ГОСТ ISO 230-6-2025. Межгосударственный стандарт. Нормы и правила испытаний металлорежущих станков. Часть 6. Определение точности позиционирования по смещению вдоль диагоналей рабочего объема и его граней (испытания на диагональное смещение)
Актуально на 02.11.2026.
Как цитировать: "ГОСТ ISO 230-6-2025. Межгосударственный стандарт. Нормы и правила испытаний металлорежущих станков. Часть 6. Определение точности позиционирования по смещению вдоль диагоналей рабочего объема и его граней (испытания на диагональное смещение)". ГОСТ ISO 230-6-2025. https://bukva.ai/docs/pravila-gost-iso-230-6-2025
(введен в действие Приказом Росстандарта от 09.12.2025 № 1660-ст)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 6, 2026. Документ введен в действие с 01.07.2026.
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 9 декабря 2025 г. № 1660-ст
НОРМЫ И ПРАВИЛА ИСПЫТАНИЙ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ
ОПРЕДЕЛЕНИЕ ТОЧНОСТИ ПОЗИЦИОНИРОВАНИЯ ПО СМЕЩЕНИЮ ВДОЛЬ ДИАГОНАЛЕЙ РАБОЧЕГО ОБЪЕМА И ЕГО ГРАНЕЙ (ИСПЫТАНИЯ НА ДИАГОНАЛЬНОЕ СМЕЩЕНИЕ)
Test code for machine tools. Part 6. Determination of positioning accuracy by displacement along the diagonals of the working volume and its edges (diagonal displacement tests)
[ISO 230-6:2002, Test code for machine tools — Part 6: Determination of positioning accuracy on body and face diagonals (Diagonal displacement tests), IDT]
Дата введения 1 июля 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 070 «Станки»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 октября 2025 г. № 190-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 9 декабря 2025 г. № 1660-ст межгосударственный стандарт ГОСТ ISO 230-6-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 230-6:2002 «Нормы и правила испытаний станков. Часть 6. Точность позиционирования на заготовке и диагоналях (Диагональные отклонения)» [«Test code for machine tools — Part 6: Determination of positioning accuracy on body and face diagonals (Diagonal displacement tests)», IDT].
Международный стандарт разработан подкомитетом SC 2 «Условия испытаний металлорежущих станков» Технического комитета по стандартизации TC 39 «Станки» Международной организации по стандартизации (ISO).
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ 1.5 (подраздел 3.6).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
7 Некоторые элементы настоящего стандарта могут являться объектами патентных прав. Международная организация по стандартизации (ISO) не несет ответственности за идентификацию какого-либо одного или всех таких патентных прав
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети интернет-сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
ISO 230 состоит из следующих частей под общим наименованием «Нормы и правила испытаний станков»:
- часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях;
- часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением;
- часть 3. Определение теплового воздействия;
- часть 4. Испытания на отклонения круговых траекторий для станков с числовым программным управлением;
- часть 5. Определение уровня шума;
- часть 6. Точность позиционирования на заготовке и диагоналях (Диагональные отклонения)
- часть 7. Геометрическая точность осей вращения. Методы определения и испытания.
Приложение A к настоящей части стандарта ISO 230 предназначено только для информации.
Дополнительные примечания в тексте стандарта, выделенные курсивом, приведены для пояснения текста оригинала.
1 Область применения
Настоящий стандарт содержит требования к испытаниям на смещение вдоль диагоналей, которые позволяют оценить объемную точность станка. Полное тестирование характеристик объемной точности станка является сложным и трудоемким процессом. Испытания на смещение вдоль диагоналей сокращают время и затраты, связанные с проверкой характеристик объемной точности.
Испытание на диагональное смещение не является диагностическим, но выводы диагностического характера иногда могут быть сделаны на основании этих результатов. В частности, при испытаниях на смещение вдоль диагоналей фронтальной грани возможно прямое измерение прямоугольности осей. Испытания на смещение при перемещении деталей станка могут быть дополнены испытаниями в координатных плоскостях, испытаниями параллельно осям станка в соответствии с ISO 230-2 или оценкой характеристик контуров в трех координатных плоскостях, как определено в ISO 230-4.
Примечание - Здесь и далее применяются аналогичные друг другу понятия «испытание на диагональное смещение» и «испытания на смещение вдоль диагоналей».
Испытания на смещение вдоль диагоналей могут использоваться для целей приемки и в качестве подтверждения эффективности станка, когда параметры испытания используются в качестве показателя сравнения.
2 Нормативные ссылки
В настоящем стандарте использованы ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 230-1:1996 <1> Test code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or finishing conditions (Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих без нагрузки или в квазистатических условиях)
<1> Заменен на ISO 230-1:2012. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 230-2:1997 <1> Test code for machine tools — Part 2: Determination of accuracy and repeatability of positioning numerically controlled aXes (Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением)
<1> Заменен на ISO 230-2:2014. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 230-3:2001 <2> Test code for machine tools — Part 3: Determination of thermal effects (Нормы и правила испытаний станков. Часть 3. Определение теплового воздействия)
<2> Заменен на ISO 230-3:2020. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
ISO 230-4:1996 <3> Test code for machine tools — Part 4: Circular tests for numerically controlled machine tools (Нормы и правила испытаний станков. Часть 4. Испытания на отклонения круговых траекторий для станков с числовым программным управлением)
<3> Заменен на ISO 230-4:2022. Однако для однозначного соблюдения требования настоящего стандарта, выраженного в датированной ссылке, рекомендуется использовать только указанное в этой ссылке издание.
3 Термины и определения
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 рабочий объем (working volume): Объем, определяемый пределами перемещения по основным линейным осям станка во время работы (не включает перемещения инструментов).
3.2 объемная диагональ D (body diagonal D): Пространственная диагональ прямоугольной призмы в пределах рабочего объема станка.
Примечание 1 — Четыре диагонали между вершинами прямоугольной призмы определяются рабочим объемом.
Примечание 2 — Пользователь может указать диагональ рабочего объема, используя его начальное положение, например, + X + Y — Z - это диагональ, при перемещении от + X + Y — Z до — X - Y + Z. Альтернативная терминология, использующая обозначение NNP (для X положительного <*>, Y отрицательного, Z положительного направления перемещения), также допустима.
<*> Ошибка оригинала, должно быть «отрицательного».
См. рисунок 1.
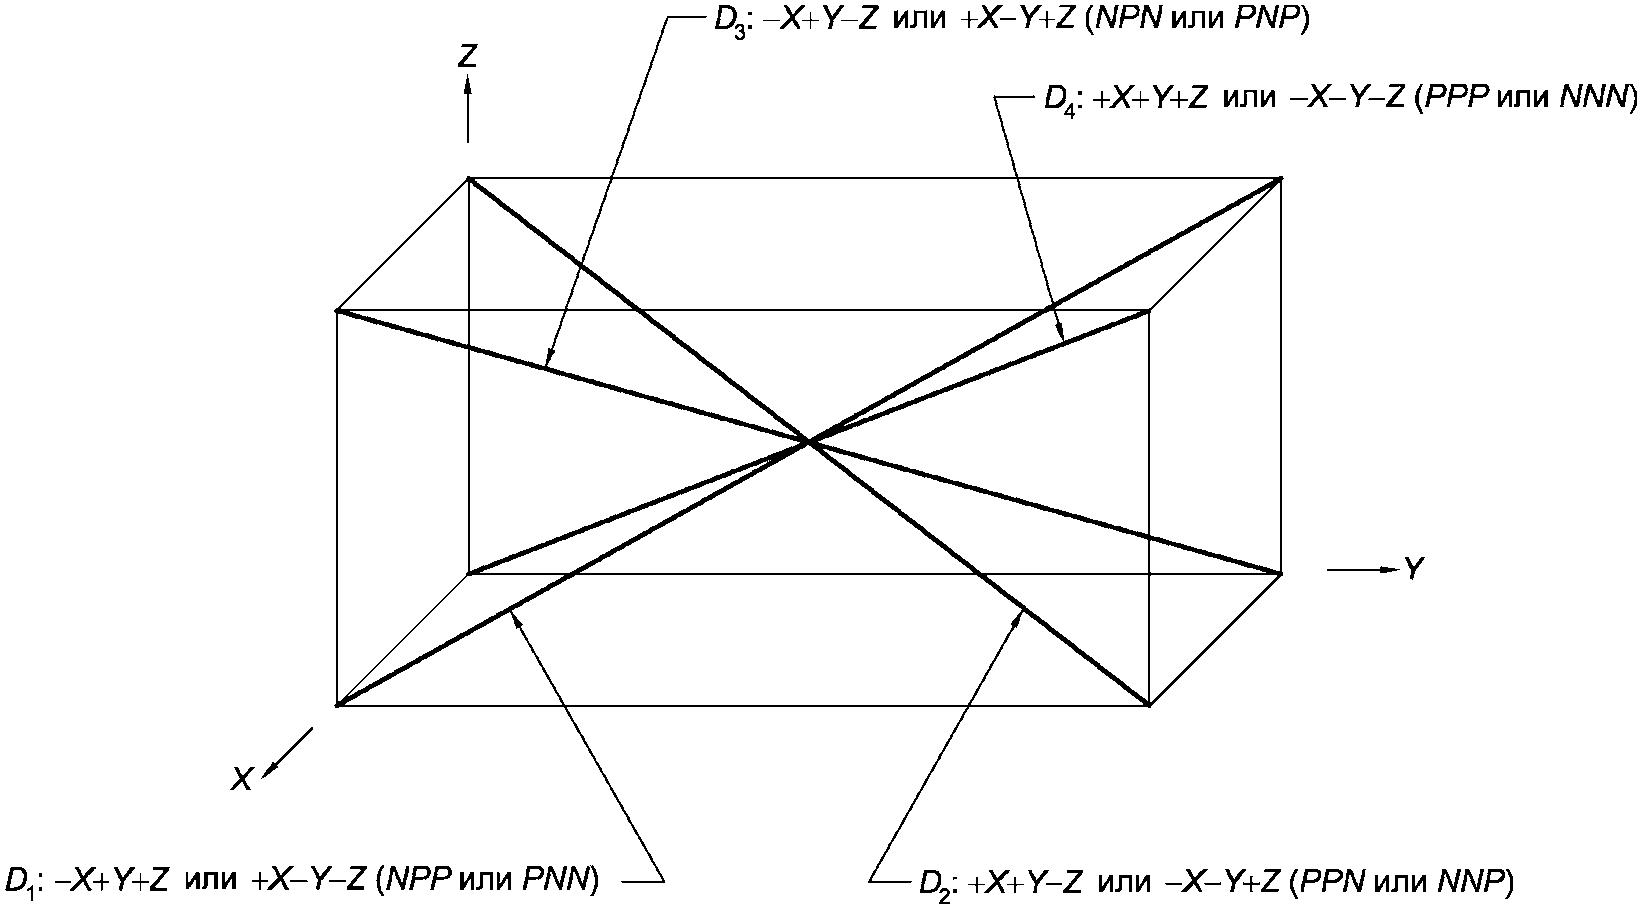
Рисунок 1 — Четыре диагонали в объеме прямоугольной призмы
3.3 диагональ грани F (face diagonal F): Диагональ в плоскости фронтальной грани прямоугольной призмы в пределах рабочего объема станка.
Примечание 1 — Шесть разных типов диагоналей в плоскости фронтальных граней призмы определяются в пределах рабочего объема. Для каждой выбранной диагонали необходимо определить ее дальнейшее положение в системе трех координатных осей. В оптимальном случае плоскость диагоналей грани должна быть либо внешней гранью, либо центральным сечением, как показано на рисунке 2.
Примечание 2 — Пользователь может указывать диагональ грани, используя ее начальное положение, например, + X — Y - это диагональ, которая проходит от + X — Y до — X + Y. Чтобы определить третью ось, можно использовать форму + X — Y Z300 для определения диагонали XY при Z = 300. Также допустимо альтернативное обозначение с использованием NP или NP300 (для значений X отрицательных, Y положительных, Z отсутствующих направлений движения).
Примечание 3 — Диагонали в плоскости фронтальной грани обычно выбираются пересекающимися парами для каждой плоскости, как показано на рисунке 2.
См. рисунок 2.
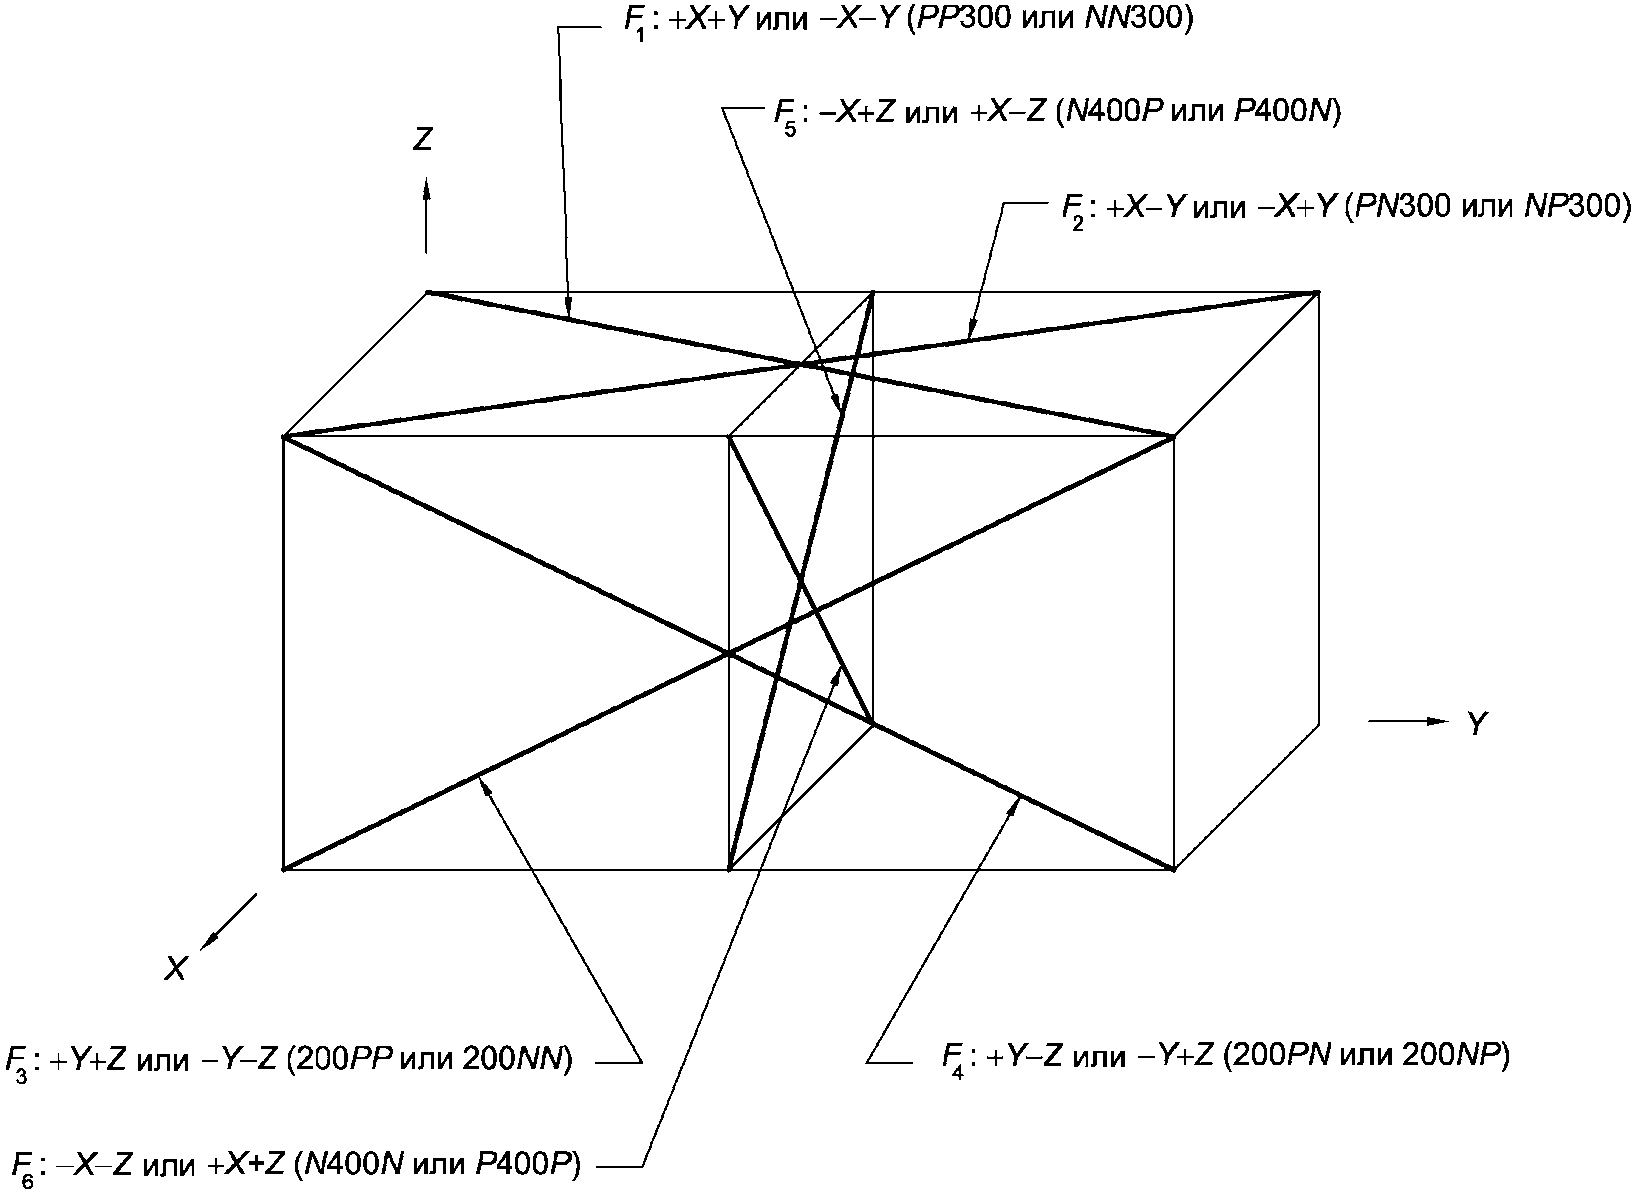
Рисунок 2 — Примеры диагоналей в плоскости фронтальной грани прямоугольной призмы
3.4 диагональное систематическое отклонение позиционирования Ed (diagonal systematic deviation of positioning Ed): Максимум двунаправленной систематической погрешности позиционирования (в соответствии с ISO 230-2) четырех объемных диагоналей E1, E2, E3, E4 (оценка Ei, см. рисунок 3).
Ed = max [E1], E2, E3, E4 <*>.
<*> Ошибка оригинала, должно быть «Ed = max. [E1, E2, E3, E4]».
3.5 диагональное систематическое отклонение позиционирования в плоскости фронтальной грани Ed(ab) [diagonal systematic deviation of positioning in face diagonals Ed(ab)]: Максимум двунаправленной систематической погрешности позиционирования (в соответствии с ISO 230-2) двух диагоналей в плоскости фронтальной грани E1(ab), E2(ab), где «ab» определяет координатную плоскость измерения.
Пример - Ed(XY) = max [E1(XY), E2(XY)] для двух диагоналей в плоскости XY фронтальной грани.
3.6 значение диагонального отклонения позиционирования при обратном ходе (зона нечувствительности) Bd (diagonal reversal value Bd): Максимальное значение отклонения (в соответствии с ISO 230-2) четырех объемных диагоналей: B1, B2, B3, B4 (оценка Bi, см. рисунок 3).
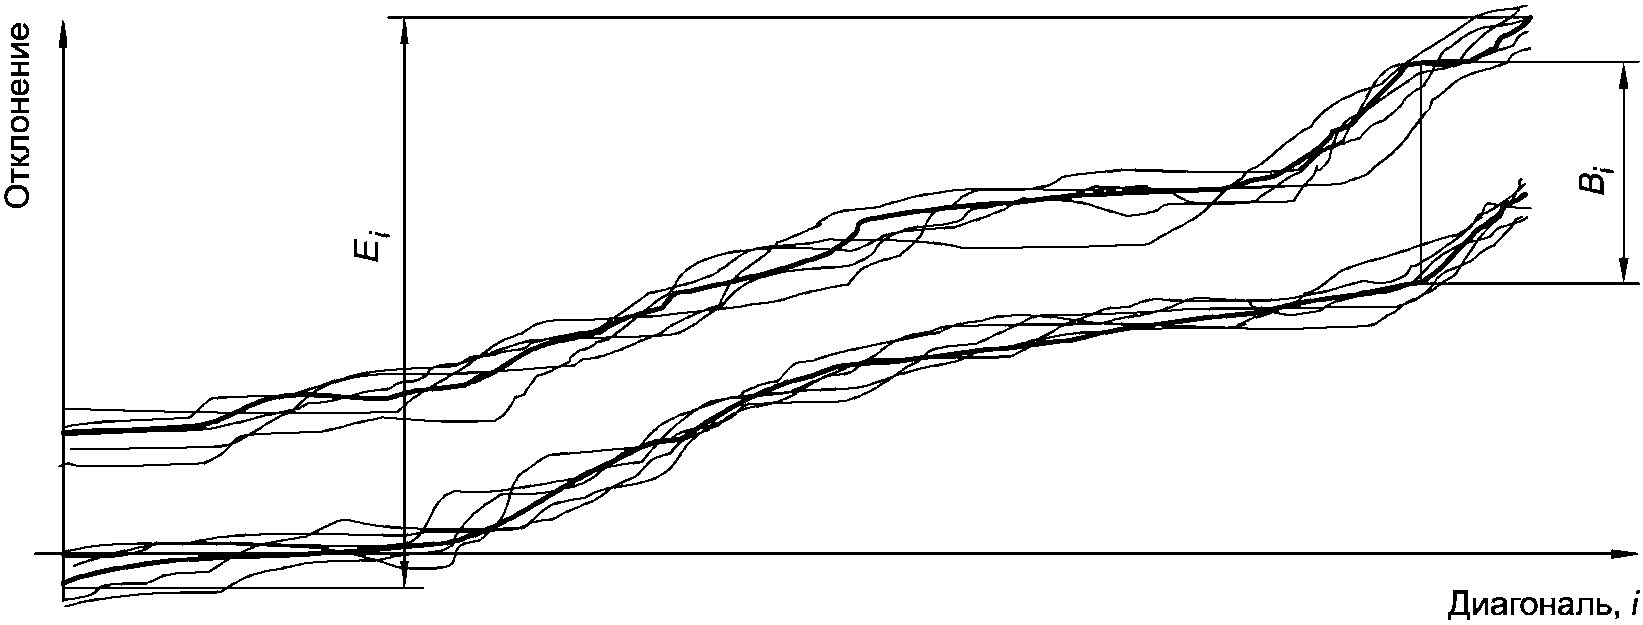
3.7 значение диагонального отклонения позиционирования в плоскости фронтальной грани при обратном ходе (зона нечувствительности) Bd(ab) [diagonal reversal value for face diagonals Bd(ab)]: Максимальное значение изменения (в соответствии с ISO 230-2) двух диагоналей в плоскости фронтальной грани: B1(ab), B2(ab), где «ab» определяет координатную плоскость измерения.
Пример - Bd(XY) = max [E1(XY), E2(XY)] для двух диагоналей в плоскости XY фронтальной грани.
3.8 объемная точность (volumetric performance): Способность станка выполнять намеченные многоосевые функции в любом месте рабочего объема или меньшего объема по согласованию между поставщиком/изготовителем и потребителем.
Примечание - Указание на уменьшенный рабочий объем должно быть сделано с помощью формулировки «уменьшенный объем» после любого указанного параметра, например, Ed (уменьшенный объем) = 0,012 мм.
4 Общие положения
4.1 Единицы измерения
В настоящем стандарте все линейные размеры выражены в миллиметрах.
4.2 Ссылки на ISO 230-1 и ISO 230-2
В целях применения настоящего стандарта следует ссылаться на ISO 230-1, особенно для установки станка перед испытанием, подготовкой движущихся частей и подтверждением рекомендуемой точности испытуемого оборудования.
Также следует учитывать требования ISO 230-2, особенно для установки и оснащения инструментами, оценки результатов и представления результатов.
4.3 Необходимые испытания
При испытании станка не всегда обязательно или возможно выполнить все испытания, описанные в настоящем стандарте. Когда испытания требуются для приемки, потребитель может выбрать по согласованию с поставщиком/изготовителем те испытания, которые относятся к интересующим его объектам или к компонентам, составляющим части станка. Тем не менее, эти испытания должны быть четко указаны при заказе станка и согласованы в соответствии с полученными в результате расходами.
Отдельная ссылка на настоящий стандарт для приемочных испытаний без соглашения о применяемых испытаниях и связанных с ними расходами не может считаться обязывающей для сторон контракта.
4.4 Средства измерений
Может быть использован лазерный интерферометр или другие средства измерения с сопоставимой точностью измерения (см. 2.2 ISO 230-1:1996).
4.5 Положение линейных осей, не подвергающихся испытанию
Положение подвижного рабочего органа или движущихся компонентов на осях, не подвергающихся испытаниям, должно быть отражено в испытательном листе.
4.6 Погрешность измерений
Погрешность измерения может быть вызвана:
- погрешностями средств измерений, использованных для единичного испытания;
- погрешностями возможных выравниваний средств измерений (статистическая ошибка, косинусная ошибка; см. A.13 ISO 230-1:1996);
- погрешностями, вызванными окружающей средой, например температурным влиянием (см. раздел 4 ISO 230-3:2001).
Общая погрешность измерения не должна превышать часть допуска. Допустимая погрешность должна быть согласована между поставщиком/изготовителем и потребителем.
5 Процедура испытания, параметры испытаний, процедура настройки
5.1 Процедура испытания
Процедура испытания концептуально аналогична процедуре, описанной в ISO 230-2 для линейных осей, за исключением того, что линейные перемещения измеряются не параллельно линейной оси, а вдоль диагонали рабочего объема или плоскости станка.
Примечание - На станках, на которых одна ось значительно больше других, испытания на диагональное смещение могут быть нечувствительны к некоторым системным отклонениям станка.
Измерения должны быть проведены по четырем объемным диагоналям (см. рисунок 1) рабочего объема для трехкоординатного станка обработки и двум диагоналям в плоскости фронтальной грани для двухкоординатного станка (например, токарного станка). Кроме того, любые из шести диагоналей станка в плоскостях фронтальных граней для трехкоординатного станка могут быть выполнены по мере необходимости или по согласованию между поставщиком/изготовителем и потребителем.
5.2 Расположение позиций измерения
Необходимо выбрать не менее пяти одинаково разнесенных позиций измерения на метр диагональной длины с общим минимумом в пять целевых позиций. Если P1 и P2 являются конечными точками диагонали, полученными после настройки оборудования и требуемого диагонального приращения ld, то:
где D = P_{2} - P_{1} = \sqrt{(X_{2} - X_{1})^{2} + (Y_{2} - Y_{1})^{2} + (Z_{2} - Z_{1})^{2}} .
Длина перемещения по оси X составляет Xv,
Инкрементальное перемещение lx,
где l_{x} = \frac{l_{d}}{D} X_{v} .
Длины перемещений и приращения по осям Y и Z определяются аналогично. Программирование наилучшим образом достигается с помощью инкрементных перемещений по трем осям с использованием величин, определенных выше. Конечная точка P2 и диагональное приращение ld могут быть изменены из-за допущения ошибки округления.
5.3 Измерения
Измерения должны быть сделаны по всем номинальным положениям в соответствии со стандартным циклом испытаний (см. 4.3 ISO 230-2:1997). Каждое номинальное положение должно достигаться пять раз в каждом направлении.
Примечание - Диагонали до 2000 мм не отличаются от диагоналей свыше 2000 мм, так как вычисляются не значения повторяемости, а только систематическое отклонение E и значение зоны нечувствительности разворота B.
5.4 Скорость подачи
Скорость подачи между целевыми позициями должна быть согласована между поставщиком/изготовителем и потребителем, как и другие параметры испытания. Однако скорость подачи не должна превышать 20% от максимальной скорости подачи.
5.5 Настройка
Средство измерения устанавливают приблизительно на диагонали рабочего объема. Начальную и конечную точки выравнивают путем перемещения станка, используя команду толчкового перемещения, для получения измерительного сигнала. Между этими двумя точками станок запрограммирован на векторный траверс с остановками в целевых положениях.
Детализированная процедура настройки для лазерного интерферометра описана в приложении A.
6 Оценка результатов
Данные, полученные для каждой из диагоналей, анализируются способом, концептуально аналогичным тому, который используется для линейных осей в соответствии с ISO 230-2, за исключением того, что оценивают только двунаправленную систематическую погрешность позиционирования E и значение B зоны нечувствительности (см. рисунок 3).
7 Соглашения между изготовителем и потребителем
Следующие испытания должны быть согласованы между поставщиком/изготовителем и потребителем:
a) максимальная скорость изменения температуры окружающей среды в градусах в час в течение 12 ч до и во время измерений (см. 3.1 ISO 230-2:1997);
b) расположение средств измерений и положение датчиков температуры, если это необходимо (см. 4.3.1 ISO 230-2:1997);
c) процесс прогрева перед испытанием станка (см. 3.3 ISO 230-2:1997);
d) скорость подачи между целевыми позициями;
e) положение направляющих или движущихся компонентов, которые не подвергаются испытанию;
f) время выдержки в каждой целевой позиции;
g) расположение первой и последней целевых позиций;
h) часть допуска, которую не должна превышать совокупная неопределенность измерения в ходе испытания;
i) если необходимо, размер и положение уменьшенной рабочей зоны.
8 Представление результатов
8.1 Методика представления результатов
Предпочтительный способ представления результатов является графическим по меньшей мере для величин E и E для каждой диагонали и со следующим списком элементов, записанных в отчете об испытаниях, для определения настройки измерения:
- положения всех элементов измерительной системы относительно рабочей поверхности и стороны крепления инструмента;
- если необходимо, положения температурного(ых) датчика(ов) на компонентах станка и тип процедуры компенсации;
- даты испытания;
- имени станка, типа (горизонтальный шпиндель или вертикальный шпиндель) и его координаты;
- списка используемого испытательного оборудования, включая имя поставщика/изготовителя, тип и серийный номер компонента;
- типа(ов) машинной шкалы, используемой для позиционирования осей, и коэффициента(ов) теплового расширения шкалы, используемого(ых) для коррекции номинального дифференциального расширения (NDE) (например, шариковый винт и поворотный кулачок для оси Z, стеклянная шкала для осей X и Y);
- имен проверяемых осей;
- скорости подачи и времени выдержки в каждой целевой позиции;
- первой и последней целевых позиций P1 и P2 и диагонального приращения ld;
- процесса прогрева, предшествующего тестированию станка (количество циклов или время холостого хода и скорость подачи);
- температур датчиков, прикрепленных к соответствующим компонентам станка, представляющих машинные весы и заготовку, по крайней мере в начале и в конце испытания;
- если необходимо, давления воздуха и влажности в начале и в конце испытания;
- сведений о том, использовались ли встроенные процедуры компенсации во время цикла тестирования;
- использования воздушного или масляного душа при измерении;
- общей погрешности измерения;
- при необходимости, размера и положения уменьшенной рабочей зоны.
8.2 Параметры
Следующие параметры должны указываться численно:
а) параметры для объемных диагоналей:
- двунаправленные систематические погрешности позиционирования: E1, E2, E3, E4;
- значения зоны нечувствительности: B1, B2, B3, B4;
- значение отклонения по диагонали — Bd;
б) параметры для диагоналей в плоскости фронтальной грани:
- двунаправленные систематические погрешности позиционирования: E1(ab), E2(ab);
- значения зоны нечувствительности: B1(ab), B2(ab);
- диагональное систематическое отклонение позиционирования для диагоналей в плоскости фронтальной грани — Ed(ab);
- значение зоны нечувствительности для диагоналей в плоскости фронтальной грани по диагонали для поверхностных диагоналей — Bd(ab).
ПРОЦЕДУРА НАСТРОЙКИ ЛАЗЕРНОГО ИНТЕРФЕРОМЕТРА
В настоящем приложении описывается пример приемлемой процедуры настройки лазерного интерферометра для испытания на смещение диагоналей.
В первую очередь устанавливают на столе лазерную головку, дистанционный интерферометр, регулируемое зеркало таким образом, чтобы зеркало находилось рядом с углом стола, а ретрорефлектор (уголковый отражатель) на шпинделе (если рабочая зона простирается за пределы стола, потребуются дополнительные крепления). Для системы поляризационного интерферометра лучше размещать регулируемое зеркало между дистанционным интерферометром и ретрорефлектором. Интерферометр следует размещать как можно ближе к регулируемому зеркалу, чтобы минимизировать погрешность стационарного хода. Регулируемое зеркало следует использовать поочередно для различных наклонов или поворотов луча («крена», «опрокидывания» и т.д.), но ни при каких обстоятельствах не одновременно для обоих действий. Следует избегать помех для поляризации лазерного луча. Необходимо отметить, что размещение ретрорефлектора на средней осевой линии шпинделя снижает его разрешающую способность из-за вращения оси шпинделя, шпиндель следует заблокировать. Если шпиндель заблокировать невозможно, следует использовать какие-либо держатели. На некоторых горизонтальных станках может потребоваться размещать ретрорефлектор на достаточном расстоянии от конца шпинделя, чтобы каретка шпинделя не мешала лучу. Датчик размещают в центре стороны, подлежащей обработке.
Далее следует отрегулировать угол наклона зеркала таким образом, чтобы луч лазера пересекал приблизительно под прямым углом горизонтальную диагональ рабочей зоны.
Перемещают шпиндель станка вместе с ретрорефлектором в номинальную позицию, заданную от конца измеряемой диагонали горизонтальной плоскости и с помощью зеркала производят грубую настройку луча. На этом этапе достаточно убедиться, что исходящий луч позиционируется на регулируемом зеркале таким образом, что на поверхности зеркала остается достаточно места для возвращенного луча.
Далее подводят шпиндель станка с ретрорефлектором как можно ближе к регулируемому зеркалу и, пользуясь медленной подачей, перемещают шпиндель до тех пор, пока снова не установится правильная настройка луча. Фиксируют положение стола.
Затем необходимо подвести стол к самой дальней позиции вдоль объемной диагонали, где требуется произвести измерения и, снова используя медленную подачу, расположить стол таким образом, чтобы обеспечить правильную настройку луча. Для наилучшего результата эта позиция первоначально должна находиться в пределах 6 мм от номинальной позиции, затем ее фиксируют.
В заключение необходимо составить управляющую программу для поперечного направления стола между этими двумя точками с короткой дистанцией возврата, установленным интервалом между целевыми позициями и количеством подходов, необходимым для получения результата. Необходимо следить за тем, чтобы программа числового программного управления не содержала ошибок округления, которые могут накапливаться, если для прохождения диагонали используется последовательность одинаковых пошаговых перемещений.
Процедура настройки для измерения диагонального отклонения позиционирования в плоскости фронтальной грани аналогична описанной выше, за исключением того, что она осуществляется без перемещения по трем осям. Это свидетельствует о том, что в первую очередь до регулировки конечной точки настраивают лазерный луч параллельно испытуемой плоскости. Например, для измерения диагонали в плоскости XY лазерный луч следует настраивать как по оси X, так и по оси Y (как для стандартных линейных испытаний). Это гарантирует, что не потребуется перемещение по оси Z, если конечные точки настроены для плоскости XY.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 230-1:1996 | - | <*>, <1> |
| ISO 230-2:1997 | - | <*>, <2> |
| ISO 230-3:2001 | - | <*> |
| ISO 230-4:1996 | - | <*>, <3> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. | ||
<1> Действует ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях», идентичный ISO 230-1:2012.
<2> Действует ГОСТ ISO 230-2-2016 «Нормы и правила испытаний станков. Часть 2. Определение точности и повторяемости позиционирования осей станков с числовым программным управлением», идентичный ISO 230-2:2014.
<3> Действует ГОСТ ISO 230-4-2015 «Методика испытаний металлорежущих станков. Часть 4. Испытания на отклонения круговых траекторий для станков с ЧПУ», идентичный ISO 230-4:2005.
| УДК 621.9:006.354 | МКС 25.080.01 | IDT |
| Ключевые слова: методика испытаний, погрешность, отклонения, точность позиционирования, смещение диагоналей | ||