ГОСТ ISO 230-12-2025. Межгосударственный стандарт. Нормы и правила испытаний металлорежущих станков. Часть 12. Точность обработки образцов для испытаний
Актуально на 02.11.2026.
Как цитировать: "ГОСТ ISO 230-12-2025. Межгосударственный стандарт. Нормы и правила испытаний металлорежущих станков. Часть 12. Точность обработки образцов для испытаний". ГОСТ ISO 230-12-2025. https://bukva.ai/docs/pravila-gost-iso-230-12-2025
(введен в действие Приказом Росстандарта от 26.11.2025 № 1511-ст)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 6, 2026. Документ введен в действие с 01.07.2026.
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 26 ноября 2025 г. № 1511-ст
НОРМЫ И ПРАВИЛА ИСПЫТАНИЙ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ
ТОЧНОСТЬ ОБРАБОТКИ ОБРАЗЦОВ ДЛЯ ИСПЫТАНИЙ
Test code for machine tools. Part 12. Accuracy of finished test pieces
Дата введения 1 июля 2026 года
Предисловие
Цели, основные принципы и общие правила проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Федеральным государственным бюджетным образовательным учреждением высшего образования «Уфимский университет науки и технологий» (УУНиТ) и Федеральным государственным бюджетным учреждением «Российский институт стандартизации» (ФГБУ «Институт стандартизации») на основе собственного перевода на русский язык англоязычной версии стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 070 «Станки»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 31 октября 2025 г. № 190-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 26 ноября 2025 г. № 1511-ст межгосударственный стандарт ГОСТ ISO 230-12-2025 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2026 г.
5 Настоящий стандарт идентичен международному стандарту ISO 230-12:2022 «Нормы и правила испытаний металлорежущих станков. Часть 12. Точность обработки образцов для испытаний» («Test code for machine tools — Part 12: Accuracy of finished test pieces», IDT).
Международный стандарт разработан Техническим комитетом по стандартизации ISO/TC 39 «Станки», подкомитетом SC 2 «Условия испытаний металлорежущих станков».
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им межгосударственные стандарты, сведения о которых приведены в дополнительном приложении ДА
Информация о введении в действие (прекращении действия) настоящего стандарта и изменений к нему на территории указанных выше государств публикуется в указателях национальных стандартов, издаваемых в этих государствах, а также в сети Интернет на сайтах соответствующих национальных органов по стандартизации.
В случае пересмотра, изменения или отмены настоящего стандарта соответствующая информация будет опубликована на официальном интернет-сайте Межгосударственного совета по стандартизации, метрологии и сертификации в каталоге «Межгосударственные стандарты»
Введение
Целью стандартов серии ISO 230 является стандартизация методов проверки точности станков, за исключением портативных электроинструментов.
Когда станок используется для многократной обработки одного образца для испытаний на линии массового производства, некоторым пользователям станков требуется провести испытания на механическую обработку этого отдельного образца для испытаний и проверить его геометрическую точность в рамках приемо-сдаточных испытаний станка. Для станков, обрабатывающих различные типы образцов для испытаний, следует использовать стандартные образцы для испытаний. Геометрическая погрешность обработанного образца для испытаний может быть вызвана различными отклонениями в движении шпинделя, линейных осей, осей вращения или других механических компонентов станка. Надлежащий набор испытаний на механическую обработку должен быть подобран таким образом, чтобы выявить влияние погрешностей станка в соответствии с возможной областью применения станка пользователем. В настоящем стандарте описан набор испытаний на механическую обработку, которые могут быть использованы для оценки влияния различных квазистатических погрешностей перемещения механических компонентов станка. Этот стандарт предназначен для определения минимальных требований к оценке точности чистовой обработки на станке.
Стандартные образцы для испытаний определены в международных стандартах, относящихся к конкретным станкам. В некоторых специфичных для станка случаях международные стандарты, применяемые в последнее время в области механической обработки, охватывают далеко не все области применения. Например, пятиосевые обрабатывающие центры могут выполнять токарные операции с использованием поворотного стола. Международный стандарт ISO 10791-7 для обрабатывающих центров, ориентированный на конкретные станки, не предусматривает проведения испытаний на токарную обработку. Испытания на токарную обработку включены в ISO 13041-5. В настоящем стандарте описывается семейство испытаний на механическую обработку, которые охватывают потенциальные области применения различных типов станков.
В целом испытания на механическую обработку, описанные в международных стандартах для конкретных станков и подверженные влиянию множества факторов, не предназначены для выявления отдельных источников погрешностей обработки, которые выявляются при измерениях обработанных образцов для испытаний. Напротив, испытания для выявления квазистатических погрешностей в движении, описанные в ISO 230-1, предназначены для выявления отдельных источников погрешностей обработки для каждой оси движения. В данном стандарте представлены образцы для испытаний на механическую обработку, позволяющие выявить определенные источники погрешности обработки, а также позволяющие производителям/пользователям выбирать те из них, которые соответствуют их предполагаемым областям применения.
Испытания, описанные в настоящем стандарте, могут использоваться как для испытаний различных типов станков (испытания типа), так и для испытаний отдельных станков в целях приемки.
1 Область применения
В настоящем стандарте представлены методы определения испытаний на механическую обработку для изготовления точных образцов для испытаний и оценки влияния квазистатических геометрических погрешностей как линейных осей, так и осей вращения, а также влияния погрешности синхронизации нескольких одновременно управляемых осей. Хотя квазистатические геометрические погрешности часто являются основными факторами, приводящими к геометрическим погрешностям обработанных образцов для испытаний, важно отметить, что другие факторы, такие как динамическая погрешность контурирования, также могут оказывать существенное влияние на геометрические погрешности обработанных образцов.
В настоящем стандарте описаны примеры геометрии образцов для испытаний, применимые к отдельным станкам, также рассмотрены возможные факторы, влияющие на погрешность обработки, отклонения, которые необходимо измерить, и средства измерений. Поясняя возможные факторы, влияющие на погрешность обработки в каждом испытании на механическую обработку, данный стандарт дает рекомендации как производителям станков, так и пользователям, чтобы выбрать подходящие испытания на механическую обработку для оценки производительности станка в определенных условиях обработки.
Испытания на механическую обработку для оценки геометрической точности одной поверхности описаны в разделе 5, а испытания на оценку геометрической взаимосвязи нескольких элементов обработки описаны в разделе 6. В разделе 7 представлены испытания на механическую обработку для других целей: испытания на механическую обработку для оценки краткосрочной возможности (см. 7.2) и испытания на механическую обработку для оценки теплового воздействия (см. 7.3).
2 Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты [для датированных ссылок применяют только указанное издание ссылочного стандарта, для недатированных — последнее издание (включая все изменения)]:
ISO 230-1:2012, Test code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or quasi-static conditions (Нормы и правила испытаний металлорежущих станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях)
ISO 1101:2017, Geometrical product specifications (GPS) — Geometrical tolerancing — Tolerances of form, orientation, location and run-out (Геометрические спецификации изделий (GPS). Геометрические допуски. Допуски формы, ориентации, расположения и биения)
3 Термины и определения
В настоящем стандарте применены термины по ISO 230-1 и ISO 1101:2017, а также следующие термины с соответствующими определениями.
ISO и IEC поддерживают терминологические базы данных для использования в целях стандартизации по следующим адресам:
- платформа онлайн-просмотра ISO: доступна по адресу https://www.iso.org/obp;
- Электропедия IEC: доступна по адресу https://www.electropedia.org.
4 Предварительные замечания
4.1 Единицы измерения
В настоящем стандарте все линейные размеры и отклонения выражены в миллиметрах. Все угловые размеры выражены в градусах. Угловые отклонения, в основном, выражаются в соотношениях, но в некоторых случаях для уточнения могут использоваться микрорадианы или угловые секунды. Всегда следует учитывать формулу
0,0101000 = 10\mu rad \approx 2\prime\prime (1)
Температура выражается в градусах Цельсия (°C).
4.2 Ссылка на ISO 230-1
Следует ссылаться на ISO 230-1, особенно в отношении установки станка перед испытанием и рекомендуемой точности испытательного оборудования.
4.3 Условия обработки
Испытания на механическую обработку, описанные в настоящем стандарте, должны проводиться в условиях, типичных для использования испытуемого станка. Если типичное применение не определено, а также для выявления существенных погрешностей испытуемого станка в геометрической точности готового образца, испытания следует проводить при следующих условиях:
a) оси станка должны перемещаться медленно, чтобы свести к минимуму динамические воздействия, и вести себя квазистатично, т.е. без динамических воздействий и ограничений сервоконтроля. Однако эти положения неприменимы к некоторым образцам для испытаний, предназначенным для конкретных станков (например, к образцам для испытаний с пятиосевым контуром), целью которых является проверка работоспособности станка при заданной скорости подачи инструмента по траектории;
b) станок и режущий инструмент не должны подвергаться воздействию каких-либо значительных сил обработки, что имеет место при большинстве чистовых операций резания;
c) режущий инструмент и параметры резания, т.е. подача, скорость, геометрия инструмента и т.д., должны соответствовать обрабатываемому материалу;
d) обрабатываемый материал должен быть однородным, т.е. изменение его параметров, таких как твердость и прочность, по обработанной поверхности должно быть в пределах установленного допуска;
e) используемый режущий инструмент не должен быть изношенным, не допускается его значительное изнашивание в процессе обработки образцов для испытаний;
f) для испытаний, описанных в разделах 5 и 6, станок не должен подвергаться воздействию какой-либо термической нагрузки, т.е. станок должен находиться в термически стабильном состоянии. Влияние теплового изменения окружающей среды, вращения шпинделя, вращающихся осей и линейного перемещения компонентов возможно проверить с помощью испытаний, описанных в ISO 230-3:2020. В 7.3 описаны испытания на механическую обработку для проверки теплового воздействия на геометрическую точность готового образца.
Хотя квазистатические геометрические погрешности станка являются основными факторами, всегда возможно, что другие факторы, например динамическая погрешность контурирования, могут оказать значительное влияние на геометрию готового образца.
4.4 Необходимые испытания
При испытании станка ни при каких обстоятельствах не требуется и не представляется возможным проводить все испытания, описанные в настоящем стандарте. Если испытания необходимы для целей приемки, пользователь должен выбрать, по согласованию с производителем/поставщиком, те испытания, которые касаются интересующих его компонентов и/или свойств станка. Эти испытания должны быть четко указаны при заказе станка. Ссылка на настоящий стандарт, касающаяся приемо-сдаточных испытаний, без указания конкретных испытаний и без согласования соответствующих расходов, не может считаться обязательной для какой-либо договаривающейся стороны.
В основном для целей приемки должно быть обработано не более одного образца каждого типа. В случае специальных требований, таких как статистическая оценка производительности станка (см. 7.2), требуется обработка большего количества образцов для испытаний.
4.5 Средства измерений
Средства измерений, указанные в описанных ниже испытаниях, являются только примерами. Допускается использовать другие средства измерений, способные измерять те же величины и имеющие ту же или меньшую погрешность (неопределенность) измерения. Следует ссылаться на ISO 230-1:2012, раздел 5, в котором указана связь между погрешностями (неопределенностями) измерения и допусками.
При использовании термина «линейный датчик перемещения», могут подразумеваться не только индикаторы часового типа, но и любой тип линейного датчика перемещения, такой как аналоговые или цифровые индикаторы, линейные переменные дифференциальные трансформаторы, линейные шкалы датчиков перемещения или бесконтактные датчики, когда они применимы к соответствующему испытанию (см. ISO 230-1:2012, раздел 4).
При использовании термина «эталонный образец прямоугольности», также может подразумеваться, например, гранитный, керамический, стальной или чугунный квадрат, цилиндрический квадрат, эталонный куб или особый, выделенный образец.
4.6 Расположение образцов для испытаний
Образцы для испытаний должны обрабатываться совместно с производственными деталями (на том же оборудовании, по единым режимам и др.). Если для испытуемого станка не указано общее расположение, образец для испытаний следует разместить примерно на середине хода оси X и в положениях вдоль осей Y и Z, подходящих для расположения образца и/или приспособления, а также для длин инструмента, если в процедуре испытания не указано иное.
4.7 Крепление образцов для испытаний
Образец для испытаний должен быть удобно установлен на соответствующем креплении таким образом, чтобы обеспечивалась максимальная стабильность режущих инструментов и приспособления. Монтажные поверхности приспособления и образца должны быть плоскими. Следует использовать подходящее приспособление для фиксации, позволяющее, например, выполнить сквозную обработку центрального отверстия по всей длине. Образец для испытаний также следует закрепить на приспособлении с помощью винтов с зенковкой/расточкой, чтобы избежать повреждения винтов в процессе последующей обработки. Допускается применять другие методы. Общая высота образца зависит от выбранного метода крепления. Приспособления, используемые для механической обработки, предпочтительно также использовать для измерений.
4.8 Материал образцов для испытаний, параметры инструмента и резания
Материал образца, инструмент и последующие параметры резания являются предметом соглашения между производителем/поставщиком и пользователем и должны быть зарегистрированы. Материал образца для испытаний должен быть указан с надлежащими обозначениями материала.
В международных стандартах для конкретных станков указаны размеры образцов для испытаний. Если размеры не указаны, это является предметом соглашения между производителем/поставщиком и пользователем.
4.9 Черновые операции
В настоящем стандарте черновые операции не описаны. Предварительные резания осуществляют для того, чтобы сделать глубину резания как можно более постоянной.
4.10 Схемы испытаний
Схемы испытаний, приведенные в настоящем стандарте, иллюстрируют только примеры структурных схем испытаний. Система координат и названия осей, изображенные на схемах, также являются примерами.
4.11 Регистрируемая информация
Для испытаний, проводимых в соответствии с требованиями настоящего стандарта, следующая информация должна быть собрана как можно полнее и включена в отчет об испытаниях. Дополнительная информация, которая должна быть представлена, описана в каждом испытании:
a) материал и обозначение образца для испытаний;
b) материал, размеры и количество зубьев инструмента;
f) другие параметры резания, например смазочно-охлаждающая жидкость;
g) положение и ориентация образца для испытаний в рабочем пространстве;
h) направление разрезов (где применимо);
i) средства измерений и метод;
j) неопределенность измерения с коэффициентом охвата k = 2.
4.12 Компенсация программным обеспечением
При наличии программного обеспечения для компенсации геометрических, тепловых или динамических погрешностей, основанного на соглашении между производителем/поставщиком и пользователем, соответствующее испытание может быть проведено с учетом этих компенсаций. Некоторые численные компенсации тепловых погрешностей основаны на измерениях температуры конструкции станка, а другие — на условиях эксплуатации, например скорости вращения шпинделя. Такая тепловая компенсация может использоваться на основе соглашения между производителем/поставщиком и пользователем. При использовании какой-либо программной компенсации это должно быть указано в отчете об испытаниях.
5 Испытания на механическую обработку для оценки геометрической точности одиночной поверхности
5.1 Общие сведения
Раздел 5 определяет набор испытаний на механическую обработку, целью которых является обработка одиночной поверхности и оценка ее геометрической точности. Основной целью испытаний является наблюдение за влиянием квазистатических погрешностей перемещения, а также погрешностей положения и ориентации осевых линий, линейных осей, осей вращения или шпинделя.
В данном разделе не рассматриваются испытания при сверлении. На точность положения просверленного отверстия могут оказывать влияние множество факторов помимо геометрических погрешностей станка.
5.2 Обработка цилиндрической поверхности
5.2.1 Обработка вращающегося диска
5.2.1.1 Объект
Цилиндрическая поверхность вращающегося образца подвергается механической обработке. Обычно это токарная операция с невращающимся инструментом. Также возможно применение цилиндрического шлифования с помощью вращающегося круга. В таблице 1 представлена информация об круглости обработанной цилиндрической поверхности.
Механическая обработка вращающегося диска
| Входные данные | Выходные данные | Основные погрешности, приводящие к механической обработке и представленные на рисунке 1 | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | Радиальная погрешность перемещения оси (C') EX(C'). Погрешность перемещения оси (C') при наклоне EB(C'). Отклонение оси шпинделя, удерживающего инструмент, в радиальном направлении и при наклоне, если используется вращающийся инструмент |
| 1 (Z) | 1 (C') или 2, если используется вращающийся инструмент | - | Круглость | |
Геометрические погрешности, наблюдаемые при этом испытании, могут быть также обнаружены при испытании, описанном в 5.2.2. Если испытуемый станок используется для обработки не только тонких кольцевых деталей, но и цилиндрических деталей, следует выполнить испытание, описанное в 5.2.2.
5.2.1.2 Процедура испытаний
Цилиндрическая поверхность вращающегося образца для испытаний обрабатывается путем подачи невращающегося инструмента (или вращающегося круга) в осевом направлении шпинделя (Z) (см. рисунок 1).
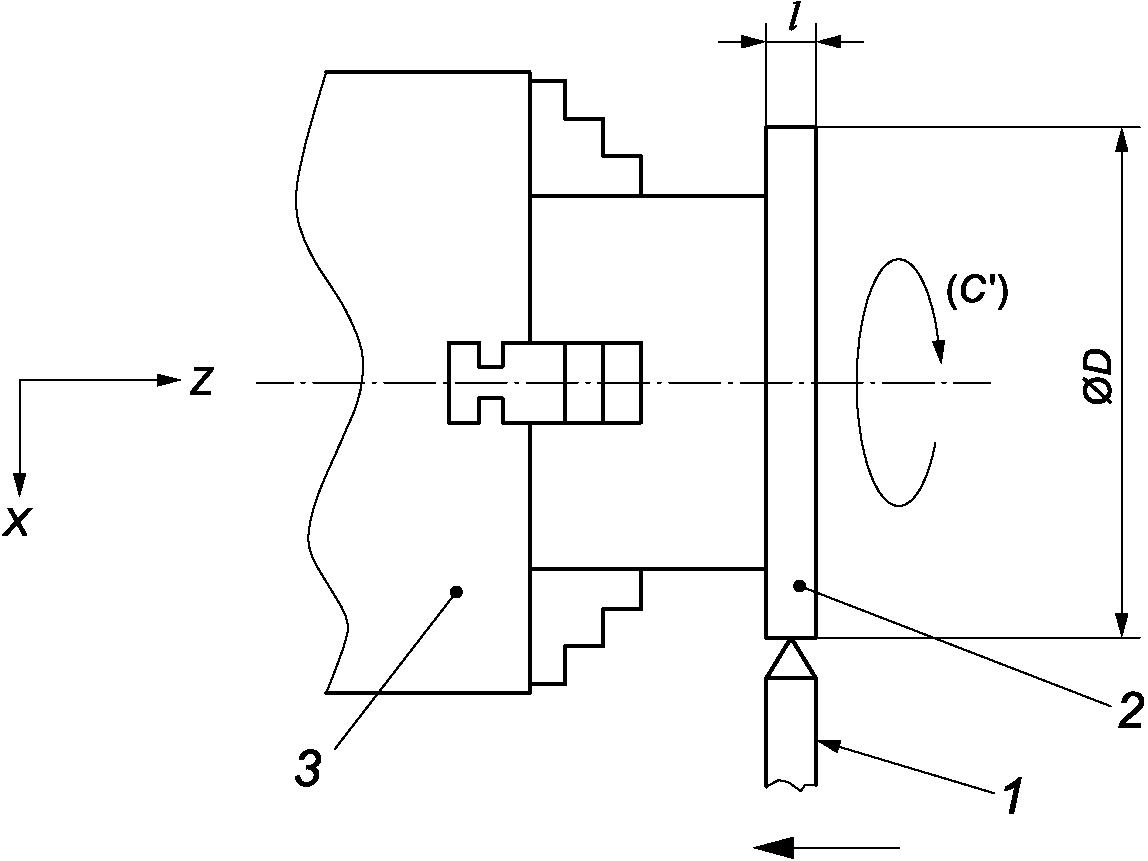
1 — режущий инструмент; 2 — образец для испытаний; 3 — патрон станка; l — ширина цилиндрической поверхности; D — диаметр цилиндрической поверхности
Рисунок 1 — Механическая обработка вращающегося диска
Ширину цилиндрической поверхности l следует выбрать с учетом используемого средства измерений. Круглость измеряется в середине ширины этой поверхности.
5.2.1.3 Геометрические объекты, подлежащие измерению
Круглость готовой цилиндрической поверхности.
5.2.1.4 Средства измерений
Кругломер (измеритель круглости).
5.2.1.5 Возможные факторы, способствующие возникновению погрешностей в процессе обработки
Радиальная погрешность перемещения зажимного шпинделя (C') является основным фактором, влияющим на круглость обрабатываемой поверхности. Погрешность перемещения шпинделя с наклоном также может оказывать влияние, которое, как правило, пропорционально расстоянию от торца патрона до места обработки.
Вклад отклонения от прямолинейного перемещения линейной оси (Z) пренебрежимо мал.
На станках с вращающимся шпинделем на результат испытания влияют радиальные и наклонные погрешности перемещения шпинделя.
5.2.1.6 Станки для испытаний
Станки, которые завершают обработку вращающегося образца с помощью токарных операций, например, токарные станки и центры, а также обрабатывающий центр с поворотным столом с возможностью токарной обработки.
5.2.1.7 Информация, подлежащая представлению
Номинальный диаметр готовой цилиндрической поверхности D.
Ширина цилиндрической поверхности l.
Расстояние от торца зажимного патрона до места обработки.
Частота вращения шпинделя и скорость подачи.
5.2.2 Обработка вращающегося цилиндра с подачей в осевом направлении
5.2.2.1 Объект
Цилиндрическая поверхность вращающегося образца для испытаний обрабатывается путем подачи невращающегося инструмента в токарной операции или вращающегося круга в операции цилиндрического шлифования в осевом направлении шпинделя (Z). В отличие от испытания по 5.2.1 оценивается трехмерная геометрия готового образца для испытаний (см. таблицу 2).
Обработка цилиндрической поверхности с подачей в осевом направлении
| Входные данные | Выходные данные | Основные погрешности, приводящие к механической обработке и представленные на рисунке 2 | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | Погрешность перемещения оси (C') при наклоне EB(C'). Радиальная погрешность перемещения оси (C') EX(C'). Погрешность параллельности оси (C') и оси Z EB(OZ)(C'). Погрешность прямолинейности оси Z EXZ. Для вращающегося инструмента: - радиальная и наклонная погрешность перемещения шпинделя; - ось вращения шпинделя, непараллельная Z; - конический шлифовальный круг |
| 1 (Z) | 1 (C') или 2, если используется вращающийся инструмент | - | Цилиндричность. Цилиндричность можно оценить по круглости и постоянству диаметров. Круглость в различных Z-образных положениях | |
5.2.2.2 Процедура испытаний
Цилиндрическая поверхность вращающегося образца обтачивается путем подачи невращающегося инструмента в осевом направлении шпинделя (Z) [см. рисунок 2 a)]. Длина готового цилиндра L, обычно равна диаметру готового образца, умноженному на 0,8 — 2,5, в зависимости от зажима образца или ориентации оси шпинделя (вертикальной или горизонтальной). На рисунке 2 b) показана установка на круглошлифовальном станке.
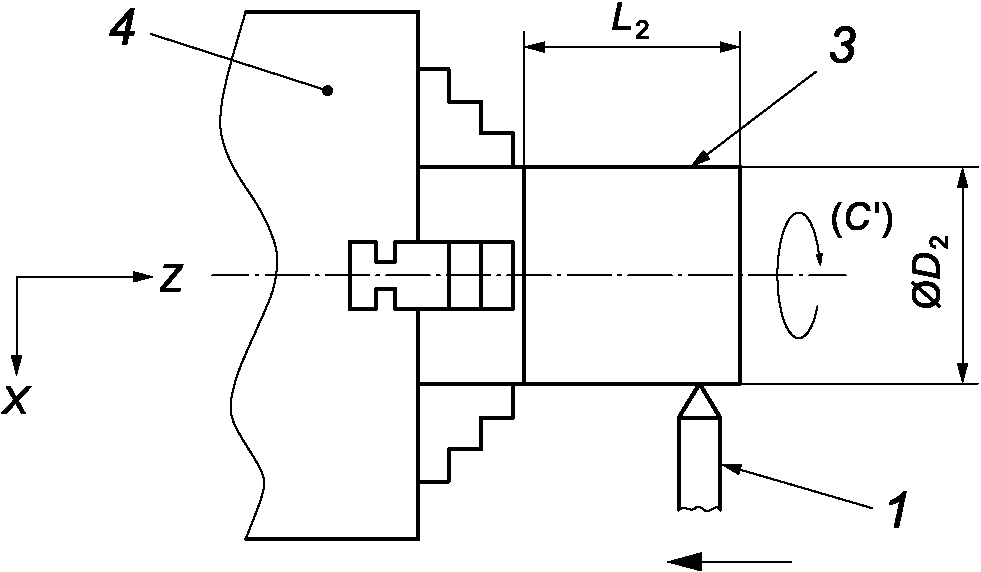
a) Точение невращающимся режущим инструментом
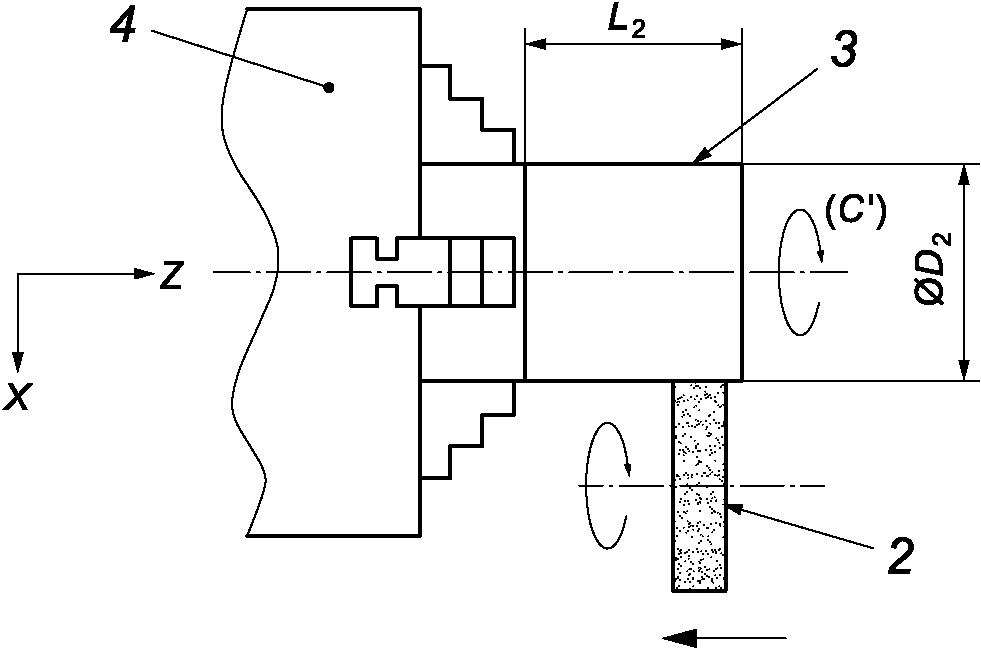
b) Шлифование шлифовальным кругом
1 — режущий инструмент; 2 — шлифовальный круг; 3 — образец для испытаний; 4 — патрон станка; D2 — диаметр цилиндра; L2 — длина цилиндра
Рисунок 2 — Обработка цилиндрической поверхности с подачей в осевом направлении
5.2.2.3 Геометрические характеристики, подлежащие измерению
Круглость готовой цилиндрической поверхности в двух различных осевых (Z) положениях.
Цилиндричность готового образца (см. ISO 12180-1). Цилиндричность возможно оценить по круглости и постоянству диаметров, обработанных в разных положениях Z.
5.2.2.4 Средства измерений
Кругломер (измеритель круглости).
Координатно-измерительная машина (КИМ).
Наружный/внутренний микрометр для измерения постоянства диаметров.
5.2.2.5 Возможные факторы, способствующие возникновению погрешностей в процессе обработки
В 5.2.1.5 приведены факторы, влияющие на круглость в каждом осевом положении (Z).
Разница в круглости в двух осевых положениях (Z) показывает влияние погрешности наклона шпинделя (C'). Его влияние пропорционально расстоянию между двумя измеренными положениями.
Погрешность параллельности линейной оси (Z) и оси шпинделя (C') делает обработанный образец коническим. Это вызывает несоответствие диаметра в различных осевых (Z) положениях, что увеличивает погрешность цилиндричности готового образца. Другим фактором, способствующим погрешности цилиндричности готового образца, является отклонение от прямолинейного перемещения оси Z в радиальном (X) направлении.
При использовании вращающегося инструмента могут иметь место радиальные и наклонные погрешности перемещения шпинделя инструмента, конического шлифовального круга и шпинделя вращающегося инструмента, непараллельного оси Z станка.
5.2.2.6 Аналогичные испытания
Внутренняя цилиндрическая поверхность вращающегося образца обтачивается путем подачи невращающегося расточного инструмента в осевом направлении шпинделя (Z) (см. рисунок 3). Факторы, влияющие на погрешность обработки, аналогичны описанным ранее. В операции расточки угловые погрешности перемещения линейной оси, например EBZ, могут оказывать большее влияние на цилиндричность готового образца из-за большего смещения по оси Z.
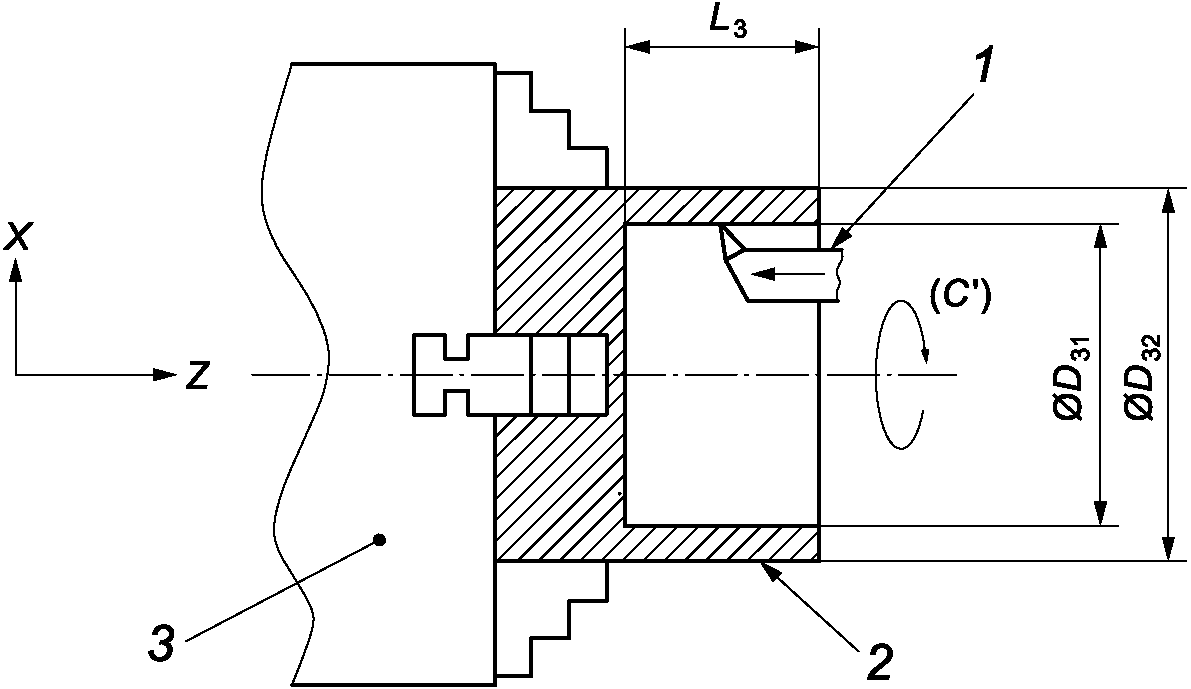
1 — режущий инструмент; 2 — образец для испытаний; 3 — патрон станка; D31 — внутренний диаметр цилиндра; D32 — наружный диаметр цилиндра; L3 — длина внутреннего цилиндра
Рисунок 3 — Обработка внутренней цилиндрической поверхности с подачей в осевом направлении
В качестве альтернативы можно обработать три диска (см. рисунок 4). Поверхности трех дисков обрабатываются как относящиеся к одному цилиндру. Оценивается круглость поверхностей трех дисков и постоянство их диаметров, соответственно, цилиндричность трех дисков в совокупности.
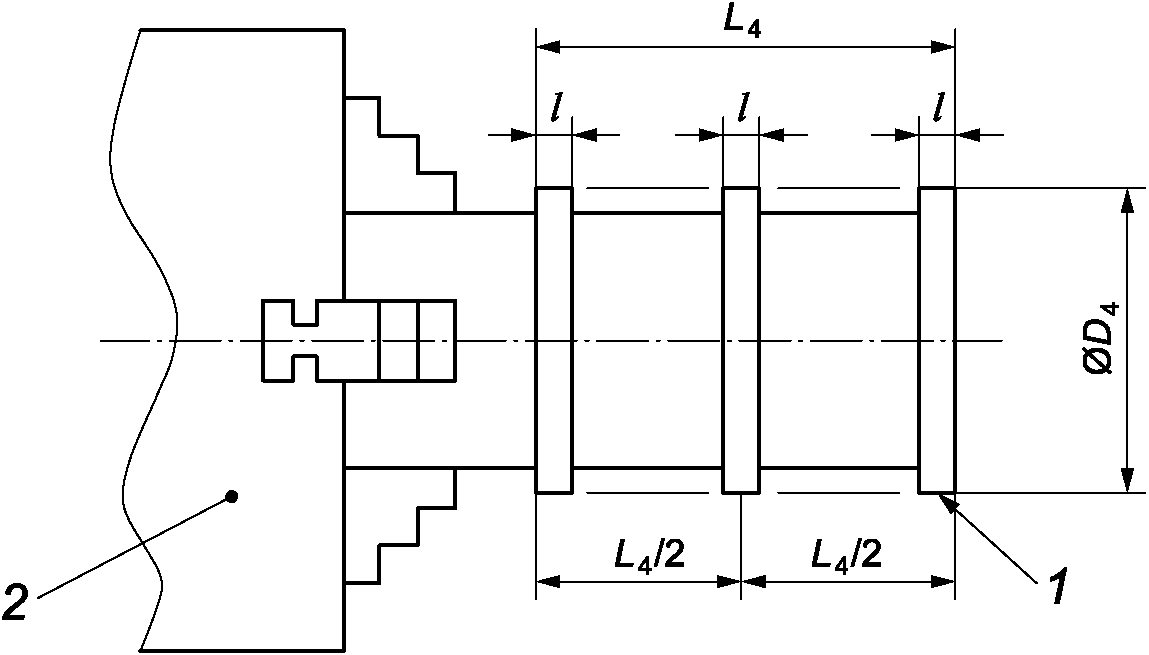
1 — образец для испытаний; 2 — патрон станка; L4 — общая длина цилиндра; l — ширина одного диска; D4 — диаметр диска
Рисунок 4 — Обработка трех дисков с подачей в осевом направлении
5.2.2.7 Станки для испытаний
Станки, которые завершают обработку вращающегося образца с помощью токарных операций, например токарные станки и центры, а также обрабатывающий центр с поворотным столом с возможностью токарной обработки.
Станки для внутреннего и наружного круглого шлифования.
5.2.2.8 Информация, подлежащая представлению
Номинальный диаметр обработанной поверхности.
Ширина цилиндрической поверхности (L2 на рисунке 2, L3 на рисунке 3 и L4 на рисунке 4).
Ширина дисков l (только на рисунке 4).
Номинальный диаметр необработанной поверхности D32 (только на рисунке 3).
Скорость шпинделя и скорость подачи.
Примечание - Подробная информация о параметрах обработки приведена в ISO 13041-6, ISO 1708 и ISO 2433.
5.2.3 Обработка цилиндрической поверхности по круговому контуру
5.2.3.1 Объект
Цилиндрическая поверхность обрабатывается вращающимся инструментом, движущимся по круговой траектории по двум линейным осям. Измеряется погрешность круглости готовой поверхности (см. таблицу 3). В таблице 3 представлен пример кругового контурирования в плоскости XY.
Обработка цилиндрической поверхности круговым контуром по осям X и Y
| Входные данные | Выходные данные | Основные погрешности, приводящие к механической обработке и представленные на рисунке 5 | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | Отклонение от прямолинейного перемещения EYX и EXY и погрешность позиционирования линейного перемещения EXX и EYY. Погрешность квадратичности Y относительно X EC(0X) Y. Угловые погрешности перемещения EAX, EBX, ECX, EAY, EBY и ECY могут иметь влияние в зависимости от конфигурации станка и позиций, в которых измеряются погрешности линейного позиционирования и отклонение от прямолинейного перемещения. Радиальные погрешности перемещения шпинделя (C) и погрешности наклона перемещения шпинделя (C) EX(C), EY(C), EA(C) и EB(C). Динамические погрешности, вызванные круговой интерполяцией и различными ошибками слежения (несоответствие коэффициентов усиления контура положения) |
| 2 (X и Y) | 1 (Инструмент) | Круговой | Круглость | |
5.2.3.2 Процедура испытаний
Поверхность обрабатывается по круговой траектории двумя линейными осями (см. рисунок 5).
Заготовка должна быть снабжена основанием, подходящим для крепления к рабочему столу/поддону или к приспособлению, обеспечивающему достаточную жесткость. Предварительные разрезы должны быть сделаны, чтобы обеспечить как можно более постоянную глубину резания.
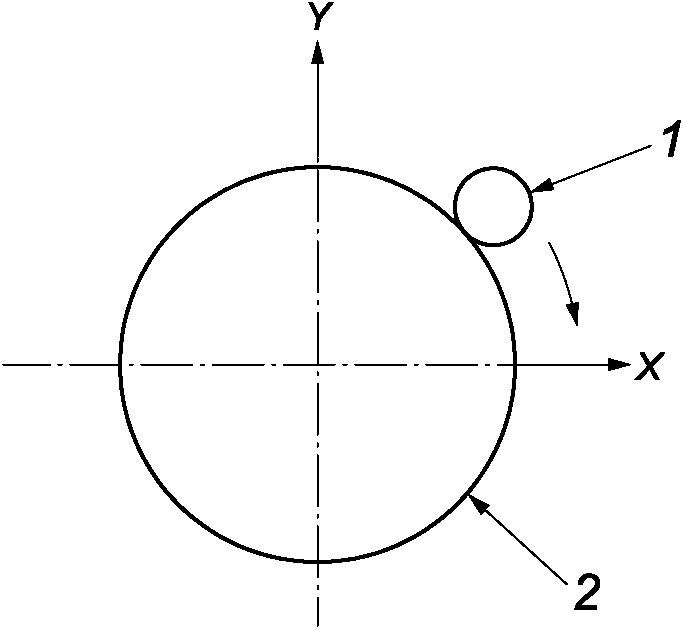
1 — режущий инструмент; 2 — образец для испытаний
Рисунок 5 — Испытательная обработка цилиндрической поверхности круговым контуром
5.2.3.3 Геометрические характеристики, подлежащие измерению
Круглость готовой поверхности, включая точки начала/остановки и возврата.
5.2.3.4 Средства измерений
Кругломер (измеритель круглости) или КИМ.
5.2.3.5 Возможные факторы, способствующие возникновению погрешностей в процессе обработки
Основными факторами являются отклонение от прямолинейного перемещения, погрешность линейного позиционирования линейных осей (X и Y), погрешность перпендикулярности Y к X и радиальная погрешность перемещения шпинделя.
Угловые погрешности (шаг и крен) линейных осей (X и Y) и погрешности в наклоне шпинделя (C) также могут влиять на круглость. Их влияние может быть больше в зависимости от длины инструмента и/или положения установки образца для испытаний. Отклоняющееся перемещение линейных осей способно влиять на круглость в зависимости от конфигурации станка и положения, в котором измеряется отклонение от прямолинейного перемещения.
Погрешность динамического контурирования с круговой интерполяцией осей X и Y влияет на погрешность круглости, например квадрантный сбой.
Входное или выходное перемещение фрезы может влиять на профиль круглости поверхности.
5.2.3.6 Станки для испытаний
Станки, которые обрабатывают поверхность вращающимся шпинделем, например все фрезерные станки и шлифовальные станки с числовым программным управлением (ЧПУ) для шлифовальных операций.
Станки для электроэрозионной обработки проволокой (ЭЭО).
5.2.3.7 Информация, подлежащая представлению
Длина и диаметр инструмента, а также количество зубьев или диаметр шлифовального круга, если применимо.
Скорость шпинделя и скорость подачи, если применимо.
Радиальная и осевая глубина резания.
Диаметр образца для испытаний.
Примечание - Подробная информация о параметрах обработки приведена в ISO 10791-7, ISO 8636-1, ISO 1985 и ISO 14137.
5.3 Испытания на механическую обработку плоской поверхности
5.3.1 Обработка вращающегося образца для испытаний
5.3.1.1 Объект
Поверхность, перпендикулярная оси шпинделя (C'), обрабатывается путем подачи режущего инструмента в радиальном направлении оси шпинделя (C'). Обычно это процесс точения невращающимся инструментом. Данный процесс также осуществляется с помощью вращающегося шлифовального круга. Оценивается плоскостность обработанной поверхности (см. таблицу 4).
Обработка вращающегося образца для испытаний
| Входные данные | Выходные данные | Основные факторы, влияющие на погрешность обработки и представленные на рисунке 6 | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | Осевые и наклонные погрешности перемещения оси (C') EZ(C') и EB(C'). Погрешность перпендикулярности шпинделя (C') к оси X EB(0X)(C'). Погрешность прямолинейности оси X EZX. Угловая погрешность перемещения EBX может иметь влияние в зависимости от конфигурации станка и положения, в котором измеряется отклонение от прямолинейного перемещения. При использовании вращающегося инструмента осевое перемещение шпинделя и отклонение шпинделя от угла наклона могут приводить к погрешностям. В конфигурации, представленной на рисунке 6 c), влияние также может иметь радиальное отклонение шпинделя |
| 1 (X) | 1 (C') или 2, если используется вращающийся инструмент | - | Плоскостность | |
5.3.1.2 Процедура испытаний
Поверхность, перпендикулярная оси шпинделя (C'), обтачивается путем подачи невращающегося инструмента в радиальном направлении оси шпинделя (C') [см. рисунок 6 a)]. На рисунках 6 b) и c) представлена испытательная установка на круглошлифовальном станке.
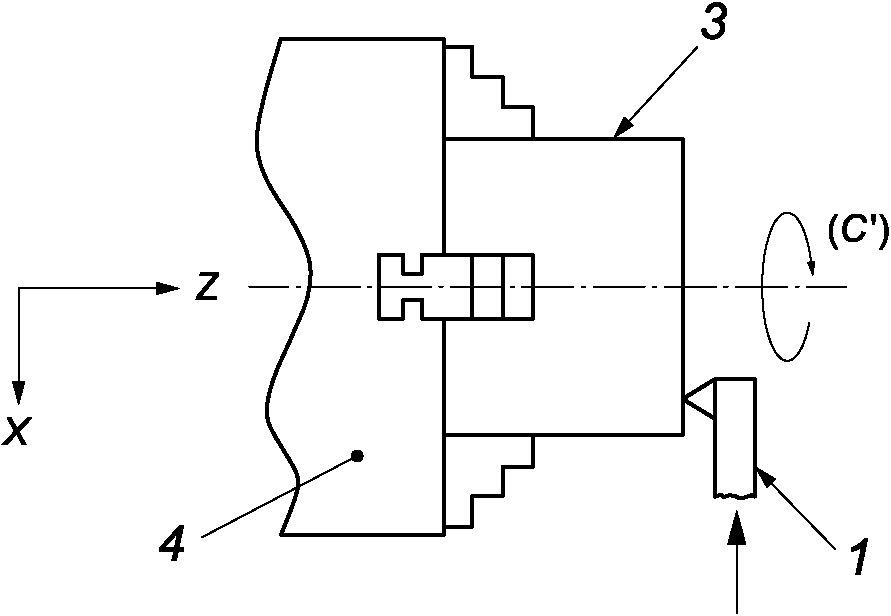
a) Торцевание невращающимся инструментом
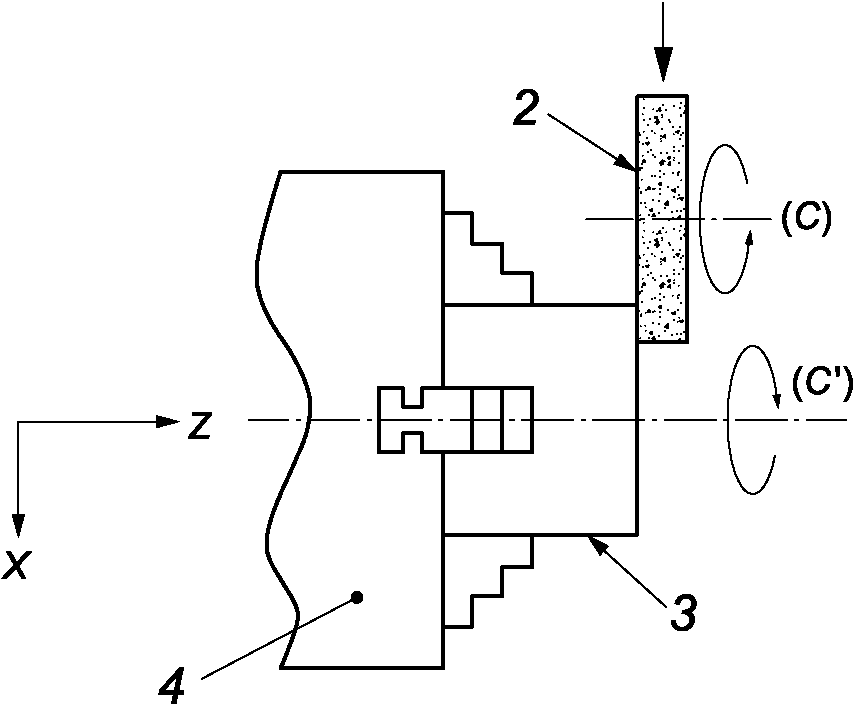
b) Обработка шлифовальным кругом
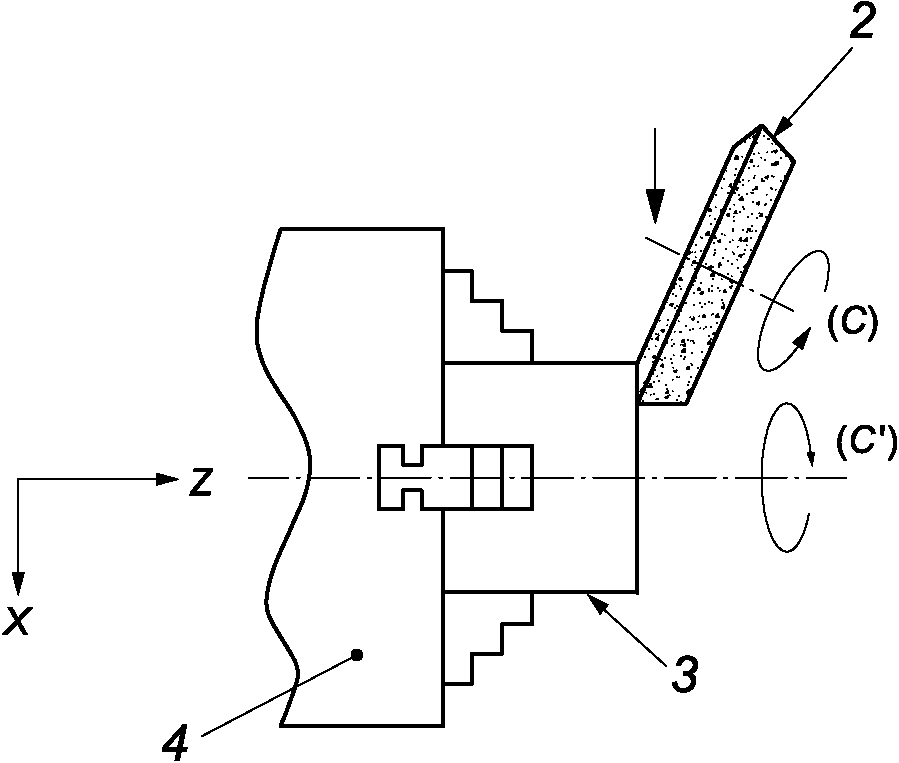
c) Обработка торца наклонным шлифовальным кругом
1 — режущий инструмент; 2 — шлифовальный круг; 3 — образец для испытаний; 4 — патрон станка
Рисунок 6 — Обработка вращающегося образца для испытаний
5.3.1.3 Геометрические характеристики, подлежащие измерению
Плоскостность готовой поверхности.
5.3.1.4 Средства измерений
КИМ или датчик линейного перемещения и поверочная плита.
5.3.1.5 Возможные факторы, способствующие возникновению погрешностей в процессе обработки
Осевое отклонение перемещения шпинделя крепления заготовки (C') является основным фактором, влияющим на плоскостность готовой поверхности.
Когда шпиндель (C') имеет основную погрешность перемещения, конечную грань рассматривают как состоящую из множества плоских тонких колец, каждое из которых имеет квадратное отклонение от оси вращения на величину, которая увеличивается с уменьшением радиуса. Если деталь установлена на станке для измерения круглости с аксиальным датчиком, то деталь можно наклонять таким образом, чтобы при измерении по окружности, концентричной центру детали, не обнаруживалась ошибка в определении плоскостности. Круговые измерения плоскостности требуют комбинации с измерением прямолинейности по всему диаметру. Подробнее см. в ISO 230-7:2015, A.7.6.
Погрешность наклона шпинделя (C') также может оказывать влияние, пропорциональное расстоянию от оси вращения до измеренного положения.
Погрешность прямолинейности линейной оси (X) также оказывает непосредственное влияние на плоскостность обработанной поверхности.
Погрешность перпендикулярности линейной оси (X) к оси вращения шпинделя (C') приводит к конической геометрии готовой поверхности.
Угловая погрешность перемещения оси X EBX может иметь влияние в зависимости от конфигурации станка и положения, в котором измеряется отклонение от прямолинейного перемещения.
5.3.1.6 Станки для испытаний
Станки, которые завершают обработку вращающегося образца с помощью токарных операций, например токарные станки и центры, а также обрабатывающий центр с поворотным столом с возможностью токарной обработки.
5.3.1.7 Информация, подлежащая представлению
Номинальный диаметр исходного материала.
Расстояние от торца патрона до готовой поверхности.
Скорость шпинделя и скорость подачи.
Примечание - Подробная информация о параметрах обработки приведена в ISO 13041-6.
5.3.2 Обработка плоской поверхности с невращающимся образцом для испытаний
5.3.2.1 Объект
Плоская поверхность обрабатывается вращением инструмента, движущегося по линейной траектории по одной линейной оси. Обычно это торцевое фрезерование с использованием вращающейся фрезы или шлифование поверхности с использованием вращающегося шлифовального круга. Измеряется погрешность плоскостности готовой поверхности (см. таблицу 5). В таблице 5 показан пример подачи в направлении X.
Обработка плоской поверхности с невращающимся образцом для испытаний
| Входные данные | Выходные данные | Основные факторы, влияющие на погрешность обработки и представленные на рисунке 7 | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | Погрешность прямолинейности оси X в направлении Z и угловая погрешность перемещения EZX, EAX и EBX. Погрешность перпендикулярности шпинделя (C) к оси X, EB(0X)(C). При обработке нескольких траекторий в различных положениях Y, прямолинейность и угловая погрешность перемещения оси Y EZY, EAY, EBY, а также погрешность перпендикулярности шпинделя (C) к оси Y EA(0(C))Y. Осевое отклонение шпинделя (C) и погрешность наклона перемещения шпинделя (C) EZ(C), EA(C) и EB(C). Конический шлифовальный круг |
| 1 (X) | 1 (инструмент) | - | Плоскостность | |
5.3.2.2 Процедура испытаний
Поверхность обрабатывается по линейной траектории одной линейной осью. Это испытание должно быть последовательно выполнено двумя двунаправленными резами (см. рисунок 7).
Заготовка должна быть снабжена основанием, подходящим для крепления к рабочему столу/поддону или к приспособлению, обеспечивающему достаточную жесткость. Предварительные разрезы должны быть сделаны так, чтобы глубина резания была как можно более постоянной.
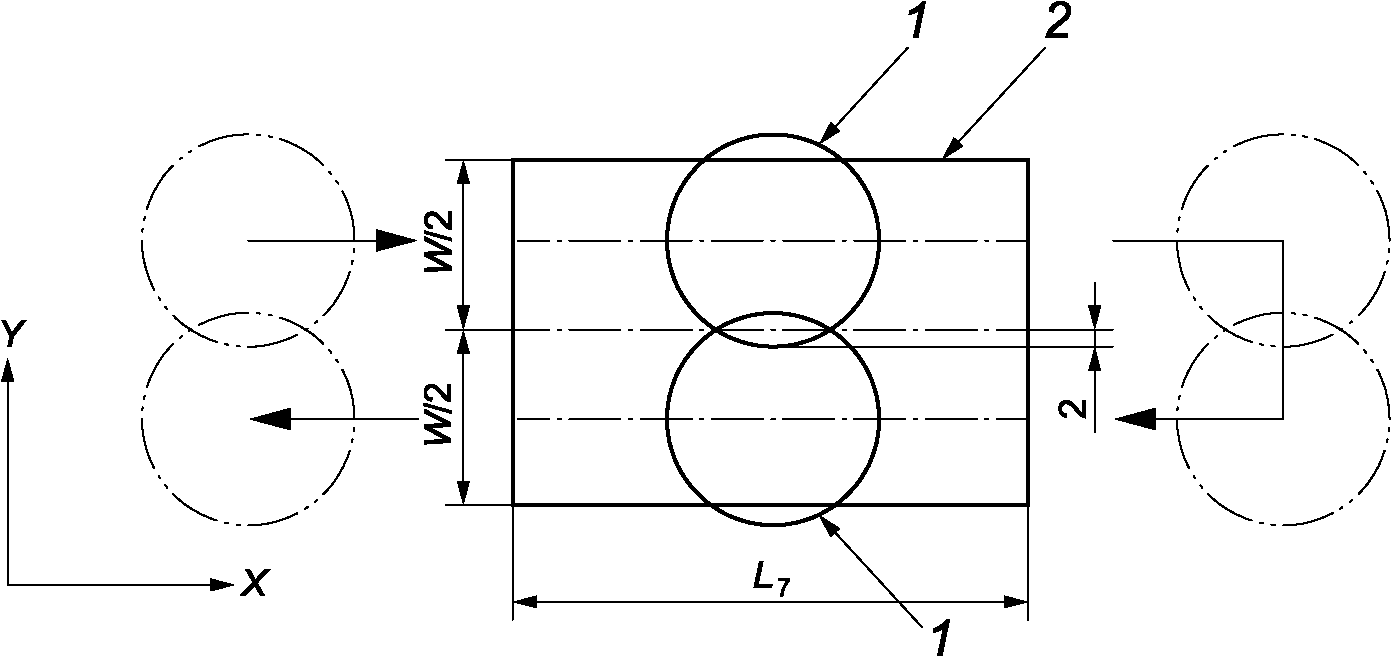
1 — режущий инструмент; 2 — образец для испытаний; L7 — длина образца для испытаний; W — ширина образца для испытаний
Рисунок 7 — Обработка плоской поверхности с невращающимся образцом для испытаний
5.3.2.3 Геометрические характеристики, подлежащие измерению
Плоскостность готовой поверхности.
5.3.2.4 Средства измерений
Датчик линейного перемещения, концевые меры длины, эталон прямолинейности или поверхностная пластина.
5.3.2.5 Возможные факторы, способствующие возникновению погрешностей в процессе обработки
Основными факторами являются погрешность прямолинейного перемещения линейной оси (X) в осевом направлении инструмента (направление Z) и осевая погрешность перемещения шпинделя.
Угловые погрешности (шаг и крен) линейной оси (X) и погрешность наклона перемещения шпинделя (C) также могут влиять на плоскостность. Погрешность перпендикулярности шпинделя (C) к оси X EB(0X)(C) также влияет на плоскостность. Их влияние может быть больше пропорционально диаметру инструмента.
При обработке нескольких траекторий в разных положениях Y прямолинейность и угловые погрешности перемещения оси Y, а именно EZY, EAY, EBY оказывают влияние на плоскостность. Погрешность перпендикулярности шпинделя (C) к оси Y EA(0Y)(C) также влияет на плоскостность.
Вход или выход фрезы может влиять на профиль прямолинейности в направлении подачи (X).
Конический шлифовальный круг влияет на плоскостность.
5.3.2.6 Станки для испытаний
Станки, которые обрабатывают плоскую поверхность вращающимся шпинделем, например все фрезерные станки и плоскошлифовальные станки для шлифовальных операций.
5.3.2.7 Информация, подлежащая представлению
Диаметр и число зубьев фрезерного инструмента или диаметр шлифовального круга.
Скорость шпинделя и скорость подачи.
Ширина W и длина L7 образца для испытаний.
Примечание - Подробная информация о параметрах обработки приведена в ISO 10791-7, ISO 8636-1 и ISO 1985.
5.3.3 Обработка торцов нескольких поверхностей
5.3.3.1 Объект
Поверхность прямоугольных образцов для испытаний, закрепленных в нескольких местах на столе станка, обрабатывается вращающимся инструментом, движущимся по линейной траектории по одной линейной оси. Измеряется изменение толщины образцов для испытаний, обработанных в разных положениях (см. таблицу 6 и рисунок 8).
Обработка торцов нескольких поверхностей
| Входные данные | Выходные данные | Основные факторы, влияющие на погрешность обработки и представленные на рисунке 8 | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | Погрешность прямолинейности перемещения осей X и Y EZX и EZY. Угловая погрешность перемещения осей X и Y (EBX и EAX, EAY и EBY). Погрешность параллельности поверхности стола станка к осям X и Y |
| 1 (X) | 1 (инструмент) | - | Изменение толщины образцов для испытаний | |
5.3.3.2 Процедура испытаний
Образцы для испытаний следует расположить следующим образом:
Образцы для испытаний должны иметь одинаковую твердость и быть надежно закреплены на столе.
Верхняя поверхность отдельного образца для испытаний обрабатывается по линейной траектории по одной линейной оси (X) на той же высоте Z. Ось Y может перемещаться между отдельными образцами для испытаний.
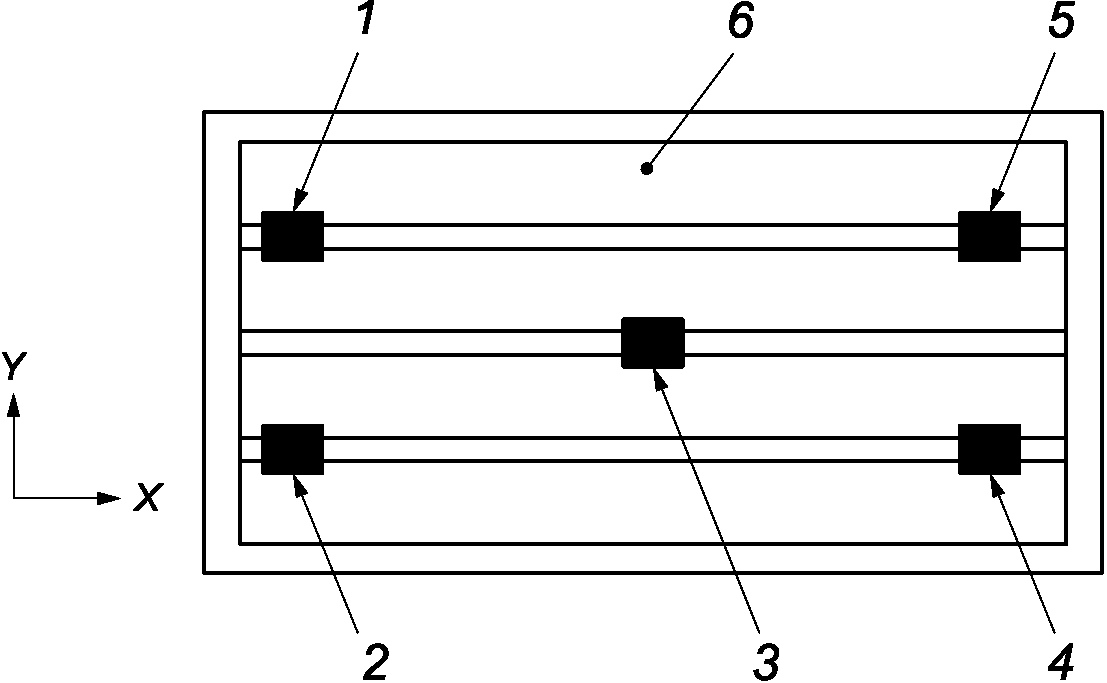
1 — 5 - образцы для испытаний; 6 — стол станка
Рисунок 8 — Обработка торцов нескольких поверхностей
5.3.3.3 Геометрические характеристики, подлежащие измерению
Изменение толщины образцов для испытаний.
5.3.3.4 Средства измерений
Датчик линейного перемещения, толщиномер или КИМ.
5.3.3.5 Возможные факторы, способствующие возникновению погрешностей в процессе обработки
Погрешности прямолинейности перемещений двух линейных осей (X и Y) в осевом направлении инструмента (направление Z) являются основными факторами. Испытание позволяет проверить отклонение прямолинейности в двух дискретных местах по всему рабочему пространству.
Например, разница в толщине двух образцов в одном и том же положении X показывает изменение локальной погрешности параллельности поверхности стола к оси Y.
Угловые погрешности перемещения двух линейных осей (шаг и крен осей X и Y) могут быть основным фактором. Их влияние может быть больше пропорционально диаметру инструмента.
Перед испытанием на обработку следует проверить параллельность поверхности стола станка осям X и Y. Это может оказать решающее влияние на результат испытания.
Осевое перемещение и наклонное перемещение шпинделя (C) могут влиять на плоскостность каждого образца, но оказывают пренебрежимо малое влияние на изменение толщины образцов.
Если ось Z (ось в осевом направлении инструмента) не перемещается в ходе испытания на обработку, ее линейная погрешность позиционирования не влияет на результат испытания.
5.3.3.6 Станки для испытаний
Станки, которые обрабатывают поверхность вращающимся шпинделем, например все фрезерные станки и шлифовальные станки с ЧПУ для шлифовальных операций.
Примечание - Подробная информация о параметрах обработки приведена в ISO 8636-1 и ISO 1985.
5.3.4 Обработка торцов по одной линейной оси
5.3.4.1 Объект
Плоская поверхность обрабатывается вращающимся инструментом, движущимся по линейной траектории по одной линейной оси. Измеряется погрешность прямолинейности готовой поверхности (см. таблицу 7 и рисунок 9). В таблице 7 показан пример подачи в направлении X.
Обработка торца по одной линейной оси
| Входные данные | Выходные данные | Основные факторы, влияющие на погрешность обработки и представленные на рисунке 9 | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | Погрешность прямолинейности перемещения в направлении Y и погрешность крена перемещения по осям X EYX и EAX. Радиальное отклонение перемещения шпинделя (C) в направлении Y и отклонение перемещения шпинделя (C) вокруг оси X EY(C) и EA(C). Угловая погрешность перемещения по оси X может иметь влияние в зависимости от конфигурации станка и положения, в котором измеряется погрешность прямолинейности перемещения |
| 1 (X) | 1 (инструмент) | - | Прямолинейность | |
Его также можно обрабатывать методом электроэрозионной обработки.
5.3.4.2 Процедура испытаний
Поверхность обрабатывается по линейной траектории с помощью одной линейной оси (см. рисунок 9).
Заготовка должна быть снабжена основанием, подходящим для крепления к рабочему столу/поддону или к приспособлению, обеспечивающему достаточную жесткость. Предварительные разрезы должны быть сделаны, чтобы обеспечить как можно более постоянную глубину резания.
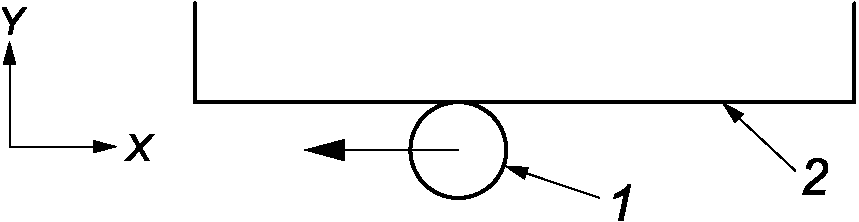
1 — режущий инструмент; 2 — образец для испытаний
Рисунок 9 — Обработка торца по одной линейной оси
5.3.4.3 Геометрические характеристики, подлежащие измерению
Прямолинейность готовой поверхности вдоль направления подачи.
5.3.4.4 Средства измерений
Эталонный образец прямолинейности, концевые меры, датчик линейного перемещения или КИМ.
5.3.4.5 Возможные факторы, способствующие возникновению погрешностей в процессе обработки
Основными факторами являются погрешность прямолинейности перемещения линейной оси (X) в радиальном направлении инструмента (направление Y) и радиальная погрешность перемещения шпинделя. Для электроэрозионных станков с проволочной обработкой влияние шпинделя отсутствует.
Угловые погрешности перемещения (крен) линейной оси (X) и погрешность наклона шпинделя (C) также могут влиять на прямолинейность. Их влияние может быть больше пропорционально длине инструмента и/или положению установки образца.
Погрешность перемещения по оси X может влиять на конфигурацию станка и положение, в котором измеряется погрешность прямолинейности.
5.3.4.6 Станки для испытаний
Станки, которые обрабатывают плоскую поверхность вращающимся шпинделем, например все фрезерные станки и плоскошлифовальные станки для шлифовальных операций.
5.3.4.7 Информация, подлежащая представлению
Длина и диаметр инструмента, а также количество зубьев или диаметр шлифовального круга.
Скорость шпинделя и скорость подачи.
Радиальная и осевая глубина резания.
Примечание - Подробная информация о параметрах обработки приведена в ISO 10791-7, ISO 8636-1 и ISO 1985.
5.3.5 Обработка торцов по двум линейным осям
5.3.5.1 Объект
Плоская поверхность обрабатывается вращающимся инструментом, движущимся по линейной траектории по двум линейным осям. Измеряется погрешность прямолинейности готовой поверхности (см. таблицу 8).
Обработка торца по двум линейными осям
| Входные данные | Выходные данные | Основные факторы, влияющие на погрешность обработки и представленные на рисунке 10 | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | Погрешности прямолинейности и угловые погрешности перемещения EYX, EXY, EAX, EBX, и EBY. Погрешность позиционирования линейного перемещения EXX, EYY. Влияние прямолинейности и погрешности позиционирования перемещения каждой оси зависит от угла наклона обрабатываемой поверхности. Радиальные погрешности перемещения шпинделя (C) и погрешность наклона перемещения шпинделя (C) EX(C), EY(C), EA(C) и, EB(C). Погрешность динамического контурирования линейной интерполяции. Скольжение по оси Y (для боковой грани, наклоненной на 3°) |
| 1 (X) | 1 (инструмент) | Линейный | Прямолинейность | |
Его также допускается обрабатывать методом электроэрозионной обработки.
5.3.5.2 Процедура испытаний
Поверхность обрабатывается по линейной траектории двумя линейными осями. Боковая поверхность наклонена на 3° или на 45° от линейной оси (см. рисунок 10). Ее необходимо обрабатывать по одной траектории. Точки начала и конца должны находиться за пределами образца для испытаний, чтобы избежать влияния ускорения и замедления на обработанную поверхность.
Заготовка должна быть снабжена основанием, подходящим для крепления к рабочему столу/поддону или к приспособлению, обеспечивающему достаточную жесткость. Предварительные разрезы должны быть сделаны для того, чтобы обеспечить как можно более постоянную глубину резания.
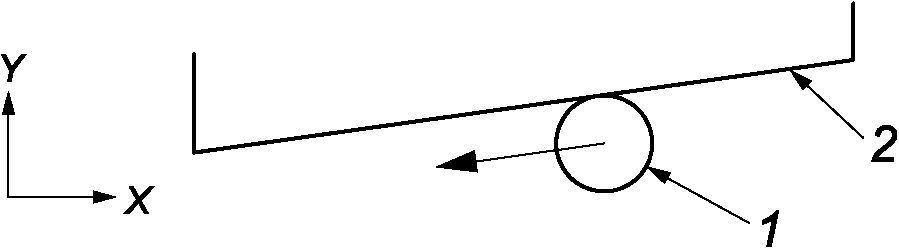
1 — режущий инструмент; 2 — образец для испытаний
Рисунок 10 — Обработка торца по двум линейным осям
5.3.5.3 Геометрические характеристики, подлежащие измерению
Прямолинейность готовой поверхности вдоль направления подачи.
5.3.5.4 Средства измерений
Эталонный образец прямолинейности, концевые меры длины, датчик линейного перемещения или КИМ.
5.3.5.5 Возможные факторы, способствующие возникновению погрешностей в процессе обработки
Основными факторами являются погрешность прямолинейности линейных осей (X и Y) в радиальном направлении инструмента (направление X и Y) и радиальные погрешности перемещения шпинделя. Для электроэрозионных станков влияние шпинделя отсутствует.
Боковая грань, наклоненная на 3°, может показать влияние прерывистого скольжения линейной оси с меньшим перемещением (ось Y).
Угловые погрешности перемещения (шаг и крен) линейных осей (X и Y) и погрешности наклона перемещения шпинделя (C) также способны влиять на прямолинейность. Их влияние может быть больше пропорционально длине инструмента и/или положению установки образца.
Входное или выходное направление фрезы может влиять на прямолинейность профиля поверхности.
5.3.5.6 Станки для испытаний
Станки, которые обрабатывают плоскую поверхность вращающимся шпинделем, например все фрезерные станки и плоскошлифовальные станки для шлифовальных операций.
5.3.5.7 Информация, подлежащая представлению
Диаметр инструмента и количество зубьев либо диаметр шлифовального круга.
Скорость шпинделя и скорость подачи.
Радиальная и осевая глубина резания.
Примечание - Подробная информация о параметрах обработки приведена в ISO 10791-7, ISO 8636-1 и ISO 1985.
5.4 Обработка вращающейся сферической поверхности
5.4.1 Объект
Сферическая поверхность вращается шпинделем (C') и обрабатывается круговой интерполяцией двух линейных осей (Z и X). Круглость измеряется по дуге в плоскости ZX (см. таблицу 9).
Обработка вращающейся сферической поверхности
| Входные данные | Выходные данные | Основные погрешности, приводящие к механической обработке (см. рисунок 11) | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | Погрешность круговой интерполяции в плоскости ZX. Радиальные, осевые и наклонные погрешности перемещения оси (C') EX(C'), EZ(C') и EB(C'). Погрешности перемещения осей X и Z, а также перпендикулярность между осями X и Z и параллельность между осями (C') и Z EXX, EZX, EBX; EZZ, EXZ, EBZ; EB(0Z)X, EB(0Z)(C') |
| 2 (Z и X) | 1 (C') | Круговой | Круглость | |
5.4.2 Процедура испытаний
Вращающаяся сферическая поверхность обрабатывается путем круговой интерполяции двух линейных осей (Z и X) (см. рисунок 11).
Круглость измеряется в диапазоне измерения 100° в непрерывном режиме измерения, начиная с позиции A и заканчивая позицией B. Позиции A и B показаны на рисунке 11. Полюс полусферы не включен в измеряемую дугу.
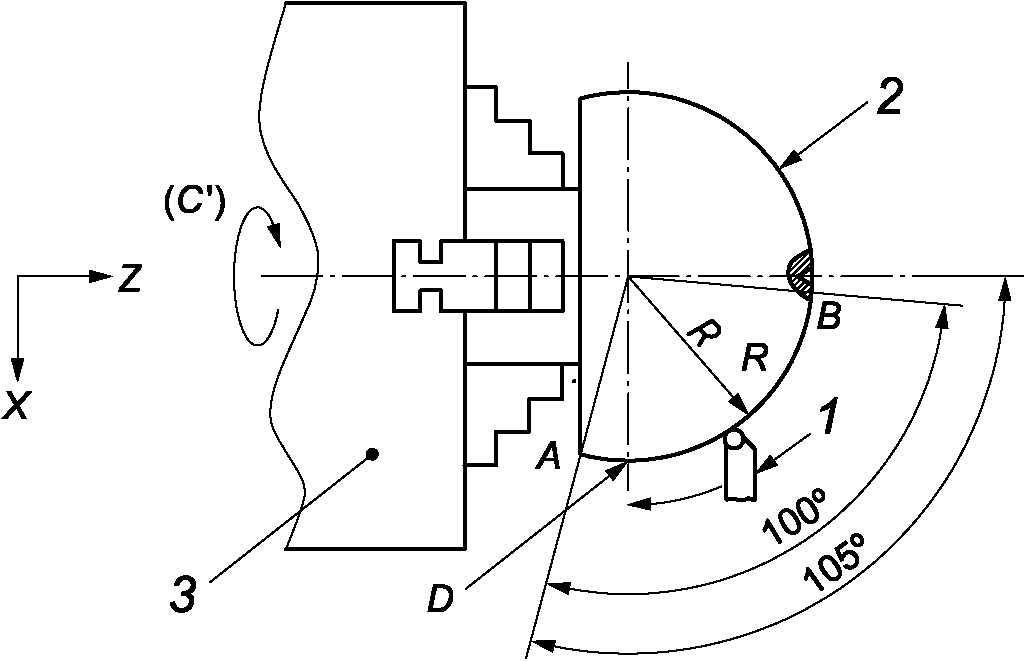
1 — режущий инструмент; 2 — образец для испытаний; 3 — патрон станка; R — радиус сферы; A, B — конечные точки измеренной дуги; D — точка на сферической поверхности в тех же положениях Z и Y с центром
Рисунок 11 — Обработка вращающейся сферической поверхности
5.4.3 Геометрические характеристики, подлежащие измерению
5.4.4 Средства измерений
Кругломер (измеритель круглости).
5.4.5 Возможные факторы, способствующие возникновению погрешностей обработки
Как радиальные, так и осевые погрешности перемещения шпинделя (C') влияют на круглость. Область вблизи точки A больше подвержена влиянию радиальных и наклонных погрешностей перемещения оси (C') EX(C') и EB(C'), тогда как область вблизи точки B больше подвержена влиянию осевой погрешности перемещения оси (C') EZ(C').
Погрешность контура в круговой интерполяции осей Z и X напрямую влияет на круглость готового образца. Погрешность перпендикулярности осей X и Z может увеличить погрешность круглости, хотя ее влияние незначительно на дуге более 100°. Погрешность параллельности оси Z оси шпинделя (C') также оказывает небольшое влияние.
Сбой в квадранте круговой интерполяции можно наблюдать в точке D.
Линейное позиционирование, прямолинейность и угловые погрешности перемещений осей X и Z, такие как EXX, EZX, EBX, EZZ, EXZ и EBZ, также оказывают влияние на круглость.
5.4.6 Станки для испытаний
Станки, которые выполняют финишную обработку вращающегося образца с помощью токарных операций, например токарные станки и центры, а также обрабатывающий центр с поворотным столом с возможностью токарной обработки.
5.4.7 Информация, подлежащая представлению
Номинальный диаметр обработанной поверхности.
Скорость шпинделя и скорость подачи.
Примечание - Подробная информация о параметрах обработки приведена в ISO 13041-6.
5.5 Торцевое фрезерование усеченного конуса с пятиосевой интерполяцией
5.5.1 Объект
Проверка эффективности резания пятиосевых обрабатывающих центров при одновременной пятиосевой подаче осуществляется путем обработки конусообразного образца торцевым фрезерным инструментом (см. таблицу 10).
Торцевое фрезерование усеченного конуса с пятиосевой интерполяцией
5.5.2 Процедура испытаний
Обработка поверхности производится одновременной подачей по пяти осям (см. рисунок 12). Это испытание применимо только к пятиосевым станкам с двумя поворотными осями (см. рисунок 13 для примера испытательной установки).
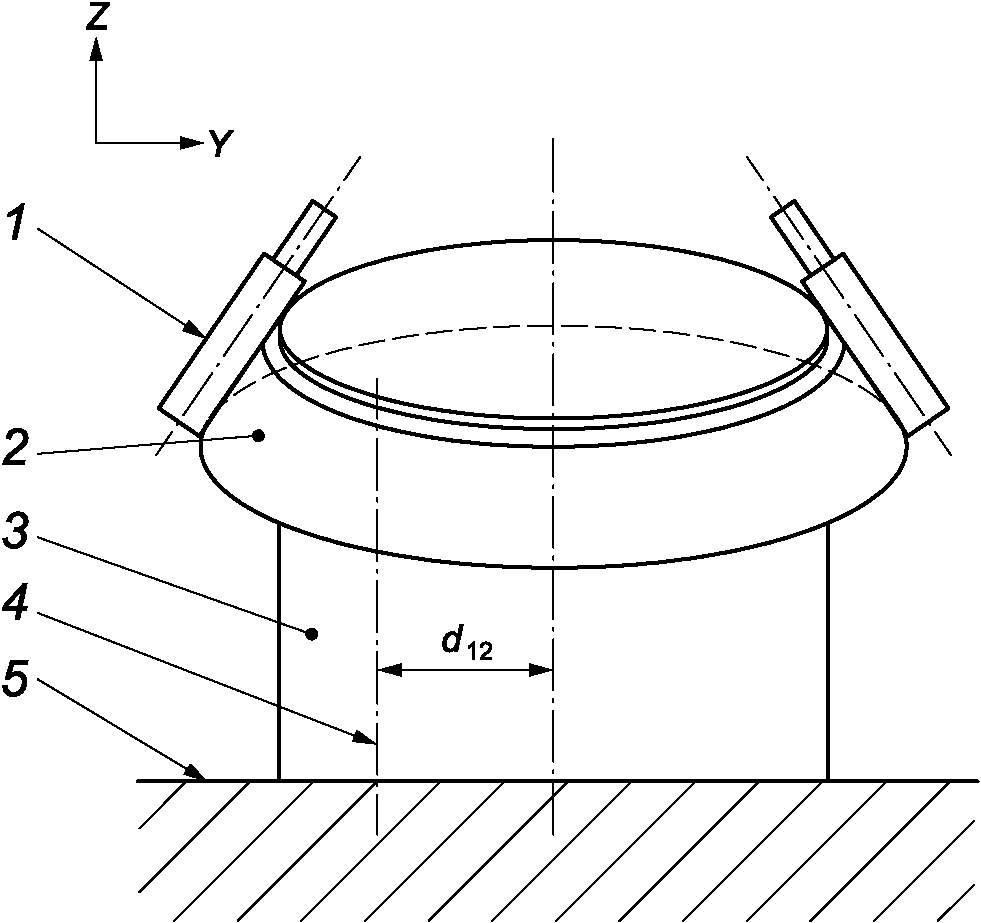
1 — режущий инструмент; 2 — образец для испытаний; 3 — приспособление; 4 — средняя линия оси поворотного стола; 5 — поворотный стол; d12 — расстояние смещения центра от средней линии оси вращения
Рисунок 12 — Торцевое фрезерование усеченного конуса с пятиосевой интерполяцией
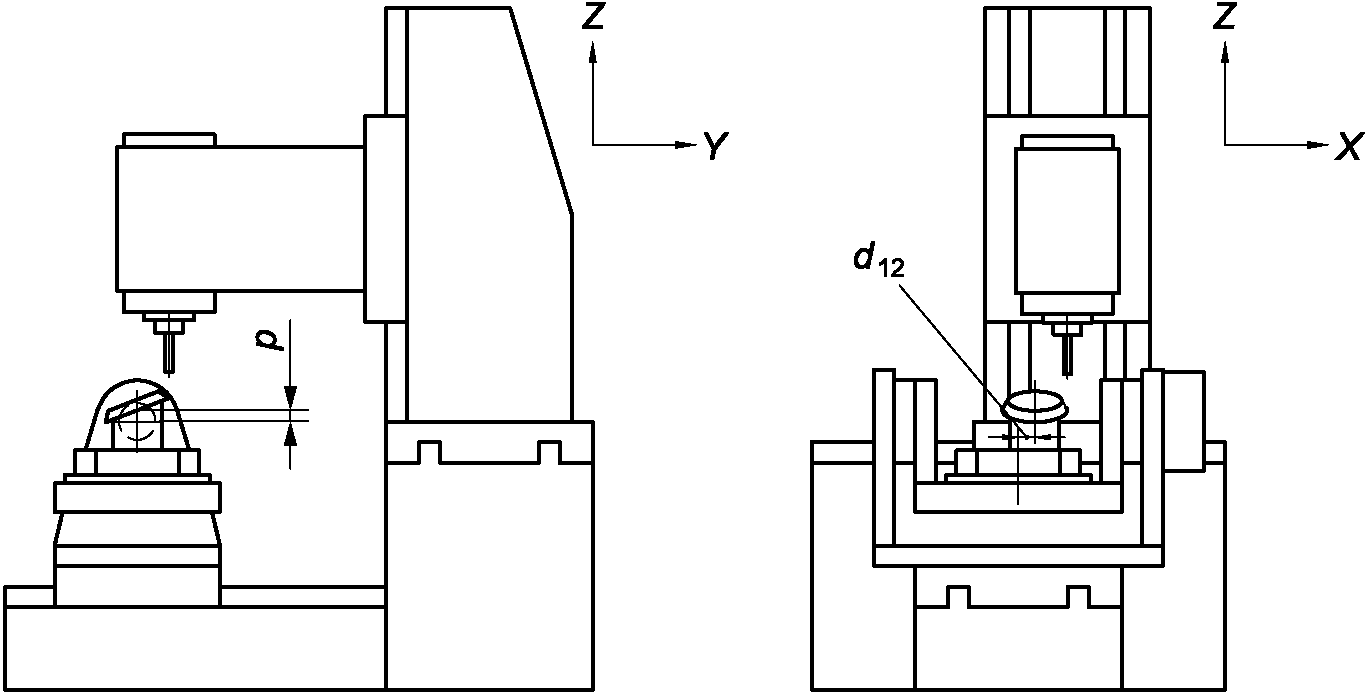
d12 — смещение от оси C' в направлении X; p — смещение от оси A' в направлении Z
Рисунок 13 — Пример испытательной установки для обработки детали конуса
Образец для испытаний должен быть закреплен на столе с углом наклона к поверхности стола, чтобы обеспечить одновременное пятиосевое перемещение. Когда испытание проводится на пятиосевом станке с одной или несколькими вращающимися осями со стороны обрабатываемой заготовки, нижний центр образца должен иметь смещенное расстояние от средней линии(й) вращающейся оси.
Наружная поверхность усеченного конуса должна быть обработана фланговым фрезерным инструментом. Кончик фрезы должен перемещаться по круговой траектории с постоянной скоростью в системе координат заготовки.
Кольцевая плоская поверхность должна быть обработана на верхней поверхности образца для испытаний в качестве базовой для измерения. Для этой процедуры следует использовать тот же режущий инструмент, который использовался для отделки. Обработка должна проводиться исключительно с использованием приводных линейных осей с фиксированными поворотными осями.
Заготовка должна быть снабжена основанием, подходящим для крепления к рабочему столу/поддону или к приспособлению, обеспечивающему достаточную жесткость. Предварительные разрезы должны быть сделаны для того, чтобы обеспечить как можно более постоянную глубину резания.
5.5.3 Геометрические характеристики, подлежащие измерению
Круглость готовой поверхности на двух разных высотах (например, на 2 мм сверху и снизу) в системе координат заготовки.
5.5.4 Средства измерений
Кругломер (измеритель круглости) или КИМ.
5.5.5 Возможные факторы, способствующие возникновению погрешностей обработки
Все возможные погрешности перемещения пяти осей могут оказывать влияние на круглость. Степень чувствительности круглости к каждой из этих погрешностей зависит от конфигурации станка или испытательной установки. Особенно значительное воздействие на круглость оказывают погрешности положения средних линий поворотной оси.
Если обе оси вращения находятся со стороны заготовки, то погрешность позиционирования оси Z не имеет значения.
Динамическая погрешность при одновременном перемещении по пяти осям также может влиять на круглость.
5.5.6 Станки для испытаний
Станки, которые могут выполнять одновременное пятиосевое перемещение для обработки, например пятиосевые обрабатывающие центры и токарные центры с поворотным шпинделем для крепления инструмента.
Примечание - Подробная информация о параметрах обработки приведена в ISO 10791-7.
5.6 Торцевое фрезерование усеченной квадратной пирамиды с пятиосевой интерполяцией
5.6.1 Объект
Проверка эффективности резания на пятиосевых обрабатывающих центрах при одновременной пятиосевой подаче осуществляется путем обработки образца для испытаний в виде усеченной квадратной пирамиды с торцевым фрезерованием (см. таблицу 11 и рисунок 14).
Торцевое фрезерование усеченной квадратной пирамиды с пятиосевой интерполяцией
5.6.2 Процедура испытаний
Обработка поверхности проводится одновременной подачей по пяти осям. Это испытание применимо только к пятиосевым станкам с двумя поворотными осями (см. рисунок 14 для примера испытательной установки).
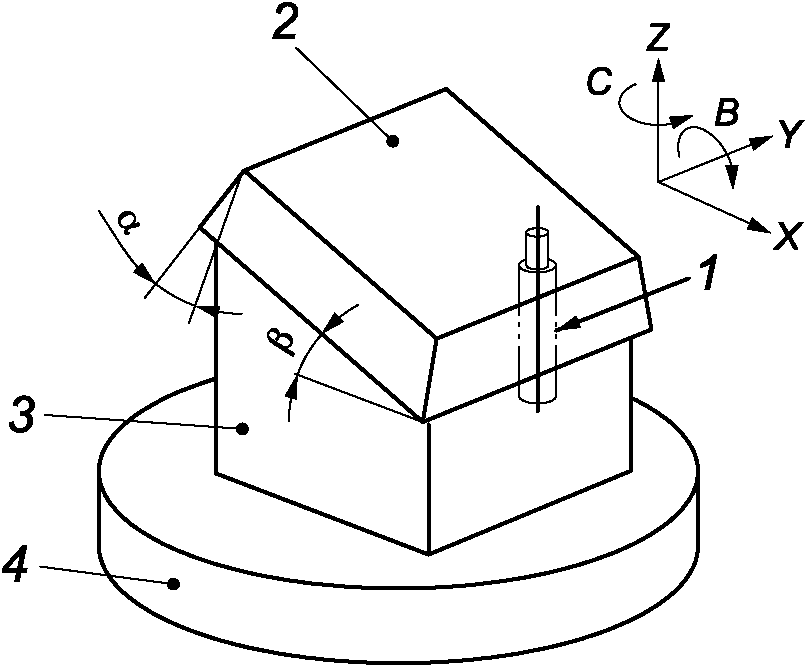
1 — режущий инструмент; 2 — образец для испытаний; 3 — приспособление; 4 — поворотный стол; \alpha — половина угла пирамиды; \beta — угол наклона образца для испытаний
Рисунок 14 — Торцевое фрезерование усеченной квадратной пирамиды с пятиосевой интерполяцией
Образец для испытаний должен быть закреплен на столе с углом наклона к поверхности стола, обеспечивающим одновременное перемещение по пяти осям.
Боковые грани усеченной квадратной пирамиды должны быть обработаны торцевым фрезерным инструментом. Траектория фрезы должна быть прямой с постоянной скоростью в системе координат заготовки.
Заготовка должна быть снабжена основанием, подходящим для крепления к рабочему столу/поддону или к приспособлению, обеспечивающему достаточную жесткость. Предварительные разрезы должны быть сделаны для того, чтобы обеспечить как можно более постоянную глубину резания.
5.6.3 Геометрические характеристики, подлежащие измерению
Прямолинейность готовой поверхности.
5.6.4 Средства измерений
Эталонный образец прямолинейности, концевые меры длины, датчик линейного перемещения или КИМ.
5.6.5 Возможные факторы, способствующие возникновению погрешностей обработки
Все возможные погрешности перемещения пяти осей могут оказывать влияние на прямолинейность. Степень чувствительности прямолинейности к каждой из этих погрешностей зависит от конфигурации станка или испытательной установки. Особенно значительное воздействие на прямолинейность оказывают погрешности положения средних линий поворотной оси.
Динамическая погрешность при одновременном перемещении по пяти осям также может влиять на прямолинейность.
5.6.6 Станки для испытаний
Станки, которые могут выполнять одновременное пятиосевое перемещение для обработки, например пятиосевые обрабатывающие центры и токарные центры с поворотным шпинделем для крепления инструмента.
6 Испытания на механическую обработку для оценки геометрической взаимосвязи нескольких характеристик обработки
6.1 Общие сведения
В данном разделе представлен перечень испытаний, целью которых является завершение обработки нескольких элементов и оценка положения или ориентации одного элемента относительно других, а также выявление различий в их геометрической точности. Основная цель испытаний состоит в наблюдении влияния квазистатических погрешностей перемещений, а также погрешностей положения и ориентации средних линий осей, линейных осей, поворотных осей или шпинделя.
6.2 Обработка внутренних и наружных цилиндрических поверхностей
6.2.1 Объект
Как показано на рисунке 15, внутреннее отверстие обрабатывается только вращением шпинделя зажимного приспособления (ось C'). Внешняя цилиндрическая поверхность обрабатывается путем синхронизации вращения шпинделя (ось C') и линейной оси (ось X). Измеряется истинное положение внешней цилиндрической поверхности относительно центра внутреннего отверстия (база отсчета A) (см. таблицу 12).
Испытание на механическую обработку внутренних и наружных цилиндрических поверхностей
| Входные данные | Выходные данные | Основные погрешности, приводящие к механической обработке (см. рисунок 15) | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | Погрешность положения шпинделя зажимного приспособления (ось C'). Погрешность в интерполяции X-C |
| Внутреннее отверстие: 1 (Z) Внешняя цилиндрическая поверхность: 2 (Z и X) | 1 (C') | XC интерполяция | Положение внешней цилиндрической поверхности по отношению к внутреннему отверстию. Круглость внешней цилиндрической поверхности | |
6.2.2 Процедура испытаний
Внутреннее отверстие обрабатывается путем вращения образца для испытаний (ось C'). Внешняя цилиндрическая поверхность обрабатывается путем синхронизации шпинделя зажимного устройства (ось C') и линейной оси (ось X) на более низкой скорости (см. рисунок 15). Обычно это токарный процесс с невращающимся инструментом. Допускается применять цилиндрическую шлифовку. Когда испытание проводится по оси X, точка резания должна находиться в том же положении Y, что и центральная линия оси C'.
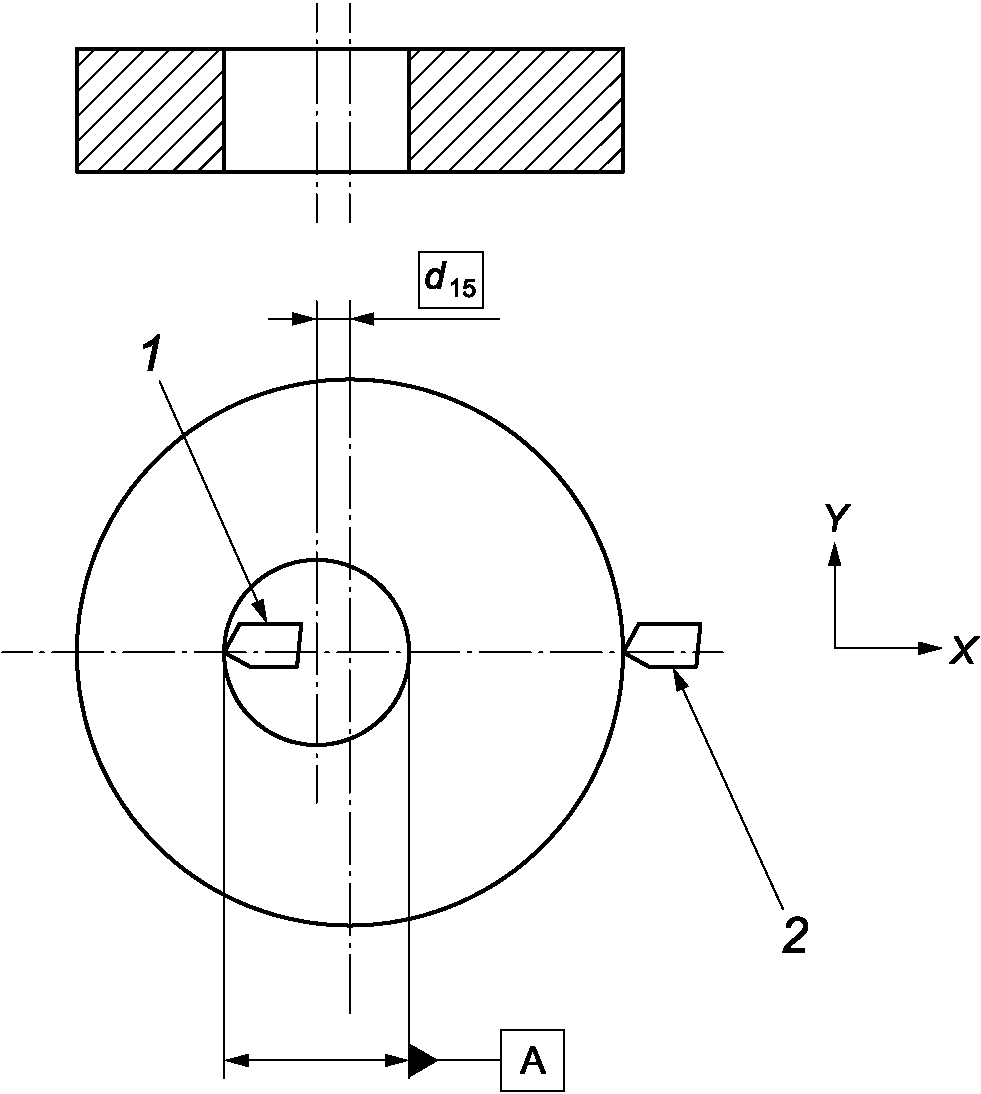
1, 2 — режущий инструмент; d15 — расстояние между центром отверстия и центром внешнего цилиндра
Рисунок 15 — Образец для обработки внутренних и наружных цилиндрических поверхностей
6.2.3 Геометрические характеристики, подлежащие измерению
Положение внешней цилиндрической поверхности относительно оси внутреннего цилиндра (база отсчета A).
Круглость внешней цилиндрической поверхности.
6.2.4 Средства измерений
КИМ для измерения погрешности положения наружной цилиндрической поверхности.
Кругломер (измеритель круглости) или КИМ для проверки круглости наружной цилиндрической поверхности.
6.2.5 Возможные факторы, способствующие возникновению погрешностей обработки
Погрешность положения средней линии оси шпинделя зажимного приспособления (ось C').
Погрешность установки положения точки резания (например, погрешность установки длины инструмента) также может оказать значительное влияние.
Погрешность интерполяции X-C, включая погрешность линейного позиционирования оси X при синхронной работе и радиальную погрешность перемещения шпинделя зажимного приспособления (ось C'), может повлиять на результат испытания.
6.2.6 Станки для испытаний
Станки, которые завершают обработку вращающегося образца с помощью токарных операций, например токарные центры и станки, оснащенные осью C с числовым программным управлением, обрабатывающий центр с поворотным столом с возможностью токарной обработки и круглошлифовальный станок с поворотным столом.
6.2.7 Информация, подлежащая представлению
Номинальный диаметр внутреннего отверстия и наружной цилиндрической поверхности, номинальное расстояние между их центрами.
Расстояние от торца патрона до центра готовой цилиндрической поверхности.
Скорость шпинделя и скорость подачи.
Примечание - Подробная информация о параметрах обработки приведена в ISO 13041-6.
6.3 Обработка отверстий в нескольких позициях на образце для испытаний
6.3.1 Объект
Обрабатываются отверстия в нескольких позициях на образце для испытаний, например, с помощью операций растачивания. Затем путем измерения определяют погрешность положения центра отверстий относительно заданных положений (см. таблицу 13).
| Входные данные | Выходные данные | Основные погрешности, приводящие к механической обработке (см. рисунок 16) | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | Погрешность позиционирования перемещения осей X и Y EXX и EYY. Погрешность прямолинейности перемещения осей X и Y EYX и EXY. Угловая погрешность перемещения осей X, Y и Z. Квадратность между X и Y |
| 1 (Z) | 1 (инструмент) | - | Погрешность положения центра отверстий относительно заданных положений | |
6.3.2 Процедура испытаний
Отверстия в четырех позициях в одном образце для испытаний обрабатываются путем подачи одной линейной оси (Z) (см. рисунок 16).
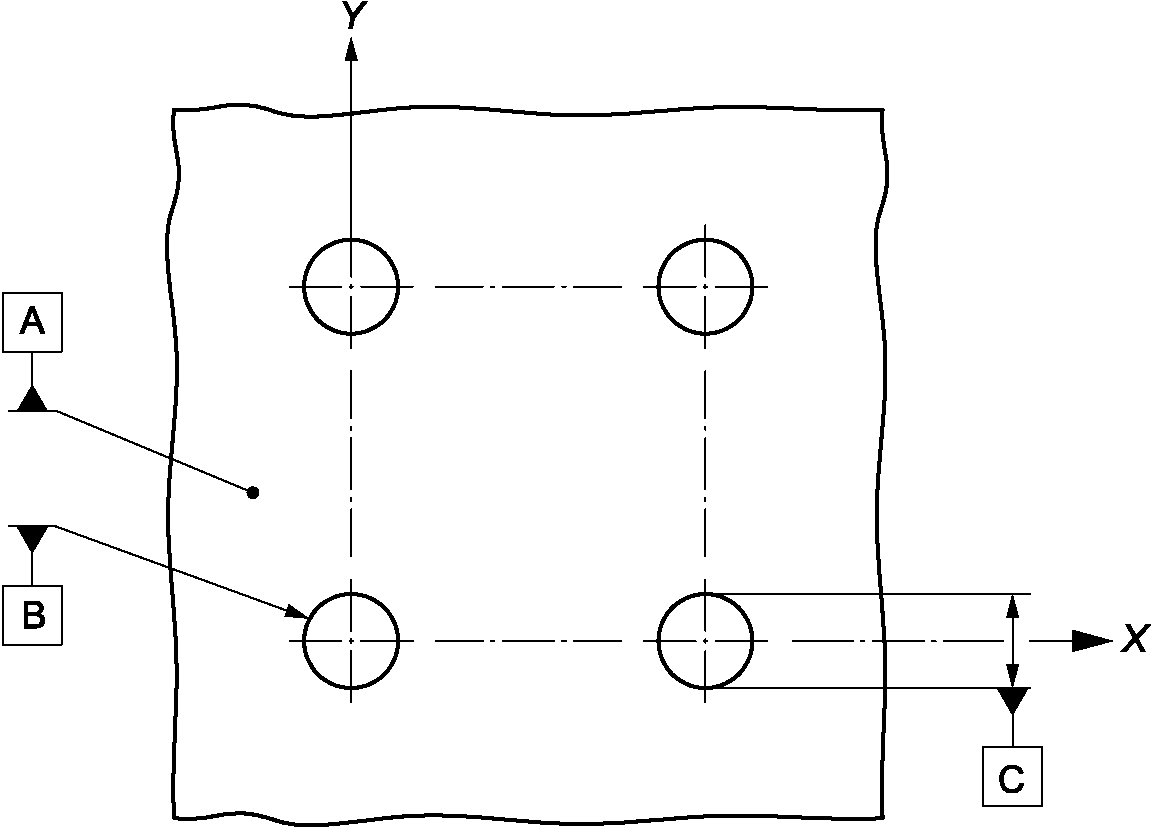
Рисунок 16 — Образец для испытаний с несколькими отверстиями
6.3.3 Геометрические характеристики, подлежащие измерению
Погрешность положения центра отверстий относительно заданных положений измеряется в следующей системе координат:
- A является первичной базой отсчета. Ось Z проходит перпендикулярно плоскости;
- ось цилиндра базы отсчета B пересекается с базой отсчета A; точка этого пересечения является началом координат; если база отсчета B определяется как окружность, то центр этой окружности проецируется перпендикулярно базе отсчета A на точку отсчета A, и проецируемый центр определяет начало координат;
- ось X является соединением начала координат и точки пересечения базовой точки отсчета C (оси цилиндра) и базы отсчета A; если база отсчета C определяется как окружность, то центр этой окружности проецируется перпендикулярно базе отсчета A на точку отсчета A, а соединение проецируемого центра базы отсчета C и начала координат определяет ось X;
- ось Y перпендикулярна осям X и Z.
6.3.4 Средства измерений
6.3.5 Возможные факторы, способствующие возникновению погрешностей в процессе обработки
Погрешность определения положения X в нижнем правом отверстии показывает погрешность линейного позиционирования оси X в данном положении. Погрешность определения положения Y в верхнем левом отверстии показывает погрешность линейного позиционирования оси Y в данном положении.
Погрешность определения положения X верхнего левого отверстия показывает погрешность перпендикулярности между осями X и Y.
На погрешность определения положения верхнего правого отверстия влияют все эти погрешности, а также погрешность прямолинейности перемещений осей X и Y.
Угловые погрешности перемещений линейных осей (шаг, крен и рыскание осей X и Y, а также EAZ и EBZ) могут быть основными факторами. Их влияние может зависеть от положения установки образца и длины инструмента.
Погрешность перемещения шпинделя в радиальном направлении и погрешность наклона шпинделя (C) могут влиять на радиус и круглость каждого отверстия, но оказывают незначительное влияние на погрешность определения положения центра отверстий.
6.3.6 Станки для испытаний
Станки, которые обрабатывают поверхность вращающимся шпинделем, например все фрезерные станки и шлифовальные станки с ЧПУ для шлифовальных операций.
6.4 Обработка нескольких поверхностей с линейным перемещением
6.4.1 Торцевая обработка двух поверхностей, перпендикулярных друг другу
6.4.1.1 Объект
Две плоские поверхности обрабатываются вращающимся инструментом, движущимся по линейным траекториям по двум линейным осям, перпендикулярным друг другу. Измеряется погрешность перпендикулярности между обработанными поверхностями, а также погрешность прямолинейности этих поверхностей (см. таблицу 14).
Торцевая обработка двух поверхностей, перпендикулярных друг другу
| Входные данные | Выходные данные | Основные погрешности, приводящие к механической обработке (см. рисунок 17) | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | Перпендикулярность оси Y к оси X. Погрешность прямолинейности перемещения осей X и Y EYX и EXY. Погрешность вращения по осям X и Y EAX и EBY может иметь влияние в зависимости от положения, в котором измеряется погрешность прямолинейности перемещения Отклонение от прямолинейности по осям X и Y ECX и ECY может иметь влияние в зависимости от конфигурации станка и положения, в котором измеряется погрешность прямолинейности перемещения. Радиальные и наклонные погрешности перемещения шпинделя (C) |
| 1 (X и Y) | 1 (инструмент) | - | Погрешность перпендикулярности. Погрешность прямолинейности | |
6.4.1.2 Процедура испытаний
Поверхности обработаны по линейным траекториям одной линейной осью (см. рисунок 17).
Заготовка должна быть снабжена основанием, подходящим для крепления к рабочему столу/поддону или к приспособлению, обеспечивающему достаточную жесткость. Предварительные разрезы должны быть сделаны для того, чтобы обеспечить как можно более постоянную глубину резания.
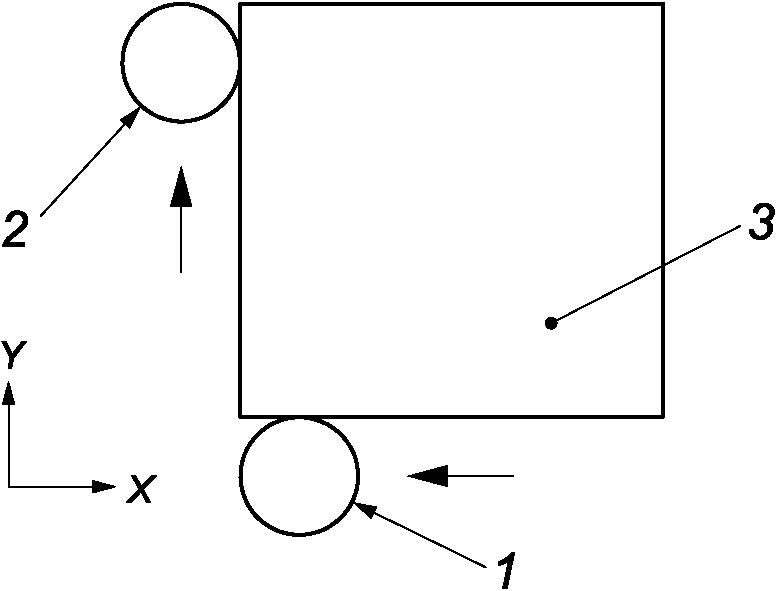
1, 2 — режущий инструмент; 3 — образец для испытаний
Рисунок 17 — Торцевая обработка двух поверхностей, перпендикулярных друг другу
6.4.1.3 Геометрические характеристики, подлежащие измерению
Погрешность перпендикулярности между двумя обработанными поверхностями.
Погрешность прямолинейности двух обработанных поверхностей.
6.4.1.4 Средства измерений
Эталонный образец перпендикулярности или эталонная индексная таблица, а также концевые меры длины, поверхностная пластина, датчик линейного перемещения.
6.4.1.5 Возможные факторы, способствующие возникновению погрешностей в процессе обработки
Погрешность перпендикулярности линейных осей (осей X и Y) является основным фактором, влияющим на погрешность перпендикулярности.
Погрешности прямолинейности перемещения осей X и Y EYX и EXY являются основными факторами, влияющими на погрешность прямолинейности двух обработанных поверхностей.
Погрешность вращения по осям X и Y EAX и EBY может иметь влияние в зависимости от положения, в котором измеряется погрешность прямолинейности. Погрешность вращения по осям X и Y ECX и ECY может иметь влияние в зависимости от конфигурации станка и положения, в котором измеряется погрешность прямолинейности.
Погрешность перемещения шпинделя (C) в радиальном направлении и при наклоне, а также перемещение фрезы вперед или назад могут повлиять на прямолинейность поверхности.
6.4.1.6 Станки для испытаний
Станки, которые обрабатывают плоскую поверхность вращающимся шпинделем, например все фрезерные станки и плоскошлифовальные станки для шлифовальных операций.
6.4.1.7 Информация, подлежащая представлению
Диаметр инструмента и количество зубьев, либо диаметр шлифовального круга.
Скорость шпинделя и скорость подачи.
Радиальная и осевая глубина резания.
Длины обработанных поверхностей.
Примечание - Подробная информация о параметрах обработки приведена в ISO 10791-7, ISO 8636-1 и ISO 1985.
6.4.2 Торцевая обработка поверхностей, наклоненных по отношению к базовой поверхности
6.4.2.1 Процедура испытаний
Две плоские поверхности обрабатываются вращающимся инструментом, движущимся по линейным траекториям по двум линейным осям, наклоненным к базовой поверхности. Измеряется угловая погрешность относительно заданного угла, а также погрешность прямолинейности обработанных поверхностей (см. таблицу 15).
Торцевая обработка поверхностей, наклоненных к базовой поверхности
| Входные данные | Выходные данные | Основные погрешности, приводящие к механической обработке (см. рисунок 18) | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | Погрешность перпендикулярности оси Y к оси X. Разница в линейной погрешности позиционирования осей X и Y Погрешность прямолинейности перемещения осей X и Y и EYX и EXY. Угловая погрешность перемещения осей X и Y может иметь влияние в зависимости от конфигурации станка и положения, в котором измеряется погрешность прямолинейности. Динамическая синхронная погрешность между осями X и Y. Радиальная и наклонная погрешность перемещения шпинделя к прямолинейности |
| 2 (X и Y) и 1 (X) | 1 (инструмент) | Линейный | Угловая погрешность между двумя обработанными поверхностями. Прямолинейность двух обработанных поверхностей. | |
6.4.2.2 Процедура испытаний
Базовая поверхность A обрабатывается путем подачи инструмента в направлении X. При другом положении Z поверхности, наклоненные на 3° и 45° от оси X, обрабатываются по линейным траекториям двумя линейными осями (см. рисунок 18). Точки начала и остановки должны находиться за пределами образца для испытаний, чтобы избежать влияния ускорения и замедления на обработанную поверхность.
Заготовка должна быть снабжена основанием, подходящим для крепления к рабочему столу/поддону или к приспособлению, обеспечивающему достаточную жесткость. Предварительные разрезы должны быть сделаны для того, чтобы обеспечить как можно более постоянную глубину резания.
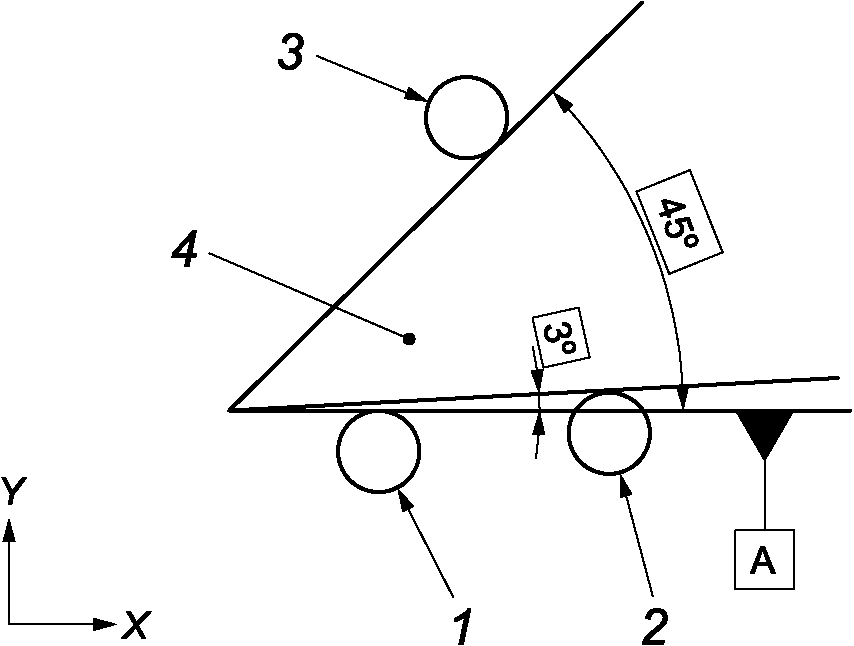
1 — обработка режущим инструментом базовой поверхности A; 2 — обработка режущим инструментом наклонной поверхности 3°; 3 — обработка режущим инструментом наклонной поверхности 45°; 4 — образец для испытаний
Рисунок 18 — Торцевая обработка поверхностей, наклоненных к базовой поверхности
6.4.2.3 Геометрические характеристики, подлежащие измерению
Угловая погрешность между двумя обработанными гранями (угол к базовой поверхности).
Прямолинейность двух обработанных поверхностей.
6.4.2.4 Средства измерений
Эталонный индексирующий стол, поверхностная пластина и датчик линейных перемещений.
6.4.2.5 Возможные факторы, способствующие возникновению погрешностей обработки
Погрешность перпендикулярности перемещения линейных осей (X- и Y-осей) способствует угловой погрешности. Разница в линейной погрешности позиционирования осей X и Y также вызывает угловую погрешность. Их влияние больше на линии 45°.
Погрешность прямолинейности перемещения линейных осей X и Y EYX и EXY является основным фактором прямолинейности двух обработанных поверхностей. Угловые погрешности перемещения осей X и Y EAX, EBX, EAY и EBY могут повлиять на результат.
Боковая поверхность, наклоненная на 3°, может вызывать прерывистое скольжение линейной оси с меньшим перемещением (ось Y).
Несоответствие коэффициента усиления контура обратной связи между осями X и Y может повлиять на погрешность прямолинейности поверхности, наклоненной на 45°.
Погрешность перемещения шпинделя (C) в радиальном направлении и при наклоне, а также перемещение фрезы вперед или назад могут повлиять на прямолинейность поверхности.
6.4.2.6 Станки для испытаний
Станки, которые обрабатывают плоскую поверхность вращающимся шпинделем, например все фрезерные станки и плоскошлифовальные станки для шлифовальных операций.
6.4.2.7 Информация, подлежащая представлению
Диаметр инструмента и количество зубьев либо диаметр шлифовального круга.
Скорость шпинделя и скорость подачи.
Радиальная и осевая глубина резания.
Длины обработанных поверхностей.
Примечание - Подробная информация о параметрах обработки приведена в ISO 10791-7, ISO 8636-1 и ISO 1985.
6.5 Обработка множества элементов с угловой индексацией образца для испытаний
6.5.1 Расточка цилиндрической поверхности с угловым индексированием образца на 180°
6.5.1.1 Объект
Образец для испытаний устанавливается на поворотном столе (ось B'). Цилиндрическая поверхность обрабатывается с одной стороны на половину ее осевой длины вращающимся инструментом. Затем поворотный стол поворачивается на 180°, после чего цилиндрическая поверхность обрабатывается с другой стороны, обеспечивая тем самым номинальную коаксиальность обеих цилиндрических поверхностей. Оценивают цилиндричность цилиндрической поверхности (см. таблицу 16).
Расточка цилиндрической поверхности с угловым индексированием образца
| Входные данные | Выходные данные | Основные погрешности, приводящие к механической обработке (см. рисунок 19) | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | Угловая погрешность позиционирования поворотного стола с угловым позиционированием 180° EBB. Погрешность определения положения средней линии оси поворотного стола EX0B. Перемещение наклона поворотного стола с угловым позиционированием 180° EAB и ECB. Осевое и радиальное перемещение с погрешностью B' при 0° и 180° EYB и EXB. Прямолинейность и угловая погрешность перемещения осей Z EXZ, EYZ и EAZ и EBZ. Радиальные погрешности перемещения шпинделя (C) и погрешности наклона перемещения шпинделя (C) EX(C), EY(C), EA(C) и EB(C). Погрешность перпендикулярности оси Z к оси B' EA(0B')Z. Погрешность параллельности оси Z к оси шпинделя EA(0(C))Z и EB(0(C))Z |
| 1 (Z) | 1 (инструмент) | - | Цилиндричность. Соосность | |
6.5.1.2 Процедура испытаний
Образец для испытаний устанавливается на поворотном столе (ось B'). Вращающимся инструментом обрабатывают цилиндрическую поверхность на половину осевой длины обработанного цилиндра. Осевая линия цилиндрической поверхности находится в номинальном положении по оси X средней линии оси поворотного стола. Затем поворотный стол поворачивается на 180°, после чего цилиндрическая поверхность обрабатывается с другой стороны, сохраняя то же номинальное положение по оси X средней линии оси поворотного стола (см. рисунок 19).
Заготовка должна быть снабжена основанием, подходящим для крепления к рабочему столу/поддону или к приспособлению, обеспечивающему достаточную жесткость. Предварительные разрезы должны быть сделаны, чтобы обеспечить как можно более постоянную глубину резания.
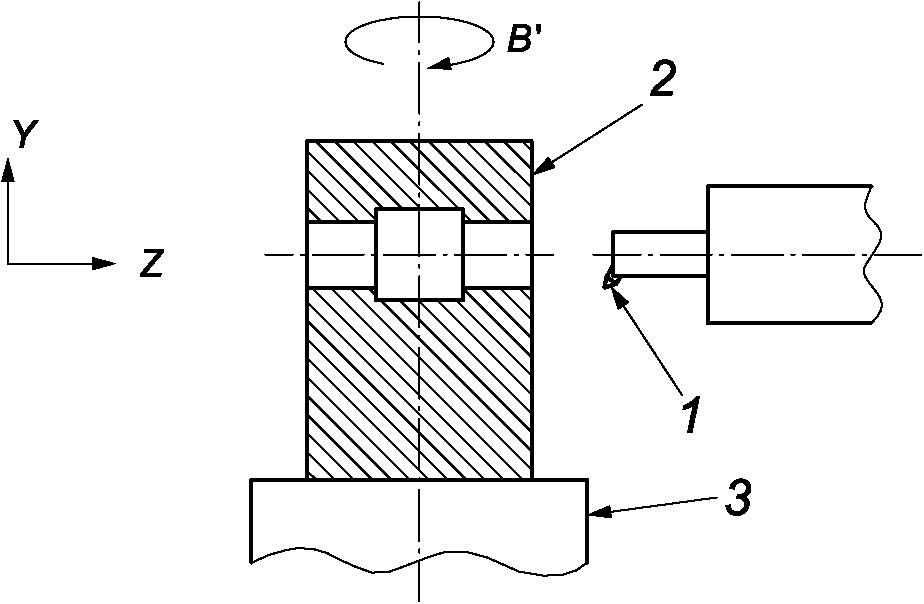
1 — режущий инструмент; 2 — образец для испытаний; 3 — поворотный стол
Рисунок 19 — Расточка отверстия поверхности с угловым индексированием образца
6.5.1.3 Геометрические характеристики, подлежащие измерению
Цилиндричность цилиндрической поверхности (см. ISO 12180-1). Цилиндричность можно оценить путем измерения профилей круглости обработанной цилиндрической поверхности в нескольких различных позициях вдоль оси цилиндрической поверхности. Их концентричность должна быть включена в оценку.
Соосность цилиндрических поверхностей, обработанных при B' = 0° и 180°.
6.5.1.4 Средства измерений
Кругломер (измеритель круглости) или КИМ для оценки цилиндричности.
КИМ и кругломер с возможностью измерения Z для оценки соосности.
6.5.1.5 Возможные факторы, способствующие возникновению погрешностей в процессе обработки
При наличии погрешности положения средней линии оси поворотного стола EX0B две цилиндрические поверхности, обработанные при B = 0° и 180°, оказываются параллельными, но не соосными.
Погрешность углового позиционирования поворотного стола с угловым позиционированием 180° EBB приводит к ошибке ориентации между двумя цилиндрическими поверхностями.
Если осевая погрешность перемещения EYB и/или радиальная погрешность перемещения EXB поворотного стола различаются на 0° и 180°, то это также приводит к тому, что две цилиндрические поверхности остаются параллельны, но не соосны друг с другом.
Погрешность наклона поворотного стола EAB с угловым позиционированием 180° также приводит к ошибке ориентации между двумя цилиндрическими поверхностями. Погрешность наклона поворотного стола ECB с угловым позиционированием 180° приводит к параллельным цилиндрическим поверхностям, которые не являются коаксиальными.
Погрешности прямолинейности перемещения осей Z EXZ и EYZ, влияют на цилиндричность каждой части цилиндрической поверхности.
Радиальные погрешности перемещения шпинделя (C) и погрешности наклона перемещения шпинделя (C) EX(C), EY(C), EA(C) и EB(C) влияют на круглость, а затем и на цилиндричность обработанной поверхности.
Погрешность перпендикулярности оси Z к оси B' EA(0B')Z и погрешность параллельности оси Z к оси шпинделя EA(0(C))Z и EB(0(C))Z влияют на цилиндричность.
6.5.1.6 Станки для испытаний
Станки, которые обрабатывают цилиндрическую внутреннюю поверхность путем расточки с угловой индексацией 180° с помощью поворотного стола, например фрезерный или расточный станок с горизонтальным шпинделем.
Внутришлифовальные станки с поворотным столом.
Примечание - Подробная информация о параметрах обработки приведена в ISO 3070-1.
6.5.2 Обработка отверстий с угловой индексацией образца
6.5.2.1 Объект
Образец для испытаний устанавливается на поворотном столе (ось B'). Отверстие обрабатывается с одной стороны вращающимся инструментом. Затем поворотный стол поворачивается на 90°, после чего другое отверстие обрабатывается с другой стороны, обеспечивая тем самым номинальную перпендикулярность этих отверстий (см. рисунок 20). Оценивают цилиндричность отверстий, а также перпендикулярность и погрешность пересечения между осями двух отверстий (см. таблицу 17).
Обработка отверстий с угловым индексированием образца
| Входные данные | Выходные данные | Основные погрешности, приводящие к механической обработке (см. рисунок 20) | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | Погрешность углового позиционирования перемещения поворотного стола при угловом позиционировании на 90° EBB. Наклон и осевые погрешности перемещения поворотного стола с угловым позиционированием 90° EAB, ECB и EYB. Погрешности прямолинейности и угловые погрешности перемещения по оси Z EXZ, EYZ и EAZ и EBZ. Погрешности в построении контуров при интерполяции по оси X и Y по окружности. Радиальные погрешности перемещения шпинделя (C) и погрешности наклона шпинделя (C) EX(C), EY(C), EA(C) и EB(C) |
| 1 (Z) | 1 (инструмент) | - | Цилиндричность. Перпендикулярность и погрешность пересечения двух отверстий | |
6.5.2.2 Процедура испытаний
Заготовка детали имеет номинальную кубическую форму и устанавливается на поворотном столе (ось B'). Отверстие обрабатывается вращающимся фрезерным инструментом с круговой (винтовой) интерполяцией линейных осей или расточным инструментом с подачей в направлении Z. Его осевая глубина немного меньше половины глубины образца для испытаний. Осевая линия отверстия находится в номинальном положении по оси X средней линии оси поворотного стола. Затем поворотный стол поворачивается на 90°, после чего отверстие обрабатывается в том же номинальном положении по оси X средней линии оси поворотного стола.
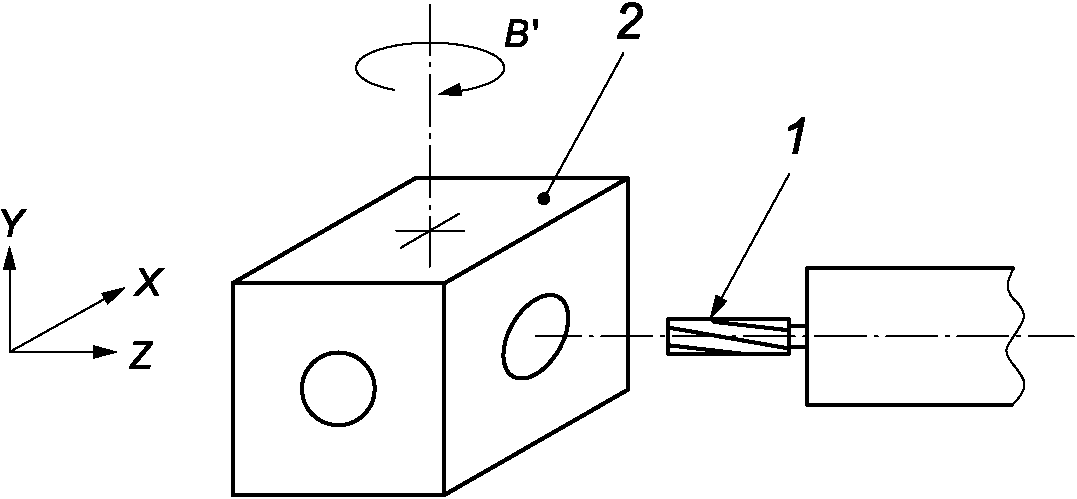
1 — режущий инструмент; 2 — образец для испытаний
Рисунок 20 — Обработка отверстий с угловым индексированием образца
6.5.2.3 Геометрические характеристики, подлежащие измерению
Перпендикулярность и погрешность пересечения между осями отверстий.
6.5.2.4 Средства измерений
Цилиндричность можно оценить, измерив профили круглости отверстий в нескольких различных позициях вдоль их оси.
Погрешность перпендикулярности и погрешность пересечения можно измерить с помощью КИМ.
6.5.2.5 Возможные факторы, способствующие возникновению погрешностей в процессе обработки
Угловая погрешность позиционирования поворотного стола EBB с угловым позиционированием 90° приводит к перпендикулярности двух отверстий.
Перемещения наклона по оси B' EAB и ECB могут вызвать погрешность пересечения двух отверстий.
Осевая погрешность перемещения оси B' может привести к погрешности пересечения двух отверстий.
Погрешность прямолинейности перемещения осей Z EXZ и EYZ влияет на цилиндричность каждого отверстия.
Радиальные отклонения шпинделя (C) и наклонные отклонения шпинделя (C) EX(C), EY(C), EA(C) и EB(C) влияют на круглость, а затем и на цилиндричность отверстий.
6.5.2.6 Станки для испытаний
Станки, которые обрабатывают цилиндрическую внутреннюю поверхность путем расточки с угловой индексацией 90° поворотным столом, например фрезерный или расточный станок с горизонтальным шпинделем.
Внутришлифовальные станки с поворотным столом.
Примечание - Подробная информация о параметрах обработки приведена в ISO 3070-1.
6.5.3 Обработка прямоугольного образца с использованием одной линейной оси в сочетании с угловой индексацией оси вращения, параллельной оси инструмента
6.5.3.1 Объект
Для этого испытания требуется ось вращения, параллельная оси инструмента со стороны заготовки. Ориентация испытательной заготовки индексируется каждые 90° с помощью оси вращения. Ее боковая поверхность обрабатывается путем перемещения одной линейной оси с постоянной скоростью подачи (см. таблицу 18 и рисунок 21). В таблице 18 показан пример обработки в направлении X.
Обработка прямоугольного образца с использованием одной линейной оси в сочетании с угловой индексацией оси вращения, параллельной оси инструмента
| Входные данные | Выходные данные | Основные погрешности, приводящие к механической обработке | ||
| Количество одновременных линейных перемещений во время механической обработки | Количество одновременных вращательных перемещений во время механической обработки | Тип интерполяции | Геометрические объекты, подлежащие измерению | См. таблицу 19 |
| 1 (X) | 1 (инструмент) | - | См. таблицу 19 | |
6.5.3.2 Процедура испытаний
Заготовка детали размещается с центром, приблизительно совпадающим с осевой линией оси вращения. Окончательная форма образца для испытаний, показанная на рисунке 21, получается в результате следующих последовательностей обработки:
-
сторона A (и нижняя часть E) подвергается торцевому фрезерованию путем подачи в направлении X;
-
образец для испытаний поворачивается вокруг оси вращения на 90°. Затем сторона B (и дно H) подвергается торцевому фрезерованию путем подачи в направлении X;
-
повторяют шаг 2) до тех пор, пока все четыре стороны не будут обработаны торцевым фрезерованием.
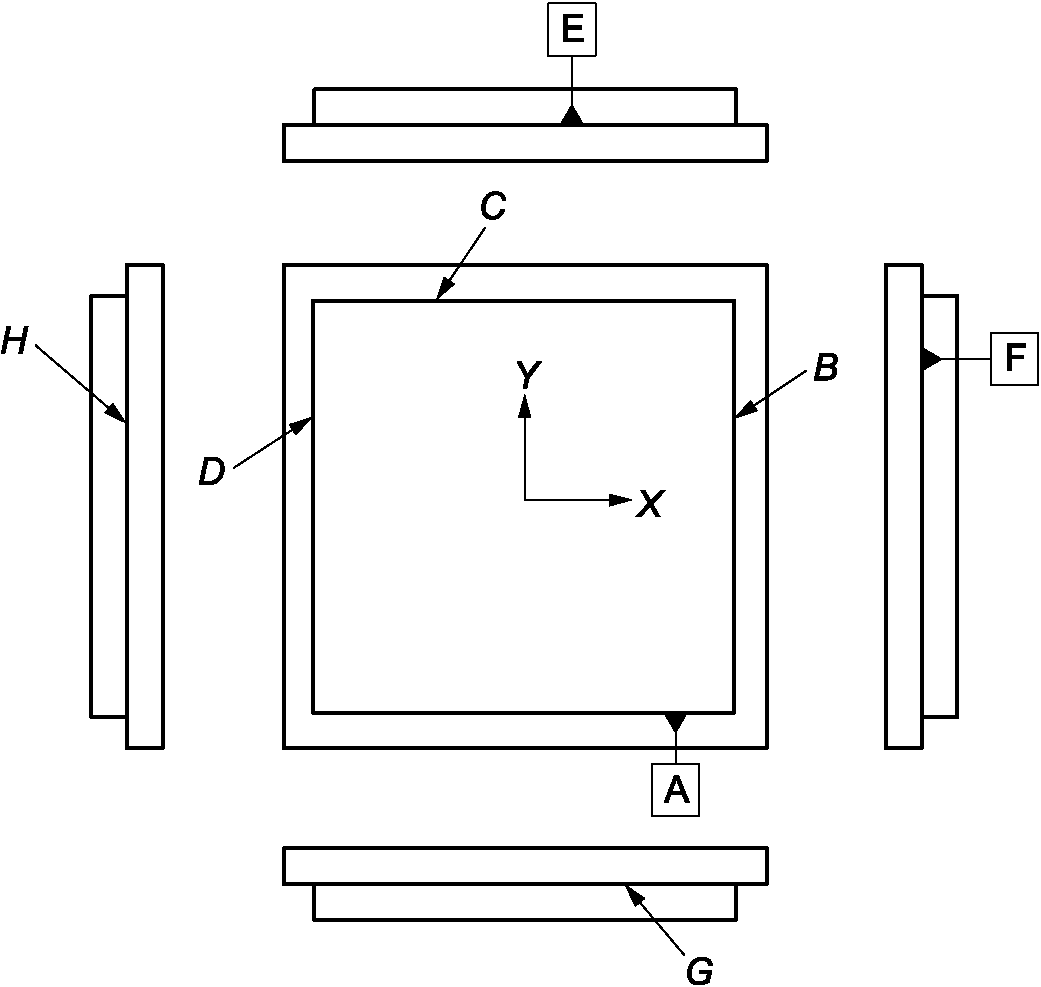
Рисунок 21 — Прямоугольный образец для обработки с комбинацией одной линейной оси и угловой индексации оси вращения, параллельной оси режущего инструмента
6.5.3.3 Геометрические характеристики, подлежащие измерению
См. таблицу 19.
Примечание - Обработка включает только подачу по оси X.
Геометрические характеристики, подлежащие измерению, средства измерений и основные факторы погрешности для образца в соответствии с рисунком 21
6.5.3.4 Средства измерений
См. таблицу 19.
6.5.3.5 Возможные факторы, способствующие возникновению погрешностей в процессе обработки
Станки с осью вращения, параллельной оси инструмента со стороны заготовки, выполняющие обработку вращающимся инструментом, например обрабатывающий центр с поворотным столом C' и плоскошлифовальный станок с поворотным столом C'.
Примечание - Подробная информация о параметрах обработки приведена в ISO 10791-7.
6.5.4 Обработка прямоугольного образца с использованием одной линейной оси в сочетании с угловой индексацией оси вращения, перпендикулярной оси инструмента
6.5.4.1 Объект
Для этого испытания требуется ось вращения, номинально перпендикулярная оси инструмента либо со стороны режущего инструмента, либо со стороны заготовки. Ориентация образца для испытаний или режущего инструмента индексируется каждые 90° с помощью оси вращения. Его поверхность обрабатывается путем перемещения одной линейной оси с постоянной скоростью подачи (см. таблицу 20 и рисунок 22).
Обработка прямоугольного образца с использованием одной линейной оси в сочетании с угловым индексированием оси вращения, перпендикулярной оси инструмента
| Входные данные | Выходные данные | Основные причины возникновения погрешностей | ||
| Количество одновременных линейных перемещений во время обработки | Количество одновременных вращательных перемещений во время обработки | Тип интерполяции | Геометрические характеристики для измерения | См. таблицу 21 |
| 1 | 1 (Инструмент) | - | См. таблицу 21 | |
6.5.4.2 Процедура испытаний
Окончательная форма образца для испытаний, показанная на рисунке 22, получается в результате следующих последовательностей обработки (см. рисунок 23 для станков с осью вращения со стороны инструмента и рисунок 24 для станков с осью вращения со стороны заготовки):
-
боковая поверхность A подвергается торцевому фрезерованию путем подачи в направлении, параллельном оси вращения;
-
инструмент или образец для испытаний поворачивается с осью вращения на 90°. Затем боковая поверхность B фрезеруется подачей в том же направлении;
-
инструмент или образец для испытаний поворачивается вокруг оси вращения на -180°. Затем боковая поверхность C подвергается торцевому фрезерованию путем подачи в том же направлении.
Альтернативное испытание: боковые поверхности от A до C обрабатываются концевой фрезой путем подачи в направлении, перпендикулярном оси вращения. На рисунке 25 показана установка с осью вращения со стороны инструмента. Аналогичное испытание можно провести с осью вращения со стороны заготовки.
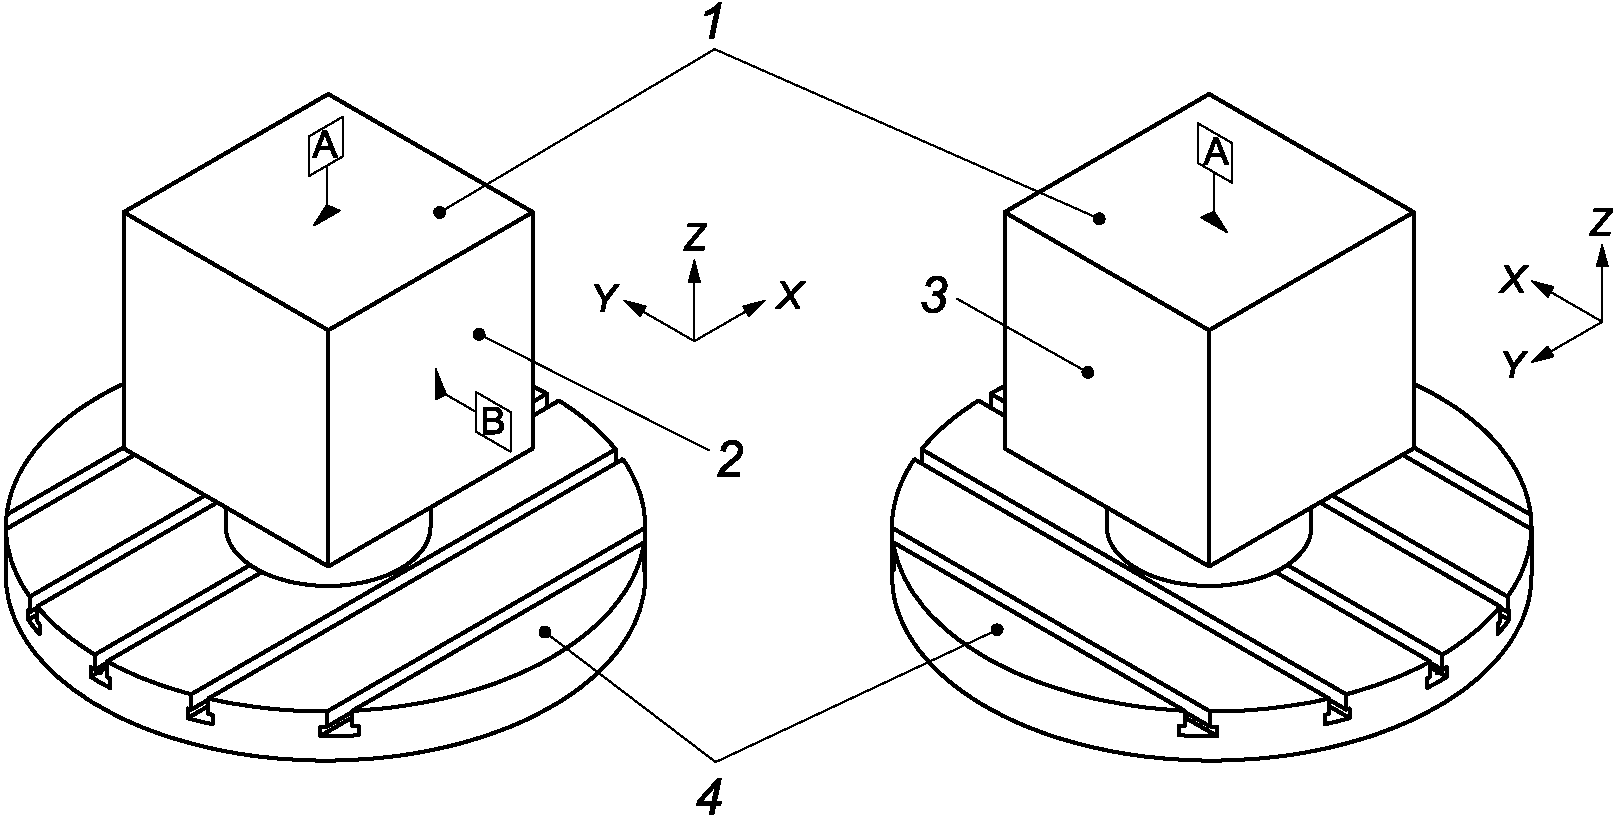
1 — боковая поверхность A образца для испытаний; 2 — боковая поверхность B образца для испытаний; 3 — боковая поверхность C образца для испытаний; 4 — поворотный стол
Рисунок 22 — Прямоугольный образец для испытаний с использованием одной линейной оси в сочетании с угловой индексацией оси вращения, перпендикулярной оси режущего инструмента
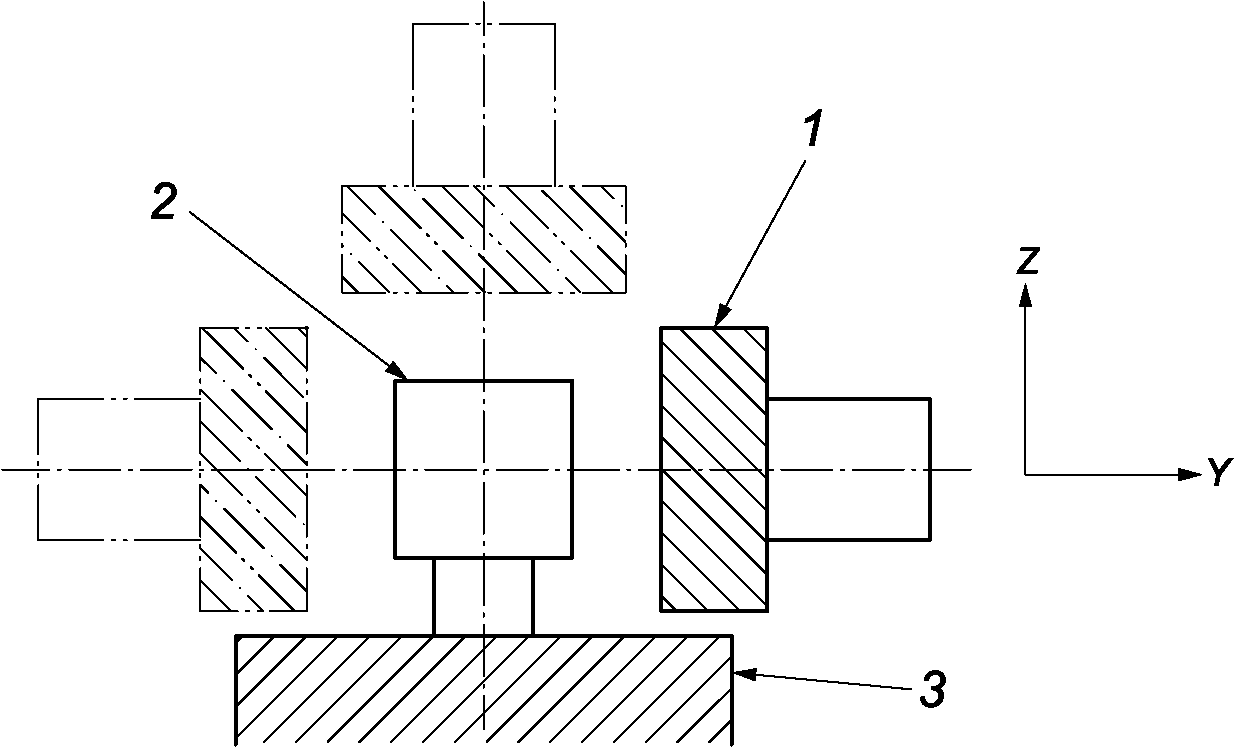
1 — режущий инструмент; 2 — образец для испытаний; 3 — стол станка
Рисунок 23 — Испытательная установка для обработки с осью вращения со стороны инструмента (направление подачи перпендикулярно плоскости обзора)
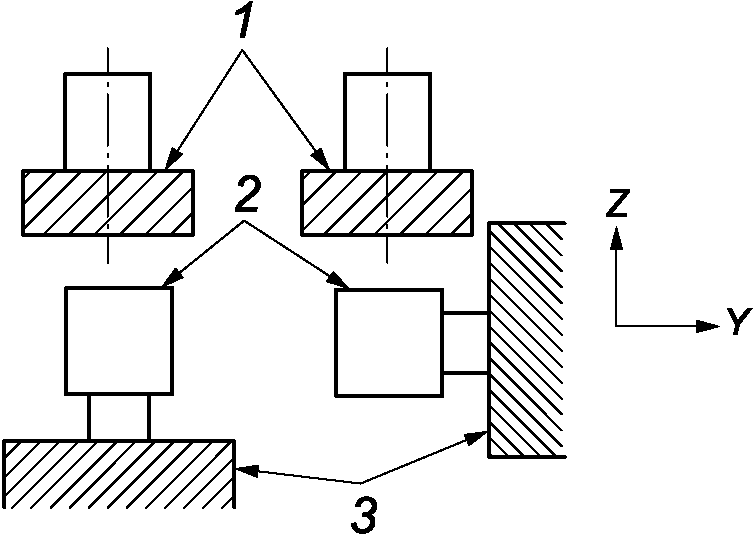
1 — режущий инструмент; 2 — образец для испытаний; 3 — стол станка
Рисунок 24 — Испытательная установка для обработки с осью вращения со стороны заготовки (направление подачи перпендикулярно плоскости обзора)
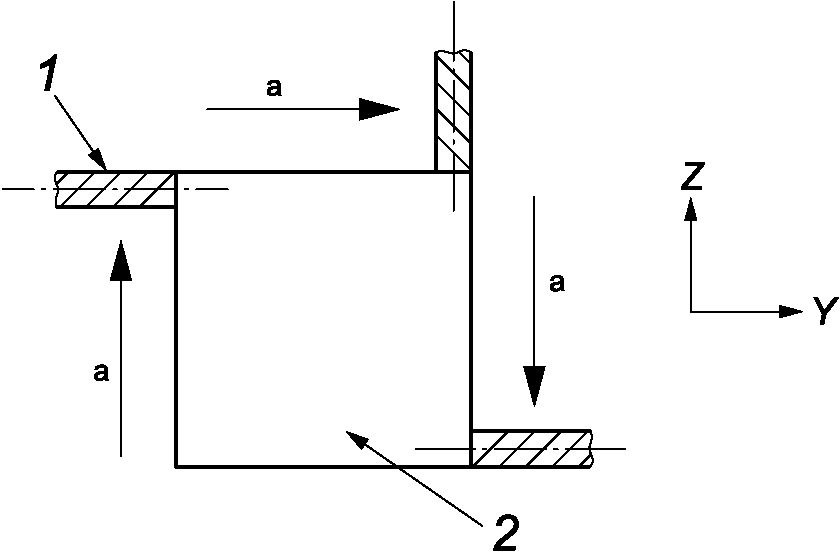
1 — режущий инструмент; 2 — образец для испытаний
Рисунок 25 — Альтернативная испытательная установка (с осью вращения со стороны инструмента)
6.5.4.3 Геометрические характеристики, подлежащие измерению, и средства измерений
См. таблицу 21.
Геометрические характеристики, подлежащие измерению, средства измерений и основные факторы погрешности для образца в соответствии с рисунками 22 и 24
6.5.4.4 Возможные факторы, способствующие возникновению погрешностей в процессе обработки
См. таблицу 21.
Если ось вращения не находится на стороне заготовки (см. рисунок 24), а ее ось вращения не находится точно в центре симметрии испытательной детали, линейные оси перемещаются в разные положения для обработки сторон A, B и C. Поэтому угловые погрешности перемещения линейных осей могут влиять на все погрешности в таблице 21, и их влияние зависит от конфигурации станка. Погрешность линейного позиционирования линейной оси может быть значительным фактором погрешности в разнице положения стороны C относительно базовой плоскости B.
6.5.4.5 Станки для испытаний
Станки с осью вращения, перпендикулярной оси инструмента, либо со стороны заготовки, либо со стороны инструмента, выполняющие обработку вращающимся инструментом, например обрабатывающий центр с поворотным столом, плоскошлифовальный станок с поворотным столом.
Примечание - Подробная информация о параметрах обработки приведена в ISO 10791-7 и ISO 8636-1.
7 Специальные испытания на механическую обработку
7.1 Общие сведения
В данном разделе представлены испытания на механическую обработку, основная цель которых отличается от наблюдения за влиянием квазистатических погрешностей перемещения, а также погрешностей положения и ориентации осевых линий, линейных осей, осей вращения или шпинделя.
7.2 Испытания на механическую обработку для оценки краткосрочных возможностей
Особенно в условиях крупносерийного производства, помимо испытания характеристик станка, часто применяются краткосрочные оценки технологических возможностей. Эти оценки отражают способность производственного подразделения изготавливать определенные детали в заданных допусках и с требуемым уровнем надежности, что в основном актуально для серийного производства.
ISO 26303 определяет процедуры оценки краткосрочной возможности (или производительности технологического процесса) металлорежущих станков на основе испытаний на механическую обработку выборочной партии определенных образцов. В нем даются рекомендации по условиям испытаний, применимым измерительным системам и требованиям к станкам.
7.3 Испытания на механическую обработку для оценки теплового воздействия
Повторяя испытания обработки, описанные в разделах 5 и 6, в тех же условиях с постоянным временным интервалом и сравнивая геометрическую погрешность обработанных элементов, можно наблюдать изменение влияния погрешностей перемещения станка на обработанные образцы для испытаний. Обычно тепловые воздействия на станок, возникающие как из-за внутренних, так и внешних источников тепла, являются основным фактором такого изменения, хотя другие факторы также могут влиять на него.
8 Погрешность (неопределенность) измерений
Погрешности (неопределенности), связанные с измерением геометрической точности обработанного образца для испытаний, не должны быть отнесены на счет самого образца или станка. Важно учитывать погрешности (неопределенности) доступных измерительных систем при установлении допусков для образца и при оценке их соответствия этим допускам, что поможет избежать ситуаций, когда невозможно подтвердить ни соответствие, ни несоответствие техническим требованиям.
В дополнение к потенциальным факторам погрешности (неопределенности), связанным с процессом измерения, процесс обработки может вносить вклад в погрешность (неопределенность) измерения. Потенциальные факторы погрешности (неопределенности) измерения включают:
- окончательную обработку поверхности;
- податливость режущего инструмента при обработке;
- загрязнение обработанных поверхностей, например, стружкой или смазочно-охлаждающими жидкостями;
- деформацию образца из-за тепловых изменений во время обработки;
- деформацию образца, вызванную его зажимом или разжимом на столе станка;
- распределение тепла в обработанном образце;
- геометрию режущего инструмента;
- погрешность (неопределенность) средств измерений.
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 230-1:2012 | IDT | ГОСТ ISO 230-1-2018 «Нормы и правила испытаний станков. Часть 1. Геометрическая точность станков, работающих на холостом ходу или в квазистатических условиях» |
| ISO 1101:2017 | - | <*> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его принятия рекомендуется использовать перевод на русский язык данного международного стандарта. Примечание — В настоящей таблице использовано следующее условное обозначение степени соответствия стандарта: - IDT — идентичный стандарт. | ||
БИБЛИОГРАФИЯ
| УДК 621.9.08:006.354 | МКС 25.080.01 | IDT |
| Ключевые слова: металлорежущие станки, точность, образец, испытание, механическая обработка | ||