ГОСТ 31.111.41-93. Межгосударственный стандарт. Детали и сборочные единицы универсально-сборных приспособлений к металлорежущим станкам. Основные параметры. Конструктивные элементы. Нормы точности
Актуально на 02.11.2026.
Как цитировать: "ГОСТ 31.111.41-93. Межгосударственный стандарт. Детали и сборочные единицы универсально-сборных приспособлений к металлорежущим станкам. Основные параметры. Конструктивные элементы. Нормы точности". ГОСТ 31.111.41-93. https://bukva.ai/docs/postanovlenie-gost-31-111-41-93
(введен в действие Постановлением Госстандарта России от 28.03.1996 № 215)
Примечание
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в п. 1 ст. 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 01.07.1996. Взамен ГОСТ 31.111.41-83.
Введен в действие
Постановлением Комитета
Российской Федерации
по стандартизации, метрологии
и сертификации
от 28 марта 1996 г. № 215
ДЕТАЛИ И СБОРОЧНЫЕ ЕДИНИЦЫ УНИВЕРСАЛЬНО-СБОРНЫХ ПРИСПОСОБЛЕНИЙ К МЕТАЛЛОРЕЖУЩИМ СТАНКАМ
ОСНОВНЫЕ ПАРАМЕТРЫ. КОНСТРУКТИВНЫЕ ЭЛЕМЕНТЫ. НОРМЫ ТОЧНОСТИ
Parts and assembly units of universal assembly devices for metal-cutting machines. Basic parameters. Constructive elements. Norms of accuracy
Предисловие
1 РАЗРАБОТАН Межотраслевым головным конструкторско-технологическим институтом технологической оснастки (МГКТИтехоснастки)
ВНЕСЕН Государственным комитетом Украины по стандартизации и сертификации
2 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации 17 февраля 1993 г.
3 Постановлением Комитета Российской Федерации по стандартизации, метрологии и сертификации от 28 марта 1996 г. № 215 межгосударственный стандарт ГОСТ 31.111.41-93 введен в действие непосредственно в качестве государственного стандарта Российской Федерации с 1 июля 1996 г.
1. Область применения
Настоящий стандарт распространяется на детали и сборочные единицы универсально-сборных приспособлений (УСП) и устанавливает их основные параметры, конструктивные элементы, серии и основные размеры, поля допусков линейных и угловых размеров, допуски формы и расположения поверхностей.
Основные параметры и конструктивные элементы, обеспечивающие взаимозаменяемость деталей и сборочных единиц УСП, — размеры пазов, диаметр основной крепежной резьбы, шаг между осями симметрии пазов или установочными и крепежными элементами, расстояние от оси симметрии паза до оси центрального базового отверстия, высота центров от базовой поверхности, угловой шаг между осями симметрии пазов, базовыми и крепежными элементами, расстояние между смежными базирующими пазами, расположение отверстий под крепежные детали относительно пазов — являются обязательными.
Остальные параметры, конструктивные элементы и нормы точности — рекомендуемые. Они могут изменяться разработчиком в зависимости от функционального назначения и условий конкретного производства.
2. Нормативные ссылки
В настоящем стандарте использованы ссылки на следующие стандарты:
ГОСТ 31.111.42-93 <*> Детали и сборочные единицы универсально-сборных приспособлений к металлорежущим станкам. Технические требования. Методы контроля. Маркировка, упаковка, транспортирование и хранение
<*> На территории Российской Федерации действует ГОСТ 31.111.42-83.
ГОСТ 8.050-73 Государственная система обеспечения единства измерений. Нормальные условия выполнения линейных и угловых измерений
ГОСТ 8.051-81 Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм
ГОСТ 2789-73 Шероховатость поверхности. Параметры и характеристики
ГОСТ 3749-77 Угольники поверочные 90°. Технические условия
ГОСТ 5584-75 Индикаторы рычажно-зубчатые с ценой деления 0,01 мм. Технические условия
ГОСТ 8026-92 Линейки поверочные. Технические условия
ГОСТ 8908-81 Основные нормы взаимозаменяемости. Нормальные углы и допуски углов
ГОСТ 9038-90 Меры длины концевые плоскопараллельные. Технические условия
ГОСТ 9484-81 Основные нормы взаимозаменяемости. Резьба трапецеидальная. Профили
ГОСТ 9562-81 Основные нормы взаимозаменяемости. Резьба трапецеидальная однозаходная. Допуски
ГОСТ 9833-73 Кольца резиновые уплотнительные круглого сечения для гидравлических и пневматических устройств. Конструкция и размеры
ГОСТ 10197-70 Стойки и штативы для измерительных головок. Технические условия
ГОСТ 10905-86 Плиты поверочные и разметочные. Технические условия
ГОСТ 16093-2004 Основные нормы взаимозаменяемости. Резьба метрическая. Допуски. Посадки с зазором
ГОСТ 24642-81 Основные нормы взаимозаменяемости. Допуски формы и расположения поверхностей. Основные термины и определения
ГОСТ 24643-81 Основные нормы взаимозаменяемости. Допуски формы и расположения поверхностей. Числовые значения
ГОСТ 25069-81 <*> Основные нормы взаимозаменяемости. Неуказанные допуски формы и расположения поверхностей
<*> С 1 января 2004 г. введен в действие ГОСТ 30893.2-2002 (ИСО 2768-2-89) Основные нормы взаимозаменяемости. Общие допуски. Допуски формы и расположения поверхностей, не указанные индивидуально.
ГОСТ 25346-89 Основные нормы взаимозаменяемости. Единая система допусков и посадок. Общие положения, ряды допусков и основных отклонений
ГОСТ 25347-82 Основные нормы взаимозаменяемости. Единая система допусков и посадок. Поля допусков и рекомендуемые посадки
ГОСТ 28798-90 Головки измерительные пружинные. Общие технические условия
Р50-609-39-88 Рекомендации. Правила выбора средств контроля.
3. Серии
3.1 В зависимости от прочностных характеристик конструктивных элементов, образующих базовые и присоединительные поверхности различной геометрической формы, и их крепежных соединений стандарт устанавливает три серии деталей и сборочных единиц УСП.
3.2 Для каждой из трех серий, изготовляемых и вновь проектируемых деталей и сборочных единиц, устанавливают размеры, взаимное расположение и предельные отклонения конструктивных элементов, применяемых при образовании базовых и присоединительных поверхностей и их крепежных соединений.
3.3 При проектировании новых деталей и сборочных единиц принадлежность к серии устанавливают на основе расчета и просто соответствия допустимых деформаций с деформациями конструктивных элементов и их крепежных соединений при максимальных планируемых нагрузках.
3.4 Взаимозаменяемость деталей и сборочных единиц различных серий должна обеспечиваться применением переходных элементов с размерами и конструктивными параметрами, установленными настоящим стандартом.
4. Основные геометрические формы конструктивных элементов
4.1 Основные геометрические формы конструктивных элементов для образования поверхностей основных баз деталей и сборочных единиц соответствуют указанным на рисунке 1.
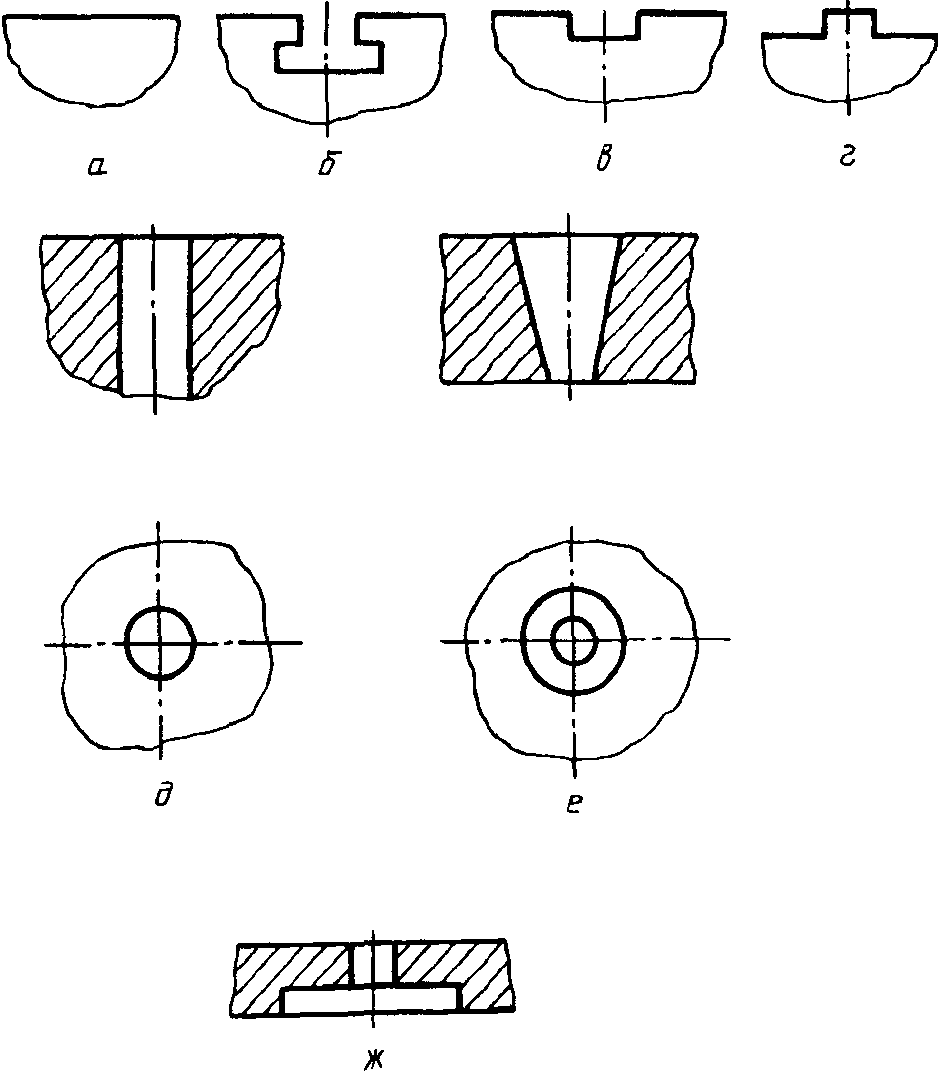
а — плоскость, б — Т-образный паз, в — П-образный паз,
г — П-образный выступ, д — цилиндрическое отверстие,
е — коническое отверстие, ж — цилиндрическая выточка
5. Номенклатура конструктивных элементов. Параметры и размеры
5.1 Разновидности и основные размеры конструктивных элементов, образующих присоединительные поверхности, для установленных серий должны соответствовать приведенным в таблице 1.
5.2 Основные параметры расположения присоединительных элементов:
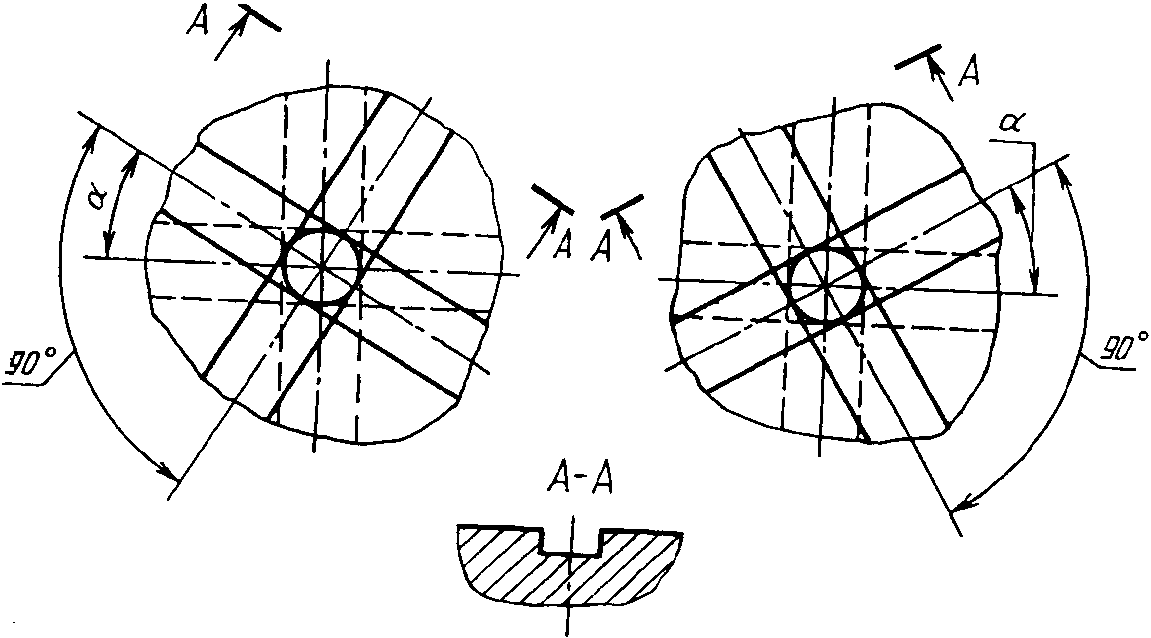
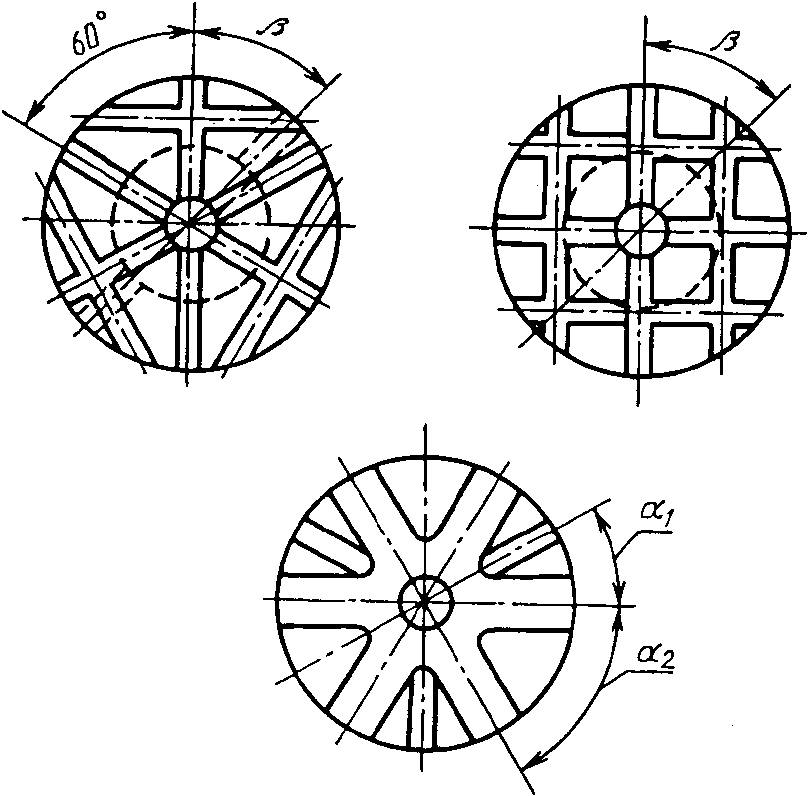
5.3 Расположение пазов должно соответствовать указанному на рисунках 2 - 4.
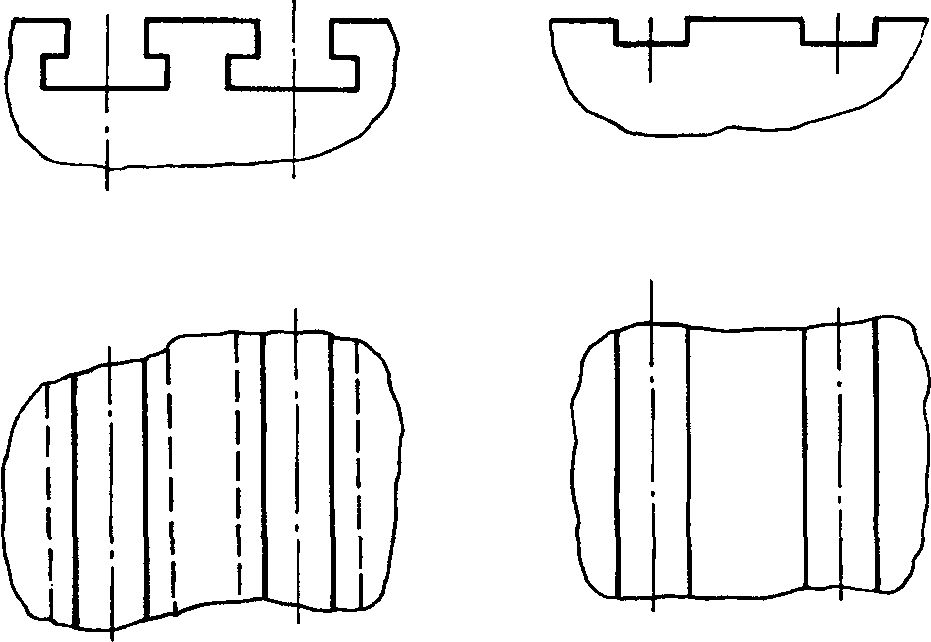
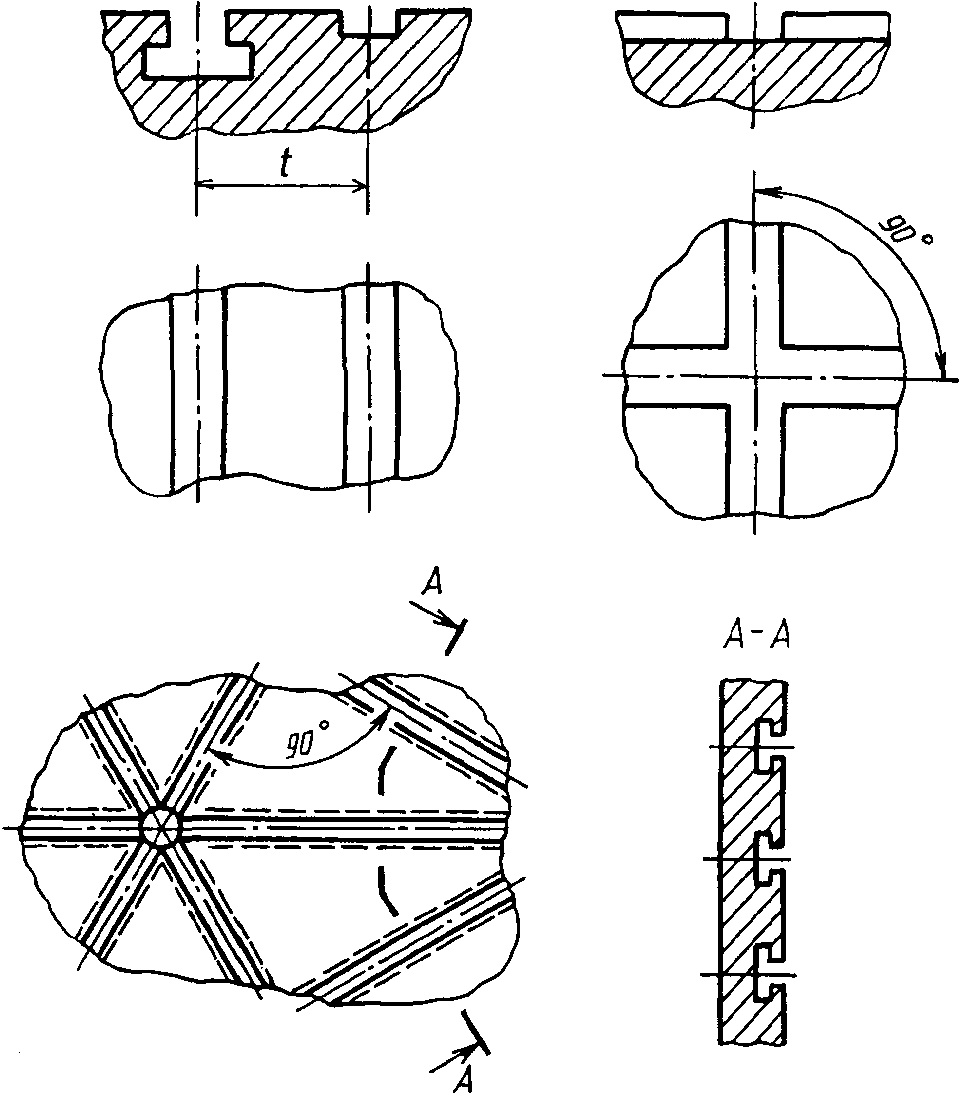
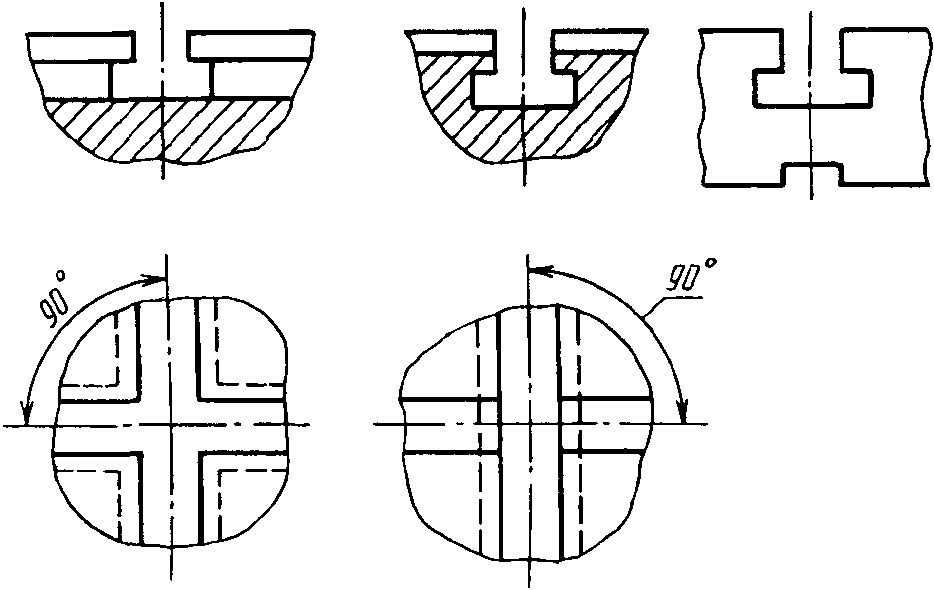
5.3.1 Угловое расположение пазов должно соответствовать указанному на рисунках 5, 6 и в таблице 2.
| Серия | \alpha | \alpha_{1} | \alpha_{2} | \beta |
| Пред. откл. по АТ7 | ||||
| 2 | - | - | - | 45° |
| 3 | 15°; 20°; 25°; 30°; 35°; 40°; 45° | 15°; 18°; 22°30'; 30°; 45° | 30°; 36°; 45°; 60°; 90° | |
| 4 | - | - | - | 60° |
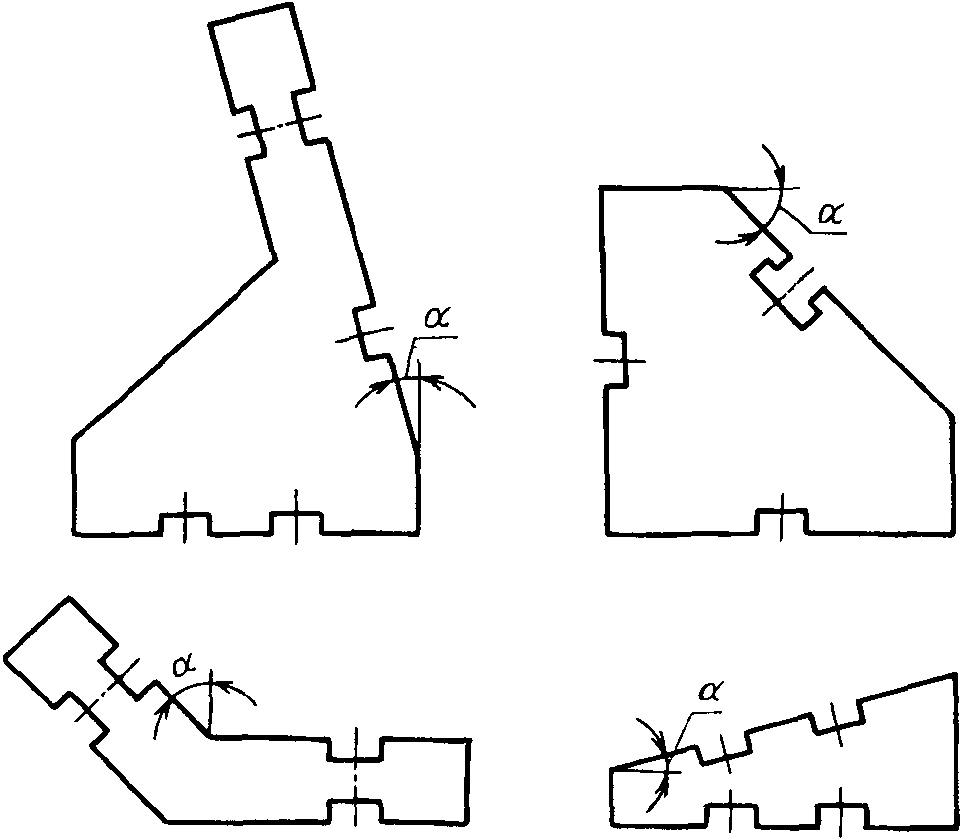
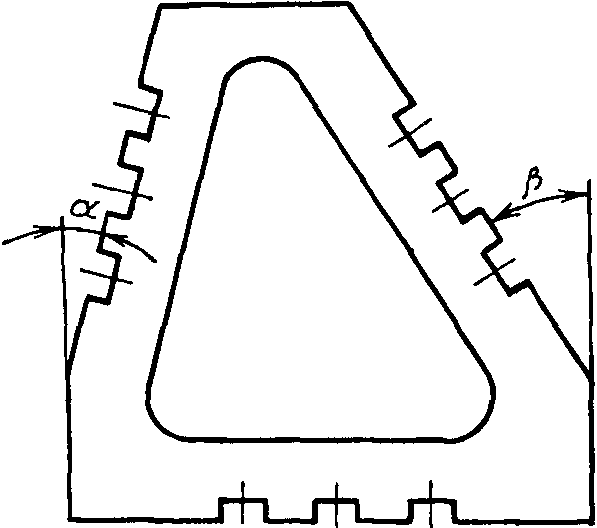
5.4 Угловое расположение поверхностей должно соответствовать указанному на рисунках 7, 8 и в таблицах 3, 4.
| Серия | \alpha (пред. откл. по АТ7) | Применение |
| 2, 3 | 0°10'; 0°15'; 0°20'; 0°30'; 1°00'; 1°30'; 2°00'; 2°30' | Угловые подкладки |
| 4 | 0°15'; 0°30'; 0°45'; 1°00' |
5.5 Расположение отверстий под крепежные детали относительно пазов и их размеры должно соответствовать указанному на рисунках 9, 10 и в таблице 5.
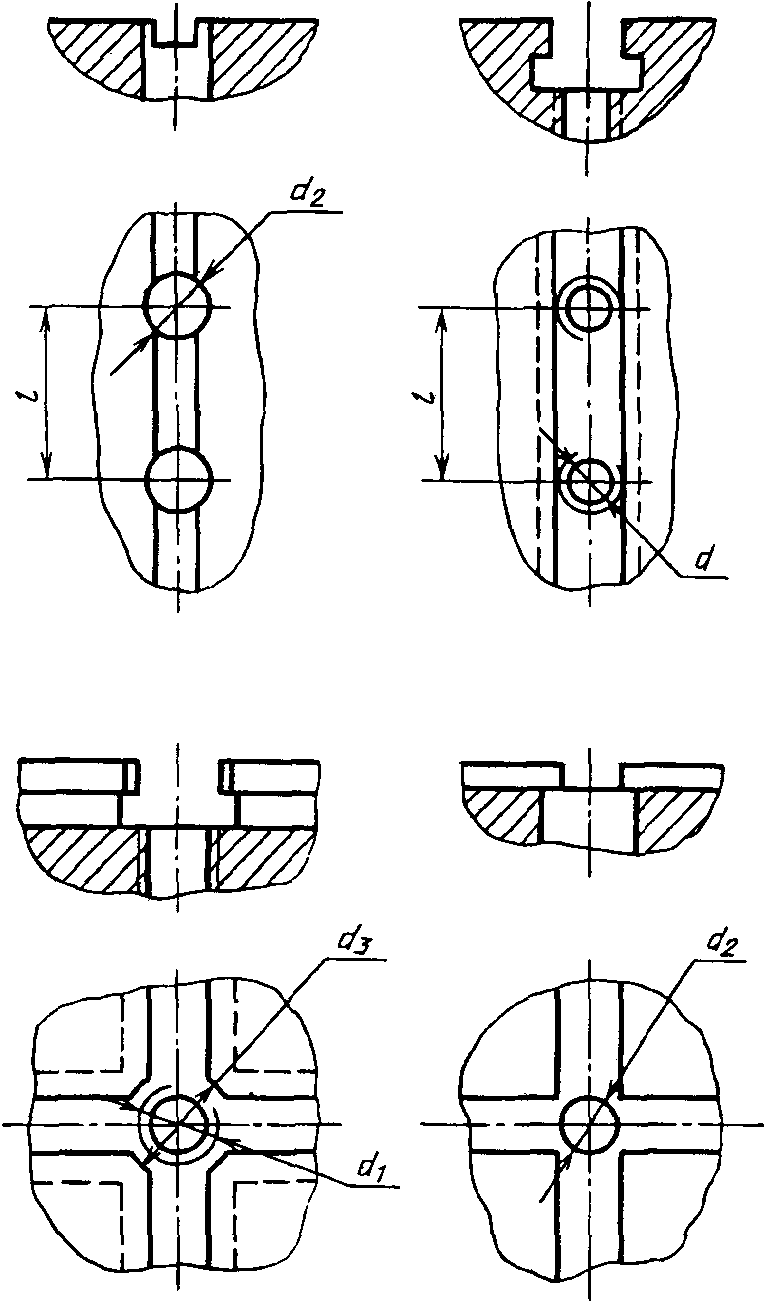
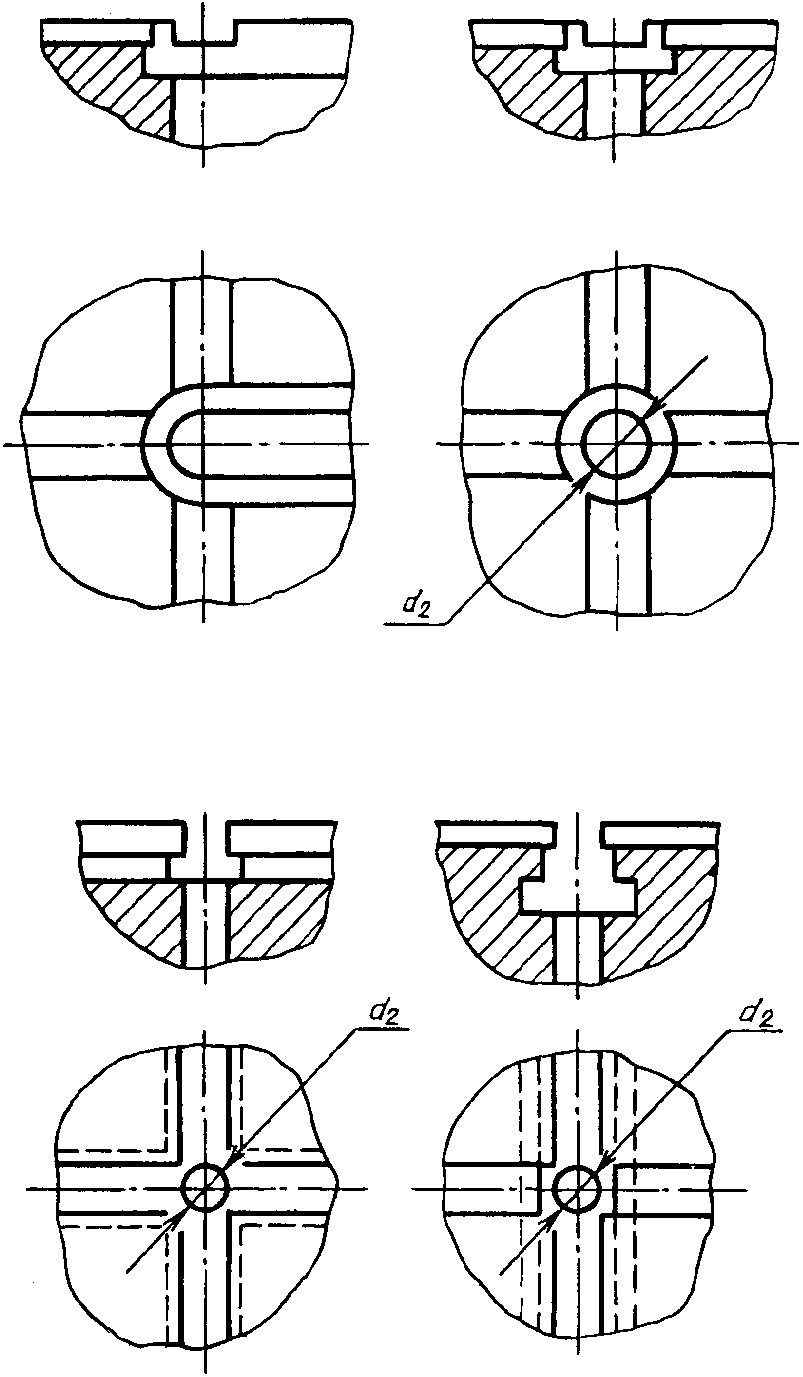
| Серия | d | d1 | d2 | d3 | l |
|---|---|---|---|---|---|
| 2 | М8 | М12·1,5 | 8,4 | 13 | 30 |
| 3 | М12·1,5 | М16 | 13,0 | 20 | 60 |
| 4 | М16 | М16 | 18,0 | - | 60 |
5.6 Расположение отверстий под фиксаторы относительно паза должно соответствовать указанному на рисунке 11 и в таблице 6.
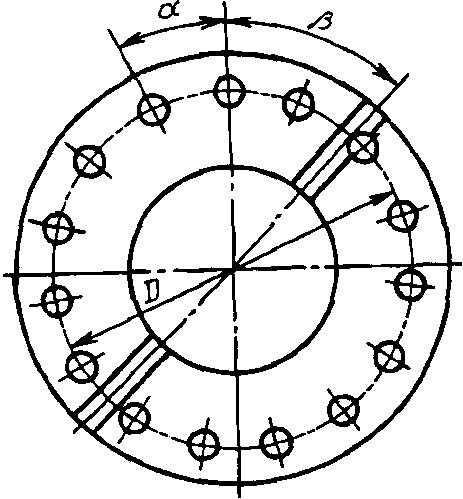
5.7 Конструктивные исполнения Т-образных пазов и их основные размеры должны соответствовать указанным на рисунке 12 и в таблице 7.
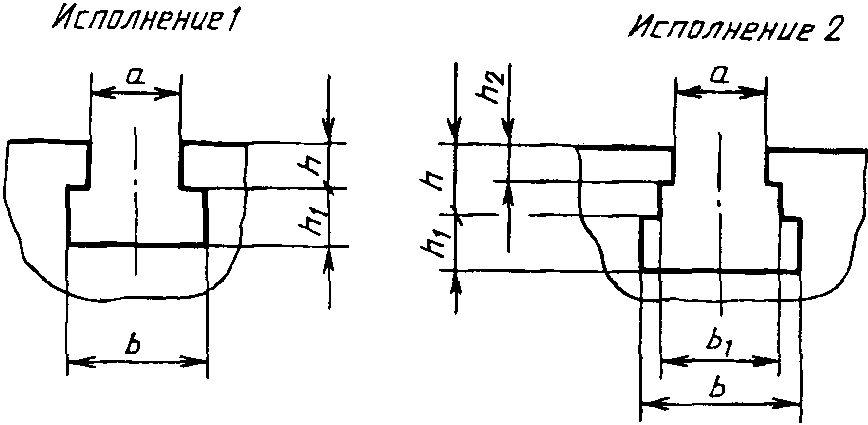
Примечание — Допускается в корпусных деталях-прокладках серии 3 толщиной до 5 мм выполнять паз с h1 — 9 мм.
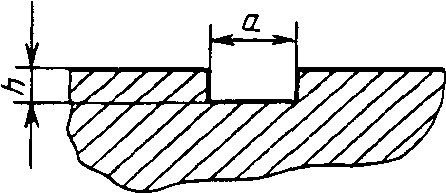
5.8 Размеры П-образных пазов должны соответствовать указанным на рисунке 13 и в таблице 8.
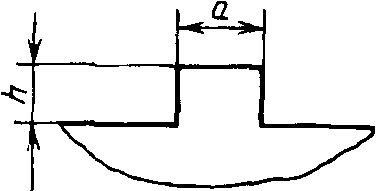
5.9 Размеры П-образных выступов должны соответствовать указанным на рисунке 14 и в таблице 9.
5.10 Размеры центрального базового отверстия в круглых плитах и делительных дисках должны соответствовать указанным на рисунке 15 и в таблице 10.
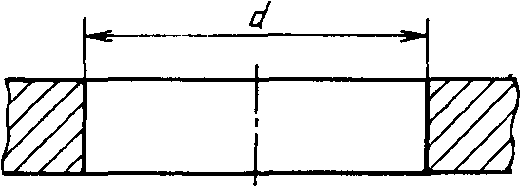
| Серия | d (пред. откл. по H7) |
|---|---|
| 2 | 8, 12, 18, 26, 60, 90 |
| 3 | 8, 12, 18, 26, 35, 45, 58, 120, 180 |
| 4 | 45, 70, 90, 120, 150, 180 |
5.11 Размеры установочных отверстий в опорах, угольниках, проставках, соединительных, ступенчатых и кондукторных планках должны соответствовать указанным в таблице 11.
| Серия | d (пред. откл. по H7) <*> |
|---|---|
| 2 | 4, 6, 8, 12, 18, 26 |
| 3 | 8, 12, 18, 26, 35, 45, 58 |
| 4 | 26, 35, 45, 58, 70, 90, 120, 150, 180 |
5.12 Размеры установочных отверстий под фиксаторы в делительных дисках должны соответствовать указанным на рисунке 16 и в таблице 12.
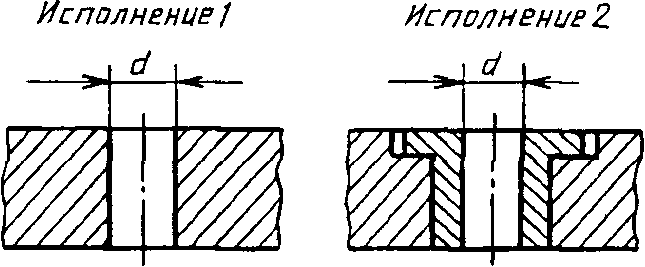
| Серия | d (пред. откл. по H7) |
|---|---|
| 2 | 6; 8 |
| 3 | 12 |
| 4 | 16 |
| Серия | Диаметр | ||
| основной крепежной резьбы | вспомогательной крепежной резьбы | резьбы для крепления шпонок | |
| 2 | М8, М12·1,5 | М3, М4, М5, М6 | М3 |
| 3 | М12·1,5; М16 | М6, М8, М12·1,5 | М5 |
| 4 | М16 | М8, М10, М12·1,5; М16 | М5 |
5.14 Профиль и основные размеры трапецеидальной резьбы должны соответствовать ГОСТ 9484.
5.15 Размеры сквозных отверстий под крепежные детали должны соответствовать указанным на рисунке 17 и в таблице 14.
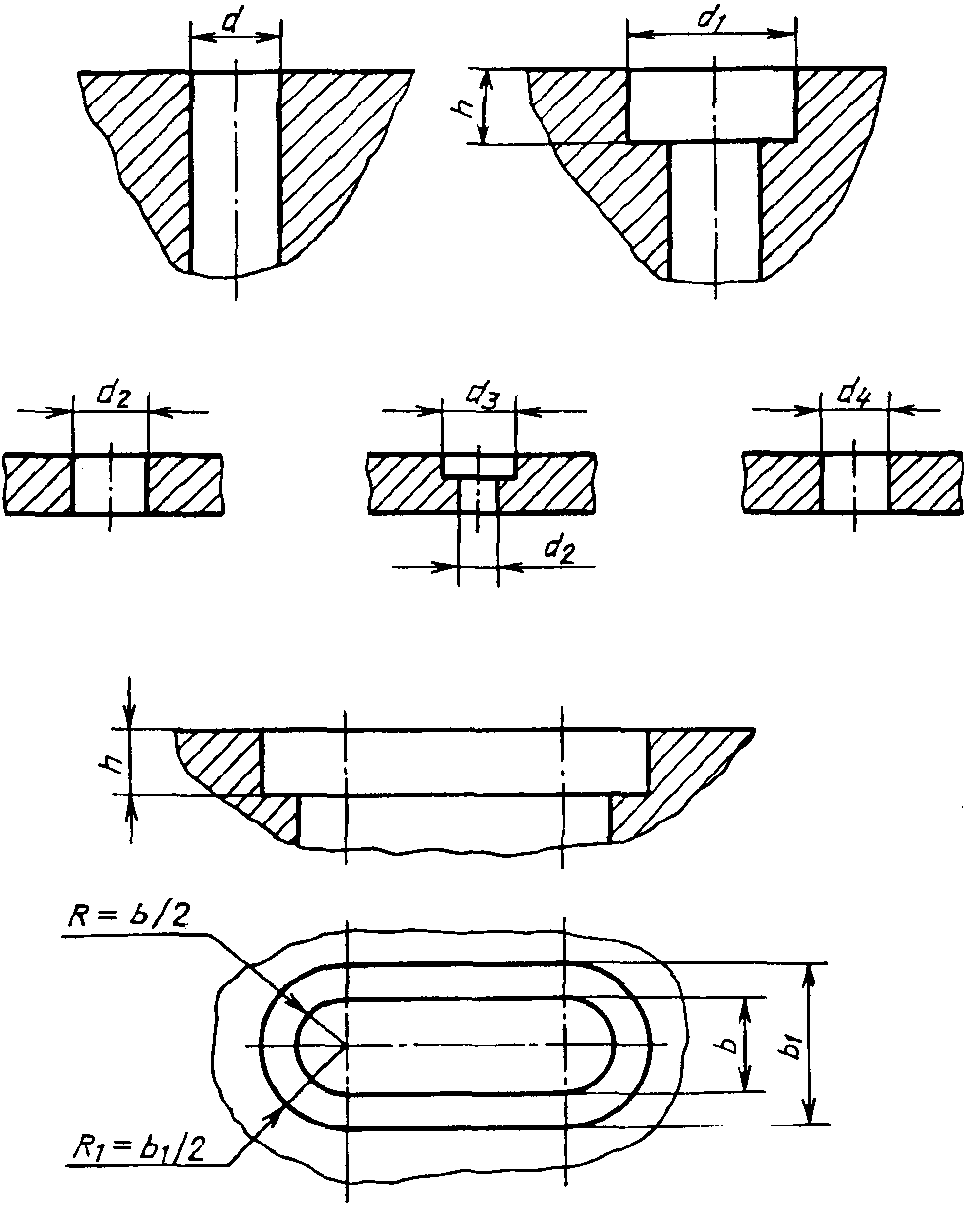
| Серия | d | d1 | b (пред. откл. по H16) | b1 (пред. откл. по H16) | h, не менее | Отверстия в шпонках | ||
| d2 | d3 | d4 | ||||||
| 2 | 8,4 | 13; 15 | 8,4 | 15,0 | 7,5 | 3,8 | 5,5 | 3,0 |
| 3 | 13,0 | 19; 23 | 13,0 | 23,0 | 10,5 | 6,0 | 8,4 | 5,0 |
| 4 | 18,0 | 28; 34 | 18,0 | 28; 34 | 14,0 | 6,0 | 8,4 | 5,0 |
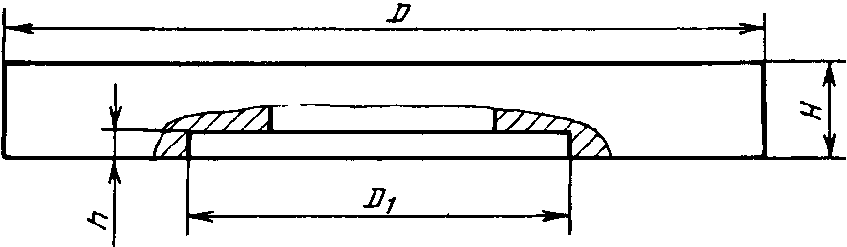
| Серия | D (пред. откл. по H12) | D1 (пред. откл. по H7) | h | H (пред. откл. по H8) | |
| номин. | пред. откл. | ||||
| 2 | 90; 120 | 60 | 4 | H12 | 20 |
| 150; 180; 240; 320 | 90 | 25; 30 | |||
| 3 | 240; 320; 360 | 120 | 5 | 30; 40 | |
| 480; 600 | 180 | 45; 50 | |||
| 4 | 480; 600 | 20 | H14 | 60 | |
5.17 Расстояние от оси симметрии пазов до оси центрального отверстия в круглых плитах должно соответствовать указанному на рисунке 19 и в таблице 16.
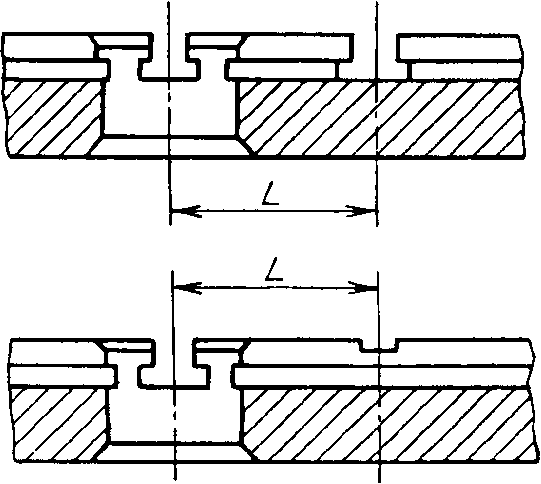
| Серия | l | |
| номин. | пред. откл. | |
| 2 | 30 | H8 |
| 60; 90 | H7 | |
| 3 | 45; 60; 90; 120; 180 | |
| 4 | 60; 120; 180; 240 | |
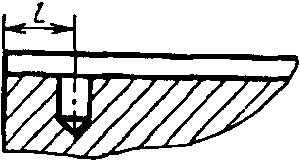
5.18 Расстояние l от базовой плоскости до оси резьбовых отверстий для крепления шпонок должно соответствовать указанному на рисунке 20 и в таблице 17.
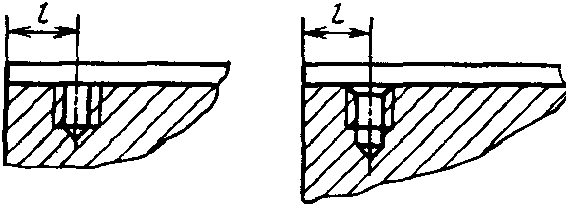
| Серия | l, не менее |
|---|---|
| 2 | 4 |
| 3 | 7 |
| 4 | 7 |
5.19 Расстояние l от базовой плоскости до оси отверстий для крепления шпонок должно соответствовать указанному на рисунке 21 и в таблице 17.
5.20 Высота от базы до оси пиноли в центровых бабках должна соответствовать указанной на рисунке 22 и в таблице 18.
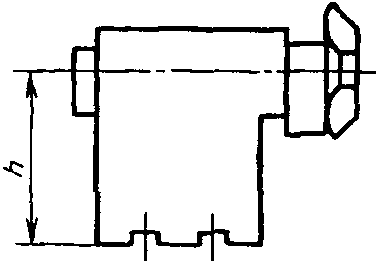
| Серия | h | |
| номин. | пред. откл. | |
| 2 | 30 | js7 |
| 3 | 60; 90; 120 | js6 |
| 4 | 180 | |
5.21 Расстояния l, l1, l2 и расстояние между пазами t для различных разновидностей деталей и сборочных единиц УСП должны соответствовать указанным на рисунках 23, 24 и в таблицах 19, 20.
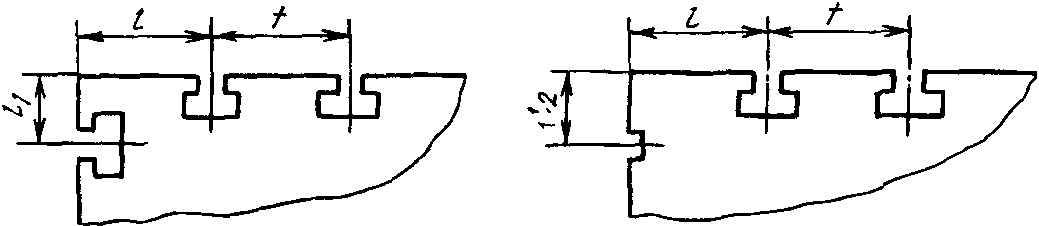
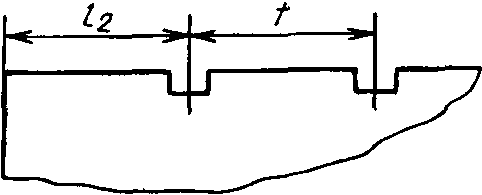
Примечание — Для серии 3 допускается применять размеры l и l1, равные 52,5; 67,5; 75 мм.
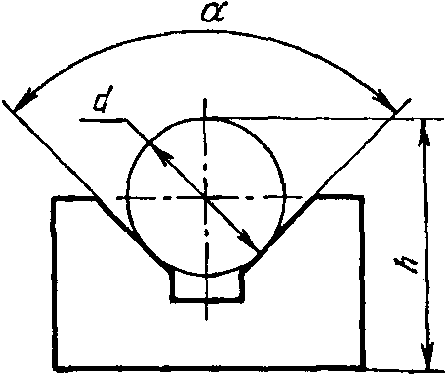
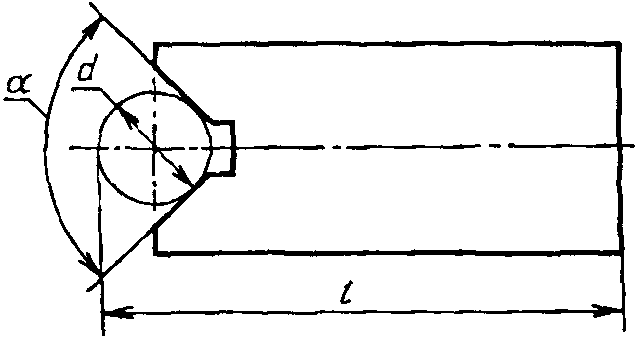
5.22 Размер от базовой поверхности до образующей контрольного валика и угол между поверхностями призм должны соответствовать указанным на рисунках 25, 26 и в таблицах 21, 22.
5.23 Основные требования к системе допусков, полям допусков и их обозначению — по ГОСТ 25346, ГОСТ 25347 и ГОСТ 8908.
5.24 Предельные отклонения размеров деталей и сборочных единиц должны соответствовать указанным в таблице 23.
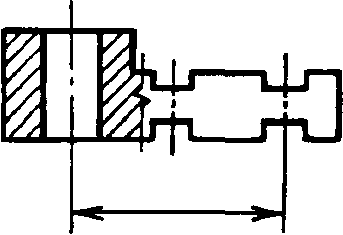
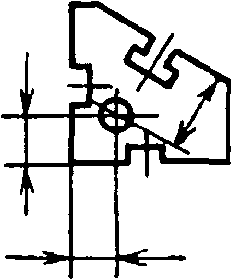
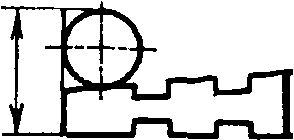
Предельные отклонения размеров, не указанные в таблицах 2 - 23, должны соответствовать: диаметра отверстий — H14, диаметра валов — h14; длины и высоты: охватывающие — H14, охватываемые — h14; прочие — \pm \frac{IT14}{2} ; угла — \pm \frac{AT16}{2} .
5.25 Поля допусков метрической резьбы — 8g/7H по ГОСТ 16093.
5.26 Поля допусков трапецеидальной резьбы — 8 H/8c по ГОСТ 9562.
6. Допуски формы и расположения поверхностей
6.1 Допуски формы и расположения поверхностей, указанных на чертежах, — по ГОСТ 24642.
6.2 Неуказанные допуски формы и расположения поверхностей — по ГОСТ 30893.2.
6.3 Допуски формы и расположения поверхностей должны соответствовать указанным в таблице 24.
7. Правила конструирования
7.1 Геометрическая форма деталей и сборочных единиц УСП должна отвечать их функциональному назначению и обеспечивать достаточную жесткость.
7.2 Число конструктивных элементов, выполненных на поверхностях деталей, и их взаимное расположение должны обеспечивать универсальность деталей.
7.3 Размеры, поля допусков и их нанесение должны соответствовать функциональному назначению деталей и выбираться в соответствии с требованиями настоящего стандарта.
Основные размеры выбирают из ряда Ra 20, дополнительные — Ra 40.
7.4 Базирующие присоединительные элементы определяют в зависимости от выбранной при проектировании эксплуатационной характеристики деталей или сборочных единиц УСП с учетом их применения:
- для соединения элементов приспособлений,
- для установки приспособлений на станок,
- для установки агрегатных приводных устройств.
7.5 На базовых поверхностях деталей и сборочных единиц УСП должны быть взаимно перпендикулярно или параллельно расположенные Т-образные и П-образные пазы. Число пазов определяют в зависимости от габаритных размеров базовой поверхности детали.
7.6 На базовых поверхностях круглых плит допускаются радиально и комбинированно расположенные пазы (рисунок 6).
7.7 На базовых поверхностях в пересечении Т-образных и П-образных пазов должны быть выполнены резьбовые или гладкие отверстия размерами, соответствующими установленным в настоящем стандарте.
По согласованию с потребителем допускается резьбовые или гладкие отверстия не выполнять.
7.8 В П-образных пазах должны быть предусмотрены гладкие или резьбовые отверстия для крепления шпонок. Размеры отверстий или координаты их расположения должны соответствовать установленным в настоящем стандарте.
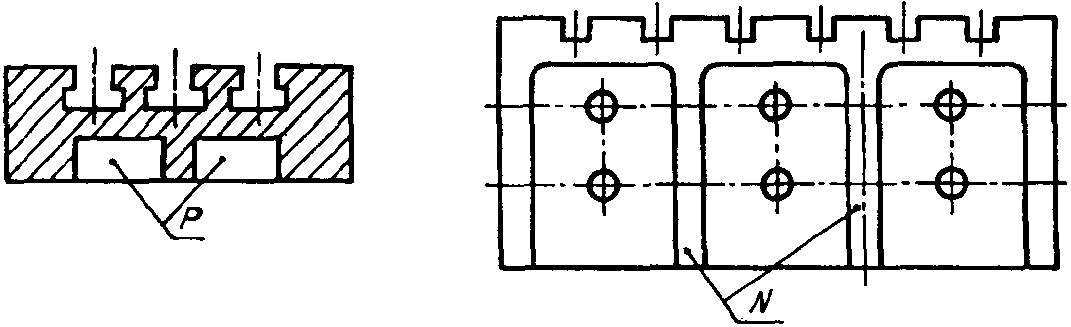
7.9 Допускается в базовых и корпусных деталях выполнять «карманы» P и ребра жесткости N (рисунок 27).
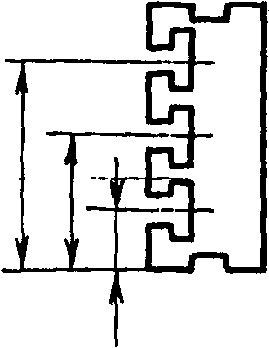
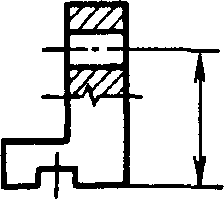
7.10 Основные размеры, обеспечивающие точность расположения баз, следует указывать от общей базы согласно рисунку 28б. Допускается основные размеры указывать согласно рисунку 28а.
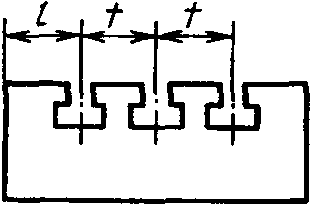
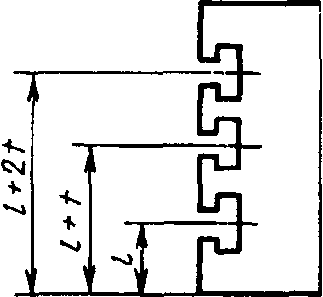
7.11 Значения параметров расположения присоединительных элементов.
7.11.1 Расстояние t (рисунок 28) между соседними пазами (шаг) должно быть кратным модулю шага m и определяться по формуле
где n — коэффициент, m — модуль шага.
7.11.2 Значения модуля шага m и коэффициента n должны соответствовать приведенным в таблице 25.
| Значение модуля шага m | Значение коэффициента n для серии | ||||||||||
| 2 | 3 | 4 | |||||||||
| 15 | 1 | - | 2 | - | 1,5 | 2 | 3 | 4 | 2 | 3 | 4 |
| 20 | 1,5 | 3 | - | - | |||||||
Примечание — Модуль шага m = 20 следует применять в технически обоснованных случаях.
7.11.3 Размер t следует определять при m = const. В технически обоснованных случаях допускается определять размер t при m \neq const.
7.11.4 Угловой шаг между пазами должен соответствовать указанному в таблице 2, а между фиксирующими отверстиями — в таблице 6.
8. Измерение геометрических параметров
8.1 Основные положения и правила выбора средств измерения деталей и сборочных единиц — по Р 50-609-39.
8.2 Допускаемые погрешности при измерении линейных размеров — по ГОСТ 8.051.
8.3 Требования к условиям выполнения, измерений линейных и угловых размеров — по ГОСТ 8.050.
8.4 Методы контроля отклонений формы и расположения поверхностей деталей и сборочных единиц УСП приведены в приложении А.
А.1 Контроль плоскостности поверхностей
На проверяемой поверхности детали 1 (рисунок А1) последовательно в продольных и поверочных направлениях на двух регулируемых опорах 2 устанавливают поверочную линейку 3 так, чтобы показания измерительной головки или индикатора (далее измерительная головка) 4 на концах линейки были одинаковы.
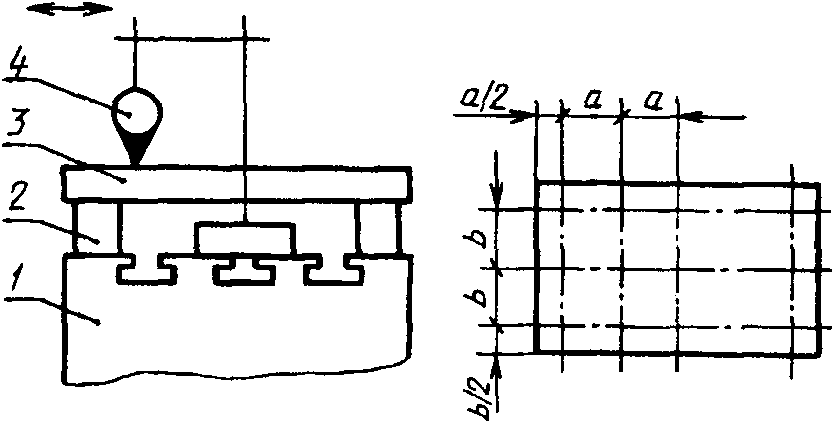
Стойку с измерительной головкой перемещают вдоль линейки и определяют правильность формы профиля поверхности в точках измерения, расположенных друг от друга на расстояниях a или b, равных приблизительно шагу расположения Т-образных или П-образных пазов.
Отклонение от плоскостности равно наибольшей алгебраической разности показаний измерительной головки.
А.2 Контроль параллельности плоскостей
А.2.1 Контроль при помощи поверочной плиты и измерительной головки (рисунки А.2 и А.3).
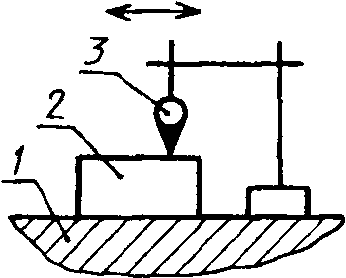
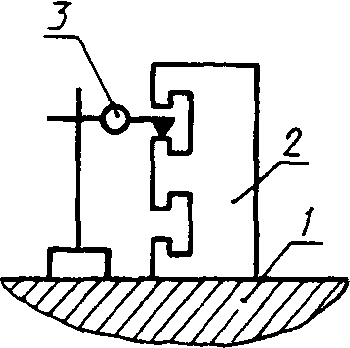
На поверочной плите 1 устанавливают контролируемую деталь 2 и стойку с измерительной головкой 3 так, чтобы наконечник головки касался проверяемой поверхности детали.
Отклонение от параллельности плоскостей определяют по наибольшей алгебраической разности показаний измерительной головки при ее перемещении на заданную длину.
А.3 Контроль параллельности оси отверстия и плоскости
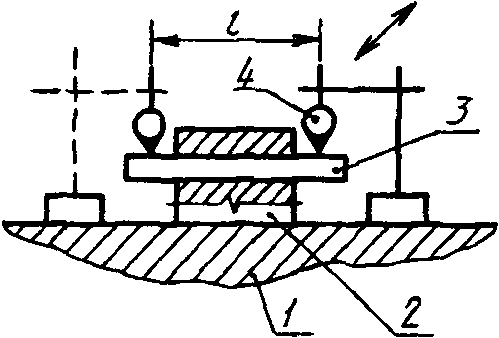
На поверхность поверочной плиты 1 (рисунок А.4) устанавливают контролируемую деталь 2. В проверяемое отверстие плотно устанавливают валик 3. Стойку с измерительной головкой 4 настраивают так, чтобы наконечник головки касался поверхности контролируемого валика.
Отклонение от параллельности оси относительно плоскости основания детали равно наибольшей разности показаний измерительной головки и точек на расстоянии l.
А.4 Контроль перпендикулярности плоскостей
А.4.1 Контроль с помощью поверочной плиты и приспособления с измерительной головкой (рисунок А.5).
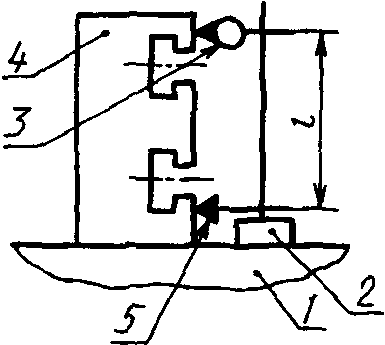
На поверхность поверочной плиты 1 устанавливают контролируемую деталь 4 и стойку 2 с измерительной головкой 3 и упором 5. Приспособление настраивают по эталону перпендикулярности.
Проверку проводят перемещением приспособления так, чтобы упор 5 касался проверяемой детали.
Отклонение от перпендикулярности поверхностей на расстоянии l определяют по разности показаний головки 3 при измерениях по эталону перпендикулярности и контролируемой детали (l определяют в зависимости от размера детали).
А.4.2 Контроль с помощью угольника с измерительной головкой (рисунок А.6).
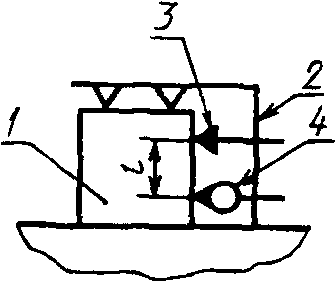
На поверхности детали 1 устанавливают настроенный по эталону перпендикулярности угольник 2 с измерительной головкой 4 и упором 3.
Отклонение от перпендикулярности контролируемых поверхностей определяют по показаниям измерительной головки.
В центрах 1 (рисунок А.7) закрепляют коническую оправку 2 (конусность оправки от 1/1000 до 1/10000) с установленной на ней деталью 3. Стойку с измерительной головкой 4 устанавливают так, чтобы наконечник головки касался контролируемой поверхности детали. Оправку с деталью проворачивают.
Радиальное и торцевое биения равны наибольшей алгебраической разности показаний измерительной головки.
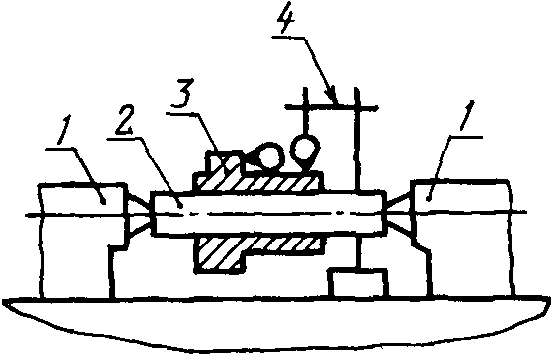
А.6.1 Контроль с помощью синусной линейки, плоскопараллельных концевых мер длины, измерительной головки и поверочной плиты (рисунок А.8).
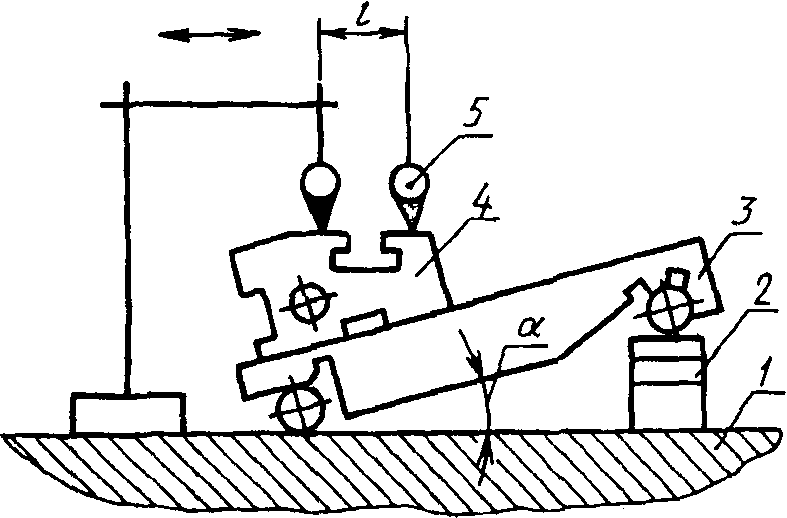
Контролируемую деталь устанавливают на синусную линейку 3, настроенную на номинальный угол с помощью плоскопараллельных концевых мер длины 2 на поверочной плите 1.
Отклонение угла \delta\alpha в секундах от номинального размера определяют по формуле
\delta\alpha = \frac{\delta h}{l} \cdot 2 \cdot 10^{5} ,
где \delta h — разность показаний по шкале измерительной головки, мм;
l — длина контролируемой поверхности, мм.
Измерительные головки по ГОСТ 28798
Стойки для измерительных головок по ГОСТ 10197
Поверочные линейки по ГОСТ 8026
Поверочные угольники по ГОСТ 3749
Поверочные плиты по ГОСТ 10905
Плоскопараллельные концевые меры длины по ГОСТ 9038