ГОСТ 22090.2-93 (ИСО 3823/2-86). Межгосударственный стандарт. Инструменты стоматологические вращающиеся. Часть 2. Боры стальные и твердосплавные для окончательной обработки (финиры)
Актуально на 01.11.2026.
Как цитировать: "ГОСТ 22090.2-93 (ИСО 3823/2-86). Межгосударственный стандарт. Инструменты стоматологические вращающиеся. Часть 2. Боры стальные и твердосплавные для окончательной обработки (финиры)". ГОСТ 22090.2-93. https://bukva.ai/docs/postanovlenie-gost-22090-2-93
(введен в действие Постановлением Госстандарта России от 02.06.1994 № 160)
Примечание
С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 1 января 1995 года. Взамен ГОСТ 22090-89.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 22090-89"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-33342-2015" "ГОСТ 22090-89. Межгосударственный стандарт. Боры зубоврачебные. Общие технические требования и методы испытаний"
  n1["ГОСТ 22090.2-93"]:::doc
  click n1 "https://bukva.ai/docs/postanovlenie-gost-22090-2-93" "ГОСТ 22090.2-93. Межгосударственный стандарт. Инструменты стоматологические вращающиеся. Часть 2. Боры стальные и твердосплавные для окончательной обработки (финиры) (введен в дейс"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
по стандартизации, метрологии и сертификации от 2 июня 1994 г. № 160
ИНСТРУМЕНТЫ СТОМАТОЛОГИЧЕСКИЕ ВРАЩАЮЩИЕСЯ
БОРЫ СТАЛЬНЫЕ И ТВЕРДОСПЛАВНЫЕ ДЛЯ ОКОНЧАТЕЛЬНОЙ ОБРАБОТКИ
(ФИНИРЫ)
Dental rotary instruments. Part 2. Steel and carbide finishing burs
(ИСО 3823/2-86)
Дата введения 1 января 1995 года
Предисловие
1 РАЗРАБОТАН Госстандартом России
ВНЕСЕН Техническим секретариатом Межгосударственного Совета по стандартизации, метрологии и сертификации
2 ПРИНЯТ Межгосударственным Советом по стандартизации, метрологии и сертификации 21 октября 1993 г.
3 Постановлением Комитета Российской Федерации по стандартизации, метрологии и сертификации от 02.06.94 № 160 межгосударственный стандарт ГОСТ 22090.2-93 введен в действие непосредственно в качестве государственного стандарта Российской Федерации с 01.01.95
ИНФОРМАЦИОННЫЕ ДАННЫЕ
| Обозначение отечественного НТД, на который дана ссылка | Обозначение соответствующего международного стандарта | Номер пункта, раздела, приложения |
| ГОСТ 8.064-79 | ||
| 5.7 приложения | ГОСТ 9.306-85 | |
| 5.1 приложения | ГОСТ 2789-73 | |
| 5.8 приложения | ГОСТ 19126-79 | |
| 1 приложения | ГОСТ 26634-91 | ИСО 1797-85 |
| 2; 6; 6.8; 6.11; 10.2 | ||
| ГОСТ Р 50349-92 | ИСО 2157-84 | 2 |
| ГОСТ Р 50350.1-92 | ИСО 6360-1-85 | Введение; 2 |
| ГОСТ Р 50350.2-92 ИСО 6360-2-85 | ||
| Введение; 2 | ГОСТ Р 50352-92 | ИСО 8325-85 |
| 2; 6; 7; 8; 9 | ||
| Настоящий стандарт входит в серию стандартов на стоматологические вращающиеся инструменты, состоящую из двух частей. | Часть 1. Стальные и твердосплавные боры. | Часть 2. Стальные и твердосплавные боры для окончательной обработки (финиры). |
| Размеры и другие требования, устанавливаемые для стальных и твердосплавных боров для окончательной обработки, обеспечивают взаимозаменяемость инструментов. | Обозначение для идентификации стоматологических вращающихся инструментов всех типов — по ГОСТ Р 50350.1; ГОСТ Р 50350.2. | Требования настоящего стандарта являются обязательными. |
<*> См. приложение 1.
Настоящий стандарт устанавливает размеры и требования к двенадцати наиболее широко используемым формам стальных и твердосплавных боров для окончательной обработки.
Другие характеристики головок боров, как например спиральные лезвия, поперечное сечение, не рассматриваются в настоящем стандарте.
Дополнительные требования к инструментам, учитывающие специфику народного хозяйства страны, приведены в приложении 1.
Термины, применяемые в настоящем стандарте, и их пояснения приведены в приложении 2.
ГОСТ 26634 (ИСО 1797) «Инструменты стоматологические вращающиеся. Хвостовики».
ГОСТ Р 50349 (ИСО 2157) «Стоматологические вращающиеся инструменты. Номинальные размеры и обозначения».
ГОСТ Р 50350.1 (ИСО 6360-1) «Стоматологические вращающиеся инструменты. Система цифрового обозначения. Часть 1. Общие характеристики».
ГОСТ Р 50350.2 (ИСО 6360-2) «Стоматологические вращающиеся инструменты. Система цифрового обозначения. Часть 2. Форма и виды исполнения».
ГОСТ Р 50352 (ИСО 8325) «Инструменты стоматологические вращающиеся. Методы испытаний».
Стоматологические боры в зависимости от материала рабочей части подразделяют на два типа:
1 — стальные боры для окончательной обработки;
2 — твердосплавные боры для окончательной обработки.
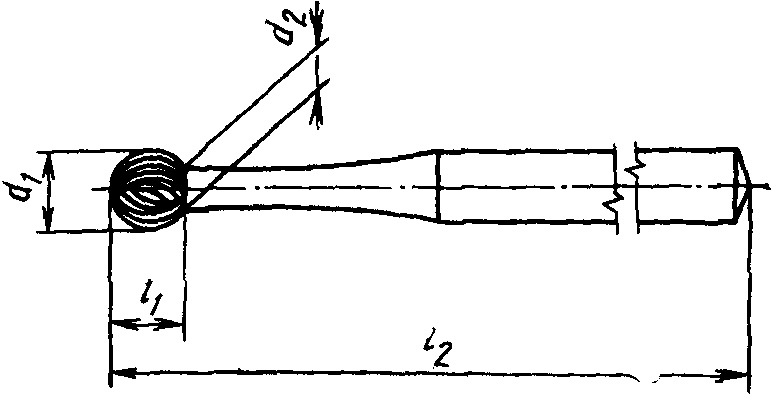
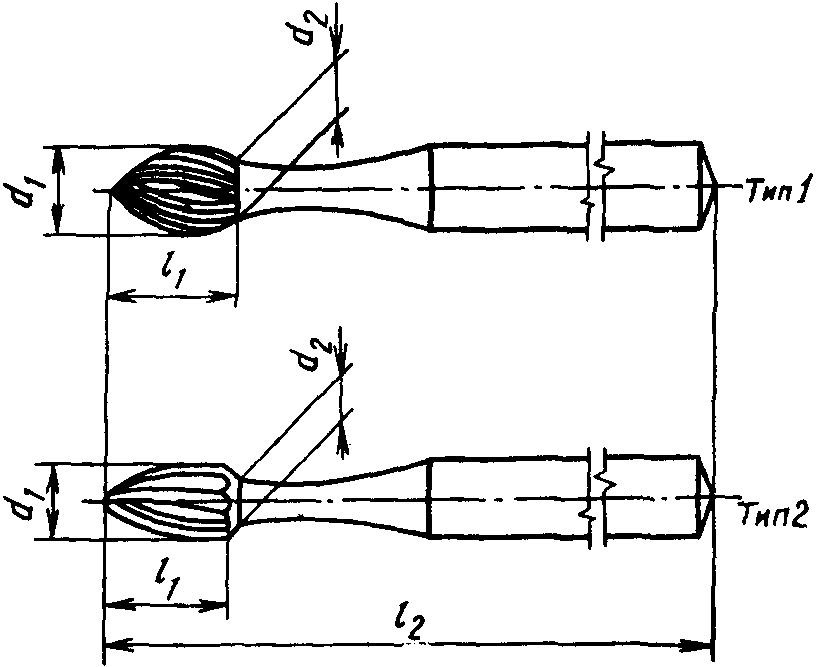
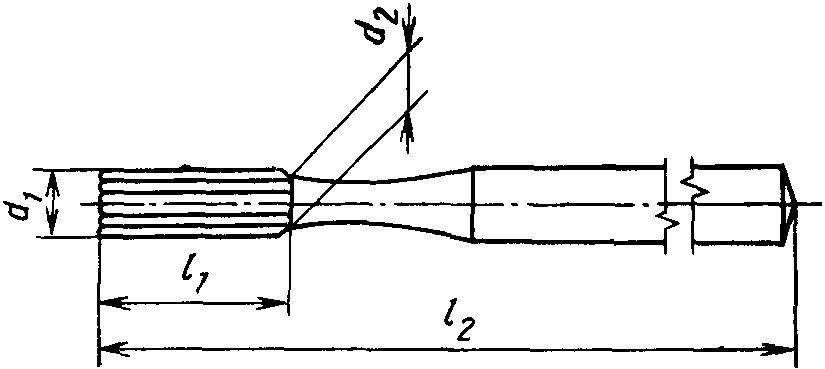
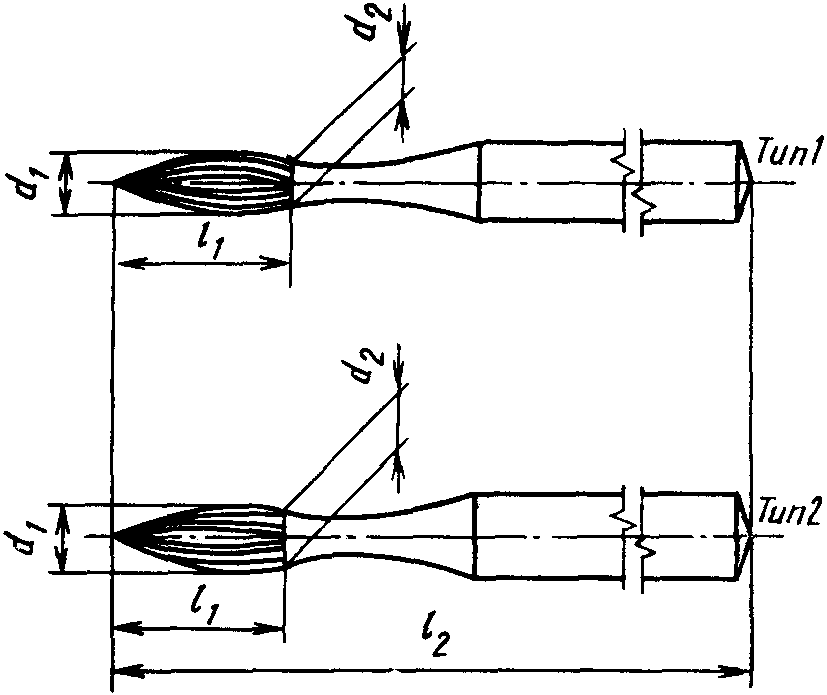
d1 - диаметр рабочей части, диаметр головки;
<*> См. приложение 1.
Стержень (хвостовик) должен изготавливаться из стали или другого подходящего материала. Рабочая часть стальных боров для окончательной обработки должна изготавливаться из стали, а у твердосплавных боров — из вольфрамового твердого сплава. Право выбора типа материала и способа его обработки представляется изготовителю.
Размеры, проверяемые по ГОСТ Р 50352, должны соответствовать значениям, указанным на черт. 1 - 10 и в табл. 1 - 10.
Хвостовики типов 1, 2 и 3 должны соответствовать ГОСТ 26634.
Общую длину см. разд. 7.
6.1 Головка шаровидная (сферическая)
6.2 Головка почковидная
6.3 Головка цилиндрическая
6.4 Головка пламевидная
6.5 Головка конусная с закругленным конусом нормальная
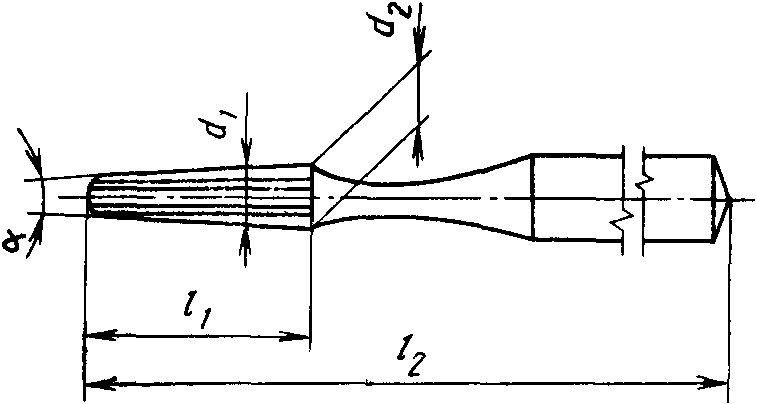
| Обозначение номинального размера | d1 +/- 0,8 |
l1 min Тип 2 |
d2 max |
Число лезвий min |
|---|---|---|---|---|
| 010 | 1,00 | 3,7 | 0,86 | 10 |
6.6 Головка яйцевидная
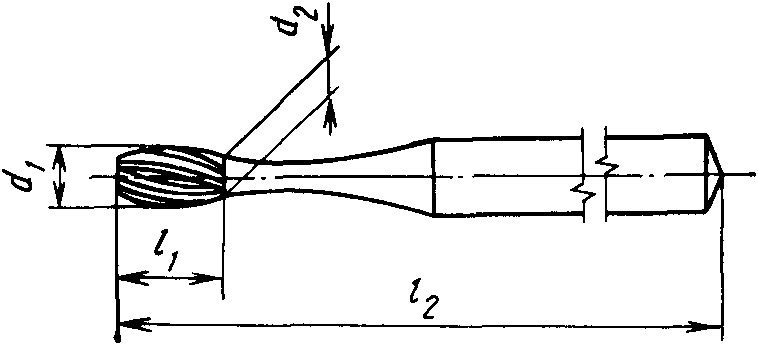
| Обозначение номинального размера | d1 +/- 0,08 | l1 min | d2 max | Число лезвий min | ||
| Тип 1 | Тип 2 | Тип 1 | Тип 2 | |||
| 014 | 1,4 | 2,2 | 2,6 | 1,10 | 16 | 10 |
| 018 | 1,8 | 2,8 | 3,0 | 1,35 | 16 | 10 |
| 023 | 2,3 | - | 3,3 | 1,45 | - | 10 |
| 027 | 2,7 | 3,7 | - | - | 22 | - |
| 031 | 3,1 | 3,7 | - | - | 24 | - |
6.7 Головка конусная нормальная
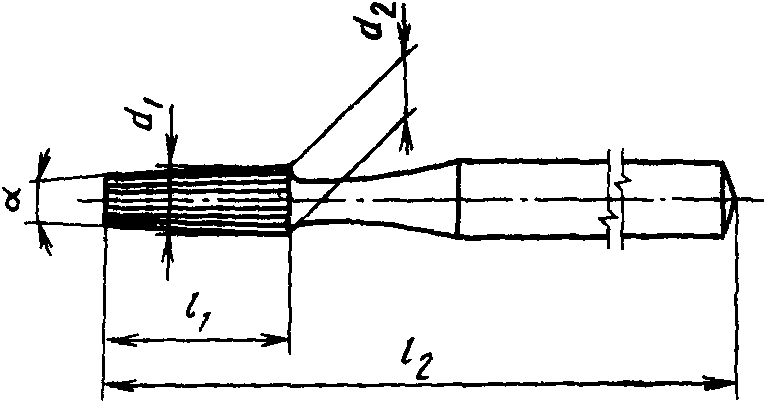
6.8 Головка конусная, длина головки свыше 8,5 мм
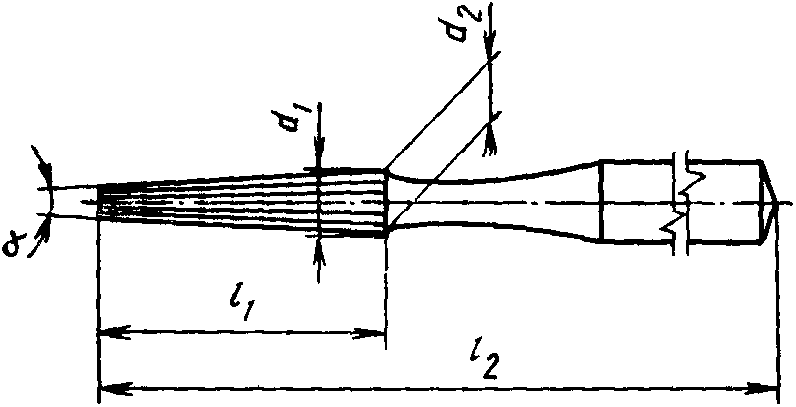
| Обозначение номинального размера | d1 +/- 0,08 |
l1 min Тип 2 |
d2 max |
Число лезвий min |
|---|---|---|---|---|
| 0,14 | 1,4 | 8,5 | 1,35 | 10 |
| 016 | 1,6 | 8,5 | 1,50 | 10 |
| 018 | 1,8 | 8,5 | 1,00 | 10 |
Длина инструмента по ГОСТ 26634
| +/- 0,5 | Для инструментов с хвостовиками Тип 2 | Тип 3 +/- 0,5 | |
| Короткий | 23,5 | ||
| - | 21,5 | Стандартный | 27,0 |
| 46,0 +/- 0,5 | 24,0 | Длинный | 31,0 |
| 64,5 +/- 1 | 26,0 | Сверхдлинный | 39,0 |
| 70,0 +/- 1 | 30,0 | 6.9 Головка грушевидная, длинная | |
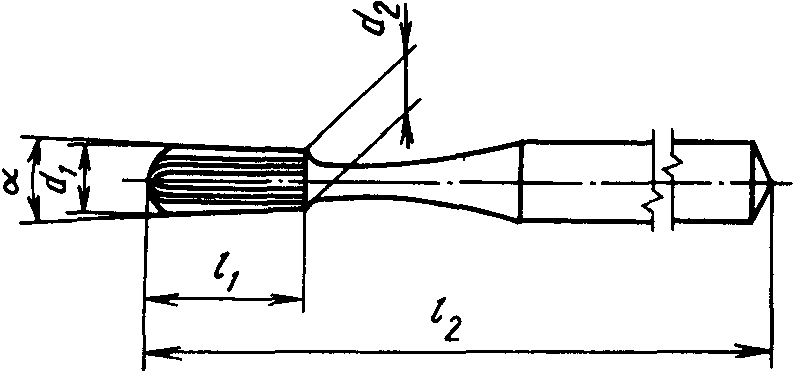
| Обозначение номинального размера | d1 +/- 0,08 |
l1 min Тип 2 |
d2 max |
Число лезвий min |
|---|---|---|---|---|
| 012 | 1,2 | 3,7 | 0,96 | 10 |
| 014 | 1,4 | 4,1 | 0,98 | 10 |
| 016 | 1,6 | 4,1 | 1,04 | 10 |
6.10 Головка интерпроксимальная (гиперболоидная)
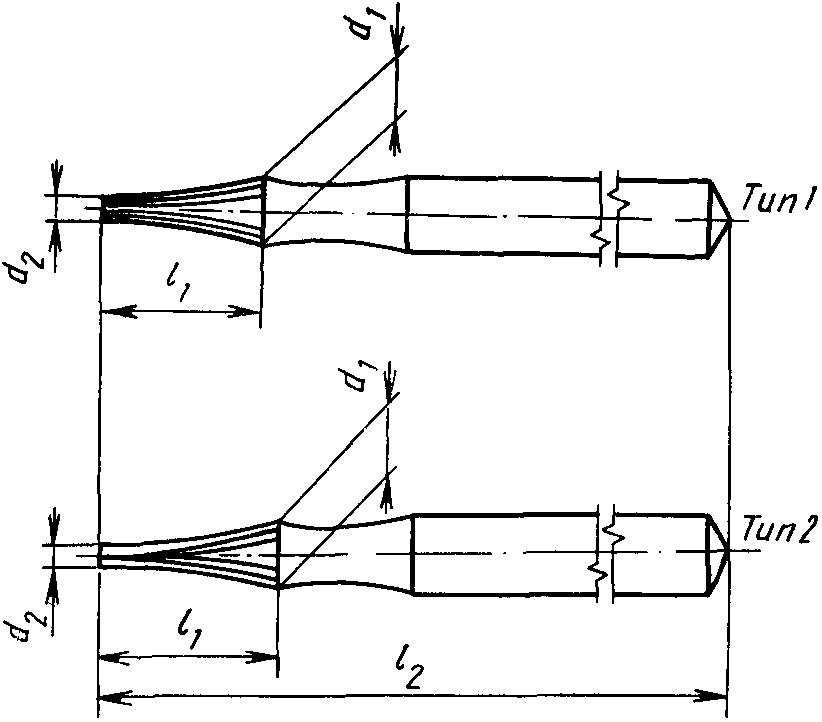
| Обозначение номинального размера | d2 +/- 0,08 | l1 min | d2 max | Число лезвий min | ||
| Тип 1 | Тип 2 | Тип 1 | Тип 2 | |||
| 010 | 1,0 | - | 4,5 | 0,5 | - | 10 |
| 016 | 1,5 | 5,5 | - | 0,5 | 14 | - |
| 018 | 1,8 | 5,5 | 5,0 | 0,5 | 16 | 10 |
| 023 | 2,3 | 5,5 | - | 0,5 | 18 | - |
6.11 Головка конусная с закругленным конусом (длина головки свыше 8,25 мм)
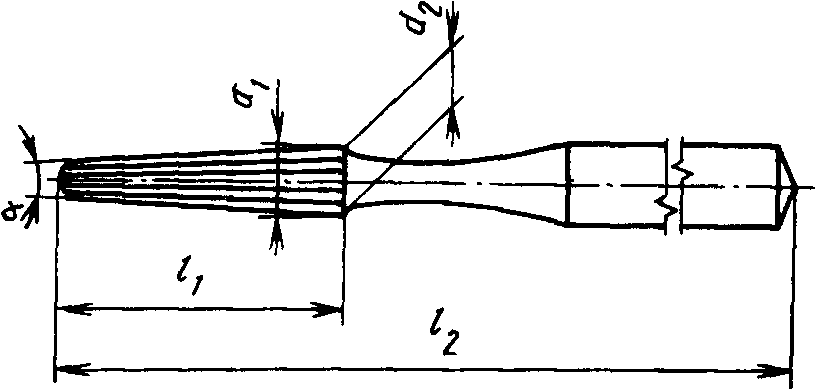
| Обозначение номинального размера | d2 +/- 0,08 |
l1 min Тип 2 |
d2 max |
Число лезвий min |
|---|---|---|---|---|
| 014 | 1,5 | 8,25 | 1,35 | 10 |
| 021 | 2,0 | 8,25 | 1,70 | 10 |
Длина инструмента по ГОСТ 26634
| +/- 0,5 | Для инструментов с хвостовиками Тип 2 | Тип 3 | |
| +/- 0,5 | Короткий 22,5 | ||
| - | 20,5 | Стандартный | 26,0 |
| 46 +/- 0,5 | 23,0 | Длинный | 30,0 |
| 64,5 +/- 1 | 25,0 | Сверхдлинный | 34,0 |
| 70,0 +/- 1 | 29,0 | 6.12 Головка пулевидная | |
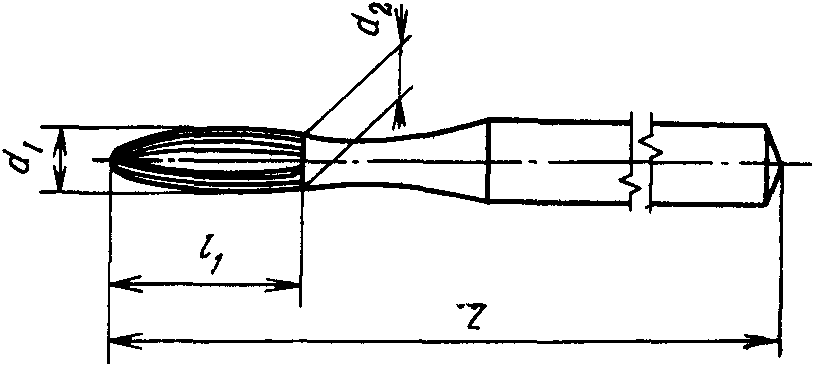
| Обозначение номинального размера | d1 +/- 0,08 |
l1 min Тип 2 |
d2 max |
Число лезвий min |
|---|---|---|---|---|
| 010 | 1,0 | 2,6 | 0,86 | 10 |
| 012 | 1,2 | 2,8 | 0,96 | 10 |
Общая длина l2, определяемая по ГОСТ Р 50352, должна соответствовать указанной в табл. 13 в зависимости от типа наконечника, для которого инструмент предназначен. Хвостовики типов 1, 2 и 3, приведенные в табл. 13, соответствуют ГОСТ 26634.
Подробные требования приводятся для сверхдлинных инструментов: «конусная, длина головки свыше 8,5 мм» и «конусная с закругленным концом (длина головки свыше 8,25 мм)» в пп. 6.8 и 6.11.
Общее указанное радиальное биение, определяемое согласно ГОСТ Р 50352, не должно превышать:
Место измерения диаметра расположено непосредственно за рабочей частью; исключением являются боры по пп. 6.8 и 6.11 (черт. 8, 11), когда место измерения находится на расстоянии 2 мм от рабочей части.
При испытании по ГОСТ Р 50352 бор не должен ломаться или иметь остаточную деформацию свыше:
10.1 Отбор образцов
Из боров каждого типа следует отобрать комплект образцов в 100 — 150 шт, содержащий не менее 20 боров каждого из пяти типоразмеров. Для боров типа 1 следует отбирать два типа хвостовиков, для типа 2 — не менее трех.
Из комплекта выборочно отобрать 20 боров и произвести осмотр на возможные дефекты. Группа образцов считается годной, если из 20 боров изымается не более трех. Если четыре или более боров не отвечают предъявленным требованиям, партию, из которой образцы были взяты, бракуют.
10.2 Допустимый уровень качества (AQL)
Допустимый уровень качества для боров каждого типа, выраженный как максимально допустимое число дефектов на 100 шт., должен быть 6,5 макс.
а) общее указанное радиальное биение превышает заданные значения;
б) диаметр головки не соответствует указанному;
в) диаметр шейки превышает максимальное указанное значение;
г) любая комбинация поломки шейки, поломки соединения или наличие остаточной деформации шейки под нагрузкой ниже заданной;
д) длина головки ниже минимального указанного значения;
е) общая длина не соответствует заданной.
ДОПОЛНИТЕЛЬНЫЕ ТРЕБОВАНИЯ, ОТРАЖАЮЩИЕ СПЕЦИФИКУ НАРОДНОГО ХОЗЯЙСТВА СТРАНЫ
Приведенный в приложении разд. 1 действует совместно с основным текстом стандарта, пп. 5.1 - 5.9 введены в стандарт дополнительно.
1. НАЗНАЧЕНИЕ И ОБЛАСТЬ ПРИМЕНЕНИЯ
Боры должны изготовляться в соответствии с требованиями настоящего стандарта, ГОСТ 19126, технических условий на зубные боры, по рабочим чертежам, утвержденным в установленном порядке.
5. МАТЕРИАЛ
В раздел вводятся дополнительные требования пп. 5.1 - 5.9.
5.1. Стальные боры повышенной стойкости должны иметь гальваническое покрытие — хром по ГОСТ 9.306.
5.2. Стальные особостойкие боры должны иметь композиционное покрытие хром и нитрид титана. Допускается отсутствие покрытия на хвостовике в местах контакта бора с удерживающим приспособлением.
5.3. Стальные упрочненные боры должны иметь композиционное покрытие с ультрадисперсными алмазами.
5.4 Твердосплавные боры необходимо изготовлять:
из твердого сплава — рабочая часть;
из нержавеющей стали — хвостовик.
5.5. Твердосплавные особостойкие боры должны иметь на рабочей части композиционное покрытие нитридом титана.
5.6. Твердосплавные боры с повышенным сроком службы должны иметь рабочую часть из твердого сплава с улучшенными характеристиками.
5.7. Твердость стальных боров повышенной стойкости, стальных особостойких и стальных упрочненных боров должна быть 61 — 60 HRCэ по ГОСТ 8.064.
Твердость хвостовика из стали у твердосплавных, особостойких, твердосплавных боров с повышенным сроком службы должна быть 30 — 34 HRCэ.
Твердость хвостовиков в зоне соединения с твердым сплавом должна быть 41,5 — 53 HRCэ.
5.8 Параметры шероховатости по ГОСТ 2789 основных поверхностей боров должны быть:
Ra <= 1,25 мкм — рабочей части и шейки;
Ra <= 0,63 мкм — цилиндрической поверхности хвостовика;
Rz <= 40 мкм — торца хвостовика;
Ra <= 2,5 мкм — остальных поверхностей хвостовика.
5.9. Боры должны быть устойчивыми к циклу обработки, состоящему из дезинфекции, предстерилизационной очистки и стерилизации.
ТЕРМИНЫ, ПРИМЕНЯЕМЫЕ В НАСТОЯЩЕМ СТАНДАРТЕ, ИХ ПОЯСНЕНИЯ