---
title: "\"ГОСТ 19265-73. Межгосударственный стандарт. Прутки и полосы из быстрорежущей стали. Технические условия\""
number: "ГОСТ 19265-73"
issuer: "Государственный комитет СССР по стандартам"
status: действует
canonical: "https://bukva.ai/docs/postanovlenie-gost-19265-73"
---
## "ГОСТ 19265-73. Межгосударственный стандарт. Прутки и полосы из быстрорежущей стали. Технические условия"
# "ГОСТ 19265-73. Межгосударственный стандарт. Прутки и полосы из быстрорежущей стали. Технические условия"
(введен Постановлением Госстандарта СССР от 10.12.1973 N 2678)
(ред. от 01.06.1990)
> [!IMPORTANT]
> С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 N 184-ФЗ.
> Документ [введен](#p100010) в действие с 1 января 1975 года.
> Взамен ГОСТ 9373-60 и ГОСТ 5952-63.
Введен
Постановлением Государственного
комитета стандартов
Совета Министров СССР
от 10 декабря 1973 г. N 2678
**МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ**
**ПРУТКИ И ПОЛОСЫ ИЗ БЫСТРОРЕЖУЩЕЙ СТАЛИ**
**ТЕХНИЧЕСКИЕ УСЛОВИЯ**
**Bars and strips of high-speed steel.**
**Specifications**
**ГОСТ 19265-73**
Группа В32
ОКП 09 6200
Взамен
ГОСТ 9373-60
и ГОСТ 5952-63
Постановлением Государственного комитета стандартов Совета Министров СССР от 10 декабря 1973 г. N 2678 дата введения установлена
1 января 1975 года
Ограничение срока действия снято по протоколу N 2-92 Межгосударственного Совета по стандартизации, метрологии и сертификации (ИУС 2-93)
Издание (октябрь 2002 г.) с Изменениями N 1, 2, 3, 4, 5, 6, утвержденными в июне 1977 г., августе 1981 г., октябре 1983 г., июле 1985 г., ноябре 1987 г., июне 1990 г. (ИУС 8-77, 10-81, 2-84, 10-85, 2-88, 10-90)
Настоящий стандарт распространяется на горячекатаные, кованые, калиброванные прутки и полосы, прутки со специальной отделкой поверхности (далее - металлопродукция), в части норм химического состава - на лист, ленту, поковки, штамповки и другие виды металлопродукции из быстрорежущей стали.
Стандарт полностью соответствует СТ СЭВ 3896-82.
(Измененная редакция, Изм. N 3).
### 1. МАРКИ
1.1. Марки и химический состав по плавочному анализу должны соответствовать указанным в табл. 1.
Таблица 1
| Марка стали | Массовая доля элемента,
% |
| углерода | марганца | кремния | хрома | вольфрама | ванадия | кобальта | молибдена | никеля | меди | серы | фосфора | азота | ниобия |
| не более |
| Р18 | 0,73 - 0,83 | 0,20 - 0,50 | 0,20 - 0,50 | 3,80 - 4,40 | 17,00 - 18,50 | 1,00 - 1,40 | Не более 0,50 | Не более 1,00 | 0,6 | 0,25 | 0,030 | 0,030 | - | - |
| Р6М5 | 0,82 - 0,90 | 0,20 - 0,50 | 0,20 - 0,50 | 3,80 - 4,40 | 5,50 - 6,50 | 1,70 - 2,10 | Не более 0,50 | 4,80 - 5,30 | 0,6 | 0,25 | 0,025 | 0,030 | - | - |
| 11Р3АМ3Ф2 | 1,02 - 1,12 | 0,20 - 0,50 | 0,20 - 0,50 | 3,80 - 4,40 | 2,50 - 3,30 | 2,30 - 2,70 | Не более 0,50 | 2,50 - 3,00 | 0,6 | 0,25 | 0,030 | 0,030 | 0,05 - 0,10 | 0,05 - 0,20 |
| Р6М5Ф3 | 0,95 - 1,05 | 0,20 - 0,50 | 0,20 - 0,50 | 3,80 - 4,30 | 5,70 - 6,70 | 2,30 - 2,70 | Не более 0,50 | 4,80 - 5,30 | 0,6 | 0,25 | 0,025 | 0,030 | - | - |
| Р12Ф3 | 0,95 - 1,05 | 0,20 - 0,50 | 0,20 - 0,50 | 3,80 - 4,30 | 12,00 - 13,00 | 2,50 - 3,00 | Не более 0,50 | Не более 1,00 | 0,6 | 0,25 | 0,030 | 0,030 | - | - |
| Р18К5Ф2 | 0,85 - 0,95 | 0,20 - 0,50 | 0,20 - 0,50 | 3,80 - 4,40 | 17,00 - 18,50 | 1,80 - 2,20 | 4,70 - 5,20 | Не более 1,00 | 0,6 | 0,25 | 0,030 | 0,030 | - | - |
| Р9К5 | 0,90 - 1,00 | 0,20 - 0,50 | 0,20 - 0,50 | 3,80 - 4,40 | 9,00 - 10,00 | 2,30 - 2,70 | 5,00 - 6,00 | Не более 1,00 | 0,6 | 0,25 | 0,030 | 0,030 | - | - |
| Р6М5К5 | 0,86 - 0,94 | 0,20 - 0,50 | 0,20 - 0,50 | 3,80 - 4,30 | 5,70 - 6,70 | 1,70 - 2,10 | 4,70 - 5,20 | 4,80 - 5,30 | 0,6 | 0,25 | 0,030 | 0,030 | - | - |
| Р9М4К8 | 1,00 - 1,10 | 0,20 - 0,50 | 0,20 - 0,50 | 3,00 - 3,60 | 8,50 - 9,50 | 2,30 - 2,70 | 7,50 - 8,50 | 3,80 - 4,30 | 0,6 | 0,25 | 0,030 | 0,030 | - | - |
| Р2АМ9К5 | 1,00 - 1,10 | 0,20 - 0,50 | 0,20 - 0,50 | 3,80 - 4,40 | 1,50 - 2,00 | 1,70 - 2,10 | 4,70 - 5,20 | 8,00 - 9,00 | 0,6 | 0,25 | 0,030 | 0,030 | 0,05 - 0,10 | 0,10 - 0,30 |
Примечания:
1. В марках стали буквы и цифры означают: Р - быстрорежущая; цифра, следующая за буквой, - среднюю массовую долю вольфрама; М - молибден, Ф - ванадий, К - кобальт, А - азот; цифры, следующие за буквами, означают соответственно массовую долю молибдена, ванадия, кобальта; Ш - электрошлаковый переплав.
В обозначении марок стали не указывают массовую долю:
хрома - при любой массовой доле,
молибдена - до 1% включительно,
ванадия - в стали марок Р18, Р6М5, Р9К5, Р6М5К5, Р9М4К8 и Р2АМ9К5,
азота - в стали марок 11Р3АМ3Ф2 и Р2АМ9К5.
2.
По требованию потребителя изготовляют стали марок Р6М5 и Р6М5Ф3 с легированием азотом (массовая доля азота от 0,05% до 0,10%). В этом случае обозначения марок - Р6АМ5 и Р6АМ5Ф3.
(Измененная редакция, Изм. N 2, 3, 4, 6).
1.2. В готовой продукции допускаются отклонения по химическому составу, указанные в табл. 2.
| Наименование элемента | Массовая доля элемента в марке, % | Допускаемое отклонение, % |
| --- | --- | --- |
| Углерод | До 1,00 | +/- 0,01 |
| | Св. 1,00 | +/- 0,02 |
| Хром | В пределах норм табл. 1 | +/- 0,10 |
| Вольфрам | До 12,00 | +/- 0,10 |
| | Св. 12,00 " 15,00 | +/- 0,15 |
| | " 15,00 | +/- 0,20 |
| Ванадий | В пределах норм табл. 1 | +/- 0,05 |
| Молибден | До 1,00 | +/- 0,03 |
| | Св. 1,00 | +/- 0,05 |
| Кобальт | До 0,50 | +/- 0,05 |
| | Св. 4,0 " 5,00 | +/- 0,10 |
| | " 5,00 | +/- 0,15 |
| Кремний | В пределах норм табл. 1 | +0,05 |
| Марганец | То же | +0,05 |
| Азот | " | +/- 0,01 |
| Ниобий | " | +/- 0,02 |
(Измененная редакция, Изм. N 3, 4, 6).
### 2. СОРТАМЕНТ
#### 2.1 Сталь изготовляют в виде прутков и полос.
#### 2.2 По форме, размерам и предельным отклонениям сталь должна соответствовать требованиям:
горячекатаная круглого и квадратного сечений - ГОСТ 2590-88 и ГОСТ 2591-88;
кованая - ГОСТ 1133-71;
полосовая - ГОСТ 4405-75;
калиброванная - ГОСТ 7417-75;
сталь со специальной отделкой поверхности - ГОСТ 14955-77 диаметром от 1 до 25 мм включительно.
2.1, 2.2. (Измененная редакция, Изм. N 2).
#### 2.3 Металлопродукцию подразделяют:
по макроструктуре и карбидной неоднородности на группы:
I группа (диаметр или толщина от 80 до 200 мм),
II группа (диаметр или толщина до 150 мм);
по способу дальнейшей обработки на подгруппы:
а - для горячей обработки давлением,
б - для холодной механической обработки.
Примеры условных обозначений
Сталь горячекатаная круглая, обычной точности прокатки В, диаметром 40 мм по ГОСТ 2590-88, марки Р18, II группы, подгруппы а:
$\text{Круг} \frac{40 - \text{В } - \text{ГОСТ }2590 - 88}{\text{Р}18 - II - \text{аГОСТ }19265 - 73}$
Сталь калиброванная диаметром 18 мм, квалитета h11 по ГОСТ 7417-75, марки Р6М5 электрошлакового переплава, качества поверхности группы В по ГОСТ 1051-73:
$\text{Круг} \frac{18 - h11\text{ГОСТ}7417 - 75}{\text{Р}6\text{М }5 - \text{Ш } - \text{ВГОСТ }19265 - 73}$
(Измененная редакция, Изм. N 3, 4, 6).
### 3. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
3.1а. Прутки и полосы изготовляют в соответствии с требованиями настоящего стандарта по технологическому регламенту, утвержденному в установленном порядке.
**(Введен дополнительно, Изм. N 3).**
3.1. Твердость стали в отожженном состоянии, твердость образцов после закалки и отпуска, температура закалки и отпуска должны соответствовать значениям, указанным в табл. 3.
Таблица 3
| Марка стали | Твердость | Температура, °C |
| после отжига | после закалки с отпуском HRCэ (HRC), не менее | закалки | отпуска |
| HB, не более | диаметр отпечатка, мм, не менее |
| Р18 | 255 | 3,8 | 63(62) | 1270 | 560 |
| Р6М5 | 255 | 3,8 | 64(63) | 1220 | 550 |
| 11Р3АМ3Ф2 | 255 | 3,8 | 64(63) | 1200 | 550 |
| Р6М5Ф3 | 269 | 3,7 | 65(64) | 1220 | 550 |
| Р12Ф3 | 269 | 3,7 | 64(63) | 1250 | 560 |
| Р18К5Ф2 | 285 | 3,6 | 64(63) | 1280 | 570 |
| Р9К5 | 269 | 3,7 | 64(63) | 1230 | 570 |
| Р6М5К5 | 269 | 3,7 | 65(64) | 1230 | 550 |
| Р9М4К8 | 285 | 3,6 | 65(64) | 1230 | 550 |
| Р2АМ9К5 | 285 | 3,6 | 65(64) | 1200 | 540 |
Примечания:
1. Допускаемые отклонения от приведенных температур не должны превышать +/- 10 °C.
2. Значения твердости после закалки и отпуска в зависимости от температуры отпуска приведены в [приложении 4](#p100695).
По требованию потребителя сталь марок Р12Ф3, Р9К5, Р6М5Ф3, Р6М5К5 изготовляют с твердостью, не превышающей 255 HB (диаметр отпечатка не менее 3,8 мм), сталь марок Р18К5Ф2, Р9М4К8 - с твердостью, не превышающей 269 HB (диаметр отпечатка не менее 3,7 мм).
(Измененная редакция, Изм. N 3, 4, 5, 6).
3.2. В макроструктуре стали не допускаются: подусадочная рыхлость, расслоение, пузыри, включения и трещины.
Допускаются дефекты макроструктуры, не превышающие значений, указанных в табл. 3а.
Таблица 3а
| Вид дефекта | Диаметр или толщина металлопродукции, мм | Оценка в баллах, не более, для групп |
| I | II |
| Подусадочная ликвация | Все размеры | 1 | 1 |
| Центральная пористость | До 80 | - | 1 |
| Св. 80 до 150 | 1 | 2 |
| " 150 " 200 | 2 | - |
| Точечно-пятнистая неоднородность | До 50 | - | 1 |
| Св. 50 до 80 | - | 2 |
| " 80 " 150 | 1 | 2 |
| " 150 " 200 | 2 | - |
Нормы группы 1 обеспечиваются электрошлаковым переплавом.
(Измененная редакция, Изм. N 3, 4).
3.3. (Исключен, Изм. N 2).
3.4. (Исключен, Изм. N 6).
3.5. Карбидная неоднородность не должна превышать значений, приведенных в табл. 4.
Таблица 4
| Диаметр круга или сторона квадрата, мм | Оценка в баллах, не более, для групп |
| I | II |
| До 20 | _ | 2 |
| Св. 20 до 40 | - | 3 |
| " 40 " 60 | - | 4 |
| " 60 " 80 | - | 5 |
| " 80 " 100 | 5 | 6 |
| " 100 " 150 | 6 | 7 |
| " 150 " 180 | 7 | - |
| " 180 " 200 | 8 | - |
Карбидная неоднородность полосы должна соответствовать карбидной неоднородности квадратного профиля с равновеликой площадью поперечного сечения.
В прутках со специальной отделкой поверхности марок Р6М5, Р6М5Ф3, 11Р3АМ3Ф2, Р9К5, Р6М5К5, Р2АМ9К5 скопления "угловатых" карбидов не допускаются. Допускаются единичные "угловатые" карбиды, встречающиеся в отдельных полях зрения.
Нормы группы I обеспечиваются электрошлаковым переплавом.
(Измененная редакция, Изм. N 3, 4, 6).
3.5а, 3.5б (Исключены, Изм. N 3).
3.6. (Исключен, Изм. N 2).
#### 3.7 Глубина обезуглероженного слоя горячекатаной, кованой и калиброванной сталей не должна превышать на сторону:
0,3 мм плюс 2% от диаметра или толщины - для диаметров или толщин до 20 мм;
0,5 мм плюс 1% от диаметра или толщины - для диаметров или толщин свыше 20 мм.
На прутках со специальной отделкой поверхности обезуглероженный слой не допускается.
3.8. Концы прутков и полос должны быть ровно обрезаны или обрублены, без заусенцев и стружки.
Длина смятых концов не должна превышать:
1,5 диаметра или толщины - для металлопродукции диаметром или толщиной до 10 мм;
40 мм - для металлопродукции диаметром или толщиной свыше 10 до 60 мм;
60 мм - для металлопродукции диаметром или толщиной свыше 60 мм.
3.7, 3.8. (Измененная редакция, Изм. N 3).
3.9. На поверхности прутков и полос подгруппы а не должно быть раскатанных и раскованных пузырей, загрязнений, трещин напряжения и шлифовочных, закатов и заковов, прокатных плен. Дефекты должны быть удалены пологой вырубкой или зачисткой, глубина которой не должна превышать допуска на размер. Допускаются без зачистки отдельные мелкие риски, рябизна, отпечатки и другие дефекты механического происхождения глубиной, не превышающей половины допуска на размер.
На поверхности прутков и полос подгруппы б допускаются дефекты, если глубина их, определенная контрольной запиловкой, не превышает норм, приведенных в [п. 3.7](#p100420) (глубины обезуглероженного слоя).
(Измененная редакция, Изм. N 3, 4).
3.10. Поверхность калиброванной стали должна соответствовать требованиям ГОСТ 1051-73, стали со специальной отделкой поверхности - группам В, Г, Д ГОСТ 14955-77.
Группа отделки поверхности должна указываться в заказе.
3.11. По согласованию сторон горячекатаная и кованая сталь круглого сечения изготовляется с грубошлифованной или обточенной поверхностью.
На поверхности грубошлифованных или обточенных прутков допускаются дефекты и обезуглероживание, не превышающие 25% от норм, указанных в [п. 3.7](#p100420).
3.12. (Исключен, Изм. N 2).
3.13. 3.14. (Исключены, Изм. N 3).
3.15. Величина зерна аустенита стали после закалки должна соответствовать указанной в табл. 5.
Таблица 5
Диаметр или толщина
металлопродукции, мм | Величина зерна аустенита не крупнее номера |
| по методу Снейдер-Граффа | по шкале |
| До 50 | 13 | 10 |
| Св. 50 | 10 | 9 |
(Введен дополнительно, Изм. N 3).
### 4. ПРАВИЛА ПРИЕМКИ
#### 4.1 Металлопродукцию принимают партиями.
Партия должна состоять из металлопродукции одной плавки, одной группы, одного размера, одной подгруппы и одинакового режима термической обработки.
Каждая партия сопровождается документом о качестве в соответствии с требованиями ГОСТ 7566-94.
(Измененная редакция, Изм. N 3).
#### 4.2 Качество поверхности проверяют на всех прутках и полосах партии.
4.3. Для проверки химического состава отбирают одну пробу от плавки, от партии прутков или полос - один пруток или полосу.
4.4. Для проверки размеров - 10% прутков, полос от партии, но не менее пяти штук.
#### 4.5 Для контроля твердости отожженной стали:
для металлопродукции диаметром или толщиной до 30 мм отбирают два прутка или две полосы от 1 т, но не менее восьми прутков или полос от партии; для металлопродукции диаметром или толщиной свыше 30 мм - 15% прутков от партии, но не менее пяти штук или две полосы от 1 т, но не менее пяти полос от партии.
4.3 - 4.5. (Измененная редакция, Изм. N 3).
4.6. Для проверки макроструктуры - два прутка, две заготовки или полосы от партии.
4.7. (Исключен, Изм. N 6).
4.8. Для проверки карбидной неоднородности отбирают два прутка, две полосы от партии.
4.9. Для проверки глубины обезуглероженного слоя - два прутка или две полосы от партии.
Прутки диаметром и толщиной более 100 мм на обезуглероживание допускается не контролировать.
4.10. Для проверки твердости после закалки с отпуском и величины зерна аустенита - один пруток или одна полоса от партии, но не менее двух от плавки.
4.9 - 4.10. (Измененная редакция, Изм. N 3).
4.11. При получении неудовлетворительных результатов испытаний хотя бы по одному из показателей проводят испытание по ГОСТ 7566-94.
4.12. Карбидная неоднородность, макроструктура и твердость после закалки и отпуска прутков диаметром или толщиной до 40 мм включительно обеспечивается технологией изготовления.
(Измененная редакция, Изм. N 1, 6).
4.13. (Исключен, Изм. N 3).
### 5. МЕТОДЫ ИСПЫТАНИЙ
5.1. Отбор и подготовку проб для определения химического состава стали следует проводить по ГОСТ 7565-81, химический анализ - по ГОСТ 12344-88, ГОСТ 12345-2001, [ГОСТ 12346-78](https://bukva.ai/docs/gost-12346-78), [ГОСТ 12347-77](https://bukva.ai/docs/gost-12347-77), [ГОСТ 12348-78](https://bukva.ai/docs/gost-12348-78), [ГОСТ 12349-83](https://bukva.ai/docs/standart-gost-12349-83), [ГОСТ 12350-78](https://bukva.ai/docs/gost-12350-78), ГОСТ 12351-81, [ГОСТ 12352-81](https://bukva.ai/docs/gost-12352-81), [ГОСТ 12353-78](https://bukva.ai/docs/postanovlenie-gost-12353-78), [ГОСТ 12354-81](https://bukva.ai/docs/gost-12354-81), [ГОСТ 12355-78](https://bukva.ai/docs/gost-12355-78), [ГОСТ 12359-99](https://bukva.ai/docs/gost-12359-99), ГОСТ 12361-82, ГОСТ 28473-90 или другими методами, обеспечивающими необходимую точность.
(Измененная редакция, Изм. N 1, 4, 5, 6).
5.2. Размеры горячекатаной и кованой стали проверяют измерительными инструментами и шаблонами, а калиброванной стали и стали со специальной отделкой поверхности - микрометрами или скобами.
(Измененная редакция, Изм. N 2).
5.3. Твердость готовой отожженной стали проверяют по ГОСТ 9012-59 после зачистки обезуглероженного слоя.
Испытание проводят на одном конце прутка или полосы на расстоянии примерно 100 мм от конца.
Количество отпечатков должно быть не менее трех. Каждое значение твердости должно соответствовать указанному в [табл. 3](#p100270).
5.4. Твердость после закалки и отпуска определяют по ГОСТ 9013-59 на образцах, отобранных от готового профиля. Контроль проводят на плоскости, перпендикулярной к направлению вытяжки. Количество отпечатков на каждом образце должно быть не менее трех.
Температура нагрева для закалки и отпуска образцов должна соответствовать значениям, указанным в [табл. 3](#p100270).
Охлаждение образцов после закалки проводят в масле.
Отпуск образцов проводят двух-, трехкратный, с выдержкой по 1 ч и охлаждением на воздухе.
Время выдержки при нагреве устанавливают согласно черт. 1.
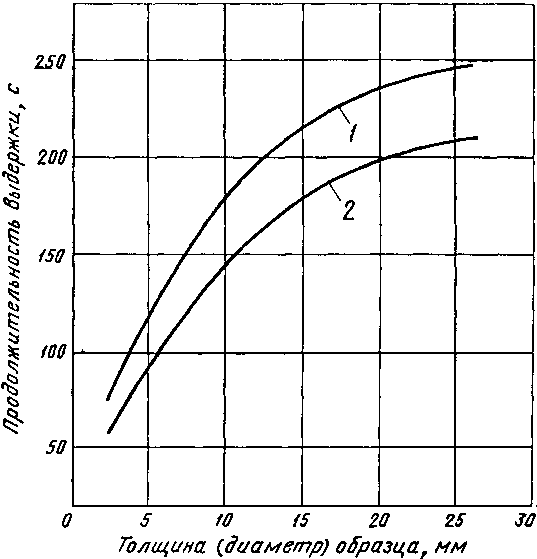
1 - для прямоугольных образцов; 2 - для круглых образцов
Черт. 1
Схема вырезки, форма и размеры образцов указаны в [табл. 6а](#p100491).
Таблица 6а
мм
| Контролируемая характеристика | Диаметр или толщина прутка | Схема вырезки, форма и размеры образца |
| Твердость после закалки и отпуска | До 30 | 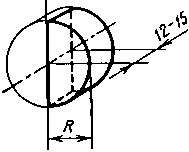 |
| Карбидная неоднородность | |
| Зерно аустенита | |
| |
| Св. 30 до 60 | 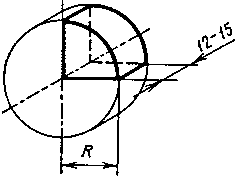 |
| |
| |
| |
| Св. 60 | 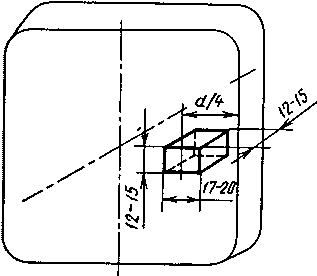 |
| |
| |
| |
5.3, 5.4. (Измененная редакция, Изм. N 3).
5.5. Качество поверхности стали проверяют без применения увеличительных приборов. В случае необходимости поверхность предварительно зачищают кольцами или змейкой.
5.6. Для проведения испытаний по [пп. 4.5](#p100460) - [4.10](#p100468) от каждой отобранной единицы продукции отрезают по одному темплету (образцу).
Одну пробу допускается использовать для различных видов испытаний.
5.7. Макроструктуру прутков и полос проверяют без применения увеличительных приборов по [ГОСТ 10243-75](https://bukva.ai/docs/gost-10243-75) травлением темплетов, отобранных от готового металла или от промежуточной заготовки.
Оценку точечно-пятнистой неоднородности проводят по шкале, приведенной в приложении 2а.
5.6, 5.7. (Измененная редакция, Изм. N 3).
5.8. Контроль вида излома проводят наружным осмотром без применения увеличительных приборов.
Для контроля излома закалке подвергают образцы, вырезанные из готового отожженного металла.
5.9. Оценку карбидной неоднородности прутков и полос проводят на образцах, вырезанных на расстоянии не менее 30 мм от зоны смятия конца согласно [табл. 6а](#p100491) на плоскости, параллельной направлению вытяжки, а угловатых карбидов - на плоскости, перпендикулярной к направлению вытяжки.
Вырезку образцов для шлифов проводят способами, исключающими смятие и искривление волокон в контролируемой части образца.
Образцы в виде секторов подвергают закалке по режиму, указанному в [табл. 3](#p100270) для испытуемой марки стали, отпуску с выдержкой не менее 1 ч при 680 - 700 °C после прогрева и последующему травлению в 4%-ном растворе азотной кислоты в этиловом спирте.
Допускается контроль карбидной неоднородности на образцах после закалки от температуры 900 °C без отпуска с последующим травлением в 10%-ном растворе азотной кислоты в этиловом спирте.
Карбидную неоднородность в зависимости от формы поперечного сечения стали следует контролировать в соответствии с табл. 7.
Таблица 7
| Форма поперечного сечения стали | Место контроля |
| --- | --- |
| Круг | На середине радиуса |
| Квадрат | На расстоянии 0,25 стороны квадрата от середины стороны |
| Полоса | На расстоянии 0,25 толщины от середины широкой стороны |
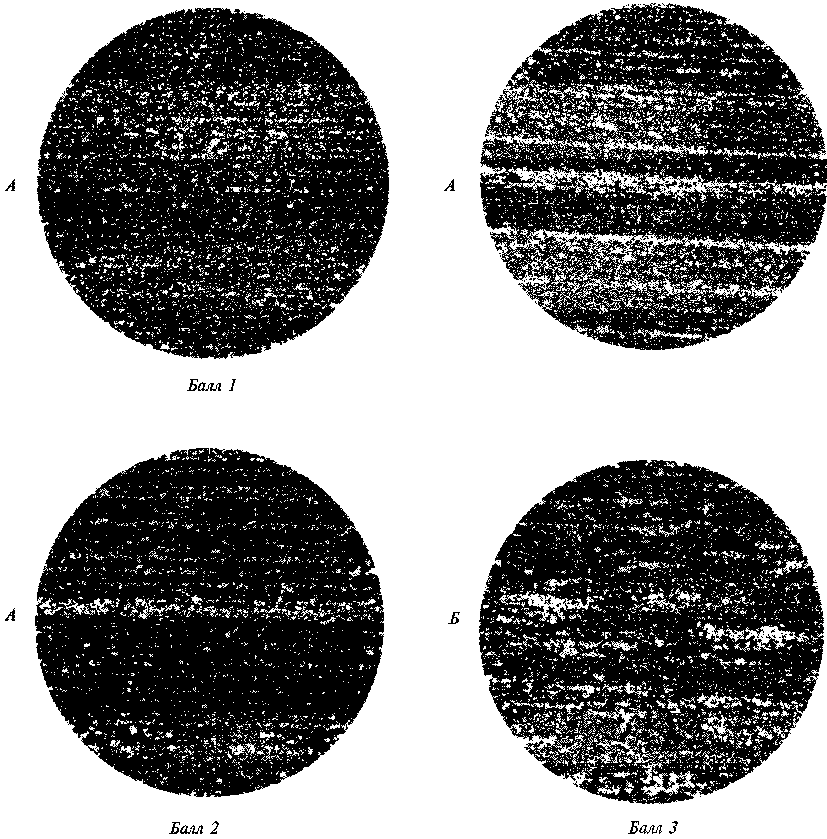
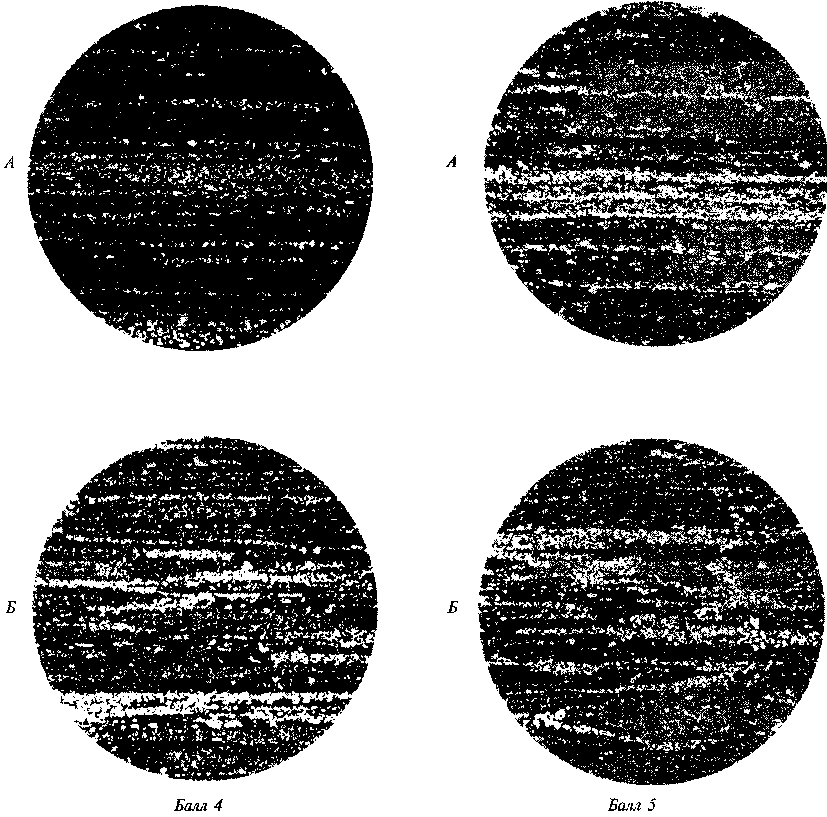
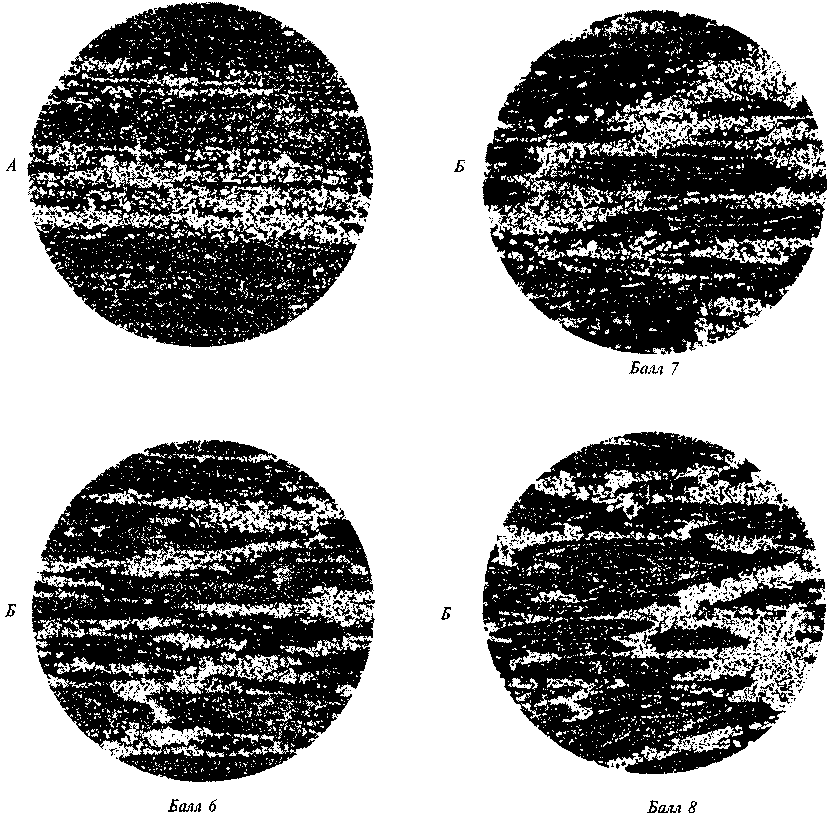
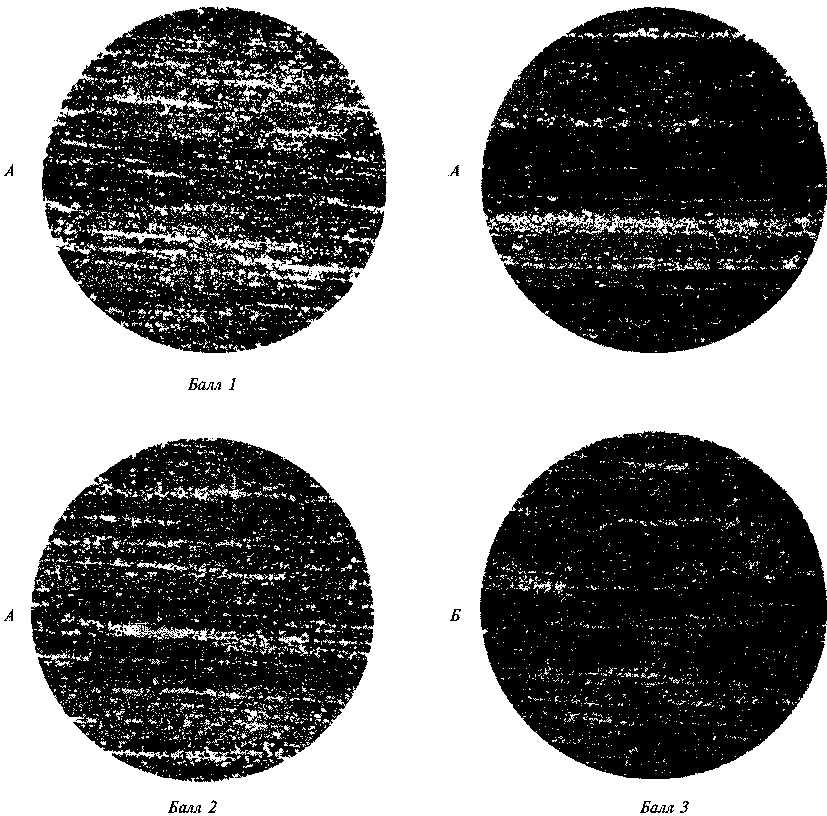
Оценку карбидной неоднородности проводят при увеличении (90 - 100). Скопления "угловатых" карбидов в стали со специальной отделкой поверхности оценивают при увеличении (400 - 500).
Балл карбидной неоднородности определяют сравнением с эталонами шкалы N 1 - для стали марок Р18, Р12Ф3, Р18К5Ф2, Р9М4К8 и шкалы N 2 - для стали марок Р6М5, Р6М5Ф3, 11Р3АМ3Ф2, Р9К5, Р6М5К5, Р2АМ9К5 и по [приложению 1](#p100553).
Балл карбидной неоднородности каждого шлифа устанавливается как среднеарифметическое из оценок пяти худших полей зрения.
Примечание. Если при получении дробного балла число, стоящее после запятой, менее или равно 5, округление следует проводить в сторону меньшего балла, если более 5 - в сторону большего балла.
(Измененная редакция, Изм. N 2, 3, 4, 5, 6).
5.10. (Исключен, Изм. N 2).
5.11. Глубину обезуглероженного слоя определяют по ГОСТ 1763-68. В случае разногласий в оценке качества следует использовать метод М2.
Глубину обезуглероженного слоя полосовой стали необходимо измерять по широкой стороне полосы.
(Измененная редакция, Изм. N 6).
5.12. (Исключен, Изм. N 3).
5.13. Величину зерна аустенита определяют по ГОСТ 5639-82 методом Снейдер-Граффа или сравнением с эталонами по шкале на закаленных образцах, вырезанных согласно [табл. 6а](#p100491) таким образом, чтобы место контроля соответствовало [табл. 7](#p100519). При возникновении разногласий применяют метод Снейдер-Граффа.
Контроль проводят на плоскости шлифа, перпендикулярной к направлению вытяжки.
Образцы подвергают закалке от температур, указанных в [табл. 3](#p100270). Время выдержки при нагреве устанавливают согласно [черт. 1](#p100489), приведенному в [п. 5.4](#p100482).
(Измененная редакция, Изм. N 6).
5.14. Допускается применять статистические и неразрушающие методы контроля.
При возникновении разногласий применяют методы контроля, регламентированные настоящим стандартом.
(Введен дополнительно, Изм. N 3).
### 6. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
#### 6.1 Маркировка, упаковка, транспортирование и хранение по ГОСТ 7566-94 со следующими дополнениями:
сталь, полученную методом электрошлакового переплава, дополнительно маркируют буквой Ш: например Р6М5-Ш;
**прутки диаметром или толщиной свыше 40 мм подвергают 100%-ному клеймению;**
упаковка стали со специальной отделкой поверхности - по ГОСТ 14955-77, калиброванной стали - по ГОСТ 1051-73;
калиброванная сталь и сталь со специальной отделкой поверхности должны храниться в закрытых складских помещениях.
Разд. 6. (Измененная редакция, Изм. N 4).
Приложение 1
ОПИСАНИЕ ЭТАЛОНОВ ШКАЛ КАРБИДНОЙ НЕОДНОРОДНОСТИ
БЫСТРОРЕЖУЩЕЙ СТАЛИ
| Балл | Описание распределения карбидной фазы | Допускаемая ширина полос или скоплений карбидов, мм |
| в высоковольфрамовых сталях (с оценкой по шкале N 1) | в низковольфрамовых и вольфрамо-молибденовых сталях (с оценкой по шкале N 2) |
| 1 | Тонкая полосчатая структура с короткими разорванными полосами | 2 | 1 |
| 2 | Полосчатая структура, единичные или множественные распределения полос. Карбиды внутри полос раздробленные | 4 | 2 |
| 3 | А. Полосчатая структура, единичные или множественные полосы. Карбиды внутри полос раздробленные | 6 | 4 |
| Б. Остатки разорванной карбидной сетки. Сетка с раздробленными карбидами | 6 | 4 |
| 4 | А. Полосчатая структура. Единичные или множественные полосы. Карбиды внутри полос раздробленные | 8 | 5 |
| Б. Слабо выраженная разорванная сетка со скоплениями | 8 | 5 |
| 5 | А. Грубополосчатая структура, единичные или множественные полосы | 13 | 6 |
| Б. Явно выраженная разорванная сетка со скоплениями | 13 | 6 |
| 6 | А. Грубополосчатая структура, единичные или множественные полосы | 15 | 9 |
| Б. Явно выраженная разорванная сетка с присутствием малоразорванных ячеек скопления | 15 | 9 |
| 7 | Сетка, разорванная в отдельных местах и скопления | 20 | 14 |
| 8 | Малодеформированная разорванная сетка и скопления | 25 | 18 |
Примечание. За полосу принимается скопление карбидов, длина которого больше или равна 5-кратной ширине. Две рядом лежащие полосы принимаются за одну, если расстояние между ними меньше ширины более узкой полосы.
Шкала N 1 для оценки карбидной неоднородности
быстрорежущей стали (увеличение 100)
Шкала N 2 для оценки карбидной неоднородности
быстрорежущей стали (увеличение 100)
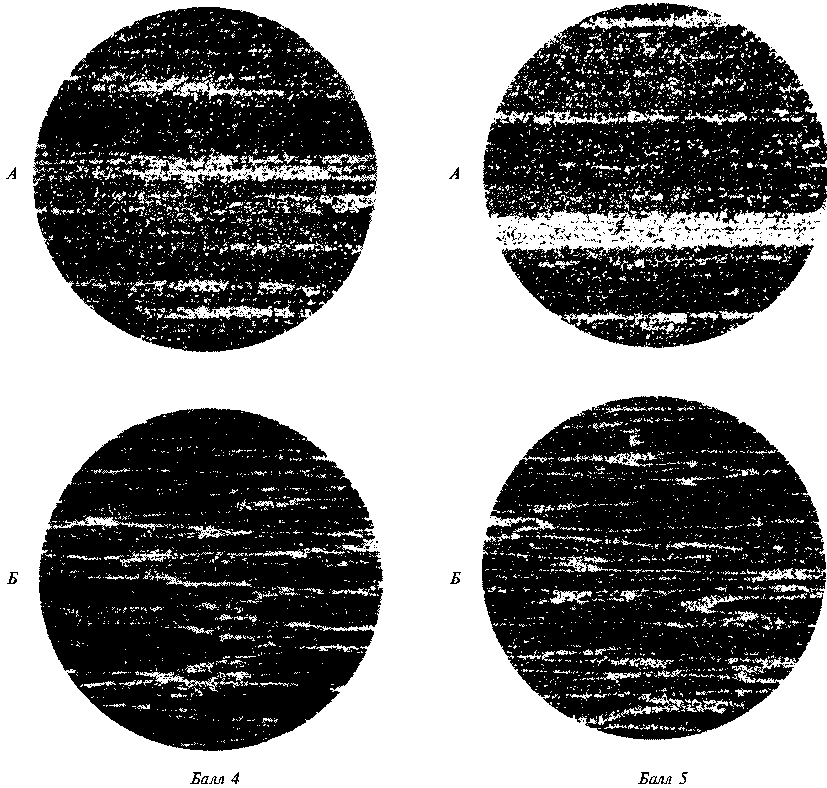
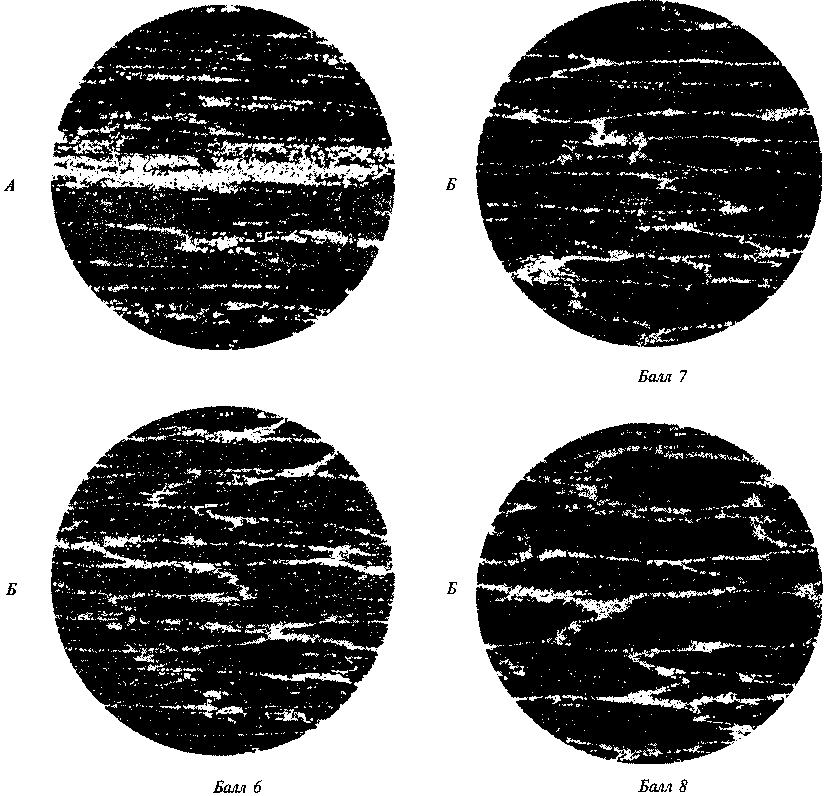
ПРИЛОЖЕНИЕ 1. (Измененная редакция, Изм. N 6).
ПРИЛОЖЕНИЕ 2. (Исключено, Изм. N 2).
Приложение 3
Справочное
СВОЙСТВА И ПРИМЕРЫ ПРИМЕНЕНИЯ БЫСТРОРЕЖУЩЕЙ СТАЛИ
| Марка | Вязкость | Сопротивление износу | Шлифуемость | Красностойкость 59HRCэ при отпуске в течение 4 ч, °C | Особые свойства | Назначение |
| --- | --- | --- | --- | --- | --- | --- |
| Р18 | Хорошая | Хорошее | Повышенная | 620 | Пониженная склонность к перегреву при закалке | Для всех видов режущего инструмента при обработке углеродистых легированных конструкционных сталей |
| Р6М5 | Повышенная | Хорошее | Хорошая | 620 | Повышенная склонность к обезуглероживанию | То же, что и для стали марки Р18, предпочтительно для изготовления резьбонарезного инструмента, а также инструмента, работающего с ударными нагрузками |
| 11Р3АМ3Ф2 | Повышенная | Хорошее | Пониженная | 620 | Повышенная склонность к перегреву при закалке | Для инструмента простой формы при обработке углеродистых и малолегированных сталей с прочностью не более 784 МПа (80 кгс/мм2) |
| Р6М5Ф3 | Хорошая | Повышенное | Хорошая | 630 | Повышенная склонность к обезуглероживанию | Для чистовых и получистовых инструментов (фасонные резцы, развертки, протяжки, фрезы и др.) при обработке нелегированных и легированных конструкционных сталей |
| Р12ФЗ | Хорошая | Повышенное | Пониженная | 630 | Пониженная склонность к перегреву при закалке | Для чистовых инструментов при обработке вязкой аустенитной стали и материалов, обладающих абразивными свойствами |
| Р18К5Ф2 | Пониженная | Повышенное | Хорошая | 640 | Пониженная склонность к перегреву при закалке | Для черновых и получистовых инструментов при обработке высокопрочных, нержавеющих и жаропрочных сталей и сплавов |
| Р9К5 | Пониженная | Повышенное | Пониженная | 630 | Пониженная склонность к перегреву при закалке | Для обработки нержавеющих сталей и жаропрочных сплавов, а также сталей повышенной твердости |
| Р6М5К5 | Хорошая | Повышенное | Хорошая | 630 | Повышенная склонность к обезуглероживанию | Для черновых и получистовых инструментов при обработке улучшенных легированных, а также нержавеющих сталей |
| Р9М4К8 | Пониженная | Повышенное | Пониженная | 630 | Повышенная склонность к обезуглероживанию | Для различных инструментов при обработке высокопрочных, жаропрочных и нержавеющих сталей и сплавов, а также улучшенных легированных сталей |
| Р2АМ9К5 | Хорошая | Хорошее | Пониженная | 630 | Повышенная склонность к обезуглероживанию и перегреву при закалке | Для режущих инструментов при обработке улучшенных легированных, а также нержавеющих сталей |
ПРИЛОЖЕНИЕ 3. (Измененная редакция, Изм. N 3, 4, 6).
Приложение 4
**Справочное**
КРИВЫЕ ЗАВИСИМОСТИ ТВЕРДОСТИ ОТ ТЕМПЕРАТУРЫ ОТПУСКА
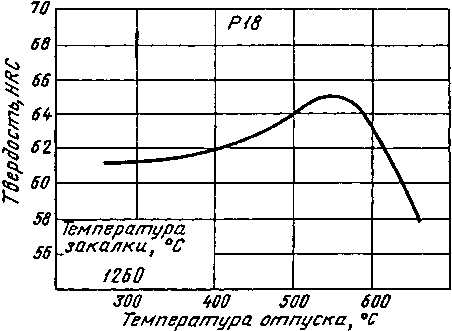
Черт. 2
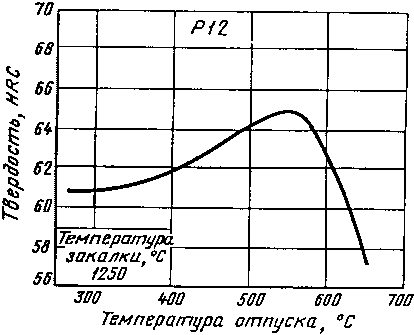
Черт. 3
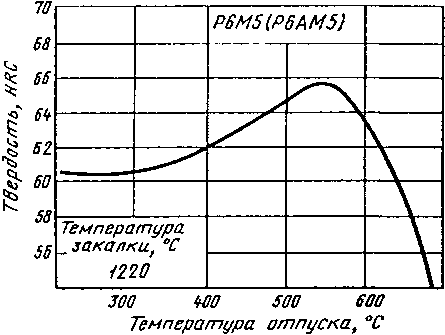
Черт. 5 <*>
---
<*> Черт. 4. (Исключен, Изм. N 6).
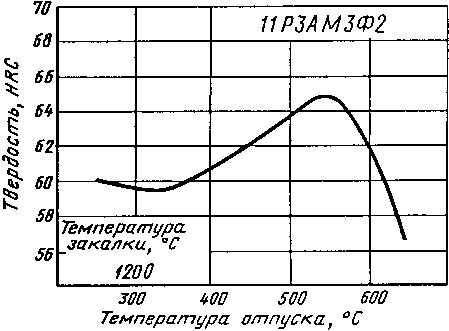
Черт. 6
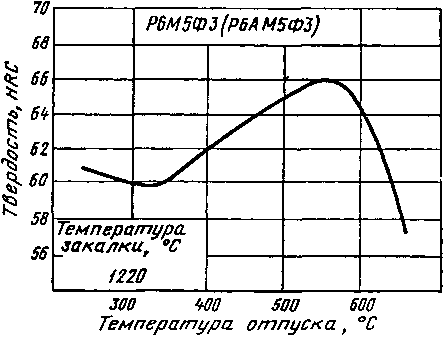
Черт. 7
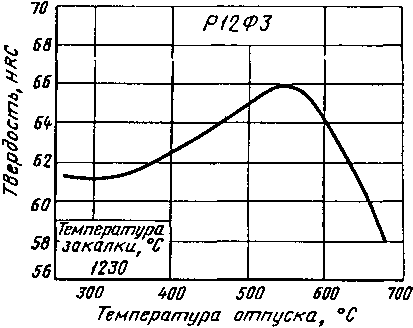
Черт. 8
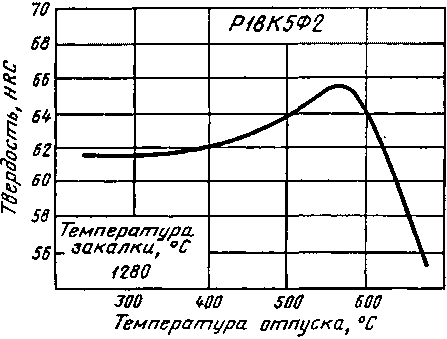
Черт. 9
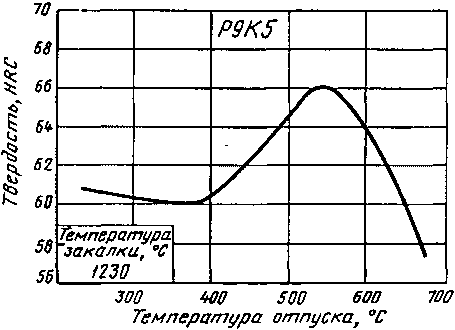
Черт. 10
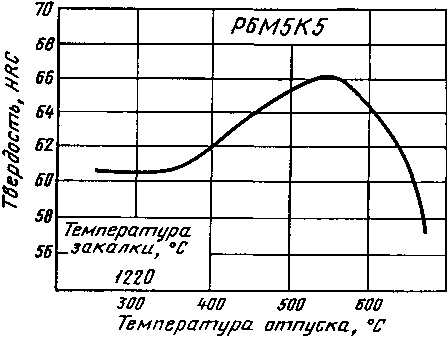
Черт. 11
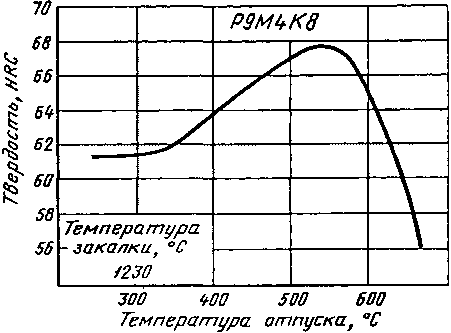
Черт. 12
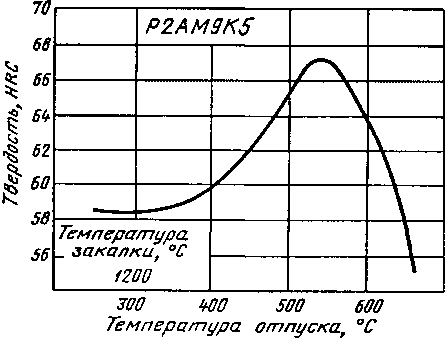
Черт. 13
ПРИЛОЖЕНИЕ 4. (Измененная редакция, Изм. N 3, 6).
---