ОК 022-95. Общероссийский технологический классификатор сборочных единиц машиностроения и приборостроения
Актуально на 06.11.2026.
Как цитировать: "ОК 022-95. Общероссийский технологический классификатор сборочных единиц машиностроения и приборостроения". 593. https://bukva.ai/docs/postanovlenie-593-gosstandart-rossii
(утв. Постановлением Госстандарта России от 22.11.1995 № 593)
(Дата введения 01.01.1997)
от 22 ноября 1995 г. № 593
ОБЩЕРОССИЙСКИЙ ТЕХНОЛОГИЧЕСКИЙ КЛАССИФИКАТОР
СБОРОЧНЫХ ЕДИНИЦ МАШИНОСТРОЕНИЯ И ПРИБОРОСТРОЕНИЯ
ALL-RUSSIAN TECHNOLOGICAL CLASSIFIER
OF MACHINE- AND INSTRUMENT-BUILDING ASSEMBLY UNITS
Разработан Российским научным центром «Курчатовский институт» (РНЦ КИ), Всероссийским научно-исследовательским институтом стандартизации и сертификации в машиностроении (ВНИИНМАШ), Госстандарта России, Государственным предприятием «НПО ТЕХНОМАШ».
Представлен Госстандартом России.
Внесен Научно-техническим управлением Госстандарта России.
Принят и введен в действие Постановлением Госстандарта России от 22.11.95 № 593.
ВВЕДЕНИЕ
Общероссийский технологический классификатор сборочных единиц машиностроения и приборостроения (ОТКСЕ) входит в состав Единой системы классификации и кодирования технико-экономической и социальной информации (ЕСКК) Российской Федерации.
Общероссийский классификатор (ОК) разработан впервые.
ОК построен на основе рекомендаций «Технологическая классификация сборочных единиц общемашиностроительного применения на базе Классификатора ЕСКД» Р54-306-90. Аналогов за рубежом не имеется. Параметрические группировки соответствуют требованиям международных стандартов.
ОК ОТКСЕ предназначен для классификации во взаимодействии с Классификатором изделий и конструкторских документов машиностроения и приборостроения — Классификатор ЕСКД (К.ЕСКД) сборочных единиц по существенным признакам, отображаемых в виде технологических требований в конструкторских документах, с целью создания комплекса классификаторов конструктивных и технологических признаков изделий и конструкторских документов.
ОК ОТКСЕ используется при решении различных конструкторско-технологических задач, в т.ч.:
- информационное обеспечение проектной, производственной деятельности и автоматизированных систем (САПР, АСУ, АСТПП, КИП М и др.);
- анализ номенклатуры сборочных единиц;
- группирование сборочных единиц для разработки типовых и групповых технологических процессов;
- специализация и кооперация производства;
- тематический поиск и заимствование ранее разработанных конструкций и технологических процессов;
- автоматизация проектирования сборочных единиц и технологических процессов их изготовления.
ОТКСЕ дополняет К.ЕСКД и Технологический классификатор деталей машиностроения и приборостроения (ТКД), развивая возможности конструктивно-технологической классификации изделий машиностроения и приборостроения в направлении ряда существенных признаков сборочных единиц. Принципиальные положения действующих сопряженных К.ЕСКД и ТКД одобрены промышленностью и проверены практикой внедрения как при традиционном (ручном) методе классификации, так и при автоматизации процессов классификации на его основе. Одной из этих систем классификации является автоматизированная система конструкторско-технологической классификации (АСКТК) на основе К.ЕСКД и ТКД. Опытный образец этой системы, разработанный РНЦ КИ при участии ВНИИНМАШ, принят межведомственной комиссией и рекомендован к широкому распространению в подотраслях машиностроения и приборостроения. В порядке эксперимента АСКТК была дополнена разделами ОТКСЕ, которые во взаимодействии с К.ЕСКД и ТКД обеспечили расширение предметной области АСКТК.
В соответствии с ГОСТ 2.101-84 «ЕСКД. Виды изделий» сборочной единицей называется изделие, составные части которого подлежат соединению между собой на предприятии-изготовителе сборочными операциями (свинчиванием, клепкой, пайкой, опрессовкой и т.п.).
Сложные сборочные единицы и комплексы (например: станок, автомобиль, трактор и т.п.) изготавливаются (собираются) из множества различной сложности изделий:
- деталей;
- блоков деталей для сборочных единиц, состоящих из большого количества деталей;
- сборочных единиц узловой сборки, составными частями которых являются детали и блоки деталей;
- сборочных единиц общей сборки, собираемых из деталей, блоков деталей и узлов посредством одноименной технологической операции (сварка, пайка, резьбовое соединение и т.п.) или сочетания нескольких сборочных операций.
Технологический код для сборочных единиц формируют по каждой технологической операции изготовления (сборки).
Для решения различных производственных задач на основе технологического кода, в том числе для подбора и группирования сборочных единиц по технологическому подобию и для технологической подготовки производства, целесообразно производить декомпозицию сложных сборочных единиц на более простые и для каждой из них формировать технологический код. Уровень декомпозиции зависит от конкретных производственных задач и целей.
Введение ОК ОТКСЕ осуществляет Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении (ВНИИНМАШ).
Подсистема ведения ОК ОТКСЕ предусматривает взаимодействие ВНИИНМАШ с ВНИИКИ Госстандарта России.
СИСТЕМА КЛАССИФИКАЦИИ И КОДИРОВАНИЯ
Основные принципы построения ОТКСЕ сводятся к следующим положениям:
-
технологическая классификация сборочных единиц является логическим продолжением и дополнением их классификации по конструктивным признакам посредством К.ЕСКД;
-
в качестве классификационных признаков используют только существенные характеристики из конструкторской документации;
-
разделение множества объектов по основным технологическим признакам и признакам, характеризующим объект в зависимости от его вида по технологическому методу изготовления (сборки);
-
постоянство кода основных признаков и изменение кода признаков, характеризующих вид объекта;
-
технологическая классификация построена в значительной мере по методу фасетной классификации, основанной на параллельном разделении множества на независимые классификационные группировки;
-
система кодирования — позиционная, алфавитно-цифровая, состоящая из 10 цифровых десятичных знаков и 24 букв русского алфавита (исключаемые буквы: ё, з, й, о, х, ч, ъ, ы, ь).
Технологическую классификацию распространяют на сборочные единицы основного и вспомогательного производства.
В структуре технологического кода сборочной единицы за каждым признаком закрепляется определенная позиция и значность (количество разрядов кода). Технологическое кодовое обозначение сборочной единицы имеет длину четырнадцать знаков (при одном методе изготовления). Это кодовое обозначение состоит из двух частей: кодового обозначения классификационных группировок основных признаков (постоянная часть) — шесть знаков и кодового обозначения классификационных группировок признаков, характеризующих вид сборочной единицы по технологическому методу изготовления (сборки) (переменная часть), — восемь знаков.
Переменная часть кода сборочной единицы может формироваться один или несколько раз в зависимости от того, сколькими технологическими методами производится ее изготовление (сборка).
Структура технологического кода имеет вид:
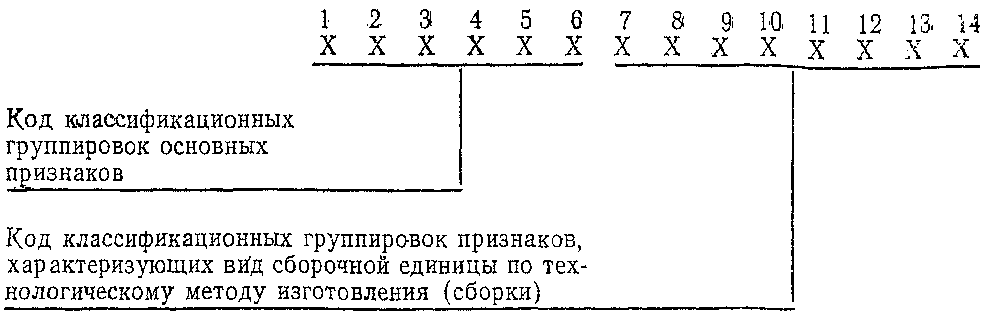
Цифры 1, 2, 3 и т.д. во всех структурных схемах означают номера позиций (разрядов) технологического кода.
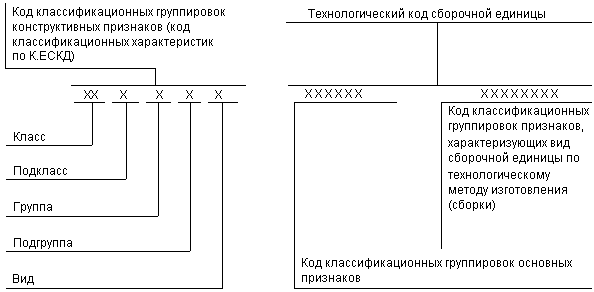
Структура конструкторско-технологического кода сборочной единицы, состоящего из кода классификационных группировок конструктивных признаков и технологического кода (при одном методе сборки), имеет вид:
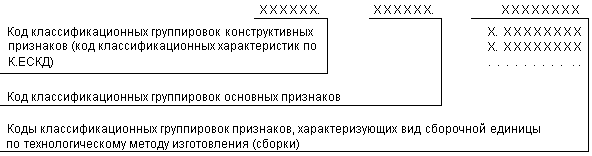
Если сборочная единица изготовляется (собирается) посредством нескольких технологических методов, то структура ее конструкторско-технологического кода имеет вид:
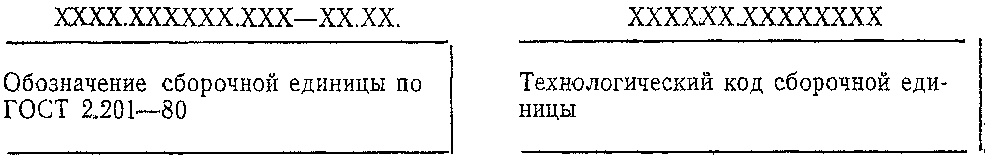
Структура полного конструкторско-технологического кода сборочной единицы, составленного из обозначения сборочной единицы по ГОСТ 2.201-80, технологического кода (при одном методе изготовления) и состоящего из 37 знаков, в том числе 6 разделительных знаков (5 точек и дефис), имеет вид:
Способ записи конструкторско-технологического кода сборочной единицы в специализированных документах устанавливается предприятием (организацией).
Структура конструкторско-технологического и полного конструкторско-технологического кодов обеспечивает использование различных частей и сочетаний частей кода в зависимости от характера решаемых задач.
В ОТКСЕ, части 1, обеспечена классификация и кодирование всей номенклатуры сборочных единиц по основным технологическим признакам (постоянной части кода) и сборочных единиц с получением полного кода для следующих операций изготовления (сборки): сварки, пайки, склеивания, формования из полимерных материалов и посредством резьбового соединения.
Дополнительная обработка сборочных единиц, включая термообработку, обработку резанием, нанесение покрытия и др. операции, может быть классифицирована посредством ТКД. При этом обрабатываемая сборочная единица рассматривается как деталь.
0 Основные признаки технологической классификации сборочных единиц
В качестве основных признаков технологической классификации сборочных единиц приняты следующие:
Структура и длина кодового обозначения классификационных группировок основных технологических признаков имеет вид:
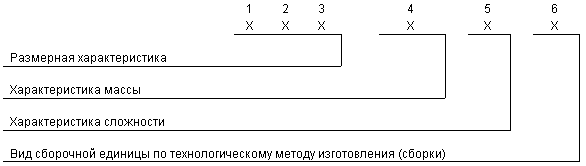
Размерная характеристика
Сборочные единицы по признаку «Размерная характеристика» кодируют тремя знаками по таблице 0.1 для осесимметричных сборочных единиц и таблице 0.2 для призматических и пластинчатых (1 — 3 разряды технологического кода).
У осесимметричных сборочных единиц кодируют: наибольший наружный диаметр D (1-й разряд технологического кода), длину L (2-й разряд технологического кода), диаметр центрального отверстия d (3-й разряд технологического кода).
У призматических и пластинчатых сборочных единиц кодируют: ширину B (1-й разряд технологического кода), длину L (2-й разряд технологического кода), высоту H (3-й разряд технологического кода).
При кодировании осесимметричных сборочных единиц диаметру центрального отверстия при его отсутствии назначают код 0.
При кодировании призматических и пластинчатых сборочных единиц следует учитывать, что L >= B >= H.
Характеристика массы
Сборочные единицы по признаку «характеристика массы» кодируют одним знаком по таблице 0.3 (4-й разряд технологического кода).
Характеристика сложности
Сборочные единицы по признаку «характеристика сложности» кодируют одним знаком по таблицам 0.4 и 0.4.1 (5-й разряд технологического кода).
Весовые коэффициенты при назначении кода сборочным единицам по признаку «характеристика сложности» могут уточняться в установленном порядке.
Код 0 по признаку «характеристика сложности» назначают для сборочных единиц, у которых не определяют параметры, предусмотренные таблицей 0.4.1.
| Код | 1 | 2 | 3 | 4 | 5 |
| Ks | 1 | 1 < Ks <= 2 | 2 < Ks <= 3 | 3 < Ks <= 4 | 4 < Ks <= 5 |
| Код | 6 | 7 | 8 | 9 | |
| Ks | 5 < Ks <= 6 | 6 < Ks <= 7 | 7 < Ks <= 8 | 8 < Ks <= 9 | |
K_{s} = \frac{K_{1}\alpha_{1} + K_{2}\alpha_{2} + K_{3}\alpha_{3} + K_{4}\alpha_{4}}{4} ,
K1 — код, определяемый по количеству составных частей;
K2 — код, определяемый по наивысшей степени точности;
K3 — код наличия контрольно-регулировочных операций;
K4 — код условий безопасности труда;
\alpha_{1}...\alpha_{4} — весовые коэффициенты;
\alpha_{1} = \alpha_{2} = \alpha_{3} = \alpha_{4} = 1.
Вид сборочной единицы по технологическому методу изготовления (сборки)
Сборочные единицы по признаку «вид сборочной единицы по технологическому методу изготовления (сборки)» кодируют одним знаком по таблице 0.5 (6-й разряд технологического кода).
Код 0 по признаку «вид сборочной единицы по технологическому методу изготовления (сборки)» назначают для сборочных единиц, для которых нет необходимости указывать технологический метод их изготовления (сборки). При этом в переменной части технологического кода, содержащей классификационные группировки признаков, характеризующих вид сборочных единиц по технологическому методу изготовления (сборки), всем разрядам назначают код 0.
В ОТКСЕ, часть 1, обеспечена классификация и кодирование по основным технологическим признакам (постоянная часть кода) всех видов сборочных единиц по технологическому методу изготовления (сборки) и по признакам, зависящим от метода изготовления (сборки) (переменная часть кода), для 5 видов: сварка, пайка, склеивание, формование из полимерных материалов и посредством резьбового соединения.
Если сборочная единица изготавливается с использованием нескольких методов изготовления (сборки), включая дополнительные виды обработки, то в этом случае переменная часть кода формируется для каждого метода изготовления (сборки) и вида дополнительной обработки. При этом при дополнительной обработке сборочная единица рассматривается как деталь и может быть классифицирована посредством ТКД.
Наименования классификационных группировок в таблице 0.5, в основном, общеупотребительны и не требуют пояснений. Однако, некоторые требуют дополнительных разъяснений в связи с предлагаемым способом классификации.
К жгутовым сборочным единицам относятся изделия, состоящие из проводов, шнуров, кабелей, закрепленных между собой нитками, лентами, поясками или другим изоляционным материалом, выполненные по самостоятельным чертежам или электромонтажным схемам.
Под сборочными единицами формованными следует понимать неразъемные сборочные единицы, полученные заливкой либо прессованием легкоплавкими твердеющими материалами (припоями), клеями, полимерными и другими композициями, которые образуют, как правило, внешнюю оболочку.
Под сборочными единицами стопорными следует понимать разъемно-неразъемные сборочные единицы, остановка и фиксация которых в определенном положении осуществляется при помощи стопора. Примером стопорной сборочной единицы может служить конструкция, в которой стопорение производится проволочным стержнем, согнутым пополам и вставленным в отверстие соединяемых конструкций с последующим разводом его концов (шплинтом).
К электрорадиомонтажным сборочным единицам относят сборочные единицы, содержащие электроэлементы и (или) радиоэлементы и провода, установленные и закрепленные на соответствующую базу с получением электрического контакта при помощи пайки, сварки или накрутки.
1 Технологическая классификация сборочных единиц, изготовляемых сваркой
Код признака «вид сборочной единицы по технологическому методу изготовления (сборки)» (6-й разряд технологического кода) — 1.
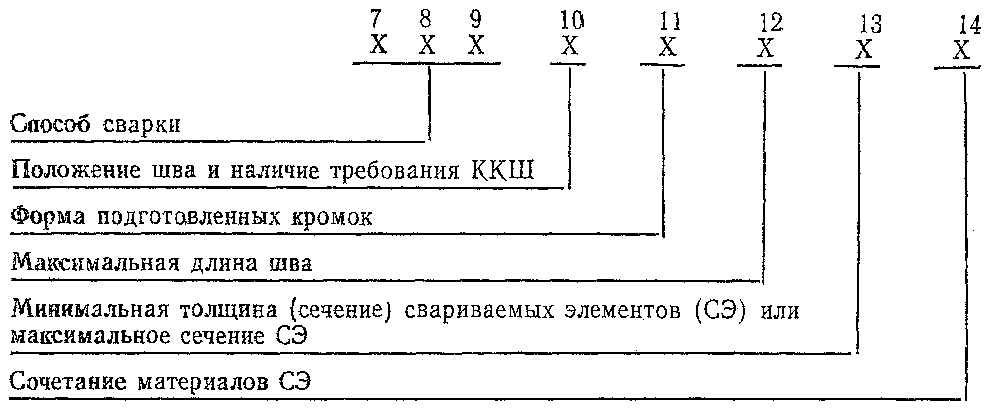
Для технологической классификации сборочных единиц, изготовляемых сваркой используются следующие существенные признаки:
- способ сварки;
- положение шва и наличие требования контроля качества шва (ККШ);
- форма подготовленных кромок;
- максимальная длина шва;
- минимальная толщина (сечение) свариваемых элементов или максимальное сечение свариваемых элементов;
- сочетание материалов свариваемых элементов.
Структура и длина кодового обозначения признаков классификации:
Способ сварки
Сборочные единицы по признаку «способ сварки» кодируют тремя знаками по таблице 1.1 (7 — 9-й разряды технологического кода).
Таблица 1.1 составлена на основе таблиц 26 и 27 (2 — 4-й разряды) Классификатора технологических операций машиностроения и приборостроения (1 85 151).
Положение шва и наличие требования контроля качества шва
Сборочные единицы по признаку «положение шва и наличие требования контроля качества шва» кодируют одним знаком по таблице 1.2 (10-й разряд технологического кода). Наличие требования ККШ считают имеющим место, если на чертеже такое требование указано хотя бы по одному шву.
Форма подготовленных кромок
Сборочные единицы по признаку «форма подготовленных кромок» кодируют одним знаком по таблицам 1.3 и 1.4 (11-й разряд технологического кода). По таблице 1.3 кодируют форму подготовленных кромок у сборочных единиц, свариваемых из элементов, изготовленных из металлов, по таблице 1.4 — у сборочных единиц, свариваемых из элементов, изготовленных из неметаллов.
У сборочных единиц, свариваемых из элементов, изготовленных из разнородных материалов (металлы и неметаллы), форму шва и кромок изображают на чертеже. Признаку «форма подготовленных кромок» в этих случаях назначают код Я.
Максимальная длина шва
Сборочные единицы по признаку «максимальная длина шва» кодируют одним знаком по таблице 1.5 (12-й разряд технологического кода). Классификационные группировки даны в порядке возрастания длины шва.
При определении величины максимальной длины шва для сварки сплошным швом берут сумму всех сварных швов; для сварки прерывистым швом — сумму длин свариваемых участков по всем швам.
Максимальной длине шва при контактной точечной сварке и прихватке назначают код 0.
Минимальная толщина (сечение) свариваемых элементов или максимальное сечение свариваемых элементов
Сборочные единицы по признаку «минимальная толщина (сечение) свариваемых элементов или максимальное сечение свариваемых элементов» кодируют одним знаком по таблицам 1.6 - 1.8 (13-й разряд технологического кода).
Максимальное сечение свариваемых элементов (СЭ) кодируют по таблице 1.6 при способах сварки, имеющих коды: 001, 002, 003, 004, 005, 006, 007, 013, 020, 021, 022, 023, 073, 074, 083, 093, 187. При всех остальных кодах способов сварки кодируют минимальную толщину (сечение) СЭ. При этом минимальное сечение кодируется по таблице 1.7 в случаях, когда площади сечений СЭ отличаются в 3 и более раз. В остальных случаях кодируют минимальную толщину СЭ по таблице 1.8.
| Код | Минимальное сечение, мм2 | Код | Минимальное сечение, мм2 | ||||||
| 0 | Без указания | П | Св. | 5 | до | 10 | |||
| М | До | 1 | Р | -«-» | 10 | -«-» | 50 | ||
| Н | Св. | 1 | -«-» | 5 | С | -«-» | 50 | ||
Сочетание материалов свариваемых элементов
Сборочные единицы по признаку «сочетание материалов свариваемых элементов» кодируют одним знаком по таблице 1.9 (14-й разряд технологического кода).
2 Технологическая классификация сборочных единиц, изготовляемых пайкой
Код признака «вид сборочной единицы по технологическому методу изготовления (сборки)» (6-й разряд технологического кода) — 2.
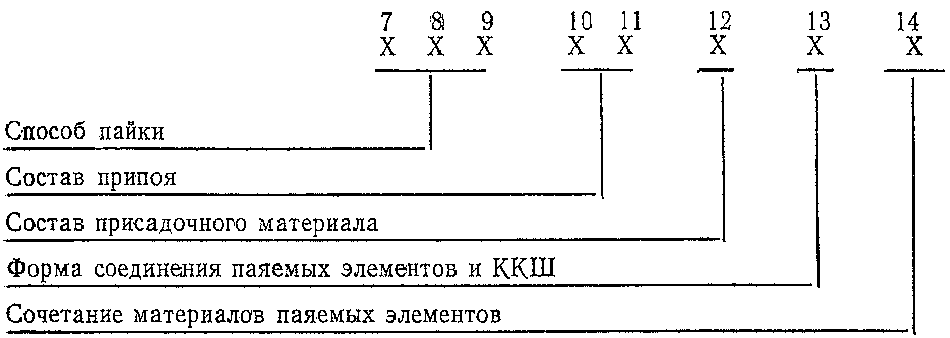
Для технологической классификации сборочных единиц, изготовляемых пайкой, используют следующие существенные признаки:
- способ пайки;
- состав припоя;
- состав присадочного материала;
- форма соединения паяемых элементов и ККШ;
- сочетание материалов паяемых элементов.
Структура и длина кодового обозначения признаков классификации:
Способ пайки
Сборочные единицы по признаку «способ пайки» кодируют тремя знаками по таблице 2.1 (7 — 9-й разряды технологического кода).
Таблица 2.1 составлена на основе таблиц 22 и 23 (2 — 4-й разряды) Классификатора технологических операций машиностроения и приборостроения (1 85 151).
Состав припоя
Сборочные единицы по признаку «состав припоя» кодируют двумя знаками по таблице 2.2 (10 и 11-й разряды технологического кода).
Состав присадочного материала
Сборочные единицы по признаку «состав присадочного материала» кодируют одним знаком по табл. 2.3 (12-й разряд технологического кода).
Форма соединения паяемых элементов и ККШ
Сборочные единицы по признаку «форма соединения паяемых элементов и ККШ» кодируют одним знаком по таблице 2.4 (13-й разряд технологического кода), в т.ч. при требовании ККШ хотя бы одного шва.
| Код | Форма соединения (шва) паяемых элементов | Условное обозначение формы соединения паяемых элементов |
|---|---|---|
| 0 | Без указания | |
| 1 | Нахлесточный | ПН-1, ПН-2, ПН-3 |
| 2 | Телескопический (трубчатый нахлесточный) | ПН-4, ПН-5, ПН-6 |
| 3 | Стыковой прямой (встык) | ПВ-1, ПВ-2 |
| 4 | Косостыковой (вкос) | В-3, В-4 |
| 5 | Тавровый | ПТ-1, ПТ-2, ПТ-3, ПТ-4 |
| 6 | Угловой | ПУ-1, ПУ-2, ПУ-3 |
| 7 | Соприкасающийся | ПС-1, ПС-2, ПС-3, ПС-4, ПС-5 |
| 8 | Нахлесточный с ККШ | |
| 9 | Телескопический с ККШ | |
| А | Стыковой с ККШ | |
| Б | Косостыковой с ККШ | |
| В | Тавровый с ККШ | |
| Г | Угловой с ККШ | |
| Д | Соприкасающийся с ККШ | |
| Ц | Комбинированный | ПН-2, ПВ-1 <*> ПН-5, ПВ-2 2ПН-3, 3ПВ-1 2ПВ-3 ПВ-2, ПВ-4 ПВ-1, 2ПН-1 ПВ-2, 2ПН-4 |
| Ц | Комбинированный | ПТ-1, 2ПВ-1 nПВ-4, где n — число витков ПН-1 4ПН-2 ПТ-2, ПТ-1 3ПН-2, 2ПВ-1 2ПН-2, 2ПВ-1 6ПН-2, 4ПВ-1, ПС-1 |
| Ш | Комбинированный с ККШ | |
| Щ | Прочие | |
| Э | Прочие с ККШ |
<*> Для комбинированной формы соединения паяемых элементов каждой строке в графе «условное обозначение формы соединения паяемых элементов» соответствует одно условное обозначение.
Сочетание материалов паяемых элементов
Сборочные единицы по признаку «сочетание материалов паяемых элементов» кодируют одним знаком по таблице 2.5 (14-й разряд технологического кода).
3 Технологическая классификация сборочных единиц, изготовляемых склеиванием
Код признака «вид сборочной единицы по технологическому методу изготовления (сборки)» (6-й разряд технологического кода) — 3.
Для технологической классификации сборочных единиц, изготовляемых склеиванием, используются следующие существенные признаки:
Структура и длина кодового обозначения признаков классификации:
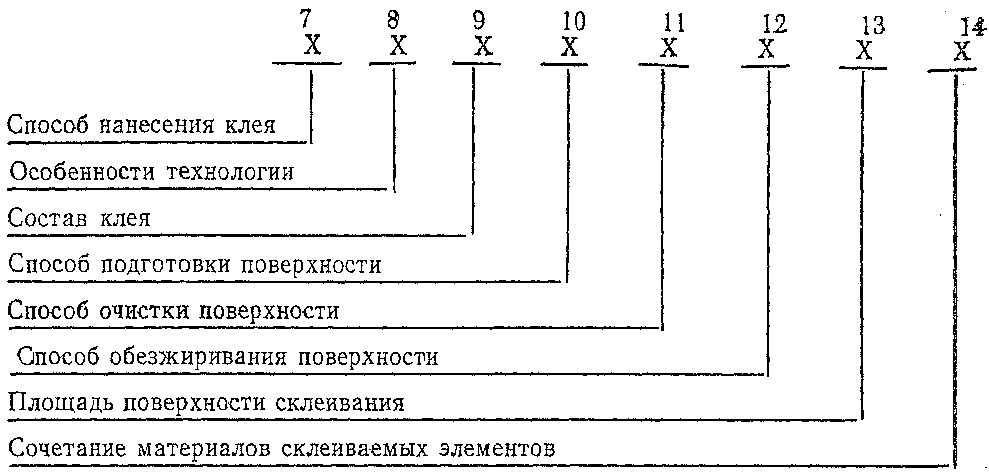
Способ нанесения клея
Сборочные единицы по признаку «способ нанесения клея» кодируют одним знаком по таблице 3.1 (7-й разряд технологического кода).
Особенности технологии
Сборочные единицы по признаку «особенности технологии» кодируют одним знаком по таблице 3.2 (8-й разряд технологического кода).
Состав клея
Сборочные единицы по признаку «состав клея» кодируют одним знаком по таблице 3.3 (9-й разряд технологического кода).
Способ подготовки поверхности
Сборочные единицы по признаку «способ подготовки поверхности» кодируют одним знаком по таблице 3.4 (10-й разряд технологического кода).
Способ очистки поверхности
Сборочные единицы по признаку «способ очистки поверхности» кодируют одним знаком по таблице 3.5 (11-й разряд технологического кода).
Способ обезжиривания поверхности
Сборочные единицы по признаку «способ обезжиривания поверхности» кодируют одним знаком по таблице 3.6 (12-й разряд технологического кода).
Площадь поверхности склеивания
Сборочные единицы по признаку «площадь поверхности склеивания» кодируют одним знаком по таблице 3.7 (13-й разряд технологического кода).
Сочетание материалов склеиваемых элементов
Сборочные единицы по признаку «сочетание материалов склеиваемых элементов» кодируют одним знаком по таблице 3.8 (14-й разряд технологического кода).
4 Технологическая классификация сборочных единиц, изготовляемых формованием из полимерных материалов
Код признака «вид сборочный единицы по технологическому методу изготовления (сборки)» (6-й разряд технологического кода) — 7.
Для технологической классификации сборочных единиц, изготовляемых формованием из полимерных материалов, приняты следующие признаки:
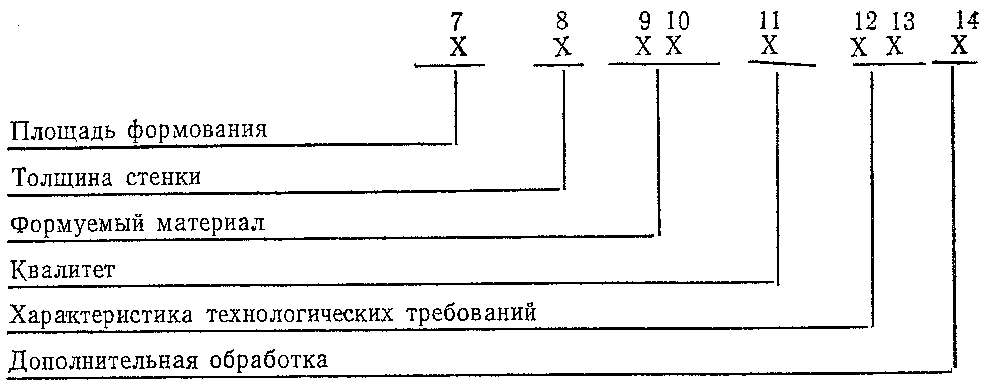
Площадь формования
Сборочные единицы по признаку «площадь формования» кодируют одним знаком по таблице 4.1 (7-й разряд технологического кода).
В сборочных единицах, изготовляемых формованием из различных материалов, площадь формования определяют как площадь проекции сборочной единицы в плане (на плоскость разъема формы).
Толщина стенки
Сборочные единицы по признаку «толщина стенки» кодируют по таблице 4.2 (8-й разряд технологического кода).
В качестве характеристики толщины для сборочных единиц, изготовляемых формованием, принята максимальная толщина стенки.
Формуемый материал
Сборочные единицы по признаку «формуемый материал» кодируют двумя знаками по таблицам 4.3 и 4.4 (9 и 10-й разряды технологического кода). В данной редакции классифицированы полимерные материалы. Второй признак «полимерный материал» развивает первый признак «группа материала».
| Код | Полимерный материал | ||
| 0 | Без указания | ||
| Термопластичные без наполнителя; с наполнителем порошковым, волокнистым или слоистые (коды 1, 2 по таблице 4.3): | |||
| 1 | Полиолефины (включая наполненные) | полиэтилен | высокой плотности низкого давления |
| 2 | низкой плотности высокого давления | ||
| 3 | средней плотности | ||
| 4 | полипропилен и его композиции | ||
| 5 | сополимеры пропилена | ||
| 6 | сополимеры этилена | ||
| 7 | Полистирол и сополимеры стирола (включая наполненные) | ударопрочный | |
| 8 | блочный, суспензионный, эмульсионный | ||
| 9 | полистирол вспенивающийся | ||
| А | сополимеры стирола | ||
| Б | сополимеры производных стирола | ||
| В | Смолы на основе фурфурола и его производных | ||
| Г | Смолы карбамидные | ||
| Д | Полиамиды (включая наполненные) | смолы, получаемые реакцией поликонденсации | |
| Е | смолы, получаемые реакцией полимеризации | ||
| Ж | композиции полиамида, включая стеклонаполненные | ||
| И | Смолы полиамидные | ||
| К | Поливинилхлорид | смола поливинилхлоридная | |
| Л | сополимеры винилхлорида | ||
| М | этрол и его композиции | ||
| Н | ацетали | ||
| П | поликрилаты | ||
| Р | смолы полиуретановые | ||
| С | Смолы полиэфирные | поликарбонат | |
| Т | полиформальдегид | ||
| У | ацетилцеллюлоза | ||
| Ф | пентапласты | ||
| Ц | фторопласты | ||
| Ш | полиакрилаты | ||
| Э | материалы листовые из термопластов | ||
| Термореактивные без наполнителя; с порошковым или волокнистым наполнителем, или слоистые (коды 4, 5, 6, 7 по таблице 4.3): | |||
| 1 | Материалы термореактивные | ||
| 2 | На основе фенолформальдегидных смол (фенопласты новолачного типа) | пресс-порошки | |
| 3 | волокниты | ||
| 4 | На основе фенолформальдегидных смол (фенопласты резольного типа) | пресс-порошки | |
| 5 | волокниты | ||
| 6 | стекловолокниты | ||
| 7 | На основе карбамидных смол (аминопласты) | на основе мочевиноформальдегидных смол | |
| 8 | на основе меламиноформальдегидных смол | ||
| 9 | на основе мочевиномеламиноформальдегидных смол | ||
| А | На основе фуриловых и фурфурольных смол | ||
| Б | На основе кремнийорганических смол | с наполнителем | |
| В | без наполнителя | ||
| Г | Эпоксидные пресс-материалы и компаунды | ||
| Д | Полиэфирные пресс-материалы и препреги | ||
| Е | Материалы слоистые на основе фенолформальдегидных смол | ||
| Ж | Материалы слоистые прочие | ||
| Термопластичные с газообразным наполнителем (код 3 по таблице 4.3): | |||
| 1 | Пенопласты на основе термопластов | на основе полимеров олефинов | |
| 2 | на основе поливинилхлорида | ||
| 3 | на основе фторопластов | ||
| 4 | на основе полистирола | ||
| 5 | на основе поливинилацеталей | ||
| 6 | на основе полиакрилатов | ||
| Термореактивные с газообразным наполнителем (код 8 по таблице 4.3): | |||
| 1 | Пенопласты на основе реактопластов (поропласты) | на основе фенолформальдегидных смол | |
| 2 | на основе карбамидных смол | ||
| 3 | на основе полиуретановых смол | ||
| 4 | на основе эпоксидных смол | ||
Квалитет
Сборочные единицы по признаку «квалитет» кодируют одним знаком по таблице 4.5 (11-й разряд технологического кода).
Квалитет определяют по наиболее жестким допустимым отклонениям корпуса-формообразователя (закладные детали и арматуру не учитывают).
| Код | Квалитет | Код | Квалитет |
|---|---|---|---|
| 1 | 17, 16, 15, 14 | 4 | 8, 7, 6, 5 |
| 2 | 13, 12 | 5 | 4, 3, 2 |
| 3 | 11, 10, 9 | 6 | 1, 0, 01 |
Характеристика технологических требований
Сборочные единицы по признаку «характеристика технологических требований» кодируют двумя знаками по таблицам 4.6 и 4.7 (12 и 13-й разряды технологического кода).
Первым знаком по таблице 4.6 кодируют характеристику сборочной единицы по наличию элементов, усложняющих свободное извлечение из формы (боковые отверстия, окна, пазы, выступы, резьбы и т.д.).
Вторым знаком по таблице 4.7 кодируют характеристику изделия по развитости поверхности сборочной единицы в плане (наличие выступов высотой не менее своей толщины, ребер, штырей и т.д.). Незначительные углубления или выступы, а также резьбу не учитывают.
| Код | Усложняющие элементы | |
| боковые: отверстия, пазы, выемки, выступы, «обратный конус» и другие подобные элементы | резьба | |
| 0 | - | - |
| 1 | + | - |
| 2 | - | + |
| 3 | + | + |
Дополнительная обработка
Сборочные единицы по признаку «дополнительная обработка» кодируют одним знаком по таблице 4.8 (14-й разряд технологического кода). Учитывают все виды дополнительной обработки после формообразования (кроме снятия облоя и упаковки).
5 Технологическая классификация сборочных единиц, изготовляемых резьбовым соединением
Код признака «вид сборочной единицы по технологическому методу изготовления (сборки)» (6-й разряд технологического кода) — Д.
Для технологической классификации сборочных единиц, изготовляемых резьбовым соединением, приняты следующие признаки:
- метод резьбового соединения;
- тип резьбы;
- дополнительная размерная характеристика (диаметр резьбы, длина свинчивания);
- вид регулирования, компенсации и уплотнения;
- метод контроля;
- метод испытания;
- вид дополнительной обработки, операции.
Структура и длина кодового обозначения признаков классификации имеет вид:
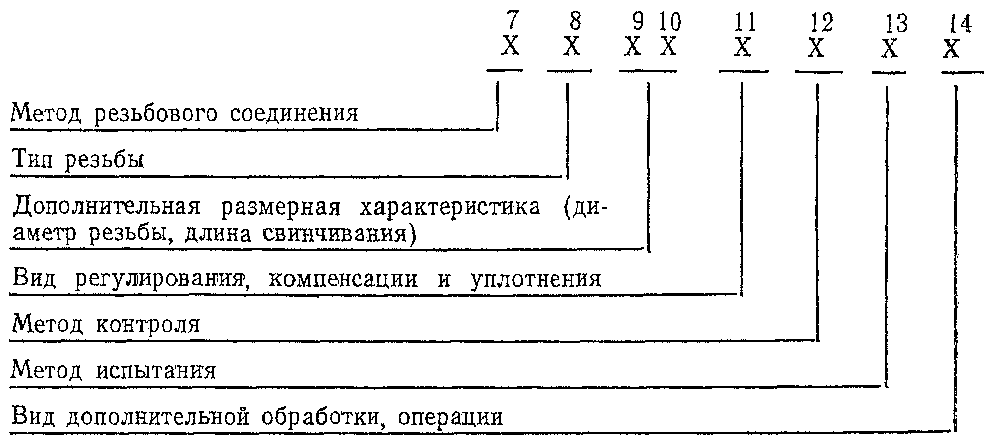
Метод резьбового соединения
Сборочные единицы по признаку «метод резьбового соединения» кодируют одним знаком по таблице 5.1 (7-й разряд технологического кода). Код назначают от условий соединения (с заданным крутящим моментом или без заданного крутящего момента).
Если в технических требованиях не оговорено условие свинчивания, то метод соединения считается без заданного крутящего момента.
Кодом 0 кодируют метод соединения, указанный на чертеже в виде условного изображения резьбового соединения, не имеющего уточняющих данных в спецификации.
Код метода соединения деталей изделия назначают исходя из данных чертежа — сборки (обозначение резьбы, размеры) или спецификации деталей, входящих в сборочную единицу (крепежные резьбовые детали, рым-, грузовые болты, изделия контроля и измерения и т.д.).
В случае, если в сборочной единице имеется несколько методов резьбового соединения, то кодируется каждый метод.
Ввертывание контрольно-измерительных приборов, клапанов, узлов относят к «прочим» методам и присваивают код «Э».
В случае комбинированного метода соединения изделия (коды 8; И; Щ по таблице 5.1) классификационным признакам «тип резьбы» и «дополнительная размерная характеристика (диаметр резьбы, длина свинчивания)» назначают код 0.
Тип резьбы
Сборочные единицы по признаку «тип резьбы» кодируют одним знаком по таблице 5.2 (8-й разряд технологического кода).
Код 0 назначают в случае, если на чертеже или в спецификации не указан тип резьбы.
Дополнительная размерная характеристика
Сборочные единицы по признаку «дополнительная размерная характеристика» кодируют двумя знаками по таблицам 5.3 и 5.4 (9 и 10-й разряды технологического кода).
Диаметр резьбы кодируют по таблице 5.3 независимо от единиц измерения (мм, дюймы), т.к. таблица 5.3 составлена по эквивалентности числовых значений.
При назначении кода диаметра конической резьбы берут номинальный диаметр в основной плоскости, который указан на чертеже при обозначении резьбы.
| Код | Диаметр резьбы <*> | Код | Диаметр резьбы <*> | ||||||||
| в миллиметрах | в дюймах | в миллиметрах | в дюймах | ||||||||
| 0 | Без указания | Без указания | Е | Св. | 80 | до | 100 | 2 3/4; 3; 3 1/4 | |||
| 1 | До | 1 | |||||||||
| 2 | Св. | 1 | -«-» | 4 | Ж | -«-» | 100 | -«-» | 125 | 3 1/2; 3 3/4; 4 | |
| 3 | -«-» | 4 | -«-» | 6 | |||||||
| 4 | -«-» | 6 | -«-» | 8 | 1/16 | И | -«-» | 125 | -«-» | 160 | 4 1/2; 5; 5 1/2; |
| 5 | -«-» | 8 | -«-» | 10 | 1/8 | ||||||
| 6 | -«-» | 10 | -«-» | 12 | К | -«-» | 160 | -«-» | 200 | 6 | |
| 7 | -«-» | 12 | -«-» | 16 | 1/4 | Л | -«-» | 200 | -«-» | 300 | |
| 8 | -«-» | 16 | -«-» | 20 | 3/8 | М | -«-» | 300 | -«-» | 400 | |
| 9 | -«-» | 20 | -«-» | 24 | 1/2; 5/8 | Н | -«-» | 400 | -«-» | 500 | |
| А | -«-» | 24 | -«-» | 30 | 3/4; 7/8 | П | -«-» | 500 | -«-» | 600 | |
| Б | -«-» | 30 | -«-» | 36 | 1 | Р | -«-» | 600 | -«-» | 700 | |
| В | -«-» | 36 | -«-» | 42 | 1 1/4 | С | -«-» | 700 | -«-» | 800 | |
| Г | -«-» | 42 | -«-» | 60 | 1 3/8; 1 1/2; 1 3/4; 2 | Т | -«-» | 800 | -«-» | 900 | |
| У | -«-» | 900 | -«-» | 1000 | |||||||
| Д | -«-» | 60 | -«-» | 80 | 2 1/4; 2 1/2 | Ф | -«-» | 1000 | |||
<> Диаметр указан в обозначении резьбы:*
- цилиндрическая резьба — наружный диаметр;
- коническая резьба — номинальный диаметр в основной плоскости.
Длину свинчивания кодируют по таблице 5.4, считывая данные с чертежа или беря данные по спецификации (для крепежных деталей).
В случае, если длина не указана или данный признак не существенен, то присваивают код 0.
Вид регулирования, компенсации и уплотнения
Сборочные единицы по признаку «вид регулирования, компенсации и уплотнения» кодируют одним знаком по таблице 5.5 (11-й разряд технологического кода). Данный признак характеризует технологические приемы для обеспечения требуемой точности геометрических и функциональных параметров сборочной единицы в зависимости от требований к герметичности и подвижности соединения при работе.
При комбинированном виде регулирования, компенсации и уплотнения кодирование производят по важнейшему показателю, характеризующему изделие.
Регулирование, компенсация и уплотнение может производиться деталями и приспособлениями как стандартными, так и специально изготовленными из различных материалов.
Метод контроля
Сборочные единицы по признаку «метод контроля» кодируют одним знаком по таблице 5.6 (12-й разряд технологического кода). Метод контроля устанавливают исходя из технических требований, предъявляемых к сборочной единице. Кодирование производят по наивысшему требованию, обеспечивающему качество сборки.
Метод испытания
Сборочные единицы по признаку «метод испытания» кодируют одним знаком по таблице 5.7 (13-й разряд технологического кода). Метод испытания выбирают по наивысшему требованию к сборочной единице, указанному на чертеже. При отсутствии указаний и требований по эксплуатации и проведению испытаний назначают код 0.
Вид дополнительной обработки, операции
Сборочные единицы по признаку «вид дополнительной обработки, операции» кодируют одним знаком по таблице 5.8 (14-й разряд технологического кода), учитывая приоритетный классификационный признак.
Данный признак характеризует вид обработки или операции, которые необходимо производить в процессе сборки или после сборочных операций.
Пример формирования конструкторско-технологического кода сборочной единицы приведен ниже.
Пример представлен как иллюстративный материал, в котором указаны только те данные, которые необходимы для кодирования.
Сборочная единица «подставка» (см. чертеж) относится к классу изделий — сборочные единицы общемашиностроительные, элементы устройств опорных.
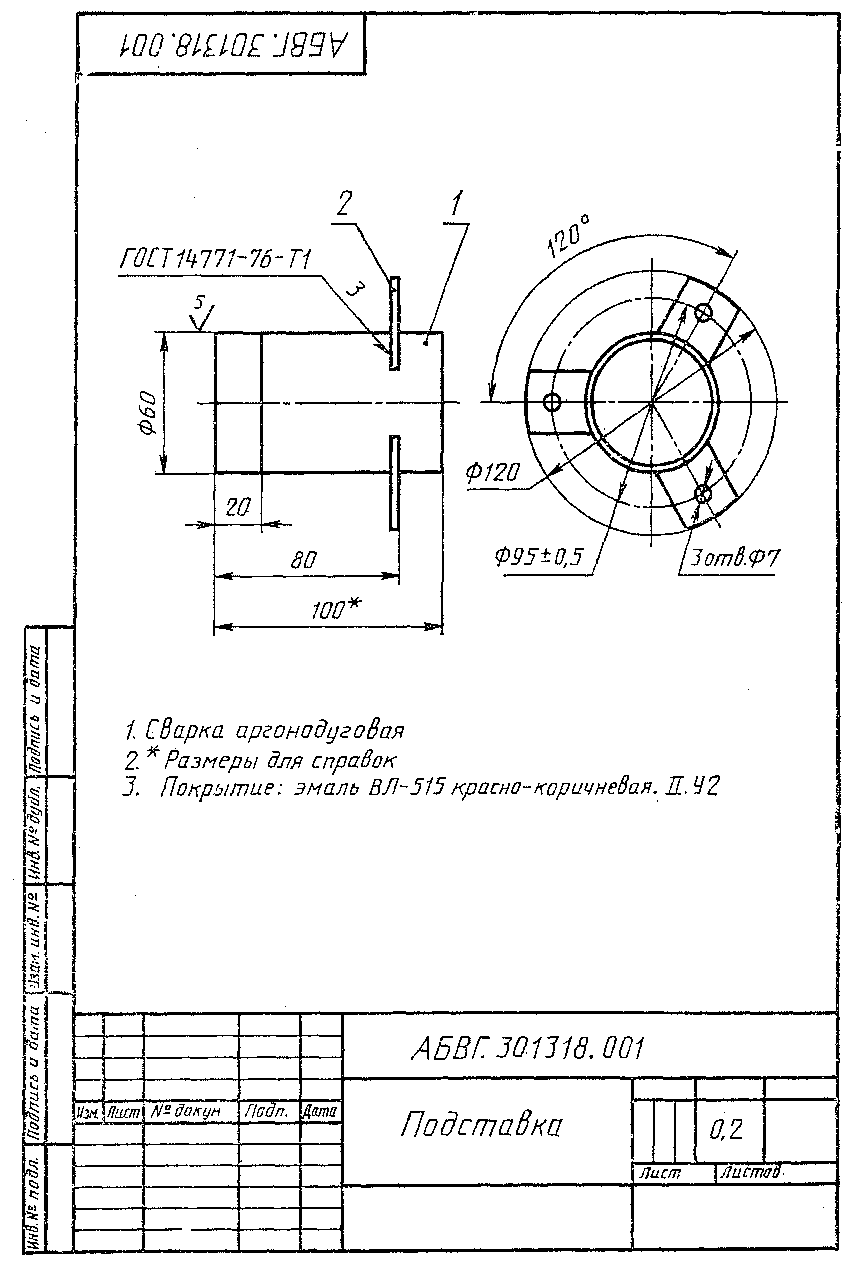
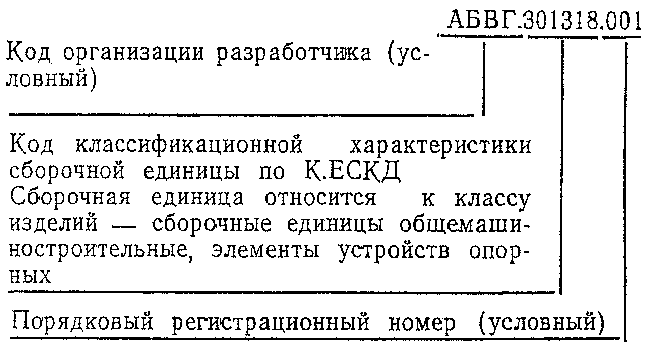
Код классификационной характеристики сборочной единицы по К.ЕСКД — 301318.
В соответствии со структурой технологического кода первым признаком технологической классификации сборочной единицы является размерная характеристика. Изделие «подставка» по геометрической форме относится к осесимметричным сборочным единицам, поэтому кодирование ее размерной характеристики следует проводить по таблице 0.1. Исходя из кодируемых размеров сборочной единицы: наибольший наружный диаметр (диаметр описанной окружности) — 120 мм, длина — 100 мм, диаметр центрального отверстия — 52 мм, код размерной характеристики — БГ8.
Код признака «характеристика массы» назначают по таблице 0.3. Масса сборочной единицы — 0,2 кг, что соответствует коду 7.
Код признака «характеристика сложности» назначают по таблице 0.4 в зависимости от кода Ks, рассчитываемого по формуле:
K_{s} = \frac{K_{1}\alpha_{1} + K_{2}\alpha_{2} + K_{3}\alpha_{3} + K_{4}\alpha_{4}}{4} ,
K1 — код, определяемый по количеству составных частей;
K2 — код, определяемый по наивысшей степени точности;
K3 — код наличия контрольных, контрольно-регулировочных операций;
K4 — код условий безопасности труда;
\alpha_{1}...\alpha_{4} — весовые коэффициенты;
\alpha_{1} = \alpha_{2} = \alpha_{3} = \alpha_{4} = 1.
Коды K1 — K4 определяются по таблице 0.4.1. Исходя из кодируемых значений: количество составных частей — 4, наивысшая степень точности — 14, количество контрольно-регулировочных операций — 2, условия безопасности труда — нормальные, определяются соответствующие этим показателям коды:
K_{s} = \frac{2 + 2 + 3 + 1}{4} = 2,0.
Значению Ks = 2,0 по таблице 0.4 соответствует код сборочной единицы по признаку «характеристика сложности» 2.
Признак «вид сборочной единицы по технологическому методу изготовления (сборки)» кодируют по таблице 0.5. В связи с тем, что сборочную единицу изготовляют сваркой, код этого признака — 1.
Таким образом, классификационные группировки основных признаков технологической классификации имеют код БГ8721 (постоянная часть технологического кода).
Переменную часть технологического кода формируют по таблицам раздела 1 с учетом технологических признаков, характерных для сборочных единиц, изготовляемых сваркой.
Код признака «способ сварки» назначают по таблице 1.1. Для изготовления сборочной единицы используется электродуговая сварка в инертном газе, без присадочного металла, что соответствует коду 042.
Далее по таблице 1.2 определяют код сборочной единицы по признаку «положение шва и наличие требования контроля качества шва (ККШ)». В данном случае положение шва не указано и нет требований к ККШ, поэтому данному признаку назначают код 0.
Следующим признаком технологической классификации является «форма подготовленных кромок» для выполнения сварного шва. Свариваемые элементы изготовлены из металла, поэтому код этого признака назначают по таблице 1.3. По чертежу сварной шов — тавровый, без скоса кромок, односторонний (Т1), что соответствует коду П.
Код признака «максимальная длина шва» назначают по таблице 1.5. Исходя из кодируемого значения параметра: максимальная длина шва — 90 мм, код признака — 4.
Следующим признаком технологической классификации является «минимальная толщина (сечение) свариваемых элементов (СЭ) или максимальное сечение СЭ». Так как максимальное сечение СЭ кодируется при способах сварки, имеющих коды: 001, 002, 003, 004, 005, 006, 007, 013, 020, 021, 022, 023, 073, 074, 083, 093, 187, а минимальное сечение — в случаях, когда площади сечений СЭ отличаются в 3 и более раз, в данном случае (код способа сварки — 042) кодируется минимальная толщина по таблице 1.8. Исходя из кодируемого значения параметра: толщина детали — 4 мм, код признака — 5.
Признак «сочетание материалов свариваемых элементов» кодируют по таблице 1.9. Изделие собирается из элементов, изготовленных из металла (низколегированной стали — 40 x 13), что соответствует коду 4.
Таким образом, классификационные группировки признаков, определяющих вид сборочной единицы, изготовляемой сваркой, имеют код 0420П454.
Технологический код сборочной единицы — БГ8721.0420П454.
Конструкторско-технологический код сборочной единицы, состоящий из кода классификационной характеристики по К.ЕСКД и технологического кода, имеет вид 301318.БГ8721.0420П454.
Основные признаки технологической классификации
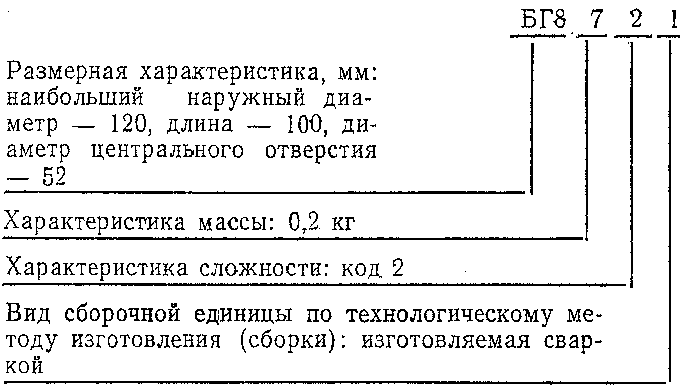
Технологическая классификация сборочной единицы,
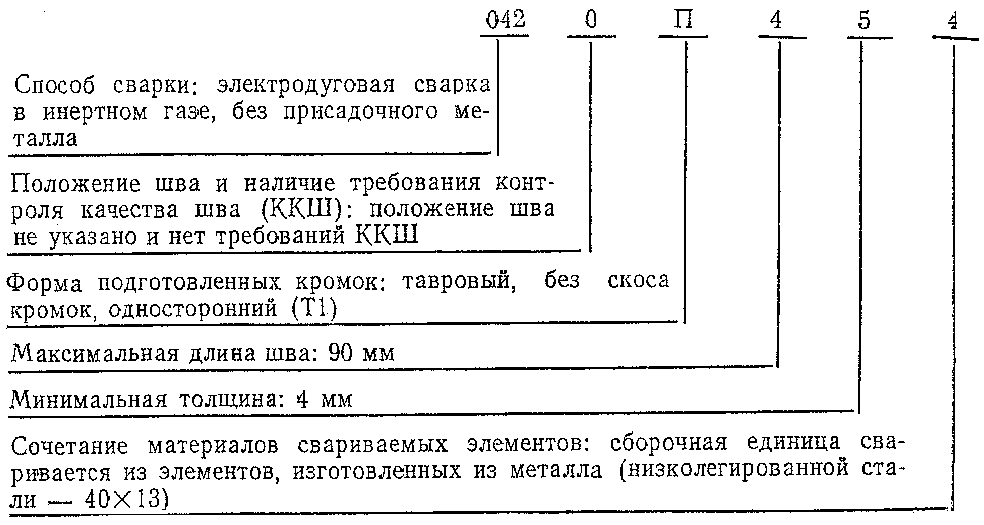
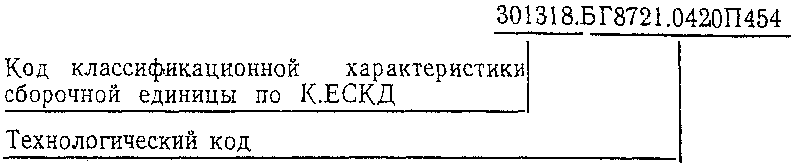
Чтобы оценить возможность использования сформированного конструкторско-технологического кода, в таблице А.1 приведен пример декодирования конструкторско-технологических признаков данной сборочной единицы.
ФОРМИРОВАНИЕ КОНСТРУКТОРСКО-ТЕХНОЛОГИЧЕСКОГО КОДА СБОРОЧНЫХ ЕДИНИЦ, ИЗГОТОВЛЯЕМЫХ ПАЙКОЙ
Пример формирования конструкторско-технологического кода сборочной единицы приведен ниже.
Пример представлен как иллюстративный материал, в котором указаны только те данные, которые необходимы для кодирования.
Сборочная единица «соединитель» (см. чертеж) относится к классу изделий — соединители электрические ручного управления на частоту св. 3 МГц, коаксиальные, цилиндрические.
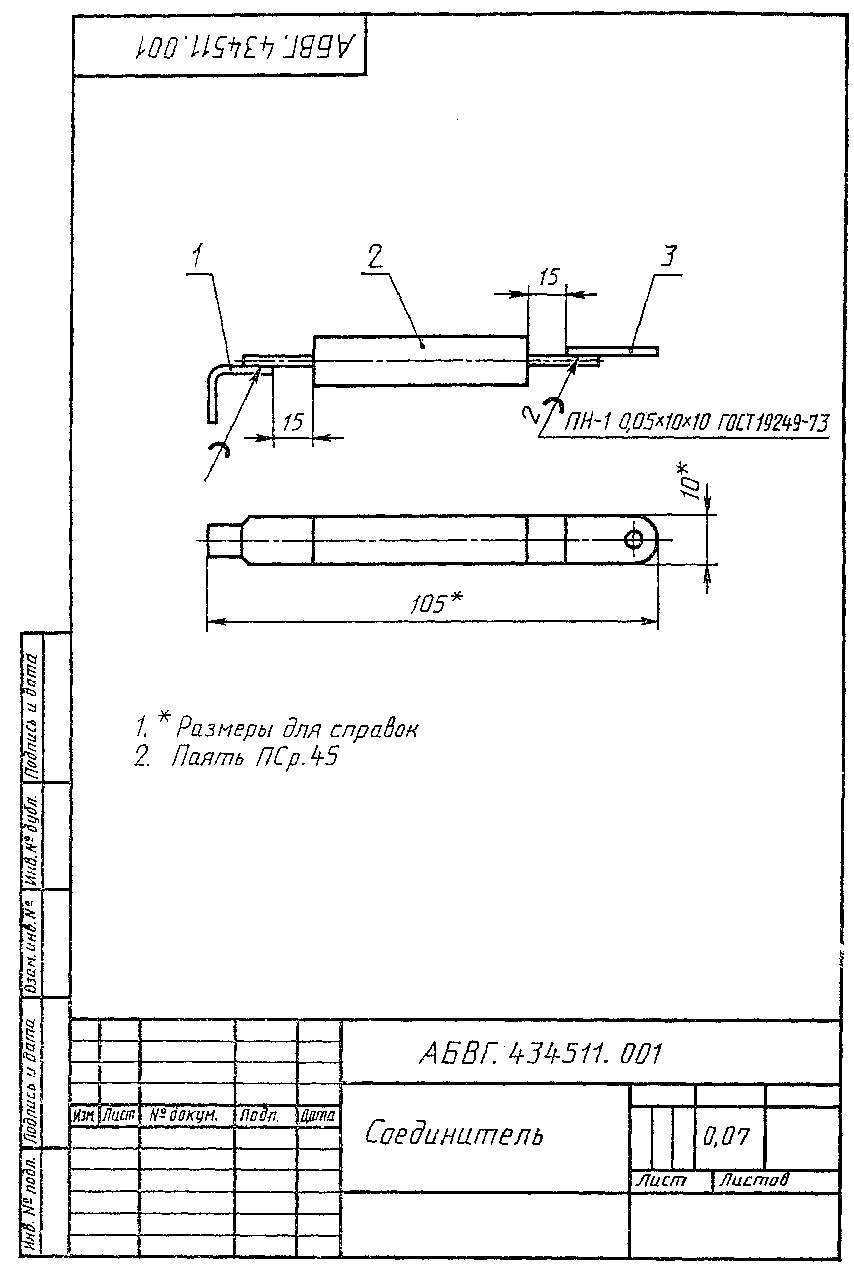
Код классификационной характеристики по К.ЕСКД — 434511.
В соответствии со структурой технологического кода первым
признаком технологической классификации сборочной единицы является размерная характеристика. Изделие «соединитель» по геометрической форме относится к осесимметричным сборочным единицам, поэтому кодирование ее размерной характеристики следует проводить по таблице 0.1. Исходя из кодируемых размеров сборочной единицы: наибольший наружный диаметр — 30 мм, длина — 105 мм, центральное отверстие отсутствует, код размерной характеристики — 6Г0.
Код признака «характеристика массы» назначают по таблице 0.3. Масса сборочной единицы — 0,07 кг, что соответствует коду 6.
Код признака «характеристика сложности» назначают по таблице 0.4 в зависимости от кода Ks, рассчитываемого по формуле:
K_{s} = \frac{K_{1}\alpha_{1} + K_{2}\alpha_{2} + K_{3}\alpha_{3} + K_{4}\alpha_{4}}{4} ,
K1 — код, определяемый по количеству составных частей;
K2 — код, определяемый по наивысшей степени точности;
K3 — код наличия контрольно-регулировочных операций;
K4 — код условий безопасности труда;
\alpha_{1}...\alpha_{4} — весовые коэффициенты;
\alpha_{1} = \alpha_{2} = \alpha_{3} = \alpha_{4} = 1.
Коды K1 — K4 определяются по таблице 0.4.1. Исходя из кодируемых значений: количество составных частей — 3, наивысшая степень точности — 14, количество контрольно-регулировочных операций — 0, условия безопасности труда — тяжелые и вредные, определяются соответствующие этим показателям коды:
K_{s} = \frac{2 + 2 + 1 + 5}{4} = 2,5.
Значению Ks = 2,5 по таблице 0.4 соответствует код сборочной единицы по признаку «характеристика сложности» 3.
Признак «вид сборочной единицы по технологическому методу изготовления (сборки)» кодируют по таблице 0.5. В связи с тем, что сборочную единицу изготовляют пайкой, код этого признака — 2.
Таким образом, классификационные группировки основных признаков технологической классификации имеют код 6Г0632 (постоянная часть технологического кода).
Переменную часть технологического кода формируют по таблицам раздела 2 с учетом технологических признаков, характерных для сборочных единиц, изготовляемых пайкой.
Код признака «способ пайки» назначают по таблице 2.1. Для изготовления сборочной единицы используется электронно-лучевой способ пайки, готовым припоем, в вакууме, что соответствует коду 045.
Код признака «состав припоя» назначают по таблице 2.2. Сборочная единица изготавливается пайкой высокотемпературной с использованием среднеплавкого серебряного припоя, что соответствует коду 45.
Код признака «состав присадочного материала» назначают по таблице 2.3. Так как пайка высокотемпературная, выполняется с присадочным материалом на основе солей соляной кислоты, то код этого признака — А.
Код признака «форма соединения паяемых элементов и ККШ» назначают по таблице 2.4. В данном случае форма соединения паяемых элементов — нахлесточная (ПН-1), что соответствует коду 1.
Кодирование признака «сочетание материалов паяемых элементов» осуществляется по таблице 2.5. При изготовлении сборочной единицы используются элементы, изготовленные из материалов с близкими температурами плавления и термическими коэффициентами расширения, что соответствует коду У.
Таким образом, классификационные группировки признаков, определяющих вид сборочной единицы, изготовляемой пайкой, имеют код 04545А1У.
Технологический код сборочной единицы — 6Г0632.04545А1У.
Конструкторско-технологический код сборочной единицы, состоящий из кода классификационной характеристики по К.ЕСКД и технологического кода, имеет вид 434511.6Г0632.04545А1У.
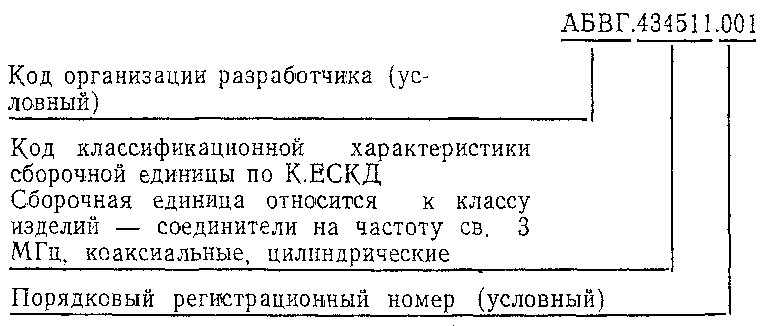
Основные признаки технологической классификации
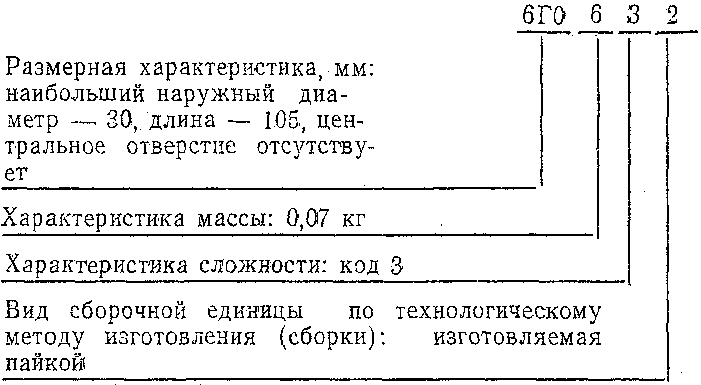
Технологическая классификация сборочной единицы,
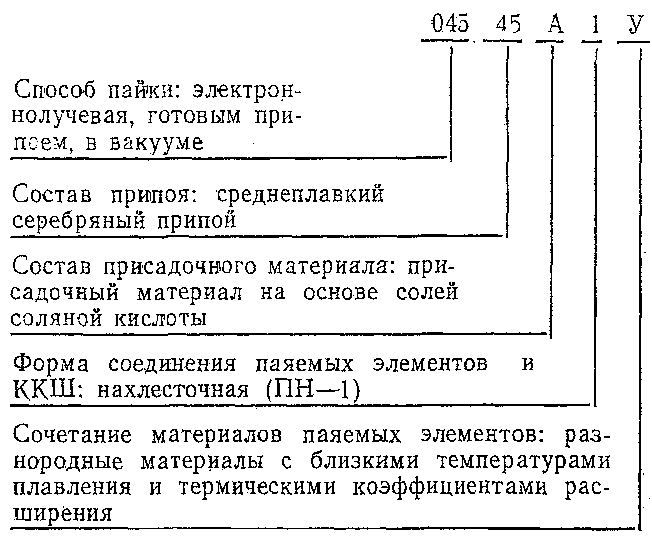
Конструкторско-технологический код сборочной единицы
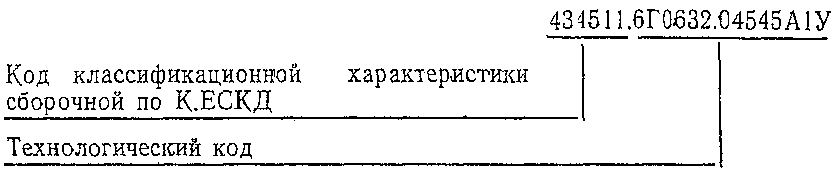
Чтобы оценить возможность использования сформированного конструкторско-технологического кода, в таблице Б.1 приведен пример декодирования конструкторско-технологических признаков данной сборочной единицы.
ФОРМИРОВАНИЕ КОНСТРУКТОРСКО-ТЕХНОЛОГИЧЕСКОГО КОДА
СБОРОЧНЫХ ЕДИНИЦ, ИЗГОТОВЛЯЕМЫХ СКЛЕИВАНИЕМ
Пример формирования конструкторско-технологического кода сборочной единицы приведен ниже.
Пример представлен как иллюстративный материал, в котором указаны только те данные, которые необходимы для кодирования.
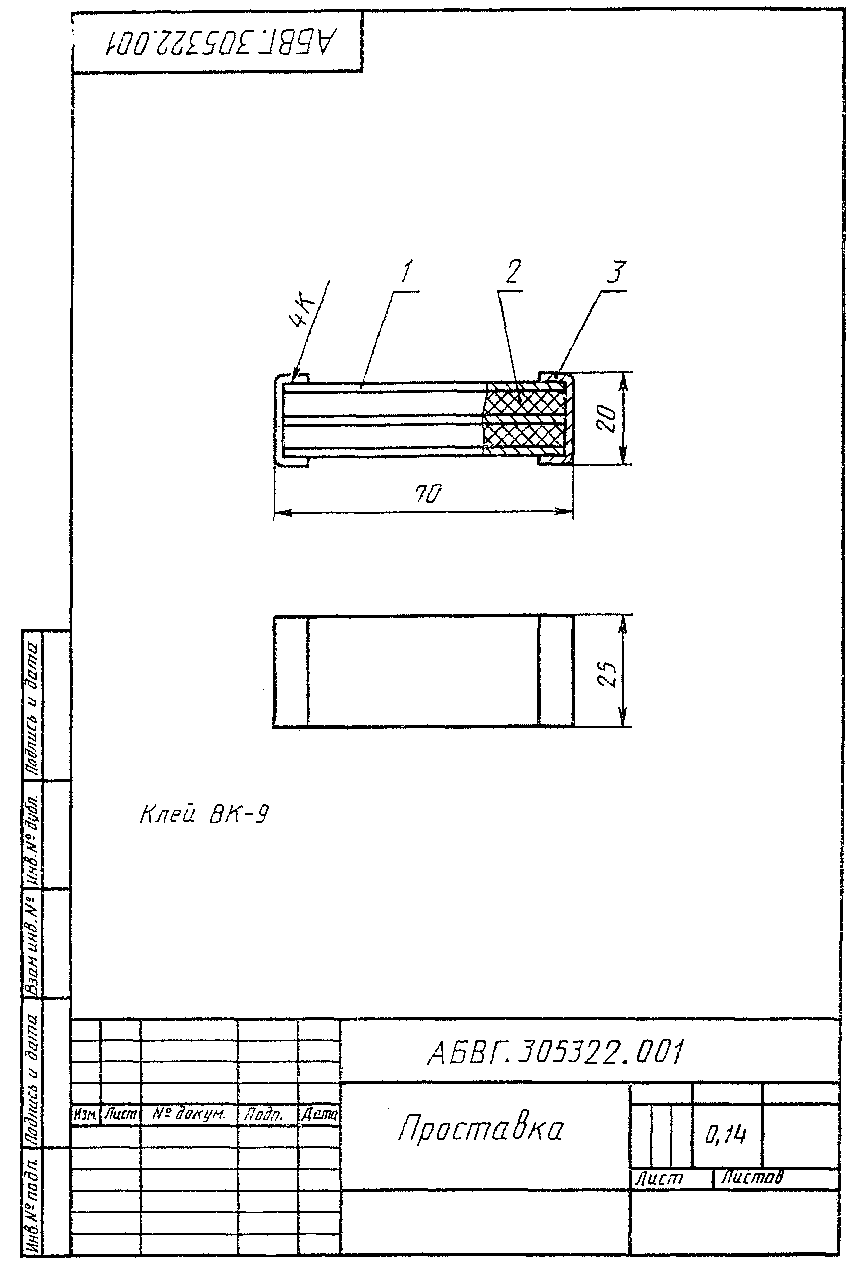
Сборочная единица «проставка» (см. чертеж) относится к классу изделий — сборочные единицы общемашиностроительные, элементы устройств уплотнительных, прокладки плоские с контуром в плане прямолинейным.
Код классификационной характеристики сборочной единицы по К.ЕСКД — 305322.
В соответствии со структурой технологического кода первым признаком технологической классификации сборочной единицы является размерная характеристика. Изделие «проставка» по геометрической форме относится к призматическим сборочным единицам, поэтому кодирование ее размерной характеристики следует проводить по таблице 0.2. Исходя из кодируемых размеров сборочной единицы: ширина — 25 мм, длина — 70 мм, высота — 20 мм, код размерной характеристики — 232.
Код признака «характеристика массы» назначают по таблице 0.3. Масса сборочной единицы — 0,14 кг, что соответствует коду 7.
Код признака «характеристика сложности» назначают по таблице 0.4 в зависимости от кода Ks, рассчитываемого по формуле:
K_{s} = \frac{K_{1}\alpha_{1} + K_{2}\alpha_{2} + K_{3}\alpha_{3} + K_{4}\alpha_{4}}{4} ,
K1 — код, определяемый по количеству составных частей;
K2 — код, определяемый по наивысшей степени точности;
K3 — код наличия контрольно-регулировочных операций;
K4 — код условий безопасности труда;
\alpha_{1}...\alpha_{4} — весовые коэффициенты;
\alpha_{1} = \alpha_{2} = \alpha_{3} = \alpha_{4} = 1.
Коды K1 — K4 определяются по таблице 0.4.1. Исходя из кодируемых значений: количество составных частей — 7, наивысшая степень точности — 14, количество контрольно-регулировочных операций — 3, условия безопасности труда — нормальные, определяются соответствующие этим показателям коды:
K1 = 3, K2 = 2, K3 = 1, K4 = 1;
K_{s} = \frac{3 + 2 + 1 + 1}{4} = 1,75.
Значению Ks = 1,75 по таблице 0.4 соответствует код сборочной единицы по признаку «характеристика сложности» 2.
Код признака «вид сборочной единицы по технологическому методу изготовления (сборки)» назначают по таблице 0.5. В связи с тем, что сборочную единицу изготовляют склеиванием, код этого признака — 3.
Таким образом, классификационные группировки основных признаков технологической классификации имеют код 232723.
Переменную часть технологического кода формируют по таблицам раздела 3 с учетом технологических признаков, характерных для сборочных единиц, изготовляемых склеиванием.
Код признака «способ нанесения клея» назначают по таблице 3.1. В данном случае используется способ «промазка», что соответствует коду 1.
Далее по таблице 3.2 назначают код признака «особенности технологии». В данном случае используется клей без добавок, склеивание производится без повышения температуры с дополнительным усилием, что соответствует коду 3.
Код признака «состав клея» назначают по таблице 3.3. Для используемого клея (эпоксидный, ВК-9) соответствует код 1.
Код признака «способ подготовки поверхности» назначают по таблице 3.4. В данном случае подготовка поверхности включает: очистку, обезжиривание, кондиционирование, т.е. производится комбинированная подготовка поверхности, что соответствует коду Щ.
Код признака «способ очистки поверхности» назначают по таблице 3.5. Химическая очистка поверхности осуществляется без указания конкретного способа, поэтому код этого признака — 8.
Код признака «способ обезжиривания поверхности» назначают по таблице 3.6. Так как при обезжиривании поверхности используется химическое обезжиривание без указания конкретного способа, то код этого признака — 1.
Код признака «площадь поверхности склеивания» назначают по таблице 3.7. Исходя из кодируемого значения площади поверхности склеивания — 0,18 дм2, код признака — 7.
Признак «сочетание материалов склеиваемых элементов» кодируют по таблице 3.8. Так как сборочная единица склеивается из элементов, изготовленных из металла (меди), то код данного признака — Б.
Таким образом, классификационные группировки признаков, определяющих вид сборочной единицы, изготавливаемой склеиванием, имеют код 131Щ817Б.
Технологический код сборочной единицы — 232723.131Щ817Б.
Конструкторско-технологический код сборочной единицы, состоящий из кода классификационной характеристики по К.ЕСКД и технологического кода, имеет вид 305322.232723.131Щ817Б.
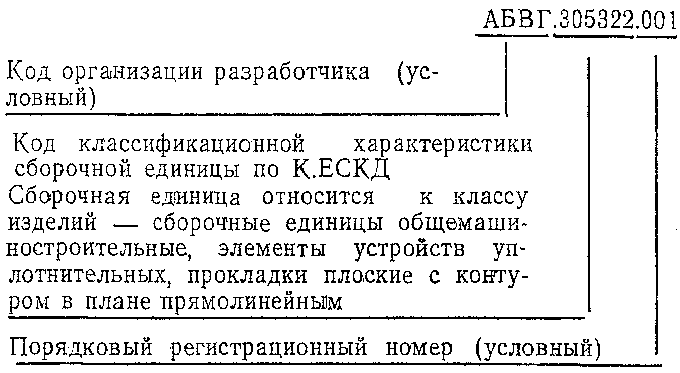
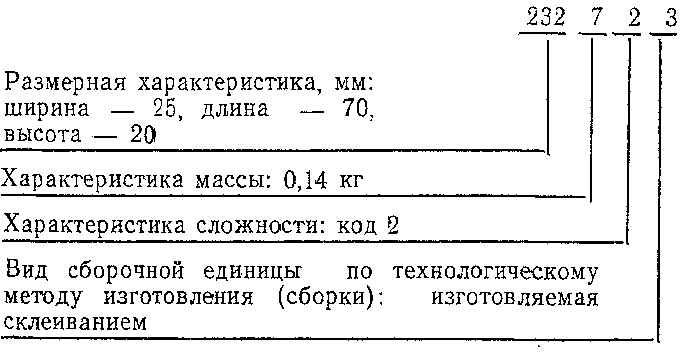
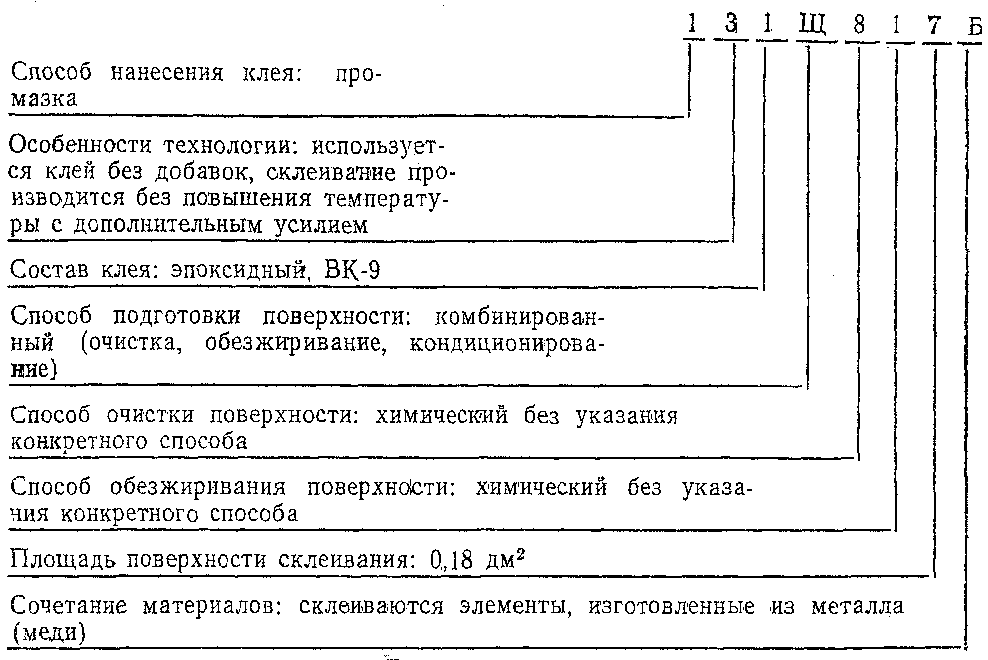
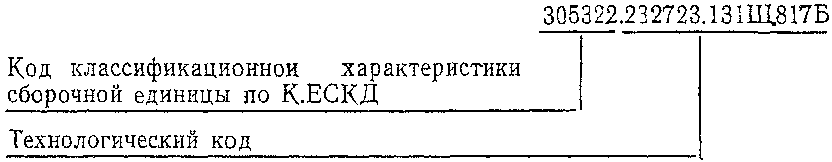
Чтобы оценить возможность использования сформированного конструкторско-технологического кода, в таблице В.1 приведен пример декодирования конструкторско-технологических признаков данной сборочной единицы.
ФОРМИРОВАНИЕ КОНСТРУКТОРСКО-ТЕХНОЛОГИЧЕСКОГО КОДА СБОРОЧНЫХ ЕДИНИЦ, ИЗГОТОВЛЯЕМЫХ ФОРМОВАНИЕМ ИЗ ПОЛИМЕРНЫХ МАТЕРИАЛОВ
Пример формирования конструкторско-технологического кода сборочной единицы приведен ниже.
Пример представлен как иллюстративный материал, в котором указаны только те данные, которые необходимы для кодирования.
Сборочная единица «ограничитель» (см. чертеж) относится к классу изделий — сборочные единицы общемашиностроительные, устройства ограничивающие движение — стопорящие, упоры, оседержатели.
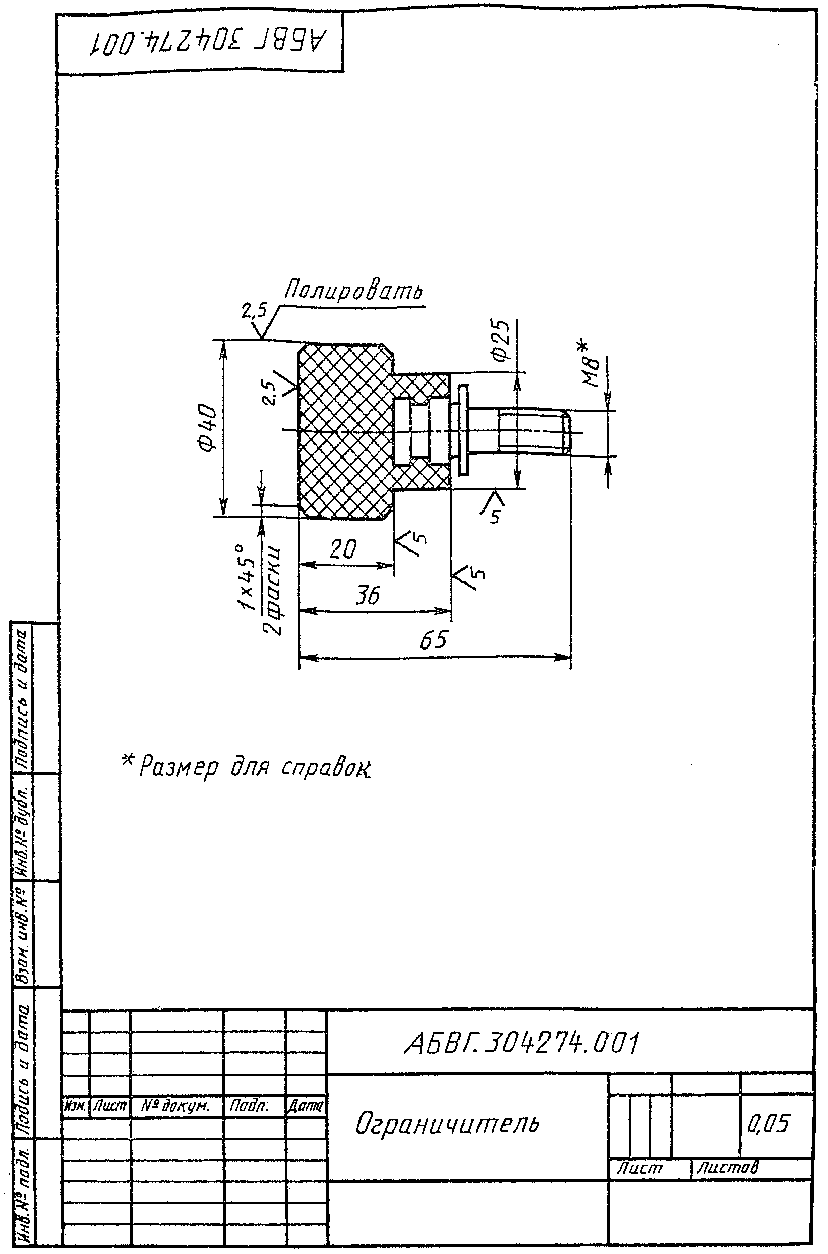
Код классификационной характеристики сборочной единицы по К.ЕСКД — 304274.
В соответствии со структурой технологического кода первым признаком технологической классификации сборочной единицы является размерная характеристика. Изделие «ограничитель» по геометрической форме относится к осесимметричным сборочным единицам, поэтому кодирование ее размерной характеристики следует проводить по таблице 0.1. Исходя из кодируемых размеров сборочной единицы: наибольший наружный диаметр — 40 мм, длина — 65 мм, центральное отверстие отсутствует, код размерной характеристики — 7Б0.
Код признака «характеристика массы» назначают по таблице 0.3. Масса сборочной единицы — 0,05 кг, что соответствует коду 5.
Код признака «характеристика сложности» назначают по таблице 0.4 в зависимости от кода Ks, рассчитываемого по формуле:
K_{s} = \frac{K_{1}\alpha_{1} + K_{2}\alpha_{2} + K_{3}\alpha_{3} + K_{4}\alpha_{4}}{4} ,
K1 — код, определяемый по количеству составных частей;
K2 — код, определяемый по наивысшей степени точности;
K3 — код наличия контрольно-регулировочных операций;
K4 — код условий безопасности труда;
\alpha_{1}...\alpha_{4} — весовые коэффициенты;
\alpha_{1} = \alpha_{2} = \alpha_{3} = \alpha_{4} = 1.
Коды K1 — K4 определяются по таблице 0.4.1. Исходя из кодируемых значений: количество составных частей — 2, наивысшая степень точности — 14, количество контрольно-регулировочных операций — 0, условия безопасности труда — тяжелые и вредные, определяются соответствующие этим показателям коды:
K1 = 1, K2 = 2, K3 = 1, K4 = 5;
K_{s} = \frac{1 + 2 + 1 + 5}{4} = 2,25.
Значению Ks = 2,25 по таблице 0.4 соответствует код сборочной единицы по признаку «характеристика сложности» 3.
Признак «вид сборочной единицы по технологическому методу изготовления (сборки)» кодируют по таблице 0.5. В связи с тем, что сборочную единицу изготовляют формованием, код этого признака — 7.
Таким образом, классификационные группировки основных признаков технологической классификации имеют код 7Б0537 (постоянная часть технологического кода).
Переменную часть технологического кода формируют по таблицам раздела 4 с учетом технологических признаков, характерных для сборочных единиц, изготовляемых формованием из полимерных материалов.
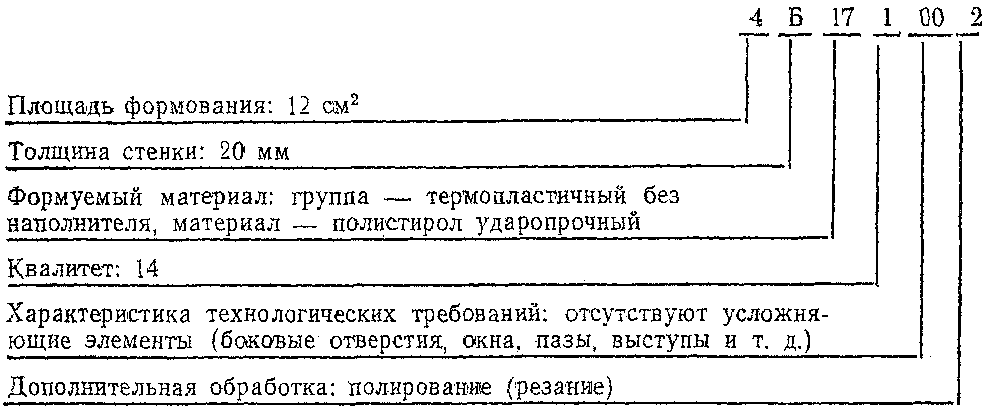
Код признака «площадь формования» назначают по таблице 4.1. Площадь формования определяют как площадь проекции сборочной единицы в плане (на плоскость разъема формы). В данном случае плоскость разъема проходит по оси, площадь формования — 12 см2, что соответствует коду 4.
Код признака «толщина стенки» определяют по таблице 4.2. В качестве толщины стенки для сборочных единиц, изготовляемых формованием, принята максимальная толщина стенки. Исходя из кодируемого значения максимальной толщины стенки — 20 мм, код этого признака — Б.
Код признака «формуемый материал» назначают по таблицам 4.3 и 4.4. В данном случае при изготовлении используется группа материала — термопластичный без наполнителей, материал — полистирол ударопрочный, что соответствует коду 17.
Код признака «квалитет» определяют по таблице 4.5. Квалитет определяют по наиболее жестким допустимым отклонениям корпуса — формообразователя (закладные детали и арматуру не учитывают). Так как в чертеже не указана точность изготовления, то в этом случае принимается квалитет 14, которому соответствует код 1.
Код признака «характеристика технологических требований» определяют по таблицам 4.6 и 4.7. Так как сборочная единица не имеет усложняющих элементов (боковые отверстия, окна, пазы, выступы, резьбы и т.д.), то этому признаку назначается код 00.
Код признака «дополнительная обработка» назначается по таблице 4.8. При изготовлении сборочной единицы в качестве дополнительной обработки используется полировка (резание), что соответствует коду 2.
Таким образом, классификационные группировки признаков, определяющих вид сборочной единицы, изготовляемой формованием, имеют код 4Б171002.
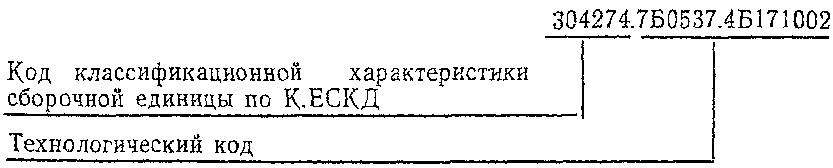
Технологический код сборочной единицы — 7Б0537.4Б171002.
Конструкторско-технологический код сборочной единицы, состоящий из кода классификационной характеристики по К.ЕСКД и технологического кода, имеет вид 304274.7Б0537.4Б171002.
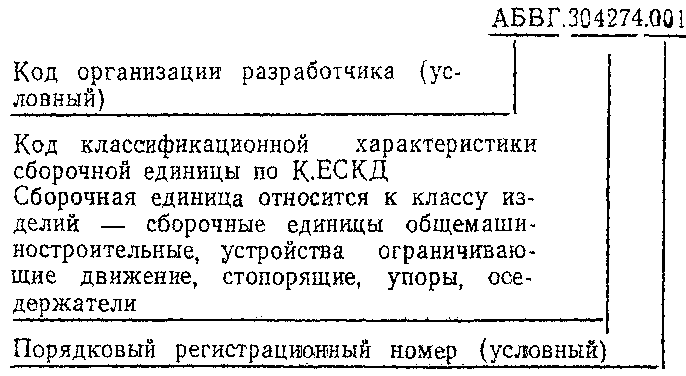
Основные признаки технологической классификации
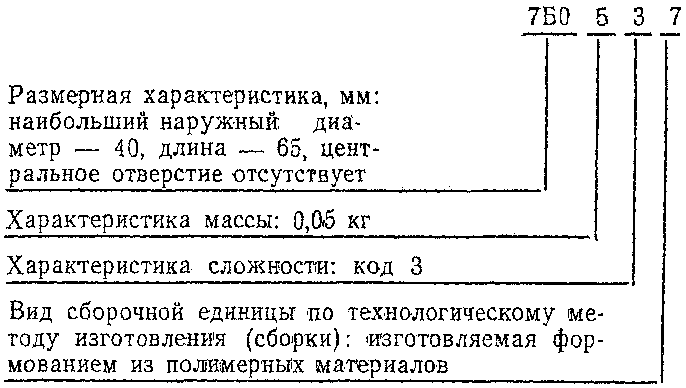
Технологическая классификация сборочной единицы,
изготовляемой формованием из полимерных материалов
Конструкторско-технологический код сборочной единицы
Чтобы оценить возможность использования сформированного конструкторско-технологического кода, в таблице Г.1 приведен пример декодирования конструкторско-технологических признаков данной сборочной единицы.
ФОРМИРОВАНИЕ КОНСТРУКТОРСКО-ТЕХНОЛОГИЧЕСКОГО КОДА СБОРОЧНЫХ ЕДИНИЦ, ИЗГОТОВЛЯЕМЫХ РЕЗЬБОВЫМ СОЕДИНЕНИЕМ
Пример формирования конструкторско-технологического кода сборочной единицы приведен ниже.
Пример представлен как иллюстративный материал, в котором указаны только те данные, которые необходимы для кодирования.
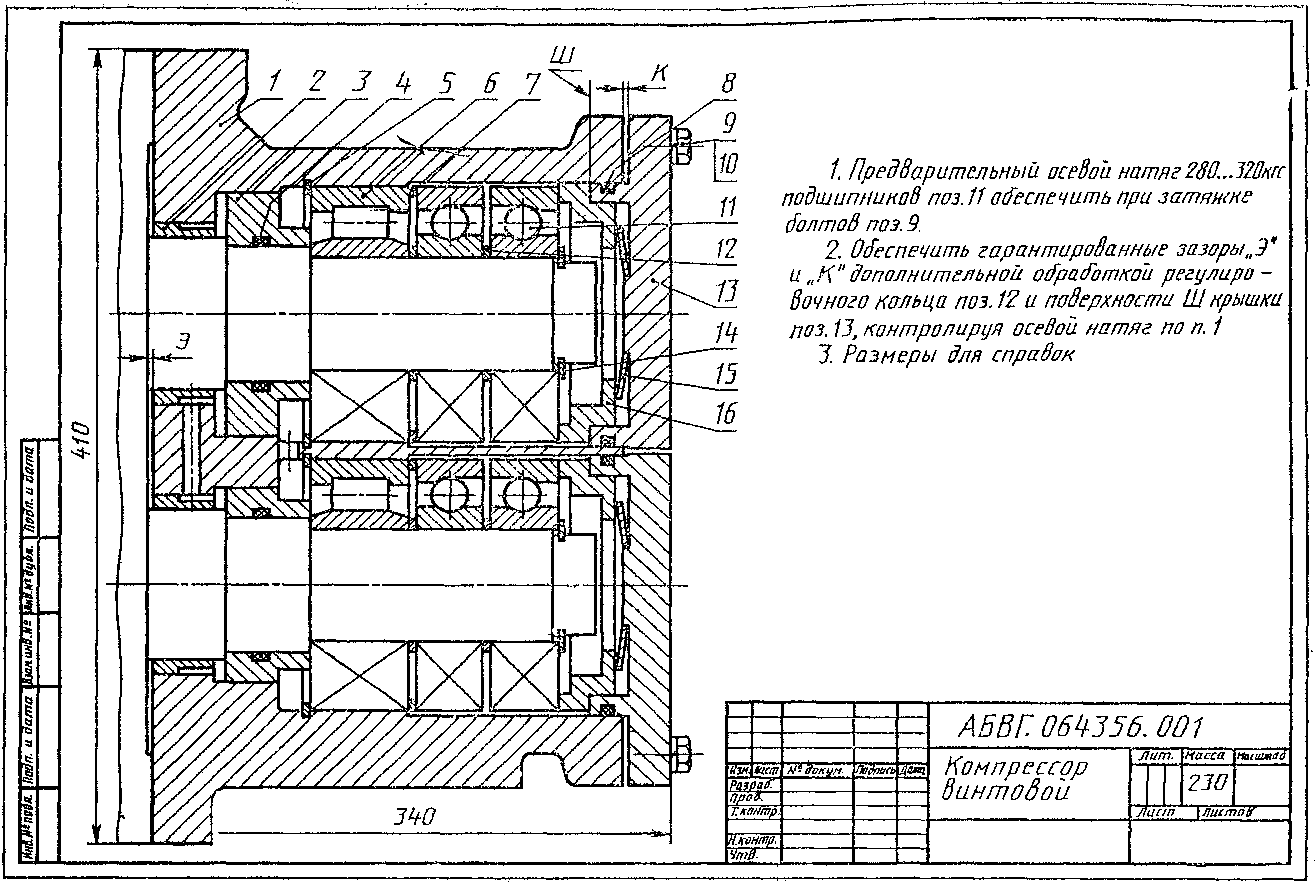
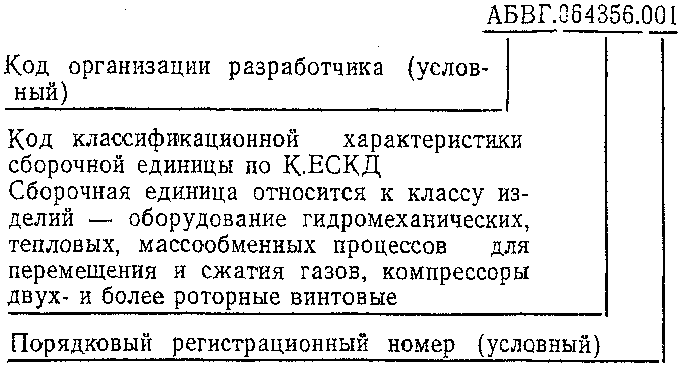
Сборочная единица «компрессор винтовой» (см. чертеж) относится к классу изделий — оборудование гидромеханических, тепловых, массообменных процессов для перемещения и сжатия газов, компрессоры двух- и более роторные, винтовые.
Код классификационной характеристики сборочной единицы по К.ЕСКД — 064356.
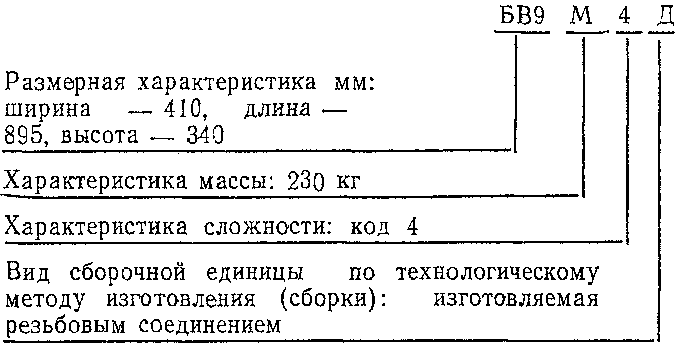
В соответствии со структурой технологического кода первым признаком технологической классификации сборочной единицы является размерная характеристика. Изделие «компрессор» по геометрической форме относится к призматическим сборочным единицам, поэтому кодирование ее размерной характеристики следует проводить по таблице 0.2. Исходя из кодируемых размеров сборочной единицы: ширина — 410 мм, длина — 895 мм, высота — 340 мм, код размерной характеристики — БВ9.
Код признака «характеристика массы» назначают по таблице 0.3. Масса сборочной единицы — 230 кг, что соответствует коду М.
Код признака «характеристика сложности» назначают по таблице 0.4 в зависимости от кода Ks, рассчитываемого по формуле:
K_{s} = \frac{K_{1}\alpha_{1} + K_{2}\alpha_{2} + K_{3}\alpha_{3} + K_{4}\alpha_{4}}{4} ,
K1 — код, определяемый по количеству составных частей;
K2 — код, определяемый по наивысшей степени точности;
K3 — код наличия контрольно-регулировочных операций;
K4 — код условий безопасности труда;
\alpha_{1}...\alpha_{4} — весовые коэффициенты;
\alpha_{1} = \alpha_{2} = \alpha_{3} = \alpha_{4} = 1.
Коды K1 — K4 определяются по таблице 0.4.1. Исходя из кодируемых значений: количество составных частей — 48, наивысшая степень точности — 7, количество контрольно-регулировочных операций — 3, условия безопасности труда — нормальные, определяются соответствующие этим показателям коды:
K1 = 5, K2 = 4, K3 = 3, K4 = 1;
K_{s} = \frac{5 + 4 + 3 + 1}{4} = 3,25.
Значению Ks = 3,25 по таблице 0.4 соответствует код сборочной единицы по признаку «характеристика сложности» 4.
Признак «вид сборочной единицы по технологическому методу изготовления (сборки)» кодируют по таблице 0.5. В связи с тем, что сборочная единица относится к разъемным, неподвижным изделиям и изготовляется (собирается) резьбовым соединением, код этого признака — Д.
Таким образом, классификационные группировки основных признаков технологической классификации имеют код БВ9М4Д.
Переменную часть технологического кода формируют по таблицам раздела 5 с учетом технологических признаков, характерных для сборочных единиц, изготовляемых резьбовым соединением.
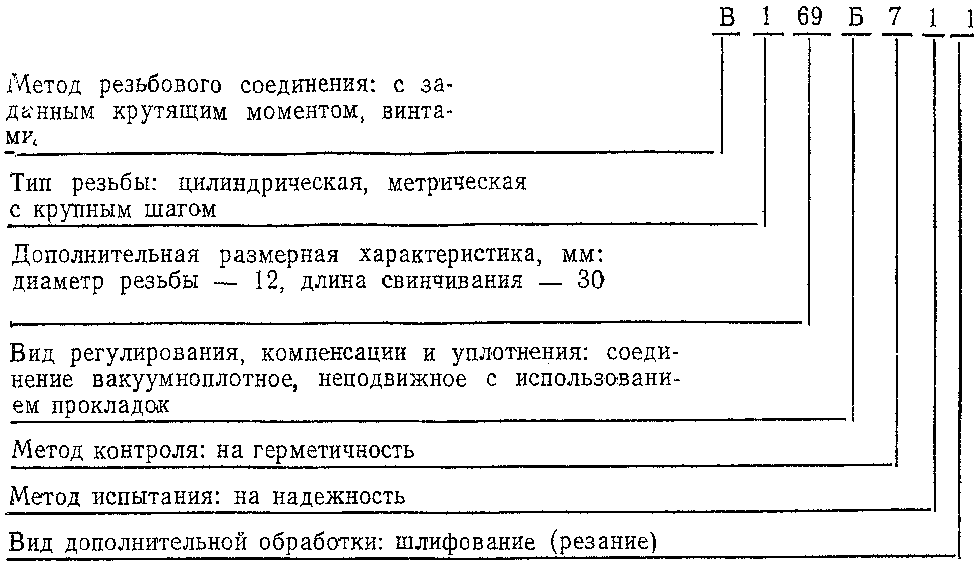
Код признака «метод резьбового соединения» назначают по таблице 5.1. Так как сборочная единица соединяется винтами с заданным крутящим моментом, то код этого признака — В.
Следующим признаком технологической классификации является «тип резьбы», код которому назначают по таблице 5.2. Для сборки используется резьба цилиндрическая, с крупным шагом, что соответствует коду 1.
Код признака «дополнительная размерная характеристика» (диаметр резьбы, длина свинчивания) назначают по таблицам 5.3 и 5.4. Исходя из кодируемых значений: диаметр резьбы — 12 мм, длина свинчивания — 30 мм, код дополнительной размерной характеристики — 69.
Код признака «вид регулирования, компенсации и уплотнения» назначают по таблице 5.5. Исходя из условий, что соединение неподвижное, вакуумноплотное с использованием прокладок, код признака — Б.
Код признака «метод контроля» назначают по таблице 5.6. В данном случае изделие проверяется на герметичность, что соответствует коду 7.
Код признака «метод испытания» назначают по таблице 5.7. Сборочная единица испытывается на надежность, что соответствует коду 1.
Код признака «вид дополнительной обработки» назначают по таблице 5.8. В данном случае необходима шлифовка регулировочного кольца и поверхности крышки для обеспечения гарантированного зазора, что соответствует коду 1.
Таким образом, классификационные группировки признаков, определяющих вид сборочной единицы, изготовляемой резьбовым соединением, имеют код В169Б711.
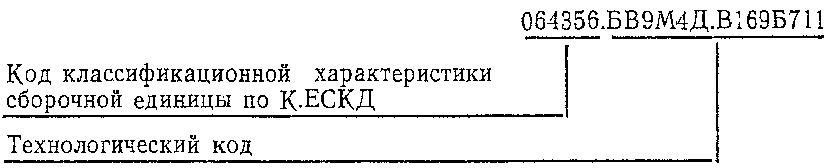
Технологический код сборочной единицы — БВ9М4Д.В169Б711.
Конструкторско-технологический код сборочной единицы, состоящий из кода классификационной характеристики по К.ЕСКД и технологического кода, имеет вид 064356.БВ9М4Д.В169Б711.
Чтобы оценить возможность использования сформированного конструкторско-технологического кода, в таблице Д.1 приведен пример декодирования конструкторско-технологических признаков данной сборочной единицы.