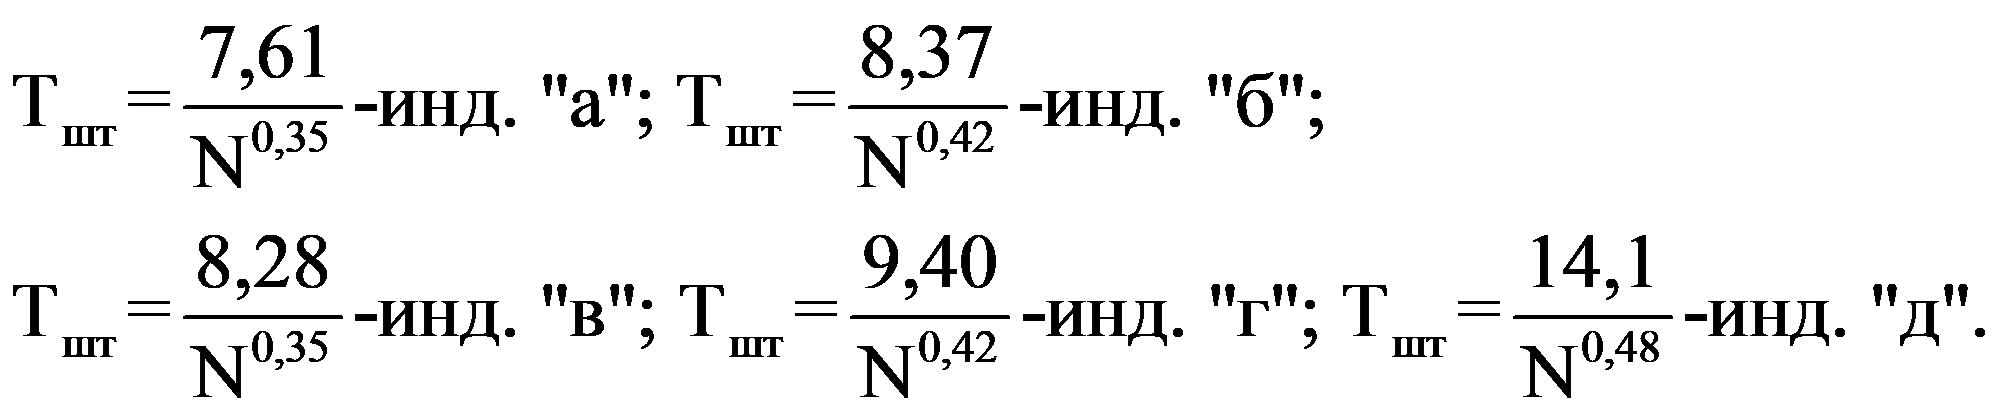---
title: "Постановление Госкомтруда СССР от 29.12.1990 N 466"
number: "466"
issuer: "Государственный комитет СССР по труду и социальным вопросам"
issued_on: 1990-12-29
status: утратил силу
canonical: "https://bukva.ai/docs/postanovlenie-466-1990"
---

## Постановление Госкомтруда СССР от 29.12.1990 N 466

# Постановление Госкомтруда СССР от 29.12.1990 N 466

"Об утверждении Общемашиностроительных нормативов времени на работы по неразрушающим методам контроля, выполняемые дефектоскопистами"

> [!WARNING]
> Документ утратил силу на территории Российской Федерации в связи с изданием Приказа Минтруда России от 20.10.2020 N 734.
> Срок действия Общемашиностроительных [нормативов](#p100010), утвержденных данным документом, установлен до 1996 года ([Постановление](#p100006) Госкомтруда СССР от 29.12.1990 N 466).
> В соответствии с Трудовым кодексом РФ системы нормирования труда определяются работодателем с учетом мнения представительного органа работников или устанавливаются коллективным договором. Для однородных работ могут разрабатываться и устанавливаться типовые (межотраслевые, отраслевые, профессиональные и иные) нормы труда в соответствии с Правилами, утвержденными Постановлением Правительства РФ от 11.11.2002 N 804.


<a id="p100001"></a>**ГОСУДАРСТВЕННЫЙ КОМИТЕТ СССР ПО ТРУДУ**
**И СОЦИАЛЬНЫМ ВОПРОСАМ**


## <a id="p100002"></a>ПОСТАНОВЛЕНИЕ

от 29 декабря 1990 г. N 466

<a id="p100003"></a>**ОБ УТВЕРЖДЕНИИ ОБЩЕМАШИНОСТРОИТЕЛЬНЫХ НОРМАТИВОВ**
**ВРЕМЕНИ НА РАБОТЫ ПО НЕРАЗРУШАЮЩИМ МЕТОДАМ КОНТРОЛЯ,**
**ВЫПОЛНЯЕМЫЕ ДЕФЕКТОСКОПИСТАМИ**

<a id="p100004"></a>Государственный комитет СССР по труду и социальным вопросам постановляет:
1. <a id="p100005"></a>Утвердить в качестве рекомендуемых Общемашиностроительные [нормативы](#p100010) времени на работы по неразрушающим методам контроля, выполняемые дефектоскопистами, разработанные Центральным бюро нормативов по труду Государственного комитета СССР по труду и социальным вопросам совместно с Научно-исследовательским проектным и внедренческим центром организации труда в тяжелом машиностроении (г. Краматорск) Министерства тяжелого машиностроения СССР при участии нормативно-исследовательских организаций, объединений и предприятий Министерства судостроительной промышленности СССР и Министерства тяжелого машиностроения СССР.
<a id="p100006"></a>Установить срок их действия до 1996 года.
2. <a id="p100007"></a>Общемашиностроительные [нормативы](#p100010) времени на работы по неразрушающим методам контроля, выполняемые дефектоскопистами, рекомендуются для применения в цехах (участках) машиностроительных объединений, предприятий, организаций независимо от ведомственной подчиненности.
3. <a id="p100008"></a>Центральному бюро нормативов по труду Государственного комитета СССР по труду и социальным вопросам обеспечить контроль за изданием сборника "Общемашиностроительные [нормативы](#p100010) времени на работы по неразрушающим методам контроля, выполняемые дефектоскопистами" в соответствии с тематическим планом издания.

<a id="p100009"></a>Заместитель Председателя
Государственного комитета СССР
по труду и социальным вопросам
**Н.ЧЕШЕНКО**


## <a id="p100010"></a>ОБЩЕМАШИНОСТРОИТЕЛЬНЫЕ НОРМАТИВЫ ВРЕМЕНИ НА РАБОТЫ ПО НЕРАЗРУШАЮЩИМ МЕТОДАМ КОНТРОЛЯ, ВЫПОЛНЯЕМЫЕ ДЕФЕКТОСКОПИСТАМИ


<a id="p100011"></a>Постановлением Государственного комитета СССР по труду и социальным вопросам от 29 декабря 1990 г. N 466 установлен срок действия данных нормативов до 1996 года.
<a id="p100012"></a>"Общемашиностроительные нормативы времени на работы по неразрушающим методам контроля, выполняемые дефектоскопистами" разработаны НИоргтрудом Минтяжмаша совместно с Центральным бюро нормативов по труду Госкомтруда СССР на основании Научной программы исследований по разработке и совершенствованию межотраслевых нормативных материалов для нормирования труда и Единого тарифно-квалификационного справочника работ и профессий рабочих на 1990 г.
<a id="p100013"></a>Сборник содержит нормативы времени на работы по неразрушающим методам контроля - радиационному, ультразвуковому, магнитному, капиллярному и газовому.
<a id="p100014"></a>Нормативы времени предназначены для нормирования труда дефектоскопистов, занятых выполнением неразрушающих методов контроля на машиностроительных предприятиях.


### 1. <a id="p100015"></a>ОБЩАЯ ЧАСТЬ


<a id="p100016"></a>1.1. Общемашиностроительные нормативы времени на работы по неразрушающим методам контроля, выполняемые дефектоскопистами, предназначены для технического нормирования труда рабочих, выполняющих работы по неразрушающим методам контроля, установления им нормированных заданий, а также для расчета численности дефектоскопистов.
<a id="p100017"></a>Сборник нормативов разработан для дефектоскопистов следующих профессий:
- <a id="p100018"></a>дефектоскопист рентгено-, гаммаграфирования;
- <a id="p100019"></a>дефектоскопист по ультразвуковому контролю;
- <a id="p100020"></a>дефектоскопист по магнитному контролю;
- <a id="p100021"></a>дефектоскопист по газовому и жидкостному контролю.
<a id="p100022"></a>1.2. Приведенные в сборнике нормативы времени рекомендуются для применения на машиностроительных предприятиях в условиях единичного, мелкосерийного и среднесерийного типов производства.

#### <a id="p100023"></a>1.3 В основу разработки нормативов времени положены:

- <a id="p100024"></a>фотохронометражные наблюдения и технические расчеты;
- <a id="p100025"></a>результаты анализа труда дефектоскопистов на машиностроительных предприятиях;
- <a id="p100026"></a>отраслевые нормативные материалы по труду на работы по неразрушающим методам контроля (радиационному, ультразвуковому, магнитному, капиллярному и газовому), разработанные НПО "Атомкотломаш", ЦНОТ Минтяжмаша и действующие на предприятиях Минтяжмаша СССР [[9](#p101757), [10](#p101758), [11](#p101759), [12](#p101760), [13](#p101761), [14](#p101762), [15](#p101763)];
- <a id="p100027"></a>методические рекомендации НИИ труда по разработке нормативных материалов по труду [[8](#p101756), [16](#p101764), [17](#p101765), [18](#p101766), [21](#p101769)];
- <a id="p100028"></a>Единый тарифно-квалификационный справочник работ и профессий рабочих. [Выпуск 1](https://bukva.ai/docs/postanovlenie-313-30-1985#p100401). М.: "Машиностроение", 1986;
- <a id="p100029"></a>государственные и отраслевые стандарты;
- <a id="p100030"></a>техническая литература по теме.

#### <a id="p100031"></a>1.4 Сборник нормативов состоит из 5-ти разделов:

1. <a id="p100032"></a>Общая часть.
2. <a id="p100033"></a>Характеристика применяемого оборудования.
3. <a id="p100034"></a>Организация труда.
4. <a id="p100035"></a>Нормативная часть.
5. <a id="p100036"></a>Приложение (не приводится).
<a id="p100037"></a>1.5. Раздел "Нормативная часть" состоит из семи подразделов и содержит нормативные карты штучного времени на работы по:
- <a id="p100038"></a>радиационному контролю ([карты 1](#p100313)...[12](#p100669));
- <a id="p100039"></a>ультразвуковому контролю ([карты 13](#p100678)...[26](#p101035));
- <a id="p100040"></a>магнитному контролю ([карты 27](#p101056)...[37](#p101313));
- <a id="p100041"></a>капиллярному контролю ([карты 38](#p101331)...[41](#p101424));
- <a id="p100042"></a>газовому контролю ([карты 42](#p101441)...[47](#p101540));
- <a id="p100043"></a>вспомогательные работы ([карты 48](#p101557)...[55](#p101712)),
<a id="p100044"></a>а также нормативы подготовительно-заключительного времени; поправочные коэффициенты на измененные условия работы ([карты 56](#p101727), [57](#p101740)).
<a id="p100045"></a>1.5.1. [Подраздел 4.1](#p100312) "Радиационный контроль" содержит нормативные карты на подготовку аппарата и изделия к просвечиванию, проведение процесса просвечивания (экспозиции) сварных соединений, фотообработку снимков, расшифровку снимков, отметку мест дефектов, приготовление фотообрабатывающих растворов.
<a id="p100046"></a>[Карты 3](#p100353), [4](#p100434). Экспозиция при просвечивании рентген-аппаратами и гамма-дефектоскопами содержит основное время на просвечивание сварных соединений из стали. Время рассчитано по номограммам с учетом типа пленки и применяемых экранов.
<a id="p100047"></a>Если исходные данные для определения экспозиции по [картам 3](#p100353), [4](#p100434) не соответствуют выбранным режимам или при просвечивании используются другие источники ионизирующего излучения, то время экспозиции определяется либо по номограммам экспозиции, либо с помощью автоматических экспонометров. Некоторые номограммы для определения экспозиций приведены в приложении.
<a id="p100048"></a>1.5.2. [Подраздел 4.2](#p100677) "Ультразвуковой контроль" содержит нормативные карты на ручной ультразвуковой контроль ([карты 13](#p100678)...[18](#p100851)) и механизированный ультразвуковой контроль ([карты 23](#p100938)...[26](#p101035)).
<a id="p100049"></a>Нормативы времени на ручной контроль рассчитаны в зависимости от толщины металла, площади прозвучиваемой поверхности, количества направлений прозвучивания, шага сканирования, угла призмы преобразователя.
<a id="p100050"></a>При расчете нормативов времени принимались во внимание оптимальные значения скорости сканирования и других параметров ультразвукового контроля, приведенных в стандартах.
<a id="p100051"></a>Нормативы времени на механизированный контроль рассчитаны в зависимости от модели установки, габаритов деталей и других факторов.
<a id="p100052"></a>1.5.3. [Подраздел 4.3](#p101055) "Магнитный контроль" содержит нормативы времени на проведение магнитопорошкового контроля и рассчитаны в зависимости от принятого метода контроля, группы сложности контролируемой поверхности изделия, ее площади.
<a id="p100053"></a>1.5.4. [Подраздел 4.4](#p101330) "Капиллярный контроль" содержит нормативы времени на осмотр контролируемой поверхности, нанесение и удаление дефектоскопического комплекта при контроле методом цветной и люминесцентной дефектоскопии, приготовление дефектоскопического комплекта.
<a id="p100054"></a>При цветной дефектоскопии применяют проникающие реактивы, которые после нанесения проявителя образуют индикаторный рисунок, хорошо видимый на белом фоне проявителя.
<a id="p100055"></a>Методы люминесцентной дефектоскопии основаны на свойстве проникающей жидкости люминесцировать под воздействием ультрафиолетовых лучей.
<a id="p100056"></a>Проникающие и проявляющие жидкости наносятся на контролируемую поверхность кистью или аэрозольным методом.
<a id="p100057"></a>Нормативы времени могут быть использованы для нормирования работ при контроле поверхности отливок керосином. Керосин при помощи кисти четыре раза наносят на предварительно подготовленную поверхность с промежутками в 6 минут. После 15-минутной выдержки контролируемая поверхность обрабатывается чугунной колотой дробью до полного удаления керосина (матово-серый цвет). Через 30 мин. после удаления керосина производится контроль внешним осмотром и дается оценка качества поверхности.
<a id="p100058"></a>[Картами 38](#p101331)...[40](#p101392), отнесенными к капиллярному контролю, следует пользоваться также при нормировании операций магнитного и газового контроля.
<a id="p100059"></a>1.5.5. [Подраздел 4.5](#p101440) "Газовый контроль" содержит нормативы времени на проверку герметичности сварных швов, наполнение и откачку воздуха из контролируемого изделия, проверку герметичности при варки труб на трубной доске, подготовку к работе течеискателя.
<a id="p100060"></a>В нормативных картах предусмотрено время на откачку или наполнение изделия газовоздушной смесью. Наполненное изделие выдерживается под избыточным давлением в течение времени, заданного технологией контроля. В период наполнения и выдержки изделия под давлением выполняются подготовительные работы, необходимые для контроля, в том числе и настройка течеискателя.
<a id="p100061"></a>1.5.6. [Подраздел 4.6](#p101556) "Вспомогательные работы" содержит нормативные карты на вспомогательные работы, связанные с перемещением рабочего без груза, перемещением дефектоскопа, кантовкой изделий в процессе контроля, и другие комплексы работ.
<a id="p100062"></a>Нормативы времени на вспомогательные работы применяются в том случае, когда дефектоскописты участвуют в этой работе или присутствуют при ее выполнении.
<a id="p100063"></a>1.5.7. [Подраздел 4.7](#p101726) "Нормативы подготовительно-заключительного времени; поправочные коэффициенты на измененные условия работы".
<a id="p100064"></a>1.6. В приложении приведены номограммы для определения экспозиции при просвечивании рентген-аппаратами.
<a id="p100065"></a>1.7. Нормативные карты рассчитаны на выполнение работ одним исполнителем, в случаях выполнения работ двумя исполнителями в картах приведены поправочные коэффициенты.
<a id="p100066"></a>1.8. Приведенные в картах нормативы времени установлены на комплекс приемов, указанных в "Содержании работ", с учетом вспомогательного времени на перемещение дефектоскопистов в пределах рабочего места: подноска инструмента, перемещение приспособлений, шлангов и проводов в процессе контроля.
<a id="p100067"></a>1.9. При проведении повторного контроля (на дефектных участках) норму времени рассчитывать как на вновь поступившее изделие на контроль.
<a id="p100068"></a>1.10. В нормативных картах наряду с числовыми значениями приведены эмпирические формулы, по которым рассчитаны нормативы времени в зависимости от принятых факторов. Числовые значения в нормативных картах рассчитаны по крайним значениям нормообразующих факторов. Эти формулы могут быть использованы при расчете норм времени на ЭВМ.
<a id="p100069"></a>1.11. Наименования профессий, характеристики работ, выполняемых дефектоскопистами, в настоящем сборнике указаны в соответствии с Единым тарифно-квалификационным справочником работ и профессий рабочих ([выпуск 1](https://bukva.ai/docs/postanovlenie-313-30-1985#p100401)), утвержденным Постановлением Государственного комитета СССР по труду и социальным вопросам и Секретариата ВЦСПС от 31.01.85 N 31/3-30.
<a id="p100070"></a>1.12. Приведенные в сборнике пределы числовых значений факторов, указанных "до", следует понимать "включительно".
<a id="p100071"></a>1.13. До введения настоящих нормативов времени необходимо провести организационно-технические мероприятия, обеспечивающие выполнение приведенных норм времени, и осуществить производственный инструктаж рабочих.
<a id="p100072"></a>1.14. На все виды работ, не предусмотренные нормативами времени, или при внедрении на предприятии более совершенной, чем запланировано в нормативах времени, организации труда, технологии работы, оборудования и т.д., повышающих производительность труда рабочих, следует разрабатывать методом технического нормирования и вводить в установленном порядке местные нормы, соответствующие более высокой производительности труда.
<a id="p100073"></a>1.15. Нормативы времени предусматривают выполнение работ в удобном положении, движения рук рабочего не стеснены, место контроля находится на уровне 1,0 - 1,5 м от пола. Для условий работы, отличных от указанных, к норме штучного времени применять поправочные коэффициенты, приведенные в [карте 57](#p101740).
<a id="p100074"></a>1.16. В картах нормативов (кроме [карт 3](#p100353) и [4](#p100434)) приведено штучное время в минутах, которое рассчитано по формуле:

<a id="p100075"></a> $\text{Т}_{\text{шт}} = \text{Т}_{\text{оп}}\text{Ч}(1 + \frac{L_{o} + L_{\text{отл}}}{100}),$ 

где:
<a id="p100076"></a>Топ - оперативное время на выполнение контрольной операции, мин.;
<a id="p100077"></a>Lо - время на организационно-техническое обслуживание рабочего места, % оперативного времени;
<a id="p100078"></a>Lотл - время на отдых и личные потребности, % оперативного времени.
<a id="p100079"></a>[Карты 3](#p100353), [4](#p100434) "Экспозиция при просвечивании рентгеновским аппаратом модели РУП-150/300-10" и "Экспозиция при просвечивании гамма-дефектоскопами" содержат основное время (Tо). Штучное время для этих карт определяется следующим образом:

<a id="p100080"></a> $\text{Т}_{\text{шт}} = \text{Т}_{\text{о}}\text{Ч}(1 + \frac{L_{\text{о}} + L_{\text{отл}}}{100}) = \text{Т}_{\text{о}}\text{Ч}(1 + \frac{3 + 5,5}{100}) = \text{Т}_{\text{о}}\text{Ч}1,08.$ 


#### <a id="p100081"></a>1.17 Норма времени при нормировании операций неразрушающих методов контроля определяется по формуле:


<a id="p100082"></a> $H_{\text{в}} = \text{Т}_{\text{шт}}\text{Ч}(1 + \frac{L_{\text{п}.\text{з}.}}{100}),$ 

<a id="p100083"></a>где Lп.з. - подготовительно-заключительное время, % штучного времени.
<a id="p100084"></a>Время организационно-технического обслуживания рабочего места включено в норму штучного времени в размере 3% оперативного времени и предусматривает затраты на:
- <a id="p100085"></a>поднастройку дефектоскопа в процессе работы и уборку его в конце смены;
- <a id="p100086"></a>уборку рабочего места в процессе работы и по окончании смены.
<a id="p100087"></a>Подготовительно-заключительное время включает в себя затраты на получение задания, инструктажа, получение и сдачу технической документации, ознакомление с сопроводительной и технической документацией, чертежом и инструкциями; настройку и проверку работы дефектоскопов, проверку качества дефектоскопических материалов: магнитного порошка и магнитной суспензии, дефектоскопического комплекта для выполнения цветной и люминесцентной дефектоскопии, фотореактивов, пленки и др.
<a id="p100088"></a>Подготовительно-заключительное время определяется в процентах от штучного времени и берется по [карте 56](#p101727).
<a id="p100089"></a>Время на отдых и личные потребности включено в состав штучного времени в размере 5,5% от оперативного времени.
<a id="p100090"></a>1.18. Расчет необходимой численности дефектоскопистов для выполнения неразрушающих методов контроля по цеху.
<a id="p100091"></a>Расчет численности дефектоскопистов производится по каждой профессии. Например, расчет численности дефектоскопистов по ультразвуковому контролю осуществляется следующим образом.
<a id="p100092"></a>Явочная численность определяется по формуле:

<a id="p100093"></a> $\text{Ч}_{\text{я}} = \frac{\text{Т}_{\text{ок}}}{\text{Ф}_{\text{вр}}} ,$ 

где:
<a id="p100094"></a>Tок - общая годовая трудоемкость операций ультразвукового контроля по цеху, нормо-ч;
<a id="p100095"></a>Фвр - годовой фонд рабочего времени одного рабочего, ч.
<a id="p100096"></a>Общая годовая трудоемкость операций ультразвукового контроля по цеху определяется по формуле:

<a id="p100097"></a> $\text{Т}_{\text{ок}} = \sum_{1}^{i} H_{\text{в}1}\text{×}N_{1} + \sum_{1}^{i} H_{\text{в}2}\text{×}N_{2} + ... + \sum_{1}^{i} H_{\text{в}n}\text{×}N_{n},$ 

где:
<a id="p100098"></a>Hв1, Hв2 ...Hвn - нормы времени ультразвукового контроля деталей 1, 2 ...n;
<a id="p100099"></a>N1, N2 ...Nn - годовая программа выпуска деталей;
<a id="p100100"></a>i - количество операций ультразвукового контроля на деталь.
<a id="p100101"></a>Списочная численность дефектоскопистов по ультразвуковому контролю определяется по формуле:

<a id="p100102"></a>Чс = Чя x Кп,

<a id="p100103"></a>где Кп - коэффициент, учитывающий планируемые невыходы дефектоскопистов по ультразвуковому контролю.

#### <a id="p100104"></a>1.19 Примеры расчета норм времени.

<a id="p100105"></a>*Пример* 1. Радиационный контроль.

<a id="p100106"></a>Исходные данные

1. <a id="p100107"></a>Просвечивание сварного шва барабана производится в рентгеновской камере.
2. <a id="p100108"></a>Работа производится в удобном для контроля положении.
3. <a id="p100109"></a>Диаметр барабана - 1600 мм.
4. <a id="p100110"></a>Толщина сварного шва барабана - 25 мм.
5. <a id="p100111"></a>Количество участков - 60 шт.
6. <a id="p100112"></a>Вид аппарата - рентген-аппарат модели РУП-150/300-10.
7. <a id="p100113"></a>Фокусное расстояние - 500 мм.
8. <a id="p100114"></a>Тип рентгеновской пленки - РТ-1.
9. <a id="p100115"></a>Размер пленки 240 x 60 мм.

<a id="p100116"></a>**РАСЧЕТ НОРМЫ ВРЕМЕНИ**


<table>
<colgroup><col width="6%"><col width="26%"><col width="33%"><col width="14%"><col width="21%"></colgroup>
<tr><td><a id="p100117"></a>N п/п</td><td>Наименование комплекса приемов</td><td>Факторы, влияющие на продолжительность комплекса приемов</td><td>Номер карты, позиции, индекс</td><td>Время Тшт, мин.</td></tr>
<tr><td><a id="p100118"></a>1.</td><td>Перемещение тележки с изделием в рентген-камеру и из камеры</td><td>Длина перемещения 12 м<br>Скорость перемещения тележки 20 м/мин.</td><td><a href="#p100320">1, 1в</a></td><td>5,38</td></tr>
<tr><td><a id="p100119"></a>2.</td><td>Подготовка аппарата и изделия к просвечиванию</td><td>Количество участков - 60</td><td><a href="#p100349">2, 9а</a></td><td>2,65 x 60 = 159</td></tr>
<tr><td><a id="p100120"></a>3.</td><td>Фотообработка пробного снимка, его устное заключение</td><td>Танковое проявление</td><td><a href="#p100611">8, 3а</a></td><td>23,0</td></tr>
<tr><td rowspan="2"><a id="p100121"></a>4.</td><td rowspan="2">Экспозиция контролируемых участков</td><td>Аппарат РУП-150/300-10</td><td><a href="#p100364">3, 10г</a></td><td>Тосн = 1,8 x 60 = 108</td></tr>
<tr><td>Тип пленки - РТ-1<br>Фокусное расстояние - 500 мм<br>Толщина сварного шва - 25 мм</td><td>3, <a href="#p100432">примечание 3</a></td><td>Тшт = 1,085 x 108 = 117,23</td></tr>
<tr><td><a id="p100122"></a>5.</td><td>Фотообработка пленок</td><td>Танковое проявление<br>Количество снимков - 60<br>Время проявления пленки - 6,0 мин.</td><td><a href="#p100611">8, 3б</a></td><td>3,0 x 60 = 180</td></tr>
<tr><td><a id="p100123"></a>6.</td><td>Расшифровка снимков</td><td>Количество снимков - 60<br>Длина просвечиваемого участка - 240 мм</td><td><a href="#p100648">10, 5в</a></td><td>1,55 x 60 = 93,0</td></tr>
<tr><td><a id="p100124"></a>7.</td><td>Отметка мест брака (дефектов на сварном соединении)</td><td>Количество снимков дефектных участков шва - 3 шт.<br>Дефекты находятся на уровне пола до поднятой руки.<br>Отметить дефекты без указания глубины залегания</td><td><a href="#p100674">12, 1а</a></td><td>1,8 x 3 = 5,4</td></tr>
<tr><td><a id="p100125"></a>8.</td><td>Оформление результатов контроля</td><td>Количество знаков - 175</td><td><a href="#p101709">54, 1к</a></td><td>3,61</td></tr>
<tr><td colspan="4"><a id="p100126"></a>Итого</td><td>586,6</td></tr>
<tr><td><a id="p100127"></a>9.</td><td>Подготовительно-заключительное время</td><td></td><td><a href="#p101727">56</a></td><td>6% от Тшт</td></tr>
<tr><td colspan="5"><a id="p100128"></a>Норма времени составит:</td></tr>
<tr><td colspan="5"><a id="p100129"></a>Нв = 586,6 x 1,06 = 621,8 мин.</td></tr>
</table>


<a id="p100130"></a>*Пример* 2. Ультразвуковой контроль сварного шва.

<a id="p100131"></a>Исходные данные

1. <a id="p100132"></a>Прозвучивание стыкового сварного шва обечайки диаметром 800 мм.
2. <a id="p100133"></a>Толщина металла обечайки - 30 мм.
3. <a id="p100134"></a>Дефектоскоп - УД-11УА.
4. <a id="p100135"></a>Прозвучивание производится с двух сторон шва прямым и отраженным лучом (4 направления прозвучивания).
5. <a id="p100136"></a>Угол призмы преобразователя - 40°.
6. <a id="p100137"></a>Шаг сканирования - t = 6 мм.
7. <a id="p100138"></a>Сварной шов имеет валик усиления.
8. <a id="p100139"></a>Работа выполняется в удобном для контроля положении.

<a id="p100140"></a>**РАСЧЕТ НОРМЫ ВРЕМЕНИ**


<table>
<colgroup><col width="6%"><col width="26%"><col width="33%"><col width="14%"><col width="21%"></colgroup>
<tr><td><a id="p100141"></a>N п/п</td><td>Наименование комплекса приемов</td><td>Факторы, влияющие на продолжительность комплекса приемов</td><td>Номер карты, позиции, индекс</td><td>Время Тшт, мин.</td></tr>
<tr><td><a id="p100142"></a>1.</td><td>Прозвучивание сварного стыкового шва</td><td>Сварной стыковой шов диаметром 800 мм<br>Толщина металла - 30 мм<br>Длина шва - 2,51 м<br>Угол призмы преобразователя - 40°<br>Шаг сканирования t = 6 мм<br>Сварной шов имеет валик усиления</td><td>13, <a href="#p100696">11</a>, <a href="#p100724">примечание 2</a></td><td>9,61 x 1,2 x 2,51 = 28,9</td></tr>
<tr><td><a id="p100143"></a>2.</td><td>Выявление и оценка дефектов</td><td>Толщина металла - 30 мм<br>Количество дефектов - 2<br>Тип дефектов - точечный</td><td><a href="#p100897">21, 1г</a></td><td>1,14 x 2 = 2,28</td></tr>
<tr><td><a id="p100144"></a>3.</td><td>Кантовка на кантователе</td><td>Угол поворота - 360°<br>Диаметр изделия - 800 мм</td><td><a href="#p101631">49, 13е</a></td><td>2,29</td></tr>
<tr><td><a id="p100145"></a>4.</td><td>Оформление результатов контроля</td><td>Количество знаков - 90</td><td><a href="#p101709">54, 1ж</a></td><td>2,11</td></tr>
<tr><td colspan="4"><a id="p100146"></a>Итого</td><td>35,6</td></tr>
<tr><td><a id="p100147"></a>5.</td><td>Подготовительно-заключительное время</td><td></td><td><a href="#p101727">56</a></td><td>6% от Тшт</td></tr>
<tr><td colspan="5"><a id="p100148"></a>Норма времени составит:</td></tr>
<tr><td colspan="5"><a id="p100149"></a>Нв = 35,6 x 1,06 = 37,7 мин.</td></tr>
</table>


<a id="p100150"></a>*Пример* 3. Ультразвуковой контроль поковки.

<a id="p101771"></a> ![1. Общая часть](https://i.bukva.ai/uM58E6hf/img_0.png) 

<a id="p100151"></a>Исходные данные

1. <a id="p100152"></a>Прозвучивание поковки размерами 300 x 200 x 50 мм производится в трех взаимно-перпендикулярных направлениях.
2. <a id="p100153"></a>Прозвучивание производится нормальным преобразователем.
3. <a id="p100154"></a>Дефектоскоп - УД-11УА.
4. <a id="p100155"></a>Работа выполняется в удобном для контроля положении.

<a id="p100156"></a>**РАСЧЕТ НОРМЫ ВРЕМЕНИ**


<table>
<colgroup><col width="6%"><col width="31%"><col width="35%"><col width="13%"><col width="14%"></colgroup>
<tr><td><a id="p100157"></a>N п/п</td><td>Наименование комплекса приемов</td><td>Факторы, влияющие на продолжительность комплекса приемов</td><td>Номер карты, позиции, индекс</td><td>Время Тшт, мин.</td></tr>
<tr><td rowspan="4"><a id="p100158"></a>1.</td><td rowspan="4">Прозвучивание поковки вручную без выявления и оценки дефектов</td><td>Количество направлений прозвучивания - 3 взаимноперпендикулярных направления<br>Площадь поверхности прозвучивания:</td><td></td><td></td></tr>
<tr><td>S<sub>1</sub> - 0,01 кв. м</td><td><a href="#p100806">16, 1а</a></td><td>1,06</td></tr>
<tr><td>S<sub>2</sub> - 0,015 кв. м</td><td><a href="#p100807">16, 2а</a></td><td>1,56</td></tr>
<tr><td>S<sub>3</sub> - 0,06 кв. м</td><td><a href="#p100811">16, 6а</a></td><td>2,85</td></tr>
<tr><td><a id="p100159"></a>2.</td><td>Выявление и оценка дефектов</td><td>Толщина металла - 50 мм<br>Количество дефектов - 1<br>Тип дефектов - точечный</td><td><a href="#p100899">21, 3д</a></td><td>1,24</td></tr>
<tr><td><a id="p100160"></a>3.</td><td>Оформление результатов контроля</td><td>Количество знаков - 50</td><td><a href="#p101709">54, 1г</a></td><td>1,11</td></tr>
<tr><td colspan="4"><a id="p100161"></a>Итого</td><td>7,82</td></tr>
<tr><td><a id="p100162"></a>4.</td><td>Подготовительно-заключительное время</td><td></td><td><a href="#p101727">56</a></td><td>6% от Тшт</td></tr>
<tr><td colspan="5"><a id="p100163"></a>Норма времени составит:</td></tr>
<tr><td colspan="5"><a id="p100164"></a>Нв = 7,82 x 1,06 = 8,29 мин.</td></tr>
</table>


<a id="p100165"></a>*Пример* 4. Ультразвуковой контроль труб, листов на установках ДОН-2, РОТ-120, УЗУЛ.

<a id="p100166"></a>Исходные данные

1. <a id="p100167"></a>Контроль труб размерами Д x L x дельта = 159 x 7600 x 15 мм на ультразвуковой установке ДОН-2.
2. <a id="p100168"></a>Контроль партии труб размерами Д x дельта = 60 x 6 мм, длина труб в партии 500 м на установке РОТ-120.
3. <a id="p100169"></a>Контроль листа размерами L x В x дельта = 8100 x 1700 x 100 мм на установке УЗУЛ.

<a id="p100170"></a>**РАСЧЕТ НОРМЫ ВРЕМЕНИ**


<table>
<colgroup><col width="6%"><col width="33%"><col width="31%"><col width="14%"><col width="16%"></colgroup>
<tr><td><a id="p100171"></a>N п/п</td><td>Наименование комплекса приемов</td><td>Факторы, влияющие на продолжительность комплекса приемов</td><td>Номер карты, позиции, индекс</td><td>Время Тшт, мин.</td></tr>
<tr><td><a id="p100172"></a>1.</td><td>Контроль труб на установке ДОН-2</td><td>Размер трубы:<br>Д x L x дельта = 159 x 7600 x 15 мм</td><td><a href="#p100951">23, 6м</a></td><td>19,8</td></tr>
<tr><td><a id="p100173"></a>2.</td><td>Подготовительно-заключительное время</td><td></td><td><a href="#p101727">56</a></td><td>6% от Тшт</td></tr>
<tr><td colspan="5"><a id="p100174"></a>Норма времени составит: Нв = 19,8 x 1,06 = 21,0 мин.</td></tr>
<tr><td><a id="p100175"></a>1.</td><td>Контроль партии труб на установке РОТ-120</td><td>Размер труб:<br>Д x дельта = 60 x 6 мм<br>Длина труб в партии - 500 м</td><td><a href="#p100934">22, 4г</a></td><td>47,8</td></tr>
<tr><td><a id="p100176"></a>2.</td><td>Подготовительно-заключительное время</td><td></td><td><a href="#p101727">56</a></td><td>6% от Тшт</td></tr>
<tr><td colspan="5"><a id="p100177"></a>Норма времени составит: Нв = 47,8 x 1,06 = 50,7 мин.</td></tr>
<tr><td><a id="p100178"></a>1.</td><td>Установка листа краном</td><td>Масса листа 10743 кг<br>Перемещение листа на расстояние до 10 м</td><td><a href="#p101588">48, 19а</a></td><td>2,78</td></tr>
<tr><td><a id="p100179"></a>2.</td><td>Контроль листа на установке УЗУЛ</td><td>Размеры листа:<br>L x B x дельта = 8100 x 1700 x 100 мм</td><td><a href="#p101023">25, 3и</a></td><td>114</td></tr>
<tr><td></td><td colspan="3"><a id="p100180"></a>Итого</td><td>116,78</td></tr>
<tr><td><a id="p100181"></a>3.</td><td>Подготовительно-заключительное время</td><td></td><td><a href="#p101727">56</a></td><td>6% от Тшт</td></tr>
<tr><td colspan="5"><a id="p100182"></a>Норма времени составит: Нв = 116,78 x 1,06 = 123,79 мин.</td></tr>
</table>


<a id="p100183"></a>*Пример* 5. Капиллярный контроль.

<a id="p100184"></a>Исходные данные

1. <a id="p100185"></a>Проконтролировать поверхность детали методом цветной дефектоскопии.
2. <a id="p100186"></a>Площадь наружной поверхности детали - 7,0 кв. дм.
3. <a id="p100187"></a>Группа сложности контролируемой поверхности - II.
4. <a id="p100188"></a>Контролируемая деталь находится на производственном участке. Расстояние от лаборатории неразрушающих методов контроля до объекта контроля - 100 м.
5. <a id="p100189"></a>Работа выполняется в удобном для контроля положении.

<a id="p100190"></a>**РАСЧЕТ НОРМЫ ВРЕМЕНИ**


<table>
<colgroup><col width="6%"><col width="33%"><col width="31%"><col width="14%"><col width="16%"></colgroup>
<tr><td><a id="p100191"></a>N п/п</td><td>Наименование комплекса приемов</td><td>Факторы, влияющие на продолжительность комплекса приемов</td><td>Номер карты, позиции, индекс</td><td>Время Тшт, мин.</td></tr>
<tr><td><a id="p100192"></a>1.</td><td>Перемещение дефектоскописта к месту контроля и обратно</td><td>Груз до 10 кг<br>Расстояние - 100 м + 100 м</td><td><a href="#p101660">51, 2з</a></td><td>1,8 + 1,8 = 3,6</td></tr>
<tr><td><a id="p100193"></a>2.</td><td>Осмотр поверхности, подготовленной под контроль</td><td>Площадь осматриваемой поверхности - 70 кв. дм<br>Группа сложности поверхности - II</td><td><a href="#p101339">38, 4б</a></td><td>1,21</td></tr>
<tr><td><a id="p100194"></a>3.</td><td>Нанесение проникающей жидкости</td><td>Площадь покрытия - 70 кв. дм<br>Группа сложности - II</td><td><a href="#p101374">39, 12б</a></td><td>3,70</td></tr>
<tr><td><a id="p100195"></a>4.</td><td>Удаление проникающей жидкости</td><td>Площадь покрытия - 70 кв. дм<br>Группа сложности - II</td><td><a href="#p101406">40, 9б</a></td><td>1,39</td></tr>
<tr><td><a id="p100196"></a>5.</td><td>Нанесение проявляющей жидкости</td><td>Площадь покрытия - 70 кв. дм<br>Группа сложности - II</td><td><a href="#p101374">39, 12б</a></td><td>3,70</td></tr>
<tr><td><a id="p100197"></a>6.</td><td>Осмотр контролируемой поверхности</td><td>Площадь контроля - 70 кв. дм<br>Группа сложности - II</td><td><a href="#p101339">38, 4б</a></td><td>1,21</td></tr>
<tr><td><a id="p100198"></a>7.</td><td>Оформление результатов контроля</td><td>Количество знаков - 75</td><td><a href="#p101709">54, 1е</a></td><td>1,71</td></tr>
<tr><td colspan="4"><a id="p100199"></a>Итого</td><td>16,5</td></tr>
<tr><td><a id="p100200"></a>8.</td><td>Подготовительно-заключительное время</td><td></td><td><a href="#p101727">56</a></td><td>5,5% от Тшт</td></tr>
<tr><td colspan="5"><a id="p100201"></a>Норма времени составит: Нв = 16,5 x 1,055 = 17,4 мин.</td></tr>
</table>


<a id="p100202"></a>*Пример* 6. Магнитопорошковый контроль.

<a id="p100203"></a>Исходные данные

1. <a id="p100204"></a>Площадь контролируемой поверхности парогенератора - 0,6 кв. м.
2. <a id="p100205"></a>Контроль поверхности производится по участкам, размеры контролируемого участка 0,2 x 0,2 = 0,04 кв. м.
3. <a id="p100206"></a>Количество участков - 15.
4. <a id="p100207"></a>Группа сложности контролируемой поверхности - I.
5. <a id="p100208"></a>Контроль производится передвижным дефектоскопом в удобном для контроля положении.

<a id="p100209"></a>**РАСЧЕТ НОРМЫ ВРЕМЕНИ**


<table>
<colgroup><col width="6%"><col width="33%"><col width="31%"><col width="14%"><col width="16%"></colgroup>
<tr><td><a id="p100210"></a>N п/п</td><td>Наименование комплекса приемов</td><td>Факторы, влияющие на продолжительность комплекса приемов</td><td>Номер карты, позиции, индекс</td><td>Время Тшт, мин.</td></tr>
<tr><td><a id="p100211"></a>1.</td><td>Осмотр поверхности, подготовленной под контроль</td><td>Площадь контроля - 0,6 кв. м<br>Группа сложности - I</td><td><a href="#p101338">38, 3а</a></td><td>0,85</td></tr>
<tr><td><a id="p100212"></a>2.</td><td>Проведение магнитного контроля</td><td>Количество участков - 15<br>Размеры участка:<br>0,2 x 0,2 = 0,04 кв. м</td><td><a href="#p101210">30, 5д</a> <a href="#p101215">примечание 2</a></td><td>0,84 x 15 x 0,95 = 12,0</td></tr>
<tr><td><a id="p100213"></a>3.</td><td>Оформление результатов контроля</td><td>Количество знаков - 40</td><td><a href="#p101709">54, 1в</a></td><td>0,91</td></tr>
<tr><td colspan="4"><a id="p100214"></a>Итого</td><td>13,8</td></tr>
<tr><td><a id="p100215"></a>4.</td><td>Подготовительно-заключительное время</td><td></td><td><a href="#p101727">56</a></td><td>5,5% от Тшт</td></tr>
<tr><td colspan="5"><a id="p100216"></a>Норма времени составит: Нв = 13,8 x 1,055 = 14,5 мин.</td></tr>
</table>


<a id="p100217"></a>*Пример* 7. Газовый контроль.

<a id="p100218"></a>Исходные данные

1. <a id="p100219"></a>Проверить герметичность приварки труб на трубной доске теплообменника.
2. <a id="p100220"></a>Объем межтрубного пространства V = 17 куб. м.
3. <a id="p100221"></a>Наполнение газом производится до давления 0,4 МПа.
4. <a id="p100222"></a>Контроль производится течеискателем ПТИ-10.
5. <a id="p100223"></a>Работа выполняется в удобном для контроля положении.

<a id="p100224"></a>**РАСЧЕТ НОРМЫ ВРЕМЕНИ**


<table>
<colgroup><col width="6%"><col width="33%"><col width="31%"><col width="14%"><col width="16%"></colgroup>
<tr><td><a id="p100225"></a>N п/п</td><td>Наименование комплекса приемов</td><td>Факторы, влияющие на продолжительность комплекса приемов</td><td>Номер карты, позиции, индекс</td><td>Время Тшт, мин.</td></tr>
<tr><td><a id="p100226"></a>1.</td><td>Наполнить изделие газом</td><td>Объем наполнения - 17 куб. м<br>Давление газа - 0,4 МПа</td><td><a href="#p101459">42, 14а</a></td><td>54,4</td></tr>
<tr><td><a id="p100227"></a>2.</td><td>Проверка герметичности сварных соединений трубок с 2-х сторон</td><td>Количество трубок - 3450 шт.<br>Проверка гелиевым течеискателем</td><td><a href="#p101518">45, 1а</a></td><td>0,5 x 2 x 3450 = 3450</td></tr>
<tr><td><a id="p100228"></a>3.</td><td>Оформление результатов контроля</td><td>Количество знаков - 80</td><td><a href="#p101709">54, 1е</a></td><td>1,71</td></tr>
<tr><td colspan="4"><a id="p100229"></a>Итого</td><td>3506,11</td></tr>
<tr><td><a id="p100230"></a>4.</td><td>Подготовительно-заключительное время</td><td></td><td><a href="#p101727">56</a></td><td>5% от Тшт</td></tr>
<tr><td colspan="5"><a id="p100231"></a>Норма времени составит: Нв = 3506,11 x 1,05 = 3681,4 мин.</td></tr>
</table>


### 2. <a id="p100232"></a>ХАРАКТЕРИСТИКА ПРИМЕНЯЕМОГО ОБОРУДОВАНИЯ


<a id="p100233"></a>Нормативы времени предназначены для применения при нормировании работ, выполняемых на оборудовании отечественного и импортного производства. К числу распространенного оборудования, приспособлений, дефектоскопов, применяемых при выполнении неразрушающих методов контроля, относятся:

#### <a id="p100234"></a>2.1 При радиационном контроле:

- <a id="p100235"></a>рентгеновские аппараты типа РУП, РАП, МИРа;
- <a id="p100236"></a>бетатроны, микротроны, линейные ускорители;
- <a id="p100237"></a>гамма-дефектоскопы;
- <a id="p100238"></a>шкаф сушильный для сушки рентгеновских пленок;
- <a id="p100239"></a>емкости для проявления и фиксирования пленок;
- <a id="p100240"></a>негатоскопы;
- <a id="p100241"></a>часы сигнальные;
- <a id="p100242"></a>приспособления для удержания кассет на проверяемом изделии;
- <a id="p100243"></a>маркировочные знаки, эталоны чувствительности;
- <a id="p100244"></a>инструмент для разметки и маркировки;
- <a id="p100245"></a>номограммы для определения экспозиций;
- <a id="p100246"></a>рентгеновские пленки.

#### <a id="p100247"></a>2.2 При ультразвуковом контроле:


##### <a id="p100248"></a>2.2.1 Ручном ультразвуковом контроле:

- <a id="p100249"></a>ультразвуковые дефектоскопы типа ДУК-66П, УД2-12, УД-10П, УД-11ПУ, УД-11УА;
- <a id="p100250"></a>набор преобразователей с различными углами введения ультразвукового луча;
- <a id="p100251"></a>стандартные эталоны для проверки параметров преобразователей и настройки чувствительности;
- <a id="p100252"></a>приспособления для нанесения контактной смазки на поверхность контроля;
- <a id="p100253"></a>инструмент для разметки и маркировки.

##### <a id="p100254"></a>2.2.2 Механизированном ультразвуковом контроле:

- <a id="p100255"></a>ультразвуковые установки для контроля труб типа РОТ-50, РОТ-120, ДОН-2, РСК-500, УЗУЛ, УЗУЛ-2.

#### <a id="p100256"></a>2.3 При магнитном контроле:

- <a id="p100257"></a>дефектоскопы типа МД-10П, МДС-1,5, МДС-5, ПМД-70, МД-50П;
- <a id="p100258"></a>магнитный порошок;
- <a id="p100259"></a>инструмент для разметки и маркировки;
- <a id="p100260"></a>приспособления для рассеивания магнитного порошка.

#### <a id="p100261"></a>2.4 При капиллярной дефектоскопии:

- <a id="p100262"></a>наборы дефектоскопических материалов для проведения цветного, люминесцентного, люминесцентно-цветного, яркостного контроля.

#### <a id="p100263"></a>2.5 При газовом контроле:

- <a id="p100264"></a>течеискатели типа ПТИ-10, СТИ-11, ГТИ-6;
- <a id="p100265"></a>вакуумные насосы и др.


### 3. <a id="p100266"></a>ОРГАНИЗАЦИЯ ТРУДА


<a id="p100267"></a>Нормативы времени рассчитаны на организацию труда и рабочих мест, характерных для машиностроительных предприятий и объединений. При расчете норм данного сборника приняты следующие организационно-технические условия:
<a id="p100268"></a>3.1. Работа по контролю сварных соединений методом радиационной дефектоскопии производится в закрытых рентгеновских камерах и, как исключение, непосредственно на производственных участках. Рентгеновские камеры оснащены самоходными тележками с люнетами для кантования контролируемых изделий, механизированным управлением источником рентгеновского излучения.
<a id="p100269"></a>При проведении радиационного контроля должна быть обеспечена безопасность работ в соответствии с требованиями "Основных санитарных правил работы с радиоактивными веществами и другими источниками ионизирующих излучений", ОСП-72/87 N 4422-87, "Норм радиационной безопасности" НРБ-76/87 N 4392-87, Санитарных правил при проведении рентгеновской дефектоскопии N 2191, утвержденных Минздравом СССР.
<a id="p100270"></a>3.2. При ультразвуковом контроле должны соблюдаться требования "Санитарных норм и правил при работе с оборудованием, создающим ультразвук, передаваемый контактным путем на руки работающих" N 2282-80, утвержденных Минздравом СССР.
<a id="p100271"></a>3.3. Требования к защите от вредного воздействия постоянных магнитных полей соответствуют "Предельно допустимым уровням воздействия постоянных магнитных полей при работе с магнитными устройствами и магнитными материалами" N 1742-77, утвержденным Минздравом СССР.
<a id="p100272"></a>3.4. Требования к защите от ультрафиолетового излучения соответствуют "Гигиеническим требованиям к конструированию и эксплуатации установок с искусственными источниками ультрафиолетового излучения для люминесцентного контроля промышленных изделий" N 1854, утвержденным Минздравом СССР.
<a id="p100273"></a>3.5. Изделие, контролируемое неразрушающими методами контроля, перед предъявлением на контроль должно быть изготовлено в соответствии с технологической документацией и проконтролировано отделом технического контроля.
<a id="p100274"></a>3.6. Рабочее место дефектоскописта оснащено необходимым набором инструментов и приспособлений.
<a id="p100275"></a>3.7. При контроле крупногабаритных деталей, сборочных единиц, изделий должны применяться кантователи, мостики, подставки, лестницы, обеспечивающие доступ дефектоскописта к контролируемой поверхности.
<a id="p100276"></a>3.8. Рабочее место дефектоскописта должно быть защищено от светового излучения, исходящего от сварки.
<a id="p100277"></a>3.9. Уровень шума, чистота воздуха, освещение, температура воздуха должны соответствовать санитарным нормам и правилам.
<a id="p100278"></a>3.10. Получение дефектоскопистом задания, инструктажа и сдача работы производится на рабочем месте.
<a id="p100279"></a>3.11. Обработка рентгеновских пленок производится в фотокомнате, имеющей вентиляцию и неактиничное освещение.
<a id="p100280"></a>3.12. Установка и кантовка крупных деталей, сборочных единиц осуществляется рабочими цеха.
<a id="p100281"></a>3.13. К выполнению работ по неразрушающим методам контроля допускаются лица, прошедшие специальную подготовку, медосмотр, инструктаж по технике безопасности и сдавшие экзамен по специальности.
<a id="p100282"></a>3.14. Условия работы дефектоскопистов рентгено-, гаммаграфирования систематически проверяются на рабочих местах путем дозиметрического контроля специальными дозиметрами, рентгенометрами, радиометрами с целью определения надежной защиты и дозы облучения, получаемой работниками рентгеновских лабораторий в процессе работы.

<a id="p100283"></a>**СХЕМА ТИПОВОЙ ПЛАНИРОВКИ РАБОЧЕГО МЕСТА ДЕФЕКТОСКОПИСТА**
**РЕНТГЕНО-, ГАММАГРАФИРОВАНИЯ**

<a id="p101772"></a> ![3. Организация труда](https://i.bukva.ai/uM58E6hf/img_1.png) 

<a id="p100284"></a>1 - рентгеновская камера;
<a id="p100285"></a>2 - фотолаборатория;
<a id="p100286"></a>3 - шифровальная;
<a id="p100287"></a>4 - пультовая.

<a id="p100288"></a>**СХЕМА ТИПОВОЙ ПЛАНИРОВКИ РАБОЧЕГО МЕСТА ДЕФЕКТОСКОПИСТОВ**
**ПРИ КАПИЛЛЯРНОЙ ДЕФЕКТОСКОПИИ**

<a id="p100289"></a> ![3. Организация труда](https://i.bukva.ai/uM58E6hf/img_2.png) 

<a id="p101773"></a>1 - роликовый механизированный кантователь
<a id="p101774"></a>2 - контролируемая деталь
<a id="p101775"></a>3 - дефектоскопические материалы
<a id="p101776"></a>4 - лестница

<a id="p100290"></a>**СХЕМА ТИПОВОЙ ПЛАНИРОВКИ РАБОЧЕГО МЕСТА ДЕФЕКТОСКОПИСТОВ**
**УЛЬТРАЗВУКОВОГО КОНТРОЛЯ**

<a id="p101777"></a> ![3. Организация труда](https://i.bukva.ai/uM58E6hf/img_3.png) 

<a id="p100291"></a>1 - мостовой кран;
<a id="p100292"></a>2 - электрический щиток;
<a id="p100293"></a>3 - рабочий стол дефектоскописта;
<a id="p100294"></a>4 - шкаф для дефектоскопов, эталонов;
<a id="p100295"></a>5 - стеллаж для деталей;
<a id="p100296"></a>6 - стенд для настройки ультразвуковых дефектоскопов и проверки деталей;
<a id="p100297"></a>7 - место складирования деталей, прошедших ультразвуковой контроль;
<a id="p100298"></a>8 - изолятор брака.

<a id="p100299"></a>**СХЕМА ТИПОВОЙ ПЛАНИРОВКИ РАБОЧЕГО МЕСТА ДЕФЕКТОСКОПИСТА**
**ПО МАГНИТНОМУ КОНТРОЛЮ**

<a id="p101778"></a> ![3. Организация труда](https://i.bukva.ai/uM58E6hf/img_4.png) 

<a id="p100300"></a>1 - дефектоскоп передвижной (переносной);
<a id="p100301"></a>2 - контролируемая деталь;
<a id="p100302"></a>3 - лампа местного освещения;
<a id="p100303"></a>4 - дефектоскопические материалы;
<a id="p100304"></a>5 - место рабочего.

<a id="p100305"></a>**СХЕМА ТИПОВОЙ ПЛАНИРОВКИ РАБОЧЕГО МЕСТА ДЕФЕКТОСКОПИСТА**
**ПРИ ГАЗОВОМ КОНТРОЛЕ**

<a id="p101779"></a> ![3. Организация труда](https://i.bukva.ai/uM58E6hf/img_5.png) 

<a id="p100306"></a>1 - контролируемое изделие;
<a id="p100307"></a>2 - место рабочего;
<a id="p100308"></a>3 - соединительные шланги;
<a id="p100309"></a>4 - вакуумный насос;
<a id="p100310"></a>5 - течеискатель.


### 4. <a id="p100311"></a>НОРМАТИВНАЯ ЧАСТЬ


#### <a id="p100312"></a>4.1. Радиационный контроль


<table>
<colgroup><col width="5%"><col width="4%"><col width="28%"><col width="16%"><col width="5%"><col width="11%"><col width="16%"><col width="16%"></colgroup>
<tr><td colspan="5" rowspan="2"><a id="p100313"></a>Перемещение тележки с изделием в рентген-камеру и из камеры</td><td colspan="3">Радиационный контроль</td></tr>
<tr><td colspan="3">Карта 1</td></tr>
<tr><td colspan="8"><a id="p100314"></a>Содержание работы</td></tr>
<tr><td><a id="p100315"></a>1.</td><td colspan="7">Войти из пультовой в рентген-камеру. Открыть ворота рентген-камеры.</td></tr>
<tr><td><a id="p100316"></a>2.</td><td colspan="7">Переместить механизированную тележку с контролируемым изделием в рентген-камеру.</td></tr>
<tr><td><a id="p100317"></a>3.</td><td colspan="7">Закрыть ворота рентген-камеры.</td></tr>
<tr><td><a id="p100318"></a>4.</td><td colspan="7">По окончании радиационного контроля открыть ворота рентген-камеры, переместить механизированную тележку из камеры, закрыть ворота.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p100319"></a>N позиции</td><td rowspan="3">Длина перемещения тележки L, м, до</td><td colspan="5">Скорость перемещения тележки V, м/мин.</td></tr>
<tr><td>10</td><td colspan="2">15</td><td>20</td><td>25</td></tr>
<tr><td colspan="5">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p100320"></a>1</td><td>15</td><td>7,72</td><td colspan="2">6,25</td><td>5,38</td><td>4,80</td></tr>
<tr><td colspan="2"><a id="p100321"></a>2</td><td>20</td><td>8,60</td><td colspan="2">6,96</td><td>6,00</td><td>5,34</td></tr>
<tr><td colspan="2"><a id="p100322"></a>3</td><td>25</td><td>9,34</td><td colspan="2">7,56</td><td>6,51</td><td>5,80</td></tr>
<tr><td colspan="2"><a id="p100323"></a>4</td><td>30</td><td>10,0</td><td colspan="2">8,08</td><td>6,97</td><td>6,20</td></tr>
<tr><td colspan="3"><a id="p100324"></a>Индекс</td><td>а</td><td colspan="2">б</td><td>в</td><td>г</td></tr>
<tr><td colspan="8"><a id="p100325"></a>$\text{Т}_{\text{шт}} = 9,40\text{Ч} \frac{L^{0,37}}{V^{0,52}} .$</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="52%"><col width="21%"><col width="21%"></colgroup>
<tr><td colspan="2" rowspan="2"><a id="p100326"></a>Подготовка аппарата и изделия к просвечиванию</td><td colspan="2">Радиационный контроль</td></tr>
<tr><td>Карта 2</td><td>Лист 1</td></tr>
<tr><td colspan="4"><a id="p100327"></a>Содержание работы</td></tr>
<tr><td><a id="p100328"></a>1.</td><td colspan="3">Войти в рентген-камеру. Подойти к изделию, предназначенному для просвечивания.</td></tr>
<tr><td><a id="p100329"></a>2.</td><td colspan="3">Проверить внешним осмотром сварное соединение, подвергающееся просвечиванию.</td></tr>
<tr><td><a id="p100330"></a>3.</td><td colspan="3">Установить источник излучения против контролируемого участка в соответствии со схемой просвечивания, выдержав фокусное расстояние.</td></tr>
<tr><td><a id="p100331"></a>4.</td><td colspan="3">В соответствии с технической документацией набрать и установить шифр, эталоны чувствительности, ограничительные знаки, стрелу направления контроля рядом с просвечиваемым участком, кассету и закрепить на просвечиваемом участке.</td></tr>
<tr><td><a id="p100332"></a>5.</td><td colspan="3">Выйти из камеры в пультовую и закрыть дверь (отойти на безопасное расстояние к пульту управления при просвечивании изделий на производственном участке).</td></tr>
<tr><td><a id="p100333"></a>6.</td><td colspan="3">Установить режимы просвечивания и включить аппарат или ввести ампулу изотопа в рабочее положение.</td></tr>
<tr><td><a id="p100334"></a>7.</td><td colspan="3">Зафиксировать время экспозиции (время экспозиции дано в <a href="#p100353">картах 3</a> и <a href="#p100434">4</a>). Во время экспозиции подготовить и установить в кассету изменяемые цифры шифра. Выключить аппарат или ввести ампулу изотопа в положение хранения.</td></tr>
<tr><td><a id="p100335"></a>8.</td><td colspan="3">Выдержать паузу, открыть дверь, войти в камеру, снять кассету и шифр.</td></tr>
<tr><td><a id="p100336"></a>9.</td><td colspan="3">Переместить изделие и источник излучения на следующий просвечиваемый участок.</td></tr>
<tr><td><a id="p100337"></a>10.</td><td colspan="3">Повторить <a href="#p100328">операции 1</a>, <a href="#p100330">3</a>...<a href="#p100336">9</a> по количеству контролируемых участков.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="20%"><col width="14%"><col width="14%"><col width="15%"><col width="7%"><col width="8%"><col width="14%"></colgroup>
<tr><td colspan="5" rowspan="2"><a id="p100338"></a>Подготовка аппарата и изделия к просвечиванию</td><td colspan="4">Радиационный контроль</td></tr>
<tr><td colspan="2">Карта 2</td><td colspan="2">Лист 2</td></tr>
<tr><td><a id="p100339"></a>11.</td><td colspan="8">После просвечивания изделия кассеты отнести в фотокомнату для фотообработки.</td></tr>
<tr><td colspan="2" rowspan="4"><a id="p100340"></a>N позиции</td><td rowspan="4">Количество участков на сварных швах изделия, N, шт., до</td><td colspan="6">Источник излучения</td></tr>
<tr><td colspan="2">Рентген-аппараты</td><td colspan="3">Гамма-дефектоскопы</td><td rowspan="2">Бетатрон, линейный ускоритель, микротрон</td></tr>
<tr><td>просвечивание по одному участку</td><td>панорамное просвечивание</td><td>просвечивание по одному участку</td><td colspan="2">панорамное просвечивание</td></tr>
<tr><td colspan="5">Время на один снимок Тшт, мин.</td><td></td></tr>
<tr><td colspan="2"><a id="p100341"></a>1</td><td>2</td><td>6,10</td><td>6,27</td><td>6,63</td><td colspan="2">6,80</td><td>10,1</td></tr>
<tr><td colspan="2"><a id="p100342"></a>2</td><td>3</td><td>5,22</td><td>5,30</td><td>5,65</td><td colspan="2">5,75</td><td>8,30</td></tr>
<tr><td colspan="2"><a id="p100343"></a>3</td><td>4</td><td>4,68</td><td>4,68</td><td>5,12</td><td colspan="2">5,12</td><td>7,25</td></tr>
<tr><td colspan="2"><a id="p100344"></a>4</td><td>6</td><td>4,07</td><td>3,98</td><td>4,42</td><td colspan="2">4,33</td><td>5,92</td></tr>
<tr><td colspan="2"><a id="p100345"></a>5</td><td>8</td><td>3,71</td><td>3,53</td><td>4,07</td><td colspan="2">3,80</td><td>5,22</td></tr>
<tr><td colspan="2"><a id="p100346"></a>6</td><td>10</td><td>3,35</td><td>3,18</td><td>3,62</td><td colspan="2">3,45</td><td>4,68</td></tr>
<tr><td colspan="2"><a id="p100347"></a>7</td><td>12</td><td>3,18</td><td>2,92</td><td>3,45</td><td colspan="2">3,18</td><td>4,24</td></tr>
<tr><td colspan="2"><a id="p100348"></a>8</td><td>16</td><td>2,83</td><td>2,65</td><td>3,10</td><td colspan="2">2,92</td><td>3,71</td></tr>
<tr><td colspan="2"><a id="p100349"></a>9</td><td>20 и свыше</td><td>2,65</td><td>2,38</td><td>2,92</td><td colspan="2">2,57</td><td>3,35</td></tr>
<tr><td colspan="3"><a id="p100350"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td colspan="2">г</td><td>д</td></tr>
<tr><td colspan="9"><a id="p100352"></a><img src="https://i.bukva.ai/uM58E6hf/img_6.png" alt="формула"></td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="17%"><col width="29%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p100353"></a>Экспозиция при просвечивании рентгеновским аппаратом модели РУП-150/300-10</td><td colspan="5">Радиационный контроль</td></tr>
<tr><td colspan="3">Карта 3</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="5"><a id="p100354"></a>N позиции</td><td rowspan="5">Толщина сварного соединения, дельта, мм, до</td><td rowspan="5">Режим просвечивания<br>при силе тока<br>I = 10 мА<br>--------------------------<br>напряжение U, кВ,<br>до</td><td colspan="6">Тип пленки</td></tr>
<tr><td colspan="6">РТ-1</td></tr>
<tr><td colspan="6">Фокусное расстояние F, мм, до</td></tr>
<tr><td>1000</td><td>750</td><td>600</td><td>500</td><td>400</td><td>300</td></tr>
<tr><td colspan="6">Время на один снимок То, мин.</td></tr>
<tr><td><a id="p100355"></a>1</td><td>3</td><td>100</td><td>0,5</td><td>0,2</td><td>0,1</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100356"></a>2</td><td>6</td><td>100</td><td>0,8</td><td>0,6</td><td>0,4</td><td>0,3</td><td>0,2</td><td>-</td></tr>
<tr><td><a id="p100357"></a>3</td><td>8</td><td>105</td><td>1,5</td><td>1,0</td><td>0,7</td><td>0,5</td><td>0,3</td><td>0,2</td></tr>
<tr><td><a id="p100358"></a>4</td><td>10</td><td>110</td><td>1,9</td><td>1,2</td><td>0,8</td><td>0,5</td><td>0,4</td><td>0,2</td></tr>
<tr><td><a id="p100359"></a>5</td><td>12</td><td>120</td><td>2,0</td><td>1,3</td><td>0,8</td><td>0,6</td><td>0,4</td><td>0,2</td></tr>
<tr><td><a id="p100360"></a>6</td><td>14</td><td>130</td><td>2,1</td><td>1,4</td><td>0,9</td><td>0,6</td><td>0,4</td><td>0,2</td></tr>
<tr><td><a id="p100361"></a>7</td><td>16</td><td>145</td><td>2,2</td><td>1,5</td><td>1,0</td><td>0,7</td><td>0,4</td><td>0,2</td></tr>
<tr><td><a id="p100362"></a>8</td><td>20</td><td>150</td><td>3,6</td><td>2,4</td><td>1,6</td><td>1,1</td><td>0,7</td><td>0,4</td></tr>
<tr><td><a id="p100363"></a>9</td><td>22</td><td>150</td><td>5,1</td><td>3,1</td><td>1,9</td><td>1,4</td><td>0,9</td><td>0,5</td></tr>
<tr><td><a id="p100364"></a>10</td><td>25</td><td>160</td><td>6,0</td><td>4,0</td><td>2,6</td><td>1,8</td><td>1,2</td><td>0,7</td></tr>
<tr><td><a id="p100365"></a>11</td><td>28</td><td>170</td><td>7,5</td><td>4,8</td><td>3,1</td><td>2,2</td><td>1,4</td><td>0,8</td></tr>
<tr><td><a id="p100366"></a>12</td><td>30</td><td>180</td><td>7,6</td><td>4,9</td><td>3,2</td><td>2,2</td><td>1,4</td><td>0,8</td></tr>
<tr><td><a id="p100367"></a>13</td><td>33</td><td>190</td><td>8,8</td><td>5,6</td><td>3,6</td><td>2,5</td><td>1,6</td><td>0,9</td></tr>
<tr><td><a id="p100368"></a>14</td><td>36</td><td>190</td><td>11,1</td><td>7,0</td><td>4,4</td><td>3,0</td><td>1,9</td><td>1,0</td></tr>
<tr><td><a id="p100369"></a>15</td><td>38</td><td>200</td><td>11,3</td><td>7,1</td><td>4,5</td><td>3,2</td><td>2,0</td><td>1,1</td></tr>
<tr><td><a id="p100370"></a>16</td><td>40</td><td>200</td><td>14,4</td><td>9,3</td><td>6,0</td><td>4,1</td><td>2,7</td><td>1,5</td></tr>
<tr><td><a id="p100371"></a>17</td><td>42</td><td>210</td><td>16,2</td><td>10,3</td><td>6,6</td><td>4,6</td><td>2,9</td><td>1,5</td></tr>
<tr><td><a id="p100372"></a>18</td><td>46</td><td>220</td><td>19,0</td><td>12,2</td><td>7,8</td><td>5,4</td><td>3,5</td><td>1,9</td></tr>
<tr><td><a id="p100373"></a>19</td><td>50</td><td>230</td><td>22,3</td><td>14,2</td><td>9,1</td><td>6,3</td><td>4,0</td><td>2,3</td></tr>
<tr><td><a id="p100374"></a>20</td><td>56</td><td>240</td><td>28,8</td><td>18,3</td><td>11,6</td><td>8,1</td><td>5,2</td><td>2,6</td></tr>
<tr><td><a id="p100375"></a>21</td><td>60</td><td>250</td><td>34,7</td><td>22,3</td><td>14,3</td><td>9,9</td><td>6,3</td><td>5,6</td></tr>
<tr><td colspan="3"><a id="p100376"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="17%"><col width="29%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="7%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p100377"></a>Экспозиция при просвечивании рентгеновским аппаратом модели РУП-150/300-10</td><td colspan="5">Радиационный контроль</td></tr>
<tr><td colspan="3">Карта 3</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="5"><a id="p100378"></a>N позиции</td><td rowspan="5">Толщина сварного соединения, дельта, мм, до</td><td rowspan="5">Режим просвечивания<br>при силе тока<br>I = 10 мА<br>-------------------------<br>напряжение U, кВ,<br>до</td><td colspan="6">Тип пленки</td></tr>
<tr><td colspan="6">РТ-4М</td></tr>
<tr><td colspan="6">Фокусное расстояние F, мм, до</td></tr>
<tr><td>1000</td><td>750</td><td>600</td><td>500</td><td>400</td><td>300</td></tr>
<tr><td colspan="6">Время на один снимок То, мин.</td></tr>
<tr><td><a id="p100379"></a>22</td><td>3</td><td>100</td><td>1,6</td><td>1,0</td><td>0,7</td><td>0,5</td><td>0,3</td><td>0,2</td></tr>
<tr><td><a id="p100380"></a>23</td><td>6</td><td>100</td><td>4,7</td><td>3,0</td><td>1,9</td><td>1,4</td><td>0,9</td><td>0,5</td></tr>
<tr><td><a id="p100381"></a>24</td><td>8</td><td>105</td><td>7,9</td><td>5,5</td><td>3,2</td><td>2,3</td><td>1,4</td><td>0,8</td></tr>
<tr><td><a id="p100382"></a>25</td><td>10</td><td>110</td><td>9,5</td><td>6,1</td><td>3,9</td><td>2,7</td><td>1,7</td><td>1,0</td></tr>
<tr><td><a id="p100383"></a>26</td><td>12</td><td>120</td><td>9,8</td><td>6,3</td><td>4,0</td><td>2,8</td><td>1,8</td><td>1,0</td></tr>
<tr><td><a id="p100384"></a>27</td><td>14</td><td>130</td><td>11,1</td><td>7,1</td><td>4,5</td><td>3,2</td><td>2,0</td><td>1,1</td></tr>
<tr><td><a id="p100385"></a>28</td><td>16</td><td>145</td><td>11,9</td><td>7,6</td><td>4,9</td><td>3,4</td><td>2,2</td><td>1,2</td></tr>
<tr><td><a id="p100386"></a>29</td><td>20</td><td>150</td><td>19,0</td><td>12,2</td><td>7,8</td><td>5,4</td><td>3,5</td><td>1,9</td></tr>
<tr><td><a id="p100387"></a>30</td><td>22</td><td>150</td><td>23,8</td><td>15,2</td><td>10,0</td><td>6,8</td><td>4,3</td><td>2,4</td></tr>
<tr><td><a id="p100388"></a>31</td><td>25</td><td>160</td><td>31,7</td><td>20,2</td><td>13,0</td><td>9,0</td><td>5,8</td><td>3,2</td></tr>
<tr><td><a id="p100389"></a>32</td><td>28</td><td>170</td><td>39,3</td><td>24,3</td><td>15,6</td><td>10,8</td><td>6,9</td><td>4,0</td></tr>
<tr><td><a id="p100390"></a>33</td><td>30</td><td>180</td><td>28,8</td><td>24,8</td><td>16,9</td><td>11,0</td><td>7,0</td><td>4,0</td></tr>
<tr><td><a id="p100391"></a>34</td><td>33</td><td>190</td><td>44,4</td><td>28,4</td><td>18,1</td><td>12,6</td><td>8,1</td><td>5,7</td></tr>
<tr><td><a id="p100392"></a>35</td><td>36</td><td>190</td><td>55,4</td><td>35,5</td><td>22,7</td><td>15,8</td><td>10,1</td><td>5,7</td></tr>
<tr><td><a id="p100393"></a>36</td><td>38</td><td>200</td><td>-</td><td>-</td><td>22,7</td><td>15,8</td><td>10,1</td><td>5,7</td></tr>
<tr><td><a id="p100394"></a>37</td><td>40</td><td>200</td><td>-</td><td>-</td><td>29,8</td><td>20,7</td><td>13,3</td><td>7,5</td></tr>
<tr><td><a id="p100395"></a>38</td><td>42</td><td>210</td><td>-</td><td>-</td><td>-</td><td>23,0</td><td>14,7</td><td>8,3</td></tr>
<tr><td><a id="p100396"></a>39</td><td>46</td><td>220</td><td>-</td><td>-</td><td>-</td><td>27,0</td><td>17,3</td><td>9,7</td></tr>
<tr><td><a id="p100397"></a>40</td><td>50</td><td>230</td><td>-</td><td>-</td><td>-</td><td>31,5</td><td>20,1</td><td>11,3</td></tr>
<tr><td><a id="p100398"></a>41</td><td>56</td><td>240</td><td>-</td><td>-</td><td>-</td><td>-</td><td>25,9</td><td>14,6</td></tr>
<tr><td><a id="p100399"></a>42</td><td>60</td><td>250</td><td>-</td><td>-</td><td>-</td><td>-</td><td>31,7</td><td>17,8</td></tr>
<tr><td colspan="3"><a id="p100400"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="17%"><col width="29%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="7%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p100401"></a>Экспозиция при просвечивании рентгеновским аппаратом модели РУП-150/300-10</td><td colspan="5">Радиационный контроль</td></tr>
<tr><td colspan="3">Карта 3</td><td colspan="2">Лист 3</td></tr>
<tr><td rowspan="5"><a id="p100402"></a>N позиции</td><td rowspan="5">Толщина сварного соединения, дельта, мм, до</td><td rowspan="5">Режим просвечивания<br>при силе тока<br>I = 10 мА<br>--------------------------<br>напряжение U, кВ,<br>до</td><td colspan="6">Тип пленки</td></tr>
<tr><td colspan="6">РТ-5</td></tr>
<tr><td colspan="6">Фокусное расстояние F, мм, до</td></tr>
<tr><td>1000</td><td>750</td><td>600</td><td>500</td><td>400</td><td>300</td></tr>
<tr><td colspan="6">Время на один снимок То, мин.</td></tr>
<tr><td><a id="p100403"></a>43</td><td>3</td><td>100</td><td>2,6</td><td>1,7</td><td>1,1</td><td>0,8</td><td>0,5</td><td>0,3</td></tr>
<tr><td><a id="p100404"></a>44</td><td>6</td><td>100</td><td>7,9</td><td>5,1</td><td>3,2</td><td>2,3</td><td>1,4</td><td>0,8</td></tr>
<tr><td><a id="p100405"></a>45</td><td>8</td><td>105</td><td>13,2</td><td>8,5</td><td>5,4</td><td>3,8</td><td>2,4</td><td>1,4</td></tr>
<tr><td><a id="p100406"></a>46</td><td>10</td><td>110</td><td>15,8</td><td>10,1</td><td>6,5</td><td>4,5</td><td>2,9</td><td>1,6</td></tr>
<tr><td><a id="p100407"></a>47</td><td>12</td><td>120</td><td>16,3</td><td>10,4</td><td>6,7</td><td>4,7</td><td>3,0</td><td>1,7</td></tr>
<tr><td><a id="p100408"></a>48</td><td>14</td><td>130</td><td>18,5</td><td>11,8</td><td>7,6</td><td>5,3</td><td>3,4</td><td>1,9</td></tr>
<tr><td><a id="p100409"></a>49</td><td>16</td><td>145</td><td>19,8</td><td>12,6</td><td>8,1</td><td>5,6</td><td>3,6</td><td>2,0</td></tr>
<tr><td><a id="p100410"></a>50</td><td>20</td><td>150</td><td>31,7</td><td>20,2</td><td>13,0</td><td>9,0</td><td>5,8</td><td>3,2</td></tr>
<tr><td><a id="p100411"></a>51</td><td>22</td><td>150</td><td>39,6</td><td>25,4</td><td>16,2</td><td>11,3</td><td>7,2</td><td>4,1</td></tr>
<tr><td><a id="p100412"></a>52</td><td>25</td><td>160</td><td>52,8</td><td>33,8</td><td>21,6</td><td>15,0</td><td>9,6</td><td>5,4</td></tr>
<tr><td><a id="p100413"></a>53</td><td>28</td><td>170</td><td>-</td><td>-</td><td>25,9</td><td>16,0</td><td>11,5</td><td>6,5</td></tr>
<tr><td><a id="p100414"></a>54</td><td>30</td><td>180</td><td>-</td><td>-</td><td>26,5</td><td>18,4</td><td>11,8</td><td>6,6</td></tr>
<tr><td><a id="p100415"></a>55</td><td>33</td><td>190</td><td>-</td><td>-</td><td>30,2</td><td>21,0</td><td>13,4</td><td>7,6</td></tr>
<tr><td><a id="p100416"></a>56</td><td>36</td><td>190</td><td>-</td><td>-</td><td>-</td><td>26,3</td><td>16,8</td><td>9,5</td></tr>
<tr><td><a id="p100417"></a>57</td><td>38</td><td>200</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16,8</td><td>9,5</td></tr>
<tr><td><a id="p100418"></a>58</td><td>40</td><td>200</td><td>-</td><td>-</td><td>-</td><td>-</td><td>22,1</td><td>12,4</td></tr>
<tr><td><a id="p100419"></a>59</td><td>42</td><td>210</td><td>-</td><td>-</td><td>-</td><td>-</td><td>24,5</td><td>13,8</td></tr>
<tr><td><a id="p100420"></a>60</td><td>46</td><td>220</td><td>-</td><td>-</td><td>-</td><td>-</td><td>28,8</td><td>16,2</td></tr>
<tr><td><a id="p100421"></a>61</td><td>50</td><td>230</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>18,9</td></tr>
<tr><td><a id="p100422"></a>62</td><td>56</td><td>240</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>24,3</td></tr>
<tr><td><a id="p100423"></a>63</td><td>60</td><td>250</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>29,7</td></tr>
<tr><td colspan="3"><a id="p100424"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td></tr>
</table>


<table>
<colgroup><col width="64%"><col width="21%"><col width="15%"></colgroup>
<tr><td rowspan="2"><a id="p100425"></a>Экспозиция при просвечивании рентгеновским аппаратом модели РУП-150/300-10</td><td colspan="2">Радиационный контроль</td></tr>
<tr><td>Карта 3</td><td>Лист 4</td></tr>
<tr><td colspan="3"><a id="p100426"></a><a id="p100427"></a>Примечания: 1. В карте время экспозиции приведено для просвечивания изделий из стали при условии зарядки кассет - пленка между свинцовисто-оловянистыми фольгами толщиной 0,05 мм.<br>При использовании усиливающих экранов и других типов радиографических пленок ко времени по карте применять коэффициенты, приведенные в <a href="#p100565">карте 5</a>.</td></tr>
<tr><td colspan="3"><a id="p100428"></a>2. При просвечивании с фокусным расстоянием, отличным от фокусного расстояния, приведенного в карте, время экспозиции определять по формуле:</td></tr>
<tr><td colspan="3"><a id="p100429"></a>$\text{Т}_{\text{о}1} = \text{Т}_{\text{о}} \frac{F_{1}^{2}}{F^{2}} ,$</td></tr>
<tr><td colspan="3"><a id="p100430"></a><a id="p100431"></a>где:<br>F<sub>1</sub> - фактическое фокусное расстояние, на котором производится просвечивание, мм;<br>Tо - время экспозиции при фокусном расстоянии F, мм, взятом из карты.</td></tr>
<tr><td colspan="3"><a id="p100432"></a><a id="p100433"></a>3. В карте приведено основное время;<br>для определения штучного времени необходимо время по карте применять с коэффициентом 1,085.</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="17%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="5" rowspan="2"><a id="p100434"></a>Экспозиция при просвечивании гамма-дефектоскопами</td><td colspan="5">Радиационный контроль</td></tr>
<tr><td colspan="3">Карта 4</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="6"><a id="p100435"></a>N позиции</td><td rowspan="6">Толщина сварного соединения дельта, мм, до</td><td colspan="8">Модель - Гаммарид-192/120</td></tr>
<tr><td colspan="8">Изотоп - Иридий-192, мощность экспозиционной дозы излучения Мо на расстоянии 1 м - 3,85 x 10⁻⁶ Кл/(кг x с)</td></tr>
<tr><td colspan="8">Тип пленки - РТ-1</td></tr>
<tr><td colspan="8">Фокусное расстояние F, мм, до</td></tr>
<tr><td>800</td><td>700</td><td>600</td><td>500</td><td>400</td><td>300</td><td>200</td><td>100</td></tr>
<tr><td colspan="8">Время на один снимок То, мин.</td></tr>
<tr><td><a id="p100436"></a>1</td><td>5</td><td>6,96</td><td>6,38</td><td>5,40</td><td>3,76</td><td>2,59</td><td>1,41</td><td>0,48</td><td>0,17</td></tr>
<tr><td><a id="p100437"></a>2</td><td>10</td><td>10,5</td><td>9,22</td><td>6,72</td><td>4,68</td><td>3,17</td><td>1,75</td><td>0,77</td><td>0,20</td></tr>
<tr><td><a id="p100438"></a>3</td><td>15</td><td>14,6</td><td>11,0</td><td>8,21</td><td>5,71</td><td>3,65</td><td>2,04</td><td>0,81</td><td>0,23</td></tr>
<tr><td><a id="p100439"></a>4</td><td>20</td><td>17,7</td><td>13,4</td><td>9,36</td><td>6,48</td><td>4,32</td><td>2,40</td><td>1,34</td><td>0,26</td></tr>
<tr><td><a id="p100440"></a>5</td><td>25</td><td>21,8</td><td>17,0</td><td>12,2</td><td>8,40</td><td>5,52</td><td>3,07</td><td>1,46</td><td>0,36</td></tr>
<tr><td><a id="p100441"></a>6</td><td>30</td><td>27,8</td><td>21,8</td><td>15,8</td><td>10,5</td><td>7,03</td><td>3,94</td><td>1,45</td><td>0,43</td></tr>
<tr><td><a id="p100442"></a>7</td><td>35</td><td>35,0</td><td>27,8</td><td>20,4</td><td>13,9</td><td>8,88</td><td>4,97</td><td>2,18</td><td>0,55</td></tr>
<tr><td><a id="p100443"></a>8</td><td>40</td><td>46,8</td><td>35,0</td><td>24,9</td><td>17,7</td><td>11,7</td><td>6,48</td><td>2,71</td><td>0,72</td></tr>
<tr><td><a id="p100444"></a>9</td><td>45</td><td>58,5</td><td>45,4</td><td>33,6</td><td>23,0</td><td>14,6</td><td>8,21</td><td>3,65</td><td>0,93</td></tr>
<tr><td><a id="p100445"></a>10</td><td>50</td><td>76,0</td><td>58,5</td><td>41,0</td><td>29,3</td><td>18,9</td><td>10,5</td><td>4,68</td><td>1,17</td></tr>
<tr><td><a id="p100446"></a>11</td><td>55</td><td>96,7</td><td>74,6</td><td>55,7</td><td>38,1</td><td>24,2</td><td>13,6</td><td>6,02</td><td>1,51</td></tr>
<tr><td><a id="p100447"></a>12</td><td>60</td><td>-</td><td>95,0</td><td>70,0</td><td>46,8</td><td>30,7</td><td>17,7</td><td>7,68</td><td>1,89</td></tr>
<tr><td><a id="p100448"></a>13</td><td>65</td><td>-</td><td>-</td><td>90,7</td><td>61,4</td><td>39,6</td><td>22,3</td><td>10,0</td><td>2,49</td></tr>
<tr><td><a id="p100449"></a>14</td><td>70</td><td>-</td><td>-</td><td>-</td><td>79,0</td><td>52,8</td><td>28,3</td><td>12,9</td><td>3,17</td></tr>
<tr><td><a id="p100450"></a>15</td><td>75</td><td>-</td><td>-</td><td>-</td><td>102</td><td>65,8</td><td>38,1</td><td>16,3</td><td>4,03</td></tr>
<tr><td><a id="p100451"></a>16</td><td>80</td><td>-</td><td>-</td><td>-</td><td>-</td><td>83,5</td><td>47,2</td><td>20,7</td><td>5,21</td></tr>
<tr><td colspan="2"><a id="p100452"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="18%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p100453"></a>Экспозиция при просвечивании гамма-дефектоскопами</td><td colspan="4">Радиационный контроль</td></tr>
<tr><td colspan="2">Карта 4</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="6"><a id="p100454"></a>N позиции</td><td rowspan="6">Толщина сварного соединения дельта, мм, до</td><td colspan="8">Модель - Гаммарид-192/120</td></tr>
<tr><td colspan="8">Изотоп - Иридий-192, мощность экспозиционной дозы излучения Мо на расстоянии 1 м - 3,85 x 10⁻⁶ Кл/(кг x с)</td></tr>
<tr><td colspan="8">Тип пленки - РТ-4М</td></tr>
<tr><td colspan="8">Фокусное расстояние F, мм, до</td></tr>
<tr><td>800</td><td>700</td><td>600</td><td>500</td><td>400</td><td>300</td><td>200</td><td>100</td></tr>
<tr><td colspan="8">Время на один снимок То, мин.</td></tr>
<tr><td><a id="p100455"></a>17</td><td>5</td><td>29,0</td><td>26,6</td><td>22,5</td><td>15,7</td><td>10,8</td><td>5,9</td><td>2,0</td><td>0,72</td></tr>
<tr><td><a id="p100456"></a>18</td><td>10</td><td>44,0</td><td>38,4</td><td>28,0</td><td>19,5</td><td>13,2</td><td>7,3</td><td>3,2</td><td>0,85</td></tr>
<tr><td><a id="p100457"></a>19</td><td>15</td><td>61,0</td><td>46,0</td><td>34,2</td><td>23,8</td><td>15,2</td><td>8,5</td><td>3,8</td><td>0,97</td></tr>
<tr><td><a id="p100458"></a>20</td><td>20</td><td>74,0</td><td>56,0</td><td>39,0</td><td>27,0</td><td>18,0</td><td>10,0</td><td>5,6</td><td>1,1</td></tr>
<tr><td><a id="p100459"></a>21</td><td>25</td><td>91,0</td><td>71,0</td><td>51,0</td><td>35,0</td><td>23,0</td><td>12,8</td><td>6,1</td><td>1,5</td></tr>
<tr><td><a id="p100460"></a>22</td><td>30</td><td>116</td><td>91,0</td><td>66,0</td><td>44,0</td><td>29,3</td><td>16,4</td><td>7,3</td><td>1,8</td></tr>
<tr><td><a id="p100461"></a>23</td><td>35</td><td>-</td><td>116</td><td>85,0</td><td>58,0</td><td>37,0</td><td>20,7</td><td>9,1</td><td>2,3</td></tr>
<tr><td><a id="p100462"></a>24</td><td>40</td><td>-</td><td>-</td><td>104</td><td>74,0</td><td>48,8</td><td>27,0</td><td>11,3</td><td>3,0</td></tr>
<tr><td><a id="p100463"></a>25</td><td>45</td><td>-</td><td>-</td><td>-</td><td>96,0</td><td>61,0</td><td>34,2</td><td>15,2</td><td>3,9</td></tr>
<tr><td><a id="p100464"></a>26</td><td>50</td><td>-</td><td>-</td><td>-</td><td>122</td><td>79,0</td><td>44,0</td><td>19,5</td><td>4,9</td></tr>
<tr><td><a id="p100465"></a>27</td><td>55</td><td>-</td><td>-</td><td>-</td><td>-</td><td>101</td><td>57,0</td><td>25,1</td><td>6,3</td></tr>
<tr><td><a id="p100466"></a>28</td><td>60</td><td>-</td><td>-</td><td>-</td><td>-</td><td>128</td><td>74,0</td><td>32,0</td><td>7,9</td></tr>
<tr><td><a id="p100467"></a>29</td><td>65</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>93,0</td><td>42,0</td><td>10,4</td></tr>
<tr><td><a id="p100468"></a>30</td><td>70</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>118</td><td>54,0</td><td>13,2</td></tr>
<tr><td><a id="p100469"></a>31</td><td>75</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>68,0</td><td>16,8</td></tr>
<tr><td><a id="p100470"></a>32</td><td>80</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>86,6</td><td>21,7</td></tr>
<tr><td colspan="2"><a id="p100471"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="18%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p100472"></a>Экспозиция при просвечивании гамма-дефектоскопами</td><td colspan="4">Радиационный контроль</td></tr>
<tr><td colspan="2">Карта 4</td><td colspan="2">Лист 3</td></tr>
<tr><td rowspan="6"><a id="p100473"></a>N позиции</td><td rowspan="6">Толщина сварного соединения дельта, мм, до</td><td colspan="8">Модель - Гаммарид-192/120</td></tr>
<tr><td colspan="8">Изотоп - Иридий-192, мощность экспозиционной дозы излучения Мо на расстоянии 1 м - 3,85 x 10⁻⁶ Кл/(кг x с)</td></tr>
<tr><td colspan="8">Тип пленки - РТ-5</td></tr>
<tr><td colspan="8">Фокусное расстояние F, мм, до</td></tr>
<tr><td>800</td><td>700</td><td>600</td><td>500</td><td>400</td><td>300</td><td>200</td><td>100</td></tr>
<tr><td colspan="8">Время на один снимок То, мин.</td></tr>
<tr><td><a id="p100474"></a>33</td><td>5</td><td>48,1</td><td>44,1</td><td>37,3</td><td>26,0</td><td>17,9</td><td>9,79</td><td>3,32</td><td>1,19</td></tr>
<tr><td><a id="p100475"></a>34</td><td>10</td><td>73,0</td><td>63,7</td><td>46,4</td><td>32,3</td><td>21,9</td><td>12,1</td><td>5,31</td><td>1,41</td></tr>
<tr><td><a id="p100476"></a>35</td><td>15</td><td>101</td><td>76,3</td><td>56,7</td><td>39,5</td><td>25,2</td><td>14,1</td><td>6,31</td><td>1,61</td></tr>
<tr><td><a id="p100477"></a>36</td><td>20</td><td>123</td><td>92,9</td><td>64,7</td><td>44,8</td><td>29,8</td><td>16,6</td><td>9,29</td><td>1,83</td></tr>
<tr><td><a id="p100478"></a>37</td><td>25</td><td>151</td><td>117</td><td>84,6</td><td>58,1</td><td>38,1</td><td>21,2</td><td>10,1</td><td>2,49</td></tr>
<tr><td><a id="p100479"></a>38</td><td>30</td><td>-</td><td>151</td><td>109</td><td>73,0</td><td>48,6</td><td>27,2</td><td>12,1</td><td>2,99</td></tr>
<tr><td><a id="p100480"></a>39</td><td>35</td><td>-</td><td>-</td><td>141</td><td>96,2</td><td>61,4</td><td>34,3</td><td>15,1</td><td>3,82</td></tr>
<tr><td><a id="p100481"></a>40</td><td>40</td><td>-</td><td>-</td><td>-</td><td>123</td><td>81,0</td><td>44,8</td><td>18,7</td><td>4,98</td></tr>
<tr><td><a id="p100482"></a>41</td><td>45</td><td>-</td><td>-</td><td>-</td><td>159</td><td>101</td><td>56,2</td><td>25,2</td><td>6,47</td></tr>
<tr><td><a id="p100483"></a>42</td><td>50</td><td>-</td><td>-</td><td>-</td><td>-</td><td>131</td><td>73,0</td><td>32,3</td><td>8,13</td></tr>
<tr><td><a id="p100484"></a>43</td><td>55</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>94,6</td><td>41,6</td><td>10,4</td></tr>
<tr><td><a id="p100485"></a>44</td><td>60</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>123</td><td>53,1</td><td>13,1</td></tr>
<tr><td><a id="p100486"></a>45</td><td>65</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>154</td><td>69,7</td><td>17,2</td></tr>
<tr><td><a id="p100487"></a>46</td><td>70</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>89,6</td><td>21,9</td></tr>
<tr><td><a id="p100488"></a>47</td><td>75</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>112</td><td>27,8</td></tr>
<tr><td><a id="p100489"></a>48</td><td>80</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>144</td><td>36,0</td></tr>
<tr><td colspan="2"><a id="p100490"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="18%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p100491"></a>Экспозиция при просвечивании гамма-дефектоскопами</td><td colspan="4">Радиационный контроль</td></tr>
<tr><td colspan="2">Карта 4</td><td colspan="2">Лист 4</td></tr>
<tr><td rowspan="6"><a id="p100492"></a>N позиции</td><td rowspan="6">Толщина сварного соединения дельта, мм, до</td><td colspan="8">Модель - Гаммарид-192/120</td></tr>
<tr><td colspan="8">Изотоп - Иридий-192, мощность экспозиционной дозы излучения Мо на расстоянии 1 м - 3,85 x 10⁻⁶ Кл/(кг x с)</td></tr>
<tr><td colspan="8">Тип пленки - Д-4</td></tr>
<tr><td colspan="8">Фокусное расстояние F, мм, до</td></tr>
<tr><td>800</td><td>700</td><td>600</td><td>500</td><td>400</td><td>300</td><td>200</td><td>100</td></tr>
<tr><td colspan="8">Время на один снимок То, мин.</td></tr>
<tr><td><a id="p100493"></a>49</td><td>5</td><td>32,0</td><td>26,0</td><td>18,0</td><td>13,0</td><td>8,5</td><td>4,6</td><td>1,9</td><td>0,6</td></tr>
<tr><td><a id="p100494"></a>50</td><td>10</td><td>36,5</td><td>31,5</td><td>23,0</td><td>16,0</td><td>10,8</td><td>6,0</td><td>2,6</td><td>0,7</td></tr>
<tr><td><a id="p100495"></a>51</td><td>15</td><td>50,0</td><td>38,0</td><td>28,0</td><td>19,5</td><td>12,5</td><td>7,0</td><td>3,1</td><td>0,8</td></tr>
<tr><td><a id="p100496"></a>52</td><td>20</td><td>60,0</td><td>45,0</td><td>32,0</td><td>22,0</td><td>15,0</td><td>8,2</td><td>3,6</td><td>0,9</td></tr>
<tr><td><a id="p100497"></a>53</td><td>25</td><td>70,0</td><td>58,0</td><td>42,0</td><td>29,0</td><td>19,0</td><td>10,5</td><td>4,6</td><td>1,2</td></tr>
<tr><td><a id="p100498"></a>54</td><td>30</td><td>95,0</td><td>75,0</td><td>54,0</td><td>36,0</td><td>24,0</td><td>13,5</td><td>6,0</td><td>1,5</td></tr>
<tr><td><a id="p100499"></a>55</td><td>35</td><td>120</td><td>95,0</td><td>70,0</td><td>48,0</td><td>30,0</td><td>17,0</td><td>7,5</td><td>1,9</td></tr>
<tr><td><a id="p100500"></a>56</td><td>40</td><td>160</td><td>120</td><td>85,0</td><td>60,0</td><td>40,0</td><td>22,0</td><td>9,8</td><td>2,5</td></tr>
<tr><td><a id="p100501"></a>57</td><td>45</td><td>-</td><td>155</td><td>115</td><td>79,0</td><td>50,0</td><td>28,0</td><td>12,0</td><td>3,2</td></tr>
<tr><td><a id="p100502"></a>58</td><td>50</td><td>-</td><td>-</td><td>140</td><td>100</td><td>65,0</td><td>36,0</td><td>16,0</td><td>4,0</td></tr>
<tr><td><a id="p100503"></a>59</td><td>55</td><td>-</td><td>-</td><td>-</td><td>130</td><td>83,0</td><td>47,0</td><td>20,0</td><td>5,2</td></tr>
<tr><td><a id="p100504"></a>60</td><td>60</td><td>-</td><td>-</td><td>-</td><td>160</td><td>105</td><td>60,0</td><td>26,5</td><td>6,5</td></tr>
<tr><td><a id="p100505"></a>61</td><td>65</td><td>-</td><td>-</td><td>-</td><td>-</td><td>135</td><td>76,0</td><td>34,0</td><td>8,5</td></tr>
<tr><td><a id="p100506"></a>62</td><td>70</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>97,0</td><td>44,0</td><td>10,8</td></tr>
<tr><td><a id="p100507"></a>63</td><td>75</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>130</td><td>56,0</td><td>13,8</td></tr>
<tr><td><a id="p100508"></a>64</td><td>80</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>160</td><td>71,0</td><td>17,8</td></tr>
<tr><td colspan="2"><a id="p100509"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="18%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p100510"></a>Экспозиция при просвечивании гамма-дефектоскопами</td><td colspan="4">Радиационный контроль</td></tr>
<tr><td colspan="2">Карта 4</td><td colspan="2">Лист 5</td></tr>
<tr><td rowspan="5"><a id="p100511"></a>N позиции</td><td rowspan="5">Толщина сварного соединения дельта, мм, до</td><td colspan="8">Модель - Гаммарид-192/120<br>Изотоп - Иридий-192, мощность экспозиционной дозы излучения Мо на расстоянии 1 м - 3,85 x 10⁻⁶ Кл/(кг x с)</td></tr>
<tr><td colspan="8">Тип пленки - Д-7</td></tr>
<tr><td colspan="8">Фокусное расстояние F, мм, до</td></tr>
<tr><td>800</td><td>700</td><td>600</td><td>500</td><td>400</td><td>300</td><td>200</td><td>100</td></tr>
<tr><td colspan="8">Время на один снимок То, мин.</td></tr>
<tr><td><a id="p100512"></a>65</td><td>5</td><td>13,3</td><td>10,8</td><td>7,5</td><td>5,4</td><td>3,5</td><td>1,9</td><td>0,7</td><td>-</td></tr>
<tr><td><a id="p100513"></a>66</td><td>10</td><td>15,2</td><td>12,0</td><td>8,5</td><td>6,0</td><td>4,0</td><td>2,3</td><td>1,0</td><td>-</td></tr>
<tr><td><a id="p100514"></a>67</td><td>15</td><td>18,0</td><td>14,0</td><td>10,0</td><td>7,0</td><td>4,6</td><td>2,6</td><td>1,1</td><td>-</td></tr>
<tr><td><a id="p100515"></a>68</td><td>20</td><td>21,0</td><td>16,2</td><td>11,8</td><td>8,2</td><td>5,4</td><td>3,1</td><td>1,3</td><td>-</td></tr>
<tr><td><a id="p100516"></a>69</td><td>25</td><td>27,0</td><td>20,8</td><td>15,0</td><td>10,5</td><td>6,8</td><td>4,0</td><td>1,7</td><td>-</td></tr>
<tr><td><a id="p100517"></a>70</td><td>30</td><td>34,5</td><td>26,5</td><td>18,0</td><td>13,5</td><td>8,5</td><td>5,0</td><td>2,2</td><td>0,5</td></tr>
<tr><td><a id="p100518"></a>71</td><td>35</td><td>44,0</td><td>34,0</td><td>25,0</td><td>17,0</td><td>11,0</td><td>6,2</td><td>2,8</td><td>0,7</td></tr>
<tr><td><a id="p100519"></a>72</td><td>40</td><td>56,0</td><td>44,0</td><td>32,0</td><td>22,0</td><td>14,0</td><td>8,0</td><td>3,6</td><td>0,9</td></tr>
<tr><td><a id="p100520"></a>73</td><td>45</td><td>72,0</td><td>56,0</td><td>40,0</td><td>28,0</td><td>18,0</td><td>10,0</td><td>4,6</td><td>1,2</td></tr>
<tr><td><a id="p100521"></a>74</td><td>50</td><td>93,0</td><td>72,0</td><td>52,0</td><td>36,0</td><td>26,0</td><td>13,0</td><td>5,8</td><td>1,5</td></tr>
<tr><td><a id="p100522"></a>75</td><td>55</td><td>120</td><td>92,0</td><td>65,0</td><td>46,0</td><td>30,0</td><td>18,0</td><td>7,5</td><td>1,9</td></tr>
<tr><td><a id="p100523"></a>76</td><td>60</td><td>151</td><td>120</td><td>82,0</td><td>60,0</td><td>38,0</td><td>22,0</td><td>9,5</td><td>2,9</td></tr>
<tr><td><a id="p100524"></a>77</td><td>65</td><td>-</td><td>150</td><td>110</td><td>75,0</td><td>49,0</td><td>28,0</td><td>12,2</td><td>3,2</td></tr>
<tr><td><a id="p100525"></a>78</td><td>70</td><td>-</td><td>-</td><td>140</td><td>97,0</td><td>63,0</td><td>36,0</td><td>15,8</td><td>4,0</td></tr>
<tr><td><a id="p100526"></a>79</td><td>75</td><td>-</td><td>-</td><td>-</td><td>125</td><td>80,0</td><td>46,0</td><td>20,0</td><td>5,2</td></tr>
<tr><td><a id="p100527"></a>80</td><td>80</td><td>-</td><td>-</td><td>-</td><td>-</td><td>106</td><td>68,0</td><td>26,0</td><td>6,5</td></tr>
<tr><td colspan="2"><a id="p100528"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="18%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p100529"></a>Экспозиция при просвечивании гамма-дефектоскопами</td><td colspan="4">Радиационный контроль</td></tr>
<tr><td colspan="2">Карта 4</td><td colspan="2">Лист 6</td></tr>
<tr><td rowspan="7"><a id="p100530"></a>N позиции</td><td rowspan="7">Толщина сварного соединения дельта, мм, до</td><td colspan="9">Модель - Гаммарид-60/40</td></tr>
<tr><td colspan="9">Изотоп - Кобальт-60, мощность экспозиционной дозы излучения Мо на расстоянии 1 м - 3,1 x 10⁻⁵ Кл/(кг x с)</td></tr>
<tr><td colspan="9">Тип пленки</td></tr>
<tr><td colspan="3">РТ-5</td><td colspan="3">РТ-4М</td><td colspan="3">РТ-1</td></tr>
<tr><td colspan="9">Фокусное расстояние F, мм, до</td></tr>
<tr><td>1000</td><td>700</td><td>500</td><td>1000</td><td>700</td><td>500</td><td>1000</td><td>700</td><td>500</td></tr>
<tr><td colspan="9">Время на один снимок То, мин.</td></tr>
<tr><td><a id="p100531"></a>81</td><td>30</td><td>10,0</td><td>4,9</td><td>2,5</td><td>4,2</td><td>2,0</td><td>1,1</td><td>0,4</td><td>0,2</td><td>0,1</td></tr>
<tr><td><a id="p100532"></a>82</td><td>35</td><td>12,0</td><td>5,8</td><td>3,0</td><td>6,6</td><td>3,2</td><td>1,6</td><td>0,6</td><td>0,3</td><td>0,2</td></tr>
<tr><td><a id="p100533"></a>83</td><td>40</td><td>14,0</td><td>6,9</td><td>3,5</td><td>8,1</td><td>4,0</td><td>2,0</td><td>0,8</td><td>0,4</td><td>0,2</td></tr>
<tr><td><a id="p100534"></a>84</td><td>45</td><td>16,0</td><td>7,7</td><td>4,0</td><td>9,9</td><td>4,9</td><td>2,5</td><td>1,0</td><td>0,5</td><td>0,3</td></tr>
<tr><td><a id="p100535"></a>85</td><td>50</td><td>20,0</td><td>9,8</td><td>5,0</td><td>12,0</td><td>5,9</td><td>3,0</td><td>1,2</td><td>0,6</td><td>0,3</td></tr>
<tr><td><a id="p100536"></a>86</td><td>55</td><td>24,0</td><td>11,8</td><td>6,0</td><td>14,5</td><td>7,1</td><td>3,6</td><td>1,4</td><td>0,7</td><td>0,4</td></tr>
<tr><td><a id="p100537"></a>87</td><td>60</td><td>30,0</td><td>14,7</td><td>7,5</td><td>18,1</td><td>8,9</td><td>4,5</td><td>1,8</td><td>0,9</td><td>0,5</td></tr>
<tr><td><a id="p100538"></a>88</td><td>65</td><td>36,0</td><td>17,6</td><td>9,0</td><td>21,7</td><td>10,6</td><td>5,4</td><td>2,2</td><td>1,1</td><td>0,5</td></tr>
<tr><td><a id="p100539"></a>89</td><td>70</td><td>40,0</td><td>19,6</td><td>10,0</td><td>24,1</td><td>11,8</td><td>6,0</td><td>2,4</td><td>1,2</td><td>0,6</td></tr>
<tr><td><a id="p100540"></a>90</td><td>80</td><td>60,0</td><td>29,4</td><td>15,0</td><td>36,1</td><td>17,7</td><td>9,0</td><td>3,6</td><td>1,3</td><td>0,9</td></tr>
<tr><td><a id="p100541"></a>91</td><td>90</td><td>80,0</td><td>39,2</td><td>20,0</td><td>48,2</td><td>23,6</td><td>12,0</td><td>4,8</td><td>2,4</td><td>1,2</td></tr>
<tr><td><a id="p100542"></a>92</td><td>95</td><td>100</td><td>49,0</td><td>25,0</td><td>60,2</td><td>29,5</td><td>15,1</td><td>6,0</td><td>2,9</td><td>1,5</td></tr>
<tr><td><a id="p100543"></a>93</td><td>100</td><td>120</td><td>58,8</td><td>30,0</td><td>72,3</td><td>35,4</td><td>18,1</td><td>7,2</td><td>3,5</td><td>1,8</td></tr>
<tr><td><a id="p100544"></a>94</td><td>105</td><td>132</td><td>64,7</td><td>33,0</td><td>79,5</td><td>38,9</td><td>19,9</td><td>7,9</td><td>3,9</td><td>2,0</td></tr>
<tr><td><a id="p100545"></a>95</td><td>110</td><td>160</td><td>73,4</td><td>40,0</td><td>96,0</td><td>47,2</td><td>24,1</td><td>9,6</td><td>4,7</td><td>2,4</td></tr>
<tr><td><a id="p100546"></a>96</td><td>115</td><td>-</td><td>94,0</td><td>48,0</td><td>116</td><td>56,7</td><td>28,9</td><td>11,5</td><td>5,6</td><td>2,9</td></tr>
<tr><td><a id="p100547"></a>97</td><td>120</td><td>-</td><td>117</td><td>60,0</td><td>145</td><td>70,8</td><td>36,1</td><td>14,4</td><td>7,1</td><td>3,6</td></tr>
<tr><td><a id="p100548"></a>98</td><td>150</td><td>-</td><td>-</td><td>80,0</td><td>-</td><td>-</td><td>96,4</td><td>38,4</td><td>18,8</td><td>9,6</td></tr>
<tr><td><a id="p100549"></a>99</td><td>180</td><td>-</td><td>-</td><td>120</td><td>-</td><td>-</td><td>175</td><td>66,0</td><td>34,0</td><td>17,2</td></tr>
<tr><td><a id="p100550"></a>100</td><td>200</td><td>-</td><td>-</td><td>160</td><td>-</td><td>-</td><td>-</td><td>90,0</td><td>74,0</td><td>24,1</td></tr>
<tr><td colspan="2"><a id="p100551"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td></tr>
</table>


<table>
<colgroup><col width="68%"><col width="16%"><col width="16%"></colgroup>
<tr><td rowspan="2"><a id="p100552"></a>Экспозиция при просвечивании гамма-дефектоскопами</td><td colspan="2">Радиационный контроль</td></tr>
<tr><td>Карта 4</td><td>Лист 7</td></tr>
<tr><td colspan="3"><a id="p100553"></a><a id="p100554"></a>Примечания: 1. В карте время экспозиции приведено для просвечивания изделий из стали при условии зарядки кассет - пленка между свинцовисто-оловянистыми фольгами толщиной 0,1 - 0,5 мм.<br>При использовании усиливающих экранов и других типов пленок ко времени по карте применять коэффициенты, приведенные в <a href="#p100565">карте 5</a>.</td></tr>
<tr><td colspan="3"><a id="p100555"></a>2. При просвечивании с фокусным расстоянием, отличным от фокусного расстояния, приведенного в картах, время просвечивания определять по формуле:</td></tr>
<tr><td colspan="3"><a id="p100556"></a>$\text{Т}_{\text{о}1} = \text{Т}_{\text{о}} \frac{F_{1}^{2}}{F^{2}} ,$</td></tr>
<tr><td colspan="3"><a id="p100557"></a><a id="p100558"></a>где:<br>F<sub>1</sub> - фактическое фокусное расстояние, на котором производится просвечивание, мм;<br>Tо - время экспозиции при фокусном расстоянии F, мм, взятом из карты.</td></tr>
<tr><td colspan="3"><a id="p100559"></a>3. С изменением активности и мощности экспозиционной дозы излучения изотопа, при прочих равных условиях, время экспозиции определять по формуле:</td></tr>
<tr><td colspan="3"><a id="p100560"></a>$\text{Т}_{\text{о}1} = \frac{\text{Т}_{\text{о}}\text{ЧМ}_{\text{о}}}{\text{М}_{1}} ,$</td></tr>
<tr><td colspan="3"><a id="p100561"></a><a id="p100562"></a><a id="p100563"></a>где:<br>Tо - время экспозиции при мощности экспозиционной дозы излучения Mо, мин.;<br>Mо - максимальная (указанная в карте) мощность экспозиционной дозы излучения, Кл/(кг x с);<br>M<sub>1</sub> - мощность экспозиционной дозы излучения изотопа в данный момент, Кл/(кг x с).</td></tr>
<tr><td colspan="3"><a id="p100564"></a>4. В карте приведено основное время; для определения штучного времени время по карте применяется с коэффициентом 1,085.</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="26%"><col width="13%"><col width="13%"><col width="13%"><col width="13%"><col width="13%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p100565"></a>Переходные коэффициенты для различных радиографических пленок и усиливающих экранов</td><td colspan="3">Радиационный контроль</td></tr>
<tr><td colspan="3">Карта 5</td></tr>
<tr><td rowspan="2"><a id="p100566"></a>N позиции</td><td rowspan="2">Экран</td><td colspan="5">Значение переходных коэффициентов для пленок</td></tr>
<tr><td>РТ-1</td><td>РТ-2</td><td>РТ-3</td><td>РТ-4М</td><td>РТ-5</td></tr>
<tr><td><a id="p100567"></a>1</td><td>Без экрана</td><td>1,0</td><td>2,0</td><td>1,8</td><td>5,0</td><td>15,0</td></tr>
<tr><td><a id="p100568"></a>2</td><td>Свинцовый</td><td>0,5</td><td>1,0</td><td>0,9</td><td>2,5</td><td>7,5</td></tr>
<tr><td><a id="p100569"></a>3</td><td>Флюоресцентный "Стандарт"</td><td>0,75</td><td>0,15</td><td>0,6</td><td>1,5</td><td>7,0</td></tr>
<tr><td><a id="p100570"></a>4</td><td>СБ, УФДМ</td><td>0,2</td><td>0,09</td><td>0,35</td><td>0,85</td><td>4,0</td></tr>
<tr><td><a id="p100571"></a>5</td><td>УС</td><td>0,25</td><td>0,05</td><td>0,2</td><td>0,5</td><td>2,4</td></tr>
<tr><td><a id="p100572"></a>6</td><td>ВП-1</td><td>0,38</td><td>0,08</td><td>0,3</td><td>0,75</td><td>3,5</td></tr>
<tr><td><a id="p100573"></a>7</td><td>ВП-2</td><td>0,30</td><td>0,06</td><td>0,25</td><td>0,6</td><td>2,8</td></tr>
<tr><td><a id="p100574"></a>8</td><td>УФД</td><td>0,25</td><td>0,05</td><td>0,2</td><td>0,5</td><td>4,0</td></tr>
<tr><td colspan="7"><a id="p100575"></a>Примечания: 1. Значения переходных коэффициентов приведены для условий: оптическая плотность снимков Д = 1,5, энергия ионизирующего излучения Е = 50 кэВ (V = 80 кВ).</td></tr>
<tr><td colspan="7"><a id="p100576"></a>2. Значение переходного коэффициента равно отношению времени просвечивания при использовании пленки и экрана и времени просвечивания для пленки РТ-1 без экрана.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="55%"><col width="20%"><col width="20%"></colgroup>
<tr><td colspan="2" rowspan="2"><a id="p100577"></a>Рентгенотелевизионный контроль изделий через одну стенку</td><td colspan="2">Радиационный контроль</td></tr>
<tr><td>Карта 6</td><td>Лист 1</td></tr>
<tr><td colspan="4"><a id="p100578"></a>Содержание работы</td></tr>
<tr><td><a id="p100579"></a>1.</td><td colspan="3">Войти в камеру, открыть ворота.</td></tr>
<tr><td><a id="p100580"></a>2.</td><td colspan="3">Вкатить тележку с изделием (до телекамеры), установить экран чувствительности. Закрыть ворота, выйти из камеры. Выставить</td></tr>
<tr><td></td><td colspan="3"><a id="p100581"></a>электронно-оптический преобразователь (экран) по центру изделия. Переключить ход тележки с маршевой скорости на рабочую.</td></tr>
<tr><td><a id="p100582"></a>3.</td><td colspan="3">Включить источник излучения и настроить режим просвечивания на нужную мощность. Включить механизм перемещения тележки или вращения изделия. Отметить дефектные места. Проверить работу сигнализации через блокировку входной аварии рентген-камеры.</td></tr>
<tr><td><a id="p100583"></a>4.</td><td colspan="3">Выключить источник излучения и механизм перемещения (вращения) изделия.</td></tr>
<tr><td><a id="p100584"></a>5.</td><td colspan="3">Войти в камеру, открыть ворота, снять экран чувствительности, выкатить тележку.</td></tr>
<tr><td><a id="p100585"></a>6.</td><td colspan="3">Снять проверенное изделие и погрузить для контроля новое, вкатить тележку в камеру. Закрыть ворота. Выйти из камеры и т.д.</td></tr>
<tr><td><a id="p100586"></a>7.</td><td colspan="3">Оформить результаты контроля.</td></tr>
</table>


<table>
<colgroup><col width="11%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p100587"></a>Рентгенотелевизионный контроль изделий через одну стенку</td><td colspan="4">Радиационный контроль</td></tr>
<tr><td colspan="2">Карта 6</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100588"></a>N позиции</td><td colspan="10">Длина сварного соединения L, м, до</td></tr>
<tr><td>0,5</td><td>1,0</td><td>1,5</td><td>2,0</td><td>3,0</td><td>5,0</td><td>7,0</td><td>9,0</td><td>11,0</td><td>13,0</td></tr>
<tr><td colspan="10">Время Тшт, мин.</td></tr>
<tr><td><a id="p100589"></a>1</td><td>10,1</td><td>12,2</td><td>13,7</td><td>14,8</td><td>16,5</td><td>18,7</td><td>20,6</td><td>22,1</td><td>23,3</td><td>26,0</td></tr>
<tr><td><a id="p100590"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td></tr>
<tr><td colspan="11"><a id="p100591"></a>$\text{Т}_{\text{шт}} = 12,2\text{×}L^{0,27}.$</td></tr>
<tr><td colspan="11"><a id="p100592"></a>Примечание. Время в карте рассчитано на перемещение тележки с изделием со скоростью 0,5 м/мин. При увеличении скорости перемещения тележки время по карте применяется с коэффициентом 0,85.</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="58%"><col width="16%"><col width="19%"></colgroup>
<tr><td colspan="2" rowspan="2"><a id="p100593"></a>Механизированный рентгенотелевизионный контроль газовых баллонов через две стенки</td><td colspan="2">Радиационный контроль</td></tr>
<tr><td colspan="2">Карта 7</td></tr>
<tr><td><a id="p100594"></a>N позиции</td><td colspan="2">Содержание работы</td><td>Время Тшт, мин. на один баллон</td></tr>
<tr><td><a id="p100595"></a>1</td><td colspan="2">Включить телевизионную установку.<br>Включить подающий транспортер, переместить баллоны в рентгеновскую кабину.<br>Включить рентгеновский аппарат.<br>Вести наблюдение на телевизионном экране и отмечать дефекты краскоотметчиком.<br>После окончания контроля партии баллонов выключить источник излучения, телевизионную установку и подающий транспортер.<br>Оформить результаты контроля.</td><td>4,6</td></tr>
<tr><td colspan="4"><a id="p100596"></a>Примечание. Время в карте рассчитано на движение баллонов в рентгеновской кабине со скоростью 0,5 м/мин. При увеличении скорости движения баллонов время по карте применять с коэффициентом 0,85.</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="5%"><col width="52%"><col width="4%"><col width="16%"><col width="16%"></colgroup>
<tr><td colspan="3" rowspan="2"><a id="p100597"></a>Фотообработка пленок</td><td colspan="3">Радиационный контроль</td></tr>
<tr><td colspan="3">Карта 8</td></tr>
<tr><td rowspan="2"><a id="p100598"></a>N позиции</td><td colspan="3" rowspan="2">Содержание работы</td><td>Обработка пробного снимка</td><td>Обработка первого и последующего снимка</td></tr>
<tr><td colspan="2">Время на один снимок Тшт, мин.</td></tr>
<tr><td></td><td colspan="3"><a id="p100599"></a>I. Машинная обработка</td><td></td><td></td></tr>
<tr><td></td><td><a id="p100600"></a>1.</td><td colspan="2">Включить машину.</td><td></td><td></td></tr>
<tr><td></td><td><a id="p100601"></a>2.</td><td colspan="2">Разрядить кассету.</td><td></td><td></td></tr>
<tr><td><a id="p100602"></a>1</td><td>3.</td><td colspan="2">Вставить пленку в лентопротяжный механизм.</td><td>11,0</td><td>0,7</td></tr>
<tr><td></td><td><a id="p100603"></a>4.</td><td colspan="2">Вынуть пленки из накопителя.</td><td></td><td></td></tr>
<tr><td></td><td><a id="p100604"></a>5.</td><td colspan="2">Выключить машину.</td><td></td><td></td></tr>
<tr><td></td><td><a id="p100605"></a>6.</td><td colspan="2">Перезарядить кассету.</td><td></td><td></td></tr>
<tr><td></td><td colspan="3"><a id="p100606"></a>II. Ручная фотообработка в кюветах или баках-танках</td><td></td><td></td></tr>
<tr><td></td><td><a id="p100607"></a>1.</td><td colspan="2">Разрядить кассету.</td><td></td><td></td></tr>
<tr><td></td><td><a id="p100608"></a>2.</td><td colspan="2">Закрепить пленку в рамку, опустить в проявитель.</td><td></td><td></td></tr>
<tr><td></td><td><a id="p100609"></a>3.</td><td colspan="2">Проявить, учитывая время проявления, указанное на упаковке, до, мин.:</td><td></td><td></td></tr>
<tr><td><a id="p100610"></a>2</td><td></td><td colspan="2">3</td><td>23,0</td><td>2,2</td></tr>
<tr><td><a id="p100611"></a>3</td><td></td><td colspan="2">6</td><td></td><td>3,0</td></tr>
<tr><td><a id="p100612"></a>4</td><td></td><td colspan="2">8</td><td></td><td>3,2</td></tr>
<tr><td></td><td><a id="p100613"></a>4.</td><td colspan="2">Промыть пленку в воде и поместить в закрепитель.</td><td></td><td></td></tr>
<tr><td></td><td><a id="p100614"></a>5.</td><td colspan="2">Закрепить.</td><td></td><td></td></tr>
<tr><td></td><td><a id="p100615"></a>6.</td><td colspan="2">Промыть в уксусной воде и установить в кювет с проточной водой, промыть.</td><td></td><td></td></tr>
<tr><td></td><td><a id="p100616"></a>7.</td><td colspan="2">Вынуть рамки из кювета и просушить.</td><td></td><td></td></tr>
<tr><td></td><td><a id="p100617"></a>8.</td><td colspan="2">Снять снимки с рамки, сложить в пачки.</td><td></td><td></td></tr>
<tr><td rowspan="2"></td><td><a id="p100618"></a>9.</td><td colspan="2">Перезарядить кассету.</td><td></td><td></td></tr>
<tr><td colspan="3"><a id="p100619"></a>Индекс</td><td>а</td><td>б</td></tr>
<tr><td colspan="6"><a id="p100620"></a>Примечания: 1. Время в карте рассчитано на одновременную обработку до 16 пленок.</td></tr>
<tr><td colspan="6"><a id="p100621"></a>2. Работа производится в затемненном помещении при неактиничном освещении.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="29%"><col width="25%"><col width="12%"><col width="12%"><col width="12%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p100622"></a>Резка пленок</td><td colspan="3">Радиационный контроль</td></tr>
<tr><td colspan="3">Карта 9</td></tr>
<tr><td colspan="7"><a id="p100623"></a>Содержание работы</td></tr>
<tr><td><a id="p100624"></a>1.</td><td colspan="6">Получить пачки рентгеновской пленки.</td></tr>
<tr><td><a id="p100625"></a>2.</td><td colspan="6">Разрезать рентгеновские пленки на заданный размер (формат).</td></tr>
<tr><td><a id="p100626"></a>3.</td><td colspan="6">Скомплектовать пленки по размерам (форматам) и завернуть в черную бумагу.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p100627"></a>N позиции</td><td rowspan="3">Способ резки пленок</td><td rowspan="3">Количество пленок из листа, шт., до</td><td colspan="3">Резка пленок одновременно, шт.</td></tr>
<tr><td>1</td><td>2</td><td>3</td></tr>
<tr><td colspan="3">Время на одну пленку Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p100628"></a>1</td><td rowspan="2">Ручными ножницами</td><td>2</td><td>0,30</td><td>0,23</td><td>0,20</td></tr>
<tr><td colspan="2"><a id="p100629"></a>2</td><td>Свыше 2</td><td>0,17</td><td>0,13</td><td>0,11</td></tr>
<tr><td colspan="2"><a id="p100630"></a>3</td><td rowspan="2">Рычажными ножницами</td><td>2</td><td>0,25</td><td>0,20</td><td>0,16</td></tr>
<tr><td colspan="2"><a id="p100631"></a>4</td><td>Свыше 2</td><td>0,15</td><td>0,12</td><td>0,10</td></tr>
<tr><td colspan="7"><a id="p100632"></a>Примечание. Работа выполняется в затемненном помещении при неактиничном освещении.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="29%"><col width="21%"><col width="20%"><col width="20%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p100633"></a>Подготовка документации к расшифровке и расшифровка снимков</td><td colspan="2">Радиационный контроль</td></tr>
<tr><td colspan="2">Карта 10</td></tr>
<tr><td colspan="6"><a id="p100634"></a>Содержание работы</td></tr>
<tr><td><a id="p100635"></a>1.</td><td colspan="5">Взять снимки из фотокомнаты.</td></tr>
<tr><td><a id="p100636"></a>2.</td><td colspan="5">Записать в журнал учета и карту контроля наименование изделия, шифр заказа, номер шва и участков.</td></tr>
<tr><td><a id="p100637"></a>3.</td><td colspan="5">Включить негатоскоп и расшифровать снимки.</td></tr>
<tr><td><a id="p100638"></a>4.</td><td colspan="5">Написать специальным карандашом номера снимков и очертить дефектные участки.</td></tr>
<tr><td><a id="p100639"></a>5.</td><td colspan="5">Записать результаты контроля в журнал и карту контроля.</td></tr>
<tr><td><a id="p100640"></a>6.</td><td colspan="5">Скомплектовать бездефектные снимки по заказам изделий и порядку номеров.</td></tr>
<tr><td><a id="p100641"></a>7.</td><td colspan="5">Связать в пачки, написать номера изделий и заказа.</td></tr>
<tr><td><a id="p100642"></a>8.</td><td colspan="5">Передать пленки с дефектами для отметки брака.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p100643"></a>N позиции</td><td rowspan="3">Длина просвечиваемого участка L, мм, до</td><td colspan="3">Количество просвечиваемых участков на изделии N, шт., до</td></tr>
<tr><td>5</td><td>10</td><td>Свыше 10</td></tr>
<tr><td colspan="3">Время на один снимок Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p100644"></a>1</td><td>60</td><td>1,03</td><td>0,91</td><td>0,85</td></tr>
<tr><td colspan="2"><a id="p100645"></a>2</td><td>100</td><td>1,27</td><td>1,13</td><td>1,06</td></tr>
<tr><td colspan="2"><a id="p100646"></a>3</td><td>150</td><td>1,51</td><td>1,33</td><td>1,25</td></tr>
<tr><td colspan="2"><a id="p100647"></a>4</td><td>200</td><td>1,70</td><td>1,51</td><td>1,45</td></tr>
<tr><td colspan="2"><a id="p100648"></a>5</td><td>250</td><td>1,87</td><td>1,66</td><td>1,55</td></tr>
<tr><td colspan="2"><a id="p100649"></a>6</td><td>300</td><td>2,02</td><td>1,80</td><td>1,68</td></tr>
<tr><td colspan="2"><a id="p100650"></a>7</td><td>400</td><td>2,38</td><td>2,02</td><td>1,90</td></tr>
<tr><td colspan="3"><a id="p100651"></a>Индекс</td><td>а</td><td>б</td><td>в</td></tr>
<tr><td colspan="6"><a id="p100652"></a>$\text{Т}_{\text{шт}} = 0,246 \frac{L^{0,42}}{N^{0,18}} .$</td></tr>
<tr><td colspan="6"><a id="p100653"></a>Примечание. При расшифровке снимков ответственных изделий, состоящих из двух пленок, время по карте применяется с коэффициентом 1,5.</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="45%"><col width="11%"><col width="35%"></colgroup>
<tr><td colspan="3" rowspan="2"><a id="p100654"></a>Приготовление фотообрабатывающих растворов</td><td>Радиационный контроль</td></tr>
<tr><td>Карта 11</td></tr>
<tr><td colspan="4"><a id="p100655"></a>Содержание работы</td></tr>
<tr><td colspan="4"><a id="p100656"></a>Приготовить растворы с соблюдением инструкции и дозировки, рекомендуемой фабрикой, выпускающей рентгеновские пленки.</td></tr>
<tr><td><a id="p100657"></a>N позиции</td><td>Вид раствора</td><td colspan="2">Время на 1 литр раствора, Тшт, мин.</td></tr>
<tr><td><a id="p100658"></a>1</td><td>Проявляющий</td><td colspan="2">2,0</td></tr>
<tr><td><a id="p100659"></a>2</td><td>Закрепляющий</td><td colspan="2">2,0</td></tr>
<tr><td><a id="p100660"></a>3</td><td>Промывочный</td><td colspan="2">0,3</td></tr>
<tr><td colspan="2"><a id="p100661"></a>Итого</td><td colspan="2">4,3</td></tr>
<tr><td colspan="4"><a id="p100662"></a>Примечания: 1. В одном литре проявляющего, закрепляющего и промывочного раствора обрабатывается 1,0 кв. м пленки.</td></tr>
<tr><td colspan="4"><a id="p100663"></a>2. Время на приготовление фотообрабатывающих растворов на изделие:</td></tr>
<tr><td colspan="4"><a id="p100664"></a>$\text{Т}_{\text{шт}} = \sum f\text{Ч}4,3.$</td></tr>
<tr><td colspan="4"><a id="p100665"></a>где $\sum f$ - сумма площадей всех экспонированных пленок на изделие, кв. м.</td></tr>
<tr><td colspan="4"><a id="p100666"></a>3. Время на транспортировку составляющих компонентов со склада брать по <a href="#p101657">карте 51</a>.</td></tr>
<tr><td colspan="4"><a id="p100667"></a>4. Время на проверку фотообрабатывающих растворов брать 10 мин.</td></tr>
<tr><td colspan="4"><a id="p100668"></a>5. При приготовлении фотообрабатывающих растворов из стандартных расфасованных проявителей и закрепителей время по карте применяется с коэффициентом 0,5.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="44%"><col width="11%"><col width="12%"><col width="23%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p100669"></a>Отметка мест брака (дефектов)</td><td colspan="2">Радиационный контроль</td></tr>
<tr><td colspan="2">Карта 12</td></tr>
<tr><td colspan="6"><a id="p100670"></a>Содержание работы</td></tr>
<tr><td><a id="p100671"></a>1.</td><td colspan="5">Взять снимки с отмеченными на них дефектами шва.</td></tr>
<tr><td><a id="p100672"></a>2.</td><td colspan="5">Найти и отметить на изделии мелом дефектные участки.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p100673"></a>N позиции</td><td rowspan="3">Доступность отметки мест дефектов</td><td colspan="3">Отметка мест брака</td></tr>
<tr><td colspan="2">без указания глубины залегания дефекта</td><td>с указанием глубины залегания дефекта</td></tr>
<tr><td colspan="3">Время на один снимок, Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p100674"></a>1</td><td>На уровне пола до поднятой руки</td><td colspan="2">1,8</td><td>2,3</td></tr>
<tr><td colspan="2"><a id="p100675"></a>2</td><td>С применением стремянок, лестниц</td><td colspan="2">3,6</td><td>4,6</td></tr>
<tr><td colspan="3"><a id="p100676"></a>Индекс</td><td colspan="2">а</td><td>б</td></tr>
</table>


#### <a id="p100677"></a>4.2. Ультразвуковой контроль


<table>
<colgroup><col width="5%"><col width="4%"><col width="14%"><col width="13%"><col width="12%"><col width="15%"><col width="18%"><col width="6%"><col width="13%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p100678"></a>Прозвучивание стыковых сварных соединений без выявления и оценки дефектов</td><td colspan="3">Ультразвуковой контроль</td></tr>
<tr><td>Карта 13</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="9"><a id="p100679"></a>Содержание работы</td></tr>
<tr><td><a id="p100680"></a>1.</td><td colspan="8">Осмотреть поверхность в зоне перемещения преобразователя на отсутствие пыли, грязи, окалины, забоин и крупных неровностей.</td></tr>
<tr><td><a id="p100681"></a>2.</td><td colspan="8">Наметить зону перемещения преобразователя.</td></tr>
<tr><td><a id="p100682"></a>3.</td><td colspan="8">Нанести контактную смазку.</td></tr>
<tr><td><a id="p100683"></a>4.</td><td colspan="8">Взять преобразователь. Прозвучить сварной шов, применяя рекомендуемые параметры прозвучивания.</td></tr>
<tr><td><a id="p100684"></a>5.</td><td colspan="8">Отложить преобразователь.</td></tr>
<tr><td colspan="2" rowspan="2"><a id="p100685"></a>N позиции</td><td rowspan="2">Толщина металла дельта, мм, до</td><td colspan="5">Параметры прозвучивания</td><td rowspan="2">Время прозвучивания одного метра Тшт, мин.</td></tr>
<tr><td>угол призмы преобразователя, град.</td><td>рабочая частота, МГц</td><td>радиус преобразователя (шаг сканирования t0)</td><td colspan="2">способ прозвучивания</td></tr>
<tr><td colspan="2"><a id="p100686"></a>1</td><td>10</td><td>55, 53</td><td rowspan="2">5,0</td><td rowspan="2">4</td><td colspan="2" rowspan="13">Прямым и однократно отраженным лучом с двух сторон шва или прямым лучом с двух сторон шва с двух поверхностей (4 направления сканирования)</td><td>5,19</td></tr>
<tr><td colspan="2"><a id="p100687"></a>2</td><td>12</td><td>53, 50</td><td>5,75</td></tr>
<tr><td colspan="2"><a id="p100688"></a>3</td><td>14</td><td rowspan="8">50</td><td rowspan="11">2,5</td><td rowspan="11">6</td><td>6,26</td></tr>
<tr><td colspan="2"><a id="p100689"></a>4</td><td>16</td><td>6,75</td></tr>
<tr><td colspan="2"><a id="p100690"></a>5</td><td>18</td><td>7,22</td></tr>
<tr><td colspan="2"><a id="p100691"></a>6</td><td>20</td><td>7,65</td></tr>
<tr><td colspan="2"><a id="p100692"></a>7</td><td>22</td><td>8,08</td></tr>
<tr><td colspan="2"><a id="p100693"></a>8</td><td>24</td><td>8,48</td></tr>
<tr><td colspan="2"><a id="p100694"></a>9</td><td>26</td><td>8,87</td></tr>
<tr><td colspan="2"><a id="p100695"></a>10</td><td>28</td><td>9,24</td></tr>
<tr><td colspan="2"><a id="p100696"></a>11</td><td>30</td><td rowspan="4">50, 40</td><td>9,61</td></tr>
<tr><td colspan="2"><a id="p100697"></a>12</td><td>35</td><td>10,5</td></tr>
<tr><td colspan="2"><a id="p100698"></a>13</td><td>40</td><td>11,3</td></tr>
<tr><td colspan="2"><a id="p100699"></a>14</td><td>50</td><td>1,8</td><td>9</td><td colspan="2"></td><td>10,0</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="13%"><col width="14%"><col width="12%"><col width="15%"><col width="19%"><col width="4%"><col width="13%"></colgroup>
<tr><td colspan="5" rowspan="2"><a id="p100700"></a>Прозвучивание стыковых сварных соединений без выявления и оценки дефектов</td><td colspan="3">Ультразвуковой контроль</td></tr>
<tr><td>Карта 13</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="2"><a id="p100701"></a>N позиции</td><td rowspan="2">Толщина металла дельта, мм, до</td><td colspan="5">Параметры прозвучивания</td><td rowspan="2">Время прозвучивания одного метра Тшт, мин.</td></tr>
<tr><td>угол призмы преобразователя, град.</td><td>рабочая частота, МГц</td><td>радиус преобразователя (шаг сканирования t0)</td><td colspan="2">способ прозвучивания</td></tr>
<tr><td><a id="p100702"></a>15</td><td>60</td><td>50, 40, 30</td><td rowspan="14">1,8</td><td rowspan="14">9</td><td colspan="2" rowspan="14">Прямым лучом с четырех сторон шва и дополнительно в одном направлении на выявление поперечно ориентированных дефектов (5 направлений прозвучивания)</td><td>11,7</td></tr>
<tr><td><a id="p100703"></a>16</td><td>70</td><td rowspan="6">40, 30</td><td>13,4</td></tr>
<tr><td><a id="p100704"></a>17</td><td>80</td><td>15,0</td></tr>
<tr><td><a id="p100705"></a>18</td><td>90</td><td>16,6</td></tr>
<tr><td><a id="p100706"></a>19</td><td>100</td><td>18,2</td></tr>
<tr><td><a id="p100707"></a>20</td><td>120</td><td>21,4</td></tr>
<tr><td><a id="p100708"></a>21</td><td>140</td><td>24,5</td></tr>
<tr><td><a id="p100709"></a>22</td><td>160</td><td rowspan="7">40, 53</td><td>27,5</td></tr>
<tr><td><a id="p100710"></a>23</td><td>180</td><td>30,5</td></tr>
<tr><td><a id="p100711"></a>24</td><td>200</td><td>33,4</td></tr>
<tr><td><a id="p100712"></a>25</td><td>250</td><td>40,6</td></tr>
<tr><td><a id="p100713"></a>26</td><td>300</td><td>47,5</td></tr>
<tr><td><a id="p100714"></a>27</td><td>350</td><td>54,4</td></tr>
<tr><td><a id="p100715"></a>28</td><td>400</td><td>61,0</td></tr>
<tr><td colspan="8"><a id="p100716"></a>Тшт = 1,43 x дельта0,56 - <a href="#p100686">поз. 1</a>...<a href="#p100698">13</a>;</td></tr>
<tr><td colspan="8"><a id="p100717"></a>Тшт = 0,333 x дельта0,87 - <a href="#p100699">поз. 14</a>...<a href="#p100715">28</a>.</td></tr>
<tr><td colspan="8"><a id="p100718"></a>Примечания: 1. При прозвучивании сварных швов с шагом сканирования, отличающимся от предусмотренного в карте, время пересчитывать по формуле:</td></tr>
<tr><td colspan="8"><a id="p100719"></a>$\text{Т}_{\text{шт}1} = \text{Т}_{\text{шт}} \frac{t_{0}}{t_{1}} ,$</td></tr>
<tr><td colspan="8"><a id="p100720"></a>где Тшт - время по карте при сканировании с шагом t0, мин.;</td></tr>
</table>


<table>
<colgroup><col width="63%"><col width="18%"><col width="18%"></colgroup>
<tr><td rowspan="2"><a id="p100721"></a>Прозвучивание стыковых сварных соединений без выявления и оценки дефектов</td><td colspan="2">Ультразвуковой контроль</td></tr>
<tr><td>Карта 13</td><td>Лист 3</td></tr>
<tr><td colspan="3"><a id="p100722"></a><a id="p100723"></a>t<sub>0</sub> - шаг сканирования, предусмотренный в карте, мм;<br>t1 - фактический шаг сканирования, мм.</td></tr>
<tr><td colspan="3"><a id="p100724"></a>2. Нормативы времени разработаны при условии прозвучивания сварных швов без валика усиления. При прозвучивании сварных швов с валиком усиления время по карте применяется с коэффициентом 1,2.</td></tr>
<tr><td colspan="3"><a id="p100725"></a>3. Прозвучивание основного металла околошовной зоны нормировать по <a href="#p100798">карте 16</a>.</td></tr>
<tr><td colspan="3"><a id="p100726"></a>4. При контроле сварных соединений трубопроводов на подкладных кольцах и замковых соединений донышек время по карте применяется с коэффициентом 1,2.</td></tr>
<tr><td colspan="3"><a id="p100727"></a>5. При контроле сварных соединений больших толщин (более 100 - 150 мм) по слоям приведенное нормативное время применяется с коэффициентом 1,2.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="13%"><col width="14%"><col width="12%"><col width="15%"><col width="18%"><col width="5%"><col width="14%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p100728"></a>Прозвучивание угловых и тавровых сварных соединений без выявления и оценки дефектов</td><td colspan="3">Ультразвуковой контроль</td></tr>
<tr><td>Карта 14</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="9"><a id="p100729"></a>Содержание работы</td></tr>
<tr><td><a id="p100730"></a>1.</td><td colspan="8">Осмотреть поверхность в зоне перемещения преобразователя на отсутствие пыли, грязи, окалины, забоин и крупных неровностей.</td></tr>
<tr><td><a id="p100731"></a>2.</td><td colspan="8">Наметить зону перемещения преобразователя.</td></tr>
<tr><td><a id="p100732"></a>3.</td><td colspan="8">Нанести контактную смазку.</td></tr>
<tr><td><a id="p100733"></a>4.</td><td colspan="8">Взять преобразователь. Прозвучить сварной шов, применяя рекомендуемые параметры прозвучивания.</td></tr>
<tr><td><a id="p100734"></a>5.</td><td colspan="8">Отложить преобразователь.</td></tr>
<tr><td colspan="2" rowspan="2"><a id="p100735"></a>N позиции</td><td rowspan="2">Толщина металла дельта, мм, до</td><td colspan="5">Параметры прозвучивания</td><td rowspan="2">Время прозвучивания одного метра Тшт, мин.</td></tr>
<tr><td>угол призмы преобразователя, град.</td><td>рабочая частота, МГц</td><td>радиус преобразователя (шаг сканирования t0)</td><td colspan="2">способ прозвучивания</td></tr>
<tr><td colspan="2"><a id="p100736"></a>1</td><td>10</td><td>55, 53</td><td rowspan="2">5</td><td rowspan="2">4</td><td colspan="2" rowspan="12">Прямым и однократно отраженным лучом со стороны приваренного элемента или со стороны корпуса (2 направления прозвучивания)</td><td>5,19</td></tr>
<tr><td colspan="2"><a id="p100737"></a>2</td><td>12</td><td rowspan="4">53, 50</td><td>5,75</td></tr>
<tr><td colspan="2"><a id="p100738"></a>3</td><td>14</td><td rowspan="10">2,5</td><td rowspan="10">6</td><td>6,26</td></tr>
<tr><td colspan="2"><a id="p100739"></a>4</td><td>16</td><td>6,75</td></tr>
<tr><td colspan="2"><a id="p100740"></a>5</td><td>18</td><td>7,22</td></tr>
<tr><td colspan="2"><a id="p100741"></a>6</td><td>20</td><td rowspan="7">50</td><td>7,65</td></tr>
<tr><td colspan="2"><a id="p100742"></a>7</td><td>22</td><td>8,08</td></tr>
<tr><td colspan="2"><a id="p100743"></a>8</td><td>24</td><td>8,48</td></tr>
<tr><td colspan="2"><a id="p100744"></a>9</td><td>26</td><td>8,87</td></tr>
<tr><td colspan="2"><a id="p100745"></a>10</td><td>28</td><td>9,24</td></tr>
<tr><td colspan="2"><a id="p100746"></a>11</td><td>30</td><td>9,31</td></tr>
<tr><td colspan="2"><a id="p100747"></a>12</td><td>35</td><td>10,5</td></tr>
<tr><td colspan="2"><a id="p100748"></a>13</td><td>40</td><td>50, 40</td><td>1,8</td><td>9</td><td colspan="2"></td><td>11,3</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="13%"><col width="14%"><col width="11%"><col width="16%"><col width="18%"><col width="5%"><col width="14%"></colgroup>
<tr><td colspan="5" rowspan="2"><a id="p100749"></a>Прозвучивание стыковых сварных соединений без выявления и оценки дефектов</td><td colspan="3">Ультразвуковой контроль</td></tr>
<tr><td>Карта 14</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="2"><a id="p100750"></a>N позиции</td><td rowspan="2">Толщина металла дельта, мм, до</td><td colspan="5">Параметры прозвучивания</td><td rowspan="2">Время прозвучивания одного метра Тшт, мин.</td></tr>
<tr><td>угол призмы преобразователя, град.</td><td>рабочая частота, МГц</td><td>радиус преобразователя (шаг сканирования t0)</td><td colspan="2">способ прозвучивания</td></tr>
<tr><td><a id="p100751"></a>14</td><td>50</td><td rowspan="8">50, 40</td><td rowspan="8">1,8</td><td rowspan="8">9</td><td colspan="2" rowspan="8">Прямым и однократно отраженным лучом со стороны приваренного элемента и дополнительно с одной стороны шва на выявление поперечно ориентированных дефектов (3 направления прозвучивания)</td><td>10,0</td></tr>
<tr><td><a id="p100752"></a>15</td><td>60</td><td>11,7</td></tr>
<tr><td><a id="p100753"></a>16</td><td>70</td><td>13,4</td></tr>
<tr><td><a id="p100754"></a>17</td><td>80</td><td>15,0</td></tr>
<tr><td><a id="p100755"></a>18</td><td>90</td><td>11,6</td></tr>
<tr><td><a id="p100756"></a>19</td><td>100</td><td>18,2</td></tr>
<tr><td><a id="p100757"></a>20</td><td>110</td><td>19,9</td></tr>
<tr><td><a id="p100758"></a>21</td><td>120</td><td>21,4</td></tr>
<tr><td colspan="8"><a id="p100759"></a>Тшт = 1,43 x дельта0,56 - <a href="#p100736">поз. 1</a>...<a href="#p100748">13</a>;</td></tr>
<tr><td colspan="8"><a id="p100760"></a>Тшт = 0,333 x дельта0,87 - <a href="#p100751">поз. 14</a>...<a href="#p100758">21</a>.</td></tr>
<tr><td colspan="8"><a id="p100761"></a>Примечания: 1. При прозвучивании сварных швов с шагом сканирования, отличным от предусмотренного в карте, время пересчитывать по формуле:</td></tr>
<tr><td colspan="8"><a id="p100762"></a>$\text{Т}_{\text{шт}1} = \text{Т}_{\text{шт}} \frac{t_{0}}{t_{1}} ,$</td></tr>
<tr><td colspan="8"><a id="p100763"></a><a id="p100764"></a><a id="p100765"></a>где:<br>Т - время по карте при сканировании с шагом t0, мин.;<br>t0 - шаг сканирования, предусмотренный в карте, мм;<br>t1 - фактический шаг сканирования, мм.</td></tr>
<tr><td colspan="8"><a id="p100766"></a>2. Прозвучивание основного металла околошовной зоны нормировать по <a href="#p100798">карте 16</a>.</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="18%"><col width="15%"><col width="5%"><col width="15%"><col width="18%"><col width="19%"></colgroup>
<tr><td colspan="5" rowspan="2"><a id="p100767"></a>Прозвучивание наплавок под сварку<br>без выявления и оценки дефектов</td><td colspan="2">Ультразвуковой контроль</td></tr>
<tr><td>Карта 15</td><td>Лист 1</td></tr>
<tr><td colspan="3" rowspan="6"><a id="p100768"></a><img src="https://i.bukva.ai/uM58E6hf/img_7.png" alt="Карта 15"></td><td colspan="4">Содержание работы</td></tr>
<tr><td><a id="p100769"></a>1.</td><td colspan="3">Осмотреть поверхность в зоне перемещения преобразователя на отсутствие пыли, грязи, окалины, забоин и крупных неровностей.</td></tr>
<tr><td><a id="p100770"></a>2.</td><td colspan="3">Наметить зону перемещения преобразователя.</td></tr>
<tr><td><a id="p100771"></a>3.</td><td colspan="3">Нанести контактную смазку.</td></tr>
<tr><td><a id="p100772"></a>4.</td><td colspan="3">Взять преобразователь. Прозвучить направленную поверхность, применяя рекомендуемые параметры прозвучивания.</td></tr>
<tr><td><a id="p100773"></a>5.</td><td colspan="3">Отложить преобразователь.</td></tr>
<tr><td rowspan="3"><a id="p100774"></a>N позиции</td><td rowspan="3">Толщина свариваемых кромок дельта, мм, до</td><td colspan="5">Способ прозвучивания</td></tr>
<tr><td colspan="3">прозвучивание со стороны наплавки в двух направлениях</td><td colspan="2">прозвучивание со стороны основного металла наклонным преобразователем с углом призмы 50°</td></tr>
<tr><td colspan="5">Время на один метр Тшт, мин.</td></tr>
<tr><td><a id="p100775"></a>1</td><td>20</td><td colspan="3">1,00</td><td colspan="2">1,31</td></tr>
<tr><td><a id="p100776"></a>2</td><td>40</td><td colspan="3">1,97</td><td colspan="2">2,56</td></tr>
<tr><td><a id="p100777"></a>3</td><td>60</td><td colspan="3">2,96</td><td colspan="2">3,93</td></tr>
<tr><td><a id="p100778"></a>4</td><td>80</td><td colspan="3">3,93</td><td colspan="2">-</td></tr>
<tr><td><a id="p100779"></a>5</td><td>100</td><td colspan="3">4,92</td><td colspan="2">-</td></tr>
<tr><td><a id="p100780"></a>6</td><td>125</td><td colspan="3">6,15</td><td colspan="2">-</td></tr>
<tr><td><a id="p100781"></a>7</td><td>150</td><td colspan="3">7,38</td><td colspan="2">-</td></tr>
<tr><td><a id="p100782"></a>8</td><td>175</td><td colspan="3">8,60</td><td colspan="2">-</td></tr>
<tr><td><a id="p100783"></a>9</td><td>200</td><td colspan="3">9,83</td><td colspan="2">-</td></tr>
<tr><td colspan="2"><a id="p100784"></a>Индекс</td><td colspan="3">а</td><td colspan="2">б</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="18%"><col width="36%"><col width="19%"><col width="19%"></colgroup>
<tr><td colspan="3" rowspan="2"><a id="p100785"></a>Прозвучивание наплавок под сварку без выявления и оценки дефектов</td><td colspan="2">Ультразвуковой контроль</td></tr>
<tr><td>Карта 15</td><td>Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100786"></a>N позиции</td><td rowspan="3">Толщина свариваемых кромок дельта, мм, до</td><td colspan="3">Способ прозвучивания</td></tr>
<tr><td>прозвучивание со стороны наплавки в двух направлениях</td><td colspan="2">прозвучивание со стороны основного металла наклонным преобразователем с углом призмы 50°</td></tr>
<tr><td colspan="3">Время на один метр Тшт, мин.</td></tr>
<tr><td><a id="p100787"></a>10</td><td>225</td><td>11,0</td><td colspan="2">-</td></tr>
<tr><td><a id="p100788"></a>11</td><td>250</td><td>12,3</td><td colspan="2">-</td></tr>
<tr><td><a id="p100789"></a>12</td><td>275</td><td>13,6</td><td colspan="2">-</td></tr>
<tr><td><a id="p100790"></a>13</td><td>300</td><td>14,7</td><td colspan="2">-</td></tr>
<tr><td><a id="p100791"></a>14</td><td>325</td><td>16,0</td><td colspan="2">-</td></tr>
<tr><td><a id="p100792"></a>15</td><td>350</td><td>17,3</td><td colspan="2">-</td></tr>
<tr><td><a id="p100793"></a>16</td><td>375</td><td>18,4</td><td colspan="2">-</td></tr>
<tr><td><a id="p100794"></a>17</td><td>400</td><td>19,7</td><td colspan="2">-</td></tr>
<tr><td colspan="2"><a id="p100795"></a>Индекс</td><td>а</td><td colspan="2">б</td></tr>
<tr><td colspan="5"><a id="p100796"></a>Тшт = 0,0493 x дельта - инд. "а";</td></tr>
<tr><td colspan="5"><a id="p100797"></a>Тшт = 0,0655 x дельта - инд. "б".</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="22%"><col width="14%"><col width="14%"><col width="4%"><col width="10%"><col width="9%"><col width="5%"><col width="14%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p100798"></a>Прозвучивание проката, поковок и отливок вручную без выявления и оценки дефектов</td><td colspan="4">Ультразвуковой контроль</td></tr>
<tr><td colspan="2">Карта 16</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="10"><a id="p100799"></a>Содержание работы</td></tr>
<tr><td><a id="p100800"></a>1.</td><td colspan="9">Осмотреть поверхность в зоне перемещения преобразователя на отсутствие пыли, грязи, окалины, забоин и крупных неровностей.</td></tr>
<tr><td><a id="p100801"></a>2.</td><td colspan="9">Наметить зону перемещения преобразователя.</td></tr>
<tr><td><a id="p100802"></a>3.</td><td colspan="9">Нанести контактную смазку.</td></tr>
<tr><td><a id="p100803"></a>4.</td><td colspan="9">Взять преобразователь. Прозвучить контролируемую поверхность, применяя необходимые параметры прозвучивания.</td></tr>
<tr><td><a id="p100804"></a>5.</td><td colspan="9">Отложить преобразователь.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p100805"></a>N позиции</td><td rowspan="3">Площадь поверхности прозвучивания S, кв. м, до</td><td colspan="7">Количество направлений прозвучивания n</td></tr>
<tr><td>1</td><td>2</td><td colspan="2">3</td><td colspan="2">4</td><td>5</td></tr>
<tr><td colspan="7">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p100806"></a>1</td><td>0,01</td><td>1,06</td><td>1,91</td><td colspan="2">2,69</td><td colspan="2">3,44</td><td>4,16</td></tr>
<tr><td colspan="2"><a id="p100807"></a>2</td><td>0,02</td><td>1,56</td><td>2,81</td><td colspan="2">3,96</td><td colspan="2">5,07</td><td>6,12</td></tr>
<tr><td colspan="2"><a id="p100808"></a>3</td><td>0,03</td><td>1,95</td><td>3,51</td><td colspan="2">4,95</td><td colspan="2">6,34</td><td>7,64</td></tr>
<tr><td colspan="2"><a id="p100809"></a>4</td><td>0,04</td><td>2,28</td><td>4,10</td><td colspan="2">5,79</td><td colspan="2">7,41</td><td>8,94</td></tr>
<tr><td colspan="2"><a id="p100810"></a>5</td><td>0,05</td><td>2,58</td><td>4,64</td><td colspan="2">6,55</td><td colspan="2">8,39</td><td>10,1</td></tr>
<tr><td colspan="2"><a id="p100811"></a>6</td><td>0,06</td><td>2,85</td><td>5,13</td><td colspan="2">7,24</td><td colspan="2">9,26</td><td>11,2</td></tr>
<tr><td colspan="2"><a id="p100812"></a>7</td><td>0,07</td><td>3,10</td><td>5,58</td><td colspan="2">7,87</td><td colspan="2">10,1</td><td>12,2</td></tr>
<tr><td colspan="2"><a id="p100813"></a>8</td><td>0,08</td><td>3,34</td><td>6,01</td><td colspan="2">8,48</td><td colspan="2">10,9</td><td>13,1</td></tr>
<tr><td colspan="2"><a id="p100814"></a>9</td><td>0,09</td><td>3,56</td><td>6,41</td><td colspan="2">9,04</td><td colspan="2">11,6</td><td>14,0</td></tr>
<tr><td colspan="2"><a id="p100815"></a>10</td><td>0,10</td><td>3,77</td><td>6,79</td><td colspan="2">9,58</td><td colspan="2">12,3</td><td>14,8</td></tr>
<tr><td colspan="2"><a id="p100816"></a>11</td><td>0,20</td><td>5,53</td><td>9,95</td><td colspan="2">14,0</td><td colspan="2">18,0</td><td>21,7</td></tr>
<tr><td colspan="3"><a id="p100817"></a>Индекс</td><td>а</td><td>б</td><td colspan="2">в</td><td colspan="2">г</td><td>д</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="22%"><col width="14%"><col width="16%"><col width="11%"><col width="8%"><col width="6%"><col width="14%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p100818"></a>Прозвучивание проката, поковок и отливок вручную без выявления и оценки дефектов</td><td colspan="4">Ультразвуковой контроль</td></tr>
<tr><td colspan="2">Карта 16</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100819"></a>N позиции</td><td rowspan="3">Площадь поверхности прозвучивания S, кв. м, до</td><td colspan="6">Количество направлений прозвучивания n</td></tr>
<tr><td>1</td><td>2</td><td>3</td><td colspan="2">4</td><td>5</td></tr>
<tr><td colspan="6">Время Тшт, мин.</td></tr>
<tr><td><a id="p100820"></a>12</td><td>0,30</td><td>6,91</td><td>12,4</td><td>17,6</td><td colspan="2">22,4</td><td>27,1</td></tr>
<tr><td><a id="p100821"></a>13</td><td>0,40</td><td>8,10</td><td>14,6</td><td>20,6</td><td colspan="2">26,3</td><td>31,8</td></tr>
<tr><td><a id="p100822"></a>14</td><td>0,50</td><td>9,15</td><td>16,5</td><td>23,2</td><td colspan="2">29,7</td><td>35,9</td></tr>
<tr><td><a id="p100823"></a>15</td><td>0,75</td><td>11,4</td><td>20,5</td><td>29,0</td><td colspan="2">37,0</td><td>44,7</td></tr>
<tr><td><a id="p100824"></a>16</td><td>1,00</td><td>13,4</td><td>24,1</td><td>34,0</td><td colspan="2">43,6</td><td>52,5</td></tr>
<tr><td><a id="p100825"></a>17</td><td>На каждый последующий кв. м</td><td>13,4</td><td>24,1</td><td>34,0</td><td colspan="2">43,6</td><td>52,5</td></tr>
<tr><td colspan="2"><a id="p100826"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td colspan="2">г</td><td>д</td></tr>
<tr><td colspan="8"><a id="p100827"></a>Тшт = 13,5 x S0,55 x n0,85.</td></tr>
<tr><td colspan="8"><a id="p100828"></a>Примечания: 1. Прозвучивание зон сплавления основным металлом антикоррозионных наплавок нормировать по данной карте.</td></tr>
<tr><td colspan="8"><a id="p100829"></a>2. Фактор "количество направлений прозвучивания" применяется при прозвучивании с одной поверхности в 2-х и более направлениях или при послойном контроле.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="3%"><col width="19%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="8%"><col width="7%"><col width="5%"><col width="3%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="8" rowspan="2"><a id="p100830"></a>Ультразвуковой контроль детали без выявления и оценки дефектов</td><td colspan="6">Ультразвуковой контроль</td></tr>
<tr><td colspan="3">Карта 17</td><td colspan="3">Лист 1</td></tr>
<tr><td colspan="14"><a id="p100831"></a>Содержание работы</td></tr>
<tr><td><a id="p100832"></a>1.</td><td colspan="13">Осмотреть поверхность в зоне перемещения преобразователя на отсутствие пыли, грязи, забоин.</td></tr>
<tr><td><a id="p100833"></a>2.</td><td colspan="13">Нанести контактную смазку.</td></tr>
<tr><td><a id="p100834"></a>3.</td><td colspan="13">Взять преобразователь. Прозвучить поверхность детали, применяя необходимые параметры прозвучивания.</td></tr>
<tr><td><a id="p100835"></a>4.</td><td colspan="13">Отложить преобразователь.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p100836"></a>N позиции</td><td rowspan="3">Ширина контролируемой поверхности B, мм, до</td><td colspan="11">Длина контролируемой поверхности L, мм, до</td></tr>
<tr><td>50</td><td>75</td><td>110</td><td>165</td><td>250</td><td>370</td><td>550</td><td colspan="2">850</td><td>1250</td><td>1900</td></tr>
<tr><td colspan="11">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p100837"></a>1</td><td>50</td><td>0,67</td><td>0,79</td><td>0,93</td><td>1,10</td><td>1,31</td><td>1,55</td><td>1,83</td><td colspan="2">2,17</td><td>2,56</td><td>3,04</td></tr>
<tr><td colspan="2"><a id="p100838"></a>2</td><td>75</td><td>0,79</td><td>0,93</td><td>1,10</td><td>1,31</td><td>1,55</td><td>1,83</td><td>2,17</td><td colspan="2">2,56</td><td>3,04</td><td>3,60</td></tr>
<tr><td colspan="2"><a id="p100839"></a>3</td><td>110</td><td>0,93</td><td>1,10</td><td>1,31</td><td>1,55</td><td>1,83</td><td>2,17</td><td>2,56</td><td colspan="2">3,04</td><td>3,60</td><td>4,24</td></tr>
<tr><td colspan="2"><a id="p100840"></a>4</td><td>165</td><td>1,10</td><td>1,31</td><td>1,55</td><td>1,83</td><td>2,17</td><td>2,56</td><td>3,04</td><td colspan="2">3,60</td><td>4,24</td><td>5,08</td></tr>
<tr><td colspan="2"><a id="p100841"></a>5</td><td>250</td><td>1,31</td><td>1,55</td><td>1,83</td><td>2,17</td><td>2,56</td><td>3,04</td><td>3,60</td><td colspan="2">4,24</td><td>5,08</td><td>6,02</td></tr>
<tr><td colspan="2"><a id="p100842"></a>6</td><td>370</td><td>1,55</td><td>1,83</td><td>2,17</td><td>2,56</td><td>3,04</td><td>3,60</td><td>4,24</td><td colspan="2">5,08</td><td>6,02</td><td>7,14</td></tr>
<tr><td colspan="3"><a id="p100843"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td colspan="2">з</td><td>и</td><td>к</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="19%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="4%"><col width="4%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p100844"></a>Ультразвуковой контроль детали без выявления и оценки дефектов</td><td colspan="6">Ультразвуковой контроль</td></tr>
<tr><td colspan="3">Карта 17</td><td colspan="3">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100845"></a>N позиции</td><td rowspan="3">Ширина контролируемой поверхности B, мм, до</td><td colspan="11">Длина контролируемой поверхности L, мм, до</td></tr>
<tr><td>50</td><td>75</td><td>110</td><td>165</td><td>250</td><td>370</td><td>550</td><td colspan="2">850</td><td>1250</td><td>1900</td></tr>
<tr><td colspan="11">Время Тшт, мин.</td></tr>
<tr><td><a id="p100846"></a>7</td><td>550</td><td>1,83</td><td>2,17</td><td>2,56</td><td>3,04</td><td>3,60</td><td>4,24</td><td>5,08</td><td colspan="2">6,02</td><td>7,14</td><td>8,45</td></tr>
<tr><td><a id="p100847"></a>8</td><td>850</td><td>2,17</td><td>2,56</td><td>3,04</td><td>3,60</td><td>4,24</td><td>5,08</td><td>6,02</td><td colspan="2">7,14</td><td>8,45</td><td>10,1</td></tr>
<tr><td colspan="2"><a id="p100848"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td colspan="2">з</td><td>и</td><td>к</td></tr>
<tr><td colspan="13"><a id="p100849"></a>Тшт = 0,025 x B0,42 x L0,42.</td></tr>
<tr><td colspan="13"><a id="p100850"></a>Примечание. Время, указанное в карте, рассчитано для ультразвукового контроля наружных поверхностей детали толщиной до 15 мм.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="10%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="11%"></colgroup>
<tr><td colspan="10" rowspan="2"><a id="p100851"></a>Ультразвуковой контроль зубьев шестерни без выявления и оценки дефектов</td><td colspan="5">Ультразвуковой контроль</td></tr>
<tr><td colspan="5">Карта 18</td></tr>
<tr><td colspan="15"><a id="p100852"></a>Содержание работы</td></tr>
<tr><td><a id="p100853"></a>1.</td><td colspan="14">Отметить карандашом на детали начало отсчета.</td></tr>
<tr><td><a id="p100854"></a>2.</td><td colspan="14">Смазать кисточкой торцы зубьев шестерни техническим вазелином.</td></tr>
<tr><td><a id="p100855"></a>3.</td><td colspan="14">Взять головку преобразователя дефектоскопа.</td></tr>
<tr><td><a id="p100856"></a>4.</td><td colspan="14">Прикладывая головку дефектоскопа к торцам вершин каждого зуба и медленно перемещая ее по поверхности каждого зуба, произвести ультразвуковой контроль зубьев шестерни, наблюдая при этом за осциллограммой на экране прибора.</td></tr>
<tr><td><a id="p100857"></a>5.</td><td colspan="14">Отложить головку преобразователя дефектоскопа.</td></tr>
<tr><td rowspan="3"><a id="p100858"></a>N позиции</td><td rowspan="3">Ширина зуба шестерни B, мм, до</td><td colspan="12">Число зубьев шестерни n, до</td><td rowspan="3">На каждый последующий зуб</td></tr>
<tr><td>5</td><td>6</td><td>8</td><td>10</td><td>12</td><td>15</td><td>19</td><td>23</td><td>29</td><td>36</td><td>45</td><td>55</td></tr>
<tr><td colspan="12">Время Тшт, мин.</td></tr>
<tr><td><a id="p100859"></a>1</td><td>10</td><td>0,75</td><td>0,85</td><td>1,0</td><td>1,15</td><td>1,3</td><td>1,5</td><td>1,7</td><td>2,0</td><td>2,3</td><td>2,6</td><td>3,0</td><td>3,5</td><td>0,05</td></tr>
<tr><td><a id="p100860"></a>2</td><td>25</td><td>0,85</td><td>1,00</td><td>1,15</td><td>1,3</td><td>1,5</td><td>1,7</td><td>2,0</td><td>2,3</td><td>2,6</td><td>3,0</td><td>3,5</td><td>4,0</td><td>0,05</td></tr>
<tr><td><a id="p100861"></a>3</td><td>65</td><td>1,00</td><td>1,15</td><td>1,3</td><td>1,5</td><td>1,7</td><td>2,0</td><td>2,3</td><td>2,6</td><td>3,0</td><td>3,5</td><td>4,0</td><td>4,6</td><td>0,06</td></tr>
<tr><td colspan="2"><a id="p100862"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td><td>н</td></tr>
<tr><td colspan="15"><a id="p100863"></a>Тшт = 0,216 x В0,15 x n0,64.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="3%"><col width="21%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="20%"></colgroup>
<tr><td colspan="8" rowspan="2"><a id="p100864"></a>Определение толщины металла, наплавок</td><td colspan="3">Ультразвуковой контроль</td></tr>
<tr><td colspan="3">Карта 19</td></tr>
<tr><td colspan="11"><a id="p100865"></a>Содержание работы</td></tr>
<tr><td><a id="p100866"></a>1.</td><td colspan="10">Взять деталь, установить на стол или подойти к контролируемой детали.</td></tr>
<tr><td><a id="p100867"></a>2.</td><td colspan="10">Протереть места замера проверяемой поверхности салфеткой.</td></tr>
<tr><td><a id="p100868"></a>3.</td><td colspan="10">Нанести контактную смазку.</td></tr>
<tr><td><a id="p100869"></a>4.</td><td colspan="10">Взять преобразователь толщиномера (дефектоскопа), замерить толщину металла.</td></tr>
<tr><td><a id="p100870"></a>5.</td><td colspan="10">Отложить преобразователь.</td></tr>
<tr><td><a id="p100871"></a>6.</td><td colspan="10">Записать в блокнот результаты контроля.</td></tr>
<tr><td><a id="p100872"></a>7.</td><td colspan="10">Отметить дефектное место мелом.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p100873"></a>N позиции</td><td rowspan="3">Вид прибора</td><td colspan="7">Количество точек замера n, шт., до</td><td rowspan="2">На каждую последующую точку замера</td></tr>
<tr><td>1</td><td>2</td><td>3</td><td>4</td><td>5</td><td>7</td><td>10</td></tr>
<tr><td colspan="8">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p100874"></a>1</td><td>Ультразвуковой толщиномер</td><td>0,23</td><td>0,40</td><td>0,54</td><td>0,68</td><td>0,81</td><td>1,05</td><td>1,39</td><td>0,14</td></tr>
<tr><td colspan="2"><a id="p100875"></a>2</td><td>Универсальный ультразвуковой дефектоскоп</td><td>0,26</td><td>0,45</td><td>0,61</td><td>0,77</td><td>0,91</td><td>1,18</td><td>1,56</td><td>0,16</td></tr>
<tr><td colspan="3"><a id="p100876"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
<tr><td colspan="11"><a id="p100877"></a>Тшт = 0,23 x n0,78 - <a href="#p100874">поз. 1</a>; Тшт = 0,26 x n0,78 - <a href="#p100875">поз. 2</a>.</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="6%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p100878"></a>Приготовление контактной смазки</td><td colspan="3">Ультразвуковой контроль</td></tr>
<tr><td colspan="3">Карта 20</td></tr>
<tr><td colspan="10"><a id="p100879"></a>Содержание работы</td></tr>
<tr><td><a id="p100880"></a>1.</td><td colspan="9">Подготовить емкость, наполнить ее водой.</td></tr>
<tr><td><a id="p100881"></a>2.</td><td colspan="9">Взять компоненты, составляющие контактную смазку в необходимой пропорции, взвесить, поместить в емкость с водой.</td></tr>
<tr><td><a id="p100882"></a>3.</td><td colspan="9">Тщательно размешать.</td></tr>
<tr><td><a id="p100883"></a>4.</td><td colspan="9">Закипятить водный раствор соды и нитрата натрия.</td></tr>
<tr><td><a id="p100884"></a>5.</td><td colspan="9">Влить водный раствор крахмала.</td></tr>
<tr><td><a id="p100885"></a>6.</td><td colspan="9">Прокипятить раствор в течение 4 минут.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p100886"></a>N позиции</td><td colspan="8">Масса приготавливаемой контактной смазки М, кг</td></tr>
<tr><td>5</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>40</td><td>50</td></tr>
<tr><td colspan="8">Время Тшт, мин.</td></tr>
<tr><td colspan="2"></td><td><a id="p100887"></a>26,0</td><td>33,1</td><td>38,2</td><td>42,2</td><td>45,7</td><td>48,7</td><td>53,8</td><td>62,0</td></tr>
<tr><td colspan="2"><a id="p100888"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
<tr><td colspan="10"><a id="p100889"></a>Тшт = 14,8 x М0,35.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="3%"><col width="20%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"></colgroup>
<tr><td colspan="8" rowspan="2"><a id="p100890"></a>Выявление и оценка дефектов</td><td colspan="5">Ультразвуковой контроль</td></tr>
<tr><td colspan="3">Карта 21</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="13"><a id="p100891"></a>Содержание работы</td></tr>
<tr><td><a id="p100892"></a>1.</td><td colspan="12">При появлении импульса с амплитудой, превышающей поисковый уровень чувствительности, произвести исследование дефекта по амплитуде на контрольном уровне с выявлением его условных размеров.</td></tr>
<tr><td><a id="p100893"></a>2.</td><td colspan="12">Оценить дефект (определение его границ и эквивалентной площади).</td></tr>
<tr><td><a id="p100894"></a>3.</td><td colspan="12">Отметить дефект на изделии, сделать черновой эскиз - дефектограмму, записать размеры дефекта в блокнот.</td></tr>
<tr><td colspan="13"><a id="p100895"></a>I. Точечные дефекты</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p100896"></a>N позиции</td><td rowspan="3">Вид контролируемой поверхности (изделия)</td><td colspan="10">Толщина металла дельта, мм, до</td></tr>
<tr><td>10</td><td>15</td><td>20</td><td>30</td><td>50</td><td>75</td><td>100</td><td>150</td><td>250</td><td>400</td></tr>
<tr><td colspan="10">Время на один дефект Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p100897"></a>1</td><td>Сварные швы и наплавки под сварку</td><td>0,84</td><td colspan="3">1,14</td><td colspan="2">1,50</td><td colspan="2">1,80</td><td>2,15</td><td>2,41</td></tr>
<tr><td colspan="2"><a id="p100898"></a>2</td><td>Листы и антикоррозионные наплавки</td><td>0,58</td><td>0,68</td><td>0,77</td><td>0,91</td><td>1,13</td><td>1,33</td><td>1,50</td><td>1,80</td><td>-</td><td>-</td></tr>
<tr><td colspan="2"><a id="p100899"></a>3</td><td>Поковки</td><td>-</td><td>-</td><td></td><td></td><td>1,24</td><td>1,45</td><td>1,63</td><td>1,90</td><td>2,32</td><td>2,79</td></tr>
<tr><td colspan="3"><a id="p100900"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td></tr>
<tr><td colspan="13"><a id="p100901"></a>Тшт = 0,54 x дельта0,25 - <a href="#p100897">поз. 1</a>;</td></tr>
<tr><td colspan="13">Тшт = 0,218 x дельта0,42 - <a href="#p100898">поз. 2</a>;</td></tr>
<tr><td colspan="13">Тшт = 0,27 x дельта0,39 - <a href="#p100899">поз. 3</a>.</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="21%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="3%"><col width="4%"><col width="4%"><col width="3%"><col width="7%"><col width="4%"><col width="3%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="8" rowspan="2"><a id="p100902"></a>Выявление и оценка дефектов</td><td colspan="7">Ультразвуковой контроль</td></tr>
<tr><td colspan="4">Карта 21</td><td colspan="3">Лист 2</td></tr>
<tr><td colspan="15"><a id="p100903"></a>II. Протяженные дефекты</td></tr>
<tr><td rowspan="4"><a id="p100904"></a>N позиции</td><td rowspan="4">Протяженность дефекта L, мм</td><td colspan="6">Сварные швы</td><td colspan="7">Поковки</td></tr>
<tr><td colspan="13">Толщина металла дельта, мм, до</td></tr>
<tr><td>20</td><td>65</td><td>150</td><td>250</td><td colspan="2">400</td><td colspan="2">50</td><td>100</td><td colspan="2">150</td><td>250</td><td>400</td></tr>
<tr><td colspan="13">Время на один дефект Тшт, мин.</td></tr>
<tr><td><a id="p100905"></a>4</td><td>20</td><td>1,14</td><td>1,49</td><td>1,80</td><td>2,04</td><td colspan="2">2,26</td><td colspan="2">1,75</td><td>2,06</td><td colspan="2">2,25</td><td>2,55</td><td>2,82</td></tr>
<tr><td><a id="p100906"></a>5</td><td>50</td><td>1,73</td><td>2,27</td><td>2,75</td><td>3,10</td><td colspan="2">3,46</td><td colspan="2">2,67</td><td>3,14</td><td colspan="2">3,44</td><td>3,88</td><td>4,32</td></tr>
<tr><td><a id="p100907"></a>6</td><td>100</td><td>2,38</td><td>3,12</td><td>3,78</td><td>4,26</td><td colspan="2">4,75</td><td colspan="2">3,66</td><td>4,30</td><td colspan="2">4,72</td><td>5,33</td><td>5,94</td></tr>
<tr><td><a id="p100908"></a>7</td><td>200</td><td>3,28</td><td>4,30</td><td>5,20</td><td>5,86</td><td colspan="2">6,54</td><td colspan="2">5,04</td><td>5,93</td><td colspan="2">6,50</td><td>7,33</td><td>8,18</td></tr>
<tr><td><a id="p100909"></a>8</td><td>300</td><td>3,95</td><td>5,18</td><td>6,28</td><td>7,07</td><td colspan="2">7,90</td><td colspan="2">6,08</td><td>7,15</td><td colspan="2">7,85</td><td>8,83</td><td>9,88</td></tr>
<tr><td colspan="2"><a id="p100910"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td colspan="2">д</td><td colspan="2">е</td><td>ж</td><td colspan="2">з</td><td>и</td><td>к</td></tr>
<tr><td colspan="15"><a id="p100911"></a>Тшт = 0,144 x L0,46 x дельта0,23;</td></tr>
<tr><td colspan="15"><a id="p100912"></a>Тшт = 0,18 x L0,46 x дельта0,23.</td></tr>
<tr><td rowspan="4"><a id="p100913"></a>N позиции</td><td rowspan="4">Протяженность дефекта L, мм</td><td colspan="13">Листы и антикоррозионные наплавки</td></tr>
<tr><td colspan="13">Толщина металла дельта, мм, до</td></tr>
<tr><td>6</td><td>10</td><td>15</td><td colspan="2">20</td><td colspan="2">30</td><td colspan="2">50</td><td colspan="2">75</td><td>100</td><td>150</td></tr>
<tr><td colspan="13">Время на один дефект Тшт, мин.</td></tr>
<tr><td><a id="p100914"></a>9</td><td>20</td><td>1,17</td><td>1,26</td><td>1,32</td><td colspan="2">1,38</td><td colspan="2">1,45</td><td colspan="2">1,55</td><td colspan="2">1,63</td><td>1,70</td><td>1,79</td></tr>
<tr><td><a id="p100915"></a>10</td><td>50</td><td>1,44</td><td>1,54</td><td>1,63</td><td colspan="2">1,70</td><td colspan="2">1,79</td><td colspan="2">1,90</td><td colspan="2">2,00</td><td>2,09</td><td>2,20</td></tr>
<tr><td><a id="p100916"></a>11</td><td>100</td><td>1,69</td><td>1,81</td><td>1,91</td><td colspan="2">1,99</td><td colspan="2">2,09</td><td colspan="2">2,22</td><td colspan="2">2,35</td><td>2,44</td><td>2,58</td></tr>
<tr><td><a id="p100917"></a>12</td><td>200</td><td>1,97</td><td>2,11</td><td>2,22</td><td colspan="2">2,32</td><td colspan="2">2,44</td><td colspan="2">2,60</td><td colspan="2">2,74</td><td>2,85</td><td>3,00</td></tr>
<tr><td><a id="p100918"></a>13</td><td>300</td><td>2,16</td><td>2,32</td><td>2,44</td><td colspan="2">2,54</td><td colspan="2">2,68</td><td colspan="2">2,85</td><td colspan="2">3,00</td><td>3,13</td><td>3,30</td></tr>
<tr><td colspan="2"><a id="p100919"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td colspan="2">г</td><td colspan="2">д</td><td colspan="2">е</td><td colspan="2">ж</td><td>з</td><td>и</td></tr>
<tr><td colspan="15"><a id="p100920"></a>Тшт = 0,476 x L0,22 x дельта0,13.</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="3%"><col width="10%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="12" rowspan="2"><a id="p100921"></a>Контроль труб на установках РОТ-50, РОТ-120 и аналогичных</td><td colspan="5">Ультразвуковой контроль</td></tr>
<tr><td colspan="5">Карта 22</td></tr>
<tr><td colspan="17"><a id="p100922"></a>Содержание работы</td></tr>
<tr><td><a id="p100923"></a>1.</td><td colspan="16">Записать маркировку партии труб.</td></tr>
<tr><td><a id="p100924"></a>2.</td><td colspan="16">Включить установку.</td></tr>
<tr><td><a id="p100925"></a>3.</td><td colspan="16">Проверить настройку чувствительности по эталону.</td></tr>
<tr><td><a id="p100926"></a>4.</td><td colspan="16">Прозвучить трубы. При наличии дефектов повторно прозвучить, отметить краской.</td></tr>
<tr><td><a id="p100927"></a>5.</td><td colspan="16">Выключить установку.</td></tr>
<tr><td><a id="p100928"></a>6.</td><td colspan="16">Оформить результаты контроля.</td></tr>
<tr><td colspan="17"><a id="p100929"></a>Тшт = 0,05 x L x Д0,72.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p100930"></a>N позиции</td><td rowspan="3">Диаметр трубы в партии Д, мм, до</td><td colspan="14">Общая длина труб в партии, разложенных в один ряд на стеллаж установки, L, м, до</td></tr>
<tr><td>200</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>900</td><td>1000</td><td>1100</td><td>1200</td><td>1400</td><td>1600</td><td>1800</td></tr>
<tr><td colspan="14">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p100931"></a>1</td><td>10</td><td>5,25</td><td>7,88</td><td>10,5</td><td>13,1</td><td>15,8</td><td>18,4</td><td>21,0</td><td>23,6</td><td>26,3</td><td>28,9</td><td>31,5</td><td>36,8</td><td>42,0</td><td>47,3</td></tr>
<tr><td colspan="2"><a id="p100932"></a>2</td><td>32</td><td>12,1</td><td>18,1</td><td>24,2</td><td>30,2</td><td>36,3</td><td>42,4</td><td>48,4</td><td>54,5</td><td>60,5</td><td>66,6</td><td>72,6</td><td>84,7</td><td>96,8</td><td>108</td></tr>
<tr><td colspan="2"><a id="p100933"></a>3</td><td>50</td><td>16,7</td><td>25,1</td><td>33,4</td><td>41,7</td><td>50,1</td><td>58,5</td><td>66,8</td><td>75,1</td><td>83,5</td><td>91,9</td><td>100</td><td>117</td><td>133</td><td>150</td></tr>
<tr><td colspan="2"><a id="p100934"></a>4</td><td>60</td><td>19,1</td><td>28,7</td><td>38,2</td><td>47,8</td><td>57,3</td><td>66,8</td><td>76,4</td><td>85,9</td><td>95,5</td><td>105</td><td>114</td><td>133</td><td>153</td><td>172</td></tr>
<tr><td colspan="2"><a id="p100935"></a>5</td><td>80</td><td>23,5</td><td>35,3</td><td>47,0</td><td>58,8</td><td>70,5</td><td>82,3</td><td>94,0</td><td>106</td><td>117</td><td>129</td><td>141</td><td>164</td><td>188</td><td>211</td></tr>
<tr><td colspan="2"><a id="p100936"></a>6</td><td>120</td><td>31,4</td><td>47,1</td><td>62,8</td><td>78,5</td><td>94,2</td><td>110</td><td>126</td><td>141</td><td>157</td><td>173</td><td>188</td><td>220</td><td>251</td><td>283</td></tr>
<tr><td colspan="3"><a id="p100937"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td><td>н</td><td>о</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="3%"><col width="9%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="11" rowspan="2"><a id="p100938"></a>Контроль труб на установках ДОН-2, ДОН-8 и аналогичных</td><td colspan="6">Ультразвуковой контроль</td></tr>
<tr><td colspan="3">Карта 23</td><td colspan="3">Лист 1</td></tr>
<tr><td colspan="17"><a id="p100939"></a>Содержание работы</td></tr>
<tr><td><a id="p100940"></a>1.</td><td colspan="16">Включить установку.</td></tr>
<tr><td><a id="p100941"></a>2.</td><td colspan="16">Подвести преобразователи к трубе.</td></tr>
<tr><td><a id="p100942"></a>3.</td><td colspan="16">Прозвучить трубу, при наличии дефектов отметить дефектные места.</td></tr>
<tr><td><a id="p100943"></a>4.</td><td colspan="16">Выключить установку.</td></tr>
<tr><td><a id="p100944"></a>5.</td><td colspan="16">Записать результаты контроля.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p100945"></a>N позиции</td><td rowspan="3">Диаметр трубы Д, мм, до</td><td colspan="14">Длина трубы L, м, до</td></tr>
<tr><td>2,5</td><td>3,0</td><td>3,5</td><td>4,0</td><td>4,5</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>8,5</td><td>9,0</td></tr>
<tr><td colspan="14">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p100946"></a>1</td><td>108</td><td>6,15</td><td>7,04</td><td>7,91</td><td>8,74</td><td>9,54</td><td>10,3</td><td>11,1</td><td>11,8</td><td>12,6</td><td>13,3</td><td>14,0</td><td>14,7</td><td>15,4</td><td>16,1</td></tr>
<tr><td colspan="2"><a id="p100947"></a>2</td><td>114</td><td>6,40</td><td>7,33</td><td>8,23</td><td>9,10</td><td>9,94</td><td>10,7</td><td>11,5</td><td>12,3</td><td>13,1</td><td>13,8</td><td>14,6</td><td>15,3</td><td>16,0</td><td>16,7</td></tr>
<tr><td colspan="2"><a id="p100948"></a>3</td><td>121</td><td>6,70</td><td>7,68</td><td>8,62</td><td>9,53</td><td>10,4</td><td>11,2</td><td>12,1</td><td>12,9</td><td>13,7</td><td>14,5</td><td>15,3</td><td>16,0</td><td>16,8</td><td>17,5</td></tr>
<tr><td colspan="2"><a id="p100949"></a>4</td><td>127</td><td>6,96</td><td>7,97</td><td>8,95</td><td>9,89</td><td>10,8</td><td>11,7</td><td>12,6</td><td>13,4</td><td>14,2</td><td>15,1</td><td>15,9</td><td>16,7</td><td>17,4</td><td>18,2</td></tr>
<tr><td colspan="2"><a id="p100950"></a>5</td><td>133</td><td>7,22</td><td>8,28</td><td>9,29</td><td>10,3</td><td>11,2</td><td>12,1</td><td>13,0</td><td>13,9</td><td>14,8</td><td>15,6</td><td>16,4</td><td>17,3</td><td>18,1</td><td>18,9</td></tr>
<tr><td colspan="2"><a id="p100951"></a>6</td><td>159</td><td>8,30</td><td>9,51</td><td>10,7</td><td>11,8</td><td>12,9</td><td>13,9</td><td>15,0</td><td>16,0</td><td>17,0</td><td>17,9</td><td>18,9</td><td>19,8</td><td>20,8</td><td>21,7</td></tr>
<tr><td colspan="2"><a id="p100952"></a>7</td><td>168</td><td>8,66</td><td>9,92</td><td>11,1</td><td>12,3</td><td>13,4</td><td>14,5</td><td>15,6</td><td>16,7</td><td>17,7</td><td>18,7</td><td>19,7</td><td>20,7</td><td>21,7</td><td>22,6</td></tr>
<tr><td colspan="2"><a id="p100953"></a>8</td><td>194</td><td>9,69</td><td>11,1</td><td>12,5</td><td>13,8</td><td>15,0</td><td>16,3</td><td>17,5</td><td>18,7</td><td>19,8</td><td>20,9</td><td>22,1</td><td>23,2</td><td>24,3</td><td>25,3</td></tr>
<tr><td colspan="3"><a id="p100954"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td><td>н</td><td>о</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="9%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="10" rowspan="2"><a id="p100955"></a>Контроль труб на установках ДОН-2, ДОН-8 и аналогичных</td><td colspan="6">Ультразвуковой контроль</td></tr>
<tr><td colspan="3">Карта 23</td><td colspan="3">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100956"></a>N позиции</td><td rowspan="3">Диаметр трубы Д, мм, до</td><td colspan="14">Длина трубы L, м, до</td></tr>
<tr><td>2,5</td><td>3,0</td><td>3,5</td><td>4,0</td><td>4,5</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>8,5</td><td>9,0</td></tr>
<tr><td colspan="14">Время Тшт, мин.</td></tr>
<tr><td><a id="p100957"></a>9</td><td>219</td><td>10,6</td><td>12,2</td><td>13,7</td><td>15,1</td><td>16,5</td><td>17,9</td><td>19,2</td><td>20,5</td><td>21,8</td><td>23,0</td><td>24,2</td><td>25,5</td><td>26,6</td><td>27,8</td></tr>
<tr><td><a id="p100958"></a>10</td><td>245</td><td>11,6</td><td>13,3</td><td>15,0</td><td>16,5</td><td>18,0</td><td>19,5</td><td>21,0</td><td>22,4</td><td>23,8</td><td>25,1</td><td>26,5</td><td>27,8</td><td>29,1</td><td>30,4</td></tr>
<tr><td><a id="p100959"></a>11</td><td>273</td><td>12,7</td><td>14,5</td><td>16,3</td><td>18,0</td><td>19,7</td><td>21,2</td><td>22,8</td><td>24,4</td><td>25,9</td><td>27,3</td><td>28,8</td><td>30,3</td><td>31,7</td><td>33,1</td></tr>
<tr><td><a id="p100960"></a>12</td><td>325</td><td>14,5</td><td>16,6</td><td>18,6</td><td>20,6</td><td>22,5</td><td>24,3</td><td>26,1</td><td>27,9</td><td>29,6</td><td>31,3</td><td>33,0</td><td>34,7</td><td>36,3</td><td>37,9</td></tr>
<tr><td><a id="p100961"></a>13</td><td>377</td><td>16,3</td><td>18,7</td><td>20,9</td><td>23,1</td><td>25,3</td><td>27,3</td><td>29,4</td><td>31,3</td><td>33,3</td><td>35,2</td><td>37,1</td><td>38,9</td><td>40,7</td><td>42,5</td></tr>
<tr><td><a id="p100962"></a>14</td><td>426</td><td>17,9</td><td>20,5</td><td>23,0</td><td>25,4</td><td>27,8</td><td>30,0</td><td>32,3</td><td>34,4</td><td>36,6</td><td>38,7</td><td>40,7</td><td>42,8</td><td>44,8</td><td>46,7</td></tr>
<tr><td><a id="p100963"></a>15</td><td>465</td><td>19,2</td><td>22,0</td><td>24,7</td><td>27,3</td><td>29,8</td><td>32,2</td><td>34,6</td><td>36,9</td><td>39,2</td><td>41,4</td><td>43,6</td><td>45,8</td><td>48,0</td><td>50,1</td></tr>
<tr><td><a id="p100964"></a>16</td><td>510</td><td>20,6</td><td>23,6</td><td>26,5</td><td>29,3</td><td>32,0</td><td>34,6</td><td>37,2</td><td>39,6</td><td>42,1</td><td>44,5</td><td>46,9</td><td>49,3</td><td>51,5</td><td>53,8</td></tr>
<tr><td><a id="p100965"></a>17</td><td>550</td><td>21,9</td><td>25,0</td><td>28,1</td><td>31,1</td><td>33,9</td><td>36,7</td><td>39,4</td><td>42,1</td><td>44,7</td><td>47,2</td><td>49,7</td><td>52,3</td><td>54,7</td><td>57,1</td></tr>
<tr><td><a id="p100966"></a>18</td><td>610</td><td>23,7</td><td>27,1</td><td>30,5</td><td>33,7</td><td>36,8</td><td>39,7</td><td>42,7</td><td>45,6</td><td>48,4</td><td>51,2</td><td>53,9</td><td>56,6</td><td>59,3</td><td>61,9</td></tr>
<tr><td><a id="p100967"></a>19</td><td>650</td><td>24,9</td><td>28,5</td><td>32,0</td><td>35,4</td><td>38,6</td><td>41,8</td><td>44,9</td><td>47,9</td><td>50,9</td><td>53,8</td><td>56,6</td><td>59,5</td><td>62,3</td><td>65,0</td></tr>
<tr><td colspan="2"><a id="p100968"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td><td>н</td><td>о</td></tr>
<tr><td colspan="16"><a id="p100969"></a>Тшт = 0,08 x Д0,78 x L0,75.</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="3%"><col width="9%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="11" rowspan="2"><a id="p100970"></a>Контроль труб на установках РСК-500 и аналогичных</td><td colspan="6">Ультразвуковой контроль</td></tr>
<tr><td colspan="3">Карта 24</td><td colspan="3">Лист 1</td></tr>
<tr><td colspan="17"><a id="p100971"></a>Содержание работы</td></tr>
<tr><td><a id="p100972"></a>1.</td><td colspan="16">Включить установку.</td></tr>
<tr><td><a id="p100973"></a>2.</td><td colspan="16">Подвести трубу к блоку для прозвучивания.</td></tr>
<tr><td><a id="p100974"></a>3.</td><td colspan="16">Записать маркировку трубы.</td></tr>
<tr><td><a id="p100975"></a>4.</td><td colspan="16">Прозвучить трубу, при наличии дефектов отметить дефектные места.</td></tr>
<tr><td><a id="p100976"></a>5.</td><td colspan="16">Вывести трубу на съем.</td></tr>
<tr><td><a id="p100977"></a>6.</td><td colspan="16">Выключить установку.</td></tr>
<tr><td><a id="p100978"></a>7.</td><td colspan="16">Оформить результаты контроля.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p100979"></a>N позиции</td><td rowspan="3">Диаметр трубы Д, мм, до</td><td colspan="14">Длина трубы L, м, до</td></tr>
<tr><td>4,0</td><td>4,5</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>8,5</td><td>9,0</td><td>9,5</td><td>10,0</td><td>11,0</td></tr>
<tr><td colspan="14">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p100980"></a>1</td><td>80</td><td>5,55</td><td>5,97</td><td>6,37</td><td>6,77</td><td>7,14</td><td>7,50</td><td>7,85</td><td>8,20</td><td>8,53</td><td>8,86</td><td>9,19</td><td>9,49</td><td>9,80</td><td>10,3</td></tr>
<tr><td colspan="2"><a id="p100981"></a>2</td><td>89</td><td>6,14</td><td>6,60</td><td>7,05</td><td>7,49</td><td>7,90</td><td>8,29</td><td>8,68</td><td>9,07</td><td>9,44</td><td>9,80</td><td>10,1</td><td>10,5</td><td>10,8</td><td>11,4</td></tr>
<tr><td colspan="2"><a id="p100982"></a>3</td><td>102</td><td>6,96</td><td>7,49</td><td>7,99</td><td>8,50</td><td>8,97</td><td>9,41</td><td>9,85</td><td>10,3</td><td>10,7</td><td>11,1</td><td>11,5</td><td>11,9</td><td>12,3</td><td>13,0</td></tr>
<tr><td colspan="2"><a id="p100983"></a>4</td><td>108</td><td>7,34</td><td>7,90</td><td>8,43</td><td>8,96</td><td>9,45</td><td>9,92</td><td>10,3</td><td>10,8</td><td>11,2</td><td>11,7</td><td>12,1</td><td>12,5</td><td>12,9</td><td>13,7</td></tr>
<tr><td colspan="2"><a id="p100984"></a>5</td><td>114</td><td>7,72</td><td>8,31</td><td>8,86</td><td>9,42</td><td>9,94</td><td>10,4</td><td>10,9</td><td>11,4</td><td>11,8</td><td>12,3</td><td>12,7</td><td>13,2</td><td>13,6</td><td>14,4</td></tr>
<tr><td colspan="2"><a id="p100985"></a>6</td><td>121</td><td>8,17</td><td>8,79</td><td>9,38</td><td>9,96</td><td>10,5</td><td>11,0</td><td>11,5</td><td>12,0</td><td>12,5</td><td>13,0</td><td>13,5</td><td>13,9</td><td>14,4</td><td>15,2</td></tr>
<tr><td colspan="2"><a id="p100986"></a>7</td><td>127</td><td>8,54</td><td>9,19</td><td>9,81</td><td>10,4</td><td>11,0</td><td>11,5</td><td>12,0</td><td>12,6</td><td>13,1</td><td>13,6</td><td>14,1</td><td>14,6</td><td>15,1</td><td>16,0</td></tr>
<tr><td colspan="3"><a id="p100987"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td><td>н</td><td>о</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="9%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="10" rowspan="2"><a id="p100988"></a>Контроль труб на установках РСК-500 и аналогичных</td><td colspan="6">Ультразвуковой контроль</td></tr>
<tr><td colspan="3">Карта 24</td><td colspan="3">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100989"></a>N позиции</td><td rowspan="3">Диаметр трубы Д, мм, до</td><td colspan="14">Длина трубы L, м, до</td></tr>
<tr><td>4,0</td><td>4,5</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>8,5</td><td>9,0</td><td>9,5</td><td>10,0</td><td>11,0</td></tr>
<tr><td colspan="14">Время Тшт, мин.</td></tr>
<tr><td><a id="p100990"></a>8</td><td>133</td><td>8,92</td><td>9,60</td><td>10,2</td><td>10,8</td><td>11,4</td><td>12,0</td><td>12,6</td><td>13,1</td><td>13,7</td><td>14,2</td><td>14,7</td><td>15,2</td><td>15,7</td><td>16,7</td></tr>
<tr><td><a id="p100991"></a>9</td><td>159</td><td>10,5</td><td>11,3</td><td>12,0</td><td>12,8</td><td>13,5</td><td>14,2</td><td>14,9</td><td>15,5</td><td>16,1</td><td>16,8</td><td>17,4</td><td>18,0</td><td>18,6</td><td>19,7</td></tr>
<tr><td><a id="p100992"></a>10</td><td>168</td><td>11,0</td><td>11,9</td><td>12,7</td><td>13,5</td><td>14,2</td><td>14,9</td><td>15,6</td><td>16,4</td><td>17,0</td><td>17,6</td><td>18,3</td><td>18,9</td><td>19,5</td><td>20,7</td></tr>
<tr><td><a id="p100993"></a>11</td><td>194</td><td>12,6</td><td>13,6</td><td>14,5</td><td>15,4</td><td>16,3</td><td>17,1</td><td>17,9</td><td>18,7</td><td>19,4</td><td>20,2</td><td>21,0</td><td>21,6</td><td>22,3</td><td>23,7</td></tr>
<tr><td><a id="p100994"></a>12</td><td>219</td><td>14,1</td><td>15,2</td><td>16,2</td><td>17,3</td><td>18,2</td><td>19,1</td><td>20,0</td><td>20,9</td><td>21,8</td><td>22,6</td><td>23,5</td><td>24,2</td><td>25,0</td><td>26,5</td></tr>
<tr><td><a id="p100995"></a>13</td><td>245</td><td>15,7</td><td>16,9</td><td>18,0</td><td>19,2</td><td>20,2</td><td>21,2</td><td>22,2</td><td>23,2</td><td>24,2</td><td>25,1</td><td>26,0</td><td>26,9</td><td>27,8</td><td>29,4</td></tr>
<tr><td><a id="p100996"></a>14</td><td>273</td><td>17,3</td><td>18,7</td><td>19,9</td><td>21,2</td><td>22,4</td><td>23,5</td><td>24,6</td><td>25,7</td><td>26,7</td><td>27,7</td><td>28,3</td><td>29,7</td><td>30,7</td><td>32,5</td></tr>
<tr><td><a id="p100997"></a>15</td><td>325</td><td>20,4</td><td>22,0</td><td>23,5</td><td>24,9</td><td>26,3</td><td>27,6</td><td>28,9</td><td>30,2</td><td>31,4</td><td>32,6</td><td>33,9</td><td>35,0</td><td>36,1</td><td>38,2</td></tr>
<tr><td><a id="p100998"></a>16</td><td>377</td><td>23,4</td><td>25,2</td><td>26,9</td><td>28,6</td><td>30,2</td><td>31,7</td><td>33,2</td><td>34,7</td><td>36,1</td><td>37,5</td><td>38,9</td><td>40,2</td><td>41,4</td><td>43,9</td></tr>
<tr><td><a id="p100999"></a>17</td><td>426</td><td>26,3</td><td>28,3</td><td>30,2</td><td>32,1</td><td>33,9</td><td>35,5</td><td>37,2</td><td>38,9</td><td>40,4</td><td>42,0</td><td>43,6</td><td>45,0</td><td>46,5</td><td>49,2</td></tr>
<tr><td><a id="p101000"></a>18</td><td>465</td><td>28,5</td><td>30,7</td><td>32,7</td><td>34,8</td><td>36,7</td><td>38,6</td><td>40,4</td><td>42,2</td><td>43,9</td><td>45,6</td><td>47,3</td><td>48,8</td><td>50,4</td><td>53,4</td></tr>
<tr><td colspan="2"><a id="p101001"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td><td>н</td><td>о</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="9%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="10" rowspan="2"><a id="p101002"></a>Контроль труб на установках РСК-500 и аналогичных</td><td colspan="6">Ультразвуковой контроль</td></tr>
<tr><td colspan="3">Карта 24</td><td colspan="3">Лист 3</td></tr>
<tr><td rowspan="3"><a id="p101003"></a>N позиции</td><td rowspan="3">Диаметр трубы Д, мм, до</td><td colspan="14">Длина трубы L, м, до</td></tr>
<tr><td>4,0</td><td>4,5</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>8,5</td><td>9,0</td><td>9,5</td><td>10,0</td><td>11,0</td></tr>
<tr><td colspan="14">Время Тшт, мин.</td></tr>
<tr><td><a id="p101004"></a>19</td><td>480</td><td>29,4</td><td>31,6</td><td>33,7</td><td>35,8</td><td>37,8</td><td>39,7</td><td>41,6</td><td>43,4</td><td>45,2</td><td>46,9</td><td>48,7</td><td>50,3</td><td>51,9</td><td>55,0</td></tr>
<tr><td><a id="p101005"></a>20</td><td>500</td><td>30,5</td><td>32,8</td><td>35,0</td><td>37,2</td><td>39,3</td><td>41,2</td><td>43,2</td><td>45,1</td><td>46,9</td><td>48,7</td><td>50,6</td><td>52,2</td><td>53,9</td><td>57,1</td></tr>
<tr><td colspan="2"><a id="p101006"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td><td>н</td><td>о</td></tr>
<tr><td colspan="16"><a id="p101007"></a>Тшт = 0,04 x Д0,93 x L0,62.</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="3%"><col width="10%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="10" rowspan="2"><a id="p101008"></a>Контроль листовой стали, плит на установке УЗУЛ и аналогичных</td><td colspan="5">Ультразвуковой контроль</td></tr>
<tr><td colspan="3">Карта 25</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="15"><a id="p101009"></a>Содержание работы</td></tr>
<tr><td><a id="p101010"></a>1.</td><td colspan="14">Включить установку.</td></tr>
<tr><td><a id="p101011"></a>2.</td><td colspan="14">Опустить лист, плиту в ванну.</td></tr>
<tr><td><a id="p101012"></a>3.</td><td colspan="14">Подвести траверсу.</td></tr>
<tr><td><a id="p101013"></a>4.</td><td colspan="14">Настроить чувствительность.</td></tr>
<tr><td><a id="p101014"></a>5.</td><td colspan="14">Прозвучить лист, плиту.</td></tr>
<tr><td><a id="p101015"></a>6.</td><td colspan="14">Передвинуть траверсу в исходное положение.</td></tr>
<tr><td><a id="p101016"></a>7.</td><td colspan="14">Поднять лист из воды.</td></tr>
<tr><td><a id="p101017"></a>8.</td><td colspan="14">Выключить установку.</td></tr>
<tr><td><a id="p101018"></a>9.</td><td colspan="14">При наличии записи на дефектограмме разметить ее, перевести запись дефектограммы на лист, вручную дефектоскопом прозвучить предполагаемое дефектное место, оценить дефект, отметить краской, записать размеры дефекта.</td></tr>
<tr><td><a id="p101019"></a>10.</td><td colspan="14">Оформить дефектограмму, записать в журнал результат контроля.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101020"></a>N позиции</td><td rowspan="3">Толщина листа дельта, мм, до</td><td colspan="12">Длина листа L, м, до</td></tr>
<tr><td>1,0</td><td>2,0</td><td>3,0</td><td>4,0</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10,0</td><td>11,0</td><td>12,0</td></tr>
<tr><td colspan="12">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101021"></a>1</td><td>70</td><td>22,0</td><td>36,0</td><td>47,9</td><td>58,9</td><td>69,0</td><td>78,4</td><td>87,5</td><td>96,2</td><td>105</td><td>112</td><td>120</td><td>128</td></tr>
<tr><td colspan="2"><a id="p101022"></a>2</td><td>90</td><td>23,4</td><td>37,9</td><td>50,4</td><td>61,9</td><td>72,5</td><td>82,5</td><td>91,9</td><td>101</td><td>110</td><td>118</td><td>126</td><td>135</td></tr>
<tr><td colspan="2"><a id="p101023"></a>3</td><td>110</td><td>24,0</td><td>39,4</td><td>52,4</td><td>64,4</td><td>75,5</td><td>85,8</td><td>95,7</td><td>105</td><td>114</td><td>123</td><td>132</td><td>140</td></tr>
<tr><td colspan="2"><a id="p101024"></a>4</td><td>130</td><td>24,9</td><td>40,8</td><td>54,2</td><td>66,7</td><td>78,1</td><td>88,8</td><td>99,0</td><td>109</td><td>118</td><td>127</td><td>136</td><td>145</td></tr>
<tr><td colspan="3"><a id="p101025"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="10%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="9" rowspan="2"><a id="p101026"></a>Контроль листовой стали, плит на установке УЗУЛ и аналогичных</td><td colspan="5">Ультразвуковой контроль</td></tr>
<tr><td colspan="3">Карта 25</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101027"></a>N позиции</td><td rowspan="3">Толщина листа дельта, мм, до</td><td colspan="12">Длина листа L, м, до</td></tr>
<tr><td>1,0</td><td>2,0</td><td>3,0</td><td>4,0</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10,0</td><td>11,0</td><td>12,0</td></tr>
<tr><td colspan="12">Время Тшт, мин.</td></tr>
<tr><td><a id="p101028"></a>5</td><td>150</td><td>25,5</td><td>41,9</td><td>55,7</td><td>68,4</td><td>80,2</td><td>91,2</td><td>102</td><td>112</td><td>122</td><td>131</td><td>140</td><td>149</td></tr>
<tr><td><a id="p101029"></a>6</td><td>180</td><td>26,6</td><td>43,6</td><td>57,9</td><td>71,2</td><td>83,4</td><td>94,9</td><td>106</td><td>116</td><td>126</td><td>136</td><td>145</td><td>155</td></tr>
<tr><td><a id="p101030"></a>7</td><td>210</td><td>27,3</td><td>44,8</td><td>59,6</td><td>73,2</td><td>85,8</td><td>97,5</td><td>109</td><td>120</td><td>130</td><td>140</td><td>150</td><td>160</td></tr>
<tr><td><a id="p101031"></a>8</td><td>250</td><td>28,3</td><td>46,3</td><td>61,6</td><td>75,7</td><td>88,7</td><td>101</td><td>113</td><td>124</td><td>135</td><td>145</td><td>155</td><td>165</td></tr>
<tr><td colspan="2"><a id="p101032"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td></tr>
<tr><td colspan="14"><a id="p101033"></a>Тшт = 9,39 x дельта0,20 x L0,71.</td></tr>
<tr><td colspan="14"><a id="p101034"></a>Примечание. При расчете времени была взята скорость подачи листа, плиты 0,1 м/мин.</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="6%"><col width="10%"><col width="10%"><col width="10%"><col width="10%"><col width="10%"><col width="4%"><col width="6%"><col width="10%"><col width="10%"><col width="10%"></colgroup>
<tr><td colspan="8" rowspan="2"><a id="p101035"></a>Контроль листовой стали на установке УЗУЛ-2 и аналогичных</td><td colspan="4">Ультразвуковой контроль</td></tr>
<tr><td colspan="4">Карта 26</td></tr>
<tr><td colspan="12"><a id="p101036"></a>Содержание работы</td></tr>
<tr><td><a id="p101037"></a>1.</td><td colspan="11">Включить установку.</td></tr>
<tr><td><a id="p101038"></a>2.</td><td colspan="11">Опустить лист в ванну.</td></tr>
<tr><td><a id="p101039"></a>3.</td><td colspan="11">Прогнать лист через систему гидросбива.</td></tr>
<tr><td><a id="p101040"></a>4.</td><td colspan="11">Установить середину листа под линейку.</td></tr>
<tr><td><a id="p101041"></a>5.</td><td colspan="11">Настроить чувствительность.</td></tr>
<tr><td><a id="p101042"></a>6.</td><td colspan="11">Поставить лист в исходное положение.</td></tr>
<tr><td><a id="p101043"></a>7.</td><td colspan="11">Прозвучить на 100% чувствительности.</td></tr>
<tr><td><a id="p101044"></a>8.</td><td colspan="11">Поднять лист из воды.</td></tr>
<tr><td><a id="p101045"></a>9.</td><td colspan="11">Выключить установку.</td></tr>
<tr><td><a id="p101046"></a>10.</td><td colspan="11">При наличии записи на дефектограмме разметить ее, перенести запись на лист, вручную дефектоскопистом прозвучить предполагаемое дефектное место, оценить дефект, отметить краской, записать размеры дефекта.</td></tr>
<tr><td><a id="p101047"></a>11.</td><td colspan="11">Оформить дефектограмму, записать результаты контроля в журнал.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101048"></a>N позиции</td><td colspan="10">Длина листа L, м, до</td></tr>
<tr><td>3,0</td><td>4,0</td><td>5,0</td><td>6,0</td><td>7,0</td><td colspan="2">8,0</td><td>9,0</td><td>10,0</td><td>11,0</td></tr>
<tr><td colspan="10">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101049"></a>1</td><td>11,3</td><td>12,5</td><td>13,5</td><td>14,5</td><td>15,3</td><td colspan="2">16,0</td><td>16,8</td><td>17,4</td><td>18,0</td></tr>
<tr><td colspan="2"><a id="p101050"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td colspan="2">е</td><td>ж</td><td>з</td><td>и</td></tr>
<tr><td colspan="12"><a id="p101051"></a>Тшт = 7,6 x L0,36.</td></tr>
<tr><td colspan="12"><a id="p101052"></a>Примечания: 1. При расчете времени была взята скорость подачи листов 10 м/мин.</td></tr>
<tr><td colspan="12"><a id="p101053"></a>2. При необходимости прозвучивания на 20% или 40% чувствительности время брать с коэффициентом 1,16.</td></tr>
<tr><td colspan="12"><a id="p101054"></a>3. Время на дополнительное прозвучивание вручную предполагаемого дефекта в карте перекрывается. Если этот переход не перекрывается, то время брать по <a href="#p100890">карте 21</a> "Выявление и оценка дефектов".</td></tr>
</table>


#### <a id="p101055"></a>4.3. Магнитный контроль


<table>
<colgroup><col width="4%"><col width="4%"><col width="10%"><col width="8%"><col width="9%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="9" rowspan="2"><a id="p101056"></a>Контроль детали в приложенном магнитном поле на стационарном универсальном дефектоскопе</td><td colspan="5">Магнитный контроль</td></tr>
<tr><td colspan="3">Карта 27</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="14"><a id="p101057"></a>Содержание работы</td></tr>
<tr><td><a id="p101058"></a>1.</td><td colspan="13">Взять деталь.</td></tr>
<tr><td><a id="p101059"></a>2.</td><td colspan="13">Установить деталь между контактами дефектоскопа.</td></tr>
<tr><td><a id="p101060"></a>3.</td><td colspan="13">Включить ток с одновременной поливкой детали суспензией.</td></tr>
<tr><td><a id="p101061"></a>4.</td><td colspan="13">Выключить ток, снять деталь и визуально осмотреть на отсутствие дефектов.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101062"></a>N позиции</td><td rowspan="3">Группа сложности детали</td><td rowspan="3">Ширина В, мм, до</td><td rowspan="3">Диаметр Д, мм, до</td><td colspan="9">Длина детали L, мм, до</td></tr>
<tr><td>65</td><td>100</td><td>160</td><td>260</td><td>400</td><td>650</td><td>1000</td><td>1600</td><td>2600</td></tr>
<tr><td colspan="9">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101063"></a>1</td><td rowspan="10">1</td><td>25</td><td>8</td><td>0,34</td><td>0,39</td><td>0,45</td><td>0,51</td><td>0,59</td><td>0,67</td><td>0,75</td><td>0,83</td><td>0,98</td></tr>
<tr><td colspan="2"><a id="p101064"></a>2</td><td>40</td><td>13</td><td>0,39</td><td>0,45</td><td>0,51</td><td>0,59</td><td>0,67</td><td>0,75</td><td>0,83</td><td>0,98</td><td>1,13</td></tr>
<tr><td colspan="2"><a id="p101065"></a>3</td><td>65</td><td>20</td><td>0,45</td><td>0,51</td><td>0,59</td><td>0,67</td><td>0,75</td><td>0,83</td><td>0,98</td><td>1,13</td><td>1,28</td></tr>
<tr><td colspan="2"><a id="p101066"></a>4</td><td>100</td><td>30</td><td>0,51</td><td>0,59</td><td>0,67</td><td>0,75</td><td>0,83</td><td>0,98</td><td>1,13</td><td>1,28</td><td>1,50</td></tr>
<tr><td colspan="2"><a id="p101067"></a>5</td><td>160</td><td>50</td><td>0,59</td><td>0,67</td><td>0,75</td><td>0,83</td><td>0,98</td><td>1,13</td><td>1,28</td><td>1,50</td><td>1,75</td></tr>
<tr><td colspan="2"><a id="p101068"></a>6</td><td>260</td><td>80</td><td>0,67</td><td>0,75</td><td>0,83</td><td>0,98</td><td>1,13</td><td>1,28</td><td>1,50</td><td>1,75</td><td>1,95</td></tr>
<tr><td colspan="2"><a id="p101069"></a>7</td><td>400</td><td>130</td><td>0,75</td><td>0,83</td><td>0,98</td><td>1,13</td><td>1,28</td><td>1,50</td><td>1,75</td><td>1,95</td><td>2,25</td></tr>
<tr><td colspan="2"><a id="p101070"></a>8</td><td>650</td><td>210</td><td>0,83</td><td>0,98</td><td>1,13</td><td>1,28</td><td>1,50</td><td>1,73</td><td>1,95</td><td>2,25</td><td>2,63</td></tr>
<tr><td colspan="2"><a id="p101071"></a>9</td><td>1000</td><td>330</td><td>0,98</td><td>1,13</td><td>1,28</td><td>1,50</td><td>1,73</td><td>1,95</td><td>2,25</td><td>2,63</td><td>3,00</td></tr>
<tr><td colspan="2"><a id="p101072"></a>10</td><td>1600</td><td>530</td><td>1,13</td><td>1,28</td><td>1,50</td><td>1,73</td><td>1,95</td><td>2,25</td><td>2,63</td><td>3,00</td><td>3,38</td></tr>
<tr><td colspan="5"><a id="p101073"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="10%"><col width="8%"><col width="9%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="8" rowspan="2"><a id="p101074"></a>Контроль детали в приложенном магнитном поле на стационарном универсальном дефектоскопе</td><td colspan="5">Магнитный контроль</td></tr>
<tr><td colspan="3">Карта 27</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101075"></a>N позиции</td><td rowspan="3">Группа сложности детали</td><td rowspan="3">Ширина В, мм, до</td><td rowspan="3">Диаметр Д, мм, до</td><td colspan="9">Длина детали L, мм, до</td></tr>
<tr><td>65</td><td>100</td><td>160</td><td>260</td><td>400</td><td>650</td><td>1000</td><td>1600</td><td>2600</td></tr>
<tr><td colspan="9">Время Тшт, мин.</td></tr>
<tr><td><a id="p101076"></a>11</td><td rowspan="10">2</td><td>25</td><td>8</td><td>0,50</td><td>0,57</td><td>0,65</td><td>0,72</td><td>0,83</td><td>0,98</td><td>1,13</td><td>1,28</td><td>1,50</td></tr>
<tr><td><a id="p101077"></a>12</td><td>40</td><td>13</td><td>0,57</td><td>0,65</td><td>0,72</td><td>0,83</td><td>0,98</td><td>1,13</td><td>1,28</td><td>1,50</td><td>1,73</td></tr>
<tr><td><a id="p101078"></a>13</td><td>65</td><td>20</td><td>0,65</td><td>0,72</td><td>0,83</td><td>0,98</td><td>1,13</td><td>1,28</td><td>1,50</td><td>1,73</td><td>1,95</td></tr>
<tr><td><a id="p101079"></a>14</td><td>100</td><td>30</td><td>0,72</td><td>0,83</td><td>0,98</td><td>1,13</td><td>1,28</td><td>1,50</td><td>1,73</td><td>1,95</td><td>2,25</td></tr>
<tr><td><a id="p101080"></a>15</td><td>160</td><td>50</td><td>0,83</td><td>0,98</td><td>1,13</td><td>1,28</td><td>1,50</td><td>1,73</td><td>1,95</td><td>2,25</td><td>2,63</td></tr>
<tr><td><a id="p101081"></a>16</td><td>260</td><td>80</td><td>0,98</td><td>1,13</td><td>1,28</td><td>1,50</td><td>1,73</td><td>1,95</td><td>2,25</td><td>2,63</td><td>3,00</td></tr>
<tr><td><a id="p101082"></a>17</td><td>400</td><td>130</td><td>1,13</td><td>1,28</td><td>1,50</td><td>1,73</td><td>1,95</td><td>2,25</td><td>2,63</td><td>3,00</td><td>3,45</td></tr>
<tr><td><a id="p101083"></a>18</td><td>650</td><td>210</td><td>1,28</td><td>1,50</td><td>1,73</td><td>1,95</td><td>2,25</td><td>2,63</td><td>3,00</td><td>3,45</td><td>3,90</td></tr>
<tr><td><a id="p101084"></a>19</td><td>1000</td><td>330</td><td>1,50</td><td>1,73</td><td>1,95</td><td>2,25</td><td>2,63</td><td>3,00</td><td>3,45</td><td>3,90</td><td>4,58</td></tr>
<tr><td><a id="p101085"></a>20</td><td>1600</td><td>530</td><td>1,73</td><td>1,95</td><td>2,25</td><td>2,63</td><td>3,00</td><td>3,45</td><td>3,90</td><td>4,58</td><td>5,25</td></tr>
<tr><td><a id="p101086"></a>21</td><td rowspan="5">3</td><td>25</td><td>8</td><td>1,20</td><td>1,43</td><td>1,65</td><td>1,88</td><td>2,18</td><td>2,48</td><td>2,85</td><td>3,30</td><td>3,75</td></tr>
<tr><td><a id="p101087"></a>22</td><td>40</td><td>13</td><td>1,43</td><td>1,65</td><td>1,88</td><td>2,18</td><td>2,48</td><td>2,85</td><td>3,30</td><td>3,75</td><td>4,35</td></tr>
<tr><td><a id="p101088"></a>23</td><td>65</td><td>20</td><td>1,65</td><td>1,88</td><td>2,18</td><td>2,48</td><td>2,85</td><td>3,30</td><td>3,75</td><td>4,35</td><td>4,95</td></tr>
<tr><td><a id="p101089"></a>24</td><td>100</td><td>30</td><td>1,88</td><td>2,18</td><td>2,48</td><td>2,85</td><td>3,30</td><td>3,75</td><td>4,35</td><td>4,95</td><td>5,70</td></tr>
<tr><td><a id="p101090"></a>25</td><td>160</td><td>50</td><td>2,18</td><td>2,48</td><td>2,85</td><td>3,30</td><td>3,75</td><td>4,35</td><td>4,95</td><td>5,70</td><td>6,60</td></tr>
<tr><td colspan="4"><a id="p101091"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="4%"><col width="7%"><col width="8%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="9" rowspan="2"><a id="p101092"></a>Контроль детали в приложенном магнитном поле на стационарном универсальном дефектоскопе</td><td colspan="5">Магнитный контроль</td></tr>
<tr><td colspan="3">Карта 27</td><td colspan="2">Лист 3</td></tr>
<tr><td rowspan="3"><a id="p101093"></a>N позиции</td><td colspan="2" rowspan="3">Группа сложности детали</td><td rowspan="3">Ширина В, мм, до</td><td rowspan="3">Диаметр Д, мм, до</td><td colspan="9">Длина детали L, мм, до</td></tr>
<tr><td>65</td><td>100</td><td>160</td><td>260</td><td>400</td><td>650</td><td>1000</td><td>1600</td><td>2600</td></tr>
<tr><td colspan="9">Время Тшт, мин.</td></tr>
<tr><td><a id="p101094"></a>26</td><td colspan="2" rowspan="5">3</td><td>260</td><td>80</td><td>2,48</td><td>2,85</td><td>3,30</td><td>3,75</td><td>4,35</td><td>4,95</td><td>5,70</td><td>6,60</td><td>7,50</td></tr>
<tr><td><a id="p101095"></a>27</td><td>400</td><td>130</td><td>2,85</td><td>3,30</td><td>3,75</td><td>4,35</td><td>4,95</td><td>5,70</td><td>6,60</td><td>7,50</td><td>9,00</td></tr>
<tr><td><a id="p101096"></a>28</td><td>650</td><td>210</td><td>3,30</td><td>3,75</td><td>4,35</td><td>4,95</td><td>5,70</td><td>6,60</td><td>7,50</td><td>9,00</td><td>10,5</td></tr>
<tr><td><a id="p101097"></a>29</td><td>1000</td><td>330</td><td>3,75</td><td>4,35</td><td>4,95</td><td>5,70</td><td>6,60</td><td>7,50</td><td>9,00</td><td>10,5</td><td>12,0</td></tr>
<tr><td><a id="p101098"></a>30</td><td>1600</td><td>530</td><td>4,35</td><td>4,95</td><td>5,70</td><td>6,60</td><td>7,50</td><td>9,00</td><td>10,5</td><td>12,0</td><td>13,5</td></tr>
<tr><td colspan="5"><a id="p101099"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td></tr>
<tr><td colspan="2" rowspan="2"><a id="p101100"></a>N позиции</td><td colspan="12">Вид поверхности</td></tr>
<tr><td colspan="6">плоская</td><td colspan="6">цилиндрическая</td></tr>
<tr><td colspan="2"><a id="p101101"></a><a href="#p101063">1</a>...<a href="#p101072">10</a></td><td colspan="6">Тшт = 0,0418 x В0,3 x L0,3</td><td colspan="6">Тшт = 0,051 x Д0,3 x L0,3</td></tr>
<tr><td colspan="2"><a id="p101102"></a><a href="#p101076">11</a>...<a href="#p101085">20</a></td><td colspan="6">Тшт = 0,0612 x В0,3 x L0,3</td><td colspan="6">Тшт = 0,075 x Д0,3 x L0,3</td></tr>
<tr><td colspan="2"><a id="p101103"></a><a href="#p101086">21</a>...<a href="#p101098">30</a></td><td colspan="6">Тшт = 0,154 x В0,3 x L0,3</td><td colspan="6">Тшт = 0,19 x Д0,3 x L0,3</td></tr>
<tr><td colspan="14"><a id="p101104"></a>Примечание. Характеристика групп сложности деталей приведена в <a href="#p101331">карте 38</a>.</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="4%"><col width="9%"><col width="8%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="9" rowspan="2"><a id="p101105"></a>Контроль детали в остаточном магнитном поле на стационарном универсальном дефектоскопе</td><td colspan="5">Магнитный контроль</td></tr>
<tr><td colspan="3">Карта 28</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="14"><a id="p101106"></a>Содержание работы</td></tr>
<tr><td><a id="p101107"></a>1.</td><td colspan="13">Взять деталь.</td></tr>
<tr><td><a id="p101108"></a>2.</td><td colspan="13">Установить деталь между контактами дефектоскопа.</td></tr>
<tr><td><a id="p101109"></a>3.</td><td colspan="13">Намагнитить деталь.</td></tr>
<tr><td><a id="p101110"></a>4.</td><td colspan="13">Снять деталь и полить суспензией.</td></tr>
<tr><td><a id="p101111"></a>5.</td><td colspan="13">Осмотреть деталь на отсутствие дефектов.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101112"></a>N позиции</td><td rowspan="3">Группа сложности детали</td><td rowspan="3">Ширина В, мм, до</td><td rowspan="3">Диаметр Д, мм, до</td><td colspan="9">Длина детали L, мм, до</td></tr>
<tr><td>65</td><td>100</td><td>160</td><td>260</td><td>400</td><td>650</td><td>1000</td><td>1600</td><td>2600</td></tr>
<tr><td colspan="9">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101113"></a>1</td><td rowspan="8">1</td><td>25</td><td>8</td><td>0,30</td><td>0,35</td><td>0,39</td><td>0,46</td><td>0,53</td><td>0,60</td><td>0,69</td><td>0,79</td><td>0,91</td></tr>
<tr><td colspan="2"><a id="p101114"></a>2</td><td>40</td><td>13</td><td>0,35</td><td>0,39</td><td>0,46</td><td>0,53</td><td>0,60</td><td>0,69</td><td>0,79</td><td>0,91</td><td>1,02</td></tr>
<tr><td colspan="2"><a id="p101115"></a>3</td><td>65</td><td>20</td><td>0,39</td><td>0,46</td><td>0,53</td><td>0,60</td><td>0,69</td><td>0,79</td><td>0,91</td><td>1,02</td><td>1,15</td></tr>
<tr><td colspan="2"><a id="p101116"></a>4</td><td>100</td><td>30</td><td>0,46</td><td>0,53</td><td>0,60</td><td>0,69</td><td>0,79</td><td>0,91</td><td>1,02</td><td>1,15</td><td>1,38</td></tr>
<tr><td colspan="2"><a id="p101117"></a>5</td><td>160</td><td>50</td><td>0,53</td><td>0,60</td><td>0,69</td><td>0,79</td><td>0,91</td><td>1,02</td><td>1,15</td><td>1,38</td><td>1,61</td></tr>
<tr><td colspan="2"><a id="p101118"></a>6</td><td>260</td><td>80</td><td>0,60</td><td>0,69</td><td>0,79</td><td>0,91</td><td>1,02</td><td>1,15</td><td>1,38</td><td>1,61</td><td>1,84</td></tr>
<tr><td colspan="2"><a id="p101119"></a>7</td><td>400</td><td>130</td><td>0,69</td><td>0,79</td><td>0,91</td><td>1,02</td><td>1,15</td><td>1,38</td><td>1,61</td><td>1,84</td><td>2,07</td></tr>
<tr><td colspan="2"><a id="p101120"></a>8</td><td>650</td><td>210</td><td>0,79</td><td>0,91</td><td>1,02</td><td>1,15</td><td>1,38</td><td>1,61</td><td>1,84</td><td>2,07</td><td>2,42</td></tr>
<tr><td colspan="5"><a id="p101121"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="9%"><col width="7%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="8" rowspan="2"><a id="p101122"></a>Контроль детали в остаточном магнитном поле на стационарном универсальном дефектоскопе</td><td colspan="5">Магнитный контроль</td></tr>
<tr><td colspan="3">Карта 28</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101123"></a>N позиции</td><td rowspan="3">Группа сложности детали</td><td rowspan="3">Ширина В, мм, до</td><td rowspan="3">Диаметр Д, мм, до</td><td colspan="9">Длина детали L, мм, до</td></tr>
<tr><td>65</td><td>100</td><td>160</td><td>260</td><td>400</td><td>650</td><td>1000</td><td>1600</td><td>2600</td></tr>
<tr><td colspan="9">Время Тшт, мин.</td></tr>
<tr><td><a id="p101124"></a>9</td><td rowspan="2">1</td><td>1000</td><td>330</td><td>0,91</td><td>1,02</td><td>1,15</td><td>1,38</td><td>1,61</td><td>1,84</td><td>2,07</td><td>2,42</td><td>2,76</td></tr>
<tr><td><a id="p101125"></a>10</td><td>1600</td><td>530</td><td>1,02</td><td>1,15</td><td>1,38</td><td>1,61</td><td>1,84</td><td>2,07</td><td>2,42</td><td>2,76</td><td>3,22</td></tr>
<tr><td><a id="p101126"></a>11</td><td rowspan="10">2</td><td>25</td><td>8</td><td>0,45</td><td>0,53</td><td>0,61</td><td>0,69</td><td>0,77</td><td>0,91</td><td>1,05</td><td>1,15</td><td>1,38</td></tr>
<tr><td><a id="p101127"></a>12</td><td>40</td><td>13</td><td>0,53</td><td>0,61</td><td>0,69</td><td>0,77</td><td>0,91</td><td>1,05</td><td>1,15</td><td>1,38</td><td>1,61</td></tr>
<tr><td><a id="p101128"></a>13</td><td>65</td><td>20</td><td>0,61</td><td>0,69</td><td>0,77</td><td>0,91</td><td>1,05</td><td>1,15</td><td>1,38</td><td>1,61</td><td>1,84</td></tr>
<tr><td><a id="p101129"></a>14</td><td>100</td><td>30</td><td>0,69</td><td>0,77</td><td>0,91</td><td>1,05</td><td>1,15</td><td>1,38</td><td>1,61</td><td>1,84</td><td>2,07</td></tr>
<tr><td><a id="p101130"></a>15</td><td>160</td><td>50</td><td>0,77</td><td>0,91</td><td>1,05</td><td>1,15</td><td>1,38</td><td>1,61</td><td>1,84</td><td>2,07</td><td>2,42</td></tr>
<tr><td><a id="p101131"></a>16</td><td>260</td><td>80</td><td>0,91</td><td>1,05</td><td>1,15</td><td>1,38</td><td>1,61</td><td>1,84</td><td>2,07</td><td>2,42</td><td>2,76</td></tr>
<tr><td><a id="p101132"></a>17</td><td>400</td><td>130</td><td>1,05</td><td>1,15</td><td>1,38</td><td>1,61</td><td>1,84</td><td>2,07</td><td>2,42</td><td>2,76</td><td>3,22</td></tr>
<tr><td><a id="p101133"></a>18</td><td>650</td><td>210</td><td>1,15</td><td>1,38</td><td>1,61</td><td>1,84</td><td>2,07</td><td>2,42</td><td>2,76</td><td>3,22</td><td>3,68</td></tr>
<tr><td><a id="p101134"></a>19</td><td>1000</td><td>330</td><td>1,38</td><td>1,61</td><td>1,84</td><td>2,07</td><td>2,42</td><td>2,76</td><td>3,22</td><td>3,68</td><td>4,26</td></tr>
<tr><td><a id="p101135"></a>20</td><td>1600</td><td>530</td><td>1,61</td><td>1,84</td><td>2,07</td><td>2,42</td><td>2,76</td><td>3,22</td><td>3,68</td><td>4,26</td><td>4,83</td></tr>
<tr><td colspan="4"><a id="p101136"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="5%"><col width="4%"><col width="7%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="9" rowspan="2"><a id="p101137"></a>Контроль детали в остаточном магнитном поле на стационарном универсальном дефектоскопе</td><td colspan="5">Магнитный контроль</td></tr>
<tr><td colspan="3">Карта 28</td><td colspan="2">Лист 3</td></tr>
<tr><td rowspan="3"><a id="p101138"></a>N позиции</td><td colspan="2" rowspan="3">Группа сложности детали</td><td rowspan="3">Ширина В, мм, до</td><td rowspan="3">Диаметр Д, мм, до</td><td colspan="9">Длина детали L, мм, до</td></tr>
<tr><td>65</td><td>100</td><td>160</td><td>260</td><td>400</td><td>650</td><td>1000</td><td>1600</td><td>2600</td></tr>
<tr><td colspan="9">Время Тшт, мин.</td></tr>
<tr><td><a id="p101139"></a>21</td><td colspan="2" rowspan="10">3</td><td>25</td><td>8</td><td>1,15</td><td>1,38</td><td>1,61</td><td>1,84</td><td>2,07</td><td>2,42</td><td>2,76</td><td>3,11</td><td>3,57</td></tr>
<tr><td><a id="p101140"></a>22</td><td>40</td><td>13</td><td>1,38</td><td>1,61</td><td>1,84</td><td>2,07</td><td>2,42</td><td>2,76</td><td>3,11</td><td>3,57</td><td>4,14</td></tr>
<tr><td><a id="p101141"></a>23</td><td>65</td><td>20</td><td>1,61</td><td>1,84</td><td>2,07</td><td>2,42</td><td>2,76</td><td>3,11</td><td>3,57</td><td>4,14</td><td>4,72</td></tr>
<tr><td><a id="p101142"></a>24</td><td>100</td><td>30</td><td>1,84</td><td>2,07</td><td>2,42</td><td>2,76</td><td>3,11</td><td>3,57</td><td>4,14</td><td>4,72</td><td>5,52</td></tr>
<tr><td><a id="p101143"></a>25</td><td>160</td><td>50</td><td>2,07</td><td>2,42</td><td>2,76</td><td>3,11</td><td>3,57</td><td>4,14</td><td>4,72</td><td>5,52</td><td>6,33</td></tr>
<tr><td><a id="p101144"></a>26</td><td>260</td><td>80</td><td>2,42</td><td>2,76</td><td>3,11</td><td>3,57</td><td>4,14</td><td>4,72</td><td>5,52</td><td>6,33</td><td>7,25</td></tr>
<tr><td><a id="p101145"></a>27</td><td>400</td><td>130</td><td>2,76</td><td>3,11</td><td>3,57</td><td>4,14</td><td>4,72</td><td>5,52</td><td>6,33</td><td>7,25</td><td>8,28</td></tr>
<tr><td><a id="p101146"></a>28</td><td>650</td><td>210</td><td>3,11</td><td>3,57</td><td>4,14</td><td>4,72</td><td>5,52</td><td>6,33</td><td>7,25</td><td>8,28</td><td>9,55</td></tr>
<tr><td><a id="p101147"></a>29</td><td>1000</td><td>330</td><td>3,57</td><td>4,14</td><td>4,72</td><td>5,52</td><td>6,33</td><td>7,25</td><td>8,28</td><td>9,55</td><td>11,0</td></tr>
<tr><td><a id="p101148"></a>30</td><td>1600</td><td>530</td><td>4,14</td><td>4,72</td><td>5,52</td><td>6,33</td><td>7,25</td><td>8,28</td><td>9,55</td><td>11,0</td><td>12,7</td></tr>
<tr><td colspan="5"><a id="p101149"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td></tr>
<tr><td colspan="2" rowspan="2"><a id="p101150"></a>N позиции</td><td colspan="12">Вид поверхности</td></tr>
<tr><td colspan="6">плоская</td><td colspan="6">цилиндрическая</td></tr>
<tr><td colspan="2"><a id="p101151"></a><a href="#p101113">1</a>...<a href="#p101125">10</a></td><td colspan="6">Тшт = 0,0377 x В0,3 x L0,3</td><td colspan="6">Тшт = 0,0482 x Д0,3 x L0,3</td></tr>
<tr><td colspan="2"><a id="p101152"></a><a href="#p101126">11</a>...<a href="#p101135">20</a></td><td colspan="6">Тшт = 0,0564 x В0,3 x L0,3</td><td colspan="6">Тшт = 0,0722 x Д0,3 x L0,3</td></tr>
<tr><td colspan="2"><a id="p101153"></a><a href="#p101139">21</a>...<a href="#p101148">30</a></td><td colspan="6">Тшт = 0,143 x В0,3 x L0,3</td><td colspan="6">Тшт = 0,183 x Д0,3 x L0,3</td></tr>
<tr><td colspan="14"><a id="p101154"></a>Примечание. Характеристика групп сложности деталей приведена в <a href="#p101331">карте 38</a>.</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="2%"><col width="12%"><col width="16%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="10" rowspan="2"><a id="p101155"></a>Магнитопорошковый контроль мелких стальных деталей мокрым способом</td><td colspan="6">Магнитный контроль</td></tr>
<tr><td colspan="3">Карта 29</td><td colspan="3">Лист 1</td></tr>
<tr><td colspan="16"><a id="p101156"></a>Содержание работы</td></tr>
<tr><td><a id="p101157"></a>1.</td><td colspan="15">Взять деталь, лоток с деталями или стержень (надев на него деталь) и поместить в дефектоскоп.</td></tr>
<tr><td><a id="p101158"></a>2.</td><td colspan="15">Намагнитить детали.</td></tr>
<tr><td><a id="p101159"></a>3.</td><td colspan="15">Обработать детали суспензией.</td></tr>
<tr><td><a id="p101160"></a>4.</td><td colspan="15">Осмотреть деталь и отложить.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101161"></a>N позиции</td><td rowspan="3">Сложность контролируемых деталей</td><td rowspan="3">Количество одновременно намагничиваемых деталей N, шт., до</td><td colspan="12">Суммарная масса одновременно контролируемых деталей М, кг, до</td></tr>
<tr><td>0,5</td><td>1</td><td>3</td><td>5</td><td>7</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>40</td><td>50</td></tr>
<tr><td colspan="12">Время на одну деталь Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101162"></a>1</td><td rowspan="9">I</td><td>1</td><td>0,39</td><td>0,53</td><td>0,88</td><td>1,10</td><td>1,28</td><td>1,51</td><td>1,80</td><td>2,06</td><td>2,27</td><td>2,47</td><td>2,81</td><td>3,10</td></tr>
<tr><td colspan="2"><a id="p101163"></a>2</td><td>3</td><td>0,26</td><td>0,36</td><td>0,59</td><td>0,74</td><td>0,86</td><td>1,02</td><td>1,22</td><td>1,39</td><td>1,53</td><td>1,66</td><td>1,89</td><td>2,09</td></tr>
<tr><td colspan="2"><a id="p101164"></a>3</td><td>5</td><td>0,22</td><td>0,30</td><td>0,50</td><td>0,62</td><td>0,73</td><td>0,85</td><td>1,02</td><td>1,17</td><td>1,29</td><td>1,40</td><td>1,59</td><td>1,76</td></tr>
<tr><td colspan="2"><a id="p101165"></a>4</td><td>7</td><td>0,20</td><td>0,27</td><td>0,44</td><td>0,56</td><td>0,65</td><td>0,76</td><td>0,91</td><td>1,04</td><td>1,15</td><td>1,25</td><td>1,42</td><td>1,57</td></tr>
<tr><td colspan="2"><a id="p101166"></a>5</td><td>10</td><td>0,17</td><td>0,24</td><td>0,39</td><td>0,49</td><td>0,57</td><td>0,67</td><td>0,80</td><td>0,92</td><td>1,01</td><td>1,10</td><td>1,25</td><td>1,38</td></tr>
<tr><td colspan="2"><a id="p101167"></a>6</td><td>15</td><td>0,15</td><td>0,21</td><td>0,34</td><td>0,43</td><td>0,50</td><td>0,58</td><td>0,70</td><td>0,80</td><td>0,88</td><td>0,96</td><td>1,09</td><td>1,20</td></tr>
<tr><td colspan="2"><a id="p101168"></a>7</td><td>25</td><td>0,13</td><td>0,17</td><td>0,28</td><td>0,36</td><td>0,42</td><td>0,49</td><td>0,58</td><td>0,67</td><td>0,74</td><td>0,80</td><td>0,91</td><td>1,00</td></tr>
<tr><td colspan="2"><a id="p101169"></a>8</td><td>40</td><td>0,11</td><td>0,15</td><td>0,24</td><td>0,30</td><td>0,35</td><td>0,41</td><td>0,50</td><td>0,57</td><td>0,63</td><td>0,68</td><td>0,77</td><td>0,85</td></tr>
<tr><td colspan="2"><a id="p101170"></a>9</td><td>65</td><td>0,09</td><td>0,12</td><td>0,20</td><td>0,26</td><td>0,30</td><td>0,35</td><td>0,42</td><td>0,48</td><td>0,53</td><td>0,57</td><td>0,65</td><td>0,72</td></tr>
<tr><td colspan="4"><a id="p101171"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="12%"><col width="16%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="9" rowspan="2"><a id="p101172"></a>Магнитопорошковый контроль мелких стальных деталей мокрым способом</td><td colspan="6">Магнитный контроль</td></tr>
<tr><td colspan="3">Карта 29</td><td colspan="3">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101173"></a>N позиции</td><td rowspan="3">Сложность контролируемых деталей</td><td rowspan="3">Количество одновременно намагничиваемых деталей N, шт., до</td><td colspan="12">Суммарная масса одновременно контролируемых деталей М, кг, до</td></tr>
<tr><td>0,5</td><td>1</td><td>3</td><td>5</td><td>7</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>40</td><td>50</td></tr>
<tr><td colspan="12">Время на одну деталь Тшт, мин.</td></tr>
<tr><td><a id="p101174"></a>10</td><td rowspan="9">II</td><td>1</td><td>0,53</td><td>0,72</td><td>1,19</td><td>1,49</td><td>1,74</td><td>2,05</td><td>2,44</td><td>2,80</td><td>3,08</td><td>3,35</td><td>3,82</td><td>4,20</td></tr>
<tr><td><a id="p101175"></a>11</td><td>3</td><td>0,35</td><td>0,49</td><td>0,80</td><td>1,00</td><td>1,17</td><td>1,38</td><td>1,66</td><td>1,89</td><td>2,08</td><td>2,25</td><td>2,57</td><td>2,84</td></tr>
<tr><td><a id="p101176"></a>12</td><td>5</td><td>0,30</td><td>0,41</td><td>0,68</td><td>0,84</td><td>0,99</td><td>1,15</td><td>1,38</td><td>1,59</td><td>1,75</td><td>1,90</td><td>2,16</td><td>2,39</td></tr>
<tr><td><a id="p101177"></a>13</td><td>7</td><td>0,27</td><td>0,37</td><td>0,68</td><td>0,76</td><td>0,88</td><td>1,03</td><td>1,24</td><td>1,41</td><td>1,56</td><td>1,70</td><td>1,93</td><td>2,13</td></tr>
<tr><td><a id="p101178"></a>14</td><td>10</td><td>0,23</td><td>0,33</td><td>0,53</td><td>0,67</td><td>0,77</td><td>0,91</td><td>1,09</td><td>1,25</td><td>1,37</td><td>1,49</td><td>1,70</td><td>1,87</td></tr>
<tr><td><a id="p101179"></a>15</td><td>15</td><td>0,20</td><td>0,29</td><td>0,46</td><td>0,58</td><td>0,68</td><td>0,79</td><td>0,95</td><td>1,09</td><td>1,19</td><td>1,30</td><td>1,48</td><td>1,63</td></tr>
<tr><td><a id="p101180"></a>16</td><td>25</td><td>0,18</td><td>0,23</td><td>0,38</td><td>0,49</td><td>0,57</td><td>0,67</td><td>0,79</td><td>0,91</td><td>1,00</td><td>1,09</td><td>1,24</td><td>1,36</td></tr>
<tr><td><a id="p101181"></a>17</td><td>40</td><td>0,15</td><td>0,20</td><td>0,33</td><td>0,41</td><td>0,48</td><td>0,56</td><td>0,68</td><td>0,77</td><td>0,85</td><td>0,92</td><td>1,05</td><td>1,15</td></tr>
<tr><td><a id="p101182"></a>18</td><td>65</td><td>0,12</td><td>0,16</td><td>0,27</td><td>0,35</td><td>0,40</td><td>0,48</td><td>0,57</td><td>0,65</td><td>0,72</td><td>0,77</td><td>0,88</td><td>0,98</td></tr>
<tr><td><a id="p101183"></a>19</td><td rowspan="2">III</td><td>1</td><td>0,71</td><td>0,96</td><td>1,60</td><td>2,00</td><td>2,32</td><td>2,74</td><td>3,26</td><td>3,73</td><td>4,11</td><td>4,48</td><td>5,09</td><td>5,62</td></tr>
<tr><td><a id="p101184"></a>20</td><td>3</td><td>0,47</td><td>0,65</td><td>1,07</td><td>1,34</td><td>1,56</td><td>1,85</td><td>2,21</td><td>2,52</td><td>2,77</td><td>3,00</td><td>3,43</td><td>3,79</td></tr>
<tr><td colspan="3"><a id="p101185"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="12%"><col width="15%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="9" rowspan="2"><a id="p101186"></a>Магнитопорошковый контроль мелких стальных деталей мокрым способом</td><td colspan="6">Магнитный контроль</td></tr>
<tr><td colspan="3">Карта 29</td><td colspan="3">Лист 3</td></tr>
<tr><td rowspan="3"><a id="p101187"></a>N позиции</td><td rowspan="3">Сложность контролируемых деталей</td><td rowspan="3">Количество одновременно намагничиваемых деталей N, шт., до</td><td colspan="12">Суммарная масса одновременно контролируемых деталей М, кг, до</td></tr>
<tr><td>0,5</td><td>1</td><td>3</td><td>5</td><td>7</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>40</td><td>50</td></tr>
<tr><td colspan="12">Время на одну деталь Тшт, мин.</td></tr>
<tr><td><a id="p101188"></a>21</td><td rowspan="7">III</td><td>5</td><td>0,40</td><td>0,54</td><td>0,91</td><td>1,12</td><td>1,32</td><td>1,54</td><td>1,85</td><td>2,12</td><td>2,34</td><td>2,54</td><td>2,88</td><td>3,19</td></tr>
<tr><td><a id="p101189"></a>22</td><td>7</td><td>0,36</td><td>0,49</td><td>0,80</td><td>1,02</td><td>1,18</td><td>1,39</td><td>1,65</td><td>1,89</td><td>2,08</td><td>2,27</td><td>2,57</td><td>2,85</td></tr>
<tr><td><a id="p101190"></a>23</td><td>10</td><td>0,30</td><td>0,44</td><td>0,70</td><td>0,89</td><td>1,03</td><td>1,21</td><td>1,45</td><td>1,67</td><td>1,83</td><td>2,00</td><td>2,27</td><td>2,50</td></tr>
<tr><td><a id="p101191"></a>24</td><td>15</td><td>0,27</td><td>0,38</td><td>0,62</td><td>0,78</td><td>0,91</td><td>1,05</td><td>1,27</td><td>1,45</td><td>1,60</td><td>1,74</td><td>1,98</td><td>2,18</td></tr>
<tr><td><a id="p101192"></a>25</td><td>25</td><td>0,24</td><td>0,30</td><td>0,50</td><td>0,65</td><td>0,76</td><td>0,89</td><td>1,05</td><td>1,21</td><td>1,34</td><td>1,45</td><td>1,65</td><td>1,80</td></tr>
<tr><td><a id="p101193"></a>26</td><td>40</td><td>0,20</td><td>0,27</td><td>0,44</td><td>0,54</td><td>0,63</td><td>0,74</td><td>0,90</td><td>1,03</td><td>1,14</td><td>1,23</td><td>1,40</td><td>1,54</td></tr>
<tr><td><a id="p101194"></a>27</td><td>65</td><td>0,16</td><td>0,22</td><td>0,36</td><td>0,47</td><td>0,54</td><td>0,63</td><td>0,76</td><td>0,87</td><td>0,96</td><td>1,03</td><td>1,18</td><td>1,30</td></tr>
<tr><td colspan="3"><a id="p101195"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td></tr>
<tr><td colspan="15"><a id="p101196"></a>0,45                            0,45<br>М                               М<br>Т = 0,534 ----- - <a href="#p101162">поз. 1</a>...<a href="#p101170">9</a>; Т = 0,725 ----- - <a href="#p101174">поз. 10</a>...<a href="#p101182">18</a>;<br>шт          0,35                шт          0,35<br>N                               N</td></tr>
<tr><td colspan="15"><a id="p101197"></a>0,45<br>М<br>Т = 0,968 ----- - <a href="#p101183">поз. 19</a>...<a href="#p101194">27</a>.<br>шт          0,35<br>N</td></tr>
<tr><td colspan="15"><a id="p101198"></a>Примечания: 1. При осмотре поверхности с помощью лупы приведенное в нормативной карте время применяется с коэффициентом 1,4.</td></tr>
<tr><td colspan="15"><a id="p101199"></a>2. При суммарной массе деталей свыше 20 кг для мужчин и свыше 15 кг для женщин работа выполняется двумя исполнителями; приведенное в карте время применяется с коэффициентом 1,6.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="3%"><col width="24%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="12%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p101200"></a>Контроль поверхности (с помощью приложенных контактов) передвижным дефектоскопом</td><td colspan="3">Магнитный контроль</td></tr>
<tr><td colspan="3">Карта 30</td></tr>
<tr><td colspan="9"><a id="p101201"></a>Содержание работы</td></tr>
<tr><td><a id="p101202"></a>1.</td><td colspan="8">Установить электроды (полюса электромагнита) на контролируемый участок, нанести магнитную суспензию, осмотреть и отметить дефектные места.</td></tr>
<tr><td><a id="p101203"></a>2.</td><td colspan="8">Поменять полюса перпендикулярно первоначально установленным, нанести магнитную суспензию, осмотреть и отметить дефектные места.</td></tr>
<tr><td><a id="p101204"></a>3.</td><td colspan="8">Снять электроды, выключить аппарат (в конце работы).</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101205"></a>N позиции</td><td rowspan="3">Длина контролируемого участка L, мм, до</td><td colspan="6">Ширина контролируемого участка В, мм, до</td></tr>
<tr><td>50</td><td>70</td><td>100</td><td>150</td><td>200</td><td>250</td></tr>
<tr><td colspan="6">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101206"></a>1</td><td>50</td><td>0,21</td><td>0,25</td><td>0,30</td><td>0,39</td><td>0,42</td><td>0,47</td></tr>
<tr><td colspan="2"><a id="p101207"></a>2</td><td>70</td><td>0,25</td><td>0,30</td><td>0,35</td><td>0,43</td><td>0,50</td><td>0,56</td></tr>
<tr><td colspan="2"><a id="p101208"></a>3</td><td>100</td><td>0,30</td><td>0,35</td><td>0,42</td><td>0,51</td><td>0,59</td><td>0,66</td></tr>
<tr><td colspan="2"><a id="p101209"></a>4</td><td>150</td><td>0,39</td><td>0,43</td><td>0,51</td><td>0,63</td><td>0,73</td><td>0,81</td></tr>
<tr><td colspan="2"><a id="p101210"></a>5</td><td>200</td><td>0,42</td><td>0,50</td><td>0,59</td><td>0,70</td><td>0,84</td><td>0,93</td></tr>
<tr><td colspan="2"><a id="p101211"></a>6</td><td>250</td><td>0,47</td><td>0,56</td><td>0,66</td><td>0,81</td><td>0,93</td><td>1,05</td></tr>
<tr><td colspan="3"><a id="p101212"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td></tr>
<tr><td colspan="9"><a id="p101213"></a>Тшт = 0,042 x L0,050 x В0,050.</td></tr>
<tr><td colspan="9"><a id="p101214"></a>Примечания: 1. Приведенное в нормативной карте время рассчитано на контроль поверхности одного участка двухразовым приложением контактов (в продольном и поперечном направлениях).</td></tr>
<tr><td colspan="9"><a id="p101215"></a>2. При контроле последовательно нескольких участков приведенное в нормативной карте время применяется с коэффициентом 0,95 на каждый последующий участок.</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="7%"><col width="13%"><col width="13%"><col width="13%"><col width="13%"><col width="3%"><col width="9%"><col width="13%"><col width="12%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p101216"></a>Магнитопорошковый контроль внутренней поверхности детали при помощи проводника, помещенного в отверстие детали</td><td colspan="3">Магнитный контроль</td></tr>
<tr><td colspan="3">Карта 31</td></tr>
<tr><td colspan="10"><a id="p101217"></a>Содержание работы</td></tr>
<tr><td><a id="p101218"></a>1.</td><td colspan="9">Собрать схему намагничивания, включить, проверить ее работу, выключить и разобрать.</td></tr>
<tr><td><a id="p101219"></a>2.</td><td colspan="9">Собрать приспособление для нанесения магнитной суспензии.</td></tr>
<tr><td><a id="p101220"></a>3.</td><td colspan="9">Взять проводник, пропустить через отверстие, подключить к источнику тока, включить и выключить ток.</td></tr>
<tr><td><a id="p101221"></a>4.</td><td colspan="9">Отсоединить проводник от источника, вынуть проводник из детали, отложить.</td></tr>
<tr><td><a id="p101222"></a>5.</td><td colspan="9">Установить и снять приспособление для нанесения магнитной суспензии (порошка).</td></tr>
<tr><td><a id="p101223"></a>6.</td><td colspan="9">Собрать и установить перископ в отверстие, осмотреть 1/2 части внутренней поверхности (постоянно перемещая перископ).<br>Повернуть деталь на 180°, осмотреть 1/2 части поверхности, зафиксировать дефектные места.</td></tr>
<tr><td><a id="p101224"></a>7.</td><td colspan="9">Снять перископ, разобрать и уложить в тару.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101225"></a>N позиции</td><td colspan="8">Длина детали L, м, до</td></tr>
<tr><td>0,5</td><td>0,75</td><td>1,0</td><td>1,5</td><td colspan="2">2,0</td><td>2,5</td><td>3,0</td></tr>
<tr><td colspan="8">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101226"></a>1</td><td>14,3</td><td>20,0</td><td>25,6</td><td>36,0</td><td colspan="2">45,8</td><td>55,3</td><td>64,5</td></tr>
<tr><td colspan="2"><a id="p101227"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td colspan="2">д</td><td>е</td><td>ж</td></tr>
<tr><td colspan="10"><a id="p101228"></a>Тшт = 25,6 x L0,84.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="7%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="6%"><col width="5%"><col width="11%"><col width="11%"><col width="11%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p101229"></a>Магнитопорошковый контроль цилиндрической поверхности при помощи проводника, намотанного на деталь</td><td colspan="4">Магнитный контроль</td></tr>
<tr><td colspan="4">Карта 32</td></tr>
<tr><td colspan="11"><a id="p101230"></a>Содержание работ</td></tr>
<tr><td><a id="p101231"></a>1.</td><td colspan="10">Взять проводник, намотать на наружную цилиндрическую поверхность.</td></tr>
<tr><td><a id="p101232"></a>2.</td><td colspan="10">Подсоединить к источнику тока, включить ток, выдержать, выключить ток.</td></tr>
<tr><td><a id="p101233"></a>3.</td><td colspan="10">Снять проводник, отложить.</td></tr>
<tr><td><a id="p101234"></a>4.</td><td colspan="10">Нанести магнитную суспензию, осмотреть деталь, периодически вращая на кантователе. Отметить дефектные места мелом (краской).</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101235"></a>N позиции</td><td colspan="9">Диаметр цилиндрической поверхности Д, мм, до</td></tr>
<tr><td>108</td><td>168</td><td>273</td><td>426</td><td colspan="2">530</td><td>630</td><td>820</td><td>1000</td></tr>
<tr><td colspan="9">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101236"></a>1</td><td>1,95</td><td>2,10</td><td>2,29</td><td>2,46</td><td colspan="2">2,55</td><td>2,64</td><td>2,75</td><td>2,85</td></tr>
<tr><td colspan="2"><a id="p101237"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td colspan="2">д</td><td>е</td><td>ж</td><td>з</td></tr>
<tr><td colspan="11"><a id="p101238"></a>Тшт = 0,88 x Д0,17.</td></tr>
<tr><td colspan="11"><a id="p101239"></a>Примечания: 1. Приведенное в нормативной карте время рассчитано на намотку 1 витка. При намотке каждого последующего витка время по карте применяется с коэффициентом 0,7.</td></tr>
<tr><td colspan="11"><a id="p101240"></a>2. Намотка витков производится с торца при свободном накиде. При намотке витков с перебросом одного из концов провода (кабеля) приведенное в нормативной карте время применяется с коэффициентом 1,2.</td></tr>
<tr><td colspan="11"><a id="p101241"></a>3. При применении для намотки крючков приведенное в нормативной карте время применяется с коэффициентом 1,2.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="33%"><col width="19%"><col width="19%"><col width="19%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p101242"></a>Обезжиривание поверхности изделия</td><td colspan="2">Магнитный контроль</td></tr>
<tr><td>Карта 33</td><td>Лист 1</td></tr>
<tr><td colspan="6"><a id="p101243"></a>Содержание работы</td></tr>
<tr><td><a id="p101244"></a>1.</td><td colspan="5">Подготовить растворитель (бензин, ацетон) и обтирочный материал.</td></tr>
<tr><td><a id="p101245"></a>2.</td><td colspan="5">Смочить салфетку в растворителе и протереть поверхность, отложить салфетку.</td></tr>
<tr><td><a id="p101246"></a>3.</td><td colspan="5">Взять сухую салфетку, протереть поверхность насухо, отложить салфетку.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101247"></a>N позиции</td><td rowspan="3">Площадь поверхности обезжиривания S, кв. м, до</td><td colspan="3">Группа сложности</td></tr>
<tr><td>I</td><td>II</td><td>III</td></tr>
<tr><td colspan="3">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101248"></a>1</td><td>0,1</td><td>0,53</td><td>0,57</td><td>0,60</td></tr>
<tr><td colspan="2"><a id="p101249"></a>2</td><td>0,15</td><td>0,75</td><td>0,81</td><td>0,85</td></tr>
<tr><td colspan="2"><a id="p101250"></a>3</td><td>0,2</td><td>0,96</td><td>1,04</td><td>1,08</td></tr>
<tr><td colspan="2"><a id="p101251"></a>4</td><td>0,3</td><td>1,35</td><td>1,46</td><td>1,53</td></tr>
<tr><td colspan="2"><a id="p101252"></a>5</td><td>0,4</td><td>1,73</td><td>1,86</td><td>1,95</td></tr>
<tr><td colspan="2"><a id="p101253"></a>6</td><td>0,5</td><td>2,09</td><td>2,25</td><td>2,36</td></tr>
<tr><td colspan="2"><a id="p101254"></a>7</td><td>0,6</td><td>2,44</td><td>2,63</td><td>2,75</td></tr>
<tr><td colspan="2"><a id="p101255"></a>8</td><td>0,7</td><td>2,78</td><td>3,00</td><td>3,14</td></tr>
<tr><td colspan="2"><a id="p101256"></a>9</td><td>0,8</td><td>3,11</td><td>3,36</td><td>3,51</td></tr>
<tr><td colspan="2"><a id="p101257"></a>10</td><td>0,9</td><td>3,44</td><td>3,71</td><td>3,88</td></tr>
<tr><td colspan="2"><a id="p101258"></a>11</td><td>1,0</td><td>3,76</td><td>4,06</td><td>4,25</td></tr>
<tr><td colspan="2"><a id="p101259"></a>12</td><td>1,2</td><td>4,39</td><td>4,75</td><td>4,96</td></tr>
<tr><td colspan="2"><a id="p101260"></a>13</td><td>1,5</td><td>5,31</td><td>5,74</td><td>6,00</td></tr>
<tr><td colspan="3"><a id="p101261"></a>Индекс</td><td>а</td><td>б</td><td>в</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="33%"><col width="19%"><col width="19%"><col width="19%"></colgroup>
<tr><td colspan="3" rowspan="2"><a id="p101262"></a>Обезжиривание поверхности изделия</td><td colspan="2">Магнитный контроль</td></tr>
<tr><td>Карта 33</td><td>Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101263"></a>N позиции</td><td rowspan="3">Площадь поверхности обезжиривания S, кв. м, до</td><td colspan="3">Группа сложности</td></tr>
<tr><td>I</td><td>II</td><td>III</td></tr>
<tr><td colspan="3">Время Тшт, мин.</td></tr>
<tr><td><a id="p101264"></a>14</td><td>2,0</td><td>6,78</td><td>7,33</td><td>7,66</td></tr>
<tr><td><a id="p101265"></a>15</td><td>2,5</td><td>8,19</td><td>8,85</td><td>9,26</td></tr>
<tr><td colspan="2"><a id="p101266"></a>На каждый последующий 1 кв. м</td><td>3,30</td><td>3,50</td><td>3,70</td></tr>
<tr><td colspan="2"><a id="p101267"></a>Индекс</td><td>а</td><td>б</td><td>в</td></tr>
<tr><td colspan="5"><a id="p101268"></a>Тшт = 3,76 x S0,85 - инд. "а";</td></tr>
<tr><td colspan="5"><a id="p101269"></a>Тшт = 4,06 x S0,85 - инд. "б";</td></tr>
<tr><td colspan="5"><a id="p101270"></a>Тшт = 4,25 x S0,85 - инд. "в".</td></tr>
<tr><td colspan="5"><a id="p101271"></a>Примечание. Классификация деталей по группам сложности приведена в нормативной <a href="#p101331">карте 38</a>.</td></tr>
</table>


<table>
<colgroup><col width="21%"><col width="41%"><col width="26%"><col width="12%"></colgroup>
<tr><td colspan="2" rowspan="2"><a id="p101272"></a>Изготовление дефектограмм</td><td colspan="2">Магнитный контроль</td></tr>
<tr><td colspan="2">Карта 34</td></tr>
<tr><td><a id="p101273"></a>Способ изготовления с применением</td><td colspan="2">Содержание работы</td><td>Время Тшт, мин.</td></tr>
<tr><td><a id="p101274"></a>Клеевой суспензии</td><td colspan="2">Взвесить в весовых количествах:<br>ацетон 50%<br>амилацетат 25%<br>этиловый спирт 25%<br>целлулоид 30 г (1 л смеси)<br>В ацетоне растворить целлулоид, затем добавить остальные растворители, добавить 20 г (на литр смеси) магнитного порошка, перемешать.<br>На образец наклеить кальку, намагнитить образец и кистью нанести магнитную суспензию, выдержать 1,5 мин., снять кальку</td><td>16,0</td></tr>
<tr><td><a id="p101275"></a>Целлофана и резинового клея</td><td colspan="2">Намагнитить образец, полить магнитной суспензией, снять образец с аппарата и осторожно промыть в бензине. Извлечь образец из ванночки с бензином, просушить. На полоску целлофана нанести тонкий слой резинового клея, просушить, разложить целлофан (клеем вверх) на ровной поверхности, наложить образец, слегка нажать, снять образец</td><td>12,0</td></tr>
<tr><td><a id="p101276"></a>Закрепляющего лака</td><td colspan="2">Обезжирить образец и нанести тонкий слой вазелина; из краскораспылителя нанести слой краски, просушить. Намагнитить образец и нанести магнитную суспензию. После этого образец поместить в ванночку с бензином, через 5 мин. извлечь и высушить. Затем из краскораспылителя нанести бесцветный лак. Через 7 мин. снять пленку с зафиксированным рисунком и уложить между пластинками из органического стекла</td><td>20,0</td></tr>
<tr><td><a id="p101277"></a>Липкой прозрачной лентой</td><td colspan="2">Способ аналогичен способу с применением закрепляющего лака</td><td>20,0</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="21%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p101278"></a>Размагничивание детали</td><td colspan="5">Магнитный контроль</td></tr>
<tr><td colspan="5">Карта 35</td></tr>
<tr><td colspan="12"><a id="p101279"></a>Содержание работы</td></tr>
<tr><td><a id="p101280"></a>1.</td><td colspan="11">Взять деталь или тару с деталями и положить на стол дефектоскопа.</td></tr>
<tr><td><a id="p101281"></a>2.</td><td colspan="11">Включить ток и переместить деталь или тару с деталями в электромагнитном поле дефектоскопа.</td></tr>
<tr><td><a id="p101282"></a>3.</td><td colspan="11">Снять деталь или тару со стола и отложить.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101283"></a>N позиции</td><td rowspan="3">Масса детали (деталей) М, кг, до</td><td colspan="9">Расстояние перемещения детали в магнитном поле L, мм, до</td></tr>
<tr><td>500</td><td>650</td><td>800</td><td>1000</td><td>1250</td><td>1500</td><td>2000</td><td>2500</td><td>3000</td></tr>
<tr><td colspan="9">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101284"></a>1</td><td>1,0</td><td>0,09</td><td>0,11</td><td>0,13</td><td>0,15</td><td>0,17</td><td>0,19</td><td>0,23</td><td>0,26</td><td>0,30</td></tr>
<tr><td colspan="2"><a id="p101285"></a>2</td><td>3,0</td><td>0,12</td><td>0,14</td><td>0,16</td><td>0,19</td><td>0,22</td><td>0,25</td><td>0,29</td><td>0,34</td><td>0,38</td></tr>
<tr><td colspan="2"><a id="p101286"></a>3</td><td>5,0</td><td>0,14</td><td>0,16</td><td>0,19</td><td>0,21</td><td>0,25</td><td>0,28</td><td>0,33</td><td>0,38</td><td>0,43</td></tr>
<tr><td colspan="2"><a id="p101287"></a>4</td><td>7,0</td><td>0,15</td><td>0,18</td><td>0,20</td><td>0,23</td><td>0,27</td><td>0,30</td><td>0,36</td><td>0,41</td><td>0,46</td></tr>
<tr><td colspan="2"><a id="p101288"></a>5</td><td>10,0</td><td>0,16</td><td>0,19</td><td>0,22</td><td>0,25</td><td>0,29</td><td>0,32</td><td>0,39</td><td>0,45</td><td>0,50</td></tr>
<tr><td colspan="2"><a id="p101289"></a>6</td><td>15,0</td><td>0,18</td><td>0,21</td><td>0,24</td><td>0,27</td><td>0,32</td><td>0,35</td><td>0,43</td><td>0,49</td><td>0,55</td></tr>
<tr><td colspan="2"><a id="p101290"></a>7</td><td>25</td><td>0,20</td><td>0,24</td><td>0,27</td><td>0,30</td><td>0,36</td><td>0,40</td><td>0,48</td><td>0,55</td><td>0,62</td></tr>
<tr><td colspan="2"><a id="p101291"></a>8</td><td>40</td><td>0,22</td><td>0,26</td><td>0,30</td><td>0,34</td><td>0,40</td><td>0,44</td><td>0,53</td><td>0,61</td><td>0,69</td></tr>
<tr><td colspan="3"><a id="p101292"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td></tr>
<tr><td colspan="12"><a id="p101293"></a>Тшт = 0,0019 x М0,23 x L0,63.</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="3%"><col width="8%"><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="7%"><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="11" rowspan="2"><a id="p101294"></a>Контроль остаточного магнетизма прибором ФП-1</td><td colspan="5">Магнитный контроль</td></tr>
<tr><td colspan="5">Карта 36</td></tr>
<tr><td colspan="16"><a id="p101295"></a>Содержание работы</td></tr>
<tr><td><a id="p101296"></a>1.</td><td colspan="15">Взять датчик прибора.</td></tr>
<tr><td><a id="p101297"></a>2.</td><td colspan="15">Продвигая датчик прибора по детали, проверить деталь на наличие остаточного магнетизма.</td></tr>
<tr><td><a id="p101298"></a>3.</td><td colspan="15">Отложить датчик.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101299"></a>N позиции</td><td rowspan="3">Ширина В, мм, до</td><td rowspan="3">Диаметр Д, мм, до</td><td colspan="12">Длина детали L, мм, до</td></tr>
<tr><td>25</td><td>35</td><td>55</td><td>85</td><td>125</td><td>185</td><td>275</td><td>400</td><td>600</td><td>900</td><td>1400</td><td>2000</td></tr>
<tr><td colspan="12">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101300"></a>1</td><td>25</td><td>8</td><td>0,075</td><td>0,085</td><td>0,10</td><td>0,11</td><td>0,13</td><td>0,15</td><td>0,18</td><td>0,21</td><td>0,24</td><td>0,27</td><td>0,30</td><td>0,34</td></tr>
<tr><td colspan="2"><a id="p101301"></a>2</td><td>35</td><td>13</td><td>0,085</td><td>0,10</td><td>0,11</td><td>0,13</td><td>0,15</td><td>0,18</td><td>0,21</td><td>0,24</td><td>0,27</td><td>0,30</td><td>0,34</td><td>0,40</td></tr>
<tr><td colspan="2"><a id="p101302"></a>3</td><td>55</td><td>20</td><td>0,10</td><td>0,11</td><td>0,13</td><td>0,15</td><td>0,18</td><td>0,21</td><td>0,24</td><td>0,27</td><td>0,30</td><td>0,34</td><td>0,40</td><td>0,46</td></tr>
<tr><td colspan="2"><a id="p101303"></a>4</td><td>85</td><td>27</td><td>0,11</td><td>0,13</td><td>0,15</td><td>0,18</td><td>0,21</td><td>0,24</td><td>0,27</td><td>0,30</td><td>0,34</td><td>0,40</td><td>0,46</td><td>0,53</td></tr>
<tr><td colspan="2"><a id="p101304"></a>5</td><td>125</td><td>40</td><td>0,13</td><td>0,15</td><td>0,18</td><td>0,21</td><td>0,24</td><td>0,27</td><td>0,30</td><td>0,34</td><td>0,40</td><td>0,46</td><td>0,53</td><td>0,60</td></tr>
<tr><td colspan="2"><a id="p101305"></a>6</td><td>185</td><td>60</td><td>0,15</td><td>0,18</td><td>0,21</td><td>0,24</td><td>0,27</td><td>0,30</td><td>0,34</td><td>0,40</td><td>0,46</td><td>0,53</td><td>0,60</td><td>0,70</td></tr>
<tr><td colspan="2"><a id="p101306"></a>7</td><td>275</td><td>90</td><td>0,18</td><td>0,21</td><td>0,24</td><td>0,27</td><td>0,30</td><td>0,34</td><td>0,40</td><td>0,46</td><td>0,53</td><td>0,60</td><td>0,70</td><td>0,81</td></tr>
<tr><td colspan="2"><a id="p101307"></a>8</td><td>400</td><td>130</td><td>0,21</td><td>0,24</td><td>0,27</td><td>0,30</td><td>0,34</td><td>0,40</td><td>0,46</td><td>0,53</td><td>0,60</td><td>0,70</td><td>0,81</td><td>0,92</td></tr>
<tr><td colspan="2"><a id="p101308"></a>9</td><td>600</td><td>190</td><td>0,24</td><td>0,27</td><td>0,30</td><td>0,34</td><td>0,40</td><td>0,46</td><td>0,53</td><td>0,60</td><td>0,70</td><td>0,81</td><td>0,92</td><td>1,10</td></tr>
<tr><td colspan="2"><a id="p101309"></a>10</td><td>900</td><td>290</td><td>0,27</td><td>0,30</td><td>0,34</td><td>0,40</td><td>0,46</td><td>0,53</td><td>0,60</td><td>0,70</td><td>0,81</td><td>0,92</td><td>1,10</td><td>1,30</td></tr>
<tr><td colspan="2"><a id="p101310"></a>11</td><td>1400</td><td>445</td><td>0,30</td><td>0,34</td><td>0,40</td><td>0,46</td><td>0,53</td><td>0,60</td><td>0,70</td><td>0,81</td><td>0,92</td><td>1,10</td><td>1,30</td><td>1,50</td></tr>
<tr><td colspan="4"><a id="p101311"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td></tr>
<tr><td colspan="16"><a id="p101312"></a>Тшт = 0,0092 x В0,35 x L0,35.</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="7%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p101313"></a>Приготовление и испытание магнитной суспензии на образцах</td><td colspan="4">Магнитный контроль</td></tr>
<tr><td colspan="4">Карта 37</td></tr>
<tr><td colspan="10"><a id="p101314"></a>Содержание работы</td></tr>
<tr><td><a id="p101315"></a>1.</td><td colspan="9">Подготовить емкость, весы и другие принадлежности.</td></tr>
<tr><td><a id="p101316"></a>2.</td><td colspan="9">Взять компоненты, взвесить в требуемой пропорции, поместить в емкость и тщательно перемешать до получения пастообразной массы.</td></tr>
<tr><td><a id="p101317"></a>3.</td><td colspan="9">Помешивая, влить в жидкость, размешать.</td></tr>
<tr><td><a id="p101318"></a>4.</td><td colspan="9">Отфильтровать суспензию.</td></tr>
<tr><td><a id="p101319"></a>5.</td><td colspan="9">Протереть образец.</td></tr>
<tr><td><a id="p101320"></a>6.</td><td colspan="9">Включить дефектоскоп или принятую для контроля схему намагничивания детали.</td></tr>
<tr><td><a id="p101321"></a>7.</td><td colspan="9">Намагнитить образец.</td></tr>
<tr><td><a id="p101322"></a>8.</td><td colspan="9">Полить суспензией.</td></tr>
<tr><td><a id="p101323"></a>9.</td><td colspan="9">Сравнить рисунок полученного осаждения порошка над трещинами на образце с рисунком этих же трещин, зафиксированных на дефектограмме.</td></tr>
<tr><td><a id="p101324"></a>10.</td><td colspan="9">По результатам сравнения судить о пригодности суспензии и работоспособности дефектоскопа.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101325"></a>N позиции</td><td colspan="8">Приготавливаемая магнитная суспензия М, кг, до</td></tr>
<tr><td>1</td><td>3</td><td>5</td><td>7</td><td>10</td><td>13</td><td>16</td><td>20</td></tr>
<tr><td colspan="8">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101326"></a>1</td><td>4,18</td><td>8,00</td><td>10,8</td><td>13,2</td><td>16,3</td><td>19,0</td><td>21,5</td><td>24,5</td></tr>
<tr><td colspan="2"><a id="p101327"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
<tr><td colspan="10"><a id="p101328"></a>Тшт = 4,18 x М0,59.</td></tr>
<tr><td colspan="10"><a id="p101329"></a>Примечание. Норма расхода магнитной суспензии - 3 л на 1 кв. м контролируемой поверхности.</td></tr>
</table>


#### <a id="p101330"></a>4.4. Капиллярный контроль


<table>
<colgroup><col width="5%"><col width="4%"><col width="33%"><col width="19%"><col width="9%"><col width="11%"><col width="19%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p101331"></a>Осмотр контролируемой поверхности</td><td colspan="3">Капиллярный контроль</td></tr>
<tr><td colspan="2">Карта 38</td><td>Лист 1</td></tr>
<tr><td colspan="7"><a id="p101332"></a>Содержание работы</td></tr>
<tr><td><a id="p101333"></a>1.</td><td colspan="6">Проверить внешним осмотром поверхность.</td></tr>
<tr><td><a id="p101334"></a>2.</td><td colspan="6">Дефектные места отметить цветным карандашом.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101335"></a>N позиции</td><td rowspan="3">Площадь осматриваемой поверхности S, кв. дм, до</td><td colspan="4">Группа сложности</td></tr>
<tr><td>I</td><td colspan="2">II</td><td>III</td></tr>
<tr><td colspan="4">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101336"></a>1</td><td>10</td><td>0,64</td><td colspan="2">0,84</td><td>1,19</td></tr>
<tr><td colspan="2"><a id="p101337"></a>2</td><td>30</td><td>0,76</td><td colspan="2">1,00</td><td>1,41</td></tr>
<tr><td colspan="2"><a id="p101338"></a>3</td><td>60</td><td>0,85</td><td colspan="2">1,12</td><td>1,58</td></tr>
<tr><td colspan="2"><a id="p101339"></a>4</td><td>100</td><td>0,92</td><td colspan="2">1,21</td><td>1,71</td></tr>
<tr><td colspan="2"><a id="p101340"></a>5</td><td>150</td><td>0,98</td><td colspan="2">1,29</td><td>1,83</td></tr>
<tr><td colspan="2"><a id="p101341"></a>6</td><td>250</td><td>1,06</td><td colspan="2">1,40</td><td>1,98</td></tr>
<tr><td colspan="2"><a id="p101342"></a>7</td><td>400</td><td>1,19</td><td colspan="2">1,59</td><td>2,30</td></tr>
<tr><td colspan="2"><a id="p101343"></a>8</td><td>600</td><td>1,60</td><td colspan="2">2,13</td><td>3,09</td></tr>
<tr><td colspan="2"><a id="p101344"></a>9</td><td>800</td><td>1,97</td><td colspan="2">2,63</td><td>3,82</td></tr>
<tr><td colspan="2"><a id="p101345"></a>10</td><td>1000</td><td>2,32</td><td colspan="2">3,10</td><td>4,49</td></tr>
<tr><td colspan="2"><a id="p101346"></a>11</td><td>1200</td><td>2,65</td><td colspan="2">3,54</td><td>5,13</td></tr>
<tr><td colspan="3"><a id="p101347"></a>Индекс</td><td>а</td><td colspan="2">б</td><td>в</td></tr>
<tr><td colspan="2" rowspan="2"><a id="p101348"></a>N позиции</td><td colspan="5">Группа сложности</td></tr>
<tr><td>I</td><td colspan="2">II</td><td colspan="2">III</td></tr>
<tr><td colspan="2"><a id="p101349"></a><a href="#p101336">1</a>...<a href="#p101341">6</a></td><td>Тшт = 0,44 x S0,16</td><td colspan="2">Тшт = 0,58 x S0,16</td><td colspan="2">Тшт = 0,82 x S0,16</td></tr>
<tr><td colspan="2"><a id="p101350"></a><a href="#p101342">7</a>...<a href="#p101346">11</a></td><td>Тшт = 0,015 x S0,73</td><td colspan="2">Тшт = 0,02 x S0,73</td><td colspan="2">Тшт = 0,029 x S0,73</td></tr>
</table>


<table>
<colgroup><col width="61%"><col width="19%"><col width="19%"></colgroup>
<tr><td rowspan="2"><a id="p101351"></a>Осмотр контролируемой поверхности</td><td colspan="2">Капиллярный контроль</td></tr>
<tr><td>Карта 38</td><td>Лист 2</td></tr>
<tr><td colspan="3"><a id="p101352"></a>Примечания: 1. Первая группа сложности (простая) - поверхности плоские по конфигурации с плавными переходами на изгибах, впадинах и выступах, с отверстиями. Места осмотра доступны.</td></tr>
<tr><td colspan="3"><a id="p101353"></a>Вторая группа сложности (средняя) - поверхности более сложной конфигурации и с пересечением плоскостей прямолинейного и криволинейного контура, с выступами, углублениями, окнами и отверстиями. Отдельные места малодоступны для осмотра.</td></tr>
<tr><td colspan="3"><a id="p101354"></a>Третья группа сложности (сложная) - поверхности сложной конфигурации с большим количеством пересечений криволинейных и сферических поверхностей, многочисленными отверстиями.<br>Большинство мест малодоступны для осмотра.</td></tr>
<tr><td colspan="3"><a id="p101355"></a>2. При осмотре поверхности приведенное в нормативной карте время применяется:<br>через лупу - с коэффициентом 1,6;<br>с подсветом переносной лампой - с коэффициентом 1,4;<br>в ультрафиолетовых лучах - с коэффициентом 1,5.</td></tr>
<tr><td colspan="3"><a id="p101356"></a>3. При осмотре внутренней поверхности приведенное в нормативной карте время применяется с коэффициентом 1,2.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="5%"><col width="30%"><col width="21%"><col width="19%"><col width="20%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p101357"></a>Нанесение кистью дефектоскопического комплекта на контролируемую поверхность</td><td colspan="2">Капиллярный контроль</td></tr>
<tr><td>Карта 39</td><td>Лист 1</td></tr>
<tr><td colspan="6"><a id="p101358"></a>Содержание работы</td></tr>
<tr><td><a id="p101359"></a>1.</td><td colspan="5">Взять кисть и обмакнуть в дефектоскопическую жидкость.</td></tr>
<tr><td><a id="p101360"></a>2.</td><td colspan="5">Нанести жидкость на контролируемую поверхность.</td></tr>
<tr><td><a id="p101361"></a>3.</td><td colspan="5">Отложить кисть.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101362"></a>N позиции</td><td rowspan="3">Площадь покрытия S, кв. дм, до</td><td colspan="3">Группа сложности</td></tr>
<tr><td>I</td><td>II</td><td>III</td></tr>
<tr><td colspan="3">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101363"></a>1</td><td>3</td><td>0,15</td><td>0,23</td><td>0,31</td></tr>
<tr><td colspan="2"><a id="p101364"></a>2</td><td>5</td><td>0,24</td><td>0,35</td><td>0,47</td></tr>
<tr><td colspan="2"><a id="p101365"></a>3</td><td>7</td><td>0,31</td><td>0,47</td><td>0,63</td></tr>
<tr><td colspan="2"><a id="p101366"></a>4</td><td>10</td><td>0,42</td><td>0,64</td><td>0,85</td></tr>
<tr><td colspan="2"><a id="p101367"></a>5</td><td>13</td><td>0,53</td><td>0,80</td><td>1,10</td></tr>
<tr><td colspan="2"><a id="p101368"></a>6</td><td>16</td><td>0,63</td><td>0,95</td><td>1,30</td></tr>
<tr><td colspan="2"><a id="p101369"></a>7</td><td>20</td><td>0,77</td><td>1,15</td><td>1,53</td></tr>
<tr><td colspan="2"><a id="p101370"></a>8</td><td>25</td><td>0,93</td><td>1,40</td><td>1,85</td></tr>
<tr><td colspan="2"><a id="p101371"></a>9</td><td>30</td><td>1,08</td><td>1,62</td><td>2,16</td></tr>
<tr><td colspan="2"><a id="p101372"></a>10</td><td>40</td><td>1,38</td><td>2,07</td><td>2,76</td></tr>
<tr><td colspan="2"><a id="p101373"></a>11</td><td>60</td><td>1,95</td><td>2,92</td><td>3,90</td></tr>
<tr><td colspan="2"><a id="p101374"></a>12</td><td>80</td><td>2,49</td><td>3,70</td><td>4,98</td></tr>
<tr><td colspan="2"><a id="p101375"></a>13</td><td>100</td><td>3,01</td><td>4,51</td><td>6,01</td></tr>
<tr><td colspan="2"><a id="p101376"></a>14</td><td>120</td><td>3,51</td><td>5,27</td><td>7,02</td></tr>
<tr><td colspan="2"><a id="p101377"></a>15</td><td>140</td><td>4,00</td><td>6,00</td><td>8,01</td></tr>
<tr><td colspan="3"><a id="p101378"></a>Индекс</td><td>а</td><td>б</td><td>в</td></tr>
</table>


<table>
<colgroup><col width="11%"><col width="28%"><col width="21%"><col width="9%"><col width="10%"><col width="21%"></colgroup>
<tr><td colspan="3" rowspan="2"><a id="p101379"></a>Нанесение кистью дефектоскопического комплекта на контролируемую поверхность</td><td colspan="3">Капиллярный контроль</td></tr>
<tr><td colspan="2">Карта 39</td><td>Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101380"></a>N позиции</td><td rowspan="3">Площадь покрытия S, кв. дм, до</td><td colspan="4">Группа сложности</td></tr>
<tr><td>I</td><td colspan="2">II</td><td>III</td></tr>
<tr><td colspan="4">Время Тшт, мин.</td></tr>
<tr><td><a id="p101381"></a>16</td><td>170</td><td>4,72</td><td colspan="2">7,08</td><td>9,44</td></tr>
<tr><td><a id="p101382"></a>17</td><td>200</td><td>5,42</td><td colspan="2">8,13</td><td>10,8</td></tr>
<tr><td><a id="p101383"></a>18</td><td>250</td><td>6,55</td><td colspan="2">9,83</td><td>13,1</td></tr>
<tr><td colspan="2"><a id="p101384"></a>На каждые последующие 50 кв. дм</td><td>1,00</td><td colspan="2">1,50</td><td>2,00</td></tr>
<tr><td colspan="2"><a id="p101385"></a>Индекс</td><td>а</td><td colspan="2">б</td><td>в</td></tr>
<tr><td rowspan="2"><a id="p101386"></a>N позиции</td><td colspan="5">Группа сложности</td></tr>
<tr><td>I</td><td colspan="2">II</td><td colspan="2">III</td></tr>
<tr><td><a id="p101387"></a><a href="#p101363">1</a>...<a href="#p101383">18</a></td><td>Тшт = 0,06 x S0,85</td><td colspan="2">Тшт = 0,09 x S0,85</td><td colspan="2">Тшт = 0,12 x S0,85</td></tr>
<tr><td colspan="6"><a id="p101388"></a>Примечания: 1. Приведенное в нормативной карте время рассчитано на одноразовое покрытие. При покрытии поверхности в несколько слоев приведенное нормативное время применяется с коэффициентом 0,7 на каждый слой.</td></tr>
<tr><td colspan="6"><a id="p101389"></a>2. При нанесении дефектоскопического комплекта на поверхность из аэрозольного баллона приведенное в нормативной карте время применяется с коэффициентом 0,23.</td></tr>
<tr><td colspan="6"><a id="p101390"></a>3. Классификация деталей по группам сложности приведена в нормативной <a href="#p101331">карте 38</a>.</td></tr>
<tr><td colspan="6"><a id="p101391"></a>4. При нанесении дефектоскопического комплекта на внутреннюю поверхность приведенное в нормативной карте время применяется с коэффициентом 1,2.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="5%"><col width="28%"><col width="20%"><col width="20%"><col width="21%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p101392"></a>Удаление дефектоскопического комплекта с контролируемой поверхности</td><td colspan="2">Капиллярный контроль</td></tr>
<tr><td>Карта 40</td><td>Лист 1</td></tr>
<tr><td colspan="6"><a id="p101393"></a>Содержание работы</td></tr>
<tr><td><a id="p101394"></a>1.</td><td colspan="5">Взять салфетку, смочить в очищающей жидкости, отжать.</td></tr>
<tr><td><a id="p101395"></a>2.</td><td colspan="5">Протереть контролируемую поверхность, отложить салфетку.</td></tr>
<tr><td><a id="p101396"></a>3.</td><td colspan="5">Взять сухую салфетку, протереть контролируемую поверхность насухо, отложить салфетку.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101397"></a>N позиции</td><td rowspan="3">Площадь покрытия S, кв. дм, до</td><td colspan="3">Группа сложности</td></tr>
<tr><td>I</td><td>II</td><td>III</td></tr>
<tr><td colspan="3">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101398"></a>1</td><td>10</td><td>0,42</td><td>0,52</td><td>0,65</td></tr>
<tr><td colspan="2"><a id="p101399"></a>2</td><td>13</td><td>0,48</td><td>0,59</td><td>0,73</td></tr>
<tr><td colspan="2"><a id="p101400"></a>3</td><td>16</td><td>0,53</td><td>0,65</td><td>0,81</td></tr>
<tr><td colspan="2"><a id="p101401"></a>4</td><td>20</td><td>0,59</td><td>0,72</td><td>0,90</td></tr>
<tr><td colspan="2"><a id="p101402"></a>5</td><td>25</td><td>0,65</td><td>0,80</td><td>1,00</td></tr>
<tr><td colspan="2"><a id="p101403"></a>6</td><td>30</td><td>0,71</td><td>0,88</td><td>1,09</td></tr>
<tr><td colspan="2"><a id="p101404"></a>7</td><td>40</td><td>0,82</td><td>1,00</td><td>1,25</td></tr>
<tr><td colspan="2"><a id="p101405"></a>8</td><td>60</td><td>0,99</td><td>1,20</td><td>1,51</td></tr>
<tr><td colspan="2"><a id="p101406"></a>9</td><td>80</td><td>1,13</td><td>1,39</td><td>1,72</td></tr>
<tr><td colspan="2"><a id="p101407"></a>10</td><td>100</td><td>1,25</td><td>1,54</td><td>1,92</td></tr>
<tr><td colspan="2"><a id="p101408"></a>11</td><td>120</td><td>1,37</td><td>1,68</td><td>2,09</td></tr>
<tr><td colspan="2"><a id="p101409"></a>12</td><td>140</td><td>1,47</td><td>1,80</td><td>2,24</td></tr>
<tr><td colspan="2"><a id="p101410"></a>13</td><td>170</td><td>1,60</td><td>1,98</td><td>2,46</td></tr>
<tr><td colspan="3"><a id="p101411"></a>Индекс</td><td>а</td><td>б</td><td>в</td></tr>
</table>


<table>
<colgroup><col width="11%"><col width="28%"><col width="20%"><col width="10%"><col width="10%"><col width="21%"></colgroup>
<tr><td colspan="3" rowspan="2"><a id="p101412"></a>Удаление дефектоскопического комплекта с контролируемой поверхности</td><td colspan="3">Капиллярный контроль</td></tr>
<tr><td colspan="2">Карта 40</td><td>Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101413"></a>N позиции</td><td rowspan="3">Площадь покрытия S, кв. дм, до</td><td colspan="4">Группа сложности</td></tr>
<tr><td>I</td><td colspan="2">II</td><td>III</td></tr>
<tr><td colspan="4">Время Тшт, мин.</td></tr>
<tr><td><a id="p101414"></a>14</td><td>200</td><td>1,74</td><td colspan="2">2,13</td><td>2,65</td></tr>
<tr><td><a id="p101415"></a>15</td><td>250</td><td>1,93</td><td colspan="2">2,37</td><td>2,95</td></tr>
<tr><td colspan="2"><a id="p101416"></a>На каждые последующие 50 кв. дм</td><td>0,35</td><td colspan="2">0,40</td><td>0,50</td></tr>
<tr><td colspan="2"><a id="p101417"></a>Индекс</td><td>а</td><td colspan="2">б</td><td>в</td></tr>
<tr><td rowspan="2"><a id="p101418"></a>N позиции</td><td colspan="5">Группа сложности</td></tr>
<tr><td>I</td><td colspan="2">II</td><td colspan="2">III</td></tr>
<tr><td><a id="p101419"></a><a href="#p101398">1</a>...<a href="#p101415">15</a></td><td>Тшт = 0,144 x S0,47</td><td colspan="2">Тшт = 0,177 x S0,47</td><td colspan="2">Тшт = 0,22 x S0,47</td></tr>
<tr><td colspan="6"><a id="p101420"></a>Примечания: 1. При удалении дефектоскопического комплекта струей воды время по карте применяется с коэффициентом 0,3.</td></tr>
<tr><td colspan="6"><a id="p101421"></a>2. При выполнении протирки поверхности (<a href="#p101394">операция 1</a>, <a href="#p101395">2</a>) два раза приведенное в нормативной карте время применяется с коэффициентом 1,5, три раза - с коэффициентом 2,0.</td></tr>
<tr><td colspan="6"><a id="p101422"></a>3. Классификация деталей по группам сложности приведена в нормативной <a href="#p101331">карте 38</a>.</td></tr>
<tr><td colspan="6"><a id="p101423"></a>4. При обработке внутренней поверхности приведенное в нормативной карте время применяется с коэффициентом 1,2.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="24%"><col width="22%"><col width="3%"><col width="19%"><col width="22%"></colgroup>
<tr><td colspan="5" rowspan="2"><a id="p101424"></a>Приготовление дефектоскопической очищающей, проникающей и проявляющей жидкостей</td><td colspan="2">Капиллярный контроль</td></tr>
<tr><td colspan="2">Карта 41</td></tr>
<tr><td colspan="7"><a id="p101425"></a>Содержание работы</td></tr>
<tr><td><a id="p101426"></a>1.</td><td colspan="6">Подготовить емкость, весы и другие принадлежности.</td></tr>
<tr><td><a id="p101427"></a>2.</td><td colspan="6">Взять компоненты, взвесить в требуемой пропорции, поместить в емкость и тщательно перемешать.</td></tr>
<tr><td><a id="p101428"></a>3.</td><td colspan="6">Помешивая, влить в жидкость, размешать (при приготовлении проникающей жидкости полученный раствор необходимо подогреть на водяной бане до t = 50 °C).</td></tr>
<tr><td><a id="p101429"></a>4.</td><td colspan="6">Профильтровать раствор.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101430"></a>N позиции</td><td rowspan="3">Приготавливаемая смесь V, л, до</td><td colspan="4">Наименование смеси</td></tr>
<tr><td>очищающая</td><td colspan="2">проникающая</td><td>проявляющая (суспензия)</td></tr>
<tr><td colspan="4">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101431"></a>1</td><td>1</td><td>2,30</td><td colspan="2">30,0</td><td>4,00</td></tr>
<tr><td colspan="2"><a id="p101432"></a>2</td><td>3</td><td>3,65</td><td colspan="2">34,0</td><td>6,20</td></tr>
<tr><td colspan="2"><a id="p101433"></a>3</td><td>5</td><td>4,50</td><td colspan="2">37,0</td><td>7,60</td></tr>
<tr><td colspan="2"><a id="p101434"></a>4</td><td>7</td><td>5,20</td><td colspan="2">38,5</td><td>8,70</td></tr>
<tr><td colspan="2"><a id="p101435"></a>5</td><td>10</td><td>6,05</td><td colspan="2">40,5</td><td>10,0</td></tr>
<tr><td colspan="3"><a id="p101436"></a>Индекс</td><td>а</td><td colspan="2">б</td><td>в</td></tr>
<tr><td colspan="7"><a id="p101437"></a>Тшт = 2,3 x V0,42 - индекс "а";</td></tr>
<tr><td colspan="7"><a id="p101438"></a>Тшт = 30,0 x V0,13 - индекс "б";</td></tr>
<tr><td colspan="7"><a id="p101439"></a>Тшт = 4,0 x V0,40 - индекс "в".</td></tr>
</table>


#### <a id="p101440"></a>4.5. Газовый контроль


<table>
<colgroup><col width="7%"><col width="12%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p101441"></a>Наполнение изделия газом при помощи компрессора</td><td colspan="5">Газовый контроль</td></tr>
<tr><td colspan="3">Карта 42</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p101442"></a>N позиции</td><td rowspan="3">Внутренний объем изделия V, куб. м, до</td><td colspan="10">Избыточное давление газа P, кгс/кв. см (МПа), до</td></tr>
<tr><td>4,0 (0,4)</td><td>6,0 (0,6)</td><td>8,0 (0,8)</td><td>10,0 (1,0)</td><td>12,0 (1,2)</td><td>15,0 (1,5)</td><td>20,0 (2,0)</td><td>30,0 (3,0)</td><td>40,0 (4,0)</td><td>50,0 (5,0)</td></tr>
<tr><td colspan="10">Время Тшт, мин.</td></tr>
<tr><td><a id="p101443"></a>1</td><td>1,0</td><td>6,41</td><td>9,12</td><td>11,7</td><td>14,2</td><td>16,7</td><td>20,2</td><td>25,9</td><td>37,1</td><td>47,6</td><td>57,8</td></tr>
<tr><td><a id="p101444"></a>2</td><td>2,0</td><td>10,7</td><td>15,2</td><td>19,6</td><td>23,8</td><td>27,9</td><td>33,7</td><td>43,3</td><td>61,9</td><td>79,5</td><td>96,5</td></tr>
<tr><td><a id="p101445"></a>3</td><td>3,0</td><td>14,4</td><td>20,5</td><td>26,4</td><td>32,0</td><td>37,5</td><td>45,4</td><td>58,3</td><td>83,4</td><td>107</td><td>130</td></tr>
<tr><td><a id="p101446"></a>4</td><td>4,0</td><td>17,9</td><td>25,4</td><td>32,7</td><td>39,7</td><td>46,6</td><td>56,2</td><td>72,3</td><td>103</td><td>133</td><td>161</td></tr>
<tr><td><a id="p101447"></a>5</td><td>5,0</td><td>21,1</td><td>30,0</td><td>38,5</td><td>46,8</td><td>54,9</td><td>66,3</td><td>85,3</td><td>122</td><td>157</td><td>190</td></tr>
<tr><td><a id="p101448"></a>6</td><td>6,0</td><td>24,2</td><td>34,4</td><td>44,2</td><td>53,6</td><td>62,9</td><td>76,0</td><td>97,7</td><td>140</td><td>180</td><td>218</td></tr>
<tr><td><a id="p101449"></a>7</td><td>7,0</td><td>27,1</td><td>38,5</td><td>49,4</td><td>60,0</td><td>70,4</td><td>85,1</td><td>109</td><td>156</td><td>201</td><td>244</td></tr>
<tr><td><a id="p101450"></a>8</td><td>8,0</td><td>29,9</td><td>42,5</td><td>54,6</td><td>66,3</td><td>77,8</td><td>93,9</td><td>121</td><td>173</td><td>222</td><td>269</td></tr>
<tr><td><a id="p101451"></a>9</td><td>9,0</td><td>32,6</td><td>46,3</td><td>59,5</td><td>72,3</td><td>84,8</td><td>102</td><td>132</td><td>188</td><td>242</td><td>294</td></tr>
<tr><td><a id="p101452"></a>10</td><td>10,0</td><td>35,3</td><td>50,2</td><td>64,4</td><td>78,2</td><td>91,8</td><td>111</td><td>142</td><td>204</td><td>262</td><td>318</td></tr>
<tr><td><a id="p101453"></a>11</td><td>12,0</td><td>40,3</td><td>57,4</td><td>73,7</td><td>89,5</td><td>105</td><td>127</td><td>163</td><td>233</td><td>299</td><td>363</td></tr>
<tr><td colspan="2"><a id="p101454"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="12%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p101455"></a>Наполнение изделия газом при помощи компрессора</td><td colspan="5">Газовый контроль</td></tr>
<tr><td colspan="3">Карта 42</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101456"></a>N позиции</td><td rowspan="3">Внутренний объем изделия V, куб. м, до</td><td colspan="10">Избыточное давление газа P, кгс/кв. см (МПа), до</td></tr>
<tr><td>4,0 (0,4)</td><td>6,0 (0,6)</td><td>8,0 (0,8)</td><td>10,0 (1,0)</td><td>12,0 (1,2)</td><td>15,0 (1,5)</td><td>20,0 (2,0)</td><td>30,0 (3,0)</td><td>40,0 (4,0)</td><td>50,0 (5,0)</td></tr>
<tr><td colspan="10">Время Тшт, мин.</td></tr>
<tr><td><a id="p101457"></a>12</td><td>14,0</td><td>45,2</td><td>64,3</td><td>82,6</td><td>100</td><td>118</td><td>142</td><td>183</td><td>261</td><td>336</td><td>407</td></tr>
<tr><td><a id="p101458"></a>13</td><td>16,0</td><td>49,9</td><td>71,0</td><td>91,1</td><td>111</td><td>130</td><td>157</td><td>202</td><td>288</td><td>370</td><td>450</td></tr>
<tr><td><a id="p101459"></a>14</td><td>18,0</td><td>54,4</td><td>77,4</td><td>99,4</td><td>121</td><td>142</td><td>171</td><td>220</td><td>315</td><td>404</td><td>491</td></tr>
<tr><td><a id="p101460"></a>15</td><td>20,0</td><td>58,9</td><td>83,7</td><td>108</td><td>131</td><td>153</td><td>185</td><td>238</td><td>340</td><td>437</td><td>531</td></tr>
<tr><td colspan="2"><a id="p101461"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td></tr>
<tr><td colspan="12"><a id="p101462"></a>Тшт = 1,92 x V0,74 x P0,87.</td></tr>
<tr><td colspan="12"><a id="p101463"></a>Примечания: 1. Приведенное в карте время рассчитано на наполнение изделия газом при избыточном давлении до 0,2 МПа компрессора ВНК-1, до 5,0 МПа - ВН-6. При применении других компрессоров применять ко времени коэффициент, рассчитанный по формуле:</td></tr>
<tr><td colspan="12"><a id="p101464"></a>$K = \frac{H'}{H} ,$</td></tr>
<tr><td colspan="12"><a id="p101465"></a><a id="p101466"></a>где:<br>H' - производительность применяемого компрессора;<br>H - производительность принятого для расчета компрессора.</td></tr>
<tr><td colspan="12"><a id="p101467"></a>2. На последующие 2 куб. м внутреннего объема время рассчитывать по формуле зависимости.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="17%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"><col width="8%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p101468"></a>Откачка воздуха из полости изделия</td><td colspan="5">Газовый контроль</td></tr>
<tr><td colspan="3">Карта 43</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="12"><a id="p101469"></a>Содержание работы</td></tr>
<tr><td><a id="p101470"></a>1.</td><td colspan="11">Подсоединить насос к изделию, установить вакуумметр.</td></tr>
<tr><td><a id="p101471"></a>2.</td><td colspan="11">Включить насос.</td></tr>
<tr><td><a id="p101472"></a>3.</td><td colspan="11">Откачать воздух из емкости до требуемого давления.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101473"></a>N позиции</td><td rowspan="3">Внутренний объем изделия V, куб. м, до</td><td colspan="9">Остаточное давление P, мм рт. ст., до</td></tr>
<tr><td>0,01</td><td>0,03</td><td>0,05</td><td>0,1</td><td>0,3</td><td>0,5</td><td>1,0</td><td>3,0</td><td>5,0</td></tr>
<tr><td colspan="9">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101474"></a>1</td><td>0,5</td><td>8,39</td><td>8,00</td><td>7,81</td><td>7,55</td><td>7,16</td><td>7,01</td><td>6,80</td><td>6,47</td><td>6,29</td></tr>
<tr><td colspan="2"><a id="p101475"></a>2</td><td>1</td><td>15,3</td><td>14,5</td><td>14,2</td><td>13,7</td><td>13,0</td><td>12,7</td><td>12,4</td><td>11,8</td><td>11,4</td></tr>
<tr><td colspan="2"><a id="p101476"></a>3</td><td>2</td><td>27,8</td><td>26,5</td><td>25,8</td><td>25,0</td><td>23,7</td><td>23,2</td><td>22,5</td><td>21,4</td><td>20,8</td></tr>
<tr><td colspan="2"><a id="p101477"></a>4</td><td>3</td><td>39,2</td><td>37,4</td><td>36,5</td><td>35,3</td><td>33,4</td><td>32,7</td><td>31,8</td><td>30,3</td><td>29,4</td></tr>
<tr><td colspan="2"><a id="p101478"></a>5</td><td>4</td><td>50,2</td><td>47,8</td><td>46,7</td><td>45,2</td><td>42,8</td><td>41,9</td><td>40,7</td><td>38,7</td><td>37,7</td></tr>
<tr><td colspan="2"><a id="p101479"></a>6</td><td>5</td><td>60,9</td><td>58,0</td><td>56,7</td><td>54,8</td><td>51,9</td><td>50,8</td><td>49,3</td><td>47,0</td><td>45,7</td></tr>
<tr><td colspan="2"><a id="p101480"></a>7</td><td>6</td><td>71,3</td><td>67,9</td><td>66,3</td><td>64,1</td><td>60,8</td><td>59,5</td><td>57,7</td><td>55,0</td><td>53,4</td></tr>
<tr><td colspan="2"><a id="p101481"></a>8</td><td>7</td><td>81,3</td><td>77,5</td><td>75,7</td><td>73,2</td><td>69,3</td><td>67,9</td><td>65,9</td><td>62,7</td><td>61,0</td></tr>
<tr><td colspan="2"><a id="p101482"></a>9</td><td>8</td><td>91,2</td><td>86,9</td><td>85,0</td><td>82,1</td><td>77,8</td><td>76,2</td><td>73,9</td><td>70,4</td><td>68,4</td></tr>
<tr><td colspan="2"><a id="p101483"></a>10</td><td>9</td><td>101</td><td>96,3</td><td>94,0</td><td>90,9</td><td>86,1</td><td>84,4</td><td>81,8</td><td>77,9</td><td>75,8</td></tr>
<tr><td colspan="2"><a id="p101484"></a>11</td><td>10</td><td>110</td><td>105</td><td>103</td><td>99,4</td><td>94,2</td><td>92,3</td><td>89,5</td><td>85,2</td><td>82,9</td></tr>
<tr><td colspan="2"><a id="p101485"></a>12</td><td>12</td><td>129</td><td>123</td><td>120</td><td>116</td><td>110</td><td>108</td><td>105</td><td>99,7</td><td>96,9</td></tr>
<tr><td colspan="2"><a id="p101486"></a>13</td><td>14</td><td>148</td><td>141</td><td>137</td><td>133</td><td>126</td><td>123</td><td>120</td><td>114</td><td>111</td></tr>
<tr><td colspan="3"><a id="p101487"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="18%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"><col width="8%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p101488"></a>Откачка воздуха из полости изделия</td><td colspan="5">Газовый контроль</td></tr>
<tr><td colspan="3">Карта 43</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101489"></a>N позиции</td><td rowspan="3">Внутренний объем изделия V, куб. м, до</td><td colspan="9">Остаточное давление P, мм рт. ст., до</td></tr>
<tr><td>0,01</td><td>0,03</td><td>0,05</td><td>0,1</td><td>0,3</td><td>0,5</td><td>1,0</td><td>3,0</td><td>5,0</td></tr>
<tr><td colspan="9">Время Тшт, мин.</td></tr>
<tr><td><a id="p101490"></a>14</td><td>16</td><td>166</td><td>158</td><td>154</td><td>149</td><td>141</td><td>138</td><td>134</td><td>128</td><td>124</td></tr>
<tr><td><a id="p101491"></a>15</td><td>18</td><td>183</td><td>175</td><td>170</td><td>165</td><td>156</td><td>153</td><td>148</td><td>141</td><td>137</td></tr>
<tr><td><a id="p101492"></a>16</td><td>20</td><td>200</td><td>190</td><td>186</td><td>180</td><td>170</td><td>167</td><td>162</td><td>154</td><td>150</td></tr>
<tr><td><a id="p101493"></a>17</td><td>22</td><td>218</td><td>208</td><td>203</td><td>196</td><td>186</td><td>182</td><td>177</td><td>168</td><td>164</td></tr>
<tr><td><a id="p101494"></a>18</td><td>24</td><td>235</td><td>224</td><td>219</td><td>212</td><td>200</td><td>196</td><td>190</td><td>181</td><td>176</td></tr>
<tr><td colspan="2"><a id="p101495"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td></tr>
<tr><td colspan="11"><a id="p101496"></a>$\text{Т}_{\text{шт}} = 12,36 \frac{V^{0,86}}{P^{0,045}} .$</td></tr>
<tr><td colspan="11"><a id="p101497"></a>Примечания: 1. Приведенное в нормативной карте время рассчитано на откачку емкости насосом НРЗ-150. При применении других насосов время по карте применяется с коэффициентом, рассчитанным по формуле:</td></tr>
<tr><td colspan="11"><a id="p101499"></a>$\text{К} = \frac{\text{Н}_{\text{н}}}{\text{Н}_{\text{ф}}} ,$</td></tr>
<tr><td colspan="11"><a id="p101500"></a><a id="p101501"></a>где:<br>Нн - производительность принятого в нормативах насоса, л/с;<br>Нф - производительность фактически применяемого насоса, л/с.</td></tr>
<tr><td colspan="11"><a id="p101502"></a>2. При откачке изделий большой протяженности и малым проходным сечением (змеевики, коллектора, технологические канавки и т.д.) приведенное нормативное время применяется с коэффициентом 1,6.</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="2%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="13" rowspan="2"><a id="p101503"></a>Проверка герметичности сварных швов гелиевым течеискателем</td><td colspan="5">Газовый контроль</td></tr>
<tr><td colspan="5">Карта 44</td></tr>
<tr><td colspan="18"><a id="p101504"></a>Содержание работы</td></tr>
<tr><td><a id="p101505"></a>1.</td><td colspan="17">Взять течеискатель.</td></tr>
<tr><td><a id="p101506"></a>2.</td><td colspan="17">Проверить герметичность сварных швов.</td></tr>
<tr><td><a id="p101507"></a>3.</td><td colspan="17">Отложить течеискатель.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101508"></a>N позиции</td><td rowspan="3">Скорость движения щупа течеискателя, мм/с</td><td colspan="15">Длина сварочного шва L, мм, до</td></tr>
<tr><td>30</td><td>40</td><td>65</td><td>100</td><td>125</td><td>140</td><td>160</td><td>200</td><td>260</td><td>320</td><td>380</td><td>440</td><td>500</td><td>630</td><td>1000</td></tr>
<tr><td colspan="15">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101509"></a>1</td><td>2</td><td>0,44</td><td>0,54</td><td>0,80</td><td>1,15</td><td>1,40</td><td>1,55</td><td>1,76</td><td>2,16</td><td>2,77</td><td>3,37</td><td>3,98</td><td>4,58</td><td>5,19</td><td>6,50</td><td>10,2</td></tr>
<tr><td colspan="2"><a id="p101510"></a>2</td><td>3</td><td>0,35</td><td>0,42</td><td>0,59</td><td>0,83</td><td>1,00</td><td>1,11</td><td>1,24</td><td>1,52</td><td>1,93</td><td>2,35</td><td>2,76</td><td>3,18</td><td>3,59</td><td>4,49</td><td>7,04</td></tr>
<tr><td colspan="2"><a id="p101511"></a>3</td><td>4</td><td>0,29</td><td>0,34</td><td>0,47</td><td>0,64</td><td>0,77</td><td>0,84</td><td>0,94</td><td>1,14</td><td>1,44</td><td>1,74</td><td>2,04</td><td>2,34</td><td>2,64</td><td>3,29</td><td>5,14</td></tr>
<tr><td colspan="2"><a id="p101512"></a>4</td><td>5</td><td>0,26</td><td>0,30</td><td>0,40</td><td>0,54</td><td>0,64</td><td>0,70</td><td>0,78</td><td>0,94</td><td>1,18</td><td>1,42</td><td>1,66</td><td>1,90</td><td>2,14</td><td>2,66</td><td>4,14</td></tr>
<tr><td colspan="3"><a id="p101513"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td><td>н</td><td>о</td><td>п</td></tr>
<tr><td colspan="18"><a id="p101514"></a>Тшт = 0,0101 L + 0,14 - <a href="#p101509">поз. 1</a>; Тшт = 0,005 L + 0,14 - <a href="#p101511">поз. 3</a>;</td></tr>
<tr><td colspan="18"><a id="p101515"></a>Тшт = 0,0069 L + 0,14 - <a href="#p101510">поз. 2</a>; Тшт = 0,004 L + 0,14 - <a href="#p101512">поз. 4</a></td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="47%"><col width="15%"><col width="26%"></colgroup>
<tr><td colspan="2" rowspan="2"><a id="p101516"></a>Проверка герметичности приварки труб на трубной доске</td><td colspan="2">Газовый контроль</td></tr>
<tr><td colspan="2">Карта 45</td></tr>
<tr><td><a id="p101517"></a>N позиции</td><td colspan="2">Содержание работы</td><td>Время на контроль одной трубы Тшт, мин.</td></tr>
<tr><td><a id="p101518"></a>1</td><td colspan="2">Взять щуп течеискателя, установить на внутренний диаметр трубы, выдержать.<br>Снять щуп, переставить на следующую трубу.</td><td>0,50</td></tr>
<tr><td colspan="3"><a id="p101519"></a>Индекс</td><td>а</td></tr>
<tr><td colspan="4"><a id="p101520"></a>Примечания: 1. Изделие, наполненное газом, течеискатель подготовлен к работе.</td></tr>
<tr><td colspan="4"><a id="p101521"></a>2. Приведенное в нормативной карте время рассчитано на проверку герметичности сварных швов с одной стороны. При проверке сварных швов с двух сторон приведенное время применяется с коэффициентом 2,0.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="17%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="10%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p101522"></a>Ввертывание (подсоединение) штуцера шланга, вакуумметра, пробок вручную и гаечным ключом</td><td colspan="4">Газовый контроль</td></tr>
<tr><td colspan="4">Карта 46</td></tr>
<tr><td colspan="11"><a id="p101523"></a>Содержание работы</td></tr>
<tr><td><a id="p101524"></a>1.</td><td colspan="10">Взять штуцер, ввернуть (навернуть) предварительно вручную.</td></tr>
<tr><td><a id="p101525"></a>2.</td><td colspan="10">Взять ключ и завернуть окончательно.</td></tr>
<tr><td><a id="p101526"></a>3.</td><td colspan="10">Отложить ключ.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101527"></a>N позиции</td><td rowspan="3">Шаг резьбы l, мм, до</td><td colspan="8">Длина ввертывания (навертывания) штуцера L, мм, до</td></tr>
<tr><td>8</td><td>10</td><td>16</td><td>20</td><td>25</td><td>30</td><td>40</td><td>50</td></tr>
<tr><td colspan="8">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101528"></a>1</td><td>1,0</td><td>0,22</td><td>0,25</td><td>0,34</td><td>0,39</td><td>0,45</td><td>0,50</td><td>-</td><td>-</td></tr>
<tr><td colspan="2"><a id="p101529"></a>2</td><td>1,25</td><td>-</td><td>0,22</td><td>0,30</td><td>0,34</td><td>0,39</td><td>0,44</td><td>-</td><td>-</td></tr>
<tr><td colspan="2"><a id="p101530"></a>3</td><td>1,5</td><td>-</td><td>0,20</td><td>0,27</td><td>0,31</td><td>0,35</td><td>0,40</td><td>0,47</td><td>-</td></tr>
<tr><td colspan="2"><a id="p101531"></a>4</td><td>1,75</td><td>-</td><td>-</td><td>0,24</td><td>0,28</td><td>0,32</td><td>0,36</td><td>0,43</td><td>0,50</td></tr>
<tr><td colspan="2"><a id="p101532"></a>5</td><td>2,0</td><td>-</td><td>-</td><td>0,22</td><td>0,26</td><td>0,30</td><td>0,33</td><td>0,40</td><td>0,46</td></tr>
<tr><td colspan="2"><a id="p101533"></a>6</td><td>2,5</td><td>-</td><td>-</td><td>-</td><td>0,23</td><td>0,26</td><td>0,29</td><td>0,35</td><td>0,40</td></tr>
<tr><td colspan="2"><a id="p101534"></a>7</td><td>3,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,23</td><td>0,26</td><td>0,32</td><td>0,36</td></tr>
<tr><td colspan="2"><a id="p101535"></a>8</td><td>3,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,24</td><td>0,29</td><td>0,33</td></tr>
<tr><td colspan="2"><a id="p101536"></a>9</td><td>4,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,27</td><td>0,31</td></tr>
<tr><td colspan="3"><a id="p101537"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
<tr><td colspan="11"><a id="p101538"></a>$\text{Т}_{\text{шт}} = 0,059 \frac{L^{0,63}}{l^{0,59}} .$</td></tr>
<tr><td colspan="11"><a id="p101539"></a>Примечание. При определении времени на отвертывание (отсоединение) штуцера приведенное в нормативной карте время применяется с коэффициентом 0,7.</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="53%"><col width="19%"><col width="7%"><col width="11%"></colgroup>
<tr><td colspan="2" rowspan="2"><a id="p101540"></a>Подготовка течеискателя ПТИ-10 к работе</td><td colspan="3">Газовый контроль</td></tr>
<tr><td>Карта 47</td><td colspan="2">Лист 1</td></tr>
<tr><td><a id="p101541"></a>N позиции</td><td colspan="3">Содержание работы</td><td>Время Тшт, мин.</td></tr>
<tr><td><a id="p101542"></a>1</td><td colspan="3">Подготовка к работе<br>Подсоединить кабель электропитания к течеискателю и сети.<br>Проверить уровень масла в насосе.<br>Проверить правильность вращения вала электродвигателя насоса</td><td>2,0</td></tr>
<tr><td><a id="p101543"></a>2</td><td colspan="3">Порядок работы<br>Включить переключатель сети (положение включено).<br>Установить ток нагревателя.<br>Откачать объем до давления (3 - 5) x 10-2 мм рт. ст.<br>Открыть дроссельные клапаны: "Дросселирование откачки", "Откачка камеры", "Выходной клапан" и "Гелиевая течь".<br>Откачать вакуумную систему течеискателя.<br>Закрыть дроссельные клапаны</td><td>10,0</td></tr>
<tr><td><a id="p101544"></a>3</td><td colspan="3">Высоковакуумная откачка<br>Включить тумблер "Насос-нагреватель".<br>Включить тумблер "Высокий вакуум".<br>Через 30 мин. открыть клапан "Дросселирование откачки" и откачать вакуумную систему до 5 - 20 делений средней шкалы блока измерения давления.<br>Залить в ловушку жидкий азот.<br>Открыть клапан "Гелиевая течь" и откачать гелиевую течь до давления (1 - 2) x 10-5 мм рт. ст.</td><td>45,0</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="53%"><col width="19%"><col width="7%"><col width="11%"></colgroup>
<tr><td colspan="2" rowspan="2"><a id="p101545"></a>Подготовка течеискателя ПТИ-10 к работе</td><td colspan="3">Газовый контроль</td></tr>
<tr><td>Карта 47</td><td colspan="2">Лист 2</td></tr>
<tr><td><a id="p101546"></a>N позиции</td><td colspan="3">Содержание работы</td><td>Время Тшт, мин.</td></tr>
<tr><td></td><td colspan="3"><a id="p101547"></a>Открыть клапан "Откачка камеры".<br>Откачать камеру до давления, соответствующего 5 делениям средней шкалы прибора блока измерения давления</td><td></td></tr>
<tr><td><a id="p101548"></a>4</td><td colspan="3">Регулировка течеискателя<br>Все клапаны, кроме "Гелиевая течь", открыть.<br>Отрегулировать нуль усилителя блока измерения ионного тока на всех шкалах.<br>Установить переключатель "Пределы измерения" последовательно в положение "30", "3", "1", "03", "01".<br>Установить стрелку прибора блока измерения ионного тока на нуль.<br>Установить переключатель "Пределы измерения" в положение "30".<br>Нажать кнопку "Деблокировка".<br>Подать накал на катод ионного источника масс-спектрометрической камеры.<br>Переключатель "Измерение" установить в положение "Ток эмиссии" и переключатель "Ток эмиссии" в положение 5 мА.</td><td>15,0</td></tr>
<tr><td></td><td colspan="3"><a id="p101549"></a>Примечание. При необходимости коррекции "Ток эмиссии" снять обшивку течеискателя с электронных блоков (БПК-9 и БИД-10) и установить стрелку прибора на середину шкалы. Обшивку установить на месте (вр. 3 мин.).</td><td></td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="53%"><col width="19%"><col width="7%"><col width="11%"></colgroup>
<tr><td colspan="2" rowspan="2"><a id="p101550"></a>Подготовка течеискателя ПТИ-10 к работе</td><td colspan="3">Газовый контроль</td></tr>
<tr><td>Карта 47</td><td colspan="2">Лист 3</td></tr>
<tr><td><a id="p101551"></a>N позиции</td><td colspan="3">Содержание работы</td><td>Время Тшт, мин.</td></tr>
<tr><td></td><td colspan="3">Откинуть верхнюю заднюю обшивку и проверить правильность установки магнитной системы относительно масс-спектрометрической камеры.<br>Открыть клапан "Гелиевая течь", закрывая и открывая клапан "Гелиевая течь", произвести предварительную регулировку ускоряющего супрессорного напряжения и установку магнита.<br>Определить чувствительность течеискателя.<br>Произвести окончательную настройку</td><td></td></tr>
<tr><td><a id="p101552"></a>5</td><td colspan="3">Подготовка щупа к работе<br>Подготовка технологической схемы испытания (подключение вспомогательного насоса к течеискателю и резинового шланга со щупом к течеискателю).<br>Настройка технологической схемы на работу (отрегулировать щуп, игольчатый натекатель, который устанавливается на гелиевое натекание, установить рабочее давление масс-спектрометрической камеры, произвести калибровку чувствительности щупа по гелиевой течи с насадкой)</td><td>5,0</td></tr>
<tr><td><a id="p101553"></a>6</td><td colspan="3">Порядок выключения течеискателя<br>Для выключения течеискателя необходимо:</td><td>25,0</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="53%"><col width="19%"><col width="7%"><col width="11%"></colgroup>
<tr><td colspan="2" rowspan="2"><a id="p101554"></a>Подготовка течеискателя ПТИ-10 к работе</td><td colspan="3">Газовый контроль</td></tr>
<tr><td>Карта 47</td><td colspan="2">Лист 4</td></tr>
<tr><td><a id="p101555"></a>N позиции</td><td colspan="3">Содержание работы</td><td>Время Тшт, мин.</td></tr>
<tr><td></td><td colspan="3">закрыть клапан "Гелиевая течь" и "Выходной клапан", переключатель "Пределы измерения" установить в положение "30"; переключатель "Ток эмиссии" установить в положение "Катод выключен"; закрыть клапан "Откачка камеры"; сжатым воздухом удалить жидкий азот из азотной ловушки; закрыть клапан дросселирования откачки и выключить накал нагревателя промаслянного насоса; выключить напряжение питающей сети</td><td></td></tr>
</table>


#### <a id="p101556"></a>4.6. Вспомогательные работы


<table>
<colgroup><col width="6%"><col width="4%"><col width="15%"><col width="22%"><col width="16%"><col width="11%"><col width="9%"><col width="18%"></colgroup>
<tr><td colspan="5" rowspan="2"><a id="p101557"></a>Установка деталей, сборочных единиц на плоскость или роликовые опоры</td><td colspan="3">Вспомогательные работы</td></tr>
<tr><td colspan="2">Карта 48</td><td>Лист 1</td></tr>
<tr><td colspan="8"><a id="p101558"></a>Содержание работы</td></tr>
<tr><td><a id="p101559"></a>I.</td><td colspan="7">При установке вручную</td></tr>
<tr><td><a id="p101560"></a>1.</td><td colspan="7">Взять деталь.</td></tr>
<tr><td><a id="p101561"></a>2.</td><td colspan="7">Установить на плиту, роликовую опору.</td></tr>
<tr><td><a id="p101562"></a>II.</td><td colspan="7">При установке краном</td></tr>
<tr><td><a id="p101563"></a>1.</td><td colspan="7">Застропить деталь, сборочную единицу.</td></tr>
<tr><td><a id="p101564"></a>2.</td><td colspan="7">Установить на место установки.</td></tr>
<tr><td><a id="p101565"></a>3.</td><td colspan="7">Отстропить.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101566"></a>N позиции</td><td rowspan="3">Способ установки</td><td rowspan="3">Масса детали, сборочной единицы М, кг, до</td><td colspan="4">Место установки</td></tr>
<tr><td colspan="2">на плиту</td><td colspan="2">на роликовые опоры</td></tr>
<tr><td colspan="4">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101567"></a>1</td><td rowspan="8">Вручную</td><td>3</td><td colspan="2">0,30</td><td colspan="2">-</td></tr>
<tr><td colspan="2"><a id="p101568"></a>2</td><td>5</td><td colspan="2">0,33</td><td colspan="2">-</td></tr>
<tr><td colspan="2"><a id="p101569"></a>3</td><td>10</td><td colspan="2">0,37</td><td colspan="2">-</td></tr>
<tr><td colspan="2"><a id="p101570"></a>4</td><td>15</td><td colspan="2">0,40</td><td colspan="2">-</td></tr>
<tr><td colspan="2"><a id="p101571"></a>5</td><td>20</td><td colspan="2">0,37</td><td colspan="2">-</td></tr>
<tr><td colspan="2"><a id="p101572"></a>6</td><td>30</td><td colspan="2">0,44</td><td colspan="2">-</td></tr>
<tr><td colspan="2"><a id="p101573"></a>7</td><td>40</td><td colspan="2">0,51</td><td colspan="2">-</td></tr>
<tr><td colspan="2"><a id="p101574"></a>8</td><td>50</td><td colspan="2">0,57</td><td colspan="2">-</td></tr>
<tr><td colspan="2"><a id="p101575"></a>9</td><td rowspan="5">Краном</td><td>100</td><td colspan="2">0,75</td><td colspan="2">0,90</td></tr>
<tr><td colspan="2"><a id="p101576"></a>10</td><td>200</td><td colspan="2">0,90</td><td colspan="2">1,07</td></tr>
<tr><td colspan="2"><a id="p101577"></a>11</td><td>300</td><td colspan="2">1,00</td><td colspan="2">1,19</td></tr>
<tr><td colspan="2"><a id="p101578"></a>12</td><td>500</td><td colspan="2">1,15</td><td colspan="2">1,36</td></tr>
<tr><td colspan="2"><a id="p101579"></a>13</td><td>750</td><td colspan="2">1,27</td><td colspan="2">1,52</td></tr>
<tr><td colspan="3"><a id="p101580"></a>Индекс</td><td></td><td colspan="2">а</td><td colspan="2">б</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="15%"><col width="22%"><col width="16%"><col width="11%"><col width="9%"><col width="18%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p101581"></a>Установка деталей, сборочных единиц на плоскость или роликовые опоры</td><td colspan="3">Вспомогательные работы</td></tr>
<tr><td colspan="2">Карта 48</td><td>Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101582"></a>N позиции</td><td rowspan="3">Способ установки</td><td rowspan="3">Масса детали, сборочной единицы М, кг, до</td><td colspan="4">Место установки</td></tr>
<tr><td colspan="2">на плиту</td><td colspan="2">на роликовые опоры</td></tr>
<tr><td colspan="4">Время Тшт, мин.</td></tr>
<tr><td><a id="p101583"></a>14</td><td rowspan="7">Краном</td><td>1000</td><td colspan="2">1,37</td><td colspan="2">1,64</td></tr>
<tr><td><a id="p101584"></a>15</td><td>2000</td><td colspan="2">1,65</td><td colspan="2">1,97</td></tr>
<tr><td><a id="p101585"></a>16</td><td>3000</td><td colspan="2">1,83</td><td colspan="2">2,19</td></tr>
<tr><td><a id="p101586"></a>17</td><td>5000</td><td colspan="2">2,09</td><td colspan="2">2,51</td></tr>
<tr><td><a id="p101587"></a>18</td><td>10000</td><td colspan="2">2,50</td><td colspan="2">3,02</td></tr>
<tr><td><a id="p101588"></a>19</td><td>15000</td><td colspan="2">2,78</td><td colspan="2">3,36</td></tr>
<tr><td><a id="p101589"></a>20</td><td>20000</td><td colspan="2">3,00</td><td colspan="2">3,63</td></tr>
<tr><td colspan="3"><a id="p101590"></a>Индекс</td><td colspan="2">а</td><td colspan="2">б</td></tr>
<tr><td colspan="7"><a id="p101591"></a>Тшт = 0,247 x М0,18 - <a href="#p101567">поз. 1</a>...<a href="#p101570">4</a>, инд. "а";</td></tr>
<tr><td colspan="7"><a id="p101592"></a>Тшт = 0,081 x М0,5 - <a href="#p101571">поз. 5</a>...<a href="#p101574">8</a>, инд. "а";</td></tr>
<tr><td colspan="7"><a id="p101593"></a>Тшт = 0,228 x М0,26 - <a href="#p101575">поз. 9</a>...<a href="#p101589">20</a>, инд. "а";</td></tr>
<tr><td colspan="7"><a id="p101594"></a>Тшт = 0,263 x М0,265 - <a href="#p101575">поз. 9</a>...<a href="#p101589">20</a>, инд. "б".</td></tr>
<tr><td colspan="7"><a id="p101595"></a>Примечания: 1. Приведенное в нормативной карте время предусматривает перемещение детали на расстояние до 10 м. При перемещении на расстояние до 15 м время по карте применяется с коэффициентом 1,1.</td></tr>
<tr><td colspan="7"><a id="p101596"></a>2. Время на вызов крана - 1,3 мин.</td></tr>
<tr><td colspan="7"><a id="p101597"></a>3. При установке вручную детали массой свыше 20 кг для мужчин и свыше 15 кг для женщин работа выполняется двумя исполнителями; время по карте применяется с коэффициентом 1,6.</td></tr>
<tr><td colspan="7"><a id="p101598"></a>4. Установку деталей краном на магнитопорошковый дефектоскоп нормировать по данной карте, инд. "б".</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="20%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="7%"><col width="4%"><col width="4%"><col width="7%"><col width="8%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p101599"></a>Кантовка деталей, сборочных единиц</td><td colspan="6">Вспомогательные работы</td></tr>
<tr><td colspan="3">Карта 49</td><td colspan="3">Лист 1</td></tr>
<tr><td colspan="13"><a id="p101600"></a>Содержание работы</td></tr>
<tr><td colspan="2"><a id="p101601"></a>I. Кантовка вручную</td><td colspan="5">II. Кантовка электромостовым краном</td><td colspan="6">III. Кантовка на кантователе (роликовом)</td></tr>
<tr><td colspan="2" rowspan="2"><a id="p101602"></a>1. Подойти к месту расположения детали.</td><td colspan="5">1. Застропить деталь.</td><td colspan="6">1. Подойти к пульту.</td></tr>
<tr><td colspan="5">2. Кантовать деталь.</td><td colspan="6" rowspan="2">2. Нажать кнопку, выдержав время поворота детали.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101603"></a>2. Кантовать деталь.</td><td colspan="5" rowspan="3">3. Отстропить деталь.</td></tr>
<tr><td colspan="6">3. Отпустить кнопку.</td></tr>
<tr><td colspan="6">4. Подойти к изделию.</td></tr>
<tr><td colspan="13"><a id="p101604"></a>I. Кантовка вручную</td></tr>
<tr><td rowspan="3"><a id="p101605"></a>N позиции</td><td rowspan="3">Направление плоскости кантования</td><td rowspan="3">Угол поворота, град.</td><td colspan="10">Масса детали М, кг, до</td></tr>
<tr><td>6</td><td>8</td><td>10</td><td>12</td><td>16</td><td>20</td><td colspan="2">25</td><td>30</td><td>40</td></tr>
<tr><td colspan="10">Время Тшт, мин.</td></tr>
<tr><td><a id="p101606"></a>1</td><td rowspan="2">В горизонтальной плоскости</td><td>90</td><td colspan="3">0,03</td><td colspan="2">0,04</td><td>0,05</td><td colspan="2">0,06</td><td>0,07</td><td>0,08</td></tr>
<tr><td><a id="p101607"></a>2</td><td>180</td><td>0,04</td><td colspan="2">0,05</td><td>0,06</td><td colspan="2">0,07</td><td colspan="2">0,08</td><td>0,09</td><td>0,10</td></tr>
<tr><td><a id="p101608"></a>3</td><td rowspan="2">В вертикальной плоскости</td><td>90</td><td>0,05</td><td colspan="2">0,06</td><td>0,07</td><td>0,08</td><td>0,09</td><td colspan="2">0,10</td><td>0,11</td><td>0,12</td></tr>
<tr><td><a id="p101609"></a>4</td><td>180</td><td>0,07</td><td>0,08</td><td>0,09</td><td>0,10</td><td>0,12</td><td>0,13</td><td colspan="2">0,15</td><td>0,17</td><td>0,19</td></tr>
<tr><td colspan="3"><a id="p101610"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td colspan="2">ж</td><td>з</td><td>и</td></tr>
<tr><td colspan="13"><a id="p101611"></a>Тшт = 0,0115 x М0,50 - <a href="#p101606">поз. 1</a>; Тшт = 0,020 x М0,50 - <a href="#p101608">поз. 3</a>;</td></tr>
<tr><td colspan="13"><a id="p101612"></a>Тшт = 0,0165 x М0,50 - <a href="#p101607">поз. 2</a>; Тшт = 0,030 x М0,50 - <a href="#p101609">поз. 4</a>.</td></tr>
<tr><td colspan="13"><a id="p101613"></a>Примечание. При кантовке деталей весом свыше 20 кг для мужчин и свыше 15 кг для женщин работа выполняется двумя исполнителями; время по карте применяется с коэффициентом 1,6.</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="20%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="7%"><col width="7%"><col width="4%"><col width="3%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p101614"></a>Кантовка деталей, сборочных единиц</td><td colspan="6">Вспомогательные работы</td></tr>
<tr><td colspan="3">Карта 49</td><td colspan="3">Лист 2</td></tr>
<tr><td colspan="13"><a id="p101615"></a>II. Кантовка электромостовым краном</td></tr>
<tr><td rowspan="3"><a id="p101616"></a>N позиции</td><td rowspan="3">Характер работы</td><td rowspan="3">Угол поворота, град.</td><td colspan="10">Масса детали, сборочной единицы М, т, до</td></tr>
<tr><td>1</td><td>3</td><td>5</td><td>7</td><td>10</td><td>15</td><td colspan="2">25</td><td>40</td><td>65</td></tr>
<tr><td colspan="10">Время Тшт, мин.</td></tr>
<tr><td><a id="p101617"></a>5</td><td rowspan="2">Повернуть изделие в горизонтальной плоскости</td><td>90</td><td>2,1</td><td>2,6</td><td>2,9</td><td>3,2</td><td>3,5</td><td>4,1</td><td colspan="2">4,5</td><td>5,2</td><td>6,1</td></tr>
<tr><td><a id="p101618"></a>6</td><td>180</td><td>2,2</td><td>2,7</td><td>3,1</td><td>3,3</td><td>3,7</td><td>4,2</td><td colspan="2">4,7</td><td>5,5</td><td>6,4</td></tr>
<tr><td><a id="p101619"></a>7</td><td rowspan="2">Повернуть изделие в вертикальной плоскости</td><td>90</td><td>2,4</td><td>3,0</td><td>3,5</td><td>3,8</td><td>4,2</td><td>4,8</td><td colspan="2">5,7</td><td>6,6</td><td>7,9</td></tr>
<tr><td><a id="p101620"></a>8</td><td>180</td><td>2,5</td><td>3,2</td><td>3,7</td><td>4,0</td><td>4,5</td><td>5,1</td><td colspan="2">6,1</td><td>7,1</td><td>8,5</td></tr>
<tr><td colspan="3"><a id="p101621"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td colspan="2">ж</td><td>з</td><td>к</td></tr>
<tr><td colspan="13"><a id="p101622"></a>Тшт = 0,8 М0,43 + 1,3 - <a href="#p101606">поз. 1</a>; Тшт = 1,09 М0,43 + 1,3 - <a href="#p101608">поз. 3</a>;</td></tr>
<tr><td colspan="13"><a id="p101623"></a>Тшт = 0,92 М0,41 + 1,3 - <a href="#p101607">поз. 2</a>; Тшт = 1,19 М0,43 + 1,3 - <a href="#p101609">поз. 4</a>.</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="9" rowspan="2"><a id="p101624"></a>Кантовка деталей, сборочных единиц</td><td colspan="6">Вспомогательные работы</td></tr>
<tr><td colspan="3">Карта 49</td><td colspan="3">Лист 3</td></tr>
<tr><td colspan="15"><a id="p101625"></a>III. Кантовка на кантователе (роликовом)</td></tr>
<tr><td rowspan="3"><a id="p101626"></a>N позиции</td><td rowspan="3">Угол поворота, фи, град., до</td><td colspan="13">Диаметр изделия Д, мм, до</td></tr>
<tr><td>245</td><td>325</td><td>425</td><td>530</td><td>720</td><td>920</td><td>1150</td><td>1500</td><td>1900</td><td>2500</td><td>3100</td><td>3500</td><td>4000</td></tr>
<tr><td colspan="13">Время Тшт, мин.</td></tr>
<tr><td><a id="p101627"></a>9</td><td>45</td><td>0,18</td><td colspan="2">0,30</td><td colspan="2">0,40</td><td colspan="2">0,60</td><td>0,76</td><td>0,92</td><td>1,16</td><td>1,39</td><td>1,54</td><td>1,73</td></tr>
<tr><td><a id="p101628"></a>10</td><td>90</td><td>0,30</td><td>0,40</td><td>0,48</td><td>0,56</td><td>0,72</td><td>0,86</td><td>1,06</td><td>1,26</td><td>1,53</td><td>1,93</td><td>2,31</td><td>2,56</td><td>2,86</td></tr>
<tr><td><a id="p101629"></a>11</td><td>180</td><td>0,45</td><td>0,58</td><td>0,72</td><td>0,87</td><td>1,12</td><td>1,38</td><td>1,67</td><td>2,08</td><td>2,54</td><td>3,20</td><td>3,83</td><td>4,24</td><td>4,75</td></tr>
<tr><td><a id="p101630"></a>12</td><td>270</td><td>0,61</td><td>0,77</td><td>0,97</td><td>1,17</td><td>1,51</td><td>1,86</td><td>2,24</td><td>2,80</td><td>3,41</td><td>4,30</td><td>5,15</td><td>5,70</td><td>6,38</td></tr>
<tr><td><a id="p101631"></a>13</td><td>360</td><td>0,75</td><td>0,96</td><td>1,20</td><td>1,44</td><td>1,86</td><td>2,29</td><td>2,76</td><td>3,45</td><td>4,21</td><td>5,31</td><td>6,36</td><td>7,04</td><td>7,87</td></tr>
<tr><td colspan="2"><a id="p101632"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td><td>н</td></tr>
<tr><td colspan="15"><a id="p101633"></a>Тшт = 0,000101 x фи0,73 x Д0,84.</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="3%"><col width="17%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="7%"><col width="8%"><col width="8%"><col width="4%"><col width="4%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="8" rowspan="2"><a id="p101634"></a>Разметка сварного шва, плоскости контроля на участки</td><td colspan="6">Вспомогательные работы</td></tr>
<tr><td colspan="3">Карта 50</td><td colspan="3">Лист 1</td></tr>
<tr><td colspan="14"><a id="p101635"></a>Содержание работы</td></tr>
<tr><td><a id="p101636"></a>1.</td><td colspan="13">Взять мел и линейку.</td></tr>
<tr><td><a id="p101637"></a>2.</td><td colspan="13">Разметить сварной шов, плоскость контроля на участки.</td></tr>
<tr><td><a id="p101638"></a>3.</td><td colspan="13">Отложить мел и линейку.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101639"></a>N позиции</td><td rowspan="3">Размер участка L, мм</td><td colspan="11">Количество участков N, шт.</td></tr>
<tr><td>3</td><td>5</td><td>7</td><td>10</td><td>15</td><td>20</td><td>25</td><td colspan="2">30</td><td>40</td><td>50</td></tr>
<tr><td colspan="11">Время Тшт, мин.</td></tr>
<tr><td colspan="14"><a id="p101640"></a>I. Разметка сварного шва</td></tr>
<tr><td colspan="2"><a id="p101641"></a>1</td><td>100</td><td>0,27</td><td>0,45</td><td>0,63</td><td>0,90</td><td>1,34</td><td>1,79</td><td>2,24</td><td colspan="2">2,68</td><td>3,58</td><td>4,47</td></tr>
<tr><td colspan="2"><a id="p101642"></a>2</td><td>150</td><td>0,36</td><td>0,60</td><td>0,84</td><td>1,20</td><td>1,80</td><td>2,40</td><td>3,00</td><td colspan="2">3,61</td><td>4,81</td><td>6,00</td></tr>
<tr><td colspan="2"><a id="p101643"></a>3</td><td>200</td><td>0,44</td><td>0,74</td><td>1,04</td><td>1,48</td><td>2,22</td><td>2,97</td><td>3,71</td><td colspan="2">4,45</td><td>5,93</td><td>7,42</td></tr>
<tr><td colspan="2"><a id="p101644"></a>4</td><td>250</td><td>0,52</td><td>0,87</td><td>1,22</td><td>1,75</td><td>2,62</td><td>3,49</td><td>4,36</td><td colspan="2">5,24</td><td>6,98</td><td>8,73</td></tr>
<tr><td colspan="14"><a id="p101645"></a>Тшт = 0,0031 x L0,73 x N.</td></tr>
<tr><td colspan="14"><a id="p101646"></a>II. Разметка плоскости контроля</td></tr>
<tr><td colspan="2"><a id="p101647"></a>5</td><td>100 x 100</td><td>0,54</td><td>0,90</td><td>1,26</td><td>1,80</td><td>2,68</td><td>3,58</td><td>4,48</td><td colspan="2">5,36</td><td>7,16</td><td>8,94</td></tr>
<tr><td colspan="2"><a id="p101648"></a>6</td><td>150 x 150</td><td>0,72</td><td>1,20</td><td>1,68</td><td>2,40</td><td>3,60</td><td>4,80</td><td>6,00</td><td colspan="2">7,22</td><td>9,62</td><td>12,0</td></tr>
<tr><td colspan="2"><a id="p101649"></a>7</td><td>200 x 200</td><td>0,88</td><td>1,48</td><td>2,08</td><td>2,96</td><td>4,44</td><td>5,94</td><td>7,42</td><td colspan="2">8,90</td><td>11,9</td><td>14,8</td></tr>
<tr><td colspan="2"><a id="p101650"></a>8</td><td>250 x 250</td><td>1,04</td><td>1,74</td><td>2,44</td><td>3,50</td><td>5,24</td><td>6,98</td><td>8,72</td><td colspan="2">10,5</td><td>14,0</td><td>17,5</td></tr>
<tr><td colspan="3"><a id="p101651"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td colspan="2">з</td><td>и</td><td>к</td></tr>
<tr><td colspan="14"><a id="p101652"></a>Тшт = 0,0062 x L0,73 x N.</td></tr>
</table>


<table>
<colgroup><col width="62%"><col width="19%"><col width="19%"></colgroup>
<tr><td rowspan="2"><a id="p101653"></a>Разметка сварного шва, плоскости контроля на участки</td><td colspan="2">Вспомогательные работы</td></tr>
<tr><td>Карта 50</td><td>Лист 2</td></tr>
<tr><td colspan="3"><a id="p101654"></a>Примечания: 1. Приведенное в нормативной карте время рассчитано на разметку сварных швов и плоскостей цилиндрических и сферических поверхностей. При разметке плоских поверхностей время по карте применяется с коэффициентом 0,9.</td></tr>
<tr><td colspan="3"><a id="p101655"></a>2. При разметке и маркировке участков краской время по карте применяется с коэффициентом 1,05.</td></tr>
<tr><td colspan="3"><a id="p101656"></a>3. При разметке большего количества участков нормативное время определять по приведенным формулам зависимости.</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="31%"><col width="8%"><col width="8%"><col width="7%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="5" rowspan="2"><a id="p101657"></a>Перемещение дефектоскопистов в горизонтальном или вертикальном направлении без груза или с грузом до 10 кг</td><td colspan="5">Вспомогательные работы</td></tr>
<tr><td colspan="5">Карта 51</td></tr>
<tr><td rowspan="3"><a id="p101658"></a>N позиции</td><td rowspan="3">Характер передвижения</td><td colspan="8">Расстояние передвижения L, м, до</td></tr>
<tr><td>15</td><td>20</td><td>25</td><td>30</td><td>40</td><td>50</td><td>75</td><td>100</td></tr>
<tr><td colspan="8">Время Тшт, мин.</td></tr>
<tr><td><a id="p101659"></a>1</td><td>Подъем или спуск по ступенькам</td><td>0,54</td><td>0,72</td><td>0,90</td><td>1,08</td><td>1,44</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101660"></a>2</td><td>По горизонтали</td><td>0,27</td><td>0,36</td><td>0,45</td><td>0,54</td><td>0,72</td><td>0,90</td><td>1,35</td><td>1,80</td></tr>
<tr><td><a id="p101661"></a>3</td><td>По горизонтали при сопровождении детали, перемещаемой мостовым краном или электротележкой</td><td>0,36</td><td>0,48</td><td>0,60</td><td>0,72</td><td>0,96</td><td>1,20</td><td>1,80</td><td>2,40</td></tr>
<tr><td colspan="2"><a id="p101662"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
<tr><td colspan="10"><a id="p101663"></a>Тшт = 0,036 x L - <a href="#p101659">поз. 1</a>; Тшт = 0,018 x L - <a href="#p101660">поз. 2</a>;</td></tr>
<tr><td colspan="10"><a id="p101664"></a>Тшт = 0,024 x L - <a href="#p101661">поз. 3</a>.</td></tr>
<tr><td colspan="10"><a id="p101665"></a>Примечание. При перемещении дефектоскопистов по территории завода (в ЦЗЛ и др.) время определять из расчета скорости движения 4 км/час, т.е. 1,5 мин. на 100 м.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="3%"><col width="15%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="9" rowspan="2"><a id="p101666"></a>Перемещение дефектоскопов на ручной тележке</td><td colspan="5">Вспомогательные работы</td></tr>
<tr><td colspan="3">Карта 52</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="14"><a id="p101667"></a>Содержание работы</td></tr>
<tr><td><a id="p101668"></a>1.</td><td colspan="13">Взять дефектоскоп, образцы, материалы погрузить в тележку.</td></tr>
<tr><td><a id="p101669"></a>2.</td><td colspan="13">Переместить тележку к месту контроля (в лабораторию) и снять с тележки.</td></tr>
<tr><td><a id="p101670"></a>3.</td><td colspan="13"><a href="#p101668">Пункты 1</a> и <a href="#p101669">2</a> повторить после окончания работы.</td></tr>
<tr><td colspan="2" rowspan="5"><a id="p101671"></a>N позиции</td><td rowspan="5">Расстояние перемещения L, м, до</td><td colspan="11">Способ погрузки (разгрузки) дефектоскопа на тележку</td></tr>
<tr><td colspan="6">вручную</td><td colspan="5">краном</td></tr>
<tr><td colspan="11">Масса дефектоскопа М, кг, до</td></tr>
<tr><td>15</td><td>20</td><td>30</td><td>50</td><td>75</td><td>100</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td></tr>
<tr><td colspan="11">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101672"></a>1</td><td>20</td><td>2,2</td><td>2,4</td><td>2,6</td><td>2,7</td><td>3,2</td><td>3,5</td><td>3,8</td><td>4,1</td><td>4,3</td><td>4,5</td><td>4,7</td></tr>
<tr><td colspan="2"><a id="p101673"></a>2</td><td>30</td><td>2,9</td><td>3,1</td><td>3,3</td><td>3,7</td><td>4,3</td><td>4,6</td><td>5,0</td><td>5,4</td><td>5,7</td><td>6,0</td><td>6,2</td></tr>
<tr><td colspan="2"><a id="p101674"></a>3</td><td>40</td><td>3,6</td><td>3,8</td><td>4,0</td><td>4,4</td><td>5,2</td><td>5,6</td><td>6,1</td><td>6,6</td><td>6,9</td><td>7,2</td><td>7,5</td></tr>
<tr><td colspan="2"><a id="p101675"></a>4</td><td>50</td><td>4,1</td><td>4,3</td><td>4,7</td><td>5,1</td><td>6,0</td><td>6,5</td><td>7,1</td><td>7,6</td><td>8,1</td><td>8,4</td><td>8,8</td></tr>
<tr><td colspan="2"><a id="p101676"></a>5</td><td>75</td><td>5,3</td><td>5,6</td><td>6,1</td><td>6,7</td><td>8,0</td><td>8,5</td><td>9,4</td><td>10,1</td><td>10,6</td><td>11,1</td><td>11,5</td></tr>
<tr><td colspan="2"><a id="p101677"></a>6</td><td>100</td><td>6,5</td><td>6,8</td><td>7,4</td><td>8,1</td><td>9,7</td><td>10,4</td><td>11,4</td><td>12,3</td><td>12,9</td><td>13,5</td><td>14,0</td></tr>
<tr><td colspan="2"><a id="p101678"></a>7</td><td>150</td><td>8,4</td><td>8,9</td><td>9,6</td><td>10,5</td><td>12,8</td><td>13,7</td><td>15,1</td><td>16,2</td><td>17,0</td><td>17,8</td><td>18,5</td></tr>
<tr><td colspan="3"><a id="p101679"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="4%"><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"></colgroup>
<tr><td colspan="8" rowspan="2"><a id="p101680"></a>Перемещение дефектоскопов на ручной тележке</td><td colspan="6">Вспомогательные работы</td></tr>
<tr><td colspan="4">Карта 52</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="5"><a id="p101681"></a>N позиции</td><td rowspan="5">Расстояние перемещения L, м, до</td><td colspan="12">Способ погрузки (разгрузки) дефектоскопа на тележку</td></tr>
<tr><td colspan="6">вручную</td><td colspan="6">краном</td></tr>
<tr><td colspan="12">Масса дефектоскопа М, кг, до</td></tr>
<tr><td>15</td><td>20</td><td>30</td><td>50</td><td>75</td><td colspan="2">100</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td></tr>
<tr><td colspan="12">Время Тшт, мин.</td></tr>
<tr><td><a id="p101682"></a>8</td><td>200</td><td>10,1</td><td>10,7</td><td>11,5</td><td>12,6</td><td>15,5</td><td colspan="2">16,6</td><td>18,3</td><td>19,6</td><td>20,7</td><td>21,6</td><td>22,5</td></tr>
<tr><td><a id="p101683"></a>9</td><td>250</td><td>11,7</td><td>12,4</td><td>13,3</td><td>14,6</td><td>18,1</td><td colspan="2">19,4</td><td>21,3</td><td>22,9</td><td>24,1</td><td>25,2</td><td>26,1</td></tr>
<tr><td><a id="p101684"></a>10</td><td>300</td><td>13,2</td><td>13,9</td><td>15,2</td><td>17,0</td><td>20,5</td><td colspan="2">21,9</td><td>24,1</td><td>25,9</td><td>27,3</td><td>28,5</td><td>29,6</td></tr>
<tr><td><a id="p101685"></a>11</td><td>350</td><td>14,6</td><td>15,4</td><td>16,6</td><td>18,2</td><td>22,7</td><td colspan="2">24,3</td><td>26,8</td><td>28,8</td><td>30,3</td><td>31,7</td><td>32,9</td></tr>
<tr><td><a id="p101686"></a>12</td><td>400</td><td>15,9</td><td>16,8</td><td>18,1</td><td>19,8</td><td>24,9</td><td colspan="2">26,6</td><td>29,4</td><td>31,5</td><td>33,2</td><td>34,7</td><td>36,0</td></tr>
<tr><td><a id="p101687"></a>13</td><td>500</td><td>18,4</td><td>19,4</td><td>20,9</td><td>23,0</td><td>29,0</td><td colspan="2">31,0</td><td>34,2</td><td>36,6</td><td>38,6</td><td>40,3</td><td>41,9</td></tr>
<tr><td colspan="2"><a id="p101688"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td colspan="2">е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td></tr>
<tr><td colspan="14"><a id="p101689"></a>Тшт = 0,20 x L0,65 x М0,18 - инд. "а" - "г";</td></tr>
<tr><td colspan="14"><a id="p101690"></a>Тшт = 0,15 x L0,68 x М0,24 - инд. "д" - "е".</td></tr>
<tr><td colspan="14"><a id="p101691"></a>Примечания: 1. При перемещении аппаратов, смонтированных на тележке, время по карте применять с коэффициентом 0,7.</td></tr>
<tr><td colspan="14"><a id="p101692"></a>2. При погрузке (разгрузке) вручную дефектоскопа массой свыше 20 кг для мужчин и свыше 15 кг для женщин работа выполняется двумя исполнителями; время по карте применяется с коэффициентом 1,8.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="6%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p101693"></a>Зарядка аэрозольных баллонов дефектоскопической смесью</td><td colspan="4">Вспомогательные работы</td></tr>
<tr><td colspan="4">Карта 53</td></tr>
<tr><td colspan="10"><a id="p101694"></a>Содержание работы</td></tr>
<tr><td><a id="p101695"></a>1.</td><td colspan="9">Приготовить аэрозольные баллоны.</td></tr>
<tr><td><a id="p101696"></a>2.</td><td colspan="9">Включить зарядную установку.</td></tr>
<tr><td><a id="p101697"></a>3.</td><td colspan="9">Зарядить аэрозольные баллоны.</td></tr>
<tr><td><a id="p101698"></a>4.</td><td colspan="9">Выключить зарядное устройство.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101699"></a>N позиции</td><td colspan="8">Количество баллонов, n</td></tr>
<tr><td>3</td><td>5</td><td>7</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td></tr>
<tr><td colspan="8">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101700"></a>1</td><td>2,38</td><td>3,40</td><td>4,29</td><td>5,51</td><td>7,33</td><td>8,95</td><td>10,5</td><td>11,9</td></tr>
<tr><td colspan="2"><a id="p101701"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
<tr><td colspan="10"><a id="p101702"></a>Тшт = 1,1 x n0,70.</td></tr>
<tr><td colspan="10"><a id="p101703"></a>Примечание. Время на заправку зарядной установки - 4 мин.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="6%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="11%"></colgroup>
<tr><td colspan="9" rowspan="2"><a id="p101704"></a>Запись результатов контроля в журнал или сопроводительную документацию</td><td colspan="5">Вспомогательные работы</td></tr>
<tr><td colspan="5">Карта 54</td></tr>
<tr><td colspan="14"><a id="p101705"></a>Содержание работы</td></tr>
<tr><td><a id="p101706"></a>1.</td><td colspan="13">Подойти к месту нахождения документа.</td></tr>
<tr><td><a id="p101707"></a>2.</td><td colspan="13">Заполнить журнал, сопроводительную документацию согласно утвержденной форме.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101708"></a>N позиции</td><td colspan="11">Количество знаков N, до</td><td rowspan="2">На каждые последующие 50 знаков</td></tr>
<tr><td>20</td><td>30</td><td>40</td><td>50</td><td>65</td><td>80</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td></tr>
<tr><td colspan="12">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101709"></a>1</td><td>0,51</td><td>0,71</td><td>0,91</td><td>1,11</td><td>1,41</td><td>1,71</td><td>2,11</td><td>2,61</td><td>3,11</td><td>3,61</td><td>4,11</td><td>1,03</td></tr>
<tr><td colspan="2"><a id="p101710"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td></tr>
<tr><td colspan="14"><a id="p101711"></a>Тшт = 0,02N + 0,11.</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="13%"><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="8" rowspan="2"><a id="p101712"></a>Клеймение деталей, заготовок вручную</td><td colspan="6">Вспомогательные работы</td></tr>
<tr><td colspan="6">Карта 55</td></tr>
<tr><td colspan="14"><a id="p101713"></a>Содержание работы</td></tr>
<tr><td><a id="p101714"></a>1.</td><td colspan="13">Взять деталь, заготовку, установить на плите или подойти к детали, заготовке.</td></tr>
<tr><td><a id="p101715"></a>2.</td><td colspan="13">Взять молоток и клеймо.</td></tr>
<tr><td><a id="p101716"></a>3.</td><td colspan="13">Клеймить по количеству знаков.</td></tr>
<tr><td><a id="p101717"></a>4.</td><td colspan="13">Отложить клеймо и молоток.</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101718"></a>N позиции</td><td rowspan="3">Вид поверхности</td><td rowspan="3">Высота знака, мм</td><td colspan="10">Количество знаков на детали N, до</td></tr>
<tr><td>1</td><td>2</td><td>3</td><td>5</td><td>8</td><td>12</td><td>16</td><td>20</td><td>24</td><td>30</td></tr>
<tr><td colspan="10">Время Тшт, мин.</td></tr>
<tr><td colspan="2"><a id="p101719"></a>1</td><td rowspan="2">Плоская</td><td>До 5</td><td>0,10</td><td>0,15</td><td>0,20</td><td>0,28</td><td>0,42</td><td>0,60</td><td>0,80</td><td>1,00</td><td>1,20</td><td>1,40</td></tr>
<tr><td colspan="2"><a id="p101720"></a>2</td><td>Свыше 5</td><td>0,14</td><td>0,21</td><td>0,28</td><td>0,33</td><td>0,60</td><td>0,85</td><td>1,10</td><td>1,40</td><td>1,70</td><td>2,00</td></tr>
<tr><td colspan="2"><a id="p101721"></a>3</td><td rowspan="2">Цилиндрическая</td><td>До 5</td><td>0,12</td><td>0,18</td><td>0,23</td><td>0,38</td><td>0,50</td><td>0,70</td><td>0,95</td><td>1,20</td><td>1,40</td><td>1,70</td></tr>
<tr><td colspan="2"><a id="p101722"></a>4</td><td>Свыше 5</td><td>0,17</td><td>0,25</td><td>0,32</td><td>0,46</td><td>0,70</td><td>1,00</td><td>1,30</td><td>1,70</td><td>2,00</td><td>2,40</td></tr>
<tr><td colspan="4"><a id="p101723"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td></tr>
<tr><td colspan="14"><a id="p101724"></a>Тшт = 0,10 x N0,78 - <a href="#p101719">поз. 1</a>; Тшт = 0,14 x N0,78 - <a href="#p101720">поз. 2</a>;</td></tr>
<tr><td colspan="14"><a id="p101725"></a>Тшт = 0,12 x N0,78 - <a href="#p101721">поз. 3</a>; Тшт = 0,17 x N0,78 - <a href="#p101722">поз. 4</a>.</td></tr>
</table>


#### <a id="p101726"></a>4.7. Нормативы подготовительно-заключительного времени; поправочные коэффициенты на измененные условия работы


<table>
<colgroup><col width="5%"><col width="6%"><col width="45%"><col width="44%"></colgroup>
<tr><td colspan="3" rowspan="2"><a id="p101727"></a>Время на подготовительно-заключительную работу</td><td>Подготовительно-заключительное время</td></tr>
<tr><td>Карта 56</td></tr>
<tr><td colspan="4"><a id="p101728"></a>Содержание работы</td></tr>
<tr><td><a id="p101729"></a>1.</td><td colspan="3">Получение задания, инструктаж.</td></tr>
<tr><td><a id="p101730"></a>2.</td><td colspan="3">Получение и сдача контрольно-измерительных приборов, приспособлений, технологической документации, чертежа.</td></tr>
<tr><td><a id="p101731"></a>3.</td><td colspan="3">Ознакомление с сопроводительной и технологической документацией, чертежом и другой технической документацией.</td></tr>
<tr><td><a id="p101732"></a>4.</td><td colspan="3">Проверка годности дефектоскопических материалов.</td></tr>
<tr><td><a id="p101733"></a>5.</td><td colspan="3">Настройка контрольно-измерительных приборов, дефектоскопов, приспособлений.</td></tr>
<tr><td colspan="2"><a id="p101734"></a>N позиции</td><td>Вид неразрушающего контроля</td><td>Время, % от штучного времени</td></tr>
<tr><td colspan="2"><a id="p101735"></a>1</td><td>Радиационный</td><td>6,0</td></tr>
<tr><td colspan="2"><a id="p101736"></a>2</td><td>Ультразвуковой</td><td>6,0</td></tr>
<tr><td colspan="2"><a id="p101737"></a>3</td><td>Магнитный</td><td>5,0</td></tr>
<tr><td colspan="2"><a id="p101738"></a>4</td><td>Капиллярный</td><td>5,5</td></tr>
<tr><td colspan="2"><a id="p101739"></a>5</td><td>Газовый</td><td>5,0</td></tr>
</table>


<table>
<colgroup><col width="11%"><col width="45%"><col width="25%"><col width="19%"></colgroup>
<tr><td colspan="2" rowspan="2"><a id="p101740"></a>Поправочные коэффициенты на изменение условий работы</td><td colspan="2">Поправочные коэффициенты</td></tr>
<tr><td colspan="2">Карта 57</td></tr>
<tr><td><a id="p101741"></a>N позиции</td><td colspan="2">Положение рабочего при выполнении работы</td><td>Коэффициент, К</td></tr>
<tr><td><a id="p101742"></a>1</td><td colspan="2">Выполнение работ удобное, движения рук не стеснены, место контроля находится на уровне 1,0 - 1,5 м от пола</td><td>1,0</td></tr>
<tr><td><a id="p101743"></a>2</td><td colspan="2">Работа выполняется на высоте более 1,5 м над уровнем пола</td><td>1,3</td></tr>
<tr><td></td><td colspan="2">Работа выполняется внутри сосуда диаметром:</td><td></td></tr>
<tr><td><a id="p101744"></a>3</td><td colspan="2">до 1 м</td><td>1,5</td></tr>
<tr><td><a id="p101745"></a>4</td><td colspan="2">свыше 1 м</td><td>1,3</td></tr>
<tr><td><a id="p101746"></a>5</td><td colspan="2">Выполнение работ неудобное, движение рук ограничено</td><td>1,2</td></tr>
</table>


### 5. <a id="p101747"></a>Приложение


#### <a id="p101780"></a>НОМОГРАММА 1


<a id="p101781"></a>Напряжение на рентгеновской трубке, кВ

<a id="p101782"></a> ![Номограмма 1](https://i.bukva.ai/uM58E6hf/img_8.png) 

<a id="p101783"></a>Номограмма для определения экспозиций просвечивания справов на основе алюминия аппаратом РАП-150/300 с трубкой 1БПВ15-100 (Р = 75 см; Д = 1,5):
<a id="p101784"></a>F - фокусное расстояние, см;
<a id="p101785"></a>Д - оптическая плотность снимка.


#### <a id="p101786"></a>НОМОГРАММА 2


<a id="p101787"></a>Напряжение на рентгеновской трубке, кВ

<a id="p101788"></a> ![Номограмма 2](https://i.bukva.ai/uM58E6hf/img_9.png) 

<a id="p101789"></a>Номограмма для определения экспозиций просвечивания сплавов на основе железа аппаратом РАП-150/300 с трубкой 1,5БПВ7-150 на пленки РТ-1, РТ-2, РТ-5 (Р = 75 см; Д = 1,5):


| <a id="p101790"></a>- - - - - - | - | без усиливающих экранов; |
| --- | --- | --- |
| <a id="p101791"></a>_______ | - | с оловянисто-свинцовыми фольгами толщиной 0,05 мм; |


<a id="p101792"></a>F - фокусное расстояние, см;
<a id="p101793"></a>Д - оптическая плотность снимка.


#### <a id="p101794"></a>НОМОГРАММА 3


<a id="p101795"></a>Напряжение на рентгеновской трубке, кВ

<a id="p101796"></a> ![Номограмма 3](https://i.bukva.ai/uM58E6hf/img_10.png) 

<a id="p101797"></a>Номограмма для определения экспозиций просвечивания сплавов на основе железа аппаратом РАП-150/300 с трубкой 1БПВ15-100 на пленки РТ-1 и РТ-5 (Р = 75 см; Д = 1,5):
<a id="p101798"></a>F - фокусное расстояние, см;
<a id="p101799"></a>Д - оптическая плотность снимка.


#### <a id="p101800"></a>НОМОГРАММА 4


<a id="p101801"></a>Напряжение на рентгеновской трубке, кВ

<a id="p101802"></a> ![Номограмма 4](https://i.bukva.ai/uM58E6hf/img_11.png) 

<a id="p101803"></a>Номограмма для определения экспозиций просвечивания сплавов на основе алюминия аппаратом РАП-150/300 с трубкой 1,2-3БПМ5-300 (Р = 75 см; Д = 1,5) с оловянисто-свинцовыми фольгами толщиной 0,05 мм:
<a id="p101804"></a>F - фокусное расстояние, см;
<a id="p101805"></a>Д - оптическая плотность снимка.


#### <a id="p101806"></a>НОМОГРАММА 5


<a id="p101807"></a>Напряжение на рентгеновской трубке, кВ

<a id="p101808"></a> ![Номограмма 5](https://i.bukva.ai/uM58E6hf/img_12.png) 

<a id="p101809"></a>Номограмма для определения экспозиций просвечивания сплавов на основе железа аппаратом РАП-150/300 с трубкой 1,2-3БПМ5-300 на пленки РТ-1 и РТ-5 (Р = 75 см; Д = 1,5) с оловянисто-свинцовыми фольгами толщиной 0,05 мм:
<a id="p101810"></a>F - фокусное расстояние, см;
<a id="p101811"></a>Д - оптическая плотность снимка.


#### <a id="p101812"></a>НОМОГРАММА 6


<a id="p101813"></a>Напряжение на рентгеновской трубке, кВ

<a id="p101814"></a> ![Номограмма 6](https://i.bukva.ai/uM58E6hf/img_13.png) 

<a id="p101815"></a>Номограмма для определения экспозиций просвечивания сплавов на основе железа аппаратом РАП-150/300 с трубкой 0,3БПВ6-150 на пленки РТ-1, РТ-2 и РТ-5 (Р = 75 см; Д = 1,5):


| <a id="p101816"></a>- - - - - - | - | без усиливающих экранов; |
| --- | --- | --- |
| <a id="p101817"></a>_______ | - | с оловянисто-свинцовыми фольгами толщиной 0,05 мм; |


<a id="p101818"></a>F - фокусное расстояние, см;
<a id="p101819"></a>Д - оптическая плотность снимка.


#### <a id="p101820"></a>НОМОГРАММА 7


<a id="p101821"></a>Напряжение на рентгеновской трубке, кВ

<a id="p101822"></a> ![Номограмма 7](https://i.bukva.ai/uM58E6hf/img_14.png) 

<a id="p101823"></a>Номограмма для определения экспозиций просвечивания алюминиевых сплавов аппаратом РАП-150/300 с трубкой 1,5БПВ7-150 на пленки РТ-1, РТ-2, РТ-5 (Р = 75 см; Д = 1,5):


| <a id="p101824"></a>- - - - - - | - | без усиливающих экранов; |
| --- | --- | --- |
| <a id="p101825"></a>_______ | - | с оловянисто-свинцовыми фольгами толщиной 0,05 мм; |


<a id="p101826"></a>F - фокусное расстояние, см;
<a id="p101827"></a>Д - оптическая плотность снимка.


#### <a id="p101828"></a>НОМОГРАММА 8


<a id="p101829"></a>Напряжение на рентгеновской трубке, кВ

<a id="p101830"></a> ![Номограмма 8](https://i.bukva.ai/uM58E6hf/img_15.png) 

<a id="p101831"></a>Номограмма для определения экспозиций просвечивания алюминиевых сплавов аппаратом РАП-150/300 с трубкой 0,3БПВ6-150 на пленки РТ-1, РТ-2, РТ-5 (Р = 75 см; Д = 1,5):


| <a id="p101832"></a>- - - - - - | - | без усиливающих экранов; |
| --- | --- | --- |
| <a id="p101833"></a>_______ | - | с оловянисто-свинцовыми фольгами толщиной 0,05 мм; |


<a id="p101834"></a>F - фокусное расстояние, см;
<a id="p101835"></a>Д - оптическая плотность снимка.


### <a id="p101748"></a>ЛИТЕРАТУРА


1. <a id="p101749"></a>ГОСТ 7512-82. Контроль неразрушающий. Сварные соединения. Радиографический метод.
2. <a id="p101750"></a>ГОСТ 21105-75. Контроль неразрушающий. Магнитопорошковый метод.
3. <a id="p101751"></a>ГОСТ 20415-82. Контроль неразрушающий. Методы акустические. Общие положения.
4. <a id="p101752"></a>ГОСТ 14782-86. Контроль неразрушающий. Соединения сварные, методы ультразвуковые.
5. <a id="p101753"></a>ГОСТ 26182-84. Контроль неразрушающий. Люминесцентный метод течеискания.
6. <a id="p101754"></a>ГОСТ 50170-80. Контроль неразрушающий. Газовый контроль.
7. <a id="p101755"></a>Единый тарифно-квалификационный справочник работ и профессий рабочих. [Выпуск 1](https://bukva.ai/docs/postanovlenie-313-30-1985#p100401). М.: "Машиностроение", 1986.
8. <a id="p101756"></a>Методические основы нормирования труда рабочих в народном хозяйстве. М.: "Экономика", 1987.
9. <a id="p101757"></a>Нормативы времени на контрольные операции по ультразвуковому контролю. Ростов-на-Дону: НПО "Атомкотломаш", 1980.
10. <a id="p101758"></a>Нормативы времени на неразрушающие методы контроля. Капиллярная дефектоскопия. Ростов-на-Дону: НПО "Атомкотломаш", 1983.
11. <a id="p101759"></a>Нормативы времени на неразрушающие методы контроля. Магнитный контроль. Ростов-на-Дону: НПО "Атомкотломаш", 1984.
12. <a id="p101760"></a>Нормативы времени на неразрушающие методы контроля (газовый). Ростов-на-Дону: НПО "Атомкотломаш", 1984.
13. <a id="p101761"></a>Нормативы времени на работы, выполняемые дефектоскопистами. Краматорск: ЦНОТ Минтяжмаша, 1980.
14. <a id="p101762"></a>Нормативы времени на выполнения контрольных операций при механической обработке деталей двигателей, агрегатов. НИАТ, 1981.
15. <a id="p101763"></a>Отраслевые укрупненные нормативы времени по контролю сварных соединений методом радиационной дефектоскопии. Ростов-на-Дону: НПО "Атомкотломаш", 1987.
16. <a id="p101764"></a>Определение нормативов времени на отдых и личные потребности. Межотраслевые методические рекомендации. М.: НИИ труда, 1982.
17. <a id="p101765"></a>Приборы для неразрушающего контроля материалов и изделий. Справочник под ред. В.В. Клюева. М.: "Машиностроение" 1986. Книга 1 и 2, 2-е издание.
18. <a id="p101766"></a>Разработка нормативных материалов для нормирования труда рабочих. Методические [рекомендации](https://bukva.ai/docs/3-1-1). М.: НИИ труда, 1983.
19. <a id="p101767"></a>Румянцев С.В. Справочник по радиационным методам неразрушающего контроля. М.: Энергоиздат, 1982.
20. <a id="p101768"></a>Химченко Н.М., Бобров В.А. Неразрушающий контроль в химическом машиностроении. М.: "Машиностроение", 1978.
21. <a id="p101769"></a>Установление норм и разработка нормативных материалов для нормирования труда вспомогательных рабочих. Межотраслевые методические рекомендации. М.: НИИ труда, 1965.


<a id="p101770"></a>

---