Постановление Госкомтруда СССР, Секретариата ВЦСПС от 07.06.1985 № 175/12-110
Актуально на 04.11.2026.
Как цитировать: Постановление Госкомтруда СССР, Секретариата ВЦСПС от 07.06.1985 N 175/12-110. 175/12-110. 07.06.1985. https://bukva.ai/docs/postanovlenie-17512-110
«Об утверждении Типовых норм времени на разработку технологической документации»
Внимание
Документ утратил силу на территории Российской Федерации в связи с изданием Постановления Правительства РФ от 13.06.2020 № 857.
ГОСУДАРСТВЕННЫЙ КОМИТЕТ СССР ПО ТРУДУ И СОЦИАЛЬНЫМ ВОПРОСАМ
СЕКРЕТАРИАТ ВСЕСОЮЗНОГО ЦЕНТРАЛЬНОГО СОВЕТА ПРОФЕССИОНАЛЬНЫХ СОЮЗОВ
ПОСТАНОВЛЕНИЕ
от 7 июня 1985 г. № 175/12-110
ОБ УТВЕРЖДЕНИИ ТИПОВЫХ НОРМ ВРЕМЕНИ НА РАЗРАБОТКУ ТЕХНОЛОГИЧЕСКОЙ ДОКУМЕНТАЦИИ
Государственный комитет СССР по труду и социальным вопросам и Секретариат ВЦСПС постановляют:
1. Утвердить Типовые нормы времени на разработку технологической документации, разработанные Центральным бюро нормативов по труду при участии нормативно-исследовательских организаций и технологических подразделений научно-производственных, производственных объединений (комбинатов) и предприятий (организаций) министерств.
2. Типовые нормы времени вводятся в действие в научно-производственных объединениях (комбинатах), на предприятиях (организациях) отраслей народного хозяйства в порядке, предусмотренном Рекомендациями по организации нормирования труда и установлению новых и изменению действующих норм выработки, времени и обслуживания в производственных отраслях народного хозяйства, утвержденными постановлением Государственного комитета Совета Министров СССР по вопросам труда и заработной платы и Президиума ВЦСПС от 3 октября 1975 г. № 245/П-17 <1>.
3. С введением в действие Типовых норм времени на разработку технологической документации, утвержденных настоящим постановлением, считать утратившим силу постановление Государственного комитета Совета Министров СССР по труду и социальным вопросам от 23 ноября 1977 г. № 400 «Об утверждении типовых норм времени на разработку технологической документации».
4. Контроль за внедрением и правильностью применения Типовых норм времени на разработку технологической документации в научно-производственных, производственных объединениях (комбинатах) и на предприятиях (организациях) осуществляется соответствующими министерствами и ведомствами, центральными комитетами и советами профессиональных союзов.
5. Научно-исследовательскому институту труда Госкомтруда СССР обеспечить издание сборника Типовых норм времени на разработку технологической документации в IV квартале 1985 года в соответствии с заявками министерств и ведомств.
ТИПОВЫЕ НОРМЫ ВРЕМЕНИ НА РАЗРАБОТКУ ТЕХНОЛОГИЧЕСКОЙ ДОКУМЕНТАЦИИ
1. ОБЩАЯ ЧАСТЬ
1.1. Типовые нормы времени на разработку технологической документации предназначены для нормирования труда инженеров-технологов I, II, III категорий и техников-технологов, определения их численности, выдачи нормированных заданий, подведения итогов социалистического соревнования и рекомендуются для применения в конструкторских, технологических и других организациях науки и научного обслуживания, в научно-производственных, производственных объединениях (комбинатах), на предприятиях (организациях) машиностроения и металлообработки отраслей промышленности.
1.2 В основу разработки типовых норм времени положены следующие данные:
а) фотохронометражные наблюдения;
б) данные оперативного учета и отчетности;
в) результаты анализа организации труда и мероприятия по ее совершенствованию.
1.3. Предусмотренные сборником этапы выполнения работ, комплектность и виды технологической документации установлены в соответствии с требованиями «Единой системы технологической документации» (ЕСТД).
1.4. Комплектность документов на разработку технологического процесса в зависимости от типа и характера производства определяется по ГОСТу 3.1108-74.
1.5 При разработке типовых норм времени использованы следующие нормативно-методические материалы:
Методические рекомендации. Нормирование труда служащих. М.: НИИ труда, 1979.
Положение о порядке разработки нормативных материалов для нормирования труда. М.: Госкомтруд, 1968.
Квалификационный справочник должностей служащих. М.: НИИ труда, 1977.
Методические рекомендации по разработке нормативных материалов для нормирования труда работников, занятых конструкторской и технологической подготовкой производства. М.: НИИ труда, 1975.
ГОСТы Единой системы технологической документации.
Отраслевые нормативные материалы.
Единая система технологической подготовки производства. М.: Издательство стандартов, 1984.
1.6. Типовые нормы времени на разработку технологической документации установлены на принятый измеритель и выражены в часах.
За единицу объема работ при создании технологического процесса приняты детали, сборочные единицы, указанные в соответствующих нормативных таблицах сборника.
1.7 В сборнике приведены типовые нормы времени на следующие виды работ:
Разработка специальных технологических документов на процессы:
раскроя и отрезки заготовок (ГОСТ 3.1402-74);
ковки и штамповки (ГОСТ 3.1403-74);
механической обработки (ГОСТ 3.1404-74);
термической обработки (ГОСТ 3.1405-74);
сварки (ГОСТ 3.1406-74, ГОСТ 3.1419-74);
слесарно-сборочных и электромонтажных работ (ГОСТ 3.1407-74);
нанесения защитных и защитно-декоративных покрытий, электрофизических и электрохимических методов обработки (ГОСТ 3.1408-74, ГОСТ 3.1415-73, ГОСТ 3.1416-73);
изготовления деталей из пластмасс (ГОСТ 3.1409-74, ГОСТ 3.1421-75);
сварки трением (ГОСТ 3.1413-73);
Разработка технологических документов общего назначения:
маршрутной карты (ГОСТ 3.1118-82. Формы 1, 2, 3, 4);
карты эскизов (ГОСТ 3.1105-74. Форма 5);
комплектовочной карты (ГОСТ 3.1105-74. Форма 7);
ведомости расцеховки (ГОСТ 3.1105-74. Форма 8);
ведомости оснастки (ГОСТ 3.1105-74. Форма 9);
ведомости материалов (ГОСТ 3.1105-74. Форма 10);
ведомости деталей к типовому технологическому процессу (ГОСТ 3.1105-74. Формы 11, 12; ГОСТ 3.1403-74. Формы 3, 6; ГОСТ 3.1405-74. Формы 5, 6; ГОСТ 1408-74. Формы 2, 4; ГОСТ 3.1419-74. Форма 2; ГОСТ 3.1421-75. Форма 2);
ведомости технологических документов (ГОСТ 3.1106-74. Форма 1).
Разработка документов технического контроля (ГОСТ 3.1502-74):
операционной карты технического контроля (Формы 1, 2);
ведомости операций технического контроля (Форма 3).
Разработка, расчет и программирование расчетно-технологических карт механической обработки деталей на станках с числовым программным управлением (ГОСТ 3.1418-82. Формы 1, 2).
Кроме того, в сборнике приводятся нормы времени на следующие работы, выполняемые работниками технологической службы (приложение 1):
внедрение технологических процессов и режимов работы оборудования;
участие в составлении заявок на техническое оснащение;
участие в расчете производственной мощности и загрузки оборудования;
участие в расчете экономической эффективности проектируемых технологических процессов;
контроль за соблюдением технологической дисциплины в цехах (участках) и правильной эксплуатацией оборудования;
участие в реализации мероприятий по повышению эффективности производства;
разработка методов технического контроля и испытания продукции в целях повышения качества и предупреждения брака;
рассмотрение рационализаторских предложений по совершенствованию технологических процессов;
внесение изменений в технологическую документацию в связи с корректировкой разработанных технологических процессов.
1.8. К нормам времени на работы, связанные с отработкой конструкции детали на технологичность, применяются следующие коэффициенты:
при внесении в конструкцию детали мелких изменений коэффициент K = до 0,3;
на детали, по которым не вносится предложений по улучшению технологичности конструкции, хотя они и подвергаются соответствующей обработке, норма времени берется с коэффициентом до 0,2.
1.9 Нормы времени рассчитаны по формуле:
\text{Н}_{\text{вр}} = \text{Т}_{\text{оп}}(1 + \frac{\text{К}}{100}),
К — сумма времени на подготовительно-заключительные работы, отдых, личные потребности и обслуживание рабочего места, % от оперативного времени.
1.10. Типовыми нормами времени учитывается подготовительно-заключительное время, время обслуживания рабочего места, время на отдых и личные потребности и физкультурные паузы в размере 8% от оперативного времени.
1.11. До введения в действие настоящих типовых норм времени целесообразно разработать классификаторы конкретных изделий отраслевые или заводские, предназначенные для определения ориентировочной трудоемкости разработки технологических документов.
Пример классификатора приведен в приложении 7.
1.11.1 В качестве факторов, на основе которых разрабатываются классификаторы, рекомендуется принять:
количество деталей, входящих в сборочную единицу;
количество деталей, входящих в сварной узел, и т.д.
1.11.2. Классификаторы оформляются в виде альбомов, справочников, перечней и т.п.
1.11.3. В классификаторах целесообразно указать должность и категорию исполнителей при разработке технологической документации.
При этом категория исполнителя работы устанавливается в соответствии с действующим Квалификационным справочником должностей служащих, утвержденным Госкомтрудом СССР (М.: НИИ труда, 1977).
Примерная рекомендация по этому вопросу дана в приложении 2.
1.12. Если на предприятиях (организациях) действуют более прогрессивные нормы времени, настоящий сборник типовых норм времени не является основанием для их изменения.
1.13. Приведенные в сборнике пределы числовых значений показателей, в которых указано «до», следует понимать включительно.
1.14. Примеры нормирования работы по разработке технологической документации и расчета численности инженеров-технологов приводятся соответственно в приложениях 3, 4.
2. ОРГАНИЗАЦИЯ ТРУДА
2.1. Должностные обязанности инженеров-технологов регламентируются должностными инструкциями, составленными в соответствии с квалификационными характеристиками справочника должностей служащих, утвержденных руководством предприятия.
2.2. Разработка технологической документации и выполнение других работ, закрепленных за технологической службой на предприятиях, осуществляется в рамках Единой системы технологической подготовки производства (ЕСТПП). Стандарты ЕСТПП устанавливают единый порядок разработки технологической документации и предусматривают широкое применение типовых технологических процессов, стандартов, оснастки и оборудования, средств автоматизации и вычислительной техники.
2.3 Организационно-техническими условиями, принятыми в данном сборнике, предусматривается:
рациональная организация рабочих мест;
своевременное и полное обеспечение работающих необходимой информацией; проведение инструктажа;
установление соответствующего режима труда и отдыха работающих;
соблюдение установленных санитарных норм.
2.4. Для создания благоприятных условий труда рекомендуется использовать большие помещения прямоугольной формы, которые позволяют экономичнее использовать площадь с двусторонним естественным освещением. Площадь на одно рабочее место должна быть не менее 4,5 м2. Для снижения шума и утомляемости работников могут быть установлены легкие перегородки. Рекомендуется применение также установки для кондиционирования воздуха или бесшумной вентиляции (уровень шума не более 50 дб). Температура воздуха в производственном помещении должна быть 18 — 20 °C, относительная влажность — 40 — 60%. При выборе искусственного освещения рекомендуется применять люминесцентные трубчатые лампы БС (лампы белого света, имеющие желтоватый оттенок свечения) и лампы типа ТБС (теплого света, имеющие розовый оттенок свечения). Наименьшая освещенность рабочей поверхности при люминесцентном освещении 500 лк, при лампах накаливания — 300 лк необходимо иметь дополнительное местное освещение.
2.5. Необходимым условием качественного выполнения технологических работ является своевременное обеспечение исполнителей полной информацией. Ее источником являются монографии, сборники, учебники и руководства, материалы научных конференций, официальные и ведомственные издания, периодические издания, типовые технологические процессы, стандарты, межотраслевые и отраслевые технологические документы, описания изобретений, технические каталоги и прейскуранты на материалы и оборудование, научно-технические отчеты, диссертации, переводы, справочная литература и т.д.
2.6. При установлении режимов труда и отдыха необходимо введение четкого распорядка дня, который предусматривает конкретную регламентацию всех работ в течение рабочего дня. При этом наиболее трудоемкие работы должны выполняться в период высокой работоспособности исполнителей (первая половина рабочего дня).
Для повышения работоспособности и снижения утомляемости рекомендуется вводить за 1 — 1,5 часа до обеда и до окончания работы перерывы длительностью 5 — 10 минут, это время учтено при расчете норм времени коэффициентом K в п. 1.10.
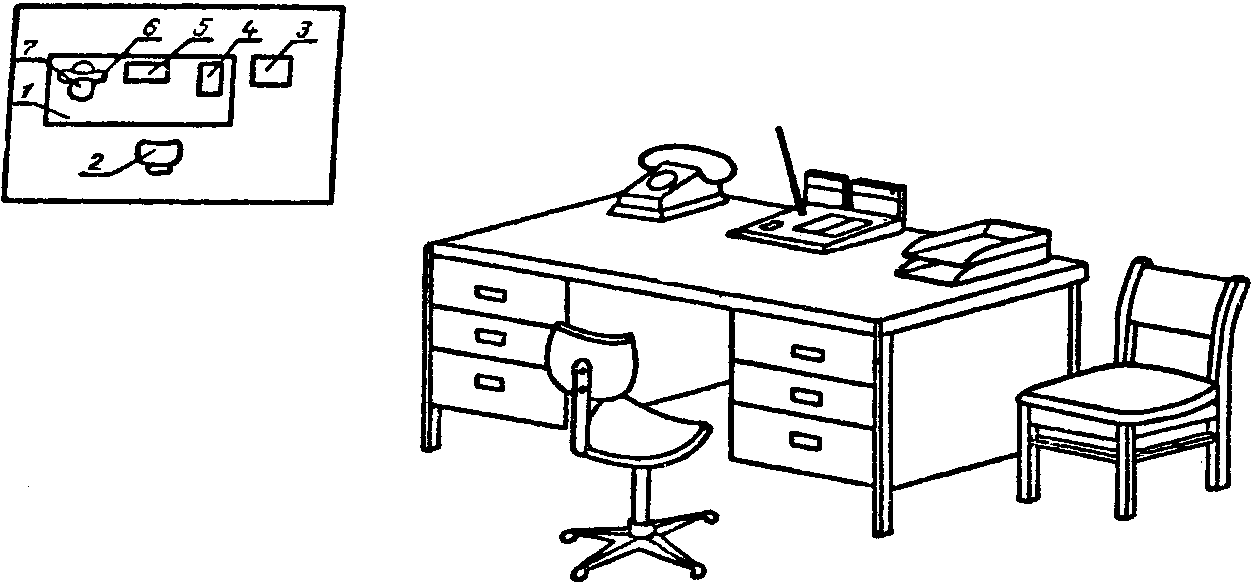
I, II, III категорий, техника-технолога: 1 — стол двухтумбовый; 2 — стул подъемно-поворотный; 3 — стул для посетителей; 4 — лотки для документации; 5 — комбинированный канцприбор; 6 — телефонный справочник; 7 — телефонный аппарат
3. НОРМАТИВНАЯ ЧАСТЬ
I. РАЗРАБОТКА СПЕЦИАЛЬНОЙ ДОКУМЕНТАЦИИ НА ТЕХНОЛОГИЧЕСКИЕ ПРОЦЕССЫ
§ 1. Разработка документов на литье
подготовка к выполнению задания; получение задания на разработку технологического процесса; ознакомление в архиве с имеющейся документацией на технологические процессы, инструкциями и другими документами; ознакомление с научно-технической документацией, необходимой для проектирования технологического процесса;
определение принадлежности детали к существующему типовому технологическому процессу; подбор номенклатуры деталей при разработке типового технологического процесса;
отработка конструкции детали на технологичность с соблюдением требований ГОСТа 14.204-73;
изучение чертежа с целью пространственного представления отливки; выбор положения отливки в литейной форме; определение поверхности разъема формы, способа изготовления формы и мест расположения прибылей; построение литниковой системы; разработка и вычерчивание эскиза отливки; согласование эскиза отливки с инженером-технологом механического цеха; выдача задания конструктору на вычерчивание чертежа собранной формы; расчет и вычерчивание эскизов стержней, расчет литниковой системы и веса отливки, расхода формовочной и стержневой смеси; разработка и вычерчивание эскизов металлической арматуры для стержней;
нанесение элементов литейной формы на копию чертежа детали с соблюдением ГОСТа 2.423-73;
определение оптимального варианта технологического процесса и последовательности операций; выбор технологических баз и способа крепления получаемой детали; проработка вариантов технологического процесса для технологического оснащения в соответствии с ГОСТом 14.301-83; подбор технологического оборудования, оснастки и инструмента в соответствии с ГОСТом 14.304-73 и ГОСТом 14.305-73; определение, выбор и заказ новых средств технологического оснащения;
составление и выдача задания конструктору на проектирование недостающей оснастки; проверка спроектированной оснастки;
заполнение всех строк и граф технологической документации с выполнением необходимых расчетов; вычерчивание эскизов с соблюдением требований ГОСТа 3.1104-81, ГОСТа 3.1107-81 и других руководящих материалов, общесоюзных стандартов и нормалей с применением вспомогательных и других материалов;
комплектование и оформление технологической документации; предъявление документации для нормоконтроля; утверждение технологического процесса (см. табл. 1).
НОРМЫ ВРЕМЕНИ НА РАЗРАБОТКУ ТЕХНОЛОГИЧЕСКИХ ДОКУМЕНТОВ ЛИТЬЯ
1. При разработке карты технологического процесса литья стальных отливок к нормам № 3 и № 9 применяется коэффициент 1,15.
2. При разработке карты технологического процесса литья с применением машинной формовки к нормам № 3 и № 9 применяется коэффициент 1,2.
§ 2. Разработка документов на раскрой и отрезку заготовок
подготовка к выполнению задания; получение задания на разработку технологического процесса; ознакомление с имеющейся в архиве документацией на технологические процессы, инструкциями и другими документами; ознакомление с научно-технической документацией, необходимой для проектирования технологического процесса;
подбор номенклатуры деталей при разработке типового технологического процесса;
определение принадлежности детали к существующему типовому технологическому процессу;
отработка конструкции детали на технологичность с соблюдением требований ГОСТа 14.204-73;
определение оптимального варианта технологического процесса и последовательности операций; выбор технологических баз и способа крепления получаемой детали; проработка вариантов технологического процесса для определения технологического оснащения в соответствии с ГОСТом 14.301-83; подбор технологического оборудования, оснастки и инструмента в соответствии с ГОСТом 14.304-73 и ГОСТом 14.305-73; определение, выбор и заказ новых средств технологического оснащения;
выполнение эскиза раскроя заготовки и определение размеров заготовки;
заполнение всех строк и граф технологической документации с выполнением необходимых расчетов; вычерчивание эскизов с соблюдением требований ГОСТа 3.1104-81, ГОСТа 3.1107-81 и других руководящих материалов, общесоюзных стандартов и нормалей с применением вспомогательных и других материалов;
комплектование и оформление технологической документации;
предъявление документации для нормоконтроля; утверждение технологического процесса (см. табл. 2).
НОРМЫ ВРЕМЕНИ НА РАЗРАБОТКУ ТЕХНОЛОГИЧЕСКИХ ДОКУМЕНТОВ
РАСКРОЯ И ОТРЕЗКИ ЗАГОТОВОК
Примечание. При необходимости проведения опытных работ по технологии раскроя норма времени на одну деталь — 1 час.
§ 3. Разработка документов на ковку и штамповку
Разработка документов на холодную штамповку
подготовка к выполнению задания; получение задания на разработку технологического процесса; ознакомление с имеющейся в архиве документацией на технологические процессы, инструкциями и другими документами; ознакомление с научно-технической документацией, необходимой для проектирования технологического процесса; подбор номенклатуры деталей при разработке типового технологического процесса;
определение принадлежности детали к существующему типовому технологическому процессу;
отработка конструкции детали на технологичность с соблюдением требований ГОСТа 14.204-73;
определение оптимального варианта технологического процесса и последовательности операций; выбор технологических баз и способа крепления получаемой детали; проработка вариантов технологического процесса для определения технологического оснащения в соответствии с ГОСТом 14.301-83; подбор технологического оборудования, оснастки и инструмента в соответствии с ГОСТом 14.304-70 и ГОСТом 14.305-73, определение, выбор и заказ новых средств технологического оснащения;
составление и выдача задания конструктору на проектирование недостающей оснастки; проверка спроектированной оснастки;
заполнение всех граф технологической документации с выполнением необходимых расчетов; вычерчивание эскизов с соблюдением требований ГОСТа 3.1104-81, ГОСТа 3.1107-81 и других руководящих материалов, общесоюзных стандартов и нормалей с применением вспомогательных и других материалов;
комплектование и оформление технологической документации; предъявление документации для нормоконтроля; утверждение технологического процесса (см. табл. 3).
Разработка документов на ковку и горячую штамповку
подготовка к выполнению задания; получение задания на разработку технологического процесса; ознакомление с имеющейся в архиве документацией на технологические процессы, инструкциями и другими документами; ознакомление с научно-технической документацией, необходимой для проектирования технологического процесса; подбор номенклатуры деталей при разработке типового технологического процесса;
определение принадлежности детали к существующему типовому технологическому процессу;
отработка конструкции детали на технологичность с соблюдением требований ГОСТа 14.204-73;
определение оптимального варианта технологического процесса и последовательности операций; выбор технологических баз и способа крепления получаемой детали; проработка вариантов технологического процесса для определения технологического оснащения в соответствии с ГОСТом 14.301-83; подбор технологического оборудования, оснастки и инструмента в соответствии с ГОСТом 14.304-73 и ГОСТом 14.305-73; определение, выбор и заказ новых средств технологического оснащения;
составление и выдача задания конструктору на проектирование недостающей оснастки; проверка спроектированной оснастки;
заполнение всех строк и граф технологической документации с выполнением необходимых расчетов; вычерчивание эскизов с соблюдением требований ГОСТа 3.1104-81, ГОСТа 3.1107-81 и других руководящих материалов, общесоюзных стандартов и нормалей с применением вспомогательных и других материалов;
комплектование и оформление технологической документации; предъявление документации для нормоконтроля; утверждение технологического процесса (см. табл. 4).
Примечание. При разработке технологического процесса ковки и горячей штамповки из высоколегированных сталей и сплавов нормы времени берутся по нормам № 2, № 3 с коэффициентом 1,05.
§ 4. Разработка документов на механическую обработку
подготовка к выполнению задания; получение задания на разработку технологического процесса; ознакомление с имеющейся в архиве документацией на технологические процессы, инструкциями и другими документами; ознакомление с научно-технической документацией, необходимой для проектирования технологического процесса;
подбор номенклатуры деталей при разработке типового технологического процесса;
определение принадлежности детали к существующему типовому технологическому процессу;
отработка конструкции детали на технологичность с соблюдением требований ГОСТа 14.204-73;
определение оптимального варианта технологического процесса и последовательности операций; выбор технологических баз и способа крепления обрабатываемой детали; проработка вариантов технологического процесса для определения технологического оснащения в соответствии с ГОСТом 14.301-83; подбор технологического оборудования, оснастки и инструмента в соответствии с ГОСТом 14.304-73 и ГОСТом 14.305-73; определение, выбор и заказ новых средств технологического оснащения;
составление и выдача задания конструктору на проектирование недостающей оснастки; проверка спроектированной оснастки;
заполнение всех строк и граф технологической документации с выполнением необходимых расчетов; вычерчивание эскизов с соблюдением ГОСТа 3.1104-81, ГОСТа 3.1107-81 и других руководящих материалов, общесоюзных стандартов и нормалей с применением вспомогательных и других материалов;
комплектование и оформление технологической документации; предъявление документации для нормоконтроля; утверждение технологического процесса (см. табл. 5).
НОРМЫ ВРЕМЕНИ НА РАЗРАБОТКУ ТЕХНОЛОГИЧЕСКИХ
ДОКУМЕНТОВ МЕХАНИЧЕСКОЙ ОБРАБОТКИ ДЕТАЛЕЙ
Разработка операционных карт на механическую обработку деталей на многошпиндельных и одношпиндельных автоматах и полуавтоматах
подготовка к выполнению задания; получение задания на разработку технологического процесса; ознакомление с имеющейся в архиве документацией на технологические процессы, инструкциями и другими документами; ознакомление с научно-технической документацией, необходимой для проектирования технологического процесса;
подбор номенклатуры деталей при разработке типового технологического процесса;
определение принадлежности детали к существующему типовому технологическому процессу;
отработка конструкции детали на технологичность с соблюдением требований ГОСТа 14.204-73;
определение оптимального варианта технологического процесса и последовательности операций; выбор технологических баз и способа крепления обрабатываемой детали, проработка вариантов технологического процесса для определения технологического оснащения в соответствии с ГОСТом 14.301-83; подбор технологического оборудования, оснастки и инструмента в соответствии с ГОСТом 14.304-73 и ГОСТом 14.305-73; определение, выбор и заказ новых средств технологического оснащения;
распределение переходов между отдельными суппортами и позициями, расчет режимов резания; определение числа оборотов шпинделя и величины подачи для каждого перехода продолжительности рабочих и холостых движений, производительности станка, параметров кулачков и выбор дисков-заготовок; расчет и проектирование кулачков, распределение функций для выполнения рабочих и вспомогательных движений между отдельными участками кулачка, расчет размеров, определяющих положение кривых профиля в плоскости кулачка, вычерчивание кулачка;
составление и выдача задания конструктору на проектирование недостающей оснастки; проверка спроектированной оснастки;
заполнение всех строк и граф технологической документации с выполнением необходимых расчетов; вычерчивание эскизов с соблюдением ГОСТа 3.1104-81, ГОСТа 3.1107-81 и других руководящих материалов, общесоюзных стандартов и нормалей с применением вспомогательных и других материалов;
комплектование и оформление технологической документации; предъявление документации для нормоконтроля; утверждение технологического процесса (см. табл. 6).
НОРМЫ ВРЕМЕНИ НА РАЗРАБОТКУ ТЕХНОЛОГИЧЕСКИХ ДОКУМЕНТОВ
НА МЕХАНИЧЕСКУЮ ОБРАБОТКУ ДЕТАЛЕЙ НА МНОГОШПИНДЕЛЬНЫХ
И ОДНОШПИНДЕЛЬНЫХ АВТОМАТАХ И ПОЛУАВТОМАТАХ
| Виды работ | Единица объема работы | Количество размеров чертежа | № нормы | |||||||||
| до 5 | 6 — 9 | 10 — 15 | 16 — 25 | 26 — 35 | 36 — 50 | 51 — 65 | 66 — 85 | 86 — 105 | свыше 105 | |||
| Норма времени, час. | ||||||||||||
| Разработка операционной карты обработки на многошпиндельных автоматах и полуавтоматах (ГОСТ 3.1404-74. Формы 6, 7, 8, 9; РДМУ 75-76. Форма 15) | Деталь | 7,0 | 9,1 | 11,6 | 14,6 | 17,6 | 20,7 | 23,9 | 27,0 | 30,2 | 32,7 | 1 |
| Разработка операционной карты обработки на автоматах продольного точения (ГОСТ 3.1404-74. Форма 10) | То же | 6,0 | 7,61 | 9,34 | 11,4 | 13,3 | 15,3 | 17,0 | 19,2 | 21,1 | 22,5 | 2 |
| Вычерчивание кулачков <*> | «» | 1,22 | 2,65 | 4,92 | 8,41 | 13,4 | - | - | - | - | - | 3 |
| Разработка операционной карты групповой наладки на многошпиндельных и одношпиндельных автоматах, на группу деталей для типового технологического процесса (ГОСТ 3.1404-74. Форма 11) | «» | 7,7 | 9,7 | 12,6 | 15,8 | 19,0 | 22,3 | 25,6 | 28,9 | 32,2 | 34,8 | 4 |
| а | б | в | г | д | е | ж | з | и | к | |||
<*> Норма времени на расчет кулачка берется по норме № 3 с понижающим коэффициентом 0,8.
§ 5. Разработка документов на термическую обработку
подготовка к выполнению задания; получение задания на разработку технологического процесса; ознакомление с имеющейся в архиве документацией на технологические процессы, инструкциями и другими документами; ознакомление с научно-технической документацией, необходимой для проектирования технологического процесса;
подбор номенклатуры деталей, инструмента и заготовок при разработке типового технологического процесса;
определение принадлежности детали к типовому технологическому процессу;
отработка конструкции детали на технологичность с соблюдением требований ГОСТа 14.204-73;
определение оптимального варианта технологического процесса и последовательности операций; выбор технологических баз и способа крепления обрабатываемой детали; проработка вариантов технологического процесса для определения технологического оснащения в соответствии с ГОСТом 14.301-83; подбор технологического оборудования, оснастки и инструмента в соответствии с ГОСТом 14.304-73 и ГОСТом 14.305-73; определение, выбор и заказ новых средств технологического оснащения;
составление и выдача задания конструктору на проектирование недостающей оснастки; проверка спроектированной оснастки;
заполнение всех строк и граф технологической документации с выполнением необходимых расчетов; вычерчивание эскизов с соблюдением требований ГОСТа 3.1104-81, ГОСТа 3.1107-81 и других руководящих материалов, общесоюзных стандартов и нормалей с применением вспомогательных и других материалов;
комплектование и оформление технологической документации; предъявление документации для нормоконтроля; утверждение технологического процесса (см. табл. 7).
§ 6. Разработка документов на сварку
подготовка к выполнению задания; получение задания на разработку технологического процесса; ознакомление с имеющейся в архиве документацией на технологические процессы, инструкциями и другими документами; ознакомление с научно-технической документацией, необходимой для проектирования технологического процесса; подбор номенклатуры сборочных единиц при разработке типового технологического процесса;
определение принадлежности сборочной единицы к существующему типовому технологическому процессу;
отработка конструкции сборочной единицы на технологичность с соблюдением требований ГОСТа 14.203-73;
определение оптимального варианта технологического процесса и последовательности операций; выбор технологических баз и способа крепления сборочной единицы; проработка вариантов технологического процесса для определения технологического оснащения в соответствии с ГОСТом 14.301-83; подбор технологического оборудования, оснастки и инструмента в соответствии с ГОСТом 14.304-73 и ГОСТом 14.305-73; определение, выбор и заказ новых средств технологического оснащения;
ознакомление со спецификацией чертежа сварного узла; подбор необходимого сварочного оборудования, режимов сварки и присадочных материалов, подсчет количества швов и их длины по видам соединений количества перекантовок;
составление и выдача задания конструктору на проектирование недостающей оснастки; проверка спроектированной оснастки;
заполнение всех строк и граф технологической документации с выполнением необходимых расчетов; вычерчивание эскизов с соблюдением требований ГОСТа 3.1104-81, ГОСТа 3.1107-81 и других руководящих материалов, общесоюзных стандартов и нормалей с применением вспомогательных и других материалов;
комплектование и оформление технологической документации; предъявление документации для нормоконтроля; утверждение технологического процесса (см. табл. 8).
НОРМЫ ВРЕМЕНИ НА РАЗРАБОТКУ ТЕХНОЛОГИЧЕСКИХ
ДОКУМЕНТОВ НА ПРОЦЕСС СВАРКИ
Примечание. При разработке технологических документов на процесс сварки узла (сб. единицы) с использованием различных видов сварки норма времени нормируется по сварочному процессу наибольшей трудоемкости.
§ 7. Разработка документов на слесарные, слесарно-сборочные и электромонтажные работы
подготовка к выполнению задания; получение задания на разработку технологического процесса; ознакомление с имеющейся в архиве документацией на технологические процессы, инструкциями и другими документами; ознакомление с научно-технической документацией, необходимой для проектирования технологического процесса;
подбор номенклатуры сборочных единиц при разработке типового технологического процесса;
определение принадлежности сборочной единицы к существующему типовому технологическому процессу;
отработка конструкции сборочной единицы на технологичность с соблюдением требований ГОСТа 14.203-73;
технологическая классификация деталей и сборочных единиц по таблицам классификатора; ознакомление со спецификацией сборочного чертежа; определение видов заготовительных и подготовительных операций; расчет длины и количества проводов, перемычек, изоляционных трубок; определение номенклатуры маркировочных знаков и занесение их на чертеж матрицы; проработка ТУ и инструкций на сборочную единицу с целью определения видов проверок при приемно-сдаточных испытаниях и методов регулировок; определение необходимости спецоснастки для испытаний регулировки и транспортировки узла; выбор метода консервации сборочного узла; выбор из ТУ требований, предъявляемых к монтажу электроэлементов; проработка нормалей, ОСТов и инструкций на монтажные операции;
определение оптимального варианта технологического процесса и последовательности операций; выбор технологических баз и способа крепления сборочной единицы; проработка вариантов технологического процесса для определения технологического оснащения в соответствии с ГОСТом 14.301-83; подбор технологического оборудования, оснастки, инструмента в соответствии с ГОСТом 14.304-73 и ГОСТом 14.305-73; определение, выбор и заказ новых средств технологического оснащения;
составление и выдача задания конструктору на проектирование недостающей оснастки; проверка спроектированной оснастки;
заполнение всех граф и строк технологической документации с выполнением необходимых расчетов; вычерчивание эскизов с соблюдением ГОСТа 3.1104-81, ГОСТа 3.1107-81 и других руководящих материалов, общесоюзных стандартов и нормалей с применением вспомогательных и других материалов;
комплектование и оформление технологической документации; предъявление документации для нормоконтроля; утверждение технологического процесса (см. табл. 9).
НОРМЫ ВРЕМЕНИ НА РАЗРАБОТКУ ТЕХНОЛОГИЧЕСКИХ
ДОКУМЕНТОВ СБОРКИ И ЭЛЕКТРОМОНТАЖА
1. Определять количество наименований деталей и узлов, входящих в комплектовочную карту, необходимо с учетом крепежных деталей (болты, винты, шпильки). При этом нормализованные детали (гайки, шайбы, шплинты), устанавливаемые одновременно с крепежными деталями, в расчет количества деталей не принимаются.
2. Однотипные детали, повторяющиеся в разных операциях сборки, принимаются за одно наименование.
3. При разработке технологического процесса с кинематическими цепями или сборки с имеющимися элементами регулировки (выставка зацеплений, микропереключателей, кулачков, регулировка электромагнитных муфт или элетромагнитов, балансировка) к табличным данным применяется повышающий коэффициент 1,2 на каждый элемент регулировки или технологический процесс с кинематическими цепями.
4. На сборку, требующую выполнения специальных прогоночных операций, норма времени берется с повышающими коэффициентами 1,1 — 1,5.
5. При разработке монтажных операций, входящих в сборочно-монтажный технологический процесс, к табличным данным применяются повышающие коэффициенты от 1,2 до 3,0, указанные в таблице 10.
§ 8. Разработка документов на нанесение защитных, защитно-декоративных покрытий, на электрохимические и электрофизические методы обработки
подготовка к выполнению задания; получение задания на разработку технологического процесса; ознакомление с имеющейся в архиве документацией на технологические процессы, инструкциями и другими документами; ознакомление с научно-технической документацией, необходимой для проектирования технологического процесса;
подбор номенклатуры деталей (сборочных единиц) при разработке типового технологического процесса;
определение принадлежности детали (сборочной единицы) к существующему типовому технологическому процессу;
отработка конструкции детали (сборочной единицы) на технологичность с соблюдением ГОСТа 14.204-73 (ГОСТ 14.203-73).
определение оптимального варианта технологического процесса и последовательности операций; выбор технологических баз и способа крепления обрабатываемой детали; проработка вариантов технологического процесса для определения технологического оснащения в соответствии с ГОСТом 14.301-83; подбор технологического оборудования, оснастки и инструмента в соответствии с ГОСТом 14.304-73 и ГОСТом 14.305-73; определение, выбор и заказ новых средств технологического оснащения;
составление и выдача задания конструктору на проектирование недостающей оснастки; проверка спроектированной оснастки;
заполнение всех строк и граф технологической документации с выполнением необходимых расчетов; вычерчивание эскизов с соблюдением требований ГОСТа 3.1104-81, ГОСТа 3.1107-81 и прочих руководящих документов, общесоюзных стандартов и нормалей с применением вспомогательных и других материалов;
комплектование и оформление технологической документации; предъявление документации для нормоконтроля; утверждение технологического процесса (см. табл. 11).
НОРМЫ ВРЕМЕНИ НА РАЗРАБОТКУ ТЕХНОЛОГИЧЕСКИХ ДОКУМЕНТОВ:
НА ПРОЦЕСС НАНЕСЕНИЯ ЗАЩИТНЫХ И ЗАЩИТНО-ДЕКОРАТИВНЫХ
ПОКРЫТИЙ, НА ЭЛЕКТРОХИМИЧЕСКИЕ И ЭЛЕКТРОФИЗИЧЕСКИЕ
МЕТОДЫ ОБРАБОТКИ
§ 9. Разработка документов на изготовление деталей из пластмасс
подготовка к выполнению задания; получение задания на разработку технологического процесса; ознакомление с имеющейся в архиве документацией на технологические процессы, инструкциями и другими документами; ознакомление с научно-технической документацией, необходимой для проектирования технологического процесса; подбор номенклатуры деталей при разработке типового технологического процесса;
определение принадлежности детали к существующему типовому технологическому процессу;
отработка конструкции детали на технологичность с соблюдением требований ГОСТа 14.204-73;
определение оптимального варианта технологического процесса и последовательности операций; выбор технологических баз и способа крепления получаемой детали; проработка вариантов технологического процесса для определения технологического оснащения в соответствии с ГОСТом 14.301-83; подбор технологического оборудования, оснастки и инструмента в соответствии с ГОСТом 14.304-73 и ГОСТом 14.305-73; определение, выбор и заказ новых средств технологического оснащения;
составление и выдача задания конструктору на проектирование недостающей оснастки; проверка спроектированной оснастки;
заполнение всех строк и граф технологической документации с выполнением необходимых расчетов; вычерчивание эскизов с соблюдением требований ГОСТа 3.1104-81, ГОСТа 3.1107-81 и прочих руководящих материалов, общесоюзных стандартов и нормалей с применением вспомогательных и других материалов;
комплектование и оформление технологической документации; предъявление документации для нормоконтроля; утверждение технологического процесса (см. табл. 12).
§ 10. Разработка документов на сварку трением
подготовка к выполнению задания; получение задания на разработку технологического процесса; ознакомление с имеющейся в архиве документацией на технологические процессы, инструкциями и другими документами; ознакомление с научно-технической документацией, необходимой для проектирования технологического процесса; подбор номенклатуры деталей при разработке типового технологического процесса; определение принадлежности детали к существующему типовому технологическому процессу;
отработка конструкции детали на технологичность с соблюдением требований ГОСТа 14.204-73;
определение оптимального варианта технологического процесса и последовательности операций; выбор технологических баз и способа крепления получаемой детали; проработка вариантов технологического процесса для определения технологического оснащения в соответствии с ГОСТом 14.301-83; подбор технологического оборудования, оснастки и инструмента в соответствии с ГОСТом 14.304-73 и ГОСТом 14.305-73; определение, выбор и заказ новых средств технологического оснащения;
составление и выдача задания конструктору на проектирование недостающей оснастки; проверка спроектированной оснастки;
заполнение всех строк и граф технологической документации с выполнением необходимых расчетов; вычерчивание эскизов с соблюдением требований ГОСТа 3.1104-81, ГОСТа 3.1107-81 и прочих руководящих документов, общесоюзных стандартов и нормалей с применением вспомогательных и других материалов;
комплектование и оформление технологической документации; предъявление документации для нормоконтроля; утверждение технологического процесса (см. табл. 13).
НОРМЫ ВРЕМЕНИ НА РАЗРАБОТКУ ТЕХНОЛОГИЧЕСКИХ ДОКУМЕНТОВ
НА ПРОЦЕСС ИЗГОТОВЛЕНИЯ ДЕТАЛЕЙ СВАРКОЙ ТРЕНИЕМ
§ 11. Разработка документов на процесс пайки
подготовка к выполнению задания; получение задания на разработку технологического процесса; ознакомление с имеющейся в архиве документацией на технологические процессы, инструкциями и другими документами; ознакомление с научно-технической документацией, необходимой для проектирования технологического процесса;
подбор номенклатуры сборочных единиц при разработке типового технологического процесса;
определение принадлежности сборочных единиц к существующему типовому технологическому процессу;
отработка конструкции сборочной единицы на технологичность с соблюдением требований ГОСТа 14.203-73;
определение оптимального варианта технологического процесса и последовательности операций; выбор технологических баз и способа крепления получаемой сборочной единицы; проработка вариантов технологического процесса для определения технологического оснащения в соответствии с ГОСТом 14.301-83; подбор технологического оборудования, оснастки и инструмента в соответствии с ГОСТом 14.304-73 и ГОСТом 14.305-73; определение, выбор и заказ новых средств технологического оснащения;
составление и выдача задания конструктору на проектирование недостающей оснастки; проверка спроектированной оснастки;
заполнение всех строк и граф технологической документации с выполнением необходимых расчетов; вычерчивание эскизов с соблюдением требований ГОСТа 3.1104-81, ГОСТа 3.1107-81 и прочих руководящих документов, общесоюзных стандартов и нормалей с применением вспомогательных и других материалов;
согласование карт технического контроля с отделом технического контроля; доработка карт технического контроля по замечаниям отдела технического контроля;
комплектование и оформление технологической документации; предъявление документации для нормоконтроля; утверждение технологического процесса (см. табл. 14).
II. РАЗРАБОТКА ТЕХНОЛОГИЧЕСКИХ ДОКУМЕНТОВ ОБЩЕГО НАЗНАЧЕНИЯ
заполнение всех строк и граф технологических документов общего назначения с выполнением необходимых расчетов.
Примечание. Приведенные затраты времени даны для составления общей маршрутной карты с использованием разработанных технологических процессов.
НОРМЫ ВРЕМЕНИ НА ЗАПОЛНЕНИЕ МАРШРУТНОЙ КАРТЫ
ДЛЯ ТИПОВОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА
(ГОСТ 3.1118-82)
НОРМЫ ВРЕМЕНИ НА ЗАПОЛНЕНИЕ ВЕДОМОСТИ ДЕТАЛЕЙ
(СБОРОЧНЫХ ЕДИНИЦ) К ТИПОВОМУ ТЕХНОЛОГИЧЕСКОМУ ПРОЦЕССУ
(ГОСТ 3.1105-74. ФОРМЫ 11, 12; ГОСТ 3.1403-74. ФОРМЫ 3, 6;
ГОСТ 3.1405-74. ФОРМЫ 5, 6; ГОСТ 3.1408-74. ФОРМЫ 2, 4;
ГОСТ 3.1419-74. ФОРМА 2; ГОСТ 3.1421-75. ФОРМА 2)
III. РАЗРАБОТКА ДОКУМЕНТОВ ТЕХНИЧЕСКОГО КОНТРОЛЯ
заполнение всех строк и граф технологических документов технического контроля; согласование карт технического контроля с отделом технического контроля; доработка карт по замечаниям отдела технического контроля.
НОРМЫ ВРЕМЕНИ НА ЗАПОЛНЕНИЕ ОПЕРАЦИОННОЙ КАРТЫ
ТЕХНИЧЕСКОГО КОНТРОЛЯ (ГОСТ 3.1502-74. ФОРМЫ 1, 2),
ВЕДОМОСТИ ОПЕРАЦИЙ (ГОСТ 3.1502-74. ФОРМА 3)
IV. РАЗРАБОТКА ДОКУМЕНТОВ НА ТЕХНОЛОГИЧЕСКИЕ ОПЕРАЦИИ, ВЫПОЛНЯЕМЫЕ НА СТАНКАХ С ЧИСЛОВЫМ ПРОГРАММНЫМ УПРАВЛЕНИЕМ
подготовка к выполнению задания; получение задания на разработку операционной технологической карты; ознакомление с имеющейся в архиве документацией на технологические процессы, инструкциями и другими документами; ознакомление с научно-технической документацией, необходимой для разработки карты; определение принадлежности данной детали к существующему типовому технологическому процессу;
определение оптимального варианта технологического процесса и последовательности операций; выбор технологических баз и способа крепления получаемой детали; проработка вариантов технологического процесса для определения технологического оснащения в соответствии с ГОСТом 14.301-83; подбор технологического оборудования, оснастки и инструмента в соответствии с ГОСТом 14.304-73 и ГОСТом 14.305-73; определение, выбор и заказ новых средств технологического оснащения;
составление и выдача задания конструктору на проектирование недостающей оснастки; проверка спроектированной оснастки;
заполнение всех строк и граф операционной технологической карты с выполнением необходимых расчетов.
НОРМЫ ВРЕМЕНИ НА РАЗРАБОТКУ ОПЕРАЦИОННОЙ КАРТЫ
ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА НА ТОКАРНЫЕ РАБОТЫ
ДЛЯ СТАНКОВ С ЧПУ
(ГОСТ 3.1418-82. ФОРМА 2)
НОРМЫ ВРЕМЕНИ НА РАЗРАБОТКУ ОПЕРАЦИОННОЙ КАРТЫ
ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА НА СВЕРЛИЛЬНЫЕ РАБОТЫ
ДЛЯ СТАНКОВ С ЧПУ
(ГОСТ 3.1418-82. ФОРМА 2)
НОРМЫ ВРЕМЕНИ НА РАЗРАБОТКУ ОПЕРАЦИОННОЙ КАРТЫ
ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА НА ФРЕЗЕРНЫЕ РАБОТЫ
ДЛЯ СТАНКОВ С ЧПУ
(ГОСТ 3.1418-82. ФОРМА 2)
НОРМЫ ВРЕМЕНИ НА СОСТАВЛЕНИЕ ЗАЯВОК И РАСЧЕТОВ ПОТРЕБНОСТИ
ПО СЫРЬЮ, МАТЕРИАЛАМ, ОБОРУДОВАНИЮ И КОМПЛЕКТУЮЩИМ ИЗДЕЛИЯМ
НОРМЫ ВРЕМЕНИ НА РАЗРАБОТКУ КОМПАНОВКИ (ПЛАНИРОВКИ) ЛИНИИ, УЧАСТКА, ЦЕХА
§ 1. Внедрение технологических процессов и режимов работы оборудования
проверка правильности подбора технологического оборудования, оснастки и инструмента, режимов работы оборудования; участие в экспериментальных работах по освоению новых технологических процессов; корректировка технологического процесса по ходу внедрения; заполнение журнала контроля технологического процесса (ГОСТ 3.1505-75).
§ 2. Участие в составлении заявок на техническое оснащение
участие в составлении заявок на приобретение нового оборудования (форма 1) и спецификации покупного инструмента (форма 2); заполнение карты заказа на конструирование специальной оснастки (форма 3) и ведомости заказа оснастки (форма 4), проверка спроектированной оснастки.
§ 3. Участие в расчете производственной мощности и загрузки оборудования
изучение плана выпуска товарной продукции; анализ изделий по трудоемкости, весу, габариту, конструктивным данным для выбора представителей при расчете производственной мощности; определение количества унифицированных, нормализованных, оригинальных деталей по изделиям программы; расчет трудоемкости изделий на программу в станко-часах для ведущего цеха по действующим нормам выработки; определение среднего и прогрессивного процента выполнения норм по ведущему цеху;
составление ведомостей действующего оборудования по цехам и сводных по предприятию; расчет производственной возможности и коэффициента загрузки оборудования; составление баланса производственной мощности за отчетный год и баланса заготовок.
§ 4. Участие в расчете экономической эффективности проектируемых технологических процессов
подготовка и выдача данных для расчета экономической эффективности технологических процессов.
НОРМЫ ВРЕМЕНИ НА РАБОТЫ ПО РАСЧЕТУ ЭКОНОМИЧЕСКОЙ
ЭФФЕКТИВНОСТИ ПРОЕКТИРУЕМЫХ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ
§ 5. Контроль за соблюдением технологической дисциплины в цехах (участках) и правильной эксплуатацией оборудования
составление графика технологической дисциплины на рабочем месте и проверка его выполнения; составление ведомости контроля, соблюдения технологической дисциплины.
НОРМЫ ВРЕМЕНИ НА КОНТРОЛЬ ЗА СОБЛЮДЕНИЕМ
ТЕХНОЛОГИЧЕСКОЙ ДИСЦИПЛИНЫ В ЦЕХАХ (УЧАСТКАХ)
И ПРАВИЛЬНОЙ ЭКСПЛУАТАЦИЕЙ ОБОРУДОВАНИЯ
§ 6. Участие в реализации мероприятий по повышению эффективности производства
разработка мероприятий по совершенствованию технологии производства и их внедрение; составление отчета о выполнении плана внедрения новой техники и передовой технологии (форма 2НТ), линейных и сетевых графиков.
§ 7. Разработка методов технического контроля и испытания продукции в целях повышения качества и предупреждения брака
участие в разработке специальных стендов и оборудования для испытания продукции; участие в проведении испытаний; установление вида брака совместно с руководством цеха и ОТК; регистрация брака (по виду и типу), поступающего из цехов, и его анализ (формы 7, 8), разработка мероприятий по повышению качества продукции и участие в их внедрении.
НОРМЫ ВРЕМЕНИ НА РАЗРАБОТКУ МЕТОДОВ ТЕХНИЧЕСКОГО КОНТРОЛЯ
И ИСПЫТАНИЯ ПРОДУКЦИИ В ЦЕЛЯХ ПОВЫШЕНИЯ КАЧЕСТВА
И ПРЕДУПРЕЖДЕНИЯ БРАКА
§ 8. Рассмотрение рационализаторских предложений по совершенствованию технологических процессов
рассмотрение рационализаторского предложения; сбор справок по его экономической эффективности, актов, протоколов и других документов; оформление заключений о целесообразности внедрения рационализаторского предложения.
НОРМЫ ВРЕМЕНИ НА РАССМОТРЕНИЕ РАЦИОНАЛИЗАТОРСКИХ ПРЕДЛОЖЕНИЙ
ПО СОВЕРШЕНСТВОВАНИЮ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ
§ 9. Внесение изменений в технологическую документацию в связи с корректировкой разработанных технологических процессов
выписка извещений на изменение и дополнение технологического процесса; составление карт изменений (ГОСТ 2.503-74. Форма 1) и дополнений на технологические процессы и согласование их с руководством служб; утверждение карт изменений и дополнений у руководства предприятия.
НОРМЫ ВРЕМЕНИ НА ВНЕСЕНИЕ ИЗМЕНЕНИЙ
В ТЕХНОЛОГИЧЕСКУЮ ДОКУМЕНТАЦИЮ В СВЯЗИ С КОРРЕКТИРОВКОЙ
РАЗРАБОТАННЫХ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ
Задание. Определить норму времени на разработку технологических документов механической обработки условной детали «ось» (рис. 2), считая, что конструкция детали отрабатывается на технологичность и необходима разработка операционной карты механической обработки и заполнение маршрутной карты.
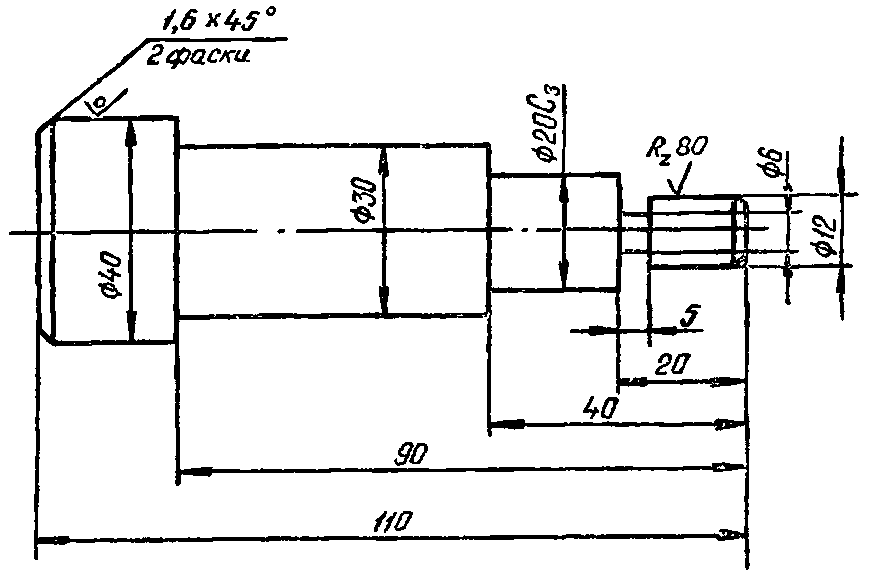
По рисунку 2 определяем количество размеров чертежа детали — 13. По таблице 5: норма времени на отработку конструкции детали на технологичность — 0,56 ч (N нормы 1, в), норма времени на разработку операционной карты механической обработки равна 3,62 ч (N нормы 2, в).
Проектируемое количество операций примем равным 11.
По таблице 15 норма времени на заполнение маршрутной карты — 0,29 час. (N нормы 2).
Следовательно, норма времени на разработку технологических документов механической обработки оси составит:
Нв = 0,56 + 3,62 + 0,29 = 4,47 час.
| № п/п | Вид выполняемых работ | Единица измерения | Факторы, влияющие на численность исполнителей; их числовые значения | Проектируемые | Сумма затрат времени, час. | № таблицы (N нормы) | |
| норма времени на единицу измерения, час. | объем работ за квартал | ||||||
| 1 | Отработка конструкции детали на технологичность с внесением предложений по улучшению конструкции | Деталь | Количество размеров чертежа: | Табл. | |||
| 6 — 9 | 0,37 | 50 | 18,5 | 5 (1) | |||
| 26 — 35 | 1,26 | 60 | 75,6 | ||||
| 2 | Разработка операционных карт механической обработки (ГОСТ 3.1404-74. Форма 1) | То же | Количество размеров чертежа: | ||||
| 10 — 15 | 3,62 | 50 | 181 | 5 (2) | |||
| 16 — 25 | 5,66 | 60 | 339,6 | ||||
| 51 — 65 | 14,4 | 100 | 1440 | ||||
| 3 | Разработка карты эскизов (ГОСТ 3.1105-74. Форма 5) | «» | Количество размеров чертежа: | ||||
| 10 — 15 | 1,57 | 105 | 164,9 | 5 (5) | |||
| 4 | Заполнение комплектовочной карты (ГОСТ 3.1105-74. Форма 7) | Документ | Количество комплектуемых наименований: | ||||
| 11 | 0,61 | 20 | 12,2 | 17 | |||
| 5 | Заполнение ведомости расцеховки (ГОСТ 3.1105-74. Форма 8) | То же | Количество сборочных единиц, деталей, материалов по конструкторскому чертежу: | ||||
| 30 | 4,75 | 30 | 142,5 | 18 (13) | |||
| 6 | Заполнение операционной карты технического контроля (ГОСТ 3.1502-74. Форма 1) | «» | Количество переходов (операций): | ||||
| 43 | 2,24 | 10 | 22,4 | 23 (14) | |||
| и т.д. по всем видам работ, выполняемых в течение I квартала. | |||||||
| Итого | Т1 = 6500 | ||||||
Расчет нормативной численности инженеров-технологов технологического отдела производится по формуле:
\text{Ч}_{\text{н}} = \frac{\text{Т}_{\text{о}} + \text{Т}_{\text{но}}}{\text{Ф}_{\text{п}}} = \frac{6500 + 300}{478} = 14,2 = 14,0,
где То — суммарная трудоемкость видов технологической документации, разрабатываемых за квартал и пронормированных по настоящим нормам;
Тно — суммарная трудоемкость видов технологических работ, не охваченных настоящим сборником, но фактически выполняемых в течение квартала, час.;
Фп — полезный фонд рабочего времени одного технолога за квартал, час. (предлагается 478 час.).
Примечание. В расчет принимаются виды работ, которые фактически выполняются.
ПРИМЕРНАЯ КАРТА ОСНАЩЕНИЯ РАБОЧЕГО МЕСТА ИНЖЕНЕРА-ТЕХНОЛОГА
| № п/п | Средства оснащения | Завод-изготовитель | Количество, шт. |
|---|---|---|---|
| 1 | Стол рабочий двухтумбовый ОР-02-234/3 (ГОСТ 16371-70) | Московская мебельная фабрика № 6 | 1 |
| 2 | Стул подъемно-поворотный ОН-043-05 | Московский завод металлической мебели Минлесбумпрома | 1 |
| 3 | Вычислительная многоклавишная машина типа «Искра-526» или «Искра-534» <*> | Смоленский завод счетных машин | 1 |
| 4 | Телефонный аппарат | Телефонный завод, г. Пермь | 1 |
| 5 | Комбинированный канцприбор | Фабрика «Союз», г. Ленинград | 1 |
| 6 | Лотки для документации | Покупное изделие | 2 |
| 7 | Стул для посетителей | - | 1 |
| 8 | Телефонный справочник | Завод «Вибратор», г. Ленинград | 1 |
| 9 | Машина для заточки карандашей | Покупное изделие | 1 |
| 10 | Карандаши двухцветные | «» | 3 |
| 11 | Резинка для чернил и карандашей | «» | 4 |
| 12 | Линейки (300 мм и 500 мм) | «» | 2 |
| 13 | Конторский клей | «» | 1 |
| № п/п | Наименование | Цена за единицу оборудования, руб. | Количество оборудования, ед. | Стоимость, тыс. руб. | Оборудование для замены, ед. | Оборудование на расширение производства, ед. | Примечание |
|---|---|---|---|---|---|---|---|
Руководитель предприятия ___________________ (подпись)
____________________________________ на __________ инструмент, поставляемый (наименование предприятия, его шифр)
конторой «Мосгорподшипникинструментснабсбыт» по фондам на 19__ г.
а) Реквизиты предприятия: _________________________________________________ (почтовый адрес, № телефона, платежные реквизиты)
б) Основание: _____________________________________________________________ (фондовое извещение или наряд, номер и дата)
| Номенклатурный номер по прейскуранту 18-05 | Наименование инструмента, ГОСТ | Размер | Цена, руб., коп. | Количество, шт. | Сумма, руб. | Отметки о поставке (заполняется конторой) |
|---|---|---|---|---|---|---|
| № п/п | Наименование | Шифр | Количество, шт. | Сдано в цех, шт. | Отправлено оснастки, шт. | Примечание | |
| станка | оснастки | ||||||
Расшифровка обозначений: Сдать комплектно в цех Отправить заказчику Оставить в цехе
                                                    УТВЕРЖДАЮ:
                                              Главный инженер завода
                                           ____________________________
                                                      (дата)
ГРАФИК проверки соблюдения технологической дисциплины на 19__ г.
| № п/п | Наименование детали | № детали и узла | Сроки обследования | Ответственный исполнитель | № цеха | Входит в объекты |
|---|---|---|---|---|---|---|
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
Главный технолог завода _______________ (подпись) Начальник ОТК завода _______________ (подпись)
| К рабочему наряду или маршрутному листу | Месяц | Число | Цех | Мастер | Пролет |
|---|---|---|---|---|---|
| 1 | 2 | 3 | 4 | 5 | 6 |
| Операция обнаружения брака | Количество | Шифр брака | Балансовый счет | № заказа | № изделия |
|---|---|---|---|---|---|
| 7 | 8 | 9 | 10 | 11 | 12 |
| Виновник | Фамилия (или наименование поставщика) | Характеристика дефекта и необходимые исправления | Дата предъявления претензий | Дата оплаты претензии | |
| шифр цеха (отдела) | табельный N | ||||
| 13 | 14 | 15 | 16 | 17 | 18 |
| Калькуляция стоимости брака | |||
| Материал | |||
| наименование | количество, вес | цена, руб. | сумма, руб. |
| 19 | 20 | 21 | 22 |
| Калькуляция стоимости брака | ||||||
| Зарплата | Накладные расходы | Стоимость отходов | Сумма к удержанию | Полная стоимость брака | ||
| по данной операции | по предыдущей операции | Итого | ||||
| 23 | 24 | 25 | 26 | 27 | 28 | 29 |
| ОТК | Нач. цеха | Мастер | Нормировщик | Бухгалтер | ИВЦ |
|---|---|---|---|---|---|
Цех-потребитель Цех (отдел)-изготовитель
Начальник цеха ____________________ Начальник цеха (отдела) ___________ Контрольный мастер ________________ Контрольный мастер ________________
| Предприятие | ПРЕДЛОЖЕНИЕ N | Дата регистрации | ||||||
| В цехе (отделе) | в БРИЗе | |||||||
| цеха Начальнику ------ отдела | ||||||||
| Фамилия, имя и отчество | Место работы: цех (отдел) | Табельный N | Должность | Партийность | Год рождения | Образование | ||
1. До предложения _________________________________________________________
2. Предлагаю ______________________________________________________________
3. Эффективность: _________________________________________________________ При этом прилагаю: подробное описание на ____ листах; эскиз на ____ листах «» _______________ 19 г. Подпись автора(ов) ___________________________
Заключение цеховой администрации
Подпись ____________________________ Дата ____________________________
Направляется ______________________________________________________________ Подпись ____________________________ Дата ____________________________ Заключение направляется ___________________________________________________ Подпись ____________________________ Дата ____________________________ Факторы, определяющие экономический эффект рацпредложения _________________
Подпись ____________________________ Дата ____________________________
Утверждена
Приказом ЦСУ СССР
от 18 августа 1976 г. № 681
ТИПОВАЯ МЕЖДУВЕДОМСТВЕННАЯ ФОРМА № Р-2
(предприятие, организация, учреждение)
АКТ об использовании предложения
"__" _______________ 19__ г.
Регистрационный номер (рационализаторского предложения или авторского свидетельства) ____________________________________________________________ Название предложения ______________________________________________________
Использовано с «» _______________ 19 г. _______________________________ (где)
в соответствии с описанием рационализаторского предложения или с формулой изобретения.
Члены комиссии: Руководитель предприятия, организации, учреждения (начальник цеха) __________ (подпись)
                                 Начальник отдела по изобретательству и
                                 рационализации _______________________
                                                       (подпись)

                                 Уполномоченный   по  рационализации  и
                                 изобретательству _____________________
                                                        (подпись)
С началом использования предложения ознакомлены:
Автор (соавторы) ____________________________
«» _______________ 19 г.