---
title: "Постановление Минтруда России от 02.09.1992 N 14"
number: "14"
issuer: "Министерство труда и социального развития Российской Федерации"
issued_on: 1992-09-02
status: действует
canonical: "https://bukva.ai/docs/postanovlenie-14-1992-mintrud-rossii-ministerstvo-2"
---
## Постановление Минтруда России от 02.09.1992 N 14
# Постановление Минтруда России от 02.09.1992 N 14
"Об утверждении Укрупненных нормативов времени на изготовление протезно-ортопедических изделий (протезов нижних конечностей)"
> [!IMPORTANT]
> В соответствии с Трудовым кодексом РФ системы нормирования труда определяются работодателем с учетом мнения представительного органа работников или устанавливаются коллективным договором. Для однородных работ могут разрабатываться и устанавливаться типовые (межотраслевые, отраслевые, профессиональные и иные) нормы труда в соответствии с Правилами, утвержденными Постановлением Правительства РФ от 11.11.2002 N 804.
**МИНИСТЕРСТВО ТРУДА РОССИЙСКОЙ ФЕДЕРАЦИИ**
## ПОСТАНОВЛЕНИЕ
**от 2 сентября 1992 г. N 14**
**ОБ УТВЕРЖДЕНИИ УКРУПНЕННЫХ НОРМАТИВОВ ВРЕМЕНИ**
**НА ИЗГОТОВЛЕНИЕ ПРОТЕЗНО-ОРТОПЕДИЧЕСКИХ ИЗДЕЛИЙ**
(ПРОТЕЗОВ НИЖНИХ КОНЕЧНОСТЕЙ)
Министр труда
Российской Федерации
Г.МЕЛИКЬЯН
## УКРУПНЕННЫЕ НОРМАТИВЫ ВРЕМЕНИ НА ИЗГОТОВЛЕНИЕ ПРОТЕЗНО-ОРТОПЕДИЧЕСКИХ ИЗДЕЛИЙ (ПРОТЕЗОВ НИЖНИХ КОНЕЧНОСТЕЙ)
Нормативы времени предназначены для расчета технически обоснованных норм времени на предприятиях протезной промышленности системы социального обеспечения.
Сборник разработан Центральным ордена Трудового Красного Знамени научно-исследовательским институтом протезирования и протезостроения Министерства социального обеспечения РСФСР под методическим руководством Центрального бюро нормативов по труду Всесоюзного центра производительности с участием протезно-ортопедических предприятий: Минсобеса РСФСР (Воронежское, Горьковское, Ивановское, Иркутское, Свердловское и др. предприятия); Минсобеса Казахской ССР (Алма-Атинский протезный завод); Министерства труда и социальной защиты СССР Молдова (Кишиневское протезно-ортопедическое экспериментальное предприятие); Минсобеса Эстонской ССР (Тартуский опытный завод протезных и ортопедических изделий).
Сборник содержит нормативы времени на работы: слепочные, раскройно-блоковочные, нитролакокрасочные, столярные, слесарные, гальванические, шорные, а также нормативы времени на подготовительно-заключительную работу, обслуживание рабочего места, отдых и личные потребности.
### 1. ОБЩАЯ ЧАСТЬ
1.1. Укрупненные нормативы времени предназначены для расчета норм времени по технологическим операциям изготовления протезов нижних конечностей, установления рабочим нормированных заданий и рекомендуются для применения протезно-ортопедическими предприятиями системы социального обеспечения, оказывающими инвалидам протезно-ортопедическую помощь.
1.2. В основу разработки укрупненных нормативов времени положены данные фотохронометражных наблюдений, результаты анализа организации труда, технологии выполнения работ и технические данные применяемого оборудования.
1.3. Укрупненные нормативы времени разработаны на технологические операции при выполнении следующих видов работ: слепочные, раскройно-блоковочные, нитролакокрасочные, столярные, слесарные, гальванопокрытие, шорные.
1.4. Сборник содержит укрупненные нормативы оперативного времени, выраженные в минутах, и нормативы времени на подготовительно-заключительную работу, обслуживание рабочего места, отдых и личные потребности, установленные в процентах от оперативного времени.
1.5. Затраты времени установлены дифференцированно в зависимости от факторов, влияющих на продолжительность оперативного времени. При разработке укрупненных нормативов времени учтены следующие факторы: вид изделия (протез голени, протез бедра, протез после вычленения бедра); разновидность протеза (с гильзой бедра, без гильзы бедра; с вакуумным клапаном, без вакуумного клапана; с вкладышем, без вкладыша; со стопой, без стопы; с замком, без замка; с сиденьем, без сиденья); детали протеза (гильза голени, гильза бедра, вкладной чехол, полукорсет (корсет)).
1.6. До применения нормативов времени на предприятиях необходимо привести организационно-технические условия на производственных участках (организация труда, оснастка, технологическое оборудование и др.) в соответствие с запроектированными и осуществить инструктаж с рабочими, занятыми изготовлением протезов нижних конечностей.
1.7. На технологические операции, не предусмотренные настоящим сборником, устанавливаются местные нормативы времени методом технического нормирования.
1.8. При внедрении на предприятиях более совершенной организации производства, труда, технологии работы, оборудования и технологической оснастки следует устанавливать местные, более прогрессивные нормативы времени.
#### 1.9 Расчет норм времени на основе укрупненных нормативов времени производится по следующей формуле:
$\text{Нв} = \text{Топ} \times (1 + \frac{\text{Тпз} + \text{Тоб} + \text{Тотл}}{100}),$
где:
Топ - укрупненный норматив оперативного времени на выполнение технологической операции, определенный по данному сборнику, в минутах;
Тпз - норматив времени на подготовительно-заключительную работу по определенному виду работ в процентах от оперативного времени;
Тоб - норматив времени обслуживания рабочего места по определенному виду работ в процентах от оперативного времени;
Тотл - норматив времени на отдых и личные потребности по определенному виду работ в процентах от оперативного времени.
1.10. Характеристика применяемого оборудования и приспособлений приведена в нормативных картах и [Приложении](#p100386) к сборнику.
### 2. ТЕХНОЛОГИЯ РАБОТЫ
2.1. Изготовление протезов нижних конечностей осуществляется в следующей последовательности: с кожаной гильзой - изготовление гипсового негатива, изготовление гипсового позитива (слепка), раскрой кожаных гильз и деталей, блоковка кожаных гильз, слесарная сборка протеза к примерке, примерка протеза, разборка после примерки, гальванопокрытие, слесарная сборка протеза к отделке, шорная отделка протеза; с пластмассовой гильзой - изготовление гипсового негатива, изготовление гипсового позитива (слепка), раскрой кожаных деталей, изготовление пластмассовых гильз, сборка протеза к примерке, примерка протеза, разборка после примерки, гальванопокрытие, сборка протеза к отделке, шорная отделка протеза; с деревянной гильзой - изготовление гипсового негатива, изготовление гипсового позитива (слепка), изготовление деревянных гильз, сборка деревянного протеза к примерке, примерка протеза, разборка протеза, отделка деревянных гильз, сборка деревянного протеза к отделке, облицовка протеза пенополиуретаном, шорная отделка протеза.
2.2. Гальванопокрытие включает операции: механическую (шлифование, полирование) и химическую (электролитическое обезжиривание, декапирование) подготовку поверхностей металлических деталей; никелирование (трехслойное никель-медь-никель покрытие); окончательную полировку (с помощью текстильного круга) поверхностей металлических деталей.
### 3. ОРГАНИЗАЦИЯ ТРУДА
3.1. Укрупненные нормативы времени, приведенные в сборнике, установлены с учетом выполнения технологической операции одним исполнителем. Они предусматривают наличие оборудования, приспособлений, инструмента в исправном состоянии, оснащение рабочих мест стеллажами и обеспечение исполнителей необходимыми материалами и полуфабрикатами.
3.2. Рабочее место для слепочных работ (рис. 1) должно быть оборудовано: специальным столом; стеллажом для гипсовых слепков и бланков заказов на выполняемую работу; металлическим ящиком для сбора гипса. Стол состоит из поворотного круга, который фиксируется специальным механизмом, соединенным с педалью; откидывающихся крышек; поддона для сбора гипса.
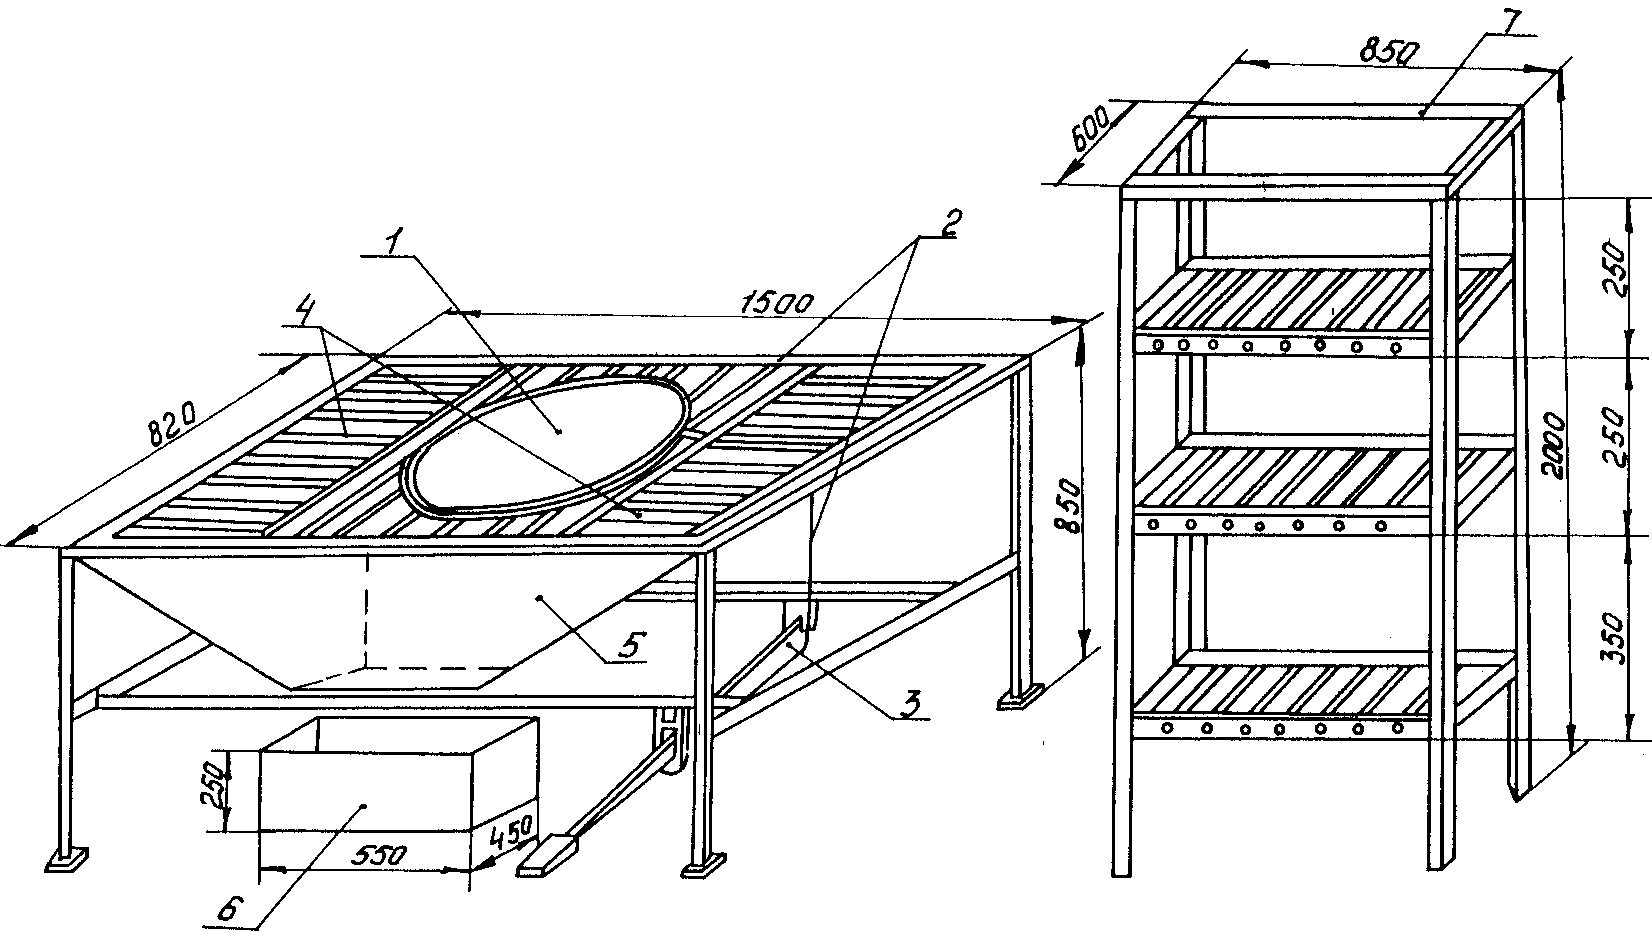
Рис. 1. Рабочее место для слепочных работ
3.3. Рабочее место для раскройных работ (рис. 2) должно быть оборудовано специальным столом и ящиком для сбора отходов раскраиваемых материалов. Стол оборудован тремя ящиками, в которых хранятся: в правом - бланки заказов на выполняемую работу; в среднем - инструмент; в левом - личные вещи.
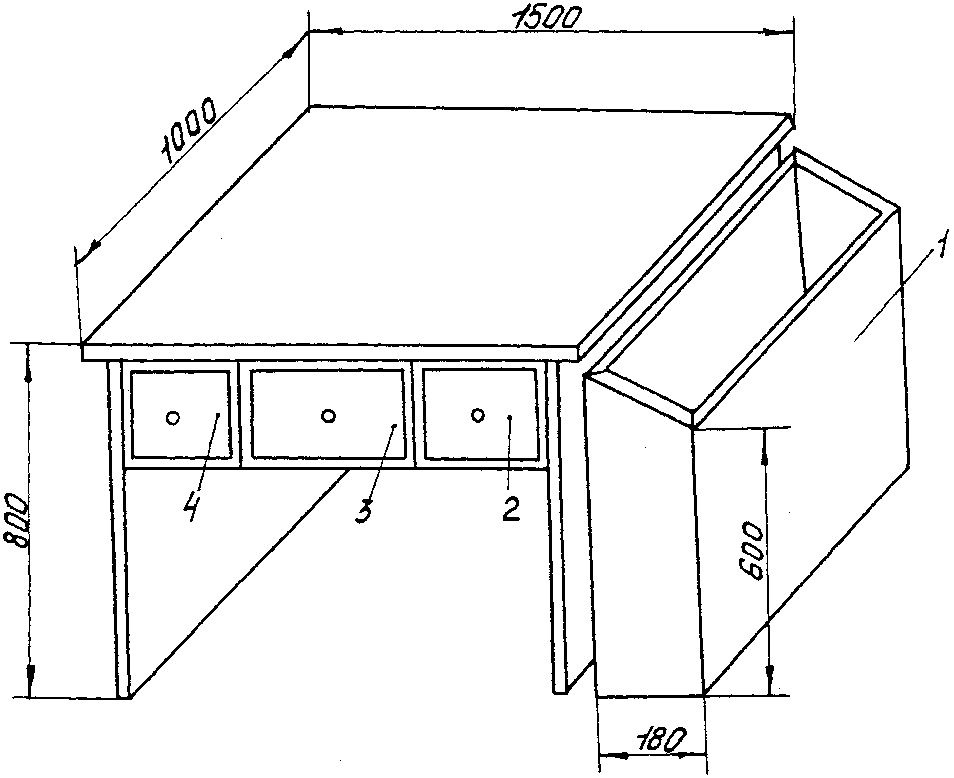
Рис. 2. Рабочее место для раскройных работ
3.4. Рабочее место для блоковочных работ (рис. 3) оборудуется столом; стеллажом для слепков и кожаных гильз; ванной для увлажнения кожи и подставкой для ног. В ящиках стола хранятся: в правом - бланки заказов на выполняемую работу; в среднем - инструмент; в левом - личные вещи.
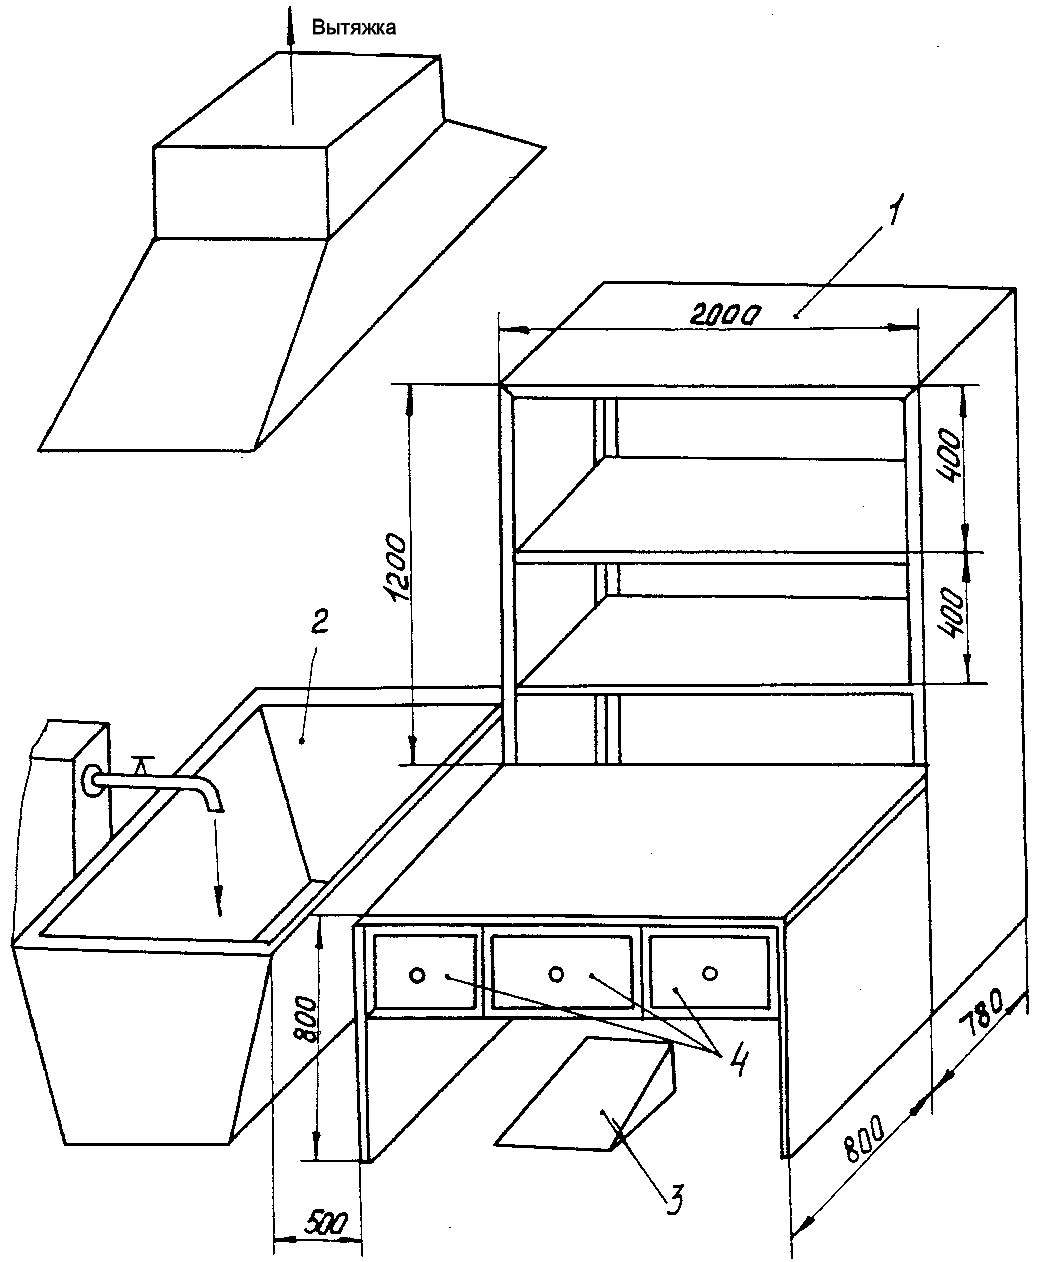
Рис. 3. Рабочее место для блоковочных работ
3.5. Рабочее место для нитролакокрасочных работ (рис. 4) оборудуется в вытяжной камере, в которую вмонтирован металлический стол с емкостью для лака, и индивидуальным освещением.
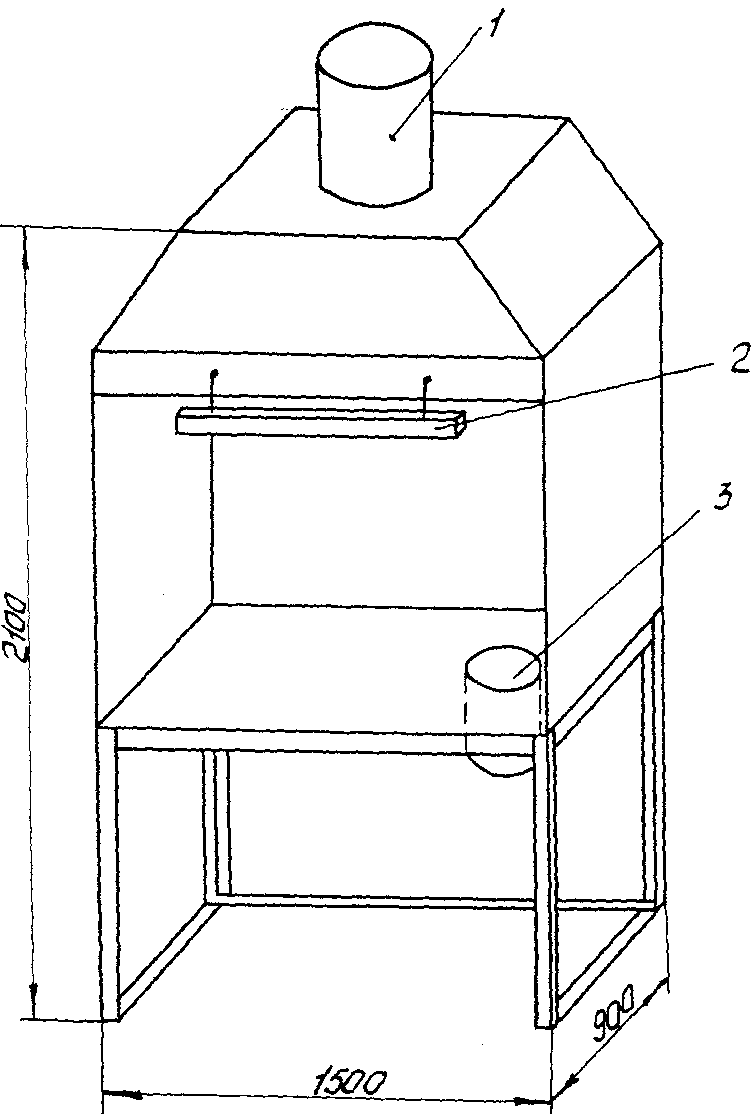
Рис. 4. Рабочее место для нитролакокрасочных работ
3.6. Рабочее место для слесарных работ (рис. 5) состоит из двухтумбового металлического стола с крышкой из дерева твердых пород и стеллажа для обрабатываемых изделий и заготовок. В тумбах стола вмонтированы ящики, предназначенные для хранения крепежных деталей и инструмента (левая дверца не показана); средний ящик стола используется для хранения бланков заказов на выполняемую работу, эскизов и чертежей.
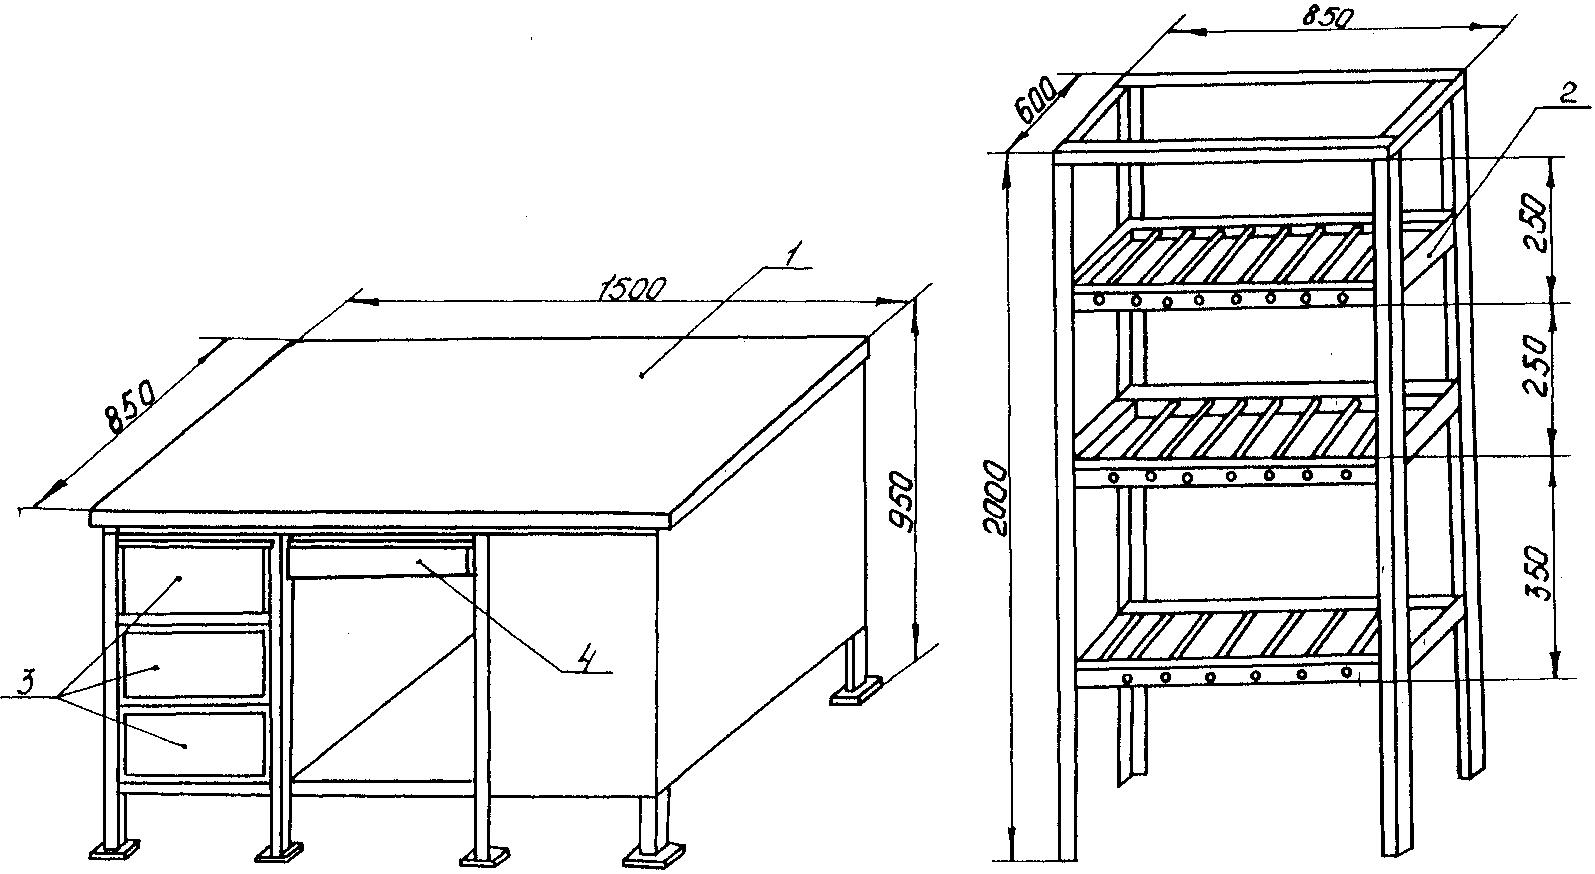
Рис. 5. Рабочее место для слесарных работ
3.7. Рабочее место для шорных работ (рис. 6) оборудуется однотумбовым столом; стеллажом для изделий, прошедших шорную отделку, и подставкой для ног. Стол имеет пять ящиков и полку для кожаных полуфабрикатов. В 3-х верхних ящиках стола хранится инструмент, в среднем - бланки заказов на выполняемую работу, нижний ящик предназначен для личных вещей.
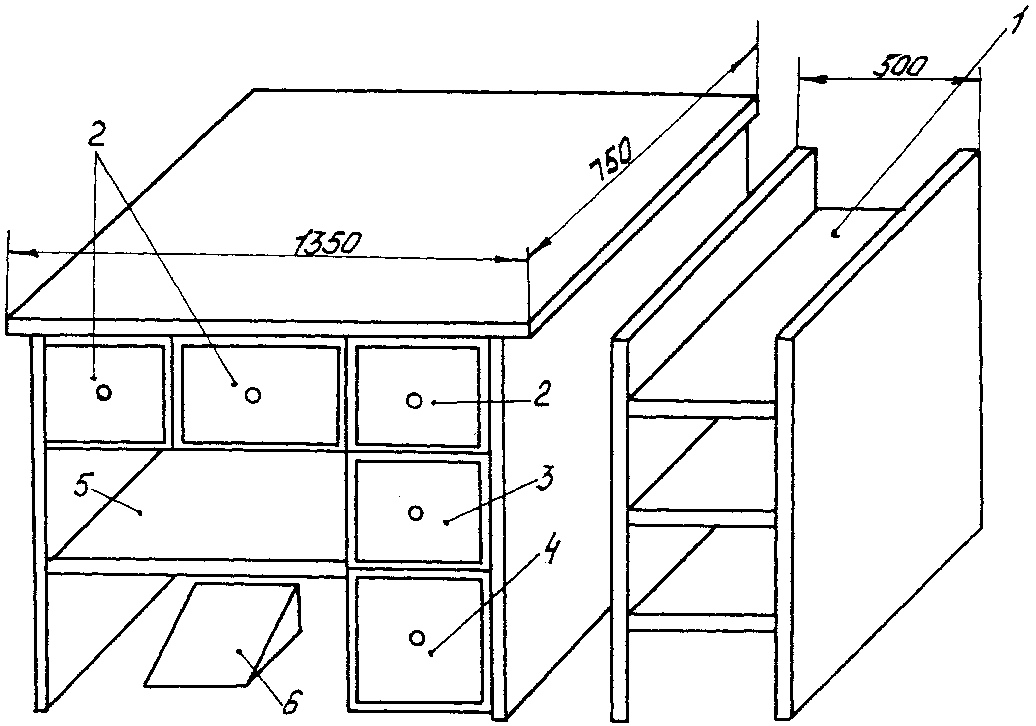
Рис. 6. Рабочее место для шорных работ
3.8. Рабочее место для столярных работ (рис. 7) должно быть оборудовано столом для раскроя пенополиуретана и верстаком, который имеет в верхней правой части крышки выем, торцы выема обиты войлоком, зажимное устройство для фиксации деревянных гильз, ящики для хранения инструмента и крепежных деталей; средний ящик предназначен для бланков заказов на выполняемую работу, технической документации.
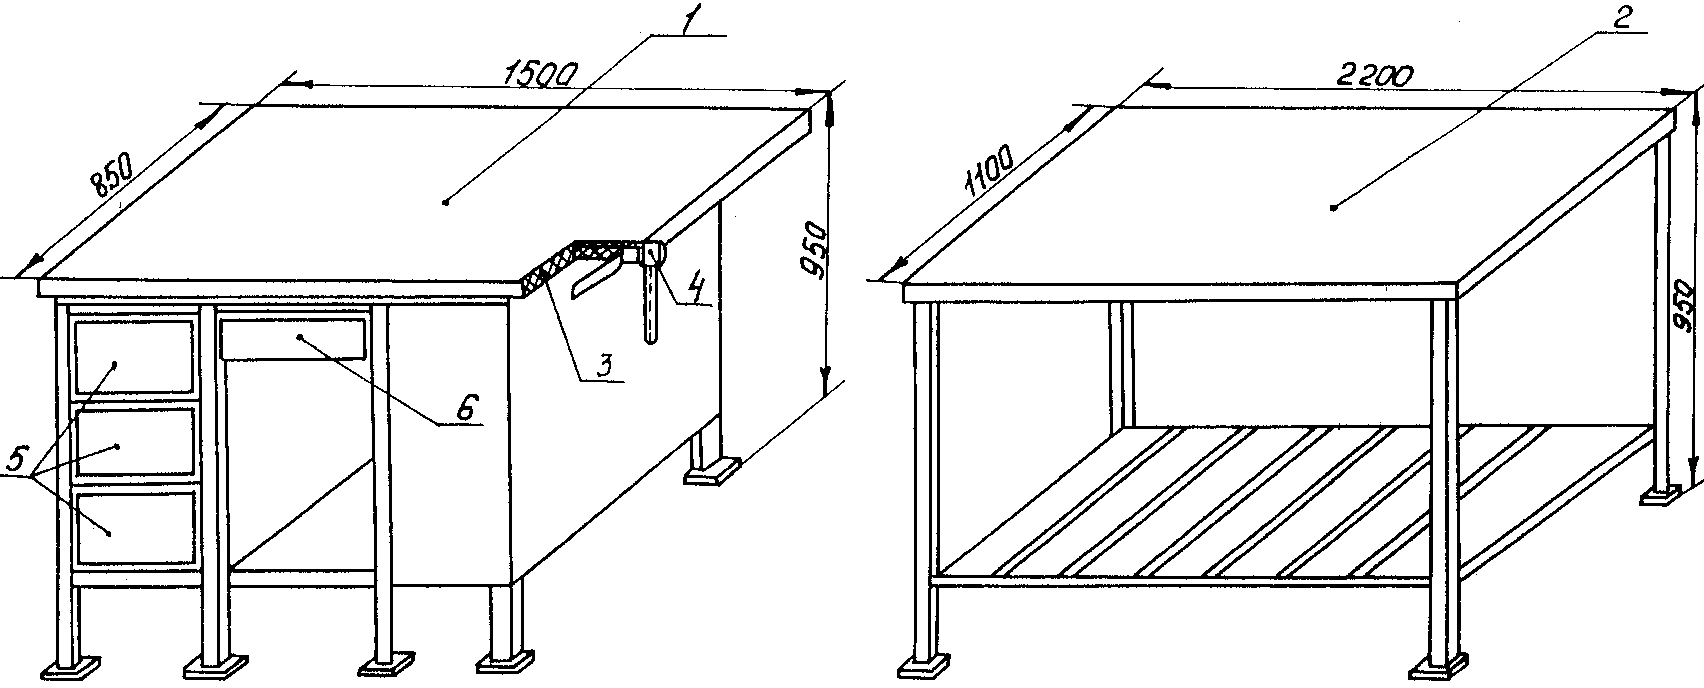
Рис. 7. Рабочее место для столярных работ
### 4. НОРМАТИВНАЯ ЧАСТЬ
#### 4.1. Слепочные работы
Карта 1
СНЯТИЕ ГИПСОВОГО НЕГАТИВА
Содержание работы. Подобрать и наклеить накладки на костные выступы и болезненные места культи; удлинить конец культи ватой и надеть предохранительный чехол с отметкой на нем вершины надмыщелков бедра, середины надколенника; придать конечности сгибание в коленном суставе до угла 10 - 15 град.; наложить на культю увлажненный гипсовый бинт; отмоделировать костные выступы, впадины на негативе, написать номер заказа (обычным способом изготовление негатива).
Предложить протезируемому опереться культей с негативом на подставку, отрегулировав ее по высоте; моделировать негатив культей под нагрузкой веса протезируемого стоя; написать номер заказа (под нагрузкой изготовление негатива).
Установить негатив вместе с культей в чашку протез-прибора; крепить негатив с чашкой увлажненным гипсовым бинтом сверху шинок чашки; с внутренней стороны конца негатива сделать отверстие диаметром 20 мм; подобрать по высоте опору, закрепить ее на чашке, установить на опоре хомут, щиколотку и стопу; установить протез-прибор в протезомер и с помощью юстировочного устройства построить его в соответствии с параметрами схемы построения; присоединить к негативу уздечку; надеть протез-прибор с негативом на культю, откорректировать построение протез-прибора в соответствии с индивидуальными особенностями ходьбы протезируемого; снять протез-прибор с культи, смочить внутреннюю поверхность негатива и нанести раствор гипса в область посадочного кольца; надеть протез-прибор на культю, походить, присесть, постоять протезируемому до затвердевания гипса; снять протез-прибор с культи, снять стопу; написать номер заказа (с применением протез-прибора при изготовлении негатива).
Вырезать заготовку из поливика согласно размерам культи; размягчить заготовку и наложить на культю, отмоделировав выступы и впадины; наложить увлажненный гипсовый бинт на заготовку, отмоделировав под нагрузкой; надрезать негатив под коленом и снять с протезируемого; написать номер заказа (с использованием коронки при изготовлении негатива).
Оборудование и приспособления. Стойка моделирующая; электропечь; протез-прибор П939.
| Разновидность моделирования |
| обычным способом | под нагрузкой | с применением протез-прибора | с использованием коронки |
| время, мин. |
| 32,8 | 64,6 | 150 | 86,0 |
**ИЗГОТОВЛЕНИЕ ГИПСОВОГО ПОЗИТИВА (СЛЕПКА)**
Содержание работы. Проклеить разрез негатива увлажненным гипсовым бинтом и установить негатив на площадку с песком; изготовить проволочный стержень и вставить его в негатив; приготовить раствор гипса и залить в негатив; снять негатив с позитива; написать на верхнем торце позитива номер заказа и перенести метки с негатива; обработать позитив в соответствии с размерами культи (моделирование углубления в области связки надколенника и верхнего контура, подстружка, наращивание, зачистка, протирка); зачистить позитив после сушки (без применения протез-прибора).
Смазать внутреннюю поверхность негатива и нижний конец стержня смазкой; установить внутрь негатива и протез-прибора стержень, на конец которого надеть фиксатор; совместить отверстия фиксатора, стержня, щиколотки и вставить ось голеностопного шарнира; приготовить раствор гипса и залить в негатив; разрезать гипсовый бинт вдоль шинок чашки, отсоединить шинки чашки от гипсового негатива; вынуть ось голеностопного шарнира, снять со стержня фиксатор, щиколотку с опорой и чашкой; разрезать негатив по задней поверхности, отогнуть и раздвинуть разрезанные края негатива друг от друга, вынуть позитив со стержнем из негатива (с применением протез-прибора).
Оборудование и приспособления. Шкаф сушильный ШС-1; гипсосместитель М1106.
| Способ приготовления |
| без применения протез-прибора | с применением протез-прибора |
| вид изделия |
| протез голени | протез бедра | протез после вычленения бедра | протез голени |
| время, мин. |
| 78,1 | 74,3 | 93,3 | 65,3 |
#### 4.2. Раскройно-блоковочные работы
Карта 3
**РАСКРОЙ КОЖАНЫХ ГИЛЬЗ И ДЕТАЛЕЙ**
Содержание работы. Выкроить по слепку бумажные модели и по ним вырезать заготовки гильз голени, бедра, вкладного чехла, полукорсета (корсета), а также вырезать подкладку; выкроить по лекалам манжетку на бедро, дополнительные детали (настрочки, полукольца и др.); написать на заготовках номер заказа.
| Вид изделия |
| протез голени | протез бедра | протез после вычленения бедра |
| детали протеза |
| гильза голени | гильза бедра или манжетка | вкладной чехол | гильза бедра | полукорсет (корсет) |
| время, мин. |
| 12,1 | 20,3 | 31,9 | 22,0 | 43,9 |
Карта 4
**БЛОКОВКА КОЖАНЫХ ГИЛЬЗ**
Содержание работы. Спустить на нет внутренний край заготовок гильз, увлажнить и отволожить их; затянуть заготовки гильз по слепку или колодке по осевой линии с прилеганием по всей поверхности и закрепить гвоздями; срезать излишки кожи; сделать надрезы в местах конфигурации колена; сшить надрезы нитками встык, уплотнить шов; обмотать заблокованную гильзу эластичной лентой, закрепив конец ленты гвоздями; после сушки разгладить гильзу, протереть влажной ветошью; выбить номер заказа.
Оборудование и приспособления. Шкаф сушильный ШС-1; машина АСГ-12.
| Детали протеза |
| гильза голени | вкладной чехол | гильза бедра | полукорсет (корсет) |
| время, мин. |
| 29,5 | 52,5 | 24,6 | 62,8 |
#### 4.3. Нитролакокрасочные работы
Карта 5
ИЗГОТОВЛЕНИЕ ГИЛЬЗ ИЗ СЛОИСТОГО ПЛАСТИКА
НА ПОЛИАМИДНОЙ ОСНОВЕ
Содержание работы. Отрезать марлю по слепку или колодке; нанести на поверхность слепка или колодки слой вазелина; после выдержки излишки вазелина снять; нанести на поверхность слепка или колодки перхлорвиниловый лак; после сушки нанести слой полиамидного лака, разогретого до рабочей вязкости; обтянуть слепок или колодку двойным слоем марли и пропитать полиамидным лаком; после сушки переход повторить 5 раз; после сушки выбить слепок или колодку, обрезать гильзу по контуру; зачистить поверхность и покрыть тонким слоем полиамидного лака; после примерки откорректировать и дополнительно усилить гильзу в области посадочного кольца.
Оборудование и приспособления. Шкаф вытяжной; шкаф сушильный ШС-1; станок шлифовально-ленточный ШЛСЛ-2; ножницы роликовые НД-1.
| Детали протеза |
| гильза голени | гильза бедра | полукорсет (корсет) |
| время, мин. |
| 150 | 139 | 175 |
Карта 6
ИЗГОТОВЛЕНИЕ ГИЛЬЗ ИЗ СЛОИСТОГО ПЛАСТИКА
НА ПОЛИЭФИРНОМ СВЯЗУЮЩЕМ
Содержание работы. Подготовить полиэтиленовые мешки; приготовить связующее; приготовить арматуру из трубки трикотажной; надеть на позитив полиэтиленовый мешок; натянуть на него пропитанную связующим трубку трикотажную в 3 слоя; после формовки гильзу обтянуть эластичным бинтом, закрепив его конец гвоздем; после сушки снять бинт; выбить слепок; обрезать гильзу по контуру; удалить полиэтиленовую пленку; после корректировки разметить область посадочного кольца и обрезать по разметке; после примерки дополнительно усилить гильзу в области посадочного кольца; обработать на станке область посадочного кольца.
Оборудование и приспособления. Шкаф вытяжной; шкаф сушильный ШС-1; станок шарошечный консольный ШК-1; протезомер ПМ-3.
| Детали протеза |
| гильза голени | гильза бедра | полукорсет (корсет) |
| время, мин. |
| 111 | 107 | 180 |
ОТДЕЛКА ДЕРЕВЯННЫХ ГИЛЬЗ
Содержание работы. Нанести бесцветный лак на наружную поверхность гильз; обтянуть саржей, отрезав ее излишки; нанести лак на наружную и внутреннюю поверхности гильзы; после сушки зачистить наружную и внутреннюю поверхности гильзы; нанести на наружную поверхность гильзы нитрошпаклевку; после сушки нанести бесцветный лак; обтянуть марлей, обрезать ее излишки; нанести лак на наружную и внутреннюю поверхности гильзы; после сушки зачистить торец гильзы; нанести лак в 3 - 4 слоя на наружную и внутреннюю поверхности гильзы с промежуточной сушкой; нанести нитроэмаль на наружную поверхность гильзы в 2 слоя с промежуточной сушкой; нанести лак на наружную и внутреннюю поверхности гильзы.
Оборудование и приспособления. Шкаф сушильный ШС-1; шкаф вытяжной; станок шлифовально-ленточный ШЛСЛ-2.
| Детали протеза |
| гильза голени | гильза бедра |
| время, мин. |
| 65,7 | 77,1 |
ОКРАСКА МЕТАЛЛИЧЕСКИХ ГИЛЬЗ
Содержание работы. Обезжирить поверхность гильзы ацетоном или бензином-растворителем; грунтовать гильзу в 2 слоя с промежуточной сушкой; нанести на поверхность гильзы эмаль в 2 слоя с промежуточной сушкой.
| Время, мин. |
| --- |
| 33,1 |
#### 4.4. Столярные работы
Карта 9
ИЗГОТОВЛЕНИЕ ДЕРЕВЯННЫХ ГИЛЬЗ КОПИРОВАНИЕМ
Содержание работы. Установить гипсовый негатив на левом столе, а заготовку гильзы на правом столе копировально-фрезерного станка; установить масштаб копирования с учетом припуска на шлифовку, деформацию негатива и копировать приемную гильзу протеза; провести линию по всему периметру нижней части заготовки голени, параллельную плоскости стола копировально-фрезерного станка; снять со станка откопированную приемную гильзу и гипсовый негатив и зачистить приемную гильзу.
Оборудование и приспособления. Станок копировально-фрезерный ФК-4; станок шарошечный консольный ШК-1.
| Детали протеза |
| гильза голени | гильза бедра |
| время, мин. |
| 34,1 | 79,3 |
ИЗГОТОВЛЕНИЕ ДЕРЕВЯННЫХ ГИЛЬЗ ПО ПЛОСКИМ ШАБЛОНАМ
Содержание работы. Отрезать оба торца заготовки параллельно плоскости пола; наложить подобранный шаблон на верхний торец заготовки, обчертить шаблон по контуру; перенести осевые линии и отметки костных выступов; выбрать древесину из полости заготовки по размерам нижнего, промежуточного, среднего шаблонов и свести на нет переходы между сечениями приемной полости протеза по плоским шаблонам; выбрать углубления под костные выступы по разметке; шлифовать внутреннюю поверхность приемной полости и в области посадочного кольца гильзы.
Оборудование и приспособления. Станок ленточно-пильный ЛС-40; станок шарошечный консольный ШК-1.
| Детали протеза |
| гильза голени | гильза бедра |
| время, мин. |
| 64,6 | 72,3 |
Карта 11
СБОРКА ДЕРЕВЯННОГО ПРОТЕЗА К ПРИМЕРКЕ
**Содержание работы. Разметить по длине деревянные заготовки протеза, отрезать их по разметке и торцевать; установить заготовки в протезомер с нанесением контрольных рисок; установить щиколотку со стопой в протезомере; нанести лак НЦ-598 на торцы заготовок и склеить их; освободить протез из протезомера; привернуть соединительные пластины в местах соединения; фрезеровать в гильзе бедра (протезы бедра) отверстие под вакуумный клапан или вентиляционное отверстие; разметить, отрубить шины бедра по длине, закруглить края по радиусу, разметить отверстия в шинах под заклепки, просверлить отверстия, установить шины; разметить место расположения шин на гильзе голени, выбрать углубления для них, привернуть шурупами лапки-шины голени к гильзе; выверить коленные шарниры; проверить правильность схемы сборки протеза в протезомере.**
Оборудование и приспособления. Станок ленточно-пильный ЛС-40; станок вертикально-сверлильный 2118-А; станок точильный двухсторонний 332Б; станок шарошечный консольный ШК-1; протезомер ПМ-3.
| Вид изделия |
| протез голени | протез бедра |
| разновидность протеза |
| с гильзой бедра | без гильзы бедра | с вакуумным клапаном | без вакуумного клапана |
| время, мин. |
| 161 | 105 | 126 | 96,2 |
Карта 12
СБОРКА ДЕРЕВЯННОГО ПРОТЕЗА К ОТДЕЛКЕ
Содержание работы. Обработать наружную поверхность гильзы и в области посадочного контура с соблюдением отвалов (протез бедра); выбрать древесину в нижней части гильзы голени; фрезеровать паз для усиления гильзы шпагатом; намотать нитки по пазу с предварительной пропиткой их лаком; фрезеровать пазы под шпонки по периметру щиколотки и колена, паз под металлическое полукольцо; вставить шпонки в пазы, предварительно смазав их лаком; после сушки срезать концы шпонок заподлицо с гильзой; разметить и фрезеровать углубление под пластины для крепления протеза, буртик отверстия под вакуумный клапан; вставить вакуумный клапан в гильзу с предварительным нанесением лака; подогнать металлическое полукольцо; сверлить отверстия под заклепки в лапках-шинах; клепать металлическое полукольцо и шины к гильзе голени с выверкой шарниров; выровнять поверхность гильзы нитрошпаклевкой; после сушки шлифовать гильзу; собрать протез в коленном и голеностопном шарнирах.
Оборудование и приспособления. Станок шарошечный консольный ШК-1; станок для фрезерования паза под шпонку ФШ-1; станок вертикально-сверлильный 2118-А; станок зенковочный ЗС-1; станок шлифовально-ленточный ШЛСЛ-2; ножницы рычажные НР-1.
| Вид изделия |
| протез голени | протез бедра |
| разновидность протеза |
| с гильзой бедра | без гильзы бедра | с замком | без замка |
| время, мин. |
| 150 | 97,0 | 192 | 146 |
Карта 13
СБОРКА ПРОТЕЗА ГОЛЕНИ С ПЛАСТМАССОВОЙ ГИЛЬЗОЙ К ПРИМЕРКЕ
Содержание работы. Установить в протезомер и зафиксировать гильзу голени, деревянную щиколотку со стопой; нанести контрольные риски на гильзе голени и щиколотке; освободить стопу со щиколоткой из протезомера, нарезать по разметке буртик, собрать гильзу голени со щиколоткой по контрольным рискам, соединив временно пластинками; освободить протез из протезомера; наметить, просверлить, приклепать фланец-ось, выгнуть шины, разметить по длине, отрубить, закруглить концы по радиусу; разметить гильзу голени под шины, установить центры коленных шарниров; разметить, сверлить отверстия в шинах голени и бедра; соединить шины с гильзами в коленном шарнире; установить протез в протезомер, проверить схему сборки протеза.
**Оборудование и приспособления. Станок вертикально-сверлильный 2118-А; станок точильный двухсторонний 332Б; станок зенковочный ЗС-1; протезомер ПМ-3; ножницы роликовые НД-1; ножницы рычажные НР-1; приспособление Т-132А.**
| Разновидность протеза |
| с гильзой бедра | без гильзы бедра |
| время, мин. |
| 139 | 83,7 |
Карта 14
СБОРКА ПРОТЕЗА ГОЛЕНИ С ПЛАСТМАССОВОЙ ГИЛЬЗОЙ К ОТДЕЛКЕ
Содержание работы. Обработать щиколотку заподлицо с приемной гильзой; клепать шины голени к гильзе; выбрать щиколотку изнутри, зачистить и промазать приготовленным связующим; пропитать связующим вату, заполнить ею паз между приемной гильзой и щиколоткой, пазы под лапкой голеностопного шарнира, углубления пелотов и подколенной ямки; обложить концы шины по контуру; пропитать связующим ровинг из стеклянных нитей; обмотать им область буртика и область посадочного кольца; разровнять обмотку; пропитать связующим отрезок трубки трикотажной и обтянуть гильзу голени, неровности разгладить; подрезать избыток трубки по верхнему контуру гильзы и опорной площадки; вырезать отверстия под крепление уздечкой или клепать шины бедра; после шорной отделки собрать протез в коленных шарнирах и отрегулировать плавность сгибания; привернуть стопу.
Оборудование и приспособления. Станок шарошечный консольный ШК-1; станок точильный двухсторонний 332Б; шкаф вытяжной; шкаф сушильный ШС-1.
| Разновидность протеза |
| с гильзой бедра | без гильзы бедра |
| время, мин. |
| 124 | 89,6 |
СБОРКА ПРОТЕЗА БЕДРА С ТРУБЧАТЫМ УЗЛОМ И ДЕРЕВЯННЫМ
ПРИЕМНИКОМ К ПРИМЕРКЕ
Содержание работы. Отрезать и обработать торец гильзы бедра параллельно базовой линии; подогнать вкладыш по форме чашки колена и обработать торец; запрессовать металлическую стопу в гильзу голени; прикрепить вкладыш к чашке колена; установить узел с вкладышем в протезомер, грунтовать, клеить; вставить гильзу бедра в чашку колена; сверлить отверстия, соединить гильзу бедра с чашкой колена; фрезеровать отверстие под вакуумный клапан (при сборке без вкладыша).
Оборудование и приспособления. Станок шарошечно-полировальный ШП-1; станок вертикально-сверлильный 2118-А; протезомер ПМ-3; приспособление Т-132А.
| Разновидность протеза |
| с вакуумным клапаном | без вакуумного клапана |
| с вкладышем | без вкладыша | с вкладышем | без вкладыша |
| время, мин. |
| 127 | 101 | 107 | 80,4 |
СБОРКА ПРОТЕЗА БЕДРА С ТРУБЧАТЫМ УЗЛОМ
**И ДЕРЕВЯННЫМ ПРИЕМНИКОМ К ОТДЕЛКЕ**
Содержание работы. Разобрать протез; обработать снаружи гильзу бедра; клепать вкладыш или гильзу бедра с гильзой колена; фрезеровать пазы в гильзе бедра под обмотку шпагатом, под шпонки, пластинку вертлужного винта; сверлить отверстие под фланец штанги замка; обмотать паз гильзы шпагатом; вклеить и обработать шпонки; вклеить пластинку и обойму клапана; выровнять поверхность гильзы шпаклевкой; после сушки шлифовать.
Оборудование и приспособления. Станок шарошечный консольный ШК-1; станок шарошечно-полировальный ШП-1; станок вертикально-сверлильный 2118-А.
| Разновидность протеза |
| со стопой | без стопы |
| с замком | без замка |
| время, мин. |
| 131 | 106 | 95,5 |
Карта 17
**ОБЛИЦОВКА ПРОТЕЗА ПЕНОПОЛИУРЕТАНОМ**
Содержание работы. Вырезать заготовку из пенополиуретана; подогнать ее по гильзе; выбрать углубление, соответствующее по форме каркасу узла; нанести клей на заготовку и каркас; после сушки приклеить облицовку к протезу и обмотать резиновой тесьмой или помочной резиной; после сушки снять обмотку, произвести грубую обработку облицовки по форме ноги; произвести на станке окончательную обработку; надеть трикотажную оболочку на протез.
Оборудование и приспособления. Станок шарошечно-полировальный ШП-1.
| Вид изделия |
| протез голени | протез бедра |
| облицовка полностью | облицовка до жесткого приемника |
| время, мин. |
| 111 | 142 | 100 |
#### 4.5. Слесарные работы
**Карта 18**
**СЛЕСАРНАЯ СБОРКА ПРОТЕЗА С КОЖАНОЙ ГИЛЬЗОЙ К ПРИМЕРКЕ**
Содержание работы. Разметить, выгнуть и подогнать шины, полукольца, сиденье и другие металлические детали по слепку с заблокованной гильзой; обрезать шины, произвести обрубку концов шин, сиденья и просверлить отверстия в металлических деталях; снять кожаную гильзу со слепка; наметить через отверстия в шинах отверстия в гильзе и просверлить отверстия в гильзе, соединить полукольца с шинами и установить шины на гильзы голени и бедра; соединить металлический каркас с кожаной гильзой толевыми гвоздями; приклеить к стопе средний и задний резиновые буфера по поверхности металлической чашки и привернуть стопу.
Оборудование и приспособления. Станок вертикально-сверлильный 2118-А; станок точильный двухсторонний 332Б; ножницы рычажные НР-1.
| Вид изделия |
| протез голени | протез бедра |
| разновидность протеза |
| с сиденьем | без сиденья |
| время, мин. |
| 83,9 | 64,6 | 114 |
СЛЕСАРНАЯ СБОРКА ПРОТЕЗА С КОЖАНОЙ ГИЛЬЗОЙ К ОТДЕЛКЕ
Содержание работы. Приклепать металлическую чашку, сиденье, полукольца к шинам, гильзы бедра и голени к шинам; после шорной отделки собрать протез в коленных шарнирах, отрегулировать плавность сгибания; привернуть стопу; проверить правильность схемы сборки в протезомере.
**Оборудование и приспособления. Протезомер ПМ-3.**
| Вид изделия |
| протез голени | протез бедра |
| разновидность протеза |
| с сиденьем | без сиденья |
| время, мин. |
| 72,9 | 60,6 | 82,8 |
Карта 20
СЛЕСАРНАЯ СБОРКА ПРОТЕЗА ГОЛЕНИ НА СОГНУТОЕ КОЛЕНО К ПРИМЕРКЕ
Содержание работы. Обрезать верх, подогнать по слепку, разметить и обрезать по длине металлическую заготовку; зачистить на ней заусенцы, соединив ее со стопой; подогнать шины по форме металлической заготовки гильзы голени; разметить шины; шины-лапки по длине и под заклепки; просверлить отверстия; обрубить и обточить концы шин; изготовить П-образную распорку из шины, разметить и просверлить отверстия на ней; установить металлическую заготовку со стопой в протезомер, наметить место расположения шин голени на гильзе; освободить заготовку из протезомера и разметить через отверстия шин отверстия на заготовке, накернить, просверлить отверстия; закрепить шины с металлической заготовкой и распоркой, выгнуть шины бедра и подогнать, установить фигурное полукольцо и сиденье на гильзе; разметить, просверлить отверстия крепления шин, закрепить фигурное полукольцо с шинами бедра; соединить шины бедра с гильзой бедра; выгнуть и разметить шины для ковки верха металлической заготовки по длине и под отверстия, обрубить по разметке, обточить концы; просверлить отверстия в шинах и через них отверстия в металлической заготовке, приклепать шины к металлической заготовке и соединить в коленных шарнирах, проверить плавность вращения шарниров.
Оборудование и приспособления. Станок настольно-сверлильный НС-12А; станок точильный двухсторонний 332Б; приспособление Т-132А; ножницы роликовые НД-1; протезомер ПМ-3.
| Разновидность протеза |
| со стопой | без стопы |
| время, мин. |
| 104 | 51,6 |
Карта 21
СЛЕСАРНАЯ СБОРКА ПРОТЕЗА ГОЛЕНИ НА СОГНУТОЕ КОЛЕНО К ОТДЕЛКЕ
Содержание работы. Запрессовать подшипники в шины, приклепать шины вместе с распоркой к металлической заготовке гильзы голени; разметить, просверлить отверстия в трубке заготовки голени вместе с патрубком стопы; нарезать резьбу в отверстиях, завернуть винты; приклепать фигурное полукольцо и сиденье к гильзе бедра и соединить шины бедра и шины голени в коленных шарнирах; наметить и просверлить отверстия, нарезать резьбу для вертлужного винта; просверлить отверстия на наружной шине для замка и штанги замка; подогнать и установить замок; разметить и просверлить отверстия для крепления уздечкой; через них наметить отверстия на металлической заготовке и, установив пластинку, просверлить отверстия; нарезать резьбу и привернуть пластинки к трубке металлической заготовки; проверить правильность сборки в протезомере; разобрать протез в голеностопном и коленных шарнирах; после шорной работы собрать протез в коленных шарнирах и отрегулировать плавность сгибания; привернуть кожаный вертлуг к протезу; разметить и пробить отверстия; приклепать капки для вертлуга и тянки; привернуть стопу; надеть резиновый наконечник на трубку металлической заготовки.
Оборудование и приспособления. Станок настольно-сверлильный НС-12А; протезомер ПМ-3.
| Разновидность протеза |
| со стопой | без стопы |
| время, мин. |
| 94,6 | 57,5 |
Карта 22
**СЛЕСАРНАЯ СБОРКА ПРОТЕЗА ГОЛЕНИ**
С МЕТАЛЛИЧЕСКОЙ ЗАГОТОВКОЙ К ПРИМЕРКЕ
Содержание работы. Разметить по длине металлическую заготовку и вкладной приемник, отрезать их по разметке, зачистить по контуру; соединить стопу с металлической заготовкой; установить протез в протезомер, зафиксировав в голеностопном и коленном шарнирах; обчертить местоположение металлической заготовки на торце вкладного приемника и нанести контрольные риски; освободить протез из протезомера, просверлить отверстия в металлической заготовке и вкладном приемнике и соединить их; разрезать, нагреть, развести концы шин голени, обточить и закруглить по радиусу; подогнать полукольцо, обрубить и просверлить отверстия по разметке, подогнать шины бедра по длине; разметить отверстия под заклепки в шинах голени и бедра, просверлить их; установить и закрепить шины голени, проверить правильность их установки в протезомере; собрать шины голени и бедра; соединить гильзу бедра с шинами, проверить правильность сборки протеза в протезомере.
Оборудование и приспособления. Станок точильный двухсторонний 332Б; станок вертикально-сверлильный 2118-А; протезомер ПМ-3; ножницы роликовые НД-1; ножницы рычажные НР-1; приспособление Т-132А.
| Разновидность протеза |
| с гильзой бедра | без гильзы бедра |
| время, мин. |
| 91,6 | 53,0 |
СЛЕСАРНАЯ СБОРКА ПРОТЕЗА ГОЛЕНИ
С МЕТАЛЛИЧЕСКОЙ ЗАГОТОВКОЙ К ОТДЕЛКЕ
Содержание работы. После обработки вкладного приемника снаружи, фрезеровки пазов под металлическое полукольцо и шпагат подогнать, просверлить отверстия в полукольце и установить его; намотать шпагат в один слой по ширине паза, пропитать его лаком НЦ-598; просверлить вентиляционное отверстие; приклепать вкладной приемник к металлической заготовке; установить пластины для крепления протеза, приклепать полукольцо к шинам, в выбранные пазы вкладного приемника клепать шины; зашпаклевать вкладной приемник и гильзу голени, после сушки зачистить; просверлить отверстия, нарезать резьбу, завернуть винты в трубке металлической заготовки для крепления стопы; приклепать шины с гильзой бедра; после шорной отделки собрать протез в коленных шарнирах, отрегулировать плавность сгибания.
**Оборудование и приспособления. Станок шарошечно-полировальный ШП-1; станок настольно-сверлильный НС-12А; шкаф сушильный ШС-1.**
| Разновидность протеза |
| с гильзой бедра | без гильзы бедра |
| время, мин. |
| 69,8 | 50,2 |
Карта 24
СЛЕСАРНАЯ СБОРКА ПРОТЕЗА БЕДРА С ТРУБЧАТЫМ УЗЛОМ
И ПОЛИАМИДНЫМ ПРИЕМНИКОМ К ПРИМЕРКЕ
Содержание работы. Произвести разметку по длине на приемнике и трубке голени, нанести точки для базовых отверстий, отрезать по разметке; запрессовать металлическую стопу в трубку голени; подогнать чашку колена по приемнику и собрать протез в протезомере; соединить гильзу бедра с чашкой колена временными заклепками; сверлить отверстия под блочек и фланец штанги замка, фрезеровать отверстие под вакуумный клапан и крепить их к гильзе бедра.
Оборудование и приспособления. Станок вертикально-сверлильный 2118-А; протезомер ПМ-3; ножницы роликовые НД-1; ножницы рычажные НР-1; приспособление для электронагрева шин Т-148.
| Разновидность протеза |
| с вакуумным клапаном | без вакуумного клапана |
| время, мин. |
| 129 | 105 |
Карта 25
СЛЕСАРНАЯ СБОРКА ПРОТЕЗА БЕДРА С ТРУБЧАТЫМ УЗЛОМ
И ПОЛИАМИДНЫМ ПРИЕМНИКОМ К ОТДЕЛКЕ
Содержание работы. Разметить шины по длине и под отверстия; клепать шины к чашке колена, соединить приемник с шинами и чашкой колена; клепать фланец-ось, блочек (ролик) к гильзе бедра; отрегулировать по длине трубку голени, надеть наконечник.
Оборудование и приспособления. Станок вертикально-сверлильный 2118-А.
| Разновидность протеза |
| со стопой | без стопы |
| время, мин. |
| 149 | 110 |
Карта 26
СЛЕСАРНАЯ СБОРКА ПРОТЕЗА БЕДРА С ТРУБЧАТЫМ УЗЛОМ
И МЕТАЛЛИЧЕСКИМ ПРИЕМНИКОМ
Содержание работы. Разметить приемник и трубку голени по длине; запрессовать металлическую стопу в трубку голени; подогнать чашку колена по приемнику; собрать в протезомере; приварить приемник к чашке колена; подогнать и клепать металлическое кольцо с отбортовкой кромки приемника; сверлить отверстия под блочки, фланец штанги замка, клепать их к гильзе бедра; фрезеровать отверстия под вакуумный клапан.
Оборудование и приспособления. Станок шарошечно-полировальный ШП-1; станок вертикально-сверлильный 2118-А; протезомер ПМ-3; ножницы роликовые НД-1; ножницы рычажные НР-1; приспособление Т-132А.
| Разновидность протеза |
| с вакуумным клапаном | без вакуумного клапана |
| со стопой | без стопы | со стопой | без стопы |
| время, мин. |
| 194 | 139 | 178 | 124 |
Карта 27
**СБОРКА ЛЕЧЕБНО-ТРЕНИРОВОЧНОГО ПРОТЕЗА**
**С МАРЛЕГИПСОВОЙ ГИЛЬЗОЙ**
Содержание работы. Подобрать полуфабрикаты и марлегипсовую гильзу (негатив), изготовленную по культе; снять каркас с полуфабриката; подогнать шины по длине и форме культи; надеть на культю каркас полуфабриката и наложить слой гипсового бинта; снять сформованную гильзу протеза с культи; усилить бинтами в области посадочного кольца; отмоделировать "отвал" в области подколенной ямки, сделать надрезы в области подколенной ямки (протез голени); снять гильзу с каркасом с культи; после сушки обработать гильзу по нижнему и верхнему контуру, особенно в области посадочного кольца; соединить каркас с гильзой и со стойкой полуфабриката согласно схеме построения протеза; соединить стопу со щиколоткой; вставить патрубок щиколотки в гильзу голени, закрепив хомутом; после примерки протеза закрепить капки и штрипки на поясе.
Оборудование и приспособления. Станок шарошечно-полировальный ШП-1; ножницы роликовые НД-1; протезомер ПМ-3; приспособление Т-102.
| Вид изделия |
| протез голени | протез бедра |
| время, мин. |
| 79,6 | 89,4 |
**СБОРКА ЛЕЧЕБНО-ТРЕНИРОВОЧНОГО ПРОТЕЗА БЕДРА С ГИЛЬЗОЙ**
**ИЗ СЛОИСТОГО ПЛАСТИКА НА ПОЛИАМИДНОМ СВЯЗУЮЩЕМ (МПЛ)**
Содержание работы. Подобрать гильзу по культе протезируемого; вырезать на гильзе полоску, зачистить края разреза и покрыть полиамидным лаком; заготовить клапан из юфти, спустить края на нет; наметить и пробить в настрочках отверстия под блочки; вставить блочки; наметить места расположения клапана, настрочек, капок, штрипок на гильзе бедра; приклеить настрочки и приклепать медными заклепками; приклепать клапан к гильзе; снять каркас с полуфабриката; подогнать шины каркаса по размеру и форме гильзы бедра; соединить заклепками гильзу с каркасом; наметить и установить блочек для ролика подбедренного ремня и пластину для вертлуга; соединить каркас с гильзой бедра и стопу со щиколоткой; вставить патрубок щиколотки в гильзу голени с закреплением хомутом.
Оборудование и приспособления. Станок шарошечно-полировальный ШП-1; протезомер ПМ-3; приспособление для измерения периметров приемных гильз М-1168; приспособление ПР-2; приспособление Т-102.
| Время, мин. |
| --- |
| 99,8 |
Карта 29
СБОРКА ЛЕЧЕБНО-ТРЕНИРОВОЧНОГО ПРОТЕЗА ГОЛЕНИ
С ГИЛЬЗОЙ ИЗ ПОЛИВИКА
Содержание работы. Выкроить заготовку гильзы из поливика; после размягчения наложить заготовку на культю с соединением внахлест по задней поверхности, отмоделировать и обмотать резиновой помочью; после затвердевания поливика снять гильзу с культи, обработать верхний край гильзы; вырезать полоску в гильзе по разметке, зачистить края разреза; заготовить клапан из юфти, спустить края на нет; наметить и установить на гильзе клапан, капки с пряжками и штрипки; наметить и подогнать шины по размерам и форме приемной гильзы и щиколотки; разметить и сверлить отверстия в шинах, в узле юстировочном и в приемной гильзе; клепать шины и два фланца-оси к приемной гильзе; соединить щиколотку со стопой; крепить шины к стопе со щиколоткой и к юстировочному узлу; крепить крепление (петлю) на приемной гильзе с помощью винта.
Оборудование и приспособления. Протезомер ПМ-3; ножницы роликовые НД-1; станок шарошечно-полировальный ШП-1; электропечь.
| Время, мин. |
| --- |
| 87,0 |
ПРИМЕРКА ПРОТЕЗА
Содержание работы. Провести подгонку приемной гильзы, смягчающего вкладыша; уточнить высоту протеза, форму и жесткость искусственной стопы; откорректировать параметры схемы построения протеза, положение шин, гильзы бедра и т.д.; проверить надежность фиксации узлов протеза; наметить места расположения капок и штрипок на гильзе и поясе; обучить протезируемого пользованию протезом и ходьбе; записать результаты примерки в бланке заказа.
Оборудование и приспособления. Станок шарошечный консольный ШК-1; протезомер ПМ-3.
| Протез голени | Протез бедра |
| время, мин. |
| 82,8 | 101 |
**РАЗБОРКА ПОСЛЕ ПРИМЕРКИ**
Содержание работы. Разобрать протез в коленных шарнирах; удалить временные заклепки; отвернуть стопу; вывернуть шурупы; снять соединительные пластины, шины, полукольца, сиденье, гильзу бедра, стопу; выпрессовать подшипники в коленных шарнирах; клеймить металлические детали.
| Вид изделия |
| протез голени | протез бедра |
| время, мин. |
| 21,3 | 30,4 |
#### 4.6. Гальванопокрытие
Карта 32
МЕХАНИЧЕСКАЯ ПОДГОТОВКА ПОВЕРХНОСТЕЙ МЕТАЛЛИЧЕСКИХ
ДЕТАЛЕЙ К ПОКРЫТИЮ
Содержание работы. Крацевать, шлифовать, полировать поверхность металлических деталей.
Оборудование и приспособления. Станок шарошечно-полировальный ШП-1.
| Вид изделия |
| протез голени | протез бедра |
| время, мин. |
| 46,6 | 31,8 |
Карта 33
ХИМИЧЕСКАЯ ПОДГОТОВКА ПОВЕРХНОСТЕЙ МЕТАЛЛИЧЕСКИХ
ДЕТАЛЕЙ К ПОКРЫТИЮ
Содержание работы. Навесить детали на подвеску; обезжирить в ванне химического обезжиривания; промыть горячей и холодной водой; обезжирить детали в ванне электролитического обезжиривания; промыть горячей и холодной водой; декапировать детали в ванне с раствором соляной кислоты и промыть холодной водой.
Оборудование и приспособления. Ванна ВВ-1; ванна ВГ-1.
| Вид изделия |
| протез голени | протез бедра |
| время, мин. |
| 23,9 | 21,8 |
Содержание работы. Подвесить детали на штангу ванны для никелирования; промыть холодной водой; подвесить детали на штангу ванны для меднения; промыть холодной и горячей водой; подвесить детали для сушки; снять детали после сушки с подвески; после полировки и химической подготовки подвесить детали на штангу ванны для никелирования (нанести второй слой никеля); промыть детали холодной и горячей водой; подвесить детали для сушки; снять детали после сушки для окончательной полировки.
**Оборудование и приспособления. Ванна ВВ-1; ванна ВГ-1.**
| Вид изделия |
| протез голени | протез бедра |
| время, мин. |
| 37,5 | 22,3 |
Карта 35
ОКОНЧАТЕЛЬНАЯ ПОЛИРОВКА ПОВЕРХНОСТЕЙ МЕТАЛЛИЧЕСКИХ ДЕТАЛЕЙ
Содержание работы. Отполировать детали со стороны выпуклой поверхности, не прилегающей к гильзе.
**Оборудование и приспособления. Станок шарошечно-полировальный ШП-1.**
| Вид изделия |
| протез голени | протез бедра |
| время, мин. |
| 21,0 | 12,8 |
#### 4.7. Шорные работы
Карта 36
ШОРНАЯ ОТДЕЛКА ПРОТЕЗА С КОЖАНОЙ ГИЛЬЗОЙ
Содержание работы. Подрезать гильзу голени, бедра; вырезать окошко, спустить края; выкроить заготовку войлока, подогнать войлок по сиденью в области посадочного кольца; приклеить, пришить; пробить в настрочках отверстия, вставить блочки для шнуровки и пришить настрочки к гильзам; приклепать штрипки и капки; приклеить и пришить подкладку к гильзам; пробить в гильзах отверстия и вставить блочки для шнуровки; пришить клапаны на коленные шарниры, приклеить браслетку на щиколотку; пришить настрочку на сиденье; установить крепление; изготовить опорную подушку и вложить в протез; отрезать шнур по длине; поставить наконечники и зашнуровать гильзы; надеть предохранители на пряжки; промыть кожаные детали щавелевой кислотой и покрыть шеллачным лаком.
**Оборудование и приспособления. Станок ПН-1; машина швейная 23ВМ кл.; машина швейная 478 кл.; машина для спускания краев АСГ-12; приспособление для крепления наконечников Т-103.**
| Вид изделия |
| протез голени | протез бедра |
| разновидность протеза |
| с сиденьем | без сиденья | с сиденьем | без сиденья |
| время, мин. |
| 183 | 146 | 169 | 145 |
**Карта 37**
**ШОРНАЯ ОТДЕЛКА ПРОТЕЗА С ЖЕСТКОЙ ГИЛЬЗОЙ**
Содержание работы. Подрезать гильзу бедра и спустить на нет по контуру; разметить и приклепать штрипку и капку к гильзе бедра; пробить отверстия в настрочках и вставить блочки для шнуровки; пришить настрочки к гильзе бедра; приклеить подкладку к гильзе и пробить отверстия; поставить блочки в гильзе; пришить подкладку по контуру; приклеить браслетку на стопу; пришить клапаны на коленные шарниры, настрочку на сиденье; соединить крепление с гильзой голени; приклеить окантовку по верхнему периметру металлической заготовки; вырезать окно над коленом на гильзе бедра; разметить и приклепать капки с пряжками на гильзе бедра для крепления голенооткидного приспособления; изготовить опорную подушку; вырезать войлочный буртик до полного прилегания к верхнему торцу металлической заготовки и обклеить кожей; привернуть кожаный вертлуг; отрезать шнур по длине, поставить наконечники и зашнуровать гильзу; надеть предохранители на пряжки; пристегнуть тянку голенооткидного приспособления к капкам на гильзе бедра; промыть кожаные детали щавелевой кислотой и покрыть шеллачным лаком.
Оборудование и приспособления. Станок ПН-1; машина для спускания краев АСГ-12; машина швейная 23ВМ кл.; машина швейная 478 кл.; приспособление для крепления наконечников Т-103.
| Вид изделия |
| протез голени | протез бедра |
| разновидность протеза |
| с гильзой бедра | без гильзы бедра | со стопой | без стопы |
| время, мин. |
| 125 | 51,1 | 59,7 | 47,6 |
#### 4.8. Нормативы времени на подготовительно-заключительную работу, обслуживание рабочего места, отдых и личные потребности
##### Карта 38
| N п/п | Наименование работ | Категория затрат рабочего времени | Коэффициент дополнительных затрат (К) |
| на подготовительно-заключительную работу ПЗ <*> | на обслуживание рабочего места ОБ <**> | на отдых и личные потребности ОТЛ | итого |
| В процентах от оперативного времени |
| 1. | Слепочные работы | 7,1 | 6,3 | 3,7 | 17,1 | 1,17 |
| 2. | Раскройно-блоковочные работы | 6,8 | 5,4 | 4,9 | 17,1 | 1,17 |
| 3. | Нитролакокрасочные работы | 7,9 | 7,1 | 5,0 | 20,0 | 1,20 |
| 4. | Столярные работы | 7,0 | 7,0 | 6,0 | 20,0 | 1,20 |
| 5. | Слесарные работы | 8,0 | 6,5 | 5,8 | 20,3 | 1,20 |
| 6. | Гальванопокрытие | 6,0 | 5,6 | 5,0 | 16,6 | 1,17 |
| 7. | Шорные работы | 6,1 | 6,4 | 4,9 | 17,4 | 1,17 |
---
<*> Подготовительно-заключительное время (ПЗ) - к этому виду затрат рабочего времени отнесено время, необходимое: для получения бланка заказа и ознакомления с ним; на наладку оборудования и первоначальную заточку инструмента; на получение, осмотр полуфабрикатов, материалов; подбор гипсовых негативов, позитивов и блоковочных колодок; на инструктаж и консультацию с врачом, техником-протезистом, мастером; на получение изделия после примерки и ознакомление с результатами примерки; на сдачу готовой продукции ОТК.
<**> Время обслуживания рабочего места (ОБ) - к этому виду затрат рабочего времени отнесено время, необходимое: на подготовку приспособлений, инструмента к работе в начале и уборку в конце рабочего дня; очистку от гипса, лака, отходов кожи и текстиля рабочего места во время работы; на изготовление тампонов для промазывания изделий лаком; заточку, правку инструмента; на размещение деталей в сушильную камеру и доставку их из сушки; на уборку рабочего места в конце работы.
Приложение 1
ПРИМЕРЫ РАСЧЕТА НОРМ ВРЕМЕНИ
ПО УКРУПНЕННЫМ НОРМАТИВАМ, ПРИВЕДЕННЫМ В СБОРНИКЕ
Норма времени определяется по формуле, приведенной в разделе 1 "Общая часть", пункт 1.9:
$\text{Нв} = \text{Топ} \times (1 + \frac{\text{Тпз} + \text{Тоб} + \text{Тотл}}{100}),$
1. Норма времени на операцию "Раскрой кожаных гильз и деталей" протеза голени с вкладным чехлом равна 37,3 мин., так как по [карте 3](#p100070) Топ = 31,9 мин., а по [карте 38](#p100362) время на раскройно-блоковочные работы составляет: Тпз = 6,8%; Тоб = 5,4%; Тотл = 4,9%.
**$\text{Нв} = 31,9 \times (1 + \frac{6,6 + 5,4 + 4,9}{100}) = 31,9 \times 1,17 = 37,3.$**
2. Норма времени на операцию "Сборка деревянного протеза к примерке" для протеза бедра с вакуумным клапаном равна 151,2 мин., так как по [карте 11](#p100134) Топ = 126,0 мин., а по [карте 38](#p100362) время на столярные работы составляет: Тпз = 7,0%; Тоб = 7,0%; Тотл = 6,0%.
$\text{Нв} = 126 \times (1 + \frac{7,0 + 7,0 + 6,0}{100}) = 126 \times 1,20 = 151,2\text{мин }.$
3. Норма времени на операцию "Шорная отделка протеза с жесткой гильзой" для протеза голени без гильзы бедра равна 59,8 мин., так как по [карте 37](#p100352) Топ = 51,1 мин., а по [карте 38](#p100362) время на шорные работы составляет: Тпз = 6,1%; Тоб = 6,4%; Тотл = 4,9%.
$\text{Нв} = 51,1 \times (1 + \frac{6,1 + 6,4 + 4,9}{100}) = 51,1 \times 1,17 = 59,8\text{мин }.$
Приложение 2
ПЕРЕЧЕНЬ
ОБОРУДОВАНИЯ И ПРИСПОСОБЛЕНИЙ, ПРИМЕНЯЕМЫХ ПРИ ИЗГОТОВЛЕНИИ
ПРОТЕЗОВ НИЖНИХ КОНЕЧНОСТЕЙ
| N п/п | Виды технологического оборудования и приспособлений | Основные технические данные | Назначение |
| --- | --- | --- | --- |
| 1 | 2 | 3 | 4 |
| 1. | Станок копировально-фрезерный ФК-4. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Число оборотов шпинделя 2800 в мин.; длина хода шпинделя 340 мм; габариты станка в мм 1060 x 1060 x 2040; масса 950 кг | Для объемного копирования полостей деревянных приемников протезов |
| 2. | Станок шарошечно-полировальный ШП-1. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Число оборотов шпинделя 1770 в мин.; вылет шпинделя со стороны шарошки 450 мм, а со стороны шлифовального круга 430 мм; габариты в мм 1482 x 594 x 890; масса 250 кг | Для шлифовки и полировки деталей |
| 3. | Станок шарошечный консольный ШК-1. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Число оборотов шпинделя 2860 в мин.; угол наклона шпинделя 45 град.; вылет шпинделя 340 мм; электродвигатель трехфазного тока 380/220 вольт; габариты в мм 976 x 500 x 1614; масса 150 кг | Для окончательной подгонки и отделки полостей деревянных приемников протезов |
| 4. | Станок вертикально-сверлильный 2118-А. Изготовитель - Свердловское областное управление профтехобразования ГПДУ N 6, г. Первоуральск | Электродвигатель мощностью 1 кВт; число оборотов 930 в мин.; наибольший ход шпинделя 150 мм; габариты в мм 900 x 600 x 1750 | Для сверления отверстий |
| 5. | Станок настольно-сверлильный НС-12А. Изготовитель - станкостроительный завод "Комунарас", Лит. ССР | Число оборотов 1410 в мин.; электродвигатель трехфазного тока: мощность 0,5 кВт, напряжение 380/ 220 вольт; габариты в мм 670 x 360 x 700; масса 100 кг | Для сверления отверстий |
| 6. | Станок для фрезерования паза под шпонку ФШ-1. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Число оборотов шпинделя 4000 в мин.; электродвигатель трехфазного тока 380/220 вольт; габариты в мм 650 x 520 x 1100; масса 200 кг | Для прорезки паза под сегментную шпонку в деревянных гильзах протезов |
| 7. | Станок зенковочный ЗС-1. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Число оборотов шпинделя 1420 в мин.; длина корпуса головки 355 мм; габариты в мм 600 x 200 x 755; масса 55 кг | Для зенкования углубления под головки заклепок |
| 8. | Станок ленточно-пильный ЛС-40. Изготовитель - завод Министерства станкостроительной и инструментальной промышленности | Высота пропила до 200 мм; ширина отпила до 360 мм; диаметр пильных шкивов 400 мм; число оборотов пильных шкивов 1420 в мин.; электродвигатель типа АОЛВ2-31-6/4: мощность 2,2 кВт; габариты в мм 925 x 875 x 1890; масса 460 кг | Для распиловки деревянных полуфабрикатов |
| 9. | Станок шлифовально-ленточный со свободной лентой ШЛСЛ-2. Изготовитель - Костромской завод Министерства станкостроительной и инструментальной промышленности | Ширина шлифовальной ленты 100 мм; скорость ленты 19,6 м/сек.; расстояние между шкивами 1500 мм; электродвигатель типа АОЛ2-21-4: мощность 1,0 кВт; габариты в мм 1865 x 465 x 1100; масса 160 кг | Для шлифования наружных поверхностей протезов |
| 10. | Машина АСГ-12. Изготовитель - Саратовский машиностроительный завод | Число оборотов шпинделя 1220 в мин.; электродвигатель мощностью 0,6 кВт; габариты в мм 950 x 530 x 1300; масса 150 кг | Для спускания краев кожи |
| 11. | Станок точильный двухсторонний 332Б. Изготовитель - станкомоторный завод, г. Люберцы | Диаметр шлифовального круга 300 мм; ширина шлифовального круга 40 мм; расстояние между центрами шлифовальных кругов 654 мм; частота вращения шпинделя 1755 об./мин.; мощность электродвигателя главного движения 1,5 кВт, 1,7 кВт; габариты в мм 812 x 480 x 975; масса 260 кг | Для ручного затачивания режущего инструмента |
| 12. | Станок для вставки и развальцовки блочек и пустотелых заклепок ПН-1. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Ход штока 20 мм; усиления на штоке при давлении на педаль с силой 15 кг - 150 кг; габариты в мм 1030 x 410 x 1550; масса 115 кг | Для пробивки отверстий в кожаных и пластмассовых деталях, развальцовки блочков и пустотелых заклепок типа "холнитен" |
| 13. | Шкаф сушильный ШС-1. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Мощность 1,32 кВт; температура рабочей камеры 40 град. C - 60 град. C, размеры рабочей камеры в мм 1345 x 945 x 935; масса 125 кг | Для сушки гипсовых позитивов (слепков) кожаных гильз после блоковки, войлочных кругов после накатки |
| 14. | Машина швейная, класс 23ВМ. Изготовитель - Подольский механический завод им. М.И. Калинина | Число стежков в мин. 900; длина стежка до 6 мм; толщина прошиваемых слоев до 6 мм; вылет рукава 250 мм; стол с фрикционным электроприводом; электродвигатель типа АОЛ-21-4: мощность 0,27 кВт; размеры крышки стола в мм 900 x 500; масса машины 104,5 кг, в том числе головки 36 кг | Для шорной отделки |
| 15. | Машина швейная, класс 478. Изготовитель - Подольский механический завод им. М.И. Калинина | Число стежков в мин. 300; длина стежка от 2 до 5 - 6 мм; толщина прошиваемых слоев до 7 мм; вылет рукава 480 мм; подставка с комбинированным приводом; электродвигатель типа ФДПТ-21-4: мощность 0,27 кВт; габариты в мм 940 x 540 x 1250; масса машины 136 кг, в том числе головки 46 кг | Для шорной отделки |
| 16. | Протезомер ПМ-3. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Габариты в мм 1445 x 340 x 865; масса 150 кг | Для контрольных и измерительных операций при сборке протезов |
| 17. | Приспособление Т-132А. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Устанавливается на верстаке и закрепляется на нем болтами, габариты в мм 180 x 260 x 265 | Для запрессовки и распрессовки стоп и щиколоток металлических для унифицированных стоп |
| 18. | Приспособление для электронагрева шин Т-148. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Сварной корпус с трансформатором мощностью 8 - 10 кВт. Нагрев 15 - 20 секунд; габариты в мм 540 x 440 x 1000 | Для нагрева металлических шин |
| 19. | Ножницы роликовые НД-1. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Вылет роликов 150 мм; диаметр нижнего ролика 47 мм; максимальная толщина разрезаемого материала: стали 40 - 1 мм, алюминиевого сплава - 2 мм; пластмассы - 5 мм; габариты в мм 320 x 345 x 175; масса 15 кг | Для обрезки металлических, пластмассовых гильз протезов и полуфабрикатов |
| 20. | Ножницы рычажные НР-1. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Наибольшая толщина разрезаемого материала: стальной лист до 3 мм; лист из алюминиевых сплавов до 4 мм; габариты в мм 925 x 370 x 1200; масса 125 кг | Для обрезки деталей протезов (полуколец, пластин и др.) |
| 21. | Приспособление Т-103. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Габариты в мм 120 x 25 x 33 | Для крепления металлических наконечников на концах шнурков |
| 22. | Приспособление ПР-2. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Габариты в мм 120 x 25 x 33 | Для крепления металлических наконечников на концах шнурков |
| 23. | Приспособление ПР-2. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Монтируется на верстаке. Размеры: высота 370 мм, длина 490 мм | Для вставки блочков и пустотелых заклепок типа "холнитен" |
| 24. | Приспособление для измерения периметров приемных гильз М 1168. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Диапазон измерения от 250 до 680 мм. Габариты в мм 70 x 170 x 425; масса 0,9 кг | Для измерения периметров внутренних полостей приемных гильз бедра и голени в различных сечениях |
| 25. | Приспособление Т-102. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Изготовляется из конструкционной углеродистой и инструментальной стали. Габариты в мм 270 x 190 x 50; масса 53 кг | Для гибки концов шин в нагретом состоянии |
| 26. | Протез-прибор П939. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Габариты в мм 600 x 115; масса 2,6 кг | Для изготовления гипсового негатива |
| 27. | Стойка моделирующая. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Габариты в мм 810 x 520 x 1750; масса 64 кг | Для изготовления гипсового негатива |
| 28. | Гипсосместитель М1106. Изготовитель - Московский металлообрабатывающий завод им. Н.А. Семашко | Габариты в мм 800 x 1040 x 1900; масса 150 кг | Для изготовления гипсового позитива (слепка) |
| 29. | Электропечь. Изготовитель - Таганрогский завод электротермического оборудования | Температура рабочей камеры до 300 град. C; мощность 9,4 кВт; напряжение 380 вольт. Габариты в мм 960 x 1060 x 1960; масса 630 кг | Для разогрева поливика |
---