---
title: "Постановление Минтруда России от 12.02.2004 N 13"
number: "13"
issuer: "Министерство труда и социального развития Российской Федерации"
issued_on: 2004-02-12
status: действует
canonical: "https://bukva.ai/docs/postanovlenie-13-2004-mintrud-rossii-ministerstvo"
---

## Постановление Минтруда России от 12.02.2004 N 13

# Постановление Минтруда России от 12.02.2004 N 13

"Об утверждении Межотраслевых укрупненных нормативов времени на работы, выполняемые на фрезерных станках (среднесерийное производство)"

> [!IMPORTANT]
> В соответствии с Трудовым кодексом РФ системы нормирования труда определяются работодателем с учетом мнения представительного органа работников или устанавливаются коллективным договором. Для однородных работ могут разрабатываться и устанавливаться типовые (межотраслевые, отраслевые, профессиональные и иные) нормы труда в соответствии с Правилами, утвержденными Постановлением Правительства РФ от 11.11.2002 N 804.


<a id="p100001"></a>**МИНИСТЕРСТВО ТРУДА И СОЦИАЛЬНОГО РАЗВИТИЯ**
**РОССИЙСКОЙ ФЕДЕРАЦИИ**


## <a id="p100002"></a>ПОСТАНОВЛЕНИЕ

от 12 февраля 2004 г. N 13

<a id="p100003"></a>**ОБ УТВЕРЖДЕНИИ МЕЖОТРАСЛЕВЫХ УКРУПНЕННЫХ НОРМАТИВОВ**
**ВРЕМЕНИ НА РАБОТЫ, ВЫПОЛНЯЕМЫЕ НА ФРЕЗЕРНЫХ СТАНКАХ**
**(СРЕДНЕСЕРИЙНОЕ ПРОИЗВОДСТВО)**

<a id="p100004"></a>Министерство труда и социального развития Российской Федерации постановляет:
1. <a id="p100005"></a>Утвердить Межотраслевые укрупненные [нормативы](#p100010) времени на работы, выполняемые на фрезерных станках (среднесерийное производство), разработанные Управлением нормативов по труду Научно-исследовательского института труда и социального страхования Министерства труда и социального развития Российской Федерации.
2. <a id="p100006"></a>Установить, что утвержденные настоящим Постановлением Межотраслевые укрупненные [нормативы](#p100010) времени рекомендуются для расчета норм времени на работы, выполняемые на фрезерных станках в условиях среднесерийного типа производства в механических цехах (участках) машиностроительных и металлообрабатывающих организаций независимо от форм собственности и организационно-правовых форм.

<a id="p100007"></a>Министр труда
и социального развития
Российской Федерации
**А.ПОЧИНОК**


<a id="p100009"></a>Утверждены
Постановлением Министерства
труда и социального развития
Российской Федерации
от 12 февраля 2004 г. N 13


## <a id="p100010"></a>МЕЖОТРАСЛЕВЫЕ УКРУПНЕННЫЕ НОРМАТИВЫ ВРЕМЕНИ НА РАБОТЫ, ВЫПОЛНЯЕМЫЕ НА ФРЕЗЕРНЫХ СТАНКАХ (СРЕДНЕСЕРИЙНОЕ ПРОИЗВОДСТВО)


<a id="p100011"></a>Межотраслевые укрупненные нормативы времени на работы, выполняемые на фрезерных станках (Среднесерийное производство), утверждены Постановлением Министерства труда и социального развития Российской Федерации от 12 февраля 2004 г. N 13.
<a id="p100012"></a>Нормативы времени разработаны Управлением нормативов по труду ФГУП "НИИ труда и социального страхования" Министерства труда и социального развития Российской Федерации с учетом мнения Федерации Независимых Профсоюзов России и Российского Союза промышленников и предпринимателей.
<a id="p100013"></a>Межотраслевые нормативы времени содержат карты основного времени, подготовительно-заключительного времени на партию деталей, на обслуживание рабочего места, отдых и личные потребности, вспомогательного времени на установку и снятие детали, поправочные коэффициенты на основное время в зависимости от групп обрабатываемых материалов и их твердости, марки режущего инструмента и др., а также поправочные коэффициенты на вспомогательное время в зависимости от характера серийности работ. Нормативами охвачены все виды работ, выполняемых на горизонтально-вертикально-фрезерных и продольно-фрезерных станках, при фрезеровании плоскостей, уступов, пазов, отрезке торцевыми, концевыми, дисковыми и фасонными фрезами. Нормативами предусмотрена обработка серого чугуна, стали конструкционной углеродистой, легированной, медных и алюминиевых сплавов.
<a id="p100014"></a>В Нормативы времени включены [Приложения](#p101727), содержащие: рекомендации по [выбору](#p101728) марок инструментального материала в зависимости от вида, характера, условий обработки и обрабатываемого материала; [приемы](#p101830), включенные в комплексы вспомогательного времени, связанного с обработкой поверхности; [величины](#p101768) врезания и перебега инструмента; механические [свойства](#p101849) основных обрабатываемых материалов; рекомендации по назначению предельных и минимальных [глубин](#p101755) резания торцевыми фрезами. Нормативы разработаны с учетом действующих ГОСТов.
<a id="p100015"></a>"Межотраслевые укрупненные нормативы времени" рекомендуются для расчета норм времени на фрезерные работы, выполняемые в условиях среднесерийного типа производства в механических цехах (участках) машиностроительных и металлообрабатывающих организаций, независимо от их организационно-правовых форм, форм собственности и ведомственной принадлежности.
<a id="p100016"></a>Межотраслевые укрупненные нормативы времени на работы, выполняемые на фрезерных станках (среднесерийное производство), разработаны коллективом авторов в составе: к.э.н. Н.А. Софинского, Л.А. Филипповой, к.э.н. В.С. Суворова, И.В. Ильина, З.Д. Соколовой.


### 1. <a id="p100017"></a>ОБЩАЯ ЧАСТЬ


<a id="p100018"></a>1.1. Межотраслевые укрупненные нормативы времени на работы, выполняемые на фрезерных станках (Среднесерийное производство) (далее - Нормативы времени), разработаны на фрезерование плоскостей, уступов, пазов, шлицев, канавок, выпуклых поверхностей полукруглого профиля в деталях из серого чугуна, стали конструкционной углеродистой, легированной, медных и алюминиевых сплавов различных марок и твердости фрезами торцовыми, концевыми, дисковыми, отрезными, фасонными из быстрорежущей стали и с пластинами из твердого сплава (ВК8, ВК6, Р6М5, Т5К10, Т15К6 и др.).
<a id="p100019"></a>Нормативы времени рекомендованы для расчета норм времени на фрезерные работы, выполняемые в условиях среднесерийного производства в машиностроительных и металлообрабатывающих организациях независимо от организационно-правовых форм, форм собственности и ведомственной принадлежности.
<a id="p100020"></a>1.2. Нормативы времени содержат нормативные карты основного времени на обработку единицы расчетной длины поверхности для каждого вида выполняемых работ, вспомогательного времени, связанного с переходом, на установку и снятие детали, подготовительно-заключительного времени на партию деталей, на обслуживание рабочего места, отдых и личные потребности, а также поправочные коэффициенты на основное время в зависимости от групп обрабатываемых материалов и их твердости, марки режущего инструмента, а также на вспомогательное время в зависимости от характера серийности работ.

#### <a id="p100021"></a>1.3 В Нормативы времени включены [Приложения](#p101727), содержащие справочный материал:

<a id="p100022"></a>[выбор](#p101728) марок инструментального материала в зависимости от вида, характера, условий обработки и обрабатываемого материала;
<a id="p100023"></a>[приемы](#p101830), включенные в комплекс вспомогательного времени, связанного с обработкой поверхности;
<a id="p100024"></a>[величины](#p101768) врезания и перебега инструмента;
<a id="p100025"></a>механические [свойства](#p101849) основных конструкционных углеродистых и легированных сталей, чугуна и медных сплавов.

#### <a id="p100026"></a>1.4 При разработке нормативов в качестве исходных данных были использованы следующие материалы:

<a id="p100027"></a>Общемашиностроительные нормативы режимов резания. Том 1. М. Машиностроение, 1991 г.;
<a id="p100028"></a>данные фотохронометражных наблюдений;
<a id="p100029"></a>паспортные данные фрезерных станков;
<a id="p100030"></a>результаты анализа трудового процесса, рациональных методов труда и организации рабочих мест;
<a id="p100031"></a>действующие ГОСТы;
<a id="p100032"></a>Федеральный закон от 17 июля 1999 г. N 181-ФЗ "Об основах охраны труда в Российской Федерации" (Собрание законодательства Российской Федерации, 1999, N 29, ст. 3702);
<a id="p100033"></a>Рекомендации по организации работы службы охраны труда в организации, утвержденные Постановлением Минтруда России от 8 февраля 2000 г. N 14.
<a id="p100034"></a>1.5. Тип производства в соответствии с ГОСТом 14004-83 характеризуется коэффициентом закрепления операции (Кзо), определяемым как отношение всех различных технологических операций, выполненных или подлежащих выполнению в течение месяца, к числу рабочих мест. При среднесерийном производстве 10 < Кзо <= 20.
<a id="p100035"></a>Среднесерийное производство характеризуется ограниченной номенклатурой изделий, изготовляемых периодически повторяющимися партиями и сравнительно большим объемом выпуска.
<a id="p100036"></a>Обработка деталей производится преимущественно на универсальном оборудовании с применением универсальных нормализованных и специальных приспособлений и инструментов.
<a id="p100037"></a>Детали, сходные по конструктивным и технологическим признакам, закреплены за группой станков, имеющих одинаковые эксплуатационные характеристики. Продолжительность цикла работы станка между двумя переналадками при обработке партии деталей средних размеров составляет по времени 0,25 - 4 рабочие смены. За рабочим местом закреплено 11 - 20 операций.
<a id="p100038"></a>Обработка на станках выполняется на основании подробно разработанных технологических карт с указанием режимов работы оборудования, времени выполнения каждого перехода и нормы штучного времени.
<a id="p100039"></a>Наряды на работу, технологическая документация, заготовки предусмотрены технологией, инструменты и приспособления доставляются к рабочему месту рабочими, обслуживающими производство.
<a id="p100040"></a>Инструмент затачивается в централизованном порядке.
<a id="p100041"></a>Станки, обрабатывающие тяжелые детали, оборудованы подъемно-транспортными средствами.
<a id="p100042"></a>Рабочее место обеспечено необходимым комплектом приспособлений, способствующих сокращению вспомогательного времени.
<a id="p100043"></a>Нормативы времени рассчитаны на одноинструментальную обработку в условиях одностаночного обслуживания. При расчете норм времени в условиях многостаночного обслуживания необходимо руководствоваться Общемашиностроительными нормативами времени для нормирования многостаночных работ на металлорежущих станках. М., "Экономика", 1989 г.
<a id="p100044"></a>1.6. Норма времени на выполнение станочной операции (Нвр) состоит из нормы подготовительно-заключительного времени (tпз) и нормы штучного времени (Тш) и определяется по формуле:

<a id="p100045"></a> $\text{Н}_{\text{вр}} = \text{Т}_{\text{ш}} + \frac{t_{\text{пз}}}{q} ,\text{мин }.$ (1.1)

<a id="p100046"></a>Норма штучного времени (Тш) определяется по формуле:

<a id="p100047"></a> ![формула](https://i.bukva.ai/BHdzwXQ6r/img_0.png) (2.1)

<a id="p101934"></a>где:
<a id="p101935"></a>Нвр - норма времени, мин.;
<a id="p101936"></a>Тш - норма штучного времени, мин.;
<a id="p101937"></a>Тпз - норматив подготовительно-заключительного времени, мин.;
<a id="p101938"></a>Тву - норматив вспомогательного времени на установку и снятие детали, мин.;
<a id="p101939"></a> $t_{\text{вп}_{1}},t_{\text{вп}_{2}},t_{\text{вп}_{n}}$ - норматив вспомогательного времени, связанного с переходом, мин.;
<a id="p101940"></a> $to_{100(10)_{1}},to_{100(10)_{2}},to_{100(10)_{3}}$ - основное время на обработку 100 мм (10 мм) длины обрабатываемой поверхности, мин.;
<a id="p101941"></a>L1, L2, Ln - расчетная длина обрабатываемой поверхности, мм;
<a id="p101942"></a>i - число рабочих ходов;
<a id="p101943"></a>Кtв - коэффициент к норме вспомогательного времени в зависимости от характера серийности работ в среднесерийном производстве;
<a id="p101944"></a>q - число деталей в партии;
<a id="p101945"></a>аобс - время на обслуживание рабочего места в процентах от оперативного времени;
<a id="p101946"></a>аотл - время на отдых и личные потребности в процентах от оперативного времени.
<a id="p100048"></a>Необходимым условием, определяющим возможность расчета технически обоснованных норм времени по данным нормативам, является наличие предварительно разработанного пооперационного технологического процесса по переходам с указанием в нем обрабатываемых поверхностей, их размеров и характера обработки.
<a id="p100049"></a>Нормативы подготовительно-заключительного времени предусматривают выполнение следующих работ:
<a id="p100050"></a>получение наряда и технической документации;
<a id="p100051"></a>ознакомление с работой, чертежом и получение инструктажа;
<a id="p100052"></a>получение недостающих на рабочем месте инструментов и приспособлений;
<a id="p100053"></a>подготовка рабочего места, наладка и переналадка оборудования, инструментов и приспособлений;
<a id="p100054"></a>снятие инструментов и приспособлений по окончании обработки партии деталей и другие подготовительно-заключительные работы, связанные с изготовлением данной партии деталей.
<a id="p100055"></a>Нормативы подготовительно-заключительного времени приведены в виде укрупненных комплексов приемов работы.
<a id="p100056"></a>Кроме того, в картах приведены нормативы времени на выполнение отдельных приемов подготовительно-заключительной работы, не включенных в комплексы, но которые могут иметь место в отдельных случаях.
<a id="p100057"></a>В качестве основных факторов, определяющих продолжительность подготовительно-заключительного времени, в нормативах учтены:
- <a id="p100058"></a>тип и основные размерные характеристики станков;
- <a id="p100059"></a>вид обработки и наладки;
- <a id="p100060"></a>число устанавливаемых фрез.
<a id="p100061"></a>В случаях, когда на отдельных предприятиях доставка инструмента, приспособлений в начале и сдача их после окончания обработки партии деталей производится самим исполнителем, на выполнение такой работы в нормативах предусматривается дополнительное время.
<a id="p100062"></a>В случае, когда на станке систематически выполняются однотипные операции по обработке конструктивно сходных деталей, подготовительно-заключительное время должно быть уменьшено по сравнению с нормативным на 30 - 50 процентов.
<a id="p100063"></a>В нормативах вспомогательного времени на установку и снятие детали предусмотрены все типовые способы установки, выверки и крепления детали. В качестве факторов продолжительности времени установки принимаются масса детали и способ ее крепления, тип приспособления, характер выверки установочной поверхности и др.
<a id="p100064"></a>Время на установку дано укрупненно - на комплексы приемов. При работе с заготовками в комплексы включены приемы: установить деталь, выверить и закрепить ее; включить и выключить станок; открепить деталь; снять ее, очистить приспособление от стружки.
<a id="p100065"></a>Кроме перечисленных основных приемов, в состав комплексов включены также приемы:
<a id="p100066"></a>при работе с краном - вызвать кран, застропить деталь и отстропить деталь.
<a id="p100067"></a>Нормативами предусматривается установка и снятие детали массой до 20 кг вручную и свыше 20 кг с помощью подъемных механизмов.
<a id="p100068"></a>Для работ, выполняемых с помощью подъемных механизмов, в нормативах предусматривается применение двух видов подъемных устройств:
<a id="p100069"></a>подъемника при станке (или группе станков), обслуживаемого самим исполнителем работы;
<a id="p100070"></a>мостового крана.
<a id="p100071"></a>В последнем случае нормативами учтено время на вызов крана 1,5 мин.
<a id="p100072"></a>Основное время рассчитывалось на основе режимов резания по общемашиностроительным нормативам режимов резания с учетом технологических факторов, влияющих на режим и время обработки, размеры обработки.
<a id="p100073"></a>Принятые при расчете основного времени режимы резания приведены в картах нормативов.
<a id="p100074"></a>Режимы резания установлены применительно к условиям обработки универсальными режущими инструментами из наиболее часто применяемых марок инструментальных материалов на распространенном в среднесерийном производстве оборудовании. При этом учитывалась мощность оборудования, прочность режущего инструмента, прочность и жесткость системы "станок - приспособление - инструмент - деталь" и другие факторы.
<a id="p100075"></a>Время на обработку единицы длины поверхности включает в себя основное время на обработку 100 мм расчетной длины обрабатываемой поверхности на один рабочий ход применительно к различным значениям глубины резания.
<a id="p100076"></a>Режущий инструмент, рациональная глубина резания, величина подачи и частота вращения шпинделя приняты с учетом припуска на обработку в соответствии с Общемашиностроительными нормативами режимов резания. М., Машиностроение, 1991 г. Том I.
<a id="p100077"></a>Вспомогательное время, связанное с переходом, приведено на один рабочий ход. Вспомогательное время на приемы, связанные с обработкой поверхности, не включенные в комплексы, приведено отдельно.
<a id="p100078"></a>Вспомогательное время при расчете нормы штучного времени принимается с коэффициентом в зависимости от характера серийности работ в среднесерийном производстве (Кtв). Поправочные коэффициенты приведены в [карте 1](#p100245).
<a id="p100079"></a>При внедрении на предприятии более прогрессивной, чем предусмотрено в настоящем сборнике, организации труда, технологии выполнения работ, более эффективного оборудования, механизмов, оснастки и т.п. следует разрабатывать и вводить в установленном порядке местные нормативы времени, соответствующие более высокой производительности труда.

#### <a id="p100080"></a>1.7 Примеры расчета нормы времени


##### <a id="p100081"></a>1.7.1 Пример расчета нормы времени на вертикально-фрезерном станке.


<a id="p100091"></a> ![1. Общая часть](https://i.bukva.ai/BHdzwXQ6r/img_1.png) 

<a id="p100082"></a>Рис. 1.1. Исходные данные:
1. <a id="p100083"></a>Станок - вертикально-фрезерный, модель 6Т83-1. Nд = 10 кВт.
2. <a id="p100084"></a>Деталь - плита.
3. <a id="p100085"></a>Обрабатываемый материал - чугун серый СЧ 15-32, 180 - 220 НВ.
4. <a id="p100086"></a>Операция - фрезерование двух плоскостей 450 x 140, Rz 20; 450 x <sub>100</sub>, Rz 80.
5. <a id="p100087"></a>Масса детали - 45 кг.
6. <a id="p100088"></a>Режущий инструмент - фреза торцовая диаметром 200 с пластинками ВК8.
7. <a id="p100089"></a>Способ установки детали - на столе с креплением болтами и планками.
8. <a id="p100090"></a>Число деталей в партии - 20 шт.


###### <a id="p100093"></a>1.7.1.1 Определение подготовительно-заключительного времени

<a id="p100094"></a>Определение подготовительно-заключительного времени производится по карте 3 [поз. 2г](#p101950) в зависимости от длины стола и числа фрез в наладке tпз = 19 мин.

###### <a id="p100095"></a>1.7.1.2 Определение вспомогательного времени

<a id="p100096"></a>Вспомогательное время на установку и снятие детали определяется по [карте 4](#p100285).
<a id="p100097"></a>При установке детали массой 45 кг на столе с креплением 4-мя болтами и планками с простой выверкой по контуру неразмеченной поверхности.
<a id="p100098"></a>tву = 4,5 мин. - [поз. 61б](#p101951).
<a id="p100099"></a>Переустановить деталь tву = 4,5 мин. - [поз. 61б](#p101951).
<a id="p100100"></a>Вспомогательное время, связанное с переходом, определяется по [карте 5](#p100402).
<a id="p100101"></a>Обработка поверхности 1, Rz 80 производится за 1 рабочий ход фрезой, установленной на размер.
<a id="p100102"></a> $t_{\text{вп}_{1}}$ = 0,21 мин. - [поз. 2г](#p101952).
<a id="p100103"></a>Обработка поверхности 2, Rz 20 производится за 2 рабочих хода.
<a id="p100104"></a>При черновом рабочем ходе Rz 80
<a id="p100105"></a> $t_{\text{вп}_{2}}$ = 0,21 мин. - [поз. 2г](#p101952).
<a id="p100106"></a>При чистовом рабочем ходе Rz 20 со взятием одной пробной стружки
<a id="p100107"></a> $t_{\text{вп}_{3}}$ = 0,80 мин. - [поз. 6г](#p101953).
<a id="p100108"></a>Итого вспомогательное время на операцию составит:
<a id="p100109"></a> $t_{\text{ву}} + t_{\text{ву}} + t_{\text{вп}_{1}} + t_{\text{вп}_{2}} + t_{\text{вп}_{3}} = 4,5 + 4,5 + 0,21 + 0,21 + 0,80 = 10,22\text{мин }.$ 
<a id="p100110"></a>По [карте 1](#p100245) определяется поправочный коэффициент на вспомогательное время в зависимости от суммарной продолжительности обработки партии деталей по трудоемкости.
<a id="p100111"></a>Поправочный коэффициент на вспомогательное время Кtв = 1,0.
<a id="p100112"></a>tв = 10,22 x 1,0 = 10,22 мин.

###### <a id="p100113"></a>1.7.1.3 Определение основного времени

<a id="p100114"></a>Для поверхности 1. Rz 80; 1 = 450 мм; В = 100 мм по карте 8 [поз. 30а](#p101955) при обработке фрезой D = 200 мм, ширине фрезерования В = 100 мм и глубине резания t = 6 мм с шероховатостью поверхности Rz 80, $to_{100_{1}}$ = 0,52 мин.
<a id="p100115"></a>Основное время на обработку поверхности определяется по формуле:

<a id="p100116"></a> $to_{1} = \frac{to_{100_{1}}(l + l_{1})}{100} \times i = \frac{0,52(450 + 200)}{100} \times 1,0 = 3,38\text{мин }.$ 

<a id="p100117"></a>Для поверхности 2. Rz 20; 1 = 450 мм; В = 140 мм.
<a id="p100118"></a>Черновой рабочий ход (по карте 8 [поз. 29а](#p101954)) при обработке фрезой D = 200 мм, ширине фрезерования В = 140 мм, глубине резания t = 5 мм, с шероховатостью поверхности Rz 80, $to_{100_{2}}$ = 0,33 мм.
<a id="p100119"></a>Чистовой рабочий ход (по [карте 9](#p100546) поз. а) при обработке фрезой D = 200 мм, ширине фрезерования В = 140 мм и глубине резания t = 2 мм с шероховатостью поверхности Rz 20, $to_{100_{3}}$ = 0,33 мин.

<a id="p100120"></a> $to_{2} = \frac{to_{100_{2}}(l + l_{1})}{100} \times i = \frac{0,33(450 + 200)}{100} \times 1 = 2,15\text{мин }.$ 

<a id="p100121"></a> $to_{3} = \frac{to_{100_{3}}(l + l_{1})}{100} \times i = \frac{0,33(450 + 200)}{100} \times 1 = 2,15\text{мин }.$ 

<a id="p100123"></a>При разработке партии деталей в количестве 20 штук и трудоемкости обработки одной детали 18 мин. число смен будет < 2.

###### <a id="p100124"></a>1.7.1.4 Определение времени на обслуживание рабочего места, отдых и личные потребности

<a id="p100125"></a>Время на обслуживание рабочего места определяется по [карте 3](#p100257) и составляет 4% оперативного времени. Время на отдых и личные потребности определяется по [карте 2](#p100253) и составляет 4% оперативного времени.

###### <a id="p100126"></a>1.7.1.5 Определение нормы штучного времени

<a id="p100127"></a>Норма штучного времени определяется по формуле:

<a id="p100128"></a> $\text{Т}_{\text{ш}} = (t_{o} + t_{\text{в}} \times Kt_{\text{в}}) \times (1 + \frac{\text{а}_{\text{обс}} + \text{а}_{\text{отл}}}{100}),\text{мин }.$ 

<a id="p100129"></a> $\text{Т}_{\text{ш}} = (7,68 + 10,32) \times (1 + \frac{4 + 4}{100}) = 19,45\text{мин }.$ 


###### <a id="p100130"></a>1.7.1.6 Определение нормы времени


<a id="p100131"></a> $\text{Н}_{\text{вр}} = \text{Т}_{\text{ш}} + \frac{t_{\text{пз}}}{q} = 19,45 + \frac{19}{20} = 19,45 + 0,95 = 20,4\text{мин }.$ 


##### <a id="p100132"></a>1.7.1 КАРТА ПРИМЕРА РАСЧЕТА НОРМЫ ВРЕМЕНИ


| <a id="p100133"></a>Содержание работы | Длина обработки, l + l1, мм | Глубина резания, t, мм | tо100, мин. | tо на поверхность, мин. | tвсп, мин. | Номер карты |
| --- | --- | --- | --- | --- | --- | --- |
| <a id="p100134"></a>Установить и снять деталь | - | - | - | - | 4,5 | [4](#p100285) |
| <a id="p100135"></a>Фрезеровать плоскость поверхности l, Rz 80 в размер 14 | 450 + 200 | 6 | 0,52 | 3,38 | 0,21 | [8](#p100483), [5](#p100402) |
| <a id="p100136"></a>Переустановить деталь | - | - | - | - | 4,5 | [4](#p100285) |
| <a id="p100137"></a>Фрезеровать плоскость поверхности 2 в размер 30 | 450 + 200 | 5 | 0,33 | 2,15 | 0,21 | [8](#p100483), [5](#p100402) |
| <a id="p100138"></a>Фрезеровать плоскость поверхности 2 в размер 28 | 450 + 200 | 2 | 0,33 | 2,15 | 0,90 | [9](#p100546), [5](#p100402) |
| <a id="p100139"></a>Итого: |  |  |  | 7,68 | 10,32 |  |


<a id="p100140"></a>Тш = 18,0 x 1,08 = 19,45 мин.

<a id="p100141"></a> $\text{Н}_{\text{вр}} = \text{Т}_{\text{ш}} + \frac{t_{\text{пз}}}{q} = 19,45 + \frac{19}{20} = 19,45 + 0,95 = 20,4\text{мин }.$ 


##### <a id="p101959"></a>1.7.2 Пример расчета нормы времени на продольно-фрезерном станке.


<a id="p101960"></a> ![1. Общая часть](https://i.bukva.ai/BHdzwXQ6r/img_2.png) 

<a id="p100143"></a>Рис. 1.2. Исходные данные:
1. <a id="p100144"></a>Станок - продольно-фрезерный, модель 6640, Nд = 100 кВт.
2. <a id="p100145"></a>Деталь - плита сварная.
3. <a id="p100146"></a>Обрабатываемый материал - сталь 45.
4. <a id="p100147"></a>Масса детали - 145 кг.
5. <a id="p100148"></a>Операция - фрезерование верхней плоскости в размер 300 мм.
6. <a id="p100149"></a>Способ установки детали - на столе с креплением четырьмя болтами и планками.
7. <a id="p100150"></a>Режущий инструмент - фреза торцовая диаметром 200 мм с пластинками Р6М5.
8. <a id="p100151"></a>Число деталей в партии - 50 шт.


###### <a id="p100152"></a>1.7.2.1 Определение подготовительно-заключительного времени

<a id="p100153"></a>Определение подготовительно-заключительного времени производится по [карте 37](#p101431) в зависимости от длины стола и числа фрез в наладке tпз = 29 мин. Дополнительно следует добавлять время на получение и сдачу инструмента и приспособлений 10 мин. Итого tпз = 29 + 10 = 39 мин.

###### <a id="p100154"></a>1.7.2.2 Определение вспомогательного времени

<a id="p100155"></a>Вспомогательное время на установку и снятие детали определяется по [карте 38](#p101447). При установке детали на столе с креплением четырьмя болтами и планками, простой выверкой по контуру и массой детали 145 кг.
<a id="p100156"></a>tву = 5,0 мин. - [поз. 61в](#p101956).
<a id="p100157"></a>Вспомогательное время, связанное с переходом, определяется из карты 39 [(поз. 1в)](#p101957).
<a id="p100158"></a>При фрезеровании плоскости фрезой, установленной на размер, и длине стола 4000 мм вспомогательное время будет равно 0,33 мин.
<a id="p100159"></a>Итого вспомогательное время на операцию составит:

<a id="p100160"></a>tву + tвп = 5,0 + 0,33 = 5,33 мин.

<a id="p100161"></a>По [карте 1](#p100245) определяется поправочный коэффициент на вспомогательное время в зависимости от суммарной продолжительности обработки партии деталей по трудоемкости.
<a id="p100162"></a>Поправочный коэффициент на вспомогательное время Кtв = 1,0.

<a id="p100163"></a>tв = 5,33 x 1,0 = 5,33 мин.


###### <a id="p100164"></a>1.7.2.3 Определение основного времени

<a id="p100165"></a>Для поверхности 1 t = 1550 мм; В = 130 мм.
<a id="p100166"></a>По карте 42 [поз. 14б](#p101958) при обработке фрезой D = 200 мм, ширине фрезерования В = 140 мм и глубине резания t = 5 мм с шероховатостью поверхности Rz 40 $to_{100}$ = 2,08 мин. Основное время на обработку поверхности 1 определяется по формуле:

<a id="p100167"></a> $to = \frac{to_{100}(l + l_{1})}{100} \times i = \frac{2,08(1550 + 200)}{100} \times 1 = 36,4\text{мин }.$ 

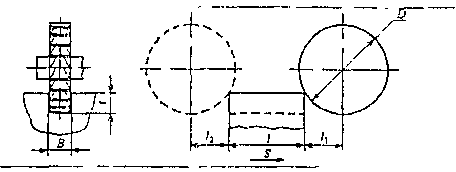
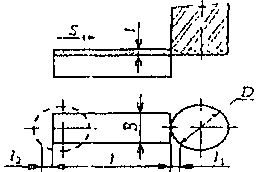
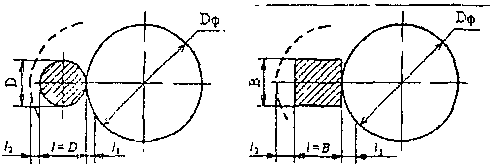
<a id="p101947"></a>где: l - длина обработки;
<a id="p101948"></a>l<sub>1</sub> - величина врезания и перебега (равна диаметру фрезы);
<a id="p101949"></a>i - число рабочих ходов.
<a id="p100168"></a>При обработке партии деталей в количестве 50 штук и трудоемкости обработки одной детали 41,8 мин. число смен будет > 4.

###### <a id="p100169"></a>1.7.2.4 Определение времени на обслуживание рабочего места, отдых и личные потребности

<a id="p100170"></a>Время на обслуживание рабочего места определяется по [карте 37](#p101431) и составляет 5% оперативного времени. Время на отдых и личные потребности составляет 4% оперативного времени [(карта 2)](#p100253).

###### <a id="p100171"></a>1.7.2.5 Определение нормы штучного времени

<a id="p100172"></a>Норма штучного времени определяется по формуле:

<a id="p100173"></a> $\text{Т}_{\text{ш}} = (t_{o} + t_{\text{в}} \times Kt_{\text{в}}) \times (1 + \frac{\text{а}_{\text{обс}} + \text{а}_{\text{отл}}}{100}),\text{мин }.$ 

<a id="p100174"></a> $\text{Т}_{\text{ш}} = (36,4 + 5,33) \times (1 + \frac{5 + 4}{100}) = 45,5\text{мин }.$ 

###### <a id="p100175"></a>1.7.2.6 Определение нормы времени


<a id="p100176"></a> $\text{Н}_{\text{вр}} = \text{Т}_{\text{ш}} + \frac{t_{\text{пз}}}{q} = 45,5 + \frac{29 + 10}{100} = 46,3\text{мин }.$ 


##### <a id="p100177"></a>1.7.2 КАРТА ПРИМЕРА РАСЧЕТА НОРМЫ ВРЕМЕНИ


| <a id="p100178"></a>Содержание работы | Длина обработки, l + l1, мм | Глубина резания, t, мм | tо100, мин. | tо на поверхность, мин. | tвсп, мин. | Номер карты |
| --- | --- | --- | --- | --- | --- | --- |
| <a id="p100179"></a>Установить и снять деталь | - | - | - | - | 5,0 | [38](#p101447) |
| <a id="p100180"></a>Фрезеровать поверхность 1 в размере 300 мм | 1550 + 200 | 5 | 2,08 | 36,4 | - | [42](#p101652) |
| <a id="p100181"></a>Вспомогательное время, связанное с переходом | - | - | - | - | 0,33 | [39](#p101567) |
| <a id="p100182"></a>Итого: |  |  |  | 36,4 | 5,33 |  |


<a id="p100183"></a>Тш = 41,73 x 1,09 = 45,5 мин;

<a id="p100184"></a> $\text{Н}_{\text{вр}} = \text{Т}_{\text{ш}} + \frac{t_{\text{пз}}}{q} = 45,5 + \frac{29 + 10}{50} = 45,5 + 0,78 = 46,3\text{мин }.$ 


### 2. <a id="p100185"></a>ХАРАКТЕРИСТИКА ПРИМЕНЯЕМОГО ОБОРУДОВАНИЯ И ТЕХНОЛОГИЯ РАБОТЫ


<a id="p100186"></a>2.1. Нормативы времени рассчитаны для применения при нормировании работ, выполняемых на оборудовании широко распространенных на предприятиях конструкций отечественного производства. К числу распространенных конструкций относятся станки: широкоуниверсальные 6Т82-1; 6Т83-1; горизонтально-фрезерные 6Р82Г; 6Р83Г; продольно-фрезерный 6640 и др.
<a id="p100187"></a>Технической и технологической характеристикой этих моделей станков является то, что они имеют полный набор подач и достаточную мощность.
<a id="p100188"></a>Приведенные в сборнике нормативы времени на выполнение технологических операций рассчитаны на характерную для среднесерийного производства организацию труда и рабочих мест.

<a id="p100189"></a>Таблица 2.1.1


<table>
<colgroup><col width="34%"><col width="12%"><col width="16%"><col width="15%"><col width="22%"></colgroup>
<tr><td><a id="p100190"></a>Тип станка</td><td>Модель</td><td>Основные размеры стола, мм</td><td>Мощность, кВт</td><td>Частота вращения, об./мин.</td></tr>
<tr><td rowspan="2"><a id="p100191"></a>Широкоуниверсальный</td><td>6Т82-1</td><td>320 x 1250</td><td>7,5</td><td>16 - 1600</td></tr>
<tr><td>6Т83-1</td><td>400 x 1600</td><td>10,0</td><td>16 - 1600</td></tr>
<tr><td rowspan="2"><a id="p100192"></a>Горизонтально-фрезерный</td><td>6Р82-Г</td><td>320 x 1250</td><td>7,5</td><td>31,5 - 1600</td></tr>
<tr><td>6Р83-Г</td><td>400 x 1600</td><td>10,0</td><td>31,5 - 1600</td></tr>
<tr><td><a id="p100193"></a>Продольно-фрезерный</td><td>6640</td><td>4000</td><td>100,0</td><td>10 - 500</td></tr>
</table>


<a id="p100194"></a>2.2. Уровень режимов резания был установлен с учетом использования режущих свойств инструмента и для обработки на современном, наиболее распространенном оборудовании. При этом учитывались также возможности инструмента по его прочности и мощности станка.
<a id="p100195"></a>Обработку плоских поверхностей торцовыми фрезами проводят за один - четыре перехода, в зависимости от способа получения заготовки, ее точности и требуемой точности детали, а также при предельных минимальных глубинах резания l [(Приложение N 2)](#p101755).

<a id="p100196"></a>Таблица 2.2.1


<table>
<colgroup><col width="34%"><col width="11%"><col width="10%"><col width="16%"><col width="16%"><col width="14%"></colgroup>
<tr><td rowspan="2"><a id="p100197"></a>Способ получения заготовки</td><td rowspan="2">Квалитет заготовки</td><td colspan="4">Выполняемая обработка при квалитете детали</td></tr>
<tr><td>до 14</td><td>13 - 12</td><td>11 - 10</td><td>9 - 7</td></tr>
<tr><td><a id="p100198"></a>Литье: стали, чугуна, цветных металлов и сплавов в песчаные формы (заготовки III класса точности); горячекатаный прокат квадратного сечения обычной, повышенной и высокой точности; горячая ковка и штамповка стальных деталей в штампах на прессах и молотах</td><td>17, 16</td><td>Черновая</td><td>Черновая, получистовая</td><td>Черновая, получистовая, чистовая</td><td>Черновая, получистовая, чистовая, отделочная</td></tr>
<tr><td><a id="p100199"></a>Литье: стали (отливки II класса точности) и чугуна (отливки I класса точности) в песчаные формы, стали и чугуна в кокиль и центробежное, цветных металлов и сплавов (отливки II и III классов точности) в песчаные формы, в кокиль и центробежное; горячекатаный прокат квадратного сечения высокой точности; горячая ковка и штамповка стальных деталей в штампах, на прессах и молотах</td><td>15</td><td>Черновая</td><td>Черновая, получистовая</td><td>Черновая, получистовая, чистовая</td><td>Черновая, получистовая, чистовая, отделочная</td></tr>
<tr><td><a id="p100200"></a>Литье: стали (отливки II класса точности) и чугуна (отливки I класса точности) в песчаные формы; стали и чугуна в кокиль и центробежное; чугуна в оболочковые формы; цветных металлов и сплавов (отливки II класса точности) в песчаные и оболочковые формы, кокиль, центробежное и по выплавляемым моделям; горячая ковка и штамповка стальных деталей в штампах, на прессах и молотах</td><td>14</td><td>-</td><td>Получистовая</td><td>Получистовая, чистовая</td><td>Получистовая, чистовая, отделочная</td></tr>
<tr><td><a id="p100201"></a>Литье: стали (отливки I класса точности) в песчаные и оболочковые формы, по выплавляемым моделям; чугуна в оболочковые формы и по выплавляемым моделям; цветных металлов и сплавов по выплавляемым моделям и под давлением</td><td>13</td><td>-</td><td>Получистовая</td><td>Получистовая, чистовая</td><td>Получистовая, чистовая, отделочная</td></tr>
<tr><td><a id="p100202"></a>Литье: стали (отливки I класса точности) в песчаные и оболочковые формы, по выплавляемым моделям; чугуна по выплавляемым моделям и в оболочковые формы; цветных металлов и сплавов под давлением</td><td>12</td><td>-</td><td>-</td><td>Чистовая</td><td>Чистовая, отделочная</td></tr>
<tr><td><a id="p100203"></a>Литье: стали в оболочковые формы и по выплавляемым моделям; чугуна по выплавляемым моделям</td><td>11</td><td>-</td><td>-</td><td>Чистовая</td><td>Чистовая, отделочная</td></tr>
</table>


### 3. <a id="p100204"></a>ОРГАНИЗАЦИЯ ТРУДА


<a id="p100205"></a>3.1. На участке станочных работ рабочее место должно быть оснащено всем необходимым в соответствии с требованиями производственного процесса и условиями выполнения работы с соблюдением правил санитарной гигиены и техники безопасности.
<a id="p100206"></a>Расположение оборудования на рабочем месте, инвентаря, производственной мебели, тары, стеллажей для заготовок и готовой продукции планируется с таким расчетом, чтобы не создавалось стесненных условий работы, лишних затрат времени на хождение и поиски.
<a id="p100207"></a>При рациональной организации рабочих мест рекомендуется придерживаться существующих общих положений (см. Типовые проекты организации труда на рабочих местах станочников, Оргстанкинпром).
<a id="p100208"></a>Освещенность рабочего места должна быть достаточной и правильной. Требуемая освещенность определяется характером выполняемой работы и действующими санитарными нормами. При местном освещении свет не должен слепить глаза, тень не должна падать на обрабатываемую деталь.
<a id="p100209"></a>На рабочем месте имеется инструкционно-эксплуатационная карта для выбора режимов резания.
<a id="p100210"></a>Инструменты и приспособления располагаются на рабочем месте в определенном, удобном для пользования порядке.
<a id="p100211"></a>Участок обработки тяжелых деталей оснащен подъемно-транспортными устройствами. Ниже приведены примеры типовой планировки рабочих мест станочников: фрезеровщиков на вертикально-фрезерном, горизонтально-фрезерном и продольно-фрезерном станках.

#### <a id="p100212"></a>3.2 Типовая планировка рабочих мест станочников


##### <a id="p100213"></a>3.2.1 Рабочее место фрезеровщика, работающего на вертикально-фрезерном станке


<a id="p101961"></a> ![3. Организация труда](https://i.bukva.ai/BHdzwXQ6r/img_3.png) 

<a id="p101962"></a>Рис. 3.1:
<a id="p100214"></a>1 - столик с инструментальными ящиками;
<a id="p100215"></a>2 - стол производственный С3702.51;
<a id="p100216"></a>3 - стеллаж для приспособлений СД3725.01А;
<a id="p100217"></a>4 - стеллаж-подставка СД3702.10А;
<a id="p100218"></a>5 - тара производственная;
<a id="p100219"></a>6 - планшет для чертежей СД3750.04.11;
<a id="p100220"></a>7 - щит экранный;
<a id="p100221"></a>8 - решетка под ноги рабочему.


##### <a id="p100222"></a>3.2.2 Рабочее место фрезеровщика, работающего на горизонтально-фрезерном станке


<a id="p101963"></a> ![3. Организация труда](https://i.bukva.ai/BHdzwXQ6r/img_4.png) 

<a id="p101964"></a>Рис. 3.2:
<a id="p100223"></a>1 - тумбочка инструментальная двухсекционная С3746.05;
<a id="p100224"></a>2 - стол производственный С3702.51;
<a id="p100225"></a>3 - стеллаж для приспособлений (с выдвижной платформой) СД3725.01А;
<a id="p100226"></a>4 - стеллаж для вертикального хранения СМ3721.16;
<a id="p100227"></a>5 - стеллаж-подставка СД3702.10А;
<a id="p100228"></a>6 - тара производственная;
<a id="p100229"></a>7 - планшет для чертежей СД3750.04;
<a id="p100230"></a>8 - решетка под ноги рабочему.


##### <a id="p100231"></a>3.2.3 Рабочее место фрезеровщика, работающего на продольно-фрезерном станке


<a id="p101965"></a> ![3. Организация труда](https://i.bukva.ai/BHdzwXQ6r/img_5.png) 

<a id="p101966"></a>Рис. 3.3:
<a id="p100232"></a>1 - подставка под корпусные детали;
<a id="p100233"></a>2 - шкаф инструментальный;
<a id="p100234"></a>3 - планшет;
<a id="p100235"></a>4 - столик приемный передвижной;
<a id="p100236"></a>5 - стул подъемно-поворотный;
<a id="p100237"></a>6 - подставка под ноги;
<a id="p100238"></a>7 - стеллаж-подставка.


#### <a id="p100239"></a>3.3 Оргоснастка рабочих мест

<a id="p100240"></a>Оснащение рабочих мест станочников оргоснасткой (инструментальными тумбочками, приемными столами и т.п.) должно проводиться на основе типовых конструкций. Специальная оргоснастка проектируется в исключительных случаях, если по тем или иным причинам не подходит типовая. Ниже в качестве примера приведены отдельные конструкции типовой оргоснастки.

<a id="p101967"></a> ![3. Организация труда](https://i.bukva.ai/BHdzwXQ6r/img_6.png) 

<a id="p100241"></a>Рис. 3.4. Тумбочка инструментальная для двухсменной работы С3746.05. Собирается из унифицированных элементов. Предназначена для оснащения рабочих мест станочников. Габариты, мм, 900 x 500 x 1000. Масса, кг, 80. Изготовитель - московский завод "Станкоагрегат". Чертеж N С3746.05.
<a id="p100242"></a>Тумбочка предназначена для хранения необходимого инструмента на рабочих местах станочников, документации и средств по уходу за оборудованием. Каждая отдельная тумбочка закрывается дверцей и закрепляется за одним рабочим. В каждом отделении имеются ящики для инструмента и полки для хранения документации, небольших принадлежностей и приспособлений, масленок, обтирочных материалов и др. Съемный планшет для крепления чертежей, изготовляемый из декоративного древесно-волокнистого пластика, закрепляется в кронштейнах.

<a id="p101968"></a> ![3. Организация труда](https://i.bukva.ai/BHdzwXQ6r/img_7.png) 

<a id="p100243"></a>Рис. 3.5. Стол производственный С3702.51. Предназначен для оснащения рабочих мест станочников. Грузоподъемность, т, 2. Габариты, мм, 1250 x 750 x 600. Калькодержатель - институт "Оргстанкинприбор", г. Москва. Чертеж N 3702.51.


### 4. <a id="p100244"></a>НОРМАТИВНАЯ ЧАСТЬ


<table>
<colgroup><col width="6%"><col width="47%"><col width="7%"><col width="7%"><col width="11%"><col width="6%"><col width="5%"><col width="3%"><col width="8%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p100245"></a>Поправочные коэффициенты в зависимости от характера серийности</td><td colspan="5">Все типы станков</td></tr>
<tr><td>Карта 1</td><td colspan="2">Листов 1</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="9"><a id="p100246"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от характера серийности работ (Кtв)</td></tr>
<tr><td rowspan="3"><a id="p100247"></a>N позиции</td><td rowspan="3">Наименование оборудования</td><td colspan="7">Суммарная продолжительность обработки партии деталей по трудоемкости операций, рабочих смен, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>2,0</td><td colspan="2">4,0</td><td>6,0</td></tr>
<tr><td colspan="7">Коэффициент на вспомогательное время Кtв</td></tr>
<tr><td><a id="p100248"></a>1</td><td>Горизонтально-вертикально-универсально-фрезерные станки с длиной стола до 800 мм</td><td>1,15</td><td>1,0</td><td>0,87</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td><a id="p100249"></a>2</td><td>Горизонтально-вертикально-универсально-фрезерные станки с длиной стола до 1600 мм<br>Продольно-фрезерные станки с длиной стола до 1600 мм</td><td>1,52</td><td>1,32</td><td>1,15</td><td>1,0</td><td colspan="2">0,87</td><td>0,76</td></tr>
<tr><td><a id="p100250"></a>3</td><td>Горизонтально-вертикально-фрезерные станки с длиной стола до 2500 мм<br>Продольно-фрезерные станки с длиной стола до 5300 мм</td><td>-</td><td>-</td><td>1,52</td><td>1,32</td><td colspan="2">1,15</td><td>1,0</td></tr>
</table>


<a id="p100251"></a>*Примечания.* 1. Поправочные коэффициенты на вспомогательное время (Кtв) следует применять при расчетах норм штучного времени в процессе подготовки производства с учетом серийности работ. Тип производства характеризуется коэффициентом закрепления операций (Кзо). Серийность работы внутри типа производства как фактор специализации производства измеряется в нормативах в продолжительности времени обработки партии одинаковых деталей на станке.
2. <a id="p100252"></a>Продолжительность работы станка по обработке партии деталей рассчитывается с учетом трудоемкости операции и числа деталей в партии и устанавливается по согласованию с плановыми органами завода как средняя величина для всех запусков изделий в производство в течение года.


<table>
<colgroup><col width="55%"><col width="12%"><col width="3%"><col width="8%"><col width="7%"><col width="4%"><col width="11%"></colgroup>
<tr><td colspan="2" rowspan="2"><a id="p100253"></a>Время перерывов на отдых и личные потребности</td><td colspan="5">Все типы станков</td></tr>
<tr><td colspan="2">Карта 2</td><td colspan="2">Листов 1</td><td>Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100254"></a>Характер подачи</td><td colspan="6">Оперативное время, мин., до</td></tr>
<tr><td colspan="2">0,2</td><td colspan="2">0,5</td><td colspan="2">1,0 и выше</td></tr>
<tr><td colspan="6">Время от оперативного, %</td></tr>
<tr><td><a id="p100255"></a>Механическая</td><td colspan="2">4</td><td colspan="2">4</td><td colspan="2">4</td></tr>
<tr><td><a id="p100256"></a>Индекс</td><td colspan="2">а</td><td colspan="2">б</td><td colspan="2">в</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="40%"><col width="14%"><col width="5%"><col width="3%"><col width="8%"><col width="7%"><col width="4%"><col width="3%"><col width="8%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p100257"></a>Подготовительно-заключительное время на партию деталей Время на обслуживание рабочего места</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="2">Карта 3</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="10"><a id="p100258"></a>I. На наладку станка, инструмента и приспособлений</td></tr>
<tr><td rowspan="3"><a id="p100259"></a>N позиции</td><td rowspan="3">Вид обработки и наладка</td><td rowspan="3">Число устанавливаемых фрез, Нт <a href="#p101933">&lt;*&gt;</a></td><td colspan="7">Длина стола, мм, до</td></tr>
<tr><td colspan="2">500</td><td>800</td><td>1250</td><td colspan="2">1600</td><td>2500</td></tr>
<tr><td colspan="7">Время, мин.</td></tr>
<tr><td><a id="p100260"></a>1</td><td rowspan="3">Обработка плоскостей, пазов, фасонных поверхностей</td><td>-</td><td colspan="2">10</td><td>11</td><td>12</td><td colspan="2">14</td><td>15</td></tr>
<tr><td><a id="p100261"></a>2</td><td>1 - 2</td><td colspan="2">-</td><td>15</td><td>17</td><td colspan="2"><a id="p101950"></a>19</td><td>22</td></tr>
<tr><td><a id="p100262"></a>3</td><td>Свыше 2</td><td colspan="2">-</td><td>17</td><td>19</td><td colspan="2">22</td><td>25</td></tr>
<tr><td><a id="p100263"></a>4</td><td rowspan="3">Групповая обработка деталей (с частичной подналадкой станка без смены зажимного приспособления)</td><td>-</td><td colspan="2">-</td><td>5</td><td>8</td><td colspan="2">9</td><td>10</td></tr>
<tr><td><a id="p100264"></a>5</td><td>1 - 2</td><td colspan="2">-</td><td>10</td><td>11</td><td colspan="2">13</td><td>14</td></tr>
<tr><td><a id="p100265"></a>6</td><td>Свыше 2</td><td colspan="2">-</td><td>12</td><td>13</td><td colspan="2">16</td><td>17</td></tr>
<tr><td colspan="3"><a id="p100266"></a>Индекс</td><td colspan="2">а</td><td>б</td><td>в</td><td colspan="2">г</td><td>д</td></tr>
<tr><td colspan="10"><a id="p100267"></a>II. На получение инструмента и приспособлений до начала и сдачу их после окончания обработки</td></tr>
<tr><td><a id="p100268"></a>7</td><td>Получение инструмента и приспособлений исполнителем работы до начала и сдача их после окончания обработки партии деталей</td><td colspan="5">7</td><td colspan="3">10</td></tr>
<tr><td colspan="2"><a id="p100269"></a>Итого:</td><td colspan="5">а</td><td colspan="3">б</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="16%"><col width="10%"><col width="7%"><col width="6%"><col width="14%"><col width="5%"><col width="3%"><col width="8%"><col width="7%"><col width="4%"><col width="3%"><col width="8%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p100270"></a>Подготовительно-заключительное время на партию деталей<br>Время на обслуживание рабочего места</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="2">Карта 3</td><td colspan="2">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100271"></a>N позиции</td><td colspan="4" rowspan="3">Вид обработки и наладка</td><td rowspan="3">Число устанавливаемых фрез, Нт &lt;*&gt;</td><td colspan="7">Длина стола, мм, до</td></tr>
<tr><td colspan="2">500</td><td>800</td><td>1250</td><td colspan="2">1600</td><td>2500</td></tr>
<tr><td colspan="7">Время, мин.</td></tr>
<tr><td colspan="13"><a id="p100272"></a>--------------------------------</td></tr>
<tr><td colspan="13"><a id="p101933"></a>&lt;*&gt; При наладке станка с установкой набора фрез, предварительно скомплектованных на оправке, время определять по позиции для установки одной-двух фрез</td></tr>
<tr><td colspan="13"><a id="p100273"></a>III. Добавлять к времени на наладку станка</td></tr>
<tr><td><a id="p100274"></a>8</td><td colspan="5">При обработке на круглом столе</td><td colspan="2">6</td><td>7</td><td>8</td><td colspan="2">9</td><td>10</td></tr>
<tr><td><a id="p100275"></a>9</td><td colspan="5">При обработке с копиром</td><td colspan="2">-</td><td>7</td><td>8</td><td colspan="2">9</td><td>10</td></tr>
<tr><td><a id="p100276"></a>10</td><td colspan="5">При обработке с делительной головкой</td><td colspan="2">5</td><td>6</td><td>6</td><td colspan="2">8</td><td>8</td></tr>
<tr><td><a id="p100277"></a>11</td><td colspan="5">При обработке с поворотом шпиндельной бабки на угол</td><td colspan="2">4</td><td>4</td><td>4</td><td colspan="2">4</td><td>6</td></tr>
<tr><td><a id="p100278"></a>12</td><td colspan="5">При обработке поддерживающей стойкой на каждую стойку</td><td colspan="2">-</td><td rowspan="2">2</td><td rowspan="2">2</td><td colspan="2" rowspan="2">2</td><td rowspan="2">3</td></tr>
<tr><td><a id="p100279"></a>13</td><td colspan="5">При обработке с установочными домкратами или распорками на каждый домкратик (распорку)</td><td colspan="2">-</td></tr>
<tr><td><a id="p100280"></a>14</td><td colspan="5">При установке зажимного приспособления на стол станка-подъемника</td><td colspan="7">2,0</td></tr>
<tr><td colspan="6"><a id="p100281"></a>Индекс</td><td colspan="2">а</td><td>б</td><td>в</td><td colspan="2">г</td><td>д</td></tr>
<tr><td colspan="13"><a id="p100282"></a>IV. Время на обслуживание рабочего места</td></tr>
<tr><td colspan="4"><a id="p100283"></a>Тип и характеристика станка</td><td colspan="9">Время на обслуживание рабочего места в % от оперативного времени, аобс</td></tr>
<tr><td colspan="2" rowspan="5"><a id="p100284"></a>Горизонтально-, вертикально- и универсально-фрезерные станки</td><td rowspan="5">Длина стола, мм, до</td><td>500</td><td colspan="9">2,5</td></tr>
<tr><td>800</td><td colspan="9">3,0</td></tr>
<tr><td>1250</td><td colspan="9">3,5</td></tr>
<tr><td>1600</td><td colspan="9">4,0</td></tr>
<tr><td>2500</td><td colspan="9">4,5</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="11%"><col width="11%"><col width="12%"><col width="11%"><col width="9%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="8" rowspan="2"><a id="p100285"></a>Вспомогательное время на установку и снятие детали</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="2">Карта 4</td><td colspan="2">Листов 5</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="14"><a id="p100286"></a>I. Установить деталь и снять вручную</td></tr>
<tr><td rowspan="3"><a id="p100287"></a>N позиции</td><td rowspan="3">Обрабатываемый материал</td><td rowspan="3">Способ установки детали</td><td rowspan="3">Состояние установочной поверхности</td><td rowspan="3">Характер выверки</td><td rowspan="3">Число одновременно устанавливаемых деталей</td><td colspan="8">Масса детали, кг, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td></tr>
<tr><td colspan="8">Время, мин.<br>(на комплект устанавливаемых деталей)</td></tr>
<tr><td><a id="p100288"></a>1</td><td rowspan="30">Черные металлы и медные сплавы</td><td>Без крепления</td><td>-</td><td>-</td><td rowspan="3">1</td><td>0,07</td><td>0,08</td><td>0,09</td><td>0,10</td><td>0,11</td><td>0,14</td><td>0,16</td><td>0,20</td></tr>
<tr><td><a id="p100289"></a>2</td><td>С креплением одним болтом и планкой</td><td rowspan="7">Обработанная или необработанная (отливка)</td><td rowspan="7">Без выверки</td><td>0,31</td><td>0,34</td><td>0,38</td><td>0,44</td><td>0,48</td><td>0,50</td><td>0,55</td><td>0,60</td></tr>
<tr><td><a id="p100290"></a>3</td><td rowspan="28">На столе с креплением двумя болтами и планками</td><td>0,43</td><td>0,46</td><td>0,50</td><td>0,55</td><td>0,65</td><td>0,70</td><td>0,75</td><td>0,85</td></tr>
<tr><td><a id="p100291"></a>4</td><td>2</td><td>0,80</td><td>0,85</td><td>0,90</td><td>1,00</td><td>1,25</td><td>1,35</td><td>1,45</td><td>1,60</td></tr>
<tr><td><a id="p100292"></a>5</td><td>3</td><td>1,15</td><td>1,20</td><td>1,30</td><td>1,50</td><td>1,80</td><td>1,95</td><td>2,10</td><td>2,30</td></tr>
<tr><td><a id="p100293"></a>6</td><td>4</td><td>1,50</td><td>1,60</td><td>1,70</td><td>1,95</td><td>2,30</td><td>2,50</td><td>2,80</td><td>3,00</td></tr>
<tr><td><a id="p100294"></a>7</td><td>6</td><td>2,15</td><td>2,30</td><td>2,50</td><td>2,80</td><td>3,30</td><td>3,60</td><td>4,00</td><td>4,40</td></tr>
<tr><td><a id="p100295"></a>8</td><td>8</td><td>2,80</td><td>3,00</td><td>3,20</td><td>3,70</td><td>4,30</td><td>4,70</td><td>5,10</td><td>5,70</td></tr>
<tr><td><a id="p100296"></a>9</td><td rowspan="6">Необработанная отливка</td><td rowspan="6">Выверка простая (по контуру неразмеченной поверхности)</td><td>1</td><td>0,80</td><td>0,85</td><td>0,90</td><td>1,00</td><td>1,20</td><td>1,40</td><td>1,65</td><td>2,10</td></tr>
<tr><td><a id="p100297"></a>10</td><td>2</td><td>1,50</td><td>1,60</td><td>1,70</td><td>1,80</td><td>2,20</td><td>2,70</td><td>3,10</td><td>3,70</td></tr>
<tr><td><a id="p100298"></a>11</td><td>3</td><td>2,20</td><td>2,30</td><td>2,40</td><td>2,60</td><td>3,20</td><td>3,80</td><td>4,50</td><td>5,40</td></tr>
<tr><td><a id="p100299"></a>12</td><td>4</td><td>2,80</td><td>3,00</td><td>3,10</td><td>3,40</td><td>4,20</td><td>5,00</td><td>6,00</td><td>7,00</td></tr>
<tr><td><a id="p100300"></a>13</td><td>6</td><td>4,00</td><td>4,30</td><td>4,50</td><td>4,90</td><td>6,00</td><td>7,00</td><td>8,50</td><td>10,00</td></tr>
<tr><td><a id="p100301"></a>14</td><td>8</td><td>5,00</td><td>5,50</td><td>6,00</td><td>6,50</td><td>8,00</td><td>9,00</td><td>11,00</td><td>13,00</td></tr>
<tr><td><a id="p100302"></a>15</td><td rowspan="6">Обработанная</td><td rowspan="6">Выверка простая (по контуру неразмеченной поверхности)</td><td>1</td><td>0,60</td><td>0,65</td><td>0,70</td><td>0,75</td><td>0,90</td><td>1,10</td><td>1,25</td><td>1,50</td></tr>
<tr><td><a id="p100303"></a>16</td><td>2</td><td>1,15</td><td>1,20</td><td>1,30</td><td>1,40</td><td>1,70</td><td>2,10</td><td>2,40</td><td>2,80</td></tr>
<tr><td><a id="p100304"></a>17</td><td>3</td><td>1,70</td><td>1,75</td><td>1,80</td><td>2,00</td><td>2,50</td><td>2,90</td><td>3,40</td><td>4,20</td></tr>
<tr><td><a id="p100305"></a>18</td><td>4</td><td>2,20</td><td>2,30</td><td>2,40</td><td>2,60</td><td>3,20</td><td>3,80</td><td>4,50</td><td>5,50</td></tr>
<tr><td><a id="p100306"></a>19</td><td>6</td><td>3,00</td><td>3,30</td><td>3,50</td><td>3,80</td><td>4,60</td><td>5,50</td><td>6,50</td><td>7,50</td></tr>
<tr><td><a id="p100307"></a>20</td><td>8</td><td>4,00</td><td>4,20</td><td>4,50</td><td>4,80</td><td>6,00</td><td>7,00</td><td>8,50</td><td>10,00</td></tr>
<tr><td><a id="p100308"></a>21</td><td rowspan="5">Необработанная (отливка)</td><td rowspan="10">Выверка сложная (по разметочной риске)</td><td>1</td><td>1,20</td><td>1,30</td><td>1,40</td><td>1,60</td><td>1,90</td><td>2,10</td><td>2,30</td><td>2,60</td></tr>
<tr><td><a id="p100309"></a>22</td><td>2</td><td>2,20</td><td>2,40</td><td>2,60</td><td>3,00</td><td>3,50</td><td>3,90</td><td>4,30</td><td>4,80</td></tr>
<tr><td><a id="p100310"></a>23</td><td>3</td><td>3,20</td><td>3,50</td><td>3,80</td><td>4,30</td><td>5,00</td><td>5,50</td><td>6,00</td><td>7,00</td></tr>
<tr><td><a id="p100311"></a>24</td><td>4</td><td>4,10</td><td>4,50</td><td>4,90</td><td>5,50</td><td>6,50</td><td>7,50</td><td>8,00</td><td>9,00</td></tr>
<tr><td><a id="p100312"></a>25</td><td>6</td><td>6,00</td><td>6,50</td><td>7,00</td><td>8,00</td><td>9,50</td><td>10,50</td><td>11,50</td><td>13,00</td></tr>
<tr><td><a id="p100313"></a>26</td><td rowspan="5">Обработанная</td><td>1</td><td>0,85</td><td>0,90</td><td>1,00</td><td>1,15</td><td>1,35</td><td>1,50</td><td>1,65</td><td>1,90</td></tr>
<tr><td><a id="p100314"></a>27</td><td>2</td><td>1,50</td><td>1,70</td><td>1,80</td><td>2,10</td><td>2,50</td><td>2,80</td><td>3,00</td><td>3,40</td></tr>
<tr><td><a id="p100315"></a>28</td><td>3</td><td>2,20</td><td>2,50</td><td>2,70</td><td>3,00</td><td>3,60</td><td>4,00</td><td>4,40</td><td>5,00</td></tr>
<tr><td><a id="p100316"></a>29</td><td>4</td><td>2,90</td><td>3,20</td><td>3,50</td><td>4,00</td><td>4,70</td><td>5,00</td><td>5,50</td><td>6,50</td></tr>
<tr><td><a id="p100317"></a>30</td><td>6</td><td>4,20</td><td>4,60</td><td>5,00</td><td>5,50</td><td>7,00</td><td>7,50</td><td>8,00</td><td>9,50</td></tr>
<tr><td colspan="6"><a id="p100318"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="11%"><col width="11%"><col width="12%"><col width="11%"><col width="9%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="8" rowspan="2"><a id="p100319"></a>Вспомогательное время на установку и снятие детали</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="2">Карта 4</td><td colspan="2">Листов 5</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100320"></a>N позиции</td><td rowspan="3">Обрабатываемый материал</td><td rowspan="3">Способ установки детали</td><td rowspan="3">Состояние установочной поверхности</td><td rowspan="3">Характер выверки</td><td rowspan="3">Число одновременно устанавливаемых деталей</td><td colspan="8">Масса детали, кг, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td></tr>
<tr><td colspan="8">Время, мин.<br>(на комплект устанавливаемых деталей)</td></tr>
<tr><td><a id="p100321"></a>31</td><td rowspan="5">Черные металлы и медные сплавы</td><td rowspan="5">На столе пакетом с креплением болтами и планками</td><td rowspan="12">Обработанная или необработанная (отливка)</td><td rowspan="5">Без выверки</td><td>2</td><td>0,47</td><td>0,55</td><td>0,65</td><td>0,85</td><td>0,95</td><td>1,50</td><td>2,10</td><td>3,50</td></tr>
<tr><td><a id="p100322"></a>32</td><td>3</td><td>0,60</td><td>0,70</td><td>0,80</td><td>1,00</td><td>1,30</td><td>2,00</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100323"></a>33</td><td>4</td><td>0,70</td><td>0,80</td><td>0,90</td><td>1,20</td><td>1,60</td><td>2,60</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100324"></a>34</td><td>6</td><td>0,85</td><td>1,00</td><td>1,20</td><td>1,50</td><td>2,30</td><td>3,60</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100325"></a>35</td><td>8</td><td>0,95</td><td>1,10</td><td>1,40</td><td>1,80</td><td>2,90</td><td>4,40</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100326"></a>36</td><td rowspan="16">Легкие сплавы</td><td>Без крепления</td><td rowspan="7">Без выверки</td><td rowspan="2">1</td><td>0,08</td><td>0,09</td><td>0,10</td><td>0,11</td><td>0,12</td><td>0,15</td><td>0,18</td><td>0,22</td></tr>
<tr><td><a id="p100327"></a>37</td><td>С креплением одним болтом и планкой</td><td>0,34</td><td>0,37</td><td>0,42</td><td>0,48</td><td>0,50</td><td>0,55</td><td>0,60</td><td>0,65</td></tr>
<tr><td><a id="p100328"></a>38</td><td rowspan="14">На столе с креплением 2-мя болтами и планками</td><td>1</td><td>0,45</td><td>0,50</td><td>0,55</td><td>0,60</td><td>0,70</td><td>0,75</td><td>0,80</td><td>0,90</td></tr>
<tr><td><a id="p100329"></a>39</td><td>2</td><td>0,90</td><td>0,95</td><td>1,00</td><td>1,10</td><td>1,35</td><td>1,50</td><td>1,60</td><td>1,75</td></tr>
<tr><td><a id="p100330"></a>40</td><td>3</td><td>1,25</td><td>1,30</td><td>1,40</td><td>1,70</td><td>2,00</td><td>2,20</td><td>2,30</td><td>2,50</td></tr>
<tr><td><a id="p100331"></a>41</td><td>4</td><td>1,60</td><td>1,80</td><td>1,90</td><td>2,10</td><td>2,50</td><td>2,80</td><td>3,10</td><td>3,50</td></tr>
<tr><td><a id="p100332"></a>42</td><td>6</td><td>2,40</td><td>2,50</td><td>2,80</td><td>3,10</td><td>3,60</td><td>4,00</td><td>4,40</td><td>4,80</td></tr>
<tr><td><a id="p100333"></a>43</td><td rowspan="9">Обработанная</td><td rowspan="5">Выверка простая (по контуру неразмеченной поверхности)</td><td>1</td><td>0,65</td><td>0,7</td><td>0,75</td><td>0,8</td><td>1,0</td><td>1,2</td><td>1,35</td><td>1,6</td></tr>
<tr><td><a id="p100334"></a>44</td><td>2</td><td>1,20</td><td>1,3</td><td>1,40</td><td>1,5</td><td>1,9</td><td>2,3</td><td>2,60</td><td>3,1</td></tr>
<tr><td><a id="p100335"></a>45</td><td>3</td><td>1,80</td><td>1,9</td><td>2,00</td><td>2,2</td><td>2,8</td><td>3,2</td><td>3,70</td><td>4,6</td></tr>
<tr><td><a id="p100336"></a>46</td><td>4</td><td>2,40</td><td>2,5</td><td>2,60</td><td>2,9</td><td>3,5</td><td>4,2</td><td>5,00</td><td>6,0</td></tr>
<tr><td><a id="p100337"></a>47</td><td>6</td><td>3,30</td><td>3,6</td><td>3,80</td><td>4,2</td><td>5,0</td><td>6,0</td><td>7,00</td><td>8,5</td></tr>
<tr><td><a id="p100338"></a>48</td><td rowspan="4">Выверка сложная (по разметочной риске)</td><td>1</td><td>1,30</td><td>1,4</td><td>1,50</td><td>1,8</td><td>2,1</td><td>2,3</td><td>2,50</td><td>2,9</td></tr>
<tr><td><a id="p100339"></a>49</td><td>2</td><td>2,40</td><td>2,6</td><td>2,90</td><td>3,3</td><td>3,9</td><td>4,3</td><td>4,70</td><td>5,5</td></tr>
<tr><td><a id="p100340"></a>50</td><td>3</td><td>3,50</td><td>3,8</td><td>4,20</td><td>4,7</td><td>5,5</td><td>6,0</td><td>7,00</td><td>7,5</td></tr>
<tr><td><a id="p100341"></a>51</td><td>4</td><td>4,50</td><td>5,0</td><td>5,50</td><td>6,0</td><td>7,5</td><td>8,0</td><td>9,00</td><td>10,0</td></tr>
<tr><td colspan="6"><a id="p100342"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
</table>


<table>
<colgroup><col width="3%"><col width="10%"><col width="8%"><col width="8%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="11" rowspan="2"><a id="p100343"></a>Вспомогательное время на установку и снятие детали</td><td colspan="7">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="3">Карта 4</td><td colspan="2">Листов 5</td><td colspan="2">Лист 3</td></tr>
<tr><td colspan="18"><a id="p100344"></a>II. Установить деталь и снять подъемником, краном</td></tr>
<tr><td rowspan="4"><a id="p100345"></a>N позиции</td><td rowspan="4">Способ установки детали</td><td rowspan="4">Состояние установочной поверхности</td><td rowspan="4">Характер выверки</td><td rowspan="4">Число одновременно устанавливаемых деталей</td><td colspan="5">Подъемником при станке</td><td colspan="8">Мостовым краном</td></tr>
<tr><td colspan="13">Масса детали, кг, до</td></tr>
<tr><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>2000</td><td>3000</td><td>5000</td></tr>
<tr><td colspan="13">Время, мин.<br>(на комплект устанавливаемых деталей)</td></tr>
<tr><td><a id="p100346"></a>52</td><td>Без крепления</td><td>-</td><td>-</td><td rowspan="4">1</td><td>0,85</td><td>1,1</td><td>1,4</td><td>1,8</td><td>2,1</td><td>2,4</td><td>2,6</td><td>2,9</td><td>3,3</td><td>3,6</td><td>4,1</td><td>4,4</td><td>4,8</td></tr>
<tr><td><a id="p100347"></a>53</td><td>С креплением одним болтом с планкой</td><td rowspan="8">Обработанная или необработанная (отливка)</td><td rowspan="8">Без выверки</td><td>1,25</td><td>1,4</td><td>-</td><td>-</td><td>-</td><td>2,7</td><td>2,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100348"></a>54</td><td>С креплением двумя болтами с планками</td><td>1,90</td><td>2,3</td><td>-</td><td>-</td><td>-</td><td>3,4</td><td>3,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100349"></a>55</td><td rowspan="18">На столе с креплением четырьмя болтами с планками</td><td>2,40</td><td>3,0</td><td>3,6</td><td>4,4</td><td>5,0</td><td>3,9</td><td>4,5</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,0</td><td>8,5</td></tr>
<tr><td><a id="p100350"></a>56</td><td>2</td><td>3,90</td><td>4,8</td><td>6,0</td><td>7,0</td><td>8,0</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100351"></a>57</td><td>3</td><td>5,50</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11,0</td><td>7,0</td><td>8,0</td><td>9,5</td><td>11,0</td><td>12,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100352"></a>58</td><td>4</td><td>6,50</td><td>8,0</td><td>9,5</td><td>11,0</td><td>-</td><td>8,0</td><td>9,5</td><td>11,0</td><td>12,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100353"></a>59</td><td>6</td><td>8,50</td><td>10,5</td><td>13,0</td><td>15,5</td><td>-</td><td>10,0</td><td>12,0</td><td>14,5</td><td>17,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100354"></a>60</td><td>8</td><td>10,50</td><td>13,0</td><td>15,5</td><td>19,0</td><td>-</td><td>12,0</td><td>14,5</td><td>17,0</td><td>20,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100355"></a>61</td><td rowspan="6">Необработанная (отливка)</td><td rowspan="12">Выверка простая (по контуру неразмеченной поверхности)</td><td>1</td><td>3,50</td><td><a id="p101951"></a>4,5</td><td>5,0</td><td>6,0</td><td>7,0</td><td>5,0</td><td>6,0</td><td>7,0</td><td>7,5</td><td>8,5</td><td>9,5</td><td>10,5</td><td>11,5</td></tr>
<tr><td><a id="p100356"></a>62</td><td>2</td><td>6,00</td><td>7,5</td><td>9,0</td><td>10,5</td><td>12,5</td><td>7,5</td><td>9,0</td><td>10,5</td><td>12,0</td><td>14,0</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100357"></a>63</td><td>3</td><td>8,50</td><td>10,0</td><td>12,0</td><td>14,5</td><td>17,0</td><td>10,0</td><td>11,5</td><td>13,5</td><td>16,0</td><td>18,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100358"></a>64</td><td>4</td><td>10,50</td><td>12,5</td><td>15,5</td><td>18,5</td><td>-</td><td>12,0</td><td>14,0</td><td>17,0</td><td>20,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100359"></a>65</td><td>6</td><td>14,50</td><td>17,5</td><td>21,0</td><td>25,5</td><td>-</td><td>16,0</td><td>19,0</td><td>22,5</td><td>27,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100360"></a>66</td><td>8</td><td>18,00</td><td>22,0</td><td>26,5</td><td>32,0</td><td>-</td><td>19,5</td><td>23,5</td><td>28,0</td><td>33,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100361"></a>67</td><td rowspan="6">Обработанная</td><td>1</td><td>3,0</td><td>3,6</td><td>4,3</td><td>5,2</td><td>6,0</td><td>4,5</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,0</td><td>9,5</td></tr>
<tr><td><a id="p100362"></a>68</td><td>2</td><td>5,0</td><td>6,0</td><td>7,5</td><td>8,5</td><td>10,0</td><td>6,5</td><td>7,5</td><td>9,0</td><td>10,0</td><td>11,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100363"></a>69</td><td>3</td><td>7,0</td><td>8,0</td><td>10,0</td><td>12,0</td><td>13,5</td><td>8,5</td><td>9,5</td><td>11,5</td><td>13,5</td><td>15,0</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100364"></a>70</td><td>4</td><td>8,5</td><td>10,0</td><td>12,0</td><td>14,5</td><td>-</td><td>10,0</td><td>11,5</td><td>13,5</td><td>16,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100365"></a>71</td><td>6</td><td>11,5</td><td>14,0</td><td>16,5</td><td>20,0</td><td>-</td><td>13,0</td><td>15,5</td><td>18,0</td><td>21,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100366"></a>72</td><td>8</td><td>14,0</td><td>17,0</td><td>20,5</td><td>24,5</td><td>-</td><td>15,5</td><td>18,5</td><td>22,0</td><td>26,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td colspan="5"><a id="p100367"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td><td>н</td></tr>
</table>


<table>
<colgroup><col width="3%"><col width="10%"><col width="8%"><col width="8%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="11" rowspan="2"><a id="p100368"></a>Вспомогательное время на установку и снятие детали</td><td colspan="7">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="3">Карта 4</td><td colspan="2">Листов 5</td><td colspan="2">Лист 4</td></tr>
<tr><td colspan="18"><a id="p100369"></a>II. Установить деталь и снять подъемником, краном</td></tr>
<tr><td rowspan="4"><a id="p100370"></a>N позиции</td><td rowspan="4">Способ установки детали</td><td rowspan="4">Состояние установочной поверхности</td><td rowspan="4">Характер выверки</td><td rowspan="4">Число одновременно устанавливаемых деталей</td><td colspan="5">Подъемником при станке</td><td colspan="8">Мостовым краном</td></tr>
<tr><td colspan="13">Масса детали, кг, до</td></tr>
<tr><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>2000</td><td>3000</td><td>5000</td></tr>
<tr><td colspan="13">Время, мин.<br>(на комплект устанавливаемых деталей)</td></tr>
<tr><td><a id="p100371"></a>73</td><td rowspan="10">На столе с креплением четырьмя болтами с планками</td><td rowspan="5">Необработанная (отливка)</td><td rowspan="10">Выверка сложная (по разметочной риске)</td><td>1</td><td>4,5</td><td>5,5</td><td>7,0</td><td>9,0</td><td>10,5</td><td>6,0</td><td>7,0</td><td>8,5</td><td>10,5</td><td>12,0</td><td>14,0</td><td>17,0</td><td>19,0</td></tr>
<tr><td><a id="p100372"></a>74</td><td>2</td><td>8,5</td><td>11,0</td><td>13,5</td><td>17,0</td><td>20,5</td><td>10,0</td><td>12,5</td><td>15,0</td><td>18,5</td><td>22,0</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100373"></a>75</td><td>3</td><td>13,0</td><td>16,0</td><td>20,0</td><td>25,0</td><td>30,0</td><td>14,5</td><td>17,5</td><td>21,5</td><td>26,5</td><td>31,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100374"></a>76</td><td>4</td><td>17,0</td><td>21,5</td><td>26,5</td><td>33,0</td><td>-</td><td>18,5</td><td>23,0</td><td>28,0</td><td>34,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100375"></a>77</td><td>6</td><td>25,0</td><td>31,5</td><td>39,0</td><td>49,0</td><td>-</td><td>26,5</td><td>33,0</td><td>40,5</td><td>50,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100376"></a>78</td><td rowspan="5">Обработанная</td><td>1</td><td>4,0</td><td>4,9</td><td>6,0</td><td>7,5</td><td>8,5</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,0</td><td>10,0</td><td>11,5</td><td>12,5</td><td>13,5</td></tr>
<tr><td><a id="p100377"></a>79</td><td>2</td><td>7,0</td><td>9,0</td><td>11,0</td><td>13,0</td><td>15,5</td><td>8,5</td><td>10,5</td><td>12,5</td><td>14,5</td><td>17,0</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100378"></a>80</td><td>3</td><td>10,0</td><td>12,5</td><td>15,5</td><td>18,5</td><td>21,5</td><td>11,5</td><td>14,0</td><td>17,0</td><td>20,0</td><td>23,0</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p100379"></a>81</td><td>4</td><td>13,0</td><td>16,0</td><td>19,5</td><td>24,0</td><td>-</td><td>14,5</td><td>17,5</td><td>21,0</td><td>25,5</td><td>-</td><td>-</td><td></td><td></td></tr>
<tr><td><a id="p100380"></a>82</td><td>6</td><td>18,0</td><td>22,5</td><td>27,5</td><td>34,0</td><td>-</td><td>19,5</td><td>24,0</td><td>29,0</td><td>35,0</td><td>-</td><td>-</td><td></td><td></td></tr>
<tr><td colspan="5"><a id="p100381"></a>В случаях крепления деталей большим (меньшим) числом болтов на каждый последующий болт прибавить (или вычитать)</td><td colspan="13">0,4</td></tr>
<tr><td colspan="5"><a id="p100382"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td><td>н</td></tr>
</table>


<a id="p100383"></a>*Примечание.* В случае необходимости дополнительного крепления детали расклиниванием или струбциной к времени по карте следует добавлять время в размере 0,15 мин. на каждый клин или 0,5 мин. на каждую струбцину.


<table>
<colgroup><col width="6%"><col width="9%"><col width="20%"><col width="5%"><col width="15%"><col width="7%"><col width="5%"><col width="3%"><col width="8%"><col width="7%"><col width="4%"><col width="3%"><col width="8%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p100384"></a>Вспомогательное время на кантовку крупных деталей и время на перемещение детали к станку при установке подъемником</td><td colspan="6">Кантовка и перемещение детали подъемником</td></tr>
<tr><td colspan="2">Карта 4</td><td colspan="2">Листов 5</td><td colspan="2">Лист 5</td></tr>
<tr><td rowspan="3"><a id="p100385"></a>N позиции</td><td rowspan="3">Угол поворота при кантовке в град.</td><td colspan="2" rowspan="3">Характер застропки</td><td rowspan="3">Расстояние до места расположения или места кантовки детали в м, до</td><td colspan="8">Масса детали, кг, до</td></tr>
<tr><td>80</td><td colspan="2">200</td><td>500</td><td>1000</td><td colspan="2">2000</td><td>3000</td></tr>
<tr><td colspan="8">Время в мин.</td></tr>
<tr><td><a id="p100386"></a>1</td><td rowspan="3">90</td><td colspan="2" rowspan="6">Удобная застропка - при наличии у детали просветов и выступов для захвата стропами</td><td>5</td><td>0,9</td><td colspan="2">1,2</td><td>1,4</td><td>1,9</td><td colspan="2">2,6</td><td>3,0</td></tr>
<tr><td><a id="p100387"></a>2</td><td>10</td><td>1,2</td><td colspan="2">1,4</td><td>1,7</td><td>2,3</td><td colspan="2">3,1</td><td>3,7</td></tr>
<tr><td><a id="p100388"></a>3</td><td>20</td><td>1,4</td><td colspan="2">1,7</td><td>2,1</td><td>2,9</td><td colspan="2">3,9</td><td>4,6</td></tr>
<tr><td><a id="p100389"></a>4</td><td rowspan="3">180</td><td>5</td><td>1,4</td><td colspan="2">1,7</td><td>2,1</td><td>2,8</td><td colspan="2">3,8</td><td>4,5</td></tr>
<tr><td><a id="p100390"></a>5</td><td>10</td><td>1,6</td><td colspan="2">2,0</td><td>2,5</td><td>3,2</td><td colspan="2">4,3</td><td>5,1</td></tr>
<tr><td><a id="p100391"></a>6</td><td>20</td><td>1,8</td><td colspan="2">2,3</td><td>2,6</td><td>3,8</td><td colspan="2">5,0</td><td>6,0</td></tr>
<tr><td><a id="p100392"></a>7</td><td rowspan="3">90</td><td colspan="2" rowspan="6">Неудобная застропка - на сплошных деталях с захватом снаружи петлей</td><td>5</td><td>2,2</td><td colspan="2">2,7</td><td>3,3</td><td>4,4</td><td colspan="2">5,9</td><td>6,9</td></tr>
<tr><td><a id="p100393"></a>8</td><td>10</td><td>2,4</td><td colspan="2">3,0</td><td>3,7</td><td>4,9</td><td colspan="2">6,5</td><td>7,6</td></tr>
<tr><td><a id="p100394"></a>9</td><td>20</td><td>2,8</td><td colspan="2">3,4</td><td>4,2</td><td>5,5</td><td colspan="2">7,2</td><td>8,5</td></tr>
<tr><td><a id="p100395"></a>10</td><td rowspan="3">180</td><td>5</td><td>2,9</td><td colspan="2">3,7</td><td>4,7</td><td>6,7</td><td colspan="2">9,2</td><td>11,0</td></tr>
<tr><td><a id="p100396"></a>11</td><td>10</td><td>3,0</td><td colspan="2">3,2</td><td>5,1</td><td>7,2</td><td colspan="2">9,5</td><td>11,8</td></tr>
<tr><td><a id="p100397"></a>12</td><td>20</td><td>3,3</td><td colspan="2">4,2</td><td>5,4</td><td>7,8</td><td colspan="2">10,6</td><td>12,7</td></tr>
<tr><td><a id="p100398"></a>13</td><td colspan="2" rowspan="2">Транспортировка детали подъемником (к станку при установке и от станка при снятии) на расстоянии более 3 м и при длине перемещения в м, до</td><td>10</td><td>-</td><td colspan="4">0,25</td><td colspan="4">0,35</td></tr>
<tr><td><a id="p100399"></a>14</td><td>20</td><td>-</td><td colspan="4">0,45</td><td colspan="4">0,55</td></tr>
</table>


<a id="p100400"></a>*Примечания.* 1. Время на кантовку добавляется ко времени на установку и снятие детали в тех случаях, когда в процессе выполнения операции имеет место переустановка детали.
2. <a id="p100401"></a>Время на транспортировку деталей добавляется ко времени на установку и снятие в тех случаях, когда детали находятся на расстоянии более 3 м от станка.


<table>
<colgroup><col width="6%"><col width="12%"><col width="11%"><col width="5%"><col width="8%"><col width="7%"><col width="3%"><col width="10%"><col width="5%"><col width="3%"><col width="8%"><col width="7%"><col width="4%"><col width="3%"><col width="8%"></colgroup>
<tr><td colspan="9" rowspan="2"><a id="p100402"></a>Вспомогательное время, связанное с переходом</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="2">Карта 5</td><td colspan="2">Листов 1</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="15"><a id="p100403"></a>I. Время на рабочий ход, мин.</td></tr>
<tr><td rowspan="3"><a id="p100404"></a>N позиции</td><td colspan="7" rowspan="3">Характер обработки<br>Способ установки инструмента на стружку</td><td colspan="7">Длина стола, мм, до</td></tr>
<tr><td colspan="2">500</td><td>800</td><td>1250</td><td colspan="2">1600</td><td>2500</td></tr>
<tr><td colspan="7">Время, мин.</td></tr>
<tr><td><a id="p100405"></a>1</td><td colspan="7">Фрезерование на станках с полуавтоматическим циклом</td><td colspan="2">0,02</td><td>0,03</td><td>0,04</td><td colspan="2">0,06</td><td>0,08</td></tr>
<tr><td><a id="p100406"></a>2</td><td rowspan="8">Фрезерование плоскостей, фасонных поверхностей и пазов</td><td colspan="6">Фрезой, установленной на размер</td><td colspan="2">0,12</td><td>0,14</td><td>0,17</td><td colspan="2"><a id="p101952"></a>0,21</td><td>0,22</td></tr>
<tr><td><a id="p100407"></a>3</td><td rowspan="3">С установкой фрезы</td><td colspan="5">по лимбу</td><td colspan="2">0,26</td><td>0,30</td><td>0,38</td><td colspan="2">0,46</td><td>0,50</td></tr>
<tr><td><a id="p100408"></a>4</td><td colspan="5">по разметке</td><td colspan="2">0,45</td><td>0,55</td><td>0,65</td><td colspan="2">0,80</td><td>0,90</td></tr>
<tr><td><a id="p100409"></a>5</td><td colspan="5">по шаблону приспособления</td><td colspan="2">0,32</td><td>0,37</td><td>0,45</td><td colspan="2">0,54</td><td>0,60</td></tr>
<tr><td><a id="p100410"></a>6</td><td rowspan="4">Со взятием одной пробной стружки</td><td colspan="2" rowspan="2">универсальные инструменты</td><td colspan="2" rowspan="4">измеряемый размер И, мм</td><td>&lt;= 100</td><td colspan="2">0,49</td><td>0,55</td><td>0,70</td><td colspan="2"><a id="p101953"></a>0,80</td><td>0,90</td></tr>
<tr><td><a id="p100411"></a>7</td><td>&gt; 100</td><td colspan="2">0,55</td><td>0,65</td><td>0,75</td><td colspan="2">0,90</td><td>0,95</td></tr>
<tr><td><a id="p100413"></a>8</td><td colspan="2" rowspan="2">шаблоны</td><td>&lt;= 100</td><td colspan="2">0,45</td><td>0,50</td><td>0,65</td><td colspan="2">0,75</td><td>0,85</td></tr>
<tr><td><a id="p100414"></a>9</td><td>&gt; 100</td><td colspan="2">0,48</td><td>0,55</td><td>0,70</td><td colspan="2">0,80</td><td>0,90</td></tr>
<tr><td><a id="p100415"></a>10</td><td colspan="2" rowspan="4">Фрезерование криволинейных поверхностей и пазов по копиру</td><td colspan="2" rowspan="2">наружных</td><td colspan="2" rowspan="4">с установкой фрезы</td><td>по лимбу</td><td colspan="2">0,26</td><td>0,30</td><td>0,38</td><td colspan="2">0,46</td><td>0,50</td></tr>
<tr><td><a id="p100416"></a>11</td><td>по упору копира</td><td colspan="2">0,24</td><td>0,28</td><td>0,35</td><td colspan="2">0,44</td><td>0,47</td></tr>
<tr><td><a id="p100417"></a>12</td><td colspan="2" rowspan="2">закрытых</td><td>по лимбу</td><td colspan="2">0,42</td><td>0,46</td><td>0,60</td><td colspan="2">0,70</td><td>0,75</td></tr>
<tr><td><a id="p100418"></a>13</td><td>по упору копира</td><td colspan="2">0,40</td><td>0,44</td><td>0,55</td><td colspan="2">0,65</td><td>0,70</td></tr>
<tr><td><a id="p100419"></a>14</td><td colspan="7">Фрезерование шлиц винтов, граней болтов, гаек, фасок и лысок</td><td colspan="2">0,03</td><td>0,04</td><td>0,06</td><td colspan="2">-</td><td>-</td></tr>
<tr><td colspan="15"><a id="p100420"></a>II. Время на приемы, связанные с переходом, не вошедшие в комплексы</td></tr>
<tr><td><a id="p100421"></a>15</td><td colspan="7">Изменить число оборотов шпинделя</td><td colspan="2">0,06</td><td>0,07</td><td>0,08</td><td colspan="2">0,09</td><td>0,10</td></tr>
<tr><td><a id="p100422"></a>16</td><td colspan="7">Изменить величину или направление подачи</td><td colspan="2">0,05</td><td>0,06</td><td>0,07</td><td colspan="2">0,08</td><td>0,09</td></tr>
<tr><td><a id="p100423"></a>17</td><td colspan="7">Повернуть делительную головку или делительное приспособление на одну позицию</td><td colspan="2">0,04</td><td>0,04</td><td>0,04</td><td colspan="2">0,04</td><td>-</td></tr>
<tr><td><a id="p100424"></a>18</td><td colspan="7">Повернуть приспособление с рабочей позиции на загрузочную</td><td colspan="2">-</td><td>-</td><td>0,09</td><td colspan="2">0,09</td><td>0,11</td></tr>
<tr><td><a id="p100425"></a>19</td><td colspan="3" rowspan="2">Поставить и снять щиток ограждения от стружки</td><td colspan="4">шарнирный</td><td colspan="2">0,05</td><td>0,05</td><td>0,06</td><td colspan="2">0,07</td><td>0,09</td></tr>
<tr><td><a id="p100426"></a>20</td><td colspan="4">съемочный</td><td colspan="2">0,16</td><td>0,16</td><td>0,18</td><td colspan="2">0,20</td><td>0,25</td></tr>
<tr><td><a id="p100427"></a>21</td><td colspan="5" rowspan="5">Переместить стол в продольном направлении на длину свыше 200 мм при длине перемещения, мм, до</td><td colspan="2">300</td><td colspan="2">0,04</td><td>0,04</td><td>0,04</td><td colspan="2">0,04</td><td>0,04</td></tr>
<tr><td><a id="p100428"></a>22</td><td colspan="2">500</td><td colspan="2">0,07</td><td>0,09</td><td>0,09</td><td colspan="2">0,10</td><td>0,10</td></tr>
<tr><td><a id="p100429"></a>23</td><td colspan="2">750</td><td colspan="2">-</td><td>-</td><td>0,20</td><td colspan="2">0,21</td><td>0,21</td></tr>
<tr><td><a id="p100430"></a>24</td><td colspan="2">1000</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">0,31</td><td>0,31</td></tr>
<tr><td><a id="p100431"></a>25</td><td colspan="2">1500</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,47</td></tr>
<tr><td colspan="8"><a id="p100432"></a>Индекс</td><td colspan="2">а</td><td>б</td><td>в</td><td colspan="2">г</td><td>д</td></tr>
</table>


<a id="p100433"></a>Примечания. 1. Время на рабочий ход с пробной стружкой по [поз. 6](#p100410) - [9](#p100414) устанавливается на многопроходных работах; при обработке одной фрезой нескольких поверхностей в операции, при фрезеровании закрытых плоскостей и выдерживании в таких случаях точных размеров по обрабатываемой поверхности (допуск <= 0,2 мм).
2. <a id="p100434"></a>При выполнении работы с установкой фрезы в двух направлениях к времени по карте следует добавлять 0,10 мин.


<table>
<colgroup><col width="6%"><col width="37%"><col width="15%"><col width="9%"><col width="8%"><col width="3%"><col width="4%"><col width="7%"><col width="3%"><col width="8%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p100435"></a>Вспомогательное время на контрольные измерения</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="2">Карта 6</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100436"></a>N позиции</td><td rowspan="3">Измерительный инструмент</td><td rowspan="3">Точность измерения</td><td colspan="7">Измеряемый размер, мм, до</td></tr>
<tr><td>50</td><td>100</td><td colspan="2">200</td><td colspan="2">500</td><td>1000</td></tr>
<tr><td colspan="7">Время, мин.</td></tr>
<tr><td><a id="p100437"></a>1</td><td>Линейка масштабная</td><td>-</td><td>0,056</td><td>0,06</td><td colspan="2">0,07</td><td colspan="2">0,10</td><td>0,13</td></tr>
<tr><td><a id="p100438"></a>2</td><td>Угольник</td><td>-</td><td>0,09</td><td>0,12</td><td colspan="2">0,15</td><td colspan="2">0,28</td><td>-</td></tr>
<tr><td><a id="p100439"></a>3</td><td rowspan="2">Угломер универсальный</td><td>До 5</td><td colspan="2">0,23</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td><a id="p100440"></a>4</td><td>Св. 5</td><td colspan="2">0,20</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td><a id="p100441"></a>5</td><td rowspan="2">Шаблон или скоба линейная односторонняя</td><td>0,2 - 0,5 мм</td><td>0,06</td><td>0,07</td><td colspan="2">0,08</td><td colspan="2">0,10</td><td>0,12</td></tr>
<tr><td><a id="p100442"></a>6</td><td>&lt; 0,2 мм</td><td>0,08</td><td>0,10</td><td colspan="2">0,12</td><td colspan="2">0,15</td><td>0,17</td></tr>
<tr><td><a id="p100443"></a>7</td><td rowspan="2">Шаблон линейный двухсторонний</td><td>0,2 - 0,5 мм</td><td>0,07</td><td>0,08</td><td colspan="2">0,10</td><td colspan="2">0,12</td><td>0,15</td></tr>
<tr><td><a id="p100444"></a>8</td><td>&lt; 0,2 мм</td><td>0,09</td><td>0,11</td><td colspan="2">0,13</td><td colspan="2">0,17</td><td>0,21</td></tr>
<tr><td><a id="p100445"></a>9</td><td rowspan="2">Шаблон фасонный простой</td><td>0,15 - 0,25 мм</td><td>0,08</td><td>0,09</td><td colspan="2">0,11</td><td colspan="2">0,14</td><td>-</td></tr>
<tr><td><a id="p100446"></a>10</td><td>&lt; 0,15 мм</td><td>0,11</td><td>0,13</td><td colspan="2">0,16</td><td colspan="2">0,20</td><td>-</td></tr>
<tr><td><a id="p100447"></a>11</td><td rowspan="2">Шаблон фасонный сложного профиля</td><td>0,15 - 0,25 мм</td><td>0,11</td><td>0,13</td><td colspan="2">0,14</td><td colspan="2">0,17</td><td>-</td></tr>
<tr><td><a id="p100448"></a>12</td><td>&lt; 0,15 мм</td><td>0,20</td><td>0,23</td><td colspan="2">0,26</td><td colspan="2">0,31</td><td>-</td></tr>
<tr><td colspan="2"><a id="p100449"></a>Индекс</td><td></td><td>а</td><td>б</td><td colspan="2">в</td><td colspan="2">г</td><td>д</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="21%"><col width="15%"><col width="9%"><col width="8%"><col width="7%"><col width="11%"><col width="6%"><col width="5%"><col width="3%"><col width="8%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p100450"></a>Вспомогательное время на контрольные измерения</td><td colspan="5">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td>Карта 6</td><td colspan="2">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100451"></a>N позиции</td><td rowspan="3">Измерительный инструмент</td><td rowspan="3">Точность измерения, мм</td><td colspan="2" rowspan="3">Измеряемый размер, мм, до</td><td colspan="6">Длина измеряемой поверхности, мм, до</td></tr>
<tr><td>50</td><td>100</td><td>200</td><td colspan="2">500</td><td>1000</td></tr>
<tr><td colspan="6">Время, мин.</td></tr>
<tr><td><a id="p100452"></a>13</td><td rowspan="13">Штангенциркуль</td><td rowspan="13">0,1 мм</td><td colspan="2">10</td><td>0,07</td><td>0,07</td><td>0,08</td><td colspan="2">0,10</td><td>-</td></tr>
<tr><td><a id="p100453"></a>14</td><td colspan="2">25</td><td>0,08</td><td>0,08</td><td>0,10</td><td colspan="2">0,12</td><td>0,17</td></tr>
<tr><td><a id="p100454"></a>15</td><td colspan="2">50</td><td>0,10</td><td>0,12</td><td>0,14</td><td colspan="2">0,18</td><td>0,22</td></tr>
<tr><td><a id="p100455"></a>16</td><td colspan="2">100</td><td>0,11</td><td>0,14</td><td>0,16</td><td colspan="2">0,24</td><td>0,29</td></tr>
<tr><td><a id="p100456"></a>17</td><td colspan="2">200</td><td>0,13</td><td>0,16</td><td>0,19</td><td colspan="2">0,31</td><td>0,38</td></tr>
<tr><td><a id="p100457"></a>18</td><td colspan="2">300</td><td>0,18</td><td>0,18</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td><a id="p100458"></a>19</td><td colspan="2">400</td><td colspan="2">0,21</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td><a id="p100459"></a>20</td><td rowspan="2">600</td><td>А</td><td colspan="2">0,28</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td><a id="p100460"></a>21</td><td>Б</td><td colspan="2">0,34</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td><a id="p100461"></a>22</td><td rowspan="2">800</td><td>А</td><td colspan="2">0,33</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td><a id="p100462"></a>23</td><td>Б</td><td colspan="2">0,40</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td><a id="p100463"></a>24</td><td rowspan="2">1000</td><td>А</td><td colspan="2">0,38</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td><a id="p100464"></a>25</td><td>Б</td><td colspan="2">0,46</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td colspan="3"><a id="p100465"></a>Индекс</td><td colspan="2"></td><td>а</td><td>б</td><td>в</td><td colspan="2">г</td><td>д</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="18%"><col width="19%"><col width="19%"><col width="5%"><col width="11%"><col width="3%"><col width="8%"><col width="11%"></colgroup>
<tr><td colspan="5" rowspan="2"><a id="p100466"></a>Периодичность контрольных измерений детали на операцию</td><td colspan="4">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td>Карта 7</td><td colspan="2">Листов 1</td><td>Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100467"></a>N позиции</td><td rowspan="3">Вид обрабатываемой поверхности</td><td rowspan="3">Точность измерения, мм, до</td><td rowspan="3">Измеряемый размер, мм, до</td><td colspan="5">Способ достижения размеров обработки</td></tr>
<tr><td colspan="3">Работа инструментом, установленным на размер</td><td colspan="2">Работа с пробными стружками или по лимбу</td></tr>
<tr><td colspan="5">Коэффициент периодичности промеров</td></tr>
<tr><td><a id="p100468"></a>1</td><td rowspan="12">Плоскости</td><td rowspan="3">0,1</td><td>50</td><td colspan="3">0,3</td><td colspan="2">0,8</td></tr>
<tr><td><a id="p100469"></a>2</td><td>200</td><td colspan="3">0,4</td><td colspan="2">0,9</td></tr>
<tr><td><a id="p100470"></a>3</td><td>Свыше 200</td><td colspan="3">0,5</td><td colspan="2">1,0</td></tr>
<tr><td><a id="p100471"></a>4</td><td rowspan="3">0,2</td><td>50</td><td colspan="3">0,2</td><td colspan="2">0,7</td></tr>
<tr><td><a id="p100472"></a>5</td><td>200</td><td colspan="3">0,3</td><td colspan="2">0,9</td></tr>
<tr><td><a id="p100473"></a>6</td><td>Свыше 200</td><td colspan="3">0,4</td><td colspan="2">0,9</td></tr>
<tr><td><a id="p100474"></a>7</td><td rowspan="3">0,5</td><td>50</td><td colspan="3">0,1</td><td colspan="2">0,5</td></tr>
<tr><td><a id="p100475"></a>8</td><td>200</td><td colspan="3">0,2</td><td colspan="2">0,6</td></tr>
<tr><td><a id="p100476"></a>9</td><td>Свыше 200</td><td colspan="3">0,3</td><td colspan="2">0,7</td></tr>
<tr><td><a id="p100477"></a>10</td><td rowspan="3">Свыше 0,5</td><td>50</td><td colspan="3" rowspan="2">0,1</td><td colspan="2">0,4</td></tr>
<tr><td><a id="p100478"></a>11</td><td>200</td><td colspan="2">0,5</td></tr>
<tr><td><a id="p100479"></a>12</td><td>Свыше 200</td><td colspan="3">0,2</td><td colspan="2">0,6</td></tr>
</table>


<a id="p100480"></a>*Примечания.* 1. Периодичность промеров выражена коэффициентами ко времени на контрольные измерения деталей, подвергающихся измерениям.
2. <a id="p100481"></a>Время, взятое из [карты 6](#p100435), следует умножить на коэффициенты данной карты.
3. <a id="p100482"></a>Указанная периодичность промеров при обработке плоскостей относится к случаям, когда на столе измеряется одна деталь. При установке на столе одновременно нескольких деталей промерять следует одну или несколько из общего числа в зависимости от точности обработки.


<table>
<colgroup><col width="6%"><col width="13%"><col width="10%"><col width="10%"><col width="10%"><col width="7%"><col width="6%"><col width="3%"><col width="3%"><col width="6%"><col width="6%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="8" rowspan="3"><a id="p100483"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 80, 14 - 12 квалитет, Rz 40, 11 квалитет<br>Чугун серый, 180 - 220 НВ</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы торцовые с пластинками ВК8</td></tr>
<tr><td colspan="2">Карта 8</td><td colspan="2">Листов 3</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100484"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Rz 80, 14 - 12 квалитет</td><td colspan="4">Rz 40, 11 квалитет</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="14"><a id="p100485"></a>Для станков мощностью 4,8 кВт</td></tr>
<tr><td><a id="p100486"></a>1</td><td rowspan="2">80/10</td><td rowspan="2">48</td><td>3</td><td rowspan="4">13</td><td>380</td><td>750</td><td colspan="2">95</td><td>0,13</td><td>600</td><td>480</td><td>151</td><td>0,21</td></tr>
<tr><td><a id="p100487"></a>2</td><td>5</td><td>240</td><td>480</td><td colspan="2">60</td><td>0,20</td><td>380</td><td>300</td><td>95</td><td>0,33</td></tr>
<tr><td><a id="p100488"></a>3</td><td rowspan="2">100/10</td><td rowspan="2">60</td><td>3</td><td>300</td><td>600</td><td colspan="2">94</td><td>0,16</td><td>480</td><td>380</td><td>151</td><td>0,26</td></tr>
<tr><td><a id="p100489"></a>4</td><td>5</td><td rowspan="2">190</td><td>380</td><td colspan="2">60</td><td>0,26</td><td rowspan="2">380</td><td rowspan="2">300</td><td>119</td><td rowspan="2">0,33</td></tr>
<tr><td><a id="p100490"></a>5</td><td rowspan="2">125/12</td><td rowspan="2">75</td><td>3</td><td rowspan="2">18</td><td>480</td><td colspan="2">75</td><td>0,21</td><td>149</td></tr>
<tr><td><a id="p100491"></a>6</td><td>5</td><td>150</td><td>300</td><td colspan="2">59</td><td>0,33</td><td>240</td><td>190</td><td>94</td><td>0,52</td></tr>
<tr><td colspan="14"><a id="p100492"></a>Для станков мощностью 7,5 кВт</td></tr>
<tr><td><a id="p100493"></a>7</td><td rowspan="3">80/10</td><td rowspan="3">48</td><td>3</td><td rowspan="6">13</td><td>480</td><td>960</td><td colspan="2">120</td><td>0,11</td><td>600</td><td>480</td><td>151</td><td>0,21</td></tr>
<tr><td><a id="p100494"></a>8</td><td>5</td><td>380</td><td>750</td><td colspan="2">95</td><td>0,13</td><td>480</td><td>390</td><td>120</td><td>0,26</td></tr>
<tr><td><a id="p100495"></a>9</td><td>8</td><td>240</td><td>480</td><td colspan="2">60</td><td>0,20</td><td>380</td><td>300</td><td>95</td><td>0,33</td></tr>
<tr><td><a id="p100496"></a>10</td><td rowspan="3">100/10</td><td rowspan="3">60</td><td>3</td><td>380</td><td>750</td><td colspan="2">119</td><td>0,13</td><td>480</td><td>380</td><td>151</td><td>0,26</td></tr>
<tr><td><a id="p100497"></a>11</td><td>5</td><td>300</td><td>600</td><td colspan="2">94</td><td>0,16</td><td>380</td><td>300</td><td>119</td><td>0,33</td></tr>
<tr><td><a id="p100498"></a>12</td><td>8</td><td>190</td><td>380</td><td colspan="2">60</td><td>0,26</td><td>300</td><td>240</td><td>94</td><td>0,41</td></tr>
<tr><td><a id="p100499"></a>13</td><td rowspan="3">125/12</td><td rowspan="3">75</td><td>3</td><td rowspan="3">18</td><td>300</td><td>750</td><td colspan="2">118</td><td>0,13</td><td>380</td><td>300</td><td>149</td><td>0,33</td></tr>
<tr><td><a id="p100500"></a>14</td><td>5</td><td>190</td><td>480</td><td colspan="2">75</td><td>0,20</td><td>300</td><td>240</td><td>118</td><td>0,41</td></tr>
<tr><td><a id="p100501"></a>15</td><td>8</td><td>120</td><td>300</td><td colspan="2">47</td><td>0,33</td><td>240</td><td>190</td><td>94</td><td>0,52</td></tr>
<tr><td colspan="10"><a id="p100502"></a>Индекс</td><td>а</td><td colspan="2"></td><td>б</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="13%"><col width="10%"><col width="10%"><col width="10%"><col width="7%"><col width="6%"><col width="3%"><col width="3%"><col width="6%"><col width="6%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="8" rowspan="3"><a id="p100503"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 80, 14 - 12 квалитет, Rz 40, 11 квалитет<br>Чугун серый, 180 - 220 НВ</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы торцовые с пластинками ВК8</td></tr>
<tr><td colspan="2">Карта 8</td><td colspan="2">Листов 3</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100504"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Rz 80, 14 - 12 квалитет</td><td colspan="4">Rz 40, 11 квалитет</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p100505"></a>16</td><td rowspan="3">160/16</td><td rowspan="3">112</td><td>3</td><td rowspan="3">31</td><td>150</td><td>480</td><td colspan="2">75</td><td>0,21</td><td>300</td><td>240</td><td>151</td><td>0,41</td></tr>
<tr><td><a id="p100506"></a>17</td><td>5</td><td rowspan="2">96</td><td>300</td><td colspan="2" rowspan="2">48</td><td>0,33</td><td>240</td><td>190</td><td>120</td><td>0,52</td></tr>
<tr><td><a id="p100507"></a>18</td><td>8</td><td>190</td><td>0,52</td><td>150</td><td>120</td><td>75</td><td>0,83</td></tr>
<tr><td colspan="14"><a id="p100508"></a>Для станков мощностью 10 кВт</td></tr>
<tr><td><a id="p100509"></a>19</td><td rowspan="3">100/10</td><td rowspan="3">60</td><td>3</td><td rowspan="3">13</td><td>380</td><td>960</td><td colspan="2">119</td><td>0,10</td><td rowspan="2">480</td><td rowspan="2">380</td><td rowspan="2">151</td><td rowspan="2">0,26</td></tr>
<tr><td><a id="p100510"></a>20</td><td>5</td><td>300</td><td>750</td><td colspan="2">94</td><td>0,13</td></tr>
<tr><td><a id="p100511"></a>21</td><td>8</td><td>190</td><td>480</td><td colspan="2">60</td><td>0,21</td><td rowspan="2">380</td><td rowspan="2">300</td><td>119</td><td rowspan="2">0,33</td></tr>
<tr><td><a id="p100512"></a>22</td><td rowspan="3">125/12</td><td rowspan="3">75</td><td>3</td><td rowspan="3">18</td><td>300</td><td>900</td><td colspan="2">118</td><td>0,11</td><td>149</td></tr>
<tr><td><a id="p100513"></a>23</td><td>5</td><td>190</td><td>600</td><td colspan="2">75</td><td>0,16</td><td rowspan="4">300</td><td rowspan="4">240</td><td rowspan="2">118</td><td rowspan="4">0,41</td></tr>
<tr><td><a id="p100514"></a>24</td><td>8</td><td rowspan="2">150</td><td>480</td><td colspan="2">59</td><td>0,20</td></tr>
<tr><td><a id="p100515"></a>25</td><td rowspan="3">160/16</td><td rowspan="3">112</td><td>3</td><td rowspan="3">31</td><td>600</td><td colspan="2">75</td><td>0,17</td><td rowspan="2">151</td></tr>
<tr><td><a id="p100516"></a>26</td><td>5</td><td rowspan="3">96</td><td>380</td><td colspan="2" rowspan="2">48</td><td>0,26</td></tr>
<tr><td><a id="p100517"></a>27</td><td>8</td><td>240</td><td>0,41</td><td rowspan="2">240</td><td rowspan="2">190</td><td>120</td><td rowspan="2">0,52</td></tr>
<tr><td><a id="p100518"></a>28</td><td rowspan="3">200/20</td><td rowspan="3">140</td><td>3</td><td rowspan="3">33</td><td>480</td><td colspan="2">60</td><td>0,20</td><td>151</td></tr>
<tr><td><a id="p100519"></a>29</td><td>5</td><td rowspan="2">75</td><td>380</td><td colspan="2" rowspan="2">47</td><td>0,33</td><td><a id="p101954"></a>190</td><td>150</td><td>119</td><td>0,66</td></tr>
<tr><td><a id="p100520"></a>30</td><td>8</td><td>190</td><td>0,52</td><td><a id="p101955"></a>150</td><td>120</td><td>94</td><td>0,83</td></tr>
<tr><td colspan="14"><a id="p100521"></a>Для станков мощностью 15 кВт</td></tr>
<tr><td><a id="p100522"></a>31</td><td rowspan="3">100/10</td><td rowspan="3">60</td><td>3</td><td rowspan="3">13</td><td>380</td><td>960</td><td colspan="2">119</td><td>0,10</td><td rowspan="2">480</td><td rowspan="2">380</td><td rowspan="2">150</td><td rowspan="2">0,26</td></tr>
<tr><td><a id="p100523"></a>32</td><td>5</td><td>300</td><td rowspan="2">750</td><td colspan="2">94</td><td rowspan="2">0,13</td></tr>
<tr><td><a id="p100524"></a>33</td><td>8</td><td>240</td><td colspan="2">75</td><td>380</td><td>300</td><td>119</td><td>0,33</td></tr>
<tr><td><a id="p100525"></a>34</td><td rowspan="3">125/12</td><td rowspan="3">75</td><td>3</td><td rowspan="3">18</td><td>300</td><td>960</td><td colspan="2">118</td><td>0,11</td><td>480</td><td>380</td><td>188</td><td>0,26</td></tr>
<tr><td><a id="p100526"></a>35</td><td>5</td><td>240</td><td>750</td><td colspan="2">94</td><td>0,13</td><td>380</td><td>300</td><td>149</td><td>0,33</td></tr>
<tr><td><a id="p100527"></a>36</td><td>8</td><td rowspan="2">190</td><td>600</td><td colspan="2">75</td><td>0,17</td><td rowspan="2">300</td><td rowspan="2">240</td><td>118</td><td rowspan="2">0,41</td></tr>
<tr><td><a id="p100528"></a>37</td><td rowspan="3">160/16</td><td rowspan="3">112</td><td>3</td><td rowspan="3">31</td><td>750</td><td colspan="2">95</td><td>0,13</td><td>151</td></tr>
<tr><td><a id="p100529"></a>38</td><td>5</td><td rowspan="2">150</td><td rowspan="2">600</td><td colspan="2" rowspan="2">75</td><td rowspan="2">0,17</td><td rowspan="4">240</td><td rowspan="4">190</td><td rowspan="2">120</td><td rowspan="4">0,52</td></tr>
<tr><td><a id="p100530"></a>39</td><td>8</td></tr>
<tr><td><a id="p100531"></a>40</td><td rowspan="3">200/20</td><td rowspan="3">140</td><td>3</td><td rowspan="3">33</td><td>150</td><td>750</td><td colspan="2">94</td><td>0,13</td><td rowspan="2">151</td></tr>
<tr><td><a id="p100532"></a>41</td><td>5</td><td rowspan="2">96</td><td>480</td><td colspan="2" rowspan="2">60</td><td>0,20</td></tr>
<tr><td><a id="p100533"></a>42</td><td>8</td><td>300</td><td>0,33</td><td>190</td><td>150</td><td>119</td><td>0,66</td></tr>
<tr><td><a id="p100534"></a>43</td><td rowspan="3">250/24</td><td rowspan="3">190</td><td>3</td><td rowspan="3">54</td><td>96</td><td>600</td><td colspan="2">75</td><td>0,17</td><td>190</td><td>150</td><td>149</td><td>0,66</td></tr>
<tr><td><a id="p100535"></a>44</td><td>5</td><td rowspan="2">60</td><td>380</td><td colspan="2" rowspan="2">47</td><td>0,26</td><td rowspan="3">150</td><td rowspan="3">120</td><td rowspan="2">117</td><td rowspan="3">0,83</td></tr>
<tr><td><a id="p100536"></a>45</td><td>8</td><td>240</td><td>0,41</td></tr>
<tr><td><a id="p100537"></a>46</td><td rowspan="3">315/24</td><td rowspan="3">240</td><td>3</td><td rowspan="3">61</td><td>75</td><td>480</td><td colspan="2">74</td><td>0,20</td><td>148</td></tr>
<tr><td><a id="p100538"></a>47</td><td>5</td><td rowspan="2">48</td><td>300</td><td colspan="2" rowspan="2">47</td><td>0,33</td><td>120</td><td>96</td><td>119</td><td>1,04</td></tr>
<tr><td><a id="p100539"></a>48</td><td>8</td><td>240</td><td>0,41</td><td>96</td><td>75</td><td>95</td><td>1,33</td></tr>
<tr><td colspan="10"><a id="p100540"></a>Индекс</td><td>а</td><td colspan="2"></td><td>б</td></tr>
</table>


<table>
<colgroup><col width="24%"><col width="17%"><col width="13%"><col width="5%"><col width="4%"><col width="4%"><col width="3%"><col width="5%"><col width="3%"><col width="3%"><col width="3%"><col width="5%"><col width="2%"><col width="9%"></colgroup>
<tr><td colspan="6" rowspan="3"><a id="p100541"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 80, 14 - 12 квалитет, Rz 40, 11 квалитет<br>Чугун серый, 180 - 220 НВ</td><td colspan="8">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="8">Фрезы торцовые с пластинками ВК8</td></tr>
<tr><td colspan="3">Карта 8</td><td colspan="3">Листов 3</td><td colspan="2">Лист 3</td></tr>
<tr><td colspan="14"><a id="p100542"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td rowspan="4"><a id="p100543"></a>Твердости чугуна</td><td>Твердость чугуна, НВ</td><td>До 180</td><td colspan="4">180 - 220</td><td colspan="7">Свыше 220</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,85</td><td></td><td></td><td colspan="2" rowspan="3"></td><td colspan="7" rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td><a id="p100544"></a>Состояния обрабатываемой поверхности (для Rz 80)</td><td>Состояние обрабатываемой поверхности</td><td colspan="5">Без корки</td><td colspan="7">По корке</td></tr>
<tr><td rowspan="3"></td><td rowspan="3">Коэффициент</td><td rowspan="3"></td><td></td><td colspan="3" rowspan="3"></td><td colspan="7" rowspan="3">1,4</td></tr>
<tr><td>1,0</td></tr>
<tr><td></td></tr>
<tr><td rowspan="4"><a id="p100545"></a>Марки материала инструмента</td><td>Марка материала инструмента</td><td>ВК10-ОМ</td><td colspan="4">ВК8В, Р6М5</td><td colspan="4">ВК8</td><td colspan="2">ВК6, ВК4</td><td>ВК6М, ВК3</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,85</td><td colspan="4" rowspan="3">0,9</td><td></td><td colspan="2"></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,35</td><td rowspan="3">1,5</td></tr>
<tr><td></td><td colspan="2">1,0</td></tr>
<tr><td></td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="11%"><col width="10%"><col width="10%"><col width="6%"><col width="6%"><col width="3%"><col width="3%"><col width="6%"><col width="6%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="8" rowspan="3"><a id="p100546"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 20, 11 квалитет, Ra 2,5, 9 - 8 квалитет<br>Чугун серый, 180 - 220 НВ</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы торцовые с пластинами ВК6</td></tr>
<tr><td colspan="2">Карта 9</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100547"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Rz 20, 11 квалитет</td><td colspan="4">Ra 2,5, 9 - 8 квалитет</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="14"><a id="p100548"></a>Для станков мощностью 4,5 - 15 кВт</td></tr>
<tr><td><a id="p100549"></a>1</td><td>80/10</td><td>48</td><td rowspan="5">2/1</td><td>80</td><td>960</td><td>750</td><td colspan="2">241</td><td>0,13</td><td>960</td><td>480</td><td>241</td><td>0,21</td></tr>
<tr><td><a id="p100550"></a>2</td><td>100/10</td><td>60</td><td>100</td><td>750</td><td>600</td><td colspan="2" rowspan="2">235</td><td>0,16</td><td>750</td><td>380</td><td rowspan="2">235</td><td>0,26</td></tr>
<tr><td><a id="p100551"></a>3</td><td>125/14</td><td>75</td><td>125</td><td>600</td><td>480</td><td>0,21</td><td>600</td><td>300</td><td>0,33</td></tr>
<tr><td><a id="p100552"></a>4</td><td>160/16</td><td>112</td><td>160</td><td>480</td><td>380</td><td colspan="2">241</td><td>0,26</td><td>480</td><td>240</td><td>241</td><td>0,41</td></tr>
<tr><td><a id="p100553"></a>5</td><td>200/20</td><td>140</td><td>200</td><td>380</td><td>300</td><td colspan="2">238</td><td>0,33</td><td>380</td><td>190</td><td>238</td><td>0,52</td></tr>
<tr><td colspan="9"><a id="p100554"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="11%"><col width="10%"><col width="10%"><col width="6%"><col width="6%"><col width="3%"><col width="3%"><col width="7%"><col width="5%"><col width="7%"><col width="2%"><col width="3%"><col width="6%"></colgroup>
<tr><td colspan="8" rowspan="3"><a id="p100555"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 20, 11 квалитет, Ra 2,5, 9 - 8 квалитет<br>Чугун серый, 180 - 220 НВ</td><td colspan="7">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы торцовые с пластинами ВК6</td></tr>
<tr><td colspan="2">Карта 9</td><td colspan="2">Листов 2</td><td colspan="3">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100556"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Rz 20, 11 квалитет</td><td colspan="5">Ra 2,5, 9 - 8 квалитет</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td><a id="p100557"></a>6</td><td>250/24</td><td>190</td><td rowspan="2">2 - 1</td><td>250</td><td>300</td><td>240</td><td colspan="2">235</td><td>0,41</td><td>300</td><td>150</td><td colspan="2">235</td><td>0,66</td></tr>
<tr><td><a id="p100558"></a>7</td><td>315/24</td><td>240</td><td>315</td><td>240</td><td>190</td><td colspan="2">237</td><td>0,52</td><td>240</td><td>120</td><td colspan="2">237</td><td>0,83</td></tr>
<tr><td colspan="9">Индекс</td><td>а</td><td colspan="4"></td><td>б</td></tr>
<tr><td colspan="15"><a id="p100559"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="2" rowspan="4"><a id="p100560"></a>Твердости чугуна</td><td colspan="2">Твердость чугуна, НВ</td><td>До 180</td><td colspan="4">180 - 220</td><td colspan="6">Свыше 220</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td rowspan="3">0,85</td><td></td><td></td><td colspan="2" rowspan="3"></td><td colspan="6" rowspan="3">1,1</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td colspan="2" rowspan="4"><a id="p100561"></a>Марки материала инструмента</td><td colspan="2">Марка материала инструмента</td><td>ВК10-ОМ</td><td colspan="4">ВК8В, Р6М5</td><td>ВК8</td><td colspan="3">ВК6</td><td colspan="2">ВК6М, ВК3</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td rowspan="3">0,63</td><td colspan="4" rowspan="3">0,7</td><td rowspan="3">0,75</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,20</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
</table>


<a id="p100562"></a>*Примечание.* Глубина резания t = 2 мм для Rz 20 и t = 1 мм для Ra 2,5.


<table>
<colgroup><col width="6%"><col width="14%"><col width="11%"><col width="10%"><col width="10%"><col width="6%"><col width="6%"><col width="3%"><col width="3%"><col width="6%"><col width="6%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="8" rowspan="3"><a id="p100563"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 80, 14 - 12 квалитет, Rz 40, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы торцовые из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 10</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100564"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Rz 80, 14 - 12 квалитет</td><td colspan="4">Rz 40, 11 квалитет</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="14"><a id="p100565"></a>Для станков мощностью 4,8 кВт</td></tr>
<tr><td><a id="p100566"></a>1</td><td rowspan="2">80/10</td><td rowspan="2">48</td><td>3</td><td rowspan="4">13</td><td>190</td><td>96</td><td colspan="2">48</td><td>1,04</td><td>190</td><td>96</td><td>48</td><td>1,04</td></tr>
<tr><td><a id="p100567"></a>2</td><td>5 - 8</td><td rowspan="2">150</td><td rowspan="2">75</td><td colspan="2">38</td><td rowspan="2">1,33</td><td rowspan="2">150</td><td rowspan="2">75</td><td>38</td><td rowspan="2">1,33</td></tr>
<tr><td><a id="p100568"></a>3</td><td rowspan="2">100/10</td><td rowspan="2">60</td><td>3</td><td colspan="2">47</td><td>47</td></tr>
<tr><td><a id="p100569"></a>4</td><td>5 - 8</td><td rowspan="2">120</td><td>60</td><td colspan="2">38</td><td>1,66</td><td rowspan="2">120</td><td>60</td><td>38</td><td>1,66</td></tr>
<tr><td><a id="p100570"></a>5</td><td rowspan="2">125/14</td><td rowspan="2">75</td><td>3</td><td rowspan="2">18</td><td>96</td><td colspan="2">48</td><td>1,04</td><td>96</td><td>47</td><td>1,04</td></tr>
<tr><td><a id="p100571"></a>6</td><td>5 - 8</td><td>96</td><td>75</td><td colspan="2">38</td><td>1,33</td><td>96</td><td>75</td><td>38</td><td>1,33</td></tr>
<tr><td colspan="14"><a id="p100572"></a>Для станков мощностью 7,5 - 10 кВт</td></tr>
<tr><td><a id="p100573"></a>7</td><td rowspan="2">80/10</td><td rowspan="2">48</td><td>3</td><td rowspan="4">13</td><td>150</td><td>190</td><td colspan="2">38</td><td>0,52</td><td>190</td><td>150</td><td>48</td><td>0,66</td></tr>
<tr><td><a id="p100574"></a>8</td><td>5 - 8</td><td rowspan="2">120</td><td rowspan="2">150</td><td colspan="2">30</td><td rowspan="2">0,66</td><td rowspan="2">150</td><td rowspan="2">120</td><td>38</td><td rowspan="2">0,83</td></tr>
<tr><td><a id="p100575"></a>9</td><td rowspan="2">100/10</td><td rowspan="2">60</td><td>3</td><td colspan="2">38</td><td>47</td></tr>
<tr><td><a id="p100576"></a>10</td><td>5 - 8</td><td rowspan="2">96</td><td>120</td><td colspan="2">30</td><td>0,23</td><td rowspan="2">120</td><td rowspan="2">96</td><td>38</td><td rowspan="2">1,04</td></tr>
<tr><td><a id="p100577"></a>11</td><td rowspan="2">125/14</td><td rowspan="2">75</td><td>3</td><td rowspan="2">18</td><td>150</td><td colspan="2">38</td><td>0,66</td><td>47</td></tr>
<tr><td><a id="p100578"></a>12</td><td>5 - 8</td><td>75</td><td>120</td><td colspan="2">29</td><td>0,83</td><td>96</td><td>75</td><td>38</td><td>1,33</td></tr>
<tr><td colspan="9"><a id="p100579"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="6%"><col width="5%"><col width="10%"><col width="2%"><col width="4%"><col width="4%"><col width="6%"><col width="1%"><col width="4%"><col width="3%"><col width="3%"><col width="6%"><col width="6%"><col width="2%"><col width="5%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="12" rowspan="3"><a id="p100580"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 80, 14 - 12 квалитет, Rz 40, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="7">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы торцовые из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 10</td><td colspan="3">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100581"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td colspan="2" rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td colspan="3" rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="6">Rz 80, 14 - 12 квалитет</td><td colspan="5">Rz 40, 11 квалитет</td></tr>
<tr><td colspan="5">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p100582"></a>13</td><td rowspan="2">160/16</td><td colspan="2" rowspan="2">112</td><td>3</td><td colspan="3" rowspan="2">31</td><td>75</td><td colspan="2">150</td><td colspan="2">38</td><td>0,66</td><td>96</td><td colspan="2">75</td><td>48</td><td>1,33</td></tr>
<tr><td><a id="p100583"></a>14</td><td>5 - 8</td><td rowspan="2">60</td><td colspan="2">120</td><td colspan="2">30</td><td>0,83</td><td>75</td><td colspan="2">60</td><td rowspan="2">38</td><td>1,66</td></tr>
<tr><td><a id="p100584"></a>15</td><td rowspan="3">200/17</td><td colspan="2" rowspan="3">140</td><td>3</td><td colspan="3" rowspan="3">33</td><td colspan="2">150</td><td colspan="2">38</td><td>0,66</td><td>60</td><td colspan="2">48</td><td>2,08</td></tr>
<tr><td><a id="p100585"></a>16</td><td>5</td><td rowspan="2">48</td><td colspan="2">120</td><td colspan="2" rowspan="2">30</td><td>0,83</td><td rowspan="2">48</td><td colspan="2" rowspan="2">38</td><td rowspan="2">30</td><td rowspan="2">2,63</td></tr>
<tr><td><a id="p100586"></a>17</td><td>8</td><td colspan="2">96</td><td>1,04</td></tr>
<tr><td colspan="19"><a id="p100587"></a>Для станков мощностью 15 кВт</td></tr>
<tr><td><a id="p100588"></a>18</td><td rowspan="2">100/10</td><td colspan="2" rowspan="2">60</td><td>3</td><td colspan="3" rowspan="2">13</td><td>96</td><td colspan="2">190</td><td colspan="2">30</td><td>0,52</td><td>150</td><td colspan="2">120</td><td>47</td><td>0,83</td></tr>
<tr><td><a id="p100589"></a>19</td><td>5 - 12</td><td rowspan="2">75</td><td colspan="2">150</td><td colspan="2">23</td><td>0,66</td><td rowspan="2">120</td><td colspan="2" rowspan="2">96</td><td>38</td><td rowspan="2">1,04</td></tr>
<tr><td><a id="p100590"></a>20</td><td rowspan="2">125/14</td><td colspan="2" rowspan="2">75</td><td>3</td><td colspan="3" rowspan="2">18</td><td colspan="2">190</td><td colspan="2">29</td><td>0,52</td><td>47</td></tr>
<tr><td><a id="p100591"></a>21</td><td>5 - 12</td><td rowspan="2">60</td><td colspan="2">150</td><td colspan="2">23</td><td>0,66</td><td rowspan="2">96</td><td colspan="2" rowspan="2">75</td><td>38</td><td rowspan="2">1,33</td></tr>
<tr><td><a id="p100592"></a>22</td><td rowspan="2">160/16</td><td colspan="2" rowspan="2">112</td><td>3</td><td colspan="3" rowspan="2">31</td><td colspan="2">190</td><td colspan="2">30</td><td>0,52</td><td>48</td></tr>
<tr><td><a id="p100593"></a>23</td><td>5 - 12</td><td rowspan="2">48</td><td colspan="2">150</td><td colspan="2">24</td><td>0,66</td><td rowspan="2">75</td><td colspan="2" rowspan="2">60</td><td>38</td><td rowspan="2">1,66</td></tr>
<tr><td><a id="p100594"></a>24</td><td rowspan="3">200/20</td><td colspan="2" rowspan="3">140</td><td>3</td><td colspan="3" rowspan="3">33</td><td colspan="2">190</td><td colspan="2">30</td><td>0,52</td><td>47</td></tr>
<tr><td><a id="p100595"></a>25</td><td>5 - 8</td><td rowspan="3">38</td><td colspan="2">150</td><td colspan="2" rowspan="2">24</td><td>0,66</td><td rowspan="2">60</td><td colspan="2" rowspan="2">48</td><td rowspan="2">38</td><td rowspan="2">2,08</td></tr>
<tr><td><a id="p100596"></a>26</td><td>12</td><td colspan="2">120</td><td>0,83</td></tr>
<tr><td><a id="p100597"></a>27</td><td rowspan="4">250/26</td><td colspan="2" rowspan="4">190</td><td>3</td><td colspan="3" rowspan="4">54</td><td colspan="2">190</td><td colspan="2">30</td><td>0,52</td><td>60</td><td colspan="2">48</td><td>47</td><td>2,08</td></tr>
<tr><td><a id="p100598"></a>28</td><td>5</td><td rowspan="3">30</td><td colspan="2">150</td><td colspan="2" rowspan="3">24</td><td>0,66</td><td rowspan="3">48</td><td colspan="2" rowspan="3">38</td><td rowspan="3">38</td><td rowspan="3">2,63</td></tr>
<tr><td><a id="p100599"></a>29</td><td>8</td><td colspan="2">96</td><td>1,04</td></tr>
<tr><td><a id="p100600"></a>30</td><td>12</td><td colspan="2">75</td><td>1,33</td></tr>
<tr><td colspan="14"><a id="p100601"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td></tr>
<tr><td colspan="19"><a id="p100602"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="3" rowspan="5"><a id="p100603"></a>Группы обрабатываемой стали и предела твердости</td><td colspan="2" rowspan="2">Группа стали и предел твердости, НВ</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="6">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="5">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td>До 170</td><td colspan="3">170 - 210</td><td colspan="2">Свыше 210</td><td colspan="2">До 170</td><td colspan="2">170 - 210</td><td>Свыше 210</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td><td>1,0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p100604"></a>Состояния обрабатываемой поверхности (для Rz 80)</td><td colspan="2">Состояние обрабатываемой поверхности</td><td colspan="3">Без корки и удара</td><td colspan="11">По корке и на удар</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td colspan="11" rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p100605"></a>Нанесения износостойкого покрытия</td><td colspan="2">Нанесение покрытия</td><td colspan="8">Без нанесения</td><td colspan="6">С нанесением</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="3"></td><td></td><td colspan="4" rowspan="3"></td><td colspan="6" rowspan="3">0,9</td></tr>
<tr><td colspan="3"></td><td>1,0</td></tr>
<tr><td colspan="3"></td><td></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="7%"><col width="4%"><col width="10%"><col width="7%"><col width="4%"><col width="6%"><col width="6%"><col width="3%"><col width="3%"><col width="6%"><col width="6%"><col width="2%"><col width="5%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="10" rowspan="3"><a id="p100606"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 20, 11 квалитет, Ra 2,5, 9 - 8 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="7">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы торцовые из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 11</td><td colspan="3">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100607"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td colspan="2" rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td colspan="2" rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Rz 20, 11 квалитет</td><td colspan="5">Ra 2,5, 9 - 8 квалитет</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="17"><a id="p100608"></a>Для станков мощностью 4,5 - 15 кВт</td></tr>
<tr><td><a id="p100609"></a>1</td><td>80/10</td><td colspan="2">48</td><td rowspan="6">1,0</td><td colspan="2">80</td><td>240</td><td>190</td><td colspan="2" rowspan="2">60</td><td>0,52</td><td>240</td><td colspan="2">120</td><td rowspan="2">60</td><td>0,83</td></tr>
<tr><td><a id="p100610"></a>2</td><td>100/10</td><td colspan="2">60</td><td colspan="2">100</td><td>190</td><td rowspan="2">150</td><td rowspan="2">0,66</td><td>190</td><td colspan="2">96</td><td>1,04</td></tr>
<tr><td><a id="p100611"></a>3</td><td>125/14</td><td colspan="2">75</td><td colspan="2">125</td><td>150</td><td colspan="2">59</td><td>150</td><td colspan="2">75</td><td>59</td><td>1,33</td></tr>
<tr><td><a id="p100612"></a>4</td><td>160/16</td><td colspan="2">112</td><td colspan="2">160</td><td>120</td><td>96</td><td colspan="2">60</td><td>1,04</td><td>125</td><td colspan="2">60</td><td>63</td><td>1,66</td></tr>
<tr><td><a id="p100613"></a>5</td><td>200/20</td><td colspan="2">140</td><td colspan="2">200</td><td>96</td><td>75</td><td colspan="2" rowspan="2">47</td><td>1,33</td><td>96</td><td colspan="2">48</td><td>60</td><td>2,08</td></tr>
<tr><td><a id="p100614"></a>6</td><td>250/20</td><td colspan="2">190</td><td colspan="2">250</td><td>75</td><td>60</td><td>1,66</td><td>75</td><td colspan="2">38</td><td>59</td><td>2,63</td></tr>
<tr><td colspan="11"><a id="p100615"></a>Индекс</td><td>а</td><td colspan="4"></td><td>б</td></tr>
<tr><td colspan="17"><a id="p100616"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="3" rowspan="5"><a id="p100617"></a>Группы обрабатываемой стали и предела твердости</td><td colspan="2" rowspan="2">Группа стали и предел твердости, НВ</td><td colspan="2" rowspan="2">Углеродистые вязкие</td><td colspan="5">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="5">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td>До 170</td><td colspan="2">170 - 210</td><td colspan="2">Свыше 210</td><td colspan="2">До 170</td><td colspan="2">170 - 210</td><td>Свыше 210</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td></td><td rowspan="3"></td><td rowspan="3">0,9</td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td>1,0</td><td>1,0</td><td>1,0</td></tr>
<tr><td></td><td></td><td></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p100618"></a>Нанесения износостойкого покрытия</td><td colspan="2">Нанесение покрытия</td><td colspan="6">Без нанесения</td><td colspan="6">С нанесением</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="2"></td><td></td><td colspan="3" rowspan="3"></td><td colspan="6" rowspan="3">0,9</td></tr>
<tr><td colspan="2"></td><td>1,0</td></tr>
<tr><td colspan="2"></td><td></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="11%"><col width="10%"><col width="10%"><col width="6%"><col width="6%"><col width="3%"><col width="3%"><col width="7%"><col width="5%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="8" rowspan="3"><a id="p100619"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 80, 14 - 12 квалитет, Rz 40, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы торцовые с пластинами Т5К10</td></tr>
<tr><td colspan="2">Карта 12</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100620"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Rz 80, 14 - 12 квалитет</td><td colspan="4">Rz 40, 11 квалитет</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="14"><a id="p100621"></a>Для станков мощностью 4,8 кВт</td></tr>
<tr><td><a id="p100622"></a>1</td><td>100/8</td><td>60</td><td rowspan="2">3</td><td>13</td><td>240</td><td rowspan="2">190</td><td colspan="2" rowspan="2">75</td><td rowspan="2">0,52</td><td rowspan="2">240</td><td rowspan="2">190</td><td rowspan="2">94</td><td rowspan="2">0,52</td></tr>
<tr><td><a id="p100623"></a>2</td><td>125/8</td><td>75</td><td>18</td><td>190</td></tr>
<tr><td colspan="14"><a id="p100624"></a>Для станков мощностью 7,5 кВт</td></tr>
<tr><td><a id="p100625"></a>3</td><td rowspan="2">100/8</td><td rowspan="2">60</td><td>3</td><td rowspan="2">13</td><td>380</td><td>380</td><td colspan="2">119</td><td>0,26</td><td>380</td><td>300</td><td>119</td><td>0,33</td></tr>
<tr><td><a id="p100626"></a>4</td><td>5</td><td>190</td><td>190</td><td colspan="2">60</td><td>0,52</td><td>240</td><td>190</td><td>75</td><td>0,52</td></tr>
<tr><td><a id="p100627"></a>5</td><td rowspan="2">125/8</td><td rowspan="2">75</td><td>3</td><td rowspan="2">18</td><td>300</td><td>300</td><td colspan="2">118</td><td>0,33</td><td>300</td><td>240</td><td>118</td><td>0,41</td></tr>
<tr><td><a id="p100628"></a>6</td><td>5</td><td rowspan="2">150</td><td>150</td><td colspan="2">59</td><td>0,66</td><td>150</td><td>120</td><td>59</td><td>0,83</td></tr>
<tr><td><a id="p100629"></a>7</td><td rowspan="2">160/10</td><td rowspan="2">112</td><td>3</td><td rowspan="2">31</td><td>190</td><td colspan="2">75</td><td>0,52</td><td>240</td><td>190</td><td>121</td><td>0,52</td></tr>
<tr><td><a id="p100630"></a>8</td><td>5</td><td>96</td><td>120</td><td colspan="2">48</td><td>0,83</td><td>120</td><td>96</td><td>60</td><td>1,04</td></tr>
<tr><td colspan="14"><a id="p100631"></a>Для станков мощностью 10 кВт</td></tr>
<tr><td><a id="p100632"></a>9</td><td rowspan="2">100/8</td><td rowspan="2">60</td><td>3</td><td rowspan="2">13</td><td>380</td><td>600</td><td colspan="2">119</td><td>0,16</td><td>600</td><td>480</td><td>188</td><td>0,21</td></tr>
<tr><td><a id="p100633"></a>10</td><td>5</td><td>240</td><td>300</td><td colspan="2">75</td><td>0,33</td><td>380</td><td>300</td><td>119</td><td>0,33</td></tr>
<tr><td><a id="p100634"></a>11</td><td rowspan="2">125/8</td><td rowspan="2">75</td><td>3</td><td rowspan="2">18</td><td>300</td><td>380</td><td colspan="2">118</td><td>0,26</td><td>600</td><td>480</td><td>235</td><td>0,21</td></tr>
<tr><td><a id="p100635"></a>12</td><td>5</td><td>190</td><td>240</td><td colspan="2">75</td><td>0,41</td><td>300</td><td>240</td><td>118</td><td>0,41</td></tr>
<tr><td><a id="p100636"></a>13</td><td rowspan="2">160/10</td><td rowspan="2">112</td><td>3</td><td rowspan="2">31</td><td>190</td><td>300</td><td colspan="2">95</td><td>0,33</td><td>300</td><td>240</td><td>151</td><td>0,41</td></tr>
<tr><td><a id="p100637"></a>14</td><td>5</td><td>96</td><td>190</td><td colspan="2">48</td><td>0,52</td><td>150</td><td>120</td><td>75</td><td>0,83</td></tr>
<tr><td><a id="p100638"></a>15</td><td rowspan="2">200/12</td><td rowspan="2">140</td><td>3</td><td rowspan="2">33</td><td>120</td><td>240</td><td colspan="2">75</td><td>0,41</td><td>190</td><td>150</td><td>119</td><td>0,66</td></tr>
<tr><td><a id="p100639"></a>16</td><td>5</td><td>60</td><td>120</td><td colspan="2">38</td><td>0,83</td><td>96</td><td>75</td><td>60</td><td>1,33</td></tr>
<tr><td colspan="14"><a id="p100640"></a>Для станков мощностью 15 кВт</td></tr>
<tr><td><a id="p100641"></a>17</td><td rowspan="3">100/8</td><td rowspan="3">60</td><td>3</td><td rowspan="3">13</td><td>480</td><td>600</td><td colspan="2">151</td><td>0,16</td><td>600</td><td>480</td><td>188</td><td>0,21</td></tr>
<tr><td><a id="p100642"></a>18</td><td>5</td><td>380</td><td>480</td><td colspan="2">119</td><td>0,21</td><td>480</td><td>370</td><td>151</td><td>0,26</td></tr>
<tr><td><a id="p100643"></a>19</td><td>8</td><td>190</td><td>240</td><td colspan="2">60</td><td>0,41</td><td>300</td><td>240</td><td>94</td><td>0,41</td></tr>
<tr><td><a id="p100644"></a>20</td><td rowspan="3">125/8</td><td rowspan="3">75</td><td>3</td><td rowspan="3">18</td><td>380</td><td>480</td><td colspan="2">149</td><td>0,21</td><td>600</td><td>480</td><td>235</td><td>0,21</td></tr>
<tr><td><a id="p100645"></a>21</td><td>5</td><td>300</td><td>380</td><td colspan="2">118</td><td>0,26</td><td>380</td><td>300</td><td>149</td><td>0,33</td></tr>
<tr><td><a id="p100646"></a>22</td><td>8</td><td>150</td><td>240</td><td colspan="2">59</td><td>0,41</td><td>240</td><td>190</td><td>94</td><td>0,52</td></tr>
<tr><td><a id="p100647"></a>23</td><td rowspan="3">160/10</td><td rowspan="3">112</td><td>3</td><td rowspan="3">31</td><td>300</td><td>380</td><td colspan="2">151</td><td>0,26</td><td>380</td><td>300</td><td>191</td><td>0,33</td></tr>
<tr><td><a id="p100648"></a>24</td><td>5</td><td>150</td><td>240</td><td colspan="2">75</td><td>0,41</td><td>240</td><td>190</td><td>121</td><td>0,52</td></tr>
<tr><td><a id="p100649"></a>25</td><td>8</td><td>96</td><td>120</td><td colspan="2">48</td><td>0,83</td><td>150</td><td>120</td><td>75</td><td>0,83</td></tr>
<tr><td><a id="p100650"></a>26</td><td rowspan="3">200/12</td><td rowspan="3">140</td><td>3</td><td rowspan="3">33</td><td>190</td><td>380</td><td colspan="2">119</td><td>0,26</td><td>300</td><td>240</td><td>188</td><td>0,41</td></tr>
<tr><td><a id="p100651"></a>27</td><td>5</td><td>96</td><td>190</td><td colspan="2">60</td><td>0,52</td><td>240</td><td>190</td><td>151</td><td>0,52</td></tr>
<tr><td><a id="p100652"></a>28</td><td>8</td><td>75</td><td>96</td><td colspan="2">47</td><td>1,04</td><td>120</td><td>96</td><td>75</td><td>1,04</td></tr>
<tr><td colspan="9"><a id="p100653"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="9%"><col width="2%"><col width="10%"><col width="10%"><col width="2%"><col width="4%"><col width="6%"><col width="3%"><col width="3%"><col width="6%"><col width="6%"><col width="4%"><col width="3%"><col width="2%"><col width="3%"><col width="6%"></colgroup>
<tr><td colspan="10" rowspan="3"><a id="p100654"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 80, 14 - 12 квалитет, Rz 40, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="8">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="8">Фрезы торцовые с пластинами Т5К10</td></tr>
<tr><td colspan="2">Карта 12</td><td colspan="3">Листов 2</td><td colspan="3">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100655"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td colspan="2" rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="6">Rz 80, 14 - 12 квалитет</td><td colspan="6">Rz 40, 11 квалитет</td></tr>
<tr><td colspan="5">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="5">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td colspan="2">n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td><a id="p100656"></a>29</td><td rowspan="3">250/14</td><td colspan="2" rowspan="3">190</td><td>3</td><td rowspan="3">54</td><td colspan="2">96</td><td>240</td><td colspan="2">75</td><td>0,41</td><td>240</td><td colspan="2">190</td><td colspan="2">188</td><td>0,52</td></tr>
<tr><td><a id="p100657"></a>30</td><td>5</td><td colspan="2" rowspan="5">60</td><td>120</td><td colspan="2" rowspan="2">47</td><td>0,83</td><td>150</td><td colspan="2">120</td><td colspan="2">118</td><td>0,83</td></tr>
<tr><td><a id="p100658"></a>31</td><td>8</td><td>60</td><td>1,66</td><td>96</td><td colspan="2">75</td><td colspan="2">75</td><td>1,33</td></tr>
<tr><td><a id="p100659"></a>32</td><td rowspan="3">320/18</td><td colspan="2" rowspan="3">240</td><td>3</td><td rowspan="3">61</td><td>190</td><td colspan="2" rowspan="3">60</td><td>0,52</td><td>100</td><td colspan="2">150</td><td colspan="2">191</td><td>0,66</td></tr>
<tr><td><a id="p100660"></a>33</td><td>5</td><td>75</td><td>1,33</td><td>120</td><td colspan="2">96</td><td colspan="2">120</td><td>1,04</td></tr>
<tr><td><a id="p100661"></a>34</td><td>8</td><td>48</td><td>2,08</td><td>60</td><td colspan="2">48</td><td colspan="2">60</td><td>2,08</td></tr>
<tr><td colspan="11"><a id="p100662"></a>Индекс</td><td>а</td><td colspan="5"></td><td>б</td></tr>
<tr><td colspan="18"><a id="p100663"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="3" rowspan="4"><a id="p100664"></a>Предела твердости стали</td><td colspan="3">Предел твердости стали, НВ</td><td colspan="3">До 170</td><td colspan="4">170 - 210</td><td colspan="5">Свыше 210</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="3" rowspan="3">0,9</td><td></td><td></td><td colspan="2" rowspan="3"></td><td colspan="5" rowspan="3">1,1</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p100665"></a>Состояния обрабатываемой поверхности</td><td colspan="3">Состояние обрабатываемой поверхности</td><td colspan="3">Без корки и удара</td><td colspan="9">По корке и на удар</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td colspan="9" rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p100666"></a>Марки материала инструмента</td><td colspan="3">Марка материала инструмента</td><td colspan="3">Т15К6</td><td colspan="4">Т14К8</td><td colspan="5">Т5К10</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="3" rowspan="3">1,25</td><td colspan="4" rowspan="3">1,15</td><td></td><td colspan="2"></td><td colspan="2" rowspan="3"></td></tr>
<tr><td></td><td colspan="2">1,0</td></tr>
<tr><td></td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="11%"><col width="10%"><col width="10%"><col width="6%"><col width="6%"><col width="3%"><col width="3%"><col width="6%"><col width="6%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="8" rowspan="3"><a id="p100667"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 20, 11 квалитет, Ra 2,5, 9 - 8 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы торцовые с пластинами Т15К6</td></tr>
<tr><td colspan="2">Карта 13</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100668"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Rz 20, 11 квалитет</td><td colspan="4">Ra 2,5, 9 - 8 квалитет</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="14"><a id="p100669"></a>Для станков мощностью 4,8 кВт</td></tr>
<tr><td><a id="p100670"></a>1</td><td>100/8</td><td>60</td><td rowspan="3">2 - 1</td><td>100</td><td>750</td><td>380</td><td colspan="2" rowspan="2">235</td><td>0,26</td><td>1200</td><td>380</td><td rowspan="3">376</td><td>0,26</td></tr>
<tr><td><a id="p100671"></a>2</td><td>125/8</td><td>75</td><td>125</td><td>600</td><td>300</td><td>0,33</td><td>960</td><td>300</td><td>0,33</td></tr>
<tr><td><a id="p100672"></a>3</td><td>160/10</td><td>112</td><td>160</td><td>380</td><td>190</td><td colspan="2">191</td><td>0,52</td><td>750</td><td>240</td><td>0,41</td></tr>
<tr><td colspan="14"><a id="p100673"></a>Для станков мощностью 7,5 кВт</td></tr>
<tr><td><a id="p100674"></a>4</td><td>100/8</td><td>60</td><td rowspan="3">2 - 1</td><td>100</td><td rowspan="2">960</td><td rowspan="2">480</td><td colspan="2">301</td><td rowspan="2">0,21</td><td>1200</td><td>380</td><td rowspan="3">376</td><td>0,26</td></tr>
<tr><td><a id="p100675"></a>5</td><td>125/8</td><td>75</td><td>125</td><td colspan="2">376</td><td>960</td><td>300</td><td>0,33</td></tr>
<tr><td><a id="p100676"></a>6</td><td>160/10</td><td>112</td><td>160</td><td>600</td><td>300</td><td colspan="2">301</td><td>0,33</td><td>750</td><td>240</td><td>0,41</td></tr>
<tr><td colspan="9"><a id="p100677"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="8%"><col width="3%"><col width="10%"><col width="10%"><col width="3%"><col width="3%"><col width="6%"><col width="3%"><col width="3%"><col width="6%"><col width="6%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="10" rowspan="3"><a id="p100678"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 20, 11 квалитет, Ra 2,5, 9 - 8 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы торцовые с пластинами Т15К6</td></tr>
<tr><td colspan="2">Карта 13</td><td colspan="2">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100679"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td colspan="2" rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="6">Rz 20, 11 квалитет</td><td colspan="4">Ra 2,5, 9 - 8 квалитет</td></tr>
<tr><td colspan="5">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td colspan="2">n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="16"><a id="p100680"></a>Для станков мощностью 10 кВт</td></tr>
<tr><td><a id="p100681"></a>7</td><td>100/8</td><td colspan="2">60</td><td rowspan="4">2 - 1</td><td>100</td><td colspan="2">1200</td><td>600</td><td colspan="2" rowspan="4">376</td><td>0,16</td><td>1200</td><td>380</td><td rowspan="3">376</td><td>0,26</td></tr>
<tr><td><a id="p100682"></a>8</td><td>125/8</td><td colspan="2">75</td><td>125</td><td colspan="2">960</td><td>480</td><td>0,21</td><td>960</td><td>300</td><td>0,33</td></tr>
<tr><td><a id="p100683"></a>9</td><td>160/10</td><td colspan="2">112</td><td>160</td><td colspan="2">750</td><td>380</td><td>0,26</td><td>750</td><td>240</td><td rowspan="2">0,41</td></tr>
<tr><td><a id="p100684"></a>10</td><td>200/12</td><td colspan="2">140</td><td>200</td><td colspan="2">600</td><td>300</td><td>0,33</td><td>750</td><td>240</td><td>471</td></tr>
<tr><td colspan="16"><a id="p100685"></a>Для станков мощностью 15 кВт</td></tr>
<tr><td><a id="p100686"></a>11</td><td>100/8</td><td colspan="2">60</td><td rowspan="6">2 - 1</td><td>100</td><td colspan="2">1200</td><td>600</td><td colspan="2" rowspan="3">376</td><td>0,16</td><td>1200</td><td>380</td><td rowspan="3">376</td><td>0,26</td></tr>
<tr><td><a id="p100687"></a>12</td><td>125/8</td><td colspan="2">75</td><td>125</td><td colspan="2">960</td><td>480</td><td>0,21</td><td>960</td><td>300</td><td>0,33</td></tr>
<tr><td><a id="p100688"></a>13</td><td>160/10</td><td colspan="2">112</td><td>160</td><td colspan="2">750</td><td>380</td><td>0,26</td><td>750</td><td>240</td><td>0,41</td></tr>
<tr><td><a id="p100689"></a>14</td><td>200/12</td><td colspan="2">140</td><td>200</td><td colspan="2">600</td><td>300</td><td colspan="2">376</td><td>0,33</td><td>750</td><td>240</td><td>474</td><td>0,41</td></tr>
<tr><td><a id="p100690"></a>15</td><td>250/14</td><td colspan="2">190</td><td>250</td><td colspan="2">480</td><td>240</td><td colspan="2">376</td><td>0,41</td><td>600</td><td>190</td><td>471</td><td>0,52</td></tr>
<tr><td><a id="p100691"></a>16</td><td>320/18</td><td colspan="2">240</td><td>320</td><td colspan="2">380</td><td>190</td><td colspan="2">381</td><td>0,52</td><td>480</td><td>150</td><td>481</td><td>0,66</td></tr>
<tr><td colspan="11"><a id="p100692"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td></tr>
<tr><td colspan="16"><a id="p100693"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="3" rowspan="4"><a id="p100694"></a>Предела твердости стали</td><td colspan="3">Предел твердости стали, НВ</td><td colspan="3">До 170</td><td colspan="4">170 - 210</td><td colspan="3">Свыше 210</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="3" rowspan="3">0,9</td><td colspan="2"></td><td></td><td rowspan="3"></td><td colspan="3" rowspan="3">1,1</td></tr>
<tr><td colspan="2"></td><td>1,0</td></tr>
<tr><td colspan="2"></td><td></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p100695"></a>Марки материала инструмента</td><td colspan="3">Марка материала инструмента</td><td colspan="3">Т15К6</td><td colspan="4">Т14К8</td><td colspan="3">Т5К10</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td colspan="4" rowspan="3">0,9</td><td colspan="3" rowspan="3">0,8</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
</table>


<a id="p100696"></a>*Примечание.* Глубина резания t = 2 мм для Rz 20 и t = 1 мм для Ra 2,5.


<table>
<colgroup><col width="6%"><col width="5%"><col width="10%"><col width="8%"><col width="4%"><col width="5%"><col width="2%"><col width="3%"><col width="4%"><col width="2%"><col width="9%"><col width="5%"><col width="3%"><col width="3%"><col width="3%"><col width="5%"><col width="4%"><col width="8%"><col width="11%"></colgroup>
<tr><td colspan="13" rowspan="3"><a id="p100697"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 80, 14 - 12 квалитет<br>Медные сплавы 100 - 140 НВ и алюминиевые</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы торцовые из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 14</td><td colspan="2">Листов 1</td><td>Лист 1</td></tr>
<tr><td rowspan="2"><a id="p100698"></a>N позиции</td><td colspan="2" rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td colspan="3" rowspan="2">Ширина обрабатываемой поверхности, В, мм, до</td><td colspan="4" rowspan="2">Глубина резания, t, мм</td><td colspan="2" rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="6">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td colspan="3">n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="19"><a id="p100699"></a>Для станков мощностью 4,8 - 15 кВт</td></tr>
<tr><td><a id="p100700"></a>1</td><td colspan="2" rowspan="4">80/10</td><td colspan="3" rowspan="4">48</td><td colspan="4">3</td><td colspan="2" rowspan="8">13</td><td colspan="3" rowspan="4">240</td><td colspan="2">750</td><td rowspan="16">60</td><td>0,13</td></tr>
<tr><td><a id="p100701"></a>2</td><td colspan="4">5</td><td colspan="2">600</td><td>0,16</td></tr>
<tr><td><a id="p100702"></a>3</td><td colspan="4">8</td><td colspan="2">480</td><td>0,21</td></tr>
<tr><td><a id="p100703"></a>4</td><td colspan="4">12</td><td colspan="2">380</td><td>0,26</td></tr>
<tr><td><a id="p100704"></a>5</td><td colspan="2" rowspan="4">100/10</td><td colspan="3" rowspan="4">60 - 75</td><td colspan="4">3</td><td colspan="3" rowspan="4">190</td><td colspan="2">600</td><td>0,16</td></tr>
<tr><td><a id="p100705"></a>6</td><td colspan="4">5</td><td colspan="2">480</td><td>0,21</td></tr>
<tr><td><a id="p100706"></a>7</td><td colspan="4">8</td><td colspan="2">380</td><td>0,26</td></tr>
<tr><td><a id="p100707"></a>8</td><td colspan="4">12</td><td colspan="2">300</td><td>0,33</td></tr>
<tr><td><a id="p100708"></a>9</td><td colspan="2" rowspan="4">160/16</td><td colspan="3" rowspan="4">112</td><td colspan="4">3</td><td colspan="2" rowspan="4">31</td><td colspan="3" rowspan="4">120</td><td colspan="2">600</td><td>0,16</td></tr>
<tr><td><a id="p100709"></a>10</td><td colspan="4">5</td><td colspan="2">480</td><td>0,21</td></tr>
<tr><td><a id="p100710"></a>11</td><td colspan="4">8</td><td colspan="2">380</td><td>0,26</td></tr>
<tr><td><a id="p100711"></a>12</td><td colspan="4">12</td><td colspan="2">300</td><td>0,33</td></tr>
<tr><td><a id="p100712"></a>13</td><td colspan="2" rowspan="4">200/20</td><td colspan="3" rowspan="4">140</td><td colspan="4">3</td><td colspan="2" rowspan="4">33</td><td colspan="3" rowspan="4">96</td><td colspan="2">600</td><td>0,16</td></tr>
<tr><td><a id="p100713"></a>14</td><td colspan="4">5</td><td colspan="2">480</td><td>0,21</td></tr>
<tr><td><a id="p100714"></a>15</td><td colspan="4">8</td><td colspan="2">380</td><td>0,26</td></tr>
<tr><td><a id="p100715"></a>16</td><td colspan="4">12</td><td colspan="2">300</td><td>0,33</td></tr>
<tr><td colspan="18"><a id="p100716"></a>Индекс</td><td>а</td></tr>
<tr><td colspan="19"><a id="p100717"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="2" rowspan="5"><a id="p100718"></a>Твердости обрабатываемого материала</td><td colspan="2">Обрабатываемый материал</td><td colspan="6">Медные сплавы</td><td colspan="9">Алюминиевые сплавы</td></tr>
<tr><td colspan="2">Твердость обрабатываемого материала</td><td colspan="3">НВ &lt;= 140</td><td colspan="3">НВ &gt; 140</td><td colspan="4">Силумин и литейные сплавы<br>Gв = 200 - 650 Мпа<br>НВ &gt; 65 (закаленный)<br>Дюралюмин<br>Gв = 400 - 500 Мпа<br>НВ &gt; 100 (закаленный)</td><td colspan="4">Силумин и литейные сплавы<br>Gв = 100 - 200 Мпа<br>НВ &lt;= 65<br>Дюралюмин<br>Gв = 300 - 400 Мпа<br>НВ &lt;= 100</td><td>Дюралюмин<br>Gв = 200 - 300 Мпа</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td colspan="3" rowspan="3">1,25</td><td colspan="4" rowspan="3">0,8</td><td colspan="4" rowspan="3">0,7</td><td rowspan="3">0,6</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td colspan="2" rowspan="4"><a id="p100719"></a>Марки материала инструмента</td><td colspan="2">Марка материала инструмента</td><td colspan="3">ВК10-ОМ</td><td colspan="3">Р6М5</td><td colspan="4">ВК8</td><td colspan="5">ВК4, ВК6</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="3" rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td colspan="4" rowspan="3">1,1</td><td colspan="5" rowspan="3">1,3</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td colspan="2" rowspan="4"><a id="p100720"></a>Состояния поверхности</td><td colspan="2">Состояние поверхности</td><td colspan="10">С коркой</td><td colspan="5">Без корки</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="6"></td><td></td><td colspan="3" rowspan="3"></td><td colspan="5" rowspan="3">0,8</td></tr>
<tr><td colspan="6"></td><td>1,0</td></tr>
<tr><td colspan="6"></td><td></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="2%"><col width="13%"><col width="6%"><col width="2%"><col width="3%"><col width="6%"><col width="2%"><col width="10%"><col width="14%"><col width="3%"><col width="6%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="10%"></colgroup>
<tr><td colspan="11" rowspan="3"><a id="p100721"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 20, 11 квалитет<br>Медные сплавы 100 - 140 НВ и алюминиевые</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы торцовые из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 15</td><td colspan="3">Листов 1</td><td>Лист 1</td></tr>
<tr><td rowspan="2"><a id="p100722"></a>N позиции</td><td colspan="2" rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td colspan="4" rowspan="2">Ширина обрабатываемой поверхности, В, мм, до</td><td colspan="2" rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="6">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td colspan="2">n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="17"><a id="p100723"></a>Для станков мощностью 4,8 - 15 кВт</td></tr>
<tr><td><a id="p100724"></a>1</td><td colspan="2">80/10</td><td colspan="4">48</td><td colspan="2" rowspan="5">2</td><td>80</td><td colspan="2">380</td><td colspan="2">300</td><td colspan="2" rowspan="5">100</td><td>0,33</td></tr>
<tr><td><a id="p100725"></a>2</td><td colspan="2">100/10</td><td colspan="4">60</td><td>100</td><td colspan="2">300</td><td colspan="2">240</td><td>0,42</td></tr>
<tr><td><a id="p100726"></a>3</td><td colspan="2">125/14</td><td colspan="4">75</td><td>125</td><td colspan="2">240</td><td colspan="2">190</td><td>0,52</td></tr>
<tr><td><a id="p100727"></a>4</td><td colspan="2">160/16</td><td colspan="4">112</td><td>160</td><td colspan="2">190</td><td colspan="2">150</td><td>0,66</td></tr>
<tr><td><a id="p100728"></a>5</td><td colspan="2">200/20</td><td colspan="4">140</td><td>200</td><td colspan="2">150</td><td colspan="2">120</td><td>0,83</td></tr>
<tr><td colspan="16"><a id="p100729"></a>Индекс</td><td>а</td></tr>
<tr><td colspan="17"><a id="p100730"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="2" rowspan="5"><a id="p100731"></a>Твердости обрабатываемого материала</td><td>Обрабатываемый материал</td><td colspan="5">Медные сплавы</td><td colspan="9">Алюминиевые сплавы</td></tr>
<tr><td>Твердость обрабатываемого материала</td><td colspan="2">НВ &lt;= 140</td><td colspan="3">НВ &gt; 140</td><td colspan="2">Силумин и литейные сплавы<br>Gв = 200 - 650 Мпа<br>НВ &gt; 65 (закаленный)<br>Дюралюмин<br>Gв = 400 - 500 Мпа<br>НВ &gt; 100 (закаленный)</td><td colspan="5">Силумин и литейные сплавы<br>Gв = 100 - 200 Мпа<br>НВ &lt;= 65<br>Дюралюмин<br>Gв = 300 - 400 Мпа<br>НВ &lt;= 100</td><td colspan="2">Дюралюмин<br>Gв = 200 - 300 Мпа</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td rowspan="3"></td><td colspan="3" rowspan="3">1,25</td><td colspan="2" rowspan="3">0,8</td><td colspan="5" rowspan="3">0,7</td><td colspan="2" rowspan="3">0,6</td></tr>
<tr><td>1,0</td></tr>
<tr><td></td></tr>
<tr><td colspan="2" rowspan="4"><a id="p100732"></a>Марки материала инструмента</td><td>Марка материала инструмента</td><td colspan="2">ВК10-ОМ</td><td colspan="3">Р6М5</td><td colspan="2">ВК8</td><td colspan="7">ВК4, ВК6</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td colspan="7" rowspan="3">1,3</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="7%"><col width="7%"><col width="3%"><col width="4%"><col width="6%"><col width="4%"><col width="4%"><col width="2%"><col width="3%"><col width="2%"><col width="3%"><col width="3%"><col width="2%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"><col width="6%"><col width="5%"><col width="4%"><col width="5%"><col width="2%"><col width="2%"><col width="5%"></colgroup>
<tr><td colspan="18" rowspan="3"><a id="p100733"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 80, 14 - 12 квалитет<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="7">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы концевые из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 16</td><td colspan="2">Листов 2</td><td colspan="3">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100734"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td colspan="2" rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td colspan="2" rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="7">Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="5">Чугун серый, 180 - 220 НВ</td><td colspan="5">Медные сплавы и алюминиевые, 100 - 140 НВ</td></tr>
<tr><td colspan="6">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td colspan="2">n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td colspan="2">n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td><a id="p100735"></a>1</td><td rowspan="16">15</td><td rowspan="2">16/4</td><td colspan="2" rowspan="2">20 - 30</td><td>3</td><td colspan="2">8</td><td colspan="2">1200</td><td colspan="2">300</td><td colspan="2">60,0</td><td>0,33</td><td colspan="2" rowspan="2">750</td><td>240</td><td rowspan="4">38,0</td><td>0,42</td><td rowspan="2">1200</td><td>380</td><td colspan="2" rowspan="4">60</td><td>0,26</td></tr>
<tr><td><a id="p100736"></a>2</td><td>5</td><td colspan="2">9</td><td colspan="2" rowspan="2">960</td><td colspan="2">240</td><td colspan="2">48,0</td><td>0,42</td><td>190</td><td>0,53</td><td>300</td><td>0,33</td></tr>
<tr><td><a id="p100737"></a>3</td><td rowspan="2">20/5</td><td colspan="2" rowspan="2">20 - 40</td><td>3</td><td colspan="2">8</td><td colspan="2">300</td><td colspan="2">60,0</td><td>0,33</td><td colspan="2" rowspan="2">600</td><td>300</td><td>0,33</td><td rowspan="2">960</td><td>480</td><td>0,21</td></tr>
<tr><td><a id="p100738"></a>4</td><td>5</td><td colspan="2" rowspan="2">10</td><td colspan="2" rowspan="2">750</td><td colspan="2">240</td><td colspan="2">47,0</td><td>0,42</td><td>240</td><td>0,42</td><td>380</td><td>0,26</td></tr>
<tr><td><a id="p100739"></a>5</td><td rowspan="2">25/5</td><td colspan="2" rowspan="4">20 - 45</td><td>3</td><td colspan="2">300</td><td colspan="2">59,0</td><td>0,33</td><td colspan="2" rowspan="4">480</td><td>300</td><td>37,5</td><td>0,33</td><td>750</td><td>480</td><td colspan="2">59</td><td>0,21</td></tr>
<tr><td><a id="p100740"></a>6</td><td>5</td><td colspan="2">12</td><td colspan="2" rowspan="2">600</td><td colspan="2">240</td><td colspan="2">47,0</td><td>0,42</td><td>240</td><td>38,0</td><td>0,42</td><td rowspan="3">600</td><td>300</td><td colspan="2">47</td><td>0,33</td></tr>
<tr><td><a id="p100741"></a>7</td><td rowspan="2">28/5</td><td>3</td><td colspan="2">10</td><td colspan="2">300</td><td colspan="2">53,0</td><td>0,33</td><td>300</td><td rowspan="2">42,0</td><td>0,33</td><td>480</td><td colspan="2" rowspan="2">53</td><td>0,21</td></tr>
<tr><td><a id="p100742"></a>8</td><td>5</td><td colspan="2">12</td><td colspan="2">480</td><td colspan="2" rowspan="2">240</td><td colspan="2">42,0</td><td rowspan="2">0,42</td><td>240</td><td>0,42</td><td rowspan="3">380</td><td rowspan="3">0,26</td></tr>
<tr><td><a id="p100743"></a>9</td><td rowspan="2">32/4</td><td colspan="2" rowspan="2">20 - 50</td><td>3</td><td colspan="2">11</td><td colspan="2" rowspan="2">380</td><td colspan="2" rowspan="2">39,0</td><td colspan="2" rowspan="4">380</td><td>300</td><td rowspan="2">38,0</td><td>0,33</td><td rowspan="4">480</td><td colspan="2" rowspan="2">48</td></tr>
<tr><td><a id="p100744"></a>10</td><td>5</td><td colspan="2" rowspan="2">13</td><td colspan="2">190</td><td>0,53</td><td>240</td><td>0,42</td></tr>
<tr><td><a id="p100745"></a>11</td><td rowspan="3">40/4</td><td colspan="2" rowspan="3">20 - 60</td><td>3</td><td colspan="2" rowspan="3">300</td><td colspan="2">240</td><td colspan="2" rowspan="3">37,5</td><td>0,42</td><td>300</td><td rowspan="2">48,0</td><td>0,33</td><td>480</td><td colspan="2" rowspan="2">60</td><td>0,21</td></tr>
<tr><td><a id="p100746"></a>12</td><td>5</td><td colspan="2">15</td><td colspan="2">190</td><td>0,53</td><td>240</td><td>0,42</td><td>300</td><td>0,33</td></tr>
<tr><td><a id="p100747"></a>13</td><td>8</td><td colspan="2">18</td><td colspan="2">120</td><td>0,83</td><td colspan="2" rowspan="3">300</td><td>150</td><td>37,5</td><td>0,67</td><td rowspan="3">380</td><td>240</td><td colspan="2">48</td><td>0,42</td></tr>
<tr><td><a id="p100748"></a>14</td><td rowspan="3">50/4</td><td colspan="2" rowspan="3">30 - 65</td><td>3</td><td colspan="2">14</td><td colspan="2" rowspan="3">240</td><td colspan="2">190</td><td colspan="2" rowspan="3">38,0</td><td>0,53</td><td>300</td><td rowspan="2">47,0</td><td>0,33</td><td>380</td><td colspan="2" rowspan="2">60</td><td>0,26</td></tr>
<tr><td><a id="p100749"></a>15</td><td>5</td><td colspan="2">17</td><td colspan="2">150</td><td>0,67</td><td>240</td><td>0,42</td><td>300</td><td>0,33</td></tr>
<tr><td><a id="p100750"></a>16</td><td>8</td><td colspan="2">20</td><td colspan="2">120</td><td>0,83</td><td colspan="2">240</td><td>190</td><td>37,5</td><td>0,53</td><td>300</td><td>190</td><td colspan="2">47</td><td>0,53</td></tr>
<tr><td colspan="14"><a id="p100751"></a>Индекс</td><td>а</td><td colspan="4"></td><td>б</td><td colspan="4"></td><td>в</td></tr>
<tr><td colspan="25"><a id="p100752"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="4" rowspan="5"><a id="p100753"></a>Группы обрабатываемой стали и предела твердости</td><td colspan="3">Группа стали</td><td colspan="6" rowspan="2">Углеродистые вязкие</td><td colspan="6">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="6">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td colspan="3">Предел твердости, НВ</td><td colspan="2">До 170</td><td colspan="3">170 - 210</td><td>Свыше 210</td><td colspan="2">До 170</td><td colspan="2">170 - 210</td><td colspan="2">Свыше 210</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="2"></td><td colspan="2"></td><td colspan="2" rowspan="3"></td><td colspan="2" rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">1,1</td><td></td><td></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td colspan="2"></td><td colspan="2">1,0</td><td></td><td>1,0</td><td></td><td>1,0</td></tr>
<tr><td colspan="2"></td><td colspan="2"></td><td></td><td></td><td></td><td></td></tr>
</table>


<table>
<colgroup><col width="18%"><col width="25%"><col width="14%"><col width="6%"><col width="4%"><col width="6%"><col width="5%"><col width="11%"><col width="11%"></colgroup>
<tr><td colspan="5" rowspan="3"><a id="p100754"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 80, 14 - 12 квалитет<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="4">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="4">Фрезы концевые из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 16</td><td>Листов 2</td><td>Лист 2</td></tr>
<tr><td rowspan="4"><a id="p100755"></a>Твердости чугуна</td><td>Твердость, НВ</td><td colspan="4">До 200</td><td colspan="3">Свыше 220</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td colspan="2" rowspan="3"></td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td rowspan="4"><a id="p100756"></a>Твердости медных сплавов</td><td>Твердость, НВ</td><td colspan="4">&lt;= 140</td><td colspan="3">&gt; 140</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td colspan="2" rowspan="3"></td><td colspan="3" rowspan="3">1,10</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td rowspan="2"><a id="p100757"></a>Группы алюминиевых сплавов</td><td>Группа сплавов</td><td colspan="3">Силумин и литейные сплавы<br>Gв = 200 - 650 Мпа,<br>НВ &gt; 65 (закаленный)<br>Дюралюмин<br>Gв = 400 - 500 Мпа,<br>НВ &gt; 100 (закаленный)</td><td colspan="3">Силумин и литейные сплавы<br>Gв = 100 - 200 Мпа,<br>НВ &lt; 65<br>Дюралюмин<br>Gв = 300 - 400 Мпа<br>НВ &lt;= 100</td><td>Дюралюмин<br>Gв = 200 - 300 Мпа</td></tr>
<tr><td>Коэффициент</td><td colspan="3">0,8</td><td colspan="3">0,7</td><td>0,6</td></tr>
<tr><td rowspan="4"><a id="p100758"></a>Формы обрабатываемой поверхности</td><td>Форма обрабатываемой поверхности</td><td colspan="5">Прямолинейная</td><td colspan="2">Криволинейная (фасонная)</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td colspan="3" rowspan="3"></td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td rowspan="4"><a id="p100759"></a>Нанесения износостойкого покрытия</td><td>Нанесение покрытия</td><td colspan="5">Без нанесения</td><td colspan="2">С нанесением</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td colspan="3" rowspan="3"></td><td colspan="2" rowspan="3">0,9</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"><col width="5%"><col width="4%"><col width="6%"><col width="4%"><col width="6%"></colgroup>
<tr><td colspan="12" rowspan="3"><a id="p100760"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы концевые из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 17</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100761"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="4">Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="4">Чугун серый, 180 - 220 НВ</td><td colspan="4">Медные сплавы и алюминиевые, 100 - 140 НВ</td></tr>
<tr><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p100762"></a>1</td><td rowspan="7">15</td><td>16/4</td><td>20 - 30</td><td rowspan="7">2</td><td>13</td><td>1200</td><td>190</td><td rowspan="2">60</td><td>0,53</td><td rowspan="2">750</td><td>190</td><td>37,5</td><td>0,53</td><td rowspan="2">1200</td><td>300</td><td>60,0</td><td>0,33</td></tr>
<tr><td><a id="p100763"></a>2</td><td>20/5</td><td>20 - 40</td><td>14</td><td>960</td><td>300</td><td>0,33</td><td>300</td><td rowspan="2">47,0</td><td>0,33</td><td rowspan="2">380</td><td rowspan="2">75,5</td><td rowspan="2">0,26</td></tr>
<tr><td><a id="p100764"></a>3</td><td>25/5</td><td>20 - 45</td><td>17</td><td>750</td><td>240</td><td>59</td><td>0,42</td><td rowspan="2">600</td><td>240</td><td>0,42</td><td rowspan="2">960</td></tr>
<tr><td><a id="p100765"></a>4</td><td>28/5</td><td rowspan="2">20 - 50</td><td>18</td><td>600</td><td>300</td><td>53</td><td>0,33</td><td>380</td><td>52,5</td><td>0,26</td><td>480</td><td>84,5</td><td>0,21</td></tr>
<tr><td><a id="p100766"></a>5</td><td>32/4</td><td>22</td><td>480</td><td>225</td><td>50</td><td>0,44</td><td>480</td><td>300</td><td>50,0</td><td>0,33</td><td rowspan="2">480</td><td>380</td><td>50,0</td><td>0,26</td></tr>
<tr><td><a id="p100767"></a>6</td><td>40/4</td><td>20 - 60</td><td>30</td><td>380</td><td>175</td><td>48</td><td>0,57</td><td>380</td><td>260</td><td>48,0</td><td>0,38</td><td>300</td><td rowspan="2">60,0</td><td>0,33</td></tr>
<tr><td><a id="p100768"></a>7</td><td>50/4</td><td>30 - 65</td><td>40</td><td>300</td><td>140</td><td>47</td><td>0,71</td><td>300</td><td>225</td><td>47,0</td><td>0,44</td><td>380</td><td>240</td><td>0,42</td></tr>
<tr><td colspan="9"><a id="p100769"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td><td colspan="3"></td><td>в</td></tr>
</table>


<table>
<colgroup><col width="19%"><col width="18%"><col width="5%"><col width="3%"><col width="3%"><col width="2%"><col width="4%"><col width="5%"><col width="2%"><col width="2%"><col width="4%"><col width="2%"><col width="5%"><col width="4%"><col width="4%"><col width="2%"><col width="5%"><col width="4%"><col width="7%"></colgroup>
<tr><td colspan="11" rowspan="3"><a id="p100770"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="8">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="8">Фрезы концевые из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 17</td><td colspan="3">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td colspan="19"><a id="p100771"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td rowspan="5"><a id="p100772"></a>Группы обрабатываемой стали и предела твердости</td><td>Группа стали</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="8">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="6">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td>Предел твердости, НВ</td><td colspan="2">До 170</td><td colspan="4">170 - 210</td><td colspan="2">Свыше 210</td><td colspan="3">До 170</td><td colspan="2">170 - 210</td><td>Свыше 210</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">0,9</td><td></td><td colspan="2"></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td colspan="2">1,0</td><td></td><td>1,0</td></tr>
<tr><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td></tr>
<tr><td rowspan="4"><a id="p100773"></a>Твердости чугуна</td><td>Твердость, НВ</td><td colspan="11">До 220</td><td colspan="6">Свыше 220</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="5" rowspan="3"></td><td colspan="3"></td><td colspan="3" rowspan="3"></td><td colspan="6" rowspan="3">1,25</td></tr>
<tr><td colspan="3">1,0</td></tr>
<tr><td colspan="3"></td></tr>
<tr><td rowspan="4"><a id="p100774"></a>Твердости медных сплавов</td><td>Твердость, НВ</td><td colspan="11">&lt;= 140</td><td colspan="6">&gt; 140</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="5" rowspan="3"></td><td colspan="3"></td><td colspan="3" rowspan="3"></td><td colspan="6" rowspan="3">1,10</td></tr>
<tr><td colspan="3">1,0</td></tr>
<tr><td colspan="3"></td></tr>
<tr><td rowspan="2"><a id="p100775"></a>Группы алюминиевых сплавов</td><td>Группа сплавов</td><td colspan="7">Силумин и литейные сплавы<br>Gв = 200 - 650 Мпа,<br>НВ &gt; 65 (закаленный)<br>Дюралюмин<br>Gв = 400 - 500 Мпа,<br>НВ &gt; 100 (закаленный)</td><td colspan="8">Силумин и литейные сплавы<br>Gв = 100 - 200 Мпа,<br>НВ &lt; 65<br>Дюралюмин<br>Gв = 300 - 400 Мпа,<br>НВ &lt;= 100</td><td colspan="2">Дюралюмин<br>Gв = 200 - 300 Мпа</td></tr>
<tr><td>Коэффициент</td><td colspan="7">0,8</td><td colspan="8">0,7</td><td colspan="2">0,6</td></tr>
<tr><td rowspan="4"><a id="p100776"></a>Формы обрабатываемой поверхности</td><td>Форма обрабатываемой поверхности</td><td colspan="10">Прямолинейная</td><td colspan="7">Криволинейная (фасонная)</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="5" rowspan="3"></td><td colspan="7" rowspan="3">1,2</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
<tr><td rowspan="4"><a id="p100777"></a>Нанесения износостойкого покрытия</td><td>Нанесение покрытия</td><td colspan="10">Без нанесения</td><td colspan="7">С нанесением</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="5" rowspan="3"></td><td colspan="7" rowspan="3">0,9</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="9%"><col width="8%"><col width="8%"><col width="6%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="3%"><col width="3%"><col width="8%"><col width="5%"><col width="6%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="11" rowspan="3"><a id="p100778"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 80, 14 - 12 квалитет, Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы концевые с пластинами Т5К10 и Т15К6</td></tr>
<tr><td colspan="2">Карта 18</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100779"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td colspan="6">Фрезерование плоскостей, Rz 80, Т5К10</td><td colspan="7">Фрезерование плоскостей, Rz 20, Т15К6</td></tr>
<tr><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="2" rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p100780"></a>1</td><td rowspan="11">15</td><td>16/3</td><td rowspan="11">10 - 30</td><td rowspan="2">3</td><td>7</td><td rowspan="3">1500</td><td>300</td><td>75</td><td>0,33</td><td colspan="2" rowspan="11">2</td><td>10</td><td rowspan="3">1500</td><td>240</td><td>75</td><td>0,42</td></tr>
<tr><td><a id="p100781"></a>2</td><td rowspan="2">20/4</td><td>8</td><td>480</td><td rowspan="2">94</td><td>0,21</td><td rowspan="2">14</td><td rowspan="2">380</td><td rowspan="4">94</td><td rowspan="2">0,26</td></tr>
<tr><td><a id="p100782"></a>3</td><td>5</td><td rowspan="2">10</td><td>380</td><td>0,26</td></tr>
<tr><td><a id="p100783"></a>4</td><td rowspan="2">25/4</td><td>3</td><td></td><td>480</td><td>118</td><td>0,21</td><td rowspan="2">17</td><td rowspan="5">1200</td><td rowspan="2">300</td><td rowspan="2">0,33</td></tr>
<tr><td><a id="p100784"></a>5</td><td>5</td><td>12</td><td>1200</td><td rowspan="2">380</td><td>94</td><td rowspan="2">0,26</td></tr>
<tr><td><a id="p100785"></a>6</td><td rowspan="3">32/4</td><td>3</td><td>11</td><td rowspan="2">960</td><td rowspan="2">96</td><td rowspan="3">19</td><td rowspan="6">240</td><td rowspan="6">120</td><td rowspan="6">0,42</td></tr>
<tr><td><a id="p100786"></a>7</td><td>5</td><td>13</td><td>300</td><td>0,33</td></tr>
<tr><td><a id="p100787"></a>8</td><td>8</td><td>15</td><td>750</td><td>240</td><td>75</td><td>0,42</td></tr>
<tr><td><a id="p100788"></a>9</td><td rowspan="3">40/5</td><td>3</td><td>13</td><td rowspan="2">960</td><td>480</td><td rowspan="2">120</td><td>0,21</td><td rowspan="3">22</td><td rowspan="3">960</td></tr>
<tr><td><a id="p100789"></a>10</td><td>5</td><td>15</td><td>380</td><td>0,26</td></tr>
<tr><td><a id="p100790"></a>11</td><td>8</td><td>18</td><td>750</td><td>240</td><td>94</td><td>0,42</td></tr>
<tr><td colspan="9"><a id="p100791"></a>Индекс</td><td>а</td><td colspan="6"></td><td>б</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="9%"><col width="8%"><col width="8%"><col width="6%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="3%"><col width="3%"><col width="5%"><col width="3%"><col width="5%"><col width="6%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="11" rowspan="3"><a id="p100792"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 80, 14 - 12 квалитет, Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="7">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы концевые с пластинами Т5К10 и Т15К6</td></tr>
<tr><td colspan="3">Карта 18</td><td colspan="2">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100793"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td colspan="6">Фрезерование плоскостей, Rz 80, Т5К10</td><td colspan="8">Фрезерование плоскостей, Rz 20, Т15К6</td></tr>
<tr><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="2" rowspan="2">Глубина резания, t, мм</td><td colspan="2" rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p100794"></a>12</td><td rowspan="3">15</td><td rowspan="3">50/5</td><td rowspan="3">10 - 30</td><td>3</td><td>14</td><td>750</td><td>380</td><td>118</td><td>0,26</td><td colspan="2" rowspan="3">2</td><td colspan="2" rowspan="3">24</td><td rowspan="3">750</td><td rowspan="3">240</td><td rowspan="3">118</td><td rowspan="3">0,42</td></tr>
<tr><td><a id="p100795"></a>13</td><td>5</td><td>17</td><td rowspan="2">600</td><td>300</td><td rowspan="2">94</td><td>0,33</td></tr>
<tr><td><a id="p100796"></a>14</td><td>8</td><td>20</td><td>190</td><td>0,53</td></tr>
<tr><td colspan="9"><a id="p100797"></a>Индекс</td><td>а</td><td colspan="7"></td><td>б</td></tr>
<tr><td colspan="18"><a id="p100798"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="4" rowspan="4"><a id="p100799"></a>Предела твердости стали</td><td colspan="4">Предел твердости, НВ</td><td colspan="3">До 170</td><td colspan="4">170 - 210</td><td colspan="3">Свыше 210</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="3" rowspan="3">0,9</td><td colspan="2"></td><td></td><td rowspan="3"></td><td colspan="3" rowspan="3">1,1</td></tr>
<tr><td colspan="2"></td><td>1,0</td></tr>
<tr><td colspan="2"></td><td></td></tr>
<tr><td colspan="4" rowspan="4"><a id="p100800"></a>Состояния обрабатываемой поверхности</td><td colspan="4">Состояние обрабатываемой поверхности</td><td colspan="3">Без корки и удара</td><td colspan="7">По корке и на удар</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td colspan="7" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td colspan="4" rowspan="4"><a id="p100801"></a>Формы обрабатываемой поверхности</td><td colspan="4">Форма обрабатываемой поверхности</td><td colspan="3">Прямолинейная</td><td colspan="7">Криволинейная (фасонная)</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td colspan="7" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"><col width="5%"><col width="4%"><col width="6%"><col width="4%"><col width="6%"></colgroup>
<tr><td colspan="12" rowspan="3"><a id="p100802"></a>Основное время на 100 мм расчетной длины<br>Фрезерование уступов, Rz 40 - Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы концевые из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 19</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100803"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="4">Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="4">Чугун серый, 180 - 220 НВ</td><td colspan="4">Медные сплавы и алюминиевые, 100 - 140 НВ</td></tr>
<tr><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p100804"></a>1</td><td rowspan="13">15</td><td rowspan="3">16/4</td><td rowspan="3">12</td><td>10</td><td rowspan="3">17</td><td>750</td><td>150</td><td>38,0</td><td>0,67</td><td rowspan="2">600</td><td>190</td><td rowspan="2">30,0</td><td>0,53</td><td>960</td><td>240</td><td>48,0</td><td>0,42</td></tr>
<tr><td><a id="p100805"></a>2</td><td>20</td><td>600</td><td>120</td><td>30,0</td><td>0,83</td><td>150</td><td>0,67</td><td>750</td><td>190</td><td>38,0</td><td>0,53</td></tr>
<tr><td><a id="p100806"></a>3</td><td>30</td><td rowspan="3">480</td><td>75</td><td>24,0</td><td>1,33</td><td>380</td><td>96</td><td>19,0</td><td>1,04</td><td>600</td><td>120</td><td>30,0</td><td>0,83</td></tr>
<tr><td><a id="p100807"></a>4</td><td rowspan="4">20/5</td><td rowspan="4">18</td><td>10</td><td rowspan="4">21</td><td>150</td><td rowspan="2">30,0</td><td>0,67</td><td>480</td><td>190</td><td>30,0</td><td>0,53</td><td>750</td><td>240</td><td>47,0</td><td>0,42</td></tr>
<tr><td><a id="p100808"></a>5</td><td>20</td><td>120</td><td>0,83</td><td>380</td><td>120</td><td>24,0</td><td>0,83</td><td>600</td><td>190</td><td>38,0</td><td>0,53</td></tr>
<tr><td><a id="p100809"></a>6</td><td>30</td><td rowspan="2">380</td><td>75</td><td rowspan="2">24,0</td><td>1,33</td><td rowspan="3">300</td><td>96</td><td rowspan="2">19,0</td><td>1,04</td><td>480</td><td>150</td><td>30,0</td><td>0,67</td></tr>
<tr><td><a id="p100810"></a>7</td><td>40</td><td>60</td><td>1,67</td><td>75</td><td>1,33</td><td>380</td><td>96</td><td>24,0</td><td>1,04</td></tr>
<tr><td><a id="p100811"></a>8</td><td rowspan="3">25/5</td><td rowspan="3">22</td><td>20</td><td rowspan="3">26</td><td>380</td><td>96</td><td>30,0</td><td>1,04</td><td>120</td><td>23,5</td><td>0,83</td><td rowspan="2">480</td><td>190</td><td rowspan="2">37,5</td><td>0,53</td></tr>
<tr><td><a id="p100812"></a>9</td><td>30</td><td rowspan="3">300</td><td>75</td><td rowspan="2">23,5</td><td>1,33</td><td rowspan="2">240</td><td>75</td><td rowspan="2">19,0</td><td>1,33</td><td>150</td><td>0,67</td></tr>
<tr><td><a id="p100813"></a>10</td><td>45</td><td>60</td><td>1,67</td><td>60</td><td>1,67</td><td>380</td><td>120</td><td>30,0</td><td>0,83</td></tr>
<tr><td><a id="p100814"></a>11</td><td rowspan="3">28/5</td><td rowspan="3">25</td><td>20</td><td rowspan="3">29</td><td>96</td><td>26,5</td><td>1,04</td><td>300</td><td>120</td><td>26,0</td><td>0,83</td><td rowspan="2">480</td><td>190</td><td rowspan="2">42,0</td><td>0,53</td></tr>
<tr><td><a id="p100815"></a>12</td><td>30</td><td rowspan="2">240</td><td>75</td><td rowspan="2">21,0</td><td>1,33</td><td rowspan="2">190</td><td>75</td><td rowspan="2">17,0</td><td>1,33</td><td>150</td><td>0,67</td></tr>
<tr><td><a id="p100816"></a>13</td><td>45</td><td>60</td><td>1,67</td><td>60</td><td>1,67</td><td>380</td><td>120</td><td>33,5</td><td>0,83</td></tr>
<tr><td colspan="9"><a id="p100817"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td><td colspan="3"></td><td>в</td></tr>
</table>


<table>
<colgroup><col width="20%"><col width="18%"><col width="4%"><col width="3%"><col width="3%"><col width="7%"><col width="4%"><col width="3%"><col width="2%"><col width="4%"><col width="6%"><col width="5%"><col width="4%"><col width="3%"><col width="6%"><col width="9%"></colgroup>
<tr><td colspan="10" rowspan="3"><a id="p100818"></a>Основное время на 100 мм расчетной длины<br>Фрезерование уступов, Rz 40 - Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы концевые из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 19</td><td colspan="3">Листов 2</td><td>Лист 2</td></tr>
<tr><td colspan="16"><a id="p100819"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td rowspan="5"><a id="p100820"></a>Группы обрабатываемой стали и предела твердости</td><td>Группа стали</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="6">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="5">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td>Предел твердости, НВ</td><td>До 170</td><td colspan="3">170 - 210</td><td colspan="2">Свыше 210</td><td colspan="3">До 170</td><td>170 - 210</td><td>Свыше 210</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td><td></td><td>1,0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="2"><a id="p100821"></a>Твердости чугуна</td><td>Твердость, НВ</td><td colspan="9">До 220</td><td colspan="5">Свыше 220</td></tr>
<tr><td>Коэффициент</td><td colspan="9"></td><td colspan="5">1,25</td></tr>
<tr><td rowspan="4"><a id="p100822"></a>Твердости медных сплавов</td><td>Твердость, НВ</td><td colspan="9">&lt;= 140</td><td colspan="5">&gt; 140</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="4" rowspan="3"></td><td colspan="5" rowspan="3">1,1</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
<tr><td rowspan="4"><a id="p100823"></a>Группы алюминиевых сплавов</td><td>Группа сплавов</td><td colspan="7">Силумин и литейные сплавы<br>Gв = 200 - 650 Мпа,<br>НВ &gt; 65 (закаленный)<br>Дюралюмин<br>Gв = 400 - 500 Мпа,<br>НВ &gt; 100 (закаленный)</td><td colspan="6">Силумин и литейные сплавы<br>Gв = 100 - 200 Мпа,<br>НВ &lt; 65<br>Дюралюмин<br>Gв = 300 - 400 Мпа,<br>НВ &lt;= 100</td><td>Дюралюмин<br>Gв = 200 - 300 Мпа</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="2" rowspan="3"></td><td colspan="6" rowspan="3">0,7</td><td rowspan="3">0,6</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
<tr><td rowspan="4"><a id="p100824"></a>Формы обрабатываемой поверхности</td><td>Форма обрабатываемой поверхности</td><td colspan="8">Прямолинейная</td><td colspan="6">Криволинейная (фасонная)</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="3" rowspan="3"></td><td colspan="6" rowspan="3">1,2</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
<tr><td rowspan="4"><a id="p100825"></a>Нанесения износостойкого покрытия</td><td>Нанесение покрытия</td><td colspan="8">Без нанесения</td><td colspan="6">С нанесением</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="3" rowspan="3"></td><td colspan="6" rowspan="3">0,9</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"><col width="5%"><col width="4%"><col width="6%"><col width="4%"><col width="6%"></colgroup>
<tr><td colspan="12" rowspan="3"><a id="p100826"></a>Основное время на 100 мм расчетной длины<br>Фрезерование пазов, Rz 40 - Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы концевые из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 20</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100827"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="4">Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="4">Чугун серый, 180 - 220 НВ</td><td colspan="4">Медные сплавы и алюминиевые, 100 - 140 НВ</td></tr>
<tr><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p100828"></a>1</td><td rowspan="16">15</td><td rowspan="2">6/4</td><td rowspan="2">6</td><td>3</td><td rowspan="2">5</td><td rowspan="2">1500</td><td rowspan="3">96</td><td rowspan="2">28,0</td><td rowspan="3">1,04</td><td rowspan="2">1500</td><td>120</td><td rowspan="2">28,0</td><td>0,83</td><td rowspan="2">1800</td><td>150</td><td rowspan="2">34,0</td><td>0,67</td></tr>
<tr><td><a id="p100829"></a>2</td><td>5</td><td>60</td><td>1,67</td><td>96</td><td>1,04</td></tr>
<tr><td><a id="p100830"></a>3</td><td rowspan="2">8/4</td><td rowspan="2">8</td><td>5</td><td rowspan="2">7</td><td rowspan="2">1200</td><td rowspan="2">30,0</td><td rowspan="2">960</td><td>96</td><td rowspan="2">24,0</td><td>1,04</td><td rowspan="2">1500</td><td>120</td><td rowspan="2">37,5</td><td>0,83</td></tr>
<tr><td><a id="p100831"></a>4</td><td>10</td><td>60</td><td>1,67</td><td>75</td><td>1,33</td><td>96</td><td>1,04</td></tr>
<tr><td><a id="p100832"></a>5</td><td rowspan="2">10/4</td><td rowspan="2">10</td><td>5</td><td rowspan="2">8</td><td rowspan="4">960</td><td>120</td><td rowspan="2">30,0</td><td>0,83</td><td rowspan="2">750</td><td>96</td><td rowspan="2">23,5</td><td>1,04</td><td rowspan="2">1200</td><td>150</td><td rowspan="2">30,0</td><td>0,67</td></tr>
<tr><td><a id="p100833"></a>6</td><td>10</td><td>75</td><td>1,33</td><td>60</td><td>1,67</td><td>96</td><td>1,04</td></tr>
<tr><td><a id="p100834"></a>7</td><td rowspan="2">12/5</td><td rowspan="2">12</td><td>8</td><td rowspan="2">10</td><td>96</td><td rowspan="2">36,0</td><td>1,04</td><td rowspan="2">600</td><td>96</td><td rowspan="2">22,5</td><td>1,04</td><td rowspan="4">960</td><td>120</td><td rowspan="2">36,0</td><td>0,83</td></tr>
<tr><td><a id="p100835"></a>8</td><td>12</td><td>60</td><td>1,67</td><td>60</td><td>1,67</td><td>96</td><td>1,04</td></tr>
<tr><td><a id="p100836"></a>9</td><td rowspan="2">16/5</td><td rowspan="2">16</td><td>10</td><td rowspan="2">12</td><td rowspan="2">600</td><td>96</td><td rowspan="2">30,0</td><td>1,04</td><td rowspan="2">420</td><td>75</td><td rowspan="4">24,0</td><td>1,33</td><td>120</td><td rowspan="2">48,0</td><td>0,83</td></tr>
<tr><td><a id="p100837"></a>10</td><td rowspan="2">16</td><td>60</td><td>1,67</td><td>48</td><td>2,08</td><td>96</td><td>1,04</td></tr>
<tr><td><a id="p100838"></a>11</td><td rowspan="2">20/5</td><td rowspan="2">20</td><td rowspan="2">15</td><td rowspan="2">480</td><td>96</td><td rowspan="2">24,0</td><td>1,04</td><td rowspan="2">380</td><td>96</td><td>1,04</td><td rowspan="2">750</td><td>190</td><td rowspan="4">47,0</td><td>0,53</td></tr>
<tr><td><a id="p100839"></a>12</td><td rowspan="2">20</td><td>75</td><td>1,33</td><td>75</td><td>1,33</td><td>120</td><td>0,83</td></tr>
<tr><td><a id="p100840"></a>13</td><td rowspan="2">25/5</td><td rowspan="2">25</td><td rowspan="2">20</td><td rowspan="2">380</td><td>96</td><td rowspan="2">30,0</td><td>1,04</td><td rowspan="2">300</td><td>96</td><td rowspan="2">23,5</td><td>1,04</td><td rowspan="2">600</td><td>150</td><td>0,67</td></tr>
<tr><td><a id="p100841"></a>14</td><td>30</td><td rowspan="2">75</td><td rowspan="2">1,33</td><td>75</td><td>1,33</td><td>120</td><td>0,83</td></tr>
<tr><td><a id="p100842"></a>15</td><td rowspan="2">28/5</td><td rowspan="2">28</td><td>20</td><td rowspan="2">25</td><td rowspan="2">300</td><td rowspan="2">26,5</td><td rowspan="2">190</td><td>96</td><td rowspan="2">17,0</td><td>1,04</td><td rowspan="2">480</td><td>150</td><td rowspan="2">42,0</td><td>0,67</td></tr>
<tr><td><a id="p100843"></a>16</td><td>30</td><td>60</td><td>1,67</td><td>60</td><td>1,67</td><td>120</td><td>0,83</td></tr>
<tr><td colspan="9"><a id="p100844"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td><td colspan="3"></td><td>в</td></tr>
</table>


<table>
<colgroup><col width="20%"><col width="18%"><col width="2%"><col width="4%"><col width="3%"><col width="5%"><col width="2%"><col width="5%"><col width="2%"><col width="5%"><col width="2%"><col width="4%"><col width="2%"><col width="3%"><col width="2%"><col width="2%"><col width="6%"><col width="4%"><col width="7%"></colgroup>
<tr><td colspan="10" rowspan="3"><a id="p100845"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 40 - Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="9">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="9">Фрезы концевые из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 20</td><td colspan="3">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td colspan="19"><a id="p100846"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td rowspan="5"><a id="p100847"></a>Группы обрабатываемой стали и предела твердости</td><td>Группа стали</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="7">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="7">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td>Предел твердости, НВ</td><td>До 170</td><td colspan="3">170 - 210</td><td colspan="3">Свыше 210</td><td colspan="4">До 170</td><td>170 - 210</td><td colspan="2">Свыше 210</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td colspan="3" rowspan="3">1,1</td><td></td><td colspan="2"></td><td rowspan="3"></td><td rowspan="3">1,1</td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td><td></td><td colspan="2">1,0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td></tr>
<tr><td rowspan="4"><a id="p100848"></a>Твердости чугуна</td><td>Твердость чугуна, НВ</td><td colspan="9">До 220</td><td colspan="8">Свыше 220</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td colspan="7" rowspan="3"></td><td colspan="8" rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td rowspan="4"><a id="p100849"></a>Твердости медных сплавов</td><td>Твердость, НВ</td><td colspan="9">&lt;= 140</td><td colspan="8">&gt; 140</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td colspan="7" rowspan="3"></td><td colspan="8" rowspan="3">1,1</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td rowspan="4"><a id="p100850"></a>Группы алюминиевых сплавов</td><td>Группа сплавов</td><td colspan="8">Силумин и литейные сплавы<br>Gв = 200 - 650 Мпа,<br>НВ &gt; 65 (закаленный)<br>Дюралюмин<br>Gв = 400 - 500 Мпа,<br>НВ &gt; 100 (закаленный)</td><td colspan="8">Силумин и литейные сплавы<br>Gв = 100 - 200 Мпа,<br>НВ &lt; 65<br>Дюралюмин<br>Gв = 300 - 400 Мпа,<br>НВ &lt;= 100</td><td>Дюралюмин<br>Gв = 200 - 300 Мпа</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td colspan="6" rowspan="3"></td><td colspan="8" rowspan="3">0,7</td><td rowspan="3">0,6</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td rowspan="4"><a id="p100851"></a>Нанесения износостойкого покрытия</td><td>Нанесение покрытия</td><td colspan="11">Без нанесения</td><td colspan="6">С нанесением</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td colspan="9" rowspan="3"></td><td colspan="6" rowspan="3">0,9</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="11%"><col width="10%"><col width="10%"><col width="6%"><col width="6%"><col width="3%"><col width="3%"><col width="7%"><col width="5%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="8" rowspan="3"><a id="p100852"></a>Основное время на 100 мм расчетной длины<br>Фрезерование пазов, Rz 40 - Rz 20, 11 квалитет<br>Чугун серый, 180 - 220 НВ<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы концевые с пластинами ВК8, Т15К6</td></tr>
<tr><td colspan="2">Карта 21</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100853"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Чугун, Rz 40 - Rz 20, ВК8</td><td colspan="4">Сталь, Rz 40 - Rz 20, Т15К<sub>6</sub></td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="14"><a id="p100854"></a>Для станков мощностью 4,5 - 10 кВт</td></tr>
<tr><td><a id="p100855"></a>1</td><td rowspan="2">10/6</td><td rowspan="2">10</td><td>8</td><td rowspan="2">8</td><td rowspan="4">1800</td><td>300</td><td colspan="2" rowspan="2">56</td><td>0,33</td><td rowspan="6">1800</td><td>240</td><td rowspan="2">56</td><td>0,42</td></tr>
<tr><td><a id="p100856"></a>2</td><td>12</td><td>240</td><td>0,42</td><td>190</td><td>0,52</td></tr>
<tr><td><a id="p100857"></a>3</td><td rowspan="2">12/6</td><td rowspan="2">12</td><td>8</td><td rowspan="2">10</td><td>300</td><td colspan="2" rowspan="2">68</td><td>0,33</td><td>240</td><td rowspan="2">68</td><td>0,42</td></tr>
<tr><td><a id="p100858"></a>4</td><td rowspan="2">12</td><td rowspan="2">190</td><td rowspan="2">0,52</td><td>190</td><td>0,52</td></tr>
<tr><td><a id="p100859"></a>5</td><td rowspan="2">14/6</td><td rowspan="2">14</td><td rowspan="2">12</td><td rowspan="4">1500</td><td colspan="2" rowspan="2">66</td><td>240</td><td rowspan="2">79</td><td>0,42</td></tr>
<tr><td><a id="p100860"></a>6</td><td rowspan="2">16</td><td>120</td><td>0,83</td><td rowspan="2">190</td><td>0,32</td></tr>
<tr><td><a id="p100861"></a>7</td><td rowspan="2">16/6</td><td rowspan="2">16</td><td rowspan="2">14</td><td>190</td><td colspan="2" rowspan="2">75</td><td>0,52</td><td>1500</td><td>75</td><td>0,52</td></tr>
<tr><td><a id="p100862"></a>8</td><td>20</td><td>120</td><td>0,83</td><td rowspan="4">1200</td><td>120</td><td>60</td><td>0,83</td></tr>
<tr><td><a id="p100863"></a>9</td><td rowspan="2">18/8</td><td rowspan="2">18</td><td>16</td><td rowspan="2">16</td><td rowspan="4">1200</td><td>240</td><td colspan="2" rowspan="2">68</td><td>0,42</td><td>240</td><td rowspan="2">68</td><td>0,42</td></tr>
<tr><td><a id="p100864"></a>10</td><td>20</td><td>190</td><td>0,52</td><td>150</td><td>0,67</td></tr>
<tr><td><a id="p100865"></a>11</td><td rowspan="2">20/8</td><td rowspan="2">20</td><td>16</td><td rowspan="2">18</td><td>240</td><td colspan="2" rowspan="2">75</td><td>0,42</td><td>190</td><td>75</td><td>0,52</td></tr>
<tr><td><a id="p100866"></a>12</td><td>20</td><td>190</td><td>0,52</td><td>960</td><td>120</td><td>60</td><td>0,83</td></tr>
<tr><td colspan="14"><a id="p100867"></a>Для станков мощностью 10 - 15 кВт</td></tr>
<tr><td><a id="p100868"></a>13</td><td rowspan="2">22/8</td><td rowspan="2">22</td><td>20</td><td rowspan="2">20</td><td rowspan="2">960</td><td>240</td><td colspan="2" rowspan="2">66</td><td>0,42</td><td rowspan="2">750</td><td>190</td><td rowspan="2">52</td><td>0,52</td></tr>
<tr><td><a id="p100869"></a>14</td><td>30</td><td>190</td><td>0,52</td><td>120</td><td>0,83</td></tr>
<tr><td colspan="9"><a id="p100870"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="7%"><col width="4%"><col width="10%"><col width="10%"><col width="6%"><col width="6%"><col width="3%"><col width="3%"><col width="7%"><col width="5%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="9" rowspan="3"><a id="p100871"></a>Основное время на 100 мм расчетной длины<br>Фрезерование пазов, Rz 40 - Rz 20, 11 квалитет<br>Чугун серый, 180 - 220 НВ<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы концевые с пластинами ВК8, Т15К6</td></tr>
<tr><td colspan="2">Карта 21</td><td colspan="2">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100872"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td colspan="2" rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Чугун, Rz 40 - Rz 20, ВК8</td><td colspan="4">Сталь, Rz 40 - Rz 20, Т15К6</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p100873"></a>15</td><td rowspan="2">25/4</td><td colspan="2" rowspan="2">25</td><td>20</td><td rowspan="2">23</td><td>960</td><td>150</td><td colspan="2">75</td><td>0,67</td><td rowspan="2">600</td><td>120</td><td rowspan="2">47</td><td>0,83</td></tr>
<tr><td><a id="p100874"></a>16</td><td rowspan="2">30</td><td>750</td><td rowspan="2">96</td><td colspan="2">59</td><td rowspan="2">1,04</td><td rowspan="2">96</td><td rowspan="2">1,04</td></tr>
<tr><td><a id="p100875"></a>17</td><td rowspan="2">32/4</td><td colspan="2" rowspan="2">32</td><td rowspan="2">30</td><td rowspan="2">480</td><td colspan="2" rowspan="4">48</td><td rowspan="2">480</td><td rowspan="3">48</td></tr>
<tr><td><a id="p100876"></a>18</td><td>40</td><td>75</td><td>1,33</td><td>60</td><td>1,66</td></tr>
<tr><td><a id="p100877"></a>19</td><td rowspan="2">40/5</td><td colspan="2" rowspan="2">40</td><td>30</td><td rowspan="2">38</td><td rowspan="2">380</td><td>96</td><td>1,04</td><td>380</td><td>75</td><td>1,33</td></tr>
<tr><td><a id="p100878"></a>20</td><td rowspan="2">40</td><td rowspan="2">75</td><td rowspan="2">1,33</td><td rowspan="2">300</td><td rowspan="2">60</td><td>38</td><td rowspan="2">1,66</td></tr>
<tr><td><a id="p100879"></a>21</td><td rowspan="2">50/5</td><td colspan="2" rowspan="2">50</td><td rowspan="2">48</td><td rowspan="2">300</td><td colspan="2" rowspan="2">47</td><td>47</td></tr>
<tr><td><a id="p100880"></a>22</td><td>50</td><td>60</td><td>1,66</td><td>240</td><td>48</td><td>38</td><td>2,08</td></tr>
<tr><td colspan="10"><a id="p100881"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td></tr>
<tr><td colspan="15"><a id="p100882"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="3" rowspan="4"><a id="p100883"></a>Твердости чугуна</td><td colspan="2">Твердость, НВ</td><td colspan="6">До 220</td><td colspan="4">Свыше 220</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="2"></td><td></td><td colspan="3" rowspan="3"></td><td colspan="4" rowspan="3">1,25</td></tr>
<tr><td colspan="2"></td><td>1,0</td></tr>
<tr><td colspan="2"></td><td></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p100884"></a>Предела твердости стали</td><td colspan="2">Предел твердости, НВ</td><td colspan="2">До 170</td><td colspan="4">170 - 210</td><td colspan="4">Свыше 210</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,8</td><td></td><td></td><td colspan="2" rowspan="3"></td><td colspan="4" rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td colspan="3"><a id="p100885"></a>Формы обрабатываемой поверхности</td><td colspan="2">Форма обрабатываемой поверхности</td><td colspan="6">Прямолинейная</td><td colspan="4">Криволинейная (фасонная)</td></tr>
<tr><td colspan="3" rowspan="3"></td><td colspan="2" rowspan="3">Коэффициент</td><td colspan="2"></td><td></td><td colspan="3" rowspan="3"></td><td colspan="4" rowspan="3">1,2</td></tr>
<tr><td colspan="2"></td><td>1,0</td></tr>
<tr><td colspan="2"></td><td></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="11%"><col width="10%"><col width="10%"><col width="6%"><col width="6%"><col width="3%"><col width="3%"><col width="6%"><col width="6%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="8" rowspan="3"><a id="p100886"></a>Основное время на 100 мм расчетной длины<br>Фрезерование Т-образных пазов, Rz 40 - Rz 20, 11 квалитет<br>Чугун серый, 180 - 220 НВ<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы концевые из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 22</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100887"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Чугун, Rz 40 - Rz 20</td><td colspan="4">Сталь, Rz 40 - Rz 20</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="14"><a id="p100888"></a>Для станков мощностью 4,5 - 10 кВт</td></tr>
<tr><td><a id="p100889"></a>1</td><td>18/6</td><td>19</td><td>8</td><td>18</td><td>380</td><td rowspan="2">75</td><td colspan="2">21</td><td rowspan="2">1,33</td><td>480</td><td rowspan="2">60</td><td>27</td><td rowspan="2">1,66</td></tr>
<tr><td><a id="p100890"></a>2</td><td>21/8</td><td>23</td><td>9</td><td>21</td><td>300</td><td colspan="2">20</td><td>380</td><td>25</td></tr>
<tr><td><a id="p100891"></a>3</td><td>25/8</td><td>30</td><td>12</td><td>25</td><td rowspan="2">240</td><td rowspan="2">96</td><td colspan="2">19</td><td rowspan="2">1,04</td><td rowspan="2">300</td><td rowspan="2">75</td><td>24</td><td rowspan="2">1,33</td></tr>
<tr><td><a id="p100892"></a>4</td><td>32/8</td><td>37</td><td>16</td><td>32</td><td colspan="2">24</td><td rowspan="2">30</td></tr>
<tr><td><a id="p100893"></a>5</td><td>40/8</td><td>46</td><td>20</td><td>40</td><td rowspan="2">190</td><td rowspan="2">75</td><td colspan="2">24</td><td rowspan="2">1,33</td><td rowspan="2">240</td><td rowspan="2">60</td><td rowspan="2">1,66</td></tr>
<tr><td><a id="p100894"></a>6</td><td>50/6</td><td>56</td><td>25</td><td>50</td><td colspan="2">30</td><td>37</td></tr>
<tr><td><a id="p100895"></a>7</td><td>60/8</td><td>68</td><td>32</td><td>60</td><td rowspan="2">120</td><td>60</td><td colspan="2">23</td><td>1,66</td><td rowspan="2">150</td><td>48</td><td>28</td><td>2,08</td></tr>
<tr><td><a id="p100896"></a>8</td><td>72/8</td><td>80</td><td>36</td><td>72</td><td>48</td><td colspan="2">27</td><td>2,08</td><td>38</td><td>34</td><td>2,63</td></tr>
<tr><td colspan="9"><a id="p100897"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="11%"><col width="5%"><col width="5%"><col width="2%"><col width="6%"><col width="2%"><col width="4%"><col width="3%"><col width="6%"><col width="3%"><col width="3%"><col width="4%"><col width="2%"><col width="3%"><col width="3%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="12" rowspan="3"><a id="p100898"></a>Основное время на 100 мм расчетной длины<br>Фрезерование Т-образных пазов, Rz 40 - Rz 20, 11 квалитет<br>Чугун серый, 180 - 220 НВ<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="8">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="8">Фрезы концевые из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 22</td><td colspan="3">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100899"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td colspan="2" rowspan="3">Глубина резания, t, мм</td><td colspan="3" rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="7">Чугун, Rz 40 - Rz 20</td><td colspan="5">Сталь, Rz 40 - Rz 20</td></tr>
<tr><td colspan="5">Режимы резания</td><td colspan="2" rowspan="2">tо100, мин.</td><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td colspan="2">n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td colspan="2">n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p100900"></a>9</td><td>85/8</td><td>92</td><td colspan="2">40</td><td colspan="3">85</td><td colspan="2">96</td><td>38</td><td colspan="2">26</td><td colspan="2">2,63</td><td colspan="2">120</td><td>30</td><td>32</td><td>3,33</td></tr>
<tr><td><a id="p100901"></a>10</td><td>95/8</td><td>100</td><td colspan="2">44</td><td colspan="3">95</td><td colspan="2">75</td><td>30</td><td colspan="2">18</td><td colspan="2">3,33</td><td colspan="2">96</td><td>24</td><td>28</td><td>4,16</td></tr>
<tr><td colspan="13"><a id="p100902"></a>Индекс</td><td colspan="2">а</td><td colspan="4"></td><td>б</td></tr>
<tr><td colspan="20"><a id="p100903"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="2" rowspan="4"><a id="p100904"></a>Твердости чугуна</td><td>Твердость, НВ</td><td colspan="10">До 220</td><td colspan="7">Свыше 220</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2"></td><td colspan="4" rowspan="3"></td><td colspan="7" rowspan="3">1,25</td></tr>
<tr><td colspan="4"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="4"></td><td colspan="2"></td></tr>
<tr><td colspan="2" rowspan="5"><a id="p100905"></a>Группы обрабатываемой стали и предела твердости</td><td rowspan="2">Группа стали и предел твердости, НВ</td><td colspan="3" rowspan="2">Углеродистые и вязкие</td><td colspan="7">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="7">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td>До 170</td><td colspan="4">170 - 210</td><td colspan="2">Свыше 210</td><td colspan="4">До 170</td><td>170 - 210</td><td colspan="2">Свыше 210</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">0,9</td><td colspan="2"></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td></td><td colspan="2"></td><td rowspan="3"></td><td rowspan="3">1,1</td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td colspan="2"></td><td>1,0</td><td></td><td colspan="2">1,0</td></tr>
<tr><td></td><td></td><td colspan="2"></td><td></td><td></td><td colspan="2"></td></tr>
<tr><td colspan="2" rowspan="4"><a id="p100906"></a>Нанесения износостойкого покрытия</td><td>Нанесение покрытия</td><td colspan="10">Без нанесения</td><td colspan="7">С нанесением</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2"></td><td colspan="4" rowspan="3"></td><td colspan="7" rowspan="3">0,9</td></tr>
<tr><td colspan="4"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="4"></td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="11%"><col width="10%"><col width="10%"><col width="6%"><col width="6%"><col width="3%"><col width="3%"><col width="6%"><col width="6%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="8" rowspan="3"><a id="p100907"></a>Основное время на 100 мм расчетной длины<br>Фрезерование пазов типа "ласточкин хвост", Rz 40 - Rz 20, 11 квалитет<br>Чугун серый, 180 - 220 НВ<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы концевые из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 23</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100908"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Чугун, Rz 40 - Rz 20</td><td colspan="4">Сталь, Rz 40 - Rz 20</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="14"><a id="p100909"></a>Для станков мощностью 4,5 - 10 кВт</td></tr>
<tr><td><a id="p100910"></a>1</td><td>10/8</td><td>70 - 80</td><td>6</td><td>9</td><td>1500</td><td>300</td><td colspan="2">47</td><td>0,33</td><td rowspan="3">1500</td><td>240</td><td>47</td><td>0,42</td></tr>
<tr><td><a id="p100911"></a>2</td><td rowspan="2">16/10</td><td>60 - 65</td><td rowspan="2">8</td><td>16</td><td>750</td><td>190</td><td colspan="2">37</td><td>0,52</td><td>300</td><td rowspan="2">75</td><td>0,33</td></tr>
<tr><td><a id="p100912"></a>3</td><td>70 - 80</td><td>15</td><td>960</td><td>240</td><td colspan="2">48</td><td>0,42</td><td>380</td><td>0,26</td></tr>
<tr><td><a id="p100913"></a>4</td><td rowspan="3">25/12</td><td>55 - 60</td><td rowspan="3">10</td><td>25</td><td>480</td><td>120</td><td colspan="2">37</td><td>0,83</td><td rowspan="2">900</td><td>190</td><td rowspan="2">70</td><td>0,52</td></tr>
<tr><td><a id="p100914"></a>5</td><td>65 - 70</td><td>24</td><td>600</td><td>190</td><td colspan="2">47</td><td>0,52</td><td>240</td><td>0,42</td></tr>
<tr><td><a id="p100915"></a>6</td><td>75 - 80</td><td>22</td><td>750</td><td>300</td><td colspan="2">59</td><td>0,33</td><td>1200</td><td>380</td><td>94</td><td>0,26</td></tr>
<tr><td colspan="9"><a id="p100916"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td></tr>
</table>


<table>
<colgroup><col width="20%"><col width="13%"><col width="3%"><col width="5%"><col width="3%"><col width="6%"><col width="6%"><col width="4%"><col width="3%"><col width="5%"><col width="4%"><col width="3%"><col width="4%"><col width="4%"><col width="7%"><col width="11%"></colgroup>
<tr><td colspan="10" rowspan="3"><a id="p100917"></a>Основное время на 100 мм расчетной длины<br>Фрезерование пазов типа "ласточкин хвост", Rz 40 - Rz 20, 11 квалитет<br>Чугун серый, 180 - 220 НВ<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="6">Горизонтально-, вертикально- и универсально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы концевые из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 23</td><td colspan="2">Листов 2</td><td>Лист 2</td></tr>
<tr><td colspan="16"><a id="p100918"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td rowspan="4"><a id="p100919"></a>Твердости чугуна</td><td>Твердость, чугуна НВ</td><td colspan="9">До 220</td><td colspan="5">Свыше 220</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="4" rowspan="3"></td><td colspan="5" rowspan="3">1,25</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
<tr><td rowspan="5"><a id="p100920"></a>Группы обрабатываемой стали и предела твердости</td><td rowspan="2">Группа стали и предел твердости, НВ</td><td colspan="3" rowspan="2">Углеродистые и вязкие</td><td colspan="6">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="5">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td>До 170</td><td colspan="3">170 - 210</td><td colspan="2">Свыше 210</td><td colspan="3">До 170</td><td>170 - 210</td><td>Свыше 210</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td><td></td><td>1,0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="4"><a id="p100921"></a>Нанесения износостойкого покрытия</td><td>Нанесение покрытия</td><td colspan="9">Без нанесения</td><td colspan="5">С на несением</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="4" rowspan="3"></td><td colspan="5" rowspan="3">0,9</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="4%"><col width="5%"><col width="5%"><col width="6%"><col width="4%"><col width="6%"></colgroup>
<tr><td colspan="12" rowspan="3"><a id="p100922"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей и уступов, Rz 80, 14 - 12 квалитет<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="6">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы дисковые трехсторонние из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 24</td><td colspan="2">Листов 3</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100923"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="4">Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="4">Чугун серый, 180 - 220 НВ</td><td colspan="4">Медные сплавы и алюминиевые, 100 - 140 НВ</td></tr>
<tr><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p100924"></a>1</td><td rowspan="14">7,5</td><td rowspan="4">80/10</td><td rowspan="2">6</td><td>12</td><td>31</td><td>150</td><td>190</td><td>38</td><td>0,53</td><td>150</td><td>380</td><td>38</td><td>0,26</td><td>300</td><td>750</td><td>75</td><td>0,13</td></tr>
<tr><td><a id="p100925"></a>2</td><td>18</td><td>36</td><td>120</td><td>150</td><td>30</td><td>0,67</td><td>120</td><td>300</td><td>31</td><td>0,33</td><td rowspan="3">240</td><td rowspan="3">600</td><td rowspan="3">60</td><td rowspan="3">0,17</td></tr>
<tr><td><a id="p100926"></a>3</td><td rowspan="2">18</td><td>5</td><td>22</td><td>190</td><td>190</td><td>48</td><td>0,53</td><td>150</td><td>380</td><td>38</td><td>0,26</td></tr>
<tr><td><a id="p100927"></a>4</td><td>12</td><td>31</td><td>150</td><td rowspan="2">150</td><td rowspan="2">38</td><td rowspan="2">0,67</td><td>120</td><td>300</td><td rowspan="2">30</td><td>0,33</td></tr>
<tr><td><a id="p100928"></a>5</td><td rowspan="5">100/10</td><td rowspan="2">6</td><td>18</td><td>42</td><td>120</td><td>96</td><td>240</td><td>0,42</td><td>190</td><td>480</td><td>56</td><td>0,21</td></tr>
<tr><td><a id="p100929"></a>6</td><td>27</td><td>48</td><td>96</td><td>120</td><td>30</td><td>0,83</td><td>75</td><td>190</td><td>24</td><td>0,53</td><td>150</td><td>380</td><td>47</td><td>0,26</td></tr>
<tr><td><a id="p100930"></a>7</td><td rowspan="3">18</td><td>5</td><td>25</td><td rowspan="2">150</td><td rowspan="2">150</td><td rowspan="2">48</td><td rowspan="2">0,67</td><td>120</td><td>300</td><td>38</td><td>0,33</td><td rowspan="2">190</td><td rowspan="2">480</td><td>60</td><td rowspan="2">0,24</td></tr>
<tr><td><a id="p100931"></a>8</td><td>12</td><td>35</td><td>96</td><td>240</td><td>30</td><td>0,42</td><td>56</td></tr>
<tr><td><a id="p100932"></a>9</td><td>16</td><td>40</td><td>120</td><td rowspan="2">120</td><td rowspan="2">38</td><td rowspan="2">0,83</td><td rowspan="2">75</td><td>190</td><td>29</td><td rowspan="2">0,53</td><td rowspan="3">150</td><td rowspan="3">380</td><td>47</td><td rowspan="3">0,26</td></tr>
<tr><td><a id="p100933"></a>10</td><td rowspan="5">125/10</td><td rowspan="2">8</td><td>18</td><td>47</td><td>96</td><td>190</td><td>30</td><td rowspan="2">59</td></tr>
<tr><td><a id="p100934"></a>11</td><td>27</td><td>56</td><td>75</td><td>96</td><td>30</td><td>1,04</td><td>60</td><td>150</td><td>24</td><td>0,67</td></tr>
<tr><td><a id="p100935"></a>12</td><td rowspan="3">27</td><td>5</td><td>28</td><td rowspan="2">120</td><td>150</td><td rowspan="2">48</td><td>0,67</td><td>96</td><td>240</td><td>38</td><td>0,42</td><td>190</td><td>480</td><td>75</td><td>0,21</td></tr>
<tr><td><a id="p100936"></a>13</td><td>12</td><td>40</td><td>120</td><td>0,83</td><td>75</td><td>190</td><td>30</td><td>0,53</td><td rowspan="2">150</td><td rowspan="2">380</td><td rowspan="2">59</td><td rowspan="2">0,26</td></tr>
<tr><td><a id="p100937"></a>14</td><td>16</td><td>45</td><td>96</td><td>96</td><td>38</td><td>1,04</td><td>60</td><td>150</td><td>24</td><td>0,67</td></tr>
<tr><td colspan="9"><a id="p100938"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td><td colspan="3"></td><td>в</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="6%"></colgroup>
<tr><td colspan="12" rowspan="3"><a id="p100939"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей и уступов, Rz 80, 14 - 12 квалитет<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="6">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы дисковые трехсторонние из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 24</td><td colspan="2">Листов 3</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p100940"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="4">Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="4">Чугун серый, 180 - 220 НВ</td><td colspan="4">Медные сплавы и алюминиевые, 100 - 140 НВ</td></tr>
<tr><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p100941"></a>15</td><td rowspan="24">7,5</td><td rowspan="6">160/16</td><td rowspan="3">8</td><td>18</td><td>54</td><td rowspan="2">75</td><td rowspan="2">120</td><td rowspan="2">38</td><td rowspan="2">0,83</td><td>48</td><td>190</td><td>24</td><td>0,53</td><td>150</td><td>480</td><td>75</td><td>0,21</td></tr>
<tr><td><a id="p100942"></a>16</td><td>27</td><td>65</td><td rowspan="2">38</td><td>150</td><td rowspan="2">19</td><td>0,67</td><td>120</td><td>380</td><td>60</td><td>0,26</td></tr>
<tr><td><a id="p100943"></a>17</td><td>40</td><td>73</td><td>60</td><td>96</td><td>30</td><td>1,04</td><td>120</td><td>0,83</td><td>96</td><td>300</td><td>48</td><td>0,33</td></tr>
<tr><td><a id="p100944"></a>18</td><td rowspan="3">40</td><td>5</td><td>31</td><td>96</td><td>150</td><td>48</td><td>0,67</td><td rowspan="2">60</td><td>240</td><td>30</td><td>0,42</td><td>150</td><td>480</td><td>75</td><td>0,21</td></tr>
<tr><td><a id="p100945"></a>19</td><td>12</td><td>46</td><td rowspan="2">75</td><td>120</td><td rowspan="2">38</td><td>0,83</td><td rowspan="3">190</td><td>30</td><td rowspan="3">0,53</td><td>120</td><td>380</td><td>60</td><td>0,26</td></tr>
<tr><td><a id="p100946"></a>20</td><td>20</td><td>57</td><td>96</td><td>1,04</td><td rowspan="2">48</td><td>24</td><td>96</td><td>300</td><td>48</td><td>0,33</td></tr>
<tr><td><a id="p100947"></a>21</td><td rowspan="6">200/20</td><td rowspan="3">12</td><td>27</td><td>65</td><td rowspan="2">60</td><td rowspan="2">120</td><td rowspan="2">37</td><td rowspan="2">0,83</td><td>30</td><td>120</td><td>380</td><td>68</td><td>0,26</td></tr>
<tr><td><a id="p100948"></a>22</td><td>40</td><td>73</td><td>38</td><td>150</td><td>24</td><td>0,67</td><td>96</td><td>300</td><td>53</td><td>0,33</td></tr>
<tr><td><a id="p100949"></a>23</td><td>60</td><td>81</td><td>48</td><td>96</td><td>30</td><td>1,04</td><td>30</td><td>120</td><td>19</td><td>0,83</td><td>75</td><td>240</td><td>43</td><td>0,42</td></tr>
<tr><td><a id="p100950"></a>24</td><td rowspan="3">40</td><td>5</td><td>35</td><td>75</td><td>150</td><td>48</td><td>0,67</td><td>48</td><td>190</td><td>30</td><td>0,53</td><td rowspan="2">120</td><td>380</td><td rowspan="2">68</td><td>0,26</td></tr>
<tr><td><a id="p100951"></a>25</td><td>12</td><td>52</td><td rowspan="2">60</td><td rowspan="2">120</td><td rowspan="2">37</td><td rowspan="2">0,83</td><td>38</td><td>150</td><td>24</td><td>0,67</td><td rowspan="2">300</td><td rowspan="2">0,33</td></tr>
<tr><td><a id="p100952"></a>26</td><td>20</td><td>64</td><td>30</td><td>120</td><td>19</td><td>0,83</td><td>96</td><td>54</td></tr>
<tr><td><a id="p100953"></a>27</td><td rowspan="3">200/20</td><td rowspan="3">60</td><td>5</td><td>35</td><td>60</td><td>120</td><td>37</td><td>0,83</td><td>48</td><td>190</td><td>30</td><td>0,53</td><td rowspan="2">120</td><td>380</td><td rowspan="2">68</td><td>0,26</td></tr>
<tr><td><a id="p100954"></a>28</td><td>12</td><td>52</td><td rowspan="4">48</td><td rowspan="4">96</td><td rowspan="2">30</td><td rowspan="4">1,04</td><td>38</td><td>150</td><td>24</td><td>0,67</td><td rowspan="2">300</td><td rowspan="3">0,33</td></tr>
<tr><td><a id="p100955"></a>29</td><td>20</td><td>64</td><td>30</td><td>120</td><td>19</td><td>0,83</td><td>96</td><td>54</td></tr>
<tr><td><a id="p100956"></a>30</td><td rowspan="9">250/20</td><td rowspan="3">12</td><td>27</td><td>35</td><td rowspan="2">38</td><td>38</td><td>190</td><td>30</td><td>0,53</td><td>75</td><td>300</td><td>59</td></tr>
<tr><td><a id="p100957"></a>31</td><td>40</td><td>52</td><td>30</td><td>150</td><td>24</td><td>0,67</td><td rowspan="2">60</td><td rowspan="2">240</td><td rowspan="2">47</td><td rowspan="2">0,42</td></tr>
<tr><td><a id="p100958"></a>32</td><td>60</td><td>111</td><td>38</td><td>75</td><td>30</td><td>1,33</td><td>24</td><td>120</td><td>19</td><td>0,83</td></tr>
<tr><td><a id="p100959"></a>33</td><td rowspan="3">40</td><td>5</td><td>39</td><td>60</td><td>120</td><td>48</td><td>0,83</td><td>48</td><td>240</td><td>38</td><td>0,42</td><td>96</td><td>380</td><td>75</td><td>0,26</td></tr>
<tr><td><a id="p100960"></a>34</td><td>12</td><td>58</td><td rowspan="3">48</td><td rowspan="3">96</td><td rowspan="3">38</td><td rowspan="3">1,04</td><td>38</td><td>150</td><td rowspan="2">30</td><td>0,67</td><td>75</td><td>300</td><td>59</td><td>0,33</td></tr>
<tr><td><a id="p100961"></a>35</td><td>20</td><td>72</td><td>30</td><td>120</td><td>0,83</td><td>60</td><td>240</td><td>47</td><td>0,42</td></tr>
<tr><td><a id="p100962"></a>36</td><td rowspan="3">60</td><td>5</td><td>39</td><td>48</td><td>240</td><td>38</td><td>0,42</td><td>96</td><td>380</td><td>75</td><td>0,63</td></tr>
<tr><td><a id="p100963"></a>37</td><td>12</td><td>58</td><td rowspan="2">38</td><td rowspan="2">75</td><td>30</td><td rowspan="2">1,33</td><td>38</td><td>150</td><td rowspan="2">30</td><td>0,67</td><td>75</td><td>300</td><td>59</td><td>0,33</td></tr>
<tr><td><a id="p100964"></a>38</td><td>20</td><td>72</td><td>37</td><td>30</td><td>120</td><td>0,83</td><td>60</td><td>240</td><td>47</td><td>0,42</td></tr>
<tr><td colspan="9"><a id="p100965"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td><td colspan="3"></td><td>в</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="2%"><col width="3%"><col width="5%"><col width="1%"><col width="4%"><col width="5%"><col width="2%"><col width="3%"><col width="5%"><col width="1%"><col width="4%"><col width="6%"><col width="4%"><col width="6%"></colgroup>
<tr><td colspan="15" rowspan="3"><a id="p100966"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей и уступов, Rz 80, 14 - 12 квалитет<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="8">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="8">Фрезы дисковые трехсторонние из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 24</td><td colspan="3">Листов 3</td><td colspan="2">Лист 3</td></tr>
<tr><td rowspan="3"><a id="p100967"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td colspan="2" rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="6">Чугун серый, 180 - 220 НВ</td><td colspan="5">Медные сплавы и алюминиевые, 100 - 140 НВ</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="5">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td colspan="2">n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td colspan="2">n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p100968"></a>39</td><td rowspan="9">7,5</td><td rowspan="9">315/22</td><td rowspan="3">12</td><td>5</td><td colspan="2">92</td><td rowspan="2">38</td><td rowspan="2">75</td><td colspan="2" rowspan="2">37</td><td rowspan="2">1,33</td><td colspan="2">30</td><td>150</td><td colspan="2">30</td><td>0,67</td><td colspan="2">60</td><td>240</td><td>59</td><td>0,42</td></tr>
<tr><td><a id="p100969"></a>40</td><td>12</td><td colspan="2">108</td><td colspan="2">24</td><td>120</td><td colspan="2">24</td><td>0,83</td><td colspan="2" rowspan="2">48</td><td rowspan="2">190</td><td rowspan="2">48</td><td rowspan="2">0,53</td></tr>
<tr><td><a id="p100970"></a>41</td><td>20</td><td colspan="2">128</td><td>30</td><td>60</td><td colspan="2">29</td><td>1,67</td><td colspan="2">19</td><td>96</td><td colspan="2">19</td><td>1,04</td></tr>
<tr><td><a id="p100971"></a>42</td><td rowspan="3">40</td><td>5</td><td colspan="2">43</td><td>48</td><td>96</td><td colspan="2">47</td><td>1,04</td><td colspan="2">38</td><td>190</td><td colspan="2">38</td><td>0,53</td><td colspan="2">60</td><td>240</td><td>59</td><td>0,42</td></tr>
<tr><td><a id="p100972"></a>43</td><td>12</td><td colspan="2">64</td><td rowspan="4">38</td><td rowspan="4">75</td><td colspan="2" rowspan="4">37</td><td rowspan="4">1,33</td><td colspan="2">30</td><td>150</td><td colspan="2">30</td><td>0,67</td><td colspan="2" rowspan="2">48</td><td rowspan="2">190</td><td rowspan="2">48</td><td rowspan="2">0,53</td></tr>
<tr><td><a id="p100973"></a>44</td><td>20</td><td colspan="2">80</td><td colspan="2">24</td><td>120</td><td colspan="2">24</td><td>0,83</td></tr>
<tr><td><a id="p100974"></a>45</td><td rowspan="3">60</td><td>5</td><td colspan="2">43</td><td colspan="2">38</td><td>190</td><td colspan="2">38</td><td>0,53</td><td colspan="2">60</td><td>240</td><td>59</td><td>0,42</td></tr>
<tr><td><a id="p100975"></a>46</td><td>12</td><td colspan="2">64</td><td colspan="2">30</td><td>150</td><td colspan="2">30</td><td>0,67</td><td colspan="2" rowspan="2">48</td><td rowspan="2">190</td><td rowspan="2">47</td><td rowspan="2">0,53</td></tr>
<tr><td><a id="p100976"></a>47</td><td>20</td><td colspan="2">80</td><td>30</td><td>60</td><td colspan="2">30</td><td>1,67</td><td colspan="2">24</td><td>120</td><td colspan="2">24</td><td>0,83</td></tr>
<tr><td colspan="11"><a id="p100977"></a>Индекс</td><td>а</td><td colspan="5"></td><td>б</td><td colspan="4"></td><td>в</td></tr>
<tr><td colspan="23"><a id="p100978"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="3" rowspan="5"><a id="p100979"></a>Группы обрабатываемой стали и предела твердости</td><td colspan="2" rowspan="2">Группа стали и предел твердости, НВ</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="8">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="7">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td colspan="2">До 170</td><td colspan="3">170 - 210</td><td colspan="3">Свыше 210</td><td colspan="3">До 170</td><td colspan="2">170 - 210</td><td colspan="2">Свыше 210</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td colspan="3" rowspan="3">1,1</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td><td></td><td>1,0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p100980"></a>Твердости чугуна</td><td colspan="5">Твердость чугуна, НВ</td><td colspan="8">До 220</td><td colspan="7">Свыше 220</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="2"></td><td colspan="3" rowspan="3"></td><td colspan="7" rowspan="3">1,25</td></tr>
<tr><td colspan="3"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="3"></td><td colspan="2"></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p100981"></a>Твердости медных сплавов</td><td colspan="5">Твердость, НВ</td><td colspan="8">&lt;= 140</td><td colspan="7">&gt; 140</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="2"></td><td colspan="3" rowspan="3"></td><td colspan="7" rowspan="3">1,1</td></tr>
<tr><td colspan="3"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="3"></td><td colspan="2"></td></tr>
<tr><td colspan="3" rowspan="2"><a id="p100982"></a>Группы алюминиевых сплавов</td><td colspan="5">Группа сплавов</td><td colspan="8">Силумин и литейные сплавы<br>Gв = 200 - 650 Мпа,<br>НВ &gt; 65 (закаленный)<br>Дюралюмин<br>Gв = 400 - 500 Мпа,<br>НВ &gt; 100 (закаленный)</td><td colspan="5">Силумин и литейные сплавы<br>Gв = 100 - 200 Мпа,<br>НВ &lt; 65<br>Дюралюмин<br>Gв = 300 - 400 Мпа,<br>НВ &lt;= 100</td><td colspan="2">Дюралюмин<br>Gв = 200 - 300 Мпа</td></tr>
<tr><td colspan="5">Коэффициент</td><td colspan="8">0,80</td><td colspan="5">0,70</td><td colspan="2">0,60</td></tr>
<tr><td colspan="3" rowspan="4"><a id="p100983"></a>Числа дисковых фрез в наборе</td><td colspan="5">Число фрез в наборе</td><td colspan="8">1</td><td colspan="7">2</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="2"></td><td colspan="3" rowspan="3"></td><td colspan="7" rowspan="3">1,10</td></tr>
<tr><td colspan="3"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="3"></td><td colspan="2"></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p100984"></a>Нанесения износостойкого покрытия</td><td colspan="5">Износостойкое покрытие</td><td colspan="8">Без нанесения</td><td colspan="7">С нанесением</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="2"></td><td colspan="3" rowspan="3"></td><td colspan="7" rowspan="3">0,9</td></tr>
<tr><td colspan="3"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="3"></td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="6%"></colgroup>
<tr><td colspan="12" rowspan="3"><a id="p100985"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей и уступов, Rz 40 - Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="6">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы дисковые трехсторонние из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 25</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p100986"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="4">Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="4">Чугун серый, 180 - 220 НВ</td><td colspan="4">Медные сплавы и алюминиевые, 100 - 140 НВ</td></tr>
<tr><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p100987"></a>1</td><td rowspan="15">10</td><td>80/10</td><td rowspan="15">2</td><td>18</td><td>36</td><td>150</td><td>120</td><td rowspan="3">38</td><td>0,83</td><td>150</td><td>240</td><td>37</td><td>0,42</td><td>300</td><td>380</td><td>75</td><td>0,26</td></tr>
<tr><td><a id="p100988"></a>2</td><td>100/10</td><td rowspan="2">27</td><td>48</td><td>120</td><td>96</td><td>1,04</td><td>120</td><td>190</td><td rowspan="2">38</td><td>0,53</td><td rowspan="2">190</td><td rowspan="2">240</td><td>60</td><td rowspan="3">0,42</td></tr>
<tr><td><a id="p100989"></a>3</td><td>125/10</td><td>56</td><td rowspan="2">96</td><td rowspan="2">75</td><td rowspan="2">1,33</td><td>96</td><td>150</td><td>0,67</td><td>75</td></tr>
<tr><td><a id="p100990"></a>4</td><td rowspan="3">160/16</td><td>18</td><td>54</td><td>48</td><td rowspan="2">75</td><td rowspan="2">120</td><td rowspan="2">37</td><td rowspan="2">0,83</td><td>190</td><td>240</td><td>96</td></tr>
<tr><td><a id="p100991"></a>5</td><td>27</td><td>65</td><td rowspan="3">75</td><td rowspan="3">60</td><td rowspan="2">38</td><td rowspan="3">1,66</td><td rowspan="3">150</td><td rowspan="3">190</td><td rowspan="2">75</td><td rowspan="3">0,53</td></tr>
<tr><td><a id="p100992"></a>6</td><td>40</td><td>73</td><td rowspan="3">60</td><td rowspan="3">96</td><td>30</td><td rowspan="3">1,04</td></tr>
<tr><td><a id="p100993"></a>7</td><td rowspan="3">200/20</td><td>27</td><td>75</td><td>48</td><td>38</td><td>94</td></tr>
<tr><td><a id="p100994"></a>8</td><td>40</td><td>73</td><td>60</td><td>48</td><td>37</td><td>2,08</td><td>37</td><td>120</td><td>150</td><td>78</td><td>0,67</td></tr>
<tr><td><a id="p100995"></a>9</td><td>60</td><td>81</td><td>48</td><td>38</td><td>30</td><td>2,63</td><td rowspan="3">48</td><td rowspan="3">75</td><td>30</td><td rowspan="3">1,33</td><td>96</td><td>120</td><td>61</td><td>0,83</td></tr>
<tr><td><a id="p100996"></a>10</td><td rowspan="3">250/20</td><td>27</td><td>83</td><td>60</td><td>48</td><td>48</td><td>2,08</td><td>38</td><td>120</td><td>190</td><td>94</td><td>0,53</td></tr>
<tr><td><a id="p100997"></a>11</td><td>40</td><td>96</td><td rowspan="3">48</td><td rowspan="3">38</td><td rowspan="2">38</td><td rowspan="3">2,63</td><td>37</td><td rowspan="2">96</td><td>150</td><td rowspan="2">75</td><td>0,67</td></tr>
<tr><td><a id="p100998"></a>12</td><td>60</td><td>111</td><td rowspan="3">38</td><td rowspan="3">60</td><td>30</td><td rowspan="3">1,67</td><td>120</td><td>0,83</td></tr>
<tr><td><a id="p100999"></a>13</td><td rowspan="3">315/22</td><td>27</td><td>92</td><td>48</td><td rowspan="2">37</td><td>96</td><td>150</td><td>95</td><td>0,67</td></tr>
<tr><td><a id="p101000"></a>14</td><td>40</td><td>108</td><td rowspan="2">38</td><td>30</td><td rowspan="2">38</td><td>3,33</td><td rowspan="2">75</td><td>120</td><td rowspan="2">74</td><td>0,83</td></tr>
<tr><td><a id="p101001"></a>15</td><td>60</td><td>128</td><td>24</td><td>4,16</td><td>30</td><td>40</td><td>30</td><td>2,08</td><td>96</td><td>1,04</td></tr>
<tr><td colspan="9"><a id="p101002"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td><td colspan="3"></td><td>в</td></tr>
</table>


<table>
<colgroup><col width="20%"><col width="13%"><col width="3%"><col width="5%"><col width="3%"><col width="6%"><col width="6%"><col width="4%"><col width="3%"><col width="5%"><col width="4%"><col width="3%"><col width="4%"><col width="4%"><col width="7%"><col width="11%"></colgroup>
<tr><td colspan="10" rowspan="3"><a id="p101003"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей и уступов, Rz 40 - Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="6">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы дисковые трехсторонние из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 25</td><td colspan="2">Листов 2</td><td>Лист 2</td></tr>
<tr><td colspan="16"><a id="p101004"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td rowspan="5"><a id="p101005"></a>Группы обрабатываемой стали и предела твердости</td><td>Группа стали</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="6">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="5">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td>Предел твердости, НВ</td><td>До 170</td><td colspan="3">170 - 210</td><td colspan="2">Свыше 210</td><td colspan="3">До 170</td><td>170 - 210</td><td>Свыше 210</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td><td></td><td>1,0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="4"><a id="p101006"></a>Твердости чугуна</td><td>Твердость, НВ</td><td colspan="9">До 220</td><td colspan="5">Свыше 220</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="4" rowspan="3"></td><td colspan="5" rowspan="3">1,1</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
<tr><td rowspan="4"><a id="p101007"></a>Твердости медных сплавов</td><td>Твердость, НВ</td><td colspan="9">&lt;= 140</td><td colspan="5">&gt; 140</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="4" rowspan="3"></td><td colspan="5" rowspan="3">1,1</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
<tr><td rowspan="2"><a id="p101008"></a>Группы алюминиевых сплавов</td><td>Группа сплавов</td><td colspan="6">Силумин и литейные сплавы<br>Gв = 200 - 650 Мпа,<br>НВ &gt; 65 (закаленный)<br>Дюралюмин<br>Gв = 400 - 500 Мпа,<br>НВ &gt; 100 (закаленный)</td><td colspan="7">Силумин и литейные сплавы<br>Gв = 100 - 200 Мпа,<br>НВ &lt; 65<br>Дюралюмин<br>Gв = 300 - 400 Мпа,<br>НВ &lt;= 100</td><td>Дюралюмин<br>Gв = 200 - 300 Мпа</td></tr>
<tr><td>Коэффициент</td><td colspan="6">0,80</td><td colspan="7">0,70</td><td>0,60</td></tr>
<tr><td rowspan="4"><a id="p101009"></a>Числа дисковых фрез в наборе</td><td>Число фрез в наборе</td><td colspan="9">1</td><td colspan="5">2</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="4" rowspan="3"></td><td colspan="5" rowspan="3">1,1</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
<tr><td rowspan="4"><a id="p101010"></a>Нанесения износостойкого покрытия</td><td>Износостойкое покрытие</td><td colspan="9">Без нанесения</td><td colspan="5">С нанесением</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="4" rowspan="3"></td><td colspan="5" rowspan="3">0,9</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="11%"><col width="9%"><col width="8%"><col width="8%"><col width="8%"><col width="6%"><col width="6%"><col width="3%"><col width="3%"><col width="6%"><col width="6%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="9" rowspan="3"><a id="p101011"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей и уступов, Ra 2,5, 9 квалитет<br>Сталь конструкционная углеродистая. Чугун серый</td><td colspan="6">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы дисковые трехсторонние из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 26</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p101012"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Сталь конструкционная, 170 - 210 НВ</td><td colspan="4">Чугун серый, 180 - 220 НВ</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p101013"></a>1</td><td rowspan="14">10</td><td>80/10</td><td rowspan="14">1,0</td><td>18</td><td>72</td><td>190</td><td>96</td><td colspan="2" rowspan="2">47</td><td>1,04</td><td>190</td><td>300</td><td rowspan="3">47</td><td>0,33</td></tr>
<tr><td><a id="p101014"></a>2</td><td rowspan="2">100/10</td><td>12</td><td>70</td><td>150</td><td>75</td><td>1,33</td><td rowspan="2">150</td><td rowspan="2">240</td><td rowspan="2">0,42</td></tr>
<tr><td><a id="p101015"></a>3</td><td>27</td><td>96</td><td rowspan="2">120</td><td rowspan="2">60</td><td colspan="2">37</td><td rowspan="2">1,67</td></tr>
<tr><td><a id="p101016"></a>4</td><td rowspan="2">125/10</td><td>18</td><td>84</td><td colspan="2">47</td><td>120</td><td rowspan="2">190</td><td>37</td><td rowspan="2">0,53</td></tr>
<tr><td><a id="p101017"></a>5</td><td>27</td><td>112</td><td rowspan="2">96</td><td rowspan="2">48</td><td colspan="2">37</td><td rowspan="2">2,08</td><td>150</td><td>47</td></tr>
<tr><td><a id="p101018"></a>6</td><td rowspan="3">160/16</td><td>18</td><td>108</td><td colspan="2">48</td><td rowspan="2">96</td><td rowspan="2">150</td><td rowspan="3">37</td><td rowspan="2">0,67</td></tr>
<tr><td><a id="p101019"></a>7</td><td>27</td><td>130</td><td rowspan="2">75</td><td rowspan="2">38</td><td colspan="2" rowspan="4">37</td><td rowspan="2">2,63</td></tr>
<tr><td><a id="p101020"></a>8</td><td>40</td><td>146</td><td rowspan="3">75</td><td rowspan="3">120</td><td rowspan="2">0,83</td></tr>
<tr><td><a id="p101021"></a>9</td><td rowspan="3">200/20</td><td>27</td><td>148</td><td rowspan="2">60</td><td rowspan="2">30</td><td rowspan="2">3,33</td><td rowspan="2">47</td></tr>
<tr><td><a id="p101022"></a>10</td><td>40</td><td>168</td><td rowspan="4">1,04</td></tr>
<tr><td><a id="p101023"></a>11</td><td>60</td><td>192</td><td rowspan="4">48</td><td rowspan="4">24</td><td colspan="2">30</td><td rowspan="4">4,17</td><td rowspan="3">60</td><td rowspan="3">96</td><td>37</td></tr>
<tr><td><a id="p101024"></a>12</td><td rowspan="3">250/22</td><td>27</td><td>166</td><td colspan="2" rowspan="3">37</td><td rowspan="2">47</td></tr>
<tr><td><a id="p101025"></a>13</td><td>40</td><td>192</td></tr>
<tr><td><a id="p101026"></a>14</td><td>60</td><td>222</td><td>48</td><td>75</td><td>37</td><td>1,33</td></tr>
<tr><td colspan="10"><a id="p101027"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="9%"><col width="4%"><col width="6%"><col width="8%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="3%"><col width="3%"><col width="3%"><col width="6%"><col width="3%"><col width="3%"><col width="4%"><col width="2%"><col width="3%"><col width="3%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="14" rowspan="3"><a id="p101028"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей и уступов, Ra 2,5, 9 квалитет<br>Сталь конструкционная углеродистая. Чугун серый</td><td colspan="8">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="8">Фрезы дисковые трехсторонние из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 26</td><td colspan="3">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101029"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td colspan="2" rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td colspan="2" rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td colspan="2" rowspan="3">Глубина резания, t, мм</td><td colspan="2" rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="7">Сталь конструкционная, 170 - 210 НВ</td><td colspan="5">Чугун серый, 180 - 220 НВ</td></tr>
<tr><td colspan="5">Режимы резания</td><td colspan="2" rowspan="2">tо100, мин.</td><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td colspan="2">n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td colspan="2">n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p101030"></a>15</td><td rowspan="3">10</td><td colspan="2" rowspan="3">315/22</td><td colspan="2" rowspan="3">1,0</td><td colspan="2">27</td><td colspan="2">184</td><td colspan="2" rowspan="3">38</td><td rowspan="3">24</td><td colspan="2" rowspan="3">37</td><td colspan="2" rowspan="3">4,17</td><td colspan="2" rowspan="2">48</td><td rowspan="2">75</td><td rowspan="2">47</td><td rowspan="2">1,33</td></tr>
<tr><td><a id="p101031"></a>16</td><td colspan="2">40</td><td colspan="2">216</td></tr>
<tr><td><a id="p101032"></a>17</td><td colspan="2">60</td><td colspan="2">252</td><td colspan="2">38</td><td>60</td><td>37</td><td>1,67</td></tr>
<tr><td colspan="15"><a id="p101033"></a>Индекс</td><td colspan="2">а</td><td colspan="4"></td><td>б</td></tr>
<tr><td colspan="22"><a id="p101034"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="3" rowspan="5"><a id="p101035"></a>Группы обрабатываемой стали и предела твердости</td><td colspan="2">Группа стали</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="7">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="7">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td colspan="2">Предел твердости, НВ</td><td>До 170</td><td colspan="4">170 - 210</td><td colspan="2">Свыше 210</td><td colspan="4">До 170</td><td>170 - 210</td><td colspan="2">Свыше 210</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">0,9</td><td colspan="2"></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td></td><td colspan="2"></td><td rowspan="3"></td><td rowspan="3">1,1</td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td colspan="2"></td><td>1,0</td><td></td><td colspan="2">1,0</td></tr>
<tr><td></td><td></td><td colspan="2"></td><td></td><td></td><td colspan="2"></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101036"></a>Твердости чугуна</td><td colspan="2">Твердость, НВ</td><td colspan="10">До 220</td><td colspan="7">Свыше 220</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2"></td><td colspan="4" rowspan="3"></td><td colspan="7" rowspan="3">1,25</td></tr>
<tr><td colspan="4"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="4"></td><td colspan="2"></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101037"></a>Числа дисковых фрез в наборе</td><td colspan="2">Число фрез в наборе</td><td colspan="10">1</td><td colspan="7">2</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2"></td><td colspan="4" rowspan="3"></td><td colspan="7" rowspan="3">1,1</td></tr>
<tr><td colspan="4"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="4"></td><td colspan="2"></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101038"></a>Нанесения износостойкого покрытия</td><td colspan="2">Износостойкое покрытие</td><td colspan="10">Без нанесения</td><td colspan="7">С нанесением</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2"></td><td colspan="4" rowspan="3"></td><td colspan="7" rowspan="3">0,9</td></tr>
<tr><td colspan="4"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="4"></td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="11%"><col width="12%"><col width="16%"><col width="9%"><col width="12%"><col width="9%"><col width="9%"><col width="3%"><col width="4%"><col width="7%"></colgroup>
<tr><td colspan="6" rowspan="3"><a id="p101039"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей и уступов, Rz 80, 14 - 12 квалитет, Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="5">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="5">Фрезы дисковые с мелким зубом из стали Р6М5</td></tr>
<tr><td>Карта 27</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="2"><a id="p101040"></a>N позиции</td><td rowspan="2">Мощность станка N, кВт, до</td><td rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="2">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="11"><a id="p101041"></a>Шероховатость поверхности, Rz 80, 14 - 12 квалитет</td></tr>
<tr><td><a id="p101042"></a>1</td><td rowspan="14">10</td><td rowspan="4">63/10</td><td rowspan="2">8</td><td>5</td><td>20</td><td>190</td><td>300</td><td colspan="2">37</td><td>0,33</td></tr>
<tr><td><a id="p101043"></a>2</td><td>12</td><td>27</td><td rowspan="3">150</td><td rowspan="3">240</td><td colspan="2" rowspan="3">29</td><td rowspan="4">0,42</td></tr>
<tr><td><a id="p101044"></a>3</td><td rowspan="4">12</td><td>5</td><td>20</td></tr>
<tr><td><a id="p101045"></a>4</td><td>12</td><td>27</td></tr>
<tr><td><a id="p101046"></a>5</td><td rowspan="4">80/18</td><td>5</td><td>22</td><td>150</td><td>240</td><td colspan="2">37</td></tr>
<tr><td><a id="p101047"></a>6</td><td>12</td><td>31</td><td rowspan="2">120</td><td rowspan="2">190</td><td colspan="2" rowspan="2">30</td><td rowspan="2">0,53</td></tr>
<tr><td><a id="p101048"></a>7</td><td rowspan="2">18</td><td>5</td><td>22</td></tr>
<tr><td><a id="p101049"></a>8</td><td>12</td><td>31</td><td>96</td><td>150</td><td colspan="2">24</td><td>0,67</td></tr>
<tr><td><a id="p101050"></a>9</td><td rowspan="6">100/20</td><td rowspan="3">12</td><td>5</td><td>25</td><td rowspan="2">120</td><td>190</td><td colspan="2" rowspan="2">37</td><td>0,53</td></tr>
<tr><td><a id="p101051"></a>10</td><td>12</td><td>35</td><td>150</td><td>0,67</td></tr>
<tr><td><a id="p101052"></a>11</td><td>16</td><td>40</td><td rowspan="2">96</td><td>120</td><td colspan="2" rowspan="2">30</td><td>0,83</td></tr>
<tr><td><a id="p101053"></a>12</td><td rowspan="3">18</td><td>5</td><td>25</td><td>150</td><td>0,67</td></tr>
<tr><td><a id="p101054"></a>13</td><td>12</td><td>35</td><td rowspan="2">75</td><td rowspan="2">120</td><td colspan="2" rowspan="2">23</td><td rowspan="2">0,83</td></tr>
<tr><td><a id="p101055"></a>14</td><td>16</td><td>40</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="11%"><col width="3%"><col width="10%"><col width="3%"><col width="3%"><col width="5%"><col width="5%"><col width="7%"><col width="3%"><col width="4%"><col width="3%"><col width="5%"><col width="4%"><col width="3%"><col width="2%"><col width="3%"><col width="3%"><col width="3%"><col width="4%"><col width="4%"><col width="7%"></colgroup>
<tr><td colspan="13" rowspan="3"><a id="p101056"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей и уступов, Rz 80, 14 - 12 квалитет, Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="9">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="9">Фрезы дисковые с мелким зубом из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 27</td><td colspan="4">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="2"><a id="p101057"></a>N позиции</td><td rowspan="2">Мощность станка N, кВт, до</td><td colspan="2" rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td colspan="4" rowspan="2">Ширина обрабатываемой поверхности, В, мм, до</td><td colspan="2" rowspan="2">Глубина резания, t, мм</td><td colspan="3" rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="8">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td colspan="3">n, об./мин.</td><td colspan="3">Sм, мм/мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td><a id="p101058"></a>15</td><td rowspan="6">10</td><td colspan="2" rowspan="6">125/22</td><td colspan="4" rowspan="3">18</td><td colspan="2">5</td><td colspan="3">28</td><td colspan="3">95</td><td colspan="3">150</td><td colspan="2">37</td><td>0,67</td></tr>
<tr><td><a id="p101059"></a>16</td><td colspan="2">12</td><td colspan="3">40</td><td colspan="3">75</td><td colspan="3" rowspan="2">120</td><td colspan="2">29</td><td rowspan="2">0,83</td></tr>
<tr><td><a id="p101060"></a>17</td><td colspan="2">16</td><td colspan="3">45</td><td colspan="3" rowspan="3">96</td><td colspan="2" rowspan="3">37</td></tr>
<tr><td><a id="p101061"></a>18</td><td colspan="4" rowspan="3">27</td><td colspan="2">5</td><td colspan="3">28</td><td colspan="3">150</td><td>0,67</td></tr>
<tr><td><a id="p101062"></a>19</td><td colspan="2">12</td><td colspan="3">40</td><td colspan="3">120</td><td>0,83</td></tr>
<tr><td><a id="p101063"></a>20</td><td colspan="2">16</td><td colspan="3">45</td><td colspan="3">75</td><td colspan="3">96</td><td colspan="2">29</td><td>1,04</td></tr>
<tr><td colspan="22"><a id="p101064"></a>Шероховатость поверхности, Rz 20, 11 квалитет</td></tr>
<tr><td><a id="p101065"></a>21</td><td rowspan="6">10</td><td colspan="2">63/10</td><td colspan="4" rowspan="6">2</td><td colspan="2">12</td><td colspan="3">54</td><td colspan="3" rowspan="2">190</td><td colspan="3">190</td><td colspan="2">37</td><td rowspan="2">0,53</td></tr>
<tr><td><a id="p101066"></a>22</td><td colspan="2">80/18</td><td colspan="2">18</td><td colspan="3">72</td><td colspan="3">150</td><td colspan="2" rowspan="2">47</td></tr>
<tr><td><a id="p101067"></a>23</td><td colspan="2" rowspan="2">100/20</td><td colspan="2">12</td><td colspan="3">70</td><td colspan="3">150</td><td colspan="3">120</td><td>0,67</td></tr>
<tr><td><a id="p101068"></a>24</td><td colspan="2" rowspan="2">18</td><td colspan="3">84</td><td colspan="3">120</td><td colspan="3" rowspan="3">96</td><td colspan="2">37</td><td rowspan="3">1,04</td></tr>
<tr><td><a id="p101069"></a>25</td><td colspan="2" rowspan="2">125/22</td><td colspan="3">94</td><td colspan="3">150</td><td colspan="2">59</td></tr>
<tr><td><a id="p101070"></a>26</td><td colspan="2">27</td><td colspan="3">112</td><td colspan="3">96</td><td colspan="2">38</td></tr>
<tr><td colspan="22"><a id="p101071"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="3" rowspan="5"><a id="p101072"></a>Группы обрабатываемой стали и предела твердости</td><td colspan="2">Группа стали</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="6">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="8">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td colspan="2">Предел твердости, НВ</td><td>До 170</td><td colspan="3">170 - 210</td><td colspan="2">Свыше 210</td><td colspan="4">До 170</td><td colspan="2">170 - 210</td><td colspan="2">Свыше 210</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td></td><td colspan="2"></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td><td></td><td colspan="2">1,0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101073"></a>Числа дисковых фрез в наборе</td><td colspan="2">Число фрез в наборе</td><td colspan="9">1</td><td colspan="8">2</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="4" rowspan="3"></td><td colspan="8" rowspan="3">1,1</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101074"></a>Нанесения износостойкого покрытия</td><td colspan="2">Нанесение покрытия</td><td colspan="9">Без нанесения</td><td colspan="8">С нанесением</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="4" rowspan="3"></td><td colspan="8" rowspan="3">0,9</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="11%"><col width="12%"><col width="16%"><col width="9%"><col width="12%"><col width="9%"><col width="9%"><col width="4%"><col width="4%"><col width="7%"></colgroup>
<tr><td colspan="6" rowspan="3"><a id="p101075"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей и уступов, Rz 80, 14 - 12 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="5">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="5">Фрезы дисковые с пластинами Т5К10</td></tr>
<tr><td>Карта 28</td><td colspan="2">Листов 4</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="2"><a id="p101076"></a>N позиции</td><td rowspan="2">Мощность станка N, кВт, до</td><td rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="2">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td><a id="p101077"></a>1</td><td rowspan="23">4,8</td><td rowspan="4">100/8</td><td>6</td><td>27</td><td>48</td><td>300</td><td>300</td><td colspan="2">93</td><td>0,33</td></tr>
<tr><td><a id="p101078"></a>2</td><td rowspan="3">18</td><td>5</td><td>25</td><td>480</td><td>480</td><td colspan="2">150</td><td>0,21</td></tr>
<tr><td><a id="p101079"></a>3</td><td>10</td><td>35</td><td>300</td><td>300</td><td colspan="2">93</td><td>0,33</td></tr>
<tr><td><a id="p101080"></a>4</td><td>16</td><td>40</td><td rowspan="2">240</td><td>190</td><td colspan="2">75</td><td>0,53</td></tr>
<tr><td><a id="p101081"></a>5</td><td rowspan="7">125/10</td><td>8</td><td>27</td><td>56</td><td>240</td><td colspan="2">94</td><td>0,42</td></tr>
<tr><td><a id="p101082"></a>6</td><td rowspan="3">18</td><td>5</td><td>28</td><td>380</td><td>480</td><td colspan="2">149</td><td>0,21</td></tr>
<tr><td><a id="p101083"></a>7</td><td>12</td><td>40</td><td>240</td><td>240</td><td colspan="2">94</td><td>0,42</td></tr>
<tr><td><a id="p101084"></a>8</td><td>16</td><td>45</td><td>190</td><td>190</td><td colspan="2">74</td><td>0,53</td></tr>
<tr><td><a id="p101085"></a>9</td><td rowspan="3">27</td><td>5</td><td>28</td><td>240</td><td>300</td><td colspan="2">94</td><td>0,33</td></tr>
<tr><td><a id="p101086"></a>10</td><td>12</td><td>40</td><td rowspan="2">150</td><td rowspan="2">150</td><td colspan="2" rowspan="2">59</td><td rowspan="2">0,67</td></tr>
<tr><td><a id="p101087"></a>11</td><td>16</td><td>45</td></tr>
<tr><td><a id="p101088"></a>12</td><td rowspan="12">160/12</td><td rowspan="3">8</td><td>18</td><td>54</td><td>240</td><td>300</td><td colspan="2">120</td><td>0,33</td></tr>
<tr><td><a id="p101089"></a>13</td><td>27</td><td>65</td><td>190</td><td>240</td><td colspan="2">95</td><td>0,42</td></tr>
<tr><td><a id="p101090"></a>14</td><td>40</td><td>73</td><td>150</td><td>190</td><td colspan="2">75</td><td>0,53</td></tr>
<tr><td><a id="p101091"></a>15</td><td rowspan="3">18</td><td>5</td><td>31</td><td>380</td><td>600</td><td colspan="2">190</td><td>0,17</td></tr>
<tr><td><a id="p101092"></a>16</td><td>12</td><td>46</td><td>190</td><td>240</td><td colspan="2">95</td><td>0,42</td></tr>
<tr><td><a id="p101093"></a>17</td><td>20</td><td>57</td><td>150</td><td>190</td><td colspan="2">75</td><td>0,53</td></tr>
<tr><td><a id="p101094"></a>18</td><td rowspan="3">27</td><td>5</td><td>31</td><td>240</td><td>380</td><td colspan="2">120</td><td>0,26</td></tr>
<tr><td><a id="p101095"></a>19</td><td>12</td><td>46</td><td>120</td><td>150</td><td colspan="2">60</td><td>0,67</td></tr>
<tr><td><a id="p101096"></a>20</td><td>18</td><td>57</td><td>96</td><td>120</td><td colspan="2">48</td><td>0,83</td></tr>
<tr><td><a id="p101097"></a>21</td><td rowspan="3">40</td><td>5</td><td>31</td><td>190</td><td>240</td><td colspan="2">95</td><td>0,42</td></tr>
<tr><td><a id="p101098"></a>22</td><td>12</td><td>46</td><td rowspan="2">96</td><td>120</td><td colspan="2" rowspan="2">48</td><td>0,83</td></tr>
<tr><td><a id="p101099"></a>23</td><td>20</td><td>57</td><td>75</td><td>1,33</td></tr>
<tr><td><a id="p101100"></a>24</td><td rowspan="14">7,5</td><td rowspan="4">100/8</td><td>6</td><td>27</td><td>48</td><td rowspan="4">600</td><td>480</td><td colspan="2" rowspan="4">188</td><td>0,21</td></tr>
<tr><td><a id="p101101"></a>25</td><td rowspan="3">18</td><td>5</td><td>25</td><td>750</td><td>0,13</td></tr>
<tr><td><a id="p101102"></a>26</td><td>12</td><td>35</td><td>600</td><td>0,17</td></tr>
<tr><td><a id="p101103"></a>27</td><td>16</td><td>40</td><td rowspan="2">480</td><td rowspan="2">0,21</td></tr>
<tr><td><a id="p101104"></a>28</td><td rowspan="7">125/10</td><td>8</td><td>27</td><td>56</td><td>380</td><td colspan="2">149</td></tr>
<tr><td><a id="p101105"></a>29</td><td rowspan="3">18</td><td>5</td><td>28</td><td>600</td><td>750</td><td colspan="2">235</td><td>0,13</td></tr>
<tr><td><a id="p101106"></a>30</td><td>12</td><td>40</td><td>380</td><td>480</td><td colspan="2">149</td><td>0,21</td></tr>
<tr><td><a id="p101107"></a>31</td><td>16</td><td>45</td><td>300</td><td>300</td><td colspan="2">118</td><td>0,33</td></tr>
<tr><td><a id="p101108"></a>32</td><td rowspan="3">27</td><td>5</td><td>28</td><td>480</td><td>600</td><td colspan="2">188</td><td>0,17</td></tr>
<tr><td><a id="p101109"></a>33</td><td>12</td><td>40</td><td rowspan="2">240</td><td>300</td><td colspan="2" rowspan="2">94</td><td>0,33</td></tr>
<tr><td><a id="p101110"></a>34</td><td>16</td><td>45</td><td>240</td><td>0,42</td></tr>
<tr><td><a id="p101111"></a>35</td><td rowspan="3">160/12</td><td rowspan="2">8</td><td>27</td><td>65</td><td rowspan="2">300</td><td>480</td><td colspan="2" rowspan="2">150</td><td>0,21</td></tr>
<tr><td><a id="p101112"></a>36</td><td>40</td><td>73</td><td>380</td><td>0,26</td></tr>
<tr><td><a id="p101113"></a>37</td><td>18</td><td>5</td><td>31</td><td>380</td><td>600</td><td colspan="2">190</td><td>0,17</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="11%"><col width="12%"><col width="16%"><col width="9%"><col width="12%"><col width="9%"><col width="9%"><col width="4%"><col width="4%"><col width="7%"></colgroup>
<tr><td colspan="6" rowspan="3"><a id="p101114"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей и уступов, Rz 80, 14 - 12 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="5">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="5">Фрезы дисковые с пластинами Т5К10</td></tr>
<tr><td>Карта 28</td><td colspan="2">Листов 4</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="2"><a id="p101115"></a>N позиции</td><td rowspan="2">Мощность станка N, кВт, до</td><td rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="2">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td><a id="p101116"></a>38</td><td rowspan="20">7,5</td><td rowspan="8">160/12</td><td rowspan="2">18</td><td>12</td><td>46</td><td>300</td><td>480</td><td colspan="2">150</td><td>0,21</td></tr>
<tr><td><a id="p101117"></a>39</td><td>20</td><td>57</td><td>150</td><td>300</td><td colspan="2">75</td><td>0,33</td></tr>
<tr><td><a id="p101118"></a>40</td><td rowspan="3">27</td><td>5</td><td>31</td><td>380</td><td>600</td><td colspan="2">190</td><td>0,17</td></tr>
<tr><td><a id="p101119"></a>41</td><td>12</td><td>46</td><td>240</td><td>300</td><td colspan="2">120</td><td>0,33</td></tr>
<tr><td><a id="p101120"></a>42</td><td>20</td><td>57</td><td>150</td><td>190</td><td colspan="2">75</td><td>0,53</td></tr>
<tr><td><a id="p101121"></a>43</td><td rowspan="3">40</td><td>5</td><td>31</td><td>300</td><td>480</td><td colspan="2">150</td><td>0,21</td></tr>
<tr><td><a id="p101122"></a>44</td><td>12</td><td>46</td><td>150</td><td>190</td><td colspan="2">75</td><td>0,53</td></tr>
<tr><td><a id="p101123"></a>45</td><td>20</td><td>57</td><td>120</td><td>150</td><td colspan="2">60</td><td>0,67</td></tr>
<tr><td><a id="p101124"></a>46</td><td rowspan="12">200/14</td><td rowspan="3">8</td><td>27</td><td>74</td><td>240</td><td rowspan="2">300</td><td colspan="2">150</td><td rowspan="2">0,33</td></tr>
<tr><td><a id="p101125"></a>47</td><td>40</td><td>84</td><td rowspan="2">190</td><td colspan="2" rowspan="2">119</td></tr>
<tr><td><a id="p101126"></a>48</td><td>60</td><td>96</td><td>240</td><td>0,42</td></tr>
<tr><td><a id="p101127"></a>49</td><td rowspan="3">27</td><td>5</td><td>35</td><td>300</td><td>600</td><td colspan="2">188</td><td>0,17</td></tr>
<tr><td><a id="p101128"></a>50</td><td>12</td><td>52</td><td rowspan="2">150</td><td>240</td><td colspan="2" rowspan="2">94</td><td>0,42</td></tr>
<tr><td><a id="p101129"></a>51</td><td>20</td><td>64</td><td>190</td><td>0,53</td></tr>
<tr><td><a id="p101130"></a>52</td><td rowspan="3">40</td><td>5</td><td>35</td><td>240</td><td>480</td><td colspan="2">150</td><td>0,21</td></tr>
<tr><td><a id="p101131"></a>53</td><td>12</td><td>52</td><td>120</td><td>190</td><td colspan="2">75</td><td>0,53</td></tr>
<tr><td><a id="p101132"></a>54</td><td>20</td><td>64</td><td>96</td><td>120</td><td colspan="2">60</td><td>0,83</td></tr>
<tr><td><a id="p101133"></a>55</td><td rowspan="3">60</td><td>5</td><td>35</td><td>150</td><td>300</td><td colspan="2">94</td><td>0,33</td></tr>
<tr><td><a id="p101134"></a>56</td><td>12</td><td>52</td><td>96</td><td>150</td><td colspan="2">60</td><td>0,67</td></tr>
<tr><td><a id="p101135"></a>57</td><td>20</td><td>64</td><td>75</td><td>75</td><td colspan="2">47</td><td>1,33</td></tr>
<tr><td><a id="p101136"></a>58</td><td rowspan="13">10</td><td rowspan="4">100/8</td><td>6</td><td>27</td><td>48</td><td>600</td><td>480</td><td colspan="2">188</td><td>0,21</td></tr>
<tr><td><a id="p101137"></a>59</td><td rowspan="3">18</td><td>5</td><td>25</td><td>750</td><td>950</td><td colspan="2">235</td><td>0,10</td></tr>
<tr><td><a id="p101138"></a>60</td><td>12</td><td>35</td><td rowspan="2">600</td><td>600</td><td colspan="2" rowspan="2">188</td><td>0,17</td></tr>
<tr><td><a id="p101139"></a>61</td><td>16</td><td>40</td><td>480</td><td>0,21</td></tr>
<tr><td><a id="p101140"></a>62</td><td rowspan="7">125/10</td><td>8</td><td>27</td><td>56</td><td rowspan="2">600</td><td>480</td><td colspan="2" rowspan="2">235</td><td>0,21</td></tr>
<tr><td><a id="p101141"></a>63</td><td rowspan="3">18</td><td>5</td><td>28</td><td>960</td><td>0,10</td></tr>
<tr><td><a id="p101142"></a>64</td><td>12</td><td>40</td><td>480</td><td>480</td><td colspan="2">188</td><td>0,21</td></tr>
<tr><td><a id="p101143"></a>65</td><td>16</td><td>45</td><td>380</td><td>380</td><td colspan="2">149</td><td>0,26</td></tr>
<tr><td><a id="p101144"></a>66</td><td rowspan="3">27</td><td>5</td><td>28</td><td>240</td><td>960</td><td colspan="2">94</td><td>0,10</td></tr>
<tr><td><a id="p101145"></a>67</td><td>12</td><td>40</td><td>380</td><td>480</td><td colspan="2">149</td><td>0,21</td></tr>
<tr><td><a id="p101146"></a>68</td><td>16</td><td>45</td><td rowspan="2">240</td><td>240</td><td colspan="2">94</td><td>0,42</td></tr>
<tr><td><a id="p101147"></a>69</td><td rowspan="2">160/12</td><td rowspan="2">8</td><td>27</td><td>65</td><td>480</td><td colspan="2">120</td><td>0,21</td></tr>
<tr><td><a id="p101148"></a>70</td><td>40</td><td>73</td><td>190</td><td>380</td><td colspan="2">95</td><td>0,26</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="11%"><col width="12%"><col width="16%"><col width="9%"><col width="12%"><col width="9%"><col width="9%"><col width="4%"><col width="4%"><col width="7%"></colgroup>
<tr><td colspan="6" rowspan="3"><a id="p101149"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей и уступов, Rz 80, 14 - 12 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="5">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="5">Фрезы дисковые с пластинами Т5К10</td></tr>
<tr><td>Карта 28</td><td colspan="2">Листов 4</td><td colspan="2">Лист 3</td></tr>
<tr><td rowspan="2"><a id="p101150"></a>N позиции</td><td rowspan="2">Мощность станка N, кВт, до</td><td rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="2">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td><a id="p101151"></a>71</td><td rowspan="27">10</td><td rowspan="6">160/12</td><td rowspan="3">27</td><td>5</td><td>31</td><td>480</td><td>750</td><td colspan="2">241</td><td>0,13</td></tr>
<tr><td><a id="p101152"></a>72</td><td>12</td><td>46</td><td>300</td><td>480</td><td colspan="2">150</td><td>0,21</td></tr>
<tr><td><a id="p101153"></a>73</td><td>20</td><td>57</td><td>240</td><td>300</td><td colspan="2">120</td><td>0,33</td></tr>
<tr><td><a id="p101154"></a>74</td><td rowspan="3">40</td><td>5</td><td>31</td><td>480</td><td>750</td><td colspan="2">241</td><td>0,13</td></tr>
<tr><td><a id="p101155"></a>75</td><td>12</td><td>46</td><td>240</td><td>300</td><td colspan="2">120</td><td>0,33</td></tr>
<tr><td><a id="p101156"></a>76</td><td>20</td><td>57</td><td>150</td><td>190</td><td colspan="2">75</td><td>0,53</td></tr>
<tr><td><a id="p101157"></a>77</td><td rowspan="12">200/14</td><td rowspan="3">8</td><td>27</td><td>74</td><td>240</td><td>380</td><td colspan="2">150</td><td>0,26</td></tr>
<tr><td><a id="p101158"></a>78</td><td>40</td><td>84</td><td rowspan="2">190</td><td>300</td><td colspan="2" rowspan="2">119</td><td>0,33</td></tr>
<tr><td><a id="p101159"></a>79</td><td>60</td><td>96</td><td>240</td><td>0,42</td></tr>
<tr><td><a id="p101160"></a>80</td><td rowspan="3">27</td><td>5</td><td>35</td><td>380</td><td>750</td><td colspan="2">238</td><td>0,13</td></tr>
<tr><td><a id="p101161"></a>81</td><td>12</td><td>52</td><td>380</td><td>380</td><td colspan="2">238</td><td>0,26</td></tr>
<tr><td><a id="p101162"></a>82</td><td>20</td><td>64</td><td>190</td><td>240</td><td colspan="2">119</td><td>0,42</td></tr>
<tr><td><a id="p101163"></a>83</td><td rowspan="3">40</td><td>5</td><td>35</td><td>300</td><td>600</td><td colspan="2">188</td><td>0,17</td></tr>
<tr><td><a id="p101164"></a>84</td><td>12</td><td>52</td><td>190</td><td>300</td><td colspan="2">119</td><td>0,33</td></tr>
<tr><td><a id="p101165"></a>85</td><td>20</td><td>64</td><td>150</td><td>150</td><td colspan="2">94</td><td>0,67</td></tr>
<tr><td><a id="p101166"></a>86</td><td rowspan="3">60</td><td>5</td><td>35</td><td>240</td><td>480</td><td colspan="2">150</td><td>0,21</td></tr>
<tr><td><a id="p101167"></a>87</td><td>12</td><td>52</td><td>120</td><td>190</td><td colspan="2">75</td><td>0,53</td></tr>
<tr><td><a id="p101168"></a>88</td><td>20</td><td>64</td><td>96</td><td>150</td><td colspan="2">60</td><td>0,67</td></tr>
<tr><td><a id="p101169"></a>89</td><td rowspan="9">250/18</td><td rowspan="3">8</td><td>27</td><td>83</td><td>150</td><td>380</td><td colspan="2">118</td><td>0,26</td></tr>
<tr><td><a id="p101170"></a>90</td><td>40</td><td>96</td><td>120</td><td>300</td><td colspan="2">94</td><td>0,33</td></tr>
<tr><td><a id="p101171"></a>91</td><td>60</td><td>111</td><td>96</td><td>240</td><td colspan="2">75</td><td>0,42</td></tr>
<tr><td><a id="p101172"></a>92</td><td rowspan="3">27</td><td>5</td><td>39</td><td>300</td><td>960</td><td colspan="2">235</td><td>0,10</td></tr>
<tr><td><a id="p101173"></a>93</td><td>12</td><td>58</td><td>190</td><td>480</td><td colspan="2">149</td><td>0,21</td></tr>
<tr><td><a id="p101174"></a>94</td><td>20</td><td>72</td><td>150</td><td>300</td><td colspan="2">118</td><td>0,33</td></tr>
<tr><td><a id="p101175"></a>95</td><td rowspan="3">40</td><td>5</td><td>39</td><td>190</td><td>600</td><td colspan="2">149</td><td>0,17</td></tr>
<tr><td><a id="p101176"></a>96</td><td>12</td><td>58</td><td>300</td><td>300</td><td colspan="2">235</td><td>0,33</td></tr>
<tr><td><a id="p101177"></a>97</td><td>20</td><td>72</td><td>96</td><td>190</td><td colspan="2">75</td><td>0,53</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="11%"><col width="3%"><col width="9%"><col width="16%"><col width="9%"><col width="12%"><col width="7%"><col width="3%"><col width="3%"><col width="6%"><col width="3%"><col width="4%"><col width="7%"></colgroup>
<tr><td colspan="7" rowspan="3"><a id="p101178"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей и уступов, Rz 80, 14 - 12 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="7">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы дисковые с пластинами Т5К10</td></tr>
<tr><td colspan="2">Карта 28</td><td colspan="3">Листов 4</td><td colspan="2">Лист 4</td></tr>
<tr><td rowspan="2"><a id="p101179"></a>N позиции</td><td rowspan="2">Мощность станка N, кВт, до</td><td colspan="2" rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="2">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="6">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td colspan="2">n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td><a id="p101180"></a>98</td><td rowspan="12">10</td><td colspan="2" rowspan="3">250/18</td><td rowspan="3">60</td><td>5</td><td>39</td><td colspan="2">150</td><td colspan="2">480</td><td colspan="2">118</td><td>0,21</td></tr>
<tr><td><a id="p101181"></a>99</td><td>12</td><td>58</td><td colspan="2">96</td><td colspan="2">240</td><td colspan="2">75</td><td>0,42</td></tr>
<tr><td><a id="p101182"></a>100</td><td>40</td><td>96</td><td colspan="2">60</td><td colspan="2">120</td><td colspan="2">47</td><td>0,83</td></tr>
<tr><td><a id="p101183"></a>101</td><td colspan="2" rowspan="9">315/20</td><td rowspan="3">8</td><td>27</td><td>92</td><td colspan="2">96</td><td colspan="2">380</td><td colspan="2">95</td><td>0,26</td></tr>
<tr><td><a id="p101184"></a>102</td><td>40</td><td>108</td><td colspan="2">75</td><td colspan="2">240</td><td colspan="2">74</td><td>0,42</td></tr>
<tr><td><a id="p101185"></a>103</td><td>60</td><td>128</td><td colspan="2">60</td><td colspan="2">190</td><td colspan="2">59</td><td>0,53</td></tr>
<tr><td><a id="p101186"></a>104</td><td rowspan="3">40</td><td>5</td><td>43</td><td colspan="2">240</td><td colspan="2">750</td><td colspan="2">237</td><td>0,13</td></tr>
<tr><td><a id="p101187"></a>105</td><td>12</td><td>73</td><td colspan="2">120</td><td colspan="2">380</td><td colspan="2">118</td><td>0,26</td></tr>
<tr><td><a id="p101188"></a>106</td><td>20</td><td>80</td><td colspan="2">96</td><td colspan="2">240</td><td colspan="2">95</td><td>0,42</td></tr>
<tr><td><a id="p101189"></a>107</td><td rowspan="3">60</td><td>5</td><td>43</td><td colspan="2">150</td><td colspan="2">480</td><td colspan="2">148</td><td>0,21</td></tr>
<tr><td><a id="p101190"></a>108</td><td>12</td><td>73</td><td colspan="2">96</td><td colspan="2">240</td><td colspan="2">95</td><td>0,43</td></tr>
<tr><td><a id="p101191"></a>109</td><td>20</td><td>80</td><td colspan="2">75</td><td colspan="2">150</td><td colspan="2">74</td><td>0,67</td></tr>
<tr><td colspan="14"><a id="p101192"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101193"></a>Предела твердости стали</td><td colspan="2">Предел твердости стали, НВ</td><td colspan="2">До 170</td><td colspan="4">170 - 210</td><td colspan="3">Свыше 210</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,9</td><td></td><td colspan="2"></td><td rowspan="3"></td><td colspan="3" rowspan="3">1,1</td></tr>
<tr><td></td><td colspan="2">1,0</td></tr>
<tr><td></td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="11%"><col width="12%"><col width="16%"><col width="9%"><col width="12%"><col width="9%"><col width="9%"><col width="4%"><col width="4%"><col width="7%"></colgroup>
<tr><td colspan="6" rowspan="3"><a id="p101194"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей и уступов, Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="5">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="5">Фрезы дисковые с пластинами Т5К10</td></tr>
<tr><td>Карта 29</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="2"><a id="p101195"></a>N позиции</td><td rowspan="2">Мощность станка N, кВт, до</td><td rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="2">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td><a id="p101196"></a>1</td><td rowspan="6">4,8</td><td>100/8</td><td rowspan="12">2</td><td>27</td><td>96</td><td>380</td><td>380</td><td colspan="2">119</td><td rowspan="2">0,26</td></tr>
<tr><td><a id="p101197"></a>2</td><td rowspan="2">125/10</td><td>18</td><td>94</td><td>300</td><td>380</td><td colspan="2">117</td></tr>
<tr><td><a id="p101198"></a>3</td><td>27</td><td>112</td><td rowspan="2">190</td><td>190</td><td colspan="2">74</td><td>0,53</td></tr>
<tr><td><a id="p101199"></a>4</td><td rowspan="3">160/12</td><td>18</td><td>108</td><td>240</td><td colspan="2">95</td><td>0,42</td></tr>
<tr><td><a id="p101200"></a>5</td><td>27</td><td>130</td><td>150</td><td>190</td><td colspan="2">75</td><td>0,53</td></tr>
<tr><td><a id="p101201"></a>6</td><td>40</td><td>146</td><td>120</td><td>150</td><td colspan="2">60</td><td>0,67</td></tr>
<tr><td><a id="p101202"></a>7</td><td rowspan="6">10</td><td>100/8</td><td>27</td><td>96</td><td>600</td><td>600</td><td colspan="2">188</td><td rowspan="2">0,17</td></tr>
<tr><td><a id="p101203"></a>8</td><td rowspan="2">125/10</td><td>18</td><td>94</td><td rowspan="2">480</td><td rowspan="2">480</td><td colspan="2">235</td></tr>
<tr><td><a id="p101204"></a>9</td><td>27</td><td>112</td><td colspan="2">188</td><td rowspan="2">0,21</td></tr>
<tr><td><a id="p101205"></a>10</td><td rowspan="3">160/12</td><td>18</td><td>108</td><td rowspan="3">380</td><td>480</td><td colspan="2" rowspan="3">190</td></tr>
<tr><td><a id="p101206"></a>11</td><td>27</td><td>130</td><td>380</td><td rowspan="2">0,26</td></tr>
<tr><td><a id="p101207"></a>12</td><td>40</td><td>146</td><td>300</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="11%"><col width="3%"><col width="9%"><col width="16%"><col width="9%"><col width="12%"><col width="7%"><col width="3%"><col width="3%"><col width="6%"><col width="3%"><col width="4%"><col width="7%"></colgroup>
<tr><td colspan="7" rowspan="3"><a id="p101208"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей и уступов, Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="7">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы дисковые с пластинами Т5К10</td></tr>
<tr><td colspan="2">Карта 29</td><td colspan="3">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="2"><a id="p101209"></a>N позиции</td><td rowspan="2">Мощность станка N, кВт, до</td><td colspan="2" rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="2">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="6">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td colspan="2">n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td><a id="p101210"></a>13</td><td rowspan="8">10</td><td colspan="2" rowspan="3">200/14</td><td rowspan="8">2</td><td>27</td><td>148</td><td colspan="2">380</td><td colspan="2">480</td><td colspan="2">238</td><td>0,21</td></tr>
<tr><td><a id="p101211"></a>14</td><td>40</td><td>168</td><td colspan="2">240</td><td colspan="2">300</td><td colspan="2">150</td><td>0,33</td></tr>
<tr><td><a id="p101212"></a>15</td><td>60</td><td>192</td><td colspan="2">190</td><td colspan="2">240</td><td colspan="2">119</td><td>0,42</td></tr>
<tr><td><a id="p101213"></a>16</td><td colspan="2" rowspan="3">250/18</td><td>27</td><td>166</td><td colspan="2" rowspan="2">240</td><td colspan="2">380</td><td colspan="2" rowspan="2">188</td><td>0,26</td></tr>
<tr><td><a id="p101214"></a>17</td><td>40</td><td>192</td><td colspan="2">300</td><td>0,33</td></tr>
<tr><td><a id="p101215"></a>18</td><td>60</td><td>222</td><td colspan="2" rowspan="3">190</td><td colspan="2" rowspan="2">240</td><td colspan="2">149</td><td rowspan="2">0,42</td></tr>
<tr><td><a id="p101216"></a>19</td><td colspan="2" rowspan="2">315/20</td><td>40</td><td>216</td><td colspan="2" rowspan="2">188</td></tr>
<tr><td><a id="p101217"></a>20</td><td>60</td><td>256</td><td colspan="2">190</td><td>0,53</td></tr>
<tr><td colspan="14"><a id="p101218"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101219"></a>Предела твердости стали</td><td colspan="2">Предел твердости стали, НВ</td><td colspan="2">До 170</td><td colspan="4">170 - 210</td><td colspan="3">Свыше 210</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,9</td><td></td><td colspan="2"></td><td rowspan="3"></td><td colspan="3" rowspan="3">1,1</td></tr>
<tr><td></td><td colspan="2">1,0</td></tr>
<tr><td></td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="6%"><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"></colgroup>
<tr><td colspan="14" rowspan="3"><a id="p101220"></a>Основное время на 100 мм расчетной длины<br>Фрезерование пазов, Rz 40 - Rz 20, 11 квалитет,<br>Сталь конструкционная углеродистая, 170 - 210 НВ<br>Чугун серый, 180 - 220 НВ. Медные сплавы 100 - 140 НВ и алюминиевые</td><td colspan="7">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы дисковые трехсторонние из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 30</td><td colspan="3">Листов 3</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p101221"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Сталь конструкционная углеродистая</td><td colspan="5">Чугун серый</td><td colspan="5">Медные сплавы и алюминиевые</td></tr>
<tr><td colspan="3">Режимы резания</td><td rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p101222"></a>1</td><td rowspan="11">10</td><td rowspan="3">80/10</td><td rowspan="3">25</td><td>5</td><td>22</td><td>190</td><td>190</td><td>48</td><td rowspan="3">2,7</td><td>0,53</td><td rowspan="3">150</td><td>240</td><td rowspan="3">38</td><td>1,1</td><td>0,42</td><td rowspan="3">300</td><td>480</td><td rowspan="7">75</td><td>1,5</td><td>0,21</td></tr>
<tr><td><a id="p101223"></a>2</td><td>10</td><td>29</td><td>170</td><td>120</td><td>43</td><td>0,83</td><td>190</td><td>1,3</td><td>0,53</td><td>380</td><td>2,1</td><td>0,26</td></tr>
<tr><td><a id="p101224"></a>3</td><td>15</td><td>34</td><td rowspan="3">150</td><td>96</td><td>38</td><td>1,04</td><td>150</td><td>1,6</td><td>0,67</td><td>300</td><td>2,6</td><td>0,33</td></tr>
<tr><td><a id="p101225"></a>4</td><td rowspan="4">100/10</td><td rowspan="4">28</td><td>5</td><td>25</td><td>150</td><td rowspan="2">47</td><td>1,9</td><td>0,67</td><td rowspan="4">120</td><td>190</td><td rowspan="4">38</td><td>1,1</td><td>0,53</td><td rowspan="4">240</td><td>380</td><td>1,3</td><td>0,26</td></tr>
<tr><td><a id="p101226"></a>5</td><td>10</td><td>33</td><td>120</td><td>2,7</td><td>0,83</td><td>150</td><td>1,9</td><td>0,67</td><td>300</td><td>2,1</td><td>0,33</td></tr>
<tr><td><a id="p101227"></a>6</td><td>15</td><td>39</td><td rowspan="4">120</td><td>75</td><td rowspan="2">38</td><td>3,2</td><td>1,33</td><td>120</td><td rowspan="2">1,6</td><td>0,83</td><td>240</td><td>2,3</td><td>0,42</td></tr>
<tr><td><a id="p101228"></a>7</td><td>20</td><td>43</td><td>60</td><td>2,7</td><td>1,67</td><td>96</td><td>1,04</td><td>190</td><td>3,2</td><td>0,53</td></tr>
<tr><td><a id="p101229"></a>8</td><td rowspan="4">125/10</td><td rowspan="4">32</td><td>5</td><td>28</td><td>120</td><td rowspan="2">47</td><td>2,2</td><td>0,83</td><td rowspan="4">96</td><td>150</td><td rowspan="4">38</td><td>1,0</td><td>0,67</td><td rowspan="3">190</td><td>300</td><td rowspan="3">74</td><td>1,1</td><td>0,33</td></tr>
<tr><td><a id="p101230"></a>9</td><td>10</td><td>38</td><td>96</td><td rowspan="3">2,7</td><td>1,04</td><td>120</td><td>1,3</td><td>0,83</td><td>240</td><td>2,1</td><td>0,42</td></tr>
<tr><td><a id="p101231"></a>10</td><td>15</td><td>44</td><td rowspan="2">96</td><td>60</td><td rowspan="2">38</td><td>1,67</td><td>96</td><td>1,6</td><td>1,04</td><td>190</td><td>2,3</td><td>0,53</td></tr>
<tr><td><a id="p101232"></a>11</td><td>20</td><td>50</td><td>48</td><td>2,08</td><td>75</td><td>1,3</td><td>1,33</td><td>150</td><td>150</td><td>59</td><td>2,1</td><td>0,83</td></tr>
<tr><td colspan="10"><a id="p101233"></a>Индекс</td><td>а</td><td colspan="4"></td><td>б</td><td colspan="4"></td><td>в</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="6%"><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"></colgroup>
<tr><td colspan="14" rowspan="3"><a id="p101234"></a>Основное время на 100 мм расчетной длины<br>Фрезерование пазов, Rz 40 - Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ<br>Чугун серый, 180 - 220 НВ. Медные сплавы 100 - 140 НВ и алюминиевые</td><td colspan="7">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы дисковые трехсторонние из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 30</td><td colspan="3">Листов 3</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101235"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Сталь конструкционная углеродистая</td><td colspan="5">Чугун серый</td><td colspan="5">Медные сплавы и алюминиевые</td></tr>
<tr><td colspan="3">Режимы резания</td><td rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p101236"></a>12</td><td rowspan="16">10</td><td rowspan="4">160/16</td><td rowspan="4">36</td><td>10</td><td>42</td><td rowspan="2">96</td><td>96</td><td rowspan="2">48</td><td>3,8</td><td>1,04</td><td rowspan="4">75</td><td>190</td><td rowspan="4">38</td><td>1,9</td><td>0,53</td><td rowspan="4">150</td><td rowspan="2">300</td><td rowspan="11">75</td><td>2,2</td><td rowspan="2">0,33</td></tr>
<tr><td><a id="p101237"></a>13</td><td>15</td><td>50</td><td>80</td><td>4,6</td><td>1,25</td><td>150</td><td>2,2</td><td>0,67</td><td>3,2</td></tr>
<tr><td><a id="p101238"></a>14</td><td>20</td><td>57</td><td rowspan="4">80</td><td>60</td><td rowspan="2">40</td><td>3,8</td><td>1,67</td><td>96</td><td rowspan="3">1,9</td><td>1,04</td><td>190</td><td>2,6</td><td>0,53</td></tr>
<tr><td><a id="p101239"></a>15</td><td>30</td><td>66</td><td>48</td><td rowspan="3">4,6</td><td>2,08</td><td>75</td><td>1,33</td><td>150</td><td>3,1</td><td>0,67</td></tr>
<tr><td><a id="p101240"></a>16</td><td rowspan="4">200/16</td><td rowspan="4">40</td><td>10</td><td>48</td><td>120</td><td rowspan="2">50</td><td>0,83</td><td rowspan="4">60</td><td>150</td><td rowspan="4">38</td><td>0,67</td><td rowspan="4">120</td><td>130</td><td>2,8</td><td>0,33</td></tr>
<tr><td><a id="p101241"></a>17</td><td>15</td><td>57</td><td>96</td><td>1,04</td><td>120</td><td rowspan="2">2,2</td><td>0,83</td><td>240</td><td>3,3</td><td>0,42</td></tr>
<tr><td><a id="p101242"></a>18</td><td>20</td><td>64</td><td>75</td><td>60</td><td>47</td><td>3,8</td><td>1,67</td><td>96</td><td>1,04</td><td>190</td><td>2,9</td><td>0,53</td></tr>
<tr><td><a id="p101243"></a>19</td><td>30</td><td>74</td><td rowspan="3">60,0</td><td>48</td><td>37</td><td>4,8</td><td>2,08</td><td>75</td><td>2,7</td><td>1,33</td><td>150</td><td>3,4</td><td>0,67</td></tr>
<tr><td><a id="p101244"></a>20</td><td rowspan="4">250/20</td><td rowspan="4">45</td><td>10</td><td>53</td><td>96</td><td rowspan="2">47</td><td>4,6</td><td>1,04</td><td>48</td><td>150</td><td rowspan="8">38</td><td>2,7</td><td>0,67</td><td rowspan="3">96</td><td>240</td><td>2,8</td><td>0,42</td></tr>
<tr><td><a id="p101245"></a>21</td><td>15</td><td>63</td><td>80</td><td>5,4</td><td>1,25</td><td>58</td><td>120</td><td rowspan="2">3,2</td><td>0,83</td><td>190</td><td rowspan="2">3,0</td><td>0,53</td></tr>
<tr><td><a id="p101246"></a>22</td><td>20</td><td>72</td><td rowspan="2">48,0</td><td>60</td><td>38</td><td>4,6</td><td>1,67</td><td>48</td><td>96</td><td>1,04</td><td>150</td><td>0,67</td></tr>
<tr><td><a id="p101247"></a>23</td><td>30</td><td>85</td><td>48</td><td>38</td><td>5,4</td><td>2,08</td><td>48</td><td>75</td><td>3,2</td><td>1,33</td><td>96</td><td>120</td><td>75</td><td>3,0</td><td>0,83</td></tr>
<tr><td><a id="p101248"></a>24</td><td rowspan="4">315/22</td><td rowspan="4">50</td><td>10</td><td>58</td><td rowspan="2">48,0</td><td>96</td><td rowspan="2">47</td><td>4,6</td><td>1,04</td><td rowspan="4">38</td><td>120</td><td>1,9</td><td>0,83</td><td rowspan="4">75</td><td>240</td><td rowspan="4">74</td><td>3,3</td><td>0,42</td></tr>
<tr><td><a id="p101249"></a>25</td><td>15</td><td>69</td><td>75</td><td>5,4</td><td>1,33</td><td>96</td><td rowspan="3">2,2</td><td>1,04</td><td>190</td><td rowspan="3">3,7</td><td>0,53</td></tr>
<tr><td><a id="p101250"></a>26</td><td>20</td><td>72</td><td rowspan="2">37,5</td><td>60</td><td rowspan="2">37</td><td>4,6</td><td>1,67</td><td>75</td><td>1,33</td><td>150</td><td>0,67</td></tr>
<tr><td><a id="p101251"></a>27</td><td>30</td><td>94</td><td>48</td><td>5,4</td><td>2,08</td><td>60</td><td>1,67</td><td>120</td><td>0,83</td></tr>
<tr><td colspan="10"><a id="p101252"></a>Индекс</td><td>а</td><td colspan="4"></td><td>б</td><td colspan="4"></td><td>в</td></tr>
</table>


<table>
<colgroup><col width="20%"><col width="13%"><col width="3%"><col width="5%"><col width="3%"><col width="6%"><col width="6%"><col width="4%"><col width="3%"><col width="5%"><col width="4%"><col width="4%"><col width="3%"><col width="4%"><col width="7%"><col width="11%"></colgroup>
<tr><td colspan="10" rowspan="3"><a id="p101253"></a>Основное время на 100 мм расчетной длины<br>Фрезерование пазов, Rz 40 - Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ<br>Чугун серый, 180 - 220 НВ.<br>Медные сплавы 100 - 140 НВ и алюминиевые</td><td colspan="6">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы дисковые трехсторонние из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 30</td><td colspan="2">Листов 3</td><td>Лист 3</td></tr>
<tr><td colspan="16"><a id="p101254"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td rowspan="5"><a id="p101255"></a>Группы обрабатываемой стали и предела твердости</td><td>Группа стали</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="6">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="5">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td>Предел твердости, НВ</td><td>До 170</td><td colspan="3">170 - 210</td><td colspan="2">Свыше 210</td><td colspan="3">До 170</td><td>170 - 210</td><td>Свыше 210</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td><td></td><td>1,0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="4"><a id="p101256"></a>Твердости чугуна</td><td>Твердость, НВ</td><td colspan="9">До 220</td><td colspan="5">Свыше 220</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="4" rowspan="3"></td><td colspan="5" rowspan="3">1,25</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
<tr><td rowspan="4"><a id="p101257"></a>Твердости медных сплавов</td><td>Твердость, НВ</td><td colspan="9">&lt;= 140</td><td colspan="5">&gt; 140</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="4" rowspan="3"></td><td colspan="5" rowspan="3">1,1</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
<tr><td rowspan="2"><a id="p101258"></a>Группы алюминиевых сплавов</td><td>Группа сплавов</td><td colspan="6">Силумин и литейные сплавы<br>Gв = 200 - 650 Мпа,<br>НВ &gt; 65 (закаленный)<br>Дюралюмин<br>Gв = 400 - 500 Мпа,<br>НВ &gt; 100 (закаленный)</td><td colspan="7">Силумин и литейные сплавы<br>Gв = 100 - 200 Мпа,<br>НВ &lt; 65<br>Дюралюмин<br>Gв = 300 - 400 Мпа,<br>НВ &lt;= 100</td><td>Дюралюмин<br>Gв = 200 - 300 Мпа</td></tr>
<tr><td>Коэффициент</td><td colspan="6">0,80</td><td colspan="7">0,70</td><td>0,60</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="10%"><col width="12%"><col width="17%"><col width="9%"><col width="12%"><col width="10%"><col width="9%"><col width="3%"><col width="3%"><col width="8%"></colgroup>
<tr><td colspan="6" rowspan="3"><a id="p101259"></a>Основное время на 100 мм расчетной длины<br>Фрезерование пазов, Rz 40 - Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="5">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="5">Фрезы дисковые трехсторонние с пластинами Т15К6</td></tr>
<tr><td>Карта 31</td><td colspan="2">Листов 3</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="2"><a id="p101260"></a>N позиции</td><td rowspan="2">Мощность станка N, кВт, до</td><td rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="2">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="2">Режимы резания</td><td colspan="2" rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td></tr>
<tr><td><a id="p101261"></a>1</td><td rowspan="10">4,8</td><td rowspan="3">100/8</td><td rowspan="3">22</td><td>5</td><td>22</td><td rowspan="2">480</td><td>380</td><td colspan="2">2,8</td><td>0,26</td></tr>
<tr><td><a id="p101262"></a>2</td><td>10</td><td>29</td><td>240</td><td colspan="2">3,5</td><td>0,42</td></tr>
<tr><td><a id="p101263"></a>3</td><td>15</td><td>34</td><td>380</td><td>150</td><td colspan="2" rowspan="3">3,2</td><td>0,67</td></tr>
<tr><td><a id="p101264"></a>4</td><td rowspan="4">125/10</td><td rowspan="4">25</td><td>5</td><td>25</td><td rowspan="2">300</td><td>300</td><td>0,33</td></tr>
<tr><td><a id="p101265"></a>5</td><td>10</td><td>33</td><td>190</td><td>0,53</td></tr>
<tr><td><a id="p101266"></a>6</td><td>15</td><td>39</td><td>240</td><td>150</td><td colspan="2">3,8</td><td>0,67</td></tr>
<tr><td><a id="p101267"></a>7</td><td>20</td><td>43</td><td>190</td><td>120</td><td colspan="2">4,2</td><td>0,83</td></tr>
<tr><td><a id="p101268"></a>8</td><td rowspan="3">160/12</td><td rowspan="3">28</td><td>10</td><td>28</td><td rowspan="2">120</td><td>150</td><td colspan="2">3,2</td><td>0,67</td></tr>
<tr><td><a id="p101269"></a>9</td><td>15</td><td>38</td><td>120</td><td colspan="2" rowspan="2">3,8</td><td>0,83</td></tr>
<tr><td><a id="p101270"></a>10</td><td>20</td><td>44</td><td>96</td><td>96</td><td>1,04</td></tr>
<tr><td><a id="p101271"></a>11</td><td rowspan="7">7,5</td><td rowspan="3">100/8</td><td rowspan="3">22</td><td>5</td><td>25</td><td rowspan="2">750</td><td>600</td><td colspan="2">4,5</td><td>0,17</td></tr>
<tr><td><a id="p101272"></a>12</td><td>10</td><td>33</td><td>380</td><td colspan="2" rowspan="2">5,4</td><td>0,26</td></tr>
<tr><td><a id="p101273"></a>13</td><td>15</td><td>39</td><td>600</td><td>240</td><td>0,42</td></tr>
<tr><td><a id="p101274"></a>14</td><td rowspan="4">125/10</td><td rowspan="4">25</td><td>5</td><td>28</td><td rowspan="2">480</td><td>480</td><td colspan="2" rowspan="2">4,5</td><td>0,21</td></tr>
<tr><td><a id="p101275"></a>15</td><td>10</td><td>38</td><td>300</td><td>0,33</td></tr>
<tr><td><a id="p101276"></a>16</td><td>15</td><td>44</td><td rowspan="2">380</td><td>240</td><td colspan="2">6,4</td><td>0,42</td></tr>
<tr><td><a id="p101277"></a>17</td><td>20</td><td>50</td><td>150</td><td colspan="2">5,0</td><td>0,67</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="10%"><col width="12%"><col width="17%"><col width="9%"><col width="12%"><col width="9%"><col width="9%"><col width="4%"><col width="3%"><col width="8%"></colgroup>
<tr><td colspan="6" rowspan="3"><a id="p101278"></a>Основное время на 100 мм расчетной длины<br>Фрезерование пазов, Rz 40 - Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="5">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="5">Фрезы дисковые трехсторонние с пластинами Т15К6</td></tr>
<tr><td>Карта 31</td><td colspan="2">Листов 3</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="2"><a id="p101279"></a>N позиции</td><td rowspan="2">Мощность станка N, кВт, до</td><td rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="2">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="2">Режимы резания</td><td colspan="2" rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td></tr>
<tr><td><a id="p101280"></a>18</td><td rowspan="9">7,5</td><td rowspan="3">160/12</td><td rowspan="3">28</td><td>10</td><td>42</td><td rowspan="2">190</td><td>240</td><td colspan="2">3,2</td><td>0,42</td></tr>
<tr><td><a id="p101281"></a>19</td><td>15</td><td>50</td><td>190</td><td colspan="2">4,5</td><td>0,53</td></tr>
<tr><td><a id="p101282"></a>20</td><td>20</td><td>57</td><td>150</td><td>120</td><td colspan="2">4,0</td><td>0,83</td></tr>
<tr><td><a id="p101283"></a>21</td><td rowspan="3">180/14</td><td rowspan="6">32</td><td>10</td><td>42</td><td rowspan="2">190</td><td>190</td><td colspan="2" rowspan="2">4,5</td><td>0,53</td></tr>
<tr><td><a id="p101284"></a>22</td><td>15</td><td>50</td><td>150</td><td>0,67</td></tr>
<tr><td><a id="p101285"></a>23</td><td>20</td><td>57</td><td>150</td><td>120</td><td colspan="2">5,4</td><td>0,83</td></tr>
<tr><td><a id="p101286"></a>24</td><td rowspan="3">200/14</td><td>10</td><td rowspan="2">80</td><td rowspan="3">120</td><td>150</td><td colspan="2">3,8</td><td>0,67</td></tr>
<tr><td><a id="p101287"></a>25</td><td>15</td><td>120</td><td colspan="2" rowspan="3">4,5</td><td>0,83</td></tr>
<tr><td><a id="p101288"></a>26</td><td>20</td><td>75</td><td>96</td><td>1,04</td></tr>
<tr><td><a id="p101289"></a>27</td><td rowspan="23">10</td><td rowspan="3">100/8</td><td rowspan="3">22</td><td>5</td><td>25</td><td rowspan="3">750</td><td>600</td><td>0,17</td></tr>
<tr><td><a id="p101290"></a>28</td><td>10</td><td>33</td><td>480</td><td colspan="2" rowspan="2">6,4</td><td>0,21</td></tr>
<tr><td><a id="p101291"></a>29</td><td>15</td><td>39</td><td>300</td><td>0,33</td></tr>
<tr><td><a id="p101292"></a>30</td><td rowspan="4">125/10</td><td rowspan="4">25</td><td>5</td><td>28</td><td rowspan="2">600</td><td>600</td><td colspan="2">5,4</td><td>0,17</td></tr>
<tr><td><a id="p101293"></a>31</td><td>10</td><td>38</td><td>380</td><td colspan="2" rowspan="2">6,4</td><td>0,26</td></tr>
<tr><td><a id="p101294"></a>32</td><td>15</td><td>44</td><td rowspan="2">480</td><td>240</td><td>0,42</td></tr>
<tr><td><a id="p101295"></a>33</td><td>20</td><td>50</td><td>190</td><td colspan="2">7,9</td><td>0,53</td></tr>
<tr><td><a id="p101296"></a>34</td><td rowspan="4">160/12</td><td rowspan="4">28</td><td>10</td><td>42</td><td rowspan="2">240</td><td>300</td><td colspan="2">6,0</td><td>0,33</td></tr>
<tr><td><a id="p101297"></a>35</td><td>15</td><td>50</td><td>240</td><td colspan="2">6,3</td><td>0,42</td></tr>
<tr><td><a id="p101298"></a>36</td><td>20</td><td>57</td><td rowspan="2">240</td><td>150</td><td colspan="2">6,0</td><td>0,67</td></tr>
<tr><td><a id="p101299"></a>37</td><td>30</td><td>66</td><td>120</td><td colspan="2">7,0</td><td>0,83</td></tr>
<tr><td><a id="p101300"></a>38</td><td rowspan="4">180/14</td><td rowspan="4">32</td><td>10</td><td>42</td><td rowspan="4">190</td><td>240</td><td colspan="2">5,0</td><td>0,42</td></tr>
<tr><td><a id="p101301"></a>39</td><td>15</td><td>50</td><td>190</td><td colspan="2">5,4</td><td>0,53</td></tr>
<tr><td><a id="p101302"></a>40</td><td>20</td><td>57</td><td>120</td><td colspan="2">5,0</td><td>0,83</td></tr>
<tr><td><a id="p101303"></a>41</td><td>30</td><td>66</td><td>96</td><td colspan="2">5,9</td><td>1,04</td></tr>
<tr><td><a id="p101304"></a>42</td><td rowspan="4">200/14</td><td rowspan="4">32</td><td>10</td><td>48</td><td rowspan="4">150</td><td>190</td><td colspan="2">5,4</td><td>0,53</td></tr>
<tr><td><a id="p101305"></a>43</td><td>15</td><td>57</td><td>150</td><td colspan="2">6,4</td><td>0,67</td></tr>
<tr><td><a id="p101306"></a>44</td><td>20</td><td>64</td><td>120</td><td colspan="2">6,0</td><td>0,83</td></tr>
<tr><td><a id="p101307"></a>45</td><td>30</td><td>76</td><td>96</td><td colspan="2">7,0</td><td>1,04</td></tr>
<tr><td><a id="p101308"></a>46</td><td rowspan="4">250/18</td><td rowspan="4">36</td><td>10</td><td>53</td><td rowspan="4">120</td><td>190</td><td colspan="2">5,4</td><td>0,53</td></tr>
<tr><td><a id="p101309"></a>47</td><td>15</td><td>63</td><td>150</td><td colspan="2">6,4</td><td>0,67</td></tr>
<tr><td><a id="p101310"></a>48</td><td>20</td><td>72</td><td>96</td><td colspan="2">7,0</td><td>1,04</td></tr>
<tr><td><a id="p101311"></a>49</td><td>30</td><td>85</td><td>75</td><td colspan="2">6,4</td><td>1,33</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="10%"><col width="8%"><col width="4%"><col width="13%"><col width="4%"><col width="9%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="6%"><col width="9%"><col width="4%"><col width="3%"><col width="8%"></colgroup>
<tr><td colspan="10" rowspan="3"><a id="p101312"></a>Основное время на 100 мм расчетной длины<br>Фрезерование пазов, Rz 40 - Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="6">Горизонтально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы дисковые трехсторонние с пластинами Т15К6</td></tr>
<tr><td colspan="2">Карта 31</td><td colspan="2">Листов 3</td><td colspan="2">Лист 3</td></tr>
<tr><td rowspan="2"><a id="p101313"></a>N позиции</td><td rowspan="2">Мощность станка N, кВт, до</td><td colspan="2" rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td colspan="2" rowspan="2">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="2">Глубина резания, t, мм</td><td colspan="3" rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="3">Режимы резания</td><td colspan="2" rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td colspan="2">n, об./мин.</td><td>Sм, мм/мин.</td></tr>
<tr><td><a id="p101314"></a>50</td><td rowspan="4">10</td><td colspan="2" rowspan="4">315/20</td><td colspan="2" rowspan="4">40</td><td>10</td><td colspan="3">58</td><td colspan="2" rowspan="4">60</td><td>120</td><td colspan="2" rowspan="4">5,4</td><td>0,83</td></tr>
<tr><td><a id="p101315"></a>51</td><td>15</td><td colspan="3">69</td><td>96</td><td>1,04</td></tr>
<tr><td><a id="p101316"></a>52</td><td>20</td><td colspan="3">72</td><td>75</td><td>1,33</td></tr>
<tr><td><a id="p101317"></a>53</td><td>30</td><td colspan="3">94</td><td>60</td><td>1,67</td></tr>
<tr><td colspan="16"><a id="p101318"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101319"></a>Предела твердости стали</td><td colspan="2">Предел твердости стали, НВ</td><td colspan="2">До 170</td><td colspan="4">170 - 210</td><td colspan="5">Свыше 210</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,9</td><td></td><td></td><td colspan="2" rowspan="3"></td><td colspan="5" rowspan="3">1,1</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="5%"><col width="6%"><col width="7%"><col width="5%"><col width="6%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="6%"><col width="7%"><col width="4%"><col width="7%"><col width="2%"><col width="2%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="14" rowspan="3"><a id="p101320"></a>Основное время на 100 мм расчетной длины<br>Фрезерование пазов и выпуклых поверхностей полукруглого профиля, Rz 40, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="7">Горизонтально- и вертикально-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы полукруглые из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 32</td><td colspan="3">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p101321"></a>N позиции</td><td rowspan="3">Мощность станка N, кВт, до</td><td colspan="9">Фрезы полукруглые вогнутые из стали Р6М5</td><td colspan="10">Фрезы полукруглые выпуклые из стали Р6М5</td></tr>
<tr><td rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="2">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td><td rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="2">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="4">Режимы резания</td><td rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td colspan="2">n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p101322"></a>1</td><td rowspan="11">15</td><td rowspan="3">50/14</td><td>7</td><td>3</td><td>14</td><td rowspan="2">240</td><td>190</td><td rowspan="2">37,5</td><td rowspan="11">&lt;= 2,0</td><td>0,53</td><td rowspan="2">50/14</td><td>3</td><td>3</td><td>14</td><td colspan="2" rowspan="2">300</td><td>240</td><td rowspan="2">47,0</td><td rowspan="11">&lt;= 2,0</td><td>0,42</td></tr>
<tr><td><a id="p101323"></a>2</td><td rowspan="3">10</td><td>5</td><td>17</td><td>150</td><td>0,67</td><td>5</td><td>5</td><td>17</td><td>190</td><td>0,53</td></tr>
<tr><td><a id="p101324"></a>3</td><td>8</td><td>20</td><td rowspan="4">190</td><td>95</td><td>30,0</td><td>1,05</td><td rowspan="3">63/12</td><td>3</td><td>3</td><td>16</td><td colspan="2" rowspan="2">240</td><td>150</td><td rowspan="2">47,5</td><td>0,67</td></tr>
<tr><td><a id="p101325"></a>4</td><td rowspan="4">63/12</td><td>3</td><td>16</td><td>150</td><td rowspan="3">37,5</td><td>0,67</td><td>5</td><td>5</td><td>18</td><td>120</td><td>0,83</td></tr>
<tr><td><a id="p101326"></a>5</td><td>12</td><td>5</td><td>18</td><td>95</td><td>1,05</td><td>8</td><td>8</td><td>24</td><td colspan="2" rowspan="2">190</td><td>95</td><td>37,5</td><td>1,05</td></tr>
<tr><td><a id="p101327"></a>6</td><td rowspan="2">14</td><td>8</td><td>24</td><td>75</td><td>1,35</td><td rowspan="4">80/10</td><td>5</td><td>5</td><td>22</td><td>120</td><td>47,5</td><td>0,85</td></tr>
<tr><td><a id="p101328"></a>7</td><td>12</td><td>27</td><td rowspan="4">150</td><td>48</td><td>30,0</td><td>2,10</td><td>8</td><td>8</td><td>27</td><td colspan="2" rowspan="4">150</td><td>95</td><td rowspan="3">37,5</td><td>1,05</td></tr>
<tr><td><a id="p101329"></a>8</td><td rowspan="4">80/10</td><td>14</td><td>5</td><td>22</td><td>60</td><td rowspan="3">37,5</td><td>1,65</td><td>12</td><td>12</td><td>31</td><td>75</td><td>1,35</td></tr>
<tr><td><a id="p101330"></a>9</td><td>20</td><td>8</td><td>27</td><td>48</td><td>2,10</td><td>16</td><td>16</td><td>35</td><td>60</td><td>1,65</td></tr>
<tr><td><a id="p101331"></a>10</td><td rowspan="2">28</td><td>12</td><td>31</td><td>38</td><td>2,65</td><td rowspan="2">100/10</td><td>8</td><td>8</td><td>30</td><td>75</td><td>47,0</td><td>1,35</td></tr>
<tr><td><a id="p101332"></a>11</td><td>16</td><td>35</td><td>120</td><td>30</td><td>30,0</td><td>3,35</td><td>12</td><td>12</td><td>35</td><td colspan="2">120</td><td>60</td><td>37,5</td><td>1,65</td></tr>
<tr><td colspan="10"><a id="p101333"></a>Индекс</td><td>а</td><td colspan="9"></td><td>б</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="5%"><col width="6%"><col width="7%"><col width="5%"><col width="6%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="4%"><col width="2%"><col width="4%"><col width="2%"><col width="2%"><col width="3%"><col width="2%"><col width="2%"><col width="4%"><col width="2%"><col width="2%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="16" rowspan="3"><a id="p101334"></a>Основное время на 100 мм расчетной длины<br>Фрезерование пазов и выпуклых поверхностей полукруглого профиля, Rz 40, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="10">Горизонтально- и вертикально-фрезерные станки</td></tr>
<tr><td colspan="10">Фрезы полукруглые из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 32</td><td colspan="4">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101335"></a>N позиции</td><td rowspan="3">Мощность станка N, кВт, до</td><td colspan="9">Фрезы полукруглые вогнутые из стали Р6М5</td><td colspan="15">Фрезы полукруглые выпуклые из стали Р6М5</td></tr>
<tr><td rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="2">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td><td colspan="2" rowspan="2">Диаметр фрезы, D, мм, и число зубьев, Z</td><td colspan="2" rowspan="2">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="2">Глубина резания, t, мм</td><td colspan="3" rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="5">Режимы резания</td><td rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td colspan="2">n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td><a id="p101336"></a>12</td><td rowspan="7">15</td><td rowspan="3">100/10</td><td>28</td><td>8</td><td>30</td><td>120</td><td rowspan="2">38</td><td>37,5</td><td rowspan="7">&lt;= 2,0</td><td rowspan="2">2,65</td><td colspan="2" rowspan="3">100/10</td><td colspan="2">16</td><td>16</td><td colspan="3">40</td><td colspan="2" rowspan="2">120</td><td>48</td><td colspan="2" rowspan="2">37,5</td><td rowspan="7">&lt;= 2,0</td><td>2,10</td></tr>
<tr><td><a id="p101337"></a>13</td><td>35</td><td>12</td><td>35</td><td rowspan="2">95</td><td rowspan="2">30,0</td><td colspan="2">20</td><td>20</td><td colspan="3">43</td><td>38</td><td>2,65</td></tr>
<tr><td><a id="p101338"></a>14</td><td rowspan="2">40</td><td>16</td><td rowspan="2">40</td><td>30</td><td>3,35</td><td colspan="2">24</td><td>24</td><td colspan="3">46</td><td colspan="2" rowspan="3">95</td><td>30</td><td colspan="2">30,0</td><td>3,35</td></tr>
<tr><td><a id="p101339"></a>15</td><td rowspan="4">125/10</td><td>12</td><td rowspan="3">75</td><td>24</td><td rowspan="3">29,5</td><td>4,15</td><td colspan="2" rowspan="4">125/10</td><td colspan="2">12</td><td>12</td><td colspan="3">40</td><td>38</td><td colspan="2" rowspan="2">37,5</td><td>2,65</td></tr>
<tr><td><a id="p101340"></a>16</td><td rowspan="2">48</td><td>16</td><td>45</td><td>19</td><td>5,50</td><td colspan="2">16</td><td>16</td><td colspan="3">45</td><td>30</td><td rowspan="2">3,35</td></tr>
<tr><td><a id="p101341"></a>17</td><td>20</td><td>50</td><td>15</td><td>6,65</td><td colspan="2">24</td><td>24</td><td colspan="3">50</td><td colspan="2" rowspan="2">75</td><td>30</td><td colspan="2" rowspan="2">29,5</td></tr>
<tr><td><a id="p101342"></a>18</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">32</td><td>32</td><td colspan="3">58</td><td>24</td><td>4,15</td></tr>
<tr><td colspan="10"><a id="p101343"></a>Индекс</td><td>а</td><td colspan="14"></td><td>б</td></tr>
<tr><td colspan="26"><a id="p101344"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="4" rowspan="5"><a id="p101345"></a>Группы обрабатываемой стали и предела твердости</td><td colspan="3">Группа стали</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="7">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="9">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td colspan="3">Предел твердости, НВ</td><td>До 170</td><td colspan="3">170 - 210</td><td colspan="3">Свыше 210</td><td colspan="3">До 170</td><td colspan="3">170 - 210</td><td colspan="3">Свыше 210</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td colspan="3" rowspan="3">1,1</td><td></td><td></td><td rowspan="3"></td><td colspan="3" rowspan="3">1,1</td><td colspan="3" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td><td></td><td>1,0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="9%"><col width="9%"><col width="8%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="7%"><col width="4%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"></colgroup>
<tr><td colspan="12" rowspan="3"><a id="p101346"></a>Основное время на 100 мм расчетной длины<br>Фрезерование угловых пазов Rz 80, 14 - 12 квалитет, Rz 40 - Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="6">Горизонтально- и вертикально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы двухугловые несимметричные из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 33</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p101347"></a>N позиции</td><td rowspan="3">Мощность станка N, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td colspan="7">Обработка поверхности, Rz 80</td><td colspan="7">Обработка поверхности, Rz 40 - Rz 20</td></tr>
<tr><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td><td rowspan="2">Глубина резания, t, мм</td><td rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p101348"></a>1</td><td rowspan="10">10</td><td rowspan="3">40/18</td><td rowspan="3">12</td><td>3</td><td>13</td><td>300</td><td>240</td><td>37,5</td><td rowspan="10">&lt;= 2,5</td><td>0,42</td><td rowspan="10">2</td><td rowspan="3">10</td><td rowspan="3">380</td><td rowspan="3">380</td><td rowspan="3">43,0</td><td rowspan="10">1,5</td><td rowspan="3">0,26</td></tr>
<tr><td><a id="p101349"></a>2</td><td>5</td><td>15</td><td rowspan="3">240</td><td>190</td><td rowspan="2">30,0</td><td>0,53</td></tr>
<tr><td><a id="p101350"></a>3</td><td>8</td><td>18</td><td rowspan="2">150</td><td rowspan="2">0,67</td></tr>
<tr><td><a id="p101351"></a>4</td><td rowspan="3">50/20</td><td rowspan="3">16</td><td>5</td><td>17</td><td>37,5</td><td rowspan="3">11</td><td rowspan="7">300</td><td rowspan="3">300</td><td rowspan="3">47,0</td><td rowspan="3">0,33</td></tr>
<tr><td><a id="p101352"></a>5</td><td>8</td><td>20</td><td rowspan="4">190</td><td>120</td><td rowspan="2">30,0</td><td>0,83</td></tr>
<tr><td><a id="p101353"></a>6</td><td>13</td><td>24</td><td>95</td><td>1,05</td></tr>
<tr><td><a id="p101354"></a>7</td><td rowspan="4">63/22</td><td rowspan="4">20</td><td>5</td><td>20</td><td>150</td><td rowspan="2">37,5</td><td>0,67</td><td rowspan="4">12</td><td rowspan="4">240</td><td rowspan="4">59,5</td><td rowspan="4">0,42</td></tr>
<tr><td><a id="p101355"></a>8</td><td>8</td><td>24</td><td>120</td><td>0,83</td></tr>
<tr><td><a id="p101356"></a>9</td><td>13</td><td>28</td><td>150</td><td>95</td><td>29,5</td><td>1,05</td></tr>
<tr><td><a id="p101357"></a>10</td><td>20</td><td>32</td><td>120</td><td>75</td><td>23,5</td><td>1,35</td></tr>
<tr><td colspan="10"><a id="p101358"></a>Индекс</td><td>а</td><td colspan="6"></td><td>б</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="9%"><col width="3%"><col width="5%"><col width="8%"><col width="6%"><col width="3%"><col width="3%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="4%"><col width="3%"><col width="4%"><col width="5%"><col width="5%"><col width="4%"><col width="6%"></colgroup>
<tr><td colspan="14" rowspan="3"><a id="p101359"></a>Основное время на 100 мм расчетной длины<br>Фрезерование угловых пазов, Rz 80, 14 - 12 квалитет, Rz 40 - Rz 20, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="7">Горизонтально- и вертикально-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы двухугловые несимметричные из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 33</td><td colspan="2">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101360"></a>N позиции</td><td rowspan="3">Мощность станка N, кВт, до</td><td colspan="2" rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td colspan="8">Обработка поверхности, Rz 80</td><td colspan="8">Обработка поверхности, Rz 40 - Rz 20</td></tr>
<tr><td rowspan="2">Глубина резания, t, мм</td><td colspan="2" rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td><td rowspan="2">Глубина резания, t, мм</td><td colspan="2" rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">Np, кВт</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p101361"></a>11</td><td rowspan="3">10</td><td colspan="2" rowspan="3">80/24</td><td rowspan="3">25</td><td>8</td><td colspan="2">27</td><td>150</td><td>95</td><td>37,5</td><td rowspan="3">&lt;= 2,5</td><td>1,05</td><td rowspan="3">2</td><td colspan="2" rowspan="3">13</td><td rowspan="3">240</td><td rowspan="3">190</td><td rowspan="3">60,0</td><td rowspan="3">1,5</td><td rowspan="3">0,53</td></tr>
<tr><td><a id="p101362"></a>12</td><td>13</td><td colspan="2">32</td><td>120</td><td>75</td><td>30,0</td><td>1,35</td></tr>
<tr><td><a id="p101363"></a>13</td><td>20</td><td colspan="2">38</td><td>95</td><td>60</td><td>24,0</td><td>1,65</td></tr>
<tr><td colspan="12"><a id="p101364"></a>Индекс</td><td>а</td><td colspan="7"></td><td>б</td></tr>
<tr><td colspan="21"><a id="p101365"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="3" rowspan="5"><a id="p101366"></a>Группы обрабатываемой стали и предела твердости</td><td colspan="2">Группа стали</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="6">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="7">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td colspan="2">Предел твердости, НВ</td><td colspan="2">До 170</td><td colspan="2">170 - 210</td><td colspan="2">Свыше 210</td><td colspan="3">До 170</td><td colspan="2">170 - 210</td><td colspan="2">Свыше 210</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">0,9</td><td></td><td></td><td colspan="2" rowspan="3">1,1</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td><td></td><td>1,0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="4%"><col width="6%"><col width="5%"><col width="5%"><col width="4%"><col width="6%"></colgroup>
<tr><td colspan="12" rowspan="3"><a id="p101367"></a>Основное время на 100 мм расчетной длины<br>Фрезерование шлицев и канавок<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="6">Горизонтально- и вертикально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы шлицевые из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 34</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p101368"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="4">Сталь конструкционная углеродистая, 170 - 220 НВ</td><td colspan="4">Чугун серый, 180 - 220 НВ</td><td colspan="4">Медные сплавы и алюминиевые, 100 - 140 НВ</td></tr>
<tr><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p101369"></a>1</td><td rowspan="7">10</td><td rowspan="2">40/40</td><td rowspan="2">3</td><td>3</td><td>13</td><td>600</td><td>240</td><td>75</td><td>0,42</td><td rowspan="2">600</td><td>480</td><td rowspan="4">75</td><td>0,21</td><td>1200</td><td>960</td><td>150</td><td>0,10</td></tr>
<tr><td><a id="p101370"></a>2</td><td>6</td><td rowspan="2">16</td><td>480</td><td>150</td><td>60</td><td>0,67</td><td>240</td><td>0,42</td><td>960</td><td>480</td><td>180</td><td>0,21</td></tr>
<tr><td><a id="p101371"></a>3</td><td rowspan="2">63/64</td><td rowspan="2">4</td><td>3</td><td>380</td><td>190</td><td>75</td><td>0,53</td><td rowspan="2">380</td><td>480</td><td>0,21</td><td rowspan="2">750</td><td>960</td><td rowspan="2">148</td><td>0,10</td></tr>
<tr><td><a id="p101372"></a>4</td><td>6</td><td>21</td><td rowspan="2">300</td><td>120</td><td>60</td><td>0,83</td><td>240</td><td>0,42</td><td>480</td><td>0,21</td></tr>
<tr><td><a id="p101373"></a>5</td><td rowspan="3">80/64</td><td rowspan="3">5</td><td>3</td><td>18</td><td>190</td><td>75</td><td>0,42</td><td rowspan="3">190</td><td>480</td><td rowspan="3">48</td><td>0,21</td><td rowspan="3">480</td><td>960</td><td rowspan="3">121</td><td>0,10</td></tr>
<tr><td><a id="p101374"></a>6</td><td>6</td><td>24</td><td rowspan="2">240</td><td>150</td><td rowspan="2">60</td><td>0,67</td><td>240</td><td>0,42</td><td>600</td><td>0,17</td></tr>
<tr><td><a id="p101375"></a>7</td><td>10</td><td>29</td><td>96</td><td>1,05</td><td>120</td><td>0,84</td><td>300</td><td>0,33</td></tr>
<tr><td colspan="9"><a id="p101376"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td><td colspan="3"></td><td>в</td></tr>
</table>


<table>
<colgroup><col width="16%"><col width="14%"><col width="4%"><col width="4%"><col width="5%"><col width="7%"><col width="3%"><col width="4%"><col width="3%"><col width="10%"><col width="4%"><col width="4%"><col width="2%"><col width="10%"><col width="10%"></colgroup>
<tr><td colspan="10" rowspan="3"><a id="p101377"></a>Основное время на 100 мм расчетной длины<br>Фрезерование шлицев и канавок<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="5">Горизонтально- и вертикально-фрезерные станки</td></tr>
<tr><td colspan="5">Фрезы шлицевые из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 34</td><td>Листов 2</td><td>Лист 2</td></tr>
<tr><td colspan="15"><a id="p101378"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td rowspan="5"><a id="p101379"></a>Обрабатываемой стали и предела твердости</td><td rowspan="2">Группа стали и предел твердости, НВ</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="5">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="5">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td>До 170</td><td colspan="3">170 - 210</td><td>Свыше 210</td><td colspan="3">До 170</td><td>170 - 210</td><td>Свыше 210</td></tr>
<tr><td rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">1,1</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td><td></td><td>1,0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td rowspan="4"><a id="p101380"></a>Твердости чугуна</td><td colspan="4">Твердость, НВ</td><td colspan="5">До 220</td><td colspan="5">Свыше 220</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="2"></td><td colspan="2"></td><td rowspan="3"></td><td colspan="5" rowspan="3">1,25</td></tr>
<tr><td colspan="2"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="2"></td><td colspan="2"></td></tr>
<tr><td rowspan="4"><a id="p101381"></a>Твердости медных сплавов</td><td colspan="4">Твердость, НВ</td><td colspan="5">&lt;= 140</td><td colspan="5">&gt; 140</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="2"></td><td colspan="2"></td><td rowspan="3"></td><td colspan="5" rowspan="3">1,1</td></tr>
<tr><td colspan="2"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="2"></td><td colspan="2"></td></tr>
<tr><td rowspan="2"><a id="p101382"></a>Группы алюминиевых сплавов</td><td colspan="4">Группа сплавов</td><td colspan="5">Силумин и литейные сплавы<br>Gв = 200 - 650 Мпа,<br>НВ &gt; 65 (закаленный)<br>Дюралюмин<br>Gв = 400 - 500 Мпа,<br>НВ &gt; 100 (закаленный)</td><td colspan="4">Силумин и литейные сплавы<br>Gв = 100 - 200 Мпа,<br>НВ &lt; 65<br>Дюралюмин<br>Gв = 300 - 400 Мпа,<br>НВ &lt;= 100</td><td>Дюралюмин<br>Gв = 200 - 300 Мпа</td></tr>
<tr><td colspan="4">Коэффициент</td><td colspan="5">0,80</td><td colspan="4">0,70</td><td>0,60</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"><col width="5%"><col width="4%"><col width="6%"><col width="4%"><col width="6%"></colgroup>
<tr><td colspan="12" rowspan="3"><a id="p101383"></a>Основное время на 100 мм расчетной длины<br>Отрезка<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="6">Горизонтально- и вертикально-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы отрезные из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 35</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p101384"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="4">Сталь конструкционная углеродистая, 170 - 220 НВ</td><td colspan="4">Чугун серый, 180 - 220 НВ</td><td colspan="4">Медные сплавы и алюминиевые, 100 - 140 НВ</td></tr>
<tr><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p101385"></a>1</td><td rowspan="14">10</td><td rowspan="2">63/80</td><td rowspan="2">2</td><td>10</td><td>27</td><td rowspan="2">300</td><td>150</td><td rowspan="2">59,0</td><td>0,67</td><td rowspan="2">240</td><td>240</td><td rowspan="2">47,5</td><td>0,42</td><td rowspan="2">480</td><td>600</td><td rowspan="4">95,0</td><td>0,17</td></tr>
<tr><td><a id="p101386"></a>2</td><td>15</td><td rowspan="2">30</td><td>96</td><td>1,05</td><td>190</td><td>0,53</td><td>380</td><td>0,26</td></tr>
<tr><td><a id="p101387"></a>3</td><td rowspan="2">80/80</td><td rowspan="2">3</td><td>10</td><td rowspan="2">190</td><td>120</td><td rowspan="2">48,0</td><td>0,83</td><td rowspan="2">150</td><td>240</td><td rowspan="2">38,0</td><td>0,42</td><td rowspan="2">380</td><td>480</td><td>0,21</td></tr>
<tr><td><a id="p101388"></a>4</td><td>15</td><td>35</td><td rowspan="2">96</td><td rowspan="2">1,05</td><td>150</td><td>0,67</td><td>380</td><td>0,26</td></tr>
<tr><td><a id="p101389"></a>5</td><td rowspan="2">100/80</td><td rowspan="4">5</td><td>20</td><td>44</td><td>150</td><td>47,0</td><td>120</td><td>190</td><td>38,0</td><td>0,53</td><td rowspan="2">240</td><td>480</td><td rowspan="4">75,0</td><td>0,21</td></tr>
<tr><td><a id="p101390"></a>6</td><td>30</td><td>50</td><td>120</td><td>60</td><td rowspan="2">38,0</td><td>1,65</td><td>96</td><td>120</td><td>30,0</td><td>0,83</td><td>380</td><td>0,26</td></tr>
<tr><td><a id="p101391"></a>7</td><td rowspan="2">125/100</td><td>20</td><td>51</td><td>96</td><td>96</td><td>1,05</td><td>75</td><td>190</td><td>29,5</td><td>0,53</td><td rowspan="2">190</td><td>480</td><td>0,21</td></tr>
<tr><td><a id="p101392"></a>8</td><td>30</td><td>58</td><td rowspan="4">75</td><td>60</td><td>29,5</td><td>1,65</td><td>60</td><td>120</td><td>23,5</td><td>0,83</td><td rowspan="2">380</td><td>0,26</td></tr>
<tr><td><a id="p101393"></a>9</td><td rowspan="3">160/100</td><td rowspan="6">6</td><td>20</td><td>59</td><td>96</td><td rowspan="3">38,0</td><td>1,05</td><td rowspan="3">48</td><td>150</td><td rowspan="3">24,0</td><td>0,67</td><td rowspan="6">120</td><td rowspan="3">60,5</td><td>0,26</td></tr>
<tr><td><a id="p101394"></a>10</td><td>30</td><td>68</td><td>60</td><td>1,65</td><td>96</td><td>1,05</td><td>300</td><td>0,33</td></tr>
<tr><td><a id="p101395"></a>11</td><td>45</td><td>78</td><td>48</td><td>2,10</td><td>60</td><td>1,65</td><td>190</td><td>0,53</td></tr>
<tr><td><a id="p101396"></a>12</td><td rowspan="3">200/128</td><td>20</td><td>67</td><td>48</td><td>120</td><td>30,0</td><td>0,84</td><td>38</td><td>150</td><td>24,0</td><td>0,67</td><td>380</td><td rowspan="3">75,5</td><td>0,26</td></tr>
<tr><td><a id="p101397"></a>13</td><td>30</td><td>80</td><td rowspan="2">38</td><td>96</td><td rowspan="2">24,0</td><td>1,05</td><td rowspan="2">30</td><td>120</td><td rowspan="2">19,0</td><td>0,83</td><td>240</td><td>0,42</td></tr>
<tr><td><a id="p101398"></a>14</td><td>45</td><td>90</td><td>60</td><td>1,65</td><td>96</td><td>1,05</td><td>150</td><td>0,68</td></tr>
<tr><td colspan="9"><a id="p101399"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td><td colspan="3"></td><td>в</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="2%"><col width="3%"><col width="5%"><col width="1%"><col width="4%"><col width="6%"><col width="5%"><col width="3%"><col width="2%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="15" rowspan="3"><a id="p101400"></a>Основное время на 100 мм расчетной длины<br>Отрезка<br>Сталь конструкционная углеродистая, чугун серый, медные сплавы и алюминиевые</td><td colspan="7">Горизонтально- и вертикально-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы отрезные из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 35</td><td colspan="2">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101401"></a>N позиции</td><td rowspan="3">Мощность станка, Nд, кВт, до</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td colspan="2" rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Сталь конструкционная углеродистая, 170 - 220 НВ</td><td colspan="6">Чугун серый, 180 - 220 НВ</td><td colspan="4">Медные сплавы и алюминиевые, 100 - 140 НВ</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="4">Режимы резания</td><td colspan="2" rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td colspan="2">n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td><a id="p101402"></a>15</td><td rowspan="4">10</td><td>200/128</td><td rowspan="4">6</td><td>75</td><td colspan="2">100</td><td rowspan="2">38</td><td>38</td><td colspan="2">24,0</td><td>2,65</td><td colspan="2">30</td><td rowspan="2">60</td><td>19,0</td><td colspan="2" rowspan="2">1,65</td><td>120</td><td>120</td><td rowspan="4">75,5</td><td>0,83</td></tr>
<tr><td><a id="p101403"></a>16</td><td rowspan="3">250/128</td><td>50</td><td colspan="2">110</td><td>48</td><td colspan="2">30,0</td><td>2,10</td><td colspan="2">30</td><td>23,5</td><td rowspan="3">96</td><td>150</td><td>0,67</td></tr>
<tr><td><a id="p101404"></a>17</td><td>75</td><td colspan="2">120</td><td rowspan="2">30</td><td>30</td><td colspan="2" rowspan="2">24,0</td><td>3,35</td><td colspan="2" rowspan="2">24</td><td>48</td><td rowspan="2">19,0</td><td colspan="2">2,10</td><td>120</td><td>0,83</td></tr>
<tr><td><a id="p101405"></a>18</td><td>100</td><td colspan="2">125</td><td>24</td><td>4,15</td><td>38</td><td colspan="2">2,65</td><td>75</td><td>1,35</td></tr>
<tr><td colspan="11"><a id="p101406"></a>Индекс</td><td>а</td><td colspan="4"></td><td colspan="2">б</td><td colspan="3"></td><td>в</td></tr>
<tr><td colspan="22"><a id="p101407"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="3" rowspan="5"><a id="p101408"></a>Обрабатываемой стали и предела твердости</td><td colspan="2" rowspan="2">Группа стали и предел твердости, НВ</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="7">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="7">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td colspan="2">До 170</td><td colspan="3">170 - 210</td><td colspan="2">Свыше 210</td><td colspan="3">До 170</td><td colspan="2">170 - 210</td><td colspan="2">Свыше 210</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td><td></td><td>1,0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101409"></a>Твердости чугуна</td><td colspan="5">Твердость, НВ</td><td colspan="7">До 220</td><td colspan="7">Свыше 220</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="2"></td><td colspan="2" rowspan="3"></td><td colspan="7" rowspan="3">1,25</td></tr>
<tr><td colspan="3"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="3"></td><td colspan="2"></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101410"></a>Твердости медных сплавов</td><td colspan="5">Твердость, НВ</td><td colspan="7">&lt;= 140</td><td colspan="7">&gt; 140</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="2"></td><td colspan="2" rowspan="3"></td><td colspan="7" rowspan="3">1,1</td></tr>
<tr><td colspan="3"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="3"></td><td colspan="2"></td></tr>
<tr><td colspan="3" rowspan="2"><a id="p101411"></a>Группы алюминиевых сплавов</td><td colspan="5">Группа сплавов</td><td colspan="7">Силумин и литейные сплавы<br>Gв = 200 - 650 Мпа,<br>НВ &gt; 65 (закаленный)<br>Дюралюмин<br>Gв = 400 - 500 Мпа,<br>НВ &gt; 100 (закаленный)</td><td colspan="5">Силумин и литейные сплавы<br>Gв = 100 - 200 Мпа,<br>НВ &lt; 65<br>Дюралюмин<br>Gв = 300 - 400 Мпа,<br>НВ &lt;= 100</td><td colspan="2">Дюралюмин<br>Gв = 200 - 300 Мпа</td></tr>
<tr><td colspan="5">Коэффициент</td><td colspan="7">0,80</td><td colspan="5">0,70</td><td colspan="2">0,60</td></tr>
</table>


<table>
<colgroup><col width="3%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="7%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="2%"><col width="5%"><col width="2%"><col width="2%"><col width="5%"><col width="2%"><col width="4%"><col width="4%"><col width="3%"><col width="3%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="17" rowspan="3"><a id="p101412"></a>Основное время на 100 мм расчетной длины<br>Фрезерование шпоночных пазов, Ra 2,5, 9 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="7">Вертикально-фрезерные и шпоночно-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы шпоночные из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 36</td><td colspan="3">Листов 1</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="5"><a id="p101413"></a>N позиции</td><td rowspan="5">Мощность станка, Nд, кВт, до</td><td rowspan="5">Диаметр фрезы, D, мм</td><td rowspan="5">Глубина резания, t, мм</td><td colspan="12">Вертикально-фрезерные станки</td><td colspan="7">Шпоночно-фрезерные станки</td><td rowspan="5">tо100, мин.</td></tr>
<tr><td colspan="2" rowspan="2">Величина врезания и перебега, l1, мм</td><td colspan="6">Режимы резания</td><td colspan="4">tо100, мин.</td><td rowspan="4">Величина врезания и перебега, l1, мм</td><td colspan="6">Режимы резания</td></tr>
<tr><td rowspan="3">число рабочих ходов, i</td><td rowspan="3">n, об./мин.</td><td rowspan="3">V, м/мин.</td><td colspan="3" rowspan="2">минутная подача, Sм, мм/мин.</td><td colspan="2" rowspan="3">на 10 мм глубины шпоночного паза</td><td colspan="2" rowspan="3">на 100 мм расчетной длины шпоночного паза</td><td rowspan="3">число рабочих ходов, i</td><td colspan="2" rowspan="3">n, об./мин.</td><td rowspan="3">V, м/мин.</td><td rowspan="3">глубина резания на каждый ход, t, мм</td><td rowspan="3">Sм, мм/мин.</td></tr>
<tr><td rowspan="2">при вертикальной подаче</td><td rowspan="2">при продольной подаче</td></tr>
<tr><td colspan="2">вертикальная</td><td>продольная</td></tr>
<tr><td><a id="p101414"></a>1</td><td rowspan="14">10</td><td>6</td><td>3,5</td><td rowspan="14">0,5</td><td>5</td><td rowspan="14">1,0</td><td>1200</td><td>22,5</td><td colspan="2">16</td><td rowspan="2">48</td><td colspan="2">0,63</td><td colspan="2" rowspan="2">2,08</td><td>5</td><td>18</td><td colspan="2">1200</td><td>22,5</td><td rowspan="14">0,2</td><td>472</td><td>3,83</td></tr>
<tr><td><a id="p101415"></a>2</td><td>8</td><td>4,0</td><td>7</td><td>960</td><td>24,0</td><td colspan="2" rowspan="2">13</td><td colspan="2" rowspan="2">0,77</td><td>7</td><td>20</td><td colspan="2">960</td><td>24,0</td><td>420</td><td>4,76</td></tr>
<tr><td><a id="p101416"></a>3</td><td>10</td><td rowspan="2">4,5</td><td>10</td><td>750</td><td>23,5</td><td rowspan="2">38</td><td colspan="2" rowspan="2">2,64</td><td>10</td><td rowspan="2">23</td><td colspan="2">750</td><td>23,5</td><td>394</td><td>5,35</td></tr>
<tr><td><a id="p101417"></a>4</td><td>12</td><td>12</td><td>600</td><td>22,5</td><td colspan="2">12</td><td colspan="2">0,83</td><td>12</td><td colspan="2" rowspan="2">600</td><td>22,5</td><td>398</td><td>5,80</td></tr>
<tr><td><a id="p101418"></a>5</td><td>14</td><td rowspan="2">5,0</td><td>14</td><td rowspan="2">480</td><td>21,0</td><td colspan="2">11</td><td rowspan="2">30</td><td colspan="2">0,91</td><td colspan="2" rowspan="2">3,33</td><td>14</td><td rowspan="2">25</td><td>26,5</td><td rowspan="2">360</td><td rowspan="2">6,95</td></tr>
<tr><td><a id="p101419"></a>6</td><td>16</td><td>16</td><td>24,0</td><td colspan="2" rowspan="2">10</td><td colspan="2" rowspan="2">1,00</td><td>16</td><td colspan="2" rowspan="2">480</td><td>24,0</td></tr>
<tr><td><a id="p101420"></a>7</td><td>18</td><td>5,5</td><td>18</td><td rowspan="2">380</td><td>21,5</td><td rowspan="8">24</td><td colspan="2" rowspan="8">4,17</td><td>18</td><td>28</td><td>27,0</td><td>353</td><td>7,95</td></tr>
<tr><td><a id="p101421"></a>8</td><td>20</td><td>6,0</td><td>20</td><td>24,0</td><td colspan="2" rowspan="2">9</td><td colspan="2" rowspan="2">1,11</td><td>20</td><td>30</td><td colspan="2" rowspan="3">380</td><td>24,0</td><td>340</td><td>8,80</td></tr>
<tr><td><a id="p101422"></a>9</td><td>22</td><td>6,5</td><td>22</td><td rowspan="2">300</td><td>21,0</td><td>22</td><td>33</td><td>26,0</td><td>325</td><td>10,20</td></tr>
<tr><td><a id="p101423"></a>10</td><td>25</td><td>7,0</td><td>25</td><td>23,5</td><td colspan="2" rowspan="2">8</td><td colspan="2" rowspan="2">1,25</td><td>25</td><td>35</td><td>30,0</td><td>308</td><td>11,30</td></tr>
<tr><td><a id="p101424"></a>11</td><td>28</td><td>8,0</td><td>28</td><td rowspan="2">240</td><td>21,0</td><td>28</td><td>40</td><td colspan="2">300</td><td>26,5</td><td>298</td><td>13,40</td></tr>
<tr><td><a id="p101425"></a>12</td><td>32</td><td>9,0</td><td>32</td><td>24,0</td><td colspan="2" rowspan="2">7</td><td colspan="2" rowspan="2">1,43</td><td>32</td><td>45</td><td colspan="2">300</td><td>30,0</td><td>284</td><td>15,80</td></tr>
<tr><td><a id="p101426"></a>13</td><td>36</td><td>10,0</td><td>36</td><td rowspan="2">190</td><td>21,5</td><td>36</td><td>50</td><td colspan="2" rowspan="2">240</td><td>27,5</td><td>270</td><td>18,50</td></tr>
<tr><td><a id="p101427"></a>14</td><td>40</td><td>11,0</td><td>40</td><td>24,0</td><td colspan="2">6</td><td colspan="2">1,67</td><td>40</td><td>55</td><td>30,0</td><td>268</td><td>20,50</td></tr>
<tr><td colspan="12"><a id="p101428"></a>Индекс</td><td colspan="2">а</td><td colspan="2">б</td><td colspan="7"></td><td>в</td></tr>
<tr><td colspan="24"><a id="p101429"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="4" rowspan="5"><a id="p101430"></a>Группы обрабатываемой стали и предела твердости</td><td colspan="3">Группа стали</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="7">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="7">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td colspan="3">Предел твердости, НВ</td><td colspan="2">До 170</td><td colspan="3">170 - 210</td><td colspan="2">Свыше 210</td><td colspan="3">До 170</td><td colspan="2">170 - 210</td><td colspan="2">Свыше 210</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td></td><td></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td><td></td><td>1,0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="16%"><col width="21%"><col width="7%"><col width="3%"><col width="13%"><col width="9%"><col width="2%"><col width="6%"><col width="5%"><col width="4%"><col width="7%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p101431"></a>Подготовительно-заключительное время на партию деталей<br>Время на обслуживание рабочего места</td><td colspan="6">Продольно-фрезерные станки</td></tr>
<tr><td colspan="2">Карта 37</td><td colspan="2">Листов 1</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="12"><a id="p101432"></a>I. На наладку станка, инструмента и приспособлений</td></tr>
<tr><td rowspan="3"><a id="p101433"></a>N позиции</td><td colspan="4" rowspan="3">Вид обработки и наладки</td><td colspan="2" rowspan="3">Число устанавливаемых фрез, Нт <a href="#p101446">&lt;*&gt;</a></td><td colspan="5">Длина стола мм, до</td></tr>
<tr><td colspan="2">1600</td><td colspan="2">3150</td><td>6300</td></tr>
<tr><td colspan="5">Время, мин.</td></tr>
<tr><td rowspan="2"><a id="p101434"></a>1</td><td colspan="4" rowspan="2">Обработка плоскостей, пазов, фасонных поверхностей</td><td colspan="2">1 - 2</td><td colspan="2">22</td><td colspan="2">25</td><td>29</td></tr>
<tr><td colspan="2">Свыше 2</td><td colspan="2">30</td><td colspan="2">36</td><td>43</td></tr>
<tr><td colspan="7"><a id="p101435"></a>Индекс</td><td colspan="2">а</td><td colspan="2">б</td><td>в</td></tr>
<tr><td colspan="12"><a id="p101436"></a>II. На получение инструмента и приспособлений до начала и сдачу их после окончания обработки</td></tr>
<tr><td><a id="p101437"></a>в</td><td colspan="6">Получение инструмента и приспособлений исполнителем работы до начала и сдача их после окончания обработки партии деталей</td><td colspan="2">7</td><td colspan="3">10</td></tr>
<tr><td colspan="12"><a id="p101438"></a>III. Добавлять к времени на наладку станка</td></tr>
<tr><td><a id="p101439"></a>3</td><td colspan="6">При обработке плоскостей под углом с поворотом шпиндельной головки</td><td colspan="2">6</td><td colspan="2">7</td><td>8</td></tr>
<tr><td><a id="p101440"></a>4</td><td colspan="6">При установке зажимного приспособления на стол станка подъемником</td><td colspan="2">5</td><td colspan="2">5</td><td>5</td></tr>
<tr><td colspan="7"><a id="p101441"></a>Индекс</td><td colspan="2">а</td><td colspan="2">б</td><td>в</td></tr>
<tr><td colspan="12"><a id="p101442"></a>Время на обслуживание рабочего места</td></tr>
<tr><td colspan="4"><a id="p101443"></a>Тип и характеристика станка</td><td colspan="8">Время на обслуживание рабочего места в процентах от оперативного времени, аобс</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101444"></a>Продольно-фрезерные</td><td rowspan="3">Длина стола, мм, до</td><td>1600</td><td colspan="8">4,0</td></tr>
<tr><td>3150</td><td colspan="8">4,5</td></tr>
<tr><td>6300</td><td colspan="8">5,0</td></tr>
</table>


<a id="p101445"></a>

---

<a id="p101446"></a><*> При наладке станка с установкой набора фрез, предварительно скомплектованных на оправке, время определять по позиции, как для установки одной-двух фрез.


<table>
<colgroup><col width="4%"><col width="11%"><col width="11%"><col width="12%"><col width="11%"><col width="9%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="8" rowspan="2"><a id="p101447"></a>Вспомогательное время на установку и снятие детали</td><td colspan="6">Продольно-фрезерные станки</td></tr>
<tr><td colspan="2">Карта 38</td><td colspan="2">Листов 5</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="14"><a id="p101448"></a>I. Установить деталь и снять вручную</td></tr>
<tr><td rowspan="3"><a id="p101449"></a>N позиции</td><td rowspan="3">Обрабатываемый материал</td><td rowspan="3">Способ установки детали</td><td rowspan="3">Состояние установочной поверхности</td><td rowspan="3">Характер выверки</td><td rowspan="3">Число одновременно устанавливаемых деталей</td><td colspan="8">Масса детали, кг, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td></tr>
<tr><td colspan="8">Время, мин. (на комплект устанавливаемых деталей)</td></tr>
<tr><td><a id="p101450"></a>1</td><td rowspan="14">Черные металлы и медные сплавы</td><td>Без крепления</td><td>-</td><td>-</td><td rowspan="3">1</td><td>0,07</td><td>0,08</td><td>0,09</td><td>0,10</td><td>0,11</td><td>0,14</td><td>0,16</td><td>0,20</td></tr>
<tr><td><a id="p101451"></a>2</td><td>С креплением одним болтом и планкой</td><td rowspan="7">Обработанная или необработанная (отливка)</td><td rowspan="7">Без выверки</td><td>0,31</td><td>0,34</td><td>0,38</td><td>0,44</td><td>0,48</td><td>0,50</td><td>0,55</td><td>0,60</td></tr>
<tr><td><a id="p101452"></a>3</td><td rowspan="12">На столе с креплением двумя болтами и планками</td><td>0,43</td><td>0,46</td><td>0,50</td><td>0,55</td><td>0,65</td><td>0,70</td><td>0,75</td><td>0,85</td></tr>
<tr><td><a id="p101453"></a>4</td><td>2</td><td>0,80</td><td>0,85</td><td>0,90</td><td>1,00</td><td>1,25</td><td>1,35</td><td>1,45</td><td>1,60</td></tr>
<tr><td><a id="p101454"></a>5</td><td>3</td><td>1,15</td><td>1,20</td><td>1,30</td><td>1,50</td><td>1,80</td><td>1,95</td><td>2,10</td><td>2,30</td></tr>
<tr><td><a id="p101455"></a>6</td><td>4</td><td>1,50</td><td>1,60</td><td>1,70</td><td>1,95</td><td>2,30</td><td>2,50</td><td>2,80</td><td>3,00</td></tr>
<tr><td><a id="p101456"></a>7</td><td>6</td><td>2,15</td><td>2,30</td><td>2,50</td><td>2,80</td><td>3,30</td><td>3,60</td><td>4,00</td><td>4,40</td></tr>
<tr><td><a id="p101457"></a>8</td><td>8</td><td>2,80</td><td>3,00</td><td>3,20</td><td>3,70</td><td>4,30</td><td>4,70</td><td>5,00</td><td>5,50</td></tr>
<tr><td><a id="p101458"></a>9</td><td rowspan="6">Необработанная отливка</td><td rowspan="6">Выверка простая (по контуру неразмеченной поверхности)</td><td>1</td><td>0,80</td><td>0,85</td><td>0,90</td><td>1,00</td><td>1,20</td><td>1,40</td><td>1,65</td><td>2,10</td></tr>
<tr><td><a id="p101459"></a>10</td><td>2</td><td>1,50</td><td>1,60</td><td>1,70</td><td>1,80</td><td>2,20</td><td>2,70</td><td>3,10</td><td>3,70</td></tr>
<tr><td><a id="p101460"></a>11</td><td>3</td><td>2,20</td><td>2,30</td><td>2,40</td><td>2,60</td><td>3,20</td><td>3,80</td><td>4,50</td><td>5,50</td></tr>
<tr><td><a id="p101461"></a>12</td><td>4</td><td>2,80</td><td>3,00</td><td>3,10</td><td>3,40</td><td>4,20</td><td>5,00</td><td>6,00</td><td>7,00</td></tr>
<tr><td><a id="p101462"></a>13</td><td>6</td><td>4,00</td><td>4,30</td><td>4,50</td><td>4,90</td><td>6,00</td><td>7,00</td><td>8,50</td><td>10,00</td></tr>
<tr><td><a id="p101463"></a>14</td><td>8</td><td>5,00</td><td>5,50</td><td>6,00</td><td>6,50</td><td>8,00</td><td>9,00</td><td>11,00</td><td>13,00</td></tr>
<tr><td colspan="6"><a id="p101464"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="11%"><col width="11%"><col width="12%"><col width="11%"><col width="9%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="8" rowspan="2"><a id="p101465"></a>Вспомогательное время на установку и снятие детали</td><td colspan="6">Продольно-фрезерные станки</td></tr>
<tr><td colspan="2">Карта 38</td><td colspan="2">Листов 5</td><td colspan="2">Лист 2</td></tr>
<tr><td colspan="14"><a id="p101466"></a>I. Установить деталь и снять вручную</td></tr>
<tr><td rowspan="3"><a id="p101467"></a>N позиции</td><td rowspan="3">Обрабатываемый материал</td><td rowspan="3">Способ установки детали</td><td rowspan="3">Состояние установочной поверхности</td><td rowspan="3">Характер выверки</td><td rowspan="3">Число одновременно устанавливаемых деталей</td><td colspan="8">Масса детали, кг, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td></tr>
<tr><td colspan="8">Время, мин. (на комплект устанавливаемых деталей)</td></tr>
<tr><td><a id="p101468"></a>15</td><td rowspan="21">Черные металлы и медные сплавы</td><td rowspan="21">На столе с креплением двумя болтами и планками</td><td rowspan="6">Обработанная</td><td rowspan="6">Выверка простая (по контуру неразмеченной поверхности)</td><td>1</td><td>0,60</td><td>0,65</td><td>0,70</td><td>0,75</td><td>0,90</td><td>1,10</td><td>1,25</td><td>1,50</td></tr>
<tr><td><a id="p101469"></a>16</td><td>2</td><td>1,15</td><td>1,20</td><td>1,30</td><td>1,40</td><td>1,70</td><td>2,10</td><td>2,40</td><td>2,80</td></tr>
<tr><td><a id="p101470"></a>17</td><td>3</td><td>1,70</td><td>1,75</td><td>1,80</td><td>2,00</td><td>2,50</td><td>2,90</td><td>3,40</td><td>4,20</td></tr>
<tr><td><a id="p101471"></a>18</td><td>4</td><td>2,20</td><td>2,30</td><td>2,40</td><td>2,60</td><td>3,20</td><td>3,80</td><td>4,50</td><td>5,50</td></tr>
<tr><td><a id="p101472"></a>19</td><td>6</td><td>3,00</td><td>3,30</td><td>3,50</td><td>3,80</td><td>4,60</td><td>5,50</td><td>6,50</td><td>7,50</td></tr>
<tr><td><a id="p101473"></a>20</td><td>8</td><td>4,00</td><td>4,20</td><td>4,50</td><td>4,80</td><td>6,00</td><td>7,00</td><td>8,50</td><td>10,00</td></tr>
<tr><td><a id="p101474"></a>21</td><td rowspan="5">Необработанная отливка</td><td rowspan="10">Выверка сложная (по разметочной риске)</td><td>1</td><td>1,20</td><td>1,30</td><td>1,40</td><td>1,60</td><td>1,90</td><td>2,10</td><td>2,30</td><td>2,60</td></tr>
<tr><td><a id="p101475"></a>22</td><td>2</td><td>2,20</td><td>2,40</td><td>2,60</td><td>3,00</td><td>3,50</td><td>3,90</td><td>4,30</td><td>4,80</td></tr>
<tr><td><a id="p101476"></a>23</td><td>3</td><td>3,20</td><td>3,50</td><td>3,80</td><td>4,30</td><td>5,00</td><td>5,50</td><td>6,00</td><td>7,00</td></tr>
<tr><td><a id="p101477"></a>24</td><td>4</td><td>4,10</td><td>4,50</td><td>4,90</td><td>5,50</td><td>6,50</td><td>7,50</td><td>8,00</td><td>9,00</td></tr>
<tr><td><a id="p101478"></a>25</td><td>6</td><td>6,00</td><td>6,50</td><td>7,00</td><td>8,00</td><td>9,50</td><td>10,50</td><td>11,50</td><td>13,00</td></tr>
<tr><td><a id="p101479"></a>26</td><td rowspan="5">Обработанная</td><td>1</td><td>0,85</td><td>0,90</td><td>1,00</td><td>1,15</td><td>1,35</td><td>1,50</td><td>1,65</td><td>1,90</td></tr>
<tr><td><a id="p101480"></a>27</td><td>2</td><td>1,50</td><td>1,70</td><td>1,80</td><td>2,10</td><td>2,50</td><td>2,80</td><td>3,00</td><td>3,40</td></tr>
<tr><td><a id="p101481"></a>28</td><td>3</td><td>2,20</td><td>2,50</td><td>2,70</td><td>3,00</td><td>3,60</td><td>4,00</td><td>4,40</td><td>5,00</td></tr>
<tr><td><a id="p101482"></a>29</td><td>4</td><td>2,90</td><td>3,20</td><td>3,50</td><td>4,00</td><td>4,70</td><td>5,00</td><td>5,50</td><td>6,50</td></tr>
<tr><td><a id="p101483"></a>30</td><td>6</td><td>4,20</td><td>4,60</td><td>5,00</td><td>5,50</td><td>7,00</td><td>7,50</td><td>8,00</td><td>9,50</td></tr>
<tr><td><a id="p101484"></a>31</td><td rowspan="12">Обработанная или необработанная (отливка)</td><td rowspan="5">Без выверки</td><td>2</td><td>0,47</td><td>0,55</td><td>0,65</td><td>0,85</td><td>0,95</td><td>1,50</td><td>2,10</td><td>3,50</td></tr>
<tr><td><a id="p101485"></a>32</td><td>3</td><td>0,60</td><td>0,70</td><td>0,80</td><td>1,00</td><td>1,30</td><td>2,00</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101486"></a>33</td><td>4</td><td>0,70</td><td>0,80</td><td>0,90</td><td>1,20</td><td>1,60</td><td>2,60</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101487"></a>34</td><td>6</td><td>0,85</td><td>1,00</td><td>1,20</td><td>1,50</td><td>2,30</td><td>3,60</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101488"></a>35</td><td>8</td><td>0,95</td><td>1,10</td><td>1,40</td><td>1,80</td><td>2,90</td><td>4,40</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101489"></a>36</td><td rowspan="7">Легкие сплавы</td><td>Без крепления</td><td rowspan="7">Без выверки</td><td rowspan="3">1</td><td>0,08</td><td>0,09</td><td>0,10</td><td>0,11</td><td>0,12</td><td>0,15</td><td>0,18</td><td>0,22</td></tr>
<tr><td><a id="p101490"></a>37</td><td>С креплением одним болтом и планкой</td><td>0,34</td><td>0,37</td><td>0,42</td><td>0,48</td><td>0,50</td><td>0,50</td><td>0,60</td><td>0,65</td></tr>
<tr><td><a id="p101491"></a>38</td><td rowspan="5">На столе с креплением 2-мя болтами и планками</td><td>0,45</td><td>0,50</td><td>0,55</td><td>0,60</td><td>0,70</td><td>0,75</td><td>0,80</td><td>0,90</td></tr>
<tr><td><a id="p101492"></a>39</td><td>2</td><td>0,90</td><td>0,95</td><td>1,00</td><td>1,10</td><td>1,35</td><td>1,50</td><td>1,60</td><td>1,75</td></tr>
<tr><td><a id="p101493"></a>40</td><td>3</td><td>1,25</td><td>1,30</td><td>1,40</td><td>1,70</td><td>2,00</td><td>2,20</td><td>2,30</td><td>2,50</td></tr>
<tr><td><a id="p101494"></a>41</td><td>4</td><td>1,60</td><td>1,80</td><td>1,90</td><td>2,10</td><td>2,50</td><td>2,80</td><td>3,10</td><td>3,30</td></tr>
<tr><td><a id="p101495"></a>42</td><td>6</td><td>2,40</td><td>2,50</td><td>2,80</td><td>3,10</td><td>3,60</td><td>4,00</td><td>4,40</td><td>4,80</td></tr>
<tr><td colspan="6"><a id="p101496"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="8%"><col width="3%"><col width="4%"><col width="6%"><col width="7%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="13" rowspan="2"><a id="p101497"></a>Вспомогательное время на установку и снятие детали</td><td colspan="6">Продольно-фрезерные станки</td></tr>
<tr><td colspan="2">Карта 38</td><td colspan="2">Листов 5</td><td colspan="2">Лист 3</td></tr>
<tr><td colspan="19"><a id="p101498"></a>I. Установить деталь и снять вручную</td></tr>
<tr><td rowspan="3"><a id="p101499"></a>N позиции</td><td colspan="2" rowspan="3">Обрабатываемый материал</td><td colspan="2" rowspan="3">Способ установки детали</td><td colspan="2" rowspan="3">Состояние установочной поверхности</td><td colspan="2" rowspan="3">Характер выверки</td><td colspan="2" rowspan="3">Число одновременно устанавливаемых деталей</td><td colspan="8">Масса детали, кг, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td></tr>
<tr><td colspan="8">Время, мин. (на комплект устанавливаемых деталей)</td></tr>
<tr><td><a id="p101500"></a>43</td><td colspan="2" rowspan="9">Легкие сплавы</td><td colspan="2" rowspan="9">На столе с креплением двумя болтами с планками</td><td colspan="2" rowspan="9">Обработанная</td><td colspan="2" rowspan="5">Выверка простая (по контуру неразмеченной поверхности)</td><td colspan="2">1</td><td>0,65</td><td>0,70</td><td>0,75</td><td>0,80</td><td>1,00</td><td>1,20</td><td>1,35</td><td>1,60</td></tr>
<tr><td><a id="p101501"></a>44</td><td colspan="2">2</td><td>1,20</td><td>1,30</td><td>1,40</td><td>1,50</td><td>1,90</td><td>2,30</td><td>2,60</td><td>3,10</td></tr>
<tr><td><a id="p101502"></a>45</td><td colspan="2">3</td><td>1,80</td><td>1,90</td><td>2,00</td><td>2,20</td><td>2,80</td><td>3,20</td><td>3,70</td><td>4,60</td></tr>
<tr><td><a id="p101503"></a>46</td><td colspan="2">4</td><td>2,40</td><td>2,50</td><td>2,60</td><td>2,90</td><td>3,50</td><td>4,20</td><td>5,00</td><td>6,00</td></tr>
<tr><td><a id="p101504"></a>47</td><td colspan="2">6</td><td>3,30</td><td>3,50</td><td>3,80</td><td>4,20</td><td>5,00</td><td>6,00</td><td>7,00</td><td>8,50</td></tr>
<tr><td><a id="p101505"></a>48</td><td colspan="2" rowspan="4">Выверка сложная (по разметочной риске)</td><td colspan="2">1</td><td>1,30</td><td>1,40</td><td>1,50</td><td>1,80</td><td>2,10</td><td>2,30</td><td>2,50</td><td>2,90</td></tr>
<tr><td><a id="p101506"></a>49</td><td colspan="2">2</td><td>2,40</td><td>2,60</td><td>2,90</td><td>3,30</td><td>3,90</td><td>4,30</td><td>4,70</td><td>5,50</td></tr>
<tr><td><a id="p101507"></a>50</td><td colspan="2">3</td><td>3,50</td><td>3,80</td><td>4,20</td><td>4,70</td><td>5,50</td><td>6,00</td><td>7,00</td><td>7,50</td></tr>
<tr><td><a id="p101508"></a>51</td><td colspan="2">4</td><td>4,50</td><td>5,00</td><td>5,50</td><td>6,00</td><td>7,50</td><td>8,00</td><td>9,00</td><td>10,00</td></tr>
<tr><td colspan="11"><a id="p101509"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td></tr>
<tr><td colspan="19"><a id="p101510"></a>II. Установить деталь и снять подъемником, краном</td></tr>
<tr><td rowspan="4"><a id="p101511"></a>N позиции</td><td rowspan="4">Способ установки детали</td><td colspan="2" rowspan="4">Состояние установочной поверхности</td><td rowspan="4">Характер выверки</td><td rowspan="4">Число одновременно устанавливаемых деталей</td><td colspan="5">Подъемником при станке</td><td colspan="8">Мостовым краном</td></tr>
<tr><td colspan="13">Масса детали, кг, до</td></tr>
<tr><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>2000</td><td>3000</td><td>5000</td></tr>
<tr><td colspan="13">Время, мин. (на комплект устанавливаемых деталей)</td></tr>
<tr><td><a id="p101512"></a>52</td><td>Без крепления</td><td colspan="2">-</td><td>-</td><td rowspan="4">1</td><td>0,85</td><td>1,1</td><td>1,4</td><td>1,8</td><td>2,1</td><td>2,40</td><td>2,6</td><td>2,9</td><td>3,3</td><td>3,6</td><td>4,1</td><td>4,4</td><td>4,8</td></tr>
<tr><td><a id="p101513"></a>53</td><td>С креплением одним болтом с планкой</td><td colspan="2" rowspan="5">Обработанная или необработанная отливка</td><td rowspan="5">Без выверки</td><td>1,25</td><td>1,4</td><td>-</td><td>-</td><td>-</td><td>2,75</td><td>2,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101514"></a>54</td><td>С креплением двумя болтами с планкой</td><td>1,90</td><td>2,3</td><td>-</td><td>-</td><td>-</td><td>3,40</td><td>3,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101515"></a>55</td><td rowspan="3">На столе с креплением четырьмя болтами с планками</td><td>2,40</td><td>3,0</td><td>3,6</td><td>4,4</td><td>5,0</td><td>3,90</td><td>4,5</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,0</td><td>8,5</td></tr>
<tr><td><a id="p101516"></a>56</td><td>2</td><td>3,90</td><td>4,8</td><td>6,0</td><td>7,0</td><td>8,0</td><td>5,50</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101517"></a>57</td><td>3</td><td>5,50</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11,0</td><td>7,0</td><td>8,0</td><td>9,5</td><td>11,0</td><td>12,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td colspan="6"><a id="p101518"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td><td>н</td></tr>
</table>


<table>
<colgroup><col width="3%"><col width="8%"><col width="7%"><col width="8%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="12" rowspan="2"><a id="p101519"></a>Вспомогательное время на установку и снятие детали</td><td colspan="6">Продольно-фрезерные станки</td></tr>
<tr><td colspan="2">Карта 38</td><td colspan="2">Листов 5</td><td colspan="2">Лист 4</td></tr>
<tr><td rowspan="4"><a id="p101520"></a>N позиции</td><td rowspan="4">Способ установки детали</td><td rowspan="4">Состояние установочной поверхности</td><td rowspan="4">Характер выверки</td><td rowspan="4">Число одновременно устанавливаемых деталей</td><td colspan="5">Подъемником при станке</td><td colspan="8">Мостовым краном</td></tr>
<tr><td colspan="13">Масса детали, кг, до</td></tr>
<tr><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>2000</td><td>3000</td><td>5000</td></tr>
<tr><td colspan="13">Время, мин. (на комплект устанавливаемых деталей)</td></tr>
<tr><td><a id="p101521"></a>58</td><td rowspan="25">На столе с креплением четырьмя болтами с планками</td><td rowspan="3">Обработанная или необработанная (отливка)</td><td rowspan="3">Без выверки</td><td>4</td><td>6,50</td><td>8,0</td><td>9,5</td><td>11,0</td><td>-</td><td>8,0</td><td>9,5</td><td>11,0</td><td>12,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101522"></a>59</td><td>6</td><td>8,50</td><td>10,5</td><td>13,0</td><td>15,5</td><td>-</td><td>10,0</td><td>12,0</td><td>14,5</td><td>17,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101523"></a>60</td><td>8</td><td>10,50</td><td>13,0</td><td>15,5</td><td>19,0</td><td>-</td><td>12,0</td><td>14,5</td><td>17,0</td><td>20,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101524"></a>61</td><td rowspan="6">Необработанная (отливка)</td><td rowspan="12">Выверка простая (по контуру неразмеченной поверхности)</td><td>1</td><td>3,50</td><td>4,3</td><td><a id="p101956"></a>5,0</td><td>6,0</td><td>7,0</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>10,5</td><td>11,5</td></tr>
<tr><td><a id="p101525"></a>62</td><td>2</td><td>6,00</td><td>7,5</td><td>9,0</td><td>10,5</td><td>12,5</td><td>7,50</td><td>9,0</td><td>10,5</td><td>12,0</td><td>14,0</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101526"></a>63</td><td>3</td><td>8,50</td><td>10,0</td><td>12,0</td><td>14,5</td><td>17,0</td><td>10,0</td><td>11,5</td><td>13,5</td><td>16,0</td><td>18,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101527"></a>64</td><td>4</td><td>10,50</td><td>12,5</td><td>15,5</td><td>18,5</td><td>-</td><td>12,0</td><td>14,0</td><td>17,0</td><td>20,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101528"></a>65</td><td>6</td><td>14,50</td><td>17,5</td><td>21,0</td><td>25,5</td><td>-</td><td>16,0</td><td>19,0</td><td>22,5</td><td>27,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101529"></a>66</td><td>8</td><td>18,00</td><td>22,0</td><td>26,5</td><td>32,0</td><td>-</td><td>19,5</td><td>23,5</td><td>28,0</td><td>33,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101530"></a>67</td><td rowspan="6">Обработанная</td><td>1</td><td>3,0</td><td>3,6</td><td>4,3</td><td>5,0</td><td>6,0</td><td>4,5</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,0</td><td>9,5</td></tr>
<tr><td><a id="p101531"></a>68</td><td>2</td><td>5,0</td><td>6,0</td><td>7,5</td><td>8,5</td><td>10,0</td><td>6,5</td><td>7,5</td><td>9,0</td><td>10,0</td><td>11,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101532"></a>69</td><td>3</td><td>7,0</td><td>8,0</td><td>10,0</td><td>12,0</td><td>13,5</td><td>8,5</td><td>9,5</td><td>11,5</td><td>13,5</td><td>15,0</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101533"></a>70</td><td>4</td><td>8,5</td><td>10,0</td><td>12,0</td><td>14,5</td><td>-</td><td>10,0</td><td>11,5</td><td>13,5</td><td>16,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101534"></a>71</td><td>6</td><td>11,5</td><td>14,0</td><td>16,5</td><td>20,0</td><td>-</td><td>13,0</td><td>15,5</td><td>18,0</td><td>21,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101535"></a>72</td><td>8</td><td>14,0</td><td>17,0</td><td>20,5</td><td>24,5</td><td>-</td><td>16,0</td><td>18,5</td><td>22,0</td><td>26,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101536"></a>73</td><td rowspan="5">Необработанная (отливка)</td><td rowspan="10">Выверка сложная (по разметочной риске)</td><td>1</td><td>4,5</td><td>5,5</td><td>7,0</td><td>9,0</td><td>10,5</td><td>6,0</td><td>7,0</td><td>8,5</td><td>10,5</td><td>12,0</td><td>14,0</td><td>17,0</td><td>19,0</td></tr>
<tr><td><a id="p101537"></a>74</td><td>2</td><td>8,5</td><td>11,0</td><td>13,5</td><td>17,0</td><td>20,5</td><td>10,0</td><td>12,5</td><td>15,0</td><td>18,5</td><td>22,0</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101538"></a>75</td><td>3</td><td>13,0</td><td>16,0</td><td>20,0</td><td>25,0</td><td>30,0</td><td>14,5</td><td>17,5</td><td>21,5</td><td>26,5</td><td>31,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101539"></a>76</td><td>4</td><td>17,0</td><td>21,5</td><td>26,5</td><td>33,0</td><td>-</td><td>18,5</td><td>23,0</td><td>28,0</td><td>34,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101540"></a>77</td><td>6</td><td>25,0</td><td>31,5</td><td>39,0</td><td>49,0</td><td>-</td><td>26,5</td><td>33,0</td><td>40,5</td><td>50,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101541"></a>78</td><td rowspan="5">Обработанная</td><td>1</td><td>4,0</td><td>4,9</td><td>6,0</td><td>7,5</td><td>8,5</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,0</td><td>10,0</td><td>11,5</td><td>12,5</td><td>13,5</td></tr>
<tr><td><a id="p101542"></a>79</td><td>2</td><td>7,0</td><td>9,0</td><td>11,0</td><td>13,0</td><td>15,5</td><td>8,5</td><td>10,5</td><td>12,5</td><td>14,5</td><td>17,0</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101543"></a>80</td><td>3</td><td>10,0</td><td>12,5</td><td>15,5</td><td>18,5</td><td>21,5</td><td>11,5</td><td>14,0</td><td>17,0</td><td>20,0</td><td>23,0</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101544"></a>81</td><td>4</td><td>13,0</td><td>16,0</td><td>19,5</td><td>24,0</td><td>-</td><td>14,5</td><td>17,5</td><td>21,0</td><td>25,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101545"></a>82</td><td>6</td><td>18,0</td><td>22,5</td><td>27,5</td><td>33,5</td><td>-</td><td>19,5</td><td>24,0</td><td>29,0</td><td>35,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td colspan="5"><a id="p101546"></a>В случаях крепления деталей большим (меньшим) числом болтов на каждый последующий болт прибавить (или вычитать)</td><td colspan="13">0,4</td></tr>
<tr><td colspan="5"><a id="p101547"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td><td>л</td><td>м</td><td>н</td></tr>
</table>


<a id="p101548"></a>*Примечание.* В случае необходимости дополнительного крепления детали расклиниванием или струбциной к времени по карте следует добавлять время в размере 0,15 мин. на каждый клин или 0,5 мин. на каждую струбцину.


<table>
<colgroup><col width="6%"><col width="10%"><col width="20%"><col width="4%"><col width="15%"><col width="7%"><col width="5%"><col width="3%"><col width="8%"><col width="7%"><col width="4%"><col width="3%"><col width="8%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p101549"></a>Вспомогательное время на кантовку крупных деталей и время на перемещение детали к станку при установке подъемником</td><td colspan="6">Продольно-фрезерные станки</td></tr>
<tr><td colspan="2">Карта 38</td><td colspan="2">Листов 5</td><td colspan="2">Лист 5</td></tr>
<tr><td rowspan="3"><a id="p101550"></a>N позиции</td><td rowspan="3">Угол поворота при кантовке в град.</td><td colspan="2" rowspan="3">Характер застропки</td><td rowspan="3">Расстояние до места расположения или места кантовки детали в м, до</td><td colspan="8">Вес детали в кг, до</td></tr>
<tr><td>80</td><td colspan="2">200</td><td>500</td><td>1000</td><td colspan="2">2000</td><td>3000</td></tr>
<tr><td colspan="8">Время в мин.</td></tr>
<tr><td><a id="p101551"></a>1</td><td rowspan="3">90</td><td colspan="2" rowspan="6">Удобная застропка - при наличии у детали просветов и выступов для захвата стропами</td><td>5</td><td>0,9</td><td colspan="2">1,1</td><td>1,4</td><td>1,9</td><td colspan="2">2,6</td><td>3,0</td></tr>
<tr><td><a id="p101552"></a>2</td><td>10</td><td>1,2</td><td colspan="2">1,4</td><td>1,7</td><td>2,3</td><td colspan="2">3,1</td><td>3,7</td></tr>
<tr><td><a id="p101553"></a>3</td><td>20</td><td>1,4</td><td colspan="2">1,7</td><td>2,1</td><td>2,9</td><td colspan="2">3,9</td><td>4,6</td></tr>
<tr><td><a id="p101554"></a>4</td><td rowspan="3">180</td><td>5</td><td>1,4</td><td colspan="2">1,7</td><td>2,1</td><td>2,8</td><td colspan="2">3,8</td><td>4,5</td></tr>
<tr><td><a id="p101555"></a>5</td><td>10</td><td>1,6</td><td colspan="2">2,0</td><td>2,5</td><td>3,2</td><td colspan="2">4,3</td><td>5,1</td></tr>
<tr><td><a id="p101556"></a>6</td><td>20</td><td>1,8</td><td colspan="2">2,3</td><td>2,8</td><td>3,8</td><td colspan="2">5,0</td><td>6,0</td></tr>
<tr><td><a id="p101557"></a>7</td><td rowspan="3">90</td><td colspan="2" rowspan="6">Неудобная застропка - на сплошных деталях с захватом снаружи петлей</td><td>5</td><td>2,2</td><td colspan="2">2,7</td><td>3,3</td><td>4,4</td><td colspan="2">5,9</td><td>6,9</td></tr>
<tr><td><a id="p101558"></a>8</td><td>10</td><td>2,4</td><td colspan="2">3,0</td><td>3,7</td><td>4,9</td><td colspan="2">6,5</td><td>7,6</td></tr>
<tr><td><a id="p101559"></a>9</td><td>20</td><td>2,8</td><td colspan="2">3,4</td><td>4,2</td><td>5,5</td><td colspan="2">7,2</td><td>8,5</td></tr>
<tr><td><a id="p101560"></a>10</td><td rowspan="3">180</td><td>5</td><td>2,9</td><td colspan="2">3,7</td><td>4,7</td><td>6,7</td><td colspan="2">9,2</td><td>11,0</td></tr>
<tr><td><a id="p101561"></a>11</td><td>10</td><td>3,0</td><td colspan="2">3,9</td><td>5,1</td><td>7,2</td><td colspan="2">9,8</td><td>11,8</td></tr>
<tr><td><a id="p101562"></a>12</td><td>20</td><td>3,3</td><td colspan="2">4,2</td><td>5,4</td><td>7,8</td><td colspan="2">10,6</td><td>12,7</td></tr>
<tr><td><a id="p101563"></a>13</td><td colspan="2" rowspan="2">Транспортировка детали подъемником (к станку при установке и от станка при снятии) на расстояние более 3 м и при длине перемещения в м, до</td><td>10</td><td>-</td><td colspan="4">0,25</td><td colspan="4">0,35</td></tr>
<tr><td><a id="p101564"></a>14</td><td>20</td><td>-</td><td colspan="4">0,45</td><td colspan="4">0,55</td></tr>
</table>


<a id="p101565"></a>*Примечания.* 1. Время на кантовку добавляется ко времени на установку и снятие детали в тех случаях, когда в процессе выполнения операции имеет место переустановка детали.
2. <a id="p101566"></a>Время на транспортировку деталей добавляется ко времени на установку и снятие в тех случаях, когда детали находятся на расстоянии более 3 м от станка.


<table>
<colgroup><col width="6%"><col width="11%"><col width="9%"><col width="9%"><col width="7%"><col width="13%"><col width="12%"><col width="11%"><col width="7%"><col width="4%"><col width="3%"><col width="8%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p101567"></a>Вспомогательное время, связанное с переходом</td><td colspan="5">Продольно-фрезерные станки</td></tr>
<tr><td>Карта 39</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="12"><a id="p101568"></a>I. Время на рабочий ход</td></tr>
<tr><td rowspan="3"><a id="p101569"></a>N позиции</td><td colspan="4" rowspan="3">Характер обработки Способ установки инструмента на стружку</td><td rowspan="3">Число фрез (шпинделей), устанавливаемых на размер, шт.</td><td rowspan="3">Измерительный инструмент</td><td rowspan="3">Измеряемый размер, мм, до</td><td colspan="4">Длина стола, мм, до</td></tr>
<tr><td>1600</td><td colspan="2">3150</td><td>6300</td></tr>
<tr><td colspan="4">Время, мин.</td></tr>
<tr><td><a id="p101570"></a>1</td><td rowspan="17">Фрезерование плоскостей, фасонных поверхностей и пазов</td><td colspan="3">Фрезами, установленными на размер</td><td>-</td><td>-</td><td>-</td><td>0,28</td><td colspan="2">0,29</td><td><a id="p101957"></a>0,33</td></tr>
<tr><td><a id="p101571"></a>2</td><td rowspan="16">С установкой фрезы</td><td colspan="2" rowspan="4">По разметке</td><td>1</td><td>-</td><td>-</td><td>0,85</td><td colspan="2">0,95</td><td>1,15</td></tr>
<tr><td><a id="p101572"></a>3</td><td>2</td><td>-</td><td>-</td><td>1,25</td><td colspan="2">1,40</td><td>1,65</td></tr>
<tr><td><a id="p101573"></a>4</td><td>3</td><td>-</td><td>-</td><td>1,60</td><td colspan="2">1,85</td><td>2,20</td></tr>
<tr><td><a id="p101574"></a>5</td><td>4</td><td>-</td><td>-</td><td>-</td><td colspan="2">2,30</td><td>2,70</td></tr>
<tr><td><a id="p101575"></a>6</td><td colspan="2" rowspan="4">По лимбу</td><td>1</td><td>-</td><td>-</td><td>0,50</td><td colspan="2">0,55</td><td>0,65</td></tr>
<tr><td><a id="p101576"></a>7</td><td>2</td><td>-</td><td>-</td><td>0,70</td><td colspan="2">0,80</td><td>0,95</td></tr>
<tr><td><a id="p101577"></a>8</td><td>3</td><td>-</td><td>-</td><td>0,90</td><td colspan="2">1,00</td><td>1,20</td></tr>
<tr><td><a id="p101578"></a>9</td><td>4</td><td>-</td><td>-</td><td>-</td><td colspan="2">1,20</td><td>1,75</td></tr>
<tr><td><a id="p101579"></a>10</td><td rowspan="8">По шаблону, приспособлению и щупу</td><td rowspan="4">В одном направлении</td><td>1</td><td>-</td><td>-</td><td>0,60</td><td colspan="2">0,65</td><td>0,80</td></tr>
<tr><td><a id="p101580"></a>11</td><td>2</td><td>-</td><td>-</td><td>0,90</td><td colspan="2">0,95</td><td>1,15</td></tr>
<tr><td><a id="p101581"></a>12</td><td>3</td><td>-</td><td>-</td><td>1,15</td><td colspan="2">1,20</td><td>1,50</td></tr>
<tr><td><a id="p101582"></a>13</td><td>4</td><td>-</td><td>-</td><td>-</td><td colspan="2">1,55</td><td>1,90</td></tr>
<tr><td><a id="p101583"></a>14</td><td rowspan="4">В двух направлениях</td><td>1</td><td>-</td><td>-</td><td>0,80</td><td colspan="2">0,85</td><td>1,05</td></tr>
<tr><td><a id="p101584"></a>15</td><td>2</td><td>-</td><td>-</td><td>1,20</td><td colspan="2">1,35</td><td>1,65</td></tr>
<tr><td><a id="p101585"></a>16</td><td>3</td><td>-</td><td>-</td><td>1,65</td><td colspan="2">1,85</td><td>2,30</td></tr>
<tr><td><a id="p101586"></a>17</td><td>4</td><td>-</td><td>-</td><td>-</td><td colspan="2">2,40</td><td>2,90</td></tr>
<tr><td colspan="8"><a id="p101587"></a>Индекс</td><td>а</td><td colspan="2">б</td><td>в</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="10%"><col width="10%"><col width="9%"><col width="3%"><col width="14%"><col width="14%"><col width="11%"><col width="7%"><col width="4%"><col width="3%"><col width="8%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p101588"></a>Вспомогательное время, связанное с переходом</td><td colspan="5">Продольно-фрезерные станки</td></tr>
<tr><td>Карта 39</td><td colspan="2">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td colspan="12"><a id="p101589"></a>I. Время на рабочий ход</td></tr>
<tr><td rowspan="3"><a id="p101590"></a>N позиции</td><td colspan="4" rowspan="3">Характер обработки Способ установки инструмента на стружку</td><td rowspan="3">Число фрез (шпинделей), устанавливаемых на размер, шт.</td><td rowspan="3">Измерительный инструмент</td><td rowspan="3">Измеряемый размер, мм, до</td><td colspan="4">Длина стола, мм, до</td></tr>
<tr><td>1600</td><td colspan="2">3150</td><td>6300</td></tr>
<tr><td colspan="4">Время, мин.</td></tr>
<tr><td><a id="p101591"></a>18</td><td rowspan="8">Фрезерование плоскостей, фасонных поверхностей и пазов</td><td rowspan="8">Со взятием пробных стружек с точностью обработки</td><td colspan="2" rowspan="5">0,2 - 0,5 мм</td><td rowspan="8">1</td><td rowspan="3">Универсальные многомерные</td><td>300</td><td>0,95</td><td colspan="2">1,00</td><td>1,20</td></tr>
<tr><td><a id="p101592"></a>19</td><td>500</td><td>1,05</td><td colspan="2">1,10</td><td>1,25</td></tr>
<tr><td><a id="p101593"></a>20</td><td>Свыше 500</td><td>1,10</td><td colspan="2">1,15</td><td>1,30</td></tr>
<tr><td><a id="p101594"></a>21</td><td rowspan="2">Шаблоны</td><td>500</td><td>0,85</td><td colspan="2">0,90</td><td>1,10</td></tr>
<tr><td><a id="p101595"></a>22</td><td>Свыше 500</td><td>0,90</td><td colspan="2">0,95</td><td>1,15</td></tr>
<tr><td><a id="p101596"></a>23</td><td colspan="2" rowspan="3">&lt; 0,2 мм</td><td rowspan="3">Универсальные многомерные</td><td>300</td><td>1,35</td><td colspan="2">1,45</td><td>1,70</td></tr>
<tr><td><a id="p101597"></a>24</td><td>500</td><td>1,55</td><td colspan="2">1,65</td><td>1,85</td></tr>
<tr><td><a id="p101598"></a>25</td><td>Свыше 500</td><td>1,65</td><td colspan="2">1,75</td><td>1,95</td></tr>
<tr><td colspan="8"><a id="p101599"></a>Индекс</td><td>а</td><td colspan="2">б</td><td>в</td></tr>
<tr><td colspan="12"><a id="p101600"></a>II. Время на приемы, связанные с переходом, не вошедшие в комплексы</td></tr>
<tr><td rowspan="3"><a id="p101601"></a>N позиции</td><td colspan="3" rowspan="3">Характер обработки Способ установки инструмента на стружку</td><td colspan="2" rowspan="3">Число фрез (шпинделей), устанавливаемых на размер, шт.</td><td rowspan="3">Измерительный инструмент</td><td rowspan="3">Измеряемый размер, мм, до</td><td colspan="4">Длина стола, мм, до</td></tr>
<tr><td>1600</td><td colspan="2">3150</td><td>6300</td></tr>
<tr><td colspan="4">Время, мин.</td></tr>
<tr><td><a id="p101602"></a>26</td><td colspan="6">Изменить число оборотов шпинделя</td><td>-</td><td>0,09</td><td colspan="2">0,10</td><td>0,12</td></tr>
<tr><td><a id="p101603"></a>27</td><td colspan="6">Изменить величину подачи</td><td>-</td><td>0,08</td><td colspan="2">0,09</td><td>0,11</td></tr>
<tr><td><a id="p101604"></a>28</td><td colspan="6" rowspan="6">Переместить стол на длину свыше 500 мм при длине перемещения, мм, до</td><td>1000</td><td>0,13</td><td colspan="2">0,13</td><td>0,13</td></tr>
<tr><td><a id="p101605"></a>29</td><td>200</td><td>-</td><td colspan="2">0,37</td><td>0,39</td></tr>
<tr><td><a id="p101606"></a>30</td><td>3000</td><td>-</td><td colspan="2">0,70</td><td>0,70</td></tr>
<tr><td><a id="p101607"></a>31</td><td>4000</td><td>-</td><td colspan="2">-</td><td>1,05</td></tr>
<tr><td><a id="p101608"></a>32</td><td>5000</td><td>-</td><td colspan="2">-</td><td>1,40</td></tr>
<tr><td><a id="p101609"></a>33</td><td>Свыше 5000</td><td>-</td><td colspan="2">-</td><td>1,75</td></tr>
<tr><td><a id="p101610"></a>34</td><td colspan="6" rowspan="3">Переместить шпиндельную головку (верхнего или бокового шпинделя) на длину свыше 100 мм при длине перемещения, мм, до</td><td>200</td><td>0,07</td><td colspan="2">0,07</td><td>0,07</td></tr>
<tr><td><a id="p101611"></a>35</td><td>400</td><td>0,17</td><td colspan="2">0,17</td><td>0,17</td></tr>
<tr><td><a id="p101612"></a>36</td><td>600</td><td>-</td><td colspan="2">0,28</td><td>0,28</td></tr>
<tr><td colspan="8"><a id="p101613"></a>Индекс</td><td>а</td><td colspan="2">б</td><td>в</td></tr>
</table>


<a id="p101614"></a>*Примечание.* При выполнении работы с установкой фрезы в двух направлениях к времени по карте следует добавлять 0,18 мин. на одну фрезу.


<table>
<colgroup><col width="6%"><col width="14%"><col width="4%"><col width="7%"><col width="10%"><col width="10%"><col width="2%"><col width="4%"><col width="4%"><col width="2%"><col width="3%"><col width="3%"><col width="6%"><col width="6%"><col width="3%"><col width="4%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="11" rowspan="2"><a id="p101615"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 80, 14 - 12 квалитет, Rz 40, 11 квалитет<br>Чугун серый, 180 - 220 НВ</td><td colspan="7">Продольно-фрезерные станки</td></tr>
<tr><td colspan="2">Карта 40</td><td colspan="3">Листов 1</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p101616"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td colspan="2" rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="7">Rz 80, 14 - 12 квалитет</td><td colspan="5">Rz 40, 11 квалитет</td></tr>
<tr><td colspan="6">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td colspan="2">n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="18"><a id="p101617"></a>Для станков мощностью до 28 кВт</td></tr>
<tr><td><a id="p101618"></a>1</td><td rowspan="2">80/10</td><td colspan="2" rowspan="2">48</td><td>8</td><td rowspan="4">13</td><td colspan="2">300</td><td colspan="2">960</td><td colspan="2">75</td><td>0,10</td><td>480</td><td colspan="2">380</td><td>120</td><td>0,26</td></tr>
<tr><td><a id="p101619"></a>2</td><td>12</td><td colspan="2" rowspan="2">240</td><td colspan="2">600</td><td colspan="2">60</td><td>0,17</td><td>-</td><td colspan="2">-</td><td>-</td><td>0</td></tr>
<tr><td><a id="p101620"></a>3</td><td rowspan="2">100/10</td><td colspan="2" rowspan="2">60</td><td>8</td><td colspan="2">750</td><td colspan="2">75</td><td>0,13</td><td>380</td><td colspan="2">300</td><td>119</td><td>0,33</td></tr>
<tr><td><a id="p101621"></a>4</td><td>12</td><td colspan="2" rowspan="2">190</td><td colspan="2">480</td><td colspan="2">60</td><td>0,21</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101622"></a>5</td><td rowspan="2">125/12</td><td colspan="2" rowspan="2">75</td><td>8</td><td rowspan="2">18</td><td colspan="2">600</td><td colspan="2">75</td><td>0,17</td><td>300</td><td colspan="2">240</td><td>117</td><td>0,42</td></tr>
<tr><td><a id="p101623"></a>6</td><td>12</td><td colspan="2" rowspan="2">150</td><td colspan="2" rowspan="2">380</td><td colspan="2">60</td><td rowspan="2">0,26</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101624"></a>7</td><td rowspan="2">160/16</td><td colspan="2" rowspan="2">112</td><td>8</td><td rowspan="2">31</td><td colspan="2">75</td><td>240</td><td colspan="2">190</td><td>120</td><td>0,52</td></tr>
<tr><td><a id="p101625"></a>8</td><td>12</td><td colspan="2">120</td><td colspan="2">240</td><td colspan="2" rowspan="3">60</td><td>0,42</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101626"></a>9</td><td rowspan="2">200/20</td><td colspan="2" rowspan="2">140</td><td>8</td><td rowspan="2">33</td><td colspan="2" rowspan="2">96</td><td colspan="2">300</td><td>0,33</td><td>190</td><td colspan="2">150</td><td>119</td><td>0,66</td></tr>
<tr><td><a id="p101627"></a>10</td><td>12</td><td colspan="2" rowspan="2">190</td><td rowspan="2">0,52</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101628"></a>11</td><td rowspan="2">250/24</td><td colspan="2" rowspan="2">190</td><td>8</td><td rowspan="2">54</td><td colspan="2" rowspan="2">60</td><td colspan="2" rowspan="4">47</td><td>150</td><td colspan="2">120</td><td>117</td><td>0,83</td></tr>
<tr><td><a id="p101629"></a>12</td><td>12</td><td colspan="2" rowspan="2">150</td><td rowspan="2">0,66</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101630"></a>13</td><td rowspan="2">315/24</td><td colspan="2" rowspan="2">240</td><td>8</td><td rowspan="2">61</td><td colspan="2" rowspan="2">48</td><td>96</td><td colspan="2">75</td><td>95</td><td>1,33</td></tr>
<tr><td><a id="p101631"></a>14</td><td>12</td><td colspan="2">96</td><td>1,04</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td colspan="12"><a id="p101632"></a>Индекс</td><td>а</td><td colspan="4"></td><td>б</td></tr>
<tr><td colspan="18"><a id="p101633"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101634"></a>Твердости чугуна</td><td colspan="2">Твердость чугуна</td><td colspan="7">До 220</td><td colspan="6">Свыше 220</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="2"></td><td></td><td colspan="4" rowspan="3"></td><td colspan="6" rowspan="3">1,25</td></tr>
<tr><td colspan="2"></td><td>1,0</td></tr>
<tr><td colspan="2"></td><td></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101635"></a>Состояния обрабатываемой поверхности (для Rz 80)</td><td colspan="2">Состояние обрабатываемой поверхности</td><td colspan="7">Без корки</td><td colspan="6">По корке</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="2"></td><td></td><td colspan="4" rowspan="3"></td><td colspan="6" rowspan="3">1,2</td></tr>
<tr><td colspan="2"></td><td>1,0</td></tr>
<tr><td colspan="2"></td><td></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101636"></a>Материала инструмента</td><td colspan="2">Марка материала инструмента</td><td>ВК10-ОМ</td><td colspan="2">ВК 8В, Р6М5</td><td colspan="4">ВК8</td><td colspan="3">ВК6, ВК4</td><td colspan="3">ВК6М, ВК3</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td rowspan="3">0,85</td><td colspan="2" rowspan="3">0,9</td><td></td><td colspan="2"></td><td rowspan="3"></td><td colspan="3" rowspan="3">1,35</td><td colspan="3" rowspan="3">1,5</td></tr>
<tr><td></td><td colspan="2">1,0</td></tr>
<tr><td></td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="4%"><col width="7%"><col width="10%"><col width="10%"><col width="6%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="4%"><col width="3%"><col width="6%"><col width="3%"><col width="4%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="10" rowspan="3"><a id="p101637"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 20, 11 квалитет, Ra 2,5, 9 квалитет<br>Чугун серый, 180 - 220 НВ</td><td colspan="8">Продольно-фрезерные станки</td></tr>
<tr><td colspan="8">Фрезы торцовые с пластинами ВК6</td></tr>
<tr><td colspan="3">Карта 41</td><td colspan="3">Листов 1</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p101638"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td colspan="2" rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="7">Rz 20, 11 квалитет</td><td colspan="5">Ra 2,5, 9 квалитет</td></tr>
<tr><td colspan="5">Режимы резания</td><td colspan="2" rowspan="2">tо100, мин.</td><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="18"><a id="p101639"></a>Для станков мощностью до 28 кВт</td></tr>
<tr><td><a id="p101640"></a>1</td><td>80/10</td><td colspan="2">48</td><td rowspan="7">2 - 1</td><td>80</td><td rowspan="3">600</td><td colspan="2" rowspan="3">480</td><td colspan="2">150</td><td colspan="2" rowspan="3">0,21</td><td rowspan="3">600</td><td colspan="2" rowspan="3">300</td><td>150</td><td rowspan="3">0,33</td></tr>
<tr><td><a id="p101641"></a>2</td><td>100/10</td><td colspan="2">60</td><td>100</td><td colspan="2">188</td><td>188</td></tr>
<tr><td><a id="p101642"></a>3</td><td>125/14</td><td colspan="2">75</td><td>125</td><td colspan="2">235</td><td>235</td></tr>
<tr><td><a id="p101643"></a>4</td><td>160/16</td><td colspan="2">112</td><td>160</td><td>480</td><td colspan="2">380</td><td colspan="2">241</td><td colspan="2">0,26</td><td>480</td><td colspan="2">240</td><td>241</td><td>0,42</td></tr>
<tr><td><a id="p101644"></a>5</td><td>200/20</td><td colspan="2">140</td><td>200</td><td>380</td><td colspan="2">300</td><td colspan="2">237</td><td colspan="2">0,33</td><td>380</td><td colspan="2">190</td><td>237</td><td>0,52</td></tr>
<tr><td><a id="p101645"></a>6</td><td>250/24</td><td colspan="2">190</td><td>250</td><td>300</td><td colspan="2">240</td><td colspan="2">235</td><td colspan="2">0,42</td><td>300</td><td colspan="2">150</td><td>235</td><td>0,66</td></tr>
<tr><td><a id="p101646"></a>7</td><td>315/24</td><td colspan="2">240</td><td>315</td><td>240</td><td colspan="2">190</td><td colspan="2">237</td><td colspan="2">0,52</td><td>240</td><td colspan="2">120</td><td>237</td><td>0,83</td></tr>
<tr><td colspan="11"><a id="p101647"></a>Индекс</td><td colspan="2">а</td><td colspan="4"></td><td>б</td></tr>
<tr><td colspan="18"><a id="p101648"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101649"></a>Твердости чугуна</td><td colspan="2">Твердость чугуна</td><td colspan="6">До 220</td><td colspan="7">Свыше 220</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td></td><td></td><td colspan="4" rowspan="3"></td><td colspan="7" rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101650"></a>Материала инструмента</td><td colspan="2">Марка материала инструмента</td><td>ВК10-ОМ</td><td colspan="2">ВК 8В, Р6М5</td><td colspan="3">ВК8</td><td colspan="4">ВК6</td><td colspan="3">ВК6М, ВК3</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td rowspan="3">0,63</td><td colspan="2" rowspan="3">0,70</td><td colspan="3" rowspan="3">0,75</td><td></td><td colspan="2"></td><td rowspan="3"></td><td colspan="3" rowspan="3">1,20</td></tr>
<tr><td></td><td colspan="2">1,0</td></tr>
<tr><td></td><td colspan="2"></td></tr>
</table>


<a id="p101651"></a>*Примечание.* Глубина резания t = 2 мм для Rz 20, для Ra 2,5 t = 1 мм.


<table>
<colgroup><col width="6%"><col width="11%"><col width="2%"><col width="11%"><col width="4%"><col width="2%"><col width="4%"><col width="3%"><col width="7%"><col width="3%"><col width="4%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="2%"><col width="4%"><col width="6%"><col width="6%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="14" rowspan="3"><a id="p101652"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 80, 14 - 12 квалитет, Rz 40, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="7">Продольно-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы торцовые из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 42</td><td colspan="2">Листов 1</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p101653"></a>N позиции</td><td colspan="2" rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td colspan="3" rowspan="3">Глубина резания, t, мм</td><td colspan="2" rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="8">Rz 80, 14 - 12 квалитет</td><td colspan="4">Rz 40, 11 квалитет</td></tr>
<tr><td colspan="6">Режимы резания</td><td colspan="2" rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td colspan="2">n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="21"><a id="p101654"></a>Для станков мощностью до 28 кВт</td></tr>
<tr><td><a id="p101655"></a>1</td><td colspan="2" rowspan="3">80/10</td><td rowspan="3">48</td><td colspan="3">3</td><td colspan="2" rowspan="6">13</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">-</td><td>150</td><td>120</td><td>38</td><td>0,83</td></tr>
<tr><td><a id="p101656"></a>2</td><td colspan="3">5</td><td colspan="2" rowspan="2">75</td><td colspan="2" rowspan="2">150</td><td colspan="2" rowspan="2">19</td><td colspan="2" rowspan="2">0,66</td><td>150</td><td>96</td><td>38</td><td>1,04</td></tr>
<tr><td><a id="p101657"></a>3</td><td colspan="3">8</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101658"></a>4</td><td colspan="2" rowspan="3">100/10</td><td rowspan="3">60</td><td colspan="3">3</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">-</td><td>150</td><td>120</td><td>47</td><td>0,83</td></tr>
<tr><td><a id="p101659"></a>5</td><td colspan="3">5</td><td colspan="2" rowspan="2">75</td><td colspan="2" rowspan="2">150</td><td colspan="2" rowspan="2">24</td><td colspan="2" rowspan="2">0,66</td><td>120</td><td>96</td><td>38</td><td>1,04</td></tr>
<tr><td><a id="p101660"></a>6</td><td colspan="3">8</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101661"></a>7</td><td colspan="2" rowspan="3">125/14</td><td rowspan="3">75</td><td colspan="3">3</td><td colspan="2" rowspan="3">18</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">-</td><td>120</td><td>96</td><td>47</td><td>1,04</td></tr>
<tr><td><a id="p101662"></a>8</td><td colspan="3">5</td><td colspan="2" rowspan="2">60</td><td colspan="2" rowspan="2">150</td><td colspan="2" rowspan="2">24</td><td colspan="2" rowspan="2">0,66</td><td>96</td><td>75</td><td>37</td><td>1,33</td></tr>
<tr><td><a id="p101663"></a>9</td><td colspan="3">8</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101664"></a>10</td><td colspan="2" rowspan="3">160/16</td><td rowspan="3">112</td><td colspan="3">3</td><td colspan="2" rowspan="3">31</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">-</td><td>96</td><td>75</td><td>48</td><td>1,33</td></tr>
<tr><td><a id="p101665"></a>11</td><td colspan="3">5</td><td colspan="2" rowspan="2">48</td><td colspan="2">150</td><td colspan="2" rowspan="2">24</td><td colspan="2">0,66</td><td>75</td><td>60</td><td>37</td><td>1,66</td></tr>
<tr><td><a id="p101666"></a>12</td><td colspan="3">8</td><td colspan="2">96</td><td colspan="2">1,04</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101667"></a>13</td><td colspan="2" rowspan="3">200/20</td><td rowspan="3">140</td><td colspan="3">3</td><td colspan="2" rowspan="3">33</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">-</td><td>75</td><td>60</td><td>47</td><td>1,66</td></tr>
<tr><td><a id="p101668"></a>14</td><td colspan="3">5</td><td colspan="2" rowspan="2">38</td><td colspan="2">150</td><td colspan="2" rowspan="2">24</td><td colspan="2">0,66</td><td>60</td><td>48</td><td>37</td><td><a id="p101958"></a>2,08</td></tr>
<tr><td><a id="p101669"></a>15</td><td colspan="3">8</td><td colspan="2">75</td><td colspan="2">1,33</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td colspan="15"><a id="p101670"></a>Индекс</td><td colspan="2">а</td><td colspan="3"></td><td>б</td></tr>
<tr><td colspan="21"><a id="p101671"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="2" rowspan="5"><a id="p101672"></a>Группы обрабатываемой стали и предела твердости</td><td colspan="3" rowspan="2">Группа стали и предел твердости, НВ</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="7">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="6">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td>До 170</td><td colspan="3">170 - 210</td><td colspan="3">Свыше 210</td><td colspan="3">До 170</td><td>170 - 210</td><td colspan="2">Свыше 210</td></tr>
<tr><td colspan="3" rowspan="3"></td><td></td><td></td><td rowspan="3"></td><td rowspan="3">0,9</td><td></td><td></td><td rowspan="3"></td><td colspan="3" rowspan="3">1,1</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">1,1</td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td><td></td><td>1,0</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td colspan="2" rowspan="4"><a id="p101673"></a>Состояния обрабатываемой поверхности (для Rz 80)</td><td colspan="3">Состояние обрабатываемой поверхности</td><td colspan="3">Без корки и удара</td><td colspan="13">По корке и на удар</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td colspan="13" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td colspan="2" rowspan="4"><a id="p101674"></a>Нанесения износостойкого покрытия</td><td colspan="3">Нанесение покрытия</td><td colspan="8">Без нанесения</td><td colspan="8">С нанесением</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="4"></td><td></td><td colspan="3" rowspan="3"></td><td colspan="8" rowspan="3">0,9</td></tr>
<tr><td colspan="4"></td><td>1,0</td></tr>
<tr><td colspan="4"></td><td></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="11%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"><col width="5%"><col width="3%"><col width="3%"><col width="1%"><col width="4%"><col width="3%"><col width="3%"><col width="4%"><col width="3%"><col width="5%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="13" rowspan="3"><a id="p101675"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 20, 11 квалитет, Ra 2,5, 9 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="7">Продольно-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы торцовые из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 43</td><td colspan="2">Листов 1</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p101676"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td colspan="3" rowspan="3">Глубина резания, t, мм</td><td colspan="2" rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="8">Rz 20, 11 квалитет</td><td colspan="4">Ra 2,5, 9 квалитет</td></tr>
<tr><td colspan="6">Режимы резания</td><td colspan="2" rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td colspan="2">n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="20"><a id="p101677"></a>Для станков мощностью до 28 кВт</td></tr>
<tr><td><a id="p101678"></a>1</td><td>80/10</td><td>48</td><td colspan="3" rowspan="5">2 - 1</td><td colspan="2">80</td><td colspan="2">240</td><td colspan="2">190</td><td colspan="2" rowspan="2">60</td><td colspan="2">0,52</td><td>240</td><td>120</td><td rowspan="2">60</td><td>0,83</td></tr>
<tr><td><a id="p101679"></a>2</td><td>100/10</td><td>60</td><td colspan="2">100</td><td colspan="2">190</td><td colspan="2">150</td><td colspan="2">0,66</td><td>190</td><td>96</td><td>1,04</td></tr>
<tr><td><a id="p101680"></a>3</td><td>125/14</td><td>75</td><td colspan="2">125</td><td colspan="2">150</td><td colspan="2">120</td><td colspan="2">59</td><td colspan="2">0,83</td><td>150</td><td>75</td><td>59</td><td>1,33</td></tr>
<tr><td><a id="p101681"></a>4</td><td>160/16</td><td>112</td><td colspan="2">160</td><td colspan="2">120</td><td colspan="2">96</td><td colspan="2" rowspan="2">60</td><td colspan="2">1,04</td><td>120</td><td>60</td><td rowspan="2">60</td><td>1,66</td></tr>
<tr><td><a id="p101682"></a>5</td><td>200/20</td><td>140</td><td colspan="2">200</td><td colspan="2">96</td><td colspan="2">75</td><td colspan="2">1,33</td><td>96</td><td>48</td><td>2,08</td></tr>
<tr><td colspan="14"><a id="p101683"></a>Индекс</td><td colspan="2">а</td><td colspan="3"></td><td>б</td></tr>
<tr><td colspan="20"><a id="p101684"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="2" rowspan="5"><a id="p101685"></a>Группы обрабатываемой стали и предела твердости</td><td colspan="2" rowspan="2">Группа стали и предел твердости, НВ</td><td colspan="3" rowspan="2">Углеродистые вязкие</td><td colspan="7">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="6">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td>До 170</td><td colspan="4">170 - 210</td><td colspan="2">Свыше 210</td><td colspan="3">До 170</td><td>170 - 210</td><td colspan="2">Свыше 210</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">0,9</td><td></td><td colspan="2"></td><td rowspan="3"></td><td colspan="2" rowspan="3">1,1</td><td></td><td></td><td rowspan="3"></td><td rowspan="3">1,1</td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td colspan="2">1,0</td><td></td><td>1,0</td></tr>
<tr><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td></tr>
<tr><td colspan="2" rowspan="4"><a id="p101686"></a>Нанесения износостойкого покрытия</td><td colspan="2">Нанесение покрытия</td><td colspan="10">Без нанесения</td><td colspan="6">С нанесением</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2"></td><td colspan="4" rowspan="3"></td><td colspan="6" rowspan="3">0,9</td></tr>
<tr><td colspan="4"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="4"></td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="11%"><col width="10%"><col width="3%"><col width="2%"><col width="5%"><col width="3%"><col width="3%"><col width="4%"><col width="2%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="6%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="12" rowspan="3"><a id="p101687"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 80, 14 - 12 квалитет, Rz 40, 11 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="7">Продольно-фрезерные станки</td></tr>
<tr><td colspan="7">Фрезы торцовые с пластинами Т5К10</td></tr>
<tr><td colspan="3">Карта 44</td><td colspan="2">Листов 1</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p101688"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td colspan="3" rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="8">Rz 80, 14 - 12 квалитет</td><td colspan="4">Rz 40, 11 квалитет</td></tr>
<tr><td colspan="6">Режимы резания</td><td colspan="2" rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td colspan="2">n, об./мин.</td><td colspan="2">Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="19"><a id="p101689"></a>Для станков мощностью до 28 кВт</td></tr>
<tr><td><a id="p101690"></a>1</td><td rowspan="3">100/8</td><td rowspan="3">60</td><td>3</td><td colspan="3" rowspan="3">13</td><td colspan="2">480</td><td colspan="2">600</td><td colspan="2">150</td><td colspan="2">0,17</td><td>600</td><td>480</td><td>188</td><td>0,21</td></tr>
<tr><td><a id="p101691"></a>2</td><td>5</td><td colspan="2">380</td><td colspan="2">480</td><td colspan="2">120</td><td colspan="2">0,21</td><td>480</td><td>380</td><td>150</td><td>0,26</td></tr>
<tr><td><a id="p101692"></a>3</td><td>8</td><td colspan="2">190</td><td colspan="2">240</td><td colspan="2">60</td><td colspan="2">0,42</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101693"></a>4</td><td rowspan="3">125/8</td><td rowspan="3">75</td><td>3</td><td colspan="3" rowspan="3">18</td><td colspan="2">380</td><td colspan="2">480</td><td colspan="2">150</td><td colspan="2">0,21</td><td>600</td><td>480</td><td>235</td><td>0,21</td></tr>
<tr><td><a id="p101694"></a>5</td><td>5</td><td colspan="2">300</td><td colspan="2">380</td><td colspan="2">118</td><td colspan="2">0,26</td><td>380</td><td>300</td><td>150</td><td>0,33</td></tr>
<tr><td><a id="p101695"></a>6</td><td>8</td><td colspan="2">150</td><td colspan="2">240</td><td colspan="2">59</td><td colspan="2">0,42</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101696"></a>7</td><td rowspan="3">160/10</td><td rowspan="3">112</td><td>3</td><td colspan="3" rowspan="3">31</td><td colspan="2">300</td><td colspan="2">380</td><td colspan="2">150</td><td colspan="2">0,26</td><td>380</td><td>300</td><td>190</td><td>0,33</td></tr>
<tr><td><a id="p101697"></a>8</td><td>5</td><td colspan="2">150</td><td colspan="2">240</td><td colspan="2">75</td><td colspan="2">0,42</td><td>240</td><td>190</td><td>120</td><td>0,52</td></tr>
<tr><td><a id="p101698"></a>9</td><td>8</td><td colspan="2">96</td><td colspan="2">120</td><td colspan="2">48</td><td colspan="2">0,83</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101699"></a>10</td><td rowspan="3">200/12</td><td rowspan="3">140</td><td>3</td><td colspan="3" rowspan="3">33</td><td colspan="2">190</td><td colspan="2">380</td><td colspan="2">112</td><td colspan="2">0,26</td><td>300</td><td>240</td><td>188</td><td>0,42</td></tr>
<tr><td><a id="p101700"></a>11</td><td>5</td><td colspan="2">96</td><td colspan="2">190</td><td colspan="2">60</td><td colspan="2">0,52</td><td>240</td><td>190</td><td>150</td><td>0,52</td></tr>
<tr><td><a id="p101701"></a>12</td><td>8</td><td colspan="2">75</td><td colspan="2">96</td><td colspan="2">47</td><td colspan="2">1,04</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101702"></a>13</td><td rowspan="3">250/14</td><td rowspan="3">190</td><td>3</td><td colspan="3" rowspan="3">54</td><td colspan="2">96</td><td colspan="2">240</td><td colspan="2">75</td><td colspan="2">0,42</td><td>240</td><td>190</td><td>188</td><td>0,52</td></tr>
<tr><td><a id="p101703"></a>14</td><td>5</td><td colspan="2" rowspan="2">60</td><td colspan="2">120</td><td colspan="2" rowspan="2">47</td><td colspan="2">0,83</td><td>150</td><td>120</td><td>118</td><td>0,83</td></tr>
<tr><td><a id="p101704"></a>15</td><td>8</td><td colspan="2">60</td><td colspan="2">1,66</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101705"></a>16</td><td rowspan="3">320/18</td><td rowspan="3">240</td><td>3</td><td colspan="3" rowspan="3">61</td><td colspan="2" rowspan="3">60</td><td colspan="2">190</td><td colspan="2" rowspan="3">60</td><td colspan="2">0,52</td><td>190</td><td>150</td><td>190</td><td>0,66</td></tr>
<tr><td><a id="p101706"></a>17</td><td>5</td><td colspan="2">75</td><td colspan="2">1,33</td><td>120</td><td>96</td><td>120</td><td>1,04</td></tr>
<tr><td><a id="p101707"></a>18</td><td>8</td><td colspan="2">48</td><td colspan="2">2,08</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td colspan="13"><a id="p101708"></a>Индекс</td><td colspan="2">а</td><td colspan="3"></td><td>б</td></tr>
<tr><td colspan="19"><a id="p101709"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="2" rowspan="4"><a id="p101710"></a>Предела твердости стали</td><td colspan="3">Предел твердости стали, НВ</td><td colspan="3">До 170</td><td colspan="6">170 - 210</td><td colspan="5">Свыше 210</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="3" rowspan="3">0,9</td><td colspan="2"></td><td colspan="2"></td><td colspan="2" rowspan="3"></td><td colspan="5" rowspan="3">1,1</td></tr>
<tr><td colspan="2"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="2"></td><td colspan="2"></td></tr>
<tr><td colspan="2" rowspan="4"><a id="p101711"></a>Состояния обрабатываемой поверхности (для Rz 80)</td><td colspan="3">Состояние обрабатываемой поверхности</td><td colspan="3">Без корки и удара</td><td colspan="11">По корке и на удар</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td></td><td></td><td rowspan="3"></td><td colspan="11" rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td colspan="2" rowspan="4"><a id="p101712"></a>Материала инструмента</td><td colspan="3">Марка материала инструмента</td><td colspan="3">Т15К6</td><td colspan="6">Т14К8</td><td colspan="5">Т<sub>5</sub>К10</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="3" rowspan="3">1,25</td><td colspan="6" rowspan="3">1,15</td><td colspan="2"></td><td></td><td colspan="2" rowspan="3"></td></tr>
<tr><td colspan="2"></td><td>1,0</td></tr>
<tr><td colspan="2"></td><td></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="14%"><col width="11%"><col width="10%"><col width="4%"><col width="6%"><col width="6%"><col width="6%"><col width="3%"><col width="3%"><col width="6%"><col width="6%"><col width="7%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="9" rowspan="3"><a id="p101713"></a>Основное время на 100 мм расчетной длины<br>Фрезерование плоскостей, Rz 20, 11 квалитет, Ra 2,5, 9 квалитет<br>Сталь конструкционная углеродистая, 170 - 210 НВ</td><td colspan="6">Продольно-фрезерные станки</td></tr>
<tr><td colspan="6">Фрезы торцовые с пластинами Т15К6</td></tr>
<tr><td colspan="2">Карта 45</td><td colspan="2">Листов 1</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p101714"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм, и число зубьев, Z</td><td rowspan="3">Ширина обрабатываемой поверхности, В, мм, до</td><td rowspan="3">Глубина резания, t, мм</td><td colspan="2" rowspan="3">Величина врезания и перебега, l1, мм</td><td colspan="5">Rz 20, 11 квалитет</td><td colspan="4">Ra 2,5, 9 квалитет</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">tо100, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">tо100, мин.</td></tr>
<tr><td>n, об./мин.</td><td>Sм, мм/мин.</td><td colspan="2">V, м/мин.</td><td>n, об./мин.</td><td>Sм, мм/мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="15"><a id="p101715"></a>Для станков мощностью до 28 кВт</td></tr>
<tr><td><a id="p101716"></a>1</td><td>100/8</td><td>60</td><td rowspan="6">2 - 1</td><td colspan="2">100</td><td>1200</td><td>600</td><td colspan="2" rowspan="5">377</td><td>0,17</td><td>1200</td><td>380</td><td rowspan="5">377</td><td>0,26</td></tr>
<tr><td><a id="p101717"></a>2</td><td>125/8</td><td>75</td><td colspan="2">125</td><td>960</td><td>480</td><td>0,21</td><td>960</td><td>300</td><td>0,33</td></tr>
<tr><td><a id="p101718"></a>3</td><td>160/10</td><td>112</td><td colspan="2">160</td><td>750</td><td>380</td><td>0,26</td><td>750</td><td rowspan="2">240</td><td>0,42</td></tr>
<tr><td><a id="p101719"></a>4</td><td>200/12</td><td>140</td><td colspan="2">200</td><td>600</td><td>300</td><td>0,33</td><td>600</td><td>0,42</td></tr>
<tr><td><a id="p101720"></a>5</td><td>250/14</td><td>190</td><td colspan="2">250</td><td>480</td><td>240</td><td>0,42</td><td>480</td><td>190</td><td>0,52</td></tr>
<tr><td><a id="p101721"></a>6</td><td>320/18</td><td>240</td><td colspan="2">320</td><td>380</td><td>190</td><td colspan="2">382</td><td>0,52</td><td>380</td><td>150</td><td>382</td><td>0,66</td></tr>
<tr><td colspan="10"><a id="p101722"></a>Индекс</td><td>а</td><td colspan="3"></td><td>б</td></tr>
<tr><td colspan="15"><a id="p101723"></a>Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от:</td></tr>
<tr><td colspan="2" rowspan="4"><a id="p101724"></a>Предела твердости стали</td><td colspan="2">Предел твердости стали, НВ</td><td colspan="2">До 170</td><td colspan="4">170 - 210</td><td colspan="5">Свыше 210</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,9</td><td></td><td></td><td colspan="2" rowspan="3"></td><td colspan="5" rowspan="3">1,1</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
<tr><td colspan="2" rowspan="4"><a id="p101725"></a>Материала инструмента</td><td colspan="2">Марка материала инструмента</td><td colspan="2">Т15К6</td><td colspan="4">Т14К8</td><td colspan="5">Т<sub>5</sub>К10</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td></td><td></td><td colspan="4" rowspan="3">0,9</td><td colspan="5" rowspan="3">0,8</td></tr>
<tr><td></td><td>1,0</td></tr>
<tr><td></td><td></td></tr>
</table>


<a id="p101726"></a>*Примечание.* Глубина резания t = 2 мм для Rz 20 и t = 1 мм для Ra 2,5.


### 5. <a id="p101727"></a>ПРИЛОЖЕНИЯ


<table>
<colgroup><col width="10%"><col width="10%"><col width="4%"><col width="8%"><col width="12%"><col width="15%"><col width="4%"><col width="4%"><col width="10%"><col width="4%"><col width="8%"><col width="11%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p101728"></a>Выбор марок инструментального материала фрез в зависимости от вида, характера, условий обработки и обрабатываемого материала</td><td colspan="6">Фрезерные станки</td></tr>
<tr><td colspan="3">Приложение 1</td><td colspan="2">Листов 2</td><td>Лист 1</td></tr>
<tr><td colspan="12"><a id="p101729"></a>I. Марки материалов торцовых фрез</td></tr>
<tr><td colspan="3" rowspan="2"><a id="p101730"></a>Обрабатываемый материал</td><td colspan="2" rowspan="2">Обработка</td><td colspan="7">Марка материала фрезы</td></tr>
<tr><td colspan="2">1-й ряд</td><td colspan="3">2-й ряд</td><td colspan="2">3-й ряд</td></tr>
<tr><td colspan="3" rowspan="4"><a id="p101731"></a>Конструкционные и легированные стали</td><td colspan="2">Отделочная, чистовая</td><td colspan="2">Т15К6</td><td colspan="3">Т30К4, Р6М5</td><td colspan="2">Т14К8</td></tr>
<tr><td colspan="2">Получистовая</td><td colspan="2">Т14К8, Р6М5</td><td colspan="3">Т15К6, Р6М5</td><td colspan="2">Т<sub>5</sub>К10, Р6М5</td></tr>
<tr><td colspan="2">Черновая</td><td colspan="2">Т<sub>5</sub>К10, Р6М5</td><td colspan="3">Т14К8, Р6М5</td><td colspan="2">ТТ7К12, Т5К12В, Р6М5</td></tr>
<tr><td colspan="2">Черновая по корке</td><td colspan="2">Т<sub>5</sub>К12В, ТТ7К12, Р6М5</td><td colspan="3">Т5К10, Р6М5</td><td colspan="2">Р6М5</td></tr>
<tr><td colspan="3" rowspan="5"><a id="p101732"></a>Серый, ковкий и высокопрочный чугуны</td><td colspan="2">Отделочная</td><td colspan="2">-</td><td colspan="3">ВК4, ВК3М</td><td colspan="2">-</td></tr>
<tr><td colspan="2">Чистовая</td><td colspan="2">ВК6</td><td colspan="3">ВК4</td><td colspan="2">ВК6</td></tr>
<tr><td colspan="2">Получистовая</td><td colspan="2">ВК6, ВК4</td><td colspan="3">ВК3М, ВК6М</td><td colspan="2">ВК8</td></tr>
<tr><td colspan="2">Черновая</td><td colspan="2">ВК8</td><td colspan="3">ВК4, ВК6</td><td colspan="2">ВК8В</td></tr>
<tr><td colspan="2">Черновая по корке</td><td colspan="2">ВК8В</td><td colspan="3">ВК8</td><td colspan="2">ВК10-ОМ</td></tr>
<tr><td rowspan="3"><a id="p101733"></a>Коррозионностойкие стали</td><td rowspan="3">Группа стали</td><td rowspan="2">I</td><td rowspan="3">$\sigma_{\text{в}},$ МПа</td><td>До 1180</td><td colspan="2">ВК6М, ВК8</td><td colspan="3">ВК6М</td><td colspan="2">ВК8, Р6М5</td></tr>
<tr><td>1180 - 1370</td><td colspan="2">ВК8</td><td colspan="3">Т15К6, ВК6М</td><td colspan="2">Р6М5</td></tr>
<tr><td>II</td><td>Свыше 1370</td><td colspan="2">ВК8, ВК6М</td><td colspan="3">ВК6М</td><td colspan="2">Р6М5</td></tr>
<tr><td colspan="3"><a id="p101734"></a>Медные и алюминиевые сплавы</td><td colspan="2">-</td><td colspan="2">Р6М5, ВК8, ВК6</td><td colspan="3">-</td><td colspan="2">-</td></tr>
<tr><td colspan="12"><a id="p101735"></a>II. Марки материалов концевых фрез</td></tr>
<tr><td colspan="4" rowspan="2"><a id="p101736"></a>Обрабатываемый материал</td><td colspan="8">Марка материала инструмента при обработке</td></tr>
<tr><td colspan="4">черновой</td><td colspan="4">чистовой</td></tr>
<tr><td colspan="4"><a id="p101737"></a>Сталь конструкционная</td><td colspan="4">Т5К10, Р6М5</td><td colspan="4">Т15К6, Р6М5</td></tr>
<tr><td colspan="4"><a id="p101738"></a>Чугуны</td><td colspan="4">ВК8, Р6М5</td><td colspan="4">ВК6М, ВК8, Р6М5</td></tr>
<tr><td colspan="4"><a id="p101739"></a>Алюминиевые и медные сплавы</td><td colspan="4">Р6М5</td><td colspan="4">Р6М5</td></tr>
<tr><td colspan="4"><a id="p101740"></a>Коррозионностойкие стали</td><td colspan="4">Р6М5К5, Р9К5</td><td colspan="4">Р6М5К5, Р6М5</td></tr>
</table>


<a id="p101741"></a>*Примечание.* I группа - коррозионностойкие хромистые и сложнолегированные стали;
<a id="p101742"></a>II группа - коррозинностойкие хромоникелевые стали.


<table>
<colgroup><col width="43%"><col width="16%"><col width="13%"><col width="5%"><col width="13%"><col width="11%"></colgroup>
<tr><td colspan="2" rowspan="2"><a id="p101743"></a>Выбор марок инструментального материала фрез в зависимости от вида, характера, условий обработки и обрабатываемого материала</td><td colspan="4">Фрезерные станки</td></tr>
<tr><td colspan="2">Приложение 1</td><td>Листов 2</td><td>Лист 2</td></tr>
<tr><td colspan="6"><a id="p101744"></a>III. Марки материалов дисковых трехсторонних фрез</td></tr>
<tr><td rowspan="2"><a id="p101745"></a>Обрабатываемый материал</td><td colspan="5">Марка материала инструмента при обработке</td></tr>
<tr><td colspan="2">черновой</td><td colspan="3">чистовой</td></tr>
<tr><td><a id="p101746"></a>Сталь конструкционная</td><td colspan="2">Т5К10, Р6М5, 10Р6М5</td><td colspan="3">Т15К6, Р6М5, 10Р6М5</td></tr>
<tr><td><a id="p101747"></a>Сталь коррозионностойкая</td><td colspan="2">ВК8, Р6М5К5, Р9К5</td><td colspan="3">ВК6, Р6М5К5, Р9К5</td></tr>
<tr><td><a id="p101748"></a>Серые и ковкие чугуны</td><td colspan="2">ВК8, Р6М5</td><td colspan="3">ВК6, Р6М5</td></tr>
<tr><td><a id="p101749"></a>Медные и алюминиевые сплавы</td><td colspan="2">Р6М5</td><td colspan="3">Р6М5</td></tr>
<tr><td colspan="6"><a id="p101750"></a>IV. Дисковые прорезные, отрезные и пазовые фрезы</td></tr>
<tr><td><a id="p101751"></a>Обрабатываемый материал</td><td colspan="5">Марка быстрорежущей стали</td></tr>
<tr><td><a id="p101752"></a>Сталь конструкционная</td><td colspan="5">Р6М5, 10Р6М5</td></tr>
<tr><td><a id="p101753"></a>Сталь коррозионностойкая</td><td colspan="5">Р6М5К5, Р9К5</td></tr>
<tr><td><a id="p101754"></a>Чугуны серые и ковкие, медные и алюминиевые сплавы</td><td colspan="5">Р6М5</td></tr>
</table>


<table>
<colgroup><col width="13%"><col width="15%"><col width="9%"><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p101755"></a>Предельные и минимальные глубины резания торцовыми фрезами</td><td colspan="7">Фрезерные станки</td></tr>
<tr><td colspan="3">Приложение 2</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="13"><a id="p101756"></a>I. Предельные глубины резания торцовыми фрезами</td></tr>
<tr><td colspan="5"><a id="p101757"></a>Обрабатываемый материал</td><td colspan="5">Временное сопротивление, $\sigma_{\text{в}},$ МПа</td><td colspan="3">Предельная глубина, t, мм</td></tr>
<tr><td colspan="5" rowspan="3"><a id="p101758"></a>Коррозионностойкие, хромистые и сложнолегированные стали</td><td colspan="5">До 1200</td><td colspan="3">8</td></tr>
<tr><td colspan="5">1200 - 1400</td><td colspan="3">5</td></tr>
<tr><td colspan="5">Свыше 1400</td><td colspan="3">4</td></tr>
<tr><td colspan="5"><a id="p101759"></a>Коррозионностойкие, хромоникелевые стали</td><td colspan="5">-</td><td colspan="3">8</td></tr>
<tr><td colspan="13"><a id="p101760"></a>II. Минимальная глубина резания при торцовом фрезеровании</td></tr>
<tr><td rowspan="2"><a id="p101761"></a>Габаритные размеры обрабатываемой поверхности, мм</td><td rowspan="2">Обработка</td><td colspan="2">Квалитет размеров</td><td colspan="9">Минимальная глубина резания, t (мм), при выполняемом размере (мм), не более</td></tr>
<tr><td>заготовки</td><td>детали</td><td>80</td><td>120</td><td>180</td><td>250</td><td>315</td><td>400</td><td>500</td><td>630</td><td>Св. 630</td></tr>
<tr><td rowspan="5"><a id="p101762"></a>До 160 x 160</td><td rowspan="2">Получистовая</td><td>14</td><td>13 - 12</td><td>2,10</td><td>2,30</td><td>2,60</td><td>2,80</td><td>3,10</td><td>3,30</td><td>3,50</td><td>4,20</td><td>4,70</td></tr>
<tr><td>13</td><td>12</td><td>1,25</td><td>1,45</td><td>1,70</td><td>1,85</td><td>2,05</td><td>2,20</td><td>2,30</td><td>2,65</td><td>2,90</td></tr>
<tr><td rowspan="2">Чистовая</td><td>13 - 12</td><td>11 - 10</td><td>1,10</td><td>1,20</td><td>1,30</td><td>1,40</td><td>1,55</td><td>1,65</td><td>1,75</td><td>2,30</td><td>2,50</td></tr>
<tr><td>11</td><td>10</td><td>0,65</td><td>0,65</td><td>0,70</td><td>0,75</td><td>0,85</td><td>0,95</td><td>1,05</td><td>1,40</td><td>1,50</td></tr>
<tr><td>Отделочная</td><td>11 - 10</td><td>9 - 7</td><td>0,45</td><td>0,50</td><td>0,55</td><td>0,63</td><td>0,70</td><td>0,80</td><td>0,85</td><td>0,90</td><td>0,95</td></tr>
</table>


<table>
<colgroup><col width="13%"><col width="15%"><col width="8%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p101763"></a>Предельные и минимальные глубины резания торцовыми фрезами</td><td colspan="7">Фрезерные станки</td></tr>
<tr><td colspan="3">Приложение 2</td><td colspan="2">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td colspan="13"><a id="p101764"></a>II. Минимальная глубина резания при торцовом фрезеровании</td></tr>
<tr><td rowspan="2"><a id="p101765"></a>Габаритные размеры обрабатываемой поверхности, мм</td><td rowspan="2">Обработка</td><td colspan="2">Квалитет размеров</td><td colspan="9">Минимальная глубина резания, t (мм), при выполняемом размере (мм), не более</td></tr>
<tr><td>заготовки</td><td>детали</td><td>80</td><td>120</td><td>180</td><td>250</td><td>315</td><td>400</td><td>500</td><td>630</td><td>Св. 630</td></tr>
<tr><td rowspan="5"><a id="p101766"></a>До 400 x 400</td><td rowspan="2">Получистовая</td><td>14</td><td>13 - 12</td><td>2,15</td><td>2,35</td><td>2,65</td><td>2,85</td><td>3,15</td><td>3,35</td><td>3,55</td><td>4,25</td><td>4,75</td></tr>
<tr><td>13</td><td>12</td><td>1,35</td><td>1,55</td><td>1,80</td><td>1,95</td><td>2,15</td><td>2,30</td><td>2,40</td><td>2,75</td><td>3,00</td></tr>
<tr><td rowspan="2">Чистовая</td><td>13 - 12</td><td>11 - 10</td><td>1,15</td><td>1,25</td><td>1,40</td><td>1,50</td><td>1,65</td><td>1,75</td><td>1,85</td><td>2,40</td><td>2,60</td></tr>
<tr><td>11</td><td>10</td><td>0,65</td><td>0,70</td><td>0,75</td><td>0,80</td><td>0,90</td><td>1,0</td><td>1,05</td><td>1,45</td><td>1,55</td></tr>
<tr><td>Отделочная</td><td>11 - 10</td><td>9 - 7</td><td>0,50</td><td>0,55</td><td>0,55</td><td>0,65</td><td>0,70</td><td>0,75</td><td>0,80</td><td>0,95</td><td>1,00</td></tr>
<tr><td rowspan="5"><a id="p101767"></a>Свыше 400 x 400</td><td rowspan="2">Получистовая</td><td>14</td><td>13 - 12</td><td>2,3</td><td>2,5</td><td>2,8</td><td>3,00</td><td>3,30</td><td>3,50</td><td>3,70</td><td>4,40</td><td>4,90</td></tr>
<tr><td>13</td><td>12</td><td>1,45</td><td>1,65</td><td>1,9</td><td>2,05</td><td>2,25</td><td>2,40</td><td>2,50</td><td>2,65</td><td>3,10</td></tr>
<tr><td rowspan="2">Чистовая</td><td>13 - 12</td><td>11 - 10</td><td>1,25</td><td>1,35</td><td>1,50</td><td>1,60</td><td>1,75</td><td>1,85</td><td>1,95</td><td>2,50</td><td>2,70</td></tr>
<tr><td>11</td><td>10</td><td>0,70</td><td>0,75</td><td>0,80</td><td>0,85</td><td>0,95</td><td>1,05</td><td>1,10</td><td>1,50</td><td>1,60</td></tr>
<tr><td>Отделочная</td><td>11 - 10</td><td>9 - 7</td><td>0,55</td><td>0,55</td><td>0,60</td><td>0,70</td><td>0,75</td><td>0,80</td><td>0,85</td><td>1,00</td><td>1,05</td></tr>
</table>


<table>
<colgroup><col width="14%"><col width="23%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="4%"><col width="6%"></colgroup>
<tr><td colspan="5" rowspan="2"><a id="p101768"></a>Величина врезания l1 и перебега l2 при работе дисковыми, прорезными и фасонными фрезами</td><td colspan="7">Фрезерные станки</td></tr>
<tr><td colspan="3">Приложение 3</td><td colspan="2">Листов 2</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="12"><img src="https://i.bukva.ai/BHdzwXQ6r/img_8.png" alt="5. Приложения"></td></tr>
<tr><td rowspan="3"><a id="p101769"></a>N позиции</td><td rowspan="3">Глубина резания, t, мм</td><td colspan="10">Диаметр фрезы, D, мм</td></tr>
<tr><td>32</td><td>40</td><td>50</td><td>63</td><td>80</td><td>100</td><td>125</td><td>160</td><td>200</td><td>250</td></tr>
<tr><td colspan="10">Врезание l1 и перебег l2, мм</td></tr>
<tr><td><a id="p101770"></a>1</td><td>1</td><td>7</td><td>8</td><td>9</td><td>10</td><td>11</td><td>13</td><td>15</td><td>16</td><td>18</td><td>20</td></tr>
<tr><td><a id="p101771"></a>2</td><td>2</td><td>9</td><td>11</td><td>12</td><td>14</td><td>15</td><td>17</td><td>19</td><td>21</td><td>24</td><td>26</td></tr>
<tr><td><a id="p101772"></a>3</td><td>3</td><td>11</td><td>13</td><td>14</td><td>16</td><td>18</td><td>20</td><td>22</td><td>25</td><td>27</td><td>31</td></tr>
<tr><td><a id="p101773"></a>4</td><td>4</td><td>12</td><td>14</td><td>16</td><td>18</td><td>20</td><td>23</td><td>26</td><td>29</td><td>32</td><td>35</td></tr>
<tr><td><a id="p101774"></a>5</td><td>5</td><td>13</td><td>15</td><td>17</td><td>20</td><td>22</td><td>25</td><td>28</td><td>31</td><td>35</td><td>39</td></tr>
<tr><td><a id="p101775"></a>6</td><td>6</td><td>14</td><td>16</td><td>18</td><td>21</td><td>24</td><td>27</td><td>30</td><td>34</td><td>38</td><td>42</td></tr>
<tr><td><a id="p101776"></a>7</td><td>7</td><td>15</td><td>17</td><td>19</td><td>22</td><td>25</td><td>29</td><td>32</td><td>36</td><td>41</td><td>45</td></tr>
<tr><td><a id="p101777"></a>8</td><td>8</td><td>15</td><td>18</td><td>20</td><td>24</td><td>27</td><td>30</td><td>34</td><td>38</td><td>43</td><td>48</td></tr>
<tr><td><a id="p101778"></a>9</td><td>9</td><td>16</td><td>19</td><td>21</td><td>25</td><td>28</td><td>32</td><td>35</td><td>40</td><td>46</td><td>51</td></tr>
<tr><td><a id="p101779"></a>10</td><td>10</td><td>16</td><td>19</td><td>22</td><td>26</td><td>29</td><td>33</td><td>38</td><td>42</td><td>48</td><td>53</td></tr>
<tr><td><a id="p101780"></a>11</td><td>12</td><td>-</td><td>20</td><td>23</td><td>27</td><td>31</td><td>35</td><td>40</td><td>46</td><td>52</td><td>58</td></tr>
<tr><td><a id="p101781"></a>12</td><td>14</td><td>-</td><td>-</td><td>24</td><td>29</td><td>33</td><td>38</td><td>43</td><td>49</td><td>55</td><td>62</td></tr>
<tr><td colspan="2"><a id="p101782"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td></tr>
</table>


<table>
<colgroup><col width="14%"><col width="23%"><col width="6%"><col width="6%"><col width="8%"><col width="4%"><col width="6%"><col width="8%"><col width="4%"><col width="8%"><col width="4%"><col width="6%"></colgroup>
<tr><td colspan="5" rowspan="2"><a id="p101783"></a>Величина врезания l1 и перебега l2 при работе дисковыми, прорезными и фасонными фрезами</td><td colspan="7">Фрезерные станки</td></tr>
<tr><td colspan="3">Приложение 3</td><td colspan="2">Листов 2</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="3"><a id="p101784"></a>N позиции</td><td rowspan="3">Глубина резания, t, мм</td><td colspan="10">Диаметр фрезы, D, мм</td></tr>
<tr><td>32</td><td>40</td><td>50</td><td>63</td><td>80</td><td>100</td><td>125</td><td>160</td><td>200</td><td>250</td></tr>
<tr><td colspan="10">Врезание l1 и перебег l2, мм</td></tr>
<tr><td><a id="p101785"></a>13</td><td>16</td><td>-</td><td>-</td><td>25</td><td>30</td><td>35</td><td>40</td><td>45</td><td>52</td><td>58</td><td>65</td></tr>
<tr><td><a id="p101786"></a>14</td><td>18</td><td>-</td><td>-</td><td>-</td><td>31</td><td>36</td><td>42</td><td>47</td><td>54</td><td>61</td><td>69</td></tr>
<tr><td><a id="p101787"></a>15</td><td>20</td><td>-</td><td>-</td><td>-</td><td>32</td><td>38</td><td>43</td><td>50</td><td>57</td><td>64</td><td>72</td></tr>
<tr><td><a id="p101788"></a>16</td><td>22</td><td>-</td><td>-</td><td>-</td><td>33</td><td>39</td><td>44</td><td>51</td><td>59</td><td>67</td><td>75</td></tr>
<tr><td><a id="p101789"></a>17</td><td>25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>40</td><td>46</td><td>54</td><td>62</td><td>70</td><td>78</td></tr>
<tr><td><a id="p101790"></a>18</td><td>28</td><td>-</td><td>-</td><td>-</td><td>-</td><td>41</td><td>48</td><td>56</td><td>65</td><td>74</td><td>83</td></tr>
<tr><td><a id="p101791"></a>19</td><td>30</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>49</td><td>57</td><td>66</td><td>76</td><td>85</td></tr>
<tr><td><a id="p101792"></a>20</td><td>35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>51</td><td>60</td><td>70</td><td>80</td><td>91</td></tr>
<tr><td><a id="p101793"></a>21</td><td>40</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>62</td><td>73</td><td>84</td><td>96</td></tr>
<tr><td><a id="p101794"></a>22</td><td>50</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>78</td><td>91</td><td>104</td></tr>
<tr><td><a id="p101795"></a>23</td><td>60</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>81</td><td>96</td><td>111</td></tr>
<tr><td colspan="2"><a id="p101796"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td></tr>
</table>


<a id="p101797"></a>*Примечание.* При чистовой обработке величину врезания l1 и перебега l2 для дисковых фрез следует брать вдвое больше приведенной в таблице.


<table>
<colgroup><col width="14%"><col width="23%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="7%"><col width="7%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="7" rowspan="2"><a id="p101798"></a>Величина врезания l1 и перебега l2 при работе торцовыми и концевыми фрезами</td><td colspan="5">Приложение 4</td></tr>
<tr><td colspan="2">Листов 1</td><td colspan="3">Лист 1</td></tr>
<tr><td colspan="12"><img src="https://i.bukva.ai/BHdzwXQ6r/img_9.png" alt="5. Приложения"></td></tr>
<tr><td rowspan="3"><a id="p101799"></a>N позиции</td><td rowspan="3">Диаметр фрезы, D, мм</td><td colspan="10">Глубина резания, t, мм</td></tr>
<tr><td>0,5</td><td>1</td><td>2</td><td>3</td><td>4</td><td>5</td><td>6</td><td>7</td><td>8</td><td>10</td></tr>
<tr><td colspan="10">Врезание l1 и перебег l2, мм</td></tr>
<tr><td><a id="p101800"></a>1</td><td>10</td><td>4</td><td>5</td><td>6</td><td>7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101801"></a>2</td><td>12</td><td>4</td><td>5</td><td>6</td><td>7</td><td>8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101802"></a>3</td><td>14</td><td>4</td><td>5</td><td>6</td><td>7</td><td>8</td><td>9</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101803"></a>4</td><td>16</td><td>5</td><td>6</td><td>7</td><td>8</td><td>9</td><td>10</td><td>11</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101804"></a>5</td><td>18</td><td>5</td><td>6</td><td>7</td><td>8</td><td>9</td><td>10</td><td>11</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101805"></a>6</td><td>20</td><td>5</td><td>6</td><td>8</td><td>9</td><td>10</td><td>11</td><td>12</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101806"></a>7</td><td>22</td><td>5</td><td>6</td><td>8</td><td>9</td><td>11</td><td>12</td><td>13</td><td>14</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101807"></a>8</td><td>25</td><td>5</td><td>6</td><td>8</td><td>10</td><td>12</td><td>13</td><td>14</td><td>15</td><td>-</td><td>-</td></tr>
<tr><td><a id="p101808"></a>9</td><td>28</td><td>6</td><td>7</td><td>9</td><td>11</td><td>13</td><td>14</td><td>15</td><td>16</td><td>17</td><td>-</td></tr>
<tr><td><a id="p101809"></a>10</td><td>30</td><td>6</td><td>7</td><td>9</td><td>12</td><td>14</td><td>15</td><td>16</td><td>17</td><td>18</td><td>-</td></tr>
<tr><td><a id="p101810"></a>11</td><td>35</td><td>6</td><td>7</td><td>10</td><td>13</td><td>15</td><td>16</td><td>18</td><td>18</td><td>19</td><td>20</td></tr>
<tr><td><a id="p101811"></a>12</td><td>40</td><td>7</td><td>8</td><td>11</td><td>14</td><td>16</td><td>17</td><td>18</td><td>19</td><td>20</td><td>21</td></tr>
<tr><td><a id="p101812"></a>13</td><td>45</td><td>8</td><td>9</td><td>13</td><td>15</td><td>17</td><td>18</td><td>19</td><td>20</td><td>21</td><td>22</td></tr>
<tr><td><a id="p101813"></a>14</td><td>50</td><td>8</td><td>11</td><td>14</td><td>16</td><td>18</td><td>19</td><td>20</td><td>21</td><td>22</td><td>24</td></tr>
<tr><td colspan="2"><a id="p101814"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td>г</td><td>д</td><td>е</td><td>ж</td><td>з</td><td>и</td><td>к</td></tr>
</table>


<a id="p101815"></a>*Примечание.* При чистовой обработке величину врезания l1 и перебега l2 следует брать равной диаметру фрезы.


<table>
<colgroup><col width="12%"><col width="34%"><col width="11%"><col width="10%"><col width="11%"><col width="5%"><col width="6%"><col width="11%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p101816"></a>Величина врезания l1 и перебега l2 при фрезеровании (отрезке) сегментными пилами прямоугольного и квадратного сечения</td><td colspan="4">Приложение 5</td></tr>
<tr><td colspan="2">Листов 1</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="8"><img src="https://i.bukva.ai/BHdzwXQ6r/img_10.png" alt="5. Приложения"></td></tr>
<tr><td rowspan="3"><a id="p101817"></a>N позиции</td><td rowspan="3">Высота пропила, b, мм</td><td colspan="6">Диаметр пилы D, мм</td></tr>
<tr><td>350</td><td>510</td><td>710</td><td colspan="2">1010</td><td>1430</td></tr>
<tr><td colspan="6">Врезание l1 и перебег l2, мм</td></tr>
<tr><td><a id="p101818"></a>1</td><td>25</td><td>5</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td><a id="p101819"></a>2</td><td>50</td><td>6</td><td>7</td><td>7</td><td colspan="2">-</td><td>-</td></tr>
<tr><td><a id="p101820"></a>3</td><td>75</td><td>9</td><td>9</td><td>8</td><td colspan="2">-</td><td>-</td></tr>
<tr><td><a id="p101821"></a>4</td><td>100</td><td>12</td><td>11</td><td>10</td><td colspan="2">10</td><td>10</td></tr>
<tr><td><a id="p101822"></a>5</td><td>125</td><td>16</td><td>14</td><td>12</td><td colspan="2">12</td><td>11</td></tr>
<tr><td><a id="p101823"></a>6</td><td>150</td><td>-</td><td>18</td><td>14</td><td colspan="2">14</td><td>12</td></tr>
<tr><td><a id="p101824"></a>7</td><td>175</td><td>-</td><td>22</td><td>17</td><td colspan="2">16</td><td>13</td></tr>
<tr><td><a id="p101825"></a>8</td><td>200</td><td>-</td><td>-</td><td>20</td><td colspan="2">18</td><td>15</td></tr>
<tr><td><a id="p101826"></a>9</td><td>250</td><td>-</td><td>-</td><td>28</td><td colspan="2">24</td><td>19</td></tr>
<tr><td><a id="p101827"></a>10</td><td>300</td><td>-</td><td>-</td><td>-</td><td colspan="2">31</td><td>24</td></tr>
<tr><td><a id="p101828"></a>11</td><td>350</td><td>-</td><td>-</td><td>-</td><td colspan="2">39</td><td>30</td></tr>
<tr><td colspan="2"><a id="p101829"></a>Индекс</td><td>а</td><td>б</td><td>в</td><td colspan="2">г</td><td>д</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="43%"><col width="7%"><col width="11%"><col width="16%"><col width="16%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p101830"></a>Приемы, включенные в комплексы вспомогательного времени, связанного с обработкой поверхности</td><td colspan="2">Приложение 6</td></tr>
<tr><td>Листов 1</td><td>Лист 1</td></tr>
<tr><td colspan="2"><a id="p101831"></a>I. Горизонтально-, вертикально- и универсально-фрезерные станки. Фрезерование плоскостей, пазов и отрезка</td><td colspan="4">II. Продольно-фрезерные станки. Фрезерование плоскостей, пазов</td></tr>
<tr><td><a id="p101832"></a>N позиции</td><td>Наименование приема</td><td>N позиции</td><td colspan="3">Наименование приема</td></tr>
<tr><td><a id="p101833"></a>1</td><td>Подвести деталь к фрезе</td><td>1</td><td colspan="3">Подвести деталь к фрезе</td></tr>
<tr><td><a id="p101834"></a>2</td><td>Установить фрезу на размер</td><td>2</td><td colspan="3">Установить фрезу на размер</td></tr>
<tr><td><a id="p101835"></a>3</td><td>Включить вращение шпинделя</td><td>3</td><td colspan="3">Включить вращение шпинделя</td></tr>
<tr><td><a id="p101836"></a>4</td><td>Включить подачу</td><td>4</td><td colspan="3">Включить рабочую подачу</td></tr>
<tr><td><a id="p101837"></a>5</td><td>Выключить подачу (перекрывается машинным временем)</td><td>5</td><td colspan="3">Выключить подачу (перекрывается машинным временем)</td></tr>
<tr><td><a id="p101838"></a>6</td><td>Отвести деталь от фрезы</td><td>6</td><td colspan="3">Выключить вращение шпинделя</td></tr>
<tr><td><a id="p101839"></a>7</td><td>Включить ускоренное перемещение стола</td><td>7</td><td colspan="3">Отвести деталь от фрезы</td></tr>
<tr><td><a id="p101840"></a>8</td><td>Выключить вращение шпинделя</td><td>8</td><td colspan="3">Изменить частоту вращения шпинделя</td></tr>
<tr><td><a id="p101841"></a>9</td><td>Выключить ускоренное перемещение стола</td><td>9</td><td colspan="3">Изменить величину подачи</td></tr>
<tr><td><a id="p101842"></a>10</td><td>Изменить величину подачи</td><td>10</td><td colspan="3">Закрепить узел шпинделя</td></tr>
<tr><td><a id="p101843"></a>11</td><td>Изменить частоту вращения шпинделя</td><td>11</td><td colspan="3">Включить ускоренное перемещение стола</td></tr>
<tr><td><a id="p101844"></a>12</td><td>Закрепить узлы станка</td><td>12</td><td colspan="3">Выключить ускоренное перемещение стола</td></tr>
<tr><td><a id="p101845"></a>13</td><td>Открепить узлы станка</td><td>13</td><td colspan="3">Переместить стол в исходное положение</td></tr>
<tr><td><a id="p101846"></a>14</td><td>Переместить стол с деталью в исходное положение</td><td>14</td><td colspan="3">Переместить суппорт в исходное положение</td></tr>
<tr><td><a id="p101847"></a>15</td><td>Измерение</td><td>15</td><td colspan="3">Открепить узлы шпинделя</td></tr>
<tr><td></td><td></td><td><a id="p101848"></a>16</td><td colspan="3">Измерение</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="13%"><col width="10%"><col width="12%"><col width="8%"><col width="13%"><col width="16%"><col width="10%"><col width="6%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p101849"></a>Механические свойства основных конструкционных углеродистых и легированных сталей</td><td colspan="3">Приложение 7</td></tr>
<tr><td>Листов 7</td><td colspan="2">Лист 1</td></tr>
<tr><td rowspan="3"><a id="p101850"></a>Группа стали</td><td rowspan="3">Марка</td><td colspan="7">Механические свойства</td></tr>
<tr><td colspan="3">В состоянии поставки по ГОСТу</td><td colspan="4">После термической обработки</td></tr>
<tr><td>ГОСТ</td><td>состояние</td><td>НВ &lt;=</td><td colspan="2">Типовая термическая обработка<br>Температура, °C</td><td>$\sigma_{\text{в}},$ МПа, &gt;=</td><td>НВ &lt;=</td></tr>
<tr><td rowspan="17"><a id="p101851"></a>Углеродистая обыкновенного качества</td><td>СТО</td><td rowspan="17">380-94</td><td rowspan="17">Г</td><td rowspan="4">107</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ1кп</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ1пс</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ1сп</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ2кп</td><td rowspan="3">137</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ2пс</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ2сп</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ3кп</td><td rowspan="3">124</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ3пс</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ3сп</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ4кп</td><td rowspan="3">152</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ4пс</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ4сп</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ5пс</td><td rowspan="2">158</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ5сп</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ6пс</td><td rowspan="2">197</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>СТ6сп</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="15"><a id="p101852"></a>Углеродистая качественная</td><td>05кп</td><td>1050-74</td><td>Г</td><td>131</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>08кп</td><td rowspan="4">1050-74</td><td>Г</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>08пс</td><td>Г</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="2">08</td><td>Г</td><td>131</td><td colspan="2" rowspan="2">Отжиг или высокий отпуск</td><td rowspan="2">-</td><td rowspan="2">131</td></tr>
<tr><td>Н</td><td>179</td></tr>
<tr><td>10кп</td><td rowspan="2">1050-74</td><td>Г</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>10пс</td><td>Г</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="2">10</td><td rowspan="3">1050-88</td><td>Г</td><td>143</td><td colspan="2" rowspan="2">Отжиг или высокий отпуск</td><td rowspan="2">290</td><td rowspan="2">143</td></tr>
<tr><td>Н</td><td>187</td></tr>
<tr><td>15кп</td><td>Г</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>15пс</td><td>1050-74</td><td>Г</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="2">15</td><td rowspan="2">1050-88</td><td>Г</td><td>149</td><td colspan="2" rowspan="2">Отжиг или высокий отпуск</td><td rowspan="2">340</td><td rowspan="2">149</td></tr>
<tr><td>Н</td><td>197</td></tr>
<tr><td rowspan="2">20</td><td>1050-74</td><td>Г</td><td>163</td><td colspan="2" rowspan="2">Отжиг или высокий отпуск</td><td rowspan="2">390</td><td rowspan="2">163</td></tr>
<tr><td>1050-88</td><td>Н</td><td>207</td></tr>
</table>


<table>
<colgroup><col width="11%"><col width="9%"><col width="12%"><col width="11%"><col width="6%"><col width="18%"><col width="16%"><col width="10%"><col width="6%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p101853"></a>Механические свойства основных конструкционных углеродистых и легированных сталей</td><td colspan="3">Приложение 7</td></tr>
<tr><td>Листов 7</td><td colspan="2">Лист 2</td></tr>
<tr><td rowspan="4"><a id="p101854"></a>Группа стали</td><td rowspan="4">Марка</td><td colspan="7">Механические свойства</td></tr>
<tr><td colspan="3">В состоянии поставки по ГОСТу</td><td colspan="4" rowspan="2">Для комбинированного проката и со специальной отделкой поверхности после термической обработки</td></tr>
<tr><td rowspan="2">ГОСТ</td><td rowspan="2">состояние</td><td rowspan="2">НВ &lt;=</td></tr>
<tr><td colspan="2">Типовая термическая обработка<br>Температура, °C</td><td>$\sigma_{\text{в}},$ МПа, &gt;=</td><td>НВ &lt;=</td></tr>
<tr><td rowspan="21"><a id="p101855"></a>Углеродистая качественная</td><td rowspan="2">25</td><td>1050-74</td><td>Г</td><td>170</td><td colspan="2" rowspan="2">Отжиг или высокий отпуск</td><td rowspan="2">410</td><td rowspan="2">170</td></tr>
<tr><td>1050-88</td><td>Н</td><td>217</td></tr>
<tr><td rowspan="2">30</td><td>1050-74</td><td>Г</td><td>179</td><td colspan="2" rowspan="2">Отжиг или высокий отпуск</td><td rowspan="2">440</td><td rowspan="2">179</td></tr>
<tr><td>1050-88</td><td>Н</td><td>229</td></tr>
<tr><td rowspan="2">35</td><td>1050-74</td><td>Г</td><td>207</td><td colspan="2" rowspan="2">Отжиг или высокий отпуск</td><td rowspan="2">470</td><td rowspan="2">187</td></tr>
<tr><td>1050-88</td><td>Н</td><td>229</td></tr>
<tr><td rowspan="3">40</td><td>1050-74</td><td>Г</td><td>217</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="2">1050-88</td><td>О</td><td>187</td><td colspan="2" rowspan="2">Отжиг или высокий отпуск</td><td rowspan="2">510</td><td rowspan="2">197</td></tr>
<tr><td>Н</td><td>241</td></tr>
<tr><td rowspan="3">45</td><td>1050-74</td><td>Г</td><td>229</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="2">1050-88</td><td>О</td><td>197</td><td colspan="2" rowspan="2">Отжиг или высокий отпуск</td><td rowspan="2">540</td><td rowspan="2">207</td></tr>
<tr><td>Н</td><td>241</td></tr>
<tr><td rowspan="3">50</td><td>1050-74</td><td>Г</td><td>241</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="2">1050-88</td><td>О</td><td>207</td><td colspan="2" rowspan="2">Отжиг или высокий отпуск</td><td rowspan="2">560</td><td rowspan="2">217</td></tr>
<tr><td>Н</td><td>255</td></tr>
<tr><td rowspan="3">55</td><td>1050-74</td><td>Г</td><td>255</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="2">1050-88</td><td>О</td><td>217</td><td colspan="2" rowspan="2">Отжиг или высокий отпуск</td><td rowspan="2">-</td><td rowspan="2">229</td></tr>
<tr><td>Н</td><td>269</td></tr>
<tr><td rowspan="3">60</td><td>1050-74</td><td>Г</td><td>255</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="2">1050-88</td><td>О</td><td>229</td><td colspan="2" rowspan="2">Отжиг или высокий отпуск</td><td rowspan="2">-</td><td rowspan="2">229</td></tr>
<tr><td>Н</td><td>269</td></tr>
</table>


<table>
<colgroup><col width="15%"><col width="12%"><col width="11%"><col width="11%"><col width="9%"><col width="9%"><col width="16%"><col width="10%"><col width="6%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p101856"></a>Механические свойства основных конструкционных углеродистых и легированных сталей</td><td colspan="3">Приложение 7</td></tr>
<tr><td>Листов 7</td><td colspan="2">Лист 3</td></tr>
<tr><td rowspan="3"><a id="p101857"></a>Группа стали</td><td rowspan="3">Марка</td><td colspan="7">Механические свойства</td></tr>
<tr><td colspan="3">В состоянии поставки по ГОСТу</td><td colspan="4">После термической обработки</td></tr>
<tr><td>ГОСТ</td><td>состояние</td><td>НВ &lt;=</td><td colspan="2">Типовая термическая обработка<br>Температура, °C</td><td>$\sigma_{\text{в}},$ МПа, &gt;=</td><td>НВ &lt;=</td></tr>
<tr><td rowspan="26"><a id="p101858"></a>Марганцовистая</td><td rowspan="2">15Г</td><td rowspan="2">4543-71</td><td>Г</td><td>207</td><td colspan="2">Закалка 880</td><td rowspan="2">410</td><td rowspan="2">163</td></tr>
<tr><td>О</td><td>163</td><td colspan="2"></td></tr>
<tr><td rowspan="2">20Г</td><td rowspan="2">4543-71</td><td>Г</td><td>269</td><td colspan="2"></td><td rowspan="2">450</td><td rowspan="2">179</td></tr>
<tr><td>О</td><td>179</td><td colspan="2">Закалка 880</td></tr>
<tr><td rowspan="2">25Г</td><td rowspan="2">4543-71</td><td>Г</td><td>269</td><td colspan="2" rowspan="2">Закалка 880<br>Отпуск 560</td><td rowspan="2">490</td><td rowspan="2">197</td></tr>
<tr><td>О</td><td>197</td></tr>
<tr><td rowspan="2">30Г</td><td rowspan="2">4543-71</td><td>Г</td><td>269</td><td colspan="2" rowspan="2">Закалка 860<br>Отпуск 600</td><td rowspan="2">540</td><td rowspan="2">197</td></tr>
<tr><td>О</td><td>197</td></tr>
<tr><td rowspan="2">35Г</td><td rowspan="2">4543-71</td><td>Г</td><td>269</td><td colspan="2" rowspan="2">Закалка 860<br>Отпуск 600</td><td rowspan="2">560</td><td rowspan="2">207</td></tr>
<tr><td>О</td><td>207</td></tr>
<tr><td rowspan="2">40Г</td><td rowspan="2">4543-71</td><td>Г</td><td>269</td><td colspan="2" rowspan="2">Закалка 860<br>Отпуск 600</td><td rowspan="2">590</td><td rowspan="2">207</td></tr>
<tr><td>О</td><td>207</td></tr>
<tr><td rowspan="2">45Г</td><td rowspan="2">4543-71</td><td>Г</td><td>228</td><td colspan="2" rowspan="2">Закалка 850<br>Отпуск 600</td><td rowspan="2">620</td><td rowspan="2">229</td></tr>
<tr><td>О</td><td>229</td></tr>
<tr><td rowspan="2">50Г</td><td rowspan="2">4543-71</td><td>Г</td><td>269</td><td colspan="2" rowspan="2">Закалка 850<br>Отпуск 600</td><td rowspan="2">650</td><td rowspan="2">229</td></tr>
<tr><td>О</td><td>229</td></tr>
<tr><td rowspan="2">10Г2</td><td rowspan="2">4543-71</td><td>Г</td><td>197</td><td colspan="2">Закалка 920</td><td rowspan="2">420</td><td rowspan="2">197</td></tr>
<tr><td>О</td><td>197</td><td colspan="2"></td></tr>
<tr><td rowspan="2">30Г2</td><td rowspan="2">4543-71</td><td>Г</td><td>207</td><td colspan="2" rowspan="2">Закалка 880<br>Отпуск 600</td><td rowspan="2">590</td><td rowspan="2">207</td></tr>
<tr><td>О</td><td>207</td></tr>
<tr><td rowspan="2">40Г</td><td rowspan="2">4543-71</td><td>Г</td><td>331</td><td colspan="2" rowspan="2">Закалка 860<br>Отпуск 600</td><td rowspan="2">590</td><td rowspan="2">207</td></tr>
<tr><td>О</td><td>207</td></tr>
<tr><td rowspan="2">45Г</td><td rowspan="2">4543-71</td><td>Г</td><td>241</td><td colspan="2" rowspan="2">Закалка 850<br>Отпуск 600</td><td rowspan="2">620</td><td rowspan="2">229</td></tr>
<tr><td>О</td><td>187</td></tr>
<tr><td rowspan="2">50Г</td><td rowspan="2">4543-71</td><td>Г</td><td>241</td><td colspan="2" rowspan="2">Закалка 850<br>Отпуск 600</td><td rowspan="2">650</td><td rowspan="2">220</td></tr>
<tr><td>О</td><td>229</td></tr>
<tr><td rowspan="8"><a id="p101859"></a>Углеродистая сернистая</td><td>А12</td><td rowspan="8">1414-75</td><td>Г</td><td>169</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>А20</td><td>Г</td><td>168</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>А30</td><td>Г</td><td>185</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>А35</td><td>Г</td><td>201</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>А12</td><td>Н</td><td>217</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>А20</td><td>Н</td><td>217</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>А30</td><td>Н</td><td>223</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td>А35</td><td>Н</td><td>229</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="15%"><col width="12%"><col width="11%"><col width="11%"><col width="9%"><col width="9%"><col width="16%"><col width="10%"><col width="6%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p101860"></a>Механические свойства основных конструкционных углеродистых и легированных сталей</td><td colspan="3">Приложение 7</td></tr>
<tr><td>Листов 7</td><td colspan="2">Лист 4</td></tr>
<tr><td rowspan="3"><a id="p101861"></a>Группа стали</td><td rowspan="3">Марка</td><td colspan="7">Механические свойства</td></tr>
<tr><td colspan="3">В состоянии поставки по ГОСТу</td><td colspan="4">После термической обработки</td></tr>
<tr><td>ГОСТ</td><td>состояние</td><td>НВ &lt;=</td><td colspan="2">Типовая термическая обработка<br>Температура, °C</td><td>$\sigma_{\text{в}},$ МПа, &gt;=</td><td>НВ &lt;=</td></tr>
<tr><td><a id="p101862"></a>Сернисто-марганцовистая</td><td>А40Г</td><td>1414-75</td><td>Г</td><td>207</td><td colspan="2">-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="22"><a id="p101863"></a>Хромистая</td><td rowspan="3">15Х</td><td rowspan="3">4543-71</td><td>Г</td><td>217</td><td colspan="2" rowspan="3">Закалка 770...880<br>Отпуск 180</td><td rowspan="3">690</td><td rowspan="3">179</td></tr>
<tr><td>О</td><td>179</td></tr>
<tr><td>Н</td><td>217</td></tr>
<tr><td rowspan="3">20Х</td><td rowspan="3">4543-71</td><td>Г</td><td>229</td><td colspan="2" rowspan="3">Закалка 770...880<br>Отпуск 180</td><td rowspan="3">780</td><td rowspan="3">179</td></tr>
<tr><td>О</td><td>179</td></tr>
<tr><td>Н</td><td>229</td></tr>
<tr><td rowspan="3">30Х</td><td rowspan="3">4543-71</td><td>Г</td><td>241</td><td colspan="2" rowspan="3">Закалка 860<br>Отпуск 500</td><td rowspan="3">880</td><td rowspan="3">186</td></tr>
<tr><td>О</td><td>187</td></tr>
<tr><td>Н</td><td>241</td></tr>
<tr><td rowspan="3">30ХРА</td><td rowspan="3">4543-71</td><td>Г</td><td>229</td><td colspan="2" rowspan="3">Закалка 860...900<br>Отпуск 200</td><td rowspan="3">1570</td><td rowspan="3">241</td></tr>
<tr><td>О</td><td>241</td></tr>
<tr><td>Н</td><td>229</td></tr>
<tr><td rowspan="2">35Х</td><td rowspan="2">4543-71</td><td>Н</td><td>225</td><td colspan="2" rowspan="2">Закалка 860<br>Отпуск 500</td><td rowspan="2">910</td><td rowspan="2">197</td></tr>
<tr><td>О</td><td>197</td></tr>
<tr><td rowspan="2">38ХА</td><td rowspan="2">4543-71</td><td>Г</td><td>248</td><td colspan="2" rowspan="2">Закалка 860<br>Отпуск 550</td><td rowspan="2">930</td><td rowspan="2">207</td></tr>
<tr><td>О</td><td>207</td></tr>
<tr><td rowspan="2">40Х</td><td rowspan="2">4543-71</td><td>Н</td><td>269</td><td colspan="2" rowspan="2">Закалка 860<br>Отпуск 500</td><td rowspan="2">980</td><td rowspan="2">217</td></tr>
<tr><td>О</td><td>217</td></tr>
<tr><td rowspan="2">45Х</td><td rowspan="2">4543-71</td><td>Н</td><td>269</td><td colspan="2" rowspan="2">Закалка 840<br>Отпуск 520</td><td rowspan="2">1030</td><td rowspan="2">229</td></tr>
<tr><td>О</td><td>229</td></tr>
<tr><td rowspan="2">50Х</td><td rowspan="2">4543-71</td><td>Н</td><td>269</td><td colspan="2" rowspan="2">Закалка 830<br>Отпуск 520</td><td rowspan="2">1080</td><td rowspan="2">229</td></tr>
<tr><td>О</td><td>229</td></tr>
<tr><td rowspan="4"><a id="p101864"></a>Хромованадиевая</td><td rowspan="2">15ХФ</td><td rowspan="2">4543-71</td><td>Н</td><td>217</td><td colspan="2" rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td></tr>
<tr><td>О</td><td>187</td></tr>
<tr><td rowspan="2">40ХФА</td><td rowspan="2">4543-71</td><td>Н</td><td>269</td><td colspan="2" rowspan="2">Отпуск 650</td><td rowspan="2">880</td><td rowspan="2">241</td></tr>
<tr><td>О</td><td>241</td></tr>
<tr><td rowspan="8"><a id="p101865"></a>Хромомолибденовая и хромомолибденованадиевая</td><td rowspan="2">15ХМ</td><td rowspan="2">4543-71</td><td>Н</td><td>229</td><td colspan="2" rowspan="2">Закалка 880<br>Отпуск 650</td><td rowspan="2">440</td><td rowspan="2">179</td></tr>
<tr><td>О</td><td>179</td></tr>
<tr><td rowspan="2">30ХМ (30ХМА)</td><td rowspan="2">4543-71</td><td>Н</td><td>269</td><td colspan="2" rowspan="2">Закалка 880<br>Отпуск 540</td><td rowspan="2">930</td><td rowspan="2">229</td></tr>
<tr><td>О</td><td>229</td></tr>
<tr><td rowspan="2">35ХМ</td><td rowspan="2">4543-71</td><td>Н</td><td>269</td><td colspan="2" rowspan="2">Закалка 850<br>Отпуск 560</td><td rowspan="2">930</td><td rowspan="2">241</td></tr>
<tr><td>О</td><td>241</td></tr>
<tr><td rowspan="2">38ХМ</td><td rowspan="2">4543-71</td><td>Н</td><td>269</td><td colspan="2" rowspan="2">Закалка 850<br>Отпуск 580</td><td rowspan="2">980</td><td rowspan="2">241</td></tr>
<tr><td>О</td><td>241</td></tr>
</table>


<table>
<colgroup><col width="15%"><col width="12%"><col width="11%"><col width="11%"><col width="9%"><col width="9%"><col width="16%"><col width="10%"><col width="6%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p101866"></a>Механические свойства основных конструкционных углеродистых и легированных сталей</td><td colspan="3">Приложение 7</td></tr>
<tr><td>Листов 7</td><td colspan="2">Лист 5</td></tr>
<tr><td rowspan="3"><a id="p101867"></a>Группа стали</td><td rowspan="3">Марка</td><td colspan="7">Механические свойства</td></tr>
<tr><td colspan="3">В состоянии поставки по ГОСТу</td><td colspan="4">После термической обработки</td></tr>
<tr><td>ГОСТ</td><td>состояние</td><td>НВ &lt;=</td><td colspan="2">Типовая термическая обработка<br>Температура, °C</td><td>$\sigma_{\text{в}},$ МПа, &gt;=</td><td>НВ &lt;=</td></tr>
<tr><td rowspan="8"><a id="p101868"></a>Хромокремнистая</td><td rowspan="2">33ХС</td><td rowspan="2">4543-71</td><td>Н</td><td>269</td><td colspan="2" rowspan="2">Закалка 920<br>Отпуск 630</td><td rowspan="2">880</td><td rowspan="2">241</td></tr>
<tr><td>О</td><td>241</td></tr>
<tr><td rowspan="3">38ХС</td><td rowspan="3">4543-71</td><td>Г</td><td>229</td><td colspan="2" rowspan="3">Закалка 900<br>Отпуск 630</td><td rowspan="3">930</td><td rowspan="3">255</td></tr>
<tr><td>О</td><td>255</td></tr>
<tr><td>Н</td><td>300</td></tr>
<tr><td rowspan="3">40ХС</td><td rowspan="3">4543-71</td><td>Г</td><td>262</td><td colspan="2" rowspan="3">Закалка 900<br>Отпуск 540</td><td rowspan="3">1230</td><td rowspan="3">255</td></tr>
<tr><td>О</td><td>255</td></tr>
<tr><td>Н</td><td>285</td></tr>
<tr><td rowspan="10"><a id="p101869"></a>Хромомарганцовая</td><td rowspan="3">18ХГТ</td><td rowspan="3">4543-71</td><td>Г</td><td>229</td><td colspan="2" rowspan="3">Закалка 870...950<br>Отпуск 200</td><td rowspan="3">980</td><td rowspan="3">187</td></tr>
<tr><td>О</td><td>187</td></tr>
<tr><td>Н</td><td>229</td></tr>
<tr><td rowspan="3">20ХГР</td><td rowspan="3">4543-71</td><td>Г</td><td>285</td><td colspan="2" rowspan="3">Закалка 880<br>Отпуск 200</td><td rowspan="3">980</td><td rowspan="3">197</td></tr>
<tr><td>О</td><td>197</td></tr>
<tr><td>Н</td><td>285</td></tr>
<tr><td rowspan="2">30ХГТ</td><td rowspan="2">4543-71</td><td>Г</td><td>311</td><td colspan="2" rowspan="2">Закалка 870...950<br>Отпуск 200</td><td rowspan="2">1470</td><td rowspan="2">229</td></tr>
<tr><td>О</td><td>229</td></tr>
<tr><td rowspan="2">40ХГТР</td><td rowspan="2">4543-71</td><td>Н</td><td>269</td><td colspan="2" rowspan="2">Закалка 840<br>Отпуск 550</td><td rowspan="2">980</td><td rowspan="2">229</td></tr>
<tr><td>О</td><td>229</td></tr>
<tr><td rowspan="11"><a id="p101870"></a>Хромокремнемарганцовая и хромокремнемарганцовоникелевая</td><td rowspan="2">20ХГСА</td><td rowspan="2">4543-71</td><td>Н</td><td>269</td><td colspan="2" rowspan="2">Закалка 880<br>Отпуск 480</td><td rowspan="2">780</td><td rowspan="2">207</td></tr>
<tr><td>О</td><td>207</td></tr>
<tr><td rowspan="2">25ХГСА</td><td rowspan="2">4543-71</td><td>Н</td><td>269</td><td colspan="2" rowspan="2">Закалка 880<br>Отпуск 480</td><td rowspan="2">1080</td><td rowspan="2">217</td></tr>
<tr><td>О</td><td>217</td></tr>
<tr><td rowspan="2">30ХГС</td><td rowspan="2">4543-71</td><td>Н</td><td>269</td><td colspan="2" rowspan="2">Закалка 880<br>Отпуск 540</td><td rowspan="2">1080</td><td rowspan="2">229</td></tr>
<tr><td>О</td><td>229</td></tr>
<tr><td rowspan="3">30ГСА</td><td rowspan="3">4543-71</td><td>Г</td><td>363</td><td colspan="2" rowspan="3">Закалка 880<br>Отпуск 540</td><td rowspan="3">1080</td><td rowspan="3">229</td></tr>
<tr><td>О</td><td>229</td></tr>
<tr><td>Н</td><td>269</td></tr>
<tr><td rowspan="2">35ХГСА</td><td rowspan="2">4543-71</td><td>Н</td><td>269</td><td colspan="2" rowspan="2">Закалка 700...950<br>Отпуск 230</td><td rowspan="2">1620</td><td rowspan="2">241</td></tr>
<tr><td>О</td><td>241</td></tr>
<tr><td rowspan="4"><a id="p101871"></a>Хромоникелевая и хромоникелевая с бором</td><td rowspan="2">20ХН</td><td rowspan="2">4543-71</td><td>Н</td><td>269</td><td colspan="2" rowspan="2">Закалка 880...810<br>Отпуск 180</td><td rowspan="2">780</td><td rowspan="2">197</td></tr>
<tr><td>О</td><td>197</td></tr>
<tr><td rowspan="2">40ХН</td><td rowspan="2">4543-71</td><td>Н</td><td>269</td><td colspan="2" rowspan="2">Закалка 820<br>Отпуск 500</td><td rowspan="2">980</td><td rowspan="2">207</td></tr>
<tr><td>О</td><td>207</td></tr>
</table>


<table>
<colgroup><col width="14%"><col width="15%"><col width="10%"><col width="8%"><col width="8%"><col width="12%"><col width="16%"><col width="10%"><col width="6%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p101872"></a>Механические свойства основных конструкционных углеродистых и легированных сталей</td><td colspan="3">Приложение 7</td></tr>
<tr><td>Листов 7</td><td colspan="2">Лист 6</td></tr>
<tr><td rowspan="3"><a id="p101873"></a>Группа стали</td><td rowspan="3">Марка</td><td colspan="7">Механические свойства</td></tr>
<tr><td colspan="3">В состоянии поставки по ГОСТу</td><td colspan="4">После термической обработки</td></tr>
<tr><td>ГОСТ</td><td>состояние</td><td>НВ &lt;=</td><td colspan="2">Типовая термическая обработка<br>Температура, °C</td><td>$\sigma_{\text{в}},$ МПа, &gt;=</td><td>НВ &lt;=</td></tr>
<tr><td rowspan="8"><a id="p101874"></a>Хромоникелевая и хромоникелевая с бором</td><td>45ХН</td><td>4543-71</td><td>О</td><td>207</td><td colspan="2">Закалка 820<br>Отпуск 530</td><td>1030</td><td>207</td></tr>
<tr><td>50ХН</td><td>4543-71</td><td>О</td><td>207</td><td colspan="2">Закалка 820<br>Отпуск 530</td><td>1080</td><td>207</td></tr>
<tr><td>12ХН2</td><td>4543-71</td><td>О</td><td>207</td><td colspan="2">Закалка 860...810<br>Отпуск 180</td><td>780</td><td>207</td></tr>
<tr><td>12ХНЗА</td><td>4543-71</td><td>О</td><td>217</td><td colspan="2">Закалка 860...810<br>Отпуск 180</td><td>930</td><td>217</td></tr>
<tr><td>20ХНЗА</td><td>4543-71</td><td>О</td><td>255</td><td colspan="2">Закалка 820<br>Отпуск 500</td><td>930</td><td>255</td></tr>
<tr><td>12Х2НЧА</td><td>4543-71</td><td>О</td><td>269</td><td colspan="2">Закалка<br>860...800<br>Отпуск 180</td><td>1130</td><td>269</td></tr>
<tr><td>20Х2НЧА</td><td>4543-71</td><td>О</td><td>269</td><td colspan="2">Закалка 860...780<br>Отпуск 180</td><td>1270</td><td>269</td></tr>
<tr><td>30ХНЗА</td><td>4543-71</td><td>О</td><td>241</td><td colspan="2">Закалка 820<br>Отпуск 530</td><td>980</td><td>241</td></tr>
<tr><td rowspan="2"><a id="p101875"></a>Хромомарганцовоникелевая и хромомарганцовоникелевая с титаном и бором</td><td>20ХГНР</td><td>4543-71</td><td>О</td><td>197</td><td colspan="2">Закалка 930...780<br>Отпуск 200</td><td>1270</td><td>197</td></tr>
<tr><td>38ХГН</td><td>4543-71</td><td>О</td><td>229</td><td colspan="2">Закалка 850<br>Отпуск 570</td><td>780</td><td>229</td></tr>
<tr><td rowspan="4"><a id="p101876"></a>Хромоникельмолибденовая</td><td>20ХН2М (20ХНМ)</td><td>4543-71</td><td>О</td><td>229</td><td colspan="2">Закалка 860...780<br>Отпуск 200</td><td>880</td><td>229</td></tr>
<tr><td>30ХН2МА (30ХНМА)</td><td>4543-71</td><td>О</td><td>241</td><td colspan="2">Закалка 860<br>Отпуск 530</td><td>980</td><td>241</td></tr>
<tr><td>38Х2Н2МА (38ХНМА)</td><td>4543-71</td><td>О</td><td>269</td><td colspan="2">Закалка 860<br>Отпуск 580</td><td>1080</td><td>269</td></tr>
<tr><td>40ХН2МА (40ХНМА)</td><td>4543-71</td><td>О</td><td>269</td><td colspan="2">Закалка 850<br>Отпуск 620</td><td>1080</td><td>269</td></tr>
</table>


<table>
<colgroup><col width="15%"><col width="17%"><col width="12%"><col width="8%"><col width="7%"><col width="9%"><col width="16%"><col width="10%"><col width="6%"></colgroup>
<tr><td colspan="6" rowspan="2"><a id="p101877"></a>Механические свойства основных конструкционных углеродистых и легированных сталей</td><td colspan="3">Приложение 7</td></tr>
<tr><td>Листов 7</td><td colspan="2">Лист 7</td></tr>
<tr><td rowspan="3"><a id="p101878"></a>Группа стали</td><td rowspan="3">Марка</td><td colspan="7">Механические свойства</td></tr>
<tr><td colspan="3">В состоянии поставки по ГОСТу</td><td colspan="4">После термической обработки</td></tr>
<tr><td>ГОСТ</td><td>состояние</td><td>НВ &lt;=</td><td colspan="2">Типовая термическая обработка<br>Температура, °C</td><td>$\sigma_{\text{в}},$ МПа, &gt;=</td><td>НВ &lt;=</td></tr>
<tr><td rowspan="3"><a id="p101879"></a>Хромоникельмолибденовая</td><td>40Х2Н2МА (40Х1НВА)</td><td>4543-71</td><td>О</td><td>255</td><td colspan="2">Закалка 870<br>Отпуск 600</td><td>1080</td><td>255</td></tr>
<tr><td>38ХН3МА</td><td>4543-71</td><td>О</td><td>269</td><td colspan="2">Закалка 850<br>Отпуск 590</td><td>1080</td><td>269</td></tr>
<tr><td>18Х2НЧМА (18Х2НЧВА)</td><td>4543-71</td><td>О</td><td>269</td><td colspan="2">Закалка 950...860<br>Отпуск 200</td><td>1130</td><td>269</td></tr>
<tr><td rowspan="4"><a id="p101880"></a>Хромоникельмолибденованадиевая и хромоникельванадиевая</td><td>30ХН2МФА</td><td>4543-71</td><td>О</td><td>269</td><td colspan="2">Закалка 860<br>Отпуск 680</td><td>880</td><td>269</td></tr>
<tr><td>36Х2Н2МФА (36ХН1МФА)</td><td>4543-71</td><td>О</td><td>269</td><td colspan="2">Закалка 850<br>Отпуск 600</td><td>1180</td><td>269</td></tr>
<tr><td>45ХН2МФА (45НМФА)</td><td>4543-71</td><td>О</td><td>269</td><td colspan="2">Закалка 860<br>Отпуск 460</td><td>1420</td><td>269</td></tr>
<tr><td>20ХНЧФА</td><td>4543-71</td><td>О</td><td>269</td><td colspan="2">Закалка 850<br>Отпуск 630</td><td>880</td><td>269</td></tr>
<tr><td rowspan="2"><a id="p101881"></a>Хромоалюминиевая с молибденом</td><td rowspan="2">38Х2МЮА (38ХМЮА)</td><td rowspan="2">4543-71</td><td>О</td><td>229</td><td colspan="2" rowspan="2">Закалка 940<br>Отпуск 640</td><td rowspan="2">980</td><td rowspan="2">229</td></tr>
<tr><td>Н</td><td>251</td></tr>
</table>


<a id="p101882"></a>Условные обозначения: Г - сталь горячекатаная; О - отожженная, Н - нагартованная.


<table>
<colgroup><col width="12%"><col width="21%"><col width="34%"><col width="9%"><col width="8%"><col width="5%"><col width="12%"></colgroup>
<tr><td colspan="3" rowspan="2"><a id="p101883"></a>Механические свойства термически обработанных заготовок из жаропрочных сплавов</td><td colspan="4">Приложение 8</td></tr>
<tr><td colspan="2">Листов 3</td><td colspan="2">Лист 1</td></tr>
<tr><td><a id="p101884"></a>ГОСТ</td><td>Марка сплава</td><td>Рекомендуемый режим термической обработки заготовок для изготовления образцов</td><td>Температура испытания, °C</td><td colspan="2">Временное сопротивление, $\sigma_{\text{в}},$ МПа, &gt;=</td><td>Твердость, НВ</td></tr>
<tr><td rowspan="9"><a id="p101885"></a>23705-79</td><td rowspan="2">ХН77ТЮ (ЭИ437А)</td><td rowspan="4">Закалка при (1080 +/- 10) °C, выдержка 8 ч, охлаждение на воздухе; старение при (700 +/- 10) °C, выдержка 16 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">-</td><td>321 - 255</td></tr>
<tr><td>700</td><td colspan="2">610</td><td>-</td></tr>
<tr><td rowspan="2">ХН77ТЮР (ЭИ437Б)<br>ХН77ТЮР-ВД (ЭИ437Б-ВД)</td><td>20</td><td colspan="2">-</td><td>321 - 255</td></tr>
<tr><td>700</td><td colspan="2">740</td><td>-</td></tr>
<tr><td>ХН77ТЮРУ (ЭИ437БУ)</td><td>Закалка при (1080 +/- 10) °C, выдержка 8 ч, охлаждение на воздухе; старение при 750 - 790 °C, выдержка 16 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">980</td><td>321 - 262</td></tr>
<tr><td>ХН77ТЮРУ-ВД (ЭИ437БУ-ВД)<br>ХН77ТЮРУ-ПД (437БУ-ПД)</td><td>Закалка при (1080 +/- 10) °C, выдержка 8 ч, охлаждение на воздухе; старение при 750 - 790 °C, выдержка 16 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">980</td><td>321 - 262</td></tr>
<tr><td>ХН67МВТЮ-ВД (ЭП202-ВД)</td><td>Закалка при 1100 - 1150 °C, выдержка 5 ч, охлаждение на воздухе; старение при 800 - 850 °C, выдержка 10 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">930</td><td>341 - 241</td></tr>
<tr><td rowspan="2">ХН65МВТЮ (ЭИ893)<br>ХН65ВМТЮ-ВИ (ЭИ893-ВИ)</td><td rowspan="2">1. Закалка при (1170 +/- 10) °C, выдержка 2 ч, охлаждение на воздухе; старение при (800 +/- 10) °C, выдержка 12 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">830</td><td>-</td></tr>
<tr><td>750</td><td colspan="2">640</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="21%"><col width="34%"><col width="9%"><col width="8%"><col width="5%"><col width="12%"></colgroup>
<tr><td colspan="3" rowspan="2"><a id="p101886"></a>Механические свойства термически обработанных заготовок из жаропрочных сплавов</td><td colspan="4">Приложение 8</td></tr>
<tr><td colspan="2">Листов 3</td><td colspan="2">Лист 2</td></tr>
<tr><td><a id="p101887"></a>ГОСТ</td><td>Марка сплава</td><td>Рекомендуемый режим термической обработки заготовок для изготовления образцов</td><td>Температура испытания, °C</td><td colspan="2">Временное сопротивление, $\sigma_{\text{в}},$ МПа, &gt;=</td><td>Твердость, НВ</td></tr>
<tr><td rowspan="24"><a id="p101888"></a>23705-79</td><td rowspan="2">ХН65ВМТЮ (ЭИ893)<br>ХН65ВМТЮ-ВИ</td><td rowspan="2">2. Закалка при (1170 +/- 10) °C, выдержка 2 ч, охлаждение на воздухе, ступенчатый отпуск при (1000 +/- 10) °C, выдержка 4 ч, охлаждение с печью до (900 +/- 10) °C, выдержка 8 ч, охлаждение с печью до (850 +/- 10) °C, выдержка 15 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">830</td><td>-</td></tr>
<tr><td>750</td><td colspan="2">640</td><td>-</td></tr>
<tr><td rowspan="2">ХН65ВМТЮ-ВД (ЭИ893-ВД)</td><td rowspan="2">Нагрев до (1020 +/- 10) °C, выдержка 1,5 ч, охлаждение на воздухе, нагрев (1160 +/- 10) °C, выдержка 2 ч, охлаждение на воздухе; нагрев (1000 +/- 10) °C, выдержка 4 ч, охлаждение на воздухе; нагрев (900 +/- 10) °C, выдержка 8 ч, охлаждение на воздухе; нагрев (820 +/- 10) °C, выдержка 15 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">830</td><td>-</td></tr>
<tr><td>750</td><td colspan="2">640</td><td>-</td></tr>
<tr><td rowspan="2">ХН70ВМТЮФ (ЭИ826)<br>ХН70ВМТЮФ-ВД (ЭИ826-ВД)</td><td rowspan="2">Закалка при (1210 +/- 10) °C, выдержка 2 ч, охлаждение на воздухе, нагрев до (1050 +/- 10) °C, выдержка 4 ч, охлаждение на воздухе; старение при (800 +/- 10) °C, выдержка 16 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">-</td><td>341 - 299</td></tr>
<tr><td>850</td><td colspan="2">590</td><td>-</td></tr>
<tr><td rowspan="2">ХН62МВКЮ-ВД (ЭИ867)</td><td rowspan="2">Закалка при (1220 +/- 10) °C, выдержка 4 - 6 ч, охлаждение на воздухе; старение при (950 +/- 15) °C, выдержка 8 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">-</td><td>352 - 285</td></tr>
<tr><td>900</td><td colspan="2">570</td><td>-</td></tr>
<tr><td rowspan="2">ХН62МВКЮ-ВД (ЭИ867-ВД)</td><td rowspan="2">Закалка при (1220 +/- 10) °C, выдержка 4 - 6 ч, охлаждение на воздухе; старение при (950 +/- 15) °C, выдержка 8 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">-</td><td>352 - 285</td></tr>
<tr><td>900</td><td colspan="2">570</td><td>-</td></tr>
<tr><td rowspan="2">ХН75ВМЮ (ЭИ827)</td><td rowspan="2">Закалка при (1200 +/- 10) °C, выдержка 6 - 8 ч, охлаждение на воздухе; старение при 900 - 950 °C, охлаждение на воздухе</td><td>20</td><td colspan="2">-</td><td>321 - 255</td></tr>
<tr><td>850</td><td colspan="2">590</td><td>-</td></tr>
<tr><td rowspan="2">ХН70МВТЮ (ЭИ617)</td><td rowspan="4">Закалка при (1190 +/- 10) °C, выдержка 2 ч, охлаждение на воздухе, нагрев до (1050 +/- 10) °C, выдержка 4 ч, охлаждение на воздухе, старение при (800 +/- 10) °C, выдержка 16 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">-</td><td>341 - 299</td></tr>
<tr><td>800</td><td colspan="2">670</td><td>-</td></tr>
<tr><td rowspan="2">ХН70ВМТЮ-ВИ (ЭИ617-ВИ)</td><td>20</td><td colspan="2">-</td><td>341 - 299</td></tr>
<tr><td>800</td><td colspan="2">690</td><td>-</td></tr>
<tr><td rowspan="2">ХН70МВТЮБ (ЭИ598)</td><td rowspan="6">Закалка при (1200 +/- 10) °C, выдержка 5 ч, охлаждение на воздухе, нагрев до (1070 +/- 10) °C, выдержка 8 ч, охлаждение на воздухе, старение при (800 +/- 10) °C, выдержка 16 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">-</td><td>341 - 299</td></tr>
<tr><td>800</td><td colspan="2">690</td><td>-</td></tr>
<tr><td rowspan="2">ХН70МВТЮБ-ВД (ЭИ598-ВД)</td><td>20</td><td colspan="2">-</td><td>341 - 299</td></tr>
<tr><td>800</td><td colspan="2">690</td><td>-</td></tr>
<tr><td rowspan="2">ХН70ВМТЮБ-ВИ (ЭИ598-ВИ)</td><td>20</td><td colspan="2">-</td><td>341 - 299</td></tr>
<tr><td>800</td><td colspan="2">690</td><td>-</td></tr>
<tr><td rowspan="2">ХН56ВМКЮ-ВД (ЭП109-ВД)</td><td rowspan="2">Закалка при (1220 +/- 10) °C, выдержка 4 - 6 ч, охлаждение на воздухе; старение при (950 +/- 10) °C, выдержка 8 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">-</td><td>363 - 302</td></tr>
<tr><td>900</td><td colspan="2">640</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="21%"><col width="34%"><col width="9%"><col width="8%"><col width="5%"><col width="12%"></colgroup>
<tr><td colspan="3" rowspan="2"><a id="p101889"></a>Механические свойства термически обработанных заготовок из жаропрочных сплавов</td><td colspan="4">Приложение 8</td></tr>
<tr><td colspan="2">Листов 3</td><td colspan="2">Лист 3</td></tr>
<tr><td><a id="p101890"></a>ГОСТ</td><td>Марка сплава</td><td>Рекомендуемый режим термической обработки заготовок для изготовления образцов</td><td>Температура испытания, °C</td><td colspan="2">Временное сопротивление, $\sigma_{\text{в}},$ МПа, &gt;=</td><td>Твердость, НВ</td></tr>
<tr><td rowspan="8"><a id="p101891"></a>23705-79</td><td rowspan="2">ХН55ВМТКЮ-ВД (ЭИ929-ВД)</td><td rowspan="2">Закалка при (1220 +/- 10) °C, выдержка 2 ч, охлаждение на воздухе; нагрев до (1050 +/- 10) °C, выдержка 4 ч, охлаждение на воздухе, старение при (850 +/- 10) °C, выдержка 8 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">-</td><td>341 - 285</td></tr>
<tr><td>900</td><td colspan="2">570</td><td>-</td></tr>
<tr><td rowspan="2">ХН51ВМТЮКФР-ВД (ЭП220-ВД)</td><td rowspan="2">Закалка при (1220 +/- 10) °C, выдержка 4 ч, охлаждение на воздухе; нагрев до (1050 +/- 10) °C, выдержка 4 ч, охлаждение на воздухе, старение при (950 +/- 10) °C, выдержка 2 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">-</td><td>352 - 285</td></tr>
<tr><td>950</td><td colspan="2">640</td><td>-</td></tr>
<tr><td rowspan="2">ХН60МЮВТ-ВД (ЭП539-ВД)</td><td rowspan="2">Закалка при (1210 +/- 10) °C, выдержка 2 ч, охлаждение на воздухе; нагрев до (1050 +/- 10) °C, выдержка 4 ч, охлаждение на воздухе, старение при (800 +/- 10) °C, выдержка 16 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">-</td><td>363 - 285</td></tr>
<tr><td>850</td><td colspan="2">490</td><td>-</td></tr>
<tr><td rowspan="2">ХН58МКЮР-ВД (ЭП238-ВД)</td><td rowspan="2">Закалка при (1220 +/- 10) °C, выдержка 4 ч, охлаждение на воздухе; старение при (950 +/- 10) °C, выдержка 8 ч, охлаждение на воздухе</td><td>20</td><td colspan="2">-</td><td>352 - 302</td></tr>
<tr><td>950</td><td colspan="2">490</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="24%"><col width="22%"><col width="10%"><col width="16%"><col width="16%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p101892"></a>Механические свойства поковок из коррозионностойких сталей и сплавов</td><td colspan="2">Приложение 9</td></tr>
<tr><td>Листов 2</td><td>Лист 1</td></tr>
<tr><td><a id="p101893"></a>ГОСТ</td><td>Класс стали</td><td>Марка стали</td><td colspan="2">Предел прочности при 20 °C, $\sigma_{\text{в}},$ МПа, не менее</td><td>Твердость на поверхности поковок, НВ</td></tr>
<tr><td rowspan="14"><a id="p101894"></a>25054-81</td><td rowspan="5">Мартенситный</td><td>20Х13</td><td colspan="2">588</td><td>197 - 248</td></tr>
<tr><td>30Х13</td><td colspan="2">735</td><td>235 - 277</td></tr>
<tr><td>09Х16Н4Б</td><td colspan="2">931</td><td>269 - 302</td></tr>
<tr><td>07Х16Н4Б</td><td colspan="2">882</td><td>269 - 302</td></tr>
<tr><td>20Х17Н2</td><td colspan="2">813</td><td>248 - 293</td></tr>
<tr><td rowspan="2">Мартенситно-ферритный</td><td>12Х13</td><td colspan="2">539</td><td>187 - 299</td></tr>
<tr><td>14Х17Н2</td><td colspan="2">784</td><td>248 - 293</td></tr>
<tr><td>Ферритный</td><td>08Х13</td><td colspan="2">539</td><td>187 - 229</td></tr>
<tr><td rowspan="2">Аустенитно-мартенситный</td><td>07Х16Н6</td><td colspan="2">1176</td><td>341 - 415</td></tr>
<tr><td>08Х17Н5М3</td><td colspan="2">1176</td><td>341 - 415</td></tr>
<tr><td rowspan="4">Аустенитно-ферритный</td><td>08Х18Г8Н2Т</td><td colspan="3">по согласованию</td></tr>
<tr><td>15Х18Н12С4ТЮ</td><td colspan="3">по согласованию</td></tr>
<tr><td>08Х21Н6М2Т</td><td colspan="2">539</td><td>140 - 200</td></tr>
<tr><td>08Х22Н6Т</td><td colspan="2">539</td><td>140 - 200</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="24%"><col width="22%"><col width="10%"><col width="16%"><col width="16%"></colgroup>
<tr><td colspan="4" rowspan="2"><a id="p101895"></a>Механические свойства поковок из коррозионностойких сталей и сплавов</td><td colspan="2">Приложение 9</td></tr>
<tr><td>Листов 2</td><td>Лист 2</td></tr>
<tr><td><a id="p101896"></a>ГОСТ</td><td>Класс стали</td><td>Марка стали</td><td colspan="2">Предел прочности при 20 °C, $\sigma_{\text{в}},$ МПа, не менее</td><td>Твердость на поверхности поковок, НВ</td></tr>
<tr><td rowspan="18"><a id="p101897"></a>25054-81</td><td rowspan="14">Аустенитный</td><td>10Х14Г14Н4Т</td><td colspan="3">по согласованию</td></tr>
<tr><td>10Х17Н13М2Т</td><td colspan="2">510</td><td>&lt;= 200</td></tr>
<tr><td>10Х17Н13М3Т</td><td colspan="2">510</td><td>&lt;= 200</td></tr>
<tr><td>03Х17Н14М3</td><td colspan="2">470</td><td>&lt;= 179</td></tr>
<tr><td>08Х17Н15М3Т</td><td colspan="2">490</td><td>&lt;= 200</td></tr>
<tr><td>12Х18Н9</td><td colspan="2">490</td><td>&lt;= 179</td></tr>
<tr><td>12Х18Н9Т</td><td colspan="2">510</td><td>&lt;= 170</td></tr>
<tr><td>04Х18Н10</td><td colspan="2">441</td><td>&lt;= 179</td></tr>
<tr><td>08Х18Н10</td><td colspan="2">470</td><td>&lt;= 170</td></tr>
<tr><td>08Х18Н10Т</td><td colspan="2">490</td><td>&lt;= 179</td></tr>
<tr><td>12Х18Н10Т</td><td colspan="2">510</td><td>&lt;= 179</td></tr>
<tr><td>03Х18Н11</td><td colspan="2">441</td><td>&lt;= 179</td></tr>
<tr><td>03Х21Н21М4ГБ</td><td colspan="3">по согласованию</td></tr>
<tr><td>10Х23Н18</td><td colspan="2">490</td><td>&lt;= 179</td></tr>
<tr><td rowspan="2">Сплавы на никелевой основе</td><td>ХН65МВ</td><td colspan="2">735</td><td>&lt;= 220</td></tr>
<tr><td>ХН78Т</td><td colspan="2">588</td><td>&lt;= 200</td></tr>
<tr><td rowspan="2">Сплавы на железно-никелевой основе</td><td>06ХН28МДТ</td><td colspan="2">510</td><td>&lt;= 200</td></tr>
<tr><td>ХН32Т</td><td colspan="2">470</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="25%"><col width="25%"><col width="18%"><col width="7%"><col width="9%"><col width="16%"></colgroup>
<tr><td colspan="3" rowspan="2"><a id="p101898"></a>Механические свойства чугуна и медных сплавов</td><td colspan="3">Приложение 10</td></tr>
<tr><td colspan="2">Листов 3</td><td>Лист 1</td></tr>
<tr><td colspan="2">Серый чугун (ГОСТ 1412-85)</td><td colspan="4">Ковкий чугун (ГОСТ 1215-79)</td></tr>
<tr><td>Марка отливки</td><td>Твердость по Бринеллю, НВ</td><td colspan="2">Марка отливки</td><td colspan="2">Твердость по Бринеллю, НВ &lt;=</td></tr>
<tr><td>СЧ10</td><td>120...205</td><td colspan="2">КЧ 30-6</td><td colspan="2">163</td></tr>
<tr><td>СЧ15</td><td>130...241</td><td colspan="2">КЧ 33-8</td><td colspan="2">163</td></tr>
<tr><td>-</td><td>-</td><td colspan="2">КЧ 35-10</td><td colspan="2">163</td></tr>
<tr><td>СЧ20</td><td>143...250</td><td colspan="2">КЧ 37-12</td><td colspan="2">163</td></tr>
<tr><td>-</td><td>-</td><td colspan="2">КЧ 45-7</td><td colspan="2">207</td></tr>
<tr><td>-</td><td>-</td><td colspan="2">КЧ 50-5</td><td colspan="2">220</td></tr>
<tr><td>СЧ25</td><td>156...250</td><td colspan="2">КЧ 55-4</td><td colspan="2">241</td></tr>
<tr><td>СЧ30</td><td>163...270</td><td colspan="2">КЧ 60-3</td><td colspan="2">269</td></tr>
<tr><td>СЧ35</td><td>179...290</td><td colspan="2">КЧ 65-3</td><td colspan="2">269</td></tr>
<tr><td colspan="6"><a id="p101899"></a>Медные сплавы (ГОСТы 17711-80, 613-79, 493-79, 5017-74)</td></tr>
<tr><td colspan="2"><a id="p101900"></a>Группы</td><td colspan="2">Марки</td><td colspan="2">Твердость по Бринеллю, НВ &lt;=</td></tr>
<tr><td rowspan="6"><a id="p101901"></a>Гетерогенные</td><td rowspan="3">Высокой твердости</td><td colspan="2">БрА11Ж6Н6</td><td colspan="2">250</td></tr>
<tr><td colspan="2">БрА10Ж4Н4Л</td><td colspan="2">169</td></tr>
<tr><td colspan="2">БрА10Ж3Мц2</td><td colspan="2">119</td></tr>
<tr><td rowspan="3">Средней твердости</td><td colspan="2">БрА9ЖЗЛ</td><td colspan="2">100</td></tr>
<tr><td colspan="2">БрА9Мц2Л</td><td colspan="2">80</td></tr>
<tr><td colspan="2">Бр.0Ф 6,5-0,15</td><td colspan="2">90</td></tr>
<tr><td colspan="2" rowspan="3"><a id="p101902"></a>Свинцовистые при основной гетерогенной структуре</td><td colspan="2">Бр03Ц12С5</td><td colspan="2">63</td></tr>
<tr><td colspan="2">Бр03Ц7С5Н1</td><td colspan="2">63</td></tr>
<tr><td colspan="2">ЛМцС58-2-2</td><td colspan="2">85</td></tr>
<tr><td colspan="2" rowspan="2"><a id="p101903"></a>Гомогенные сплавы</td><td colspan="2">Бр.0Ф4-0,25</td><td colspan="2">91/200</td></tr>
<tr><td colspan="2">Бр.0Ц4-3</td><td colspan="2">70/170</td></tr>
<tr><td colspan="2"><a id="p101904"></a>С содержанием свинца &lt; 10% при основной гомогенной структуре</td><td colspan="2">Бр.0ЦС4-4-2,5</td><td colspan="2">70/170</td></tr>
<tr><td colspan="2" rowspan="2"><a id="p101905"></a>С содержанием свинца &gt; 15%</td><td colspan="2">Бр.04Ц4С17</td><td colspan="2">60</td></tr>
<tr><td colspan="2">Бр.С30</td><td colspan="2">25</td></tr>
</table>


<a id="p101906"></a>*Примечания.* 1. Перлито-ферритный ковкий чугун (ПФ) в ГОСТ не входит.
2. <a id="p101907"></a>Для деформируемых бронз в числителе приведена твердость для мягкого состояния, в знаменателе - для твердого состояния.


<table>
<colgroup><col width="11%"><col width="11%"><col width="23%"><col width="11%"><col width="11%"><col width="11%"><col width="6%"><col width="16%"></colgroup>
<tr><td colspan="5" rowspan="2"><a id="p101908"></a>Механические свойства чугуна и медных сплавов</td><td colspan="3">Приложение 10</td></tr>
<tr><td colspan="2">Листов 3</td><td>Лист 2</td></tr>
<tr><td colspan="8"><a id="p101909"></a>Оловянные и безоловянные бронзы термически необработанные</td></tr>
<tr><td rowspan="2"><a id="p101910"></a>Вид бронзы</td><td rowspan="2">ГОСТ</td><td rowspan="2">Марка</td><td rowspan="2">Способ литья</td><td colspan="2">Временное сопротивление, $\sigma_{\text{в}},$ МПа</td><td colspan="2">Твердость по Бринеллю, НВ</td></tr>
<tr><td colspan="4">не менее</td></tr>
<tr><td rowspan="22"><a id="p101911"></a>Оловянные бронзы</td><td rowspan="22">613-79</td><td rowspan="2">БрО3Ц12С5</td><td>к</td><td colspan="2">206</td><td colspan="2">588</td></tr>
<tr><td>п</td><td colspan="2">176,2</td><td colspan="2">588</td></tr>
<tr><td rowspan="2">БрО3Ц7С5Н1</td><td>к</td><td colspan="2">206</td><td colspan="2">588</td></tr>
<tr><td>п</td><td colspan="2">176,2</td><td colspan="2">588</td></tr>
<tr><td rowspan="2">БрО4Ц7С5</td><td>к</td><td colspan="2">176,2</td><td colspan="2">588</td></tr>
<tr><td>п</td><td colspan="2">147</td><td colspan="2">588</td></tr>
<tr><td rowspan="2">БрО4Ц4С17</td><td>к</td><td colspan="2">147</td><td colspan="2">588</td></tr>
<tr><td>п</td><td colspan="2">147</td><td colspan="2">588</td></tr>
<tr><td rowspan="2">БрО5Ц5С5</td><td>к</td><td colspan="2">176,2</td><td colspan="2">588</td></tr>
<tr><td>п</td><td colspan="2">147</td><td colspan="2">588</td></tr>
<tr><td rowspan="2">БрО5С25</td><td>к</td><td colspan="2">137,2</td><td colspan="2">588</td></tr>
<tr><td>п</td><td colspan="2">147</td><td colspan="2">441</td></tr>
<tr><td rowspan="2">БрО6Ц6С3</td><td>к</td><td colspan="2">176,2</td><td colspan="2">588</td></tr>
<tr><td>п</td><td colspan="2">147</td><td colspan="2">588</td></tr>
<tr><td rowspan="2">БрО8Ц4</td><td>к</td><td colspan="2">196</td><td colspan="2">735</td></tr>
<tr><td>п</td><td colspan="2">196</td><td colspan="2">735</td></tr>
<tr><td rowspan="2">БрО10Ф1</td><td>к</td><td colspan="2">245</td><td colspan="2">882</td></tr>
<tr><td>п</td><td colspan="2">215,5</td><td colspan="2">784</td></tr>
<tr><td rowspan="2">БрО10Ц2</td><td>к</td><td colspan="2">225,5</td><td colspan="2">735</td></tr>
<tr><td>п</td><td colspan="2">215,5</td><td colspan="2">637</td></tr>
<tr><td rowspan="2">БрО10С10</td><td>к</td><td colspan="2">196</td><td colspan="2">735</td></tr>
<tr><td>п</td><td colspan="2">176,2</td><td colspan="2">637</td></tr>
</table>


<a id="p101912"></a>*Примечание.* Условное обозначение литья: к - литье в кокиль; п - литье в песчаную форму.


<table>
<colgroup><col width="11%"><col width="9%"><col width="24%"><col width="9%"><col width="14%"><col width="16%"><col width="16%"></colgroup>
<tr><td colspan="5" rowspan="2"><a id="p101913"></a>Механические свойства чугуна и медных сплавов</td><td colspan="2">Приложение 10</td></tr>
<tr><td>Листов 3</td><td>Лист 3</td></tr>
<tr><td colspan="7"><a id="p101914"></a>Оловянные и безоловянные бронзы термически необработанные</td></tr>
<tr><td rowspan="2"><a id="p101915"></a>Вид бронзы</td><td rowspan="2">ГОСТ</td><td rowspan="2">Марка</td><td rowspan="2">Способ литья</td><td>Временное сопротивление, $\sigma_{\text{в}},$ МПа</td><td>Относительное удлинение после разрыва, $\sigma_{\text{в}},$ %</td><td>Твердость по Бринеллю, НВ</td></tr>
<tr><td colspan="3">не менее</td></tr>
<tr><td rowspan="17"><a id="p101916"></a>Безоловянные бронзы</td><td rowspan="17">493-79</td><td rowspan="2">БрА9Мц2Л</td><td>к</td><td>392</td><td>20</td><td>784</td></tr>
<tr><td>п</td><td>392</td><td>20</td><td>784</td></tr>
<tr><td rowspan="2">БрА10Мц2Л</td><td>к</td><td>490</td><td>12</td><td>1078</td></tr>
<tr><td>п</td><td>490</td><td>12</td><td>1078</td></tr>
<tr><td rowspan="2">БрА9Ж3Л</td><td>к</td><td>490</td><td>12</td><td>980</td></tr>
<tr><td>п</td><td>392</td><td>10</td><td>980</td></tr>
<tr><td rowspan="2">БрА10Ж3Мц2</td><td>к</td><td>490</td><td>12</td><td>1176</td></tr>
<tr><td>п</td><td>392</td><td>10</td><td>980</td></tr>
<tr><td rowspan="2">БрА10Ж4Н4Л</td><td>к</td><td>587</td><td>6</td><td>1666</td></tr>
<tr><td>п</td><td>587</td><td>5</td><td>1568</td></tr>
<tr><td rowspan="2">БрА11Ж6Н6</td><td>к</td><td>587</td><td>2</td><td>2450</td></tr>
<tr><td>п</td><td>587</td><td>2</td><td>2450</td></tr>
<tr><td rowspan="2">БрА9Ж4Н4Мц1</td><td>к</td><td>587</td><td>12</td><td>1568</td></tr>
<tr><td>п</td><td>587</td><td>12</td><td>1568</td></tr>
<tr><td>БрС30</td><td>к</td><td>58,7</td><td>4</td><td>245</td></tr>
<tr><td>БрСу3Н3Ц3С20Ф</td><td>к</td><td>157</td><td>2</td><td>637</td></tr>
<tr><td>БрА7Мц15Ж3Н2Ц2</td><td>п</td><td>607</td><td>18</td><td>-</td></tr>
</table>


<a id="p101917"></a>*Примечание.* Условное обозначение литья: к - литье в кокиль; п - литье в песчаную форму.


<table>
<colgroup><col width="12%"><col width="7%"><col width="8%"><col width="7%"><col width="8%"><col width="3%"><col width="4%"><col width="6%"><col width="6%"><col width="7%"><col width="6%"><col width="5%"><col width="6%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="10" rowspan="2"><a id="p101918"></a>Теоретическая масса заготовки</td><td colspan="5">Приложение 11</td></tr>
<tr><td colspan="3">Листов 1</td><td colspan="2">Лист 1</td></tr>
<tr><td colspan="15"><a id="p101919"></a>1. Заготовка цилиндрическая<br><img src="https://i.bukva.ai/BHdzwXQ6r/img_11.png" alt="5. Приложения"></td></tr>
<tr><td colspan="6"><a id="p101920"></a>Диаметр заготовки, D, мм</td><td colspan="2">10</td><td>12</td><td>16</td><td colspan="2">20</td><td>25</td><td>32</td><td>40</td></tr>
<tr><td colspan="6"><a id="p101921"></a>Теоретическая масса на длину 1 м, кг</td><td colspan="2">0,617</td><td>0,888</td><td>1,58</td><td colspan="2">2,47</td><td>3,85</td><td>6,32</td><td>9,87</td></tr>
<tr><td colspan="6"><a id="p101922"></a>Диаметр заготовки, D, мм</td><td colspan="2">100</td><td>120</td><td>160</td><td colspan="2">200</td><td>250</td><td>320</td><td>400</td></tr>
<tr><td colspan="6"><a id="p101923"></a>Теоретическая масса на длину 1 м, кг</td><td colspan="2">6,17</td><td>8,88</td><td>15,8</td><td colspan="2">24,7</td><td>38,5</td><td>63,2</td><td>98,7</td></tr>
<tr><td colspan="15"><a id="p101924"></a>2. Заготовка прямоугольная<br><img src="https://i.bukva.ai/BHdzwXQ6r/img_12.png" alt="5. Приложения"></td></tr>
<tr><td rowspan="3"><a id="p101925"></a>Ширина заготовки В, мм</td><td colspan="14">Высота заготовки Н, мм</td></tr>
<tr><td>40</td><td>50</td><td>60</td><td>80</td><td colspan="2">100</td><td>120</td><td>140</td><td>160</td><td>200</td><td>220</td><td>250</td><td>320</td><td>400</td></tr>
<tr><td colspan="14">Теоретическая масса на длину 1 м, кг</td></tr>
<tr><td>50</td><td>15,7</td><td>19,6</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>60</td><td>18,8</td><td>23,6</td><td>28,3</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>80</td><td>25,1</td><td>31,4</td><td>37,7</td><td>50,2</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>100</td><td>31,4</td><td>39,3</td><td>47,1</td><td>62,8</td><td colspan="2">78,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>120</td><td>37,7</td><td>47,1</td><td>56,5</td><td>75,4</td><td colspan="2">94,2</td><td>113</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>140</td><td>44,0</td><td>55,0</td><td>65,9</td><td>87,9</td><td colspan="2">110</td><td>132</td><td>154</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>160</td><td>50,2</td><td>62,8</td><td>75,4</td><td>100</td><td colspan="2">126</td><td>151</td><td>176</td><td>201</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>180</td><td>56,5</td><td>70,7</td><td>84,8</td><td>113</td><td colspan="2">141</td><td>170</td><td>198</td><td>226</td><td>282</td><td>310</td><td>354</td><td>452</td><td>565</td></tr>
<tr><td>200</td><td>62,8</td><td>78,5</td><td>94,2</td><td>126</td><td colspan="2">157</td><td>188</td><td>220</td><td>251</td><td>314</td><td>346</td><td>392</td><td>502</td><td>628</td></tr>
<tr><td>220</td><td>69,1</td><td>86,4</td><td>104</td><td>138</td><td colspan="2">173</td><td>207</td><td>242</td><td>276</td><td>346</td><td>380</td><td>432</td><td>553</td><td>691</td></tr>
<tr><td>250</td><td>78,5</td><td>98,1</td><td>118</td><td>157</td><td colspan="2">196</td><td>236</td><td>275</td><td>314</td><td>392</td><td>432</td><td>490</td><td>628</td><td>785</td></tr>
<tr><td>280</td><td>87,9</td><td>110</td><td>132</td><td>176</td><td colspan="2">220</td><td>264</td><td>308</td><td>352</td><td>440</td><td>484</td><td>550</td><td>703</td><td>879</td></tr>
<tr><td>320</td><td>100</td><td>126</td><td>151</td><td>201</td><td colspan="2">251</td><td>301</td><td>352</td><td>402</td><td>502</td><td>553</td><td>628</td><td>804</td><td>1005</td></tr>
<tr><td>360</td><td>-</td><td>-</td><td>-</td><td>226</td><td colspan="2">283</td><td>339</td><td>396</td><td>452</td><td>565</td><td>622</td><td>706</td><td>904</td><td>1130</td></tr>
<tr><td>400</td><td>-</td><td>-</td><td>-</td><td>251</td><td colspan="2">314</td><td>377</td><td>440</td><td>502</td><td>628</td><td>691</td><td>785</td><td>1005</td><td>1256</td></tr>
<tr><td>450</td><td>-</td><td>-</td><td>-</td><td>283</td><td colspan="2">353</td><td>424</td><td>495</td><td>565</td><td>707</td><td>777</td><td>883</td><td>1130</td><td>1413</td></tr>
</table>


### <a id="p101926"></a>Принятые условные обозначения


<table>
<colgroup><col width="20%"><col width="13%"><col width="66%"></colgroup>
<tr><td><a id="p101927"></a>Условные обозначения</td><td>Размерность</td><td>Обозначаемые параметры и величины</td></tr>
<tr><td><a id="p101928"></a>1</td><td>2</td><td>3</td></tr>
<tr><td colspan="3"><a id="p101929"></a>1. Размеры обработки</td></tr>
<tr><td>l</td><td>мм</td><td>Длина обрабатываемой поверхности</td></tr>
<tr><td>l1</td><td>-"-</td><td>Величина врезания и перебега</td></tr>
<tr><td>В</td><td>-"-</td><td>Ширина обрабатываемой поверхности</td></tr>
<tr><td>t</td><td>-"-</td><td>Глубина резания</td></tr>
<tr><td>Н</td><td>-"-</td><td>Глубина паза</td></tr>
<tr><td>i</td><td>-"-</td><td>Число рабочих ходов</td></tr>
<tr><td colspan="3"><a id="p101930"></a>2. Время</td></tr>
<tr><td>Нвр</td><td>мин.</td><td>Норма времени</td></tr>
<tr><td>Tш</td><td>-"-</td><td>Норма штучного времени</td></tr>
<tr><td>tпз</td><td>-"-</td><td>Норматив подготовительно-заключительного времени</td></tr>
<tr><td>tву</td><td>-"-</td><td>Норматив вспомогательного времени на установку и снятие детали</td></tr>
<tr><td>$to_{100_{1}},to_{100_{2}},to_{100_{n}}$</td><td>-"-</td><td>Основное время на 100(10) мм длины обрабатываемой поверхности</td></tr>
<tr><td>$t_{\text{вп}_{1}},t_{\text{вп}_{2}},t_{\text{вп}_{n}}$</td><td>-"-</td><td>Норматив вспомогательного времени, связанного с переходом</td></tr>
<tr><td>аобс</td><td>-"-</td><td>Время на обслуживание рабочего места в процентах от оперативного времени</td></tr>
<tr><td>аотл</td><td>-"-</td><td>Время на отдых и личные потребности в процентах от оперативного времени</td></tr>
<tr><td>Кtв</td><td>-"-</td><td>Коэффициент к вспомогательному времени в зависимости от характера серийности работ в среднесерийном производстве</td></tr>
<tr><td>q</td><td>шт.</td><td>Число деталей в партии</td></tr>
<tr><td colspan="3"><a id="p101931"></a>3. Режимы резания</td></tr>
<tr><td>V</td><td>м/мин.</td><td>Скорость резания</td></tr>
<tr><td>Sм</td><td>мм/мин.</td><td>Подача за 1 мин. (минутная)</td></tr>
<tr><td>Nд</td><td>кВт</td><td>Мощность электродвигателя станка</td></tr>
<tr><td colspan="3"><a id="p101932"></a>4. Характеристика обрабатываемого материала</td></tr>
<tr><td>$\sigma_{\text{в}}$</td><td>МПа</td><td>Предел прочности обрабатываемого материала при растяжении</td></tr>
<tr><td>НВ</td><td>-"-</td><td>Твердость обрабатываемого материала по Бринеллю</td></tr>
</table>


<a id="p100008"></a>

---