РД 2 Н00-31-87. Руководящий документ. Методические указания. Порядок оформления технологических документов в организациях и на предприятиях абразивной промышленности. Отраслевая система технологической подготовки производства
(утв. и введен в действие Минстанкопромом СССР 01.07.1988)
Примечание
Взамен МУ 2-036-021-77.
Утверждены
и введены в действие
Министерством
станкостроительной
и инструментальной
промышленности СССР
1 июля 1988 года
ЕДИНАЯ СИСТЕМА ТЕХНОЛОГИЧЕСКОЙ ДОКУМЕНТАЦИИ
ПОРЯДОК
ОФОРМЛЕНИЯ ТЕХНОЛОГИЧЕСКИХ ДОКУМЕНТОВ В ОРГАНИЗАЦИЯХ
И НА ПРЕДПРИЯТИЯХ АБРАЗИВНОЙ ПРОМЫШЛЕННОСТИ
Настоящие методические указания устанавливают правила оформления комплекта технологических документов при разработке предприятиями и организациями абразивной промышленности технологических процессов изготовления абразивного инструмента, абразивных материалов, изделий из них и товаров народного потребления.
Методические указания разработаны в соответствии с требованиями стандартов ЕСТД и ОСТ 2 Н02-17-84.
ИНФОРМАЦИОННЫЕ ДАННЫЕ
1. Разработаны и внесены Волжским филиалом Всесоюзного научно-исследовательского института абразивов и шлифования
В.Ф. Бердиков, В.Г. Ткаченко, А.С. Паненко (Волжский филиал ВНИИАШ)
2. Утверждены и введены в действие Министерством станкостроительной и инструментальной промышленности СССР от 1 июля 1988 г.
4. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта, подпункта, перечисления, приложения |
|---|---|
| ГОСТ 2.301-68 | 2.4.2, приложение 1 |
| ГОСТ 2.304-81 | 6.2.2 |
| ГОСТ 2.501-68 | 5.1 |
| ГОСТ 2.503-74 | 5.2 |
| ГОСТ 2.504-81 | 5.3 |
| ГОСТ 3.1103-82 | 4.3, 4.4.1, приложение 1 |
| ГОСТ 3.1104-81 | 2.3.10 |
| ГОСТ 3.1105-84 | 1.4, 2.2.1, 2.2.2, 2.4.1, 2.5.1 |
| ГОСТ 3.1111-77 | 5.1, 5.2 |
| ГОСТ 3.1113-79 | 6.3, 6.4, 6.5 |
| ГОСТ 3.1118-82 | 1.4, 2.3.1, 2.3.2, 2.3.5 |
| ГОСТ 3.1121-84 | 1.4, 2.7.1 |
| ГОСТ 3.1122-84 | 1.4, 2.8.1, 2.10.1 |
| ГОСТ 3.1123-84 | 1.4, 2.9.1 |
| ГОСТ 3.1201-85 | 4.1, 4.4, 4.4.2, приложение 1 |
| ГОСТ 3.1502-85 | 1.4, 2.6.1 |
| ГОСТ 14.309-74 | 2.3.2 |
| ОСТ 2 Н02-17-84 | Вводная часть, 1.1, 2.1, 2.2.1, 2.3.1, 2.3.2, 2.3.10, 3.1 |
| МУ 2.31-84 | 2.3.10 |
1. ОСНОВНЫЕ ТРЕБОВАНИЯ К ДОКУМЕНТАМ
1.1. Основные требования к документам должны соответствовать ОСТ 2 Н02-17-84 и настоящим методическим указаниям.
1.2 Основные надписи следует выполнять по приложению 1.
1.3 Виды описаний технологических процессов, применяемых в абразивной промышленности:
для изготовления макета, лабораторных и опытных партий (образцов) — маршрутное;
да серийного производства — маршрутно-операционное.
1.4. Комплектность и формы документов, применяемых при описании технологических процессов для всех производств, указаны в табл. 1.
| Условное обозначение документа, номер формы | Обозначение стандарта | Вид производства | ||
| изделия | материалов | |||
| ТЛ ф. 1 и 2 | ГОСТ 3.1105-84 |  |  | |
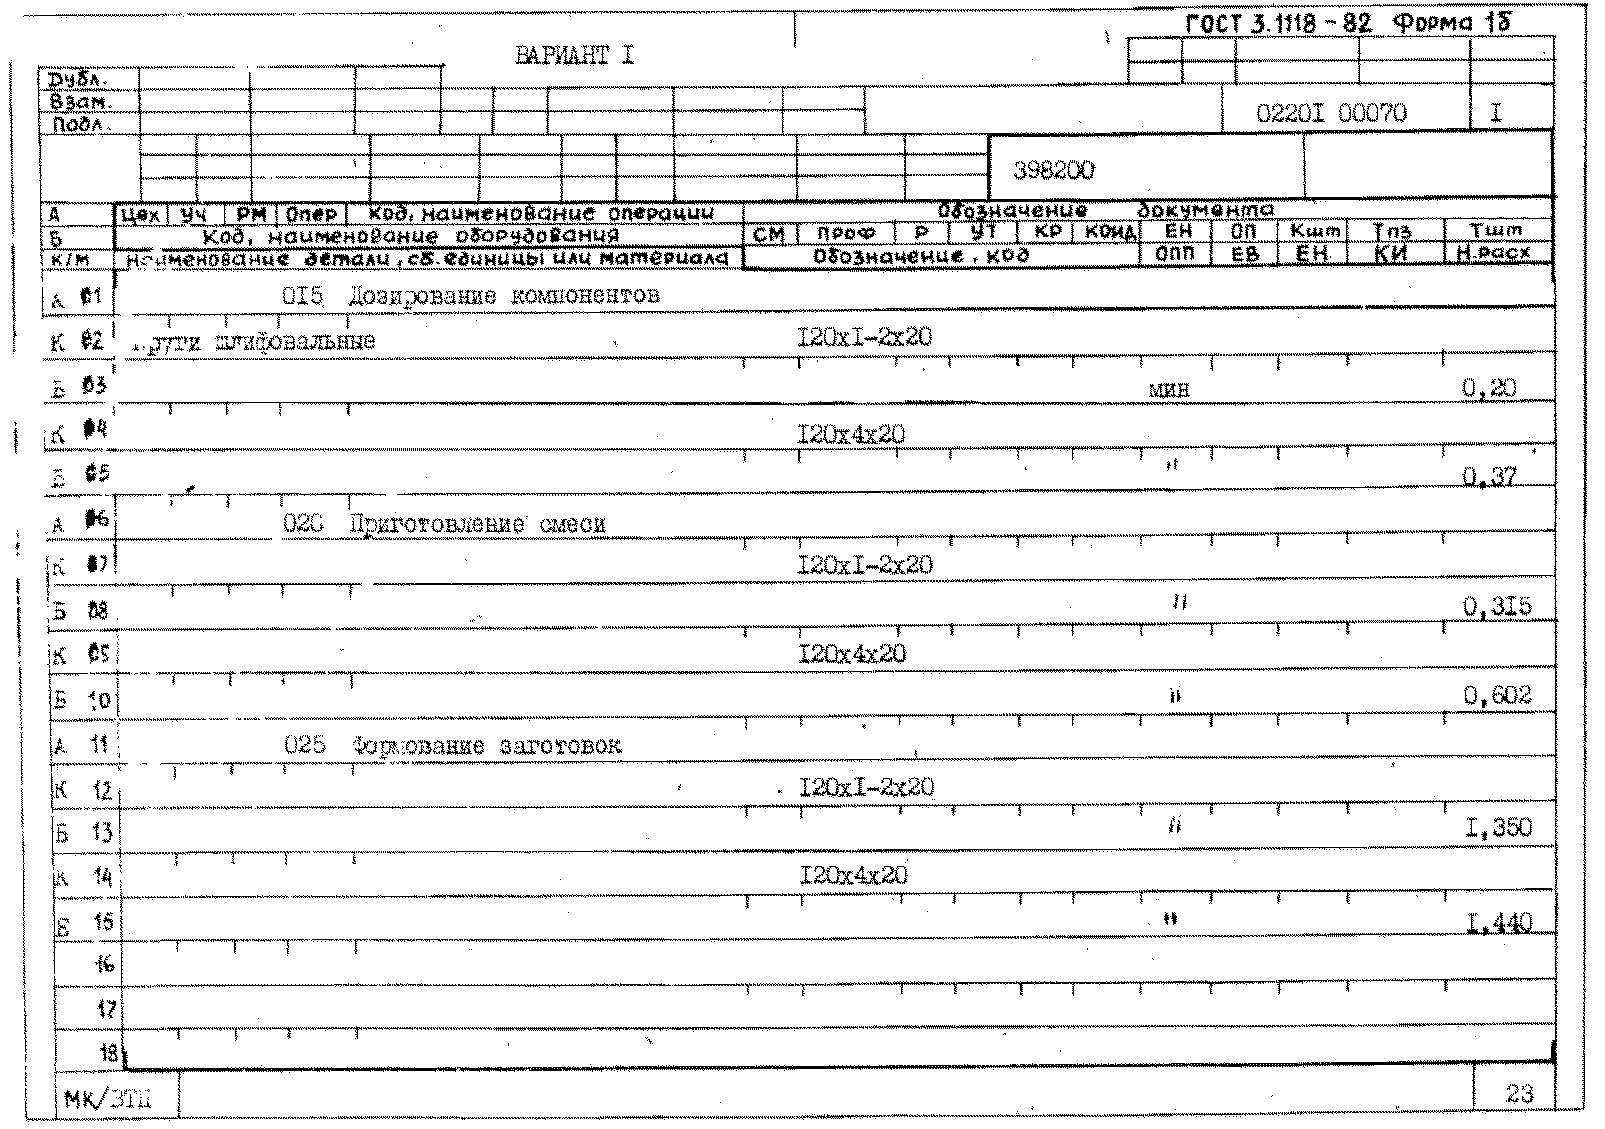
| МК ф. 2 и 1б | ГОСТ 3.1118-82 |  | \bigcirc | |
| МК/ОК <*> ф. 2 и 1б | ГОСТ 3.1118-82 | \bigcirc | \bigcirc | |
| КЭ ф. 7, 7а, 8 и 8а | ГОСТ 3.1105-84 | \bigcirc | \bigcirc | |
| ТИ ф. 5 и 5а | ГОСТ 3.1105-84 | \bigcirc |  | |
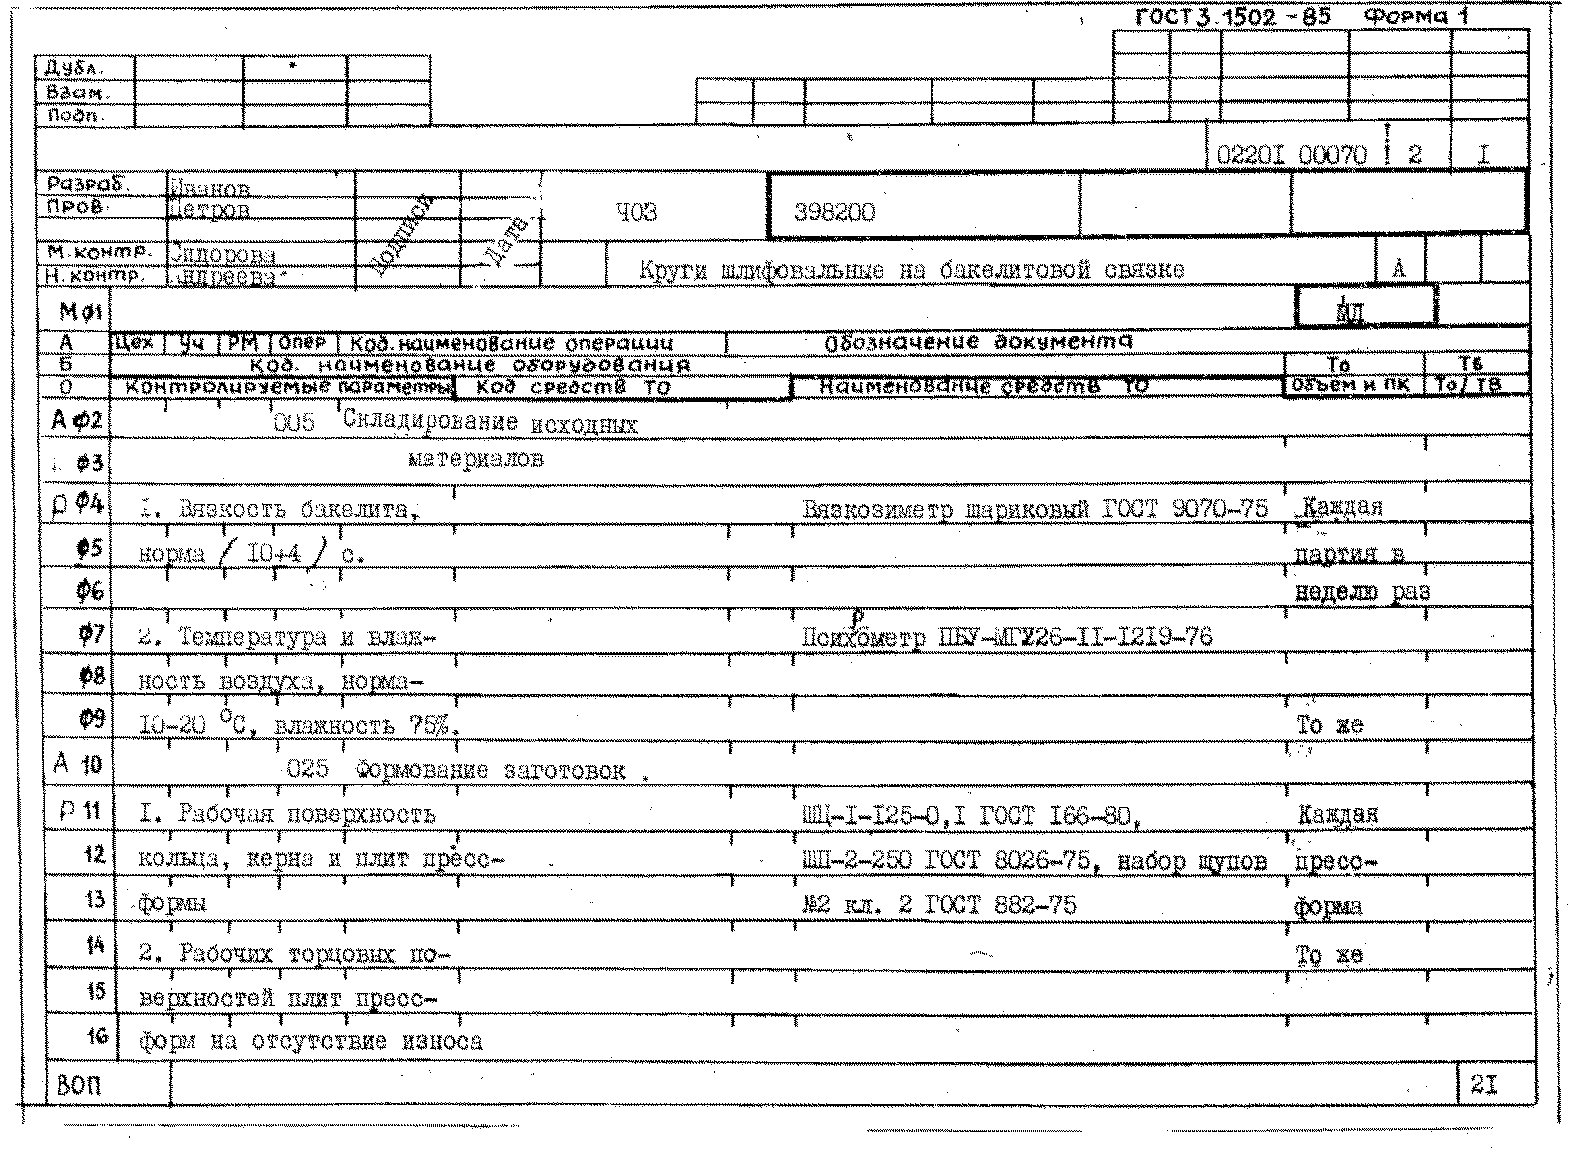
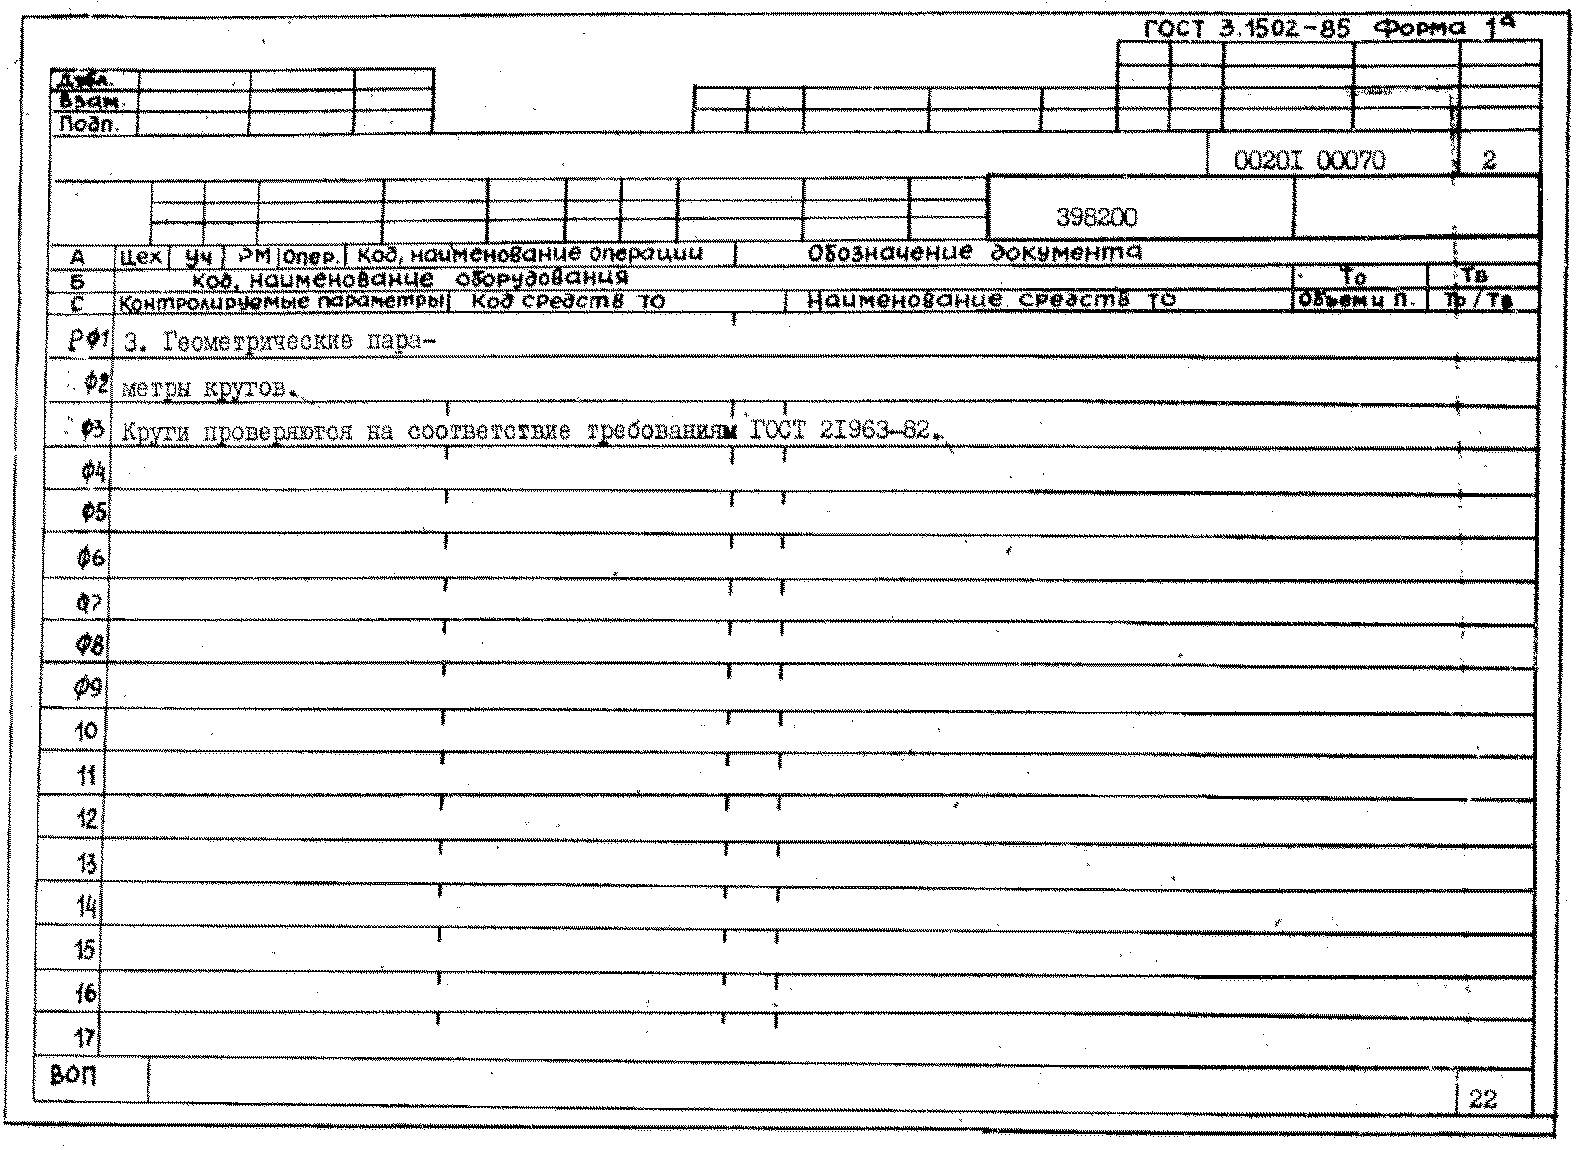
| ВОП ф. 1 и 1а | ГОСТ 3.1502-85 | \bigcirc | \bigcirc | |
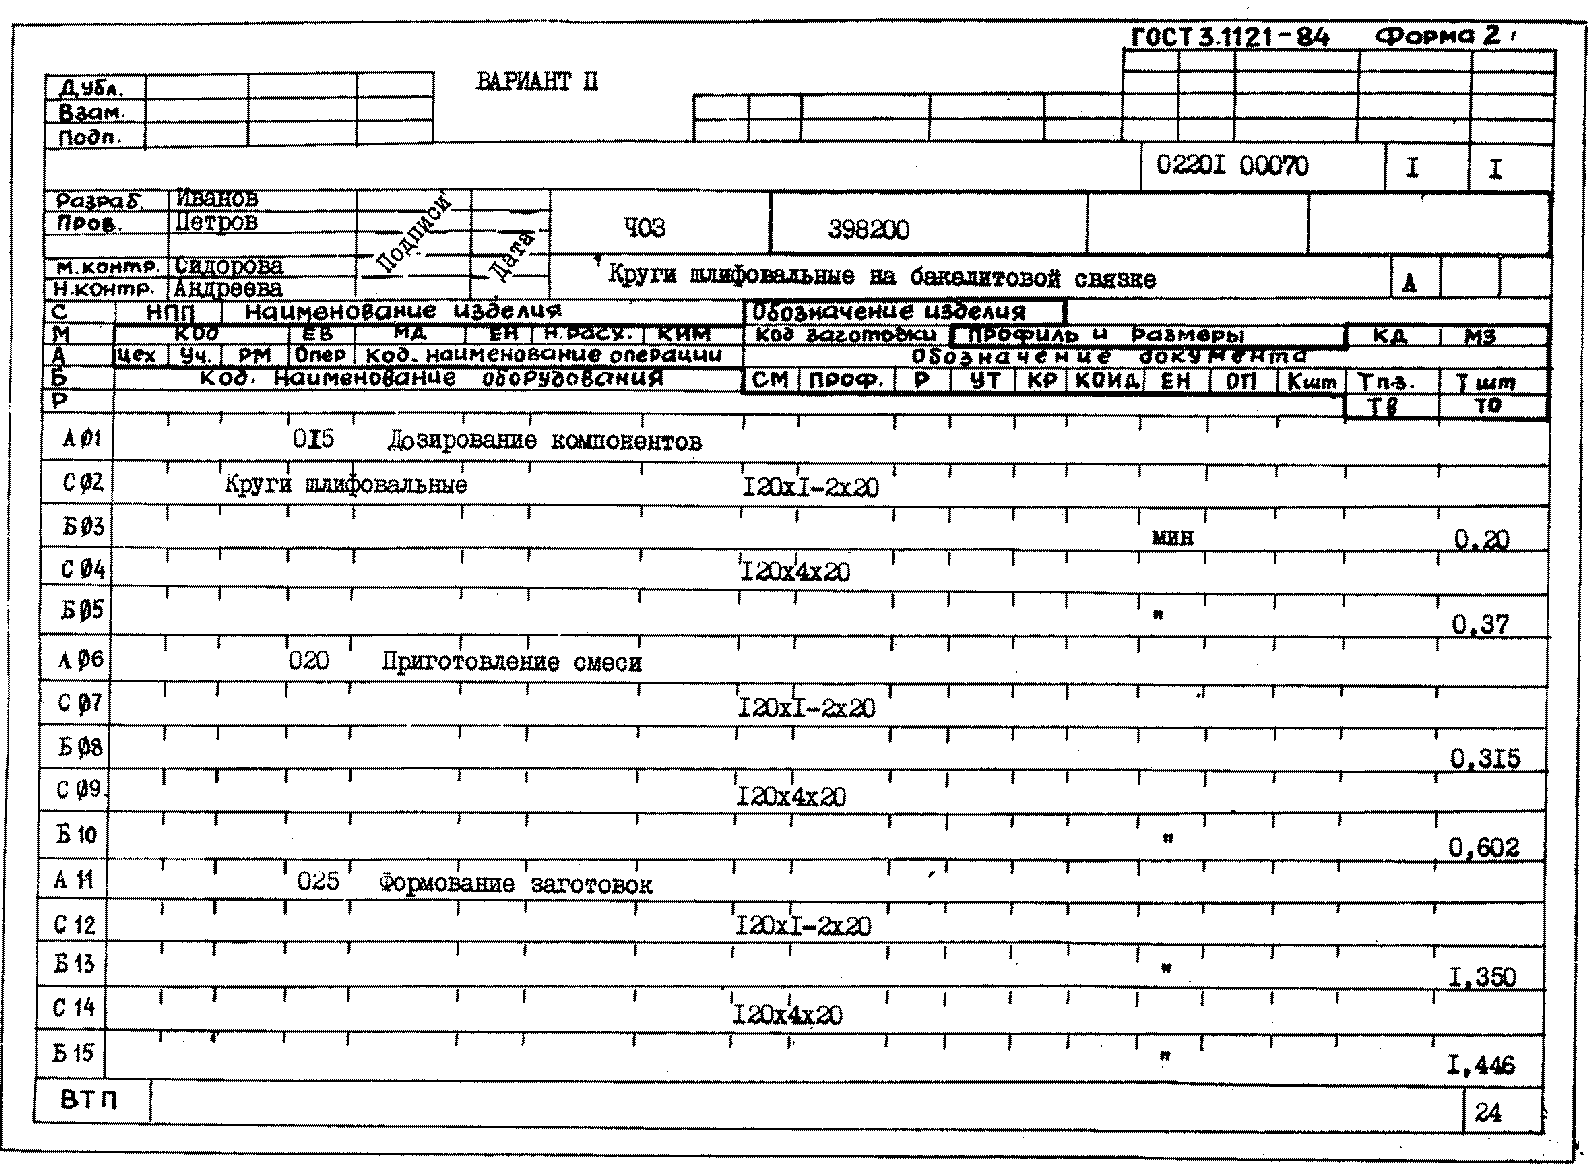
| ВТП ф. 2 и 2а | ГОСТ 3.1121-84 |  | \bigcirc | |
| МК/ВТП ф. 2 и 1б | ГОСТ 3.1118-82 | |||
| ВО ВОБ ф. 2 и 2а, 4 и 3а | ГОСТ 3.1122-84 | \bigcirc | \bigcirc | |
| ВМ ф. 2 и 2а | ГОСТ 3.1123-84 | \bigcirc | \bigcirc | |
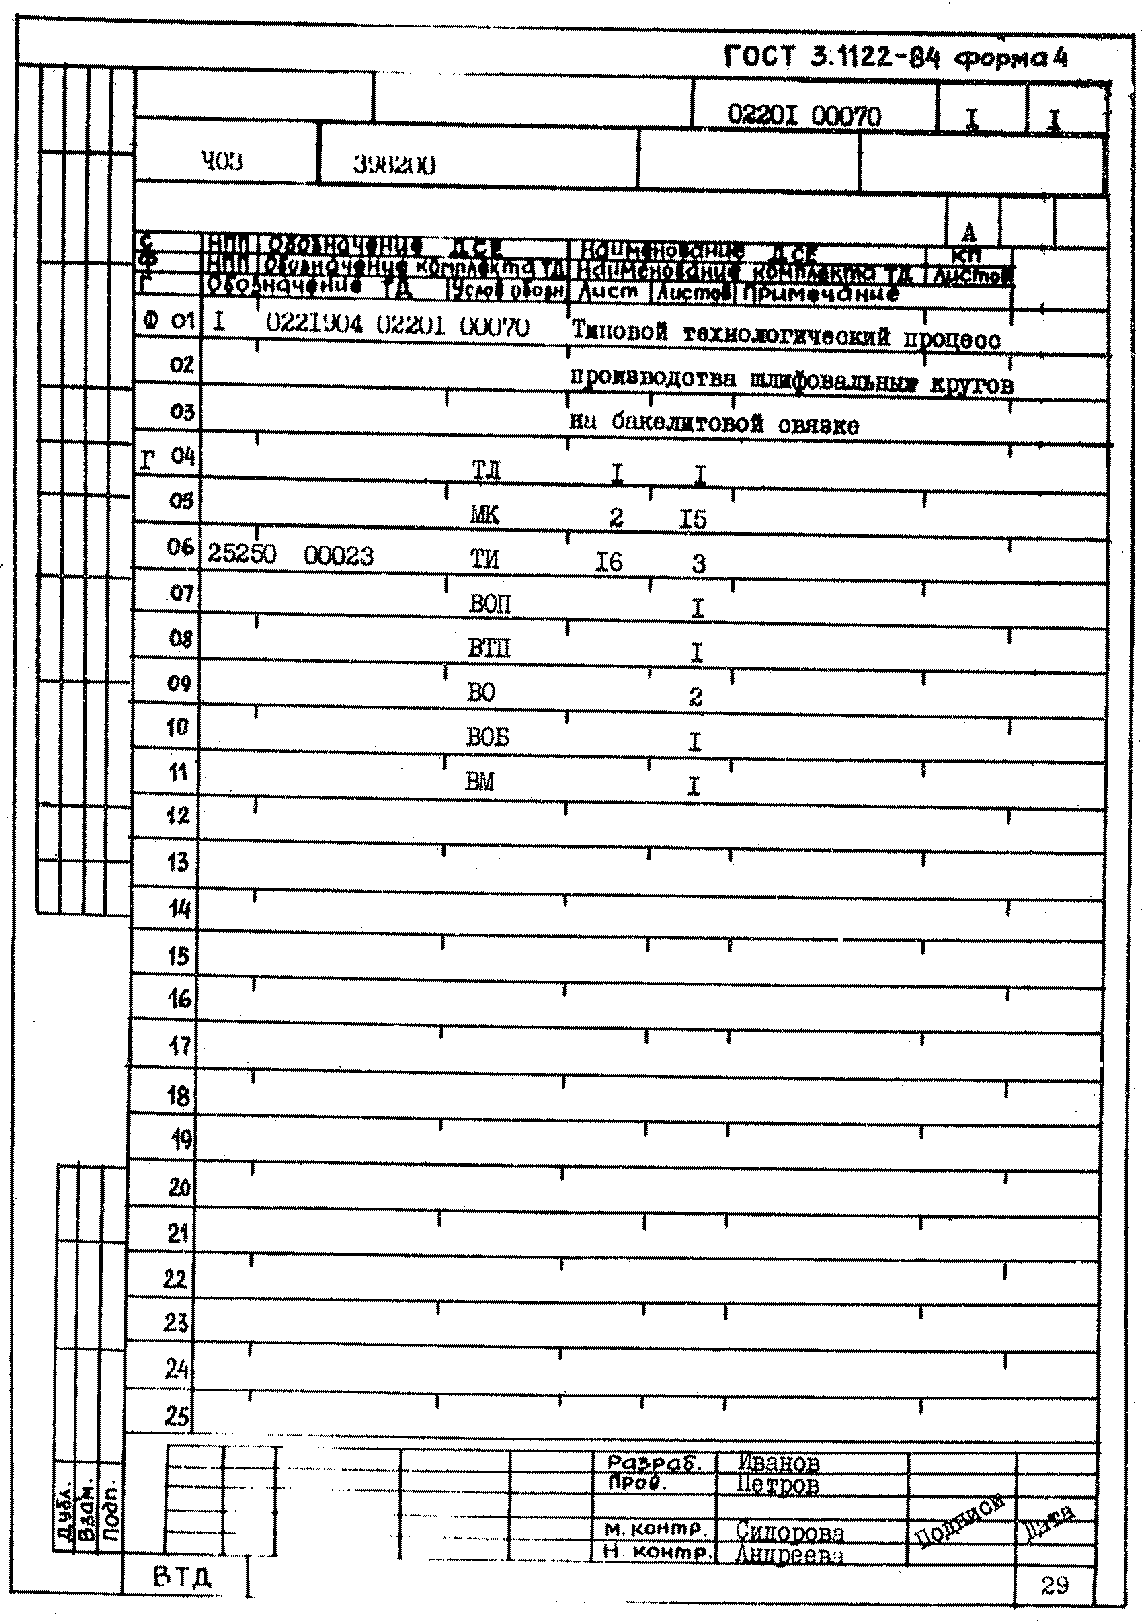
| ВТД ф. 4 и 4а | ГОСТ 3.1122-84 |  |  | |
<*> Допускается на определенные виды операций применять формы ОК по соответствующим стандартам ЕСТД.
 |
- | документ обязательный | \bigcirc | - | порядок применения документа устанавливается предприятием-разработчиком |
|---|
2. ПРАВИЛА ОФОРМЛЕНИЯ И ПРИМЕНЕНИЯ ДОКУМЕНТОВ
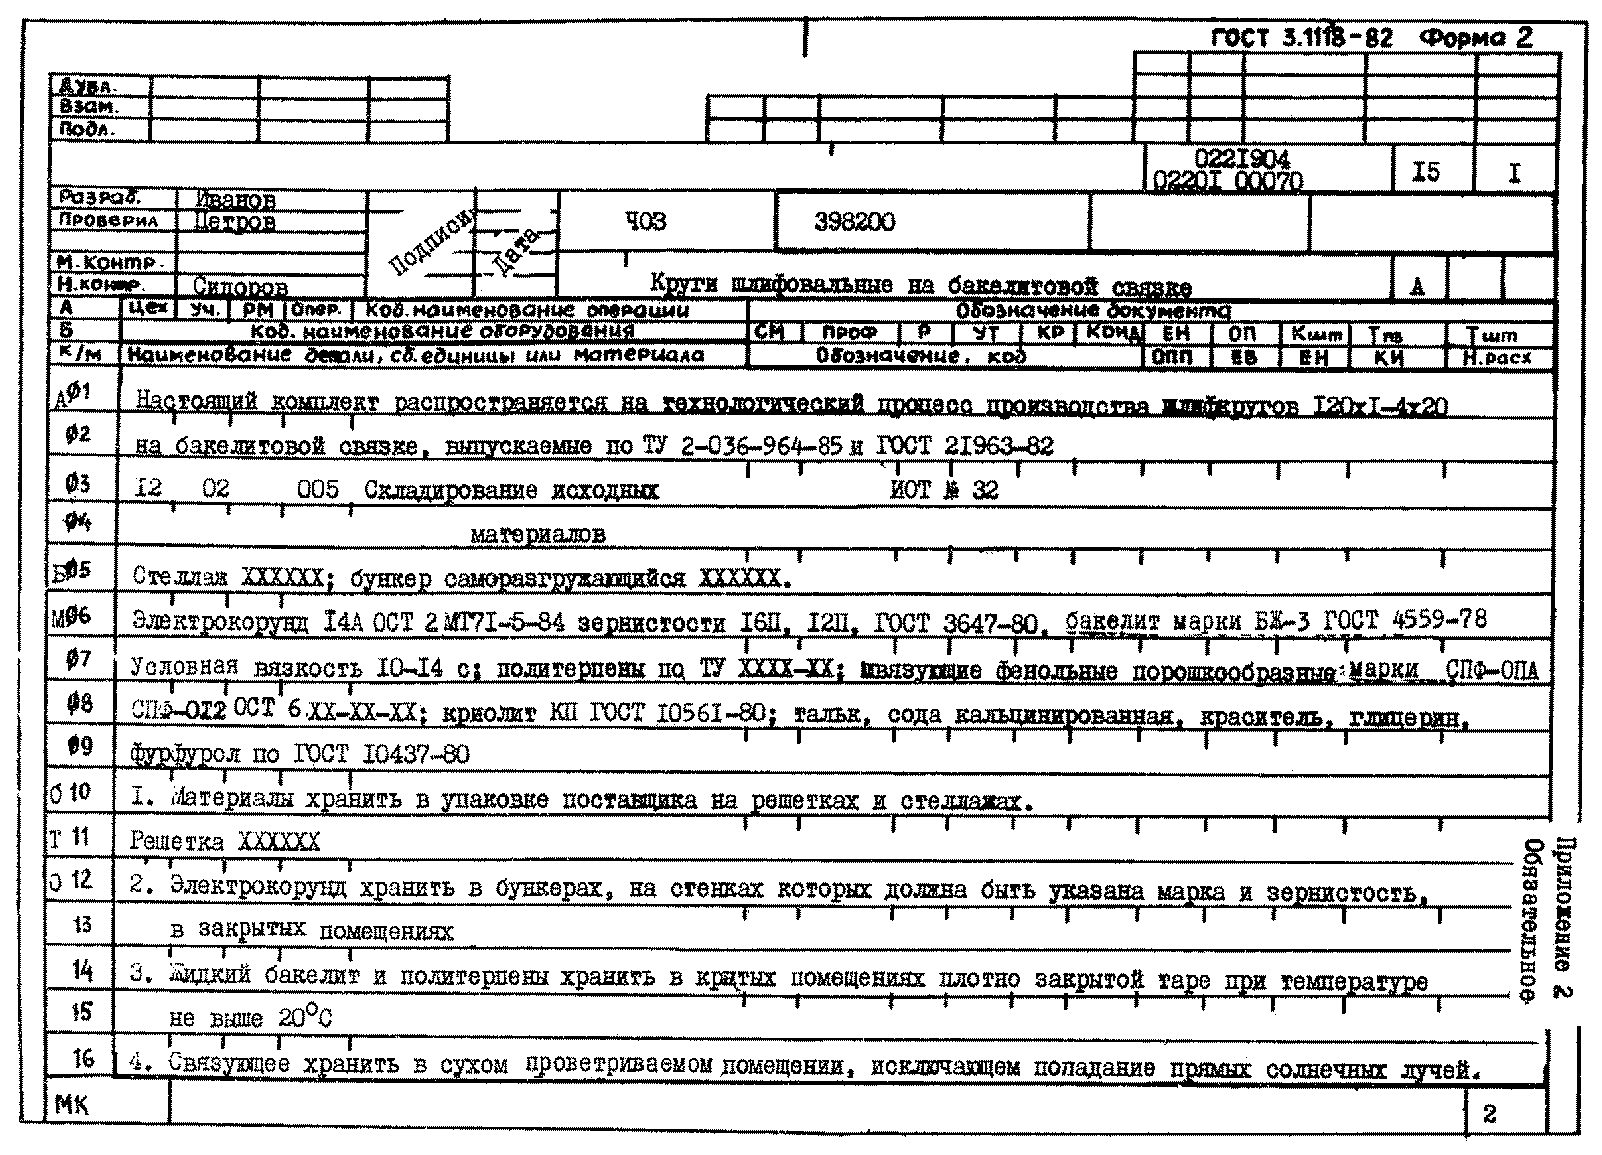
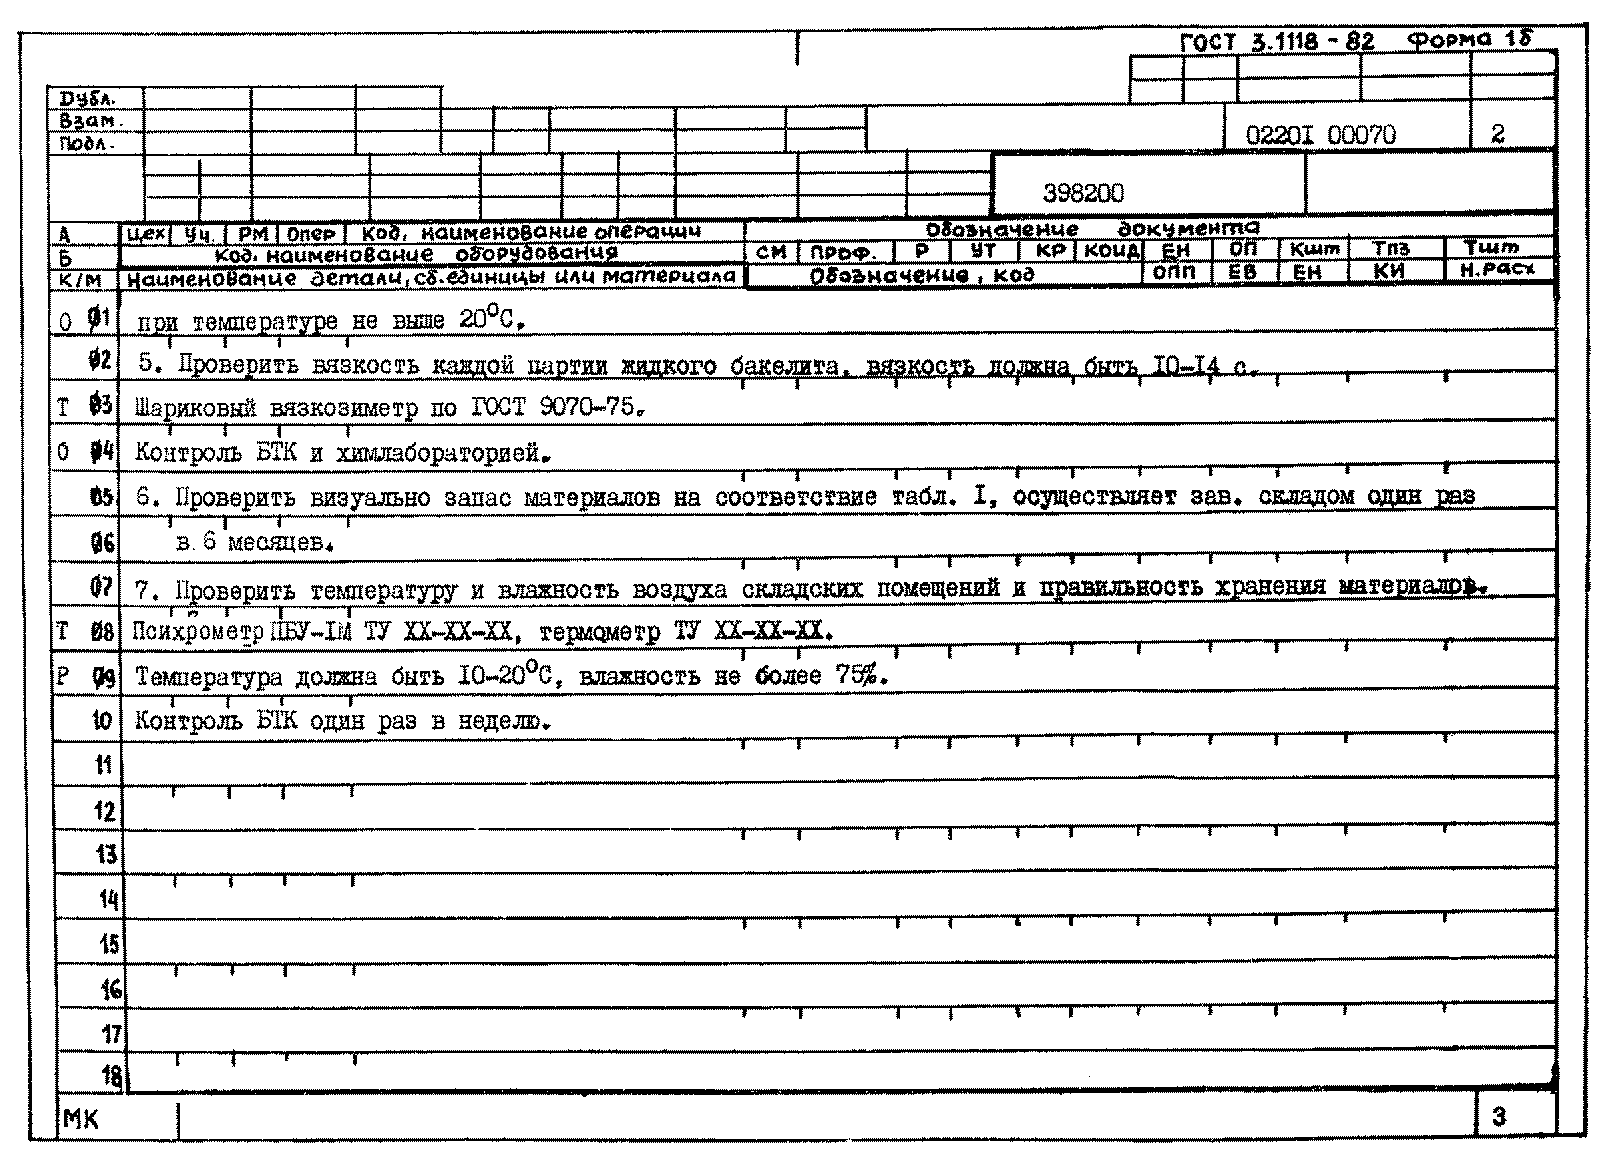
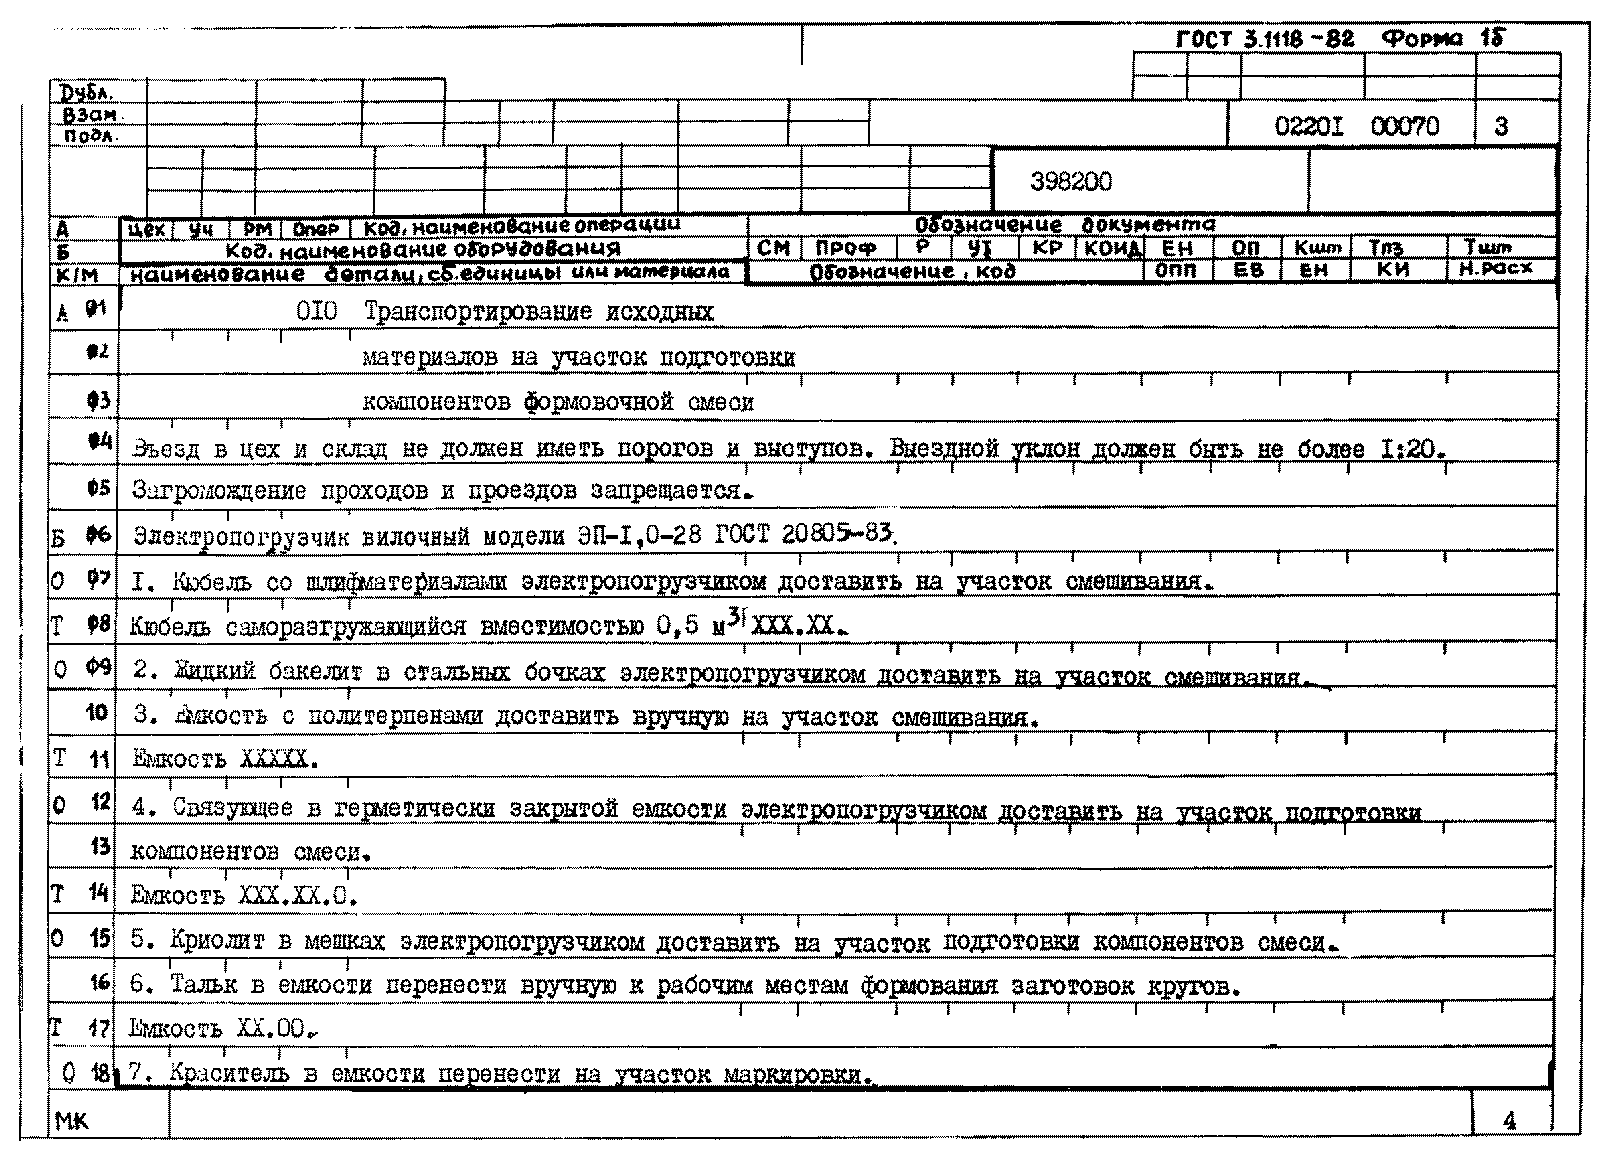
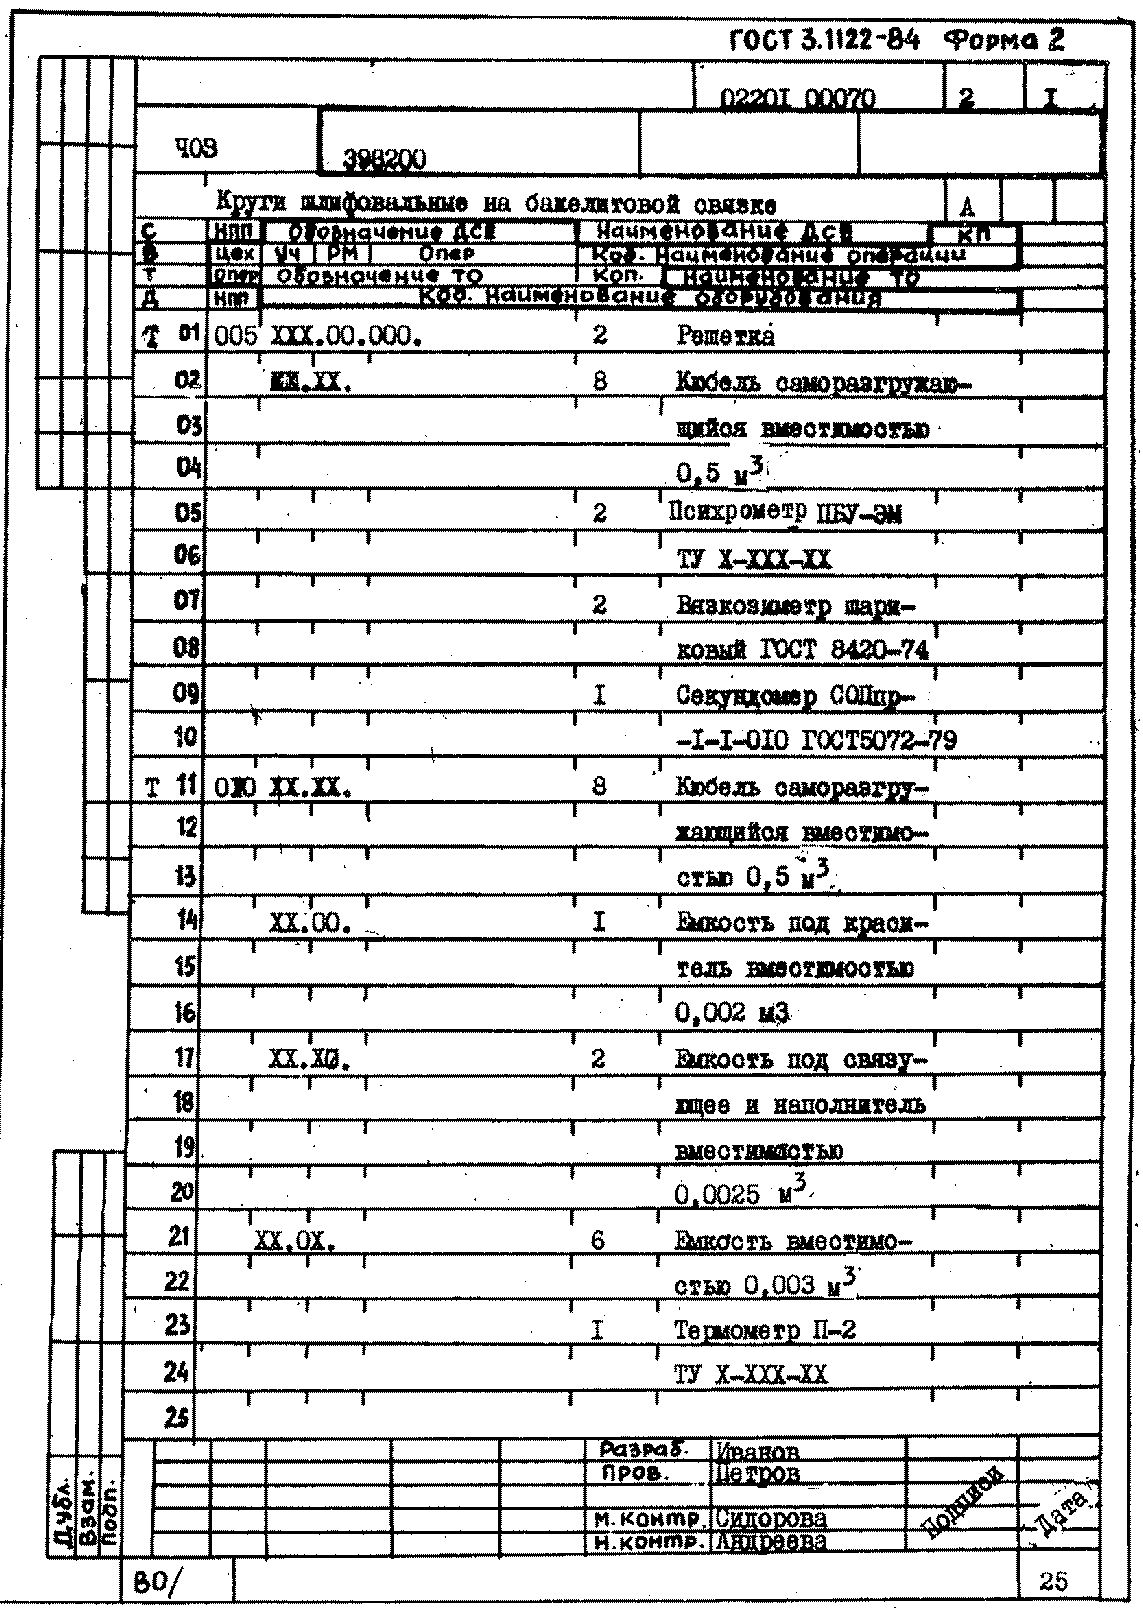
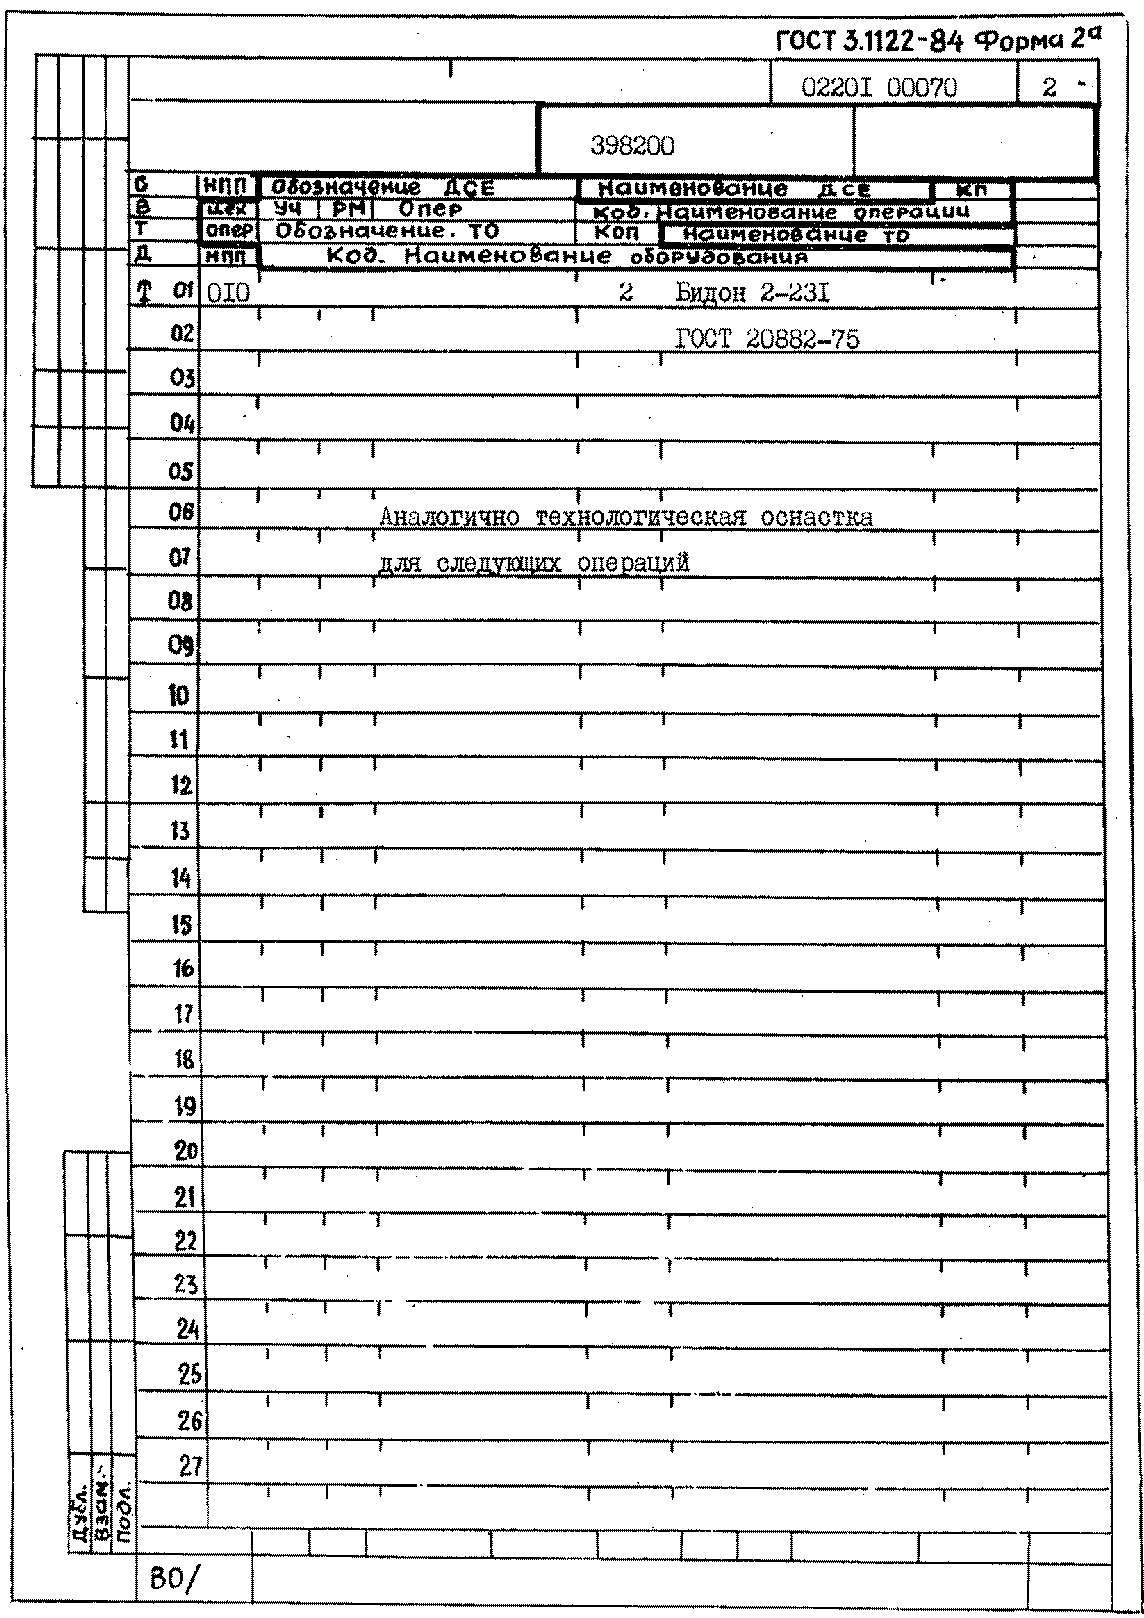
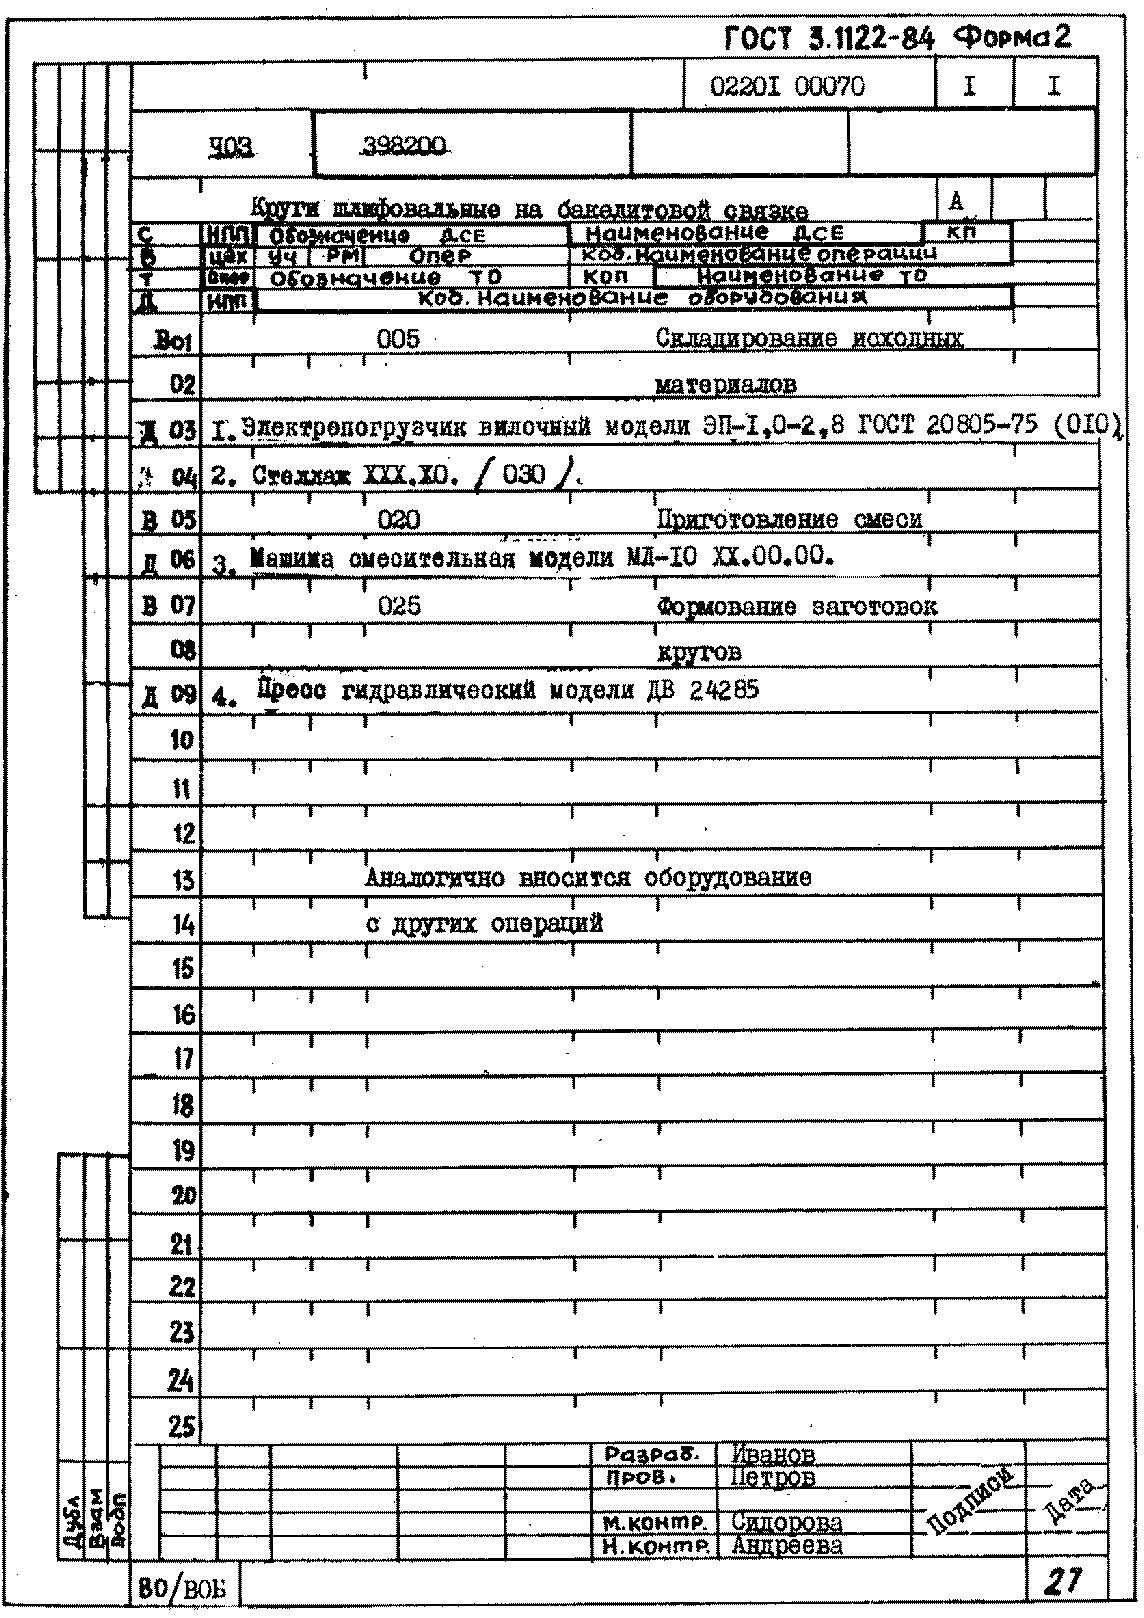
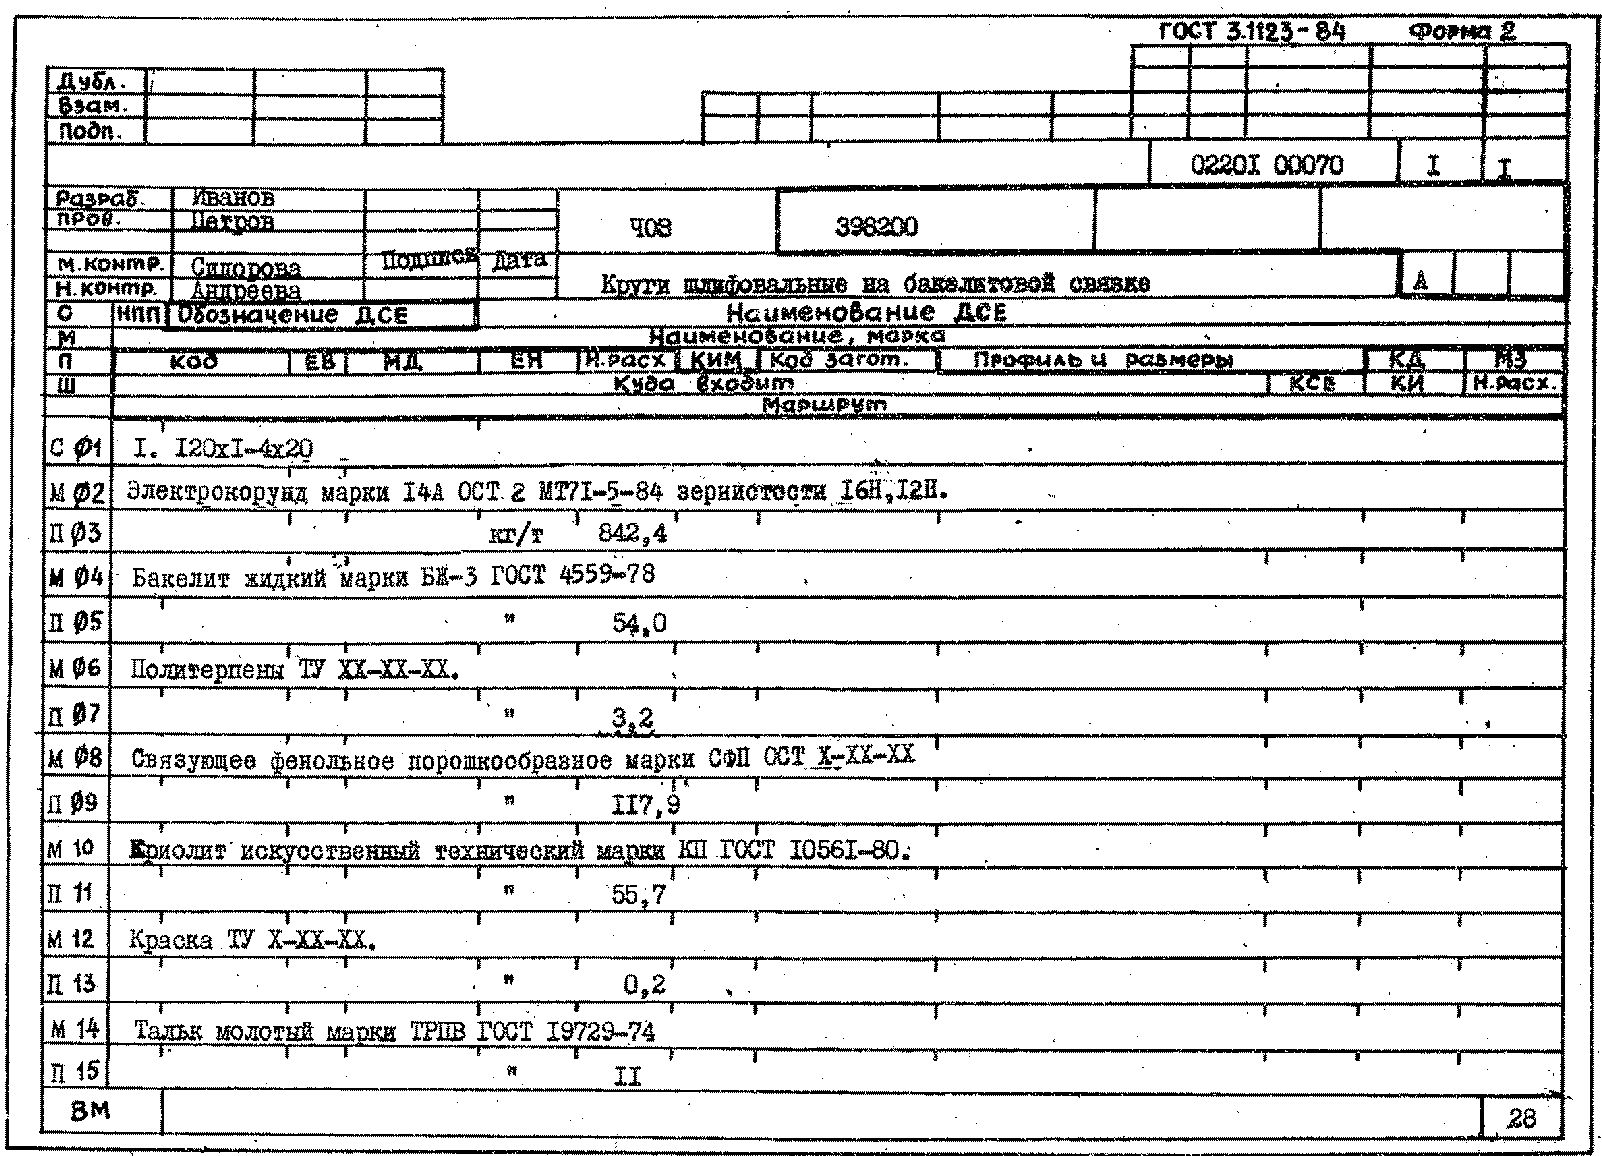
2.1. При разработке комплектов технологических документов следует применять формы, приведенные в табл. 1, правила оформления которых должны соответствовать требованиям стандартов ЕСТД, ОСТ 2 Н02-17-84 и настоящих методических указаний. Примеры оформления форм приведены в обязательном приложении 2.
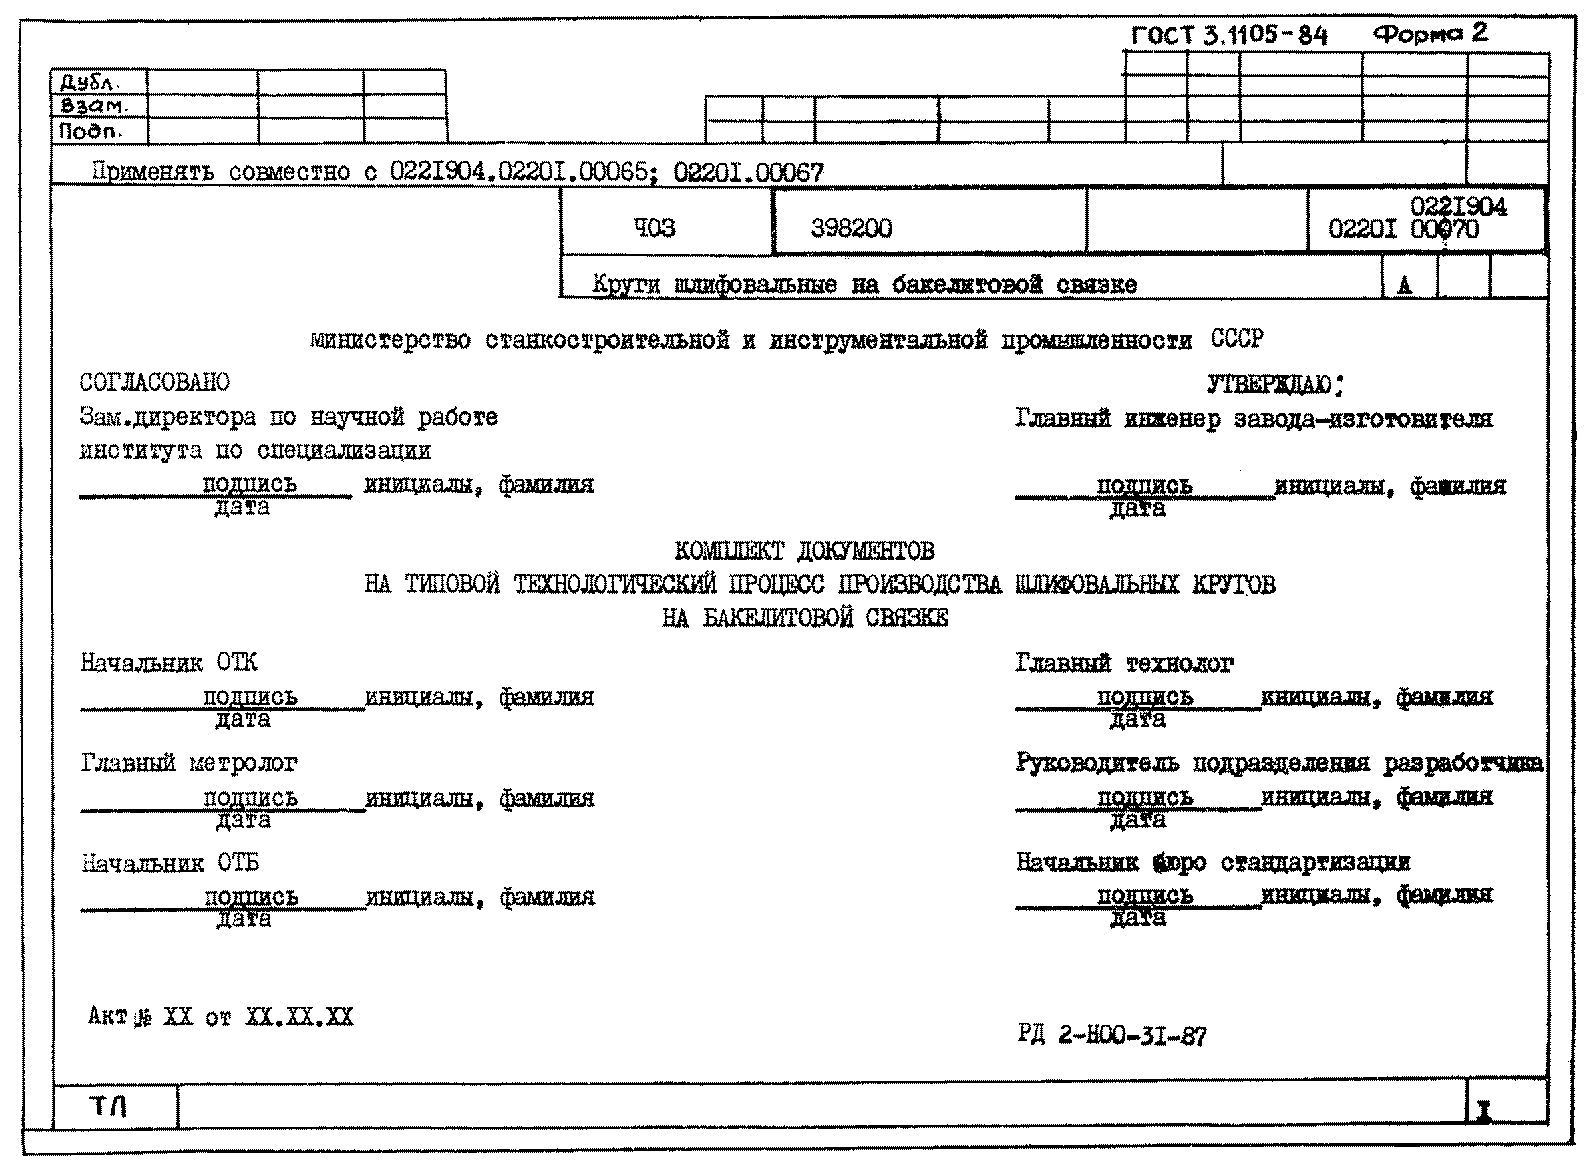
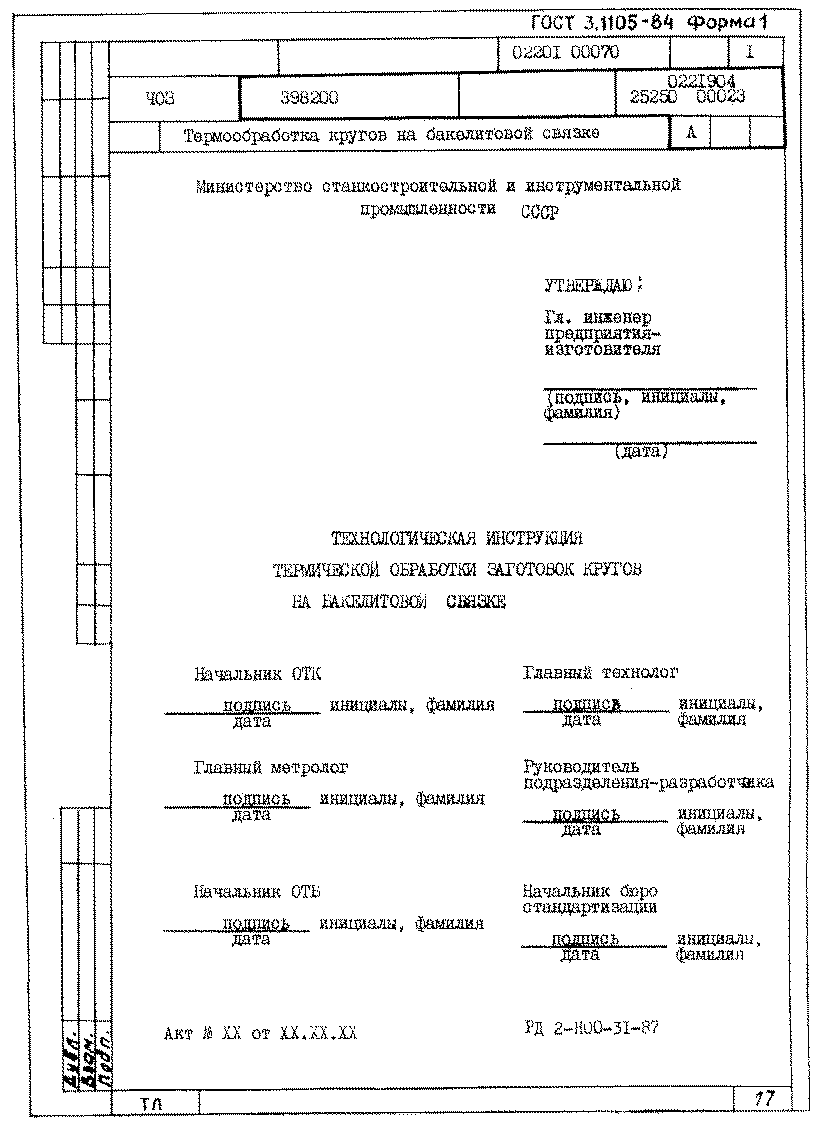
2.2 Титульный лист (ТЛ)
2.2.1. Общие требования и правила оформления формы ТЛ должны соответствовать требованиям ГОСТ 3.1105-84, ОСТ 2 Н02-17-84 и настоящих методических указаний.
2.2.2 ТЛ является первым листом комплекта технологических документов.
Поле 1 — наименование министерства ниже его допускается дать наименование промышленного объединения, в которое входит предприятие (организация);
Поле 2 — (в правой части) приводятся должность и подпись лица, утвердившего комплект документов.
Комплект технологических документов, разработанный предприятием-изготовителем, утверждает главный инженер предприятия. Комплект технологических документов, разработанный ВНИИАШ и его филиалами на продукцию, подлежащую изготовлению предприятиями абразивной промышленности вновь, утверждает заместитель директора по научной работе.
На поле 2 — в левой части — должность и подпись лица, согласовавшего комплект документов.
Комплект технологических документов, разработанный предприятием-изготовителем на вновь осваиваемую продукцию, следует согласовывать с ВНИИАШ или его филиалами по специализации.
Комплекты технологических документов, разработанные ВНИИАШ или его филиалами на вновь осваиваемую продукцию и подлежащую изготовлению на предприятиях абразивной промышленности, согласовываются с главным инженером предприятия-изготовителя.
Поле 4 — порядок заполнения устанавливается предприятием (организацией) в соответствии с ГОСТ 3.1105-84.
Поле 5 — информация о внедрении технологического процесса с указанием номера акта по п. 6.2.
Поле 6 — отметка о соответствии комплекта документов настоящим методическим указаниям с простановкой их обозначения.
2.3 Маршрутная карта (МК)
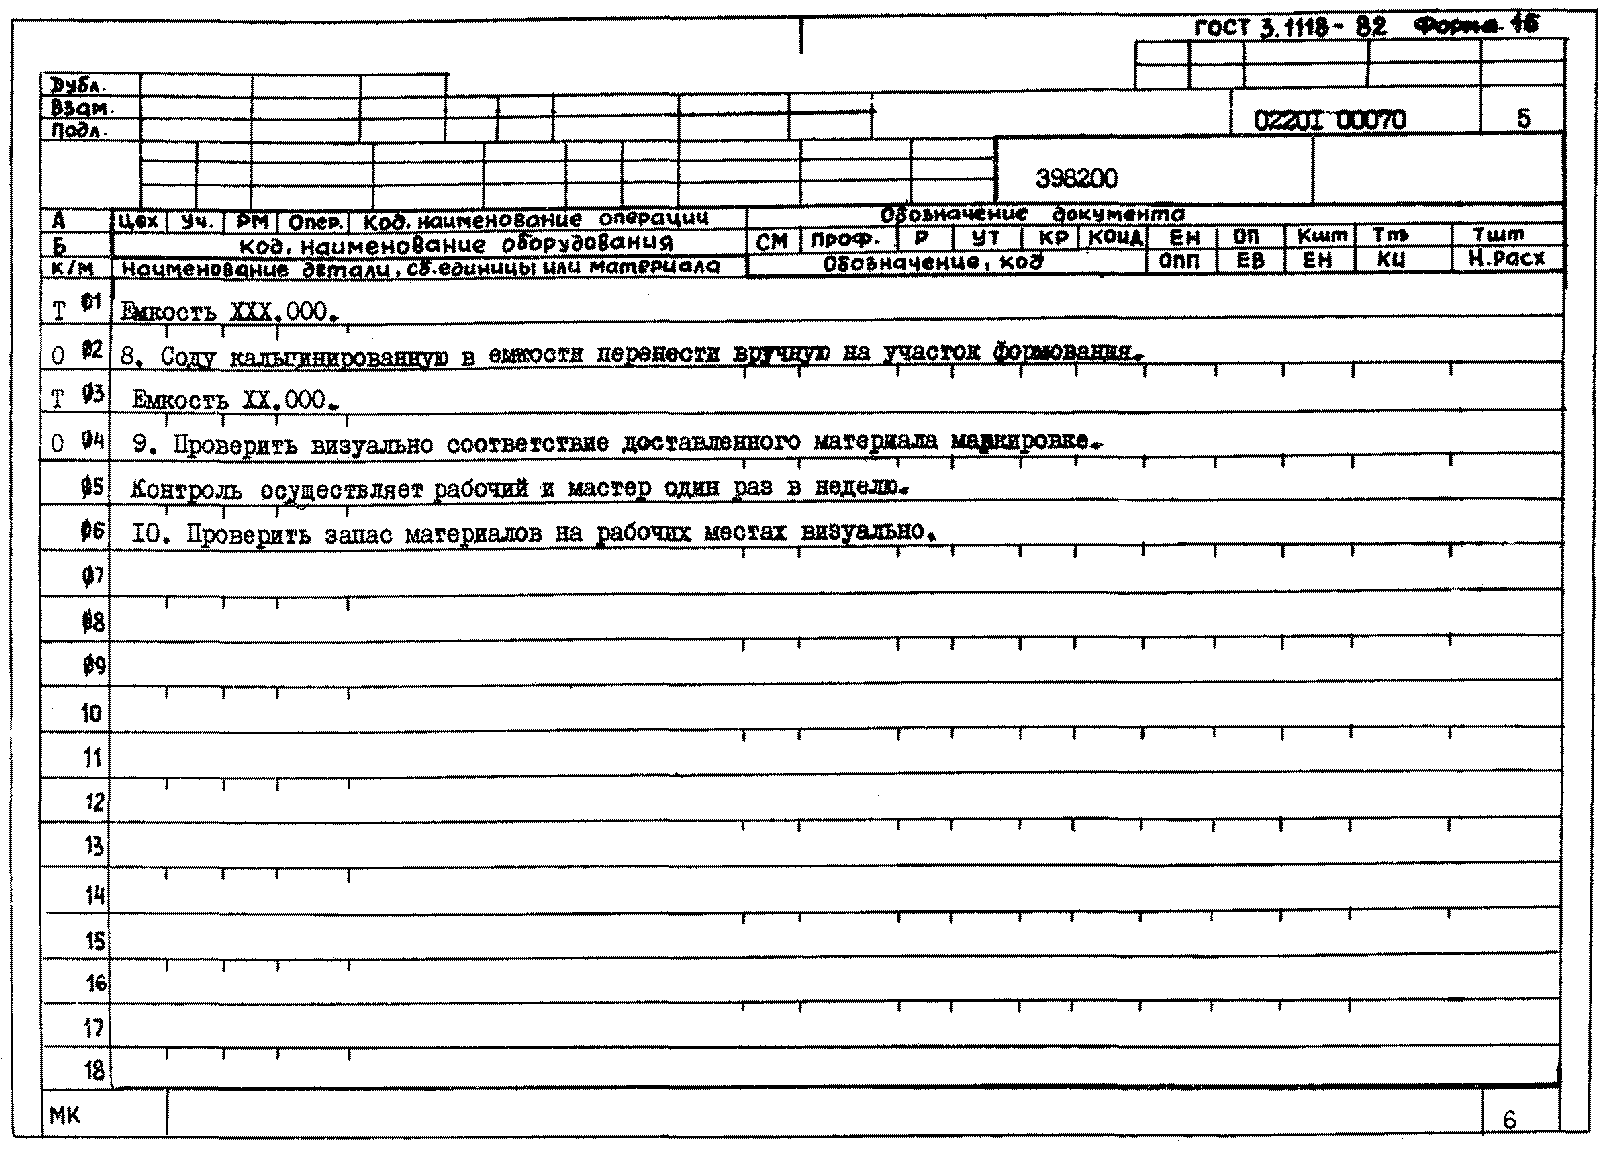
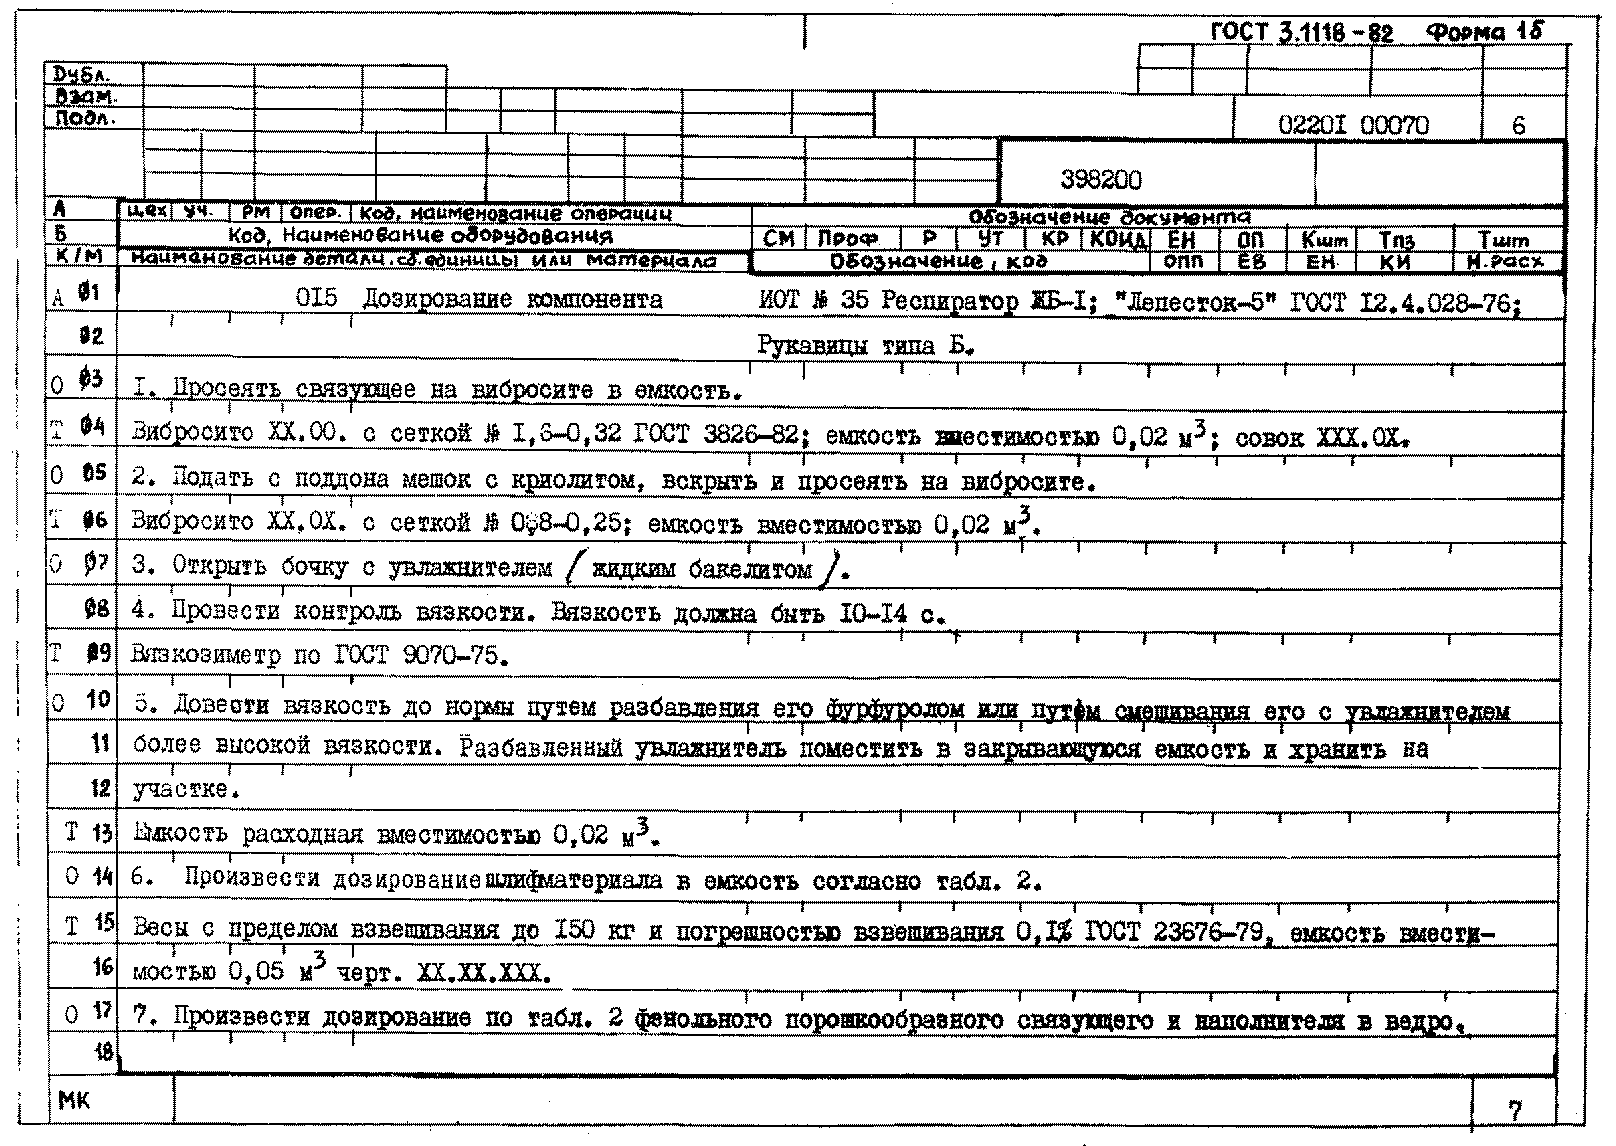
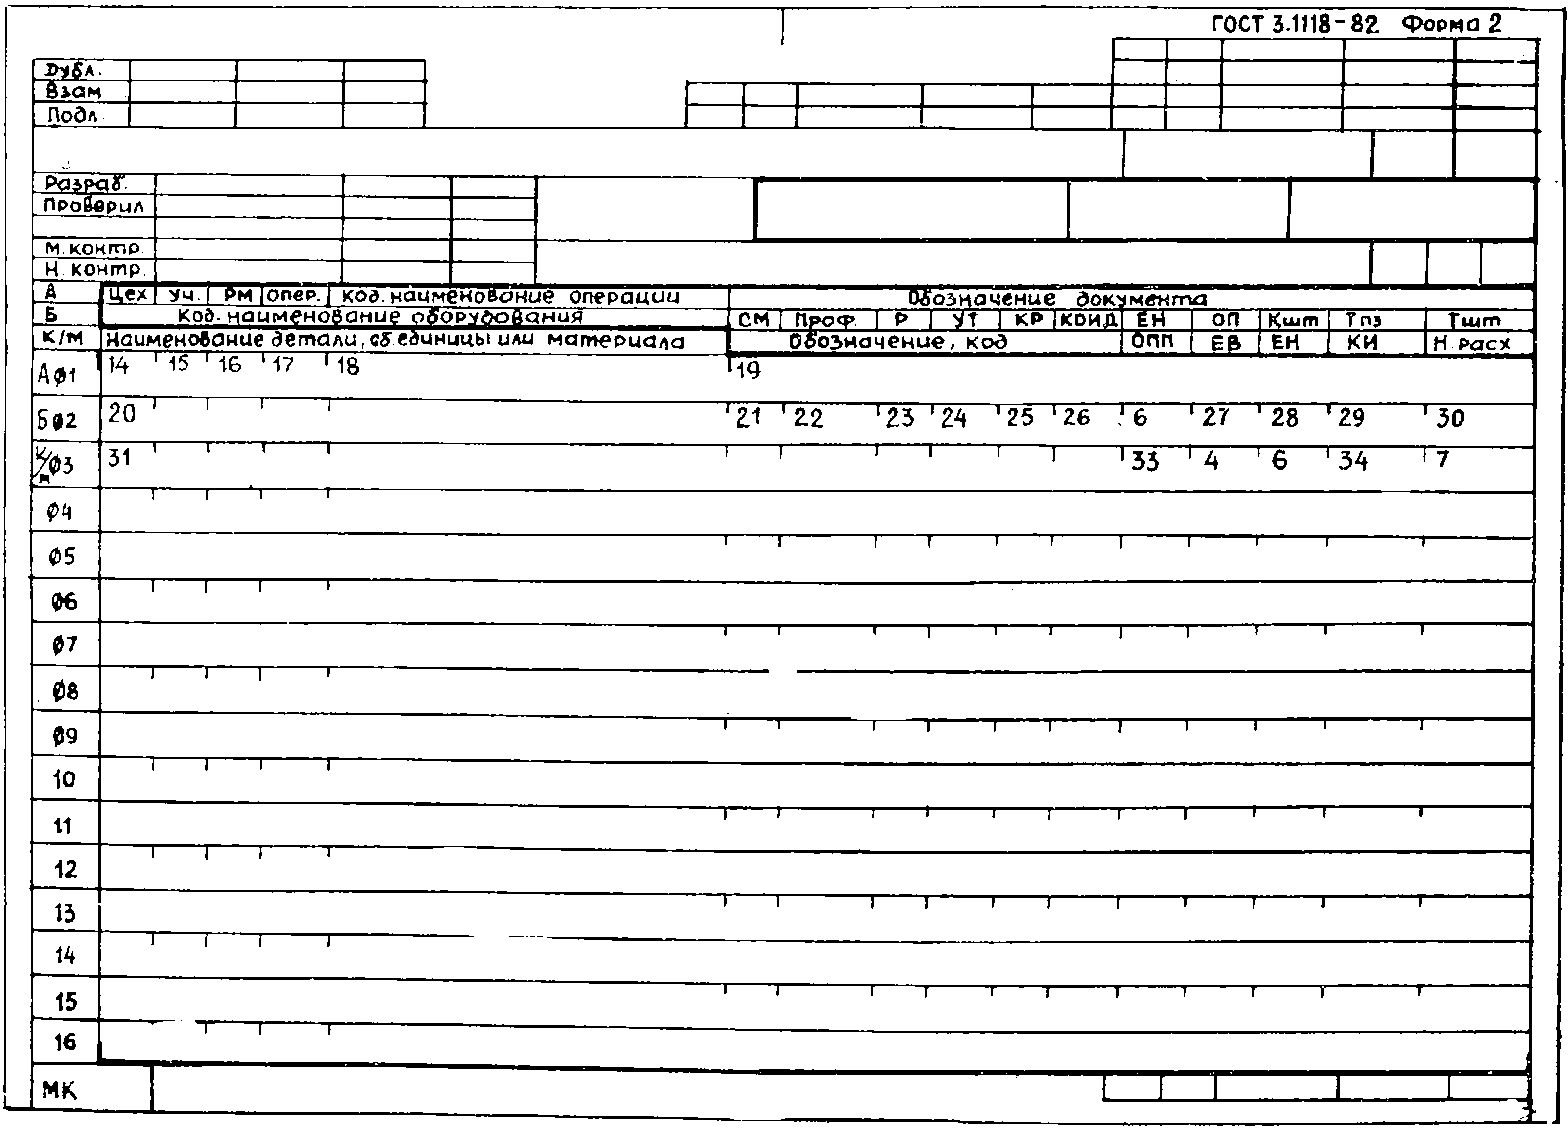
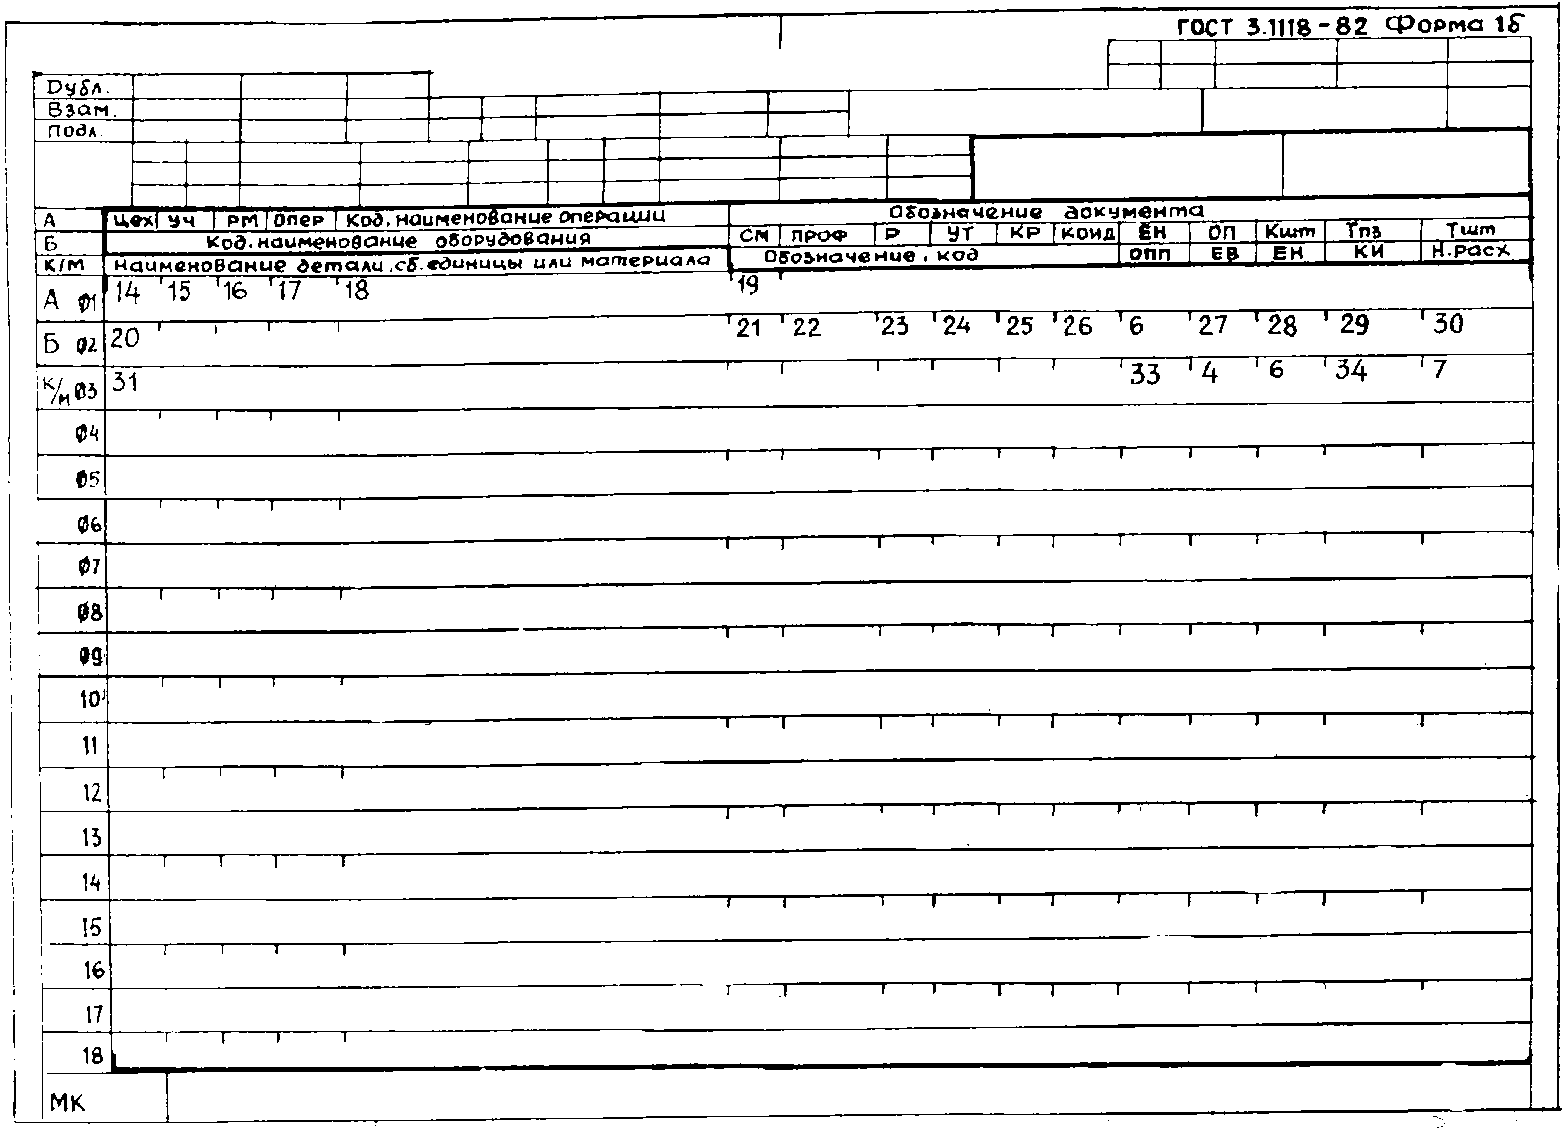
2.3.1. Правила оформления форм 2 и 1б, МК в соответствии с требованиями ГОСТ 3.1118-82, ОСТ 2 Н02-17-84 и настоящих методических указаний.
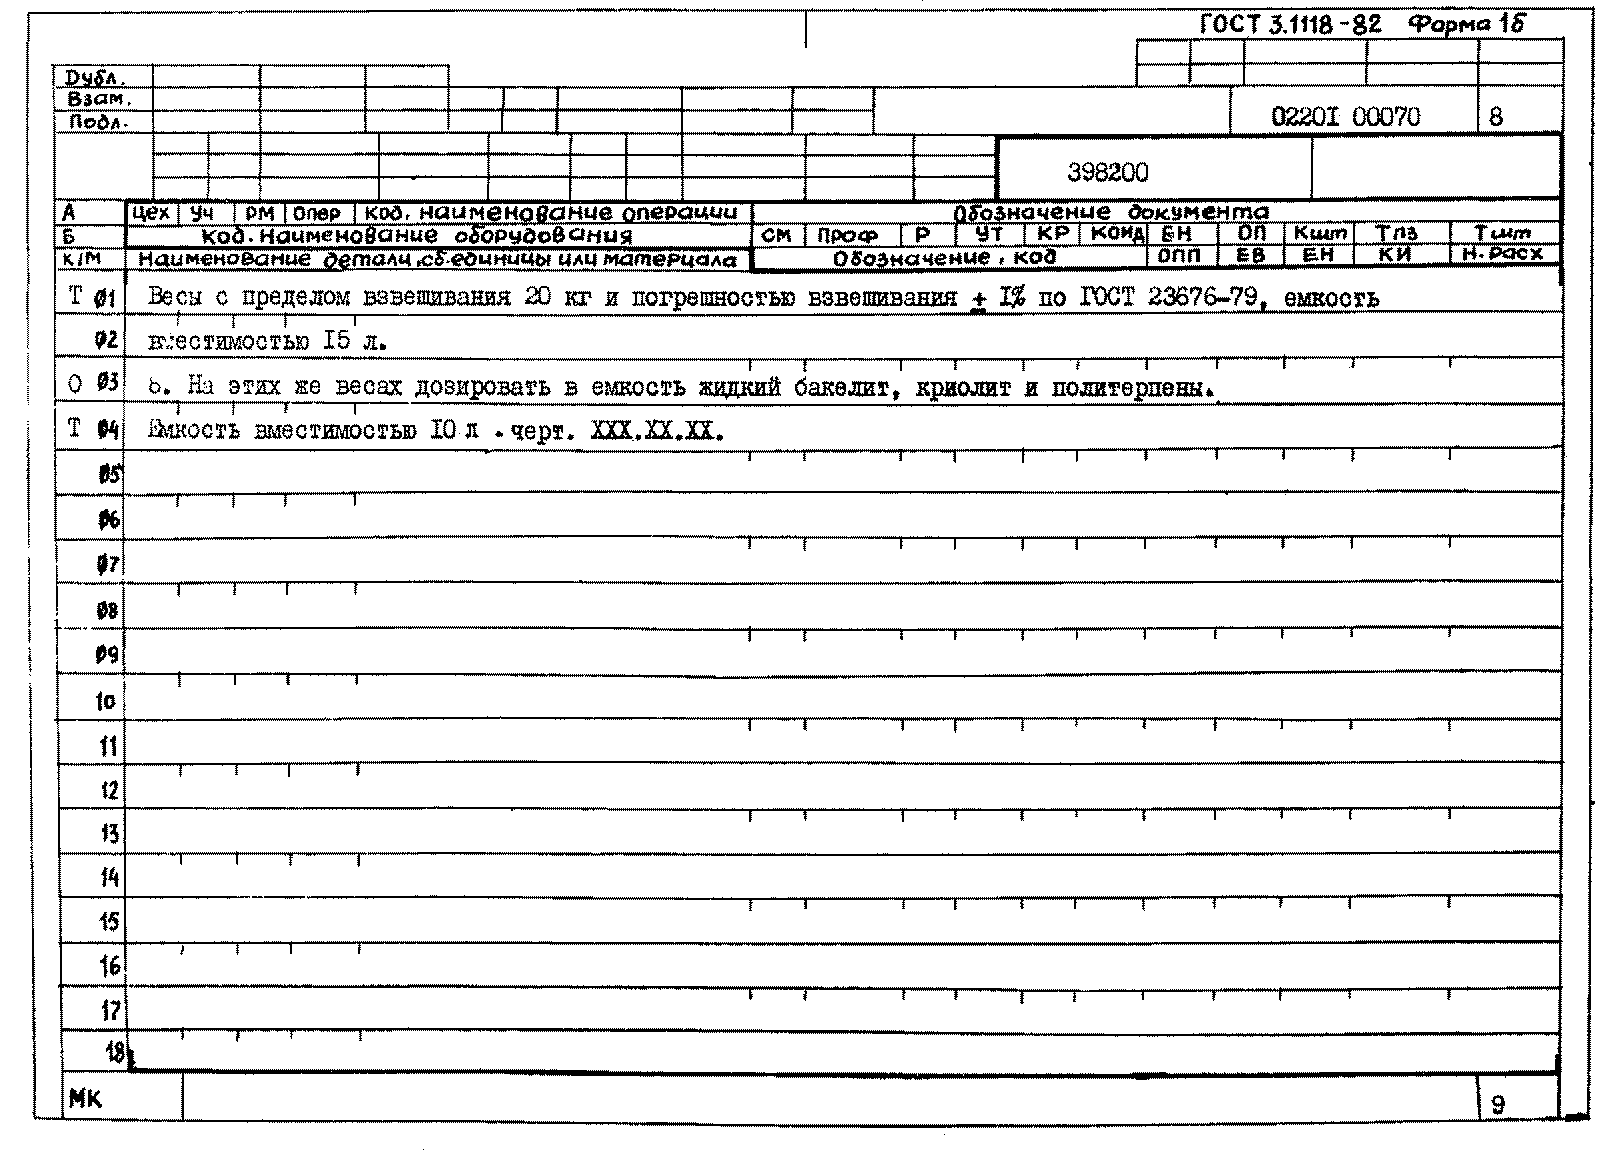
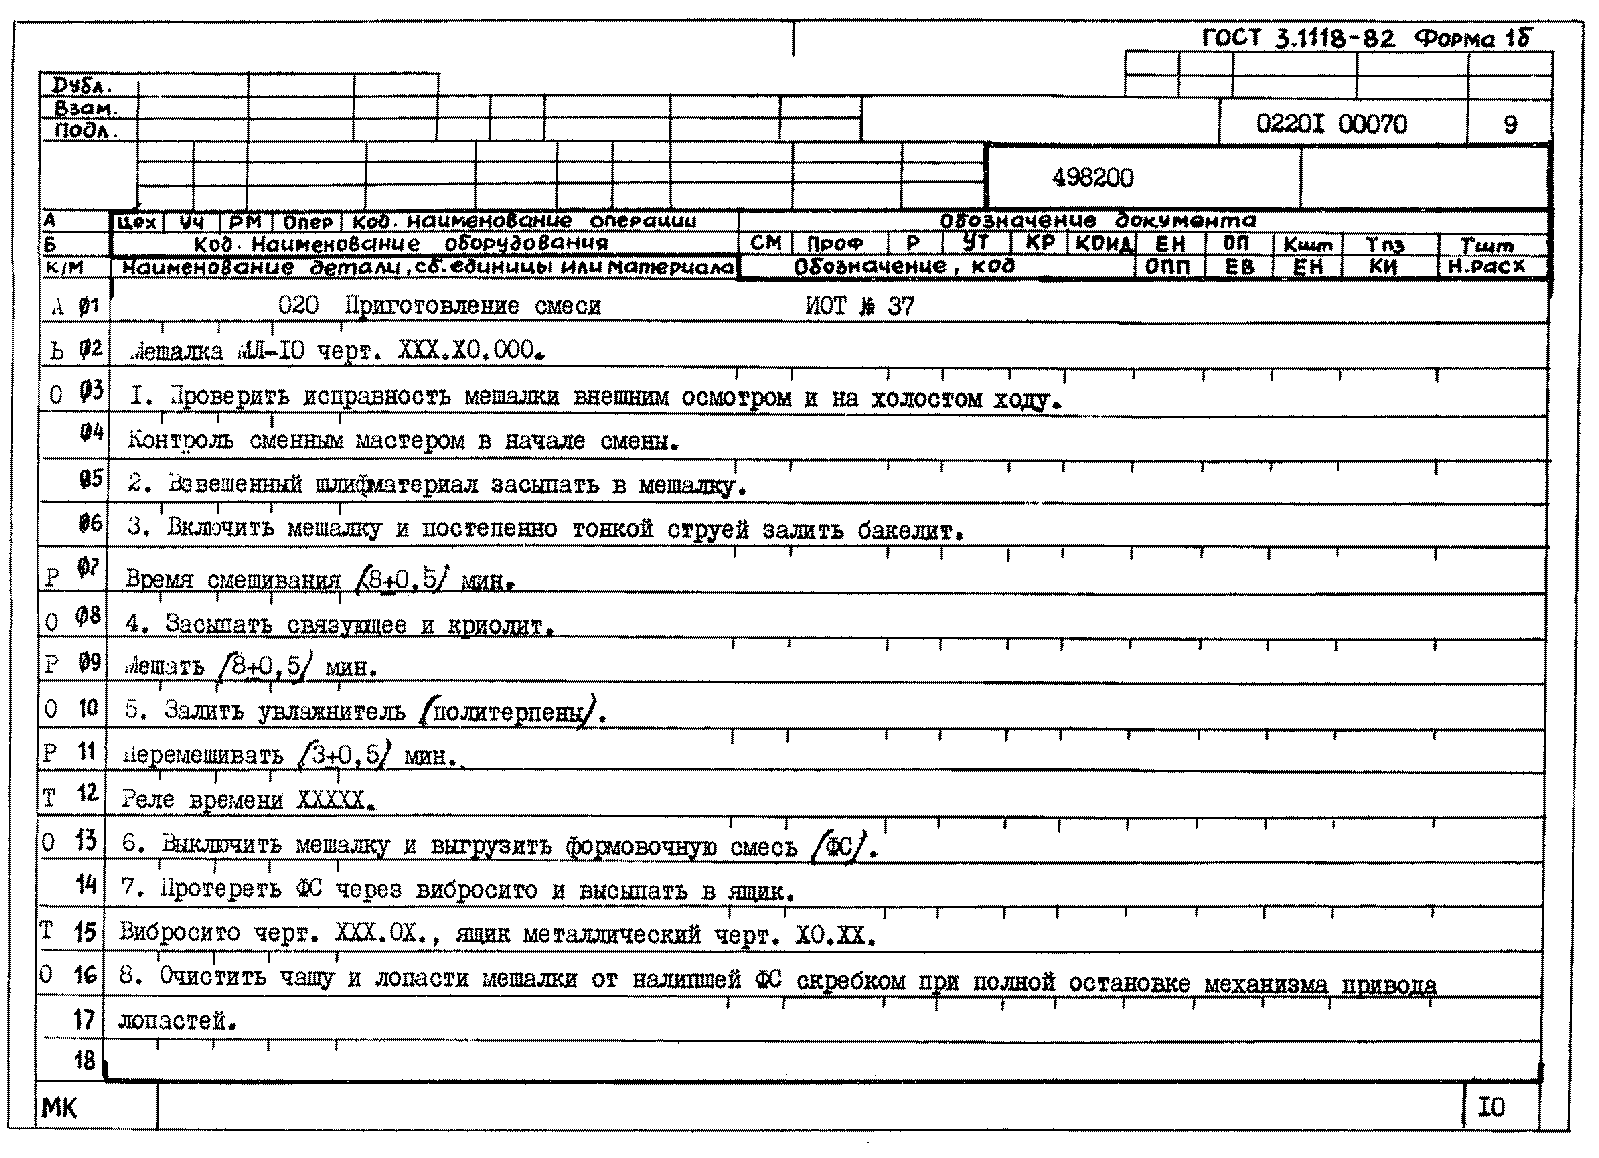
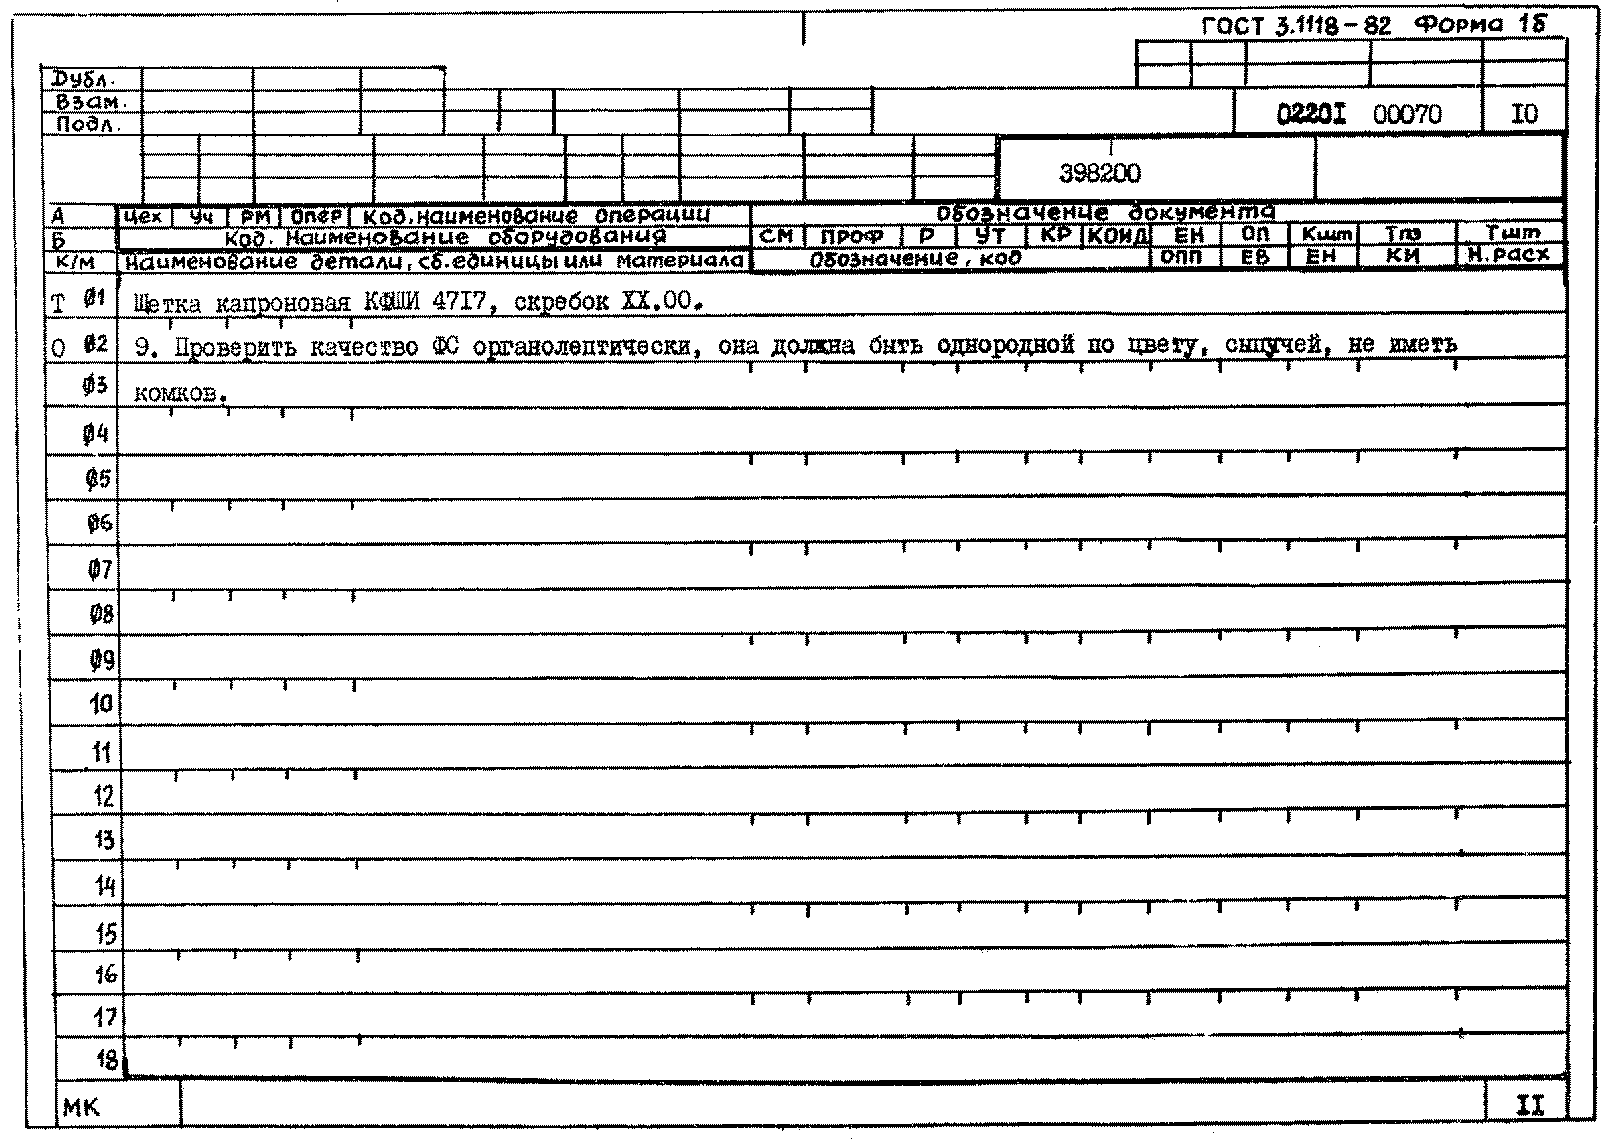
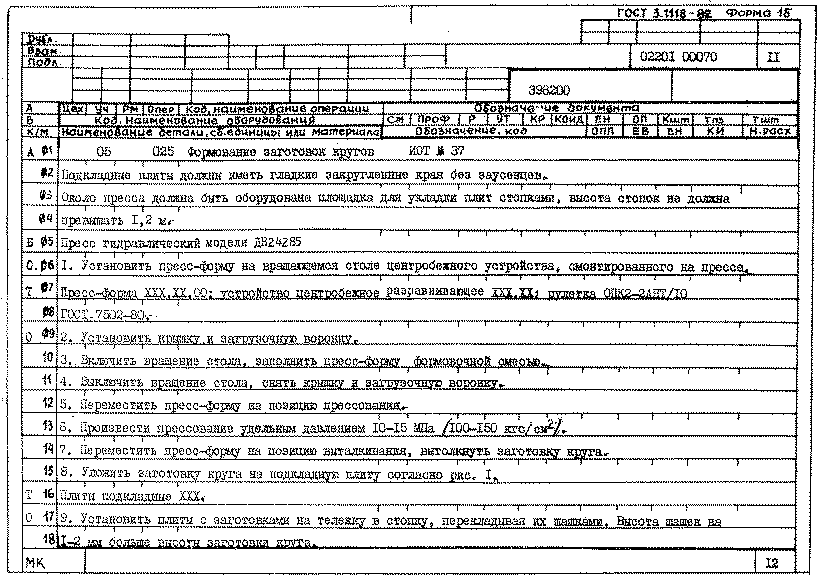
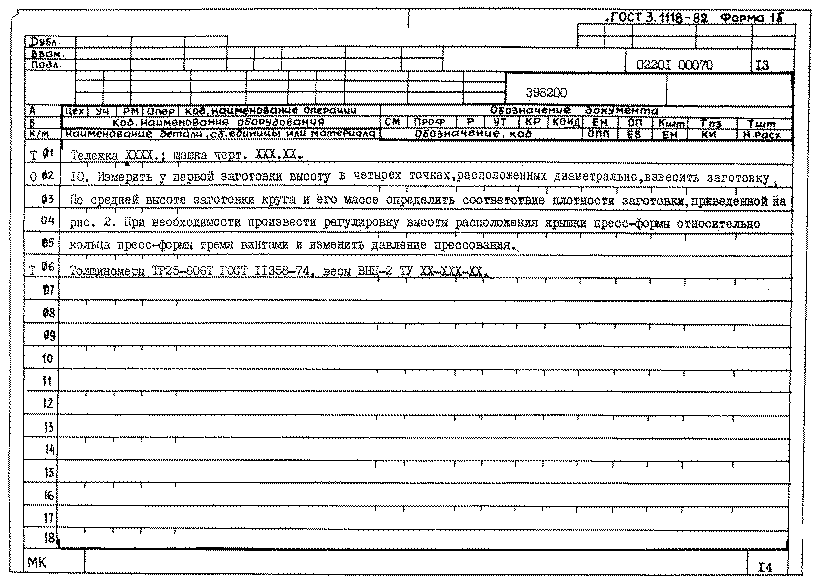
2.3.2. МК выполняет роль основного документа комплекта технологических документов изготовления абразивного инструмента (шлифовальных и полировальных кругов, абразивных брусков, шлифовальных головок, изделий из шлифовальной шкурки, в том числе товаров народного потребления (ТНП). Состав информации в формах МК должен соответствовать ГОСТ 3.11188-82, ОСТ 2 Н02-17-84, рис. 1, 2 и табл. 2.
| Номер графы | Наименование, условное обозначение графы | Служебный символ | Содержание информации в графе |
|---|---|---|---|
| 1 | - | Обозначение служебного символа и порядковый номер строки. Допускается при указании номера строки в пределах от 01 до 09 применять вместо \bigcirc знак \text{Ш}, например М Ш |
|
| 14 | Цех | А | Номер цеха (код), в котором выполняется операция. Код указывается при действии АСУП |
| 15 | Уч. | А | Номер (код) участка, конвейера, печи, поточной линии. Код указывается при действии АСУП |
| 16 | РМ | А | Номер (код) рабочего места. Код указывается при действии АСУП |
| 17 | Опер. | А | Номер операции в технологической последовательности изготовления продукции |
| 18 | Наименование операции | А | Код, наименование операции; код указывать при действии АСУП |
| 19 | Обозначение документа | А | Обозначение (наименование) документа, инструкции по охране труда, технологической инструкции, стандарта предприятия и прочее, применяемых при выполнении данной операции. Состав документов следует указывать через разделительный знак «;» |
| 20 | Код, наименование оборудования | Б | До создания классификатора код не указывать, указывать краткое наименование оборудования и его модель или обозначение по конструкторскому документу, допускается указывать инвентарный номер |
| 21 | СМ | Б | Степень механизации. Заполнять после внедрения ГОСТ 14.309-74. Обязательность заполнения устанавливается предприятием |
| 22 | Проф. | Б | Код профессии. Код по ОК ПДТР указывается при действии АСУП, можно не заполнять |
| 23 | Р | Б | Разряд работы, необходимый для выполнения операции |
| 24 <*> | УТ | Б | Код условий труда по ОК ПДТР |
| 25 <*> | КР | Б | Количество исполнителей, занятых при выполнении операции |
| 26 <*> | КОИД | Б | Количество одновременно изготавливаемых деталей при выполнении одной операции |
| 27 <*> | ОП | Б | Объем производственной партии в штуках |
| 28 <*> | Кшт. | Б | Коэффициент штучного времени при многостаночном обслуживании |
| 29 <*> | Тпз | Б | Норма подготовительно-заключительного времени на операцию |
| 30 <*> | Тшт | Б | Норма штучного времени на операции |
| 31 | Наименование детали, сб. единицы или материала | К, М | Наименование (обозначение) заготовки материалов в операции, их краткая характеристика |
| 32 | Обозначение, код | К, М | Обозначение деталей, сборочных единиц по конструкторскому документу материалов, по ГОСТ, ОСТ, ТУ. Код указывается при действии АСУП |
| 33 <*> | ОПП | К, М | Обозначение подразделений, откуда поступают комплектующее материалы |
| 34 <*> | КИ | К, М | Количество деталей, сборочных единиц, применяемых при сборке изделия |
<*> Графы заполняются по усмотрению разработчика; допускается их не заполнять, если информация содержится в других документах.
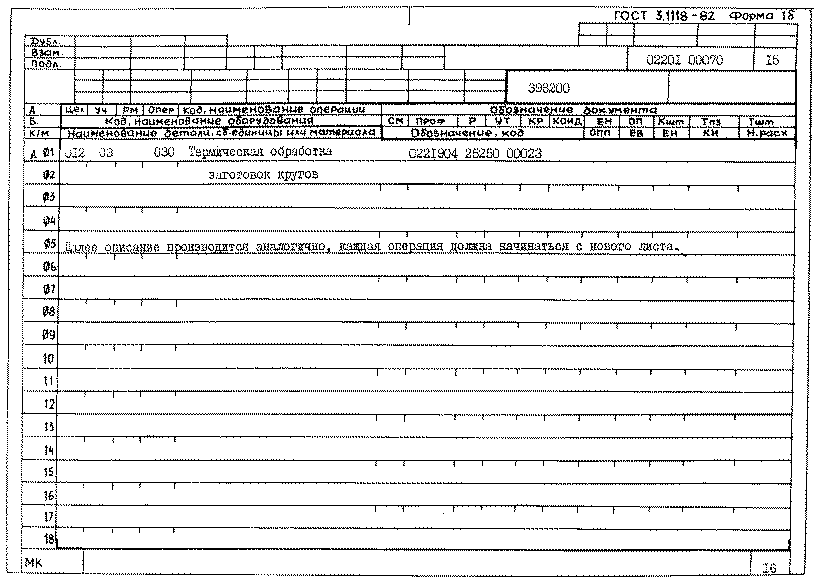
2.3.3. Списание каждой операции в МК следует начинать с нового листа, независимо от того, какое количество строк осталось после описания предыдущей.
2.3.4. Дополнительные требования к технологическому процессу, содержащиеся в других документах, указываются в МК в виде ссылки на обозначения (наименования) этих документов. Текст в МК следует записывать по всей длине строки. Для удобства ее восприятия разделение граф следует производить не сплошными вертикальными линиями, а разделительными знаками — отрезками линий длиной 1,5 — 2,0 ми.
2.3.5. Информация в МК указывается по способу блочного заполнения строк. Каждому блоку соответствует свой буквенный служебный символ, который условно указывает на состав информации блока. Обозначение служебных символов должно соответствовать ГОСТ 3.118-82.
2.3.6. Информацию общего характера, распространяющуюся на весь технологический процесс, в том числе номенклатуру изделий и НТД на эти изделия, следует указывать в МК до начала операций. Запись следует выполнять по всей длине строки. Информацию, относящуюся к отдельным операциям, следует записывать перед описанием переходов после наименования операции и обозначения применяемых документов.
2.3.7. Если информация общего характера распространяется на несколько операций технологического процесса, после ее записи в скобках указываются номера операций, на которые она распространяется, например: ... (опер. 010, 025, 030).
2.3.8. При маршрутно-операционном описании в МК должны указываться ссылки на технологические процессы (типовые операции), выполненные в технологической последовательности изготовления изделия, например: ссылка на технологический процесс термической обработки и др. Пример записи приведен в приложении 2, опер. 030.
2.3.9. Последовательность заполнения информации для каждой операции по типам строк приведена в табл. 3.
| Номер формы МК | Очередность заполнения служебных символов |
|---|---|
| 2 | А, Б, К, М, О, Т, Р |
2.3.10. Если в комплект документов технологического процесса входит ведомость оснастки (ВО), в которой приведены полные обозначения технологической оснастки, то при записи ее обозначений в МК допускается применять краткую форму записи согласно требованиям ГОСТ 3.1104-81, ОСТ 2 Н02-17-84 и МУ 2.31-84.
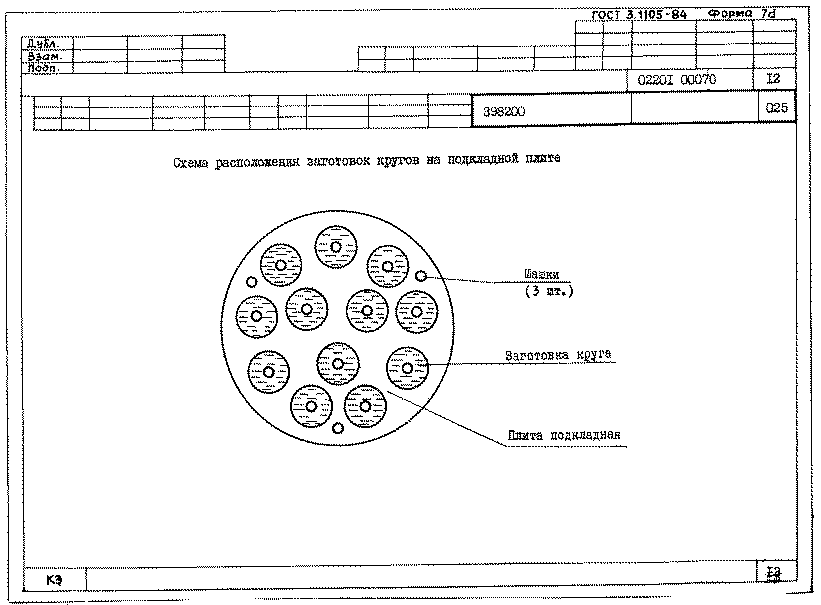
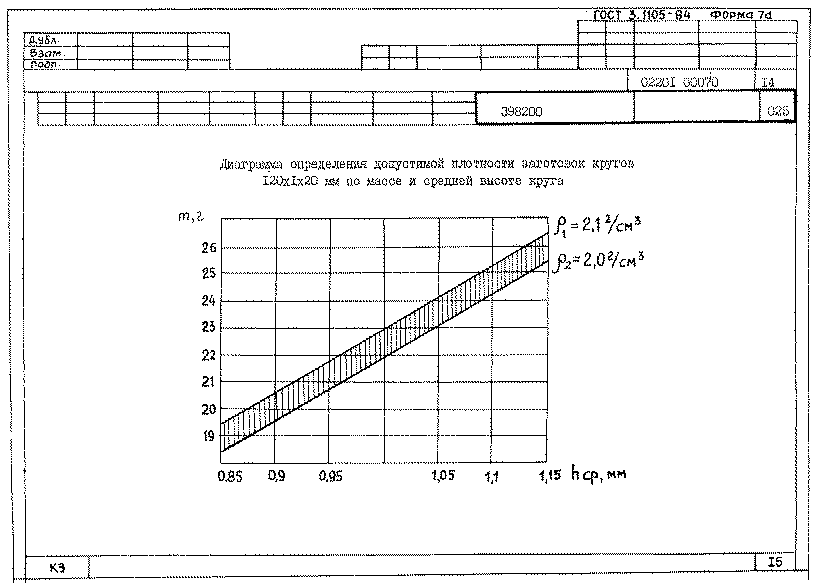
2.3.11. Допускается на формах МК выполнять эскизы, таблицы, схемы, располагая их ниже информации, вносимой в графы 14 — 34. Размеры поля для выполнения эскизов, таблиц и схем устанавливает разработчик документов.
2.3.12. При повторении одинаковых переходов в одной операции допускается вместо описания указывать — «повторить переход 2».
2.4 Карта эскизов (КЭ)
2.4.1. Правила оформления форм КЭ в соответствии с требованиями ГОСТ 3.1105-84 и настоящих методических указаний.
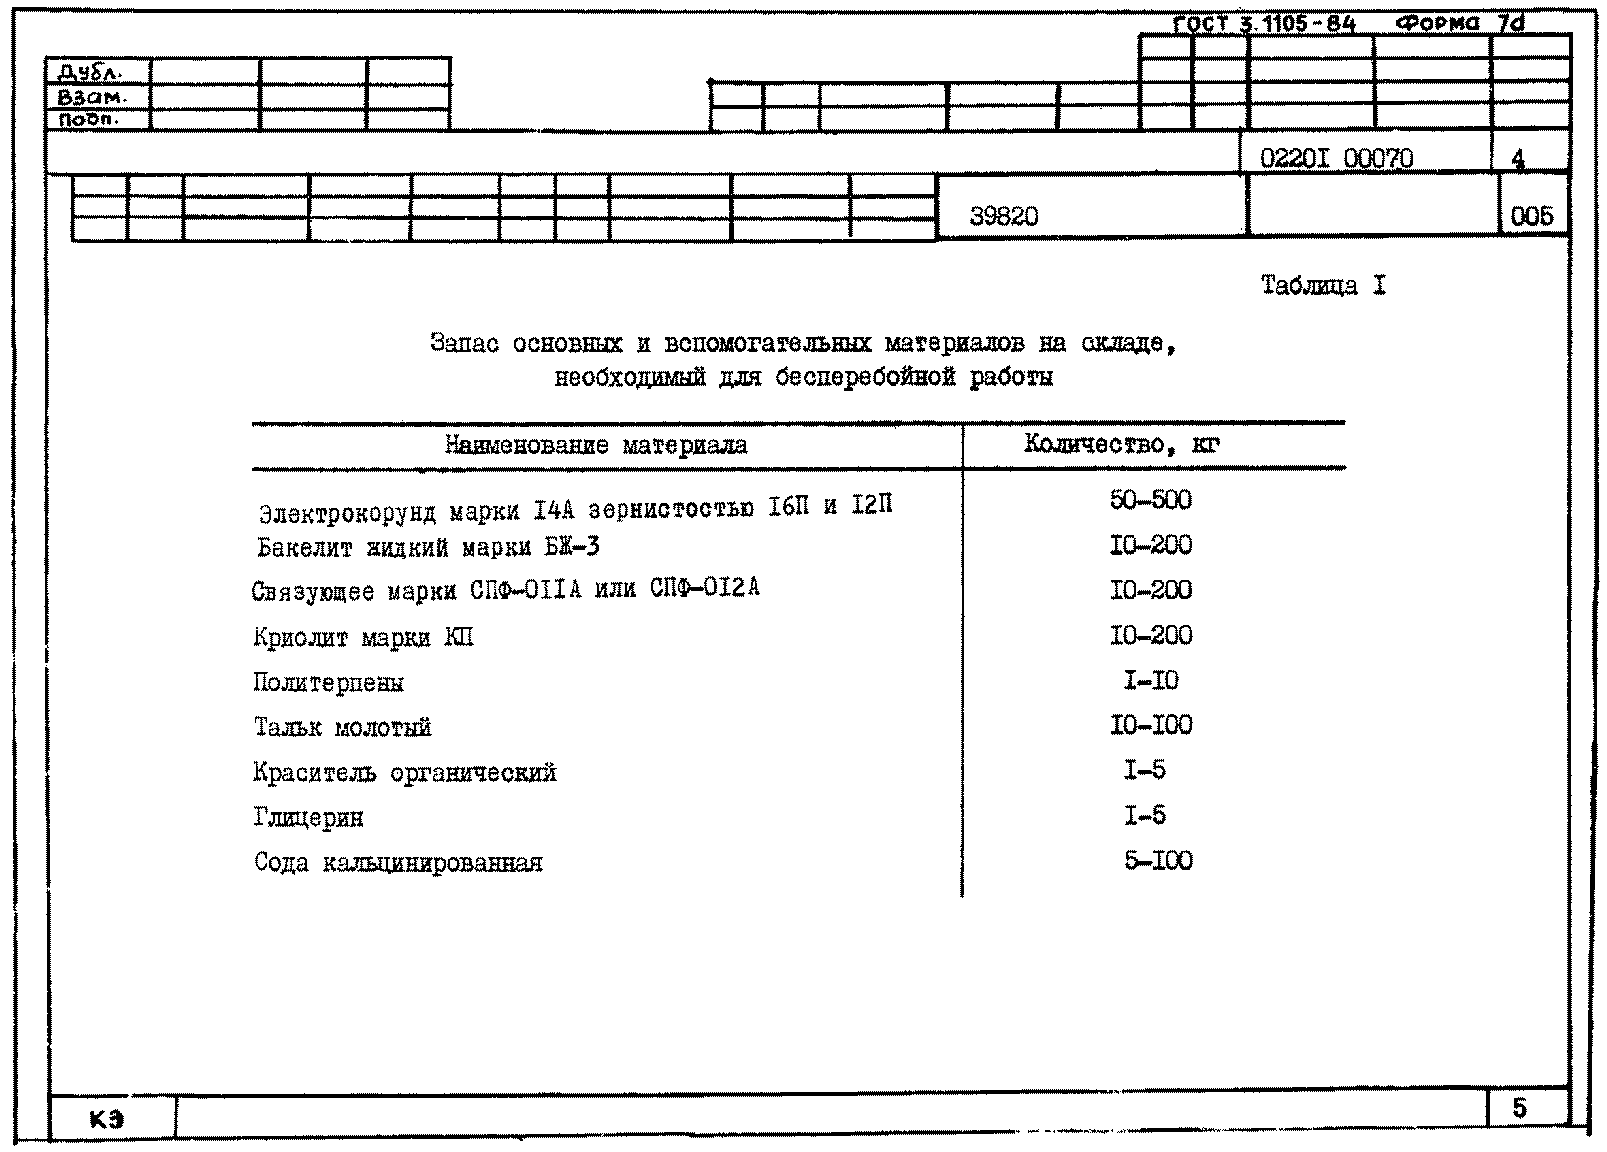
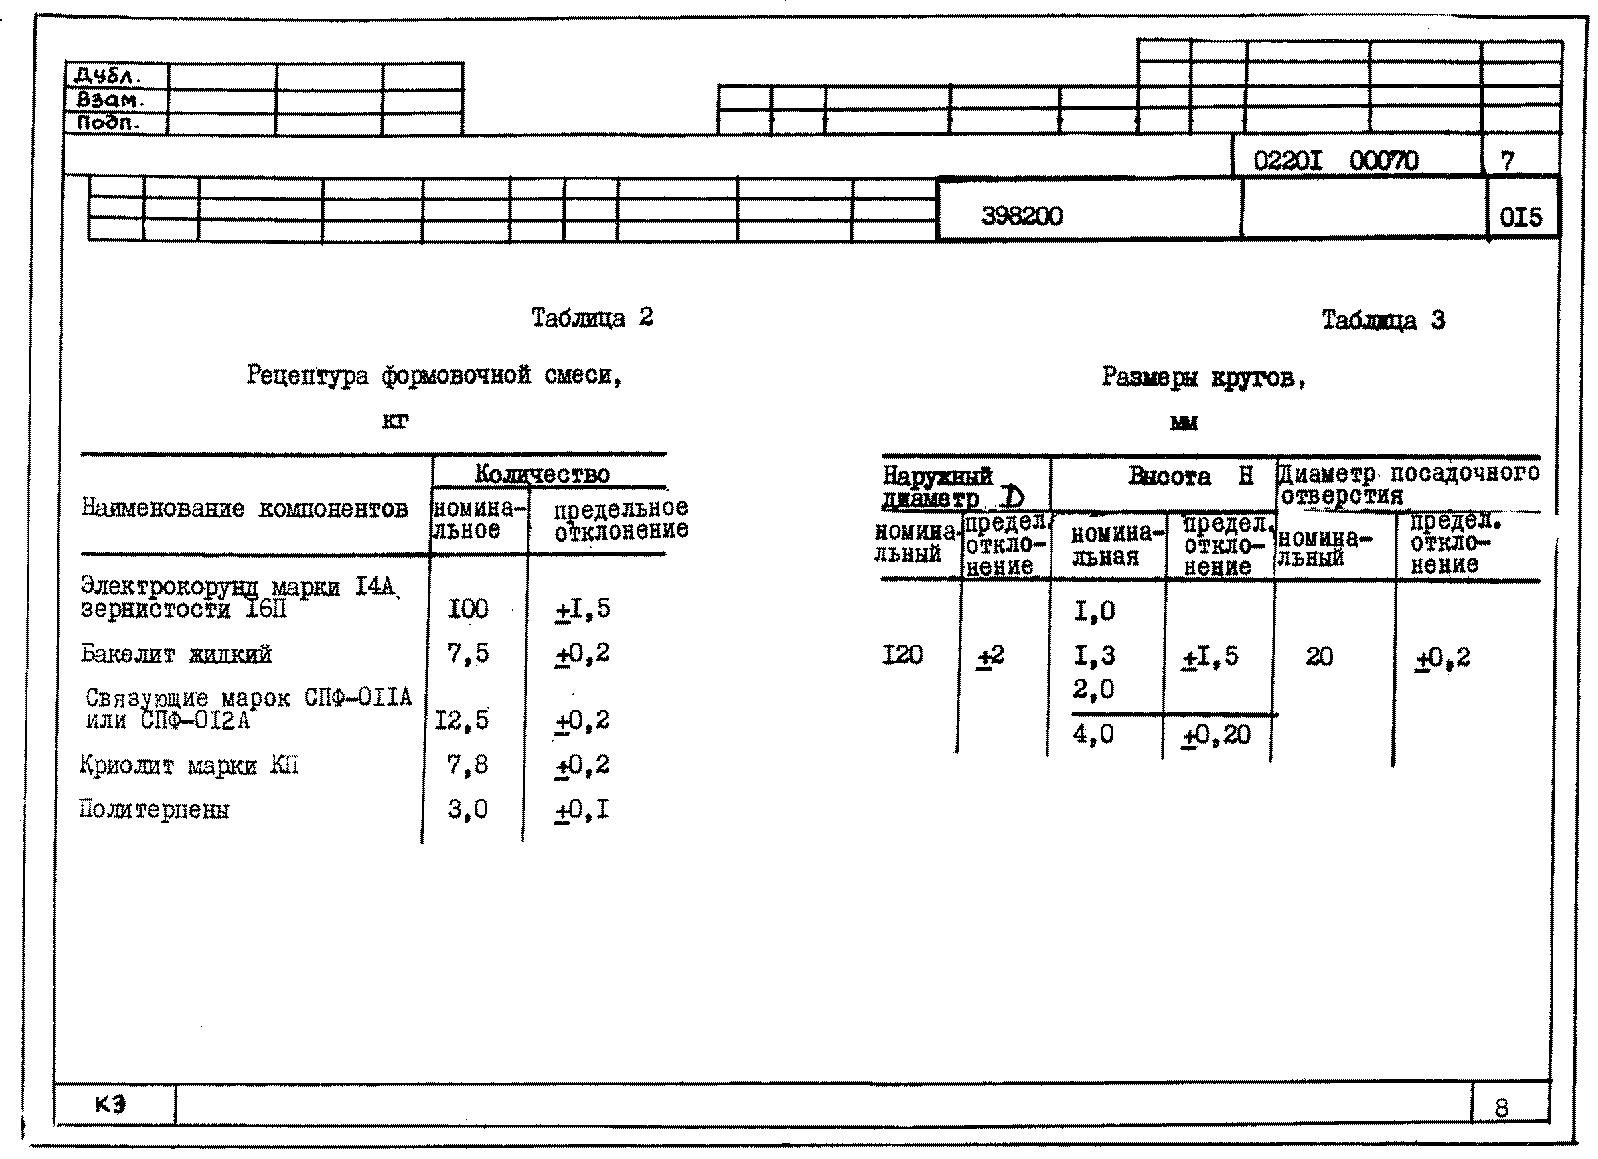
2.4.2. КЭ применяют для разработки графических иллюстраций, таблиц к текстовым документам с дополнительными данными, по режимам, рецептуре изготовления абразивного инструмента и материалов, технологических схем и тому подобному и выполняют на форматах по ГОСТ 2.301-68. Для разработки КЭ допускается применять следующие формы: 9 и 9а — для формата А2; 10 и 10а — для формата А1. С вертикальными полями подшивки КЭ может применяться в комплекте с МК, ОК, ТИ, ВТП КТО и др. Необходимость разработки КЭ устанавливает разработчик документа.
2.4.3. При описании технологических процессов КЭ выполняется на последующих листах с применением сквозной нумерации листов в пределах данного документа.
2.5 Технологическая инструкция (ТИ)
2.5.1. Правила оформления форм ТИ в соответствии с требованиями ГОСТ 3.1105-84 и настоящих методических указаний.
2.5.2. ТИ применяются для описания технологических процессов, имеющих непрерывный характер действия (плавка карбида кремния, электрокорунда, карбида бора и другие, производства шлифзерна, шлиф- и микропорошков, связок, бокситового агломерата, шлифовальной шкурки), а также на другие технологические процессы по усмотрению разработчика.
2.5.3. Допускается применять ТИ для описания отдельных операций, тогда при описании технологического процесса в документах давать ссылку на обозначение ТИ.
2.5.4. ТИ должна начинаться с вводной части, в которой отражается область распространения и назначения данного документа. Далее при необходимости должны быть записаны требования охраны труда. Описание должно излагаться в технологической последовательности по разделам. При наличии раздела «Требования безопасности» в ТИ она должна быть согласована с инженером по охране труда.
2.6 Правила оформления документов на технический контроль.
2.6.1. Правила оформления форм на технический контроль в соответствии с требованиями ГОСТ 3.1502-85 и настоящих методических указаний.
2.6.2. Для операционного описания технологических операций технического контроля в технологической последовательности с указанием переходов, технологических режимов, данных о технологической оснастке и норм времени, в случае наличия в технологическом процессе большого количества операций технического контроля используется ведомость операций (ВОП).
2.7. Ведомости деталей к типовому (групповому) технологическому процессу (ВТП).
2.7.1. Правила оформления формы ВТП в соответствии с требованиями ГОСТ 3.1121-84 и настоящих методических указаний.
2.7.2. ВТП — документ, предназначенный для указания переменной информации, относящейся к одному изделию, которая не приведена в КЭ и ТИ.
2.8 Ведомость оснастки (ВО). Ведомость оборудования (ВОБ).
2.8.1. Правила оформления форм ВО и ВОБ в соответствии с требованиями ГОСТ 3.1122-84 и настоящих методических указаний.
2.8.2. ВО — документ, предназначенный для указания применяемой технологической оснастки при выполнении технологического процесса изготовления изделий и материалов.
2.8.3. ВОБ — документ, предназначенный для указания применяемого оборудования.
2.8.4. Графа 15 — заполняется по усмотрению разработчика для указания по применению оснастки (оборудования), например, характеристика показателей, норма стойкости, количество единиц оборудования.
2.9 Ведомость материалов (ВМ)
2.9.1. Правила оформления формы ВМ в соответствии с требованиями ГОСТ 3.1123-84 и настоящих методических указаний.
2.9.2. ВМ — документ, предназначенный для указания расхода материалов при изготовлении изделий.
2.10 Ведомость технологических документов (ВТД).
2.10.1. Правила оформления форм ВТД в соответствии с требованиями ГОСТ 3.1122-84 и настоящих методических указаний.
2.10.2. ВТД предназначена для указания полного состава документов, входящих в комплект.
3. ПРАВИЛА ОТРАЖЕНИЯ ТРЕБОВАНИЙ БЕЗОПАСНОСТИ ТРУДА
3.1. Правила и полнота отражения требований безопасности труда в документах должны соответствовать ОСТ 2 Н02-17-84.
3.2. В целях сокращения объемов разрабатываемой документации на каждом предприятии соответствующими службами должны быть разработаны на всех операциях технологического процесса инструкции по охране труда (ИОТ) со своими регистрационными номерами, на которые в документах приводятся ссылки.
4. СИСТЕМА ОБОЗНАЧЕНИЙ ТЕХНОЛОГИЧЕСКОЙ ДОКУМЕНТАЦИИ
4.1. Правила присвоения и порядок учета обозначений технологической документации в соответствии с ГОСТ 3.1201-85 и настоящих методических указаний.
4.2. Система обозначения технологической документации предназначена для обозначения комплектов документов на технологические процессы изготовления абразивного инструмента, материалов и отдельных видов технологических документов, имеющих самостоятельное применение.
4.3 Обязательному обозначению подлежат:
комплекты документов (документации) на типовые (групповые) технологические процессы;
Допускается отдельным видам документов, не имеющим самостоятельного применения, обозначения не присваивать, указывая в графе 25 основной надписи по ГОСТ 3.1103-82 обозначение комплекта документов или ТИ, куда входит данный документ.
4.4. Система обозначений должна соответствовать ГОСТ 3.1201-85.
4.4.1. Код предприятия — разработчика выбирается из графы 3 «Классификатора всесоюзных промышленных и производственных объединений, предприятий и организаций Минстанкопрома» и указывается в верхней части графы 4 основной надписи ГОСТ 3.1103-82.
4.4.2. Обозначение комплекта документов типового технологического процесса изготовления шлифовальных кругов, разработанного Волжским филиалом ВНИИАШ имеет вид:
| Вид технологического процесса по методу выполнения (см. табл. 3 ГОСТ 3.1201-85) | ||||
| Вид технологического процесса по организации (см. табл. 2 ГОСТ 3.1201-85) | ||||
| Вид документации (см. табл. 1 ГОСТ 3.1201-85) | ||||
| Код организации — разработчика | ||||
4.4.3. Обозначение технологической инструкции на типовой технологический процесс производства карбида кремния, разработанной Волжским абразивным заводом имеет вид: 0220937 25201 00050.
4.4.4. Обозначение видов документации следует регистрировать по карточкам учета обозначений документов (КУОД). На каждый вид документации следует принять свою КУОД.
5. ПРАВИЛА УЧЕТА, ХРАНЕНИЯ, ВНЕСЕНИЯ ИЗМЕНЕНИЙ И ПЕРЕДАЧИ ТЕХНОЛОГИЧЕСКОЙ ДОКУМЕНТАЦИИ
5.1. Учитывать и хранить технологические документы следует в соответствии с ГОСТ 3.1111-77 и ГОСТ 2.501-68.
5.2. Вносить изменения в технологические документы следует в соответствии с ГОСТ 2.503-74 и ГОСТ 3.1111-77.
5.3. Передачу технологических документов следует осуществлять в соответствии с ГОСТ 2.504-81.
6. ПРАВИЛА ОФОРМЛЕНИЯ ДОКУМЕНТОВ, ПРИМЕНЯЕМЫХ ПРИ РАЗРАБОТКЕ, ВНЕДРЕНИИ И ФУНКЦИОНИРОВАНИИ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ
6.1 К документам, применяемым в разработке, внедрении и функционировании технологических процессов относятся:
карта заказа на проектирование и изготовление технологической оснастки;
ведомость заказа изготовления технологической оснастки;
карта согласования технологического процесса;
акт внедрения технологического процесса.
6.2. Акт внедрения составляется на вновь разработанный комплект технологических документов (документации) и предназначен для подтверждения внедрения разработанного технологического процесса (операции) и (или) оснастки на одном предприятии.
6.2.1. Акт составляет и подписывает комиссия, председателем которой является главный инженер предприятия, в состав комиссии должны входить представители Государственной приемки при ее наличии, ОГТ, ОТК, стандартизатор, метролог.
6.2.2. Комплекты документов (документации) на типовые и групповые технологические процессы должны подвергаться ежегодной проверке на соответствие их конструкторской и нормативно-технической документации с простановкой штампа на обратной стороне ТЛ.
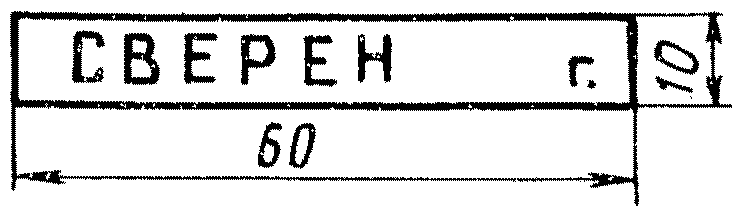
Допускается отметку о проверке техпроцесса делать в «Листе регистрации». Проверку должна проводить комиссия в составе по п. 6.2.1.
6.3. Карта заказа является основанием для проектирования и последующего изготовления технологической оснастки на одном предприятии.
Оформление карты заказов форма 1, 1а должно соответствовать ГОСТ 3.1113-79.
6.4. Ведомость заказа изготовления технологической оснастки является основанием для изготовления спроектированной оснастки (изготовление дублеров оснастки) как вспомогательными цехами одного предприятия, так и при централизованном изготовлении ее на других предприятиях.
Оформление ведомости заказов формы 2, 2а должно соответствовать ГОСТ 3.1113-79.
6.5. Карта согласования технологического процесса предназначена для согласования технических требований при выполнении технологических операций, разработанных несколькими подразделениями одного предприятия.
Оформление карты согласования формы 3, 3а должно соответствовать ГОСТ 3.1113-79.
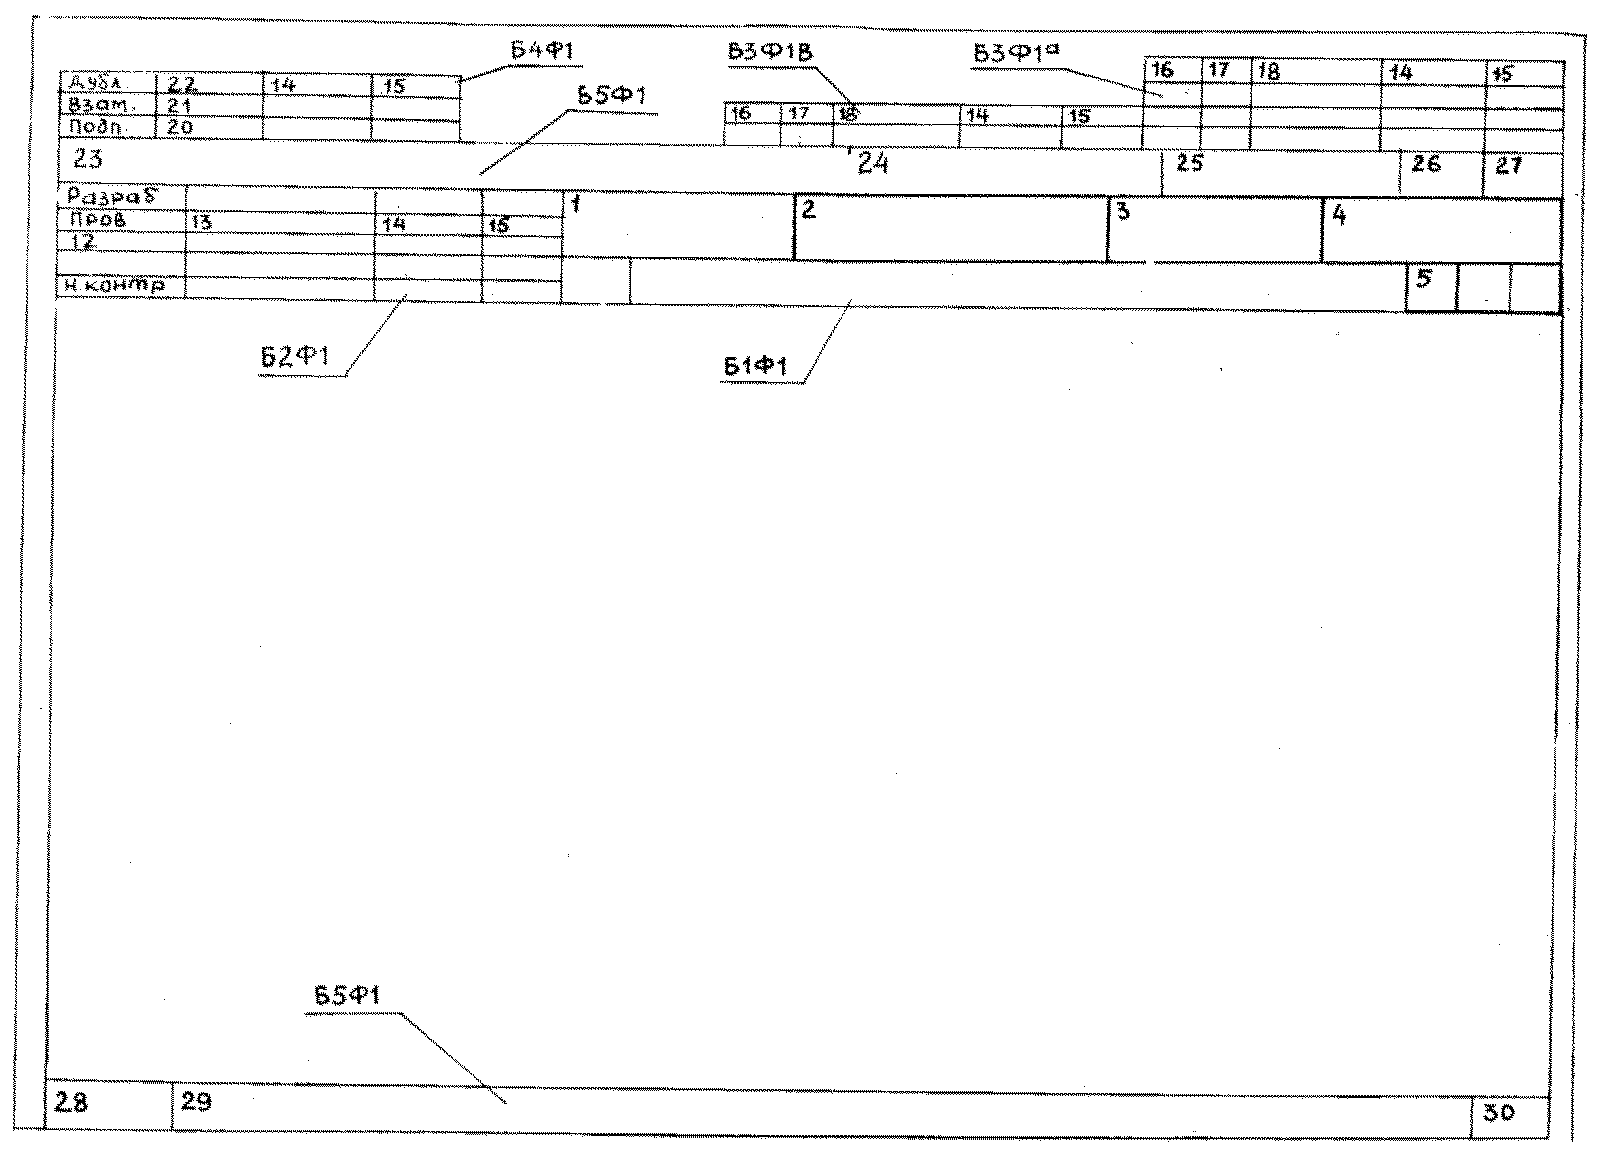
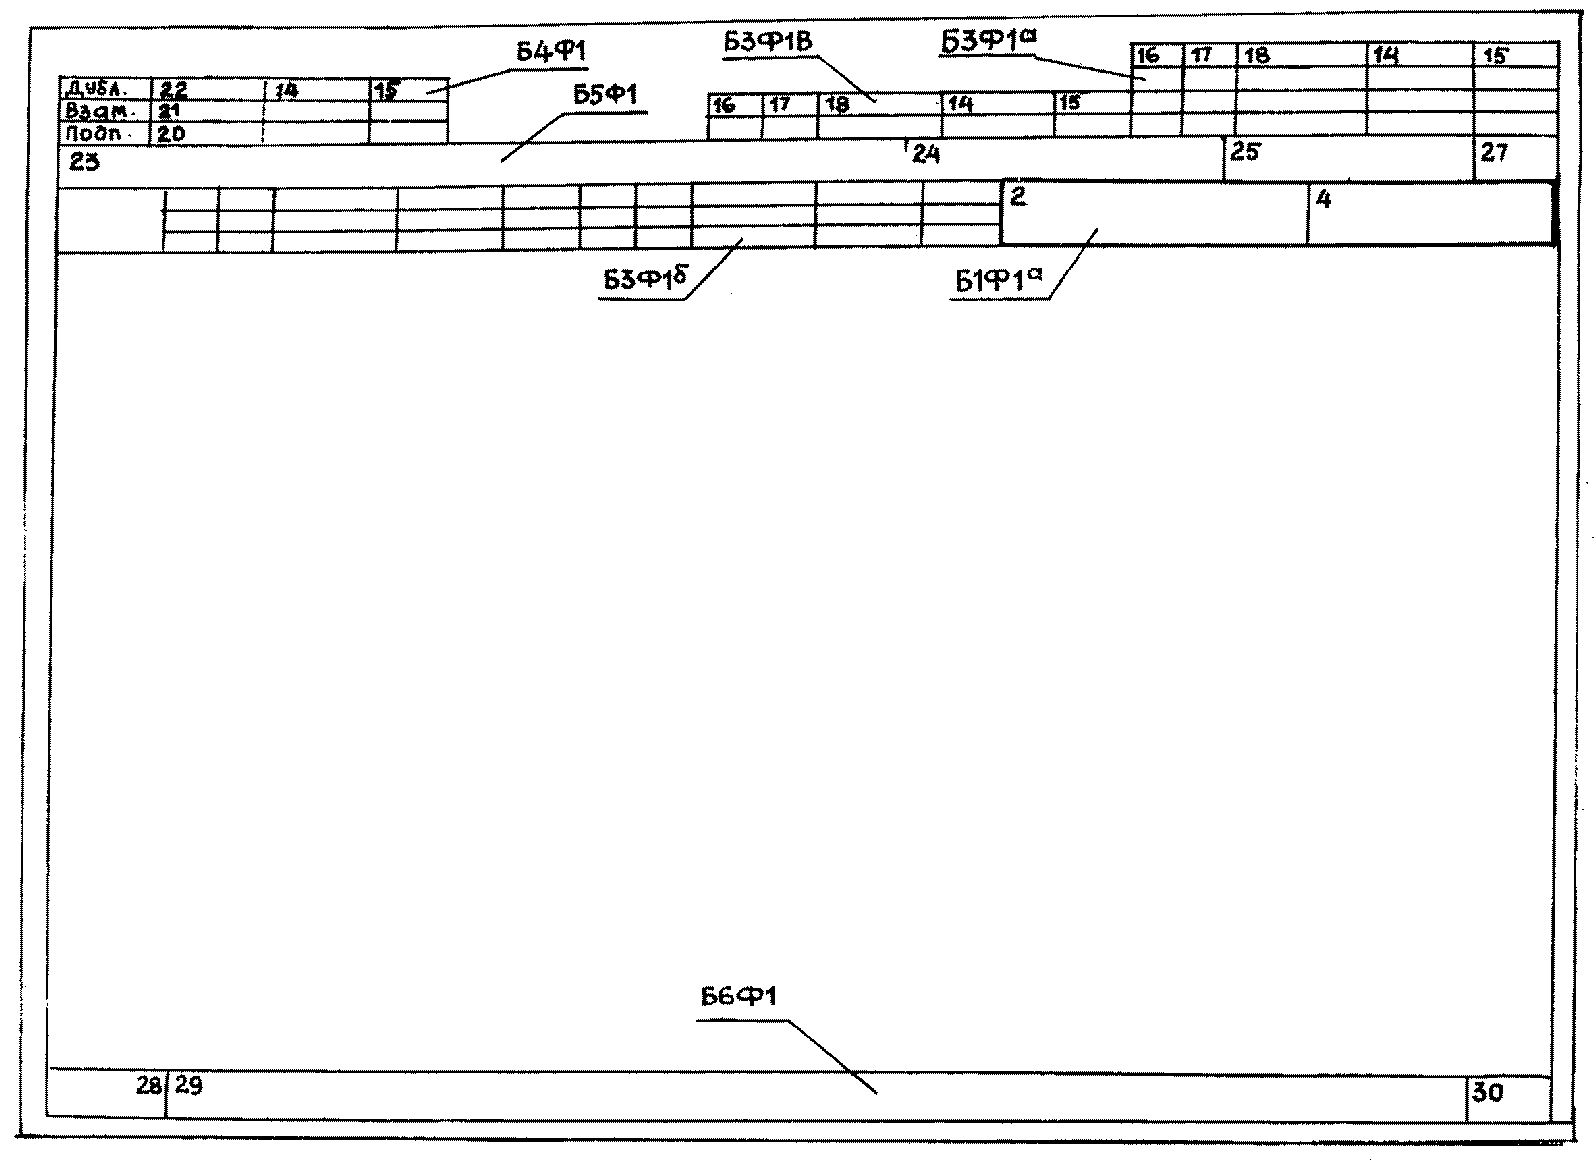
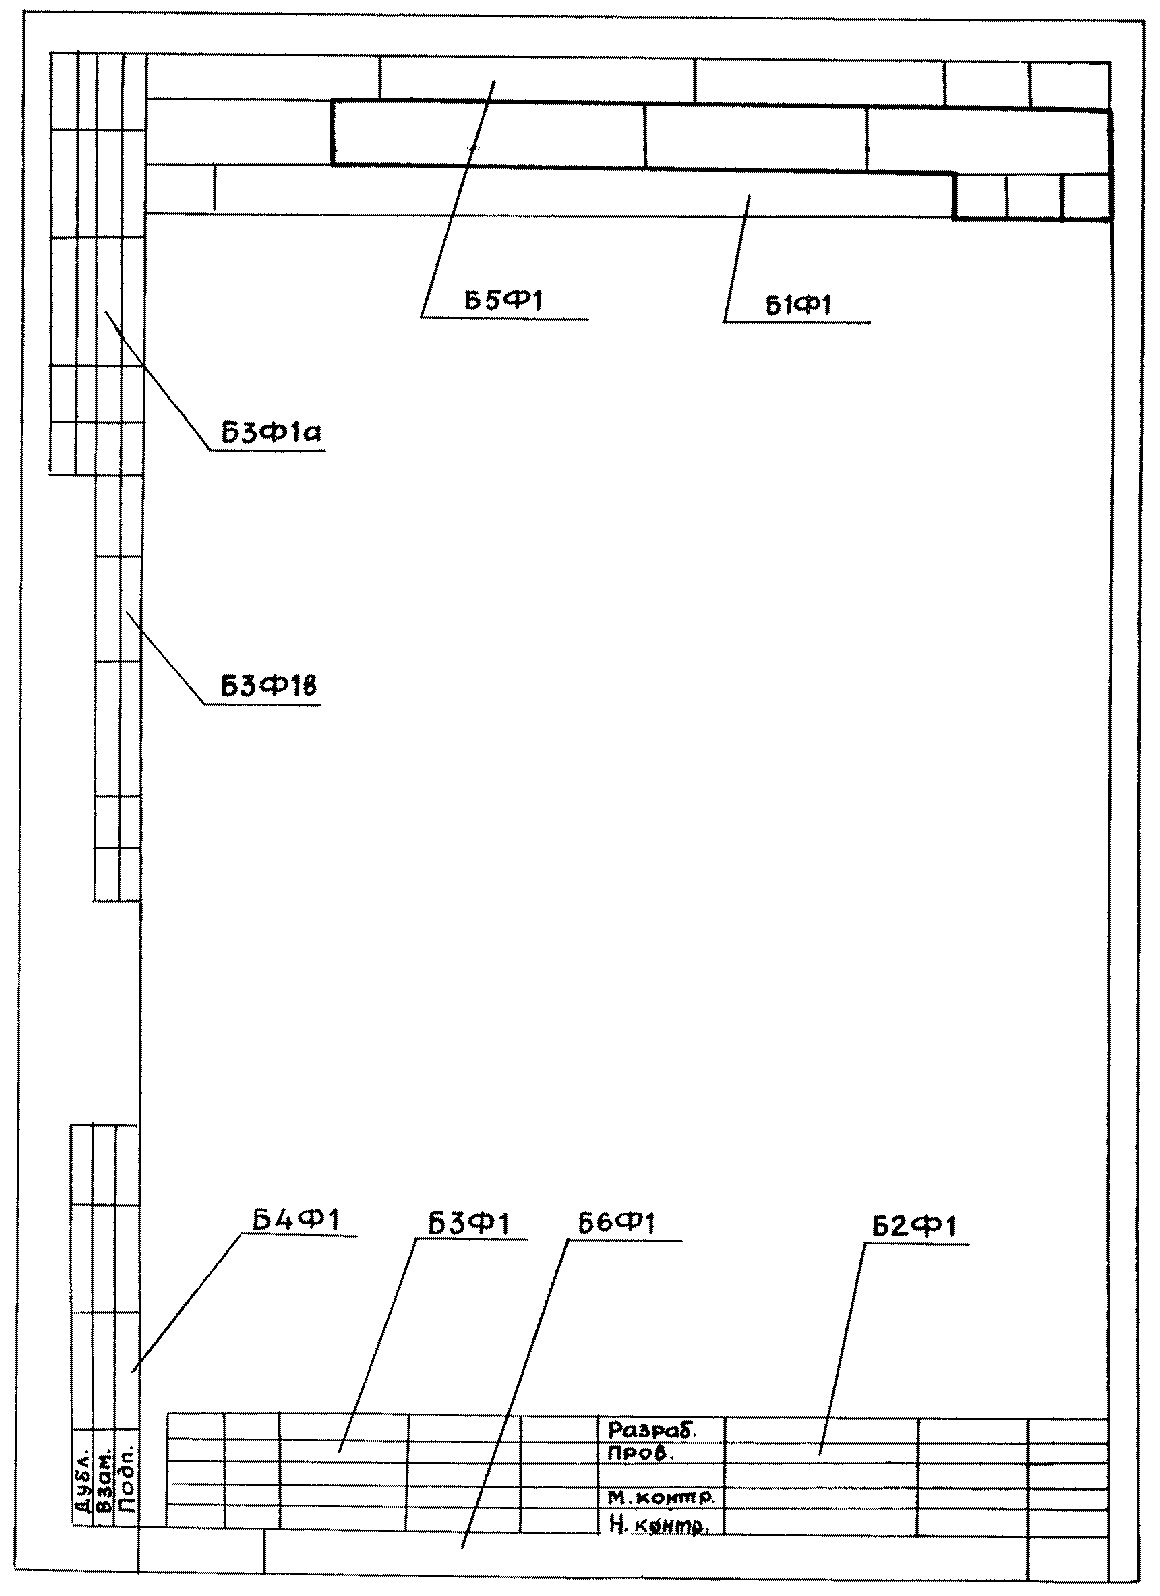
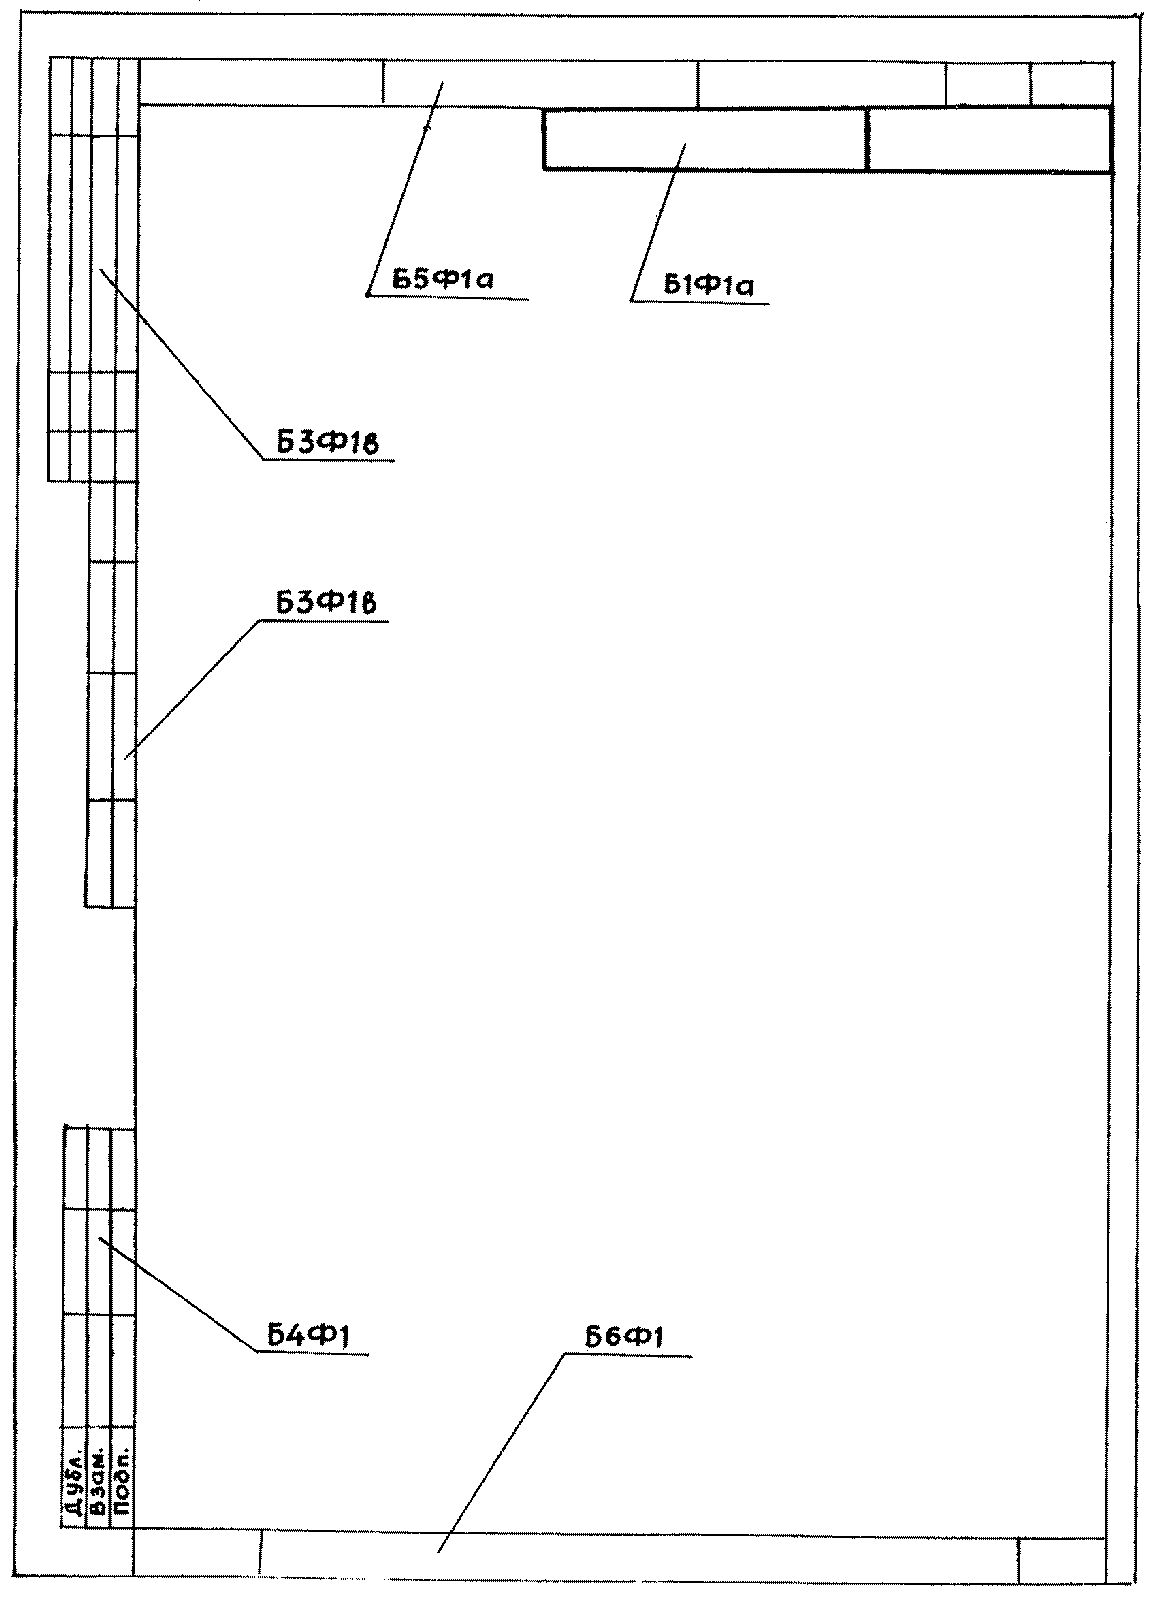
ОСНОВНЫЕ НАДПИСИ ДЛЯ ФОРМ ТЕХНОЛОГИЧЕСКИХ ДОКУМЕНТОВ
Основные надписи в технологических документах выполняются на форматах A4 по ГОСТ 2.301-68 и должны соответствовать ГОСТ 3.1103-82 и рис. 1 - 4. Для КЭ допускается применение других форматов. Содержание граф основной надписи с учетом особенностей абразивного производства даются в таблице.