| Сравниваемые сведения/параметры | Комплект регистрационной документации
(регистрационное удостоверение от 07.02.2024 № РЗН 2020/12209, срок действия не ограничен) | Образцы выявленного медицинского изделия |
| КРД к РУ от 07.02.2024 № РЗН 2020/12209 |
| Наименование организации-производителя | Согласно РУ № РЗН 2020/12209 от 07.02.2024:
Общество с ограниченной ответственностью «Медико-инструментальный завод Тумботино» (ООО «МИЗ-ТУМБОТИНО»), Россия
606130, Нижегородская обл., м.о. Павловский, рп Тумботино, ул. Некрасова, д. 16, помещ. 1 | Согласно маркировке на нерабочих частях образцов:
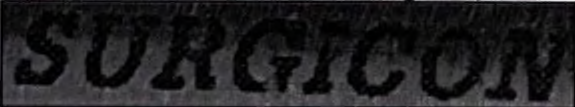
На маркировке нерабочих частей образцов указано наименование компании «SURGICON». Согласно документам, представленным с образцом — РУ № РЗН 2020/12209 от 07.02.2024, наименование производителя ООО «МИЗ-ТУМБОТИНО» |
| Страна изготовления | Согласно маркировке на образцах:
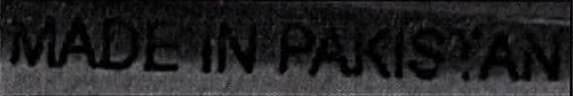
На маркировке нерабочих частей образцов указана страна изготовления на английском языке «MADE IN PAKISTAN». Согласно документам, представленным с образцом — РУ № РЗН 2020/12209 от 07.02.2024, страна организации-производителя Россия |
| ГОСТ 21238-93 |
| Коррозионная стойкость | Испытание на устойчивость к воздействию сульфата меди | Требование не выполняется. На образцах после испытания согласно методике п. 5.1 настоящего стандарта обнаружены следы коррозии и отложений меди |
| При полном смыкании зубцы-нарезки инструментов должны точно совпадать | Зубцы и впадины должны быть соответственно заточены и соответственно одинаковой формы на обеих частях инструментов. Они должны точно совпадать друг с другом | Зубцы с одной стороны рабочих губок образца A2 имеют дефект нарезки (недооформление профиля зубцов), из-за чего при смыкании нет полного совпадения |
| Состояние поверхности | На всей поверхности инструментов не должно быть пористости и мелких трещин. На инструментах не должно быть следов шлифования, окалин, кислот, смазки и частиц материалов, которые были использованы для шлифования и полирования. Соответствие этим требованиям должно быть проверено при визуальном осмотре (при необходимости дефект должен быть исправлен) | На поверхностях образцов имеются следующие дефекты:
1) Продольная трещина вдоль маркировки образца A1;
2) Грубая механическая обработка образца A2 (следы режущего инструмента);
3) Механическое повреждение поверхности в виде точечного отпечатка на коробчатом замке образца A2;
4) Дефект нарезки (недооформление профиля зубцов) губки образца A2 |
| ГОСТ 19126-2007 |
| Поверхность инструментов | Не должно быть трещин, раковин, забоин, царапин, выкрошенных мест, заусенцев, расслоений, прижогов и других загрязнений (окалин, материалов шлифовки, полировки и следов смазки) | На поверхностях образцов имеются следующие дефекты:
1) Продольная трещина вдоль маркировки образца A1;
2) Грубая механическая обработка образца A2 (следы режущего инструмента);
3) Механическое повреждение поверхности в виде точечного отпечатка на коробчатом замке образца A2;
4) Дефект нарезки (недооформление профиля зубцов) губки образца A2 |
| Смыкание оттесняющих и зажимных инструментов с зубцами | При смыкании оттесняющих и зажимных инструментов с зубцами вершины зубцов одной половины инструмента должны входить во впадины другой, а для инструментов с нарезкой рабочей части (кроме сетчатой нарезки) рабочие части должны смыкаться по длине, указанной в стандартах и технических условиях на инструменты конкретных видов | Зубцы с одной стороны рабочих губок образца A2 имеют дефект нарезки (недооформление профиля зубцов), из-за чего при смыкании нет полного совпадения |
| Коррозионная стойкость | Инструменты должны быть коррозионно-стойкими в условиях эксплуатации, транспортирования и хранения | По окончании испытания согласно методике п. 8.10 настоящего стандарта на образцах A1 — A2 обнаружены отложения меди на рабочих частях и браншах |
| ТУ 32.50.13-001-39241292-2019 |
| Параметры шероховатостей поверхностей Ra | 0,63 мкм — для наружных матовых поверхностей, внутренних поверхностей колец, рифлений и внутренних поверхностей бранш пинцетов | Измеренные значения шероховатости наружных поверхностей бранш, мкм:
A10,91
A20,78
Измеренные значения шероховатости внутренних поверхностей колец, мкм:
A11,37
A21,31 |
| -1,25 мкм — для внутренних поверхностей замка, кремальеры, поверхностей зубцов и нарезок рабочих частей, окон и впадин | Измеренные значения шероховатости внутренних поверхностей коробчатого замка, мкм:
A12,00
A21,96
Измеренные значения шероховатости внутренних поверхностей замков кремальер, мкм:
A11,40
A21,32
Измеренные значения шероховатости поверхностей рабочих губок, мкм <*>:
A16,3
A26,3
Примечание: значения получены путем сличения с эталонами шероховатости |
| Смыкание зажимных зубчатых инструментов | При смыкании зажимных зубчатых инструментов вершины зубцов одной половины инструментов должны входить во впадины другой, а для инструментов с нарезкой рабочей части рабочие части должны смыкаться по длине, указанной в рабочих чертежах | Зубцы с одной стороны рабочих губок образца A2 имеют дефект нарезки (недооформление профиля зубцов), из-за чего при смыкании нет полного совпадения |
| Наружные поверхности инструментов | На поверхности не должно быть трещин, раковин, забоин, царапин, заусенцев, пор, выкрошенных мест, расслоений и других дефектов | На поверхностях образцов имеются следующие дефекты:
1) Продольная трещина вдоль маркировки образца A1;
2) Грубая механическая обработка образца A2 (следы режущего инструмента);
3) Механическое повреждение поверхности в виде точечного отпечатка на коробчатом замке образца A2;
4) Дефект нарезки (недооформление профиля зубцов) губки образца A2 |
| Коррозионная стойкость | Инструменты должны быть коррозионностойкими в условиях эксплуатации | По окончании испытания согласно методике п. 5.16 настоящих ТУ (п. 8.10 ГОСТ 19126-2007) на образцах A1 — A2 обнаружены отложения меди на рабочих частях и браншах |
| Маркировка изделия | Дата изготовления (год, две последние цифры) | Требуемые сведения отсутствуют на маркировке образцов |