(принят и введен в действие Приказом Минатома России от 13.03.2002 № 127)
Примечание
С 01.07.2003 в связи с вступлением в силу Федерального закона от 27.12.2002 № 184-ФЗ отраслевые стандарты не относятся к нормативным документам по стандартизации. До вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования (в том числе стандарты отраслей) носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям и условиям, указанным в п. 1 ст. 46 названного закона, за исключением случаев, предусмотренных ст. 5.
С 01.07.2016 виды документов по стандартизации установлены ст. 14 Федерального закона от 29.06.2015 № 162-ФЗ.
Принят и введен в действие
Приказом Министерства
Российской Федерации
по атомной энергии
от 13 марта 2002 г. № 127
СТАНДАРТ ОТРАСЛИ
ОБОРУДОВАНИЕ ДЛЯ РАБОТЫ С РАДИОАКТИВНЫМИ
СРЕДАМИ. СВАРНЫЕ СОЕДИНЕНИЯ
ТИПЫ, КОНСТРУКТИВНЫЕ ЭЛЕМЕНТЫ И РАЗМЕРЫ
1 июня 2002 года
Предисловие
1. Разработан ОАО «СвердНИИхиммаш».
2. Утвержден Первым заместителем Министра Минатома РФ Солониным М.И. 08.02.2002.
3. Принят и введен в действие Министерством Российской Федерации по атомной энергии приказом № 127 от 13.03.2002.
4. Разработан взамен ОСТ 95 10440-91.
5. Срок первой проверки — 2006 год.
6. Периодичность проверки — 5 лет.
7. Стандарт закреплен за ОАО «СвердНИИхиммаш».
1. Область применения
Настоящий стандарт устанавливает основные типы, конструктивные элементы и размеры швов сварных соединений из коррозионно-стойких сталей и сплавов, применяемых для изготовления оборудования, предназначенного для работы с радиоактивными средами в производствах, на которые распространяются требования «Норм радиационной безопасности НРБ-99» и «Основных санитарных правил обеспечения радиационной безопасности ОСПОРБ-99».
Допускается применение данных типов сварных соединений для оборудования, предназначенного для переработки низко- и среднеактивных отходов АЭС по согласованию с главным конструктором по оборудованию для переработки и отверждения радиоактивных отходов. Контроль сварных соединений в этом случае должен проводиться по ОСТ 95 39.
2. Нормативные ссылки
В настоящем стандарте использованы ссылки на следующие стандарты:
ГОСТ 2.312-72 ЕСКД. Условные изображения и обозначения швов сварных соединений.
ГОСТ 5264-80 Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры.
ГОСТ 8713-79 Сварка под флюсом. Соединения сварные. Основные типы, конструктивные элементы и размеры.
ГОСТ 10885-85 Сталь листовая горячекатаная двухслойная коррозионно-стойкая. Технические условия.
ГОСТ 11534-75 Ручная дуговая сварка. Соединения сварные под острыми и тупыми углами. Основные типы, конструктивные элементы и размеры.
ГОСТ 14771-76 Дуговая сварка в защитном газе. Соединения сварные. Основные типы, конструктивные элементы и размеры.
ГОСТ 16037-80 Соединения сварные стальных трубопроводов. Основные типы, конструктивные элементы и размеры.
ГОСТ 16098-80 Соединения сварные из двухслойной коррозионно-стойкой стали. Основные типы, конструктивные элементы и размеры.
ГОСТ 23518-79 Дуговая сварка в защитных газах. Соединения сварные под острыми и тупыми углами. Основные типы, конструктивные элементы и размеры.
ОСТ 95 39-2002 Оборудование для работы с радиоактивными средами. Сварные соединения. Правила контроля.
ОСТ 95 10439-2002 Оборудование для работы с радиоактивными средами. Общие технические требования. Приемка. Эксплуатация и ремонт.
ОСТ 95 10441-2002 Оборудование для работы с радиоактивными средами. Сварка. Основные положения.
НРБ-99 Нормы радиационной безопасности
ОСПОРБ-99 Основные санитарные правила обеспечения радиационной безопасности.
ПНАЭ Г-7-009-89 Оборудование и трубопроводы атомных энергетических установок. Сварка и наплавка. Основные положения.
3. Общие положения
3.1. Стандарт устанавливает типы сварных соединений, выполняемых ручной электродуговой сваркой, ручной аргонодуговой сваркой и комбинированным способом сварки для оборудования, разрабатываемого в соответствии с ОСТ 95 10439 «Оборудование для работы с радиоактивными средами. Общие технические требования. Приемка. Эксплуатация и ремонт».
3.2 В стандарте приняты следующие условные обозначения:
3.2.1 Для способов сварки:
- Р — ручная дуговая сварка покрытыми электродами;
- Рн — ручная аргонодуговая сварка неплавящимся электродом с присадочным материалом;
- К — комбинированная сварка (корень шва — аргонодуговая сварка неплавящимся электродом с присадочным материалом, заполнение разделки — ручная дуговая сварка).
3.2.2 Для типов сварных соединений:
- С — стыковые;
- У — угловые;
- Т — тавровые;
- Н — нахлесточные;
- С ... Т — стыковые для труб;
- У ... Т — угловые для труб;
- Тор. — торцовые.
3.3. Обозначение сварных соединений в конструкторской документации должно выполняться в соответствии с требованиями ГОСТ 2.312.
Пример условного обозна 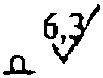 чения сварного шва стыкового соединения со скосом одной кромки, выполняемого ручной аргонодуговой сваркой неплавящимся электродом с присадочным материалом. Усиление должно быть снято. Параметр шероховатости обработанной поверхности Ra = 6,3 мкм:
ОСТ 95 10440-2002 С8-Рн.
То же таврового соедине 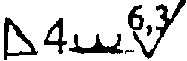 ния с катетом 4 мм, обработанным с плавным переходом к основному металлу;
ОСТ 95 10440-2002 Т3-Рн.
3.4. В зависимости от степени ответственности и надежности для сварных соединений в стандарте указывается рекомендуемая категория сварного соединения, которая устанавливается в соответствии с требованиями ОСТ 95 39. «Оборудование для работы с радиоактивными средами. Сварные соединения. Правила контроля».
3.5. В технически обоснованных случаях разработчиком оборудования могут быть использованы другие способы сварки, приведенные в ОСТ 95 10441, а также типы, конструктивные элементы и размеры сварных соединений:
- для дуговой сварки в защитных газах — по ГОСТ 14771, ГОСТ 23518, ПНАЭ Г-7-009;
- для ручной дуговой сварки покрытыми электродами — по ГОСТ 5264, ГОСТ 11534, ГОСТ 16037, ПНАЭ Г-7-009;
- для автоматической сварки под флюсом — по ГОСТ 8713.
Применение сварных соединений, выполненных автоматической сваркой под флюсом допускается после согласования с изготовителем и заказчиком, с учетом требований ОСТ 95 10441.
При согласовании должна учитываться возможность выполнения последующей термической обработки изделия.
Качество выполненных сварных соединений должно соответствовать ОСТ 95 39. Метод контроля и нормы дефектов должны быть указаны в технических требованиях чертежа.
Допускается применять нестандартные сварные соединения. В этом случае конкретные конструктивные элементы и размеры сварных швов устанавливаются в конструкторской документации и согласовываются с предприятием-изготовителем.
3.6. Основные типы, конструктивные элементы и размеры сварных швов из двухслойной коррозионно-стойкой стали по ГОСТ 10885 — в соответствии с ГОСТ 16098.
3.7. Основные типы сварных соединений, конструктивные элементы и их размеры в зависимости от толщины свариваемых деталей, вида сварки и допускаемой категории сварного соединения должны соответствовать указанным в таблицах:
для стыковых конструкций:
- стыковые соединения — таблицы 1 — 17;
- стыковые соединения под углом — таблицы 18 — 28;
- угловые соединения под углом 90° — таблицы 29 — 39;
- угловые соединения под углом, не равным 90° — таблицы 40 — 48;
- тавровые соединения под углом 90° — таблицы 49 — 53;
- тавровые соединения под углом, не равным 90° — таблицы 54 — 58;
- нахлесточные соединения — таблицы 59 — 60.
Для трубных конструкций:
- стыковые соединения — таблицы 61 — 72;
- вварка труб во фланец — таблицы 73 — 78;
- вварка труб в трубу или обечайку — таблицы 79 — 105, 110;
- вварка труб в эллиптическое днище — таблицы 106 — 109;
- вварка труб в трубную решетку — таблицы 111 — 114;
- сварка труб с плоским и кольцевым днищем — таблицы 115 — 116;
- вварка труб в трубную решетку с последующей развальцовкой — таблицы 117 — 119;
- торцовые соединения — таблицы 111 — 113, 117 — 119, А.1;
- сварные соединения, применяемые для ремонтных работ — Приложение А таблицы А.1 — А.11.
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | R, мм не более | i, мм не более | e, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
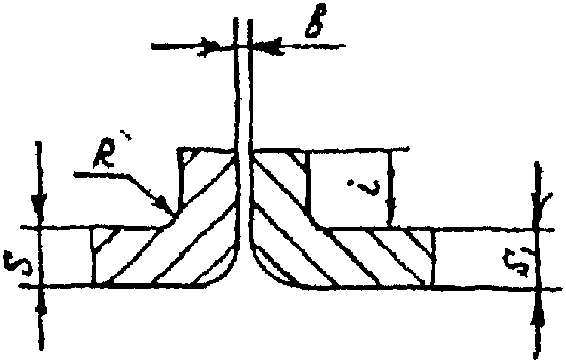 С1 | 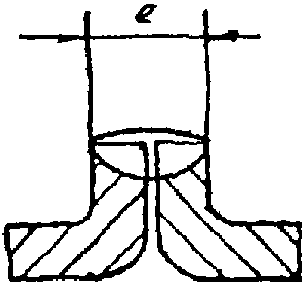 | | Рн | 0,8 — 1,0 | 0 | +0,2 | 2S | 3S | 4 | IV |
| 1,2 — 1,5 | +0,3 | 5 |
| 1,6 — 2,5 | +0,5 | 6 |
| Р | 3,0 — 4,0 | +1,0 | 10 |
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e, мм не более | q_{1} q, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
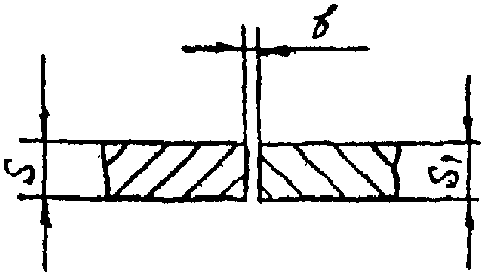 С2 | 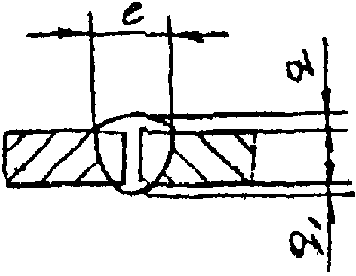 | | Рн | 0,8 — 1,2 | 0 | +0,5 | 6 | 0,5 | +/- 0,5 | 0 | +0,25 | I |
| 1,5 — 2,0 | +1,0 | 8 | 1,0 | 0,5 | +/- 0,50 |
| Р | 3,0 — 4,0 | 2 | 9 | +/- 1,0 | 1,0 | II |
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e, мм не более | q_{1} q, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
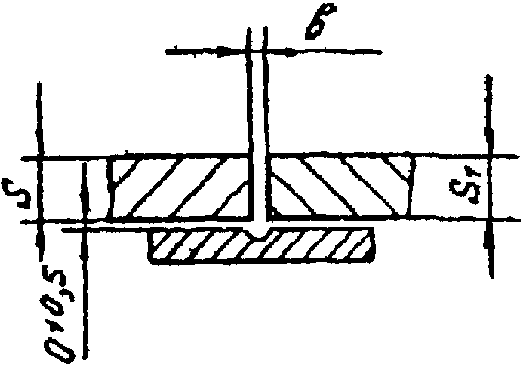 С4 | 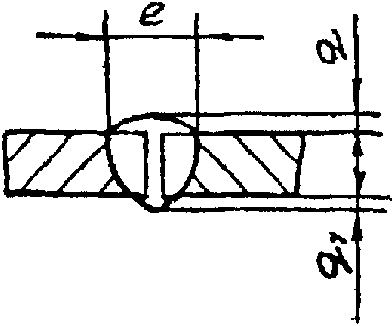 | | Рн | 0,8 — 1,2 | 0 | +1 | 6 | 0,5 | +/- 0,5 | 0 | +0,5 | I |
| 1,5 — 2,0 | 8 | 1,0 | 0,5 | +/- 0,5 |
| 2,5 | 1 | 9 |
| Р | 3,0 | 8 | +/- 1,0 | IV |
| 3,5 — 4,0 | 2 | 9 | 1,0 |
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e, мм не более | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
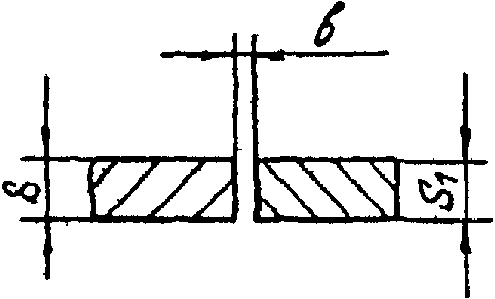 С7 | 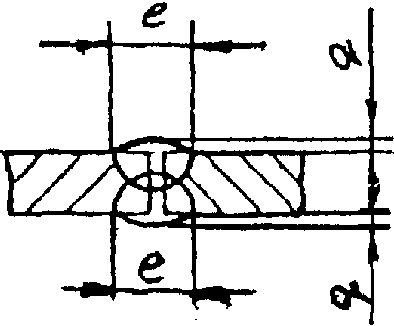 | | Рн | 2,5 | 1 | +1 | 8 | 1,0 | +/- 0,5 | I |
| 3,0 |
| 4,0 | 9 |
| Р | 3,0 | 2 | 1,5 | +/- 1,0 | II |
| 4,0 | 10 |
Таблица 5
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e, мм | q_{1} q, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
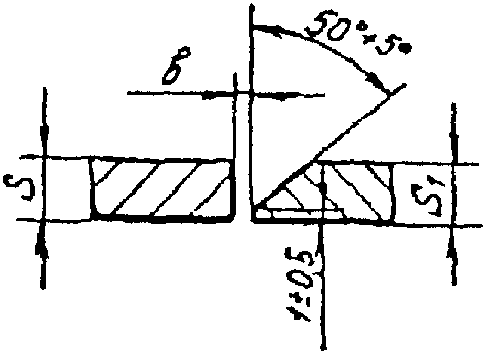 С8 | 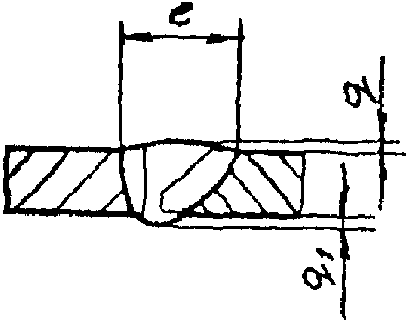 | | Рн | 2,5 | 1 | +1 | 7 | +/- 2 | 1 | +/- 0,5 | 1 | +/- 0,5 | I |
| 3,0 | 8 |
| 3,5 | |
| 4,0 | 9 |
| 5,0 | 2 | 11 | +/- 1,0 | +/- 1,0 |
| 6,0 | 13 |
| 8,0 | 15 |
| 10,0 | 17 |
| 12,0 | 19 |
| Р, К | 5,0 | 13 | II для Р
I для К |
| 6,0 | 15 |
| 8,0 | 17 |
| 10,0 | 19 | +/- 3 |
| 12,0 | 22 | 2 | +1,0 |
| 14,0 | 25 | -2,0 | IV |
Таблица 6 <*>
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | q = q_{1} e, мм | e_{1} , мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
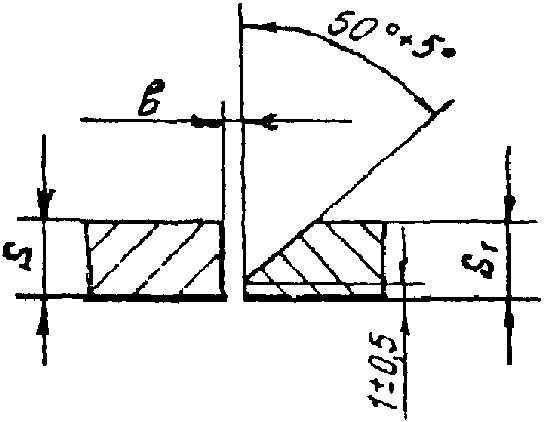 С12 | 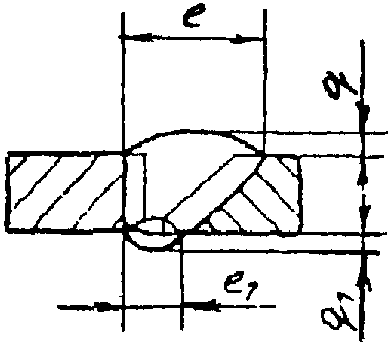 | | Рн | 2,5 | 1 | +1 | 7 | +/- 2 | 1 | +/- 0,5 | 6 | +/- 2 | I |
| 3,0 | 8 |
| 3,5 |
| 4,0 | 9 |
| 5,0 | 2 | 11 | +/- 1,0 |
| 6,0 | 13 |
| 8,0 | 15 |
| 10,0 | 17 |
| 12,0 | 19 |
| Р, К | 5,0 | 13 | 8 (6) |
| 6,0 | 15 |
| 8,0 | 17 |
| 10,0 | 19 | +/- 3 | 10 (8) |
| 12,0 | 22 | 2 | +1,0 |
| 14,0 | 25 | -2,0 |
| <*> Значения в скобках для способа сварки К |
Таблица 7
Усл. обознач.
Конструктивные элементы
S = S_{1} Способ сварки
, мм
e, мм
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
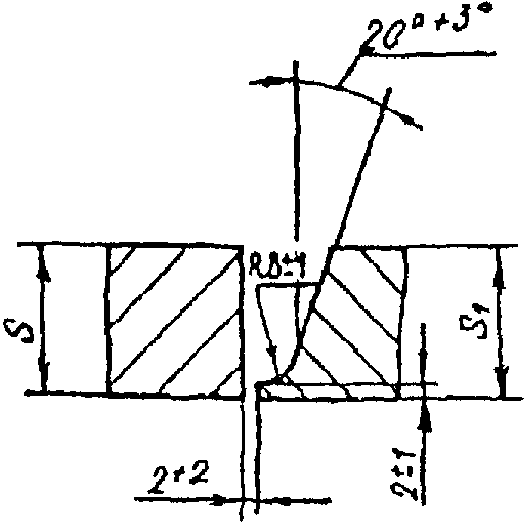 С13
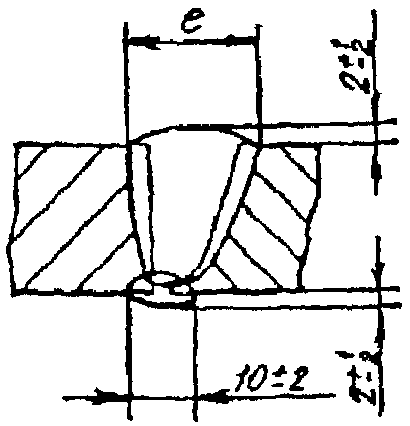
Р, К
12
18
+/- 2
I
14
16
20
18
21
20
22
22
+/- 3
25
24
28
30
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | e, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
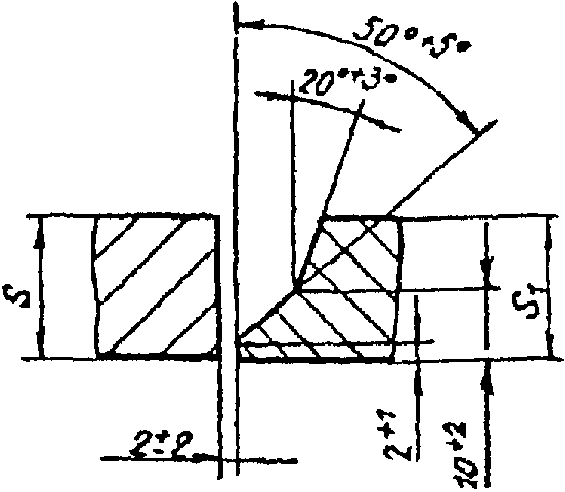 С14 | 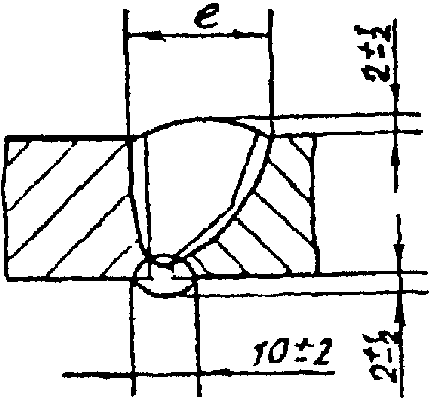 | | Р, К | 12 | 21 | +/- 3 | I |
| 14 | 22 |
| 16 | 23 |
| 18 | 24 |
| 20 | 25 |
| 22 | +/- 4 |
| 25 | 26 |
| 28 | 27 |
| 30 | 28 |
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | e = e_{1} , мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
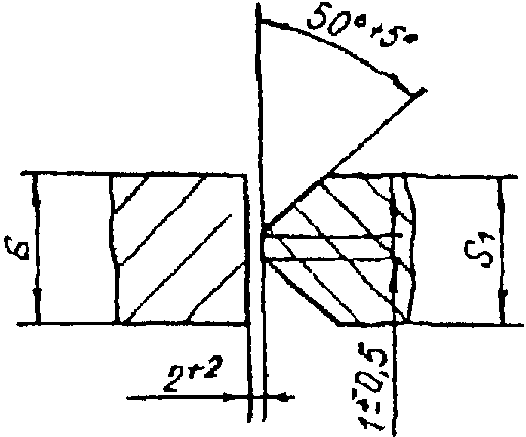 С15 | 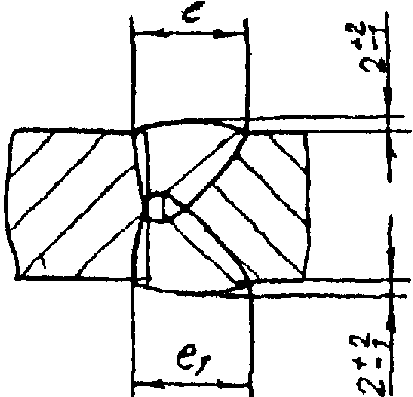 | | Р, К, Рн | 12 | 15 (12) | +/- 2 | I |
| 14 |
| 16 | 17 (13) |
| 18 | 19 (15) | +/- 3 |
| 20 |
| 22 | 21 (16) |
| 25 | 23 (17) |
| 28 | 26 (19) |
| 30 |
<*> Значения в скобках для способа сварки Рн.
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e, мм | q_{1} q, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
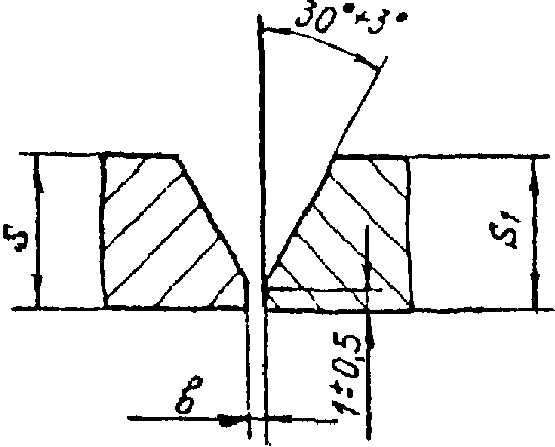 С17 | 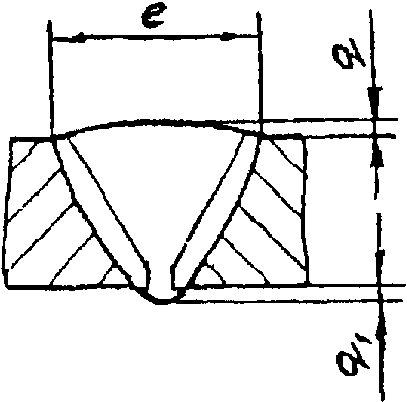 | | Рн | 2,5 | 1 | +1 | 6 | +/- 2 | 1 | +/- 0,5 | 1 | +/- 0,5 | I |
| 3,0 | 7 |
| 3,5 |
| 4,0 | 8 |
| 5,0 | 2 | 10 | +/- 1,0 | +/- 1,0 |
| 6,0 | 12 |
| 8,0 | 14 |
| 10,0 | 15 |
| 12,0 | 16 |
| 14,0 | 18 |
| Р, К | 5,0 | 12 | III для Р
I для К |
| 6,0 | 14 |
| 8,0 | 16 |
| 10,0 | 18 | |
| 12,0 | 22 | 2 | +1,0 |
| 14,0 | -2,0 |
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e, мм | q_{1} q, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
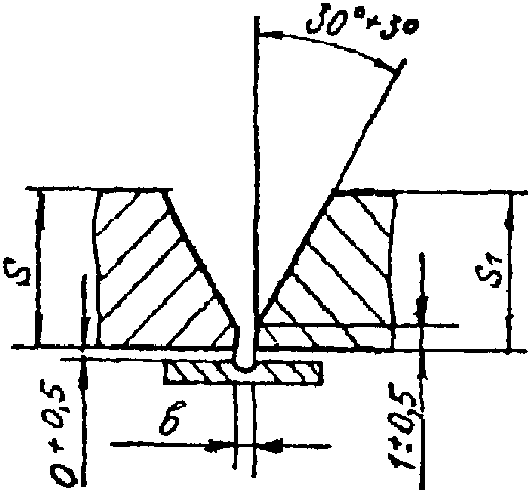 С18 | 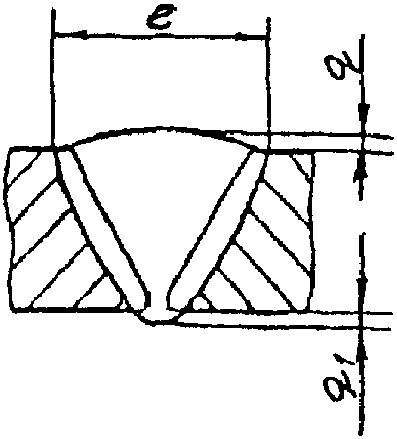 | | Рн | 2,5 | 1 | +1 | 6 | +/- 2 | 1 | +/- 0,5 | 1 | +/- 0,5 | I |
| 3,0 | 7 |
| 3,5 | |
| 4,0 | 8 |
| 5,0 | 2 | 10 | +/- 1,0 | +/- 1,0 |
| 6,0 | 12 |
| 8,0 | 14 |
| Р, К | 5,0 | 12 | II для Р
I для К |
| 6,0 | 14 |
| 8,0 | 16 |
| 10,0 | +2 (+1) | 19 |
| 12,0 | 22 | 2 | +1,0 | 2 |
| 14,0 | -2,0 |
| <*> Значения в скобках для способа сварки К |
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | q = q_{1} e, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
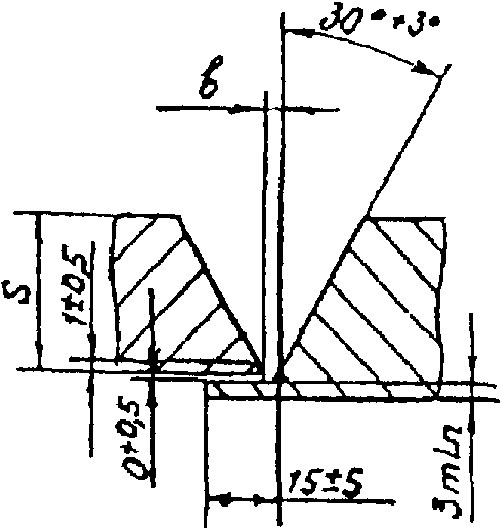 С20 | 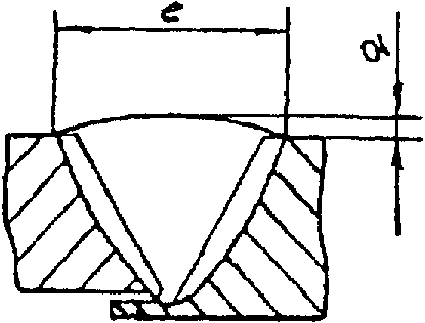 | | Рн | 2,5 | 1 | +1 | 6 | +/- 2 | 1 | +/- 0,5 | IV |
| 3,0 | 7 |
| 3,5 |
| 4,0 | 2 | 8 |
| 5,0 | 10 | +/- 1,0 |
| 6,0 | 12 |
| 8,0 | 14 |
| 10,0 | 16 |
| 12,0 | 18 |
| Р, К | 5,0 | 12 |
| 6,0 | 14 |
| 8,0 | +2 | 16 |
| 10,0 | 18 |
| 12,0 | 22 | 2 | +1,0 |
| 14,0 | -2,0 |
| Таблица 13 <*> | | Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | q = q_{1} e, мм | e_{1} , мм |
| , мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| Номин. | Пред. откл. | 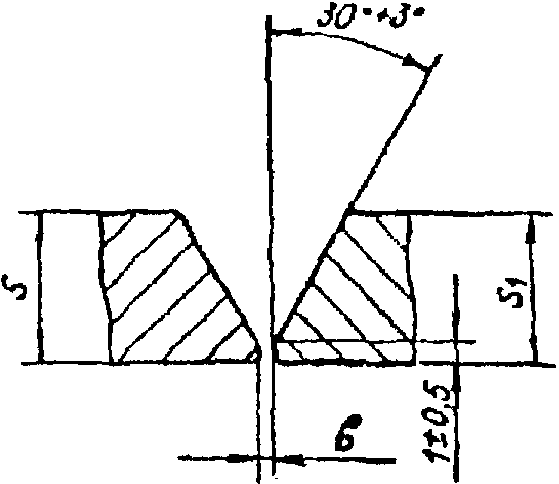 С21 | 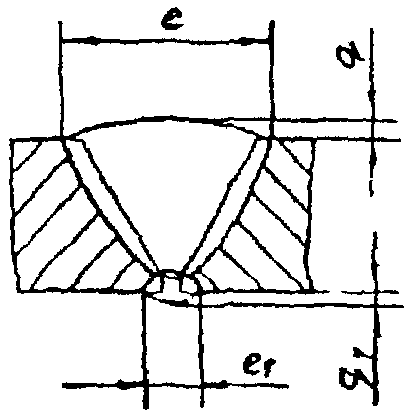 | | Рн | 2,5 | 1 | +1 | 6 | +/- 2 | 1 | +/- 0,5 | 6 |
| +/- 2 | I |
| 3,0 |
| 7 | 3,5 |
| 4,0 | 8 | 5,0 | 2 |
| 10 | +/- 1,0 |
| 6,0 | 12 |
| 8,0 | 14 |
| 10,0 | 15 |
| 12,0 | 16 |
| 14,0 | 18 | Р, К | 5,0 |
| 12 | 8 (6) |
| 6,0 | 14 | 8,0 |
| 16 | 10 (8) | 10,0 | 18 |
| 2 | +1,0 | 12,0 |
| 22 | -2,0 |
| 14,0 |
<*> Значения в скобках для способа сварки К
Таблица 14
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | e, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
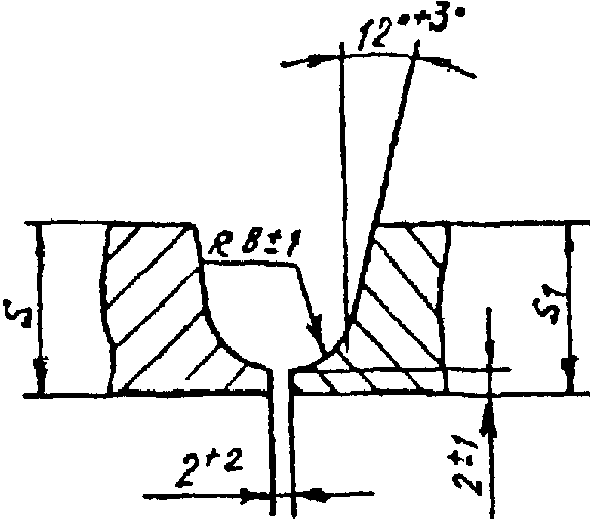 С23 | 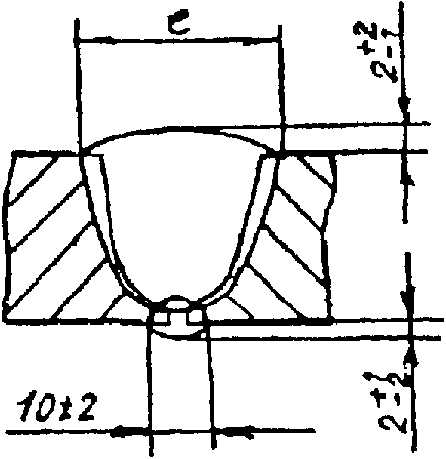 | | Рн, Р, К | 12 | 228 | +/- 3 | I |
| 14 |
| Р, К | 16 | 29 |
| 18 | 31 |
| 20 |
| 22 | 32 | +/- 4 |
| 25 | 34 |
| 28 | 35 |
| 30 |
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | e, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
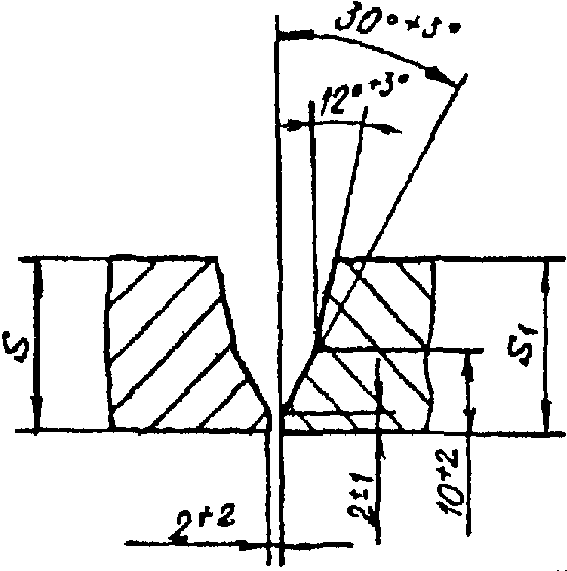 С24 | 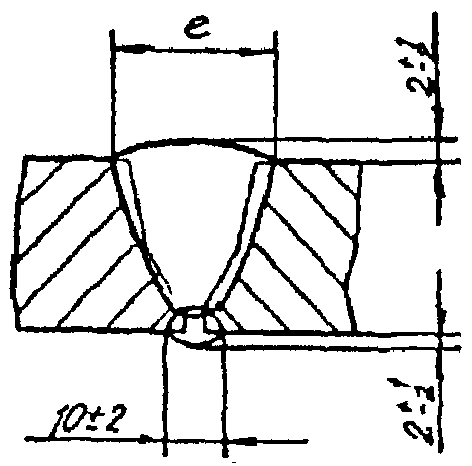 | | Рн, Р, К | 12 | 22 | +/- 3 | I |
| 14 |
| Р, К | 16 | 23 |
| 18 | 25 |
| 20 |
| 22 | 26 | +/- 4 |
| 25 | 28 |
| 28 | 30 |
| 30 |
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | e = e_{1} , мм | q = q_{1} , мм | | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
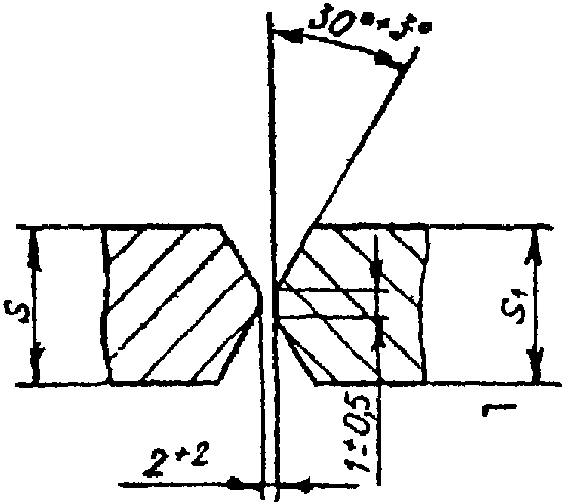 С25 | 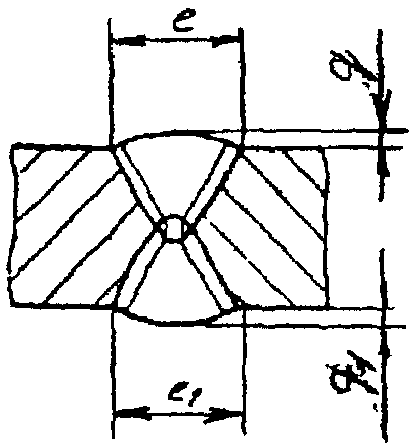 | | Рн | 8 | 10 | +/- 2 | 0,5 | +1,5 | I |
| 11 | 12 | -0,5 |
| 14 | 14 | +/- 3 | +2,0 |
| 17 | 16 | -0,5 |
| 20 | 18 |
| 24 | 20 |
| 28 | 22 |
| 32 | 24 |
| Р, К | 12 | 14 | +/- 2 | 2,0 | +1,0 |
| 14 | -2,0 |
| 16 | 16 | +/- 3 |
| 18 | 18 |
| 20 |
| 22 | 20 |
| 25 | 22 |
| 28 | 25 |
| 30 |
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | e = e_{1} , мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
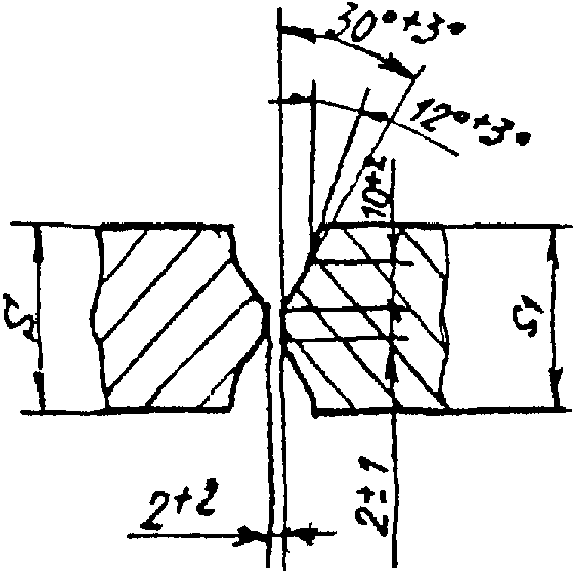 С27 | 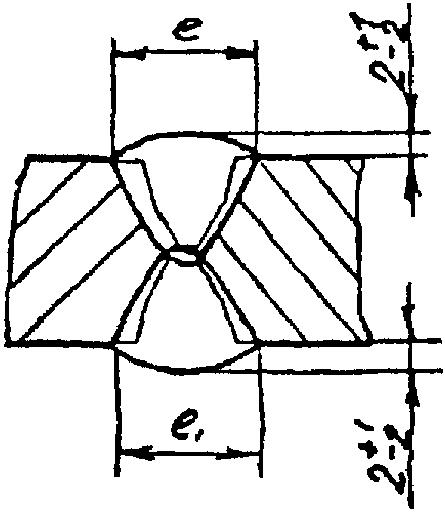 | | Р, К | 30 — 34 | 17 | +/- 3 | II |
| Св. 34 — 38 | 18 |
| 38 — 42 | 20 |
| 42 — 46 | 21 |
| 46 — 50 | 22 |
| 50 — 54 | 23 |
| 54 — 60 | 25 |
| 60 — 66 | 28 | +/- 4 |
| 66 — 72 | 30 |
| 72 — 78 | 32 |
| 78 — 84 | 34 |
| 84 — 90 | 36 |
| 90 — 96 | 38 |
| 96 — 100 | 40 |
| 100 — 108 | 42 | +/- 5 |
| 108 — 116 | 44 |
| 116 — 124 | 46 |
| 124 — 132 | 50 |
| 132 — 140 | 54 |
| 140 — 148 | 57 |
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e, мм не более | q_{1} q, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
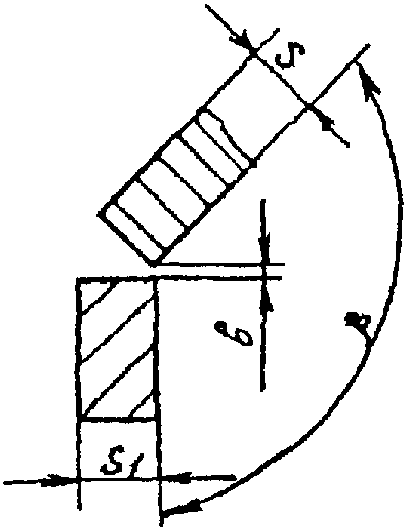 С51 | 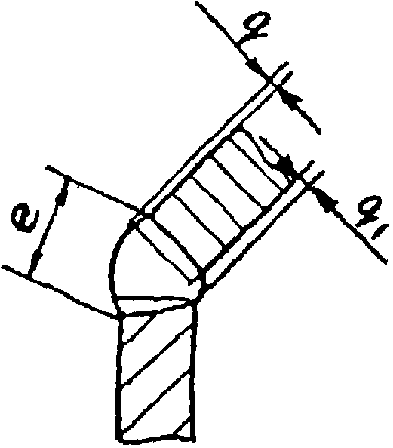 | | Рн | 1,0 — 1,2 | 0 | +0,5 | 6 | 0,5 | +/- 0,5 | 0 | +0,5 | II |
| 1,5 — 2,0 | +1,0 | 8 | 1,0 | 0,5 | \beta = 135^{\circ} - 179^{\circ} +/- 0,5 |
| Р | 3,0 — 4,0 | 2 | 10 | +/- 1,0 | 1,0 | IV |
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | q = q_{1} e, мм не более | e_{1} , мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
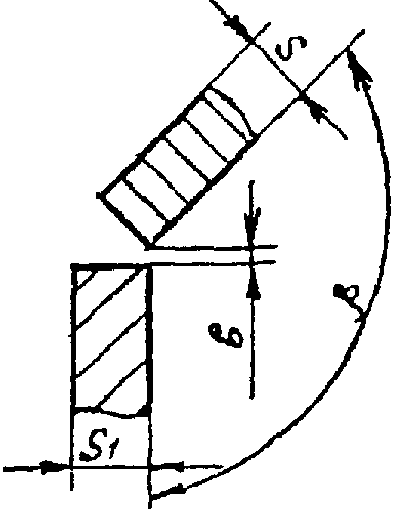 С53 | 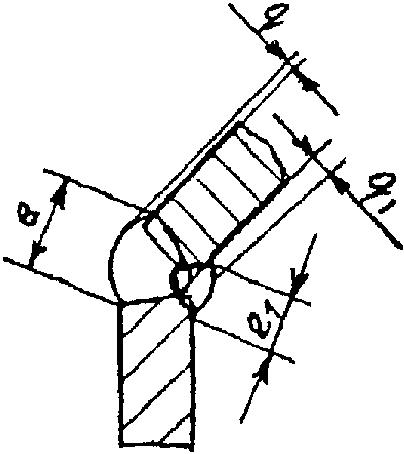 | | Рн | 2,5 | 1 | +1,0 | 8 | 1 | +/- 0,5 | 6 | +/- 2 | II |
| 3,0 | 9 |
| 4,0 |
| Р | 3,0 | 2 | +/- 1,0 | +/- 1,0 | 8 | \beta = 135^{\circ} - 179^{\circ} IV |
| 4,0 | 10 |
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e, мм | q_{1} q, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
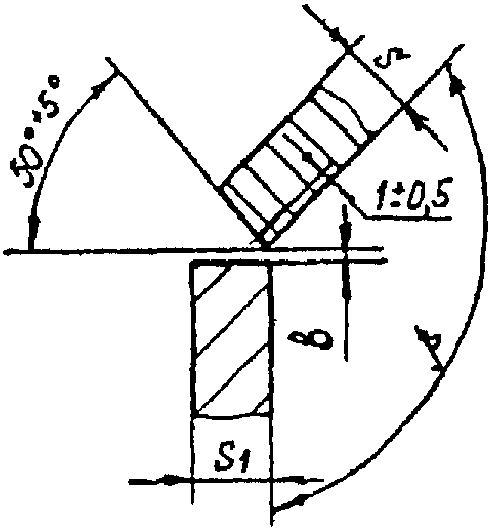 С54 | 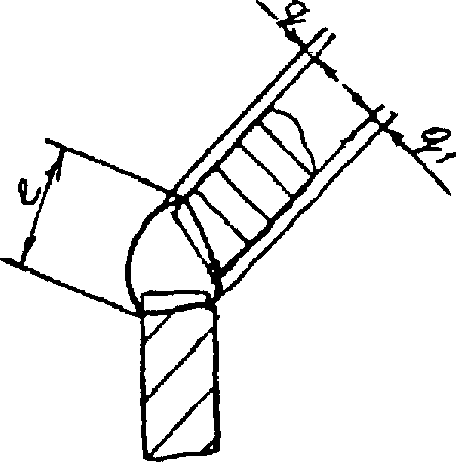 | | Рн | 2,5 | 1 | +1 | 7 | +/- 2 | 1 | +/- 0,5 | 1 | +/- 0,5 | II |
| 3,0 | 8 |
| 3,5 |
| 4,0 | 9 | +/- 3 |
| 5,0 | 2 | 11 | +/- 1,0 | +/- 1,0 |
| 6,0 | 12 |
| 8,0 | 14 |
| Р, К | 5,0 | 13 | III |
| 6,0 | 14 |
| 8,0 | 16 | +/- 4 |
| 10,0 | 18 |
| 12,0 | 21 | +/- 5 | 2 | \beta = 135^{\circ} - 179^{\circ} +1,0 |
| 14,0 | 23 | +/- 6 | -2,0 |
| Таблица 21 <*> | | Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e, мм | e_{1} q, мм | q_{1} , мм |
| , мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| Номин. | Пред. откл. | 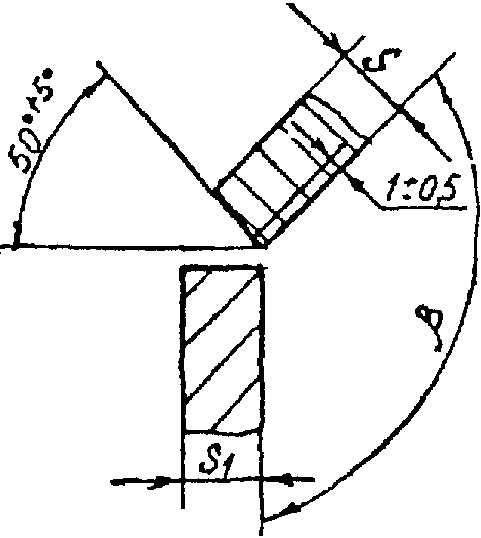 С55 | 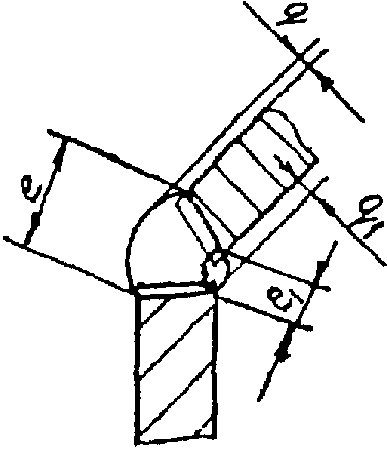 | | Рн | 2,5 | 1 | +1 | 7 | +/- 2 | 1 | +/- 0,5 | 4 | +/- 2 | 1 |
| +/- 0,5 | II |
| 3,0 | 8 |
| 3,5 | |
| 4,0 | 9 | 5,0 | 2 | 11 | +/- 3 | +/- 1,0 |
| 6 | +/- 1,0 |
| 6,0 | 12 |
| 8,0 | 14 | 10,0 | 18 | | +1,0 | | |
| +1,0 | 12,0 | 20 | 2 | -2,0 | 10 | +/- 2 |
| 2 | -2,0 | 14,0 | 22 | | | | |
| | Р, К | 5,0 | 2 | +1 | 13 | +/- 3 | 1 | +/- 1,0 | 8 (6) | +/- 2 | 1
+/- 1,0 |
| III для Р | II для К |
| 6,0 | 14 |
| 8,0 | 16 | 10,0 |
| 18 | +/- 4 | 12,0 | 21 | +/- 5 | 2 | +1,0 | 10 (6) | 2 (1) |
| +1 | (+/- 1) | 14,0 | 23 | +/- 6 |
| -2,0 | \beta = 135^{\circ} - 179^{\circ} -2 |
<*> Значения в скобках для способа сварки К.
Таблица 22
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | e_{1} e, мм | , мм | h, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
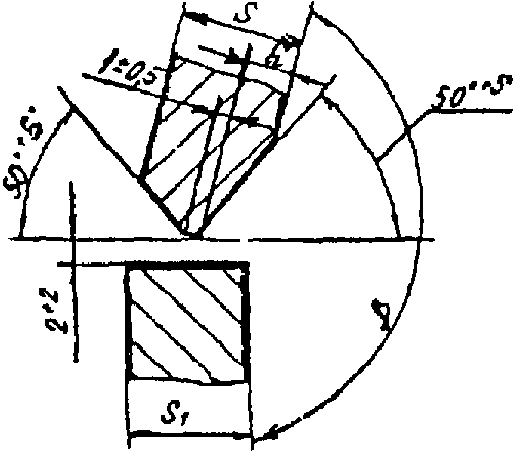 С56 | 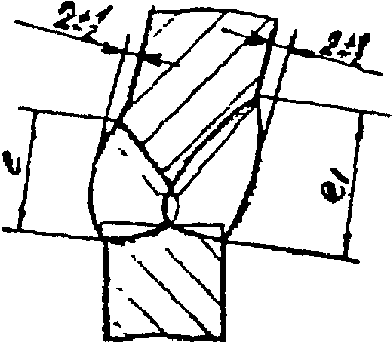 | | Рн | 12 | 12 | +/- 1 | 21 | \frac{S - 1}{2} +/- 2 | | II |
| 14 | 13 | 23 |
| 16 | 15 | 24 |
| 18 | 16 | 25 |
| 20 | 17 | 28 |
| 22 | 18 | 30 |
| 25 | 20 | 33 |
| 28 | 22 | 35 |
| 30 | 23 | 37 |
| Р, К | 12 | 12 | +/- 2 | 18 | \frac{S - 1}{2} +/- 3 | | II |
| 14 | 13 | 20 |
| 16 | 14 | 22 |
| 18 | 15 | 25 |
| 20 | 16 | \beta = 165^{\circ} - 179^{\circ} 27 |
| 22 | 18 | 29 |
| 25 | 19 | 32 | +/- 4 |
| 28 | 20 | 36 | |
| 30 | 21 | 39 | +/- 5 |
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e, мм | q_{1} q, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
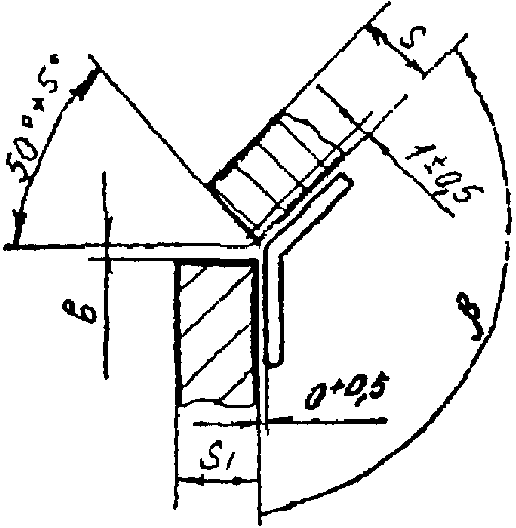 С57 | 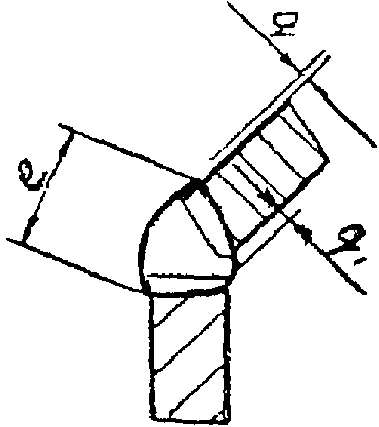 | | Рн | 2,5 | 1 | +1 | 7 | +/- 2 | 1 | +/- 0,5 | 1 | +/- 0,5 | II |
| 3,0 | 8 |
| 3,5 |
| 4,0 | 9 | +/- 3 | +/- 1,0 | +/- 1,0 |
| 5,0 | 2 | 11 |
| 6,0 | 12 |
| 8,0 | 14 |
| 10,0 | 16 | 2 | 2 | +/- 1,0 |
| 12,0 | 18 |
| 14,0 | 20 |
| Р, К | 5,0 | 13 | 1 | 1 | III для Р
II для К |
| 6,0 | 14 |
| 8,0 | 16 | +/- 4 | 2 |
| 10,0 | 18 |
| 12,0 | 21 | +/- 5 | 2 | \beta = 135^{\circ} - 179^{\circ} +1,0 |
| 14,0 | 23 | +/- 6 | -2,0 |
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | e_{1} e, мм | , мм | h, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
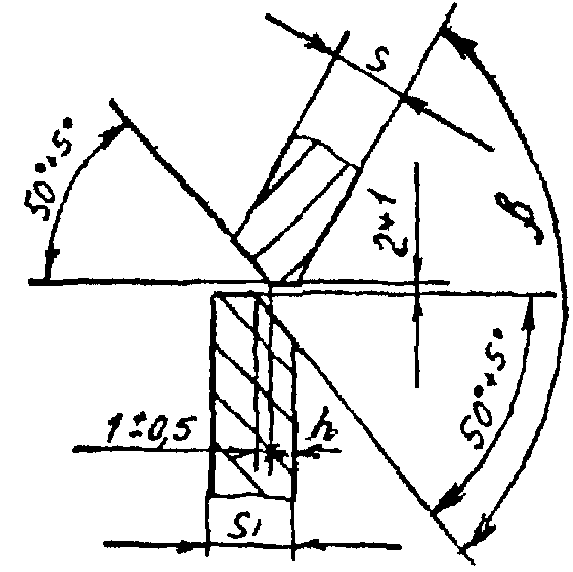 С58 | 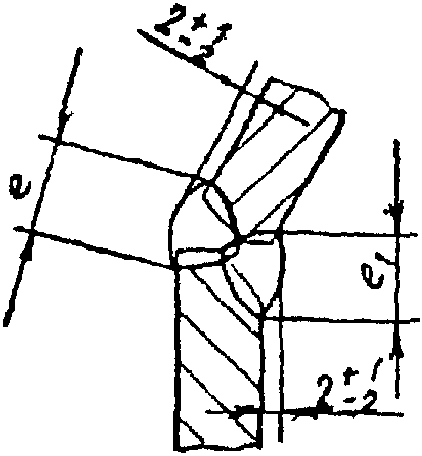 | | Рн | 12 | 12 | +/- 3 | 10 | \frac{S - 1}{2} +/- 3 | | II |
| 14 | 14 | 12 |
| 16 | 15 | 13 |
| 18 | 17 | 15 |
| 20 | 18 | 16 |
| 22 | 19 | 17 |
| 25 | 22 | 20 |
| 28 | 24 | 22 |
| 30 | 25 | 23 |
| Р, К | 12 | 14 | \frac{S - 1}{2} 12 | | II |
| 14 | 15 | 13 |
| 16 | 16 | 14 |
| 18 | 17 | 15 |
| 20 | 18 | \beta = 165^{\circ} - 179^{\circ} 16 |
| 22 | 19 | 17 |
| 25 | 20 | 18 |
| 28 | 22 | 20 |
| 30 | 24 | 22 |
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e, мм | q_{1} q, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
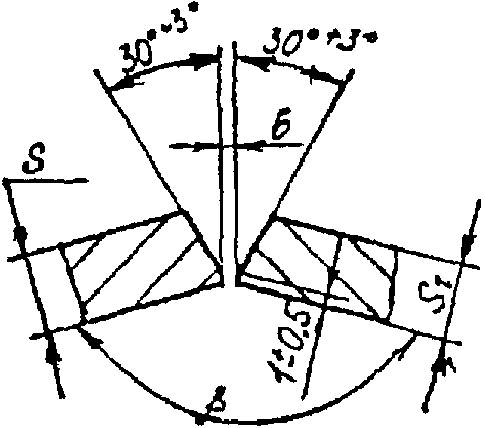 С59 | 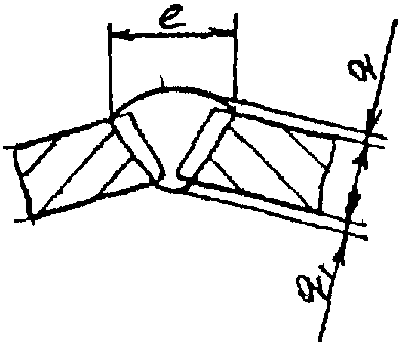 | | Рн | 2,5 | 1 | +1 | 6 | +/- 2 | 1 | +/- 0,5 | 1 | +/- 0,5 | II |
| 3,0 | 7 |
| 3,5 | |
| 4,0 | 8 |
| 5,0 | 2 | 10 | +/- 1,0 | +/- 1,0 |
| 6,0 | 12 |
| 8,0 | 14 |
| 10,0 | 16 |
| 12,0 | 18 |
| 14,0 | 20 | 2 |
| Р, К | 5,0 | 12 | 1 | +/- 1,0 | III для Р
II для К |
| 6,0 | 14 |
| 8,0 | 16 |
| 10,0 | 18 |
| 12,0 | 22 | 2 | \beta = 120^{\circ} - 179^{\circ} +1,0 |
| 14,0 | -2,0 |
| Таблица 26 <*> | | Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | q = q_{1} e, мм | e_{1} , мм |
| , мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| Номин. | Пред. откл. | 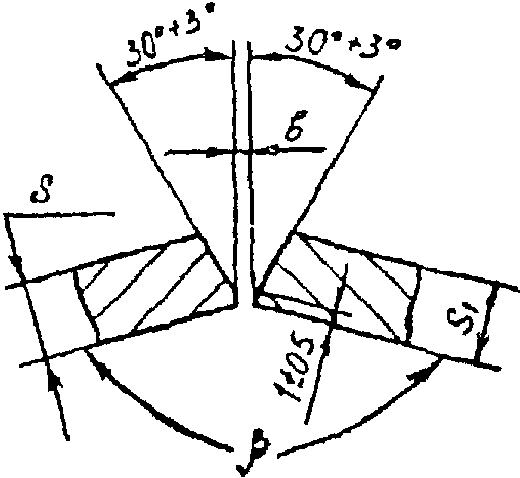 С60 | 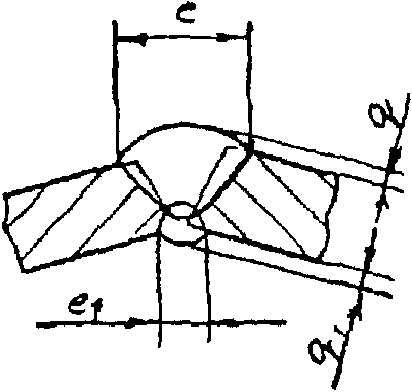 | | Рн | 2,5 | 1 | +1 | 6 | +/- 2 | 1 | +/- 0,5 | 4 |
| +/- 2 | II |
| 3,0 | 7 |
| 3,5 | |
| 4,0 | 8 | 5,0 | 2 | 10 |
| +/- 1,0 | 6 |
| 6,0 | 12 |
| 8,0 | 14 |
| 10,0 | 16 | 12,0 |
| 18 | 2 |
| 14,0 | 20 | Р, К | 5,0 | 12 | 1 |
| +/- 1,0 | 8 (6) |
| 6,0 | 14 |
| 8,0 | 16 | 10,0 | 18 | 2 |
| +1,0 | 10 (6) | 12,0 |
| 22 | -2,0 |
| 14,0 | \beta = 120^{\circ} - 179^{\circ} |
<*> Значения в скобках для способа сварки К
Таблица 27
Усл. обознач.
Конструктивные элементы
S = S_{1} Способ сварки
, мм
b, мм
e, мм
q, мм
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
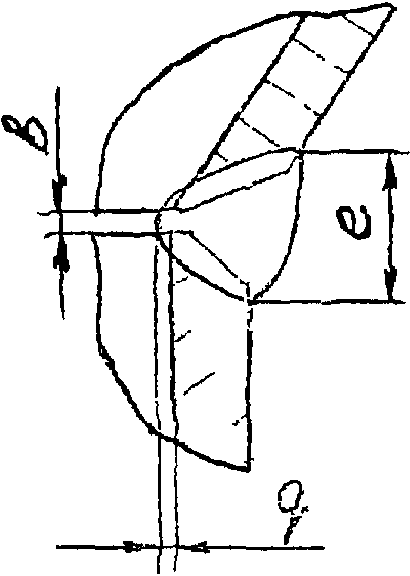
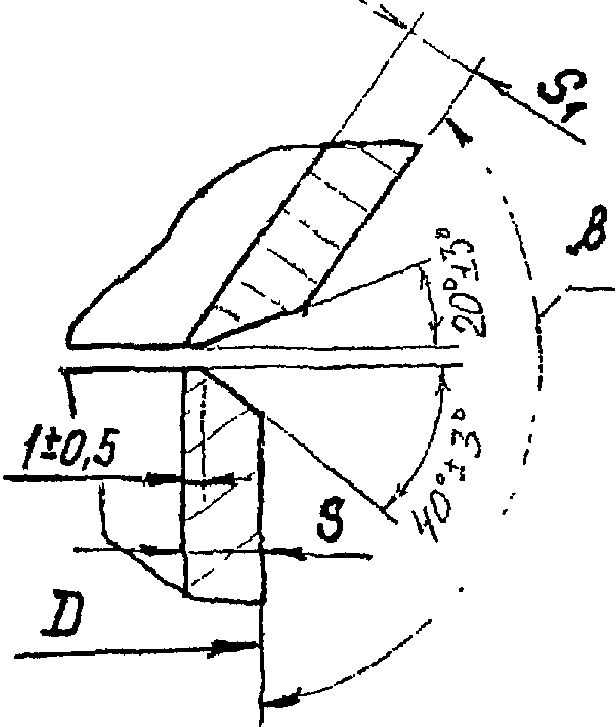 С61
Рн
2,5
1
+1
6
+/- 2
1
+/- 0,5
II
3,0
7
3,5
4,0
8
5,0
2
10
+/- 1,0
6,0
12
8,0
14
10,0
16
2
+1,0
12,0
18
-2,0
14,0
22
Р, К
5,0
12
1
+/- 1,0
III для Р
II для К
6,0
14
8,0
16
10,0
12,0
\beta = 150^{\circ}...179^{\circ} +1,0
D_{ma\text{х}} = 400\text{мм}
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e_{1} e, мм | , мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
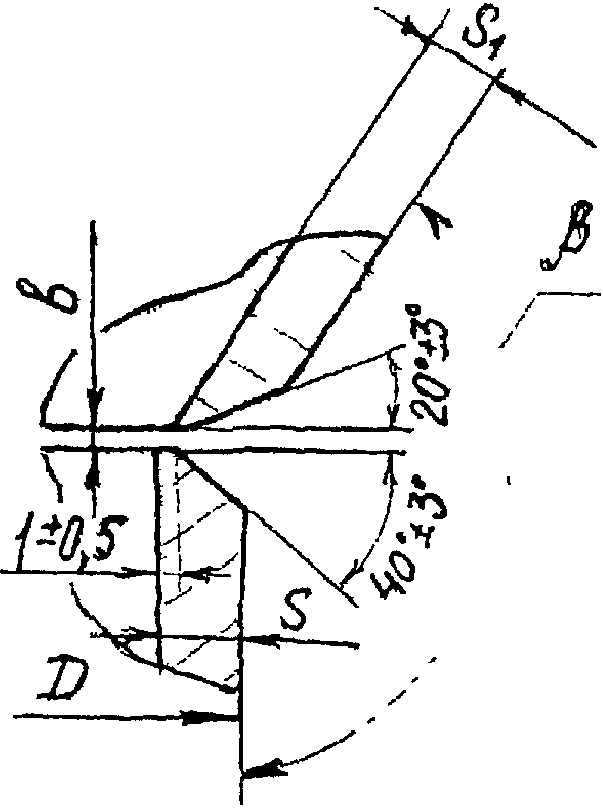 С62 | 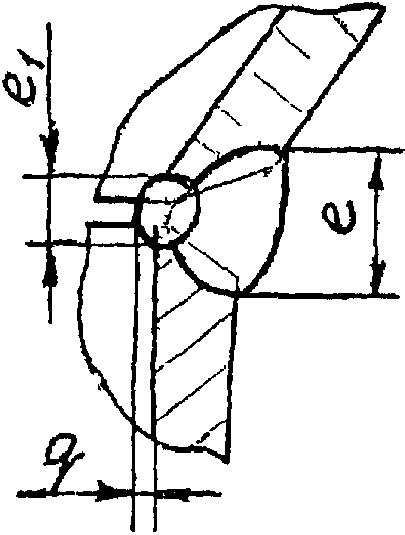 | | Рн | 2,5 | 1 | +1 | 6 | +/- 2 | 4 | +/- 2 | 1 | +/- 0,5 | II |
| 3,0 | 7 |
| 3,5 | |
| 4,0 | 8 |
| 5,0 | 2 | 10 | 6 | +/- 1,0 |
| 6,0 | 12 |
| 8,0 | 14 |
| 10,0 | 16 |
| 12,0 | 18 | 2 | +1,0 |
| 14,0 | 22 | -2,0 |
| Р, К | 5,0 | 12 | 8 (6) | 1 | +/- 1,0 |
| 6,0 | 14 |
| 8,0 | 16 |
| 10,0 | 18 | \beta = 140^{\circ}...179^{\circ} 10 (6) |
| 12,0 | 22 | 2 | D_{min} = 400\text{мм} +1,0 |
| 14,0 | -2,0 |
| <*> Значения в скобках для способа сварки К |
Таблица 29
Усл. обознач.
Конструктивные элементы
Способ сварки
S, мм
b, мм
q = q_{1} e, мм
, мм
И, мм
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
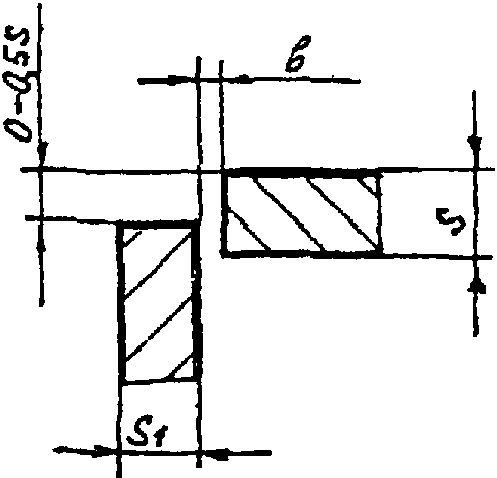 У2
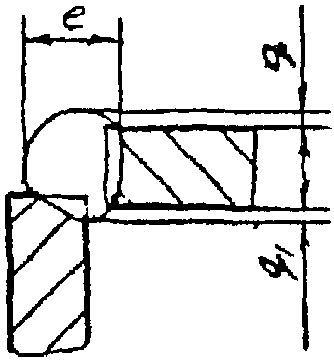
Рн
1 — 4
0
0,5S_{1} - S_{1} +0,5
0
+1
0
+1
III
5 — 6
+1,0
К
6 — 10
1
+/- 1
Р
+2,0
+2
S_{1} \geq 1 IV 0,4S \leq S_{1} \leq 2,5S
; <**>
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Таблица 30 | | Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | e, мм | q, мм | И, мм |
| k, мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| Номин. | Пред. откл. | 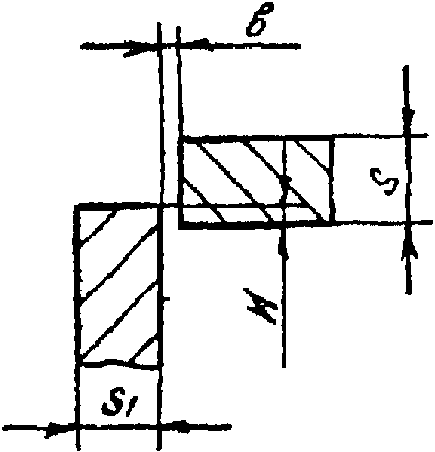 У3 | 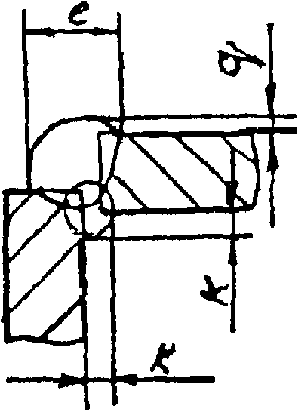 | | Рн | 2 — 4 | 0 | 0,5S_{1} - S_{1} +0,5 | | 0 | +1 | 0 | +1 | 3 |
| +1,0 | II | | 5 — 6 | +1,0 |
| 4 | -0,5 | К | 6 — 10 | 1 | +/- 1 | |
| 5 | | Р | +2,0 | +2 | 6 |
| +2,0 | S_{1} \geq 2 II 0,4S \leq S_{1} \leq 2,5S I | ; <**> |
-1,0
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | q = q_{1} e, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
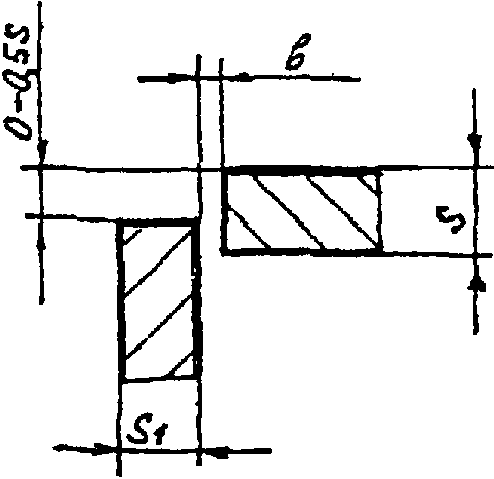 У4 | 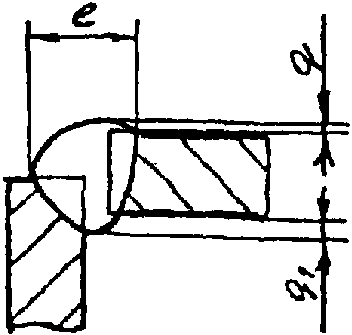 | | Рн | 1 | 0 | +0,5 | 3 | +/- 1 | 0 | +1 | 1 \leq S_{1} \leq 2,5S III |
| <**> | 2 | +1,0 |
-------------------------------- 1 \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | e, мм | q, мм | k, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
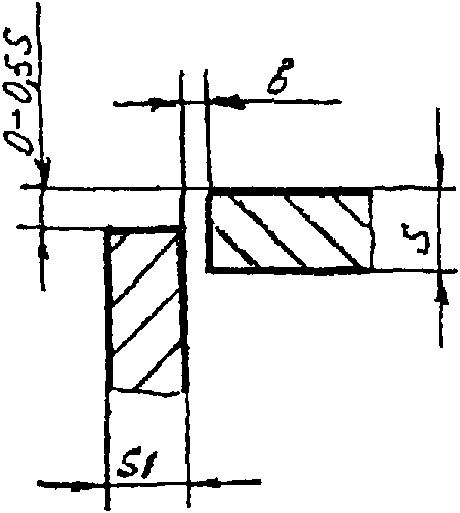 У5 | 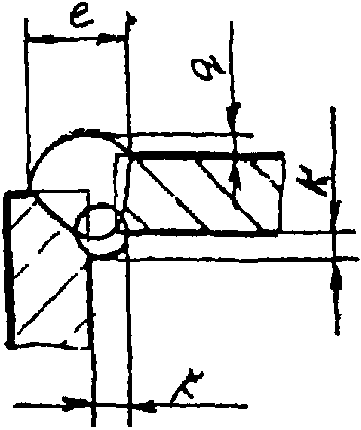 | | Рн | 2,5 — 4,0 | 1 | +1 | 6 | +/- 2 | 0 | +1,5 | 3 | +1,0
-0,5 | II |
| Р | 3,0 — 4,0 | 2 | 8 | 1 | +/- 1,0 | 4 | | 2 \leq S_{1} \leq 2,5S III |
| <**> |
-------------------------------- 2 \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | q = q_{1} e, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
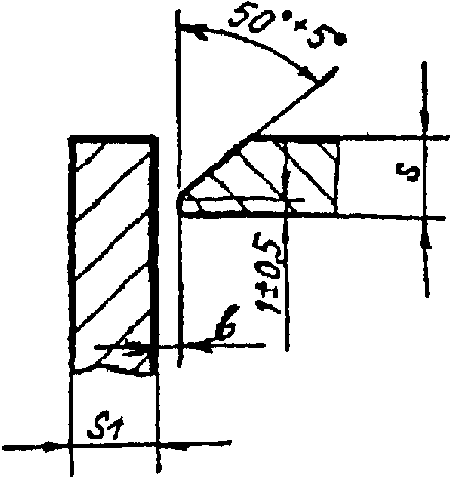 У6 | 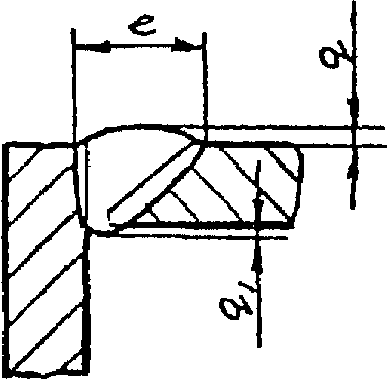 | | Рн | 2,5 | 1 | +1 | 7 | +/- 2 | 1 | +/- 0,5 | II |
| 3,0 | 8 |
| 3,5 | |
| 4,0 | 9 |
| 5,0 | 2 | 11 | +/- 1,0 |
| 6,0 | 13 |
| 8,0 | 15 |
| 10,0 | 17 |
| 12,0 | 18 | 2 |
| 14,0 | 20 | |
| Р, К | 5,0 | 13 | 1 | II для К
IV для Р |
| 6,0 | 17 |
| 8,0 |
| 10,0 | 19 | +/- 3 |
| 12,0 | 22 | 2 | S_{1} \geq 2 +1 0,4S \leq S_{1} \leq 2,5S ,0 |
| ; <**> | 14,0 | 25 | -0,5 |
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Таблица 34 <*> | | Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | e, мм | q, мм |
| k, мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| Номин. | Пред. откл. | 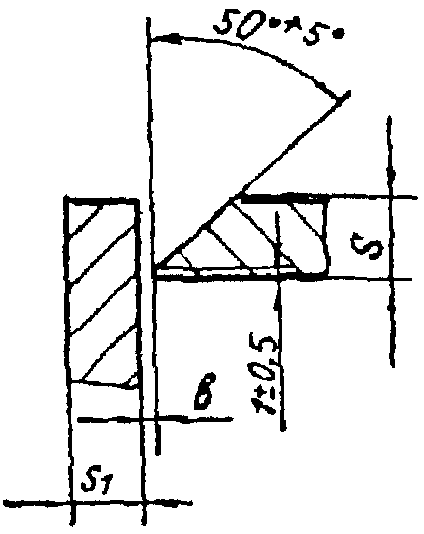 У7 | 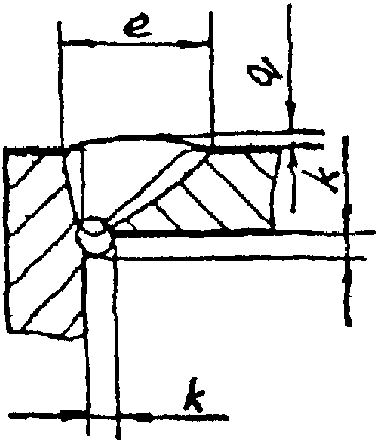 | | Рн | 2,5 | 1 | +1 | 7 | +/- 2 | 1 | +/- 0,5 | 3 |
| +/- 0,5 | II | 3,0 | 8 | |
| | 3,5 | | 4 |
| | 4,0 | 9 | |
| | 5,0 | 2 | 11 | +/- 1,0 | |
| +/- 1,0 | | 6,0 | 13 | 5 |
| | 8,0 | 15 | |
| | 10,0 | 17 | |
| | 12,0 | 19 | +/- 3 | 2 | +1,0 | 8 |
| +/- 2,0 | | 14,0 | 22 | -2,0 | |
| | Р, К | 5,0 | 13 | +/- 2 | 1 | +/- 1,0 | 5
+/- 1,0 |
| II для К | III для Р | 6,0 | 15 |
| | 8,0 | 17 |
| 6 (5) | | 10,0 | 19 |
| +/- 3 | | 12,0 | 22 | 2 | +1,0 |
| 8 (6) | +/- 2,0 | 14,0 | 25 | -2,0 |
| S_{1} \geq 2 0,4S \leq S_{1} \leq 2,5S | <**>; |
<*> Значения в скобках для способа сварки К
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Таблица 35 | | Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | e_{1} e, мм |
| , мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
| Номин. | Пред. откл. | 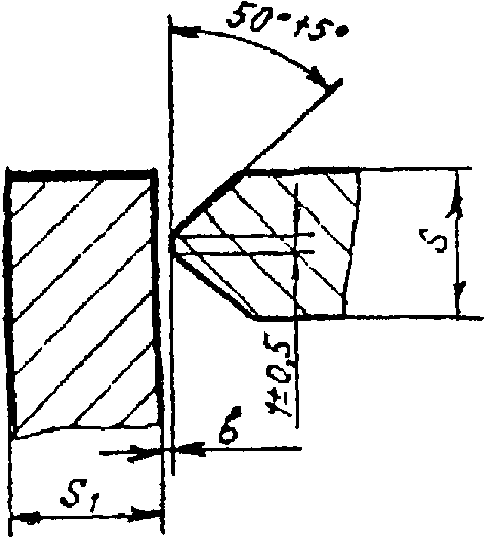 У8 | 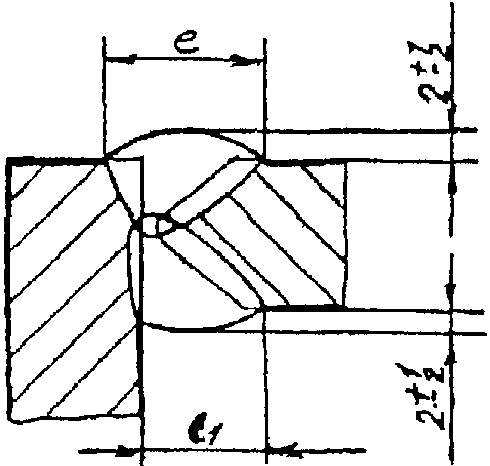 | | Рн, Р, К | 12 | 2 | +2 | 15 | +/- 3 | 14 |
| +/- 2 | II | 14 | 17 |
| 15 | +/- 3 |
| Р, К | 16 | 18 |
| 19 |
| 17 | 20 | 22 |
| 22 |
| 20 | 25 | 28 |
| 26 | S_{1} \geq 0,5S 24 |
30
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | q = q_{1} e, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
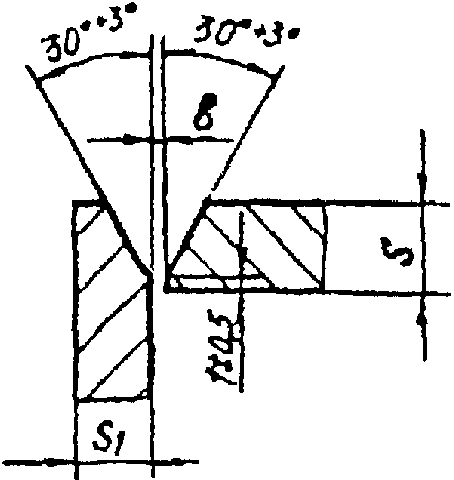 У9 | 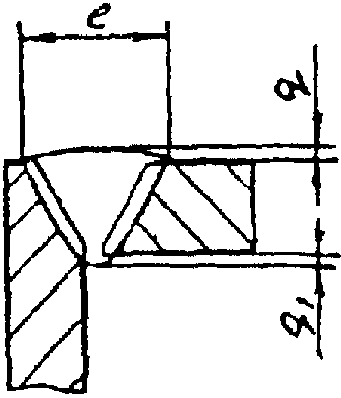 | | Рн | 2,5 | 1 | +1 | 6 | +/- 2 | 1 | +/- 0,5 | II |
| 3,0 | 7 |
| 3,5 | |
| 4,0 | 8 |
| 5,0 | 2 | 10 | +/- 1,0 |
| 6,0 | 12 |
| 8,0 | 14 |
| 10,0 | 16 |
| 12,0 | 18 | 2 | +1,0 |
| 14,0 | 20 | -2,0 |
| Р, К | 5,0 | 12 | 1 | +/- 1,0 | II для К
III для Р |
| 6,0 | 14 |
| 8,0 | 16 |
| 10,0 | 18 |
| Рн, Р, К | 12,0 | 22 | 2 | 0,4S \leq S_{1} \leq 2,5S +1,0 |
| S_{1} \geq 2 <**>; | | 14,0 | -2,0 |
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Таблица 37 <*> | | Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | e, мм | q, мм |
| k, мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| Номин. | Пред. откл. | 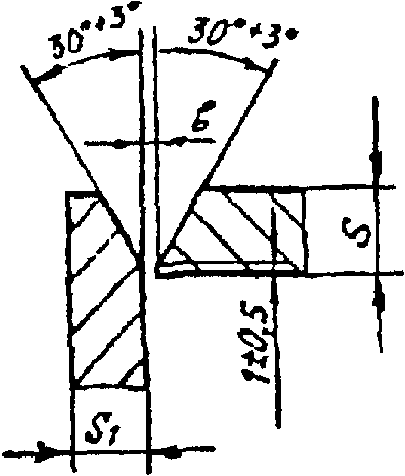 У10 | 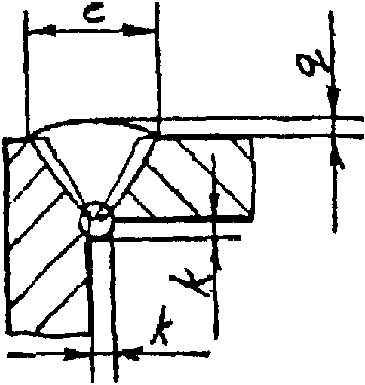 | | Рн | 2,5 | 1 | +1 | 6 | +/- 2 | 1 | +/- 0,5 | 3 |
| +1,0 | II | 3,0 |
| 7 | -0,5 | 3,5 |
| 4 |
| 4,0 | 8 | 5,0 | 2 | 10 |
| +/- 1,0 | 5 |
| 6,0 | 12 |
| 8,0 | 14 | |
| 10,0 | 16 | 12,0 | 18 | 2 | +1,0 |
| 8 | +2,0 | 14,0 | 20 | -2,0 |
| -1,0 | Рн, К | 5,0 | 12 | 1 | +/- 1,0 | 6 (5)
+1,0 |
| II для К | III для Р | 6,0 |
| 14 | -0,5 | 8,0 |
| 16 | 8 (6) |
| 10,0 | 18 | 12,0 | 22 | 2 | +1,0 |
| 8 (6) | +2,0 | 14,0 |
| -2,0 | 0,4S \leq S_{1} \leq 2,5S -1,0 | S_{1} \geq 2 <**> |
<*> Значения в скобках для способа сварки К
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
Таблица 38
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | q = q_{1} e, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
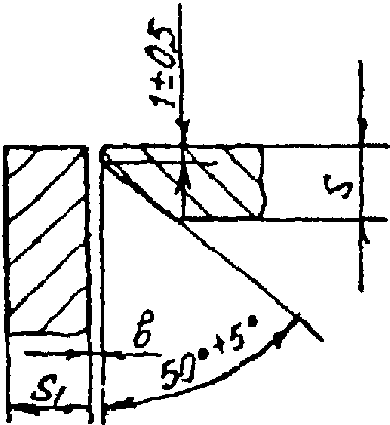 У11 | 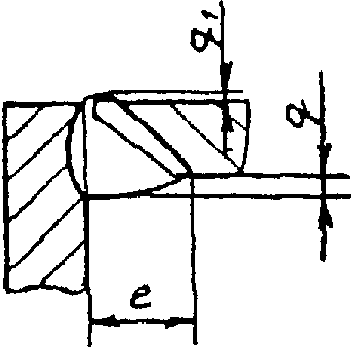 | | Рн | 2,5 | 1 | +1 | 7 | +/- 2 | 1 | +/- 0,5 | II |
| 3,0 | 8 |
| 3,5 |
| 4,0 | 9 |
| 5,0 | 2 | 10 | +/- 1,0 |
| 6,0 | 12 |
| 8,0 | 14 |
| 10,0 | 16 | +/- 3 | 2 | +1,0 |
| 12,0 | 18 | -2,0 |
| 14,0 | 20 | |
| Р, К | 5,0 | 12 | +/- 2 | 1 | +/- 1,0 | II для К
III для Р |
| 6,0 | 14 |
| 8,0 | 15 | +/- 3 |
| 10,0 | 17 |
| 12,0 | 20 | 2 | 0,4S \leq S_{1} \leq 2,5S +1,0 S_{1} \geq 2 |
| <**>; | 14,0 | 23 | -2,0 |
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | e, мм | e_{1} q, мм | q_{1} , мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
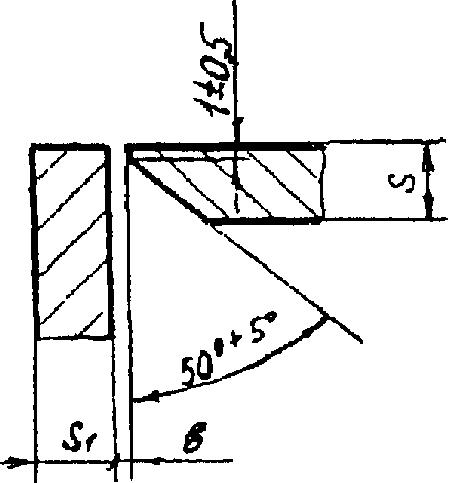 У12 | 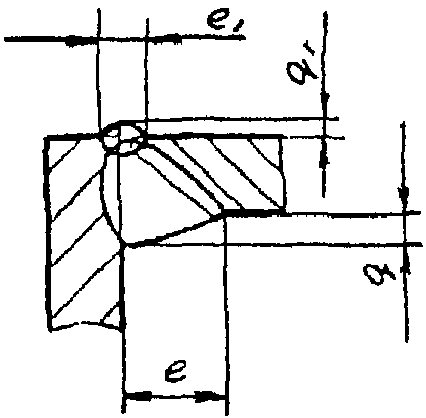 | | Рн | 2,5 | 1 | +1 | 7 | +/- 2 | 1 | +/- 0,5 | 6 | +/- 2 | 1 | +/- 1,0 | II |
| 3,0 | 8 |
| 3,5 | |
| 4,0 | 9 |
| 5,0 | 2 | 10 | +/- 1,0 | +/- 0,5 |
| 6,0 | 12 |
| 8,0 | 14 |
| 10,0 | 16 | +/- 3 | 8 | 2 |
| 12,0 | 18 | 2 | +1,0 | 10 |
| 14,0 | 20 | -2,0 |
| Р, К | 5,0 | 12 | +/- 2 | 1 | +/- 1,0 | 6 | III для Р
II для К |
| 6,0 | 14 |
| 8,0 | 15 | 8 (6) |
| 10,0 | 17 | +/- 3 |
| 12,0 | 20 | 2 | +1,0 | 0,4S \leq S_{1} \leq 2,5S 10 (6) S_{1} \geq 2 |
| <**>; | 14,0 | 23 | -2,0 |
| <*> Значения в скобках для способа сварки К |
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
Таблица 40
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | e, мм не более | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
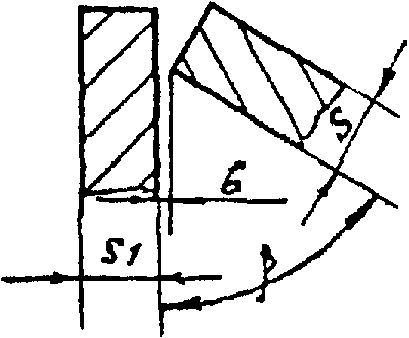 У51 | 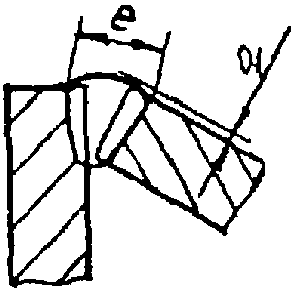 | | Рн | 1 | 0 | +0,5 | 4 | 0 | +1 | \beta = 60^{\circ} - 89^{\circ} II S_{1} \geq 1 |
| ; | 2 | +1,0 | 6 |
Таблица 41
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | e, мм не более | e_{1} q, мм | , мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
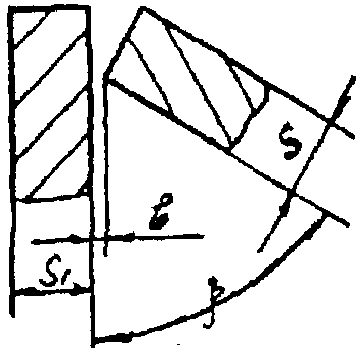 У53 | 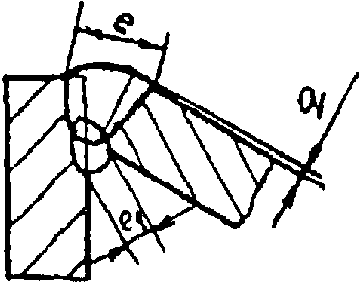 | | Рн | 2,5 — 4,0 | 1 | +1 | 8 | 1 | +1,5 | 4 | \beta = 60^{\circ} - 89^{\circ} II S_{1} \geq 2 |
| ; | Р | 3,0 — 4,0 | 2 | 10 | +/- 1,0 | III |
Таблица 42
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | q = q_{1} e, мм | , мм |
| Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. |
| Пред. откл. | 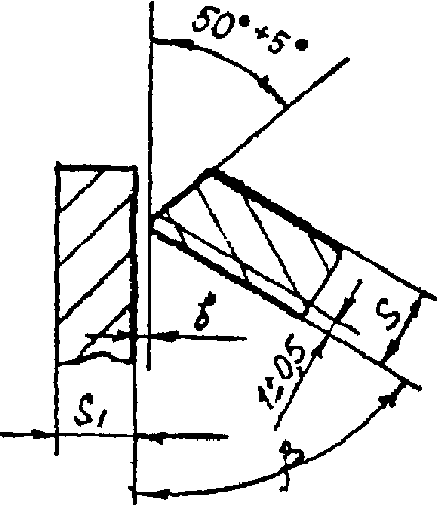 У54 | 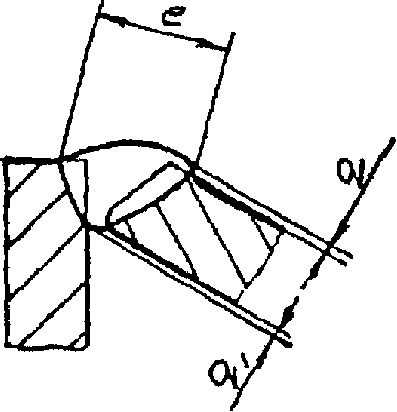 | | Рн | 2,5 | 1 | +1 | 7 | +/- 2 | 1 | +/- 0,5 |
| III | 3,0 |
| 8 | 3,5 |
| 4,0 |
| 9 | 5,0 | 2 | 11 |
| +/- 1,0 | 6,0 |
| 13 | 8,0 | 15 |
| +/- 3 | 10,0 | 17 | +/- 4 | 2 |
| +1,0 | 12,0 | 19 | |
| -2,0 | 14,0 | 22 | +/- 5 |
| Р, К | 5,0 | 13 | +/- 2 | 1 | +/- 1,0
III для Р |
| II для К | 6,0 | 15 |
| 8,0 | 17 |
| +/- 3 | 10,0 | 19 |
| +/- 4 | 12,0 | 22 | | 2 |
0,4S<S_{1}<2,5S +1,0 S_{1}>2
\beta = 60^{\circ} - 89^{\circ} <**>; ; | | 14,0 | 24 | +/- 5 |
-2,0
-------------------------------- 0,4S<S_{1}<2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | e, мм | e_{1} q, мм | , мм |
| Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. |
| Пред. откл. | 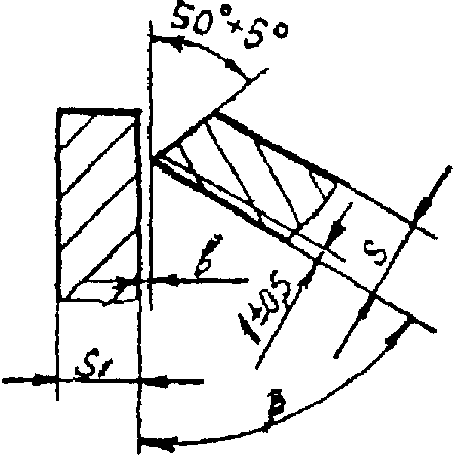 У55 | 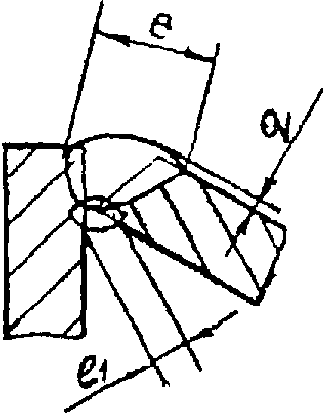 | | Рн | 2,5 | 1 | +1 | 7 | +/- 2 | 1 | +/- 0,5 | 4 | +/- 2 |
| III | 3,0 |
| 8 | 3,5 |
| 4,0 |
| 9 | 5,0 | 2 | 11 | +/- 1,0 |
| 6 | 6,0 |
| 13 | 8,0 | 15 |
| +/- 3 | 10,0 | 17 | +/- 4 | 1 | +/- 0,5 |
| 8 | 12,0 | 19 | 2 | +2,0 |
| 10 | 14,0 | 21 | +/- 5 | |
| -1,0 | Р, К | 5,0 | 13 | +/- 2 | 1 | +/- 1,0 | 6
IV для Р |
| III для К | 6,0 |
| 15 | 8,0 | 17 | +/- 3 |
| 8 (6) | 10,0 | 19 |
| +/- 4 | 12,0 | 22 | 2 | +2,0 |
0,4S \leq S_{1} \leq 2,5S 10 (6) S_{1} \geq 2
\beta = 60^{\circ} - 89^{\circ} <**>; ; | | 14,0 | 24 | +/- 5 |
| -1,0 |
<*> Значения в скобках для способа сварки К.
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
Таблица 44
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e_{1} e, мм | , мм | h, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
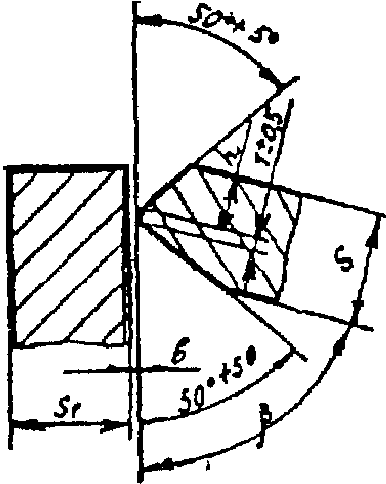 У56 | 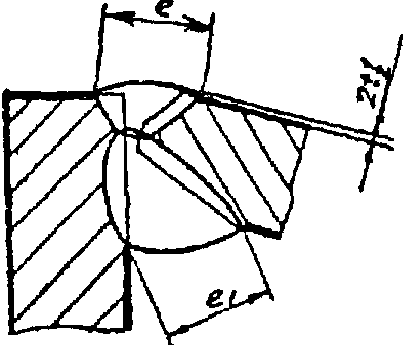 | | Рн | 12 | 2 | +1,0
-2,0 | 12 | -2,0 | 22 | \frac{S - 1}{2} -2,0 | | II |
| 14 | 13 | 25 |
| 16 | 15 | 27 |
| 18 | 16 | 30 |
| 20 | 17 | 32 |
| 22 | 18 | 34 |
| 25 | 20 | 38 |
| 28 | 22 | 42 |
| 30 | 23 | 44 |
| Р, К | 12 | 2 | +2,0 | 12 | +/- 2 | 18 | \frac{S - 1}{2} +/- 3,0 | | II для Р
I для К |
| 14 | 13 | 20 |
| 16 | 14 | 22 |
| 18 | 15 | 25 |
| 20 | 16 | S_{1}>0,7S 27 |
| \beta = 75^{\circ} - 89^{\circ} | | 22 | 18 | 29 |
| 25 | 19 | 32 | +/- 4,0 |
| 28 | 20 | 36 | |
| 30 | 21 | 39 | +/- 5,0 |
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | q = q_{1} e, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
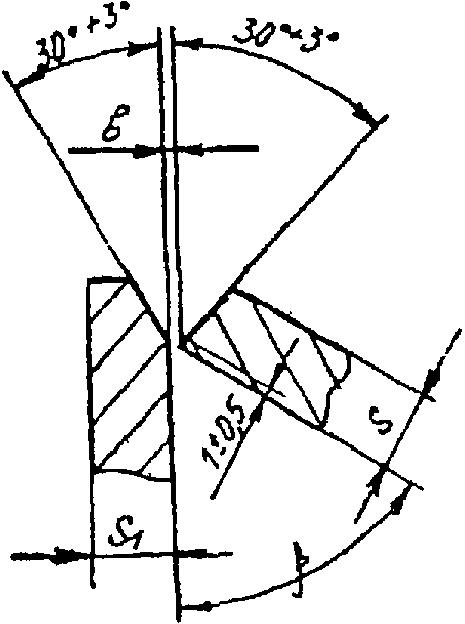 У59 | 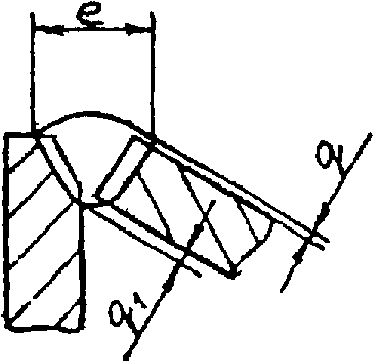 | | Рн | 2,5 | 1 | +1 | 6 | +/- 2 | 1 | +/- 0,5 | II |
| 3,0 | 7 |
| 3,5 | |
| 4,0 | 8 |
| 5,0 | 2 | 10 | +/- 1,0 |
| 6,0 | 12 |
| 8,0 | 14 |
| 10,0 | 16 |
| 12,0 | 18 |
| 14,0 | 20 | 2 |
| Р, К | 5,0 | 12 | 1 | II для К
III для Р |
| 6,0 | 14 |
| 8,0 | 16 |
| 10,0 | 18 |
| 12,0 | 22 | 2 | \beta = 60^{\circ} - 89^{\circ} +1 S_{1} \geq 2 ,0 0,4S \leq S_{1} \leq 2,5S |
| ; ; <**> | 14,0 | -2,0 |
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | e, мм | e_{1} q, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
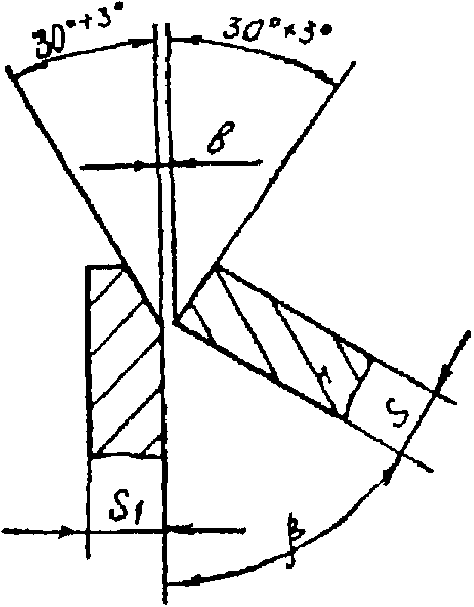 У60 | 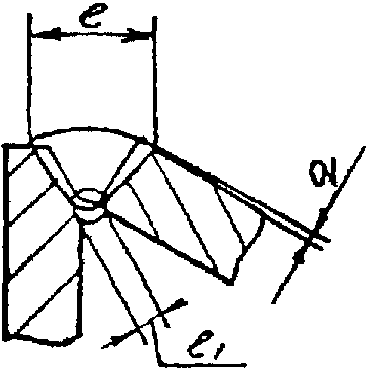 | | Рн | 2,5 | 1 | +1 | 6 | +/- 2 | 1 | +/- 0,5 | 4 | +/- 2 | II |
| 3,0 | 7 |
| 3,5 | |
| 4,0 | 8 |
| 5,0 | 2 | 10 | +/- 1,0 | 6 |
| 6,0 | 12 |
| 8,0 | 14 |
| 10,0 | 16 | 8 |
| 12,0 | 18 | 2 | 10 |
| 14,0 | 20 | |
| Р, К | 5,0 | 12 | 1 | 6 | II для К
III для Р |
| 6,0 | 14 | |
| 8,0 | 16 | | 8 |
| 10,0 | 18 | |
| 12,0 | 22 | | \beta = 60^{\circ} - 89^{\circ} 10 S_{1} \geq 2 0,4S \leq S_{1} \leq 2,5S |
| ; <**>; | 14,0 | | 2 |
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
Таблица 47
Усл. обознач.
Конструктивные элементы
S = S_{1} Способ сварки
, мм
b, мм
q = q_{1} e, мм не более
, мм
И, мм
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
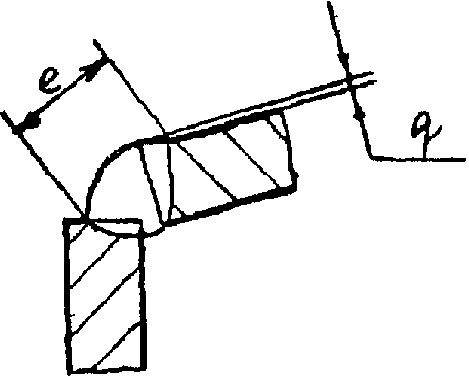
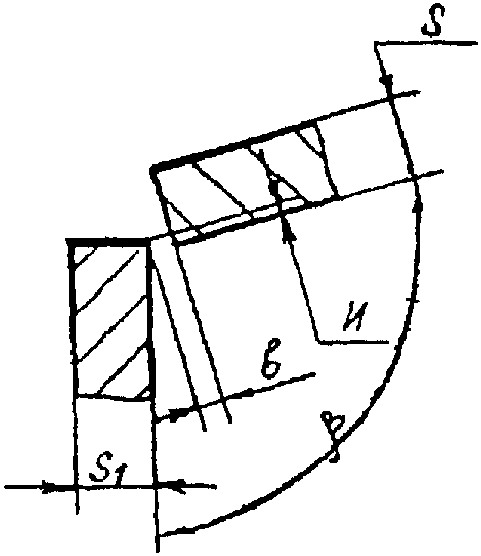 У61
Рн
1 — 4
0
+0,5
0,5S — S
0
+1,5
0
+1
II
5 — 6
+1,0
К
6 — 10
1
+/- 1,0
Р
+2,0
+2
\beta = 91^{\circ} - 135^{\circ} III для Р
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | e, мм | e_{1} q, мм | , мм не более | И, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
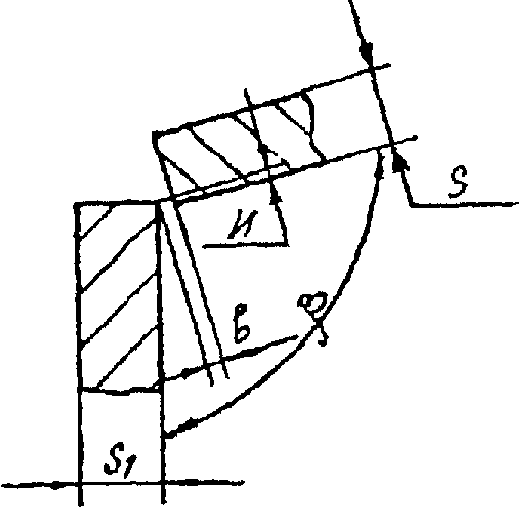 У63 | 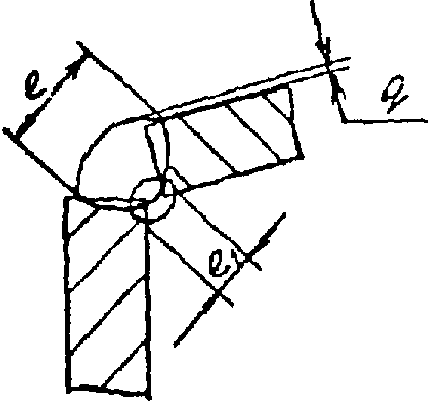 | | Рн | 2 — 4 | 0 | 0,5S_{1} - S_{1} +0,5 | | 0 | +0,1 | 4 | 0 | +1 | II |
| 5 — 6 | +1,0 | 5 |
| К | 6 — 10 | 1 | +/- 1,0 | 7 |
| Р | +2,0 | +2 | \beta = 91^{\circ} - 135^{\circ} III |
0,4S \leq S_{1} \leq 2,5S S_{1} \geq 2
; <**> |
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | k, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
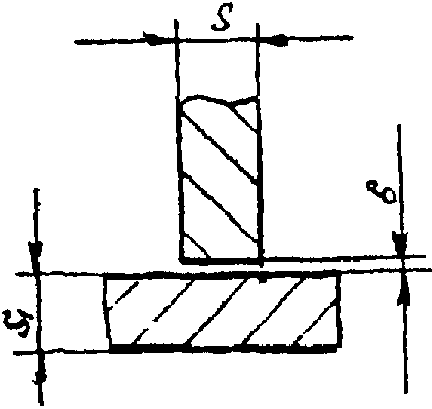 Т1 | 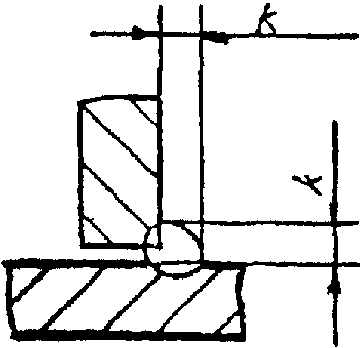 | | Рн | 2 — 4 | 0 | +1 | 3 | +1,0
-0,5 | IV |
| 5 — 8 | +2 | 4 |
| Р | 4 — 10 | 6 | +2,0
S_{1} \geq 2 -1,0 |
| 10 — 20 | +3 | 10 | +2,5
-1,5 |
Таблица 50
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | k, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
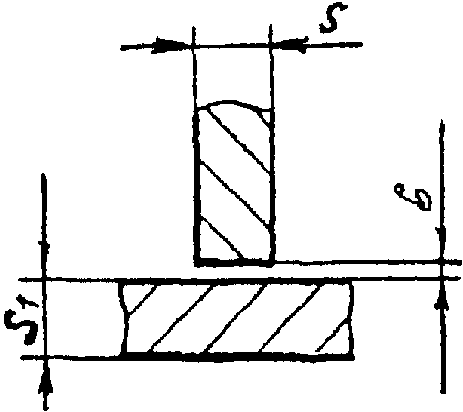 Т3 | 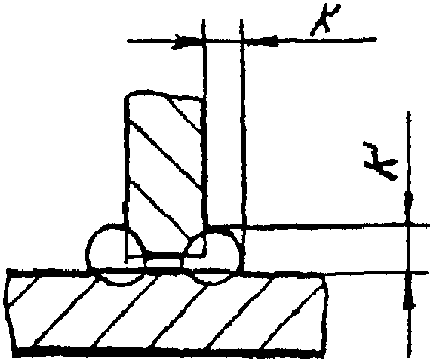 | | Рн | 2 — 4 | 0 | +1 | 3 | +1,0
-0,5 | III |
| 5 | +2 | 4 | |
| Р | 4 — 10 | 6 | +2,0
-1,0 | IV |
| S >= 2 | 10 — 20 | +3 | 10 | +2,5
-1,5 |
Таблица 51
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | e, мм | q_{1} q, мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
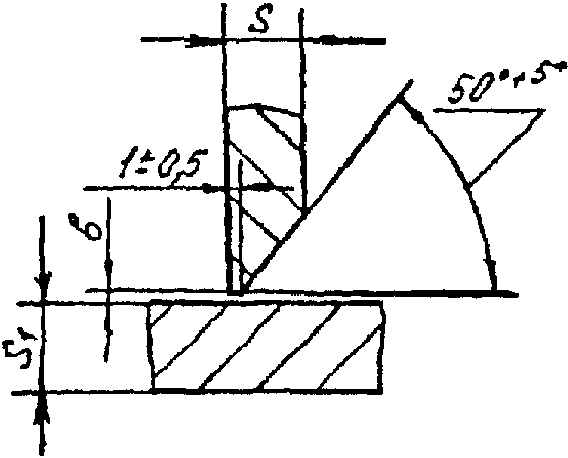 Т6 | 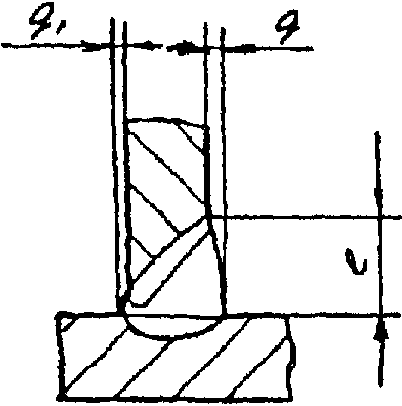 | | Рн | 2,5 | 1 | +1 | 6 | +/- 2 | 1 | +/- 0,5 | 1 | +/- 0,5 | II |
| 3,0 | 7 |
| 3,5 | |
| 4,0 | 8 |
| 5,0 | 2 | 10 | 2 | +/- 1,0 | +/- 1,0 |
| 6,0 | 12 |
| 8,0 | 14 |
| Р, К | 5,0 | 12 | II для К
III для Р |
| 6,0 | 13 |
| 8,0 | 15 | +/- 3 |
| 10,0 | 17 | 3 | +/- 2,0 |
| 12,0 | S_{1} \geq 2 20 0,4S \leq S_{1} \leq 2,5S |
| ; <**> | 14,0 | 23 |
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Таблица 52 <*> | | Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | e, мм | q, мм |
| k, мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| Номин. | Пред. откл. | 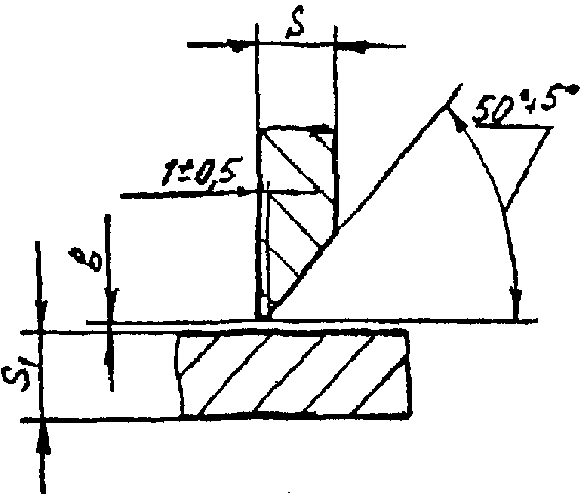 Т7 | 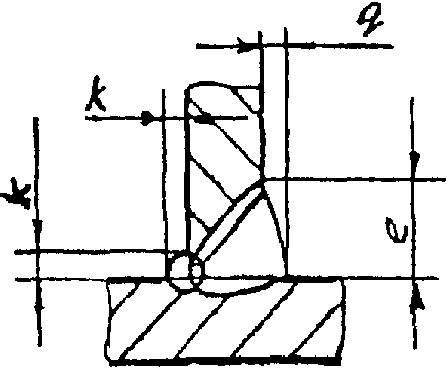 | | Рн | 2,5 | 1 | +1 | 6 | +/- 2 | 1 | +/- 0,5 | 3 |
| +1,0 | II | 3,0 |
| 7 | -0,5 | 3,5 |
| 4 |
| 4,0 | 8 | 5,0 | 2 | 10 | 2 |
| +/- 1,0 | 5 |
| 6,0 | 12 |
| 8,0 | 14 | Р, К | 5,0 | 12 | 6 (5)
+2,0 |
| II для К | III для Р | 6,0 |
| 14 | +1,0 | 8,0 |
| 15 | +/- 3 | 10,0 | 17 | 3 |
| +/- 2,0 | 8 (6) |
| 12,0 | 20 |
| 14,0 | S_{1} \geq 2 23 0,4S \leq S_{1} \leq 2,5S | ; <**> |
<*> Значения в скобках для способа сварки К.
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
Таблица 53
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
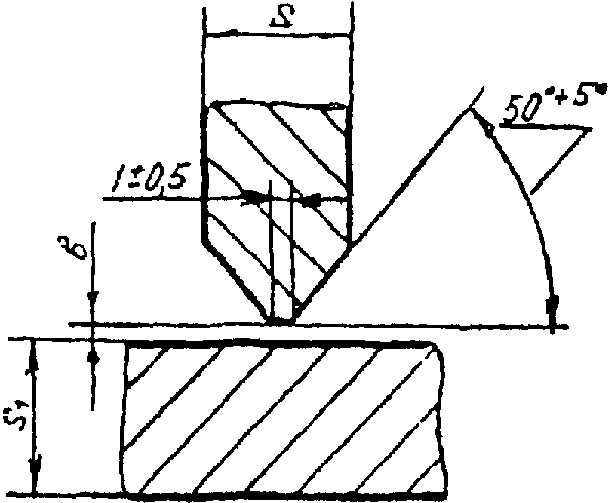 Т8 | 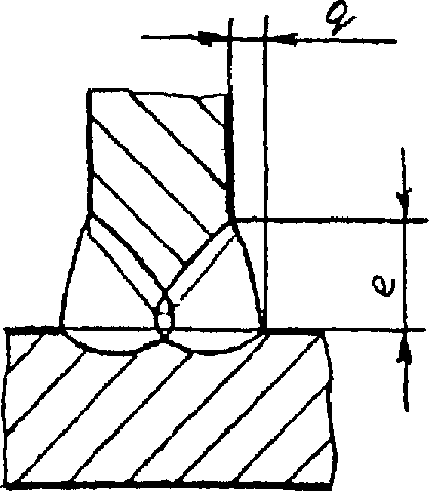 | | Р, К | 12 | 2 | +2 | 13 | +/- 2 | 2 | +/- 1 | II |
| 14 | 14 | +/- 3 |
| 16 | 15 |
| 18 | 16 |
| 20 | 17 | 3 | +/- 2 |
| 22 | 18 |
| 25 | 20 |
| 28 | S_{1} \geq 0,5S 22 |
| | 30 | 24 |
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | e, мм не более | q, мм | b, мм |
| Рекомендуемая категория | подготовленных кромок под сварку | \beta^{\circ} сварного шва | \beta^{\circ} 91 — 110 | 111 — 135 | Номин. | Пред. откл. | Номин. |
| Пред. откл. | 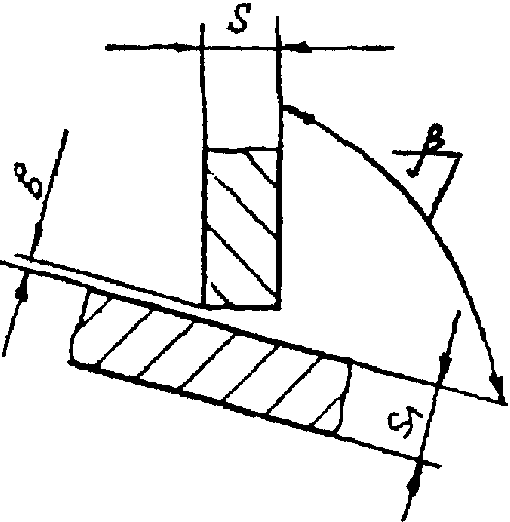 Т51 | 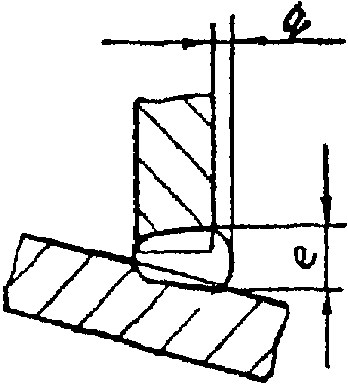 | | Рн | 2,0 | 4 | 6 | 1 | +/- 1 | 1 | +1 |
| IV |
| 3,0 |
| 3,5 |
| 4,0 | 5,0 | 6 | 8 | 2 |
| +2 | 6,0 |
| Р | 5,0 | 6 |
| 9 | 6,0 | 7 |
\beta = 91^{\circ} - 135^{\circ} 10
S_{1} \geq 2 ; | | | 8,0 |
12
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | e, мм не более | e_{1} q, мм | , мм не более | b, мм |
| Рекомендуемая категория | подготовленных кромок под сварку | \beta^{\circ} сварного шва | \beta^{\circ} 91 — 110 | 111 — 135 | Номин. | Пред. откл. | Номин. |
| Пред. откл. | 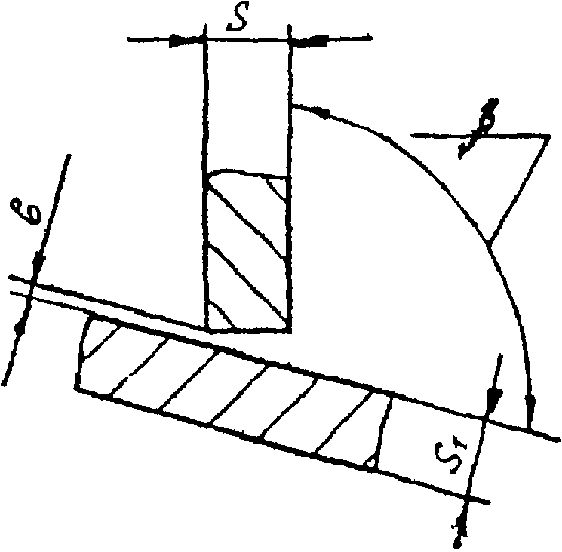 Т52 | 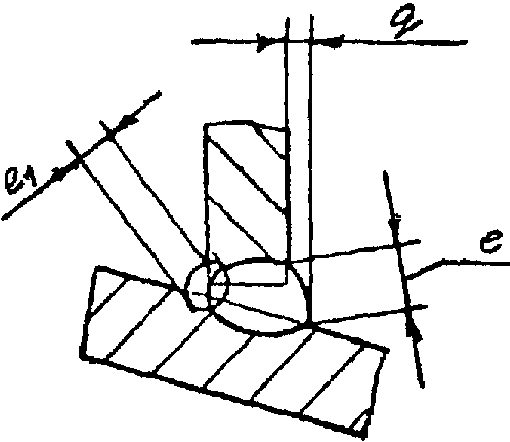 | | Рн | 2,0 | 4 | 6 | 1 | +/- 1 | 4 | 1 | +1 |
| IV |
| 3,0 |
| 3,5 |
| 4,0 | 5,0 | 6 | 8 | 2 | 6 |
| +2 |
| 6,0 | Р | 5,0 |
| 9 | 6,0 | 7 | 10 |
\beta = 91^{\circ} - 135^{\circ} 7
S_{1} \geq 2 ; | | | 8,0 |
12
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | e, мм | q_{1} q, мм | , мм |
| Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. |
| Пред. откл. | 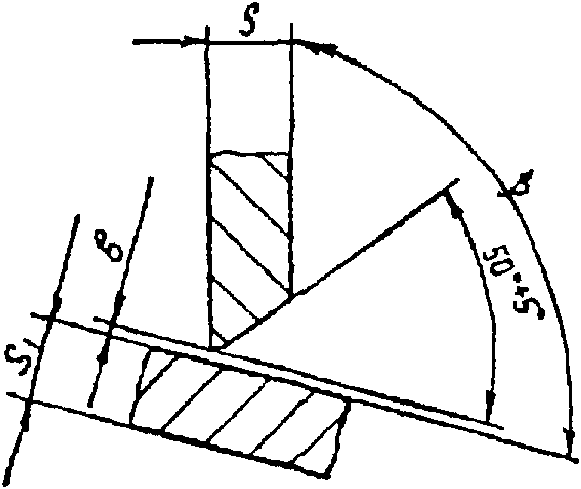 Т53 | 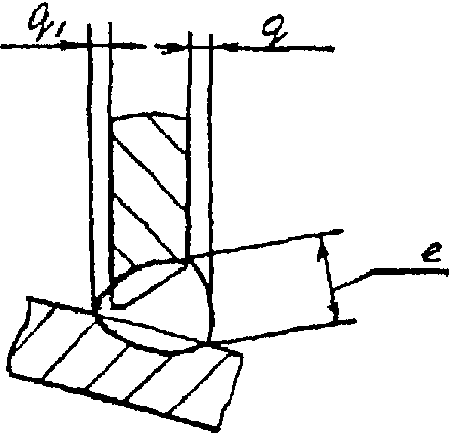 | | Рн | 2,5 | 1 | +/- 1,0 | 6 | +/- 2 | 1 | +/- 0,5 | 1 | +/- 0,5 |
| II | 3,0 |
| 7 | 3,5 |
| 4,0 |
| 8 | 5,0 | 2 | 10 | 2 | +/- 1,0 |
| +/- 1,0 | 6,0 |
| 12 | 8,0 | 14 |
| +/- 3 | Р, К | 5,0 | 11 | +/- 2
II для К |
| III для Р | 6,0 | 13 |
| 8,0 | 15 |
| +/- 3 | 10,0 | 17 | | 3 |
| +/- 2,0 | 12,0 | 20 |
\beta = 91^{\circ} - 135^{\circ} +/- 4
S_{1} \geq 2 ; | | | 14,0 | 22 |
| Таблица 57 <*> | | Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | q = q_{1} e, мм | e_{1} , мм |
| , мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| Номин. | Пред. откл. | 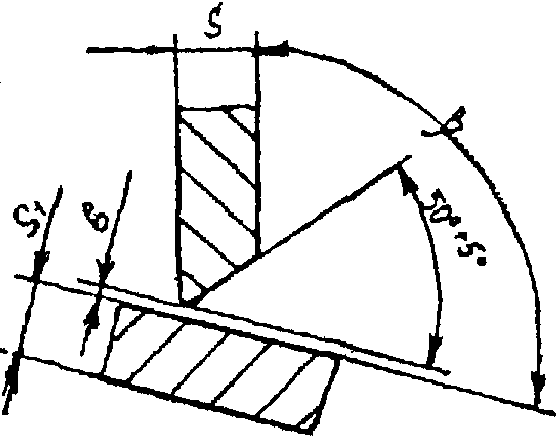 Т54 | 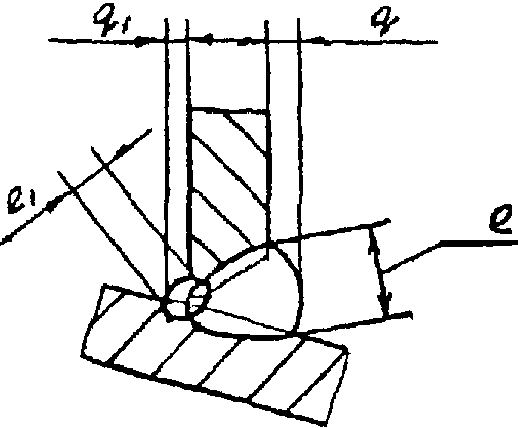 | | Рн | 2,5 | 1 | +/- 0,5 | 6 | +/- 2 | 1 | +/- 0,5 | 4 |
| +/- 2 | II | 3,0 |
| 7 |
| 3,5 | |
| 4,0 | 8 | 5,0 | 2 | +/- 1,0 | 10 |
| 2 | 6 |
| 6,0 | 12 | 8,0 |
| 14 | +/- 3 | Р, К | 5,0 | 11
+/- 2 |
| II для К | III для Р |
| 6,0 | 13 | 8,0 | 15 |
| +/- 3 | 8 (6) | 10,0 | 17 |
| 3 | +/- 2,0 | 12,0 | 20 |
| +/- 4 | \beta = 91^{\circ} - 135^{\circ} 10 (6) | ; | |
| 14,0 | S_{1} \geq 2 22 0,4S \leq S_{1} \leq 2,5S | ; <**> |
<*> Значения в скобках для способа сварки К.
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | e = e_{1} b, мм | q = q_{1} , мм | , мм | h, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
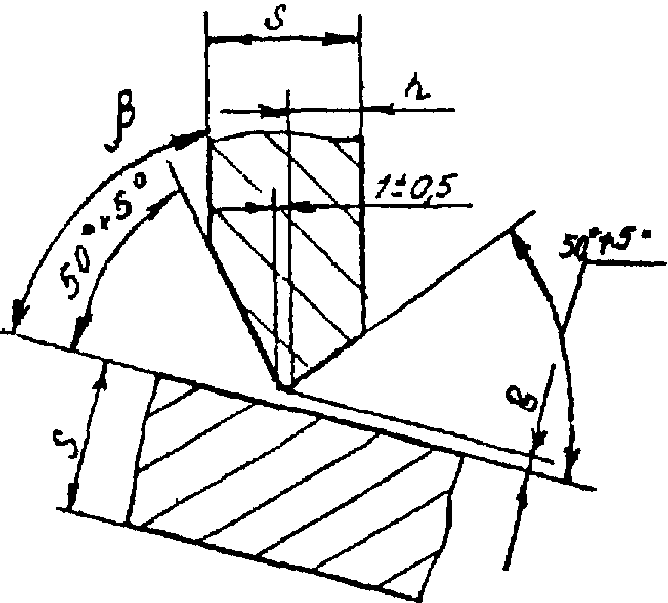 Т57 | 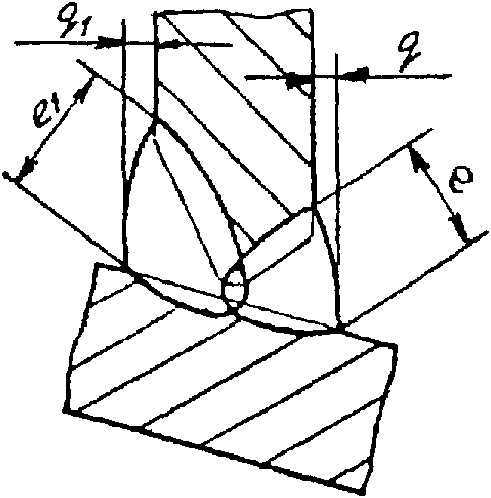 | | Р, К, Рн | 12 | 2 | +2 | 13 | +/- 2 | 2 | \frac{S - 1}{2} +/- 1 | | III |
| 14 | 14 |
| Р, К | 16 | 15 | +/- 3 | II для К |
| 18 | 16 |
| 20 | 17 | 3 | +/- 2 |
| 22 | 18 |
| 25 | 20 |
| 28 | 22 | \beta = 80^{\circ} - 89^{\circ} +/- 4 |
| S_{1} \geq 0,5S | | 30 | 24 |
| Таблица 59 | | Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | B, мм не более |
| k, мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва |
| Номин. | Пред. откл. | 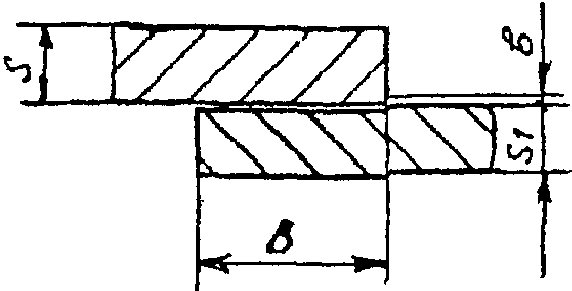 Н1 | 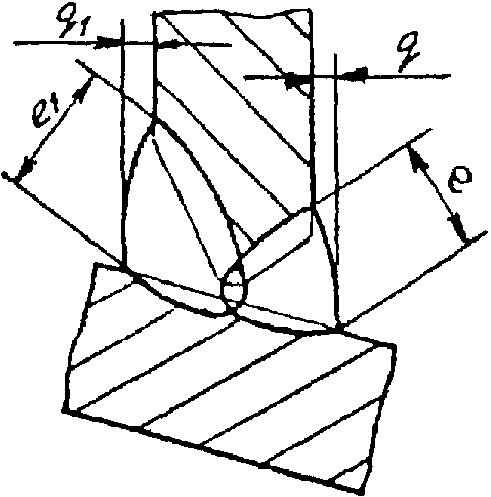 | | Рн | 1 — 4 | 0 | +0,5 | 3 |
| Назначается конструктивно не более S | IV | | 5 — 8 |
| +1,0 | 8 | Р |
| 3 — 5 | 3 | 6 — 10 |
| +1,5 | 8 | 12 — 30 |
| +2,0 | S \geq S_{1} 12 | | | 32 — 60 |
30
| Усл. обознач. | Конструктивные элементы | Способ сварки | S, мм | b, мм | B, мм | k, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
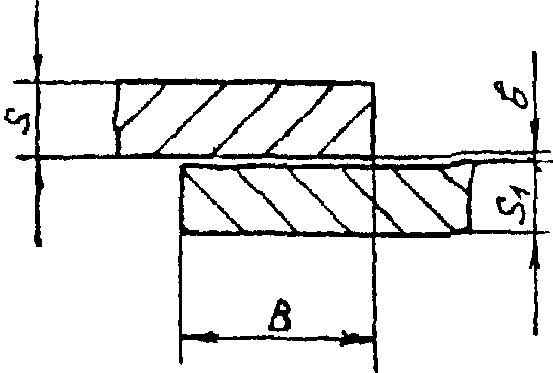 Н2 | 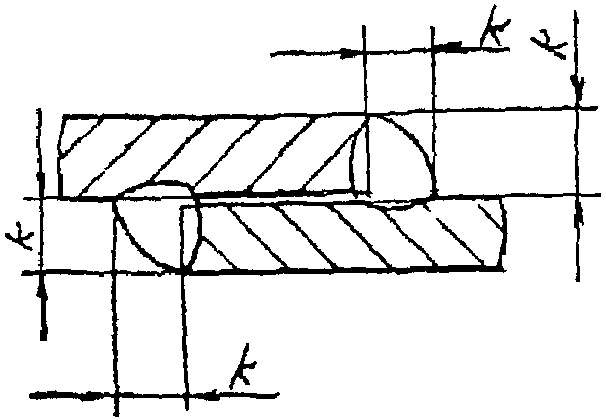 | | Рн | 1 — 4 | 0 | +0,5 | 3 — 20 | Назначается конструктивно не более S | IV |
| 5 — 8 | +1,0 | 8 — 40 |
| Р | 3 — 5 | 3 — 20 |
| 6 — 10 | +1,5 | 8 — 40 |
| 12 — 30 | +2,0 | S_{1} \geq S 12 — 100 |
| | 32 — 60 | 30 — 200 |
Примечание. Нахлесточные сварные соединения допускается применять для накладных и вспомогательных элементов. При контакте с радиоактивными средами сварные швы должны выполняться по замкнутому контуру с обязательной проверкой на герметичность по ОСТ 95 10439.
Таблица 61
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
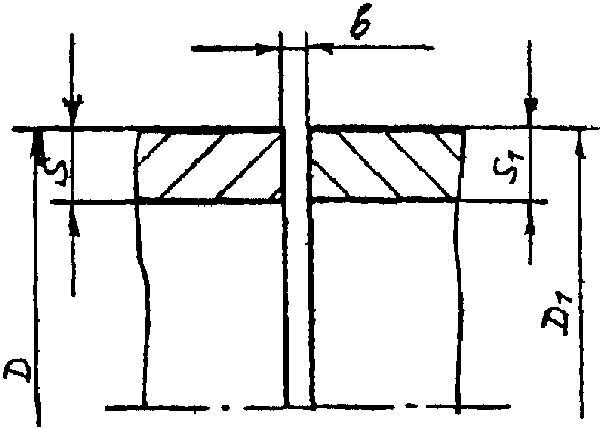 С2Т | 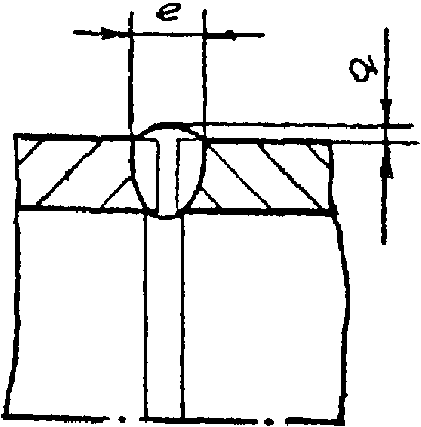 | | Рн | 1,0 | 0 | +0,5 | 4 | +/- 2 | 1 | +/- 0,5 | D = D_{1} I D_{min} = 10\text{мм} |
| ; | 2,0 | 0,5 |
Таблица 62
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
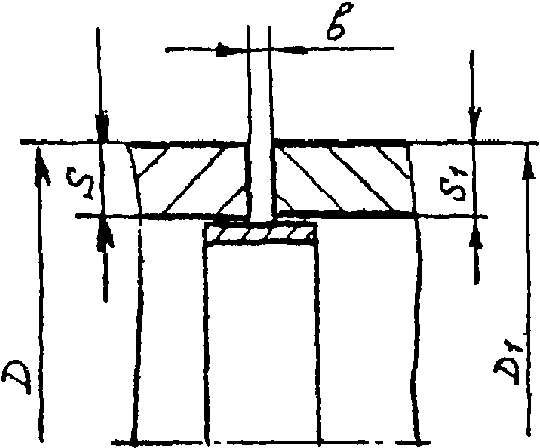 С4Т | 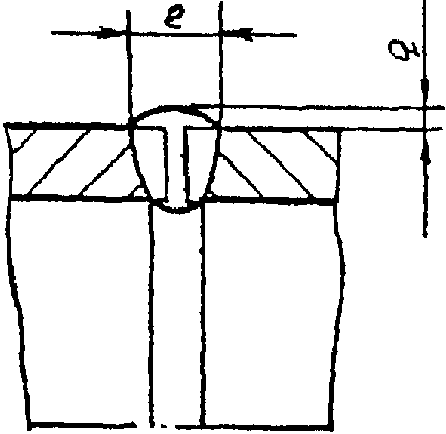 | | Рн | 1,0 | 1,0 | +0,5 | 4 | +/- 2 | 1 | +/- 0,5 | I |
| 2,0 |
| 2,5 | D = D_{1} 1, D_{min} = 10\text{мм} 5 |
| ; | 3,0 | 5 |
Таблица 63
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e, мм | q, мм |
| Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. |
| Пред. откл. | 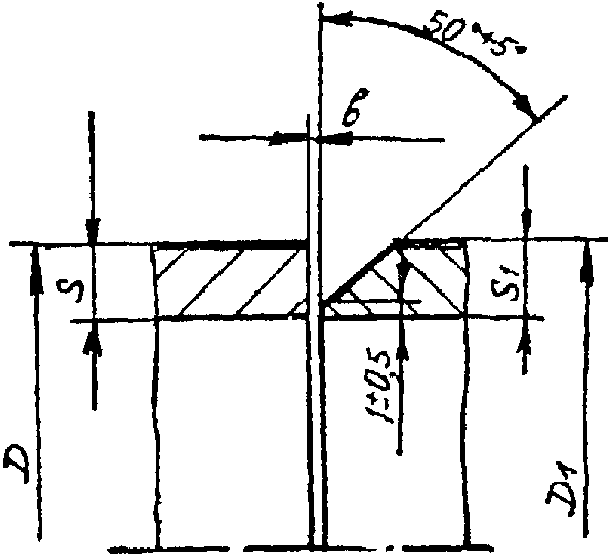 С8Т | 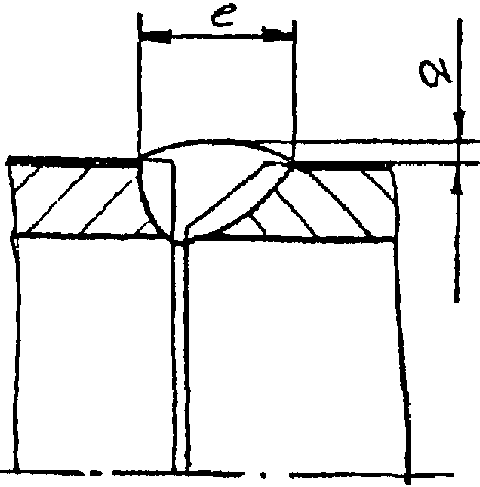 | | Рн | 2,5 | 1,0 | +0,5 | 7 | +/- 2 | 1,0 | +/- 0,5 |
| I | 3,0 | |
| Предпочтительно для соединений с вертикальным расположением труб. | 3,5 |
| 8 | 4,0 |
| 9 | 5,0 | 1,5 | +1,0 |
| 10 | 6,0 |
| 12 | К | 6,0 | 2,0 | | 1,5 |
| +/- 1,0 | 7,0 |
| 14 | 8,0 | 15 |
| +/- 3 | 9,0 |
| 10,0 |
D = D_{1} 18
D_{min} = 14\text{мм} ; | | | 12,0 |
Таблица 64
Усл. обознач.
Конструктивные элементы
S = S_{1} Способ сварки
, мм
b, мм
e, мм
q, мм
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
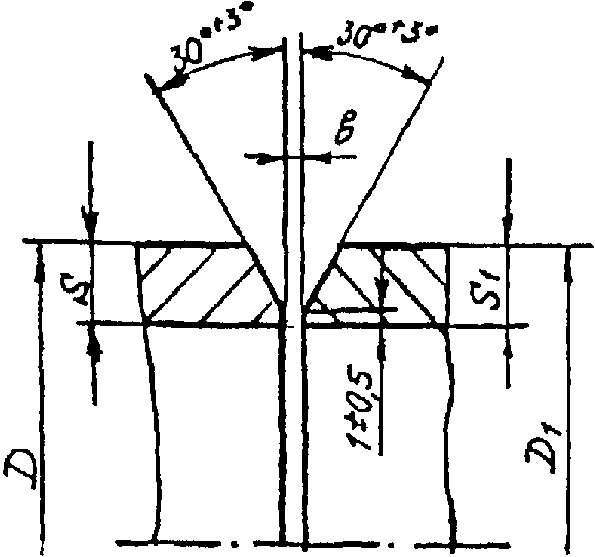 С17Т
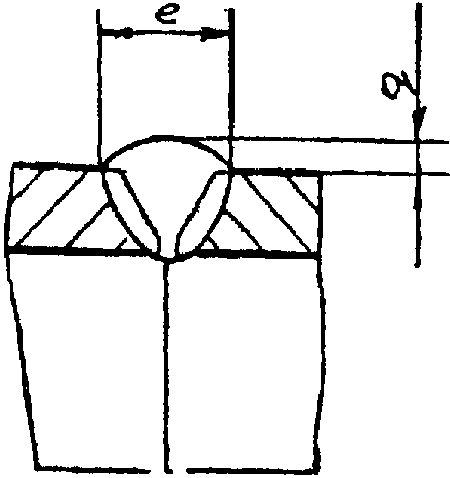
Рн
2,5
1,0
+0,5
7
+/- 2,0
1,0
+/- 0,5
I
3,0
8
3,5
4,0
9
5,0
1,5
+1,0
10
6,0
12
7,0
2,0
12
8,0
12
+/- 3,0
1,5
+/- 1,0
9,0
14
10,0
14
12,0
17
К
6,0
14
+/- 2,0
7,0
14
8,0
15
+/- 3,0
9,0
15
10,0
D = D_{1} 18
D_{min} = 14\text{мм} ;
12,0
Примечание - Допускается выполнять соединение с подварным швом.
Таблица 65
Усл. обознач.
Конструктивные элементы
S = S_{1} Способ сварки
, мм
b, мм
e, мм
q, мм
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
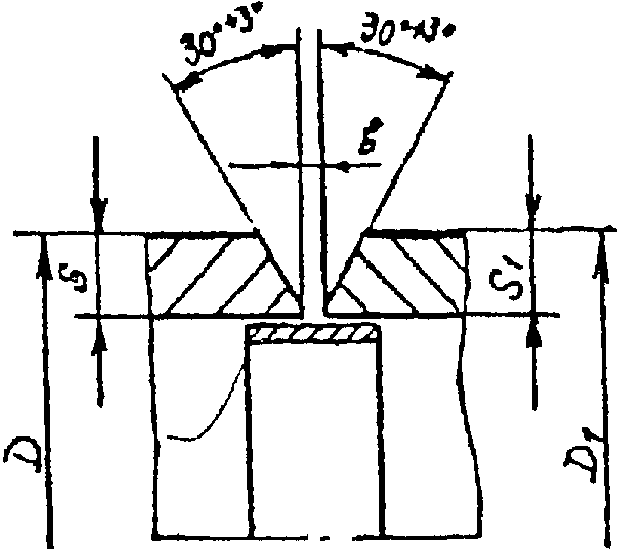 С18Т
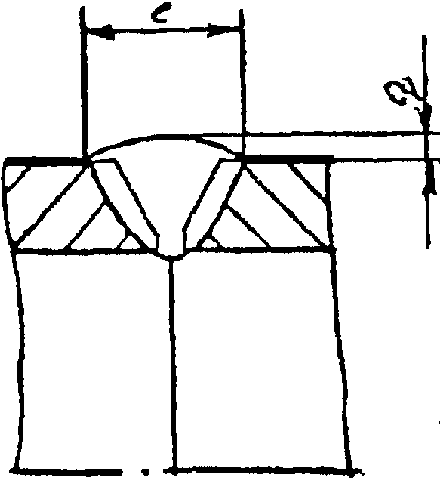
Рн
2,5
1
+1
6
+/- 2
1,0
+/- 0,5
I
3,0
2
7
3,5
4,0
9
5,0
10
6,0
12
К
6,0
14
1,5
+/- 1,0
7,0
15
8,0
16
+/- 3
9,0
10,0
3
D = D_{1} 19
D_{min} = 14\text{мм} ;
22
| Таблица 66 | | Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | e, мм |
| q, мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
| Номин. | Пред. откл. | 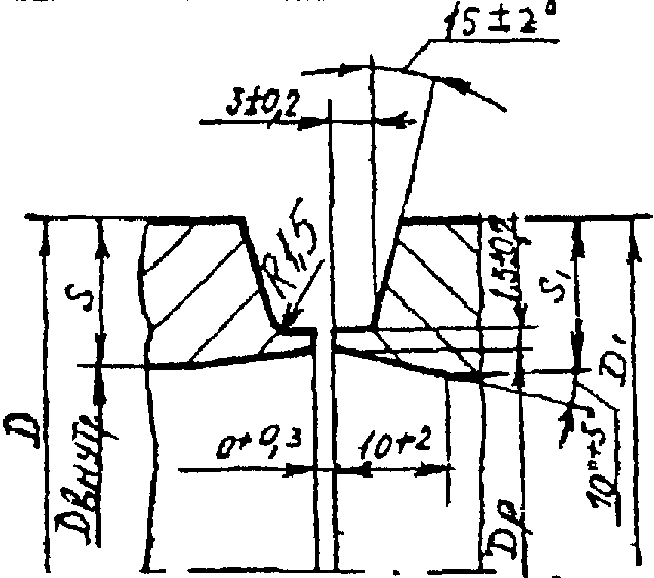 С20Т | 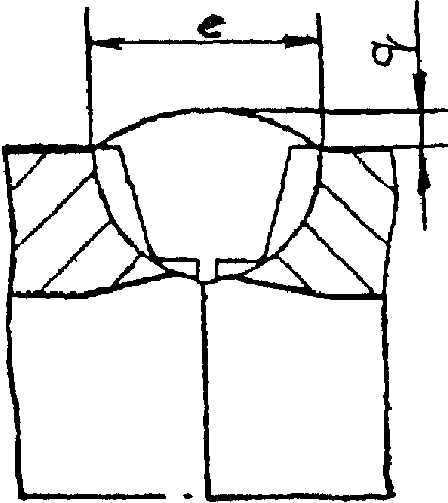 | | Рн, К | 4,5 | 11 | +4 | 1 |
| +/- 1,0 |
| I | 5,0 | 6,0 |
| 12 | 2 |
| 6,5 | |
| 7,0 | 13 |
| 8,0 | | 9,0 | 14 |
| +5 | 3 |
| 10,0 | |
| 12,0 | 16 | 14,0 | 18 |
| +6 | D_{\text{р}} = D_{\text{внутр}.} + 1,6 4 | |
16,0
| Таблица 67 | | Усл. обознач. | Конструктивные элементы | Способ сварки | D x S, мм | e, мм |
| q, мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
| Номин. | Пред. откл. | 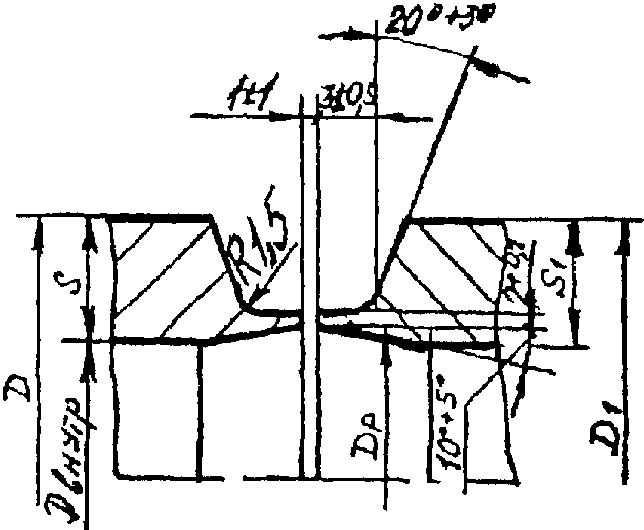 С22Т | 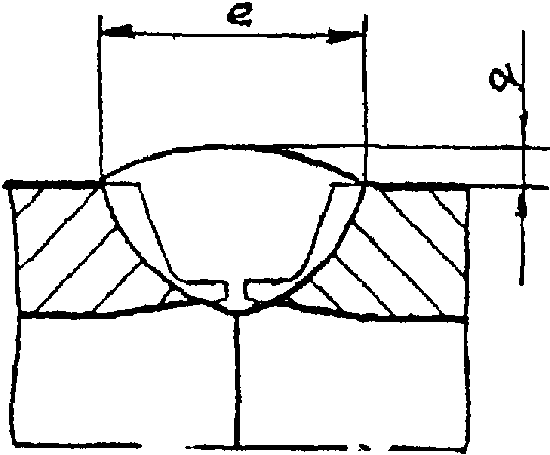 | | Рн, К | 25 x 4,0 | 13 | +/- 1 | 1,0 |
| +/- 0,5 |
| I | 38 x 4,0 |
| 34 x 5,0 |
| 14 |
| 38 x 6,0 |
| 45 x 5,0 |
| 56 x 5,0 |
| 75 x 5,0 |
| 76 x 5,0 |
| 89 x 4,5 |
| 108 x 5,0 | 133 x 5,0 | 89 x 6,0 |
| 15 |
| 1,5 |
| 95 x 6,0 |
108 x 6,0
D = D_{1} 133 x 6,0 | D_{\text{р}} = D_{\text{внутр}.max} + 1,6 ; | |
159 x 6,0
Таблица 68
Усл. обознач.
Конструктивные элементы
S = S_{1} Способ сварки
, мм
e, мм
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
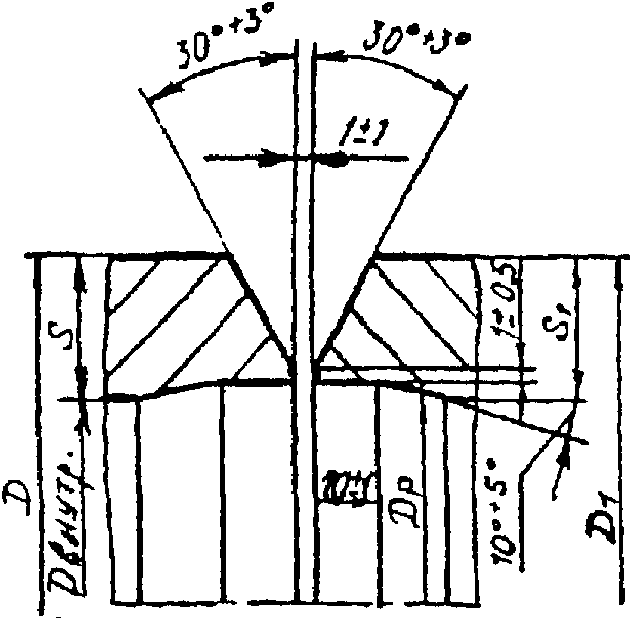 С23Т
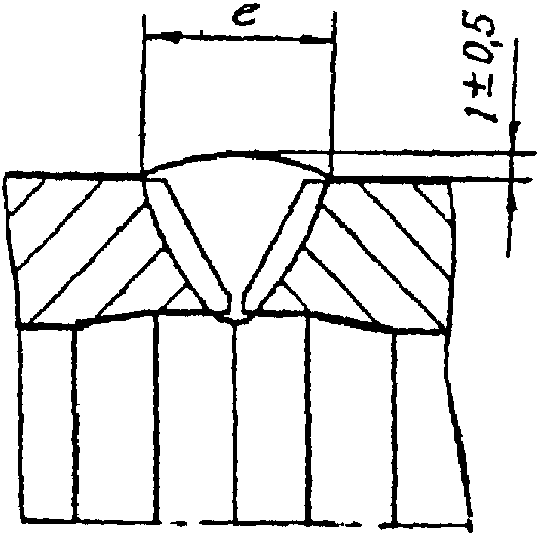
Рн, К
D_{\text{р}} = D_{\text{внутр}.max} + 1,6 ;
«»
«»
28,0
26
Таблица 69
Усл. обознач.
Конструктивные элементы
Способ сварки
D x S, мм
e, мм
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
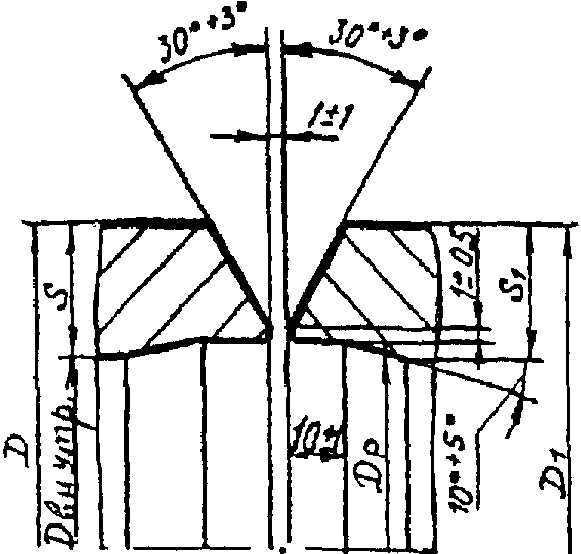 С24Т
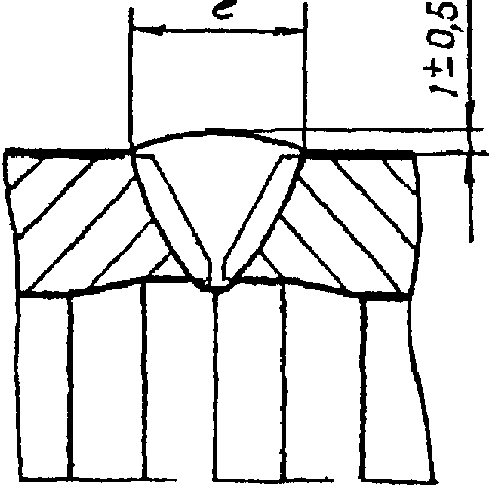
Рн, К
50 x 7
15
+/- 2
I
63 x 8
16
114 x 9
19
194 x 9
140 x 10
245 x 11
20
273 x 11
S = S_{1} D = D_{1}
D_{\text{р}} = D_{\text{внутр}.max} + 1,6 ;
21
| Таблица 70 | | Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | e, мм |
| q, мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
| Номин. | Пред. откл. | 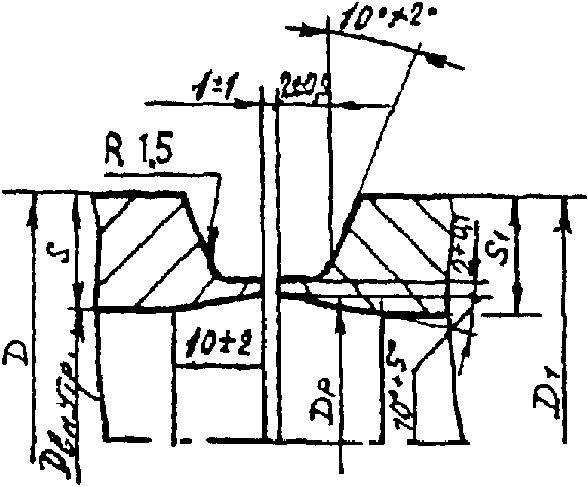 С25Т | 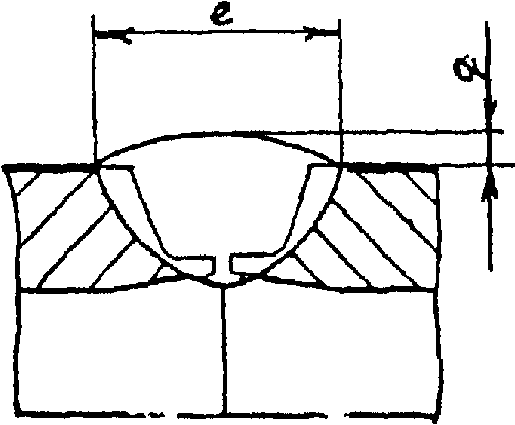 | | Рн | 4,5 | 11 | +4 | 1 |
| +/- 0,5 |
| I | 5,0 |
| 6,0 | 12 | Рн, К | 6,5 | 2 |
| +/- 1,0 | II |
| 7,0 |
| 13 | 8,0 | 9,0 | 14 |
| +5 |
| 3 | 10,0 |
| 12,0 | 16 | 14,0 | 18 |
| +6 | D_{\text{р}} = D_{\text{внутр}.max} + 1,6 4 | |
16,0
Таблица 71
Усл. обознач.
Конструктивные элементы
S = S_{1} Способ сварки
, мм
b, мм
q = q_{1} e, мм
e_{1} , мм
, мм
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
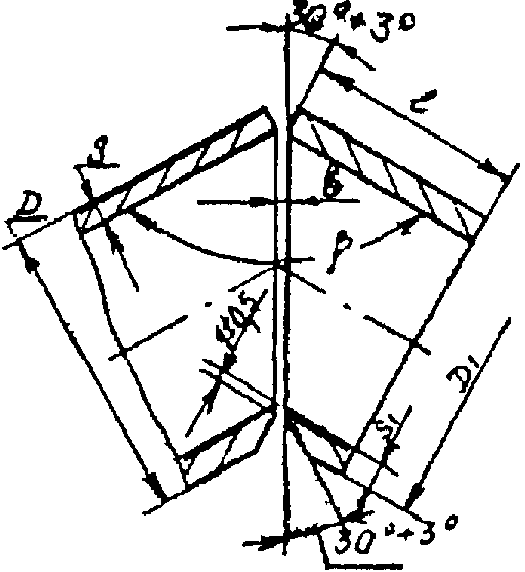 С54Т
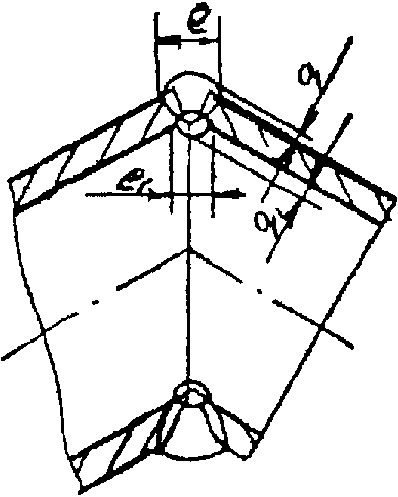
Рн
2,5
1,0
+0,5
6
+/- 2
1,0
+/- 0,5
4
+/- 2
II
3,0
7
3,5
4,0
8
5,0
1,5
+1,0
9
6
6,0
11
7,0
12
1,5
+/- 1,0
8,0
+/- 3
9,0
14
10,0
2,0
12,0
D = D_{1} 17
\beta = 120^{\circ} - 179^{\circ}
К
6,0
1,5
13
7,0
14
+/- 2
8,0
15
9,0
15
+/- 3
10,0
2,0
12,0
\text{Д}_{min}
При
108, 121, 123;
150
Таблица 72
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
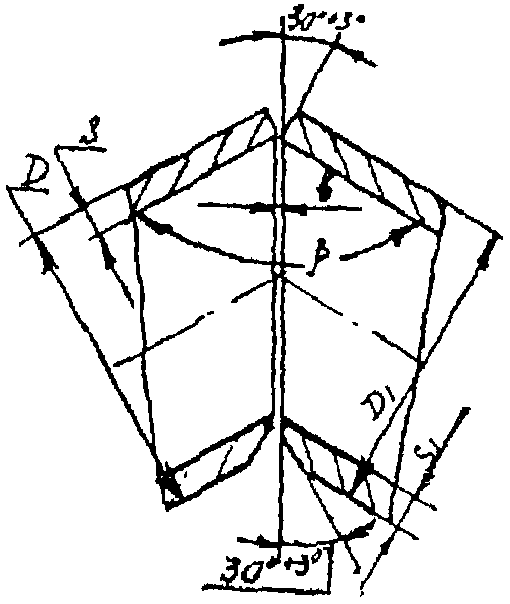 С57Т | 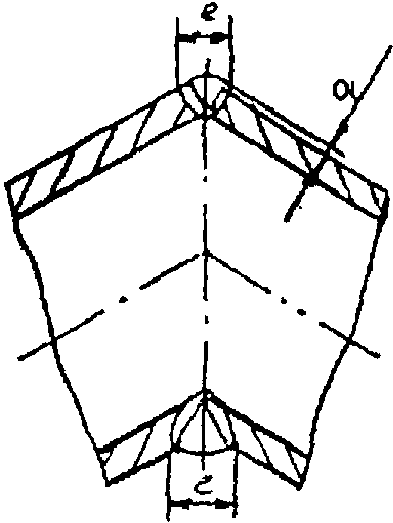 | | Рн | 2,5 | 1,0 | +0,5 | 6 | +/- 2 | 1,0 | +/- 0,5 | II |
| 3,0 | 7 | |
| 3,5 | |
| 4,0 | 8 |
| 5,0 | 1,5 | +1,0 | 9 |
| 6,0 | 11 |
| 7,0 | 12 |
| 8,0 | 13 | +/- 3 | 1,5 | +/- 1,0 |
| 9,0 | 14 |
| 10,0 | 2,0 | 16 |
| 12,0 | 18 |
| К | 6,0 | 1,5 | 13 | +/- 2 |
| 7,0 | 14 |
| 8,0 | 15 | +/- 3 |
| 9,0 | |
| 10,0 | 2,0 | D = D_{1} 18 D_{min} = 14\text{мм} |
| \beta = 120^{\circ} - 179^{\circ} ; | | 12,0 | 21 |
Таблица 73
| Усл. обознач. | Конструктивные элементы | S_{1} Способ сварки | , мм | k_{1} b, мм | k_{2} , мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
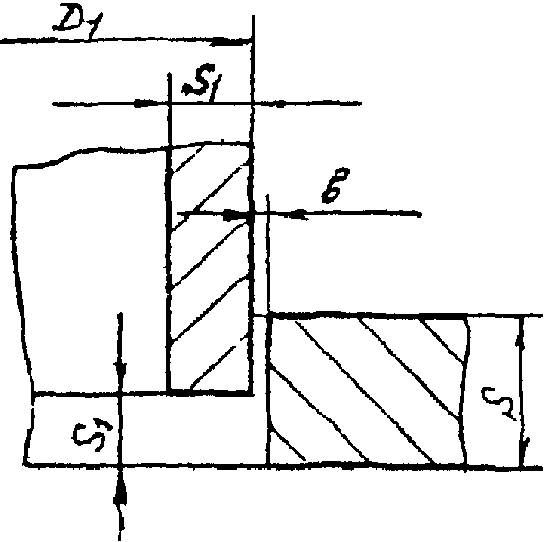 У5Т | 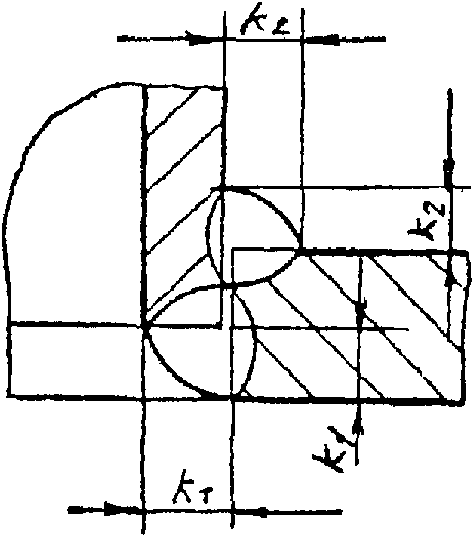 | | Рн | 2,0 | 0 | S_{1} +0,5 | | -0,5 | 3 | +1,0 | II |
| 2,5 | -0,5 |
| 3,0 |
| 3,5 |
| 4,0 |
| 5,0 | +1,0 | 4 |
| 6,0 |
| Р | 5,0 | III |
| 6,0 |
| 7,0 |
| 8,0 |
| 9,0 | 5 |
| 10,0 | D_{1min} = 14\text{мм} +1,5 |
| S \geq 2S_{1} | | 12,0 | 6 | +2,0
-1,0 |
| Таблица 74 | | Усл. обознач. | Конструктивные элементы | S_{1} Способ сварки | , мм | b, мм | e, мм | q, мм | k, мм |
| f, мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
| Номин. | Пред. откл. | 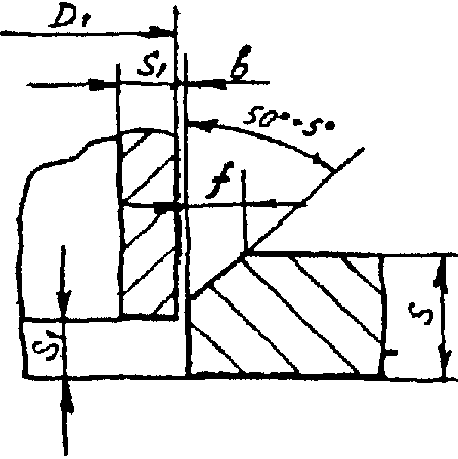 У7Т | 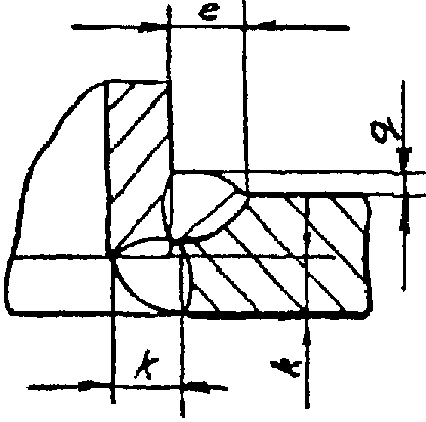 | | Рн | 2,0 | 0 | +0,5 | 6 | +/- 1 | 1 | S_{1} +/- 0,5 | | -0,5 | 3 |
| +/- 1 |
| II |
| 2,5 |
| 3,0 |
| 3,5 | 4,0 | 5,0 | +1,0 | 7 | 2 |
| +/- 1,0 |
| 4 | 6,0 | Р | 5,0 | 10 | +/- 2 | 3 | +/- 2,0 |
| 6 |
| III |
| 6,0 |
| 7,0 |
| 8,0 | 9,0 |
| 10,0 | D_{1min} = 14\text{мм} +1,5 | S \geq 2S_{1} |
12,0
| Усл. обознач. | Конструктивные элементы | S_{1} Способ сварки | , мм | b, мм | e, мм | q_{1} q, мм | e_{1} , мм | , мм | f, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
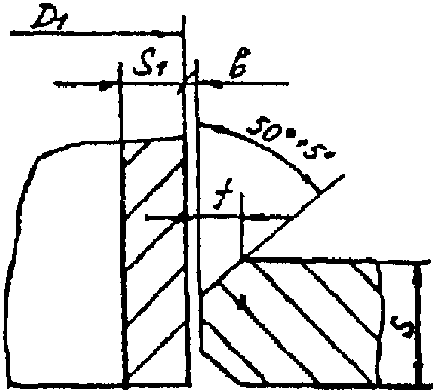 У8Т | 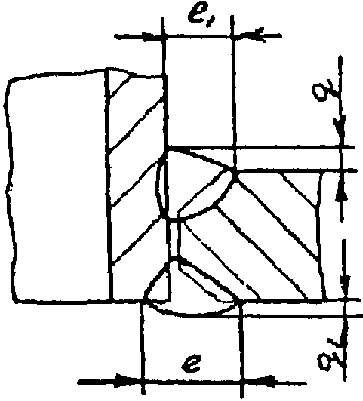 | | Рн | 2,0 | 0 | +0,5 | 6 | +/- 2 | 1,0 | +/- 0,5 | 1 | +/- 0,5 | 6 | +/- 1 | 3 | +/- 1 | II |
| 2,5 |
| 3,0 |
| 3,5 |
| 4,0 |
| 5,0 | +1,0 | 8 | +/- 1,0 | 2 | +/- 1,0 | 7 | 4 |
| 6,0 |
| Р | 5,0 | 12 | 3 | +/- 2,0 | 10 | +/- 2 | 6 | III |
| 6,0 |
| 7,0 |
| 8,0 |
| 9,0 |
| 10,0 | +1,5 | 2,0 | D_{1min} = 14\text{мм} +1 S \geq 2S_{1} ,0 |
| ; | 12,0 | -2,0 |
| Усл. обознач. | Конструктивные элементы | S_{1} Способ сварки | , мм | b, мм | e, мм | q, мм | k, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
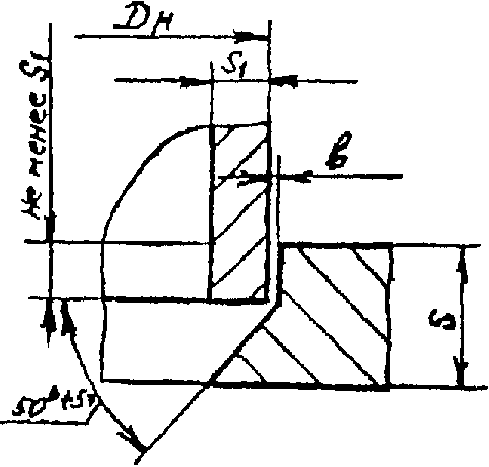 У12Т | 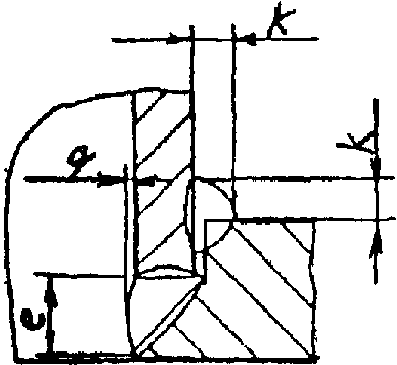 | | Рн | 2,0 | 0 | +0,5 | 6 | +/- 2 | 1,0 | +/- 0,5 | 3 | +1,0 | II |
| 2,5 | 7 | -0,5 |
| 3,0 | 8 |
| 3,5 | | 4 |
| 4,0 | 9 |
| 5,0 | +1,0 | 10 | +/- 1,0 | 5 |
| 6,0 | D_{\text{н }min} = 38\text{мм} 11 S \geq 2S_{1} |
| ; | 8,0 | 13 |
| Усл. обознач. | Конструктивные элементы | S_{1} Способ сварки | , мм | e, мм | e_{1} q, мм | q_{1} , мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
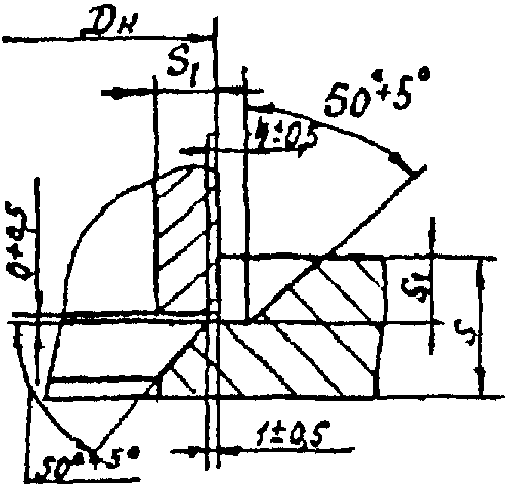 У13Т | 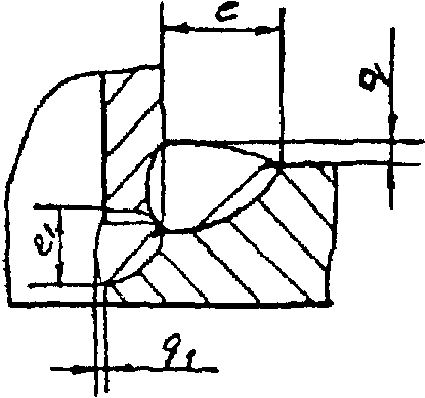 | | Рн | 2,0 | 6 | +2 | 1,0 | +/- 0,5 | 6 | +/- 1 | 1 | +/- 0,5 | II |
| 2,5 | 7 |
| 3,0 | 8 |
| 3,5 | |
| 4,0 | 9 | 7 |
| 5,0 | 10 | +/- 1,0 | +/- 2 | 2 | +/- 1,0 |
| 6,0 | 11 | D_{\text{н }min} = 38\text{мм} 8 S \geq 2S_{1} |
| ; | 8,0 | 13 | 10 |
| Усл. обознач. | Конструктивные элементы | S_{1} Способ сварки | , мм | b, мм | e, мм | q, мм | k, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
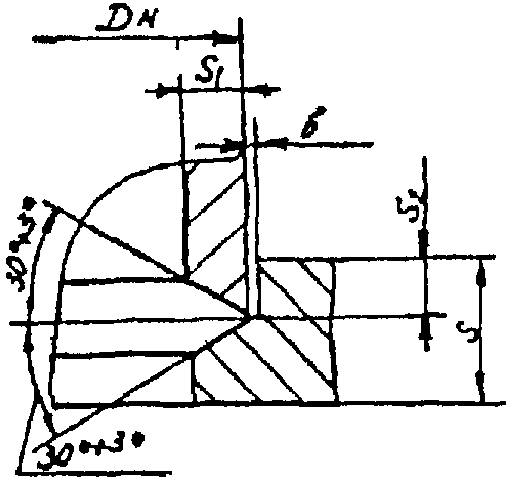 У14Т | 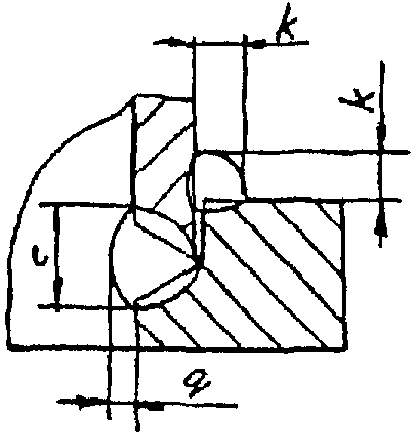 | | Рн | 2,0 | 0 | +0,5 | 6 | +/- 2 | 1 | +/- 0,5 | 3 | +1,0 | III |
| 2,5 | -0,5 |
| 3,0 | 7 |
| 3,5 | 4 |
| 4,0 | 8 |
| 5,0 | +1,0 | 9 | +/- 1,0 | 5 |
| 6,0 | S \geq 2S_{1} 11 D_{\text{н }min} = 38\text{мм} S_{2} \geq S_{1} |
| ; ; | 8,0 | 13 |
| Усл. обознач. | Конструктивные элементы | D = D_{1} Способ сварки | S = S_{1} , мм | , мм | b, мм | e, мм | q, мм | k, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
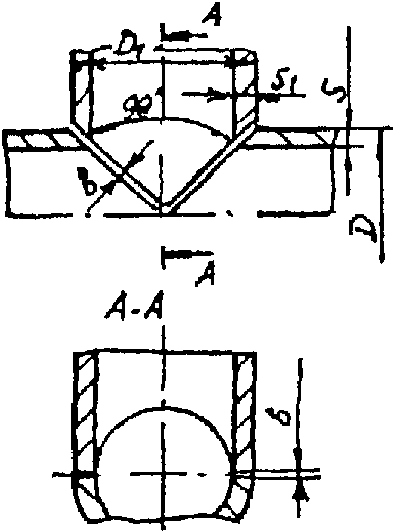 У15Т | 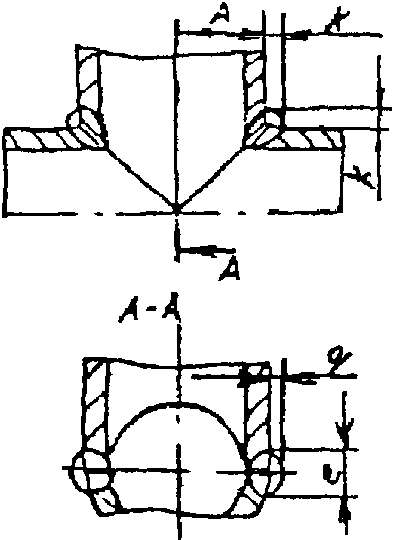 | | Рн | 8 — 75 | 1 | 0 | +0,5 | 4 | +/- 1 | 1 | +/- 0,5 | 3 | +/- 1 | II |
| 2 | 0,5 |
| Усл. обознач. | Конструктивные элементы | D = D_{1} Способ сварки | S = S_{1} , мм | , мм | e_{1} e, мм | q = q_{1} , мм не более | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
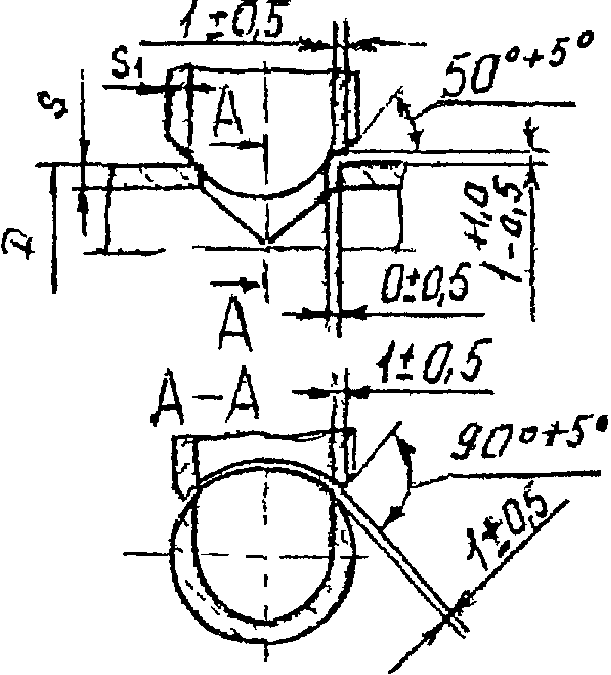 У16Т | 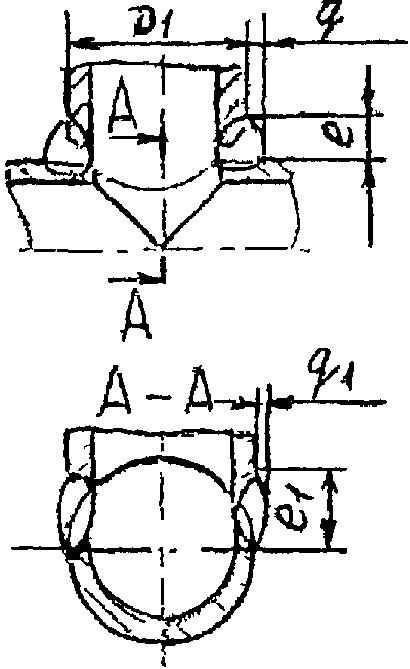 | | Рн | 8 — 75 | 2,5 | 6 | +2 | 6 — 8 | 2 | +2 | II |
| 3,0 | 8 | 8 — 12 |
| 4,0 | | 9 — 14 |
| 5,0 | 10 | 14 — 20 |
| 6,0 | 11 | 19 — 25 |
| 8,0 | 14 | 25 — 32 |
| К | 6,0 | 11 | +3 | 19 — 25 | 3 | III |
| 8,0 | 14 | 25 — 32 |
| 10,0 | 16 | 32 — 40 |
| 12,0 | 19 | 36 — 45 |
Таблица 81
Усл. обознач.
Конструктивные элементы
D_{1} Способ сварки
D_{1}/D , мм
S_{1} не более
, мм
b, мм
e, мм
q, мм
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
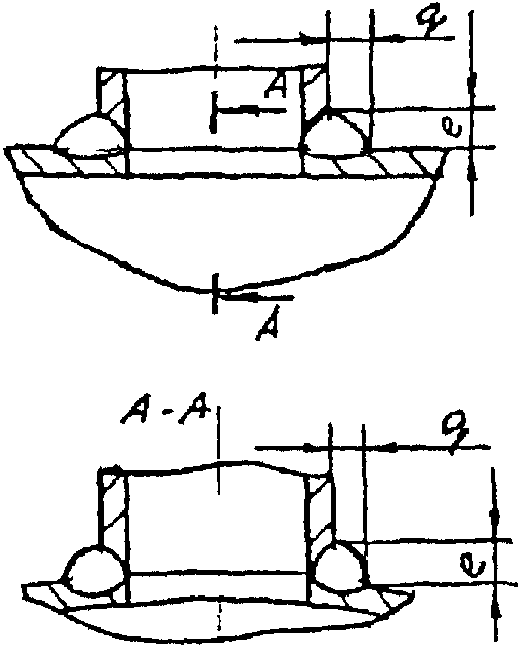
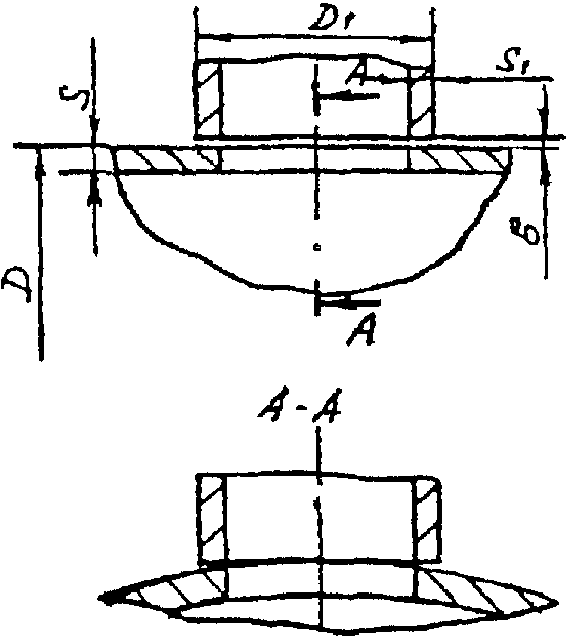 У17Т
Рн
8 — 60
0,1
1,0
0
+0,5
4
+/- 1
3
+/- 1
II
1 \leq S \leq 2,5S_{1} 0,5
Таблица 82
Усл. обознач.
Конструктивные элементы
D_{1} Способ сварки
D_{1}/D , мм
S_{1}
, мм
b, мм
e, мм
q, мм
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
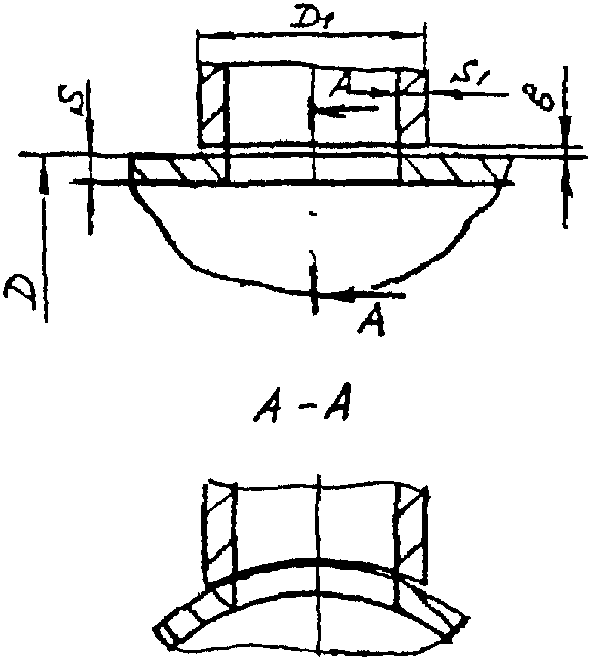 У18Т
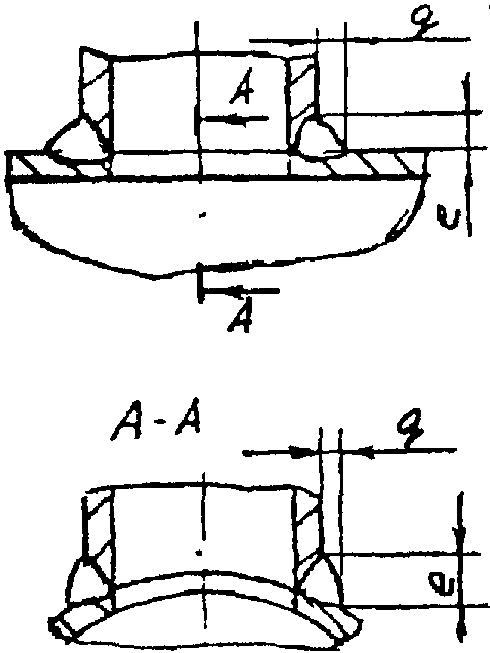
Рн
8 — 60
0,1 — 0,89
1,0
0
+0,5
4
+/- 1
3
+/- 1
II
1 \leq S \leq 2,5S_{1} 0,5
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | D_{1}/D , мм | S_{1} не более | , мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
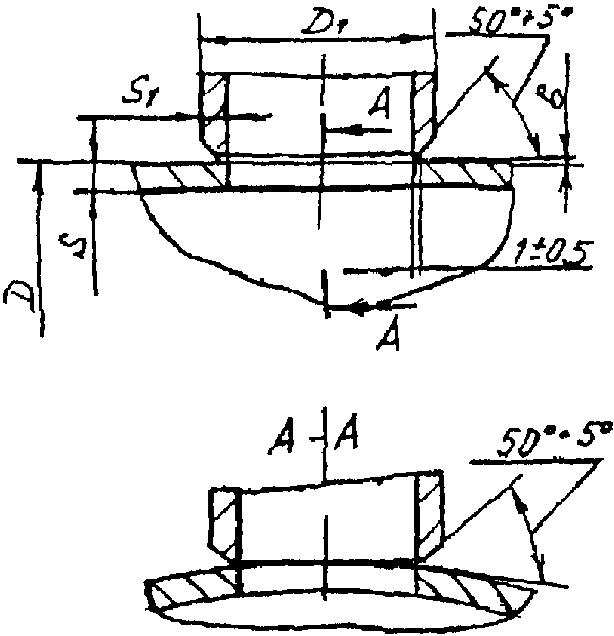 У19Т | 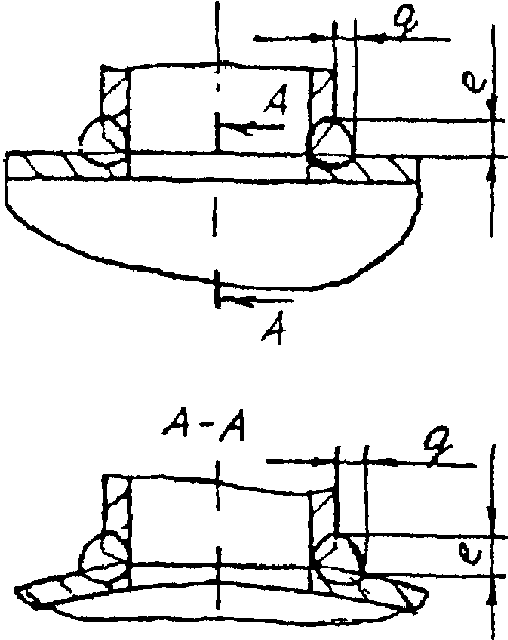 | | Рн | 10 — 56 | 0,1 | 2,5 — 4,0 | 1,0 | S_{1} + 4 +/- 0,5 | | 0,5e | II |
| 60 — 108 | 5,0 — 8,0 | 1,5 |
| 114 — 219 |
| К | 45 — 219 | S_{1} + 5 6,0 — 12,0 | 0,4S_{1} \leq S \leq 2,5S_{1} |
| <**>; S >= 2 |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | D_{1}/D , мм | S_{1} | , мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
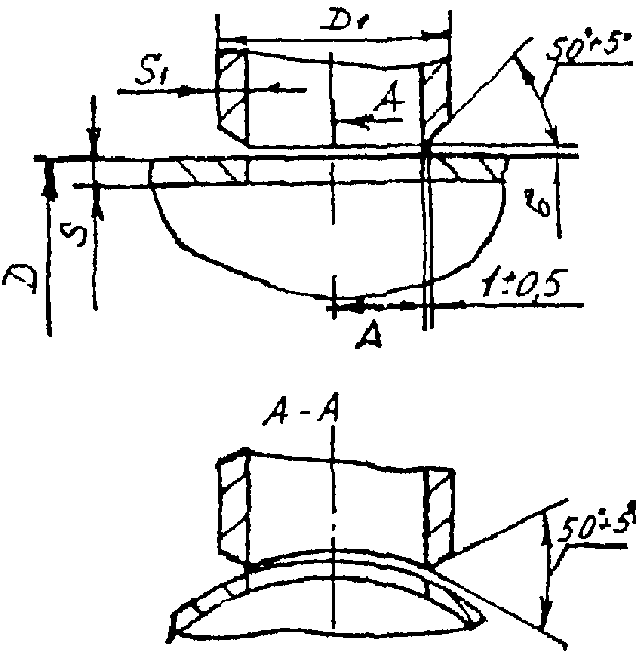 У20Т | 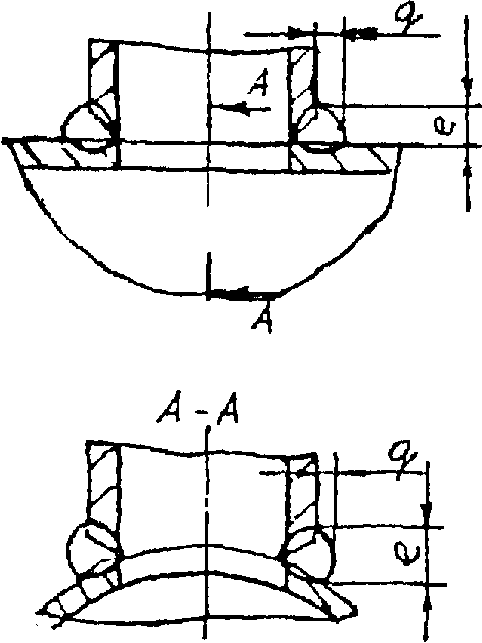 | | Рн | 10 — 56 | 0,1 — 0,89 | 2,5 — 4,0 | 1,0 | S_{1} + 4 +/- 0,5 | | 0,5e | II |
| 60 — 108 | 0,1 — 0,94 | 5,0 — 8,0 | 1,5 |
| S_{1} + 5 114 — 219 | |
| К | 45 — 219 | 0,4S_{1} \leq S \leq 2,5S_{1} 6,0 - 12,0 |
| <**>; S >= 2 |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | S_{1} , мм | , мм | S, мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
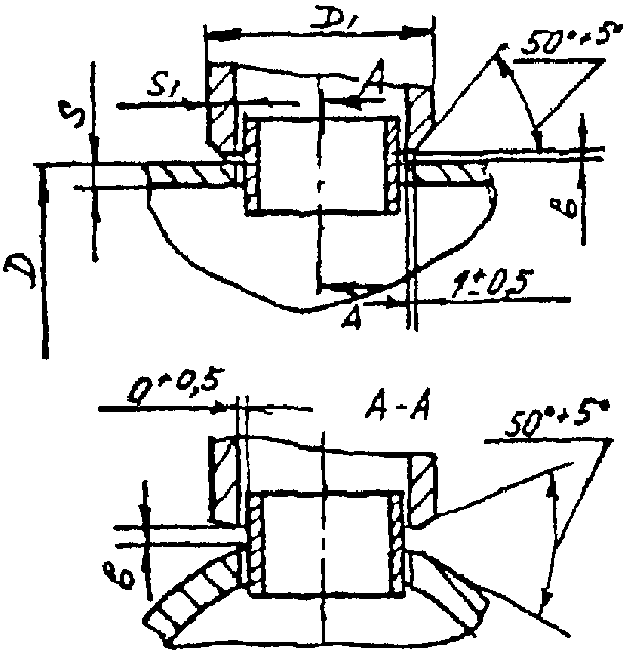 У21Т | 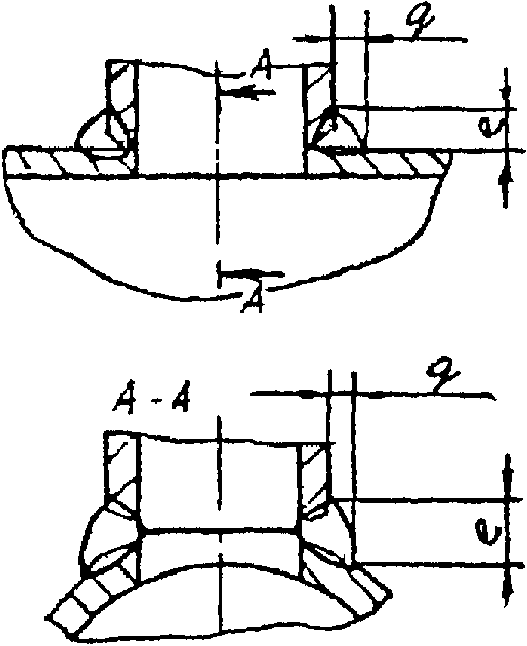 | | Рн | 10 — 159 | 2,5 — 4,0 | 2 — 20 | 2 | S_{1} + 5 +/- 1 | | 0,5e | II |
| 5,0 — 8,0 | 3 |
| К | 45 — 219 | 6,0 — 8,0 | S_{1} + 7 3 — 25 | |
| 10,0 — 12,0 | 0,4S_{1} \leq S \leq 2,5S_{1} 4 D \geq 2D_{1} |
| <**>; |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | S_{1} , мм | , мм | S, мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
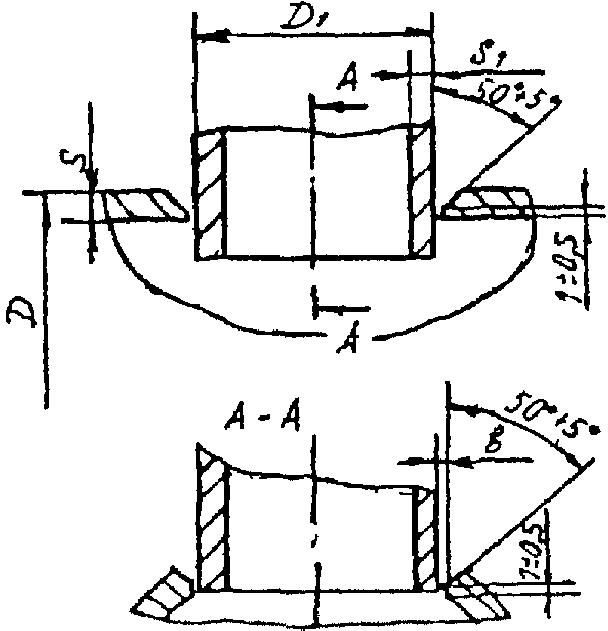 У24Т | 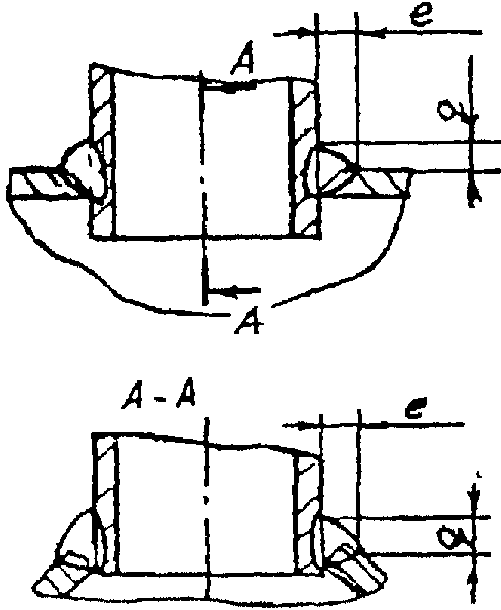 | | Рн | 10 — 159 | 2 — 10 | 2,5 — 4,0 | 1 | +/- 0,5 | S + 4 | 0,5e | II |
| 5,0 — 8,0 | 2 |
| К | 45 — 219 | 3 — 10 | 6,0 — 12,0 | 0,4S_{1} \leq S \leq 2,5S_{1} S + 5 D \geq 2D_{1} |
| <**>; |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | , мм | S_{1} D, не менее | , мм | S, мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
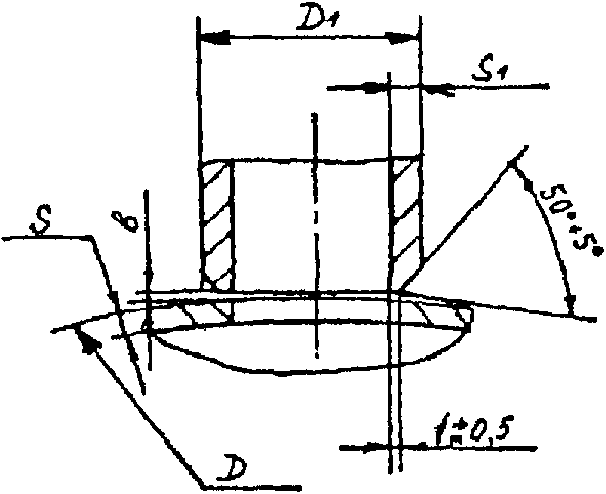 У25Т | 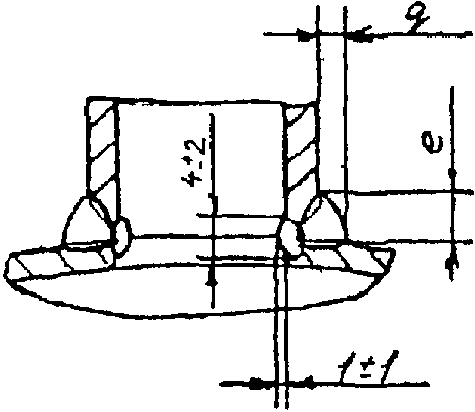 | | Рн | 45 — 219 | 750 | 2,5 — 4,0 | 2 — 20 | 1,0 | S_{1} + 4 +/- 0,5 | | 0,5e | II |
| 5,0 — 8,0 | 1,5 |
| К | 6,0 — 12,0 | S_{1} + 5 3 — 20 | 0,4S_{1} \leq S \leq 2,5S_{1} |
| <**> |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | , мм | D, не менее | S_{1} S, мм | , мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
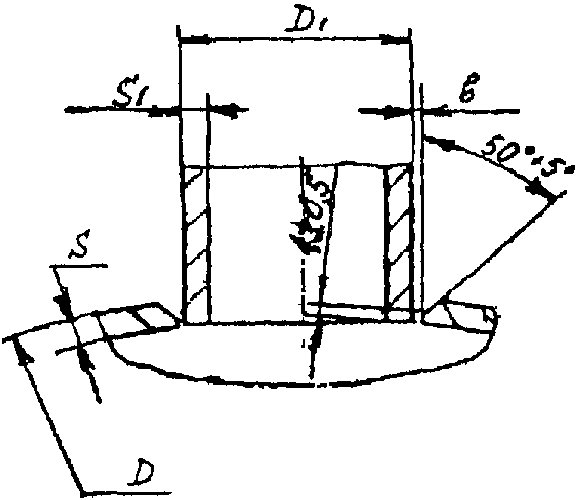 У26Т | 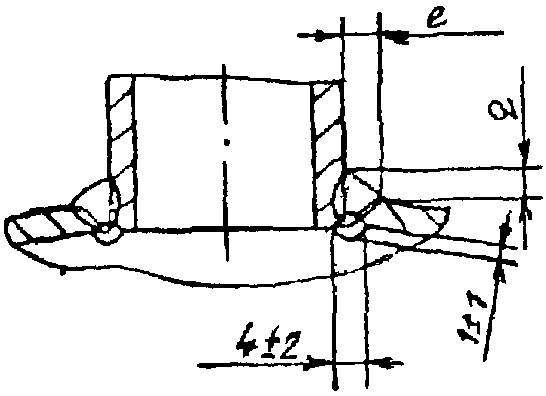 | | Рн | 10 — 159 | 750 | 2,5 — 4,0 | 2 — 10 | 1 | +/- 0,5 | S + 4 | 0,5e | II |
| 5,0 — 8,0 | 2 |
| К | 45 — 219 | 6,0 — 12,0 | 3 — 10 | 0,4S_{1} \leq S \leq 2,5S_{1} S + 5 |
| <**> |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | , мм | S_{1} D, не менее | , мм | S, мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
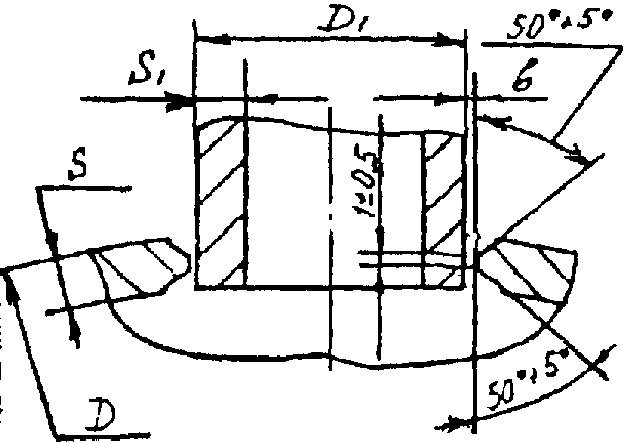 У27Т | 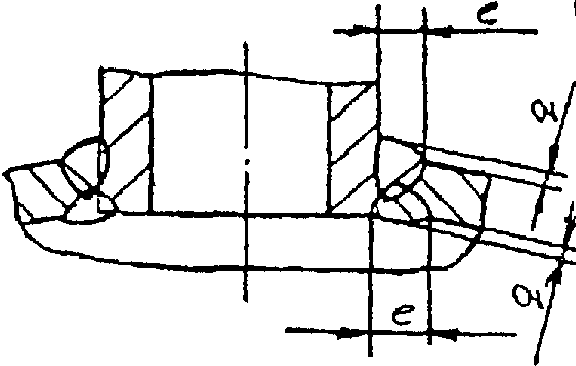 | | Р | 45 — 219 | 750 | 4 — 10 | 10 — 25 | 2 | \frac{S}{2} + 5 +/- 1 | | 0,5e | III |
| К | | II |
| Рн | 0,4S_{1} \leq S \leq 2,5S_{1} 10 - 159 |
| <**> |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
Таблица 90
Усл. обознач.
Конструктивные элементы
D = D_{1} Способ сварки
S_{1} = S , мм
, не менее
b, мм
e, мм
q, мм
k, мм
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
Номин.
Пред. откл.
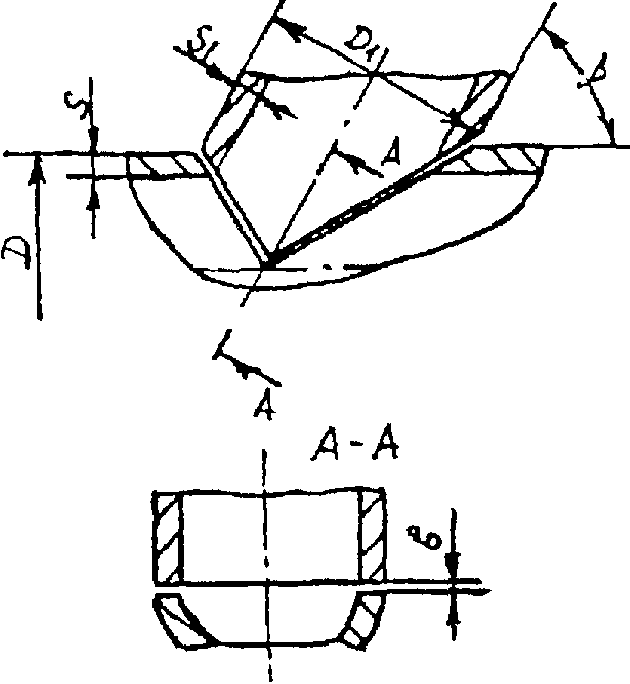 У28Т
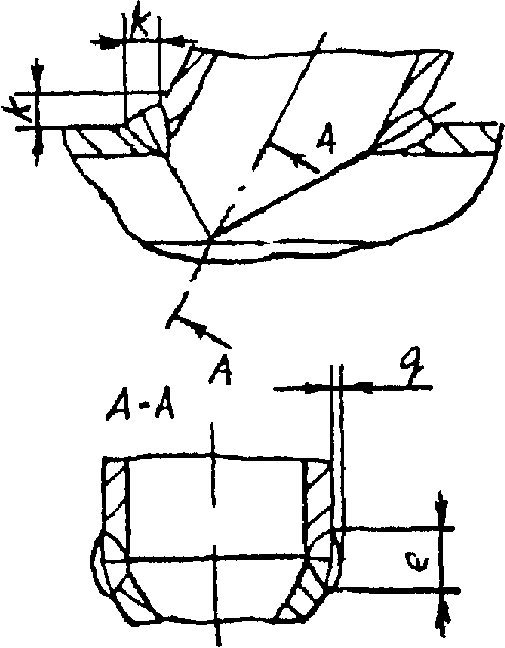
Рн
8 — 75
1
0
+0,5
4
+/- 1
1
+/- 0,5
3
+/- 1
III
2
\beta = 60^{\circ} - 89^{\circ}
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | D_{1}/D , мм | S_{1} , не более | , мм | b, мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
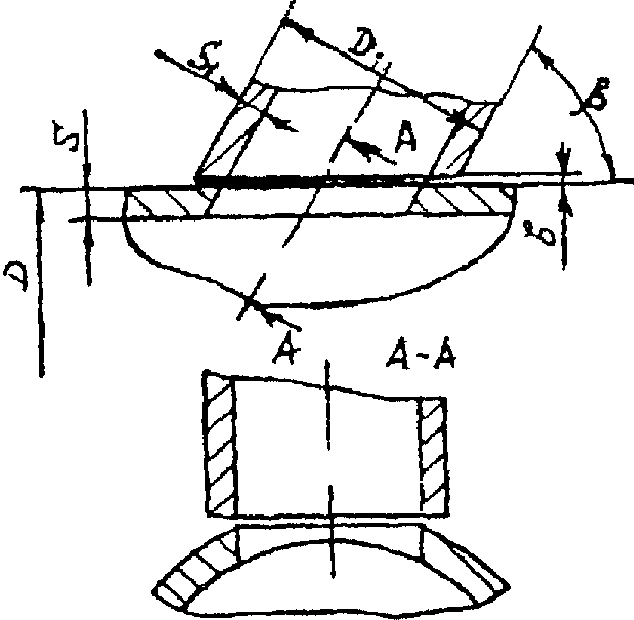 У29Т | 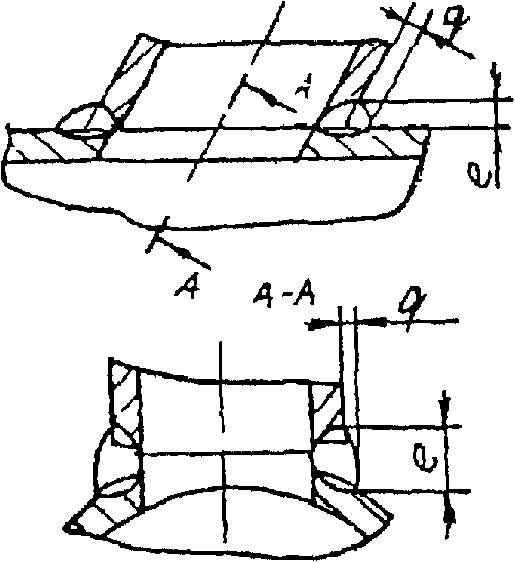 | | Рн | 8 — 60 | 0,1 | 1,0 | 0 | +/- 0,5 | 4 | +/- 1 | 3 | +/- 1 | III |
| 2,0 | 1 \leq S \leq 2,5S_{1} 0, \beta = 60^{\circ} - 89^{\circ} 5 |
| ; |
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | D_{1}/D , мм | S_{1} | , мм | b, мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
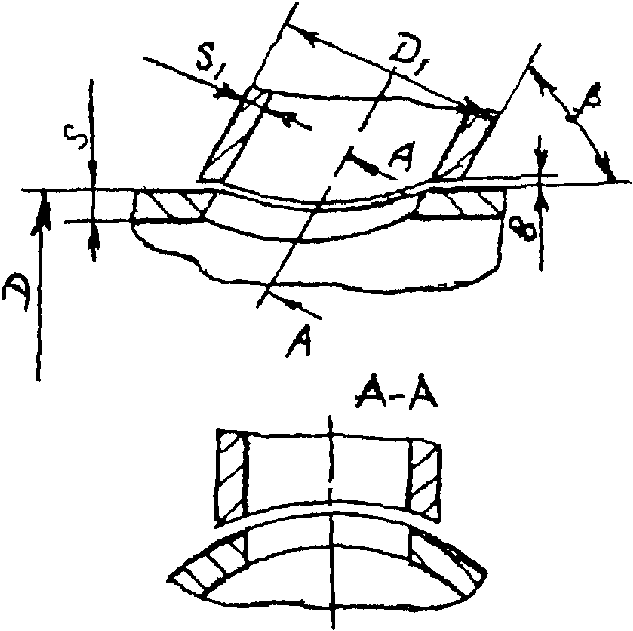 У30Т | 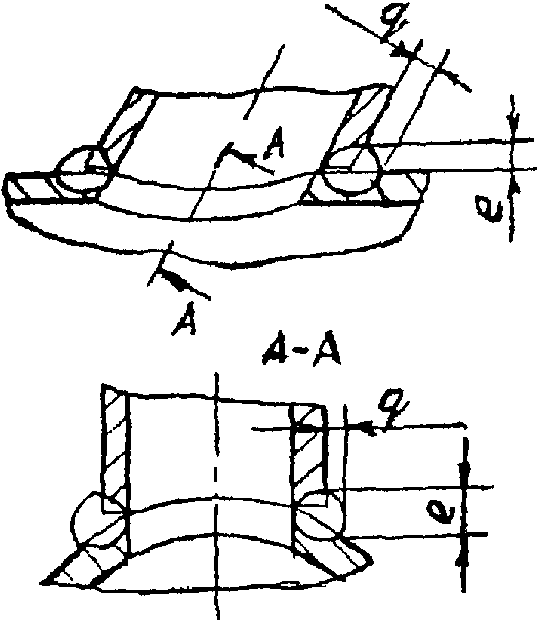 | | Рн | 8 — 60 | 0,1 — 0,89 | 1,0 | 0 | +0,5 | 4 | +/- 1 | 3 | +/- 1 | III |
| 2,0 | 1 \leq S \leq 2,5S_{1} 0, \beta = 60^{\circ} - 89^{\circ} 5 |
| ; |
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | D_{1}/D , мм | S_{1} , не более | , мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
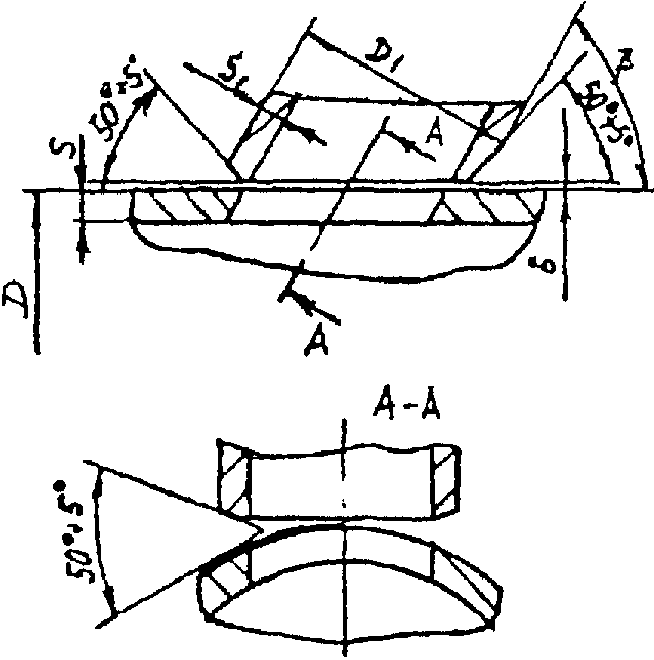 У31Т | 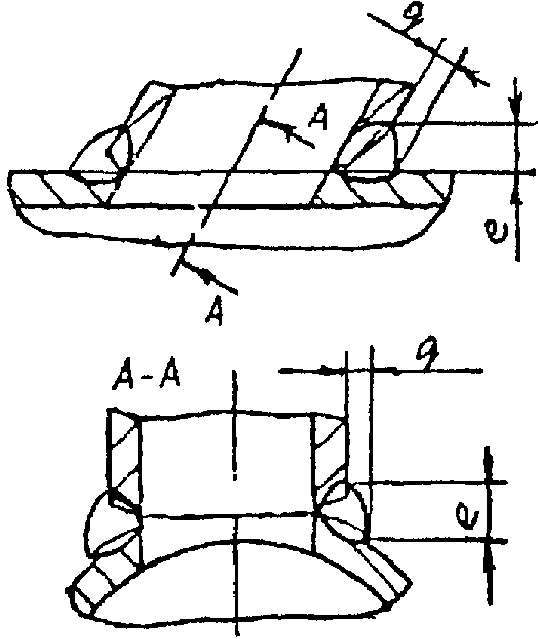 | | Рн | 10 — 56 | 0,1 | 2,5 — 4,0 | 1,0 | S_{1} + 4 +/- 0,5 | | 0,5e | III |
| 60 — 108 | 5,0 — 8,0 | 1,5 |
| S_{1} + 5 114 — 219 | |
| К | 45 — 219 | 0,4S_{1} \leq S \leq 2,5S_{1} 6,0 - 1 S \geq 2 2, \beta = 75^{\circ} - 89^{\circ} 0 |
| <**>; ; |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | D_{1}/D , мм | S_{1} | , мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
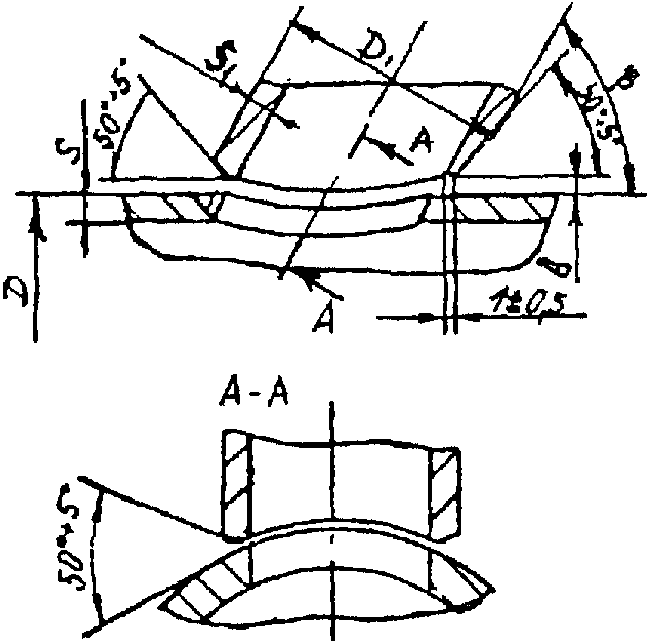 У32Т | 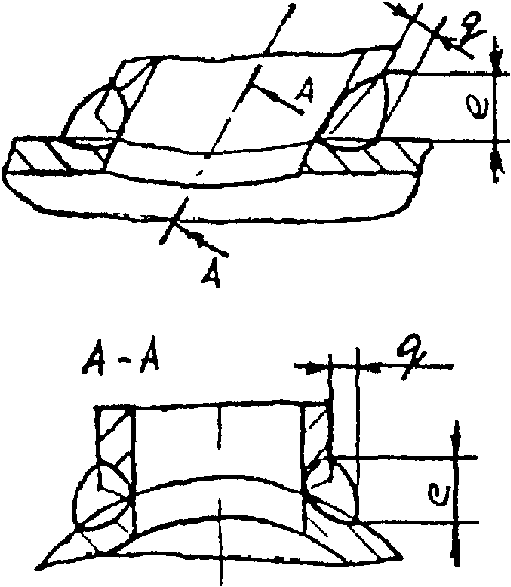 | | Рн | 10 — 56 | 0,1 — 0,89 | 2,5 — 4,0 | 1,0 | S_{1} + 4 +/- 0,5 | | 0,5e | III |
| 60 — 108 | 0,1 — 0,94 | 5,0 — 8,0 | 1,5 |
| S_{1} + 5 114 — 219 | |
| К | 45 — 219 | 0,4S_{1} \leq S \leq 2,5S_{1} 6,0 - 1 S \geq 2 2, \beta = 75^{\circ} - 89^{\circ} 0 |
| <**>; ; |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | S_{1} , мм | , мм | S, мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
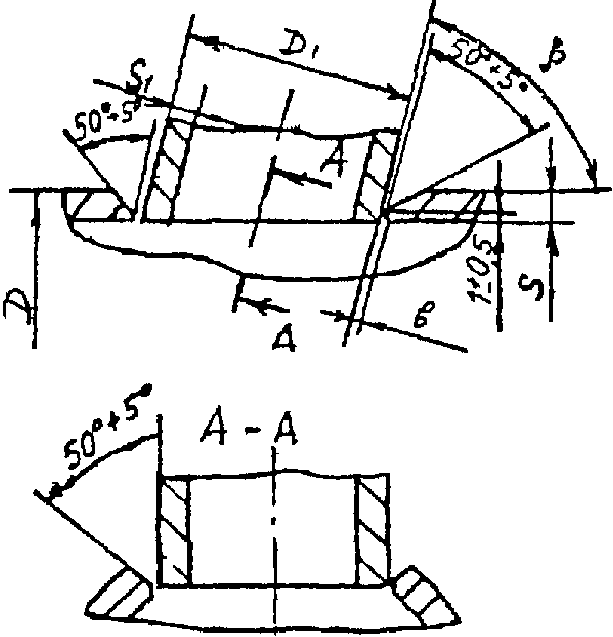 У35Т | 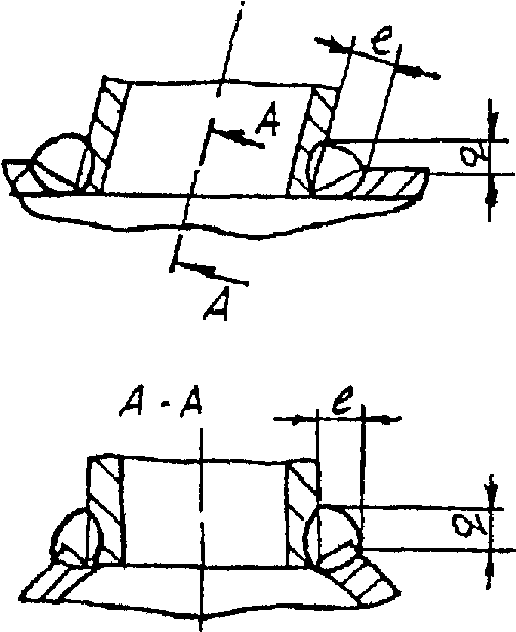 | | Рн | 10 — 159 | 2 — 10 | 2,5 — 4,0 | 1 | +/- 0,5 | S + 4 | 0,5e | III |
| 5,0 — 8,0 | 2 | |
| К | 45 — 219 | 3 — 10 | 6,0 — 12,0 | 0,4S_{1} \leq S \leq 2,5S_{1} S + 5 \beta = 75^{\circ} \div 89^{\circ} D \geq 2D_{1} |
| <**>; ; |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | , мм | S_{1} D, мм не менее | , мм | S, мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
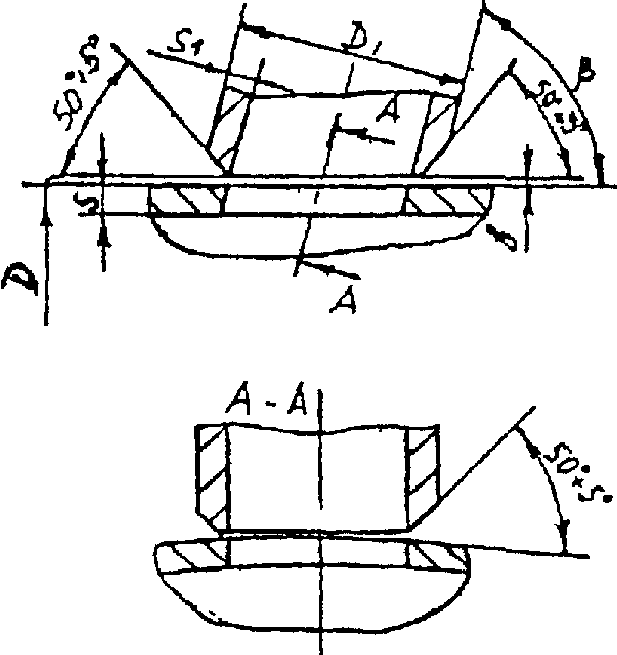 У36Т | 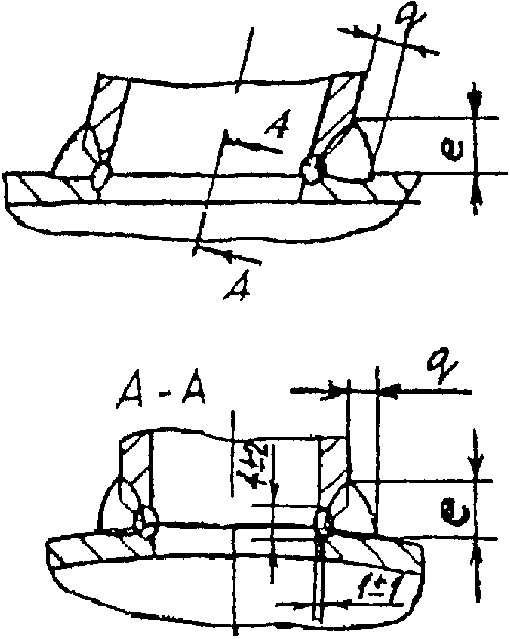 | | Рн | 45 — 219 | 750 | 2,5 — 4,0 | 2 — 20 | 1,0 | S_{1} + 4 +/- 0,5 | | 0,5e | III |
| 5,0 — 8,0 | 1,5 |
| К | 6,0 — 12,0 | S_{1} + 5 3 — 20 | \beta = 75^{\circ} - 89^{\circ} 0,4S_{1} \leq S \leq 2,5S_{1} |
| <**>; |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | , мм | D, мм не менее | S_{1} S, мм | , мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
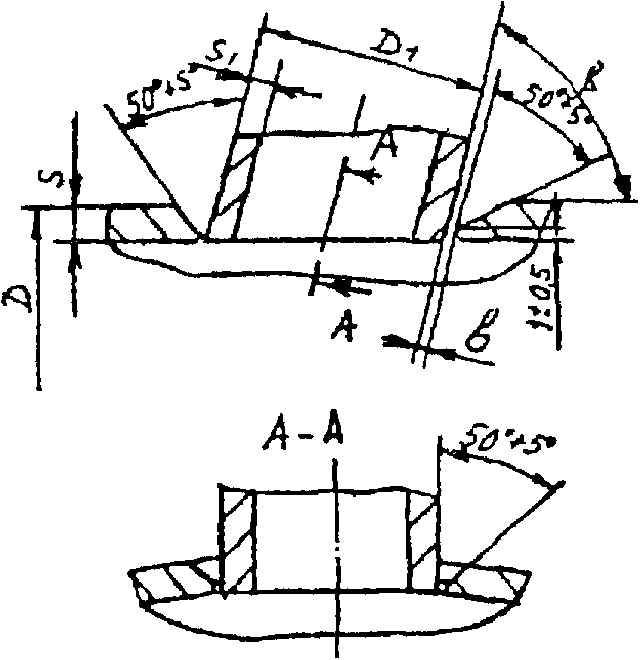 У37Т | 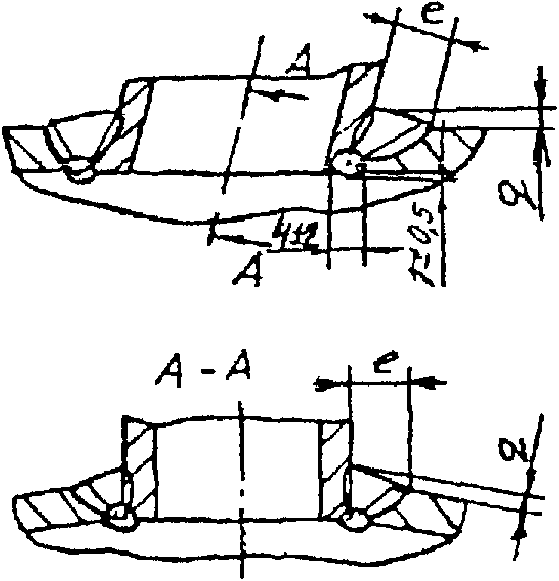 | | Рн | 10 — 159 | 750 | 2,5 — 4,0 | 2 — 10 | 1 | +/- 0,5 | S + 4 | 0,5e | II |
| 5,0 — 8,0 | 2 |
| К | 45 — 219 | 6,0 — 12,0 | 3 — 10 | 0,4S_{1} \leq S \leq 2,5S_{1} S + 5 \beta = 75^{\circ} - 89^{\circ} |
| <**>; |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | , мм | S_{1} D, мм не менее | , мм | S, мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
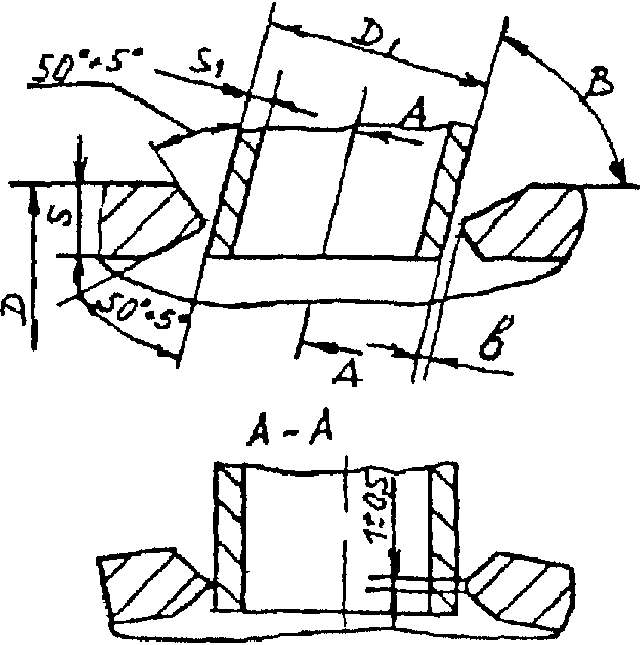 У38Т | 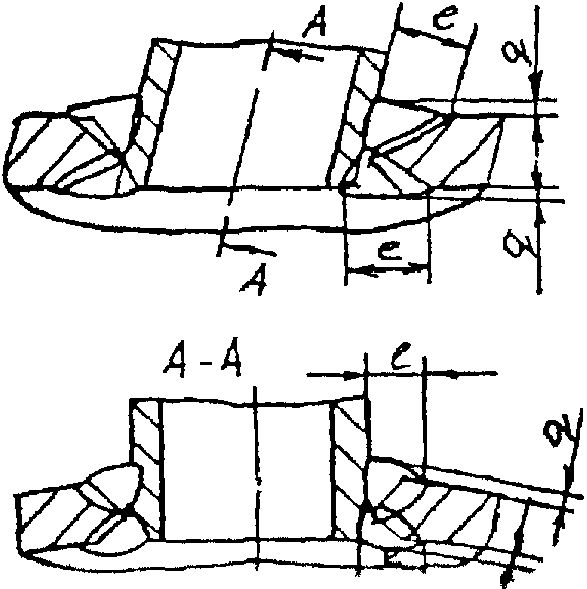 | | Р | 45 — 219 | 750 | 4 — 10 | 10 — 25 | 2 | +/- 1 | S/2 + 4 | 0,5e | III |
| К | II |
| Рн | \beta = 75^{\circ} - 89^{\circ} 10 0,4S_{1} \leq S \leq 2,5S_{1} - 159 |
| ; <**> |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | , мм | D, мм не менее | S, мм | b, мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
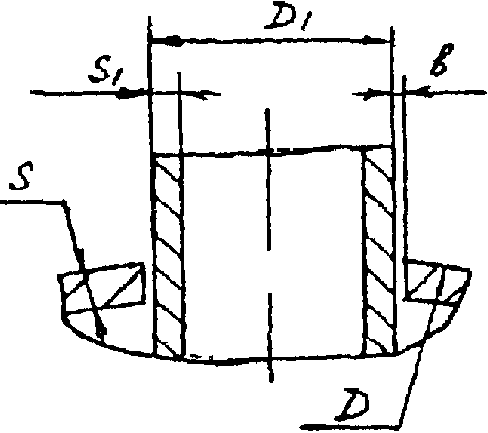 У41Т | 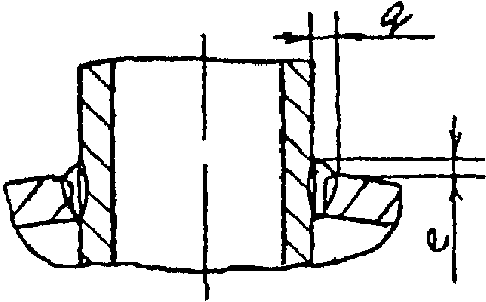 | | Рн | 2D_{1} 8 — 60 | | 1 | 0 | +0,5 | 4 | +/- 1 | 3 | +/- 1 | 1 \leq S_{1} \leq 2,5S II |
| 2 | 0,5 |
| Таблица 100 | | Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | , мм | D, мм не менее | S, мм | b, мм | e, мм |
| q, мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
| Номин. | Пред. откл. | 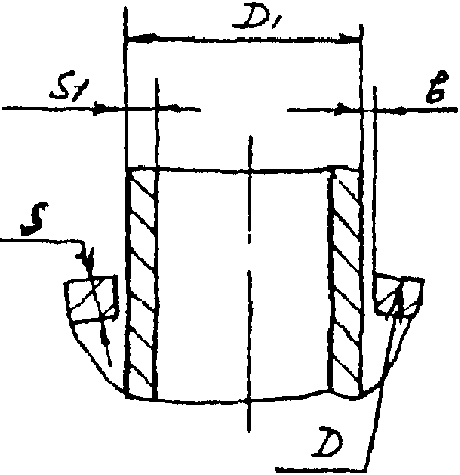 У42Т | 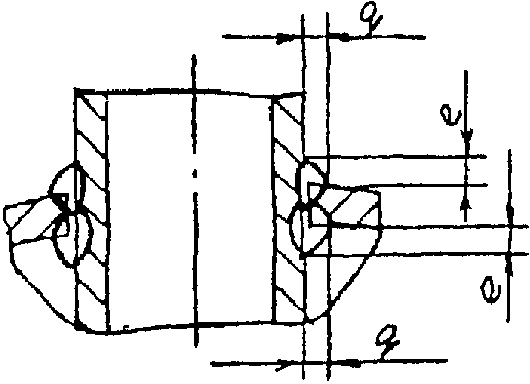 | | Рн | 8 — 108 | 750 | 2 — 3 | 1,0 | +/- 0,5 | 4 | +/- 1 | 3 |
| +/- 1 |
| 1 \leq S_{1} \leq 2,5S II |
Примечание - Допускается размер D уменьшать до 200 мм, при условии возможного наложения подварочного шва.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | , мм | S_{1} D, мм не менее | , мм | S, мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
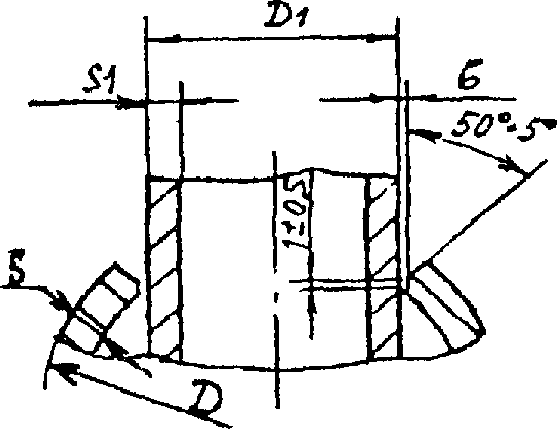 У43Т | 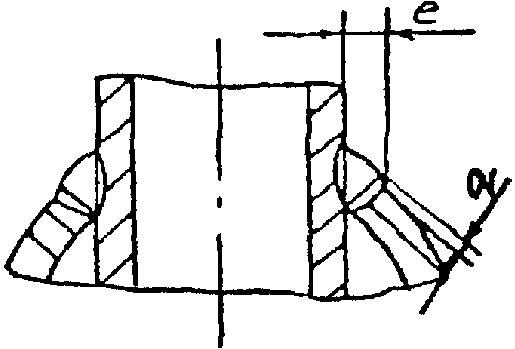 | | Рн | 2D_{1} 10 — 159 | | 2 — 10 | 2,5 — 4,0 | 1,0 | +/- 0,5 | S + 4 | 0,5e | II |
| 5,0 — 8,0 | 0,4S_{1} \leq S \leq 2,5S_{1} 1,5 |
| <**> | К | 45 — 219 | 3 — 10 | 6,0 — 12,0 | S + 5 |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Таблица 102 | | Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | , мм | D, мм не менее | S_{1} S, мм | , мм | b, мм | e, мм не более |
| q, мм не более | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва |
| Номин. | Пред. откл. | 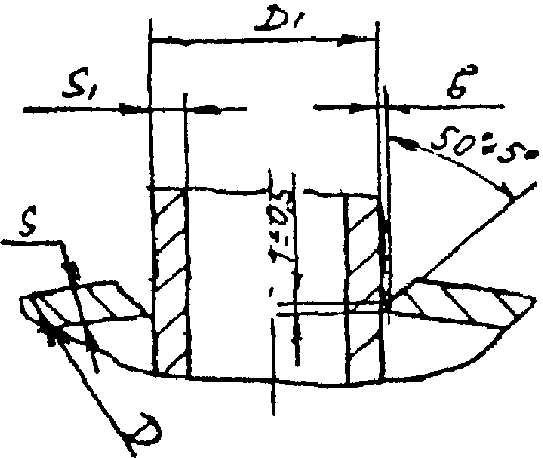 У44Т | 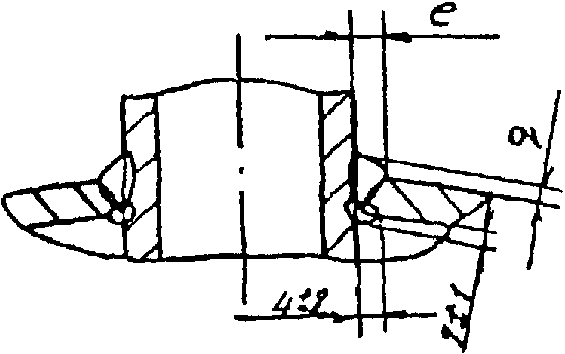 | | Рн | 10 — 159 | 750 | 2,5 — 4,0 | 2 — 10 | 1,0 | +/- 0,5 | S + 4 |
| 0,5e | II | | | | 5,0 — 8,0 | | 1,5 | | |
| 0,4S_{1} \leq S \leq 2,5S_{1} | <**> | К | 45 — 219 | | 6,0 — 12,0 | 3 — 10 | | | S + 5 |
|
Примечание - Допускается диаметр D уменьшать до 200 мм, при условии возможного наложения подварочного шва.
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
Таблица 103
Усл. обознач.
Конструктивные элементы
D_{1} Способ сварки
, мм
S_{1} D, мм не менее
, мм
S, мм
b, мм
e, мм не более
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
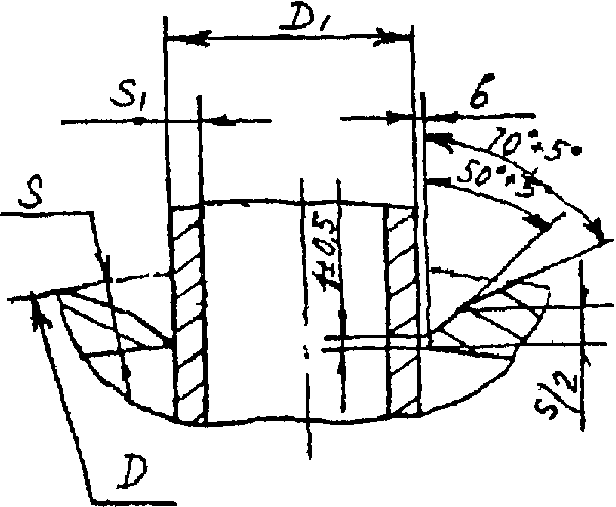 У47Т
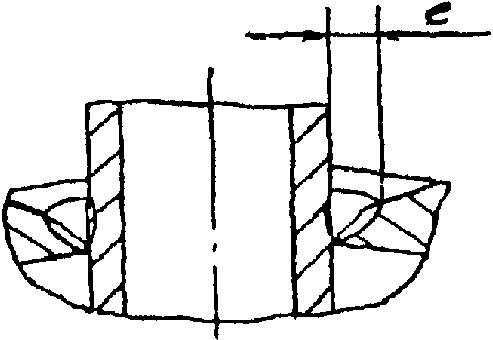
Рн
14 — 159
750
3 — 10
8 — 25
1,5
+/- 0,5
S / 2 + 3
II
К
45 — 219
S \geq 2,5S_{1} 10 — 25
| Таблица 104 | | Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | , мм | S_{1} D, мм не менее | , мм | S, мм | b, мм | e_{1} e, мм не более | , мм |
| q, мм | Рекомендуемая категория | подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
| Номин. | Пред. откл. | 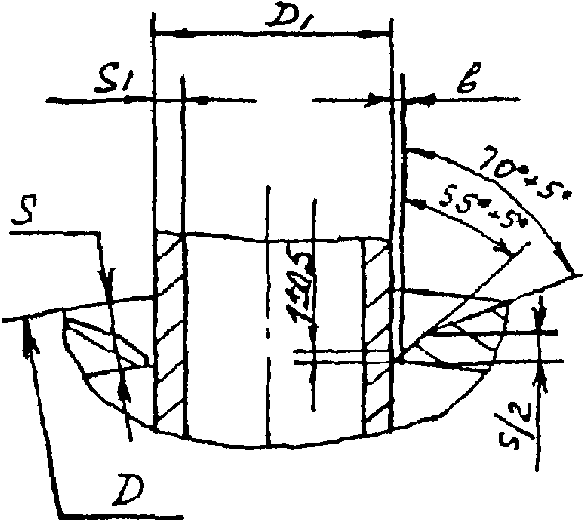 У48Т | 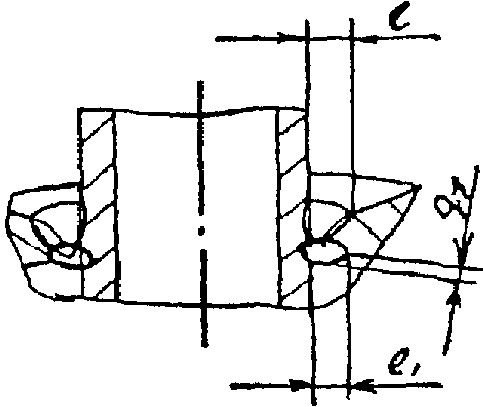 | | Рн | 14 — 159 | 750 | 3 — 10 | 8 — 25 | 1,5 | +/- 0,5 | S / 2 + 3 | 4 | +/- 1 | 1 |
| +/- 1 | II | К | 45 — 219 |
| 4 — 10 |
| S \geq 2,5S_{1} 10 — 25 |
Примечание - Допускается диаметр D уменьшать до 200 мм, при условии возможного наложения подварочного шва.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | , мм | S_{1} D, мм не менее | , мм | S, мм | e = e_{1} b, мм | q = q_{1} , мм не более | , мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
 У50Т |  | | Р | 45 — 219 | 750 | 4 — 10 | 10 — 25 | 2 | +/- 1 | S / 2 + 5 | 0,5e | III |
| К | S / 2 + 3 | II |
| Рн | 10 — 159 | 750 | 4 — 10 | 0,4S \leq S_{1} \leq 2,5S 10 - 25 |
| <**> |
| Примечание — Допускается диаметр D уменьшать до 200 мм, при условии возможного наложения подварочного шва. |
-------------------------------- 0,4S \leq S_{1} \leq 2,5S
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | S_{1} , мм | , мм | S, мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
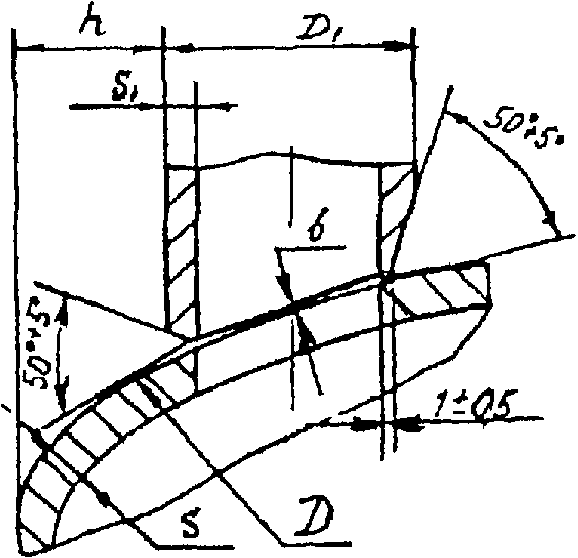 У51Т | 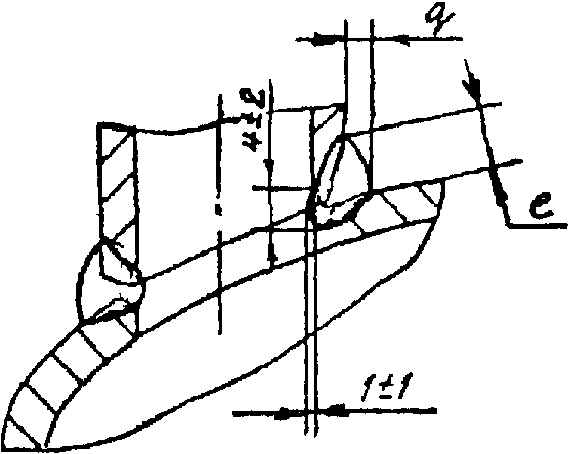 | | Рн | 10 — 159 | 2,5 — 4,0 | 2 — 20 | 2 | S_{1} + 3 +/- 1 | | 0,5e | III |
| 5,0 — 8,0 | 3 |
| К | 45 — 219 | 6,0 — 8,0 | S_{1} + 5 4 — 25 | |
| 10,0 — 12,0 | D \geq 2D_{1} 4 |
| 0,4S_{1} \leq S \leq 2,5S_{1} | <**>; h >= S + 0,1D |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | , мм | S_{1} D, мм не менее | , мм | S, мм | b, мм | e, мм не более | q, мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
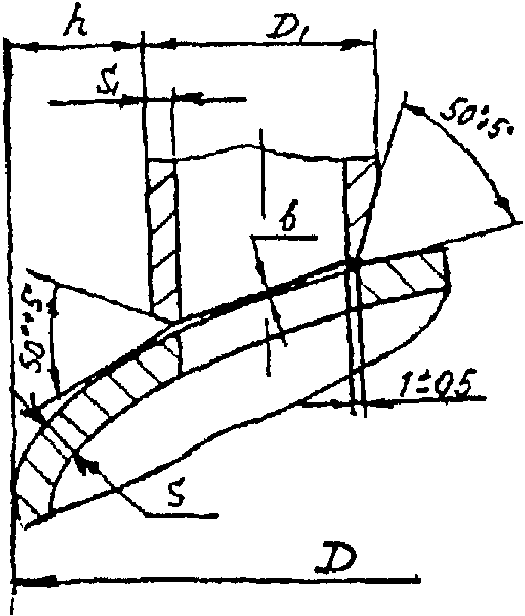 У52Т | 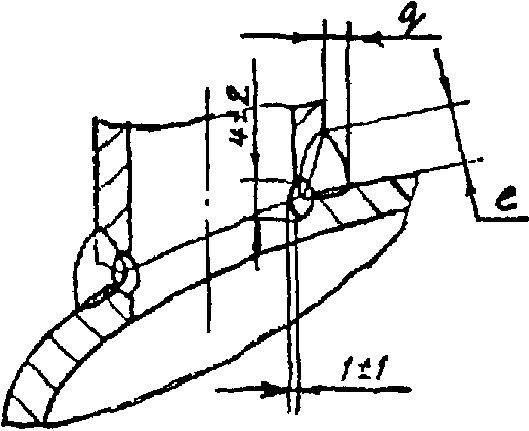 | | Рн | 45 — 219 | 750 | 2,5 — 4,0 | 2 — 20 | 1,0 | S_{1} + 4 +/- 0,5 | | 0,5e | II |
| 5,0 — 8,0 | 1,5 |
| К | 6,0 — 12,0 | 3 — 20 | S_{1} + 5 +/- 1,0 | 0,4S_{1} \leq S \leq 2,5S_{1} |
| <**>; h >= S + 0,1D |
| Примечание — Допускается диаметр D уменьшать до 200 мм, при условии возможного наложения подварочного шва. |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | , мм | S_{1} D, мм не менее | , мм | S, мм | b, мм | q = q_{1} e, мм не более | , мм не более | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
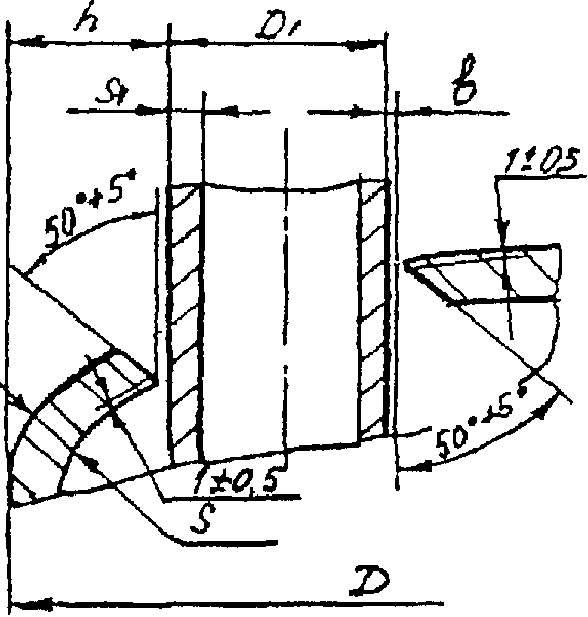 У53Т | 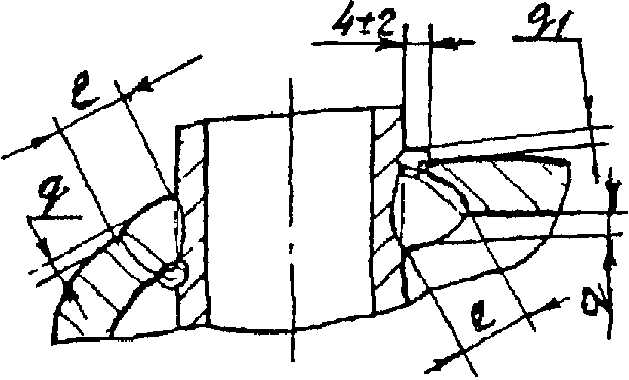 | | Рн | 10 — 159 | 750 | 2,5 — 4,0 | 2 — 10 | 1,0 | +/- 0,5 | S + 4 | 0,5e | II |
| 5,0 — 8,0 | 1,5 |
| К | 45 — 219 | 6,0 — 12,0 | 3 — 10 | 0,4S_{1} \leq S \leq 2,5S_{1} S + 5 |
| <**>; h >= S + 0,1D |
| Примечание — Допускается диаметр D уменьшать до 200 мм, при условии возможного наложения подварочного шва. |
-------------------------------- 0,4S_{1} \leq S \leq 2,5S_{1}
<**> Допускается сварку производить без учета ограничения , но указанная категория шва не гарантируется.
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | b, мм | e_{1} e, мм | q = q_{1} , мм | , мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
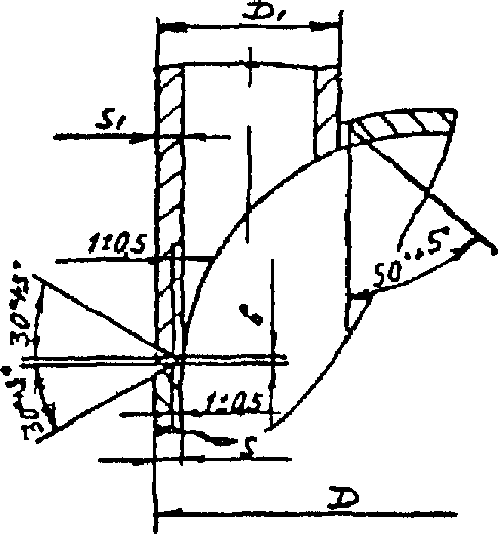 У54Т | 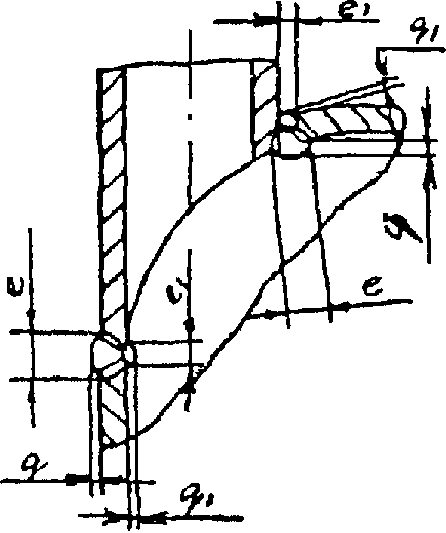 | | Рн | 2,5 | 1,0 | +/- 0,5 | 6 | +/- 2 | 7 | +/- 2 | 1 | +/- 0,5 | II |
| 3,0 | 7 | 8 |
| 4,0 | 8 | 9 |
| 5,0 | 1,5 | 10 | 11 | +/- 1,0 |
| 6,0 | 12 | 13 |
| 8,0 | 14 | 15 |
| К | 6,0 | | +/- 3 | | +/- 3 |
| 8,0 | 16 | 17 |
| 10,0 | 18 | 19 | 2 | +1,0 |
| D не менее 750 мм | 12,0 | 22 | 22 | -2,0 |
| Примечание — Допускается диаметр D уменьшать до 200 мм, при условии возможного наложения подварочного шва. |
Таблица 110
Усл. обознач.
Конструктивные элементы
D_{1} Способ сварки
D_{1}/D , мм
S_{1}
, мм
b, мм
e, мм не более
q, мм не более
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
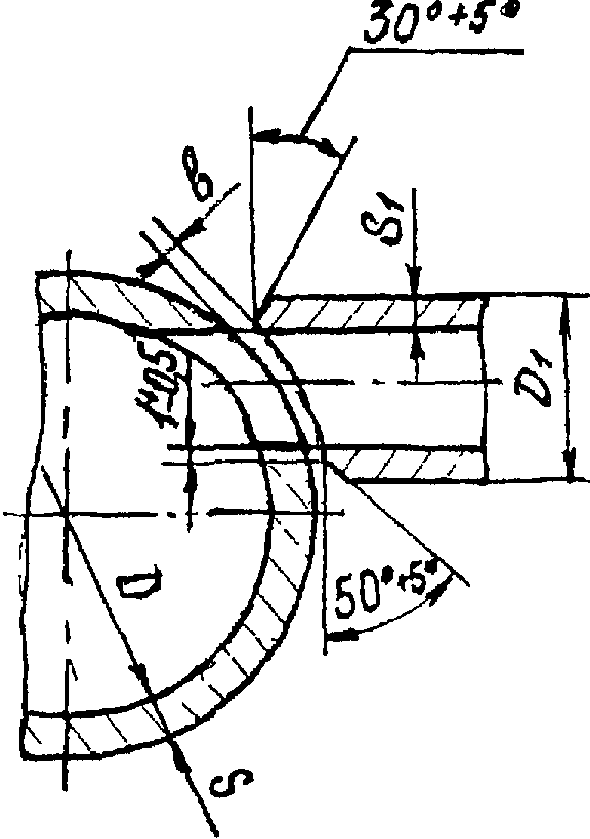 У55Т
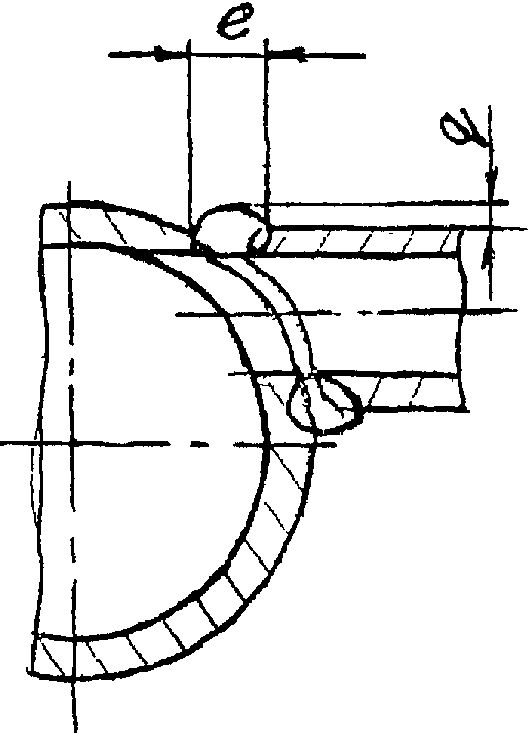
Рн
10 — 159
0,1 — 0,8
2 — 6
1,0
S_{1} + 4 +/- 0,5
S \geq S_{1} IV
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | S_{1} , мм | , мм | e, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
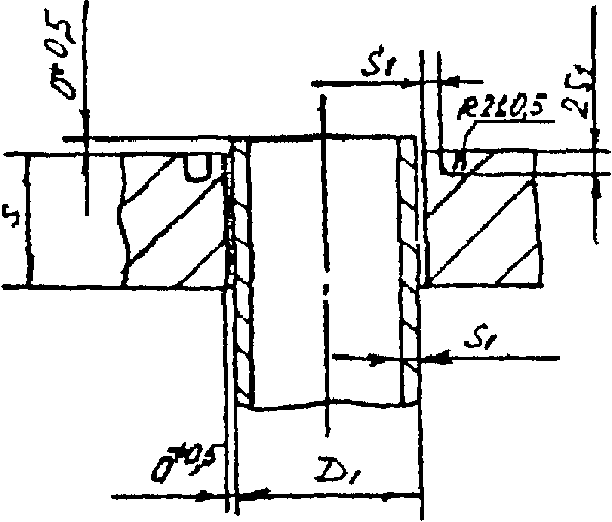 У61Т (торцовое соединение Тор. — 01) | 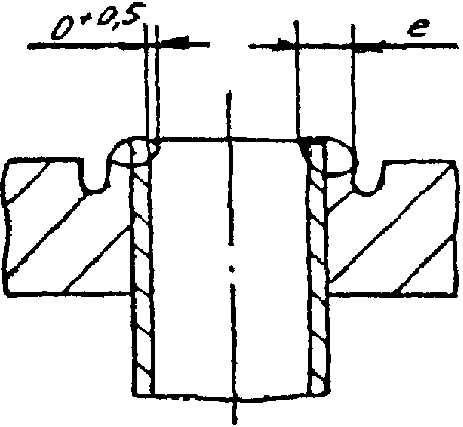 | | Рн | 10 — 38 | 1 | 2 | +0,5 | II |
| 2 | 4 | +1,0 |
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | S_{1} , мм | , мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
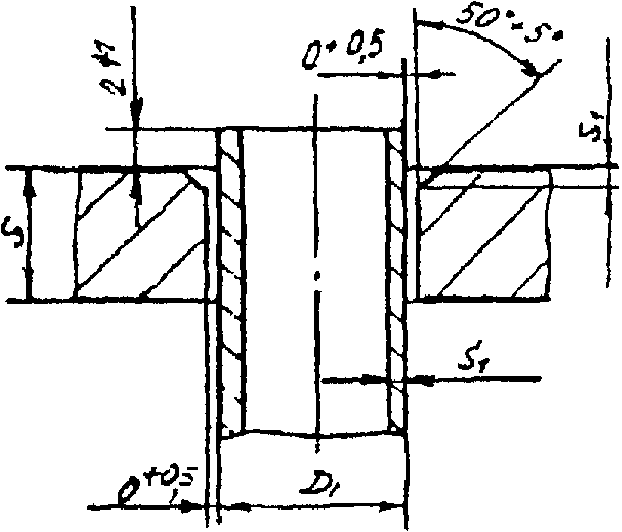 У62Т, (торцовое соединение Тор. — 02) | 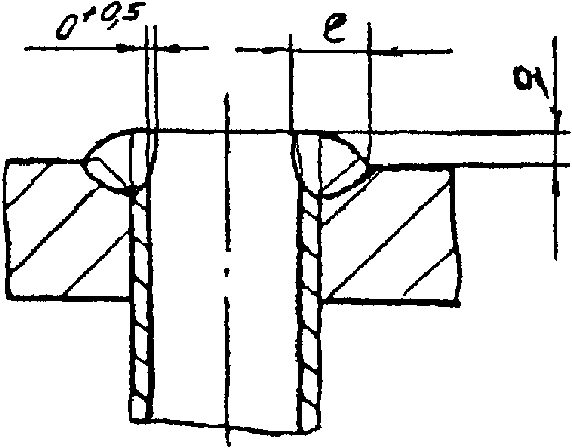 | | Рн | 10 — 38 | 2,5 | 7 | +/- 1 | 2 | +1 | II |
| 3,0 | 8 |
| 3,5 | 9 |
| 4,0 | 10 |
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | S_{1} , мм | , мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
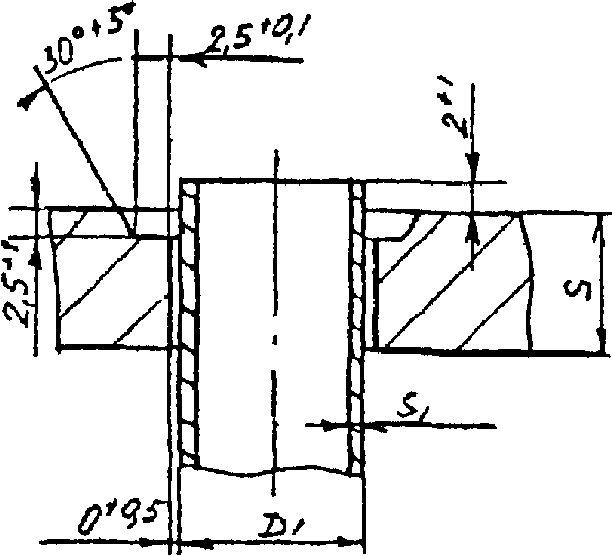 У63Т, (торцовое соединение Тор. — 03) | 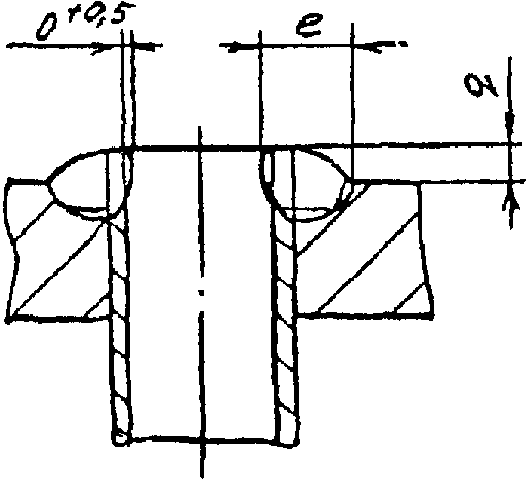 | | Рн | 10 — 38 | 2,5 | 9 | +/- 1 | 2 | +1 | II |
| 3,0 |
| 3,5 | 10 |
| 4,0 |
Таблица 114
Усл. обознач.
Конструктивные элементы
D_{1} Способ сварки
S_{1} , мм
, мм
e, мм
q, мм
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
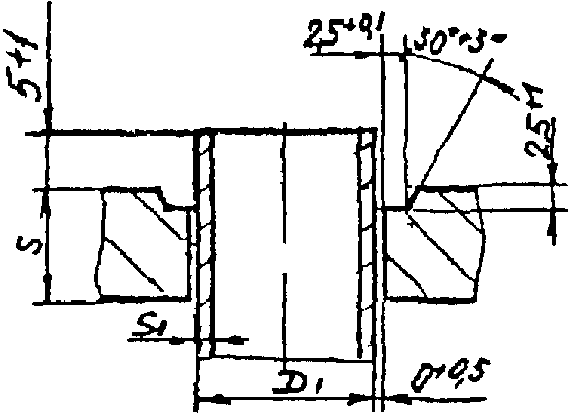 У64Т
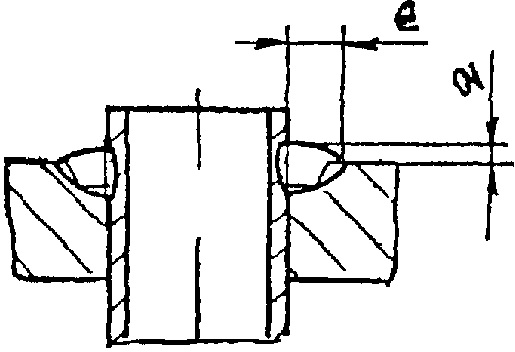
Рн
10 — 38
2,5
4
+1
2
+/- 1
II
3,0
5
3,5
4,0
| Усл. обознач. | Конструктивные элементы | D_{1} Способ сварки | S = S_{1} , мм | , мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
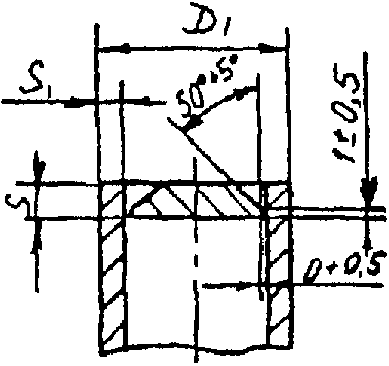 У65Т, (торцовое соединение Тор. — 04) | 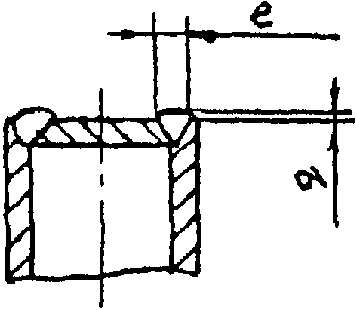 | | Рн | 10 — 65 | 2,5 | 5 | +/- 1 | 1 | +/- 1 | II |
| 3,0 | 6 |
| 3,5 | 7 |
| 4,0 | 8 |
Таблица 116
Усл. обознач.
Конструктивные элементы
D_{1} Способ сварки
, мм
S_{1} D, мм не менее
, мм
b, мм
e, мм не более
q, мм не более
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
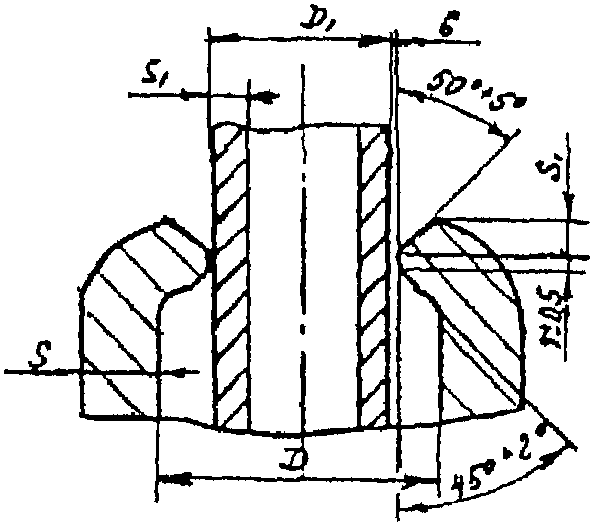 У66Т
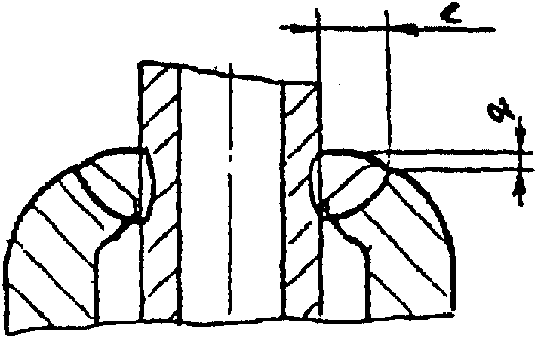
Рн
2D_{1} 14 — 159
3 — 10
1,5
S_{1} + 3 +/- 0,5
0,5e
II
К
S \geq 2,5S_{1} 4 — 10
| Усл. обознач. | Конструктивные элементы | Способ сварки | Размер трубы D/S, мм | a, мм | e, мм | b, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
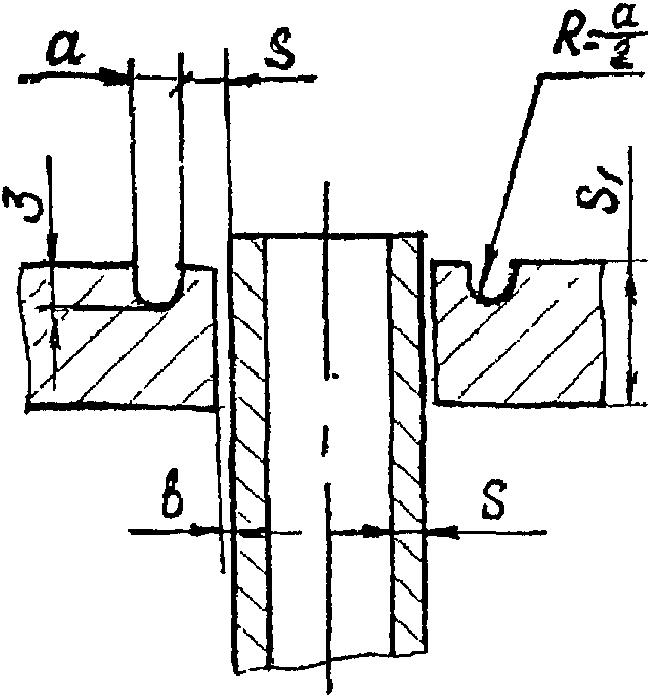 У67Т, (торцовое соединение 4-04) | 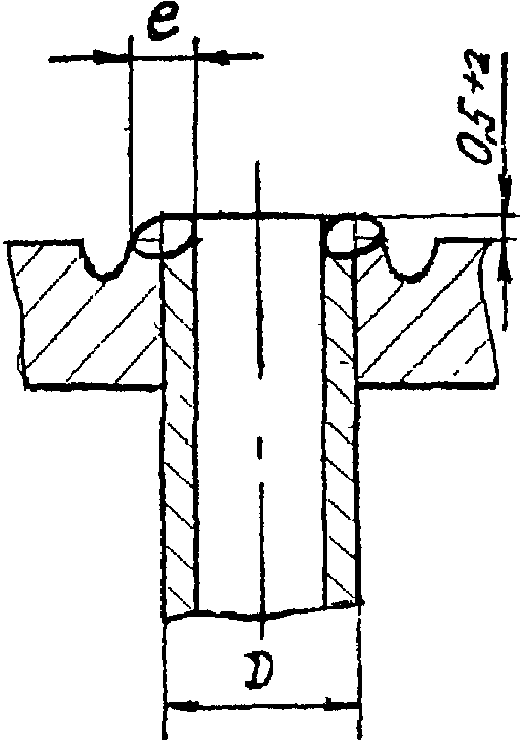 | | Рн | 25 x 2,0 | 2,5 | 4 | +1 | 0 | +0,43 | II |
| 38 x 2,0 | 5,4 | +0,55 |
| 56 x 2,0 | 8,2 | +0,76 |
| Усл. обознач. | Конструктивные элементы | Способ сварки | D, мм | S, мм | e, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
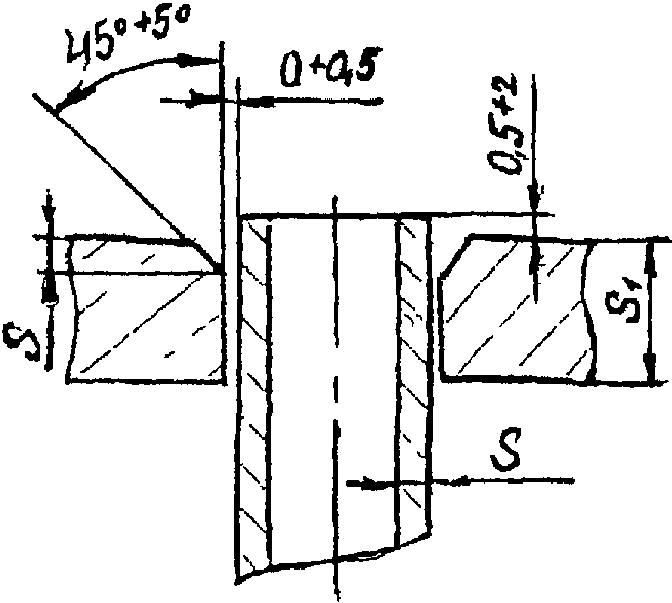 У68Т, (торцовое соединение Тор. — 05) | 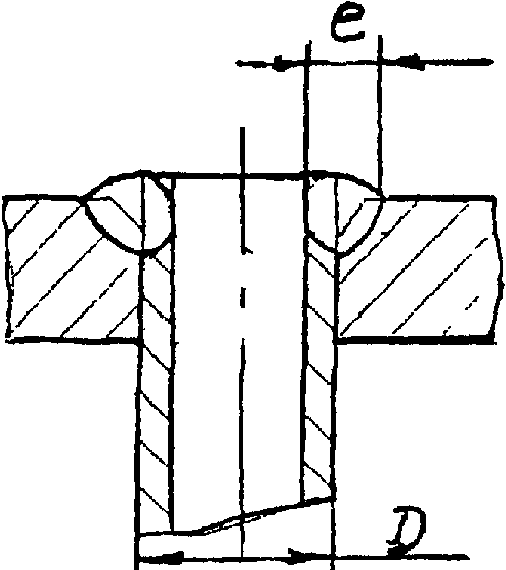 | | Рн | 10 — 38 | 2,0 | 5 | +1 | II |
| 2,5 | 6 |
| 3,0 | 7 |
| Усл. обознач. | Конструктивные элементы | Способ сварки | D, мм | S, мм | e, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. |
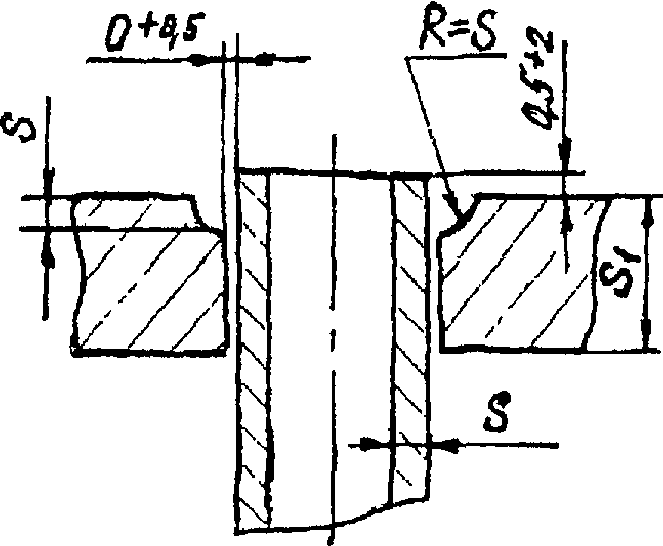 У69Т, (торцовое соединение Тор. — 05) | 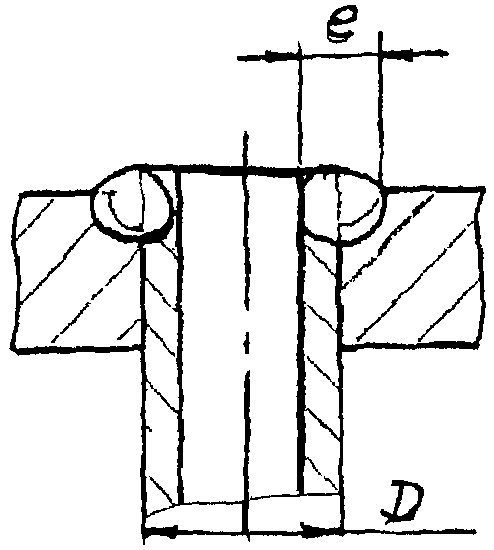 | | Рн | 10 — 38 | 2,0 | 4 | +1 | II |
| 2,5 | 5 |
| 3,0 | 6 |
4. Технологические рекомендации к сварным соединениям
4.1. К сварным соединениям листовых конструкций следует относить соединения деталей, изготавливаемых из листового материала, поковок и штамповок, в том числе соединения, выполняемые при изготовлении обечаек и трубопроводов диаметром свыше 250 мм.
4.2. К трубным сварным соединениям следует относить соединения труб диаметром не более 250 мм с трубами, с элементами арматуры, с фланцами, с муфтами, с трубными решетками, с листовыми конструкциями.
4.3. Сварка стыковых соединений деталей неодинаковой толщины при разнице, не превышающей значений, указанных в табл. 120, должна производиться так же, как деталей одинаковой толщины, при этом конструктивные элементы кромок и размеры сварного шва следует выбирать по большей толщине.
| В миллиметрах | Толщина тонкой детали |
| Разность толщин деталей | От | 0,8 | до | 3,0 | включ. |
| 1 | Св. | 3,0 | до | 8,0 | «» |
| 2 | Св. | 8,0 | до | 16,0 | «» |
| 3 | Св. | 16,0 | | | |
4
Для осуществления плавного перехода от одной детали к другой допускается наклонное расположение поверхности шва (рисунок 1).
Рисунок 1
4.4. При разнице в толщине свариваемых деталей свыше значений, указанных в таблице 120, на детали, имеющей большую толщину, должен быть сделан скос или проточка на поверхности, не контактирующей с агрессивной средой, до толщины тонкой детали.
Для стыковых соединений скос выполнять в соответствии с рисунком 2, для трубных соединений скос или проточку выполнять в соответствии с рисунками 3 и 4.
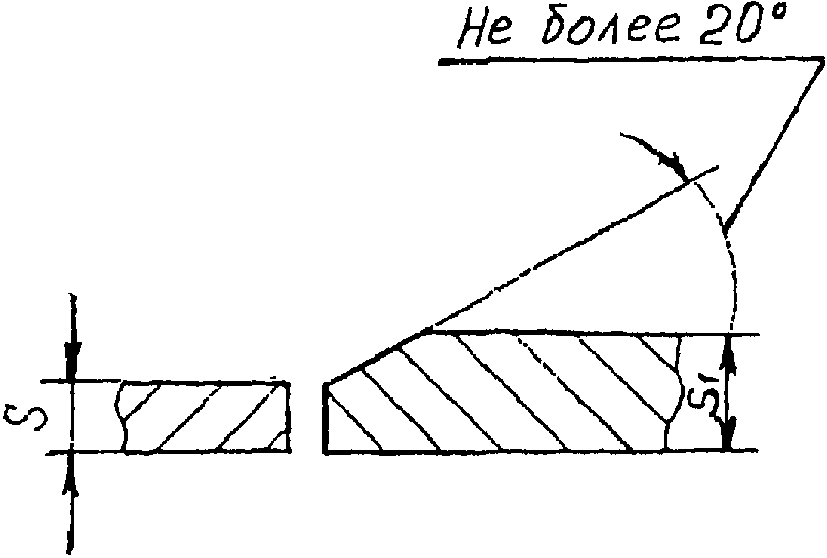
Рисунок 2
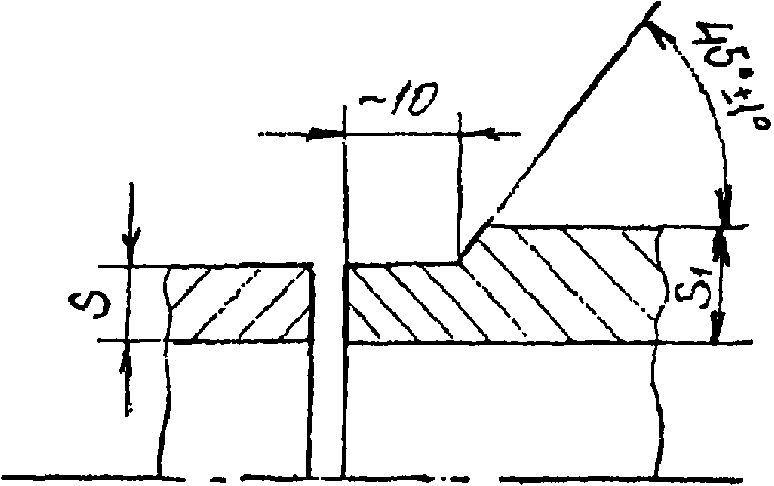
Рисунок 3
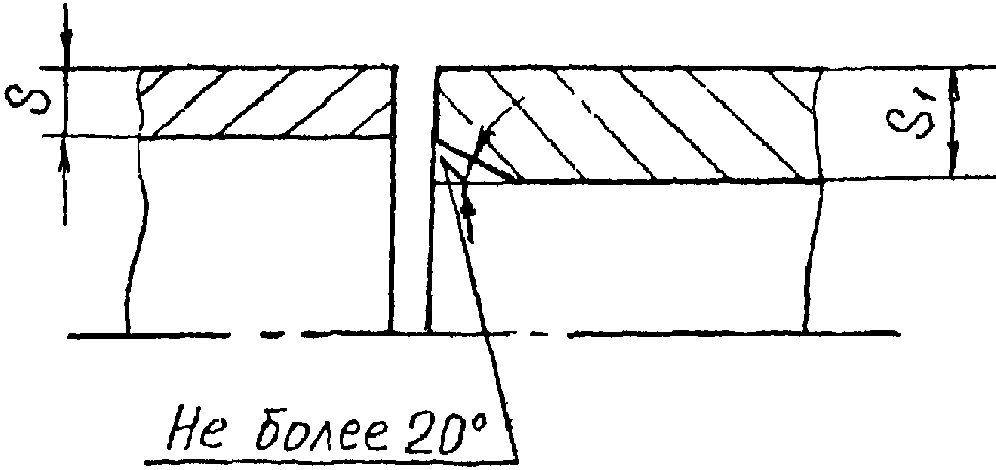
Рисунок 4
1^{+ 1}\text{мм}
4.5. Подварка сварных соединений, выполняемых ручной дуговой сваркой, выполняется после расчистки корня шва на глубину .
4.6. Сварку аргонодуговым способом рекомендуется выполнять с защитой корня шва аргоном.
4.7. Для листовых соединений смещение в стыковых соединениях не должно превышать 10% номинальной толщины более тонкого листа, но не более 3 мм. Смещение кромок листов в кольцевых швах не должно превышать 5 мм.
4.8. Для трубных соединений смещение внутренних кромок в стыковых сварных соединениях с односторонним доступом не должно превышать 12% номинальной толщины стенки свариваемых деталей, но не более 3 мм.
4.9. Для обеспечения минимального смещения кромок с внутренней стороны трубного соединения, не соприкасающейся с агрессивной средой рекомендуется выполнять цилиндрическую калибровку (расточку, раздачу) концов труб согласно рисунку 5.
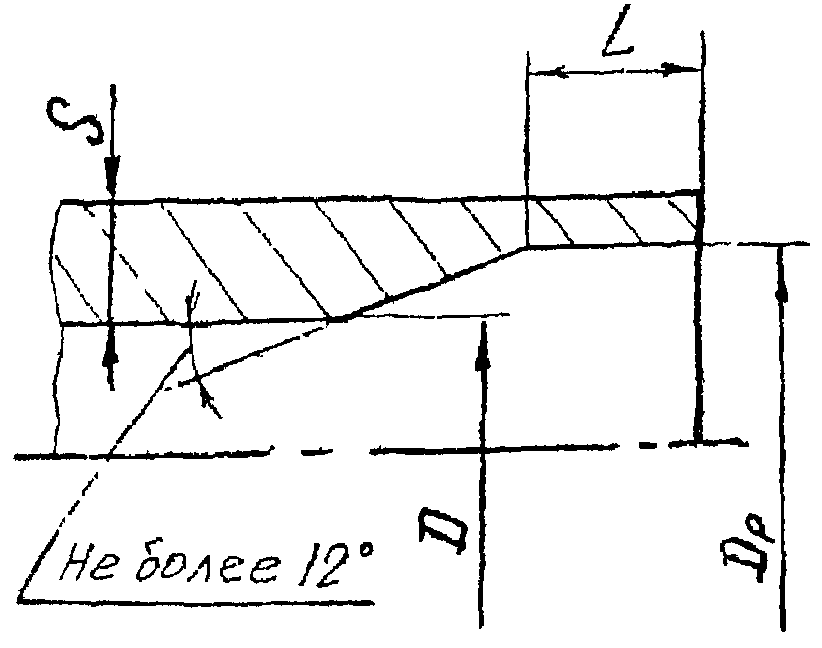
а)
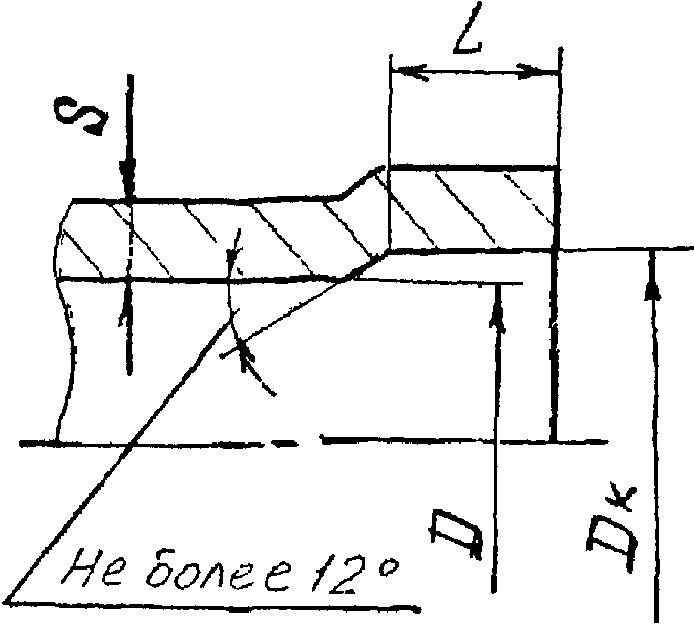
б)
Цилиндрическая расточка (а) и калибровка (б) концов
труб (патрубков) под стыковое соединение
с односторонним доступом.
Рисунок 5
| S, мм |
L, мм не менее |
| От 1 до 4 включительно |
10 |
| От 4 до 8 включительно |
15 |
| От 8 до 15 включительно |
20 |
| От 15 до 25 включительно |
25 |
S — толщина стенки трубы
L — длина цилиндрической части калибровки (расточки)
(рекомендуемое)
КОНСТРУКТИВНЫЕ ЭЛЕМЕНТЫ И РАЗМЕРЫ ШВОВ
СВАРНЫХ СОЕДИНЕНИЙ ДЛЯ РЕМОНТНЫХ РАБОТ
Сварные швы не подлежат радиографическому контролю.
| Усл. обознач. | Конструктивные элементы | S = S_{1} Способ сварки | , мм | a, мм номин. | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
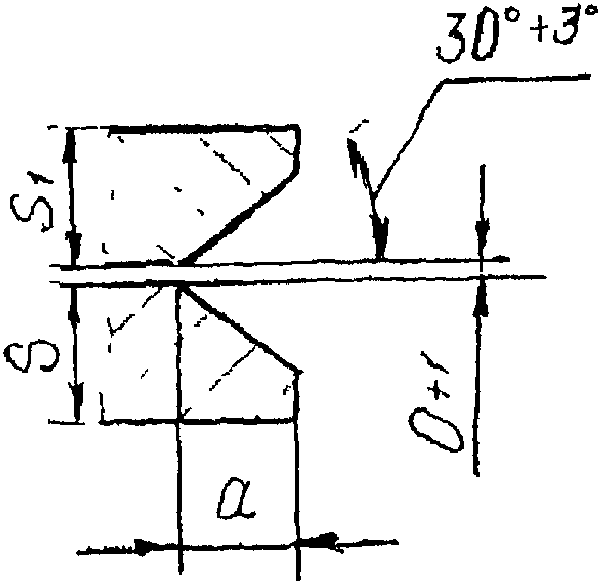 С28, (торцовое соединение Тор. -07) | 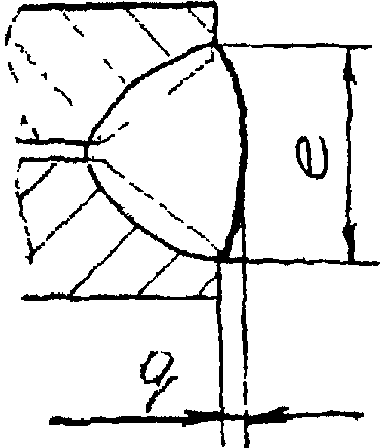 | | Рн, Р | 3 | 3 | 5 | +/- 1 | 1 | +/- 1 | III |
| 4 | 4 | 6 |
| 5 | 5 | 8 | +/- 2 |
| 6 | 6 | 11 | 2 |
| 8 | 8 | 12 |
| 10 — 36 | 10 | 15 |
Таблица А.2
Усл. обознач.
Конструктивные элементы
Способ сварки
S_{1} S, мм
, мм
e, мм
q, мм
Рекомендуемая категория
подготовленных кромок под сварку
сварного шва
Номин.
Пред. откл.
Номин.
Пред. откл.
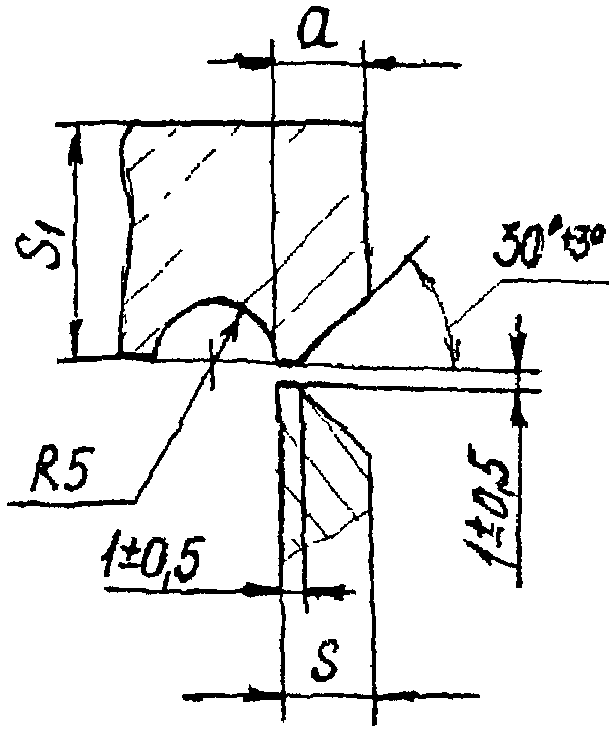 У13
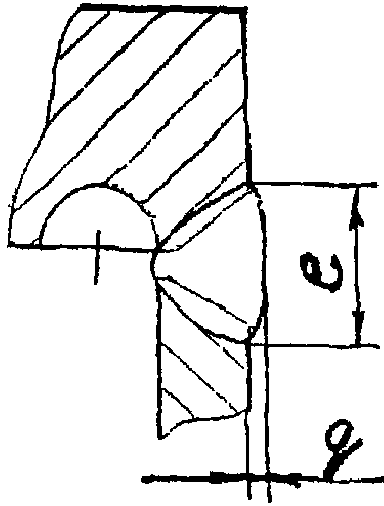 a = S +/- 0,5 мм
Рн
3
21 — 36
6
+/- 2
1
+/- 0,5
III
4
7
5
8
+/- 1,0
6
10
12
| Усл. обознач. | Конструктивные элементы | Способ сварки | S_{1} S, мм | , мм | b, мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
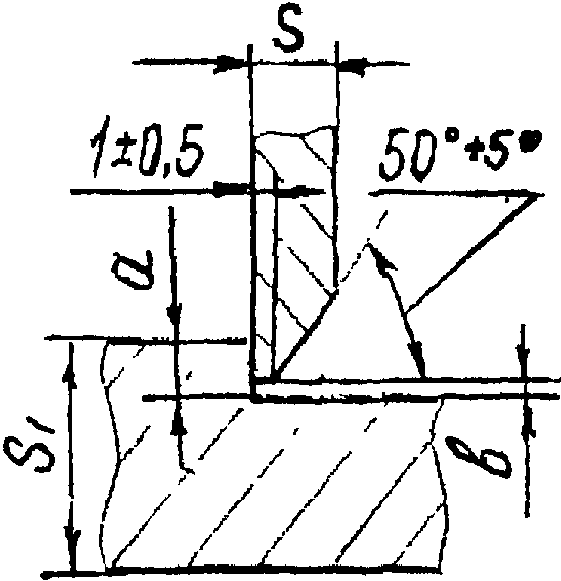 Т5 | 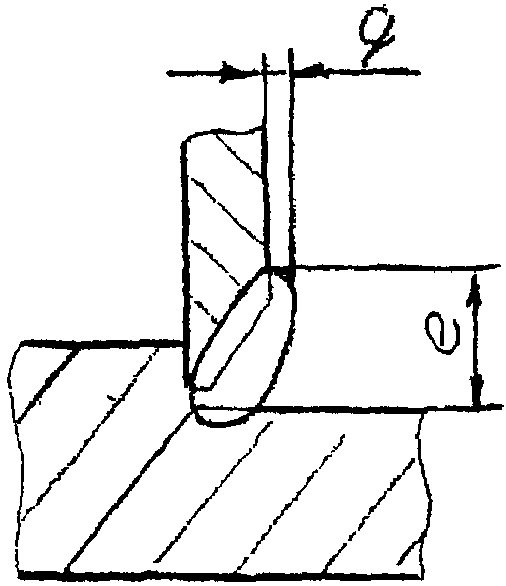 | | Рн | 3 | 10 — 44 | 2 | +1 | 6 | +/- 2 | 2 | +/- 1,0 | III |
| 4 | 8 |
| 5 | 9 |
| 6 | 11 | 3 |
| a >= 5 мм | 8 | 13 |
| Усл. обознач. | Конструктивные элементы | Способ сварки | S_{1} S, мм | , мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
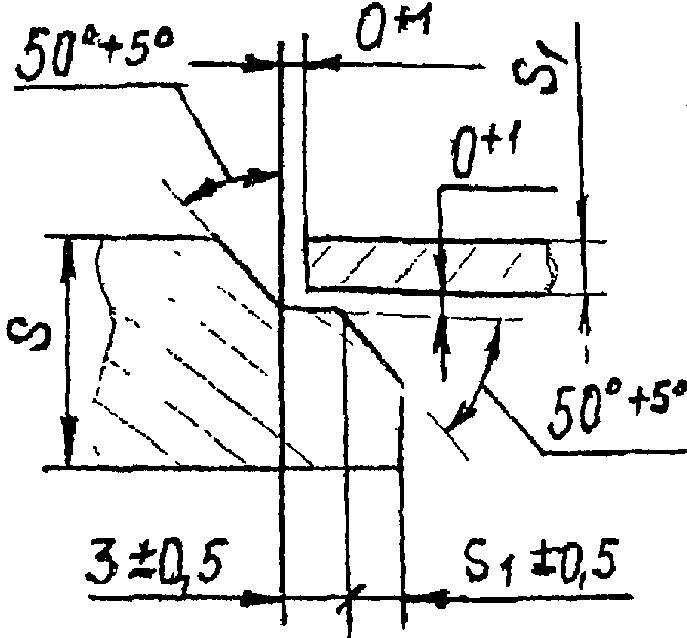 Н3 | 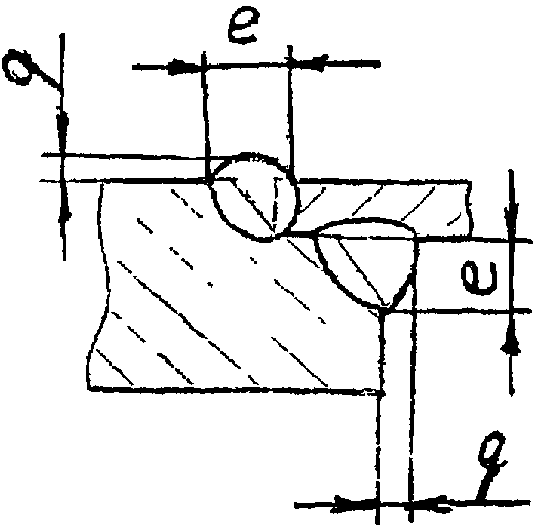 | | Рн | 8 — 12 | 2 | 4 | +/- 1 | 1 | +/- 0,5 | III |
| 3 | 5 |
| 4 | 6 | 2 | +/- 1,0 |
| 5 | 7 |
| Усл. обознач. | Конструктивные элементы | D = D_{1} Способ сварки | S = S_{1} , мм | , мм | b, мм | e, мм | k, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. | Номин. | Пред. откл. |
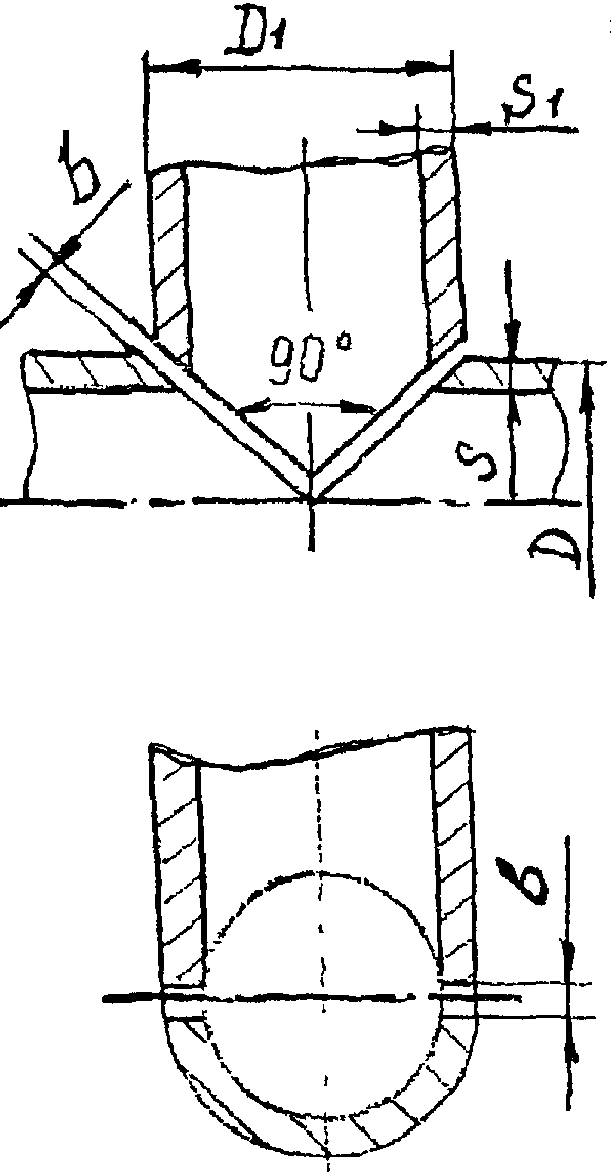 У15Т | 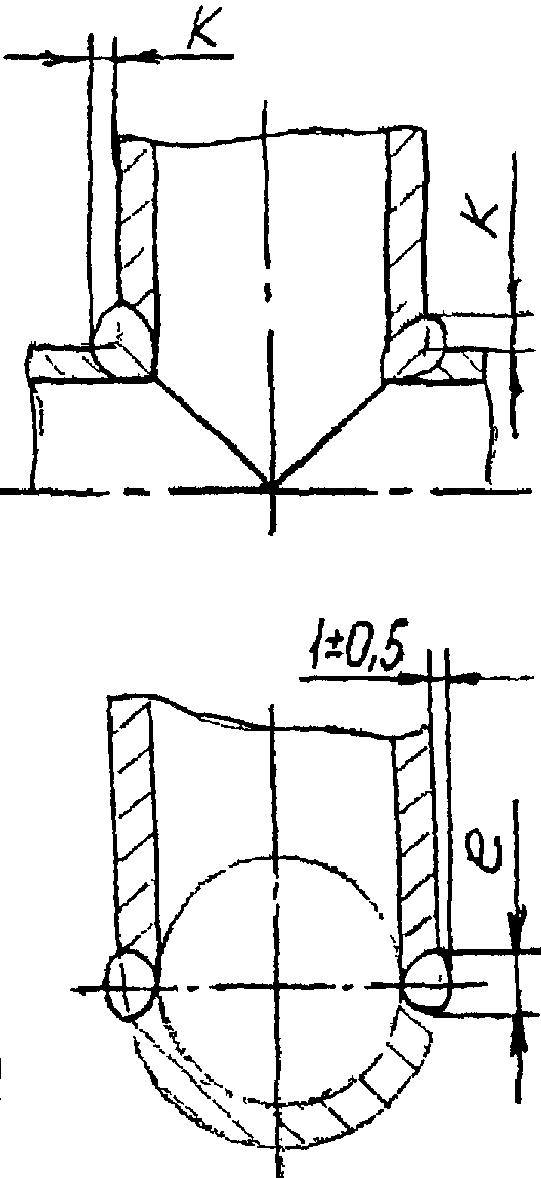 | | Рн | 8 — 75 | 1 | 0 | +0,5 | 4 | +/- 1 | 3 | +/- 1 | III |
| 2 | 0,5 |
| 75 — 150 | 3 | +0,5 | 5 | 3 |
| 4 | 1,0 | 8 |
| 5 | 4 |
| 6 | 10 |
| 7 |
| 8 | 12 |
| Усл. обознач. | Конструктивные элементы | Способ сварки | D, мм | S_{1} S, мм | , мм | e_{1} e, мм | , мм не более | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
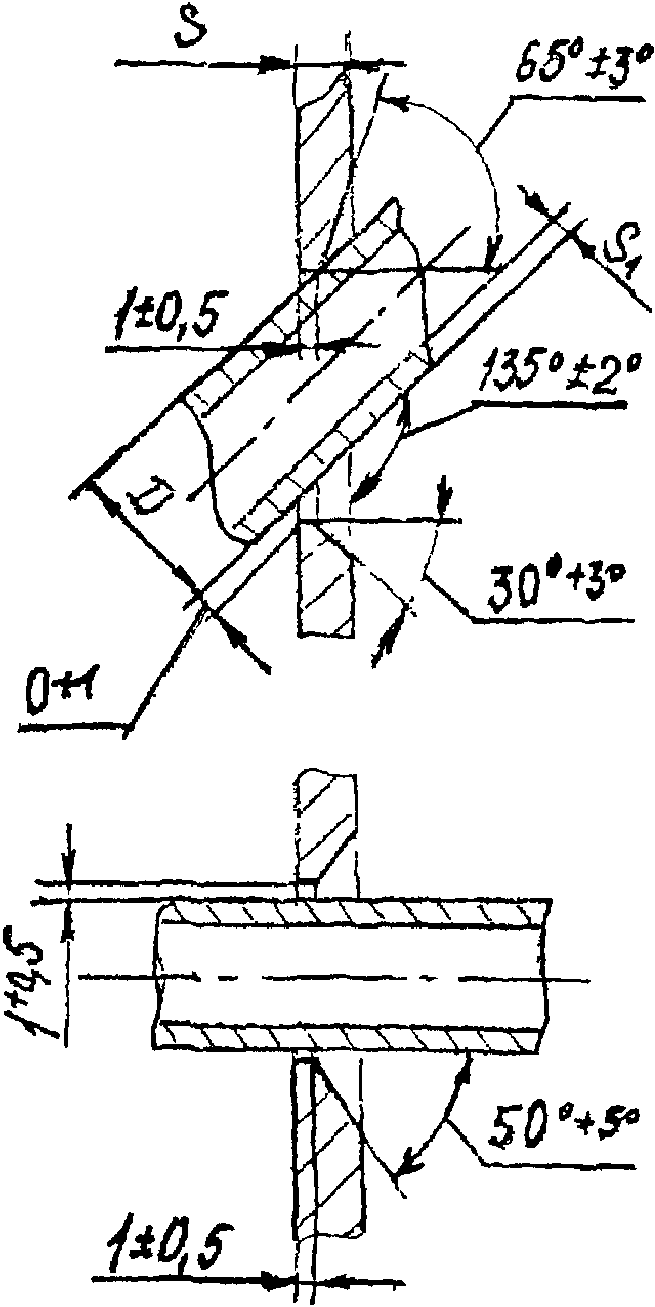 У39Т | 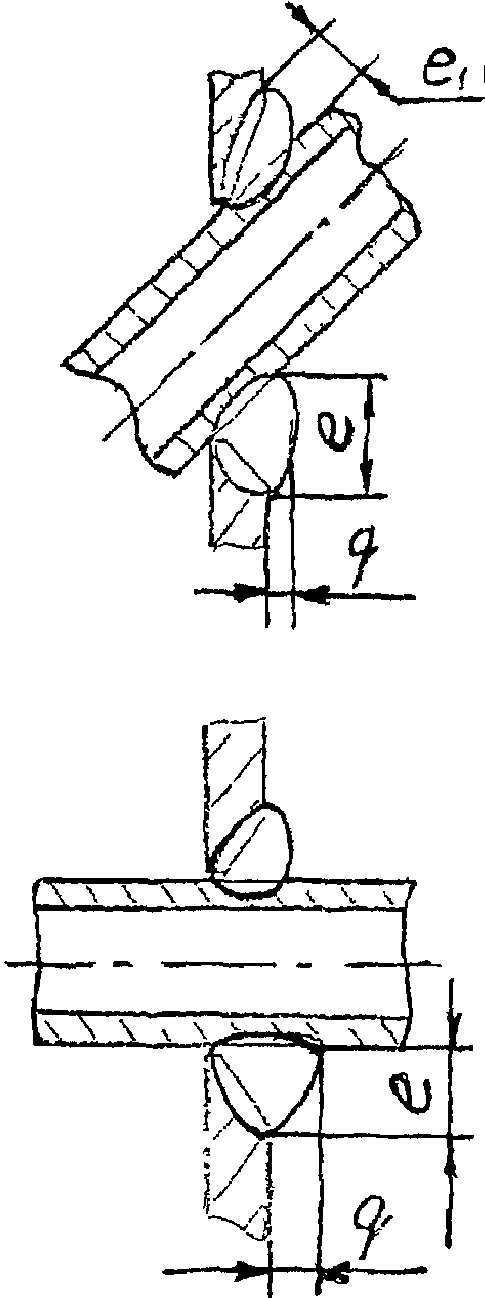 | | Рн | 10 — 38 | 2,5 | 2 — 5 | 5 | +/- 1 | 3 | 1 | +/- 0,5 | IV |
| 3,0 | 6 | 4 |
| 4,0 | 8 | +/- 2 |
| 5,0 | 10 | 5 |
| 6,0 | 12 | 6 | 2 | +/- 1,0 |
| 8,0 | 14 | 8 |
| Усл. обознач. | Конструктивные элементы | Способ сварки | D, мм | S_{1} S, мм | , мм | e_{1} e, мм | , мм не более | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
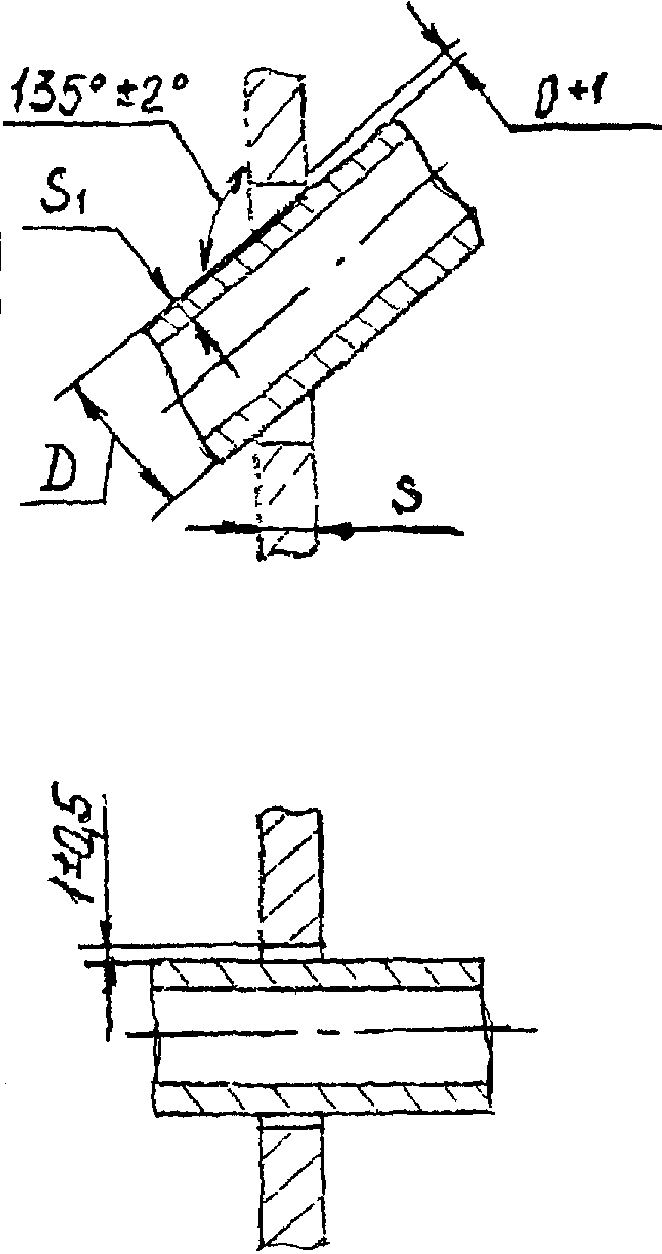 У40Т | 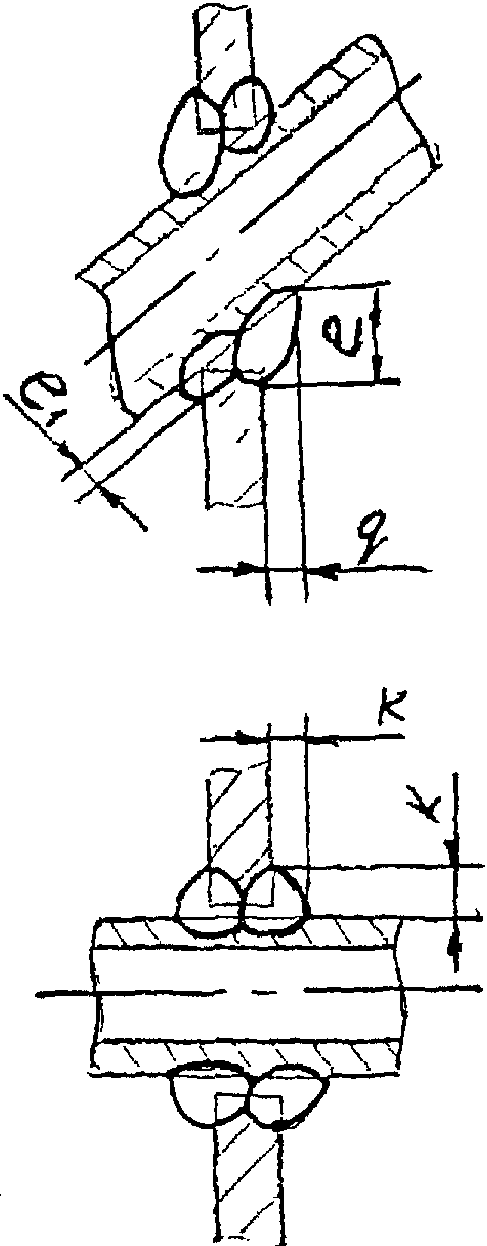 | | Рн | 10 — 38 | 2 | 2 — 5 | 5 | +/- 1 | 2 | 2 | +/- 1 | IV |
| 3 | 7 | +/- 2 |
| 4 | 8 | 3 |
| 6 | 11 | 3 |
| 8 | 12 |
| 10 | 13 | 4 | 4 |
| Усл. обознач. | Конструктивные элементы | Способ сварки | D, мм | S, мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
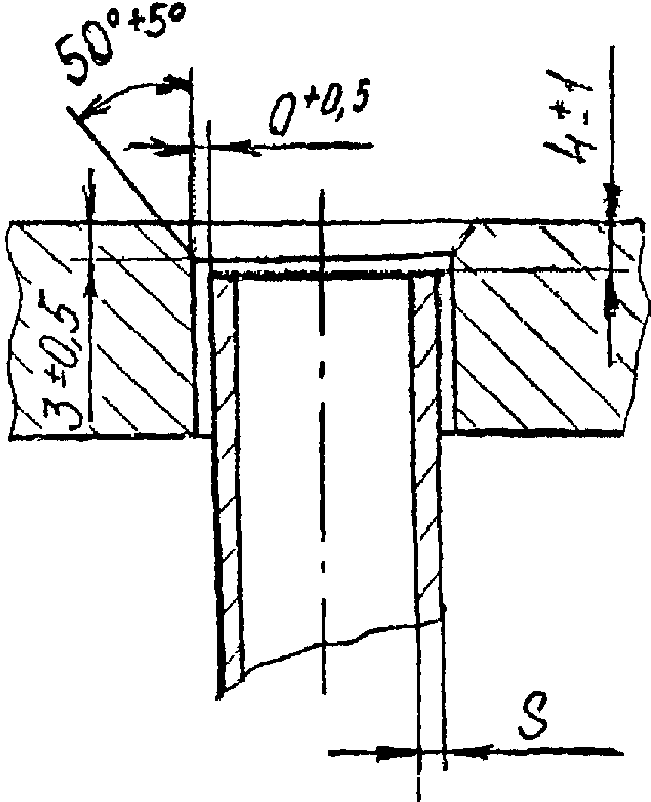 У60Т | 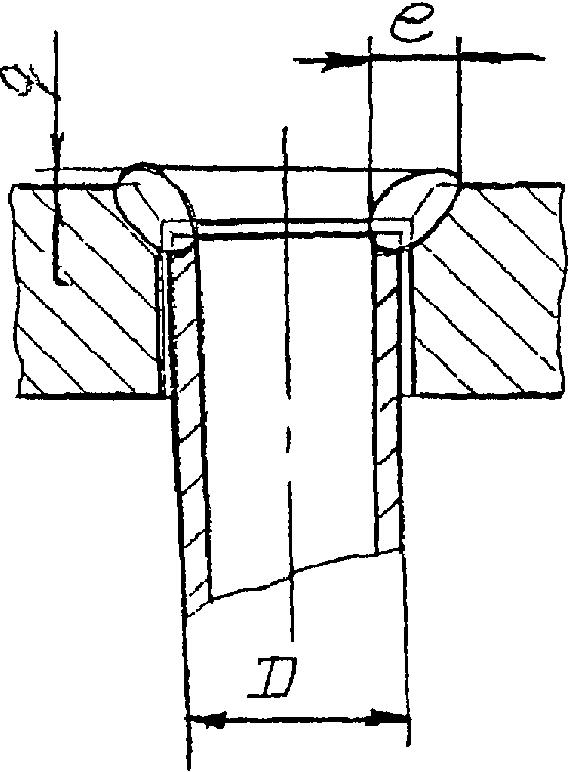 | | Рн | 10 — 38 | 2,5 | 7 | +2 | 0 | +1 | III |
| 3,0 | 8 |
| 3,5 | 9 |
| 4,0 | 10 |
| Усл. обознач. | Конструктивные элементы | Способ сварки | D, мм | S_{1} S, мм | , мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
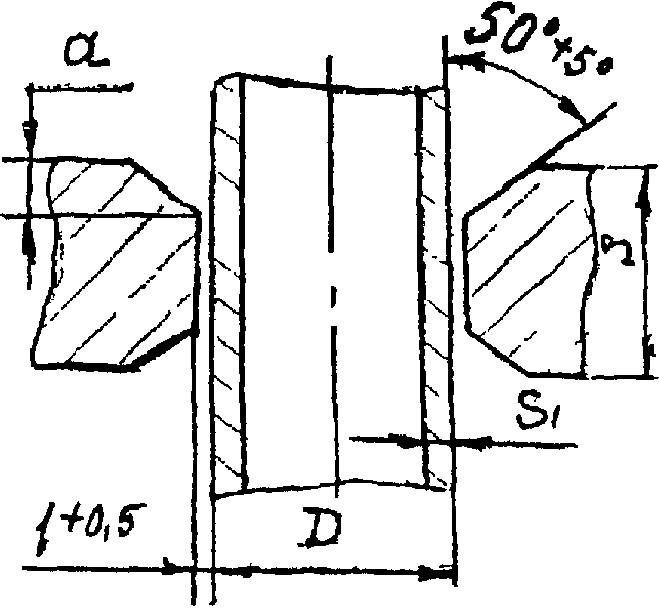 У70Т | a = S_{1}
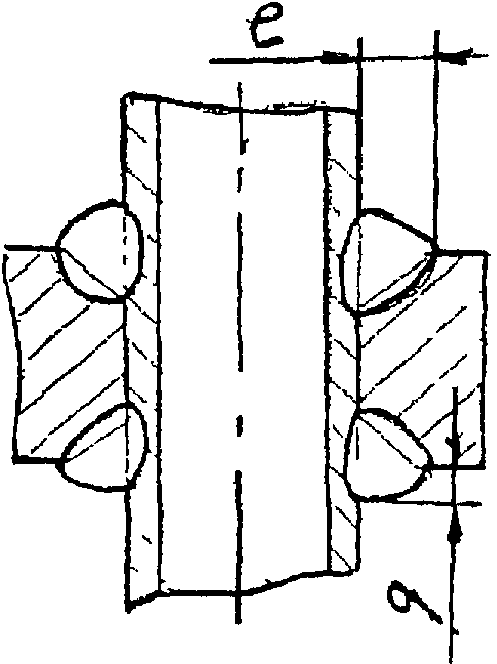 | | Рн | 10 — 38 | 6 — 18 | 2,5 | 4 | +/- 1 | 2 | +/- 1 | III |
| 3,0 | 5 |
| 3,5 | 6 |
| 4,0 | 7 | +/- 2 | 3 |
| 4,5 | 8 |
| 5,0 | 9 |
| Усл. обознач. | Конструктивные элементы | Способ сварки | D, мм | S, мм | t, мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
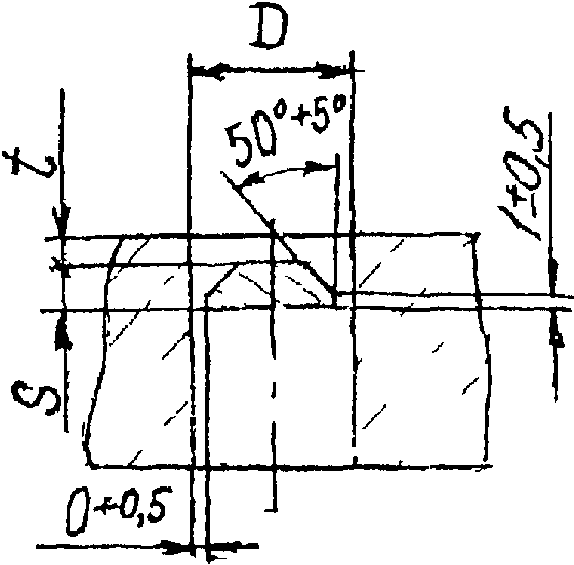 У71Т | 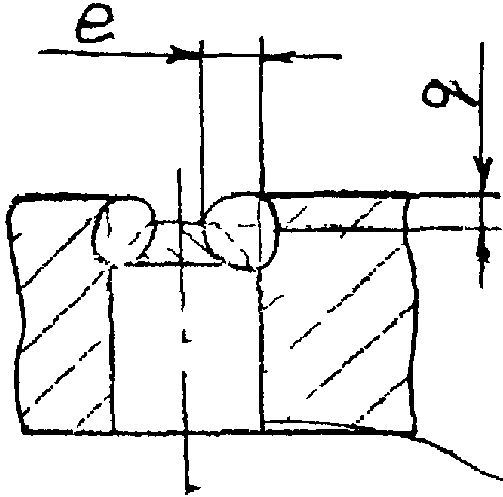 | | Рн | 25 — 60 | 0^{+ 0,5} 10 | | 11 | +/- 2 | 1 | +/- 1 | II |
| Усл. обознач. | Конструктивные элементы | Способ сварки | D, мм | S, мм | e, мм | q, мм | Рекомендуемая категория |
| подготовленных кромок под сварку | сварного шва | Номин. | Пред. откл. | Номин. | Пред. откл. |
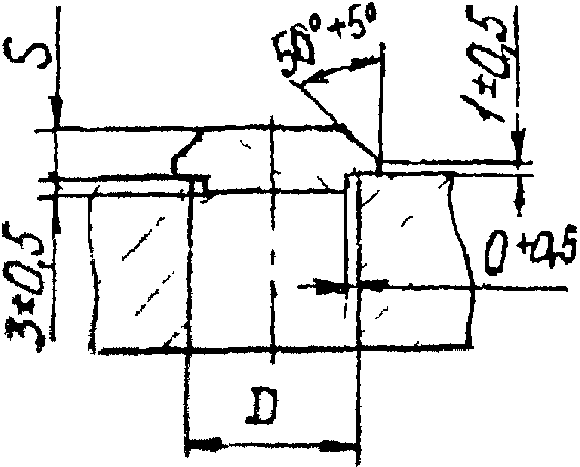 У72Т | 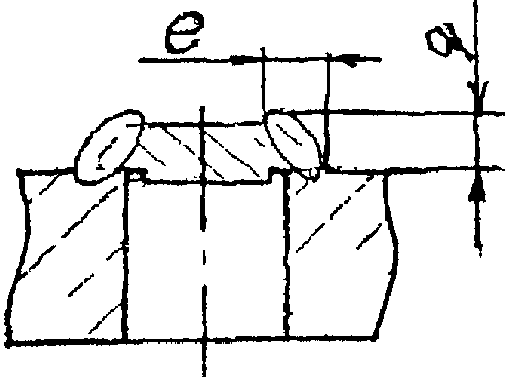 | | Рн
Р | 25 — 60 | 7 | 7 | +/- 1 | 7 | +/- 1 | II |