ОДМ 218.3.108-2019. Отраслевой дорожный методический документ. Методические рекомендации по применению различных методов уплотнения асфальтобетонных смесей в лабораторных условиях
(издан на основании Распоряжения Росавтодора от 27.06.2019 № 1617-р)
Внимание
Документ утратил силу в связи с изданием Распоряжения Росавтодора от 05.05.2022 № 1414-р. Текст документа приведен в соответствии с публикацией на сайте https://rosavtodor.gov.ru/ по состоянию на 01.04.2021. Документ рекомендован к применению с 27.06.2019 Распоряжением Росавтодора от 27.06.2019 № 1617-р.
Распоряжения Федерального
дорожного агентства
ПО ПРИМЕНЕНИЮ РАЗЛИЧНЫХ МЕТОДОВ УПЛОТНЕНИЯ
АСФАЛЬТОБЕТОННЫХ СМЕСЕЙ В ЛАБОРАТОРНЫХ УСЛОВИЯХ
Предисловие
1 РАЗРАБОТАН Обществом с ограниченной ответственностью «Инновационный технический центр» (ООО «ИТЦ»).
2 ВНЕСЕН Управлением научно-технических исследований и информационного обеспечения Федерального дорожного агентства.
3 ИЗДАН на основании распоряжения Федерального дорожного агентства от 27.06.2019 № 1617-р.
4 ИМЕЕТ РЕКОМЕНДАТЕЛЬНЫЙ ХАРАКТЕР.
1 Область применения
1.1 Настоящий отраслевой дорожный методический документ (далее — методический документ) распространяется на асфальтобетонные смеси и смеси асфальтобетонные щебеночно-мастичные, применяемые для устройства конструктивных слоев дорожных одежд, и устанавливает процедуры приготовления образцов в лабораторных условиях.
1.2 Методический документ содержит описание методов изготовления асфальтобетонных образцов с уточнением процедуры подготовки и уплотнения асфальтобетонных образцов, обеспечивающих повышение воспроизводимости результатов испытаний.
1.3 Применение данного методического документа позволит повысить качество выполняемых работ, точность получения результатов, а также их сходимость и воспроизводимость.
2 Нормативные ссылки
В настоящем методическом документе использованы нормативные ссылки на следующие документы:
ГОСТ 12.4.131-83 Халаты женские. Технические условия
ГОСТ 12.4.132-83 Халаты мужские. Технические условия
ГОСТ 12.4.252-2013 Система стандартов безопасности труда. Средства индивидуальной защиты рук. Перчатки. Общие технические требования. Методы испытаний
ГОСТ 166-89 (СТ СЭВ 704-77; СТ СЭВ 707-77; СТ СЭВ 1309-78, ИСО 3599-76) Штангенциркули. Технические условия
ГОСТ 427-75 Линейки измерительные металлические. Технические условия
ГОСТ 9128-2009 Смеси асфальтобетонные дорожные, аэродромные и асфальтобетон. Технические условия
ГОСТ 12801-98 Материалы на основе органических вяжущих для дорожного и аэродромного строительства. Методы испытаний
ГОСТ 31015-2002 Смеси асфальтобетонные и асфальтобетон щебеночно-мастичные. Технические условия
ГОСТ Р 12.1.019-2009 Система стандартов безопасности труда. Электробезопасность. Общие требования и номенклатура видов защиты
ГОСТ Р 53228-2008 Весы неавтоматического действия. Часть 1. Метрологические и технические требования. Испытания
ГОСТ Р 58401.1-2019 Дороги автомобильные общего пользования. Смеси асфальтобетонные дорожные и асфальтобетон. Система объемно-функционального проектирования. Технические требования
ГОСТ Р 58401.2-2019 Дороги автомобильные общего пользования. Смеси асфальтобетонные дорожные и асфальтобетон щебеночно-мастичные. Система объемно-функционального проектирования. Технические требования
ГОСТ Р 58401.9-2019 Дороги автомобильные общего пользования. Смеси асфальтобетонные дорожные и асфальтобетон. Метод сокращения проб
ГОСТ Р 58401.13-2019 Дороги автомобильные общего пользования. Смеси асфальтобетонные дорожные и асфальтобетон. Метод приготовления образцов вращательным уплотнителем
ГОСТ Р 58401.16-2019 Дороги автомобильные общего пользования. Смеси асфальтобетонные дорожные и асфальтобетон. Методы определения максимальной плотности
ГОСТ Р 58401.24-2019 Дороги автомобильные общего пользования. Смеси асфальтобетонные дорожные и асфальтобетон. Методы проведения термостатирования
ПНСТ 183-2019 Дороги автомобильные общего пользования. Смеси асфальтобетонные дорожные и асфальтобетон щебеночно-мастичные. Технические условия
ПНСТ 184-2019 Дороги автомобильные общего пользования. Смеси асфальтобетонные дорожные и асфальтобетон. Технические условия
3 Термины и определения
В настоящем методическом документе применены следующие термины с соответствующими определениями:
3.1 щебеночно-мастичная асфальтобетонная смесь: Рационально подобранная смесь минеральных материалов (щебня, песка из отсевов дробления и минерального порошка), дорожного битума (с полимерными или другими добавками или без них) и стабилизирующей добавки, взятых в определенных пропорциях и перемешанных в нагретом состоянии.
3.2 асфальтобетонная смесь: Рационально подобранная смесь, состоящая из минеральной части (щебня, песка и минерального порошка или без него) и битумного вяжущего, взятых в определенных соотношениях и перемешанных в нагретом состоянии.
3.3 асфальтобетон: Уплотненная асфальтобетонная смесь.
3.4 эквивалентная одноосная нагрузка: Нагрузка, равная 80 кН, передаваемая на дорожное покрытие от одной оси транспортного средства.
3.5 воздушные пустоты: Общее количество пустот в уплотненной асфальтобетонной смеси, выраженное в процентах от объема смеси.
3.6 пустоты в минеральном заполнителе (ПМЗ): Общее количество пустот между зернами минерального заполнителя в уплотненной асфальтобетонной смеси, выраженное в процентах от объема смеси, которое включает количество воздушных пустот и оптимально эффективное содержание вяжущего.
3.7 пустоты, наполненные битумом (ПНБ): Общее количество пустот, заполненных вяжущим, выраженное в процентах от объема ПМЗ.
3.8 номинальный максимальный размер минерального заполнителя: Размер минерального заполнителя, соответствующий размеру ячейки сита, который на один размер больше первого сита, где остаток минерального заполнителя составляет более 10%.
3.9 максимальный размер минерального заполнителя: Размер минерального заполнителя, который на один размер больше, чем номинальный максимальный размер минерального заполнителя.
3.10 водостойкость: Отношение предела прочности при непрямом растяжении серии образцов, подверженных водонасыщению и циклу «замораживание-оттаивание», к пределу прочности при непрямом растяжении серии образцов, выдержанных при комнатных условиях.
3.11 образец-плита: Уплотненная асфальтобетонная смесь в специальной установке секторным вальцом или другими средствами, имитирующими уплотнение асфальтобетонной смеси при укладке на автомобильной дороге.
3.12 установка Маршалла: Установка для приготовления образцов, уплотнение в которой достигается за счет нагрузки от падающего груза.
3.13 вальцовый уплотнитель: Установка для приготовления образцов-плит, уплотнение в которой достигается за счет раскатывающего усилия от секторного вальца, моделирующего уплотнение катками.
3.14 вращательный уплотнитель (гиратор): Установка для приготовления образцов, уплотнение в которой достигается за счет сочетания вращательного сдвигового действия и вертикальной нагрузки.
4 Требования безопасности, охраны окружающей среды
4.1 При работе с асфальтобетонами используют одежду специальную защитную по ГОСТ 12.4.131-83 или ГОСТ 12.4.132-83, для защиты рук — перчатки по ГОСТ 12.4.252-2013.
4.2 При выполнении измерений соблюдают правила по электробезопасности согласно ГОСТ Р 12.1.019-2009 и инструкции по эксплуатации оборудования.
5 Требования к условиям испытаний
При выполнении измерений соблюдают следующие условия для помещений, в которых испытывают образцы:
6 Метод изготовления асфальтобетонных образцов прессованием
6.1 Сущность метода
Данный метод уплотнения применяют для определения объемных и физико-механических свойств асфальтобетонных и щебеночно-мастичных смесей на соответствие требованиям ГОСТ 9128-2009 и ГОСТ 31015-2002.
6.2 Средства измерения и вспомогательное оборудование
6.2.1 При приготовлении асфальтобетонных образцов применяют следующие средства измерений и вспомогательные устройства:
- весы лабораторные по ГОСТ Р 53228-2008 с пределом взвешивания не менее 3000 г и точностью 0,1 г;
- установка (пресс) для уплотнения образцов с возможностью создания нагрузки не менее 320 кН и погрешностью измерения не более 2%. Допускается применение установок, способных уплотнять несколько образцов одновременно с требуемым давлением;
- штангенциркуль по ГОСТ 166-89;
- металлический стержень для штыкования диаметром не более 5 мм и длиной не менее 250 мм;
- термометр с погрешностью измерения не более 1 °C в диапазоне измеряемых температур от 0 °C до 200 °C;
- сушильный шкаф для нагрева и поддержания температуры до 220 °C с точностью до 3 °C;
- устройство для извлечения образца (выжимное устройство, позволяющее извлечь образец из формы без повреждения);
6.2.2 Формы для изготовления цилиндрических образцов представляют собой стальные полые цилиндры. В зависимости от наибольшей крупности минеральных зерен в асфальтобетонной смеси применяются формы диаметром 50,5 мм (рисунок 1); 71,4 мм (рисунок 2) и 101 мм (рисунок 3).
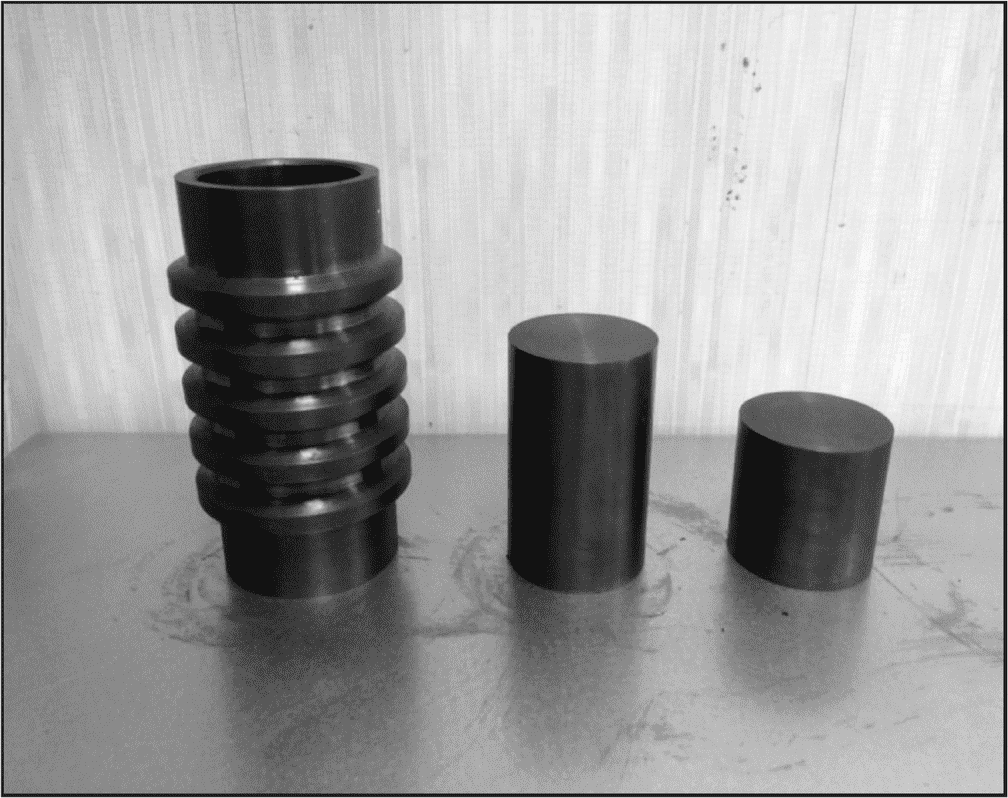
Рисунок 1 — Цилиндрическая форма диаметром 50,5 мм,
предназначенная для приготовления асфальтобетонных образцов
из песчаных смесей, и два вкладыша
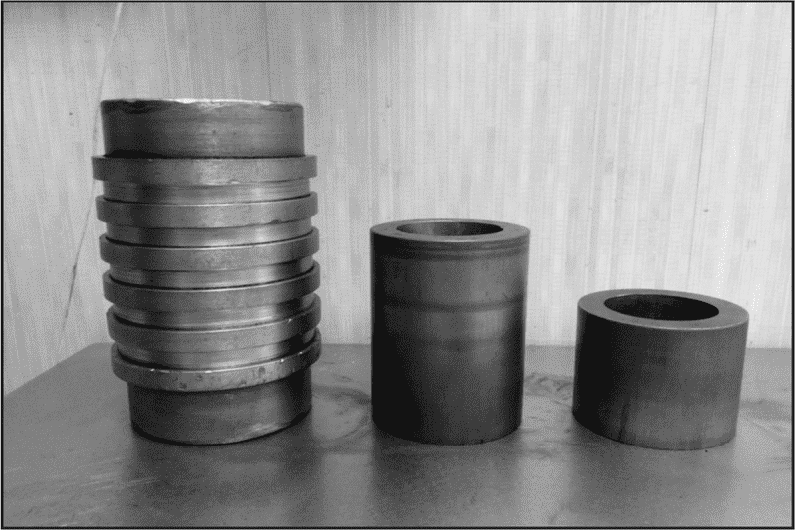
Рисунок 2 — Цилиндрическая форма диаметром 71,4,
предназначенная для приготовления асфальтобетонных образцов
из мелкозернистых и щебеночно-мастичных асфальтобетонных
смесей, и два вкладыша
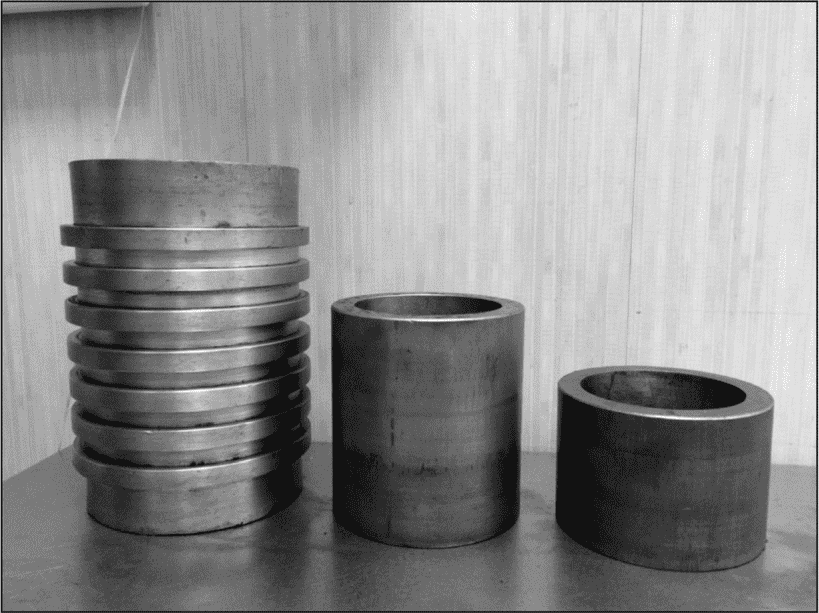
Рисунок 3 — Цилиндрическая форма диаметром 101,0 мм,
предназначенная для приготовления асфальтобетонных образцов
из крупнозернистых асфальтобетонных смесей, и два вкладыша
Требования к формам приведены в ГОСТ 12801-98.
6.3 Подготовка к уплотнению
6.3.1 Асфальтобетонную смесь разогревают до температуры в зависимости от применяемого вяжущего в соответствии с ГОСТ 12801-98. В процессе нагрева асфальтобетонную смесь тщательно перемешивают с периодичностью в 30 мин.
Металлическую форму и вкладыши помещают в сушильный шкаф не менее чем за 30 мин до начала уплотнения. Температуру в шкафу поддерживают в диапазоне от 90 °C до 100 °C.
Примечание — Рекомендуется определять температуру уплотнения смеси в соответствии с приложением Б ГОСТ Р 58401.13-2019.
6.3.2 В случае необходимости асфальтобетонную смесь делят на пробы массой, необходимой для приготовления одного образца по методу Б ГОСТ Р 58401.9-2019.
6.4 Уплотнение асфальтобетонных образцов
6.4.1 Форму со вставленным нижним вкладышем наполняют ориентировочным количеством асфальтобетонной смеси (рисунок 4) в соответствии с таблицей 1.
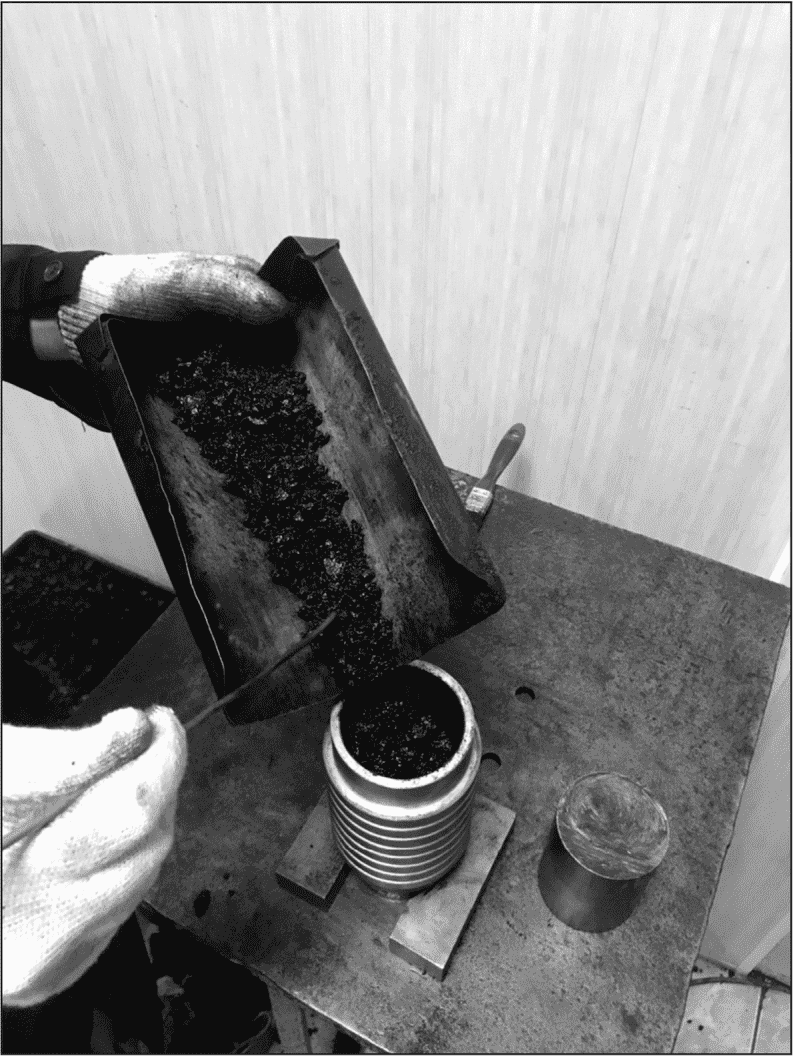
Рисунок 4 — Приготовление асфальтобетонного образца
Характеристики асфальтобетонных образцов
Смесь равномерно распределяют в форме и штыкуют металлическим стержнем 15 раз по периметру и 10 раз по центру формы (рисунок 5), вставляют верхний вкладыш и прижимают им смесь.
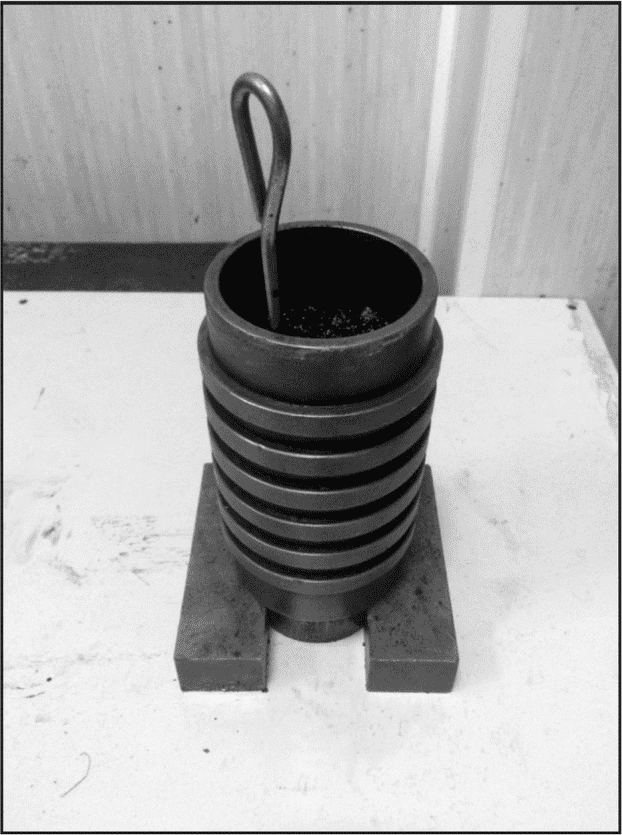
Рисунок 5 — Металлический стержень для штыкования в форме со смесью
6.4.2 Форму со смесью устанавливают на нижнюю плиту пресса для уплотнения, при этом нижний вкладыш должен выступать из формы на расстояние от 1,5 до 2 см. Верхнюю плиту пресса доводят до соприкосновения с верхним вкладышем и включают электродвигатель пресса (рисунок 6).
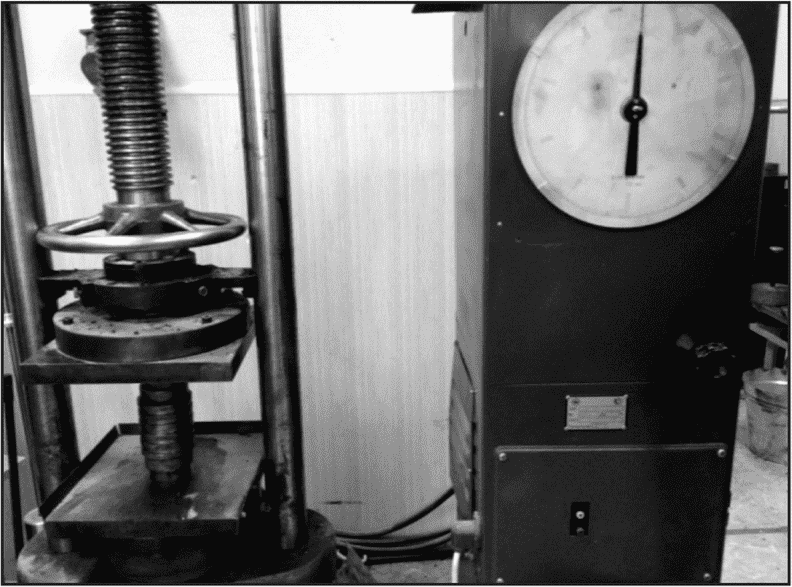
Рисунок 6 — Уплотнение асфальтобетонной смеси на прессе П-50
6.4.3 Давление на уплотняемую смесь доводят до 40 МПа в течение от 5 до 10 с. Уплотнение продолжают в течение (3,0 +/- 0,1) мин, затем давление снижают до нуля и выключают электродвигатель пресса.
6.4.4 Форму со смесью помещают на выжимное устройство (рисунок 7 а) и извлекают асфальтобетонный образец из формы (рисунок 7 б).
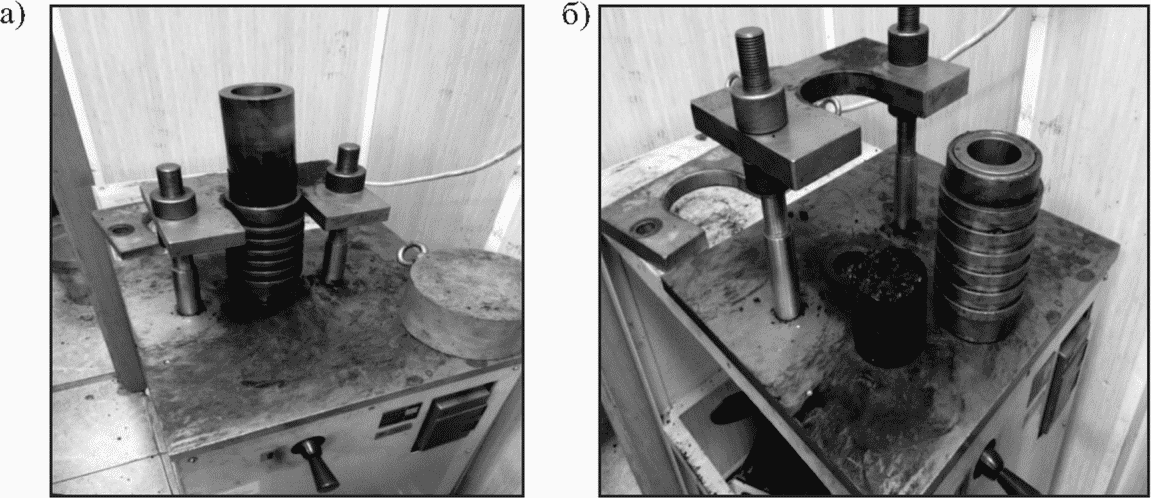
Рисунок 7 — Выжимное устройство (а, б) для извлечения образцов из форм
6.4.5 Уплотнение образцов, содержащих более 50% щебня по массе, следует производить вибрированием с последующим доуплотнением прессованием. Форму со смесью устанавливают на виброплощадку и плотно закрепляют специальным приспособлением (рисунок 8) (конструкция приспособления для крепления зависит от типа виброплощадки).
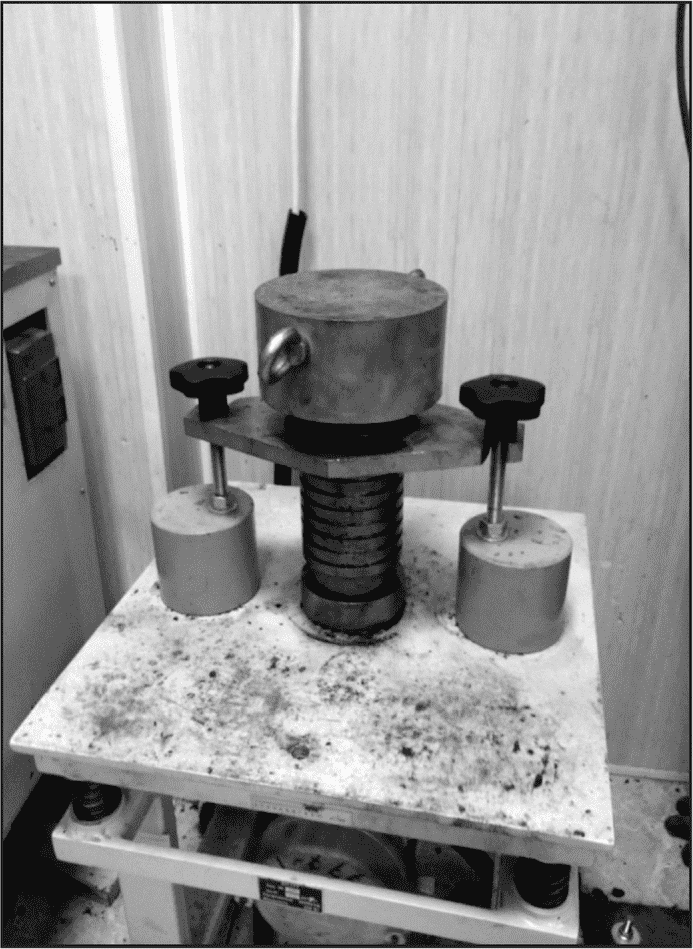
Рисунок 8 — Виброплощадка для предварительного уплотнения многощебенистых смесей
Смесь в форме вибрируют в течение (3,0 +/- 0,1) мин при частоте (2900 +/- 100) мин-1, амплитуде (0,40 +/- 0,05) мм и вертикальном давлении (30 +/- 5) кПа, которое передается на смесь грузом, свободно навешенным на верхний вкладыш формы. По окончании вибрации форму с образцом снимают с виброплощадки, устанавливают на плиту пресса для доуплотнения под давлением (20,0 +/- 0,5) МПа и выдерживают при этом давлении (3,0 +/- 0,1) мин. Затем нагрузку снимают и извлекают образец из формы выжимным приспособлением.
6.5 Контроль качества приготовленных образцов
6.5.1 Готовый асфальтобетонный образец измеряют штангенциркулем в трех точках, расположенных на равном расстоянии друг от друга (рисунок 9), высота образца должна соответствовать требованиям таблицы 1.
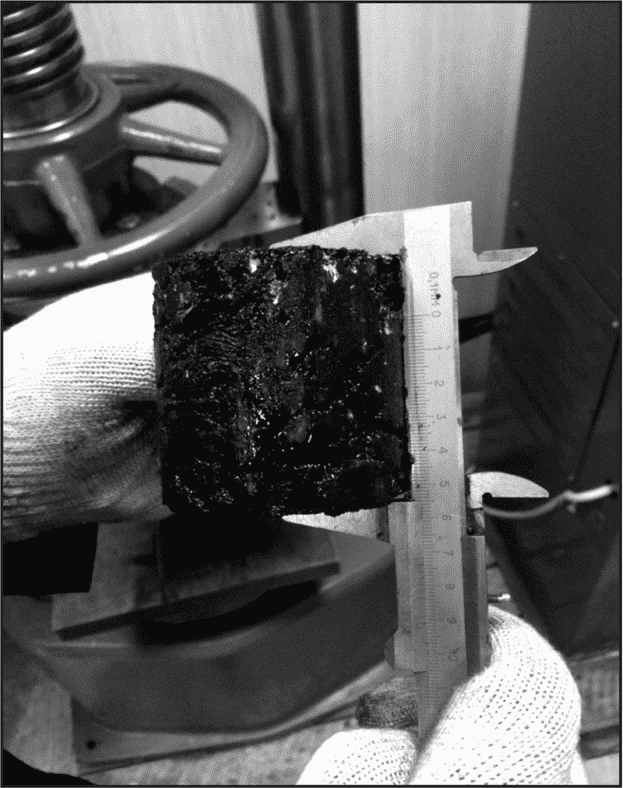
Рисунок 9 — Измерение асфальтобетонного образца штангенциркулем
6.5.2 Если высота образца не соответствует высоте, приведенной в таблице 1, то требуемую массу смеси для формования образца g, r, рассчитывают по формуле
g = g_{0} \frac{h}{h_{0}} , (1)
где g0 — масса пробного образца, г;
h — требуемая высота образца, мм;
h0 — высота пробного образца, мм.
6.5.3 Образцы с дефектами кромок и непараллельностью верхнего и нижнего оснований бракуют.
7 Метод изготовления асфальтобетонных образцов на установке Маршалла
7.1 Сущность метода
Данный метод применяют для приготовления цилиндрических асфальтобетонных образцов с использованием ударного уплотнителя Маршалла. На готовых асфальтобетонных образцах определяют как объемные (объемную плотность, содержание воздушных пустот, ПМЗ и ПНБ), так и физико-механические свойства (течение по Маршаллу, водостойкость, жесткость, долговечность и т.п.) на соответствие требованиям ПНСТ 183-2019 и ПНСТ 184-2019.
7.2 Средства измерения и вспомогательное оборудование
При приготовлении асфальтобетонных образцов применяют следующие средства измерений и вспомогательные устройства:
- сборные формы для уплотнения асфальтобетонной смеси с номинальным максимальным размером зерен заполнителя до 31,5 мм, состоящие из основания формы, цилиндрической части и удлинительного кольца (рисунок 10);
- уплотнительные молоты для уплотнения образцов из асфальтобетонной смеси с номинальным максимальным размером зерен заполнителя до 31,5 мм со скользящим грузом массой (4535 +/- 15) г и (10210 +/- 20) г с ходом свободного падения (457,2 +/- 1,5) мм (рисунок 11);
Примечание — Существуют уплотнительные установки Маршалла с механическим, полуавтоматическим и автоматическим управлением с регулируемым количеством ударов молота при уплотнении.
- опорную стойку уплотнителя, представляющую собой деревянную стойку с размером ребра не менее 180 мм, высотой не менее 450 мм, накрытую стальной пластиной толщиной (25,0 +/- 2,5) мм с размером ребра не менее 295 мм. Деревянная стойка должна быть изготовлена из дуба, сосны или другой древесины со средней плотностью в сухом состоянии от 0,67 до 0,77 г/см3 и крепиться к цельному бетонному основанию кронштейнами. Стальная пластина должна быть прочно закреплена на стойке;
Примечание — Возможно применение конструкции стойки из металла, при этом масса стойки должна быть не менее 100 кг.
- держатель, позволяющий жестко закреплять и удерживать сборную форму в ходе всего цикла уплотнения образца, который устанавливается на опорной стойке таким образом, чтобы центр сборной формы находился по центру стойки;
Примечание — Возможно применение ручной или автоматической установки Маршалла (рисунок 12).
- устройство для извлечения образца, выжимное устройство, позволяющее извлечь образец из формы без повреждения;
- сушильный шкаф для нагрева и поддержания температуры до 220 °C с точностью до 3 °C;
- металлический стержень для штыкования диаметром не более 5 мм и длиной не менее 250 мм;
- листы неабсорбирующей бумаги;
- термометр с диапазоном измерения температур от 0 °C до 200 °C с ценой деления 1 °C;
- весы лабораторные по ГОСТ 53288-2008 II (III) класса точности с ценой деления 0,1 г и максимальным пределом взвешивания не менее 2000 г;
- штангенциркуль по ГОСТ 166-89.
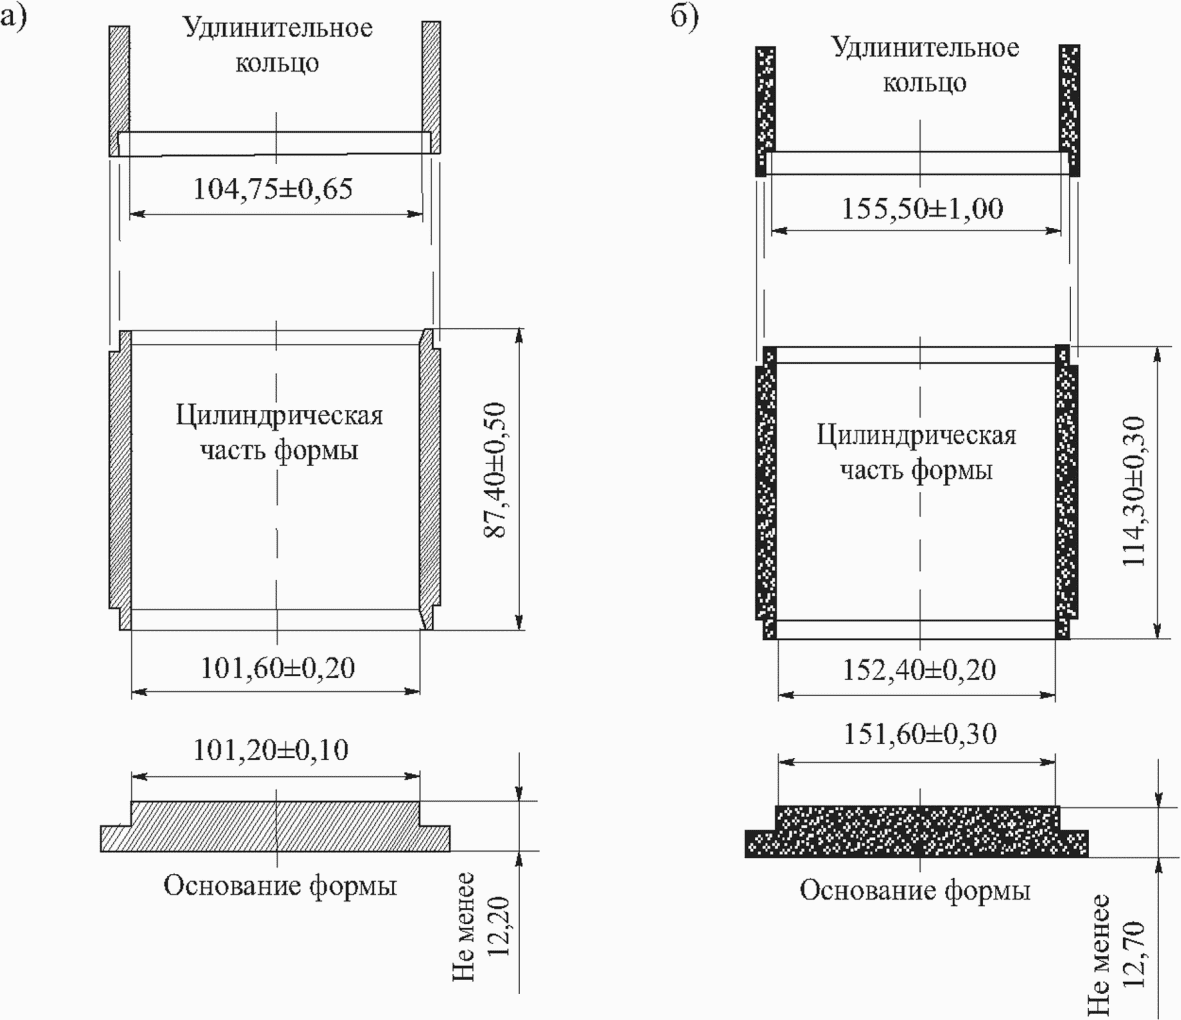
Рисунок 10 — Сборные формы (а, б) для уплотнения образцов асфальтобетона (размеры даны в миллиметрах)
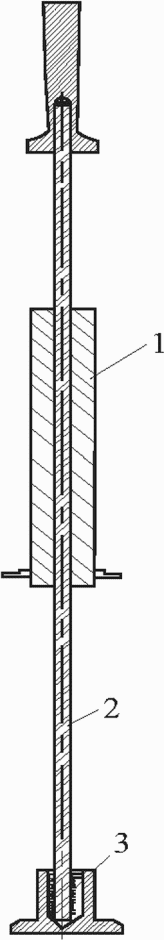
1 — скользящий груз; 2 — стержень; 3 — пружина
Рисунок 11 — Схема уплотнительного молота
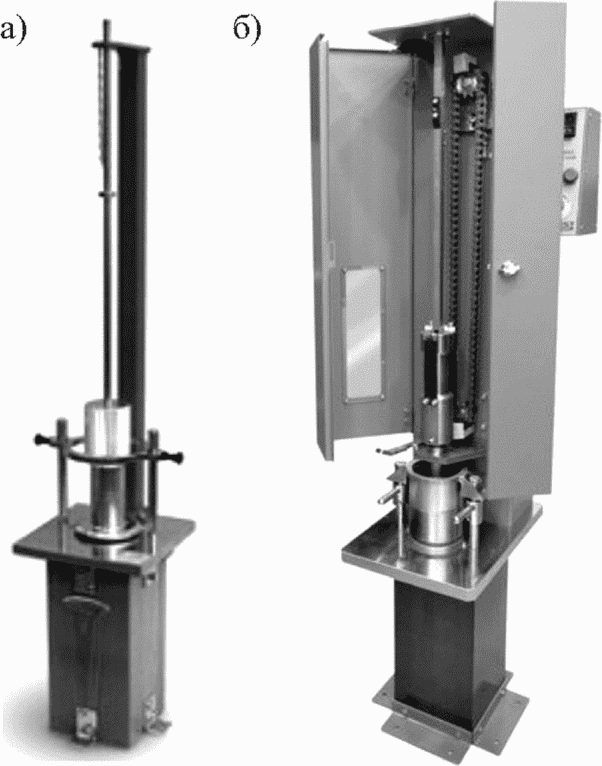
Рисунок 12 — Ручная (а) и автоматическая (б) установки Маршалла
7.3 Подготовка к уплотнению
7.3.1 Асфальтобетонную смесь разогревают до температуры уплотнения. Температурой уплотнения является температура, при которой вязкость несостаренного вяжущего находится в пределах (0,28 +/- 0,03) Па·с. Температуру уплотнения смеси определяют в соответствии с приложением Б ГОСТ Р 58401.13-2019.
Примечание — Рекомендуемые температурные интервалы для смесей, изготавливаемых на ПБВ и битумных вяжущих с модификаторами, выбираются исходя из рекомендаций производителя битумного вяжущего.
7.3.2 Разогретую до необходимой температуры асфальтобетонную смесь для исключения сегрегации и повышения однородности следует разделить на пробы массой, требуемой для приготовления одного образца, согласно ГОСТ Р 58401.9-2019.
В соответствии с ГОСТ Р 58401.9-2019 применяется два метода деления:
- метод А. Уменьшение размера пробы с применением механического делителя;
- метод Б. Уменьшение размера пробы с применением шаблона для квартования.
За основной метод деления асфальтобетонной смеси рекомендуется принимать метод А (рисунок 13).
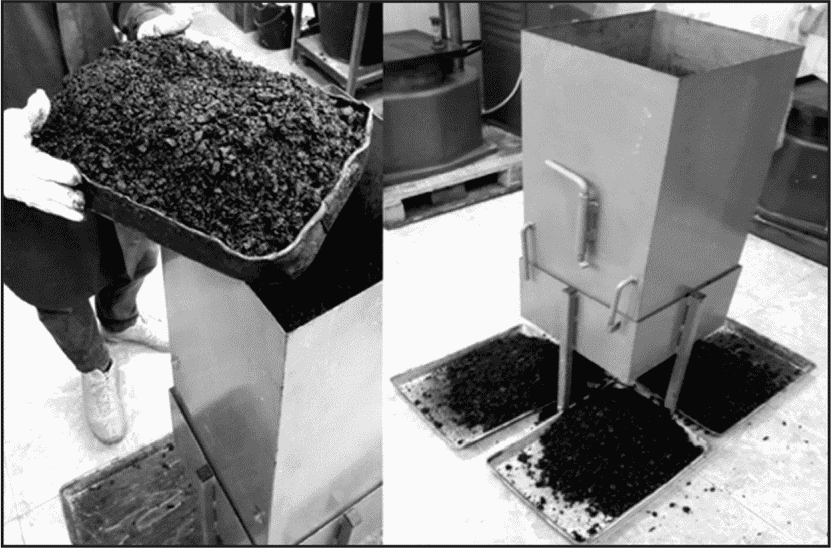
Рисунок 13 — Механический делитель по методу А
В случае отсутствия механического делителя допускается для деления асфальтобетонной смеси применять метод Б.
7.3.3 Форму помещают в сушильный шкаф не менее чем за 30 мин до начала уплотнения. Температура в шкафу должна соответствовать температуре уплотнения. После нагрева в форму помещают лист неабсорбирующей бумаги, обрезанной до размеров внутреннего диаметра формы (рисунок 14).
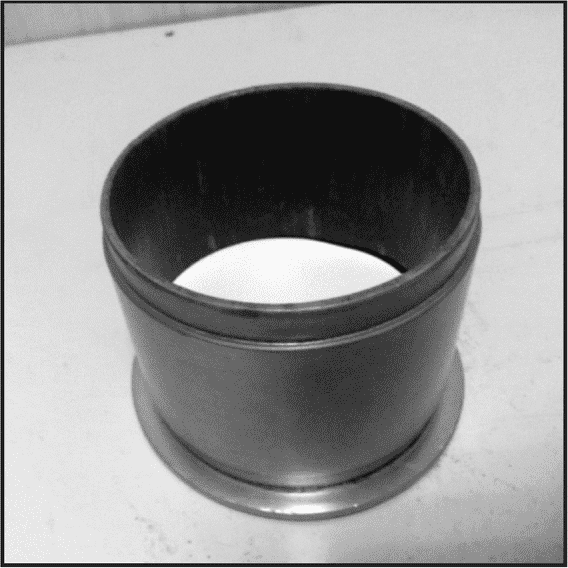
Рисунок 14 — Форма для приготовления лабораторных асфальтобетонных образцов с листом неабсорбирующей бумаги
7.4 Уплотнение асфальтобетонных образцов
7.4.1 В разогретую до необходимой температуры форму засыпают ориентировочное количество асфальтобетонной смеси массой, необходимой для изготовления образца высотой (63,5 +/- 2,5) мм.
7.4.2 Смесь равномерно распределяют в форме и штыкуют металлическим стержнем 15 раз по периметру и 10 раз по центру формы (рисунок 15).
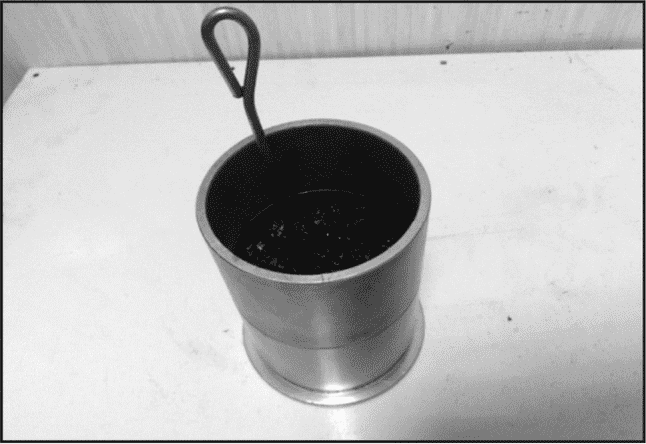
Рисунок 15 — Форма для приготовления лабораторных асфальтобетонных образцов со смесью и металлическим стержнем
7.4.3 Затем снимают удлинительное кольцо и разравнивают поверхность смеси при помощи шпателя. Температура смеси непосредственно перед уплотнением должна находиться в пределах температуры уплотнения.
7.4.4 Устанавливают удлинительное кольцо и помещают поверх смеси лист неабсорбирующей бумаги, обрезанной до размеров внутреннего диаметра формы (рисунок 16).
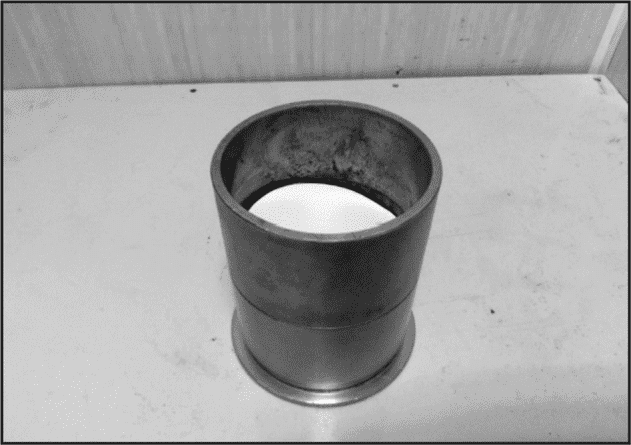
Рисунок 16 — Форма для приготовления лабораторных асфальтобетонных образцов с листом неабсорбирующей бумаги над смесью
7.4.5 Сборную форму со смесью ставят на стойку уплотнителя и фиксируют в держателе формы (рисунок 17).
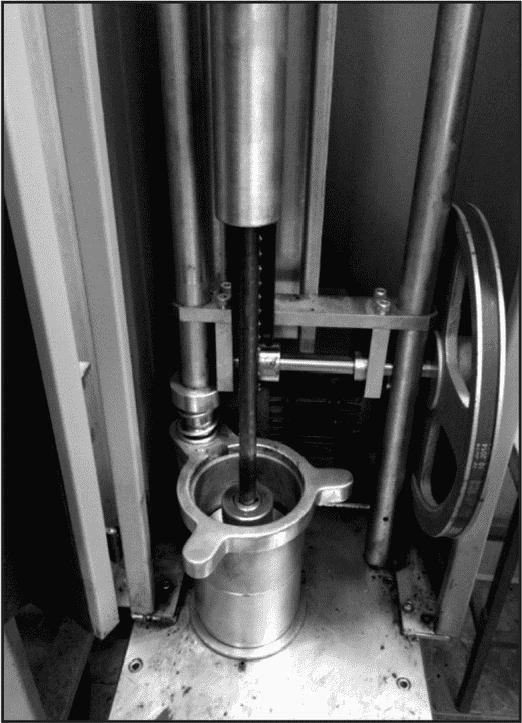
Рисунок 17 — Форма для приготовления лабораторных асфальтобетонных образцов на стойке уплотнителя Маршалла
Проводят уплотнение смеси 50 ударами уплотнительного молота с ходом свободного падения (457,2 +/- 1,5) мм. В процессе уплотнения следует следить за тем, чтобы ось уплотнительного молота находилась перпендикулярно основанию сборной формы. Скорость уплотнения должна составлять 50 ударов с интервалом от 60 до 120 с.
Примечание — При требовании заказчика допускается увеличение количества ударов до 75 при уплотнении асфальтобетонных смесей для дорог с тяжелыми условиями по грузонапряженности.
7.4.6 По окончании уплотнения снимают форму со стойки уплотнителя, убирают удлинительное кольцо и основание формы. После чего переворачивают сборную форму, помещают поверх смеси лист неабсорбирующей бумаги, закрепляют в держателе и повторяют процедуру уплотнения с идентичным количеством ударов уплотнительного молота.
7.4.7 Снимают основание формы и помещают в устройство для извлечения образца (рисунок 18).
Примечание — Допускается извлекать образец из формы после охлаждения.
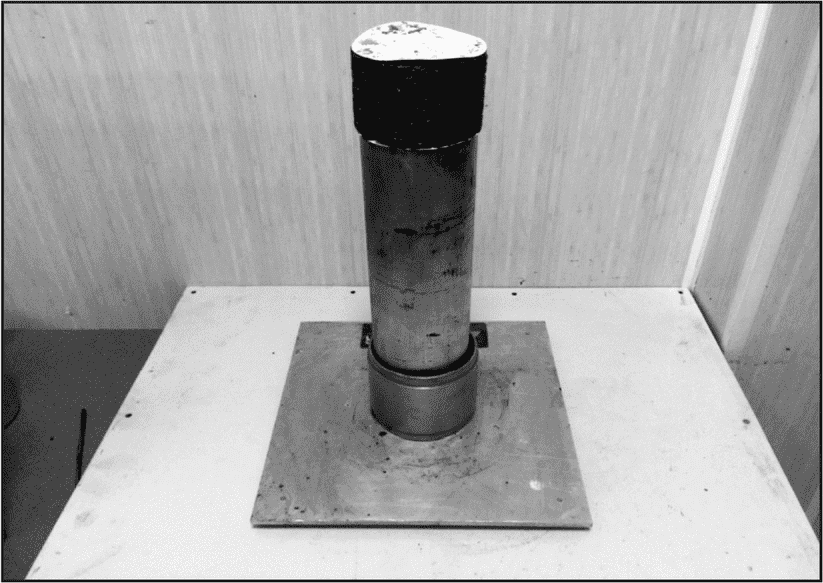
Рисунок 18 — Извлечение образца из формы
Уплотненные образцы охлаждают при температуре (22 +/- 3) °C в течение не менее 16 ч.
Примечание — Если требуется более быстрое охлаждение, могут использоваться настольные вентиляторы. Смеси, обладающие недостаточной когезионной прочностью для удержания требуемой цилиндрической формы при извлечении из формы непосредственно после уплотнения, могут охлаждаться в форме на воздухе до тех пор, пока они не достигнут когезионной прочности, достаточной для удержания правильной цилиндрической формы.
7.5 Контроль качества приготовленных образцов
Готовый асфальтобетонный образец измеряют штангенциркулем в трех точках, расположенных на равном расстоянии друг от друга (рисунок 19), высота образца должна быть (63,5 +/- 2,5) мм. У образцов, приготовленных из асфальтобетонных смесей с номинальным максимальным размером зерен заполнителя 31,5 мм, высота должна быть (95,2 +/- 2,5) мм.
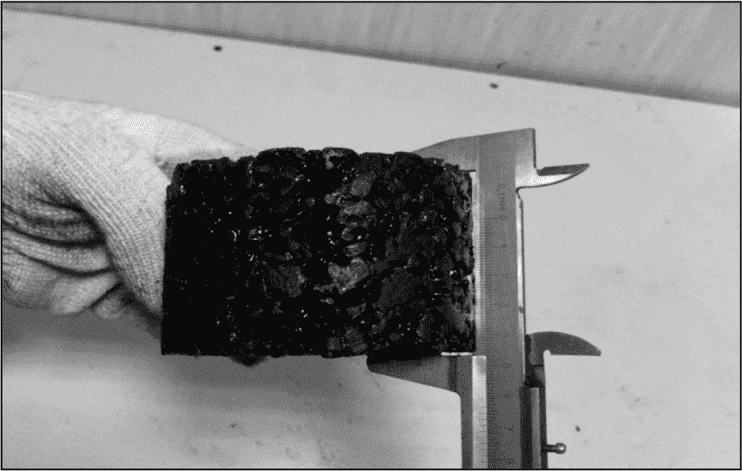
Рисунок 19 — Измерение асфальтобетонного образца штангенциркулем
8 Метод изготовления асфальтобетонных образцов на вальцовом уплотнителе
8.1 Сущность метода
Данный метод уплотнения применяют для приготовления образцов-плит из плотных и щебеночно-мастичных асфальтобетонных смесей. Готовые образцы-плиты, предварительно распилив либо выбурив требуемой формы, можно испытывать на стойкость к колееобразованию, определять предел прочности на растяжение при изгибе, предельную относительную деформацию растяжения, остаточную прочность после воздействия реагентов на соответствие требованиям ПНСТ 183-2019 и ПНСТ 184-2019, а также изготавливать образцы для определения показателей жесткости, долговечности и т.п.
8.2 Средства измерения и вспомогательное оборудование
8.2.1 При приготовлении асфальтобетонных образцов применяют следующие средства измерений и вспомогательные устройства:
- установку для приготовления асфальтобетонных образцов-плит (вальцовый уплотнитель) (рисунок 20), состоящую из металлического корпуса, гладкого секторного вальца и металлической формы для асфальтобетонной смеси, размещенной на столике. Секторный валец должен двигаться возвратно-поступательно по поверхности асфальтобетонной смеси внутри формы (рисунок 21);
Примечание — Допускается возвратно-поступательное движение столика с формой под двигающимся вальцом.
- сушильный шкаф для нагрева и поддержания температуры до 220 °C с точностью до 3 °C;
- весы лабораторные по ГОСТ Р 53228-2008 классом точности III и с погрешностью не более 1 г;
- термометр с диапазоном измерения температур от 0 °C до 200 °C с ценой деления 1 °C;
- металлическую лопатку;
- линейку по ГОСТ 427-75;
- термостойкую бумагу;
- металлический стержень для штыкования диаметром не более 10 мм и длиной не менее 250 мм.
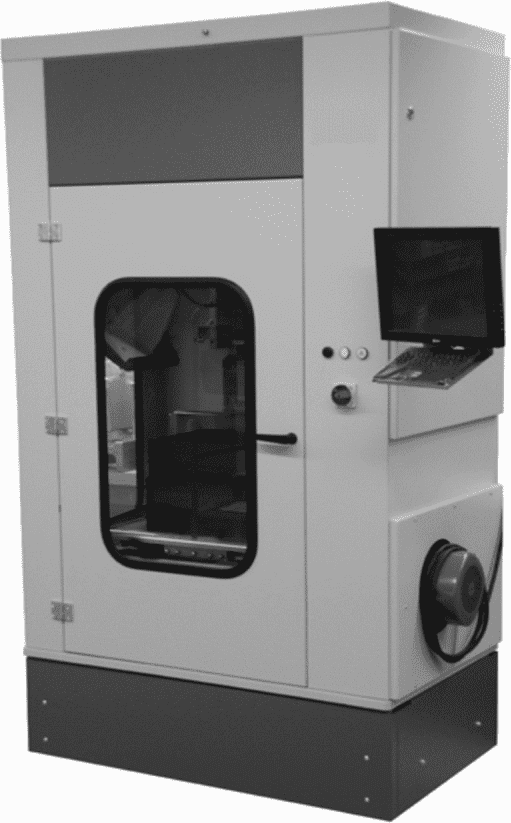
Рисунок 20 — Вальцовый уплотнитель
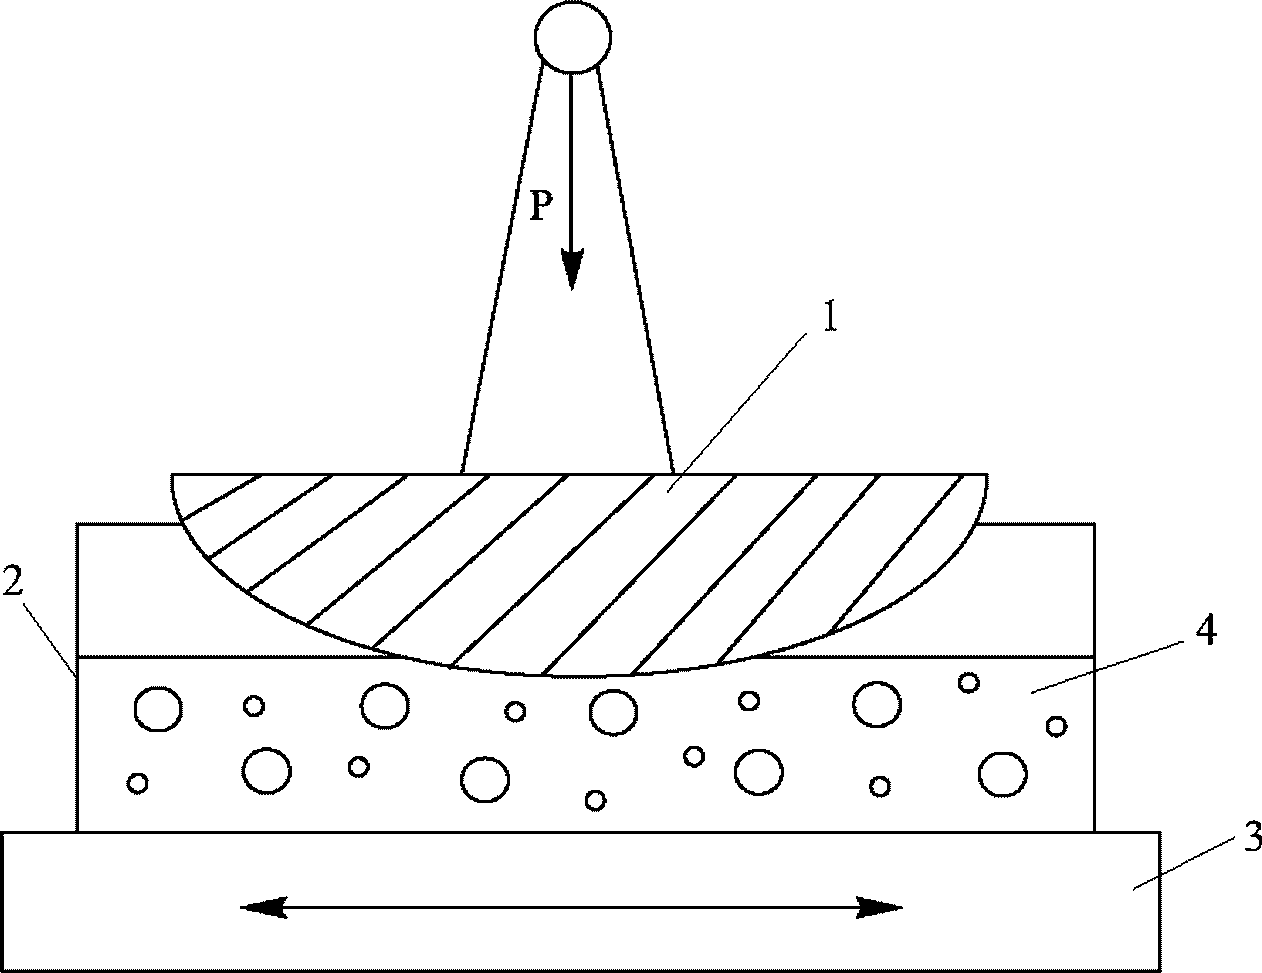
P — статическая нагрузка; 1 — секторный валец; 2 — стальная форма; 3 — перемещающийся столик; 4 — асфальтобетонная смесь (стрелкой показано возвратно-поступательное движение)
Рисунок 21 — Схема работы вальцового уплотнителя
8.2.2 Установка может быть оборудована системой нагрева и контроля температуры секторного вальца и формы. Установка должна создавать статическую нагрузку P (не менее 30 кН) с допустимой погрешностью +/- 5% создаваемой нагрузки.
Диаметр секторного вальца должен быть в пределах от 400 до 1100 мм.
Внутренние размеры формы для асфальтобетонной смеси по длине и ширине должны быть не менее соответственно 290 и 255 мм. Высота формы может различаться в зависимости от требуемой высоты образца.
Допускается наличие у установки выжимного устройства для извлечения готовых образцов-плит. При наличии выжимного устройства необходима металлическая пластина размерами, соответствующими внутренним размерам формы, и толщиной не менее 3 мм.
8.3 Подготовка к уплотнению образцов-плит
8.3.1 Для получения образцов-плит требуемой толщины и содержания воздушных пустот сначала вычисляют массу навески асфальтобетонной смеси m, кг, по формуле
B — внутренняя ширина формы, мм;
h — толщина образца, мм, назначаемая в соответствии с таблицей 2;
Gmm — максимальная плотность асфальтобетонной смеси, кг/м3, определяемая по ГОСТ Р 58401.16-2019;
Va — требуемое содержание воздушных пустот, %.
Толщины образцов-плит из асфальтобетона в зависимости
от номинального максимального размера зерен заполнителя
| Номинальный максимальный размер зерен заполнителя, мм | Толщина изготавливаемого образца-плиты, мм |
|---|---|
| Менее 16,0 | 40 +/- 5 |
| От 16,0 (включительно) до 31,5 | 55 +/- 5 |
| 31,5 | 80 +/- 5 |
8.3.2 В зависимости от применяемого битумного вяжущего асфальтобетонную смесь разогревают в сушильном шкафу до температуры, соответствующей рекомендуемому температурному интервалу смешивания, определяемому по ГОСТ Р 58401.13-2019.
Примечание — Рекомендуемые температурные интервалы для смесей, изготавливаемых на ПБВ и битумных вяжущих с модификаторами, выбирают исходя из рекомендаций производителя битумного вяжущего.
При отсутствии данных о температурном интервале смешивания или рекомендуемой температуре смешивания допускается разогревать смесь до температуры, указанной в таблице 3. После нагрева смеси до определенной температуры отбирают навеску массой m, вычисленную по формуле 2.
Рекомендуемые температуры уплотнения асфальтобетонной смеси
8.3.3 Рекомендуется асфальтобетонную смесь делить на пробы массой, необходимой для приготовления одного образца-плиты по методу А ГОСТ Р 58401.9-2019 (см. рисунок 13).
8.3.4 При наличии системы нагрева секторный валец и нижнюю часть формы для асфальтобетонной смеси нагревают до температуры (80 +/- 5) °C.
8.3.5 При наличии у установки выжимного устройства для извлечения образцов на дно металлической формы помещают металлическую пластину.
8.3.6 На металлическую пластину или дно металлической формы помещают термостойкую бумагу.
8.4 Уплотнение асфальтобетонных образцов-плит
8.4.1 В форму помещают горячую асфальтобетонную смесь массой m, вычисленной по формуле 2, равномерно распределяют металлической лопаткой и штыкуют металлическим стержнем (рисунок 22).
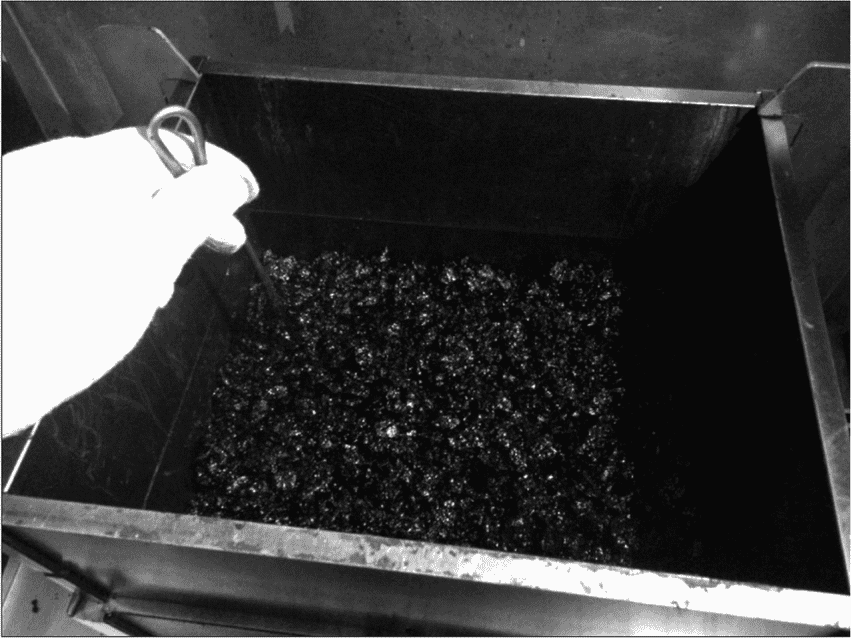
Затем поверх асфальтобетонной смеси помещают термостойкую бумагу размерами, не превышающими внутренние размеры формы.
8.4.2 Асфальтобетонную смесь, подготовленную в соответствии с подразделом 8.3, уплотняют вальцом по одному из следующих методов уплотнения:
8.4.3 Основной метод уплотнения содержит предварительное и основное уплотнение.
\cdot Предварительное уплотнение:
- опускают валец в форму до соприкосновения его со смесью, при этом создаваемая нагрузка на каждый миллиметр ширины образца-плиты должна быть не более 4 Н;
- уплотняют смесь равномерным снижением вальца на (0,5 +/- 0,1) мм за один проход до достижения нагрузки (10 +/- 1) Н на каждый миллиметр ширины образца-плиты;
- делают пять проходов без изменения вертикального положения сектора вальца;
- снимают нагрузку до 0 равномерным поднятием вальца на (0,5 +/- 0,1) мм за проход.
- увеличивают нагрузку до (2 +/- 1) Н на каждый миллиметр ширины образца-плиты и уплотняют образец-плиту при этой нагрузке в течение 15 проходов;
- уплотняют смесь равномерным повышением нагрузки на (5 +/- 1) Н на каждый миллиметр ширины образца-плиты в течение 15 проходов до достижения максимальной нагрузки (75 +/- 1) Н;
- равномерно снижают нагрузку на (5 +/- 1) Н на каждый миллиметр ширины образца-плиты в течение 15 проходов до полного удаления нагрузки;
- поднимают валец в исходное положение.
8.4.4 При альтернативном методе допускается проводить уплотнение при переменной или фиксированной нагрузке по следующим параметрам:
- в течение заданного числа проходов;
- до достижения заданной высоты образца-плиты;
- до достижения заданного содержания воздушных пустот.
Примечание — В спорных ситуациях при расхождениях значений показателей, определяемых на образцах-плитах, контрольные испытания проводят на образцах-плитах, уплотненных по основному методу, представленному в пункте 8.4.3.
8.4.5 После окончания уплотнения форму с образцом-плитой извлекают из установки. В случае если установка оборудована извлекающим устройством для образцов-плит, они извлекаются из формы таким образом, чтобы избежать повреждения или деформации. Для этого необходимо предварительно выдержать образец-плиту в форме при температуре (22 +/- 3) °C не менее 1 ч (рисунок 23).
Примечание — В случае если установка не оборудована извлекающим устройством, при уплотнении образцов-плит применяют разборную форму.
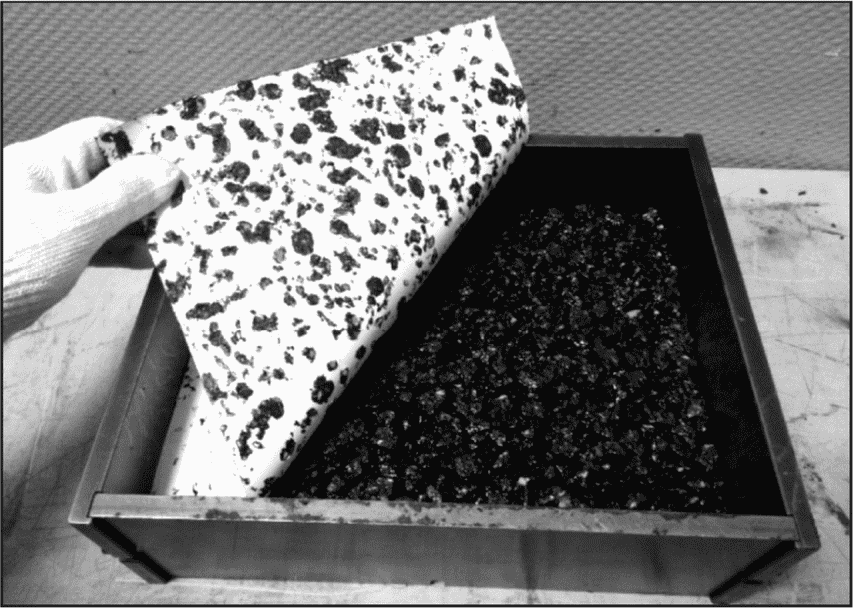
Рисунок 23 — Форма с образцом после проведения уплотнения
После извлечения из установки или формы образца-плиты с него удаляют термостойкую бумагу (рисунок 24) и дают остыть до температуры (22 +/- 3) °C.
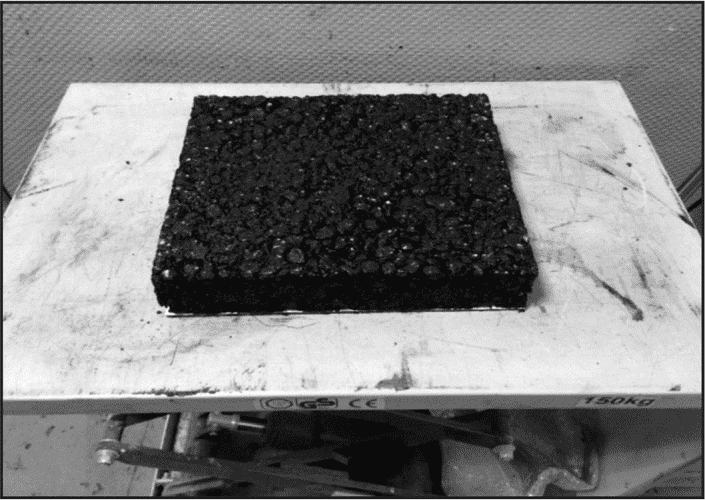
Рисунок 24 — Готовый образец-плита
8.5 Контроль качества приготовленных образцов
8.5.1 После достижения образцом-плитой требуемой температуры необходимо измерить его толщину линейкой по ГОСТ 427-75 (рисунок 25) не менее чем в двух местах на каждом ребре образца и зафиксировать среднеарифметическое значение высоты. Измеренные значения высоты не должны отличаться друг от друга более чем на 5%. В противном случае необходимо изготовить новый образец.
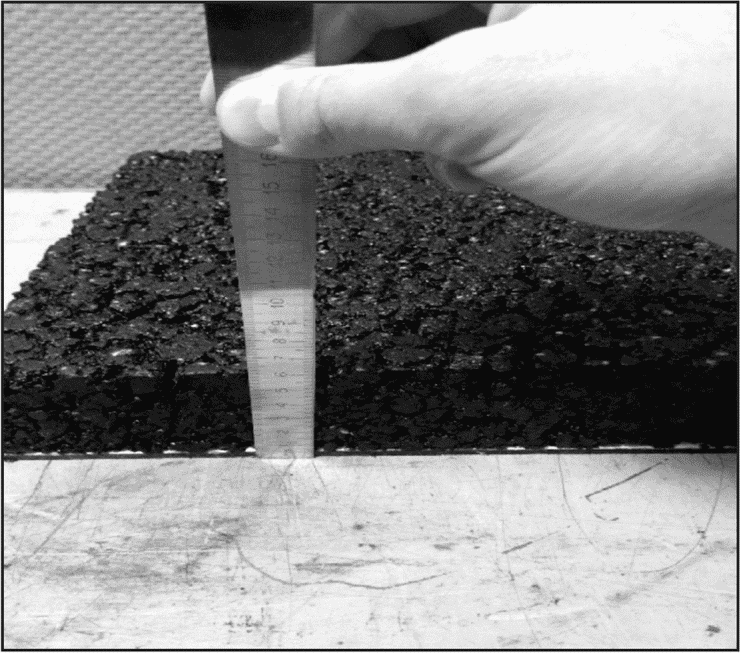
Рисунок 25 — Измерение толщины готового образца-плиты
8.5.2 Ровность поверхности образца-плиты измеряют линейкой по ГОСТ 427-75. Для этого линейку прикладывают на поверхность образца-плиты продольным ребром и под ней второй линейкой измеряют просвет (рисунок 26). Просвет под продольным ребром линейки не должен превышать 2 мм. Линейку прикладывают в двух взаимно перпендикулярных направлениях. Если просвет превышает 2 мм, необходимо изготовить новый образец.
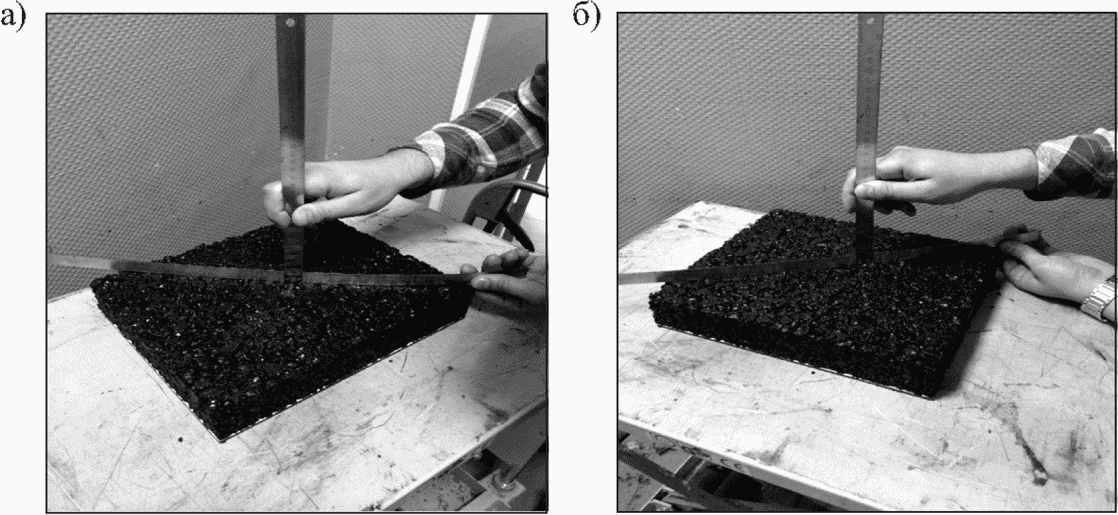
Рисунок 26 — Определение ровности образца-плиты (а, б) во взаимно перпендикулярных плоскостях
9 Метод изготовления асфальтобетонных образцов на вращательном уплотнителе
9.1 Сущность метода
Данный метод уплотнения применяют для приготовления цилиндрических образцов диаметром 150 мм. Готовые образцы испытывают на определение объемных свойств и водостойкости по методологии Superpave в соответствии с ГОСТ Р 58401.1-2019 и ГОСТ Р 58401.2-2019, а также динамического модуля, жесткости, долговечности, сопротивления сдвигу и т.п.
9.2 Средства измерения и вспомогательное оборудование
При приготовлении асфальтобетонных образцов применяют следующие средства измерений и вспомогательные устройства:
- электромеханический или электрогидравлический вращательный уплотнитель по ГОСТ Р 58401.13-2019 (рисунок 27). Схема работы вращательного уплотнителя приведена на рисунке 28;
- металлические формы для уплотнения образцов по ГОСТ Р 58401.13-2019 (рисунок 29);
- термометр с диапазоном измерения температур от 0 °C до 200 °C с ценой деления 1 °C;
- весы лабораторные по ГОСТ Р 53228-2008 с максимальным пределом взвешивания не менее 6000 г и ценой деления не более 0,1 г;
- сушильный шкаф для нагрева и поддержания температуры до 220 °C с точностью до 3 °C;
- металлический лоток для засыпки асфальтобетонной смеси в форму, представленный на рисунке 30;
- лотки металлические для разогрева и хранения материала;
- бумажные диски диаметром от 149,5 до 150 мм;
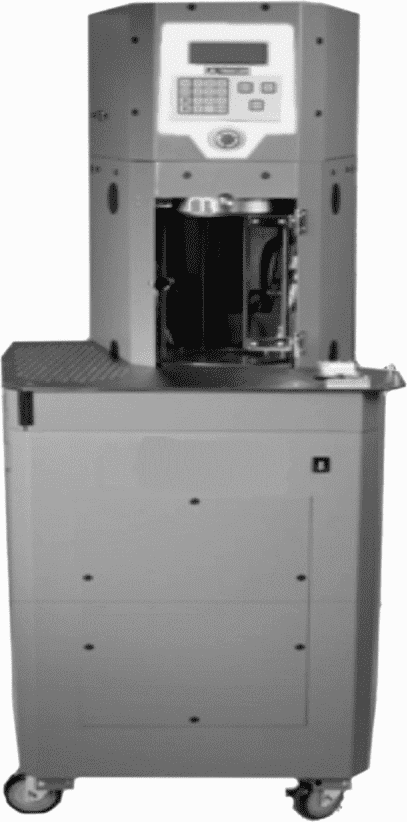
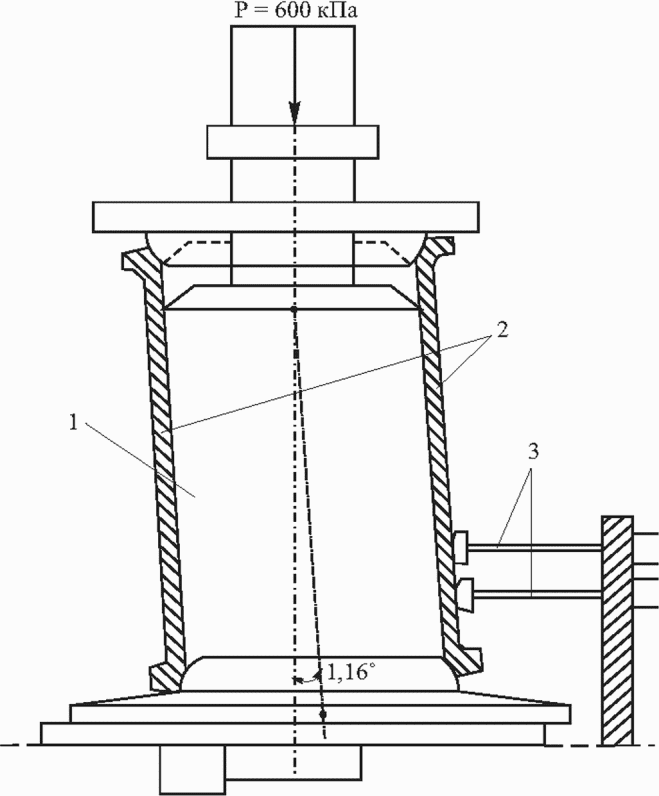
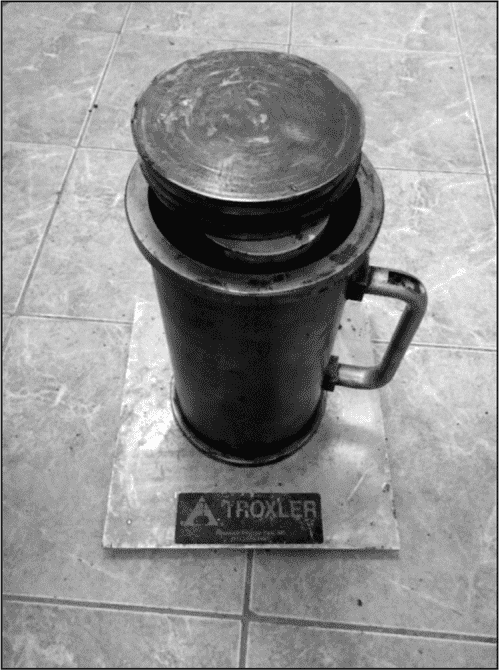
Рисунок 29 — Стальная форма с вкладышами для приготовления образцов диаметром 150 мм
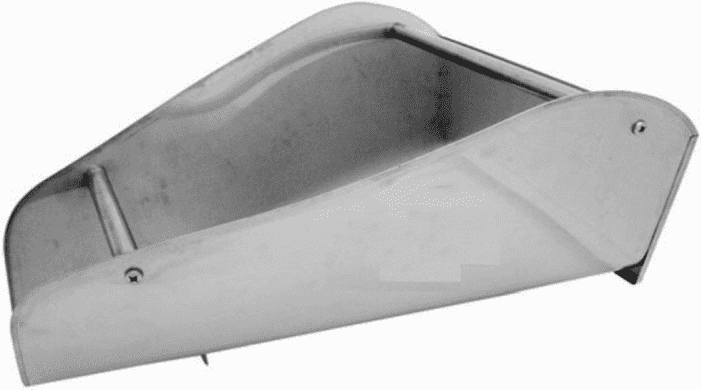
Рисунок 30 — Металлический лоток для засыпки асфальтобетонной смеси в форму
9.3 Подготовка образцов к уплотнению
9.3.1 Для получения образцов требуемой толщины и содержания воздушных пустот сначала вычисляют массу навески асфальтобетонной смеси m, кг, по формуле
m = 10^{- 6}\pi R^{2}h'G_{mm} \frac{10 - V_{a}}{100} , (3)
h' — требуемая толщина образца, мм.
9.3.2 Приготовленные составы асфальтобетонных смесей выдерживают в сушильном шкафу при температуре уплотнения в течение (120 +/- 5) мин в соответствии с ГОСТ 58401.24-2019. Данное термостатирование имитирует время выдерживания смеси в накопительном бункере асфальтобетонного завода, время транспортировки и выгрузки смеси в бункер асфальтоукладчика или перегружателя.
Примечание — Если при изготовлении образцов используют смесь, отобранную на асфальтобетонном заводе, то ее необходимо нагреть до температуры уплотнения без дополнительного выдерживания.
Температурой уплотнения является температура, при которой вязкость несостаренного вяжущего находится в пределах (0,28 +/- 0,03) Па·с, определяется по ГОСТ Р 58401.13-2019.
Примечание — Рекомендуемые температурные интервалы для смесей, изготавливаемых на ПБВ и битумных вяжущих с модификаторами, выбираются исходя из рекомендаций производителя битумного вяжущего.
9.3.3 Рекомендуется асфальтобетонную смесь делить на пробы массой, необходимой для приготовления одного образца по методу А ГОСТ Р 58401.9-2019 (см. рисунок 13).
9.3.4 Металлическую форму и вкладыши помещают в сушильный шкаф не менее чем за 30 мин до начала уплотнения. Температура в шкафу должна соответствовать температуре уплотнения.
Если температура смеси совпадает с температурой уплотнения, то начинают уплотнение. Если температура смеси отличается от температуры уплотнения более чем на 3 °C, то смесь помещают в сушильный шкаф с установленной в нем температурой уплотнения на промежуток времени не более 30 мин.
9.3.5 Число оборотов вращательного уплотнителя выбирают в зависимости от интенсивности движения в месте строительства и в соответствии с таблицей 4.
Число оборотов вращательного уплотнителя в зависимости от условий движения
| Условия движения по количеству приложений нагрузки АК-11,5 | Число оборотов вращательного уплотнителя | ||
| Nнач. | Nпр. | Nмакс. | |
| Л | 7 | 75 | 115 |
| Н | 8 | 100 | 160 |
| Т | 8 | 100 | 160 |
| Э | 9 | 125 | 205 |
1 Указаны ориентировочные данные, которые могут не совпадать с фактической интенсивностью движения в месте строительства.
2 Условия движения: Л — легкие (до 0,5 млн приложений расчетной нормативной нагрузки АК-11,5 за весь срок службы дорожной одежды); Н — нормальные (от 0,5 до 1,8 млн приложений расчетной нормативной нагрузки АК-11,5 за весь срок службы дорожной одежды); Т — тяжелые (от 1,8 до 5,6 млн приложений расчетной нормативной нагрузки АК-11,5 за весь срок службы дорожной одежды); Э — экстремально тяжелые (более 5,6 млн приложений расчетной нормативной нагрузки АК-11,5 за весь срок службы дорожной одежды).
3 Nнач., Nпр., Nмакс. — начальное число оборотов вращательного уплотнителя соответственно начальное, проектное и максимальное.
9.4 Уплотнение асфальтобетонных образцов
9.4.1 После того как металлическая форма была выдержана при температуре уплотнения в сушильном шкафу, ее вынимают, на дно формы укладывают нижний вкладыш и один бумажный диск.
9.4.2 За один прием высыпают асфальтобетонную смесь в форму (рисунок 31), выравнивают, сверху укладывают бумажный диск и верхний вкладыш. Форму со смесью устанавливают во вращательный уплотнитель и центрируют.
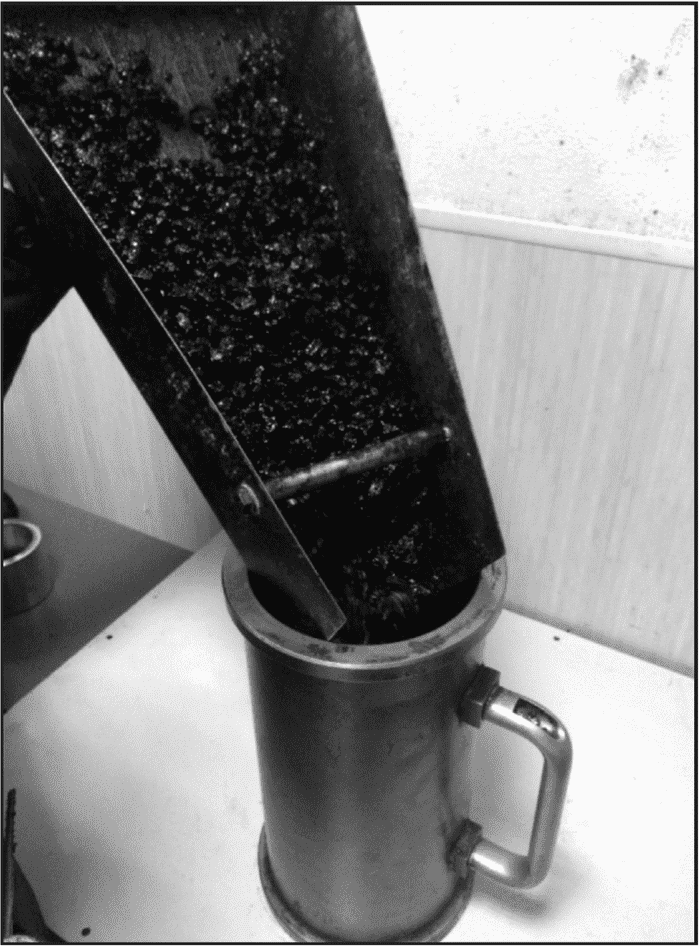
Рисунок 31 — Засыпка асфальтобетонной смеси в форму при помощи специального лотка за один прием
9.4.3 Создают давление на образец, равное (600 +/- 18) кПа, и начинают вращательное уплотнение таким образом, чтобы угол между осью нагрузки и осью формы составлял (1,16 +/- 0,02)°, а скорость вращения — 30 об/мин.
9.4.4 После требуемого количества оборотов уплотнение завершается, механизм вращения отключается.
9.4.5 Выравнивают форму и снимают нагрузку с толкателя. Возвращают толкатель в исходное положение.
9.4.6 После окончания уплотнения вынимают форму из уплотнителя и выдавливают образец из формы (рисунок 32). В зависимости от вида вращательного уплотнителя процесс демонтажа может отличаться.
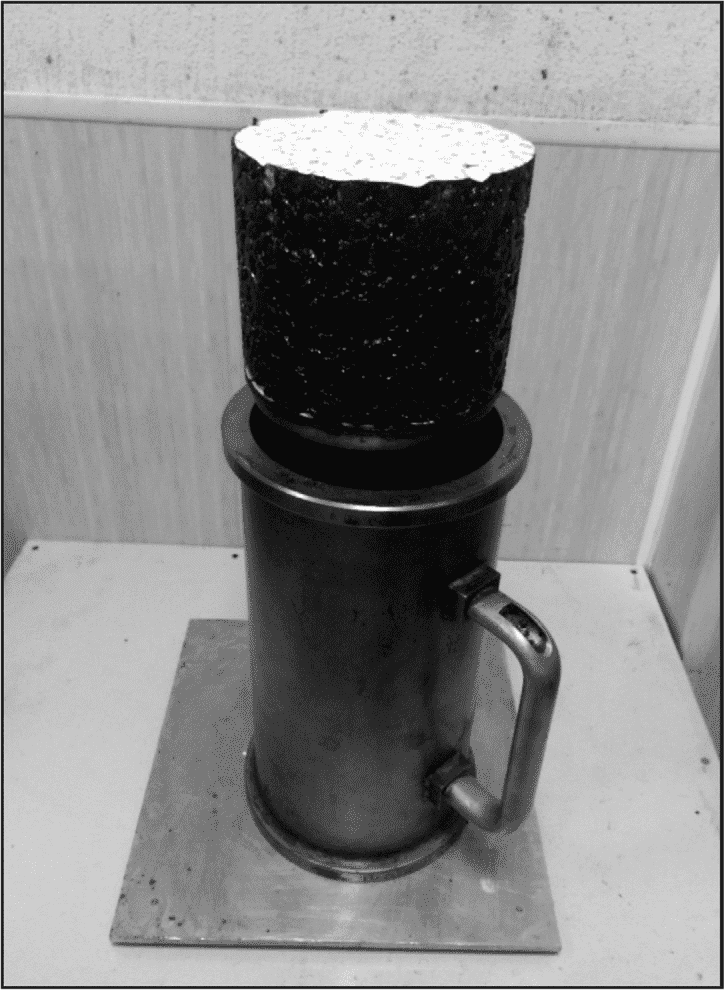
Рисунок 32 — Извлечение асфальтобетонного образца при помощи выжимного устройства
Примечание — Для некоторых типов асфальтобетонов требуется охлаждать образец при комнатной температуре, чтобы не происходило разрушения образцов при их извлечении из формы.
9.4.7 После того как образец был извлечен из формы, с нижней и верхней его части удаляют бумажные диски и помещают на ровную чистую поверхность. В случае если необходимо выполнить уплотнение следующего образца, форму снова помещают в сушильный шкаф и выдерживают не менее 5 мин при температуре уплотнения асфальтобетонной смеси.
9.5 Контроль качества приготовленных образцов
После приготовления образцов необходимо измерить их высоту в трех равнораспределенных по окружности точках с точностью до 0,1 мм при помощи штангенциркуля по ГОСТ 166-89.
10 Рекомендации по применению методов уплотнения
10.1 Метод изготовления асфальтобетонных образцов в стальных формах на прессе
10.1.1 Данный метод не имеет широкого распространения в мире и применяется только на территории стран бывшего СССР. В процессе постепенного нагружения и статического уплотнения асфальтобетонной смеси в стальных формах на прессе крупные зерна каменного материала, входящие в состав асфальтобетонной смеси, соприкасаясь друг с другом, прекращают движение при давлении, гораздо ниже требуемого. С увеличением давления до требуемого происходит дробление зерен каменного материала, в результате чего степень распределения в объеме образца и текстура образца существенно отличаются от асфальтобетона, уплотненного катками. Особенно это проявляется на многощебенистых смесях, что является существенным недостатком данного метода уплотнения.
10.1.2 К преимуществу данного метода уплотнения можно отнести широкое распространение оборудования на территории Российской Федерации и его сравнительно невысокую стоимость.
10.2 Метод изготовления асфальтобетонных образцов на установке Маршалла
10.2.1 Уплотнение асфальтобетонной смеси на установке Маршалла осуществляется поочередно повторяющимися нагружениями и разгрузками аналогично каткам при устройстве асфальтобетонного покрытия. В отличие от уплотнения в стальных формах на прессе, где происходит уплотнение статической нагрузкой, на уплотнителе Маршалла асфальтобетонная смесь уплотняется под динамической нагрузкой падающего груза, вследствие чего частицы материала свободно перемещаются вертикально и горизонтально относительно друг друга, что обеспечивает необходимое уплотнение. Большим преимуществом данного метода является его простота, невысокая стоимость оборудования и возможность проведения уплотнения в полевых условиях.
10.2.2 К недостаткам метода можно отнести требования установки уплотнителя на бетонное основание, высокий уровень шума и вибрации при уплотнении, что не позволяет проводить параллельные измерения на весах в вагонах-лабораториях.
10.3 Метод изготовления асфальтобетонных образцов на вальцовом уплотнителе
10.3.1 По сравнению с остальными методами уплотнения конструкция вальцового уплотнителя и процесс уплотнения асфальтобетонной смеси на нем в максимальной степени моделируют процедуру уплотнения асфальтобетонной смеси на дороге гладковальцовыми катками, что позволяет подготовить образцы-плиты с текстурой асфальтобетона, максимально похожей на асфальтобетон из покрытия автомобильной дороги. Также стоит отметить, что при уплотнении асфальтобетонной смеси в вальцовом уплотнителе не происходит дробления частиц минерального материала. Уплотнение асфальтобетонной смеси на вальцовом уплотнителе, без сомнения, является одним из приоритетных методов подготовки образцов в лабораторных условиях.
10.3.2 Недостатками данного метода являются высокая стоимость вальцового уплотнителя и, как правило, большие габариты. К недостаткам также можно отнести вальцовые уплотнители с ручным управлением, в результате чего возможно получение образцов с различной степенью уплотнения.
10.4 Метод изготовления асфальтобетонных образцов на вращательном уплотнителе
10.4.1 Вращательный уплотнитель (гиратор) при уплотнении асфальтобетонной смеси имитирует физику и механику процесса уплотнения смеси на дороге за счет вращения цилиндрической формы под углом и одновременного приложения вертикального давления. При уплотнении асфальтобетонной смеси на вращательном уплотнителе не происходит дробления частиц минерального материала и, как правило, достигается самая высокая степень уплотнения в сравнении с предыдущими лабораторными методами. Основная часть модификаций вращательных уплотнителей (гираторов) выполнена с возможностью перемещения (на колесах), что позволяет размещать вращательный уплотнитель в непосредственной близости от мест подготовки образцов. Современные модификации вращательных уплотнителей (гираторов) имеют программное обеспечение, позволяющее обрабатывать и отображать данные о высоте образца после каждого оборота формы. Все перечисленные факторы делают метод изготовления асфальтобетонных образцов на вращательном уплотнителе наряду с вальцовым уплотнителем приоритетным среди лабораторных методов уплотнения.
10.4.2 Недостатками данного метода уплотнения являются высокая стоимость вращательного уплотнителя и отсутствие их производства на территории Российской Федерации.
Также к недостаткам можно отнести отсутствие единых унифицированных методик и эталонов для оценки действительных метрологических характеристик, вследствие чего на гираторах разных производителей возможно получение различных значений объемной плотности образцов.
| ОКС 93.080.01 |
|---|
| Ключевые слова: рекомендации, асфальтобетон, правила применения, гиратор, пресс, уплотнитель Маршалла, вальцовый уплотнитель |
Руководитель организации-разработчика
ООО «ИТЦ»
Генеральный директор
Д. И. Оверин