---
title: "\"Общемашиностроительные укрупненные нормативы времени на работы, выполняемые на металлорежущих станках. Единичное, мелкосерийное и среднесерийное производство. Часть I. Токарно-винторезные и токарно-карусельные станки\""
issuer: "Государственный комитет СССР по труду и социальным вопросам"
status: действует
canonical: "https://bukva.ai/docs/obschemashinostroitelnye-ukrupnennye-normativy-goskomtrud-sssr-3"
---

## "Общемашиностроительные укрупненные нормативы времени на работы, выполняемые на металлорежущих станках. Единичное, мелкосерийное и среднесерийное производство. Часть I. Токарно-винторезные и токарно-карусельные станки"

# "Общемашиностроительные укрупненные нормативы времени на работы, выполняемые на металлорежущих станках. Единичное, мелкосерийное и среднесерийное производство. Часть I. Токарно-винторезные и токарно-карусельные станки"

(утв. Госкомтрудом СССР)

> [!IMPORTANT]
> В соответствии с Трудовым кодексом РФ системы нормирования труда определяются работодателем с учетом мнения представительного органа работников или устанавливаются коллективным договором. Для однородных работ могут разрабатываться и устанавливаться типовые (межотраслевые, отраслевые, профессиональные и иные) нормы труда в соответствии с Правилами, утвержденными Постановлением Правительства РФ от 11.11.2002 N 804.
> Взамен "Общемашиностроительных укрупненных нормативов времени на работы, выполняемые на металлорежущих станках". Единичное, мелкосерийное производство. Часть I. Токарные, токарно-карусельные, строгальные долбежные станки. М.: НИИ труда, 1962, 1971, 1973, 1975.


<div align="center">

<a id="p100001"></a>**ОБЩЕМАШИНОСТРОИТЕЛЬНЫЕ УКРУПНЕННЫЕ НОРМАТИВЫ ВРЕМЕНИ**<br>
**НА РАБОТЫ, ВЫПОЛНЯЕМЫЕ НА МЕТАЛЛОРЕЖУЩИХ СТАНКАХ**

<a id="p100002"></a>**ЕДИНИЧНОЕ, МЕЛКОСЕРИЙНОЕ И СРЕДНЕСЕРИЙНОЕ ПРОИЗВОДСТВО**

<a id="p100003"></a>**ЧАСТЬ 1. ТОКАРНО-ВИНТОРЕЗНЫЕ И ТОКАРНО-КАРУСЕЛЬНЫЕ СТАНКИ**

</div>


<a id="p100004"></a>Сборник содержит нормативы подготовительно-заключительного времени, времени на установку и снятие детали, укрупненные нормативы неполного штучного времени на проход для условий единичного и мелкосерийного производства и нормативы времени на обработку единицы длины поверхности для участков со среднесерийным типом производства.
<a id="p100005"></a>Настоящие нормативы разработаны ЦПКТБ "Системпроект" Минлегпищемаша под методическим руководством Центрального бюро нормативов по труду при Научно-исследовательском институте труда Государственного комитета СССР по труду и социальным вопросам при участии нормативно-исследовательских организаций и предприятий машиностроительных министерств.
<a id="p100006"></a>Данный сборник является переработанным и значительно дополненным изданием по сравнению с ранее выпущенными общемашиностроительными нормативами того же наименования и предназначен для нормировщиков, технологов и других инженерно-технических работников, занятых разработкой технически обоснованных норм времени на станочные работы в условиях единичного, мелкосерийного и на участках со среднесерийным типом производства.
<a id="p100007"></a>Нормативы рекомендованы ЦБНТ для применения на предприятиях машиностроения и металлообработки.
<a id="p100008"></a>С введением в действие данных нормативов отменяются "Общемашиностроительные укрупненные нормативы времени на работы, выполняемые на металлорежущих станках". Единичное, мелкосерийное производство. Часть I. Токарные, токарно-карусельные, строгальные долбежные станки. М.: НИИ труда, 1962, 1971, 1973, 1975.
<a id="p100009"></a>Обеспечение межотраслевыми нормативными материалами по труду осуществляется по централизованным заявкам министерств и ведомств.


### 1. <a id="p100010"></a>ОБЩАЯ ЧАСТЬ


<a id="p100011"></a>1.1. Укрупненные нормативы времени разработаны для нормирования станочных работ в условиях единичного, мелкосерийного и на участках со среднесерийным типом производства.
<a id="p100012"></a>1.2. При внедрении бригадной организации труда нормативы могут быть использованы для расчета комплексных норм в соответствии с "Методическими основами бригадной формы организации и стимулирования труда в промышленности", разработанными НИИ труда в 1981 г., одобренными Научным советом по труду и социальным вопросам Госкомтруда СССР.
<a id="p100013"></a>1.3. Сборник содержит нормативы подготовительно-заключительного времени, времени на установку и снятие детали, укрупненные нормативы неполного штучного времени на проход (при нарезании резьбы - на обработку поверхности) для условий единичного и мелкосерийного производства и нормативы времени на обработку единицы длины поверхности для участков со среднесерийным типом производства, выполняемые на токарно-винторезных и токарно-карусельных станках.

#### <a id="p100014"></a>1.4 В сборник включен ряд приложений, содержащих следующий справочный материал:

1) <a id="p100015"></a>[Выбор марок](#p106179) инструментального материала в зависимости от вида, характера, условий обработки и обрабатываемого материала;
2) <a id="p100016"></a>Числовые величины [скорости резания](#p106217) в зависимости от диаметра обработки и частоты вращения шпинделя станка;
3) <a id="p100017"></a>Числовые величины [вспомогательного времени](#p106249), связанного с переходом, включенного в состав нормативов неполного штучного времени;
4) <a id="p100018"></a>Механические свойства основных [конструкционных углеродистых и легированных сталей](#p106353), [чугуна и медных сплавов](#p106512), а также [жаропрочных сталей и их сплавов](#p106548).

#### <a id="p100019"></a>1.5 При разработке нормативов в качестве исходных данных были использованы следующие материалы:

1) <a id="p100020"></a>Общемашиностроительные нормативы времени вспомогательного, на обслуживание рабочего места и подготовительно-заключительного при работе на металлорежущих станках. Мелкосерийное и единичное производство. М.: НИИ труда, 1982.
2) <a id="p100021"></a>Общемашиностроительные нормативы времени вспомогательного, на обслуживание рабочего места и подготовительно-заключительного при работе на металлорежущих станках. Среднесерийное и крупносерийное производство. М.: НИИ труда, 1984.
3) <a id="p100022"></a>Общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках. Часть I. М.: Машиностроение, 1974.
4) <a id="p100023"></a>Данные фотохронометражных наблюдений.
5) <a id="p100024"></a>Паспортные данные металлорежущих станков.
6) <a id="p100025"></a>Результаты анализа трудового процесса, рациональных методов труда и организации рабочего места.
7) <a id="p100026"></a>Техническая литература по теме.
<a id="p100027"></a>1.6. Нормативы рассчитаны на использование их в основных и вспомогательных цехах машиностроительных и металлообрабатывающих заводов по различным типам производств.
<a id="p100028"></a>    Тип  производства  характеризуется коэффициентом  закрепления  операций
(К ) в соответствии с ГОСТом 3.1108-74.
  з.о
<a id="p100029"></a>Коэффициент закрепления операции есть отношение числа всех различных технологических операций, выполненных или подлежащих выполнению в течение месяца, к числу рабочих мест и определяется по формуле:

                                       О
<a id="p100030"></a>                                К    = -,
                                 з.о   Р

<a id="p100031"></a>где О - число различных операций;
<a id="p100032"></a>Р - число рабочих мест, на которых выполняются различные операции.
<a id="p100033"></a>В соответствии с указанным ГОСТом этот коэффициент принимают равным:
<a id="p100034"></a>    20 < К    < 40 мелкосерийное производство;
          з.о
<a id="p100035"></a>    10 < К    < 20 - среднесерийное производство;
          з.о
<a id="p100036"></a>    К    не регламентируется - единичное производство.
     з.о
<a id="p100037"></a>Мелкосерийное и единичное производство характеризуется широкой номенклатурой изготовляемых изделий и малым объемом выпуска изделий.
<a id="p100038"></a>Обработка деталей производится преимущественно на универсальном оборудовании с применением универсальных, нормализованных и специальных приспособлений и инструментов.
<a id="p100039"></a>Наряды на работу, технологическую документацию получает сам рабочий.
<a id="p100040"></a>Заготовки на рабочее место доставляются вспомогательными рабочими.
<a id="p100041"></a>Заточка инструмента проводится централизовано, получает и доставляет инструмент на рабочее место сам рабочий.
<a id="p100042"></a>Станки, обрабатывающие тяжелые детали, оборудованы подъемно-транспортными средствами.
<a id="p100043"></a>Среднесерийное производство характеризуется ограниченной номенклатурой изделий, изготовляемых периодически повторяющимися партиями и сравнительно большим объемом выпуска.
<a id="p100044"></a>Обработка деталей производится преимущественно на универсальном оборудовании с применением универсальных, нормализованных и специальных приспособлений и инструментов.
<a id="p100045"></a>Детали, сходные по конструктивным и технологическим признакам, закреплены за группой станков, имеющих одинаковые эксплуатационные характеристики.
<a id="p100046"></a>Продолжительность цикла работы станка между двумя переналадками при обработке партий деталей средних размеров составляет по времени 0,25...4 рабочих смен. За рабочим местом закреплено 11...20 операций.
<a id="p100047"></a>Обработка на станках выполняется на основании подробно разработанных технологических карт с указанием режимов работы оборудования, времени выполнения каждого перехода и нормы штучного времени на операцию.
<a id="p100048"></a>Наряды на работу, технологическая документация, заготовки, предусмотренные технологией инструменты и приспособления доставляются к рабочему месту вспомогательным персоналом.
<a id="p100049"></a>Инструмент затачивается в централизованном порядке.
<a id="p100050"></a>Станки, обрабатывающие тяжелые детали, оборудованы подъемно-транспортными средствами.
<a id="p100051"></a>Рабочее место обеспечено необходимым комплектом приспособлений, способствующих сокращению вспомогательного времени.
<a id="p100052"></a>Нормативы времени рассчитаны на одноинструментную обработку в условиях одностаночного обслуживания. При расчете норм времени в условиях многостаночного обслуживания необходимо руководствоваться "Межотраслевыми методическими рекомендациями и научно обоснованными нормативными материалами по развитию многостаночного обслуживания и расширению зон обслуживания в промышленности". М.: НИИ труда.

#### <a id="p100053"></a>1.7 Норма времени и ее составляющие.

<a id="p100054"></a>    Норма  времени  на выполнение станочной операции (Н  ) состоит из нормы
                                                       вр
подготовительно-заключительного  времени (t   )  и  нормы  штучного времени
                                           п.з
(Т ) и определяется по формуле:
  ш

                                      t
                                       п.з
<a id="p100055"></a>                           H   = T  + ----, мин.                        (1)
                            вр    ш    q

<a id="p100056"></a>    Для  единичного  и  мелкосерийного  типа  производства  норма  штучного
времени  (Т )  при  пользовании  настоящими  нормативами определяется путем
           ш
суммирования   времени  на  установку  и снятие детали и неполного штучного
времени на обработку поверхностей с учетом числа проходов по формуле:

<a id="p100057"></a>       Т  = [t    + (t     x i  + t     x i  + ... + t     x i )] x
        ш     в.у     н.ш     1    н.ш     2          н.ш     n
                         1            2                  n

                             x K   x K, мин. (2)
                                t
                                 ш

<a id="p100058"></a>    Для   среднесерийного  типа  производства  норма  штучного  времени  Т
                                                                          ш
определяется по формуле:

           L                            L
            1                            2
<a id="p100059"></a>  T  = [(------- x t  100 (10) x i  + ------- x t  100 (10) x i  + ... +
   ш     100(10)    о    1        1   100(10)    о    2        2

       L
        n
   + ------- x t  100 (10) x i  + (t    + t    x i  + t    x i  + ... +
     100(10)    о    n        n     в.у    вп     1    вп     2
                                             1           2

                                        a    + a
                                         обс    отл
             + t    x i ) x K  ] x (1 + -----------), мин.              (3)
                вп     n     t              100
                  n           n

<a id="p100060"></a>    где H   - норма времени, мин.;
         вр
<a id="p100061"></a>    Т  - норма штучного времени, мин.;
     ш
<a id="p100062"></a>    t    - подготовительно-заключительное время, мин.;
     п.з
<a id="p100063"></a>    t    , t    , t      - неполное штучное время на обработку поверхности,
     н.ш    н.ш    н.ш
        1      2      n
мин.;
<a id="p100064"></a>    t    - норматив  вспомогательного времени на установку и снятие детали,
     в.у
мин.;
<a id="p100065"></a>    t   , t   , t    - вспомогательное время, связанное с переходом, мин.;
     вп    вп    вп
       1     2     n
<a id="p100066"></a>    t  100 (10), t  100 (10), t  100 (10) - основное время на обработку 100
     о    1       о    2       о    n
мм (10 мм) длины обрабатываемой поверхности, мин.;
<a id="p100067"></a>    L , L , L  - расчетная длина обрабатываемой поверхности, мм;
     1   2   n
<a id="p100068"></a>    i - число проходов;
<a id="p100069"></a>    K   - коэффициент  к  норме  штучного  времени  в зависимости от партии
     t
      ш
деталей в единичном и мелкосерийном производстве;
<a id="p100070"></a>    K   - коэффициент к вспомогательному времени в зависимости от характера
     t
      в
серийности работ в среднесерийном производстве;
<a id="p100071"></a>    K - коэффициент  на  штучное время в зависимости от числа обслуживаемых
станков;
<a id="p100072"></a>    q - число деталей в партии;
<a id="p100073"></a>    a    - время на обслуживание рабочего места в процентах от оперативного
     обс
времени;
<a id="p100074"></a>    a    - время  на  отдых и личные надобности в процентах от оперативного
     отл
времени.
<a id="p100075"></a>Необходимым условием, определяющим возможность расчета технически обоснованных норм времени по данным нормативам, является наличие предварительно разработанного маршрутного технологического процесса по операциям с указанием в нем обрабатываемых поверхностей, их размеров и характера обработки.
<a id="p100076"></a>Нормативы подготовительно-заключительного времени предусматривают выполнение следующих работ:
1) <a id="p100077"></a>получение наряда и технологической документации;
2) <a id="p100078"></a>ознакомление с работой, чертежом и получение инструктажа;
3) <a id="p100079"></a>получение недостающих на рабочем месте инструментов и приспособлений;
4) <a id="p100080"></a>подготовка рабочего места, наладка и переналадка оборудования, инструментов и приспособлений;
5) <a id="p100081"></a>снятие инструментов и приспособлений по окончании обработки партии деталей и другие подготовительно-заключительные работы, связанные с изготовлением данной партии деталей.
<a id="p100082"></a>Нормативы подготовительно-заключительного времени приведены в виде укрупненных комплексов приемов работы.
<a id="p100083"></a>Кроме этого, в картах приведены нормативы времени на выполнение отдельных приемов подготовительно-заключительной работы, не включенных в комплексы, но которые могут иметь место в отдельных случаях.
<a id="p100084"></a>В качестве основных факторов, определяющих продолжительность подготовительно-заключительного времени, в нормативах учтены следующие:
<a id="p100085"></a>тип и основные размерные характеристики станков;
<a id="p100086"></a>способ установки детали и характер применяемых приспособлений;
<a id="p100087"></a>число инструментов, участвующих в работе;
<a id="p100088"></a>необходимость замены установочных приспособлений.
<a id="p100089"></a>Кроме перечисленных выше факторов продолжительности, учтена также степень сложности подготовки к работе: простая, средней сложности и сложная.
<a id="p100090"></a>При простой подготовке требуется беглое изучение чертежей и технологического процесса; работа выполняется без частичных переналадок.
<a id="p100091"></a>При подготовке средней сложности требуется изучение чертежа и технологического процесса; необходимо получение краткого инструктажа от мастера; производится одна частичная переналадка оборудования в процессе обработки партии деталей.
<a id="p100092"></a>При сложной подготовке требуется тщательное изучение чертежа и технологического процесса; необходим подробный инструктаж от мастера; производятся две - три частичные переналадки оборудования.
<a id="p100093"></a>В случае, когда на станке систематически выполняются однотипные операции по обработке конструктивно-сходных деталей, подготовительно-заключительное время должно быть уменьшено по сравнению с нормативным на 30 - 50%.
<a id="p100094"></a>В нормативах вспомогательного времени на установку и снятие детали (карты 3...8, 100, 135...142) предусмотрены все типовые способы установки, выверки и крепления детали. В качестве главного фактора продолжительности времени установки принята масса детали. Кроме этого фактора, учтены способ крепления, тип приспособления, характер выверки, характер установочной поверхности и др.
<a id="p100095"></a>Время на установку и снятие детали приведено укрупненно на комплексы приемов. При работе со штучными заготовками в комплексы включены следующие приемы: установить деталь, выверить и закрепить ее; включить и выключить вращение шпинделя; открепить деталь; снять деталь со станка, транспортировать ее на место; очистить приспособление от стружки.
<a id="p100096"></a>Кроме перечисленных основных приемов, в состав комплексов включены также приемы:
<a id="p100097"></a>при работе краном - вызвать кран, застропить деталь и отстропить деталь;
<a id="p100098"></a>при работе с оправкой - установить и снять оправку с деталью;
<a id="p100099"></a>при работе с оградительным кожухом - установить и снять оградительный кожух.
<a id="p100100"></a>Нормативами предусматривается установка и снятие деталей массой до 20 кг и свыше 20 кг с помощью подъемных механизмов.
<a id="p100101"></a>Время на установку вручную деталей массой свыше 20 кг дано в нормативах для использования в отдельных случаях на участках, где отсутствуют подъемно-транспортные средства.
<a id="p100102"></a>Для работ, выполняемых с помощью подъемных механизмов, в нормативах предусматривается применение двух видов подъемных устройств:
<a id="p100103"></a>подъемника на станке (или группе станков), обслуживаемого самим исполнителем работы;
<a id="p100104"></a>мостового крана.
<a id="p100105"></a>В последнем случае нормативами учтено время на вызов крана в размере 1,5 мин.
<a id="p100106"></a>В целях упрощения расчетов время на установку и снятие детали для мелкосерийного и единичного производства (карты 3...8, 100) приведено с учетом времени на обслуживание рабочего места, перерывы на отдых и личные надобности.
<a id="p100107"></a>Нормативы неполного штучного времени включают:
<a id="p100108"></a>основное время;
<a id="p100109"></a>вспомогательное время, связанное с переходом;
<a id="p100110"></a>вспомогательное время на изменение режима работы станка и смену инструмента;
<a id="p100111"></a>время на обслуживание рабочего места, отдых и личные надобности.
<a id="p100112"></a>Основное время рассчитывалось на основе режимов резания, установленных по общемашиностроительным нормативам режимов резания с учетом технологических факторов, влияющих на режим и время обработки. Принятые при расчете основного времени режимы резания приведены в картах нормативов.
<a id="p100113"></a>Режимы резания были установлены применительно к условиям обработки универсальными режущими инструментами из наиболее часто применяемых марок инструментальных материалов на распространенном в мелкосерийном и единичном производстве оборудовании. При этом учитывались мощность оборудования, прочность режущего инструмента, прочность и жесткость системы "станок - приспособление - инструмент - деталь" и другие факторы.
<a id="p100114"></a>Неполное штучное время на обработку поверхности в нормативах дано на один проход применительно к различным значениям глубины резания.
<a id="p100115"></a>При прорезке пазов, нарезании резьбы и развертывании отверстий неполное штучное время дано на поверхность с учетом числа проходов, указанных в нормативных картах.
<a id="p100116"></a>При черновой обработке режимы резания установлены с учетом обработки по корке.
<a id="p100117"></a>Вспомогательное время, связанное с переходом, принятое при расчете неполного штучного времени, установлено по "Общемашиностроительным нормативам времени вспомогательного, на обслуживание рабочего места и подготовительно-заключительного при работе на металлорежущих станках". Мелкосерийное и единичное производство. М.: НИИ труда, 1982.
<a id="p100118"></a>При определении числовых величин наряду с приемами, повторяющимися с каждым переходом, были учтены нерегулярно повторяющиеся приемы вспомогательного времени (изменение режима работы, смена инструмента, включение охлаждения и т.д.).
<a id="p100119"></a>Время на обслуживание рабочего места, перерывы на отдых и личные надобности включено в неполное штучное время в соответствии с табл. 1.

<div align="right">

<a id="p100120"></a>Таблица 1

</div>


<div align="center">

<a id="p100121"></a>ВРЕМЯ НА ОБСЛУЖИВАНИЕ РАБОЧЕГО МЕСТА,<br>
ОТДЫХ И ЛИЧНЫЕ НАДОБНОСТИ

</div>


<table>
<colgroup><col width="31%"><col width="34%"><col width="35%"></colgroup>
<tr><td rowspan="2">Наименование станков</td><td colspan="2">Время в процентах от оперативного времени</td></tr>
<tr><td>из обслуживание рабочего места</td><td>на отдых и личные надобности</td></tr>
<tr><td>Токарно-винторезные Токарно-карусельные</td><td>4 5,5</td><td>4 4</td></tr>
</table>


<a id="p100125"></a>Неполное штучное время в картах нормативов рассчитано для определенных технологических условий выполнения работы.
<a id="p100126"></a>Для случаев обработки, отличных от принятых при расчете нормативов, в картах приводятся поправочные коэффициенты на неполное штучное время, учитывающие другие условия выполнения работ.
<a id="p100127"></a>    Норма   штучного   времени,   установленная  по  настоящим  нормативам,
принимается  с  коэффициентом в зависимости от партии деталей в единичном и
мелкосерийном  производстве  (К  )  и  коэффициентом в зависимости от числа
                               t
                                ш
обслуживаемых станков (К). Поправочные коэффициенты приведены в карте 1.
<a id="p100128"></a>Время на обработку единицы длины поверхности включает в себя основное время на обработку 100 мм расчетной длины обрабатываемой поверхности (при продольном точении, растачивании, нарезании резьбы, зенкеровании и развертывании) и 10 мм глубины паза или отрезки (при прорезании пазов и отрезке).
<a id="p100129"></a>Нормативы предусматривают обработку деталей из стали, чугуна различных марок на станках различной мощности.
<a id="p100130"></a>Режущий инструмент: для черновой обработки - резцы с пластинками Т5К10 для стали и ВК8 - для чугуна; для чистовой обработки стали - резцы с пластинками Т15К6 и ВК6 - для чугуна. Резцы из стали Р6М5 предусмотрены для обработки пазов, отрезки, нарезания резьбы.
<a id="p100131"></a>Особое внимание уделено выбору наиболее рациональной глубины резания, величины подачи и частоты вращения.
<a id="p100132"></a>Глубина резания принята с учетом припуска на обработку соответственно ГОСТу 1855-55 на литье и ГОСТу 7062-79 на поковки и прокат.
<a id="p100133"></a>В картах нормативов для каждого диаметра обрабатываемой поверхности приводятся различные значения глубины резания, что дает возможность рассчитать норму времени при оптимальном числе проходов.
<a id="p100134"></a>При обработке отверстий скорость резания принята с поправочными коэффициентами в зависимости от диаметра обрабатываемого отверстия (табл. 2).

<div align="right">

<a id="p100135"></a>Таблица 2

</div>


<div align="center">

<a id="p100136"></a>ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА СКОРОСТЬ РЕЗАНИЯ

</div>


<table>
<colgroup><col width="42%"><col width="14%"><col width="15%"><col width="16%"><col width="4%"><col width="5%"><col width="4%"></colgroup>
<tr><td>Диаметр обрабатываемого отверстия, мм</td><td>До 75</td><td>76...150</td><td>151...250</td><td colspan="3">Св. 250</td></tr>
<tr><td rowspan="3">Поправочный коэффициент</td><td rowspan="3">0,8</td><td rowspan="3">0,9</td><td rowspan="3">0,95</td><td colspan="3"></td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<a id="p100139"></a>При нарезании резьбы в упор основное время определялось с учетом времени, необходимого для вывода резца и обратного хода. При наличии на станках резьбоуказателя, основное время по карте принимается с поправочным коэффициентом К = 0,5.
<a id="p100140"></a>Вспомогательное время, связанное с переходом, приведено на один проход (карты 133, 188).
<a id="p100141"></a>Вспомогательное время на приемы, связанные с обработкой поверхности, не включенные в комплексы, приведено отдельно (карта 134, 189).
<a id="p100142"></a>    Вспомогательное  время при расчете нормы штучного времени принимается с
коэффициентом  в зависимости от характера серийности работ в среднесерийном
производстве (К  ). Поправочные коэффициенты приведены в карте 1.
               t
                в
<a id="p100143"></a>В условиях многостаночного обслуживания следует руководствоваться примечанием к карте 1.
<a id="p100144"></a>При внедрении на предприятиях более прогрессивной, чем это предусмотрено в настоящем сборнике, организации труда, технологии выполнения работ, более эффективного оборудования, механизмов, оснастки и т.п. следует разрабатывать и вводить в установленном порядке местные нормативы времени, соответствующие более высокой производительности труда.

#### <a id="p100145"></a>1.8 Примеры расчета нормы времени.

<a id="p100146"></a>1.8.1. Пример расчета нормы времени на токарно-винторезных станках. Единичное и мелкосерийное производство (рис. 1.1).
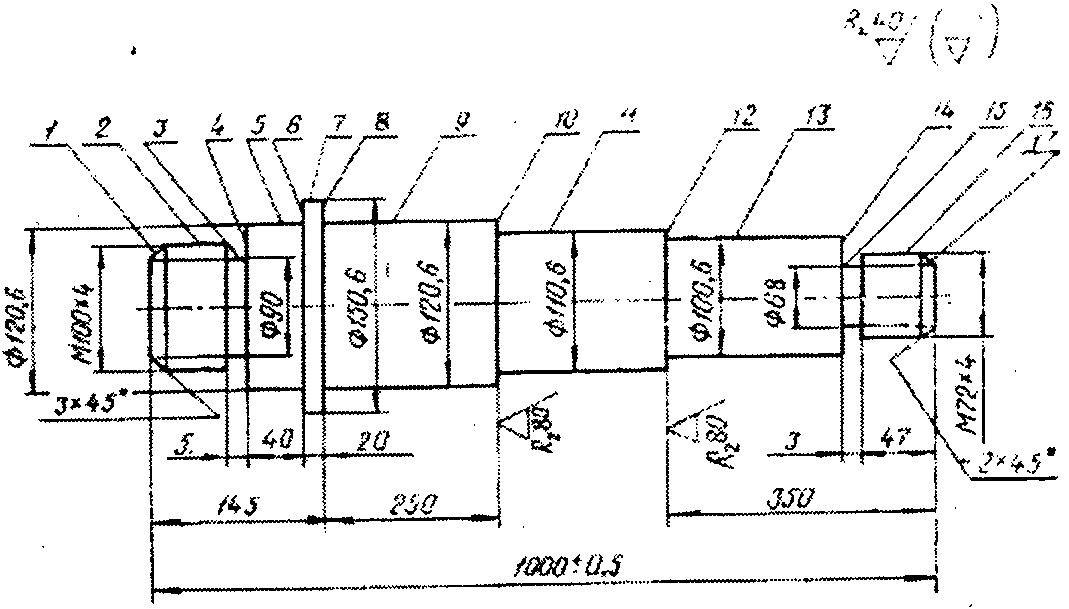
<div align="center">

<a id="p106621"></a> ![1. Общая часть](https://i.bukva.ai/AhyFPrzz/img_0.png) 

<a id="p106622"></a>Рис. 1.1

</div>


<a id="p100147"></a>Исходные данные
    1) <a id="p100148"></a>Станок - токарно-винторезный, модель 1К62, N  = 10 кВт.
                                                   д
2) <a id="p100149"></a>Деталь - шпиндель.
    3) <a id="p100150"></a>Обрабатываемый материал - сталь 45, сигма  = 0,74 ГПа.
                                                в
4) <a id="p100151"></a>Масса детали - 85 кг, масса заготовки - 160 кг.
5) <a id="p100152"></a>Операция - обработка по чертежу с припуском на шлифование по наружному диаметру, нарезание резьбы с двух сторон.
6) <a id="p100153"></a>Заготовка - поковка.
7) <a id="p100154"></a>Припуск на обработку - 6 мм.
8) <a id="p100155"></a>Способ установки детали - в центрах с надеванием хомутика.
9) <a id="p100156"></a>Режущий инструмент - резец проходной для черновой обработки с пластинкой Т5К10, резец проходной для чистовой обработки с пластинкой Т15К6, резец подрезной с пластинкой Т15К6, резец прорезной с пластинкой Т5К10, резец галтельный с пластинкой Т15К6, резец резьбовой из стали Р6М5.
10) <a id="p100157"></a>Число деталей в партии - 5 шт.

<div align="center">

<a id="p100158"></a>Определение подготовительно-заключительного времени

</div>


<a id="p100159"></a>Подготовительно-заключительное время определяется по карте 2. По технологическому процессу работа выполняется в четыре технологические установки. В процессе работы при переходе к выполнению каждой последующей установки производится частичная переналадка станка, вызывающая смену инструмента и изменение режима работы.
<a id="p100160"></a>Подготовительно-заключительное время на наладку средней сложности принимается равным 17 мин.

<div align="center">

<a id="p100161"></a>Определение времени на установку и снятие детали

</div>


<a id="p100162"></a>Время на установку и снятие детали определяется по карте 6. При установке и снятии заготовки массой 160 кг в центрах с надеванием хомутика время на установку и снятие заготовки равно 7,5 мин. (карта 6, поз. 2). При переустановке заготовки принимается коэффициент К = 0,7 согласно [примечанию 1 карты 6](#p100768).

<div align="center">

<a id="p100163"></a>Определение неполного штучного времени<br>
на обработку поверхности

</div>


1) <a id="p100164"></a>Неполное штучное время на обработку поверхностей 5, 2, 6, 4 устанавливается в соответствии с технологическим процессом и составляет 6,18 мин.
2) <a id="p100165"></a>Неполное штучное время на обработку поверхностей 16, 13,11, 9, 7, 14, 8 составляет 14, 17 мин.
3) <a id="p100166"></a>Неполное штучное время на обработку поверхностей 2, 5, 4, 6, 3, 1 составляет 27 мин.
4) <a id="p100167"></a>Неполное штучное время на обработку поверхностей 16, 13, 11, 9, 7, 8, 17, 14, 15, 10, 12 составляет 30,36 мин.
<a id="p100168"></a>Таким образом, неполное штучное время на обработку вала составляет:

<a id="p100169"></a>    t    = 6,18 + 14,17 + 27,0 + 30,36 = 77,71 мин.;
     н.ш

<a id="p100170"></a>    t     = 7,5 мин. - карта 6 поз. 2;
     в.у
        1

<a id="p100171"></a> t = 7,5 x 0,7 = 5,25 - карта 6 поз. 2 [примечание 1](#p100768);
     в.у
        2

<a id="p100172"></a> t = 7,5 x 0,7 = 5,25 - карта 6 поз. 2 [примечание 1](#p100768);
     в.у
        3

                           5,25
<a id="p100173"></a> t = 7,5 x 0,7 = ---------- - карта 6 поз. 2 [примечание 1](#p100768).
     в.у                23,25 мин.
        4

<a id="p100174"></a>Порядок расчета нормы времени приводится ниже.

<div align="center">

<a id="p100175"></a>ОПРЕДЕЛЕНИЕ НОРМЫ ВРЕМЕНИ

</div>


<table>
<colgroup><col width="49%"><col width="11%"><col width="8%"><col width="11%"><col width="14%"><col width="8%"></colgroup>
<tr><td>Содержание работы</td><td>Шероховатость обработки</td><td>Длина обработки l, мм</td><td>Глубина резания t, мм, до</td><td>Табличное время, мин.</td><td>Номер карты</td></tr>
<tr><td>А. Установить и снять деталь</td><td></td><td></td><td></td><td>7,5</td><td>6</td></tr>
<tr><td>1. Обточить пов. 5 до d 123</td><td>R 80 z</td><td>123</td><td>4</td><td>2,25</td><td>36</td></tr>
<tr><td>2. Обточить пов. 2 до d 103</td><td>R 80 z</td><td>85</td><td>4</td><td>1,55</td><td>36</td></tr>
<tr><td>3. Подрезать пов. 6 в р-р 124</td><td>R 80 z</td><td>15</td><td>2</td><td>0,85</td><td>36</td></tr>
<tr><td>4. Подрезать пов. 4 в р-р 84</td><td>R 80 z</td><td>10</td><td>2</td><td>0,78</td><td>36</td></tr>
<tr><td>Б. Переустановить</td><td colspan="4">7,5 x 0,7 = 5,25</td><td>6</td></tr>
<tr><td>5. Обточить пов. 16 до d 74</td><td>R 80 z</td><td>50</td><td>4</td><td>0,83</td><td>36</td></tr>
<tr><td>6. Обточить пов. 13 до d 103</td><td>R 80 z</td><td>300</td><td>4</td><td>3,8</td><td>36</td></tr>
<tr><td>7. Обточить пов. 11 до d 113</td><td>R 80 z</td><td>255</td><td>4</td><td>3,3</td><td>36</td></tr>
<tr><td>8. Обточить пов. 9 до d 123</td><td>R 80 z</td><td>250</td><td>4</td><td>3,85</td><td>36</td></tr>
<tr><td>9. Обточить пов. 7 до d 153</td><td>R 80 z</td><td>26</td><td>4</td><td>0,98</td><td>36</td></tr>
<tr><td>10. Подрезать пов. 14 в р-р 49</td><td>R 80 z</td><td>20</td><td>2</td><td>0,6</td><td>36</td></tr>
<tr><td>11. Подрезать пов. 8 в р-р 147</td><td>R 80 z</td><td>15</td><td>2</td><td>0,81</td><td>36</td></tr>
<tr><td>В. Переустановить</td><td colspan="4">7,5 x 0,7 = 5,25</td><td>6</td></tr>
<tr><td>12. Обточить пов. 2 до</td><td>R 40</td><td>80</td><td>1,5</td><td>1,15</td><td>41</td></tr>
<tr><td>-0,23 d 100</td><td>z</td><td></td><td></td><td></td><td></td></tr>
<tr><td>-0,46</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td>13. Обточить пов. 5 до d 120,6</td><td>R 40 z</td><td>40</td><td>1,2</td><td>1,35</td><td>41</td></tr>
<tr><td>14. Подрезать пов. 4 в р-р 85</td><td>R 40 z</td><td>10</td><td>1,5</td><td>1,2</td><td>41</td></tr>
<tr><td>15. Подрезать пов. 6 в р-р 125</td><td>R 40 z</td><td>15</td><td>1,0</td><td>1,25</td><td>41</td></tr>
<tr><td>16. Прорезать пов. 3 до d 90</td><td>R 80 z</td><td>5</td><td>5</td><td>0,8</td><td>50</td></tr>
<tr><td>17. Обточить пов. 1 3 x 45</td><td>R 40 z</td><td>4</td><td>3</td><td>0,35</td><td>73</td></tr>
<tr><td>18. Нарезать резьбу М 100 x 4, пов. 2</td><td>JТ9кв.</td><td>80</td><td></td><td>20</td><td>60</td></tr>
<tr><td>Г. Переустановить</td><td colspan="4">7,5 x 0,7 = 5,25</td><td>6</td></tr>
<tr><td>19. Обточить пов. 16</td><td>R 40</td><td>50</td><td>1</td><td>0,85</td><td>41</td></tr>
<tr><td>-0,2 до d 72</td><td>z</td><td></td><td></td><td></td><td></td></tr>
<tr><td>-0,4</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td>20. Обточить пов. 13 до d 100,6</td><td>R 40 z</td><td>300</td><td>1,2</td><td>2,45</td><td>41</td></tr>
<tr><td>21. Обточить пов. 11 до d 110,6</td><td>R 40 z</td><td>255</td><td>1,2</td><td>2,8</td><td>41</td></tr>
<tr><td>22. Обточить пов. 9 до d 120,6</td><td>R 40 z</td><td>250</td><td>1,2</td><td>2,8</td><td>41</td></tr>
<tr><td>23. Обточить пов. 7 до d 150,6</td><td>R 40 z</td><td>22</td><td>1,2</td><td>1,25</td><td>41</td></tr>
<tr><td>24. Подрезать пов. 8 в р-р 20</td><td>R 40 z</td><td>15</td><td>2</td><td>1,25</td><td>41</td></tr>
<tr><td>25. Обточить пов. 17 2 x 45</td><td>R 40 z</td><td>3</td><td>2</td><td>0,30</td><td>73</td></tr>
<tr><td>26. Подрезать пов. 14 в р-р 50</td><td>R 40 z</td><td>16</td><td>1</td><td>0,8</td><td>41</td></tr>
<tr><td>27. Прорезать пов. 15 до d 68</td><td>R 40 z</td><td>2</td><td>3</td><td>0,8</td><td>50</td></tr>
<tr><td>28. Проточить галтели в углах пов.</td><td></td><td></td><td></td><td>0,7 x 2 +</td><td>73</td></tr>
<tr><td>8, 10, 12</td><td></td><td></td><td></td><td>0,65 = 2,05</td><td></td></tr>
<tr><td>29. Нарезать резьбу М 72 x 4 пов. 16</td><td></td><td>50</td><td></td><td>9,5</td><td>60</td></tr>
<tr><td>Итого</td><td colspan="5">70,55 + 23,25 = 93,8 ~ 94 мин.</td></tr>
</table>


<a id="p100211"></a>    T  = 94 x l x l = 94 мин.,
     ш

<a id="p100212"></a>    где l - коэффициент на партию деталей;
<a id="p100213"></a>    l - коэффициент на многостаночное обслуживание (из карты 1).

              t
               п.з        17
<a id="p100214"></a>    H  = Т  + ---- = 94 + -- = 94 + 3,4 = 97,4 мин.
     в    ш    q          5

<div align="center">

<a id="p100215"></a>КАРТА РАСЧЕТА НОРМЫ ВРЕМЕНИ

<a id="p100216"></a>А. Время на обработку поверхности детали

</div>


<table>
<colgroup><col width="3%"><col width="17%"><col width="4%"><col width="4%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"></colgroup>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Наименование переходов</td><td colspan="17">Номер обрабатываемой поверхности</td><td rowspan="3">Итого</td></tr>
<tr><td>1</td><td>2</td><td>3</td><td>4</td><td>5</td><td>6</td><td>7</td><td>8</td><td>9</td><td>10</td><td>11</td><td>12</td><td>13</td><td>14</td><td>15</td><td>16</td><td>17</td></tr>
<tr><td colspan="17">Время, мин.</td></tr>
<tr><td>1</td><td>Обточка и подрезка шеек вала и торцов, черновая</td><td>-</td><td>1,55</td><td>-</td><td>0,78</td><td>2,25</td><td>0,85</td><td>0,98</td><td>0,81</td><td>3,85</td><td>-</td><td>3,3</td><td>-</td><td>3,8</td><td>0,6</td><td>-</td><td>0,83</td><td>-</td><td>19, 6</td></tr>
<tr><td>2</td><td>Обточка и подрезка шеек вала и торцов с припуском на шлифовку</td><td>-</td><td>1,15</td><td>-</td><td>1,20</td><td>1,35</td><td>1,25</td><td>1,25</td><td>1,25</td><td>2,8</td><td>-</td><td>2,8</td><td>-</td><td>2,45</td><td>0,8</td><td>0,8</td><td>0,85</td><td>-</td><td>17,95</td></tr>
<tr><td>3 <a href="#p100229">&lt;*&gt;</a></td><td>Подрезка и зацентровка торцов с двух сторон, сверление и рассверливание сквозного отверстия</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>4</td><td>Прорезка канавок для выхода резьбы</td><td>-</td><td>-</td><td>0,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,8</td></tr>
<tr><td>5</td><td>Нарезание резьбы</td><td>-</td><td>20</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>9,5</td><td>-</td><td>29,5</td></tr>
<tr><td>6</td><td>Проточка галтелей и фасок</td><td>0,35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td>-</td><td>0,7</td><td>-</td><td>0,65</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,30</td><td>2,7</td></tr>
<tr><td></td><td>Итого</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td>70,55</td></tr>
<tr><td colspan="20">Б. Время на установку и снятие детали</td></tr>
<tr><td>7</td><td>Установка, снятие и переустановка детали</td><td colspan="18">7,5 + [(7,5 x 0,7) x 3] = 23,25 мин.</td></tr>
<tr><td colspan="2">Всего</td><td colspan="18">70,55 + 23,25 = 93,8 ~ 94 мин.</td></tr>
</table>


<a id="p100228"></a>

---

<a id="p100229"></a><*> Подрезка и зацентровка торцов с двух сторон, сверление и рассверливание сквозного отверстия шпинделя выполняются как отдельные операции на другом станке и в норму штучного времени при работе на данном станке не включены.

               t
                п.з        17
<a id="p100230"></a>    H   = T  + ---- = 94 + -- = 94 + 3,4 = 97,4 мин.
     пр    ш    q          5

<a id="p100231"></a>1.8.2. Пример расчета нормы времени на токарно-карусельных станках. Единичное и мелкосерийное производство.
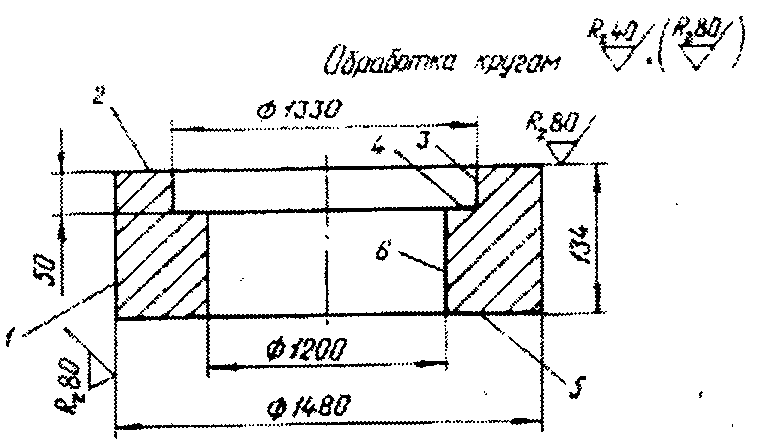
<div align="center">

<a id="p106623"></a> ![1. Общая часть](https://i.bukva.ai/AhyFPrzz/img_1.png) 

<a id="p106624"></a>Рис. 1.2

</div>


<a id="p100232"></a>Исходные данные
    1) <a id="p100233"></a>Станок - токарно-карусельный, модель 1541, N  = 28 кВт
                                                   д
2) <a id="p100234"></a>Деталь - подставка
3) <a id="p100235"></a>Обрабатываемый материал - чугун серый СЧ15...32, НВ = 1,86 ГПа
4) <a id="p100236"></a>Масса детали - 970 кг, масса заготовки - 1100 кг
5) <a id="p100237"></a>Операция - чистовая обработка кругом после старения
6) <a id="p100238"></a>Заготовка - отливка
7) <a id="p100239"></a>Припуск на обработку поверхностей 1, 2 и 5 - 5 мм, остальных поверхностей - 2 мм
8) <a id="p100240"></a>Способ установки детали - четырехкулачковый патрон
9) <a id="p100241"></a>Режущий инструмент - резцы проходные фи = 45° с пластинками ВК6 и ВК8, резцы проходные фи = 90° с пластинками ВК6, резец расточной фи = 90°; ВК6

<div align="center">

10) <a id="p100242"></a>Число деталей в партии - 1 шт.

</div>


<a id="p100243"></a>Определение подготовительно-заключительного времени

<a id="p100244"></a>Подготовительно-заключительное время определяется по карте 99. По технологическому процессу работа выполняется в две технологические установки. Подготовительно-заключительное время на наладку средней сложности принимается равным 14 мин. при числе инструментов в наладке - 3.

<div align="center">

<a id="p100245"></a>Определение времени на установку и снятие детали

</div>


<a id="p100246"></a>Время на установку и снятие детали определяется по карте 100. При установке заготовки массой 1100 кг на планшайбе с креплением кулачками с выверкой по диаметру время на установку и снятие детали равно 14,5 мин. (поз. 3).

<div align="center">

<a id="p100247"></a>Определение неполного штучного времени<br>
на обработку поверхности

</div>


<a id="p100248"></a>    Неполное   штучное   время   (t   ) на  обработку  поверхностей   1...6
                                   н.ш
устанавливается  в  соответствии  с  технологическим процессом и равно 58,1
мин. (см. [карту](#p100253) расчета нормы времени).
<a id="p100249"></a>Неполное штучное время на обработку поверхностей 1 и 2 устанавливается в соответствии с технологическим маршрутом для одновременной обработки двумя резцами, установленными в двух суппортах, и остатка поверхности 1 и поверхности 5.
<a id="p100250"></a>Поверхности 3, 4 и 6 обрабатываются раздельно. Возможности обработки двух поверхностей одновременно 1 и 2 мощностью станка допускается. При обработке диаметра 1480 мм при глубине резания до 8 мм, подаче 1,0 мм/об. и скорости резания 43,5 м/мин. мощность резания по карте равна 4,9 кВт, соответственно удваиваем, и получается 11,8 кВт при мощности двигателя 28 кВт. Эффективная мощность станка (с учетом КПД = 0,7) составляет 28 x 0,7 = 19,6 кВт, что значительно выше мощности, необходимой на резание.
<a id="p100251"></a>Неполное штучное время на обработку поверхности 2 и остатка поверхности 1 из-под кулачков считается перекрываемым и в норму времени не включается.
<a id="p100252"></a>Одновременно, согласно [примечанию](#p103299) карты 102, в норму времени включается время на взятие пробной стружки. Согласно [примечаниям](#p103367) карты 104 применяются поправочные коэффициенты на время обработки для измененных условий работы.

<div align="center">

<a id="p100253"></a>КАРТА РАСЧЕТА НОРМЫ ВРЕМЕНИ

</div>


<table>
<colgroup><col width="20%"><col width="11%"><col width="12%"><col width="11%"><col width="11%"><col width="7%"><col width="11%"><col width="11%"><col width="7%"></colgroup>
<tr><td>Содержание работы</td><td>Шероховатость поверхности R z</td><td>Длина обрабатываемой поверхности l, мм</td><td>Глубина резания t, мм</td><td>Режущий инструмент</td><td>Табличное время, мин.</td><td>Поправочный коэффициент в зависимости от угла в плане фи, град.</td><td>Время на обработку с учетом поправочных коэффициентов, мин.</td><td>Номер карты</td></tr>
<tr><td>А. Установить и снять деталь</td><td>-</td><td>-</td><td>-</td><td>-</td><td>14,5</td><td>-</td><td>14,5</td><td>100</td></tr>
<tr><td>1. Обточить поверхность 1 до d 1480 мм до кулачков,</td><td>R 80</td><td>100</td><td>5</td><td>резец проходной фи =</td><td>12,0</td><td>-</td><td>12</td><td>102</td></tr>
<tr><td>одновременно обточить</td><td>z R 80</td><td>75</td><td>5</td><td>45° фи =</td><td></td><td></td><td></td><td></td></tr>
<tr><td>поверхность 2 в размер 142 мм</td><td>z</td><td></td><td></td><td>90°</td><td></td><td></td><td></td><td></td></tr>
<tr><td>2. Расточить поверхность 3 в размер d</td><td>R 40 z</td><td>50</td><td>2</td><td>резец расточной</td><td>4,9</td><td>1,25</td><td>6,1</td><td>104</td></tr>
<tr><td>1330 мм</td><td></td><td></td><td></td><td>фи = 90°</td><td></td><td></td><td></td><td></td></tr>
<tr><td>3. Обточить поверхность 4 в размер 50 мм</td><td>R 40 z</td><td>65</td><td>2</td><td>резец проходной фи = 90°</td><td>8,0</td><td>1,25</td><td>10</td><td>104</td></tr>
<tr><td>Б. Переустановить деталь</td><td>-</td><td>-</td><td>-</td><td>-</td><td>14,5</td><td>0,75</td><td>10,9</td><td>100</td></tr>
<tr><td>4. Обточить поверхность 1 из-под кулачков, одновременно подрезать поверхность 5 в размер 140 мм</td><td>R 80 z R 40 z</td><td>40 140</td><td>5 5</td><td>резец проходной фи = 45° то же</td><td>перекрываемое 14,5</td><td>-</td><td>14,5</td><td>104</td></tr>
<tr><td>5. Расточить поверхность 6 до d 1200 мм</td><td>R 40 z</td><td>90</td><td>2</td><td>резец проходной фи = 90°</td><td>9,5</td><td>-</td><td>9,5</td><td>104</td></tr>
<tr><td>Время на взятие пробной стружки при работе двумя суппортами</td><td colspan="6"></td><td>3 x 2 = 6,0</td><td></td></tr>
<tr><td>Итого</td><td colspan="6"></td><td>58,1 + 25,4 = 83,5</td><td></td></tr>
</table>


<a id="p100266"></a>    Т  = 83,5 x 1,05 x l = 87,6 мин.,
     ш

<a id="p100267"></a>    где 1,05 - коэффициент на партию деталей;
<a id="p100268"></a>    l - коэффициент на многостаночное обслуживание (карта 1).

               t
                п.з          14
<a id="p100269"></a>    Н   = Т  + ---- = 87,6 + -- = 87,6 + 14 = 101,6 мин.
     пр    ш    q            1

<a id="p100270"></a>1.8.3. Пример расчета нормы времени на токарно-винторезных станках. Среднесерийное производство.
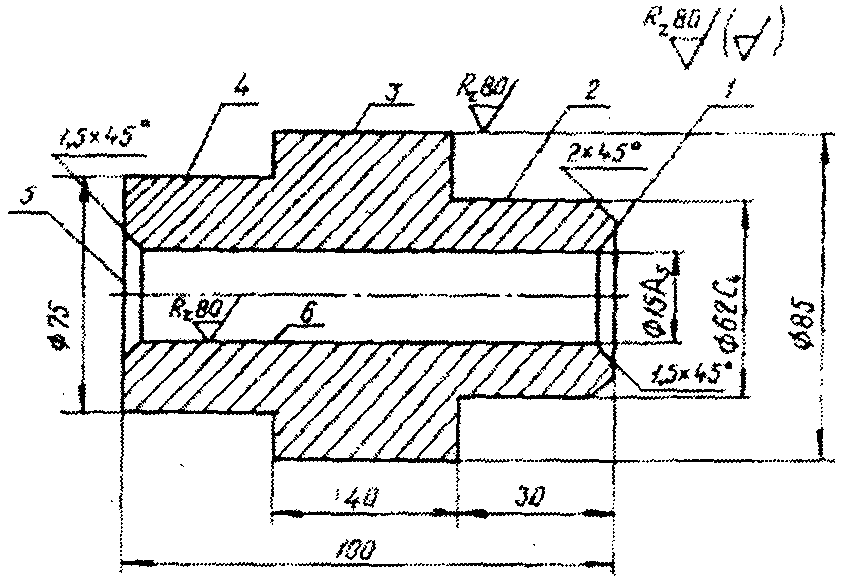
<div align="center">

<a id="p106625"></a> ![1. Общая часть](https://i.bukva.ai/AhyFPrzz/img_2.png) 

<a id="p106626"></a>Рис. 1.3

</div>


<a id="p100271"></a>Исходные данные
    1) <a id="p100272"></a>Станок - токарно-винторезный, модель 1К62, N  = 10 кВт
                                                   д
2) <a id="p100273"></a>Деталь - муфта
    3) <a id="p100274"></a>Обрабатываемый материал - сталь 45, сигма  = 0,59...0,74 ГПа
                                                в
4) <a id="p100275"></a>Масса детали - 2,6 кг, масса заготовки - 5,3 кг
5) <a id="p100276"></a>Операция - токарная обработка
6) <a id="p100277"></a>Заготовка - прокат d 90 мм, l = 105 мм
7) <a id="p100278"></a>Припуск на обработку - 2,5 мм на сторону
8) <a id="p100279"></a>Способ установки - самоцентрирующий патрон
9) <a id="p100280"></a>Режущий инструмент для черновой обработки - Т5К10, для чистовой - Т15К6
10) <a id="p100281"></a>Число деталей в партии - 150 шт.

<div align="center">

<a id="p100282"></a>Определение подготовительно-заключительного времени

</div>


<a id="p100283"></a>Подготовительно-заключительное время определяется по карте 132.
<a id="p100284"></a>При обработке детали в патроне тремя режущими инструментами, участвующими в операции, подготовительно-заключительное время на партию деталей равно 16 мин.
<a id="p100285"></a>К подготовительно-заключительному времени добавляется время из той же карты - 9 мин. на получение инструмента и приспособлений и сдачу их после окончания обработки партии деталей. Данные расчета сведены в [карту](#p100253).

<div align="center">

<a id="p100286"></a>Определение основного времени

</div>


<a id="p100287"></a>Основное время приводится для каждого перехода в отдельности согласно наименованию переходов, приведенных в карте расчета нормы времени.
<a id="p100288"></a>    Основное время (t ) определяется по формуле:
                     о

                          t  100 (l + l  + l )
                           о           1    2
<a id="p100289"></a>                     t  = -------------------- x i,                      (4)
                      о           100

<a id="p100290"></a>    где t  100 - основное время на обработку 100 мм длины, мин.;
         о
<a id="p100291"></a>    l - длина обрабатываемой поверхности (определяется по чертежу), мм;
<a id="p100292"></a>    l  - величина врезания и перебега резца, мм;
     1
<a id="p100293"></a>    l  - дополнительная длина на взятие пробной стружки, мм;
     2
<a id="p100294"></a>    i - число проходов.
<a id="p100295"></a>    Для каждой обрабатываемой поверхности в соответствии с условиями работы
величина врезания и перебега инструмента l  и величина  на  взятие  пробной
                                          1
стружки l  будут равны:
         2
<a id="p100296"></a>    Для перехода 1   l  = 2 мм     l  = 0 мм
                      1             2
<a id="p100297"></a>          "      2   l  = 4 мм     l  = 0 мм
                      1             2
<a id="p100298"></a>          "      3   l  = 5 мм     l  = 0 мм
                      1             2
<a id="p100299"></a>          "      4   l  = 2 мм     l  = 5 мм
                      1             2
<a id="p100300"></a>          "      5   l  = 6 мм     l  = 0 мм
                      1             2
<a id="p100301"></a>          "      7I  l  = 2,5 мм   l  = 0 мм
                      1             2
<a id="p100302"></a>          "      7II l  = 2,5 мм   l  = 5 мм
                      1             2
<a id="p100303"></a>          "      8I  l  = 4,0 мм   l  = 0 мм
                      1             2
<a id="p100304"></a>          "      8II l  = 4,0 мм   l  = 5 мм
                      1             2
<a id="p100305"></a>Тогда основное время обработки составит:

                       0,44 (45 + 2)
<a id="p100306"></a>для перехода 1   t   = ------------- = 0,20 мин., карта 156
                  о         100
                   1

                       0,44 (70 + 4)
<a id="p100307"></a>      "      2   t   = ------------- = 0,32 мин., карта 156
                  о         100
                   2

                       0,66 (30 + 5)
<a id="p100308"></a>      "      3   t   = ------------- x 2 = 0,46 мин., карта 156
                  о         100
                   3

                       0,35 (30 + 2 + 5)
<a id="p100309"></a>      "      4   t   = ----------------- = 0,13 мин., карта 158
                  о           100
                   4

                       1,05 (100 + 6)
<a id="p100310"></a>      "      5   t   = -------------- = 1,11 мин., карта 175
                  о         100
                   5

                        0,44 (37,5 + 2,5)
<a id="p100311"></a>      "      7   t  I = ----------------- = 0,17 мин., карта 156
                  о            100
                   7

                         0,4 (37,5 + 2,5 + 5)
<a id="p100312"></a>      "      7   t  II = -------------------- = 0,18 мин., карта 159
                  о              100
                   7

                        0,44 (30 + 4)
<a id="p100313"></a>      "      8   t  I = ------------- x 2 = 0,30 мин., карта 156
                  о          100
                   8

                         0,4 (30 + 4 + 5)
<a id="p100314"></a>      "      8   t  II = ---------------- = 0,16 мин., карта 159
                  0            100
                   8

<a id="p100315"></a>для перехода 6   оперативное время на обработку фаски
                 1,5 x 45° = 0,13 мин.
<a id="p100316"></a>      "      9   оперативное время на обработку фаски
                 1,5 x 45° = 0,13 мин.
<a id="p100317"></a>      "      6   оперативное время на обработку фаски
                 2,0 x 45° = 0,17 мин.

<a id="p100318"></a>Основное время на операцию равно:

<a id="p100319"></a>    t  = t   + t   + t   + t   + t   + t   + t  I + t  II + t  I + t  II +
     о    о     о     о     о     о     о     о      о       о      о
           1     2     3     4     5     6     7      7       8      8

+ t   = 0,20 + 0,32 + 0,46 + 0,13 + 1,11 + (0,13 + 0,17) + 0,17 + 0,18 +
   о
    9

+ 0,30 + 0,16 + 0,13 = 3,46 мин.

<div align="center">

<a id="p100320"></a>Определение вспомогательного времени

</div>


<a id="p100321"></a>    Вспомогательное время на установку и снятие детали (t    ).
                                                         в.у
                                                            1
<a id="p100322"></a>Время на установку и снятие заготовки массой 5,3 кг в самом центрирующем патроне с креплением ключом с выверкой на биение мелом равно 0,65 мин. (карта 135, лист 1, поз. 3).
<a id="p100323"></a>    Время на переустановку детали t     = 0,65 мин. x 0,8 = 0,52 мин.
                                   в.у
                                      2
<a id="p100324"></a>Вспомогательное время, связанное с переходом, берется на карты 133, 134 с учетом времени на дополнительные приемы, изменение частоты вращения, подачи и т.п.
<a id="p100325"></a>Для чистовой обработки с пробными стружками или при установке резца по лимбу время на проход равно:

<a id="p100326"></a>    переход    1    0,20 мин.
<a id="p100327"></a>       "       2    0,34 мин.
<a id="p100328"></a>       "       3    (0,17 x 2) + 0,06 = 0,4 мин.
<a id="p100329"></a>       "       4    0,42 + 0,14 = 0,56 мин.
<a id="p100330"></a>       "       5    0,46 + 0,06 = 0,52 мин.
<a id="p100331"></a>       "       6    учтено в оперативном времени +0,07 мин.
<a id="p100332"></a>       "       7    0,35 + 0,43 + 0,28 + 0,07 = 1,13 мин.
<a id="p100333"></a>       "       8    (0,17 x 2) + 0,42 + 0,28 = 1,04 мин.
<a id="p100334"></a>       "       9    учтено в оперативном времени +0,07 мин.

<a id="p100335"></a>Итого вспомогательное время, связанное с переходом, - 4,2 мин.
<a id="p100336"></a>    Вспомогательное время на контрольные измерения (t   ).
                                                     изм
<a id="p100337"></a>Вспомогательное время на контрольные измерения определяется только для перехода 4 - 0,05 мин. для промера скобой.
<a id="p100338"></a>Таким образом, вспомогательное время для перехода 4 составит:

<a id="p100339"></a>0,56 + 0,05 = 0,61 мин.

<a id="p100340"></a>Вспомогательное время на операцию составит:

<a id="p100341"></a>    t  = t     + t     + t      + t         + t      =
     в    в.у     в.у     в.пер    в.доп.пр    в.изм
             1       2

= 0,65 + 0,52 + 3,3+ 0,90 + 0,05 = 5,42 мин.

<a id="p100342"></a>По карте 1 определяется поправочный коэффициент на вспомогательное время в зависимости от суммарной продолжительности обработки партии деталей по трудоемкости. Оперативное время на 1 деталь равно:

<a id="p100343"></a>    t  + t  = 3,46 + 5,42 = 8,9 мин.
     о    в

<a id="p100344"></a>Оперативное время на партию деталей равно:

<a id="p100345"></a>    t   x q = 8,9 x 150 = 1330 мин. = 22 ч = 2,8 смен.
     оп

<a id="p100346"></a>При обработке партии деталей в три смены применяется коэффициент К = 0,87.
<a id="p100347"></a>С учетом поправочного коэффициента вспомогательное время на операцию составит:

<a id="p100348"></a>    t  x K   = 5,42 x 0,87 = 4,80 мин.
     В    t
           в

<div align="center">

<a id="p100349"></a>Определение времени на обслуживание рабочего места,<br>
отдых и личные надобности

</div>


<a id="p100350"></a>Время на обслуживание рабочего места определяется по карте 132. Для станков II группы с наибольшим диаметром изделия, устанавливаемого над станиной, - 400 мм оно составляет 4% оперативного времени.
<a id="p100351"></a>Время перерывов на отдых и личные надобности при работе на станке с механической подачей (карта 131) составляет 4% оперативного времени.

<div align="center">

<a id="p100352"></a>Определение нормы штучного времени

</div>


<a id="p100353"></a>Норма штучного времени определяется по формуле:

                                             a    + a
                                              обс    отл
<a id="p100354"></a>                   T  = (t  + t  x K  ) (1 + -----------),              (5)
                    ш     о    в    t            100
                                     в

<a id="p100355"></a>    Т  = (3,46 + 4,80) (1,08) = 8,9 мин.
     ш

<div align="center">

<a id="p100356"></a>Определение нормы времени

</div>


               t
                п.з         16 + 9
<a id="p100357"></a>    H   = T  + ---- = 8,9 + ------ = 8,9 + 0,16 = 9,1 мин.              (6)
     вр    ш    q            150

<div align="center">

<a id="p100358"></a>КАРТА РАСЧЕТА НОРМЫ ВРЕМЕНИ

</div>


<table>
<colgroup><col width="11%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="2%"><col width="6%"><col width="6%"><col width="5%"><col width="7%"><col width="6%"></colgroup>
<tr><td colspan="3">Время</td><td colspan="9">Операция</td><td colspan="5">Изделие</td></tr>
<tr><td colspan="2">Оперативное время</td><td>8,26</td><td colspan="6">Наименование операции</td><td colspan="3">токарная</td><td colspan="4">Наименование детали</td><td>муфта</td></tr>
<tr><td colspan="2">Время на обслуживание рабочего места, отдых и личные</td><td rowspan="2">0,66</td><td colspan="6">Станок. Токарно-винторезный</td><td colspan="3">1К62</td><td colspan="4">Заготовка</td><td>прокат d 90</td></tr>
<tr><td colspan="2">надобности</td><td colspan="6" rowspan="2">Число станков, обслуживаемых рабочим</td><td colspan="3" rowspan="2">1</td><td colspan="4">Материал, марка</td><td>сталь 45</td></tr>
<tr><td colspan="2">Штучное время, мин.</td><td>8,9</td><td colspan="4">Масса детали</td><td>2,5 кг</td></tr>
<tr><td colspan="2" rowspan="2">Подготовительнозаключительное время</td><td rowspan="2">16 + 9</td><td colspan="6" rowspan="2">Число одновременно устанавливаемых деталей</td><td colspan="3" rowspan="2">1</td><td colspan="4">Черная масса</td><td>5,3 кг</td></tr>
<tr><td colspan="4">Число деталей в партии</td><td>150 шт.</td></tr>
<tr><td rowspan="2">Содержание работы</td><td rowspan="2">Приспособление</td><td colspan="2">Инструмент</td><td colspan="4">Расчетные размеры обработки, мм</td><td>припуск на</td><td rowspan="2">число проходов l</td><td colspan="5">Режимы обработки</td><td colspan="2">Время, мин.</td></tr>
<tr><td>режущий</td><td>измерительный</td><td>диаметр или длина</td><td>врезание и перебег</td><td>на пробную стружку</td><td>расчетная длина</td><td>сторону</td><td>глубина резания t, мм</td><td colspan="2">подача сигма , 0 мм/об.</td><td>скорость резания v, м/ мин.</td><td>частота вращения n, об./ мин.</td><td>основное</td><td>вспомогательное, связанное с переходом</td></tr>
<tr><td>А. Установить деталь и снять</td><td>самоцентрирующий патрон</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,65</td></tr>
<tr><td>1. Обточить торец</td><td>То же</td><td>резец Т5К10</td><td>штанген-</td><td>45</td><td>2</td><td>-</td><td>47</td><td>1,5</td><td>1</td><td>1,5</td><td colspan="2">0,75</td><td>90</td><td>300</td><td>0,20</td><td>0,20</td></tr>
<tr><td>1 до d 90</td><td></td><td>фи = 90°</td><td>циркуль</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td></tr>
<tr><td>2. Обточить по наружному диаметру 3 до d 85 на длину l = 70</td><td>"</td><td>То же</td><td>То же</td><td>70</td><td>4</td><td>-</td><td>74</td><td>2,5</td><td>1</td><td>2,5</td><td colspan="2">0,75</td><td>90</td><td>300</td><td>0,32</td><td>0,34</td></tr>
<tr><td>3. Обточить по на</td><td>"</td><td>"</td><td>"</td><td>30</td><td>5</td><td>-</td><td>35</td><td>5</td><td>2</td><td>5</td><td colspan="2">0,5</td><td>90</td><td>300</td><td>0,23 x 2 =</td><td>0,34</td></tr>
<tr><td>ружному диаметру 2 до d 64 на длину l =</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td><td>0,46</td><td></td></tr>
<tr><td>30</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td></tr>
<tr><td>4. Обточить по наружному диаметру 2 до d 62, JТ11 квалитет на длину l = 30</td><td>самоцентрирующий патрон</td><td>резец Т5К10 фи = 90°</td><td>калибр скоба</td><td>30</td><td>2</td><td>5</td><td>37</td><td>1,0</td><td>1</td><td>1,0</td><td colspan="2">0,35</td><td>110</td><td>480</td><td>0,13</td><td>0,42</td></tr>
<tr><td>5. Сверлить отв. 6 до d 15 мм</td><td>То же</td><td>сверло d 15 Р6М5</td><td>штангенциркуль</td><td>100</td><td>6</td><td>-</td><td>106</td><td>7,5</td><td>1</td><td>7,5</td><td colspan="2">0,19</td><td>25</td><td>480</td><td>1,11</td><td>0,46</td></tr>
<tr><td>6. Обто-</td><td>"</td><td>резец</td><td>-</td><td>2,0</td><td>-</td><td>-</td><td>4</td><td>-</td><td>-</td><td>2,0</td><td colspan="2">-</td><td>-</td><td>480</td><td>0,13</td><td>-</td></tr>
<tr><td>чить</td><td></td><td>Т15К6</td><td></td><td>1,5</td><td></td><td></td><td>3,5</td><td></td><td></td><td>1,5</td><td colspan="2"></td><td></td><td></td><td>0,17</td><td></td></tr>
<tr><td>2 фаски</td><td></td><td>фи =</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td></tr>
<tr><td>1,5 x 45°;</td><td></td><td>45°</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td></tr>
<tr><td>2 x 45°</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td></tr>
<tr><td>В. Переустановить деталь</td><td>"</td><td>То же</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,65 х 0,8 = 0,52</td></tr>
<tr><td>7. Обточить торец</td><td>"</td><td>резец Т5К10</td><td>штанген-</td><td>37, 5</td><td>2,5</td><td>- 5</td><td>40 45</td><td>2,5 1,0</td><td>2</td><td>2,5 1,0</td><td colspan="2">0,75 0,35</td><td>90 169</td><td>300 600</td><td>0,17 0,18</td><td>0,35 0,43</td></tr>
<tr><td>5 в размер</td><td></td><td>фи =</td><td>цир-</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td></tr>
<tr><td>100 мм</td><td></td><td>90°</td><td>куль</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td></tr>
<tr><td>8. Обточить по наружному диаметру 4 до d 75 мм</td><td>"</td><td>То же</td><td>То же</td><td>30</td><td>4</td><td>5</td><td>39</td><td>7,5</td><td>2 1</td><td>3 1,0</td><td colspan="2">0,75 0,35</td><td>90 169</td><td>300 600</td><td>0,15 x 2 = 0,30 0,16</td><td>0,34 0,42</td></tr>
<tr><td>9. Обточить фаску</td><td>"</td><td>резец Т15К6</td><td>-</td><td>1,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,5</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,13</td><td>-</td></tr>
<tr><td>1,5 x 45°</td><td></td><td>фи = 45°</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td></tr>
<tr><td>Итого Всего</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td><td>3,46 3,46</td><td>3,3 4,2</td></tr>
</table>


<a id="p100379"></a>    Учитывая  t          и  t     ,  вспомогательное  время   на   операцию
               в.доп.пр      в.изм
составит:

<a id="p100380"></a>    t  = t  + t      + t         + t      = 1,17 + 3,3 + 0,9 + 0,05 =
     в    в    в.пер    в.доп.пр    в.изм

= 5,42 мин.

<a id="p100381"></a>    t  x K   = 5,42 x 0,87 = 4,8 мин.
     в    t
           в

                           а    + а
                            обс    отл
<a id="p100382"></a>    T  (t  + t  x K  )(1 - -----------) = (3,46 + 4,8) x 1,08 = 8,9 мин.
     ш   о    в    t           100
                    в

               t
                п.з         16 + 9
<a id="p100383"></a>    H   = T  + ---- = 8,9 + ------ = 8,9 + 0,16 ~ 9,1 мин.
     вр    ш    q            150

<a id="p100384"></a>1.8.4. Пример расчета нормы времени на токарно-карусельных станках. Среднесерийное производство (рис. 1.4).
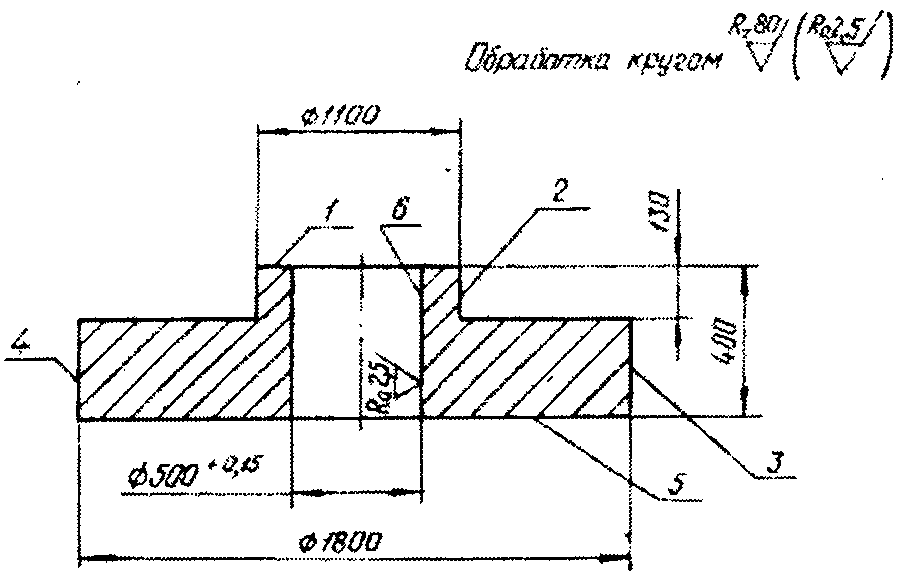
<div align="center">

<a id="p106627"></a> ![1. Общая часть](https://i.bukva.ai/AhyFPrzz/img_3.png) 

<a id="p106628"></a>рис. 1.4

</div>


<a id="p100385"></a>Исходные данные
1) <a id="p100386"></a>Станок - токарно-карусельный, модель 1М553
2) <a id="p100387"></a>Деталь - кольцо
3) <a id="p100388"></a>Обрабатываемый материал - чугун серый, СЧ15...32, НВ = 1,76...2,15 ГПа
4) <a id="p100389"></a>Масса детали - 900 кг, масса заготовки - 1000 кг
5) <a id="p100390"></a>Операция - токарно-карусельная
6) <a id="p100391"></a>Заготовка - отливка
7) <a id="p100392"></a>Припуск на обработку - 2 мм
8) <a id="p100393"></a>Способ установки детали - в четырехкулачковом патроне
9) <a id="p100394"></a>Режущий инструмент - резцы с пластинками ВК6
10) <a id="p100395"></a>Число деталей в партии - 5 шт.

<div align="center">

<a id="p100396"></a>Определение подготовительно-заключительного времени

</div>


<a id="p100397"></a>Подготовительно-заключительное время определяется по карте 187. При обработке цилиндрических поверхностей и при наладке трех инструментов и наибольшего диаметра обработки до 2500 мм подготовительно-заключительное время на партию деталей без учета дополнительных приемов составляет 25 мин.
<a id="p100398"></a>Дополнительное время на приемы, не вошедшие в комплексы, берется из той же карты. На получение инструмента до начала и сдачу его после обработки партии деталей дается время 10 мин. Подготовительно-заключительное время составит:

<a id="p100399"></a>    t    = 25 + 10 = 35 мин.
     п.з

<div align="center">

<a id="p100400"></a>Определение основного времени

</div>


<a id="p100401"></a>Определение основного времени приводится для каждого перехода в отдельности согласно наименованию переходов, приведенных в [карте](#p100358) расчета нормы времени.

<a id="p100402"></a>    Основное время (t ) определяется по формуле:
                     о

                     t  100 (l + l  + l )
                      о           1    2
<a id="p100403"></a>                t  = -------------------- x i x K = мин.,
                 о           100

<a id="p100404"></a>    где t  100 - основное время на обработку 100 м длины, мин.;
         о
<a id="p100405"></a>    l - длина обрабатываемой поверхности определяется по чертежу, мм;
<a id="p100406"></a>    l  - величина врезания и перебега резца, мм;
     1
<a id="p100407"></a>    l  - дополнительная длина на взятие пробной стружки, мм;
     2
<a id="p100408"></a>i - число проходов;
<a id="p100409"></a>К - коэффициент, учитывающий измененные условия работы.
<a id="p100410"></a>При глубине резания t = 2 мм врезание и перебег резца равны 3 мм.
<a id="p100411"></a>    Дополнительная длина на взятие пробной стружки l  принята равной 10 мм.
                                                    2
<a id="p100412"></a>Время обработки поверхностей по JТ11 квалитету определяется по карте 192 соответственно большим значением обрабатываемых поверхностей с учетом перекрываемого времени.
<a id="p100413"></a>Определение основного времени:

          6,94 (300 + 3)
<a id="p100414"></a>    t   = -------------- = 21,02 мин.
     о         100
      1

          6,94 (130 + 3 + 10)
<a id="p100415"></a>    t   = ------------------- = 9,92 мин. - перекрываемое
     о            100
      2

          10,9 (350 + 3)
<a id="p100416"></a>    t   = -------------- x 1,25 = 38,47 x 1,25 = 48,06 ~ 48,1 мин.
     о         100
      3

          10,9 (270 + 3 + 10)
<a id="p100417"></a>    t   = ------------------- = 30,84 мин. - перекрываемое
     о            100
      4

          10,9 (650 + 3)
<a id="p100418"></a>    t   = -------------- = 71,2 мин.
     о         100
      5

          3,81 (400 + 3)
<a id="p100419"></a>    t   = -------------- = 15,4 мин.
     о         100
      6

<a id="p100420"></a>Основное время на операцию равно:

<a id="p100421"></a>    t   + t   + t   + t   = 21,02 + 48,1 + 71,2 + 15,4 = 155,72 ~ 156 мин.
     о     о     о     о
      1     3     5     6

<a id="p100422"></a>Время на обработку поверхностей 2 и 4 - перекрываемое и в норму штучного времени не включается.

<div align="center">

<a id="p100423"></a>Определение вспомогательного времени

</div>


<a id="p100424"></a>Вспомогательное время на установку и снятие детали массой до 1000 кг при креплении в кулачках с выверкой рейсмусом принимается из карты 139, лист 5, поз. 31 равным 10,8 мин. Время на переустановку детали берется из той же карты, как для установки, равным 10,8 мин.
<a id="p100425"></a>Вспомогательное время, связанное с переходом, берется для поверхности 1 из карты 188 равным 1,8 мин. Обработка поверхности по JТ11 квалитету, со взятием пробной стружки и для измеряемого размера свыше 1000 мм.
<a id="p100426"></a>Вспомогательное время равно:

<a id="p100427"></a>    переход  1  t   = 1,8 + 3,0 + 0,11
                 вп
<a id="p100428"></a>       "     2  t   = 1,8 мин. - перекрываемое
                 вп
<a id="p100429"></a>       "     3  t   = 1,9 мин. + 0,13 + 0,13 + 0,11
                 вп
<a id="p100430"></a>       "     4  t   = 1,9 мин. - перекрываемое
                 вп
<a id="p100431"></a>       "     5  t   = 1,9 мин. + 3,0
                 вп
<a id="p100432"></a>       "     6  t   = 1,5 мин. + 0,13 + 0,13 + 0,11
                 вп

<a id="p100433"></a>                SUM 7,1 + SUM 6,85

<a id="p100434"></a>где 3,0 мин. - время на взятие пробной стружки;
<a id="p100435"></a>0,11 мин. - время на перемещение суппорта на длину свыше 300 мм;
<a id="p100436"></a>0,13 мин. - время на изменение величины подачи или частоты вращения.
<a id="p100437"></a>Итого вспомогательного времени, связанного с переходом, - 13,95 мин.
<a id="p100438"></a>Всего вспомогательного времени - 35,55 мин.
<a id="p100439"></a>Вспомогательное время на контрольные измерения определяется только для перехода 6 - 0,29 мин., карта 143.
<a id="p100440"></a>Таким образом, вспомогательное время для перехода 6 составит:

<a id="p100441"></a>1,5 + 0,13 + 0,13 + 0,11 + 0,29 = 2,16 мин.

<a id="p100442"></a>Вспомогательное время на операцию составит:

<a id="p100443"></a>    t     + t     + t      + t         + t      = 10,8 + 10,8 + 7,1 + 6,85 +
     в.у     в.у     в.пер    в.доп.пр    в.изм
        1       2

+ 0,29 = 35,84 ~ 36 мин.

<a id="p100444"></a>По карте 1 определяется поправочный коэффициент на вспомогательное время в зависимости от суммарной продолжительности обработки партии деталей по трудоемкости.
<a id="p100445"></a>Оперативное время на 1 деталь равно:

<a id="p100446"></a>    t  + t  = 156 + 36 = 192 мин.
     о    в

<a id="p100447"></a>Оперативное время на партию деталей равно:

<a id="p100448"></a>    t  x q = 192 x 5 = 960 мин. = 16 ч = 2 смены.
     m

<a id="p100449"></a>При обработке партии деталей в две смены и диаметре обрабатываемого изделия - 1800 мм, коэффициент К = 1,32.
<a id="p100450"></a>Вспомогательное время с учетом поправочного коэффициента равно:

<a id="p100451"></a>    t  x K   = 36 x 1,32 = 47,5 мин.
     в    t
           в

<div align="center">

<a id="p100452"></a>Определение времени на обслуживание рабочего места,<br>
отдых и личные надобности

</div>


<a id="p100453"></a>Время на обслуживание рабочего места определяется по карте 187. Для станков с наибольшим диаметром обработки - 2500 мм, оно составляет 6,5%.
<a id="p100454"></a>Время перерывов на отдых и личные надобности при работе на станке с механической подачей (карта 131) составляет 4% оперативного времени.

<div align="center">

<a id="p100455"></a>Определение нормы штучного времени

</div>


<a id="p100456"></a>    Норма штучного времени (t ) определяется по формуле:
                             ш

                                          а    + а
                                           обс    отл
<a id="p100457"></a>                T  = (t  + t  x K  ) (1 + -----------)
                 ш     о    в    t            100
                                  в

                                6,5 + 4
<a id="p100458"></a>    T  = (156 + 36 x 1,32) (1 + -------) = 224,86 ~ 225 мин.
     ш                            100

<div align="center">

<a id="p100459"></a>Определение нормы времени

</div>


<a id="p100460"></a>    Норма времени (Н  ) определяется по формуле:
                    вр

               t
                п.з         35
<a id="p100461"></a>    Н   = T  + ---- = 225 + -- = 225 + 7 = 232 мин.
     вр    ш    q           5

<div align="center">

<a id="p100462"></a>*ПРИМЕР* РАСЧЕТА НОРМЫ ВРЕМЕНИ. СРЕДНЕСЕРИЙНОЕ ПРОИЗВОДСТВО

</div>


<table>
<colgroup><col width="11%"><col width="4%"><col width="7%"><col width="5%"><col width="4%"><col width="6%"><col width="4%"><col width="5%"><col width="4%"><col width="4%"><col width="6%"><col width="3%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="6%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="3">Время, мин.</td><td colspan="9">Операция 3</td><td colspan="8">Изделие</td></tr>
<tr><td colspan="2">Оперативное время</td><td>203,5</td><td colspan="5">Наименование операции</td><td colspan="4">токарно-карусельная</td><td colspan="5">Наименование детали</td><td colspan="3">Кольцо</td></tr>
<tr><td colspan="2" rowspan="3">Время на обслуживание рабочего места, отдых и личные надобности</td><td></td><td colspan="5" rowspan="2">Станок токарно-карусельный</td><td colspan="4" rowspan="2">1М553</td><td colspan="5">Заготовка</td><td colspan="3">Отливка</td></tr>
<tr><td rowspan="2">21,4</td><td colspan="5" rowspan="2">Материал (марка)</td><td colspan="3" rowspan="2">Чугун серый СЧ15-32 НВ = 1,86</td></tr>
<tr><td colspan="5" rowspan="2">Число станков, обслуживаемых рабочим</td><td colspan="4" rowspan="2">1</td></tr>
<tr><td colspan="2">Штучное время, мин.</td><td>225</td><td colspan="5">Масса детали</td><td colspan="3">900 кг</td></tr>
<tr><td colspan="2" rowspan="2">Подготовительнозаключительное время, мин.</td><td rowspan="2">35</td><td colspan="5" rowspan="2">Число одновременно устанавливаемых деталей</td><td colspan="4" rowspan="2">1</td><td colspan="5">Черная масса</td><td colspan="3">1000 кг</td></tr>
<tr><td colspan="5">Число деталей в партии</td><td colspan="3">5</td></tr>
<tr><td rowspan="2">Содержание работы</td><td rowspan="2">Приспособление</td><td rowspan="2">Инструмент режущий</td><td colspan="4">Расчетные размеры обработки, мм</td><td rowspan="2">припуск на сторону, мм</td><td rowspan="2">число проходов, i</td><td rowspan="2">глубина резания t, мм</td><td colspan="4">Режим обработки</td><td rowspan="2">Основное время на 100 мм, мин.</td><td rowspan="2">Коэффициент на измененные условия</td><td rowspan="2">Основное время на 100 мм с учетом коэффициента, мин.</td><td rowspan="2">Основное время обработки, мин.</td><td rowspan="2">Вспомогательное время, мин.</td><td rowspan="2">Номер карты</td></tr>
<tr><td>диаметр, длина</td><td>врезание и перебег</td><td>на пробную стружку</td><td>расчетная длина</td><td>подача S , о мм/об.</td><td colspan="2">скорость резания V, м/мин.</td><td>частота вращения n, об./ мин.</td></tr>
<tr><td>А. Установить деталь и снять</td><td>Кулачковый</td><td>резец проходной ВК6,</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td><td>10,8</td><td>133</td></tr>
<tr><td>1. Обточить торец 1, одновременно</td><td rowspan="2">патрон</td><td>фи = 45°</td><td>1100 ---- 300</td><td>3</td><td>-</td><td>303</td><td>2</td><td>1</td><td>2</td><td>0,6</td><td colspan="2">94</td><td>24</td><td>6,94</td><td>-</td><td>-</td><td>21,0</td><td>1,8 3,0 0,11</td><td>192</td></tr>
<tr><td>2. Обточить</td><td>ВК6</td><td>1100</td><td>3</td><td>10</td><td>143</td><td>2</td><td>1</td><td colspan="4">перекрываемое</td><td>24</td><td>6,94</td><td>-</td><td>-</td><td>9,92</td><td>-</td><td>192</td></tr>
<tr><td>пов. 2 до диаметра</td><td></td><td>фи = 90°</td><td>---- 130</td><td></td><td></td><td></td><td></td><td>1</td><td>2</td><td>0,6</td><td colspan="2">94</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td>1100</td><td rowspan="4"></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td>3. Обточить пов. 3</td><td>резец проходной с пластинкой ВК6, фи = 90°</td><td>1800 ---- 350</td><td>3</td><td>-</td><td>353</td><td>2</td><td>1</td><td>2</td><td>0,7</td><td colspan="2">83</td><td>13</td><td>10,9</td><td>1,25</td><td>13,6</td><td>48,1</td><td>1,9 0,13 0,13 0,11</td><td>192</td></tr>
<tr><td>Б. Переустановить деталь</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td><td>10,8</td><td>133</td></tr>
<tr><td>4. Обточить</td><td>ВК6,</td><td>1800</td><td>3</td><td>10</td><td>283</td><td>2</td><td>1</td><td colspan="4">перекрываемое</td><td>13</td><td>10,9</td><td>-</td><td>-</td><td>30,84</td><td>1,9</td><td>192</td></tr>
<tr><td>поверхность</td><td></td><td>фи =</td><td>----</td><td></td><td></td><td></td><td></td><td></td><td>2</td><td>0,7</td><td colspan="2">83</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td>4 до диаметра 1800 одновременно</td><td rowspan="4"></td><td>45°</td><td>270</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td>5. Обточить пов. 5 в размер 400 мм</td><td>ВК6, фи = 45°</td><td>1800 ---- 650</td><td>3</td><td>-</td><td>653</td><td>2</td><td>1</td><td>2</td><td>0,7</td><td colspan="2">83</td><td>13</td><td>10,9</td><td>-</td><td>-</td><td>71,2</td><td>3,0 1,9</td><td>192</td></tr>
<tr><td>6. Расточить пов. 6 до диаметра 500</td><td>резец расточной ВК6, фи = 60°</td><td>500 --- 400</td><td>3</td><td>-</td><td>403</td><td>1</td><td>1</td><td>1</td><td>0,4</td><td colspan="2">94</td><td>60</td><td>3,81</td><td>-</td><td>-</td><td>15,4</td><td>1,5 0,13 0,13 0,11 0,29</td><td>192</td></tr>
<tr><td>Итого</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td colspan="2"></td><td></td><td></td><td></td><td></td><td>155,72 ~ 156</td><td>35,84 ~ 36,0</td><td></td></tr>
</table>


### 2. <a id="p100482"></a>ХАРАКТЕРИСТИКА ПРИМЕНЯЕМОГО ОБОРУДОВАНИЯ И ТЕХНОЛОГИЯ РАБОТЫ


<a id="p100483"></a>Нормативы времени рассчитаны для применения при нормировании работ, выполняемых на оборудовании отечественного производства, широко распространенного на предприятиях.
<a id="p100484"></a>К числу распространенных конструкций относятся станки токарные - 16К20, 1К62, 1616, 1620, 163, 164, 16К30, 1А64, 1М63, 16К40 и др. и станки карусельные - 1551, 1553 и др.
<a id="p100485"></a>Технической и технологической характеристикой этих моделей является то, что они имеют полный набор подач, частоту вращений и достаточную мощность.


| Тип станка | Модель | Наибольший диаметр обрабатываемого изделия, мм, до | Мощность N , кВт д | Частота вращения, об./мин. |
| --- | --- | --- | --- | --- |
| Токарно-винторезный | 1А62 1К62 1А625 1А616 1Д63 16К20 16К30 1М63 1А64 16К40 1Д64 16К50 | 400 над станиной 400 над станиной 500 над станиной 320 над станиной 615 над станиной 400 над станиной 630 630 800 800 800 1000 над станиной | 7 10 10 4,5 7,8 10 18,5 13 18,5 22 9,7 22 - 30 | n = 11,5 / 1200 n = 12,5 / 2000 n = 11,5 / 2000 n = 11,2 / 2240 n = 9,3 / 485 n = 12,5 / 1600 n = 8 / 1600 n = 10 / 1250 n = 7,1 / 750 n = 6,3 / 1250 n = 7,4 / 335 |
| Карусельный | 1510 1531 1М531 1541 1553 1525 | 1000 1250 1250 1600 2300 2500 | 28 28 28 28 400 45 | n = 8,0 / 400 n = 6,3 / 315 n = 6,3 / 315 n = 4 / 200 n = 22 / 80 n = 4 / 200 |


<a id="p100489"></a>Для карусельных станков неполное штучное время рассчитано для обработки поверхности одним резцом.
<a id="p100490"></a>В целях лучшего использования оборудования и повышения производительности следует, где это возможно, вести обработку одновременно несколькими суппортами (2 - 3), что сокращает общее время обработки. Число одновременно работающих суппортов определяется исходя из конфигурации поверхности и характера обработки с учетом наличия и расположения суппортов станка. Выбранное число одновременно работающих суппортов должно быть проверено по мощности станка. При проверке сумма значений мощности на резание для всех суппортов, определяемая по картам нормативов, не должна превышать эффективной мощности станка.
<a id="p100491"></a>Кроме проверки по мощности, должна быть проведена проверка по неполному штучному времени для определения общего времени с таким расчетом, чтобы общее суммарное время при одновременной обработке несколькими суппортами не превышало времени раздельной обработки и каждой из этих поверхностей одним суппортом, что встречается в случаях, когда обрабатываемые поверхности имеют большую разницу в размерах по диаметру и длине. При обработке несколькими суппортами необходимо соблюдать следующий порядок расчета нормы штучного времени:
<a id="p100492"></a>определяется время на каждую из обрабатываемых поверхностей;
<a id="p100493"></a>сравнивается неполное штучное время на обработку всех поверхностей и в норму штучного времени включается только время обработки одной поверхности, для которой неполное штучное время имеет наибольшее значение (неперекрываемое время). Время обработки других поверхностей считается перекрываемым и в норму штучного времени не включается;
<a id="p100494"></a>к неперекрываемому неполному штучному времени добавляется время на приемы управления станком, связанное со взятием пробной стружки, по числу работающих суппортов в размерах, согласно указаниям, приведенным в соответствующих разделах карт нормативов.
<a id="p100495"></a>Порядок расчета нормы штучного времени для многоинструментной обработки деталей на карусельном станке приведен в [примере](#p100462) (см. выше).


### 3. <a id="p100496"></a>ОРГАНИЗАЦИЯ ТРУДА


<a id="p100497"></a>3.1. На участке станочных работ рабочее место должно быть оснащено необходимым в соответствии с требованиями производственного процесса и условиями выполнения работы с соблюдением правил санитарной гигиены и техники безопасности.
<a id="p100498"></a>Расположение оборудования на рабочем месте, инвентаря, производственной мебели, тары, стеллажей для заготовок и готовой продукции планируется с таким расчетом, чтобы не создавалось стесненных условий для работы, лишних затрат времени на хождение и поиски.
<a id="p100499"></a>При рациональной организации рабочих мест целесообразно придерживаться следующих общих положений <1>:

<a id="p100500"></a>

---

<a id="p100501"></a><1> См.: Типовые проекты организации труда на рабочих местах станочников. М., Оргстанкинпром, 1977.

<a id="p100502"></a>освещение, рабочего места должно быть достаточным и правильным. Требуемая освещенность определяется характером выполняемой работы и действующими санитарными нормами. При местном освещении свет не должен слепить глаза, тень не должна падать из обрабатываемую деталь;
<a id="p100503"></a>на рабочем месте должна находиться инструкционно-эксплуатационная карта для выборов режимов резания по типу, разработанному ЦПКТБ "Системпроект" Минлегпищемаша;
<a id="p100504"></a>инструменты и приспособления располагаются на рабочем месте в определенном, удобном для использования, порядке;
<a id="p100505"></a>участок обработки тяжелых деталей оснащен подъемно-транспортными устройствами.
<a id="p100506"></a>Ниже приведены примеры типовой планировки рабочих мест станочников: токаря, токаря-карусельщика.

#### <a id="p100507"></a>3.2 Типовая планировка рабочих мест станочников


##### <a id="p100508"></a>3.2.1 Рабочее место токаря

<a id="p100509"></a>Токарно-винторезные станки
<a id="p100510"></a>Межцентровое расстояние 320 x 710...630 x 1400 мм
<a id="p100511"></a>Рабочее место токаря оснащается тумбочкой инструментальной для двухсменной работы, в каждом отделении которой хранится постоянный набор инструментов и средств по уходу за оборудованием, а также приемным столиком. На верхней полке приемного столика устанавливается тара для заготовок и готовых деталей, а на нижней полке могут храниться принадлежности и приспособления. Чертежи обрабатываемой детали размещаются на планшете, закрепленном с задней стороны тумбочки.
<div align="center">

<a id="p106629"></a> ![3. Организация труда](https://i.bukva.ai/AhyFPrzz/img_4.png) 

<a id="p106630"></a>1 - столик с инструментальными ящиками;<br>
2 - стол приемный 03705.23; 3 - стеллаж-подставка СД3702.10А;<br>
4 - тара производственная; 5 - планшет<br>
для чертежей СД3750.04; 6 - решетка под ноги рабочему

<a id="p106631"></a>Рис. 3.1

</div>


##### <a id="p100512"></a>3.2.2 Рабочее место токаря-карусельщика

<a id="p100513"></a>Рабочее место токаря-карусельщика оснащается инструментальной тумбочкой для двухсменной работы. Для хранения деталей у станка устанавливаются подставки, конструкция и размеры которых определяются конфигурацией и габаритными размерами обрабатываемых изделий.
<div align="center">

<a id="p106632"></a> ![3. Организация труда](https://i.bukva.ai/AhyFPrzz/img_5.png) 

<a id="p106633"></a>1 - шкаф инструментальный СМ3712.09;<br>
2 - стеллаж-подставка СД3738.05;<br>
3 - стул подъемно-поворотный С3741.01А;<br>
5 - планшет для чертежей СМ3799.05;<br>
6 - решетка под ноги рабочему

<a id="p106634"></a>Рис. 3.2

</div>


#### <a id="p100514"></a>3.3 Оргоснастка рабочих мест

<a id="p100515"></a>Оснащение рабочих мест станочников оргоснасткой (инструментальными тумбочками, приемными столами и т.п.) должно приводиться на основе типовых конструкций.
<a id="p100516"></a>Специальная оргоснастка проектируется в исключительных случаях, если по тем или иным причинам не подходит типовая.
<a id="p100517"></a>Ниже приведены отдельные конструкции типовой оргоснастки.
<div align="center">

<a id="p106635"></a> ![3. Организация труда](https://i.bukva.ai/AhyFPrzz/img_6.png) 

</div>


<a id="p106636"></a>Рис. 3.3. Тумбочка инструментальная двухсекционная С3746.05

<a id="p106637"></a>Собирается из унифицированных элементов. Предназначена для оснащения рабочих мест станочников.
<a id="p106638"></a>Габарит, мм, 900 x 500 x 100
<a id="p106639"></a>Масса, кг, 80
<a id="p106640"></a>Изготовитель - московский завод "Станкоагрегат"
<a id="p106641"></a>Чертеж N С3746.05

<a id="p106642"></a> ![3. Организация труда](https://i.bukva.ai/AhyFPrzz/img_7.png) 

<div align="center">

<a id="p106643"></a>Рис. 3.4. Стол производственный С3702.51

</div>


<a id="p106644"></a>Предназначен для оснащения рабочих мест станочников.
<a id="p106645"></a>Грузоподъемность, т, 2
<a id="p106646"></a>Габарит, мм, 1250 x 500 x 100
<a id="p106647"></a>Изготовитель - институт "Оргстанкинпром", Москва
<a id="p106648"></a>Чертеж N 3702.51


### 4. <a id="p100518"></a>НОРМАТИВНАЯ ЧАСТЬ


<a id="p100519"></a>

<table>
<colgroup><col width="5%"><col width="11%"><col width="7%"><col width="5%"><col width="7%"><col width="3%"><col width="7%"><col width="5%"><col width="7%"><col width="4%"><col width="7%"><col width="4%"><col width="11%"><col width="11%"><col width="7%"></colgroup>
<tr><td colspan="10" rowspan="2">Поправочные коэффициенты в зависимости от размера партии обрабатываемых деталей и на многостаночное обслуживание</td><td colspan="5">Все типы станков</td></tr>
<tr><td colspan="5">Карта 1, лист 1</td></tr>
<tr><td colspan="15">I. Поправочные коэффициенты на штучное время в зависимости от размера партии обрабатываемых деталей в единичном и мелкосерийном производстве (К ) t ш</td></tr>
<tr><td rowspan="3">N позиции</td><td>Штучное время,</td><td colspan="13">Число деталей в партии, шт.</td></tr>
<tr><td rowspan="2">мин., до</td><td colspan="2">1 - 3</td><td colspan="2">4 - 6</td><td colspan="2">7 - 10</td><td colspan="2">11 - 15</td><td colspan="2">16 - 20</td><td>21 - 30</td><td>31 - 40</td><td>&gt; 40</td></tr>
<tr><td colspan="13">Коэффициент на штучное время К t ш</td></tr>
<tr><td rowspan="3">1</td><td rowspan="3">3</td><td colspan="2" rowspan="3">1,4</td><td colspan="2" rowspan="3">1,2</td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,05</td><td colspan="2"></td><td rowspan="3">0,95</td><td rowspan="3">0,9</td><td rowspan="3">0,85</td></tr>
<tr><td>1,0</td><td></td></tr>
<tr><td colspan="2"></td></tr>
<tr><td rowspan="3">2</td><td rowspan="3">15</td><td colspan="2" rowspan="3">1,2</td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,05</td><td colspan="2"></td><td colspan="2" rowspan="3">0,95</td><td rowspan="3">0,9</td><td rowspan="3">0,85</td><td rowspan="3">-</td></tr>
<tr><td>1,0</td><td></td></tr>
<tr><td colspan="2"></td></tr>
<tr><td rowspan="3">3</td><td rowspan="3">60</td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,05</td><td colspan="2"></td><td colspan="2" rowspan="3">0,95</td><td colspan="2" rowspan="3">0,9</td><td rowspan="3">0,85</td><td rowspan="3">-</td><td rowspan="3">-</td></tr>
<tr><td>1,0</td><td></td></tr>
<tr><td colspan="2"></td></tr>
<tr><td rowspan="3">4</td><td rowspan="3">300</td><td colspan="2" rowspan="3">1,05</td><td colspan="2"></td><td colspan="2" rowspan="3">0,95</td><td colspan="2" rowspan="3">0,9</td><td colspan="2" rowspan="3">0,85</td><td rowspan="3">-</td><td rowspan="3">-</td><td rowspan="3">-</td></tr>
<tr><td>1,0</td><td></td></tr>
<tr><td colspan="2"></td></tr>
<tr><td rowspan="3">5</td><td rowspan="3">&gt; 300</td><td colspan="2"></td><td colspan="2" rowspan="3">0,95</td><td colspan="2" rowspan="3">0,90</td><td colspan="2" rowspan="3">0,85</td><td colspan="2" rowspan="3">-</td><td rowspan="3">-</td><td rowspan="3">-</td><td rowspan="3">-</td></tr>
<tr><td>1,0</td><td></td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="41%"><col width="7%"><col width="7%"><col width="7%"><col width="5%"><col width="3%"><col width="7%"><col width="3%"><col width="5%"><col width="7%"></colgroup>
<tr><td colspan="5" rowspan="2">Поправочные коэффициенты в зависимости от размера партии обрабатываемых деталей и на многостаночное обслуживание</td><td colspan="6">Все типы станков</td></tr>
<tr><td colspan="6">Карта 1, лист 2</td></tr>
<tr><td colspan="11">II. Поправочные коэффициенты на вспомогательное время в зависимости от характера серийности работ в среднесерийном производстве (К ) t в</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Наименование оборудования</td><td colspan="9">Суммарная продолжительность обработки партии деталей по трудоемкости операции рабочих смен, мин.</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1</td><td colspan="2">2</td><td>4</td><td colspan="2">6</td><td>10</td></tr>
<tr><td colspan="9">Коэффициент на вспомогательное время К t в</td></tr>
<tr><td rowspan="3">6</td><td rowspan="3">Токарно-винторезные станки (с наибольшим диаметром изделия, устанавливаемого над станиной, - 320 - 615 мм) Токарно-карусельные станки (с наибольшим диаметром обрабатываемого изделия до 1000 мм)</td><td rowspan="3">1,52</td><td rowspan="3">1,32</td><td rowspan="3">1,15</td><td colspan="2"></td><td rowspan="3">0,87</td><td colspan="2" rowspan="3">0,76</td><td rowspan="3">0,66</td></tr>
<tr><td colspan="2">1,0</td></tr>
<tr><td colspan="2"></td></tr>
<tr><td rowspan="3">7</td><td rowspan="2">Карусельные станки (с наибольшим диаметром обрабатываемого изделия 1250</td><td rowspan="3">-</td><td rowspan="3">-</td><td rowspan="3">1,52</td><td colspan="2" rowspan="3">1,32</td><td rowspan="3">1,15</td><td colspan="2"></td><td rowspan="3">0,87</td></tr>
<tr><td colspan="2">1,0</td></tr>
<tr><td>- 2300 мм)</td><td colspan="2"></td></tr>
<tr><td colspan="11">III. Поправочные коэффициенты на штучное время в зависимости от числа обслуживаемых станков в единичном и мелкосерийном производстве (К)</td></tr>
<tr><td>N позиции</td><td>Число станков, обслуживаемых рабочим</td><td colspan="4">1 2</td><td colspan="3">3</td><td colspan="2">4</td></tr>
<tr><td rowspan="3">8</td><td rowspan="3">Коэффициент на штучное время</td><td colspan="4">0,65</td><td colspan="3" rowspan="3">0,48</td><td colspan="2" rowspan="3">0,39</td></tr>
<tr><td>1,0</td><td colspan="3"></td></tr>
</table>


<a id="p100537"></a>Примечания:
    1.   <a id="p100538"></a>Поправочные   коэффициенты   на   штучное   время  в  единичном  и
мелкосерийном  производстве  (К  )  и  на  вспомогательное  время  (К  )  в
                               t                                     t
                                ш                                     в
среднесерийном  производстве  следует  применять  при расчете норм штучного
времени  в  процессе подготовки производства с учетом серийности работ. Тип
производства  характеризуется  коэффициентом  закрепления  операций (К   ).
                                                                      з.о
Серийность   работы  внутри  типа  производства  как  фактор  специализации
производства  определяется  продолжительностью времени обработки одинаковых
деталей на станке.
2. <a id="p100539"></a>Продолжительность работы станка по обработке партии деталей рассчитывается с учетом трудоемкости операции и числа деталей в партии и устанавливается по согласованию с плановыми органами завода как средняя величина для всех запусков изделий в производство в течение года.
3. <a id="p100540"></a>При среднесерийном производстве в условиях многостаночного обслуживания необходимо руководствоваться Межотраслевыми методическими рекомендациями и научно обоснованными нормативными материалами "Развитие многостаночного обслуживания и расширение зон обслуживания в промышленности", М., НИИ труда, 1983.


<a id="p100541"></a>

<table>
<colgroup><col width="5%"><col width="27%"><col width="14%"><col width="9%"><col width="5%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="7" rowspan="2">Подготовительно-заключительное время Единичное и мелкосерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Карта 2, лист 1</td></tr>
<tr><td colspan="12">1. Подготовительно-заключительное время</td></tr>
<tr><td rowspan="4">N позиции</td><td rowspan="4">Способ установки детали</td><td rowspan="4">Сложность подготовки к работе</td><td>Число инструментов в</td><td colspan="8">Наибольший диаметр изделия, устанавливаемого над станиной, мм, до</td></tr>
<tr><td rowspan="3">наладке</td><td>160</td><td>250</td><td>400</td><td>630</td><td>160</td><td>250</td><td>400</td><td>630</td></tr>
<tr><td colspan="8">Время, мин.</td></tr>
<tr><td colspan="4">с заменой установочных приспособлений</td><td colspan="4">баз замены установочных приспособлений</td></tr>
<tr><td>1</td><td>В универсальном приспособлении</td><td rowspan="2">Простая</td><td>1 - 2</td><td>7,0</td><td>8,5</td><td>10</td><td>12</td><td>5</td><td>6</td><td>7</td><td>9</td></tr>
<tr><td>2</td><td rowspan="7">(патрон, центра, оправка)</td><td>3 - 4</td><td>8,5</td><td>11</td><td>12</td><td>14</td><td>7</td><td>8</td><td>9</td><td>11</td></tr>
<tr><td>3</td><td>Средней</td><td>3 - 4</td><td>11</td><td>12,5</td><td>15</td><td>17</td><td>8</td><td>9</td><td>10</td><td>12</td></tr>
<tr><td>4</td><td rowspan="2">сложности</td><td>5 - 6</td><td>14</td><td>15,5</td><td>17</td><td>20</td><td>10</td><td>11</td><td>12</td><td>15</td></tr>
<tr><td>5</td><td>7 - 9</td><td>-</td><td>-</td><td>20</td><td>22</td><td>-</td><td>-</td><td>15</td><td>17</td></tr>
<tr><td>6</td><td rowspan="3">Сложная</td><td>4 - 5</td><td>-</td><td>-</td><td>22</td><td>26</td><td>-</td><td>-</td><td>18</td><td>20</td></tr>
<tr><td>7</td><td>6 - 8</td><td>-</td><td>-</td><td>25</td><td>30</td><td>-</td><td>-</td><td>20</td><td>23</td></tr>
<tr><td>8</td><td>9 - 12</td><td>-</td><td>-</td><td>30</td><td>35</td><td>-</td><td>-</td><td>23</td><td>27</td></tr>
<tr><td>9</td><td>В специальном приспособлении</td><td rowspan="2">Простая</td><td>1 - 2</td><td>-</td><td>-</td><td>14</td><td>17</td><td>-</td><td>-</td><td>9</td><td>11</td></tr>
<tr><td>10</td><td>(подставки, звездочки,</td><td>3 - 4</td><td>-</td><td>-</td><td>16</td><td>19</td><td>-</td><td>-</td><td>11</td><td>13</td></tr>
<tr><td>11</td><td>центрирующие муфты, пробки, угольники и</td><td rowspan="3">Средней сложности</td><td>3 - 4</td><td>-</td><td>-</td><td>19</td><td>22</td><td>-</td><td>-</td><td>12</td><td>14</td></tr>
<tr><td>12</td><td rowspan="5">др.)</td><td>5 - 6</td><td>-</td><td>-</td><td>22</td><td>25</td><td>-</td><td>-</td><td>14</td><td>17</td></tr>
<tr><td>13</td><td>7 - 9</td><td>-</td><td>-</td><td>25</td><td>27</td><td>-</td><td>-</td><td>17</td><td>19</td></tr>
<tr><td>14</td><td rowspan="3">Сложная</td><td>4 - 5</td><td>-</td><td>-</td><td>27</td><td>30</td><td>-</td><td>-</td><td>20</td><td>22</td></tr>
<tr><td>15</td><td>6 - 8</td><td>-</td><td>-</td><td>30</td><td>35</td><td>-</td><td>-</td><td>22</td><td>26</td></tr>
<tr><td>16</td><td>9 - 12</td><td>-</td><td>-</td><td>35</td><td>40</td><td>-</td><td>-</td><td>25</td><td>30</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="19%"><col width="41%"><col width="7%"><col width="3%"><col width="4%"><col width="4%"><col width="3%"><col width="7%"><col width="8%"></colgroup>
<tr><td colspan="10">Подготовительно-заключительное время Токарно-винторезные станки Единичное и мелкосерийное производство N = 4,5...14 кВт д</td></tr>
<tr><td colspan="10">Карта 2, лист 2</td></tr>
<tr><td colspan="10">2. Время на дополнительные элементы подготовительно-заключительной работы, не включенные в комплексы</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="2" rowspan="3">Наименование работы</td><td colspan="7">Группа станков: наибольший диаметр изделия, устанавливаемого над станиной, мм, до</td></tr>
<tr><td colspan="2">160</td><td colspan="2">250</td><td colspan="2">400</td><td>630</td></tr>
<tr><td colspan="7">Время, мин.</td></tr>
<tr><td>1</td><td colspan="2">Расточить сырые кулачки патрона</td><td colspan="2">5,0</td><td colspan="2">5,5</td><td colspan="2">6,0</td><td>7,0</td></tr>
<tr><td>2</td><td>Сменить кулачки в</td><td>трехкулачковом</td><td colspan="2">3,0</td><td colspan="2">3,0</td><td colspan="2">4,0</td><td>5,0</td></tr>
<tr><td>3</td><td>патроне</td><td>четырехкулачковом</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">6,0</td><td>8,0</td></tr>
<tr><td>4</td><td>Установить и снять (с</td><td>патрон (поводковую планшайбу)</td><td colspan="2">3,0</td><td colspan="2">4,0</td><td colspan="2">6,0</td><td>8,0</td></tr>
<tr><td>5</td><td rowspan="8">регулировкой)</td><td>люнет</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">4,0</td><td>6,0</td></tr>
<tr><td>6</td><td>упор</td><td colspan="2">0,35</td><td colspan="2">0,45</td><td colspan="2">2,0</td><td>2,5</td></tr>
<tr><td>7</td><td>копир или конусную линейку</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">4,0</td><td>5,0</td></tr>
<tr><td>8</td><td>стружколоматель</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">3,0</td><td>4,0</td></tr>
<tr><td>9</td><td>противовес</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">7,0</td><td>9,0</td></tr>
<tr><td>10</td><td>угольник</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">7,0</td><td>9,0</td></tr>
<tr><td>11</td><td>заднюю бабку</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">3,0</td><td>5,0</td></tr>
<tr><td>12</td><td>центр</td><td colspan="4">0,3</td><td colspan="2">0,5</td><td>1,0</td></tr>
<tr><td rowspan="3"></td><td colspan="2" rowspan="3">Установить и снять центрирующее приспособление</td><td colspan="7">Диаметр поверхности детали, на которую устанавливается оснастка, мм, до</td></tr>
<tr><td>100</td><td colspan="2">200</td><td colspan="2">300</td><td>400</td><td>500</td></tr>
<tr><td colspan="7">Время, мин.</td></tr>
<tr><td>13</td><td colspan="2">Пробку центровую</td><td>3,5</td><td colspan="2">7,0</td><td colspan="2">9,0</td><td>11</td><td>13</td></tr>
<tr><td>14</td><td colspan="2">Пробку саморазжимную центровую</td><td>2,0</td><td colspan="2">5,0</td><td colspan="2">7,0</td><td>9,0</td><td>11</td></tr>
<tr><td>15</td><td colspan="2">Звездочку центровую</td><td>-</td><td colspan="2">13</td><td colspan="2">15</td><td>18</td><td>20</td></tr>
<tr><td>16</td><td colspan="2">Муфту центрирующую</td><td>5,0</td><td colspan="2">9,0</td><td colspan="2">13</td><td>15</td><td>18</td></tr>
</table>


<a id="p100581"></a>*Примечание.* Характеристика сложности подготовки к работе приведена ниже.


<table>
<colgroup><col width="4%"><col width="9%"><col width="9%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="11" rowspan="2">Вспомогательное время на установку и снятие детали при работе в самоцентрирующем патроне или цанге Единичное и мелкосерийное производство</td><td colspan="8">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8">Карта 3, лист 1</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Способ установки и крепления детали</td><td rowspan="3">Характер выверки</td><td>Точность</td><td>Длина</td><td colspan="14">Масса детали, кг, до</td></tr>
<tr><td rowspan="2">выверки, мм, до</td><td rowspan="2">детали, мм, до</td><td>0,3</td><td>1,0</td><td>3</td><td>5</td><td>10</td><td>20</td><td>30</td><td>50</td><td>100</td><td>200</td><td>400</td><td>800</td><td>1500</td><td>3000</td></tr>
<tr><td colspan="14">Время, мин.</td></tr>
<tr><td>1</td><td rowspan="3">В кулачках с креплением ключом</td><td>Без выверки</td><td>-</td><td>-</td><td>0,25</td><td>0,39</td><td>0,58</td><td>0,70</td><td>0,91</td><td>1,20</td><td>4,55</td><td>5,10</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>2</td><td>С выверкой по</td><td>0,5</td><td>-</td><td>0,59</td><td>0,80</td><td>1,05</td><td>1,20</td><td>1,40</td><td>1,75</td><td>5,10</td><td>6,5</td><td>8,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>3</td><td>диаметру и торцу</td><td>0,1</td><td>-</td><td>1,25</td><td>1,65</td><td>2,15</td><td>2,30</td><td>2,85</td><td>3,40</td><td>6,5</td><td>8,10</td><td>11</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>4</td><td>В кулачках с</td><td rowspan="4">Без выверки</td><td rowspan="4">-</td><td>500</td><td>0,32</td><td>0,44</td><td>0,60</td><td>0,69</td><td>0,83</td><td>1,03</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>5</td><td>поджатием</td><td>1000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>4,20</td><td>4,65</td><td>5,40</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>6</td><td rowspan="6">задним центром</td><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10,5</td><td>12</td></tr>
<tr><td>7</td><td>4000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>7,5</td><td>8,5</td><td>10</td><td>11,5</td><td>13</td></tr>
<tr><td>8</td><td>С выверкой</td><td rowspan="4">0,1</td><td>500</td><td>0,53</td><td>0,73</td><td>0,98</td><td>1,10</td><td>1,35</td><td>1,65</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>9</td><td rowspan="3">по диаметру</td><td>1000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>10</td><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td>11</td><td>12</td><td>13,5</td></tr>
<tr><td>11</td><td>4000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>9,0</td><td>10</td><td>12</td><td>13,5</td><td>15</td></tr>
<tr><td>12</td><td>В кулачках</td><td rowspan="3">Без выверки</td><td rowspan="3">-</td><td>1000</td><td>-</td><td>0,81</td><td>1,00</td><td>1,15</td><td>1,30</td><td>1,5</td><td>4,5</td><td>5,0</td><td>5,5</td><td>6,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>13</td><td>с поджатием</td><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,85</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,0</td><td>8,5</td><td>9,5</td><td>11</td><td>12,5</td></tr>
<tr><td>14</td><td>задним центром</td><td>4000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>8,0</td><td>9,0</td><td>10,5</td><td>12</td><td>14</td></tr>
<tr><td>15</td><td rowspan="3">и люнетом</td><td>С выверкой</td><td rowspan="3">0,1</td><td>1000</td><td>-</td><td>-</td><td>1,35</td><td>1,50</td><td>1,75</td><td>1,85</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>16</td><td rowspan="2">по диаметру</td><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2,40</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>11,5</td><td>12,5</td><td>14,5</td></tr>
<tr><td>17</td><td>4000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>9,5</td><td>10,5</td><td>12,5</td><td>14</td><td>16</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="10%"><col width="9%"><col width="6%"><col width="5%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="11" rowspan="2">Вспомогательное время на установку и снятие детали при работе в самоцентрирующем патроне или цанге Единичное и мелкосерийное производство</td><td colspan="8">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8">Карта 3, лист 2</td></tr>
<tr><td rowspan="3">N позиции</td><td>Способ установки</td><td rowspan="3">Характер выверки</td><td>Точность</td><td>Длина</td><td colspan="14">Масса детали, кг, до</td></tr>
<tr><td>и крепления</td><td rowspan="2">выверки, мм, до</td><td rowspan="2">детали, мм, до</td><td>0,3</td><td>1,0</td><td>3</td><td>5</td><td>10</td><td>20</td><td>30</td><td>50</td><td>100</td><td>200</td><td>400</td><td>800</td><td>1500</td><td>3000</td></tr>
<tr><td>детали</td><td colspan="14">Время, мин.</td></tr>
<tr><td>18</td><td>В кулачках и</td><td rowspan="3">Без выверки</td><td rowspan="3">-</td><td>1000</td><td>-</td><td>-</td><td>0,80</td><td>0,95</td><td>1,20</td><td>1,45</td><td>3,80</td><td>4,10</td><td>4,85</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>19</td><td rowspan="5">люнете</td><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,65</td><td>4,30</td><td>4,85</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>10</td><td>11,5</td></tr>
<tr><td>20</td><td>4000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>10</td><td>12</td><td>13,5</td></tr>
<tr><td>21</td><td>С выверкой по</td><td rowspan="3">0,5</td><td>1000</td><td>-</td><td>-</td><td>1,1</td><td>1,30</td><td>1,60</td><td>1,95</td><td>4,30</td><td>4,75</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>22</td><td rowspan="2">диаметру</td><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,85</td><td>2,25</td><td>5,1</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>10</td><td>12</td><td>13,5</td></tr>
<tr><td>23</td><td>4000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>10,5</td><td>12</td><td>13,5</td><td>15,5</td></tr>
<tr><td>24</td><td>В кулачках и</td><td>С выверкой по</td><td rowspan="3">0,1</td><td>1000</td><td>-</td><td>-</td><td>1,15</td><td>1,50</td><td>1,85</td><td>2,25</td><td>5,0</td><td>5,5</td><td>6,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>25</td><td rowspan="2">люнете</td><td rowspan="2">диаметру</td><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2,1</td><td>2,6</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>10</td><td>11,5</td><td>13,5</td><td>15,5</td></tr>
<tr><td>26</td><td>4000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>7,0</td><td>7,5</td><td>9,0</td><td>10</td><td>12</td><td>13,5</td><td>15,5</td><td>18,5</td></tr>
<tr><td>27</td><td colspan="3">В патроне с пневмогидравлическим зажимом с</td><td>1000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,80</td><td>0,94</td><td>2,80</td><td>3,25</td><td>4,00</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>28</td><td colspan="3" rowspan="2">поджатием задним центром</td><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>4,1</td><td>5,0</td><td>6,0</td><td>7,5</td><td>9,0</td><td>-</td><td>-</td></tr>
<tr><td>29</td><td>4000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>8,0</td><td>10</td><td>12,5</td><td>-</td><td>-</td></tr>
<tr><td>30</td><td>В цанге или патроне с</td><td>Без выверки</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,14</td><td>0,19</td><td>0,27</td><td>0,31</td><td>0,39</td><td>0,48</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>31</td><td rowspan="2">пневмогидравлическим зажимом</td><td>С выверкой по</td><td>0,5</td><td>-</td><td>-</td><td>-</td><td>0,22</td><td>0,31</td><td>0,44</td><td>0,52</td><td>0,64</td><td>0,78</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>32</td><td>диаметру</td><td>0,1</td><td>-</td><td>-</td><td>-</td><td>0,37</td><td>0,53</td><td>0,73</td><td>0,85</td><td>1,05</td><td>1,30</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>33</td><td colspan="4">В патроне с резной втулкой</td><td>-</td><td>-</td><td>0,31</td><td>0,45</td><td>0,63</td><td>0,75</td><td>0,90</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>34</td><td colspan="4">В бесключевом патроне или цанге</td><td>-</td><td>-</td><td>0,15</td><td>0,21</td><td>0,28</td><td>0,32</td><td>0,39</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="10%"><col width="5%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="11" rowspan="2">Вспомогательное время на установку и снятие детали при работе в самоцентрирующем патроне или цанге Единичное и мелкосерийное производство</td><td colspan="8">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8">Карта 3, лист 3</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Способ установки и крепления детали</td><td rowspan="3">Характер выверки</td><td>Точность</td><td>Длина</td><td colspan="14">Масса детали, кг, до</td></tr>
<tr><td rowspan="2">выверки, мм, до</td><td>детали</td><td>0,3</td><td>1,0</td><td>3</td><td>5</td><td>10</td><td>20</td><td>30</td><td>50</td><td>100</td><td>200</td><td>400</td><td>800</td><td>1500</td><td>3000</td></tr>
<tr><td>мм, до</td><td colspan="14">Время, мин.</td></tr>
<tr><td>35</td><td colspan="4">В патроне с разъемным вкладышем</td><td>0,45</td><td>0,60</td><td>0,77</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>36</td><td>В цанговом</td><td colspan="3">рычагом</td><td>0,17</td><td>0,22</td><td>0,27</td><td>0,30</td><td>0,35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>37</td><td rowspan="2">патроне с креплением</td><td colspan="3">маховичком</td><td>0,2</td><td>0,26</td><td>0,32</td><td>0,37</td><td>0,41</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>38</td><td colspan="3">гайкой</td><td>0,25</td><td>0,31</td><td>0,39</td><td>0,43</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<a id="p100623"></a>Примечания:
1. <a id="p100624"></a>При переустановке деталей вручную время по карте принимать без изменений: при переустановке деталей с применением мостового крана без выверки время по карте принимать с коэффициентом К = 0,65; с выверкой с точностью 0,5 мм - с коэффициентом К = 0,75; с выверкой с точностью до 0,1 мм - с коэффициентом К = 0,85.
2. <a id="p100625"></a>При установке тонкостенных деталей или сварных конструкций время по карте принимать с коэффициентом К = 1,2.
3. <a id="p100626"></a>При работе с местным подъемником время по карте, приведенное для мостового крана, уменьшать на 1,5 мин.
4. <a id="p100627"></a>При установке деталей из легких сплавов время по карте принимать с коэффициентом К = 1,1.


<table>
<colgroup><col width="5%"><col width="20%"><col width="23%"><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="7%"></colgroup>
<tr><td colspan="10">Вспомогательное время на установку и Токарно-винторезные снятие детали при работе из прутка станки N = 4,5...14 кВт Единичное и мелкосерийное производство д</td></tr>
<tr><td colspan="10">Карта 4</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="2" rowspan="3">Способ установки прутка</td><td rowspan="2">Длина выдвижения прутка,</td><td colspan="6">Диаметр прутка, мм, до</td></tr>
<tr><td>5</td><td>10</td><td>15</td><td>30</td><td>50</td><td>750</td></tr>
<tr><td>мм, до</td><td colspan="6">Время, мин.</td></tr>
<tr><td>1</td><td>В самоцентрирующем патроне</td><td rowspan="5">по упору или произвольно</td><td>25</td><td>0,14</td><td>0,16</td><td>0,21</td><td>0,26</td><td>0,30</td><td>0,36</td></tr>
<tr><td>2</td><td>или цанге с ручным</td><td>50</td><td>-</td><td>0,19</td><td>0,23</td><td>0,28</td><td>0,34</td><td>0,39</td></tr>
<tr><td>3</td><td rowspan="8">креплением ключом</td><td>100</td><td>-</td><td>-</td><td>0,25</td><td>0,31</td><td>0,37</td><td>0,43</td></tr>
<tr><td>4</td><td>200</td><td>-</td><td>-</td><td>-</td><td>0,36</td><td>0,42</td><td>0,49</td></tr>
<tr><td>5</td><td>300</td><td>-</td><td>-</td><td>-</td><td>0,38</td><td>0,44</td><td>0,52</td></tr>
<tr><td>6</td><td rowspan="5">по линейке или шаблону</td><td>25</td><td>0,17</td><td>0,22</td><td>0,24</td><td>0,30</td><td>0,36</td><td>0,43</td></tr>
<tr><td>7</td><td>50</td><td>-</td><td>0,24</td><td>0,27</td><td>0,35</td><td>0,40</td><td>0,46</td></tr>
<tr><td>8</td><td>100</td><td>-</td><td>-</td><td>0,30</td><td>0,38</td><td>0,44</td><td>0,52</td></tr>
<tr><td>9</td><td>200</td><td>-</td><td>-</td><td>-</td><td>0,42</td><td>0,50</td><td>0,58</td></tr>
<tr><td>10</td><td>300</td><td>-</td><td>-</td><td>-</td><td>0,44</td><td>0,53</td><td>0,63</td></tr>
<tr><td>11</td><td>В бесключевом патроне или</td><td rowspan="5">по упору или произвольно</td><td>25</td><td>0,10</td><td>0,13</td><td>0,15</td><td>0,21</td><td>0,25</td><td>0,31</td></tr>
<tr><td>12</td><td>цанге с ручным креплением</td><td>50</td><td>-</td><td>0,15</td><td>0,18</td><td>0,24</td><td>0,29</td><td>0,36</td></tr>
<tr><td>13</td><td rowspan="8">рычагом</td><td>100</td><td>-</td><td>-</td><td>0,21</td><td>0,27</td><td>0,34</td><td>0,41</td></tr>
<tr><td>14</td><td>200</td><td>-</td><td>-</td><td>-</td><td>0,31</td><td>0,39</td><td>0,46</td></tr>
<tr><td>15</td><td>300</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>0,42</td><td>0,51</td></tr>
<tr><td>16</td><td rowspan="5">по линейке или шаблону</td><td>25</td><td>0,12</td><td>0,15</td><td>0,18</td><td>0,25</td><td>0,30</td><td>0,38</td></tr>
<tr><td>17</td><td>50</td><td>-</td><td>0,18</td><td>0,22</td><td>0,28</td><td>0,35</td><td>0,43</td></tr>
<tr><td>18</td><td>100</td><td>-</td><td>-</td><td>0,25</td><td>0,32</td><td>0,4</td><td>0,5</td></tr>
<tr><td>19</td><td>200</td><td>-</td><td>-</td><td>-</td><td>0,38</td><td>0,46</td><td>0,56</td></tr>
<tr><td>20</td><td>300</td><td>-</td><td>-</td><td>-</td><td>0,42</td><td>0,51</td><td>0,6</td></tr>
<tr><td>21</td><td>В пневматическом патроне (с</td><td rowspan="5">по упору или произвольно</td><td>25</td><td>0,07</td><td>0,1</td><td>0,13</td><td>0,18</td><td>0,24</td><td>0,32</td></tr>
<tr><td>22</td><td rowspan="9">полой тягой)</td><td>50</td><td>-</td><td>0,12</td><td>0,15</td><td>0,22</td><td>0,29</td><td>0,38</td></tr>
<tr><td>23</td><td>100</td><td>-</td><td>-</td><td>0,17</td><td>0,26</td><td>0,35</td><td>0,45</td></tr>
<tr><td>24</td><td>200</td><td>-</td><td>-</td><td>-</td><td>0,31</td><td>0,42</td><td>0,54</td></tr>
<tr><td>25</td><td>300</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>0,45</td><td>0,59</td></tr>
<tr><td>26</td><td rowspan="5">по линейке или шаблону</td><td>25</td><td>0,08</td><td>0,12</td><td>0,15</td><td>0,22</td><td>0,28</td><td>0,39</td></tr>
<tr><td>27</td><td>50</td><td>-</td><td>0,14</td><td>0,18</td><td>0,26</td><td>0,35</td><td>0,45</td></tr>
<tr><td>28</td><td>100</td><td>-</td><td>-</td><td>0,29</td><td>0,31</td><td>0,41</td><td>0,54</td></tr>
<tr><td>29</td><td>200</td><td>-</td><td>-</td><td>-</td><td>0,38</td><td>0,51</td><td>0,65</td></tr>
<tr><td>30</td><td>300</td><td>-</td><td>-</td><td>-</td><td>0,42</td><td>0,54</td><td>0,71</td></tr>
</table>


<a id="p100659"></a>*Примечание.* При работе с поджатием задним центром к времени по карте добавлять 0,1 мин.


<table>
<colgroup><col width="4%"><col width="5%"><col width="8%"><col width="8%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="18">Вспомогательное время на установку и снятие детали Токарно-винторезные станки при работе в четырехкулачковом патроне N = 4,5...14 кВт д Единичное и мелкосерийное производство</td></tr>
<tr><td colspan="18">Карта 5, лист 1</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="2">Способ установки и</td><td>Характер</td><td>Точность</td><td>Длина</td><td colspan="12">Масса детали, кг, до</td></tr>
<tr><td colspan="2" rowspan="2">крепления детали</td><td rowspan="2">выверки</td><td rowspan="2">выверки, мм, до</td><td rowspan="2">детали, мм, до</td><td>3</td><td>5</td><td>10</td><td>20</td><td>30</td><td>50</td><td>100</td><td>200</td><td>400</td><td>800</td><td>1500</td><td>3000</td></tr>
<tr><td colspan="12">Время, мин.</td></tr>
<tr><td>1</td><td rowspan="17">В кулачках патрона</td><td rowspan="11">детали цилиндрической формы</td><td>Без выверки</td><td>-</td><td>-</td><td>0,86</td><td>1,00</td><td>1,25</td><td>1,5</td><td>4,65</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,0</td><td>8,0</td><td>-</td><td>-</td></tr>
<tr><td>2</td><td>С выверкой</td><td>1,0</td><td>-</td><td>1,3</td><td>1,5</td><td>1,95</td><td>2,5</td><td>7,0</td><td>7,5</td><td>8,5</td><td>10</td><td>11,5</td><td>13</td><td>14,5</td><td>16</td></tr>
<tr><td>3</td><td rowspan="4">по диаметру</td><td>0,5</td><td>-</td><td>1,4</td><td>1,7</td><td>2,15</td><td>2,7</td><td>7,5</td><td>8,0</td><td>9,5</td><td>11</td><td>12,5</td><td>14</td><td>16</td><td>18</td></tr>
<tr><td>4</td><td>0,1</td><td>-</td><td>1,7</td><td>1,95</td><td>2,5</td><td>3,25</td><td>9,0</td><td>10,5</td><td>12</td><td>13</td><td>14</td><td>15,5</td><td>17,5</td><td>19,5</td></tr>
<tr><td>5</td><td>0,05</td><td>-</td><td>2,05</td><td>2,35</td><td>3,0</td><td>3,9</td><td>11</td><td>12</td><td>13,5</td><td>15</td><td>16,5</td><td>18,5</td><td>20,5</td><td>22,5</td></tr>
<tr><td>6</td><td>0,01</td><td>-</td><td>2,5</td><td>2,8</td><td>3,65</td><td>4,65</td><td>13</td><td>14</td><td>16</td><td>18,5</td><td>20</td><td>21,5</td><td>25</td><td>27</td></tr>
<tr><td>7</td><td>С выверкой</td><td>1,0</td><td>-</td><td>2,05</td><td>2,35</td><td>3,0</td><td>3,9</td><td>11</td><td>12</td><td>13,5</td><td>15</td><td>16,5</td><td>18,5</td><td>20,5</td><td>22,5</td></tr>
<tr><td>8</td><td>по диаметру и</td><td>0,5</td><td>-</td><td>2,25</td><td>2,6</td><td>3,35</td><td>4,3</td><td>11,5</td><td>13</td><td>14</td><td>16</td><td>18,5</td><td>20,5</td><td>22,5</td><td>25</td></tr>
<tr><td>9</td><td rowspan="3">торцу</td><td>0,1</td><td>-</td><td>2,7</td><td>3,25</td><td>4,1</td><td>5,0</td><td>12</td><td>13,5</td><td>15</td><td>16,5</td><td>19,5</td><td>21,5</td><td>23</td><td>28</td></tr>
<tr><td>10</td><td>0,05</td><td>-</td><td>3,25</td><td>3,9</td><td>4,95</td><td>6,0</td><td>14</td><td>15,5</td><td>18</td><td>19,5</td><td>22,5</td><td>26</td><td>28</td><td>32,5</td></tr>
<tr><td>11</td><td>0,01</td><td>-</td><td>3,8</td><td>4,65</td><td>6,0</td><td>7,5</td><td>16,5</td><td>19</td><td>21,5</td><td>23,5</td><td>27</td><td>31,5</td><td>33,5</td><td>39</td></tr>
<tr><td>12</td><td>детали фасонной и</td><td>Без выверки</td><td>-</td><td>-</td><td>1,2</td><td>1,4</td><td>1,75</td><td>2,15</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>10</td><td>11,5</td><td>-</td><td>-</td></tr>
<tr><td>13</td><td>коробчатой</td><td>С выверкой</td><td>1,0</td><td>-</td><td>1,7</td><td>2,05</td><td>2,7</td><td>3,45</td><td>9,0</td><td>10</td><td>12</td><td>13,5</td><td>15</td><td>17</td><td>19,5</td><td>21,5</td></tr>
<tr><td>14</td><td rowspan="4">формы</td><td rowspan="4">в одной плоскости</td><td>0,5</td><td>-</td><td>1,95</td><td>2,25</td><td>2,9</td><td>3,8</td><td>10</td><td>11</td><td>13</td><td>15</td><td>16,5</td><td>19</td><td>21,5</td><td>23,5</td></tr>
<tr><td>15</td><td>0,1</td><td>-</td><td>2,25</td><td>2,7</td><td>3,45</td><td>4,45</td><td>12</td><td>13</td><td>15</td><td>16</td><td>18</td><td>20,5</td><td>22,5</td><td>25</td></tr>
<tr><td>16</td><td>0,05</td><td>-</td><td>2,7</td><td>3,25</td><td>4,2</td><td>5,5</td><td>14</td><td>15</td><td>17</td><td>19</td><td>21</td><td>24</td><td>26</td><td>29</td></tr>
<tr><td>17</td><td>0,01</td><td>-</td><td>3,25</td><td>4,0</td><td>5,0</td><td>6,5</td><td>16,5</td><td>18,5</td><td>20,5</td><td>22,5</td><td>25</td><td>28</td><td>31,5</td><td>34,5</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="5%"><col width="8%"><col width="9%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="18">Вспомогательное время на установку и снятие детали Токарно-винторезные станки при работе в четырехкулачковом патроне N = 4,5...14 кВт д Единичное и мелкосерийное производство</td></tr>
<tr><td colspan="18">Карта 5, лист 2</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="2">Способ установки и</td><td rowspan="3">Характер выверки</td><td>Точность</td><td>Длина</td><td colspan="12">Масса детали, кг, до</td></tr>
<tr><td colspan="2" rowspan="2">крепления детали</td><td rowspan="2">выверки, мм, до</td><td rowspan="2">детали, мм, до</td><td>3</td><td>5</td><td>10</td><td>20</td><td>30</td><td>50</td><td>100</td><td>200</td><td>400</td><td>800</td><td>1500</td><td>3000</td></tr>
<tr><td colspan="12">Время, мин.</td></tr>
<tr><td>18</td><td rowspan="2">В кулачках</td><td rowspan="2">детали цилиндрической</td><td>С выверкой в</td><td>1,0</td><td>-</td><td>2,9</td><td>3,45</td><td>4,3</td><td>5,4</td><td>13</td><td>14,5</td><td>16,5</td><td>19</td><td>21,5</td><td>24</td><td>27</td><td>30</td></tr>
<tr><td>19</td><td rowspan="4">двух плоскостях</td><td>0,5</td><td>-</td><td>3,25</td><td>3,8</td><td>4,75</td><td>6,0</td><td>14,5</td><td>16</td><td>18,5</td><td>21</td><td>24</td><td>26</td><td>30</td><td>33,5</td></tr>
<tr><td>20</td><td rowspan="3">патрона</td><td rowspan="3">формы</td><td>0,1</td><td>-</td><td>4,0</td><td>4,75</td><td>6,0</td><td>7,5</td><td>16</td><td>18,5</td><td>20,5</td><td>22,5</td><td>27</td><td>30</td><td>33,5</td><td>39</td></tr>
<tr><td>21</td><td>0,05</td><td>-</td><td>4,75</td><td>5,5</td><td>7,0</td><td>9,0</td><td>19,5</td><td>21,5</td><td>24,5</td><td>27</td><td>31,5</td><td>35,5</td><td>40</td><td>45,5</td></tr>
<tr><td>22</td><td>0,01</td><td>-</td><td>5,5</td><td>7,0</td><td>8,5</td><td>11</td><td>23,5</td><td>26</td><td>29</td><td>32,5</td><td>38</td><td>42</td><td>47,5</td><td>54</td></tr>
<tr><td>23</td><td colspan="2">В кулачках патрона с</td><td rowspan="2">Без выверки</td><td rowspan="2">-</td><td>1000</td><td>1,1</td><td>1,3</td><td>1,6</td><td>1,95</td><td>5,5</td><td>6,0</td><td>7,0</td><td>7,5</td><td>8,5</td><td>10</td><td>-</td><td>-</td></tr>
<tr><td>24</td><td colspan="2">поджатием задним</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>8,5</td><td>9,5</td><td>11,5</td><td>12,5</td><td>14</td><td>16</td></tr>
<tr><td>25</td><td colspan="2" rowspan="10">центром</td><td>С выверкой по</td><td rowspan="2">1,0</td><td>1000</td><td>1,4</td><td>1,6</td><td>2,05</td><td>2,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10</td><td>11,5</td><td>13</td><td>-</td><td>-</td></tr>
<tr><td>26</td><td rowspan="9">диаметру</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>11</td><td>12,5</td><td>14</td><td>16</td><td>18</td><td>20,5</td></tr>
<tr><td>27</td><td rowspan="2">0,5</td><td>1000</td><td>1,5</td><td>1,8</td><td>2,25</td><td>2,7</td><td>8,0</td><td>8,5</td><td>9,5</td><td>11,5</td><td>12,5</td><td>14</td><td>-</td><td>-</td></tr>
<tr><td>28</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>12</td><td>13,5</td><td>15</td><td>18</td><td>19,5</td><td>22,5</td></tr>
<tr><td>29</td><td rowspan="2">0,1</td><td>1000</td><td>1,7</td><td>2,05</td><td>2,5</td><td>3,25</td><td>10</td><td>11</td><td>12,5</td><td>14</td><td>16,5</td><td>18,5</td><td>-</td><td>-</td></tr>
<tr><td>30</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>15,5</td><td>18</td><td>20,5</td><td>22,5</td><td>25</td><td>28</td></tr>
<tr><td>34</td><td rowspan="2">0,05</td><td>1000</td><td>2,15</td><td>2,5</td><td>3,15</td><td>3,9</td><td>12</td><td>13</td><td>15</td><td>16,5</td><td>19,5</td><td>21,5</td><td>-</td><td>-</td></tr>
<tr><td>32</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>18,5</td><td>21</td><td>23,5</td><td>27</td><td>29</td><td>33,5</td></tr>
<tr><td>33</td><td rowspan="2">0,01</td><td>1000</td><td>2,6</td><td>3,0</td><td>3,8</td><td>4,65</td><td>14</td><td>15,5</td><td>18</td><td>20</td><td>23</td><td>26</td><td>-</td><td>-</td></tr>
<tr><td>34</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>21,6</td><td>25</td><td>28</td><td>32,5</td><td>34,5</td><td>40</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="16%"><col width="8%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="17">Вспомогательное время на установку и снятие детали Токарно-винторезные станки при работе в четырехкулачковом патроне N = 4,5...14 кВт д Единичное и мелкосерийное производство</td></tr>
<tr><td colspan="17">Карта 5, лист 3</td></tr>
<tr><td rowspan="3">N позиции</td><td>Способ установки и</td><td>Характер</td><td>Точность</td><td>Длина</td><td colspan="12">Масса детали, кг, до</td></tr>
<tr><td rowspan="2">крепления детали</td><td rowspan="2">выверки</td><td rowspan="2">выверки, мм, до</td><td rowspan="2">детали, мм, до</td><td>3</td><td>5</td><td>10</td><td>20</td><td>30</td><td>50</td><td>100</td><td>200</td><td>400</td><td>800</td><td>1500</td><td>2000</td></tr>
<tr><td colspan="12">Время, мин.</td></tr>
<tr><td>35</td><td>В кулачках патрона с поджатием</td><td>Без выверки</td><td>-</td><td rowspan="6">3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>10,5</td><td>12</td><td>13,5</td><td>15</td><td>16,5</td><td>19,5</td></tr>
<tr><td>36</td><td rowspan="5">задним центром и люнетом</td><td>С выверкой</td><td>1,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>13</td><td>15</td><td>16,5</td><td>19,5</td><td>21,5</td><td>25</td></tr>
<tr><td>37</td><td rowspan="4">по диаметру</td><td>0,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>14</td><td>16</td><td>18,5</td><td>21,5</td><td>24</td><td>27</td></tr>
<tr><td>38</td><td>0,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>19</td><td>21,5</td><td>25</td><td>27</td><td>30</td><td>33,5</td></tr>
<tr><td>39</td><td>0,05</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>21,5</td><td>25</td><td>28</td><td>32,5</td><td>34,5</td><td>40</td></tr>
<tr><td>40</td><td>0,01</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>26</td><td>30</td><td>33,5</td><td>39</td><td>41</td><td>47,5</td></tr>
<tr><td>41</td><td>В центрах с креплением</td><td rowspan="3">Без выверки</td><td rowspan="3">-</td><td>1000</td><td>0,1</td><td>1,3</td><td>1,75</td><td>2,15</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,5</td><td>11</td><td>-</td><td>-</td></tr>
<tr><td>42</td><td rowspan="2">кулачками</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>9,0</td><td>10,5</td><td>12</td><td>14</td><td>16</td><td>19,5</td></tr>
<tr><td>43</td><td>5000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>18,5</td><td>21,5</td></tr>
<tr><td>44</td><td>В двух патронах (с перемещением</td><td>С выверкой</td><td rowspan="2">1,0</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>36,5</td></tr>
<tr><td>45</td><td rowspan="7">задней бабки)</td><td rowspan="10">по диаметру</td><td>5000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>45,5</td></tr>
<tr><td>46</td><td rowspan="2">0,5</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>47,5</td></tr>
<tr><td>47</td><td>5000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>58</td></tr>
<tr><td>48</td><td rowspan="2">0,1</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>59</td></tr>
<tr><td>49</td><td>5000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>72</td></tr>
<tr><td>50</td><td rowspan="2">0,05</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>71</td></tr>
<tr><td>51</td><td>5000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>86</td></tr>
<tr><td>52</td><td>В кулачках патрона и</td><td rowspan="3">1,0</td><td>1000</td><td>1,6</td><td>1,95</td><td>2,5</td><td>3,15</td><td>7,5</td><td>8,5</td><td>10</td><td>12</td><td>14</td><td>16,5</td><td>-</td><td>-</td></tr>
<tr><td>53</td><td rowspan="2">люнете</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>11</td><td>13</td><td>15</td><td>18,5</td><td>21,5</td><td>26</td><td>30</td></tr>
<tr><td>54</td><td>5000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>25</td><td>29</td><td>34,5</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="13%"><col width="9%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="17">Вспомогательное время на установку и снятие детали Токарно-винторезные станки при работе в четырехкулачковом патроне N = 4,5...14 кВт д Единичное и мелкосерийное производство</td></tr>
<tr><td colspan="17">Карта 5, лист 4</td></tr>
<tr><td rowspan="3">N позиции</td><td>Способ установки и</td><td>Характер</td><td>Точность</td><td>Длина</td><td colspan="12">Масса детали, кг, до</td></tr>
<tr><td rowspan="2">крепления детали</td><td rowspan="2">выверки</td><td rowspan="2">выверки, мм, до</td><td rowspan="2">детали, мм, до</td><td>3</td><td>5</td><td>10</td><td>20</td><td>30</td><td>50</td><td>100</td><td>200</td><td>400</td><td>800</td><td>1500</td><td>3000</td></tr>
<tr><td colspan="12">Время, мин.</td></tr>
<tr><td>55</td><td>В кулачках патрона и</td><td>С выверкой</td><td rowspan="3">0,5</td><td>1000</td><td>1,7</td><td>2,15</td><td>2,7</td><td>3,45</td><td>8,0</td><td>9,5</td><td>11</td><td>13</td><td>15</td><td>18,5</td><td>-</td><td>-</td></tr>
<tr><td>56</td><td rowspan="11">люнете</td><td rowspan="11">по диаметру</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>12</td><td>14</td><td>16,5</td><td>20,5</td><td>24</td><td>28</td><td>33,5</td></tr>
<tr><td>57</td><td>5000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>27</td><td>32,5</td><td>38</td></tr>
<tr><td>58</td><td rowspan="3">0,1</td><td>1000</td><td>1,95</td><td>2,4</td><td>3,0</td><td>4,0</td><td>9,0</td><td>10,5</td><td>12,5</td><td>14,5</td><td>17,5</td><td>21</td><td>-</td><td>-</td></tr>
<tr><td>59</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>14</td><td>16</td><td>19,5</td><td>22,5</td><td>27</td><td>32,5</td><td>38</td></tr>
<tr><td>60</td><td>5000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>30</td><td>35,5</td><td>43</td></tr>
<tr><td>61</td><td rowspan="3">0,05</td><td>1000</td><td>2,35</td><td>2,8</td><td>3,65</td><td>4,65</td><td>11</td><td>12,5</td><td>14,5</td><td>17</td><td>20,5</td><td>25</td><td>-</td><td>-</td></tr>
<tr><td>62</td><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16</td><td>19</td><td>22,5</td><td>27</td><td>32,5</td><td>48</td><td>44</td></tr>
<tr><td>63</td><td>5000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>35,5</td><td>42</td><td>51</td></tr>
<tr><td>64</td><td rowspan="3">0,01</td><td>1000</td><td>2,8</td><td>3,35</td><td>4,45</td><td>5,5</td><td>13</td><td>15</td><td>17</td><td>20,5</td><td>25</td><td>30</td><td>-</td><td>-</td></tr>
<tr><td>65</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>19,5</td><td>24</td><td>27</td><td>32,5</td><td>39</td><td>45,5</td><td>53</td></tr>
<tr><td>66</td><td>5000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>42</td><td>51</td><td>60</td></tr>
</table>


<a id="p100730"></a>Примечания:
1. <a id="p100731"></a>При установке деталей с необработанной установочной поверхностью время по карте принимать с коэффициентом К = 1,2.
2. <a id="p100732"></a>При работе с местным подъемником время по карте, приведенное для мостового крана, уменьшать на 1,5 мин.
3. <a id="p100733"></a>При установке нежестких сварных или других негабаритных и громоздких деталей, а также при работе двумя кранами время по карте принимать с коэффициентом К = 1,3.
4. <a id="p100734"></a>При зажиме деталей кулачками с гидропластическими усилиями и с червячной передачей от нормативного времени отнимать 1 - 1,5 мин. на каждый кулачок.
5. <a id="p100735"></a>При переустановке деталей вручную время по карте принимать без изменений; при переустановке деталей (в пределах пролета) с применением мостового крана без выверки время по карте принимать с коэффициентом К = 0,65; с выверкой с точностью до 0,5 мм - с коэффициентом К = 0,75; с выверкой с точностью до 0,1 мм - с коэффициентом К = 0,85; с выверкой с точностью до 0,05 - с коэффициентом К = 0,95. Для деталей, разворачиваемых вне пределов пролета, время на переустановку принимать по карте без изменений.
6. <a id="p100736"></a>При установке деталей с применением больше одного люнета на каждый люнет сверх одного добавлять для деталей массой до 3000 кг - 3 мин.


<table>
<colgroup><col width="4%"><col width="10%"><col width="8%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="19">Вспомогательное время на установку и снятие детали Токарно-винторезные станки при работе в центрах (грибках, ершах) N = 4,5...14 кВт д Единичное и мелкосерийное производство</td></tr>
<tr><td colspan="19">Карта 6, лист 1</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="2" rowspan="3">Способ установки детали</td><td rowspan="3">Число люнетов</td><td rowspan="2">Длина детали, мм,</td><td colspan="14">Масса детали, кг, до</td></tr>
<tr><td>0,3</td><td>1,0</td><td>3,0</td><td>5,0</td><td>10</td><td>20</td><td>30</td><td>50</td><td>100</td><td>200</td><td>400</td><td>800</td><td>1500</td><td>3000</td></tr>
<tr><td>до</td><td colspan="14">Время, мин.</td></tr>
<tr><td>1</td><td>В центрах (грибках,</td><td>с надеванием</td><td rowspan="6">-</td><td>500</td><td>0,27</td><td>0,39</td><td>0,54</td><td>0,64</td><td>0,79</td><td>0,98</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>2</td><td rowspan="13">ершах)</td><td rowspan="10">хомутика</td><td>1000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>6,0</td><td>6,5</td><td>7,5</td><td>9,0</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>3</td><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>7,5</td><td>9,0</td><td>10</td><td>12</td><td>-</td><td>-</td></tr>
<tr><td>4</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>11</td><td>13</td><td>14</td><td>16</td></tr>
<tr><td>5</td><td>5000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>14</td><td>16</td><td>18,5</td></tr>
<tr><td>6</td><td>10000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>18,5</td><td>20,5</td></tr>
<tr><td>7</td><td rowspan="5">1</td><td>1000</td><td>0,33</td><td>0,49</td><td>0,67</td><td>0,8</td><td>0,98</td><td>1,3</td><td>6,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>8</td><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>9,0</td><td>10,5</td><td>12,5</td><td>14</td><td>-</td><td>-</td></tr>
<tr><td>9</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>13</td><td>15</td><td>17,5</td><td>19,5</td></tr>
<tr><td>10</td><td>5000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>19,5</td><td>21,5</td></tr>
<tr><td>11</td><td>10000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>21,5</td><td>25</td></tr>
<tr><td>12</td><td>без надевания</td><td rowspan="3">-</td><td>500</td><td>0,17</td><td>0,25</td><td>0,34</td><td>0,40</td><td>0,50</td><td>0,62</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>13</td><td rowspan="2">хомутика</td><td>1000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>4,85</td><td>5,5</td><td>6,5</td><td>7,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>14</td><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>6,5</td><td>7,5</td><td>8,5</td><td>10</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="10%"><col width="8%"><col width="5%"><col width="6%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="13" rowspan="2">Вспомогательное время на установку и снятие детали при работе в центрах (грибках, ершах) Единичное и мелкосерийное производство</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Карта 6, лист 2</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="2">Способ установки</td><td>Число</td><td rowspan="2">Длина детали, мм,</td><td colspan="14">Масса детали, кг, до</td></tr>
<tr><td colspan="2" rowspan="2">детали</td><td rowspan="2">люнетов</td><td>0,3</td><td>1,0</td><td>3,0</td><td>5,0</td><td>10</td><td>20</td><td>30</td><td>50</td><td>100</td><td>200</td><td>400</td><td>800</td><td>1500</td><td>3000</td></tr>
<tr><td>до</td><td colspan="14">Время, мин.</td></tr>
<tr><td>15</td><td>В центрах (грибках,</td><td>без надевания</td><td rowspan="3">-</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>9,0</td><td>11</td><td>12</td><td>13,5</td></tr>
<tr><td>16</td><td rowspan="13">ершах)</td><td rowspan="7">хомутика</td><td>5000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>12</td><td>13,5</td><td>15</td></tr>
<tr><td>17</td><td>10000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>15</td><td>17,5</td></tr>
<tr><td>18</td><td rowspan="5">1</td><td>1000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>6,0</td><td>6,5</td><td>7,5</td><td>9,0</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>19</td><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>7,5</td><td>9,0</td><td>10</td><td>12</td><td>-</td><td>-</td></tr>
<tr><td>20</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>11</td><td>13</td><td>14</td><td>16</td></tr>
<tr><td>21</td><td>5000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>14</td><td>16</td><td>18</td></tr>
<tr><td>22</td><td>10000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>18,5</td><td>20,5</td></tr>
<tr><td>23</td><td rowspan="6">с кулачковой самозажимной планшайбой</td><td rowspan="3">-</td><td>1000</td><td>-</td><td>-</td><td>0,38</td><td>0,41</td><td>0,54</td><td>0,76</td><td>3,8</td><td>4,3</td><td>5,0</td><td>5,5</td><td>6,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>24</td><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>4,3</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,0</td><td>-</td><td>-</td></tr>
<tr><td>25</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>7,0</td><td>8,0</td><td>9,5</td><td>10,5</td><td>12</td><td>-</td></tr>
<tr><td>26</td><td rowspan="3">1</td><td>1000</td><td>-</td><td>-</td><td>0,43</td><td>0,46</td><td>0,62</td><td>0,86</td><td>4,20</td><td>4,85</td><td>5,5</td><td>6,5</td><td>7,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>27</td><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>10</td><td>-</td><td>-</td></tr>
<tr><td>28</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>8,0</td><td>9,0</td><td>11</td><td>12</td><td>13,5</td><td>-</td></tr>
</table>


<a id="p100767"></a>Примечания:
1. <a id="p100768"></a>При переустановке детали вручную время по карте принимать без изменений; при переустановке детали с применением мостового крана время по карте принимать с коэффициентом К = 0,7.
2. <a id="p100769"></a>При работе с местным подъемником время по карте, приведенное для мостового крана, уменьшать на 1,5 мин.


<table>
<colgroup><col width="5%"><col width="12%"><col width="10%"><col width="10%"><col width="10%"><col width="6%"><col width="4%"><col width="2%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="7" rowspan="2">Вспомогательное время на установку и снятие детали при работе на оправке Единичное и мелкосерийное производство</td><td colspan="8">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8">Карта 7, лист 1</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="4" rowspan="3">Способ установки и крепления детали</td><td colspan="10">Масса детали или детали с оправкой, кг, до</td></tr>
<tr><td>0,3</td><td colspan="2">1,0</td><td>3,0</td><td>5,0</td><td>10</td><td>20</td><td>30</td><td>50</td><td>100</td></tr>
<tr><td colspan="10">Время, мин.</td></tr>
<tr><td colspan="15">А. На концевой оправке</td></tr>
<tr><td>1</td><td>На гладкой</td><td colspan="3">без крепления</td><td>0,17</td><td colspan="2">0,29</td><td>0,45</td><td>0,56</td><td>0,73</td><td>0,97</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>2</td><td>или шлицевой</td><td>с креплением</td><td colspan="2">быстросъемной</td><td>0,27</td><td colspan="2">0,44</td><td>0,68</td><td>0,83</td><td>1,09</td><td>1,4</td><td>3,55</td><td>4,2</td><td>5,4</td></tr>
<tr><td>3</td><td rowspan="4">оправке</td><td>гайкой и шайбой</td><td colspan="2">простой</td><td>0,38</td><td colspan="2">0,62</td><td>0,95</td><td>1,15</td><td>1,50</td><td>2,05</td><td>4,45</td><td>5,3</td><td>6,8</td></tr>
<tr><td>4</td><td>с поджатием</td><td colspan="2">без крепления</td><td>0,30</td><td colspan="2">0,45</td><td>0,65</td><td>0,77</td><td>0,97</td><td>1,20</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>5</td><td rowspan="2">задним центром</td><td>с креплением гайкой</td><td>быстросъемной</td><td>0,39</td><td colspan="2">0,58</td><td>0,83</td><td>0,98</td><td>1,30</td><td>1,60</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>6</td><td>и шайбой</td><td>простой</td><td>0,50</td><td colspan="2">0,73</td><td>1,05</td><td>1,25</td><td>1,6</td><td>1,95</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>7</td><td>На резьбовой</td><td colspan="3">без контргайки</td><td>0,30</td><td colspan="2">0,46</td><td>0,66</td><td>0,79</td><td>0,98</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>8</td><td>оправке</td><td colspan="3">с контргайкой</td><td>0,37</td><td colspan="2">0,56</td><td>0,81</td><td>0,95</td><td>1,20</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>9</td><td>На разжимной</td><td colspan="3">центром задней бабки</td><td>0,28</td><td colspan="2">0,40</td><td>0,54</td><td>0,62</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>10</td><td rowspan="3">оправке с зажимом</td><td colspan="3">болтом или гайкой</td><td>0,32</td><td colspan="2">0,45</td><td>0,60</td><td>0,70</td><td>0,85</td><td>1,05</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>11</td><td colspan="3">гидропластом</td><td>0,29</td><td colspan="2">0,41</td><td>0,55</td><td>0,64</td><td>0,77</td><td>0,94</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>12</td><td colspan="3">пневматикой</td><td>0,27</td><td colspan="2">0,38</td><td>0,52</td><td>0,59</td><td>0,72</td><td>0,88</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>13</td><td colspan="4">На гладкой оправке с роликовым замком</td><td>0,27</td><td colspan="2">0,38</td><td>0,52</td><td>0,59</td><td>0,72</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>14</td><td colspan="4">Установка на оправке каждой последующей детали свыше одной</td><td>0,15</td><td colspan="2">0,07</td><td>0,21</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="14%"><col width="28%"><col width="6%"><col width="4%"><col width="2%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="5" rowspan="2">Вспомогательное время на установку и снятие детали при работе на оправке Единичное и мелкосерийное производство</td><td colspan="8">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8">Карта 7, лист 2</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="2" rowspan="3">Способ установки и крепления детали</td><td colspan="10">Масса детали или детали с оправкой, кг, до</td></tr>
<tr><td>0,3</td><td colspan="2">1,0</td><td>3,0</td><td>5,0</td><td>10</td><td>20</td><td>30</td><td>50</td><td>100</td></tr>
<tr><td colspan="10">Время, мин.</td></tr>
<tr><td colspan="13">Б. На центровой оправке</td></tr>
<tr><td>15</td><td>На гладкой или шлицевой</td><td>при свободном надевании детали</td><td>0,36</td><td colspan="2">0,50</td><td>0,67</td><td>0,76</td><td>0,99</td><td>1,25</td><td>5,0</td><td>5,5</td><td>6,0</td></tr>
<tr><td>16</td><td>оправке</td><td>при тугом надевании детали</td><td>0,59</td><td colspan="2">0,82</td><td>1,15</td><td>1,30</td><td>1,60</td><td>2,0</td><td>6,0</td><td>6,5</td><td>7,5</td></tr>
<tr><td>17</td><td rowspan="2">На оправке с креплением гайкой</td><td>с быстросъемной шайбой</td><td>0,55</td><td colspan="2">0,77</td><td>1,0</td><td>1,20</td><td>1,45</td><td>1,95</td><td>5,5</td><td>6,0</td><td>7,0</td></tr>
<tr><td>18</td><td>с простой шайбой</td><td>0,77</td><td colspan="2">1,0</td><td>1,25</td><td>1,45</td><td>1,85</td><td>2,15</td><td>6,0</td><td>6,5</td><td>7,5</td></tr>
<tr><td>19</td><td>На разжимной оправке с</td><td>гайкой</td><td>0,55</td><td colspan="2">0,76</td><td>0,92</td><td>1,10</td><td>1,40</td><td>1,60</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>20</td><td>креплением</td><td>гидропластом</td><td>0,46</td><td colspan="2">0,60</td><td>0,76</td><td>0,95</td><td>1,15</td><td>1,40</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>21</td><td colspan="2">На оправке с роликовым замком</td><td>0,41</td><td colspan="2">0,54</td><td>0,76</td><td>0,93</td><td>1,15</td><td>1,40</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>22</td><td colspan="2">Установка и снятие детали с оправки (при работе с двумя оправками)</td><td>0,24</td><td colspan="2">0,27</td><td>0,35</td><td>0,38</td><td>0,52</td><td>0,72</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>23</td><td colspan="2">Установка на оправке каждой последующей детали свыше одной</td><td>0,15</td><td colspan="2">0,17</td><td>0,20</td><td>0,26</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<a id="p100797"></a>Примечания:
1. <a id="p100798"></a>При установке деталей из легких сплавов время по карте принимать с коэффициентом К = 1,1.
2. <a id="p100799"></a>При переустановке детали вручную время по карте принимать без изменений; при переустановке детали с применением мостового крана время по карте принимать с коэффициентом К = 0,7.
3. <a id="p100800"></a>При работе с местным подъемником время по карте, приведенное для мостового крана, уменьшать на 1,5 мин.


<table>
<colgroup><col width="5%"><col width="18%"><col width="15%"><col width="8%"><col width="7%"><col width="7%"><col width="4%"><col width="3%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="7">Вспомогательное время на установку и снятие детали при работе на планшайбе и на планшайбе с угольником</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="7">Единичное и мелкосерийное производство</td><td colspan="6">Карта 8</td></tr>
<tr><td rowspan="3">N позиции</td><td>Способ установки и</td><td rowspan="3">Характер выверки</td><td>Точность</td><td colspan="9">Масса детали, кг, до</td></tr>
<tr><td rowspan="2">крепления детали</td><td rowspan="2">выверки</td><td>1,0</td><td>3,0</td><td colspan="2">5,0</td><td>10</td><td>20</td><td>30</td><td>50</td><td>100</td></tr>
<tr><td colspan="9">Время, мин.</td></tr>
<tr><td>1</td><td>На планшайбе с креплением болтами и</td><td colspan="2">С центрирующим приспособлением без выверки</td><td>0,97</td><td>1,40</td><td colspan="2">1,75</td><td>2,05</td><td>2,60</td><td>5,0</td><td>5,5</td><td>6,5</td></tr>
<tr><td>2</td><td>планками</td><td>С выверкой</td><td>1,0</td><td>1,95</td><td>2,70</td><td colspan="2">3,00</td><td>3,90</td><td>4,85</td><td>8,0</td><td>9,5</td><td>12</td></tr>
<tr><td>3</td><td></td><td>в одной</td><td>0,5</td><td>2,15</td><td>2,90</td><td colspan="2">3,45</td><td>4,2</td><td>5,5</td><td>8,5</td><td>10,5</td><td>13</td></tr>
<tr><td>4</td><td></td><td>плоскости</td><td>0,1</td><td>2,35</td><td>3,25</td><td colspan="2">3,80</td><td>4,65</td><td>6,0</td><td>11</td><td>12</td><td>14</td></tr>
<tr><td>5</td><td></td><td></td><td>0,05</td><td>2,80</td><td>3,90</td><td colspan="2">4,55</td><td>5,5</td><td>7,0</td><td>12,5</td><td>14</td><td>16</td></tr>
<tr><td>6</td><td rowspan="2"></td><td></td><td>0,01</td><td>3,35</td><td>4,65</td><td colspan="2">5,5</td><td>7,0</td><td>8,5</td><td>15</td><td>17,5</td><td>19,5</td></tr>
<tr><td>7</td><td>С выверкой</td><td>1,0</td><td>3,45</td><td>4,65</td><td colspan="2">5,5</td><td>6,5</td><td>8,0</td><td>15</td><td>17,5</td><td>20,5</td></tr>
<tr><td>8</td><td></td><td>в двух</td><td>0,5</td><td>3,80</td><td>5,0</td><td colspan="2">6,0</td><td>7,0</td><td>8,5</td><td>16</td><td>19</td><td>21,5</td></tr>
<tr><td>9</td><td></td><td>плоскостях</td><td>0,1</td><td>4,00</td><td>5,5</td><td colspan="2">6,5</td><td>7,5</td><td>9,0</td><td>18,5</td><td>20,5</td><td>22,5</td></tr>
<tr><td>10</td><td></td><td></td><td>0,05</td><td>4,65</td><td>6,5</td><td colspan="2">7,0</td><td>8,5</td><td>10,5</td><td>21,5</td><td>23,5</td><td>27</td></tr>
<tr><td>11</td><td></td><td></td><td>0,01</td><td>5,5</td><td>7,5</td><td colspan="2">8,5</td><td>10,5</td><td>13</td><td>26</td><td>28</td><td>32,5</td></tr>
<tr><td>12</td><td>На планшайбе с угольником с креплением болтами</td><td colspan="2">С центрирующим приспособлением без выверки</td><td>0,97</td><td>1,30</td><td colspan="2">1,65</td><td>1,95</td><td>2,50</td><td>4,65</td><td>5,0</td><td>6,0</td></tr>
<tr><td>13</td><td>и планками</td><td>С выверкой</td><td>1,0</td><td>1,75</td><td>2,15</td><td colspan="2">2,60</td><td>3,15</td><td>3,80</td><td>7,0</td><td>8,5</td><td>11</td></tr>
<tr><td>14</td><td></td><td>в одной</td><td>0,5</td><td>1,95</td><td>2,40</td><td colspan="2">2,80</td><td>3,45</td><td>4,20</td><td>8,0</td><td>9,5</td><td>12</td></tr>
<tr><td>15</td><td></td><td>плоскости</td><td>0,1</td><td>2,15</td><td>2,90</td><td colspan="2">3,45</td><td>4,20</td><td>5,0</td><td>9,5</td><td>11</td><td>13</td></tr>
<tr><td>16</td><td></td><td></td><td>0,05</td><td>2,60</td><td>3,55</td><td colspan="2">4,10</td><td>5,0</td><td>6,0</td><td>11,5</td><td>13</td><td>14,5</td></tr>
<tr><td>17</td><td rowspan="2"></td><td></td><td>0,01</td><td>3,15</td><td>4,30</td><td colspan="2">5,0</td><td>6,0</td><td>7,5</td><td>13,5</td><td>15,5</td><td>17,5</td></tr>
<tr><td>18</td><td>С выверкой</td><td>1,0</td><td>2,90</td><td>4,00</td><td colspan="2">4,65</td><td>5,5</td><td>7,0</td><td>13</td><td>15</td><td>18,5</td></tr>
<tr><td>19</td><td></td><td>в двух</td><td>0,5</td><td>3,25</td><td>4,45</td><td colspan="2">5,0</td><td>6,5</td><td>7,5</td><td>14</td><td>16,5</td><td>20,5</td></tr>
<tr><td>20</td><td></td><td>плоскостях</td><td>0,1</td><td>3,45</td><td>4,85</td><td colspan="2">5,5</td><td>7,0</td><td>8,5</td><td>16</td><td>18</td><td>21,5</td></tr>
<tr><td>21</td><td></td><td></td><td>0,05</td><td>4,10</td><td>5,5</td><td colspan="2">6,5</td><td>8,0</td><td>10</td><td>19</td><td>21</td><td>25</td></tr>
<tr><td>22</td><td></td><td></td><td>0,01</td><td>5,0</td><td>7,0</td><td colspan="2">8,0</td><td>10</td><td>12,5</td><td>22,5</td><td>25,0</td><td>29</td></tr>
<tr><td></td><td colspan="3">Время по карте предусматривает крепление детали болтами в количестве</td><td colspan="2">2</td><td colspan="7">4</td></tr>
<tr><td>23</td><td colspan="3">Добавлять (отнимать) на каждый болт сверх (менее) предусмотренных</td><td colspan="2">0,32</td><td colspan="4">0,43</td><td colspan="3">0,54</td></tr>
</table>


<a id="p100826"></a>Примечания:
1. <a id="p100827"></a>При переустановке деталей вручную время по карте принимать без изменений; при переустановке деталей с применением мостового крана без выверки время по карте принимать с коэффициентом К = 0,65; с выверкой в одной плоскости - с коэффициентом К = 0,8; с выверкой в двух плоскостях - с коэффициентом К = 0,9.
2. <a id="p100828"></a>При работе с местным подъемником время по карте, приведенное для мостового крана, уменьшить на 1,5 мин.


<table>
<colgroup><col width="9%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="17">Неполное штучное время Токарно-винторезные НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ станки z N = 4,5...6 кВт Чугун серый, НВ = 1,76...2,15 ГПа д</td></tr>
<tr><td colspan="17">Единичное и мелкосерийное производство Резцы с пластинками ВК8</td></tr>
<tr><td colspan="17">Карта 9, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="12">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="12">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">20</td><td>2</td><td>0,42</td><td>0,48</td><td>0,54</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td rowspan="2">63</td><td>1,4</td></tr>
<tr><td>4</td><td>0,44</td><td>0,5</td><td>0,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>1,7</td></tr>
<tr><td rowspan="2">35</td><td>3</td><td>0,5</td><td>0,6</td><td>0,7</td><td>0,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td rowspan="2">66</td><td>1,7</td></tr>
<tr><td>5</td><td>0,53</td><td>0,66</td><td>0,8</td><td>0,92</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>2,4</td></tr>
<tr><td rowspan="2">50</td><td>3</td><td>0,52</td><td>0,64</td><td>0,76</td><td>0,88</td><td>1,2</td><td>1,35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td rowspan="2">49</td><td>1,7</td></tr>
<tr><td>5</td><td>0,53</td><td>0,68</td><td>0,83</td><td>0,97</td><td>1,3</td><td>1,45</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td>2,0</td></tr>
<tr><td rowspan="2">75</td><td>3</td><td>0,59</td><td>0,7</td><td>0,84</td><td>0,96</td><td>1,35</td><td>1,45</td><td>1,65</td><td>1,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td rowspan="2">47</td><td>2,4</td></tr>
<tr><td>5</td><td>0,63</td><td>0,79</td><td>0,94</td><td>1,1</td><td>1,5</td><td>1,65</td><td>1,9</td><td>2,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,85</td><td>3,4</td></tr>
<tr><td rowspan="2">100</td><td>3</td><td>0,62</td><td>0,79</td><td>0,96</td><td>1,15</td><td>1,55</td><td>1,75</td><td>1,95</td><td>2,3</td><td>2,65</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td rowspan="2">50</td><td>2,9</td></tr>
<tr><td>5</td><td>0,76</td><td>0,86</td><td>1,05</td><td>1,25</td><td>1,5</td><td>1,9</td><td>2,2</td><td>2,6</td><td>3,0</td><td>-</td><td>-</td><td>-</td><td>0,85</td><td>4,1</td></tr>
<tr><td rowspan="2">125</td><td>4</td><td>0,8</td><td>1,05</td><td>1,25</td><td>1,45</td><td>2,1</td><td>2,35</td><td>2,65</td><td>3,1</td><td>3,5</td><td>3,9</td><td>-</td><td>-</td><td>1,0</td><td rowspan="2">49</td><td>2,9</td></tr>
<tr><td>6</td><td>0,86</td><td>1,1</td><td>1,35</td><td>1,65</td><td>2,3</td><td>2,6</td><td>2,95</td><td>3,45</td><td>4,0</td><td>4,5</td><td>-</td><td>-</td><td>0,85</td><td>4,1</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="2%"><col width="4%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="18">Неполное штучное время Токарно-винторезные НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ станки z N = 4,5...6 кВт Чугун серый, НВ = 1,76...2,15 ГПа д</td></tr>
<tr><td colspan="18">Единичное и мелкосерийное производство Резцы с пластинками ВК8</td></tr>
<tr><td colspan="18">Карта 9, лист 2</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности</td><td rowspan="2">Глубина резания t,</td><td colspan="13">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td colspan="2">300</td><td>350</td><td>400</td><td>450</td><td>S , о мм/</td><td rowspan="2">V, м/ мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td>D, мм, до</td><td>мм, до</td><td colspan="13">Время на проход, мин.</td><td>об.</td></tr>
<tr><td rowspan="2">150</td><td>4</td><td>0,86</td><td>1,15</td><td>1,4</td><td>1,7</td><td>2,4</td><td>2,7</td><td>3,1</td><td>3,7</td><td colspan="2">4,25</td><td>4,8</td><td>5,5</td><td>6,0</td><td>1,0</td><td rowspan="2">45</td><td>2,9</td></tr>
<tr><td>6</td><td>0,93</td><td>1,25</td><td>1,6</td><td>1,9</td><td>2,7</td><td>3,0</td><td>3,5</td><td>4,2</td><td colspan="2">4,8</td><td>5,5</td><td>6,0</td><td>7,0</td><td>0,85</td><td>4,1</td></tr>
<tr><td rowspan="2">200</td><td>4</td><td>0,92</td><td>1,3</td><td>1,65</td><td>2,0</td><td>2,8</td><td>3,15</td><td>3,7</td><td>4,4</td><td colspan="2">5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>1,0</td><td rowspan="2">47</td><td>2,9</td></tr>
<tr><td>6</td><td>1,0</td><td>1,45</td><td>1,85</td><td>2,25</td><td>3,1</td><td>3,55</td><td>4,2</td><td>5,0</td><td colspan="2">5,9</td><td>6,5</td><td>7,5</td><td>8,5</td><td>0,85</td><td>4,1</td></tr>
<tr><td rowspan="2">250</td><td>4</td><td>1,0</td><td>1,45</td><td>1,95</td><td>2,4</td><td>3,3</td><td>3,75</td><td>4,45</td><td>5,5</td><td colspan="2">6,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td>1,0</td><td rowspan="2">46</td><td>2,9</td></tr>
<tr><td>6</td><td>1,1</td><td>1,65</td><td>2,2</td><td>2,75</td><td>3,75</td><td>4,3</td><td>5,0</td><td>6,0</td><td colspan="2">7,5</td><td>8,5</td><td>9,5</td><td>10,5</td><td>0,85</td><td>4,1</td></tr>
<tr><td colspan="18">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="4">Твердости чугуна</td><td colspan="5">НВ, ГПа</td><td colspan="9">до 2,15 свыше 2,15</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="9">1,1</td></tr>
<tr><td colspan="2"></td><td colspan="7">1,0</td></tr>
<tr><td colspan="9"></td></tr>
<tr><td colspan="4" rowspan="4">Состояния поверхности</td><td colspan="5">Состояние поверхности</td><td colspan="9">по корке без корки</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="9">0,85</td></tr>
<tr><td colspan="2"></td><td colspan="7">1,0</td></tr>
</table>


<a id="p100854"></a>*Примечание.* При поперечном точении при отношении диаметра начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="7%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="3%"><col width="4%"><col width="3%"></colgroup>
<tr><td colspan="17" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="7">Токарно-винторезные станки N = 7...14 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="7">Карта 10, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="19">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>650</td><td>700</td><td>750</td><td>800</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="19">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">20</td><td>3</td><td>0,4</td><td>0,45</td><td>0,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td rowspan="2">56,5</td><td>1,7</td></tr>
<tr><td>5</td><td>0,43</td><td>0,48</td><td>0,55</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td>2,9</td></tr>
<tr><td rowspan="2">35</td><td>3</td><td>0,48</td><td>0,56</td><td>0,65</td><td>0,72</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td rowspan="2">55</td><td>2,0</td></tr>
<tr><td>5</td><td>0,50</td><td>0,60</td><td>0,68</td><td>0,77</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td>2,9</td></tr>
<tr><td rowspan="2">50</td><td>3</td><td>0,5</td><td>0,6</td><td>0,7</td><td>0,8</td><td>1,1</td><td>1,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td rowspan="2">59,5</td><td>2,0</td></tr>
<tr><td>5</td><td>0,53</td><td>0,65</td><td>0,76</td><td>0,88</td><td>1,2</td><td>1,35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td>2,9</td></tr>
<tr><td rowspan="2">75</td><td>3</td><td>0,5</td><td>0,7</td><td>0,8</td><td>0,92</td><td>1,3</td><td>1,4</td><td>1,55</td><td>1,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,2</td><td rowspan="2">47</td><td>2,4</td></tr>
<tr><td>5</td><td>0,6</td><td>0,74</td><td>0,88</td><td>1,0</td><td>1,4</td><td>1,55</td><td>1,75</td><td>2,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>4,1</td></tr>
<tr><td rowspan="2">100</td><td>3</td><td>0,6</td><td>0,75</td><td>0,9</td><td>1,0</td><td>1,4</td><td>1,55</td><td>1,75</td><td>2,05</td><td>2,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,2</td><td rowspan="2">50</td><td>2,9</td></tr>
<tr><td>5</td><td>0,65</td><td>0,8</td><td>0,97</td><td>1,15</td><td>1,55</td><td>1,75</td><td>1,95</td><td>2,3</td><td>2,65</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>4,9</td></tr>
<tr><td rowspan="2">125</td><td>3</td><td>0,77</td><td>0,95</td><td>1,1</td><td>1,3</td><td>1,9</td><td>2,05</td><td>2,3</td><td>2,65</td><td>3,0</td><td>3,65</td><td>3,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,2</td><td rowspan="2">49</td><td>3,4</td></tr>
<tr><td>5</td><td>0,82</td><td>1,0</td><td>1,25</td><td>1,45</td><td>2,1</td><td>2,3</td><td>2,65</td><td>3,1</td><td>3,5</td><td>3,9</td><td>4,35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>4,9</td></tr>
<tr><td rowspan="2">150</td><td>4</td><td>0,8</td><td>1,0</td><td>1,2</td><td>1,4</td><td>2,0</td><td>2,2</td><td>2,5</td><td>2,9</td><td>3,3</td><td>3,7</td><td>4,1</td><td>4,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,2</td><td rowspan="6">47</td><td>3,4</td></tr>
<tr><td>8</td><td>0,9</td><td>1,2</td><td>1,45</td><td>1,7</td><td>2,4</td><td>2,7</td><td>3,1</td><td>3,6</td><td>4,2</td><td>4,7</td><td>5,5</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>5,8</td></tr>
<tr><td rowspan="2">200</td><td>5</td><td>0,88</td><td>1,15</td><td>1,45</td><td>1,75</td><td>2,45</td><td>2,75</td><td>3,2</td><td>3,75</td><td>4,35</td><td>4,95</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,2</td><td>4,9</td></tr>
<tr><td>8</td><td>1,0</td><td>1,35</td><td>1,7</td><td>2,1</td><td>2,8</td><td>3,15</td><td>3,7</td><td>4,5</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td>9,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>5,8</td></tr>
<tr><td rowspan="2">250</td><td>5</td><td>0,93</td><td>1,3</td><td>1,65</td><td>2,0</td><td>2,8</td><td>3,15</td><td>3,7</td><td>4,5</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td>9,5</td><td>10,5</td><td>11</td><td>11,5</td><td>-</td><td>1,2</td><td>4,9</td></tr>
<tr><td>10</td><td>1,1</td><td>1,55</td><td>2,0</td><td>2,45</td><td>3,3</td><td>3,8</td><td>4,45</td><td>5,5</td><td>6,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10</td><td>11</td><td>12</td><td>13</td><td>13,5</td><td>14,5</td><td>-</td><td>1,0</td><td>8,3</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="2%"><col width="2%"><col width="2%"><col width="4%"><col width="2%"><col width="2%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="4%"><col width="3%"></colgroup>
<tr><td colspan="20" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="7">Токарно-винторезные станки N = 7...14 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="7">Карта 10, лист 2</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="22">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td colspan="2">350</td><td colspan="2">400</td><td>450</td><td colspan="2">500</td><td>550</td><td>600</td><td>650</td><td>700</td><td>750</td><td>800</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="22">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">300</td><td>5</td><td>1,0</td><td>1,4</td><td>1,85</td><td>2,3</td><td>3,15</td><td>3,6</td><td>4,2</td><td>5,0</td><td>6,0</td><td colspan="2">7,0</td><td colspan="2">7,5</td><td>8,5</td><td colspan="2">9,5</td><td>10,5</td><td>11,5</td><td>12</td><td>13</td><td>14</td><td>14,5</td><td>1,2</td><td rowspan="3">47</td><td>4,9</td></tr>
<tr><td>10</td><td>1,2</td><td>1,75</td><td>2,3</td><td>2,8</td><td>3,8</td><td>4,3</td><td>5,0</td><td>6,0</td><td>7,5</td><td colspan="2">8,5</td><td colspan="2">9,5</td><td>10,5</td><td colspan="2">11,5</td><td>13</td><td>14</td><td>15</td><td>16</td><td>17</td><td>18,5</td><td>1,0</td><td>8,3</td></tr>
<tr><td rowspan="2">350</td><td>5</td><td>1,2</td><td>1,6</td><td>2,15</td><td>2,7</td><td>3,6</td><td>4,2</td><td>5,0</td><td>6,0</td><td>7,0</td><td colspan="2">8,0</td><td colspan="2">9,5</td><td>10,5</td><td colspan="2">11,5</td><td>12,5</td><td>14</td><td>15</td><td>16</td><td>17</td><td>18</td><td>1,2</td><td>4,9</td></tr>
<tr><td>10</td><td>1,35</td><td>2,0</td><td>2,7</td><td>3,4</td><td>4,5</td><td>5,0</td><td>6,0</td><td>7,5</td><td>9,0</td><td colspan="2">10</td><td colspan="2">11,5</td><td>13</td><td colspan="2">14</td><td>16</td><td>17</td><td>18,5</td><td>20</td><td>20</td><td>22,5</td><td>1,0</td><td rowspan="2">44</td><td>8,3</td></tr>
<tr><td rowspan="2">400</td><td>5</td><td>1,1</td><td>1,7</td><td>2,3</td><td>2,85</td><td>3,85</td><td>4,4</td><td>5,5</td><td>6,5</td><td>7,5</td><td colspan="2">9,0</td><td colspan="2">10</td><td>11</td><td colspan="2">12,5</td><td>13,5</td><td>15</td><td>16</td><td>17</td><td>18,5</td><td>19,5</td><td>1,2</td><td>4,9</td></tr>
<tr><td>10</td><td>1,4</td><td>2,1</td><td>2,85</td><td>3,6</td><td>4,75</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td colspan="2">11</td><td colspan="2">12,5</td><td>14</td><td colspan="2">15,5</td><td>17</td><td>18,5</td><td>20</td><td>21,5</td><td>23</td><td>24,5</td><td>1,0</td><td>46,5</td><td>8,3</td></tr>
<tr><td colspan="27">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="5">Твердости чугуна</td><td colspan="13">НВ, ГПа до 2,15</td><td colspan="10">свыше 2,15</td></tr>
<tr><td colspan="13">Длительность обработки, мин. -</td><td colspan="5">до 10</td><td colspan="5">свыше 10</td></tr>
<tr><td colspan="13">Коэффициент</td><td colspan="5" rowspan="3">1,1</td><td colspan="5" rowspan="3">1,25</td></tr>
<tr><td colspan="8"></td><td colspan="2">1,0</td><td colspan="3"></td></tr>
<tr><td colspan="13"></td></tr>
<tr><td colspan="4" rowspan="4">Состояния поверхности</td><td colspan="16">Состояние поверхности по корке</td><td colspan="7">без корки</td></tr>
<tr><td colspan="16">Коэффициент</td><td colspan="7" rowspan="3">0,85</td></tr>
<tr><td colspan="11"></td><td colspan="5">1,0</td></tr>
</table>


<a id="p100887"></a>*Примечание.* При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="7%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="2%"><col width="2%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="3%"><col width="2%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"></colgroup>
<tr><td colspan="19">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 40...R20, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="8">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="19" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="8">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="8">Карта 11</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="22">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td colspan="2">400</td><td colspan="2">450</td><td>500</td><td>550</td><td>600</td><td>650</td><td>700</td><td colspan="2">750</td><td>800</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="22">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>20</td><td>3</td><td>0,52</td><td>0,58</td><td>0,83</td><td>0,9</td><td>1,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td rowspan="3">0,25</td><td>78</td><td>1,2</td></tr>
<tr><td>30</td><td>4</td><td>0,58</td><td>0,67</td><td>1,05</td><td>1,15</td><td>1,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>82</td><td>1,4</td></tr>
<tr><td>50</td><td rowspan="10">5... 8</td><td>0,73</td><td>0,83</td><td>1,25</td><td>1,45</td><td>1,7</td><td>2,35</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>78</td><td>2,0</td></tr>
<tr><td>75</td><td>0,95</td><td>1,15</td><td>1,4</td><td>1,6</td><td>2,6</td><td>2,9</td><td>3,2</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>0,28</td><td>72</td><td>2,4</td></tr>
<tr><td>100</td><td>1,0</td><td>1,2</td><td>1,6</td><td>1,9</td><td>2,6</td><td>2,9</td><td>3,3</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>0,35</td><td rowspan="2">78</td><td>2,9</td></tr>
<tr><td>125</td><td>1,35</td><td>1,6</td><td>2,0</td><td>2,4</td><td>3,0</td><td>3,35</td><td>3,8</td><td>4,5</td><td>5,0</td><td>6,0</td><td colspan="2">6,5</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>0,4</td><td>3,4</td></tr>
<tr><td>150</td><td>1,4</td><td>1,7</td><td>2,2</td><td>2,6</td><td>3,3</td><td>3,7</td><td>4,3</td><td>5,0</td><td>6,0</td><td>6,5</td><td colspan="2">7,5</td><td colspan="2">8,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td rowspan="2">0,45</td><td>70</td><td>2,9</td></tr>
<tr><td>200</td><td>1,5</td><td>1,8</td><td>2,4</td><td>2,9</td><td>3,7</td><td>4,15</td><td>4,9</td><td>6,0</td><td>7,0</td><td>8,0</td><td colspan="2">8,5</td><td colspan="2">9,5</td><td>10,5</td><td>12</td><td>13</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td rowspan="2">78,5</td><td>3,4</td></tr>
<tr><td>250</td><td>1,6</td><td>1,9</td><td>2,6</td><td>3,0</td><td>3,9</td><td>4,4</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,5</td><td colspan="2">9,5</td><td colspan="2">10,5</td><td>11,5</td><td>12,5</td><td>14</td><td>15</td><td>16</td><td colspan="2">16,5</td><td>-</td><td rowspan="4">0,5</td><td rowspan="4">4,1</td></tr>
<tr><td>300</td><td>1,7</td><td>2,1</td><td>2,9</td><td>3,5</td><td>4,45</td><td>5,0</td><td>6,0</td><td>7,5</td><td>8,5</td><td>10</td><td colspan="2">11</td><td colspan="2">12,5</td><td>13,5</td><td>15</td><td>16,5</td><td>17,5</td><td>19</td><td colspan="2">20,5</td><td>21,5</td><td>80</td></tr>
<tr><td>350</td><td>1,8</td><td>2,2</td><td>3,1</td><td>3,8</td><td>4,85</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11</td><td colspan="2">12,5</td><td colspan="2">14</td><td>15,5</td><td>17</td><td>18,5</td><td>20</td><td>21</td><td colspan="2">22,5</td><td>24</td><td>83</td></tr>
<tr><td>400</td><td>1,9</td><td>2,5</td><td>3,5</td><td>4,3</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,5</td><td>11</td><td>13</td><td colspan="2">14,5</td><td colspan="2">16</td><td>18</td><td>20</td><td>21,5</td><td>23</td><td>25</td><td colspan="2">27</td><td>28,5</td><td>80</td></tr>
<tr><td colspan="27">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="5">Твердости чугуна</td><td colspan="7">НВ, ГПа</td><td colspan="6">до 2,15</td><td colspan="10">свыше 2,15</td></tr>
<tr><td colspan="7">Длительность обработки, мин.</td><td colspan="6">-</td><td colspan="5">до 10</td><td colspan="5">свыше 10</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="6"></td><td colspan="5" rowspan="3">1,1</td><td colspan="5" rowspan="3">1,25</td></tr>
<tr><td colspan="2"></td><td colspan="2">1,0</td><td colspan="2"></td></tr>
</table>


<a id="p100905"></a>*Примечание.* При поперечном точении при отношении диаметра начальной и конечной обработки d / D = 0,5...0,7 табличные значения принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="7%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="2%"><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="2%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="2%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"></colgroup>
<tr><td colspan="19" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, JТ11 КВАЛИТЕТ z z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="8">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="8">Карта 12</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="22">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td colspan="2">300</td><td>350</td><td>400</td><td>450</td><td colspan="2">500</td><td>550</td><td>600</td><td>650</td><td>700</td><td colspan="2">750</td><td>800</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="22">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>20</td><td rowspan="12">1</td><td>0,62</td><td>0,72</td><td>0,77</td><td>0,82</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td rowspan="4">0,3</td><td>100</td><td rowspan="4">1,4</td></tr>
<tr><td>30</td><td>0,72</td><td>0,87</td><td>0,97</td><td>1,05</td><td>1,55</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>88</td></tr>
<tr><td>50</td><td>0,77</td><td>0,97</td><td>1,05</td><td>1,35</td><td>1,65</td><td>1,85</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>98</td></tr>
<tr><td>75</td><td>0,83</td><td>1,05</td><td>1,3</td><td>1,45</td><td>2,15</td><td>2,4</td><td>2,75</td><td>3,25</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>94</td></tr>
<tr><td>100</td><td>0,85</td><td>1,1</td><td>1,4</td><td>1,55</td><td>2,3</td><td>2,6</td><td>3,0</td><td>3,5</td><td colspan="2">4,05</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td rowspan="2">0,4</td><td rowspan="2">98</td><td rowspan="2">1,7</td></tr>
<tr><td>125</td><td>1,25</td><td>1,5</td><td>1,8</td><td>1,95</td><td>2,65</td><td>2,9</td><td>3,3</td><td>3,85</td><td colspan="2">4,4</td><td>4,95</td><td>5,5</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>150</td><td>1,25</td><td>1,55</td><td>1,85</td><td>2,15</td><td>2,75</td><td>3,05</td><td>3,5</td><td>4,1</td><td colspan="2">4,7</td><td>5,3</td><td>6,0</td><td>6,5</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td rowspan="2">0,45</td><td rowspan="6">96</td><td>2,0</td></tr>
<tr><td>200</td><td>1,3</td><td>1,7</td><td>2,1</td><td>2,5</td><td>3,25</td><td>3,6</td><td>4,2</td><td>5,0</td><td colspan="2">5,5</td><td>6,5</td><td>7,5</td><td>8,0</td><td colspan="2">8,0</td><td>10</td><td>11</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td rowspan="2">1,7</td></tr>
<tr><td>250</td><td>1,3</td><td>1,75</td><td>2,2</td><td>2,6</td><td>3,35</td><td>3,8</td><td>4,45</td><td>5,3</td><td colspan="2">6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td colspan="2">9,5</td><td>11</td><td>11,5</td><td>12,5</td><td>13,5</td><td colspan="2">11</td><td>-</td><td rowspan="4">0,5</td></tr>
<tr><td>300</td><td>1,35</td><td>1,85</td><td>2,3</td><td>2,8</td><td>3,8</td><td>4,7</td><td>4,5</td><td>5,5</td><td colspan="2">6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td colspan="2">10,5</td><td>12</td><td>13</td><td>14</td><td>14,5</td><td colspan="2">15,5</td><td>16,5</td><td rowspan="2">2,0</td></tr>
<tr><td>350</td><td>1,4</td><td>1,95</td><td>2,3</td><td>3,0</td><td>3,9</td><td>4,4</td><td>5,0</td><td>6,5</td><td colspan="2">7,5</td><td>8,5</td><td>9,5</td><td>10,5</td><td colspan="2">12</td><td>13</td><td>14</td><td>15,5</td><td>16,5</td><td colspan="2">17,5</td><td>18,5</td></tr>
<tr><td>400</td><td>1,45</td><td>2,1</td><td>2,8</td><td>3,2</td><td>4,5</td><td>5,0</td><td>6,0</td><td>7,5</td><td colspan="2">9,0</td><td>10</td><td>11,5</td><td>13</td><td colspan="2">14</td><td>16</td><td>17</td><td>18,5</td><td>20</td><td colspan="2">21,5</td><td>22,5</td><td>1,7</td></tr>
<tr><td colspan="27">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="5">Твердости чугуна</td><td colspan="7">НВ, ГПа</td><td colspan="5">до 2,15</td><td colspan="11">свыше 2,15</td></tr>
<tr><td colspan="7">Длительность обработки, мин.</td><td colspan="5">-</td><td colspan="6">до 10</td><td colspan="5">свыше 10</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="5"></td><td colspan="6" rowspan="3">1,1</td><td colspan="5" rowspan="3">1,25</td></tr>
<tr><td colspan="2"></td><td colspan="3">1,0</td></tr>
</table>


<a id="p100923"></a>*Примечание.* При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="7%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="2%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="3%"><col width="3%"><col width="4%"><col width="4%"><col width="3%"></colgroup>
<tr><td colspan="18" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 2,5, JТ9...JТ8 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="8">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="8">Карта 13</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="21">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td colspan="2">300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>650</td><td>700</td><td colspan="2">750</td><td>800</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="21">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>20</td><td rowspan="12">1... 1,8</td><td>0,83</td><td>0,88</td><td>0,92</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td rowspan="12">0,35</td><td rowspan="12">108</td><td rowspan="12">&lt; 2</td></tr>
<tr><td>30</td><td>0,91</td><td>0,99</td><td>1,05</td><td>1,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>50</td><td>0,93</td><td>1,0</td><td>1,15</td><td>1,2</td><td>1,8</td><td>1,9</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>75</td><td>1,0</td><td>1,2</td><td>1,35</td><td>1,45</td><td>2,15</td><td>2,35</td><td>2,6</td><td>2,9</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>100</td><td>1,05</td><td>1,25</td><td>1,5</td><td>1,6</td><td>2,4</td><td>2,65</td><td>3,0</td><td>3,5</td><td colspan="2">3,85</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>125</td><td>1,55</td><td>1,85</td><td>2,1</td><td>2,3</td><td>3,2</td><td>3,5</td><td>3,95</td><td>4,5</td><td colspan="2">5,0</td><td>5,5</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>150</td><td>1,6</td><td>1,95</td><td>2,25</td><td>2,5</td><td>3,5</td><td>3,8</td><td>4,35</td><td>5,0</td><td colspan="2">5,5</td><td>6,5</td><td>7,0</td><td>7,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>200</td><td>1,65</td><td>2,1</td><td>2,55</td><td>2,85</td><td>4,0</td><td>4,5</td><td>5,0</td><td>6,0</td><td colspan="2">7,0</td><td>8,0</td><td>9,0</td><td>10</td><td>11</td><td>12</td><td>13</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>250</td><td>1,7</td><td>2,3</td><td>2,85</td><td>3,2</td><td>4,5</td><td>5,0</td><td>6,0</td><td>7,0</td><td colspan="2">8,0</td><td>9,5</td><td>10,5</td><td>11,5</td><td>12,5</td><td>14</td><td>15</td><td>16,5</td><td>17,5</td><td colspan="2">18,5</td><td>-</td></tr>
<tr><td>300</td><td>1,8</td><td>2,45</td><td>3,15</td><td>3,55</td><td>5,0</td><td>5,5</td><td>7,0</td><td>8,0</td><td colspan="2">9,5</td><td>10,5</td><td>12</td><td>13,5</td><td>15</td><td>16,5</td><td>18</td><td>19</td><td>20,5</td><td colspan="2">22</td><td>23</td></tr>
<tr><td>350</td><td>1,85</td><td>2,6</td><td>3,5</td><td>3,9</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,0</td><td colspan="2">10,5</td><td>12</td><td>14</td><td>15,5</td><td>17</td><td>19</td><td>20,5</td><td>22</td><td>23,5</td><td colspan="2">25,5</td><td>27</td></tr>
<tr><td>400</td><td>1,9</td><td>2,8</td><td>3,7</td><td>4,2</td><td>6,0</td><td>7,0</td><td>8,5</td><td>10</td><td colspan="2">12</td><td>13,5</td><td>15,5</td><td>17,5</td><td>19</td><td>21</td><td>23</td><td>25</td><td>26,5</td><td colspan="2">28,5</td><td>30</td></tr>
<tr><td colspan="26">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="5">Твердости чугуна</td><td colspan="7">НВ, ГПа</td><td colspan="15">до 2,15 свыше 2,15</td></tr>
<tr><td colspan="7">Длительность обработки, мин.</td><td colspan="10">- до 10</td><td colspan="5">свыше 10</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="10">1,1</td><td colspan="5" rowspan="3">1,25</td></tr>
<tr><td colspan="3">1,0</td><td colspan="7"></td></tr>
</table>


<a id="p100941"></a>*Примечание.* При поперечном точении при отношении диаметра начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="12%"><col width="11%"><col width="3%"><col width="4%"><col width="7%"><col width="8%"><col width="4%"><col width="3%"><col width="8%"><col width="5%"><col width="3%"><col width="7%"><col width="9%"><col width="9%"><col width="7%"></colgroup>
<tr><td colspan="11">Неполное штучное время РАСТАЧИВАНИЕ РЕЗЦОМ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="11" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="4">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="4">Карта 14</td></tr>
<tr><td>Диаметр обрабатываемой</td><td>Глубина резания t, мм,</td><td colspan="10">Длина обрабатываемой поверхности, l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>поверхности D,</td><td rowspan="2">до</td><td colspan="2">25</td><td>50</td><td>75</td><td colspan="2">100</td><td>125</td><td colspan="2">150</td><td>200</td><td>S , о</td><td rowspan="2">V, м/мин.</td><td>N , р</td></tr>
<tr><td>мм,</td><td colspan="10">Время на проход, мин.</td><td>мм/об.</td><td>кВт</td></tr>
<tr><td rowspan="2">30</td><td>2</td><td colspan="2">0,42</td><td>0,54</td><td>0,7</td><td colspan="2">0,8</td><td>-</td><td colspan="2">-</td><td>-</td><td>0,35</td><td rowspan="2">76</td><td>1,4</td></tr>
<tr><td>4</td><td colspan="2">0,48</td><td>0,6</td><td>0,8</td><td colspan="2">0,95</td><td>-</td><td colspan="2">-</td><td>-</td><td>0,25</td><td>1,4</td></tr>
<tr><td rowspan="2">50</td><td>3</td><td colspan="2">0,55</td><td>0,7</td><td>0,9</td><td colspan="2">1,04</td><td>1,45</td><td colspan="2">1,55</td><td>-</td><td>0,5</td><td rowspan="24">60</td><td>2,0</td></tr>
<tr><td>5</td><td colspan="2">0,6</td><td>0,8</td><td>1,08</td><td colspan="2">1,3</td><td>1,75</td><td colspan="2">1,95</td><td>-</td><td>0,35</td><td>2,4</td></tr>
<tr><td rowspan="2">75</td><td>4</td><td colspan="2">0,65</td><td>0,83</td><td>1,08</td><td colspan="2">1,25</td><td>1,75</td><td colspan="2">1,95</td><td>2,0</td><td>0,6</td><td>2,4</td></tr>
<tr><td>6</td><td colspan="2">0,74</td><td>1,0</td><td>1,35</td><td colspan="2">1,6</td><td>2,0</td><td colspan="2">2,45</td><td>2,85</td><td>0,4</td><td>3,4</td></tr>
<tr><td rowspan="2">100</td><td>4</td><td colspan="2">0,7</td><td>0,93</td><td>1,25</td><td colspan="2">1,5</td><td>2,0</td><td colspan="2">2,25</td><td>2,6</td><td>0,6</td><td>2,4</td></tr>
<tr><td>6</td><td colspan="2">0,8</td><td>1,15</td><td>1,6</td><td colspan="2">1,95</td><td>2,6</td><td colspan="2">3,0</td><td>3,5</td><td>0,4</td><td>3,4</td></tr>
<tr><td rowspan="2">125</td><td>4</td><td colspan="2">0,82</td><td>1,1</td><td>1,6</td><td colspan="2">1,9</td><td>2,7</td><td colspan="2">3,0</td><td>3,45</td><td>0,6</td><td>2,4</td></tr>
<tr><td>6</td><td colspan="2">1,0</td><td>1,6</td><td>2,0</td><td colspan="2">2,5</td><td>3,4</td><td colspan="2">3,9</td><td>4,6</td><td>0,4</td><td>3,4</td></tr>
<tr><td rowspan="2">150</td><td>4</td><td colspan="2">0,87</td><td>1,2</td><td>1,6</td><td colspan="2">2,1</td><td>2,5</td><td colspan="2">3,35</td><td>3,9</td><td>0,6</td><td>2,4</td></tr>
<tr><td>6</td><td colspan="2">1,05</td><td>1,6</td><td>2,3</td><td colspan="2">2,85</td><td>4,0</td><td colspan="2">4,4</td><td>5,5</td><td>0,4</td><td>3,4</td></tr>
<tr><td rowspan="2">200</td><td>4</td><td colspan="2">0,95</td><td>1,4</td><td>2,05</td><td colspan="2">2,55</td><td>3,5</td><td colspan="2">4,0</td><td>4,7</td><td>0,6</td><td>2,4</td></tr>
<tr><td>6</td><td colspan="2">1,2</td><td>1,9</td><td>2,8</td><td colspan="2">3,45</td><td>4,7</td><td colspan="2">5,5</td><td>6,5</td><td>0,4</td><td>3,4</td></tr>
<tr><td rowspan="2">250</td><td>4</td><td colspan="2">1,0</td><td>1,6</td><td>2,3</td><td colspan="2">2,9</td><td>4,0</td><td colspan="2">4,5</td><td>5,5</td><td>0,6</td><td>2,4</td></tr>
<tr><td>6</td><td colspan="2">1,3</td><td>2,2</td><td>3,15</td><td colspan="2">4,0</td><td>5,5</td><td colspan="2">6,0</td><td>7,5</td><td>0,4</td><td>3,4</td></tr>
<tr><td rowspan="2">300</td><td>4</td><td colspan="2">1,15</td><td>1,85</td><td>2,75</td><td colspan="2">3,45</td><td>4,7</td><td colspan="2">5,5</td><td>6,5</td><td>0,6</td><td>2,4</td></tr>
<tr><td>6</td><td colspan="2">1,5</td><td>2,6</td><td>3,8</td><td colspan="2">4,9</td><td>6,5</td><td colspan="2">7,5</td><td>9,0</td><td>0,4</td><td>3,4</td></tr>
<tr><td rowspan="2">350</td><td>4</td><td colspan="2">1,2</td><td>2,0</td><td>3,0</td><td colspan="2">3,8</td><td>5,0</td><td colspan="2">6,0</td><td>7,0</td><td>0,6</td><td>2,4</td></tr>
<tr><td>6</td><td colspan="2">1,6</td><td>2,8</td><td>4,2</td><td colspan="2">5,5</td><td>7,0</td><td colspan="2">8,5</td><td>10,5</td><td>0,4</td><td>3,4</td></tr>
<tr><td rowspan="2">400</td><td>4</td><td colspan="2">1,3</td><td>2,2</td><td>3,35</td><td colspan="2">4,3</td><td>5,5</td><td colspan="2">6,5</td><td>8,0</td><td>0,6</td><td>2,4</td></tr>
<tr><td>6</td><td colspan="2">1,8</td><td>3,2</td><td>4,8</td><td colspan="2">6,0</td><td>8,0</td><td colspan="2">9,5</td><td>11,5</td><td>0,4</td><td>3,4</td></tr>
<tr><td rowspan="2">450</td><td>4</td><td colspan="2">1,4</td><td>2,4</td><td>3,7</td><td colspan="2">4,75</td><td>6,5</td><td colspan="2">7,5</td><td>8,95</td><td>0,6</td><td>2,4</td></tr>
<tr><td>6</td><td colspan="2">1,9</td><td>3,5</td><td>5,5</td><td colspan="2">7,0</td><td>9,0</td><td colspan="2">10,5</td><td>13</td><td>0,4</td><td>3,4</td></tr>
<tr><td rowspan="2">500</td><td>4</td><td colspan="2">1,5</td><td>2,7</td><td>4,0</td><td colspan="2">5,0</td><td>7,0</td><td colspan="2">8,0</td><td>10</td><td>0,6</td><td>2,4</td></tr>
<tr><td>6</td><td colspan="2">2,1</td><td>3,8</td><td>6,0</td><td colspan="2">7,5</td><td>10</td><td colspan="2">11,5</td><td>14,5</td><td>0,4</td><td>3,4</td></tr>
<tr><td colspan="15">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="4">Твердости чугуна</td><td colspan="4">НВ, ГПа</td><td colspan="8">до 2,15 свыше 2,15</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="8">1,1</td></tr>
<tr><td colspan="2"></td><td>1,0</td><td colspan="5"></td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="16">Неполное штучное время Токарно-винторезные РАСТАЧИВАНИЕ РЕЗЦОМ В ОПРАВКЕ, R 80, JТ14...JТ12 КВАЛИТЕТ станки z N = 4,5...14 кВт Чугун серый, НВ = 1,76...2,15 ГПа д</td></tr>
<tr><td colspan="16">Единичное и мелкосерийное производство Резцы с пластинками ВК8</td></tr>
<tr><td colspan="16">Карта 15, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="11">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="11">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">75</td><td>4</td><td>0,59</td><td>0,72</td><td>0,85</td><td>0,97</td><td>1,35</td><td>1,45</td><td>1,65</td><td>1,9</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td rowspan="14">76</td><td>3,4</td></tr>
<tr><td>6</td><td>0,66</td><td>0,85</td><td>1,05</td><td>1,25</td><td>1,65</td><td>1,85</td><td>3,35</td><td>2,55</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>2,4</td></tr>
<tr><td rowspan="2">100</td><td>4</td><td>0,62</td><td>0,78</td><td>0,93</td><td>1,09</td><td>1,5</td><td>1,65</td><td>1,9</td><td>2,2</td><td>2,5</td><td>-</td><td>-</td><td>0,7</td><td>3,4</td></tr>
<tr><td>6</td><td>0,7</td><td>0,94</td><td>1,2</td><td>1,45</td><td>1,9</td><td>2,15</td><td>2,5</td><td>3,0</td><td>3,5</td><td>-</td><td>-</td><td>0,45</td><td>2,4</td></tr>
<tr><td rowspan="2">125</td><td>4</td><td>0,8</td><td>0,99</td><td>1,2</td><td>1,4</td><td>2,0</td><td>2,2</td><td>2,5</td><td>2,9</td><td>3,3</td><td>-</td><td>-</td><td>0,7</td><td>3,4</td></tr>
<tr><td>6</td><td>0,9</td><td>1,2</td><td>1,5</td><td>1,8</td><td>2,55</td><td>2,85</td><td>3,3</td><td>3,9</td><td>4,55</td><td>-</td><td>-</td><td>0,45</td><td>2,4</td></tr>
<tr><td rowspan="2">150</td><td>4</td><td>0,83</td><td>1,25</td><td>1,3</td><td>1,55</td><td>2,35</td><td>2,5</td><td>2,85</td><td>3,35</td><td>3,85</td><td>4,0</td><td>4,3</td><td>0,7</td><td>3,4</td></tr>
<tr><td>6</td><td>0,97</td><td>1,35</td><td>1,75</td><td>2,1</td><td>2,9</td><td>3,3</td><td>3,85</td><td>4,6</td><td>5,5</td><td>6,0</td><td>7,0</td><td>0,45</td><td>2,4</td></tr>
<tr><td rowspan="2">200</td><td>4</td><td>0,88</td><td>1,2</td><td>1,5</td><td>1,8</td><td>2,55</td><td>2,9</td><td>3,35</td><td>3,95</td><td>4,6</td><td>5,0</td><td>6,0</td><td>0,7</td><td>3,4</td></tr>
<tr><td>6</td><td>1,02</td><td>1,45</td><td>1,9</td><td>2,35</td><td>3,2</td><td>3,65</td><td>4,35</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>0,45</td><td>2,4</td></tr>
<tr><td rowspan="2">250</td><td>4</td><td>0,95</td><td>1,35</td><td>1,75</td><td>2,1</td><td>2,95</td><td>3,35</td><td>3,9</td><td>4,7</td><td>5,5</td><td>6,5</td><td>7,0</td><td>0,7</td><td>3,4</td></tr>
<tr><td>6</td><td>1,15</td><td>1,75</td><td>2,35</td><td>2,95</td><td>3,95</td><td>4,6</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,0</td><td>10,5</td><td>0,45</td><td>2,4</td></tr>
<tr><td rowspan="2">300</td><td>4</td><td>1,02</td><td>1,5</td><td>2,0</td><td>2,5</td><td>3,4</td><td>3,9</td><td>4,6</td><td>5,6</td><td>6,5</td><td>7,5</td><td>8,5</td><td>0,7</td><td>3,4</td></tr>
<tr><td>6</td><td>1,25</td><td>1,9</td><td>2,6</td><td>3,3</td><td>4,4</td><td>5,0</td><td>6,0</td><td>7,5</td><td>9,0</td><td>10,5</td><td>11,5</td><td>0,45</td><td>2,4</td></tr>
<tr><td rowspan="2">350</td><td>4</td><td>1,25</td><td>1,75</td><td>2,35</td><td>2,95</td><td>4,0</td><td>4,6</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,0</td><td>10,5</td><td>0,55</td><td rowspan="4">86</td><td>3,4</td></tr>
<tr><td>6</td><td>1,65</td><td>2,4</td><td>3,4</td><td>4,35</td><td>5,5</td><td>6,5</td><td>8,0</td><td>10</td><td>12</td><td>14</td><td>16</td><td>0,35</td><td>4,1</td></tr>
<tr><td rowspan="2">400</td><td>4</td><td>1,3</td><td>1,9</td><td>2,5</td><td>3,25</td><td>4,35</td><td>5,0</td><td>6,0</td><td>7,5</td><td>8,5</td><td>10</td><td>11,5</td><td>0,55</td><td>3,4</td></tr>
<tr><td>6</td><td>1,8</td><td>2,65</td><td>3,75</td><td>4,8</td><td>6,5</td><td>7,5</td><td>9,0</td><td>11</td><td>13,5</td><td>15,5</td><td>17,5</td><td>0,35</td><td>4,1</td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="6%"><col width="6%"><col width="2%"><col width="4%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="2%"><col width="4%"><col width="6%"><col width="5%"><col width="7%"><col width="6%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="14">Неполное штучное время РАСТАЧИВАНИЕ РЕЗЦОМ В ОПРАВКЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="14" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="4">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="4">Карта 15, лист 2</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="13">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td colspan="2">50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td colspan="2">250</td><td>300</td><td colspan="2">350 400</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="13">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">450</td><td>4</td><td>1,4</td><td colspan="2">2,0</td><td>2,8</td><td>3,55</td><td>4,75</td><td>5,5</td><td>6,5</td><td colspan="2">8,0</td><td>10</td><td colspan="2">11,5 13</td><td>0,55</td><td rowspan="4"></td><td>3,4</td></tr>
<tr><td>6</td><td>1,9</td><td colspan="2">2,9</td><td>4,1</td><td>5,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td colspan="2">12,5</td><td>15</td><td colspan="2">17,5 20</td><td>0,35</td><td>4,1</td></tr>
<tr><td rowspan="2">500</td><td>4</td><td>1,5</td><td colspan="2">2,2</td><td>3,05</td><td>3,95</td><td>5,0</td><td>6,0</td><td>7,5</td><td colspan="2">9,0</td><td>11</td><td colspan="2">12,5 14,5</td><td>0,55</td><td>3,4</td></tr>
<tr><td>6</td><td>2,1</td><td colspan="2">3,2</td><td>4,55</td><td>6,0</td><td>7,5</td><td>9,0</td><td>11</td><td colspan="2">14</td><td>16,5</td><td colspan="2">19 22</td><td>0,35</td><td>4,1</td></tr>
<tr><td colspan="18">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="4">Твердости чугуна</td><td colspan="5">НВ, ГПа</td><td colspan="5">до 2,15</td><td colspan="4">свыше 2,15</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="5"></td><td colspan="4" rowspan="3">1,1</td></tr>
<tr><td colspan="2"></td><td colspan="3">1,0</td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="16">Неполное штучное время Токарно-винторезные РАСТАЧИВАНИЕ R 40...R 20, JТ14...JТ12 КВАЛИТЕТ R 40...R 20, станки z z z z N = 4,5...14 кВт JТ11 КВАЛИТЕТ д Чугун серый, НВ = 1,76...2,15 ГПа</td></tr>
<tr><td colspan="16">Резцы с пластинками Единичное и мелкосерийное производство ВК6, ВК8</td></tr>
<tr><td colspan="16">Карта 16, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания t,</td><td colspan="11">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>мм, до</td><td colspan="11">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>30</td><td rowspan="13">5</td><td>0,44</td><td>0,5</td><td>0,58</td><td>0,65</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="12">0,4</td><td>85</td><td rowspan="3">2,9</td></tr>
<tr><td>50</td><td>0,53</td><td>0,63</td><td>0,75</td><td>0,87</td><td>1,2</td><td>1,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>88</td></tr>
<tr><td>75</td><td>0,64</td><td>0,79</td><td>0,98</td><td>1,15</td><td>1,65</td><td>1,8</td><td>2,1</td><td>2,5</td><td>-</td><td>-</td><td>-</td><td>84</td></tr>
<tr><td>100</td><td>0,7</td><td>0,92</td><td>1,2</td><td>1,45</td><td>2,0</td><td>2,25</td><td>2,7</td><td>3,2</td><td>3,75</td><td>-</td><td>-</td><td>79</td><td rowspan="8">2,4</td></tr>
<tr><td>125</td><td>0,93</td><td>1,2</td><td>1,55</td><td>1,85</td><td>2,65</td><td>3,0</td><td>3,5</td><td>4,15</td><td>4,85</td><td>5,5</td><td>6,0</td><td>63</td></tr>
<tr><td>150</td><td>1,0</td><td>1,35</td><td>1,75</td><td>2,2</td><td>3,0</td><td>3,45</td><td>4,1</td><td>4,95</td><td>5,5</td><td>6,5</td><td>7,5</td><td>75</td></tr>
<tr><td>200</td><td>1,1</td><td>1,55</td><td>2,0</td><td>2,6</td><td>3,6</td><td>4,1</td><td>4,9</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td rowspan="5">79</td></tr>
<tr><td>250</td><td>1,2</td><td>1,75</td><td>2,4</td><td>3,1</td><td>4,2</td><td>4,9</td><td>6,0</td><td>7,0</td><td>8,5</td><td>10</td><td>11</td></tr>
<tr><td>300</td><td>1,35</td><td>2,0</td><td>2,85</td><td>3,7</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,5</td><td>10,5</td><td>12</td><td>14</td></tr>
<tr><td>350</td><td>1,45</td><td>2,2</td><td>2,9</td><td>4,0</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,5</td><td>11,5</td><td>13,5</td><td>15</td></tr>
<tr><td>400</td><td>1,55</td><td>2,4</td><td>3,45</td><td>4,5</td><td>6,0</td><td>7,0</td><td>8,5</td><td>11</td><td>13</td><td>15</td><td>17,5</td></tr>
<tr><td>450</td><td>1,6</td><td>2,55</td><td>3,7</td><td>4,9</td><td>6,5</td><td>7,5</td><td>9,5</td><td>11,5</td><td>14</td><td>16,5</td><td>18,5</td><td>82</td><td>2,9</td></tr>
<tr><td>500</td><td>1,8</td><td>2,85</td><td>4,2</td><td>5,5</td><td>7,5</td><td>8,5</td><td>10,5</td><td>13,5</td><td>16</td><td>19</td><td>21,5</td><td>0,45</td><td>79</td><td>2,4</td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="2%"><col width="4%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="17">Неполное штучное время Токарно-винторезные РАСТАЧИВАНИЕ R 40...R 20, JТ14...JТ12 КВАЛИТЕТ R 40...R 20, станки z z z z N = 4,5...14 кВт JТ11 КВАЛИТЕТ д Чугун серый, НВ = 1,76...2,15 ГПа</td></tr>
<tr><td colspan="17">Резцы с пластинками Единичное и мелкосерийное производство ВК6, ВК8</td></tr>
<tr><td colspan="17">Карта 16, лист 2</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания t,</td><td colspan="12">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td colspan="2">250</td><td>300</td><td>350</td><td>400</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>мм, до</td><td colspan="12">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>30</td><td rowspan="13">1,0</td><td>0,64</td><td>0,69</td><td>0,75</td><td>0,8</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td rowspan="13">0,45</td><td>94</td><td rowspan="13">2,0</td></tr>
<tr><td>50</td><td>0,73</td><td>0,8</td><td>0,9</td><td>0,99</td><td>1,4</td><td>1,5</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>99</td></tr>
<tr><td>75</td><td>0,8</td><td>0,9</td><td>1,05</td><td>1,15</td><td>1,7</td><td>1,8</td><td>2,0</td><td colspan="2">2,3</td><td>-</td><td>-</td><td>-</td><td>106</td></tr>
<tr><td>100</td><td>0,85</td><td>1,0</td><td>1,2</td><td>1,4</td><td>1,95</td><td>2,15</td><td>2,4</td><td colspan="2">2,8</td><td>3,2</td><td>-</td><td>-</td><td>99</td></tr>
<tr><td>125</td><td>1,25</td><td>1,45</td><td>1,7</td><td>1,95</td><td>2,5</td><td>2,75</td><td>3,1</td><td colspan="2">3,55</td><td>4,05</td><td>4,5</td><td>5,0</td><td>98</td></tr>
<tr><td>150</td><td>1,3</td><td>1,5</td><td>1,75</td><td>2,0</td><td>2,65</td><td>2,9</td><td>3,3</td><td colspan="2">3,8</td><td>4,35</td><td>4,9</td><td>5,5</td><td>106</td></tr>
<tr><td>200</td><td>1,4</td><td>1,7</td><td>2,05</td><td>2,45</td><td>3,1</td><td>3,5</td><td>4,05</td><td colspan="2">4,8</td><td>5,5</td><td>6,5</td><td>7,0</td><td>101</td></tr>
<tr><td>250</td><td>1,45</td><td>1,85</td><td>2,3</td><td>2,8</td><td>3,6</td><td>4,1</td><td>4,8</td><td colspan="2">5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>98</td></tr>
<tr><td>300</td><td>1,55</td><td>2,0</td><td>2,65</td><td>3,25</td><td>4,15</td><td>4,75</td><td>5,5</td><td colspan="2">7,0</td><td>8,0</td><td>9,0</td><td>10,5</td><td>94</td></tr>
<tr><td>350</td><td>1,7</td><td>2,3</td><td>3,0</td><td>3,8</td><td>4,85</td><td>5,5</td><td>6,5</td><td colspan="2">8,0</td><td>9,5</td><td>11</td><td>12,5</td><td>88</td></tr>
<tr><td>400</td><td>1,7</td><td>2,35</td><td>3,1</td><td>3,9</td><td>5,0</td><td>6,0</td><td>7,0</td><td colspan="2">8,5</td><td>10</td><td>11,5</td><td>13</td><td>95</td></tr>
<tr><td>450</td><td>1,85</td><td>2,6</td><td>3,55</td><td>4,5</td><td>5,5</td><td>6,5</td><td>8,0</td><td colspan="2">10</td><td>12</td><td>14</td><td>15,5</td><td>89</td></tr>
<tr><td>500</td><td>2,0</td><td>3,0</td><td>4,2</td><td>5,5</td><td>7,0</td><td>8,0</td><td>10</td><td colspan="2">12</td><td>14,5</td><td>17</td><td>19,5</td><td>79</td></tr>
<tr><td colspan="17">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="4">Твердости чугуна</td><td colspan="5">НВ, ГПа</td><td colspan="9">до 2,15 свыше 2,15</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="9">1,1</td></tr>
<tr><td colspan="2"></td><td colspan="7">1,0</td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="6%"><col width="7%"><col width="6%"><col width="6%"><col width="5%"><col width="6%"><col width="6%"><col width="5%"><col width="4%"><col width="2%"><col width="2%"><col width="4%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="13">Неполное штучное время РАСТАЧИВАНИЕ ОТВЕРСТИЙ, R 2,5, JТ9...JТ8 КВАЛИТЕТ a Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="13" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="5">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="5">Карта 17</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="13">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td colspan="2">250</td><td colspan="2">300</td><td>350</td><td>400</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="13">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>30</td><td rowspan="11">1</td><td>0,96</td><td>1,05</td><td>1,2</td><td>1,3</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,25</td><td>122</td><td>1,4</td></tr>
<tr><td>50</td><td>1,05</td><td>1,15</td><td>1,3</td><td>1,4</td><td>2,05</td><td>2,15</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>-</td><td rowspan="10">0,35</td><td rowspan="10">108</td><td rowspan="10">1,7</td></tr>
<tr><td>75</td><td>1,1</td><td>1,35</td><td>1,55</td><td>1,7</td><td>2,5</td><td>2,7</td><td>2,9</td><td colspan="2">3,2</td><td colspan="2">3,55</td><td>-</td><td>-</td></tr>
<tr><td>100</td><td>1,25</td><td>1,5</td><td>1,7</td><td>2,0</td><td>2,8</td><td>3,1</td><td>3,4</td><td colspan="2">3,9</td><td colspan="2">4,4</td><td>-</td><td>-</td></tr>
<tr><td>125</td><td>1,8</td><td>2,1</td><td>2,4</td><td>2,7</td><td>3,5</td><td>3,8</td><td>4,2</td><td colspan="2">4,8</td><td colspan="2">5,5</td><td>6,0</td><td>6,5</td></tr>
<tr><td>150</td><td>1,9</td><td>2,2</td><td>2,6</td><td>2,9</td><td>3,8</td><td>4,2</td><td>4,7</td><td colspan="2">5,5</td><td colspan="2">6,0</td><td>6,5</td><td>7,5</td></tr>
<tr><td>200</td><td>1,95</td><td>2,3</td><td>2,8</td><td>3,2</td><td>4,2</td><td>4,6</td><td>5,0</td><td colspan="2">6,0</td><td colspan="2">7,0</td><td>7,5</td><td>8,5</td></tr>
<tr><td>250</td><td>2,0</td><td>2,5</td><td>3,0</td><td>3,5</td><td>4,7</td><td>5,0</td><td>6,0</td><td colspan="2">7,0</td><td colspan="2">8,0</td><td>9,0</td><td>10</td></tr>
<tr><td>300</td><td>2,1</td><td>2,7</td><td>3,4</td><td>4,0</td><td>5,0</td><td>6,0</td><td>7,0</td><td colspan="2">8,0</td><td colspan="2">9,5</td><td>10,5</td><td>12</td></tr>
<tr><td>350</td><td>2,2</td><td>2,9</td><td>3,8</td><td>4,6</td><td>6,0</td><td>7,0</td><td>8,0</td><td colspan="2">9,5</td><td colspan="2">11</td><td>13</td><td>14,5</td></tr>
<tr><td>400</td><td>2,25</td><td>3,2</td><td>4,2</td><td>5,0</td><td>6,5</td><td>7,5</td><td>9,0</td><td colspan="2">11</td><td colspan="2">13</td><td>15</td><td>17</td></tr>
<tr><td colspan="18">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="4">Твердости чугуна</td><td colspan="4">НВ, ГПа</td><td colspan="6">до 2,15</td><td colspan="4">свыше 2,15</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="6"></td><td colspan="4" rowspan="3">1,0</td></tr>
<tr><td colspan="2"></td><td colspan="2">1,0</td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="14">Неполное штучное время ОТРЕЗКА Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="7">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="14" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="7">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="7">Карта 18</td></tr>
<tr><td colspan="6">Отрезка сплошная</td><td rowspan="3">Диаметр обрабатываемой поверхности</td><td colspan="14">Отрезка деталей с отверстием</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности</td><td rowspan="4">Время на проход, мин.</td><td colspan="4">Режимы резания</td><td colspan="10">D - d Длина прохода l = -----, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td rowspan="2">Ширина резца</td><td rowspan="3">S , о мм/ об.</td><td rowspan="3">V, м/ мин.</td><td rowspan="3">N , р кВт</td><td colspan="10">2</td><td rowspan="2">Ширина резца</td><td rowspan="3">S , о мм/ об.</td><td rowspan="3">V, м/ мин.</td><td rowspan="3">N , р кВт</td></tr>
<tr><td rowspan="2">D, мм, до</td><td>10</td><td>20</td><td>30</td><td>40</td><td>50</td><td>60</td><td>70</td><td>80</td><td>90</td><td>100</td></tr>
<tr><td>D, мм, до</td><td>B, мм, до</td><td colspan="10">Время, мин.</td><td>B, мм, до</td></tr>
<tr><td rowspan="2">20</td><td rowspan="2">0,5</td><td rowspan="2">3,0</td><td rowspan="2">0,12</td><td rowspan="2">47</td><td rowspan="10">1,0</td><td>50</td><td>0,7</td><td>0,97</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>4</td><td>0,2</td><td>31,5</td><td rowspan="2">1,0</td></tr>
<tr><td>75</td><td>0,72</td><td>0,99</td><td>1,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>4</td><td>0,24</td><td>38</td></tr>
<tr><td>30</td><td>0,63</td><td>3,0</td><td>0,16</td><td>38</td><td>100</td><td>0,8</td><td>1,2</td><td>1,55</td><td>1,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>5</td><td>0,26</td><td>39</td><td>1,2</td></tr>
<tr><td rowspan="2">40</td><td rowspan="2">0,78</td><td rowspan="2">4,0</td><td rowspan="2">0,18</td><td rowspan="2">40</td><td>125</td><td>0,95</td><td>1,4</td><td>1,8</td><td>2,3</td><td>2,75</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>6</td><td>0,3</td><td>31</td><td rowspan="2">1,4</td></tr>
<tr><td>150</td><td>1,05</td><td>1,6</td><td>2,15</td><td>2,7</td><td>3,2</td><td>3,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>6</td><td>0,32</td><td>30</td></tr>
<tr><td>60</td><td>1,12</td><td>4,0</td><td>0,2</td><td>37,5</td><td>200</td><td>1,25</td><td>1,95</td><td>2,6</td><td>3,3</td><td>3,95</td><td>4,75</td><td>5,5</td><td>6,0</td><td>-</td><td>-</td><td>8</td><td>0,4</td><td>25</td><td>2,0</td></tr>
<tr><td>80</td><td>1,73</td><td>5,0</td><td>0,24</td><td>31</td><td>250</td><td>1,45</td><td>2,3</td><td>3,1</td><td>3,9</td><td>4,75</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,0</td><td>-</td><td>10</td><td>0,42</td><td>25</td><td>2,4</td></tr>
<tr><td rowspan="2">90</td><td rowspan="2">2,1</td><td rowspan="2">5,0</td><td rowspan="2">0,24</td><td rowspan="2">36,5</td><td>300</td><td>1,65</td><td>2,6</td><td>3,6</td><td>4,5</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>10,5</td><td>12</td><td>0,45</td><td>23,5</td><td>2,9</td></tr>
<tr><td>350</td><td>1,85</td><td>2,9</td><td>4,0</td><td>5,0</td><td>6,0</td><td>7,5</td><td>8,5</td><td>9,5</td><td>10,5</td><td>11</td><td>14</td><td>0,5</td><td>22</td><td rowspan="2">3,4</td></tr>
<tr><td>100</td><td>2,8</td><td>5,0</td><td>0,24</td><td>31</td><td>400</td><td>2,05</td><td>3,3</td><td>4,5</td><td>5,5</td><td>7,0</td><td>8,5</td><td>9,5</td><td>10,5</td><td>12</td><td>13</td><td>14</td><td>0,55</td><td>20</td></tr>
<tr><td colspan="21">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="12">Твердости чугуна НВ, ГПа</td><td colspan="3">до 2,15</td><td colspan="6">свыше 2,15</td></tr>
<tr><td colspan="12" rowspan="4">Длительность обработки, мин. Коэффициент</td><td colspan="3">-</td><td colspan="3">до 10</td><td colspan="3">свыше 10</td></tr>
<tr><td colspan="3"></td><td colspan="3" rowspan="3">1,1</td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="11">Неполное штучное время ПРОРЕЗКА НАРУЖНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="11" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="4">Резцы с пластинками ВК6, ВК8</td></tr>
<tr><td colspan="4">Карта 19, лист 1</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой</td><td rowspan="3">Ширина паза В, мм, до</td><td colspan="9">Глубина паза, t, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td>2</td><td>5</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>35</td><td>40</td><td rowspan="2">i</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>поверхности D, мм, до</td><td colspan="9">Время на поверхность, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">30</td><td>5</td><td>0,71</td><td>0,76</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,13</td><td>47</td><td>1,2</td></tr>
<tr><td>10</td><td>0,69</td><td>0,73</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,17</td><td>47</td><td>2,0</td></tr>
<tr><td rowspan="2">50</td><td>5</td><td>0,74</td><td>0,82</td><td>0,93</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td>49</td><td>1,2</td></tr>
<tr><td>10</td><td>0,72</td><td>0,78</td><td>0,88</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,22</td><td>46</td><td>2,4</td></tr>
<tr><td rowspan="2">75</td><td>5</td><td>0,76</td><td>0,84</td><td>0,97</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,25</td><td>44</td><td>1,2</td></tr>
<tr><td>10</td><td>0,74</td><td>0,82</td><td>0,93</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,28</td><td>41</td><td>2,0</td></tr>
<tr><td rowspan="3">100</td><td>5</td><td>0,78</td><td>0,89</td><td>1,05</td><td>1,25</td><td>1,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,25</td><td>44</td><td>1,2</td></tr>
<tr><td>10</td><td>0,72</td><td>0,83</td><td>1,0</td><td>1,2</td><td>1,35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,30</td><td>36</td><td>1,7</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>2,0</td><td>2,25</td><td>2,55</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>0,3 - 0,5</td><td>36 - 32</td><td>2,4</td></tr>
<tr><td rowspan="3">125</td><td>5</td><td>0,81</td><td>0,94</td><td>1,15</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,32</td><td>31</td><td>1,2</td></tr>
<tr><td>10</td><td>0,79</td><td>0,89</td><td>1,05</td><td>1,25</td><td>1,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,38</td><td>31</td><td>2,4</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>2,05</td><td>2,35</td><td>2,65</td><td>3,0</td><td>-</td><td>-</td><td>-</td><td>2</td><td>0,38 - 0,5</td><td>31</td><td>2,9</td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="6%"><col width="5%"><col width="9%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="11">Неполное штучное время ПРОРЕЗКА НАРУЖНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="11" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="4">Резцы с пластинками ВК6, ВК8</td></tr>
<tr><td colspan="4">Карта 19, лист 2</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой</td><td rowspan="3">Ширина паза В, мм, до</td><td colspan="9">Глубина паза, t, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td>2</td><td>5</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>35</td><td>40</td><td rowspan="2">i</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>поверхности D, мм, до</td><td colspan="9">Время на поверхность, мин.</td><td>мм/об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="3">150</td><td>5</td><td>0,86</td><td>1,0</td><td>1,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>0,32</td><td>30</td><td>1,2</td></tr>
<tr><td>10</td><td>0,82</td><td>0,96</td><td>1,2</td><td>1,4</td><td>1,65</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>0,38</td><td>30</td><td>2,4</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>2,25</td><td>2,65</td><td>3,05</td><td>3,45</td><td>-</td><td>-</td><td>-</td><td>0,38 - 0,5</td><td>30</td><td>2,9</td></tr>
<tr><td rowspan="3">200</td><td>5</td><td>0,86</td><td>1,0</td><td>1,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,40</td><td>31</td><td>1,4</td></tr>
<tr><td>10</td><td>0,83</td><td>0,98</td><td>1,2</td><td>1,45</td><td>1,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>31</td><td>2,4</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>2,35</td><td>2,75</td><td>3,2</td><td>3,65</td><td>4,05</td><td>4,5</td><td>4,95</td><td>2</td><td>0,45 - 0,55</td><td>31</td><td>2,9</td></tr>
<tr><td rowspan="3">250</td><td>5</td><td>0,93</td><td>1,1</td><td>1,45</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,40</td><td>31</td><td>1,4</td></tr>
<tr><td>10</td><td>0,88</td><td>1,05</td><td>1,35</td><td>1,65</td><td>1,95</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>31</td><td>2,4</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>2,75</td><td>3,35</td><td>4,0</td><td>4,6</td><td>5,0</td><td>5,5</td><td>6,5</td><td>2</td><td>0,45 - 0,55</td><td>31</td><td>2,9</td></tr>
<tr><td rowspan="3">300</td><td>5</td><td>0,98</td><td>1,25</td><td>1,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,40</td><td>30</td><td>1,4</td></tr>
<tr><td>10</td><td>0,95</td><td>1,15</td><td>1,45</td><td>1,95</td><td>2,55</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>30</td><td>2,4</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>2,95</td><td>3,65</td><td>4,45</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,0</td><td>2</td><td>0,45 - 0,55</td><td>25</td><td>2,4</td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="3%"><col width="3%"><col width="3%"><col width="4%"><col width="5%"><col width="9%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="13">Неполное штучное время ПРОРЕЗКА НАРУЖНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="13" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="4">Резцы с пластинками ВК6, ВК8</td></tr>
<tr><td colspan="4">Карта 19, лист 3</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой</td><td rowspan="3">Ширина паза В, мм, до</td><td colspan="11">Глубина паза, t, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td>2</td><td>5</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td colspan="2">35</td><td colspan="2">40</td><td rowspan="2">i</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>поверхности D, мм, до</td><td colspan="11">Время на поверхность, мин.</td><td>мм/об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">350</td><td>10</td><td>1,0</td><td>1,3</td><td>1,8</td><td>2,25</td><td>2,75</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>1</td><td>0,45</td><td>27</td><td>2,0</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>3,4</td><td>4,25</td><td>5,0</td><td>6,0</td><td>7,0</td><td colspan="2">7,5</td><td colspan="2">8,5</td><td>2</td><td>0,45 - 0,55</td><td>27</td><td>2,4</td></tr>
<tr><td rowspan="2">400</td><td>10</td><td>1,1</td><td>1,5</td><td>2,1</td><td>2,65</td><td>3,3</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>1</td><td>0,45</td><td>25</td><td>2,0</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>3,9</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td colspan="2">9,5</td><td colspan="2">10,5</td><td>2</td><td>0,45 - 0,55</td><td>25</td><td>2,4</td></tr>
<tr><td rowspan="2">450</td><td>10</td><td>1,3</td><td>1,6</td><td>2,15</td><td>2,75</td><td>3,45</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>1</td><td>0,45</td><td>25</td><td>2,0</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>4,0</td><td>5,0</td><td>6,5</td><td>7,5</td><td>9,0</td><td colspan="2">10</td><td colspan="2">11</td><td>2</td><td>0,45 - 0,55</td><td>25</td><td>2,4</td></tr>
<tr><td rowspan="2">500</td><td>10</td><td>1,4</td><td>1,7</td><td>2,3</td><td>3,05</td><td>3,8</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>1</td><td>0,45</td><td>25</td><td>2,0</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>4,2</td><td>5,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td colspan="2">11</td><td colspan="2">12</td><td>2</td><td>0,45 - 0,55</td><td>25</td><td>2,4</td></tr>
<tr><td colspan="17">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="5">Твердости чугуна</td><td colspan="14">НВ, ГПа до 2,15 свыше 2,15</td></tr>
<tr><td colspan="12">Длительность обработки, мин. - до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="12">Коэффициент 1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="7"></td><td colspan="2">1,0</td><td colspan="3"></td></tr>
</table>


<a id="p101098"></a>    Примечание.  При  обработке пазов с шероховатостью обработки R 20 время
                                                                  z
по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="8%"><col width="9%"><col width="8%"><col width="6%"></colgroup>
<tr><td colspan="10">Неполное штучное время ПРОРЕЗКА НАРУЖНЫХ ПАЗОВ R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="10" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 20, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td>Ширина</td><td colspan="8">Глубина паза t, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td rowspan="2">паза В, мм, до</td><td>2</td><td>5</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>40</td><td rowspan="2">i</td><td rowspan="2">S , о мм/об.</td><td rowspan="2">V, м/ мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td colspan="8">Время на поверхность, мин.</td></tr>
<tr><td rowspan="2">30</td><td>5</td><td>0,8</td><td>0,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,13</td><td>19</td><td rowspan="2">1,0</td></tr>
<tr><td>10</td><td>0,75</td><td>0,85</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,17</td><td>15</td></tr>
<tr><td rowspan="2">50</td><td>5</td><td>0,83</td><td>1,0</td><td>1,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td>19</td><td rowspan="2">1,0</td></tr>
<tr><td>10</td><td>0,8</td><td>0,95</td><td>1,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,22</td><td>15</td></tr>
<tr><td rowspan="2">75</td><td>5</td><td>0,95</td><td>1,1</td><td>1,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,25</td><td>15</td><td rowspan="2">1,2</td></tr>
<tr><td>10</td><td>0,85</td><td>1,0</td><td>1,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,30</td><td>12</td></tr>
<tr><td rowspan="3">100</td><td>5</td><td>1,0</td><td>1,25</td><td>1,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,25</td><td>16</td><td rowspan="2">1,2</td></tr>
<tr><td>10</td><td>0,9</td><td>1,15</td><td>1,5</td><td>1,9</td><td>2,2</td><td>-</td><td>-</td><td>-</td><td>0,30</td><td>12</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>2,8</td><td>3,4</td><td>4,1</td><td>-</td><td>-</td><td>-</td><td>2</td><td>0,3 - 0,5</td><td>12</td><td>1,7</td></tr>
<tr><td rowspan="3">125</td><td>5</td><td>1,0</td><td>1,25</td><td>1,65</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,32</td><td>16</td><td rowspan="2">1,7</td></tr>
<tr><td>10</td><td>0,95</td><td>1,2</td><td>1,6</td><td>2,2</td><td>2,6</td><td>-</td><td>-</td><td>-</td><td>0,38</td><td>12,5</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>3,2</td><td>4,0</td><td>4,45</td><td>5,5</td><td>-</td><td>-</td><td>2</td><td>0,38 - 0,5</td><td>12,5</td><td>1,7</td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="8%"><col width="9%"><col width="6%"><col width="8%"></colgroup>
<tr><td colspan="10">Неполное штучное время ПРОРЕЗКА НАРУЖНЫХ ПАЗОВ R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="10" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 20, лист 2</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td>Ширина</td><td colspan="8">Глубина паза t, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td rowspan="2">паза В, мм, до</td><td>2</td><td>5</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>40</td><td rowspan="2">i</td><td rowspan="2">S , о мм/об.</td><td rowspan="2">V, м/ мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td colspan="8">Время на поверхность, мин.</td></tr>
<tr><td rowspan="3">150</td><td>5</td><td>1,1</td><td>1,4</td><td>1,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,32</td><td>15</td><td>1,7</td></tr>
<tr><td>10</td><td>1,05</td><td>1,35</td><td>1,85</td><td>2,55</td><td>3,15</td><td>-</td><td>-</td><td>-</td><td>0,38</td><td>11,5</td><td></td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>3,7</td><td>4,7</td><td>5,5</td><td>6,5</td><td>-</td><td>-</td><td>2</td><td>0,38 - 0,5</td><td>11,5</td><td></td></tr>
<tr><td rowspan="3">200</td><td>5</td><td>1,2</td><td>1,6</td><td>2,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,40</td><td>16</td><td>1,0</td></tr>
<tr><td>10</td><td>1,1</td><td>1,5</td><td>2,0</td><td>2,65</td><td>3,3</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>12,5</td><td>1,7</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>4,2</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11,5</td><td>2</td><td>0,45 - 0,55</td><td>12,5</td><td>2,0</td></tr>
<tr><td rowspan="3">250</td><td>5</td><td>1,3</td><td>1,8</td><td>2,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,4</td><td>15</td><td>1,0</td></tr>
<tr><td>10</td><td>1,2</td><td>1,7</td><td>2,4</td><td>3,2</td><td>3,9</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>13</td><td>1,7</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>4,5</td><td>6,0</td><td>7,5</td><td>8,5</td><td>10</td><td>12,5</td><td>2</td><td>0,45 - 0,55</td><td>13</td><td>2,0</td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="4%"><col width="3%"><col width="3%"><col width="5%"><col width="9%"><col width="3%"><col width="4%"><col width="8%"></colgroup>
<tr><td colspan="11">Неполное штучное время ПРОРЕЗКА НАРУЖНЫХ ПАЗОВ R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="11" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="6">Резцы из стали Р6М5</td></tr>
<tr><td colspan="6">Карта 20, лист 3</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td>Ширина</td><td colspan="9">Глубина паза t, мм, до</td><td colspan="6">Режимы резания</td></tr>
<tr><td rowspan="2">паза В, мм, до</td><td>2</td><td>5</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td colspan="2">40</td><td colspan="2" rowspan="2">i</td><td rowspan="2">S , о мм/об.</td><td colspan="2" rowspan="2">V, м/ мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td colspan="9">Время на поверхность, мин.</td></tr>
<tr><td rowspan="3">300</td><td>5</td><td>1,5</td><td>2,2</td><td>3,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2" rowspan="2">1</td><td>0,4</td><td colspan="2">15</td><td>1,0</td></tr>
<tr><td>10</td><td>1,4</td><td>2,0</td><td>3,0</td><td>3,9</td><td>4,9</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,45</td><td colspan="2">12</td><td>1,7</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>5,5</td><td>7,0</td><td>9,0</td><td>10,5</td><td>12,5</td><td colspan="2">16</td><td colspan="2">2</td><td>0,45 - 0,55</td><td colspan="2">12</td><td>2,0</td></tr>
<tr><td rowspan="2">350</td><td>10</td><td>1,4</td><td>2,0</td><td>3,0</td><td>3,9</td><td>4,9</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">1</td><td>0,45</td><td colspan="2">15</td><td>1,7</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>5,5</td><td>7,0</td><td>9,0</td><td>10,5</td><td>12,5</td><td colspan="2">16</td><td colspan="2">2</td><td>0,45 - 0,55</td><td colspan="2">11,5</td><td>2,0</td></tr>
<tr><td rowspan="2">400</td><td>10</td><td>1,5</td><td>2,2</td><td>3,2</td><td>4,3</td><td>5,4</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">1</td><td>0,4</td><td colspan="2">15</td><td>1,7</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>6,0</td><td>8,0</td><td>10</td><td>11,5</td><td>13,5</td><td colspan="2">17,5</td><td colspan="2">2</td><td>0,40 - 0,55</td><td colspan="2">12</td><td>2,0</td></tr>
<tr><td colspan="17">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="13">Твердости чугуна НВ, ГПа до 2,15</td><td colspan="4">свыше 2,15</td></tr>
<tr><td colspan="13">Длительность обработки, мин. -</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="13">Коэффициент</td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="10"></td><td colspan="2">1,0</td><td></td></tr>
</table>


<a id="p101133"></a>    Примечание.  При  обработке пазов с параметром шероховатости R 20 время
                                                                  z
по карте принимать коэффициентом K = 1,2.


<table>
<colgroup><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"><col width="8%"><col width="9%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="11">Неполное штучное время ПРОРЕЗКА ПАЗОВ В ОТВЕРСТИЯХ, R 80, JТ14...JТ12 z КВАЛИТЕТ Чугун серый, НВ = 1,76 - 2,15 ГПа</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="11" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="4">Резцы с пластинками ВК6, ВК8</td></tr>
<tr><td colspan="4">Карта 21, лист 1</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой</td><td>Ширина</td><td colspan="9">Глубина паза l, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td>паза В,</td><td>2</td><td>5</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>35</td><td>40</td><td rowspan="2">i</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>поверхности D, мм, до</td><td>мм, до</td><td colspan="9">Время на поверхность, мин.</td><td>мм/об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">30</td><td>5</td><td>0,85</td><td>0,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,12</td><td rowspan="2">47</td><td rowspan="3">1,2</td></tr>
<tr><td>10</td><td>0,8</td><td>0,85</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,15</td></tr>
<tr><td rowspan="2">50</td><td>5</td><td>0,8</td><td>0,85</td><td>1,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,15</td><td>47</td></tr>
<tr><td>10</td><td>0,8</td><td>0,85</td><td>0,95</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>37</td><td>1,0</td></tr>
<tr><td rowspan="2">75</td><td>5</td><td>0,9</td><td>1,0</td><td>1,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td>47</td><td>1,2</td></tr>
<tr><td>10</td><td>0,85</td><td>0,9</td><td>1,05</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>38</td><td>1,7</td></tr>
<tr><td rowspan="3">100</td><td>5</td><td>0,95</td><td>1,1</td><td>1,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td rowspan="2">39</td><td rowspan="2">1,0</td></tr>
<tr><td>10</td><td>0,9</td><td>1,0</td><td>1,15</td><td>1,35</td><td>1,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>2,1</td><td>2,4</td><td>2,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>0,28 - 0,5</td><td>39 - 31</td><td>2,9</td></tr>
<tr><td rowspan="3">125</td><td>5</td><td>1,0</td><td>1,15</td><td>1,45</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td></td><td rowspan="2">1</td><td>0,18</td><td rowspan="2">39</td><td>1,0</td></tr>
<tr><td>10</td><td>0,9</td><td>1,0</td><td>1,2</td><td>1,4</td><td>1,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,28</td><td>1,2</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>2,3</td><td>2,6</td><td>2,9</td><td>3,3</td><td>-</td><td>-</td><td>-</td><td>2</td><td>0,28 - 0,5</td><td>39 - 31</td><td>2,9</td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"><col width="8%"><col width="9%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="11">Неполное штучное время ПРОРЕЗКА ПАЗОВ В ОТВЕРСТИЯХ, R 80, JТ14...JТ12 z КВАЛИТЕТ Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="11" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="4">Резцы с пластинками ВК6, ВК8</td></tr>
<tr><td colspan="4">Карта 21, лист 2</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой</td><td>Ширина</td><td colspan="9">Глубина паза l, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td>паза В,</td><td>2</td><td>5</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>35</td><td>40</td><td rowspan="2">i</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>поверхности D, мм, до</td><td>мм, до</td><td colspan="9">Время на поверхность, мин.</td><td>мм/об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="3">150</td><td>5</td><td>1,0</td><td>1,2</td><td>1,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td>47</td><td>1,2</td></tr>
<tr><td>10</td><td>0,95</td><td>1,1</td><td>1,35</td><td>1,5</td><td>1,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,28</td><td>38</td><td>2,0</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>2,5</td><td>2,9</td><td>3,3</td><td>3,7</td><td>4,1</td><td>-</td><td>-</td><td>2</td><td>0,28 - 0,5</td><td>38 - 30</td><td>2,4</td></tr>
<tr><td rowspan="3">200</td><td>5</td><td>1,1</td><td>1,4</td><td>1,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td rowspan="2">39</td><td>1,0</td></tr>
<tr><td>10</td><td>1,0</td><td>1,2</td><td>1,5</td><td>1,8</td><td>2,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,28</td><td>2,0</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>2,8</td><td>3,3</td><td>3,8</td><td>4,3</td><td>4,8</td><td>5,2</td><td>5,9</td><td>2</td><td>0,28 - 0,5</td><td>39 - 31</td><td>2,4</td></tr>
<tr><td rowspan="3">250</td><td>5</td><td>1,2</td><td>1,6</td><td>2,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td rowspan="2">39</td><td>1,0</td></tr>
<tr><td>10</td><td>1,0</td><td>1,5</td><td>1,7</td><td>2,0</td><td>2,45</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,28</td><td>2,0</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>3,1</td><td>3,7</td><td>4,4</td><td>5,0</td><td>5,7</td><td>6,3</td><td>7,0</td><td>2</td><td>0,28 - 0,5</td><td>39 - 31</td><td>2,9</td></tr>
<tr><td rowspan="3">300</td><td>5</td><td>1,2</td><td>1,6</td><td>2,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td rowspan="2">38</td><td>1,0</td></tr>
<tr><td>10</td><td>1,1</td><td>1,4</td><td>1,9</td><td>2,4</td><td>2,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,28</td><td>2,0</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>3,5</td><td>4,3</td><td>5,1</td><td>5,9</td><td>6,8</td><td>7,6</td><td>8,4</td><td>2</td><td>0,28 - 0,5</td><td>38 - 24</td><td>2,0</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="3%"><col width="4%"><col width="8%"><col width="5%"><col width="4%"><col width="8%"><col width="5%"></colgroup>
<tr><td colspan="12">Неполное штучное время ПРОРЕЗКА ПАЗОВ В ОТВЕРСТИЯХ, R 80, JТ14...JТ12 z КВАЛИТЕТ Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="12" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="5">Резцы с пластинками ВК6, ВК8</td></tr>
<tr><td colspan="5">Карта 21, лист 3</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td>Ширина</td><td colspan="10">Глубина паза l, мм, до</td><td colspan="5">Режимы резания</td></tr>
<tr><td rowspan="2">паза В, мм, до</td><td>2</td><td>5</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>35</td><td colspan="2">40</td><td rowspan="2">i</td><td colspan="2" rowspan="2">S , о мм/об.</td><td rowspan="2">V, м/ мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td colspan="10">Время на поверхность, мин.</td></tr>
<tr><td rowspan="2">350</td><td>10</td><td>1,2</td><td>1,6</td><td>2,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>1</td><td colspan="2">0,28</td><td>35</td><td>1,7</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>4,0</td><td>5,0</td><td>6,1</td><td>7,1</td><td>8,2</td><td>9,0</td><td colspan="2">10,3</td><td>2</td><td colspan="2">0,28 - 0,5</td><td>35 - 22</td><td>1,7</td></tr>
<tr><td rowspan="2">400</td><td>10</td><td>1,25</td><td>1,6</td><td>2,2</td><td>2,8</td><td>3,4</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>1</td><td colspan="2">0,28</td><td>31</td><td>1,7</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>4,0</td><td>5,1</td><td>6,1</td><td>7,2</td><td>8,2</td><td>9,2</td><td colspan="2">10,3</td><td>2</td><td colspan="2">0,28 - 0,5</td><td>31 - 26</td><td>2,4</td></tr>
<tr><td colspan="17">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="11">Твердости чугуна НВ, ГПа до 2,15</td><td colspan="6">свыше 2,15</td></tr>
<tr><td colspan="11">Длительность - обработки, мин.</td><td colspan="3">до 10</td><td colspan="3">свыше 10</td></tr>
<tr><td colspan="11">Коэффициент</td><td colspan="3" rowspan="3">1,1</td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td colspan="8"></td><td>1,0</td><td colspan="2"></td></tr>
</table>


<a id="p101169"></a>    Примечание. При  обработке пазов с параметром шероховатости R  20 время
                                                                 z
по карте принимать с коэффициентом K = 1,2.


<table>
<colgroup><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="9%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="11" rowspan="3">Неполное штучное время ПРОРЕЗКА ПАЗОВ В ОТВЕРСТИЯХ, R 80, JТ14...JТ12 z КВАЛИТЕТ Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 22, лист 1</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой</td><td>Ширина</td><td colspan="9">Глубина паза l, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td>паза В,</td><td>2</td><td>5</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>35</td><td>40</td><td rowspan="2">i</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>поверхности D, мм, до</td><td>мм, до</td><td colspan="9">Время на поверхность, мин.</td><td>мм/об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">30</td><td>5</td><td>0,95</td><td>1,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,12</td><td>19</td><td rowspan="8">1,0</td></tr>
<tr><td>10</td><td>0,9</td><td>1,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>15</td></tr>
<tr><td rowspan="2">50</td><td>5</td><td>1,0</td><td>1,15</td><td>1,45</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,15</td><td>20</td></tr>
<tr><td>10</td><td>0,9</td><td>1,05</td><td>1,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>16</td></tr>
<tr><td rowspan="2">75</td><td>5</td><td>1,1</td><td>1,4</td><td>1,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,15</td><td>19</td></tr>
<tr><td>10</td><td>1,0</td><td>1,2</td><td>1,6</td><td>1,9</td><td>2,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>15</td></tr>
<tr><td rowspan="3">100</td><td>5</td><td>1,15</td><td>1,45</td><td>2,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,17</td><td>20</td></tr>
<tr><td>10</td><td>1,1</td><td>1,4</td><td>1,6</td><td>2,2</td><td>2,65</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>16</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>3,0</td><td>3,9</td><td>4,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>0,25 - 0,5</td><td>16 - 12</td><td>1,7</td></tr>
<tr><td rowspan="3">125</td><td>5</td><td>1,3</td><td>1,8</td><td>2,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,17</td><td>20</td><td rowspan="2">1,0</td></tr>
<tr><td>10</td><td>1,2</td><td>1,5</td><td>2,0</td><td>2,6</td><td>3,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>16</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>3,6</td><td>4,7</td><td>5,4</td><td>6,3</td><td>-</td><td>-</td><td>-</td><td>2</td><td>0,25 - 0,5</td><td>16 - 12</td><td>1,7</td></tr>
<tr><td rowspan="3">150</td><td>5</td><td>1,4</td><td>1,9</td><td>2,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,17</td><td>19</td><td rowspan="2">1,0</td></tr>
<tr><td>10</td><td>1,3</td><td>1,7</td><td>2,4</td><td>3,1</td><td>3,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>15</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>4,2</td><td>5,3</td><td>6,4</td><td>7,5</td><td>8,7</td><td>-</td><td>-</td><td>2</td><td>0,25 - 0,5</td><td>15 - 12</td><td>1,7</td></tr>
<tr><td rowspan="3">200</td><td>5</td><td>1,6</td><td>2,2</td><td>3,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,17</td><td>20</td><td rowspan="2">1,0</td></tr>
<tr><td>10</td><td>1,3</td><td>1,7</td><td>2,4</td><td>3,1</td><td>3,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>16</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>4,4</td><td>5,7</td><td>6,9</td><td>8,4</td><td>9,4</td><td>10,5</td><td>11,8</td><td>2</td><td>0,25 - 0,5</td><td>16 - 13</td><td>1,7</td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="6%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"><col width="6%"><col width="4%"><col width="3%"><col width="3%"><col width="4%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="4%"><col width="6%"><col width="8%"></colgroup>
<tr><td colspan="13" rowspan="3">Неполное штучное время ПРОРЕЗКА ПАЗОВ В ОТВЕРСТИЯХ, R 80, z JТ14...JТ12 КВАЛИТЕТ Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 22, лист 2</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой</td><td>Ширина</td><td colspan="11">Глубина паза l, мм, до</td><td colspan="5">Режимы резания</td></tr>
<tr><td>паза В,</td><td>2</td><td>5</td><td>10</td><td>15</td><td>20</td><td colspan="2">25</td><td colspan="2">30</td><td>35</td><td>40</td><td rowspan="2">i</td><td colspan="2">S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>поверхности D, мм, до</td><td>мм, до</td><td colspan="11">Время на поверхность, мин.</td><td colspan="2">мм/об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="3">250</td><td>5</td><td>1,8</td><td>2,4</td><td>3,8</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>-</td><td rowspan="2">1</td><td colspan="2">0,17</td><td>20</td><td rowspan="2">1,0</td></tr>
<tr><td>10</td><td>1,6</td><td>2,3</td><td>3,3</td><td>4,4</td><td>5,5</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">0,25</td><td>18</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>5,7</td><td>7,4</td><td>9,2</td><td colspan="2">10,3</td><td colspan="2">12</td><td>13,8</td><td>15,3</td><td>2</td><td colspan="2">0,25 - 0,5</td><td>16 - 13</td><td>1,7</td></tr>
<tr><td rowspan="3">300</td><td>5</td><td>2,0</td><td>3,0</td><td>4,5</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>-</td><td rowspan="2">1</td><td colspan="2">0,17</td><td>19</td><td rowspan="2">1,0</td></tr>
<tr><td>10</td><td>1,8</td><td>2,6</td><td>4,0</td><td>5,3</td><td>6,7</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">0,25</td><td>15</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>7,3</td><td>9,5</td><td>12,2</td><td colspan="2">14,6</td><td colspan="2">17</td><td>19,5</td><td>22</td><td>2</td><td colspan="2">0,25 - 0,4</td><td>15 - 12</td><td>1,7</td></tr>
<tr><td rowspan="2">350</td><td>10</td><td>1,8</td><td>2,6</td><td>4,0</td><td>5,3</td><td>6,7</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>-</td><td>1</td><td colspan="2">0,25</td><td>18</td><td>1,0</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>7,3</td><td>9,8</td><td>12,2</td><td colspan="2">14,6</td><td colspan="2">17</td><td>19,5</td><td>22</td><td>2</td><td colspan="2">0,25 - 0,4</td><td>18 - 14</td><td>1,4</td></tr>
<tr><td rowspan="2">400</td><td>10</td><td>2,1</td><td>2,5</td><td>4,9</td><td>6,6</td><td>8,4</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>-</td><td>1</td><td colspan="2">0,25</td><td rowspan="2">16</td><td>1,0</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>8,3</td><td>11</td><td>13,8</td><td colspan="2">16,7</td><td colspan="2">19,4</td><td>22,2</td><td>25</td><td>2</td><td colspan="2">0,25 - 0,4</td><td>1,4</td></tr>
<tr><td colspan="18">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="5">Твердости чугуна</td><td colspan="4">НВ, ГПа</td><td colspan="10">до 2,15 свыше 2,15</td></tr>
<tr><td colspan="4">Длительность обработки, мин.</td><td colspan="7">- до 10</td><td colspan="3">свыше 10</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="7">1,1</td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td colspan="2"></td><td colspan="5">1,0</td></tr>
</table>


<a id="p101204"></a>    Примечание. При  обработке  пазов с параметром шероховатости R 20 время
                                                                  z
по карте принимать с коэффициентом K = 1,2.


<table>
<colgroup><col width="16%"><col width="9%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"></colgroup>
<tr><td colspan="7">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="7" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="4">Резцы с пластинками ВК6, ВК8</td></tr>
<tr><td colspan="4">Карта 23, лист 1</td></tr>
<tr><td rowspan="4">Диаметр нарезаемой резьбы D, мм, до</td><td rowspan="4">Шаг резьбы P, мм,</td><td colspan="7">Длина нарезаемой резьбы l, мм, до</td><td colspan="2" rowspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">35</td><td rowspan="2">50</td><td rowspan="2">75</td><td rowspan="2">100</td><td rowspan="2">125</td><td rowspan="2">150</td><td rowspan="2">200</td></tr>
<tr><td rowspan="2">i</td><td>V,</td></tr>
<tr><td colspan="7">Время на поверхность, мин.</td><td>м/мин.</td></tr>
<tr><td rowspan="3">16...24</td><td>1</td><td>1,8</td><td>2,1</td><td>2,5</td><td>2,8</td><td>-</td><td>-</td><td>-</td><td rowspan="2">4</td><td rowspan="2">37</td></tr>
<tr><td>2</td><td>1,6</td><td>1,8</td><td>2,0</td><td>2,2</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>3</td><td>1,6</td><td>1,7</td><td>1,9</td><td>2,0</td><td>-</td><td>-</td><td>-</td><td>5</td><td>40</td></tr>
<tr><td rowspan="3">30</td><td>1</td><td>1,9</td><td>2,2</td><td>2,7</td><td>3,2</td><td>3,7</td><td>-</td><td>-</td><td rowspan="2">4</td><td rowspan="2">37</td></tr>
<tr><td>2</td><td>1,7</td><td>1,9</td><td>2,1</td><td>2,3</td><td>2,9</td><td>-</td><td>-</td></tr>
<tr><td>3</td><td>1,7</td><td>1,8</td><td>2,0</td><td>2,2</td><td>2,7</td><td>-</td><td>-</td><td>5</td><td>40</td></tr>
<tr><td rowspan="4">36...42</td><td>1</td><td>2,1</td><td>2,5</td><td>3,2</td><td>3,8</td><td>4,8</td><td>5,5</td><td>-</td><td rowspan="2">4</td><td rowspan="2">37</td></tr>
<tr><td>2</td><td>1,8</td><td>2,0</td><td>2,4</td><td>2,7</td><td>3,3</td><td>3,6</td><td>-</td></tr>
<tr><td>3</td><td>1,8</td><td>2,0</td><td>2,2</td><td>2,5</td><td>3,1</td><td>3,4</td><td>-</td><td>5</td><td>40</td></tr>
<tr><td>4</td><td>1,7</td><td>1,8</td><td>2,0</td><td>2,2</td><td>2,7</td><td>2,9</td><td>-</td><td>6</td><td>45</td></tr>
<tr><td rowspan="4">48</td><td>1</td><td>2,2</td><td>2,7</td><td>3,5</td><td>4,3</td><td>5,5</td><td>6,0</td><td>7,5</td><td rowspan="2">4</td><td rowspan="2">37</td></tr>
<tr><td>2</td><td>1,9</td><td>2,1</td><td>2,6</td><td>2,9</td><td>3,8</td><td>4,2</td><td>4,6</td></tr>
<tr><td>3</td><td>1,9</td><td>2,1</td><td>2,4</td><td>2,7</td><td>3,3</td><td>3,7</td><td>4,1</td><td>5</td><td>40</td></tr>
<tr><td>4</td><td>1,8</td><td>2,0</td><td>2,2</td><td>2,5</td><td>3,0</td><td>3,2</td><td>3,6</td><td>6</td><td>45</td></tr>
<tr><td rowspan="4">64</td><td>1</td><td>2,7</td><td>3,3</td><td>4,4</td><td>5,0</td><td>6,5</td><td>7,5</td><td>9,0</td><td rowspan="2">4</td><td rowspan="2">37</td></tr>
<tr><td>2</td><td>2,3</td><td>2,6</td><td>3,1</td><td>3,6</td><td>4,3</td><td>4,8</td><td>5,5</td></tr>
<tr><td>3</td><td>2,3</td><td>2,5</td><td>3,0</td><td>3,4</td><td>4,0</td><td>4,4</td><td>5,0</td><td>5</td><td>40</td></tr>
<tr><td>4</td><td>2,2</td><td>2,4</td><td>2,7</td><td>3,0</td><td>3,5</td><td>3,8</td><td>4,2</td><td>6</td><td>45</td></tr>
<tr><td rowspan="4">72</td><td>1</td><td>2,9</td><td>3,8</td><td>5,0</td><td>6,0</td><td>7,5</td><td>9,0</td><td>10,5</td><td>4</td><td rowspan="2">37</td></tr>
<tr><td>2</td><td>2,5</td><td>2,9</td><td>3,5</td><td>4,1</td><td>4,9</td><td>5,5</td><td>6,5</td><td>4</td></tr>
<tr><td>3</td><td>2,4</td><td>2,8</td><td>3,3</td><td>3,8</td><td>4,5</td><td>5,0</td><td>5,5</td><td>5</td><td>40</td></tr>
<tr><td>4</td><td>2,3</td><td>2,5</td><td>3,0</td><td>3,3</td><td>3,9</td><td>4,2</td><td>4,8</td><td>6</td><td>45</td></tr>
<tr><td rowspan="3">90</td><td>2</td><td>2,7</td><td>3,2</td><td>4,0</td><td>4,8</td><td>6,0</td><td>6,5</td><td>7,5</td><td>4</td><td>37</td></tr>
<tr><td>3</td><td>2,6</td><td>3,1</td><td>3,7</td><td>4,3</td><td>5,0</td><td>6,0</td><td>7,0</td><td>5</td><td>40</td></tr>
<tr><td>4</td><td>2,5</td><td>2,8</td><td>3,3</td><td>3,7</td><td>4,4</td><td>4,8</td><td>5,5</td><td>6</td><td>45</td></tr>
</table>


<table>
<colgroup><col width="16%"><col width="9%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"><col width="8%"><col width="5%"><col width="3%"><col width="9%"></colgroup>
<tr><td colspan="8">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="6">Резцы с пластинками ВК6, ВК8</td></tr>
<tr><td colspan="6">Карта 23, лист 2</td></tr>
<tr><td rowspan="4">Диаметр нарезаемой резьбы D, мм, до</td><td rowspan="4">Шаг резьбы P, мм,</td><td colspan="9">Длина нарезаемой резьбы l, мм, до</td><td colspan="3" rowspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">35</td><td rowspan="2">50</td><td rowspan="2">75</td><td rowspan="2">100</td><td colspan="2" rowspan="2">125</td><td colspan="2" rowspan="2">150</td><td rowspan="2">200</td></tr>
<tr><td colspan="2" rowspan="2">i</td><td>V,</td></tr>
<tr><td colspan="9">Время на поверхность, мин.</td><td>м/мин.</td></tr>
<tr><td rowspan="3">100...125</td><td>2</td><td>3,2</td><td>3,9</td><td>4,9</td><td>6,0</td><td colspan="2">7,0</td><td colspan="2">8,0</td><td>10</td><td colspan="2">4</td><td>37</td></tr>
<tr><td>3</td><td>3,2</td><td>3,7</td><td>4,6</td><td>5,5</td><td colspan="2">6,5</td><td colspan="2">7,5</td><td>8,5</td><td colspan="2">5</td><td>40</td></tr>
<tr><td>4</td><td>3,2</td><td>3,4</td><td>4,0</td><td>4,6</td><td colspan="2">5,5</td><td colspan="2">6,0</td><td>7,0</td><td colspan="2">6</td><td>45</td></tr>
<tr><td rowspan="3">140...160</td><td>2</td><td>3,5</td><td>4,4</td><td>5,5</td><td>7,0</td><td colspan="2">8,5</td><td colspan="2">9,5</td><td>11,5</td><td colspan="2">4</td><td>37</td></tr>
<tr><td>3</td><td>3,5</td><td>4,1</td><td>5,0</td><td>6,0</td><td colspan="2">7,5</td><td colspan="2">8,5</td><td>10</td><td colspan="2">5</td><td>40</td></tr>
<tr><td>4</td><td>3,3</td><td>3,7</td><td>4,5</td><td>4,7</td><td colspan="2">6,5</td><td colspan="2">7,0</td><td>8,0</td><td colspan="2">6</td><td>45</td></tr>
<tr><td rowspan="3">180...200</td><td>2</td><td>4,0</td><td>5,0</td><td>6,5</td><td>3,0</td><td colspan="2">10</td><td colspan="2">11,5</td><td>14</td><td colspan="2">4</td><td>37</td></tr>
<tr><td>3</td><td>3,9</td><td>4,7</td><td>6,0</td><td>7,5</td><td colspan="2">9,0</td><td colspan="2">10</td><td>12</td><td colspan="2">5</td><td>40</td></tr>
<tr><td>4</td><td>3,6</td><td>4,2</td><td>5,0</td><td>6,0</td><td colspan="2">7,5</td><td colspan="2">8,0</td><td>9,5</td><td colspan="2">6</td><td>45</td></tr>
<tr><td colspan="14">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Твердости чугуна</td><td colspan="5">НВ, ГПа</td><td colspan="4">до 2,15</td><td colspan="4">свыше 2,15</td></tr>
<tr><td colspan="5">Длительность обработки, мин.</td><td colspan="4">-</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
</table>


<a id="p101245"></a>Примечания:
1. <a id="p101246"></a>Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом K = 0,95.
2. <a id="p101247"></a>При нарезании резьбы по JТ7 квалитету время по карте принимать с коэффициентом K = 1,25.


<table>
<colgroup><col width="16%"><col width="9%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"></colgroup>
<tr><td colspan="7">Неполное штучное время НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НА ПРОХОД, JТ9 КВАЛИТЕТ Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="7" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="4">Резцы с пластинками ВК6, ВК8</td></tr>
<tr><td colspan="4">Карта 24, лист 1</td></tr>
<tr><td rowspan="4">Диаметр нарезаемой резьбы D, мм</td><td rowspan="4">Шаг резьбы P, мм,</td><td colspan="7">Длина нарезаемой резьбы l, мм, до</td><td colspan="2" rowspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">25</td><td rowspan="2">50</td><td rowspan="2">75</td><td rowspan="2">100</td><td rowspan="2">125</td><td rowspan="2">150</td><td rowspan="2">200</td></tr>
<tr><td rowspan="2">i</td><td>V,</td></tr>
<tr><td colspan="7">Время на поверхность, мин.</td><td>м/мин.</td></tr>
<tr><td rowspan="4">36...42</td><td>1</td><td>2,7</td><td>3,3</td><td>4,5</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td rowspan="2">5</td><td rowspan="2">29</td></tr>
<tr><td>2</td><td>2,3</td><td>2,7</td><td>3,1</td><td>3,6</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>3</td><td>2,2</td><td>2,4</td><td>2,7</td><td>3,0</td><td>3,5</td><td>4,0</td><td>-</td><td>6</td><td>33</td></tr>
<tr><td>4</td><td>2,2</td><td>2,4</td><td>2,7</td><td>2,9</td><td>3,5</td><td>4,0</td><td>-</td><td>7</td><td>36</td></tr>
<tr><td rowspan="4">48</td><td>1</td><td>2,9</td><td>3,7</td><td>5,0</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td rowspan="2">5</td><td rowspan="2">30</td></tr>
<tr><td>2</td><td>2,5</td><td>2,9</td><td>3,5</td><td>4,1</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>3</td><td>2,3</td><td>2,6</td><td>3,0</td><td>3,5</td><td>4,2</td><td>4,7</td><td>5,0</td><td>6</td><td>33</td></tr>
<tr><td>4</td><td>2,3</td><td>2,5</td><td>2,8</td><td>3,2</td><td>3,8</td><td>4,2</td><td>4,7</td><td>7</td><td>36</td></tr>
<tr><td rowspan="4">64</td><td>1</td><td>3,5</td><td>4,6</td><td>6,0</td><td>7,5</td><td>9,5</td><td>11</td><td>13,5</td><td rowspan="2">5</td><td rowspan="2">29</td></tr>
<tr><td>2</td><td>3,0</td><td>3,5</td><td>4,2</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td></tr>
<tr><td>3</td><td>2,7</td><td>3,0</td><td>3,5</td><td>4,0</td><td>4,9</td><td>5,5</td><td>6,0</td><td>6</td><td>33</td></tr>
<tr><td>4</td><td>2,7</td><td>3,0</td><td>3,4</td><td>3,8</td><td>4,7</td><td>5,0</td><td>5,5</td><td>7</td><td>36</td></tr>
<tr><td rowspan="4">72</td><td>1</td><td>4,0</td><td>5,5</td><td>7,5</td><td>9,0</td><td>11,5</td><td>13,5</td><td>16,5</td><td rowspan="2">5</td><td rowspan="2">29</td></tr>
<tr><td>2</td><td>3,2</td><td>3,9</td><td>4,9</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,5</td></tr>
<tr><td>3</td><td>2,9</td><td>3,4</td><td>4,1</td><td>4,7</td><td>6,0</td><td>6,5</td><td>7,5</td><td>6</td><td>33</td></tr>
<tr><td>4</td><td>2,9</td><td>3,3</td><td>3,9</td><td>4,5</td><td>5,5</td><td>6,0</td><td>7,0</td><td>7</td><td>36</td></tr>
<tr><td rowspan="3">90</td><td>2</td><td>3,5</td><td>4,4</td><td>5,5</td><td>7,0</td><td>8,5</td><td>9,5</td><td>11,5</td><td>5</td><td>29</td></tr>
<tr><td>3</td><td>3,2</td><td>3,8</td><td>4,6</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>6</td><td rowspan="2">33</td></tr>
<tr><td>4</td><td>3,2</td><td>3,6</td><td>4,3</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>7</td></tr>
</table>


<table>
<colgroup><col width="16%"><col width="9%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"><col width="8%"><col width="5%"><col width="3%"><col width="9%"></colgroup>
<tr><td colspan="8">Неполное штучное время НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НА ПРОХОД, JТ9 КВАЛИТЕТ Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="6">Резцы с пластинками ВК6, ВК8</td></tr>
<tr><td colspan="6">Карта 24, лист 2</td></tr>
<tr><td rowspan="4">Диаметр нарезаемой резьбы D, мм</td><td rowspan="4">Шаг резьбы P, мм,</td><td colspan="9">Длина нарезаемой резьбы l, мм, до</td><td colspan="3" rowspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">25</td><td rowspan="2">50</td><td rowspan="2">75</td><td rowspan="2">100</td><td colspan="2" rowspan="2">125</td><td colspan="2" rowspan="2">150</td><td rowspan="2">200</td></tr>
<tr><td colspan="2" rowspan="2">i</td><td>V,</td></tr>
<tr><td colspan="9">Время на поверхность, мин.</td><td>м/мин.</td></tr>
<tr><td rowspan="3">100...125</td><td>2</td><td>4,6</td><td>5,5</td><td>7,0</td><td>8,5</td><td colspan="2">10,5</td><td colspan="2">12</td><td>14</td><td colspan="2">5</td><td>29</td></tr>
<tr><td>3</td><td>4,0</td><td>4,6</td><td>5,5</td><td>6,5</td><td colspan="2">8,0</td><td colspan="2">9,0</td><td>10,5</td><td colspan="2">6</td><td rowspan="2">33</td></tr>
<tr><td>4</td><td>4,0</td><td>4,5</td><td>5,5</td><td>6,0</td><td colspan="2">7,5</td><td colspan="2">8,5</td><td>9,5</td><td colspan="2">7</td></tr>
<tr><td rowspan="3">140...160</td><td>2</td><td>4,9</td><td>6,0</td><td>8,5</td><td>10</td><td colspan="2">12,5</td><td colspan="2">14,5</td><td>17</td><td colspan="2">5</td><td>29</td></tr>
<tr><td>3</td><td>4,3</td><td>5,0</td><td>6,5</td><td>7,5</td><td colspan="2">9,0</td><td colspan="2">10,5</td><td>12</td><td colspan="2">6</td><td rowspan="2">33</td></tr>
<tr><td>4</td><td>4,3</td><td>5,0</td><td>6,0</td><td>7,0</td><td colspan="2">8,5</td><td colspan="2">9,5</td><td>11</td><td colspan="2">7</td></tr>
<tr><td rowspan="3">180...200</td><td>2</td><td>5,5</td><td>7,0</td><td>10</td><td>12</td><td colspan="2">15</td><td colspan="2">17,5</td><td>21</td><td colspan="2">5</td><td>29</td></tr>
<tr><td>3</td><td>5,0</td><td>6,0</td><td>7,5</td><td>9,0</td><td colspan="2">11</td><td colspan="2">12,5</td><td>14,5</td><td colspan="2">6</td><td rowspan="2">33</td></tr>
<tr><td>4</td><td>5,0</td><td>5,5</td><td>7,0</td><td>8,5</td><td colspan="2">10</td><td colspan="2">11,5</td><td>13,5</td><td colspan="2">7</td></tr>
<tr><td colspan="14">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Твердости чугуна</td><td colspan="5">НВ, ГПа</td><td colspan="4">до 1,76</td><td colspan="4">свыше 2,15</td></tr>
<tr><td colspan="5">Длительность обработки, мин.</td><td colspan="4">-</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
</table>


<a id="p101282"></a>Примечания:
1. <a id="p101283"></a>Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом K = 0,95.
2. <a id="p101284"></a>При нарезании резьбы по JТ7 квалитету время по карте принимать с коэффициентом K = 1,25.


<table>
<colgroup><col width="19%"><col width="8%"><col width="4%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="5%"><col width="3%"><col width="5%"><col width="3%"><col width="20%"></colgroup>
<tr><td colspan="7">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ, JТ9 КВАЛИТЕТ Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="7" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="5">Плашки круглые из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 25</td></tr>
<tr><td rowspan="4">Диаметр нарезаемой резьбы D, мм</td><td colspan="2" rowspan="4">Шаг резьбы P, мм</td><td colspan="8">Длина нарезаемой резьбы l, мм, до</td><td rowspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">10</td><td rowspan="2">15</td><td rowspan="2">20</td><td rowspan="2">25</td><td colspan="2" rowspan="2">30</td><td colspan="2" rowspan="2">40</td></tr>
<tr><td rowspan="2">V, м/мин.</td></tr>
<tr><td colspan="8">Время на поверхность, мин.</td></tr>
<tr><td>6</td><td colspan="2">1,0</td><td>1,0</td><td>1,1</td><td>1,15</td><td>1,2</td><td colspan="2">-</td><td colspan="2">-</td><td rowspan="5">2,4</td></tr>
<tr><td rowspan="2">8</td><td colspan="2">0,75</td><td>1,1</td><td>1,2</td><td>1,3</td><td>1,4</td><td colspan="2">1,5</td><td colspan="2">1,6</td></tr>
<tr><td colspan="2">1,25</td><td>1,0</td><td>1,1</td><td>1,2</td><td>1,2</td><td colspan="2">1,3</td><td colspan="2">1,4</td></tr>
<tr><td rowspan="2">10</td><td colspan="2">1,0</td><td>1,1</td><td>1,2</td><td>1,3</td><td>1,4</td><td colspan="2">1,5</td><td colspan="2">1,6</td></tr>
<tr><td colspan="2">1,5</td><td>1,0</td><td>1,1</td><td>1,2</td><td>1,3</td><td colspan="2">1,4</td><td colspan="2">1,5</td></tr>
<tr><td rowspan="2">12</td><td colspan="2">1,0</td><td>1,2</td><td>1,3</td><td>1,4</td><td>1,5</td><td colspan="2">1,6</td><td colspan="2">1,7</td><td rowspan="2">1,9</td></tr>
<tr><td colspan="2">1,75</td><td>1,1</td><td>1,2</td><td>1,3</td><td>1,4</td><td colspan="2">1,5</td><td colspan="2">1,6</td></tr>
<tr><td>16</td><td colspan="2">1,5</td><td>1,2</td><td>1,3</td><td>1,4</td><td>1,5</td><td colspan="2">1,6</td><td colspan="2">1,7</td><td>2,0</td></tr>
<tr><td>20</td><td colspan="2">2,0</td><td>1,3</td><td>1,4</td><td>1,5</td><td>1,7</td><td colspan="2">1,9</td><td colspan="2">2,1</td><td>1,6</td></tr>
<tr><td>24</td><td colspan="2">3,0</td><td>1,3</td><td>1,5</td><td>1,75</td><td>1,95</td><td colspan="2">2,2</td><td colspan="2">2,65</td><td>1,2</td></tr>
<tr><td>30</td><td colspan="2">3,5</td><td>1,45</td><td>1,7</td><td>1,95</td><td>2,25</td><td colspan="2">2,5</td><td colspan="2">3,05</td><td>1,2</td></tr>
<tr><td>36</td><td colspan="2">4,0</td><td>1,45</td><td>1,75</td><td>2,0</td><td>2,25</td><td colspan="2">2,55</td><td colspan="2">3,1</td><td>1,2</td></tr>
<tr><td colspan="12">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="4">Твердости чугуна</td><td colspan="4">НВ, ГПа</td><td colspan="4">до 2,15</td><td colspan="2">свыше 2,15</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2" rowspan="3">1,0</td></tr>
<tr><td></td><td>1,0</td><td colspan="2"></td></tr>
</table>


<a id="p101301"></a>Примечания:
1. <a id="p101302"></a>Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.
2. <a id="p101303"></a>При калибровании резьбы плашками время по карте принимать с коэффициентом К = 0,7.


```text
┌─────────────────────────────────────────────────────┬───────────────────┐
│               Неполное штучное время                │Токарно-винторезные│
│НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ, JТ9 КВАЛИТЕТ│      станки       │
│         Чугун серый, НВ = 1,76...2,15 ГПа           │ N  = 4,5...14 кВт │
│                                                     │  д                │
│       Единичное и мелкосерийное производство        ├───────────────────┤
│                                                     │ Метчики машинные  │
│                                                     │   из стали Р6М5   │
│                                                     ├───────────────────┤
│                                                     │     Карта 26      │
├─────────────────────────────────────────────────────┴───────────────────┤
│                      1. Нарезание резьбы метчиком                       │
├──────────┬──────┬───────────────────────────────────┬───────────────────┤
│ Диаметр  │ Шаг  │ Длина нарезаемой резьбы l, мм, до │  Режимы резания   │
│нарезаемой│резьбы├─────┬─────┬─────┬─────┬─────┬─────┼─────────┬─────────┤
│резьбы D, │P, мм │ 10  │ 15  │ 20  │ 25  │ 30  │ 40  │    i    │   V,    │
│    мм    │      ├─────┴─────┴─────┴─────┴─────┴─────┤         │ м/мин.  │
│          │      │            Время, мин.            │         │         │
├──────────┼──────┼─────┬─────┬─────┬─────┬─────┬─────┼─────────┼─────────┤
│6         │1,0   │1,0  │1,1  │1,15 │1,3  │-    │-    │1        │3,6      │
├──────────┼──────┼─────┼─────┼─────┼─────┼─────┼─────┤         ├─────────┤
│8         │1,25  │1,0  │1,1  │1,2  │1,25 │-    │-    │         │4,2      │
├──────────┼──────┼─────┼─────┼─────┼─────┼─────┼─────┤         ├─────────┤
│10        │1,5   │1,0  │1,1  │1,15 │1,2  │-    │-    │         │4,2      │
├──────────┼──────┼─────┼─────┼─────┼─────┼─────┼─────┤         ├─────────┤
│12        │1,75  │1,1  │1,15 │1,2  │1,2  │1,25 │-    │         │4,5      │
├──────────┼──────┼─────┼─────┼─────┼─────┼─────┼─────┤         ├─────────┤
│16        │2,0   │1,1  │1,15 │1,2  │1,2  │1,25 │1,3  │         │6,3      │
├──────────┴──────┴─────┴─────┴─────┴─────┴─────┴─────┴─────────┴─────────┤
│  2. Нарезание резьбы резцами (предварительное) и калибрование метчиком  │
├───────┬─────┬───────────────────────────────────────┬───────────────────┤
│Диаметр│Шаг  │   Длина нарезаемой резьбы l, мм, до   │  Режимы резания   │
│нареза-│резь-├────┬────┬────┬────┬────┬────┬────┬────┼─────────┬─────────┤
│емой   │бы P,│ 15 │ 20 │ 25 │ 30 │ 40 │ 50 │ 60 │ 75 │для резца│   для   │
│резьбы │мм   │    │    │    │    │    │    │    │    │         │ метчика │
│D, мм  │     ├────┴────┴────┴────┴────┴────┴────┴────┼──┬──────┼──┬──────┤
│       │     │      Время на поверхность, мин.       │i │  V,  │i │  V,  │
│       │     │                                       │  │м/мин.│  │м/мин.│
├───────┼─────┼────┬────┬────┬────┬────┬────┬────┬────┼──┼──────┼──┼──────┤
│20     │2,5  │3,1 │3,2 │3,3 │3,4 │3,5 │3,6 │-   │-   │5 │25    │1 │6,5   │
├───────┼─────┼────┼────┼────┼────┼────┼────┼────┼────┼──┼──────┤  ├──────┤
│24     │3,0  │3,3 │3,4 │3,5 │3,6 │3,7 │3,8 │3,9 │-   │6 │30    │  │7,0   │
├───────┼─────┼────┼────┼────┼────┼────┼────┼────┼────┤  ├──────┤  ├──────┤
│30     │3,5  │3,5 │3,6 │3,7 │3,8 │3,9 │4,0 │4,1 │4,3 │  │30    │  │8,0   │
├───────┼─────┼────┼────┼────┼────┼────┼────┼────┼────┤  ├──────┤  ├──────┤
│36     │4,0  │3,7 │3,8 │3,9 │4,0 │4,1 │4,2 │4,3 │4,5 │  │28    │  │8,8   │
├───────┼─────┼────┼────┼────┼────┼────┼────┼────┼────┤  ├──────┤  ├──────┤
│42     │5,0  │4,0 │4,1 │4,2 │4,3 │4,5 │4,7 │4,9 │5,1 │  │26    │  │9,0   │
├───────┴─────┴────┴────┴────┴────┴────┴────┴────┴────┴──┴──────┴──┴──────┤
│ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ│
│                            В ЗАВИСИМОСТИ ОТ:                            │
├────────────────────┬──────────────────┬────────────────┬────────────────┤
│Твердости чугуна    │НВ, ГПа           │    до 2,15     │   свыше 2,15   │
│                    ├──────────────────┼────────────────┼────────────────┤
│                    │Коэффициент       │     ┌───┐      │      1,1       │
│                    │                  │     │1,0│      │                │
│                    │                  │     └───┘      │                │
└────────────────────┴──────────────────┴────────────────┴────────────────┘
```


<a id="p101320"></a>Примечания:
1. <a id="p101321"></a>Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.
2. <a id="p101322"></a>При калибровании резьбы метчиком время по карте принимать с коэффициентом К = 0,7.


<table>
<colgroup><col width="15%"><col width="9%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="8%"><col width="9%"></colgroup>
<tr><td colspan="10" rowspan="3">Неполное штучное время НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ, JТ9 КВАЛИТЕТ Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="3">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="3">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="3">Карта 27, лист 1</td></tr>
<tr><td>Диаметр нарезаемой</td><td>Шаг резьбы</td><td colspan="8">Длина нарезаемой резьбы l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">резьбы D, мм</td><td rowspan="2">P, мм</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="8">Время на поверхность, мин.</td><td>черновые ------ чистовые</td><td>черновая</td><td>чистовая</td></tr>
<tr><td>16</td><td rowspan="4">2</td><td>1,7</td><td>2,0</td><td>2,3</td><td>2,5</td><td>3,0</td><td>3,3</td><td>3,7</td><td>3,9</td><td>4/2</td><td rowspan="4">30</td><td>30</td></tr>
<tr><td>20</td><td>1,8</td><td>2,1</td><td>2,4</td><td>2,7</td><td>3,3</td><td>3,6</td><td>4,0</td><td>4,3</td><td rowspan="3">4/6</td><td>31</td></tr>
<tr><td>22</td><td>1,9</td><td>2,2</td><td>2,6</td><td>3,0</td><td>3,6</td><td>3,9</td><td>4,3</td><td>4,7</td><td>30</td></tr>
<tr><td>28</td><td>1,9</td><td>2,2</td><td>2,6</td><td>3,0</td><td>3,6</td><td>3,9</td><td>4,3</td><td>4,7</td><td>32</td></tr>
<tr><td>30</td><td rowspan="4">3</td><td>2,5</td><td>2,8</td><td>3,1</td><td>3,4</td><td>4,0</td><td>4,3</td><td>4,6</td><td>4,85</td><td rowspan="4">4/3</td><td rowspan="4">33</td><td>35</td></tr>
<tr><td>38...42</td><td>2,7</td><td>3,1</td><td>3,6</td><td>4,0</td><td>4,8</td><td>5,0</td><td>5,5</td><td>6,0</td><td>34</td></tr>
<tr><td>48</td><td>2,8</td><td>3,3</td><td>3,9</td><td>4,5</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>28</td></tr>
<tr><td>60</td><td>3,0</td><td>3,7</td><td>4,4</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,0</td><td>30</td></tr>
<tr><td>16</td><td rowspan="4">4</td><td>2,4</td><td>2,6</td><td>2,8</td><td>2,9</td><td>3,2</td><td>3,4</td><td>3,6</td><td>3,8</td><td rowspan="4">5/3</td><td rowspan="4">35</td><td>31</td></tr>
<tr><td>20</td><td>2,5</td><td>2,7</td><td>2,9</td><td>3,1</td><td>3,5</td><td>3,7</td><td>3,8</td><td>4,0</td><td>32</td></tr>
<tr><td>65</td><td>3,8</td><td>4,4</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,5</td><td>30</td></tr>
<tr><td>75...80</td><td>4,1</td><td>4,8</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,0</td><td>9,0</td><td>1,0</td><td>31</td></tr>
<tr><td>22</td><td rowspan="4">5</td><td>3,2</td><td>3,4</td><td>3,6</td><td>3,8</td><td>4,3</td><td>4,5</td><td>4,7</td><td>4,9</td><td rowspan="4">6/3</td><td rowspan="4">36</td><td>33</td></tr>
<tr><td>28</td><td>3,3</td><td>3,5</td><td>3,8</td><td>4,0</td><td>4,5</td><td>4,8</td><td>5,0</td><td>5,5</td><td>36</td></tr>
<tr><td>85</td><td>4,5</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,0</td><td>10</td><td>30</td></tr>
<tr><td>115</td><td>5,5</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10</td><td>11</td><td>12</td><td>32</td></tr>
<tr><td>30</td><td rowspan="4">6</td><td>3,7</td><td>3,9</td><td>4,2</td><td>4,4</td><td>4,9</td><td>5,0</td><td>5,5</td><td>6,0</td><td rowspan="4">7/4</td><td rowspan="4">39</td><td>38</td></tr>
<tr><td>38...42</td><td>3,9</td><td>4,2</td><td>4,6</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>37,5</td></tr>
<tr><td>120</td><td>6,0</td><td>7,0</td><td>7,5</td><td>8,5</td><td>10</td><td>11</td><td>12</td><td>12,5</td><td>34</td></tr>
<tr><td>150</td><td>6,5</td><td>7,5</td><td>8,5</td><td>10</td><td>11,5</td><td>12,5</td><td>13,5</td><td>15</td><td>33</td></tr>
</table>


<table>
<colgroup><col width="15%"><col width="9%"><col width="5%"><col width="5%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="8%"><col width="9%"></colgroup>
<tr><td colspan="10" rowspan="3">Неполное штучное время НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ, JТ9 КВАЛИТЕТ Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="3">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="3">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="3">Карта 27, лист 2</td></tr>
<tr><td>Диаметр нарезаемой</td><td>Шаг резьбы</td><td colspan="8">Длина нарезаемой резьбы l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">резьбы D, мм</td><td rowspan="2">P, мм</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="8">Время на поверхность, мин.</td><td>черновая ------ чистовая</td><td>черновая</td><td>чистовая</td></tr>
<tr><td>22</td><td rowspan="4">8</td><td>4,3</td><td>4,5</td><td>4,7</td><td>4,9</td><td>5,5</td><td>5,7</td><td>5,85</td><td>6,0</td><td rowspan="4">9/4</td><td rowspan="4">42</td><td>28</td></tr>
<tr><td>28</td><td>4,4</td><td>4,7</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,0</td><td>6,5</td><td>7,0</td><td>30</td></tr>
<tr><td>48</td><td>4,8</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>28</td></tr>
<tr><td>60</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>8,5</td><td>9,0</td><td>9,5</td><td>26</td></tr>
<tr><td>30...36</td><td rowspan="4">10</td><td>5,0</td><td>5,3</td><td>5,5</td><td>6,0</td><td>6,5</td><td>6,7</td><td>6,85</td><td>7,0</td><td rowspan="4">10/5</td><td rowspan="4">47</td><td>31</td></tr>
<tr><td>42</td><td>5,0</td><td>5,5</td><td>5,7</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,3</td><td>7,5</td><td>32</td></tr>
<tr><td>62</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>9,0</td><td>9,5</td><td>10</td><td>10,5</td><td>28</td></tr>
<tr><td>82</td><td>6,5</td><td>7,5</td><td>8,0</td><td>8,5</td><td>10</td><td>10,5</td><td>11</td><td>11,5</td><td>33</td></tr>
<tr><td>44</td><td rowspan="4">12</td><td>6,0</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>7,5</td><td>8,0</td><td>8,5</td><td rowspan="4">12/5</td><td rowspan="4">50</td><td>33</td></tr>
<tr><td>60</td><td>6,5</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>8,5</td><td>9,0</td><td>9,5</td><td>36</td></tr>
<tr><td>85</td><td>7,0</td><td>7,5</td><td>8,0</td><td>8,5</td><td>10</td><td>10,5</td><td>11</td><td>11,5</td><td>37</td></tr>
<tr><td>115</td><td>8,5</td><td>9,5</td><td>10</td><td>10,5</td><td>12</td><td>12,5</td><td>13,5</td><td>14</td><td>37,5</td></tr>
</table>


<a id="p101357"></a>Примечания:
1. <a id="p101358"></a>При нарезании многозаходной резьбы неполное штучное время определяется по формуле:

<a id="p101359"></a>                      t    = t     [у + К (у - 1)],
                       н.ш    н.ш.

<a id="p101360"></a>    где t    - берется по карте;
         н.ш
<a id="p101361"></a>    К - берется из таблицы.


| Шаг резьбы, до | 2,0 | 4,0 | 5,0 | 8,0 | 12 |
| --- | --- | --- | --- | --- | --- |
| Коэффициент K | 0,4 | 0,3 | 0,25 | 0,2 | 0,15 |


2. <a id="p101364"></a>При нарезании резьбы по JТ7 квалитету время по карте принимать с коэффициентом К = 1,25.


<table>
<colgroup><col width="18%"><col width="7%"><col width="3%"><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="3%"><col width="4%"><col width="7%"><col width="4%"><col width="3%"><col width="7%"><col width="8%"><col width="7%"></colgroup>
<tr><td colspan="10">Неполное штучное время СВЕРЛЕНИЕ ОТВЕРСТИЙ, R 80, JТ14...JТ12 z КВАЛИТЕТ Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="10" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="6">Сверла спиральные из стали Р6М5</td></tr>
<tr><td colspan="6">Карта 28</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="13">Длина сверления l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td>10</td><td colspan="2">20</td><td>40</td><td>60</td><td>80</td><td>100</td><td colspan="2">125</td><td>150</td><td colspan="2">175</td><td>200</td><td>S , о</td><td>V, м/</td></tr>
<tr><td colspan="13">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td></tr>
<tr><td>6</td><td>0,33</td><td colspan="2">0,36</td><td>0,54</td><td>0,77</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>0,22</td><td>24</td></tr>
<tr><td>8</td><td>0,35</td><td colspan="2">0,39</td><td>0,58</td><td>0,84</td><td>1,15</td><td>1,25</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>0,22</td><td>25</td></tr>
<tr><td>10</td><td>0,35</td><td colspan="2">0,4</td><td>0,60</td><td>0,85</td><td>1,20</td><td>1,30</td><td colspan="2">1,7</td><td>2,25</td><td colspan="2">2,9</td><td>3,75</td><td>0,25</td><td>25</td></tr>
<tr><td>12</td><td>0,37</td><td colspan="2">0,41</td><td>0,54</td><td>0,81</td><td>1,15</td><td>1,25</td><td colspan="2">1,55</td><td>2,05</td><td colspan="2">2,55</td><td>3,2</td><td>0,3</td><td>24</td></tr>
<tr><td>16</td><td>0,44</td><td colspan="2">0,54</td><td>0,71</td><td>1,0</td><td>1,4</td><td>1,6</td><td colspan="2">2,0</td><td>2,5</td><td colspan="2">3,3</td><td>3,8</td><td>0,2</td><td>25</td></tr>
<tr><td>20</td><td>0,52</td><td colspan="2">0,63</td><td>0,86</td><td>1,25</td><td>1,7</td><td>1,95</td><td colspan="2">2,45</td><td>3,05</td><td colspan="2">3,75</td><td>4,85</td><td>0,15</td><td>31</td></tr>
<tr><td>25</td><td>0,62</td><td colspan="2">0,76</td><td>1,05</td><td>1,45</td><td>1,85</td><td>2,2</td><td colspan="2">2,75</td><td>3,4</td><td colspan="2">4,05</td><td>4,55</td><td>0,12</td><td>39</td></tr>
<tr><td>30</td><td>0,84</td><td colspan="2">1,05</td><td>1,45</td><td>2,0</td><td>2,55</td><td>3,1</td><td colspan="2">3,75</td><td>4,6</td><td colspan="2">5,5</td><td>6,5</td><td>0,1</td><td>38</td></tr>
<tr><td colspan="16">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="4">Твердости чугуна</td><td colspan="4">НВ, ГПа</td><td colspan="5">до 2,15</td><td colspan="4">свыше 2,15</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="5"></td><td colspan="4" rowspan="3">1,1</td></tr>
<tr><td colspan="2"></td><td colspan="3">1,0</td></tr>
</table>


<a id="p101377"></a>Примечания:
1. <a id="p101378"></a>При сверлении глухих отверстий время по карте принимать с коэффициентом К = 1,1.
2. <a id="p101379"></a>Время дано для сверления отверстий с ручной подачей. При механической подаче время по карте принимать с коэффициентом К = 0,8.


<table>
<colgroup><col width="12%"><col width="12%"><col width="6%"><col width="3%"><col width="4%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="3%"><col width="4%"><col width="3%"><col width="4%"><col width="6%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="11">Неполное штучное время РАССВЕРЛИВАНИЕ ОТВЕРСТИЙ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="11" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="6">Сверла спиральные из стали Р6М5</td></tr>
<tr><td colspan="6">Карта 29</td></tr>
<tr><td>Диаметр обрабатываемой</td><td>Диаметр предварительно</td><td colspan="13">Длина обработки l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td>поверхности D,</td><td>обработанной</td><td>10</td><td colspan="2">20</td><td>40</td><td>60</td><td>80</td><td>100</td><td>125</td><td colspan="2">150</td><td colspan="2">175</td><td>200</td><td>S , о</td><td>V, м/</td></tr>
<tr><td>мм, до</td><td>поверхности d, мм, до</td><td colspan="13">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td></tr>
<tr><td rowspan="2">25</td><td>10</td><td>0,64</td><td colspan="2">0,69</td><td>0,79</td><td>0,98</td><td>1,1</td><td>1,25</td><td>1,5</td><td colspan="2">1,65</td><td colspan="2">1,85</td><td>-</td><td>0,5</td><td rowspan="2">20</td></tr>
<tr><td>15</td><td>0,6</td><td colspan="2">0,64</td><td>0,76</td><td>0,9</td><td>1,0</td><td>1,15</td><td>1,35</td><td colspan="2">1,5</td><td colspan="2">1,65</td><td>-</td><td>0,6</td></tr>
<tr><td rowspan="2">30</td><td>10</td><td>0,65</td><td colspan="2">0,69</td><td>0,8</td><td>1,0</td><td>1,15</td><td>1,3</td><td>1,55</td><td colspan="2">1,75</td><td colspan="2">1,9</td><td>2,1</td><td>0,6</td><td rowspan="2">24</td></tr>
<tr><td>20</td><td>0,61</td><td colspan="2">0,65</td><td>0,75</td><td>0,93</td><td>1,05</td><td>1,2</td><td>1,4</td><td colspan="2">1,55</td><td colspan="2">1,75</td><td>1,9</td><td>0,7</td></tr>
<tr><td rowspan="2">40</td><td>15</td><td>0,71</td><td colspan="2">0,78</td><td>0,92</td><td>1,15</td><td>1,35</td><td>1,55</td><td>1,85</td><td colspan="2">2,1</td><td colspan="2">2,35</td><td>2,6</td><td>0,7</td><td rowspan="2">20</td></tr>
<tr><td>30</td><td>0,64</td><td colspan="2">0,7</td><td>0,82</td><td>1,05</td><td>1,2</td><td>1,4</td><td>1,65</td><td colspan="2">1,9</td><td colspan="2">2,1</td><td>2,3</td><td>0,8</td></tr>
<tr><td rowspan="2">50</td><td>20</td><td>0,81</td><td colspan="2">0,98</td><td>1,25</td><td>1,5</td><td>1,9</td><td>2,25</td><td>2,6</td><td colspan="2">3,05</td><td colspan="2">3,45</td><td>3,85</td><td>0,4</td><td>25</td></tr>
<tr><td>30</td><td>0,73</td><td colspan="2">0,87</td><td>1,1</td><td>1,4</td><td>1,65</td><td>1,95</td><td>2,25</td><td colspan="2">2,65</td><td colspan="2">3,0</td><td>3,35</td><td>0,6</td><td>20</td></tr>
<tr><td>60</td><td>30</td><td>0,96</td><td colspan="2">1,1</td><td>1,45</td><td>1,95</td><td>2,35</td><td>2,8</td><td>3,35</td><td colspan="2">3,9</td><td colspan="2">4,45</td><td>5,0</td><td>0,4</td><td>24</td></tr>
<tr><td colspan="17">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="4">Твердости чугуна</td><td colspan="4">НВ, ГПа</td><td colspan="5">до 2,15</td><td colspan="4">свыше 2,15</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="5"></td><td colspan="4" rowspan="3">1,1</td></tr>
<tr><td colspan="2">1,0</td><td colspan="3"></td></tr>
</table>


<a id="p101393"></a>Примечания:
1. <a id="p101394"></a>При рассверливании глухих отверстий время по карте принимать с коэффициентом К = 1,1.
2. <a id="p101395"></a>Время дано для рассверливания отверстий с ручной подачей. При механической подаче время по карте принимать с коэффициентом К = 0,8.


<table>
<colgroup><col width="20%"><col width="3%"><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="3%"><col width="4%"><col width="7%"><col width="7%"><col width="5%"><col width="7%"></colgroup>
<tr><td colspan="10" rowspan="2">Неполное штучное время ЗЕНКЕРОВАНИЕ ОТВЕРСТИЙ, R 80, JТ14...JТ12 КВАЛИТЕТ z R 20, JТ9...JТ8 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Зенкеры из стали Р6М5</td></tr>
<tr><td colspan="10">Единичное и мелкосерийное производство</td><td colspan="5">Карта 30</td></tr>
<tr><td>Диаметр обрабатываемой поверхности D,</td><td colspan="12">Длина зенкерования l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">мм, до</td><td colspan="2">15</td><td>30</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td colspan="2">175</td><td>200</td><td>250</td><td>S , о</td><td>V, м/</td></tr>
<tr><td colspan="12">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td></tr>
<tr><td colspan="15">Параметр шероховатости и точность обработки Обработка отверстий, R 80, JТ14...JТ12 квалитет z</td></tr>
<tr><td>15</td><td colspan="2">0,35</td><td>0,4</td><td>0,45</td><td>0,6</td><td>0,4</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,7</td><td>24</td></tr>
<tr><td>20</td><td colspan="2">0,35</td><td>0,4</td><td>0,5</td><td>0,6</td><td>0,7</td><td>0,9</td><td>1,0</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,9</td><td>20</td></tr>
<tr><td>25</td><td colspan="2">0,35</td><td>0,4</td><td>0,5</td><td>0,7</td><td>0,8</td><td>1,0</td><td>1,1</td><td colspan="2">1,5</td><td>-</td><td>-</td><td>1,0</td><td>20</td></tr>
<tr><td>30</td><td colspan="2">0,4</td><td>0,45</td><td>0,55</td><td>0,75</td><td>0,85</td><td>1,1</td><td>1,2</td><td colspan="2">1,3</td><td>1,45</td><td>1,7</td><td>1,1</td><td>19</td></tr>
<tr><td>35</td><td colspan="2">0,4</td><td>0,5</td><td>0,6</td><td>0,8</td><td>0,95</td><td>1,2</td><td>1,3</td><td colspan="2">1,45</td><td>1,6</td><td>1,9</td><td>1,2</td><td>18</td></tr>
<tr><td>40</td><td colspan="2">0,4</td><td>0,5</td><td>0,6</td><td>0,85</td><td>1,0</td><td>1,25</td><td>1,4</td><td colspan="2">1,6</td><td>1,7</td><td>2,05</td><td>1,4</td><td>16</td></tr>
<tr><td>50</td><td colspan="2">0,4</td><td>0,5</td><td>0,7</td><td>0,9</td><td>1,1</td><td>1,3</td><td>1,5</td><td colspan="2">1,7</td><td>1,85</td><td>2,2</td><td>1,6</td><td>16</td></tr>
<tr><td>60</td><td colspan="2">0,45</td><td>0,6</td><td>0,7</td><td>1,0</td><td>1,2</td><td>1,45</td><td>1,65</td><td colspan="2">1,8</td><td>2,0</td><td>2,4</td><td>1,8</td><td>15</td></tr>
<tr><td>80</td><td colspan="2">0,5</td><td>0,6</td><td>0,8</td><td>1,05</td><td>1,3</td><td>1,6</td><td>1,8</td><td colspan="2">2,0</td><td>2,25</td><td>2,7</td><td>2,0</td><td>15</td></tr>
<tr><td colspan="15">Параметр шероховатости и точность обработки Обработка отверстий, R 20, JТ9...JТ8 квалитет z</td></tr>
<tr><td>15</td><td colspan="2">0,35</td><td>0,4</td><td>0,5</td><td>0,7</td><td>0,8</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,5</td><td>24</td></tr>
<tr><td>20</td><td colspan="2">0,4</td><td>0,5</td><td>0,6</td><td>0,8</td><td>0,9</td><td>1,2</td><td>1,3</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,6</td><td>20</td></tr>
<tr><td>25</td><td colspan="2">0,4</td><td>0,5</td><td>0,6</td><td>0,85</td><td>0,9</td><td>1,2</td><td>1,4</td><td colspan="2">1,55</td><td>1,7</td><td>2,0</td><td>0,7</td><td>20</td></tr>
<tr><td>30</td><td colspan="2">0,4</td><td>0,5</td><td>0,65</td><td>0,9</td><td>1,05</td><td>1,3</td><td>1,5</td><td colspan="2">1,65</td><td>1,8</td><td>2,15</td><td>0,8</td><td>19</td></tr>
<tr><td>35</td><td colspan="2">0,4</td><td>0,55</td><td>0,7</td><td>0,95</td><td>1,1</td><td>1,4</td><td>1,6</td><td colspan="2">2,0</td><td>2,25</td><td>2,3</td><td>0,9</td><td>18</td></tr>
<tr><td>40</td><td colspan="2">0,45</td><td>0,6</td><td>0,8</td><td>1,05</td><td>1,3</td><td>1,55</td><td>1,8</td><td colspan="2">2,0</td><td>2,2</td><td>2,65</td><td>1,0</td><td>16</td></tr>
<tr><td>50</td><td colspan="2">0,5</td><td>0,6</td><td>0,8</td><td>1,15</td><td>1,4</td><td>1,7</td><td>1,95</td><td colspan="2">2,2</td><td>2,45</td><td>2,95</td><td>1,1</td><td>16</td></tr>
<tr><td>60</td><td colspan="2">0,5</td><td>0,7</td><td>0,9</td><td>1,3</td><td>1,6</td><td>1,9</td><td>2,2</td><td colspan="2">2,5</td><td>2,8</td><td>3,3</td><td>1,2</td><td>16</td></tr>
<tr><td>80</td><td colspan="2">0,6</td><td>0,75</td><td>1,0</td><td>1,4</td><td>1,7</td><td>2,1</td><td>2,4</td><td colspan="2">2,7</td><td>3,0</td><td>3,55</td><td>1,4</td><td>15</td></tr>
<tr><td colspan="15">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="4">Твердости чугуна</td><td colspan="13">НВ, ГПа до 2,15 свыше 2,15</td></tr>
<tr><td colspan="11">Длительность обработки, мин. - до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="11">Коэффициент 1,1</td><td colspan="2" rowspan="2">1,25</td></tr>
<tr><td colspan="11">1,0</td></tr>
</table>


<a id="p101421"></a>Примечания:
1. <a id="p101422"></a>При зенкеровании глухих отверстий время по карте принимать с коэффициентом К = 1,1.
2. <a id="p101423"></a>Время дано для зенкерования отверстий с ручной подачей. При механической подаче время по карте принимать с коэффициентом К = 0,8.


<table>
<colgroup><col width="14%"><col width="8%"><col width="3%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="4%"><col width="3%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="8%"></colgroup>
<tr><td colspan="16">Неполное штучное время Токарно-винторезные РАЗВЕРТЫВАНИЕ ОТВЕРСТИЙ, станки R 2,5...R 1,25, JТ9...JТ7 КВАЛИТЕТ N = 4,5...14 кВт a a д Чугун серый, НВ = 1,76...2,15 ГПа</td></tr>
<tr><td colspan="16">Развертки из стали Р6М5 Единичное и мелкосерийное производство</td></tr>
<tr><td colspan="16">Карта 31</td></tr>
<tr><td>Параметр шероховатости и</td><td colspan="2" rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="11">Длина отверстия l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">точность обработки</td><td>20</td><td>30</td><td>40</td><td>50</td><td>75</td><td colspan="2">100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>S , о</td><td>V, м/</td></tr>
<tr><td colspan="11">Время на поверхность, мин.</td><td>мм/ об.</td><td>мин.</td></tr>
<tr><td>Обработка одной</td><td colspan="2">10</td><td>0,62</td><td>0,65</td><td>0,68</td><td>0,71</td><td>0,85</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,4</td><td>7,8</td></tr>
<tr><td>разверткой R 2,5, JТ9</td><td colspan="2">15</td><td>0,69</td><td>0,73</td><td>0,78</td><td>0,82</td><td>1,0</td><td colspan="2">1,1</td><td></td><td>-</td><td>-</td><td>-</td><td>1,5</td><td>7,5</td></tr>
<tr><td rowspan="9">a квалитет</td><td colspan="2">20</td><td>0,77</td><td>0,83</td><td>0,90</td><td>0,96</td><td>1,2</td><td colspan="2">1,35</td><td>1,5</td><td>-</td><td>-</td><td></td><td>1,7</td><td>6,3</td></tr>
<tr><td colspan="2">25</td><td>0,95</td><td>1,0</td><td>1,1</td><td>1,2</td><td>1,5</td><td colspan="2">1,75</td><td>2,0</td><td>2,2</td><td>-</td><td>-</td><td>1,8</td><td>4,9</td></tr>
<tr><td colspan="2">30</td><td>-</td><td>1,1</td><td>1,2</td><td>1,3</td><td>1,65</td><td colspan="2">1,95</td><td>2,25</td><td>2,5</td><td>2,8</td><td>-</td><td>1,9</td><td>4,7</td></tr>
<tr><td colspan="2">35</td><td>-</td><td>1,1</td><td>1,2</td><td>1,35</td><td>1,65</td><td colspan="2">1,95</td><td>2,2</td><td>2,45</td><td>2,75</td><td>3,0</td><td>2,0</td><td>5,5</td></tr>
<tr><td colspan="2">40</td><td>-</td><td>-</td><td>1,35</td><td>1,5</td><td>1,85</td><td colspan="2">2,2</td><td>2,5</td><td>2,8</td><td>3,15</td><td>3,5</td><td>2,1</td><td>5,0</td></tr>
<tr><td colspan="2">50</td><td>-</td><td>-</td><td>-</td><td>1,7</td><td>2,2</td><td colspan="2">2,55</td><td>2,95</td><td>3,35</td><td>3,75</td><td>4,15</td><td>2,2</td><td>4,9</td></tr>
<tr><td colspan="2">60</td><td>-</td><td>-</td><td>-</td><td>2,3</td><td>2,95</td><td colspan="2">3,55</td><td>4,15</td><td>4,7</td><td>5,5</td><td>6,0</td><td>2,3</td><td>3,8</td></tr>
<tr><td colspan="2">70</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2,8</td><td colspan="2">3,3</td><td>3,85</td><td>4,4</td><td>4,95</td><td>5,5</td><td>2,5</td><td>4,4</td></tr>
<tr><td colspan="2">80</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3,1</td><td colspan="2">3,75</td><td>4,35</td><td>5,0</td><td>5,5</td><td>6,0</td><td>2,7</td><td>4,0</td></tr>
<tr><td rowspan="2">Обработка двумя развертками R 1,25,</td><td colspan="2">10</td><td>1,25</td><td>1,3</td><td>1,35</td><td>1,45</td><td>1,7</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,4</td><td>7,8</td></tr>
<tr><td colspan="2">15</td><td>1,4</td><td>1,45</td><td>1,55</td><td>1,65</td><td>2,0</td><td colspan="2">2,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,5</td><td>7,5</td></tr>
<tr><td>a JТ7</td><td colspan="2">20</td><td>1,55</td><td>1,65</td><td>1,8</td><td>1,9</td><td>2,35</td><td colspan="2">2,65</td><td>3,0</td><td>-</td><td>-</td><td>-</td><td>1,7</td><td>6,3</td></tr>
<tr><td rowspan="8">квалитет</td><td colspan="2">25</td><td>1,9</td><td>2,0</td><td>2,2</td><td>2,4</td><td>3,0</td><td colspan="2">3,5</td><td>4,0</td><td>4,45</td><td>-</td><td>-</td><td>1,8</td><td>4,9</td></tr>
<tr><td colspan="2">30</td><td>-</td><td>2,2</td><td>2,4</td><td>2,65</td><td>3,3</td><td colspan="2">3,9</td><td>4,45</td><td>5,0</td><td>5,5</td><td>-</td><td>1,9</td><td>4,7</td></tr>
<tr><td colspan="2">35</td><td>-</td><td>2,2</td><td>2,45</td><td>2,65</td><td>3,5</td><td colspan="2">3,85</td><td>4,4</td><td>4,95</td><td>5,5</td><td>6,0</td><td>2,0</td><td>5,5</td></tr>
<tr><td colspan="2">40</td><td>-</td><td>-</td><td>2,7</td><td>2,95</td><td>3,75</td><td colspan="2">4,4</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,0</td><td>2,1</td><td>5,0</td></tr>
<tr><td colspan="2">50</td><td>-</td><td>-</td><td>-</td><td>4,45</td><td>4,35</td><td colspan="2">5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>2,2</td><td>4,9</td></tr>
<tr><td colspan="2">60</td><td>-</td><td>-</td><td>-</td><td>4,5</td><td>5,95</td><td colspan="2">7,1</td><td>8,5</td><td>9,5</td><td>10,5</td><td>12</td><td>2,3</td><td>3,8</td></tr>
<tr><td colspan="2">70</td><td>-</td><td>-</td><td>-</td><td>-</td><td>5,5</td><td colspan="2">6,5</td><td>7,5</td><td>9,0</td><td>10</td><td>11</td><td>2,5</td><td>4,4</td></tr>
<tr><td colspan="2">80</td><td>-</td><td>-</td><td>-</td><td>-</td><td>6,0</td><td colspan="2">7,5</td><td>8,0</td><td>10</td><td>11</td><td>12,5</td><td>2,7</td><td>4,0</td></tr>
<tr><td colspan="16">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="5">Твердости чугуна</td><td colspan="7">НВ, ГПа</td><td colspan="7">до 2,15 свыше 2,15</td></tr>
<tr><td colspan="7">Длительность обработки, мин.</td><td colspan="5">- до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="5">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="2">1,0</td><td colspan="3"></td></tr>
</table>


<a id="p101451"></a>Примечания:
1. <a id="p101452"></a>При развертывании глухих отверстий время по карте принимать с коэффициентом К = 1,1.
2. <a id="p101453"></a>Время дано для развертывания отверстий с ручной подачей. При механической подаче время по карте принимать с коэффициентом К = 0,8.


<table>
<colgroup><col width="10%"><col width="4%"><col width="3%"><col width="6%"><col width="5%"><col width="6%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"><col width="8%"><col width="8%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"><col width="5%"><col width="8%"><col width="6%"></colgroup>
<tr><td colspan="19">Неполное штучное время Токарно-винторезные станки ОБРАБОТКА ФАСОННЫХ ПОВЕРХНОСТЕЙ N = 4,5...14 кВт (ВЫПУКЛЫХ И ВОГНУТЫХ). д ОБРАБОТКА ФАСОК И ГАЛТЕЛЕЙ</td></tr>
<tr><td colspan="19">Чугун серый, НВ = 1,76...2,15 ГПа Резцы фасонные из стали Р6М5</td></tr>
<tr><td colspan="19">Единичное и мелкосерийное производство Карта 32</td></tr>
<tr><td colspan="19">Обработка фасонных поверхностей</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм,</td><td colspan="2">Ширина</td><td colspan="8">Простой профиль</td><td colspan="8">Сложный профиль</td></tr>
<tr><td colspan="2">резца В,</td><td colspan="6">Длина (радиус) обработки l, мм, до</td><td colspan="2">Режимы резания</td><td colspan="6">Длина (радиус) обработки l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td colspan="2" rowspan="2">мм, до</td><td>10</td><td>15</td><td>20</td><td>25</td><td colspan="2">30</td><td colspan="2">S , V, о м/</td><td colspan="2">10 15</td><td colspan="2">20</td><td>25</td><td>30</td><td>S , о</td><td>V, м/</td></tr>
<tr><td>до</td><td colspan="6">Время на поверхность, мин.</td><td colspan="2">мм/ мин. об.</td><td colspan="6">Время на поверхность, мин.</td><td>мм/ об.</td><td>мин.</td></tr>
<tr><td>25</td><td colspan="2" rowspan="2">20</td><td>1,6</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">0,05 31</td><td colspan="2">2,05 -</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,03</td><td>31</td></tr>
<tr><td>60 и свыше</td><td>3,0</td><td>3,6</td><td>4,5</td><td>5,5</td><td colspan="2">-</td><td colspan="2">0,07 23</td><td colspan="2">4,5 5,5</td><td colspan="2">7,0</td><td>8,5</td><td>-</td><td>0,04</td><td>23</td></tr>
<tr><td>40</td><td colspan="2" rowspan="2">30</td><td>1,85</td><td>2,1</td><td>2,55</td><td>-</td><td colspan="2">-</td><td colspan="2">0,06 31</td><td colspan="2">2,9 -</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,035</td><td>31</td></tr>
<tr><td>60 и свыше</td><td>2,95</td><td>4,1</td><td>5,0</td><td>6,0</td><td colspan="2">7,0</td><td colspan="2">0,06 23</td><td colspan="2">5,0 6,0</td><td colspan="2">8,0</td><td>9,5</td><td>11</td><td>0,035</td><td>23</td></tr>
<tr><td>40</td><td colspan="2" rowspan="2">40</td><td>2,1</td><td>2,4</td><td>3,0</td><td>3,4</td><td colspan="2">3,9</td><td colspan="2">0,06 31</td><td colspan="2">2,75 3,35</td><td colspan="2">4,2</td><td>4,9</td><td>5,5</td><td>0,03</td><td>31</td></tr>
<tr><td>60 и свыше</td><td>3,9</td><td>4,8</td><td>6,0</td><td>7,5</td><td colspan="2">8,5</td><td colspan="2">0,06 23</td><td colspan="2">5,5 7,0</td><td colspan="2">9,5</td><td>11</td><td>13</td><td>0,03</td><td>23</td></tr>
<tr><td>60 и свыше</td><td colspan="2">50</td><td>4,5</td><td>5,6</td><td>7,0</td><td>8,5</td><td colspan="2">10</td><td colspan="2">0,05 23</td><td colspan="2">6,5 8,5</td><td colspan="2">11</td><td>13</td><td>15</td><td>0,025</td><td>23</td></tr>
<tr><td colspan="19">Обработка фасок и галтелей</td></tr>
<tr><td colspan="2" rowspan="4">Вид обработки</td><td colspan="4">Диаметр обрабатываемой</td><td colspan="8">Резцы с пластинками ВК6</td><td colspan="5">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4" rowspan="3">поверхности D, мм, до</td><td colspan="13">Ширина фаски или радиус галтели, мм, до</td></tr>
<tr><td colspan="2">2</td><td colspan="2">3</td><td>5</td><td>8</td><td colspan="2">10</td><td colspan="2">3</td><td colspan="2">5 8</td><td>10</td></tr>
<tr><td colspan="13">Время, мин.</td></tr>
<tr><td colspan="2" rowspan="5">Обточка фасок</td><td colspan="4">50</td><td colspan="2">0,2</td><td colspan="2">0,25</td><td>0,3</td><td>0,4</td><td colspan="2">0,5</td><td colspan="2">-</td><td colspan="2">- -</td><td>-</td></tr>
<tr><td colspan="4">100</td><td colspan="2">0,25</td><td colspan="2">0,3</td><td>0,35</td><td>0,5</td><td colspan="2">0,6</td><td colspan="2">-</td><td colspan="2">- -</td><td>-</td></tr>
<tr><td colspan="4">200</td><td colspan="2">0,25</td><td colspan="2">0,35</td><td>0,4</td><td>0,45</td><td colspan="2">0,65</td><td colspan="2">-</td><td colspan="2">- -</td><td>-</td></tr>
<tr><td colspan="4">300</td><td colspan="2">0,3</td><td colspan="2">0,4</td><td>0,5</td><td>0,6</td><td colspan="2">0,7</td><td colspan="2">-</td><td colspan="2">- -</td><td>-</td></tr>
<tr><td colspan="4">500</td><td colspan="2">0,35</td><td colspan="2">0,45</td><td>0,6</td><td>0,7</td><td colspan="2">0,8</td><td colspan="2">-</td><td colspan="2">- -</td><td>-</td></tr>
<tr><td colspan="2" rowspan="5">Обточка галтелей</td><td colspan="4">50</td><td colspan="2">-</td><td colspan="2">0,5</td><td>0,6</td><td>-</td><td colspan="2">-</td><td colspan="2">0,6</td><td colspan="2">0,7 -</td><td>-</td></tr>
<tr><td colspan="4">100</td><td colspan="2">-</td><td colspan="2">0,55</td><td>0,7</td><td>0,9</td><td colspan="2">-</td><td colspan="2">0,65</td><td colspan="2">0,9 1,2</td><td>-</td></tr>
<tr><td colspan="4">200</td><td colspan="2">-</td><td colspan="2">0,6</td><td>0,9</td><td>1,2</td><td colspan="2">1,6</td><td colspan="2">0,7</td><td colspan="2">1,2 1,7</td><td>2,3</td></tr>
<tr><td colspan="4">300</td><td colspan="2">-</td><td colspan="2">0,65</td><td>1,0</td><td>1,3</td><td colspan="2">1,7</td><td colspan="2">0,75</td><td colspan="2">1,3 1,8</td><td>2,4</td></tr>
<tr><td colspan="4">500</td><td colspan="2">-</td><td colspan="2">0,7</td><td>1,1</td><td>1,4</td><td colspan="2">1,8</td><td colspan="2">0,8</td><td colspan="2">1,4 1,9</td><td>2,5</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="16">Неполное штучное время l НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, - &lt;= 3 z D</td><td colspan="7">Токарно-винторезные станки N = 4,5...6 кВт д</td></tr>
<tr><td colspan="16">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="7">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="16">Единичное и мелкосерийное производство</td><td colspan="7">Карта 33, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="18">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>650</td><td>700</td><td>750</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="18">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">20</td><td>2</td><td>0,45</td><td>0,52</td><td>0,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,4</td><td rowspan="2">57</td><td>1,4</td></tr>
<tr><td>4</td><td>0,47</td><td>0,56</td><td>0,66</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td>2,0</td></tr>
<tr><td rowspan="2">30</td><td>2</td><td>0,52</td><td>0,61</td><td>0,7</td><td>0,79</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td rowspan="2">66</td><td>2,0</td></tr>
<tr><td>4</td><td>0,55</td><td>0,67</td><td>0,8</td><td>0,93</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>2,9</td></tr>
<tr><td rowspan="2">50</td><td>2</td><td>0,53</td><td>0,62</td><td>0,72</td><td>0,81</td><td>1,1</td><td>1,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td rowspan="2">63</td><td>2,4</td></tr>
<tr><td>4</td><td>0,55</td><td>0,69</td><td>0,82</td><td>0,96</td><td>1,3</td><td>1,45</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>4,1</td></tr>
<tr><td rowspan="2">75</td><td>2</td><td>0,61</td><td>0,72</td><td>0,84</td><td>0,96</td><td>1,35</td><td>1,5</td><td>1,65</td><td>1,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td rowspan="2">74</td><td>2,9</td></tr>
<tr><td>4</td><td>0,64</td><td>0,8</td><td>0,98</td><td>1,15</td><td>1,6</td><td>1,75</td><td>2,0</td><td>2,35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>4,1</td></tr>
<tr><td rowspan="2">100</td><td>2</td><td>0,63</td><td>0,77</td><td>0,93</td><td>1,09</td><td>1,5</td><td>1,65</td><td>1,9</td><td>2,2</td><td>2,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td rowspan="4">79</td><td>2,9</td></tr>
<tr><td>4</td><td>0,68</td><td>0,88</td><td>1,1</td><td>1,3</td><td>1,8</td><td>2,05</td><td>2,35</td><td>2,75</td><td>3,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>4,1</td></tr>
<tr><td rowspan="2">125</td><td>2</td><td>0,82</td><td>1,0</td><td>1,2</td><td>1,4</td><td>2,0</td><td>2,2</td><td>2,5</td><td>2,9</td><td>3,3</td><td>3,7</td><td>4,05</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td>2,9</td></tr>
<tr><td>4</td><td>0,88</td><td>1,15</td><td>1,4</td><td>1,7</td><td>2,4</td><td>2,65</td><td>3,1</td><td>3,6</td><td>4,2</td><td>4,7</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>4,1</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="3%"><col width="2%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="2%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="18">Неполное штучное время l НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, - &lt;= 3 z D</td><td colspan="9">Токарно-винторезные станки N = 4,5...6 кВт д</td></tr>
<tr><td colspan="18">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="9">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="18">Единичное и мелкосерийное производство</td><td colspan="9">Карта 33, лист 2</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="21">Длина обрабатываемой поверхности l, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td colspan="2">300</td><td>350</td><td>400</td><td>450</td><td>500</td><td colspan="2">550</td><td colspan="2">600</td><td>650</td><td>700</td><td>750</td><td colspan="2">S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="21">Время на проход, мин.</td><td colspan="2">мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">150</td><td>2</td><td>0,85</td><td>1,08</td><td>1,3</td><td>1,55</td><td>2,25</td><td>2,5</td><td>2,85</td><td>3,35</td><td colspan="2">3,85</td><td>4,3</td><td>4,8</td><td>5,5</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td colspan="2">0,7</td><td rowspan="4">75</td><td>2,9</td></tr>
<tr><td>4</td><td>0,93</td><td>1,25</td><td>1,6</td><td>1,95</td><td>2,7</td><td>3,05</td><td>3,55</td><td>4,25</td><td colspan="2">4,9</td><td>5,5</td><td>6,5</td><td>7,0</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td colspan="2">0,5</td><td>4,1</td></tr>
<tr><td rowspan="2">200</td><td>3</td><td>0,92</td><td>1,2</td><td>1,55</td><td>1,9</td><td>2,65</td><td>2,95</td><td>3,45</td><td>4,1</td><td colspan="2">4,75</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,5</td><td colspan="2">8,0</td><td colspan="2">9,0</td><td>-</td><td>-</td><td>-</td><td colspan="2">0,7</td><td>4,9</td></tr>
<tr><td>5</td><td>1,03</td><td>1,45</td><td>1,9</td><td>2,35</td><td>3,25</td><td>3,7</td><td>4,4</td><td>5,5</td><td colspan="2">6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10</td><td colspan="2">11</td><td colspan="2">12</td><td>-</td><td>-</td><td>-</td><td colspan="2">0,5</td><td>5,8</td></tr>
<tr><td rowspan="2">250</td><td>3</td><td>0,98</td><td>1,35</td><td>1,75</td><td>2,15</td><td>3,0</td><td>3,4</td><td>4,0</td><td>4,8</td><td colspan="2">5,5</td><td>6,5</td><td>7,5</td><td>8,0</td><td>9,0</td><td colspan="2">10</td><td colspan="2">10,5</td><td>11,5</td><td>12,5</td><td>13</td><td colspan="2">0,7</td><td rowspan="2">76</td><td>4,9</td></tr>
<tr><td>5</td><td>1,1</td><td>1,65</td><td>2,2</td><td>2,8</td><td>3,8</td><td>4,4</td><td>5,5</td><td>6,5</td><td colspan="2">7,5</td><td>8,5</td><td>10</td><td>11</td><td>12</td><td colspan="2">13,5</td><td colspan="2">14,5</td><td>16</td><td>17</td><td>18</td><td colspan="2">0,5</td><td>5,8</td></tr>
<tr><td colspan="27">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="11">Предела прочности стали сигма в, ГПа</td><td colspan="6">до 0,59</td><td colspan="10">0,59...0,74 свыше 0,74</td></tr>
<tr><td colspan="11">Длительность обработки, мин.</td><td colspan="6">до 10 свыше 10</td><td colspan="7">- до 10</td><td colspan="3">свыше 10</td></tr>
<tr><td colspan="11" rowspan="3">Коэффициент</td><td colspan="6" rowspan="3">0,9 0,8</td><td colspan="7">1,1</td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td colspan="2"></td><td colspan="5">1,0</td></tr>
<tr><td colspan="7"></td></tr>
<tr><td colspan="11">Состояния поверхности Состояние поверхности</td><td colspan="16">работа по корке работа без корки</td></tr>
<tr><td colspan="11" rowspan="3">Коэффициент</td><td colspan="16">0,85</td></tr>
<tr><td colspan="3"></td><td>1,0</td><td colspan="12"></td></tr>
</table>


<a id="p101500"></a>*Примечание.* При поперечном точении при отношении диаметра начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="17">Неполное штучное время l НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, - &lt;= 3 z D</td><td colspan="7">Токарно-винторезные станки N = 7,8...14 кВт д</td></tr>
<tr><td colspan="17">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="7">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="17">Единичное и мелкосерийное производство</td><td colspan="7">Карта 34, лист 1</td></tr>
<tr><td>Диаметр</td><td>Глубина</td><td colspan="19">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности D, мм, до</td><td rowspan="2">резания t, мм, до</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>650</td><td>700</td><td>750</td><td>800</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td colspan="19">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">20</td><td>2</td><td>0,4</td><td>0,45</td><td>0,5</td><td>0,50</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td rowspan="18">94</td><td>2,3</td></tr>
<tr><td>4</td><td>0,42</td><td>0,46</td><td>0,5</td><td>0,55</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,4</td><td>3,2</td></tr>
<tr><td rowspan="2">30</td><td>2</td><td>0,47</td><td>0,45</td><td>0,5</td><td>0,51</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td>2,7</td></tr>
<tr><td>4</td><td>0,43</td><td>0,47</td><td>0,53</td><td>0,58</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>3,5</td></tr>
<tr><td rowspan="2">50</td><td>3</td><td>0,48</td><td>0,53</td><td>0,59</td><td>0,65</td><td>0,93</td><td>0,99</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,75</td><td>3,6</td></tr>
<tr><td>6</td><td>0,51</td><td>0,58</td><td>0,67</td><td>0,76</td><td>1,05</td><td>1,15</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>5,2</td></tr>
<tr><td rowspan="2">75</td><td>3</td><td>0,6</td><td>0,65</td><td>0,7</td><td>0,8</td><td>1,2</td><td>1,3</td><td>1,5</td><td>1,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,75</td><td>4,5</td></tr>
<tr><td>6</td><td>0,6</td><td>0,7</td><td>0,85</td><td>1,0</td><td>1,4</td><td>1,6</td><td>1,8</td><td>2,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>6,5</td></tr>
<tr><td rowspan="2">100</td><td>4</td><td>0,6</td><td>0,7</td><td>0,8</td><td>1,0</td><td>1,35</td><td>1,5</td><td>1,65</td><td>1,9</td><td>2,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,75</td><td>4,5</td></tr>
<tr><td>8</td><td>0,65</td><td>0,8</td><td>1,0</td><td>1,2</td><td>1,6</td><td>1,8</td><td>2,1</td><td>2,5</td><td>2,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>6,5</td></tr>
<tr><td rowspan="2">125</td><td>4</td><td>0,8</td><td>0,9</td><td>1,0</td><td>1,2</td><td>1,8</td><td>1,9</td><td>2,15</td><td>2,4</td><td>2,7</td><td>3,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td></td><td>-</td><td>-</td><td>-</td><td>0,75</td><td>4,5</td></tr>
<tr><td>8</td><td>0,85</td><td>1,0</td><td>1,2</td><td>1,5</td><td>2,1</td><td>2,35</td><td>2,7</td><td>3,1</td><td>3,6</td><td>4,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>6,5</td></tr>
<tr><td rowspan="2">150</td><td>4</td><td>0,8</td><td>1,0</td><td>1,1</td><td>1,35</td><td>2,0</td><td>2,15</td><td>2,4</td><td>2,8</td><td>3,2</td><td>3,55</td><td>3,9</td><td>4,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,75</td><td>4,5</td></tr>
<tr><td>8</td><td>0,9</td><td>1,1</td><td>1,35</td><td>1,7</td><td>2,4</td><td>2,7</td><td>3,1</td><td>3,6</td><td>4,2</td><td>4,7</td><td>5,5</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>6,5</td></tr>
<tr><td rowspan="2">200</td><td>4</td><td>0,85</td><td>1,1</td><td>1,3</td><td>1,6</td><td>2,25</td><td>2,5</td><td>2,85</td><td>3,35</td><td>3,85</td><td>4,3</td><td>4,8</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,75</td><td>4,5</td></tr>
<tr><td>8</td><td>1,0</td><td>1,3</td><td>1,6</td><td>2,0</td><td>2,8</td><td>3,2</td><td>3,7</td><td>4,45</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,0</td><td>9,0</td><td>10</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>6,5</td></tr>
<tr><td rowspan="2">250</td><td>4</td><td>0,9</td><td>1,2</td><td>1,4</td><td>1,8</td><td>2,55</td><td>2,85</td><td>3,3</td><td>3,9</td><td>4,5</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>8,5</td><td>9,0</td><td>9,5</td><td>10</td><td>-</td><td>0,75</td><td>4,5</td></tr>
<tr><td>8</td><td>1,0</td><td>1,5</td><td>1,8</td><td>2,4</td><td>3,25</td><td>3,7</td><td>4,4</td><td>5,5</td><td>6,0</td><td>7,5</td><td>8,0</td><td>9,0</td><td>10</td><td>11</td><td>12</td><td>13</td><td>14</td><td>14,5</td><td>-</td><td>0,5</td><td>6,5</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="3%"><col width="4%"><col width="4%"><col width="3%"><col width="2%"><col width="4%"><col width="4%"><col width="3%"><col width="2%"><col width="3%"><col width="2%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="19">Неполное штучное время l НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, - &lt;= 3 z D</td><td colspan="9">Токарно-винторезные станки N = 7,8...14 кВт д</td></tr>
<tr><td colspan="19">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="9">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="19">Единичное и мелкосерийное производство</td><td colspan="9">Карта 34, лист 2</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="23">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td colspan="2">400</td><td>450</td><td>500</td><td colspan="2">550</td><td>600</td><td>650</td><td colspan="2">700</td><td colspan="2">750</td><td>800</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="23">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">300</td><td>4</td><td>1,0</td><td>1,3</td><td>1,6</td><td>2,0</td><td>2,8</td><td>3,2</td><td>3,7</td><td>4,45</td><td>5,0</td><td>6,0</td><td colspan="2">6,5</td><td>7,5</td><td>8,0</td><td colspan="2">9,0</td><td>10</td><td>10,5</td><td colspan="2">11</td><td colspan="2">12</td><td>12,5</td><td>0,75</td><td rowspan="2">94</td><td>4,5</td></tr>
<tr><td>8</td><td>1,1</td><td>1,6</td><td>2,1</td><td>2,7</td><td>3,7</td><td>4,25</td><td>5,0</td><td>6,0</td><td>7,5</td><td>8,5</td><td colspan="2">9,5</td><td>10,5</td><td>11,5</td><td colspan="2">13</td><td>14</td><td>15</td><td colspan="2">16,5</td><td colspan="2">17,5</td><td>18,5</td><td>0,5</td><td>6,5</td></tr>
<tr><td rowspan="2">350</td><td>4</td><td>1,0</td><td>1,5</td><td>1,9</td><td>2,4</td><td>3,3</td><td>3,7</td><td>4,4</td><td>5,5</td><td>6,5</td><td>7,0</td><td colspan="2">8,0</td><td>9,0</td><td>10</td><td colspan="2">11</td><td>12</td><td>13</td><td colspan="2">14</td><td colspan="2">15</td><td>15,5</td><td>0,75</td><td rowspan="2">88</td><td>4,3</td></tr>
<tr><td>8</td><td>1,2</td><td>1,9</td><td>2,4</td><td>3,3</td><td>4,3</td><td>5,0</td><td>6,0</td><td>7,5</td><td>9,0</td><td>10</td><td colspan="2">11,5</td><td>13</td><td>14,5</td><td colspan="2">16</td><td>17,5</td><td>18,5</td><td colspan="2">20</td><td colspan="2">21,5</td><td>22,5</td><td>0,5</td><td>6,3</td></tr>
<tr><td rowspan="2">400</td><td>4</td><td>1,1</td><td>1,7</td><td>1,8</td><td>2,8</td><td>3,9</td><td>4,4</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,0</td><td colspan="2">10</td><td>11</td><td>12,5</td><td colspan="2">13,5</td><td>15</td><td>16</td><td colspan="2">17</td><td colspan="2">18</td><td>19,5</td><td>0,75</td><td rowspan="2">80</td><td>4,1</td></tr>
<tr><td>8</td><td>1,4</td><td>2,2</td><td>2,9</td><td>4,0</td><td>4,3</td><td>6,0</td><td>7,5</td><td>9,0</td><td>11</td><td>12,5</td><td colspan="2">14,5</td><td>16</td><td>18</td><td colspan="2">20</td><td>21,5</td><td>23,5</td><td colspan="2">25</td><td colspan="2">26,5</td><td>28,5</td><td>0,5</td><td>6,1</td></tr>
<tr><td colspan="28">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="6" rowspan="5">Предела прочности стали</td><td colspan="7">сигма , ГПа в</td><td colspan="6">до 0,59</td><td colspan="4">0,59...0,74</td><td colspan="5">свыше 0,74</td></tr>
<tr><td colspan="7">Длительность обработки, мин.</td><td colspan="6">до 10 свыше 10</td><td colspan="4">-</td><td colspan="3">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="6" rowspan="3">0,9 0,8</td><td colspan="4"></td><td colspan="3" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="2">1,0</td><td colspan="2"></td></tr>
<tr><td colspan="4"></td></tr>
<tr><td colspan="6" rowspan="4">Состояния поверхности</td><td colspan="7">Состояние поверхности</td><td colspan="15">работа по корке работа без корки</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="15">0,85</td></tr>
<tr><td colspan="4">1,0</td><td colspan="11"></td></tr>
</table>


<a id="p101533"></a>*Примечание.* При поперечном точении при отношении диаметра начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="7%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"></colgroup>
<tr><td colspan="16">Неполное штучное время l НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, - &lt;= 10 z D</td><td colspan="7">Токарно-винторезные стали N = 4,5...6 кВт д</td></tr>
<tr><td colspan="16">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="7">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="16">Единичное и мелкосерийное производство</td><td colspan="7">Карта 35, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="18">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>650</td><td>700</td><td>750</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="18">Время на проход мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">20</td><td>2</td><td>0,4</td><td>0,5</td><td>0,55</td><td>0,6</td><td>0,85</td><td>0,9</td><td>1,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td rowspan="2">63</td><td>2,0</td></tr>
<tr><td>4</td><td>0,45</td><td>0,5</td><td>0,55</td><td>0,6</td><td>0,9</td><td>1,0</td><td>1,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,4</td><td>3,4</td></tr>
<tr><td rowspan="2">35</td><td>2</td><td>0,5</td><td>0,55</td><td>0,6</td><td>0,7</td><td>0,95</td><td>1,0</td><td>1,1</td><td>1,2</td><td>1,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td rowspan="2">70</td><td>2,4</td></tr>
<tr><td>4</td><td>0,5</td><td>0,6</td><td>0,7</td><td>0,8</td><td>1,15</td><td>1,25</td><td>1,4</td><td>1,6</td><td>1,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>3,4</td></tr>
<tr><td rowspan="2">50</td><td>2</td><td>0,5</td><td>0,55</td><td>0,6</td><td>0,7</td><td>1,0</td><td>1,1</td><td>1,2</td><td>1,4</td><td>1,5</td><td>1,7</td><td>1,9</td><td>2,1</td><td>2,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td rowspan="2">79</td><td>2,9</td></tr>
<tr><td>4</td><td>0,55</td><td>0,65</td><td>0,75</td><td>0,9</td><td>1,2</td><td>1,35</td><td>1,5</td><td>1,8</td><td>2,0</td><td>2,3</td><td>2,5</td><td>2,8</td><td>3,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>4,1</td></tr>
<tr><td rowspan="2">75</td><td>2</td><td>0,60</td><td>0,70</td><td>0,81</td><td>0,95</td><td>1,35</td><td>1,45</td><td>1,65</td><td>1,9</td><td>2,1</td><td>2,35</td><td>2,6</td><td>2,85</td><td>3,1</td><td>3,5</td><td>3,75</td><td>4,0</td><td>4,25</td><td>4,5</td><td>0,7</td><td rowspan="2">74,0</td><td>2,0</td></tr>
<tr><td>4</td><td>0,66</td><td>0,81</td><td>1,00</td><td>1,20</td><td>1,65</td><td>1,85</td><td>2,10</td><td>2,5</td><td>2,9</td><td>3,25</td><td>3,65</td><td>4,00</td><td>4,40</td><td>4,95</td><td>5,5</td><td>6,0</td><td>6,0</td><td>6,5</td><td>0,45</td><td>2,9</td></tr>
<tr><td rowspan="2">100</td><td>2</td><td>0,63</td><td>0,76</td><td>0,92</td><td>1,10</td><td>1,50</td><td>1,65</td><td>1,9</td><td>2,25</td><td>2,55</td><td>2,90</td><td>3,2</td><td>3,55</td><td>3,85</td><td>4,35</td><td>4,65</td><td>5,0</td><td>5,5</td><td>6,0</td><td>0,7</td><td rowspan="2">78,5</td><td>2,4</td></tr>
<tr><td>4</td><td>0,70</td><td>0,89</td><td>1,15</td><td>1,35</td><td>1,90</td><td>2,10</td><td>2,45</td><td>2,95</td><td>3,45</td><td>3,9</td><td>4,4</td><td>4,9</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>0,45</td><td>3,4</td></tr>
</table>


<table>
<colgroup><col width="16%"><col width="24%"><col width="11%"><col width="7%"><col width="5%"><col width="7%"><col width="3%"><col width="7%"><col width="8%"><col width="12%"></colgroup>
<tr><td colspan="7">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, l R 80, JТ14...JТ12 КВАЛИТЕТ, - &gt;= 10 z D</td><td colspan="3">Токарно-винторезные станки N = 4,5...6 кВт д</td></tr>
<tr><td colspan="7">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="3">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="7">Единичное и мелкосерийное производство</td><td colspan="3">Карта 35, лист 2</td></tr>
<tr><td colspan="10">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="3">Предела прочности стали</td><td>сигма , ГПа в</td><td colspan="3">до 0,59</td><td colspan="3">0,59...0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td>Длительность обработки, мин.</td><td>до 0,59</td><td colspan="2">свыше 10</td><td colspan="3">-</td><td>до 10</td><td>свыше 10</td></tr>
<tr><td>Коэффициент</td><td>0,9</td><td colspan="2">0,8</td><td colspan="3">1,0</td><td>1,1</td><td>1,25</td></tr>
<tr><td rowspan="4">Состояния поверхности</td><td>Состояние поверхности</td><td colspan="4">работа по корке</td><td colspan="4">работа без корки</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="4" rowspan="3">0,85</td></tr>
<tr><td colspan="2">1,0</td><td colspan="2"></td></tr>
</table>


<a id="p101552"></a>*Примечание.* При поперечном точении при отношении диаметра начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="1%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="1%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="1%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="4%"><col width="1%"><col width="2%"><col width="4%"><col width="4%"><col width="2%"><col width="1%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="33">Неполное штучное время Токарно-винторезные станки l N = 7,5...10 кВт НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, - &lt;= 10 д z D</td></tr>
<tr><td colspan="33">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа Резцы с пластинками Т5К10 в</td></tr>
<tr><td colspan="33">Единичное и мелкосерийное производство Карта 36</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности, D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="28">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td colspan="2">50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td colspan="2">300</td><td>350</td><td>400</td><td>450</td><td>500</td><td colspan="2">550</td><td>600</td><td>650</td><td>700</td><td>750</td><td>800</td><td colspan="2">850</td><td>900</td><td>950</td><td colspan="2">1000</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="28">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">20</td><td>2</td><td>0,43</td><td colspan="2">0,47</td><td>0,51</td><td>0,56</td><td>0,82</td><td>0,86</td><td>0,93</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,5</td><td rowspan="2">75</td><td>1,9</td></tr>
<tr><td>4</td><td>0,44</td><td colspan="2">0,48</td><td>0,53</td><td>0,6</td><td>0,86</td><td>0,91</td><td>1,0</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,4</td><td>3,1</td></tr>
<tr><td rowspan="2">35</td><td>2</td><td>0,49</td><td colspan="2">0,52</td><td>0,57</td><td>0,63</td><td>0,9</td><td>0,95</td><td>1,0</td><td>1,1</td><td colspan="2">1,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,7</td><td rowspan="14">94</td><td>3,2</td></tr>
<tr><td>4</td><td>0,5</td><td colspan="2">0,57</td><td>0,63</td><td>0,73</td><td>1,05</td><td>1,1</td><td>1,2</td><td>1,35</td><td colspan="2">1,55</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,45</td><td>4,3</td></tr>
<tr><td rowspan="2">50</td><td>3</td><td>0,49</td><td colspan="2">0,55</td><td>0,6</td><td>0,68</td><td>0,97</td><td>1,05</td><td>1,15</td><td>1,25</td><td colspan="2">1,4</td><td>1,5</td><td>1,65</td><td>1,75</td><td>1,9</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,7</td><td>4,5</td></tr>
<tr><td>5</td><td>0,52</td><td colspan="2">0,62</td><td>0,7</td><td>0,82</td><td>1,15</td><td>1,25</td><td>1,4</td><td>1,6</td><td colspan="2">1,8</td><td>2,0</td><td>2,2</td><td>2,4</td><td>2,6</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,45</td><td>5,3</td></tr>
<tr><td rowspan="2">75</td><td>3</td><td>0,58</td><td colspan="2">0,67</td><td>0,75</td><td>0,86</td><td>1,25</td><td>1,35</td><td>1,45</td><td>1,65</td><td colspan="2">1,85</td><td>2,05</td><td>2,25</td><td>2,45</td><td>2,65</td><td colspan="2">3,0</td><td>3,2</td><td>3,4</td><td>3,6</td><td>3,8</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,7</td><td>4,5</td></tr>
<tr><td>5</td><td>0,62</td><td colspan="2">0,76</td><td>0,88</td><td>1,05</td><td>1,5</td><td>1,65</td><td>1,85</td><td>2,15</td><td colspan="2">2,45</td><td>2,75</td><td>3,05</td><td>3,35</td><td>3,65</td><td colspan="2">4,1</td><td>4,4</td><td>4,7</td><td>5,0</td><td>5,5</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,45</td><td>5,3</td></tr>
<tr><td rowspan="2">100</td><td>3</td><td>0,6</td><td colspan="2">0,71</td><td>0,81</td><td>0,96</td><td>1,35</td><td>1,45</td><td>1,65</td><td>1,9</td><td colspan="2">2,15</td><td>2,4</td><td>2,65</td><td>2,9</td><td>3,1</td><td colspan="2">3,55</td><td>3,75</td><td>4,0</td><td>4,25</td><td>4,5</td><td>4,75</td><td colspan="2">5,0</td><td>5,5</td><td>6,0</td><td colspan="2">6,5</td><td>0,7</td><td>4,5</td></tr>
<tr><td>5</td><td>0,65</td><td colspan="2">0,83</td><td>0,98</td><td>1,2</td><td>1,65</td><td>1,85</td><td>2,15</td><td>2,5</td><td colspan="2">2,9</td><td>3,3</td><td>3,65</td><td>4,05</td><td>4,4</td><td colspan="2">4,95</td><td>5,5</td><td>5,8</td><td>6,0</td><td>6,5</td><td>6,8</td><td colspan="2">7,0</td><td>7,5</td><td>8,0</td><td colspan="2">8,5</td><td>0,45</td><td>5,3</td></tr>
<tr><td rowspan="2">125</td><td>3</td><td>0,78</td><td colspan="2">0,93</td><td>1,05</td><td>1,25</td><td>1,85</td><td>2,0</td><td>2,2</td><td>2,55</td><td colspan="2">2,85</td><td>3,15</td><td>3,45</td><td>3,75</td><td>4,05</td><td colspan="2">4,6</td><td>4,9</td><td>5,0</td><td>5,5</td><td>6,8</td><td>6,0</td><td colspan="2">6,5</td><td>6,8</td><td>7,0</td><td colspan="2">7,5</td><td>0,7</td><td>4,5</td></tr>
<tr><td>5</td><td>0,85</td><td colspan="2">1,05</td><td>1,25</td><td>1,55</td><td>2,25</td><td>2,45</td><td>2,85</td><td>3,3</td><td colspan="2">3,8</td><td>4,25</td><td>4,75</td><td>5,0</td><td>5,5</td><td colspan="2">6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>8,5</td><td>9,0</td><td colspan="2">9,5</td><td>9,5</td><td>10</td><td colspan="2">10,5</td><td>0,45</td><td>5,3</td></tr>
<tr><td rowspan="2">150</td><td>3</td><td>0,81</td><td colspan="2">0,99</td><td>1,15</td><td>1,4</td><td>2,0</td><td>2,2</td><td>2,5</td><td>2,85</td><td colspan="2">3,25</td><td>3,65</td><td>4,0</td><td>4,4</td><td>4,8</td><td colspan="2">5,5</td><td>5,8</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td colspan="2">7,8</td><td>8,0</td><td>8,5</td><td colspan="2">9,0</td><td>0,7</td><td>4,5</td></tr>
<tr><td>5</td><td>0,9</td><td colspan="2">1,2</td><td>1,4</td><td>1,8</td><td>2,5</td><td>2,8</td><td>3,25</td><td>3,85</td><td colspan="2">4,45</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,0</td><td colspan="2">7,5</td><td>8,5</td><td>9,0</td><td>9,5</td><td>10</td><td>10,5</td><td colspan="2">11</td><td>12</td><td>12,5</td><td colspan="2">13</td><td>0,45</td><td>5,3</td></tr>
<tr><td rowspan="2">200</td><td>3</td><td>0,85</td><td colspan="2">1,05</td><td>1,25</td><td>1,55</td><td>2,2</td><td>2,45</td><td>2,8</td><td>3,3</td><td colspan="2">3,75</td><td>4,25</td><td>4,7</td><td>5,0</td><td>5,5</td><td colspan="2">6,5</td><td>7,0</td><td>7,5</td><td>7,8</td><td>8,0</td><td>8,5</td><td colspan="2">9,0</td><td>9,5</td><td>10</td><td colspan="2">10,5</td><td>0,7</td><td>4,5</td></tr>
<tr><td>5</td><td>0,98</td><td colspan="2">1,35</td><td>1,65</td><td>2,15</td><td>3,0</td><td>3,4</td><td>4,0</td><td>4,8</td><td colspan="2">5,5</td><td>6,5</td><td>7,0</td><td>8,0</td><td>8,5</td><td colspan="2">10</td><td>10,5</td><td>11,5</td><td>12</td><td>13</td><td>14</td><td colspan="2">14,5</td><td>15,5</td><td>16</td><td colspan="2">17</td><td>0,45</td><td>5,3</td></tr>
<tr><td colspan="33">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="3">Предела прочности стали</td><td colspan="8">сигма , ГПа в</td><td colspan="9">до 0,59</td><td colspan="4">0,59...0,74</td><td colspan="8">свыше 0,74</td></tr>
<tr><td colspan="8">Длительность обработки, мин.</td><td colspan="9">до 10 свыше 10</td><td colspan="4">-</td><td colspan="4">до 10</td><td colspan="4">свыше 10</td></tr>
<tr><td colspan="8">Коэффициент</td><td colspan="9">0,9 0,8</td><td colspan="4">1,0</td><td colspan="4">1,1</td><td colspan="4">0,25</td></tr>
<tr><td colspan="4" rowspan="4">Состояния поверхности</td><td colspan="8">Состояние поверхности</td><td colspan="21">работа по корке работа без корки</td></tr>
<tr><td colspan="8" rowspan="3">Коэффициент</td><td colspan="21">0,85</td></tr>
<tr><td colspan="6">1,0</td><td colspan="15"></td></tr>
</table>


<a id="p101568"></a>*Примечание.* При поперечном точении при отношении диаметра начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="4%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="1%"><col width="2%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="1%"><col width="2%"><col width="2%"><col width="1%"><col width="3%"><col width="1%"><col width="2%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"></colgroup>
<tr><td colspan="17">Неполное штучное время l НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, - &lt;= 10 z D</td><td colspan="20">Токарно-винторезные станки N = 14 кВт д</td></tr>
<tr><td colspan="17">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="20">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="17">Единичное и мелкосерийное производство</td><td colspan="20">Карта 37</td></tr>
<tr><td>Диаметр</td><td>Глубина</td><td colspan="32">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности, D, мм, до</td><td rowspan="2">резания t, мм, до</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>650</td><td colspan="2">700</td><td>750</td><td>800</td><td>850</td><td>900</td><td colspan="2">950</td><td colspan="2">1000</td><td>1100</td><td colspan="2">1200</td><td>1300</td><td>1400</td><td>1500</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td colspan="32">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">20</td><td>2</td><td>0,41</td><td>0,45</td><td>0,5</td><td>0,55</td><td>0,78</td><td>0,82</td><td>0,88</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td rowspan="2">85</td><td>2,4</td></tr>
<tr><td>4</td><td>0,45</td><td>0,5</td><td>0,55</td><td>0,6</td><td>0,84</td><td>0,89</td><td>0,96</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,4</td><td>4,1</td></tr>
<tr><td rowspan="2">30</td><td>2</td><td>0,42</td><td>0,45</td><td>0,5</td><td>0,55</td><td>0,8</td><td>0,84</td><td>0,9</td><td>0,99</td><td>1,05</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,75</td><td rowspan="4">90</td><td>2,9</td></tr>
<tr><td>4</td><td>0,45</td><td>0,5</td><td>0,55</td><td>0,6</td><td>0,85</td><td>0,9</td><td>0,98</td><td>1,1</td><td>1,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>4,9</td></tr>
<tr><td rowspan="2">50</td><td>2</td><td>0,5</td><td>0,55</td><td>0,6</td><td>0,7</td><td>0,95</td><td>1,0</td><td>1,1</td><td>1,2</td><td>1,35</td><td>1,45</td><td>1,6</td><td>1,7</td><td>1,85</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,75</td><td>2,9</td></tr>
<tr><td>4</td><td>0,55</td><td>0,6</td><td>0,7</td><td>0,8</td><td>1,1</td><td>1,15</td><td>1,3</td><td>1,5</td><td>1,7</td><td>1,85</td><td>2,05</td><td>2,25</td><td>2,45</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>4,9</td></tr>
<tr><td rowspan="2">75</td><td>3</td><td>0,6</td><td>0,66</td><td>0,76</td><td>0,87</td><td>1,25</td><td>1,35</td><td>1,5</td><td>1,7</td><td>1,9</td><td>2,1</td><td>2,3</td><td>2,5</td><td>2,7</td><td>3,1</td><td>3,3</td><td>3,5</td><td colspan="2">3,7</td><td>3,9</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,75</td><td rowspan="2">82</td><td>4,9</td></tr>
<tr><td>5</td><td>0,63</td><td>0,75</td><td>0,9</td><td>1,05</td><td>1,45</td><td>1,6</td><td>1,85</td><td>2,15</td><td>2,45</td><td>2,75</td><td>3,05</td><td>3,35</td><td>3,65</td><td>4,1</td><td>4,4</td><td>4,7</td><td colspan="2">5,0</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>7,0</td></tr>
<tr><td rowspan="2">100</td><td>4</td><td>0,62</td><td>0,74</td><td>0,88</td><td>1,0</td><td>1,4</td><td>1,55</td><td>1,8</td><td>2,05</td><td>2,35</td><td>2,65</td><td>2,9</td><td>3,2</td><td>3,5</td><td>3,95</td><td>4,2</td><td>4,5</td><td colspan="2">4,8</td><td>5,0</td><td>5,5</td><td>5,7</td><td>6,0</td><td colspan="2">6,2</td><td colspan="2">6,5</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,75</td><td rowspan="4">78,5</td><td>5,8</td></tr>
<tr><td>8</td><td>0,73</td><td>0,9</td><td>1,1</td><td>1,35</td><td>1,8</td><td>2,0</td><td>2,35</td><td>2,8</td><td>3,2</td><td>3,65</td><td>4,05</td><td>4,5</td><td>4,9</td><td>5,5</td><td>6,0</td><td>8,5</td><td colspan="2">6,8</td><td>7,2</td><td>7,5</td><td>8,0</td><td>8,5</td><td colspan="2">9,0</td><td colspan="2">9,5</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>8,3</td></tr>
<tr><td rowspan="2">125</td><td>4</td><td>0,82</td><td>0,96</td><td>1,15</td><td>1,3</td><td>1,95</td><td>2,1</td><td>2,4</td><td>2,75</td><td>3,1</td><td>3,45</td><td>3,8</td><td>4,2</td><td>4,55</td><td>5,0</td><td>5,8</td><td>5,8</td><td colspan="2">6,2</td><td>6,5</td><td>7,0</td><td>7,3</td><td>7,6</td><td colspan="2">8,0</td><td colspan="2">8,5</td><td>10</td><td colspan="2">10,5</td><td>11,5</td><td>-</td><td>-</td><td>0,75</td><td>5,8</td></tr>
<tr><td>8</td><td>0,95</td><td>1,15</td><td>1,45</td><td>1,7</td><td>2,4</td><td>2,65</td><td>3,1</td><td>3,65</td><td>4,15</td><td>4,7</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td colspan="2">8,5</td><td>9,0</td><td>9,5</td><td>10,5</td><td>11</td><td colspan="2">11,5</td><td colspan="2">12</td><td>13,5</td><td colspan="2">15</td><td>16</td><td>-</td><td>-</td><td>0,5</td><td>8,3</td></tr>
<tr><td rowspan="2">150</td><td>4</td><td>0,86</td><td>1,05</td><td>1,25</td><td>1,5</td><td>2,15</td><td>2,35</td><td>2,7</td><td>3,15</td><td>3,6</td><td>4,05</td><td>4,5</td><td>4,95</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td colspan="2">7,5</td><td>8,0</td><td>8,5</td><td>8,8</td><td>9,2</td><td colspan="2">9,5</td><td colspan="2">10</td><td>11,5</td><td colspan="2">12,5</td><td>13,5</td><td>14,5</td><td>15,5</td><td>0,75</td><td rowspan="2">75,5</td><td>4,9</td></tr>
<tr><td>8</td><td>1,05</td><td>1,3</td><td>1,65</td><td>1,95</td><td>2,75</td><td>3,05</td><td>3,6</td><td>4,25</td><td>4,95</td><td>5,5</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,5</td><td>9,0</td><td>10</td><td colspan="2">10,5</td><td>11</td><td>12</td><td>12,5</td><td>13</td><td colspan="2">14</td><td colspan="2">14,5</td><td>16,5</td><td colspan="2">18</td><td>19</td><td>20,5</td><td>22</td><td>0,5</td><td>7,0</td></tr>
<tr><td rowspan="2">200</td><td>4</td><td>0,91</td><td>1,15</td><td>1,45</td><td>1,7</td><td>2,45</td><td>2,7</td><td>3,15</td><td>3,75</td><td>4,3</td><td>4,9</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,0</td><td>8,5</td><td colspan="2">9,0</td><td>9,5</td><td>10,5</td><td>11</td><td>11,5</td><td colspan="2">12</td><td colspan="2">12,5</td><td>14,5</td><td colspan="2">15,5</td><td>16,5</td><td>18</td><td>19</td><td>0,75</td><td rowspan="4">78,5</td><td>5,8</td></tr>
<tr><td>8</td><td>1,15</td><td>1,45</td><td>1,9</td><td>2,3</td><td>3,15</td><td>3,6</td><td>4,25</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>10,5</td><td>11</td><td>12</td><td colspan="2">13</td><td>14</td><td>14,5</td><td>15,5</td><td>16,5</td><td colspan="2">17</td><td colspan="2">18</td><td>20,5</td><td colspan="2">22</td><td>23,5</td><td>25,5</td><td>27</td><td>0,5</td><td>8,3</td></tr>
<tr><td rowspan="2">250</td><td>4</td><td>0,97</td><td>1,25</td><td>1,6</td><td>1,95</td><td>2,75</td><td>3,1</td><td>3,6</td><td>4,3</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,0</td><td>8,0</td><td>8,5</td><td>9,5</td><td>10</td><td colspan="2">11</td><td>11,5</td><td>12</td><td>13</td><td>13,5</td><td colspan="2">14,5</td><td colspan="2">15</td><td>17</td><td colspan="2">18,5</td><td>20</td><td>21</td><td>22,5</td><td>0,75</td><td>5,8</td></tr>
<tr><td>8</td><td>1,25</td><td>1,7</td><td>2,2</td><td>2,75</td><td>3,7</td><td>4,25</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,5</td><td>9,5</td><td>10,5</td><td>11,5</td><td>13</td><td>14</td><td>15</td><td colspan="2">16</td><td>17</td><td>18</td><td>19</td><td>20,5</td><td colspan="2">21,5</td><td colspan="2">22,5</td><td>25</td><td colspan="2">27</td><td>29,5</td><td>31,5</td><td>33,5</td><td>0,5</td><td>8,3</td></tr>
<tr><td colspan="37">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="7" rowspan="5">Предела прочности стали</td><td colspan="23">сигма , ГПа до 0,59 0,59...0,74 в</td><td colspan="7">свыше 0,74</td></tr>
<tr><td colspan="23">Длительность обработки, мин. до 10 свыше 10 -</td><td colspan="7">до 10 свыше 10</td></tr>
<tr><td colspan="23">Коэффициент 0,9 0,8</td><td colspan="7" rowspan="3">1,1 1,25</td></tr>
<tr><td colspan="20">1,0</td><td colspan="3"></td></tr>
<tr><td colspan="23"></td></tr>
<tr><td colspan="7" rowspan="4">Состояния поверхности</td><td colspan="18">Состояние поверхности по корке</td><td colspan="12">без корки</td></tr>
<tr><td colspan="18">Коэффициент</td><td colspan="12" rowspan="3">0,85</td></tr>
<tr><td colspan="12"></td><td colspan="6">1,0</td></tr>
</table>


<a id="p101585"></a>*Примечание.* При поперечном точении при отношении диаметра начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="2%"><col width="3%"><col width="5%"><col width="3%"><col width="2%"><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="2%"><col width="2%"><col width="2%"><col width="4%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="24">Неполное штучное время Токарно-винторезные НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, JТ14...JТ12 КВАЛИТЕТ, станки z z N = 4,5 кВт l д R 40...R 20, JТ11 КВАЛИТЕТ, - &lt;= 3 z z D Резцы с пластинками Сталь конструкционная углеродистая, Т5К10, Т15К6 сигма = 0,59...0,74 ГПа в Карта 38 Единичное и мелкосерийное производство</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="19">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td colspan="2">200</td><td>250</td><td colspan="2">300</td><td>350</td><td>400</td><td>450</td><td colspan="2">500</td><td colspan="2">550</td><td>600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="19">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td colspan="24">Параметр шероховатости и точность обработки R 40...R 20, JТ14...JТ12 квалитет z z</td></tr>
<tr><td>20</td><td rowspan="8">4</td><td>0,65</td><td>0,73</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td rowspan="8">0,3</td><td>76</td><td>3,0</td></tr>
<tr><td>30</td><td>0,72</td><td>0,81</td><td>0,91</td><td>1,0</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>105</td><td>3,4</td></tr>
<tr><td>50</td><td>0,76</td><td>0,9</td><td>1,05</td><td>1,2</td><td>1,65</td><td>1,8</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>100</td><td>3,4</td></tr>
<tr><td>75</td><td>0,84</td><td>1,0</td><td>1,2</td><td>1,4</td><td>1,95</td><td>2,1</td><td colspan="2">2,4</td><td>2,75</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>117</td><td>3,7</td></tr>
<tr><td>100</td><td>0,87</td><td>1,1</td><td>1,3</td><td>1,55</td><td>2,15</td><td>2,35</td><td colspan="2">2,7</td><td>3,15</td><td colspan="2">3,6</td><td>-</td><td>-</td><td></td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>125</td><td>4,1</td></tr>
<tr><td>125</td><td>1,3</td><td>1,6</td><td>1,9</td><td>2,2</td><td>2,8</td><td>3,1</td><td colspan="2">3,56</td><td>4,1</td><td colspan="2">4,7</td><td>5,5</td><td>6,0</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>120</td><td>4,1</td></tr>
<tr><td>150</td><td>1,35</td><td>1,7</td><td>2,05</td><td>2,45</td><td>3,1</td><td>3,45</td><td colspan="2">4,0</td><td>4,7</td><td colspan="2">5,5</td><td>6,0</td><td>7,0</td><td>7,5</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>117</td><td>3,7</td></tr>
<tr><td>200</td><td>1,4</td><td>1,85</td><td>2,3</td><td>2,8</td><td>3,55</td><td>4,0</td><td colspan="2">4,65</td><td>5,5</td><td colspan="2">6,5</td><td>7,5</td><td>8,5</td><td>9,0</td><td colspan="2">10</td><td colspan="2">11</td><td>12</td><td>125</td><td>4,1</td></tr>
<tr><td colspan="24">Параметр шероховатости и точность обработки R 40...R 20, JТ11 квалитет z z</td></tr>
<tr><td>20</td><td rowspan="8">1</td><td>0,66</td><td>0,70</td><td>0,75</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td rowspan="8">0,35</td><td>95</td><td>2,0</td></tr>
<tr><td>35</td><td>0,72</td><td>0,77</td><td>0,83</td><td>0,9</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td>130</td><td>2,4</td></tr>
<tr><td>50</td><td>0,73</td><td>0,80</td><td>0,87</td><td>0,95</td><td>1,35</td><td>1,40</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td rowspan="5">150</td><td rowspan="6">2,9</td></tr>
<tr><td>75</td><td>0,80</td><td>0,90</td><td>1,0</td><td>1,15</td><td>1,6</td><td>1,7</td><td colspan="2">1,9</td><td>2,15</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>100</td><td>0,83</td><td>0,96</td><td>1,1</td><td>1,25</td><td>1,8</td><td>1,9</td><td colspan="2">2,15</td><td>2,45</td><td colspan="2">2,75</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>125</td><td>1,25</td><td>1,4</td><td>1,6</td><td>1,8</td><td>2,3</td><td>2,4</td><td colspan="2">2,75</td><td>3,1</td><td colspan="2">3,5</td><td>3,9</td><td>4,3</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>150</td><td>1,3</td><td>1,5</td><td>1,7</td><td>1,95</td><td>2,5</td><td>2,6</td><td colspan="2">3,05</td><td>3,5</td><td colspan="2">3,9</td><td>4,4</td><td>4,9</td><td>5,5</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>200</td><td>1,35</td><td>1,6</td><td>1,85</td><td>2,2</td><td>2,8</td><td>2,9</td><td colspan="2">3,5</td><td>4,0</td><td colspan="2">4,7</td><td>5,0</td><td>5,5</td><td>6,5</td><td colspan="2">7,0</td><td colspan="2">8,0</td><td>8,5</td><td>160</td></tr>
<tr><td colspan="24">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="9">Предела сигма , ГПа прочности в</td><td colspan="15">до 0,59 0,59...0,74 свыше 0,74</td></tr>
<tr><td colspan="9">Длительность обработки, мин.</td><td colspan="3">до 10</td><td colspan="12">свыше 10 - до 10 свыше 10</td></tr>
<tr><td colspan="9" rowspan="3">Коэффициент</td><td colspan="3" rowspan="3">0,9</td><td colspan="12">0,8 1,1 1,25</td></tr>
<tr><td colspan="5"></td><td colspan="2">1,0</td><td colspan="5"></td></tr>
</table>


<a id="p101609"></a>*Примечание.* При поперечном точении при отношении диаметра начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="3%"><col width="2%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="23">Неполное штучное время Токарно-винторезные станки НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, JТ14...JТ12 КВАЛИТЕТ, N = 6...10 кВт z z д l R 40...R 20, JТ11 КВАЛИТЕТ, - &lt;= 3 z z D Резцы с пластинками Т5К10, Т15К6 Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа, в</td></tr>
<tr><td colspan="23">Единичное и мелкосерийное производство Карта 39</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="18">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td colspan="2">250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>700</td><td>800</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="18">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td colspan="23">Параметр шероховатости и точность обработки R 40...R 20, JТ14...JТ12 квалитет z z</td></tr>
<tr><td>20</td><td rowspan="9">4</td><td>0,63</td><td>0,67</td><td>0,72</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="9">0,3</td><td>113</td><td>3,4</td></tr>
<tr><td>35</td><td>0,64</td><td>0,70</td><td>0,76</td><td>0,83</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>132</td><td rowspan="3">4,1</td></tr>
<tr><td>50</td><td>0,73</td><td>0,81</td><td>0,91</td><td>1,0</td><td>1,45</td><td>1,55</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>141</td></tr>
<tr><td>75</td><td>0,83</td><td>0,96</td><td>1,1</td><td>1,3</td><td>1,8</td><td>2,0</td><td>2,2</td><td colspan="2">2,55</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>132</td></tr>
<tr><td>100</td><td>0,87</td><td>1,0</td><td>1,2</td><td>1,4</td><td>2,0</td><td>2,2</td><td>2,5</td><td colspan="2">2,9</td><td>3,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>112</td><td>3,4</td></tr>
<tr><td>125</td><td>1,3</td><td>1,5</td><td>1,75</td><td>2,0</td><td>2,55</td><td>2,8</td><td>3,2</td><td colspan="2">3,7</td><td>4,2</td><td>4,7</td><td>5,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>139</td><td rowspan="4">4,1</td></tr>
<tr><td>150</td><td>1,35</td><td>1,6</td><td>1,9</td><td>2,25</td><td>2,9</td><td>3,2</td><td>3,7</td><td colspan="2">4,35</td><td>5,0</td><td>5,5</td><td>6,0</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>132</td></tr>
<tr><td>200</td><td>1,4</td><td>1,75</td><td>2,15</td><td>2,55</td><td>3,25</td><td>3,65</td><td>4,3</td><td colspan="2">5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,0</td><td>10</td><td>11</td><td>-</td><td>-</td><td>141</td></tr>
<tr><td>250</td><td>1,5</td><td>1,9</td><td>2,4</td><td>2,9</td><td>2,7</td><td>4,2</td><td>5,0</td><td colspan="2">6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10</td><td>11</td><td>12</td><td>13</td><td>14,5</td><td>16</td><td>141</td></tr>
<tr><td colspan="23">Параметр шероховатости и точность обработки R 40...R 20, JТ11 квалитет z z</td></tr>
<tr><td>20</td><td rowspan="9">1,0</td><td>0,62</td><td>0,65</td><td>0,68</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="9">0,35</td><td>141</td><td>2,4</td></tr>
<tr><td>30</td><td>0,62</td><td>0,65</td><td>0,68</td><td>0,72</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>141</td><td>2,4</td></tr>
<tr><td>50</td><td>0,69</td><td>0,74</td><td>0,79</td><td>0,85</td><td>1,2</td><td>1,3</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>220</td><td></td></tr>
<tr><td>75</td><td>0,77</td><td>0,84</td><td>0,92</td><td>1,0</td><td>1,45</td><td>1,55</td><td>1,7</td><td colspan="2">1,85</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>212</td><td></td></tr>
<tr><td>100</td><td>0,79</td><td>0,88</td><td>0,98</td><td>1,1</td><td>1,55</td><td>1,7</td><td>1,85</td><td colspan="2">2,05</td><td>2,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>223</td><td></td></tr>
<tr><td>125</td><td>1,2</td><td>1,3</td><td>1,45</td><td>1,6</td><td>2,0</td><td>2,15</td><td>2,4</td><td colspan="2">2,65</td><td>2,95</td><td>3,2</td><td>3,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>220</td><td>3,4</td></tr>
<tr><td>150</td><td>1,2</td><td>1,35</td><td>1,55</td><td>1,7</td><td>2,2</td><td>2,35</td><td>2,65</td><td colspan="2">3,0</td><td>3,3</td><td>3,65</td><td>4,0</td><td>4,35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>212</td><td></td></tr>
<tr><td>200</td><td>1,25</td><td>1,45</td><td>1,65</td><td>1,85</td><td>2,4</td><td>2,6</td><td>2,95</td><td colspan="2">3,4</td><td>3,8</td><td>4,25</td><td>4,7</td><td>5,0</td><td>5,5</td><td>6,5</td><td>-</td><td>-</td><td>-</td><td>223</td><td></td></tr>
<tr><td>250</td><td>1,3</td><td>1,55</td><td>1,8</td><td>2,1</td><td>2,65</td><td>2,95</td><td>3,35</td><td colspan="2">3,9</td><td>4,45</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,0</td><td>9,0</td><td>10</td><td>220</td><td></td></tr>
<tr><td colspan="23">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="10">Предела сигма , ГПа прочности в</td><td colspan="6">до 0,59</td><td colspan="7">0,59...0,74 свыше 0,74</td></tr>
<tr><td colspan="10">Длительность обработки, мин.</td><td colspan="6">до 10 свыше 10</td><td colspan="5">- до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="10" rowspan="2">Коэффициент</td><td colspan="6" rowspan="2">0,9 0,8</td><td colspan="5">1,1</td><td colspan="2" rowspan="2">1,25</td></tr>
<tr><td colspan="5">1,0</td></tr>
</table>


<a id="p101635"></a>*Примечание.* При поперечном точении при отношении диаметра начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"></colgroup>
<tr><td colspan="25">Неполное штучное время Токарно-винторезные станки НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, JТ14...JТ12 КВАЛИТЕТ, N = 14 кВт z z д l</td></tr>
<tr><td colspan="25">R 40...R 20, JТ11 КВАЛИТЕТ, - &lt;= 3 Резцы с пластинками Т5К10, Т15К6 z z D</td></tr>
<tr><td colspan="25">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа Карта 40 в Единичное и мелкосерийное производство</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания t, мм,</td><td colspan="20">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>700</td><td>800</td><td>800</td><td>1000</td><td>1100</td><td>S , о мм/</td><td rowspan="2">V, м/ мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td>до</td><td colspan="20">Время на проход, мин.</td><td>об.</td></tr>
<tr><td colspan="25">Параметр шероховатости и точность обработки R 40...R 20, JТ14...JТ12 квалитет z z</td></tr>
<tr><td>20</td><td rowspan="12">6</td><td>0,62</td><td>0,66</td><td>0,71</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>101</td><td>5,8</td></tr>
<tr><td>30</td><td>0,64</td><td>0,69</td><td>0,75</td><td>0,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td></td><td>118</td><td>6,0</td></tr>
<tr><td>50</td><td>0,75</td><td>0,84</td><td>0,96</td><td>1,1</td><td>1,5</td><td>1,65</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td></td><td>99</td><td>5,8</td></tr>
<tr><td>75</td><td>0,82</td><td>0,95</td><td>1,1</td><td>1,25</td><td>1,8</td><td>1,95</td><td>2,15</td><td>2,45</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td></td><td>118</td><td>6,0</td></tr>
<tr><td>100</td><td>0,86</td><td>1,0</td><td>1,2</td><td>1,4</td><td>1,95</td><td>2,15</td><td>2,45</td><td>2,85</td><td>3,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2"></td><td>126</td><td>7,0</td></tr>
<tr><td>125</td><td>1,25</td><td>1,45</td><td>1,7</td><td>1,95</td><td>2,5</td><td>2,75</td><td>3,15</td><td>3,65</td><td>4,1</td><td>4,6</td><td>5,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>124</td><td>7,0</td></tr>
<tr><td>150</td><td>1,35</td><td>1,6</td><td>1,9</td><td>2,2</td><td>2,8</td><td>3,1</td><td>3,6</td><td>4,2</td><td>4,8</td><td>5,5</td><td>6,0</td><td>6,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td></td><td>118</td><td>6,0</td></tr>
<tr><td>200</td><td>1,4</td><td>1,7</td><td>2,0</td><td>2,5</td><td>3,2</td><td>3,55</td><td>4,15</td><td>4,9</td><td>5,5</td><td>6,5</td><td>7,0</td><td>8,0</td><td>8,5</td><td>10</td><td>10,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td></td><td>126</td><td>7,0</td></tr>
<tr><td>250</td><td>1,5</td><td>1,85</td><td>2,35</td><td>2,8</td><td>3,6</td><td>4,1</td><td>4,85</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>10,5</td><td>12</td><td>13</td><td>14</td><td>16</td><td>-</td><td>-</td><td>-</td><td></td><td>126</td><td>7,0</td></tr>
<tr><td>300</td><td>1,6</td><td>2,1</td><td>2,7</td><td>3,3</td><td>4,25</td><td>4,85</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,5</td><td>10,5</td><td>12</td><td>13</td><td>14,5</td><td>16</td><td>17,5</td><td>20</td><td>22,5</td><td>-</td><td>-</td><td></td><td>118</td><td>6,0</td></tr>
<tr><td>350</td><td>1,7</td><td>2,35</td><td>3,1</td><td>3,9</td><td>4,9</td><td>5,5</td><td>7,0</td><td>8,5</td><td>10</td><td>11,5</td><td>13</td><td>14,5</td><td>16</td><td>18</td><td>19,5</td><td>22</td><td>25</td><td>28</td><td>31</td><td>34</td><td></td><td>110</td><td>5,8</td></tr>
<tr><td>400</td><td>1,9</td><td>2,65</td><td>3,6</td><td>4,6</td><td>6,0</td><td>7,0</td><td>8,0</td><td>10</td><td>12</td><td>14</td><td>16</td><td>18</td><td>20</td><td>21,5</td><td>24</td><td>27</td><td>30,6</td><td>34,5</td><td>38,5</td><td>42,5</td><td></td><td>101</td><td>5,8</td></tr>
<tr><td colspan="25">Параметр шероховатости и точность обработки R 40...R 20, JТ11 квалитет z z</td></tr>
<tr><td>20</td><td rowspan="12">2</td><td>0,63</td><td>0,67</td><td>0,72</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="12">0,4</td><td>80</td><td>2,0</td></tr>
<tr><td>30</td><td>0,63</td><td>0,67</td><td>0,72</td><td>0,78</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>118</td><td>2,4</td></tr>
<tr><td>50</td><td>0,69</td><td>0,73</td><td>0,79</td><td>0,84</td><td>1,2</td><td>1,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>196</td><td>4,1</td></tr>
<tr><td>75</td><td>0,75</td><td>0,81</td><td>0,88</td><td>0,94</td><td>1,4</td><td>1,45</td><td>1,55</td><td>1,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>235</td><td>4,9</td></tr>
<tr><td>100</td><td>0,77</td><td>0,84</td><td>0,92</td><td>1,0</td><td>1,45</td><td>1,55</td><td>1,7</td><td>1,85</td><td>2,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>251</td><td>5,0</td></tr>
<tr><td>125</td><td>1,15</td><td>1,25</td><td>1,35</td><td>1,47</td><td>1,9</td><td>2,0</td><td>2,15</td><td>2,4</td><td>2,6</td><td>2,8</td><td>3,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>247</td><td>4,9</td></tr>
<tr><td>150</td><td>1,2</td><td>1,3</td><td>1,45</td><td>1,55</td><td>2,0</td><td>2,15</td><td>2,35</td><td>2,65</td><td>2,9</td><td>3,15</td><td>3,45</td><td>3,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>236</td><td>4,9</td></tr>
<tr><td>200</td><td>1,2</td><td>1,35</td><td>1,5</td><td>1,7</td><td>2,2</td><td>2,35</td><td>2,6</td><td>2,95</td><td>3,3</td><td>3,65</td><td>3,95</td><td>4,3</td><td>4,65</td><td>5,0</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>251</td><td>5,0</td></tr>
<tr><td>250</td><td>1,25</td><td>1,4</td><td>1,65</td><td>1,85</td><td>2,4</td><td>2,6</td><td>2,9</td><td>3,35</td><td>3,75</td><td>4,2</td><td>4,6</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>247</td><td>4,9</td></tr>
<tr><td>300</td><td>1,3</td><td>1,5</td><td>1,8</td><td>2,05</td><td>2,65</td><td>2,9</td><td>3,3</td><td>3,85</td><td>4,4</td><td>4,95</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,0</td><td>8,5</td><td>10</td><td>11</td><td>-</td><td>-</td><td>236</td><td>4,9</td></tr>
<tr><td>350</td><td>1,35</td><td>1,65</td><td>1,95</td><td>2,3</td><td>2,95</td><td>3,3</td><td>3,8</td><td>4,45</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td>9,5</td><td>10,5</td><td>12</td><td>13</td><td>14,5</td><td>16</td><td>220</td><td>4,3</td></tr>
<tr><td>400</td><td>1,45</td><td>1,75</td><td>2,2</td><td>2,6</td><td>3,35</td><td>3,75</td><td>4,4</td><td>5,0</td><td>6,0</td><td>7,0</td><td>7,5</td><td>8,5</td><td>9,5</td><td>10</td><td>11</td><td>12,5</td><td>14,5</td><td>16</td><td>17,5</td><td>19,5</td><td>201</td><td>4,1</td></tr>
<tr><td colspan="25">ПОПРАВОЧНЫЙ КОЭФФИЦИЕНТ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="21">Предела прочности стали сигма , ГПа до 0,59 0,59...0,74 в</td><td colspan="4">свыше 0,74</td></tr>
<tr><td colspan="21">Длительность обработки, мин. до 10 свыше 10 -</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="21">Коэффициент 0,9 0,8</td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="20">1,0</td><td></td></tr>
</table>


<a id="p101667"></a>*Примечание.* При поперечном точении при отношении диаметра начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="4%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="1%"><col width="2%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="2%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="2%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="2%"><col width="1%"><col width="3%"><col width="2%"><col width="1%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="2%"></colgroup>
<tr><td colspan="18">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, JТ14...JТ12 КВАЛИТЕТ, z z l</td><td colspan="19">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="18">R 40...R 20, JТ11 КВАЛИТЕТ, - &lt;= 10 z z D</td><td colspan="19">Резцы с пластинками Т5К10, Т15К6</td></tr>
<tr><td colspan="18">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="19">Карта 41</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой</td><td rowspan="2">Глубина резания t,</td><td colspan="32">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td colspan="2">125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>700</td><td>800</td><td>900</td><td>1000</td><td>1100</td><td>1200</td><td>1300</td><td colspan="2">1400</td><td>1500</td><td colspan="2">1600</td><td>1700</td><td>1800</td><td>1900</td><td>2000</td><td>S , о мм/</td><td rowspan="2">V, м/ мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td>поверхности, D, мм, до</td><td>мм, до</td><td colspan="32">Время на проход, мин.</td><td>об.</td></tr>
<tr><td colspan="37">Параметр шероховатости и точность обработки R 40...R 20, JТ14...JТ12 квалитет z z</td></tr>
<tr><td>20</td><td rowspan="9">6</td><td>0,64</td><td>0,68</td><td>0,73</td><td>0,79</td><td colspan="2">1,05</td><td>1,1</td><td>1,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="9">0,3</td><td>100</td><td rowspan="9">4,9</td></tr>
<tr><td>30</td><td>0,66</td><td>0,72</td><td>0,8</td><td>0,88</td><td colspan="2">1,2</td><td>1,25</td><td>1,4</td><td>1,55</td><td>1,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>105</td></tr>
<tr><td>50</td><td>0,77</td><td>0,88</td><td>1,0</td><td>1,15</td><td colspan="2">1,65</td><td>1,75</td><td>2,0</td><td>2,25</td><td>2,55</td><td>2,85</td><td>3,15</td><td>3,4</td><td>3,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>99</td></tr>
<tr><td>75</td><td>0,88</td><td>1,05</td><td>1,3</td><td>1,5</td><td colspan="2">2,1</td><td>2,35</td><td>2,7</td><td>3,15</td><td>3,6</td><td>4,0</td><td>4,5</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>94</td></tr>
<tr><td>100</td><td>0,93</td><td>1,15</td><td>1,45</td><td>1,75</td><td colspan="2">2,4</td><td>2,7</td><td>3,1</td><td>3,7</td><td>4,25</td><td>4,85</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>8,5</td><td>10</td><td>11</td><td>12</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>99</td></tr>
<tr><td>125</td><td>1,4</td><td>1,65</td><td>2,0</td><td>2,4</td><td colspan="2">3,0</td><td>3,4</td><td>3,95</td><td>4,5</td><td>5,5</td><td>6,0</td><td>7,0</td><td>7,5</td><td>8,0</td><td>9,0</td><td>10</td><td>11</td><td>12,5</td><td>14</td><td>15,5</td><td>17,5</td><td>19</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>98</td></tr>
<tr><td>150</td><td>1,45</td><td>1,8</td><td>2,25</td><td>2,7</td><td colspan="2">3,5</td><td>3,9</td><td>4,6</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,0</td><td>9,0</td><td>10</td><td>11</td><td>12</td><td>13,5</td><td>15</td><td>17</td><td>19</td><td>21,5</td><td>23,5</td><td>25</td><td colspan="2">27</td><td>28,5</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>94</td></tr>
<tr><td>200</td><td>1,55</td><td>2,0</td><td>2,55</td><td>3,1</td><td colspan="2">4,0</td><td>4,55</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,0</td><td>10</td><td>11</td><td>12</td><td>13,5</td><td>14,5</td><td>16,5</td><td>18,5</td><td>21</td><td>23</td><td>26,5</td><td>28,5</td><td>30</td><td colspan="2">33</td><td>35,5</td><td colspan="2">37,5</td><td>40</td><td>42</td><td>44,5</td><td>46,5</td><td>100</td></tr>
<tr><td>250</td><td>1,7</td><td>2,25</td><td>3,0</td><td>3,7</td><td colspan="2">4,75</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11</td><td>12,5</td><td>13,5</td><td>15</td><td>17</td><td>18,5</td><td>20,5</td><td>23,5</td><td>26</td><td>29</td><td>33</td><td>36</td><td>38,5</td><td colspan="2">41,5</td><td>44,5</td><td colspan="2">47,5</td><td>50</td><td>53</td><td>56</td><td>59</td><td>98</td></tr>
<tr><td colspan="37">Параметр шероховатости и точность обработки R 40...R 20, JТ11 квалитет z z</td></tr>
<tr><td>20</td><td rowspan="9">2</td><td>0,62</td><td>0,65</td><td>0,68</td><td>0,72</td><td colspan="2">0,97</td><td>1,0</td><td>1,05</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="9">0,35</td><td>140</td><td>2,4</td></tr>
<tr><td>30</td><td>0,62</td><td>0,65</td><td>0,68</td><td>0,72</td><td colspan="2">0,97</td><td>1,0</td><td>1,05</td><td>1,15</td><td>1,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>211</td><td rowspan="8">3,4</td></tr>
<tr><td>50</td><td>0,7</td><td>0,75</td><td>0,8</td><td>0,87</td><td colspan="2">1,25</td><td>1,35</td><td>1,4</td><td>1,5</td><td>1,65</td><td>1,75</td><td>1,9</td><td>2,0</td><td>2,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>196</td></tr>
<tr><td>75</td><td>0,78</td><td>0,85</td><td>0,95</td><td>1,05</td><td colspan="2">1,5</td><td>1,6</td><td>1,75</td><td>1,95</td><td>2,15</td><td>2,3</td><td>2,5</td><td>2,7</td><td>2,9</td><td>3,25</td><td>3,45</td><td>3,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>188</td></tr>
<tr><td>100</td><td>0,8</td><td>0,9</td><td>1,0</td><td>1,15</td><td colspan="2">1,65</td><td>1,75</td><td>1,95</td><td>2,2</td><td>2,45</td><td>2,7</td><td>2,9</td><td>3,2</td><td>3,4</td><td>3,8</td><td>4,05</td><td>4,45</td><td>4,9</td><td>5,5</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>198</td></tr>
<tr><td>125</td><td>1,2</td><td>1,35</td><td>1,5</td><td>1,65</td><td colspan="2">2,1</td><td>2,25</td><td>2,5</td><td>2,8</td><td>3,1</td><td>3,4</td><td>3,7</td><td>4,0</td><td>4,3</td><td>4,9</td><td>5,0</td><td>5,5</td><td>6,0</td><td>7,0</td><td>7,5</td><td>9,0</td><td>9,5</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>196</td></tr>
<tr><td>150</td><td>1,25</td><td>1,4</td><td>1,6</td><td>1,8</td><td colspan="2">2,3</td><td>2,5</td><td>2,75</td><td>3,15</td><td>3,55</td><td>3,9</td><td>4,3</td><td>4,7</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,0</td><td>9,0</td><td>10,5</td><td>11,5</td><td>12</td><td colspan="2">13</td><td>14</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>188</td></tr>
<tr><td>200</td><td>1,3</td><td>1,5</td><td>1,7</td><td>1,95</td><td colspan="2">2,5</td><td>2,8</td><td>3,15</td><td>3,65</td><td>4,15</td><td>4,6</td><td>5,0</td><td>5,5</td><td>6,0</td><td>7,0</td><td>7,5</td><td>8,0</td><td>9,0</td><td>10</td><td>11</td><td>13</td><td>14</td><td>15</td><td colspan="2">16</td><td>17</td><td colspan="2">18</td><td>19</td><td>20</td><td>20,5</td><td>21,5</td><td>198</td></tr>
<tr><td>250</td><td>1,35</td><td>1,6</td><td>1,9</td><td>2,2</td><td colspan="2">2,8</td><td>3,15</td><td>3,6</td><td>4,2</td><td>4,85</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td>9,5</td><td>11</td><td>12</td><td>13,5</td><td>15</td><td>16,5</td><td>18</td><td colspan="2">19</td><td>20,5</td><td colspan="2">21,5</td><td>23</td><td>24</td><td>25,5</td><td>26,5</td><td>196</td></tr>
<tr><td colspan="37">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="7" rowspan="5">Предела прочности стали</td><td colspan="9">сигма , ГПа в</td><td colspan="10">до 0,59</td><td colspan="11">0,59...0,74 свыше 0,74</td></tr>
<tr><td colspan="9">Длительность обработки, мин.</td><td colspan="5">до 10</td><td colspan="5">свыше 10</td><td colspan="11">- до 10 свыше 10</td></tr>
<tr><td colspan="9" rowspan="3">Коэффициент</td><td colspan="5" rowspan="3">0,9</td><td colspan="5" rowspan="3">0,8</td><td colspan="11">1,1 1,25</td></tr>
<tr><td colspan="3">1,0</td><td colspan="8"></td></tr>
</table>


<a id="p101693"></a>*Примечание.* При поперечном точении при отношении диаметра начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="5%"><col width="4%"><col width="2%"><col width="2%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="2%"><col width="2%"><col width="4%"><col width="4%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="2%"><col width="5%"><col width="2%"><col width="2%"><col width="4%"><col width="3%"></colgroup>
<tr><td colspan="13">Неполное штучное время l НАРУЖНОЕ ТОЧЕНИЕ, R 2,5, JТ9...JТ8 КВАЛИТЕТ, - &lt;= 3 a D</td><td colspan="15">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="13" rowspan="2">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="15">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="15">Карта 42</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности, D, мм, до</td><td rowspan="2">Глубина резания t, мм,</td><td colspan="22">Длина обрабатываемой поверхности l, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td colspan="2">25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td colspan="2">400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>650</td><td>700</td><td colspan="2">750</td><td>800</td><td colspan="2">S , о мм/</td><td rowspan="2">V, м/ мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td>до</td><td colspan="22">Время на проход, мин.</td><td colspan="2">об.</td></tr>
<tr><td>20</td><td rowspan="12">1</td><td colspan="2">0,86</td><td>0,91</td><td>0,97</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2" rowspan="12">0,25</td><td>126</td><td rowspan="2">1,4</td></tr>
<tr><td>35</td><td colspan="2">0,92</td><td>0,99</td><td>1,05</td><td>1,10</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>176</td></tr>
<tr><td>50</td><td colspan="2">0,93</td><td>1,00</td><td>1,20</td><td>1,50</td><td>1,75</td><td>1,85</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>196</td><td rowspan="2">2,4</td></tr>
<tr><td>75</td><td colspan="2">1,05</td><td>1,15</td><td>1,25</td><td>1,35</td><td>1,95</td><td>2,05</td><td>2,25</td><td>2,45</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>236</td></tr>
<tr><td>100</td><td colspan="2">1,05</td><td>1,20</td><td>1,30</td><td>1,45</td><td>2,1</td><td>2,25</td><td>2,45</td><td>2,7</td><td>2,85</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>250</td><td rowspan="2">2,9</td></tr>
<tr><td>125</td><td colspan="2">1,55</td><td>1,7</td><td>1,85</td><td>2,00</td><td>2,85</td><td>3,0</td><td>3,3</td><td>3,65</td><td>4,0</td><td>4,4</td><td colspan="2">4,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>235</td></tr>
<tr><td>150</td><td colspan="2">1,55</td><td>1,75</td><td>1,95</td><td>2,2</td><td>3,0</td><td>3,25</td><td>3,55</td><td>4,0</td><td>4,4</td><td>4,9</td><td colspan="2">5,5</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>235</td><td>2,4</td></tr>
<tr><td>200</td><td colspan="2">1,6</td><td>1,85</td><td>2,1</td><td>2,5</td><td>3,3</td><td>3,55</td><td>3,95</td><td>4,5</td><td>5,0</td><td>5,5</td><td colspan="2">6,0</td><td>6,5</td><td>7,5</td><td>8,0</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>250</td><td rowspan="2">2,9</td></tr>
<tr><td>250</td><td colspan="2">1,65</td><td>1,95</td><td>2,3</td><td>2,7</td><td>3,6</td><td>4,0</td><td>4,5</td><td>5,0</td><td>6,0</td><td>6,5</td><td colspan="2">7,5</td><td>8,0</td><td>8,5</td><td>9,5</td><td>10,5</td><td>11</td><td>12</td><td colspan="2">12,5</td><td>-</td><td>245</td></tr>
<tr><td>300</td><td colspan="2">1,7</td><td>2,1</td><td>2,5</td><td>3,0</td><td>4,0</td><td>4,45</td><td>5,0</td><td>6,0</td><td>7,0</td><td>7,5</td><td colspan="2">8,5</td><td>9,5</td><td>10,5</td><td>11,5</td><td>12,5</td><td>13</td><td>14</td><td colspan="2">15</td><td>16</td><td>235</td><td rowspan="2">2,4</td></tr>
<tr><td>350</td><td colspan="2">1,8</td><td>2,3</td><td>2,8</td><td>3,4</td><td>4,5</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td colspan="2">10,5</td><td>11,5</td><td>12,5</td><td>14</td><td>15</td><td>16</td><td>17</td><td colspan="2">18,5</td><td>19,5</td><td>220</td></tr>
<tr><td>400</td><td colspan="2">1,9</td><td>2,5</td><td>3,1</td><td>3,8</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,5</td><td>11</td><td colspan="2">12</td><td>13,5</td><td>15</td><td>16,5</td><td>18</td><td>19,5</td><td>20,5</td><td colspan="2">22</td><td>23,5</td><td>200</td><td>2,0</td></tr>
<tr><td colspan="28">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="5">Предела прочности стали</td><td colspan="7">сигма , ГПа в</td><td colspan="12">до 0,59 0,59...0,74</td><td colspan="6">свыше 0,74</td></tr>
<tr><td colspan="7">Длительность обработки, мин.</td><td colspan="4">до 10</td><td colspan="8">свыше 10 -</td><td colspan="3">до 10</td><td colspan="3">свыше 10</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="4" rowspan="3">0,9</td><td colspan="8">0,8</td><td colspan="3" rowspan="3">1,1</td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td colspan="6">1,0</td><td colspan="2"></td></tr>
</table>


<a id="p101711"></a>*Примечание.* При поперечном точении при отношении диаметра начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="4%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="2%"><col width="1%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="2%"><col width="3%"><col width="3%"><col width="3%"><col width="2%"><col width="3%"><col width="2%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="1%"><col width="2%"><col width="3%"><col width="1%"><col width="2%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="2%"></colgroup>
<tr><td colspan="17">Неполное штучное время l НАРУЖНОЕ ТОЧЕНИЕ, R 2,5, JТ9...JТ8 КВАЛИТЕТ, - &lt;= 10 a D</td><td colspan="19">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="17">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="19">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="17">Единичное и мелкосерийное производство</td><td colspan="19">Карта 43</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности, D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="31">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td colspan="2">125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>650</td><td>700</td><td>750</td><td>800</td><td>850</td><td>900</td><td>950</td><td colspan="2">1000</td><td>1100</td><td colspan="2">1200</td><td>1300</td><td>1400</td><td>1500</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="31">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>20</td><td rowspan="9">1</td><td>0,85</td><td>0,9</td><td>0,95</td><td>1,0</td><td colspan="2">1,4</td><td>1,45</td><td>1,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td rowspan="9">0,25</td><td>125</td><td>1,7</td></tr>
<tr><td>30</td><td>0,92</td><td>0,97</td><td>1,05</td><td>1,1</td><td colspan="2">1,6</td><td>1,65</td><td>1,75</td><td>1,9</td><td>2,05</td><td>2,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>176</td><td rowspan="4">2,0</td></tr>
<tr><td>50</td><td>0,94</td><td>1,0</td><td>1,1</td><td>1,5</td><td colspan="2">1,7</td><td>1,8</td><td>1,9</td><td>2,1</td><td>2,25</td><td>2,45</td><td>2,6</td><td>2,8</td><td>2,95</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>196</td></tr>
<tr><td>75</td><td>1,05</td><td>1,15</td><td>1,25</td><td>1,4</td><td colspan="2">2,05</td><td>2,15</td><td>2,35</td><td>2,65</td><td>2,9</td><td>3,15</td><td>3,45</td><td>3,7</td><td>4,0</td><td>4,5</td><td>4,8</td><td>5,0</td><td>5,5</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>188</td></tr>
<tr><td>100</td><td>1,1</td><td>1,2</td><td>1,35</td><td>1,55</td><td colspan="2">1,85</td><td>2,2</td><td>2,6</td><td>2,95</td><td>3,3</td><td>3,65</td><td>4,0</td><td>4,3</td><td>4,7</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>8,0</td><td colspan="2">8,5</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>198</td></tr>
<tr><td>125</td><td>1,6</td><td>1,75</td><td>2,0</td><td>2,2</td><td colspan="2">2,95</td><td>3,15</td><td>3,5</td><td>3,9</td><td>4,35</td><td>4,75</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>8,5</td><td>9,0</td><td>9,5</td><td>10</td><td>10,5</td><td colspan="2">11</td><td>12,5</td><td colspan="2">13,5</td><td>14</td><td>-</td><td>-</td><td>196</td><td rowspan="4">2,6</td></tr>
<tr><td>150</td><td>1,65</td><td>1,85</td><td>2,1</td><td>2,4</td><td colspan="2">3,2</td><td>3,45</td><td>3,85</td><td>4,4</td><td>4,95</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>8,5</td><td>9,0</td><td>9,5</td><td>10</td><td>10,5</td><td>11</td><td>11,5</td><td>12</td><td colspan="2">13</td><td>14,5</td><td colspan="2">16</td><td>17</td><td>18</td><td>19</td><td>188</td></tr>
<tr><td>200</td><td>1,7</td><td>1,95</td><td>2,3</td><td>2,65</td><td colspan="2">3,55</td><td>3,85</td><td>4,35</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,0</td><td>8,0</td><td>8,5</td><td>9,5</td><td>10</td><td>11</td><td>11,5</td><td>12</td><td>13</td><td>13,5</td><td>14</td><td>15</td><td colspan="2">15,5</td><td>17,5</td><td colspan="2">19</td><td>20,5</td><td>22</td><td>23</td><td>198</td></tr>
<tr><td>250</td><td>1,8</td><td>2,1</td><td>2,55</td><td>2,95</td><td colspan="2">3,95</td><td>4,35</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>10,5</td><td>11,5</td><td>12,5</td><td>13</td><td>14</td><td>15</td><td>15,5</td><td>16,5</td><td>17,5</td><td>18,5</td><td colspan="2">19</td><td>21,5</td><td colspan="2">23,5</td><td>25</td><td>26,5</td><td>28,5</td><td>196</td></tr>
<tr><td colspan="36">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="7" rowspan="5">Предела прочности стали</td><td colspan="9">сигма , ГПа в</td><td colspan="13">до 0,59 0,59...0,74</td><td colspan="7">свыше 0,74</td></tr>
<tr><td colspan="9">Длительность обработки, мин.</td><td colspan="13">до 10 свыше 10 -</td><td colspan="7">до 10 свыше 10</td></tr>
<tr><td colspan="9" rowspan="3">Коэффициент</td><td colspan="13">0,9 0,8</td><td colspan="7" rowspan="3">1,1 1,25</td></tr>
<tr><td colspan="10"></td><td colspan="3">1,0</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="7%"><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="3%"><col width="5%"><col width="7%"><col width="4%"><col width="3%"><col width="7%"><col width="4%"><col width="7%"><col width="9%"><col width="8%"></colgroup>
<tr><td colspan="12" rowspan="3">Неполное штучное время РАСТАЧИВАНИЕ РЕЗЦОМ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="4">Карта 44</td></tr>
<tr><td>Диаметр обрабатываемой</td><td colspan="2">Глубина резания t, мм,</td><td colspan="9">Длина обрабатываемой поверхности l, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td rowspan="2">поверхности, D, мм, до</td><td colspan="2" rowspan="2">до</td><td>25</td><td>50</td><td>75</td><td colspan="2">100</td><td>125</td><td colspan="2">150</td><td>200</td><td colspan="2" rowspan="2">S , о мм/об.</td><td rowspan="2">V, м/мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td colspan="9">Время на проход, мин.</td></tr>
<tr><td rowspan="2">30</td><td colspan="2">2</td><td>0,44</td><td>0,54</td><td>0,70</td><td colspan="2">0,80</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">0,3</td><td rowspan="2">85</td><td>1,7</td></tr>
<tr><td colspan="2">4</td><td>0,50</td><td>0,64</td><td>0,85</td><td colspan="2">1,0</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">0,2</td><td>2,9</td></tr>
<tr><td rowspan="2">50</td><td colspan="2">2</td><td>0,53</td><td>0,63</td><td>0,75</td><td colspan="2">0,88</td><td>1,2</td><td colspan="2">1,35</td><td>-</td><td colspan="2">0,4</td><td rowspan="2">78</td><td rowspan="2">4,9</td></tr>
<tr><td colspan="2">4</td><td>0,59</td><td>0,73</td><td>0,90</td><td colspan="2">1,05</td><td>1,45</td><td colspan="2">1,65</td><td>-</td><td colspan="2">0,3</td></tr>
<tr><td rowspan="2">75</td><td colspan="2">3</td><td>0,65</td><td>0,85</td><td>1,1</td><td colspan="2">1,25</td><td>1,8</td><td colspan="2">2,0</td><td>2,25</td><td colspan="2">0,45</td><td rowspan="2">74</td><td>4,9</td></tr>
<tr><td colspan="2">5</td><td>0,70</td><td>0,97</td><td>1,3</td><td colspan="2">1,55</td><td>3,1</td><td colspan="2">2,4</td><td>2,8</td><td colspan="2">0,3</td><td>4,1</td></tr>
<tr><td rowspan="2">100</td><td colspan="2">3</td><td>0,70</td><td>0,93</td><td>1,25</td><td colspan="2">1,45</td><td>2,0</td><td colspan="2">2,25</td><td>2,6</td><td colspan="2">0,45</td><td rowspan="2">78</td><td>4,1</td></tr>
<tr><td colspan="2">5</td><td>0,80</td><td>1,15</td><td>1,6</td><td colspan="2">1,9</td><td>2,6</td><td colspan="2">3,0</td><td>3,5</td><td colspan="2">0,3</td><td>4,9</td></tr>
<tr><td rowspan="2">125</td><td colspan="2">3</td><td>0,80</td><td>1,15</td><td>1,6</td><td colspan="2">1,95</td><td>2,8</td><td colspan="2">3,1</td><td>3,5</td><td colspan="2">0,45</td><td rowspan="14">75</td><td>4,1</td></tr>
<tr><td colspan="2">5</td><td>0,95</td><td>1,4</td><td>2,1</td><td colspan="2">2,5</td><td>3,5</td><td colspan="2">4,0</td><td>4,7</td><td colspan="2">0,3</td><td>4,9</td></tr>
<tr><td rowspan="2">150</td><td colspan="2">3</td><td>0,88</td><td>1,25</td><td>1,9</td><td colspan="2">2,15</td><td>3,0</td><td colspan="2">3,4</td><td>4,0</td><td colspan="2">0,45</td><td>4,1</td></tr>
<tr><td colspan="2">5</td><td>1,0</td><td>1,6</td><td>2,3</td><td colspan="2">2,9</td><td>4,0</td><td colspan="2">4,5</td><td>5,5</td><td colspan="2">0,3</td><td>4,9</td></tr>
<tr><td rowspan="2">200</td><td colspan="2">4</td><td>1,0</td><td>1,5</td><td>2,15</td><td colspan="2">2,65</td><td>3,7</td><td colspan="2">4,2</td><td>4,9</td><td colspan="2">0,45</td><td>4,8</td></tr>
<tr><td colspan="2">6</td><td>1,2</td><td>2,0</td><td>2,9</td><td colspan="2">3,6</td><td>4,9</td><td colspan="2">5,5</td><td>7,0</td><td colspan="2">0,3</td><td>5,8</td></tr>
<tr><td rowspan="2">250</td><td colspan="2">4</td><td>1,7</td><td>1,7</td><td>2,5</td><td colspan="2">3,1</td><td>4,3</td><td colspan="2">4,9</td><td>6,0</td><td colspan="2">0,45</td><td>4,9</td></tr>
<tr><td colspan="2">6</td><td>1,4</td><td>2,3</td><td>3,4</td><td colspan="2">4,4</td><td>6,0</td><td colspan="2">7,0</td><td>8,0</td><td colspan="2">0,3</td><td>5,8</td></tr>
<tr><td rowspan="2">300</td><td colspan="2">4</td><td>1,2</td><td>1,9</td><td>2,8</td><td colspan="2">3,6</td><td>4,8</td><td colspan="2">5,5</td><td>6,5</td><td colspan="2">0,45</td><td>4,9</td></tr>
<tr><td colspan="2">6</td><td>1,5</td><td>2,6</td><td>3,9</td><td colspan="2">5,1</td><td>6,5</td><td colspan="2">8,0</td><td>9,5</td><td colspan="2">0,3</td><td>5,8</td></tr>
<tr><td rowspan="2">350</td><td colspan="2">4</td><td>1,3</td><td>2,15</td><td>3,2</td><td colspan="2">4,1</td><td>5,5</td><td colspan="2">6,5</td><td>7,5</td><td colspan="2">0,45</td><td>4,9</td></tr>
<tr><td colspan="2">6</td><td>1,7</td><td>3,0</td><td>4,5</td><td colspan="2">6,0</td><td>7,5</td><td colspan="2">9,0</td><td>11</td><td colspan="2">0,3</td><td>5,8</td></tr>
<tr><td rowspan="2">400</td><td colspan="2">4</td><td>1,35</td><td>2,3</td><td>3,5</td><td colspan="2">4,5</td><td>6,0</td><td colspan="2">7,0</td><td>8,5</td><td colspan="2">0,45</td><td>4,9</td></tr>
<tr><td colspan="2">6</td><td>1,9</td><td>3,3</td><td>4,9</td><td colspan="2">6,5</td><td>8,5</td><td colspan="2">10</td><td>12</td><td colspan="2">0,3</td><td>5,8</td></tr>
<tr><td rowspan="2">450</td><td colspan="2">4</td><td>1,5</td><td>2,7</td><td>4,0</td><td colspan="2">5,3</td><td>7,0</td><td colspan="2">8,0</td><td>10</td><td colspan="2">0,45</td><td rowspan="2">70</td><td>4,9</td></tr>
<tr><td colspan="2">6</td><td>2,1</td><td>3,9</td><td>6,0</td><td colspan="2">7,5</td><td>10</td><td colspan="2">12</td><td>14,5</td><td colspan="2">0,3</td><td>5,8</td></tr>
<tr><td rowspan="2">500</td><td colspan="2">4</td><td>1,6</td><td>2,9</td><td>4,3</td><td colspan="2">5,5</td><td>7,5</td><td colspan="2">8,8</td><td>10,5</td><td colspan="2">0,45</td><td rowspan="2">72</td><td>4,9</td></tr>
<tr><td colspan="2">6</td><td>2,2</td><td>4,2</td><td>6,0</td><td colspan="2">8,0</td><td>10</td><td colspan="2">12,5</td><td>15,5</td><td colspan="2">0,3</td><td>5,8</td></tr>
<tr><td colspan="16">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="4">Предела прочности стали</td><td colspan="5">сигма , ГПа в</td><td colspan="4">до 0,59</td><td colspan="5">0,59...0,74 свыше 0,74</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="4" rowspan="3">0,9</td><td colspan="5">1,1</td></tr>
<tr><td colspan="2">1,0</td><td colspan="3"></td></tr>
<tr><td colspan="5"></td></tr>
<tr><td colspan="2" rowspan="4">Состояния поверхности</td><td colspan="5">Состояние поверхности</td><td colspan="9">по корке без корки</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="9">0,85</td></tr>
<tr><td colspan="3">1,0</td><td colspan="6"></td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="9%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="5%"><col width="4%"><col width="3%"><col width="7%"><col width="3%"><col width="5%"><col width="7%"><col width="5%"></colgroup>
<tr><td colspan="15" rowspan="3">Неполное штучное время РАСТАЧИВАНИЕ РЕЗЦОМ В ОПРАВКЕ, R 80, JТ14...JТ12 z КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="5">Карта 45</td></tr>
<tr><td>Диаметр</td><td>Глубина</td><td colspan="14">Длина обрабатываемой поверхности l, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности, D, мм, до</td><td>резания t,</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td colspan="2">200</td><td colspan="2">250</td><td>300</td><td colspan="2">350</td><td>400</td><td colspan="2">S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>мм, до</td><td colspan="14">Время на проход, мин.</td><td colspan="2">мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">75</td><td>4</td><td>0,6</td><td>0,7</td><td>0,8</td><td>1,0</td><td>1,1</td><td>1,2</td><td colspan="2">1,4</td><td colspan="2">1,6</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">0,7</td><td rowspan="2">75</td><td>6,0</td></tr>
<tr><td>6</td><td>0,6</td><td>0,8</td><td>0,9</td><td>1,1</td><td>1,2</td><td>1,3</td><td colspan="2">1,5</td><td colspan="2">1,8</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">0,6</td><td>6,0</td></tr>
<tr><td rowspan="2">100</td><td>4</td><td>0,6</td><td>0,8</td><td>0,9</td><td>1,3</td><td>1,5</td><td>1,7</td><td colspan="2">1,9</td><td colspan="2">2,2</td><td>2,5</td><td colspan="2">-</td><td>-</td><td colspan="2">0,7</td><td rowspan="4">79</td><td>6,0</td></tr>
<tr><td>6</td><td>0,7</td><td>0,8</td><td>1,0</td><td>1,4</td><td>1,6</td><td>1,8</td><td colspan="2">2,0</td><td colspan="2">2,4</td><td>2,7</td><td colspan="2">-</td><td>-</td><td colspan="2">0,6</td><td>6,5</td></tr>
<tr><td rowspan="2">125</td><td>4</td><td>0,7</td><td>0,8</td><td>1,0</td><td>1,5</td><td>1,7</td><td>1,9</td><td colspan="2">2,2</td><td colspan="2">2,6</td><td>3,0</td><td colspan="2">3,3</td><td>-</td><td colspan="2">0,7</td><td>6,0</td></tr>
<tr><td>6</td><td>0,7</td><td>0,9</td><td>1,1</td><td>1,6</td><td>1,8</td><td>2,0</td><td colspan="2">2,3</td><td colspan="2">2,8</td><td>3,2</td><td colspan="2">3,7</td><td>-</td><td colspan="2">0,6</td><td>6,5</td></tr>
<tr><td rowspan="2">150</td><td>4</td><td>0,7</td><td>0,9</td><td>1,2</td><td>1,6</td><td>1,9</td><td>2,1</td><td colspan="2">2,4</td><td colspan="2">2,9</td><td>3,4</td><td colspan="2">3,9</td><td>4,4</td><td colspan="2">0,7</td><td rowspan="8">75</td><td rowspan="8">6,0</td></tr>
<tr><td>6</td><td>0,8</td><td>1,1</td><td>1,4</td><td>1,7</td><td>2,4</td><td>2,7</td><td colspan="2">3,1</td><td colspan="2">3,7</td><td>4,2</td><td colspan="2">4,8</td><td>5,5</td><td colspan="2">0,6</td></tr>
<tr><td rowspan="2">200</td><td>4</td><td>0,9</td><td>1,2</td><td>1,5</td><td>1,8</td><td>2,3</td><td>2,9</td><td colspan="2">3,5</td><td colspan="2">4,1</td><td>4,7</td><td colspan="2">5,5</td><td>6,0</td><td colspan="2">0,7</td></tr>
<tr><td>6</td><td>0,9</td><td>1,3</td><td>1,7</td><td>2,0</td><td>2,6</td><td>3,2</td><td colspan="2">3,8</td><td colspan="2">4,5</td><td>5,5</td><td colspan="2">6,0</td><td>7,0</td><td colspan="2">0,6</td></tr>
<tr><td rowspan="2">250</td><td>4</td><td>1,0</td><td>1,3</td><td>1,7</td><td>2,1</td><td>2,5</td><td>3,0</td><td colspan="2">3,9</td><td colspan="2">4,8</td><td>5,5</td><td colspan="2">6,5</td><td>7,0</td><td colspan="2">0,7</td></tr>
<tr><td>6</td><td>1,0</td><td>1,5</td><td>1,9</td><td>2,8</td><td>3,3</td><td>3,7</td><td colspan="2">4,5</td><td colspan="2">5,5</td><td>6,5</td><td colspan="2">7,5</td><td>8,0</td><td colspan="2">0,6</td></tr>
<tr><td rowspan="2">300</td><td>4</td><td>1,0</td><td>1,5</td><td>2,0</td><td>2,9</td><td>3,4</td><td>3,9</td><td colspan="2">4,6</td><td colspan="2">5,5</td><td>6,5</td><td colspan="2">7,5</td><td>8,5</td><td colspan="2">0,7</td></tr>
<tr><td>6</td><td>1,1</td><td>1,6</td><td>2,2</td><td>3,2</td><td>3,7</td><td>4,3</td><td colspan="2">5,0</td><td colspan="2">6,0</td><td>7,5</td><td colspan="2">8,5</td><td>10</td><td colspan="2">0,6</td></tr>
<tr><td rowspan="2">350</td><td>4</td><td>1,1</td><td>1,6</td><td>2,2</td><td>3,1</td><td>3,8</td><td>4,3</td><td colspan="2">5,0</td><td colspan="2">6,5</td><td>7,5</td><td colspan="2">8,5</td><td>9,5</td><td colspan="2">0,7</td><td rowspan="2">69</td><td>5,0</td></tr>
<tr><td>6</td><td>1,2</td><td>1,8</td><td>2,5</td><td>3,7</td><td>4,4</td><td>5,0</td><td colspan="2">6,0</td><td colspan="2">7,5</td><td>9,0</td><td colspan="2">10,5</td><td>11,5</td><td colspan="2">0,6</td><td>5,5</td></tr>
<tr><td rowspan="2">400</td><td>4</td><td>1,1</td><td>1,8</td><td>2,4</td><td>3,5</td><td>4,2</td><td>4,8</td><td colspan="2">6,0</td><td colspan="2">7,0</td><td>8,5</td><td colspan="2">9,5</td><td>11</td><td colspan="2">0,7</td><td rowspan="2">72</td><td>5,5</td></tr>
<tr><td>6</td><td>1,3</td><td>2,0</td><td>2,7</td><td>4,0</td><td>4,7</td><td>5,5</td><td colspan="2">6,5</td><td colspan="2">8,0</td><td>10</td><td colspan="2">11,5</td><td>13</td><td colspan="2">0,6</td><td>6,0</td></tr>
<tr><td rowspan="2">450</td><td>4</td><td>1,2</td><td>1,9</td><td>2,6</td><td>4,8</td><td>4,5</td><td>5,0</td><td colspan="2">6,5</td><td colspan="2">8,0</td><td>9,0</td><td colspan="2">10,5</td><td>12</td><td colspan="2">0,7</td><td rowspan="2">70</td><td rowspan="2">5,5</td></tr>
<tr><td>6</td><td>1,3</td><td>2,2</td><td>3,0</td><td>4,4</td><td>5,5</td><td>6,0</td><td colspan="2">7,5</td><td colspan="2">9,0</td><td>11</td><td colspan="2">13</td><td>14,5</td><td colspan="2">0,6</td></tr>
<tr><td rowspan="2">500</td><td>4</td><td>1,3</td><td>2,0</td><td>2,6</td><td>4,1</td><td>4,9</td><td>5,5</td><td colspan="2">7,0</td><td colspan="2">8,5</td><td>10</td><td colspan="2">12</td><td>13,5</td><td colspan="2">0,7</td><td rowspan="2">72</td><td>5,5</td></tr>
<tr><td>6</td><td>1,4</td><td>2,3</td><td>4,3</td><td>4,7</td><td>5,5</td><td>6,5</td><td colspan="2">8,0</td><td colspan="2">10</td><td>12</td><td colspan="2">14</td><td>16</td><td colspan="2">0,6</td><td>6,0</td></tr>
<tr><td colspan="20">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="2">Предела прочности стали</td><td colspan="4">сигма , ГПа в</td><td colspan="6">до 0,59</td><td colspan="5">0,59...0,74</td><td colspan="3">свыше 0,74</td></tr>
<tr><td colspan="4">Коэффициент</td><td colspan="6">0,9</td><td colspan="5">1,0</td><td colspan="3">1,1</td></tr>
<tr><td colspan="2" rowspan="4">Состояния поверхности</td><td colspan="4">Состояние поверхности</td><td colspan="8">по корке</td><td colspan="6">без корки</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="8"></td><td colspan="6" rowspan="3">0,85</td></tr>
<tr><td colspan="3"></td><td colspan="2">1,0</td><td colspan="3"></td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="2%"><col width="3%"><col width="2%"><col width="3%"><col width="6%"><col width="8%"><col width="3%"><col width="5%"><col width="7%"></colgroup>
<tr><td colspan="15">Неполное штучное время РАСТАЧИВАНИЕ, R 40...R 20, JТ14...JТ12, КВАЛИТЕТ, z z R 40...R 20, JТ11 КВАЛИТЕТ z z</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="15" rowspan="2">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="4">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="4">Карта 46</td></tr>
<tr><td>Диаметр</td><td>Глубина</td><td colspan="13">Длина обрабатываемой поверхности l, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности, D, мм, до</td><td rowspan="2">резания t, мм, до</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td colspan="2">300</td><td colspan="2">350</td><td>400</td><td>S , о</td><td colspan="2" rowspan="2">V, м/мин.</td><td>N , р</td></tr>
<tr><td colspan="13">Время на проход, мин.</td><td>мм/об.</td><td>кВт</td></tr>
<tr><td colspan="19">Параметр шероховатости и точность обработки R 40...R 20, JТ14...JТ12 квалитет z z</td></tr>
<tr><td>30</td><td rowspan="11">4... 5</td><td>0,46</td><td>0,54</td><td>0,64</td><td>0,74</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td rowspan="11">0,25</td><td colspan="2">106</td><td rowspan="3">2,9</td></tr>
<tr><td>50</td><td>0,56</td><td>0,7</td><td>0,85</td><td>1,0</td><td>1,4</td><td>1,55</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td colspan="2">105</td></tr>
<tr><td>75</td><td>0,68</td><td>0,89</td><td>1,1</td><td>1,35</td><td>1,85</td><td>2,1</td><td>2,45</td><td>2,95</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td colspan="2">106</td></tr>
<tr><td>100</td><td>0,73</td><td>1,0</td><td>1,3</td><td>1,6</td><td>2,15</td><td>2,45</td><td>2,9</td><td>3,5</td><td colspan="2">4,1</td><td colspan="2">-</td><td>-</td><td colspan="2">111</td><td>3,0</td></tr>
<tr><td>125</td><td>0,84</td><td>1,2</td><td>1,65</td><td>2,1</td><td>2,75</td><td>3,2</td><td>3,8</td><td>4,7</td><td colspan="2">5,5</td><td colspan="2">6,5</td><td>7,5</td><td colspan="2">98</td><td>2,6</td></tr>
<tr><td>150</td><td>0,88</td><td>1,3</td><td>1,75</td><td>2,25</td><td>2,95</td><td>3,5</td><td>4,2</td><td>5,0</td><td colspan="2">6,0</td><td colspan="2">7,0</td><td>8,0</td><td colspan="2">106</td><td rowspan="2">2,9</td></tr>
<tr><td>200</td><td>1,05</td><td>1,6</td><td>2,25</td><td>2,95</td><td>3,35</td><td>4,6</td><td>5,5</td><td>7,0</td><td colspan="2">8,5</td><td colspan="2">9,5</td><td>11</td><td colspan="2">101</td></tr>
<tr><td>250</td><td>1,1</td><td>1,8</td><td>2,5</td><td>3,3</td><td>4,3</td><td>5,0</td><td>6,0</td><td>8,0</td><td colspan="2">9,5</td><td colspan="2">11</td><td>12,5</td><td colspan="2">110</td><td>3,0</td></tr>
<tr><td>300</td><td>1,25</td><td>2,1</td><td>3,05</td><td>4,1</td><td>5,0</td><td>6,0</td><td>7,5</td><td>9,5</td><td colspan="2">11,5</td><td colspan="2">13,5</td><td>15,5</td><td colspan="2">104</td><td>2,9</td></tr>
<tr><td>350</td><td>1,45</td><td>2,5</td><td>3,65</td><td>4,9</td><td>6,0</td><td>7,5</td><td>9,0</td><td>12</td><td colspan="2">14</td><td colspan="2">16,5</td><td>19</td><td colspan="2">99</td><td>2,6</td></tr>
<tr><td>400</td><td>1,55</td><td>2,75</td><td>4,05</td><td>5,5</td><td>6,5</td><td>8,5</td><td>10,5</td><td>13</td><td colspan="2">16</td><td colspan="2">18,5</td><td>21</td><td colspan="2">100</td><td>2,9</td></tr>
<tr><td colspan="19">Параметр шероховатости и точность обработки R 40...R 20, JТ11 квалитет z z</td></tr>
<tr><td>30</td><td rowspan="11">1</td><td>0,63</td><td>0,67</td><td>0,71</td><td>0,76</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td rowspan="11">0,35</td><td colspan="2">150</td><td rowspan="11">2,0</td></tr>
<tr><td>50</td><td>0,71</td><td>0,78</td><td>0,85</td><td>0,93</td><td>1,3</td><td>1,4</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td><td colspan="2" rowspan="4">157</td></tr>
<tr><td>75</td><td>0,79</td><td>0,89</td><td>1,0</td><td>1,1</td><td>1,6</td><td>1,75</td><td>1,9</td><td>2,15</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>100</td><td>0,82</td><td>0,96</td><td>1,1</td><td>1,25</td><td>1,8</td><td>1,95</td><td>2,2</td><td>2,5</td><td colspan="2">2,8</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>125</td><td>1,25</td><td>1,4</td><td>1,6</td><td>1,8</td><td>2,3</td><td>2,5</td><td>2,75</td><td>3,15</td><td colspan="2">3,55</td><td colspan="2">3,95</td><td>4,3</td></tr>
<tr><td>150</td><td>1,3</td><td>1,5</td><td>1,7</td><td>2,0</td><td>2,5</td><td>2,8</td><td>3,15</td><td>3,65</td><td colspan="2">4,15</td><td colspan="2">4,65</td><td>5,0</td><td colspan="2">148</td></tr>
<tr><td>200</td><td>1,35</td><td>1,6</td><td>1,9</td><td>2,2</td><td>2,8</td><td>3,15</td><td>3,6</td><td>4,2</td><td colspan="2">4,85</td><td colspan="2">5,5</td><td>6,0</td><td colspan="2" rowspan="2">157</td></tr>
<tr><td>250</td><td>1,4</td><td>1,7</td><td>2,1</td><td>2,5</td><td>3,15</td><td>3,6</td><td>4,15</td><td>4,9</td><td colspan="2">5,5</td><td colspan="2">6,5</td><td>7,0</td></tr>
<tr><td>300</td><td>1,45</td><td>1,9</td><td>2,35</td><td>2,85</td><td>3,6</td><td>4,15</td><td>4,85</td><td>6,0</td><td colspan="2">7,0</td><td colspan="2">7,5</td><td>8,5</td><td colspan="2">151</td></tr>
<tr><td>350</td><td>1,5</td><td>1,95</td><td>2,45</td><td>2,95</td><td>3,75</td><td>4,3</td><td>5,0</td><td>6,0</td><td colspan="2">7,0</td><td colspan="2">8,0</td><td>9,0</td><td colspan="2">165</td></tr>
<tr><td>400</td><td>1,55</td><td>2,1</td><td>2,7</td><td>3,35</td><td>4,2</td><td>4,9</td><td>5,5</td><td>7,0</td><td colspan="2">8,5</td><td colspan="2">9,5</td><td>11</td><td colspan="2">157</td></tr>
<tr><td colspan="19">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="11">Предела сигма , ГПа до 0,59 прочности в</td><td colspan="8">0,59...0,74 свыше 0,74</td></tr>
<tr><td colspan="11">Длительность до 10 свыше 10 обработки, мин.</td><td colspan="6">- до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="11" rowspan="3">Коэффициент 0,9 0,8</td><td colspan="6">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="2"></td><td colspan="4">1,0</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="3%"><col width="5%"><col width="8%"><col width="9%"></colgroup>
<tr><td colspan="13" rowspan="3">Неполное штучное время РАСТАЧИВАНИЕ, R 2,5, JТ9...JТ8 КВАЛИТЕТ a Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="4">Карта 47</td></tr>
<tr><td>Диаметр</td><td>Глубина</td><td colspan="11">Длина обрабатываемой поверхности l, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности, D, мм, до</td><td rowspan="2">резания t, мм, до</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td colspan="2">S , о</td><td rowspan="2">V, м/мин.</td><td>N , р</td></tr>
<tr><td colspan="11">Время на проход, мин.</td><td colspan="2">мм/об.</td><td>кВт</td></tr>
<tr><td>30</td><td rowspan="13">1,0</td><td>0,88</td><td>0,94</td><td>1,0</td><td>1,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2" rowspan="13">0,25</td><td>140</td><td>2,0</td></tr>
<tr><td>50</td><td>0,94</td><td>1,0</td><td>1,1</td><td>1,2</td><td>1,75</td><td>1,85</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>157</td><td>2,0</td></tr>
<tr><td>75</td><td>1,05</td><td>1,15</td><td>1,25</td><td>1,4</td><td>2,0</td><td>2,15</td><td>2,35</td><td>2,65</td><td>-</td><td>-</td><td>-</td><td>185</td><td rowspan="9">2,4</td></tr>
<tr><td>100</td><td>1,05</td><td>1,2</td><td>1,35</td><td>1,55</td><td>2,2</td><td>2,35</td><td>2,6</td><td>2,95</td><td>3,3</td><td>-</td><td>-</td><td>198</td></tr>
<tr><td>125</td><td>1,55</td><td>1,75</td><td>1,95</td><td>2,15</td><td>2,9</td><td>3,15</td><td>3,45</td><td>3,9</td><td>4,35</td><td>4,75</td><td>-</td><td>190</td></tr>
<tr><td>150</td><td>1,6</td><td>1,85</td><td>2,1</td><td>2,35</td><td>3,2</td><td>3,45</td><td>3,85</td><td>4,4</td><td>4,95</td><td>5,5</td><td>6,0</td><td>195</td></tr>
<tr><td>200</td><td>1,65</td><td>1,95</td><td>2,3</td><td>2,65</td><td>3,5</td><td>3,85</td><td>4,35</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,0</td><td>195</td></tr>
<tr><td>250</td><td>1,75</td><td>2,1</td><td>2,5</td><td>2,95</td><td>3,9</td><td>4,35</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>190</td></tr>
<tr><td>300</td><td>1,85</td><td>2,25</td><td>2,8</td><td>3,35</td><td>4,45</td><td>4,95</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10</td><td>175</td></tr>
<tr><td>350</td><td>1,95</td><td>2,5</td><td>3,15</td><td>3,85</td><td>5,0</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>10,5</td><td>12</td><td>185</td></tr>
<tr><td>400</td><td>2,0</td><td>2,55</td><td>3,3</td><td>4,0</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,5</td><td>10</td><td>11,5</td><td>13</td><td>175</td></tr>
<tr><td>450</td><td>2,1</td><td>2,8</td><td>3,65</td><td>4,55</td><td>6,0</td><td>7,0</td><td>8,0</td><td>10</td><td>11,5</td><td>13,5</td><td>15</td><td rowspan="2">160</td><td rowspan="2">2,0</td></tr>
<tr><td>500</td><td>2,25</td><td>3,1</td><td>4,2</td><td>5,0</td><td>7,0</td><td>8,0</td><td>9,5</td><td>11,5</td><td>14</td><td>16</td><td>18</td></tr>
<tr><td colspan="17">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="14">Предела сигма , ГПа до 0,59 0,59...0,74 прочности в</td><td colspan="3">свыше 0,74</td></tr>
<tr><td colspan="14">Коэффициент 0,9</td><td colspan="3" rowspan="3">1,1</td></tr>
<tr><td colspan="12">1,0</td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="3%"><col width="2%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="2%"><col width="2%"><col width="2%"><col width="3%"><col width="2%"><col width="3%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="15" rowspan="3">Неполное штучное время ОТРЕЗКА Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="10">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="10">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="10">Карта 48</td></tr>
<tr><td colspan="6">Отрезка сплошная</td><td colspan="19">Отрезка деталей с отверстием и труб</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td>Ширина резца</td><td colspan="3">Режимы резания</td><td rowspan="3">Время на проход, мин.</td><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td>Ширина резца</td><td colspan="14">D - d Длина прохода или толщина стенки, ----- 2</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">B, мм, до</td><td rowspan="2">S , о мм/ об.</td><td rowspan="2">V, м/ мин.</td><td rowspan="2">N , р кВт</td><td rowspan="2">B, мм, до</td><td>10</td><td>20</td><td colspan="2">30</td><td>40</td><td>50</td><td>60</td><td>70</td><td colspan="2">80</td><td colspan="2">90</td><td colspan="2">100</td><td rowspan="2">S , о мм/ об.</td><td rowspan="2">V, м/ мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td colspan="14">Время на проход, мин.</td></tr>
<tr><td rowspan="2">10</td><td rowspan="2">2,0</td><td rowspan="2">0,05</td><td rowspan="2">40</td><td rowspan="2">1,0</td><td rowspan="2">0,77</td><td>50</td><td rowspan="2">4,0</td><td>0,8</td><td>0,91</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">-</td><td>0,11</td><td>95</td><td>3,0</td></tr>
<tr><td>75</td><td>0,86</td><td>1,0</td><td colspan="2">1,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">-</td><td>0,13</td><td>90</td><td>2,9</td></tr>
<tr><td rowspan="2">20</td><td rowspan="2">3,0</td><td rowspan="2">0,06</td><td rowspan="2">80</td><td rowspan="2">2,0</td><td rowspan="2">0,82</td><td>100</td><td>5,0</td><td>0,89</td><td>1,05</td><td colspan="2">1,3</td><td>1,55</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">-</td><td>0,18</td><td>80</td><td>3,4</td></tr>
<tr><td>125</td><td rowspan="2">6,0</td><td>0,92</td><td>1,1</td><td colspan="2">1,4</td><td>1,65</td><td>1,8</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">-</td><td>0,20</td><td>63</td><td>3,4</td></tr>
<tr><td rowspan="2">30</td><td rowspan="2">3,0</td><td rowspan="2">0,08</td><td rowspan="2">120</td><td rowspan="2">2,9</td><td rowspan="2">0,83</td><td>150</td><td>1,1</td><td>1,4</td><td colspan="2">1,8</td><td>2,25</td><td>2,7</td><td>3,35</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">-</td><td>0,20</td><td>60</td><td>3,4</td></tr>
<tr><td>200</td><td>8,0</td><td>1,2</td><td>1,55</td><td colspan="2">2,1</td><td>2,65</td><td>3,2</td><td>3,95</td><td>4,5</td><td colspan="2">5,0</td><td colspan="2">-</td><td colspan="2">-</td><td>0,20</td><td>62</td><td>4,1</td></tr>
<tr><td rowspan="2">40</td><td rowspan="2">4,0</td><td rowspan="2">0,09</td><td rowspan="2">100</td><td rowspan="2">2,9</td><td rowspan="2">0,97</td><td>250</td><td>10</td><td>1,3</td><td>1,8</td><td colspan="2">2,45</td><td>3,15</td><td>3,8</td><td>4,7</td><td>5,5</td><td colspan="2">6,0</td><td colspan="2">6,5</td><td colspan="2">-</td><td>0,20</td><td>59</td><td>5,8</td></tr>
<tr><td>300</td><td>12</td><td>1,5</td><td>2,1</td><td colspan="2">2,95</td><td>3,8</td><td>4,7</td><td>5,5</td><td>6,5</td><td colspan="2">7,5</td><td colspan="2">8,5</td><td colspan="2">9,0</td><td>0,20</td><td>59</td><td>5,8</td></tr>
<tr><td>60</td><td>4,0</td><td>0,11</td><td>95</td><td>2,9</td><td>1,25</td><td>350</td><td rowspan="4">14</td><td>1,75</td><td>2,5</td><td colspan="2">3,55</td><td>4,65</td><td>5,5</td><td>7,0</td><td>8,0</td><td colspan="2">9,0</td><td colspan="2">10</td><td colspan="2">11</td><td>0,20</td><td>55</td><td>5,8</td></tr>
<tr><td>80</td><td>5,0</td><td>0,13</td><td>90</td><td>4,1</td><td>1,50</td><td rowspan="3">400</td><td rowspan="3">2,0</td><td rowspan="3">3,0</td><td colspan="2" rowspan="3">4,5</td><td rowspan="3">5,5</td><td rowspan="3">7,0</td><td rowspan="3">8,5</td><td rowspan="3">9,0</td><td colspan="2" rowspan="3">11</td><td colspan="2" rowspan="3">12,5</td><td colspan="2" rowspan="3">13,5</td><td rowspan="3">0,20</td><td rowspan="3">50</td><td rowspan="3">5,8</td></tr>
<tr><td>90</td><td>5,0</td><td>0,13</td><td>90</td><td>4,1</td><td>1,90</td></tr>
<tr><td>100</td><td>5,0</td><td>0,15</td><td>80</td><td>3,4</td><td>2,15</td></tr>
<tr><td colspan="25">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="5" rowspan="5">Предела прочности стали</td><td colspan="6">сигма , ГПа в</td><td colspan="10">до 0,59 0,59...0,74</td><td colspan="4">свыше 0,74</td></tr>
<tr><td colspan="6">Длительность обработки, мин.</td><td colspan="10">до 10 свыше 10 -</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="6" rowspan="3">Коэффициент</td><td colspan="10">0,9 0,8</td><td colspan="2" rowspan="3">1,0</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="6"></td><td colspan="2">1,0</td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="3%"><col width="2%"><col width="4%"><col width="4%"><col width="2%"><col width="3%"><col width="3%"><col width="2%"><col width="5%"><col width="6%"><col width="4%"><col width="3%"><col width="2%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="19" rowspan="3">Неполное штучное время ОТРЕЗКА Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="7">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="7">Резцы из стали Р6М5</td></tr>
<tr><td colspan="7">Карта 49</td></tr>
<tr><td colspan="7">Отрезка сплошная</td><td colspan="19">Отрезка деталей с отверстием и труб</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td>Ширина резца</td><td colspan="3">Режимы резания</td><td colspan="2" rowspan="3">Время на проход, мин.</td><td colspan="2" rowspan="2">Диаметр обрабатываемой поверхности</td><td colspan="2">Ширина резца</td><td colspan="12">D - d Длина прохода или толщина стенки, ----- 2</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">B, мм, до</td><td rowspan="2">S , о мм/ об.</td><td rowspan="2">V, м/ мин.</td><td rowspan="2">N, р кВт</td><td colspan="2" rowspan="2">B, мм, до</td><td colspan="2">10</td><td>20</td><td>30</td><td>40</td><td colspan="2">50</td><td>60</td><td>70</td><td>80</td><td>90</td><td>100</td><td rowspan="2">S , о мм/ об.</td><td rowspan="2">V, м/ мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td colspan="2">D, мм, до</td><td colspan="12">Время на проход, мин.</td></tr>
<tr><td rowspan="2">10</td><td rowspan="2">2</td><td rowspan="2">0,06</td><td rowspan="2">31,5</td><td rowspan="2">1,2</td><td colspan="2" rowspan="2">0,9</td><td colspan="2">50</td><td colspan="2" rowspan="2">4</td><td colspan="2">1,0</td><td>1,3</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,11</td><td>39</td><td>1,3</td></tr>
<tr><td colspan="2">75</td><td colspan="2">1,1</td><td>1,8</td><td>2,5</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,13</td><td>29</td><td>1,2</td></tr>
<tr><td rowspan="2">20</td><td rowspan="4">3</td><td rowspan="2">0,08</td><td rowspan="2">42</td><td rowspan="2">1,7</td><td colspan="2" rowspan="2">1,0</td><td colspan="2">100</td><td colspan="2">5</td><td colspan="2">1,1</td><td>1,9</td><td>2,6</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,17</td><td>31,5</td><td>1,4</td></tr>
<tr><td colspan="2">125</td><td colspan="2" rowspan="2">6</td><td colspan="2">1,2</td><td>2,0</td><td>2,8</td><td>3,5</td><td colspan="2">4,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,18</td><td>31</td><td>1,6</td></tr>
<tr><td rowspan="2">30</td><td rowspan="2">0,09</td><td rowspan="2">30</td><td rowspan="2">1,2</td><td colspan="2" rowspan="2">1,5</td><td colspan="2">150</td><td colspan="2">1,3</td><td>2,2</td><td>3,0</td><td>3,8</td><td colspan="2">4,7</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,20</td><td>29,5</td><td>1,9</td></tr>
<tr><td colspan="2">200</td><td colspan="2">8</td><td colspan="2">1,5</td><td>2,6</td><td>3,8</td><td>5,0</td><td colspan="2">6,0</td><td>7,5</td><td>8,5</td><td>9,5</td><td>-</td><td>-</td><td>0,25</td><td>24</td><td>2,3</td></tr>
<tr><td rowspan="2">40</td><td rowspan="3">4</td><td rowspan="2">0,1</td><td rowspan="2">32,5</td><td rowspan="2">1,4</td><td colspan="2" rowspan="2">1,8</td><td colspan="2">250</td><td colspan="2">10</td><td colspan="2">1,6</td><td>3,1</td><td>4,6</td><td>6,0</td><td colspan="2">7,5</td><td>9,0</td><td>10,5</td><td>12</td><td>13,5</td><td>-</td><td rowspan="6">0,3</td><td>19,5</td><td>2,4</td></tr>
<tr><td colspan="2">300</td><td colspan="2">12</td><td colspan="2">1,9</td><td>3,7</td><td>5,5</td><td>7,5</td><td colspan="2">9,5</td><td>11</td><td>13</td><td>15</td><td>16,5</td><td>18,5</td><td rowspan="5">19</td><td>2,5</td></tr>
<tr><td>60</td><td>0,12</td><td>30</td><td>1,4</td><td colspan="2">2,7</td><td colspan="2">350</td><td colspan="2" rowspan="4">14</td><td colspan="2">2,1</td><td>4,0</td><td>6,0</td><td>8,5</td><td colspan="2">10,5</td><td>12,5</td><td>14,5</td><td>15,5</td><td>18,5</td><td>21</td><td>2,7</td></tr>
<tr><td>80</td><td rowspan="3">5</td><td>0,14</td><td>25</td><td>1,7</td><td colspan="2">4,3</td><td colspan="2" rowspan="3">400</td><td colspan="2" rowspan="3">2,3</td><td rowspan="3">4,5</td><td rowspan="3">7,0</td><td rowspan="3">9,0</td><td colspan="2" rowspan="3">11,5</td><td rowspan="3">14</td><td rowspan="3">16</td><td rowspan="3">18,5</td><td rowspan="3">20,5</td><td rowspan="3">23</td><td rowspan="3">2,9</td></tr>
<tr><td>90</td><td>0,14</td><td>23</td><td>1,7</td><td colspan="2">5,0</td></tr>
<tr><td>100</td><td>0,15</td><td>20</td><td>1,4</td><td colspan="2">6,4</td></tr>
<tr><td colspan="26">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="6">Обрабатываемой Группа стали стали и предела</td><td colspan="20">Углеродистые, хромистые, Марганцовистые, хромомарганцовистые, никелевые, хромоникелевые хромомолибденовые и близкие к ним</td></tr>
<tr><td colspan="6">прочности сигма , ГПа в</td><td colspan="4">до 0,59</td><td colspan="3">0,59... 0,74</td><td colspan="13">свыше 0,74 до 0,59 0,59...0,74 свыше 0,74</td></tr>
<tr><td colspan="6" rowspan="4">Длительность обработки, мин. Коэффициент</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td><td colspan="3">-</td><td colspan="5">до 10 свыше до 10 10</td><td colspan="3">свыше 10 до 10</td><td colspan="3">свыше 10 до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="2" rowspan="3">0,9</td><td colspan="2" rowspan="3">0,8</td><td colspan="3"></td><td colspan="5">1,1 1,25</td><td colspan="3" rowspan="3">1,1 1,1</td><td colspan="3" rowspan="3">1,2 1,2</td><td colspan="2" rowspan="3">1,3</td></tr>
<tr><td colspan="2">1,0</td><td></td><td colspan="4">1,0</td><td></td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="5%"><col width="7%"><col width="3%"><col width="4%"><col width="8%"></colgroup>
<tr><td colspan="13" rowspan="3">Неполное штучное время ПРОРЕЗКА НАРУЖНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,79 ГПа в Единичное и мелкосерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="5">Карта 50</td></tr>
<tr><td>Диаметр</td><td>Ширина</td><td colspan="11">Глубина паза l, мм, до</td><td rowspan="3">i</td><td colspan="4">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности, D, мм, до</td><td>паза B,</td><td>2</td><td>5</td><td>10</td><td>15</td><td>20</td><td colspan="2">25</td><td>30</td><td>35</td><td colspan="2">40</td><td>S , о</td><td colspan="2">V, м/</td><td>N , р</td></tr>
<tr><td>мм, до</td><td colspan="11">Время на поверхность, мин.</td><td>мм/ об.</td><td colspan="2">мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">30</td><td>5</td><td>0,7</td><td>0,7</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td rowspan="2">1</td><td>0,1</td><td colspan="2" rowspan="2">90</td><td>3,4</td></tr>
<tr><td>10</td><td>0,7</td><td>0,7</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,12</td><td>6,0</td></tr>
<tr><td rowspan="2">50</td><td>5</td><td>0,7</td><td>0,8</td><td>0,9</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td rowspan="2">1</td><td>0,13</td><td colspan="2" rowspan="2">78</td><td>2,9</td></tr>
<tr><td>10</td><td>0,7</td><td>0,8</td><td>0,8</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,15</td><td>6,0</td></tr>
<tr><td rowspan="2">75</td><td>5</td><td>0,8</td><td>0,8</td><td>0,9</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td rowspan="2">1</td><td>0,15</td><td colspan="2" rowspan="2">74</td><td>2,9</td></tr>
<tr><td>10</td><td>0,7</td><td>0,8</td><td>0,9</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,18</td><td>6,0</td></tr>
<tr><td rowspan="3">100</td><td>5</td><td>0,8</td><td>0,9</td><td>1,0</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td rowspan="2">1</td><td>0,18</td><td colspan="2" rowspan="12">63</td><td>2,4</td></tr>
<tr><td>10</td><td>0,8</td><td>0,8</td><td>0,9</td><td>1,0</td><td>1,2</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td rowspan="2">0,23</td><td rowspan="2">4,9</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>1,2</td><td>1,4</td><td>1,7</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>2</td></tr>
<tr><td rowspan="3">125</td><td>5</td><td>0,8</td><td>1,0</td><td>1,1</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>1</td><td>0,18</td><td>2,4</td></tr>
<tr><td>10</td><td>0,8</td><td>0,9</td><td>1,0</td><td>1,1</td><td>1,3</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td rowspan="2">2</td><td rowspan="2">0,23</td><td rowspan="2">4,9</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>1,4</td><td>1,6</td><td>1,9</td><td colspan="2">2,2</td><td>-</td><td>-</td><td colspan="2">-</td></tr>
<tr><td rowspan="3">150</td><td>5</td><td>0,9</td><td>1,0</td><td>1,2</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>1</td><td>0,18</td><td>2,4</td></tr>
<tr><td>10</td><td>0,8</td><td>1,0</td><td>1,1</td><td>1,3</td><td>1,4</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td rowspan="2">2</td><td rowspan="2">0,23</td><td rowspan="2">4,9</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>1,6</td><td>1,9</td><td>2,2</td><td colspan="2">2,7</td><td>3,1</td><td>-</td><td colspan="2">-</td></tr>
<tr><td rowspan="3">200</td><td>5</td><td>1,0</td><td>1,1</td><td>1,4</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>1</td><td>0,18</td><td>2,4</td></tr>
<tr><td>10</td><td>0,9</td><td>1,0</td><td>1,2</td><td>1,4</td><td>1,7</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td rowspan="2">2</td><td rowspan="2">0,23</td><td rowspan="2">4,9</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>1,8</td><td>2,2</td><td>2,6</td><td colspan="2">3,2</td><td>3,7</td><td>4,2</td><td colspan="2">4,7</td></tr>
<tr><td rowspan="3">250</td><td>5</td><td>1,0</td><td>1,3</td><td>1,6</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>1</td><td>0,18</td><td colspan="2" rowspan="3">60</td><td>2,4</td></tr>
<tr><td>10</td><td>1,0</td><td>1,1</td><td>1,4</td><td>1,6</td><td>1,9</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td rowspan="2">2</td><td rowspan="2">0,23</td><td rowspan="2">4,9</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>2,1</td><td>2,6</td><td>3,2</td><td colspan="2">3,9</td><td>4,5</td><td>5,0</td><td colspan="2">5,5</td></tr>
<tr><td rowspan="3">300</td><td>5</td><td>1,1</td><td>1,4</td><td>1,8</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>1</td><td>0,18</td><td colspan="2" rowspan="7">62</td><td>2,4</td></tr>
<tr><td>10</td><td>1,0</td><td>1,3</td><td>1,6</td><td>1,9</td><td>2,3</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td rowspan="2">2</td><td rowspan="2">0,23</td><td rowspan="2">4,9</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>2,5</td><td>3,1</td><td>3,8</td><td colspan="2">4,7</td><td>5,5</td><td>6,0</td><td colspan="2">7,0</td></tr>
<tr><td rowspan="2">350</td><td>10</td><td>1,2</td><td>1,5</td><td>2,0</td><td>2,4</td><td>2,9</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>1</td><td>0,18</td><td>4,9</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>3,3</td><td>4,1</td><td>5,0</td><td colspan="2">6,5</td><td>7,5</td><td>8,5</td><td colspan="2">9,5</td><td>2</td><td>0,23</td><td>4,9</td></tr>
<tr><td rowspan="2">400</td><td>10</td><td>1,3</td><td>1,6</td><td>2,1</td><td>2,6</td><td>3,2</td><td colspan="2">3,9</td><td>4,5</td><td>5,0</td><td colspan="2">5,5</td><td>1</td><td>0,18</td><td>4,9</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>3,6</td><td>4,5</td><td>5,5</td><td colspan="2">7,0</td><td>8,5</td><td>9,5</td><td colspan="2">10,5</td><td>2</td><td>0,23</td><td>4,9</td></tr>
<tr><td colspan="18">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="18">Предела сигма , ГПа до 0,59 0,59...0,74 свыше 0,74 прочности в</td></tr>
<tr><td colspan="8">Длительность до 10 обработки, мин.</td><td colspan="8">свыше 10 - до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="8" rowspan="3">Коэффициент 0,9</td><td colspan="8">0,8 1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="4"></td><td colspan="4">1,0</td></tr>
</table>


<a id="p101895"></a>    Примечание. При  обработке пазов с параметром шероховатости R 20  время
                                                                 z
по карте принимать с коэффициентом К = 1,1.


<table>
<colgroup><col width="9%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"><col width="5%"><col width="9%"><col width="9%"><col width="8%"></colgroup>
<tr><td colspan="11" rowspan="3">Неполное штучное время ПРОРЕЗКА НАРУЖНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 51, лист 1</td></tr>
<tr><td>Диаметр</td><td>Ширина</td><td colspan="9">Глубина паза l, мм, до</td><td rowspan="3">i</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности, D, мм, до</td><td>паза B,</td><td>2</td><td>5</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>35</td><td>40</td><td>S , о</td><td rowspan="2">V, м/мин.</td><td>N , р</td></tr>
<tr><td>мм, до</td><td colspan="9">Время на поверхность, мин.</td><td>мм/об.</td><td>кВт</td></tr>
<tr><td rowspan="2">30</td><td>5</td><td>0,8</td><td>0,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,1</td><td rowspan="2">38</td><td>0,7</td></tr>
<tr><td>10</td><td>0,8</td><td>0,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,12</td><td>0,75</td></tr>
<tr><td rowspan="2">50</td><td>5</td><td>0,8</td><td>0,9</td><td>1,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,13</td><td rowspan="2">39</td><td>0,8</td></tr>
<tr><td>10</td><td>0,8</td><td>0,9</td><td>1,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,15</td><td>0,9</td></tr>
<tr><td rowspan="2">75</td><td>5</td><td>0,9</td><td>1,1</td><td>1,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,15</td><td rowspan="2">29</td><td>0,6</td></tr>
<tr><td>10</td><td>0,9</td><td>1,0</td><td>1,2</td><td>1,4</td><td>1,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,18</td><td>0,7</td></tr>
<tr><td rowspan="3">100</td><td>5</td><td>1,0</td><td>1,1</td><td>1,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td rowspan="3">31,5</td><td>0,75</td></tr>
<tr><td>10</td><td>0,9</td><td>1,1</td><td>1,3</td><td>1,5</td><td>1,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">0,22</td><td rowspan="2">0,8</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>2,0</td><td>2,3</td><td>2,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td></tr>
<tr><td rowspan="3">150</td><td>5</td><td>1,1</td><td>1,4</td><td>1,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td rowspan="3">30</td><td>0,7</td></tr>
<tr><td>10</td><td>1,1</td><td>1,3</td><td>1,6</td><td>1,9</td><td>2,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">0,22</td><td rowspan="2">0,8</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>3,1</td><td>3,8</td><td>4,6</td><td>5,5</td><td>6,5</td><td>-</td><td>-</td><td>2</td></tr>
<tr><td rowspan="3">200</td><td>5</td><td>1,2</td><td>1,6</td><td>2,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td rowspan="3">31,8</td><td>0,75</td></tr>
<tr><td>10</td><td>1,1</td><td>1,4</td><td>1,8</td><td>2,2</td><td>2,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">0,22</td><td rowspan="2">0,8</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>3,6</td><td>4,4</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>2</td></tr>
<tr><td rowspan="3">250</td><td>5</td><td>1,4</td><td>1,8</td><td>2,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td rowspan="3">31,5</td><td>0,75</td></tr>
<tr><td>10</td><td>1,3</td><td>1,6</td><td>2,1</td><td>2,5</td><td>3,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">0,22</td><td rowspan="2">0,8</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>4,2</td><td>5,0</td><td>6,5</td><td>8,0</td><td>9,0</td><td>10</td><td>11,5</td><td>2</td></tr>
<tr><td rowspan="3">300</td><td>5</td><td>1,6</td><td>2,1</td><td>2,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td rowspan="3">30</td><td>0,7</td></tr>
<tr><td>10</td><td>1,4</td><td>1,9</td><td>2,5</td><td>3,1</td><td>3,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">0,22</td><td rowspan="2">0,8</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>5,0</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11,5</td><td>13</td><td>14,5</td><td>2</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="3%"><col width="7%"><col width="5%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="5%"><col width="7%"><col width="3%"><col width="4%"><col width="7%"><col width="3%"><col width="4%"><col width="3%"><col width="4%"><col width="3%"><col width="4%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="17" rowspan="3">Неполное штучное время ПРОРЕЗКА НАРУЖНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 51, лист 2</td></tr>
<tr><td colspan="2" rowspan="2">Диаметр обрабатываемой</td><td>Ширина</td><td colspan="14">Глубина паза t, мм, до</td><td colspan="2" rowspan="3">i</td><td colspan="3">Режимы резания</td></tr>
<tr><td>паза В,</td><td>2</td><td colspan="2">5</td><td colspan="2">10</td><td>15</td><td>20</td><td colspan="2">25</td><td>30</td><td colspan="2">35</td><td colspan="2">40</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td colspan="2">поверхности D, мм, до</td><td>мм, до</td><td colspan="14">Время на поверхность, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td colspan="2" rowspan="2">350</td><td>10</td><td>1,7</td><td colspan="2">2,4</td><td colspan="2">3,1</td><td>3,9</td><td>4,9</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">1</td><td rowspan="2">0,22</td><td rowspan="2">27,5</td><td rowspan="2">0,7</td></tr>
<tr><td>20</td><td>-</td><td colspan="2">-</td><td colspan="2">6,0</td><td>8,0</td><td>10</td><td colspan="2">12,5</td><td>14,5</td><td colspan="2">16,5</td><td colspan="2">18,5</td><td colspan="2">2</td></tr>
<tr><td colspan="2" rowspan="2">400</td><td>10</td><td>1,8</td><td colspan="2">2,7</td><td colspan="2">3,6</td><td>4,5</td><td>6,0</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">1</td><td rowspan="2">0,22</td><td rowspan="2">25</td><td rowspan="2">0,65</td></tr>
<tr><td>20</td><td>-</td><td colspan="2">-</td><td colspan="2">7,0</td><td>9,0</td><td>12</td><td colspan="2">14,5</td><td>17</td><td colspan="2">19,5</td><td colspan="2">21</td><td colspan="2">2</td></tr>
<tr><td colspan="2" rowspan="2">450</td><td>10</td><td>2,1</td><td colspan="2">3,2</td><td colspan="2">4,3</td><td>5,5</td><td>7,0</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">1</td><td rowspan="2">0,22</td><td rowspan="2">22,5</td><td rowspan="2">0,6</td></tr>
<tr><td>20</td><td>-</td><td colspan="2">-</td><td colspan="2">8,5</td><td>11</td><td>14</td><td colspan="2">18</td><td>21</td><td colspan="2">24</td><td colspan="2">27</td><td colspan="2">2</td></tr>
<tr><td colspan="2" rowspan="2">500</td><td>10</td><td>2,3</td><td colspan="2">3,4</td><td colspan="2">4,6</td><td>6,0</td><td>7,5</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">1</td><td rowspan="2">0,22</td><td rowspan="2">23</td><td rowspan="2">0,6</td></tr>
<tr><td>20</td><td>-</td><td colspan="2">-</td><td colspan="2">9,5</td><td>12</td><td>15,5</td><td colspan="2">19,5</td><td>23</td><td colspan="2">26,5</td><td colspan="2">29,5</td><td colspan="2">2</td></tr>
<tr><td colspan="22">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td>Обрабатываемой</td><td colspan="4">Группа стали</td><td colspan="17">Углеродистые, хромистые, Марганцовистые, хромомарганникелевые, хромоникелевые цовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td rowspan="5">стали и предела прочности</td><td colspan="4">сигма , ГПа в</td><td colspan="6">до 0,59 0,59... 0,74</td><td colspan="7">свыше до 0,59 0,74</td><td colspan="4">0,59... свыше 0,74 0,74</td></tr>
<tr><td colspan="4">Длительность обработки, мин.</td><td colspan="2">до 10</td><td colspan="4">свы- - ше 10</td><td colspan="5">до свы- до 10 10 ше 10</td><td colspan="2">свыше 10</td><td colspan="3">до свы- до 10 ше 10 10</td><td>свыше 10</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,9</td><td colspan="4">0,3</td><td colspan="5">1,1 1,25</td><td colspan="2" rowspan="3">1,1</td><td colspan="3" rowspan="3">1,1 1,2 1,2</td><td rowspan="3">1,3</td></tr>
<tr><td colspan="3">1,0</td><td></td><td colspan="3"></td><td colspan="2">1,0</td></tr>
</table>


<a id="p101932"></a>    Примечание.  При обработке пазов с параметром шероховатости R 20  время
                                                                 z
по карте принимать с коэффициентом K = 1,2.


<table>
<colgroup><col width="11%"><col width="3%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="3%"><col width="3%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="4%"><col width="3%"><col width="3%"><col width="5%"><col width="7%"><col width="7%"><col width="5%"></colgroup>
<tr><td colspan="14" rowspan="3">Неполное штучное время ПРОРЕЗКА ПАЗОВ В ОТВЕРСТИЯХ, R 80, JТ14...JТ12/ z КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="5">Карта 52</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности</td><td colspan="2">Ширина паза</td><td colspan="11">Глубина паза t, мм, до</td><td colspan="2" rowspan="3">i</td><td colspan="3">Режимы резания</td></tr>
<tr><td colspan="2" rowspan="2">В, мм, до</td><td>2</td><td>5</td><td>10</td><td colspan="2">15</td><td>20</td><td>25</td><td>30</td><td>35</td><td colspan="2">40</td><td rowspan="2">S , о мм/ об.</td><td rowspan="2">V, м/ мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td>D, мм, до</td><td colspan="11">Время на поверхность, мин.</td></tr>
<tr><td rowspan="2">30</td><td colspan="2">5</td><td>0,8</td><td>0,9</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2" rowspan="2">1</td><td>0,1</td><td rowspan="2">75</td><td>1,0</td></tr>
<tr><td colspan="2">10</td><td>0,8</td><td>0,8</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,12</td><td>1,1</td></tr>
<tr><td rowspan="2">50</td><td colspan="2">5</td><td>0,9</td><td>0,9</td><td>1,0</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2" rowspan="2">1</td><td>0,13</td><td rowspan="2">63</td><td>1,0</td></tr>
<tr><td colspan="2">10</td><td>0,8</td><td>0,9</td><td>1,0</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,15</td><td>1,1</td></tr>
<tr><td rowspan="2">75</td><td colspan="2">5</td><td>0,9</td><td>1,0</td><td>1,1</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2" rowspan="2">1</td><td>0,15</td><td rowspan="2">59</td><td>0,9</td></tr>
<tr><td colspan="2">10</td><td>0,9</td><td>0,9</td><td>1,0</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,18</td><td>1,1</td></tr>
<tr><td rowspan="3">100</td><td colspan="2">5</td><td>0,9</td><td>1,0</td><td>1,2</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2" rowspan="2">1</td><td>0,18</td><td rowspan="3">50</td><td>0,9</td></tr>
<tr><td colspan="2">10</td><td>0,9</td><td>1,0</td><td>1,1</td><td colspan="2">1,2</td><td>1,3</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td rowspan="2">0,23</td><td rowspan="2">1,1</td></tr>
<tr><td colspan="2">20</td><td>-</td><td>-</td><td>2,2</td><td colspan="2">2,4</td><td>2,7</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">2</td></tr>
<tr><td rowspan="3">125</td><td colspan="2">5</td><td>1,0</td><td>1,1</td><td>1,2</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2" rowspan="2">1</td><td>0,18</td><td rowspan="3">50</td><td>0,9</td></tr>
<tr><td colspan="2">10</td><td>0,9</td><td>1,0</td><td>1,2</td><td colspan="2">1,3</td><td>1,5</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td rowspan="2">0,23</td><td rowspan="2">1,1</td></tr>
<tr><td colspan="2">20</td><td>-</td><td>-</td><td>2,4</td><td colspan="2">2,7</td><td>3,0</td><td>3,5</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">2</td></tr>
<tr><td rowspan="3">150</td><td colspan="2">5</td><td>1,0</td><td>1,2</td><td>1,5</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">1</td><td>0,18</td><td rowspan="3">47</td><td>0,8</td></tr>
<tr><td colspan="2">10</td><td>1,0</td><td>1,1</td><td>1,3</td><td colspan="2">1,5</td><td>1,7</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2"></td><td rowspan="2">0,23</td><td rowspan="2">1,0</td></tr>
<tr><td colspan="2">20</td><td>-</td><td>-</td><td>2,6</td><td colspan="2">3,0</td><td>3,4</td><td>4,0</td><td>4,5</td><td>-</td><td colspan="2">-</td><td colspan="2">2</td></tr>
<tr><td rowspan="3">200</td><td colspan="2">5</td><td>1,1</td><td>1,3</td><td>1,6</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2" rowspan="2">1</td><td>0,18</td><td rowspan="3">50</td><td>0,9</td></tr>
<tr><td colspan="2">10</td><td>1,0</td><td>1,2</td><td>1,4</td><td colspan="2">1,7</td><td>1,9</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td rowspan="2">0,23</td><td rowspan="2">1,1</td></tr>
<tr><td colspan="2">20</td><td>-</td><td>-</td><td>2,9</td><td colspan="2">3,3</td><td>3,9</td><td>4,6</td><td>5,0</td><td>6,0</td><td colspan="2">6,5</td><td colspan="2">2</td></tr>
<tr><td rowspan="3">250</td><td colspan="2">5</td><td>1,2</td><td>1,5</td><td>1,8</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2" rowspan="2">1</td><td>0,18</td><td rowspan="3">50</td><td>0,9</td></tr>
<tr><td colspan="2">10</td><td>1,1</td><td>1,3</td><td>1,6</td><td colspan="2">1,9</td><td>2,3</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td rowspan="2">0,23</td><td rowspan="2">1,1</td></tr>
<tr><td colspan="2">20</td><td>-</td><td></td><td>2,3</td><td colspan="2">3,8</td><td>4,6</td><td>5,5</td><td>6,0</td><td>7,0</td><td colspan="2">7,5</td><td colspan="2">2</td></tr>
<tr><td rowspan="3">300</td><td colspan="2">5</td><td>1,3</td><td>1,7</td><td>2,2</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2" rowspan="2">1</td><td>0,18</td><td rowspan="3">47</td><td>0,8</td></tr>
<tr><td colspan="2">10</td><td>1,2</td><td>1,5</td><td>1,8</td><td colspan="2">2,2</td><td>2,7</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td rowspan="2">0,23</td><td rowspan="2">1,0</td></tr>
<tr><td colspan="2">20</td><td>-</td><td>-</td><td>3,0</td><td colspan="2">3,5</td><td>4,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td colspan="2">9,5</td><td colspan="2">2</td></tr>
<tr><td rowspan="2">350</td><td colspan="2">10</td><td>1,3</td><td>1,7</td><td>2,1</td><td colspan="2">2,6</td><td>3,2</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">1</td><td>0,18</td><td rowspan="2">44</td><td>0,7</td></tr>
<tr><td colspan="2">20</td><td>-</td><td>-</td><td>4,3</td><td colspan="2">5,5</td><td>6,5</td><td>8,0</td><td>9,0</td><td>10</td><td colspan="2">11,5</td><td colspan="2">2</td><td>0,23</td><td>0,9</td></tr>
<tr><td rowspan="2">400</td><td colspan="2">10</td><td>1,5</td><td>1,9</td><td>2,5</td><td colspan="2">3,1</td><td>3,8</td><td></td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">1</td><td>0,18</td><td rowspan="2">39</td><td>0,6</td></tr>
<tr><td colspan="2">20</td><td>-</td><td>-</td><td>5,0</td><td colspan="2">6,5</td><td>8,0</td><td>9,5</td><td>11</td><td>12,5</td><td colspan="2">14</td><td colspan="2">2</td><td>0,23</td><td>0,8</td></tr>
<tr><td rowspan="2">450</td><td colspan="2">10</td><td>1,7</td><td>2,2</td><td>3,0</td><td colspan="2">3,7</td><td>4,7</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">1</td><td>0,18</td><td rowspan="2">35</td><td>0,5</td></tr>
<tr><td colspan="2">20</td><td>-</td><td>-</td><td>6,0</td><td colspan="2">7,5</td><td>9,5</td><td>11,5</td><td>13,5</td><td>15,5</td><td colspan="2">17,5</td><td colspan="2">2</td><td>0,23</td><td>0,7</td></tr>
<tr><td rowspan="2">500</td><td colspan="2">10</td><td>1,9</td><td>2,6</td><td>3,5</td><td colspan="2">4,4</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">1</td><td>0,17</td><td rowspan="2">31,5</td><td>0,5</td></tr>
<tr><td colspan="2">20</td><td>-</td><td>-</td><td>7,0</td><td colspan="2">9,0</td><td>11,5</td><td>14</td><td>16,5</td><td>19</td><td colspan="2">21</td><td colspan="2">2</td><td>0,23</td><td>0,7</td></tr>
<tr><td colspan="19">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="5">Предела прочности стали</td><td colspan="5">сигма , ГПа в</td><td colspan="4">до 0,59</td><td colspan="4">0,59...0,74</td><td colspan="4">свыше 0,74</td></tr>
<tr><td colspan="5">Длительность обработки, мин.</td><td colspan="4">до 10 свыше 10</td><td colspan="4">-</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="4" rowspan="3">0,9 0,8</td><td colspan="4"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="2">1,0</td><td colspan="2"></td></tr>
</table>


<a id="p101970"></a>    Примечание. При обработке пазов с параметром шероховатости  R 20  время
                                                                 z
карте принимать с коэффициентом K = 1,1.


<table>
<colgroup><col width="12%"><col width="9%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"><col width="8%"><col width="7%"><col width="7%"><col width="5%"></colgroup>
<tr><td colspan="11" rowspan="2">Неполное штучное время ПРОРЕЗКА ПАЗОВ В ОТВЕРСТИЯХ, R 80, JТ14...JТ12/ z КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="11">Единичное и мелкосерийное производство</td><td colspan="4">Карта 53, лист 1</td></tr>
<tr><td>Диаметр обрабатываемой</td><td>Ширина паза В, мм,</td><td colspan="9">Глубина паза t, мм, до</td><td rowspan="3">i</td><td colspan="3">Режимы резания</td></tr>
<tr><td>поверхности D,</td><td rowspan="2">до</td><td>2</td><td>5</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>35</td><td>40</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>мм, до</td><td colspan="9">Время на поверхность, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">30</td><td>5</td><td>0,9</td><td>1,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,1</td><td>30</td><td>0,6</td></tr>
<tr><td>10</td><td>0,9</td><td>1,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,12</td><td></td><td>0,8</td></tr>
<tr><td rowspan="2">50</td><td>5</td><td>1,0</td><td>1,1</td><td>1,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,13</td><td>31,5</td><td>0,8</td></tr>
<tr><td>10</td><td>0,9</td><td>1,1</td><td>1,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,15</td><td></td><td>0,9</td></tr>
<tr><td rowspan="2">75</td><td>5</td><td>1,1</td><td>1,3</td><td>1,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,15</td><td rowspan="2">23,5</td><td>0,6</td></tr>
<tr><td>10</td><td>1,0</td><td>1,2</td><td>1,4</td><td>1,6</td><td>1,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,18</td><td>0,8</td></tr>
<tr><td rowspan="3">100</td><td>5</td><td>1,1</td><td>1,4</td><td>1,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td rowspan="3">25</td><td>0,9</td></tr>
<tr><td>10</td><td>1,1</td><td>1,2</td><td>1,5</td><td>1,7</td><td>2,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">0,23</td><td rowspan="2">1,0</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>2,9</td><td>3,4</td><td>4,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td></tr>
<tr><td rowspan="3">125</td><td>5</td><td>1,2</td><td>1,5</td><td>1,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td rowspan="3">23,5</td><td>0,8</td></tr>
<tr><td>10</td><td>1,2</td><td>1,3</td><td>1,7</td><td>2,0</td><td>2,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">0,23</td><td rowspan="2">0,9</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>3,3</td><td>4,0</td><td>4,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td></tr>
<tr><td rowspan="3">150</td><td>5</td><td>1,4</td><td>1,7</td><td>2,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td rowspan="3">25</td><td>0,9</td></tr>
<tr><td>10</td><td>1,2</td><td>1,5</td><td>1,9</td><td>2,3</td><td>2,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">0,23</td><td rowspan="2">1,0</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>3,7</td><td>4,5</td><td>5,5</td><td>6,5</td><td>7,5</td><td>-</td><td>-</td><td>2</td></tr>
<tr><td rowspan="3">200</td><td>5</td><td>1,5</td><td>2,0</td><td>2,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td rowspan="3">25</td><td>0,9</td></tr>
<tr><td>10</td><td>1,3</td><td>1,7</td><td>2,2</td><td>2,7</td><td>3,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">0,23</td><td rowspan="2">1,0</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>4,3</td><td>5,0</td><td>6,5</td><td>8,0</td><td>9,0</td><td>10</td><td>11,5</td><td>2</td></tr>
<tr><td rowspan="3">250</td><td>5</td><td>1,7</td><td>2,3</td><td>3,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">1</td><td>0,18</td><td rowspan="3">23,5</td><td>0,8</td></tr>
<tr><td>10</td><td>1,5</td><td>2,0</td><td>2,6</td><td>3,2</td><td>3,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">0,23</td><td rowspan="2">0,9</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>5,0</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11</td><td>12,5</td><td>14</td><td>2</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="7%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="3%"><col width="4%"><col width="7%"><col width="3%"><col width="4%"><col width="3%"><col width="4%"><col width="3%"><col width="5%"><col width="7%"><col width="7%"><col width="5%"></colgroup>
<tr><td colspan="14" rowspan="2">Неполное штучное время ПРОРЕЗКА ПАЗОВ В ОТВЕРСТИЯХ, R 80, JТ14...JТ12/ z КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы из стали Р6М5</td></tr>
<tr><td colspan="14">Единичное и мелкосерийное производство</td><td colspan="5">Карта 53, лист 2</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой</td><td>Ширина паза</td><td colspan="12">Глубина паза t, мм, до</td><td colspan="2" rowspan="3">i</td><td colspan="3">Режимы резания</td></tr>
<tr><td>В, мм,</td><td>2</td><td>5</td><td>10</td><td>15</td><td>20</td><td colspan="2">25</td><td>30</td><td colspan="2">35</td><td colspan="2">40</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>поверхности D, мм, до</td><td>до</td><td colspan="12">Время на поверхность, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="3">300</td><td>5</td><td>2,0</td><td>2,7</td><td>3,7</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2" rowspan="2">1</td><td>0,18</td><td rowspan="3">22</td><td>0,7</td></tr>
<tr><td>10</td><td>1,7</td><td>2,3</td><td>3,1</td><td>3,8</td><td>4,8</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td rowspan="2">0,23</td><td rowspan="2">0,8</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>6,0</td><td>7,5</td><td>9,5</td><td colspan="2">11,5</td><td>13,5</td><td colspan="2">15,5</td><td colspan="2">17,5</td><td colspan="2">2</td></tr>
<tr><td rowspan="2">350</td><td>10</td><td>1,9</td><td>2,7</td><td>3,6</td><td>4,5</td><td>5,5</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">1</td><td>0,23</td><td rowspan="2">22</td><td>0,8</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>7,0</td><td>9,0</td><td>11,5</td><td colspan="2">14</td><td>16,5</td><td colspan="2">18</td><td colspan="2">21</td><td colspan="2">2</td><td>0,23</td><td>0,8</td></tr>
<tr><td rowspan="2">400</td><td>10</td><td>2,2</td><td>3,1</td><td>4,3</td><td>5,5</td><td>7,0</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">1</td><td>0,23</td><td rowspan="2">20</td><td rowspan="2">0,7</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>8,5</td><td>11</td><td>13,5</td><td colspan="2">17</td><td>20</td><td colspan="2">23</td><td colspan="2">26</td><td colspan="2">2</td><td>0,23</td></tr>
<tr><td rowspan="2">450</td><td>10</td><td>2,4</td><td>3,4</td><td>4,6</td><td>6,0</td><td>7,5</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">1</td><td>0,23</td><td rowspan="2">20,5</td><td rowspan="2">0,7</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>9,0</td><td>11,5</td><td>15</td><td colspan="2">19</td><td>22</td><td colspan="2">25,5</td><td colspan="2">28,5</td><td colspan="2">2</td><td>0,23</td></tr>
<tr><td rowspan="2">500</td><td>10</td><td>2,8</td><td>4,1</td><td>5,5</td><td>7,5</td><td>9,5</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2">1</td><td>0,23</td><td rowspan="2">18</td><td rowspan="2">0,6</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>11,5</td><td>14,5</td><td>18,5</td><td colspan="2">23,5</td><td>28</td><td colspan="2">31,5</td><td colspan="2">36</td><td colspan="2">2</td><td>0,23</td></tr>
<tr><td colspan="19">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="19">Обра- Группа стали Углеродистые, хромистые, Марганцовистые, хромомарганбаты- никелевые, хромоникелевые цовистые, хромомолибденовые вае- и близкие к ним</td></tr>
<tr><td colspan="8">стали сигма , ГПа до 0,59... в 0,59 0,74</td><td colspan="7">свыше до 0,74 0,59</td><td colspan="2">0,59... 0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td colspan="8">Длительность до свы- - обработки, 10 ше мин. 10</td><td colspan="5">до свы- до 10 10 ше 10</td><td colspan="2">свыше 10</td><td>до 10</td><td>свыше 10</td><td colspan="2">до свы- 10 ше 10</td></tr>
<tr><td colspan="8">Коэффициент 0,9 0,8</td><td colspan="5">1,1 1,25</td><td colspan="2" rowspan="3">1,1</td><td rowspan="3">1,1</td><td rowspan="3">1,2</td><td colspan="2" rowspan="3">1,2 1,3</td></tr>
<tr><td colspan="7">1,0</td><td></td><td colspan="3"></td><td colspan="2">1,0</td></tr>
</table>


<a id="p102010"></a>    Примечание.  При  обработке пазов с параметром шероховатости R 20 время
                                                                  z
по карте принимать с коэффициентом K = 1,2.


<table>
<colgroup><col width="6%"><col width="6%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="8%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="13">Неполное штучное время ОБРАБОТКА КОНИЧЕСКИХ ПОВЕРХНОСТЕЙ, JТ14...JТ12/ КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="13" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="6">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="6">Карта 54, лист 1</td></tr>
<tr><td rowspan="3">Наибольший диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="3">Наименьший диаметр обрабатываемой поверхности d, мм, до</td><td>Глубина</td><td colspan="12">Длина обрабатываемой поверхности l, мм, до</td><td rowspan="3">i</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">резания t, мм, до</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>225</td><td>250</td><td>275</td><td>300</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td colspan="12">Время на поверхность, мин.</td><td>мм/об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">30</td><td>20</td><td rowspan="20">5</td><td>1,0</td><td>1,1</td><td>1,4</td><td>1,5</td><td>1,8</td><td>1,9</td><td>2,0</td><td>2,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td rowspan="5">0,2</td><td rowspan="2">94</td><td rowspan="20">До 1,0</td></tr>
<tr><td>10</td><td>1,8</td><td>1,9</td><td>2,2</td><td>2,4</td><td>3,0</td><td>3,2</td><td>3,3</td><td>3,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td></tr>
<tr><td rowspan="3">50</td><td>40</td><td>1,1</td><td>1,3</td><td>1,6</td><td>1,8</td><td>2,2</td><td>2,4</td><td>2,6</td><td>2,8</td><td>3,0</td><td>3,2</td><td>3,8</td><td>4,0</td><td>1</td><td rowspan="3">99</td></tr>
<tr><td>30</td><td>1,9</td><td>2,2</td><td>2,6</td><td>2,9</td><td>3,6</td><td>3,9</td><td>4,2</td><td>4,5</td><td>4,7</td><td>5,0</td><td>6,0</td><td>6,5</td><td>2</td></tr>
<tr><td>20</td><td>2,3</td><td>2,7</td><td>3,3</td><td>3,7</td><td>4,6</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>3</td></tr>
<tr><td rowspan="3">70</td><td>60</td><td>1,2</td><td>1,4</td><td>1,7</td><td>1,9</td><td>2,4</td><td>2,6</td><td>2,8</td><td>3,0</td><td>3,2</td><td>3,5</td><td>4,0</td><td>4,3</td><td>1</td><td rowspan="6">0,4... 0,2</td><td rowspan="3">94/ 118</td></tr>
<tr><td>50</td><td>1,9</td><td>2,2</td><td>2,7</td><td>3,1</td><td>3,8</td><td>4,1</td><td>4,5</td><td>4,8</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,0</td><td>2</td></tr>
<tr><td>40</td><td>2,4</td><td>2,8</td><td>3,5</td><td>3,9</td><td>4,9</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>8,5</td><td>9,0</td><td>3</td></tr>
<tr><td rowspan="3">100</td><td>90</td><td>1,3</td><td>1,7</td><td>2,1</td><td>2,5</td><td>3,0</td><td>3,4</td><td>3,7</td><td>4,1</td><td>4,4</td><td>4,8</td><td>5,5</td><td>6,0</td><td>1</td><td rowspan="3">99/ 118</td></tr>
<tr><td>80</td><td>2,1</td><td>2,7</td><td>3,3</td><td>3,9</td><td>4,8</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,5</td><td>9,0</td><td>2</td></tr>
<tr><td>70</td><td>2,6</td><td>3,3</td><td>4,2</td><td>4,9</td><td>6,0</td><td>7,0</td><td>7,5</td><td>8,0</td><td>9,0</td><td>10,5</td><td>11</td><td>11,5</td><td>3</td></tr>
<tr><td rowspan="3">125</td><td>115</td><td>1,8</td><td>2,2</td><td>2,8</td><td>3,0</td><td>3,9</td><td>4,3</td><td>4,7</td><td>5,0</td><td>5,5</td><td>6,0</td><td>7,0</td><td>7,5</td><td>1</td><td rowspan="9">0,5... 0,3</td><td rowspan="9">98/ 118</td></tr>
<tr><td>105</td><td>2,7</td><td>3,3</td><td>4,1</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>9,0</td><td>10,5</td><td>11</td><td>2</td></tr>
<tr><td>95</td><td>3,4</td><td>4,2</td><td>5,5</td><td>6,0</td><td>7,5</td><td>8,5</td><td>9,0</td><td>10</td><td>12</td><td>13</td><td>13,5</td><td>14,5</td><td>3</td></tr>
<tr><td rowspan="3">150</td><td>135</td><td>1,9</td><td>2,4</td><td>3,1</td><td>3,7</td><td>4,6</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>9,0</td><td>1</td></tr>
<tr><td>120</td><td>3,3</td><td>4,0</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>8,5</td><td>9,5</td><td>10</td><td>11</td><td>11,5</td><td>12,5</td><td>2</td></tr>
<tr><td>100</td><td>4,7</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,0</td><td>10</td><td>10,5</td><td>11,5</td><td>12,5</td><td>13,5</td><td>14</td><td>15</td><td>3</td></tr>
<tr><td rowspan="3">200</td><td>185</td><td>2,0</td><td>2,7</td><td>3,6</td><td>4,4</td><td>5,5</td><td>6,0</td><td>7,0</td><td>7,5</td><td>8,5</td><td>9,5</td><td>10</td><td>11</td><td>1</td></tr>
<tr><td>175</td><td>3,5</td><td>4,4</td><td>5,5</td><td>6,5</td><td>8,5</td><td>9,0</td><td>10</td><td>11</td><td>12</td><td>13</td><td>14</td><td>15</td><td>2</td></tr>
<tr><td>160</td><td>5,0</td><td>6,0</td><td>7,5</td><td>8,5</td><td>10,5</td><td>11,5</td><td>12,5</td><td>13,5</td><td>14,5</td><td>16</td><td>17</td><td>18</td><td>3</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="6%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="3%"><col width="2%"><col width="2%"><col width="2%"><col width="8%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="13">Неполное штучное время ОБРАБОТКА КОНИЧЕСКИХ ПОВЕРХНОСТЕЙ, JТ14...JТ12/ КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="8">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="13" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="8">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="8">Карта 54, лист 2</td></tr>
<tr><td rowspan="3">Наибольший диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="3">Наименьший диаметр обрабатываемой поверхности d, мм, до</td><td>Глубина</td><td colspan="13">Длина обрабатываемой поверхности l, мм, до</td><td colspan="2" rowspan="3">i</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">резания t, мм, до</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>225</td><td>250</td><td>275</td><td colspan="2">300</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td colspan="13">Время на поверхность, мин.</td><td>мм/об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="3">250</td><td>240</td><td rowspan="6">5</td><td>2,2</td><td>3,1</td><td>4,1</td><td>5,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10</td><td>11</td><td>12</td><td colspan="2">13</td><td colspan="2">1</td><td rowspan="6">0,5... 0,3</td><td rowspan="6">98/ 118</td><td rowspan="6">До 1,0</td></tr>
<tr><td>220</td><td>3,7</td><td>4,7</td><td>6,5</td><td>7,5</td><td>9,5</td><td>10,5</td><td>11,5</td><td>13</td><td>14</td><td>15</td><td>16,5</td><td colspan="2">17,5</td><td colspan="2">2</td></tr>
<tr><td>200</td><td>5,0</td><td>6,5</td><td>8,0</td><td>9,5</td><td>12</td><td>13</td><td>14,5</td><td>15,5</td><td>17</td><td>18</td><td>19,5</td><td colspan="2">20,5</td><td colspan="2">3</td></tr>
<tr><td rowspan="3">300</td><td>280</td><td>2,4</td><td>3,5</td><td>4,7</td><td>6,0</td><td>7,5</td><td>8,5</td><td>9,5</td><td>11</td><td>12</td><td>13</td><td>14</td><td colspan="2">15,5</td><td colspan="2">1</td></tr>
<tr><td>265</td><td>4,0</td><td>5,5</td><td>7,0</td><td>8,5</td><td>10,5</td><td>12</td><td>13,5</td><td>15</td><td>16,5</td><td>18</td><td>19,5</td><td colspan="2">20,5</td><td colspan="2">2</td></tr>
<tr><td>250</td><td>5,5</td><td>7,0</td><td>9,0</td><td>10,5</td><td>13</td><td>15</td><td>16,5</td><td>18</td><td>19,5</td><td>21</td><td>23</td><td colspan="2">24,5</td><td colspan="2">3</td></tr>
<tr><td colspan="21">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="14">Предела прочности стали сигма , ГПа до 0,59 в</td><td colspan="7">0,59... свыше 0,74 0,74</td></tr>
<tr><td colspan="12">Длительность обработки, мин. до 10</td><td colspan="2">свыше 10</td><td colspan="5">- до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="12" rowspan="3">Коэффициент 0,9</td><td colspan="2" rowspan="3">0,8</td><td colspan="5">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td colspan="2">1,0</td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="15%"><col width="9%"><col width="5%"><col width="9%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="5%"><col width="4%"><col width="5%"><col width="3%"><col width="7%"><col width="5%"></colgroup>
<tr><td colspan="9" rowspan="3">Неполное штучное время ОБРАБОТКА КОНИЧЕСКИХ ПОВЕРХНОСТЕЙ, JТ9...JТ8 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками Т5К6</td></tr>
<tr><td colspan="6">Карта 55</td></tr>
<tr><td rowspan="2">Наибольший диаметр обрабатываемой поверхности</td><td colspan="2" rowspan="3">Наименьший диаметр обрабатываемой поверхности d, мм, до</td><td>Глубина резания</td><td colspan="5">Длина обрабатываемой поверхности l, мм, до</td><td rowspan="3">i</td><td colspan="5">Режимы резания</td></tr>
<tr><td rowspan="2">t, мм, до</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td colspan="2" rowspan="2">S , о мм/об.</td><td colspan="2" rowspan="2">V, м/мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td>D, мм, до</td><td colspan="5">Время на поверхность, мин.</td></tr>
<tr><td rowspan="2">30</td><td colspan="2">20</td><td rowspan="26">5/1</td><td>2,0</td><td>2,3</td><td>2,9</td><td>3,1</td><td>3,5</td><td>2</td><td colspan="2" rowspan="2">0,4... 0,15</td><td colspan="2" rowspan="2">75/85</td><td rowspan="26">До 1,0</td></tr>
<tr><td colspan="2">10</td><td>3,0</td><td>3,2</td><td>4,0</td><td>4,3</td><td>4,6</td><td>3</td></tr>
<tr><td rowspan="3">50</td><td colspan="2">40</td><td>2,1</td><td>2,4</td><td>3,0</td><td>3,4</td><td>3,7</td><td>2</td><td colspan="2" rowspan="3">0,4... 0,17</td><td colspan="2" rowspan="3">94/118</td></tr>
<tr><td colspan="2">30</td><td>2,6</td><td>2,9</td><td>3,6</td><td>4,0</td><td>4,3</td><td>3</td></tr>
<tr><td colspan="2">20</td><td>3,1</td><td>3,4</td><td>4,2</td><td>4,5</td><td>4,9</td><td>4</td></tr>
<tr><td rowspan="3">70</td><td colspan="2">60</td><td>2,2</td><td>2,5</td><td>3,2</td><td>3,7</td><td>4,0</td><td>2</td><td colspan="2" rowspan="10">0,5...</td><td colspan="2" rowspan="3">88/110</td></tr>
<tr><td colspan="2">50</td><td>2,7</td><td>3,0</td><td>3,8</td><td>4,3</td><td>4,6</td><td>3</td></tr>
<tr><td colspan="2">40</td><td>3,2</td><td>3,6</td><td>4,4</td><td>4,9</td><td>5,5</td><td>4</td></tr>
<tr><td rowspan="3">100</td><td colspan="2">90</td><td>2,3</td><td>2,7</td><td>3,6</td><td>4,1</td><td>4,7</td><td>2</td><td colspan="2" rowspan="3">94/118</td></tr>
<tr><td colspan="2">80</td><td>2,8</td><td>3,3</td><td>4,2</td><td>4,7</td><td>5,5</td><td>3</td></tr>
<tr><td colspan="2">70</td><td>3,3</td><td>3,8</td><td>4,8</td><td>5,5</td><td>6,0</td><td>4</td></tr>
<tr><td rowspan="3">125</td><td colspan="2">115</td><td>2,4</td><td>2,9</td><td>3,9</td><td>4,6</td><td>5,5</td><td>2</td><td colspan="2" rowspan="3">98/118</td></tr>
<tr><td colspan="2">105</td><td>3,0</td><td>3,5</td><td>4,6</td><td>5,5</td><td>6,0</td><td>3</td></tr>
<tr><td colspan="2">95</td><td>3,5</td><td>4,1</td><td>5,5</td><td>6,0</td><td>6,5</td><td>4</td></tr>
<tr><td rowspan="3">150</td><td colspan="2">135</td><td>3,2</td><td>3,9</td><td>5,0</td><td>6,0</td><td>6,5</td><td>2</td><td colspan="2" rowspan="3">89/118</td></tr>
<tr><td colspan="2">120</td><td>4,0</td><td>4,8</td><td>6,5</td><td>7,0</td><td>8,0</td><td>3</td><td colspan="2" rowspan="11">0,2</td></tr>
<tr><td colspan="2">100</td><td>5,0</td><td>6,0</td><td>7,5</td><td>8,5</td><td>9,5</td><td>4</td></tr>
<tr><td rowspan="3">200</td><td colspan="2">185</td><td>3,4</td><td>4,3</td><td>5,5</td><td>6,5</td><td>7,5</td><td>2</td><td colspan="2" rowspan="3">94/120</td></tr>
<tr><td colspan="2">175</td><td>4,3</td><td>5,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td>3</td></tr>
<tr><td colspan="2">160</td><td>5,0</td><td>6,5</td><td>8,5</td><td>9,5</td><td>11</td><td>4</td></tr>
<tr><td rowspan="3">250</td><td colspan="2">240</td><td>3,6</td><td>4,7</td><td>6,5</td><td>7,5</td><td>9,0</td><td>2</td><td colspan="2" rowspan="3">98/118</td></tr>
<tr><td colspan="2">220</td><td>4,5</td><td>6,0</td><td>8,0</td><td>9,0</td><td>10,5</td><td>3</td></tr>
<tr><td colspan="2">200</td><td>5,5</td><td>7,0</td><td>9,5</td><td>11</td><td>12,5</td><td>4</td></tr>
<tr><td rowspan="3">300</td><td colspan="2">280</td><td>3,9</td><td>5,5</td><td>7,0</td><td>8,5</td><td>10</td><td>2</td><td colspan="2" rowspan="3">94/118</td></tr>
<tr><td colspan="2">265</td><td>5,0</td><td>6,5</td><td>9</td><td>10,5</td><td>12,5</td><td>3</td></tr>
<tr><td colspan="2">250</td><td>6,0</td><td>8,0</td><td>10,5</td><td>12,5</td><td>14,5</td><td>4</td></tr>
<tr><td colspan="15">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="4">Предела прочности стали</td><td colspan="9">сигма , ГПа до 0,59 0,59... в 0,74</td><td colspan="4">свыше 0,74</td></tr>
<tr><td colspan="5">Длительность до 10 обработки, мин.</td><td colspan="4">свыше 10 -</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="5" rowspan="2">Коэффициент 0,9</td><td colspan="4">0,8</td><td colspan="2" rowspan="2">1,1</td><td colspan="2" rowspan="2">1,25</td></tr>
<tr><td colspan="4">1,0</td></tr>
</table>


<table>
<colgroup><col width="15%"><col width="9%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="11%"></colgroup>
<tr><td colspan="7" rowspan="3">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="4">Карта 56, лист 1</td></tr>
<tr><td>Диаметр нарезаемой резьбы</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="7">Длина нарезаемой резьбы l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">D, мм</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td rowspan="2">i</td><td rowspan="2">V, м/мин.</td></tr>
<tr><td colspan="7">Время на поверхность, мин.</td></tr>
<tr><td rowspan="3">16...24</td><td>1</td><td>1,5</td><td>1,7</td><td>1,9</td><td>2,1</td><td>-</td><td>-</td><td>-</td><td>5</td><td rowspan="3">97</td></tr>
<tr><td>2</td><td>1,4</td><td>1,5</td><td>1,6</td><td>1,8</td><td>2,0</td><td>-</td><td>-</td><td>6</td></tr>
<tr><td>3</td><td>1,6</td><td>1,7</td><td>1,8</td><td>1,9</td><td>2,2</td><td>-</td><td>-</td><td>7</td></tr>
<tr><td rowspan="3">30</td><td>1</td><td>1,6</td><td>1,7</td><td>2,0</td><td>2,2</td><td>2,7</td><td>-</td><td>-</td><td>5</td><td rowspan="3">97</td></tr>
<tr><td>2</td><td>1,5</td><td>1,6</td><td>1,7</td><td>1,9</td><td>2,1</td><td>-</td><td>-</td><td>6</td></tr>
<tr><td>3</td><td>1,6</td><td>1,7</td><td>1,8</td><td>2,0</td><td>2,3</td><td>-</td><td>-</td><td>7</td></tr>
<tr><td rowspan="4">36...42</td><td>1</td><td>1,6</td><td>1,8</td><td>2,2</td><td>2,5</td><td>3,0</td><td>3,3</td><td>-</td><td>5</td><td>90</td></tr>
<tr><td>2</td><td>1,5</td><td>1,7</td><td>1,8</td><td>2,0</td><td>2,3</td><td>2,5</td><td>-</td><td>6</td><td>105</td></tr>
<tr><td>3</td><td>1,7</td><td>1,8</td><td>2,0</td><td>2,1</td><td>2,5</td><td>2,7</td><td></td><td>7</td><td>97</td></tr>
<tr><td>4</td><td>2,0</td><td>2,1</td><td>2,2</td><td>2,4</td><td>2,6</td><td>2,9</td><td>-</td><td>8</td><td>91</td></tr>
<tr><td rowspan="4">48</td><td>1</td><td>1,7</td><td>1,9</td><td>2,3</td><td>2,7</td><td>3,2</td><td>3,6</td><td>4,1</td><td>5</td><td rowspan="2">105</td></tr>
<tr><td>2</td><td>1,6</td><td>1,7</td><td>1,9</td><td>2,1</td><td>2,5</td><td>2,7</td><td>3,0</td><td>6</td></tr>
<tr><td>3</td><td>1,7</td><td>1,9</td><td>2,1</td><td>2,3</td><td>2,8</td><td>3,0</td><td>3,3</td><td>7</td><td>97</td></tr>
<tr><td>4</td><td>2,0</td><td>2,15</td><td>2,3</td><td>2,5</td><td>2,9</td><td>3,1</td><td>3,4</td><td>8</td><td>91</td></tr>
<tr><td rowspan="4">64</td><td>1</td><td>2,0</td><td>2,4</td><td>2,9</td><td>3,4</td><td>4,2</td><td>4,7</td><td>5,5</td><td>5</td><td>105</td></tr>
<tr><td>2</td><td>1,9</td><td>2,1</td><td>2,4</td><td>2,7</td><td>3,1</td><td>3,4</td><td>3,9</td><td>6</td><td>102</td></tr>
<tr><td>3</td><td>2,0</td><td>2,2</td><td>2,5</td><td>2,8</td><td>3,3</td><td>3,5</td><td>4,0</td><td>7</td><td>97</td></tr>
<tr><td>4</td><td>2,3</td><td>2,5</td><td>2,7</td><td>3,0</td><td>3,5</td><td>3,7</td><td>4,1</td><td>8</td><td>91</td></tr>
<tr><td rowspan="4">72</td><td>1</td><td>2,2</td><td>2,6</td><td>3,3</td><td>3,9</td><td>4,8</td><td>5,5</td><td>6,5</td><td>5</td><td rowspan="2">90</td></tr>
<tr><td>2</td><td>1,9</td><td>2,2</td><td>2,6</td><td>2,9</td><td>3,5</td><td>3,9</td><td>4,4</td><td>6</td></tr>
<tr><td>3</td><td>2,2</td><td>2,4</td><td>2,8</td><td>3,2</td><td>3,8</td><td>4,1</td><td>4,7</td><td>7</td><td rowspan="2">68</td></tr>
<tr><td>4</td><td>2,5</td><td>2,7</td><td>3,0</td><td>3,3</td><td>3,7</td><td>4,3</td><td>4,8</td><td>8</td></tr>
</table>


<table>
<colgroup><col width="15%"><col width="9%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="8%"><col width="11%"></colgroup>
<tr><td colspan="7" rowspan="3">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="6">Карта 56, лист 2</td></tr>
<tr><td>Диаметр нарезаемой резьбы</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="9">Длина нарезаемой резьбы l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">D, мм</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td colspan="2">150</td><td colspan="2">200</td><td rowspan="2">i</td><td rowspan="2">V, м/мин.</td></tr>
<tr><td colspan="9">Время на поверхность, мин.</td></tr>
<tr><td rowspan="3">90</td><td>2</td><td>2,1</td><td>2,4</td><td>2,9</td><td>3,3</td><td>4,0</td><td colspan="2">4,5</td><td colspan="2">5,0</td><td>6</td><td rowspan="2">85</td></tr>
<tr><td>3</td><td>2,2</td><td>2,6</td><td>3,0</td><td>3,5</td><td>4,1</td><td colspan="2">4,6</td><td colspan="2">5,5</td><td>7</td></tr>
<tr><td>4</td><td>2,6</td><td>2,8</td><td>3,2</td><td>3,6</td><td>4,5</td><td colspan="2">4,7</td><td colspan="2">5,5</td><td>8</td><td>71</td></tr>
<tr><td rowspan="3">100...125</td><td>2</td><td>2,2</td><td>2,6</td><td>3,2</td><td>3,8</td><td>4,6</td><td colspan="2">5,0</td><td colspan="2">6,0</td><td>6</td><td rowspan="3">80</td></tr>
<tr><td>3</td><td>2,9</td><td>3,3</td><td>3,9</td><td>4,5</td><td>5,5</td><td colspan="2">6,5</td><td colspan="2">7,0</td><td>7</td></tr>
<tr><td>4</td><td>2,9</td><td>3,2</td><td>3,8</td><td>4,2</td><td>5,0</td><td colspan="2">5,5</td><td colspan="2">6,5</td><td>8</td></tr>
<tr><td rowspan="3">140...160</td><td>2</td><td>3,0</td><td>3,5</td><td>4,3</td><td>5,0</td><td>6,0</td><td colspan="2">7,0</td><td colspan="2">8,0</td><td>6</td><td>88</td></tr>
<tr><td>3</td><td>3,2</td><td>3,7</td><td>4,5</td><td>5,5</td><td>6,5</td><td colspan="2">7,0</td><td colspan="2">8,5</td><td>7</td><td rowspan="2">80</td></tr>
<tr><td>4</td><td>3,2</td><td>3,6</td><td>4,4</td><td>5,0</td><td>6,0</td><td colspan="2">6,5</td><td colspan="2">7,5</td><td>8</td></tr>
<tr><td rowspan="3">180...200</td><td>2</td><td>3,3</td><td>4,0</td><td>5,0</td><td>6,0</td><td>7,5</td><td colspan="2">8,5</td><td colspan="2">10</td><td>6</td><td>70</td></tr>
<tr><td>3</td><td>3,5</td><td>4,1</td><td>5,0</td><td>6,0</td><td>7,0</td><td colspan="2">8,0</td><td colspan="2">9,5</td><td>7</td><td rowspan="2">79</td></tr>
<tr><td>4</td><td>3,5</td><td>3,9</td><td>4,8</td><td>5,5</td><td>7,0</td><td colspan="2">7,5</td><td colspan="2">8,5</td><td>8</td></tr>
<tr><td colspan="13">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="5">Предела прочности стали</td><td colspan="3">сигма , ГПа в</td><td colspan="3">до 0,59</td><td colspan="5">0,59... свыше 0,74 0,74</td></tr>
<tr><td colspan="3">Длительность обработки, мин.</td><td>до 10</td><td colspan="2">свыше 10</td><td colspan="5">- до 10 свыше 10</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td colspan="2" rowspan="3">0,8</td><td colspan="5">1,1 1,25</td></tr>
<tr><td colspan="2">1,0</td><td colspan="3"></td></tr>
</table>


<a id="p102114"></a>Примечания:
1. <a id="p102115"></a>Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.
2. <a id="p102116"></a>При нарезании резьбы по JТ7 квалитету время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="11%"><col width="8%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="8%"><col width="9%"><col width="8%"></colgroup>
<tr><td colspan="9" rowspan="3">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 57, лист 1</td></tr>
<tr><td rowspan="2">Диаметр нарезаемой резьбы</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="7">Длина нарезаемой резьбы l, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td colspan="2">i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td>D, мм</td><td colspan="7">Время на поверхность, мин.</td><td>черновых, цветовых</td><td>зачистных</td><td>черновая, чистовая</td><td>зачистная</td></tr>
<tr><td rowspan="3">16...24</td><td>1</td><td>3,5</td><td>4,7</td><td>6,5</td><td>8,0</td><td>-</td><td>-</td><td>-</td><td rowspan="9">8</td><td rowspan="9">1</td><td rowspan="2">37</td><td rowspan="22">4</td></tr>
<tr><td>2</td><td>2,8</td><td>3,4</td><td>4,3</td><td>5,0</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>3</td><td>2,7</td><td>3,1</td><td>3,8</td><td>4,4</td><td>-</td><td>-</td><td>-</td><td>32</td></tr>
<tr><td rowspan="3">30</td><td>1</td><td>4,0</td><td>5,5</td><td>7,5</td><td>10</td><td>12,5</td><td>-</td><td>-</td><td rowspan="2">37</td></tr>
<tr><td>2</td><td>3,1</td><td>3,8</td><td>5,0</td><td>6,0</td><td>7,5</td><td>-</td><td>-</td></tr>
<tr><td>3</td><td>2,9</td><td>3,5</td><td>4,3</td><td>5,0</td><td>6,0</td><td>-</td><td>-</td><td rowspan="3">30 37</td></tr>
<tr><td rowspan="4">36...42</td><td>1</td><td>4,5</td><td>6,5</td><td>9,5</td><td>12</td><td>15</td><td>17,5</td><td>-</td></tr>
<tr><td>2</td><td>3,4</td><td>4,4</td><td>6,0</td><td>7,0</td><td>9,0</td><td>10</td><td>-</td></tr>
<tr><td>3</td><td>3,2</td><td>3,9</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,5</td><td>-</td><td rowspan="2">32</td></tr>
<tr><td>4</td><td>4,1</td><td>4,8</td><td>6,0</td><td>7,5</td><td>8,5</td><td>10</td><td>-</td><td>9</td><td>2</td></tr>
<tr><td rowspan="4">48</td><td>1</td><td>5,5</td><td>7,5</td><td>11,5</td><td>14,5</td><td>18,5</td><td>22</td><td>27</td><td rowspan="3">8</td><td rowspan="3">1</td><td rowspan="2">37</td></tr>
<tr><td>2</td><td>3,9</td><td>5,0</td><td>7,0</td><td>8,5</td><td>10,5</td><td>12,5</td><td>15</td></tr>
<tr><td>3</td><td>3,6</td><td>4,5</td><td>6,0</td><td>7,0</td><td>8,5</td><td>10</td><td>12</td><td rowspan="2">30</td></tr>
<tr><td>4</td><td>4,6</td><td>5,5</td><td>7,5</td><td>8,5</td><td>10,5</td><td>12</td><td>14</td><td>9</td><td>2</td></tr>
<tr><td rowspan="4">64</td><td>1</td><td>6,5</td><td>9,5</td><td>14</td><td>18</td><td>23</td><td>27,5</td><td>34</td><td rowspan="3">8</td><td rowspan="3">1</td><td rowspan="2">40</td></tr>
<tr><td>2</td><td>4,6</td><td>6,0</td><td>8,5</td><td>10,5</td><td>13,5</td><td>15,5</td><td>19</td></tr>
<tr><td>3</td><td>4,3</td><td>5,5</td><td>7,0</td><td>8,5</td><td>11</td><td>13</td><td>15,5</td><td rowspan="2">30</td></tr>
<tr><td>4</td><td>5,5</td><td>7,0</td><td>9,0</td><td>11</td><td>13</td><td>15</td><td>18</td><td>9</td><td>2</td></tr>
<tr><td rowspan="4">72</td><td>1</td><td>7,5</td><td>11,5</td><td>17</td><td>23</td><td>29</td><td>35</td><td>43</td><td rowspan="3">8</td><td rowspan="3">1</td><td rowspan="2">34</td></tr>
<tr><td>2</td><td>5,5</td><td>7,5</td><td>10</td><td>13</td><td>16</td><td>19,5</td><td>23,5</td></tr>
<tr><td>3</td><td>4,9</td><td>6,5</td><td>8,5</td><td>10,5</td><td>13</td><td>15,5</td><td>18,5</td><td rowspan="2">28</td></tr>
<tr><td>4</td><td>6,5</td><td>8,0</td><td>10,5</td><td>13</td><td>15</td><td>18</td><td>21,5</td><td>9</td><td>2</td></tr>
</table>


<table>
<colgroup><col width="11%"><col width="8%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="8%"><col width="9%"><col width="8%"></colgroup>
<tr><td colspan="9" rowspan="3">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 57, лист 2</td></tr>
<tr><td rowspan="2">Диаметр нарезаемой резьбы</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="7">Длина нарезаемой резьбы l, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td colspan="2">i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td>D, мм</td><td colspan="7">Время на поверхность, мин.</td><td>черновых, цветовых</td><td>зачистных</td><td>черновая, чистовая</td><td>зачистная</td></tr>
<tr><td rowspan="3">90</td><td>2</td><td>6,0</td><td>8,0</td><td>11,5</td><td>14,5</td><td>18,5</td><td>22</td><td>26</td><td rowspan="2">8</td><td rowspan="2">1</td><td>35</td><td rowspan="9">4</td></tr>
<tr><td>3</td><td>6,5</td><td>7,0</td><td>9,5</td><td>12</td><td>15</td><td>17,5</td><td>21</td><td rowspan="2">28</td></tr>
<tr><td>4</td><td>7,0</td><td>9,0</td><td>12</td><td>14,5</td><td>17,5</td><td>20,5</td><td>24,5</td><td>9</td><td>2</td></tr>
<tr><td rowspan="3">100... 125</td><td>2</td><td>7,0</td><td>9,5</td><td>13,5</td><td>17,5</td><td>22</td><td>26</td><td>31</td><td rowspan="2">8</td><td rowspan="2">1</td><td>37</td></tr>
<tr><td>3</td><td>6,5</td><td>8,5</td><td>11,5</td><td>14,5</td><td>18</td><td>21</td><td>25</td><td rowspan="2">28</td></tr>
<tr><td>4</td><td>8,5</td><td>10,5</td><td>14</td><td>17</td><td>21</td><td>24</td><td>29</td><td>9</td><td>2</td></tr>
<tr><td rowspan="3">140... 160</td><td>2</td><td>8,5</td><td>11,5</td><td>16,5</td><td>21,5</td><td>27</td><td>32</td><td>39</td><td rowspan="2">8</td><td rowspan="2">1</td><td>37</td></tr>
<tr><td>3</td><td>7,5</td><td>10</td><td>14</td><td>17,5</td><td>22</td><td>25</td><td>31</td><td rowspan="2">28</td></tr>
<tr><td>4</td><td>10</td><td>12,5</td><td>17</td><td>21</td><td>26</td><td>30</td><td>36</td><td>9</td><td>2</td></tr>
</table>


```text
┌───────────────────────────────────────────────┬─────────────────────────┐
│            Неполное штучное время             │   Токарно-винторезные   │
│НАРЕЗАНИЕ НАРУЖНОЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД,│         станки          │
│                 JТ9 КВАЛИТЕТ                  │    N  = 4,5...14 кВт    │
│      Сталь конструкционная углеродистая,      │     д                   │
│           сигма  = 0,59...0,74 ГПа            ├─────────────────────────┤
│                в                              │   Резцы из стали Р6М5   │
│    Единичное и мелкосерийное производство     ├─────────────────────────┤
│                                               │    Карта 57, лист 3     │
├───────┬─────┬─────────────────────────────────┼─────────────────────────┤
│Диаметр│Шаг  │Длина нарезаемой резьбы l, мм, до│     Режимы резания      │
│нареза-│резь-├────┬────┬────┬────┬────┬────┬───┼────────────┬────────────┤
│емой   │бы P,│ 25 │ 50 │ 75 │100 │125 │150 │200│     i      │ V, м/мин.  │
│резьбы │мм   ├────┴────┴────┴────┴────┴────┴───┼──────┬─────┼──────┬─────┤
│D, мм  │     │   Время на поверхность, мин.    │черно-│за-  │черно-│за-  │
│       │     │                                 │вых,  │чист-│вая,  │чист-│
│       │     │                                 │цвето-│ных  │чисто-│ная  │
│       │     │                                 │вых   │     │вая   │     │
├───────┼─────┼────┬────┬────┬────┬────┬────┬───┼──────┼─────┼──────┼─────┤
│180... │2    │9   │13  │18,5│24  │30  │35  │44 │8     │1    │37    │4    │
│200    ├─────┼────┼────┼────┼────┼────┼────┼───┤      │     ├──────┤     │
│       │3    │8,5 │11,5│15,5│19  │24  │29  │35 │      │     │28    │     │
│       ├─────┼────┼────┼────┼────┼────┼────┼───┼──────┼─────┤      │     │
│       │4    │10,5│13,5│18,5│23  │28  │33  │39 │9     │2    │      │     │
├───────┴─────┴────┴────┴────┴────┴────┴────┴───┴──────┴─────┴──────┴─────┤
│ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ│
│                            В ЗАВИСИМОСТИ ОТ:                            │
├─────┬────────────┬─────────────────────────┬────────────────────────────┤
│Обра-│Группа стали│Углеродистые, хромистые, │Марганцовистые,             │
│баты-│            │никелевые, хромоникелевые│хромомарганцовистые,        │
│вае- │            │                         │хромомолибденовые и близкие │
│мой  │            │                         │к ним                       │
│стали├────────────┼────────┬───────┬────────┼──────────┬────────┬────────┤
│и    │сигма , ГПа │до 0,59 │0,59...│ свыше  │ до 0,59  │0,59... │ свыше  │
│пре- │     в      │        │ 0,74  │  0,74  │          │  0,74  │  0,74  │
│дела ├────────────┼───┬────┼───────┼───┬────┼─────┬────┼───┬────┼───┬────┤
│проч-│Длительность│до │свы-│   -   │до │свы-│до 10│свы-│до │свы-│до │свы-│
│ности│обработки,  │10 │ше  │       │10 │ше  │     │ше  │10 │ше  │10 │ше  │
│     │мин.        │   │10  │       │   │10  │     │10  │   │10  │   │10  │
│     ├────────────┼───┼────┼───────┼───┼────┼─────┼────┼───┼────┼───┼────┤
│     │Коэффициент │0,9│0,8 │ ┌───┐ │1,1│1,25│┌───┐│1,1 │1,1│1,2 │1,2│1,3 │
│     │            │   │    │ │1,0│ │   │    ││1,0││    │   │    │   │    │
│     │            │   │    │ └───┘ │   │    │└───┘│    │   │    │   │    │
└─────┴────────────┴───┴────┴───────┴───┴────┴─────┴────┴───┴────┴───┴────┘
```


<a id="p102159"></a>Примечания:
1. <a id="p102160"></a>Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.
2. <a id="p102161"></a>При нарезании резьбы по JТ7 квалитету время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="18%"><col width="9%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="14%"><col width="12%"></colgroup>
<tr><td colspan="7" rowspan="2">Неполное штучное время НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="7">Единичное и мелкосерийное производство</td><td colspan="4">Карта 58, лист 1</td></tr>
<tr><td rowspan="4">Диаметр нарезаемой резьбы D, мм</td><td rowspan="4">Шаг резьбы P, мм</td><td colspan="7">Длина нарезаемой резьбы l, мм, до</td><td colspan="2" rowspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">25</td><td rowspan="2">50</td><td rowspan="2">75</td><td rowspan="2">100</td><td rowspan="2">125</td><td rowspan="2">150</td><td rowspan="2">200</td></tr>
<tr><td rowspan="2">i</td><td>V,</td></tr>
<tr><td colspan="7">Время на поверхность, мин.</td><td>м/мин.</td></tr>
<tr><td rowspan="4">36...42</td><td>1</td><td>2,2</td><td>2,5</td><td>3,0</td><td>3,4</td><td>4,1</td><td>-</td><td>-</td><td>6</td><td rowspan="2">79</td></tr>
<tr><td>2</td><td>2,0</td><td>2,2</td><td>2,5</td><td>2,7</td><td>3,2</td><td>-</td><td>-</td><td>7</td></tr>
<tr><td>3</td><td>2,1</td><td>2,2</td><td>2,5</td><td>2,7</td><td>3,2</td><td>3,5</td><td>3,8</td><td>8</td><td rowspan="2">63</td></tr>
<tr><td>4</td><td>2,4</td><td>2,5</td><td>2,7</td><td>2,9</td><td>3,6</td><td>3,8</td><td>4,1</td><td>9</td></tr>
<tr><td rowspan="4">48</td><td>1</td><td>2,3</td><td>2,7</td><td>3,3</td><td>3,8</td><td>4,6</td><td>-</td><td>-</td><td>6</td><td rowspan="2">75</td></tr>
<tr><td>2</td><td>2,1</td><td>2,4</td><td>2,7</td><td>3,0</td><td>3,6</td><td>-</td><td>-</td><td>7</td></tr>
<tr><td>3</td><td>2,2</td><td>2,4</td><td>2,7</td><td>3,0</td><td>3,6</td><td>3,9</td><td>4,4</td><td>8</td><td rowspan="2">60</td></tr>
<tr><td>4</td><td>2,5</td><td>2,6</td><td>2,9</td><td>3,2</td><td>3,9</td><td>4,1</td><td>4,5</td><td>9</td></tr>
<tr><td rowspan="4">64</td><td>1</td><td>2,5</td><td>3,0</td><td>3,8</td><td>4,5</td><td>5,5</td><td>-</td><td>-</td><td>6</td><td rowspan="4">80</td></tr>
<tr><td>2</td><td>2,3</td><td>2,5</td><td>2,9</td><td>3,2</td><td>3,9</td><td>-</td><td>-</td><td>7</td></tr>
<tr><td>3</td><td>2,2</td><td>2,4</td><td>2,7</td><td>3,0</td><td>3,6</td><td>3,9</td><td>4,4</td><td>8</td></tr>
<tr><td>4</td><td>2,9</td><td>3,1</td><td>3,4</td><td>3,7</td><td>4,3</td><td>4,6</td><td>5,0</td><td>9</td></tr>
<tr><td rowspan="4">72</td><td>1</td><td>2,7</td><td>3,4</td><td>4,3</td><td>5,5</td><td>6,5</td><td>-</td><td>-</td><td>6</td><td rowspan="2">71</td></tr>
<tr><td>2</td><td>2,5</td><td>2,8</td><td>3,4</td><td>3,9</td><td>4,8</td><td>-</td><td>-</td><td>7</td></tr>
<tr><td>3</td><td>2,5</td><td>2,8</td><td>3,4</td><td>3,9</td><td>4,8</td><td>5,5</td><td>6,0</td><td>8</td><td rowspan="2">57</td></tr>
<tr><td>4</td><td>3,1</td><td>3,4</td><td>3,9</td><td>4,3</td><td>5,0</td><td>5,5</td><td>6,0</td><td>9</td></tr>
<tr><td rowspan="3">90</td><td>2</td><td>2,7</td><td>3,1</td><td>3,8</td><td>4,5</td><td>5,5</td><td>-</td><td>-</td><td>7</td><td>70</td></tr>
<tr><td>3</td><td>2,7</td><td>3,1</td><td>3,8</td><td>4,5</td><td>5,5</td><td>6,0</td><td>7,0</td><td>8</td><td rowspan="2">56</td></tr>
<tr><td>4</td><td>3,3</td><td>3,7</td><td>4,3</td><td>4,8</td><td>5,5</td><td>6,0</td><td>7,0</td><td>9</td></tr>
</table>


<table>
<colgroup><col width="18%"><col width="7%"><col width="3%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="3%"><col width="4%"><col width="5%"><col width="8%"><col width="12%"></colgroup>
<tr><td colspan="8" rowspan="2">Неполное штучное время НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="8">Единичное и мелкосерийное производство</td><td colspan="6">Карта 58, лист 2</td></tr>
<tr><td rowspan="4">Диаметр нарезаемой резьбы D, мм</td><td colspan="2" rowspan="4">Шаг резьбы P, мм</td><td colspan="8">Длина нарезаемой резьбы l, мм, до</td><td colspan="3" rowspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">25</td><td rowspan="2">50</td><td rowspan="2">75</td><td rowspan="2">100</td><td rowspan="2">125</td><td rowspan="2">150</td><td colspan="2" rowspan="2">200</td></tr>
<tr><td colspan="2" rowspan="2">i</td><td rowspan="2">V, м/мин.</td></tr>
<tr><td colspan="8">Время на поверхность, мин.</td></tr>
<tr><td rowspan="3">100...125</td><td colspan="2">2</td><td>3,2</td><td>3,7</td><td>4,6</td><td>5,5</td><td>6,5</td><td>-</td><td colspan="2">-</td><td colspan="2">7</td><td rowspan="4">71</td></tr>
<tr><td colspan="2">3</td><td>3,3</td><td>3,8</td><td>4,5</td><td>5,5</td><td>6,5</td><td>7,5</td><td colspan="2">8,5</td><td colspan="2">8</td></tr>
<tr><td colspan="2">4</td><td>3,9</td><td>4,3</td><td>5,0</td><td>6,0</td><td>7,0</td><td>7,5</td><td colspan="2">9,0</td><td colspan="2">9</td></tr>
<tr><td rowspan="3">140...160</td><td colspan="2">2</td><td>3,5</td><td>4,3</td><td>5,5</td><td>6,5</td><td>8,0</td><td>-</td><td colspan="2">-</td><td colspan="2">7</td></tr>
<tr><td colspan="2">3</td><td>3,6</td><td>4,3</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,0</td><td colspan="2">10,5</td><td colspan="2">8</td><td rowspan="2">59</td></tr>
<tr><td colspan="2">4</td><td>4,1</td><td>4,7</td><td>5,5</td><td>6,5</td><td>8,0</td><td>8,5</td><td colspan="2">10</td><td colspan="2">9</td></tr>
<tr><td rowspan="3">180...200</td><td colspan="2">2</td><td>3,8</td><td>4,7</td><td>6,0</td><td>7,5</td><td>9,0</td><td>-</td><td colspan="2">-</td><td colspan="2">7</td><td>71</td></tr>
<tr><td colspan="2">3</td><td>4,0</td><td>4,9</td><td>6,0</td><td>7,5</td><td>9,0</td><td>10,5</td><td colspan="2">12,5</td><td colspan="2">8</td><td rowspan="2">65</td></tr>
<tr><td colspan="2">4</td><td>4,5</td><td>5,0</td><td>6,5</td><td>7,5</td><td>9,0</td><td>10</td><td colspan="2">11,5</td><td colspan="2">9</td></tr>
<tr><td colspan="14">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="5">Предела прочности стали</td><td colspan="4">сигма , ГПа в</td><td colspan="3">до 0,59</td><td colspan="3">0,59... 0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td colspan="4">Длительность обработки, мин.</td><td colspan="3">до 10 свыше 10</td><td colspan="3">-</td><td>до 10</td><td>свыше 10</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="3" rowspan="3">0,9 0,8</td><td colspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,25</td></tr>
<tr><td></td><td colspan="2">1,0</td></tr>
</table>


<a id="p102196"></a>Примечания:
1. <a id="p102197"></a>Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.
2. <a id="p102198"></a>При нарезании резьбы по JТ7 квалитету время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="9%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="8%"><col width="9%"><col width="8%"></colgroup>
<tr><td colspan="9" rowspan="3">Неполное штучное время НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 59, лист 1</td></tr>
<tr><td>Диаметр</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="7">Длина нарезаемой резьбы l, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td>нарезаемой</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td colspan="2">i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td>резьбы D, мм</td><td colspan="7">Время на поверхность, мин.</td><td>черновых, чистовых</td><td>зачистных</td><td>черновая, чистовая</td><td>зачистная</td></tr>
<tr><td rowspan="4">36... 42</td><td>1</td><td>7,5</td><td>11</td><td>16</td><td>21</td><td>26</td><td>-</td><td>-</td><td rowspan="3">10</td><td rowspan="3">2</td><td rowspan="8">30</td><td rowspan="19">4</td></tr>
<tr><td>2</td><td>5,5</td><td>7,5</td><td>10</td><td>12,5</td><td>15</td><td>-</td><td>-</td></tr>
<tr><td>3</td><td>5,0</td><td>6,5</td><td>8,5</td><td>10</td><td>12,5</td><td>14</td><td>17</td></tr>
<tr><td>4</td><td>6,0</td><td>7,0</td><td>9,0</td><td>11</td><td>13,5</td><td>15</td><td>18</td><td>12</td><td>3</td></tr>
<tr><td rowspan="4">48</td><td>1</td><td>9,0</td><td>13,5</td><td>20</td><td>26</td><td>33</td><td>-</td><td>-</td><td rowspan="3">10</td><td rowspan="3">2</td></tr>
<tr><td>2</td><td>6,5</td><td>8,5</td><td>12</td><td>15</td><td>18,5</td><td>-</td><td>-</td></tr>
<tr><td>3</td><td>5,5</td><td>7,0</td><td>9,5</td><td>11,5</td><td>13,5</td><td>16</td><td>19</td></tr>
<tr><td>4</td><td>6,5</td><td>8,0</td><td>10,5</td><td>12,5</td><td>15</td><td>17</td><td>20,5</td><td>12</td><td>3</td></tr>
<tr><td rowspan="4">64</td><td>1</td><td>10,5</td><td>16</td><td>23,5</td><td>31</td><td>39</td><td>-</td><td>-</td><td rowspan="3">10</td><td rowspan="3">2</td><td rowspan="4">35... 30</td></tr>
<tr><td>2</td><td>7,5</td><td>10</td><td>14</td><td>18</td><td>22</td><td>-</td><td>-</td></tr>
<tr><td>3</td><td>7,0</td><td>8,5</td><td>11,5</td><td>14</td><td>17</td><td>20</td><td>24</td></tr>
<tr><td>4</td><td>8,0</td><td>10</td><td>13</td><td>15,5</td><td>19</td><td>22</td><td>26</td><td>12</td><td>3</td></tr>
<tr><td rowspan="4">72</td><td>1</td><td>12</td><td>19</td><td>28</td><td>37</td><td>47</td><td>-</td><td>-</td><td rowspan="3">10</td><td rowspan="3">2</td><td rowspan="4">34... 28</td></tr>
<tr><td>2</td><td>8,5</td><td>12</td><td>16,5</td><td>21</td><td>26</td><td>-</td><td>-</td></tr>
<tr><td>3</td><td>7,5</td><td>10</td><td>13,5</td><td>16,5</td><td>20,5</td><td>23,5</td><td>28,5</td></tr>
<tr><td>4</td><td>9,0</td><td>11,5</td><td>15</td><td>18,5</td><td>22,5</td><td>-</td><td>-</td><td>12</td><td>3</td></tr>
<tr><td rowspan="3">90</td><td>2</td><td>9,5</td><td>13</td><td>18,5</td><td>24</td><td>29</td><td>-</td><td>-</td><td rowspan="2">10</td><td rowspan="2">2</td><td rowspan="3">35... 28</td></tr>
<tr><td>3</td><td>8,5</td><td>11</td><td>15</td><td>18,5</td><td>23</td><td>27</td><td>32,5</td></tr>
<tr><td>4</td><td>10</td><td>12,5</td><td>17</td><td>20,5</td><td>25,5</td><td>29</td><td>35</td><td>12</td><td>3</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="3%"><col width="4%"><col width="4%"><col width="3%"><col width="3%"><col width="4%"><col width="3%"><col width="4%"><col width="4%"><col width="5%"><col width="8%"><col width="5%"><col width="4%"><col width="8%"></colgroup>
<tr><td colspan="13" rowspan="3">Неполное штучное время НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Резцы из стали Р6М5</td></tr>
<tr><td colspan="6">Карта 59, лист 2</td></tr>
<tr><td>Диаметр</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="11">Длина нарезаемой резьбы l, мм, до</td><td colspan="6">Режимы резания</td></tr>
<tr><td>нарезаемой</td><td>25</td><td>50</td><td>75</td><td colspan="2">100</td><td colspan="2">125</td><td colspan="2">150</td><td colspan="2">200</td><td colspan="3">i</td><td colspan="3">V, м/мин.</td></tr>
<tr><td>резьбы D, мм</td><td colspan="11">Время на поверхность, мин.</td><td colspan="2">черновых, чистовых</td><td>зачистных</td><td colspan="2">черновая, чистовая</td><td>зачистная</td></tr>
<tr><td rowspan="3">100... 125</td><td>2</td><td>11</td><td>15,5</td><td>22</td><td colspan="2">38</td><td colspan="2">35</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2" rowspan="2">10</td><td rowspan="2">2</td><td colspan="2" rowspan="9">35... 28</td><td rowspan="9">4</td></tr>
<tr><td>3</td><td>10</td><td>13</td><td>18</td><td colspan="2">22,5</td><td colspan="2">27,5</td><td colspan="2">32</td><td colspan="2">39</td></tr>
<tr><td>4</td><td>12</td><td>15</td><td>20</td><td colspan="2">24,5</td><td colspan="2">30</td><td colspan="2">34</td><td colspan="2">42</td><td colspan="2">12</td><td>3</td></tr>
<tr><td rowspan="3">140... 160</td><td>2</td><td>13</td><td>18,5</td><td>26</td><td colspan="2">34</td><td colspan="2">43</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2" rowspan="2">10</td><td rowspan="2">2</td></tr>
<tr><td>3</td><td>12</td><td>16</td><td>22</td><td colspan="2">27</td><td colspan="2">34</td><td colspan="2">39</td><td colspan="2">48</td></tr>
<tr><td>4</td><td>14</td><td>18</td><td>24</td><td colspan="2">30</td><td colspan="2">36</td><td colspan="2">42</td><td colspan="2">51</td><td colspan="2">12</td><td>3</td></tr>
<tr><td rowspan="3">180... 200</td><td>2</td><td>14</td><td>20</td><td>29</td><td colspan="2">37</td><td colspan="2">47</td><td colspan="2">-</td><td colspan="2">-</td><td colspan="2" rowspan="2">10</td><td rowspan="2">2</td></tr>
<tr><td>3</td><td>13</td><td>17</td><td>24</td><td colspan="2">30</td><td colspan="2">37</td><td colspan="2">44</td><td colspan="2">53</td></tr>
<tr><td>4</td><td>15</td><td>19</td><td>26</td><td colspan="2">32</td><td colspan="2">40</td><td colspan="2">46</td><td colspan="2">56</td><td colspan="2">12</td><td>3</td></tr>
<tr><td colspan="19">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="12">Обра- Группа стали Углеродистые, хромистые, баты- никелевые, хромоникелевые вае-</td><td colspan="7">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td colspan="5">стали сигма , ГПа до 0,59 и в</td><td colspan="3">0,59... 0,74</td><td colspan="4">свыше 0,74</td><td colspan="5">до 0,59 0,59... 0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td colspan="4">дела Длительность до проч- обработки, 10 ности мин.</td><td>свыше 10</td><td colspan="3">-</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td><td colspan="2">до 10</td><td colspan="3">свы- до свыше 10 ше 10 10</td><td colspan="2">до свы- 10 ше 10</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент 0,9</td><td rowspan="3">0,8</td><td colspan="3"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td><td colspan="2"></td><td colspan="3" rowspan="3">1,1 1,1 1,2</td><td colspan="2" rowspan="3">1,2 1,3</td></tr>
<tr><td></td><td colspan="2">1,0</td><td colspan="2">1,0</td></tr>
</table>


<a id="p102234"></a>Примечания:.
1. <a id="p102235"></a>Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.
2. <a id="p102236"></a>При нарезании резьбы по JТ17 квалитету время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="15%"><col width="11%"><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="12%"><col width="12%"><col width="12%"></colgroup>
<tr><td colspan="7" rowspan="3">Неполное штучное время НАРЕЗАНИЕ МЕТРИЧЕСКОЙ РЕЗЬБЫ В УПОР, JТ9 КВАЛИТЕТ Сталь и чугун Единичное и мелкосерийное производство</td><td colspan="3">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="3">Резцы из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 60, лист 1</td></tr>
<tr><td>Диаметр нарезаемой резьбы</td><td rowspan="3">Шаг резьбы P, мм</td><td rowspan="3">Ширина канавки b, мм</td><td colspan="4">Длина нарезаемой резьбы l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">D, мм</td><td>25</td><td>50</td><td>75</td><td>100</td><td>i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="4">Время на поверхность, мин.</td><td>черновых -------- чистовых</td><td>черновая</td><td>чистовая</td></tr>
<tr><td rowspan="3">16...24</td><td>1</td><td>3</td><td>4,0</td><td>6,5</td><td>9,5</td><td>12</td><td rowspan="9">8 - 1</td><td>15</td><td rowspan="24">4</td></tr>
<tr><td>2</td><td>5</td><td>3,4</td><td>5,0</td><td>7,0</td><td>8,5</td><td>11</td></tr>
<tr><td>3</td><td>6</td><td>3,2</td><td>4,4</td><td>6,0</td><td>7,0</td><td>9,5</td></tr>
<tr><td rowspan="3">30</td><td>1</td><td>3</td><td>4,2</td><td>7,0</td><td>10</td><td>13</td><td>19</td></tr>
<tr><td>2</td><td>5</td><td>3,4</td><td>5,0</td><td>7,0</td><td>8,5</td><td>14</td></tr>
<tr><td>3</td><td>6</td><td>3,5</td><td>5,0</td><td>7,0</td><td>8,5</td><td>9,5</td></tr>
<tr><td rowspan="4">36...42</td><td>1</td><td>3</td><td>4,4</td><td>7,5</td><td>11</td><td>14,5</td><td>26</td></tr>
<tr><td rowspan="2">2 3</td><td>5</td><td>3,6</td><td>5,5</td><td>7,5</td><td>9,5</td><td>19,5</td></tr>
<tr><td>6</td><td>3,4</td><td>4,8</td><td>7,0</td><td>8,5</td><td>16,5</td></tr>
<tr><td>4</td><td>8</td><td>4,2</td><td>6,0</td><td>7,5</td><td>9,5</td><td>9 - 2</td><td>13</td></tr>
<tr><td rowspan="4">48</td><td>1</td><td>3</td><td>5,0</td><td>9,0</td><td>14</td><td>18</td><td rowspan="3">8 - 1</td><td>22,5</td></tr>
<tr><td>2</td><td>5</td><td>4,0</td><td>6,0</td><td>9,0</td><td>11,5</td><td>18,5</td></tr>
<tr><td>3</td><td>6</td><td>3,7</td><td>5,5</td><td>7,5</td><td>9,5</td><td>15</td></tr>
<tr><td>4</td><td>8</td><td>4,7</td><td>7,0</td><td>9,0</td><td>11,5</td><td>9 - 2</td><td>12</td></tr>
<tr><td rowspan="4">64</td><td>1</td><td>3</td><td>6,0</td><td>11</td><td>16,5</td><td>22</td><td rowspan="3">8 - 1</td><td>25</td></tr>
<tr><td>2</td><td>5</td><td>4,6</td><td>7,5</td><td>10,5</td><td>13,5</td><td>20</td></tr>
<tr><td>3</td><td>6</td><td>4,3</td><td>6,5</td><td>9,0</td><td>11,5</td><td>16</td></tr>
<tr><td>4</td><td>8</td><td>5,5</td><td>8,0</td><td>11,5</td><td>14</td><td>9 - 2</td><td>12,5</td></tr>
<tr><td rowspan="3">72...90</td><td>2</td><td>5</td><td>5,5</td><td>9,0</td><td>13</td><td>16,5</td><td rowspan="2">8 - 1</td><td>22,5</td></tr>
<tr><td>3</td><td>6</td><td>4,9</td><td>7,5</td><td>11</td><td>13,5</td><td>18</td></tr>
<tr><td>4</td><td>8</td><td>6,5</td><td>9,5</td><td>13,5</td><td>17,5</td><td>9 - 2</td><td>14</td></tr>
<tr><td rowspan="3">100...125</td><td>2</td><td>5</td><td>6,0</td><td>10</td><td>15</td><td>19,5</td><td rowspan="2">8 - 1</td><td>25</td></tr>
<tr><td>3</td><td>6</td><td>5,5</td><td>9,0</td><td>12,5</td><td>16</td><td>19,5</td></tr>
<tr><td>4</td><td>8</td><td>7,0</td><td>11</td><td>15,5</td><td>20</td><td>9 - 2</td><td>15,5</td></tr>
</table>


<table>
<colgroup><col width="15%"><col width="11%"><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="12%"><col width="12%"><col width="12%"></colgroup>
<tr><td colspan="7" rowspan="3">Неполное штучное время НАРЕЗАНИЕ МЕТРИЧЕСКОЙ РЕЗЬБЫ В УПОР, JТ9 КВАЛИТЕТ Сталь и чугун Единичное и мелкосерийное производство</td><td colspan="3">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="3">Резцы из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 60, лист 2</td></tr>
<tr><td>Диаметр нарезаемой резьбы</td><td rowspan="3">Шаг резьбы P, мм</td><td rowspan="3">Ширина канавки b, мм</td><td colspan="4">Длина нарезаемой резьбы l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">D, мм</td><td>25</td><td>50</td><td>75</td><td>100</td><td>i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="4">Время на поверхность, мин.</td><td>черновых -------- чистовых</td><td>черновая</td><td>чистовая</td></tr>
<tr><td rowspan="3">140...160</td><td>2</td><td>5</td><td>7,5</td><td>12,5</td><td>18,5</td><td>24</td><td rowspan="2">8 - 1</td><td>25</td><td rowspan="6">4</td></tr>
<tr><td>3</td><td>6</td><td>6,5</td><td>10,5</td><td>15,5</td><td>19,5</td><td>20</td></tr>
<tr><td>4</td><td>8</td><td>8,5</td><td>13,5</td><td>19</td><td>24</td><td>9 - 2</td><td>15,5</td></tr>
<tr><td rowspan="3">180...200</td><td>2</td><td>5</td><td>8,5</td><td>15</td><td>22</td><td>29</td><td rowspan="2">8 - 1</td><td>25</td></tr>
<tr><td>3</td><td>6</td><td>8,0</td><td>13</td><td>19</td><td>24</td><td>19,5</td></tr>
<tr><td>4</td><td>8</td><td>10</td><td>16</td><td>23</td><td>30</td><td>9 - 2</td><td>15,5</td></tr>
</table>


<a id="p102269"></a>Примечания:
1. <a id="p102270"></a>Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.
2. <a id="p102271"></a>При нарезании резьбы по JТ7 квалитету время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="15%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"><col width="12%"><col width="15%"></colgroup>
<tr><td colspan="8">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="2">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="2">Плашки круглые из стали 9ХС</td></tr>
<tr><td colspan="2">Карта 61, лист 1</td></tr>
<tr><td colspan="10">1. Нарезание резьбы плашкой</td></tr>
<tr><td>Диаметр нарезаемой</td><td colspan="6">Длина нарезаемой резьбы, l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">резьбы D, мм</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>40</td><td>Шаг резьбы</td><td>Число проходов</td><td>Скорость резания</td></tr>
<tr><td colspan="6">Время на поверхность, мин.</td><td>P, мм</td><td>i</td><td>V, м/мин.</td></tr>
<tr><td>6</td><td>0,95</td><td>1,05</td><td>1,2</td><td>1,25</td><td>1,35</td><td>1,45</td><td>1,0</td><td rowspan="5">1</td><td>1,9</td></tr>
<tr><td>8</td><td>0,95</td><td>1,05</td><td>1,2</td><td>1,3</td><td>1,4</td><td>1,55</td><td>1,25</td><td>2,0</td></tr>
<tr><td>10</td><td>1,0</td><td>1,15</td><td>1,25</td><td>1,35</td><td>1,45</td><td>1,65</td><td>1,5</td><td>2,0</td></tr>
<tr><td>12</td><td>1,05</td><td>1,15</td><td>1,35</td><td>1,45</td><td>1,55</td><td>1,76</td><td>1,75</td><td>1,9</td></tr>
<tr><td>16 - 36</td><td>1,05</td><td>1,15</td><td>1,25</td><td>1,35</td><td>1,45</td><td>1,65</td><td>2,0</td><td>2,4</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="3%"><col width="4%"><col width="7%"><col width="3%"><col width="4%"><col width="4%"><col width="3%"><col width="8%"><col width="8%"><col width="7%"><col width="5%"><col width="3%"><col width="9%"></colgroup>
<tr><td colspan="13" rowspan="3">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Плашки круглые из стали 9ХС</td></tr>
<tr><td colspan="5">Карта 61, лист 2</td></tr>
<tr><td colspan="18">2. Нарезание резьбы резцом (предварительное) и калибрование плашкой</td></tr>
<tr><td>Диаметр</td><td colspan="11">Длина нарезаемой резьбы l, мм, до</td><td colspan="6">Режимы резания</td></tr>
<tr><td rowspan="2">нарезаемой резьбы D, мм</td><td>15</td><td>20</td><td>25</td><td>30</td><td colspan="2">40</td><td>50</td><td colspan="2">60</td><td colspan="2">75</td><td rowspan="2">Шаг резьбы P, мм</td><td colspan="2">Для резца</td><td colspan="3">Для плашки</td></tr>
<tr><td colspan="11">Время на поверхность, мин.</td><td>число проходов i</td><td>V, м/ мин.</td><td colspan="2">число проходов i</td><td>V, м/мин.</td></tr>
<tr><td>20</td><td>3,3</td><td>3,5</td><td>2,6</td><td>3,8</td><td colspan="2">4,05</td><td>4,35</td><td colspan="2">4,65</td><td colspan="2">5,0</td><td>2,5</td><td rowspan="2">6</td><td>31</td><td colspan="2" rowspan="4">1</td><td rowspan="2">2,4</td></tr>
<tr><td>24</td><td>3,35</td><td>3,55</td><td>3,70</td><td>3,85</td><td colspan="2">4,15</td><td>4,45</td><td colspan="2">4,8</td><td colspan="2">5,2</td><td>3,0</td><td>30</td></tr>
<tr><td>30</td><td>3,7</td><td>3,85</td><td>4,0</td><td>4,15</td><td colspan="2">4,45</td><td>4,80</td><td colspan="2">5,10</td><td colspan="2">5,5</td><td>3,5</td><td rowspan="2">7</td><td>30</td><td rowspan="2">2,8</td></tr>
<tr><td>36</td><td>3,75</td><td>3,95</td><td>4,1</td><td>4,3</td><td colspan="2">4,6</td><td>4,95</td><td colspan="2">5,3</td><td colspan="2">6,0</td><td>4,0</td><td>28</td></tr>
<tr><td colspan="18">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="5">Обрабатываемой стали и предела прочности</td><td colspan="3">Группа стали</td><td colspan="12">Углеродистые, Марганцовистые, хромистые, никелевые, хромомарганцовистые, хромоникелевые хромомолибденовые и близкие к ним</td></tr>
<tr><td colspan="3">сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="3">0,59... 0,74</td><td colspan="5">свыше до 0,59... 0,74 0,59 0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,9</td><td colspan="3"></td><td colspan="5">1,0 1,1</td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td></td><td colspan="2">1,0</td><td colspan="5" rowspan="2">1,0</td></tr>
</table>


<a id="p102288"></a>*Примечание.* Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.


<table>
<colgroup><col width="15%"><col width="9%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="14%"><col width="14%"></colgroup>
<tr><td colspan="8">Неполное штучное время НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="2">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="2">Метчики машинные из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 62, лист 1</td></tr>
<tr><td colspan="10">1. Нарезание резьбы метчиком</td></tr>
<tr><td>Диаметр нарезаемой</td><td>Шаг резьбы</td><td colspan="6">Длина нарезаемой резьбы l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">резьбы D, мм</td><td rowspan="2">P, мм</td><td>10</td><td>15</td><td>20</td><td>30</td><td>40</td><td>50</td><td rowspan="2">i</td><td rowspan="2">V, м/мин.</td></tr>
<tr><td colspan="6">Время на поверхность, мин.</td></tr>
<tr><td>6</td><td>1,0</td><td>1,0</td><td>1,1</td><td>1,15</td><td>1,2</td><td>-</td><td>-</td><td rowspan="5">1</td><td>4,5</td></tr>
<tr><td>8</td><td>1,25</td><td>1,0</td><td>1,1</td><td>1,2</td><td>1,25</td><td>-</td><td>-</td><td>5,2</td></tr>
<tr><td>10</td><td>1,5</td><td>1,0</td><td>1,1</td><td>1,2</td><td>1,25</td><td>-</td><td>-</td><td>5,7</td></tr>
<tr><td>12</td><td>1,75</td><td>1,1</td><td>1,1</td><td>1,2</td><td>1,3</td><td>1,35</td><td>-</td><td>6,2</td></tr>
<tr><td>16...24</td><td>2,0</td><td>1,1</td><td>1,2</td><td>1,25</td><td>1,3</td><td>1,35</td><td>1,4</td><td>7,8</td></tr>
</table>


<table>
<colgroup><col width="15%"><col width="9%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"><col width="3%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="10" rowspan="3">Неполное штучное время НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Метчики машинные из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 62, лист 2</td></tr>
<tr><td colspan="15">2. Нарезание резьбы резцом (предварительное) и калибрование метчиком</td></tr>
<tr><td>Диаметр нарезаемой резьбы</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="8">Длина нарезаемой резьбы l, мм, до</td><td colspan="5">Режимы резания</td></tr>
<tr><td rowspan="2">D, мм</td><td>15</td><td>20</td><td>25</td><td>30</td><td>40</td><td>50</td><td>60</td><td>75</td><td colspan="3">для резца</td><td colspan="2">для метчика</td></tr>
<tr><td colspan="8">Время на поверхность, мин.</td><td>i</td><td colspan="2">V, м/мин.</td><td>i</td><td>V, м/мин.</td></tr>
<tr><td>20</td><td>2,5</td><td>3,4</td><td>3,5</td><td>3,6</td><td>3,7</td><td>3,8</td><td>4,0</td><td>-</td><td>-</td><td rowspan="2">7</td><td colspan="2">33</td><td rowspan="5">1</td><td>8,5</td></tr>
<tr><td>24</td><td>3,0</td><td>3,7</td><td>3,8</td><td>3,9</td><td>4,0</td><td>4,1</td><td>4,2</td><td>4,3</td><td>-</td><td colspan="2">28</td><td>8,8</td></tr>
<tr><td>30</td><td>3,5</td><td>4,0</td><td>4,1</td><td>4,2</td><td>4,3</td><td>4,4</td><td>4,6</td><td>4,8</td><td>5,0</td><td>8</td><td colspan="2">27</td><td>10</td></tr>
<tr><td>36</td><td>4,0</td><td>4,3</td><td>4,4</td><td>4,5</td><td>4,7</td><td>4,9</td><td>5,0</td><td>5,2</td><td>5,5</td><td>9</td><td colspan="2">26</td><td>11</td></tr>
<tr><td>42</td><td>4,5</td><td>4,7</td><td>4,8</td><td>4,9</td><td>5,0</td><td>5,2</td><td>5,3</td><td>5,5</td><td>6,0</td><td>10</td><td colspan="2">24,5</td><td>11,5</td></tr>
<tr><td colspan="15">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="3">Предела прочности стали</td><td colspan="10">сигма , ГПа до 0,59 0,59...0,74 в</td><td colspan="3">свыше 0,74</td></tr>
<tr><td colspan="10">Коэффициент 0,9</td><td colspan="3" rowspan="2">1,1</td></tr>
<tr><td colspan="10">1,0</td></tr>
</table>


<a id="p102306"></a>*Примечание.* Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.


<table>
<colgroup><col width="6%"><col width="6%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="16">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ ТРАПЕЦЕИДАЛЬНОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,69...0,74 ГПа в</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="16" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="4">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="4">Карта 63, лист 1</td></tr>
<tr><td>Диаметр</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="14">Длина нарезаемой резьбы l, мм, до</td><td>Время на</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">нарезаемой резьбы D, мм</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>900</td><td>1000</td><td>каждые</td><td>i</td><td>V, м/</td><td>N , р</td></tr>
<tr><td colspan="14">Время на поверхность, мин.</td><td>100 мм св. 1000 мм</td><td>черновых ----- чистовых</td><td>мин.</td><td>кВт</td></tr>
<tr><td>16...</td><td>2</td><td>2,0</td><td>2,2</td><td>2,4</td><td>2,5</td><td>2,6</td><td>2,8</td><td>3,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,42</td><td>5</td><td>80</td><td>4</td></tr>
<tr><td>20</td><td rowspan="3"></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td rowspan="3">- 2</td><td rowspan="7"></td><td rowspan="3"></td></tr>
<tr><td>22</td><td>2,1</td><td>2,4</td><td>2,6</td><td>2,7</td><td>2,9</td><td>3,1</td><td>3,6</td><td>3,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,54</td></tr>
<tr><td>28</td><td>2,3</td><td>2,6</td><td>2,8</td><td>2,95</td><td>3,1</td><td>3,4</td><td>4,0</td><td>4,5</td><td>5,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td></tr>
<tr><td>30</td><td rowspan="4">3</td><td>3,6</td><td>4,0</td><td>4,3</td><td>4,45</td><td>4,6</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>9,0</td><td>9,5</td><td>10</td><td>-</td><td>-</td><td>0,64</td><td rowspan="4">5 - 3</td><td rowspan="8">3</td></tr>
<tr><td>38... 42</td><td>3,8</td><td>4,3</td><td>4,7</td><td>4,85</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,5</td><td>10</td><td>11</td><td>11,5</td><td>12,5</td><td>-</td><td>0,82</td></tr>
<tr><td>48</td><td>4,0</td><td>4,5</td><td>5,0</td><td>5,3</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>11,5</td><td>12,5</td><td>13,5</td><td>14,5</td><td>-</td><td>1,05</td></tr>
<tr><td>60</td><td>4,5</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10,5</td><td>13,5</td><td>15</td><td>16</td><td>17,5</td><td>19</td><td>1,3</td></tr>
<tr><td>16</td><td rowspan="4">4</td><td>3,3</td><td>3,6</td><td>3,9</td><td>4,0</td><td>4,1</td><td>4,2</td><td>4,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,29</td><td rowspan="4">6 - 3</td><td rowspan="4">75</td></tr>
<tr><td>20</td><td>3,4</td><td>3,7</td><td>4,0</td><td>4,1</td><td>4,2</td><td>4,4</td><td>4,7</td><td>5,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,36</td></tr>
<tr><td>65</td><td>4,5</td><td>5,0</td><td>5,5</td><td>5,8</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>9,0</td><td>11,5</td><td>13</td><td>14</td><td>15</td><td>16</td><td>1,1</td></tr>
<tr><td>75... 80</td><td>4,9</td><td>5,5</td><td>6,0</td><td>6,3</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>11</td><td>14,5</td><td>16</td><td>17,5</td><td>19</td><td>20</td><td>1,45</td></tr>
<tr><td>22</td><td rowspan="4">5</td><td>3,8</td><td>3,9</td><td>4,0</td><td>4,4</td><td>4,8</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,42</td><td rowspan="4">7 - 4</td><td rowspan="4">80</td><td rowspan="8">7,5</td></tr>
<tr><td>28</td><td>4,0</td><td>4,2</td><td>4,5</td><td>4,8</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>6,0</td><td>9,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,53</td></tr>
<tr><td>85</td><td>5,5</td><td>5,7</td><td>6,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10</td><td>11,5</td><td>15</td><td>16,5</td><td>18</td><td>19,5</td><td>21</td><td>1,4</td></tr>
<tr><td>110</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>9,0</td><td>10,5</td><td>12</td><td>13,5</td><td>18</td><td>19,5</td><td>21,5</td><td>23,5</td><td>25</td><td>1,85</td></tr>
<tr><td>30</td><td rowspan="4">6</td><td>4,5</td><td>4,8</td><td>5,0</td><td>5,2</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>10,5</td><td>11</td><td>12</td><td>-</td><td>-</td><td>0,6</td><td rowspan="4">8 - 4</td><td rowspan="4">65</td></tr>
<tr><td>38... 42</td><td>4,7</td><td>5,0</td><td>5,5</td><td>5,8</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,5</td><td>11,5</td><td>12,5</td><td>13</td><td>14</td><td>-</td><td>0,78</td></tr>
<tr><td>120</td><td>8,0</td><td>8,5</td><td>9,5</td><td>10</td><td>11</td><td>12</td><td>14</td><td>15,5</td><td>18</td><td>23</td><td>25,5</td><td>28</td><td>30,5</td><td>33</td><td>2,45</td></tr>
<tr><td>150</td><td>8,5</td><td>9,5</td><td>11</td><td>11,5</td><td>12,5</td><td>14</td><td>16</td><td>18,5</td><td>21,5</td><td>27</td><td>30</td><td>33,5</td><td>36,5</td><td>39,5</td><td>3,1</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="6%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="14" rowspan="3">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ ТРАПЕЦЕИДАЛЬНОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="6">Карта 63, лист 2</td></tr>
<tr><td>Диаметр</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="14">Длина нарезаемой резьбы l, мм, до</td><td>Время</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">нарезаемой резьбы D, мм</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>900</td><td>1000</td><td rowspan="2">на каждые 100 мм св. 1000 мм</td><td>i</td><td>V, м/</td><td>N , р</td></tr>
<tr><td colspan="14">Время на поверхность, мин.</td><td>черновых ----- чистовых</td><td>мин.</td><td>кВт</td></tr>
<tr><td>22</td><td rowspan="4">8</td><td>5,0</td><td>5,2</td><td>5,5</td><td>5,8</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,44</td><td rowspan="4">10 -- 5</td><td rowspan="4">65</td><td rowspan="4">7,5</td></tr>
<tr><td>28</td><td>5,0</td><td>5,2</td><td>5,5</td><td>6,0</td><td>6,5</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,5</td><td>11,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,56</td></tr>
<tr><td>48</td><td>5,5</td><td>6,0</td><td>6,5</td><td>6,8</td><td>7,0</td><td>7,5</td><td>8,5</td><td>9,0</td><td>10</td><td>13,5</td><td>14,5</td><td>15,5</td><td>16</td><td>17</td><td>0,91</td></tr>
<tr><td>60</td><td>6,5</td><td>7,0</td><td>8,0</td><td>8,3</td><td>8,5</td><td>9,0</td><td>10</td><td>11</td><td>12</td><td>16,5</td><td>18</td><td>19</td><td>20</td><td>21</td><td>1,15</td></tr>
<tr><td>30...</td><td>10</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,3</td><td>7,5</td><td>8,0</td><td>8,5</td><td>9,0</td><td>10</td><td>14</td><td>14,5</td><td>15,5</td><td>-</td><td>-</td><td>0,7</td><td>12</td><td>50</td><td>9,5</td></tr>
<tr><td>36</td><td rowspan="4"></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td rowspan="4">-- 6</td><td rowspan="8"></td><td rowspan="4"></td></tr>
<tr><td>38... 42</td><td>6,5</td><td>7,0</td><td>7,5</td><td>7,7</td><td>8,0</td><td>8,5</td><td>9,0</td><td>10</td><td>10,5</td><td>15</td><td>16</td><td>17</td><td>17,5</td><td>18,5</td><td>0,87</td></tr>
<tr><td>65</td><td>8,0</td><td>8,5</td><td>9,0</td><td>9,5</td><td>10</td><td>11</td><td>12</td><td>13</td><td>14,5</td><td>19</td><td>20,5</td><td>22</td><td>23,5</td><td>24,5</td><td>1,4</td></tr>
<tr><td>75... 80</td><td>8,5</td><td>9,5</td><td>10</td><td>10,5</td><td>11</td><td>12,5</td><td>13</td><td>14,5</td><td>16,5</td><td>21,5</td><td>23</td><td>25</td><td>26,5</td><td>28,5</td><td>1,75</td></tr>
<tr><td>44</td><td rowspan="3">12</td><td>7,5</td><td>8,0</td><td>8,5</td><td>9,0</td><td>9,5</td><td>10</td><td>11</td><td>11,5</td><td>13</td><td>17</td><td>18</td><td>19,5</td><td>20,5</td><td>21,5</td><td>1,08</td><td rowspan="4">13 -- 7</td><td rowspan="4">10,5</td></tr>
<tr><td>60</td><td>8,5</td><td>9,5</td><td>10</td><td>10,5</td><td>10,5</td><td>11,5</td><td>12,5</td><td>13,5</td><td>15</td><td>18,5</td><td>20</td><td>21</td><td>22,5</td><td>23,5</td><td>1,3</td></tr>
<tr><td>85</td><td>9,0</td><td>10</td><td>11</td><td>11,3</td><td>11,5</td><td>12,5</td><td>14</td><td>15</td><td>16,5</td><td>22</td><td>24</td><td>25,5</td><td>27</td><td>29</td><td>1,6</td></tr>
<tr><td>110</td><td></td><td>11</td><td>12</td><td>13</td><td>13,5</td><td>14</td><td>15</td><td>17</td><td>18,5</td><td>20,5</td><td>27</td><td>29,5</td><td>31,5</td><td>33,5</td><td>36</td><td>2,15</td></tr>
</table>


<table>
<colgroup><col width="15%"><col width="14%"><col width="16%"><col width="11%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"><col width="7%"><col width="3%"><col width="3%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="8" rowspan="3">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ ТРАПЕЦЕИДАЛЬНОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="5">Карта 63, лист 3</td></tr>
<tr><td colspan="13">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="8">Мощности станка</td><td colspan="3">Шаг резьбы</td><td colspan="2">5</td><td colspan="2">6</td><td colspan="2">8</td><td colspan="2">10</td><td>12</td></tr>
<tr><td rowspan="7">Мощность станка</td><td>N = 7 кВт д</td><td rowspan="7">Коэффициент</td><td colspan="4">1,4</td><td colspan="2">1,6</td><td colspan="2">1,8</td><td>2,1</td></tr>
<tr><td rowspan="3">N = 10 кВт д</td><td colspan="4"></td><td colspan="4" rowspan="3">1,2</td><td rowspan="3">1,4</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
<tr><td colspan="4"></td></tr>
<tr><td rowspan="3">N = 14 кВт д</td><td colspan="4" rowspan="3">-</td><td colspan="4"></td><td rowspan="3">1,1</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
<tr><td colspan="4"></td></tr>
<tr><td rowspan="5">Числа заходов</td><td colspan="3">Шаг резьбы</td><td colspan="2">3</td><td colspan="2">4</td><td colspan="4">6</td><td>12</td></tr>
<tr><td rowspan="4">Число заходов</td><td>2</td><td rowspan="4">Коэффициент</td><td colspan="2">2,3</td><td colspan="2">2,25</td><td colspan="4">2,2</td><td>2,15</td></tr>
<tr><td>3</td><td colspan="2">3,6</td><td colspan="2">3,5</td><td colspan="4">3,4</td><td>3,3</td></tr>
<tr><td>4</td><td colspan="2">4,9</td><td colspan="2">4,75</td><td colspan="4">4,6</td><td>4,5</td></tr>
<tr><td>5</td><td colspan="2">6,2</td><td colspan="2">6,0</td><td colspan="4">5,8</td><td>5,6</td></tr>
</table>


<a id="p102351"></a>Примечания:
1. <a id="p102352"></a>Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 095.
2. <a id="p102353"></a>При нарезании резьбы по JТ7 квалитету время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="7%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="13" rowspan="3">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ ТРАПЕЦЕИДАЛЬНОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 64, лист 1</td></tr>
<tr><td>Диаметр</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="12">Длина нарезаемой резьбы l, мм, до</td><td>Время</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">нарезаемой резьбы D, мм</td><td>100</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>900</td><td>1000</td><td rowspan="2">на каждые 100 мм св. 1000 мм</td><td>i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="12">Время на поверхность, мин.</td><td>черновых ----- зачистных</td><td>черновая</td><td>зачистная</td></tr>
<tr><td>16</td><td rowspan="4">2</td><td>9,0</td><td>13,5</td><td>18</td><td>22,5</td><td>27</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="16">21 -- 3</td><td rowspan="2">25</td><td rowspan="16">4</td></tr>
<tr><td>20</td><td>11</td><td>16,5</td><td>22</td><td>27,5</td><td>33</td><td>35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>22</td><td>11,5</td><td>17</td><td>23</td><td>28,5</td><td>34</td><td>42,5</td><td>54</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">27</td></tr>
<tr><td>28</td><td>14</td><td>21</td><td>28,5</td><td>35,5</td><td>43</td><td>53</td><td>68</td><td>83</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>30</td><td rowspan="4">3</td><td>13,5</td><td>20</td><td>25,5</td><td>31</td><td>37,5</td><td>46</td><td>57</td><td>71</td><td>82</td><td>93</td><td>-</td><td>-</td><td>-</td><td>23,5</td></tr>
<tr><td>38... 42</td><td>16</td><td>23,5</td><td>31</td><td>38</td><td>45,5</td><td>56</td><td>70</td><td>87</td><td>101</td><td>115</td><td>130</td><td>-</td><td>-</td><td>26</td></tr>
<tr><td>48</td><td>16,5</td><td>24</td><td>31,5</td><td>38,5</td><td>46,5</td><td>61</td><td>72</td><td>89</td><td>103</td><td>118</td><td>132</td><td>147</td><td>15</td><td>27</td></tr>
<tr><td>60</td><td>21,5</td><td>32</td><td>42,5</td><td>53</td><td>64</td><td>79</td><td>100</td><td>123</td><td>143</td><td>164</td><td>184</td><td>205</td><td>21</td><td>28</td></tr>
<tr><td>16</td><td rowspan="4">4</td><td>7,0</td><td>9,5</td><td>12</td><td>14</td><td>16,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">25</td></tr>
<tr><td>20</td><td>8,0</td><td>11,5</td><td>14,5</td><td>17</td><td>19,5</td><td>23,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>65</td><td>17,5</td><td>26</td><td>34</td><td>41,5</td><td>50</td><td>62</td><td>77</td><td>95</td><td>110</td><td>127</td><td>142</td><td>158</td><td>13</td><td>29</td></tr>
<tr><td>75... 80</td><td>23</td><td>34</td><td>44,5</td><td>56</td><td>67</td><td>83</td><td>105</td><td>129</td><td>150</td><td>172</td><td>193</td><td>215</td><td>22</td><td>25</td></tr>
<tr><td>22</td><td rowspan="4">5</td><td>8,5</td><td>11,5</td><td>14</td><td>16</td><td>18,5</td><td>22</td><td>26,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">27</td></tr>
<tr><td>28</td><td>9,5</td><td>13</td><td>16</td><td>18,5</td><td>22</td><td>26</td><td>32</td><td>40,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>85</td><td>21,5</td><td>31</td><td>40</td><td>49</td><td>58</td><td>71</td><td>89</td><td>111</td><td>128</td><td>146</td><td>164</td><td>182</td><td>14,7</td><td>26</td></tr>
<tr><td>115</td><td>25,5</td><td>37,5</td><td>49</td><td>60</td><td>71</td><td>88</td><td>110</td><td>137</td><td>159</td><td>181</td><td>208</td><td>227</td><td>19,4</td><td>29</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="13">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ ТРАПЕЦЕИДАЛЬНОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="13" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="5">Резцы из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 64, лист 2</td></tr>
<tr><td>Диаметр</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="12">Длина нарезаемой резьбы l, мм, до</td><td>Время</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">нарезаемой резьбы D, мм</td><td>100</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>900</td><td>1000</td><td rowspan="2">на каждые 100 мм св. 1000 мм</td><td>i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="12">Время на поверхность, мин.</td><td>черновых ----- зачистных</td><td>черновая</td><td>зачистная</td></tr>
<tr><td>30</td><td rowspan="4">6</td><td>10,5</td><td>13,5</td><td>16,5</td><td>19,5</td><td>23</td><td>27</td><td>33</td><td>41,5</td><td>47,5</td><td>53</td><td>-</td><td>-</td><td>-</td><td rowspan="4">21 -- 3</td><td>23,5</td><td rowspan="9">4</td></tr>
<tr><td>38... 42</td><td>12</td><td>16</td><td>19,5</td><td>23</td><td>27</td><td>33</td><td>40</td><td>51</td><td>52</td><td>65</td><td>72</td><td>-</td><td>-</td><td rowspan="2">24</td></tr>
<tr><td>120</td><td>28</td><td>40,5</td><td>52</td><td>64</td><td>75</td><td>93</td><td>113</td><td>148</td><td>165</td><td>187</td><td>209</td><td>234</td><td>17,4</td></tr>
<tr><td>150</td><td>28</td><td>40,5</td><td>52</td><td>64</td><td>75</td><td>93</td><td>113</td><td>148</td><td>165</td><td>187</td><td>209</td><td>234</td><td>17,4</td><td>28</td></tr>
<tr><td>22</td><td rowspan="4">8</td><td>10</td><td>12,5</td><td>14,5</td><td>16,5</td><td>19</td><td>22</td><td>25,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="4">29 -- 4</td><td rowspan="4">27</td></tr>
<tr><td>28</td><td>11</td><td>14,5</td><td>16,5</td><td>19</td><td>22</td><td>25,5</td><td>30,5</td><td>39</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>48</td><td>14,5</td><td>19</td><td>22,5</td><td>26,5</td><td>30,5</td><td>36,5</td><td>43,5</td><td>5,6</td><td>63</td><td>71</td><td>78</td><td>86</td><td>6,8</td></tr>
<tr><td>60</td><td>17,5</td><td>23,5</td><td>29</td><td>34</td><td>40,5</td><td>48,5</td><td>58,5</td><td>74</td><td>84</td><td>95</td><td>106</td><td>116</td><td>8,6</td></tr>
<tr><td>30...</td><td>10</td><td>13</td><td>17</td><td>20,5</td><td>23,5</td><td>27</td><td>31,5</td><td>37,5</td><td>48</td><td>54</td><td>60</td><td>-</td><td>-</td><td>-</td><td>39</td><td>24</td></tr>
<tr><td>36</td><td rowspan="4"></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td rowspan="4">-- 5</td><td></td><td rowspan="4"></td></tr>
<tr><td>38... 42</td><td>15</td><td>19,5</td><td>23,5</td><td>27,5</td><td>31,5</td><td>37,5</td><td>44,5</td><td>57</td><td>65</td><td>72</td><td>80</td><td>-</td><td>-</td><td>26</td></tr>
<tr><td>65</td><td>19,5</td><td>25</td><td>31,5</td><td>37</td><td>42,5</td><td>53</td><td>63</td><td>78</td><td>89</td><td>100</td><td>113</td><td>122</td><td>9,2</td><td>29</td></tr>
<tr><td>75... 80</td><td>22</td><td>30</td><td>37</td><td>43</td><td>51</td><td>61</td><td>75</td><td>92</td><td>106</td><td>119</td><td>132</td><td>146</td><td>13</td><td>32</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="6%"><col width="6%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="13" rowspan="3">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ ТРАПЕЦЕИДАЛЬНОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 64, лист 3</td></tr>
<tr><td>Диаметр</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="12">Длина нарезаемой резьбы l, мм, до</td><td>Время</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">нарезаемой резьбы D, мм</td><td>100</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>900</td><td>1000</td><td rowspan="2">на каждые 100 мм св. 1000 мм</td><td>i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="12">Время на поверхность, мин.</td><td>черновых ----- зачистных</td><td>черновая</td><td>зачистная</td></tr>
<tr><td>44</td><td rowspan="4">12</td><td>17,5</td><td>22,5</td><td>28</td><td>31,5</td><td>36,5</td><td>43,5</td><td>53</td><td>65</td><td>74</td><td>83</td><td>92</td><td>101</td><td>7,5</td><td rowspan="4">41 -- 7</td><td>22</td><td rowspan="4">4</td></tr>
<tr><td>60</td><td>21,5</td><td>28,5</td><td>34,5</td><td>40,5</td><td>47,5</td><td>58</td><td>70</td><td>86</td><td>99</td><td>111</td><td>124</td><td>136</td><td>10</td><td>24</td></tr>
<tr><td>85</td><td>26</td><td>35</td><td>43</td><td>51</td><td>60</td><td>71</td><td>87</td><td>105</td><td>123</td><td>139</td><td>156</td><td>171</td><td>13</td><td rowspan="2">27</td></tr>
<tr><td>110</td><td>31</td><td>42</td><td>52</td><td>62</td><td>73</td><td>88</td><td>108</td><td>113</td><td>153</td><td>173</td><td>193</td><td>213</td><td>18,4</td></tr>
</table>


<a id="p102389"></a>Примечания:
1. <a id="p102390"></a>При нарезании многозаходной резьбы время по карте принимать с коэффициентом К.


| Число заходов | К |
| --- | --- |
| 2 | 2,1 |
| 3 | 3,2 |
| 4 | 4,3 |
| 5 | 5,4 |


2. <a id="p102396"></a>Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.
3. <a id="p102397"></a>При нарезании резьбы по JТ7 квалитету время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="12%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="8%"><col width="14%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="10" rowspan="3">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ ТРАПЕЦЕИДАЛЬНОЙ РЕЗЬБЫ В УПОР, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="3">Токарно-винторезные станки N = 4,5...11 кВт д</td></tr>
<tr><td colspan="3">Резцы из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 65</td></tr>
<tr><td>Диаметр нарезаемой</td><td>Шаг резьбы P,</td><td colspan="7">Длина нарезаемой резьбы l, мм, до</td><td rowspan="2">Время на каждые 100</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">резьбы D, мм</td><td rowspan="2">мм</td><td>100</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="7">Время на поверхность, мин.</td><td>мм св. 500 мм</td><td>черновых и чистовых --------- зачистных</td><td>черновая и чистовая</td><td>зачистная</td></tr>
<tr><td>16...20</td><td rowspan="2">2</td><td>2,5</td><td>3,8</td><td>5,0</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="12">22 -- 2</td><td>6,3</td><td rowspan="23"></td></tr>
<tr><td>22...28</td><td>3,0</td><td>4,6</td><td>6,0</td><td>7,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>7,0</td></tr>
<tr><td>30</td><td rowspan="2">3</td><td>2,0</td><td>2,9</td><td>3,8</td><td>4,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>9,5</td></tr>
<tr><td>38...42</td><td>2,4</td><td>3,6</td><td>4,7</td><td>6,0</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>10,5</td></tr>
<tr><td>16...20</td><td rowspan="2">4</td><td>16</td><td>23</td><td>29</td><td>35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>6,3</td></tr>
<tr><td>65</td><td>22</td><td>32</td><td>41</td><td>50</td><td>60</td><td>73</td><td>91</td><td>18</td><td>16</td></tr>
<tr><td>22...28</td><td rowspan="3">5</td><td>16,5</td><td>23</td><td>29</td><td>35</td><td>42</td><td>51</td><td>63</td><td>12</td><td>9,0</td></tr>
<tr><td>85</td><td>23</td><td>33</td><td>42</td><td>52</td><td>62</td><td>76</td><td>95</td><td>19</td><td>17</td></tr>
<tr><td>115</td><td>29</td><td>38</td><td>54</td><td>66</td><td>79</td><td>97</td><td>121</td><td>24</td><td>18</td></tr>
<tr><td>30</td><td rowspan="3">6</td><td>14</td><td>18,5</td><td>23</td><td>27</td><td>32</td><td>39</td><td>48</td><td>8,5</td><td>9,5</td></tr>
<tr><td>38...42</td><td>16</td><td>22</td><td>27</td><td>33</td><td>39</td><td>47</td><td>58</td><td>11</td><td>10,5</td></tr>
<tr><td>120</td><td>24</td><td>33</td><td>42</td><td>51</td><td>61</td><td>74</td><td>92</td><td>18</td><td>23</td></tr>
<tr><td>22...28</td><td rowspan="3">8</td><td>16,5</td><td>20</td><td>26</td><td>30</td><td>35</td><td>42</td><td>50</td><td>8,5</td><td rowspan="3">31 -- 2</td><td>9,0</td></tr>
<tr><td>48</td><td>19</td><td>25</td><td>31</td><td>37</td><td>43</td><td>52</td><td>63</td><td>11,5</td><td rowspan="2">12</td></tr>
<tr><td>60</td><td>23</td><td>31</td><td>38</td><td>45</td><td>53</td><td>64</td><td>78</td><td>14</td></tr>
<tr><td>30...36</td><td rowspan="4">10</td><td>21</td><td>27</td><td>32</td><td>36</td><td>42</td><td>49</td><td>58</td><td>9,0</td><td rowspan="4">42 -- 2</td><td>10,5</td></tr>
<tr><td>38...42</td><td>23,5</td><td>31</td><td>36,5</td><td>42</td><td>49</td><td>58</td><td>69</td><td>11,5</td><td>10,5</td></tr>
<tr><td>65</td><td>26</td><td>34</td><td>41</td><td>48</td><td>56</td><td>66</td><td>79</td><td>13,5</td><td>14,5</td></tr>
<tr><td>75...80</td><td>28</td><td>37</td><td>45</td><td>52</td><td>61</td><td>73</td><td>88</td><td>15</td><td>16</td></tr>
<tr><td>44</td><td rowspan="4">12</td><td>22,5</td><td>28</td><td>32</td><td>36</td><td>42</td><td>49</td><td>58</td><td>8,5</td><td rowspan="4">46 -- 2</td><td>14</td></tr>
<tr><td>60</td><td>24</td><td>31</td><td>37</td><td>42</td><td>50</td><td>58</td><td>69</td><td>11</td><td>15</td></tr>
<tr><td>85</td><td>29</td><td>37</td><td>44</td><td>51</td><td>61</td><td>72</td><td>86</td><td>14,5</td><td rowspan="2">17</td></tr>
<tr><td>110</td><td>35</td><td>45</td><td>53</td><td>62</td><td>72</td><td>85</td><td>103</td><td>17,5</td></tr>
</table>


<a id="p102422"></a>Примечания:
1. <a id="p102423"></a>При нарезании многозаходной резьбы время по карте принимать с коэффициентом К.


| Число заходов | К |
| --- | --- |
| 2 | 2,1 |
| 3 | 3,2 |
| 4 | 4,3 |
| 5 | 5,4 |


2. <a id="p102429"></a>Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.
3. <a id="p102430"></a>При нарезании резьбы по JТ7 квалитету время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="8%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="9%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="11" rowspan="3">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ МОДУЛЬНОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 66, лист 1</td></tr>
<tr><td>Диаметр</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="10">Длина нарезаемой резьбы l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">нарезаемой резьбы D, мм</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="10">Время на поверхность, мин.</td><td>черновых и профилировочных ------ зачистных</td><td>черновая и профилировочная</td><td>зачистная</td></tr>
<tr><td>24</td><td rowspan="4">2,0</td><td>15,5</td><td>20</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="4">40 -- 4</td><td>28</td><td rowspan="20">4</td></tr>
<tr><td>28</td><td>16,5</td><td>21</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">-</td><td rowspan="3">26</td></tr>
<tr><td>32</td><td>17,5</td><td>24</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>36</td><td>18,5</td><td>24,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>36</td><td rowspan="3">3,0</td><td>20,5</td><td>26,5</td><td>34</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="3">48 -- 6</td><td rowspan="3">23</td></tr>
<tr><td>42</td><td>21,5</td><td>28,5</td><td>37</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>48</td><td>22,5</td><td>30,5</td><td>41</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>44</td><td rowspan="5">4,0</td><td>-</td><td>30</td><td>39</td><td>47</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="5">59 -- 8</td><td rowspan="2">23</td></tr>
<tr><td>48</td><td>-</td><td>32,5</td><td>42</td><td>52</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>56</td><td>-</td><td>35</td><td>46</td><td>57</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="3">22</td></tr>
<tr><td>64</td><td>-</td><td>38,5</td><td>41,5</td><td>65</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>72</td><td>-</td><td>42,5</td><td>57</td><td>72</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>55</td><td rowspan="3">5,0</td><td>-</td><td>32,5</td><td>42</td><td>51</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="4">59 -- 9</td><td>21,5</td></tr>
<tr><td>60</td><td>-</td><td>37</td><td>48</td><td>59</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>19</td></tr>
<tr><td>70</td><td>-</td><td>40</td><td>53</td><td>66</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>20</td></tr>
<tr><td>90</td><td rowspan="5">6,0</td><td>-</td><td>44</td><td>58</td><td>73</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>23</td></tr>
<tr><td>65</td><td>-</td><td>-</td><td>52</td><td>62</td><td>74</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="4">63 -- 10</td><td rowspan="4">18,5</td></tr>
<tr><td>72</td><td>-</td><td>-</td><td>60</td><td>73</td><td>88</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>85</td><td>-</td><td>-</td><td>63</td><td>77</td><td>92</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>95</td><td>-</td><td>-</td><td>65</td><td>80</td><td>97</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="9%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="11" rowspan="3">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ МОДУЛЬНОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 66, лист 2</td></tr>
<tr><td rowspan="4">Диаметр нарезаемой резьбы D, мм</td><td rowspan="4">Шаг резьбы P, мм</td><td colspan="10" rowspan="2">Длина нарезаемой резьбы l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>черновых и</td><td>черновая</td><td rowspan="2">зачистная</td></tr>
<tr><td colspan="10">Время на поверхность, мин.</td><td>профилировочных ------ зачистных</td><td>и профилировочная</td></tr>
<tr><td>80</td><td rowspan="4">8,0</td><td>-</td><td>-</td><td>57</td><td>68</td><td>81</td><td>93</td><td>108</td><td>-</td><td>-</td><td>-</td><td rowspan="4">70 -- 12</td><td>20</td><td rowspan="13"></td></tr>
<tr><td>88</td><td>-</td><td>-</td><td>62</td><td>77</td><td>92</td><td>106</td><td>125</td><td>-</td><td>-</td><td>-</td><td>18</td></tr>
<tr><td>98</td><td>-</td><td>-</td><td>70</td><td>85</td><td>103</td><td>118</td><td>139</td><td>-</td><td>-</td><td>-</td><td rowspan="2">17</td></tr>
<tr><td>112</td><td>-</td><td>-</td><td>76</td><td>3</td><td>111</td><td>127</td><td>153</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>100</td><td rowspan="3">10</td><td>-</td><td>-</td><td>-</td><td>87</td><td>104</td><td>118</td><td>139</td><td>-</td><td>-</td><td>-</td><td rowspan="3">78 -- 13</td><td rowspan="3">16</td></tr>
<tr><td>120</td><td>-</td><td>-</td><td>-</td><td>103</td><td>124</td><td>141</td><td>167</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>140</td><td>-</td><td>-</td><td>-</td><td>107</td><td>128</td><td>147</td><td>174</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>120</td><td rowspan="3">12</td><td>-</td><td>-</td><td>-</td><td>-</td><td>119</td><td>135</td><td>159</td><td>189</td><td>223</td><td>-</td><td rowspan="3">86 -- 14</td><td rowspan="3">16</td></tr>
<tr><td>144</td><td>-</td><td>-</td><td>-</td><td>-</td><td>124</td><td>140</td><td>166</td><td>198</td><td>232</td><td>-</td></tr>
<tr><td>168</td><td>-</td><td>-</td><td>-</td><td>-</td><td>135</td><td>154</td><td>181</td><td>219</td><td>257</td><td>-</td></tr>
<tr><td>160</td><td rowspan="2">16</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>210</td><td>225</td><td>265</td><td rowspan="2">96 -- 15</td><td rowspan="2">13</td></tr>
<tr><td>176</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>220</td><td>240</td><td>275</td></tr>
<tr><td>190</td><td>20</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>245</td><td>260</td><td>300</td><td>107 -- 18</td><td>12</td></tr>
</table>


<table>
<colgroup><col width="16%"><col width="16%"><col width="7%"><col width="5%"><col width="5%"><col width="7%"><col width="9%"><col width="8%"><col width="18%"><col width="8%"></colgroup>
<tr><td colspan="7" rowspan="3">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ МОДУЛЬНОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="3">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="3">Резцы из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 66, лист 3</td></tr>
<tr><td colspan="10">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Обрабатываемой стали и предела прочности</td><td>Группа стали</td><td colspan="5">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="3">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td>сигма , ГПа в</td><td>до 0,59</td><td colspan="3">0,59...0,74</td><td>свыше 0,74</td><td>до 0,59</td><td>0,59...0,74</td><td>свыше 0,74</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td colspan="3"></td><td rowspan="3">1,1</td><td></td><td rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td></tr>
</table>


<a id="p102471"></a>Примечания:
1. <a id="p102472"></a>При нарезании многозаходной резьбы время по карте принимать с коэффициентом К.


<table>
<colgroup><col width="22%"><col width="26%"><col width="26%"><col width="26%"></colgroup>
<tr><td rowspan="3">Число заходов</td><td colspan="3">Модуль, до</td></tr>
<tr><td>3</td><td>8</td><td>20</td></tr>
<tr><td colspan="3">Коэффициент К</td></tr>
<tr><td>2</td><td>2,05</td><td>2,05</td><td>2,0</td></tr>
<tr><td>3</td><td>3,1</td><td>3,05</td><td>3,05</td></tr>
<tr><td>4</td><td>4,2</td><td>4,1</td><td>4,05</td></tr>
<tr><td>5</td><td>5,5</td><td>5,0</td><td>5,0</td></tr>
</table>


2. <a id="p102478"></a>Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.
3. <a id="p102479"></a>При нарезании резьбы по JТ7 квалитету время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="8%"><col width="7%"><col width="5%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="5%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="11" rowspan="3">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ ТРУБНОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы резьбовые из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 67, лист 1</td></tr>
<tr><td rowspan="4">Диаметр нарезаемой резьбы D, дюйм</td><td rowspan="2">Число ниток</td><td colspan="10" rowspan="2">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td>на 1</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>200</td><td>250</td><td>черновых</td><td rowspan="2">черновая</td><td rowspan="2">чистовая</td></tr>
<tr><td>дюйм</td><td colspan="10">Время на поверхность, мин.</td><td>----- чистовых</td></tr>
<tr><td colspan="15">Нарезание резьбы напроход</td></tr>
<tr><td>1/8</td><td>28</td><td>2,2</td><td>3,0</td><td>4,2</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>5 - 1</td><td>20</td><td rowspan="2">4,0</td></tr>
<tr><td>1/4 -</td><td>19</td><td>2,7</td><td>3,3</td><td>4,3</td><td>5,0</td><td>6,0</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>7</td><td>34</td></tr>
<tr><td>3/8</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td>- 1</td><td></td><td rowspan="2"></td></tr>
<tr><td>1/2 -</td><td>14</td><td>3,2</td><td>4,1</td><td>5,5</td><td>7,0</td><td>8,5</td><td>9,0</td><td>11</td><td>12</td><td>-</td><td>-</td><td>9</td><td>38</td></tr>
<tr><td>5/8</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td>- 1</td><td></td><td rowspan="2"></td></tr>
<tr><td>3/4 -</td><td>14</td><td>3,9</td><td>5,0</td><td>7,0</td><td>8,5</td><td>10,5</td><td>12</td><td>14</td><td>15,5</td><td>17,5</td><td>19</td><td>9</td><td>38</td></tr>
<tr><td>7/8</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td>- 2</td><td></td><td rowspan="2"></td></tr>
<tr><td>1 -</td><td>11</td><td>4,8</td><td>6,5</td><td>8,5</td><td>11</td><td>13</td><td>15</td><td>17,5</td><td>19,5</td><td>22</td><td>24</td><td>10</td><td>39</td></tr>
<tr><td>1 3/4</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td>-- 2</td><td></td><td rowspan="2"></td></tr>
<tr><td>1 3/8</td><td>11</td><td>5,5</td><td>7,5</td><td>10</td><td>13</td><td>16</td><td>19</td><td>22</td><td>24</td><td>27</td><td>30</td><td>10</td><td>39</td></tr>
<tr><td>1 1/2</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td>2</td><td></td><td rowspan="2"></td></tr>
<tr><td>1 3/4</td><td>11</td><td>6,5</td><td>9,0</td><td>12,5</td><td>16</td><td>20</td><td>23</td><td>27</td><td>30</td><td>34</td><td>38</td><td>10</td><td>39</td></tr>
<tr><td>- 2</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td>-- 2</td><td></td><td></td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="7%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="11" rowspan="3">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ ТРУБНОЙ РЕЗЬБЫ, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы резьбовые из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 67, лист 2</td></tr>
<tr><td rowspan="2">Диаметр нарезаемой</td><td rowspan="2">Число ниток</td><td colspan="10" rowspan="2">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td>резьбы D,</td><td rowspan="2">на 1 дюйм</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>200</td><td>250</td><td>черновых</td><td rowspan="2">черновая</td><td rowspan="2">чистовая</td></tr>
<tr><td>дюйм</td><td colspan="10">Время на проход, мин.</td><td>----- чистовых</td></tr>
<tr><td colspan="15">Нарезание резьбы в упор</td></tr>
<tr><td>1/8</td><td>28</td><td>4,0</td><td>5,9</td><td>8,7</td><td>11,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>5 - 2</td><td>3,4</td><td>3,4</td></tr>
<tr><td>1/4 -</td><td>19</td><td>4,3</td><td>5,8</td><td>8,4</td><td>11</td><td>13,5</td><td>16</td><td>-</td><td>-</td><td>-</td><td>-</td><td>8</td><td>5,0</td><td>4,0</td></tr>
<tr><td>3/8</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td>- 1</td><td></td><td rowspan="2"></td></tr>
<tr><td>1/2 -</td><td>14</td><td>4,5</td><td>6,5</td><td>9,5</td><td>12</td><td>15</td><td>18</td><td>21</td><td>23</td><td>-</td><td>-</td><td>10</td><td>6,5</td></tr>
<tr><td>5/8</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td>-- 1</td><td></td><td rowspan="2"></td></tr>
<tr><td>3/4 -</td><td>14</td><td>5,2</td><td>7,4</td><td>10,5</td><td>14</td><td>17</td><td>20</td><td>23</td><td>26</td><td>30</td><td>33</td><td>10</td><td>8,5</td></tr>
<tr><td>7/8</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td>-- 2</td><td></td><td rowspan="2"></td></tr>
<tr><td>1 -</td><td>11</td><td>5,8</td><td>8,0</td><td>11,5</td><td>15</td><td>18</td><td>22</td><td>25</td><td>28</td><td>32</td><td>35</td><td>11</td><td>12</td></tr>
<tr><td>1 1/4</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td>-- 2</td><td></td><td rowspan="2"></td></tr>
<tr><td>1 3/8</td><td>11</td><td>6,3</td><td>8,9</td><td>13</td><td>16,5</td><td>21</td><td>24</td><td>28</td><td>31</td><td>36</td><td>40</td><td>11</td><td>14</td></tr>
<tr><td>1 1/2</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td>2</td><td></td><td rowspan="2"></td></tr>
<tr><td>1 3/4</td><td>11</td><td>7,4</td><td>10,5</td><td>15</td><td>19</td><td>24</td><td>28</td><td>33</td><td>36</td><td>41</td><td>46</td><td>11</td><td>17</td></tr>
<tr><td>- 2</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td>-- 2</td><td></td><td></td></tr>
</table>


<table>
<colgroup><col width="24%"><col width="24%"><col width="8%"><col width="3%"><col width="5%"><col width="5%"><col width="5%"><col width="7%"><col width="8%"><col width="9%"></colgroup>
<tr><td colspan="4">Неполное штучное время НАРЕЗАНИЕ НАРУЖНОЙ ТРУБНОЙ РЕЗЬБЫ, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая,</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4" rowspan="2">сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="6">Резцы резьбовые из стали Р6М5</td></tr>
<tr><td colspan="6">Карта 67, лист 3</td></tr>
<tr><td colspan="10">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ (ПРИ НАРЕЗАНИИ РЕЗЬБЫ НАПРОХОД) В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Предела прочности стали</td><td>сигма , ГПа в</td><td colspan="3">до 0,59</td><td colspan="3">0,59...0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td>Длительность обработки, мин.</td><td>до 10</td><td colspan="2">свыше 10</td><td colspan="3">-</td><td>до 10</td><td>свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td colspan="2" rowspan="3">0,8</td><td colspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<a id="p102501"></a>Примечания:
1. <a id="p102502"></a>Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.
2. <a id="p102503"></a>При нарезании резьбы по JТ7 квалитету время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="15%"><col width="8%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="12%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="9">Неполное штучное время НАРЕЗАНИЕ ВНУТРЕННЕЙ ТРУБНОЙ РЕЗЬБЫ, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,79 ГПа в</td><td colspan="3">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="9" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="3">Резцы резьбовые из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 68, лист 1</td></tr>
<tr><td rowspan="4">Диаметр нарезаемой резьбы D, дюйм</td><td rowspan="4">Число ниток на 1 дюйм</td><td colspan="7" rowspan="2">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>i</td><td colspan="2">V, м/мин.</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>175</td><td rowspan="2">черновых -------- чистовых</td><td rowspan="2">черновая</td><td rowspan="2">чистовая</td></tr>
<tr><td colspan="7">Время на поверхность, мин.</td></tr>
<tr><td colspan="12">Нарезание резьбы напроход</td></tr>
<tr><td>1/8</td><td>28</td><td>2,6</td><td>3,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>7 - 1</td><td>16</td><td rowspan="6">4,0</td></tr>
<tr><td>1/4 - 3/8</td><td>19</td><td>3,2</td><td>4,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>9 - 1</td><td>27</td></tr>
<tr><td>1/2 - 5/8</td><td>14</td><td>3,8</td><td>4,9</td><td>6,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>10 -- 2</td><td>30</td></tr>
<tr><td>3/4 - 7/8</td><td>14</td><td>4,7</td><td>6,0</td><td>8,5</td><td>10,5</td><td>-</td><td>-</td><td>-</td><td>11 -- 2</td><td>30</td></tr>
<tr><td>1 - 1 1/4</td><td>11</td><td>5,5</td><td>7,5</td><td>10,5</td><td>13</td><td>16</td><td>-</td><td>-</td><td>12 -- 2</td><td>31</td></tr>
<tr><td>1 3/8 -</td><td>11</td><td>6,5</td><td>9,0</td><td>12</td><td>16</td><td>19</td><td>23</td><td>-</td><td>12</td><td>31</td></tr>
<tr><td>1 1/2</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td>-- 2</td><td></td><td rowspan="2"></td></tr>
<tr><td>1 3/4 - 2</td><td>11</td><td>8,0</td><td>11</td><td>15</td><td>19</td><td>24</td><td>28</td><td>32</td><td>12 -- 2</td><td>31</td></tr>
<tr><td colspan="12">Нарезание резьбы в упор</td></tr>
<tr><td>1/8</td><td>28</td><td>5,0</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>8 - 1</td><td>3,4</td><td>3,4</td></tr>
<tr><td>1/4 - 3/8</td><td>19</td><td>5,0</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>10 -- 1</td><td>4,0</td><td rowspan="5">4,0</td></tr>
<tr><td>3/4 - 5/8</td><td>14</td><td>5,5</td><td>8,0</td><td>10</td><td>-</td><td>-</td><td>-</td><td>-</td><td>11 -- 2</td><td>5,2</td></tr>
<tr><td>3/4 - 7/8</td><td>14</td><td>6,0</td><td>9,0</td><td>13</td><td>17</td><td>-</td><td>-</td><td>-</td><td>12 -- 2</td><td>7,0</td></tr>
<tr><td>1 - 1 1/4</td><td>11</td><td>7,0</td><td>10</td><td>14</td><td>18</td><td>22</td><td>-</td><td>-</td><td>13 -- 2</td><td>10</td></tr>
<tr><td>1 3/8 -</td><td>11</td><td>7,5</td><td>11</td><td>16</td><td>20</td><td>25</td><td>29</td><td>-</td><td>13</td><td>11</td></tr>
<tr><td>1 1/2</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td>-- 2</td><td></td><td rowspan="2"></td></tr>
<tr><td>1 3/4 - 2</td><td>11</td><td>9,0</td><td>13</td><td>18</td><td>23</td><td>29</td><td>34</td><td>40</td><td>13 -- 2</td><td>14</td></tr>
</table>


<table>
<colgroup><col width="24%"><col width="18%"><col width="8%"><col width="12%"><col width="5%"><col width="5%"><col width="7%"><col width="8%"><col width="12%"></colgroup>
<tr><td colspan="9">Неполное штучное время Токарно-винторезные станки НАРЕЗАНИЕ ВНУТРЕННЕЙ ТРУБНОЙ РЕЗЬБЫ, N = 4,5...14 кВт JТ9 КВАЛИТЕТ д Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа Резцы резьбовые из стали в Р6М5 Единичное и мелкосерийное производство</td></tr>
<tr><td colspan="9">Карта 68, лист 2</td></tr>
<tr><td colspan="9">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ (НАРЕЗАНИЕ РЕЗЬБЫ НА ПРОХОД) В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Предела прочности стали</td><td>сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="3">0,59...0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td>Длительность обработки, мин.</td><td>до 10</td><td>свыше 10</td><td colspan="3">-</td><td>до 10</td><td>свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td rowspan="3">0,8</td><td colspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<a id="p102526"></a>Примечания:
1. <a id="p102527"></a>Неполное штучное время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.
2. <a id="p102528"></a>При нарезании резьбы по JТ7 квалитету время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="14%"><col width="4%"><col width="7%"><col width="5%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"><col width="15%"><col width="11%"></colgroup>
<tr><td colspan="13" rowspan="3">Неполное штучное время СВЕРЛЕНИЕ ОТВЕРСТИЙ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,79 ГПа в Единичное и мелкосерийное производство</td><td colspan="3">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="3">Сверла спиральные из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 69</td></tr>
<tr><td colspan="2">Диаметр обрабатываемой</td><td colspan="12">Длина сверления l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td colspan="2" rowspan="2">поверхности D, мм, до</td><td>10</td><td>20</td><td>40</td><td>60</td><td>80</td><td>100</td><td colspan="2">125</td><td>150</td><td colspan="2">175</td><td>200</td><td rowspan="2">S , мм/об. о</td><td rowspan="2">V, м/мин.</td></tr>
<tr><td colspan="12">Время на проход, мин.</td></tr>
<tr><td colspan="2">6</td><td>0,3</td><td>0,4</td><td>0,7</td><td>1,1</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>0,15</td><td>18</td></tr>
<tr><td colspan="2">8</td><td>0,4</td><td>0,4</td><td>0,7</td><td>1,2</td><td>1,5</td><td>1,7</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>0,18</td><td>20</td></tr>
<tr><td colspan="2">10</td><td>0,4</td><td>0,5</td><td>0,8</td><td>1,2</td><td>1,6</td><td>1,7</td><td colspan="2">-</td><td>-</td><td colspan="2">-</td><td>-</td><td>0,22</td><td>18</td></tr>
<tr><td colspan="2">12</td><td>0,4</td><td>0,5</td><td>0,7</td><td>1,0</td><td>1,4</td><td>1,5</td><td colspan="2">2,0</td><td>-</td><td colspan="2">-</td><td>-</td><td>0,26</td><td>19</td></tr>
<tr><td colspan="2">16</td><td>0,4</td><td>0,5</td><td>0,7</td><td>1,0</td><td>1,4</td><td>1,6</td><td colspan="2">2,0</td><td>2,6</td><td colspan="2">-</td><td>-</td><td>0,19</td><td>24</td></tr>
<tr><td colspan="2">20</td><td>0,5</td><td>0,7</td><td>1,0</td><td>1,5</td><td>2,0</td><td>2,4</td><td colspan="2">3,0</td><td>3,7</td><td colspan="2">4,5</td><td>5,5</td><td>0,14</td><td>28</td></tr>
<tr><td colspan="2">25</td><td>0,6</td><td>0,9</td><td>1,2</td><td>1,7</td><td>2,2</td><td>2,7</td><td colspan="2">3,3</td><td>4,1</td><td colspan="2">5,0</td><td>6,0</td><td>0,11</td><td>33</td></tr>
<tr><td colspan="2">30</td><td>0,8</td><td>1,2</td><td>1,6</td><td>2,3</td><td>3,0</td><td>3,6</td><td colspan="2">4,3</td><td>5,5</td><td colspan="2">6,5</td><td>7,5</td><td>0,08</td><td>38</td></tr>
<tr><td colspan="16">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td>Обрабатываемой стали и предела</td><td colspan="3">Группа стали</td><td colspan="12">Углеродистые, хромистые, Марганцовистые, хромомарникелевые, хромоникелевые ганцовистые, хромолибденовые и близкие к ним</td></tr>
<tr><td rowspan="4">прочности</td><td colspan="3">сигма , ГПа в</td><td colspan="5">до 0,59...0,74 0,59</td><td colspan="7">свыше до 0,59...0,74 свыше 0,74 0,59 0,74</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="5">0,9</td><td colspan="7">1,1 1,1 1,2</td></tr>
<tr><td colspan="5" rowspan="2">1,0</td><td colspan="3"></td><td colspan="4">1,0</td></tr>
</table>


<a id="p102542"></a>Примечания:
1. <a id="p102543"></a>При сверлении глухих отверстий время по карте принимать с коэффициентом К = 1,1.
2. <a id="p102544"></a>Время дано для сверления отверстий с ручной подачей. При механической подаче время по карте принимать с коэффициентом К = 0,8.


<table>
<colgroup><col width="12%"><col width="15%"><col width="3%"><col width="3%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="10" rowspan="3">Неполное штучное время РАССВЕРЛИВАНИЕ ОТВЕРСТИЙ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,79 ГПа в Единичное и мелкосерийное производство</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Сверла спиральные из стали P6M5</td></tr>
<tr><td colspan="6">Карта 70</td></tr>
<tr><td>Диаметр обрабатываемой</td><td>Диаметр предварительно</td><td colspan="12">Длина обработки l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td>поверхности D,</td><td>обработанного</td><td colspan="2">10</td><td>20</td><td>40</td><td>60</td><td>80</td><td>100</td><td>125</td><td>150</td><td colspan="2">175</td><td>200</td><td>S , о</td><td rowspan="2">V, м/мин.</td></tr>
<tr><td>мм, до</td><td>отверстия D', мм, до</td><td colspan="12">Время на проход, мин.</td><td>мм/об.</td></tr>
<tr><td rowspan="2">25</td><td>10</td><td colspan="2">0,7</td><td>0,8</td><td>1,0</td><td>1,3</td><td>1,5</td><td>1,7</td><td>2,0</td><td>2,3</td><td colspan="2">2,7</td><td>2,8</td><td>0,4</td><td rowspan="2">19,5</td></tr>
<tr><td>15</td><td colspan="2">0,7</td><td>0,7</td><td>0,9</td><td>1,1</td><td>1,3</td><td>1,4</td><td>1,7</td><td>2,0</td><td colspan="2">2,2</td><td>2,4</td><td>0,5</td></tr>
<tr><td rowspan="3">30</td><td>10</td><td colspan="2">0,7</td><td>0,9</td><td>1,1</td><td>1,4</td><td>1,6</td><td>1,9</td><td>2,4</td><td>2,7</td><td colspan="2">3,1</td><td>3,4</td><td>0,4</td><td rowspan="3">19,0</td></tr>
<tr><td>15</td><td colspan="2">0,7</td><td>0,8</td><td>1,0</td><td>1,3</td><td>1,5</td><td>1,8</td><td>2,2</td><td>2,5</td><td colspan="2">2,8</td><td>3,1</td><td>0,45</td></tr>
<tr><td>20</td><td colspan="2">0,7</td><td>0,8</td><td>1,0</td><td>1,2</td><td>1,4</td><td>1,7</td><td>2,0</td><td>2,3</td><td colspan="2">2,6</td><td>2,8</td><td>0,5</td></tr>
<tr><td rowspan="3">40</td><td>15</td><td colspan="2">0,8</td><td>1,0</td><td>1,3</td><td>1,7</td><td>2,0</td><td>2,3</td><td>2,8</td><td>3,2</td><td colspan="2">3,7</td><td>4,1</td><td>0,4</td><td rowspan="3">20,0</td></tr>
<tr><td>20</td><td colspan="2">0,8</td><td>0,9</td><td>1,1</td><td>1,6</td><td>1,8</td><td>2,1</td><td>2,5</td><td>2,9</td><td colspan="2">3,3</td><td>3,6</td><td>0,45</td></tr>
<tr><td>30</td><td colspan="2">0,7</td><td>0,8</td><td>1,0</td><td>1,4</td><td>1,6</td><td>1,9</td><td>2,3</td><td>2,6</td><td colspan="2">3,1</td><td>3,3</td><td>0,5</td></tr>
<tr><td rowspan="2">50</td><td>20</td><td colspan="2">1,0</td><td>1,2</td><td>1,5</td><td>2,0</td><td>2,4</td><td>2,8</td><td>3,4</td><td>4,0</td><td colspan="2">4,6</td><td>5,0</td><td>0,4</td><td rowspan="2">19,5</td></tr>
<tr><td>30</td><td colspan="2">0,8</td><td>1,0</td><td>1,2</td><td>1,6</td><td>2,0</td><td>2,3</td><td>3,0</td><td>3,2</td><td colspan="2">3,7</td><td>4,1</td><td>0,5</td></tr>
<tr><td>60</td><td>30</td><td colspan="2">1,0</td><td>1,1</td><td>1,5</td><td>1,9</td><td>2,4</td><td>2,8</td><td>3,4</td><td>3,9</td><td colspan="2">4,6</td><td>5,0</td><td>0,5</td><td>19,0</td></tr>
<tr><td colspan="16">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3">Обрабаты- Группа ваемой стали стали и</td><td colspan="7">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="6">Марганцовистые хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td colspan="3">прочности сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="5">0,59...0,74 свыше 0,74</td><td colspan="2">до 0,59</td><td colspan="3">0,59...0,74</td><td>свыше 0,74</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,9</td><td colspan="5">1,1</td><td colspan="2"></td><td colspan="3" rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td colspan="3"></td><td colspan="2">1,0</td></tr>
</table>


<a id="p102561"></a>Примечания:
1. <a id="p102562"></a>При рассверливании глухих отверстий время по карте принимать с коэффициентом К = 1,1.
2. <a id="p102563"></a>Время дано для рассверливания отверстий с ручной подачей. При механической подаче время по карте принимать с коэффициентом К = 0,8.


<table>
<colgroup><col width="14%"><col width="3%"><col width="11%"><col width="3%"><col width="3%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="12" rowspan="2">Неполное штучное время ЗЕНКЕРОВАНИЕ ОТВЕРСТИЙ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,79 ГПа в</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Зенкеры из стали Р6М5</td></tr>
<tr><td colspan="12">Единичное и мелкосерийное производство</td><td colspan="5">Карта 71</td></tr>
<tr><td colspan="2" rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td>Глубина резания t, мм,</td><td colspan="12">Длина зенкерования l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">до</td><td colspan="2">15</td><td>30</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>175</td><td colspan="2">200</td><td>250</td><td>S , о</td><td rowspan="2">V, м/мин.</td></tr>
<tr><td colspan="12">Время на проход, мин.</td><td>мм/об.</td></tr>
<tr><td colspan="17">Параметр шероховатости и точность обработки Обработка отверстий R 80, JТ14...JТ12 квалитет z</td></tr>
<tr><td colspan="2">15</td><td rowspan="9">3</td><td colspan="2">0,7</td><td>0,8</td><td>0,9</td><td>1,1</td><td>1,3</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>0,5</td><td>19</td></tr>
<tr><td colspan="2">20</td><td colspan="2">0,7</td><td>0,8</td><td>0,9</td><td>1,1</td><td>1,3</td><td>1,5</td><td>1,7</td><td>-</td><td colspan="2">-</td><td>-</td><td>0,6</td><td>19</td></tr>
<tr><td colspan="2">25</td><td colspan="2">0,7</td><td>0,8</td><td>1,0</td><td>1,1</td><td>1,3</td><td>1,5</td><td>1,7</td><td>1,9</td><td colspan="2">-</td><td>-</td><td>0,7</td><td>20</td></tr>
<tr><td colspan="2">30</td><td colspan="2">0,8</td><td>0,9</td><td>1,0</td><td>1,3</td><td>1,5</td><td>1,9</td><td>2,1</td><td>2,3</td><td colspan="2">2,5</td><td>3,0</td><td>0,8</td><td>14</td></tr>
<tr><td colspan="2">35</td><td colspan="2">0,8</td><td>0,9</td><td>1,1</td><td>1,4</td><td>1,6</td><td>2,0</td><td>2,2</td><td>2,4</td><td colspan="2">2,6</td><td>3,1</td><td>0,9</td><td>14</td></tr>
<tr><td colspan="2">40</td><td colspan="2">0,8</td><td>1,0</td><td>1,2</td><td>1,5</td><td>1,8</td><td>2,2</td><td>2,5</td><td>2,8</td><td colspan="2">3,0</td><td>3,6</td><td>1,0</td><td>13</td></tr>
<tr><td colspan="2">50</td><td colspan="2">0,8</td><td>1,0</td><td>1,2</td><td>1,6</td><td>1,9</td><td>2,3</td><td>2,6</td><td>2,9</td><td colspan="2">3,2</td><td>3,8</td><td>1,1</td><td>13</td></tr>
<tr><td colspan="2">60</td><td colspan="2">0,9</td><td>1,1</td><td>1,3</td><td>1,8</td><td>2,2</td><td>2,7</td><td>3,1</td><td>3,5</td><td colspan="2">3,9</td><td>4,6</td><td>1,1</td><td>11</td></tr>
<tr><td colspan="2">80</td><td colspan="2">0,9</td><td>1,2</td><td>1,5</td><td>2,0</td><td>2,6</td><td>3,1</td><td>3,6</td><td>4,1</td><td colspan="2">4,5</td><td>5,5</td><td>1,2</td><td>11</td></tr>
<tr><td colspan="17">Параметр шероховатости и точность обработки Обработка отверстий R 20, JТ9...JТ8 квалитет z</td></tr>
<tr><td colspan="2">15</td><td rowspan="9">1</td><td colspan="2">0,8</td><td>0,9</td><td>1,0</td><td>1,2</td><td>1,4</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>0,4</td><td>19</td></tr>
<tr><td colspan="2">20</td><td colspan="2">0,8</td><td>0,9</td><td>1,0</td><td>1,3</td><td>1,5</td><td>1,8</td><td>2,0</td><td>-</td><td colspan="2">-</td><td>-</td><td>0,45</td><td>19</td></tr>
<tr><td colspan="2">25</td><td colspan="2">0,8</td><td>0,9</td><td>1,1</td><td>1,4</td><td>1,6</td><td>1,9</td><td>2,1</td><td>2,3</td><td colspan="2">-</td><td>-</td><td>0,5</td><td>20</td></tr>
<tr><td colspan="2">30</td><td colspan="2">0,9</td><td>1,0</td><td>1,2</td><td>1,6</td><td>1,9</td><td>2,2</td><td>2,5</td><td>2,8</td><td colspan="2">3,0</td><td>3,6</td><td>0,6</td><td>14</td></tr>
<tr><td colspan="2">35</td><td colspan="2">0,9</td><td>1,1</td><td>1,2</td><td>1,7</td><td>2,1</td><td>2,5</td><td>2,8</td><td>3,2</td><td colspan="2">3,5</td><td>4,2</td><td>0,6</td><td>14</td></tr>
<tr><td colspan="2">40</td><td colspan="2">0,9</td><td>1,1</td><td>1,3</td><td>1,8</td><td>2,2</td><td>2,6</td><td>3,0</td><td>3,4</td><td colspan="2">3,7</td><td>4,4</td><td>0,7</td><td>13</td></tr>
<tr><td colspan="2">50</td><td colspan="2">0,9</td><td>1,1</td><td>1,3</td><td>1,8</td><td>2,3</td><td>2,7</td><td>3,1</td><td>3,5</td><td colspan="2">3,8</td><td>4,5</td><td>0,8</td><td>13</td></tr>
<tr><td colspan="2">60</td><td colspan="2">1,0</td><td>1,2</td><td>1,6</td><td>2,1</td><td>2,6</td><td>3,2</td><td>3,8</td><td>4,3</td><td colspan="2">4,7</td><td>5,5</td><td>0,8</td><td>11</td></tr>
<tr><td colspan="2">80</td><td colspan="2">1,0</td><td>1,3</td><td>1,8</td><td>2,5</td><td>3,1</td><td>3,9</td><td>4,5</td><td>5,0</td><td colspan="2">5,5</td><td>7,0</td><td>0,9</td><td>11</td></tr>
<tr><td colspan="17">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td>Обрабатываемой стали и предела</td><td colspan="3">Группа стали</td><td colspan="7">Углеродистые, хромистые, никелевые и хромоникелевые</td><td colspan="6">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td rowspan="4">прочности</td><td colspan="3">сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="5">0,59...0,74 свыше 0,74</td><td colspan="2">до 0,59</td><td colspan="3">0,59...0,74</td><td>свыше 0,74</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,9</td><td colspan="5">1,1</td><td colspan="2"></td><td colspan="3" rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td colspan="3"></td><td colspan="2">1,0</td></tr>
</table>


<a id="p102589"></a>Примечания:
1. <a id="p102590"></a>При обработке глухих отверстий время по карте принимать с коэффициентом К = 1,1.
2. <a id="p102591"></a>Время дано для зенкерования отверстий с ручной подачей. При механической подаче время по карте принимать с коэффициентом К = 0,8.


<table>
<colgroup><col width="8%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="7%"></colgroup>
<tr><td colspan="10">Неполное штучное время РАЗВЕРТЫВАНИЕ ОТВЕРСТИЙ R 2,5, JТ9 КВАЛИТЕТ a R 1,25, JТ7 КВАЛИТЕТ a</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="10">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="4">Развертки из стали Р6М5</td></tr>
<tr><td colspan="10">Единичное и мелкосерийное производство</td><td colspan="4">Карта 72, лист 1</td></tr>
<tr><td rowspan="2">Параметр шероховатости</td><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="10">Длина отверстий l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td>20</td><td>30</td><td>40</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>S , о</td><td>V, м/</td></tr>
<tr><td>и точность обработки</td><td colspan="10">Время на поверхность, мин.</td><td>мм/об.</td><td>мин.</td></tr>
<tr><td>Обработка</td><td>10</td><td>0,38</td><td>0,42</td><td>0,46</td><td>0,5</td><td>0,62</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td>12,5</td></tr>
<tr><td rowspan="2">одной разверткой,</td><td>15</td><td>0,47</td><td>0,53</td><td>0,59</td><td>0,65</td><td>0,81</td><td>0,96</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">0,8</td><td>10,6</td></tr>
<tr><td>20</td><td>0,57</td><td>0,65</td><td>0,74</td><td>0,79</td><td>1,0</td><td>1,25</td><td>1,55</td><td>-</td><td>-</td><td>-</td><td>10</td></tr>
<tr><td>R a</td><td>25</td><td>0,63</td><td>0,73</td><td>0,83</td><td>0,93</td><td>1,15</td><td>1,4</td><td>1,75</td><td>2,0</td><td>-</td><td>-</td><td>0,9</td><td rowspan="2">9,4</td></tr>
<tr><td>2,5, JТ9</td><td>30</td><td>-</td><td>0,77</td><td>0,87</td><td>0,98</td><td>1,2</td><td>1,5</td><td>1,85</td><td>2,15</td><td>2,4</td><td>-</td><td>1,0</td></tr>
<tr><td rowspan="6">квалитет</td><td>35</td><td>-</td><td>0,97</td><td>1,1</td><td>1,25</td><td>1,55</td><td>1,9</td><td>2,3</td><td>2,65</td><td>3,0</td><td>3,35</td><td>1,1</td><td>7,8</td></tr>
<tr><td>40</td><td>-</td><td>-</td><td>1,15</td><td>1,25</td><td>1,6</td><td>1,95</td><td>2,4</td><td>2,75</td><td>3,1</td><td>3,45</td><td>1,2</td><td>7,9</td></tr>
<tr><td>50</td><td>-</td><td>-</td><td>-</td><td>1,5</td><td>1,85</td><td>2,3</td><td>2,85</td><td>3,3</td><td>3,7</td><td>4,15</td><td>1,4</td><td>6,9</td></tr>
<tr><td>60</td><td>-</td><td>-</td><td>-</td><td>1,55</td><td>1,95</td><td>2,4</td><td>2,95</td><td>3,4</td><td>3,8</td><td>4,3</td><td>1,5</td><td>7,5</td></tr>
<tr><td>70</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2,25</td><td>2,75</td><td>3,4</td><td>3,95</td><td>4,45</td><td>5,0</td><td>1,6</td><td>6,9</td></tr>
<tr><td>80</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2,75</td><td>3,15</td><td>3,9</td><td>4,5</td><td>5,0</td><td>5,5</td><td>1,7</td><td>6,3</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="10">Неполное штучное время РАЗВЕРТЫВАНИЕ ОТВЕРСТИЙ R 2,5, JТ9 КВАЛИТЕТ a R 1,25, JТ7 КВАЛИТЕТ a</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="10">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="4">Развертки из стали Р6М5</td></tr>
<tr><td colspan="10">Единичное и мелкосерийное производство</td><td colspan="4">Карта 72, лист 2</td></tr>
<tr><td>Параметр шероховатости</td><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="10">Длина отверстий l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td>и точность</td><td>20</td><td>30</td><td>40</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>S , о</td><td>V, м/</td></tr>
<tr><td>обработки</td><td colspan="10">Время на поверхность, мин.</td><td>мм/ об.</td><td>мин.</td></tr>
<tr><td>Обработка двумя</td><td>10</td><td>1,05</td><td>1,25</td><td>1,4</td><td>1,6</td><td>2,05</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td>3,1</td></tr>
<tr><td>развертками,</td><td>15</td><td>1,4</td><td>1,65</td><td>1,95</td><td>2,2</td><td>2,8</td><td>3,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,8</td><td>3,0</td></tr>
<tr><td>R 1,25, a</td><td>20</td><td>1,75</td><td>2,1</td><td>2,45</td><td>2,8</td><td>3,5</td><td>4,4</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>0,8</td><td>3,1</td></tr>
<tr><td rowspan="8">JТ7 квалитет</td><td>25</td><td>1,9</td><td>2,3</td><td>2,7</td><td>3,1</td><td>3,9</td><td>4,9</td><td>6,0</td><td>7,0</td><td>-</td><td>-</td><td>0,9</td><td rowspan="4">3,0</td></tr>
<tr><td>30</td><td>-</td><td>2,55</td><td>3,0</td><td>3,45</td><td>4,35</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,0</td><td>-</td><td>1,0</td></tr>
<tr><td>35</td><td>-</td><td>3,0</td><td>3,45</td><td>3,95</td><td>4,9</td><td>6,0</td><td>7,5</td><td>8,5</td><td>10</td><td>11</td><td>1,1</td></tr>
<tr><td>40</td><td>-</td><td>-</td><td>3,65</td><td>4,15</td><td>5,0</td><td>6,5</td><td>8,0</td><td>9,0</td><td>10,5</td><td>12</td><td>1,2</td></tr>
<tr><td>50</td><td>-</td><td>-</td><td>-</td><td>4,5</td><td>5,5</td><td>7,0</td><td>8,5</td><td>10</td><td>11,5</td><td>12,5</td><td>1,4</td><td>3,1</td></tr>
<tr><td>60</td><td>-</td><td>-</td><td>-</td><td>5,0</td><td>6,0</td><td>7,5</td><td>9,5</td><td>11</td><td>12,5</td><td>14,5</td><td>1,5</td><td>3,0</td></tr>
<tr><td>70</td><td>-</td><td>-</td><td>-</td><td>-</td><td>6,5</td><td>8,5</td><td>10</td><td>11</td><td>12,5</td><td>15,5</td><td>1,6</td><td>3,2</td></tr>
<tr><td>80</td><td>-</td><td>-</td><td>-</td><td>-</td><td>7,5</td><td>9,5</td><td>12</td><td>14</td><td>16</td><td>18</td><td>1,7</td><td>2,9</td></tr>
</table>


<table>
<colgroup><col width="14%"><col width="16%"><col width="8%"><col width="5%"><col width="5%"><col width="7%"><col width="9%"><col width="8%"><col width="18%"><col width="9%"></colgroup>
<tr><td colspan="7">Неполное штучное время РАЗВЕРТЫВАНИЕ ОТВЕРСТИЙ R 2,5, JТ9 КВАЛИТЕТ a R 1,25, JТ7 КВАЛИТЕТ a</td><td colspan="3">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="7" rowspan="2">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="3">Развертки из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 72, лист 3</td></tr>
<tr><td colspan="10">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td>Обрабатываемой стали и предела</td><td>Группа стали</td><td colspan="5">Углеродистые, хромистые, никелевые и хромоникелевые</td><td colspan="3">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td rowspan="10">прочности</td><td rowspan="2">сигма , ГПа в</td><td colspan="8">Зенкерование</td></tr>
<tr><td>до 0,59</td><td colspan="3">0,59...0,74</td><td>свыше 0,74</td><td>до 0,59</td><td>0,59...0,74</td><td>свыше 0,74</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td colspan="3"></td><td rowspan="3">1,1</td><td></td><td rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td></tr>
<tr><td colspan="3"></td><td></td></tr>
<tr><td rowspan="2">сигма , ГПа в</td><td colspan="8">Развертывание</td></tr>
<tr><td>до 0,59</td><td colspan="3">0,59...0,74</td><td>свыше 0,74</td><td>до 0,59</td><td>0,59...0,74</td><td>свыше 0,74</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td colspan="3"></td><td rowspan="3">1,25</td><td rowspan="3">1,1</td><td rowspan="3">1,2</td><td rowspan="3">1,3</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<a id="p102625"></a>Примечания:
1. <a id="p102626"></a>При обработке глухих отверстий время по карте принимать с коэффициентом К = 1,1.
2. <a id="p102627"></a>Время дано при развертывании отверстий с ручной подачей. При механической подаче время по карте принимать с коэффициентом К= 0,8.


<table>
<colgroup><col width="8%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="7%"><col width="8%"><col width="8%"><col width="7%"></colgroup>
<tr><td colspan="11" rowspan="3">Неполное штучное время ОБРАБОТКА ФАСОННЫХ ПОВЕРХНОСТЕЙ (ВЫПУКЛЫХ И ВОГНУТЫХ). ОБРАБОТКА ФАСОК И ГАЛТЕЛЕЙ Сталь конструкционная углеродистая сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы фасонные из стали Р6М5 и с пластинками Т15К6</td></tr>
<tr><td colspan="5">Карта 73, лист 1</td></tr>
<tr><td colspan="16">Обработка фасонных поверхностей</td></tr>
<tr><td>Диаметр</td><td>Ширина</td><td colspan="7">Простой профиль</td><td colspan="7">Сложный профиль</td></tr>
<tr><td rowspan="3">обрабатываемой поверхности D, мм, до</td><td>резца B,</td><td colspan="5">Длина (радиус) обработки l, мм, до</td><td colspan="2">Режимы резания</td><td colspan="5">Длина (радиус) обработки l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">мм, до</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>S , о</td><td>V, м/</td><td>10</td><td>15</td><td>20</td><td>25</td><td>30</td><td>S , о</td><td>V, м/</td></tr>
<tr><td colspan="5">Время на поверхность, мин.</td><td>мм/ об.</td><td>мин.</td><td colspan="5">Время на поверхность, мин.</td><td>мм/ об.</td><td>мин.</td></tr>
<tr><td>25</td><td rowspan="2">20</td><td>1,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,05</td><td>39</td><td>1,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,03</td><td>39</td></tr>
<tr><td>60 и свыше</td><td>2,6</td><td>3,1</td><td>3,9</td><td>4,5</td><td>-</td><td>0,07</td><td>29</td><td>3,8</td><td>4,7</td><td>6,0</td><td>7,0</td><td>-</td><td>0,04</td><td>29</td></tr>
<tr><td>40</td><td rowspan="2">30</td><td>2,0</td><td>2,3</td><td>2,7</td><td>-</td><td>-</td><td>0,06</td><td>39</td><td>2,3</td><td>2,7</td><td>3,3</td><td>-</td><td>-</td><td>0,035</td><td>39</td></tr>
<tr><td>60 и свыше</td><td>2,9</td><td>3,5</td><td>4,3</td><td>5,0</td><td>6,0</td><td>0,06</td><td>29</td><td>4,2</td><td>5,0</td><td>6,5</td><td>8,0</td><td>9,0</td><td>0,035</td><td>29</td></tr>
<tr><td>40</td><td rowspan="2">40</td><td>2,2</td><td>2,5</td><td>3,1</td><td>-</td><td>-</td><td>0,06</td><td>39</td><td>2,5</td><td>2,9</td><td>3,6</td><td>-</td><td>-</td><td>0,03</td><td>39</td></tr>
<tr><td>60 и свыше</td><td>3,2</td><td>3,8</td><td>4,8</td><td>5,5</td><td>6,5</td><td>0,06</td><td>29</td><td>4,8</td><td>6,0</td><td>7,5</td><td>9,0</td><td>10,5</td><td>0,03</td><td>29</td></tr>
<tr><td>60 и свыше</td><td>50</td><td>3,8</td><td>4,6</td><td>6,0</td><td>7,0</td><td>8,0</td><td>0,05</td><td>29</td><td>5,5</td><td>7,0</td><td>9,0</td><td>10,5</td><td>12,5</td><td>0,025</td><td>29</td></tr>
</table>


<table>
<colgroup><col width="14%"><col width="20%"><col width="7%"><col width="7%"><col width="8%"><col width="7%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="6" rowspan="3">Неполное штучное время ОБРАБОТКА ФАСОННЫХ ПОВЕРХНОСТЕЙ (ВЫПУКЛЫХ И ВОГНУТЫХ). ОБРАБОТКА ФАСОК И ГАЛТЕЛЕЙ Сталь конструкционная углеродистая сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы фасонные из стали Р6М5 и с пластинками Т15К6</td></tr>
<tr><td colspan="5">Карта 73, лист 2</td></tr>
<tr><td colspan="11">Обработка фасок и галтелей</td></tr>
<tr><td rowspan="4">Вид обработки</td><td>Диаметр обрабатываемой</td><td colspan="5">Резцы с пластинками Т15К6</td><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td rowspan="3">поверхности D, мм, до</td><td colspan="9">Ширина фаски или радиус галтели, мм</td></tr>
<tr><td>2</td><td>3</td><td>5</td><td>8</td><td>10</td><td>3</td><td>5</td><td>8</td><td>10</td></tr>
<tr><td colspan="9">Время, мин.</td></tr>
<tr><td rowspan="5">Обточка фасок</td><td>50</td><td>0,25</td><td>0,30</td><td>0,40</td><td>0,50</td><td>0,60</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>100</td><td>0,30</td><td>0,35</td><td>0,45</td><td>0,65</td><td>0,75</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>200</td><td>0,30</td><td>0,40</td><td>0,55</td><td>0,80</td><td>0,90</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>300</td><td>0,35</td><td>0,45</td><td>0,60</td><td>0,90</td><td>1,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>500</td><td>0,40</td><td>0,50</td><td>0,70</td><td>1,0</td><td>1,2</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="5">Обточка галтелей</td><td>50</td><td>-</td><td>0,60</td><td>0,7</td><td>-</td><td>-</td><td>0,7</td><td>0,8</td><td>-</td><td>-</td></tr>
<tr><td>100</td><td>-</td><td>0,65</td><td>0,8</td><td>1,1</td><td>-</td><td>0,75</td><td>0,9</td><td>1,3</td><td>-</td></tr>
<tr><td>200</td><td>-</td><td>0,7</td><td>1,0</td><td>1,4</td><td>1,8</td><td>0,8</td><td>1,4</td><td>2,0</td><td>2,6</td></tr>
<tr><td>300</td><td>-</td><td>0,8</td><td>1,1</td><td>1,5</td><td>1,9</td><td>0,9</td><td>1,5</td><td>2,1</td><td>2,8</td></tr>
<tr><td>500</td><td>-</td><td>0,9</td><td>1,2</td><td>1,6</td><td>2,0</td><td>1,0</td><td>1,6</td><td>2,3</td><td>3,0</td></tr>
</table>


<table>
<colgroup><col width="14%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="8%"><col width="7%"><col width="9%"><col width="12%"></colgroup>
<tr><td colspan="9" rowspan="3">Неполное штучное время ЗАЦЕНТРОВКА ТОРЦОВ, НАКАТЫВАНИЕ РИФЛЕНИЙ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Сверла центровочные, ролики накатные</td></tr>
<tr><td colspan="4">Карта 74</td></tr>
<tr><td colspan="13">Зацентровка торцов</td></tr>
<tr><td colspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="10">Диаметр Диаметр конуса Время на зацентровку центровочного центровочного торца, мин. сверла, мм отверстия, мм</td></tr>
<tr><td colspan="3">30</td><td colspan="10">2,5 6 1,1</td></tr>
<tr><td colspan="3">50</td><td colspan="10">3 7,5 1,2</td></tr>
<tr><td colspan="3">80</td><td colspan="10">4 10 1,3</td></tr>
<tr><td colspan="3">120</td><td colspan="10">5 12,5 1,6</td></tr>
<tr><td colspan="3">180</td><td colspan="10">6 15 1,8</td></tr>
<tr><td colspan="3">260</td><td colspan="10">8 20 2,4</td></tr>
<tr><td colspan="3">Св. 260</td><td colspan="10">12 30 3,5</td></tr>
<tr><td colspan="13">Накатывание рифлений по цилиндрической поверхности</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="9">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>10</td><td>20</td><td>30</td><td>40</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td rowspan="2">i</td><td>S , о</td><td rowspan="2">V, м/мин.</td></tr>
<tr><td colspan="9">Время на поверхность, мин.</td><td>мм/об.</td></tr>
<tr><td>20</td><td>1,7</td><td>1,9</td><td>2,4</td><td>2,6</td><td>2,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td rowspan="3">0,4</td><td>16</td></tr>
<tr><td>30</td><td>1,8</td><td>2,0</td><td>2,6</td><td>2,9</td><td>3,1</td><td>3,5</td><td>-</td><td>-</td><td>-</td><td>15</td></tr>
<tr><td>40</td><td>1,9</td><td>2,1</td><td>2,9</td><td>3,2</td><td>3,5</td><td>4,1</td><td>-</td><td>-</td><td>-</td><td>3</td><td rowspan="2">16</td></tr>
<tr><td>50</td><td>2,0</td><td>2,4</td><td>3,3</td><td>3,7</td><td>4,2</td><td>5,5</td><td>7,0</td><td>-</td><td>-</td><td>4</td><td>0,5</td></tr>
<tr><td>75</td><td>2,1</td><td>2,7</td><td>3,7</td><td>4,3</td><td>5,0</td><td>7,0</td><td>8,0</td><td>10,5</td><td>12</td><td rowspan="2">5</td><td>0,7</td><td>1,4</td></tr>
<tr><td>100</td><td>2,6</td><td>3,0</td><td>4,2</td><td>5,0</td><td>6,0</td><td>8,0</td><td>10</td><td>12,5</td><td>15</td><td>0,8</td><td rowspan="2">16</td></tr>
<tr><td>125</td><td>-</td><td>3,3</td><td>4,7</td><td>5,5</td><td>6,5</td><td>9,0</td><td>11,5</td><td>14,5</td><td>17</td><td rowspan="2">6</td><td>0,9</td></tr>
<tr><td>150</td><td>-</td><td>3,7</td><td>5,5</td><td>6,5</td><td>8,0</td><td>11</td><td>13,5</td><td>17</td><td>20,5</td><td>1,0</td><td>15</td></tr>
</table>


<table>
<colgroup><col width="20%"><col width="4%"><col width="3%"><col width="7%"><col width="3%"><col width="4%"><col width="3%"><col width="4%"><col width="4%"><col width="3%"><col width="5%"><col width="3%"><col width="5%"><col width="3%"><col width="5%"><col width="3%"><col width="7%"><col width="7%"><col width="8%"></colgroup>
<tr><td colspan="12">Неполное штучное время ЗАЧИСТКА ПОВЕРХНОСТЕЙ ШЛИФОВАЛЬНОЙ ШКУРКОЙ Сталь и чугун</td><td colspan="7">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="12">Единичное и мелкосерийное производство</td><td colspan="7">Карта 75</td></tr>
<tr><td colspan="19">Зачистка цилиндрических поверхностей</td></tr>
<tr><td>Диаметр обрабатываемой</td><td colspan="18">Длина обрабатываемой поверхности l, мм, до</td></tr>
<tr><td rowspan="2">поверхности D, мм, до</td><td colspan="2">20</td><td>50</td><td colspan="2">75</td><td colspan="2">100</td><td colspan="2">150</td><td colspan="2">200</td><td colspan="2">300</td><td colspan="2">400</td><td>500</td><td>800</td><td>1000</td></tr>
<tr><td colspan="18">Время на поверхность, мин.</td></tr>
<tr><td>30</td><td colspan="2">0,15</td><td>0,20</td><td colspan="2">0,25</td><td colspan="2">0,30</td><td colspan="2">0,40</td><td colspan="2">0,60</td><td colspan="2">0,80</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>50</td><td colspan="2">0,20</td><td>0,25</td><td colspan="2">0,40</td><td colspan="2">0,50</td><td colspan="2">0,60</td><td colspan="2">0,80</td><td colspan="2">1,1</td><td colspan="2">1,3</td><td>1,7</td><td>-</td><td>-</td></tr>
<tr><td>75</td><td colspan="2">0,25</td><td>0,30</td><td colspan="2">0,50</td><td colspan="2">0,60</td><td colspan="2">0,70</td><td colspan="2">1,0</td><td colspan="2">1,3</td><td colspan="2">1,5</td><td>2,1</td><td>2,6</td><td>-</td></tr>
<tr><td>100</td><td colspan="2">0,30</td><td>0,40</td><td colspan="2">0,60</td><td colspan="2">0,70</td><td colspan="2">0,90</td><td colspan="2">1,2</td><td colspan="2">1,5</td><td colspan="2">1,8</td><td>2,4</td><td>3,3</td><td>3,9</td></tr>
<tr><td>150</td><td colspan="2">0,35</td><td>0,50</td><td colspan="2">0,70</td><td colspan="2">0,80</td><td colspan="2">1,1</td><td colspan="2">1,4</td><td colspan="2">1,8</td><td colspan="2">2,2</td><td>2,9</td><td>3,7</td><td>4,3</td></tr>
<tr><td>200</td><td colspan="2">0,40</td><td>0,60</td><td colspan="2">0,80</td><td colspan="2">1,0</td><td colspan="2">1,3</td><td colspan="2">1,7</td><td colspan="2">2,3</td><td colspan="2">2,8</td><td>3,6</td><td>4,4</td><td>4,9</td></tr>
<tr><td>250</td><td colspan="2">-</td><td>0,70</td><td colspan="2">0,90</td><td colspan="2">1,2</td><td colspan="2">0,6</td><td colspan="2">2,0</td><td colspan="2">2,6</td><td colspan="2">3,3</td><td>3,9</td><td>4,8</td><td>5,5</td></tr>
<tr><td>300</td><td colspan="2">-</td><td>-</td><td colspan="2">1,0</td><td colspan="2">1,4</td><td colspan="2">1,8</td><td colspan="2">2,2</td><td colspan="2">2,9</td><td colspan="2">3,5</td><td>4,1</td><td>5,0</td><td>6,0</td></tr>
<tr><td colspan="19">Зачистка торцовых поверхностей и фасок</td></tr>
<tr><td colspan="5" rowspan="3">Вид обработки</td><td colspan="14">Диаметр обрабатываемой поверхности D, мм, до</td></tr>
<tr><td colspan="2">30</td><td colspan="2">50</td><td colspan="2">75</td><td colspan="2">100</td><td colspan="2">150</td><td colspan="3">200 250</td><td>300</td></tr>
<tr><td colspan="14">Время на поверхность, мин.</td></tr>
<tr><td colspan="2" rowspan="2">Обработка торца на длине</td><td colspan="3">&lt;= R</td><td colspan="2">0,20</td><td colspan="2">0,25</td><td colspan="2">0,40</td><td colspan="2">0,50</td><td colspan="2">0,80</td><td colspan="3">1,0 1,2</td><td>1,5</td></tr>
<tr><td colspan="3">&lt;= 0,5 R</td><td colspan="2">0,15</td><td colspan="2">0,20</td><td colspan="2">0,25</td><td colspan="2">0,40</td><td colspan="2">0,60</td><td colspan="3">0,70 0,80</td><td>1,0</td></tr>
<tr><td colspan="5">Обработка фасок</td><td colspan="2">0,1</td><td colspan="2">0,12</td><td colspan="2">0,15</td><td colspan="2">0,20</td><td colspan="2">0,25</td><td colspan="3">0,30 0,35</td><td>0,40</td></tr>
</table>


<table>
<colgroup><col width="22%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="8%"><col width="4%"><col width="4%"><col width="9%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="7">Неполное штучное время ОПИЛИВАНИЕ ЦИЛИНДРИЧЕСКИХ ПОВЕРХНОСТЕЙ НАПИЛЬНИКОМ Сталь и чугун</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="7">Единичное и мелкосерийное производство</td><td colspan="5">Карта 76</td></tr>
<tr><td>Диаметр обрабатываемой</td><td colspan="11">Длина обрабатываемой поверхности l, мм, до</td></tr>
<tr><td rowspan="2">поверхности D, мм, до</td><td>10</td><td>20</td><td>30</td><td>40</td><td>50</td><td colspan="2">75</td><td>100</td><td>150</td><td>200</td><td>300</td></tr>
<tr><td colspan="11">Время на поверхность, мин.</td></tr>
<tr><td>25</td><td>0,15</td><td>0,20</td><td>0,25</td><td>0,30</td><td>0,35</td><td colspan="2">0,45</td><td>0,6</td><td>0,7</td><td>0,8</td><td>1,1</td></tr>
<tr><td>50</td><td>0,3</td><td>0,4</td><td>0,45</td><td>0,5</td><td>0,6</td><td colspan="2">0,7</td><td>0,8</td><td>0,9</td><td>1,2</td><td>1,5</td></tr>
<tr><td>75</td><td>0,5</td><td>0,6</td><td>0,7</td><td>0,7</td><td>0,8</td><td colspan="2">0,9</td><td>1,1</td><td>1,3</td><td>1,6</td><td>2,1</td></tr>
<tr><td>100</td><td>0,6</td><td>0,7</td><td>0,8</td><td>0,9</td><td>1,0</td><td colspan="2">1,2</td><td>1,4</td><td>1,6</td><td>1,9</td><td>2,6</td></tr>
<tr><td>125</td><td>0,8</td><td>0,9</td><td>1,0</td><td>1,1</td><td>1,2</td><td colspan="2">1,4</td><td>1,6</td><td>1,9</td><td>2,4</td><td>3,9</td></tr>
<tr><td>150</td><td>0,9</td><td>1,0</td><td>1,1</td><td>1,3</td><td>1,4</td><td colspan="2">1,6</td><td>1,8</td><td>2,2</td><td>2,8</td><td>4,0</td></tr>
<tr><td>200</td><td>1,1</td><td>1,3</td><td>1,4</td><td>1,5</td><td>1,6</td><td colspan="2">1,8</td><td>2,1</td><td>2,6</td><td>3,2</td><td>4,5</td></tr>
</table>


<table>
<colgroup><col width="31%"><col width="15%"><col width="14%"><col width="3%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="3">Неполное штучное время ПРОТОЧКА ШЕЕК ВАЛА ПОД ЛЮНЕТ, R 40...R 20, JТ11 КВАЛИТЕТ. ПРАВКА ВАЛОВ z z</td><td colspan="9">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="3">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа</td><td colspan="9">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="3">в Единичное и мелкосерийное производство</td><td colspan="9">Карта 77</td></tr>
<tr><td colspan="12">Проточка шеек вала под люнет, R 40...R 20, JТ11 квалитет z z</td></tr>
<tr><td rowspan="3">Длина вала l, мм, до</td><td colspan="3" rowspan="3">Длина проточки под люнет l, мм, до</td><td colspan="8">Диаметр вала D, мм, до</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td colspan="2">150</td><td>200</td><td>250</td></tr>
<tr><td colspan="8">Время, мин.</td></tr>
<tr><td rowspan="2">2000</td><td colspan="3">50</td><td>1,0</td><td>1,1</td><td>1,3</td><td>1,7</td><td colspan="2">1,9</td><td>2,3</td><td>2,8</td></tr>
<tr><td colspan="3">100</td><td>1,5</td><td>1,7</td><td>2,2</td><td>2,5</td><td colspan="2">3,2</td><td>4,0</td><td>4,8</td></tr>
<tr><td rowspan="2">2500</td><td colspan="3">50</td><td>1,1</td><td>1,3</td><td>1,6</td><td>1,9</td><td colspan="2">2,3</td><td>2,8</td><td>3,8</td></tr>
<tr><td colspan="3">100</td><td>1,7</td><td>2,2</td><td>2,6</td><td>3,2</td><td colspan="2">4,0</td><td>4,8</td><td>7,0</td></tr>
<tr><td rowspan="2">св. 2500</td><td colspan="3">50</td><td>-</td><td>-</td><td>1,8</td><td>2,3</td><td colspan="2">2,8</td><td>3,8</td><td>4,6</td></tr>
<tr><td colspan="3">100</td><td>-</td><td>-</td><td>3,0</td><td>4,0</td><td colspan="2">4,8</td><td>7,0</td><td>8,5</td></tr>
<tr><td colspan="12">Правка валов</td></tr>
<tr><td colspan="12">Диаметр вала D, мм, до Длина вала l, мм, до</td></tr>
<tr><td colspan="2">1000</td><td>1500</td><td colspan="3">2000</td><td colspan="3">2500</td><td colspan="3">3000</td></tr>
<tr><td colspan="12">Время, мин.</td></tr>
<tr><td colspan="2">30 3,0</td><td>5,0</td><td colspan="3">-</td><td colspan="3">-</td><td colspan="3">-</td></tr>
<tr><td colspan="2">40 6,0</td><td>6,0</td><td colspan="3">8,0</td><td colspan="3">-</td><td colspan="3">-</td></tr>
<tr><td colspan="2">50 8,0</td><td>9,0</td><td colspan="3">11</td><td colspan="3">14</td><td colspan="3">-</td></tr>
<tr><td colspan="2">60 11</td><td>14</td><td colspan="3">17</td><td colspan="3">18</td><td colspan="3">21</td></tr>
<tr><td colspan="2">70 15</td><td>18</td><td colspan="3">20</td><td colspan="3">24</td><td colspan="3">28</td></tr>
<tr><td colspan="2">80 17</td><td>20</td><td colspan="3">21</td><td colspan="3">28</td><td colspan="3">30</td></tr>
</table>


<a id="p102703"></a>*Примечание.* Правка валов на токарных станках производится с помощью ручного пресса, установленного на направляющих станка. Деталь крепится в патроне с поджатием центром.


<table>
<colgroup><col width="11%"><col width="8%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="9%"><col width="7%"><col width="5%"></colgroup>
<tr><td colspan="11">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь жаропрочная марки 12Х18Н9Т</td><td colspan="5">Токарно-винторезные станки N = 4,5...15 кВт д</td></tr>
<tr><td colspan="11" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="5">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="5">Карта 78, лист 1</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой</td><td>Глубина</td><td colspan="11">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>резания</td><td>25</td><td>50</td><td>75</td><td>100</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>поверхности D, мм, до</td><td>t, мм, до</td><td colspan="11">Время на проход, мин.</td><td>мм/об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">20</td><td>2</td><td>0,5</td><td>0,6</td><td>0,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td rowspan="2">60</td><td>1,2</td></tr>
<tr><td>3</td><td>0,5</td><td>0,6</td><td>0,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>1,4</td></tr>
<tr><td rowspan="2">35</td><td>2</td><td>0,6</td><td>0,7</td><td>0,8</td><td>0,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,4</td><td rowspan="2">55</td><td>1,7</td></tr>
<tr><td>3</td><td>0,6</td><td>0,8</td><td>0,9</td><td>1,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td>2,0</td></tr>
<tr><td rowspan="2">50</td><td>2</td><td>0,6</td><td>0,7</td><td>0,8</td><td>1,0</td><td>1,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td rowspan="2">49</td><td>2,0</td></tr>
<tr><td>5</td><td>0,6</td><td>0,8</td><td>1,0</td><td>1,1</td><td>1,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>4,1</td></tr>
<tr><td rowspan="2">75</td><td>2</td><td>0,7</td><td>0,8</td><td>1,0</td><td>1,2</td><td>1,7</td><td>2,1</td><td>2,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td rowspan="2">59</td><td>2,0</td></tr>
<tr><td>5</td><td>0,7</td><td>0,9</td><td>1,2</td><td>1,4</td><td>2,6</td><td>2,5</td><td>3,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>4,1</td></tr>
<tr><td rowspan="3">100</td><td>3</td><td>0,7</td><td>0,9</td><td>1,1</td><td>1,4</td><td>2,0</td><td>2,4</td><td>2,9</td><td>3,3</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td rowspan="3">63</td><td>3,4</td></tr>
<tr><td>5</td><td>0,8</td><td>1,1</td><td>1,3</td><td>1,7</td><td>2,4</td><td>2,9</td><td>3,5</td><td>4,1</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>4,1</td></tr>
<tr><td>8</td><td>0,8</td><td>1,2</td><td>1,6</td><td>2,0</td><td>2,8</td><td>3,6</td><td>4,4</td><td>5,0</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>6,5</td></tr>
<tr><td rowspan="3">125</td><td>3</td><td>0,9</td><td>1,2</td><td>1,5</td><td>1,8</td><td>2,7</td><td>3,3</td><td>3,8</td><td>4,4</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td rowspan="3">60</td><td>3,4</td></tr>
<tr><td>5</td><td>1,0</td><td>1,4</td><td>1,8</td><td>2,2</td><td>3,2</td><td>4,0</td><td>4,8</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>4,1</td></tr>
<tr><td>8</td><td>1,1</td><td>1,6</td><td>2,5</td><td>2,6</td><td>3,8</td><td>4,8</td><td>6,0</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>6,5</td></tr>
<tr><td rowspan="3">150</td><td>3</td><td>1,0</td><td>1,3</td><td>1,7</td><td>2,1</td><td>3,0</td><td>3,7</td><td>4,5</td><td>5,0</td><td>6,5</td><td>-</td><td>-</td><td>0,6</td><td rowspan="3">59</td><td>3,4</td></tr>
<tr><td>5</td><td>1,1</td><td>1,5</td><td>2,0</td><td>2,5</td><td>3,6</td><td>4,6</td><td>5,5</td><td>6,5</td><td>8,0</td><td>-</td><td>-</td><td>0,45</td><td>4,1</td></tr>
<tr><td>8</td><td>1,2</td><td>1,8</td><td>2,4</td><td>3,0</td><td>4,3</td><td>5,5</td><td>7,5</td><td>8,0</td><td>10</td><td>-</td><td>-</td><td>0,35</td><td>6,5</td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="11">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь жаропрочная марки 12Х18Н9Т</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="11" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="5">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="5">Карта 78, лист 2</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="11">Время на проход, мин.</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="11">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="3">200</td><td>3</td><td>1,1</td><td>1,5</td><td>1,9</td><td>2,4</td><td>3,5</td><td>4,4</td><td>5,5</td><td>6,0</td><td>7,5</td><td>9,5</td><td>11,5</td><td>0,6</td><td rowspan="3">63</td><td>3,4</td></tr>
<tr><td>5</td><td>1,2</td><td>1,8</td><td>2,4</td><td>3,0</td><td>4,3</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>12</td><td>14,5</td><td>0,45</td><td>4,1</td></tr>
<tr><td>8</td><td>1,3</td><td>2,0</td><td>2,8</td><td>3,6</td><td>5,0</td><td>6,5</td><td>8,0</td><td>9,5</td><td>12</td><td>15</td><td>18</td><td>0,35</td><td>6,5</td></tr>
<tr><td rowspan="3">250</td><td>3</td><td>1,2</td><td>1,7</td><td>2,2</td><td>2,8</td><td>4,1</td><td>5,0</td><td>6,5</td><td>7,5</td><td>9,0</td><td>11,5</td><td>14</td><td>0,6</td><td rowspan="3">63</td><td>3,4</td></tr>
<tr><td>5</td><td>1,3</td><td>2,0</td><td>2,8</td><td>3,5</td><td>5,0</td><td>6,5</td><td>8,0</td><td>9,5</td><td>12</td><td>15</td><td>18</td><td>0,45</td><td>4,1</td></tr>
<tr><td>8</td><td>1,5</td><td>2,4</td><td>3,4</td><td>4,3</td><td>6,0</td><td>8,0</td><td>10</td><td>12</td><td>15</td><td>18,5</td><td>22,5</td><td>0,35</td><td>6,5</td></tr>
<tr><td rowspan="3">300</td><td>3</td><td>1,3</td><td>2,0</td><td>2,7</td><td>3,4</td><td>4,9</td><td>6,5</td><td>7,5</td><td>9,0</td><td>11,5</td><td>14</td><td>17,5</td><td>0,6</td><td rowspan="3">59</td><td>3,4</td></tr>
<tr><td>5</td><td>1,5</td><td>2,4</td><td>3,3</td><td>4,3</td><td>6,0</td><td>8,0</td><td>10</td><td>12</td><td>14,5</td><td>18,5</td><td>22,5</td><td>0,45</td><td>4,1</td></tr>
<tr><td>8</td><td>1,8</td><td>2,9</td><td>4,1</td><td>5,5</td><td>7,5</td><td>10</td><td>12,5</td><td>15</td><td>18,5</td><td>23,5</td><td>28,5</td><td>0,35</td><td>6,5</td></tr>
<tr><td rowspan="3">350</td><td>3</td><td>1,5</td><td>2,3</td><td>3,2</td><td>4,1</td><td>6,0</td><td>7,5</td><td>9,5</td><td>11,5</td><td>14</td><td>17,5</td><td>21,5</td><td>0,6</td><td rowspan="3">55</td><td>3,4</td></tr>
<tr><td>5</td><td>1,7</td><td>2,8</td><td>4,1</td><td>5,0</td><td>7,5</td><td>10</td><td>12</td><td>14,5</td><td>18,5</td><td>23</td><td>28</td><td>0,45</td><td>4,1</td></tr>
<tr><td>8</td><td>2,0</td><td>3,5</td><td>5,0</td><td>6,5</td><td>9,0</td><td>12,5</td><td>15,5</td><td>18,5</td><td>23</td><td>29</td><td>35,5</td><td>0,35</td><td>6,5</td></tr>
<tr><td rowspan="3">400</td><td>3</td><td>1,5</td><td>2,5</td><td>3,4</td><td>4,4</td><td>6,5</td><td>8,5</td><td>10,5</td><td>12,5</td><td>15,5</td><td>19</td><td>23,5</td><td>0,6</td><td rowspan="3">57</td><td>3,4</td></tr>
<tr><td>5</td><td>1,8</td><td>3,0</td><td>4,4</td><td>5,5</td><td>8,0</td><td>9,5</td><td>13,5</td><td>16</td><td>20</td><td>25</td><td>30,5</td><td>0,45</td><td>4,1</td></tr>
<tr><td>8</td><td>2,1</td><td>3,7</td><td>5,5</td><td>7,0</td><td>10</td><td>13,5</td><td>16,5</td><td>20</td><td>25</td><td>31,5</td><td>38,5</td><td>0,35</td><td>6,5</td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="6%"><col width="6%"><col width="4%"><col width="2%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="2%"><col width="4%"><col width="6%"><col width="4%"><col width="2%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="13">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь жаропрочная марки 12Х18Н9Т</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="13" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="6">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="6">Карта 78, лист 3</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="14">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td colspan="2">50</td><td>75</td><td>100</td><td>150</td><td>200</td><td>250</td><td colspan="2">300</td><td>400</td><td colspan="2">500</td><td>600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="14">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="3">400</td><td>3</td><td>1,75</td><td colspan="2">2,45</td><td>3,6</td><td>4,7</td><td>7,0</td><td>9,0</td><td>11,5</td><td colspan="2">13,5</td><td>17</td><td colspan="2">21,5</td><td>26,5</td><td>0,6</td><td rowspan="3">57</td><td>3,4</td></tr>
<tr><td>5</td><td>2,2</td><td colspan="2">3,15</td><td>4,65</td><td>6,0</td><td>9,0</td><td>12</td><td>15</td><td colspan="2">18</td><td>22,5</td><td colspan="2">28,5</td><td>35</td><td>0,45</td><td>4,1</td></tr>
<tr><td>8</td><td>2,9</td><td colspan="2">4,1</td><td>6,0</td><td>8,0</td><td>11,5</td><td>15,5</td><td>19</td><td colspan="2">23</td><td>29</td><td colspan="2">36,5</td><td>44,5</td><td>0,35</td><td>6,5</td></tr>
<tr><td rowspan="3">500</td><td>3</td><td>1,8</td><td colspan="2">2,55</td><td>3,75</td><td>4,95</td><td>7,5</td><td>9,5</td><td>12</td><td colspan="2">14,5</td><td>18</td><td colspan="2">23</td><td>28</td><td>0,6</td><td rowspan="3">59</td><td>3,4</td></tr>
<tr><td>5</td><td>2,3</td><td colspan="2">3,35</td><td>4,95</td><td>6,5</td><td>9,5</td><td>12,5</td><td>16</td><td colspan="2">19</td><td>24</td><td colspan="2">30,5</td><td>37</td><td>0,45</td><td>4,1</td></tr>
<tr><td>8</td><td>3,0</td><td colspan="2">4,35</td><td>6,5</td><td>8,5</td><td>12</td><td>16,5</td><td>20,5</td><td colspan="2">24,5</td><td>30,5</td><td colspan="2">39</td><td>47,5</td><td>0,35</td><td>6,5</td></tr>
<tr><td colspan="19">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="4">Состояния поверхности</td><td colspan="7">Состояние поверхности</td><td colspan="5">без корки</td><td colspan="3">по корке</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="5"></td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td colspan="3">1,0</td><td colspan="2"></td></tr>
<tr><td colspan="5"></td></tr>
<tr><td colspan="4" rowspan="4">Марки твердого сплава</td><td colspan="7">Марка твердого сплава</td><td colspan="4">ВК8</td><td colspan="2">Т5К10</td><td colspan="2">Т15К6</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2" rowspan="3">0,75</td><td colspan="2" rowspan="3">0,55</td></tr>
<tr><td colspan="2">1,0</td><td colspan="2"></td></tr>
</table>


<a id="p102748"></a>Примечания:
1. <a id="p102749"></a>При обработке жаропрочных сталей марок ВД-МП, ВНМ-1, ВНМ-2 и аналогичных им по обработке время по карте принимать с коэффициентом К до 1,2.
2. <a id="p102750"></a>При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="17">Неполное штучное время Токарно-винторезные станки НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, JТ11 КВАЛИТЕТ N = 4,5...14 кВт z z д Сталь жаропрочная 12Х18Н9Т</td></tr>
<tr><td colspan="17">Резцы с пластинками ВК8 Единичное и мелкосерийное производство</td></tr>
<tr><td colspan="17">Карта 79, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="12">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="12">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>20</td><td rowspan="10">1,0</td><td>0,67</td><td>0,74</td><td>0,83</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>101</td><td rowspan="3">2,0</td></tr>
<tr><td>35</td><td>0,73</td><td>0,82</td><td>0,93</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>110</td></tr>
<tr><td>50</td><td>0,76</td><td>0,87</td><td>1,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td>105</td></tr>
<tr><td>75</td><td>0,85</td><td>1,0</td><td>1,2</td><td>1,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="5">0,35</td><td>94</td><td rowspan="5">2,4</td></tr>
<tr><td>100</td><td>0,9</td><td>1,1</td><td>1,35</td><td>1,6</td><td>2,2</td><td>2,45</td><td></td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>99</td></tr>
<tr><td>125</td><td>1,35</td><td>1,55</td><td>1,9</td><td>2,2</td><td>2,8</td><td>3,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>98</td></tr>
<tr><td>150</td><td>1,4</td><td>1,7</td><td>2,1</td><td>2,45</td><td>3,15</td><td>3,55</td><td>4,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>94</td></tr>
<tr><td>175</td><td>1,45</td><td>1,75</td><td>2,2</td><td>2,6</td><td>3,35</td><td>3,8</td><td>4,4</td><td>5,0</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>99</td></tr>
<tr><td>200</td><td>1,45</td><td>1,8</td><td>2,25</td><td>2,7</td><td>3,45</td><td>3,9</td><td>4,55</td><td>5,5</td><td>6,5</td><td>-</td><td>-</td><td>-</td><td rowspan="2">0,4</td><td>94</td><td rowspan="2">2,9</td></tr>
<tr><td>225</td><td>1,5</td><td>1,85</td><td>2,3</td><td>2,8</td><td>3,6</td><td>4,05</td><td>4,75</td><td>6,0</td><td>7,0</td><td>8,0</td><td>-</td><td>-</td><td>99</td></tr>
</table>


<table>
<colgroup><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="4%"><col width="2%"><col width="6%"><col width="5%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="11" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, JТ11 КВАЛИТЕТ z z Сталь жаропрочная 12Х18Н9Т Единичное и мелкосерийное производство</td><td colspan="7">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="7">Карта 79, лист 2</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="13">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td colspan="2">500</td><td>600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="13">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>250</td><td rowspan="6">1,0</td><td>1,55</td><td>1,95</td><td>2,5</td><td>3,0</td><td>3,9</td><td>4,4</td><td>5,0</td><td>6,5</td><td>7,5</td><td>9,0</td><td colspan="2">-</td><td>-</td><td rowspan="6">0,4</td><td>98</td><td rowspan="6">2,9</td></tr>
<tr><td>300</td><td>1,6</td><td>2,15</td><td>2,85</td><td>3,5</td><td>4,5</td><td>5,0</td><td>6,0</td><td>7,5</td><td>9,0</td><td>11</td><td colspan="2">13,5</td><td>16,5</td><td>94</td></tr>
<tr><td>350</td><td>1,7</td><td>2,3</td><td>3,0</td><td>3,8</td><td>4,85</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>12</td><td colspan="2">15</td><td>18,5</td><td>99</td></tr>
<tr><td>400</td><td>1,8</td><td>2,5</td><td>3,4</td><td>4,25</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,5</td><td>11</td><td>14</td><td colspan="2">17,5</td><td>21,5</td><td>96</td></tr>
<tr><td>450</td><td>2,0</td><td>2,8</td><td>3,8</td><td>5,0</td><td>6,0</td><td>7,5</td><td>8,5</td><td>11</td><td>12,5</td><td>16</td><td colspan="2">19,5</td><td>24</td><td>99</td></tr>
<tr><td>500</td><td>2,2</td><td>3,1</td><td>4,0</td><td>5,5</td><td>7,0</td><td>8,0</td><td>9,5</td><td>12</td><td>13,5</td><td>17,5</td><td colspan="2">22</td><td>27</td><td>96</td></tr>
<tr><td colspan="18">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="4">Марки твердого сплава</td><td colspan="6">Марка твердого сплава</td><td colspan="3">ВК8</td><td colspan="5">Т5К10 Т15К6</td></tr>
<tr><td colspan="6" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="5" rowspan="3">0,75 0,55</td></tr>
<tr><td></td><td colspan="2">1,0</td></tr>
</table>


<a id="p102772"></a>Примечания:
1. <a id="p102773"></a>При обработке жаропрочных сталей марок ВД-МП, ВНМ-1, ВНМ-2 и аналогичных им по обработке время по карте принимать с коэффициентом К до 1,2.
2. <a id="p102774"></a>При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="9%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="11" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 2,5, JТ9...JТ8 КВАЛИТЕТ a Сталь жаропрочная 12Х18Н9Т Единичное и мелкосерийное производство</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="6">Карта 80</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="12">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="12">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>20</td><td rowspan="15">1</td><td>0,87</td><td>0,91</td><td>0,98</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="15">0,22</td><td rowspan="15">120</td><td rowspan="15">2,0</td></tr>
<tr><td>35</td><td>0,92</td><td>1,0</td><td>1,15</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>50</td><td>1,0</td><td>1,1</td><td>1,2</td><td>1,45</td><td>2,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>75</td><td>1,15</td><td>1,35</td><td>1,55</td><td>1,8</td><td>2,55</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>100</td><td>1,2</td><td>1,45</td><td>1,8</td><td>2,1</td><td>2,9</td><td>3,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>125</td><td>1,75</td><td>2,05</td><td>2,45</td><td>2,85</td><td>3,75</td><td>4,15</td><td>4,75</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>150</td><td>1,85</td><td>2,2</td><td>2,7</td><td>3,2</td><td>4,15</td><td>4,7</td><td>5,5</td><td>6,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>175</td><td>1,95</td><td>2,4</td><td>3,0</td><td>3,65</td><td>4,75</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>200</td><td>2,0</td><td>2,5</td><td>3,2</td><td>3,9</td><td>5,0</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11,5</td><td>-</td><td>-</td></tr>
<tr><td>225</td><td>2,05</td><td>2,7</td><td>3,45</td><td>4,2</td><td>5,5</td><td>6,0</td><td>7,5</td><td>9,0</td><td>10,5</td><td>12,5</td><td>15,5</td><td>-</td></tr>
<tr><td>250</td><td>2,1</td><td>2,8</td><td>3,6</td><td>4,4</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,5</td><td>11</td><td>13,5</td><td>16,5</td><td>20,5</td></tr>
<tr><td>300</td><td>2,25</td><td>3,0</td><td>4,0</td><td>5,0</td><td>6,5</td><td>7,5</td><td>9,0</td><td>11</td><td>12,5</td><td>15,5</td><td>19,5</td><td>24</td></tr>
<tr><td>350</td><td>2,45</td><td>3,45</td><td>4,7</td><td>6,0</td><td>7,5</td><td>9,0</td><td>10,5</td><td>13</td><td>15,5</td><td>19</td><td>24</td><td>29</td></tr>
<tr><td>400</td><td>2,6</td><td>3,65</td><td>5,0</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11,5</td><td>14</td><td>17</td><td>21</td><td>26,5</td><td>32</td></tr>
<tr><td>500</td><td>2,8</td><td>4,1</td><td>5,5</td><td>7,5</td><td>9,5</td><td>11,5</td><td>13,5</td><td>16,5</td><td>20</td><td>24</td><td>31</td><td>38</td></tr>
</table>


<a id="p102791"></a>Примечания:
1. <a id="p102792"></a>При обработке жаропрочных сталей марок ВД-МП, ВНМ-1, ВНМ-2 и аналогичных им по обработке время по карте принимать с коэффициентом К до 1,2.
2. <a id="p102793"></a>При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="5%"></colgroup>
<tr><td colspan="9" rowspan="3">Неполное штучное время РАСТАЧИВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь жаропрочная 12Х18Н9Т Единичное и мелкосерийное производство</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="6">Карта 81</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="10">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="10">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td colspan="15">Обработка расточным резцом</td></tr>
<tr><td rowspan="2">50</td><td>2</td><td>0,56</td><td>0,75</td><td>0,95</td><td>1,15</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td rowspan="2">63</td><td>1,6</td></tr>
<tr><td>5</td><td>0,6</td><td>0,83</td><td>1,03</td><td>1,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,30</td><td>3,1</td></tr>
<tr><td rowspan="3">75</td><td>2</td><td>0,67</td><td>0,95</td><td>1,15</td><td>1,4</td><td>1,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td rowspan="3">74</td><td>1,8</td></tr>
<tr><td>3</td><td>0,7</td><td>1,0</td><td>1,25</td><td>1,55</td><td>2,05</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,30</td><td>2,2</td></tr>
<tr><td>5</td><td>0,77</td><td>1,0</td><td>1,45</td><td>1,8</td><td>2,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>3,0</td></tr>
<tr><td rowspan="3">100</td><td>2</td><td>0,71</td><td>1,0</td><td>1,3</td><td>1,6</td><td>2,15</td><td>2,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td rowspan="3">79</td><td>1,9</td></tr>
<tr><td>3</td><td>0,76</td><td>1,1</td><td>1,5</td><td>1,8</td><td>2,4</td><td>2,75</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,30</td><td>2,3</td></tr>
<tr><td>5</td><td>0,85</td><td>1,25</td><td>1,7</td><td>2,1</td><td>2,75</td><td>3,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>3,3</td></tr>
<tr><td colspan="15">Обработка резцом в контрольной оправке</td></tr>
<tr><td rowspan="2">75</td><td>3</td><td>0,68</td><td>0,92</td><td>2,15</td><td>1,4</td><td>1,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td rowspan="2">74</td><td>2,5</td></tr>
<tr><td>5</td><td>0,73</td><td>0,98</td><td>1,25</td><td>1,55</td><td>2,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,30</td><td>3,6</td></tr>
<tr><td rowspan="3">100</td><td>3</td><td>0,73</td><td>1,05</td><td>1,35</td><td>1,65</td><td>2,2</td><td>2,55</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td rowspan="3">79</td><td>2,8</td></tr>
<tr><td>5</td><td>0,8</td><td>1,15</td><td>1,5</td><td>1,85</td><td>2,45</td><td>2,75</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,30</td><td>3,8</td></tr>
<tr><td>8</td><td>0,92</td><td>1,35</td><td>1,95</td><td>2,2</td><td>2,85</td><td>3,35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>5,3</td></tr>
<tr><td rowspan="3">125</td><td>3</td><td>0,92</td><td>1,3</td><td>1,65</td><td>2,05</td><td>2,85</td><td>3,25</td><td>3,8</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td rowspan="3">63</td><td>2,7</td></tr>
<tr><td>5</td><td>1,05</td><td>1,5</td><td>1,95</td><td>2,45</td><td>3,2</td><td>3,8</td><td>4,6</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>3,8</td></tr>
<tr><td>8</td><td>1,3</td><td>1,95</td><td>2,65</td><td>3,25</td><td>4,4</td><td>5,0</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>4,5</td></tr>
<tr><td rowspan="3">150</td><td>3</td><td>1,0</td><td>1,45</td><td>1,95</td><td>2,4</td><td>3,3</td><td>3,8</td><td>4,5</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td rowspan="3">59</td><td>2,5</td></tr>
<tr><td>5</td><td>1,15</td><td>1,75</td><td>2,4</td><td>2,95</td><td>4,1</td><td>4,7</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>3,6</td></tr>
<tr><td>8</td><td>1,5</td><td>2,35</td><td>3,25</td><td>4,15</td><td>5,5</td><td>6,5</td><td>9,5</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>4,3</td></tr>
<tr><td rowspan="3">200</td><td>3</td><td>1,1</td><td>1,65</td><td>2,25</td><td>2,85</td><td>3,9</td><td>4,5</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>0,45</td><td rowspan="3">63</td><td>2,7</td></tr>
<tr><td>5</td><td>1,25</td><td>2,05</td><td>2,85</td><td>3,55</td><td>4,8</td><td>5,5</td><td>6,5</td><td>8,5</td><td>10</td><td>12</td><td>0,35</td><td>3,8</td></tr>
<tr><td>8</td><td>1,7</td><td>2,75</td><td>3,85</td><td>4,85</td><td>6,5</td><td>7,5</td><td>9,0</td><td>11,5</td><td>13,5</td><td>17</td><td>0,25</td><td>4,5</td></tr>
<tr><td rowspan="3">225</td><td>3</td><td>1,2</td><td>1,95</td><td>2,65</td><td>3,45</td><td>4,6</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11,5</td><td>0,45</td><td rowspan="3">57</td><td>2,4</td></tr>
<tr><td>5</td><td>1,45</td><td>2,4</td><td>3,35</td><td>4,25</td><td>5,5</td><td>6,5</td><td>8,0</td><td>10</td><td>12</td><td>15</td><td>0,35</td><td>3,4</td></tr>
<tr><td>8</td><td>1,95</td><td>3,25</td><td>4,65</td><td>6,0</td><td>7,5</td><td>9,0</td><td>11</td><td>14</td><td>16,5</td><td>20,5</td><td>0,25</td><td>4,1</td></tr>
<tr><td rowspan="3">250</td><td>3</td><td>1,35</td><td>2,3</td><td>3,25</td><td>4,15</td><td>5,5</td><td>6,5</td><td>8,0</td><td>10</td><td>11,5</td><td>14,5</td><td>0,45</td><td rowspan="3">50</td><td>2,2</td></tr>
<tr><td>5</td><td>1,65</td><td>2,85</td><td>4,05</td><td>5,5</td><td>7,0</td><td>8,0</td><td>10</td><td>12,5</td><td>15</td><td>18,5</td><td>0,35</td><td>3,3</td></tr>
<tr><td>8</td><td>2,85</td><td>4,05</td><td>6,0</td><td>7,5</td><td>9,5</td><td>11,5</td><td>14</td><td>17,5</td><td>21</td><td>26</td><td>0,25</td><td>3,7</td></tr>
<tr><td colspan="15">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="4">Марки твердого сплава</td><td colspan="6">Марка твердого сплава</td><td colspan="7">ВК8 Т5К10 Т15К6</td></tr>
<tr><td colspan="6" rowspan="3">Коэффициент</td><td colspan="7">0,75 0,55</td></tr>
<tr><td colspan="2">1,0</td><td colspan="5"></td></tr>
</table>


<a id="p102828"></a>*Примечание.* При обработке жаропрочных сталей марок ВД-МП, ВНМ-1, ВНМ-2 и аналогичных им по обработке время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="16">Неполное штучное время Токарно-винторезные станки РАСТАЧИВАНИЕ, R 40...R 20, JТ11 КВАЛИТЕТ N = 4,5...14 кВт z z д Сталь жаропрочная 12Х18Н9Т</td></tr>
<tr><td colspan="16">Резцы с пластинками Единичное и мелкосерийное производство</td></tr>
<tr><td colspan="16">Карта 82</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="11">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="11">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>30</td><td rowspan="8">1</td><td>0,69</td><td>0,80</td><td>0,92</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>113</td><td>1,7</td></tr>
<tr><td>50</td><td>0,73</td><td>0,92</td><td>1,05</td><td>1,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td rowspan="3">94</td><td>1,4</td></tr>
<tr><td>75</td><td>0,85</td><td>1,05</td><td>1,3</td><td>1,55</td><td>2,15</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="6">0,3</td><td rowspan="6">1,7</td></tr>
<tr><td>100</td><td>0,89</td><td>1,2</td><td>1,45</td><td>1,8</td><td>2,45</td><td>2,75</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>125</td><td>1,4</td><td>1,65</td><td>2,0</td><td>2,4</td><td>3,05</td><td>3,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>98</td></tr>
<tr><td>150</td><td>1,45</td><td>1,8</td><td>2,25</td><td>2,7</td><td>3,45</td><td>3,9</td><td>4,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>94</td></tr>
<tr><td>200</td><td>1,55</td><td>2,0</td><td>2,55</td><td>3,1</td><td>4,0</td><td>4,55</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>10</td><td>100</td></tr>
<tr><td>250</td><td>1,7</td><td>2,25</td><td>2,95</td><td>3,65</td><td>4,7</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>10</td><td>12</td><td>98</td></tr>
<tr><td colspan="16">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="4">Марки твердого сплава</td><td colspan="6">Марка твердого сплава</td><td colspan="3">ВК8</td><td colspan="2">Т5К10</td><td colspan="2">Т15К6</td></tr>
<tr><td colspan="6" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="2" rowspan="3">0,75</td><td colspan="2" rowspan="3">0,55</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<a id="p102841"></a>*Примечание.* При обработке жаропрочных сталей марок ВД-МП, ВНМ-1, ВНМ-2 и аналогичных им по обработке время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="6%"><col width="6%"><col width="5%"><col width="6%"><col width="6%"><col width="5%"><col width="6%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="16">Неполное штучное время Токарно-винторезные станки РАСТАЧИВАНИЕ, R 2,5, JТ9 КВАЛИТЕТ N = 4,5...14 кВт a д Сталь жаропрочная 12Х18Н9Т</td></tr>
<tr><td colspan="16">Резцы с пластинками Т15К6 Единичное и мелкосерийное производство</td></tr>
<tr><td colspan="16">Карта 83</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="11">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="11">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>30</td><td rowspan="8">1</td><td>0,91</td><td>1,0</td><td>1,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="8">0,22</td><td>106</td><td rowspan="8">2,0</td></tr>
<tr><td>50</td><td>1,0</td><td>1,15</td><td>1,3</td><td>1,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>111</td></tr>
<tr><td>75</td><td>1,15</td><td>1,35</td><td>1,6</td><td>1,85</td><td>2,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>113</td></tr>
<tr><td>100</td><td>1,2</td><td>1,5</td><td>1,85</td><td>2,2</td><td>3,0</td><td>3,35</td><td>3,85</td><td>-</td><td>-</td><td>-</td><td>-</td><td>111</td></tr>
<tr><td>125</td><td>1,8</td><td>2,15</td><td>2,6</td><td>3,0</td><td>4,0</td><td>4,45</td><td>5,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>110</td></tr>
<tr><td>150</td><td>1,9</td><td>2,3</td><td>2,85</td><td>3,4</td><td>4,5</td><td>5,0</td><td>5,5</td><td>7,0</td><td>8,0</td><td>-</td><td>-</td><td>106</td></tr>
<tr><td>200</td><td>2,05</td><td>2,55</td><td>3,1</td><td>3,9</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,5</td><td>11</td><td>-</td><td>113</td></tr>
<tr><td>250</td><td>2,2</td><td>2,85</td><td>3,75</td><td>4,6</td><td>6,0</td><td>7,0</td><td>8,0</td><td>10</td><td>11,5</td><td>13,5</td><td>15</td><td>110</td></tr>
</table>


<a id="p102851"></a>*Примечание.* При обработке жаропрочных сталей марок ВД-МП, ВНМ-1, ВНМ-2 и аналогичных им по обработке время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="15">Неполное штучное время ОТРЕЗКА Сталь жаропрочная 12Х18Н9Т</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="15" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="6">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="6">Карта 84</td></tr>
<tr><td colspan="6">Отрезка сплошная</td><td colspan="15">Отрезка деталей с отверстиями или труб</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой</td><td rowspan="2">Ширина резца</td><td colspan="3">Режимы резания</td><td rowspan="4">Время на проход, мин.</td><td rowspan="2">Диаметр обрабатываемой</td><td rowspan="4">Глубина резания t, мм, до</td><td colspan="10" rowspan="2">D - d Длина прохода -----, мм, до 2</td><td colspan="3" rowspan="2">Режимы резания</td></tr>
<tr><td>S ,</td><td>V,</td><td>N ,</td></tr>
<tr><td>поверхности</td><td rowspan="2">B, мм, до</td><td rowspan="2">о мм/ об.</td><td rowspan="2">м/ мин.</td><td rowspan="2">р кВт</td><td>поверхности</td><td>10</td><td>20</td><td>30</td><td>40</td><td>50</td><td>60</td><td>70</td><td>80</td><td>90</td><td>100</td><td rowspan="2">S , о мм/ об.</td><td rowspan="2">V, м/ мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td>D, мм, до</td><td>D, мм, до</td><td colspan="10">Время на проход, мин.</td></tr>
<tr><td>15</td><td>3</td><td>0,06</td><td>47</td><td>1,2</td><td>0,51</td><td>50</td><td>4</td><td>0,8</td><td>1,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,08</td><td>50</td><td>2,0</td></tr>
<tr><td rowspan="2">30</td><td rowspan="2">3</td><td rowspan="2">0,08</td><td rowspan="2">39</td><td rowspan="2">1,4</td><td rowspan="2">0,93</td><td>75</td><td>4</td><td>0,9</td><td>1,3</td><td>1,85</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,1</td><td>47</td><td>1,7</td></tr>
<tr><td rowspan="2">100</td><td rowspan="2">5</td><td rowspan="2">0,95</td><td rowspan="2">1,35</td><td rowspan="2">1,9</td><td rowspan="2">2,45</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">0,12</td><td rowspan="2">47</td><td rowspan="2">2,9</td></tr>
<tr><td rowspan="2">40</td><td rowspan="2">4</td><td rowspan="2">0,09</td><td rowspan="2">38</td><td rowspan="2">1,7</td><td rowspan="2">1,2</td></tr>
<tr><td>125</td><td>6</td><td>1,1</td><td>1,6</td><td>2,35</td><td>3,05</td><td>3,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,12</td><td>47</td><td>3,4</td></tr>
<tr><td rowspan="2">60</td><td rowspan="2">4</td><td rowspan="2">0,1</td><td rowspan="2">39</td><td rowspan="2">1,7</td><td rowspan="2">2,1</td><td>150</td><td>6</td><td>1,25</td><td>1,95</td><td>2,85</td><td>3,75</td><td>4,65</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,12</td><td>47</td><td>3,4</td></tr>
<tr><td rowspan="2">200</td><td rowspan="2">8</td><td rowspan="2">1,6</td><td rowspan="2">2,25</td><td rowspan="2">2,9</td><td rowspan="2">3,75</td><td rowspan="2">4,65</td><td rowspan="2">5,5</td><td rowspan="2">6,5</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">0,15</td><td rowspan="2">47</td><td rowspan="2">3,4</td></tr>
<tr><td rowspan="2">80</td><td rowspan="2">5</td><td rowspan="2">0,11</td><td rowspan="2">40</td><td rowspan="2">2,4</td><td rowspan="2">2,85</td></tr>
<tr><td>250</td><td>10</td><td>1,7</td><td>2,45</td><td>3,45</td><td>4,15</td><td>5,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>-</td><td>0,17</td><td>47</td><td>4,1</td></tr>
<tr><td rowspan="2">90</td><td rowspan="2">5</td><td rowspan="2">0,13</td><td rowspan="2">40</td><td rowspan="2">2,4</td><td rowspan="2">2,95</td><td>300</td><td>12</td><td>2,0</td><td>2,95</td><td>4,2</td><td>5,0</td><td>6,5</td><td>8,0</td><td>9,0</td><td>10,5</td><td>11,5</td><td>13</td><td>0,17</td><td>47</td><td>4,9</td></tr>
<tr><td rowspan="2">350</td><td rowspan="2">14</td><td rowspan="2">2,3</td><td rowspan="2">3,5</td><td rowspan="2">5,0</td><td rowspan="2">6,5</td><td rowspan="2">8,0</td><td rowspan="2">9,5</td><td rowspan="2">11</td><td rowspan="2">13</td><td rowspan="2">14,5</td><td rowspan="2">16</td><td rowspan="2">0,17</td><td rowspan="2">44</td><td rowspan="2">5,8</td></tr>
<tr><td rowspan="2">100</td><td rowspan="2">5</td><td rowspan="2">0,15</td><td rowspan="2">39</td><td rowspan="2">2,4</td><td rowspan="2">3,45</td></tr>
<tr><td>400</td><td>14</td><td>2,75</td><td>7,25</td><td>6,5</td><td>7,5</td><td>9,5</td><td>11,5</td><td>13,5</td><td>15,5</td><td>17</td><td>19</td><td>0,17</td><td>44</td><td>5,8</td></tr>
<tr><td colspan="21">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="4">Марки твердого сплава</td><td colspan="4">Марка твердого сплава</td><td colspan="5">ВК8</td><td colspan="4">Т5К10</td><td colspan="4">Т15К6</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="5"></td><td colspan="4" rowspan="3">0,75</td><td colspan="4" rowspan="3">0,55</td></tr>
<tr><td colspan="2"></td><td colspan="3">1,0</td></tr>
</table>


<a id="p102869"></a>*Примечание.* При обработке жаропрочных сталей марок ВД-МП, ВНМ-1, ВНМ-2 и аналогичных им по обработке время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="14%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="8">Неполное штучное время СВЕРЛЕНИЕ ОТВЕРСТИЙ, R 80, JТ14...JТ12 КВАЛИТЕТ z</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8" rowspan="2">Сталь жаропрочная 12Х18Н9Т Единичное и мелкосерийное производство</td><td colspan="5">Сверла спиральные из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 85</td></tr>
<tr><td>Диаметр обрабатываемой</td><td colspan="10">Длина сверления l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td>поверхности D,</td><td>10</td><td>20</td><td>40</td><td>60</td><td>80</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>S , о</td><td rowspan="2">V, м/мин.</td></tr>
<tr><td>мм, до</td><td colspan="10">Время на проход, мин.</td><td>мм/об.</td></tr>
<tr><td>6</td><td>0,6</td><td>0,8</td><td>1,2</td><td>1,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,12</td><td>12</td></tr>
<tr><td>8</td><td>0,4</td><td>0,6</td><td>1,0</td><td>1,5</td><td>2,1</td><td>2,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,15</td><td>13</td></tr>
<tr><td>10</td><td>0,5</td><td>0,6</td><td>1,1</td><td>1,7</td><td>2,4</td><td>2,7</td><td>2,95</td><td>3,8</td><td>5,5</td><td>7,0</td><td>0,20</td><td>10</td></tr>
<tr><td>12</td><td>0,5</td><td>0,7</td><td>1,0</td><td>1,6</td><td>2,1</td><td>2,4</td><td>2,7</td><td>3,6</td><td>4,8</td><td>6,0</td><td>0,23</td><td>9,5</td></tr>
<tr><td>16</td><td>0,6</td><td>0,9</td><td>1,4</td><td>2,2</td><td>2,9</td><td>3,5</td><td>4,3</td><td>5,0</td><td>6,5</td><td>8,0</td><td>0,18</td><td>10</td></tr>
<tr><td>20</td><td>0,7</td><td>1,1</td><td>1,6</td><td>2,3</td><td>3,2</td><td>3,9</td><td>4,5</td><td>5,5</td><td>7,0</td><td>8,5</td><td>0,15</td><td>13</td></tr>
<tr><td>25</td><td>1,0</td><td>1,5</td><td>2,1</td><td>3,1</td><td>4,1</td><td>4,9</td><td>5,5</td><td>7,5</td><td>9,0</td><td>10,5</td><td>0,11</td><td>16</td></tr>
<tr><td>30</td><td>1,2</td><td>1,7</td><td>2,4</td><td>3,4</td><td>4,5</td><td>5,5</td><td>6,0</td><td>8,0</td><td>9,5</td><td>11</td><td>0,08</td><td>24</td></tr>
</table>


<a id="p102879"></a>Примечания:
1. <a id="p102880"></a>При сверлении глухих отверстий время по карте принимать с коэффициентом К = 1,1.
2. <a id="p102881"></a>При обработке жаропрочных сталей марок ВД-МП, ВНМ-1, ВНМ-2 и аналогичных им по обработке время по карте принимать с коэффициентом К = 1,2.
3. <a id="p102882"></a>Время дано для сверления отверстий с ручной подачей. При механической подаче время по карте принимать с коэффициентом К = 0,8.


<table>
<colgroup><col width="9%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="13" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые Единичное и мелкосерийное производство</td><td colspan="7">Токарно-винторезные станки N = 4,5...10 кВт д</td></tr>
<tr><td colspan="7">Резцы из стали Р6М5</td></tr>
<tr><td colspan="7">Карта 86, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="15">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="15">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">30</td><td>3</td><td>0,5</td><td>0,5</td><td>0,6</td><td>0,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td rowspan="2">75</td><td>1,0</td></tr>
<tr><td>5</td><td>0,5</td><td>0,6</td><td>0,6</td><td>0,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,4</td><td>1,5</td></tr>
<tr><td rowspan="2">50</td><td>3</td><td>0,5</td><td>0,6</td><td>0,7</td><td>0,8</td><td>1,2</td><td>1,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td rowspan="2">78</td><td>1,2</td></tr>
<tr><td>5</td><td>0,5</td><td>0,7</td><td>0,8</td><td>0,9</td><td>1,3</td><td>1,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,4</td><td>1,6</td></tr>
<tr><td rowspan="2">75</td><td>5</td><td>0,6</td><td>0,8</td><td>1,0</td><td>1,2</td><td>1,6</td><td>1,8</td><td>2,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td rowspan="2">75</td><td>1,8</td></tr>
<tr><td>8</td><td>0,7</td><td>0,9</td><td>1,1</td><td>1,3</td><td>1,8</td><td>2,1</td><td>2,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,4</td><td>2,5</td></tr>
<tr><td rowspan="2">100</td><td>5</td><td>0,7</td><td>0,8</td><td>1,0</td><td>1,2</td><td>1,7</td><td>1,8</td><td>2,1</td><td>2,5</td><td>2,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td rowspan="2">78</td><td>2,0</td></tr>
<tr><td>8</td><td>0,7</td><td>0,9</td><td>1,2</td><td>1,4</td><td>1,9</td><td>2,1</td><td>2,4</td><td>2,9</td><td>2,3</td><td></td><td></td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>3,0</td></tr>
<tr><td rowspan="2">125</td><td>5</td><td>0,8</td><td>1,0</td><td>1,2</td><td>1,4</td><td>1,9</td><td>2,2</td><td>2,5</td><td>2,9</td><td>3,3</td><td>4,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td rowspan="2">78</td><td>2,1</td></tr>
<tr><td>8</td><td>0,9</td><td>1,1</td><td>1,3</td><td>1,6</td><td>2,2</td><td>2,5</td><td>2,8</td><td>3,3</td><td>3,7</td><td>4,2</td><td>4,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td>3,5</td></tr>
</table>


```text
┌────────────────────────────────────────────────────────┬────────────────────────────┐
│                 Неполное штучное время                 │ Токарно-винторезные станки │
│      НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ      │     N  = 4,5...14 кВт      │
│                         z                              │      д                     │
│                                                        ├────────────────────────────┤
│         Единичное и мелкосерийное производство         │    Резцы из стали Р6М5     │
│                                                        ├────────────────────────────┤
│                                                        │      Карта 86, лист 2      │
├───────┬────┬───────────────────────────────────────────┴───────────────┬────────────┤
│Диаметр│Глу-│        Длина обрабатываемой поверхности l, мм, до         │   Режимы   │
│обраба-│бина│                                                           │  резания   │
│тывае- │ре- ├───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┼───┬────┬───┤
│мой    │за- │25 │50 │75 │100│125│150│200│250│300│350│400│450│500│550│600│S ,│ V, │N ,│
│поверх-│ния ├───┴───┴───┴───┴───┴───┴───┴───┴───┴───┴───┴───┴───┴───┴───┤ о │ м/ │ р │
│ности  │t,  │                   Время на проход, мин.                   │мм/│мин.│кВт│
│D, мм, │мм, │                                                           │об.│    │   │
│до     │до  │                                                           │   │    │   │
├───────┼────┼───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┼───┼────┼───┤
│150    │5   │0,9│1,1│1,4│1,6│2,3│2,6│3,0│3,5│4,0│4,5│5,0│5,5│-  │-  │-  │0,7│70  │1,9│
│       ├────┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┤    ├───┤
│       │8   │1,0│1,3│1,6│1,9│2,5│2,9│3,3│3,9│4,5│5,0│5,5│6,5│-  │-  │-  │0,6│    │3,2│
├───────┼────┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼────┼───┤
│200    │5   │0,9│1,2│1,6│1,9│2,6│2,9│3,4│4,0│4,6│5,5│6,0│6,5│7,0│8,0│8,0│0,7│78  │2,1│
│       ├────┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┤    ├───┤
│       │8   │1,1│1,4│1,8│2,1│2,9│3,3│3,8│4,5│5,5│6,0│6,5│7,5│8,0│9,0│9,5│0,6│    │3,5│
├───────┴────┴───┴───┴───┴───┴───┴───┴───┴───┴───┴───┴───┴───┴───┴───┴───┴───┴────┴───┤
│      ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ      │
│                                  В ЗАВИСИМОСТИ ОТ:                                  │
├─────────┬───────────────────────────────────────────────────────────────────────────┤
│Твердости│                         Обрабатываемый материал                           │
│обрабаты-├───────────────────────┬───────────────────────────────────────────────────┤
│ваемого  │     Медные сплавы     │                Алюминиевые сплавы                 │
│материала├───────────┬───────────┼───────────────────┬────────────────────┬──────────┤
│         │НВ <= 1,37 │НВ >= 1,37 │Силумин и литейные │Силумин и литейные  │Дюралюмин,│
│         │ГПа        │ГПа        │сплавы, сигма  =   │сплавы, сигма  =    │сигма  =  │
│         │           │           │             в     │             в      │     в    │
│         │           │           │0,2...0,66 ГПа,    │0,1...0,2 ГПа       │0,2...0,3 │
│         │           │           │НВ >= 0,64 ГПа     │НВ <= 0,64 ГПа      │ГПа       │
│         │           │           │(закаленный)       │Дюралюмин, сигма  = │          │
│         │           │           │Дюралюмин сигма  = │                в   │          │
│         │           │           │               в   │0,3...0,4 ГПа       │          │
│         │           │           │0,4...0,5 ГПа      │НВ <= 0,98 ГПа      │          │
│         │           │           │НВ >= 0,98 ГПа     │                    │          │
│         │           │           │(закаленный)       │                    │          │
│         ├───────────┴───────────┴───────────────────┴────────────────────┴──────────┤
│         │                               Коэффициент                                 │
├─────────┼───────────┬───────────┬───────────────────┬────────────────────┬──────────┤
│Состояния│   ┌───┐   │   1,25    │        0,8        │        0,7         │   0,6    │
│поверх-  │   │1,0│   │           │                   │                    │          │
│ности    │   └───┘   │           │                   │                    │          │
│         ├───────────┴───────────┴────────────┬──────┴────────────────────┴──────────┤
│         │              по корке              │              без корки               │
│         ├────────────────────────────────────┴──────────────────────────────────────┤
│         │                               Коэффициент                                 │
│         ├────────────────────────────────────┬──────────────────────────────────────┤
│         │               ┌───┐                │                0,85                  │
│         │               │1,0│                │                                      │
│         │               └───┘                │                                      │
└─────────┴────────────────────────────────────┴──────────────────────────────────────┘
```


<a id="p102908"></a>*Примечание.* При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="9%"><col width="6%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="6%"><col width="4%"><col width="6%"><col width="4%"><col width="6%"><col width="4%"><col width="6%"><col width="6%"><col width="4%"></colgroup>
<tr><td colspan="14" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 40, JТ14...JТ12 R 20, JТ11 КВАЛИТЕТ z z Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые Единичное и мелкосерийное производство</td><td colspan="6">Токарно-винторезные станки N = 4,5...10 кВт д</td></tr>
<tr><td colspan="6">Резцы из стали Р6М5</td></tr>
<tr><td colspan="6">Карта 87, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="15">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="15">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td colspan="20">Параметр шероховатости и точность обработки R 40, JТ14...JТ12 квалитет z</td></tr>
<tr><td>30</td><td rowspan="7">до 5</td><td>0,7</td><td>0,8</td><td>0,9</td><td>1,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="7">0,4</td><td rowspan="7">95</td><td rowspan="7">2,2</td></tr>
<tr><td>50</td><td>0,8</td><td>1,0</td><td>1,2</td><td>1,4</td><td>1,6</td><td>1,9</td><td>2,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>75</td><td>0,9</td><td>1,1</td><td>1,3</td><td>1,5</td><td>1,7</td><td>2,1</td><td>2,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>100</td><td>1,0</td><td>1,2</td><td>1,4</td><td>1,6</td><td>1,9</td><td>2,3</td><td>2,7</td><td>3,2</td><td>3,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>125</td><td>1,1</td><td>1,4</td><td>1,6</td><td>1,9</td><td>2,2</td><td>2,8</td><td>3,3</td><td>3,9</td><td>4,5</td><td>5,0</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>150</td><td>1,2</td><td>1,5</td><td>1,8</td><td>2,2</td><td>2,6</td><td>3,3</td><td>4,0</td><td>4,7</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>200</td><td>1,4</td><td>1,8</td><td>2,2</td><td>2,6</td><td>3,0</td><td>3,8</td><td>4,6</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,0</td><td>9,0</td><td>10</td><td>11</td><td>12</td></tr>
<tr><td colspan="20">Параметр шероховатости и точность обработки R 20, JТ11 квалитет z</td></tr>
<tr><td>30</td><td rowspan="7">до 2</td><td>0,7</td><td>0,8</td><td>0,9</td><td>1,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="7">0,25</td><td rowspan="7">95</td><td rowspan="7">1,0</td></tr>
<tr><td>50</td><td>0,8</td><td>1,0</td><td>1,2</td><td>1,4</td><td>1,8</td><td>2,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>75</td><td>0,9</td><td>1,1</td><td>1,4</td><td>1,7</td><td>2,2</td><td>2,5</td><td>2,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>100</td><td>1,0</td><td>1,3</td><td>1,6</td><td>2,0</td><td>2,6</td><td>3,0</td><td>3,5</td><td>4,2</td><td>5,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>125</td><td>1,3</td><td>1,6</td><td>2,0</td><td>2,4</td><td>3,3</td><td>3,7</td><td>4,4</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>150</td><td>1,4</td><td>1,7</td><td>2,3</td><td>2,8</td><td>3,8</td><td>4,3</td><td>5,0</td><td>6,0</td><td>7,5</td><td>8,5</td><td>9,5</td><td>10,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>200</td><td>1,5</td><td>2,0</td><td>2,8</td><td>3,5</td><td>4,5</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>10,5</td><td>12</td><td>13,5</td><td>15</td><td>16,5</td><td>18</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"><col width="2%"><col width="18%"><col width="7%"><col width="24%"><col width="13%"></colgroup>
<tr><td colspan="11">Неполное штучное время Токарно-винторезные станки НАРУЖНОЕ ТОЧЕНИЕ, R 40, JТ14...JТ12 КВАЛИТЕТ N = 4,5...10 кВт z д R 40, JТ11 КВАЛИТЕТ z Резцы из стали Р6М5 Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые</td></tr>
<tr><td colspan="11">Единичное и мелкосерийное производство Карта 87, лист 2</td></tr>
<tr><td colspan="11">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="7">Твердости обрабатываемого материала</td><td colspan="10">Обрабатываемый материал</td></tr>
<tr><td colspan="6">Медные сплавы</td><td colspan="4">Алюминиевые сплавы</td></tr>
<tr><td colspan="3">НВ &lt;= 1,37 ГПа</td><td colspan="3">НВ &gt; 1,37 ГПа</td><td colspan="2">Силумин и литейные сплавы, сигма = в 0,2...0,6 ГПа НВ &gt; 0,64 ГПа (закаленный) Дюралюмин, сигма = в 0,4...0,56 ГПа НВ &gt;= 0,98 ГПа (закаленный)</td><td>Силумин и литейные сплавы, сигма = в 0,1...0,2 ГПа НВ &lt;= 0,64 ГПа Дюралюмин, сигма = в 0,3...0,4 ГПа НВ &lt; 0,98 ГПа</td><td>Дюралюмин, сигма = в 0,2...0,3 ГПа</td></tr>
<tr><td colspan="10">Коэффициент</td></tr>
<tr><td colspan="3"></td><td colspan="3" rowspan="3">1,25</td><td colspan="2" rowspan="3">0,8</td><td rowspan="3">0,7</td><td rowspan="3">0,6</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td rowspan="5">Состояния поверхности</td><td colspan="7">По корке</td><td colspan="3">Без корки</td></tr>
<tr><td colspan="10">Коэффициент</td></tr>
<tr><td colspan="7"></td><td colspan="3" rowspan="3">0,85</td></tr>
<tr><td colspan="4"></td><td>1,0</td><td colspan="2"></td></tr>
</table>


<a id="p102936"></a>Примечания:
1. <a id="p102937"></a>При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.
2. <a id="p102938"></a>Применять при необходимости только при глубине резания до 5 мм.


<table>
<colgroup><col width="9%"><col width="6%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="6%"><col width="6%"><col width="6%"><col width="4%"><col width="6%"><col width="2%"><col width="2%"><col width="6%"><col width="4%"></colgroup>
<tr><td colspan="14" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 2,5, JТ9 КВАЛИТЕТ a Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые Единичное и мелкосерийное производство</td><td colspan="7">Токарно-винторезные станки N = 4,5...10 кВт д</td></tr>
<tr><td colspan="7">Резцы из стали Р6М5</td></tr>
<tr><td colspan="7">Карта 88</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="15">Длина обрабатываемой поверхности l, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td colspan="2">S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="15">Время на проход, мин.</td><td colspan="2">мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>30</td><td rowspan="7">0,1</td><td>0,8</td><td>0,9</td><td>1,0</td><td>1,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2" rowspan="7">0,2</td><td rowspan="7">120</td><td rowspan="7">1,0</td></tr>
<tr><td>50</td><td>0,9</td><td>1,1</td><td>1,3</td><td>1,5</td><td>1,7</td><td>2,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>75</td><td>1,0</td><td>1,2</td><td>1,5</td><td>1,8</td><td>2,1</td><td>2,4</td><td>2,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>100</td><td>1,1</td><td>1,5</td><td>1,9</td><td>2,3</td><td>2,7</td><td>3,1</td><td>3,9</td><td>4,7</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>125</td><td>1,2</td><td>1,7</td><td>2,2</td><td>2,7</td><td>3,2</td><td>3,8</td><td>4,7</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>150</td><td>1,4</td><td>1,9</td><td>2,5</td><td>3,1</td><td>3,7</td><td>4,4</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>10</td><td>11,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>200</td><td>1,5</td><td>2,2</td><td>2,9</td><td>3,6</td><td>4,3</td><td>5,0</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11</td><td>12,5</td><td>14</td><td>15,5</td><td>17</td><td>18,5</td></tr>
<tr><td colspan="21">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="21">Твердости об- Обрабатываемый материал</td></tr>
<tr><td colspan="8">материала Медные сплавы</td><td colspan="13">Алюминиевые сплавы</td></tr>
<tr><td colspan="8">НВ &lt;= 1,37 НВ &gt; 1,37 ГПа ГПа</td><td colspan="5">Силумин и литейные сплавы, сигма = в 0,2...0,6, ГПа, НВ &gt; 0,64 ГПа (закаленный) Дюралюмин, сигма = в 0,4...0,5 ГПа НВ &gt;= 0,98 ГПа (закаленный)</td><td colspan="5">Силумин и литейные сплавы, сигма = в 0,1...0,2 ГПа НВ &lt;= 0,64 ГПа Дюралюмин, сигма = в 0,3...0,4 ГПа НВ &lt;= 0,98 ГПа</td><td colspan="3">Дюралюмин, сигма = в 0,2...0,3 ГПа</td></tr>
<tr><td colspan="21">Коэффициент</td></tr>
<tr><td colspan="8">1,25</td><td colspan="5" rowspan="2">0,8</td><td colspan="5" rowspan="2">0,7</td><td colspan="3" rowspan="2">0,6</td></tr>
<tr><td colspan="8">1,0</td></tr>
</table>


<a id="p102953"></a>*Примечание.* При поперечном точении в случае отношения диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="14%"><col width="9%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="7%"><col width="5%"></colgroup>
<tr><td colspan="11">Неполное штучное время РАСТАЧИВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые</td><td colspan="5">Токарно-винторезные станки N = 4,5...10 кВт д</td></tr>
<tr><td colspan="11" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="5">Резцы из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 89, лист 1</td></tr>
<tr><td>Диаметр обрабатываемой</td><td>Глубина резания</td><td colspan="11">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>поверхности D,</td><td rowspan="2">t, мм, до</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>мм, до</td><td colspan="11">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">30</td><td>3</td><td>0,5</td><td>0,6</td><td>0,7</td><td>0,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,4</td><td rowspan="2">60</td><td>1,0</td></tr>
<tr><td>5</td><td>0,5</td><td>0,7</td><td>0,8</td><td>1,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td>1,3</td></tr>
<tr><td rowspan="2">50</td><td>3</td><td>0,6</td><td>0,7</td><td>0,9</td><td>1,1</td><td>1,5</td><td>1,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,4</td><td rowspan="2">63</td><td>1,0</td></tr>
<tr><td>5</td><td>0,6</td><td>0,8</td><td>1,1</td><td>1,3</td><td>1,8</td><td>2,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td>1,3</td></tr>
<tr><td rowspan="2">75</td><td>5</td><td>0,7</td><td>0,9</td><td>1,1</td><td>1,3</td><td>1,8</td><td>2,0</td><td>2,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,4</td><td rowspan="2">74</td><td>1,9</td></tr>
<tr><td>8</td><td>0,8</td><td>1,1</td><td>1,4</td><td>1,6</td><td>2,2</td><td>2,5</td><td>2,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td>2,2</td></tr>
<tr><td rowspan="2">100</td><td>5</td><td>0,7</td><td>1,0</td><td>1,3</td><td>1,6</td><td>2,1</td><td>2,4</td><td>2,7</td><td>2,3</td><td>3,9</td><td>-</td><td>-</td><td>0,5</td><td rowspan="2">63</td><td>1,9</td></tr>
<tr><td>8</td><td>0,8</td><td>1,2</td><td>1,5</td><td>1,9</td><td>2,4</td><td>2,8</td><td>3,3</td><td>4,0</td><td>4,7</td><td>-</td><td>-</td><td>0,4</td><td>2,2</td></tr>
<tr><td rowspan="2">125</td><td>5</td><td>0,9</td><td>1,2</td><td>1,5</td><td>1,7</td><td>2,6</td><td>2,9</td><td>3,3</td><td>3,9</td><td>4,5</td><td>5,0</td><td>5,5</td><td>0,6</td><td rowspan="4">59</td><td>1,9</td></tr>
<tr><td>8</td><td>1,0</td><td>1,4</td><td>1,7</td><td>2,1</td><td>2,9</td><td>3,3</td><td>3,8</td><td>4,5</td><td>5,0</td><td>6,0</td><td>6,5</td><td>0,5</td><td>2,2</td></tr>
<tr><td rowspan="2">150</td><td>5</td><td>1,0</td><td>1,2</td><td>1,7</td><td>2,1</td><td>2,9</td><td>3,3</td><td>3,8</td><td>4,5</td><td>5,5</td><td>6,0</td><td>7,0</td><td>0,6</td><td>1,9</td></tr>
<tr><td>8</td><td>1,1</td><td>1,5</td><td>2,0</td><td>2,5</td><td>3,3</td><td>3,8</td><td>4,4</td><td>5,5</td><td>6,0</td><td>7,0</td><td>8,0</td><td>0,5</td><td>2,2</td></tr>
<tr><td rowspan="2">200</td><td>5</td><td>1,0</td><td>1,5</td><td>1,9</td><td>2,4</td><td>3,3</td><td>3,7</td><td>4,4</td><td>5,5</td><td>6,0</td><td>7,0</td><td>8,0</td><td>0,6</td><td rowspan="2">63</td><td>2,2</td></tr>
<tr><td>8</td><td>1,2</td><td>1,7</td><td>2,3</td><td>2,8</td><td>3,7</td><td>4,3</td><td>5,0</td><td>6,0</td><td>7,5</td><td>8,5</td><td>9,5</td><td>0,5</td><td>2,7</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="16%"><col width="7%"><col width="23%"><col width="13%"></colgroup>
<tr><td colspan="9" rowspan="3">Неполное штучное время РАСТАЧИВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые Единичное и мелкосерийное производство</td><td colspan="2">Токарно-винторезные станки N = 4,5...10 кВт д</td></tr>
<tr><td colspan="2">Резцы из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 89, лист 2</td></tr>
<tr><td colspan="11">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="7">Твердости обрабатываемого материала</td><td colspan="10">Обрабатываемый материал</td></tr>
<tr><td colspan="6">Медные сплавы</td><td colspan="4">Алюминиевые сплавы</td></tr>
<tr><td colspan="3">НВ &lt;= 1,37 ГПа</td><td colspan="3">НВ &gt; 1,37 ГПа</td><td colspan="2">Силумин и литейные сплавы, сигма = в 0,2...0,6 ГПа НВ &gt;= 0,64 (закаленный) Дюралюмин, сигма = 0,4...0,5 в ГПа НВ &gt;= 0,98 (закаленный)</td><td>Силумин и литейные сплавы, сигма = в 0,1...0,2 ГПа НВ &lt;= 0,64 Дюралюмин, сигма = 0,4...0,5 в ГПа НВ &lt;= 0,98 ГПа</td><td>Дюралюмин, сигма = в 0,2...0,3 ГПа</td></tr>
<tr><td colspan="10">Коэффициент</td></tr>
<tr><td colspan="3"></td><td colspan="3" rowspan="3">1,25</td><td colspan="2" rowspan="3">0,8</td><td rowspan="3">0,7</td><td rowspan="3">0,6</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td rowspan="5">Состояния поверхности</td><td colspan="7">по корке</td><td colspan="3">без корки</td></tr>
<tr><td colspan="10">Коэффициент</td></tr>
<tr><td colspan="7"></td><td colspan="3" rowspan="3">0,85</td></tr>
<tr><td colspan="4"></td><td>1,0</td><td colspan="2"></td></tr>
</table>


<a id="p102979"></a>*Примечание.* При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="11">Неполное штучное время РАСТАЧИВАНИЕ, R 40, JТ14...JТ12 КВАЛИТЕТ, z R 20, JТ11 КВАЛИТЕТ z</td><td colspan="5">Токарно-винторезные станки N = 4,5...10 кВт д</td></tr>
<tr><td colspan="11">Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые</td><td colspan="5">Резцы из стали Р6М5</td></tr>
<tr><td colspan="11">Единичное и мелкосерийное производство</td><td colspan="5">Карта 90, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="11">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="11">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td colspan="16">Параметр шероховатости и точность обработки R 40, JТ14...JТ12 квалитет z</td></tr>
<tr><td>30</td><td rowspan="7">5</td><td>0,45</td><td>0,53</td><td>0,63</td><td>0,68</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="7">0,3</td><td rowspan="7">95</td><td rowspan="7">1,9</td></tr>
<tr><td>50</td><td>0,54</td><td>0,68</td><td>0,83</td><td>0,97</td><td>1,1</td><td>1,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>75</td><td>0,66</td><td>0,88</td><td>1,1</td><td>1,35</td><td>1,85</td><td>2,05</td><td>2,4</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>100</td><td>0,72</td><td>1,0</td><td>1,3</td><td>1,6</td><td>2,2</td><td>2,5</td><td>2,95</td><td>3,55</td><td>4,15</td><td>-</td><td>-</td></tr>
<tr><td>125</td><td>0,93</td><td>1,3</td><td>1,65</td><td>2,0</td><td>2,8</td><td>3,15</td><td>3,7</td><td>4,4</td><td>5,0</td><td>6,0</td><td>7,0</td></tr>
<tr><td>150</td><td>1,0</td><td>1,45</td><td>1,9</td><td>2,35</td><td>3,25</td><td>3,65</td><td>4,35</td><td>5,0</td><td>6,0</td><td>7,5</td><td>8,0</td></tr>
<tr><td>200</td><td>1,15</td><td>1,7</td><td>2,35</td><td>2,9</td><td>3,95</td><td>4,55</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,0</td><td>10</td></tr>
<tr><td colspan="16">Параметр шероховатости и точность обработки R 20, JТ11 квалитет z</td></tr>
<tr><td>30</td><td rowspan="7">1</td><td>0,73</td><td>0,9</td><td>1,1</td><td>1,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="7">0,15</td><td rowspan="7">95</td><td rowspan="7">1,0</td></tr>
<tr><td>50</td><td>0,9</td><td>1,15</td><td>1,5</td><td>1,75</td><td>2,4</td><td>2,75</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>75</td><td>1,05</td><td>1,5</td><td>1,95</td><td>2,4</td><td>3,25</td><td>3,65</td><td>4,35</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>100</td><td>1,15</td><td>1,75</td><td>2,35</td><td>2,9</td><td>3,9</td><td>4,5</td><td>5,5</td><td>6,5</td><td>8,0</td><td>-</td><td>-</td></tr>
<tr><td>125</td><td>1,65</td><td>2,35</td><td>3,1</td><td>3,8</td><td>4,35</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11</td><td>12,5</td></tr>
<tr><td>150</td><td>1,8</td><td>2,65</td><td>3,6</td><td>4,45</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11,5</td><td>13,5</td><td>15</td></tr>
<tr><td>200</td><td>2,05</td><td>3,2</td><td>4,5</td><td>5,5</td><td>7,0</td><td>8,0</td><td>10</td><td>10,5</td><td>15</td><td>17,5</td><td>19,5</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="16%"><col width="7%"><col width="23%"><col width="13%"></colgroup>
<tr><td colspan="9">Неполное штучное время РАСТАЧИВАНИЕ, R 40, JТ14...JТ12 КВАЛИТЕТ, R 20, z z JТ11 КВАЛИТЕТ</td><td colspan="2">Токарно-винторезные станки N = 4,5...10 кВт д</td></tr>
<tr><td colspan="9">Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые</td><td colspan="2">Резцы из стали Р6М5</td></tr>
<tr><td colspan="9">Единичное и мелкосерийное производство</td><td colspan="2">Карта 90, лист 2</td></tr>
<tr><td colspan="11">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="7">Твердости обрабатываемого материала</td><td colspan="10">Обрабатываемый материал</td></tr>
<tr><td colspan="6">Медные сплавы</td><td colspan="4">Алюминиевые сплавы</td></tr>
<tr><td colspan="3">НВ &lt;= 1,37 ГПа</td><td colspan="3">НВ &gt; 1,37 ГПа</td><td colspan="2">Силумин и литейные сплавы, сигма = в 0,2...0,6 ГПа НВ &gt;= 0,64 ГПа (закаленный) Дюралюмин, сигма = 0,4...0,5 в ГПа НВ &gt;= 0,99 ГПа (закаленный)</td><td>Силумин и литейные сплавы, сигма = в 0,1...0,2 ГПа, НВ &lt;= 0,64 ГПа Дюралюмин, сигма = 0,3...0,4 в ГПа НВ &lt; 0,99 ГПа</td><td>Дюралюмин, сигма = в 0,2...0,3 ГПа</td></tr>
<tr><td colspan="10">Коэффициент</td></tr>
<tr><td colspan="3"></td><td colspan="3" rowspan="3">1,25</td><td colspan="2" rowspan="3">0,8</td><td rowspan="3">0,7</td><td rowspan="3">0,6</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td rowspan="5">Состояния поверхности</td><td colspan="7">По корке</td><td colspan="3">Без корки</td></tr>
<tr><td colspan="10">Коэффициент <a href="#p103007">&lt;*&gt;</a></td></tr>
<tr><td colspan="7"></td><td colspan="3" rowspan="3">0,85</td></tr>
<tr><td colspan="4"></td><td>1,0</td><td colspan="2"></td></tr>
</table>


<a id="p103006"></a>

---

<a id="p103007"></a><*> Применять при необходимости только при глубине резания до 5 мм.


<table>
<colgroup><col width="8%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="3%"><col width="4%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="3%"><col width="2%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="14" rowspan="3">Неполное штучное время РАСТАЧИВАНИЕ, R 2,5, JТ9 КВАЛИТЕТ a Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые Единичное и мелкосерийное производство</td><td colspan="7">Токарно-винторезные станки N = 4,5...10 кВт д</td></tr>
<tr><td colspan="7">Резцы из стали Р6М5</td></tr>
<tr><td colspan="7">Карта 91</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="15">Длина обрабатываемой поверхности l, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td colspan="2">150 200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td colspan="2">S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="15">Время на проход, мин.</td><td colspan="2">мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>30</td><td rowspan="7">1,0</td><td>0,88</td><td>1,0</td><td>1,15</td><td>1,25</td><td>-</td><td colspan="2">- -</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2" rowspan="7">0,18</td><td rowspan="7">120</td><td rowspan="7">1,0</td></tr>
<tr><td>50</td><td>0,97</td><td>1,15</td><td>1,35</td><td>1,55</td><td>2,25</td><td colspan="2">2,35 -</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>75</td><td>1,05</td><td>1,4</td><td>1,7</td><td>2,0</td><td>2,8</td><td colspan="2">3,1 3,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>100</td><td>1,1</td><td>1,5</td><td>1,9</td><td>2,25</td><td>3,1</td><td colspan="2">3,5 4,1</td><td>4,9</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>125</td><td>1,65</td><td>2,15</td><td>2,65</td><td>3,1</td><td>3,9</td><td colspan="2">4,35 5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>150</td><td>1,7</td><td>2,3</td><td>2,95</td><td>3,55</td><td>4,4</td><td colspan="2">5,0 6,0</td><td>7,0</td><td>8,5</td><td>9,5</td><td>11</td><td>12</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>200</td><td>1,8</td><td>2,55</td><td>3,25</td><td>4,2</td><td>5,0</td><td colspan="2">6,0 6,5</td><td>8,5</td><td>10</td><td>11,5</td><td>13</td><td>14,5</td><td>16,5</td><td>18</td><td>19,5</td></tr>
<tr><td colspan="21">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="7">Твердости обрабатываемого материала</td><td colspan="19">Обрабатываемый материал</td></tr>
<tr><td colspan="6">Медные сплавы</td><td colspan="13">Алюминиевые сплавы</td></tr>
<tr><td colspan="6">НВ &lt;= 1,37 ГПа НВ &gt; 1,37 ГПа</td><td colspan="10">Силумин и литейные Силумин и литейные сплавы, сигма = сплавы, сигма = в в 0,2...0,6 ГПа 0,1...0,2 ГПа НВ &gt;= 0,64 ГПа НВ &lt;= 0,64 ГПа (закаленный) Дюралюмин, сигма = Дюралюмин сигма = в в 0,3...0,4 ГПа 0,4...0,5 ГПа НВ &lt;= 0,98 ГПа НВ &gt;= 0,98 ГПа (закаленный)</td><td colspan="3">Дюралюмин, сигма = в 0,2...0,3 ГПа</td></tr>
<tr><td colspan="19">Коэффициент</td></tr>
<tr><td colspan="6">1,25</td><td colspan="10" rowspan="3">0,8 0,7</td><td colspan="3" rowspan="3">0,6</td></tr>
<tr><td colspan="2">1,0</td><td colspan="4"></td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="8%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="2%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="14">Неполное штучное время ОТРЕЗКА Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые</td><td colspan="7">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="14" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="7">Резцы с пластинками Р6М5</td></tr>
<tr><td colspan="7">Карта 92</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой</td><td rowspan="4">Глубина резания t, мм, до</td><td rowspan="4">Время на проход, мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">Диаметр обрабатываемой</td><td rowspan="4">Глубина резания t, мм, до</td><td colspan="10" rowspan="2">D - d Длина прохода -----, мм 2</td><td colspan="3" rowspan="2">Режимы резания</td></tr>
<tr><td>S ,</td><td>V,</td><td>N ,</td></tr>
<tr><td>поверхности</td><td rowspan="2">о мм/ об.</td><td rowspan="2">м/ мин.</td><td rowspan="2">р кВт</td><td>поверхности</td><td>20</td><td>30</td><td>40</td><td>50</td><td>60</td><td colspan="2">70</td><td>80</td><td>90</td><td>100</td><td rowspan="2">S , о мм/ об.</td><td rowspan="2">V, м/ мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td>D, мм, до</td><td>D, мм, до</td><td colspan="10">Время на проход, мин.</td></tr>
<tr><td>10</td><td>2</td><td>0,9</td><td>0,06</td><td>39</td><td rowspan="13">1,0</td><td>50</td><td rowspan="2">4</td><td>1,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,17</td><td>50</td><td rowspan="6">1,0</td></tr>
<tr><td rowspan="2">20</td><td rowspan="4">3</td><td rowspan="2">0,9</td><td rowspan="2">0,14</td><td rowspan="2">50</td><td>75</td><td>1,4</td><td>1,6</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>47</td></tr>
<tr><td rowspan="2">100</td><td rowspan="2">5</td><td rowspan="2">1,8</td><td rowspan="2">2,0</td><td rowspan="2">2,4</td><td rowspan="2">-</td><td rowspan="2">-</td><td colspan="2" rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">0,2</td><td rowspan="2">40</td></tr>
<tr><td rowspan="2">30</td><td rowspan="2">1,05</td><td rowspan="2">0,14</td><td rowspan="2">47</td></tr>
<tr><td>125</td><td rowspan="2">6</td><td>2,0</td><td>2,3</td><td>2,9</td><td>3,4</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>40</td></tr>
<tr><td rowspan="2">40</td><td rowspan="4">4</td><td rowspan="2">1,1</td><td rowspan="2">0,14</td><td rowspan="2">50</td><td>150</td><td>-</td><td>3,0</td><td>3,4</td><td>4,1</td><td>5,0</td><td colspan="2">-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>38</td></tr>
<tr><td rowspan="2">200</td><td rowspan="2">8</td><td rowspan="2">-</td><td rowspan="2">3,0</td><td rowspan="2">3,3</td><td rowspan="2">4,0</td><td rowspan="2">4,9</td><td colspan="2" rowspan="2">5,5</td><td rowspan="2">6,0</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">0,26</td><td rowspan="2">40</td><td rowspan="3">1,1</td></tr>
<tr><td rowspan="2">60</td><td rowspan="2">1,65</td><td rowspan="2">0,2</td><td rowspan="2">38</td></tr>
<tr><td>250</td><td>10</td><td>-</td><td>-</td><td>4,7</td><td>5,0</td><td>6,0</td><td colspan="2">7,0</td><td>8,0</td><td>9,0</td><td>-</td><td>0,3</td><td>31</td></tr>
<tr><td rowspan="2">80</td><td rowspan="4">5</td><td rowspan="2">2,2</td><td rowspan="2">0,2</td><td rowspan="2">40</td><td>300</td><td>12</td><td>-</td><td>-</td><td>3,8</td><td>4,1</td><td>5,0</td><td colspan="2">6,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>0,39</td><td>33</td><td>1,6</td></tr>
<tr><td rowspan="2">350</td><td rowspan="3">14</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">4,6</td><td rowspan="2">5,0</td><td rowspan="2">6,0</td><td colspan="2" rowspan="2">7,0</td><td rowspan="2">8,0</td><td rowspan="2">9,0</td><td rowspan="2">10</td><td rowspan="2">0,39</td><td rowspan="2">35</td><td rowspan="3">1,8</td></tr>
<tr><td>90</td><td>2,4</td><td>1,2</td><td>40</td></tr>
<tr><td>100</td><td>3,1</td><td>0,2</td><td>39</td><td>400</td><td>-</td><td>-</td><td>-</td><td>7,0</td><td>7,5</td><td colspan="2">8,5</td><td>10</td><td>11</td><td>12</td><td>0,39</td><td>31</td></tr>
<tr><td colspan="21">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="7">Твердости обрабатываемого материала</td><td colspan="19">Обрабатываемый материал</td></tr>
<tr><td colspan="19">Медные сплавы Алюминиевые сплавы</td></tr>
<tr><td colspan="19">НВ &lt;= 1,37 ГПа НВ &gt; 1,37 ГПа Силумин и литейные Силумин и литейные Дюралюмин, сплавы, сигма = сплавы, сигма = сигма = в в в 0,2...0,6 ГПа 0,1...0,2 ГПа 0,2...0,3 НВ &gt; 0,64 ГПа НВ &lt;= 0,64 ГПа ГПа (закаленный) Дюралюмин сигма = Дюралюмин, сигма = в в 0,3...0,4 ГПа 0,4...0,5 ГПа НВ &lt; 0,98 ГПа НВ &gt; 0,98 ГПа (закаленный)</td></tr>
<tr><td colspan="19">Коэффициент</td></tr>
<tr><td colspan="19">1,25 0,8 0,7 0,6</td></tr>
<tr><td colspan="2">1,0</td><td colspan="17"></td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="14" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Эбонит и карболит Единичное и мелкосерийное производство</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Резцы из стали Р6М5</td></tr>
<tr><td colspan="6">Карта 93</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой</td><td>Глубина</td><td colspan="15">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">резания t, мм, до</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>поверхности D, мм, до</td><td colspan="15">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">30</td><td>3</td><td>0,5</td><td>0,6</td><td>0,7</td><td>0,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td rowspan="6">94</td><td>5,8</td></tr>
<tr><td>5</td><td>0,5</td><td>0,7</td><td>0,8</td><td>0,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>4,1</td></tr>
<tr><td rowspan="2">50</td><td>3</td><td>0,6</td><td>0,8</td><td>0,9</td><td>1,2</td><td>1,5</td><td>1,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>2,4</td></tr>
<tr><td>5</td><td>0,6</td><td>0,8</td><td>0,9</td><td>1,2</td><td>1,5</td><td>1,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>4,1</td></tr>
<tr><td rowspan="2">75</td><td>3</td><td>0,7</td><td>0,9</td><td>1,1</td><td>1,4</td><td>1,8</td><td>2,1</td><td>2,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td>2,9</td></tr>
<tr><td>5</td><td>0,8</td><td>1,1</td><td>1,4</td><td>1,8</td><td>2,4</td><td>2,7</td><td>3,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>4,1</td></tr>
<tr><td rowspan="2">100</td><td>3</td><td>0,7</td><td>0,9</td><td>1,2</td><td>1,4</td><td>1,9</td><td>2,2</td><td>2,6</td><td>3,0</td><td>3,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td rowspan="4">63</td><td>2,9</td></tr>
<tr><td>5</td><td>0,8</td><td>1,2</td><td>1,6</td><td>2,0</td><td>2,6</td><td>3,0</td><td>3,6</td><td>4,4</td><td>5,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>4,1</td></tr>
<tr><td rowspan="2">125</td><td>3</td><td>1,0</td><td>1,3</td><td>1,7</td><td>2,1</td><td>2,9</td><td>3,3</td><td>3,8</td><td>4,5</td><td>5,5</td><td>6,0</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>2,9</td></tr>
<tr><td>5</td><td>1,0</td><td>1,5</td><td>2,0</td><td>2,4</td><td>3,4</td><td>3,8</td><td>4,5</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>4,1</td></tr>
<tr><td rowspan="2">150</td><td>3</td><td>1,0</td><td>1,5</td><td>2,0</td><td>2,4</td><td>3,4</td><td>3,8</td><td>4,5</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td rowspan="2">59</td><td>2,9</td></tr>
<tr><td>5</td><td>1,1</td><td>1,8</td><td>2,4</td><td>3,0</td><td>4,1</td><td>4,7</td><td>5,5</td><td>7,0</td><td>8,0</td><td>9,5</td><td>10,5</td><td>12</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>4,1</td></tr>
<tr><td rowspan="2">200</td><td>3</td><td>1,1</td><td>1,7</td><td>2,3</td><td>2,9</td><td>3,9</td><td>3,5</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,0</td><td>10</td><td>11,5</td><td>13</td><td>14,5</td><td>15,5</td><td>0,45</td><td rowspan="2">63</td><td>2,9</td></tr>
<tr><td>5</td><td>1,2</td><td>2,0</td><td>2,8</td><td>3,6</td><td>4,7</td><td>5,5</td><td>6,5</td><td>8,0</td><td>10</td><td>11,5</td><td>13</td><td>14,5</td><td>16</td><td>17,5</td><td>19</td><td>0,35</td><td>4,1</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="15" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, JТ11 КВАЛИТЕТ z z Эбонит и карболит Единичное и мелкосерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...10 кВт д</td></tr>
<tr><td colspan="5">Резцы из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 94</td></tr>
<tr><td>Диаметр</td><td>Глубина</td><td colspan="15">Длина обрабатываемой поверхности l, мм</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности D, мм, до</td><td rowspan="2">резания t, мм, до</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td colspan="15">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">30</td><td>3</td><td>0,68</td><td>0,77</td><td>0,89</td><td>1,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td rowspan="2">75</td><td>2,0</td></tr>
<tr><td>5</td><td>0,74</td><td>0,87</td><td>1,05</td><td>1,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>3,4</td></tr>
<tr><td rowspan="2">50</td><td>3</td><td>0,8</td><td>0,95</td><td>1,15</td><td>1,3</td><td>1,8</td><td>2,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td rowspan="2">78</td><td>2,0</td></tr>
<tr><td>5</td><td>0,89</td><td>1,1</td><td>1,35</td><td>1,65</td><td>2,25</td><td>2,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>3,4</td></tr>
<tr><td rowspan="2">75</td><td>3</td><td>0,94</td><td>1,15</td><td>1,45</td><td>1,75</td><td>2,4</td><td>2,7</td><td>3,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td rowspan="2">74</td><td>2,0</td></tr>
<tr><td>5</td><td>1,0</td><td>1,3</td><td>1,7</td><td>2,05</td><td>2,8</td><td>3,2</td><td>3,75</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,23</td><td>3,4</td></tr>
<tr><td rowspan="2">100</td><td>3</td><td>0,98</td><td>1,25</td><td>1,6</td><td>1,95</td><td>2,65</td><td>3,0</td><td>3,5</td><td>4,15</td><td>4,85</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,4</td><td rowspan="2">63</td><td>2,4</td></tr>
<tr><td>5</td><td>1,15</td><td>1,55</td><td>2,1</td><td>2,6</td><td>3,5</td><td>4,0</td><td>4,8</td><td>6,0</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,26</td><td>2,9</td></tr>
<tr><td rowspan="2">125</td><td>3</td><td>1,45</td><td>1,75</td><td>2,2</td><td>2,6</td><td>3,35</td><td>3,75</td><td>4,4</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,4</td><td rowspan="2">63</td><td>2,4</td></tr>
<tr><td>5</td><td>1,55</td><td>2,0</td><td>2,6</td><td>3,15</td><td>4,0</td><td>4,6</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,0</td><td>10</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td>3,4</td></tr>
<tr><td rowspan="2">150</td><td>3</td><td>1,55</td><td>1,95</td><td>2,5</td><td>3,05</td><td>3,9</td><td>4,45</td><td>5,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>10,5</td><td>-</td><td>-</td><td>-</td><td>0,4</td><td rowspan="2">59</td><td>2,4</td></tr>
<tr><td>5</td><td>1,7</td><td>2,3</td><td>3,0</td><td>3,7</td><td>4,75</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11</td><td>12,5</td><td>13,5</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td>3,4</td></tr>
<tr><td rowspan="2">200</td><td>3</td><td>1,65</td><td>2,2</td><td>2,85</td><td>3,55</td><td>4,5</td><td>5,0</td><td>6,0</td><td>7,5</td><td>9,0</td><td>10</td><td>11,5</td><td>13</td><td>14,5</td><td>16</td><td>17,5</td><td>0,4</td><td rowspan="2">63</td><td>2,9</td></tr>
<tr><td>5</td><td>1,85</td><td>2,6</td><td>3,5</td><td>4,4</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11,5</td><td>13</td><td>15</td><td>17</td><td>18,5</td><td>20,5</td><td>22,5</td><td>0,3</td><td>3,4</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="15">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, JТ11 КВАЛИТЕТ, z z R 2,5, JТ9...JТ8 КВАЛИТЕТ a</td><td colspan="5">Токарно-винторезные станки N = 4,5...10 кВт д</td></tr>
<tr><td colspan="15">Эбонит и карболит</td><td colspan="5">Резцы из стали Р6М5</td></tr>
<tr><td colspan="15">Единичное и мелкосерийное производство</td><td colspan="5">Карта 95</td></tr>
<tr><td colspan="20">Параметр шероховатости и точность обработки R 40...R 20, JТ11 квалитет z z</td></tr>
<tr><td>Диаметр</td><td>Глубина</td><td colspan="15">Длина обрабатываемой поверхности l, мм</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности D, мм, до</td><td rowspan="2">резания t, мм, до</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td colspan="15">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>30</td><td rowspan="7">1</td><td>0,52</td><td>0,6</td><td>0,87</td><td>0,97</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td rowspan="7">80</td><td rowspan="7">2,0</td></tr>
<tr><td>50</td><td>0,6</td><td>0,71</td><td>1,0</td><td>1,15</td><td>1,6</td><td>1,75</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td></tr>
<tr><td>75</td><td>0,97</td><td>1,15</td><td>1,35</td><td>1,6</td><td>2,2</td><td>2,45</td><td>2,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="5">0,35</td></tr>
<tr><td>100</td><td>1,05</td><td>1,25</td><td>1,5</td><td>1,8</td><td>2,5</td><td>2,8</td><td>3,25</td><td>3,9</td><td>4,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>125</td><td>1,4</td><td>1,7</td><td>2,1</td><td>2,35</td><td>3,05</td><td>3,55</td><td>4,15</td><td>4,9</td><td>5,5</td><td>6,5</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>150</td><td>1,5</td><td>1,85</td><td>2,35</td><td>2,8</td><td>3,6</td><td>4,1</td><td>4,8</td><td>6,0</td><td>7,0</td><td>7,5</td><td>8,5</td><td>9,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>200</td><td>1,6</td><td>2,05</td><td>2,65</td><td>3,3</td><td>4,2</td><td>4,85</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,5</td><td>10,5</td><td>12</td><td>13</td><td>14</td><td>16</td></tr>
<tr><td colspan="20">Параметр шероховатости и точность обработки R 2,5 JТ9...JТ8 квалитет a</td></tr>
<tr><td>Диаметр</td><td>Глубина</td><td colspan="15">Длина обрабатываемой поверхности l, мм</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности D, мм, до</td><td rowspan="2">резания t, мм, до</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>450</td><td>500</td><td>550</td><td>600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td colspan="15">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>30</td><td rowspan="7">1</td><td>0,9</td><td>1,0</td><td>1,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,15</td><td rowspan="7">120</td><td rowspan="7">2,0</td></tr>
<tr><td>50</td><td>1,05</td><td>1,15</td><td>1,4</td><td>1,55</td><td>2,2</td><td>2,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,17</td></tr>
<tr><td>75</td><td>1,15</td><td>1,35</td><td>1,65</td><td>1,95</td><td>2,7</td><td>3,0</td><td>2,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="5">0,19</td></tr>
<tr><td>100</td><td>1,25</td><td>1,5</td><td>1,75</td><td>2,2</td><td>2,9</td><td>3,4</td><td>3,9</td><td>4,6</td><td>4,65</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>125</td><td>1,8</td><td>2,1</td><td>2,55</td><td>3,0</td><td>3,95</td><td>4,45</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>150</td><td>1,9</td><td>2,3</td><td>2,85</td><td>3,45</td><td>4,55</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,5</td><td>10,5</td><td>11,5</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>200</td><td>2,0</td><td>2,55</td><td>4,25</td><td>3,95</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,5</td><td>10</td><td>11</td><td>12,5</td><td>14</td><td>15,5</td><td>17</td><td>18,5</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="8%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"><col width="8%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="12">Неполное штучное время РАСТАЧИВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Эбонит и карболит</td><td colspan="4">Токарно-винторезные станки N = 4,5...10 кВт д</td></tr>
<tr><td colspan="12" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="4">Резцы из стали P6М5</td></tr>
<tr><td colspan="4">Карта 96</td></tr>
<tr><td>Диаметр</td><td>Глубина</td><td colspan="11">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности D, мм, до</td><td>резания</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="11">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">30</td><td>3</td><td>0,5</td><td>0,7</td><td>0,8</td><td>0,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td rowspan="2">75</td><td>2,0</td></tr>
<tr><td>5</td><td>0,5</td><td>0,7</td><td>0,9</td><td>1,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>2,9</td></tr>
<tr><td rowspan="2">50</td><td>3</td><td>0,6</td><td>0,9</td><td>1,1</td><td>1,3</td><td>1,7</td><td>1,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td rowspan="2">78</td><td>2,0</td></tr>
<tr><td>5</td><td>0,7</td><td>0,9</td><td>1,2</td><td>1,5</td><td>2,0</td><td>2,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>2,9</td></tr>
<tr><td rowspan="2">75</td><td>3</td><td>0,7</td><td>1,0</td><td>1,3</td><td>1,6</td><td>2,1</td><td>2,4</td><td>2,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td rowspan="2">74</td><td>2,0</td></tr>
<tr><td>5</td><td>0,8</td><td>1,3</td><td>1,7</td><td>2,1</td><td>2,8</td><td>3,2</td><td>3,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>2,9</td></tr>
<tr><td rowspan="2">100</td><td>3</td><td>0,8</td><td>1,2</td><td>1,5</td><td>1,9</td><td>2,7</td><td>2,9</td><td>3,5</td><td>4,2</td><td>5,0</td><td>-</td><td>-</td><td>0,45</td><td rowspan="4">50</td><td>2,9</td></tr>
<tr><td>3</td><td>0,9</td><td>1,3</td><td>1,8</td><td>2,3</td><td>3,0</td><td>3,5</td><td>4,2</td><td>5,0</td><td>6,0</td><td>-</td><td>-</td><td>0,35</td><td>3,4</td></tr>
<tr><td rowspan="2">125</td><td>3</td><td>1,0</td><td>1,5</td><td>2,0</td><td>2,5</td><td>3,4</td><td>3,8</td><td>4,5</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>0,45</td><td>2,9</td></tr>
<tr><td>5</td><td>1,1</td><td>1,7</td><td>2,3</td><td>2,9</td><td>4,0</td><td>4,6</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,0</td><td>10,5</td><td>0,35</td><td>4,1</td></tr>
<tr><td rowspan="2">150</td><td>3</td><td>1,1</td><td>1,7</td><td>2,3</td><td>2,9</td><td>3,9</td><td>4,5</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,0</td><td>10</td><td>0,45</td><td rowspan="2">47</td><td>2,9</td></tr>
<tr><td>5</td><td>1,2</td><td>2,0</td><td>2,8</td><td>3,6</td><td>4,8</td><td>5,5</td><td>6,5</td><td>8,0</td><td>10</td><td>11,5</td><td>13</td><td>0,35</td><td>4,1</td></tr>
<tr><td rowspan="2">200</td><td>3</td><td>1,2</td><td>2,0</td><td>2,7</td><td>3,5</td><td>4,7</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11</td><td>12,5</td><td>0,45</td><td rowspan="2">50</td><td>2,9</td></tr>
<tr><td>5</td><td>1,4</td><td>2,3</td><td>3,3</td><td>4,3</td><td>5,5</td><td>6,5</td><td>8,0</td><td>10</td><td>12</td><td>13,5</td><td>15,5</td><td>&lt;***&gt;</td><td>4,1</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="16">Неполное штучное время Токарно-винторезные станки РАСТАЧИВАНИЕ, R 40...R 20, JТ11 КВАЛИТЕТ N = 4,5...10 кВт z z д Эбонит и карболит</td></tr>
<tr><td colspan="16">Резцы из стали P6М5 Единичное и мелкосерийное производство</td></tr>
<tr><td colspan="16">Карта 97</td></tr>
<tr><td>Диаметр</td><td>Глубина</td><td colspan="11">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности D, мм, до</td><td rowspan="2">резания t, мм, до</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td colspan="11">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">30</td><td>3</td><td>0,71</td><td>0,82</td><td>0,95</td><td>1,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td rowspan="2">60</td><td>2,0</td></tr>
<tr><td>5</td><td>0,8</td><td>0,99</td><td>1,2</td><td>1,45</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,18</td><td>3,4</td></tr>
<tr><td rowspan="2">50</td><td>3</td><td>0,84</td><td>1,0</td><td>1,25</td><td>1,45</td><td>2,0</td><td>2,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td rowspan="2">63</td><td>2,0</td></tr>
<tr><td>5</td><td>0,95</td><td>1,2</td><td>1,55</td><td>1,9</td><td>2,55</td><td>2,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>3,4</td></tr>
<tr><td rowspan="2">75</td><td>3</td><td>1,0</td><td>1,3</td><td>1,65</td><td>2,0</td><td>2,75</td><td>3,1</td><td>3,65</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td rowspan="2">60</td><td>2,0</td></tr>
<tr><td>5</td><td>1,1</td><td>1,5</td><td>1,95</td><td>2,4</td><td>3,25</td><td>3,75</td><td>4,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,23</td><td>3,4</td></tr>
<tr><td rowspan="2">100</td><td>3</td><td>1,05</td><td>1,4</td><td>1,8</td><td>2,2</td><td>3,0</td><td>3,45</td><td>4,05</td><td>4,9</td><td>5,5</td><td>-</td><td>-</td><td>0,4</td><td rowspan="8">50</td><td>2,4</td></tr>
<tr><td>3</td><td>1,25</td><td>1,8</td><td>2,45</td><td>3,2</td><td>4,1</td><td>4,75</td><td>5,5</td><td>7,0</td><td>8,5</td><td>-</td><td>-</td><td>0,26</td><td>3,4</td></tr>
<tr><td rowspan="2">125</td><td>3</td><td>1,55</td><td>1,95</td><td>2,5</td><td>3,0</td><td>3,9</td><td>4,45</td><td>5,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>0,4</td><td>2,9</td></tr>
<tr><td>5</td><td>1,7</td><td>2,3</td><td>3,0</td><td>3,7</td><td>4,75</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11</td><td>12,5</td><td>0,3</td><td>3,4</td></tr>
<tr><td rowspan="2">150</td><td>3</td><td>1,65</td><td>2,2</td><td>2,85</td><td>3,55</td><td>4,55</td><td>5,0</td><td>6,0</td><td>7,5</td><td>9,0</td><td>10</td><td>11,5</td><td>0,4</td><td>2,9</td></tr>
<tr><td>5</td><td>1,85</td><td>2,6</td><td>3,5</td><td>4,4</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,5</td><td>11,5</td><td>13</td><td>15</td><td>0,3</td><td>3,4</td></tr>
<tr><td rowspan="2">200</td><td>3</td><td>1,8</td><td>2,45</td><td>3,3</td><td>4,15</td><td>5,5</td><td>6,0</td><td>7,5</td><td>9,0</td><td>10,5</td><td>12,5</td><td>14</td><td>0,4</td><td>2,9</td></tr>
<tr><td>5</td><td>2,05</td><td>2,95</td><td>4,1</td><td>5,0</td><td>6,5</td><td>7,5</td><td>9,5</td><td>11,5</td><td>14</td><td>16</td><td>18,5</td><td>0,3</td><td>3,4</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="13">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, JТ11 КВАЛИТЕТ z z R 2,5, JТ9...JТ8 КВАЛИТЕТ a</td><td colspan="3">Токарно-винторезные станки N = 4,5...10 кВт д</td></tr>
<tr><td colspan="13">Эбонит и карболит</td><td colspan="3">Резцы из стали Р6М5</td></tr>
<tr><td colspan="13">Единичное и мелкосерийное производство</td><td colspan="3">Карта 98</td></tr>
<tr><td>Диаметр</td><td>Глубина</td><td colspan="11">Длина обрабатываемой поверхности l, мм</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности D, мм, до</td><td>резания</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="11">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td colspan="16">Параметр шероховатости и точность обработки R 40...R 20, JТ11 квалитет z z</td></tr>
<tr><td>30</td><td rowspan="7">1</td><td>0,7</td><td>0,81</td><td>0,95</td><td>1,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,2</td><td>90</td><td>1,2</td></tr>
<tr><td>50</td><td>0,8</td><td>0,95</td><td>1,15</td><td>1,3</td><td>1,85</td><td>2,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td rowspan="6">75</td><td rowspan="6">2,0</td></tr>
<tr><td>75</td><td>0,9</td><td>1,1</td><td>1,35</td><td>1,6</td><td>2,2</td><td>2,45</td><td>2,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="5">0,35</td></tr>
<tr><td>100</td><td>0,95</td><td>1,2</td><td>1,5</td><td>1,8</td><td>2,5</td><td>2,8</td><td>3,25</td><td>3,85</td><td>4,5</td><td>-</td><td>-</td></tr>
<tr><td>125</td><td>1,4</td><td>1,7</td><td>2,1</td><td>2,45</td><td>3,15</td><td>3,55</td><td>4,1</td><td>4,9</td><td>5,5</td><td>6,5</td><td>7,0</td></tr>
<tr><td>150</td><td>1,45</td><td>1,85</td><td>2,35</td><td>2,8</td><td>3,6</td><td>4,1</td><td>4,8</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td></tr>
<tr><td>200</td><td>1,6</td><td>2,1</td><td>2,75</td><td>3,4</td><td>4,35</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,5</td><td>10</td><td>11</td></tr>
<tr><td colspan="16">Параметр шероховатости и точность обработки R 2,5 JТ9...JТ8 квалитет a</td></tr>
<tr><td>Диаметр</td><td>Глубина</td><td colspan="11">Длина обрабатываемой поверхности l, мм</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности D, мм, до</td><td>резания</td><td>25</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>350</td><td>400</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="11">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>30</td><td rowspan="7">1</td><td>0,9</td><td>1,05</td><td>1,2</td><td>1,35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,15</td><td rowspan="7">115</td><td rowspan="7">2,0</td></tr>
<tr><td>50</td><td>1,05</td><td>1,2</td><td>1,45</td><td>1,65</td><td>2,35</td><td>2,55</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,17</td></tr>
<tr><td>75</td><td>1,15</td><td>1,4</td><td>1,7</td><td>2,0</td><td>2,75</td><td>3,05</td><td>3,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="5">0,19</td></tr>
<tr><td>100</td><td>1,25</td><td>1,6</td><td>2,0</td><td>2,4</td><td>3,25</td><td>3,7</td><td>4,3</td><td>5,0</td><td>6,0</td><td>-</td><td>-</td></tr>
<tr><td>125</td><td>1,8</td><td>2,15</td><td>2,6</td><td>3,1</td><td>4,1</td><td>4,55</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,0</td></tr>
<tr><td>150</td><td>1,85</td><td>2,35</td><td>2,9</td><td>3,45</td><td>4,55</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,5</td><td>10,5</td></tr>
<tr><td>200</td><td>2,05</td><td>2,7</td><td>3,45</td><td>4,25</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,0</td><td>10,5</td><td>12</td><td>14</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="15%"><col width="9%"><col width="5%"><col width="5%"><col width="12%"><col width="12%"><col width="12%"><col width="11%"><col width="12%"></colgroup>
<tr><td colspan="6" rowspan="2">Подготовительно-заключительное время Единичное и мелкосерийное производство</td><td colspan="4">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="4">Карта 99</td></tr>
<tr><td rowspan="4">N позиции</td><td rowspan="4">Способ установки детали</td><td colspan="2" rowspan="4">Сложность подготовки к работе</td><td colspan="2" rowspan="4">Число инструментов в наладке</td><td colspan="4">Группа станков: наибольший диаметр обрабатываемого изделия D, мм, до</td></tr>
<tr><td>1600</td><td>2500</td><td>1600</td><td>2500</td></tr>
<tr><td colspan="2">с заменой установочных приспособлений</td><td colspan="2">без замены установочных приспособлений</td></tr>
<tr><td colspan="4">Время, мин.</td></tr>
<tr><td>1</td><td>На планшайбе</td><td colspan="2" rowspan="2">Простая</td><td colspan="2">1...2</td><td>15</td><td>19</td><td>10</td><td>12</td></tr>
<tr><td>2</td><td>с креплением</td><td colspan="2">3...4</td><td>17</td><td>21</td><td>12</td><td>14</td></tr>
<tr><td>3</td><td>кулачками или</td><td colspan="2" rowspan="3">Средней сложности</td><td colspan="2">3...4</td><td>19</td><td>23</td><td>14</td><td>16</td></tr>
<tr><td>4</td><td rowspan="5">болтами и планками</td><td colspan="2">5...6</td><td>21</td><td>25</td><td>16</td><td>18</td></tr>
<tr><td>5</td><td colspan="2">7...8</td><td>24</td><td>28</td><td>18</td><td>21</td></tr>
<tr><td>6</td><td colspan="2" rowspan="3">Сложная</td><td colspan="2">4...5</td><td>25</td><td>29</td><td>19</td><td>22</td></tr>
<tr><td>7</td><td colspan="2">6...8</td><td>29</td><td>33</td><td>21</td><td>24</td></tr>
<tr><td>8</td><td colspan="2">9...12</td><td>33</td><td>38</td><td>24</td><td>27</td></tr>
<tr><td>9</td><td rowspan="2">В приспособлении или на</td><td colspan="2" rowspan="2">Простая</td><td colspan="2">1...2</td><td>21</td><td>25</td><td>12</td><td>14</td></tr>
<tr><td>10</td><td colspan="2">3...4</td><td>23</td><td>27</td><td>14</td><td>16</td></tr>
<tr><td>11</td><td rowspan="6">угольнике</td><td colspan="2" rowspan="3">Средней сложности</td><td colspan="2">3...4</td><td>25</td><td>29</td><td>16</td><td>18</td></tr>
<tr><td>12</td><td colspan="2">5...6</td><td>27</td><td>32</td><td>18</td><td>20</td></tr>
<tr><td>13</td><td colspan="2">7...8</td><td>30</td><td>36</td><td>20</td><td>22</td></tr>
<tr><td>14</td><td colspan="2" rowspan="3">Сложная</td><td colspan="2">4...5</td><td>33</td><td>38</td><td>22</td><td>24</td></tr>
<tr><td>15</td><td colspan="2">6...8</td><td>37</td><td>42</td><td>24</td><td>26</td></tr>
<tr><td>16</td><td colspan="2">9...12</td><td>42</td><td>47</td><td>26</td><td>29</td></tr>
<tr><td colspan="10">Время на дополнительные элементы подготовительно-заключительной работы, не включенные в комплексы</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="9">Наименование работы Группа станков: наибольший диаметр обрабатываемого изделия D, мм, до</td></tr>
<tr><td colspan="9">1600 2500</td></tr>
<tr><td colspan="9">Время, мин.</td></tr>
<tr><td>1</td><td rowspan="5">Установить и снять</td><td colspan="8">домкрат 1,5 2,0</td></tr>
<tr><td>2</td><td colspan="8">противовес 5,0 6,0</td></tr>
<tr><td>3</td><td colspan="8">угольник 7,0 9,0</td></tr>
<tr><td>4</td><td colspan="8">шлифовальное 10 12 приспособление</td></tr>
<tr><td>5</td><td colspan="8">копировальное 8,0 10 приспособление</td></tr>
<tr><td>6</td><td rowspan="3">Переустановить</td><td rowspan="2">кулачок с коробкой</td><td colspan="2" rowspan="2">при креплении</td><td colspan="5">восьмью 6,0 7,0 болтами</td></tr>
<tr><td>7</td><td colspan="5">шестью 4,0 5,0 болтами</td></tr>
<tr><td>8</td><td colspan="8">кулачок без коробок 3,0 4,0</td></tr>
</table>


<a id="p103167"></a>Примечание. Характеристика сложности подготовки к работе приведена [выше](#p100089).


<table>
<colgroup><col width="5%"><col width="9%"><col width="6%"><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="11" rowspan="2">Вспомогательное время на установку и снятие детали Единичное и мелкосерийное производство</td><td colspan="5">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="5">Карта 100, лист 1</td></tr>
<tr><td rowspan="4">N позиции</td><td rowspan="4">Способ установки и крепления детали</td><td rowspan="4">Характер выверки</td><td>Точность</td><td colspan="2">Вручную</td><td colspan="10">Мостовым краном</td></tr>
<tr><td>выверки</td><td colspan="12">Масса детали, кг, до</td></tr>
<tr><td rowspan="2">мм, до</td><td>10</td><td>20</td><td>30</td><td>50</td><td>100</td><td>200</td><td>400</td><td>800</td><td>1500</td><td>3000</td><td>5000</td><td>10000</td></tr>
<tr><td colspan="12">Время, мин.</td></tr>
<tr><td>1</td><td>На планшайбе с креплением</td><td>без выверки</td><td>-</td><td>1,2</td><td>1,55</td><td>3,8</td><td>4,45</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,0</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>2</td><td rowspan="10">кулачками</td><td rowspan="2">с выверкой</td><td>1,0</td><td>1,95</td><td>2,2</td><td>7,0</td><td>7,6</td><td>8,5</td><td>9,5</td><td>10,5</td><td>12</td><td>13</td><td>14,5</td><td>18,5</td><td>26</td></tr>
<tr><td>3</td><td>0,5</td><td>2,2</td><td>2,4</td><td>7,5</td><td>8,5</td><td>9,5</td><td>10,5</td><td>11,5</td><td>13</td><td>14,5</td><td>16</td><td>20,5</td><td>28,5</td></tr>
<tr><td>4</td><td rowspan="3">по диаметру</td><td>0,1</td><td>2,5</td><td>2,7</td><td>8,5</td><td>9,0</td><td>10</td><td>11,5</td><td>13</td><td>14,5</td><td>16</td><td>18</td><td>26</td><td>37,5</td></tr>
<tr><td>5</td><td>0,05</td><td>2,85</td><td>3,05</td><td>10</td><td>10,5</td><td>12</td><td>13,5</td><td>15</td><td>15,5</td><td>19</td><td>21</td><td>28,5</td><td>42</td></tr>
<tr><td>6</td><td>0,01</td><td>3,2</td><td>3,60</td><td>12</td><td>13</td><td>14,5</td><td>16</td><td>18</td><td>20,5</td><td>22,5</td><td>25,5</td><td>34</td><td>50</td></tr>
<tr><td>7</td><td rowspan="2">с выверкой</td><td>1,0</td><td>3,05</td><td>3,70</td><td>8,5</td><td>10</td><td>12,5</td><td>14</td><td>16</td><td>18</td><td>20</td><td>22</td><td>26,5</td><td>34,5</td></tr>
<tr><td>8</td><td>0,5</td><td>3,5</td><td>4,15</td><td>10,5</td><td>11,5</td><td>14</td><td>15,5</td><td>17,5</td><td>19,5</td><td>22</td><td>24</td><td>29</td><td>38</td></tr>
<tr><td>9</td><td rowspan="2">по диаметру и</td><td>0,1</td><td>3,7</td><td>4,35</td><td>11,5</td><td>12,5</td><td>14,5</td><td>16,5</td><td>19</td><td>20,5</td><td>23</td><td>25,5</td><td>35</td><td>50</td></tr>
<tr><td>10</td><td>0,05</td><td>4,7</td><td>5,5</td><td>13</td><td>14,5</td><td>16,5</td><td>18</td><td>20,5</td><td>22,5</td><td>25,5</td><td>28,6</td><td>38</td><td>56</td></tr>
<tr><td>11</td><td>торцу</td><td>0,01</td><td>5,5</td><td>6,5</td><td>15,5</td><td>17,5</td><td>19,5</td><td>22</td><td>24,5</td><td>27</td><td>30,5</td><td>34</td><td>45</td><td>67</td></tr>
<tr><td>12</td><td>На планшайбе с домкратами,</td><td>без выверки</td><td>-</td><td>1,4</td><td>1,85</td><td>4,60</td><td>5,0</td><td>6,5</td><td>7,5</td><td>9,0</td><td>11</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>13</td><td rowspan="5">подставками с креплением четырьмя кулачками, болтами</td><td rowspan="2">с выверкой</td><td>1,0</td><td>2,85</td><td>3,40</td><td>7,5</td><td>8,5</td><td>10</td><td>11,5</td><td>13</td><td>15,5</td><td>17,5</td><td>20,5</td><td>25,5</td><td>34</td></tr>
<tr><td>14</td><td>0,5</td><td>3,05</td><td>3,70</td><td>8,5</td><td>9,5</td><td>11</td><td>12,5</td><td>14,5</td><td>17</td><td>19</td><td>22,5</td><td>28</td><td>37,5</td></tr>
<tr><td>15</td><td rowspan="3">по диаметру</td><td>0,1</td><td>3,4</td><td>4,15</td><td>9,0</td><td>10</td><td>12</td><td>13,5</td><td>16</td><td>18,5</td><td>21,5</td><td>24,5</td><td>32</td><td>46,5</td></tr>
<tr><td>16</td><td>0,05</td><td>4,25</td><td>5,0</td><td>10</td><td>11,5</td><td>13</td><td>15,5</td><td>18</td><td>21</td><td>24</td><td>27,5</td><td>35</td><td>52</td></tr>
<tr><td>17</td><td>0,01</td><td>4,6</td><td>5,5</td><td>12</td><td>13,5</td><td>16</td><td>18,5</td><td>21,5</td><td>25</td><td>28,5</td><td>33</td><td>42,5</td><td>62</td></tr>
<tr><td>18</td><td rowspan="5">и планками</td><td rowspan="2">с выверкой</td><td>1,0</td><td>3,5</td><td>4,15</td><td>9,0</td><td>10,5</td><td>12</td><td>14</td><td>16,5</td><td>19</td><td>22</td><td>25,5</td><td>32</td><td>43,5</td></tr>
<tr><td>19</td><td>0,5</td><td>3,8</td><td>4,6</td><td>10</td><td>11,5</td><td>13</td><td>15</td><td>18</td><td>21</td><td>24</td><td>28</td><td>35</td><td>47</td></tr>
<tr><td>20</td><td rowspan="2">по диаметру и</td><td>1,0</td><td>4,35</td><td>5,0</td><td>11,5</td><td>12</td><td>15</td><td>17,5</td><td>20,5</td><td>24</td><td>27</td><td>32</td><td>42</td><td>60</td></tr>
<tr><td>21</td><td>0,05</td><td>5,5</td><td>6,5</td><td>13,5</td><td>15</td><td>18</td><td>20,5</td><td>24</td><td>26</td><td>35,5</td><td>37</td><td>46</td><td>66</td></tr>
<tr><td>22</td><td>торцу</td><td>0,01</td><td>6,5</td><td>7,0</td><td>16,5</td><td>18</td><td>21</td><td>25</td><td>29</td><td>33,5</td><td>39</td><td>45</td><td>56,5</td><td>80</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="9%"><col width="7%"><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="7%"></colgroup>
<tr><td colspan="11" rowspan="2">Вспомогательное время на установку и снятие детали Единичное и мелкосерийное производство</td><td colspan="5">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="5">Карта 100, лист 2</td></tr>
<tr><td rowspan="4">N позиции</td><td rowspan="4">Способ установки и крепления детали</td><td rowspan="4">Характер выверки</td><td>Точность выверки</td><td colspan="2">Вручную</td><td colspan="10">Мостовым краном</td></tr>
<tr><td rowspan="3">мм, до</td><td colspan="12">Масса детали, кг, до</td></tr>
<tr><td>10</td><td>20</td><td>30</td><td>50</td><td>100</td><td>200</td><td>400</td><td>800</td><td>1500</td><td>3000</td><td>5000</td><td>10000</td></tr>
<tr><td colspan="12">Время, мин.</td></tr>
<tr><td>23</td><td rowspan="4">На планшайбе с домкратами, упорами, подставками с</td><td>без выверки</td><td>-</td><td>1,65</td><td>2,5</td><td>5,5</td><td>6,0</td><td>7,5</td><td>9,5</td><td>11</td><td>13</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>24</td><td rowspan="2">с выверкой по</td><td>1,0</td><td>3,9</td><td>5,0</td><td>8,5</td><td>9,5</td><td>11</td><td>14</td><td>16,5</td><td>19,5</td><td>24</td><td>30,5</td><td>36</td><td>47</td></tr>
<tr><td>25</td><td>0,5</td><td>4,6</td><td>5,8</td><td>10,5</td><td>12</td><td>15</td><td>18,5</td><td>22</td><td>26</td><td>30,5</td><td>37</td><td>43,5</td><td>56</td></tr>
<tr><td>26</td><td rowspan="3">диаметру</td><td>0,1</td><td>6,5</td><td>8,5</td><td>14</td><td>16,5</td><td>19,5</td><td>24</td><td>28</td><td>35</td><td>41,5</td><td>50</td><td>61</td><td>79</td></tr>
<tr><td>27</td><td>креплением</td><td>0,05</td><td>8,0</td><td>10</td><td>17,5</td><td>19,5</td><td>24</td><td>28</td><td>34</td><td>41,5</td><td>50</td><td>60</td><td>73</td><td>94</td></tr>
<tr><td>28</td><td rowspan="6">болтами</td><td>0,01</td><td>9,0</td><td>11,5</td><td>19,5</td><td>23</td><td>27</td><td>32,5</td><td>39</td><td>48</td><td>56</td><td>70</td><td>84</td><td>109</td></tr>
<tr><td>29</td><td rowspan="2">с выверкой по</td><td>1,0</td><td>4,9</td><td>6,0</td><td>10,5</td><td>12</td><td>14</td><td>17,5</td><td>20,5</td><td>25</td><td>29,5</td><td>38</td><td>44,5</td><td>59</td></tr>
<tr><td>30</td><td>0,5</td><td>5,5</td><td>7,0</td><td>13</td><td>18</td><td>20,5</td><td>23</td><td>27</td><td>32,5</td><td>35</td><td>46</td><td>54</td><td>71</td></tr>
<tr><td>31</td><td>диаметру</td><td>0,1</td><td>8,0</td><td>10,5</td><td>17,5</td><td>20,5</td><td>25</td><td>30,5</td><td>36</td><td>43,5</td><td>51</td><td>63</td><td>76</td><td>99</td></tr>
<tr><td>32</td><td rowspan="2">и торцу</td><td>0,05</td><td>9,9</td><td>12</td><td>20,5</td><td>25</td><td>30,5</td><td>37</td><td>43,5</td><td>52</td><td>61</td><td>76</td><td>91</td><td>118</td></tr>
<tr><td>33</td><td>0,01</td><td>12</td><td>14,5</td><td>24,5</td><td>28</td><td>35</td><td>41,5</td><td>50</td><td>60</td><td>70</td><td>87</td><td>104</td><td>136</td></tr>
<tr><td>34</td><td rowspan="3">На планшайбе с угольником (в приспособлении)</td><td>без выверки</td><td>-</td><td>2,6</td><td>3,25</td><td>7,5</td><td>8,0</td><td>9,0</td><td>10,5</td><td>12</td><td>14</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>35</td><td rowspan="2">с выверкой в одной</td><td>1,0</td><td>3,7</td><td>4,25</td><td>10</td><td>11,5</td><td>13,5</td><td>15,5</td><td>18,5</td><td>20,5</td><td>24</td><td>28,5</td><td>35</td><td>41,5</td></tr>
<tr><td>36</td><td>0,5</td><td>4,0</td><td>4,5</td><td>11</td><td>12,5</td><td>14,5</td><td>17</td><td>19</td><td>23</td><td>26</td><td>30,5</td><td>39</td><td>47</td></tr>
<tr><td>37</td><td>с креплением</td><td rowspan="3">плоскости</td><td>0,1</td><td>4,35</td><td>5,1</td><td>12,5</td><td>13,5</td><td>16</td><td>18,5</td><td>22</td><td>25</td><td>29</td><td>34</td><td>46</td><td>53</td></tr>
<tr><td>38</td><td rowspan="2">болтами и планками</td><td>0,05</td><td>5,5</td><td>6,5</td><td>13,5</td><td>15,5</td><td>18</td><td>20,5</td><td>24</td><td>28</td><td>31,5</td><td>38</td><td>54</td><td>64</td></tr>
<tr><td>39</td><td>0,01</td><td>6,5</td><td>7,5</td><td>16,5</td><td>18,5</td><td>21,5</td><td>27</td><td>28,5</td><td>34</td><td>38</td><td>46</td><td>63</td><td>74</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="10%"><col width="8%"><col width="7%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="7%"></colgroup>
<tr><td colspan="11" rowspan="2">Вспомогательное время на установку и снятие детали Единичное и мелкосерийное производство</td><td colspan="5">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="5">Карта 100, лист 3</td></tr>
<tr><td rowspan="4">N позиции</td><td rowspan="4">Способ установки и крепления детали</td><td>Характер</td><td>Точность</td><td colspan="2">Вручную</td><td colspan="10">Мостовым краном</td></tr>
<tr><td rowspan="3">выверки</td><td>выверки</td><td colspan="12">Масса детали, кг, до</td></tr>
<tr><td rowspan="2">мм, до</td><td>10</td><td>20</td><td>30</td><td>50</td><td>100</td><td>200</td><td>400</td><td>800</td><td>1500</td><td>3000</td><td>5000</td><td>10000</td></tr>
<tr><td colspan="12">Время, мин.</td></tr>
<tr><td>40</td><td rowspan="4">На планшайбе с угольником (в приспособлении)</td><td rowspan="2">с выверкой в двух</td><td>1,0</td><td>7,0</td><td>8,0</td><td>15</td><td>17</td><td>19,5</td><td>23</td><td>26,5</td><td>31</td><td>35</td><td>41</td><td>-</td><td>-</td></tr>
<tr><td>41</td><td>0,5</td><td>7,5</td><td>8,5</td><td>16,5</td><td>18,5</td><td>21,5</td><td>25</td><td>29</td><td>34</td><td>39</td><td>45</td><td>55</td><td>64</td></tr>
<tr><td>42</td><td rowspan="3">плоскостях</td><td>0,1</td><td>8,5</td><td>9,0</td><td>19,5</td><td>21,5</td><td>25</td><td>29</td><td>33</td><td>38</td><td>44</td><td>51</td><td>60</td><td>70</td></tr>
<tr><td>43</td><td>0,05</td><td>9,5</td><td>11</td><td>21,5</td><td>24</td><td>28</td><td>32</td><td>37</td><td>43</td><td>49</td><td>57</td><td>72</td><td>84</td></tr>
<tr><td>44</td><td>с креплением болтами и планками</td><td>0,01</td><td>11</td><td>13</td><td>26</td><td>29</td><td>33</td><td>38,5</td><td>44,5</td><td>51</td><td>58</td><td>69</td><td>82</td><td>96</td></tr>
<tr><td>45</td><td colspan="3">Время в карте предусматривает крепление детали болтами в количестве</td><td colspan="8">4</td><td colspan="3">6</td><td>8</td></tr>
<tr><td>46</td><td colspan="3">Добавлять (отнимать) на каждый болт сверх (менее) предусмотренных</td><td colspan="3">1,5</td><td colspan="5">2,0</td><td colspan="3">4,0</td><td>5,0</td></tr>
</table>


<a id="p103216"></a>Примечания:
1. <a id="p103217"></a>При установке деталей с необработанной установочной поверхностью время по карте принимать с коэффициентом К = 1,2.
2. <a id="p103218"></a>При работе с местным подъемником время по карте, приведенное для мостового крана, уменьшать на 1,5 мин.
3. <a id="p103219"></a>При установке нежестких сварных или других негабаритных или громоздких деталей, а также при работе двумя кранами время по карте принимать с коэффициентом К = 1,3.
4. <a id="p103220"></a>При зажиме деталей кулачками с гидропластическими усилителями и с червячной передачей от времени по карте отнимать 1,0 - 1,5 мин. на каждый кулачок.
5. <a id="p103221"></a>При переустановке деталей вручную время по карте принимать с коэффициентом К = 0,65; с выверкой с точностью до 0,5 мм, с коэффициентом К = 0,75; с выверкой с точностью до 0,1 мм - с коэффициентом К = 0,85, с выверкой с точностью до 0,05 мм - с коэффициентом К = 0,95.


<table>
<colgroup><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="14" rowspan="3">Неполное штучное время ПРЕДВАРИТЕЛЬНОЕ ТОЧЕНИЕ ПОД СТАРЕНИЕ, R 160, JТ16 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="8">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="8">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="8">Карта 101, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="17">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>1000</td><td>1200</td><td>1400</td><td>1600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="17">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">150</td><td>5</td><td>1,1</td><td>1,25</td><td>1,4</td><td>1,65</td><td>1,85</td><td>2,35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,4</td><td rowspan="2">38</td><td>4,1</td></tr>
<tr><td>10</td><td>1,2</td><td>1,4</td><td>1,6</td><td>1,85</td><td>2,1</td><td>2,6</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,15</td><td>7,0</td></tr>
<tr><td rowspan="2">200</td><td>5</td><td>1,2</td><td>1,4</td><td>1,65</td><td>1,8</td><td>1,95</td><td>2,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,4</td><td rowspan="2">40</td><td>4,1</td></tr>
<tr><td>10</td><td>1,3</td><td>1,6</td><td>1,9</td><td>2,2</td><td>2,55</td><td>3,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,15</td><td>7,0</td></tr>
<tr><td rowspan="2">250</td><td>6</td><td>1,15</td><td>1,35</td><td>1,6</td><td>1,85</td><td>2,1</td><td>2,6</td><td>3,2</td><td>3,85</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,2</td><td rowspan="2">39</td><td>4,1</td></tr>
<tr><td>12</td><td>1,25</td><td>1,5</td><td>1,75</td><td>2,1</td><td>2,4</td><td>3,0</td><td>3,7</td><td>4,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>7,0</td></tr>
<tr><td rowspan="2">300</td><td>6</td><td>1,75</td><td>2,15</td><td>2,5</td><td>3,0</td><td>3,45</td><td>4,4</td><td>5,5</td><td>7,0</td><td>9,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,2</td><td rowspan="2">37</td><td>4,1</td></tr>
<tr><td>12</td><td>1,85</td><td>2,35</td><td>2,85</td><td>3,4</td><td>3,95</td><td>5,0</td><td>6,5</td><td>8,0</td><td>10,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>7,0</td></tr>
<tr><td rowspan="2">400</td><td>8</td><td>1,9</td><td>2,45</td><td>3,0</td><td>3,65</td><td>4,25</td><td>5,5</td><td>6,5</td><td>8,5</td><td>11</td><td>14</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,2</td><td rowspan="2">40</td><td>4,9</td></tr>
<tr><td>16</td><td>2,2</td><td>2,85</td><td>3,45</td><td>4,2</td><td>5,0</td><td>6,5</td><td>8,0</td><td>10</td><td>13</td><td>16,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>8,5</td></tr>
<tr><td rowspan="2">500</td><td>8</td><td>2,25</td><td>2,95</td><td>3,6</td><td>4,3</td><td>5,0</td><td>6,5</td><td>8,0</td><td>10</td><td>14</td><td>17,5</td><td>21</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,2</td><td rowspan="2">39</td><td>4,9</td></tr>
<tr><td>16</td><td>2,6</td><td>4,3</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>9,5</td><td>12</td><td>16,5</td><td>20,5</td><td>25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>8,5</td></tr>
<tr><td rowspan="2">750</td><td>8</td><td>2,5</td><td>3,3</td><td>4,1</td><td>4,8</td><td>5,5</td><td>7,5</td><td>9,5</td><td>11,5</td><td>16</td><td>20</td><td>24,5</td><td>30,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,6</td><td rowspan="2">38</td><td>7,0</td></tr>
<tr><td>16</td><td>2,75</td><td>3,6</td><td>4,45</td><td>5,0</td><td>6,0</td><td>8,0</td><td>10,5</td><td>13</td><td>17,5</td><td>22</td><td>27</td><td>31,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,45</td><td>12</td></tr>
<tr><td rowspan="2">1000</td><td>8</td><td>3,05</td><td>4,95</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11,5</td><td>14</td><td>17</td><td>21,5</td><td>27</td><td>33</td><td>38,5</td><td>44</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,6</td><td rowspan="2">39</td><td>7,0</td></tr>
<tr><td>20</td><td>4,1</td><td>6,0</td><td>7,5</td><td>9,5</td><td>11</td><td>13,5</td><td>16,5</td><td>19,5</td><td>23,5</td><td>30,5</td><td>37</td><td>43</td><td>49</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,45</td><td>14</td></tr>
<tr><td rowspan="2">1250</td><td>8</td><td>3,5</td><td>6,0</td><td>7,5</td><td>9,5</td><td>11,5</td><td>14</td><td>17,5</td><td>21,5</td><td>26,5</td><td>33,5</td><td>41</td><td>48</td><td>55</td><td>65</td><td>80</td><td>-</td><td>-</td><td>1,6</td><td rowspan="2">39</td><td>7,0</td></tr>
<tr><td>20</td><td>4,9</td><td>7,5</td><td>9,5</td><td>11,5</td><td>13,5</td><td>16</td><td>20</td><td>24</td><td>30</td><td>37,5</td><td>45,5</td><td>53</td><td>61</td><td>72</td><td>88</td><td>-</td><td>-</td><td>1,45</td><td>14</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="2%"><col width="3%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="15" rowspan="3">Неполное штучное время ПРЕДВАРИТЕЛЬНОЕ ТОЧЕНИЕ ПОД СТАРЕНИЕ, R 160, JТ16 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="8">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="8">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="8">Карта 101, лист 2</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="18">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td colspan="2">125 150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>1000</td><td colspan="2">1200</td><td>1400</td><td>1600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="18">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">1500</td><td>8</td><td>4,1</td><td>7,0</td><td>9,0</td><td colspan="2">11 13</td><td>16</td><td>20</td><td>24,5</td><td>30,5</td><td>39</td><td>47</td><td>55</td><td>63</td><td>75</td><td colspan="2">92</td><td>108</td><td>125</td><td>1,6</td><td>40</td><td>7,0</td></tr>
<tr><td>20</td><td>6,0</td><td>9,0</td><td>11,5</td><td colspan="2">14 16,5</td><td>20</td><td>24,5</td><td>29,5</td><td>37</td><td>46,5</td><td>56</td><td>65</td><td>75</td><td>89</td><td colspan="2">109</td><td>128</td><td>147</td><td>1,45</td><td>38</td><td>14</td></tr>
<tr><td rowspan="2">1750</td><td>8</td><td>4,55</td><td>7,5</td><td>10</td><td colspan="2">12,5 14,5</td><td>18</td><td>22,5</td><td>27,5</td><td>34,5</td><td>43,5</td><td>53</td><td>62</td><td>71</td><td>85</td><td colspan="2">104</td><td>122</td><td>141</td><td>1,6</td><td>41</td><td>7,0</td></tr>
<tr><td>20</td><td>7,0</td><td>10,5</td><td>13,5</td><td colspan="2">16,5 19,5</td><td>23,5</td><td>29,5</td><td>35,5</td><td>44</td><td>55</td><td>67</td><td>78</td><td>90</td><td>107</td><td colspan="2">130</td><td>153</td><td>176</td><td>1,45</td><td>37</td><td>12</td></tr>
<tr><td rowspan="2">2000</td><td>8</td><td>5,0</td><td>8,5</td><td>11</td><td colspan="2">14 16,5</td><td>20</td><td>25,5</td><td>30,5</td><td>38,5</td><td>48,5</td><td>59</td><td>70</td><td>80</td><td>95</td><td colspan="2">116</td><td>137</td><td>157</td><td>1,6</td><td>42</td><td>7,0</td></tr>
<tr><td>20</td><td>6,0</td><td>10</td><td>13,5</td><td colspan="2">18,5 21,5</td><td>24,5</td><td>32,5</td><td>39,5</td><td>49</td><td>61</td><td>74</td><td>87</td><td>100</td><td>119</td><td colspan="2">145</td><td>170</td><td>196</td><td>1,45</td><td>38</td><td>14</td></tr>
<tr><td rowspan="2">2500</td><td>8</td><td>6,5</td><td>11,5</td><td>15</td><td colspan="2">19 22,5</td><td>28</td><td>35</td><td>42,5</td><td>53</td><td>67</td><td>82</td><td>96</td><td>111</td><td>133</td><td colspan="2">162</td><td>191</td><td>220</td><td>1,6</td><td rowspan="2">38</td><td>7,0</td></tr>
<tr><td>20</td><td>7,5</td><td>12,5</td><td>16,5</td><td colspan="2">22,5 26,5</td><td>32,5</td><td>40,5</td><td>48,5</td><td>60</td><td>74</td><td>92</td><td>108</td><td>124</td><td>148</td><td colspan="2">180</td><td>211</td><td>243</td><td>1,45</td><td>14</td></tr>
<tr><td colspan="23">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="6" rowspan="3">Твердости чугуна</td><td colspan="7">НВ, ГПа</td><td colspan="4">до 2,15</td><td colspan="6">свыше 2,15</td></tr>
<tr><td colspan="7">Длительность обработки, мин.</td><td colspan="4">-</td><td colspan="6">до 10 свыше 10</td></tr>
<tr><td colspan="7">Коэффициент</td><td colspan="4">1,0</td><td colspan="6">1,1 1,25</td></tr>
<tr><td colspan="6" rowspan="5">Угла реза в плане</td><td colspan="7">фи, град.</td><td colspan="10">90 45...60</td></tr>
<tr><td colspan="7">Длительность обработки, мин.</td><td colspan="4">до 10</td><td colspan="6">свыше 10 -</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="4" rowspan="3">1,25</td><td colspan="6">1,35</td></tr>
<tr><td colspan="4"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="6"></td></tr>
<tr><td colspan="6" rowspan="5">Марки твердого сплава</td><td colspan="7">Марка твердого сплава</td><td colspan="4">ВК6</td><td colspan="6">ВК8</td></tr>
<tr><td colspan="7">Длительность обработки, мин.</td><td colspan="4">-</td><td colspan="6">до 10 свыше 10</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="4" rowspan="3">0,8</td><td colspan="6">0,9</td></tr>
<tr><td colspan="4"></td><td colspan="2">1,0</td></tr>
</table>


<a id="p103259"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму штучного времени включать только неперекрываемое неполное штучное время. При этом к неполному штучному времени добавлять 1,5 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="15" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="7">Карта 102, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="17">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>1000</td><td>1200</td><td>1400</td><td>1600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="17">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">150</td><td>5</td><td>1,8</td><td>2,2</td><td>2,4</td><td>3,2</td><td>3,5</td><td>4,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,9</td><td rowspan="2">38</td><td>2,9</td></tr>
<tr><td>10</td><td>2,0</td><td>2,5</td><td>2,7</td><td>3,5</td><td>3,9</td><td>4,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,8</td><td>4,9</td></tr>
<tr><td rowspan="2">200</td><td>5</td><td>2,1</td><td>2,8</td><td>3,0</td><td>4,1</td><td>4,7</td><td>4,9</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,9</td><td rowspan="2">33</td><td>2,0</td></tr>
<tr><td>10</td><td>2,4</td><td>3,1</td><td>3,4</td><td>4,6</td><td>5,0</td><td>5,5</td><td>7,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,8</td><td>4,1</td></tr>
<tr><td rowspan="2">250</td><td>6</td><td>2,4</td><td>3,2</td><td>3,5</td><td>4,8</td><td>5,5</td><td>6,5</td><td>8,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,9</td><td rowspan="2">33</td><td>2,9</td></tr>
<tr><td>12</td><td>2,8</td><td>3,5</td><td>4,0</td><td>5,2</td><td>6,0</td><td>6,0</td><td>9,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,8</td><td>4,9</td></tr>
<tr><td rowspan="2">300</td><td>6</td><td>2,7</td><td>3,65</td><td>4,0</td><td>5,6</td><td>6,5</td><td>6,5</td><td>9,5</td><td>10,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,9</td><td rowspan="2">33</td><td>2,4</td></tr>
<tr><td>12</td><td>3,1</td><td>4,2</td><td>4,7</td><td>6,5</td><td>7,0</td><td>7,0</td><td>11</td><td>12</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,8</td><td>4,9</td></tr>
<tr><td rowspan="2">400</td><td>8</td><td>3,1</td><td>4,3</td><td>4,7</td><td>6,5</td><td>7,5</td><td>8,0</td><td>11,5</td><td>12,5</td><td>16,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,9</td><td rowspan="2">36</td><td>4,1</td></tr>
<tr><td>16</td><td>3,7</td><td>5,0</td><td>5,5</td><td>7,5</td><td>8,5</td><td>9,0</td><td>13</td><td>14</td><td>19</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,8</td><td>8,3</td></tr>
<tr><td rowspan="2">500</td><td>8</td><td>3,6</td><td>5,1</td><td>5,5</td><td>7,9</td><td>9,0</td><td>10</td><td>14</td><td>15,5</td><td>20,5</td><td>26</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,9</td><td rowspan="2">36</td><td>4,1</td></tr>
<tr><td>16</td><td>4,3</td><td>6,0</td><td>6,5</td><td>9,0</td><td>10,5</td><td>11,5</td><td>16</td><td>17,5</td><td>23</td><td>29</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,8</td><td>8,3</td></tr>
<tr><td rowspan="2">750</td><td>8</td><td>4,2</td><td>6,0</td><td>6,5</td><td>9,5</td><td>11</td><td>11,5</td><td>15,5</td><td>18</td><td>24</td><td>30,5</td><td>37</td><td>44</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td rowspan="2">41</td><td>4,1</td></tr>
<tr><td>16</td><td>5,5</td><td>7,7</td><td>8,5</td><td>12</td><td>13,5</td><td>14,5</td><td>20,5</td><td>22,5</td><td>30,5</td><td>38</td><td>46</td><td>54</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td>7,0</td></tr>
<tr><td rowspan="2">1000</td><td>8</td><td>5,0</td><td>7,6</td><td>8,5</td><td>12</td><td>14</td><td>16</td><td>21,5</td><td>23,5</td><td>32</td><td>40</td><td>49</td><td>58</td><td>66</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td rowspan="2">41</td><td>4,1</td></tr>
<tr><td>20</td><td>8,5</td><td>11,5</td><td>13,5</td><td>18</td><td>21</td><td>22,5</td><td>31,5</td><td>34,5</td><td>46</td><td>58</td><td>71</td><td>83</td><td>95</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td>8,3</td></tr>
<tr><td rowspan="2">1250</td><td>8</td><td>6,5</td><td>9,0</td><td>10,5</td><td>14,5</td><td>17</td><td>18</td><td>26</td><td>28</td><td>38</td><td>48</td><td>58</td><td>68</td><td>78</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td rowspan="2">43</td><td>4,9</td></tr>
<tr><td>20</td><td>10</td><td>14</td><td>16</td><td>21,5</td><td>25</td><td>27</td><td>38</td><td>41</td><td>55</td><td>70</td><td>84</td><td>98</td><td>112</td><td>133</td><td>163</td><td>-</td><td>-</td><td>0,7</td><td>10</td></tr>
<tr><td rowspan="2">1500</td><td>8</td><td>7,5</td><td>10,5</td><td>12</td><td>16,5</td><td>19,5</td><td>21</td><td>30</td><td>33</td><td>45</td><td>56</td><td>68</td><td>80</td><td>92</td><td>109</td><td>134</td><td>-</td><td>-</td><td>1,0</td><td rowspan="2">43,5</td><td>4,9</td></tr>
<tr><td>20</td><td>11,5</td><td>16,5</td><td>18,5</td><td>25</td><td>29</td><td>31</td><td>44</td><td>48</td><td>65</td><td>82</td><td>99</td><td>115</td><td>132</td><td>157</td><td>192</td><td>225</td><td>259</td><td>0,7</td><td>10</td></tr>
<tr><td rowspan="2">1750</td><td>8</td><td>8,0</td><td>12</td><td>13,5</td><td>19</td><td>22,5</td><td>24</td><td>34,5</td><td>38</td><td>52</td><td>65</td><td>79</td><td>93</td><td>106</td><td>127</td><td>155</td><td>182</td><td>209</td><td>1,0</td><td rowspan="2">44</td><td>4,9</td></tr>
<tr><td>20</td><td>13</td><td>19</td><td>21</td><td>29</td><td>33,5</td><td>36</td><td>51</td><td>56</td><td>75</td><td>95</td><td>114</td><td>134</td><td>153</td><td>182</td><td>222</td><td>261</td><td>300</td><td>0,7</td><td>10</td></tr>
<tr><td>2000</td><td>8</td><td>7,5</td><td>14</td><td>16,5</td><td>23</td><td>27</td><td>29</td><td>42</td><td>46</td><td>63</td><td>80</td><td>97</td><td>113</td><td>130</td><td>155</td><td>190</td><td>223</td><td>257</td><td>1,0</td><td>41</td><td>4,1</td></tr>
</table>


```text
┌─────────────────────────────────────────────────────────────────┬────────────────────────────────┐
│                     Неполное штучное время                      │   Токарно-карусельные станки   │
│          НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ           │          N  до 45 кВт          │
│                             z                                   │           д                    │
│               Чугун серый, НВ = 1,76...2,15 ГПа                 ├────────────────────────────────┤
│                                                                 │    Резцы с пластинками ВК8     │
│             Единичное и мелкосерийное производство              ├────────────────────────────────┤
│                                                                 │       Карта 102, лист 2        │
├─────┬────┬──────────────────────────────────────────────────────┴───────────────────┬────────────┤
│Диа- │Глу-│                Длина обрабатываемой поверхности l, мм, до                │   Режимы   │
│метр │бина│                                                                          │  резания   │
│обра-│ре- ├────┬────┬────┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬────┬────┬────┬────┼───┬────┬───┤
│баты-│за- │ 50 │ 75 │100 │125│150│200│250│300│400│500│600│700│800│1000│1200│1400│1600│S ,│ V, │N ,│
│вае- │ния ├────┴────┴────┴───┴───┴───┴───┴───┴───┴───┴───┴───┴───┴────┴────┴────┴────┤ о │ м/ │ р │
│мой  │t,  │                          Время на проход, мин.                           │мм/│мин.│кВт│
│по-  │мм, │                                                                          │об.│    │   │
│верх-│до  │                                                                          │   │    │   │
│ности│    │                                                                          │   │    │   │
│D,   │    │                                                                          │   │    │   │
│мм,  │    │                                                                          │   │    │   │
│до   │    │                                                                          │   │    │   │
├─────┼────┼────┬────┬────┬───┬───┬───┬───┬───┬───┬───┬───┬───┬───┬────┬────┬────┬────┼───┼────┼───┤
│2000 │20  │16  │22,5│26  │35 │41 │44 │62 │68 │92 │116│140│164│188│224 │273 │321 │369 │0,7│41  │10 │
├─────┼────┼────┼────┼────┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼────┼────┼────┼────┼───┼────┼───┤
│2500 │8   │11,5│17  │19,5│27 │32 │34 │50 │54 │74 │94 │114│134│154│184 │224 │264 │303 │1,0│43  │4,9│
│     ├────┼────┼────┼────┼───┼───┼───┼───┼───┼───┼───┼───┼───┼───┼────┼────┼────┼────┼───┤    ├───┤
│     │20  │19  │27  │30  │41 │48 │51 │73 │80 │108│137│165│194│222│264 │322 │379 │435 │0,7│    │10 │
├─────┴────┴────┴────┴────┴───┴───┴───┴───┴───┴───┴───┴───┴───┴───┴────┴────┴────┴────┴───┴────┴───┤
│             ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:             │
├────────────────────┬────────────────────────────┬────────────────────────┬───────────────────────┤
│Твердости чугуна    │НВ, ГПа                     │        до 2,15         │      свыше 2,15       │
│                    ├────────────────────────────┼────────────────────────┼───────────┬───────────┤
│                    │Длительность обработки, мин.│           -            │   до 10   │ свыше 10  │
│                    ├────────────────────────────┼────────────────────────┼───────────┼───────────┤
│                    │Коэффициент                 │         ┌───┐          │    1,1    │   1,25    │
│                    │                            │         │1,0│          │           │           │
│                    │                            │         └───┘          │           │           │
├────────────────────┼────────────────────────────┼────────────────────────┼───────────┴───────────┤
│Угла резца в плане  │фи, град.                   │          9,0           │        45...60        │
│                    ├────────────────────────────┼───────────┬────────────┼───────────────────────┤
│                    │Длительность обработки, мин.│   до 10   │  свыше 10  │           -           │
│                    ├────────────────────────────┼───────────┼────────────┼───────────────────────┤
│                    │Коэффициент                 │   1,25    │    1,35    │         ┌───┐         │
│                    │                            │           │            │         │1,0│         │
│                    │                            │           │            │         └───┘         │
├────────────────────┼────────────────────────────┼───────────┴────────────┼───────────────────────┤
│Марки твердого      │Марка твердого сплава       │          ВК6           │          ВК8          │
│сплава              ├────────────────────────────┼────────────────────────┼───────────┬───────────┤
│                    │Длительность обработки, мин.│           -            │   до 10   │ свыше 10  │
│                    ├────────────────────────────┼────────────────────────┼───────────┼───────────┤
│                    │Коэффициент                 │          0,8           │    0,9    │   ┌───┐   │
│                    │                            │                        │           │   │1,0│   │
│                    │                            │                        │           │   └───┘   │
├────────────────────┼────────────────────────────┼───────────┬────────────┴───────────┴───────────┤
│Состояния           │Состояние поверхности       │ по корке  │             без корки              │
│поверхности         ├────────────────────────────┼───────────┼────────────────────────────────────┤
│                    │Коэффициент                 │   ┌───┐   │                0,85                │
│                    │                            │   │1,0│   │                                    │
│                    │                            │   └───┘   │                                    │
└────────────────────┴────────────────────────────┴───────────┴────────────────────────────────────┘
```


<a id="p103299"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму штучного времени включать только неперекрываемое неполное штучное время. При этом к неполному штучному времени добавлять 1,5 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="7%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="2%"><col width="2%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="15">Неполное штучное время РАСТАЧИВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="15" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="6">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="6">Карта 103, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="16">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td colspan="2">700</td><td>800</td><td>1000</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="16">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">150</td><td>5</td><td>2,0</td><td>2,5</td><td>3,0</td><td>3,7</td><td>4,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,7</td><td rowspan="2">37</td><td>1,8</td></tr>
<tr><td>10</td><td>2,3</td><td>2,9</td><td>3,4</td><td>4,2</td><td>4,8</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,6</td><td>3,0</td></tr>
<tr><td rowspan="2">200</td><td>5</td><td>2,1</td><td>2,7</td><td>3,2</td><td>4,0</td><td>4,5</td><td>5,0</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,8</td><td rowspan="2">40</td><td>2,3</td></tr>
<tr><td>10</td><td>2,4</td><td>3,1</td><td>3,7</td><td>4,5</td><td>5,0</td><td>5,5</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,7</td><td>4,0</td></tr>
<tr><td rowspan="2">250</td><td>5</td><td>2,2</td><td>2,9</td><td>3,5</td><td>4,3</td><td>5,0</td><td>5,5</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,9</td><td rowspan="2">39</td><td>2,4</td></tr>
<tr><td>10</td><td>2,8</td><td>3,6</td><td>4,4</td><td>5,5</td><td>6,0</td><td>7,0</td><td>7,5</td><td>9,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,7</td><td>4,0</td></tr>
<tr><td rowspan="2">300</td><td>6</td><td>2,5</td><td>3,3</td><td>4,0</td><td>5,0</td><td>6,0</td><td>7,0</td><td>7,5</td><td>8,5</td><td>10</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,9</td><td rowspan="2">38</td><td>2,7</td></tr>
<tr><td>12</td><td>3,1</td><td>4,2</td><td>5,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,0</td><td>11</td><td>12,5</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,7</td><td>4,8</td></tr>
<tr><td rowspan="2">400</td><td>8</td><td>3,0</td><td>4,0</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10,5</td><td>12,5</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,9</td><td rowspan="2">39</td><td>3,8</td></tr>
<tr><td>16</td><td>3,8</td><td>5,0</td><td>6,5</td><td>8,0</td><td>9,0</td><td>10,5</td><td>11,5</td><td>13,5</td><td>16</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,7</td><td>6,8</td></tr>
<tr><td rowspan="2">500</td><td>8</td><td>3,4</td><td>4,8</td><td>6,0</td><td>7,5</td><td>8,5</td><td>10</td><td>11</td><td>13</td><td>15,5</td><td>19</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,9</td><td rowspan="2">39</td><td>3,8</td></tr>
<tr><td>16</td><td>4,5</td><td>6,0</td><td>7,5</td><td>9,5</td><td>11</td><td>12,5</td><td>14</td><td>16,5</td><td>20</td><td>24,5</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,7</td><td>6,8</td></tr>
<tr><td rowspan="2">750</td><td>8</td><td>4,8</td><td>7,0</td><td>8,0</td><td>11</td><td>13</td><td>14,5</td><td>16</td><td>19,5</td><td>23</td><td>29</td><td>36</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,9</td><td rowspan="2">37,5</td><td>3,7</td></tr>
<tr><td>20</td><td>6,0</td><td>8,5</td><td>10</td><td>13,5</td><td>15</td><td>18</td><td>20</td><td>22</td><td>26</td><td>35</td><td>44</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td>0,7</td><td>8,0</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="15">Неполное штучное время РАСТАЧИВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="5">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="15" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="5">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="5">Карта 103, лист 2</td></tr>
<tr><td>Диаметр</td><td>Глубина</td><td colspan="15">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности D, мм, до</td><td rowspan="2">резания t, мм, до</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>1000</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td colspan="15">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">1000</td><td>8</td><td>5,5</td><td>8,0</td><td>9,0</td><td>12,5</td><td>14</td><td>16,5</td><td>18,5</td><td>22</td><td>27</td><td>33</td><td>42</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td rowspan="2">39</td><td>4,1</td></tr>
<tr><td>20</td><td>8,5</td><td>12,5</td><td>14</td><td>18,5</td><td>21,5</td><td>24,5</td><td>27</td><td>33</td><td>39</td><td>48</td><td>60</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,75</td><td>8,0</td></tr>
<tr><td rowspan="2">1250</td><td>8</td><td>7,0</td><td>10</td><td>12,5</td><td>16</td><td>18,5</td><td>21</td><td>23,5</td><td>28</td><td>33</td><td>42</td><td>53</td><td>64</td><td>75</td><td>-</td><td>-</td><td>1,0</td><td rowspan="2">38</td><td>4,0</td></tr>
<tr><td>20</td><td>11</td><td>15,5</td><td>18</td><td>23,5</td><td>27</td><td>31,5</td><td>34,5</td><td>41</td><td>49</td><td>60</td><td>76</td><td>92</td><td>107</td><td>-</td><td>-</td><td>0,75</td><td>8,0</td></tr>
<tr><td rowspan="2">1500</td><td>8</td><td>8,0</td><td>12</td><td>15</td><td>19</td><td>22,5</td><td>26</td><td>28,5</td><td>34</td><td>41</td><td>51</td><td>65</td><td>79</td><td>92</td><td>108</td><td>137</td><td>1,0</td><td rowspan="2">37,5</td><td>4,0</td></tr>
<tr><td>20</td><td>12,5</td><td>17,5</td><td>22</td><td>27</td><td>31</td><td>36</td><td>40</td><td>47</td><td>57</td><td>70</td><td>88</td><td>107</td><td>125</td><td>143</td><td>170</td><td>0,75</td><td>8,0</td></tr>
<tr><td rowspan="2">1750</td><td>8</td><td>9,5</td><td>14</td><td>18</td><td>22,5</td><td>26</td><td>30,5</td><td>34</td><td>40</td><td>49</td><td>61</td><td>77</td><td>94</td><td>110</td><td>126</td><td>151</td><td>1,0</td><td rowspan="2">37</td><td>4,0</td></tr>
<tr><td>20</td><td>14,5</td><td>20,5</td><td>26</td><td>29,5</td><td>37</td><td>43</td><td>47</td><td>56</td><td>67</td><td>84</td><td>105</td><td>127</td><td>149</td><td>170</td><td>203</td><td>0,75</td><td>8,0</td></tr>
<tr><td rowspan="2">2000</td><td>8</td><td>10</td><td>15</td><td>19,5</td><td>25</td><td>29</td><td>34</td><td>38</td><td>45</td><td>54</td><td>66</td><td>86</td><td>105</td><td>123</td><td>140</td><td>168</td><td>1,0</td><td rowspan="2">38</td><td>4,0</td></tr>
<tr><td>20</td><td>17</td><td>24,5</td><td>31</td><td>38</td><td>44</td><td>51</td><td>56</td><td>67</td><td>80</td><td>100</td><td>125</td><td>152</td><td>178</td><td>203</td><td>243</td><td>0,75</td><td>8,0</td></tr>
<tr><td rowspan="2">2500</td><td>8</td><td>12,5</td><td>18,5</td><td>23,5</td><td>29</td><td>35</td><td>40,5</td><td>45</td><td>54</td><td>65</td><td>80</td><td>103</td><td>125</td><td>147</td><td>169</td><td>202</td><td>1,0</td><td rowspan="2">39</td><td>4,1</td></tr>
<tr><td>20</td><td>19,5</td><td>27</td><td>35</td><td>34</td><td>50</td><td>57</td><td>63</td><td>76</td><td>90</td><td>112</td><td>142</td><td>170</td><td>200</td><td>230</td><td>273</td><td>0,75</td><td>8,0</td></tr>
</table>


<table>
<colgroup><col width="16%"><col width="31%"><col width="4%"><col width="5%"><col width="4%"><col width="3%"><col width="8%"><col width="8%"><col width="7%"><col width="5%"><col width="8%"></colgroup>
<tr><td colspan="6" rowspan="3">Неполное штучное время РАСТАЧИВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="5">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="5">Карта 103, лист 3</td></tr>
<tr><td colspan="11">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Твердости чугуна</td><td>НВ, ГПа</td><td colspan="3">до 2,15</td><td colspan="6">свыше 2,15</td></tr>
<tr><td>Длительность обработки, мин.</td><td colspan="3">-</td><td colspan="3">до 10</td><td colspan="3">свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="3" rowspan="3">1,1</td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td rowspan="5">Угла в плане резца</td><td>фи, град.</td><td colspan="6">90</td><td colspan="3">60...45</td></tr>
<tr><td>Длительность обработки, мин.</td><td colspan="3">до 10</td><td colspan="3">свыше 10</td><td colspan="3">-</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="3" rowspan="3">1,25</td><td colspan="3" rowspan="3">1,35</td><td colspan="3"></td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td>Марки твердого</td><td>Марка твердого сплава</td><td colspan="3">ВК6</td><td colspan="6">ВК8</td></tr>
<tr><td rowspan="4">сплава</td><td>Длительность обработки, мин.</td><td colspan="3">-</td><td colspan="3">до 10</td><td colspan="3">свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="3" rowspan="3">0,8</td><td colspan="3" rowspan="3">0,9</td><td colspan="3"></td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td rowspan="4">Состояния поверхности</td><td>Состояние поверхности</td><td colspan="5">по корке</td><td colspan="4">без корки</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="5"></td><td colspan="4" rowspan="3">0,85</td></tr>
<tr><td colspan="2"></td><td colspan="3">1,0</td></tr>
</table>


<a id="p103341"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму штучного времени включать только неперекрываемое неполное штучное время. При этом к неполному штучному времени добавлять 1,5 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="15" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ И РАСТАЧИВАНИЕ, R 40, JТ11 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="7">Карта 104, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="17">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>1000</td><td>1200</td><td>1400</td><td>1600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="17">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>150</td><td>4</td><td>2,55</td><td>3,0</td><td>3,25</td><td>3,7</td><td>4,0</td><td>4,6</td><td>4,95</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="6">0,5</td><td>94</td><td>2,9</td></tr>
<tr><td>200</td><td rowspan="5">5</td><td>2,65</td><td>3,15</td><td>3,5</td><td>4,05</td><td>4,4</td><td>4,9</td><td>5,5</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>100</td><td rowspan="5">4,1</td></tr>
<tr><td>250</td><td>2,8</td><td>3,45</td><td>3,85</td><td>4,5</td><td>4,9</td><td>5,5</td><td>6,45</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>98</td></tr>
<tr><td>300</td><td>2,9</td><td>3,7</td><td>4,3</td><td>5,0</td><td>5,5</td><td>6,0</td><td>7,5</td><td>8,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>94</td></tr>
<tr><td>400</td><td>3,1</td><td>4,15</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>10</td><td>12</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>100</td></tr>
<tr><td>500</td><td>3,35</td><td>4,5</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,0</td><td>10,5</td><td>12</td><td>15</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>100</td></tr>
<tr><td>750</td><td rowspan="7">6</td><td>3,6</td><td>5,0</td><td>6,0</td><td>8,0</td><td>9,0</td><td>10,5</td><td>13</td><td>15</td><td>18,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="3">0,6</td><td>94</td><td rowspan="3">5,8</td></tr>
<tr><td>1000</td><td>4,0</td><td>6,5</td><td>8,0</td><td>10</td><td>11,5</td><td>14</td><td>17</td><td>21</td><td>25,5</td><td>32</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>86</td></tr>
<tr><td>1250</td><td>4,7</td><td>7,5</td><td>9,5</td><td>12</td><td>13,5</td><td>16,5</td><td>20,5</td><td>24,5</td><td>30,5</td><td>38,5</td><td>46,5</td><td>54</td><td>62</td><td>74</td><td>90</td><td>-</td><td>-</td><td>90</td></tr>
<tr><td>1500</td><td>4,9</td><td>8,0</td><td>10</td><td>12,5</td><td>14,5</td><td>17,5</td><td>22</td><td>26</td><td>32,5</td><td>41</td><td>50</td><td>58</td><td>66</td><td>79</td><td>96</td><td>113</td><td>130</td><td rowspan="4">0,7</td><td>87</td><td>7,0</td></tr>
<tr><td>1750</td><td>5,5</td><td>9,5</td><td>12</td><td>15</td><td>17</td><td>21</td><td>26,5</td><td>31,5</td><td>40,5</td><td>50</td><td>58</td><td>71</td><td>81</td><td>97</td><td>118</td><td>138</td><td>159</td><td>82</td><td rowspan="3">5,8</td></tr>
<tr><td>2000</td><td>6,0</td><td>11</td><td>14</td><td>17</td><td>20</td><td>25</td><td>31</td><td>37,5</td><td>47</td><td>59</td><td>72</td><td>84</td><td>97</td><td>116</td><td>141</td><td>165</td><td>190</td><td>78</td></tr>
<tr><td>2500</td><td>7,0</td><td>13</td><td>17</td><td>21</td><td>25</td><td>31</td><td>39</td><td>46,5</td><td>58</td><td>74</td><td>89</td><td>105</td><td>121</td><td>144</td><td>175</td><td>206</td><td>237</td><td>78</td></tr>
</table>


<table>
<colgroup><col width="15%"><col width="45%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"><col width="9%"><col width="3%"><col width="3%"><col width="9%"></colgroup>
<tr><td colspan="4" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ И РАСТАЧИВАНИЕ, R 40, JТ11 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="6">Карта 104, лист 2</td></tr>
<tr><td colspan="10">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Твердости чугуна</td><td>НВ, ГПа</td><td colspan="4">до 2,15</td><td colspan="4">свыше 2,15</td></tr>
<tr><td>Длительность обработки, мин.</td><td colspan="4">-</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
<tr><td colspan="4"></td></tr>
<tr><td rowspan="5">Угла резца в плане</td><td>фи, град.</td><td colspan="4">90</td><td colspan="4">45...60</td></tr>
<tr><td>Длительность обработки, мин.</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td><td colspan="4">-</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">1,25</td><td colspan="2" rowspan="3">1,35</td><td colspan="4"></td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
<tr><td colspan="4"></td></tr>
<tr><td>Марки твердого</td><td>Марка твердого сплава</td><td colspan="4">ВК6</td><td colspan="4">ВК8</td></tr>
<tr><td rowspan="4">сплава</td><td>Длительность обработки, мин.</td><td colspan="4">-</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
</table>


<a id="p103367"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму штучного времени включать только неперекрываемое неполное штучное время. При этом к неполному штучному времени добавлять 3 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="6%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="15" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ И РАСТАЧИВАНИЕ, R 20...R 2,5, JТ9 КВАЛИТЕТ z a Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="7">Карта 105, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="17">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>1000</td><td>1200</td><td>1400</td><td>1600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="17">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>150</td><td rowspan="6">1</td><td>2,7</td><td>2,9</td><td>3,2</td><td>3,8</td><td>4,1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="6">0,4</td><td>94</td><td rowspan="6">2,0</td></tr>
<tr><td>200</td><td>2,8</td><td>3,1</td><td>3,4</td><td>4,0</td><td>4,4</td><td>5,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>100</td></tr>
<tr><td>250</td><td>3,1</td><td>3,6</td><td>4,2</td><td>4,9</td><td>5,5</td><td>6,5</td><td>7,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>98</td></tr>
<tr><td>300</td><td>3,3</td><td>3,9</td><td>4,6</td><td>5,5</td><td>6,0</td><td>7,0</td><td>8,5</td><td>10</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">100</td></tr>
<tr><td>400</td><td>3,7</td><td>4,4</td><td>5,5</td><td>6,5</td><td>7,0</td><td>8,5</td><td>10</td><td>12</td><td>14,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>500</td><td>4,0</td><td>5,0</td><td>6,0</td><td>7,5</td><td>8,5</td><td>10</td><td>12,5</td><td>14,5</td><td>18</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>99</td></tr>
<tr><td>750</td><td rowspan="7">1,8</td><td>4,5</td><td>6,0</td><td>7,0</td><td>9,0</td><td>10</td><td>12</td><td>15</td><td>18</td><td>22</td><td>27,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">0,5</td><td>94</td><td>2,4</td></tr>
<tr><td>1000</td><td>5,0</td><td>6,5</td><td>8,5</td><td>10,5</td><td>12</td><td>15</td><td>18</td><td>22</td><td>27</td><td>34</td><td></td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">78</td><td rowspan="2">2,0</td></tr>
<tr><td>1250</td><td>6,0</td><td>8,5</td><td>10,5</td><td>13</td><td>15</td><td>18,5</td><td>25</td><td>28</td><td>34</td><td>43,5</td><td>53</td><td>62</td><td>71</td><td>85</td><td>-</td><td>-</td><td>-</td><td>0,6</td></tr>
<tr><td>1500</td><td>8,0</td><td>10,5</td><td>13</td><td>15,5</td><td>18</td><td>22</td><td>27</td><td>32</td><td>39,5</td><td>49,5</td><td>60</td><td>70</td><td>79</td><td>94</td><td>117</td><td>137</td><td>160</td><td>0,55</td><td>94</td><td rowspan="4">2,4</td></tr>
<tr><td>1750</td><td>8,5</td><td>11,5</td><td>14</td><td>17,5</td><td>20</td><td>24,5</td><td>30,5</td><td>36</td><td>44,5</td><td>56</td><td>67</td><td>79</td><td>90</td><td>107</td><td>133</td><td>156</td><td>179</td><td rowspan="3">0,6</td><td>88</td></tr>
<tr><td>2000</td><td>9,0</td><td>12</td><td>15</td><td>18</td><td>21,5</td><td>26</td><td>32</td><td>38,5</td><td>47,5</td><td>60</td><td>72</td><td>84</td><td>96</td><td>115</td><td>142</td><td>166</td><td>191</td><td>94</td></tr>
<tr><td>2500</td><td>10</td><td>13,5</td><td>17,5</td><td>21</td><td>24,5</td><td>30</td><td>37,5</td><td>45</td><td>56</td><td>70</td><td>85</td><td>100</td><td>114</td><td>136</td><td>169</td><td>198</td><td>228</td><td>98</td></tr>
</table>


<table>
<colgroup><col width="30%"><col width="27%"><col width="12%"><col width="4%"><col width="3%"><col width="3%"><col width="5%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"></colgroup>
<tr><td colspan="2">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ И РАСТАЧИВАНИЕ, R 20...R 2,5, JТ9 КВАЛИТЕТ z a</td><td colspan="9">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="2">Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="9">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="2">Единичное и мелкосерийное производство</td><td colspan="9">Карта 105, лист 2</td></tr>
<tr><td colspan="11">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Твердости чугуна</td><td colspan="2">НВ, ГПа</td><td colspan="4">до 2,15</td><td colspan="4">свыше 2,15</td></tr>
<tr><td colspan="2">Длительность обработки, мин.</td><td colspan="4">-</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
<tr><td colspan="4"></td></tr>
<tr><td rowspan="5">Угла в плане резца</td><td colspan="2">фи, град.</td><td colspan="4">90</td><td colspan="4">45...60</td></tr>
<tr><td colspan="2">Длительность обработки, мин.</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td><td colspan="4">-</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">1,25</td><td colspan="2" rowspan="3">1,35</td><td colspan="4"></td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
<tr><td colspan="4"></td></tr>
<tr><td rowspan="5">Марки твердого сплава</td><td colspan="2">Марка твердого сплава</td><td colspan="4">ВК6</td><td colspan="4">ВК8</td></tr>
<tr><td colspan="2">Длительность обработки, мин.</td><td colspan="4">-</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
</table>


<a id="p103393"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму штучного времени включать только неперекрываемое неполное штучное время. При этом к неполному штучному времени добавлять 3,0 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="6%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="15" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ И РАСТАЧИВАНИЕ, R 1,25, JТ7 КВАЛИТЕТ a Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="7">Карта 106, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="17">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>1000</td><td>1200</td><td>1400</td><td>1600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="17">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>150</td><td rowspan="6">1</td><td>4,5</td><td>6,0</td><td>7,0</td><td>8,5</td><td>9,5</td><td>10,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="11">0,35</td><td>75</td><td>1,4</td></tr>
<tr><td>200</td><td>5,0</td><td>6,0</td><td>7,5</td><td>8,0</td><td>8,5</td><td>9,5</td><td>10,5</td><td>11,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>79</td><td>1,4</td></tr>
<tr><td>250</td><td>5,5</td><td>6,5</td><td>8,0</td><td>8,5</td><td>9,5</td><td>10,5</td><td>12</td><td>13</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>79</td><td>1,4</td></tr>
<tr><td>300</td><td>5,5</td><td>7,5</td><td>9,0</td><td>10</td><td>11</td><td>12,5</td><td>14,5</td><td>16</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>71</td><td>1,2</td></tr>
<tr><td>400</td><td>6,0</td><td>8,0</td><td>9,5</td><td>10,5</td><td>12</td><td>14</td><td>16,5</td><td>18</td><td>22,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>79</td><td>1,4</td></tr>
<tr><td>500</td><td>6,5</td><td>8,5</td><td>10,5</td><td>12</td><td>14</td><td>16</td><td>19</td><td>21</td><td>27</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>79</td><td>1,4</td></tr>
<tr><td>750</td><td rowspan="5">2</td><td>6,5</td><td>9,5</td><td>12</td><td>14</td><td>16</td><td>19</td><td>23</td><td>25</td><td>33</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>94</td><td>1,7</td></tr>
<tr><td>1000</td><td>7,5</td><td>11</td><td>14</td><td>16,5</td><td>19</td><td>22,5</td><td>27,4</td><td>30</td><td>40</td><td>50</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>99</td><td>1,7</td></tr>
<tr><td>1250</td><td>8,0</td><td>13</td><td>16,5</td><td>19,5</td><td>22,5</td><td>27,5</td><td>33,5</td><td>37</td><td>49</td><td>62</td><td>74</td><td>87</td><td>99</td><td>118</td><td>144</td><td>-</td><td>-</td><td>99</td><td>1,7</td></tr>
<tr><td>1500</td><td>9,0</td><td>15</td><td>19</td><td>23</td><td>27</td><td>33</td><td>40,5</td><td>45</td><td>60</td><td>76</td><td>91</td><td>107</td><td>123</td><td>146</td><td>178</td><td>209</td><td>240</td><td>94</td><td>1,7</td></tr>
<tr><td>1750</td><td>10</td><td>17,5</td><td>22,5</td><td>27,5</td><td>32,5</td><td>40</td><td>49,5</td><td>55</td><td>74</td><td>94</td><td>113</td><td>132</td><td>152</td><td>181</td><td>221</td><td>280</td><td>300</td><td>88</td><td>1,7</td></tr>
</table>


```text
┌────────────────────────────────────────────────────────────────────┬─────────────────────────────────┐
│                       Неполное штучное время                       │   Токарно-карусельные станки    │
│       НАРУЖНОЕ ТОЧЕНИЕ И РАСТАЧИВАНИЕ, R 1,25, JТ7 КВАЛИТЕТ        │          N  до 45 кВт           │
│                                         a                          │           д                     │
│                 Чугун серый, НВ = 1,76...2,15 ГПа                  ├─────────────────────────────────┤
│                                                                    │     Резцы с пластинками ВК6     │
│               Единичное и мелкосерийное производство               ├─────────────────────────────────┤
│                                                                    │        Карта 106, лист 2        │
├─────┬────┬─────────────────────────────────────────────────────────┴───────────────────┬─────────────┤
│Диа- │Глу-│                 Длина обрабатываемой поверхности l, мм, до                  │   Режимы    │
│метр │бина│                                                                             │   резания   │
│обра-│ре- ├────┬────┬────┬────┬────┬───┬────┬───┬───┬───┬───┬───┬───┬────┬────┬────┬────┼────┬────┬───┤
│баты-│за- │ 50 │ 75 │100 │125 │150 │200│250 │300│400│500│600│700│800│1000│1200│1400│1600│S , │ V, │N ,│
│вае- │ния ├────┴────┴────┴────┴────┴───┴────┴───┴───┴───┴───┴───┴───┴────┴────┴────┴────┤ о  │ м/ │ р │
│мой  │t,  │                            Время на проход, мин.                            │мм/ │мин.│кВт│
│по-  │мм, │                                                                             │об. │    │   │
│верх-│до  │                                                                             │    │    │   │
│ности│    │                                                                             │    │    │   │
│D,   │    │                                                                             │    │    │   │
│мм,  │    │                                                                             │    │    │   │
│до   │    │                                                                             │    │    │   │
├─────┼────┼────┬────┬────┬────┬────┬───┬────┬───┬───┬───┬───┬───┬───┬────┬────┬────┬────┼────┼────┼───┤
│2000 │2   │11  │19,5│25  │31  │36,5│45 │56  │62 │84 │106│128│151│173│206 │252 │300 │341 │0,35│100 │1,7│
├─────┤    ├────┼────┼────┼────┼────┼───┼────┼───┼───┼───┼───┼───┼───┼────┼────┼────┼────┤    ├────┼───┤
│2500 │    │12,5│22  │28,5│34,5│40,5│50 │62,5│69 │94 │119│144│169│194│231 │285 │234 │384 │    │98  │1,7│
├─────┴────┴────┴────┴────┴────┴────┴───┴────┴───┴───┴───┴───┴───┴───┴────┴────┴────┴────┴────┴────┴───┤
│     ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:      │
├───────────────┬────────────────────────────────────────────┬─────────────────┬───────────────────────┤
│Твердости      │НВ, ГПа                                     │     до 2,15     │      свыше 2,15       │
│чугуна         ├────────────────────────────────────────────┼─────────────────┼───────────┬───────────┤
│               │Длительность обработки, мин.                │        -        │   до 10   │ свыше 10  │
│               ├────────────────────────────────────────────┼─────────────────┼───────────┼───────────┤
│               │Коэффициент                                 │      ┌───┐      │    1,1    │   1,25    │
│               │                                            │      │1,0│      │           │           │
│               │                                            │      └───┘      │           │           │
├───────────────┼────────────────────────────────────────────┼─────────────────┼───────────┴───────────┤
│Угла в плане   │фи, град.                                   │       90        │          45           │
│резца          ├────────────────────────────────────────────┼────────┬────────┼───────────────────────┤
│               │Длительность обработки, мин.                │ до 10  │свыше 10│           -           │
│               ├────────────────────────────────────────────┼────────┼────────┼───────────────────────┤
│               │Коэффициент                                 │  1,25  │  1,35  │         ┌───┐         │
│               │                                            │        │        │         │1,0│         │
│               │                                            │        │        │         └───┘         │
├───────────────┼────────────────────────────────────────────┼────────┴────────┼───────────────────────┤
│Марки твердого │Марка твердого сплава                       │       ВК6       │          ВК8          │
│сплава         ├────────────────────────────────────────────┼─────────────────┼───────────┬───────────┤
│               │Длительность обработки, мин.                │        -        │   до 10   │ свыше 10  │
│               ├────────────────────────────────────────────┼─────────────────┼───────────┼───────────┤
│               │Коэффициент                                 │      ┌───┐      │    1,1    │    1,2    │
│               │                                            │      │1,0│      │           │           │
│               │                                            │      └───┘      │           │           │
└───────────────┴────────────────────────────────────────────┴─────────────────┴───────────┴───────────┘
```


<a id="p103419"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму штучного времени включать только неперекрываемое неполное штучное время. При этом к неполному штучному времени добавлять 3,0 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="7%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="2%"><col width="2%"><col width="2%"><col width="5%"><col width="2%"><col width="3%"><col width="5%"></colgroup>
<tr><td colspan="22">Неполное штучное время Токарно-карусельные ОТРЕЗКА станки N до 45 кВт Чугун серый, НВ = 1,76...2,15 ГПа д</td></tr>
<tr><td colspan="22">Единичное и мелкосерийное производство Резцы с пластинками ВК6</td></tr>
<tr><td colspan="22">Карта 107</td></tr>
<tr><td>Диаметр</td><td>Ширина</td><td colspan="16">Длина отрезки l, мм, до</td><td colspan="4">Режимы резания</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности D, мм, до</td><td>резца</td><td>20</td><td>25</td><td>30</td><td>40</td><td>50</td><td>60</td><td>70</td><td>80</td><td>90</td><td>100</td><td>125</td><td>150</td><td colspan="2">175</td><td colspan="2">200</td><td>S , о</td><td colspan="2">V, м/</td><td>N , р</td></tr>
<tr><td>В, мм, до</td><td colspan="16">Время, мин.</td><td>мм/ об.</td><td colspan="2">мин.</td><td>кВт</td></tr>
<tr><td>500</td><td rowspan="9">10</td><td>4,3</td><td>4,7</td><td>5,5</td><td>6,5</td><td>7,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td rowspan="9">0,36</td><td colspan="2" rowspan="9">36</td><td rowspan="9">2,0</td></tr>
<tr><td>750</td><td>6,0</td><td>6,5</td><td>7,5</td><td>9,5</td><td>11</td><td>16,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td></tr>
<tr><td>1000</td><td>7,0</td><td>8,0</td><td>9,0</td><td>11,5</td><td>13,5</td><td>20,5</td><td>25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td></tr>
<tr><td>1250</td><td>8,5</td><td>9,5</td><td>11</td><td>14</td><td>16,5</td><td>24,5</td><td>30,5</td><td>35</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td></tr>
<tr><td>1500</td><td>10</td><td>11,5</td><td>13,5</td><td>17</td><td>20,5</td><td>31</td><td>38,5</td><td>44,5</td><td>53</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td></tr>
<tr><td>1750</td><td>13,5</td><td>15,5</td><td>17,5</td><td>22</td><td>26</td><td>40</td><td>49</td><td>57</td><td>67</td><td>77</td><td>124</td><td>147</td><td colspan="2">-</td><td colspan="2">-</td></tr>
<tr><td>2000</td><td>16,5</td><td>19,5</td><td>22,5</td><td>28,5</td><td>34,5</td><td>42</td><td>52</td><td>61</td><td>73</td><td>84</td><td>141</td><td>167</td><td colspan="2">192</td><td colspan="2">222</td></tr>
<tr><td>2250</td><td>16,5</td><td>19,5</td><td>22,5</td><td>28,5</td><td>34,5</td><td>49</td><td>60</td><td>70</td><td>84</td><td>95</td><td>155</td><td>184</td><td colspan="2">212</td><td colspan="2">244</td></tr>
<tr><td>2500</td><td>20</td><td>24</td><td>27,5</td><td>35</td><td>42,5</td><td>52</td><td>65</td><td>76</td><td>91</td><td>104</td><td>175</td><td>215</td><td colspan="2">240</td><td colspan="2">276</td></tr>
<tr><td colspan="2">Число проходов</td><td colspan="5">1</td><td colspan="5">2</td><td colspan="6">3</td><td colspan="4">-</td></tr>
<tr><td colspan="22">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="5">Твердости чугуна</td><td colspan="11">НВ, ГПа</td><td colspan="4">до 2,15</td><td colspan="4">свыше 2,15</td></tr>
<tr><td colspan="11">Длительность обработки, мин.</td><td colspan="4">-</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="11" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
<tr><td colspan="4"></td></tr>
<tr><td colspan="3" rowspan="5">Марки твердого сплава</td><td colspan="11">Марка твердого сплава</td><td colspan="4">ВК6</td><td colspan="4">ВК8</td></tr>
<tr><td colspan="11">Длительность обработки, мин.</td><td colspan="4">-</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="11" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="17" rowspan="3">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="6">Карта 108, лист 1</td></tr>
<tr><td>Диаметр</td><td rowspan="4">Ширина паза В, мм, до</td><td colspan="14">Глубина паза t, мм, до</td><td>Число</td><td colspan="6">Режимы резания</td></tr>
<tr><td rowspan="3">обрабатываемой поверхности D, мм, до</td><td rowspan="2">20</td><td rowspan="2">25</td><td rowspan="2">30</td><td rowspan="2">35</td><td rowspan="2">40</td><td rowspan="2">45</td><td rowspan="2">50</td><td rowspan="2">60</td><td rowspan="2">70</td><td rowspan="2">85</td><td rowspan="2">100</td><td rowspan="2">115</td><td rowspan="2">130</td><td rowspan="2">150</td><td rowspan="3">проходов i</td><td colspan="2">t, мм</td><td colspan="2">S , о мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="6">Проходы</td></tr>
<tr><td colspan="14">Время, мин.</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td></tr>
<tr><td rowspan="3">250</td><td>18</td><td>1,95</td><td>2,35</td><td>2,65</td><td>2,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td rowspan="18">18</td><td>-</td><td rowspan="18">0,65</td><td>-</td><td rowspan="3">25</td><td>-</td></tr>
<tr><td>32</td><td>4,0</td><td>4,9</td><td>5,5</td><td>6,0</td><td>6,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td><td>0,57</td><td>25</td></tr>
<tr><td>48</td><td>6,0</td><td>7,5</td><td>8,0</td><td>9,0</td><td>10</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td><td>0,6</td><td>25</td></tr>
<tr><td rowspan="3">500</td><td>18</td><td>2,85</td><td>3,7</td><td>4,25</td><td>4,75</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td>-</td><td rowspan="3">25</td><td>-</td></tr>
<tr><td>32</td><td>6,0</td><td>8,0</td><td>9,0</td><td>10</td><td>11</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td><td>0,57</td><td>25</td></tr>
<tr><td>48</td><td>9,0</td><td>11,5</td><td>13</td><td>15</td><td>16,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td><td>0,6</td><td>25</td></tr>
<tr><td rowspan="3">750</td><td>18</td><td>4,1</td><td>5,5</td><td>6,5</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td>-</td><td rowspan="3">24</td><td>-</td></tr>
<tr><td>32</td><td>8,5</td><td>11,5</td><td>13,5</td><td>15</td><td>17</td><td>18,5</td><td>20,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td><td>0,57</td><td>24</td></tr>
<tr><td>48</td><td>13</td><td>17</td><td>19,5</td><td>22,5</td><td>25</td><td>27,5</td><td>30,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td><td>0,6</td><td>24</td></tr>
<tr><td rowspan="3">1000</td><td>18</td><td>5,0</td><td>6,5</td><td>7,5</td><td>9,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td>-</td><td rowspan="3">25</td><td>-</td></tr>
<tr><td>32</td><td>10,5</td><td>14</td><td>16</td><td>18,5</td><td>20,5</td><td>25</td><td>25</td><td>28</td><td>32,5</td><td>38,5</td><td>45,5</td><td>52</td><td>59</td><td>67</td><td>2</td><td>14</td><td>0,57</td><td>25</td></tr>
<tr><td>48</td><td>15</td><td>20,5</td><td>24</td><td>27</td><td>30,5</td><td>34</td><td>37</td><td>48</td><td>48,5</td><td>57</td><td>67</td><td>77</td><td>87</td><td>99</td><td>3</td><td>15</td><td>0,6</td><td>25</td></tr>
<tr><td rowspan="3">1250</td><td>18</td><td>6,0</td><td>8,0</td><td>9,5</td><td>11</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td>-</td><td rowspan="3">25</td><td>-</td></tr>
<tr><td>32</td><td>13</td><td>17,5</td><td>20,5</td><td>23</td><td>26</td><td>29</td><td>31,5</td><td>35,5</td><td>41,5</td><td>49</td><td>57</td><td>66</td><td>75</td><td>84</td><td>2</td><td>14</td><td>0,57</td><td>25</td></tr>
<tr><td>48</td><td>19</td><td>26</td><td>30</td><td>34,5</td><td>38,5</td><td>42,5</td><td>47</td><td>53</td><td>61</td><td>72</td><td>85</td><td>98</td><td>111</td><td>125</td><td>3</td><td>15</td><td>0,6</td><td>25</td></tr>
<tr><td rowspan="3">1500</td><td>18</td><td>7,0</td><td>12,5</td><td>11,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td>-</td><td>24</td><td>-</td></tr>
<tr><td>32</td><td>15</td><td>20</td><td>23,5</td><td>27</td><td>30,5</td><td>34</td><td>37</td><td>42</td><td>48,5</td><td>57</td><td>68</td><td>78</td><td>83</td><td>100</td><td>2</td><td>14</td><td>0,57</td><td rowspan="2">26</td><td rowspan="2">26</td></tr>
<tr><td>48</td><td>22</td><td>30</td><td>35</td><td>40</td><td>45</td><td>50</td><td>55</td><td>62</td><td>72</td><td>85</td><td>100</td><td>116</td><td>131</td><td>148</td><td>3</td><td>15</td><td>0,6</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="3%"><col width="4%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="3%"><col width="2%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="17" rowspan="3">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 80 JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="7">Карта 108, лист 2</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности</td><td rowspan="4">Ширина паза B, мм, до</td><td colspan="14">Глубина паза l, мм, до</td><td>Число</td><td colspan="7">Режимы резания</td></tr>
<tr><td rowspan="2">20</td><td rowspan="2">25</td><td rowspan="2">30</td><td rowspan="2">35</td><td rowspan="2">40</td><td rowspan="2">45</td><td rowspan="2">50</td><td rowspan="2">60</td><td rowspan="2">70</td><td rowspan="2">85</td><td rowspan="2">100</td><td rowspan="2">115</td><td rowspan="2">130</td><td rowspan="2">150</td><td rowspan="3">проходов i</td><td colspan="2">t, мм</td><td colspan="3">S , о мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td rowspan="2">D, мм, до</td><td colspan="7">Проходы</td></tr>
<tr><td colspan="14">Время на поверхности, мин.</td><td>первый</td><td>второй, третий</td><td>первый</td><td colspan="2">второй, третий</td><td>первый</td><td>второй, третий</td></tr>
<tr><td rowspan="3">1750</td><td>18</td><td>7,5</td><td>10,5</td><td>12</td><td>13,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td rowspan="12">18</td><td>-</td><td rowspan="12">0,65</td><td colspan="2">-</td><td rowspan="2">26</td><td>-</td></tr>
<tr><td>32</td><td>16</td><td>22</td><td>25,5</td><td>29</td><td>32,5</td><td>36</td><td>40</td><td>45</td><td>52</td><td>62</td><td>72</td><td>84</td><td>94</td><td>106</td><td>2</td><td>14</td><td colspan="2">0,57</td><td rowspan="2">26</td></tr>
<tr><td>48</td><td>24</td><td>32,5</td><td>37,5</td><td>43</td><td>48</td><td>54</td><td>59</td><td>66</td><td>77</td><td>91</td><td>107</td><td>123</td><td>139</td><td>157</td><td>3</td><td>15</td><td colspan="2">0,60</td><td rowspan="3">28</td></tr>
<tr><td rowspan="3">2000</td><td>18</td><td>8,5</td><td>11,5</td><td>13</td><td>15</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>32</td><td>17,5</td><td>14</td><td>28</td><td>32</td><td>36</td><td>40</td><td>44</td><td>49,5</td><td>57</td><td>68</td><td>80</td><td>92</td><td>104</td><td>118</td><td>2</td><td>14</td><td colspan="2">0,57</td><td rowspan="2">28</td></tr>
<tr><td>48</td><td>26</td><td>35</td><td>41</td><td>47</td><td>53</td><td>59</td><td>66</td><td>73</td><td>85</td><td>100</td><td>113</td><td>137</td><td>154</td><td>174</td><td>3</td><td>15</td><td colspan="2">0,60</td><td rowspan="3">25</td></tr>
<tr><td rowspan="3">2250</td><td>18</td><td>10,5</td><td>14,5</td><td>16,5</td><td>19</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>32</td><td>22</td><td>30,5</td><td>35,5</td><td>40,5</td><td>45,5</td><td>51</td><td>56</td><td>63</td><td>73</td><td>87</td><td>102</td><td>118</td><td>133</td><td>151</td><td>2</td><td>14</td><td colspan="2">0,57</td><td rowspan="2">25</td></tr>
<tr><td>48</td><td>33</td><td>45</td><td>52</td><td>60</td><td>68</td><td>75</td><td>83</td><td>93</td><td>109</td><td>128</td><td>151</td><td>174</td><td>197</td><td>222</td><td>3</td><td>15</td><td colspan="2">0,60</td><td rowspan="4">22</td></tr>
<tr><td rowspan="3">2500</td><td>18</td><td>12,5</td><td>17,5</td><td>20,5</td><td>23,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>32</td><td>25</td><td>35</td><td>43,5</td><td>50</td><td>56</td><td>63</td><td>69</td><td>78</td><td>91</td><td>107</td><td>127</td><td>146</td><td>166</td><td>187</td><td>2</td><td>14</td><td colspan="2">0,57</td><td rowspan="2">22</td></tr>
<tr><td>48</td><td>39,5</td><td>55</td><td>64</td><td>74</td><td>83</td><td>93</td><td>102</td><td>115</td><td>134</td><td>159</td><td>187</td><td>217</td><td>245</td><td>277</td><td>3</td><td>15</td><td colspan="2">0,60</td></tr>
<tr><td colspan="24">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="5" rowspan="5">Твердости чугуна</td><td colspan="10">НВ, ГПа</td><td colspan="3">до 2,15</td><td colspan="6">свыше 2,15</td></tr>
<tr><td colspan="10">Длительность обработки, мин.</td><td colspan="3">-</td><td colspan="3">до 10</td><td colspan="3">свыше 10</td></tr>
<tr><td colspan="10" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="3" rowspan="3">1,1</td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td colspan="2">1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="5" rowspan="5">Марки твердого сплава</td><td colspan="10">Марка твердого сплава</td><td colspan="3">ВК6</td><td colspan="6">ВК8</td></tr>
<tr><td colspan="10">Длительности обработки, мин.</td><td colspan="3">-</td><td colspan="3">до 10</td><td colspan="3">свыше 10</td></tr>
<tr><td colspan="10" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="3" rowspan="3">1,1</td><td colspan="3" rowspan="3">1,2</td></tr>
<tr><td colspan="2">1,0</td><td></td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="17" rowspan="3">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 40...R 20, JТ11 КВАЛИТЕТ z z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="6">Карта 109, лист 1</td></tr>
<tr><td>Диаметр</td><td rowspan="4">Ширина паза B, мм, до</td><td colspan="14">Глубина паза l, мм, до</td><td>Число</td><td colspan="6">Режимы резания</td></tr>
<tr><td rowspan="3">обрабатываемой поверхности D, мм, до</td><td rowspan="2">20</td><td rowspan="2">25</td><td rowspan="2">30</td><td rowspan="2">35</td><td rowspan="2">40</td><td rowspan="2">45</td><td rowspan="2">50</td><td rowspan="2">60</td><td rowspan="2">70</td><td rowspan="2">85</td><td rowspan="2">100</td><td rowspan="2">115</td><td rowspan="2">130</td><td rowspan="2">150</td><td rowspan="3">проходов i</td><td colspan="2">t, мм</td><td colspan="2">S , о мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="6">Проходы</td></tr>
<tr><td colspan="14">Время на поверхность, мин.</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td></tr>
<tr><td rowspan="3">250</td><td>18</td><td>4,8</td><td>5,5</td><td>6,0</td><td>6,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2" rowspan="3">30</td></tr>
<tr><td>32</td><td>5,5</td><td>6,0</td><td>7,0</td><td>7,5</td><td>8,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,4</td></tr>
<tr><td>48</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>10,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>18</td><td>15</td><td>0,5</td><td>0,4</td></tr>
<tr><td rowspan="3">500</td><td>18</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2" rowspan="2">38</td></tr>
<tr><td>32</td><td>7,0</td><td>8,5</td><td>9,5</td><td>10,5</td><td>12</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,4</td></tr>
<tr><td>48</td><td>11</td><td>13</td><td>15</td><td>17</td><td>19</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>18</td><td>15</td><td>0,5</td><td>0,4</td><td colspan="2">30</td></tr>
<tr><td rowspan="3">750</td><td>18</td><td>7,0</td><td>8,0</td><td>9,5</td><td>10,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2" rowspan="2">45</td></tr>
<tr><td>32</td><td>8,5</td><td>10</td><td>11,5</td><td>12,5</td><td>14</td><td>15,5</td><td>17</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,4</td></tr>
<tr><td>48</td><td>1,25</td><td>15</td><td>17,5</td><td>20</td><td>22,5</td><td>25</td><td>27,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>18</td><td>15</td><td>0,5</td><td>0,4</td><td colspan="2">35</td></tr>
<tr><td rowspan="3">1000</td><td>18</td><td>9,5</td><td>11</td><td>12,5</td><td>14</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2" rowspan="2">47</td></tr>
<tr><td>32</td><td>11</td><td>13</td><td>15</td><td>16,5</td><td>18,5</td><td>20,5</td><td>22</td><td>24,5</td><td>28,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,4</td></tr>
<tr><td>48</td><td>16,5</td><td>20</td><td>23</td><td>26</td><td>29,5</td><td>32,5</td><td>35,5</td><td>40</td><td>46</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>18</td><td>15</td><td>0,5</td><td>0,4</td><td colspan="2">38</td></tr>
<tr><td rowspan="3">1250</td><td>18</td><td>11</td><td>13</td><td>15</td><td>16,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2" rowspan="2">47</td></tr>
<tr><td>32</td><td>13</td><td>15,5</td><td>17,5</td><td>20</td><td>22</td><td>24,5</td><td>27</td><td>30</td><td>34,5</td><td>40</td><td>47</td><td>53</td><td>60</td><td>69</td><td>16</td><td>16</td><td colspan="2">0,4</td></tr>
<tr><td>48</td><td>20</td><td>24</td><td>28</td><td>32,5</td><td>36,5</td><td>40</td><td>44</td><td>50</td><td>58</td><td>67</td><td>79</td><td>91</td><td>103</td><td>114</td><td>3</td><td>18</td><td>15</td><td>0,5</td><td>0,4</td><td colspan="2">38</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="17" rowspan="3">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 40...R 20, JТ11 КВАЛИТЕТ z z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="6">Карта 109, лист 2</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности</td><td rowspan="4">Ширина паза B, мм, до</td><td colspan="14">Глубина паза t, мм, до</td><td>Число</td><td colspan="6">Режимы резания</td></tr>
<tr><td rowspan="2">20</td><td rowspan="2">25</td><td rowspan="2">30</td><td rowspan="2">35</td><td rowspan="2">40</td><td rowspan="2">45</td><td rowspan="2">50</td><td rowspan="2">60</td><td rowspan="2">70</td><td rowspan="2">85</td><td rowspan="2">100</td><td rowspan="2">115</td><td rowspan="2">130</td><td rowspan="2">150</td><td rowspan="3">проходов i</td><td colspan="2">t, мм</td><td colspan="2">S , о мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td rowspan="2">D, мм, до</td><td colspan="6">Проходы</td></tr>
<tr><td colspan="14">Время на поверхность, мин.</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td></tr>
<tr><td rowspan="3">1500</td><td>18</td><td>13</td><td>15,5</td><td>17,5</td><td>20</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2" rowspan="2">45</td></tr>
<tr><td>32</td><td>15,5</td><td>18,5</td><td>21</td><td>24</td><td>27</td><td>29,5</td><td>32,5</td><td>36,5</td><td>42</td><td>49</td><td>57</td><td>66</td><td>75</td><td>85</td><td>16</td><td>16</td><td colspan="2">0,4</td></tr>
<tr><td>48</td><td>25</td><td>30</td><td>35</td><td>40</td><td>45</td><td>50</td><td>55</td><td>63</td><td>73</td><td>85</td><td>100</td><td>1116</td><td>130</td><td>150</td><td>3</td><td>18</td><td>15</td><td>0,5</td><td>0,4</td><td colspan="2">35</td></tr>
<tr><td rowspan="3">1750</td><td>18</td><td>15,5</td><td>18,5</td><td>21</td><td>24</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2" rowspan="2">41</td></tr>
<tr><td>32</td><td>19</td><td>23</td><td>26</td><td>30</td><td>33,5</td><td>37</td><td>40</td><td>46</td><td>53</td><td>62</td><td>73</td><td>83</td><td>94</td><td>107</td><td>16</td><td>16</td><td colspan="2">0,4</td></tr>
<tr><td>48</td><td>30</td><td>37</td><td>43</td><td>49</td><td>56</td><td>62</td><td>68</td><td>77</td><td>90</td><td>105</td><td>125</td><td>144</td><td>163</td><td>186</td><td>3</td><td>18</td><td>15</td><td>0,5</td><td>0,4</td><td colspan="2">33</td></tr>
<tr><td rowspan="3">2000</td><td>18</td><td>19</td><td>22,5</td><td>26</td><td>30</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2">38</td></tr>
<tr><td>32</td><td>22,5</td><td>27,5</td><td>32</td><td>36,5</td><td>41</td><td>45</td><td>50</td><td>56</td><td>66</td><td>76</td><td>90</td><td>104</td><td>118</td><td>134</td><td>16</td><td>16</td><td colspan="2">0,4</td><td colspan="2">38</td></tr>
<tr><td>48</td><td>35,5</td><td>43</td><td>51</td><td>58</td><td>66</td><td>74</td><td>81</td><td>92</td><td>103</td><td>126</td><td>149</td><td>172</td><td>195</td><td>222</td><td>3</td><td>18</td><td>15</td><td>0,5</td><td>0,4</td><td colspan="2">32</td></tr>
<tr><td rowspan="3">2250</td><td>18</td><td>22,5</td><td>27,5</td><td>32</td><td>36,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2">35</td></tr>
<tr><td>32</td><td>27,5</td><td>33</td><td>39</td><td>44</td><td>50</td><td>56</td><td>61,5</td><td>70</td><td>81</td><td>95</td><td>112</td><td>129</td><td>146</td><td>166</td><td>16</td><td>16</td><td colspan="2">0,4</td><td colspan="2">35</td></tr>
<tr><td>48</td><td>39</td><td>47</td><td>56</td><td>64</td><td>73</td><td>81</td><td>90</td><td>102</td><td>119</td><td>139</td><td>165</td><td>190</td><td>215</td><td>246</td><td>3</td><td>18</td><td>15</td><td>0,5</td><td>0,4</td><td colspan="2">35</td></tr>
<tr><td rowspan="3">2500</td><td>18</td><td>28</td><td>33</td><td>39</td><td>45</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2">32</td></tr>
<tr><td>32</td><td>33,5</td><td>41</td><td>48</td><td>55</td><td>62</td><td>70</td><td>77</td><td>87</td><td>101</td><td>119</td><td>140</td><td>162</td><td>183</td><td>210</td><td>16</td><td>16</td><td colspan="2">0,4</td><td colspan="2">32</td></tr>
<tr><td>48</td><td>44</td><td>53</td><td>63</td><td>72</td><td>82</td><td>91</td><td>101</td><td>114</td><td>133</td><td>156</td><td>185</td><td>213</td><td>242</td><td>277</td><td>3</td><td>18</td><td>15</td><td>0,5</td><td>0,4</td><td colspan="2">32</td></tr>
</table>


<table>
<colgroup><col width="23%"><col width="41%"><col width="3%"><col width="5%"><col width="4%"><col width="12%"><col width="12%"></colgroup>
<tr><td colspan="2">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 40...R 20, z z JТ11 КВАЛИТЕТ</td><td colspan="5">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="2">Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="5">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="2">Единичное и мелкосерийное производство</td><td colspan="5">Карта 109, лист 3</td></tr>
<tr><td colspan="7">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Твердости чугуна</td><td>НВ, ГПа</td><td colspan="3">до 2,15</td><td colspan="2">свыше 2,15</td></tr>
<tr><td>Длительность обработки, мин.</td><td colspan="3">-</td><td>до 10</td><td>свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td rowspan="5">Марки твердого сплава</td><td>Марка твердого сплава</td><td colspan="3">ВК6</td><td colspan="2">ВК8</td></tr>
<tr><td>Длительности обработки, мин.</td><td colspan="3">-</td><td>до 10</td><td>свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="17" rowspan="3">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="6">Карта 110, лист 1</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности</td><td rowspan="2">Ширина паза B,</td><td colspan="14" rowspan="2">Глубина паза l, мм до</td><td rowspan="4">Число проходов i</td><td colspan="6">Режимы резания</td></tr>
<tr><td colspan="2">t, мм</td><td colspan="2">S , о мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td rowspan="2">D, мм, до</td><td rowspan="2">мм, до</td><td>20</td><td>25</td><td>30</td><td>35</td><td>40</td><td>45</td><td>50</td><td>60</td><td>70</td><td>85</td><td>100</td><td>115</td><td>130</td><td>150</td><td colspan="6">Проходы</td></tr>
<tr><td colspan="14">Время на поверхность, мин.</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td></tr>
<tr><td rowspan="3">250</td><td>18</td><td>3,35</td><td>4,4</td><td>5,0</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td rowspan="18">18</td><td>-</td><td rowspan="18">0,65</td><td>-</td><td rowspan="3">10</td><td>-</td></tr>
<tr><td>32</td><td>6,0</td><td>8,0</td><td>9,5</td><td>10,5</td><td>12</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td><td>0,57</td><td rowspan="2">12</td></tr>
<tr><td>48</td><td>8,5</td><td>11,5</td><td>13,5</td><td>15</td><td>16</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td><td>0,6</td></tr>
<tr><td rowspan="3">500</td><td>18</td><td>5,5</td><td>7,5</td><td>8,5</td><td>10</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td>-</td><td rowspan="3">11</td><td>-</td></tr>
<tr><td>32</td><td>10,5</td><td>14,5</td><td>17</td><td>19</td><td>21,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td><td>0,57</td><td rowspan="2">12,5</td></tr>
<tr><td>48</td><td>15</td><td>20,5</td><td>24</td><td>27,5</td><td>31</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td><td>0,6</td></tr>
<tr><td rowspan="3">750</td><td>18</td><td>7,0</td><td>10</td><td>11,5</td><td>13,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td>-</td><td rowspan="3">12</td><td>-</td></tr>
<tr><td>32</td><td>15</td><td>21</td><td>24,5</td><td>28</td><td>32</td><td>35,5</td><td>39</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td><td>0,57</td><td rowspan="2">12,5</td></tr>
<tr><td>48</td><td>21,5</td><td>30</td><td>35,5</td><td>40,5</td><td>46</td><td>51</td><td>56</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td><td>0,6</td></tr>
<tr><td rowspan="3">1000</td><td>18</td><td>9,5</td><td>13,5</td><td>16</td><td>18,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td>-</td><td rowspan="3">11</td><td>-</td></tr>
<tr><td>32</td><td>19</td><td>26,5</td><td>31,5</td><td>36</td><td>41</td><td>45,5</td><td>50</td><td>57</td><td>67</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td><td>0,57</td><td rowspan="2">12,5</td></tr>
<tr><td>48</td><td>27</td><td>38</td><td>45</td><td>52</td><td>59</td><td>66</td><td>73</td><td>82</td><td>96</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td><td>0,6</td></tr>
<tr><td rowspan="3">1250</td><td>18</td><td>12</td><td>17</td><td>20</td><td>23</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td>-</td><td rowspan="3">11</td><td>-</td></tr>
<tr><td>32</td><td>24,5</td><td>34</td><td>40,5</td><td>46</td><td>52</td><td>59</td><td>65</td><td>73</td><td>86</td><td>102</td><td>120</td><td>139</td><td>158</td><td>179</td><td>2</td><td>14</td><td>0,57</td><td rowspan="2">13</td></tr>
<tr><td>48</td><td>35</td><td>50</td><td>58</td><td>67</td><td>76</td><td>94</td><td>103</td><td>125</td><td>148</td><td>175</td><td>203</td><td>230</td><td>260</td><td></td><td>3</td><td>15</td><td>0,6</td></tr>
<tr><td rowspan="3">1500</td><td>18</td><td>13,5</td><td>19</td><td>22</td><td>25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td>-</td><td rowspan="3">12</td><td>-</td></tr>
<tr><td>32</td><td>26</td><td>37</td><td>44</td><td>51</td><td>57</td><td>64</td><td>71</td><td>80</td><td>94</td><td>111</td><td>132</td><td>152</td><td>177</td><td>195</td><td>2</td><td>14</td><td>0,57</td><td rowspan="2">13</td></tr>
<tr><td>48</td><td>38</td><td>54</td><td>64</td><td>74</td><td>84</td><td>93</td><td>103</td><td>117</td><td>137</td><td>162</td><td>192</td><td>222</td><td>251</td><td>285</td><td>3</td><td>15</td><td>0,6</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="2%"><col width="2%"><col width="2%"><col width="2%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="19" rowspan="3">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="6">Карта 110, лист 2</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности</td><td rowspan="2">Ширина паза B,</td><td colspan="16" rowspan="2">Глубина паза l, мм, до</td><td rowspan="4">Число проходов i</td><td colspan="6">Режимы резания</td></tr>
<tr><td colspan="2">t, мм</td><td colspan="2">S , о мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td rowspan="2">D, мм, до</td><td rowspan="2">мм, до</td><td>20</td><td>25</td><td>30</td><td>35</td><td>40</td><td>45</td><td>50</td><td>60</td><td>70</td><td>85</td><td>100</td><td>115</td><td colspan="2">130</td><td colspan="2">150</td><td colspan="6">Проходы</td></tr>
<tr><td colspan="16">Время на поверхность, мин.</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td></tr>
<tr><td rowspan="3">1750</td><td>18</td><td>16</td><td>23</td><td>28</td><td>31,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>1</td><td rowspan="12">18</td><td>-</td><td rowspan="12">0,65</td><td>-</td><td rowspan="3">11</td><td>-</td></tr>
<tr><td>32</td><td>33</td><td>46,5</td><td>55</td><td>63</td><td>72</td><td>81</td><td>89</td><td>101</td><td>118</td><td>140</td><td>166</td><td>192</td><td colspan="2">218</td><td colspan="2">247</td><td>2</td><td>14</td><td>0,57</td><td rowspan="2">12</td></tr>
<tr><td>48</td><td>47,5</td><td>68</td><td>80</td><td>92</td><td>105</td><td>117</td><td>130</td><td>147</td><td>172</td><td>204</td><td>242</td><td>279</td><td colspan="2">317</td><td colspan="2">359</td><td>3</td><td>15</td><td>0,6</td></tr>
<tr><td rowspan="3">2000</td><td>18</td><td>19</td><td>27</td><td>32</td><td>37</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>1</td><td>-</td><td>-</td><td rowspan="3">11</td><td>-</td></tr>
<tr><td>32</td><td>37</td><td>52</td><td>62</td><td>72</td><td>82</td><td>92</td><td>101</td><td>115</td><td>134</td><td>159</td><td>188</td><td>218</td><td colspan="2">247</td><td colspan="2">280</td><td>2</td><td>14</td><td>0,57</td><td rowspan="2">12,5</td></tr>
<tr><td>48</td><td>53</td><td>76</td><td>90</td><td>104</td><td>118</td><td>132</td><td>146</td><td>165</td><td>193</td><td>230</td><td>272</td><td>314</td><td colspan="2">356</td><td colspan="2">403</td><td>3</td><td>15</td><td>0,6</td></tr>
<tr><td rowspan="3">2250</td><td>18</td><td>20,5</td><td>29</td><td>34</td><td>39</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>1</td><td>-</td><td>-</td><td rowspan="3">11</td><td>-</td></tr>
<tr><td>32</td><td>40,5</td><td>58</td><td>68</td><td>78</td><td>89</td><td>100</td><td>110</td><td>125</td><td>146</td><td>173</td><td>205</td><td>236</td><td colspan="2">268</td><td colspan="2">304</td><td>2</td><td>14</td><td>0,57</td><td rowspan="2">13</td></tr>
<tr><td>48</td><td>59</td><td>83</td><td>99</td><td>114</td><td>129</td><td>145</td><td>160</td><td>181</td><td>212</td><td>252</td><td>298</td><td>344</td><td colspan="2">390</td><td colspan="2">442</td><td>3</td><td>15</td><td>0,6</td></tr>
<tr><td rowspan="3">2500</td><td>18</td><td>23,5</td><td>33</td><td>39</td><td>45</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td colspan="2">-</td><td>1</td><td>-</td><td>-</td><td rowspan="3">11</td><td>-</td></tr>
<tr><td>32</td><td>46</td><td>65</td><td>77</td><td>89</td><td>101</td><td>112</td><td>125</td><td>142</td><td>165</td><td>196</td><td>232</td><td>268</td><td colspan="2">304</td><td colspan="2">345</td><td>2</td><td>14</td><td>0,57</td><td rowspan="2">12,5</td></tr>
<tr><td>48</td><td>66</td><td>94</td><td>111</td><td>128</td><td>146</td><td>163</td><td>180</td><td>205</td><td>239</td><td>284</td><td>336</td><td>338</td><td colspan="2">440</td><td colspan="2">499</td><td>3</td><td>15</td><td>0,6</td></tr>
<tr><td colspan="25">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="5" rowspan="5">Твердости чугуна</td><td colspan="8">НВ, ГПа</td><td colspan="6">до 2,15</td><td colspan="6">свыше 2,15</td></tr>
<tr><td colspan="8">Длительность обработки, мин.</td><td colspan="6">-</td><td colspan="3">до 10</td><td colspan="3">свыше 10</td></tr>
<tr><td colspan="8" rowspan="3">Коэффициент</td><td colspan="6"></td><td colspan="3" rowspan="3">1,1</td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td colspan="2"></td><td colspan="2">1,0</td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="4%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="4%"><col width="4%"><col width="4%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="12" rowspan="3">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 40...R 20, JТ11 КВАЛИТЕТ z z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="6">Карта 111, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности</td><td rowspan="5">Ширина паза B, мм, до</td><td colspan="9">Глубина паза l, мм, до</td><td>Число</td><td colspan="6">Режимы резания</td></tr>
<tr><td>20</td><td>25</td><td>30</td><td>35</td><td>40</td><td>45</td><td>50</td><td>60</td><td>70</td><td rowspan="4">проходов i</td><td colspan="2" rowspan="2">t, мм</td><td colspan="2" rowspan="2">S , о мм/об.</td><td colspan="2" rowspan="2">V, м/мин.</td></tr>
<tr><td colspan="9" rowspan="3">Время на поверхность, мин.</td></tr>
<tr><td rowspan="2">D, мм, до</td><td colspan="6">Проходы</td></tr>
<tr><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td></tr>
<tr><td rowspan="3">250</td><td>18</td><td>8,0</td><td>9,5</td><td>11</td><td>42</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">15,7</td></tr>
<tr><td>32</td><td>9,0</td><td>11</td><td>12,5</td><td>14</td><td>15</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,35</td></tr>
<tr><td>48</td><td>10,5</td><td>12</td><td>14</td><td>16</td><td>18</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>18</td><td>15</td><td>0,65</td><td>0,4</td><td>12,5</td><td>15,7</td></tr>
<tr><td rowspan="3">500</td><td>18</td><td>14</td><td>16,5</td><td>19,5</td><td>22</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">15,7</td></tr>
<tr><td>32</td><td>15,5</td><td>18,5</td><td>21,5</td><td>25</td><td>28</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,35</td></tr>
<tr><td>48</td><td>18</td><td>22</td><td>26</td><td>29,5</td><td>33,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>18</td><td>15</td><td>0,65</td><td>0,4</td><td>12,5</td><td>15,7</td></tr>
<tr><td rowspan="3">750</td><td>18</td><td>17,5</td><td>21,5</td><td>25</td><td>28,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">17,5</td></tr>
<tr><td>32</td><td>20</td><td>24</td><td>28</td><td>32,5</td><td>36,5</td><td>40,5</td><td>45</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,35</td></tr>
<tr><td>48</td><td>24</td><td>29,5</td><td>34,5</td><td>40</td><td>45</td><td>50</td><td>55</td><td>-</td><td>-</td><td>3</td><td>18</td><td>15</td><td>0,65</td><td>0,4</td><td>13</td><td>17,5</td></tr>
<tr><td rowspan="3">1000</td><td>18</td><td>22,5</td><td>27,5</td><td>32</td><td>36,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">18,7</td></tr>
<tr><td>32</td><td>25,5</td><td>30,5</td><td>36</td><td>41</td><td>46</td><td>51</td><td>56</td><td>64</td><td>74</td><td>16</td><td>16</td><td colspan="2">0,35</td></tr>
<tr><td>48</td><td>32</td><td>39</td><td>45</td><td>52</td><td>59</td><td>66</td><td>72</td><td>82</td><td>95</td><td>3</td><td>18</td><td>15</td><td>0,65</td><td>0,4</td><td>12</td><td>18,7</td></tr>
<tr><td rowspan="3">1250</td><td>18</td><td>29</td><td>35</td><td>41</td><td>47</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">17,5</td></tr>
<tr><td>32</td><td>32</td><td>39</td><td>46</td><td>53</td><td>60</td><td>67</td><td>74</td><td>84</td><td>98</td><td>16</td><td>16</td><td colspan="2">0,35</td></tr>
<tr><td>48</td><td>40</td><td>49</td><td>57</td><td>66</td><td>75</td><td>83</td><td>92</td><td>104</td><td>122</td><td>3</td><td>18</td><td>15</td><td>0,65</td><td>0,4</td><td>12,5</td><td>17,5</td></tr>
<tr><td rowspan="3">1500</td><td>18</td><td>34</td><td>41</td><td>48</td><td>55</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">17,5</td></tr>
<tr><td>32</td><td>38</td><td>46</td><td>54</td><td>62</td><td>71</td><td>79</td><td>87</td><td>98</td><td>115</td><td>16</td><td>16</td><td colspan="2">0,35</td></tr>
<tr><td>48</td><td>47</td><td>58</td><td>68</td><td>78</td><td>89</td><td>100</td><td>110</td><td>124</td><td>145</td><td>3</td><td>18</td><td>15</td><td>0,65</td><td>0,4</td><td>12</td><td>17,5</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="4%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="2%"><col width="2%"><col width="3%"><col width="6%"><col width="6%"><col width="3%"><col width="2%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="13" rowspan="3">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 40...R 20, JТ11 КВАЛИТЕТ z z Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="8">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="8">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="8">Карта 111, лист 2</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности</td><td rowspan="4">Ширина паза B, мм, до</td><td colspan="9">Глубина паза l, мм, до</td><td colspan="2">Число</td><td colspan="8">Режимы резания</td></tr>
<tr><td rowspan="2">20</td><td rowspan="2">25</td><td rowspan="2">30</td><td rowspan="2">35</td><td rowspan="2">40</td><td rowspan="2">45</td><td rowspan="2">50</td><td rowspan="2">60</td><td rowspan="2">70</td><td colspan="2" rowspan="3">проходов i</td><td colspan="3">t, мм</td><td colspan="3">S , о мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td rowspan="2">D, мм, до</td><td colspan="8">Проходы</td></tr>
<tr><td colspan="9">Время на поверхность, мин.</td><td colspan="2">первый</td><td>второй, третий</td><td>первый</td><td colspan="2">второй, третий</td><td>первый</td><td>второй, третий</td></tr>
<tr><td rowspan="3">1750</td><td>18</td><td>44</td><td>54</td><td>64</td><td>74</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2" rowspan="2">2</td><td colspan="2">10</td><td>8</td><td colspan="3">0,4</td><td colspan="2" rowspan="2">15,5</td></tr>
<tr><td>32</td><td>50</td><td>61</td><td>73</td><td>84</td><td>95</td><td>106</td><td>117</td><td>133</td><td>155</td><td colspan="2">16</td><td>16</td><td colspan="3">0,35</td></tr>
<tr><td>48</td><td>60</td><td>74</td><td>88</td><td>100</td><td>115</td><td>128</td><td>142</td><td>160</td><td>188</td><td colspan="2">3</td><td colspan="2">18</td><td>15</td><td>0,65</td><td colspan="2">0,4</td><td>12</td><td>15,5</td></tr>
<tr><td rowspan="3">2000</td><td>18</td><td>49</td><td>60</td><td>71</td><td>82</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2" rowspan="2">2</td><td colspan="2">10</td><td>8</td><td colspan="3">0,4</td><td colspan="2" rowspan="2">15,7</td></tr>
<tr><td>32</td><td>56</td><td>68</td><td>81</td><td>93</td><td>105</td><td>118</td><td>130</td><td>148</td><td>173</td><td colspan="2">16</td><td>16</td><td colspan="3">0,35</td></tr>
<tr><td>48</td><td>68</td><td>83</td><td>98</td><td>114</td><td>129</td><td>145</td><td>160</td><td>182</td><td>212</td><td colspan="2">3</td><td colspan="2">18</td><td>15</td><td>0,65</td><td colspan="2">0,4</td><td>12</td><td>15,7</td></tr>
<tr><td rowspan="3">2250</td><td>18</td><td>55</td><td>68</td><td>80</td><td>93</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2" rowspan="2">2</td><td colspan="2">10</td><td>8</td><td colspan="3">0,4</td><td colspan="2" rowspan="2">15,7</td></tr>
<tr><td>32</td><td>63</td><td>77</td><td>91</td><td>105</td><td>119</td><td>133</td><td>148</td><td>167</td><td>196</td><td colspan="2">16</td><td>16</td><td colspan="3">0,35</td></tr>
<tr><td>48</td><td>76</td><td>94</td><td>110</td><td>128</td><td>146</td><td>163</td><td>180</td><td>205</td><td>240</td><td colspan="2">3</td><td colspan="2">18</td><td>15</td><td>0,65</td><td colspan="2">0,4</td><td>12</td><td>15,7</td></tr>
<tr><td rowspan="3">2500</td><td>18</td><td>61</td><td>74</td><td>88</td><td>102</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2" rowspan="2">2</td><td colspan="2">10</td><td>8</td><td colspan="3">0,4</td><td colspan="2" rowspan="2">15,7</td></tr>
<tr><td>32</td><td>69</td><td>84</td><td>100</td><td>116</td><td>131</td><td>147</td><td>162</td><td>184</td><td>215</td><td colspan="2">16</td><td>16</td><td colspan="3">0,35</td></tr>
<tr><td>48</td><td>84</td><td>104</td><td>123</td><td>142</td><td>162</td><td>180</td><td>200</td><td>227</td><td>260</td><td colspan="2">3</td><td colspan="2">18</td><td>15</td><td>0,65</td><td colspan="2">0,4</td><td>12</td><td>15,7</td></tr>
<tr><td colspan="21">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="5">Твердости чугуна</td><td colspan="7">НВ, ГПа</td><td colspan="4">до 2,15</td><td colspan="6">свыше 2,15</td></tr>
<tr><td colspan="7">Длительность обработки, мин.</td><td colspan="4">-</td><td colspan="3">до 1,0</td><td colspan="3">свыше 10</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="3" rowspan="3">1,1</td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
</table>


<table>
<colgroup><col width="15%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="7">Неполное штучное время ПРОТОЧКА Т-ОБРАЗНЫХ ПАЗОВ, R 40...R 20, JТ11 z z КВАЛИТЕТ Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="3">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="3">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="3">Карта 112, лист 1</td></tr>
<tr><td rowspan="9">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="9">Ширина Т-образного паза, мм, до</td></tr>
<tr><td>21,5</td><td>25,5</td><td>32</td><td>42</td><td>49</td><td>55</td><td>63</td><td>73</td><td>83</td></tr>
<tr><td colspan="9">Ширина прямоугольного паза, мм, до</td></tr>
<tr><td>12</td><td>14</td><td>18</td><td>24</td><td>28</td><td>32</td><td>36</td><td>42</td><td>46</td></tr>
<tr><td colspan="9">Ширина полочки, мм, до</td></tr>
<tr><td>9,5</td><td>11,5</td><td>15</td><td>19</td><td>22</td><td>24</td><td>27</td><td>31</td><td>35</td></tr>
<tr><td colspan="9">Глубина паза, мм, до</td></tr>
<tr><td>25</td><td>29</td><td>37</td><td>50</td><td>56</td><td>64</td><td>71</td><td>83</td><td>94</td></tr>
<tr><td colspan="9">Время на поверхность, мин.</td></tr>
<tr><td>500</td><td>13</td><td>15</td><td>28</td><td>36</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>750</td><td>19</td><td>22</td><td>25</td><td>41</td><td>53</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>1000</td><td>23</td><td>26</td><td>30</td><td>51</td><td>69</td><td>73</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>1250</td><td>38</td><td>32</td><td>37</td><td>63</td><td>85</td><td>91</td><td>98</td><td>-</td><td>-</td></tr>
<tr><td>1500</td><td>-</td><td>40</td><td>46</td><td>77</td><td>106</td><td>113</td><td>123</td><td>138</td><td>-</td></tr>
<tr><td>1750</td><td>-</td><td>-</td><td>57</td><td>81</td><td>132</td><td>141</td><td>153</td><td>172</td><td>186</td></tr>
<tr><td>2000</td><td>-</td><td>-</td><td>-</td><td>98</td><td>132</td><td>141</td><td>153</td><td>181</td><td>194</td></tr>
<tr><td>2250</td><td>-</td><td>-</td><td>-</td><td>-</td><td>146</td><td>152</td><td>166</td><td>186</td><td>201</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="14%"><col width="6%"><col width="9%"><col width="6%"><col width="6%"><col width="6%"><col width="3%"><col width="4%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="8">Неполное штучное время ПРОТОЧКА Т-ОБРАЗНЫХ ПАЗОВ, R 40...R 20, JТ11 z z КВАЛИТЕТ</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="8">Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="6">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="8">Единичное и мелкосерийное производство</td><td colspan="6">Карта 112, лист 2</td></tr>
<tr><td colspan="14">Режимы резания</td></tr>
<tr><td colspan="4">Ширина прямоугольного паза, мм, до</td><td>12</td><td>14</td><td>18</td><td colspan="2">24</td><td>28</td><td>32</td><td>36</td><td>42</td><td>48</td></tr>
<tr><td rowspan="2">Проточка прямоугольного паза</td><td colspan="3">Число проходов</td><td>2</td><td>2</td><td>2</td><td colspan="2">3</td><td>3</td><td>3</td><td>3</td><td>3</td><td>3</td></tr>
<tr><td>Глубина резания t,</td><td rowspan="6">Проходы</td><td>первый</td><td>10</td><td>12</td><td>16</td><td colspan="2">18</td><td>18</td><td>18</td><td>18</td><td>18</td><td>18</td></tr>
<tr><td>R 40... z</td><td>мм</td><td>второй</td><td>2</td><td>2</td><td>2</td><td colspan="2">3</td><td>5</td><td>7</td><td>9</td><td>12</td><td>15</td></tr>
<tr><td>R 20, z</td><td>Подача S , мм/об.</td><td>первый</td><td>0,4</td><td>0,4</td><td>0,4</td><td colspan="2">0,6</td><td>0,6</td><td>0,6</td><td>0,65</td><td>0,65</td><td>0,65</td></tr>
<tr><td rowspan="3">JТ11 квалитет</td><td>о</td><td>второй</td><td>0,4</td><td>0,4</td><td>0,4</td><td colspan="2">0,4</td><td>0,4</td><td>0,4</td><td>0,4</td><td>0,4</td><td>0,4</td></tr>
<tr><td>Скорость резания</td><td>первый</td><td>34</td><td>34</td><td>34</td><td colspan="2">27</td><td>27</td><td>27</td><td>27</td><td>27</td><td>27</td></tr>
<tr><td>V, м/мин.</td><td>второй</td><td>34</td><td>34</td><td>34</td><td colspan="2">34</td><td>34</td><td>34</td><td>34</td><td>34</td><td>34</td></tr>
<tr><td>Проточки полочек R 80,</td><td colspan="3">Ширина Т-образного паза, мм</td><td>21,5</td><td>25,5</td><td>32</td><td colspan="2">42</td><td>49</td><td>55</td><td>63</td><td>73</td><td>83</td></tr>
<tr><td>z JТ14...</td><td colspan="3">Число проходов i</td><td>1</td><td>1</td><td>1</td><td colspan="2">1</td><td>2</td><td>2</td><td>2</td><td>2</td><td>2</td></tr>
<tr><td rowspan="4">JТ12 квалитет</td><td colspan="3">Глубина резания l, мм</td><td>9,5</td><td>11,5</td><td>15</td><td colspan="2">19</td><td>11</td><td>12</td><td>13,5</td><td>15,5</td><td>18</td></tr>
<tr><td>Подача S , мм/об.</td><td rowspan="2">Проходы</td><td>первый</td><td>0,25</td><td>0,25</td><td>0,38</td><td colspan="2">0,50</td><td>0,25</td><td>0,38</td><td>0,38</td><td>0,42</td><td>0,5</td></tr>
<tr><td>о</td><td>второй</td><td>-</td><td>-</td><td>-</td><td colspan="2">-</td><td>0,25</td><td>0,38</td><td>0,38</td><td>0,42</td><td>0,5</td></tr>
<tr><td colspan="3">Скорость резания V, м/мин.</td><td>40</td><td>40</td><td>34</td><td colspan="2">30</td><td>40</td><td>34</td><td>34</td><td>30</td><td>30</td></tr>
</table>


<table>
<colgroup><col width="23%"><col width="39%"><col width="4%"><col width="5%"><col width="5%"><col width="11%"><col width="12%"></colgroup>
<tr><td colspan="7">Неполное штучное время Токарно-карусельные станки ПРОТОЧКА Т-ОБРАЗНЫХ ПАЗОВ, R 40...R 20, JТ11 N до 45 кВт z z д КВАЛИТЕТ</td></tr>
<tr><td colspan="7">Чугун серый, НВ = 1,76...2,15 ГПа Резцы с пластинками ВК6</td></tr>
<tr><td colspan="7">Единичное и мелкосерийное производство Карта 112, лист 3</td></tr>
<tr><td colspan="7">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Твердости чугуна</td><td>НВ, ГПа</td><td colspan="3">до 2,15</td><td colspan="2">свыше 2,15</td></tr>
<tr><td>Длительность обработки, мин.</td><td colspan="3">-</td><td>до 10</td><td>свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td rowspan="5">Марки твердого сплава</td><td>Марка твердого сплава</td><td colspan="3">ВК6</td><td colspan="2">ВК8</td></tr>
<tr><td>Длительность обработки, мин.</td><td colspan="3">-</td><td>до 10</td><td>свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<table>
<colgroup><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="7" rowspan="3">Неполное штучное время ПРОТОЧКА Т-ОБРАЗНЫХ ПАЗОВ, R 40...R 20, JТ11 z z КВАЛИТЕТ Чугун серый, НВ = 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="3">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="3">Резцы из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 113, лист 1</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой</td><td>21,5</td><td>25,5</td><td>32</td><td>42</td><td>49</td><td>55</td><td>63</td><td>73</td><td>83</td></tr>
<tr><td colspan="9">Ширина прямоугольного паза, мм, до</td></tr>
<tr><td>поверхности</td><td>12</td><td>14</td><td>18</td><td>24</td><td>28</td><td>32</td><td>36</td><td>42</td><td>48</td></tr>
<tr><td rowspan="5">D, мм, до</td><td colspan="9">Ширина полочки, мм, до</td></tr>
<tr><td>9,5</td><td>11,5</td><td>15</td><td>19</td><td>22</td><td>24</td><td>27</td><td>31</td><td>36</td></tr>
<tr><td colspan="9">Глубина паза, мм, до</td></tr>
<tr><td>28</td><td>29</td><td>37</td><td>40</td><td>56</td><td>64</td><td>71</td><td>83</td><td>91</td></tr>
<tr><td colspan="9">Время на поверхность, мин.</td></tr>
<tr><td>500</td><td>30</td><td>37</td><td>43</td><td>51</td><td>70</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>750</td><td>39</td><td>51</td><td>58</td><td>83</td><td>98</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>1000</td><td>49</td><td>64</td><td>74</td><td>92</td><td>127</td><td>146</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>1250</td><td>51</td><td>70</td><td>82</td><td>100</td><td>142</td><td>156</td><td>176</td><td>-</td><td>-</td></tr>
<tr><td>1500</td><td>-</td><td>77</td><td>91</td><td>113</td><td>161</td><td>179</td><td>185</td><td>213</td><td>-</td></tr>
<tr><td>1750</td><td>-</td><td>-</td><td>98</td><td>138</td><td>199</td><td>232</td><td>232</td><td>262</td><td>296</td></tr>
<tr><td>2000</td><td>-</td><td>-</td><td>-</td><td>172</td><td>250</td><td>280</td><td>291</td><td>332</td><td>373</td></tr>
<tr><td>2250</td><td>-</td><td>-</td><td>-</td><td>-</td><td>303</td><td>339</td><td>355</td><td>403</td><td>454</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="12%"><col width="7%"><col width="9%"><col width="7%"><col width="7%"><col width="7%"><col width="3%"><col width="4%"><col width="4%"><col width="3%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="7">Неполное штучное время ПРОТОЧКА Т-ОБРАЗНЫХ ПАЗОВ R 40...R 20, z z JТ11 КВАЛИТЕТ</td><td colspan="8">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="8">Резцы из стали Р6М5</td></tr>
<tr><td colspan="7">Единичное и мелкосерийное производство</td><td colspan="8">Карта 113, лист 2</td></tr>
<tr><td colspan="15">Режимы резания</td></tr>
<tr><td colspan="4">Ширина прямоугольного паза, мм, до</td><td>12</td><td>14</td><td>18</td><td colspan="2">24</td><td colspan="2">28</td><td>32</td><td>36</td><td>42</td><td>48</td></tr>
<tr><td rowspan="2">Проточка прямоугольного паза,</td><td colspan="3">Число проходов i</td><td>2</td><td>2</td><td>2</td><td colspan="2">3</td><td colspan="2">3</td><td>3</td><td>3</td><td>3</td><td>3</td></tr>
<tr><td>Глубина резания</td><td rowspan="5">Проходы</td><td>первый</td><td>10</td><td>12</td><td>16</td><td colspan="2">18</td><td colspan="2">18</td><td>18</td><td>18</td><td>18</td><td>18</td></tr>
<tr><td>R 40... z</td><td>t, мм</td><td>второй</td><td>2</td><td>2</td><td>2</td><td colspan="2">3</td><td colspan="2">5</td><td>7</td><td>9</td><td>12</td><td>5</td></tr>
<tr><td>R 20, z</td><td>Подача S ,</td><td>первый</td><td>0,4</td><td>0,4</td><td>0,4</td><td colspan="2">0,6</td><td colspan="2">0,6</td><td>0,6</td><td>0,65</td><td>0,65</td><td>0,65</td></tr>
<tr><td rowspan="2">JТ11 квалитет</td><td>о мм/об.</td><td>второй</td><td>0,4</td><td>0,4</td><td>0,4</td><td colspan="2">0,6</td><td colspan="2">0,6</td><td>0,6</td><td>0,65</td><td>0,65</td><td>0,65</td></tr>
<tr><td>Скорость V, м/мин.</td><td>первый второй</td><td>15,5</td><td>15,5</td><td>15,5</td><td colspan="2">15,5</td><td colspan="2">15,5</td><td>17,5</td><td>11,5</td><td>11,5</td><td>11,5</td></tr>
<tr><td colspan="4">Ширина Т-образного паза, мм, до</td><td>21,5</td><td>25,5</td><td>32</td><td colspan="2">42</td><td colspan="2">49</td><td>55</td><td>61</td><td>73</td><td>83</td></tr>
<tr><td>Проточка полочек,</td><td colspan="3">Число проходов i</td><td>1</td><td>1</td><td>1</td><td colspan="2">1</td><td colspan="2">2</td><td>2</td><td>2</td><td>2</td><td>2</td></tr>
<tr><td>R 80, z JТ14...</td><td colspan="3">Глубина резания l, мм</td><td>9,5</td><td>11,5</td><td>15</td><td colspan="2">19</td><td colspan="2">11</td><td>12</td><td>13,5</td><td>15,5</td><td>18</td></tr>
<tr><td rowspan="2">JТ12 квалитет</td><td>Подача S , о мм/об.</td><td>Проходы</td><td>первый ------ второй</td><td colspan="11">0,25</td></tr>
<tr><td colspan="3">Скорость резания V, м/мин.</td><td colspan="11">15,7</td></tr>
<tr><td colspan="15">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="8">Твердости чугуна НВ, ГПа</td><td colspan="7">до 2,15 свыше 2,15</td></tr>
<tr><td colspan="8">Длительность обработки, мин.</td><td colspan="7">- до 10 свыше 10</td></tr>
<tr><td colspan="8" rowspan="3">Коэффициент</td><td colspan="7">1,1 1,25</td></tr>
<tr><td colspan="2">1,0</td><td colspan="5"></td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="4%"><col width="3%"><col width="3%"><col width="3%"><col width="7%"><col width="7%"><col width="5%"><col width="7%"></colgroup>
<tr><td colspan="10">Неполное штучное время ЗЕНКЕРОВАНИЕ ОТВЕРСТИЙ, R 40, JТ11 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="10" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="6">Зенкеры с пластинками ВК8 и из стали Р6М5</td></tr>
<tr><td colspan="6">Карта 114</td></tr>
<tr><td rowspan="3">Режущий иструмент</td><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="11">Длина отверстия l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td colspan="2">175</td><td colspan="2">200</td><td>250</td><td>300</td><td>S , о</td><td>V, м/</td></tr>
<tr><td>t, мм, до</td><td colspan="11">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td></tr>
<tr><td rowspan="6">Зенкеры с пластинками ВК8</td><td>50</td><td>1,3</td><td>0,6</td><td>0,65</td><td>0,7</td><td>0,85</td><td>0,9</td><td colspan="2">0,95</td><td colspan="2">1,0</td><td>1,1</td><td>1,35</td><td>1,3</td><td>63</td></tr>
<tr><td>60</td><td>1,5</td><td>0,6</td><td>0,65</td><td>0,7</td><td>0,9</td><td>0,95</td><td colspan="2">1,0</td><td colspan="2">1,1</td><td>1,2</td><td>1,45</td><td>1,4</td><td>59</td></tr>
<tr><td>70</td><td>1,8</td><td>0,65</td><td>0,75</td><td>0,85</td><td>1,05</td><td>1,15</td><td colspan="2">1,2</td><td colspan="2">1,3</td><td>1,45</td><td>1,7</td><td>1,5</td><td>55</td></tr>
<tr><td>80</td><td>2,0</td><td>0,65</td><td>0,7</td><td>0,8</td><td>1,0</td><td>1,1</td><td colspan="2">1,2</td><td colspan="2">1,3</td><td>1,4</td><td>1,8</td><td>1,6</td><td>53</td></tr>
<tr><td>90</td><td>2,0</td><td>0,7</td><td>0,8</td><td>0,9</td><td>1,1</td><td>1,2</td><td colspan="2">1,3</td><td colspan="2">1,4</td><td>1,6</td><td>1,9</td><td>1,7</td><td>50</td></tr>
<tr><td>100</td><td>2,0</td><td>0,7</td><td>0,85</td><td>1,0</td><td>1,2</td><td>1,35</td><td colspan="2">1,5</td><td colspan="2">1,6</td><td>1,8</td><td>2,2</td><td>1,7</td><td>50</td></tr>
<tr><td>Зенкеры из стали</td><td>50</td><td>1,3</td><td>0,85</td><td>1,1</td><td>1,3</td><td>1,6</td><td>1,9</td><td colspan="2">2,0</td><td colspan="2">2,2</td><td>2,6</td><td>3,1</td><td>1,3</td><td>15,7</td></tr>
<tr><td rowspan="5">Р6М5</td><td>60</td><td>1,5</td><td>0,9</td><td>1,2</td><td>1,4</td><td>1,8</td><td>2,0</td><td colspan="2">2,25</td><td colspan="2">2,5</td><td>2,85</td><td>3,5</td><td>1,4</td><td>15</td></tr>
<tr><td>70</td><td>1,6</td><td>1,05</td><td>1,4</td><td>1,7</td><td>2,1</td><td>2,4</td><td colspan="2">2,7</td><td colspan="2">3,0</td><td>3,45</td><td>4,2</td><td>1,4</td><td>13,8</td></tr>
<tr><td>80</td><td>2,0</td><td>1,15</td><td>1,5</td><td>1,9</td><td>2,35</td><td>2,7</td><td colspan="2">3,1</td><td colspan="2">3,4</td><td>3,95</td><td>4,9</td><td>1,5</td><td>12,5</td></tr>
<tr><td>90</td><td>2,0</td><td>1,2</td><td>1,6</td><td>2,0</td><td>2,5</td><td>2,9</td><td colspan="2">3,3</td><td colspan="2">3,7</td><td>4,3</td><td>5,5</td><td>1,7</td><td>12,5</td></tr>
<tr><td>100</td><td>2,0</td><td>1,25</td><td>1,7</td><td>2,1</td><td>2,6</td><td>3,1</td><td colspan="2">3,5</td><td colspan="2">3,9</td><td>4,5</td><td>5,5</td><td>1,6</td><td>14</td></tr>
<tr><td colspan="16">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="5">Твердости чугуна</td><td colspan="6">НВ, ГПа</td><td colspan="8">до 2,15 свыше 2,15</td></tr>
<tr><td colspan="6">Длительность обработки, мин.</td><td colspan="6">- до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="6" rowspan="3">Коэффициент</td><td colspan="6">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td colspan="2">1,0</td><td colspan="3"></td></tr>
</table>


<a id="p103666"></a>*Примечание.* При зенкеровании глухих отверстий время по карте принимать с коэффициентом К = 1,1.


<table>
<colgroup><col width="14%"><col width="9%"><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="4%"><col width="3%"><col width="7%"><col width="7%"><col width="5%"><col width="7%"></colgroup>
<tr><td colspan="8" rowspan="2">Неполное штучное время РАЗВЕРТЫВАНИЕ ОТВЕРСТИЙ, R 2,5, a JТ9 КВАЛИТЕТ, R 1,25, JТ7 КВАЛИТЕТ a Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Развертки из стали Р6М5</td></tr>
<tr><td colspan="8">Единичное и мелкосерийное производство</td><td colspan="7">Карта 115</td></tr>
<tr><td>Параметр шероховатости и</td><td colspan="2">Диаметр обрабатываемой</td><td colspan="10">Длина отверстия l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">точность обработки</td><td colspan="2">поверхности D,</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>175</td><td colspan="2">200</td><td>250</td><td>300</td><td>S , о</td><td>V, м/</td></tr>
<tr><td colspan="2">мм, до</td><td colspan="10">Время на поверхность, мин.</td><td>мм/ об.</td><td>мин.</td></tr>
<tr><td>R 2,5 a</td><td colspan="2">50</td><td>1,45</td><td>1,85</td><td>2,25</td><td>2,85</td><td>3,25</td><td>3,65</td><td colspan="2">4,05</td><td>4,65</td><td>5,5</td><td>2,2</td><td>4,9</td></tr>
<tr><td>JТ9 квалитет</td><td colspan="2">60</td><td>1,5</td><td>1,95</td><td>2,4</td><td>3,0</td><td>3,45</td><td>3,85</td><td colspan="2">4,3</td><td>4,9</td><td>6,0</td><td>2,6</td><td>4,7</td></tr>
<tr><td>(обработка одной</td><td colspan="2">70</td><td>1,8</td><td>2,35</td><td>2,9</td><td>3,65</td><td>4,15</td><td>4,7</td><td colspan="2">5,0</td><td>6,0</td><td>7,5</td><td>2,6</td><td>4,4</td></tr>
<tr><td rowspan="3">разверткой)</td><td colspan="2">80</td><td>2,05</td><td>2,7</td><td>3,35</td><td>4,0</td><td>4,8</td><td>5,5</td><td colspan="2">6,0</td><td>7,0</td><td>8,5</td><td>2,7</td><td>4,0</td></tr>
<tr><td colspan="2">90</td><td>2,1</td><td>2,8</td><td>3,45</td><td>4,3</td><td>5,0</td><td>6,0</td><td colspan="2">6,5</td><td>7,5</td><td>9,0</td><td>2,7</td><td>3,9</td></tr>
<tr><td colspan="2">100</td><td>2,3</td><td>3,05</td><td>3,8</td><td>4,75</td><td>5,5</td><td>6,5</td><td colspan="2">7,0</td><td>8,0</td><td>9,5</td><td>2,7</td><td>3,5</td></tr>
<tr><td>R 1,25, a</td><td colspan="2">50</td><td>3,0</td><td>3,9</td><td>4,7</td><td>6,0</td><td>7,0</td><td>7,5</td><td colspan="2">8,5</td><td>10</td><td>12</td><td>1,9</td><td>4,9</td></tr>
<tr><td>JТ7 квалитет</td><td colspan="2">60</td><td>3,15</td><td>4,15</td><td>5,0</td><td>6,5</td><td>7,5</td><td>8,0</td><td colspan="2">9,0</td><td>10,5</td><td>12,5</td><td>2,2</td><td>4,7</td></tr>
<tr><td>(обработка двумя</td><td colspan="2">70</td><td>3,55</td><td>4,7</td><td>6,0</td><td>7,0</td><td>8,5</td><td>9,5</td><td colspan="2">10,5</td><td>12</td><td>14,5</td><td>2,3</td><td>4,8</td></tr>
<tr><td rowspan="3">развертками)</td><td colspan="2">80</td><td>3,85</td><td>5,0</td><td>6,5</td><td>8,0</td><td>9,0</td><td>10</td><td colspan="2">11,5</td><td>12,5</td><td>15</td><td>2,6</td><td>4,7</td></tr>
<tr><td colspan="2">90</td><td>4,05</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>10,5</td><td colspan="2">12</td><td>14</td><td>16,5</td><td>2,6</td><td>4,8</td></tr>
<tr><td colspan="2">100</td><td>4,45</td><td>6,0</td><td>7,5</td><td>9,0</td><td>10,5</td><td>12</td><td colspan="2">13,5</td><td>15,5</td><td>18,5</td><td>2,6</td><td>4,7</td></tr>
<tr><td colspan="15">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="5">Твердости чугуна</td><td colspan="13">НВ, ГПа до 2,15 свыше 2,15</td></tr>
<tr><td colspan="11">Длительность обработки, мин. - до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="11">Коэффициент 1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="8">1,0</td><td colspan="3"></td></tr>
</table>


<a id="p103684"></a>*Примечание.* При развертывании глухих отверстий время по карте принимать с коэффициентом К = 1,1.


<table>
<colgroup><col width="16%"><col width="20%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="4%"><col width="4%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="6">Неполное штучное время ОБРАБОТКА ФАСОК И ГАЛТЕЛЕЙ, R 80, z JТ14...JТ12 КВАЛИТЕТ</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="6" rowspan="2">Чугун серый, НВ= 1,76...2,15 ГПа Единичное и мелкосерийное производство</td><td colspan="6">Резцы с пластинками ВК6 и резцы из стали Р6М5</td></tr>
<tr><td colspan="6">Карта 116</td></tr>
<tr><td rowspan="4">Режущий инструмент</td><td>Диаметр обрабатываемой</td><td colspan="5">Обработка фасок</td><td colspan="5">Обработка галтелей</td></tr>
<tr><td rowspan="3">поверхности D, мм, до</td><td colspan="10">Ширина фаски B или радиус галтели r, мм</td></tr>
<tr><td>3</td><td>5</td><td>10</td><td>15</td><td>20</td><td colspan="2">5</td><td>10</td><td>15</td><td>20</td></tr>
<tr><td colspan="10">Время, мин.</td></tr>
<tr><td>Резцы с пластинками</td><td>100</td><td>0,9</td><td>0,95</td><td>-</td><td>-</td><td>-</td><td colspan="2">1,15</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="12">ВК6</td><td>200</td><td>0,95</td><td>1,0</td><td>1,1</td><td>-</td><td>-</td><td colspan="2">1,2</td><td>1,4</td><td>-</td><td>-</td></tr>
<tr><td>300</td><td>1,0</td><td>1,05</td><td>1,2</td><td>-</td><td>-</td><td colspan="2">1,35</td><td>1,7</td><td>-</td><td>-</td></tr>
<tr><td>400</td><td>1,05</td><td>1,1</td><td>1,3</td><td>1,35</td><td>-</td><td colspan="2">1,4</td><td>2,0</td><td>2,1</td><td>-</td></tr>
<tr><td>500</td><td>1,1</td><td>1,2</td><td>1,4</td><td>1,5</td><td>-</td><td colspan="2">1,6</td><td>2,3</td><td>2,4</td><td>-</td></tr>
<tr><td>750</td><td>1,15</td><td>1,25</td><td>1,6</td><td>1,7</td><td>1,75</td><td colspan="2">1,8</td><td>2,6</td><td>2,8</td><td>2,9</td></tr>
<tr><td>1000</td><td>1,2</td><td>1,3</td><td>1,7</td><td>1,9</td><td>2,0</td><td colspan="2">1,9</td><td>2,95</td><td>3,25</td><td>3,5</td></tr>
<tr><td>1250</td><td>1,25</td><td>1,4</td><td>1,8</td><td>2,1</td><td>2,3</td><td colspan="2">2,1</td><td>3,3</td><td>3,7</td><td>4,1</td></tr>
<tr><td>1500</td><td>1,3</td><td>1,5</td><td>2,0</td><td>2,3</td><td>2,5</td><td colspan="2">2,2</td><td>3,6</td><td>4,2</td><td>4,7</td></tr>
<tr><td>1750</td><td>1,35</td><td>1,55</td><td>2,1</td><td>2,5</td><td>2,8</td><td colspan="2">2,35</td><td>3,9</td><td>4,6</td><td>5,5</td></tr>
<tr><td>2000</td><td>1,4</td><td>1,6</td><td>2,2</td><td>2,7</td><td>3,0</td><td colspan="2">2,5</td><td>4,2</td><td>5,0</td><td>6,0</td></tr>
<tr><td>2250</td><td>1,45</td><td>1,7</td><td>2,35</td><td>3,0</td><td>3,3</td><td colspan="2">2,6</td><td>4,4</td><td>5,5</td><td>6,5</td></tr>
<tr><td>2500</td><td>1,5</td><td>1,75</td><td>2,5</td><td>3,2</td><td>3,7</td><td colspan="2">2,9</td><td>4,6</td><td>6,0</td><td>7,0</td></tr>
<tr><td rowspan="13">Резцы из стали Р6М5</td><td>100</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">1,25</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>200</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">1,46</td><td>1,8</td><td>-</td><td>-</td></tr>
<tr><td>300</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">1,65</td><td>2,2</td><td>-</td><td>-</td></tr>
<tr><td>400</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">1,8</td><td>2,5</td><td>3,0</td><td>-</td></tr>
<tr><td>500</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">1,85</td><td>2,6</td><td>3,1</td><td>-</td></tr>
<tr><td>750</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">2,3</td><td>3,3</td><td>4,3</td><td>5,0</td></tr>
<tr><td>1000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">2,7</td><td>4,1</td><td>5,5</td><td>6,5</td></tr>
<tr><td>1250</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">3,1</td><td>4,8</td><td>6,5</td><td>7,5</td></tr>
<tr><td>1500</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">3,5</td><td>5,5</td><td>7,5</td><td>9,0</td></tr>
<tr><td>1750</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">3,9</td><td>6,5</td><td>8,5</td><td>10,5</td></tr>
<tr><td>2000</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">4,3</td><td>7,0</td><td>9,5</td><td>11</td></tr>
<tr><td>2250</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">4,7</td><td>8,0</td><td>10,5</td><td>13</td></tr>
<tr><td>2500</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td colspan="2">5,0</td><td>8,5</td><td>11,5</td><td>14,5</td></tr>
<tr><td colspan="12">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="7">Марки твердого сплава Марка твердого сплава</td><td colspan="5">ВК6 ВК8</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="5">1,15</td></tr>
<tr><td></td><td colspan="4">1,0</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="16" rowspan="3">Неполное штучное время НАРУЖНОЕ ПРЕДВАРИТЕЛЬНОЕ ТОЧЕНИЕ, R 160, JТ16 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="7">Карта 117, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="18">Длина обрабатываемой поверхности l мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>900</td><td>1000</td><td>1200</td><td>1400</td><td>1600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="18">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">150</td><td>5</td><td>0,7</td><td>1,05</td><td>1,2</td><td>1,6</td><td>1,75</td><td>1,8</td><td>2,2</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,2</td><td rowspan="2">75</td><td>10</td></tr>
<tr><td>10</td><td>1,0</td><td>1,15</td><td>1,35</td><td>1,75</td><td>1,9</td><td>2,0</td><td>2,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>20</td></tr>
<tr><td rowspan="2">200</td><td>5</td><td>1,05</td><td>1,3</td><td>1,5</td><td>2,1</td><td>2,0</td><td>2,3</td><td>3,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,2</td><td rowspan="2">63</td><td>8,3</td></tr>
<tr><td>10</td><td>1,2</td><td>1,50</td><td>1,75</td><td>2,25</td><td>2,55</td><td>2,7</td><td>3,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>17</td></tr>
<tr><td rowspan="2">250</td><td>6</td><td>1,2</td><td>1,55</td><td>1,85</td><td>2,4</td><td>2,7</td><td>2,9</td><td>3,8</td><td>4,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,1</td><td rowspan="2">63</td><td>10</td></tr>
<tr><td>12</td><td>1,4</td><td>1,7</td><td>2,05</td><td>2,65</td><td>3,0</td><td>3,1</td><td>4,2</td><td>5,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>20</td></tr>
<tr><td rowspan="2">300</td><td>6</td><td>1,4</td><td>1,8</td><td>2,15</td><td>2,85</td><td>3,25</td><td>3,4</td><td>4,6</td><td>5,6</td><td>6,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,1</td><td rowspan="2">60</td><td>10</td></tr>
<tr><td>12</td><td>1,6</td><td>2,0</td><td>2,45</td><td>3,15</td><td>3,55</td><td>3,8</td><td>5,0</td><td>6,0</td><td>7,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>20</td></tr>
<tr><td rowspan="2">400</td><td>6</td><td>1,6</td><td>2,05</td><td>2,55</td><td>3,3</td><td>3,8</td><td>4,1</td><td>5,5</td><td>6,5</td><td>8,0</td><td>10</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,1</td><td rowspan="2">63</td><td>10</td></tr>
<tr><td>12</td><td>1,8</td><td>2,35</td><td>2,85</td><td>3,7</td><td>4,25</td><td>4,5</td><td>6,0</td><td>7,5</td><td>9,0</td><td>11,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>20</td></tr>
<tr><td rowspan="2">500</td><td>8</td><td>1,9</td><td>2,5</td><td>3,1</td><td>4,0</td><td>4,6</td><td>4,9</td><td>7,0</td><td>8,0</td><td>10</td><td>12,5</td><td>15</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,1</td><td rowspan="2">63</td><td>12</td></tr>
<tr><td>16</td><td>2,4</td><td>3,1</td><td>3,85</td><td>4,9</td><td>5,5</td><td>6,0</td><td>8,5</td><td>10</td><td>12,5</td><td>15</td><td>18,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,9</td><td>20</td></tr>
<tr><td rowspan="2">750</td><td>8</td><td>2,2</td><td>3,0</td><td>3,8</td><td>4,85</td><td>5,5</td><td>6,0</td><td>8,5</td><td>10</td><td>12,5</td><td>15,5</td><td>19</td><td>22</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,1</td><td rowspan="2">63</td><td>12</td></tr>
<tr><td>16</td><td>2,8</td><td>3,85</td><td>4,8</td><td>6,0</td><td>7,0</td><td>7,5</td><td>10,5</td><td>12,5</td><td>15,5</td><td>19,5</td><td>23,5</td><td>27,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,9</td><td>20</td></tr>
<tr><td rowspan="2">1000</td><td>10</td><td>2,8</td><td>3,85</td><td>4,85</td><td>6,0</td><td>7,0</td><td>7,5</td><td>11</td><td>13</td><td>16,5</td><td>20,5</td><td>24,5</td><td>29</td><td>33</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,3</td><td rowspan="2">63</td><td>17</td></tr>
<tr><td>20</td><td>3,8</td><td>5,0</td><td>6,5</td><td>8,0</td><td>9,5</td><td>10</td><td>14</td><td>17</td><td>21</td><td>26,5</td><td>32</td><td>37</td><td>42,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>24</td></tr>
<tr><td rowspan="2">1250</td><td>10</td><td>3,3</td><td>4,65</td><td>6,0</td><td>7,5</td><td>9,0</td><td>11</td><td>13</td><td>16</td><td>20</td><td>25</td><td>30</td><td>36</td><td>41</td><td>46</td><td>52</td><td>-</td><td>-</td><td>-</td><td>1,3</td><td rowspan="2">63</td><td>17</td></tr>
<tr><td>20</td><td>4,6</td><td>6,5</td><td>8,0</td><td>10</td><td>11,5</td><td>12</td><td>17</td><td>21</td><td>26</td><td>33</td><td>40</td><td>46</td><td>53</td><td>60</td><td>67</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>24</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="16" rowspan="3">Неполное штучное время НАРУЖНОЕ ПРЕДВАРИТЕЛЬНОЕ ТОЧЕНИЕ, R 160, JТ16 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="7">Карта 117, лист 2</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="18">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>900</td><td>1000</td><td>1200</td><td>1400</td><td>1600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="18">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">1500</td><td>10</td><td>4,1</td><td>6,0</td><td>7,5</td><td>9,5</td><td>11</td><td>12</td><td>17</td><td>20,5</td><td>25</td><td>32</td><td>39</td><td>45</td><td>52</td><td>59</td><td>66</td><td>75</td><td>-</td><td>-</td><td>1,3</td><td rowspan="2">60</td><td>17</td></tr>
<tr><td>20</td><td>5,5</td><td>8,0</td><td>10</td><td>12,5</td><td>14</td><td>15</td><td>22</td><td>26</td><td>33</td><td>42</td><td>51</td><td>59</td><td>68</td><td>77</td><td>85</td><td>99</td><td>-</td><td>-</td><td>1,0</td><td>24</td></tr>
<tr><td rowspan="2">1750</td><td>10</td><td>4,5</td><td>6,5</td><td>8,0</td><td>10,5</td><td>12,5</td><td>13</td><td>19</td><td>25</td><td>28</td><td>36</td><td>43</td><td>51</td><td>59</td><td>66</td><td>74</td><td>85</td><td>101</td><td>116</td><td>1,3</td><td rowspan="2">63</td><td>17</td></tr>
<tr><td>20</td><td>6,5</td><td>9,0</td><td>11</td><td>14</td><td>16,5</td><td>17</td><td>25</td><td>30</td><td>37</td><td>47</td><td>57</td><td>67</td><td>76</td><td>86</td><td>96</td><td>111</td><td>131</td><td>150</td><td>1,0</td><td>24</td></tr>
<tr><td rowspan="2">2000</td><td>10</td><td>4,9</td><td>7,0</td><td>9,0</td><td>11,5</td><td>13,5</td><td>15</td><td>21</td><td>25,5</td><td>32</td><td>40</td><td>48</td><td>57</td><td>66</td><td>74</td><td>82</td><td>95</td><td>112</td><td>129</td><td>1,3</td><td rowspan="2">63</td><td>17</td></tr>
<tr><td>20</td><td>7,0</td><td>10</td><td>12,5</td><td>15,5</td><td>18,5</td><td>19</td><td>28</td><td>33</td><td>41</td><td>53</td><td>63</td><td>75</td><td>85</td><td>97</td><td>105</td><td>125</td><td>146</td><td>168</td><td>1,0</td><td>24</td></tr>
<tr><td rowspan="2">2250</td><td>10</td><td>5,5</td><td>8,0</td><td>10</td><td>13</td><td>15</td><td>16</td><td>23</td><td>28</td><td>35</td><td>45</td><td>54</td><td>64</td><td>73</td><td>83</td><td>92</td><td>106</td><td>125</td><td>144</td><td>1,3</td><td rowspan="2">63</td><td>17</td></tr>
<tr><td>20</td><td>7,5</td><td>11</td><td>14</td><td>17</td><td>20,5</td><td>22</td><td>31</td><td>37</td><td>46</td><td>59</td><td>71</td><td>83</td><td>96</td><td>108</td><td>120</td><td>139</td><td>164</td><td>188</td><td>1,0</td><td>24</td></tr>
<tr><td rowspan="2">2500</td><td>10</td><td>6,0</td><td>8,5</td><td>11</td><td>14</td><td>16,5</td><td>18</td><td>26</td><td>31</td><td>39</td><td>49</td><td>60</td><td>70</td><td>81</td><td>92</td><td>102</td><td>116</td><td>138</td><td>159</td><td>1,3</td><td rowspan="2">63</td><td>17</td></tr>
<tr><td>20</td><td>9,5</td><td>12</td><td>15,5</td><td>19</td><td>22,5</td><td>24</td><td>34</td><td>41</td><td>51</td><td>65</td><td>79</td><td>92</td><td>106</td><td>119</td><td>133</td><td>153</td><td>181</td><td>208</td><td>1,0</td><td>24</td></tr>
</table>


<table>
<colgroup><col width="16%"><col width="39%"><col width="5%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="7%"><col width="5%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="4">Неполное штучное время НАРУЖНОЕ ПРЕДВАРИТЕЛЬНОЕ ТОЧЕНИЕ, R 160, JТ16 z КВАЛИТЕТ</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="4">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа</td><td colspan="7">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="4">в Единичное и мелкосерийное производство</td><td colspan="7">Карта 117, лист 3</td></tr>
<tr><td colspan="11">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Предела прочности стали</td><td>сигма , ГПа в</td><td colspan="3">до 0,59</td><td colspan="3">0,59...0,74</td><td colspan="3">свыше 10</td></tr>
<tr><td>Длительность обработки, мин.</td><td>до 10</td><td colspan="2">свыше 10</td><td colspan="3">-</td><td>до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td colspan="2" rowspan="3">0,8</td><td colspan="3"></td><td rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td rowspan="5">Угла в плане резца</td><td>фи, град.</td><td colspan="6">90</td><td colspan="3">45...60</td></tr>
<tr><td>Длительность обработки, мин.</td><td colspan="3">до 10</td><td colspan="3">свыше 10</td><td colspan="3">-</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="3" rowspan="3">1,15</td><td colspan="3" rowspan="3">1,25</td><td colspan="3"></td></tr>
<tr><td colspan="2">1,0</td><td></td></tr>
</table>


<a id="p103753"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму штучного времени включать только неперекрываемое невыполненное штучное время. При этом ко времени по карте добавлять 1,5 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="6%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="16" rowspan="3">Неполное штучное время НАРУЖНОЕ ПРЕДВАРИТЕЛЬНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="7">Карта 118, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм</td><td rowspan="2">Глубина резания</td><td colspan="18">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>900</td><td>1000</td><td>1200</td><td>1400</td><td>1600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="18">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">150</td><td>5</td><td>1,6</td><td>1,8</td><td>2,0</td><td>2,4</td><td>2,65</td><td>2,35</td><td>3,4</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,8</td><td rowspan="2">75</td><td>6,9</td></tr>
<tr><td>10</td><td>1,7</td><td>1,9</td><td>2,15</td><td>2,6</td><td>2,85</td><td>3,2</td><td>3,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td>13</td></tr>
<tr><td rowspan="2">200</td><td>5</td><td>1,7</td><td>1,95</td><td>2,25</td><td>2,7</td><td>3,0</td><td>3,4</td><td>3,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,8</td><td rowspan="4">79</td><td>7,2</td></tr>
<tr><td>10</td><td>1,8</td><td>2,1</td><td>2,4</td><td>2,9</td><td>3,25</td><td>3,7</td><td>4,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td>14</td></tr>
<tr><td rowspan="2">250</td><td>6</td><td>1,8</td><td>2,15</td><td>2,5</td><td>3,05</td><td>3,35</td><td>3,85</td><td>4,5</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,8</td><td>8,3</td></tr>
<tr><td>12</td><td>2,0</td><td>2,4</td><td>2,75</td><td>3,35</td><td>3,75</td><td>4,3</td><td>5,0</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td>17</td></tr>
<tr><td rowspan="2">300</td><td>6</td><td>2,0</td><td>2,4</td><td>2,65</td><td>3,45</td><td>3,9</td><td>4,5</td><td>5,5</td><td>6,5</td><td>8,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,8</td><td rowspan="2">75</td><td>8,0</td></tr>
<tr><td>12</td><td>2,2</td><td>2,7</td><td>3,16</td><td>3,85</td><td>4,3</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td>16</td></tr>
<tr><td rowspan="2">400</td><td>6</td><td>2,2</td><td>2,75</td><td>3,3</td><td>4,05</td><td>4,6</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>12</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td rowspan="2">79</td><td>10</td></tr>
<tr><td>12</td><td>2,4</td><td>3,05</td><td>3,65</td><td>4,45</td><td>6,0</td><td>6,0</td><td>7,0</td><td>8,5</td><td>10,5</td><td>13</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td>17</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="16" rowspan="3">Неполное штучное время НАРУЖНОЕ ПРЕДВАРИТЕЛЬНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="7">Карта 118, лист 2</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм</td><td rowspan="2">Глубина резания</td><td colspan="18">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>900</td><td>1000</td><td>1200</td><td>1400</td><td>1600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="18">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">500</td><td>8</td><td>2,5</td><td>3,2</td><td>3,85</td><td>4,75</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11,5</td><td>14</td><td>17</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>79</td><td>13</td></tr>
<tr><td>16</td><td>2,9</td><td>3,65</td><td>4,4</td><td>5,5</td><td>6,0</td><td>7,0</td><td>9,0</td><td>10,5</td><td>13</td><td>16</td><td>19</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td></td><td>22</td></tr>
<tr><td rowspan="2">750</td><td>8</td><td>3,0</td><td>3,95</td><td>4,8</td><td>6,0</td><td>7,0</td><td>8,0</td><td>10</td><td>11,5</td><td>14,5</td><td>18</td><td>22</td><td>25,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td rowspan="2">74</td><td>12</td></tr>
<tr><td>16</td><td>3,7</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,0</td><td>10,5</td><td>13,5</td><td>16</td><td>19,5</td><td>24,5</td><td>29,6</td><td>34,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td>20</td></tr>
<tr><td rowspan="2">1000</td><td>10</td><td>3,4</td><td>4,7</td><td>5,5</td><td>7,0</td><td>8,0</td><td>9,5</td><td>12</td><td>14,5</td><td>17,5</td><td>22</td><td>27</td><td>31,5</td><td>35,6</td><td>40</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td></td><td>17</td></tr>
<tr><td>20</td><td>4,3</td><td>6,5</td><td>8,0</td><td>10</td><td>11,5</td><td>13,5</td><td>16,5</td><td>20</td><td>24,5</td><td>31</td><td>37,5</td><td>43,5</td><td>49,5</td><td>56</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td>79</td><td>24</td></tr>
<tr><td rowspan="2">1250</td><td>10</td><td>4,4</td><td>6,0</td><td>7,5</td><td>9,0</td><td>10,5</td><td>11,5</td><td>15,5</td><td>18,5</td><td>22,5</td><td>27,5</td><td>33</td><td>39</td><td>44</td><td>50</td><td>55</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td></td><td>17</td></tr>
<tr><td>20</td><td>5,5</td><td>8,5</td><td>10</td><td>12,5</td><td>14,5</td><td>16</td><td>21</td><td>25,5</td><td>30,5</td><td>38,5</td><td>47</td><td>54</td><td>62</td><td>70</td><td>78</td><td>-</td><td>-</td><td>-</td><td>0,7</td><td></td><td>24</td></tr>
<tr><td rowspan="2">1500</td><td>10</td><td>5,0</td><td>7</td><td>8,5</td><td>11</td><td>12,5</td><td>14</td><td>18,5</td><td>22</td><td>27</td><td>34</td><td>41</td><td>48</td><td>55</td><td>62</td><td>68</td><td>79</td><td>-</td><td>-</td><td>1,0</td><td></td><td>15,5</td></tr>
<tr><td>20</td><td>6,5</td><td>10</td><td>12,5</td><td>15,5</td><td>18</td><td>20,5</td><td>25,5</td><td>30,5</td><td>37,5</td><td>44,5</td><td>57</td><td>67</td><td>76</td><td>86</td><td>95</td><td>110</td><td>-</td><td>-</td><td>0,7</td><td>75</td><td>22</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="16" rowspan="3">Неполное штучное время НАРУЖНОЕ ПРЕДВАРИТЕЛЬНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="7">Карта 118, лист 3</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм</td><td rowspan="2">Глубина резания</td><td colspan="18">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>900</td><td>1000</td><td>1200</td><td>1400</td><td>1600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="18">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">1750</td><td>10</td><td>6,5</td><td>8,5</td><td>10,5</td><td>13,5</td><td>15,5</td><td>17,5</td><td>23</td><td>27,5</td><td>34</td><td>42,2</td><td>52</td><td>60</td><td>69</td><td>78</td><td>86</td><td>90</td><td>117</td><td>-</td><td>1,0</td><td rowspan="2">69</td><td>14</td></tr>
<tr><td>20</td><td>7,0</td><td>12</td><td>15</td><td>18,5</td><td>21,5</td><td>25</td><td>32,5</td><td>38,5</td><td>47,5</td><td>59</td><td>73</td><td>85</td><td>97</td><td>109</td><td>121</td><td>141</td><td>164</td><td>-</td><td>0,7</td><td>20</td></tr>
<tr><td rowspan="2">2000</td><td>10</td><td>6,5</td><td>9,0</td><td>11</td><td>14</td><td>16</td><td>18,5</td><td>24,5</td><td>28,5</td><td>35,5</td><td>44,5</td><td>55</td><td>64</td><td>73</td><td>82</td><td>91</td><td>106</td><td>124</td><td>142</td><td>1,0</td><td rowspan="6">63</td><td>14</td></tr>
<tr><td>20</td><td>8,0</td><td>13,5</td><td>16,5</td><td>20,5</td><td>24</td><td>28</td><td>35,5</td><td>42,5</td><td>53</td><td>66</td><td>81</td><td>95</td><td>108</td><td>122</td><td>136</td><td>157</td><td>184</td><td>212</td><td>0,72</td><td>19</td></tr>
<tr><td rowspan="2">2250</td><td>10</td><td>7,5</td><td>10,5</td><td>13</td><td>16,5</td><td>19</td><td>22</td><td>28,5</td><td>34</td><td>41</td><td>53</td><td>64</td><td>74</td><td>86</td><td>96</td><td>108</td><td>124</td><td>146</td><td>166</td><td>1,0</td><td>14</td></tr>
<tr><td>20</td><td>9,5</td><td>15</td><td>18,5</td><td>23</td><td>26,5</td><td>31</td><td>39,5</td><td>48</td><td>60</td><td>75</td><td>90</td><td>105</td><td>121</td><td>136</td><td>151</td><td>176</td><td>204</td><td>234</td><td>0,72</td><td>19</td></tr>
<tr><td rowspan="2">2500</td><td>10</td><td>8,5</td><td>12,5</td><td>16</td><td>19,5</td><td>23</td><td>27,5</td><td>34,5</td><td>42</td><td>51</td><td>65</td><td>79</td><td>93</td><td>108</td><td>121</td><td>135</td><td>154</td><td>180</td><td>207</td><td>1,0</td><td>14</td></tr>
<tr><td>20</td><td>10,5</td><td>18</td><td>22,5</td><td>28</td><td>32,5</td><td>38,5</td><td>48,5</td><td>59</td><td>40</td><td>92</td><td>111</td><td>132</td><td>149</td><td>168</td><td>188</td><td>216</td><td>254</td><td>289</td><td>0,72</td><td>19</td></tr>
</table>


```text
┌──────────────────────────────────────────────┬──────────────────────────┐
│            Неполное штучное время            │Токарно-карусельные станки│
│ НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ │       N  до 45 кВт       │
│                    z                         │        д                 │
│     Сталь конструкционная углеродистая,      ├──────────────────────────┤
│          сигма  = 0,59...0,74 ГПа            │Резцы с пластинками Т15К6 │
│               в                              ├──────────────────────────┤
│    Единичное и мелкосерийное производство    │    Карта 118, лист 4     │
├──────────────────────────────────────────────┴──────────────────────────┤
│ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ│
│                            В ЗАВИСИМОСТИ ОТ:                            │
├─────────┬────────────────────────────┬──────────┬────────────┬──────────┤
│Предела  │сигма , ГПа                 │ до 0,59  │0,59...0,74 │свыше 0,74│
│прочности│     в                      │          │            │          │
│стали    ├────────────────────────────┼────┬─────┼────────────┼────┬─────┤
│         │Длительность обработки, мин.│ до │свыше│     -      │ до │свыше│
│         │                            │ 10 │ 10  │            │ 10 │ 10  │
│         ├────────────────────────────┼────┼─────┼────────────┼────┼─────┤
│         │Коэффициент                 │0,9 │ 0,8 │   ┌───┐    │1,1 │1,25 │
│         │                            │    │     │   │1,0│    │    │     │
│         │                            │    │     │   └───┘    │    │     │
├─────────┼────────────────────────────┼────┴─────┴────────────┼────┴─────┤
│Угла в   │фи, град.                   │          90           │ 45...60  │
│плане    ├────────────────────────────┼──────────┬────────────┼──────────┤
│резца    │Длительность обработки, мин.│  до 10   │  свыше 10  │    -     │
│         ├────────────────────────────┼──────────┼────────────┼──────────┤
│         │Коэффициент                 │   1,15   │    1,25    │  ┌───┐   │
│         │                            │          │            │  │1,0│   │
│         │                            │          │            │  └───┘   │
├─────────┼────────────────────────────┼──────────┼────────────┴──────────┤
│Состояния│Состояние поверхности       │Работа по │   Работа без корки    │
│поверх-  │                            │  корке   │                       │
│ности    ├────────────────────────────┼──────────┼───────────────────────┤
│         │Коэффициент                 │  ┌───┐   │         0,85          │
│         │                            │  │1,0│   │                       │
│         │                            │  └───┘   │                       │
└─────────┴────────────────────────────┴──────────┴───────────────────────┘
```


<a id="p103795"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму штучного времени включать только неперекрываемое невыполненное штучное время. При этом ко времени по карте добавлять 1,5 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="6%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="13" rowspan="3">Неполное штучное время РАСТАЧИВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="7">Карта 119, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="15">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>900</td><td>1000</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="15">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">150</td><td>5</td><td>1,6</td><td>2,05</td><td>2,30</td><td>2,95</td><td>3,05</td><td>3,50</td><td>4,0</td><td>5,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td>75</td><td>5,2</td></tr>
<tr><td>10</td><td>1,7</td><td>2,25</td><td>2,55</td><td>3,10</td><td>3,45</td><td>3,95</td><td>4,60</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>75</td><td>10</td></tr>
<tr><td rowspan="2">200</td><td>6</td><td>1,8</td><td>2,20</td><td>2,55</td><td>3,15</td><td>3,5</td><td>4,05</td><td>4,75</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td>79</td><td>6,8</td></tr>
<tr><td>12</td><td>1,9</td><td>2,55</td><td>3,0</td><td>3,65</td><td>4,05</td><td>4,70</td><td>5,5</td><td>6,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>79</td><td>12</td></tr>
<tr><td rowspan="2">250</td><td>6</td><td>1,9</td><td>2,55</td><td>2,90</td><td>3,40</td><td>4,20</td><td>4,70</td><td>5,5</td><td>6,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td>79</td><td>7,0</td></tr>
<tr><td>12</td><td>2,1</td><td>2,90</td><td>3,40</td><td>4,20</td><td>4,70</td><td>5,5</td><td>6,5</td><td>8,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>79</td><td>12</td></tr>
<tr><td rowspan="2">300</td><td>8</td><td>2,1</td><td>2,90</td><td>3,45</td><td>4,25</td><td>4,80</td><td>5,5</td><td>7,0</td><td>8,0</td><td>10</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td>75</td><td>9</td></tr>
<tr><td>16</td><td>2,3</td><td>3,40</td><td>4,0</td><td>5,0</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>75</td><td>16</td></tr>
<tr><td rowspan="2">400</td><td>8</td><td>2,3</td><td>3,25</td><td>3,9</td><td>4,80</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11,5</td><td>14</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,8</td><td>63</td><td>9,5</td></tr>
<tr><td>16</td><td>2,7</td><td>4,20</td><td>5,0</td><td>6,0</td><td>7,0</td><td>8,5</td><td>10,5</td><td>12,5</td><td>14,5</td><td>18</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td>63</td><td>15</td></tr>
<tr><td rowspan="2">500</td><td>8</td><td>2,6</td><td>3,75</td><td>4,5</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11,5</td><td>13,5</td><td>17</td><td>21,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,8</td><td>63</td><td>9,5</td></tr>
<tr><td>16</td><td>3,0</td><td>4,90</td><td>6,0</td><td>7,0</td><td>8,5</td><td>10</td><td>12,5</td><td>15</td><td>17,5</td><td>22</td><td>27,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td>63</td><td>15</td></tr>
</table>


<table>
<colgroup><col width="6%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="13" rowspan="3">Неполное штучное время РАСТАЧИВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="7">Карта 119, лист 2</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="15">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>900</td><td>1000</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="15">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td rowspan="2">750</td><td>8</td><td>3,1</td><td>4,60</td><td>5,5</td><td>7,0</td><td>8,0</td><td>9,5</td><td>12</td><td>14</td><td>17</td><td>21,5</td><td>26,5</td><td>30,6</td><td>-</td><td>-</td><td>-</td><td>0,8</td><td>73</td><td>10,5</td></tr>
<tr><td>20</td><td>4,0</td><td>6,5</td><td>8,0</td><td>10</td><td>11</td><td>13</td><td>16</td><td>19,5</td><td>22,5</td><td>28,5</td><td>35</td><td>41</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td>73</td><td>21</td></tr>
<tr><td rowspan="2">1000</td><td>8</td><td>3,6</td><td>5,5</td><td>7,0</td><td>8,5</td><td>10</td><td>12</td><td>14,5</td><td>17,5</td><td>21</td><td>26,5</td><td>32,5</td><td>38,5</td><td>43,5</td><td>49</td><td>-</td><td>0,8</td><td>79</td><td>12</td></tr>
<tr><td>20</td><td>4,9</td><td>7,5</td><td>9,5</td><td>11,5</td><td>13,5</td><td>16</td><td>20</td><td>24</td><td>27,5</td><td>35</td><td>43</td><td>51</td><td>58</td><td>65</td><td>-</td><td>0,6</td><td>79</td><td>23</td></tr>
<tr><td rowspan="2">1250</td><td>8</td><td>4,7</td><td>7,0</td><td>8,5</td><td>11</td><td>12,5</td><td>15</td><td>18,5</td><td>22</td><td>26,5</td><td>33,5</td><td>41</td><td>48</td><td>55</td><td>61</td><td>65</td><td>0,8</td><td>79</td><td>12</td></tr>
<tr><td>20</td><td>6,5</td><td>10</td><td>12</td><td>15</td><td>17</td><td>20,5</td><td>25</td><td>30</td><td>34,5</td><td>44</td><td>54</td><td>63</td><td>72</td><td>81</td><td>90</td><td>0,6</td><td>79</td><td>23</td></tr>
<tr><td rowspan="2">1500</td><td>8</td><td>5,5</td><td>8,0</td><td>10</td><td>12,5</td><td>14,5</td><td>17,5</td><td>22</td><td>26</td><td>31,5</td><td>40</td><td>48</td><td>57</td><td>65</td><td>74</td><td>82</td><td>0,8</td><td>78</td><td>12</td></tr>
<tr><td>20</td><td>7,5</td><td>11,5</td><td>14</td><td>17,5</td><td>20</td><td>24</td><td>30</td><td>36</td><td>41,5</td><td>53</td><td>64</td><td>75</td><td>86</td><td>97</td><td>108</td><td>0,6</td><td>78</td><td>22,5</td></tr>
<tr><td rowspan="2">1750</td><td>8</td><td>7,5</td><td>10</td><td>12,5</td><td>16</td><td>18,5</td><td>22,5</td><td>28</td><td>34</td><td>41,5</td><td>53</td><td>64</td><td>75</td><td>86</td><td>97</td><td>108</td><td>0,8</td><td>69</td><td>11</td></tr>
<tr><td>20</td><td>7,5</td><td>14,5</td><td>18</td><td>22</td><td>25,5</td><td>31</td><td>38</td><td>46</td><td>54</td><td>68</td><td>83</td><td>98</td><td>112</td><td>126</td><td>141</td><td>0,6</td><td>69</td><td>20</td></tr>
<tr><td rowspan="2">2000</td><td>8</td><td>8,0</td><td>12</td><td>15</td><td>19</td><td>22,5</td><td>28</td><td>34,5</td><td>42</td><td>51</td><td>65</td><td>78</td><td>72</td><td>105</td><td>119</td><td>133</td><td>0,8</td><td>63</td><td>10</td></tr>
<tr><td>20</td><td>9,0</td><td>18</td><td>22</td><td>27</td><td>32</td><td>38,5</td><td>48</td><td>57</td><td>67</td><td>85</td><td>103</td><td>122</td><td>140</td><td>158</td><td>176</td><td>0,6</td><td>63</td><td>18</td></tr>
</table>


```text
┌─────────────────────────────────────────────────┬───────────────────────┐
│             Неполное штучное время              │  Токарно-карусельные  │
│    РАСТАЧИВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ     │  станки N  до 45 кВт  │
│                   z                             │          д            │
│       Сталь конструкционная углеродистая,       ├───────────────────────┤
│            сигма  = 0,59...0,74 ГПа             │  Резцы с пластинками  │
│                 в                               │         Т5К10         │
│     Единичное и мелкосерийное производство      ├───────────────────────┤
│                                                 │   Карта 119, лист 3   │
├─────────────────────────────────────────────────┴───────────────────────┤
│ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ│
│                            В ЗАВИСИМОСТИ ОТ:                            │
├─────────┬────────────────────────────┬──────────┬────────────┬──────────┤
│Предела  │сигма , ГПа                 │ до 0,59  │0,59...0,74 │свыше 0,74│
│прочности│     в                      │          │            │          │
│стали    ├────────────────────────────┼────┬─────┼────────────┼────┬─────┤
│         │Длительность обработки, мин.│ до │свыше│     -      │ до │свыше│
│         │                            │ 10 │ 10  │            │ 10 │ 10  │
│         ├────────────────────────────┼────┼─────┼────────────┼────┼─────┤
│         │Коэффициент                 │0,9 │ 0,8 │   ┌───┐    │1,1 │1,25 │
│         │                            │    │     │   │1,0│    │    │     │
│         │                            │    │     │   └───┘    │    │     │
├─────────┼────────────────────────────┼────┴─────┼────────────┴────┴─────┤
│Состояния│Состояние поверхности       │ по корке │       без корки       │
│поверх-  ├────────────────────────────┼──────────┼───────────────────────┤
│ности    │Коэффициент                 │  ┌───┐   │         0,85          │
│         │                            │  │1,0│   │                       │
│         │                            │  └───┘   │                       │
├─────────┼────────────────────────────┼──────────┼───────────────────────┤
│Угла в   │фи, град.                   │    90    │          45           │
│плане    ├────────────────────────────┼────┬─────┼───────────────────────┤
│резца    │Длительности обработки, мин.│ до │свыше│           -           │
│         │                            │ 10 │ 10  │                       │
│         ├────────────────────────────┼────┼─────┼───────────────────────┤
│         │Коэффициент                 │1,25│1,35 │         ┌───┐         │
│         │                            │    │     │         │1,0│         │
│         │                            │    │     │         └───┘         │
└─────────┴────────────────────────────┴────┴─────┴───────────────────────┘
```


<a id="p103832"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму штучного времени включать только неперекрываемое неполное штучное время. При этом ко времени по карте прибавлять 1,5 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="7%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="15" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ И РАСТАЧИВАНИЕ, R 40, JТ11 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="7">Карта 120, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="17">Длина обрабатываемой поверхности l мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>1000</td><td>1200</td><td>1400</td><td>1600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="17">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>150</td><td>5</td><td>3,9</td><td>4,25</td><td>4,5</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>94</td><td>6,6</td></tr>
<tr><td>200</td><td>5</td><td>4,0</td><td>4,45</td><td>4,8</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>100</td><td>6,8</td></tr>
<tr><td>250</td><td>5</td><td>4,1</td><td>4,75</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>9,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>98</td><td>6,7</td></tr>
<tr><td>300</td><td>5</td><td>4,3</td><td>5,0</td><td>5,5</td><td>6,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td>11</td><td>12,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>94</td><td>6,6</td></tr>
<tr><td>400</td><td>5</td><td>4,6</td><td>5,5</td><td>6,0</td><td>7,5</td><td>8,0</td><td>9,0</td><td>11</td><td>12,5</td><td>15</td><td>18</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,45</td><td>100</td><td>6,8</td></tr>
<tr><td>500</td><td>5</td><td>4,9</td><td>6,0</td><td>7,0</td><td>8,5</td><td>9,5</td><td>11</td><td>12,5</td><td>15</td><td>17,5</td><td>21,5</td><td>24</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>98</td><td>6,7</td></tr>
<tr><td>750</td><td>6</td><td>5,5</td><td>7,0</td><td>8,5</td><td>10,5</td><td>12</td><td>14</td><td>16,5</td><td>20</td><td>24</td><td>29</td><td>36</td><td>41,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>94</td><td>7,5</td></tr>
<tr><td>1000</td><td>6</td><td>6,0</td><td>8,5</td><td>10</td><td>12</td><td>14</td><td>16,5</td><td>20</td><td>24</td><td>29</td><td>36</td><td>44</td><td>51</td><td>58</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,5</td><td>98</td><td>7,8</td></tr>
<tr><td>1250</td><td>6</td><td>7,0</td><td>10</td><td>12</td><td>14,5</td><td>16,5</td><td>20</td><td>24</td><td>29</td><td>36,5</td><td>44</td><td>54</td><td>63</td><td>72</td><td>84</td><td>-</td><td>-</td><td>-</td><td>0,6</td><td>98</td><td>7,8</td></tr>
<tr><td>1500</td><td>6</td><td>7,5</td><td>10</td><td>12</td><td>15</td><td>17</td><td>20,5</td><td>25</td><td>30</td><td>36,5</td><td>45,5</td><td>56</td><td>65</td><td>74</td><td>87</td><td>109</td><td>126</td><td>-</td><td>0,6</td><td>94</td><td>9,5</td></tr>
<tr><td>1750</td><td>6</td><td>8,0</td><td>11,5</td><td>14</td><td>17,5</td><td>20</td><td>24,5</td><td>30</td><td>36</td><td>44,5</td><td>56</td><td>68</td><td>79</td><td>91</td><td>107</td><td>133</td><td>155</td><td>178</td><td>0,6</td><td>88</td><td>8,5</td></tr>
<tr><td>2000</td><td>6</td><td>9,0</td><td>14</td><td>16</td><td>19,5</td><td>22,5</td><td>27,5</td><td>34</td><td>40,5</td><td>50</td><td>62</td><td>77</td><td>90</td><td>103</td><td>121</td><td>150</td><td>176</td><td>201</td><td>0,6</td><td>95</td><td>9,6</td></tr>
<tr><td>2500</td><td>6</td><td>10</td><td>14,5</td><td>18</td><td>22</td><td>26</td><td>31,5</td><td>38,5</td><td>46</td><td>56</td><td>71</td><td>86</td><td>101</td><td>116</td><td>137</td><td>170</td><td>198</td><td>227</td><td>0,6</td><td>98</td><td>9,8</td></tr>
</table>


<table>
<colgroup><col width="14%"><col width="36%"><col width="5%"><col width="8%"><col width="5%"><col width="5%"><col width="5%"><col width="8%"><col width="3%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="4">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ И РАСТАЧИВАНИЕ, R 40, z JТ11 КВАЛИТЕТ</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="4">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа</td><td colspan="7">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="4">в Единичное и мелкосерийное производство</td><td colspan="7">Карта 120, лист 2</td></tr>
<tr><td colspan="11">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Предела прочности стали</td><td>сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="3">0,59...0,74</td><td colspan="4">св. 0,74</td></tr>
<tr><td>Длительность обработки, мин.</td><td>до 10</td><td>свыше 10</td><td colspan="3">-</td><td>до 10</td><td colspan="3">свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td rowspan="3">0,8</td><td colspan="3"></td><td rowspan="3">1,1</td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td>Угла в плане</td><td>фи, град.</td><td colspan="6">90</td><td colspan="3">45...60</td></tr>
<tr><td rowspan="4">резца</td><td>Длительность обработки, мин.</td><td colspan="2">до 10</td><td colspan="4">свыше 10</td><td colspan="3">-</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">1,15</td><td colspan="4" rowspan="3">1,25</td><td colspan="3"></td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="13" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ И РАСТАЧИВАНИЕ, R 20, JТ9 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="6">Карта 121, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="14">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>1000</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="14">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>150</td><td rowspan="6">1</td><td>3,75</td><td>4,1</td><td>4,45</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="3">0,3</td><td>118</td><td rowspan="3">2,0</td></tr>
<tr><td>200</td><td>3,9</td><td>4,35</td><td>4,8</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">125</td></tr>
<tr><td>250</td><td>4,1</td><td>4,65</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>10</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>300</td><td>4,15</td><td>4,8</td><td>5,5</td><td>6,5</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10,5</td><td>12</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="3">0,35</td><td>118</td><td rowspan="3">2,4</td></tr>
<tr><td>400</td><td>4,4</td><td>5,0</td><td>6,0</td><td>7,0</td><td>7,5</td><td>9,0</td><td>10,5</td><td>12</td><td>14,5</td><td>17,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">125</td></tr>
<tr><td>500</td><td>4,7</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,0</td><td>10,5</td><td>12</td><td>14,5</td><td>17</td><td>21</td><td>26</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>750</td><td rowspan="8">2</td><td>5,5</td><td>6,5</td><td>8,0</td><td>9,5</td><td>11</td><td>13</td><td>10</td><td>19</td><td>22,5</td><td>28,5</td><td>35</td><td>41</td><td>-</td><td>-</td><td rowspan="8">0,4</td><td>118</td><td rowspan="8">2,4</td></tr>
<tr><td>1000</td><td>6,5</td><td>9,0</td><td>11</td><td>13,5</td><td>15,5</td><td>19</td><td>23</td><td>28</td><td>34,5</td><td>43</td><td>53</td><td>62</td><td>71</td><td>-</td><td>99</td></tr>
<tr><td>1250</td><td>7,5</td><td>10</td><td>13</td><td>16</td><td>18,5</td><td>23</td><td>28</td><td>34</td><td>42</td><td>52</td><td>64</td><td>76</td><td>87</td><td>104</td><td>98</td></tr>
<tr><td>1500</td><td>8,5</td><td>12</td><td>15</td><td>19</td><td>22,5</td><td>28</td><td>35</td><td>42</td><td>51</td><td>65</td><td>80</td><td>94</td><td>107</td><td>129</td><td>94</td></tr>
<tr><td>1750</td><td>9,0</td><td>13</td><td>16,5</td><td>21</td><td>24,5</td><td>30,5</td><td>38,5</td><td>46</td><td>56</td><td>72</td><td>88</td><td>104</td><td>119</td><td>141</td><td>98</td></tr>
<tr><td>2000</td><td>9,5</td><td>14</td><td>18,5</td><td>23</td><td>27,5</td><td>34</td><td>42,5</td><td>51</td><td>63</td><td>81</td><td>99</td><td>116</td><td>134</td><td>159</td><td>98</td></tr>
<tr><td>2250</td><td>11,5</td><td>16,5</td><td>21</td><td>26</td><td>31</td><td>38</td><td>48</td><td>58</td><td>71</td><td>91</td><td>110</td><td>129</td><td>149</td><td>177</td><td>98</td></tr>
<tr><td>2500</td><td>12,5</td><td>18</td><td>23,5</td><td>29</td><td>34</td><td>42</td><td>53</td><td>64</td><td>80</td><td>101</td><td>122</td><td>144</td><td>166</td><td>198</td><td>98</td></tr>
</table>


<table>
<colgroup><col width="15%"><col width="22%"><col width="8%"><col width="12%"><col width="8%"><col width="7%"><col width="8%"><col width="8%"><col width="4%"><col width="8%"></colgroup>
<tr><td colspan="6" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ И РАСТАЧИВАНИЕ, R 20, JТ9 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="4">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="4">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="4">Карта 121, лист 2</td></tr>
<tr><td colspan="10">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Предела прочности стали</td><td>сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="3">0,59...0,74</td><td colspan="3">свыше 0,74</td></tr>
<tr><td>Длительность обработки, мин.</td><td>до 10</td><td>свыше 10</td><td colspan="3">-</td><td>до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td rowspan="3">0,8</td><td colspan="3"></td><td rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td colspan="2">1,0</td></tr>
<tr><td colspan="3"></td></tr>
<tr><td>Угла в плане</td><td>фи, град.</td><td colspan="5">90</td><td colspan="3">45...60</td></tr>
<tr><td rowspan="4">резца</td><td>Длительность обработки, мин.</td><td>до 10</td><td colspan="4">свыше 10</td><td colspan="3">-</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">1,15</td><td colspan="4" rowspan="3">1,25</td><td colspan="3"></td></tr>
<tr><td colspan="2">1,0</td><td></td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="15" rowspan="3">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ И РАСТАЧИВАНИЕ, R 2,5...R 1,25, JТ8...JТ7 КВАЛИТЕТ a a Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="7">Карта 122, лист 1</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="17">Длина обрабатываемой поверхности l, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>200</td><td>250</td><td>300</td><td>400</td><td>500</td><td>600</td><td>700</td><td>800</td><td>1000</td><td>1200</td><td>1400</td><td>1600</td><td>S , о</td><td>V, м/</td><td>N , р</td></tr>
<tr><td>t, мм, до</td><td colspan="17">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td><td>кВт</td></tr>
<tr><td>150</td><td>1</td><td>5,0</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>7,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>118</td><td>1,7</td></tr>
<tr><td>200</td><td>1</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>8,5</td><td>9,5</td><td>10,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,25</td><td>125</td><td>1,7</td></tr>
<tr><td>250</td><td>1</td><td>5,5</td><td>6,0</td><td>6,5</td><td>7,0</td><td>8,0</td><td>8,5</td><td>9,0</td><td>9,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td>118</td><td>2,0</td></tr>
<tr><td>300</td><td>1</td><td>5,5</td><td>6,5</td><td>7,0</td><td>8,0</td><td>8,5</td><td>9,5</td><td>11</td><td>12,5</td><td>15,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td>118</td><td>2,0</td></tr>
<tr><td>400</td><td>1</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>10,5</td><td>12,5</td><td>14,5</td><td>18</td><td>21,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td>125</td><td>2,0</td></tr>
<tr><td>500</td><td>1</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td>10,5</td><td>12</td><td>14,5</td><td>17</td><td>21,5</td><td>25,5</td><td>30,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,3</td><td>125</td><td>2,0</td></tr>
<tr><td>750</td><td>2</td><td>7,0</td><td>8,0</td><td>9,0</td><td>11</td><td>13</td><td>14,5</td><td>18</td><td>21</td><td>27</td><td>33,5</td><td>40</td><td>46</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>118</td><td>2,4</td></tr>
<tr><td>1000</td><td>2</td><td>8,0</td><td>10</td><td>12</td><td>14</td><td>16,5</td><td>20</td><td>25</td><td>30,5</td><td>46</td><td>50</td><td>61</td><td>70</td><td>80</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>99</td><td>2,0</td></tr>
<tr><td>1250</td><td>2</td><td>9,0</td><td>11,5</td><td>14</td><td>17</td><td>20,5</td><td>23,5</td><td>30</td><td>36,5</td><td>49,5</td><td>61</td><td>75</td><td>87</td><td>100</td><td>118</td><td>-</td><td>-</td><td>-</td><td>0,35</td><td>98</td><td>2,0</td></tr>
<tr><td>1500</td><td>2</td><td>10,0</td><td>13</td><td>16</td><td>20</td><td>24,5</td><td>28</td><td>36</td><td>44,5</td><td>60</td><td>76</td><td>91</td><td>107</td><td>126</td><td>146</td><td>176</td><td>-</td><td>-</td><td>0,35</td><td>94</td><td>2,0</td></tr>
<tr><td>1750</td><td>2</td><td>10,5</td><td>14</td><td>17,5</td><td>22</td><td>26,5</td><td>31</td><td>40</td><td>48,5</td><td>66</td><td>83</td><td>101</td><td>118</td><td>135</td><td>161</td><td>196</td><td>230</td><td>-</td><td>0,35</td><td>98</td><td>2,0</td></tr>
<tr><td>2000</td><td>2</td><td>11,5</td><td>15,5</td><td>19,5</td><td>25</td><td>30</td><td>35</td><td>45,5</td><td>56</td><td>76</td><td>96</td><td>116</td><td>136</td><td>156</td><td>186</td><td>226</td><td>266</td><td>306</td><td>0,35</td><td>98</td><td>2,0</td></tr>
<tr><td>2250</td><td>2</td><td>13,0</td><td>17</td><td>21,5</td><td>27,5</td><td>33,5</td><td>39,5</td><td>50</td><td>61</td><td>82</td><td>106</td><td>129</td><td>151</td><td>173</td><td>207</td><td>252</td><td>297</td><td>340</td><td>0,35</td><td>98</td><td>2,0</td></tr>
<tr><td>2500</td><td>2</td><td>14,0</td><td>19</td><td>24</td><td>30,5</td><td>37</td><td>42,5</td><td>55</td><td>68</td><td>94</td><td>119</td><td>145</td><td>169</td><td>195</td><td>232</td><td>282</td><td>332</td><td>382</td><td>0,35</td><td>98</td><td>2,0</td></tr>
</table>


<table>
<colgroup><col width="18%"><col width="23%"><col width="8%"><col width="12%"><col width="7%"><col width="5%"><col width="7%"><col width="8%"><col width="4%"><col width="8%"></colgroup>
<tr><td colspan="4">Неполное штучное время НАРУЖНОЕ ТОЧЕНИЕ И РАСТАЧИВАНИЕ, R 2,5...R 1,25, JТ8...JТ7 КВАЛИТЕТ a a</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="4">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа</td><td colspan="6">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="4">в Единичное и мелкосерийное производство</td><td colspan="6">Карта 122, лист 2</td></tr>
<tr><td colspan="10">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Предела прочности стали</td><td>сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="3">0,59...0,74</td><td colspan="3">свыше 0,74</td></tr>
<tr><td>Длительность обработки, мин.</td><td>до 10</td><td>свыше 10</td><td colspan="3">-</td><td>до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td rowspan="3">0,8</td><td colspan="3"></td><td rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td rowspan="5">Угла в плане резца</td><td>фи, град.</td><td colspan="5">90</td><td colspan="3">45...60</td></tr>
<tr><td>Длительность обработки, мин.</td><td>до 10</td><td colspan="4">свыше 10</td><td colspan="3">-</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">1,15</td><td colspan="4" rowspan="3">1,25</td><td colspan="3"></td></tr>
<tr><td colspan="2">1,0</td><td></td></tr>
</table>


<a id="p103901"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму штучного времени включать только неперекрываемое неполное штучное время. При этом к неполному штучному времени добавляется 3,0 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="9%"><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="12">Неполное штучное время ОТРЕЗКА Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="5">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="12" rowspan="2">Единичное и мелкосерийное производство</td><td colspan="5">Резцы с пластинками Т15К6 и из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 123, лист 1</td></tr>
<tr><td rowspan="4">Режущий инструмент</td><td>Диаметр</td><td colspan="10">Глубина паза l, мм, до</td><td rowspan="2">Ширина резания</td><td colspan="4">Режимы резания</td></tr>
<tr><td>обрабатываемой</td><td>20</td><td>25</td><td>30</td><td>40</td><td>50</td><td>60</td><td>70</td><td>80</td><td>90</td><td>100</td><td colspan="2">S , о мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td rowspan="2">поверхности D, мм, до</td><td colspan="10" rowspan="2">Время на поверхности, мин.</td><td rowspan="2">B, мм, до</td><td colspan="4">Проходы</td></tr>
<tr><td>первый</td><td>второй</td><td>первый</td><td>второй</td></tr>
<tr><td rowspan="10">Резцы с пластинками Т15К6</td><td>250</td><td>3,9</td><td>4,8</td><td>5,5</td><td>6,5</td><td>7,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="16">10</td><td rowspan="16">0,25</td><td rowspan="16">0,42</td><td>63</td><td>31</td></tr>
<tr><td>500</td><td>5,0</td><td>5,5</td><td>6,0</td><td>7,5</td><td>9,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>63</td><td>39</td></tr>
<tr><td>750</td><td>5,5</td><td>6,5</td><td>7,5</td><td>9,0</td><td>10,5</td><td>15,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>59</td><td>38</td></tr>
<tr><td>1000</td><td>7,0</td><td>8,0</td><td>9,0</td><td>11</td><td>13</td><td>19</td><td>23</td><td>-</td><td>-</td><td>-</td><td rowspan="2">63</td><td rowspan="3">39</td></tr>
<tr><td>1250</td><td>8,0</td><td>9,5</td><td>11</td><td>13,5</td><td>16</td><td>23,5</td><td>29</td><td>34</td><td>-</td><td>-</td></tr>
<tr><td>1500</td><td>10</td><td>11,5</td><td>13</td><td>16</td><td>19,5</td><td>29</td><td>35,5</td><td>42,5</td><td>49</td><td>-</td><td>59</td></tr>
<tr><td>1750</td><td>12</td><td>13,5</td><td>15,5</td><td>19</td><td>22,5</td><td>33,5</td><td>41,5</td><td>49</td><td>57</td><td>65</td><td>69</td><td>44</td></tr>
<tr><td>2000</td><td>13</td><td>15</td><td>17</td><td>21</td><td>25</td><td>37</td><td>45,5</td><td>54</td><td>63</td><td>71</td><td>63</td><td>40</td></tr>
<tr><td>2250</td><td>15,5</td><td>18</td><td>21</td><td>26</td><td>34</td><td>45</td><td>55</td><td>65</td><td>75</td><td>86</td><td>71</td><td>35</td></tr>
<tr><td>2500</td><td>18,5</td><td>22</td><td>25,5</td><td>32</td><td>38,5</td><td>55</td><td>67</td><td>78</td><td>91</td><td>102</td><td>63</td><td>31</td></tr>
<tr><td>Резцы из</td><td>250</td><td>7,0</td><td>9,5</td><td>11</td><td>13,5</td><td>16,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>19,5</td><td>15</td></tr>
<tr><td rowspan="5">стали Р6М5</td><td>500</td><td>10,5</td><td>12</td><td>14</td><td>17</td><td>20</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>15,5</td><td>12,5</td></tr>
<tr><td>750</td><td>13</td><td>15</td><td>17</td><td>21</td><td>25</td><td>29</td><td>-</td><td>-</td><td>-</td><td>-</td><td>18,5</td><td>14,5</td></tr>
<tr><td>1000</td><td>15,5</td><td>18</td><td>21</td><td>26</td><td>31</td><td>49</td><td>60</td><td>-</td><td>-</td><td>-</td><td>20</td><td rowspan="2">15,5</td></tr>
<tr><td>1250</td><td>18,5</td><td>22</td><td>25,5</td><td>32</td><td>38,5</td><td>58</td><td>76</td><td>91</td><td>-</td><td>-</td><td>19,5</td></tr>
<tr><td>1500</td><td>25,5</td><td>30</td><td>35</td><td>44</td><td>53</td><td>80</td><td>100</td><td>122</td><td>142</td><td>-</td><td>19</td><td>13</td></tr>
<tr><td colspan="2">Число проходов</td><td colspan="5">1</td><td colspan="10">2</td></tr>
</table>


<table>
<colgroup><col width="13%"><col width="17%"><col width="5%"><col width="6%"><col width="3%"><col width="5%"><col width="3%"><col width="5%"><col width="4%"><col width="3%"><col width="3%"><col width="5%"><col width="6%"><col width="5%"><col width="6%"><col width="5%"><col width="6%"></colgroup>
<tr><td colspan="10" rowspan="3">Неполное штучное время ОТРЕЗКА Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Т15К6 и из стали Р6М5</td></tr>
<tr><td colspan="7">Карта 123, лист 2</td></tr>
<tr><td colspan="17">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="4">Предела прочности стали (для резцов с пластинками Т15К6)</td><td>сигма , ГПа в</td><td colspan="5">до 0,59</td><td colspan="10">0,59...0,74 свыше 0,74</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="5" rowspan="3">0,9</td><td colspan="10">1,1</td></tr>
<tr><td colspan="2"></td><td colspan="2">1,0</td><td colspan="6"></td></tr>
<tr><td colspan="10"></td></tr>
<tr><td>Обрабатываемой стали и предела</td><td>Группы стали</td><td colspan="8">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="7">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td>прочности (для резцов из</td><td>сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="3">0,59... 0,74</td><td colspan="3">свыше 0,74</td><td colspan="3">до 0,59</td><td colspan="2">0,59... 0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td rowspan="4">стали Р6М5)</td><td>Длительность обработки, мин.</td><td>до 10</td><td>свыше 10</td><td colspan="3">-</td><td>до 10</td><td colspan="2">свыше 10</td><td colspan="2">до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td rowspan="3">0,8</td><td colspan="3"></td><td rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td><td colspan="2"></td><td rowspan="3">1,1</td><td rowspan="3">1,1</td><td rowspan="3">1,2</td><td rowspan="3">1,2</td><td rowspan="3">1,35</td></tr>
<tr><td></td><td>1,0</td><td></td><td colspan="2">1,0</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="18" rowspan="3">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="7">Карта 124, лист 1</td></tr>
<tr><td>Диаметр</td><td rowspan="2">Ширина паза B,</td><td colspan="16">Глубина паза l, мм до</td><td>Число</td><td colspan="6">Режимы резания</td></tr>
<tr><td>обрабатываемой</td><td>20</td><td>25</td><td>30</td><td>35</td><td>40</td><td>45</td><td>50</td><td>60</td><td>70</td><td>80</td><td>90</td><td>100</td><td>110</td><td>125</td><td>135</td><td>150</td><td rowspan="3">проходов i</td><td colspan="2">t, мм</td><td colspan="2">S , о мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td rowspan="2">поверхности D, мм, до</td><td rowspan="2">мм до</td><td colspan="16" rowspan="2">Время на поверхности, мин.</td><td colspan="6">Проходы</td></tr>
<tr><td>первый</td><td>второй</td><td>первый</td><td>второй</td><td>первый</td><td>второй</td></tr>
<tr><td rowspan="3">250</td><td>18</td><td>3,4</td><td>3,7</td><td>4,0</td><td>4,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td rowspan="15">18</td><td>-</td><td colspan="2" rowspan="15">0,50</td><td colspan="2" rowspan="15">39</td></tr>
<tr><td>32</td><td>4,5</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td></tr>
<tr><td>48</td><td>6,0</td><td>7,0</td><td>8,0</td><td>8,5</td><td>9,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td></tr>
<tr><td rowspan="3">500</td><td>18</td><td>3,9</td><td>4,3</td><td>4,9</td><td>5,3</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td></tr>
<tr><td>32</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>9,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td></tr>
<tr><td>48</td><td>7,5</td><td>8,5</td><td>10,6</td><td>11,5</td><td>13</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td></tr>
<tr><td rowspan="3">750</td><td>18</td><td>4,7</td><td>5,5</td><td>6,0</td><td>7,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td></tr>
<tr><td>32</td><td>7,0</td><td>8,0</td><td>9,5</td><td>11</td><td>12,5</td><td>13,5</td><td>15,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td></tr>
<tr><td>48</td><td>10</td><td>12</td><td>14,5</td><td>16,5</td><td>18,5</td><td>20,5</td><td>22,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td></tr>
<tr><td rowspan="3">1000</td><td>18</td><td>5,5</td><td>6,0</td><td>7,5</td><td>8,0</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td></tr>
<tr><td>32</td><td>8,5</td><td>10,5</td><td>12,5</td><td>14</td><td>16</td><td>17,5</td><td>19,5</td><td>22</td><td>25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td></tr>
<tr><td>48</td><td>12,5</td><td>15</td><td>18</td><td>20,5</td><td>23</td><td>26</td><td>28</td><td>32</td><td>37</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td></tr>
<tr><td rowspan="3">1250</td><td>18</td><td>6,0</td><td>7,0</td><td>9,5</td><td>9,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td></tr>
<tr><td>32</td><td>10</td><td>12</td><td>15</td><td>17</td><td>19</td><td>21,5</td><td>23,5</td><td>26,5</td><td>31</td><td>35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td></tr>
<tr><td>48</td><td>14</td><td>17,5</td><td>21,5</td><td>24,5</td><td>28</td><td>31</td><td>34</td><td>39</td><td>45</td><td>52</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="18" rowspan="3">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционных углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Т15К10</td></tr>
<tr><td colspan="7">Карта 124, лист 2</td></tr>
<tr><td>Диаметр</td><td rowspan="2">Ширина паза</td><td colspan="16">Глубина паза l, мм, до</td><td>Число</td><td colspan="6">Режимы резания</td></tr>
<tr><td rowspan="3">обрабатываемой поверхности D, мм, до</td><td>20</td><td>25</td><td>30</td><td>35</td><td>40</td><td>45</td><td>50</td><td>60</td><td>70</td><td>80</td><td>90</td><td>100</td><td>110</td><td>125</td><td>135</td><td>150</td><td>проходов</td><td colspan="2">t, мм</td><td colspan="2">Sо, мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td rowspan="2">B, мм до</td><td colspan="16" rowspan="2">Время на поверхности, мин.</td><td rowspan="2">i</td><td colspan="6">Проходы</td></tr>
<tr><td>первый</td><td>второй</td><td>первый</td><td>второй</td><td>первый</td><td>второй</td></tr>
<tr><td rowspan="3">1500</td><td>18</td><td>7,0</td><td>8,5</td><td>10</td><td>11,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td rowspan="15">18</td><td>-</td><td colspan="2" rowspan="12">0,50</td><td colspan="2" rowspan="6">37,5</td></tr>
<tr><td>32</td><td>12</td><td>14,5</td><td>18</td><td>20,5</td><td>23</td><td>26</td><td>28</td><td>32</td><td>38</td><td>43</td><td>49</td><td>55</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td></tr>
<tr><td>48</td><td>17</td><td>21</td><td>26</td><td>30</td><td>34</td><td>38</td><td>42</td><td>48</td><td>56</td><td>64</td><td>73</td><td>81</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td></tr>
<tr><td rowspan="3">1750</td><td>18</td><td>8</td><td>9,5</td><td>11,5</td><td>13</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td></tr>
<tr><td>32</td><td>13,5</td><td>17</td><td>20,5</td><td>24</td><td>27,5</td><td>30</td><td>33</td><td>38</td><td>44</td><td>52</td><td>58</td><td>65</td><td>71</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td></tr>
<tr><td>48</td><td>19,5</td><td>24</td><td>30</td><td>35</td><td>40</td><td>45</td><td>50</td><td>56</td><td>66</td><td>76</td><td>86</td><td>95</td><td>105</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td></tr>
<tr><td rowspan="3">2000</td><td>18</td><td>8,5</td><td>10</td><td>12</td><td>14</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td colspan="2" rowspan="6">39</td></tr>
<tr><td>32</td><td>14,5</td><td>17,5</td><td>22</td><td>25</td><td>28</td><td>32</td><td>35</td><td>40</td><td>47</td><td>52</td><td>67</td><td>69</td><td>76</td><td>84</td><td>93</td><td>-</td><td>2</td><td>14</td></tr>
<tr><td>48</td><td>21</td><td>26</td><td>32</td><td>37</td><td>42</td><td>48</td><td>53</td><td>60</td><td>71</td><td>81</td><td>91</td><td>101</td><td>113</td><td>123</td><td>135</td><td>-</td><td>3</td><td>15</td></tr>
<tr><td rowspan="3">2250</td><td>18</td><td>9</td><td>11</td><td>13,5</td><td>15,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td></tr>
<tr><td>32</td><td>16</td><td>20</td><td>25</td><td>28</td><td>31</td><td>35</td><td>39</td><td>46</td><td>54</td><td>61</td><td>68</td><td>76</td><td>84</td><td>94</td><td>103</td><td>-</td><td>2</td><td>14</td></tr>
<tr><td>48</td><td>23</td><td>29</td><td>36</td><td>42</td><td>48</td><td>53</td><td>59</td><td>67</td><td>79</td><td>91</td><td>103</td><td>113</td><td>125</td><td>139</td><td>155</td><td>-</td><td>3</td><td>15</td></tr>
<tr><td rowspan="3">2500</td><td>18</td><td>10</td><td>12</td><td>14,5</td><td>17</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td colspan="2" rowspan="3">0,52</td><td rowspan="3">38</td><td>-</td></tr>
<tr><td>32</td><td>18</td><td>22</td><td>25</td><td>32</td><td>35</td><td>39</td><td>44</td><td>50</td><td>58</td><td>76</td><td>67</td><td>85</td><td>93</td><td>104</td><td>115</td><td>126</td><td>2</td><td>14</td><td rowspan="2">38</td></tr>
<tr><td>48</td><td>25</td><td>32</td><td>39</td><td>46</td><td>53</td><td>59</td><td>65</td><td>75</td><td>88</td><td>100</td><td>114</td><td>127</td><td>139</td><td>155</td><td>173</td><td>190</td><td>3</td><td>15</td></tr>
</table>


<table>
<colgroup><col width="19%"><col width="22%"><col width="9%"><col width="12%"><col width="5%"><col width="5%"><col width="7%"><col width="4%"><col width="4%"><col width="12%"></colgroup>
<tr><td colspan="4">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 80, z JТ14...JТ12 КВАЛИТЕТ</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="4">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа</td><td colspan="6">Резцы с пластинками Т15К10</td></tr>
<tr><td colspan="4">в Единичное и мелкосерийное производство</td><td colspan="6">Карта 124, лист 3</td></tr>
<tr><td colspan="10">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Предела прочности стали</td><td>сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="3">0,59...0,74</td><td colspan="3">свыше 0,74</td></tr>
<tr><td>Длительность обработки, мин.</td><td>до 10</td><td>свыше 10</td><td colspan="3">-</td><td colspan="2">до 10</td><td>свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td rowspan="3">0,8</td><td colspan="3"></td><td colspan="2" rowspan="3">1,1</td><td rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td rowspan="5">Угла в плане резца</td><td>фи, 7 град.</td><td colspan="5">90</td><td colspan="3">45...60</td></tr>
<tr><td>Длительность обработки, мин.</td><td>до 10</td><td>свыше 10</td><td colspan="6">-</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">1,15</td><td rowspan="3">1,25</td><td colspan="6"></td></tr>
<tr><td colspan="4">1,0</td><td colspan="2"></td></tr>
</table>


<a id="p103968"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму штучного времени включать только неперекрываемое неполное штучное время. При этом к неполному штучному времени добавлять 3,0 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="5%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="18" rowspan="2">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 40...R 20, JТ11 КВАЛИТЕТ z z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="18">Единичное и мелкосерийное производство</td><td colspan="7">Карта 125, лист 1</td></tr>
<tr><td>Диаметр</td><td rowspan="4">Ширина паза B, мм, до</td><td colspan="16">Глубина паза l, мм, до</td><td>Число</td><td colspan="6">Режимы резания</td></tr>
<tr><td rowspan="3">обрабатываемой поверхности D, мм, до</td><td rowspan="2">20</td><td rowspan="2">25</td><td rowspan="2">30</td><td rowspan="2">35</td><td rowspan="2">40</td><td rowspan="2">45</td><td rowspan="2">50</td><td rowspan="2">60</td><td rowspan="2">70</td><td rowspan="2">80</td><td rowspan="2">90</td><td rowspan="2">100</td><td rowspan="2">110</td><td rowspan="2">125</td><td rowspan="2">135</td><td rowspan="2">150</td><td rowspan="3">проходов i</td><td colspan="2">t, мм</td><td colspan="2">S , о мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="6">Проходы</td></tr>
<tr><td colspan="16">Время на поверхности, мин.</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td></tr>
<tr><td rowspan="3">250</td><td>18</td><td>4,1</td><td>4,6</td><td>5,0</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2">39</td></tr>
<tr><td>32</td><td>5,5</td><td>6,0</td><td>7,0</td><td>7,5</td><td>8,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,35</td><td colspan="2">39</td></tr>
<tr><td>48</td><td>7,0</td><td>7,5</td><td>8,5</td><td>9,0</td><td>9,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>18</td><td>30</td><td>0,5</td><td>0,36</td><td>39</td><td>47</td></tr>
<tr><td rowspan="3">500</td><td>18</td><td>5,5</td><td>6,5</td><td>7,5</td><td>8,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2">39</td></tr>
<tr><td>32</td><td>7,5</td><td>9,0</td><td>10</td><td>11,5</td><td>13</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,35</td><td colspan="2">39</td></tr>
<tr><td>48</td><td>9,0</td><td>10,5</td><td>11,5</td><td>12,5</td><td>15</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>18</td><td>30</td><td>0,5</td><td>0,36</td><td>39</td><td>47</td></tr>
<tr><td rowspan="3">750</td><td>18</td><td>7,5</td><td>9,0</td><td>10</td><td>11,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2">39</td></tr>
<tr><td>32</td><td>10,5</td><td>12,5</td><td>14</td><td>16</td><td>18</td><td>20</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,35</td><td colspan="2">39</td></tr>
<tr><td>48</td><td>13</td><td>15,5</td><td>18</td><td>20,5</td><td>23</td><td>25,5</td><td>28</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>18</td><td>30</td><td>0,5</td><td>0,4</td><td>28</td><td>39</td></tr>
<tr><td rowspan="3">1000</td><td>18</td><td>8,5</td><td>10,5</td><td>12</td><td>14</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2">39</td></tr>
<tr><td>32</td><td>14</td><td>16,5</td><td>19</td><td>21</td><td>24</td><td>26,5</td><td>29</td><td>32,5</td><td>37,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,35</td><td colspan="2">39</td></tr>
<tr><td>48</td><td>16,5</td><td>20</td><td>23</td><td>26</td><td>29</td><td>32</td><td>35</td><td>50</td><td>45</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>18</td><td>30</td><td>0,5</td><td>0,4</td><td>33</td><td>41</td></tr>
<tr><td rowspan="3">1250</td><td>18</td><td>10,5</td><td>12</td><td>15</td><td>17</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2">39</td></tr>
<tr><td>32</td><td>15,5</td><td>18,5</td><td>21</td><td>24</td><td>27</td><td>30</td><td>32,5</td><td>36</td><td>42</td><td>49</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,35</td><td colspan="2">39</td></tr>
<tr><td>48</td><td>21</td><td>25</td><td>29</td><td>33</td><td>37</td><td>41</td><td>45</td><td>51</td><td>59</td><td>69</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>18</td><td>30</td><td>0,5</td><td>0,4</td><td>31</td><td>39</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="3%"><col width="3%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="18" rowspan="2">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 40...R 20, JТ11 КВАЛИТЕТ z z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="18">Единичное и мелкосерийное производство</td><td colspan="7">Карта 125, лист 2</td></tr>
<tr><td>Диаметр</td><td rowspan="2">Ширина паза B,</td><td colspan="16">Глубина паза l, мм, до</td><td>Число</td><td colspan="6">Режимы резания</td></tr>
<tr><td>обрабатываемой</td><td>20</td><td>25</td><td>30</td><td>35</td><td>40</td><td>45</td><td>50</td><td>60</td><td>70</td><td>80</td><td>90</td><td>100</td><td>110</td><td>125</td><td>135</td><td>150</td><td rowspan="3">проходов i</td><td colspan="2">t, мм</td><td colspan="2">S , о мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td rowspan="2">поверхности D, мм, до</td><td rowspan="2">мм, до</td><td colspan="16" rowspan="2">Время на поверхности, мин.</td><td colspan="6">Проходы</td></tr>
<tr><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td></tr>
<tr><td rowspan="3">1500</td><td>18</td><td>12</td><td>15</td><td>17,5</td><td>20,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2">39</td></tr>
<tr><td>32</td><td>20</td><td>24</td><td>27,5</td><td>31,5</td><td>35</td><td>39</td><td>43</td><td>49</td><td>56</td><td>63</td><td>70</td><td>77</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,35</td><td colspan="2">37,5</td></tr>
<tr><td>48</td><td>23,5</td><td>28</td><td>32</td><td>37</td><td>42</td><td>46</td><td>51</td><td>58</td><td>68</td><td>79</td><td>84</td><td>94</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>18</td><td>30</td><td>0,5</td><td>0,4</td><td>33</td><td>40</td></tr>
<tr><td rowspan="3">1750</td><td>18</td><td>13,5</td><td>16,5</td><td>19,5</td><td>23</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2">39</td></tr>
<tr><td>32</td><td>21</td><td>25</td><td>29,5</td><td>33,5</td><td>37,5</td><td>42</td><td>46</td><td>52</td><td>60</td><td>70</td><td>78</td><td>86</td><td>95</td><td>-</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,35</td><td colspan="2">41</td></tr>
<tr><td>48</td><td>25</td><td>30</td><td>35</td><td>40</td><td>45,5</td><td>50</td><td>55</td><td>62</td><td>72</td><td>85</td><td>100</td><td>108</td><td>116</td><td></td><td>-</td><td>-</td><td>3</td><td>18</td><td>30</td><td>0,5</td><td>0,4</td><td>36</td><td>44</td></tr>
<tr><td rowspan="3">2000</td><td>18</td><td>15</td><td>18</td><td>22</td><td>25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2">39</td></tr>
<tr><td>32</td><td>23,5</td><td>28</td><td>33</td><td>38</td><td>43</td><td>48</td><td>52</td><td>59</td><td>69</td><td>80</td><td>95</td><td>102</td><td>109</td><td>123</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,35</td><td colspan="2">41</td></tr>
<tr><td>48</td><td>29</td><td>36</td><td>42</td><td>48</td><td>54</td><td>60</td><td>66</td><td>75</td><td>88</td><td>102</td><td>121</td><td>131</td><td>140</td><td>158</td><td>-</td><td>-</td><td>3</td><td>18</td><td>30</td><td>0,5</td><td>0,4</td><td>35</td><td>41</td></tr>
<tr><td rowspan="3">2250</td><td>18</td><td>16,5</td><td>20</td><td>24</td><td>28</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2">39</td></tr>
<tr><td>32</td><td>27,5</td><td>33</td><td>38</td><td>44</td><td>50</td><td>55</td><td>61</td><td>69</td><td>80</td><td>94</td><td>111</td><td>120</td><td>128</td><td>140</td><td>153</td><td>166</td><td>16</td><td>16</td><td colspan="2">0,35</td><td colspan="2">39</td></tr>
<tr><td>48</td><td>32</td><td>38,5</td><td>45</td><td>52</td><td>59</td><td>65</td><td>72</td><td>82</td><td>95</td><td>110</td><td>125</td><td>140</td><td>152</td><td>165</td><td>180</td><td>196</td><td>3</td><td>18</td><td>30</td><td>0,5</td><td>0,4</td><td>35</td><td>43</td></tr>
<tr><td rowspan="3">2500</td><td>18</td><td>18</td><td>22,5</td><td>26,5</td><td>31</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,5</td><td colspan="2">39</td></tr>
<tr><td>32</td><td>29</td><td>36</td><td>42</td><td>48</td><td>56</td><td>61</td><td>67</td><td>76</td><td>88</td><td>103</td><td>115</td><td>128</td><td>141</td><td>154</td><td>168</td><td>182</td><td>16</td><td>16</td><td colspan="2">0,35</td><td colspan="2">39</td></tr>
<tr><td>48</td><td>37</td><td>44</td><td>52</td><td>60</td><td>68</td><td>76</td><td>84</td><td>95</td><td>111</td><td>130</td><td>145</td><td>160</td><td>177</td><td>194</td><td>212</td><td>230</td><td>3</td><td>18</td><td>30</td><td>0,5</td><td>0,4</td><td>35</td><td>39</td></tr>
</table>


<table>
<colgroup><col width="18%"><col width="22%"><col width="11%"><col width="12%"><col width="5%"><col width="5%"><col width="7%"><col width="4%"><col width="4%"><col width="12%"></colgroup>
<tr><td colspan="4">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ R 40...R 20, z z JТ11 КВАЛИТЕТ</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="4">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа</td><td colspan="6">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="4">в Единичное и мелкосерийное производство</td><td colspan="6">Карта 125, лист 3</td></tr>
<tr><td colspan="10">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="5">Предела прочности стали</td><td>сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="3">0,59...0,74</td><td colspan="3">свыше 0,74</td></tr>
<tr><td>Длительность обработки, мин.</td><td>до 10</td><td>свыше 10</td><td colspan="3">-</td><td colspan="2">до 10</td><td>свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td rowspan="3">0,8</td><td colspan="3"></td><td colspan="2" rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td rowspan="5">Угла в плане резца</td><td>фи, град.</td><td colspan="2">90</td><td colspan="6">45...60</td></tr>
<tr><td>Длительность обработки, мин.</td><td>до 10</td><td>свыше 10</td><td colspan="6">-</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">1,15</td><td rowspan="3">1,25</td><td colspan="6"></td></tr>
<tr><td colspan="4">1,0</td><td colspan="2"></td></tr>
</table>


<a id="p104009"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму штучного времени включать только неперекрываемое неполное штучное время. При этом к неполному штучному времени добавлять 3,0 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="5%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="18" rowspan="2">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Р6М5</td></tr>
<tr><td colspan="18">Единичное и мелкосерийное производство</td><td colspan="7">Карта 126, лист 1</td></tr>
<tr><td>Диаметр</td><td rowspan="4">Ширина паза B, мм, до</td><td colspan="16">Глубина паза, мм до</td><td>Число</td><td colspan="6">Режимы резания</td></tr>
<tr><td rowspan="3">обрабатываемой поверхности D, мм, до</td><td rowspan="2">20</td><td rowspan="2">25</td><td rowspan="2">30</td><td rowspan="2">35</td><td rowspan="2">40</td><td rowspan="2">45</td><td rowspan="2">50</td><td rowspan="2">60</td><td rowspan="2">70</td><td rowspan="2">80</td><td rowspan="2">90</td><td rowspan="2">100</td><td rowspan="2">110</td><td rowspan="2">125</td><td rowspan="2">135</td><td rowspan="2">150</td><td rowspan="3">проходов i</td><td colspan="2">t, мм, до</td><td colspan="2">S , о мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="6">Проходы</td></tr>
<tr><td colspan="16">Время на поверхности, мин.</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td></tr>
<tr><td rowspan="3">250</td><td>18</td><td>5,0</td><td>5,5</td><td>6,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>32</td><td>8,5</td><td>10</td><td>11</td><td>12,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td rowspan="14">18</td><td>14</td><td rowspan="14">0,50</td><td rowspan="2">0,50</td><td rowspan="2">12</td><td rowspan="2">12</td></tr>
<tr><td>48</td><td>12,5</td><td>14,5</td><td>16,5</td><td>18,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td></tr>
<tr><td rowspan="3">500</td><td>18</td><td>5,0</td><td>6,0</td><td>7,5</td><td>8,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td>-</td><td rowspan="12">15</td><td>-</td></tr>
<tr><td>32</td><td>9,5</td><td>12</td><td>14,5</td><td>17</td><td>19,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td><td rowspan="2">0,50</td><td rowspan="2">15</td></tr>
<tr><td>48</td><td>14,5</td><td>18</td><td>22</td><td>25,5</td><td>30</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td></tr>
<tr><td rowspan="3">750</td><td>18</td><td>7,0</td><td>8,5</td><td>10,5</td><td>12</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>32</td><td>13,5</td><td>17</td><td>21</td><td>24,5</td><td>28</td><td>31</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td><td>14</td><td rowspan="2">0,50</td><td rowspan="2">15</td></tr>
<tr><td>48</td><td>20,5</td><td>25,5</td><td>31,5</td><td>37,5</td><td>42,5</td><td>47,5</td><td>52</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td></tr>
<tr><td rowspan="3">1000</td><td>18</td><td>9,0</td><td>11</td><td>13,5</td><td>16</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td rowspan="2">14</td><td rowspan="3">0,50</td><td rowspan="3">15</td></tr>
<tr><td>32</td><td>17,5</td><td>22</td><td>27</td><td>32</td><td>36,5</td><td>41</td><td>45</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td></tr>
<tr><td>48</td><td>26,5</td><td>33,5</td><td>41,5</td><td>48,5</td><td>55</td><td>61</td><td>68</td><td>78</td><td>92</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td></tr>
<tr><td rowspan="3">1250</td><td>18</td><td>11</td><td>14</td><td>17,5</td><td>20,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td rowspan="2">14</td><td rowspan="3">0,50</td><td rowspan="3">15</td></tr>
<tr><td>32</td><td>22</td><td>27,5</td><td>34,5</td><td>40,5</td><td>45,5</td><td>52</td><td>58</td><td>66</td><td>78</td><td>89</td><td>100</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td></tr>
<tr><td>48</td><td>33</td><td>42</td><td>52</td><td>61</td><td>69</td><td>78</td><td>87</td><td>99</td><td>116</td><td>134</td><td>150</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td colspan="18" rowspan="3">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="7">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Р6М5</td></tr>
<tr><td colspan="7">Карта 126, лист 2</td></tr>
<tr><td>Диаметр</td><td rowspan="4">Ширина паза B, мм, до</td><td colspan="16">Глубина паза, мм до</td><td>Число</td><td colspan="6">Режимы резания</td></tr>
<tr><td rowspan="3">обрабатываемой поверхности D, мм, до</td><td rowspan="2">20</td><td rowspan="2">25</td><td rowspan="2">30</td><td rowspan="2">35</td><td rowspan="2">40</td><td rowspan="2">45</td><td rowspan="2">50</td><td rowspan="2">60</td><td rowspan="2">70</td><td rowspan="2">80</td><td rowspan="2">90</td><td rowspan="2">100</td><td rowspan="2">110</td><td rowspan="2">125</td><td rowspan="2">135</td><td rowspan="2">150</td><td rowspan="3">проходов i</td><td colspan="2">t, мм, до</td><td colspan="2">S , о мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="6">Проходы</td></tr>
<tr><td colspan="16">Время на поверхности, мин.</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td></tr>
<tr><td rowspan="3">1500</td><td>18</td><td>13</td><td>16,5</td><td>20,5</td><td>24</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td rowspan="15">18</td><td rowspan="2">14</td><td rowspan="15">0,50</td><td rowspan="2">0,50</td><td rowspan="15">15</td><td rowspan="2">15</td></tr>
<tr><td>32</td><td>25,5</td><td>32,5</td><td>40,5</td><td>47,5</td><td>55</td><td>61</td><td>68</td><td>78</td><td>92</td><td>105</td><td>119</td><td>132</td><td>-</td><td>-</td><td>-</td><td>-</td><td>2</td></tr>
<tr><td>48</td><td>39</td><td>49</td><td>61</td><td>71</td><td>82</td><td>92</td><td>102</td><td>117</td><td>137</td><td>157</td><td>177</td><td>198</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td><td rowspan="4">0,50</td><td rowspan="4">15</td></tr>
<tr><td rowspan="3">1750</td><td>18</td><td>15</td><td>19</td><td>24</td><td>28</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td></td><td>-</td><td>1</td><td rowspan="2">14</td></tr>
<tr><td>32</td><td>29,5</td><td>37,5</td><td>47,5</td><td>56</td><td>64</td><td>72</td><td>80</td><td>92</td><td>108</td><td>124</td><td>140</td><td>158</td><td>173</td><td>-</td><td>-</td><td>-</td><td>2</td></tr>
<tr><td>48</td><td>45</td><td>57</td><td>72</td><td>84</td><td>96</td><td>108</td><td>120</td><td>137</td><td>161</td><td>185</td><td>208</td><td>234</td><td>259</td><td>-</td><td>-</td><td>-</td><td>3</td><td>15</td></tr>
<tr><td rowspan="3">2000</td><td>18</td><td>17</td><td>21,5</td><td>27</td><td>31,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td rowspan="2">14</td><td rowspan="3">0,50</td><td rowspan="3">15</td></tr>
<tr><td>32</td><td>33,5</td><td>42,5</td><td>54</td><td>63</td><td>72</td><td>81</td><td>90</td><td>103</td><td>121</td><td>139</td><td>157</td><td>175</td><td>193</td><td>217</td><td>-</td><td>-</td><td>2</td></tr>
<tr><td>48</td><td>50</td><td>64</td><td>80</td><td>94</td><td>108</td><td>121</td><td>135</td><td>154</td><td>181</td><td>208</td><td>236</td><td>264</td><td>290</td><td>323</td><td>-</td><td>-</td><td>3</td><td>15</td></tr>
<tr><td rowspan="3">2250</td><td>18</td><td>19,5</td><td>25</td><td>31</td><td>36</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td rowspan="2">14</td><td rowspan="3">0,50</td><td rowspan="3">15</td></tr>
<tr><td>32</td><td>38,5</td><td>48,5</td><td>62</td><td>72</td><td>83</td><td>93</td><td>104</td><td>118</td><td>139</td><td>159</td><td>180</td><td>201</td><td>222</td><td>248</td><td>274</td><td>-</td><td>2</td></tr>
<tr><td>48</td><td>58</td><td>73</td><td>92</td><td>107</td><td>123</td><td>139</td><td>154</td><td>176</td><td>207</td><td>238</td><td>269</td><td>300</td><td>332</td><td>368</td><td>411</td><td>-</td><td>3</td><td>15</td></tr>
<tr><td rowspan="3">2500</td><td>18</td><td>21,5</td><td>27</td><td>34</td><td>40</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>1</td><td rowspan="2">14</td><td rowspan="3">0,50</td><td rowspan="3">15</td></tr>
<tr><td>32</td><td>42,5</td><td>55</td><td>69</td><td>80</td><td>91</td><td>103</td><td>115</td><td>126</td><td>154</td><td>176</td><td>199</td><td>222</td><td>274</td><td>304</td><td>332</td><td>-</td><td>2</td></tr>
<tr><td>48</td><td>64</td><td>81</td><td>102</td><td>119</td><td>136</td><td>153</td><td>170</td><td>195</td><td>229</td><td>263</td><td>297</td><td>333</td><td>368</td><td>409</td><td>456</td><td>501</td><td>3</td><td>15</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="18%"><col width="5%"><col width="7%"><col width="3%"><col width="5%"><col width="3%"><col width="5%"><col width="7%"><col width="8%"><col width="7%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"></colgroup>
<tr><td colspan="9">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="9" rowspan="2">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="6">Резцы из стали Р6М5</td></tr>
<tr><td colspan="6">Карта 126, лист 3</td></tr>
<tr><td colspan="15">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td>Обрабатываемой</td><td>Группа стали</td><td colspan="7">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="6">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td rowspan="5">стали и предела прочности</td><td>сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="3">0,59... 0,74</td><td colspan="2">свыше 0,74</td><td colspan="2">до 0,59</td><td colspan="2">0,59... 0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td>Длительность обработки</td><td>до 10</td><td>свыше 10</td><td colspan="3">-</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td rowspan="3">0,8</td><td colspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,25</td><td></td><td rowspan="3">1,1</td><td rowspan="3">1,1</td><td rowspan="3">1,2</td><td rowspan="3">1,2</td><td rowspan="3">1,3</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="12">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 40...R 20, z z JТ11 КВАЛИТЕТ</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="12" rowspan="2">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="6">Резцы с пластинками Р6М5</td></tr>
<tr><td colspan="6">Карта 127, лист 1</td></tr>
<tr><td>Диаметр</td><td rowspan="4">Ширина паза B, мм до</td><td colspan="9">Глубина паза t, мм, до</td><td>Число</td><td colspan="6">Режимы резания</td></tr>
<tr><td rowspan="3">обрабатываемой поверхности D, мм, до</td><td rowspan="2">20</td><td rowspan="2">25</td><td rowspan="2">30</td><td rowspan="2">35</td><td rowspan="2">40</td><td rowspan="2">45</td><td rowspan="2">50</td><td rowspan="2">60</td><td rowspan="2">70</td><td rowspan="3">проходов i</td><td colspan="2">t, мм</td><td colspan="2">S , о мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="6">Проходы</td></tr>
<tr><td colspan="9">Время на поверхности, мин.</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td></tr>
<tr><td rowspan="3">250</td><td>18</td><td>9,0</td><td>10,5</td><td>12</td><td>13,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,35</td><td colspan="2" rowspan="2">15,7</td></tr>
<tr><td>32</td><td>10</td><td>12</td><td>13,5</td><td>15,5</td><td>17,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,3</td></tr>
<tr><td>48</td><td>11,8</td><td>13,5</td><td>15,5</td><td>17,5</td><td>20</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>18</td><td>15</td><td>0,6</td><td>0,35</td><td>12,5</td><td>15,7</td></tr>
<tr><td rowspan="3">500</td><td>18</td><td>15,5</td><td>18,6</td><td>21,5</td><td>25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,35</td><td colspan="2" rowspan="2">15,7</td></tr>
<tr><td>32</td><td>17,5</td><td>21,5</td><td>25</td><td>28,5</td><td>32</td><td>-</td><td>-</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,3</td></tr>
<tr><td>48</td><td>20,5</td><td>24,5</td><td>29</td><td>33</td><td>37,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>3</td><td>18</td><td>15</td><td>0,6</td><td>0,35</td><td>12,5</td><td>15,7</td></tr>
<tr><td rowspan="3">750</td><td>18</td><td>19</td><td>22,5</td><td>26,5</td><td>30</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,35</td><td colspan="2" rowspan="2">19</td></tr>
<tr><td>32</td><td>21,5</td><td>26</td><td>30,5</td><td>35</td><td>40</td><td>44</td><td>49</td><td>-</td><td>-</td><td>16</td><td>16</td><td colspan="2">0,3</td></tr>
<tr><td>48</td><td>25,5</td><td>31</td><td>37</td><td>42</td><td>48</td><td>53</td><td>59</td><td>-</td><td>-</td><td>3</td><td>18</td><td>15</td><td>0,6</td><td>0,35</td><td>13</td><td>19</td></tr>
<tr><td rowspan="3">1000</td><td>18</td><td>24,5</td><td>29,5</td><td>34,5</td><td>40</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,35</td><td colspan="2" rowspan="2">20</td></tr>
<tr><td>32</td><td>28</td><td>33</td><td>39</td><td>45</td><td>51</td><td>57</td><td>62</td><td>70</td><td>82</td><td>16</td><td>16</td><td colspan="2">0,3</td></tr>
<tr><td>48</td><td>34</td><td>42</td><td>49</td><td>56</td><td>64</td><td>71</td><td>78</td><td>89</td><td>103</td><td>3</td><td>18</td><td>15</td><td>0,6</td><td>0,35</td><td>12</td><td>20</td></tr>
<tr><td rowspan="3">1250</td><td>18</td><td>32,5</td><td>40</td><td>46</td><td>53</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,35</td><td colspan="2" rowspan="2">17,5</td></tr>
<tr><td>32</td><td>37</td><td>45</td><td>54</td><td>62</td><td>70</td><td>78</td><td>86</td><td>97</td><td>113</td><td>16</td><td>16</td><td colspan="2">0,3</td></tr>
<tr><td>48</td><td>44</td><td>54</td><td>63</td><td>73</td><td>83</td><td>93</td><td>102</td><td>116</td><td>135</td><td>3</td><td>18</td><td>15</td><td>0,6</td><td>0,35</td><td>13</td><td>17,5</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="12">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 40...R 20, z z JТ11 КВАЛИТЕТ</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="12" rowspan="2">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="6">Резцы с пластинками Р6М5</td></tr>
<tr><td colspan="6">Карта 127, лист 2</td></tr>
<tr><td>Диаметр</td><td rowspan="4">Ширина паза B, мм до</td><td colspan="9">Глубина паза t, мм, до</td><td>Число</td><td colspan="6">Режимы резания</td></tr>
<tr><td rowspan="3">обрабатываемой поверхности D, мм, до</td><td rowspan="2">20</td><td rowspan="2">25</td><td rowspan="2">30</td><td rowspan="2">35</td><td rowspan="2">40</td><td rowspan="2">45</td><td rowspan="2">50</td><td rowspan="2">60</td><td rowspan="2">70</td><td rowspan="3">проходов i</td><td colspan="2">t,мм</td><td colspan="2">S , о мм/об.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td colspan="6">Проходы</td></tr>
<tr><td colspan="9">Время на поверхности, мин.</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td><td>первый</td><td>второй, третий</td></tr>
<tr><td rowspan="3">1500</td><td>18</td><td>41</td><td>50</td><td>59</td><td>67</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,35</td><td colspan="2" rowspan="2">16,5</td></tr>
<tr><td>32</td><td>47</td><td>57</td><td>68</td><td>78</td><td>89</td><td>100</td><td>109</td><td>124</td><td>145</td><td>16</td><td>16</td><td colspan="2">0,3</td></tr>
<tr><td>48</td><td>54</td><td>66</td><td>79</td><td>90</td><td>103</td><td>115</td><td>127</td><td>144</td><td>169</td><td>3</td><td>18</td><td>15</td><td>0,6</td><td>0,35</td><td>13</td><td>16,5</td></tr>
<tr><td rowspan="3">1750</td><td>18</td><td>47</td><td>57</td><td>68</td><td>78</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,35</td><td colspan="2" rowspan="2">16,5</td></tr>
<tr><td>32</td><td>54</td><td>67</td><td>79</td><td>90</td><td>103</td><td>115</td><td>127</td><td>144</td><td>169</td><td>16</td><td>16</td><td colspan="2">0,3</td></tr>
<tr><td>48</td><td>63</td><td>77</td><td>90</td><td>106</td><td>120</td><td>134</td><td>148</td><td>168</td><td>196</td><td>3</td><td>18</td><td>15</td><td>0,6</td><td>0,35</td><td>13</td><td>16,5</td></tr>
<tr><td rowspan="3">2000</td><td>18</td><td>52</td><td>64</td><td>75</td><td>87</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,35</td><td colspan="2" rowspan="2">17</td></tr>
<tr><td>32</td><td>60</td><td>73</td><td>87</td><td>100</td><td>114</td><td>127</td><td>140</td><td>160</td><td>186</td><td>16</td><td>16</td><td colspan="2">0,3</td></tr>
<tr><td>48</td><td>70</td><td>86</td><td>102</td><td>118</td><td>134</td><td>150</td><td>166</td><td>188</td><td>220</td><td>3</td><td>18</td><td>15</td><td>0,6</td><td>0,35</td><td>13</td><td>17</td></tr>
<tr><td rowspan="3">2250</td><td>18</td><td>58</td><td>71</td><td>84</td><td>97</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,35</td><td colspan="2" rowspan="2">17</td></tr>
<tr><td>32</td><td>67</td><td>82</td><td>97</td><td>112</td><td>128</td><td>143</td><td>158</td><td>179</td><td>210</td><td>16</td><td>16</td><td colspan="2">0,3</td></tr>
<tr><td>48</td><td>79</td><td>97</td><td>115</td><td>133</td><td>152</td><td>170</td><td>188</td><td>213</td><td>250</td><td>3</td><td>18</td><td>15</td><td>0,6</td><td>0,35</td><td>13</td><td>17</td></tr>
<tr><td rowspan="3">2500</td><td>18</td><td>66</td><td>81</td><td>96</td><td>110</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="2">2</td><td>10</td><td>8</td><td colspan="2">0,35</td><td colspan="2" rowspan="2">16,5</td></tr>
<tr><td>32</td><td>76</td><td>94</td><td>110</td><td>128</td><td>146</td><td>163</td><td>180</td><td>205</td><td>240</td><td>16</td><td>16</td><td colspan="2">0,3</td></tr>
<tr><td>48</td><td>90</td><td>110</td><td>130</td><td>150</td><td>170</td><td>192</td><td>212</td><td>240</td><td>282</td><td>3</td><td>18</td><td>15</td><td>0,6</td><td>0,35</td><td>12,5</td><td>16,5</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="18%"><col width="5%"><col width="7%"><col width="3%"><col width="5%"><col width="3%"><col width="5%"><col width="7%"><col width="8%"><col width="7%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"></colgroup>
<tr><td colspan="10">Неполное штучное время ПРОТОЧКА ПРЯМОУГОЛЬНЫХ ПАЗОВ, R 40...R 20, z z JТ11 КВАЛИТЕТ</td><td colspan="5">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="10" rowspan="2">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="5">Резцы из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 127, лист 3</td></tr>
<tr><td colspan="15">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td>Обрабатываемой</td><td>Группа стали</td><td colspan="7">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="6">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td rowspan="5">стали и предела прочности</td><td>сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="3">0,59... 0,74</td><td colspan="2">свыше 0,74</td><td colspan="2">до 0,59</td><td colspan="2">0,59... 0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td>Длительность обработки, мин.</td><td>до</td><td>свыше 10</td><td colspan="3">-</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td rowspan="3">0,8</td><td colspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,25</td><td></td><td rowspan="3">1,1</td><td rowspan="3">1,1</td><td rowspan="3">1, 2</td><td rowspan="3">1,2</td><td rowspan="3">1,3</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="9" rowspan="3">Неполное штучное время ЗЕНКЕРОВАНИЕ ОТВЕРСТИЙ, R 40, JТ11 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,75 ГПа в Единичное и мелкосерийное производство</td><td colspan="5">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="5">Зенкеры с пластинками Т15К6 и из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 128, лист 1</td></tr>
<tr><td rowspan="3">Режущий инструмент</td><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания</td><td colspan="9">Для отверстия l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>250</td><td>300</td><td>S , о</td><td>V, м/</td></tr>
<tr><td>t, мм, до</td><td colspan="9">Время на проход, мин.</td><td>мм/ об.</td><td>мин.</td></tr>
<tr><td>Зенкеры</td><td>50</td><td>1,3</td><td>0,61</td><td>0,71</td><td>0,80</td><td>1,1</td><td>1,2</td><td>1,3</td><td>1,4</td><td>1,5</td><td>1,85</td><td>1,15</td><td>39</td></tr>
<tr><td rowspan="2">с пластинками</td><td>60</td><td>1,3</td><td>0,65</td><td>0,76</td><td>0,90</td><td>1,2</td><td>1,3</td><td>1,4</td><td>1,55</td><td>1,7</td><td>2,1</td><td>1,2</td><td>38</td></tr>
<tr><td>70</td><td>1,8</td><td>0,66</td><td>0,78</td><td>0,90</td><td>1,2</td><td>1,35</td><td>1,45</td><td>1,60</td><td>1,75</td><td>2,15</td><td>1,3</td><td>39</td></tr>
<tr><td rowspan="3">Т15К6</td><td>80</td><td>2,0</td><td>0,73</td><td>0,90</td><td>1,05</td><td>1,4</td><td>1,6</td><td>1,75</td><td>1,9</td><td>2,15</td><td>2,6</td><td>1,35</td><td>31</td></tr>
<tr><td>90</td><td>2,0</td><td>0,79</td><td>0,99</td><td>1,2</td><td>1,6</td><td>1,75</td><td>2,0</td><td>2,15</td><td>2,45</td><td>3,0</td><td>1,4</td><td>28</td></tr>
<tr><td>100</td><td>2,0</td><td>0,81</td><td>1,0</td><td>1,25</td><td>1,65</td><td>1,85</td><td>2,05</td><td>2,25</td><td>2,55</td><td>3,15</td><td>1,5</td><td>25</td></tr>
<tr><td>Зенкеры</td><td>50</td><td>1,3</td><td>1,1</td><td>1,25</td><td>1,55</td><td>2,05</td><td>2,35</td><td>2,65</td><td>2,95</td><td>3,4</td><td>4,15</td><td>1,15</td><td>12,5</td></tr>
<tr><td>из стали</td><td>60</td><td>1,5</td><td>1,0</td><td>1,45</td><td>1,8</td><td>2,4</td><td>2,75</td><td>3,1</td><td>3,45</td><td>4,0</td><td>4,85</td><td>1,2</td><td>12,0</td></tr>
<tr><td rowspan="4">Р6М5</td><td>70</td><td>1,8</td><td>1,2</td><td>1,6</td><td>2,0</td><td>2,65</td><td>3,0</td><td>3,5</td><td>3,9</td><td>4,55</td><td>5,5</td><td>1,3</td><td>11,5</td></tr>
<tr><td>80</td><td>2,0</td><td>1,3</td><td>1,8</td><td>2,3</td><td>3,0</td><td>3,45</td><td>3,95</td><td>4,45</td><td>5,0</td><td>6,5</td><td>1,4</td><td>10</td></tr>
<tr><td>90</td><td>2,0</td><td>1,45</td><td>2,05</td><td>2,65</td><td>3,4</td><td>3,95</td><td>4,55</td><td>5,0</td><td>6,0</td><td>7,0</td><td>1,4</td><td>9,5</td></tr>
<tr><td>100</td><td>2,0</td><td>1,5</td><td>2,1</td><td>2,7</td><td>3,5</td><td>4,0</td><td>4,7</td><td>5,5</td><td>6,0</td><td>7,5</td><td>1,5</td><td>10</td></tr>
</table>


```text
┌─────────────────────────────────────────────────┬───────────────────────┐
│             Неполное штучное время              │  Токарно-карусельные  │
│   ЗЕНКЕРОВАНИЕ ОТВЕРСТИЙ, R 40, JТ11 КВАЛИТЕТ   │        станки         │
│                            z                    │     N  до 45 кВт      │
│       Сталь конструкционная углеродистая,       │      д                │
│            сигма  = 0,59...0,74 ГПа             ├───────────────────────┤
│                 в                               │ Зенкеры с пластинками │
│     Единичное и мелкосерийное производство      │ Т15К6 и из стали Р6М5 │
│                                                 ├───────────────────────┤
│                                                 │   Карта 128, лист 2   │
├─────────────────────────────────────────────────┴───────────────────────┤
│ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ│
│                            В ЗАВИСИМОСТИ ОТ:                            │
├─────────────┬───────────┬────────────────┬───────────────┬──────────────┤
│Предела      │сигма , ГПа│    до 0,59     │  0,59...0,74  │  свыше 0,74  │
│прочности    │     в     │                │               │              │
│стали (для   ├───────────┼────────────────┼───────────────┼──────────────┤
│зенкеров с   │Коэффициент│      0,9       │     ┌───┐     │     1,1      │
│пластинками  │           │                │     │1,0│     │              │
│Т15К6)       │           │                │     └───┘     │              │
│             │           │                │               │              │
├─────────────┼───────────┼───────┬────────┴─────────┬─────┴──────────────┤
│Обрабатывае- │Группа     │Углеро-│Углеродистые, хро-│Марганцовистые,     │
│мой стали и  │стали      │дистые,│мистые, никелевые,│хромомарганцевистые,│
│предела      │           │вязкие │хромоникелевые    │хромомолибденовые и │
│прочности    │           │       │                  │близкие к ним       │
│стали (для   ├───────────┼───────┼────┬───────┬─────┼──────┬───────┬─────┤
│зенкеров     │сигма , ГПа│   -   │ до │0,59...│свыше│  до  │0,59...│свыше│
│из стали     │     в     │       │0,59│ 0,74  │0,74 │ 0,59 │ 0,74  │0,74 │
│Р6М5)        ├───────────┼───────┼────┼───────┼─────┼──────┼───────┼─────┤
│             │Коэффициент│ ┌───┐ │0,9 │ ┌───┐ │ 1,1 │┌───┐ │  1,1  │ 1,2 │
│             │           │ │1,0│ │    │ │1,0│ │     ││1,0│ │       │     │
│             │           │ └───┘ │    │ └───┘ │     │└───┘ │       │     │
└─────────────┴───────────┴───────┴────┴───────┴─────┴──────┴───────┴─────┘
```


<a id="p104106"></a>*Примечание.* При зенкеровании глухих отверстий время по карте принимать с коэффициентом К = 1,1.


<table>
<colgroup><col width="15%"><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="9" rowspan="2">Неполное штучное время РАЗВЕРТЫВАНИЕ ОТВЕРСТИЙ, R 2,5...R 1,25, a a JТ9...JТ7, КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,75 ГПа в</td><td colspan="4">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="4">Развертки из стали Р6М5</td></tr>
<tr><td colspan="9">Единичное и мелкосерийное производство</td><td colspan="4">Карта 129, лист 1</td></tr>
<tr><td>Параметр шероховатости и</td><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="9">Длина отверстия l, мм, до</td><td colspan="2">Режимы резания</td></tr>
<tr><td rowspan="2">точность обработки</td><td>50</td><td>75</td><td>100</td><td>125</td><td>150</td><td>175</td><td>200</td><td>250</td><td>300</td><td>S , о</td><td>V, м/</td></tr>
<tr><td colspan="9">Время на поверхность, мин.</td><td>мм/ об.</td><td>мин.</td></tr>
<tr><td>R 2,5, a</td><td>50</td><td>2,0</td><td>2,6</td><td>3,25</td><td>4,05</td><td>4,7</td><td>5,5</td><td>6,0</td><td>7,0</td><td>8,0</td><td>1,4</td><td>4,9</td></tr>
<tr><td>JТ9...JТ8 (обработка</td><td>60</td><td>2,3</td><td>3,0</td><td>3,7</td><td>4,65</td><td>5,5</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,5</td><td>1,5</td><td>4,7</td></tr>
<tr><td rowspan="4">одной разверткой)</td><td>70</td><td>2,35</td><td>3,1</td><td>3,85</td><td>4,8</td><td>5,5</td><td>6,5</td><td>7,0</td><td>8,0</td><td>10</td><td>1,6</td><td>5,1</td></tr>
<tr><td>80</td><td>2,45</td><td>3,25</td><td>4,05</td><td>5,0</td><td>6,0</td><td>6,5</td><td>7,5</td><td>8,5</td><td>10,5</td><td>1,7</td><td>5,0</td></tr>
<tr><td>90</td><td>2,6</td><td>3,45</td><td>4,3</td><td>5,5</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,0</td><td>11</td><td>1,7</td><td>5,3</td></tr>
<tr><td>100</td><td>2,6</td><td>3,5</td><td>4,35</td><td>5,5</td><td>6,5</td><td>7,0</td><td>8,0</td><td>9,5</td><td>11</td><td>2,0</td><td>5,0</td></tr>
<tr><td>R 1,25, a</td><td>50</td><td>5,5</td><td>7,0</td><td>8,5</td><td>11</td><td>12,5</td><td>14,5</td><td>16</td><td>19</td><td>22,5</td><td>1,2</td><td>3,1</td></tr>
<tr><td rowspan="5">JТ7 (обработка двумя развертками)</td><td>60</td><td>6,0</td><td>7,5</td><td>9,5</td><td>12</td><td>14</td><td>16</td><td>18</td><td>21</td><td>25</td><td>1,4</td><td>3,0</td></tr>
<tr><td>70</td><td>6,5</td><td>8,5</td><td>11</td><td>13,5</td><td>15,5</td><td>18</td><td>20</td><td>23,5</td><td>28</td><td>1,45</td><td>2,9</td></tr>
<tr><td>80</td><td>7,0</td><td>9,0</td><td>11,5</td><td>14</td><td>16,5</td><td>18,5</td><td>21</td><td>24,5</td><td>29,5</td><td>1,5</td><td>3,0</td></tr>
<tr><td>90</td><td>7,5</td><td>10</td><td>13</td><td>16</td><td>18,5</td><td>21,5</td><td>24</td><td>28</td><td>33,5</td><td>1,5</td><td>2,8</td></tr>
<tr><td>100</td><td>8,0</td><td>10,5</td><td>13</td><td>16</td><td>19</td><td>21,5</td><td>24,5</td><td>28,5</td><td>34</td><td>1,5</td><td>3,1</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="11%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"><col width="3%"><col width="5%"><col width="3%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"></colgroup>
<tr><td colspan="11">Неполное штучное время РАЗВЕРТЫВАНИЕ ОТВЕРСТИЯ, R 2,5...R 1,25, a a JТ9...JТ7, КВАЛИТЕТ</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="11" rowspan="2">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="6">Развертки из стали Р6М5</td></tr>
<tr><td colspan="6">Карта 129, лист 2</td></tr>
<tr><td colspan="17">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td>Обрабатываемой</td><td>Группа стали</td><td colspan="2">Углеродистые, вязкие</td><td colspan="7">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="6">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td>стали и предела</td><td>сигма , в ГПа</td><td colspan="2">-</td><td colspan="2">до 0,59</td><td colspan="3">0,59... 0,74</td><td colspan="2">свыше 0,74</td><td colspan="2">до 0,59</td><td colspan="2">0,59... 0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td rowspan="4">прочности стали</td><td>Длительность обработки, мин.</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td><td colspan="3">-</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">1,0</td><td rowspan="3">1,1</td><td rowspan="3">0,9</td><td rowspan="3">0,8</td><td colspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,25</td><td rowspan="3">1,0</td><td rowspan="3">1,1</td><td rowspan="3">1,1</td><td rowspan="3">1,2</td><td rowspan="3">1,2</td><td rowspan="3">1,35</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<a id="p104126"></a>*Примечание.* При развертывании глухих отверстий время по карте принимать с коэффициентом К = 1,1.


<table>
<colgroup><col width="16%"><col width="19%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="9%"></colgroup>
<tr><td colspan="6" rowspan="3">Неполное штучное время ОБРАБОТКА ФАСОК И ГАЛТЕЛЕЙ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Единичное и мелкосерийное производство</td><td colspan="5">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками Т15К6 и из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 130</td></tr>
<tr><td rowspan="4">Режущий инструмент</td><td>Диаметр обрабатываемой</td><td colspan="4">Обработка фасок</td><td colspan="5">Обработка галтелей</td></tr>
<tr><td rowspan="3">поверхности D, мм, до</td><td colspan="9">Ширина фаски B или радиус галтели r, мм, до</td></tr>
<tr><td>3</td><td>5</td><td>10</td><td>15</td><td>20</td><td>5</td><td>10</td><td>15</td><td>20</td></tr>
<tr><td colspan="9">Время, мин.</td></tr>
<tr><td>Резцы с пластинками</td><td>100</td><td>0,9</td><td>0,95</td><td>-</td><td>-</td><td>-</td><td>1,0</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="12">Т5К6</td><td>200</td><td>0,95</td><td>1,0</td><td>1,0</td><td>-</td><td>-</td><td>1,1</td><td>1,4</td><td>-</td><td>-</td></tr>
<tr><td>300</td><td>1,0</td><td>1,05</td><td>1,15</td><td>-</td><td>-</td><td>1,2</td><td>1,65</td><td>-</td><td>-</td></tr>
<tr><td>400</td><td>1,05</td><td>1,1</td><td>1,25</td><td>1,3</td><td>-</td><td>1,35</td><td>2,0</td><td>1,7</td><td>-</td></tr>
<tr><td>500</td><td>1,1</td><td>1,15</td><td>1,3</td><td>1,4</td><td>-</td><td>1,5</td><td>2,2</td><td>2,35</td><td>-</td></tr>
<tr><td>750</td><td>1,15</td><td>1,2</td><td>1,45</td><td>1,65</td><td>1,7</td><td>1,75</td><td>2,45</td><td>2,6</td><td>2,5</td></tr>
<tr><td>1000</td><td>1,2</td><td>1,25</td><td>1,6</td><td>1,8</td><td>1,85</td><td>1,9</td><td>2,8</td><td>3,0</td><td>3,4</td></tr>
<tr><td>1250</td><td>1,25</td><td>1,35</td><td>1,75</td><td>2,0</td><td>2,3</td><td>2,1</td><td>3,15</td><td>3,6</td><td>4,0</td></tr>
<tr><td>1500</td><td>1,3</td><td>1,45</td><td>1,9</td><td>2,2</td><td>2,4</td><td>2,2</td><td>3,4</td><td>4,15</td><td>4,55</td></tr>
<tr><td>1750</td><td>1,35</td><td>1,55</td><td>2,0</td><td>2,4</td><td>2,65</td><td>2,25</td><td>3,8</td><td>4,6</td><td>4,95</td></tr>
<tr><td>2000</td><td>1,4</td><td>1,6</td><td>2,15</td><td>2,55</td><td>2,9</td><td>2,3</td><td>4,15</td><td>4,85</td><td>5,50</td></tr>
<tr><td>2250</td><td>1,45</td><td>1,65</td><td>2,3</td><td>2,95</td><td>3,25</td><td>2,45</td><td>4,3</td><td>5,0</td><td>6,0</td></tr>
<tr><td>2500</td><td>1,5</td><td>1,7</td><td>2,4</td><td>3,1</td><td>3,60</td><td>2,75</td><td>4,55</td><td>5,9</td><td>6,6</td></tr>
<tr><td rowspan="13">Резцы из стали Р6М5</td><td>100</td><td>1,05</td><td>1,15</td><td>-</td><td>-</td><td>-</td><td>1,25</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>200</td><td>1,15</td><td>1,2</td><td>1,2</td><td>-</td><td>-</td><td>1,45</td><td>1,8</td><td>-</td><td>-</td></tr>
<tr><td>300</td><td>1,2</td><td>1,25</td><td>1,4</td><td>-</td><td>-</td><td>1,65</td><td>2,1</td><td>-</td><td>-</td></tr>
<tr><td>400</td><td>1,25</td><td>1,3</td><td>1,5</td><td>1,55</td><td>-</td><td>1,7</td><td>2,3</td><td>2,8</td><td>-</td></tr>
<tr><td>500</td><td>1,3</td><td>1,4</td><td>1,55</td><td>1,7</td><td>-</td><td>1,9</td><td>2,6</td><td>3,2</td><td>-</td></tr>
<tr><td>750</td><td>1,4</td><td>1,45</td><td>1,75</td><td>2,0</td><td>2,05</td><td>2,3</td><td>3,3</td><td>4,1</td><td>5,0</td></tr>
<tr><td>1000</td><td>1,45</td><td>1,5</td><td>1,9</td><td>2,15</td><td>2,2</td><td>2,7</td><td>4,0</td><td>5,0</td><td>6,5</td></tr>
<tr><td>1250</td><td>1,5</td><td>1,6</td><td>2,1</td><td>2,4</td><td>2,75</td><td>3,1</td><td>4,8</td><td>6,0</td><td>7,5</td></tr>
<tr><td>1500</td><td>1,55</td><td>1,75</td><td>2,3</td><td>2,65</td><td>2,9</td><td>3,5</td><td>5,5</td><td>7,5</td><td>9,0</td></tr>
<tr><td>1750</td><td>1,6</td><td>1,85</td><td>2,4</td><td>2,9</td><td>3,2</td><td>3,9</td><td>6,5</td><td>8,5</td><td>10,5</td></tr>
<tr><td>2000</td><td>1,7</td><td>1,9</td><td>2,6</td><td>3,05</td><td>3,5</td><td>4,3</td><td>7,0</td><td>9,5</td><td>11,5</td></tr>
<tr><td>2250</td><td>1,75</td><td>2,0</td><td>2,75</td><td>3,5</td><td>3,9</td><td>4,8</td><td>8,0</td><td>10,5</td><td>13</td></tr>
<tr><td>2500</td><td>1,8</td><td>2,05</td><td>2,9</td><td>3,7</td><td>4,3</td><td>5,0</td><td>8,5</td><td>11,5</td><td>14,5</td></tr>
</table>


<table>
<colgroup><col width="18%"><col width="19%"><col width="19%"><col width="15%"><col width="15%"><col width="15%"></colgroup>
<tr><td colspan="4">Время перерывов на отдых и личные надобности</td><td colspan="2">Все типы станков</td></tr>
<tr><td colspan="4">Среднесерийное производство</td><td colspan="2">Карта 131</td></tr>
<tr><td rowspan="3">Характер подачи</td><td rowspan="3">Масса детали, кг, до</td><td rowspan="3">Машинноручное время в оперативном, %</td><td colspan="3">Оперативное время, мин., до</td></tr>
<tr><td>0,2</td><td>0,5</td><td>1,0 и выше</td></tr>
<tr><td colspan="3">Время в процентах от оперативного</td></tr>
<tr><td rowspan="12">Ручная</td><td rowspan="3">1</td><td>20</td><td>6</td><td>5</td><td>4</td></tr>
<tr><td>40</td><td>6</td><td>6</td><td>5</td></tr>
<tr><td>80</td><td>7</td><td>7</td><td>7</td></tr>
<tr><td rowspan="3">5</td><td>20</td><td>7</td><td>6</td><td>5</td></tr>
<tr><td>40</td><td>7</td><td>6</td><td>6</td></tr>
<tr><td>80</td><td>7</td><td>7</td><td>8</td></tr>
<tr><td rowspan="3">10</td><td>20</td><td>-</td><td>7</td><td>5</td></tr>
<tr><td>40</td><td>-</td><td>7</td><td>6</td></tr>
<tr><td>80</td><td>-</td><td>8</td><td>8</td></tr>
<tr><td rowspan="3">20 и выше</td><td>20</td><td>-</td><td>8</td><td>7</td></tr>
<tr><td>40</td><td>-</td><td>8</td><td>8</td></tr>
<tr><td>80</td><td>-</td><td>8</td><td>9</td></tr>
<tr><td>Механическая</td><td>-</td><td>-</td><td>4</td><td>4</td><td>4</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="54%"><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="3" rowspan="2">Подготовительно-заключительное время на партию деталей Время на обслуживание рабочего места Среднесерийное производство</td><td colspan="4">Токарно-винторезные станки N до 14 кВт д</td></tr>
<tr><td colspan="4">Карта 132</td></tr>
<tr><td colspan="7">Подготовительно-заключительное время на партию деталей</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Вид обработки и наладки</td><td rowspan="3">Число режущих инструментов в наладке</td><td colspan="4">Наибольший диаметр изделия, устанавливаемого над станиной, мм, до</td></tr>
<tr><td>160</td><td>250</td><td>400</td><td>630</td></tr>
<tr><td colspan="4">Время, мин.</td></tr>
<tr><td colspan="7">I. На наладку станка, инструмента и приспособлений</td></tr>
<tr><td rowspan="3">1</td><td rowspan="3">Обработка цилиндрических поверхностей</td><td>2</td><td>9</td><td>10</td><td>14</td><td>16</td></tr>
<tr><td>4</td><td>10</td><td>11</td><td>16</td><td>18</td></tr>
<tr><td>6</td><td>-</td><td>-</td><td>20</td><td>23</td></tr>
<tr><td rowspan="3">2</td><td>Групповая обработка деталей с частичной подналадкой станка без смены зажимного</td><td>2</td><td>-</td><td>-</td><td>9</td><td>10</td></tr>
<tr><td rowspan="2">приспособления</td><td>4</td><td>-</td><td>-</td><td>11</td><td>13</td></tr>
<tr><td>6</td><td>-</td><td>-</td><td>15</td><td>18</td></tr>
<tr><td colspan="7">II. На получение инструмента и приспособлений до начала и сдачу их после окончания обработки</td></tr>
<tr><td>3</td><td colspan="2">Получение инструмента и приспособлений исполнителем работы до начала и сдача их после окончания обработки партии деталей</td><td colspan="2">7...8</td><td colspan="2">8...10</td></tr>
<tr><td colspan="7">III. Добавлять ко времени на наладку станка</td></tr>
<tr><td>4</td><td colspan="2">При обработке конических поверхностей</td><td>2,0</td><td>2,5</td><td>3</td><td>3</td></tr>
<tr><td>5</td><td colspan="2">При обработке резьбы</td><td>-</td><td>-</td><td>4</td><td>5</td></tr>
<tr><td>6</td><td colspan="2">При обработке с люнетом</td><td>-</td><td>-</td><td>4</td><td>5</td></tr>
<tr><td>7</td><td colspan="2">При обработке цилиндрических или фасонных поверхностей с гидрокопировальным суппортом</td><td>-</td><td>-</td><td>10</td><td>10</td></tr>
<tr><td>8</td><td colspan="2">При растачивании кулачков патрона</td><td>3,5</td><td>4,0</td><td>6</td><td>8</td></tr>
<tr><td>9</td><td colspan="2">При установке исходных координат "X" и "Y" на станках с программным управлением</td><td>-</td><td>-</td><td>1,3</td><td>1,3</td></tr>
<tr><td>10</td><td colspan="2">При установке программоносителя в считывающее устройство и снятии</td><td>-</td><td>-</td><td>1,0</td><td>1,0</td></tr>
<tr><td>11</td><td colspan="2">При наборе программ переключателями на пульте управления станка (на 1 размер)</td><td>-</td><td>-</td><td>0,4</td><td>0,4</td></tr>
<tr><td>12</td><td colspan="2">При установке упора в цанговом патроне</td><td>0,25</td><td>0,3</td><td>-</td><td>-</td></tr>
<tr><td colspan="7">Время на обслуживание рабочего места</td></tr>
<tr><td colspan="3">Наибольший диаметр изделия, устанавливаемого над станиной, мм, до</td><td>160</td><td>250</td><td>400</td><td>630</td></tr>
<tr><td colspan="3">Время в процентах от оперативного</td><td>2,5</td><td>3,0</td><td>4,0</td><td>5,0</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="8%"><col width="12%"><col width="14%"><col width="11%"><col width="8%"><col width="7%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="6" rowspan="2">Вспомогательное время, связанное с переходом Среднесерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Карта 133, лист 1</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="3" rowspan="3">Характер обработки. Способ установки инструмента на стружку</td><td rowspan="3">Измеряемый размер, мм, до</td><td colspan="6">Наибольший диаметр изделия, устанавливаемого над станиной, мм, до</td></tr>
<tr><td>160</td><td>250</td><td>400</td><td>630</td><td>1000</td><td>свыше 1000</td></tr>
<tr><td colspan="6">Время, мин.</td></tr>
<tr><td>1</td><td colspan="3">Обработка на станках с полуавтоматическим циклом или программным управлением</td><td>-</td><td>-</td><td>0,03</td><td>0,04</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>2</td><td>Продольное</td><td colspan="2">резцом, установленным на размер (черновой или</td><td>25</td><td>0,06</td><td>0,08</td><td>0,10</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>3</td><td>точение и</td><td colspan="2">чистовой проход при однопереходных</td><td>100</td><td>0,07</td><td>0,09</td><td>0,11</td><td>0,15</td><td>-</td><td>-</td></tr>
<tr><td>4</td><td rowspan="30">растачивание</td><td colspan="2">операциях)</td><td>свыше 100</td><td>0,085</td><td>0,10</td><td>0,12</td><td>0,17</td><td>-</td><td></td></tr>
<tr><td>5</td><td colspan="2">с установкой резца по лимбу или</td><td>25</td><td>0,10</td><td>0,11</td><td>0,15</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>6</td><td colspan="2">упору (черновой или чистовой</td><td>100</td><td>0,12</td><td>0,14</td><td>0,17</td><td>0,26</td><td>-</td><td>-</td></tr>
<tr><td>7</td><td colspan="2">проход грубее JТ9...JТ8</td><td>свыше 100</td><td>0,14</td><td>0,16</td><td>0,19</td><td>0,27</td><td>0,31</td><td>0,39</td></tr>
<tr><td>8</td><td colspan="2">с предварительным промером (черновой</td><td>10</td><td>0,22</td><td>0,26</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>9</td><td colspan="2" rowspan="5">проход)</td><td>25</td><td>0,24</td><td>0,27</td><td>0,30</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>10</td><td>100</td><td>0,28</td><td>0,31</td><td>0,34</td><td>0,44</td><td>0,48</td><td>0,6</td></tr>
<tr><td>11</td><td>300</td><td>0,34</td><td>0,38</td><td>0,41</td><td>0,50</td><td>0,55</td><td>0,65</td></tr>
<tr><td>12</td><td>500</td><td>-</td><td>-</td><td>0,49</td><td>0,6</td><td>0,65</td><td>0,75</td></tr>
<tr><td>13</td><td>свыше 500</td><td>-</td><td>-</td><td>-</td><td>0,65</td><td>0,7</td><td>0,8</td></tr>
<tr><td>14</td><td>со взятием</td><td>JТ13... JТ11</td><td>10</td><td>0,22</td><td>0,27</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>15</td><td>пробных стружек</td><td>квалитеты (4 - 5</td><td>25</td><td>0,23</td><td>0,29</td><td>0,31</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>16</td><td>(чистовой</td><td rowspan="4">кл.)</td><td>100</td><td>0,31</td><td>0,37</td><td>0,42</td><td>0,55</td><td>0,60</td><td>0,75</td></tr>
<tr><td>17</td><td rowspan="17">проход)</td><td>300</td><td>0,43</td><td>0,50</td><td>0,55</td><td>0,70</td><td>0,76</td><td>0,90</td></tr>
<tr><td>18</td><td>500</td><td>-</td><td>-</td><td>0,65</td><td>0,90</td><td>0,85</td><td>1,0</td></tr>
<tr><td>19</td><td>свыше 500</td><td>-</td><td>-</td><td>-</td><td>0,95</td><td>1,05</td><td>1,2</td></tr>
<tr><td>20</td><td>JТ8... JТ9</td><td>10</td><td>0,27</td><td>0,33</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>21</td><td rowspan="6">квалитет (3 кл.)</td><td>25</td><td>0,28</td><td>0,34</td><td>0,38</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>22</td><td>50</td><td>0,31</td><td>0,38</td><td>0,42</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>23</td><td>100</td><td>0,42</td><td>0,50</td><td>0,55</td><td>0,75</td><td>0,80</td><td>0,95</td></tr>
<tr><td>24</td><td>300</td><td>0,55</td><td>0,65</td><td>0,75</td><td>0,90</td><td>0,95</td><td>1,15</td></tr>
<tr><td>25</td><td>500</td><td>-</td><td>-</td><td>0,95</td><td>1,15</td><td>1,2</td><td>1,45</td></tr>
<tr><td>26</td><td>свыше 500</td><td>-</td><td>-</td><td>-</td><td>1,35</td><td>1,45</td><td>1,65</td></tr>
<tr><td>27</td><td>JТ7 квалитет</td><td>10</td><td>0,35</td><td>0,43</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>28</td><td rowspan="6">(2 кл.)</td><td>25</td><td>0,36</td><td>0,44</td><td>0,49</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>29</td><td>50</td><td>0,40</td><td>0,49</td><td>0,55</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>30</td><td>100</td><td>0,50</td><td>0,60</td><td>0,70</td><td>0,85</td><td>0,95</td><td>1,15</td></tr>
<tr><td>31</td><td>300</td><td>0,70</td><td>0,80</td><td>0,90</td><td>1,10</td><td>1,20</td><td>1,40</td></tr>
<tr><td>32</td><td>500</td><td>-</td><td>-</td><td>1,25</td><td>1,50</td><td>1,60</td><td>1,85</td></tr>
<tr><td>33</td><td>свыше 500</td><td>-</td><td>-</td><td>-</td><td>1,9</td><td>2,0</td><td>2,3</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="9%"><col width="4%"><col width="12%"><col width="16%"><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"></colgroup>
<tr><td colspan="6" rowspan="2">Вспомогательное время, связанное с переходом Среднесерийное производство</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Карта 133, лист 2</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="4" rowspan="3">Характер обработки Способ установки инструмента на стружку</td><td rowspan="3">Измеряемый размер, мм, до</td><td colspan="6">Наибольший диаметр изделия, устанавливаемого над станиной, мм, до</td></tr>
<tr><td>160</td><td>250</td><td>400</td><td>630</td><td>1000</td><td>свыше 1000</td></tr>
<tr><td colspan="6">Время, мин.</td></tr>
<tr><td>34</td><td rowspan="9">Поперечное точение</td><td colspan="3">с установкой резца по лимбу или упору (черновой проход или чистовой грубее (0,2 мм)</td><td></td><td>0,15</td><td>0,17</td><td>0,20</td><td>0,27</td><td>0,32</td><td>0,40</td></tr>
<tr><td>35</td><td colspan="3">с предварительным промером (черновой</td><td>50</td><td>0,26</td><td>0,30</td><td>0,36</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>36</td><td colspan="3" rowspan="3">проход)</td><td>100</td><td>0,28</td><td>0,32</td><td>0,35</td><td>0,45</td><td>-</td><td>-</td></tr>
<tr><td>37</td><td>300</td><td>0,34</td><td>0,39</td><td>0,42</td><td>0,50</td><td>0,55</td><td>0,70</td></tr>
<tr><td>38</td><td>свыше 300</td><td>-</td><td>-</td><td>0,50</td><td>0,60</td><td>0,65</td><td>0,75</td></tr>
<tr><td>39</td><td colspan="3">со взятием пробной стружки (чистовой</td><td>50</td><td>0,25</td><td>0,31</td><td>0,36</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>40</td><td colspan="3" rowspan="3">проход)</td><td>100</td><td>0,32</td><td>0,38</td><td>0,43</td><td>0,55</td><td>-</td><td>-</td></tr>
<tr><td>41</td><td>300</td><td>0,44</td><td>0,50</td><td>0,55</td><td>0,70</td><td>0,75</td><td>0,95</td></tr>
<tr><td>42</td><td>свыше 300</td><td>-</td><td>-</td><td>0,65</td><td>0,80</td><td>0,85</td><td>1,00</td></tr>
<tr><td>43</td><td colspan="3">Обработка конуса (от верхней части суппорта,</td><td>без измерения</td><td rowspan="2">-</td><td>0,13</td><td>0,14</td><td>0,17</td><td>0,23</td><td>0,28</td><td>0,33</td></tr>
<tr><td>44</td><td colspan="3">установленного на угол)</td><td>с измерениями</td><td>0,25</td><td>0,27</td><td>0,33</td><td>0,41</td><td>0,49</td><td>0,55</td></tr>
<tr><td>45</td><td colspan="3" rowspan="2">Точение или растачивание с одновременной проточкой торца</td><td>по упору или лимбу грубо</td><td rowspan="2">-</td><td>0,15</td><td>0,18</td><td>0,21</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>46</td><td>по лимбу с точностью &lt;= 0,2 мм</td><td>0,16</td><td>0,20</td><td>0,24</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>47</td><td colspan="3" rowspan="2">Внутренняя подрезка торца</td><td>без измерения</td><td>-</td><td>0,16</td><td>0,18</td><td>0,21</td><td>0,30</td><td>9,34</td><td>0,43</td></tr>
<tr><td>48</td><td>с измерением длины расположения размера</td><td></td><td>0,26</td><td>0,30</td><td>0,34</td><td>0,46</td><td>0,50</td><td>0,65</td></tr>
<tr><td>49</td><td colspan="2">Проточка пазов и канавок,</td><td rowspan="2">наружных</td><td>без измерения</td><td>-</td><td>0,08</td><td>0,09</td><td>0,11</td><td>0,14</td><td>0,17</td><td>0,21</td></tr>
<tr><td>50</td><td colspan="2" rowspan="3">отрезка</td><td>с измерением длины расположения размера</td><td></td><td>0,18</td><td>0,21</td><td>0,24</td><td>0,30</td><td>0,35</td><td>0,42</td></tr>
<tr><td>51</td><td rowspan="2">внутренних</td><td>без измерения</td><td>-</td><td>0,14</td><td>0,16</td><td>0,19</td><td>0,27</td><td>0,31</td><td>0,39</td></tr>
<tr><td>52</td><td>с измерением длины расположения размера</td><td></td><td>0,24</td><td>0,28</td><td>0,32</td><td>0,43</td><td>0,50</td><td>0,60</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="8%"><col width="11%"><col width="4%"><col width="11%"><col width="8%"><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"></colgroup>
<tr><td colspan="8" rowspan="2">Вспомогательное время, связанное с переходом Среднесерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Карта 133, лист 3</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="5" rowspan="3">Характер обработки Способ установки инструмента на стружку</td><td rowspan="3">Измеряемый размер, мм, до</td><td colspan="6">Наибольший диаметр изделия, устанавливаемого над станиной, мм, до</td></tr>
<tr><td>160</td><td>250</td><td>400</td><td>630</td><td>1000</td><td>свыше 1000</td></tr>
<tr><td colspan="6">Время, мин.</td></tr>
<tr><td>53</td><td colspan="3" rowspan="10">Нарезание резьбы резцом</td><td colspan="2" rowspan="2">Черновой проход</td><td>25</td><td>0,09</td><td>0,12</td><td>0,14</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>54</td><td>свыше 25</td><td>0,10</td><td>0,13</td><td>0,15</td><td>0,20</td><td>-</td><td>-</td></tr>
<tr><td>55</td><td>Чистовой</td><td>JТ9 JТ8</td><td>25</td><td>0,17</td><td>0,21</td><td>0,23</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>56</td><td rowspan="7">проход</td><td rowspan="3">(3 кл.)</td><td>50</td><td>0,22</td><td>0,26</td><td>0,30</td><td>0,34</td><td>-</td><td>-</td></tr>
<tr><td>57</td><td>100</td><td>0,30</td><td>0,34</td><td>0,37</td><td>0,42</td><td>-</td><td>-</td></tr>
<tr><td>58</td><td>свыше 100</td><td>0,45</td><td>0,49</td><td>0,50</td><td>0,55</td><td>-</td><td>-</td></tr>
<tr><td>59</td><td>JТ7 (2</td><td>25</td><td>0,22</td><td>0,26</td><td>0,28</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>60</td><td rowspan="3">кл.)</td><td>50</td><td>0,28</td><td>0,32</td><td>0,35</td><td>0,40</td><td>-</td><td>-</td></tr>
<tr><td>61</td><td>100</td><td>0,36</td><td>0,40</td><td>0,43</td><td>0,48</td><td>-</td><td>-</td></tr>
<tr><td>62</td><td>свыше 100</td><td>0,60</td><td>0,65</td><td>0,70</td><td>0,75</td><td>-</td><td>-</td></tr>
<tr><td>63</td><td colspan="5">Нарезание резьбы метчиком, плашкой от задней бабки или роликами</td><td>-</td><td>0,12</td><td>0,15</td><td>0,19</td><td>0,21</td><td>-</td><td>-</td></tr>
<tr><td>64</td><td colspan="2">Обточка профильная;</td><td colspan="3">Без измерения</td><td>-</td><td>0,07</td><td>0,08</td><td>0,10</td><td>0,14</td><td>0,16</td><td>0,20</td></tr>
<tr><td>65</td><td colspan="2" rowspan="2">обточка фасок или галтелей</td><td colspan="2" rowspan="2">измерение с точностью</td><td>&gt; 0,15</td><td>-</td><td>0,18</td><td>0,20</td><td>0,22</td><td>0,28</td><td>0,30</td><td>0,36</td></tr>
<tr><td>66</td><td>&lt;= 0,15</td><td>-</td><td>0,21</td><td>0,23</td><td>0,25</td><td>0,31</td><td>0,33</td><td>0,39</td></tr>
<tr><td>67</td><td colspan="2" rowspan="2">Накатывание рифлей</td><td colspan="3">продольная подача</td><td>-</td><td>0,14</td><td>0,17</td><td>0,21</td><td>0,27</td><td>0,33</td><td>0,41</td></tr>
<tr><td>68</td><td colspan="3">поперечная подача</td><td>-</td><td>0,10</td><td>0,17</td><td>0,15</td><td>0,20</td><td>0,25</td><td>0,31</td></tr>
<tr><td>69</td><td colspan="5">Рассверливание, зенкерование, зенкование, развертывание</td><td>-</td><td>0,08</td><td>0,09</td><td>0,11</td><td>0,13</td><td>-</td><td>-</td></tr>
<tr><td>70</td><td rowspan="10">Сверление</td><td>Диаметр сверла,</td><td rowspan="4">5</td><td rowspan="10">Длина отверстия в диаметрах сверла</td><td>3 d</td><td>-</td><td>0,11</td><td>0,13</td><td>0,16</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>71</td><td rowspan="9">мм, до</td><td>5 d</td><td>-</td><td>0,17</td><td>0,21</td><td>0,26</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>72</td><td>8 d</td><td>-</td><td>0,23</td><td>0,29</td><td>0,36</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>73</td><td>свыше 8 d</td><td>-</td><td>0,35</td><td>0,45</td><td>0,56</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>74</td><td rowspan="3">10</td><td>5 d</td><td>-</td><td>0,11</td><td>0,13</td><td>0,16</td><td>0,19</td><td>-</td><td>-</td></tr>
<tr><td>75</td><td>8 d</td><td>-</td><td>0,17</td><td>0,21</td><td>0,26</td><td>0,31</td><td>-</td><td>-</td></tr>
<tr><td>76</td><td>свыше 8 d</td><td>-</td><td>0,23</td><td>0,29</td><td>0,36</td><td>0,43</td><td>-</td><td>-</td></tr>
<tr><td>77</td><td rowspan="3">30</td><td>3 d</td><td>-</td><td>0,11</td><td>0,13</td><td>0,16</td><td>0,19</td><td>-</td><td>-</td></tr>
<tr><td>78</td><td>5 d</td><td>-</td><td>0,17</td><td>0,21</td><td>0,26</td><td>0,31</td><td>-</td><td>-</td></tr>
<tr><td>79</td><td>свыше 5 d</td><td>-</td><td>-</td><td>-</td><td>0,46</td><td>0,55</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="11%"><col width="8%"><col width="9%"><col width="7%"><col width="27%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="6" rowspan="2">Вспомогательное время, связанное с переходом Время на приемы, не вошедшие в комплексы Среднесерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Карта 134</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="5" rowspan="3">Наименование приемов</td><td colspan="4">Наибольший диаметр изделия, устанавливаемого над станиной, мм, до</td></tr>
<tr><td>160</td><td>250</td><td>400</td><td>630</td></tr>
<tr><td colspan="4">Время, мин.</td></tr>
<tr><td>1</td><td colspan="5">Изменить частоту вращения шпинделя</td><td>0,06</td><td>0,07</td><td>0,08</td><td>0,09</td></tr>
<tr><td>2</td><td colspan="5">Изменить величину или направление подачи</td><td>0,04</td><td>0,05</td><td>0,06</td><td>0,07</td></tr>
<tr><td>3</td><td colspan="5">Сменить резец поворотом резцовой головки</td><td>0,06</td><td>0,07</td><td>0,07</td><td>0,08</td></tr>
<tr><td>4</td><td>Установить</td><td rowspan="2">резец</td><td colspan="3">проходной, подрезной, расточной</td><td>0,35</td><td>0,4</td><td>0,5</td><td>0,6</td></tr>
<tr><td>5</td><td rowspan="3">и снять инструмент</td><td colspan="3">резьбовой, отрезной, фасонный</td><td>0,5</td><td>0,6</td><td>0,8</td><td>1,0</td></tr>
<tr><td>6</td><td colspan="4">сверло, зенкер, развертку</td><td>0,07</td><td>0,10</td><td>0,12</td><td>0,14</td></tr>
<tr><td>7</td><td colspan="4">метчик или плашку в державке</td><td>0,09</td><td>0,11</td><td>0,14</td><td>0,15</td></tr>
<tr><td>8</td><td colspan="5">Закрепить или открепить каретку суппорта</td><td>0,25</td><td>0,03</td><td>0,04</td><td>0,05</td></tr>
<tr><td>9</td><td colspan="5">Включить гайку ходового винта в начале и выключить по окончании нарезания резьбы</td><td>-</td><td>0,04</td><td>0,04</td><td>0,06</td></tr>
<tr><td>10</td><td colspan="5">Произвести деление на другой заход при нарезании многозаходной резьбы специальным делительным приспособлением</td><td>0,05</td><td>0,05</td><td>0,07</td><td>0,08</td></tr>
<tr><td>11</td><td colspan="5">Повернуть верхнюю часть суппорта с возвратом в первоначальное положение</td><td>1,0</td><td>1,2</td><td>1,2</td><td>1,4</td></tr>
<tr><td>12</td><td colspan="5">Включить тормоз шпинделя</td><td>-</td><td>-</td><td>0,02</td><td>0,03</td></tr>
<tr><td>13</td><td colspan="5">Поставить или снять вкладыш упора</td><td>0,045</td><td>0,05</td><td>0,06</td><td>0,065</td></tr>
<tr><td>14</td><td colspan="5">Закрыть или открыть щиток ограждения</td><td>0,02</td><td>0,02</td><td>0,03</td><td>0,03</td></tr>
<tr><td>15</td><td colspan="3" rowspan="2">Переместить каретку суппорта в продольном направлении на длину свыше 200 мм</td><td>Длина</td><td>100</td><td>0,005</td><td>0,005</td><td>-</td><td>-</td></tr>
<tr><td>16</td><td rowspan="3">перемещения, мм,</td><td>200</td><td>0,01</td><td>0,015</td><td>-</td><td>-</td></tr>
<tr><td>17</td><td colspan="3">(а для станков диаметром 250 - на</td><td>300</td><td>0,03</td><td>0,045</td><td>0,03</td><td>0,03</td></tr>
<tr><td>18</td><td colspan="3" rowspan="6">длину свыше 50 мм)</td><td>500</td><td>-</td><td>0,075</td><td>0,08</td><td>0,08</td></tr>
<tr><td>19</td><td rowspan="12">до</td><td>750</td><td>-</td><td>-</td><td>0,15</td><td>0,15</td></tr>
<tr><td>20</td><td>1000</td><td>-</td><td>-</td><td>0,22</td><td>0,23</td></tr>
<tr><td>21</td><td>1500</td><td>-</td><td>-</td><td>0,33</td><td>0,36</td></tr>
<tr><td>22</td><td>2000</td><td>-</td><td>-</td><td>0,5</td><td>0,5</td></tr>
<tr><td>23</td><td>3000</td><td>-</td><td>-</td><td>-</td><td>0,8</td></tr>
<tr><td>24</td><td colspan="3" rowspan="2">Переместить суппорт в поперечном направлении на длину свыше 100 мм (а для</td><td>50</td><td>0,005</td><td>0,005</td><td>-</td><td>-</td></tr>
<tr><td>25</td><td>75</td><td>0,015</td><td>0,015</td><td>-</td><td>-</td></tr>
<tr><td>26</td><td colspan="3">станков диаметром 250 на длину свыше</td><td>100</td><td>-</td><td>0,02</td><td>-</td><td>-</td></tr>
<tr><td>27</td><td colspan="3" rowspan="4">25 мм)</td><td>150</td><td>-</td><td>-</td><td>0,03</td><td>0,04</td></tr>
<tr><td>28</td><td>200</td><td>-</td><td>-</td><td>0,07</td><td>0,09</td></tr>
<tr><td>29</td><td>300</td><td>-</td><td>-</td><td>-</td><td>0,17</td></tr>
<tr><td>30</td><td>400</td><td></td><td>-</td><td>-</td><td>0,27</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="9%"><col width="12%"><col width="12%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="8">Вспомогательное время на установку и снятие детали</td><td colspan="5">Установка в самоцентрирующем патроне</td></tr>
<tr><td colspan="8">Среднесерийное производство</td><td colspan="5">Карта 135, лист 1</td></tr>
<tr><td colspan="13">I. Установить деталь и снять вручную</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Обрабатываемый материал</td><td colspan="2" rowspan="3">Способ установки детали</td><td colspan="9">Масса детали, кг, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td><td>30</td></tr>
<tr><td colspan="9">Время, мин.</td></tr>
<tr><td>1</td><td>Черные металлы и медные</td><td colspan="2">В бесключевом патроне без выверки</td><td>0,08</td><td>0,10</td><td>0,12</td><td>0,16</td><td>0,18</td><td>0,21</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>2</td><td rowspan="7">сплавы</td><td rowspan="3">В патроне с креплением ключом</td><td>без выверки</td><td>0,15</td><td>0,18</td><td>0,23</td><td>0,32</td><td>0,37</td><td>0,43</td><td>0,48</td><td>0,50</td><td>0,80</td></tr>
<tr><td>3</td><td>с выверкой на биение мелом</td><td>0,38</td><td>0,43</td><td>0,48</td><td>0,55</td><td>0,60</td><td>0,65</td><td>0,75</td><td>1,00</td><td>1,15</td></tr>
<tr><td>4</td><td>с выверкой индикатором</td><td>0,75</td><td>0,85</td><td>0,95</td><td>1,15</td><td>1,25</td><td>1,35</td><td>1,55</td><td>1,90</td><td>2,3</td></tr>
<tr><td>5</td><td rowspan="2">В патроне с креплением пневматическим зажимом</td><td>без выверки</td><td>0,10</td><td>0,12</td><td>0,13</td><td>0,17</td><td>0,19</td><td>0,23</td><td>0,28</td><td>0,3</td><td>0,40</td></tr>
<tr><td>6</td><td>с выверкой на биение мелом</td><td>0,25</td><td>0,26</td><td>0,31</td><td>0,40</td><td>0,45</td><td>0,50</td><td>0,60</td><td>0,8</td><td>0,95</td></tr>
<tr><td>7</td><td colspan="2">В патроне на столе станка (вертикальная ось патрона)</td><td>0,12</td><td>0,15</td><td>0,18</td><td>0,24</td><td>0,27</td><td>0,32</td><td>0,36</td><td>0,4</td><td>0,49</td></tr>
<tr><td>8</td><td colspan="2">В патроне с разрезной втулкой</td><td>0,17</td><td>0,21</td><td>0,25</td><td>0,35</td><td>0,40</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="9%"><col width="11%"><col width="14%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="8">Вспомогательное время на установку и снятие детали</td><td colspan="5">Установка в самоцентрирующем патроне</td></tr>
<tr><td colspan="8">Среднесерийное производство</td><td colspan="5">Карта 135, лист 2</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Обрабатываемый материал</td><td colspan="2" rowspan="3">Способ установки детали</td><td colspan="9">Масса детали, кг, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td><td>30</td></tr>
<tr><td colspan="9">Время, мин.</td></tr>
<tr><td>9</td><td>Черные металлы и</td><td>В патроне с</td><td>вращением маховичка</td><td>0,22</td><td>0,26</td><td>0,31</td><td>0,40</td><td>0,48</td><td>0,55</td><td>0,65</td><td>0,8</td><td>0,95</td></tr>
<tr><td>10</td><td rowspan="4">медные сплавы</td><td rowspan="2">центром задней бабки при подводе пиноли</td><td>пневматическим устройством или отводной рукояткой</td><td>0,19</td><td>0,23</td><td>0,27</td><td>0,36</td><td>0,43</td><td>0,55</td><td>0,60</td><td>0,75</td><td>0,95</td></tr>
<tr><td>11</td><td>звездочкой</td><td>0,24</td><td>0,28</td><td>0,33</td><td>0,43</td><td>0,55</td><td>0,65</td><td>0,75</td><td>0,81</td><td>1,05</td></tr>
<tr><td>12</td><td>В патроне с</td><td>с люнетом</td><td>-</td><td>-</td><td>0,50</td><td>0,65</td><td>0,70</td><td>0,85</td><td>0,95</td><td>1,05</td><td>1,20</td></tr>
<tr><td>13</td><td>центром задней бабки</td><td>с подпором домкратиком</td><td>-</td><td>-</td><td>-</td><td>0,60</td><td>0,65</td><td>0,75</td><td>0,85</td><td>1,05</td><td>1,15</td></tr>
<tr><td>14</td><td rowspan="5">Легкие сплавы</td><td colspan="2">В патроне и неподвижном люнете</td><td>-</td><td>-</td><td>0,35</td><td>0,45</td><td>0,55</td><td>0,60</td><td>0,70</td><td>0,8</td><td>1,05</td></tr>
<tr><td>15</td><td colspan="2">В бесключевом патроне без выверки</td><td>0,09</td><td>0,11</td><td>0,13</td><td>0,18</td><td>0,20</td><td>0,23</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>16</td><td>В патроне с</td><td>без выверки</td><td>0,16</td><td>0,20</td><td>0,25</td><td>0,35</td><td>0,41</td><td>0,47</td><td>0,55</td><td>0,6</td><td>0,90</td></tr>
<tr><td>17</td><td rowspan="2">креплением ключом</td><td>с выверкой на биение мелом</td><td>0,42</td><td>0,47</td><td>0,55</td><td>0,60</td><td>0,65</td><td>0,70</td><td>0,80</td><td>1,10</td><td>1,25</td></tr>
<tr><td>18</td><td>с выверкой индикатором</td><td>0,80</td><td>0,95</td><td>1,05</td><td>1,25</td><td>1,40</td><td>1,50</td><td>1,70</td><td>2,10</td><td>2,5</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="9%"><col width="11%"><col width="14%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="8">Вспомогательное время на установку и снятие детали</td><td colspan="5">Установка в самоцентрирующем патроне</td></tr>
<tr><td colspan="8">Среднесерийное производство</td><td colspan="5">Карта 135, лист 3</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Обрабатываемый материал</td><td colspan="2" rowspan="3">Способ установки детали</td><td colspan="9">Масса детали, кг, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td><td>30</td></tr>
<tr><td colspan="9">Время, мин.</td></tr>
<tr><td>19</td><td rowspan="5">Легкие сплавы</td><td rowspan="2">В патроне с креплением пневматическим зажимом</td><td>без выверки</td><td>0,11</td><td>0,12</td><td>0,14</td><td>0,19</td><td>0,21</td><td>0,25</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>20</td><td>с выверкой на биение мелом</td><td>0,28</td><td>0,29</td><td>0,34</td><td>0,44</td><td>0,50</td><td>0,55</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>21</td><td>В патроне с центром</td><td>вращением маховичка</td><td>0,24</td><td>0,29</td><td>0,34</td><td>0,44</td><td>0,55</td><td>0,60</td><td>0,70</td><td>0,90</td><td>1,05</td></tr>
<tr><td>22</td><td rowspan="2">задней бабки при подводе пиноли</td><td>пневматическим устройством или разводной рукояткой</td><td>0,21</td><td>0,25</td><td>0,30</td><td>0,40</td><td>0,47</td><td>0,60</td><td>0,65</td><td>0,85</td><td>1,0</td></tr>
<tr><td>23</td><td>звездочкой</td><td>0,20</td><td>0,31</td><td>0,36</td><td>0,47</td><td>0,60</td><td>0,70</td><td>0,85</td><td>1,00</td><td>1,2</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="11%"><col width="15%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="8">Вспомогательное время на установку и снятие детали</td><td colspan="6">Установка в самоцентрирующем патроне</td></tr>
<tr><td colspan="8">Среднесерийное производство</td><td colspan="6">Карта 135, лист 4</td></tr>
<tr><td colspan="14">II. Установить деталь и снять подъемником, краном</td></tr>
<tr><td rowspan="4">N позиции</td><td colspan="2" rowspan="4">Способ установки детали</td><td colspan="5">Подъемником при столе</td><td colspan="6">Мостовым краном</td></tr>
<tr><td colspan="11">Масса детали, кг, до</td></tr>
<tr><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>3000</td></tr>
<tr><td colspan="11">Время, мин.</td></tr>
<tr><td>24</td><td colspan="2">В патроне с креплением ключом</td><td>2,2</td><td>2,6</td><td>3,2</td><td>-</td><td>-</td><td>3,7</td><td>4,1</td><td>4,7</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>25</td><td colspan="2">В патроне с креплением пневматическим зажимом</td><td>1,7</td><td>2,2</td><td>2,6</td><td>-</td><td>-</td><td>3,2</td><td>3,7</td><td>4,1</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>26</td><td>В патроне с</td><td>вращением маховичка</td><td>2,5</td><td>3,1</td><td>3,5</td><td>4,1</td><td>4,6</td><td>4,0</td><td>4,6</td><td>5,0</td><td>5,6</td><td>6,1</td><td>7,0</td></tr>
<tr><td>27</td><td>центром задней бабки при подводе пиноли</td><td>пневматическим устройством или отводной рукояткой</td><td>2,4</td><td>2,9</td><td>3,3</td><td>3,9</td><td>4,4</td><td>3,9</td><td>4,4</td><td>4,8</td><td>5,4</td><td>5,9</td><td>6,7</td></tr>
<tr><td>28</td><td>В патроне с</td><td>вращением маховичка</td><td>2,8</td><td>3,4</td><td>3,8</td><td>4,5</td><td>5,1</td><td>4,3</td><td>4,9</td><td>5,3</td><td>6,0</td><td>6,6</td><td>7,5</td></tr>
<tr><td>29</td><td>центром задней бабки и люнета при подводе пиноли</td><td>пневматическим устройством или отводной рукояткой</td><td>2,7</td><td>3,2</td><td>3,6</td><td>4,3</td><td>4,8</td><td>4,2</td><td>4,7</td><td>5,1</td><td>5,8</td><td>6,3</td><td>7,1</td></tr>
<tr><td>30</td><td colspan="2">В патроне и неподвижном люнете</td><td>2,5</td><td>3,1</td><td>3,5</td><td>4,1</td><td>4,6</td><td>4,0</td><td>4,6</td><td>5,0</td><td>5,6</td><td>6,1</td><td>7,0</td></tr>
</table>


<a id="p104338"></a>Примечания:
1. <a id="p104339"></a>При переустановке детали время по карте принимать с коэффициентом 0,8.
2. <a id="p104340"></a>При работе с подъемником или краном время дано на установку и снятие детали с захватом ее клещами. При установке детали с захватом ее тросом или цепью время по карте следует увеличивать для детали массой до 300 кг на 0,2 мин., свыше 300 кг - на 0,3 мин.


<table>
<colgroup><col width="5%"><col width="8%"><col width="9%"><col width="11%"><col width="8%"><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="7">Вспомогательное время на установку и снятие детали</td><td colspan="6">Установка в четырехкулачковом патроне</td></tr>
<tr><td colspan="7">Среднесерийное производство</td><td colspan="6">Карта 136, лист 1</td></tr>
<tr><td colspan="13">I. Установить деталь и снять вручную</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Обрабатываемый материал</td><td rowspan="3">Способ установки детали</td><td rowspan="3">Состояние установочной поверхности</td><td colspan="2" rowspan="3">Характер выверки</td><td colspan="7">Масса детали, кг, до</td></tr>
<tr><td>1</td><td>3</td><td>5</td><td>3</td><td>12</td><td>20</td><td>30</td></tr>
<tr><td colspan="7">Время, мин.</td></tr>
<tr><td>1</td><td rowspan="10">Черные металлы и медные сплавы</td><td rowspan="6">В патроне</td><td rowspan="3">Необработанная</td><td colspan="2">По контуру поверхности</td><td>0,90</td><td>1,15</td><td>1,35</td><td>1,55</td><td>1,80</td><td>2,3</td><td>2,7</td></tr>
<tr><td>2</td><td rowspan="2">По разметочной риске</td><td>детали цилиндрической формы</td><td>1,50</td><td>1,90</td><td>2,15</td><td>2,5</td><td>2,9</td><td>3,3</td><td>3,8</td></tr>
<tr><td>3</td><td>детали фасонной или коробчатой формы</td><td>2,6</td><td>2,9</td><td>3,2</td><td>3,7</td><td>4,1</td><td>4,8</td><td>5,3</td></tr>
<tr><td>4</td><td rowspan="3">Обработанная</td><td colspan="2">Без выверки</td><td>0,35</td><td>0,40</td><td>0,50</td><td>0,55</td><td>0,65</td><td>0,75</td><td>0,90</td></tr>
<tr><td>5</td><td rowspan="2">С выверкой</td><td>рейсмусом</td><td>0,90</td><td>1,05</td><td>1,10</td><td>1,25</td><td>1,50</td><td>1,80</td><td>2,0</td></tr>
<tr><td>6</td><td>индикатором</td><td>1,80</td><td>2,2</td><td>2,4</td><td>2,9</td><td>3,2</td><td>3,9</td><td>4,4</td></tr>
<tr><td>7</td><td>В патроне с</td><td rowspan="2">-</td><td colspan="2">Без выверки</td><td>0,5</td><td>0,6</td><td>0,65</td><td>0,70</td><td>0,90</td><td>1,10</td><td>1,3</td></tr>
<tr><td>8</td><td>центром задней бабки</td><td colspan="2">По контуру необработанной поверхности</td><td>1,3</td><td>1,5</td><td>1,6</td><td>1,70</td><td>2,1</td><td>3,0</td><td>3,6</td></tr>
<tr><td>9</td><td rowspan="2">В патроне и неподвижном люнете</td><td rowspan="2">-</td><td rowspan="2">С выверкой</td><td>рейсмусом, резцом, мелом на глаз</td><td>1,0</td><td>1,2</td><td>1,30</td><td>1,55</td><td>1,80</td><td>2,2</td><td>2,6</td></tr>
<tr><td>10</td><td>индикатором</td><td>1,4</td><td>1,7</td><td>1,90</td><td>2,2</td><td>2,5</td><td>3,1</td><td>3,6</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="8%"><col width="9%"><col width="11%"><col width="8%"><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="7">Вспомогательное время на установку и снятие детали</td><td colspan="6">Установка в четырехкулачковом патроне</td></tr>
<tr><td colspan="7">Среднесерийное производство</td><td colspan="6">Карта 136, лист 2</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Обрабатываемый материал</td><td rowspan="3">Способ установки детали</td><td rowspan="3">Состояние установочной поверхности</td><td colspan="2" rowspan="3">Характер выверки</td><td colspan="7">Масса детали, кг</td></tr>
<tr><td>1</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td><td>30</td></tr>
<tr><td colspan="7">Время, мин.</td></tr>
<tr><td>11</td><td rowspan="6">Легкие сплавы</td><td rowspan="6">В патроне</td><td rowspan="3">Необработанная</td><td colspan="2">По контуру поверхности</td><td>1,00</td><td>1,25</td><td>1,50</td><td>1,70</td><td>2,0</td><td>2,5</td><td>3,0</td></tr>
<tr><td>12</td><td rowspan="2">По разметочной риске</td><td>детали цилиндрической формы</td><td>1,65</td><td>2,1</td><td>2,4</td><td>2,8</td><td>3,2</td><td>3,6</td><td>4,2</td></tr>
<tr><td>13</td><td>детали фасонной или коробчатой формы</td><td>2,9</td><td>3,2</td><td>3,5</td><td>4,1</td><td>4,5</td><td>5,3</td><td>5,8</td></tr>
<tr><td>14</td><td rowspan="3">Обработанная</td><td colspan="2">Без выверки</td><td>0,38</td><td>0,44</td><td>0,55</td><td>0,60</td><td>0,70</td><td>0,80</td><td>1,0</td></tr>
<tr><td>15</td><td rowspan="2">С выверкой</td><td>рейсмусом</td><td>1,00</td><td>1,15</td><td>1,20</td><td>1,40</td><td>1,63</td><td>2,0</td><td>2,2</td></tr>
<tr><td>16</td><td>индикатором</td><td>2,0</td><td>2,4</td><td>2,6</td><td>3,2</td><td>3,5</td><td>4,3</td><td>4,8</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="6%"><col width="9%"><col width="9%"><col width="9%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="10" rowspan="2">Вспомогательное время на установку и снятие детали Среднесерийное производство</td><td colspan="6">Установка в четырехкулачковом патроне</td></tr>
<tr><td colspan="6">Карта 136, лист 3</td></tr>
<tr><td colspan="16">II. Установить деталь и снять подъемником, краном</td></tr>
<tr><td rowspan="4">N позиции</td><td rowspan="4">Способ установки детали</td><td rowspan="2">Состояние установочной</td><td colspan="2" rowspan="4">Характер выверки</td><td colspan="5">Подъемником при станке</td><td colspan="6">Мостовым краном</td></tr>
<tr><td colspan="11">Масса детали, кг, до</td></tr>
<tr><td rowspan="2">поверхности</td><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>1500</td></tr>
<tr><td colspan="11">Время, мин.</td></tr>
<tr><td>17</td><td rowspan="6">В патроне</td><td rowspan="3">Необработанная</td><td colspan="2">По контуру поверхности</td><td>3,6</td><td>4,8</td><td>5,8</td><td>8,4</td><td>10,9</td><td>5,1</td><td>6,3</td><td>7,3</td><td>9,9</td><td>12,4</td><td>-</td></tr>
<tr><td>18</td><td rowspan="2">По разметочной риске</td><td>детали цилиндрической формы</td><td>4,8</td><td>6,3</td><td>8,2</td><td>11,5</td><td>14,9</td><td>6,3</td><td>7,8</td><td>9,7</td><td>18,0</td><td>16,4</td><td>-</td></tr>
<tr><td>19</td><td>детали фасонной или коробчатой формы</td><td>63</td><td>84</td><td>113</td><td>-</td><td>-</td><td>78</td><td>99</td><td>128</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>20</td><td rowspan="3">Обработанная</td><td colspan="2">Без выверки</td><td>2,7</td><td>3,1</td><td>3,6</td><td>4,6</td><td>5,4</td><td>4,2</td><td>4,6</td><td>5,1</td><td>6,1</td><td>6,9</td><td>-</td></tr>
<tr><td>21</td><td rowspan="2">С выверкой</td><td>рейсмусом</td><td>3,6</td><td>4,6</td><td>5,6</td><td>7,1</td><td>8,4</td><td>5,1</td><td>6,1</td><td>7,1</td><td>8,6</td><td>9,0</td><td>-</td></tr>
<tr><td>22</td><td>индикатором</td><td>5,5</td><td>6,4</td><td>7,3</td><td>8,7</td><td>10,2</td><td>7,0</td><td>7,9</td><td>8,8</td><td>10,2</td><td>11,7</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="9%"><col width="9%"><col width="6%"><col width="8%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="10" rowspan="2">Вспомогательное время на установку и снятие детали Среднесерийное производство</td><td colspan="6">Установка в четырехкулачковом патроне</td></tr>
<tr><td colspan="6">Карта 136, лист 4</td></tr>
<tr><td rowspan="4">N позиции</td><td>Способ установки</td><td rowspan="2">Состояние установочной</td><td colspan="2" rowspan="4">Характер выверки</td><td colspan="5">Подъемником при станке</td><td colspan="6">Мостовым краном</td></tr>
<tr><td rowspan="3">детали</td><td colspan="11">Масса детали, кг, до</td></tr>
<tr><td rowspan="2">поверхности</td><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>1500</td></tr>
<tr><td colspan="10">Время, мин.</td><td></td></tr>
<tr><td>23</td><td>В патроне с центром задней бабки</td><td>-</td><td colspan="2">По контуру необработанной поверхности</td><td>4,5</td><td>5,9</td><td>7,7</td><td>10,6</td><td>13,7</td><td>6,0</td><td>7,4</td><td>9,2</td><td>12,1</td><td>15,2</td><td>17,7</td></tr>
<tr><td>24</td><td rowspan="2">В патроне и неподвижном люнете</td><td rowspan="2">-</td><td rowspan="2">С выверкой</td><td>рейсмусом, резцом, мелом на глаз</td><td>3,9</td><td>4,9</td><td>6,2</td><td>8,9</td><td>-</td><td>5,4</td><td>6,4</td><td>7,7</td><td>10,4</td><td>-</td><td>-</td></tr>
<tr><td>25</td><td>индикатором</td><td>5,7</td><td>7,2</td><td>8,9</td><td>11,0</td><td>-</td><td>7,2</td><td>8,7</td><td>10,4</td><td>12,5</td><td>-</td><td>-</td></tr>
</table>


<a id="p104372"></a>*Примечание.* При переустановке детали время по карте принимать с коэффициентом 0,8.


<table>
<colgroup><col width="5%"><col width="15%"><col width="12%"><col width="15%"><col width="11%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"></colgroup>
<tr><td colspan="6" rowspan="2">Вспомогательное время на установку и снятие детали Среднесерийное производство</td><td colspan="4">Установка в самоцентрирующем патроне при работе из прутка</td></tr>
<tr><td colspan="4">Карта 137</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="2" rowspan="3">Способ установки детали</td><td rowspan="3">Состояние установочной поверхности</td><td rowspan="3">Длина выдвижения прутка, мм, до</td><td colspan="5">Диаметр прутка, мм, до</td></tr>
<tr><td>5</td><td>10</td><td>20</td><td>40</td><td>50</td></tr>
<tr><td colspan="5">Время, мин.</td></tr>
<tr><td>1</td><td>В патроне с</td><td rowspan="8">ключом</td><td>По упору</td><td>25</td><td>0,12</td><td>0,14</td><td>0,18</td><td>0,22</td><td>-</td></tr>
<tr><td>2</td><td rowspan="15">креплением</td><td rowspan="3"></td><td>50</td><td>0,14</td><td>0,16</td><td>0,20</td><td>0,24</td><td>-</td></tr>
<tr><td>3</td><td>100</td><td>0,15</td><td>0,18</td><td>0,22</td><td>0,27</td><td>-</td></tr>
<tr><td>4</td><td>200</td><td>-</td><td>-</td><td>0,25</td><td>0,31</td><td>-</td></tr>
<tr><td>5</td><td rowspan="4">По линейке</td><td>25</td><td>0,13</td><td>0,16</td><td>0,23</td><td>0,26</td><td>-</td></tr>
<tr><td>6</td><td>50</td><td>0,16</td><td>0,19</td><td>0,26</td><td>0,29</td><td>-</td></tr>
<tr><td>7</td><td>100</td><td>0,19</td><td>0,23</td><td>0,28</td><td>0,32</td><td>-</td></tr>
<tr><td>8</td><td>200</td><td>-</td><td>-</td><td>0,31</td><td>0,34</td><td>-</td></tr>
<tr><td>9</td><td>пневматическим</td><td rowspan="4">По упору</td><td>50</td><td>0,06</td><td>0,08</td><td>0,10</td><td>0,13</td><td>-</td></tr>
<tr><td>10</td><td rowspan="7">зажимом</td><td>100</td><td>0,08</td><td>0,10</td><td>0,12</td><td>0,16</td><td>0,21</td></tr>
<tr><td>11</td><td>200</td><td>-</td><td>-</td><td>0,15</td><td>0,22</td><td>0,26</td></tr>
<tr><td>12</td><td>300</td><td>-</td><td>-</td><td>0,17</td><td>0,27</td><td>0,32</td></tr>
<tr><td>13</td><td rowspan="4">По линейке</td><td>50</td><td>0,12</td><td>0,14</td><td>0,18</td><td>0,22</td><td>-</td></tr>
<tr><td>14</td><td>500</td><td>0,14</td><td>0,16</td><td>0,20</td><td>0,25</td><td>0,30</td></tr>
<tr><td>15</td><td>200</td><td>-</td><td>-</td><td>0,23</td><td>0,25</td><td>0,32</td></tr>
<tr><td>16</td><td>300</td><td>-</td><td>-</td><td>0,24</td><td>0,31</td><td>0,37</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="14%"><col width="14%"><col width="19%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="12%"></colgroup>
<tr><td colspan="7" rowspan="2">Вспомогательное время на установку и снятие детали</td><td colspan="3">Установка в цанговом патроне</td></tr>
<tr><td colspan="3">Карта 138, лист 1</td></tr>
<tr><td colspan="10">I. В патроне при работе из прутка</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="2" rowspan="3">Способ установки детали</td><td>Длина выдвигаемого</td><td colspan="6">Диаметр прутка, мм, до</td></tr>
<tr><td rowspan="2">прутка, мм, до</td><td>5</td><td>10</td><td>20</td><td>40</td><td>50</td><td>свыше 50</td></tr>
<tr><td colspan="6">Время, мин.</td></tr>
<tr><td>1</td><td rowspan="14">В патроне с креплением</td><td rowspan="5">рукояткой рычага</td><td>25</td><td>0,07</td><td>0,08</td><td>0,10</td><td>0,17</td><td>0,21</td><td>0,26</td></tr>
<tr><td>2</td><td>50</td><td>0,08</td><td>0,10</td><td>0,13</td><td>0,19</td><td>0,22</td><td>0,29</td></tr>
<tr><td>3</td><td>100</td><td>0,10</td><td>0,13</td><td>0,16</td><td>0,21</td><td>0,25</td><td>0,33</td></tr>
<tr><td>4</td><td>200</td><td>-</td><td>-</td><td>0,20</td><td>0,27</td><td>0,29</td><td>0,37</td></tr>
<tr><td>5</td><td>300</td><td>-</td><td>-</td><td>0,24</td><td>0,33</td><td>0,36</td><td>0,45</td></tr>
<tr><td>6</td><td>пневматическим</td><td>25</td><td>0,04</td><td>0,06</td><td>0,09</td><td>0,12</td><td>0,14</td><td>0,19</td></tr>
<tr><td>7</td><td rowspan="4">зажимом</td><td>50</td><td>0,05</td><td>0,08</td><td>0,11</td><td>0,15</td><td>0,17</td><td>0,23</td></tr>
<tr><td>8</td><td>100</td><td>0,07</td><td>0,09</td><td>0,16</td><td>0,18</td><td>0,19</td><td>0,25</td></tr>
<tr><td>9</td><td>200</td><td>-</td><td>-</td><td>0,16</td><td>0,22</td><td>0,25</td><td>0,33</td></tr>
<tr><td>10</td><td>300</td><td>-</td><td>-</td><td>0,18</td><td>0,25</td><td>0,28</td><td>0,36</td></tr>
<tr><td>11</td><td rowspan="4">ключом</td><td>25</td><td>0,10</td><td>0,12</td><td>0,15</td><td>0,18</td><td>-</td><td>-</td></tr>
<tr><td>12</td><td>50</td><td>0,12</td><td>0,14</td><td>0,18</td><td>0,22</td><td>-</td><td>-</td></tr>
<tr><td>13</td><td>100</td><td>0,14</td><td>0,17</td><td>0,21</td><td>0,26</td><td>-</td><td>-</td></tr>
<tr><td>14</td><td>200</td><td>-</td><td>-</td><td>0,25</td><td>0,31</td><td>-</td><td>-</td></tr>
<tr><td>15</td><td colspan="3">При установке с поджатием центром добавлять</td><td>-</td><td>-</td><td>0,06</td><td>0,1</td><td>0,12</td><td>0,15</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="7%"><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="10">Вспомогательное время на установку и снятие детали</td><td colspan="6">Установка в цанговом патроне</td></tr>
<tr><td colspan="10">Среднесерийное производство</td><td colspan="6">Карта 138, лист 2</td></tr>
<tr><td colspan="16">II. В патроне по одной детали</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="2">Способ установки</td><td colspan="13">Масса детали, кг, до</td></tr>
<tr><td colspan="2" rowspan="2">детали</td><td>0,01</td><td>0,03</td><td>0,05</td><td>0,08</td><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td><td>30</td></tr>
<tr><td colspan="13">Время, мин.</td></tr>
<tr><td>16</td><td>В патроне с</td><td>рукояткой рычага</td><td>0,11</td><td>0,10</td><td>0,09</td><td>0,08</td><td>0,10</td><td>0,11</td><td>0,13</td><td>0,16</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>17</td><td rowspan="3">креплением</td><td>пневматическим зажимом</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,09</td><td>0,11</td><td>0,12</td><td>0,15</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>18</td><td>ключом</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,14</td><td>0,17</td><td>0,20</td><td>0,25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>19</td><td>маховиком через шпиндель</td><td>0,14</td><td>0,13</td><td>0,12</td><td>0,11</td><td>0,13</td><td>0,14</td><td>0,15</td><td>0,17</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>20</td><td>В патроне с</td><td>рукояткой рычага</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,26</td><td>0,30</td><td>0,35</td><td>0,40</td><td>0,55</td><td>0,65</td></tr>
<tr><td>21</td><td>поджатием центром и</td><td>пневматическим зажимом</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,24</td><td>0,28</td><td>0,33</td><td>0,37</td><td>0,50</td><td>0,60</td></tr>
<tr><td>22</td><td rowspan="2">креплением</td><td>ключом</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,36</td><td>0,43</td><td>0,50</td><td>0,55</td><td>0,75</td><td>0,55</td></tr>
<tr><td>23</td><td>маховиком через шпиндель</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>0,28</td><td>0,32</td><td>0,38</td><td>0,44</td><td>0,50</td><td>0,60</td></tr>
</table>


<a id="p104417"></a>*Примечание.* При переустановке детали время по карте для поз. 16...23 принимать с коэффициентом 0,8.


<table>
<colgroup><col width="5%"><col width="9%"><col width="9%"><col width="9%"><col width="14%"><col width="9%"><col width="3%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="7" rowspan="2">Вспомогательное время на установку и снятие детали Среднесерийное производство</td><td colspan="6">Установка на планшайбе карусельного и токарного станка</td></tr>
<tr><td colspan="6">Карта 139, лист 1</td></tr>
<tr><td colspan="13">I. Установить и снять деталь вручную</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Обрабатываемый материал</td><td colspan="2" rowspan="3">Способ установки детали</td><td rowspan="3">Состояние установочной поверхности</td><td colspan="3" rowspan="3">Характер выверки</td><td colspan="5">Масса детали, кг, до</td></tr>
<tr><td>5</td><td>10</td><td>12</td><td>20</td><td>30</td></tr>
<tr><td colspan="5">Время, мин.</td></tr>
<tr><td>1</td><td rowspan="8">Черные металлы и медные сплавы</td><td colspan="2">В самоцентрирующем патроне (крепление ключом)</td><td>-</td><td colspan="3">Без выверки</td><td>0,27</td><td>0,32</td><td>0,36</td><td>0,43</td><td>0,49</td></tr>
<tr><td>2</td><td>На столе</td><td rowspan="7">Карусельные станки</td><td>Необработанная</td><td colspan="3">Без выверки</td><td>-</td><td>0,65</td><td>0,75</td><td>0,95</td><td>1,1</td></tr>
<tr><td>3</td><td rowspan="6">в четырех кулачках</td><td rowspan="3">(отливка)</td><td colspan="3">С выверкой по контуру необработанной поверхности</td><td>-</td><td>1,6</td><td>1,8</td><td>2,1</td><td>2,3</td></tr>
<tr><td>4</td><td rowspan="2">По разметочной риске</td><td colspan="2">детали цилиндрической формы</td><td>-</td><td>2,5</td><td>2,7</td><td>2,9</td><td>3,1</td></tr>
<tr><td>5</td><td colspan="2">детали фасонной или коробчатой формы</td><td>-</td><td>3,2</td><td>3,5</td><td>4,0</td><td>4,4</td></tr>
<tr><td>6</td><td rowspan="3">Обработанная</td><td colspan="3">Без выверки</td><td>-</td><td>0,65</td><td>0,75</td><td>0,95</td><td>1,1</td></tr>
<tr><td>7</td><td colspan="3">С выверкой рейсмусом</td><td>-</td><td>1,6</td><td>1,8</td><td>2,1</td><td>2,3</td></tr>
<tr><td>8</td><td colspan="3">С выверкой индикатором</td><td>-</td><td>2,3</td><td>2,7</td><td>3,2</td><td>3,6</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="9%"><col width="11%"><col width="8%"><col width="14%"><col width="9%"><col width="3%"><col width="11%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="8%"></colgroup>
<tr><td colspan="7" rowspan="2">Вспомогательное время на установку и снятие детали Среднесерийное производство</td><td colspan="6">Установка на планшайбе карусельного и токарного станка</td></tr>
<tr><td colspan="6">Карта 139, лист 2</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Обрабатываемый материал</td><td colspan="2" rowspan="3">Способ установки детали</td><td rowspan="3">Состояние установочной поверхности</td><td colspan="3" rowspan="3">Характер выверки</td><td colspan="5">Масса детали, кг, до</td></tr>
<tr><td>5</td><td>10</td><td>12</td><td>20</td><td>30</td></tr>
<tr><td colspan="5">Время, мин.</td></tr>
<tr><td>9</td><td rowspan="9">Черные металлы и медные сплавы</td><td>На столе с</td><td rowspan="9">Карусельные станки</td><td>Необработанная</td><td colspan="3">Без выверки</td><td>-</td><td>1,1</td><td>1,3</td><td>1,5</td><td>1,8</td></tr>
<tr><td>10</td><td rowspan="5">креплением болтами и планками</td><td rowspan="3">(отливка)</td><td colspan="3">С выверкой по контуру необработанной поверхности</td><td>-</td><td>2,2</td><td>2,3</td><td>2,5</td><td>2,7</td></tr>
<tr><td>11</td><td rowspan="2">По разметочной риске</td><td colspan="2">детали цилиндрической формы</td><td>-</td><td>3,1</td><td>3,3</td><td>3,7</td><td>4,0</td></tr>
<tr><td>12</td><td colspan="2">детали фасонной или коробчатой формы</td><td>-</td><td>3,8</td><td>4,2</td><td>4,7</td><td>5,0</td></tr>
<tr><td>13</td><td rowspan="2">Обработанная</td><td colspan="3">Без выверки</td><td>-</td><td>1,1</td><td>1,3</td><td>1,5</td><td>1,8</td></tr>
<tr><td>14</td><td colspan="3">С выверкой рейсмусом</td><td>-</td><td>2,2</td><td>2,3</td><td>2,5</td><td>&lt;...&gt;</td></tr>
<tr><td>15</td><td>На столе с</td><td>Необработанная</td><td colspan="3">Без выверки</td><td>-</td><td>1,7</td><td>1,9</td><td>2,1</td><td>&lt;...&gt;</td></tr>
<tr><td>16</td><td rowspan="2">креплением болтами и прижимными планками</td><td rowspan="2">(отливка)</td><td colspan="3">С выверкой по контуру необработанной поверхности</td><td>-</td><td>2,4</td><td>2,6</td><td>3,0</td><td>&lt;...&gt;</td></tr>
<tr><td>17</td><td>По разметочной риске</td><td colspan="2">детали цилиндрической формы</td><td>-</td><td>3,5</td><td>3,6</td><td>3,9</td><td>&lt;...&gt;</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="8%"><col width="11%"><col width="9%"><col width="11%"><col width="11%"><col width="4%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="5%"></colgroup>
<tr><td colspan="7" rowspan="2">Вспомогательное время на установку и снятие детали Среднесерийное производство</td><td colspan="6">Установка на планшайбе карусельного и токарного станка</td></tr>
<tr><td colspan="6">Карта 139, лист 3</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Обрабатываемый материал</td><td colspan="2" rowspan="3">Способ установки детали</td><td rowspan="3">Состояние установочной поверхности</td><td colspan="3" rowspan="3">Характер выверки</td><td colspan="5">Масса детали, кг, до</td></tr>
<tr><td>5</td><td>8</td><td>12</td><td>20</td><td>30</td></tr>
<tr><td colspan="5">Время, мин.</td></tr>
<tr><td>18</td><td rowspan="7">Черные металлы и медные сплавы</td><td>На столе с креплением болтами и прижимными планками</td><td>Карусельные станки</td><td>Необработанная (отливка)</td><td>По разметочной риске</td><td colspan="2">детали фасонной или коробчатой формы</td><td>-</td><td>4,0</td><td>4,3</td><td>4,8</td><td>5,2</td></tr>
<tr><td>19</td><td>На планшайбе с</td><td>Лоботокарные и</td><td>Необработанная</td><td rowspan="3">С центрированием</td><td colspan="2">без выверки</td><td>0,47</td><td>0,50</td><td>0,70</td><td>0,90</td><td>1,0</td></tr>
<tr><td>20</td><td>креплением болтами и прижимными</td><td rowspan="5">токарные станки</td><td>(отливка) или обработанная</td><td colspan="2">С выверкой рейсмусом</td><td>1,1</td><td>1,2</td><td>1,45</td><td>1,8</td><td>2,2</td></tr>
<tr><td>21</td><td rowspan="4">планками</td><td>Обработанная</td><td colspan="2">с выверкой индикатором</td><td>1,9</td><td>2,0</td><td>2,3</td><td>2,6</td><td>2,0</td></tr>
<tr><td>22</td><td>Необработанная</td><td rowspan="3">Без центрирования</td><td colspan="2">без выверки</td><td>0,65</td><td>0,70</td><td>0,90</td><td>1,1</td><td>1,3</td></tr>
<tr><td>23</td><td>(отливка) или обработанная</td><td colspan="2">с выверкой рейсмусом</td><td>1,3</td><td>1,4</td><td>1,65</td><td>2,0</td><td>2,4</td></tr>
<tr><td>24</td><td>Обработанная</td><td colspan="2">выверкой индикатором</td><td>2,0</td><td>2,2</td><td>2,5</td><td>2,9</td><td>3,2</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="9%"><col width="5%"><col width="7%"><col width="7%"><col width="8%"><col width="4%"><col width="4%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="10">Вспомогательное время на установку и снятие детали</td><td colspan="8">Установка на планшайбе карусельного и токарного станка</td></tr>
<tr><td colspan="10">Среднесерийное производство</td><td colspan="8">Карта 139, лист 4</td></tr>
<tr><td colspan="18">II. Установить и снять деталь подъемником, краном</td></tr>
<tr><td rowspan="4">N позиции</td><td>Способ установки</td><td colspan="2" rowspan="4">Состояние установочной поверхности</td><td colspan="2" rowspan="4">Характер выверки</td><td colspan="5">Подъемником при станке</td><td colspan="7">Мостовым краном</td></tr>
<tr><td rowspan="3">детали</td><td colspan="12">Масса детали, кг, до</td></tr>
<tr><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>2000</td><td>3000</td></tr>
<tr><td colspan="12">Время, мин.</td></tr>
<tr><td>25</td><td>В самоцентрирующем патроне (с креплением ключом)</td><td>-</td><td rowspan="5">Карусельные станки</td><td colspan="2">Без выверки</td><td>1,4</td><td>2,1</td><td>2,9</td><td>-</td><td>-</td><td>2,9</td><td>3,6</td><td>4,4</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>26</td><td>На столе в</td><td rowspan="4">Необработанная отливка</td><td colspan="2">Без выверки</td><td>2,3</td><td>2,8</td><td>3,5</td><td>4,3</td><td>5,0</td><td>3,8</td><td>4,3</td><td>5,0</td><td>5,8</td><td>6,5</td><td>7,5</td><td>8,1</td></tr>
<tr><td>27</td><td rowspan="3">четырех кулачках</td><td colspan="2">С выверкой по контуру необработанной поверхности</td><td>3,1</td><td>4,2</td><td>5,8</td><td>6,9</td><td>8,4</td><td>4,6</td><td>5,6</td><td>6,7</td><td>8,4</td><td>9,9</td><td>11,7</td><td>12,8</td></tr>
<tr><td>28</td><td rowspan="2">По разметочной риске</td><td>детали цилиндрической формы</td><td>4,0</td><td>5,4</td><td>7,0</td><td>9,1</td><td>10,6</td><td>5,5</td><td>6,9</td><td>8,5</td><td>10,6</td><td>12,1</td><td>14,8</td><td>16,8</td></tr>
<tr><td>29</td><td>детали фасонной или коробчатой формы</td><td>6,2</td><td>8,0</td><td>10,2</td><td>-</td><td>-</td><td>7,7</td><td>9,5</td><td>11,7</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="7%"><col width="7%"><col width="6%"><col width="8%"><col width="9%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="10">Вспомогательное время на установку и снятие детали</td><td colspan="8">Установка на планшайбе карусельного и токарного станка</td></tr>
<tr><td colspan="10">Среднесерийное производство</td><td colspan="8">Карта 139, лист 5</td></tr>
<tr><td rowspan="4">N позиции</td><td rowspan="4">Способ установки детали</td><td colspan="2">Состояние установочной</td><td colspan="2" rowspan="4">Характер выверки</td><td colspan="5">Подъемником при станке</td><td colspan="7">Мостовым краном</td></tr>
<tr><td colspan="2" rowspan="3">поверхности</td><td colspan="12">Масса детали, кг, до</td></tr>
<tr><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>2000</td><td>3000</td></tr>
<tr><td colspan="12">Время, мин.</td></tr>
<tr><td>30</td><td>На столе</td><td rowspan="3">Обработанная</td><td rowspan="9">Карусельные станки</td><td colspan="2">Без выверки</td><td>2,3</td><td>2,8</td><td>3,5</td><td>4,3</td><td>5,0</td><td>3,8</td><td>4,3</td><td>5,0</td><td>5,8</td><td>6,5</td><td>7,5</td><td>8,1</td></tr>
<tr><td>31</td><td rowspan="2">в четырех кулачках</td><td colspan="2">С выверкой рейсмусом</td><td>3,2</td><td>4,4</td><td>6,6</td><td>7,2</td><td>9,8</td><td>4,7</td><td>5,9</td><td>8,1</td><td>8,7</td><td>10,8</td><td>12,3</td><td>14,5</td></tr>
<tr><td>32</td><td colspan="2">С выверкой индикатором</td><td>6,5</td><td>8,0</td><td>9,7</td><td>11,8</td><td>13,7</td><td>8,0</td><td>9,5</td><td>11,2</td><td>13,3</td><td>15,3</td><td>17,2</td><td>18,6</td></tr>
<tr><td>33</td><td rowspan="6">На столе с креплением болтами и пленками</td><td>Необработанная</td><td colspan="2">Без выверки</td><td>2,9</td><td>3,5</td><td>4,2</td><td>5,1</td><td>5,8</td><td>4,4</td><td>5,0</td><td>5,7</td><td>6,6</td><td>7,3</td><td>8,2</td><td>8,8</td></tr>
<tr><td>34</td><td rowspan="3">(отливка)</td><td colspan="2">С выверкой по контуру необработанной поверхности</td><td>3,7</td><td>4,8</td><td>6,3</td><td>8,1</td><td>9,8</td><td>5,2</td><td>6,3</td><td>7,8</td><td>9,6</td><td>11,3</td><td>13,4</td><td>14,9</td></tr>
<tr><td>35</td><td rowspan="2">По разметочной риске</td><td>детали цилиндрической формы</td><td>4,8</td><td>6,2</td><td>7,9</td><td>10,1</td><td>12,1</td><td>6,3</td><td>7,7</td><td>9,4</td><td>11,6</td><td>13,6</td><td>15,9</td><td>17,5</td></tr>
<tr><td>36</td><td>детали фасонной или коробчатой формы</td><td>6,5</td><td>8,4</td><td>10,7</td><td>-</td><td>-</td><td>8,0</td><td>9,9</td><td>12,2</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>37</td><td rowspan="2">Обработанная</td><td colspan="2">Без выверки</td><td>2,9</td><td>3,5</td><td>4,2</td><td>5,1</td><td>5,8</td><td>4,4</td><td>5,0</td><td>5,7</td><td>6,6</td><td>7,3</td><td>8,2</td><td>8,8</td></tr>
<tr><td>38</td><td colspan="2">С выверкой рейсмусом</td><td>3,6</td><td>4,9</td><td>6,5</td><td>8,8</td><td>10,9</td><td>5,1</td><td>6,4</td><td>8,0</td><td>10,3</td><td>12,4</td><td>14,6</td><td>17,0</td></tr>
</table>


<table>
<colgroup><col width="4%"><col width="8%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="4%"><col width="4%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="8">Вспомогательное время на установку и снятие детали</td><td colspan="10">Установка на планшайбе карусельного и токарного станка</td></tr>
<tr><td colspan="8">Среднесерийное производство</td><td colspan="10">Карта 139, лист 6</td></tr>
<tr><td rowspan="4">N позиции</td><td rowspan="4">Способ установки детали</td><td colspan="2">Состояние установочной</td><td colspan="2" rowspan="4">Характер выверки</td><td colspan="5">Подъемником при станке</td><td colspan="7">Мостовым краном</td></tr>
<tr><td colspan="2" rowspan="3">поверхности</td><td colspan="12">Масса детали, кг, до</td></tr>
<tr><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>2000</td><td>3000</td></tr>
<tr><td colspan="12">Время, мин.</td></tr>
<tr><td>39</td><td>На столе с</td><td rowspan="4">Необработанная (отливка)</td><td rowspan="4">Карусельные станки</td><td colspan="2">Без выверки</td><td>3,0</td><td>3,7</td><td>4,5</td><td>5,5</td><td>6,5</td><td>4,5</td><td>5,2</td><td>6,0</td><td>7,0</td><td>8,0</td><td>9,5</td><td>10,2</td></tr>
<tr><td>40</td><td>креплением в четырех кулачках и</td><td colspan="2">С выверкой по контуру необработанной поверхности</td><td>4,1</td><td>5,3</td><td>6,6</td><td>8,3</td><td>9,9</td><td>5,6</td><td>6,8</td><td>8,1</td><td>9,8</td><td>11,4</td><td>13,3</td><td>14,5</td></tr>
<tr><td>41</td><td rowspan="2">болтами с планками</td><td rowspan="2">По разметочной риске</td><td>детали цилиндрической формы</td><td>5,1</td><td>6,6</td><td>8,3</td><td>10,4</td><td>12,4</td><td>6,6</td><td>8,1</td><td>9,8</td><td>11,9</td><td>13,9</td><td>16,3</td><td>17,8</td></tr>
<tr><td>42</td><td>детали фасонной или коробчатой формы</td><td>7,0</td><td>9,0</td><td>11,3</td><td>-</td><td>-</td><td>8,5</td><td>10,5</td><td>12,8</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>43</td><td rowspan="2">На планшайбе с креплением</td><td rowspan="3">Обработанная</td><td rowspan="2">Лоботокарные и токарные</td><td colspan="2">Без выверки</td><td>2,7</td><td>2,8</td><td>2,9</td><td>3,1</td><td>3,2</td><td>4,2</td><td>4,3</td><td>4,4</td><td>4,6</td><td>4,7</td><td>4,8</td><td>4,9</td></tr>
<tr><td>44</td><td colspan="2">С выверкой рейсмусом</td><td>3,8</td><td>4,6</td><td>5,6</td><td>6,8</td><td>7,8</td><td>4,8</td><td>6,1</td><td>7,1</td><td>8,3</td><td>9,3</td><td>10,6</td><td>11,4</td></tr>
<tr><td>45</td><td>болтами с планками</td><td>станки</td><td colspan="2">С выверкой индикатором</td><td>4,6</td><td>5,4</td><td>6,7</td><td>8,1</td><td>9,3</td><td>6,1</td><td>6,9</td><td>8,2</td><td>9,6</td><td>10,8</td><td>12,1</td><td>13,1</td></tr>
</table>


<a id="p104471"></a>Примечания:
1. <a id="p104472"></a>Время в карте дано на крепление детали тремя болтами. В случаях необходимости крепления детали большим числом болтов на каждый последующий болт ко времени следует добавлять 0,4 мин.
2. <a id="p104473"></a>При установке детали с подпором домкратиками ко времени по карте следует добавлять время на каждый домкратик в размере 1 мин.


<table>
<colgroup><col width="5%"><col width="9%"><col width="9%"><col width="14%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="6">Вспомогательное время на установку и снятие детали</td><td colspan="7">Установка в центрах</td></tr>
<tr><td colspan="6">Среднесерийное производство</td><td colspan="7">Карта 140, лист 1</td></tr>
<tr><td colspan="13">I. Установить и снять деталь вручную</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="2">Способ установки</td><td>Способ подвода</td><td colspan="9">Масса детали, кг, до</td></tr>
<tr><td colspan="2" rowspan="2">детали</td><td>пиноли задней</td><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td><td>30</td></tr>
<tr><td>бабки</td><td colspan="9">Время, мин.</td></tr>
<tr><td>1</td><td rowspan="6">В центрах</td><td>с надеванием</td><td>Вращение маховичка</td><td>0,21</td><td>0,23</td><td>0,26</td><td>0,31</td><td>0,37</td><td>0,44</td><td>0,55</td><td>0,65</td><td>0,75</td></tr>
<tr><td>2</td><td rowspan="2">хомутика</td><td>Пневматическим устройством или отводной рукояткой</td><td>0,18</td><td>0,20</td><td>0,23</td><td>0,26</td><td>0,33</td><td>0,41</td><td>0,48</td><td>0,60</td><td>0,70</td></tr>
<tr><td>3</td><td>Звездочкой</td><td>0,26</td><td>0,28</td><td>0,31</td><td>0,36</td><td>0,45</td><td>0,55</td><td>0,65</td><td>0,70</td><td>0,90</td></tr>
<tr><td>4</td><td>без надевания</td><td>Вращением маховичка</td><td>0,13</td><td>0,14</td><td>0,16</td><td>0,19</td><td>0,23</td><td>0,28</td><td>0,32</td><td>0,40</td><td>0,47</td></tr>
<tr><td>5</td><td rowspan="2">хомутика</td><td>Пневматическим устройством или отводной рукояткой</td><td>0,10</td><td>0,12</td><td>0,13</td><td>0,16</td><td>0,19</td><td>0,23</td><td>0,28</td><td>0,34</td><td>0,41</td></tr>
<tr><td>6</td><td>Звездочкой</td><td>0,18</td><td>0,20</td><td>0,22</td><td>0,25</td><td>0,29</td><td>0,34</td><td>0,40</td><td>0,48</td><td>0,55</td></tr>
<tr><td>7</td><td colspan="2">В центрах с самозажимным поводковым</td><td>Вращением маховичка</td><td>-</td><td>-</td><td>0,22</td><td>0,26</td><td>0,28</td><td>0,32</td><td>0,36</td><td>0,43</td><td>0,49</td></tr>
<tr><td>8</td><td colspan="2">патроном</td><td>Пневматическим устройством</td><td>-</td><td>-</td><td>0,19</td><td>0,22</td><td>0,24</td><td>0,28</td><td>0,33</td><td>0,39</td><td>0,46</td></tr>
<tr><td>9</td><td colspan="2" rowspan="2">В центрах с самозажимным хомутиком</td><td>Вращением маховичка</td><td>-</td><td>-</td><td>0,24</td><td>0,28</td><td>0,31</td><td>0,36</td><td>0,40</td><td>0,46</td><td>0,50</td></tr>
<tr><td>10</td><td>Пневматическим устройством</td><td>-</td><td>-</td><td>0,21</td><td>0,25</td><td>0,27</td><td>0,30</td><td>0,35</td><td>0,42</td><td>0,48</td></tr>
<tr><td>11</td><td>В центрах в</td><td>с надеванием</td><td>Вращением маховичка</td><td>0,38</td><td>0,42</td><td>0,47</td><td>0,55</td><td>0,60</td><td>0,65</td><td>0,70</td><td>0,85</td><td>1,0</td></tr>
<tr><td>12</td><td rowspan="3">неподвижном люнете</td><td>хомутика</td><td>Пневматическим устройством</td><td>0,35</td><td>0,39</td><td>0,43</td><td>0,50</td><td>0,55</td><td>0,60</td><td>0,65</td><td>0,80</td><td>0,95</td></tr>
<tr><td>13</td><td>без надевания</td><td>Вращением маховичка</td><td>0,32</td><td>0,34</td><td>0,36</td><td>0,40</td><td>0,43</td><td>0,49</td><td>0,55</td><td>0,60</td><td>0,70</td></tr>
<tr><td>14</td><td>хомутика</td><td>Пневматическим устройством</td><td>0,29</td><td>0,31</td><td>0,33</td><td>0,36</td><td>0,39</td><td>0,44</td><td>0,48</td><td>0,55</td><td>0,60</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="8%"><col width="8%"><col width="14%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="7%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="9">Вспомогательное время на установку и снятие детали</td><td colspan="6">Установка в центрах</td></tr>
<tr><td colspan="9">Среднесерийное производство</td><td colspan="6">Карта 140, лист 2</td></tr>
<tr><td colspan="15">II. Установить и снять деталь подъемником, краном</td></tr>
<tr><td rowspan="4">N позиции</td><td colspan="2" rowspan="4">Способ установки детали</td><td>Способ подвода пиноли</td><td colspan="5">Подъемником при станке</td><td colspan="6">Мостовым краном</td></tr>
<tr><td rowspan="3">задней бабки</td><td colspan="11">Масса детали, кг, до</td></tr>
<tr><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>30</td><td>80</td><td>200</td><td>500</td><td>1000</td><td>1500</td></tr>
<tr><td colspan="11">Время, мин.</td></tr>
<tr><td>15</td><td rowspan="4">В центрах</td><td rowspan="2">с надеванием хомутика</td><td>Вращением маховичка</td><td>2,1</td><td>2,5</td><td>3,0</td><td>3,5</td><td>4,0</td><td>3,6</td><td>4,0</td><td>4,5</td><td>5,0</td><td>5,5</td><td>5,8</td></tr>
<tr><td>16</td><td>Пневматическим устройством или отводной рукояткой</td><td>2,0</td><td>2,4</td><td>2,9</td><td>3,4</td><td>3,9</td><td>3,5</td><td>3,9</td><td>4,4</td><td>4,9</td><td>5,4</td><td>5,6</td></tr>
<tr><td>17</td><td>без надевания</td><td>Вращением маховичка</td><td>1,70</td><td>2,1</td><td>2,5</td><td>2,9</td><td>3,3</td><td>3,2</td><td>3,6</td><td>4,0</td><td>4,4</td><td>4,8</td><td>5,1</td></tr>
<tr><td>18</td><td>хомутика</td><td>Пневматическим устройством или отводной рукояткой</td><td>1,60</td><td>2,0</td><td>2,4</td><td>2,8</td><td>3,2</td><td>3,1</td><td>3,5</td><td>3,9</td><td>4,3</td><td>4,7</td><td>5,0</td></tr>
<tr><td>19</td><td>В центрах</td><td rowspan="2">с надеванием хомутика</td><td>Вращением маховичка</td><td>2,5</td><td>3,1</td><td>3,7</td><td>4,5</td><td>5,2</td><td>4,0</td><td>4,6</td><td>5,2</td><td>6,0</td><td>6,7</td><td>7,2</td></tr>
<tr><td>20</td><td rowspan="3">в неподвижном люнете</td><td>Пневматическим устройством или отводной рукояткой</td><td>2,4</td><td>3,0</td><td>3,6</td><td>4,4</td><td>5,1</td><td>3,9</td><td>4,5</td><td>5,1</td><td>5,9</td><td>6,6</td><td>7,0</td></tr>
<tr><td>21</td><td>без надевания</td><td>Вращением маховичка</td><td>2,3</td><td>2,8</td><td>3,4</td><td>4,2</td><td>4,8</td><td>3,8</td><td>4,3</td><td>4,9</td><td>5,7</td><td>6,3</td><td>6,7</td></tr>
<tr><td>22</td><td>хомутика</td><td>Пневматическим устройством или отводной рукояткой</td><td>2,2</td><td>2,7</td><td>3,3</td><td>4,1</td><td>4,7</td><td>3,7</td><td>4,2</td><td>4,8</td><td>5,6</td><td>6,2</td><td>6,6</td></tr>
</table>


<a id="p104500"></a>Примечания:
1. <a id="p104501"></a>В тех случаях, когда время на надевание и снятие хомутика перекрывается основным машинным временем, работу следует вести с двумя хомутиками и время на установку и снятие детали брать по позициям "без надевания хомутика".
2. <a id="p104502"></a>При переустановке детали время по карте применять с коэффициентом 0,8.


<table>
<colgroup><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"></colgroup>
<tr><td colspan="8">Вспомогательное время на установку и снятие детали</td><td colspan="8">Установка на центровой оправке</td></tr>
<tr><td colspan="8">Среднесерийное производство</td><td colspan="8">Карта 141, лист 1</td></tr>
<tr><td colspan="16">Установить и снять деталь вручную или подъемником</td></tr>
<tr><td rowspan="4">N позиции</td><td rowspan="4">Обрабатываемый материал</td><td colspan="2" rowspan="4">Способ установки детали</td><td>Способ подвода пиноли</td><td colspan="9">Вручную</td><td colspan="2">Подъемником</td></tr>
<tr><td rowspan="3">задней бабки</td><td colspan="11">Масса детали, кг, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td><td>30</td><td>40</td><td>50</td></tr>
<tr><td colspan="11">Время, мин.</td></tr>
<tr><td>1</td><td>Черные металлы и</td><td>На центровой гладкой</td><td rowspan="2">при свободном одевании детали</td><td>Вращением маховичка</td><td>0,19</td><td>0,22</td><td>0,23</td><td>0,27</td><td>0,33</td><td>0,40</td><td>0,50</td><td>0,60</td><td>0,75</td><td>1,90</td><td>2,2</td></tr>
<tr><td>2</td><td rowspan="10">медные сплавы</td><td rowspan="4">или шлицевой оправке</td><td>Пневматическим устройством</td><td>0,15</td><td>0,17</td><td>0,20</td><td>0,24</td><td>0,30</td><td>0,37</td><td>0,43</td><td>0,55</td><td>0,65</td><td>1,8</td><td>2,1</td></tr>
<tr><td>3</td><td rowspan="3">при тугом одевании детали под прессом</td><td>Вращением маховичка</td><td>0,30</td><td>0,33</td><td>0,37</td><td>0,44</td><td>0,55</td><td>0,65</td><td>0,75</td><td>0,90</td><td>1,1</td><td>2,2</td><td>2,5</td></tr>
<tr><td>4</td><td>Пневматическим устройством или отводной рукояткой</td><td>0,26</td><td>0,30</td><td>0,33</td><td>0,40</td><td>0,45</td><td>0,60</td><td>0,65</td><td>0,85</td><td>1,1</td><td>2,1</td><td>2,4</td></tr>
<tr><td>5</td><td>Звездочкой</td><td>0,32</td><td>0,36</td><td>0,40</td><td>0,50</td><td>0,60</td><td>0,70</td><td>0,80</td><td>1,0</td><td>1,15</td><td>2,3</td><td>-</td></tr>
<tr><td>6</td><td>На центровой оправке</td><td rowspan="3">быстросъемной</td><td>Вращением маховичка</td><td>0,29</td><td>0,32</td><td>0,36</td><td>0,42</td><td>0,45</td><td>0,60</td><td>0,70</td><td>0,85</td><td>1,0</td><td>2,2</td><td>2,4</td></tr>
<tr><td>7</td><td rowspan="5">с креплением гайкой и шайбой</td><td>Пневматическим устройством или отводной рукояткой</td><td>0,25</td><td>0,29</td><td>0,32</td><td>0,39</td><td>0,43</td><td>0,60</td><td>0,65</td><td>0,80</td><td>0,90</td><td>2,1</td><td>2,3</td></tr>
<tr><td>8</td><td>Звездочкой</td><td>0,31</td><td>0,35</td><td>0,40</td><td>0,50</td><td>0,55</td><td>0,65</td><td>0,75</td><td>0,90</td><td>1,1</td><td>2,2</td><td>-</td></tr>
<tr><td>9</td><td rowspan="3">простой</td><td>Вращением маховичка</td><td>0,39</td><td>0,44</td><td>0,50</td><td>0,60</td><td>0,65</td><td>0,75</td><td>0,90</td><td>1,10</td><td>1,3</td><td>2,5</td><td>2,7</td></tr>
<tr><td>10</td><td>Пневматическим устройством или отводной рукояткой</td><td>0,35</td><td>0,40</td><td>0,45</td><td>0,55</td><td>0,60</td><td>0,70</td><td>0,85</td><td>1,05</td><td>1,25</td><td>2,4</td><td>2,6</td></tr>
<tr><td>11</td><td>Звездочкой</td><td>0,41</td><td>0,45</td><td>0,55</td><td>0,60</td><td>0,70</td><td>0,80</td><td>0,95</td><td>1,20</td><td>1,35</td><td>2,6</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="7%"><col width="10%"><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="7%"></colgroup>
<tr><td colspan="7">Вспомогательное время на установку и снятие детали</td><td colspan="8">Установка на центровой оправке</td></tr>
<tr><td colspan="7">Среднесерийное производство</td><td colspan="8">Карта 141, лист 2</td></tr>
<tr><td rowspan="4">N позиции</td><td rowspan="4">Обрабатываемый материал</td><td>Способ установки</td><td>Способ подвода пиноли</td><td colspan="9">Вручную</td><td colspan="2">Подъемником</td></tr>
<tr><td rowspan="3">детали</td><td rowspan="3">задней бабки</td><td colspan="11">Масса детали, кг, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td><td>30</td><td>30</td><td>50</td></tr>
<tr><td colspan="11">Время, мин.</td></tr>
<tr><td>12</td><td>Черные металлы и</td><td rowspan="2">На центровой разжимной оправке</td><td>Вращением маховичка</td><td>0,31</td><td>0,34</td><td>0,38</td><td>0,45</td><td>0,55</td><td>0,65</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>13</td><td rowspan="7">медные сплавы</td><td>Пневматическим устройством</td><td>0,27</td><td>0,31</td><td>0,33</td><td>0,40</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>14</td><td>На центровой оправке с роликовым</td><td>Вращением маховичка</td><td>0,20</td><td>0,22</td><td>0,23</td><td>0,26</td><td>0,36</td><td>0,44</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>15</td><td>замком</td><td>Пневматическим устройством или отводной рукояткой</td><td>0,18</td><td>0,19</td><td>0,21</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>16</td><td rowspan="3">Установить и снять деталь с оправкой (при работе с двумя оправками)</td><td>Вращением маховичка</td><td>0,12</td><td>0,13</td><td>0,14</td><td>0,16</td><td>0,21</td><td>0,25</td><td>0,29</td><td>0,36</td><td>0,45</td><td>1,6</td><td>1,8</td></tr>
<tr><td>17</td><td>Пневматическим устройством или отводной рукояткой</td><td>0,09</td><td>0,11</td><td>0,12</td><td>0,13</td><td>0,18</td><td>0,22</td><td>0,24</td><td>0,31</td><td>0,40</td><td>1,5</td><td>&lt;...&gt;</td></tr>
<tr><td>18</td><td>Звездочкой</td><td>0,14</td><td>0,16</td><td>0,17</td><td>0,21</td><td>0,27</td><td>0,32</td><td>0,38</td><td>0,45</td><td>0,55</td><td>1,7</td><td>-</td></tr>
<tr><td>19</td><td colspan="2">Установка на оправке каждой последующей детали свыше одной</td><td>0,07</td><td>0,08</td><td>0,09</td><td>0,11</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="8%"><col width="10%"><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="7">Вспомогательное время на установку и снятие детали</td><td colspan="8">Установка на центровой оправке</td></tr>
<tr><td colspan="7">Среднесерийное производство</td><td colspan="8">Карта 141, лист 3</td></tr>
<tr><td rowspan="4">N позиции</td><td rowspan="4">Обрабатываемый материал</td><td>Способ установки</td><td>Способ подвода пиноли</td><td colspan="9">Вручную</td><td colspan="2">Подъемником</td></tr>
<tr><td rowspan="3">детали</td><td rowspan="3">задней бабки</td><td colspan="11">Масса детали, кг, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td><td>30</td><td>30</td><td>50</td></tr>
<tr><td colspan="11">Время, мин.</td></tr>
<tr><td>20</td><td rowspan="8">Легкие сплавы</td><td>На центровой гладкой оправке при</td><td>Вращением маховичка</td><td>0,33</td><td>0,36</td><td>0,41</td><td>0,48</td><td>0,60</td><td>0,70</td><td>0,80</td><td>1,00</td><td>1,3</td><td>2,4</td><td>2,8</td></tr>
<tr><td>21</td><td rowspan="2">тугом одевании детали</td><td>Пневматическим устройством или отводной рукояткой</td><td>0,29</td><td>0,33</td><td>0,36</td><td>0,44</td><td>0,50</td><td>0,65</td><td>0,79</td><td>0,95</td><td>1,25</td><td>2,3</td><td>2,6</td></tr>
<tr><td>22</td><td>Звездочкой</td><td>0,35</td><td>0,40</td><td>0,44</td><td>0,55</td><td>0,65</td><td>0,75</td><td>0,90</td><td>1,1</td><td>1,3</td><td>-</td><td>-</td></tr>
<tr><td>23</td><td>На центровой оправке с креплением</td><td>Вращением маховичка</td><td>0,32</td><td>0,35</td><td>0,40</td><td>0,47</td><td>0,50</td><td>0,65</td><td>0,75</td><td>0,95</td><td>1,1</td><td>2,4</td><td>2,6</td></tr>
<tr><td>24</td><td rowspan="2">гайкой и быстросъемной шайбой</td><td>Пневматическим устройством или отводной рукояткой</td><td>0,28</td><td>0,32</td><td>0,35</td><td>0,43</td><td>0,46</td><td>0,60</td><td>0,70</td><td>0,90</td><td>1,0</td><td>2,3</td><td>2,5</td></tr>
<tr><td>25</td><td>Звездочкой</td><td>0,34</td><td>0,38</td><td>0,44</td><td>0,55</td><td>0,60</td><td>0,70</td><td>0,80</td><td>1,05</td><td>1,2</td><td>-</td><td>-</td></tr>
<tr><td>26</td><td rowspan="2">На центровой разжимной оправке</td><td>Вращением маховичка</td><td>0,34</td><td>0,37</td><td>0,42</td><td>0,50</td><td>0,60</td><td>0,70</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>27</td><td>Пневматическим устройством</td><td>0,30</td><td>0,34</td><td>0,36</td><td>0,44</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="9%"><col width="9%"><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="5%"><col width="5%"></colgroup>
<tr><td colspan="7">Вспомогательное время на установку и снятие детали</td><td colspan="8">Установка на центровой оправке</td></tr>
<tr><td colspan="7">Среднесерийное производство</td><td colspan="8">Карта 141, лист 4</td></tr>
<tr><td rowspan="4">N позиции</td><td>Обрабатываемый</td><td>Способ установки</td><td>Способ подвода пиноли</td><td colspan="9">Вручную</td><td colspan="2">Подъемником</td></tr>
<tr><td rowspan="3">материал</td><td rowspan="3">детали</td><td rowspan="3">задней бабки</td><td colspan="11">Масса детали, кг, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td><td>30</td><td>30</td><td>50</td></tr>
<tr><td colspan="11">Время, мин.</td></tr>
<tr><td>28</td><td rowspan="6">Легкие сплавы</td><td>На центровой оправке с</td><td>Вращением маховичка</td><td>0,22</td><td>0,24</td><td>0,25</td><td>0,29</td><td>0,40</td><td>0,48</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>29</td><td>роликовым замком</td><td>Пневматическим устройством</td><td>0,20</td><td>0,21</td><td>0,23</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>30</td><td>Установить и снять деталь</td><td>Вращением маховичка</td><td>0,13</td><td>0,14</td><td>0,15</td><td>0,18</td><td>0,23</td><td>0,28</td><td>0,32</td><td>0,40</td><td>0,50</td><td>1,8</td><td>2,0</td></tr>
<tr><td>31</td><td rowspan="2">с оправкой (при работе с двумя оправками)</td><td>Пневматическим устройством или отводной рукояткой</td><td>0,10</td><td>0,12</td><td>0,13</td><td>0,14</td><td>0,20</td><td>0,24</td><td>0,26</td><td>0,34</td><td>0,45</td><td>1,7</td><td>1,9</td></tr>
<tr><td>32</td><td>Звездочкой</td><td>0,15</td><td>0,18</td><td>0,19</td><td>0,23</td><td>0,30</td><td>0,35</td><td>0,43</td><td>0,50</td><td>0,60</td><td>-</td><td>-</td></tr>
<tr><td>33</td><td>Установка на оправке каждой последующей детали свыше одной</td><td>-</td><td>0,08</td><td>0,09</td><td>0,10</td><td>0,12</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<a id="p104540"></a>*Примечание.* В тех случаях, когда время на установку детали и снятие ее с оправки перекрывается основным (машинным) временем, работу следует вести с двумя оправками и время принимать по позициям 16...18 и 30...32.


<table>
<colgroup><col width="5%"><col width="8%"><col width="10%"><col width="12%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"></colgroup>
<tr><td colspan="8">Вспомогательное время на установку и снятие детали</td><td colspan="6">Установка на концевой оправке</td></tr>
<tr><td colspan="8">Среднесерийное производство</td><td colspan="6">Карта 142, лист 1</td></tr>
<tr><td colspan="14">Установить и снять вручную или подъемником</td></tr>
<tr><td rowspan="4">N позиции</td><td>Обрабатываемый</td><td colspan="2" rowspan="4">Способ установки детали</td><td colspan="9">Вручную</td><td>Подъемником</td></tr>
<tr><td rowspan="3">материал</td><td colspan="10">Масса детали, кг, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td><td>30</td><td>30</td></tr>
<tr><td colspan="10">Время, мин.</td></tr>
<tr><td>1</td><td>Черные металлы и</td><td colspan="2">На концевой гладкой или шлицевой оправке без крепления</td><td>0,10</td><td>0,13</td><td>0,14</td><td>0,18</td><td>0,22</td><td>0,28</td><td>0,32</td><td>0,40</td><td>-</td><td>-</td></tr>
<tr><td>2</td><td rowspan="8">медные сплавы</td><td rowspan="5">На концевой оправке с креплением</td><td>гайкой и быстросъемной шайбой</td><td>0,16</td><td>0,20</td><td>0,23</td><td>0,31</td><td>0,38</td><td>0,44</td><td>0,50</td><td>0,60</td><td>0,80</td><td>2,6</td></tr>
<tr><td>3</td><td>гайкой и простой шайбой</td><td>0,25</td><td>0,30</td><td>0,35</td><td>0,46</td><td>0,55</td><td>0,60</td><td>0,70</td><td>0,85</td><td>1,05</td><td>2,9</td></tr>
<tr><td>4</td><td>гайкой и быстросъемной шайбой с поджатием центром</td><td>0,24</td><td>0,28</td><td>0,31</td><td>0,39</td><td>0,47</td><td>0,50</td><td>0,60</td><td>0,70</td><td>0,90</td><td>2,7</td></tr>
<tr><td>5</td><td>гайкой и простой шайбой с поджатием центром</td><td>0,30</td><td>0,35</td><td>0,40</td><td>0,55</td><td>0,65</td><td>0,70</td><td>0,80</td><td>0,95</td><td>1,2</td><td>3,0</td></tr>
<tr><td>6</td><td>роликовым зажимом</td><td>0,14</td><td>0,15</td><td>0,18</td><td>0,23</td><td>0,33</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>7</td><td>На концевой разжимной</td><td>пневматическим зажимом</td><td>0,13</td><td>0,15</td><td>0,18</td><td>0,22</td><td>0,27</td><td>0,33</td><td>0,39</td><td>0,50</td><td>0,55</td><td>-</td></tr>
<tr><td>8</td><td rowspan="2">оправке с креплением</td><td>гайкой</td><td>0,19</td><td>0,22</td><td>0,26</td><td>0,33</td><td>0,40</td><td>0,48</td><td>0,55</td><td>0,70</td><td>0,95</td><td>-</td></tr>
<tr><td>9</td><td>маховичком через шпиндель</td><td>0,16</td><td>0,17</td><td>0,21</td><td>0,29</td><td>0,32</td><td>0,39</td><td>0,46</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="9%"><col width="11%"><col width="13%"><col width="7%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="4%"><col width="4%"><col width="4%"><col width="8%"></colgroup>
<tr><td colspan="8">Вспомогательное время на установку и снятие детали</td><td colspan="6">Установка на концевой оправке</td></tr>
<tr><td colspan="8">Среднесерийное производство</td><td colspan="6">Карта 142, лист 2</td></tr>
<tr><td rowspan="4">N позиции</td><td rowspan="4">Обрабатываемый материал</td><td colspan="2" rowspan="4">Способ установки детали</td><td colspan="9">Вручную</td><td>Подъемником</td></tr>
<tr><td colspan="10">Масса детали, кг, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td><td>30</td><td>30</td></tr>
<tr><td colspan="10">Время, мин.</td></tr>
<tr><td>10</td><td>Черные металлы и</td><td colspan="2">На концевой резьбовой оправке</td><td>0,16</td><td>0,19</td><td>0,22</td><td>0,23</td><td>0,34</td><td>0,42</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>11</td><td>медные сплавы</td><td colspan="2">Установка на оправке каждой последующей детали свыше одной</td><td>0,07</td><td>0,075</td><td>0,08</td><td>0,09</td><td>0,11</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>12</td><td rowspan="6">Легкие сплавы</td><td colspan="2">На концевой гладкой или шлицевой оправке без крепления</td><td>0,12</td><td>0,14</td><td>0,15</td><td>0,20</td><td>0,24</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>13</td><td>На концевой разжимной оправке</td><td>гайкой и быстросъемной шайбой</td><td>0,18</td><td>0,22</td><td>0,25</td><td>0,34</td><td>0,42</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>14</td><td rowspan="4">с креплением</td><td>гайкой и простой шайбой</td><td>0,28</td><td>0,33</td><td>0,38</td><td>0,50</td><td>0,60</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>15</td><td>гайкой и быстросъемной шайбой с поджатием центром</td><td>-</td><td>0,31</td><td>0,34</td><td>0,43</td><td>0,50</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>16</td><td>гайкой и простой шайбой с поджатием центром</td><td>0,33</td><td>0,38</td><td>0,44</td><td>0,60</td><td>0,70</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>17</td><td>роликовым зажимом</td><td>0,15</td><td>0,16</td><td>0,20</td><td>0,25</td><td>0,31</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="9%"><col width="11%"><col width="15%"><col width="7%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="8%"></colgroup>
<tr><td colspan="8" rowspan="2">Вспомогательное время на установку и снятие детали Среднесерийное производство</td><td colspan="6">Установка на концевой оправке</td></tr>
<tr><td colspan="6">Карта 142, лист 3</td></tr>
<tr><td rowspan="4">N позиции</td><td rowspan="4">Обрабатываемый материал</td><td colspan="2" rowspan="4">Способ установки детали</td><td colspan="9">Вручную</td><td>Подъемником</td></tr>
<tr><td colspan="10">Масса детали, кг, до</td></tr>
<tr><td>0,25</td><td>0,5</td><td>1,0</td><td>3</td><td>5</td><td>8</td><td>12</td><td>20</td><td>30</td><td>30</td></tr>
<tr><td colspan="10">Время, мин.</td></tr>
<tr><td>18</td><td rowspan="5">Легкие сплавы</td><td>На концевой разжимной</td><td>пневматическим зажимом</td><td>0,14</td><td>0,16</td><td>0,20</td><td>0,24</td><td>0,30</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>19</td><td rowspan="2">оправке с креплением</td><td>гайкой</td><td>0,21</td><td>0,24</td><td>0,29</td><td>0,36</td><td>0,34</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>20</td><td>маховичком через шпиндель</td><td>0,18</td><td>0,19</td><td>0,23</td><td>0,32</td><td>0,35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>21</td><td colspan="2">На концевой резьбовой оправке</td><td>0,18</td><td>0,21</td><td>0,24</td><td>0,31</td><td>0,37</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>22</td><td colspan="2">Установка на оправке каждой последующей детали свыше одной</td><td>0,08</td><td>0,085</td><td>0,09</td><td>0,10</td><td>0,12</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="26%"><col width="22%"><col width="8%"><col width="7%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="6">Вспомогательное время на контрольные измерения</td><td colspan="3">Измерения</td></tr>
<tr><td colspan="6">Среднесерийное производство</td><td colspan="3">Карта 143, лист 1</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Измерительный инструмент</td><td rowspan="3">Точность измерения</td><td colspan="6">Измеряемый размер, мм, до</td></tr>
<tr><td>50</td><td>100</td><td>200</td><td>500</td><td>1000</td><td>2000</td></tr>
<tr><td colspan="6">Время, мин.</td></tr>
<tr><td>1</td><td>Линейка масштабная</td><td>-</td><td>0,055</td><td>0,06</td><td>0,07</td><td>0,10</td><td>0,13</td><td>0,17</td></tr>
<tr><td>2</td><td>Угольник</td><td>-</td><td>0,09</td><td>0,12</td><td>0,15</td><td>0,28</td><td>-</td><td>-</td></tr>
<tr><td>3</td><td rowspan="2">Угломер универсальный</td><td>до 5</td><td>0,23</td><td>0,23</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>4</td><td>свыше 5</td><td>0,20</td><td>0,20</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>5</td><td>Шаблон или скоба линейная</td><td>0,2...0,5 мм</td><td>0,06</td><td>0,07</td><td>0,08</td><td>0,10</td><td>0,12</td><td>0,15</td></tr>
<tr><td>6</td><td>односторонняя</td><td>&lt; 0,2 мм</td><td>0,08</td><td>0,10</td><td>0,12</td><td>0,15</td><td>0,17</td><td>-</td></tr>
<tr><td>7</td><td rowspan="2">Шаблон линейный двухсторонний</td><td>0,2...0,5 мм</td><td>0,07</td><td>0,08</td><td>0,10</td><td>0,12</td><td>0,15</td><td>-</td></tr>
<tr><td>8</td><td>&lt; 0,2 мм</td><td>0,09</td><td>0,11</td><td>0,13</td><td>0,17</td><td>0,21</td><td>-</td></tr>
<tr><td>9</td><td rowspan="2">Шаблон фасонный простой</td><td>0,15...0,25 мм</td><td>0,08</td><td>0,09</td><td>0,11</td><td>0,14</td><td>-</td><td>-</td></tr>
<tr><td>10</td><td>&lt; 0,15 мм</td><td>0,11</td><td>0,13</td><td>0,16</td><td>0,20</td><td>-</td><td>-</td></tr>
<tr><td>11</td><td rowspan="2">Шаблон фасонный сложного профиля</td><td>0,15...0,25 мм</td><td>0,11</td><td>0,13</td><td>0,14</td><td>0,17</td><td>-</td><td>-</td></tr>
<tr><td>12</td><td>&lt; 0,15 мм</td><td>0,20</td><td>0,23</td><td>0,26</td><td>0,31</td><td>-</td><td>-</td></tr>
<tr><td>13</td><td rowspan="2">Шаблон на симметрию</td><td>0,15...0,25 мм</td><td>0,12</td><td>0,14</td><td>0,17</td><td>0,22</td><td>-</td><td>-</td></tr>
<tr><td>14</td><td>&lt; 0,15 мм</td><td>0,19</td><td>0,23</td><td>0,27</td><td>0,34</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="12%"><col width="11%"><col width="11%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="8">Вспомогательное время на контрольные измерения</td><td colspan="4">Измерения</td></tr>
<tr><td colspan="8">Среднесерийное производство</td><td colspan="4">Карта 143, лист 2</td></tr>
<tr><td rowspan="3">N позиции</td><td>Измерительный</td><td>Точность</td><td>Измеряемый</td><td colspan="8">Длина измеряемой поверхности, мм, до</td></tr>
<tr><td rowspan="2">инструмент</td><td rowspan="2">измерения</td><td rowspan="2">размер, мм, до</td><td>10</td><td>25</td><td>50</td><td>100</td><td>200</td><td>500</td><td>1000</td><td>2000</td></tr>
<tr><td colspan="8">Время, мин.</td></tr>
<tr><td>15</td><td rowspan="13">Скоба односторонняя предельная</td><td>JТ13... JТ11</td><td>10</td><td>0,025</td><td>0,03</td><td>0,035</td><td>0,040</td><td>0,05</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>16</td><td rowspan="5">(5...4 классы)</td><td>25</td><td>0,03</td><td>0,035</td><td>0,04</td><td>0,045</td><td>0,06</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>17</td><td>50</td><td>0,035</td><td>0,04</td><td>0,045</td><td>0,05</td><td>0,07</td><td>0,1</td><td>0,15</td><td>0,2</td></tr>
<tr><td>18</td><td>100</td><td>0,04</td><td>0,045</td><td>0,05</td><td>0,06</td><td>0,08</td><td>0,11</td><td>0,17</td><td>0,23</td></tr>
<tr><td>19</td><td>200</td><td>-</td><td>-</td><td>0,065</td><td>0,07</td><td>0,10</td><td>0,15</td><td>0,20</td><td>0,26</td></tr>
<tr><td>20</td><td>300</td><td>-</td><td>-</td><td>0,08</td><td>0,09</td><td>0,11</td><td>0,16</td><td>0,21</td><td>-</td></tr>
<tr><td>21</td><td>JТ9... JТ7</td><td>500</td><td>-</td><td>-</td><td>0,1</td><td>0,11</td><td>0,12</td><td>0,18</td><td>0,24</td><td>-</td></tr>
<tr><td>22</td><td rowspan="6">(3...2 классы)</td><td>800</td><td>-</td><td>-</td><td>0,13</td><td>0,14</td><td>0,16</td><td>0,2</td><td>0,26</td><td>-</td></tr>
<tr><td>23</td><td>1000</td><td>-</td><td>-</td><td>0,14</td><td>0,16</td><td>0,17</td><td>0,21</td><td>0,27</td><td>-</td></tr>
<tr><td>24</td><td>10</td><td>0,045</td><td>0,055</td><td>0,06</td><td>0,07</td><td>0,08</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>25</td><td>25</td><td>0,055</td><td>0,06</td><td>0,07</td><td>0,08</td><td>0,11</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>26</td><td>50</td><td>0,06</td><td>0,075</td><td>0,08</td><td>0,10</td><td>0,13</td><td>0,17</td><td>0,21</td><td>0,25</td></tr>
<tr><td>27</td><td>100</td><td>0,09</td><td>0,10</td><td>0,12</td><td>0,13</td><td>0,16</td><td>0,21</td><td>0,25</td><td>0,31</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="12%"><col width="12%"><col width="11%"><col width="8%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="8">Вспомогательное время на контрольные измерения</td><td colspan="4">Измерения</td></tr>
<tr><td colspan="8">Среднесерийное производство</td><td colspan="4">Карта 143, лист 3</td></tr>
<tr><td rowspan="3">N позиции</td><td>Измерительный</td><td rowspan="3">Точность измерения</td><td>Измеряемый</td><td colspan="8">Длина измеряемой поверхности, мм, до</td></tr>
<tr><td rowspan="2">инструмент</td><td rowspan="2">размер, мм, до</td><td>10</td><td>25</td><td>50</td><td>100</td><td>200</td><td>500</td><td>1000</td><td>2000</td></tr>
<tr><td colspan="8">Время, мин.</td></tr>
<tr><td>28</td><td rowspan="5">Скоба односторонняя предельная</td><td>JТ9... JТ7</td><td>200</td><td>-</td><td>-</td><td>0,13</td><td>0,15</td><td>0,20</td><td>0,24</td><td>0,28</td><td>-</td></tr>
<tr><td>29</td><td rowspan="4">(3...2 классы)</td><td>300</td><td>-</td><td>-</td><td>0,15</td><td>0,16</td><td>0,23</td><td>0,28</td><td>0,32</td><td>-</td></tr>
<tr><td>30</td><td>500</td><td>-</td><td>-</td><td>0,16</td><td>0,18</td><td>0,27</td><td>0,32</td><td>0,37</td><td>-</td></tr>
<tr><td>31</td><td>800</td><td>-</td><td>-</td><td>0,18</td><td>0,2</td><td>0,31</td><td>0,37</td><td>0,43</td><td>-</td></tr>
<tr><td>32</td><td>1000</td><td>-</td><td>-</td><td>0,19</td><td>0,21</td><td>0,33</td><td>0,4</td><td>0,46</td><td>-</td></tr>
<tr><td>33</td><td rowspan="7">Скоба двухсторонняя предельная</td><td>JТ13... JТ11</td><td>10</td><td>0,040</td><td>0,045</td><td>0,05</td><td>0,06</td><td>0,07</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>34</td><td rowspan="3">(5...4 классы)</td><td>25</td><td>0,045</td><td>0,055</td><td>0,06</td><td>0,07</td><td>0,08</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>35</td><td>50</td><td>0,05</td><td>0,06</td><td>0,08</td><td>0,09</td><td>0,10</td><td>0,12</td><td>0,17</td><td>-</td></tr>
<tr><td>36</td><td>100</td><td>0,06</td><td>0,08</td><td>0,09</td><td>0,10</td><td>0,12</td><td>0,14</td><td>0,20</td><td>-</td></tr>
<tr><td>37</td><td>JТ9... JТ7</td><td>10</td><td>0,06</td><td>0,07</td><td>0,08</td><td>0,10</td><td>0,11</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>38</td><td rowspan="2">(3...2 классы)</td><td>25</td><td>0,07</td><td>0,09</td><td>0,10</td><td>0,12</td><td>0,14</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>39</td><td>50</td><td>0,08</td><td>0,10</td><td>0,12</td><td>0,14</td><td>0,16</td><td>0,26</td><td>0,32</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="23%"><col width="18%"><col width="15%"><col width="12%"><col width="14%"><col width="14%"></colgroup>
<tr><td colspan="5">Вспомогательное время на контрольные измерения</td><td colspan="2">Измерения</td></tr>
<tr><td colspan="5">Среднесерийное производство</td><td colspan="2">Карта 143, лист 4</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Измерительный инструмент</td><td rowspan="3">Точность измерения</td><td rowspan="3">Измеряемый размер, мм, до</td><td colspan="3">Длина измеряемой поверхности, мм, до</td></tr>
<tr><td>1Д</td><td>2Д</td><td>4Д</td></tr>
<tr><td colspan="3">Время, мин.</td></tr>
<tr><td>40</td><td>Калибр - пробка гладкая</td><td>JТ13...JТ11 (5...4</td><td>10</td><td>0,045</td><td>0,50</td><td>0,035</td></tr>
<tr><td>41</td><td rowspan="7">двухсторонняя</td><td rowspan="3">классы)</td><td>25</td><td>0,07</td><td>0,08</td><td>0,09</td></tr>
<tr><td>42</td><td>50</td><td>0,09</td><td>0,10</td><td>0,15</td></tr>
<tr><td>43</td><td>100</td><td>0,12</td><td>0,18</td><td>-</td></tr>
<tr><td>44</td><td>JТ9...JТ7 (3...2</td><td>10</td><td>0,07</td><td>0,08</td><td>0,09</td></tr>
<tr><td>45</td><td rowspan="3">классы)</td><td>25</td><td>0,10</td><td>0,11</td><td>0,13</td></tr>
<tr><td>46</td><td>50</td><td>0,13</td><td>0,15</td><td>0,22</td></tr>
<tr><td>47</td><td>100</td><td>0,18</td><td>0,27</td><td>-</td></tr>
<tr><td>48</td><td>Калибр - пробка неполная</td><td>JТ13...JТ11 (5...4</td><td>50</td><td>0,10</td><td>0,11</td><td>0,17</td></tr>
<tr><td>49</td><td rowspan="7">(плоская)</td><td rowspan="3">классы)</td><td>100</td><td>0,15</td><td>0,23</td><td>-</td></tr>
<tr><td>50</td><td>200</td><td>0,30</td><td>-</td><td>-</td></tr>
<tr><td>51</td><td>300</td><td>0,43</td><td>-</td><td>-</td></tr>
<tr><td>52</td><td>JТ9...JТ7 (3...2</td><td>50</td><td>0,16</td><td>0,19</td><td>0,28</td></tr>
<tr><td>53</td><td rowspan="3">классы)</td><td>100</td><td>0,25</td><td>0,38</td><td>0,50</td></tr>
<tr><td>54</td><td>200</td><td>0,50</td><td>-</td><td>-</td></tr>
<tr><td>55</td><td>300</td><td>0,70</td><td></td><td>-</td></tr>
<tr><td>56</td><td>Калибр - плоский для измерения</td><td>JТ13...JТ11 (5...4</td><td>25</td><td>0,14</td><td>0,14</td><td>0,14</td></tr>
<tr><td>57</td><td rowspan="3">пазов</td><td>классы)</td><td>50</td><td>0,16</td><td>0,16</td><td>0,16</td></tr>
<tr><td>58</td><td>JТ9...JТ7 (3...2</td><td>25</td><td>0,20</td><td>0,20</td><td>0,20</td></tr>
<tr><td>59</td><td>классы)</td><td>50</td><td>0,22</td><td>0,22</td><td>0,22</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="22%"><col width="9%"><col width="8%"><col width="15%"><col width="14%"><col width="14%"><col width="14%"></colgroup>
<tr><td colspan="6">Вспомогательное время на контрольные измерения</td><td colspan="2">Измерения</td></tr>
<tr><td colspan="6">Среднесерийное производство</td><td colspan="2">Карта 143, лист 5</td></tr>
<tr><td rowspan="2">N позиции</td><td rowspan="2">Измерительный инструмент</td><td colspan="2" rowspan="2">Точность измерения</td><td rowspan="2">Измеряемый размер, мм, до</td><td>1Д</td><td>2Д</td><td>4Д</td></tr>
<tr><td colspan="3">Время, мин.</td></tr>
<tr><td>60</td><td>Коробка лекало для проверки</td><td colspan="2">JТ13...JТ11 (5...4</td><td>50</td><td>0,11</td><td>0,14</td><td>-</td></tr>
<tr><td>61</td><td rowspan="3">соосности</td><td colspan="2">классы)</td><td>100</td><td>0,17</td><td>-</td><td>-</td></tr>
<tr><td>62</td><td colspan="2">JТ9...JТ7 (3...2</td><td>50</td><td>0,16</td><td>0,21</td><td>-</td></tr>
<tr><td>63</td><td colspan="2">классы)</td><td>100</td><td>0,25</td><td>-</td><td>-</td></tr>
<tr><td>64</td><td>Калибр - пробка односторонняя</td><td colspan="2" rowspan="3">-</td><td>25</td><td>0,20</td><td>-</td><td>-</td></tr>
<tr><td>65</td><td>для проверки взаимного</td><td>50</td><td>0,24</td><td>-</td><td>-</td></tr>
<tr><td>66</td><td>положения оси отверстия и торца</td><td>100</td><td>0,30</td><td>-</td><td>-</td></tr>
<tr><td>67</td><td rowspan="8">Калибр - пробка конусная</td><td>По риске</td><td rowspan="4">на качку</td><td>10</td><td>0,06</td><td>0,07</td><td>0,08</td></tr>
<tr><td>68</td><td>с проверкой</td><td>25</td><td>0,09</td><td>0,10</td><td>0,11</td></tr>
<tr><td>69</td><td rowspan="6">конусности</td><td>50</td><td>0,12</td><td>0,13</td><td>-</td></tr>
<tr><td>70</td><td>100</td><td>0,15</td><td>-</td><td>-</td></tr>
<tr><td>71</td><td rowspan="4">по краске</td><td>10</td><td>0,18</td><td>0,21</td><td>0,31</td></tr>
<tr><td>72</td><td>25</td><td>0,31</td><td>0,36</td><td>0,41</td></tr>
<tr><td>73</td><td>50</td><td>0,47</td><td>0,55</td><td>-</td></tr>
<tr><td>74</td><td>100</td><td>0,70</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="22%"><col width="9%"><col width="8%"><col width="15%"><col width="14%"><col width="14%"><col width="14%"></colgroup>
<tr><td colspan="6">Вспомогательное время на контрольные измерения</td><td colspan="2">Измерения</td></tr>
<tr><td colspan="6">Среднесерийное производство</td><td colspan="2">Карта 143, лист 6</td></tr>
<tr><td rowspan="2">N позиции</td><td rowspan="2">Измерительный инструмент</td><td colspan="2" rowspan="2">Точность измерения</td><td rowspan="2">Измеряемый размер, мм, до</td><td>1Д</td><td>2Д</td><td>4Д</td></tr>
<tr><td colspan="3">Время, мин.</td></tr>
<tr><td>75</td><td rowspan="8">Калибр - втулка конусная</td><td>По риске</td><td rowspan="4">по краске</td><td>10</td><td>-</td><td>0,07</td><td>-</td></tr>
<tr><td>76</td><td>с проверкой</td><td>25</td><td>-</td><td>0,09</td><td>-</td></tr>
<tr><td>77</td><td rowspan="6">конусности</td><td>50</td><td>-</td><td>0,11</td><td>-</td></tr>
<tr><td>78</td><td>100</td><td>-</td><td>0,14</td><td>-</td></tr>
<tr><td>79</td><td rowspan="4">на качку</td><td>10</td><td>-</td><td>0,24</td><td>-</td></tr>
<tr><td>80</td><td>25</td><td>-</td><td>0,31</td><td>-</td></tr>
<tr><td>81</td><td>50</td><td>-</td><td>0,37</td><td>-</td></tr>
<tr><td>82</td><td>100</td><td>-</td><td>0,45</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="20%"><col width="19%"><col width="15%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td colspan="6">Вспомогательное время на контрольные измерения</td><td colspan="4">Измерения</td></tr>
<tr><td colspan="6">Среднесерийное производство</td><td colspan="4">Карта 143, лист 7</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Измерительный инструмент</td><td rowspan="3">Точность измерения</td><td rowspan="3">Измеряемый размер, мм, до</td><td colspan="6">Длина измеряемой поверхности, мм, до</td></tr>
<tr><td>50</td><td>100</td><td>200</td><td>500</td><td>1000</td><td>2000</td></tr>
<tr><td colspan="6">Время, мин.</td></tr>
<tr><td>83</td><td rowspan="7">Штихмас нераздвижной</td><td>JТ13...JТ11 (5...4</td><td>100</td><td>0,09</td><td>0,10</td><td>0,12</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>84</td><td rowspan="6">классы)</td><td>200</td><td>0,10</td><td>0,12</td><td>0,14</td><td>0,17</td><td>-</td><td>-</td></tr>
<tr><td>85</td><td>300</td><td>0,11</td><td>0,13</td><td>0,15</td><td>0,19</td><td>-</td><td>-</td></tr>
<tr><td>86</td><td>500</td><td>0,15</td><td>0,17</td><td>0,19</td><td>0,29</td><td>0,45</td><td>-</td></tr>
<tr><td>87</td><td>750</td><td>0,18</td><td>0,20</td><td>0,23</td><td>0,36</td><td>0,55</td><td>-</td></tr>
<tr><td>88</td><td>1000</td><td>0,21</td><td>0,23</td><td>0,26</td><td>0,43</td><td>0,65</td><td>-</td></tr>
<tr><td>89</td><td>1500</td><td>0,26</td><td>0,29</td><td>0,32</td><td>0,55</td><td>0,80</td><td>-</td></tr>
<tr><td>90</td><td>Микрометр рычажный</td><td>0,02 мм</td><td>50</td><td colspan="2">0,27</td><td>0,29</td><td>0,43</td><td>0,60</td><td>-</td></tr>
<tr><td>91</td><td rowspan="10">Штангенциркуль</td><td rowspan="10">0,1 мм</td><td>10</td><td colspan="2">0,07</td><td>0,08</td><td>0,10</td><td>-</td><td>-</td></tr>
<tr><td>92</td><td>25</td><td colspan="2">0,08</td><td>0,10</td><td>0,12</td><td>0,17</td><td>-</td></tr>
<tr><td>93</td><td>50</td><td>0,10</td><td>0,12</td><td>0,14</td><td>0,18</td><td>0,22</td><td>0,28</td></tr>
<tr><td>94</td><td>100</td><td>0,11</td><td>0,14</td><td>0,16</td><td>0,24</td><td>0,29</td><td>0,37</td></tr>
<tr><td>95</td><td>200</td><td>0,13</td><td>0,46</td><td>0,19</td><td>0,31</td><td>0,38</td><td>0,48</td></tr>
<tr><td>96</td><td>300</td><td colspan="2">0,18</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>97</td><td>400</td><td colspan="2">0,21</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>98</td><td>600</td><td colspan="2">0,28</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>99</td><td>800</td><td colspan="2">0,33</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>100</td><td>1000</td><td colspan="2">0,38</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="20%"><col width="14%"><col width="16%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="7">Вспомогательное время на контрольные измерения</td><td colspan="3">Измерения</td></tr>
<tr><td colspan="7">Среднесерийное производство</td><td colspan="3">Карта 143, лист 8</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Измерительный инструмент</td><td rowspan="3">Точность измерения</td><td rowspan="3">Измеряемый размер, мм, до</td><td colspan="6">Длина измеряемой поверхности, мм, до</td></tr>
<tr><td>50</td><td>100</td><td>200</td><td>500</td><td>1000</td><td>2000</td></tr>
<tr><td colspan="6">Время, мин.</td></tr>
<tr><td>101</td><td rowspan="9">Штангенциркуль</td><td rowspan="3">0,1 мм</td><td>1500</td><td>0,48</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>102</td><td>2000</td><td>0,55</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>103</td><td>2500</td><td>0,65</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>104</td><td rowspan="6">0,02 мм</td><td>10</td><td>0,13</td><td>0,15</td><td>0,18</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>105</td><td>25</td><td>0,16</td><td>0,19</td><td>0,23</td><td>0,25</td><td>0,30</td><td>-</td></tr>
<tr><td>106</td><td>50</td><td>0,18</td><td>0,22</td><td>0,26</td><td>0,33</td><td>0,70</td><td>0,78</td></tr>
<tr><td>107</td><td>100</td><td>0,21</td><td>0,26</td><td>0,31</td><td>0,43</td><td>0,50</td><td>0,65</td></tr>
<tr><td>108</td><td>200</td><td colspan="2">0,26</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>109</td><td>500</td><td colspan="2">0,34</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="11%"><col width="8%"><col width="6%"><col width="5%"><col width="7%"><col width="4%"><col width="2%"><col width="6%"><col width="2%"><col width="4%"><col width="6%"><col width="6%"><col width="4%"><col width="2%"><col width="6%"><col width="6%"><col width="4%"><col width="2%"><col width="6%"></colgroup>
<tr><td colspan="12">Вспомогательное время на контрольные измерения</td><td colspan="8">Измерения</td></tr>
<tr><td colspan="12">Среднесерийное производство</td><td colspan="8">Карта 143, лист 9</td></tr>
<tr><td rowspan="3">N позиции</td><td>Измерительный</td><td>Точность</td><td colspan="2" rowspan="3">Измеряемый размер, мм, до</td><td colspan="15">Длина измеренной поверхности, мм, до</td></tr>
<tr><td rowspan="2">инструмент</td><td rowspan="2">измерения</td><td colspan="2">10</td><td colspan="3">25</td><td colspan="2">50</td><td colspan="2">100</td><td colspan="2">200</td><td colspan="2">500</td><td colspan="2">1000</td></tr>
<tr><td colspan="15">Время, мин.</td></tr>
<tr><td>110</td><td rowspan="2">Штангенглубиномер</td><td>0,1 мм</td><td colspan="2">-</td><td colspan="2">0,08</td><td colspan="3">0,10</td><td colspan="2">0,11</td><td colspan="2">0,12</td><td colspan="2">0,13</td><td colspan="2">0,15</td><td colspan="2">-</td></tr>
<tr><td>111</td><td>0,05 мм</td><td colspan="2">-</td><td colspan="2">0,12</td><td colspan="3">0,14</td><td colspan="2">0,16</td><td colspan="2">0,17</td><td colspan="2">0,19</td><td colspan="2">0,22</td><td colspan="2">-</td></tr>
<tr><td rowspan="3">N позиции</td><td>Измерительный</td><td>Точность</td><td colspan="2" rowspan="2">Измеряемый размер, мм, до</td><td colspan="15">Длина измеряемой поверхности, мм, до</td></tr>
<tr><td rowspan="2">инструмент</td><td rowspan="2">измерения</td><td>5</td><td colspan="2">10</td><td>15</td><td colspan="2">20</td><td>30</td><td>40</td><td colspan="2">50</td><td>60</td><td>80</td><td colspan="2">100</td><td>150</td></tr>
<tr><td>D</td><td>P</td><td colspan="15">Время, мин.</td></tr>
<tr><td>112</td><td>Калибр - кольцо</td><td>JТ9... JТ7</td><td rowspan="3">10</td><td>0,5</td><td>0,20</td><td colspan="2">0,36</td><td>0,50</td><td colspan="2">0,65</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>113</td><td rowspan="6">резьбовое проходное</td><td rowspan="6">(3...2 классы)</td><td>1,0</td><td>0,11</td><td colspan="2">0,19</td><td>0,27</td><td colspan="2">0,35</td><td>0,50</td><td>0,64</td><td colspan="2">0,78</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>114</td><td>1,5</td><td>0,07</td><td colspan="2">0,13</td><td>0,19</td><td colspan="2">0,24</td><td>0,35</td><td>0,45</td><td colspan="2">0,55</td><td>0,65</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>115</td><td rowspan="4">20</td><td>1,0</td><td>0,12</td><td colspan="2">0,22</td><td>0,32</td><td colspan="2">0,41</td><td>0,60</td><td>0,75</td><td colspan="2">0,90</td><td>-</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>116</td><td>1,5</td><td>0,085</td><td colspan="2">0,15</td><td>0,22</td><td colspan="2">0,28</td><td>0,40</td><td>0,50</td><td colspan="2">0,65</td><td>0,75</td><td>-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>117</td><td>2,0</td><td>0,07</td><td colspan="2">0,12</td><td>0,17</td><td colspan="2">0,22</td><td>0,31</td><td>0,40</td><td colspan="2">0,48</td><td>0,55</td><td>0,70</td><td colspan="2">0,90</td><td>1,25</td></tr>
<tr><td>118</td><td>2,5</td><td>0,05</td><td colspan="2">0,1</td><td>0,14</td><td colspan="2">0,18</td><td>0,25</td><td>0,33</td><td colspan="2">0,4</td><td>0,46</td><td>0,6</td><td colspan="2">0,7</td><td>1,0</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="10%"><col width="9%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="10">Вспомогательное время на контрольные измерения</td><td colspan="6">Измерения</td></tr>
<tr><td colspan="10">Среднесерийное производство</td><td colspan="6">Карта 143, лист 10</td></tr>
<tr><td rowspan="3">N позиции</td><td>Измерительный</td><td>Точность</td><td colspan="2">Измеряемый</td><td colspan="11">Длина измеряемой поверхности, мм, до</td></tr>
<tr><td rowspan="2">инструмент</td><td rowspan="2">измерения</td><td colspan="2">размер, мм, до</td><td>5</td><td>10</td><td>15</td><td>20</td><td>30</td><td>40</td><td>50</td><td>60</td><td>80</td><td>100</td><td>150</td></tr>
<tr><td>D</td><td>P</td><td colspan="11">Время, мин.</td></tr>
<tr><td>119</td><td>Калибркольцо</td><td>JТ9... JТ7</td><td rowspan="7">40</td><td>1,0</td><td>0,14</td><td>0,26</td><td>0,37</td><td>0,47</td><td>0,65</td><td>0,86</td><td>1,05</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>120</td><td>резьбовое</td><td rowspan="14">(3...2 классы)</td><td>1,5</td><td>0,1</td><td>0,18</td><td>0,25</td><td>0,33</td><td>0,46</td><td>0,6</td><td>0,7</td><td>0,85</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>121</td><td rowspan="13">проходное</td><td>2,0</td><td>0,08</td><td>0,14</td><td>0,2</td><td>0,25</td><td>0,36</td><td>0,46</td><td>0,55</td><td>0,65</td><td>0,85</td><td>1,0</td><td>1,45</td></tr>
<tr><td>122</td><td>2,5</td><td>0,06</td><td>0,11</td><td>0,16</td><td>0,21</td><td>0,29</td><td>0,38</td><td>0,46</td><td>0,55</td><td>0,7</td><td>0,85</td><td>1,2</td></tr>
<tr><td>123</td><td>3,0</td><td>-</td><td>0,10</td><td>0,14</td><td>0,17</td><td>0,25</td><td>0,32</td><td>0,39</td><td>0,46</td><td>0,58</td><td>0,7</td><td>1,0</td></tr>
<tr><td>124</td><td>3,5</td><td>-</td><td>0,08</td><td>0,12</td><td>0,15</td><td>0,22</td><td>0,28</td><td>0,34</td><td>0,40</td><td>0,50</td><td>0,60</td><td>0,90</td></tr>
<tr><td>125</td><td>4,5</td><td>-</td><td>0,07</td><td>0,09</td><td>0,12</td><td>0,17</td><td>0,22</td><td>0,27</td><td>0,31</td><td>0,41</td><td>0,5</td><td>0,7</td></tr>
<tr><td>126</td><td rowspan="6">60</td><td>1,0</td><td>0,15</td><td>0,28</td><td>0,40</td><td>0,5</td><td>0,75</td><td>0,95</td><td>1,15</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>127</td><td>1,5</td><td>0,11</td><td>0,19</td><td>0,28</td><td>0,36</td><td>0,5</td><td>0,65</td><td>0,8</td><td>0,9</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>128</td><td>2,0</td><td>0,08</td><td>0,15</td><td>0,21</td><td>0,27</td><td>0,39</td><td>0,5</td><td>0,6</td><td>0,7</td><td>0,9</td><td>1,1</td><td>1,6</td></tr>
<tr><td>129</td><td>3,0</td><td>-</td><td>0,1</td><td>0,15</td><td>0,19</td><td>0,27</td><td>0,35</td><td>0,4</td><td>0,50</td><td>0,65</td><td>0,75</td><td>1,1</td></tr>
<tr><td>130</td><td>5,0</td><td>-</td><td>-</td><td>0,09</td><td>0,12</td><td>0,17</td><td>0,22</td><td>0,27</td><td>0,31</td><td>0,4</td><td>0,49</td><td>0,7</td></tr>
<tr><td>131</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>0,11</td><td>0,16</td><td>0,20</td><td>0,24</td><td>0,29</td><td>0,37</td><td>0,45</td><td>0,65</td></tr>
<tr><td>132</td><td rowspan="2">80</td><td>1,0</td><td>0,16</td><td>0,3</td><td>0,42</td><td>0,55</td><td>0,75</td><td>1,0</td><td>1,2</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>133</td><td>1,5</td><td>0,11</td><td>0,21</td><td>0,29</td><td>0,38</td><td>0,55</td><td>0,7</td><td>0,85</td><td>1,0</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="10%"><col width="8%"><col width="5%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="10">Вспомогательное время на контрольные измерения</td><td colspan="6">Измерения</td></tr>
<tr><td colspan="10">Среднесерийное производство</td><td colspan="6">Карта 143, лист 11</td></tr>
<tr><td rowspan="3">N позиции</td><td>Измерительный</td><td>Точность</td><td colspan="2">Измеряемый размер,</td><td colspan="11">Длина измеряемой поверхности, мм, до</td></tr>
<tr><td rowspan="2">инструмент</td><td rowspan="2">измерения</td><td colspan="2">мм, до</td><td>5</td><td>10</td><td>15</td><td>20</td><td>30</td><td>40</td><td>50</td><td>60</td><td>80</td><td>100</td><td>150</td></tr>
<tr><td>D</td><td>P</td><td colspan="11">Время, мин.</td></tr>
<tr><td>134</td><td>Калибркольцо</td><td>JТ9... JТ7</td><td rowspan="4">80</td><td>2,0</td><td>-</td><td>0,16</td><td>0,23</td><td>0,29</td><td>0,41</td><td>0,53</td><td>0,65</td><td>0,75</td><td>1,0</td><td>1,2</td><td>1,7</td></tr>
<tr><td>135</td><td rowspan="8">резьбовое проходное</td><td rowspan="8">(3...2 классы)</td><td>3,0</td><td>-</td><td>0,11</td><td>0,16</td><td>0,20</td><td>0,29</td><td>0,37</td><td>0,45</td><td>0,55</td><td>0,7</td><td>0,8</td><td>1,15</td></tr>
<tr><td>136</td><td>4,0</td><td>-</td><td>-</td><td>0,12</td><td>0,16</td><td>0,22</td><td>0,28</td><td>0,35</td><td>0,41</td><td>0,52</td><td>0,63</td><td>0,90</td></tr>
<tr><td>137</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>0,11</td><td>0,15</td><td>0,20</td><td>0,24</td><td>0,28</td><td>0,36</td><td>0,45</td><td>0,65</td></tr>
<tr><td>138</td><td rowspan="5">100</td><td>1,5</td><td>0,12</td><td>0,22</td><td>0,31</td><td>0,4</td><td>0,55</td><td>0,7</td><td>0,9</td><td>0,05</td><td>1,3</td><td>1,6</td><td>2,3</td></tr>
<tr><td>139</td><td>2,0</td><td>-</td><td>0,17</td><td>0,24</td><td>0,31</td><td>0,43</td><td>0,55</td><td>0,7</td><td>0,8</td><td>1,0</td><td>1,25</td><td>1,75</td></tr>
<tr><td>140</td><td>3,0</td><td>-</td><td>0,12</td><td>0,17</td><td>0,21</td><td>0,3</td><td>0,39</td><td>0,47</td><td>0,53</td><td>0,7</td><td>0,85</td><td>1,2</td></tr>
<tr><td>141</td><td>4,0</td><td>-</td><td>-</td><td>0,13</td><td>0,16</td><td>0,23</td><td>0,3</td><td>0,36</td><td>0,43</td><td>0,55</td><td>0,65</td><td>0,95</td></tr>
<tr><td>142</td><td>5,0</td><td>-</td><td>-</td><td>-</td><td>0,13</td><td>0,19</td><td>0,24</td><td>0,3</td><td>0,35</td><td>0,45</td><td>0,55</td><td>0,75</td></tr>
<tr><td>143</td><td rowspan="4">Калибркольцо резьбовое непроходное</td><td rowspan="4">JТ9... JТ7 (3...2 классы)</td><td>20</td><td>0,5... 1,5</td><td colspan="11">0,05</td></tr>
<tr><td>144</td><td>40</td><td>1... 4,5</td><td colspan="11">0,07</td></tr>
<tr><td>145</td><td>60</td><td>1... 5,5</td><td colspan="11">0,08</td></tr>
<tr><td>146</td><td>100</td><td>1,5... 6,0</td><td colspan="11">0,10</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="11%"><col width="9%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="4%"><col width="5%"></colgroup>
<tr><td colspan="10">Вспомогательное время на контрольные измерения</td><td colspan="5">Измерения</td></tr>
<tr><td colspan="10">Среднесерийное производство</td><td colspan="5">Карта 143, лист 12</td></tr>
<tr><td rowspan="3">N позиции</td><td>Измерительный</td><td>Точность</td><td colspan="2">Измеряемый</td><td colspan="10">Длина измеряемой поверхности, мм, до</td></tr>
<tr><td rowspan="2">инструмент</td><td rowspan="2">измерения</td><td colspan="2">размер, мм, до</td><td>5</td><td>10</td><td>15</td><td>20</td><td>30</td><td>40</td><td>50</td><td>60</td><td>80</td><td>100</td></tr>
<tr><td>D</td><td>P</td><td colspan="10">Время, мин.</td></tr>
<tr><td>147</td><td>Калибрпробка</td><td>JТ9... JТ7</td><td>5</td><td>0,5</td><td>0,25</td><td>0,45</td><td>0,65</td><td>0,85</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>148</td><td>резьбовая</td><td rowspan="20">(3...2 классы)</td><td rowspan="3">10</td><td>0,5</td><td>0,28</td><td>0,5</td><td>0,7</td><td>0,9</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>149</td><td rowspan="19">двухсторонняя</td><td>1,0</td><td>0,15</td><td>0,28</td><td>0,4</td><td>0,5</td><td>0,7</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>150</td><td>1,5</td><td>0,11</td><td>0,20</td><td>0,28</td><td>0,36</td><td>0,5</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>151</td><td rowspan="4">20</td><td>1,0</td><td>0,17</td><td>0,31</td><td>0,44</td><td>0,55</td><td>0,80</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>152</td><td>1,5</td><td>0,12</td><td>0,22</td><td>0,31</td><td>0,40</td><td>0,57</td><td>0,73</td><td>0,89</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>153</td><td>2,0</td><td>0,09</td><td>0,17</td><td>0,24</td><td>0,31</td><td>0,45</td><td>0,55</td><td>0,70</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>154</td><td>2,5</td><td>0,08</td><td>0,14</td><td>0,20</td><td>0,26</td><td>0,37</td><td>0,47</td><td>0,55</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>155</td><td rowspan="7">40</td><td>1,0</td><td>0,19</td><td>0,35</td><td>0,49</td><td>0,64</td><td>0,90</td><td>1,15</td><td>1,4</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>156</td><td>1,5</td><td>0,13</td><td>0,24</td><td>0,35</td><td>0,45</td><td>0,65</td><td>0,8</td><td>1,0</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>157</td><td>2,0</td><td>0,10</td><td>0,19</td><td>0,27</td><td>0,35</td><td>0,50</td><td>0,64</td><td>0,78</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>158</td><td>2,5</td><td>0,09</td><td>0,16</td><td>0,23</td><td>0,29</td><td>0,41</td><td>0,55</td><td>0,65</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>159</td><td>3,0</td><td>-</td><td>0,14</td><td>0,19</td><td>0,25</td><td>0,35</td><td>0,45</td><td>0,55</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>160</td><td>3,5</td><td>-</td><td>0,12</td><td>0,17</td><td>0,22</td><td>0,31</td><td>0,40</td><td>0,48</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>161</td><td>4,5</td><td>-</td><td>0,10</td><td>0,14</td><td>0,17</td><td>0,25</td><td>0,32</td><td>0,39</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>162</td><td rowspan="6">60</td><td>1,0</td><td>0,2</td><td>0,37</td><td>0,55</td><td>0,7</td><td>1,0</td><td>1,25</td><td>1,50</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>163</td><td>1,5</td><td>0,14</td><td>0,26</td><td>0,37</td><td>0,48</td><td>0,7</td><td>0,85</td><td>1,05</td><td>1,25</td><td>-</td><td>-</td></tr>
<tr><td>164</td><td>2,0</td><td>0,11</td><td>0,20</td><td>0,29</td><td>0,37</td><td>0,55</td><td>0,70</td><td>0,83</td><td>0,97</td><td>-</td><td>-</td></tr>
<tr><td>165</td><td>3,0</td><td>-</td><td>0,14</td><td>0,21</td><td>0,26</td><td>0,38</td><td>0,48</td><td>0,60</td><td>0,70</td><td>-</td><td>-</td></tr>
<tr><td>166</td><td>5,0</td><td>-</td><td>-</td><td>0,13</td><td>1,17</td><td>0,24</td><td>0,31</td><td>0,38</td><td>0,44</td><td>-</td><td>-</td></tr>
<tr><td>167</td><td>5,5</td><td>-</td><td>-</td><td>-</td><td>0,16</td><td>0,22</td><td>0,29</td><td>0,35</td><td>0,41</td><td>-</td><td>-</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="12%"><col width="9%"><col width="5%"><col width="5%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"></colgroup>
<tr><td colspan="15">Вспомогательное время на контрольные измерения Измерения</td></tr>
<tr><td colspan="15">Среднесерийное производство Карта 143, лист 13</td></tr>
<tr><td rowspan="3">N позиции</td><td>Измерительный</td><td>Точность</td><td colspan="2">Измеряемый</td><td colspan="10">Длина измеряемой поверхности, мм, до</td></tr>
<tr><td rowspan="2">инструмент</td><td rowspan="2">измерения</td><td colspan="2">размер, мм, до</td><td>5</td><td>10</td><td>15</td><td>20</td><td>30</td><td>40</td><td>50</td><td>60</td><td>80</td><td>100</td></tr>
<tr><td>D</td><td>P</td><td colspan="10">Время, мин.</td></tr>
<tr><td>168</td><td>Калибр - пробка</td><td>JТ9... JТ7</td><td rowspan="6">80</td><td>1,0</td><td>0,21</td><td>0,39</td><td>0,55</td><td>0,71</td><td>1,0</td><td>1,30</td><td>1,60</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>169</td><td>резьбовая</td><td rowspan="10">(3...2 классы)</td><td>1,5</td><td>0,15</td><td>0,27</td><td>0,39</td><td>0,50</td><td>0,70</td><td>0,90</td><td>1,10</td><td>1,3</td><td>1,65</td><td>-</td></tr>
<tr><td>170</td><td rowspan="9">двухсторонняя</td><td>2,0</td><td>-</td><td>0,21</td><td>0,30</td><td>0,39</td><td>0,55</td><td>0,70</td><td>0,85</td><td>1,0</td><td>-</td><td>-</td></tr>
<tr><td>171</td><td>3,0</td><td>-</td><td>0,15</td><td>0,21</td><td>0,28</td><td>0,39</td><td>0,50</td><td>0,60</td><td>0,70</td><td>-</td><td>-</td></tr>
<tr><td>172</td><td>4,0</td><td>-</td><td>-</td><td>0,17</td><td>0,22</td><td>0,31</td><td>0,39</td><td>0,48</td><td>0,55</td><td>-</td><td>-</td></tr>
<tr><td>173</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>0,15</td><td>0,22</td><td>0,28</td><td>0,34</td><td>0,40</td><td>0,5</td><td>-</td></tr>
<tr><td>174</td><td rowspan="5">100</td><td>1,5</td><td>0,15</td><td>0,28</td><td>0,40</td><td>0,50</td><td>0,75</td><td>0,95</td><td>1,15</td><td>1,35</td><td>1,75</td><td>-</td></tr>
<tr><td>175</td><td>2,0</td><td>-</td><td>0,22</td><td>0,32</td><td>0,41</td><td>0,60</td><td>0,75</td><td>0,90</td><td>1,05</td><td>1,35</td><td>1,65</td></tr>
<tr><td rowspan="2">176 177</td><td>3,0</td><td>-</td><td>0,16</td><td>0,22</td><td>0,29</td><td>0,41</td><td>0,50</td><td>0,65</td><td>0,75</td><td>0,95</td><td>1,15</td></tr>
<tr><td>4,0</td><td>-</td><td>-</td><td>0,17</td><td>0,23</td><td>0,32</td><td>0,41</td><td>0,50</td><td>0,60</td><td>0,75</td><td>0,90</td></tr>
<tr><td>178</td><td>6,0</td><td>-</td><td>-</td><td>-</td><td>0,16</td><td>0,22</td><td>0,29</td><td>0,35</td><td>0,41</td><td>0,55</td><td>0,65</td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="19%"><col width="14%"><col width="15%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="6">Вспомогательное время на контрольные измерения</td><td colspan="3">Измерения</td></tr>
<tr><td colspan="6">Среднесерийное производство</td><td colspan="3">Карта 143, лист 14</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Измерительный инструмент</td><td rowspan="3">Точность измерения</td><td rowspan="3">Измеряемый размер, мм, до</td><td colspan="5">Длина измеряемой поверхности, мм, до</td></tr>
<tr><td>25</td><td>50</td><td>100</td><td>200</td><td>300</td></tr>
<tr><td colspan="5">Время, мин.</td></tr>
<tr><td>179</td><td rowspan="5">Скоба резьбовая</td><td>JТ9... JТ7 (3...</td><td>25</td><td>0,08</td><td>0,09</td><td>0,10</td><td>0,11</td><td>0,12</td></tr>
<tr><td>180</td><td rowspan="4">2 классы)</td><td>50</td><td>0,10</td><td>0,11</td><td>0,12</td><td>0,13</td><td>0,14</td></tr>
<tr><td>181</td><td>75</td><td>0,11</td><td>0,12</td><td>0,13</td><td>0,15</td><td>0,16</td></tr>
<tr><td>182</td><td>100</td><td>0,12</td><td>0,13</td><td>0,15</td><td>0,16</td><td>0,17</td></tr>
<tr><td>183</td><td>200</td><td>0,14</td><td>0,16</td><td>0,18</td><td>0,20</td><td>0,21</td></tr>
</table>


<a id="p104763"></a>*Примечание.* Время, приведенное в карте, соответствует следующим условиям работы:
1. <a id="p104764"></a>Измерение универсальным инструментом производится с установкой его на размер в процессе измерения.
2. <a id="p104765"></a>При измерении микрометром нескольких поверхностей при разнице в размерах от 10 мм и выше к карте по времени следует добавлять 0,2 мин. на установку инструмента.
3. <a id="p104766"></a>При проверке плоскостей измерение линейных размеров производится в одной точке по ширине или высоте без учета длины обрабатываемой детали.
4. <a id="p104767"></a>При измерении скобами нескольких поверхностей одинаковых размеров одной детали на каждую следующую поверхность время по карте следует принимать с коэффициентом К = 0,6.
5. <a id="p104768"></a>При измерении в неудобном положении время по карте следует принимать с коэффициентом К = 1,3.
6. <a id="p104769"></a>При очистке отверстия от стружки сжатым воздухом для измерения ко времени по карте следует добавлять 0,05 мин. (по необходимости).
7. <a id="p104770"></a>Время на измерение не предусматривает перехода исполнителя; при переходе исполнителя для выполнения контрольных измерений ко времени по карте следует добавлять 0,01 мин. на каждый шаг (0,7 м) исполнителя.


<table>
<colgroup><col width="5%"><col width="11%"><col width="12%"><col width="16%"><col width="15%"><col width="14%"><col width="14%"><col width="14%"></colgroup>
<tr><td colspan="6" rowspan="2">Периодичность контрольных измерений детали на операцию</td><td colspan="2">Измерения</td></tr>
<tr><td colspan="2">Карта 144</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="2">Вид обрабатываемых поверхностей.</td><td rowspan="3">Квалитет (класс точности)</td><td rowspan="3">Измеряемый размер, мм, до</td><td colspan="3">Способ достижения размеров обработки</td></tr>
<tr><td colspan="2" rowspan="2">Характер обработки</td><td>обеспечивается конструктивными размерами режущего инструмента</td><td>обеспечивается работой инструмента, установленного на размер</td><td>обеспечивается работой с пробными стружками или по лимбу</td></tr>
<tr><td colspan="3">Периодичность промеров - коэффициенты</td></tr>
<tr><td>1</td><td rowspan="6">Цилиндрические</td><td rowspan="6">Точение, растачивание, развертывание</td><td rowspan="3">JТ13...JТ11 (5 - 4)</td><td>50</td><td>0,3</td><td>0,4</td><td>0,8</td></tr>
<tr><td>2</td><td>200</td><td>0,4</td><td>0,5</td><td>0,9</td></tr>
<tr><td>3</td><td>свыше 200</td><td>0,5</td><td>0,6</td><td>1,0</td></tr>
<tr><td>4</td><td rowspan="5">JТ9...JТ7 (3 - 2)</td><td>50</td><td>0,4</td><td>0,5</td><td>1,0</td></tr>
<tr><td>5</td><td>200</td><td>0,5</td><td>0,6</td><td>1,0</td></tr>
<tr><td>6</td><td>свыше 200</td><td>0,6</td><td>0,7</td><td>1,0</td></tr>
<tr><td>7</td><td colspan="2" rowspan="2">Резьба метрическая</td><td>50</td><td>0,2</td><td>-</td><td>1,0</td></tr>
<tr><td>8</td><td>свыше 30</td><td>0,3</td><td>-</td><td>1,0</td></tr>
</table>


<a id="p104780"></a>Примечания:
1. <a id="p104781"></a>Периодичность размеров выражена коэффициентами ко времени на контрольные измерения деталей, подвергающихся измерениям.
2. <a id="p104782"></a>Время, взятое из карты 143, следует умножить на соответствующий коэффициент данной карты.


<table>
<colgroup><col width="12%"><col width="8%"><col width="9%"><col width="7%"><col width="8%"><col width="9%"><col width="7%"><col width="7%"><col width="3%"><col width="8%"><col width="7%"><col width="9%"><col width="5%"></colgroup>
<tr><td colspan="8">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8" rowspan="2">Среднесерийное производство</td><td colspan="5">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="5">Карта 145, лист 1</td></tr>
<tr><td rowspan="4">Диаметр обрабатываемой поверхности D, мм, до</td><td>Глубина</td><td colspan="11">Мощность электродвигателя, кВт</td></tr>
<tr><td>резания</td><td colspan="5">4,5...6</td><td colspan="6">10...14</td></tr>
<tr><td rowspan="2">t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">N , р кВт</td><td colspan="4">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="2">20</td><td>2</td><td>0,45</td><td rowspan="2">1000</td><td rowspan="2">63</td><td>0,22</td><td>1,2</td><td colspan="2">0,5</td><td rowspan="2">1200</td><td rowspan="2">75</td><td>0,17</td><td>1,7</td></tr>
<tr><td>4</td><td>0,35</td><td>0,28</td><td>1,7</td><td colspan="2">0,4</td><td>0,21</td><td>2,4</td></tr>
<tr><td rowspan="2">38</td><td>3</td><td>0,6</td><td rowspan="2">600</td><td rowspan="2">70</td><td>0,28</td><td>1,7</td><td colspan="2">0,6</td><td rowspan="2">600</td><td rowspan="2">70</td><td>0,28</td><td>2,4</td></tr>
<tr><td>5</td><td>0,5</td><td>0,33</td><td>2,4</td><td colspan="2">0,5</td><td>0,33</td><td>2,9</td></tr>
<tr><td rowspan="2">48</td><td>3</td><td>0,7</td><td rowspan="2">480</td><td rowspan="2">72</td><td>0,29</td><td>1,7</td><td colspan="2">0,7</td><td rowspan="2">480</td><td rowspan="2">72</td><td>0,29</td><td>2,9</td></tr>
<tr><td>5</td><td>0,6</td><td>0,34</td><td>2,4</td><td colspan="2">0,6</td><td>0,34</td><td>4,1</td></tr>
<tr><td rowspan="2">75</td><td>3</td><td>1,0</td><td rowspan="2">240</td><td rowspan="2">57</td><td>0,42</td><td>2,2</td><td colspan="2">1,1</td><td rowspan="2">240</td><td rowspan="2">57</td><td>0,38</td><td>3,1</td></tr>
<tr><td>5</td><td>0,85</td><td>0,49</td><td>2,9</td><td colspan="2">1,0</td><td>0,41</td><td>4,3</td></tr>
<tr><td rowspan="2">96</td><td>3</td><td>1,0</td><td rowspan="2">190</td><td rowspan="2">60</td><td>0,52</td><td>2,3</td><td colspan="2">1,1</td><td rowspan="2">190</td><td rowspan="2">60</td><td>0,48</td><td>3,1</td></tr>
<tr><td>5</td><td>0,85</td><td>0,62</td><td>3,0</td><td colspan="2">1,0</td><td>0,52</td><td>4,9</td></tr>
<tr><td rowspan="2">120</td><td>3</td><td>1,0</td><td rowspan="2">150</td><td rowspan="2">56</td><td>0,66</td><td>2,3</td><td colspan="2">1,1</td><td rowspan="2">150</td><td rowspan="2">56</td><td>0,6</td><td>3,2</td></tr>
<tr><td>5</td><td>0,85</td><td>0,78</td><td>3,0</td><td colspan="2">1,0</td><td>0,66</td><td>5,1</td></tr>
<tr><td rowspan="2">150</td><td>4</td><td>1,0</td><td rowspan="2">120</td><td rowspan="2">56</td><td>0,83</td><td>2,9</td><td colspan="2">1,2</td><td rowspan="2">120</td><td rowspan="2">56</td><td>0,69</td><td>4,3</td></tr>
<tr><td>6</td><td>0,85</td><td>0,98</td><td>3,4</td><td colspan="2">1,0</td><td>0,83</td><td>5,8</td></tr>
<tr><td rowspan="2">190</td><td>4</td><td>1,0</td><td rowspan="2">96</td><td rowspan="2">57</td><td>1,04</td><td>3,1</td><td colspan="2">1,2</td><td rowspan="2">96</td><td rowspan="2">57</td><td>0,86</td><td>4,3</td></tr>
<tr><td>6</td><td>0,85</td><td>1,22</td><td>3,5</td><td colspan="2">1,0</td><td>1,04</td><td>5,8</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"><col width="7%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"><col width="5%"></colgroup>
<tr><td colspan="8">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8" rowspan="2">Среднесерийное производство</td><td colspan="4">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="4">Карта 145, лист 2</td></tr>
<tr><td rowspan="4">Диаметр обрабатываемой поверхности D, мм, до</td><td>Глубина</td><td colspan="10">Мощность электродвигателя, кВт</td></tr>
<tr><td>резания</td><td colspan="5">4,5...6</td><td colspan="5">10...14</td></tr>
<tr><td rowspan="2">t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">N , р кВт</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="2">240</td><td>4</td><td>1,0</td><td rowspan="2">75</td><td rowspan="2">57</td><td>1,35</td><td>3,0</td><td>1,2</td><td rowspan="2">75</td><td rowspan="2">57</td><td>1,1</td><td>4,4</td></tr>
<tr><td>6</td><td>0,85</td><td>1,57</td><td>3,5</td><td>1,0</td><td>1,33</td><td>5,9</td></tr>
<tr><td rowspan="2">300</td><td>5</td><td>-</td><td rowspan="2">-</td><td rowspan="2">-</td><td>-</td><td>-</td><td>1,3</td><td rowspan="2">60</td><td rowspan="2">56</td><td>1,28</td><td>5,8</td></tr>
<tr><td>7</td><td>-</td><td>-</td><td>-</td><td>1,1</td><td>1,51</td><td>7,0</td></tr>
<tr><td rowspan="2">380</td><td>5</td><td>-</td><td rowspan="2">-</td><td rowspan="2">-</td><td>-</td><td>-</td><td>1,3</td><td rowspan="2">48</td><td rowspan="2">57</td><td>1,6</td><td>5,8</td></tr>
<tr><td>7</td><td>-</td><td>-</td><td>-</td><td>1,1</td><td>1,89</td><td>7,0</td></tr>
<tr><td rowspan="2">480</td><td>5</td><td>-</td><td rowspan="2">-</td><td rowspan="2">-</td><td>-</td><td>-</td><td>1,3</td><td rowspan="2">38</td><td rowspan="2">57</td><td>2,02</td><td>5,8</td></tr>
<tr><td>7</td><td>-</td><td>-</td><td>-</td><td>1,1</td><td>2,4</td><td>7,0</td></tr>
<tr><td colspan="12">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="3">Твердости чугуна</td><td colspan="6">НВ, ГПа до 2,15</td><td colspan="3">св. 2,15</td></tr>
<tr><td colspan="6">Коэффициент</td><td colspan="3" rowspan="2">1,1</td></tr>
<tr><td colspan="6">1,0</td></tr>
<tr><td colspan="3" rowspan="3">Состояния поверхности</td><td colspan="6">Состояние по корке поверхности</td><td colspan="3">без корки</td></tr>
<tr><td colspan="6">Коэффициент</td><td colspan="3" rowspan="2">0,85</td></tr>
<tr><td colspan="6">1,1</td></tr>
</table>


<a id="p104814"></a>*Примечание.* При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"></colgroup>
<tr><td colspan="11" rowspan="2">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, JТ14...JТ12 КВАЛИТЕТ, z z R 40...R 20, КВАЛИТЕТ, R 2,5, JТ9 КВАЛИТЕТ z z a Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками ВК8, ВК6</td></tr>
<tr><td colspan="11">Среднесерийное производство</td><td colspan="5">Карта 146, лист 1</td></tr>
<tr><td>Диаметр</td><td colspan="5">Резцы с пластиками ВК8</td><td colspan="10">Резцы с пластиками ВК6</td></tr>
<tr><td rowspan="4">обрабатываемой поверхности D, мм, до</td><td colspan="15">Параметр шероховатости в точность обработки</td></tr>
<tr><td colspan="5">R 40...R 20, JТ14...JТ12 z z квалитет</td><td colspan="5">R 40...R 20, JТ11 z z квалитет</td><td colspan="5">R 2,5, JТ9 квалитет a</td></tr>
<tr><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td>20</td><td rowspan="12">5... 8</td><td rowspan="3">0,3</td><td>1250</td><td>79</td><td>0,27</td><td rowspan="12">1</td><td rowspan="12">0,4</td><td>1500</td><td>79</td><td>0,17</td><td rowspan="12">1</td><td rowspan="12">0,35</td><td>960</td><td>60</td><td>0,29</td></tr>
<tr><td>38</td><td>750</td><td>80</td><td>0,44</td><td>960</td><td>80</td><td>0,26</td><td>750</td><td>90</td><td>0,38</td></tr>
<tr><td>60</td><td>480</td><td>75</td><td>0,7</td><td>600</td><td>75</td><td>0,42</td><td>600</td><td>112</td><td>0,48</td></tr>
<tr><td>75</td><td rowspan="9">0,5</td><td>380</td><td>74</td><td>0,88</td><td>480</td><td>74</td><td>0,52</td><td>480</td><td>110</td><td>0,60</td></tr>
<tr><td>96</td><td>300</td><td>75</td><td>0,67</td><td>380</td><td>75</td><td>0,66</td><td>380</td><td>112</td><td>0,75</td></tr>
<tr><td>120</td><td>240</td><td>75</td><td>0,83</td><td>300</td><td>75</td><td>0,83</td><td>300</td><td>112</td><td>0,95</td></tr>
<tr><td>150</td><td>190</td><td>75</td><td>1,05</td><td>240</td><td>75</td><td>1,04</td><td>240</td><td>112</td><td>1,20</td></tr>
<tr><td>190</td><td>150</td><td>83</td><td>1,33</td><td>190</td><td>83</td><td>1,3</td><td>190</td><td>112</td><td>1,50</td></tr>
<tr><td>240</td><td>120</td><td>75</td><td>1,67</td><td>150</td><td>75</td><td>1,67</td><td>150</td><td>112</td><td>1,90</td></tr>
<tr><td>300</td><td>96</td><td>85</td><td>2,08</td><td>120</td><td>85</td><td>2,08</td><td>120</td><td>113</td><td>2,40</td></tr>
<tr><td>380</td><td>75</td><td>75</td><td>2,67</td><td>96</td><td>75</td><td>2,67</td><td>96</td><td>115</td><td>2,95</td></tr>
<tr><td>480</td><td>60</td><td>75</td><td>3,33</td><td>75</td><td>75</td><td>3,33</td><td>75</td><td>113</td><td>3,80</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"></colgroup>
<tr><td colspan="11" rowspan="2">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, JТ14...JТ12 КВАЛИТЕТ, z z R 40...R 20, КВАЛИТЕТ, R 2,5, JТ9 КВАЛИТЕТ z z a Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками ВК8, ВК6</td></tr>
<tr><td colspan="11">Среднесерийное производство</td><td colspan="5">Карта 146, лист 2</td></tr>
<tr><td>Диаметр</td><td colspan="5">Резцы с пластиками ВК8</td><td colspan="10">Резцы с пластиками ВК6</td></tr>
<tr><td rowspan="4">обрабатываемой поверхности D, мм, до</td><td colspan="15">Параметр шероховатости и точность обработки</td></tr>
<tr><td rowspan="3">Глубина резания t, мм, до</td><td colspan="4">R 40...R 20, z z JТ14...JТ12 квалитет</td><td rowspan="3">Глубина резания t, мм, до</td><td colspan="4">R 40...R 20, JТ11 z z квалитет</td><td rowspan="3">Глубина резания t, мм, до</td><td colspan="4">R 2,5, JТ9 a квалитет</td></tr>
<tr><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td colspan="16">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3">Твердости чугуна</td><td colspan="4">НВ, ГПа</td><td colspan="5">до 2,15</td><td colspan="4">св. 2,15</td></tr>
<tr><td colspan="3" rowspan="3"></td><td colspan="4" rowspan="3">Коэффициент</td><td colspan="5"></td><td colspan="4" rowspan="3">1,25</td></tr>
<tr><td colspan="3">1,0</td><td colspan="2"></td></tr>
</table>


<a id="p104832"></a>*Примечание.* При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="5%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="5%"></colgroup>
<tr><td colspan="14">Основное время на 100 мм расчетной длины Токарно-винторезные станки РАСТАЧИВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ N 4,5...14 кВт z д Чугун серый, НВ = 1,76...2,15 ГПа</td></tr>
<tr><td colspan="14">Резцы с пластинками ВК8 Среднесерийное производство</td></tr>
<tr><td colspan="14">Карта 147, лист 1</td></tr>
<tr><td colspan="7">Резцом</td><td colspan="7">Резцом в оправке</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">N , p кВт</td><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">N , p кВт</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="3">38</td><td>2</td><td>0,5</td><td rowspan="3">750</td><td rowspan="3">90</td><td>0,27</td><td>2,4</td><td rowspan="4">75</td><td rowspan="2">4</td><td rowspan="2">0,7</td><td rowspan="4">380</td><td rowspan="4">88</td><td rowspan="2">0,37</td><td rowspan="2">4,9</td></tr>
<tr><td rowspan="2">4</td><td rowspan="2">0,4</td><td rowspan="2">0,38</td><td rowspan="2">2,9</td></tr>
<tr><td rowspan="2">6</td><td rowspan="2">0,5</td><td rowspan="2">0,5</td><td rowspan="2">5,9</td></tr>
<tr><td rowspan="3">48</td><td rowspan="2">3</td><td rowspan="2">0,5</td><td rowspan="3">480</td><td rowspan="13">72</td><td rowspan="2">0,41</td><td rowspan="2">3,4</td></tr>
<tr><td rowspan="4">96</td><td rowspan="2">4</td><td rowspan="2">0,7</td><td rowspan="4">300</td><td rowspan="8">95</td><td rowspan="2">0,47</td><td rowspan="2">4,9</td></tr>
<tr><td>5</td><td>0,35</td><td>0,6</td><td>4,1</td></tr>
<tr><td rowspan="3">60</td><td>3</td><td>0,6</td><td rowspan="3">380</td><td>0,44</td><td>3,4</td><td rowspan="2">6</td><td rowspan="2">0,5</td><td rowspan="2">0,66</td><td rowspan="2">5,9</td></tr>
<tr><td rowspan="2">5</td><td rowspan="2">0,45</td><td rowspan="2">0,58</td><td rowspan="2">4,1</td></tr>
<tr><td rowspan="4">120</td><td rowspan="2">4</td><td rowspan="2">0,7</td><td rowspan="4">249</td><td rowspan="2">0,59</td><td rowspan="2">4,9</td></tr>
<tr><td rowspan="2">75</td><td>3</td><td>0,6</td><td rowspan="2">300</td><td>0,55</td><td>3,4</td></tr>
<tr><td>5</td><td>0,45</td><td>0,74</td><td>4,1</td><td rowspan="2">6</td><td rowspan="2">0,5</td><td rowspan="2">0,83</td><td rowspan="2">5,9</td></tr>
<tr><td rowspan="3">96</td><td rowspan="2">3</td><td rowspan="2">0,6</td><td rowspan="3">240</td><td rowspan="2">0,69</td><td rowspan="2">3,4</td></tr>
<tr><td rowspan="3">150</td><td rowspan="2">4</td><td rowspan="2">0,7</td><td rowspan="3">190</td><td rowspan="6">90</td><td rowspan="2">0,75</td><td rowspan="2">4,9</td></tr>
<tr><td>5</td><td>0,45</td><td>0,92</td><td>4,1</td></tr>
<tr><td rowspan="2">120</td><td>3</td><td>0,6</td><td rowspan="2">190</td><td>0,87</td><td>3,4</td><td>6</td><td>0,5</td><td>1,05</td><td>5,9</td></tr>
<tr><td>5</td><td>0,45</td><td>1,17</td><td>4,1</td><td rowspan="3">190</td><td rowspan="2">4</td><td rowspan="2">0,7</td><td rowspan="3">150</td><td rowspan="2">0,95</td><td rowspan="2">4,9</td></tr>
<tr><td rowspan="2">150</td><td>3</td><td>0,6</td><td rowspan="2">150</td><td rowspan="2">71</td><td>1,1</td><td>3,4</td></tr>
<tr><td>5</td><td>0,45</td><td>1,48</td><td>4,1</td><td>6</td><td>0,5</td><td>1,33</td><td>5,9</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="7%"><col width="4%"><col width="4%"><col width="7%"><col width="5%"><col width="7%"><col width="7%"><col width="9%"><col width="5%"></colgroup>
<tr><td colspan="15">Основное время на 100 мм расчетной длины Токарно-винторезные РАСТАЧИВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ станки z N = 4,5...14 кВт Чугун серый, НВ = 1,76...2,15 ГПа д</td></tr>
<tr><td colspan="15">Среднесерийное производство Резцы с пластинками ВК8</td></tr>
<tr><td colspan="15">Карта 147, лист 2</td></tr>
<tr><td colspan="7">Резцом</td><td colspan="8">Резцом в оправке</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">N , р кВт</td><td colspan="2" rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">N , р кВт</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="2">190</td><td>4</td><td>0,6</td><td rowspan="2">120</td><td rowspan="8">72</td><td>1,39</td><td>4,1</td><td colspan="2" rowspan="2">240</td><td>4</td><td>0,7</td><td rowspan="2">120</td><td rowspan="8">90</td><td>1,2</td><td>4,9</td></tr>
<tr><td>6</td><td>0,45</td><td>1,85</td><td>4,9</td><td>6</td><td>0,5</td><td>1,66</td><td>5,9</td></tr>
<tr><td rowspan="2">240</td><td>4</td><td>0,6</td><td rowspan="2">96</td><td>1,73</td><td>4,1</td><td colspan="2" rowspan="3">300</td><td>4</td><td>0,7</td><td rowspan="3">96</td><td>1,5</td><td>4,9</td></tr>
<tr><td>6</td><td>0,45</td><td>2,3</td><td>4,9</td><td rowspan="2">6</td><td rowspan="2">0,5</td><td rowspan="2">2,08</td><td rowspan="2">5,9</td></tr>
<tr><td rowspan="2">300</td><td>4</td><td>0,6</td><td rowspan="2">75</td><td>2,22</td><td>4,1</td></tr>
<tr><td>6</td><td>0,45</td><td>2,95</td><td>4,9</td><td colspan="2" rowspan="3">380</td><td>4</td><td>0,7</td><td rowspan="3">75</td><td>1,9</td><td>4,9</td></tr>
<tr><td rowspan="2">380</td><td>4</td><td>0,6</td><td rowspan="2">60</td><td>2,8</td><td>4,1</td><td rowspan="2">6</td><td rowspan="2">0,5</td><td rowspan="2">2,66</td><td rowspan="2">5,9</td></tr>
<tr><td>6</td><td>0,45</td><td>3,7</td><td>4,9</td></tr>
<tr><td colspan="15">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="7">Твердости НВ, ГПа</td><td colspan="3">до 2,15</td><td colspan="5">св. 2,15</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="5" rowspan="3">1,1</td></tr>
<tr><td></td><td colspan="2">1,0</td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="7">Состояния Состояния поверхности</td><td colspan="3">по корке</td><td colspan="5">без корки</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="5" rowspan="3">0,85</td></tr>
<tr><td></td><td colspan="2">1,0</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"></colgroup>
<tr><td colspan="11" rowspan="2">Основное время на 100 мм расчетной длины РАСТАЧИВАНИЕ R 40...R 20, JТ14...JТ12 КВАЛИТЕТ z z R 40...R 20, JТ11 КВАЛИТЕТ, R 2,5, JТ9...JТ8 КВАЛИТЕТ z z a Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками ВК6, ВК8</td></tr>
<tr><td colspan="11">Среднесерийное производство</td><td colspan="5">Карта 148</td></tr>
<tr><td>Диаметр</td><td colspan="15">Параметр шероховатости и точность обработки</td></tr>
<tr><td>обрабатываемой</td><td colspan="5">R 40...R 20, JТ14...JТ12 z z квалитет</td><td colspan="5">R 40...R 20, JТ14...JТ12 z z квалитет</td><td colspan="5">R 2,5, JТ9 квалитет a</td></tr>
<tr><td rowspan="2">поверхности D, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td>38</td><td rowspan="12">5,0</td><td rowspan="12">0,45</td><td>710</td><td>85</td><td>0,31</td><td rowspan="12">1,0</td><td rowspan="12">0,5</td><td>770</td><td>92</td><td>0,25</td><td rowspan="12">1,0</td><td rowspan="12">0,5</td><td>960</td><td>114</td><td>0,21</td></tr>
<tr><td>48</td><td>560</td><td>84</td><td>0,4</td><td>630</td><td>95</td><td>0,31</td><td>770</td><td>116</td><td>0,26</td></tr>
<tr><td>60</td><td>450</td><td>85</td><td>0,49</td><td>500</td><td>92</td><td>0,4</td><td>600</td><td>113</td><td>0,33</td></tr>
<tr><td>75</td><td>355</td><td>84</td><td>0,62</td><td>400</td><td>94</td><td>0,5</td><td>500</td><td>118</td><td>0,4</td></tr>
<tr><td>96</td><td>280</td><td>84</td><td>0,79</td><td>315</td><td>95</td><td>0,63</td><td>400</td><td>120</td><td>0,5</td></tr>
<tr><td>120</td><td>230</td><td>87</td><td>0,97</td><td>250</td><td>94</td><td>0,8</td><td>315</td><td>119</td><td>0,63</td></tr>
<tr><td>150</td><td>180</td><td>85</td><td>1,23</td><td>200</td><td>94</td><td>1,0</td><td>250</td><td>118</td><td>0,8</td></tr>
<tr><td>190</td><td>140</td><td>84</td><td>1,59</td><td>150</td><td>90</td><td>1,33</td><td>200</td><td>119</td><td>1,0</td></tr>
<tr><td>240</td><td>110</td><td>83</td><td>2,0</td><td>120</td><td>90</td><td>1,66</td><td>150</td><td>113</td><td>1,33</td></tr>
<tr><td>300</td><td>96</td><td>90</td><td>2,3</td><td>100</td><td>94</td><td>2,0</td><td>120</td><td>113</td><td>1,67</td></tr>
<tr><td>380</td><td>63</td><td>75</td><td>3,5</td><td>80</td><td>96</td><td>2,5</td><td>100</td><td>119</td><td>2,0</td></tr>
<tr><td>480</td><td>50</td><td>75</td><td>4,44</td><td>63</td><td>94</td><td>3,15</td><td>80</td><td>120</td><td>2,5</td></tr>
<tr><td colspan="16">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="4">Твердости чугуна</td><td colspan="4">НВ, ГПа</td><td colspan="5">до 2,15</td><td colspan="4">св. 2,15</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="5"></td><td colspan="4" rowspan="3">1,1</td></tr>
<tr><td colspan="3">1,0</td><td colspan="2"></td></tr>
</table>


<table>
<colgroup><col width="26%"><col width="16%"><col width="14%"><col width="8%"><col width="7%"><col width="7%"><col width="9%"><col width="14%"></colgroup>
<tr><td colspan="5">Основное время на 10 мм расчетной длины ОТРЕЗКА Чугун серый, НВ = 1,76...2,15 гПа</td><td colspan="3">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5" rowspan="2">Среднесерийное производство</td><td colspan="3">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="3">Карта 149</td></tr>
<tr><td>Диаметр обрабатываемой</td><td>Ширина резца</td><td colspan="5">Режимы резания</td><td>t 100, о</td></tr>
<tr><td>поверхности D, мм, до</td><td>D, мм, до</td><td>S , о мм/об.</td><td colspan="2">n, об./мин.</td><td colspan="2">V, м/мин.</td><td>мин.</td></tr>
<tr><td>60</td><td>4</td><td>0,2</td><td colspan="2">250</td><td colspan="2">39</td><td>0,2</td></tr>
<tr><td>60</td><td>4</td><td>0,22</td><td colspan="2">200</td><td colspan="2">37,5</td><td>0,23</td></tr>
<tr><td>75</td><td>4</td><td>0,24</td><td colspan="2">160</td><td colspan="2">38</td><td>0,26</td></tr>
<tr><td>96</td><td>5</td><td>0,26</td><td colspan="2">125</td><td colspan="2">38</td><td>0,31</td></tr>
<tr><td>120</td><td>6</td><td>0,3</td><td colspan="2">100</td><td colspan="2">38</td><td>0,33</td></tr>
<tr><td>150</td><td>6</td><td>0,32</td><td colspan="2">63</td><td colspan="2">30</td><td>0,49</td></tr>
<tr><td>190</td><td>8</td><td>0,4</td><td colspan="2">50</td><td colspan="2">30</td><td>0,5</td></tr>
<tr><td>240</td><td>10</td><td>0,42</td><td colspan="2">40</td><td colspan="2">30</td><td>0,59</td></tr>
<tr><td>300</td><td>12</td><td>0,45</td><td colspan="2">31,5</td><td colspan="2">30</td><td>0,7</td></tr>
<tr><td>380</td><td>14</td><td>0,55</td><td colspan="2">25</td><td colspan="2">30</td><td>0,73</td></tr>
<tr><td colspan="8">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3">Твердости чугуна НВ, ГПа</td><td colspan="3">до 2,15</td><td colspan="2">св. 2,15</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td colspan="2">1,0</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="9%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"><col width="8%"><col width="5%"><col width="4%"><col width="7%"><col width="5%"><col width="3%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="9">Основное время на 10 мм расчетной длины ПРОРЕЗКА НАРУЖНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="9" rowspan="2">Среднесерийное производство</td><td colspan="5">Резцы с пластинками ВК8, ВК6 и из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 150</td></tr>
<tr><td colspan="6">Р6М5</td><td colspan="8">ВК8</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой по верхности D, мм, до</td><td>Ширина паза</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="2">Ширина паза</td><td colspan="4">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>B, мм, до</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">B, мм, до</td><td>S , о мм/ об.</td><td colspan="2">n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="2">30</td><td>5</td><td>0,13</td><td rowspan="2">200</td><td rowspan="2">19</td><td>0,38</td><td rowspan="2">30</td><td colspan="2">5</td><td>0,13</td><td colspan="2" rowspan="2">500</td><td rowspan="2">47</td><td>0,15</td></tr>
<tr><td>10</td><td>0,17</td><td>0,29</td><td colspan="2">10</td><td>0,17</td><td>0,12</td></tr>
<tr><td rowspan="2">50</td><td>5</td><td>0,18</td><td rowspan="2">125</td><td rowspan="2">19</td><td>0,44</td><td rowspan="2">50</td><td colspan="2">5</td><td>0,18</td><td colspan="2" rowspan="2">300</td><td rowspan="2">47</td><td>0,18</td></tr>
<tr><td>10</td><td>0,22</td><td>0,36</td><td colspan="2">10</td><td>0,22</td><td>0,15</td></tr>
<tr><td rowspan="2">75</td><td>5</td><td>0,25</td><td rowspan="2">63</td><td rowspan="2">15</td><td>0,63</td><td rowspan="2">75</td><td colspan="2">5</td><td>0,25</td><td colspan="2" rowspan="2">160</td><td rowspan="2">37,5</td><td>0,25</td></tr>
<tr><td>10</td><td>0,30</td><td>0,56</td><td colspan="2">10</td><td>0,30</td><td>0,22</td></tr>
<tr><td rowspan="2">100</td><td>5</td><td>0,25</td><td rowspan="2">50</td><td rowspan="2">16</td><td>0,80</td><td rowspan="2">100</td><td colspan="2">5</td><td>0,25</td><td colspan="2" rowspan="2">125</td><td rowspan="2">39</td><td>0,32</td></tr>
<tr><td>10</td><td>0,30</td><td>0,66</td><td colspan="2">10</td><td>0,30</td><td>0,26</td></tr>
<tr><td rowspan="2">125</td><td>5</td><td>0,30</td><td rowspan="2">40</td><td rowspan="2">16</td><td>0,83</td><td rowspan="2">125</td><td colspan="2">5</td><td>0,30</td><td colspan="2" rowspan="2">80</td><td rowspan="2">31</td><td>0,39</td></tr>
<tr><td>10</td><td>0,38</td><td>0,66</td><td colspan="2">10</td><td>0,38</td><td>0,33</td></tr>
<tr><td rowspan="2">150</td><td>5</td><td>0,32</td><td rowspan="2">32</td><td rowspan="2">15</td><td>0,97</td><td rowspan="2">150</td><td colspan="2">5</td><td>0,32</td><td colspan="2" rowspan="2">63</td><td rowspan="2">29,5</td><td>0,49</td></tr>
<tr><td>10</td><td>0,38</td><td>0,82</td><td colspan="2">10</td><td>0,38</td><td>0,41</td></tr>
<tr><td rowspan="2">200</td><td>5</td><td>0,40</td><td rowspan="2">25</td><td rowspan="2">16</td><td>1,0</td><td rowspan="2">200</td><td colspan="2">5</td><td>0,40</td><td colspan="2" rowspan="2">50</td><td rowspan="2">31,5</td><td>0,50</td></tr>
<tr><td>10</td><td>0,45</td><td>0,89</td><td colspan="2">10</td><td>0,45</td><td>0,44</td></tr>
<tr><td rowspan="2">250</td><td>5</td><td>0,40</td><td rowspan="2">20</td><td rowspan="2">15</td><td>1,25</td><td rowspan="2">250</td><td colspan="2">5</td><td>0,40</td><td colspan="2" rowspan="2">40</td><td rowspan="2">31,5</td><td>0,62</td></tr>
<tr><td>10</td><td>0,45</td><td>1,11</td><td colspan="2">10</td><td>0,45</td><td>0,55</td></tr>
<tr><td rowspan="2">300</td><td>5</td><td>0,40</td><td rowspan="2">16</td><td rowspan="2">15</td><td>1,56</td><td rowspan="2">300</td><td colspan="2">5</td><td>0,40</td><td colspan="2" rowspan="2">32</td><td rowspan="2">30</td><td>0,78</td></tr>
<tr><td>10</td><td>0,45</td><td>1,39</td><td colspan="2">10</td><td>0,45</td><td>0,69</td></tr>
<tr><td>350</td><td rowspan="4">10</td><td rowspan="4">0,45</td><td>14</td><td>15,5</td><td>1,58</td><td>350</td><td colspan="2" rowspan="4">10</td><td rowspan="4">0,45</td><td colspan="2">25</td><td>27,5</td><td>0,89</td></tr>
<tr><td>400</td><td>12,5</td><td>16</td><td>1,77</td><td>400</td><td colspan="2">20</td><td>25</td><td>1,11</td></tr>
<tr><td>450</td><td>11</td><td>15,5</td><td>2,02</td><td>450</td><td colspan="2">18</td><td>25</td><td>1,23</td></tr>
<tr><td>500</td><td>10</td><td>15,5</td><td>2,22</td><td>500</td><td colspan="2">16</td><td>25</td><td>1,39</td></tr>
<tr><td colspan="14">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="4">Твердости чугуна</td><td colspan="4">НВ, ГПа</td><td colspan="3">до 2,15</td><td colspan="3">свыше 2,15</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td colspan="2">1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="4" rowspan="4">Марки твердого сплава</td><td colspan="4">Марка сплава</td><td colspan="3">ВК8</td><td colspan="3">ВК6</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="3" rowspan="3">0,85</td></tr>
<tr><td colspan="2">1,0</td><td></td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="9%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"><col width="8%"><col width="5%"><col width="4%"><col width="7%"><col width="5%"><col width="3%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="9">Основное время на 10 мм расчетной длины ПРОРЕЗКА НАРУЖНЫХ ПАЗОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="9" rowspan="2">Среднесерийное производство</td><td colspan="5">Резцы с пластинками ВК8, ВК6 и из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 151</td></tr>
<tr><td colspan="6">Р6М5</td><td colspan="8">ВК8</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td>Ширина паза</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="2">Ширина паза</td><td colspan="4">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>B, мм, до</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">B, мм, до</td><td>S , о мм/ об.</td><td colspan="2">n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="2">30</td><td>5</td><td>0,12</td><td rowspan="2">200</td><td rowspan="2">19</td><td>0,41</td><td rowspan="2">30</td><td colspan="2">5</td><td>0,12</td><td colspan="2" rowspan="2">500</td><td rowspan="2">47</td><td>0,16</td></tr>
<tr><td>10</td><td>0,15</td><td>0,33</td><td colspan="2">10</td><td>0,15</td><td>0,13</td></tr>
<tr><td rowspan="2">50</td><td>5</td><td>0,15</td><td rowspan="2">125</td><td rowspan="2">19,5</td><td>0,53</td><td rowspan="2">50</td><td colspan="2">5</td><td>0,15</td><td colspan="2" rowspan="2">300</td><td rowspan="2">47</td><td>0,22</td></tr>
<tr><td>10</td><td>0,20</td><td>0,4</td><td colspan="2">10</td><td>0,20</td><td>0,16</td></tr>
<tr><td rowspan="2">75</td><td>5</td><td>0,17</td><td rowspan="2">80</td><td rowspan="2">19</td><td>0,73</td><td rowspan="2">75</td><td colspan="2">5</td><td>0,18</td><td colspan="2" rowspan="2">160</td><td rowspan="2">47</td><td>0,34</td></tr>
<tr><td>10</td><td>0,22</td><td>0,57</td><td colspan="2">10</td><td>0,22</td><td>0,28</td></tr>
<tr><td rowspan="2">100</td><td>5</td><td>0,20</td><td rowspan="2">63</td><td rowspan="2">20</td><td>0,79</td><td rowspan="2">100</td><td colspan="2">5</td><td>0,20</td><td colspan="2" rowspan="2">125</td><td rowspan="2">39</td><td>0,4</td></tr>
<tr><td>10</td><td>0,25</td><td>0,63</td><td colspan="2">10</td><td>0,25</td><td>0,32</td></tr>
<tr><td rowspan="2">125</td><td>5</td><td>0,20</td><td rowspan="2">50</td><td rowspan="2">19,5</td><td>1,0</td><td rowspan="2">125</td><td colspan="2">5</td><td>0,20</td><td colspan="2" rowspan="2">100</td><td rowspan="2">39</td><td>0,5</td></tr>
<tr><td>10</td><td>0,25</td><td>0,8</td><td colspan="2">10</td><td>0,25</td><td>0,35</td></tr>
<tr><td rowspan="2">150</td><td>5</td><td>0,20</td><td rowspan="2">40</td><td rowspan="2">19</td><td>1,56</td><td rowspan="2">150</td><td colspan="2">5</td><td>0,20</td><td colspan="2" rowspan="2">80</td><td rowspan="2">38</td><td>0,62</td></tr>
<tr><td>10</td><td>0,25</td><td>1,0</td><td colspan="2">10</td><td>0,25</td><td>0,5</td></tr>
<tr><td rowspan="2">200</td><td>5</td><td>0,20</td><td rowspan="2">32</td><td rowspan="2">20</td><td>1,56</td><td rowspan="2">200</td><td colspan="2">5</td><td>0,20</td><td colspan="2" rowspan="2">63</td><td rowspan="2">39</td><td>0,79</td></tr>
<tr><td>10</td><td>0,25</td><td>1,25</td><td colspan="2">10</td><td>0,28</td><td>0,56</td></tr>
<tr><td rowspan="2">250</td><td>5</td><td>0,20</td><td rowspan="2">25</td><td rowspan="2">19,5</td><td>2,0</td><td rowspan="2">250</td><td colspan="2">5</td><td>0,20</td><td colspan="2" rowspan="2">50</td><td rowspan="2">39</td><td>1,0</td></tr>
<tr><td>10</td><td>0,25</td><td>1,6</td><td colspan="2">10</td><td>0,25</td><td>0,71</td></tr>
<tr><td rowspan="2">300</td><td>5</td><td>0,20</td><td rowspan="2">20</td><td rowspan="2">19</td><td>2,5</td><td rowspan="2">300</td><td colspan="2">5</td><td>0,18</td><td colspan="2" rowspan="2">40</td><td rowspan="2">38</td><td>1,25</td></tr>
<tr><td>10</td><td>0,25</td><td>2,0</td><td colspan="2">10</td><td>0,28</td><td>0,89</td></tr>
<tr><td>350</td><td>10</td><td>0,25</td><td>18</td><td>19,5</td><td>2,22</td><td>350</td><td colspan="2">10</td><td>0,28</td><td colspan="2">30</td><td>33</td><td>1,2</td></tr>
<tr><td>400</td><td>10</td><td>0,25</td><td>16</td><td>20</td><td>2,5</td><td>400</td><td colspan="2">10</td><td>0,28</td><td colspan="2">25</td><td>31,5</td><td>1,43</td></tr>
<tr><td colspan="14">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="4">Твердости чугуна</td><td colspan="4">НВ, ГПа</td><td colspan="3">до 2,15</td><td colspan="3">свыше 2,15</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td colspan="2">1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="4" rowspan="4">Марки твердого сплава</td><td colspan="4">Марка сплава</td><td colspan="3">ВК8</td><td colspan="3">ВК6</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="3" rowspan="3">0,85</td></tr>
<tr><td colspan="2">1,0</td><td></td></tr>
</table>


<a id="p104951"></a>    Примечание.  При  обработке пазов с параметром шероховатости R 20 время
                                                                  z
по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="11%"><col width="8%"><col width="8%"><col width="7%"><col width="7%"><col width="9%"><col width="11%"><col width="5%"><col width="3%"><col width="5%"><col width="3%"><col width="7%"><col width="4%"><col width="3%"><col width="9%"></colgroup>
<tr><td colspan="9">Основное время на 10 мм расчетной длины НАРЕЗАНИЕ НАРУЖНОЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="9" rowspan="2">Чугун серый, НВ = 1,76...2,15 ГПа Среднесерийное производство</td><td colspan="6">Резцы с пластинками ВК8, ВК6 и из стали Р6М5</td></tr>
<tr><td colspan="6">Карта 152</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Шаг резьбы P, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="2" rowspan="2">Ширина паза B, мм, до</td><td colspan="5">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">i</td><td>n, об./ мин.</td><td colspan="2">V, м/ мин.</td></tr>
<tr><td rowspan="3">16...24</td><td>1</td><td rowspan="2">4</td><td rowspan="3">500</td><td rowspan="3">37,5</td><td>1,44</td><td>64</td><td colspan="2">4</td><td colspan="2">6</td><td>250</td><td colspan="2">50</td><td>1,08</td></tr>
<tr><td>2</td><td>0,72</td><td rowspan="4">72</td><td colspan="2">1</td><td colspan="2" rowspan="2">4</td><td rowspan="3">160</td><td colspan="2" rowspan="3">36</td><td>4,5</td></tr>
<tr><td>3</td><td>5</td><td>0,59</td><td colspan="2">2</td><td>2,25</td></tr>
<tr><td rowspan="3">30</td><td>1</td><td rowspan="2">4</td><td rowspan="3">375</td><td rowspan="3">40</td><td>1,8</td><td colspan="2">3</td><td colspan="2">5</td><td>1,85</td></tr>
<tr><td>2</td><td>0,9</td><td colspan="2">4</td><td colspan="2">6</td><td>200</td><td colspan="2">45</td><td>1,35</td></tr>
<tr><td>3</td><td>5</td><td>0,73</td><td rowspan="3">90</td><td colspan="2">2</td><td colspan="2">4</td><td rowspan="2">125</td><td colspan="2" rowspan="2">35</td><td>2,88</td></tr>
<tr><td rowspan="4">36...42</td><td>1</td><td rowspan="2">4</td><td rowspan="3">300</td><td rowspan="3">34</td><td>2,4</td><td colspan="2">3</td><td colspan="2">5</td><td>2,36</td></tr>
<tr><td>2</td><td>1,2</td><td colspan="2">4</td><td colspan="2">6</td><td>160</td><td colspan="2">45</td><td>1,68</td></tr>
<tr><td>3</td><td>5</td><td>0,99</td><td rowspan="3">100... 125</td><td colspan="2">2</td><td colspan="2">4</td><td rowspan="2">100</td><td colspan="2" rowspan="2">35</td><td>3,6</td></tr>
<tr><td>4</td><td>6</td><td>400</td><td>45</td><td>0,67</td><td colspan="2">3</td><td colspan="2">5</td><td>2,96</td></tr>
<tr><td rowspan="4">48</td><td>1</td><td rowspan="2">4</td><td rowspan="2">250</td><td rowspan="2">37,5</td><td>2,88</td><td colspan="2">4</td><td colspan="2">6</td><td>125</td><td colspan="2">45</td><td>2,15</td></tr>
<tr><td>2</td><td>1,44</td><td rowspan="3">140... 160</td><td colspan="2">2</td><td colspan="2">4</td><td rowspan="2">80</td><td colspan="2" rowspan="2">35</td><td>4,5</td></tr>
<tr><td>3</td><td>5</td><td rowspan="2">300</td><td rowspan="2">45</td><td>1,18</td><td colspan="2">3</td><td colspan="2">5</td><td>3,69</td></tr>
<tr><td>4</td><td>6</td><td>0,9</td><td colspan="2">4</td><td colspan="2">6</td><td>100</td><td colspan="2">45</td><td>2,69</td></tr>
<tr><td rowspan="3">64</td><td>1</td><td rowspan="2">4</td><td rowspan="3">200</td><td rowspan="3">40</td><td>3,59</td><td rowspan="3">180... 200</td><td colspan="2">2</td><td colspan="2">4</td><td rowspan="2">63</td><td colspan="2" rowspan="2">35</td><td>5,71</td></tr>
<tr><td>2</td><td>1,8</td><td colspan="2">3</td><td colspan="2">5</td><td>4,71</td></tr>
<tr><td>3</td><td>5</td><td>1,48</td><td colspan="2">4</td><td colspan="2">6</td><td>80</td><td colspan="2">45</td><td>3,37</td></tr>
<tr><td colspan="15">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="5">Твердость чугуна</td><td colspan="5">НВ, ГПа</td><td colspan="3">до 1,76</td><td colspan="4">свыше 2,15</td></tr>
<tr><td colspan="5">Длительность обработки, мин.</td><td colspan="3">-</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<a id="p104974"></a>*Примечание.* Время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.


<table>
<colgroup><col width="11%"><col width="8%"><col width="8%"><col width="7%"><col width="7%"><col width="9%"><col width="11%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="7%"><col width="4%"><col width="3%"><col width="9%"></colgroup>
<tr><td colspan="9">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="9" rowspan="2">Чугун серый, НВ = 1,76...2,15 ГПа Среднесерийное производство</td><td colspan="6">Резцы с пластинками ВК8, ВК6</td></tr>
<tr><td colspan="6">Карта 153</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Шаг резьбы P, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="2" rowspan="2">Ширина паза B, мм, до</td><td colspan="5">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">i</td><td>n, об./ мин.</td><td colspan="2">V, м/ мин.</td></tr>
<tr><td rowspan="3">30</td><td>1</td><td rowspan="2">5</td><td rowspan="2">300</td><td rowspan="2">28</td><td>3,0</td><td rowspan="3">72</td><td colspan="2">2</td><td colspan="2">5</td><td>125</td><td colspan="2">28</td><td>3,6</td></tr>
<tr><td>2</td><td>1,5</td><td colspan="2">3</td><td colspan="2">6</td><td rowspan="2">150</td><td colspan="2" rowspan="2">34</td><td>2,39</td></tr>
<tr><td>3</td><td>6</td><td>400</td><td>37,5</td><td>0,9</td><td colspan="2">4</td><td colspan="2">7</td><td>2,09</td></tr>
<tr><td rowspan="4">36...42</td><td>1</td><td rowspan="2">5</td><td rowspan="2">250</td><td rowspan="2">28</td><td>3,6</td><td rowspan="3">90</td><td colspan="2">2</td><td colspan="2">5</td><td>100</td><td colspan="2">28</td><td>4,5</td></tr>
<tr><td>2</td><td>1,8</td><td colspan="2">3</td><td colspan="2">6</td><td rowspan="2">125</td><td colspan="2" rowspan="2">35</td><td>2,88</td></tr>
<tr><td>3</td><td>6</td><td rowspan="2">300</td><td rowspan="2">34</td><td>1,19</td><td colspan="2">4</td><td colspan="2">7</td><td>2,52</td></tr>
<tr><td>4</td><td>7</td><td>1,04</td><td rowspan="3">100... 125</td><td colspan="2">2</td><td colspan="2">5</td><td>80</td><td colspan="2">31</td><td>5,61</td></tr>
<tr><td rowspan="4">48</td><td>1</td><td rowspan="2">5</td><td rowspan="2">200</td><td rowspan="2">30</td><td>4,5</td><td colspan="2">3</td><td colspan="2">6</td><td rowspan="2">100</td><td colspan="2" rowspan="2">39</td><td>3,6</td></tr>
<tr><td>2</td><td>2,25</td><td colspan="2">4</td><td colspan="2">7</td><td>3,15</td></tr>
<tr><td>3</td><td>6</td><td rowspan="2">250</td><td rowspan="2">37,5</td><td>1,44</td><td rowspan="3">140... 160</td><td colspan="2">2</td><td colspan="2">5</td><td>63</td><td colspan="2">28</td><td>7,13</td></tr>
<tr><td>4</td><td>7</td><td>1,26</td><td colspan="2">3</td><td colspan="2">6</td><td rowspan="2">80</td><td colspan="2" rowspan="2">35</td><td>4,5</td></tr>
<tr><td rowspan="4">64</td><td>1</td><td rowspan="2">5</td><td rowspan="2">150</td><td rowspan="2">30</td><td>6,0</td><td colspan="2">4</td><td colspan="2">7</td><td>3,92</td></tr>
<tr><td>2</td><td>3,0</td><td rowspan="4">180... 200</td><td colspan="2">2</td><td colspan="2">5</td><td>50</td><td colspan="2">28</td><td>9,0</td></tr>
<tr><td>3</td><td>6</td><td rowspan="2">200</td><td rowspan="2">40</td><td>1,8</td><td colspan="2">3</td><td colspan="2">6</td><td rowspan="3">63</td><td colspan="2" rowspan="3">35</td><td>5,7</td></tr>
<tr><td>4</td><td>7</td><td>1,56</td><td colspan="2">4</td><td colspan="2" rowspan="2">7</td><td>4,98</td></tr>
<tr><td>72</td><td>1</td><td>5</td><td>125</td><td>28</td><td>7,2</td><td colspan="2"></td><td></td></tr>
<tr><td colspan="15">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="8">Твердость чугуна НВ, ГПа</td><td colspan="3">до 2,15</td><td colspan="4">свыше 2,15</td></tr>
<tr><td colspan="8">Длительность обработки, мин.</td><td colspan="3">-</td><td colspan="2">до 10</td><td colspan="2">свыше 10</td></tr>
<tr><td colspan="8" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="2" rowspan="3">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="2">1,0</td><td></td></tr>
</table>


<a id="p104996"></a>*Примечание.* Время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.


<table>
<colgroup><col width="8%"><col width="9%"><col width="8%"><col width="9%"><col width="9%"><col width="8%"><col width="11%"><col width="3%"><col width="5%"><col width="4%"><col width="5%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="7">Основное время на 100 мм расчетной длины СВЕРЛЕНИЕ И РАССВЕРЛИВАНИЕ ОТВЕРСТИЙ, R 80, JТ14...JТ12 КВАЛИТЕТ z</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="7">Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="6">Сверла из стали Р6М5</td></tr>
<tr><td colspan="7">Среднесерийное производство</td><td colspan="6">Карта 154</td></tr>
<tr><td colspan="5">Сверление</td><td colspan="8">Рассверливание</td></tr>
<tr><td>Диаметр</td><td colspan="3">Режимы резания</td><td>t 100, о</td><td>Диаметр</td><td rowspan="2">Диаметр предварительно обработанного отверстия, d, мм, до</td><td colspan="5">Режимы резания</td><td>t 100, о</td></tr>
<tr><td>обрабатываемой поверхности D, мм, до</td><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/мин.</td><td>мин.</td><td>обрабатываемой по верхности D, мм, до</td><td colspan="2">S , о мм/ об.</td><td colspan="2">n, об./ мин.</td><td>V, м/мин.</td><td>мин.</td></tr>
<tr><td>3</td><td>0,20</td><td>1500</td><td>14</td><td>0,33</td><td>25</td><td>10</td><td colspan="2">0,5</td><td colspan="2">300</td><td>23</td><td>0,67</td></tr>
<tr><td>5</td><td>0,22</td><td>1200</td><td>18,5</td><td>0,38</td><td rowspan="2">30</td><td>10</td><td colspan="2">0,6</td><td colspan="2">250</td><td>25</td><td>0,67</td></tr>
<tr><td>6</td><td>0,22</td><td>1250</td><td>24</td><td>0,38</td><td>20</td><td colspan="2">0,7</td><td colspan="2">250</td><td>25</td><td>0,57</td></tr>
<tr><td>8</td><td>0,22</td><td>1000</td><td>25</td><td>0,45</td><td rowspan="2">40</td><td>15</td><td colspan="2">0,7</td><td colspan="2">160</td><td>20</td><td>0,95</td></tr>
<tr><td>10</td><td>0,25</td><td>800</td><td>25</td><td>0,50</td><td>30</td><td colspan="2">0,8</td><td colspan="2">160</td><td>20</td><td>0,78</td></tr>
<tr><td>12</td><td>0,30</td><td>600</td><td>24</td><td>0,55</td><td rowspan="3">50</td><td>15</td><td colspan="2">0,4</td><td colspan="2">150</td><td>25</td><td>1,65</td></tr>
<tr><td>16</td><td>0,20</td><td>600</td><td>30</td><td>0,83</td><td>25</td><td colspan="2">0,6</td><td colspan="2">120</td><td>18,5</td><td>1,4</td></tr>
<tr><td>20</td><td>0,15</td><td>600</td><td>37</td><td>1,1</td><td>40</td><td colspan="2">0,7</td><td colspan="2">120</td><td>18,5</td><td>1,2</td></tr>
<tr><td>25</td><td>0,12</td><td>500</td><td>39</td><td>1,66</td><td rowspan="2">60</td><td rowspan="2">30</td><td colspan="2" rowspan="2">0,4</td><td colspan="2" rowspan="2">125</td><td rowspan="2">24</td><td rowspan="2">2,0</td></tr>
<tr><td>30</td><td>0,10</td><td>400</td><td>47</td><td>2,5</td></tr>
<tr><td colspan="13">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="4">Твердость чугуна</td><td colspan="7">НВ, ГПа до 2,15</td><td colspan="3">свыше 2,15</td></tr>
<tr><td colspan="7">Коэффициент</td><td colspan="3" rowspan="3">1,1</td></tr>
<tr><td colspan="5"></td><td>1,0</td><td></td></tr>
</table>


<a id="p105011"></a>Примечания:
1. <a id="p105012"></a>При сверлении и рассверливании глухих отверстий время по карте принимать с коэффициентом К = 1,1.
2. <a id="p105013"></a>Время дано для сверления и рассверливания отверстий с ручной подачей. При механической подаче время по карте принимать с коэффициентом К = 0,9.


<table>
<colgroup><col width="12%"><col width="9%"><col width="8%"><col width="8%"><col width="11%"><col width="3%"><col width="5%"><col width="4%"><col width="5%"><col width="4%"><col width="8%"><col width="9%"><col width="12%"></colgroup>
<tr><td colspan="9" rowspan="2">Основное время на 100 мм расчетной длины ЗЕНКЕРОВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, z R 20, JТ9...JТ8 КВАЛИТЕТ z РАЗВЕРТЫВАНИЕ, R 2,5, JТ9...JТ8 КВАЛИТЕТ a</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Зенкеры и развертки из стали Р6М5</td></tr>
<tr><td colspan="9">Чугун серый, НВ = 1,78...2,15 ГПа Среднесерийное производство</td><td colspan="4">Карта 155</td></tr>
<tr><td colspan="13">Параметр шероховатости и точность обработки</td></tr>
<tr><td colspan="6">Зенкерование, R 80, JТ14...JТ12 z квалитет</td><td colspan="7">Развертывание R 2,5, JТ9...JТ8 a квалитет</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td colspan="3" rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="4">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/мин.</td></tr>
<tr><td>10</td><td>0,6</td><td>630</td><td>20</td><td>0,27</td><td colspan="3" rowspan="2">10</td><td colspan="2" rowspan="2">1,4</td><td rowspan="2">240</td><td rowspan="2">7,5</td><td rowspan="2">0,30</td></tr>
<tr><td>15</td><td>0,7</td><td>500</td><td>24</td><td>0,33</td></tr>
<tr><td>20</td><td>0,9</td><td>315</td><td>19,5</td><td>0,36</td><td colspan="3" rowspan="2">15</td><td colspan="2" rowspan="2">1,5</td><td rowspan="2">150</td><td rowspan="2">7,5</td><td rowspan="2">0,44</td></tr>
<tr><td>25</td><td>1,0</td><td>315</td><td>24</td><td>0,40</td></tr>
<tr><td>30</td><td>1,1</td><td>200</td><td>19</td><td>0,44</td><td colspan="3" rowspan="2">20</td><td colspan="2" rowspan="2">1,7</td><td rowspan="2">96</td><td rowspan="2">6,0</td><td rowspan="2">0,61</td></tr>
<tr><td>40</td><td>1,4</td><td>125</td><td>16</td><td>0,53</td></tr>
<tr><td>50</td><td>1,6</td><td>100</td><td>16</td><td>0,62</td><td colspan="3" rowspan="2">25</td><td colspan="2" rowspan="2">1,8</td><td rowspan="2">75</td><td rowspan="2">6,0</td><td rowspan="2">0,74</td></tr>
<tr><td>60</td><td>1,8</td><td>80</td><td>15,2</td><td>0,71</td></tr>
<tr><td>70</td><td>1,9</td><td>63</td><td>14</td><td>0,84</td><td colspan="3" rowspan="2">30</td><td colspan="2" rowspan="2">1,9</td><td rowspan="2">60</td><td rowspan="2">5,6</td><td rowspan="2">0,88</td></tr>
<tr><td>80</td><td></td><td>50</td><td>12,5</td><td>1,05</td></tr>
<tr><td colspan="5">Параметр шероховатости и точность обработки</td><td colspan="3">35</td><td colspan="2">2,0</td><td>48</td><td>5,3</td><td>1,05</td></tr>
<tr><td colspan="5">Зенкерование, R 20, JТ9...JТ8 квалитет z</td><td colspan="3">40</td><td colspan="2">2,1</td><td>38</td><td>4,7</td><td>1,25</td></tr>
<tr><td>10</td><td>0,4</td><td>500</td><td>16</td><td>0,32</td><td colspan="3" rowspan="2">50</td><td colspan="2" rowspan="2">2,2</td><td rowspan="2">30</td><td rowspan="2">4,7</td><td rowspan="2">1,5</td></tr>
<tr><td>15</td><td>0,5</td><td>500</td><td>24</td><td>0,40</td></tr>
<tr><td>20</td><td>0,6</td><td>400</td><td>25</td><td>0,42</td><td colspan="3" rowspan="3">60</td><td colspan="2" rowspan="3">2,3</td><td rowspan="3">24</td><td rowspan="3">4,5</td><td rowspan="3">1,8</td></tr>
<tr><td>25</td><td>0,7</td><td>315</td><td>24</td><td>0,45</td></tr>
<tr><td>30</td><td>0,8</td><td>250</td><td>24</td><td>0,50</td></tr>
<tr><td>40</td><td>1,0</td><td>160</td><td>20</td><td>0,63</td><td colspan="3" rowspan="2">70</td><td colspan="2" rowspan="2">2,5</td><td rowspan="2">19</td><td rowspan="2">4,2</td><td rowspan="2">2,1</td></tr>
<tr><td>50</td><td>1,1</td><td>125</td><td>19, 5</td><td>0,73</td></tr>
<tr><td>60</td><td>1,2</td><td>100</td><td>19</td><td>0,83</td><td colspan="3" rowspan="3">80</td><td colspan="2" rowspan="3">2,7</td><td rowspan="3">15</td><td rowspan="3">3,7</td><td rowspan="3">2,45</td></tr>
<tr><td>70</td><td>1,3</td><td>80</td><td>17, 5</td><td>0,96</td></tr>
<tr><td>80</td><td>1,4</td><td>60</td><td>12, 5</td><td>1,18</td></tr>
<tr><td colspan="13">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="4">Твердости чугуна</td><td colspan="3">НВ, ГПа</td><td colspan="5">до 2,15</td><td colspan="3">свыше 2,15</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="5"></td><td colspan="3" rowspan="3">1,1</td></tr>
<tr><td colspan="2"></td><td colspan="3">1,0</td></tr>
</table>


<a id="p105040"></a>Примечания:
1. <a id="p105041"></a>При обработке глухих отверстий время по карте принимать с коэффициентом К = 1,1.
2. <a id="p105042"></a>Время дано для зенкерования и развертывания отверстий с ручной подачей. При механической подаче время по карте принимать с коэффициентом К = 0,9.


<table>
<colgroup><col width="16%"><col width="11%"><col width="9%"><col width="8%"><col width="9%"><col width="7%"><col width="4%"><col width="3%"><col width="7%"><col width="7%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="8" rowspan="3">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВТ д</td></tr>
<tr><td colspan="4">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="4">Карта 156</td></tr>
<tr><td rowspan="4">Диаметр обрабатываемой поверхности D, мм, до</td><td>Глубина резания</td><td colspan="10">Мощность электродвигателя, кВт</td></tr>
<tr><td rowspan="3">t, мм, до</td><td colspan="5">N 4,5...6 д</td><td colspan="5">N 7,8...14 д</td></tr>
<tr><td colspan="3">Режимы резания</td><td colspan="2" rowspan="2">t 100, о мин.</td><td colspan="4">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/мин.</td><td colspan="2">S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/мин.</td></tr>
<tr><td rowspan="2">20</td><td>2</td><td>0,5</td><td rowspan="2">960</td><td rowspan="2">60</td><td colspan="2">0,20</td><td colspan="2">0,6</td><td rowspan="2">1200</td><td rowspan="2">75</td><td>0,14</td></tr>
<tr><td>4</td><td>0,4</td><td colspan="2">0,26</td><td colspan="2">0,5</td><td>0,17</td></tr>
<tr><td rowspan="2">30</td><td>2</td><td>0,5</td><td rowspan="2">750</td><td rowspan="2">70</td><td colspan="2">0,26</td><td colspan="2">0,6</td><td rowspan="2">960</td><td rowspan="2">90</td><td>0,17</td></tr>
<tr><td>4</td><td>0,4</td><td colspan="2">0,33</td><td colspan="2">0,5</td><td>0,21</td></tr>
<tr><td rowspan="2">38</td><td>2</td><td>0,6</td><td rowspan="2">600</td><td rowspan="2">72</td><td colspan="2">0,27</td><td colspan="2">0,75</td><td rowspan="2">750</td><td rowspan="2">90</td><td>0,18</td></tr>
<tr><td>4</td><td>0,5</td><td colspan="2">0,33</td><td colspan="2">0,5</td><td>0,26</td></tr>
<tr><td rowspan="2">48</td><td>2</td><td>0,7</td><td rowspan="2">480</td><td rowspan="2">72</td><td colspan="2">0,30</td><td colspan="2">0,75</td><td rowspan="2">600</td><td rowspan="2">90</td><td>0,22</td></tr>
<tr><td>4</td><td>0,5</td><td colspan="2">0.42</td><td colspan="2">0,5</td><td>0,33</td></tr>
<tr><td rowspan="2">96</td><td>3</td><td>0,8</td><td rowspan="2">240</td><td rowspan="2">72</td><td colspan="2">0,52</td><td colspan="2">0,75</td><td rowspan="2">300</td><td rowspan="2">90</td><td>0.44</td></tr>
<tr><td>5</td><td>0,6</td><td colspan="2">0,69</td><td colspan="2">0,5</td><td>0,66</td></tr>
<tr><td rowspan="2">120</td><td>3</td><td>0,8</td><td rowspan="2">190</td><td rowspan="2">71</td><td colspan="2">0,66</td><td colspan="2">0,75</td><td rowspan="2">240</td><td rowspan="2">90</td><td>0,56</td></tr>
<tr><td>5</td><td>0,6</td><td colspan="2">0,885</td><td colspan="2">0,5</td><td>0,83</td></tr>
<tr><td rowspan="2">150</td><td>3</td><td>0,8</td><td rowspan="2">150</td><td rowspan="2">71</td><td colspan="2">0,84</td><td colspan="2">0,75</td><td rowspan="2">190</td><td rowspan="2">90</td><td>0,70</td></tr>
<tr><td>5</td><td>0,6</td><td colspan="2">1,1</td><td colspan="2">0,5</td><td>1,05</td></tr>
<tr><td rowspan="2">190</td><td>3</td><td>0,8</td><td rowspan="2">120</td><td rowspan="2">71</td><td colspan="2">1,05</td><td colspan="2">0,75</td><td rowspan="2">150</td><td rowspan="2">87</td><td>0,89</td></tr>
<tr><td>5</td><td>0,6</td><td colspan="2">1,38</td><td colspan="2">0,5</td><td>1,33</td></tr>
<tr><td rowspan="2">240</td><td>4</td><td>1,0</td><td rowspan="2">75</td><td rowspan="2">56</td><td colspan="2">1,33</td><td colspan="2">0,75</td><td rowspan="2">120</td><td rowspan="2">90</td><td>1,11</td></tr>
<tr><td>6</td><td>0,7</td><td colspan="2">1,90</td><td colspan="2">0,5</td><td>1,66</td></tr>
<tr><td rowspan="2">300</td><td>4</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td><td colspan="2" rowspan="2">-</td><td colspan="2">0,75</td><td rowspan="2">96</td><td rowspan="2">90</td><td>1,39</td></tr>
<tr><td>6</td><td colspan="2">0,5</td><td>2,08</td></tr>
<tr><td rowspan="2">400</td><td>4</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td><td colspan="2" rowspan="2">-</td><td colspan="2">0,75</td><td rowspan="2">75</td><td rowspan="2">90</td><td>1,78</td></tr>
<tr><td>6</td><td colspan="2">0,5</td><td>2,66</td></tr>
<tr><td rowspan="2">500</td><td>4</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td><td colspan="2" rowspan="2">-</td><td colspan="2">0,75</td><td rowspan="2">60</td><td rowspan="2">90</td><td>2,22</td></tr>
<tr><td>6</td><td colspan="2">0,5</td><td>3,33</td></tr>
<tr><td colspan="12">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="8">Предела прочности стали</td><td colspan="11">сигма , ГПа до 0,59 0,59... свыше 0,74 в 0,74</td></tr>
<tr><td colspan="11">Коэффициент 0,8 1,25</td></tr>
<tr><td colspan="8">1,0</td><td colspan="3"></td></tr>
<tr><td colspan="11"></td></tr>
<tr><td colspan="11">Состояния по корке без корки поверхности</td></tr>
<tr><td colspan="11">Коэффициент 0,85</td></tr>
<tr><td colspan="5">1,0</td><td colspan="6"></td></tr>
</table>


<a id="p105073"></a>*Примечание.* При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="12%"><col width="12%"><col width="7%"><col width="9%"><col width="7%"><col width="9%"><col width="12%"><col width="7%"><col width="8%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="7" rowspan="3">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ НЕЖЕСТКИХ ВАЛОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="4">Карта 157, лист 1</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td colspan="11">Мощность электродвигателя станка N = 4,5...6 кВт д</td></tr>
<tr><td>20</td><td rowspan="6">4</td><td>0,4</td><td>1600</td><td>100</td><td>0,15</td><td rowspan="6">2</td><td>0,5</td><td>1600</td><td>100</td><td>0,12</td></tr>
<tr><td>38</td><td></td><td>800</td><td>95</td><td>0,25</td><td rowspan="5">0,75</td><td>800</td><td>95</td><td>0,17</td></tr>
<tr><td>48</td><td></td><td>600</td><td>90</td><td>0,33</td><td>600</td><td>90</td><td>0,22</td></tr>
<tr><td>60</td><td>0,5</td><td>500</td><td>94</td><td>0,4</td><td>500</td><td>94</td><td>0,27</td></tr>
<tr><td>75</td><td></td><td>400</td><td>94</td><td>0,5</td><td>400</td><td>94</td><td>0,33</td></tr>
<tr><td>100</td><td></td><td>315</td><td>99</td><td>0,63</td><td>315</td><td>99</td><td>0,42</td></tr>
<tr><td colspan="11">Мощность электродвигателя станка N = 7,5...10 кВт д</td></tr>
<tr><td>20</td><td rowspan="9">5</td><td>0,45</td><td>1600</td><td>101</td><td>0,14</td><td rowspan="9">3</td><td>0,5</td><td>1600</td><td>101</td><td>0,11</td></tr>
<tr><td>38</td><td rowspan="8">0,6</td><td>800</td><td>96</td><td>0,21</td><td rowspan="8">0,8</td><td>800</td><td>96</td><td>0,15</td></tr>
<tr><td>48</td><td>630</td><td>95</td><td>0,26</td><td>630</td><td>95</td><td>0,2</td></tr>
<tr><td>60</td><td>500</td><td>94</td><td>0,33</td><td>500</td><td>94</td><td>0,25</td></tr>
<tr><td>75</td><td>400</td><td>94</td><td>0,42</td><td>400</td><td>94</td><td>0,31</td></tr>
<tr><td>100</td><td>315</td><td>99</td><td>0,53</td><td>315</td><td>99</td><td>0,4</td></tr>
<tr><td>125</td><td>230</td><td>91</td><td>0,72</td><td>230</td><td>91</td><td>0,54</td></tr>
<tr><td>150</td><td>200</td><td>94</td><td>0,83</td><td>200</td><td>94</td><td>0,62</td></tr>
<tr><td>190</td><td>150</td><td>90</td><td>1,11</td><td>150</td><td>90</td><td>0,83</td></tr>
<tr><td colspan="11">Мощность электродвигателя станка N = 14 кВт д</td></tr>
<tr><td>20</td><td rowspan="10">8</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="10">4</td><td>0,6</td><td>1600</td><td>101</td><td>0,1</td></tr>
<tr><td>38</td><td>-</td><td>-</td><td>-</td><td>-</td><td rowspan="9">0,85</td><td>670</td><td>96</td><td>0,17</td></tr>
<tr><td>48</td><td>-</td><td>-</td><td>-</td><td>-</td><td>630</td><td>95</td><td>0,18</td></tr>
<tr><td>60</td><td rowspan="7">0,65</td><td>500</td><td>94</td><td>0,30</td><td>500</td><td>94</td><td>0,23</td></tr>
<tr><td>75</td><td>400</td><td>94</td><td>0,38</td><td>400</td><td>94</td><td>0,29</td></tr>
<tr><td>90</td><td>315</td><td>95</td><td>0,49</td><td>215</td><td>95</td><td>0,37</td></tr>
<tr><td>125</td><td>250</td><td>98</td><td>0,61</td><td>250</td><td>98</td><td>0,47</td></tr>
<tr><td>150</td><td>200</td><td>94</td><td>0,77</td><td>200</td><td>94</td><td>0,58</td></tr>
<tr><td>190</td><td>160</td><td>96</td><td>0,96</td><td>160</td><td>96</td><td>0,73</td></tr>
<tr><td>240</td><td>125</td><td>94</td><td>1,23</td><td>125</td><td>94</td><td>0,94</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="4%"><col width="3%"><col width="9%"><col width="9%"><col width="8%"><col width="5%"><col width="5%"><col width="7%"><col width="5%"><col width="4%"><col width="11%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="9">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ НЕЖЕСТКИХ ВАЛОВ, R 80, JТ14...JТ12 КВАЛИТЕТ z</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="9" rowspan="2">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="5">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="5">Карта 157, лист 2</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="2" rowspan="2">Глубина резания t, мм, до</td><td colspan="5">Режимы резания t 100,</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="4">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./ мин.</td><td colspan="3">V, мин. м/мин.</td><td colspan="2">S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/мин.</td></tr>
<tr><td colspan="14">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="4">Предела прочности стали</td><td colspan="4">сигма , КПа в</td><td colspan="8">до 0,59 0,59...0,74 свыше 0,74</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="8">0,9 1,25</td></tr>
<tr><td colspan="4"></td><td colspan="4">1,0</td></tr>
<tr><td colspan="8"></td></tr>
<tr><td colspan="2" rowspan="4">Состояния поверхности</td><td colspan="4">Состояние поверхности</td><td colspan="8">по корке без корки</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="8">0,85</td></tr>
<tr><td></td><td>1,0</td><td colspan="6"></td></tr>
</table>


<a id="p105109"></a>*Примечание.* При поперечном точении при отношении диаметра начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="20%"><col width="9%"><col width="8%"><col width="9%"><col width="12%"><col width="7%"><col width="3%"><col width="3%"><col width="7%"><col width="9%"><col width="12%"></colgroup>
<tr><td colspan="11">Основное время на 100 мм расчетной длины Токарно-винторезные станки НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, N = 4,5 кВт z z д JТ14...JТ12 и JТ11 КВАЛИТЕТ</td></tr>
<tr><td colspan="11">Сталь конструкционная углеродистая Резцы с пластинками сигма = 0,59...0,74 ГПа Т5К10 и Т15К6 в</td></tr>
<tr><td colspan="11">Среднесерийное производство Карта 158</td></tr>
<tr><td></td><td colspan="10">Параметр шероховатости и точность обработки</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="4">R 40...R 20, z z JТ14...JТ12 квалитет квалитет, t = 4 мм</td><td colspan="6">R 40...R 20, z z JТ11 квалитет, t = 1 мм</td></tr>
<tr><td colspan="3">Режимы резания</td><td>t 100, о</td><td colspan="5">Режимы резания</td><td>t 100, о</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/мин.</td><td>мин.</td><td colspan="2">S , о мм/об.</td><td colspan="2">n, об./ мин.</td><td>V, м/мин.</td><td>мин.</td></tr>
<tr><td>20</td><td rowspan="9">0,35</td><td>1800</td><td>113</td><td>0,16</td><td colspan="2" rowspan="9">0,4</td><td colspan="2">2240</td><td>141</td><td>0,11</td></tr>
<tr><td>38</td><td>900</td><td>107</td><td>0,32</td><td colspan="2">1400</td><td>167</td><td>0,18</td></tr>
<tr><td>48</td><td>710</td><td>107</td><td>0,4</td><td colspan="2">1120</td><td>169</td><td>0,22</td></tr>
<tr><td>60</td><td>630</td><td>119</td><td>0,45</td><td colspan="2">900</td><td>170</td><td>0,23</td></tr>
<tr><td>75</td><td>480</td><td>113</td><td>0,6</td><td colspan="2">710</td><td>167</td><td>0,35</td></tr>
<tr><td>96</td><td>388</td><td>117</td><td>0,74</td><td colspan="2">560</td><td>169</td><td>0,45</td></tr>
<tr><td>120</td><td>315</td><td>119</td><td>0,9</td><td colspan="2">450</td><td>170</td><td>0,56</td></tr>
<tr><td>150</td><td>250</td><td>118</td><td>1,14</td><td colspan="2">355</td><td>167</td><td>0,7</td></tr>
<tr><td>200</td><td>200</td><td>126</td><td>1,43</td><td colspan="2">280</td><td>176</td><td>0,9</td></tr>
<tr><td colspan="11">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="4">Предела прочности стали</td><td colspan="2">сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="4">0,59...0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,8</td><td colspan="4"></td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
</table>


<a id="p105123"></a>*Примечание.* При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="20%"><col width="3%"><col width="7%"><col width="8%"><col width="5%"><col width="4%"><col width="11%"><col width="7%"><col width="3%"><col width="5%"><col width="7%"><col width="7%"><col width="3%"><col width="11%"></colgroup>
<tr><td colspan="7" rowspan="2">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, JТ14...JТ12 z z и JТ11 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="7">Токарно-винторезные станки N = 6...10 кВт д</td></tr>
<tr><td colspan="7">Резцы с пластинками Т5К10 и Т15К6</td></tr>
<tr><td colspan="7">Среднесерийное производство</td><td colspan="7">Карта 159</td></tr>
<tr><td>Диаметр обрабатываемой</td><td colspan="13">Параметр шероховатости и точность обработки</td></tr>
<tr><td rowspan="3">поверхности D, мм, до</td><td colspan="6">R 40...R 20, JТ14...JТ12 z z квалитет, t = 4 мм</td><td colspan="7">R 40...R 20, JТ11 квалитет, z z t = 1 мм</td></tr>
<tr><td colspan="5">Режимы резания</td><td>t 100, о</td><td colspan="6">Режимы резания</td><td>t 100, о</td></tr>
<tr><td colspan="2">S , о мм/об.</td><td>n, об./ мин.</td><td colspan="2">V, м/мин.</td><td>мин.</td><td colspan="2">S , о мм/об.</td><td colspan="2">n, об./ мин.</td><td colspan="2">V, м/мин.</td><td>мин.</td></tr>
<tr><td>20</td><td colspan="2" rowspan="10">0,35</td><td>1800</td><td colspan="2">113</td><td>0,16</td><td colspan="2" rowspan="10">0,4</td><td colspan="2">2240</td><td colspan="2">141</td><td>0,11</td></tr>
<tr><td>38</td><td>1000</td><td colspan="2">119</td><td>0,29</td><td colspan="2">1600</td><td colspan="2">191</td><td>0,15</td></tr>
<tr><td>48</td><td>900</td><td colspan="2">136</td><td>0,32</td><td colspan="2">1250</td><td colspan="2">188</td><td>0,2</td></tr>
<tr><td>60</td><td>600</td><td colspan="2">113</td><td>0,47</td><td colspan="2">1000</td><td colspan="2">188</td><td>0,25</td></tr>
<tr><td>75</td><td>500</td><td colspan="2">118</td><td>0,57</td><td colspan="2">800</td><td colspan="2">188</td><td>0,31</td></tr>
<tr><td>96</td><td>400</td><td colspan="2">121</td><td>0,71</td><td colspan="2">630</td><td colspan="2">190</td><td>0,4</td></tr>
<tr><td>120</td><td>315</td><td colspan="2">119</td><td>0,9</td><td colspan="2">500</td><td colspan="2">188</td><td>0,5</td></tr>
<tr><td>150</td><td>250</td><td colspan="2">118</td><td>1,14</td><td colspan="2">400</td><td colspan="2">188</td><td>0,62</td></tr>
<tr><td>200</td><td>200</td><td colspan="2">126</td><td>1,42</td><td colspan="2">315</td><td colspan="2">198</td><td>0,79</td></tr>
<tr><td>250</td><td>160</td><td colspan="2">126</td><td>1,78</td><td colspan="2">250</td><td colspan="2">196</td><td>1,0</td></tr>
<tr><td colspan="14">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="4">Предела прочности стали</td><td colspan="3">сигма , ГПа в</td><td colspan="3">до 0,59</td><td colspan="4">0,59...0,74</td><td colspan="2">св. 0,74</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="3" rowspan="3">0,8</td><td colspan="4"></td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="2"></td><td colspan="2">1,0</td></tr>
</table>


<a id="p105138"></a>*Примечание.* При поперечном точении про отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом K = 0,85.


<table>
<colgroup><col width="24%"><col width="9%"><col width="8%"><col width="8%"><col width="11%"><col width="7%"><col width="3%"><col width="3%"><col width="7%"><col width="9%"><col width="11%"></colgroup>
<tr><td colspan="5">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, z z JТ14...JТ12 и JТ11 КВАЛИТЕТ</td><td colspan="6">Токарно-винторезные станки N = 14 кВт д</td></tr>
<tr><td colspan="5">Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="6">Резцы с пластинками Т5К10 и Т15К6</td></tr>
<tr><td colspan="5">Среднесерийное производство</td><td colspan="6">Карта 160</td></tr>
<tr><td>Диаметр обрабатываемой</td><td colspan="10">Параметр шероховатости и точность обработки</td></tr>
<tr><td rowspan="3">поверхности D, мм, до</td><td colspan="4">R 40...R 20, z z JТ14...JТ12 квалитет, t = 4 мм</td><td colspan="6">R 40...R 20, z z JТ11 квалитет, t = 2 мм</td></tr>
<tr><td colspan="3">Режимы резания</td><td>t 100, о</td><td colspan="5">Режимы резания</td><td>t 100, о</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>мин.</td><td colspan="2">S , о мм/об.</td><td colspan="2">n, об./ мин.</td><td>V, м/ мин.</td><td>мин.</td></tr>
<tr><td>20</td><td rowspan="13">0,4</td><td>1600</td><td>101</td><td>0,15</td><td colspan="2" rowspan="13">0,45</td><td colspan="2">2000</td><td>126</td><td>0,11</td></tr>
<tr><td>38</td><td>900</td><td>107</td><td>0,27</td><td colspan="2">1600</td><td>191</td><td>0,14</td></tr>
<tr><td>48</td><td>670</td><td>101</td><td>0,37</td><td colspan="2">1250</td><td rowspan="3">188</td><td>0,17</td></tr>
<tr><td>60</td><td>560</td><td rowspan="2">106</td><td>0,45</td><td colspan="2">1000</td><td>0,22</td></tr>
<tr><td>75</td><td>450</td><td>0,55</td><td colspan="2">800</td><td>0,27</td></tr>
<tr><td>90</td><td>400</td><td>121</td><td>0,62</td><td colspan="2">630</td><td>190</td><td>0,35</td></tr>
<tr><td>120</td><td>315</td><td>119</td><td>0,79</td><td colspan="2">500</td><td rowspan="2">188</td><td>0,44</td></tr>
<tr><td>150</td><td>250</td><td>118</td><td>1,0</td><td colspan="2">400</td><td>0,55</td></tr>
<tr><td>200</td><td>180</td><td>113</td><td>1,37</td><td colspan="2">315</td><td>198</td><td>0,7</td></tr>
<tr><td>250</td><td>140</td><td>110</td><td>1,77</td><td colspan="2">250</td><td>196</td><td>0,88</td></tr>
<tr><td>300</td><td>125</td><td>118</td><td>2,0</td><td colspan="2">200</td><td>188</td><td>1,15</td></tr>
<tr><td>350</td><td>100</td><td>110</td><td>2,5</td><td colspan="2">180</td><td>198</td><td>1,23</td></tr>
<tr><td>400</td><td>80</td><td>101</td><td>3,12</td><td colspan="2">160</td><td>201</td><td>1,39</td></tr>
<tr><td colspan="11">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="4">Предела прочности стали</td><td colspan="2">сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="4">0,59...0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,8</td><td colspan="4"></td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
</table>


<a id="p105156"></a>*Примечание.* При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="16%"><col width="16%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"><col width="5%"><col width="3%"><col width="3%"><col width="5%"><col width="8%"><col width="9%"></colgroup>
<tr><td colspan="6" rowspan="3">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ НЕЖЕСТКИХ ВАЛОВ, R 40...R 20, JТ14...JТ12 и JТ11 КВАЛИТЕТ z z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="6">Токарно-винторезные станки N = 14 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками Т5К10 и Т15К6</td></tr>
<tr><td colspan="6">Карта 161</td></tr>
<tr><td rowspan="4">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="4">Длина обрабатываемой поверхности l, мм, до</td><td colspan="10">Параметр шероховатости и точность обработки</td></tr>
<tr><td colspan="4">R 40...R 20, z z JТ14...JТ12 квалитет, t = 5 мм</td><td colspan="6">R 40...R 20, z z JТ11 квалитет, t = 2 мм</td></tr>
<tr><td colspan="3">Режимы резания</td><td>t 100, о</td><td colspan="5">Режимы резания</td><td>t 100, о</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>мин.</td><td colspan="2">S , о мм/ об.</td><td colspan="2">n, об./ мин.</td><td>V, м/ мин.</td><td>мин.</td></tr>
<tr><td rowspan="2">20</td><td>200</td><td>0,35</td><td rowspan="2">1800</td><td rowspan="2">113</td><td>0,16</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">2240</td><td rowspan="2">140</td><td>0,11</td></tr>
<tr><td>св. 200</td><td>0,3</td><td>0,19</td><td colspan="2">0,35</td><td>0,13</td></tr>
<tr><td rowspan="2">38</td><td>400</td><td>0,35</td><td rowspan="2">960</td><td rowspan="2">115</td><td>0,29</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">1800</td><td rowspan="2">214</td><td>0,14</td></tr>
<tr><td>св. 400</td><td>0,3</td><td>0,34</td><td colspan="2">0,35</td><td>0,16</td></tr>
<tr><td rowspan="2">48</td><td>500</td><td>0,35</td><td rowspan="2">770</td><td rowspan="2">116</td><td>0,37</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">1400</td><td rowspan="2">211</td><td>0,28</td></tr>
<tr><td>св. 500</td><td>0,3</td><td>0,43</td><td colspan="2">0,35</td><td>0,2</td></tr>
<tr><td rowspan="2">60</td><td>600</td><td>0,35</td><td rowspan="2">613</td><td rowspan="2">115</td><td>0,46</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">1120</td><td rowspan="2">211</td><td>0,22</td></tr>
<tr><td>св. 600</td><td>0,3</td><td>0,54</td><td colspan="2">0,35</td><td>0,25</td></tr>
<tr><td rowspan="2">75</td><td>750</td><td>0,35</td><td rowspan="2">500</td><td rowspan="2">118</td><td>0,57</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">900</td><td rowspan="2">212</td><td>0,18</td></tr>
<tr><td>св. 750</td><td>0,3</td><td>0,66</td><td colspan="2">0,35</td><td>0,32</td></tr>
<tr><td rowspan="2">96</td><td>1000</td><td>0,35</td><td rowspan="2">380</td><td rowspan="2">115</td><td>0,75</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">710</td><td rowspan="2">214</td><td>0,35</td></tr>
<tr><td>св. 1000</td><td>0,3</td><td>0,87</td><td colspan="2">0,35</td><td>0,4</td></tr>
<tr><td rowspan="2">120</td><td>1200</td><td>0,35</td><td rowspan="2">305</td><td rowspan="2">115</td><td>0,93</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">560</td><td rowspan="2">211</td><td>0,45</td></tr>
<tr><td>св. 1200</td><td>0,3</td><td>1,09</td><td colspan="2">0,35</td><td>0,51</td></tr>
<tr><td rowspan="2">150</td><td>1500</td><td>0,35</td><td rowspan="2">250</td><td rowspan="2">118</td><td>1,14</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">450</td><td rowspan="2">212</td><td>0,55</td></tr>
<tr><td>св. 1500</td><td>0,3</td><td>1,33</td><td colspan="2">0,35</td><td>0,63</td></tr>
<tr><td rowspan="2">200</td><td>2000</td><td>0,35</td><td rowspan="2">180</td><td rowspan="2">113</td><td>1,58</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">355</td><td rowspan="2">223</td><td>0,7</td></tr>
<tr><td>св. 2000</td><td>0,3</td><td>1,85</td><td colspan="2">0,35</td><td>0,8</td></tr>
<tr><td rowspan="2">250</td><td>2500</td><td>0,35</td><td rowspan="2">150</td><td rowspan="2">118</td><td>1,9</td><td colspan="2">0,4</td><td colspan="2" rowspan="2">250</td><td rowspan="2">196</td><td>1,0</td></tr>
<tr><td>св. 2500</td><td>0,3</td><td>2,22</td><td colspan="2">0,35</td><td>1,14</td></tr>
<tr><td colspan="12">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="4">Предела прочности стали</td><td colspan="2">сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="4">0,59... 0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,8</td><td colspan="4"></td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
</table>


<a id="p105181"></a>*Примечание.* При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="9%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="9%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="9" rowspan="3">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 2,5, JТ9...JТ8 КВАЛИТЕТ a Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="4">Карта 162, лист 1</td></tr>
<tr><td colspan="6">Наружное точение</td><td colspan="7">Наружное точение нежестких валов</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Диаметробрабатываемой поверхности D, мм, до</td><td rowspan="2">Длина обрабатываемой поверхности l, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об. мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="2">20</td><td rowspan="15">1,0</td><td rowspan="15">0,25</td><td rowspan="2">2240</td><td rowspan="2">140</td><td rowspan="2">0,18</td><td rowspan="3">20</td><td>200</td><td rowspan="15">1,0</td><td>0,25</td><td rowspan="3">2000</td><td rowspan="3">126</td><td>0,2</td></tr>
<tr><td rowspan="2">свыше 200</td><td rowspan="2">0,20</td><td rowspan="2">0,25</td></tr>
<tr><td rowspan="2">38</td><td rowspan="2">2000</td><td rowspan="2">238</td><td rowspan="2">0,2</td></tr>
<tr><td rowspan="2">38</td><td>400</td><td>0,25</td><td rowspan="2">1000</td><td rowspan="2">215</td><td>0,22</td></tr>
<tr><td rowspan="2">48</td><td rowspan="2">1600</td><td rowspan="2">241</td><td rowspan="2">0,25</td><td>свыше 400</td><td>0,20</td><td>0,28</td></tr>
<tr><td rowspan="2">48</td><td>500</td><td>0,25</td><td rowspan="2">1400</td><td rowspan="2">211</td><td>0,28</td></tr>
<tr><td rowspan="2">60</td><td rowspan="2">1250</td><td rowspan="2">235</td><td rowspan="2">0,32</td><td>свыше 500</td><td>0,20</td><td>0,35</td></tr>
<tr><td rowspan="2">60</td><td>600</td><td>0,25</td><td rowspan="2">1250</td><td rowspan="2">235</td><td>0,32</td></tr>
<tr><td rowspan="2">75</td><td rowspan="2">1000</td><td rowspan="2">235</td><td rowspan="2">0,4</td><td>свыше 600</td><td>0,20</td><td>0,4</td></tr>
<tr><td rowspan="2">75</td><td>750</td><td>0,25</td><td rowspan="2">1000</td><td rowspan="2">235</td><td>0,4</td></tr>
<tr><td rowspan="2">96</td><td rowspan="2">800</td><td rowspan="2">241</td><td rowspan="2">0,5</td><td>свыше 750</td><td>0,20</td><td>0,5</td></tr>
<tr><td rowspan="2">96</td><td>1000</td><td>0,25</td><td rowspan="2">710</td><td rowspan="2">214</td><td>0,56</td></tr>
<tr><td>120</td><td>630</td><td>237</td><td>0,63</td><td>свыше 1000</td><td>0,20</td><td>0,7</td></tr>
<tr><td rowspan="2">150</td><td rowspan="2">500</td><td rowspan="2">235</td><td rowspan="2">0,8</td><td rowspan="2">120</td><td>1200</td><td>0,25</td><td rowspan="2">600</td><td rowspan="2">226</td><td>0,67</td></tr>
<tr><td>свыше 1200</td><td>0,20</td><td>0,83</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="7%"><col width="4%"><col width="3%"><col width="7%"><col width="7%"><col width="4%"><col width="5%"><col width="9%"><col width="8%"><col width="7%"><col width="4%"><col width="3%"><col width="3%"><col width="4%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="11" rowspan="3">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 2,5, JТ9...JТ8 КВАЛИТЕТ a Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="6">Карта 162, лист 2</td></tr>
<tr><td colspan="8">Наружное точение</td><td colspan="9">Наружное точение нежестких валов</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="4">Режимы резания</td><td colspan="2" rowspan="2">t 100, о мин.</td><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Длина обрабатываемой поверхности l, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="5">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td colspan="2">S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">S , о мм/ об.</td><td colspan="2">n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td>190</td><td rowspan="6">1,0</td><td colspan="2" rowspan="6">0,25</td><td>400</td><td>239</td><td colspan="2">1,0</td><td rowspan="2">150</td><td>1500</td><td rowspan="6">1,0</td><td colspan="2">0,25</td><td colspan="2" rowspan="2">500</td><td rowspan="2">235</td><td>0,8</td></tr>
<tr><td>240</td><td>355</td><td>267</td><td colspan="2">1,12</td><td>свыше 1500</td><td colspan="2">0,20</td><td>1,0</td></tr>
<tr><td rowspan="2">300</td><td rowspan="2">250</td><td rowspan="2">236</td><td colspan="2" rowspan="2">1,6</td><td rowspan="2">190</td><td>2000</td><td colspan="2">0,25</td><td colspan="2" rowspan="2">380</td><td rowspan="2">226</td><td>1,05</td></tr>
<tr><td>свыше 2000</td><td colspan="2">0,20</td><td>1,32</td></tr>
<tr><td rowspan="2">380</td><td rowspan="2">200</td><td rowspan="2">239</td><td colspan="2" rowspan="2">2,0</td><td rowspan="2">240</td><td>2500</td><td colspan="2">0,25</td><td colspan="2" rowspan="2">315</td><td rowspan="2">237</td><td>1,27</td></tr>
<tr><td>свыше 2500</td><td colspan="2">0,20</td><td>1,59</td></tr>
<tr><td colspan="17">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="4">Предела прочности стали</td><td colspan="4">сигма , ГПа в</td><td colspan="7">до 0,59 0,59...0,74</td><td colspan="3">свыше 0,74</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент</td><td colspan="7">0,9</td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td colspan="5">1,0</td><td colspan="2"></td></tr>
</table>


<a id="p105206"></a>*Примечание.* При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="11%"><col width="7%"><col width="7%"><col width="5%"><col width="3%"><col width="8%"><col width="9%"><col width="11%"><col width="4%"><col width="3%"><col width="3%"><col width="4%"><col width="8%"><col width="8%"><col width="9%"></colgroup>
<tr><td colspan="10" rowspan="3">Основное время на 100 мм расчетной длины РАСТАЧИВАНИЕ R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="5">Карта 163</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="3">Глубина резания t, мм, до</td><td colspan="5">Растачивание резцом</td><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="2" rowspan="3">Глубина резания t, мм, до</td><td colspan="5">Растачивание резцом в оправке</td></tr>
<tr><td colspan="4">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td colspan="4">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td colspan="2">n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="3">38</td><td>2</td><td>0,4</td><td colspan="2" rowspan="3">750</td><td rowspan="31">90</td><td>0,33</td><td rowspan="5">75</td><td colspan="2">3</td><td colspan="2">0,7</td><td rowspan="5">315</td><td rowspan="5">74</td><td rowspan="2">0,45</td></tr>
<tr><td rowspan="2">4</td><td rowspan="2">0,3</td><td rowspan="2">0,44</td><td colspan="2" rowspan="3">5</td><td colspan="2" rowspan="2">0,6</td></tr>
<tr><td rowspan="3">0,53</td></tr>
<tr><td rowspan="3">48</td><td rowspan="2">2</td><td rowspan="2">0,4</td><td colspan="2" rowspan="3">600</td><td rowspan="2">0,41</td><td colspan="2" rowspan="2">0,7</td></tr>
<tr><td colspan="2" rowspan="2">3</td></tr>
<tr><td>4</td><td>0,3</td><td>0,55</td><td rowspan="4">96</td><td colspan="2">0,6</td><td rowspan="4">250</td><td rowspan="26">75</td><td rowspan="2">0,57</td></tr>
<tr><td rowspan="3">60</td><td rowspan="2">2</td><td rowspan="2">0,45</td><td colspan="2" rowspan="3">480</td><td rowspan="2">0,46</td><td colspan="2" rowspan="3">5</td><td colspan="2" rowspan="2">0,7</td></tr>
<tr><td rowspan="2">0,67</td></tr>
<tr><td>4</td><td>0,35</td><td>0,59</td><td colspan="2">0,6</td></tr>
<tr><td rowspan="3">75</td><td>2</td><td>0,45</td><td colspan="2" rowspan="3">380</td><td>0,58</td><td rowspan="4">120</td><td colspan="2" rowspan="2">4</td><td colspan="2">0,7</td><td rowspan="4">200</td><td rowspan="2">0,71</td></tr>
<tr><td rowspan="2">4</td><td rowspan="2">0,35</td><td rowspan="2">0,75</td><td colspan="2" rowspan="2">0,6</td></tr>
<tr><td colspan="2" rowspan="2">6</td><td rowspan="2">0,83</td></tr>
<tr><td rowspan="2">96</td><td>3</td><td>0,45</td><td colspan="2" rowspan="2">300</td><td>0,74</td><td colspan="2">0,7</td></tr>
<tr><td>5</td><td>0,35</td><td>0,95</td><td rowspan="4">150</td><td colspan="2" rowspan="2">4</td><td colspan="2">0,6</td><td rowspan="4">160</td><td rowspan="2">0,89</td></tr>
<tr><td rowspan="3">120</td><td rowspan="2">3</td><td rowspan="2">0,45</td><td colspan="2" rowspan="3">240</td><td rowspan="2">0,92</td><td colspan="2" rowspan="2">0,7</td></tr>
<tr><td colspan="2" rowspan="2">6</td><td rowspan="2">1,04</td></tr>
<tr><td>5</td><td>0,35</td><td>1,19</td><td colspan="2">0,6</td></tr>
<tr><td rowspan="3">150</td><td>3</td><td>0,45</td><td colspan="2" rowspan="3">190</td><td>1,17</td><td rowspan="5">190</td><td colspan="2" rowspan="2">4</td><td colspan="2">0,7</td><td rowspan="5">125</td><td rowspan="3">1,14</td></tr>
<tr><td rowspan="2">5</td><td rowspan="2">0,35</td><td rowspan="2">1,5</td><td colspan="2" rowspan="2">0,6</td></tr>
<tr><td colspan="2" rowspan="2">6</td></tr>
<tr><td rowspan="2">190</td><td>4</td><td>0,45</td><td colspan="2" rowspan="2">150</td><td>1,48</td><td colspan="2">0,7</td><td rowspan="2">1,33</td></tr>
<tr><td>6</td><td>0,35</td><td>1,9</td><td colspan="2" rowspan="2">4</td><td colspan="2">0,6</td></tr>
<tr><td rowspan="3">240</td><td>4</td><td>0,45</td><td colspan="2" rowspan="3">120</td><td>1,85</td><td rowspan="5">240</td><td colspan="2">0,7</td><td rowspan="5">100</td><td rowspan="2">1,42</td></tr>
<tr><td rowspan="2">6</td><td rowspan="2">0,35</td><td rowspan="2">2,38</td><td colspan="2" rowspan="3">6</td><td colspan="2" rowspan="2">0,6</td></tr>
<tr><td rowspan="3">1,67</td></tr>
<tr><td rowspan="3">300</td><td rowspan="2">4</td><td rowspan="2">0,45</td><td colspan="2" rowspan="3">96</td><td rowspan="2">2,31</td><td colspan="2" rowspan="2">0,7</td></tr>
<tr><td colspan="2" rowspan="2">4</td></tr>
<tr><td>6</td><td>0,35</td><td>2,97</td><td rowspan="2">300</td><td colspan="2">0,6</td><td rowspan="2">80</td><td>1,78</td></tr>
<tr><td rowspan="3">400</td><td>4</td><td>0,45</td><td colspan="2" rowspan="3">75</td><td>2,96</td><td colspan="2">6</td><td colspan="2">0,7</td><td>2,08</td></tr>
<tr><td rowspan="2">6</td><td rowspan="2">0,35</td><td rowspan="2">3,81</td><td rowspan="2">400</td><td colspan="2">4</td><td colspan="2" rowspan="2">0,6</td><td rowspan="2">60</td><td>2,38</td></tr>
<tr><td colspan="2">6</td><td>2,77</td></tr>
<tr><td colspan="15">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="4">Предела прочности</td><td colspan="5">сигма , ГПа до 0,59 в</td><td colspan="4">0,59...0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент 0,9</td><td colspan="4"></td><td colspan="2" rowspan="3">1,1</td></tr>
<tr><td colspan="2"></td><td colspan="2">1,0</td></tr>
</table>


<table>
<colgroup><col width="11%"><col width="9%"><col width="5%"><col width="4%"><col width="7%"><col width="9%"><col width="9%"><col width="9%"><col width="5%"><col width="4%"><col width="7%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="8" rowspan="3">Основное время на 100 мм расчетной длины РАСТАЧИВАНИЕ, R 40...R 20, JТ14...JТ12, z z JТ11 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками Т5К10 и Т15К6</td></tr>
<tr><td colspan="5">Карта 164</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="12">Параметр шероховатости и точность обработки</td></tr>
<tr><td colspan="6">R 40...R 20, JТ12 квалитет z z</td><td colspan="6">R 40...R 20, JТ11 квалитет z z</td></tr>
<tr><td>Глубина резания, t, мм, до</td><td colspan="2">S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/мин.</td><td>t 100, о мин.</td><td>Глубина резания t, мм, до</td><td colspan="2">S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/мин.</td><td>t 100, о мин.</td></tr>
<tr><td>30</td><td rowspan="13">4,0</td><td colspan="2" rowspan="13">0,3</td><td>1120</td><td>106</td><td>0,29</td><td rowspan="13">1,0</td><td colspan="2" rowspan="13">0,4</td><td>2000</td><td>188</td><td>0,13</td></tr>
<tr><td>40</td><td>800</td><td>101</td><td>0,42</td><td>1600</td><td>201</td><td>0,16</td></tr>
<tr><td>50</td><td>670</td><td>105</td><td>0,5</td><td>1250</td><td>196</td><td>0,2</td></tr>
<tr><td>60</td><td>560</td><td>106</td><td>0,59</td><td>1000</td><td>188</td><td>0,25</td></tr>
<tr><td>75</td><td>480</td><td>113</td><td>0,69</td><td>800</td><td>188</td><td>0,31</td></tr>
<tr><td>100</td><td>355</td><td>111</td><td>0,94</td><td>600</td><td>188</td><td>0,42</td></tr>
<tr><td>125</td><td>250</td><td>98</td><td>1,33</td><td>500</td><td>196</td><td>0,5</td></tr>
<tr><td>150</td><td>230</td><td>108</td><td>1,45</td><td>400</td><td>188</td><td>0,62</td></tr>
<tr><td>200</td><td>160</td><td>101</td><td>2,08</td><td>315</td><td>198</td><td>0,79</td></tr>
<tr><td>250</td><td>140</td><td>110</td><td>2,38</td><td>250</td><td>196</td><td>1,0</td></tr>
<tr><td>300</td><td>120</td><td>113</td><td>2,78</td><td>200</td><td>186</td><td>1,25</td></tr>
<tr><td>350</td><td>96</td><td>106</td><td>3,47</td><td>180</td><td>198</td><td>1,39</td></tr>
<tr><td>400</td><td>80</td><td>101</td><td>4,17</td><td>160</td><td>201</td><td>1,56</td></tr>
<tr><td colspan="13">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="4">Предела прочности стали</td><td colspan="3">сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="3">0,59... 0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,9</td><td colspan="3"></td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td colspan="2">1,0</td></tr>
</table>


<table>
<colgroup><col width="20%"><col width="14%"><col width="16%"><col width="3%"><col width="12%"><col width="3%"><col width="5%"><col width="5%"><col width="5%"><col width="16%"></colgroup>
<tr><td colspan="5" rowspan="3">Основное время на 100 мм расчетной длины РАСТАЧИВАНИЕ, R 2,5, JТ9...JТ8 КВАЛИТЕТ a Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="5">Карта 165</td></tr>
<tr><td>Диаметр обрабатываемой</td><td>Глубина резания</td><td colspan="7">Режимы резания</td><td rowspan="2">t 100, мин. о</td></tr>
<tr><td>поверхности D, мм, до</td><td>t, мм, до</td><td>S , мм/об. о</td><td colspan="2">n, об./мин.</td><td colspan="4">V, м/мин.</td></tr>
<tr><td>38</td><td rowspan="11">1,0</td><td rowspan="11">0,25</td><td colspan="2">1500</td><td colspan="4" rowspan="3">180</td><td>0,26</td></tr>
<tr><td>48</td><td colspan="2">1200</td><td>0,33</td></tr>
<tr><td>60</td><td colspan="2">960</td><td>0,42</td></tr>
<tr><td>75</td><td colspan="2">750</td><td colspan="4" rowspan="3">175</td><td>0,53</td></tr>
<tr><td>96</td><td colspan="2">600</td><td>0,67</td></tr>
<tr><td>120</td><td colspan="2">480</td><td>0,83</td></tr>
<tr><td>150</td><td colspan="2">380</td><td colspan="4" rowspan="5">180</td><td>1,05</td></tr>
<tr><td>190</td><td colspan="2">300</td><td>1,33</td></tr>
<tr><td>240</td><td colspan="2">240</td><td>1,66</td></tr>
<tr><td>300</td><td colspan="2">190</td><td>2,1</td></tr>
<tr><td>400</td><td colspan="2">150</td><td>2,66</td></tr>
<tr><td colspan="10">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="4">Предела прочности стали</td><td colspan="2">сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="3">0,59...0,74</td><td>свыше 0,74</td></tr>
<tr><td colspan="2" rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,9</td><td colspan="3"></td><td rowspan="3">1,1</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="8%"><col width="12%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="8%"></colgroup>
<tr><td colspan="8" rowspan="3">Основное время на 100 мм расчетной длины ПРОРЕЗКА НАРУЖНЫХ ПАЗОВ R 80, z JТ14...JТ12 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы с пластинками Т15К6 и из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 166, лист 1</td></tr>
<tr><td colspan="6">Резцы с пластинками Т15К6</td><td colspan="6">Резцы из стали Р6М5</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Ширина паза B, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 10, о мин.</td><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Ширина паза B, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 10, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/мин.</td></tr>
<tr><td rowspan="2">30</td><td>5</td><td>0,1</td><td rowspan="2">950</td><td rowspan="2">90</td><td>0,1</td><td rowspan="2">30</td><td>5</td><td>0,1</td><td rowspan="2">400</td><td rowspan="2">38</td><td>0,26</td></tr>
<tr><td>10</td><td>0,12</td><td>0,08</td><td>10</td><td>0,12</td><td>0,21</td></tr>
<tr><td rowspan="2">50</td><td>5</td><td>0,13</td><td rowspan="2">500</td><td rowspan="2">78</td><td>0,15</td><td rowspan="2">50</td><td>5</td><td>0,13</td><td rowspan="2">250</td><td rowspan="2">39</td><td>0,30</td></tr>
<tr><td>10</td><td>0,15</td><td>0,13</td><td>10</td><td>0,15</td><td>0,26</td></tr>
<tr><td rowspan="2">75</td><td>5</td><td>0,15</td><td rowspan="2">315</td><td rowspan="2">74</td><td>0,21</td><td rowspan="2">75</td><td>5</td><td>0,15</td><td rowspan="2">125</td><td rowspan="2">29</td><td>0,53</td></tr>
<tr><td>10</td><td>0,18</td><td>0,17</td><td>10</td><td>0,18</td><td>0,44</td></tr>
<tr><td rowspan="2">100</td><td>5</td><td>0,18</td><td rowspan="2">200</td><td rowspan="2">63</td><td>0,27</td><td rowspan="2">100</td><td>5</td><td>0,18</td><td rowspan="2">100</td><td rowspan="2">31,5</td><td>0,55</td></tr>
<tr><td>10</td><td>0,23</td><td>0,21</td><td>10</td><td>0,22</td><td>0,45</td></tr>
<tr><td rowspan="2">125</td><td>5</td><td>0,18</td><td rowspan="2">160</td><td rowspan="2">63</td><td>0,35</td><td rowspan="2">125</td><td>5</td><td>0,18</td><td rowspan="2">80</td><td rowspan="2">31</td><td>0,69</td></tr>
<tr><td>10</td><td>0,23</td><td>0,27</td><td>10</td><td>0,22</td><td>0,57</td></tr>
<tr><td rowspan="2">150</td><td>5</td><td>0,18</td><td rowspan="2">125</td><td rowspan="2">63</td><td>0,44</td><td rowspan="2">150</td><td>5</td><td>0,18</td><td rowspan="2">63</td><td rowspan="2">30</td><td>0,88</td></tr>
<tr><td>10</td><td>0,23</td><td>0,35</td><td>10</td><td>0,22</td><td>0,72</td></tr>
<tr><td rowspan="2">200</td><td>5</td><td>0,18</td><td rowspan="2">100</td><td rowspan="2">63</td><td>0,55</td><td rowspan="2">200</td><td>5</td><td>0,18</td><td rowspan="2">50</td><td rowspan="2">32</td><td>1,11</td></tr>
<tr><td>10</td><td>0,23</td><td>0,43</td><td>10</td><td>0,22</td><td>0,91</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="5%"><col width="3%"><col width="3%"><col width="4%"><col width="3%"><col width="3%"><col width="7%"><col width="7%"><col width="7%"><col width="3%"><col width="7%"><col width="8%"></colgroup>
<tr><td colspan="12" rowspan="3">Основное время на 10 мм расчетной длины ПРОРЕЗКА НАРУЖНЫХ ПАЗОВ R 80, z JТ14...JТ12 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками Т15К6 и из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 166, лист 2</td></tr>
<tr><td colspan="7">Резцы с пластинками Т15К6</td><td colspan="10">Резцы из стали Р6М5</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Ширина паза B, мм, до</td><td colspan="3">Режимы резания</td><td colspan="2" rowspan="2">t 10, о мин.</td><td colspan="4" rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Ширина паза B, мм, до</td><td colspan="4">Режимы резания</td><td rowspan="2">t 10, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td rowspan="2">250</td><td>5</td><td>1,18</td><td rowspan="2">80</td><td rowspan="2">63</td><td colspan="2">0,69</td><td colspan="4" rowspan="2">250</td><td>5</td><td>0,18</td><td rowspan="2">40</td><td colspan="2" rowspan="2">31,5</td><td>1,39</td></tr>
<tr><td>10</td><td>0,23</td><td colspan="2">0,54</td><td>10</td><td>0,22</td><td>1,13</td></tr>
<tr><td rowspan="2">300</td><td>5</td><td>0,18</td><td rowspan="2">63</td><td rowspan="2">60</td><td colspan="2">0,88</td><td colspan="4" rowspan="2">300</td><td>5</td><td>0,18</td><td rowspan="2">32</td><td colspan="2" rowspan="2">30</td><td>1,73</td></tr>
<tr><td>10</td><td>0,23</td><td colspan="2">0,69</td><td>10</td><td>0,22</td><td>1,42</td></tr>
<tr><td>350</td><td rowspan="2">10</td><td rowspan="2">0,23</td><td rowspan="2">50</td><td>55</td><td colspan="2" rowspan="2">0,87</td><td colspan="4">350</td><td rowspan="2">10</td><td rowspan="2">0,22</td><td>25</td><td colspan="2">27,5</td><td>1,82</td></tr>
<tr><td>400</td><td>63</td><td colspan="4">400</td><td>20</td><td colspan="2">25</td><td>2,27</td></tr>
<tr><td>450</td><td rowspan="2">10</td><td rowspan="2">0,24</td><td rowspan="2">40</td><td>56</td><td colspan="2" rowspan="2">1,08</td><td colspan="4">450</td><td rowspan="2">10</td><td rowspan="2">0,22</td><td>16</td><td colspan="2">22,5</td><td>2,84</td></tr>
<tr><td>500</td><td>63</td><td colspan="4">500</td><td>14,5</td><td colspan="2">23</td><td>3,13</td></tr>
<tr><td colspan="17">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="7">Предела сигма , ГПа до 0,59 прочности в</td><td colspan="10">0,59...0,74 свыше 0,74</td></tr>
<tr><td colspan="5" rowspan="3">резцов с Коэффициент 0,9 пластинками Т15К6)</td><td colspan="2" rowspan="3">0,8</td><td colspan="8">1,1</td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="2"></td><td colspan="2">1,0</td><td colspan="4"></td></tr>
<tr><td colspan="8"></td></tr>
<tr><td colspan="17">Обрабатывае- Группа Углеродистые, хромистые, Марганцовистые, хромомой стали и стали никелевые, хромоникеле- марганцовистые, хромопредела вые молибденовые и близкие прочности к ним</td></tr>
<tr><td colspan="5">из стали сигма , ГПа до Р6М5) в 0,59</td><td colspan="5">0,59...0,74</td><td colspan="3">свыше до 0,74 0,59</td><td colspan="3">0,59...0,74</td><td>свыше 0,74</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент 0,9</td><td colspan="5"></td><td colspan="3">1,25</td><td colspan="3" rowspan="3">1,2</td><td rowspan="3">1,3</td></tr>
<tr><td></td><td colspan="2">1,0</td><td colspan="2"></td><td colspan="2"></td><td>1,0</td></tr>
</table>


<a id="p105302"></a>    Примечание.  При  обработке пазов с параметром шероховатости R 20 время
                                                                  z
принимать  с  коэффициентом  К  = 1,1 для резцов с пластинками Т15К6, а для
резцов из стали Р6М5 - коэффициентом К = 1,2.


<table>
<colgroup><col width="12%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="8%"><col width="12%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="8%"></colgroup>
<tr><td colspan="8" rowspan="3">Основное время на 10 мм расчетной длины ПРОРЕЗКА НАРУЖНЫХ ПАЗОВ В ОТВЕРСТИЯХ R 80, z JТ14...JТ12 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы с пластинками Т15К6 и из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 167, лист 1</td></tr>
<tr><td colspan="6">Резцы с пластинками Т15К6</td><td colspan="6">Резцы из стали Р6М5</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Ширина паза B, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 10, о мин.</td><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Ширина паза B, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 10, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/мин.</td></tr>
<tr><td rowspan="2">30</td><td>5</td><td>0,1</td><td rowspan="2">800</td><td rowspan="2">75</td><td>0,13</td><td rowspan="2">30</td><td>5</td><td>0,1</td><td rowspan="2">315</td><td rowspan="2">30</td><td>0,31</td></tr>
<tr><td>10</td><td>0,12</td><td>0,10</td><td>10</td><td>0,12</td><td>0,26</td></tr>
<tr><td rowspan="2">50</td><td>5</td><td>0,13</td><td rowspan="2">400</td><td rowspan="2">63</td><td>0,19</td><td rowspan="2">50</td><td>5</td><td>0,13</td><td rowspan="2">200</td><td rowspan="2">31,5</td><td>0,38</td></tr>
<tr><td>10</td><td>0,15</td><td>0,16</td><td>10</td><td>0,15</td><td>0,33</td></tr>
<tr><td rowspan="2">75</td><td>5</td><td>0,15</td><td rowspan="2">250</td><td rowspan="2">59</td><td>0,26</td><td rowspan="2">75</td><td>5</td><td>0,15</td><td rowspan="2">100</td><td rowspan="2">23,5</td><td>0,66</td></tr>
<tr><td>10</td><td>0,18</td><td>0,22</td><td>10</td><td>0,18</td><td>0,55</td></tr>
<tr><td rowspan="2">100</td><td>5</td><td>0,18</td><td rowspan="2">160</td><td rowspan="2">56</td><td>0,35</td><td rowspan="2">100</td><td>5</td><td>0,18</td><td rowspan="2">80</td><td rowspan="2">25</td><td>0,69</td></tr>
<tr><td>10</td><td>0,23</td><td>0,27</td><td>10</td><td>0,23</td><td>0,54</td></tr>
<tr><td rowspan="2">125</td><td>5</td><td>0,18</td><td rowspan="2">125</td><td rowspan="2">50</td><td>0,44</td><td rowspan="2">125</td><td>5</td><td>0,18</td><td rowspan="2">63</td><td rowspan="2">24,5</td><td>0,88</td></tr>
<tr><td>10</td><td>0,23</td><td>0,35</td><td>10</td><td>0,23</td><td>0,69</td></tr>
<tr><td rowspan="2">150</td><td>5</td><td>0,18</td><td rowspan="2">100</td><td rowspan="2">47</td><td>0,55</td><td rowspan="2">150</td><td>5</td><td>0,18</td><td rowspan="2">50</td><td rowspan="2">25</td><td>1,11</td></tr>
<tr><td>10</td><td>0,23</td><td>0,43</td><td>10</td><td>0,23</td><td>0,87</td></tr>
<tr><td rowspan="2">200</td><td>5</td><td>0,18</td><td rowspan="2">80</td><td rowspan="2">50</td><td>0,69</td><td rowspan="2">200</td><td>5</td><td>0,18</td><td rowspan="2">40</td><td rowspan="2">25</td><td>1,39</td></tr>
<tr><td>10</td><td>0,23</td><td>0,54</td><td>10</td><td>0,23</td><td>1,08</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="5%"><col width="3%"><col width="3%"><col width="7%"><col width="3%"><col width="7%"><col width="4%"><col width="3%"><col width="7%"><col width="4%"><col width="5%"><col width="8%"></colgroup>
<tr><td colspan="11" rowspan="3">Основное время на 10 мм расчетной длины ПРОРЕЗКА НАРУЖНЫХ ПАЗОВ В ОТВЕРСТИЯХ R 80, z JТ14...JТ12 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками Т15К6 и из стали Р6М5</td></tr>
<tr><td colspan="6">Карта 167, лист 2</td></tr>
<tr><td colspan="7">Резцы с пластинками Т15К6</td><td colspan="10">Резцы из стали Р6М5</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Ширина паза B, мм, до</td><td colspan="3">Режимы резания</td><td colspan="2" rowspan="2">t 10, о мин.</td><td colspan="3" rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Ширина паза B, мм, до</td><td colspan="5">Режимы резания</td><td rowspan="2">t 10, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/мин.</td><td colspan="2">S , о мм/ об.</td><td>n, об./ мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td rowspan="2">250</td><td>5</td><td>0,18</td><td rowspan="2">63</td><td rowspan="2">50</td><td colspan="2">0,88</td><td colspan="3" rowspan="2">250</td><td>5</td><td colspan="2">0,18</td><td rowspan="2">30</td><td colspan="2" rowspan="2">23,5</td><td>1,85</td></tr>
<tr><td>10</td><td>0,23</td><td colspan="2">0,69</td><td>10</td><td colspan="2">0,23</td><td>1,45</td></tr>
<tr><td rowspan="2">300</td><td>5</td><td>0,18</td><td rowspan="2">50</td><td rowspan="2">47</td><td colspan="2">1,11</td><td colspan="3" rowspan="2">300</td><td>5</td><td colspan="2">0,18</td><td rowspan="2">25</td><td colspan="2" rowspan="2">22</td><td>2,22</td></tr>
<tr><td>10</td><td>0,23</td><td colspan="2">0,87</td><td>10</td><td colspan="2">0,23</td><td>1,74</td></tr>
<tr><td>350</td><td rowspan="4">10</td><td rowspan="4">0,23</td><td>40</td><td>44</td><td colspan="2">1,08</td><td colspan="3">350</td><td rowspan="4">10</td><td colspan="2" rowspan="4">0,23</td><td>20</td><td colspan="2">22</td><td>2,17</td></tr>
<tr><td>400</td><td>30</td><td>39</td><td colspan="2">1,45</td><td colspan="3">400</td><td>16</td><td colspan="2">20</td><td>2,72</td></tr>
<tr><td>450</td><td>25</td><td>35</td><td colspan="2">1,74</td><td colspan="3">450</td><td>14,5</td><td colspan="2">20</td><td>3,1</td></tr>
<tr><td>500</td><td>20</td><td>31,5</td><td colspan="2">2,17</td><td colspan="3">500</td><td>11</td><td colspan="2">18</td><td>3,95</td></tr>
<tr><td colspan="17">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="7">Предела сигма , ГПа до 0,59 прочности в</td><td colspan="5">0,59...0,74</td><td colspan="5">свыше 0,74</td></tr>
<tr><td colspan="5">резцов с Коэффициент 0,9 пластинкам Т15К6)</td><td colspan="2">0,8</td><td colspan="5">1,0</td><td colspan="3">1,1</td><td colspan="2">1,25</td></tr>
<tr><td colspan="17">Обрабатывае- Группа Углеродистое, хромистые, Марганцовистые, мой стали и стали никелевые, хромоникеле- хромомарганцовистые, предела вые хромомолибденовые и прочности близкие к ним</td></tr>
<tr><td colspan="5">из стали сигма , ГПа до Р6М5) в 0,59</td><td colspan="4">0,59...0,74</td><td colspan="4">свыше до 0,74 0,59</td><td colspan="3">0,59...0,74</td><td>свыше 0,74</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент 0,9</td><td colspan="4"></td><td colspan="4">1,25</td><td colspan="3" rowspan="3">1,2</td><td rowspan="3">1,3</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td><td colspan="2"></td><td colspan="2">1,0</td></tr>
</table>


<a id="p105331"></a>    Примечание.  При  обработке пазов с параметром шероховатости R 20 время
                                                                  z
по  карте принимать с коэффициентом К = 1,1 для резцов с пластинками Г15К6,
а для резцов из стали Р6М5 - с коэффициентом К = 1,2.


<table>
<colgroup><col width="11%"><col width="9%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="11%"><col width="3%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="8" rowspan="2">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ НАРУЖНОЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="8">Среднесерийное производство</td><td colspan="5">Карта 168</td></tr>
<tr><td rowspan="2">Диаметр нарезаемой резьбы D, мм</td><td>Шаг резьбы</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Диаметр нарезаемой резьбы D, мм</td><td colspan="2">Шаг резьбы</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>P, мм</td><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">P, мм</td><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="3">16...24</td><td>1</td><td>5</td><td rowspan="3">1400</td><td rowspan="3">105</td><td>0,65</td><td rowspan="4">72</td><td colspan="2">1</td><td>5</td><td rowspan="2">480</td><td rowspan="2">108</td><td>1,9</td></tr>
<tr><td>2</td><td>6</td><td>0,39</td><td colspan="2">2</td><td>6</td><td>1,13</td></tr>
<tr><td>3</td><td>7</td><td>0,31</td><td colspan="2">3</td><td>7</td><td>450</td><td>102</td><td>0,95</td></tr>
<tr><td rowspan="4">30</td><td>1</td><td>5</td><td rowspan="4">1120</td><td rowspan="4">105</td><td>0,82</td><td colspan="2">4</td><td>8</td><td>400</td><td>90</td><td>0,91</td></tr>
<tr><td>2</td><td>6</td><td>0,48</td><td rowspan="5">90</td><td colspan="2" rowspan="2">2</td><td rowspan="2">6</td><td rowspan="5">315</td><td rowspan="5">89</td><td rowspan="2">1,73</td></tr>
<tr><td rowspan="2">3</td><td rowspan="2">7</td><td rowspan="2">0,38</td></tr>
<tr><td colspan="2" rowspan="2">3</td><td rowspan="2">7</td><td rowspan="2">1,35</td></tr>
<tr><td rowspan="4">30... 42</td><td>1</td><td>5</td><td rowspan="2">800</td><td rowspan="2">105</td><td>1,13</td></tr>
<tr><td>2</td><td>6</td><td>0,68</td><td colspan="2">4</td><td>8</td><td>1,15</td></tr>
<tr><td>3</td><td>7</td><td>770</td><td>102</td><td>0,55</td><td rowspan="3">100... 125</td><td colspan="2">2</td><td>6</td><td rowspan="3">250</td><td rowspan="3">98</td><td>2,19</td></tr>
<tr><td>4</td><td>8</td><td>710</td><td>94</td><td>0,51</td><td colspan="2">3</td><td>7</td><td>1,7</td></tr>
<tr><td rowspan="5">48</td><td>1</td><td>5</td><td rowspan="2">710</td><td rowspan="2">107</td><td>1,28</td><td colspan="2">4</td><td>8</td><td>1,46</td></tr>
<tr><td>2</td><td>6</td><td>0,77</td><td rowspan="5">140... 160</td><td colspan="2">2</td><td>6</td><td rowspan="3">200</td><td rowspan="3">100</td><td>2,74</td></tr>
<tr><td>3</td><td>7</td><td>670</td><td>101</td><td>0,64</td><td colspan="2" rowspan="2">3</td><td rowspan="2">7</td><td rowspan="2">2,13</td></tr>
<tr><td rowspan="2">4</td><td rowspan="2">8</td><td rowspan="2">630</td><td rowspan="2">95</td><td rowspan="2">0,58</td></tr>
<tr><td colspan="2" rowspan="2">4</td><td rowspan="2">8</td><td rowspan="2">180</td><td rowspan="2">90</td><td rowspan="2">2,03</td></tr>
<tr><td rowspan="4">64</td><td>1</td><td>5</td><td rowspan="2">500</td><td rowspan="2">101</td><td>1,82</td></tr>
<tr><td>2</td><td>6</td><td>1,1</td><td rowspan="3">180... 200</td><td colspan="2">2</td><td>6</td><td rowspan="2">160</td><td rowspan="2">100</td><td>3,4</td></tr>
<tr><td>3</td><td>7</td><td rowspan="2">480</td><td rowspan="2">97</td><td>0,88</td><td colspan="2">3</td><td>7</td><td>2,66</td></tr>
<tr><td>4</td><td>8</td><td>0,76</td><td colspan="2">4</td><td>8</td><td>150</td><td>94</td><td>2,4</td></tr>
<tr><td colspan="13">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="4">Предела прочности стали</td><td colspan="5">сигма , ГПа до 0,59 в</td><td colspan="5">0,59...0,74 свыше 0,74</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент 0,9</td><td colspan="5">1,1</td></tr>
<tr><td></td><td colspan="4">1,0</td></tr>
</table>


<a id="p105358"></a>*Примечание.* Время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.


<table>
<colgroup><col width="8%"><col width="8%"><col width="12%"><col width="7%"><col width="7%"><col width="9%"><col width="8%"><col width="8%"><col width="12%"><col width="7%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="8" rowspan="3">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ НАРУЖНОЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы с пластинками Р6М5</td></tr>
<tr><td colspan="4">Карта 169, лист 1</td></tr>
<tr><td rowspan="3">Диаметр нарезаемой резьбы D, мм</td><td rowspan="3">Шаг резьбы Р, мм</td><td colspan="3">Режимы резания</td><td rowspan="3">t 100, о мин.</td><td rowspan="3">Диаметр нарезаемой резьбы D, мм</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="3">Режимы резания</td><td rowspan="3">t 100, о мин.</td></tr>
<tr><td>i</td><td rowspan="2">n, об./ мин.</td><td rowspan="2">V, м/ мин.</td><td>i</td><td rowspan="2">n, об./ мин.</td><td rowspan="2">V, м/ мин.</td></tr>
<tr><td>черновых -------- чистовых</td><td>черновых -------- чистовых</td></tr>
<tr><td rowspan="4">16... 24</td><td>1</td><td rowspan="11">8 - 1</td><td>500</td><td>37</td><td>6,46</td><td rowspan="4">48</td><td>1</td><td rowspan="4">8 - 1</td><td>250</td><td>37</td><td>12,9</td></tr>
<tr><td>2</td><td>50</td><td>3,7</td><td>3,23</td><td>2</td><td>25</td><td>3,7</td><td>6,45</td></tr>
<tr><td rowspan="2">3</td><td>400</td><td>30</td><td rowspan="2">2,4</td><td>3</td><td>200</td><td>30</td><td>4,8</td></tr>
<tr><td>50</td><td>3,7</td><td>4</td><td>25</td><td>3,7</td><td>5,6</td></tr>
<tr><td rowspan="4">30</td><td>1</td><td>400</td><td>37</td><td>8,1</td><td rowspan="6">64</td><td>1</td><td rowspan="4">9 - 1</td><td>200</td><td>40</td><td>16,15</td></tr>
<tr><td>2</td><td>40</td><td>3,7</td><td>4,04</td><td>2</td><td>20</td><td>4,0</td><td>8,1</td></tr>
<tr><td rowspan="2">3</td><td>315</td><td>30</td><td rowspan="2">3,02</td><td rowspan="2">3</td><td>150</td><td>30</td><td rowspan="2">6,18</td></tr>
<tr><td>40</td><td>3,7</td><td>20</td><td>4,0</td></tr>
<tr><td rowspan="4">36... 42</td><td>1</td><td>315</td><td>41</td><td>10,2</td><td rowspan="2">4</td><td rowspan="2">9 - 2</td><td>150</td><td>30</td><td rowspan="2">7,17</td></tr>
<tr><td>2</td><td>32</td><td>4,0</td><td>5,1</td><td>20</td><td>4,0</td></tr>
<tr><td>3</td><td>250</td><td>33</td><td>3,78</td><td rowspan="2">72</td><td>1</td><td rowspan="2">8 - 1</td><td>150</td><td>34</td><td>20,4</td></tr>
<tr><td>4</td><td>9 - 2</td><td>32</td><td>4,0</td><td>4,4</td><td>2</td><td>16</td><td>3,6</td><td>10,4</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="8%"><col width="11%"><col width="8%"><col width="6%"><col width="9%"><col width="9%"><col width="8%"><col width="11%"><col width="6%"><col width="6%"><col width="9%"></colgroup>
<tr><td colspan="8" rowspan="3">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ НАРУЖНОЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы с пластинками Р6М5</td></tr>
<tr><td colspan="4">Карта 169, лист 2</td></tr>
<tr><td rowspan="3">Диаметр нарезаемой резьбы D, мм</td><td rowspan="3">Шаг резьбы Р, мм</td><td colspan="3">Режимы резания</td><td rowspan="3">t 100, о мин.</td><td rowspan="3">Диаметр нарезаемой резьбы D, мм</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="3">Режимы резания</td><td rowspan="3">t 100, о мин.</td></tr>
<tr><td>i</td><td rowspan="2">n, об./ мин.</td><td rowspan="2">V, м/ мин.</td><td>i</td><td rowspan="2">n, об./ мин.</td><td rowspan="2">V, м/ мин.</td></tr>
<tr><td>черновых -------- чистовых</td><td>черновых -------- чистовых</td></tr>
<tr><td rowspan="3">72</td><td>3</td><td>8 - 1</td><td>125</td><td>28</td><td>7,57</td><td rowspan="6">140... 160</td><td rowspan="2">2</td><td rowspan="3">8 - 1</td><td>80</td><td>40</td><td rowspan="2">18</td></tr>
<tr><td rowspan="2">4</td><td rowspan="2">9 - 2</td><td rowspan="2">16</td><td rowspan="2">3,6</td><td rowspan="2">8,85</td><td>10</td><td>4,5</td></tr>
<tr><td>3</td><td>63</td><td>31</td><td>13,6</td></tr>
<tr><td rowspan="5">90</td><td rowspan="2">2</td><td rowspan="3">8 - 1</td><td>125</td><td>35</td><td rowspan="2">11,9</td><td rowspan="3">4</td><td rowspan="3">9 - 2</td><td rowspan="3">10</td><td rowspan="3">4,5</td><td rowspan="3">15,4</td></tr>
<tr><td>14,4</td><td>4,0</td></tr>
<tr><td>3</td><td>400</td><td>28</td><td>8,95</td></tr>
<tr><td rowspan="2">4</td><td rowspan="2">9 - 2</td><td rowspan="2">14,5</td><td rowspan="2">4,0</td><td rowspan="2">10,2</td><td rowspan="6">180... 200</td><td rowspan="2">2</td><td rowspan="4">8 - 1</td><td>63</td><td>39</td><td rowspan="2">20,4</td></tr>
<tr><td>10</td><td>5,5</td></tr>
<tr><td rowspan="4">100... 125</td><td rowspan="2">2</td><td rowspan="3">8 - 1</td><td>100</td><td>39</td><td rowspan="2">14,4</td><td rowspan="2">3</td><td rowspan="2">50</td><td rowspan="2">31</td><td rowspan="2">15,6</td></tr>
<tr><td>12,5</td><td>4,0</td></tr>
<tr><td>3</td><td>80</td><td>31</td><td>10,8</td><td rowspan="2">4</td><td rowspan="2">9 - 2</td><td rowspan="2">10</td><td rowspan="2">5,5</td><td rowspan="2">17,1</td></tr>
<tr><td>4</td><td>9 - 2</td><td>12,25</td><td>4,0</td><td>12,2</td></tr>
</table>


<table>
<colgroup><col width="11%"><col width="18%"><col width="5%"><col width="7%"><col width="3%"><col width="5%"><col width="3%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"></colgroup>
<tr><td colspan="9" rowspan="2">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ НАРУЖНОЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками Р6М5</td></tr>
<tr><td colspan="9">Среднесерийное производство</td><td colspan="6">Карта 169, лист 3</td></tr>
<tr><td colspan="15">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td>Обрабатываемой стали и</td><td>Группа стали</td><td colspan="7">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="6">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td rowspan="5">предела прочности</td><td>сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="3">0,59... 0,74</td><td colspan="2">свыше 0,74</td><td colspan="2">до 0,59</td><td colspan="2">0,59... 0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td>Длительность обработки, мин.</td><td>до 10</td><td>свыше 10</td><td colspan="3">-</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td rowspan="3">0,8</td><td colspan="3"></td><td rowspan="3">1,1</td><td rowspan="3">1,25</td><td rowspan="3">1,0</td><td rowspan="3">1,1</td><td rowspan="3">1,1</td><td rowspan="3">1,2</td><td rowspan="3">1,2</td><td rowspan="3">1,3</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<a id="p105391"></a>*Примечание.* Время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.


<table>
<colgroup><col width="11%"><col width="9%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="11%"><col width="3%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="7" rowspan="2">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинами Т15К6</td></tr>
<tr><td colspan="7">Среднесерийное производство</td><td colspan="6">Карта 170</td></tr>
<tr><td rowspan="2">Диаметр нарезаемой резьбы D, мм</td><td>Шаг резьбы</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Диаметр нарезаемой резьбы D, мм</td><td colspan="2">Шаг резьбы</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>P, мм</td><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">P, мм</td><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="6">36...42</td><td>1</td><td>6</td><td rowspan="3">630</td><td rowspan="3">83</td><td>1,69</td><td rowspan="6">90</td><td colspan="2" rowspan="2">2</td><td rowspan="2">7</td><td rowspan="2">250</td><td rowspan="2">70</td><td rowspan="2">2,52</td></tr>
<tr><td rowspan="2">2</td><td rowspan="2">7</td><td rowspan="2">1,0</td></tr>
<tr><td colspan="2" rowspan="2">3</td><td rowspan="2">8</td><td rowspan="4">200</td><td rowspan="4">56</td><td rowspan="2">2,38</td></tr>
<tr><td rowspan="2">3</td><td rowspan="2">8</td><td rowspan="3">500</td><td rowspan="3">66</td><td rowspan="2">0,94</td></tr>
<tr><td colspan="2" rowspan="2">4</td><td rowspan="2">9</td><td rowspan="2">2,0</td></tr>
<tr><td>4</td><td>9</td><td>0,8</td></tr>
<tr><td rowspan="5">48</td><td>1</td><td>6</td><td rowspan="2">500</td><td rowspan="2">75</td><td>2,15</td><td rowspan="5">100... 125</td><td colspan="2">2</td><td>7</td><td>200</td><td>79</td><td>3,15</td></tr>
<tr><td>2</td><td>7</td><td>1,25</td><td colspan="2" rowspan="2">3</td><td rowspan="2">8</td><td rowspan="4">180</td><td rowspan="4">71</td><td rowspan="2">2,7</td></tr>
<tr><td rowspan="2">3</td><td rowspan="2">8</td><td rowspan="3">400</td><td rowspan="3">60</td><td rowspan="2">1,19</td></tr>
<tr><td colspan="2" rowspan="2">4</td><td rowspan="2">9</td><td rowspan="2">2,29</td></tr>
<tr><td>4</td><td>9</td><td>1,0</td></tr>
<tr><td rowspan="5">64</td><td>1</td><td>6</td><td rowspan="2">400</td><td rowspan="5">80</td><td>2,69</td><td rowspan="5">140... 160</td><td colspan="2">2</td><td>7</td><td>150</td><td>70</td><td>4,2</td></tr>
<tr><td>2</td><td>7</td><td>1,57</td><td colspan="2" rowspan="2">3</td><td rowspan="2">8</td><td rowspan="4">125</td><td rowspan="4">59</td><td rowspan="2">3,81</td></tr>
<tr><td rowspan="2">3</td><td rowspan="2">8</td><td rowspan="3">315</td><td rowspan="2">1,52</td></tr>
<tr><td colspan="2" rowspan="2">4</td><td rowspan="2">9</td><td rowspan="2">3,23</td></tr>
<tr><td>4</td><td>9</td><td>1,28</td></tr>
<tr><td rowspan="5">72</td><td>1</td><td>6</td><td rowspan="2">315</td><td rowspan="2">71</td><td>3,41</td><td rowspan="5">180... 200</td><td colspan="2">2</td><td>7</td><td>125</td><td>79</td><td>5,02</td></tr>
<tr><td>2</td><td>7</td><td>2,0</td><td colspan="2" rowspan="2">3</td><td rowspan="2">8</td><td rowspan="4">100</td><td rowspan="4">63</td><td rowspan="2">4,77</td></tr>
<tr><td rowspan="2">3</td><td rowspan="2">8</td><td rowspan="3">250</td><td rowspan="3">56</td><td rowspan="2">1,91</td></tr>
<tr><td colspan="2" rowspan="2">4</td><td rowspan="2">9</td><td rowspan="2">4,04</td></tr>
<tr><td>4</td><td>9</td><td>1,61</td></tr>
<tr><td colspan="13">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="3" rowspan="4">Предела прочности стали</td><td colspan="5">сигма , ГПа до 0,59 в</td><td colspan="5">0,59...0,74 свыше 0,74</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент 0,9</td><td colspan="5">1,1</td></tr>
<tr><td></td><td colspan="4">1,0</td></tr>
</table>


<a id="p105417"></a>*Примечание.* Время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.


<table>
<colgroup><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"></colgroup>
<tr><td colspan="8" rowspan="3">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 171, лист 1</td></tr>
<tr><td rowspan="3">Диаметр нарезаемой резьбы D, мм</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="3">Режимы резания</td><td rowspan="3">t 100, о мин.</td><td rowspan="3">Диаметр нарезаемой резьбы D, мм</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="3">Режимы резания</td><td rowspan="3">t 100, о мин.</td></tr>
<tr><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td>черновой ----- чистовой</td><td>черновые ----- чистовые</td><td>черновой ----- чистовой</td><td>черновой ----- чистовой</td><td>черновые ----- чистовые</td><td>черновой ----- чистовой</td></tr>
<tr><td rowspan="4">36... 42</td><td>1</td><td rowspan="2">10 -- 2</td><td>250</td><td>33</td><td>18,4</td><td rowspan="2">64</td><td>3</td><td rowspan="2">12 -- 3</td><td>150</td><td>30</td><td>9,92</td></tr>
<tr><td>2</td><td>32</td><td>4</td><td>9,21</td><td>4</td><td>20</td><td>4</td><td>10,33</td></tr>
<tr><td>3</td><td rowspan="2">12 -- 3</td><td>200</td><td>26,5</td><td>6,7</td><td rowspan="5">72</td><td>1</td><td rowspan="3">10 -- 2</td><td>150</td><td>34</td><td>34,5</td></tr>
<tr><td>4</td><td>32</td><td>4</td><td>6,91</td><td>2</td><td>16</td><td>3,5</td><td>17,25</td></tr>
<tr><td rowspan="5">48</td><td>1</td><td rowspan="3">10 -- 2</td><td>200</td><td rowspan="3">30</td><td>23,4</td><td>3</td><td>125</td><td>28</td><td>12,2</td></tr>
<tr><td>2</td><td>25</td><td>11,7</td><td rowspan="2">4</td><td rowspan="2">12 -- 3</td><td rowspan="2">19</td><td rowspan="2">3,5</td><td rowspan="2">12,0</td></tr>
<tr><td>3</td><td rowspan="2">200</td><td>7,75</td></tr>
<tr><td rowspan="2">4</td><td rowspan="2">12 -- 3</td><td rowspan="2">4</td><td rowspan="2">8,1</td><td rowspan="4">90</td><td>2</td><td rowspan="2">10 -- 2</td><td>125</td><td>35</td><td>19,6</td></tr>
<tr><td>25</td><td>3</td><td>115</td><td>4</td><td>14,0</td></tr>
<tr><td rowspan="2">64</td><td>1</td><td rowspan="2">10 -- 2</td><td>175</td><td>35</td><td>28,2</td><td rowspan="2">4</td><td rowspan="2">12 -- 3</td><td>100</td><td>28</td><td rowspan="2">14,7</td></tr>
<tr><td>2</td><td>20</td><td>4</td><td>14,1</td><td>14,5</td><td>4</td></tr>
</table>


<table>
<colgroup><col width="9%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"><col width="9%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"></colgroup>
<tr><td colspan="8" rowspan="3">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 171, лист 2</td></tr>
<tr><td rowspan="3">Диаметр нарезаемой резьбы D, мм</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="3">Режимы резания</td><td rowspan="3">t 100, о мин.</td><td rowspan="3">Диаметр нарезаемой резьбы D, мм</td><td rowspan="3">Шаг резьбы P, мм</td><td colspan="3">Режимы резания</td><td rowspan="3">t 100, о мин.</td></tr>
<tr><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td>черновой ----- чистовой</td><td>черновые ----- чистовые</td><td>черновой ----- чистовой</td><td>черновой ----- чистовой</td><td>черновые ----- чистовые</td><td>черновой ----- чистовой</td></tr>
<tr><td rowspan="7">100... 125</td><td rowspan="2">2</td><td rowspan="4">10 -- 2</td><td>100</td><td>31</td><td rowspan="2">23,4</td><td rowspan="3">140... 160</td><td rowspan="3">4</td><td rowspan="3">12 -- 3</td><td>63</td><td>28</td><td rowspan="3">22,07</td></tr>
<tr><td>12</td><td>4</td><td rowspan="2">10</td><td rowspan="2">4,5</td></tr>
<tr><td rowspan="2">3</td><td rowspan="2">80</td><td rowspan="2">25</td><td rowspan="2">17</td></tr>
<tr><td rowspan="8">180... 200</td><td rowspan="3">2</td><td rowspan="5">10 -- 2</td><td rowspan="2">63</td><td rowspan="2">35</td><td rowspan="3">32,2</td></tr>
<tr><td rowspan="3">4</td><td>12</td><td rowspan="3">12</td><td rowspan="3">4</td><td rowspan="3">17,5</td></tr>
<tr><td rowspan="2">-- 3</td><td>10</td><td>5,5</td></tr>
<tr><td rowspan="2">3</td><td rowspan="2">50</td><td rowspan="2">28</td><td rowspan="2">23,87</td></tr>
<tr><td rowspan="4">140... 160</td><td rowspan="2">2</td><td rowspan="4">10 -- 2</td><td>80</td><td>35</td><td rowspan="2">29,25</td></tr>
<tr><td>10</td><td>4,5</td><td rowspan="3">4</td><td rowspan="3">12 -- 3</td><td rowspan="3">10</td><td rowspan="3">5,5</td><td rowspan="3">24,3</td></tr>
<tr><td rowspan="2">3</td><td>63</td><td>28</td><td rowspan="2">21,4</td></tr>
<tr><td>10</td><td>4,5</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="18%"><col width="5%"><col width="7%"><col width="8%"><col width="3%"><col width="5%"><col width="7%"><col width="8%"><col width="7%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"></colgroup>
<tr><td colspan="9" rowspan="3">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 171, лист 3</td></tr>
<tr><td colspan="14">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td>Обрабатываемой</td><td>Группа стали</td><td colspan="6">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="6">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td rowspan="5">стали и предела прочности</td><td>сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="2">0,59... 10,74</td><td colspan="2">свыше 0,74</td><td colspan="2">до 0,59</td><td colspan="2">0,59... 0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td>Длительность обработки, мин.</td><td>до 10</td><td>свыше 10</td><td colspan="2">-</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td><td>до 10</td><td>свыше 10</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td rowspan="3">0,8</td><td colspan="2"></td><td rowspan="3">1,1</td><td rowspan="3">1,25</td><td></td><td rowspan="3">1,1</td><td rowspan="3">1,1</td><td rowspan="3">1,2</td><td rowspan="3">1,2</td><td rowspan="3">1,3</td></tr>
<tr><td>1,0</td><td></td><td>1,0</td></tr>
</table>


<a id="p105444"></a>*Примечание.* Время рассчитано при работе на станках с обратным ходом 1,21; время по карте принимать с коэффициентом К = 0,95.


<table>
<colgroup><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"></colgroup>
<tr><td colspan="10">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ В УПОР, JТ9 КВАЛИТЕТ Сталь и чугун</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="10" rowspan="2">Среднесерийное производство</td><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 172, лист 1</td></tr>
<tr><td rowspan="3">Диаметр нарезаемой резьбы D, мм</td><td rowspan="3">Шаг резьбы P, мм</td><td rowspan="3">Ширина канавки B, мм</td><td colspan="3">Режимы резания</td><td rowspan="3">t 100, о мин.</td><td rowspan="3">Диаметр нарезаемой резьбы D, мм</td><td rowspan="3">Шаг резьбы P, мм</td><td rowspan="3">Ширина канавки B, мм</td><td colspan="3">Режимы резания</td><td rowspan="3">t 100, о мин.</td></tr>
<tr><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td>черновой ----- чистовой</td><td>черновые ----- чистовые</td><td>черновой ----- чистовой</td><td>черновой ----- чистовой</td><td>черновые ----- чистовые</td><td>черновой ----- чистовой</td></tr>
<tr><td>16...</td><td>1</td><td>3</td><td>8</td><td>200</td><td>15</td><td>10,8</td><td>36...</td><td>1</td><td>3</td><td>8</td><td>200</td><td>26</td><td>12,78</td></tr>
<tr><td rowspan="3">24</td><td></td><td></td><td rowspan="6">- 1</td><td>--- 50</td><td>-- 4</td><td></td><td rowspan="4">42</td><td></td><td></td><td rowspan="3">- 1</td><td>--- 32</td><td>-- 4</td><td></td></tr>
<tr><td>2</td><td>5</td><td>150 --- 50</td><td>11 -- 4</td><td>6,57</td><td>2</td><td>5</td><td>150 --- 32</td><td>19,5 ---- 4</td><td>7,57</td></tr>
<tr><td>3</td><td>6</td><td>125 --- 50</td><td>9,5 --- 4</td><td>5,01</td><td>3</td><td>6</td><td>125 --- 32</td><td>16,5 ---- 4</td><td>5,69</td></tr>
<tr><td rowspan="3">30</td><td>1</td><td>3</td><td>200 --- 40</td><td>19 -- 4</td><td>11,7</td><td>4</td><td>8</td><td>9 - 2</td><td>100 --- 32</td><td>13 -- 4</td><td>6,86</td></tr>
<tr><td>2</td><td>5</td><td>150 --- 40</td><td>14 -- 4</td><td>6,75</td><td rowspan="2">48</td><td>1</td><td>3</td><td rowspan="2">8 - 1</td><td>150 --- 25</td><td>22,5 ---- 4</td><td>16,8</td></tr>
<tr><td>3</td><td>6</td><td>125 --- 40</td><td>9,5 --- 4</td><td>6,28</td><td>2</td><td>5</td><td>125 --- 25</td><td>18,5 ---- 4</td><td>9,36</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="8%"><col width="7%"><col width="6%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"></colgroup>
<tr><td colspan="10">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ В УПОР, JТ9 КВАЛИТЕТ Сталь и чугун</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="10" rowspan="2">Среднесерийное производство</td><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 172, лист 2</td></tr>
<tr><td rowspan="3">Диаметр нарезаемой резьбы D, мм</td><td rowspan="3">Шаг резьбы P, мм</td><td rowspan="3">Ширина канавки B, мм</td><td colspan="3">Режимы резания</td><td rowspan="3">t 100, о мин.</td><td rowspan="3">Диаметр нарезаемой резьбы D, мм</td><td rowspan="3">Шаг резьбы P, мм</td><td rowspan="3">Ширина канавки B, мм</td><td colspan="3">Режимы резания</td><td rowspan="3">t 100, о мин.</td></tr>
<tr><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td>черновой ----- чистовой</td><td>черновые ----- чистовые</td><td>черновой ----- чистовой</td><td>черновой ----- чистовой</td><td>черновые ----- чистовые</td><td>черновой ----- чистовой</td></tr>
<tr><td rowspan="2">48</td><td>3</td><td>6</td><td>8 - 1</td><td>100 --- 25</td><td>15 -- 4</td><td>7,16</td><td rowspan="3">72... 90</td><td>2</td><td>3</td><td rowspan="2">8 - 1</td><td>80 -- 16</td><td>22,5 ---- 4</td><td>14,61</td></tr>
<tr><td>4</td><td>8</td><td>9 - 2</td><td>80 -- 25</td><td>12 -- 4</td><td>8,66</td><td>3</td><td>5</td><td>63 -- 16</td><td>18 -- 4</td><td>11,3</td></tr>
<tr><td rowspan="4">64</td><td>1</td><td>3</td><td rowspan="3">8 - 1</td><td>125 --- 20</td><td>25 -- 4</td><td>20,5</td><td>4</td><td>6</td><td>9 - 2</td><td>50 -- 16</td><td>14 -- 4</td><td>13,7</td></tr>
<tr><td>2</td><td>5</td><td>100 --- 20</td><td>20 -- 4</td><td>11,7</td><td rowspan="3">100... 125</td><td>2</td><td>3</td><td rowspan="2">8 - 1</td><td>63 ---- 14,5</td><td>25 -- 4</td><td>17,64</td></tr>
<tr><td>3</td><td>6</td><td>80 -- 20</td><td>16 -- 4</td><td>8,94</td><td>3</td><td>5</td><td>50 ---- 14,5</td><td>19,5 ---- 4</td><td>13,7</td></tr>
<tr><td>4</td><td>8</td><td>9 - 2</td><td>63 -- 20</td><td>12,5 ---- 4</td><td>10,92</td><td>4</td><td>6</td><td>9 - 2</td><td>40 ---- 14,5</td><td>15,5 ---- 4</td><td>16,32</td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="7%"><col width="6%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="8%"><col width="7%"><col width="6%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"></colgroup>
<tr><td colspan="10">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ ВНУТРЕННЕЙ МЕТРИЧЕСКОЙ РЕЗЬБЫ В УПОР, JТ9 КВАЛИТЕТ Сталь и чугун</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="10" rowspan="2">Среднесерийное производство</td><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 172, лист 3</td></tr>
<tr><td rowspan="3">Диаметр нарезаемой резьбы D, мм</td><td rowspan="3">Шаг резьбы P, мм</td><td rowspan="3">Ширина канавки B, мм</td><td colspan="3">Режимы резания</td><td rowspan="3">t 100, о мин.</td><td rowspan="3">Диаметр нарезаемой резьбы D, мм</td><td rowspan="3">Шаг резьбы P, мм</td><td rowspan="3">Ширина канавки B, мм</td><td colspan="3">Режимы резания</td><td rowspan="3">t 100, о мин.</td></tr>
<tr><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td>черновой ----- чистовой</td><td>черновые ----- чистовые</td><td>черновой ----- чистовой</td><td>черновой ----- чистовой</td><td>черновые ----- чистовые</td><td>черновой ----- чистовой</td></tr>
<tr><td>140...</td><td>1</td><td>3</td><td>8</td><td>50</td><td>25</td><td>21,6</td><td>180...</td><td>1</td><td>3</td><td>8</td><td>40</td><td>25</td><td>27,0</td></tr>
<tr><td rowspan="3">160</td><td></td><td></td><td rowspan="2">- 1</td><td>---- 12,5</td><td>-- 4</td><td></td><td rowspan="3">200</td><td></td><td></td><td rowspan="2">- 1</td><td>-- 10</td><td>-- 4</td><td></td></tr>
<tr><td>2</td><td>5</td><td>40 ---- 12,5</td><td>20 -- 4</td><td>16,77</td><td>2</td><td>5</td><td>31,5 ---- 10</td><td>20 -- 4</td><td>21,2</td></tr>
<tr><td>3</td><td>6</td><td>9 - 2</td><td>31,5 ---- 12,5</td><td>15,5 ---- 4</td><td>20,04</td><td>3</td><td>6</td><td>9 - 2</td><td>25 -- 10</td><td>15,5 ---- 4</td><td>25,2</td></tr>
</table>


<a id="p105463"></a>*Примечание.* Время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.


<table>
<colgroup><col width="11%"><col width="8%"><col width="5%"><col width="7%"><col width="9%"><col width="9%"><col width="7%"><col width="4%"><col width="3%"><col width="3%"><col width="3%"><col width="5%"><col width="7%"><col width="3%"><col width="3%"><col width="4%"><col width="9%"></colgroup>
<tr><td colspan="8" rowspan="2">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ НАРУЖНОЙ ТРАПЕЦЕИДАЛЬНОЙ РЕЗЬБЫ НАПРОХОД, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="9">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="9">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="8">Среднесерийное производство</td><td colspan="9">Карта 173</td></tr>
<tr><td rowspan="2">Диаметр нарезаемой резьбы D, мм</td><td rowspan="2">Шаг резьбы P, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td colspan="2" rowspan="2">Диаметр нарезаемой резьбы D, мм</td><td colspan="3" rowspan="2">Шаг резьбы P, мм</td><td colspan="5">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>i</td><td>n, об./ мин.</td><td>V, м/мин.</td><td>i</td><td>n, об./ мин.</td><td colspan="3">V, м/мин.</td></tr>
<tr><td>16...20</td><td rowspan="2">2</td><td rowspan="2">7</td><td>1400</td><td>80</td><td>0,43</td><td colspan="2">150</td><td colspan="3">6</td><td>12</td><td>120</td><td colspan="3">65</td><td>2,98</td></tr>
<tr><td>22...28</td><td>1120</td><td>80</td><td>0,5</td><td colspan="2">22...28</td><td colspan="3" rowspan="4">8</td><td rowspan="4">15</td><td>800</td><td colspan="3">65</td><td>0,42</td></tr>
<tr><td>30</td><td rowspan="2">3</td><td rowspan="2">8</td><td>800</td><td>80</td><td>0,55</td><td colspan="2">48</td><td>400</td><td colspan="3">65</td><td>0,83</td></tr>
<tr><td>38...42</td><td>600</td><td>80</td><td>0,78</td><td colspan="2">60</td><td>315</td><td colspan="3">65</td><td>1,1</td></tr>
<tr><td>16...20</td><td rowspan="2">4</td><td rowspan="2">9</td><td>1250</td><td>75</td><td>0,32</td><td colspan="2">30...36</td><td>500</td><td colspan="3">50</td><td>0,65</td></tr>
<tr><td>65</td><td>400</td><td>80</td><td>0,97</td><td colspan="2">38...42</td><td colspan="3" rowspan="4">10</td><td rowspan="4">18</td><td>400</td><td colspan="3">50</td><td>0,81</td></tr>
<tr><td>22...28</td><td rowspan="4">5</td><td rowspan="4">11</td><td>1000</td><td>80</td><td>0,4</td><td colspan="2">65</td><td>250</td><td colspan="3">50</td><td>1,3</td></tr>
<tr><td>85</td><td>300</td><td>80</td><td>1,3</td><td colspan="2">75...80</td><td>200</td><td colspan="3">50</td><td>1,62</td></tr>
<tr><td>110</td><td>230</td><td>80</td><td>1,72</td><td colspan="2">44</td><td>315</td><td colspan="3">50</td><td>0,95</td></tr>
<tr><td>30</td><td>600</td><td>65</td><td>0,57</td><td colspan="2">60</td><td colspan="3" rowspan="3">12</td><td rowspan="3">20</td><td>250</td><td colspan="3">50</td><td>1,2</td></tr>
<tr><td>38...42</td><td rowspan="2">6</td><td rowspan="2">12</td><td>500</td><td>65</td><td>0,72</td><td colspan="2">85</td><td>200</td><td colspan="3">53</td><td>1,5</td></tr>
<tr><td>120</td><td>180</td><td>68</td><td>2,0</td><td colspan="2">110</td><td>150</td><td colspan="3">52</td><td>2,0</td></tr>
<tr><td colspan="17">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="7">Мощности Шаг резьбы</td><td colspan="3">5</td><td colspan="4">6 8</td><td colspan="3">10 12</td></tr>
<tr><td colspan="3" rowspan="7">Мощность станка</td><td colspan="2">N - 7 кВт д</td><td colspan="2" rowspan="7">Коэффициент</td><td colspan="7">1,4 1,6</td><td colspan="3">1,8 2,1</td></tr>
<tr><td colspan="2" rowspan="3">N - 10 кВт д</td><td colspan="10">1,2 1,4</td></tr>
<tr><td colspan="2"></td><td colspan="2">1,0</td><td colspan="6"></td></tr>
<tr><td colspan="10"></td></tr>
<tr><td colspan="2" rowspan="3">N - 14 кВт д</td><td colspan="10">- 1,1</td></tr>
<tr><td colspan="6"></td><td colspan="2">1,0</td><td colspan="2"></td></tr>
<tr><td colspan="10"></td></tr>
<tr><td colspan="7">Числа Шаг резьбы</td><td colspan="3">2...3</td><td colspan="5">4...5 6...8</td><td colspan="2">10...12</td></tr>
<tr><td colspan="3" rowspan="4">Число заходов</td><td colspan="2">2</td><td colspan="2" rowspan="4">Коэффициент</td><td colspan="3">2,3</td><td colspan="5">2,25 2,2</td><td colspan="2">2,15</td></tr>
<tr><td colspan="2">3</td><td colspan="3">3,6</td><td colspan="5">3,5 3,4</td><td colspan="2">3,3</td></tr>
<tr><td colspan="2">4</td><td colspan="3">4,9</td><td colspan="5">4,75 4,6</td><td colspan="2">4,5</td></tr>
<tr><td colspan="2">5</td><td colspan="3">6,2</td><td colspan="5">6,0 5,8</td><td colspan="2">5,6</td></tr>
</table>


<a id="p105487"></a>Примечания.
1. <a id="p105488"></a>Основное время на 100 мм расчетной длины рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.
2. <a id="p105489"></a>При нарезании резьбы по JТ7 квалитету время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="11%"><col width="8%"><col width="9%"><col width="7%"><col width="7%"><col width="9%"><col width="9%"><col width="8%"><col width="8%"><col width="7%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="7" rowspan="2">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ НАРУЖНОЙ ТРАПЕЦЕИДАЛЬНОЙ РЕЗЬБЫ, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками Р6М5</td></tr>
<tr><td colspan="7">Среднесерийное производство</td><td colspan="5">Карта 174, лист 1</td></tr>
<tr><td colspan="6">Напроход</td><td colspan="6">В упор</td></tr>
<tr><td rowspan="2">Диаметр нарезаемой резьбы D, мм</td><td rowspan="2">Шаг резьбы P, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о</td><td rowspan="2">Ширина канавки B, мм</td><td rowspan="2">Шаг резьбы P, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="2">16...21</td><td rowspan="4">2</td><td rowspan="4">21 -- 3</td><td>400</td><td>25</td><td rowspan="2">9,0</td><td rowspan="4">3</td><td rowspan="4">2</td><td rowspan="24">22 -- 2</td><td>100</td><td>6,5</td><td rowspan="2">22,6</td></tr>
<tr><td>63</td><td>4,0</td><td>63</td><td>4,0</td></tr>
<tr><td rowspan="2">22...28</td><td>300</td><td>26</td><td rowspan="2">11,7</td><td>80</td><td>7,0</td><td rowspan="2">28,3</td></tr>
<tr><td>50</td><td>4,5</td><td>50</td><td>4,5</td></tr>
<tr><td rowspan="2">30</td><td rowspan="4">3</td><td rowspan="4">21 -- 3</td><td>300</td><td>28</td><td rowspan="2">8,73</td><td rowspan="4">5</td><td rowspan="4">3</td><td>100</td><td>9,4</td><td rowspan="2">16,18</td></tr>
<tr><td>40</td><td>4,0</td><td>40</td><td>4,0</td></tr>
<tr><td rowspan="2">38...42</td><td>200</td><td>26</td><td rowspan="2">12,22</td><td>80</td><td>10,5</td><td rowspan="2">20,48</td></tr>
<tr><td>30</td><td>4,0</td><td>30</td><td>4,0</td></tr>
<tr><td rowspan="2">16...20</td><td rowspan="4">4</td><td rowspan="4">21 -- 3</td><td>400</td><td>25</td><td rowspan="2">4,5</td><td rowspan="4">6</td><td rowspan="4">4</td><td>100</td><td>6,5</td><td rowspan="2">11,34</td></tr>
<tr><td>63</td><td>4,0</td><td>63</td><td>4,0</td></tr>
<tr><td rowspan="2">65</td><td>150</td><td>30</td><td rowspan="2">13,05</td><td>80</td><td>16</td><td rowspan="2">16,86</td></tr>
<tr><td>20</td><td>4,0</td><td>20</td><td>4,0</td></tr>
<tr><td rowspan="2">22...28</td><td rowspan="6">5</td><td rowspan="6">21 -- 3</td><td>300</td><td>26</td><td rowspan="2">4,9</td><td rowspan="6">8</td><td rowspan="6">5</td><td>80</td><td>7,0</td><td rowspan="2">11,34</td></tr>
<tr><td>4,0</td><td>4,0</td><td>50</td><td>4,5</td></tr>
<tr><td rowspan="2">85</td><td>100</td><td>27</td><td rowspan="2">14,76</td><td>63</td><td>17</td><td rowspan="2">17,35</td></tr>
<tr><td>15</td><td>4,0</td><td>16</td><td>4,5</td></tr>
<tr><td rowspan="2">115</td><td>75</td><td>27</td><td rowspan="2">19,44</td><td>50</td><td>18</td><td rowspan="2">22,37</td></tr>
<tr><td>11,5</td><td>4,0</td><td>11,5</td><td>4,0</td></tr>
<tr><td rowspan="2">30</td><td rowspan="6">6</td><td rowspan="6">21 -- 3</td><td>250</td><td>24</td><td rowspan="2">4,77</td><td rowspan="6">10</td><td rowspan="6">6</td><td>100</td><td>9,4</td><td rowspan="2">8,08</td></tr>
<tr><td>40</td><td>40</td><td>40</td><td>4,0</td></tr>
<tr><td rowspan="2">38...42</td><td>200</td><td>26</td><td rowspan="2">6,14</td><td>80</td><td>10,5</td><td rowspan="2">10,11</td></tr>
<tr><td>30</td><td>4,0</td><td>32</td><td>4,0</td></tr>
<tr><td rowspan="2">120</td><td>75</td><td>28</td><td rowspan="2">17,4</td><td>63</td><td>23</td><td rowspan="2">16,41</td></tr>
<tr><td>10</td><td>4,0</td><td>10</td><td>4,0</td></tr>
</table>


<table>
<colgroup><col width="11%"><col width="8%"><col width="9%"><col width="7%"><col width="7%"><col width="9%"><col width="9%"><col width="8%"><col width="8%"><col width="7%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="7" rowspan="2">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ НАРУЖНОЙ ТРАПЕЦЕИДАЛЬНОЙ РЕЗЬБЫ, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками Р6М5</td></tr>
<tr><td colspan="7">Среднесерийное производство</td><td colspan="5">Карта 174, лист 2</td></tr>
<tr><td colspan="6">Напроход</td><td colspan="6">В упор</td></tr>
<tr><td rowspan="2">Диаметр нарезаемой резьбы D, мм</td><td rowspan="2">Шаг резьбы P, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Ширина канавки B, мм</td><td rowspan="2">Шаг резьбы P, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="2">22...28</td><td rowspan="6">8</td><td rowspan="6">29 -- 4</td><td>300</td><td>26</td><td rowspan="2">4,4</td><td rowspan="6">12</td><td rowspan="6">8</td><td rowspan="6">31 -- 2</td><td>100</td><td>9,0</td><td rowspan="2">8,08</td></tr>
<tr><td>40</td><td>4,0</td><td>40</td><td>3,5</td></tr>
<tr><td rowspan="2">48</td><td>200</td><td>30</td><td rowspan="2">6,86</td><td>80</td><td>12</td><td rowspan="2">10,51</td></tr>
<tr><td>25</td><td>4,0</td><td>25</td><td>4,0</td></tr>
<tr><td rowspan="2">60</td><td>150</td><td>28</td><td rowspan="2">8,62</td><td>63</td><td>12</td><td rowspan="2">13,21</td></tr>
<tr><td>21</td><td>4,0</td><td>21</td><td>4</td></tr>
<tr><td rowspan="2">30...36</td><td rowspan="8">10</td><td rowspan="8">39 -- 5</td><td>250</td><td>28</td><td rowspan="2">5,06</td><td rowspan="8">16</td><td rowspan="8">10</td><td rowspan="8">42 -- 2</td><td>100</td><td>11</td><td rowspan="2">8,46</td></tr>
<tr><td>40</td><td>4,5</td><td>40</td><td>4,5</td></tr>
<tr><td rowspan="2">38...42</td><td>200</td><td>26</td><td rowspan="2">6,5</td><td>80</td><td>10,5</td><td rowspan="2">10,64</td></tr>
<tr><td>30</td><td>4,0</td><td>30</td><td>4,0</td></tr>
<tr><td rowspan="2">65</td><td>150</td><td>30</td><td rowspan="2">9,18</td><td>70</td><td>14</td><td rowspan="2">12,6</td></tr>
<tr><td>20</td><td>4,0</td><td>20</td><td>4,0</td></tr>
<tr><td rowspan="2">75...80</td><td>100</td><td>25</td><td rowspan="2">13</td><td>63</td><td>16</td><td rowspan="2">14,24</td></tr>
<tr><td>15</td><td>4,0</td><td>16</td><td>4,0</td></tr>
</table>


<table>
<colgroup><col width="11%"><col width="8%"><col width="9%"><col width="7%"><col width="7%"><col width="9%"><col width="9%"><col width="8%"><col width="8%"><col width="7%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="7" rowspan="2">Основное время на 100 мм расчетной длины НАРЕЗАНИЕ НАРУЖНОЙ ТРАПЕЦЕИДАЛЬНОЙ РЕЗЬБЫ, JТ9 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками Р6М5</td></tr>
<tr><td colspan="7">Среднесерийное производство</td><td colspan="5">Карта 174, лист 3</td></tr>
<tr><td colspan="6">Напроход</td><td colspan="6">В упор</td></tr>
<tr><td rowspan="2">Диаметр нарезаемой резьбы D, мм</td><td rowspan="2">Шаг резьбы P, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Ширина канавки B, мм</td><td rowspan="2">Шаг резьбы P, мм</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>i</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="2">44</td><td rowspan="8">12</td><td rowspan="8">41 -- 7</td><td>150</td><td>21</td><td rowspan="2">7,56</td><td rowspan="8">18</td><td rowspan="8">12</td><td rowspan="8">46 -- 2</td><td>100</td><td>14</td><td rowspan="2">7,85</td></tr>
<tr><td>30</td><td>4,0</td><td>30</td><td>4,0</td></tr>
<tr><td rowspan="2">60</td><td>125</td><td>24</td><td rowspan="2">9,88</td><td>80</td><td>15</td><td rowspan="2">10</td></tr>
<tr><td>21</td><td>4,0</td><td>21</td><td>4</td></tr>
<tr><td rowspan="2">85</td><td>100</td><td>27</td><td rowspan="2">13,08</td><td>63</td><td>17</td><td rowspan="2">13,25</td></tr>
<tr><td>15</td><td>4,0</td><td>12,5</td><td>3,5</td></tr>
<tr><td rowspan="2">110</td><td>75</td><td>26</td><td rowspan="2">18,43</td><td>50</td><td>17</td><td rowspan="2">16,29</td></tr>
<tr><td>11</td><td>4,0</td><td>11,5</td><td>4,0</td></tr>
</table>


<a id="p105539"></a>Примечания:
1. <a id="p105540"></a>При нарезании многозаходной резьбы основное время на 100 мм длины принимать с коэффициентом К.


| Число заходов | Коэффициент |
| --- | --- |
| 2 | 2,1 |
| 3 | 3,2 |
| 4 | 4,3 |
| 5 | 5,4 |


2. <a id="p105546"></a>Время рассчитано при работе на станках с обратным ходом 1,21, при работе на станках с обратным ходом 1,41; время по карте принимать с коэффициентом К = 0,95.
3. <a id="p105547"></a>При нарезании резьбы по JТ7 квалитету время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="11%"><col width="5%"><col width="4%"><col width="7%"><col width="7%"><col width="7%"><col width="3%"><col width="3%"><col width="5%"><col width="3%"><col width="4%"><col width="9%"><col width="7%"><col width="3%"><col width="7%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="12" rowspan="2">Основное время на 100 мм расчетной длины СВЕРЛЕНИЕ И РАССВЕРЛИВАНИЕ ОТВЕРСТИЙ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы из стали Р6М5</td></tr>
<tr><td colspan="12">Среднесерийное производство</td><td colspan="5">Карта 175</td></tr>
<tr><td rowspan="3">Диаметр обрабатываемой поверхности, D, мм, до</td><td colspan="6">Сверление</td><td colspan="3" rowspan="3">Диаметр обрабатываемой поверхности, D, мм, до</td><td colspan="2" rowspan="3">Диаметр предварительно просверленного отверстия d, мм, до</td><td colspan="5">Рассверливание</td></tr>
<tr><td colspan="4">Режимы резания</td><td colspan="2" rowspan="2">t 100, о мин.</td><td colspan="4">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td colspan="2">S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td>3</td><td colspan="2">0,13</td><td>1200</td><td>11,5</td><td colspan="2">0,64</td><td colspan="3" rowspan="2">25</td><td colspan="2">10</td><td colspan="2">0,4</td><td rowspan="2">250</td><td rowspan="2">19,6</td><td>10</td></tr>
<tr><td>5</td><td colspan="2">0,15</td><td>1200</td><td>18,5</td><td colspan="2">0,55</td><td colspan="2">15</td><td colspan="2">0,45</td><td>0,88</td></tr>
<tr><td>6</td><td colspan="2">0,16</td><td>960</td><td>18</td><td colspan="2">0,65</td><td colspan="3" rowspan="3">30</td><td colspan="2">10</td><td colspan="2">0,4</td><td rowspan="3">200</td><td rowspan="3">19</td><td>1,25</td></tr>
<tr><td>8</td><td colspan="2">0,18</td><td>800</td><td>20</td><td colspan="2">0,70</td><td colspan="2">15</td><td colspan="2">0,45</td><td>1,11</td></tr>
<tr><td>10</td><td colspan="2">0,22</td><td>600</td><td>19</td><td colspan="2">0,76</td><td colspan="2">20</td><td colspan="2">0,5</td><td>1,0</td></tr>
<tr><td>12</td><td colspan="2">0,26</td><td>500</td><td>19</td><td colspan="2">0,77</td><td colspan="3" rowspan="3">40</td><td colspan="2">15</td><td colspan="2">0,4</td><td rowspan="3">160</td><td rowspan="3">20</td><td>1,56</td></tr>
<tr><td>16</td><td colspan="2">0,19</td><td>500</td><td>2</td><td colspan="2">1,05</td><td colspan="2">20</td><td colspan="2">0,45</td><td>1,39</td></tr>
<tr><td>20</td><td colspan="2">0,14</td><td>500</td><td>31</td><td colspan="2">1,4</td><td colspan="2">30</td><td colspan="2">0,5</td><td>1,25</td></tr>
<tr><td>25</td><td colspan="2">0,11</td><td>500</td><td>39</td><td colspan="2">1,8</td><td colspan="3" rowspan="3">50</td><td colspan="2">15</td><td colspan="2">0,3</td><td rowspan="3">125</td><td rowspan="3">19,5</td><td>2,64</td></tr>
<tr><td rowspan="3">30</td><td colspan="2" rowspan="3">0,08</td><td rowspan="3">500</td><td rowspan="3">48</td><td colspan="2" rowspan="3">2,5</td><td colspan="2">25</td><td colspan="2">0,4</td><td>2,0</td></tr>
<tr><td colspan="2">40</td><td colspan="2">0,5</td><td>1,6</td></tr>
<tr><td colspan="3">60</td><td colspan="2">30</td><td colspan="2">0,5</td><td>100</td><td>18,8</td><td>2,0</td></tr>
<tr><td colspan="17">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="5">Обрабатываемой стали и предела прочности стали</td><td colspan="15">Группа Углеродистые, хромистые, Марганцовистые, хромостали никелевые, хромоникеле- марганцовистые, хромовые молибденовые и близкие к ним</td></tr>
<tr><td colspan="4">сигма , ГПа до в 0,59</td><td colspan="5">0,59...0,74</td><td colspan="2">свыше до 0,74 0,59</td><td colspan="4">0,59...0,74 свыше 0,74</td></tr>
<tr><td colspan="4" rowspan="3">Коэффициент 0,9</td><td colspan="5"></td><td colspan="2">1,1</td><td colspan="4" rowspan="3">1,1 1,2</td></tr>
<tr><td colspan="2"></td><td>1,0</td><td colspan="2"></td><td></td><td>1,0</td></tr>
</table>


<a id="p105565"></a>Примечания:
1. <a id="p105566"></a>При обработке глухих отверстий время по карте принимать с коэффициентом К = 1,1.
2. <a id="p105567"></a>Время дано для сверления и рассверливания отверстий с ручной подачей. При механической подаче время по карте принимать с коэффициентом К = 0,9.


<table>
<colgroup><col width="12%"><col width="11%"><col width="9%"><col width="7%"><col width="7%"><col width="9%"><col width="12%"><col width="9%"><col width="7%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="7" rowspan="3">Основное время на 100 мм расчетной длины ЗЕНКЕРОВАНИЕ ОТВЕРСТИЙ, R 80...R 20, JТ14...JТ12, z z JТ9...JТ8 КВАЛИТЕТ. РАЗВЕРТЫВАНИЕ ОТВЕРСТИЯ, R 2,5...R 1,25, a a JТ9...JТ8, JТ7 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,6...14 кВт д</td></tr>
<tr><td colspan="4">Зенкеры, развертки из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 176, лист 1</td></tr>
<tr><td colspan="11">Параметр шероховатости и точность обработки</td></tr>
<tr><td colspan="6">Зенкерование, R 80, JТ14...JТ12 z квалитет</td><td colspan="5">Развертывание одной разверткой, R 2,5, JТ9...JТ8 квалитет a</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности, D, мм, до</td><td rowspan="2">Глубина обрабатываемой поверхности t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Диаметр обрабатываемой поверхности, D мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td>10</td><td rowspan="10">до 2</td><td>0,4</td><td>630</td><td>20</td><td>0,40</td><td>10</td><td>0,7</td><td>380</td><td>11,9</td><td>0,38</td></tr>
<tr><td>15</td><td rowspan="2">0,5</td><td>400</td><td rowspan="2">19</td><td>0,50</td><td>15</td><td rowspan="2">0,8</td><td>240</td><td>11,3</td><td>0,52</td></tr>
<tr><td>20</td><td>300</td><td>0,67</td><td>20</td><td>190</td><td>11,9</td><td>0,66</td></tr>
<tr><td>25</td><td>0,6</td><td>230</td><td>18</td><td>0,72</td><td>25</td><td>0,9</td><td>120</td><td>9,4</td><td>0,93</td></tr>
<tr><td>30</td><td>0,7</td><td>180</td><td>17</td><td>0,79</td><td>30</td><td>1,0</td><td>96</td><td>9,0</td><td>1,04</td></tr>
<tr><td>40</td><td>0,9</td><td>100</td><td rowspan="2">12,5</td><td>1,1</td><td>40</td><td>1,2</td><td>60</td><td>7,5</td><td>1.39</td></tr>
<tr><td>50</td><td>1,0</td><td>80</td><td>1,25</td><td>50</td><td>1,4</td><td>38</td><td>6,0</td><td>1,88</td></tr>
<tr><td>60</td><td>1,1</td><td>63</td><td rowspan="3">12</td><td>1,44</td><td>60</td><td>1,5</td><td>30</td><td>5,9</td><td>2,22</td></tr>
<tr><td>70</td><td rowspan="2">1,2</td><td>55</td><td>1,51</td><td>70</td><td>1,6</td><td>24</td><td>5,3</td><td>2,6</td></tr>
<tr><td>80</td><td>48</td><td>1,73</td><td rowspan="2">80</td><td rowspan="2">1,7</td><td rowspan="2">19</td><td rowspan="2">5,0</td><td rowspan="2">3,09</td></tr>
<tr><td>10</td><td rowspan="14">до 1,5</td><td>0,3</td><td>630</td><td>20</td><td>0,52</td></tr>
<tr><td>15</td><td>0,4</td><td>400</td><td rowspan="2">19</td><td>0,62</td><td colspan="5" rowspan="2">Параметр шероховатости и точность обработки</td></tr>
<tr><td>20</td><td>0,45</td><td>300</td><td>0,73</td></tr>
<tr><td>25</td><td>0,5</td><td>230</td><td>18</td><td>0,87</td><td colspan="5">Развертывание двумя развертками R 1,25, JТ7 квалитет a</td></tr>
<tr><td>30</td><td>0,6</td><td>180</td><td>17</td><td>0,92</td><td>10</td><td>0,7</td><td>160</td><td>5,0</td><td>1,27</td></tr>
<tr><td>40</td><td>0,8</td><td>100</td><td rowspan="3">12,5</td><td>1,25</td><td>15</td><td rowspan="2">0,8</td><td>100</td><td>4,7</td><td>1,77</td></tr>
<tr><td rowspan="2">50</td><td rowspan="2">0,85</td><td rowspan="2">80</td><td rowspan="2">1,47</td><td>20</td><td>80</td><td>5,0</td><td>2,2</td></tr>
<tr><td>25</td><td>0,9</td><td>63</td><td>4,9</td><td>2,69</td></tr>
<tr><td>60</td><td rowspan="6">0,9</td><td>63</td><td rowspan="6">12</td><td>1,75</td><td>30</td><td>1,0</td><td>50</td><td>4,7</td><td>3,04</td></tr>
<tr><td>70</td><td>55</td><td>2,02</td><td>40</td><td>1,2</td><td>40</td><td>5,0</td><td>3,47</td></tr>
<tr><td rowspan="4">80</td><td rowspan="4">48</td><td rowspan="4">2,32</td><td>50</td><td>1,4</td><td>31,5</td><td>4,9</td><td>4,15</td></tr>
<tr><td>60</td><td>1,5</td><td>25</td><td>4,7</td><td>4,89</td></tr>
<tr><td>70</td><td>1,6</td><td>20</td><td>4,4</td><td>5,72</td></tr>
<tr><td>80</td><td>1,7</td><td>16</td><td>4,0</td><td>6,76</td></tr>
</table>


<table>
<colgroup><col width="16%"><col width="16%"><col width="7%"><col width="5%"><col width="5%"><col width="7%"><col width="8%"><col width="7%"><col width="3%"><col width="18%"><col width="8%"></colgroup>
<tr><td colspan="8" rowspan="3">Основное время на 100 мм расчетной длины ЗЕНКЕРОВАНИЕ ОТВЕРСТИЙ, R 80...R 20, JТ14...JТ12, z z JТ9...JТ8 КВАЛИТЕТ РАЗВЕРТЫВАНИЕ ОТВЕРСТИЯ, R 2,5...R 1,25, a a JТ9...JТ8, JТ7 КВАЛИТЕТ Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="3">Токарно-винторезные станки N = 4,6...14 кВт д</td></tr>
<tr><td colspan="3">Зенкеры, развертки из стали Р6М5</td></tr>
<tr><td colspan="3">Карта 176, лист 2</td></tr>
<tr><td colspan="11">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="11">Обрабатываемой стали и предела прочности</td><td>Группа стали</td><td colspan="5">Углеродистые, хромистые, никелевые и хромоникелевые</td><td colspan="4">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td rowspan="2">сигма , ГПа в</td><td colspan="9">Зенкерование</td></tr>
<tr><td>до 0,59</td><td colspan="3">0,59...0,74</td><td>свыше 0,74</td><td colspan="2">до 0,59</td><td>0,59...0,74</td><td>свыше 0,74</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td colspan="3"></td><td rowspan="3">1,1</td><td colspan="2"></td><td rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td><td colspan="2"></td></tr>
<tr><td rowspan="2">сигма , ГПа в</td><td colspan="9">Развертывание</td></tr>
<tr><td>до 0,59</td><td colspan="3">0,59...0,74</td><td>свыше 0,74</td><td colspan="2">до 0,59</td><td>0,59...0,74</td><td>свыше 0,74</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td colspan="3"></td><td rowspan="3">1,25</td><td colspan="2" rowspan="3">1,1</td><td rowspan="3">1,2</td><td rowspan="3">1,3</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<a id="p105602"></a>Примечания:
1. <a id="p105603"></a>При обработке глухих отверстий время по карте принимать с коэффициентом К = 1,1.
2. <a id="p105604"></a>Время дано для зенкерования и развертывания отверстий с ручной подачей. При механической подаче время по карте принимать с коэффициентом К = 0,9.


<a id="p105627"></a>

<table>
<colgroup><col width="12%"><col width="7%"><col width="9%"><col width="7%"><col width="7%"><col width="8%"><col width="12%"><col width="7%"><col width="9%"><col width="7%"><col width="7%"><col width="8%"></colgroup>
<tr><td colspan="8">Основное время на 10 мм расчетной длины ОТРЕЗКА Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8" rowspan="2">Среднесерийное производство</td><td colspan="4">Резцы из стали Р6М5 и с пластинками Т15К6</td></tr>
<tr><td colspan="4">Карта 177, лист 1</td></tr>
<tr><td colspan="6">По сплошному материалу</td><td colspan="6">Отрезка деталей с отверстием и труб</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Ширина резца B, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 10, о мин.</td><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Ширина резца B, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 10, о мин.</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td colspan="12">Резцы из стали Р6М5</td></tr>
<tr><td>10</td><td>2</td><td>0,06</td><td>960</td><td>31,5</td><td>0,17</td><td>50</td><td rowspan="2">4</td><td>0,12</td><td>240</td><td>38</td><td>0,35</td></tr>
<tr><td>20</td><td rowspan="3">3</td><td>0,08</td><td>600</td><td rowspan="3">42</td><td>0,21</td><td>75</td><td>0,16</td><td>150</td><td>35</td><td>0,41</td></tr>
<tr><td rowspan="2">30</td><td rowspan="2">0,09</td><td rowspan="2">380</td><td rowspan="2">0,29</td><td>100</td><td>5</td><td>0,16</td><td>120</td><td>38</td><td>0,52</td></tr>
<tr><td>125</td><td rowspan="2">6</td><td>0,18</td><td>96</td><td>37</td><td>0,57</td></tr>
<tr><td>38</td><td rowspan="4">4</td><td>0,1</td><td>300</td><td rowspan="4">36</td><td>0,33</td><td>150</td><td>0,2</td><td>60</td><td>28</td><td>0,83</td></tr>
<tr><td>48</td><td>0,11</td><td>240</td><td>0,38</td><td>190</td><td>8</td><td>0,25</td><td>38</td><td>23</td><td>1,05</td></tr>
<tr><td rowspan="2">60</td><td rowspan="2">0,12</td><td rowspan="2">190</td><td rowspan="2">0,44</td><td>240</td><td>10</td><td rowspan="4">0,3</td><td>30</td><td>23</td><td>1,11</td></tr>
<tr><td>300</td><td>12</td><td>24</td><td>23</td><td>1,39</td></tr>
<tr><td>75</td><td rowspan="2">5</td><td>0,14</td><td>120</td><td>28</td><td>0,60</td><td>400</td><td rowspan="2">14</td><td>15</td><td>19</td><td>2,22</td></tr>
<tr><td>100</td><td>0,16</td><td>75</td><td>22</td><td>0,75</td><td>500</td><td>12</td><td>19</td><td>2,77</td></tr>
<tr><td colspan="12">Резцы с пластинками Т15К6</td></tr>
<tr><td>10</td><td>2</td><td>0,05</td><td>1250</td><td>39</td><td>0,16</td><td>50</td><td rowspan="2">4</td><td>0,11</td><td>600</td><td>95</td><td>0,15</td></tr>
<tr><td rowspan="2">20</td><td rowspan="4">3</td><td rowspan="2">0,06</td><td rowspan="2">1260</td><td rowspan="2">79</td><td rowspan="2">0,13</td><td>75</td><td>0,13</td><td>380</td><td>90</td><td>0,20</td></tr>
<tr><td rowspan="2">100</td><td rowspan="2">5</td><td rowspan="2">0,18</td><td rowspan="2">260</td><td rowspan="2">80</td><td rowspan="2">0,22</td></tr>
<tr><td rowspan="2">30</td><td rowspan="2">0,08</td><td rowspan="2">1250</td><td rowspan="2">117,</td><td rowspan="2">0,1</td></tr>
<tr><td>125</td><td rowspan="2">6</td><td rowspan="9">0,2</td><td>190</td><td>75</td><td>0,26</td></tr>
<tr><td rowspan="2">40</td><td rowspan="6">4</td><td rowspan="2">0,09</td><td rowspan="2">800</td><td rowspan="2">100</td><td rowspan="2">0,14</td><td>150</td><td>150</td><td>70</td><td>0,33</td></tr>
<tr><td rowspan="2">190</td><td rowspan="2">8</td><td rowspan="2">120</td><td rowspan="2">71</td><td rowspan="2">0,42</td></tr>
<tr><td rowspan="2">60</td><td rowspan="2">0,11</td><td rowspan="2">600</td><td rowspan="4">95</td><td rowspan="2">0,18</td></tr>
<tr><td rowspan="2">240</td><td rowspan="2">10</td><td rowspan="2">96</td><td rowspan="2">72</td><td rowspan="2">0,52</td></tr>
<tr><td rowspan="2">80</td><td rowspan="3">0,13</td><td rowspan="2">380</td><td rowspan="2">0,2</td></tr>
<tr><td>300</td><td>12</td><td>75</td><td>71</td><td>0,66</td></tr>
<tr><td>90</td><td rowspan="2">5</td><td>300</td><td>85</td><td>0,25</td><td>400</td><td rowspan="2">14</td><td>60</td><td>75</td><td>0,83</td></tr>
<tr><td>100</td><td>0,15</td><td>240</td><td>75</td><td>0,27</td><td>500</td><td>48</td><td>75</td><td>1,04</td></tr>
</table>


<table>
<colgroup><col width="16%"><col width="16%"><col width="7%"><col width="5%"><col width="5%"><col width="7%"><col width="4%"><col width="5%"><col width="8%"><col width="18%"><col width="8%"></colgroup>
<tr><td colspan="7" rowspan="3">Основное время на 10 мм расчетной длины ОТРЕЗКА Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы из стали Р6М5 и с пластинками Т15К6</td></tr>
<tr><td colspan="4">Карта 177, лист 2</td></tr>
<tr><td colspan="11">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td>Обрабатываемой стали и предела прочности (для резцов</td><td>Группа стали</td><td colspan="6">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="3">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td rowspan="4">из стали Р6М5)</td><td>сигма , ГПа в</td><td>до 0,59</td><td colspan="3">0,59...0,74</td><td colspan="2">свыше 0,74</td><td>до 0,59</td><td>0,59...0,74</td><td>свыше 0,74</td></tr>
<tr><td rowspan="3">Коэффициент</td><td rowspan="3">0,9</td><td colspan="3"></td><td colspan="2" rowspan="3">1,1</td><td></td><td rowspan="3">1,1</td><td rowspan="3">1,2</td></tr>
<tr><td></td><td>1,0</td><td></td><td>1,0</td></tr>
<tr><td colspan="3"></td><td></td></tr>
<tr><td rowspan="2">Предела прочности стали (для резцов с пластинками Т15К6)</td><td>сигма , ГПа в</td><td colspan="4">до 0,59</td><td colspan="3">0,59...0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td>Коэффициент</td><td>0,9</td><td colspan="3">0,8</td><td colspan="3">1,0</td><td>1,1</td><td>1,25</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"></colgroup>
<tr><td colspan="11" rowspan="2">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, R 40...R 20, z z z JТ11 КВАЛИТЕТ, R 2,5 JТ9...JТ8 КВАЛИТЕТ a Сталь жаропрочная 12X18H9T</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками ВК8, T15K6</td></tr>
<tr><td colspan="11">Среднесерийное производство</td><td colspan="5">Карта 178, лист 1</td></tr>
<tr><td>Диаметр</td><td colspan="15">Параметр шероховатости и точность обработки</td></tr>
<tr><td>обрабатываемой</td><td colspan="5">R 80, JТ14...JТ12 z квалитет</td><td colspan="5">R 40...R 20, JТ11 z z квалитет</td><td colspan="5">R 2,5, JТ9...JТ8 a квалитет</td></tr>
<tr><td rowspan="2">поверхности D, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="2">20</td><td>2</td><td>0,35</td><td rowspan="2">960</td><td rowspan="2">60</td><td>0,30</td><td rowspan="16">1</td><td rowspan="2">0,25</td><td rowspan="2">1500</td><td rowspan="2">95</td><td rowspan="2">0,27</td><td rowspan="16">1</td><td rowspan="16">0,22</td><td rowspan="2">1500</td><td rowspan="2">94</td><td rowspan="2">0,30</td></tr>
<tr><td>3</td><td>0,25</td><td>0,4</td></tr>
<tr><td rowspan="2">30</td><td>2</td><td>0,45</td><td rowspan="2">600</td><td rowspan="2">57</td><td>0,37</td><td rowspan="2">0,3</td><td rowspan="2">960</td><td rowspan="14">90</td><td rowspan="2">0,35</td><td rowspan="2">1200</td><td rowspan="2">113</td><td rowspan="2">0,38</td></tr>
<tr><td>3</td><td>0,35</td><td>0,48</td></tr>
<tr><td rowspan="2">38</td><td>2</td><td>0,5</td><td rowspan="2">480</td><td rowspan="2">57</td><td>0,41</td><td rowspan="4">0,3</td><td rowspan="2">750</td><td rowspan="2">0,44</td><td rowspan="2">960</td><td rowspan="2">115</td><td rowspan="2">0,47</td></tr>
<tr><td>5</td><td>0,4</td><td>0,52</td></tr>
<tr><td rowspan="2">48</td><td>2</td><td>0,6</td><td rowspan="2">380</td><td rowspan="2">57</td><td>0,44</td><td rowspan="2">600</td><td rowspan="2">0,55</td><td rowspan="2">750</td><td rowspan="2">113</td><td rowspan="2">0,60</td></tr>
<tr><td>5</td><td>0,45</td><td>0,59</td></tr>
<tr><td rowspan="2">60</td><td>2</td><td>0,6</td><td rowspan="2">300</td><td rowspan="2">57</td><td>0,56</td><td rowspan="8">0,35</td><td rowspan="2">480</td><td rowspan="2">0,6</td><td rowspan="2">600</td><td rowspan="2">113</td><td rowspan="2">0,75</td></tr>
<tr><td>5</td><td>0,45</td><td>0,74</td></tr>
<tr><td rowspan="2">75</td><td>2</td><td>0,60</td><td rowspan="2">240</td><td rowspan="2">57</td><td>0,70</td><td rowspan="2">380</td><td rowspan="2">0,75</td><td rowspan="2">480</td><td rowspan="2">113</td><td rowspan="2">0,95</td></tr>
<tr><td>5</td><td>0,45</td><td>0,93</td></tr>
<tr><td rowspan="2">96</td><td>3</td><td>0,6</td><td rowspan="2">190</td><td rowspan="2">57</td><td>0,83</td><td rowspan="2">300</td><td rowspan="2">0,95</td><td rowspan="2">380</td><td rowspan="2">113</td><td rowspan="2">1,2</td></tr>
<tr><td>5</td><td>0,45</td><td>1,17</td></tr>
<tr><td rowspan="2">120</td><td>3</td><td>0,6</td><td rowspan="2">150</td><td rowspan="2">57</td><td>1,1</td><td rowspan="2">240</td><td rowspan="2">1,2</td><td rowspan="2">300</td><td rowspan="2">113</td><td rowspan="2">1,52</td></tr>
<tr><td>5</td><td>0,45</td><td>1,5</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"></colgroup>
<tr><td colspan="11" rowspan="2">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, R 40...R 20, z z z JТ11 КВАЛИТЕТ, R 2,5, JТ9...JТ8 КВАЛИТЕТ a Сталь жаропрочная 12X18H9T</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками ВК8, T15K6</td></tr>
<tr><td colspan="11">Среднесерийное производство</td><td colspan="5">Карта 178, лист 2</td></tr>
<tr><td>Диаметр</td><td colspan="15">Параметр шероховатости и точность обработки</td></tr>
<tr><td>обрабатываемой</td><td colspan="5">R 80, JТ14...JТ12 z квалитет</td><td colspan="5">R 40...R 20, JТ11 z z квалитет</td><td colspan="5">R 2,5, JТ9...JТ8 a квалитет</td></tr>
<tr><td rowspan="2">поверхности D, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="2">150</td><td>3</td><td>0,6</td><td rowspan="2">120</td><td rowspan="2">57</td><td>1,4</td><td rowspan="10">1</td><td rowspan="2">0,35</td><td rowspan="2">190</td><td rowspan="10">90</td><td rowspan="2">1,2</td><td rowspan="10">1</td><td rowspan="10">0,22</td><td rowspan="2">240</td><td rowspan="2">113</td><td rowspan="2">1,9</td></tr>
<tr><td>5</td><td>0,45</td><td>1,85</td></tr>
<tr><td rowspan="2">190</td><td>3</td><td>0,6</td><td rowspan="2">96</td><td rowspan="2">57</td><td>1,75</td><td rowspan="8">0,4</td><td rowspan="2">150</td><td rowspan="2">1,66</td><td rowspan="2">190</td><td rowspan="2">113</td><td rowspan="2">2,39</td></tr>
<tr><td>5</td><td>0,45</td><td>2,3</td></tr>
<tr><td rowspan="2">240</td><td>3</td><td>0,6</td><td rowspan="2">75</td><td rowspan="2">57</td><td>2,2</td><td rowspan="2">120</td><td rowspan="2">2,08</td><td rowspan="2">150</td><td rowspan="2">113</td><td rowspan="2">3,03</td></tr>
<tr><td>5</td><td>0,45</td><td>3,0</td></tr>
<tr><td rowspan="2">300</td><td>3</td><td>0,6</td><td rowspan="2">60</td><td rowspan="2">57</td><td>2,8</td><td rowspan="2">96</td><td rowspan="2">2,6</td><td rowspan="2">120</td><td rowspan="2">113</td><td rowspan="2">3,8</td></tr>
<tr><td>5</td><td>0,45</td><td>3,7</td></tr>
<tr><td rowspan="2">400</td><td>3</td><td>0,6</td><td rowspan="2">48</td><td rowspan="2">57</td><td>3,5</td><td rowspan="2">75</td><td rowspan="2">3,33</td><td rowspan="2">96</td><td rowspan="2">113</td><td rowspan="2">4,73</td></tr>
<tr><td>5</td><td>0,45</td><td>4,6</td></tr>
</table>


<table>
<colgroup><col width="30%"><col width="30%"><col width="4%"><col width="3%"><col width="3%"><col width="4%"><col width="7%"><col width="7%"><col width="14%"></colgroup>
<tr><td colspan="6">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, z R 40...R 20, JТ11 КВАЛИТЕТ, R 2,5, z z a</td><td colspan="3">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">JТ9...JТ8 КВАЛИТЕТ Сталь жаропрочная 12X18H9T</td><td colspan="3">Резцы с пластинками ВК8, Т15К6</td></tr>
<tr><td colspan="6">Среднесерийное производство</td><td colspan="3">Карта 178, лист 3</td></tr>
<tr><td colspan="9">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td rowspan="4">Состояния поверхности</td><td>Состояние поверхности</td><td colspan="5">без корки</td><td colspan="2">по корке</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="5"></td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="2"></td><td colspan="3">1,0</td></tr>
<tr><td colspan="5"></td></tr>
<tr><td rowspan="4">Марки твердого сплава</td><td>Марка твердого сплава</td><td colspan="4">ВК8</td><td colspan="2">Т5К10</td><td>Т15К6</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="2" rowspan="3">0,75</td><td rowspan="3">0,55</td></tr>
<tr><td></td><td colspan="2">1,0</td><td></td></tr>
</table>


<a id="p105672"></a>Примечания:
1. <a id="p105673"></a>При обработке жаропрочных сталей марок ВД-МП, ВНМ-1, ВНМ-2 и аналогичных им по обработке время по карте принимать с коэффициентом К = 1,2.
2. <a id="p105674"></a>При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"></colgroup>
<tr><td colspan="11" rowspan="2">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, z R 40...R 20, JТ11 КВАЛИТЕТ, R 2,5, JТ9...JТ8 КВАЛИТЕТ z z a Сталь жаропрочная 12X18H9T</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками ВК8, T15K6</td></tr>
<tr><td colspan="11">Среднесерийное производство</td><td colspan="5">Карта 179, лист 1</td></tr>
<tr><td>Диаметр</td><td colspan="15">Параметр шероховатости и точность обработки</td></tr>
<tr><td>обрабатываемой</td><td colspan="5">R 80, JТ14...JТ12 z квалитет</td><td colspan="5">R 40...R 20, JТ11 z z квалитет</td><td colspan="5">R 2,5, JТ9...JТ8 a квалитет</td></tr>
<tr><td rowspan="2">поверхности D, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="2">38</td><td>2</td><td>0,5</td><td rowspan="2">480</td><td rowspan="2">57</td><td>0,42</td><td rowspan="16">1</td><td rowspan="6">0,25</td><td rowspan="2">750</td><td rowspan="16">94</td><td rowspan="2">0,44</td><td rowspan="16">1</td><td rowspan="16">0,20</td><td rowspan="2">960</td><td rowspan="16">115</td><td rowspan="2">0,52</td></tr>
<tr><td>5</td><td>0,4</td><td>0,52</td></tr>
<tr><td rowspan="2">48</td><td>2</td><td>0,5</td><td rowspan="2">380</td><td rowspan="2">57</td><td>0,53</td><td rowspan="2">600</td><td rowspan="2">0,6</td><td rowspan="2">750</td><td rowspan="2">0,67</td></tr>
<tr><td>5</td><td>0,4</td><td>0,66</td></tr>
<tr><td rowspan="2">60</td><td>2</td><td>0,5</td><td rowspan="2">300</td><td rowspan="2">56</td><td>0,67</td><td rowspan="2">480</td><td rowspan="2">0,69</td><td rowspan="2">600</td><td rowspan="2">0,83</td></tr>
<tr><td>5</td><td>0,4</td><td>0,84</td></tr>
<tr><td rowspan="2">75</td><td>3</td><td>0,5</td><td rowspan="2">240</td><td rowspan="2">56</td><td>0,83</td><td rowspan="10">0,30</td><td rowspan="2">380</td><td rowspan="2">0,88</td><td rowspan="2">480</td><td rowspan="2">1,04</td></tr>
<tr><td>5</td><td>0,4</td><td>1,05</td></tr>
<tr><td rowspan="2">96</td><td>3</td><td>0,5</td><td rowspan="2">190</td><td rowspan="2">57</td><td>1,05</td><td rowspan="2">300</td><td rowspan="2">1,11</td><td rowspan="2">380</td><td rowspan="2">1,31</td></tr>
<tr><td>5</td><td>0,4</td><td>1,3</td></tr>
<tr><td rowspan="2">120</td><td>3</td><td>0,5</td><td rowspan="2">150</td><td rowspan="2">59</td><td>1,33</td><td rowspan="2">240</td><td rowspan="2">1,39</td><td rowspan="2">300</td><td rowspan="2">1,66</td></tr>
<tr><td>5</td><td>0,4</td><td>1,67</td></tr>
<tr><td rowspan="2">150</td><td>3</td><td>0,5</td><td rowspan="2">120</td><td rowspan="2">57</td><td>1,67</td><td rowspan="2">190</td><td rowspan="2">1,75</td><td rowspan="2">240</td><td rowspan="2">2,08</td></tr>
<tr><td>5</td><td>0,4</td><td>2,1</td></tr>
<tr><td rowspan="2">190</td><td>3</td><td>0,5</td><td rowspan="2">96</td><td rowspan="2">57</td><td>2,1</td><td rowspan="2">150</td><td rowspan="2">2,22</td><td rowspan="2">190</td><td rowspan="2">2,63</td></tr>
<tr><td>5</td><td>0,4</td><td>2,6</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="2%"><col width="3%"><col width="2%"><col width="3%"><col width="8%"><col width="6%"><col width="6%"><col width="3%"><col width="2%"><col width="6%"><col width="8%"></colgroup>
<tr><td colspan="13" rowspan="2">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, z R 40...R 20, JТ11 КВАЛИТЕТ, R 2,5, JТ9...JТ8 КВАЛИТЕТ z z a Сталь жаропрочная 12X18H9T</td><td colspan="6">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками ВК8, T15K6</td></tr>
<tr><td colspan="13">Среднесерийное производство</td><td colspan="6">Карта 179, лист 2</td></tr>
<tr><td>Диаметр</td><td colspan="18">Параметр шероховатости и точность обработки</td></tr>
<tr><td>обрабатываемой</td><td rowspan="2">Глубина резания t,</td><td colspan="4">R 80, JТ14...JТ12 z квалитет</td><td rowspan="2">Глубина резания t,</td><td colspan="6">R 40...R 20, JТ11 z z квалитет</td><td rowspan="2">Глубина резания t,</td><td colspan="5">R 2,5, JТ9...JТ8 a квалитет</td></tr>
<tr><td rowspan="2">поверхности D, мм, до</td><td colspan="3">Режимы резания</td><td>t 100, о</td><td colspan="5">Режимы резания</td><td>t 100, о</td><td colspan="4">Режимы резания</td><td>t 100, о</td></tr>
<tr><td>мм, до</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>мин.</td><td>мм, до</td><td>S , о мм/ об.</td><td colspan="2">n, об./ мин.</td><td colspan="2">V, м/ мин.</td><td>мин.</td><td>мм, до</td><td>S , о мм/ об.</td><td colspan="2">n, об./ мин.</td><td>V, м/ мин.</td><td>мин.</td></tr>
<tr><td rowspan="2">240</td><td>3</td><td>0,5</td><td rowspan="2">75</td><td rowspan="2">57</td><td>2,7</td><td rowspan="6">1</td><td rowspan="6">0,30</td><td colspan="2" rowspan="2">120</td><td colspan="2" rowspan="6">94</td><td rowspan="2">2,8</td><td rowspan="6">1</td><td rowspan="6">0,20</td><td colspan="2" rowspan="2">150</td><td rowspan="6">115</td><td rowspan="2">3,33</td></tr>
<tr><td>5</td><td>0,4</td><td>3,3</td></tr>
<tr><td rowspan="2">300</td><td>3</td><td>0,5</td><td rowspan="2">60</td><td rowspan="2">57</td><td>3,3</td><td colspan="2" rowspan="2">96</td><td rowspan="2">3,47</td><td colspan="2" rowspan="2">120</td><td rowspan="2">4,17</td></tr>
<tr><td>5</td><td>0,4</td><td>4,2</td></tr>
<tr><td rowspan="2">400</td><td>3</td><td>0,5</td><td rowspan="2">48</td><td rowspan="2">57</td><td>4,2</td><td colspan="2" rowspan="2">75</td><td rowspan="2">4,44</td><td colspan="2" rowspan="2">96</td><td rowspan="2">5,21</td></tr>
<tr><td>5</td><td>0,4</td><td>5,3</td></tr>
<tr><td colspan="19">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="9">Марки твердого сплава Марка твердого сплава</td><td colspan="7">ВК8 Т5К10</td><td colspan="3">Т15К6</td></tr>
<tr><td colspan="9" rowspan="3">Коэффициент</td><td colspan="7">0,75</td><td colspan="3" rowspan="3">0,55</td></tr>
<tr><td colspan="2"></td><td colspan="5">1,0</td></tr>
</table>


<a id="p105702"></a>Примечания.
1. <a id="p105703"></a>При обработке жаропрочных сталей марок ВД-МП, ВНМ-1, ВН-2 и аналогичных им по обработке время по карте принимать с коэффициентом К = 1,2.
2. <a id="p105704"></a>При обработке резцами с пластинками Т15К6 время по карте принимать с коэффициентом К = 1,25.


<table>
<colgroup><col width="12%"><col width="7%"><col width="9%"><col width="7%"><col width="7%"><col width="8%"><col width="9%"><col width="3%"><col width="7%"><col width="4%"><col width="5%"><col width="7%"><col width="7%"><col width="8%"></colgroup>
<tr><td colspan="9">Основное время на 10 мм расчетной длины ОТРЕЗКА Сталь жаропрочная 12Х18Н9Т</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="9" rowspan="2">Среднесерийное производство</td><td colspan="5">Резцы с пластинками ВК8, Т15К6</td></tr>
<tr><td colspan="5">Карта 180</td></tr>
<tr><td colspan="9">По сплошному материалу</td><td colspan="5">Детали с отверстием</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Ширина резца B, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 10, о мин.</td><td colspan="2" rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Ширина резца B, мм, до</td><td colspan="4">Режимы резания</td><td rowspan="2">t 10, о мин.</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="2">20</td><td rowspan="2">3</td><td rowspan="2">0,06</td><td rowspan="2">750</td><td rowspan="2">47</td><td rowspan="2">0,22</td><td colspan="2">50</td><td>4</td><td colspan="2">0,08</td><td>315</td><td>60</td><td>0,39</td></tr>
<tr><td colspan="2" rowspan="2">75</td><td rowspan="2">5</td><td colspan="2" rowspan="2">0,1</td><td rowspan="2">240</td><td rowspan="2">56</td><td rowspan="2">0,41</td></tr>
<tr><td rowspan="2">30</td><td rowspan="2">3</td><td rowspan="2">0,08</td><td rowspan="2">480</td><td rowspan="2">45</td><td rowspan="2">0,26</td></tr>
<tr><td colspan="2">100</td><td>5</td><td colspan="2">0,12</td><td>180</td><td>56</td><td>0,46</td></tr>
<tr><td rowspan="2">38</td><td rowspan="2">4</td><td rowspan="2">0,10</td><td rowspan="2">300</td><td rowspan="2">46</td><td rowspan="2">0,33</td><td colspan="2">120</td><td>6</td><td colspan="2">0,12</td><td>150</td><td>56</td><td>0,55</td></tr>
<tr><td colspan="2" rowspan="2">150</td><td rowspan="2">6</td><td colspan="2" rowspan="2">0,12</td><td rowspan="2">120</td><td rowspan="2">56</td><td rowspan="2">0,7</td></tr>
<tr><td rowspan="2">60</td><td rowspan="2">4</td><td rowspan="2">0,11</td><td rowspan="2">240</td><td rowspan="2">45</td><td rowspan="2">0,38</td></tr>
<tr><td colspan="2">190</td><td>8</td><td colspan="2">0,15</td><td>75</td><td>45</td><td>0,89</td></tr>
<tr><td rowspan="2">75</td><td rowspan="2">5</td><td rowspan="2">0,13</td><td rowspan="2">190</td><td rowspan="2">45</td><td rowspan="2">4,0</td><td colspan="2">240</td><td>10</td><td colspan="2">0,17</td><td>60</td><td>45</td><td>0,98</td></tr>
<tr><td colspan="2" rowspan="2">300</td><td rowspan="2">12</td><td colspan="2" rowspan="2">0,17</td><td rowspan="2">48</td><td rowspan="2">45</td><td rowspan="2">1,23</td></tr>
<tr><td rowspan="2">100</td><td rowspan="2">5</td><td rowspan="2">0,15</td><td rowspan="2">150</td><td rowspan="2">45</td><td rowspan="2">4,4</td></tr>
<tr><td colspan="2">380</td><td>14</td><td colspan="2">0,17</td><td>38</td><td>45</td><td>1,55</td></tr>
<tr><td colspan="14">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="7">Марки твердого сплава Марка твердого сплава</td><td colspan="3">ВК8</td><td colspan="4">Т5К10 Т15К6</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="4" rowspan="3">0,75 0,55</td></tr>
<tr><td colspan="2">1,0</td><td></td></tr>
</table>


<a id="p105721"></a>*Примечание.* При обработке жаропрочных сталей марок ВД-НП, ВНМ-1, ВНМ-2 и аналогичных им по обработке время по карте принимать с коэффициентом К = 1,2.


<table>
<colgroup><col width="24%"><col width="19%"><col width="19%"><col width="9%"><col width="9%"><col width="19%"></colgroup>
<tr><td colspan="4">Основное время на 100 мм расчетной длины СВЕРЛЕНИЕ ОТВЕРСТИЯ, R 80, JТ14...JТ12 КВАЛИТЕТ z</td><td colspan="2">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4" rowspan="2">Сталь жаропрочная 12Х18Н9Т Среднесерийное производство</td><td colspan="2">Сверла спиральные из стали Р6М5</td></tr>
<tr><td colspan="2">Карта 181</td></tr>
<tr><td>Диаметр обрабатываемой</td><td colspan="4">Режимы резания</td><td rowspan="2">t 100, мин. о</td></tr>
<tr><td>поверхности D, мм, до</td><td>S , мм/об. о</td><td>n, об./мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td>6</td><td>0,12</td><td>630</td><td colspan="2">12</td><td>1,32</td></tr>
<tr><td>8</td><td>0,15</td><td>500</td><td colspan="2">13</td><td>1,33</td></tr>
<tr><td>10</td><td>0,20</td><td>300</td><td colspan="2">10</td><td>1,66</td></tr>
<tr><td>12</td><td>0,23</td><td>250</td><td colspan="2">9,5</td><td>1,74</td></tr>
<tr><td>16</td><td>0,18</td><td>200</td><td colspan="2">10</td><td>2,77</td></tr>
<tr><td>20</td><td>0,15</td><td>200</td><td colspan="2">13</td><td>3,33</td></tr>
<tr><td>25</td><td>0,11</td><td>200</td><td colspan="2">16</td><td>4,54</td></tr>
<tr><td>30</td><td>0,08</td><td>250</td><td colspan="2">24</td><td>5,0</td></tr>
</table>


<a id="p105731"></a>Примечания:
1. <a id="p105732"></a>При сверлении глухих отверстий время по карте принимать с коэффициентом К = 1,1.
2. <a id="p105733"></a>При обработке жаропрочных сталей марок ВД-НП, ВНМ-1, ВНМ-2 и аналогичных им по обработке время по карте принимать с коэффициентом К = 1,2.
3. <a id="p105734"></a>Время дано для сверления отверстий с ручной подачей. При механической подаче время по карте принимать с коэффициентом К = 0,9.


<table>
<colgroup><col width="14%"><col width="11%"><col width="9%"><col width="7%"><col width="7%"><col width="9%"><col width="12%"><col width="8%"><col width="7%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="7">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, z R 40...R 20, JТ14...JТ12 КВАЛИТЕТ z z</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="7">Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые</td><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="7">Среднесерийное производство</td><td colspan="4">Карта 182, лист 1</td></tr>
<tr><td rowspan="4">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="10">Параметр шероховатости и точность обработки</td></tr>
<tr><td colspan="5">R 80, JТ14...JТ12 квалитет z</td><td colspan="4">R 40...R 20, JТ14...JТ12 z z квалитет</td><td rowspan="3">t 100, о мин.</td></tr>
<tr><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/об</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="2">20</td><td>3</td><td>0,5</td><td rowspan="2">960</td><td rowspan="20">72</td><td>0,21</td><td rowspan="20">5</td><td rowspan="20">0,4</td><td rowspan="2">1200</td><td rowspan="20">90</td><td rowspan="2">0,21</td></tr>
<tr><td>5</td><td>0,4</td><td>0,26</td></tr>
<tr><td rowspan="2">30</td><td>3</td><td>0,5</td><td rowspan="2">750</td><td>0,27</td><td rowspan="2">960</td><td rowspan="2">0,26</td></tr>
<tr><td>5</td><td>0,4</td><td>0,33</td></tr>
<tr><td rowspan="2">38</td><td>3</td><td>0,5</td><td rowspan="2">600</td><td>0,33</td><td rowspan="2">750</td><td rowspan="2">0,33</td></tr>
<tr><td>5</td><td>0,4</td><td>0,42</td></tr>
<tr><td rowspan="2">48</td><td>3</td><td>0,5</td><td rowspan="2">480</td><td>0,42</td><td rowspan="2">600</td><td rowspan="2">0,42</td></tr>
<tr><td>5</td><td>0,4</td><td>0,52</td></tr>
<tr><td rowspan="2">60</td><td>3</td><td>0,5</td><td rowspan="2">380</td><td>0,53</td><td rowspan="2">480</td><td rowspan="2">0,52</td></tr>
<tr><td>5</td><td>0,4</td><td>0,66</td></tr>
<tr><td rowspan="2">75</td><td>4</td><td>0,5</td><td rowspan="2">300</td><td>0,67</td><td rowspan="2">380</td><td rowspan="2">0,66</td></tr>
<tr><td>6</td><td>0,4</td><td>0,84</td></tr>
<tr><td rowspan="2">96</td><td>4</td><td>0,6</td><td rowspan="2">240</td><td>0,69</td><td rowspan="2">300</td><td rowspan="2">0,83</td></tr>
<tr><td>6</td><td>0,5</td><td>0,84</td></tr>
<tr><td rowspan="2">120</td><td>4</td><td>0,7</td><td rowspan="2">190</td><td>0,75</td><td rowspan="2">240</td><td rowspan="2">1,04</td></tr>
<tr><td>6</td><td>0,6</td><td>0,89</td></tr>
<tr><td rowspan="2">150</td><td>4</td><td>0,7</td><td rowspan="2">150</td><td>0,95</td><td rowspan="2">190</td><td rowspan="2">1,31</td></tr>
<tr><td>6</td><td>0,6</td><td>1,1</td></tr>
<tr><td rowspan="2">190</td><td>4</td><td>0,7</td><td rowspan="2">120</td><td>1,19</td><td rowspan="2">150</td><td rowspan="2">1,65</td></tr>
<tr><td>6</td><td>0,6</td><td>1,40</td></tr>
</table>


<table>
<colgroup><col width="11%"><col width="3%"><col width="5%"><col width="4%"><col width="8%"><col width="4%"><col width="22%"><col width="12%"><col width="9%"><col width="22%"></colgroup>
<tr><td colspan="8">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, z R 40...R 20 JТ14...JТ12 КВАЛИТЕТ z z</td><td colspan="2">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8">Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые</td><td colspan="2">Резцы из стали Р6М5</td></tr>
<tr><td colspan="8">Среднесерийное производство</td><td colspan="2">Карта 182, лист 2</td></tr>
<tr><td colspan="10">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td>Твердости</td><td colspan="9">Обрабатываемый материал</td></tr>
<tr><td rowspan="6">сплава</td><td colspan="5">Медные сплавы</td><td colspan="4">Алюминиевые сплавы</td></tr>
<tr><td colspan="3">НВ &lt;= 1,37 ГПа</td><td colspan="2">НВ &gt; 1,37 ГПа</td><td>Силумин и литейные сплавы сигма = в 0,2...0,6 ГПа (закаленный) Дюралюмин сигма = в 0,4...0,5 ГПа, НВ &gt; 0,98 ГПа</td><td colspan="2">Силумин и литейные сплавы сигма = в 0,1...0,2 ГПа НВ &lt;= 0,64 ГПа Дюралюмин сигма = в 0,3...0,4 ГПа, НВ &lt;= 0,98 ГПа</td><td>Дюралюмин сигма = в 0,3...0,4 ГПа</td></tr>
<tr><td colspan="9">Коэффициент</td></tr>
<tr><td colspan="3"></td><td colspan="2" rowspan="3">1,25</td><td rowspan="3">0,8</td><td colspan="2" rowspan="3">0,7</td><td rowspan="3">0,6</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td>Состояния</td><td colspan="6">по корке</td><td colspan="3">без корки</td></tr>
<tr><td rowspan="4">поверхности</td><td colspan="9">Коэффициент</td></tr>
<tr><td colspan="6"></td><td colspan="3" rowspan="3">0,85</td></tr>
<tr><td colspan="4"></td><td colspan="2">1,0</td></tr>
</table>


<a id="p105766"></a>*Примечание.* При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="11%"><col width="3%"><col width="5%"><col width="4%"><col width="9%"><col width="3%"><col width="4%"><col width="7%"><col width="9%"><col width="11%"><col width="3%"><col width="7%"><col width="3%"><col width="5%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="11">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 40...R 20, JТ11 КВАЛИТЕТ, z z R 2,5, JТ9 КВАЛИТЕТ a</td><td colspan="5">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="11">Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые</td><td colspan="5">Резцы из стали Р6М5</td></tr>
<tr><td colspan="11">Среднесерийное производство</td><td colspan="5">Карта 183</td></tr>
<tr><td colspan="16">Диаметр Параметр шероховатости и точность обработки</td></tr>
<tr><td colspan="9">тываемой R 40...R 20, JТ11 квалитет поверх- z z</td><td colspan="7">R 2,5, JТ9...JТ8 квалитет a</td></tr>
<tr><td colspan="4" rowspan="2">мм, до Глубина резания t, мм, до</td><td colspan="4">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="5">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/об.</td><td colspan="2">n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">S , о мм/об.</td><td colspan="2">n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td colspan="4">20 2</td><td rowspan="10">0,35</td><td colspan="2">1200</td><td rowspan="10">90</td><td>0,24</td><td rowspan="10">1,2</td><td colspan="2" rowspan="10">0,22</td><td colspan="2">1500</td><td rowspan="10">1,15</td><td>0,30</td></tr>
<tr><td colspan="4">30</td><td colspan="2">960</td><td>0,29</td><td colspan="2">1200</td><td>0,38</td></tr>
<tr><td colspan="4">38</td><td colspan="2">750</td><td>0,38</td><td colspan="2">960</td><td>0,38</td></tr>
<tr><td colspan="4">48</td><td colspan="2">600</td><td>0,48</td><td colspan="2">750</td><td>0,61</td></tr>
<tr><td colspan="4">60</td><td colspan="2">480</td><td>0,59</td><td colspan="2">600</td><td>0,76</td></tr>
<tr><td colspan="4">75</td><td colspan="2">380</td><td>0,75</td><td colspan="2">480</td><td>0,95</td></tr>
<tr><td colspan="4">96</td><td colspan="2">300</td><td>0,95</td><td colspan="2">380</td><td>1,19</td></tr>
<tr><td colspan="4">120</td><td colspan="2">240</td><td>1,19</td><td colspan="2">300</td><td>1,52</td></tr>
<tr><td colspan="4">150</td><td colspan="2">190</td><td>1,5</td><td colspan="2">240</td><td>1,9</td></tr>
<tr><td colspan="4">190</td><td colspan="2">150</td><td>1,9</td><td colspan="2">190</td><td>2,4</td></tr>
<tr><td colspan="16">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td>Твердости</td><td colspan="15">Обрабатываемый материал</td></tr>
<tr><td rowspan="6">сплава</td><td colspan="5">Медные сплавы</td><td colspan="10">Алюминиевые сплавы</td></tr>
<tr><td colspan="3">НВ &lt;= 1,37 ГПа</td><td colspan="2">НВ &gt; 1,37 ГПа</td><td colspan="7">Силумин и Силумин и литейные сплавы литейные сплавы сигма = сигма = в в 0,2...0,6 ГПа 0,1...0,2 ГПа (закаленный) НВ &lt;= 0,64 ГПа Дюралюмин Дюралюмин НВ &gt; 0,64 ГПа сигма = сигма = в в 0,3...0,4 ГПа, 0,4...0,5 ГПа НВ &lt;= 0,98 ГПа (закаленный)</td><td colspan="3">Дюралюмин сигма = в 0,2...0,3 ГПа</td></tr>
<tr><td colspan="15">Коэффициент</td></tr>
<tr><td colspan="3"></td><td colspan="2" rowspan="3">1,25</td><td colspan="7" rowspan="3">0,8 0,7</td><td colspan="3" rowspan="3">0,6</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td>Состояние</td><td colspan="15">по корке без корки</td></tr>
<tr><td rowspan="3">поверхности</td><td colspan="15">Коэффициент</td></tr>
<tr><td colspan="15">0,85</td></tr>
<tr><td colspan="15">1,0</td></tr>
</table>


<a id="p105787"></a>*Примечание.* При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="14%"><col width="11%"><col width="9%"><col width="7%"><col width="7%"><col width="9%"><col width="11%"><col width="3%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="8">Основное время на 100 мм расчетной длины РАСТАЧИВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ, z R 40...R 20 JТ14...JТ12 КВАЛИТЕТ z z</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8">Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые</td><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="8">Среднесерийное производство</td><td colspan="4">Карта 184, лист 1</td></tr>
<tr><td rowspan="4">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="11">Параметр шероховатости и точность обработки</td></tr>
<tr><td colspan="5">R 80 JТ14...JТ12 квалитет z</td><td colspan="6">R 40...R 20 JТ14...JТ12 z z квалитет</td></tr>
<tr><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="4">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="2">30</td><td>3</td><td>0,45</td><td rowspan="2">750</td><td rowspan="18">72</td><td>0,30</td><td rowspan="18">5</td><td colspan="2" rowspan="18">0,35</td><td rowspan="2">1200</td><td rowspan="18">90</td><td rowspan="2">0,30</td></tr>
<tr><td>5</td><td>0,35</td><td>0,38</td></tr>
<tr><td rowspan="2">38</td><td>3</td><td>0,45</td><td rowspan="2">600</td><td>0,37</td><td rowspan="2">960</td><td rowspan="2">0,38</td></tr>
<tr><td>5</td><td>0,35</td><td>0,47</td></tr>
<tr><td rowspan="2">48</td><td>3</td><td>0,45</td><td rowspan="2">480</td><td>0,46</td><td rowspan="2">750</td><td rowspan="2">0,48</td></tr>
<tr><td>5</td><td>0,35</td><td>0,6</td></tr>
<tr><td rowspan="2">60</td><td>3</td><td>0,45</td><td rowspan="2">380</td><td>0,59</td><td rowspan="2">600</td><td rowspan="2">0.60</td></tr>
<tr><td>5</td><td>0,35</td><td>0,75</td></tr>
<tr><td rowspan="2">75</td><td>4</td><td>0,45</td><td rowspan="2">300</td><td>0,74</td><td rowspan="2">480</td><td rowspan="2">0,75</td></tr>
<tr><td>6</td><td>0,35</td><td>0,95</td></tr>
<tr><td rowspan="2">96</td><td>4</td><td>0,5</td><td rowspan="2">240</td><td>0,83</td><td rowspan="2">380</td><td rowspan="2">0,95</td></tr>
<tr><td>6</td><td>0,4</td><td>1,03</td></tr>
<tr><td rowspan="2">120</td><td>4</td><td>0,6</td><td rowspan="2">190</td><td>0,88</td><td rowspan="2">300</td><td rowspan="2">1,2</td></tr>
<tr><td>6</td><td>0,45</td><td>1,16</td></tr>
<tr><td rowspan="2">150</td><td>4</td><td>0,6</td><td rowspan="2">150</td><td>1,1</td><td rowspan="2">240</td><td rowspan="2">1,5</td></tr>
<tr><td>6</td><td>0,45</td><td>1,48</td></tr>
<tr><td rowspan="2">200</td><td>4</td><td>0,6</td><td rowspan="2">120</td><td>1,4</td><td rowspan="2">190</td><td rowspan="2">1,9</td></tr>
<tr><td>6</td><td>0,45</td><td>1,85</td></tr>
</table>


<table>
<colgroup><col width="11%"><col width="3%"><col width="5%"><col width="4%"><col width="8%"><col width="4%"><col width="22%"><col width="12%"><col width="9%"><col width="22%"></colgroup>
<tr><td colspan="8">Основное время на 100 мм расчетной длины Растачивание, R 80, JТ14...JТ12 КВАЛИТЕТ, z R 40...R 20, JТ14...JТ12 КВАЛИТЕТ z z</td><td colspan="2">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="8">Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые</td><td colspan="2">Резцы из стали Р6М5</td></tr>
<tr><td colspan="8">Среднесерийное производство</td><td colspan="2">Карта 184, лист 2</td></tr>
<tr><td colspan="10">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td>Твердости</td><td colspan="9">Обрабатываемый материал</td></tr>
<tr><td rowspan="6">сплава</td><td colspan="5">Медные сплавы</td><td colspan="4">Алюминиевые сплавы</td></tr>
<tr><td colspan="3">НВ &lt;= 1,37 ГПа</td><td colspan="2">НВ &gt; 1,37 ГПа</td><td>Силумин и литейные сплавы сигма = в 0,2...0,6 ГПа НВ &gt; 0,64 ГПа (закаленный) Дюралюмин сигма = в 0,4...0,5 ГПа, НВ &lt;= 0,98 ГПа (закаленный)</td><td colspan="2">Силумин и литейные сплавы сигма = в 0,1...0,2 ГПа НВ &lt;= 0,64 ГПа Дюралюмин сигма = в 0,3...0,4 ГПа, НВ &lt;= 0,98 ГПа</td><td>Дюралюмин сигма = в 0,2...0,3 ГПа</td></tr>
<tr><td colspan="9">Коэффициент</td></tr>
<tr><td colspan="3"></td><td colspan="2" rowspan="3">1,25</td><td rowspan="3">0,8</td><td colspan="2" rowspan="3">0,7</td><td rowspan="3">0,6</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td>Состояния</td><td colspan="6">по корке</td><td colspan="3">без корки</td></tr>
<tr><td rowspan="4">поверхности</td><td colspan="9">Коэффициент</td></tr>
<tr><td colspan="6"></td><td colspan="3" rowspan="3">0,85</td></tr>
<tr><td colspan="4"></td><td colspan="2">1,0</td></tr>
</table>


<a id="p105817"></a>*Примечание.* При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="11%"><col width="3%"><col width="5%"><col width="5%"><col width="9%"><col width="7%"><col width="7%"><col width="9%"><col width="11%"><col width="3%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="10">Основное время на 100 мм расчетной длины РАСТАЧИВАНИЕ, R 40...R 20, JТ11 КВАЛИТЕТ, z z R 2,5 JТ9...JТ8 КВАЛИТЕТ a</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="10">Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые</td><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="10">Среднесерийное производство</td><td colspan="4">Карта 185</td></tr>
<tr><td colspan="2" rowspan="2">Диаметр обрабатываемой поверхности D,</td><td colspan="12">Параметр шероховатости и точность обработки</td></tr>
<tr><td colspan="6">R 40...R 20 JТ11 квалитет z z</td><td colspan="6">R 2,5, JТ9...JТ8 квалитет a</td></tr>
<tr><td colspan="2" rowspan="2">мм, до</td><td colspan="2" rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="4">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td colspan="2">30</td><td colspan="2" rowspan="9">1</td><td rowspan="9">0,40</td><td>960</td><td rowspan="9">90</td><td>0,26</td><td rowspan="9">1</td><td colspan="2" rowspan="9">0,20</td><td>1200</td><td rowspan="9">115</td><td>0,41</td></tr>
<tr><td colspan="2">38</td><td>750</td><td>0,44</td><td>960</td><td>0,52</td></tr>
<tr><td colspan="2">48</td><td>600</td><td>0,55</td><td>750</td><td>0,67</td></tr>
<tr><td colspan="2">60</td><td>480</td><td>0,69</td><td>600</td><td>0,83</td></tr>
<tr><td colspan="2">75</td><td>380</td><td>0,88</td><td>480</td><td>1,04</td></tr>
<tr><td colspan="2">96</td><td>300</td><td>1,11</td><td>380</td><td>1,32</td></tr>
<tr><td colspan="2">120</td><td>240</td><td>1,39</td><td>300</td><td>1,67</td></tr>
<tr><td colspan="2">150</td><td>190</td><td>1,75</td><td>240</td><td>2,08</td></tr>
<tr><td colspan="2">500</td><td>150</td><td>2,22</td><td>190</td><td>2,63</td></tr>
<tr><td colspan="14">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td>Твердости</td><td colspan="13">Обрабатываемый материал</td></tr>
<tr><td rowspan="6">сплава</td><td colspan="13">Медные сплавы Алюминиевые сплавы</td></tr>
<tr><td colspan="7">НВ &lt;= НВ &gt; Силумин и 1,37 ГПа 1,37 ГПа литейные сплавы сигма = в 0,2...0,6 ГПа (закаленный) Дюралюмин сигма = в 0,4...0,5 ГПа НВ &gt; 0,98 ГПа (закаленный)</td><td colspan="6">Силумин и Дюралюмин литейные сплавы сигма = сигма = в в 0,2...0,3 ГПа 0,1...0,2 ГПа НВ &lt;= 0,64 ГПа Дюралюмин сигма = в 0,3...0,4 ГПа НВ &lt;= 0,98 ГПа</td></tr>
<tr><td colspan="13">Коэффициент:</td></tr>
<tr><td colspan="7">1,25 0,8</td><td colspan="6" rowspan="3">0,7 0,6</td></tr>
<tr><td></td><td>1,0</td><td colspan="5"></td></tr>
</table>


<a id="p105834"></a>*Примечание.* При поперечном точении при отношении диаметров начальной и конечной обработки d / D = 0,5...0,7 время по карте принимать с коэффициентом К = 0,85.


<table>
<colgroup><col width="12%"><col width="7%"><col width="4%"><col width="5%"><col width="7%"><col width="7%"><col width="8%"><col width="7%"><col width="5%"><col width="7%"><col width="9%"><col width="7%"><col width="7%"><col width="8%"></colgroup>
<tr><td colspan="10" rowspan="3">Основное время на 10 мм расчетной длины ОТРЕЗКА Медные сплавы, НВ = 0,98...1,37 ГПа и алюминиевые Среднесерийное производство</td><td colspan="4">Токарно-винторезные станки N = 4,5...14 кВт д</td></tr>
<tr><td colspan="4">Резцы из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 186</td></tr>
<tr><td colspan="7">По сплошному материалу</td><td colspan="7">Детали с отверстиями</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Ширина резца B, мм, до</td><td colspan="4">Режимы резания</td><td rowspan="2">t 10, о мин.</td><td colspan="2" rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Ширина резца B, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 10, о мин.</td></tr>
<tr><td colspan="2">S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td>10</td><td>2</td><td colspan="2">0,06</td><td>1200</td><td>39</td><td>0,14</td><td colspan="2">50</td><td>4</td><td>0,17</td><td>315</td><td>50</td><td>0,19</td></tr>
<tr><td rowspan="2">20</td><td rowspan="2">3</td><td colspan="2" rowspan="2">0,14</td><td rowspan="2">480</td><td rowspan="2">50</td><td rowspan="2">0,15</td><td colspan="2">75</td><td>4</td><td>0,2</td><td>200</td><td>47</td><td>0,3</td></tr>
<tr><td colspan="2" rowspan="2">100</td><td rowspan="2">5</td><td rowspan="2">0,2</td><td rowspan="2">120</td><td rowspan="2">40</td><td rowspan="2">0,4</td></tr>
<tr><td rowspan="2">30</td><td rowspan="2">3</td><td colspan="2" rowspan="2">0,15</td><td rowspan="2">380</td><td rowspan="2">47</td><td rowspan="2">0,18</td></tr>
<tr><td colspan="2">125</td><td>6</td><td>0,2</td><td>96</td><td>40</td><td>0,5</td></tr>
<tr><td>40</td><td>4</td><td colspan="2">0,17</td><td>300</td><td>50</td><td>0,20</td><td colspan="2">150</td><td>6</td><td>0,2</td><td>75</td><td>38</td><td>0,7</td></tr>
<tr><td>60</td><td>4</td><td colspan="2">0,2</td><td>190</td><td>38</td><td>0,26</td><td colspan="2">200</td><td>8</td><td>0,26</td><td>60</td><td>40</td><td>0,8</td></tr>
<tr><td rowspan="2">80</td><td rowspan="2">5</td><td colspan="2" rowspan="2">0,2</td><td rowspan="2">150</td><td rowspan="2">40</td><td rowspan="2">0,33</td><td colspan="2">250</td><td>10</td><td>0,3</td><td>38</td><td>31</td><td>0,9</td></tr>
<tr><td colspan="2" rowspan="2">300</td><td rowspan="2">12</td><td rowspan="2">0,35</td><td rowspan="2">30</td><td rowspan="2">33</td><td rowspan="2">0,95</td></tr>
<tr><td rowspan="2">90</td><td rowspan="2">5</td><td colspan="2" rowspan="2">0,2</td><td rowspan="2">120</td><td rowspan="2">40</td><td rowspan="2">0,42</td></tr>
<tr><td colspan="2">350</td><td>14</td><td>0,39</td><td>24</td><td>35</td><td>1,07</td></tr>
<tr><td>100</td><td>5</td><td colspan="2">0,2</td><td>96</td><td>39</td><td>0,52</td><td colspan="2">400</td><td>14</td><td>0,39</td><td>20</td><td>31</td><td>1,28</td></tr>
<tr><td colspan="14">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="14">Твер- Обрабатываемые сплавы</td></tr>
<tr><td colspan="5">сплава Медные сплавы</td><td colspan="9">Алюминиевые сплавы</td></tr>
<tr><td colspan="3">НВ &lt;= 1,37 ГПа</td><td colspan="2">НВ &gt; 1,37 ГПа</td><td colspan="3">Силумин и литейные сплавы сигма = в 0,2...0,6 ГПа НВ &gt; 0,64 ГПа (закаленный) Дюралюмин сигма = в 0,4...0,5 ГПа НВ &gt; 0,98 ГПа (закаленный)</td><td colspan="3">Силумин и литейные сплавы сигма = в 0,1...0,2 ГПа НВ &lt;= 0,64 ГПа Дюралюмин сигма = в 0,3...0,4 ГПа НВ &lt;= 0,98 ГПа</td><td colspan="3">Дюралюмин сигма = в 0,2...0,3 ГПа</td></tr>
<tr><td colspan="14">Коэффициент</td></tr>
<tr><td colspan="3"></td><td colspan="2" rowspan="3">1,25</td><td colspan="3" rowspan="3">0,8</td><td colspan="3" rowspan="3">0,7</td><td colspan="3" rowspan="3">0,6</td></tr>
<tr><td colspan="2">1,0</td><td></td></tr>
</table>


<table>
<colgroup><col width="5%"><col width="32%"><col width="34%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="3">Подготовительно-заключительное время Время на обслуживание рабочего места</td><td colspan="3">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="3">Среднесерийное производство</td><td colspan="3">Карта 187</td></tr>
<tr><td rowspan="3">N позиции</td><td rowspan="3">Вид обработки и наладки</td><td rowspan="3">Число режущих инструментов в наладке, шт. до</td><td colspan="3">Наибольший диаметр обрабатываемой детали, мм, до</td></tr>
<tr><td>800</td><td>1600</td><td>2500</td></tr>
<tr><td colspan="3">Время, мин.</td></tr>
<tr><td colspan="6">I. Подготовительно-заключительное время, мин. 1. На наладку станка, инструмента и приспособлений</td></tr>
<tr><td>1</td><td>Обработка цилиндрических</td><td>3</td><td>18</td><td>22</td><td>25</td></tr>
<tr><td>2</td><td rowspan="2">поверхностей</td><td>6</td><td>23</td><td>27</td><td>32</td></tr>
<tr><td>3</td><td>св. 6</td><td>2</td><td>33</td><td>39</td></tr>
<tr><td colspan="6">2. На получение инструмента и приспособлений до начала и сдачу их после окончания обработки</td></tr>
<tr><td>4</td><td colspan="2">Получение инструмента и приспособлений исполнителем работы до начала и сдача их после окончания обработки партии деталей</td><td>10</td><td>10</td><td>10</td></tr>
<tr><td colspan="6">3. Добавлять ко времени на наладку станка</td></tr>
<tr><td>5</td><td colspan="2">При обработке конических поверхностей</td><td>3</td><td>4</td><td>5</td></tr>
<tr><td>6</td><td colspan="2">При обработке с дополнительными упорами для крепления детали - на каждый упор</td><td>2</td><td>3</td><td>4</td></tr>
<tr><td colspan="6">II. Время на обслуживание рабочего места</td></tr>
<tr><td>1</td><td colspan="2">Наибольший диаметр обрабатываемого изделия, мм, до</td><td>800</td><td>1600</td><td>2500</td></tr>
<tr><td>2</td><td colspan="2">Время в процентах от оперативного</td><td>5,5</td><td>6,0</td><td>6,5</td></tr>
</table>


<table>
<colgroup><col width="18%"><col width="18%"><col width="22%"><col width="15%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="3" rowspan="2">Вспомогательное время, связанное с переходом Среднесерийное производство</td><td colspan="4">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="4">Карта 188</td></tr>
<tr><td colspan="3" rowspan="3">Характер обработки Способ установки инструмента на стружку</td><td rowspan="2">Измеряемый размер, мм, до</td><td colspan="3">Наибольший диаметр обрабатываемой детали D, мм, до</td></tr>
<tr><td>800</td><td>1600</td><td>2500</td></tr>
<tr><td colspan="4">Время, мин.</td></tr>
<tr><td>Продольное или поперечное</td><td colspan="2">с установкой резца по лимбу (черновой проход)</td><td>-</td><td>0,33</td><td>0,37</td><td>0,45</td></tr>
<tr><td rowspan="24">точение, растачивание</td><td colspan="2" rowspan="5">с предварительным промером (черновой проход)</td><td>500</td><td>0,65</td><td>0,7</td><td>0,8</td></tr>
<tr><td>1000</td><td>0,75</td><td>0,8</td><td>6,9</td></tr>
<tr><td>1500</td><td>-</td><td>0,9</td><td>1,0</td></tr>
<tr><td>2000</td><td>-</td><td>1,0</td><td>1,1</td></tr>
<tr><td>2500</td><td>-</td><td>-</td><td>1,2</td></tr>
<tr><td rowspan="19">Со взятием пробных стружек (чистовой проход)</td><td rowspan="7">JТ13...JТ11 или &lt;= 0,5 мм (поперечное точение, чистовой проход)</td><td>100</td><td>0,65</td><td>0,70</td><td>0,85</td></tr>
<tr><td>250</td><td>0,70</td><td>0,80</td><td>0,90</td></tr>
<tr><td>500</td><td>0,90</td><td>1,0</td><td>1,15</td></tr>
<tr><td>1000</td><td>1,2</td><td>1,25</td><td>1,45</td></tr>
<tr><td>1500</td><td>-</td><td>1,6</td><td>1,8</td></tr>
<tr><td>2000</td><td>-</td><td>-</td><td>1,9</td></tr>
<tr><td>2500</td><td>-</td><td>-</td><td>2,0</td></tr>
<tr><td rowspan="7">JТ9</td><td>100</td><td>0,75</td><td>0,8</td><td>1,0</td></tr>
<tr><td>200</td><td>0,85</td><td>0,9</td><td>1,05</td></tr>
<tr><td>500</td><td>1,2</td><td>1,3</td><td>1,5</td></tr>
<tr><td>1000</td><td>1,55</td><td>1,65</td><td>1,9</td></tr>
<tr><td>1500</td><td>-</td><td>2,0</td><td>2,2</td></tr>
<tr><td>2000</td><td>-</td><td>2,4</td><td>2,7</td></tr>
<tr><td>2500</td><td>-</td><td>-</td><td>3,1</td></tr>
<tr><td rowspan="5">JТ7</td><td>500</td><td>-</td><td>1,6</td><td>1,85</td></tr>
<tr><td>1000</td><td>2,0</td><td>2,2</td><td>2,45</td></tr>
<tr><td>1500</td><td>-</td><td>2,8</td><td>3,1</td></tr>
<tr><td>2000</td><td>-</td><td>3,5</td><td>3,8</td></tr>
<tr><td>2500</td><td>-</td><td>4,3</td><td>4,7</td></tr>
<tr><td rowspan="2">Проточка пазов</td><td colspan="2">без измерения</td><td>-</td><td>0,31</td><td>0,33</td><td>0,38</td></tr>
<tr><td colspan="2">с измерением длины расположения размера</td><td>-</td><td>0,5</td><td>0,65</td><td>0,75</td></tr>
<tr><td>Проточка профильная,</td><td colspan="2">без измерения</td><td>-</td><td>0,13</td><td>0,15</td><td>0,17</td></tr>
<tr><td>проточка фасок или галтелей</td><td>с измерением с точностью, мм</td><td>&lt;= 0,15 &gt; 0,15</td><td>- -</td><td>0,32 0,28</td><td>0,34 0,30</td><td>0,38 0,34</td></tr>
<tr><td colspan="3">Сверление, зенкерование, развертывание</td><td>-</td><td>0,32</td><td>0,36</td><td>0,44</td></tr>
</table>


<table>
<colgroup><col width="23%"><col width="8%"><col width="28%"><col width="4%"><col width="11%"><col width="9%"><col width="8%"><col width="8%"></colgroup>
<tr><td colspan="4" rowspan="2">Вспомогательное время, связанное с переходом Среднесерийное производство</td><td colspan="4">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="4">Карта 189</td></tr>
<tr><td colspan="8">Время на приемы, связанные с переходом, не вошедшие в комплексы</td></tr>
<tr><td colspan="5" rowspan="3">Наименование приемов</td><td colspan="3">Наибольший диаметр обрабатываемой детали D, мм, до</td></tr>
<tr><td>800</td><td>1600</td><td>2500</td></tr>
<tr><td colspan="3">Время, мин.</td></tr>
<tr><td colspan="5">Изменить частоту вращения планшайбы или величину подачи</td><td>0,08</td><td>0,10</td><td>0,13</td></tr>
<tr><td colspan="5">Сменить инструмент поворотом резцовой головки</td><td>0,10</td><td>0,12</td><td>0,14</td></tr>
<tr><td rowspan="3">Установить и снять инструмент</td><td rowspan="2">резец</td><td colspan="3">проходной, подрезной, расточной</td><td>0,8</td><td>1,0</td><td>1,2</td></tr>
<tr><td colspan="3">прорезной, широкий, фасонный</td><td>1,0</td><td>1,5</td><td>2,0</td></tr>
<tr><td colspan="4">сверло, зенкер, развертка</td><td>0,23</td><td>0,31</td><td>0,4</td></tr>
<tr><td colspan="3" rowspan="2">Повернуть суппорт на угол с возвратом в первоначальное положение</td><td colspan="2">грубо</td><td>1,5</td><td>2,2</td><td>3,0</td></tr>
<tr><td colspan="2">точно</td><td>3,0</td><td>4,0</td><td>5,0</td></tr>
<tr><td colspan="3" rowspan="4">Переместить резцовую головку на длину свыше 200 мм при длине перемещения в мм, до</td><td colspan="2">300</td><td>0,04</td><td>0,04</td><td>0,04</td></tr>
<tr><td colspan="2">500</td><td>0,10</td><td>0,10</td><td>0,11</td></tr>
<tr><td colspan="2">750</td><td>0,19</td><td>0,19</td><td>0,21</td></tr>
<tr><td colspan="2">1000</td><td>-</td><td>-</td><td>0,33</td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="8%"><col width="9%"><col width="12%"><col width="9%"><col width="9%"><col width="3%"><col width="7%"><col width="12%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="7">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ, R 160, JТ18 КВАЛИТЕТ, R 80, z z JТ14...JТ12 КВАЛИТЕТ</td><td colspan="4">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="7">Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="4">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="7">Среднесерийное производство</td><td colspan="4">Карта 190, лист 1</td></tr>
<tr><td rowspan="4">Диаметр обрабатываемой поверхности D, мм, до</td><td>Глубина</td><td colspan="9">Параметр шероховатости и точность обработки</td></tr>
<tr><td>резания t, мм,</td><td colspan="4">Под старение, по корке, R 160, JТ16 квалитет z</td><td colspan="5">После старения, R 80, JТ14...JТ12 квалитет z</td></tr>
<tr><td rowspan="2">до</td><td colspan="3">Режимы резания</td><td>t 100, о</td><td colspan="4">Режимы резания</td><td>t 100, о</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./мин.</td><td>V, м/мин.</td><td>мин.</td><td colspan="2">S , о мм/об.</td><td>n, об./мин.</td><td>V, м/мин.</td><td>мин.</td></tr>
<tr><td rowspan="2">150</td><td>5</td><td>1,3</td><td rowspan="2">96</td><td rowspan="2">45</td><td>0,8</td><td colspan="2">1,1</td><td rowspan="2">75</td><td rowspan="2">35</td><td>1,21</td></tr>
<tr><td>10</td><td>1,0</td><td>1,04</td><td colspan="2">0,9</td><td>1,48</td></tr>
<tr><td rowspan="2">200</td><td>5</td><td>1,3</td><td rowspan="2">75</td><td rowspan="2">47</td><td>1,02</td><td colspan="2">1,1</td><td rowspan="2">60</td><td rowspan="2">37</td><td>1,51</td></tr>
<tr><td>10</td><td>1,0</td><td>1,33</td><td colspan="2">0,9</td><td>1,85</td></tr>
<tr><td rowspan="2">250</td><td>5</td><td>1,2</td><td rowspan="2">60</td><td rowspan="2">47</td><td>1,39</td><td colspan="2">1,1</td><td rowspan="2">48</td><td rowspan="2">38</td><td>1,9</td></tr>
<tr><td>10</td><td>1,0</td><td>1,66</td><td colspan="2">0,9</td><td>2,3</td></tr>
<tr><td rowspan="2">300</td><td>6</td><td>1,2</td><td rowspan="2">48</td><td rowspan="2">45</td><td>1,73</td><td colspan="2">1,1</td><td rowspan="2">38</td><td rowspan="2">36</td><td>2,4</td></tr>
<tr><td>17</td><td>1,0</td><td>2,08</td><td colspan="2">0,9</td><td>3,0</td></tr>
<tr><td rowspan="2">400</td><td>6</td><td>1,2</td><td rowspan="2">38</td><td rowspan="2">47</td><td>2,19</td><td colspan="2">1,1</td><td rowspan="2">30</td><td rowspan="2">37</td><td>3,0</td></tr>
<tr><td>17</td><td>1,0</td><td>2,63</td><td colspan="2">0,9</td><td>3,7</td></tr>
<tr><td rowspan="2">500</td><td>8</td><td>1,2</td><td rowspan="2">30</td><td rowspan="2">47</td><td>2,78</td><td colspan="2">1,1</td><td rowspan="2">24</td><td rowspan="2">37</td><td>3,8</td></tr>
<tr><td>16</td><td>1,0</td><td>3,33</td><td colspan="2">0,9</td><td>4,6</td></tr>
<tr><td rowspan="2">750</td><td>8</td><td>1,2</td><td rowspan="2">24</td><td rowspan="2">56</td><td>3,47</td><td colspan="2">1,2</td><td rowspan="2">19</td><td rowspan="2">45</td><td>4,4</td></tr>
<tr><td>16</td><td>1,0</td><td>4,16</td><td colspan="2">0,9</td><td>5,85</td></tr>
<tr><td rowspan="2">1000</td><td>8</td><td>1,2</td><td rowspan="2">19</td><td rowspan="2">60</td><td>4,38</td><td colspan="2">1,2</td><td rowspan="2">15</td><td rowspan="2">47</td><td>5,55</td></tr>
<tr><td>16</td><td>1,0</td><td>5,26</td><td colspan="2">0,9</td><td>7,4</td></tr>
<tr><td rowspan="2">1250</td><td>8</td><td>1,2</td><td rowspan="2">15</td><td rowspan="2">59</td><td>5,55</td><td colspan="2">1,2</td><td rowspan="2">12</td><td rowspan="2">47</td><td>6,94</td></tr>
<tr><td>20</td><td>1,0</td><td>6,66</td><td colspan="2">0,9</td><td>9,26</td></tr>
<tr><td rowspan="2">1500</td><td>8</td><td>1,2</td><td rowspan="2">12</td><td rowspan="2">57</td><td>6,94</td><td colspan="2">1,2</td><td rowspan="2">9,6</td><td rowspan="2">45</td><td>8,68</td></tr>
<tr><td>20</td><td>1,0</td><td>8,33</td><td colspan="2">0,9</td><td>11,6</td></tr>
<tr><td rowspan="2">1750</td><td>8</td><td>1,2</td><td rowspan="2">9,6</td><td rowspan="2">53</td><td>8,68</td><td colspan="2">1,2</td><td rowspan="2">7,5</td><td rowspan="2">41</td><td>11,1</td></tr>
<tr><td>20</td><td>1,0</td><td>10,4</td><td colspan="2">0,9</td><td>14,8</td></tr>
<tr><td rowspan="2">2000</td><td>8</td><td>1,2</td><td rowspan="2">7,5</td><td rowspan="2">47</td><td>11,5</td><td colspan="2">1,2</td><td rowspan="2">6,0</td><td rowspan="2">37</td><td>13,9</td></tr>
<tr><td>20</td><td>1,0</td><td>13,3</td><td colspan="2">0,9</td><td>18,5</td></tr>
<tr><td rowspan="2">2500</td><td>8</td><td>1,2</td><td rowspan="2">6,0</td><td rowspan="2">47</td><td>13,9</td><td colspan="2">1,2</td><td rowspan="2">4,8</td><td rowspan="2">39</td><td>17,4</td></tr>
<tr><td>20</td><td>1,0</td><td>16,6</td><td colspan="2">0,9</td><td>23,1</td></tr>
</table>


```text
┌──────────────────────────────────────────┬──────────────────────────────┐
│ Основное время на 100 мм расчетной длины │  Токарно-карусельные станки  │
│ НАРУЖНОЕ ТОЧЕНИЕ, R 160, JТ16 КВАЛИТЕТ,  │         N  до 45 кВт         │
│                    z                     │          д                   │
│        R 80, JТ14...JТ12 КВАЛИТЕТ        ├──────────────────────────────┤
│         z                                │   Резцы с пластинками ВК8    │
│    Чугун серый, НВ = 1,76...2,15 ГПа     ├──────────────────────────────┤
│       Среднесерийное производство        │      Карта 190, лист 2       │
├──────────────────────────────────────────┴──────────────────────────────┤
│ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ│
│                            В ЗАВИСИМОСТИ ОТ:                            │
├──────────┬────────────────────────────┬────────────────┬────────────────┤
│Твердости │НВ, ГПа                     │    до 2,15     │   свыше 2,15   │
│чугуна    ├────────────────────────────┼────────────────┼───────┬────────┤
│          │Длительность обработки, мин.│       -        │ до 10 │свыше 10│
│          ├────────────────────────────┼────────────────┼───────┼────────┤
│          │Коэффициент                 │     ┌───┐      │  1,1  │  1,25  │
│          │                            │     │1,0│      │       │        │
│          │                            │     └───┘      │       │        │
├──────────┼────────────────────────────┼────────────────┼───────┴────────┤
│Угла резца│фи, град.                   │       90       │    45...60     │
│в плане   ├────────────────────────────┼───────┬────────┼────────────────┤
│          │Длительность обработки, мин.│ до 10 │свыше 10│       -        │
│          ├────────────────────────────┼───────┼────────┼────────────────┤
│          │Коэффициент                 │ 1,25  │  1,35  │     ┌───┐      │
│          │                            │       │        │     │1,0│      │
│          │                            │       │        │     └───┘      │
├──────────┼────────────────────────────┼───────┴────────┼────────────────┤
│Марки     │Марка твердого сплава       │      ВК6       │      ВК8       │
│твердого  ├────────────────────────────┼────────────────┼───────┬────────┤
│сплава    │Длительность обработки, мин.│       -        │ до 10 │свыше 10│
│          ├────────────────────────────┼────────────────┼───────┼────────┤
│          │Коэффициент                 │      0,8       │  0,9  │ ┌───┐  │
│          │                            │                │       │ │1,0│  │
│          │                            │                │       │ └───┘  │
└──────────┴────────────────────────────┴────────────────┴───────┴────────┘
```


<a id="p105948"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму времени включать только неперекрываемое время. При этом к норме времени добавлять 1,5 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="12%"><col width="8%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="9%"><col width="3%"><col width="4%"><col width="4%"><col width="3%"><col width="4%"><col width="3%"><col width="4%"><col width="3%"><col width="4%"><col width="5%"><col width="4%"></colgroup>
<tr><td colspan="10">Основное время на 100 мм расчетной длины РАСТАЧИВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="8">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="10" rowspan="2">Среднесерийное производство</td><td colspan="8">Резцы с пластинками ВК8</td></tr>
<tr><td colspan="8">Карта 191</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td colspan="2" rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="2" rowspan="2">Глубина резания t, мм, до</td><td colspan="6">Режимы резания</td><td colspan="2" rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">S , о мм/ об.</td><td colspan="2">n, об./ мин.</td><td colspan="2">V, м/ мин.</td></tr>
<tr><td rowspan="2">150</td><td>5</td><td>0,7</td><td rowspan="2">75</td><td rowspan="2">38</td><td>1,9</td><td colspan="2" rowspan="2">750</td><td colspan="2">8</td><td colspan="2">0,9</td><td colspan="2" rowspan="2">19</td><td colspan="2" rowspan="2">45</td><td colspan="2">5,85</td></tr>
<tr><td>10</td><td>0,6</td><td>2,22</td><td colspan="2">20</td><td colspan="2">0,75</td><td colspan="2">7,01</td></tr>
<tr><td rowspan="2">200</td><td>6</td><td>0,8</td><td rowspan="2">60</td><td rowspan="2">40</td><td>2,08</td><td colspan="2" rowspan="2">1000</td><td colspan="2">8</td><td colspan="2">1,0</td><td colspan="2" rowspan="2">15</td><td colspan="2" rowspan="2">47</td><td colspan="2">6,66</td></tr>
<tr><td>12</td><td>0,7</td><td>2,38</td><td colspan="2">20</td><td colspan="2">0,75</td><td colspan="2">8,9</td></tr>
<tr><td rowspan="2">250</td><td>6</td><td>0,9</td><td rowspan="2">48</td><td rowspan="2">39</td><td>2,31</td><td colspan="2" rowspan="2">1250</td><td colspan="2">8</td><td colspan="2">1,0</td><td colspan="2" rowspan="2">12</td><td colspan="2" rowspan="2">47</td><td colspan="2">8,33</td></tr>
<tr><td>12</td><td>0,7</td><td>2,97</td><td colspan="2">20</td><td colspan="2">0,75</td><td colspan="2">11,1</td></tr>
<tr><td rowspan="2">300</td><td>8</td><td>0,9</td><td rowspan="2">38</td><td rowspan="2">38</td><td>2,92</td><td colspan="2" rowspan="2">1500</td><td colspan="2">8</td><td colspan="2">1,0</td><td colspan="2" rowspan="2">9,6</td><td colspan="2" rowspan="2">45</td><td colspan="2">10,4</td></tr>
<tr><td>16</td><td>0,7</td><td>3,76</td><td colspan="2">20</td><td colspan="2">0,75</td><td colspan="2">13,9</td></tr>
<tr><td rowspan="2">400</td><td>8</td><td>0,9</td><td rowspan="2">30</td><td rowspan="2">39</td><td>3,7</td><td colspan="2" rowspan="2">1750</td><td colspan="2">8</td><td colspan="2">1,0</td><td colspan="2" rowspan="2">7,5</td><td colspan="2" rowspan="2">41</td><td colspan="2">13,3</td></tr>
<tr><td>16</td><td>0,7</td><td>4,76</td><td colspan="2">20</td><td colspan="2">0,75</td><td colspan="2">17,8</td></tr>
<tr><td rowspan="2">500</td><td>8</td><td>0,9</td><td rowspan="2">24</td><td rowspan="2">39</td><td>4,63</td><td colspan="2" rowspan="2">2000</td><td colspan="2">8</td><td colspan="2">1,0</td><td colspan="2" rowspan="2">6,0</td><td colspan="2" rowspan="2">38</td><td colspan="2">16,66</td></tr>
<tr><td>16</td><td>0,7</td><td>5,93</td><td colspan="2">20</td><td colspan="2">0,75</td><td colspan="2">22,2</td></tr>
<tr><td colspan="18">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="5">Твердости чугуна</td><td colspan="5">НВ, ГПа</td><td colspan="4">до 2,15</td><td colspan="7">свыше 2,15</td></tr>
<tr><td colspan="5">Длительность обработки, мин.</td><td colspan="4">-</td><td colspan="4">до 10</td><td colspan="3">свыше 10</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="4" rowspan="3">1,1</td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td colspan="4">1,0</td></tr>
<tr><td colspan="4"></td></tr>
<tr><td colspan="2" rowspan="5">Угла в плане резца</td><td colspan="5">фи, град.</td><td colspan="8">90</td><td colspan="3">60...45</td></tr>
<tr><td colspan="5">Длительность обработки, мин.</td><td colspan="4">до 10</td><td colspan="4">свыше 10</td><td colspan="3">-</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="4" rowspan="3">1,25</td><td colspan="4" rowspan="3">1,35</td><td colspan="3"></td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="2" rowspan="5">Марки твердого сплава</td><td colspan="5">Марка твердого сплава</td><td colspan="4">ВК6</td><td colspan="7">ВК8</td></tr>
<tr><td colspan="5">Длительность обработки, мин.</td><td colspan="4">-</td><td colspan="4">до 10</td><td colspan="3">свыше 10</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="4" rowspan="3">0,8</td><td colspan="4" rowspan="3">0,9</td><td colspan="3"></td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="2" rowspan="4">Состояния поверхности</td><td colspan="5">Состояние поверхности</td><td colspan="6">по корке</td><td colspan="5">без корки</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="6"></td><td colspan="5" rowspan="3">0,85</td></tr>
<tr><td colspan="2"></td><td colspan="4">1,0</td></tr>
</table>


<a id="p105974"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму штучного времени включать только неперекрываемое неполное штучное время. При этом к неполному штучному времени добавлять 1,5 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="7%"><col width="6%"><col width="5%"><col width="6%"><col width="4%"><col width="2%"><col width="9%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="2%"><col width="6%"><col width="6%"><col width="6%"><col width="9%"></colgroup>
<tr><td colspan="11" rowspan="2">Основное время на 100 мм расчетной длины ТОЧЕНИЕ И РАСТАЧИВАНИЕ, R 40...R 20, JТ11 КВАЛИТЕТ z z R 2,5, JТ9...JТ8 КВАЛИТЕТ, R 1,25, JТ7 КВАЛИТЕТ a a Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками ВК6</td></tr>
<tr><td colspan="11">Среднесерийное производство</td><td colspan="6">Карта 192</td></tr>
<tr><td>Диаметр</td><td colspan="16">Параметр шероховатости и точность обработки</td></tr>
<tr><td>обрабатываемой</td><td colspan="6">R 40...R 20, JТ11 z z квалитет</td><td colspan="6">R 2,5, JТ9...JТ8 квалитет a</td><td colspan="4">R 1,25, JТ7 квалитет a</td></tr>
<tr><td>поверхности</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="4">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t мм, до</td><td colspan="3">Режимы резания</td><td colspan="2" rowspan="2">t 100, о мин.</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>D, мм, до</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td colspan="2">V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td>150</td><td>4</td><td rowspan="6">0,5</td><td>200</td><td colspan="2">94</td><td>1,0</td><td rowspan="6">1</td><td rowspan="6">0,35</td><td>275</td><td>130</td><td colspan="2">1,05</td><td rowspan="10">0,35</td><td>190</td><td>89</td><td>1,5</td></tr>
<tr><td>200</td><td rowspan="5">5</td><td>160</td><td colspan="2">100</td><td>1,25</td><td>190</td><td>120</td><td colspan="2">1,5</td><td>150</td><td>94</td><td>1,9</td></tr>
<tr><td>250</td><td>125</td><td colspan="2">98</td><td>1,6</td><td>150</td><td>118</td><td colspan="2">1,9</td><td>120</td><td>94</td><td>2,38</td></tr>
<tr><td>300</td><td>100</td><td colspan="2">94</td><td>2,0</td><td>120</td><td>113</td><td colspan="2">2,38</td><td>96</td><td>90</td><td>2,98</td></tr>
<tr><td>400</td><td>80</td><td colspan="2">100</td><td>2,5</td><td>96</td><td>120</td><td colspan="2">2,97</td><td>75</td><td>94</td><td>3,85</td></tr>
<tr><td>500</td><td>63</td><td colspan="2">100</td><td>3,17</td><td>75</td><td>118</td><td colspan="2">3,81</td><td>60</td><td>94</td><td>4,76</td></tr>
<tr><td>750</td><td rowspan="7">6</td><td rowspan="3">0,6</td><td>40</td><td colspan="2">94</td><td>4,16</td><td rowspan="7">2</td><td rowspan="3">0,45</td><td>48</td><td>113</td><td colspan="2">4,63</td><td>38</td><td>90</td><td>7,52</td></tr>
<tr><td>1000</td><td>30</td><td colspan="2">94</td><td>5,55</td><td>38</td><td>120</td><td colspan="2">5,84</td><td>30</td><td>94</td><td>9,52</td></tr>
<tr><td>1250</td><td>24</td><td colspan="2">94</td><td>6,94</td><td>30</td><td>118</td><td colspan="2">7,41</td><td>24</td><td>94</td><td>11,9</td></tr>
<tr><td>1500</td><td rowspan="4">0,7</td><td>19</td><td colspan="2">90</td><td>7,52</td><td rowspan="4">0,6</td><td>20</td><td>94</td><td colspan="2">8,33</td><td>19</td><td>94</td><td>15</td></tr>
<tr><td>1750</td><td>15</td><td colspan="2">83</td><td>9,52</td><td>16,5</td><td>95</td><td colspan="2">10,1</td><td rowspan="3">0,4</td><td>15</td><td>82</td><td>19,05</td></tr>
<tr><td>2000</td><td>13</td><td colspan="2">83</td><td>10,9</td><td>15</td><td>94</td><td colspan="2">11,1</td><td>12,5</td><td>78,5</td><td>20</td></tr>
<tr><td>2500</td><td>11</td><td colspan="2">86</td><td>13</td><td>12,5</td><td>98</td><td colspan="2">13,3</td><td>7,5</td><td>78,5</td><td>25</td></tr>
<tr><td colspan="17">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="5" rowspan="4">Твердости чугуна</td><td colspan="5">НВ, ГПа</td><td colspan="4">до 2,15</td><td colspan="3">свыше 2,15</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="3" rowspan="3">1,25</td></tr>
<tr><td colspan="2">1,0</td><td colspan="2"></td></tr>
<tr><td colspan="4"></td></tr>
<tr><td colspan="5" rowspan="4">Угла резца в плане</td><td colspan="5">фи, град.</td><td colspan="4">90</td><td colspan="3">45...60</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="4" rowspan="3">1,25</td><td colspan="3"></td></tr>
<tr><td colspan="2">1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="5" rowspan="4">Марки твердого сплава</td><td colspan="5">Марка твердого сплава</td><td colspan="4">ВК6</td><td colspan="3">ВК8</td></tr>
<tr><td colspan="5" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="3" rowspan="3">1,2</td></tr>
<tr><td colspan="2">1,0</td><td colspan="2"></td></tr>
</table>


<a id="p105996"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму времени включать только неперекрываемое время. При этом к норме времени добавлять 3,0 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="16%"><col width="19%"><col width="5%"><col width="11%"><col width="12%"><col width="8%"><col width="4%"><col width="8%"><col width="4%"><col width="12%"></colgroup>
<tr><td colspan="6">Основное время на 10 мм расчетной длины ОТРЕЗКА Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="4">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="6" rowspan="2">Среднесерийное производство</td><td colspan="4">Резцы с пластинками ВК6 и из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 193</td></tr>
<tr><td rowspan="2">Материал инструмента</td><td colspan="2" rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td>Ширина резца</td><td colspan="5">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>В, мм, до</td><td>S , о мм/об.</td><td colspan="2">n, об./мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td rowspan="10">ВК6</td><td colspan="2">250</td><td rowspan="10">10</td><td rowspan="10">0,4</td><td colspan="2">48</td><td colspan="2">38</td><td>0,46</td></tr>
<tr><td colspan="2">500</td><td colspan="2">24</td><td colspan="2">37</td><td>0,93</td></tr>
<tr><td colspan="2">750</td><td colspan="2">15</td><td colspan="2">35</td><td>1,47</td></tr>
<tr><td colspan="2">1000</td><td colspan="2">12</td><td colspan="2">37</td><td>1,85</td></tr>
<tr><td colspan="2">1250</td><td colspan="2">9,0</td><td colspan="2" rowspan="2">35</td><td>2,5</td></tr>
<tr><td colspan="2">1500</td><td colspan="2">7,5</td><td>2,95</td></tr>
<tr><td colspan="2">1750</td><td colspan="2">6,5</td><td colspan="2">36</td><td>3,4</td></tr>
<tr><td colspan="2">2000</td><td colspan="2">5,5</td><td colspan="2"></td><td>4,05</td></tr>
<tr><td colspan="2">2250</td><td colspan="2">5,0</td><td colspan="2">35</td><td>4,45</td></tr>
<tr><td colspan="2">2500</td><td colspan="2">4,5</td><td colspan="2"></td><td>4,95</td></tr>
<tr><td rowspan="6">Р6М5</td><td colspan="2">250</td><td rowspan="6">10</td><td rowspan="6">0,45</td><td colspan="2">19</td><td colspan="2" rowspan="5">15,5</td><td>1,17</td></tr>
<tr><td colspan="2">500</td><td colspan="2">10</td><td>2,22</td></tr>
<tr><td colspan="2">750</td><td colspan="2">6,5</td><td>3,4</td></tr>
<tr><td colspan="2">1000</td><td colspan="2">5</td><td>4,45</td></tr>
<tr><td colspan="2">1250</td><td colspan="2">4</td><td>5,55</td></tr>
<tr><td colspan="2">1500</td><td colspan="2">3,5</td><td colspan="2">16,5</td><td>6,35</td></tr>
<tr><td colspan="10">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="4">Твердости чугуна</td><td colspan="3">НВ, ГПа</td><td colspan="3">до 2,15</td><td colspan="2">свыше 2,15</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="2">1,0</td><td></td></tr>
<tr><td colspan="3"></td></tr>
<tr><td colspan="2" rowspan="4">Марки твердого сплава</td><td colspan="3">Марка сплава</td><td colspan="3">ВК6</td><td colspan="2">ВК8</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="2" rowspan="3">1,2</td></tr>
<tr><td colspan="2">1,0</td><td></td></tr>
</table>


<table>
<colgroup><col width="12%"><col width="11%"><col width="9%"><col width="7%"><col width="7%"><col width="9%"><col width="11%"><col width="5%"><col width="5%"><col width="7%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="7" rowspan="2">Основное время на 100 мм расчетной длины ЗЕНКЕРОВАНИЕ, R 40, JТ11 КВАЛИТЕТ z РАЗВЕРТЫВАНИЕ, R 2,5, JТ9...JТ8 КВАЛИТЕТ, a R 1,25, JТ7 КВАЛИТЕТ a Чугун серый, НВ = 1,76...2,15 ГПа</td><td colspan="5">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="5">Зенкеры из стали Р6М5 и с пластинками ВК8, развертки из стали Р6М5</td></tr>
<tr><td colspan="7">Среднесерийное производство</td><td colspan="5">Карта 194</td></tr>
<tr><td>Марка режущего</td><td colspan="11">Параметр шероховатости и точность обработки</td></tr>
<tr><td rowspan="3">инструмента</td><td colspan="5">Зенкерование, R 40, JТ11 z квалитет</td><td colspan="6">Развертывание R 2,5, JТ9...JТ8 a квалитет</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="4">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="7">ВК8</td><td>40</td><td>0,9</td><td>600</td><td>75</td><td>0,18</td><td>40</td><td colspan="2">2,7</td><td>38</td><td>4,8</td><td>1,0</td></tr>
<tr><td>50</td><td>1,1</td><td>480</td><td>75</td><td>0,19</td><td>50</td><td colspan="2">2,9</td><td>30</td><td>4,7</td><td>1,15</td></tr>
<tr><td>60</td><td>1,2</td><td>380</td><td>71</td><td>0,22</td><td>60</td><td colspan="2">3,4</td><td>24</td><td>4,5</td><td>1,23</td></tr>
<tr><td>70</td><td>1,3</td><td>300</td><td>66</td><td>0,26</td><td>70</td><td colspan="2">3,7</td><td>19</td><td>4,2</td><td>1,42</td></tr>
<tr><td>80</td><td>1,4</td><td>240</td><td>60</td><td>0,30</td><td>80</td><td colspan="2">4,0</td><td>15</td><td>3,8</td><td>1,66</td></tr>
<tr><td>90</td><td>1,6</td><td>190</td><td>53</td><td>0,33</td><td>90</td><td colspan="2">4,0</td><td>12</td><td>3,4</td><td>2,08</td></tr>
<tr><td>100</td><td>1,7</td><td>150</td><td>47</td><td>0,39</td><td>100</td><td colspan="2">4,0</td><td>9,6</td><td>3,0</td><td>2,6</td></tr>
<tr><td rowspan="12">Р6М5</td><td>40</td><td>1,1</td><td>150</td><td>18,5</td><td>0,60</td><td colspan="6" rowspan="2">Параметр шероховатости и точность обработки</td></tr>
<tr><td rowspan="2">50</td><td rowspan="2">1,3</td><td rowspan="2">120</td><td rowspan="2">18,5</td><td rowspan="2">0,63</td></tr>
<tr><td colspan="6" rowspan="2">Развертывание, R 1,25 JТ7 a квалитет</td></tr>
<tr><td>60</td><td>1,4</td><td>96</td><td>18,0</td><td>0,75</td></tr>
<tr><td rowspan="2">70</td><td rowspan="2">1,4</td><td rowspan="2">75</td><td rowspan="2">16,5</td><td rowspan="2">0,95</td><td>40</td><td colspan="2">2,7/2,2</td><td>38</td><td>4,8</td><td>2,2</td></tr>
<tr><td rowspan="2">50</td><td colspan="2" rowspan="2">2,9/2,6</td><td rowspan="2">30</td><td rowspan="2">4,7</td><td rowspan="2">2,43</td></tr>
<tr><td rowspan="2">80</td><td rowspan="2">1,5</td><td rowspan="2">60</td><td rowspan="2">15,0</td><td rowspan="2">1,10</td></tr>
<tr><td>60</td><td colspan="2">3,4/2,9</td><td>24</td><td>4,5</td><td>2,67</td></tr>
<tr><td rowspan="2">90</td><td rowspan="2">1,6</td><td rowspan="2">48</td><td rowspan="2">13,5</td><td rowspan="2">1,30</td><td>70</td><td colspan="2">3,7/3,1</td><td>19</td><td>4,2</td><td>3,12</td></tr>
<tr><td>80</td><td colspan="2">4,7/3,4</td><td>15</td><td>3,8</td><td>3,62</td></tr>
<tr><td rowspan="2">100</td><td rowspan="2">1,7</td><td rowspan="2">38</td><td rowspan="2">12,0</td><td rowspan="2">1,50</td><td>90</td><td colspan="2">4,0/3,4</td><td>12</td><td>3,4</td><td>4,53</td></tr>
<tr><td>100</td><td colspan="2">4,0/3,4</td><td>9,6</td><td>3,0</td><td>5,66</td></tr>
<tr><td colspan="12">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="4" rowspan="4">Твердости чугуна</td><td colspan="3">НВ, ГПа</td><td colspan="3">до 2,15</td><td colspan="2">свыше 2,15</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="3"></td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<a id="p106042"></a>*Примечание.* При обработке глухих отверстий время по карте принимать с коэффициентом К = 1,1.


<table>
<colgroup><col width="11%"><col width="8%"><col width="9%"><col width="12%"><col width="9%"><col width="9%"><col width="9%"><col width="12%"><col width="9%"><col width="9%"></colgroup>
<tr><td colspan="6">Основное время на 100 мм длины обрабатываемой поверхности НАРУЖНОЕ ТОЧЕНИЕ, R 160, JТ16 КВАЛИТЕТ, z</td><td colspan="4">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="6" rowspan="2">R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="4">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="4">Карта 195, лист 1</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности</td><td>Глубина</td><td colspan="8">Параметр шероховатости и точность обработки</td></tr>
<tr><td>резания t, мм,</td><td colspan="4">По корке, R 160, JТ16 z квалитет</td><td colspan="4">Без корки, R 80, JТ14...JТ12 z квалитет</td></tr>
<tr><td rowspan="2">D, мм, до</td><td rowspan="2">до</td><td colspan="3">Режимы резания</td><td>t 100, о</td><td colspan="3">Режимы резания</td><td>t 100, о</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./мин.</td><td>V, м/мин.</td><td>мин.</td><td>S , о мм/об.</td><td>n, об./мин.</td><td>V, м/мин.</td><td>мин.</td></tr>
<tr><td rowspan="2">150</td><td>5</td><td>1,2</td><td rowspan="2">160</td><td rowspan="2">75</td><td>0,52</td><td>0,8</td><td rowspan="2">160</td><td rowspan="2">75</td><td>0,78</td></tr>
<tr><td>10</td><td>1,0</td><td>0,62</td><td>0,7</td><td>0,89</td></tr>
<tr><td rowspan="2">175</td><td>5</td><td>1,2</td><td rowspan="2"></td><td rowspan="12">63</td><td>0,66</td><td>0,8</td><td rowspan="2">140</td><td rowspan="2">77</td><td>0,9</td></tr>
<tr><td>10</td><td>1,0</td><td>0,8</td><td>0,7</td><td>1,05</td></tr>
<tr><td rowspan="2">200</td><td>5</td><td>1,2</td><td rowspan="2">100</td><td>0,83</td><td>0,8</td><td rowspan="2">125</td><td rowspan="4">79</td><td>1,0</td></tr>
<tr><td>10</td><td>1,0</td><td>1,0</td><td>0,7</td><td>1,14</td></tr>
<tr><td rowspan="2">250</td><td>6</td><td>1,1</td><td rowspan="2">80</td><td>1,13</td><td>0,8</td><td rowspan="2">100</td><td>1,25</td></tr>
<tr><td>12</td><td>1,0</td><td>1,25</td><td>0,7</td><td>1,43</td></tr>
<tr><td rowspan="2">300</td><td>6</td><td>1,1</td><td rowspan="2">63</td><td>1,44</td><td>0,8</td><td rowspan="2">80</td><td rowspan="2">75</td><td>1,56</td></tr>
<tr><td>12</td><td>1,0</td><td>1,59</td><td>0,7</td><td>1,78</td></tr>
<tr><td rowspan="2">400</td><td>6</td><td>1,1</td><td rowspan="2">50</td><td>1,82</td><td>0,9</td><td rowspan="2">63</td><td rowspan="4">79</td><td>1,76</td></tr>
<tr><td>12</td><td>1,0</td><td>2,0</td><td>0,7</td><td>2,26</td></tr>
<tr><td rowspan="2">500</td><td>8</td><td>1,1</td><td rowspan="2">40</td><td>2,27</td><td>1,0</td><td rowspan="2">50</td><td>2,0</td></tr>
<tr><td>16</td><td>1,0</td><td>2,5</td><td>0,7</td><td>2,85</td></tr>
<tr><td rowspan="2">600</td><td>8</td><td>1,1</td><td rowspan="2">31</td><td rowspan="4">59</td><td>2,93</td><td>1,0</td><td rowspan="2">40</td><td rowspan="4">75</td><td>2,5</td></tr>
<tr><td>16</td><td>1,0</td><td>3,25</td><td>0,7</td><td>3,7</td></tr>
<tr><td rowspan="2">750</td><td>8</td><td>1,1</td><td rowspan="2">25</td><td>3,63</td><td>1,0</td><td rowspan="2">31</td><td>3,22</td></tr>
<tr><td>16</td><td>1,0</td><td>4,0</td><td>0,7</td><td>4,6</td></tr>
<tr><td rowspan="2">1000</td><td>10</td><td>1,3</td><td rowspan="2">20</td><td rowspan="14">63</td><td>3,84</td><td>1,0</td><td rowspan="2">25</td><td rowspan="4">78</td><td>4,0</td></tr>
<tr><td>20</td><td>1,0</td><td>5,0</td><td>0,7</td><td>5,71</td></tr>
<tr><td rowspan="2">1250</td><td>10</td><td>1,3</td><td rowspan="2">16</td><td>4,81</td><td>1,0</td><td rowspan="2">20</td><td>5,0</td></tr>
<tr><td>20</td><td>1,0</td><td>6,25</td><td>0,7</td><td>7,14</td></tr>
<tr><td rowspan="2">1500</td><td>10</td><td>1,3</td><td rowspan="2">13,5</td><td>5,6</td><td>1,0</td><td rowspan="2">16</td><td rowspan="2">75</td><td>6,25</td></tr>
<tr><td>20</td><td>1,0</td><td>7,41</td><td>0,7</td><td>8,93</td></tr>
<tr><td rowspan="2">1750</td><td>10</td><td>1,3</td><td rowspan="2">11,5</td><td>6,69</td><td>1,0</td><td rowspan="2">13,5</td><td rowspan="2">74</td><td>7,41</td></tr>
<tr><td>20</td><td>1,0</td><td>8,69</td><td>0,7</td><td>10,58</td></tr>
<tr><td rowspan="2">2000</td><td>10</td><td>1,3</td><td rowspan="2">10</td><td>7,69</td><td>1,0</td><td rowspan="2">11,5</td><td rowspan="2">72</td><td>8,69</td></tr>
<tr><td>20</td><td>1,0</td><td>10,0</td><td>0,7</td><td>12,42</td></tr>
<tr><td rowspan="2">2250</td><td>10</td><td>1,3</td><td rowspan="2">9</td><td>8,55</td><td>1,0</td><td rowspan="2">10</td><td rowspan="2">70</td><td>10</td></tr>
<tr><td>20</td><td>1,0</td><td>10,1</td><td>0,7</td><td>14,28</td></tr>
<tr><td rowspan="2">2500</td><td>10</td><td>1,3</td><td rowspan="2">8</td><td>9,61</td><td>1,0</td><td rowspan="2">8</td><td rowspan="2">63</td><td>12,5</td></tr>
<tr><td>20</td><td>1,0</td><td>12,5</td><td>0,7</td><td>17,85</td></tr>
</table>


```text
┌──────────────────────────────────────────────┬──────────────────────────┐
│Основное время на 100 мм длины обрабатываемой │Токарно-карусельные станки│
│                 поверхности                  │      N  до 45 кВт        │
│   НАРУЖНОЕ ТОЧЕНИЕ, R 160, JТ16 КВАЛИТЕТ,    │       д                  │
│                      z                       ├──────────────────────────┤
│          R 80, JТ14...JТ12 КВАЛИТЕТ          │Резцы с пластинками Т15К6 │
│           z                                  │                          │
│     Сталь конструкционная углеродистая,      ├──────────────────────────┤
│          сигма  = 0,59...0,74 ГПа            │   Карта 195, лист 2      │
│               в                              │                          │
│         Среднесерийное производство          │                          │
├──────────────────────────────────────────────┴──────────────────────────┤
│ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ│
│                            В ЗАВИСИМОСТИ ОТ:                            │
├────────────┬───────────┬───────────────┬───────────────┬────────────────┤
│Предела     │сигма , ГПа│     0,59      │  0,59...0,74  │      0,74      │
│прочности   │     в     │               │               │                │
│            ├───────────┼───────────────┼───────────────┼────────────────┤
│            │Коэффициент│     0,8       │     ┌───┐     │      1,25      │
│            │           │               │     │1,0│     │                │
│            │           │               │     └───┘     │                │
├────────────┼───────────┼───────────────┴───────┬───────┴────────────────┤
│Угла в плане│фи, град.  │          90           │        45...60         │
│резка       ├───────────┼───────────────────────┼────────────────────────┤
│            │Коэффициент│         1,25          │         ┌───┐          │
│            │           │                       │         │1,0│          │
│            │           │                       │         └───┘          │
└────────────┴───────────┴───────────────────────┴────────────────────────┘
```


<a id="p106082"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму штучного времени включать только неперекрываемое основное время. При этом к норме штучного времени добавлять 1,5 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="11%"><col width="7%"><col width="9%"><col width="7%"><col width="7%"><col width="9%"><col width="5%"><col width="5%"><col width="4%"><col width="3%"><col width="3%"><col width="7%"><col width="4%"><col width="3%"><col width="3%"><col width="4%"><col width="3%"><col width="7%"></colgroup>
<tr><td colspan="10" rowspan="3">Основное время на 100 мм расчетной длины РАСТАЧИВАНИЕ, R 80, JТ14...JТ12 КВАЛИТЕТ z Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="8">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="8">Резцы с пластинками Т5К10</td></tr>
<tr><td colspan="8">Карта 196</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td colspan="2" rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="2" rowspan="2">Глубина резания t, мм, до</td><td colspan="6">Режимы резания</td><td colspan="2" rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td colspan="2">S , о мм/об.</td><td colspan="2">n, об./ мин.</td><td colspan="2">V, м/ мин.</td></tr>
<tr><td rowspan="2">150</td><td>5</td><td>0,6</td><td rowspan="2">160</td><td rowspan="2">75</td><td>1,04</td><td colspan="2" rowspan="2">1000</td><td colspan="2">8</td><td colspan="2">0,8</td><td colspan="2" rowspan="2">25</td><td colspan="2" rowspan="2">79</td><td colspan="2">5,0</td></tr>
<tr><td>10</td><td>0,5</td><td>1,25</td><td colspan="2">20</td><td colspan="2">0,6</td><td colspan="2">6,66</td></tr>
<tr><td rowspan="2">200</td><td>5</td><td>0,6</td><td rowspan="2">125</td><td rowspan="4">79</td><td>1,33</td><td colspan="2" rowspan="2">1250</td><td colspan="2">8</td><td colspan="2">0,8</td><td colspan="2" rowspan="2">20</td><td colspan="2" rowspan="2">78</td><td colspan="2">6,25</td></tr>
<tr><td>10</td><td>0,5</td><td>1,6</td><td colspan="2">20</td><td colspan="2">0,6</td><td colspan="2">8,33</td></tr>
<tr><td rowspan="2">250</td><td>6</td><td>0,6</td><td rowspan="2">100</td><td>1,66</td><td colspan="2" rowspan="2">1500</td><td colspan="2">8</td><td colspan="2">0,8</td><td colspan="2" rowspan="2">16</td><td colspan="2" rowspan="2">75</td><td colspan="2">7,81</td></tr>
<tr><td>12</td><td>0,5</td><td>2,0</td><td colspan="2">20</td><td colspan="2">0,6</td><td colspan="2">10,4</td></tr>
<tr><td rowspan="2">300</td><td>8</td><td>0,6</td><td rowspan="2">80</td><td rowspan="2">75</td><td>2,08</td><td colspan="2" rowspan="2">1750</td><td colspan="2">8</td><td colspan="2">0,8</td><td colspan="2" rowspan="2">12,5</td><td colspan="2" rowspan="2">68</td><td colspan="2">10,0</td></tr>
<tr><td>16</td><td>0,5</td><td>2,5</td><td colspan="2">20</td><td colspan="2">0,6</td><td colspan="2">13,3</td></tr>
<tr><td rowspan="2">400</td><td>8</td><td>0,8</td><td rowspan="2">50</td><td rowspan="2">63</td><td>2,5</td><td colspan="2" rowspan="2">2000</td><td colspan="2">8</td><td colspan="2">0,8</td><td colspan="2" rowspan="2">10</td><td colspan="2" rowspan="2">63</td><td colspan="2">12,5</td></tr>
<tr><td>16</td><td>0,6</td><td>3,33</td><td colspan="2">20</td><td colspan="2">0,6</td><td colspan="2">16,6</td></tr>
<tr><td rowspan="2">500</td><td>8</td><td>0,8</td><td rowspan="2">40</td><td rowspan="2">63</td><td>3,12</td><td colspan="2" rowspan="4">2500</td><td colspan="2">8</td><td colspan="2">0,8</td><td colspan="2" rowspan="4">8</td><td colspan="2" rowspan="4">63</td><td colspan="2">15,6</td></tr>
<tr><td>16</td><td>0,6</td><td>4,16</td><td colspan="2" rowspan="3">20</td><td colspan="2" rowspan="3">0,6</td><td colspan="2" rowspan="3">20,8</td></tr>
<tr><td rowspan="2">750</td><td>8</td><td>0,8</td><td rowspan="2">31,5</td><td rowspan="2">73</td><td>3,97</td></tr>
<tr><td>20</td><td>0,6</td><td>5,29</td></tr>
<tr><td colspan="18">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="7">Предела сигма , ГПа прочности в</td><td colspan="4">до 0,59</td><td colspan="4">0,59...0,74</td><td colspan="3">свыше 0,74</td></tr>
<tr><td colspan="7">Длительность обработки, мин.</td><td colspan="4">до свыше 10 10</td><td colspan="4">-</td><td colspan="2">до 10</td><td>св. 10</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="4" rowspan="3">0,9 0,8</td><td colspan="4"></td><td colspan="2" rowspan="3">1,1</td><td rowspan="3">1,25</td></tr>
<tr><td colspan="2">1,0</td><td colspan="2"></td></tr>
<tr><td colspan="4"></td></tr>
<tr><td colspan="7">Состояния Состояние поверхности</td><td colspan="4">по корке</td><td colspan="7">без корки</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент</td><td colspan="4"></td><td colspan="7" rowspan="3">0,85</td></tr>
<tr><td colspan="2">1,0</td><td colspan="2"></td></tr>
<tr><td colspan="4"></td></tr>
<tr><td colspan="7">Угла в фи, град.</td><td colspan="4">90</td><td colspan="7">45</td></tr>
<tr><td colspan="7">Длительность обработки, мин.</td><td colspan="4">до свыше 10 10</td><td colspan="7">-</td></tr>
<tr><td colspan="7">Коэффициент</td><td colspan="4">1,25 1,35</td><td colspan="7">1,0</td></tr>
</table>


<a id="p106107"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму штучного времени включать неперекрываемое неполное штучное время. При этом ко времени по карте прибавлять 1,5 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="8%"></colgroup>
<tr><td colspan="11" rowspan="3">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ И РАСТАЧИВАНИЕ, R 40, JТ11 КВАЛИТЕТ, z R 20...R 2,5, JТ11...JТ8 КВАЛИТЕТ, R 1,25, JТ7 КВАЛИТЕТ z a a Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="5">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="5">Карта 197, лист 1</td></tr>
<tr><td>Диаметр</td><td colspan="15">Параметр шероховатости и точность обработки</td></tr>
<tr><td rowspan="3">обрабатываемой поверхности D, мм, до</td><td colspan="5">R 40, JТ11 квалитет z</td><td colspan="5">R 20...R 2,5, JТ11...JT8 z a</td><td colspan="5">R 1,25, JТ7 квалитет a</td></tr>
<tr><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td>150</td><td>4</td><td rowspan="6">0,45</td><td>200</td><td>94</td><td>1,1</td><td rowspan="6">1</td><td rowspan="9">0,35</td><td>240</td><td>118</td><td>1,4</td><td rowspan="6">1</td><td rowspan="2">0,25</td><td>240</td><td>118</td><td>1,66</td></tr>
<tr><td>200</td><td rowspan="5">5</td><td>150</td><td>100</td><td>1,48</td><td>190</td><td>125</td><td>1,5</td><td>190</td><td>125</td><td>2,1</td></tr>
<tr><td>250</td><td>120</td><td>98</td><td>1,85</td><td>150</td><td rowspan="2">118</td><td>1,9</td><td rowspan="7">0,3</td><td>150</td><td rowspan="2">118</td><td>2,22</td></tr>
<tr><td>300</td><td>96</td><td>94</td><td>2,31</td><td>120</td><td>2,38</td><td>120</td><td>2,78</td></tr>
<tr><td>400</td><td>75</td><td>100</td><td>2,96</td><td>96</td><td rowspan="2">125</td><td>2,98</td><td>96</td><td rowspan="2">125</td><td>3,47</td></tr>
<tr><td>500</td><td>60</td><td>98</td><td>3,7</td><td>75</td><td>3,8</td><td>75</td><td>4,44</td></tr>
<tr><td>750</td><td rowspan="6">6</td><td rowspan="3">0,5</td><td>48</td><td>113</td><td>4,16</td><td rowspan="6">2</td><td>48</td><td rowspan="2">118</td><td>5,95</td><td rowspan="6">2</td><td>48</td><td rowspan="2">118</td><td>6,95</td></tr>
<tr><td>1000</td><td>38</td><td>118</td><td>5,26</td><td>38</td><td>7,52</td><td>38</td><td>8,77</td></tr>
<tr><td>1250</td><td>30</td><td>118</td><td>6,66</td><td>30</td><td>98</td><td>9,52</td><td>30</td><td>98</td><td>11,1</td></tr>
<tr><td>1500</td><td rowspan="3">0,6</td><td>19</td><td>94</td><td>8,77</td><td rowspan="2">0,4</td><td>24</td><td>113</td><td>10,4</td><td rowspan="3">0,35</td><td>24</td><td>113</td><td>11,9</td></tr>
<tr><td>1750</td><td>17</td><td>92</td><td>9,8</td><td>19</td><td>105</td><td>13,1</td><td>19</td><td>105</td><td>15</td></tr>
<tr><td>2000</td><td>15</td><td>94</td><td>11,1</td><td>0,45</td><td>15</td><td>98</td><td>14,8</td><td>15</td><td>98</td><td>19</td></tr>
</table>


<table>
<colgroup><col width="7%"><col width="6%"><col width="6%"><col width="6%"><col width="3%"><col width="2%"><col width="8%"><col width="5%"><col width="7%"><col width="6%"><col width="6%"><col width="8%"><col width="6%"><col width="7%"><col width="5%"><col width="2%"><col width="3%"><col width="8%"></colgroup>
<tr><td colspan="12" rowspan="3">Основное время на 100 мм расчетной длины НАРУЖНОЕ ТОЧЕНИЕ И РАСТАЧИВАНИЕ, R 40, JТ11 КВАЛИТЕТ, z R 20...R 2,5, JТ11...JТ8 КВАЛИТЕТ, R 1,25, JТ7 КВАЛИТЕТ z a a Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="6">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="6">Резцы с пластинками Т15К6</td></tr>
<tr><td colspan="6">Карта 197, лист 2</td></tr>
<tr><td>Диаметр</td><td colspan="17">Параметр шероховатости и точность обработки</td></tr>
<tr><td rowspan="3">обрабатываемой поверхности D, мм, до</td><td colspan="6">R 40, JТ11 квалитет z</td><td colspan="5">R 20...R 2,5, JТ11...JT8 z a</td><td colspan="6">R 1,25, JТ7 квалитет a</td></tr>
<tr><td>Глубина</td><td colspan="4">Режимы резания</td><td>t 100, о</td><td colspan="4">Глу- Режимы резания</td><td>t 100, о</td><td>Глубина</td><td colspan="4">Режимы резания</td><td>t 100, о</td></tr>
<tr><td>резания t, мм, до</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td colspan="2">V, м/ мин.</td><td>мин.</td><td colspan="2">ре- S , за- о ния мм/ t, об. мм, до</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>мин.</td><td>резания t, мм, до</td><td colspan="2">S , n, о об./ мм/ мин. об.</td><td colspan="2">V, м/ мин.</td><td>мин.</td></tr>
<tr><td>2250</td><td rowspan="2">6</td><td rowspan="2">0,6</td><td>13,5</td><td colspan="2">95</td><td>12,5</td><td colspan="2" rowspan="2">2 0,45</td><td>13,5</td><td rowspan="2">98</td><td>16,5</td><td rowspan="2">2</td><td colspan="2">0,35 13,5</td><td colspan="2" rowspan="2">98</td><td>21,1</td></tr>
<tr><td>2500</td><td>12</td><td colspan="2">98</td><td>13,9</td><td>12</td><td>18,5</td><td colspan="2">12</td><td>23,8</td></tr>
<tr><td colspan="18">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="5" rowspan="4">Предела прочности стали</td><td colspan="3">сигма , ГПа в</td><td colspan="6">до 0,59 0,59...0,74</td><td colspan="4">свыше 0,74</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="6">0,9</td><td colspan="4" rowspan="3">1,25</td></tr>
<tr><td colspan="4"></td><td colspan="2">1,0</td></tr>
<tr><td colspan="6"></td></tr>
<tr><td colspan="5" rowspan="4">Угла резца в плане</td><td colspan="3">фи, град.</td><td colspan="6">90</td><td colspan="4">45...60</td></tr>
<tr><td colspan="3" rowspan="3">Коэффициент</td><td colspan="6" rowspan="3">1,25</td><td colspan="4"></td></tr>
<tr><td colspan="2"></td><td colspan="2">1,0</td></tr>
</table>


<a id="p106129"></a>*Примечание.* При одновременной обработке нескольких поверхностей двумя (тремя) суппортами в норму времени включать только неперекрываемое время. При этом к норме добавлять 1,5 мин. на взятие пробной стружки каждым дополнительным суппортом.


<table>
<colgroup><col width="16%"><col width="16%"><col width="5%"><col width="4%"><col width="5%"><col width="5%"><col width="7%"><col width="3%"><col width="5%"><col width="3%"><col width="4%"><col width="4%"><col width="7%"><col width="7%"><col width="8%"></colgroup>
<tr><td colspan="10" rowspan="3">Основное время на 10 мм расчетной длины ОТРЕЗКА Сталь конструкционная углеродистая, сигма = 0,59...074 ГПа в Среднесерийное производство</td><td colspan="5">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="5">Резцы с пластинками Т5К6 и из стали Р6М5</td></tr>
<tr><td colspan="5">Карта 198</td></tr>
<tr><td rowspan="2">Материал инструмента</td><td colspan="2" rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="2">Ширина резца</td><td colspan="8">Режимы резания</td><td colspan="2" rowspan="2">t 10, мин. о</td></tr>
<tr><td colspan="2">B, мм, до</td><td colspan="3">S , мм/об. о</td><td colspan="3">n, об./мин.</td><td colspan="2">V, м/мин.</td></tr>
<tr><td rowspan="10">Т15К6</td><td colspan="2">250</td><td colspan="2" rowspan="10">10</td><td colspan="3" rowspan="10">0,35</td><td colspan="3">50</td><td colspan="2" rowspan="5">39</td><td colspan="2">0,57</td></tr>
<tr><td colspan="2">500</td><td colspan="3">25</td><td colspan="2">1,14</td></tr>
<tr><td colspan="2">750</td><td colspan="3">16,5</td><td colspan="2">1,73</td></tr>
<tr><td colspan="2">1000</td><td colspan="3">12,5</td><td colspan="2">2,3</td></tr>
<tr><td colspan="2">1250</td><td colspan="3">10</td><td colspan="2">2,85</td></tr>
<tr><td colspan="2">1500</td><td colspan="3">8,5</td><td colspan="2">40</td><td colspan="2">3,35</td></tr>
<tr><td colspan="2">1750</td><td colspan="3">1,5</td><td colspan="2" rowspan="2">41</td><td colspan="2">3,8</td></tr>
<tr><td colspan="2">2000</td><td colspan="3">6,5</td><td colspan="2">4,4</td></tr>
<tr><td colspan="2">2250</td><td colspan="3">5,5</td><td colspan="2" rowspan="2">39</td><td colspan="2">5,2</td></tr>
<tr><td colspan="2">2500</td><td colspan="3">5,0</td><td colspan="2">5,7</td></tr>
<tr><td rowspan="6">Р6М5</td><td colspan="2">250</td><td colspan="2" rowspan="6">10</td><td colspan="3" rowspan="6">0,35</td><td colspan="3">24</td><td colspan="2" rowspan="4">19</td><td colspan="2">1,2</td></tr>
<tr><td colspan="2">500</td><td colspan="3">12</td><td colspan="2">2,38</td></tr>
<tr><td colspan="2">750</td><td colspan="3">8</td><td colspan="2">3,55</td></tr>
<tr><td colspan="2">1000</td><td colspan="3">6</td><td colspan="2">4,75</td></tr>
<tr><td colspan="2">1250</td><td colspan="3">4,5</td><td colspan="2">17,5</td><td colspan="2">6,35</td></tr>
<tr><td colspan="2">1500</td><td colspan="3">4,0</td><td colspan="2">19</td><td colspan="2">7,15</td></tr>
<tr><td colspan="15">ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:</td></tr>
<tr><td colspan="2" rowspan="4">Предела прочности стали (для резцов с пластинками Т5К10)</td><td colspan="7">сигма , ГПа до 0,59 в</td><td colspan="4">0,59...0,74</td><td colspan="2">свыше 0,74</td></tr>
<tr><td colspan="7" rowspan="3">Коэффициент 0,9</td><td colspan="4"></td><td colspan="2" rowspan="3">1,25</td></tr>
<tr><td colspan="3">1,0</td><td></td></tr>
<tr><td colspan="4"></td></tr>
<tr><td>Обрабатываемой стали и предела прочности (для резцов</td><td>Группа стали</td><td colspan="7">Углеродистые, хромистые, никелевые, хромоникелевые</td><td colspan="6">Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним</td></tr>
<tr><td rowspan="4">из стали Р6М5)</td><td>сигма , ГПа в</td><td colspan="2">до 0,59</td><td colspan="3">0,59...0,74</td><td colspan="2">свыше 0,74</td><td colspan="2">до 0,59</td><td colspan="3">0,59...0,74</td><td>свыше 0,74</td></tr>
<tr><td rowspan="3">Коэффициент</td><td colspan="2" rowspan="3">0,9</td><td colspan="3"></td><td colspan="2" rowspan="3">1,25</td><td colspan="2" rowspan="3">1,1</td><td colspan="3" rowspan="3">1,2</td><td rowspan="3">1,4</td></tr>
<tr><td></td><td>1,0</td><td></td></tr>
</table>


<table>
<colgroup><col width="8%"><col width="12%"><col width="9%"><col width="5%"><col width="7%"><col width="7%"><col width="9%"><col width="12%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"></colgroup>
<tr><td colspan="8" rowspan="3">Основное время на 100 мм расчетной длины ЗЕНКЕРОВАНИЕ, R 40, JТ11 КВАЛИТЕТ, z РАЗВЕРТЫВАНИЕ ОТВЕРСТИЙ, R 2,5, JТ11...JТ8 КВАЛИТЕТ, R 1,25, JТ7 КВАЛИТЕТ a a Сталь конструкционная углеродистая, сигма = 0,59...0,74 ГПа в Среднесерийное производство</td><td colspan="4">Токарно-карусельные станки N до 45 кВт д</td></tr>
<tr><td colspan="4">Зенкеры с пластинками Т15К6 и из стали Р6М5</td></tr>
<tr><td colspan="4">Карта 199, лист 1</td></tr>
<tr><td rowspan="4">Марка режущего инструмента</td><td colspan="11">Параметр шероховатости и точность обработки</td></tr>
<tr><td colspan="6">Зенкерование, R 40, JТ11 квалитет z</td><td colspan="5">Развертывание одной разверткой, R 2,5, JТ9...JТ8 a квалитет</td></tr>
<tr><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td rowspan="2">Глубина резания t, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td><td rowspan="2">Диаметр обрабатываемой поверхности D, мм, до</td><td colspan="3">Режимы резания</td><td rowspan="2">t 100, о мин.</td></tr>
<tr><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td><td>S , о мм/ об.</td><td>n, об./ мин.</td><td>V, м/ мин.</td></tr>
<tr><td rowspan="7">Т15К6</td><td>40</td><td>1,3</td><td>1,1</td><td>300</td><td>38</td><td>0,30</td><td>40</td><td>1,4</td><td>48</td><td>6,0</td><td>1,49</td></tr>
<tr><td>50</td><td>1,3</td><td>1,3</td><td>240</td><td>38</td><td>0,32</td><td>50</td><td>1,5</td><td>38</td><td>6,0</td><td>1,75</td></tr>
<tr><td>60</td><td>1,5</td><td>1,4</td><td>190</td><td>36</td><td>0,37</td><td>60</td><td>1,7</td><td>30</td><td>5,6</td><td>1,96</td></tr>
<tr><td>70</td><td>1,8</td><td>1,5</td><td>150</td><td>33</td><td>0,44</td><td>70</td><td>1,75</td><td>24</td><td>5,3</td><td>2,38</td></tr>
<tr><td>80</td><td>2,6</td><td>1,6</td><td>120</td><td>30</td><td>0,52</td><td>80</td><td>1,75</td><td>24</td><td>6,0</td><td>2,38</td></tr>
<tr><td>90</td><td>2,0</td><td>1,7</td><td>96</td><td>27</td><td>0,61</td><td>90</td><td>2,0</td><td>19</td><td>5,4</td><td>6,7</td></tr>
<tr><td>100</td><td>2,0</td><td>1,8</td><td>75</td><td>24</td><td>0,74</td><td rowspan="2">100</td><td rowspan="2">2,0</td><td rowspan="2">19</td><td rowspan="2">5,9</td><td rowspan="2">2,77</td></tr>
<tr><td rowspan="9">Р6М5</td><td>40</td><td>1,3</td><td>1,1</td><td>96</td><td>12</td><td>0,95</td></tr>
<tr><td>50</td><td>1,3</td><td>1,3</td><td>75</td><td>11,5</td><td>1,6</td><td colspan="5">Развертывание двумя развертками, R 1,25, JТ7 КВАЛИТЕТ a</td></tr>
<tr><td>60</td><td>1.5</td><td>1,4</td><td>60</td><td>11,5</td><td>1,20</td><td>40</td><td>1,2</td><td>30</td><td>3,8</td><td>4,27</td></tr>
<tr><td>70</td><td>1,8</td><td>1,5</td><td>48</td><td>10,5</td><td>1,40</td><td>50</td><td>1,4</td><td>24</td><td>3,8</td><td>4,72</td></tr>
<tr><td>80</td><td>2,0</td><td>1,6</td><td>38</td><td>9,5</td><td>1,65</td><td>60</td><td>1,5</td><td>19</td><td>3,6</td><td>5,47</td></tr>
<tr><td>90</td><td>2,0</td><td>1,7</td><td>30</td><td>8,4</td><td>1,95</td><td>70</td><td>1,5</td><td>15</td><td>3,3</td><td>6,8</td></tr>
<tr><td rowspan="3">100</td><td rowspan="3">2,0</td><td rowspan="3">1,8</td><td rowspan="3">24</td><td rowspan="3">7,5</td><td rowspan="3">2,3</td><td>80</td><td>1,7</td><td>12</td><td>3,0</td><td>7,28</td></tr>
<tr><td>90</td><td>1,7</td><td>12</td><td>3,4</td><td>7,67</td></tr>
<tr><td>100</td><td>1,7</td><td>9,6</td><td>3,1</td><td>8,9</td></tr>
</table>


```text
┌────────────────────────────────────────────────────┬────────────────────┐
│      Основное время на 100 мм расчетной длины      │Токарно-карусельные │
│         ЗЕНКЕРОВАНИЕ, R 40, JТ11 КВАЛИТЕТ,         │станки N  до 45 кВт │
│                        z                           │        д           │
│              РАЗВЕРТЫВАНИЕ ОТВЕРСТИЙ               ├────────────────────┤
│  R 2,5, JТ11...JТ8 КВАЛИТЕТ, R 1,25, JТ7 КВАЛИТЕТ  │     Зенкеры с      │
│   a                           a                    │ пластинками Т15К6  │
│        Сталь конструкционная углеродистая,         │  и из стали Р6М5   │
│             сигма  = 0,59...0,74 ГПа               ├────────────────────┤
│                  в                                 │ Карта 199, лист 2  │
│            Среднесерийное производство             │                    │
├────────────────────────────────────────────────────┴────────────────────┤
│ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ ОБРАБОТКИ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ│
│                            В ЗАВИСИМОСТИ ОТ:                            │
├──────────────┬───────────┬───────────────┬────────────┬─────────────────┤
│Предела       │сигма , ГПа│    до 0,59    │0,59...0,74 │   свыше 0,74    │
│прочности     │     в     │               │            │                 │
│стали (для    ├───────────┼───────────────┼────────────┼─────────────────┤
│зенкеров с    │Коэффициент│      0,9      │   ┌───┐    │       1,1       │
│пластинками   │           │               │   │1,0│    │                 │
│Т15К6)        │           │               │   └───┘    │                 │
├──────────────┼───────────┼──────┬────────┴─────────┬──┴─────────────────┤
│Обрабатываемой│Группа     │Угле- │Углеродистые,     │Марганцовистые,     │
│стали и       │стали      │родис-│хромистые,        │хромомарганцовистые,│
│предела       │           │тые,  │никелевые,        │хромомолибденовые и │
│прочности     │           │вязкие│хромоникелевые    │близкие к ним       │
│стали (для    ├───────────┼──────┼────┬───────┬─────┼─────┬───────┬──────┤
│зенкеров и    │сигма , ГПа│  -   │ до │0,59...│свыше│ до  │0,59...│свыше │
│разверток из  │     в     │      │0,59│ 0,74  │0,74 │0,59 │ 0,74  │ 0,74 │
│стали Р6М5)   ├───────────┼──────┼────┼───────┼─────┼─────┼───────┼──────┤
│              │Коэффициент│┌───┐ │0,9 │ ┌───┐ │ 1,1 │┌───┐│  1,1  │ 1,2  │
│              │           ││1,0│ │    │ │1,0│ │     ││1,0││       │      │
│              │           │└───┘ │    │ └───┘ │     │└───┘│       │      │
└──────────────┴───────────┴──────┴────┴───────┴─────┴─────┴───────┴──────┘
```


<a id="p106177"></a>*Примечание.* При обработке глухих отверстий время по карте принимать с коэффициентом К = 1,1.


<div align="right">

<a id="p106178"></a>Приложение 1

</div>


<div align="center">

<a id="p106179"></a>**ВЫБОР МАРОК ИНСТРУМЕНТАЛЬНОГО МАТЕРИАЛА**<br>
**В ЗАВИСИМОСТИ ОТ ВИДА, ХАРАКТЕРА УСЛОВИЙ**<br>
**ОБРАБОТКИ И ОБРАБАТЫВАЕМОГО МАТЕРИАЛА**

</div>


<table>
<colgroup><col width="16%"><col width="16%"><col width="14%"><col width="9%"><col width="14%"><col width="9%"><col width="7%"><col width="8%"><col width="7%"></colgroup>
<tr><td rowspan="2">Характер и условия обработки</td><td rowspan="2">Жесткость системы "станок - деталь - инструмент"</td><td>Сравнительная оценка</td><td colspan="6">Рекомендуемые марки инструментальных материалов для обработки</td></tr>
<tr><td>марок инструментального материала по производительности</td><td>углеродистой и легированной стали</td><td>специальной труднообрабатываемой стали</td><td>закаленной стали</td><td>чугун</td><td>цветных металлов и их сплавов</td><td>неметаллических материалов</td></tr>
<tr><td colspan="9">1. Обточка наружных и торцовых поверхностей и расточка отверстий</td></tr>
<tr><td>Черновое точение поковок, штамповок и</td><td>повышенная</td><td>наивысшая</td><td>Т5К10</td><td>ВК8</td><td>-</td><td>ВК6</td><td>ВК6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>-</td></tr>
<tr><td rowspan="2">литья по корке и окалине при неравномерном сечении среза и прерывистом резании (с ударом)</td><td>нормальная</td><td>средняя</td><td>ВК8, Р6М5</td><td>Р6М5</td><td>-</td><td>ВК6</td><td>ВК6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>-</td></tr>
<tr><td>недостаточная</td><td>пониженная</td><td>Р6М5</td><td>Р6М5</td><td>-</td><td>ВК8</td><td>ВК6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>-</td></tr>
<tr><td rowspan="3">Черновое точение по корке при неравномерном сечении среза и непрерывном резании</td><td>повышенная</td><td>наивысшая</td><td>Т15К6</td><td>Т5К10</td><td>-</td><td>ВК6</td><td>ВК6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>ВК2, ВК3</td></tr>
<tr><td>нормальная</td><td>средняя</td><td>Т14К8</td><td>ВК8</td><td>-</td><td>ВК6</td><td>ВК6, Р6М5 <a href="#p106215">&lt;*</a>&gt;</td><td>ВК6</td></tr>
<tr><td>недостаточная</td><td>пониженная</td><td>Т5К10, Р6М5</td><td>Р6М5</td><td>-</td><td>ВК8</td><td>ВК6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>ВК8</td></tr>
<tr><td>Получистовое и чистовое</td><td>повышенная</td><td>наивысшая</td><td>Т15К6</td><td>Т5К10</td><td>Т14К8</td><td>ВК6</td><td>ВК6</td><td>ВК2, ВК3</td></tr>
<tr><td rowspan="2">точение при прерывистом резании</td><td>нормальная</td><td>средняя</td><td>Т14К8</td><td>ВК8, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>Т5К10</td><td>ВК6</td><td>ВК6</td><td>ВК6</td></tr>
<tr><td>недостаточная</td><td>пониженная</td><td>Т5К10, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>Р6М5</td><td>ВК8</td><td>ВК8</td><td>ВК6</td><td>ВК6</td></tr>
<tr><td>Получистовое и чистовое</td><td>повышенная</td><td>наивысшая</td><td>Т30К4</td><td>Т15К6</td><td>Т15К6</td><td>ВК2, ВК3</td><td>ВК2, ВК3</td><td>ВК2, ВК3</td></tr>
<tr><td rowspan="2">при непрерывном резании</td><td>нормальная</td><td>средняя</td><td>Т15К6</td><td>Т14К8</td><td>Т14К8</td><td>ВК6</td><td>ВК3</td><td>ВК2, ВК3</td></tr>
<tr><td>недостаточная</td><td>пониженная</td><td>Т15К6</td><td>Т5К10</td><td>Т5К10</td><td>ВК6</td><td>ВК6</td><td>ВК6</td></tr>
<tr><td>Тонкое точение (типа</td><td>повышенная</td><td>наивысшая</td><td>Т60К20</td><td>-</td><td>Т30К4</td><td>ВК2, ВК3</td><td>ВК2, ВК3</td><td>ВК2, ВК3</td></tr>
<tr><td>алмазной обработки)</td><td>нормальная</td><td>средняя</td><td>Т30К4</td><td>-</td><td>Т15К6</td><td>ВК2, ВК3</td><td>ВК2, ВК3</td><td>ВК2, ВК3</td></tr>
<tr><td colspan="9">2. Сверление отверстий</td></tr>
<tr><td rowspan="3">Сплошное сверление</td><td>повышенная</td><td>наивысшая</td><td>Т14К8, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>ВК8, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>ВК6</td><td>ВК6 Р6М5</td><td>-</td><td>ВК2, Р6М5</td></tr>
<tr><td>нормальная</td><td>средняя</td><td>Т15К6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>ВК6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>ВК6</td><td>ВК6, Р6М5</td><td>Р6М5</td><td>ВК6, Р6М5</td></tr>
<tr><td>недостаточная</td><td>пониженная</td><td>Т14К6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>ВК6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>ВК8</td><td>ВК8, Р6М5</td><td>-</td><td>ВК6, Р6М5</td></tr>
<tr><td rowspan="3">Рассверливание</td><td>повышенная</td><td>наивысшая</td><td>Т15К6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>Т5К10, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>ВК2, ВК3</td><td>ВК2, ВК3, Р6М5</td><td rowspan="2">Р6М5</td><td>ВК2, ВК3, Р6М5</td></tr>
<tr><td>нормальная</td><td>средняя</td><td>Т15К6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>ВК6, Р6М5</td><td>ВК6</td><td>ВК6, Р6М5</td><td>ВК6, Р6М6</td></tr>
<tr><td>недостаточная</td><td>пониженная</td><td>Т14К6, Р6М5</td><td>ВК6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>ВК8</td><td>ВК8, Р6М6</td><td>-</td><td>ВК6, Р6М5</td></tr>
<tr><td colspan="9">3. Зенкерование отверстий</td></tr>
<tr><td rowspan="3">Черновое эенкерование</td><td>повышенная</td><td>наивысшая</td><td>Т14К8, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>Т5К10, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>-</td><td>ВК2, Р6М5 &lt;*&gt;</td><td>-</td><td>ВК2, ВК3, Р6М5 <a href="#p106215">&lt;*&gt;</a></td></tr>
<tr><td>нормальная</td><td>средняя</td><td>Т5К10, Р6М5</td><td>ВК6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>-</td><td>ВК8, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>Р6М5</td><td>ВК6, Р6М5 &lt;*&gt;</td></tr>
<tr><td>недостаточная</td><td>пониженная</td><td>ВК8, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>ВК8, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>-</td><td>ВК8, Р6М5 &lt;*&gt;</td><td rowspan="4">Р6М5</td><td>ВК6, Р6М5 &lt;*&gt;</td></tr>
<tr><td rowspan="3">Чистовое зенкерование</td><td>повышенная</td><td>наивысшая</td><td>Т30К4, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>Т15К6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>Т15К6</td><td>ВК2, ВК3</td><td>ВК2, ВК3</td></tr>
<tr><td>нормальная</td><td>средняя</td><td>Т15К6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>Т14К8, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>Т14К8</td><td>ВК6, Р6М5 &lt;*&gt;</td><td>ВК6, Р6М5 &lt;*&gt;</td></tr>
<tr><td>недостаточная</td><td>пониженная</td><td>Т15К6, Р6М5</td><td>Т5К10, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>Т14К8</td><td>ВК6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>ВК6, Р6М5 &lt;*&gt;</td></tr>
<tr><td colspan="9">4. Развертывание отверстий</td></tr>
<tr><td rowspan="3">Развертывание отверстий рывном резании</td><td>повышенная</td><td>наивысшая</td><td>Т6016, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>Т30К4, Р6М5</td><td>Т30К4</td><td>ВК2, ВК3, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td rowspan="3">Р6М5</td><td>ВК2, ВК3, Р6М5 &lt;*&gt;</td></tr>
<tr><td>нормальная</td><td>средняя</td><td>Т30К4, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>Т15К6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>Т15К6Т</td><td>ВК6, Р6М5 &lt;*&gt;</td><td>ВК6, Р6М5 &lt;*&gt;</td></tr>
<tr><td>недостаточная</td><td>пониженная</td><td>Т15К6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>Т15К6, Р6М5 <a href="#p106215">&lt;*&gt;</a></td><td>Т15К6</td><td>ВК6, Р6М5 &lt;*&gt;</td><td>ВК6, Р6М5 &lt;*&gt;</td></tr>
</table>


<a id="p106214"></a>

---

<a id="p106215"></a><*> При одно- и многоинструментальной обработке в случае невозможности обеспечения достаточной скорости резания.


<div align="right">

<a id="p106216"></a>Приложение 2

</div>


<div align="center">

<a id="p106217"></a>**СКОРОСТЬ РЕЗАНИЯ V В ЗАВИСИМОСТИ ОТ ДИАМЕТРА**<br>
**ОБРАБОТКИ D И ЧАСТОТЫ ВРАЩЕНИЯ ШПИНДЕЛЯ СТАНКА N**

</div>


<table>
<colgroup><col width="5%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="3%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td>Диаметр</td><td colspan="27">Частота вращения шпинделя n, об./мин.</td></tr>
<tr><td rowspan="2">обрабатываемой поверхности D, мм, до</td><td>33</td><td>39</td><td>45</td><td>52</td><td>60</td><td>70</td><td>81</td><td>94</td><td>109</td><td>127</td><td>147</td><td>170</td><td>197</td><td>229</td><td>265</td><td>307</td><td>356</td><td>413</td><td>479</td><td>555</td><td>614</td><td>747</td><td>865</td><td>1000</td><td>1160</td><td>1330</td><td>1550</td></tr>
<tr><td colspan="27">Скорость резания V, м/мин.</td></tr>
<tr><td>16</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>24</td><td>28</td><td>32</td><td>37</td><td>43</td><td>60</td><td>58</td><td>67</td><td>78</td></tr>
<tr><td>18</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>23</td><td>27</td><td>31</td><td>36</td><td>42</td><td>49</td><td>57</td><td>66</td><td>76</td><td>88</td></tr>
<tr><td>20</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>22</td><td>26</td><td>30</td><td>35</td><td>40</td><td>46</td><td>54</td><td>63</td><td>72</td><td>84</td><td>97</td></tr>
<tr><td>22</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>21</td><td>25</td><td>28</td><td>33</td><td>38</td><td>44</td><td>51</td><td>60</td><td>69</td><td>80</td><td>93</td><td>107</td></tr>
<tr><td>25</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>21</td><td>24</td><td>28</td><td>33</td><td>38</td><td>43</td><td>50</td><td>59</td><td>68</td><td>79</td><td>91</td><td>105</td><td>122</td></tr>
<tr><td>30</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>22</td><td>25</td><td>29</td><td>33</td><td>38</td><td>45</td><td>52</td><td>60</td><td>70</td><td>81</td><td>94</td><td>109</td><td>127</td><td>147</td></tr>
<tr><td>35</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>22</td><td>25</td><td>29</td><td>34</td><td>39</td><td>46</td><td>53</td><td>61</td><td>71</td><td>82</td><td>96</td><td>110</td><td>128</td><td>148</td><td>172</td></tr>
<tr><td>40</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>21</td><td>25</td><td>29</td><td>33</td><td>39</td><td>45</td><td>52</td><td>60</td><td>70</td><td>81</td><td>94</td><td>108</td><td>126</td><td>145</td><td>169</td><td>195</td></tr>
<tr><td>45</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>21</td><td>24</td><td>28</td><td>32</td><td>33</td><td>43</td><td>50</td><td>58</td><td>68</td><td>78</td><td>91</td><td>105</td><td>122</td><td>141</td><td>164</td><td>190</td><td>-</td></tr>
<tr><td>50</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>20</td><td>23</td><td>27</td><td>31</td><td>36</td><td>42</td><td>48</td><td>56</td><td>65</td><td>75</td><td>87</td><td>101</td><td>117</td><td>136</td><td>157</td><td>182</td><td>-</td><td>-</td></tr>
<tr><td>60</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>21</td><td>24</td><td>28</td><td>32</td><td>37</td><td>43</td><td>50</td><td>58</td><td>67</td><td>78</td><td>90</td><td>104</td><td>121</td><td>140</td><td>162</td><td>188</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>75</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>22</td><td>26</td><td>30</td><td>34</td><td>40</td><td>46</td><td>54</td><td>63</td><td>72</td><td>84</td><td>97</td><td>113</td><td>130</td><td>151</td><td>175</td><td>203</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>80</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>20</td><td>23</td><td>27</td><td>32</td><td>37</td><td>43</td><td>49</td><td>57</td><td>66</td><td>77</td><td>89</td><td>103</td><td>119</td><td>138</td><td>160</td><td>186</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>90</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>20</td><td>23</td><td>27</td><td>32</td><td>37</td><td>43</td><td>49</td><td>57</td><td>66</td><td>77</td><td>89</td><td>103</td><td>119</td><td>138</td><td>160</td><td>186</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>100</td><td>-</td><td>-</td><td>-</td><td>-</td><td>20</td><td>23</td><td>27</td><td>32</td><td>37</td><td>43</td><td>49</td><td>57</td><td>66</td><td>77</td><td>89</td><td>103</td><td>119</td><td>138</td><td>160</td><td>186</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>120</td><td>-</td><td>-</td><td>-</td><td>19</td><td>22</td><td>26</td><td>30</td><td>35</td><td>40</td><td>47</td><td>54</td><td>63</td><td>72</td><td>84</td><td>97</td><td>113</td><td>130</td><td>130</td><td>175</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>130</td><td>-</td><td>-</td><td>19</td><td>22</td><td>25</td><td>29</td><td>34</td><td>39</td><td>45</td><td>52</td><td>61</td><td>70</td><td>82</td><td>95</td><td>109</td><td>127</td><td>147</td><td>170</td><td>197</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>150</td><td>-</td><td>18</td><td>21</td><td>24</td><td>28</td><td>33</td><td>38</td><td>44</td><td>51</td><td>59</td><td>68</td><td>79</td><td>92</td><td>106</td><td>123</td><td>143</td><td>165</td><td>192</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>175</td><td>18</td><td>21</td><td>24</td><td>28</td><td>33</td><td>38</td><td>44</td><td>51</td><td>59</td><td>68</td><td>79</td><td>92</td><td>106</td><td>123</td><td>143</td><td>165</td><td>192</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>200</td><td>21</td><td>24</td><td>28</td><td>33</td><td>38</td><td>44</td><td>51</td><td>59</td><td>68</td><td>79</td><td>92</td><td>106</td><td>123</td><td>143</td><td>165</td><td>192</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>225</td><td>24</td><td>28</td><td>33</td><td>38</td><td>44</td><td>51</td><td>59</td><td>68</td><td>79</td><td>92</td><td>106</td><td>123</td><td>143</td><td>165</td><td>192</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>250</td><td>26</td><td>31</td><td>35</td><td>41</td><td>47</td><td>55</td><td>64</td><td>74</td><td>86</td><td>99</td><td>115</td><td>133</td><td>154</td><td>179</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>275</td><td>29</td><td>34</td><td>39</td><td>45</td><td>52</td><td>60</td><td>70</td><td>81</td><td>94</td><td>108</td><td>125</td><td>145</td><td>169</td><td>195</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>300</td><td>31</td><td>37</td><td>42</td><td>49</td><td>57</td><td>66</td><td>76</td><td>88</td><td>102</td><td>118</td><td>137</td><td>159</td><td>184</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>320</td><td>33</td><td>39</td><td>45</td><td>52</td><td>60</td><td>70</td><td>81</td><td>94</td><td>108</td><td>125</td><td>145</td><td>169</td><td>195</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>325</td><td>34</td><td>40</td><td>46</td><td>53</td><td>61</td><td>71</td><td>82</td><td>96</td><td>110</td><td>128</td><td>148</td><td>172</td><td>199</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>350</td><td>36</td><td>43</td><td>50</td><td>57</td><td>66</td><td>76</td><td>88</td><td>102</td><td>118</td><td>137</td><td>159</td><td>184</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>375</td><td>39</td><td>46</td><td>53</td><td>61</td><td>71</td><td>82</td><td>96</td><td>110</td><td>128</td><td>148</td><td>172</td><td>199</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>400</td><td>42</td><td>49</td><td>57</td><td>65</td><td>75</td><td>87</td><td>101</td><td>117</td><td>136</td><td>157</td><td>182</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
</table>


<div align="right">

<a id="p106248"></a>Приложение 3

</div>


<div align="center">

<a id="p106249"></a>**ВСПОМОГАТЕЛЬНОЕ ВРЕМЯ,**<br>
**СВЯЗАННОЕ С ПЕРЕХОДОМ, ПРИНЯТОЕ ПРИ РАСЧЕТЕ**<br>
**НОРМАТИВОВ (ТОКАРНО-ВИНТОРЕЗНЫЕ СТАНКИ)**

</div>


<table>
<colgroup><col width="5%"><col width="12%"><col width="15%"><col width="18%"><col width="15%"><col width="8%"><col width="4%"><col width="4%"><col width="8%"><col width="11%"></colgroup>
<tr><td rowspan="3">N позиции</td><td colspan="3" rowspan="3">Характер обработки</td><td rowspan="3">Измеряемый размер, мм, до</td><td colspan="5">Длина обрабатываемой поверхности, мм, до</td></tr>
<tr><td>100</td><td colspan="2">500</td><td colspan="2">1000 2500</td></tr>
<tr><td colspan="5">Время, мин.</td></tr>
<tr><td rowspan="4">1</td><td colspan="3">Наружное точение и растачивание, R 80, JТ14...JТ12 квалитет</td><td>30</td><td>0,38</td><td colspan="2">0,59</td><td colspan="2">0,75</td></tr>
<tr><td colspan="3" rowspan="3">z</td><td>50</td><td>0,43</td><td colspan="2">0,65</td><td colspan="2">0,81</td></tr>
<tr><td>100</td><td>0,49</td><td colspan="2">0,75</td><td colspan="2">0,92 1,62</td></tr>
<tr><td>500</td><td>0,65</td><td colspan="2">1,08</td><td colspan="2">1,3 2,27</td></tr>
<tr><td rowspan="4">2</td><td colspan="3">Наружное точение и растачивание, R 40...R 20, JТ11 квалитет</td><td>30</td><td>0,59</td><td colspan="2">0,81</td><td colspan="2">0,97 -</td></tr>
<tr><td colspan="3" rowspan="3">z z</td><td>50</td><td>0,65</td><td colspan="2">0,97</td><td colspan="2">1,13 -</td></tr>
<tr><td>100</td><td>0,7</td><td colspan="2">1,08</td><td colspan="2">1,24 1,94</td></tr>
<tr><td>500</td><td>1,08</td><td colspan="2">1,4</td><td colspan="2">1,73 2,05</td></tr>
<tr><td rowspan="4">3</td><td colspan="3">Наружное точение и растачивание, R 2,5, JТ9 квалитет</td><td>30</td><td>0,81</td><td colspan="2">1,13</td><td colspan="2">1,3 -</td></tr>
<tr><td colspan="3" rowspan="3">a</td><td>50</td><td>0,86</td><td colspan="2">1,3</td><td colspan="2">1,46 -</td></tr>
<tr><td>100</td><td>0,92</td><td colspan="2">1,4</td><td colspan="2">16,7 2,48</td></tr>
<tr><td>500</td><td>1,4</td><td colspan="2">1,94</td><td colspan="2">2,27 3,35</td></tr>
<tr><td rowspan="4">4</td><td colspan="3">Наружное точение и растачивание, R 2,5, JТ9 квалитет</td><td>30</td><td>1,02</td><td colspan="2">1,56</td><td colspan="2">1,73 -</td></tr>
<tr><td colspan="3" rowspan="3">a</td><td>50</td><td>1,19</td><td colspan="2">1,73</td><td colspan="2">2,0 -</td></tr>
<tr><td>100</td><td>1,35</td><td colspan="2">1,94</td><td colspan="2">2,3 3,2</td></tr>
<tr><td>500</td><td>1,83</td><td colspan="2">2,7</td><td colspan="2">3,13 4,5</td></tr>
<tr><td rowspan="3">N позиции</td><td colspan="3" rowspan="3">Характер обработки</td><td rowspan="3">Измеряемый размер, мм, до</td><td colspan="5">Длина обрабатываемой поверхности, мм, до</td></tr>
<tr><td colspan="2">50</td><td colspan="2">100</td><td>250</td></tr>
<tr><td colspan="5">Время, мин.</td></tr>
<tr><td rowspan="3">5</td><td colspan="3">Поперечное точение, R 80, z</td><td>50</td><td colspan="2">0,32</td><td colspan="2">0,43</td><td>0,65</td></tr>
<tr><td colspan="3" rowspan="2">JТ14...JТ12 квалитет</td><td>100</td><td colspan="2">0,43</td><td colspan="2">0,65</td><td>0,75</td></tr>
<tr><td>200</td><td colspan="2">0,54</td><td colspan="2">0,65</td><td>0,86</td></tr>
<tr><td rowspan="3">6</td><td colspan="3">Поперечное точение, R 40...R 20, z z</td><td>50</td><td colspan="2">0,59</td><td colspan="2">0,65</td><td>0,65</td></tr>
<tr><td colspan="3" rowspan="2">JТ11 квалитет</td><td>100</td><td colspan="2">0,70</td><td colspan="2">0,75</td><td>0,75</td></tr>
<tr><td>200</td><td colspan="2">0,81</td><td colspan="2">0,86</td><td>0,97</td></tr>
<tr><td rowspan="3">7</td><td colspan="3">Поперечное точение, R , JТ9 a</td><td>50</td><td colspan="2">0,70</td><td colspan="2">0,76</td><td>0,97</td></tr>
<tr><td colspan="3" rowspan="2">квалитет</td><td>100</td><td colspan="2">0,81</td><td colspan="2">0,97</td><td>1,19</td></tr>
<tr><td>200</td><td colspan="2">60,92</td><td colspan="2">1,19</td><td>1,5</td></tr>
<tr><td rowspan="3">8</td><td colspan="3">Поперечное точение, R 1,25, JТ7 a</td><td>50</td><td colspan="2">0,92</td><td colspan="2">0,97</td><td>0,97</td></tr>
<tr><td colspan="3" rowspan="2">квалитет</td><td>100</td><td colspan="2">1,02</td><td colspan="2">1,08</td><td>1,19</td></tr>
<tr><td>200</td><td colspan="2">1,13</td><td colspan="2">1,3</td><td>1,6</td></tr>
<tr><td rowspan="3">9</td><td colspan="3">Точение конических поверхностей, R 80, JТ14...JТ12 квалитет</td><td>25</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td colspan="3" rowspan="2">z</td><td>100</td><td colspan="2">0,86</td><td colspan="2">0,97</td><td>1,19</td></tr>
<tr><td>500</td><td colspan="2">1,3</td><td colspan="2">1,4</td><td>1,73</td></tr>
<tr><td rowspan="3">10</td><td colspan="3">Точение конических поверхностей, R 20...R 2,5, JТ11...JТ9</td><td>25</td><td colspan="2">-</td><td colspan="2">-</td><td>-</td></tr>
<tr><td colspan="3" rowspan="2">z a квалитет</td><td>100</td><td colspan="2">0,97</td><td colspan="2">1,19</td><td>1,4</td></tr>
<tr><td>500</td><td colspan="2">1,19</td><td colspan="2">1,5</td><td>1,8</td></tr>
<tr><td rowspan="2">11</td><td>Отрезка и прорезка</td><td rowspan="2">наружных</td><td>без измерения</td><td>-</td><td colspan="2">0,32</td><td colspan="2">0,43</td><td>-</td></tr>
<tr><td rowspan="3">канавок</td><td>с измерением</td><td>-</td><td colspan="2">0,65</td><td colspan="2">0,86</td><td>-</td></tr>
<tr><td rowspan="2">12</td><td rowspan="2">внутренних</td><td>без измерения</td><td>-</td><td colspan="2">0,43</td><td colspan="2">0,54</td><td></td></tr>
<tr><td>с измерением</td><td>-</td><td colspan="2">0,75</td><td colspan="2">0,97</td><td>-</td></tr>
<tr><td rowspan="2">13</td><td rowspan="4">Обточка</td><td rowspan="2">радиусов</td><td>без измерения</td><td>-</td><td colspan="2">0,22</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>с измерением</td><td>-</td><td colspan="2">0,32</td><td colspan="2">-</td><td>-</td></tr>
<tr><td rowspan="2">14</td><td rowspan="2">фасок</td><td>без измерения</td><td>-</td><td colspan="2">0,11</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>с измерением</td><td>-</td><td colspan="2">0,22</td><td colspan="2">-</td><td>-</td></tr>
<tr><td>15</td><td colspan="3">Накатывание (раскатывание)</td><td>-</td><td colspan="2">0,32</td><td colspan="2">0,43</td><td>0,54</td></tr>
</table>


<div align="right">

<a id="p106297"></a>Приложение 4

</div>


<div align="center">

<a id="p106298"></a>**ВСПОМОГАТЕЛЬНОЕ ВРЕМЯ, СВЯЗАННОЕ С ПЕРЕХОДОМ,**<br>
**ПРИНЯТОЕ ПРИ РАСЧЕТЕ НОРМАТИВОВ (КАРУСЕЛЬНЫЕ СТАНКИ)**

</div>


<table>
<colgroup><col width="5%"><col width="12%"><col width="14%"><col width="27%"><col width="15%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td rowspan="3">N позиции</td><td colspan="3" rowspan="3">Характер обработки</td><td rowspan="3">Измеряемый размер, D, мм, до</td><td colspan="4">Для обрабатываемой поверхности, мм, до</td></tr>
<tr><td>100</td><td>250</td><td>500</td><td>1000</td></tr>
<tr><td colspan="4">Время, мин.</td></tr>
<tr><td>1</td><td colspan="3">Продольное точение и растачивание, R 80, JТ14...JТ12 квалитет</td><td>500</td><td>1,53</td><td>1,75</td><td>1,97</td><td>2,3</td></tr>
<tr><td>2</td><td colspan="3" rowspan="3">z</td><td>1000</td><td>1,75</td><td>1,97</td><td>2,3</td><td>2,5</td></tr>
<tr><td>3</td><td>2000</td><td>1,97</td><td>2,3</td><td>2,6</td><td>2,95</td></tr>
<tr><td>4</td><td>4000</td><td>2,3</td><td>2,6</td><td>2,95</td><td>3,3</td></tr>
<tr><td>5</td><td colspan="3">Продольное точение и растачивание, R 40...R 20, JТ11 квалитет</td><td>500</td><td>2,4</td><td>2,6</td><td>2,85</td><td>3,0</td></tr>
<tr><td>6</td><td colspan="3" rowspan="3">z z</td><td>1000</td><td>3,2</td><td>3,6</td><td>3,8</td><td>4,05</td></tr>
<tr><td>7</td><td>2000</td><td>3,5</td><td>3,8</td><td>4,05</td><td>4,3</td></tr>
<tr><td>8</td><td>4000</td><td>3,7</td><td>4,05</td><td>4,3</td><td>4,4</td></tr>
<tr><td>9</td><td colspan="3">Продольное точение и растачивание, R 2,5, JТ9 квалитет</td><td>500</td><td>4,6</td><td>4,9</td><td>5,2</td><td>5,6</td></tr>
<tr><td>10</td><td colspan="3" rowspan="3">a</td><td>1000</td><td>4,8</td><td>5,2</td><td>5,6</td><td>5,9</td></tr>
<tr><td>11</td><td>2000</td><td>5,0</td><td>5,4</td><td>5,8</td><td>6,1</td></tr>
<tr><td>12</td><td>4000</td><td>5,6</td><td>5,7</td><td>6,0</td><td>6,5</td></tr>
<tr><td>13</td><td colspan="3">Продольное точение и растачивание, R 1,25, JТ7 квалитет</td><td>500</td><td>5,9</td><td>6,5</td><td>6,9</td><td>7,3</td></tr>
<tr><td>14</td><td colspan="3" rowspan="3">a</td><td>1000</td><td>6,1</td><td>6,7</td><td>7,2</td><td>7,6</td></tr>
<tr><td>15</td><td>2000</td><td>6,5</td><td>7,0</td><td>7,5</td><td>8,4</td></tr>
<tr><td>16</td><td>4000</td><td>6,7</td><td>7,3</td><td>7,9</td><td>8,4</td></tr>
<tr><td>17</td><td colspan="3">Точение наружных конических поверхностей, R 80, JТ14...JТ12</td><td>500</td><td>1,85</td><td>2,0</td><td>2,35</td><td>2,7</td></tr>
<tr><td>18</td><td colspan="3" rowspan="3">z квалитет</td><td>1000</td><td>2,0</td><td>2,4</td><td>2,7</td><td>3,0</td></tr>
<tr><td>19</td><td>2000</td><td>2,4</td><td>2,7</td><td>3,2</td><td>3,5</td></tr>
<tr><td>20</td><td>4000</td><td>2,7</td><td>3,2</td><td>3,5</td><td>3,9</td></tr>
<tr><td>21</td><td colspan="3">Точение наружных конических поверхностей, R 40...R 20, JТ11</td><td>500</td><td>3,8</td><td>4,05</td><td>4,4</td><td>4,8</td></tr>
<tr><td>22</td><td colspan="3" rowspan="3">z z квалитет</td><td>1000</td><td>3,9</td><td>4,3</td><td>4,6</td><td>4,7</td></tr>
<tr><td>23</td><td>2000</td><td>4,2</td><td>4,6</td><td>4,9</td><td>5,1</td></tr>
<tr><td>24</td><td>4000</td><td>4,4</td><td>4,8</td><td>5,1</td><td>5,5</td></tr>
<tr><td>25</td><td colspan="3">Точение наружных конических поверхностей R 2,5, JТ9</td><td>500</td><td>5,4</td><td>5,9</td><td>6,3</td><td>6,7</td></tr>
<tr><td>26</td><td colspan="3" rowspan="3">a квалитет</td><td>1000</td><td>5,7</td><td>6,2</td><td>6,6</td><td>7,0</td></tr>
<tr><td>27</td><td>2000</td><td>6,0</td><td>6,5</td><td>7,9</td><td>7,4</td></tr>
<tr><td>28</td><td>4000</td><td>6,7</td><td>6,8</td><td>7,2</td><td>7,7</td></tr>
<tr><td>29</td><td colspan="3">Поперечное точение, R 80, JТ14...JТ12 z</td><td>500</td><td>1,2</td><td>1,4</td><td>1,6</td><td>1,8</td></tr>
<tr><td>30</td><td colspan="3" rowspan="3">квалитет</td><td>1000</td><td>1,4</td><td>1,6</td><td>1,8</td><td>2,1</td></tr>
<tr><td>31</td><td>2000</td><td>1,6</td><td>1,8</td><td>2,1</td><td>2,3</td></tr>
<tr><td>32</td><td>&gt; 2000</td><td>1,8</td><td>2,1</td><td>2,4</td><td>2,6</td></tr>
<tr><td>33</td><td colspan="3">Поперечное точение, R 40...R 20, z z</td><td>500</td><td>2,4</td><td>2,5</td><td>2,6</td><td>2,8</td></tr>
<tr><td>34</td><td colspan="3" rowspan="3">JТ11 квалитет</td><td>1000</td><td>2,5</td><td>2,7</td><td>2,8</td><td>2,95</td></tr>
<tr><td>35</td><td>2000</td><td>2,6</td><td>2,8</td><td>2,95</td><td>3,2</td></tr>
<tr><td>36</td><td>&gt; 2000</td><td>2,7</td><td>3,0</td><td>3,2</td><td>3,4</td></tr>
<tr><td>37</td><td colspan="3">Поперечное точение, R 2,5, JТ9 a</td><td>500</td><td>3,5</td><td>3,7</td><td>3,9</td><td>4,1</td></tr>
<tr><td>38</td><td colspan="3" rowspan="3">квалитет</td><td>1000</td><td>3,7</td><td>4,05</td><td>4,3</td><td>4,5</td></tr>
<tr><td>39</td><td>2000</td><td>3,8</td><td>4,2</td><td>4,4</td><td>4,6</td></tr>
<tr><td>40</td><td>&gt; 2000</td><td>4,2</td><td>4,4</td><td>4,6</td><td>4,9</td></tr>
<tr><td>41</td><td colspan="3">Поперечное точение, R 1,25, JТ7 a</td><td>500</td><td>4,6</td><td>4,9</td><td>5,2</td><td>5,6</td></tr>
<tr><td>42</td><td colspan="3" rowspan="3">квалитет</td><td>1000</td><td>4,7</td><td>5,1</td><td>5,6</td><td>5,8</td></tr>
<tr><td>43</td><td>2000</td><td>5,0</td><td>5,3</td><td>5,8</td><td>6,2</td></tr>
<tr><td>44</td><td>&gt; 2000</td><td>5,1</td><td>5,7</td><td>6,0</td><td>6,4</td></tr>
<tr><td>45</td><td colspan="2" rowspan="2">Проточка радиусов и фасок</td><td>JТ14...JТ12 квалитет</td><td>-</td><td colspan="4">0,93</td></tr>
<tr><td>46</td><td>JТ9 квалитет</td><td>-</td><td colspan="4">1,2</td></tr>
<tr><td>47</td><td>Проточка или прорезка</td><td>Мерным резцом с проточкой</td><td>JТ14...JТ12 квалитет</td><td>-</td><td colspan="4">2,4</td></tr>
<tr><td>48</td><td rowspan="4">канавок</td><td rowspan="4">боковых сторон</td><td>JТ9 квалитет</td><td>-</td><td colspan="4">3,3</td></tr>
<tr><td>49</td><td>JТ14...JТ12 квалитет</td><td>-</td><td colspan="4">2,6</td></tr>
<tr><td>50</td><td>JТ11 квалитет</td><td>-</td><td colspan="4">3,6</td></tr>
<tr><td>51</td><td>JТ9 квалитет</td><td>-</td><td colspan="4">4,3</td></tr>
<tr><td>52</td><td colspan="3">Рассверливание, зенкерование и развертывание</td><td>-</td><td>0,49</td><td>0,66</td><td>0,84</td><td>1,05</td></tr>
</table>


<div align="right">

<a id="p106352"></a>Приложение 5

</div>


<div align="center">

<a id="p106353"></a>**МЕХАНИЧЕСКИЕ СВОЙСТВА ОСНОВНЫХ КОНСТРУКЦИОННЫХ**<br>
**УГЛЕРОДИСТЫХ И ЛЕГИРОВАННЫХ СТАЛЕЙ**

</div>


<table>
<colgroup><col width="23%"><col width="15%"><col width="11%"><col width="7%"><col width="11%"><col width="12%"><col width="11%"><col width="11%"></colgroup>
<tr><td rowspan="3">Группа стали</td><td rowspan="3">Марка</td><td colspan="6">Механические свойства</td></tr>
<tr><td colspan="3">в состоянии поставки по ГОСТу</td><td colspan="3">после термической обработки</td></tr>
<tr><td>ГОСТ</td><td>состояние</td><td>сигма в или НВ, ГПа</td><td>Типовая термическая обработка</td><td>сигма , в ГПа</td><td>НВ, ГПа</td></tr>
<tr><td rowspan="17">Углеродистая обыкновенного качества</td><td>СТО</td><td rowspan="17">380-71</td><td rowspan="17">Г</td><td>Не менее 0,30</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>СТ 1КП</td><td>0,30... 0,49</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>СТ 1ПС</td><td>0,31... 0,41</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>СТ 1СП</td><td></td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>СТ 2КП</td><td>0,32... 0,41</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>СТ 2ПС</td><td rowspan="2">0,33... 0,43</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td></tr>
<tr><td>СТ 2СП</td></tr>
<tr><td>СТ 3КП</td><td>0,36... 0,46</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>СТ 3ПС</td><td rowspan="2">0,37... 0,48</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td></tr>
<tr><td>СТ 3СП</td></tr>
<tr><td>СТ 4КП</td><td>0,40... 0,51</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>СТ 4ПС</td><td rowspan="2">0,41... 0,53</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td></tr>
<tr><td>СТ 4СП</td></tr>
<tr><td>СТ 5ПС</td><td rowspan="2">0,49... 0,62</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td></tr>
<tr><td>СТ 5СП</td></tr>
<tr><td>СТ 6ПС</td><td>не менее</td><td rowspan="2">-</td><td rowspan="2">-</td><td rowspan="2">-</td></tr>
<tr><td>СТ 6СП</td><td>0,59</td></tr>
<tr><td rowspan="43">Углеродистая качественная</td><td>05 КП</td><td>1050-74</td><td>Г</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>08 КП</td><td>1050-74</td><td>Г</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>08 ПС</td><td>1050-74</td><td>Г</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>08</td><td>1050-74</td><td>Г</td><td>НВ, 1,28</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>10 КП</td><td>1050-74</td><td>Г</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>10 П</td><td>1050-74</td><td>Г</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="3">10</td><td>1050-74</td><td>Г</td><td>1,4</td><td>Нормализация</td><td rowspan="3">&gt;= 0,33</td><td rowspan="3">&lt;= 1,4</td></tr>
<tr><td rowspan="2">1051-73</td><td>Н</td><td>1,83</td><td rowspan="2">910°... 930°</td></tr>
<tr><td>О</td><td></td></tr>
<tr><td>11 КП</td><td>1050-74</td><td>Г</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>15 КП</td><td>1050-74</td><td>Г</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>15 ПС</td><td>1050-74</td><td>Г</td><td>-</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="3">15</td><td>1050-74</td><td>Г</td><td>1,46</td><td>Нормализация</td><td rowspan="3">&gt;= 0,36</td><td rowspan="3">&lt;= 1,53</td></tr>
<tr><td rowspan="2">1051-73</td><td>Н</td><td>1,93</td><td rowspan="2">910°... 930°</td></tr>
<tr><td>О</td><td>1,46</td></tr>
<tr><td rowspan="3">20</td><td>1050-74</td><td>Г</td><td>1,59</td><td>Нормализация</td><td rowspan="3">&gt;= 0,4</td><td rowspan="3">1,34... 1,71</td></tr>
<tr><td rowspan="2">1051-73</td><td>Н</td><td>2,02</td><td rowspan="2">900°... 920°</td></tr>
<tr><td>О</td><td>1,67</td></tr>
<tr><td rowspan="3">25</td><td>1050-74</td><td>Г</td><td>1,67</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="2">1055-73</td><td>Н</td><td>2,13</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>О</td><td>1,67</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="3">30</td><td>1050-74</td><td>Г</td><td>1,75</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="2">1051-73</td><td>Н</td><td>2,24</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>О</td><td>1,75</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="3">35</td><td>1050-74</td><td>Г</td><td>2,02</td><td>Нормализация 860°... 880°</td><td>&gt;= 0,51</td><td>1,53... 1,9</td></tr>
<tr><td rowspan="2">1051-73</td><td>Н</td><td>2,24</td><td>Закалка 880°</td><td rowspan="2">-</td><td rowspan="2">1,83</td></tr>
<tr><td>О</td><td>1,83</td><td>Отпуск 600°</td></tr>
<tr><td rowspan="4">40</td><td>1060-74</td><td>Г</td><td>2,13</td><td>Нормализация 860°... 880°</td><td>&gt;= 0,56</td><td>1,53... 2,03</td></tr>
<tr><td rowspan="3">1051-73</td><td>О</td><td>1,83</td><td>Закалка 840°... 880°</td><td>-</td><td>-</td></tr>
<tr><td>Н</td><td>2,36</td><td>Отпуск 550°...</td><td rowspan="2">0,69</td><td rowspan="2">1,88... 2,23</td></tr>
<tr><td>О</td><td>1,93</td><td>620°</td></tr>
<tr><td rowspan="3">45</td><td>1050-74</td><td>Г</td><td>2,36</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="2">1051-73</td><td>О</td><td>1,93</td><td>Нормализация</td><td rowspan="2">&gt;= 0,59</td><td rowspan="2">1,67... 2,12</td></tr>
<tr><td>Н</td><td>2,36</td><td>850°... 870° или отжиг 840°... 860°</td></tr>
<tr><td rowspan="4">50</td><td rowspan="2">1050-74</td><td>Г</td><td>2,36</td><td>Нормализация</td><td rowspan="2">&gt; 0,62</td><td rowspan="2">1,75... 2,24</td></tr>
<tr><td>О</td><td>2,02</td><td>840°... 860°</td></tr>
<tr><td rowspan="2">1051-73</td><td>Н</td><td>2,5</td><td>Закалка 840°</td><td rowspan="2">-</td><td rowspan="2">2,12</td></tr>
<tr><td>О</td><td>2,12</td><td>Отпуск 600°</td></tr>
<tr><td rowspan="2">55</td><td rowspan="2">1050-74</td><td>Г</td><td>2,5</td><td>Нормализация</td><td rowspan="2">0,62</td><td rowspan="2">2,24</td></tr>
<tr><td>О</td><td>2,12</td><td>810°</td></tr>
<tr><td rowspan="3">60</td><td rowspan="2">1050-74</td><td>Г</td><td>2,5</td><td rowspan="3">-</td><td rowspan="3">-</td><td rowspan="3">-</td></tr>
<tr><td>О</td><td>2,24</td></tr>
<tr><td>1050-73</td><td>О</td><td>2,24</td></tr>
<tr><td rowspan="19">Углеродистая качественная с повышенным содержанием марганца</td><td rowspan="3">15Г</td><td>4543-71</td><td>Г</td><td>1,59</td><td>Нормализация</td><td rowspan="3">0,39</td><td rowspan="3">&lt;= 1,59</td></tr>
<tr><td rowspan="2">1051-73</td><td>Н</td><td>2,02</td><td rowspan="2">920°</td></tr>
<tr><td>О</td><td>1,59</td></tr>
<tr><td>20Г</td><td>4543-71</td><td>Г</td><td>1,76</td><td>Нормализация 900°</td><td>0,42</td><td>&lt;= 1,75</td></tr>
<tr><td>25Г</td><td>4543-71</td><td>Г</td><td>1,93</td><td>Нормализация</td><td>0,49</td><td>1,93</td></tr>
<tr><td rowspan="2">30Г</td><td rowspan="2">4543-71</td><td>Г</td><td>2,12</td><td>Нормализация</td><td rowspan="2">0,54</td><td rowspan="2">1,93</td></tr>
<tr><td>О</td><td>1,93</td><td>800°</td></tr>
<tr><td>35Г</td><td>4543-71</td><td>Г</td><td>2,02</td><td>Нормализация</td><td>-</td><td>-</td></tr>
<tr><td rowspan="2">40Г</td><td rowspan="2">4543-71</td><td>Г</td><td>2,24</td><td>Нормализация</td><td rowspan="2">0,59</td><td>&lt;= 2,24</td></tr>
<tr><td>О</td><td>2,02</td><td>860°</td><td>&lt;= 2,02</td></tr>
<tr><td rowspan="2">45Г</td><td rowspan="2">4543-71</td><td>Г</td><td>2,24</td><td rowspan="2">Нормализация</td><td rowspan="2">-</td><td rowspan="2">-</td></tr>
<tr><td>О</td><td>2,02</td></tr>
<tr><td rowspan="2">50Г</td><td rowspan="2">4543-71</td><td>Г</td><td>2,24</td><td>Нормализация</td><td rowspan="2">0,63</td><td rowspan="2">2,24</td></tr>
<tr><td>О</td><td>2,02</td><td>840°</td></tr>
<tr><td>10Г2</td><td>4543-71</td><td>Г</td><td>1,93</td><td>-</td><td>-</td><td>1,93</td></tr>
<tr><td>30Г2</td><td>4543-71</td><td>Г</td><td>2,02</td><td>-</td><td>-</td><td>2,02</td></tr>
<tr><td>40Г2</td><td>4543-71</td><td>Г</td><td>2,12</td><td>-</td><td>-</td><td>2,12</td></tr>
<tr><td>45Г2</td><td>4543-71</td><td>Г</td><td>2,2</td><td>-</td><td>-</td><td>2,24</td></tr>
<tr><td>50Г2</td><td>4543-71</td><td>Г</td><td>2,24</td><td>-</td><td>-</td><td>2,24</td></tr>
<tr><td rowspan="9">Углеродистая сернистая</td><td>А 12</td><td rowspan="9">1414-75</td><td>Г</td><td>1,56</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>А 20</td><td>Г</td><td>1,64</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>А 30</td><td>Г</td><td>1,81</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>А 35</td><td>Г</td><td>1,96</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>А 40Г</td><td>Г</td><td>2,02</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>А 12</td><td>X</td><td>2,12</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>А 20</td><td>X</td><td>2,12</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>А 30</td><td>X</td><td>2,18</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>А 35</td><td>X</td><td>2,24</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td rowspan="10">Хромистая</td><td>15Х</td><td>4543-71</td><td>ОП</td><td>1,75</td><td>Нормализация 890°... 910°</td><td>0,69</td><td>1,40... 1,75</td></tr>
<tr><td>Г5ХА</td><td>4543-71</td><td>ОП</td><td></td><td>Нормализация 890°... 910°</td><td>0,69</td><td></td></tr>
<tr><td>20Х</td><td>4543-71</td><td>ОП</td><td>1,75</td><td>Нормализация 890°... 910°</td><td>0,78</td><td>1,43... 2,02</td></tr>
<tr><td>30Х</td><td>4543-71</td><td>ОП</td><td>1,83</td><td>Закалка 860° Отпуск 500°</td><td>0,88</td><td>1,82</td></tr>
<tr><td>30ХРА</td><td>4543-71</td><td>ОП</td><td>2,36</td><td>-</td><td>-</td><td>2,36</td></tr>
<tr><td>35Х</td><td>4543-71</td><td>ОП</td><td>1,93</td><td>Закалка 860° Отпуск 500°</td><td>0,93</td><td>1,93</td></tr>
<tr><td>38ХА</td><td>4543-71</td><td>ОП</td><td>2,02</td><td>Отжиг 880°... 900° Закалка 860° Отпуск 550°</td><td>0,93</td><td>2,02</td></tr>
<tr><td>40Х</td><td>4543-71</td><td>ОП</td><td>2,12</td><td>Отжиг 860°... 900° Закалка 850° Отпуск 500°</td><td>0,98</td><td>2,12</td></tr>
<tr><td>45Х</td><td>4543-71</td><td>ОП</td><td>2,24</td><td>Отжиг 840°... 870° Закалка 840° Отпуск 520°</td><td>1,03</td><td>2,24</td></tr>
<tr><td>50Х</td><td>4573-71</td><td>ОП</td><td>2,24</td><td>Закалка 830° Отпуск 520°</td><td></td><td>2,24</td></tr>
<tr><td rowspan="2">Хромованадиевая</td><td>15ХФ</td><td>4573-71</td><td>ОП</td><td>1,83</td><td>-</td><td>-</td><td>-</td></tr>
<tr><td>40ХФА</td><td>4573-71</td><td>ОП</td><td>1,93</td><td>Отпуск 650°</td><td>0,88</td><td>2,36</td></tr>
<tr><td rowspan="8">Хромомолибденовая и хромомолибденованадиевая</td><td>15ХМ</td><td>4573-71</td><td>ОП</td><td>1,75</td><td>-</td><td>-</td><td>1,75</td></tr>
<tr><td>20ХМ</td><td>4573-71</td><td>ОП</td><td>1,75</td><td>-</td><td>-</td><td>1,75</td></tr>
<tr><td>30ХМ</td><td>4573-71</td><td>ОП</td><td>2,24</td><td>Закалка 880° Отпуск 540°</td><td>0,93</td><td>2,24</td></tr>
<tr><td>30ХМА</td><td>4543-71</td><td>ОП</td><td>2,24</td><td>-</td><td>-</td><td>2,24</td></tr>
<tr><td>35ХМ</td><td>4543-71</td><td>ОП</td><td>2,36</td><td>Отжиг 840°... 850°. Закалка 850°. Отпуск 560°</td><td>0,98</td><td>2,36</td></tr>
<tr><td>38ХМ</td><td>4543-71</td><td>ОП</td><td>2,36</td><td>-</td><td>-</td><td>2,36</td></tr>
<tr><td>30ХЗМФ</td><td>4543-71</td><td>ОП</td><td>2,24</td><td>-</td><td>-</td><td>2,24</td></tr>
<tr><td>40ХМФА</td><td>4543-71</td><td>ОП</td><td>2,63</td><td>-</td><td>-</td><td>2,63</td></tr>
<tr><td rowspan="3">Хромокремнистая</td><td>33ХС</td><td>4543-71</td><td>ОП</td><td>2,35</td><td>Закалка 920°. Отпуск 630°</td><td>0,88</td><td>2,36</td></tr>
<tr><td>38ХС</td><td>4543-71</td><td>ОП</td><td>2,5</td><td>Закалка 900°. Отпуск 630°</td><td>0,93</td><td>2,5</td></tr>
<tr><td>40ХС</td><td>4543-71</td><td>ОП</td><td>2,5</td><td>Закалка 900°. Отпуск 540°</td><td>1,22</td><td>2,5</td></tr>
<tr><td rowspan="9">Хромомарганцовая</td><td>18Г</td><td>4543-71</td><td>ОП</td><td>1,83</td><td>-</td><td>-</td><td>1,83</td></tr>
<tr><td>35ХГ2</td><td>4543-71</td><td>ОП</td><td>2,24</td><td>Закалка 860°. Отпуск 600°</td><td>0,83</td><td>2,24</td></tr>
<tr><td>18ХГТ</td><td>4543-71</td><td>ОП</td><td>2,12</td><td>-</td><td>-</td><td>2,12</td></tr>
<tr><td>20ХГР</td><td>4543-71</td><td>ОП</td><td>1,93</td><td>-</td><td>-</td><td>1,93</td></tr>
<tr><td>27ХГР</td><td>4543-71</td><td>ОП</td><td>2,12</td><td>-</td><td>-</td><td>2,12</td></tr>
<tr><td>25ХГР</td><td>4543-71</td><td>ОП</td><td>2,12</td><td>-</td><td>-</td><td>2,12</td></tr>
<tr><td>30ХГТ</td><td>4543-71</td><td>ОП</td><td>2,24</td><td>-</td><td>-</td><td>2,24</td></tr>
<tr><td>40ХГТР</td><td>4543-71</td><td>ОП</td><td>2,24</td><td>-</td><td>-</td><td>2,24</td></tr>
<tr><td>35ХГФ</td><td>4543-71</td><td>ОП</td><td>2,02</td><td>-</td><td>-</td><td>2,02</td></tr>
<tr><td rowspan="6">Хромокремнемарганцовая и хромокремнемарганцовоникелевая</td><td>20ХГСА</td><td>4543-71</td><td>ОП</td><td>2,02</td><td>Закалка 880°. Отпуск 500°</td><td>0,78</td><td>2,02</td></tr>
<tr><td>25ХГСА</td><td>4543-71</td><td>ОП</td><td>2,12</td><td>Закалка 880°. Отпуск 480°</td><td>1,08</td><td>2,12</td></tr>
<tr><td>30ХГС</td><td>4543-71</td><td>ОП</td><td>2,24</td><td>Закалка 880°. Отпуск 540°</td><td>1,08</td><td>2,24</td></tr>
<tr><td>30ГСА</td><td>4543-71</td><td>ОП</td><td>2,24</td><td>-</td><td>-</td><td>2,24</td></tr>
<tr><td>30ХГСН2А (30ХГСНА)</td><td>4543-71</td><td>ОП</td><td>2,5</td><td>-</td><td>-</td><td>2,5</td></tr>
<tr><td>35ХГСА</td><td>4543-71</td><td>ОП</td><td>2,36</td><td>Закалка 950°. Отпуск 700°</td><td>1,08</td><td>2,36</td></tr>
<tr><td rowspan="3">Хромоникелевая и хромоникелевая с бором</td><td>20ХН</td><td>4543-71</td><td>ОП</td><td>1,93</td><td>Закалка 860°... 810° Отпуск 180°</td><td>0,78</td><td>1,93</td></tr>
<tr><td>40ХН</td><td>4543-71</td><td>ОП</td><td>2,02</td><td>Закалка 820°... 500° Отпуск 500°</td><td>0,98</td><td>2,02</td></tr>
<tr><td>45ХН</td><td>4543-71</td><td>ОП</td><td>2,02</td><td>Отжиг 830°... 860° Закалка 820°</td><td>-</td><td>2,02</td></tr>
<tr><td rowspan="7">Хромоникелевая и хромоникелевая и хромоникелевая с бором</td><td>50ХН</td><td>4543-71</td><td>ОП</td><td>2,02</td><td>Отпуск 530°. Отжиг 830°... 850°</td><td>1.03</td><td>2,02</td></tr>
<tr><td>12ХН2</td><td>4543-71</td><td>ОП</td><td>2,02</td><td>Закалка 760°... 810° Отпуск 180°</td><td>0,78</td><td>2,02</td></tr>
<tr><td>12ХНЗА</td><td>4543-71</td><td>ОП</td><td>2,12</td><td>-</td><td>-</td><td>2,12</td></tr>
<tr><td>20ХНЗА</td><td>4543-71</td><td>ОП</td><td>2,5</td><td>-</td><td>-</td><td>2,5</td></tr>
<tr><td>12Х2НЧА</td><td>4543-71</td><td>ОП</td><td>2,63</td><td>Закалка 760°... 810° Отпуск 180°</td><td>0,93</td><td>2,63</td></tr>
<tr><td>20Х2НЧА</td><td>4543-71</td><td>ОП</td><td>-</td><td>-</td><td>-</td><td>2,63</td></tr>
<tr><td>30ХНЗА</td><td>4543-71</td><td>ОП</td><td>2,36</td><td>Закалка 820°. Отпуск 630°</td><td>0,98</td><td>2,36</td></tr>
<tr><td rowspan="3">Хромомарганцовоникелевая и хромомарганцовоникелевая с титаном и бором</td><td>15ХГН2ТА (15ХГНТА)</td><td>4543-71</td><td>ОП</td><td>2,63</td><td>-</td><td rowspan="3">0,88</td><td>2,63</td></tr>
<tr><td>20ХГНР</td><td>4543-71</td><td>ОП</td><td>1,93</td><td>-</td><td>1,93</td></tr>
<tr><td>38ХГН</td><td>4543-71</td><td>ОП</td><td>2,24</td><td>Закалка 850°. Отпуск 510°</td><td>2,24</td></tr>
<tr><td rowspan="10">Хромоникельмолибденовая</td><td>14Х2Н3МА</td><td>4543-71</td><td>ОП</td><td>2,63</td><td>-</td><td>-</td><td>2,63</td></tr>
<tr><td>20ХН2М (20ХНМ)</td><td>4543-71</td><td>ОП</td><td>2,24</td><td>-</td><td>-</td><td>2,24</td></tr>
<tr><td>30ХН2МА (30ХНМА)</td><td>4543-71</td><td>ОП</td><td>2,36</td><td>-</td><td>-</td><td>2,36</td></tr>
<tr><td>38Х2Н2МА (38ХНМА)</td><td>4543-71</td><td>ОП</td><td>2,63</td><td>-</td><td>-</td><td>2,63</td></tr>
<tr><td>40ХН2МА (40ХНМА)</td><td>4543-71</td><td>ОП</td><td>2,63</td><td>Отжиг 840°... 880° Закалка 850°. Отпуск 620°</td><td>1,08</td><td>2,63</td></tr>
<tr><td>40Х2Н2МА (40Х1НВА)</td><td>4543-71</td><td>ОП</td><td>2,5</td><td>-</td><td>-</td><td>2,5</td></tr>
<tr><td>З8ХН3МА</td><td>4543-71</td><td>ОП</td><td>2,63</td><td>-</td><td>-</td><td>2,63</td></tr>
<tr><td>18Х2НЧМА (18Х2НЧВА)</td><td>4543-71</td><td>ОП</td><td>2,63</td><td>-</td><td>-</td><td>2,63</td></tr>
<tr><td>25Х2НЧМА (25Х2НЧВА)</td><td>4543-71</td><td>ОП</td><td>2,63</td><td>-</td><td>-</td><td>2,63</td></tr>
<tr><td>30ХН2МФА</td><td>4543-71</td><td>ОП</td><td>2,63</td><td>-</td><td>-</td><td>2,63</td></tr>
<tr><td rowspan="4">Хромоникельмолибденованадиевая</td><td>36Х2Н2МФА (36ХН1МФА)</td><td>4543-71</td><td>ОП</td><td>2,63</td><td>-</td><td>-</td><td>2,63</td></tr>
<tr><td>38ХНЗМФА</td><td>4543-71</td><td>ОП</td><td>2,63</td><td>-</td><td>-</td><td>2,63</td></tr>
<tr><td>45ХН2МФА (45НМФА)</td><td>4543-71</td><td>ОП</td><td>2,63</td><td>-</td><td>-</td><td>2,63</td></tr>
<tr><td>20ХНЧФА</td><td>4543-71</td><td>ОП</td><td>2,63</td><td>-</td><td>-</td><td>2,63</td></tr>
<tr><td rowspan="2">Хромоалюминиевая и хромоалюминиевая с молибденом</td><td>38Х2Ю (38ХЮ)</td><td>4543-71</td><td>ОП</td><td>2,24</td><td>-</td><td>-</td><td>2,24</td></tr>
<tr><td>38Х2МЮА (38ХМЮА)</td><td>4543-71</td><td>ОП</td><td>2,63</td><td>Отжиг 930°... 950°</td><td>-</td><td>2,63</td></tr>
</table>


<a id="p106510"></a>Условные обозначения: Г - сталь горячекатаная; О - отожженная; Н - нагартованная холоднотянутая; Х - холоднотянутая; ОП - отожженная или отпущенная.


<div align="right">

<a id="p106511"></a>Приложение 6

</div>


<div align="center">

<a id="p106512"></a>**МЕХАНИЧЕСКИЕ СВОЙСТВА ЧУГУНА И МЕДНЫХ СПЛАВОВ**

</div>


<table>
<colgroup><col width="26%"><col width="24%"><col width="26%"><col width="24%"></colgroup>
<tr><td colspan="2">Серый чугун (ГОСТ 1412-79)</td><td colspan="2">Ковкий чугун (ГОСТ 1215-79)</td></tr>
<tr><td>Марка отливки</td><td>Твердость по Бринеллю НВ, ГПа</td><td>Марка отливки</td><td>Твердость по Бринеллю НВ, ГПа</td></tr>
<tr><td>СЧ 10</td><td>1,4...2,24</td><td>КЧ30-6</td><td>0,98...1,59</td></tr>
<tr><td>СЧ 15</td><td>1,59...2,24</td><td>КЧ33-8</td><td>0,98...1,59</td></tr>
<tr><td>СЧ 18</td><td>1,66...2,24</td><td>КЧ35-10</td><td>0,98...1,59</td></tr>
<tr><td>СЧ 20</td><td>1,66...2,36</td><td>КЧ37-12</td><td>1,07...1,59</td></tr>
<tr><td>СЧ 21</td><td>1,66...2,36</td><td>КЧ45-7</td><td>1,47...2,02</td></tr>
<tr><td>СЧ 24</td><td>1,66...2,36</td><td>КЧ50-5</td><td>1,66...2,25</td></tr>
<tr><td>СЧ 25</td><td>1,76...2,45</td><td>КЧ55-4</td><td>1,88...2,36</td></tr>
<tr><td>СЧ 30</td><td>1,77...2,49</td><td>КЧ60-3</td><td>1,96...2,63</td></tr>
<tr><td>СЧ 35</td><td>1,93...2,63</td><td>КЧ65-3</td><td>2,07...2,63</td></tr>
<tr><td>СЧ 40</td><td>2,02...2,79</td><td>КЧ70-2</td><td>2,36...2,79</td></tr>
<tr><td>СЧ 45</td><td>2,24...2,83</td><td>КЧ80-1,5</td><td>2,64...3,13</td></tr>
</table>


<a id="p106525"></a>*Примечание.* Перлито-ферритный ковкий чугун (ПФ) в ГОСТ не входит.


<table>
<colgroup><col width="20%"><col width="30%"><col width="26%"><col width="24%"></colgroup>
<tr><td colspan="4">Медные сплавы (ГОСТы 17711-80, 613-79, 493-79, 5017-74)</td></tr>
<tr><td colspan="2">Группы</td><td>Марки</td><td>Твердость по Бринеллю НВ, ГПа</td></tr>
<tr><td rowspan="7">Гетерогенные</td><td rowspan="3">Высокой твердости</td><td>БрА11Ж6Н6</td><td>2,45</td></tr>
<tr><td>БрА10Ж4Н4Л</td><td>1,66</td></tr>
<tr><td>БрА10ЖЗМц2</td><td>1,17</td></tr>
<tr><td rowspan="4">Средней твердости</td><td>БрА9ЖЗЛ</td><td>0,98</td></tr>
<tr><td>БрА9Мц2Л</td><td>0,78</td></tr>
<tr><td>ЛА 67-2,5</td><td>0,88</td></tr>
<tr><td>Бр. ОФ 6,5-0,15</td><td>0,78...0,88</td></tr>
<tr><td colspan="2" rowspan="4">Свинцовистые при основной гетерогенной структуре</td><td>Бр03Ц12С5</td><td>0,58</td></tr>
<tr><td>Бр03Ц7С5Н1</td><td>0,58</td></tr>
<tr><td>ЛМцС58-2-2</td><td>0,68...0,78</td></tr>
<tr><td>ЛМц0С58-2-2-2</td><td>0,88...0,98</td></tr>
<tr><td colspan="2" rowspan="4">Гомогенные сплавы</td><td rowspan="2">БР.0Ф4-0,25</td><td>0,68...0,88</td></tr>
<tr><td>1,56...1,96</td></tr>
<tr><td rowspan="2">Бр.0Ц4-3</td><td>0,49...0,68</td></tr>
<tr><td>1,47...1,66</td></tr>
<tr><td colspan="2" rowspan="2">С содержанием свинца &lt; 10% при основной гомогенной структуре</td><td rowspan="2">Бр.0ЦС4-4-2,5</td><td>0,49...0,68</td></tr>
<tr><td>1,47...1,66</td></tr>
<tr><td colspan="2" rowspan="2">С содержанием свинца &gt; 15%</td><td>Бр.04Ц4С17</td><td>0,58</td></tr>
<tr><td>Бр.С30</td><td>0,24</td></tr>
</table>


<a id="p106546"></a>*Примечание.* Для деформируемых бронз в числителе приведена твердость для мягкого состояния, в знаменателе - для твердого состояния.


<div align="right">

<a id="p106547"></a>Приложение 7

</div>


<div align="center">

<a id="p106548"></a>**МЕХАНИЧЕСКИЕ СВОЙСТВА ЖАРОПРОЧНЫХ СТАЛЕЙ И СПЛАВОВ**

</div>


<table>
<colgroup><col width="20%"><col width="19%"><col width="15%"><col width="11%"><col width="19%"><col width="16%"></colgroup>
<tr><td rowspan="2">Марка стали или сплава</td><td colspan="2">Механические свойства</td><td rowspan="2">Марка резца</td><td rowspan="2">Рекомендуемый диапазон подач</td><td rowspan="2">Усредненный поправочный коэффициент</td></tr>
<tr><td>сигма , ГПа в</td><td>НВ, ГПа</td></tr>
<tr><td rowspan="3">2X18H9T</td><td>&lt;= 0,54</td><td rowspan="3">1,38</td><td rowspan="3">ВК8</td><td rowspan="3">0,12 - 1,0</td><td>1,0</td></tr>
<tr><td>0,55...0,59</td><td>1,2</td></tr>
<tr><td>0,64...0,74</td><td>0,9</td></tr>
<tr><td rowspan="6">13X11Н2В2МФ</td><td>1,08...1,18</td><td rowspan="6">-</td><td rowspan="3">T15K6</td><td rowspan="6">0,1 - 0,94</td><td>1,0</td></tr>
<tr><td>1,18...1,42</td><td>0,75</td></tr>
<tr><td>&gt; 1,42</td><td>0,38</td></tr>
<tr><td>1,08...1,18</td><td rowspan="3">ВК8</td><td>0,80</td></tr>
<tr><td>1,19...1,42</td><td>0,60</td></tr>
<tr><td>&gt; 1,42</td><td>0,30</td></tr>
<tr><td>14Х17Н2 45Х14Н14В2М</td><td>0,78...0,93</td><td rowspan="2">-</td><td rowspan="2">ВК8</td><td rowspan="2">0,1 - 0,5</td><td>1,0</td></tr>
<tr><td>10X11H20T3P 12Х21Н5Т</td><td>1,08...1,27</td><td>0,75</td></tr>
<tr><td>20Х23Н18 31Х19Н9МВБТ</td><td>0,69</td><td rowspan="3">-</td><td rowspan="3">ВК8</td><td rowspan="3">0,13 - 0,86</td><td>1,06</td></tr>
<tr><td rowspan="6">15Х18Н12СЧТЮ</td><td>0,70...0,78</td><td>0,85</td></tr>
<tr><td>0,80...0,98</td><td>0,65</td></tr>
<tr><td>0,59...0,60</td><td rowspan="2">-</td><td rowspan="2">ВК8</td><td rowspan="2">0,11 - 0,72</td><td>0,8</td></tr>
<tr><td>0,59...0,60</td><td>0,4</td></tr>
<tr><td rowspan="2">0,71</td><td rowspan="2">-</td><td rowspan="2">T15K6, BK8</td><td rowspan="2">0,04 - 0,43</td><td>0,65</td></tr>
<tr><td>0,50</td></tr>
<tr><td>20X13 30X13</td><td>&lt;= 0,59</td><td rowspan="5">-</td><td rowspan="5">BK8, T15K6</td><td rowspan="5">0,2 - 0,27</td><td>1,5</td></tr>
<tr><td rowspan="4">40X13</td><td>0,93...1,08</td><td>1,2</td></tr>
<tr><td>&lt;= 0,83</td><td>1,3</td></tr>
<tr><td>0,93...1,98</td><td>1,2</td></tr>
<tr><td>&gt; 1,08</td><td>0,9</td></tr>
</table>


## <a id="p106573"></a>УСЛОВНЫЕ ОБОЗНАЧЕНИЯ


<table>
<colgroup><col width="28%"><col width="16%"><col width="55%"></colgroup>
<tr><td>Условные обозначения</td><td>Размерность</td><td>Обозначаемые параметры и величины</td></tr>
<tr><td colspan="3">1. Размеры обработки</td></tr>
<tr><td>D, d, диаметр l</td><td>мм мм</td><td>Обрабатываемый диаметр Длина обрабатываемой поверхности</td></tr>
<tr><td>L</td><td>мм</td><td>Расчетная длина обрабатываемой поверхности</td></tr>
<tr><td>B i</td><td>мм -</td><td>Ширина обрабатываемой поверхности (резца) Число проходов</td></tr>
<tr><td>P y</td><td>мм -</td><td>Шаг нарезаемой резьбы Число заходов нарезаемой резьбы</td></tr>
<tr><td colspan="3">2. Время</td></tr>
<tr><td>Н вр</td><td>мин.</td><td>Норма времени</td></tr>
<tr><td>Т ш t , t , t н.ш н.ш н.ш</td><td>" "</td><td>Норма штучного времени Неполное штучное время на обработку поверхности</td></tr>
<tr><td>1 2 n t 100(10) о t п.з t в.у t в.п t в.изм а обс а отл</td><td>" " " " " % "</td><td>Основное время на обработку 100 мм (10 мм) длины обрабатываемой поверхности Подготовительно-заключительное время Вспомогательное время на установку и снятие детали Вспомогательное время, связанное с переходом Вспомогательное время на контрольные измерения Время на обслуживание рабочего места в % от оперативного времени Время на отдых и личные надобности в % от оперативного времени</td></tr>
<tr><td>К</td><td>-</td><td>Коэффициент на штучное время в зависимости от числа обслуживаемых станков</td></tr>
<tr><td>К t ш</td><td>-</td><td>Коэффициент на штучное время в зависимости от партии деталей в единичном и мелкосерийном производстве</td></tr>
<tr><td>К t в q</td><td>- шт.</td><td>Коэффициент на вспомогательное время в зависимости от характера серийности работ в среднесерийном производстве Число деталей в партии</td></tr>
<tr><td colspan="3">3. Режимы резания</td></tr>
<tr><td>V</td><td>м/мин.</td><td>Скорость резания</td></tr>
<tr><td>S о</td><td>мм/об.</td><td>Подача на один оборот шпинделя</td></tr>
<tr><td>S м n</td><td>мм/мин. об./мин.</td><td>Подача за 1 мин. (минутная) Число оборотов в 1 мин.</td></tr>
<tr><td>N э</td><td>кВт</td><td>Эффективная мощность на шпинделе станка</td></tr>
<tr><td>N р</td><td>кВт</td><td>Мощность резания</td></tr>
<tr><td>N д</td><td>кВт</td><td>Мощность электродвигателя станка</td></tr>
<tr><td>P z t</td><td>кГ мм</td><td>Тангенциальная сила резания Глубина резания</td></tr>
<tr><td colspan="3">4. Характеристика обрабатываемого материала</td></tr>
<tr><td>сигма в</td><td>ГПа</td><td>Предел прочности обрабатываемого материала при растяжении</td></tr>
<tr><td>НВ</td><td>ГПа</td><td>Твердость обрабатываемого материала по Бринеллю</td></tr>
<tr><td colspan="3">5. Характеристика и параметры режущего инструмента</td></tr>
<tr><td>фи r</td><td>град. мм</td><td>Главный угол в плане Радиус галтелей</td></tr>
</table>


## <a id="p106614"></a>СПИСОК ИСПОЛЬЗОВАННОЙ ЛИТЕРАТУРЫ


1. <a id="p106615"></a>Общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках. Часть I. Токарные, карусельные, токарно-револьверные, алмазно-расточные, долбежные, сверлильные, строгальные и фрезерные станки. М., Машиностроение, 1974.
2. <a id="p106616"></a>Общемашиностроительные нормативы времени вспомогательного, на обслуживание рабочего места и подготовительно-заключительного при работе на металлорежущих станках. Мелкосерийное и единичное производство. М., НИИ труда, 1982.
3. <a id="p106617"></a>Изучение затрат рабочего времени и разработка нормативных материалов по труду. Методические рекомендации. М., НИИ труда, 1966.
4. <a id="p106618"></a>Паспортные данные металлорежущих станков.
5. <a id="p106619"></a>Техническая литература по теме.


<a id="p106620"></a>

---