(утв. Госкомтрудом СССР)
Утверждено
Госкомтрудом СССР
ОБЩЕМАШИНОСТРОИТЕЛЬНЫЕ НОРМАТИВЫ ВРЕМЕНИ
НА ИЗГОТОВЛЕНИЕ ЦИЛИНДРИЧЕСКИХ ПРУЖИН
Сборник содержит нормативы режимов обработки и вспомогательного времени при навивке пружин на автоматах, станках и приспособлениях, а также нормативы подготовительно-заключительного времени, времени на организационно-техническое обслуживание, отдых и личные надобности в зависимости от вида оборудования и способа навивки пружин.
Общемашиностроительные нормативы времени на изготовление цилиндрических пружин (для всех типов производства) разработаны Центральным бюро нормативов по труду при участии нормативно-исследовательских организаций и предприятий машиностроения.
Сборник нормативов рассчитан для нормировщиков и технологов, а также других инженерно-технических работников, занятых расчетом технически обоснованных норм времени на изготовление цилиндрических пружин в цехах и участках предприятий машиностроения.
Нормативы одобрены и рекомендованы ЦБНТ для применения на предприятиях машиностроения.
С введением настоящего сборника ранее действующий сборник издания 1974 г. отменяется.
ОБЩАЯ ЧАСТЬ
Приведенные в сборнике нормативы времени предназначены для технического нормирования работ при изготовлении цилиндрических пружин для всех типов производства.
За основу в сборнике принято среднесерийное производство с числом деталей в партии 100 шт. Для другого числа деталей в партии применяются поправочные коэффициенты, приведенные в карте 2.
В основу разработки указанного сборника положены хронометражные наблюдения, фотографии рабочего дня ряда машиностроительных предприятий, результаты изучения организации труда, кроме того, были использованы действующие нормативы на изготовление цилиндрических пружин и отраслевые нормативы времени.
Сборник содержит нормативы режимов обработки и вспомогательного времени при навивке пружин на автоматах, нормы штучного времени на приемы, комплексы приемов и операции по изготовлению цилиндрических пружин, а также нормативы подготовительно-заключительного времени, времени на организационно-техническое обслуживание, отдых и личные надобности в зависимости от вида оборудования и способа навивки пружин.
Нормативы времени рассчитаны на приемы и комплексы приемов, составленные по технологическим признакам и видам работ, встречающимся при изготовлении пружин, и установлены с учетом основных факторов, влияющих на их продолжительность.
Приведенные в нормативной части сборника числовые значения факторов «до» следует понимать включительно. Нормативные величины рассчитаны на крайние значения факторов.
Норма времени (Нвр) при навивке пружины на автомате определяется по следующей формуле:
\text{Н}_{\text{вр}} = (\text{Т}_{\text{о}} + \text{Т}_{\text{всп}}) \cdot (1 + \frac{\text{а}_{\text{п}.\text{з}}^{<1>} + \text{а}_{\text{обс}} + \text{а}_{\text{отл}}}{100}),
<1> При расчете нормы времени в массовом производстве подготовительно-заключительное время не включается.
где Tо — основное (технологическое) время, мин.;
Tвсп — вспомогательное время, мин.;
ап.з — подготовительно-заключительное время;
аобс — время организационно-технического обслуживания в % от оперативного времени;
аотл — время на отдых и личные надобности в % от оперативного.
На остальные виды работ для упрощения расчета в нормативных картах приводится норма времени, в которой содержится подготовительно-заключительное время, время на обслуживание рабочего места, время на отдых и личные надобности в размере 9 — 16% от оперативного времени в зависимости от вида работ и оборудования. В этом случае расчет нормы времени на операцию производится по формуле:
Нвр = (T1 + T2 + T3 + ... + Tn) · K мин.,
где T1...Tn — нормативное время, взятое из карт на выполнение отдельных приемов и комплексов приемов при изготовлении пружин, мин.;
K — коэффициент, учитывающий число деталей в партии.
На работы, не предусмотренные сборником, а также при внедрении на предприятиях более прогрессивной технологии, организации производства и труда следует разрабатывать и вводить в установленном порядке технически обоснованные местные нормативы времени.
При внедрении бригадной формы организации труда нормативы могут быть использованы для расчета комплексных норм в соответствии с «Методическими основами бригадной формы организации и стимулирования труда в промышленности», разработанными НИИ труда и одобренными Госкомтрудом СССР.
До введения на предприятиях настоящих нормативов необходимо провести организационно-технические мероприятия, обеспечивающие выполнение предусмотренных норм и осуществить производственный инструктаж рабочих.
Ниже приводятся примеры расчета норм времени по настоящим нормативам.
Примеры расчета норм времени
| Пример 1. Изготовить пружину растяжения. |
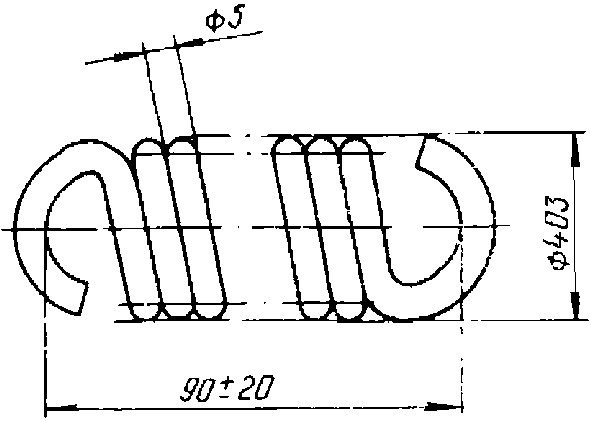 |
| Исходные данные: | |
| Обрабатываемый материал и характер заготовки | - | - проволока стальная углеродистая пружинная \sigma_{\text{в}} = 140\text{кгс}/\text{мм}^{2} |
| Наружный диаметр пружины | - | D = 40,0 мм |
| Диаметр проволоки | - | d = 5 мм |
| Число витков пружины | - | z = 11,5 |
| Шаг пружины | - | S = 5 мм |
| Число деталей в партии | - | 12 шт. |
| Тип производства | - | мелкосерийное |
| № операции | Наименование операции, комплекса приемов | Факторы, влияющие на продолжительность операции | Номер карты и позиции | Время, мин. |
| 1 | Навивочная | | | |
| Навить заготовку на токарном станке 1К62 | D = 40,0 мм
d = 5 мм
z = 40
навивается заготовка на 3 пружины | Карта 5, поз. 20, инд. «и» | 1,2
Время на 1 пружину: 1,2 мин. : 3 = 0,4 |
| 2 | Слесарная | | | |
| а) | Рубить заготовку на пружины с числом витков 12,5 на плите зубилом | d = 5 мм
H = 60 мм | Карты 14, поз. 7, инд. «з» | 0,26 |
| б) | Гнуть зацепы в полвитка с обеих сторон в оправке, закрепленной в тисках | D = 40,0 мм
d = 5 мм | Карта 18, поз. 2, инд. «е» | 0,51 |
| в) | Править пружину по шагу на плите, зубилом и молотком | D = 40,0 мм
d = 5 мм
z = 11,5 | Карта 23, поз. 10, инд. «в», Примеч. 1 | 0,31 x 2 = 0,62 |
| г) | Проверка пружины трехкратным растяжением на ручном прессе | D = 40,0 мм
z = 11,5
S = d
d = 5 мм | Карта 31, поз. 6, инд. «а», Примеч. 1 | 0,082 x 1,25 = 0,102 |
| д) | Промыть пружину в ванне | D = 40,0 мм
H = 60 мм | Карта 45, поз. 2, инд. «г» | 0,16 |
| Итого времени | 2,052 |
| 3 | Поправочный коэффициент на число деталей в партии | Партия — 12 шт. | Карта 2 | Коэффициент 1,15 |
Нвр = 2,052 · 1,15 = 2,36 мин.
| Пример 2. Изготовить пружину сжатия. |
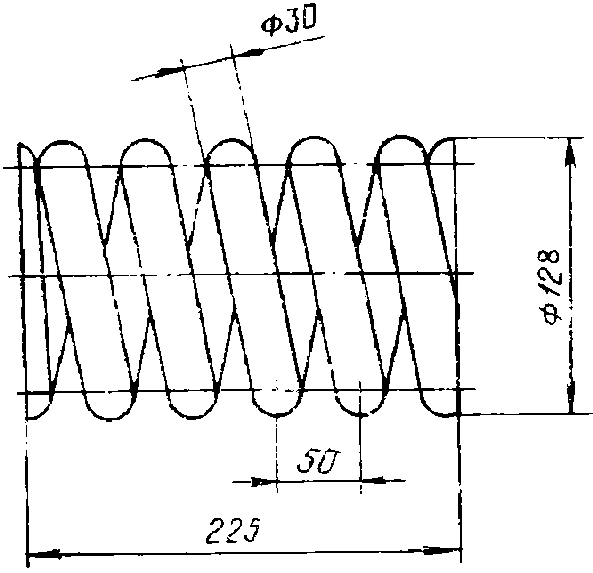 |
| Исходные данные | |
| Обрабатываемый материал | - | сталь легированная рессорнопружинная 50ХГА, горячекатанная \sigma_{\text{в}} = 130\text{кг}/\text{мм}^{2} |
| Наружный диаметр пружины | - | Dп = 125 мм |
| Диаметр прутка | - | d = 25 мм |
| Высота пружины | - | H = 225 мм |
| Число рабочих витков пружины | - | z = 4,5 |
| Шаг пружины | - | S = 50 мм |
| Число деталей в партии | - | n = 30 шт. |
| Тип производства | - | среднесерийное |
| № операции | Наименование операции, комплекса приемов | Факторы, влияющие на продолжительность операции | Номер карты и позиции | Время, мин. |
| 1 | Навивочная | | | |
| Навить заготовку пружины в горячем состоянии на токарном станке 1К62 | D = 125 мм
d = 25 мм
z = 4,5
S = 50 мм | Карта 36, поз. 12, инд. «б», Примечание | 1,5 x 1,15 = 1,72 |
| 2 | Слесарная | | | |
| Поджатие опорных витков и правка по шагу | D = 125 мм
d = 25 мм
z = 4,5 | Карта 38, поз. 12, инд. «б» | 3,6 |
| 3 | Шлифовальная | | | |
| Шлифование торцов пружин с обеих сторон предварительное и окончательное на обдирочно-шлифовальном станке | D = 125 мм
d = 25 мм | Карта 39, поз. 5; 12; инд. «г» | 1,24 + 5,6 = 6,8 |
| 4 | Обжатие | | | |
| Трехкратное обжатие пружин на гидравлическом прессе | Dн = 125 мм
z = 4,5 | Карта 43, поз. 4, инд. «б» | 0,36 |
| Итого времени | 12,48 |
| 5 | Поправочный коэффициент на число деталей в партии | Партия 30 шт. | Карта 2 | 1,07 |
Нвр = 12,48 · 1,07 = 13,3 мин.
| Пример 3. Изготовить пружину сжатия на автомате. |
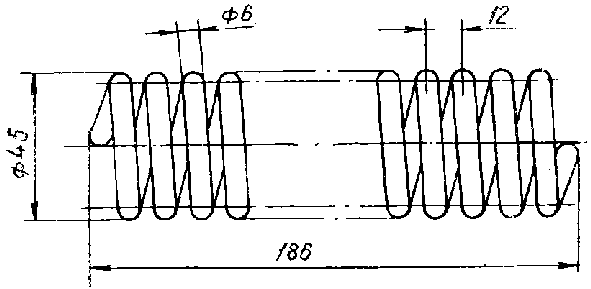 |
| Исходные данные: | |
| Обрабатываемый материал | - | проволока стальная углеродистая пружинная \sigma_{\text{в}} = 145...170\text{кг}/\text{мм}^{2} |
| Оборудование | - | Автомат «Слиппер» № 3 |
| Средний диаметр пружины | | Dср = 39 мм; |
| Диаметр проволоки | - | d = 6 мм |
| Высота пружины | - | H = 186 мм |
| Число витков пружины | - | z = 15,5 |
| Шаг пружины | - | S = 12 мм |
| № позиции | Наименование операции, комплекса приемов | Факторы, влияющие на продолжительность операции | Номер карты и позиции | Время, мин. |
| 1 | Установить моток проволоки на вращающееся приспособление и заправить конец проволоки в автомат | Масса мотка — 60 кг
Количество пружин из одного мотка — 145
Расстояние перемещения — 10 м | Карта 3, поз. 2; поз. 6, инд. «д» | 2,9 + 2,1 = 5
На одну пружину:
5,0 : 145 = 0,0345 |
| 2 | Навить и отрезать пружину на автомате | Dср = 39 мм
d = 6 мм
z = 15,5
V = 20 м/мин. | Карта 4, поз. 10, инд. «з», Примечание | z1 = 159
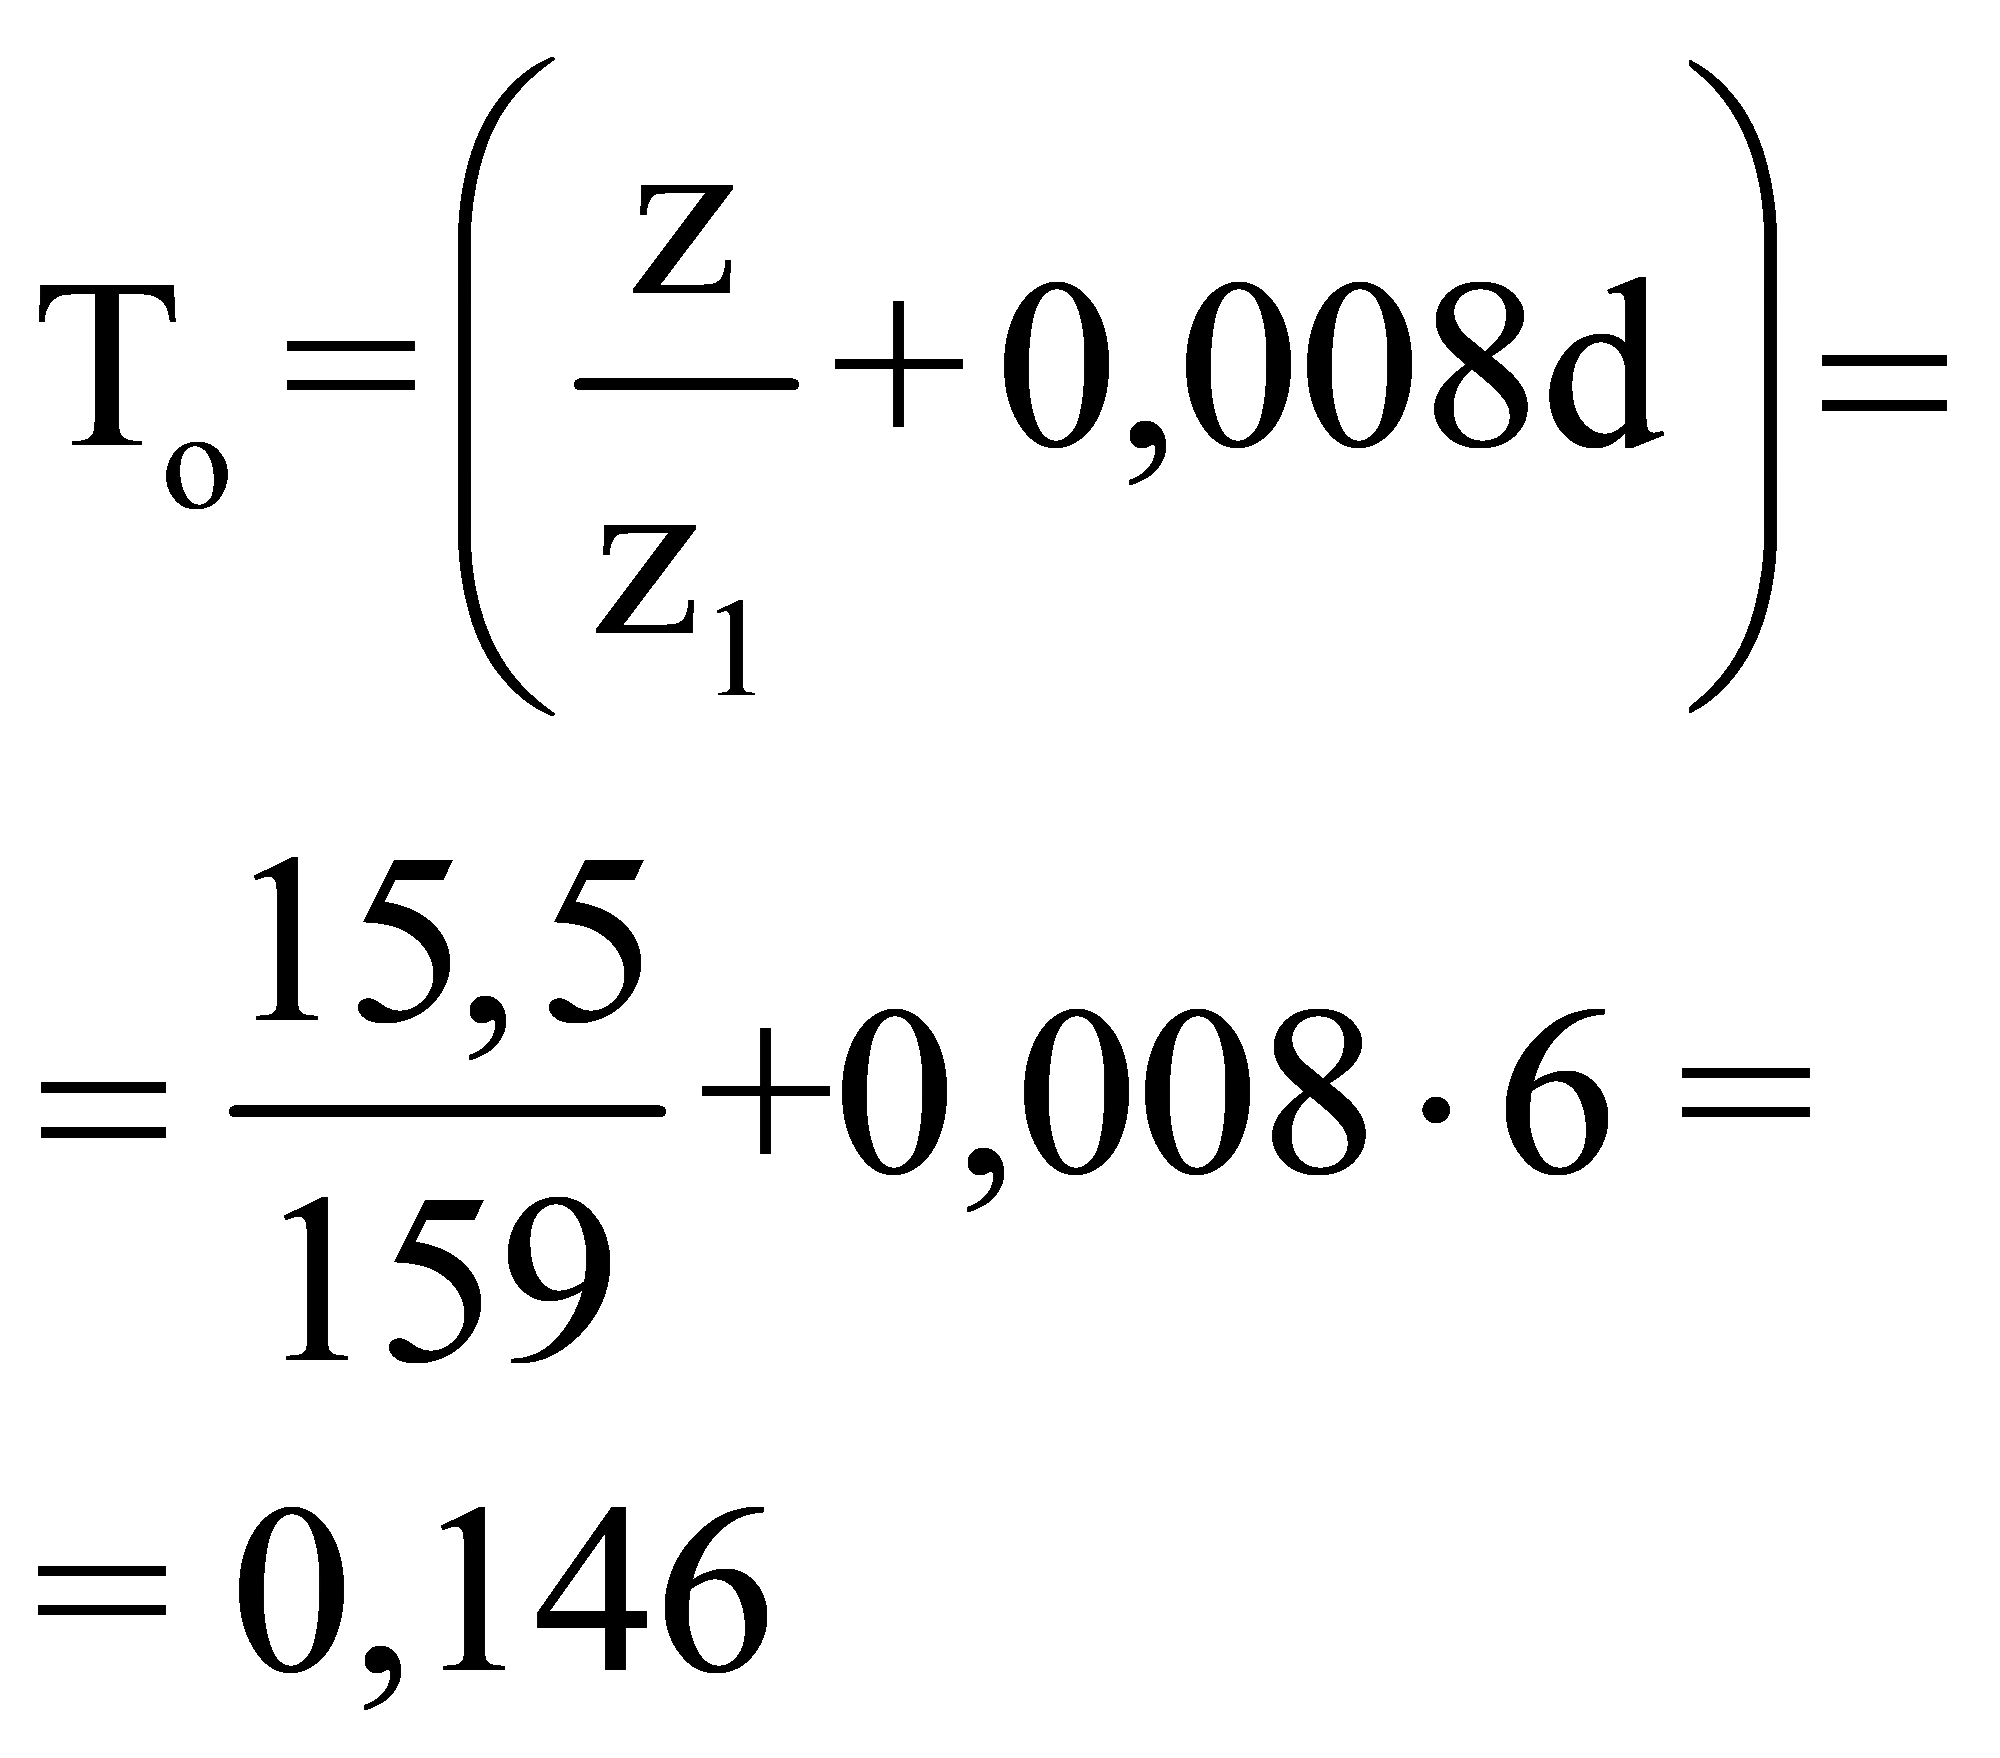 |
| Итого оперативного времени | 0,18 |
| 3 | Организационно-техническое обслуживание, отдых и личные надобности | Карта 1 | 14% |
\text{Н}_{\text{вр}} = T_{\text{оп}} \cdot (1 + \frac{\text{а}_{\text{орг}} + \text{а}_{\text{отл}}}{100}) = 0,18 \cdot 1,14 = 0,205\text{мин}.
Характеристика применяемого оборудования и технология
Нормативы на изготовление пружин разработаны применительно к следующим типам оборудования:
1. Пружинно-навивочные автоматы и полуавтоматы.
2. Токарные станки.
3. Пружинно-навивочные станки.
4. Эксцентриковые прессы и ножницы для рубки заготовок и отгибки зацепов.
5. Обдирочно-шлифовальные и специализированные станки для шлифования торцов пружин.
6. Пневмоприспособления для отгибки конца пружины, развития средней части пружины.
7. Ручные приспособления для навивки пружин, гибки зацепов, правки и обжатия пружин.
8. Испытательные стенды для проверки пружин на горизонтальное 3-кратное растяжение.
9. Гидравлические пресса для правки пружин по шагу и высоте 3-кратного обжатия.
Навивка пружин на токарно-винторезных станках производится в холодном и горячем состоянии. Мелкие пружины навивают вручную на оправках в тисках, в ручных приспособлениях или с механическим приводом.
Подбор оправок для навивки пружин на токарных станках и вручную производится с учетом упругих деформаций навиваемой проволоки, которая определяется ее механическими свойствами. Учитывая увеличение диаметра навитой пружины после ее снятия с оправки, последние берутся несколько меньшего диаметра, чем требуемый внутренний диаметр пружины. В приложении 1 приведены диаметры оправок для навивки пружин из проволоки нормальной прочности с \sigma_{\text{в}} = 150...175\text{кгс}/\text{мм}^{2} . Для проволоки, прочность которой отличается от указанной в нормативной карте, даны поправочные коэффициенты.
Разрезка витых заготовок на отдельные пружины производится кусачками, зубилом, на абразивно-отрезных станках, на прессах.
Гибка зацепов у пружин растяжения осуществляется плоскогубцами, в ручных приспособлениях, в тисках.
Ниже приведены виды приспособлений для подгибки зацепов.
Торцы пружин сжатия в зависимости от требований подвергают шлифованию на шлифовально-обдирочных станках различных типов и моделей, широко используемых на машиностроительных заводах.
Технологическая операция обжатия пружин имеет целью вызвать пластическую деформацию в тех местах пружины, где образовались забоины, вмятины и перенапряжения, что обеспечивает стабильность в работе. Кроме того, данная операция выполняет и контрольные функции для обнаружения скрытых трещин, которые могли возникнуть на различных этапах изготовления.
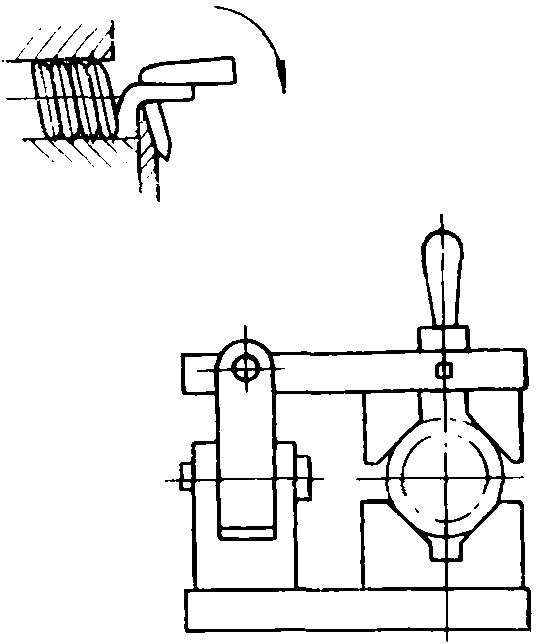
Приспособление для подгибки зацепов в полвитка
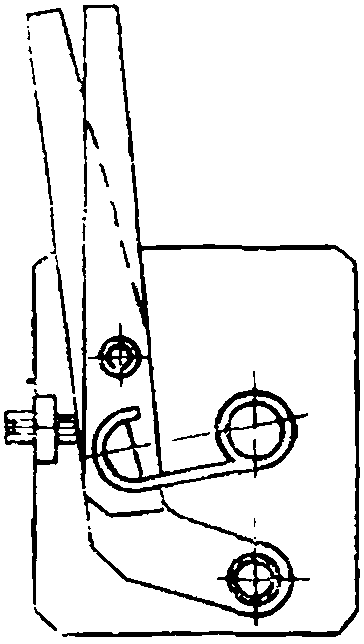
Приспособление при подгибке зацепа в полвитка
с удлиненной частью для спрямления витка
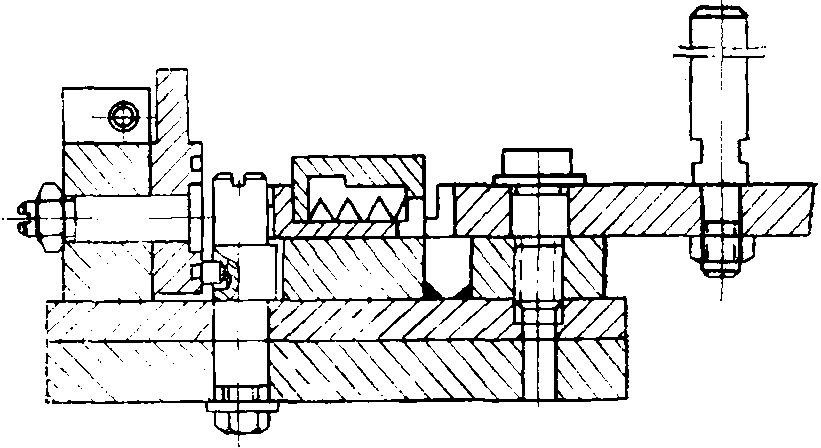
Приспособление при подгибке зацепа в полвитка
с удлиненной частью для подгибки витка
Для более ответственных пружин сжатия применяется операция заневоливания, которая заключается в их нагружении до соприкосновения витков и выдерживания их в таком состоянии в течение 6 — 48 часов.
Для пружин растяжения заневоливание заключается в их нагружении растягивающей нагрузкой, равной рабочей или на 30 — 50% ее превышающей. В нормативах приводятся данные для изготовления пружин из круглой пружинной стальной проволоки, поставляемой в упрочненном и неупрочненном виде. Навивка пружин на автоматах выполняется из проволоки, поставляемой в упрочненном виде. На токарных станках и на оправках вручную пружины навивают из материалов, поставляемых в любом виде.
В таблице 1 приводятся основные технические характеристики автоматов.
Таблица 1
| Техническая характеристика | А562 | А563А | А520 | А521 | А522А | СА524 | ПН-1 | Слипер и Хартлей | Вафисс | А525 | ПНА-0 | ПНА-1 | ПНА-2 | А512 | А514 | ЗИМ-410 | ЗИМ-430 |
| 1 | 2 | 3 | УФМ-2 | УФМ-3 | УФМ-4 |
| Наибольший диаметр навиваемой проволоки, мм | 3 | 6,3 | 1,6 | 2,5 | 4,0 | 10 | 1,0 | 1,6 | 3,4 | 6,4 | 3,0 | 6,0 | 12 | 16 | 0,8 | 1,3 | 3 | 4 | 10 | 0,3 | 0,8 |
| Наибольший наружный диаметр навиваемой пружины, мм | 50 | 75 | 25 | 40 | 60 | - | - | 25,4 | 50,8 | 63,5 | 40 | 80 | 160 | - | 19,5 | 25 | 60 | - | - | 6,0 | 10 |
| Наибольшая теоретическая производительность, шт./мин. | 60 | 25 | 128 | 110 | 100 | - | 150 | 150 | 100 | 50 | - | - | - | 22,5 | 83 | 66 | 150 | 56 | 52 | 180 | 150 |
| Скорость подачи проволоки, м/мин. | - | - | - | - | - | - | - | 1,0 | 1,2 | 2,1 | 20 | 23 | 10 | - | - | - | - | - | - | - | - |
ОРГАНИЗАЦИЯ ТРУДА
Принятая в нормативах организация труда разработана с учетом прогрессивных форм его разделения и передового опыта работы на предприятиях. Нормативы разработаны с учетом следующих организационно-технических условий:
получение нарядов, чертежей и технологической документации осуществляется на рабочем месте;
контроль готовых пружин осуществляется контролерами на специализированном участке;
оборудование, приспособления и инструменты находятся в полной исправности;
освещение рабочего места должно быть достаточным и правильным, не менее 150 лк;
вращающиеся части станков должны иметь предохранительные щитки;
шлифовальные станки должны быть оснащены очистительными устройствами для улавливания пыли;
расположение оборудования, производственной мебели, тары не должно создавать стесненных условий работы. Ниже приводятся типовые схемы планировки рабочих мест.
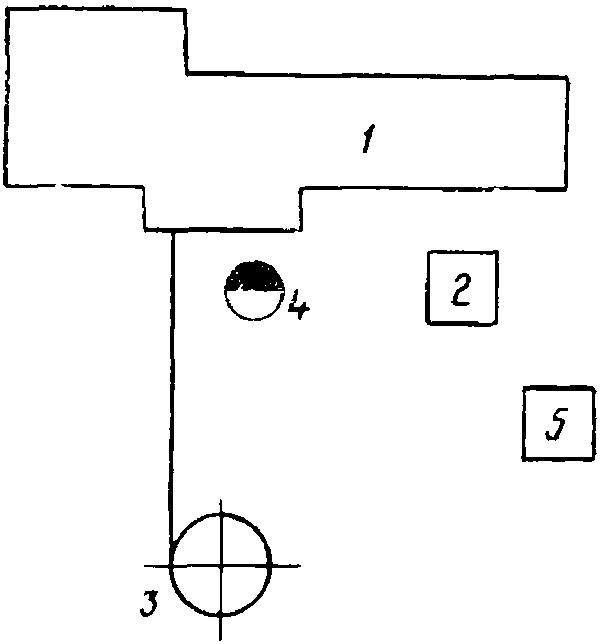
Схема 1. Планировка рабочего места при навивке пружин
на токарном станке:
1 — токарный станок; 2 — тара для готовых пружин;
3 — вращающееся приспособление с мотком проволоки;
4 — место рабочего; 5 — инструментальная тумбочка
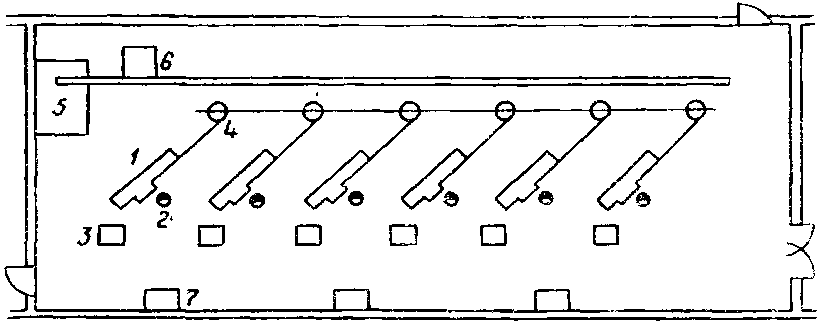
Схема 2. Планировка рабочего места при навивке пружин
на автоматах:
1 — автоматы; 2 — место рабочего; 3 — тара
для готовых деталей; 4 — вращающееся приспособление
с мотком проволоки; 5 — склад металла; 6 — тельфер;
7 — инструментальная тумбочка
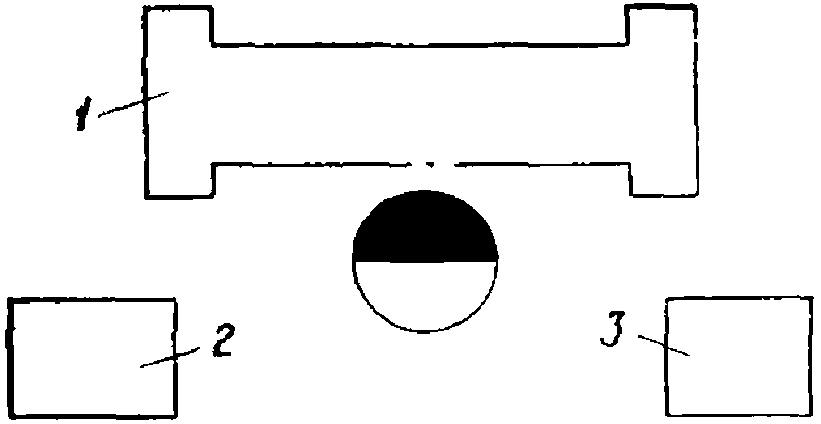
Схема 3. Планировка рабочего места при обрубке пружин
на прессе:
1 — пресс; 2 — тяга для заготовок;
3 — тара для готовых деталей
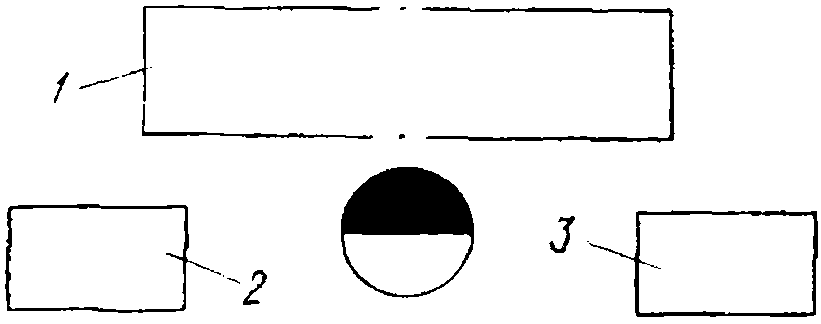
Схема 4. Планировка рабочего места при шлифовке торцов
на обдирочном станке:
1 — обдирочно-шлифовальный станок;
2 — тара для заготовок; 3 — тара для готовых деталей
При горячей навивке пружин печи для нагрева заготовок должны располагаться на таком расстоянии от пружинно-навивочных станков, чтобы нагретые заготовки сохраняли требуемую температуру нагрева при подаче их из печи к месту навивки. Для этого печи располагают на расстоянии не более 2 м от навивочных станков. В цехах горячей навивки пружин должна работать приточно-вытяжная вентиляция.
НОРМАТИВНАЯ ЧАСТЬ
Раздел I. НОРМАТИВЫ ПОДГОТОВИТЕЛЬНО-ЗАКЛЮЧИТЕЛЬНОГО ВРЕМЕНИ, ВРЕМЕНИ НА ОБСЛУЖИВАНИЕ РАБОЧЕГО МЕСТА, ОТДЫХ И ЛИЧНЫЕ НАДОБНОСТИ; ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ В ЗАВИСИМОСТИ ОТ МАСШТАБА ПРОИЗВОДСТВА
| ПОДГОТОВИТЕЛЬНО-ЗАКЛЮЧИТЕЛЬНОЕ ВРЕМЯ, ВРЕМЯ НА ОБСЛУЖИВАНИЕ РАБОЧЕГО МЕСТА, ОТДЫХ И ЛИЧНЫЕ НАДОБНОСТИ | Все типы оборудования, приспособления |
| Карта 1 |
Содержание работы:
1. Получение наряда, заготовок, технической документации, ознакомление с чертежом, заданием, получение инструктажа
2. Подналадка оборудования, смена вышедшего из строя инструмента; раскладывание в начале и уборка в конце смены инструмента
3. Уборка рабочего места в процессе работы и в конце смены; сдача наряда, готовых деталей, документации, инструмента после выполнения задания |
| № позиции | Вид оборудования | Подготовительно-заключительное время, ап.з | Обслуживание рабочего места, аобс. | Отдых и личные надобности, аотл. |
| Время в % от оперативного |
| 1 | Пружинно-навивочные автоматы и полуавтоматы | 2 | 10 | 4 |
| 2 | Токарные станки | Навивка | холодная | 2 | 4 | 4 |
| 3 | горячая | 3 | 5 | 6 |
| 4 | Пружинно-шлифовальные станки | 2 | 8 | 4 |
| 5 | Обдирочно-шлифовальные станки | Диаметр проволоки, мм, до | 8 | 2 | 4 | 4 |
| 6 | св. 8 | 3 | 5 | 5 |
| 7 | Эксцентриковый пресс | 8 | 2 | 4 | 6 |
| 8 | св. 8 | 2 | 5 | 8 |
| 9 | Рычажные ножницы | 4 | 2 | 3 | 4 |
| 10 | Настольные приспособления | 8 | 2 | 3 | 4 |
| 11 | Слесарные работы | 4 | 2 | 3 | 4 |
| 12 | св. 4 | 2 | 4 | 4 |
| ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВРЕМЯ В ЗАВИСИМОСТИ ОТ МАСШТАБА ПРОИЗВОДСТВА | Все типы производства |
| Карта 2 |
| Тип производства |
| Мелкосерийное и единичное | Среднесерийное | Крупносерийное и массовое |
| Число деталей в партии, шт., до |
| 3 | 10 | 16 | 40 | 100 | 160 | 250 | 400 | 630 | 1000 | 1600 | св. 1600 |
| Коэффициент, K |
| 1,3 | 1,2 | 1,15 | 1,07 | 1,0 | 0,93 | 0,87 | 0,81 | 0,76 | 0,7 | 0,65 | 0,6 |
Примечание. Поправочные коэффициенты применяются на все времена в картах сборника, кроме карт 3 и 4.
ХОЛОДНАЯ НАВИВКА
Раздел II. НАВИВКА ПРУЖИН
| УСТАНОВКА БУНТА ПРОВОЛОКИ НА ВРАЩАЮЩЕЕСЯ ПРИСПОСОБЛЕНИЕ И ЗАПРАВКА ПРОВОЛОКИ В АВТОМАТ | Вращающееся приспособление |
| Вспомогательное время |
| Карта 3 |
I. Установка бунта проволоки на вращающееся приспособление
1. Взять бунт проволоки вручную или застропить
2. Переместить к рабочему месту
3. Установить бунт на вращающееся приспособление
4. Снять скрепляющие вязки
II. Заправка проволоки в автомат
1. Выправить и зачистить конец проволоки
2. Вставить проволоку в правящие подающие ролики, подвинуть до упора и зажать в ролики
3. Включить и выключить автомат |
| № позиции | Вид работы | Расстояние перемещения L, мм, до | Способ перемещения |
| вручную | подъемно-транспортными механизмами |
| Масса бунта проволоки M, кг, до |
| 10 | 20 | 30 | 40 | 60 | 80 | 100 |
| Время на бунт T, мин. |
| 1 | I | 5 | 1,35 | 1,70 | 2,0 | 2,2 | 2,55 | 2,85 | 3,1 |
| 2 | 10 | 1,5 | 1,95 | 2,25 | 2,5 | 2,9 | 3,2 | 3,5 |
| 3 | 15 | 1,6 | 2,05 | 2,4 | 2,65 | 3,1 | 3,45 | 3,75 |
| 4 | 20 | 1,7 | 2,15 | 2,5 | 2,8 | 3,25 | 3,6 | 3,95 |
| 5 | На каждые последующие 5 м добавлять | 0,12 | 0,18 | 0,20 | 0,22 | 0,26 | 0,30 | 0,34 |
| 6 | II | | Диаметр проволоки d, мм, до |
| 0,5 | 1,0 | 2,0 | 3,0 | 4,0 | 6,0 | 8,0 | 10,0 |
| Время T, мин. |
| 1,0 | 1,3 | 1,65 | 1,9 | 2,1 | 2,45 | 2,7 | 2,9 |
| Индекс | а | б | в | г | д | е | ж | з |
Примечание. Для определения времени на одну пружину приведенное в нормативной карте время делить на количество пружин, получаемых из мотка проволоки.
T = 0,43 · L0,17 · M0,37 - позиции 1...4
T = 1,3 · d0,35 - позиция 6
| НАВИВКА ПРУЖИН НА АВТОМАТАХ И ПОЛУАВТОМАТАХ | Пружинно-навивочный автомат |
| Режимы обработки |
| Карта 4 |
| № позиции | Скорость подачи проволоки V, м/мин. | Диаметр проволоки d, мм, до | Средний диаметр навиваемой пружины Dср, мм, до |
| 5 | 10 | 12,5 | 16 | 20 | 25 | 32 | 40 | 50 | 60 |
| Число витков, навиваемых в мин., z1 |
| 1 | 60 | 1,0 | 3822 | 1911 | 1529 | 1194 | 955 | 764 | 597 | 478 | 382 | 318 |
| 2 | 55 | 3503 | 1752 | 1401 | 1095 | 876 | 701 | 547 | 438 | 350 | 292 |
| 3 | 48 | 2,0 | 3057 | 1529 | 1223 | 955 | 764 | 611 | 478 | 382 | 306 | 255 |
| 4 | 42 | 2675 | 1338 | 1070 | 836 | 669 | 535 | 418 | 334 | 268 | 223 |
| 5 | 38 | 4,0 | 2420 | 1210 | 968 | 756 | 605 | 484 | 378 | 303 | 242 | 202 |
| 6 | 32 | 2038 | 1019 | 815 | 637 | 510 | 408 | 318 | 255 | 204 | 170 |
| 7 | 28 | 1783 | 892 | 713 | 557 | 446 | 357 | 279 | 223 | 178 | 149 |
| 8 | 25 | 6,0 | 1592 | 796 | 637 | 498 | 398 | 318 | 249 | 199 | 159 | 133 |
| 9 | 22 | 1401 | 701 | 561 | 438 | 350 | 280 | 219 | 175 | 140 | 117 |
| 10 | 20 | 1274 | 637 | 510 | 398 | 318 | 255 | 199 | 159 | 127 | 106 |
| 11 | 18 | 8,0 | 1146 | 573 | 459 | 358 | 287 | 230 | 179 | 143 | 115 | 96 |
| 12 | 16 | 1019 | 510 | 408 | 318 | 255 | 204 | 159 | 127 | 102 | 85 |
| 13 | 14 | 892 | 446 | 356 | 279 | 223 | 178 | 139 | 111 | 89 | 74 |
| 14 | 12 | 764 | 382 | 306 | 239 | 191 | 153 | 119 | 96 | 76 | 64 |
| 15 | 10 | 637 | 318 | 255 | 199 | 159 | 127 | 100 | 80 | 64 | 53 |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
Примечания:
1. Основное время на навивку и отрезку одной пружины рассчитывается по формуле:
T_{\text{о}} = (\frac{z}{z_{1}} + 0,008d),\text{мин}.,
где z — число витков пружины;
z1 — число витков пружины, навиваемых в 1 мин.;
d — диаметр проволоки, мм.
2. Для более точного расчета основного времени скорость подачи проволоки м/мин. следует принимать по паспорту станка, а число витков, навиваемых в 1 мин., считать по формуле:
z_{1} = \frac{1000 \cdot V}{\text{П } \cdot D_{\text{ср}}} \text{витков},\text{мин}.,
где V — скорость подачи проволоки, м/мин.;
Dср — средний диаметр навиваемой пружины, мм.
3. В тех случаях, когда на автоматах устанавливаются более прогрессивные режимы, чем предусмотрено в карте, норму времени следует рассчитывать по этим режимам.
| НАВИВКА ПРУЖИН НА ТОКАРНЫХ СТАНКАХ | Токарные станки |
| Штучное время |
| Карта 5, лист 1 |
Содержание работы:
1. Подвести суппорт в исходное положение
2. Протянуть конец проволоки через натяжное устройство суппорта
3. Закрепить конец проволоки в оправке
4. Подвести центр задней бабки к оправке и поджать
5. Включить станок и навить пружину
6. Переключить станок на обратное вращение и расслабить пружину
7. Выключить станок
8. Отрубить заготовку пружины
9. Отвести центр задней бабки
10. Снять заготовку пружины с оправки и отложить |
| № позиции | Наружный диаметр пружины D, мм, до | Диаметр проволоки d, мм, до | Число витков z, до | Число оборотов шпинделя, об./мин. |
| 6 | 8 | 10 | 12 | 16 | 20 | 25 | 32 | 40 | 50 | 60 | 80 | 100 | 125 | 160 |
| Время T, мин. |
| 1 | 5 | 0,3 | 0,16 | 0,17 | 0,19 | 0,20 | 0,22 | 0,24 | 0,26 | 0,28 | 0,30 | 0,33 | 0,35 | 0,39 | 0,42 | 0,45 | 0,49 | 500 |
| 2 | 0,5 | 0,17 | 0,19 | 0,20 | 0,21 | 0,24 | 0,26 | 0,28 | 0,30 | 0,33 | 0,35 | 0,38 | 0,42 | 0,45 | 0,49 | 0,53 | |
| 3 | 1,0 | 0,18 | 0,21 | 0,22 | 0,24 | 0,26 | 0,28 | 0,30 | 0,33 | 0,36 | 0,39 | 0,42 | 0,46 | 0,50 | 0,54 | 0,59 | 450 |
| 4 | 10 | 0,4 | 0,22 | 0,25 | 0,27 | 0,28 | 0,31 | 0,34 | 0,37 | 0,40 | 0,43 | 0,47 | 0,50 | 0,55 | 0,60 | 0,65 | 0,70 | 400 |
| 5 | 0,6 | 0,24 | 0,26 | 0,28 | 0,30 | 0,33 | 0,36 | 0,39 | 0,42 | 0,46 | 0,50 | 0,55 | 0,60 | 0,65 | 0,70 | 0,75 | |
| 6 | 1,0 | 0,25 | 0,28 | 0,30 | 0,32 | 0,36 | 0,39 | 0,42 | 0,46 | 0,49 | 0,55 | 0,60 | 0,65 | 0,70 | 0,75 | 0,80 | 360 |
| 7 | 2,0 | 0,28 | 0,31 | 0,33 | 0,36 | 0,39 | 0,43 | 0,46 | 0,50 | 0,55 | 0,60 | 0,65 | 0,70 | 0,75 | 0,80 | 0,90 |
| 8 | 15 | 0,8 | 0,29 | 0,33 | 0,35 | 0,38 | 0,42 | 0,45 | 0,49 | 0,55 | 0,60 | 0,65 | 0,70 | 0,75 | 0,80 | 0,85 | 0,95 | 320 |
| 9 | 2,0 | 0,33 | 0,37 | 0,40 | 0,43 | 0,47 | 0,50 | 0,55 | 0,60 | 0,65 | 0,70 | 0,75 | 0,80 | 0,90 | 0,95 | 1,05 | |
| 10 | 2,8 | 0,35 | 0,39 | 0,42 | 0,45 | 0,49 | 0,55 | 0,60 | 0,65 | 0,70 | 0,75 | 0,80 | 0,85 | 0,95 | 1,00 | 1,10 | 290 |
| Индекс | | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п | р |
| НАВИВКА ПРУЖИН НА ТОКАРНЫХ СТАНКАХ | Токарные станки |
| Штучное время |
| Карта 5, лист 2 |
| № позиции | Наружный диаметр пружины D, мм, до | Диаметр проволоки d, мм, до | Число витков z, до | Число оборотов шпинделя, об./мин. |
| 6 | 8 | 10 | 12 | 16 | 20 | 25 | 32 | 40 | 50 | 60 | 80 | 100 | 125 | 160 |
| Время T, мин. |
| 11 | 20 | 1,2 | 0,36 | 0,40 | 0,43 | 0,46 | 0,50 | 0,55 | 0,60 | 0,65 | 0,70 | 0,75 | 0,80 | 0,90 | 0,95 | 1,00 | 1,10 | 260 |
| 12 | 2,0 | 0,38 | 0,42 | 0,46 | 0,48 | 0,55 | 0,60 | 0,65 | 0,70 | 0,75 | 0,80 | 0,45 | 0,95 | 1,00 | 1,10 | 1,2 | 230 |
| 13 | 4,0 | 0,42 | 0,46 | 0,50 | 0,55 | 0,60 | 0,65 | 0,70 | 0,75 | 0,80 | 0,90 | 0,95 | 1,05 | 1,10 | 1,20 | 1,30 | 210 |
| 14 | 25 | 2,0 | 0,42 | 0,47 | 0,50 | 0,55 | 0,60 | 0,65 | 0,70 | 0,75 | 0,80 | 0,90 | 0,95 | 1,05 | 1,15 | 1,20 | 1,35 | 190 |
| 15 | 5,0 | 0,48 | 0,50 | 0,55 | 0,60 | 0,65 | 0,75 | 0,80 | 0,85 | 0,95 | 1,00 | 1,05 | 1,20 | 1,30 | 1,40 | 1,50 | 170 |
| 16 | 30 | 2,0 | 0,46 | 0,50 | 0,55 | 0,60 | 0,65 | 0,70 | 0,75 | 0,80 | 0,90 | 0,95 | 1,00 | 1,15 | 1,20 | 1,30 | 1,45 | 160 |
| 17 | 5,0 | 0,50 | 0,55 | 0,60 | 0,65 | 0,75 | 0,80 | 0,85 | 0,95 | 1,00 | 1,05 | 1,15 | 1,30 | 1,40 | 1,50 | 1,65 |
| 18 | 6,0 | 0,55 | 0,60 | 0,65 | 0,70 | 0,80 | 0,85 | 0,90 | 1,00 | 1,05 | 1,10 | 1,20 | 1,35 | 1,45 | 1,55 | 1,70 |
| 19 | 40 | 2,5 | 0,55 | 0,60 | 0,70 | 0,70 | 0,75 | 0,80 | 0,90 | 0,95 | 1,05 | 1,10 | 1,20 | 1,35 | 1,45 | 1,55 | 1,70 | 120 |
| 20 | 6,0 | 0,60 | 0,65 | 0,70 | 0,75 | 0,85 | 0,90 | 1,00 | 1,10 | 1,20 | 1,25 | 1,35 | 1,50 | 1,60 | 1,75 | 1,90 |
| 21 | 50 | 4,0 | 0,65 | 0,70 | 0,75 | 0,80 | 0,90 | 1,00 | 1,05 | 1,15 | 1,25 | 1,35 | 1,40 | 1,55 | 1,70 | 1,85 | 2,00 | 94 |
| 22 | 8,0 | 0,70 | 0,75 | 0,85 | 0,90 | 1,00 | 1,05 | 1,15 | 1,25 | 1,35 | 1,45 | 1,55 | 1,75 | 1,85 | 2,00 | 2,20 |
| 23 | 80 | 5,0 | 0,80 | 0,90 | 1,00 | 1,05 | 1,15 | 1,25 | 1,35 | 1,45 | 1,55 | 1,70 | 1,80 | 2,00 | 2,15 | 2,35 | 2,55 | 80 |
| 24 | 8,0 | 0,85 | 0,95 | 1,05 | 1,10 | 1,20 | 1,30 | 1,40 | 1,55 | 1,65 | 1,80 | 1,95 | 2,15 | 2,30 | 2,50 | 2,70 |
| 25 | 10 | 0,90 | 1,00 | 1,10 | 1,15 | 1,25 | 1,35 | 1,45 | 1,60 | 1,75 | 1,85 | 2,00 | 2,20 | 2,40 | 2,60 | 2,80 |
| 26 | 100 | 6,0 | 0,90 | 1,00 | 1,10 | 1,15 | 1,30 | 1,40 | 1,50 | 1,65 | 1,80 | 1,90 | 2,05 | 2,25 | 2,45 | 2,65 | 2,90 | 75 |
| 27 | 8,0 | 0,95 | 1,05 | 1,15 | 1,20 | 1,35 | 1,45 | 1,55 | 1,70 | 1,85 | 2,00 | 2,15 | 2,35 | 2,55 | 2,75 | 3,00 |
| 28 | 10 | 1,0 | 1,10 | 1,20 | 1,25 | 1,40 | 1,5 | 1,60 | 1,75 | 1,90 | 2,05 | 2,20 | 2,45 | 2,65 | 2,85 | 3,10 |
| 29 | 12 | 1,05 | 1,15 | 1,25 | 1,30 | 1,45 | 1,55 | 1,65 | 1,80 | 1,95 | 2,10 | 2,25 | 2,50 | 2,70 | 2,90 | 3,20 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п | р |
Примечания:
1. Время в нормативной карте рассчитано при шаге навивки, равном диаметру проволоки (S = d). При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
| Шаг пружины |
S = d |
d < S <= 2d |
2d < S <= 3d |
3d < S <= 4d |
| Коэффициент |
1,0 |
1,15 |
1,3 |
1,5 |
2. При навивке пружин из прутка приведенное в нормативной карте время применяется с коэффициентом 1,3.
3. Время в нормативной карте дано на навивку заготовки пружин. Для определения времени на одну пружину приведенное в нормативной карте время разделить на количество пружин, полученных из заготовки
T = 0,048 · D0,45 · d0,14 · z0,35
| НАВИВКА ПРУЖИН НА НАСТОЛЬНОМ СТАНКЕ И СВЕРТЫВАНИЕ ПРУЖИН В КОЛЬЦО | Пружинно-навивочный станок |
| Штучное время |
| Карта 6 |
Содержание работы:
1. Установить бунт проволоки на катушку
2. Снять обвязку с бунта и вытянуть конец проволоки
3. Закрепить конец проволоки на оправке
4. Навить спираль
5. Снять спираль
6. Отмерить нужную длину спирали и откусить в размер
7. Свернуть спираль в кольцо и отложить | 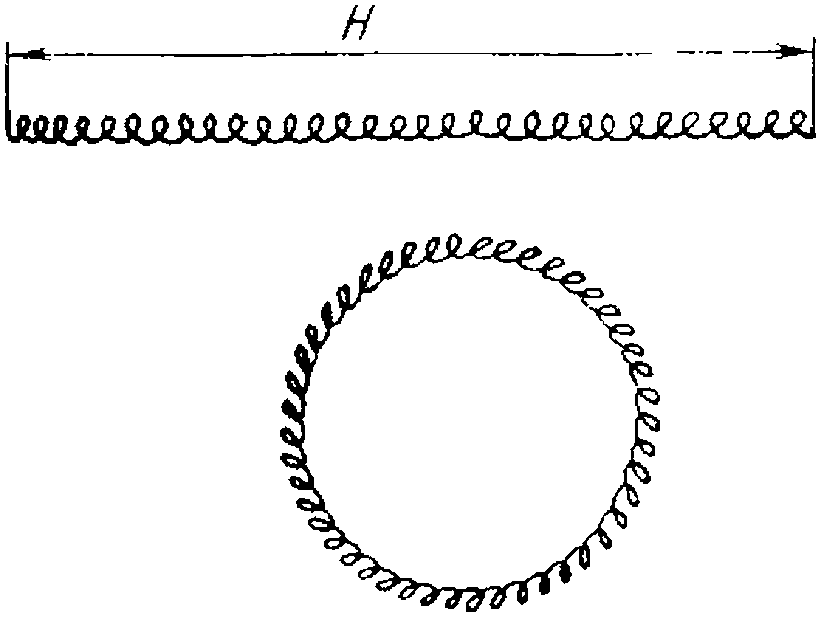 |
| № позиции | Диаметр проволоки d, мм, до | Высота пружины Н, мм, до |
| 100 | 150 | 200 | 250 | 300 | 350 | 400 |
| Время T, мин. |
| 1 | 0,3 | 0,35 | 0,38 | 0,40 | 0,42 | 0,43 | 0,45 | 0,46 |
| 2 | 0,4 | 0,39 | 0,42 | 0,44 | 0,46 | 0,47 | 0,49 | 0,50 |
| 3 | 0,5 | 0,42 | 0,45 | 0,47 | 0,49 | 0,51 | 0,52 | 0,54 |
| 4 | 0,6 | 0,44 | 0,48 | 0,50 | 0,52 | 0,54 | 0,56 | 0,57 |
| 5 | 0,8 | 0,49 | 0,52 | 0,55 | 0,57 | 0,59 | 0,61 | 0,62 |
| Индекс | а | б | в | г | д | е | ж |
Примечание. Время в нормативной карте рассчитано для навивки пружины с шагом, равным диаметру проволоки — d.
При навивке пружин с шагом больше диаметра проволоки приведенное в нормативной карте время применяется с коэффициентами:
| Шаг |
2d |
3d |
| Коэффициент |
0,8 |
0,7 |
T = 0,228 · d0,32 · Н0,18
| НАВИВКА ПРУЖИН В ПРИСПОСОБЛЕНИИ | Приспособление с механическим приводом |
| Штучное время |
| Карта 7 |
Содержание работы:
1. Закрепить конец проволоки в приспособлении
2. Включить станок и навить пружину на оправку
3. Выключить станок, отрубить пружину, снять с оправки, отложить в тару | 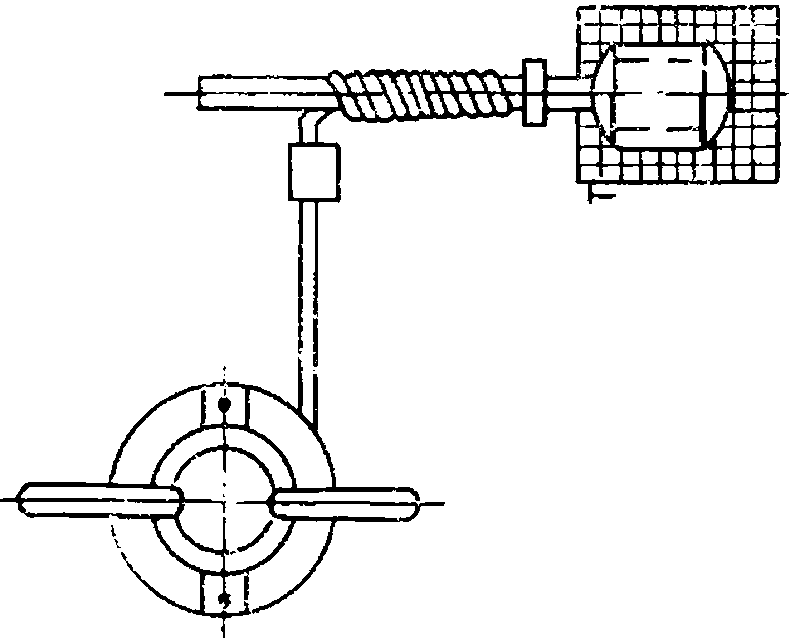 |
| № позиции | Наружный диаметр пружины D, мм, до | Диаметр проволоки d, мм, до | Число витков z, до |
| 20 | 32 | 50 | 100 | 200 | 320 | 500 |
| Время T, мин. |
| 1 | 3,0 | 0.3 | 0,27 | 0,31 | 0,36 | 0,44 | 0,54 | 0,62 | 0,71 |
| 2 | 0,5 | 0,34 | 0,39 | 0,45 | 0,55 | 0,68 | 0,78 | - |
| 3 | 5,0 | 0,3 | 0,32 | 0,37 | 0,42 | 0,52 | 0,64 | 0,74 | 0,84 |
| 4 | 0,5 | 0,40 | 0,46 | 0,53 | 0,65 | 0,80 | 0,92 | 1,05 |
| 5 | 1,0 | 0,54 | 0,63 | 0,72 | 0,88 | 1,1 | 1,25 | - |
| 6 | 8,0 | 0,5 | 0,58 | 0,63 | 0,69 | 0,77 | 0,87 | 0,95 | 1,05 |
| 7 | 1,0 | 0,7 | 0,76 | 0,82 | 0,93 | 1,05 | 1,15 | 1,25 |
| 8 | 2,0 | 0,85 | 0,93 | 1,0 | 1,15 | 1,3 | 1,4 | - |
| 9 | 10 | 1 | 0,8 | 0,88 | 0,95 | 1,05 | 1,2 | 1,3 | - |
| 10 | 2 | 0,98 | 1,05 | 1,15 | 1,3 | 1,5 | - | - |
| Индекс | а | б | в | г | д | е | ж |
T = 0,13 · D0,33 · d0,44 · z0,3 — при D <= 5
T = 0,11 · D0,63 · d0,28 · z0,18 — при D > 5
| НАВИВКА ПРУЖИН В ПРИСПОСОБЛЕНИИ НА ОПРАВКЕ | В приспособлении на оправке |
| Штучное время |
| Карта 8 |
Содержание работы:
1. Закрепить конец проволоки на оправке
2. Навить пружину
3. Расслабить спираль
4. Отрубить пружину и снять с оправки | 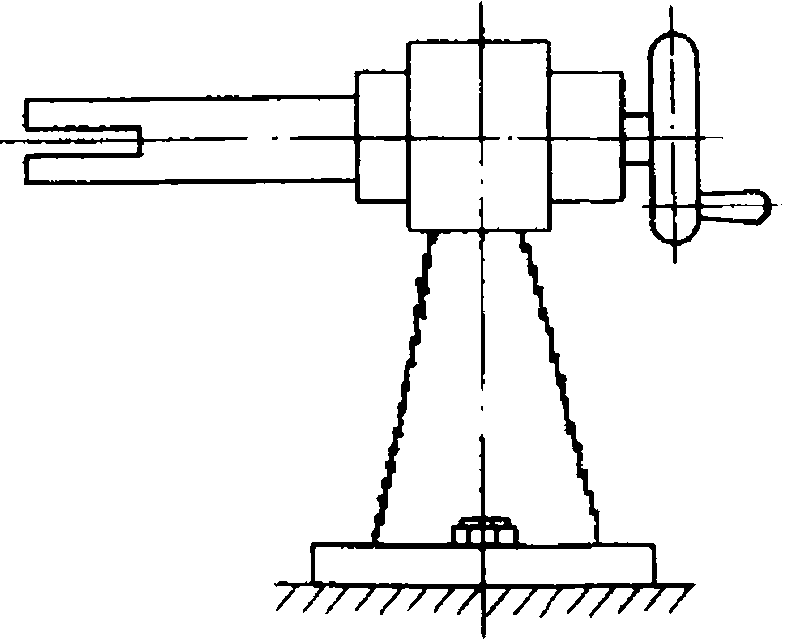 |
| № позиции | Наружный диаметр пружины D, мм, до | Диаметр проволоки d, мм, до | Число витков z, до |
| 3 | 5 | 7 | 10 | на каждые последующие 5 витков |
| Время T, мин. |
| 1 | 2 | 0,2 | 0,17 | 0,20 | 0,22 | 0,24 | 0,04 |
| 2 | 0,4 | 0,22 | 0,26 | 0,28 | 0,31 | 0,05 |
| 3 | 3 | 0,4 | 0,25 | 0,29 | 0,31 | 0,35 | 0,06 |
| 4 | 0,6 | 0,29 | 0,33 | 0,36 | 0,40 | 0,07 |
| 5 | 4 | 0,4 | 0,17 | 0,19 | 0,21 | 0,24 | 0,05 |
| 6 | 0,6 | 0,19 | 0,22 | 0,25 | 0,27 | 0,05 |
| 7 | 0,8 | 0,22 | 0,25 | 0,27 | 0,30 | 0,05 |
| 8 | 5 | 0,6 | 0,21 | 0,24 | 0,26 | 0,29 | 0,05 |
| 9 | 0,8 | 0,23 | 0,26 | 0,29 | 0,32 | 0,06 |
| 10 | 1,0 | 0,25 | 0,29 | 0,31 | 0,35 | 0,06 |
| 11 | 10 | 0,8 | 0,27 | 0,32 | 0,35 | 0,38 | 0,06 |
| 12 | 1,0 | 0,30 | 0,34 | 0,38 | 0,12 | 0,08 |
| 13 | 2,0 | 0,38 | 0,41 | 0,48 | 0,53 | 0,09 |
| 14 | 20 | 2,0 | 0,46 | 0,53 | 0,58 | 0,64 | 0,11 |
| 15 | 3,0 | 0,53 | 0,61 | 0,67 | 0,74 | 0,13 |
| 16 | 4,0 | 0,59 | 0,67 | 0,71 | 0,82 | 0,15 |
| Индекс | а | б | в | г | д |
Примечание. При навивке пружин на оправке вручную в тисках приведенное в нормативной карте время применяется с коэффициентом 2,0.
T = 0,19 · D0,26 · d0,36 · z0,28 — при D <= 3
T = 0,12 · D0,26 · d0,36 · z0,28 — при D > 3
| НАВИВКА ПРУЖИН ИЗ ПРУТКА ВРУЧНУЮ | Приспособление |
| Штучное время |
| Карта 9 |
Содержание работы:
1. Взять пруток, установить в приспособление
2. Отогнуть конец прутка
3. Установить отогнутый конец прутка в другое отверстие приспособления и закрепить
4. Взять инструмент, навить пружину
5. Открепить пружину и отложить | 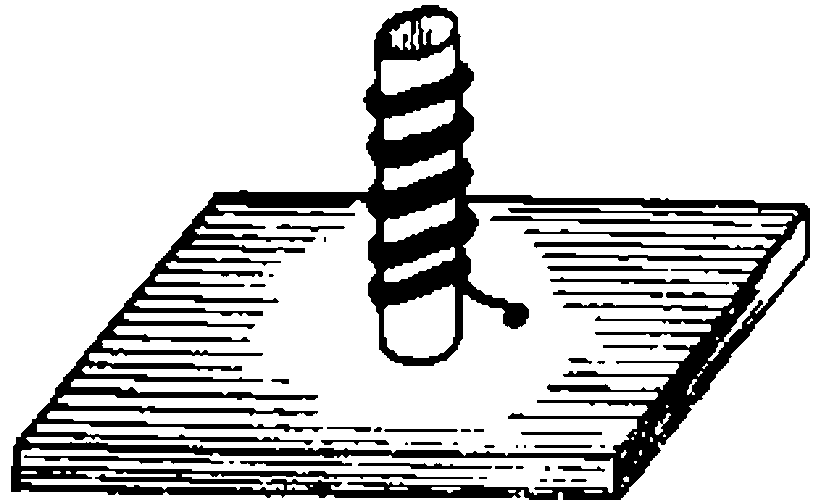 |
| № позиции | Диаметр проволоки d, мм, до | Число витков z, до |
| 2 | 4 | 8 | 12 | 20 | 25 | 30 |
| Время T, мин. |
| 1 | 2 | 0,16 | 0,22 | 0,30 | 0,36 | 0,45 | 0,50 | 0,55 |
| 2 | 5 | 0,19 | 0,26 | 0,35 | 0,43 | 0,54 | 0,60 | 0,65 |
| Индекс | а | б | в | г | д | е | ж |
Примечание. Время в нормативной карте рассчитано для навивки пружин диаметром до 10 мм. При других диаметрах пружины приведенное в нормативной карте время применяется с коэффициентами:
| Наружный диаметр пружины, мм, до |
10 |
15 |
20 |
| Коэффициент |
1,0 |
1,05 |
1,10 |
T = 0,1 · d0,19 · z0,46
| НАВИВКА ПРУЖИН ИЗ ЛЕНТЫ НА ТОКАРНОМ СТАНКЕ | Токарные станки |
| Вспомогательное время |
| Карта 10 |
Содержание работы:
1. Установить бунт ленты на катушку, снять обвязку и вытянуть конец ленты
2. Установить оправку
3. Закрепить ленту на оправке
4. Включить станок
5. Выключить станок
6. Откусить или отрубить заготовку
7. Переместить суппорт в исходное положение
8. Отвести заднюю бабку
9. Снять заготовку с оправки и отложить |
| № позиции | Размер ленты, мм | Диаметр оправки D, мм, до | Длина оправки L, мм, до |
| 500 | 600 | 800 |
| Время на одну спираль (заготовку) T, мин. |
| 1 | 0,5 x 2,5 | 40 | 1,25 | 1,3 | 1,35 |
| 2 | 1,5 x 4 | 40 | 1,3 | 1,35 | 1,40 |
| 3 | 80 | 1,35 | 1,4 | 1,45 |
| 4 | 1,7 x 5 | 40 | 1,35 | 1,4 | 1,45 |
| 5 | 80 | 1,45 | 1,5 | 1,55 |
| 6 | 100 | 1,5 | 1,55 | 1,6 |
| 7 | 2 x 6 | 40 | 1,4 | 1,45 | 1,55 |
| 8 | 80 | 1,5 | 1,55 | 1,6 |
| 9 | 100 | 1,55 | 1,6 | 1,65 |
| 10 | 2,5 x 5 | 40 | 1,5 | 1,55 | 1,60 |
| 11 | 80 | 1,55 | 1,60 | 1,65 |
| 12 | 100 | 1,6 | 1,65 | 1,70 |
| 13 | 2,8 x 7 | 120 | 1,65 | 1,7 | 1,75 |
| Индекс | а | б | в |
Примечания:
1. Основное время на навивку пружин из ленты определяется по технологическому процессу.
2. В нормативной карте предусмотрено время на навивку заготовки для пружин. Для определения вспомогательного времени на навивку одной пружины необходимо приведенное в нормативной карте время разделить на количество пружин, полученных из заготовки.
T = 0,53 · L0,14 - позиция 1
T = 0,34 · D0,09 · L0,16 - позиции 2, 3
T = 0,32 · D0,12 · L0,16 - позиции 4...6
T = 0,53 · D0,07 · L0,12 - позиции 7...9
T = 0,48 · D0,07 · L0,14 - позиции 10...12
T = 0,96 · L0,09 - позиция 13
| НАВИВКА ПРУЖИН ПРИ МНОГОКРАТНОМ ПРОПУСКАНИИ СПИРАЛИ ЧЕРЕЗ ШПИНДЕЛЬ | Токарные станки |
| Вспомогательное время |
| Карта 11, лист 1 |
Содержание работы:
1. Установить бунт проволоки на катушку, снять обвязку и вынуть конец проволоки
2. Установить оправку (на партию деталей)
3. Закрепить проволоку на оправке
4. Включить станок
5. Выключить станок
6. Открепить оправку, продвинуть пружину в шпиндель станка
7. Закрепить оправку
8. Откусить или отрубить заготовку
9. Снять и отложить пружину
10. Переместить суппорт в исходное положение |
| № позиции | Диаметр проволоки d, мм, до | Диаметр оправки D, мм, до | Количество продвижений N, до |
| 2 | 3 | 5 | 7 |
| Длина оправки L, мм, до |
| 1000 | 1500 | 1000 | 1500 | 1000 | 1500 | 1000 | 1500 |
| Время T, мин. |
| 1 | 1,0 | 20 | 1,2 | 1,3 | 1,75 | 2,25 | 2,8 | 3,6 | 3,8 | 4,9 |
| 2 | 40 | 1,25 | 1,65 | 1,85 | 2,4 | 2,9 | 3,8 | 4,0 | 5,15 |
| 3 | 1,5 | 20 | 1,25 | 1,6 | 1,8 | 2,35 | 2,9 | 3,7 | 3,9 | 5,05 |
| 4 | 40 | 1,3 | 1,7 | 1,5 | 2,45 | 3,0 | 3,9 | 4,1 | 5,25 |
| 5 | 2,0 | 20 | 1,25 | 1,65 | 1,85 | 2,4 | 2,95 | 3,65 | 3,95 | 5,15 |
| 6 | 40 | 1,35 | 1,7 | 1,9 | 2,5 | 3,05 | 3,95 | 4,15 | 5,35 |
| 7 | 60 | 1,4 | 1,75 | 2,0 | 2,55 | 3,15 | 4,05 | 4,25 | 5,5 |
| 8 | 3,0 | 25 | 1,35 | 1,7 | 1,9 | 2,35 | 2,95 | 3,65 | 3,9 | 4,9 |
| 9 | 50 | 1,4 | 1,75 | 2,0 | 2,5 | 3,1 | 3,85 | 4,1 | 4,8 |
| 10 | 70 | 1,45 | 1,8 | 2,05 | 2,6 | 3,15 | 3,95 | 4,2 | 5,25 |
| Индекс | а | б | в | г | д | е | ж | з |
| НАВИВКА ПРУЖИН ПРИ МНОГОКРАТНОМ ПРОПУСКАНИИ СПИРАЛИ ЧЕРЕЗ ШПИНДЕЛЬ | Токарные станки |
| Вспомогательное время |
| Карта 11, лист 2 |
| № позиции | Диаметр проволоки d, мм, до | Диаметр оправки D, мм, до | Количество продвижений N, до |
| 2 | 3 | 5 | 7 |
| Длина оправки L, мм, до |
| 1000 | 1500 | 1000 | 1500 | 1000 | 1500 | 1000 | 1500 |
| Время T, мин. |
| 11 | 4 | 25 | 1,4 | 1,75 | 2,0 | 2,45 | 3,05 | 3,8 | 4,05 | 5,05 |
| 12 | 50 | 1,45 | 1,85 | 2,1 | 2,6 | 3,2 | 4,0 | 4,25 | 5,3 |
| 13 | 70 | 1,5 | 1,9 | 2,15 | 2,65 | 3,3 | 4,1 | 4,35 | 5,45 |
| 14 | 5 | 25 | 1,45 | 1,8 | 2,05 | 2,55 | 3,15 | 3,9 | 4,15 | 5,2 |
| 15 | 50 | 1,5 | 1,9 | 2,15 | 2,65 | 3,3 | 4,1 | 4,4 | 5,45 |
| 16 | 70 | 1,55 | 1,95 | 2,2 | 2,7 | 3,4 | 4,2 | 4,5 | 5,6 |
| 17 | 6 | 25 | 1,45 | 1,80 | 2,0 | 2,5 | 3,2 | 4,0 | 4,2 | 5,3 |
| 18 | 50 | 1,55 | 1,90 | 2,2 | 2,7 | 3,3 | 4,2 | 4,4 | 5,5 |
| 19 | 70 | 1,60 | 2,0 | 2,25 | 2,8 | 3,4 | 4,3 | 4,6 | 5,7 |
| Индекс | а | б | в | г | д | е | ж | з |
Примечание. Основное время определяется по технологическому процессу.
T = 0,007 · d0,06 · D0,06 · N0,91 · L0,63 - позиции 1...7
T = 0,0126 · d0,12 · D0,07 · N0,85 · L0,54 - позиции 8...19
Раздел III. ШЛИФОВАЛЬНЫЕ РАБОТЫ ПРИ ИЗГОТОВЛЕНИИ ПРУЖИН
| ШЛИФОВАНИЕ ТОРЦОВ ПРУЖИНЫ | Пружинно-шлифовальные станки |
| Штучное время |
| Карта 12 |
Содержание работы:
1. Взять пружину, установить в отверстие загрузочного диска
2. Включить станок и подачу
3. Шлифовать торцы с двух сторон одновременно
4. Выключить станок и подачу
5. Снять пружину и отложить |
| № позиции | Наружный диаметр пружины, D, мм, до | Диаметр проволоки d, мм, до | Высота пружины H, мм, до |
| 50 | 110 | 150 |
| Время T, мин. |
| 1 | 10 | 0,5 | 0,0098 | 0,0104 | 0,0106 |
| 2 | 1 | 0,014 | 0,0147 | 0,015 |
| 3 | 2 | 0,019 | 0,0208 | 0,0213 |
| 4 | 20 | 2 | 0,029 | 0,03 | 0,031 |
| 5 | 3 | 0,035 | 0,037 | 0,038 |
| 6 | 4 | 0,04 | 0,043 | 0,044 |
| 7 | 30 | 3 | 0,044 | 0,047 | 0,048 |
| 8 | 4 | 0,05 | 0,054 | 0,055 |
| 9 | 5 | 0,057 | 0,06 | 0,061 |
| 10 | 6 | 0,062 | 0,066 | 0,068 |
| 11 | 50 | 4 | 0,067 | 0,071 | 0,073 |
| 12 | 5 | 0,075 | 0,08 | 0,082 |
| 13 | 6 | 0,082 | 0,087 | 0,09 |
| 14 | 8 | 0,095 | 0,10 | 0,103 |
| 15 | 65 | 5 | 0,087 | 0,092 | 0,095 |
| 16 | 6 | 0,095 | 0,10 | 0,104 |
| 17 | 8 | 0,11 | 0,117 | 0,119 |
| 18 | 10 | 0,12 | 0,13 | 0,134 |
| Индекс | а | б | в |
Примечание. Снятие деталей происходит путем проталкивания при установке в загрузочный диск следующей детали.
T = 0,00285 · D0,55 · d0,5 · H0,08
| ШЛИФОВАНИЕ ТОРЦОВ ПРУЖИНЫ ПРЕДВАРИТЕЛЬНОЕ (ДО ТЕРМООБРАБОТКИ) И ОКОНЧАТЕЛЬНОЕ (ПОСЛЕ ТЕРМООБРАБОТКИ) | Обдирочно-шлифовальный станок |
| Штучное время |
| Карта 13, лист 1 |
Содержание работы:
1. Взять пружину, установить на оправку и поднести к наждачному кругу
2. Снять заусенцы по наружному диаметру и шлифовать торец
3. Измерить по угольнику перпендикулярность торца к образующей пружине и штангенциркулем высоту пружины
4. Перевернуть пружину
5. Снять заусенцы по наружному диаметру и шлифовать 2-й торец
6. Измерить по угольнику перпендикулярность торца к образующей пружине
7. Снять пружину с оправки и отложить | 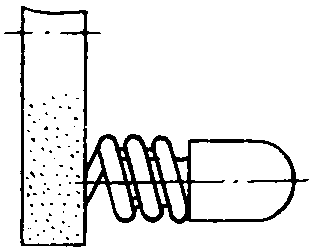 |
| № позиции | Наружный диаметр пружины D, мм, до | Диаметр проволоки d, мм, до | Высота пружины H, мм, до |
| 15 | 25 | 50 | 100 | 150 | 200 |
| Время T, мин. |
| 1 | 5 | 0,5 | 0,31 | 0,36 | 0,43 | 0,50 | 0,60 | 0,65 |
| 2 | 10 | 1,0 | 0,40 | 0,46 | 0,55 | 0,65 | 0,75 | 0,80 |
| 3 | 2,0 | 0,46 | 0,50 | 0,65 | 0,75 | 0,85 | 0,90 |
| 4 | 20 | 2 | 0,50 | 0,60 | 0,70 | 0,85 | 0,95 | 1,05 |
| 5 | 3 | 0,55 | 0,65 | 0,75 | 0,90 | 1,05 | 1,10 |
| 6 | 4 | 0,60 | 0,70 | 0,80 | 0,95 | 1,10 | 1,15 |
| 7 | 40 | 3 | 0,60 | 0,70 | 0,85 | 1,05 | 1,15 | 1,25 |
| 8 | 4 | 0,65 | 0,75 | 0,90 | 1,1 | 1,2 | 1,3 |
| 9 | 5 | 0,70 | 0,80 | 0,95 | 1,15 | 1,25 | 1,40 |
| 10 | 6 | 0,75 | 0,85 | 1,0 | 1,2 | 1,3 | 1,45 |
| 11 | 60 | 5 | 0,75 | 0,85 | 1,0 | 1,2 | 1,35 | 1,5 |
| 12 | 6 | 0,77 | 0,88 | 1,05 | 1,25 | 1,4 | 1,55 |
| 13 | 8 | 0,8 | 0,9 | 1,1 | 1,35 | 1,5 | 1,6 |
| 14 | 10 | 0,85 | 0,95 | 1,15 | 1,4 | 1,55 | 1,7 |
| Индекс | а | б | в | г | д | е |
| ШЛИФОВАНИЕ ТОРЦОВ ПРУЖИНЫ ПРЕДВАРИТЕЛЬНОЕ (ДО ТЕРМООБРАБОТКИ) И ОКОНЧАТЕЛЬНОЕ (ПОСЛЕ ТЕРМООБРАБОТКИ) | Обдирочно-шлифовальный станок |
| Штучное время |
| Карта 13, лист 2 |
| № позиции | Наружный диаметр пружины D, мм, до | Диаметр проволоки d, мм, до | Высота пружины H, мм, до |
| 15 | 25 | 50 | 100 | 150 | 200 |
| Время T, мин. |
| 15 | 80 | 6 | 1,0 | 1,1 | 1,35 | 1,65 | 1,85 | 2,0 |
| 16 | 8 | 1,05 | 1,2 | 1,45 | 1,75 | 1,95 | 2,1 |
| 17 | 10 | 1,1 | 1,25 | 1,5 | 1,8 | 2,0 | 2,2 |
| 18 | 12 | 1,15 | 1,3 | 1,55 | 1,85 | 2,1 | 2,25 |
| 19 | 100 | 8 | 1,1 | 1,25 | 1,5 | 1,8 | 2,0 | 2,15 |
| 20 | 10 | 1,15 | 1,3 | 1,55 | 1,9 | 2,1 | 2,25 |
| 21 | 12 | 1,2 | 1,35 | 1,6 | 1,95 | 2,15 | 2,35 |
| 22 | 14 | 1,25 | 1,4 | 1,65 | 2,0 | 2,25 | 2,4 |
| Индекс | а | б | в | г | д | е |
Примечания:
1. При шлифовании торцов пружин без надевания на оправку и без измерения перпендикулярности по угольнику или при выполнении единой операции шлифования приведенное в нормативной карте время применяется с коэффициентом 0,6.
2. Время в нормативной карте рассчитано при допуске на высоту пружины +/-2 мм. При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
| Допуск на высоту пружины, мм, до |
| +/- 0,5 | +/- 1,0 | +/- 2,0 | +/- 4,0 |
| Коэффициент |
| 1,4 | 1,2 | 1,0 | 0,8 |
T = 0,13 · D0,17 · d0,19 · H0,27 — при D <= 60
T = 0,16 · D0,17 · d0,19 · H0,27 — при D > 60
Раздел IV. ОТРЕЗНЫЕ И ОБРУБНЫЕ РАБОТЫ ПРИ ИЗГОТОВЛЕНИИ ПРУЖИН
| ОТРЕЗКА, РУБКА ЗАГОТОВКИ НА ОТДЕЛЬНЫЕ ПРУЖИНЫ ВРУЧНУЮ | Кусачки, зубило, рычажные ножницы, абразивно-отрезной станок |
| Штучное время |
| Карта 14, лист 1 |
| № позиции | Инструмент | Содержание работы | Высота пружины H, мм, до | Диаметр проволоки d, мм, до |
| 0,3 | 0,6 | 1,0 | 1,5 | 2,0 | 3,0 | 4,0 | 6,0 | 8,0 | 10 | 12 |
| Время T, мин. |
| 1 | Кусачки | Взять заготовку и кусачки | 10 | 0,045 | 0,07 | 0,09 | 0,11 | 0,12 | 0,15 | - | - | - | - | - |
| 2 | Отрезать пружину в размер | 20 | 0,06 | 0,08 | 0,1 | 0,13 | 0,15 | 0,18 | - | - | - | - | - |
| 3 | Отложить пружину и кусачки | 40 | 0,07 | 0,1 | 0,13 | 0,15 | 0,18 | 0,22 | - | - | - | - | - |
| 4 | 60 | 0,08 | 0,11 | 0,14 | 0,17 | 0,2 | 0,24 | - | - | - | - | - |
| 5 | На каждые последующие | 20 | 0,01 | 0,01 | 0,01 | 0,02 | 0,02 | 0,02 | - | - | - | - | - |
| 6 | Зубило | Взять заготовку и положить на плиту | 20 | - | - | 0,08 | 0,10 | 0,11 | 0,14 | 0,16 | 0,19 | 0,22 | - | - |
| 7 | Взять зубило и молоток | 40 | - | - | 0,1 | 0,12 | 0,15 | 0,18 | 0,21 | 0,26 | 0,30 | - | - |
| 8 | Отрубить пружину в размер | 60 | - | - | 0,12 | 0,15 | 0,17 | 0,21 | 0,25 | 0,30 | 0,35 | - | - |
| 9 | Отложить пружину и молоток | 80 | - | - | 0,13 | 0,17 | 0,19 | 0,24 | 0,27 | 0,34 | 0,39 | - | - |
| 10 | На каждые последующие | 20 | - | - | 0,01 | 0,02 | 0,02 | 0,03 | 0,03 | 0,04 | 0,04 | - | - |
| 11 | Рычажные ножницы | Взять заготовку, отмерить длину пружины и установить на нож | 20 | - | 0,12 | 0,14 | 0,15 | 0,16 | - | - | - | - | - | - |
| 12 | 40 | - | 0,17 | 0,19 | 0,20 | 0,21 | - | - | - | - | - | - |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л |
| ОТРЕЗКА, РУБКА ЗАГОТОВКИ НА ОТДЕЛЬНЫЕ ПРУЖИНЫ ВРУЧНУЮ | Кусачки, зубило, рычажные ножницы, абразивно-отрезной станок |
| Штучное время |
| Карта 14, лист 2 |
| № позиции | Инструмент | Содержание работы | Высота пружины H, мм, до | Диаметр проволоки d, мм, до |
| 0,3 | 0,6 | 1,0 | 1,5 | 2,0 | 3,0 | 4,0 | 6,0 | 8,0 | 10 | 12 |
| Время T, мин. |
| 13 | Рычажные ножницы | Подвести нож и отрезать пружину в размер | 60 | - | 0,20 | 0,22 | 0,24 | 0,25 | - | - | - | - | - | - |
| 14 | 80 | - | 0,23 | 0,25 | 0,27 | 0,28 | - | - | - | - | - | - |
| 15 | На каждые последующие | 20 | - | 0,03 | 0,03 | 0,03 | 0,03 | - | - | - | - | - | - |
| 16 | Абразивно-отрезной станок | Взять заготовку, надеть на оправку | 20 | - | - | 0,07 | 0,08 | 0,087 | 0,1 | 0,11 | 0,12 | 0,13 | 0,14 | 0,145 |
| 17 | Подвести к наждачному кругу и отрезать в размер | 40 | - | - | 0,105 | 0,12 | 0,13 | 0,145 | 0,155 | 0,175 | 0,19 | 0,20 | 0,215 |
| 18 | Отложить пружину | 60 | - | - | 0,135 | 0,15 | 0,165 | 0,18 | 0,20 | 0,22 | 0,24 | 0,26 | 0,27 |
| 19 | 80 | - | - | 0,16 | 0,17 | 0,19 | 0,21 | 0,23 | 0,26 | 0,28 | 0,3 | 0,32 |
| 20 | На каждые последующие | 20 | - | - | 0,025 | 0,025 | 0,025 | 0,03 | 0,03 | 0,04 | 0,04 | 0,04 | 0,05 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л |
Примечания:
1. При отрезке (обрубке) технологического припуска с двух сторон приведенное в нормативной карте время применяется с коэффициентом 1,5.
2. При отрезке пружины с отсчетом числа витков приведенное в нормативной карте время применяется с коэффициентом 1,3.
3. При отрезке пружины на абразивно-отрезном станке без надевания заготовки на оправку нормативное время по позициям 16...20 применяется с коэффициентом 0,8.
T = 0,045 · H0,28 · d0,5 — кусачки
T = 0,038 · H0,43 · d0,18 — рычажные ножницы
T = 0,0242· H0,39 · d0,52 — зубило
T = 0,013 · H0,57 · d0,28 — абразивно-отрезной станок
| РАЗРЕЗКА ЗАГОТОВКИ НА ОТДЕЛЬНЫЕ ПРУЖИНЫ НА ЭКСЦЕНТРИКОВОМ ПРЕССЕ | Эксцентриковый пресс |
| Штучное время |
| Карта 15 |
Содержание работы:
1. Взять заготовку пружины и установить заготовку на матрицу пресса до упора
2. Включить пресс
3. Отрубить пружину
4. Выключить пресс
5. Снять пружину и отложить | 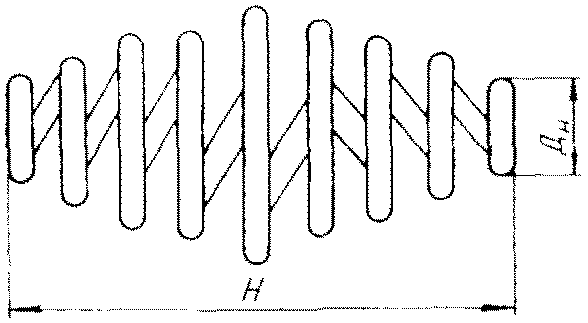 |
| № позиции | Наружный диаметр пружины D, мм, до | Диаметр проволоки d, мм, до | Высота пружины H, мм, до |
| 50 | 100 | 150 | 200 | 300 | 400 | 500 | 600 |
| Время на одну пружину T, мин. |
| 20 | 2 | 0,04 | 0,05 | 0,06 | 0,07 | 0,09 | 0,10 | 0,11 | 0,12 |
| 1 | 3 | 0,043 | 0,06 | 0,07 | 0,08 | 0,095 | 0,11 | 0,12 | 0,13 |
| 2 | 4 | 0,045 | 0,062 | 0,072 | 0,084 | 0,1 | 0,12 | 0,13 | 0,14 |
| 3 | 40 | 3 | 0,048 | 0,065 | 0,078 | 0,089 | 0,107 | 0,12 | 0,13 | 0,14 |
| 4 | 4 | 0,05 | 0,068 | 0,082 | 0,092 | 0,11 | 0,13 | 0,14 | 0,15 |
| 5 | 5 | 0,051 | 0,07 | 0,084 | 0,096 | 0,115 | 0,135 | 0,145 | 0,155 |
| 6 | 6 | 0,053 | 0,072 | 0,087 | 0,099 | 0,119 | 0,14 | 0,15 | 0,16 |
| 7 | 50 | 4 | 0,05 | 0,07 | 0,08 | 0,096 | 0,115 | 0,13 | 0,145 | 0,15 |
| 8 | 5 | 0,053 | 0,073 | 0,087 | 0,099 | 0,119 | 0,135 | 0,15 | 0,16 |
| 9 | 6 | 0,055 | 0,075 | 0,09 | 0,102 | 0,122 | 0,14 | 0,155 | 0,17 |
| 10 | 8 | 0,057 | 0,078 | 0,094 | 0,107 | 0,128 | 0,145 | 0,16 | 0,175 |
| 11 | 60 | 5 | 0,055 | 0,075 | 0,09 | 0,102 | 0,12 | 0,14 | 0,15 | 0,16 |
| 12 | 6 | 0,056 | 0,077 | 0,092 | 0,105 | 0,125 | 0,145 | 0,155 | 0,17 |
| 13 | 8 | 0,059 | 0,08 | 0,096 | 0,109 | 0,13 | 0,15 | 0,165 | 0,18 |
| 14 | 10 | 0,06 | 0,083 | 0,10 | 0,113 | 0,136 | 0,155 | 0,17 | 0,185 |
| 15 | 70 | 6 | 0,058 | 0,079 | 0,094 | 0,107 | 0.129 | 0,145 | 0,16 | 0,18 |
| 16 | 8 | 0,06 | 0,082 | 0,099 | 0,11 | 0,135 | 0,15 | 0,17 | 0,185 |
| 17 | 10 | 0,062 | 0,085 | 0,101 | 0,116 | 0,139 | 0,16 | 0,175 | 0,19 |
| Индекс | а | б | в | г | д | е | ж | з |
Примечание. Время в нормативной карте рассчитано на число двойных ходов в мин., равное 250. При измененных условиях к приведенному в нормативной карте времени прибавлять:
| Число двойных ходов в мин. |
200 |
150 |
130 |
110 |
100 |
90 |
70 |
50 |
| Время, мин. |
0,001 |
0,003 |
0,004 |
0,005 |
0,006 |
0,008 |
0,010 |
0,016 |
T = 0,004 · D0,15 · d0,1 · H0,45
| Обрубка концов витка на прессе | Эксцентриковый пресс |
| Вспомогательное время |
| Карта 16 |
Содержание работы:
1. Взять пружину, установить в штамп
2. Включить пресс
3. Выключить пресс
4. Снять пружину и отложить | 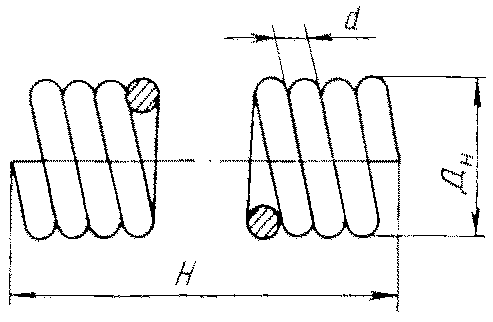 |
| № позиции | Диаметр проволоки d, мм, до | Высота пружины H, мм, до |
| 25 | 50 | 100 | 160 | 200 | 320 | 400 | 500 |
| Время T, мин. |
| 1 | 2 | 0,053 | 0,057 | 0,062 | 0,065 | 0,067 | 0,07 | 0,072 | 0,073 |
| 2 | 4 | 0,06 | 0,064 | 0,07 | 0,073 | 0,075 | 0,079 | 0,081 | 0,083 |
| 3 | 6 | 0,064 | 0,069 | 0,074 | 0,078 | 0,08 | 0,084 | 0,087 | 0,089 |
| 4 | 8 | 0,066 | 0,072 | 0,077 | 0,086 | 0,088 | 0,089 | 0,09 | 0,093 |
| 5 | 10 | 0,07 | 0,075 | 0,08 | 0,09 | 0,092 | 0,093 | 0,094 | 0,097 |
| 6 | На каждые последующие 2 мм | 0,05 | 0,05 | 0,05 | 0,05 | 0,05 | 0,05 | 0,06 | 0,06 |
| Индекс | а | б | в | г | д | е | ж | з |
Примечания:
1. Основное время на обрубку концов определяется по техпроцессу.
2. Время в нормативной карте рассчитано на диаметр пружины до 20 мм. При других диаметрах приведенное в нормативной карте время применяется с коэффициентами:
| Диаметр пружины D, мм, до |
20 |
40 |
70 и свыше |
| Коэффициент |
1,0 |
1,15 |
1,3 |
T = 0,033 · d0,17 · H0,11
Раздел V. ГИБОЧНЫЕ РАБОТЫ ПРИ ИЗГОТОВЛЕНИИ ПРУЖИН
| ПОДЖАТИЕ КРАЙНИХ ВИТКОВ У ПРУЖИН СЖАТИЯ ВРУЧНУЮ | Плоскогубцы, тиски, оправка |
| Штучное время |
| Карта 17, лист 1 |
| № позиции | Способ установки, инструмент | Содержание работы | Наружный диаметр пружины D, мм | Диаметр проволоки d, мм, до |
| 0,6 | 1,0 | 1,5 | 2,0 | 3,0 | 4,0 | 6,0 | 8,0 | 10 | 12 |
| Время T, мин. |
| 1 | В руках плоскогубцами | 1. | Взять пружину и плоскогубцы | До 25 | 0,12 | 0,14 | 0,15 | 0,17 | - | - | - | - | - | - |
| 2. | Поджать виток с одной стороны |
| 3. | Перевернуть пружину |
| 4. | Поджать виток с другой стороны |
| 5. | Отложить пружину и плоскогубцы |
| 2 | На оправке, закрепленной в тисках или на плите молотком | 1. | Взять пружину, установить оправку | До 25 | 0,16 | 0,20 | 0,23 | 0,26 | 0,3 | 0,34 | - | - | - | - |
| 2. | Установить оправку с пружиной в тиски и закрепить |
| 3 | 3. | Взять молоток и поджать виток с одной стороны. Отложить молоток | Св. 25 | - | 0,22 | 0,25 | 0,28 | 0,32 | 0,35 | 0,40 | 0,45 | 0,48 | 0,51 |
| 4. | Открепить тиски, перевернуть пружину, закрепить тиски |
| 5. | Взять молоток и поджать виток с другой стороны |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
| ПОДЖАТИЕ КРАЙНИХ ВИТКОВ У ПРУЖИН СЖАТИЯ ВРУЧНУЮ | Плоскогубцы, тиски, оправка |
| Штучное время |
| Карта 17, лист 2 |
| № позиции | Способ установки, инструмент | Содержание работы | Наружный диаметр пружины D, мм | Диаметр проволоки d, мм, до |
| 0,6 | 1,0 | 1,5 | 2,0 | 3,0 | 4,0 | 6,0 | 8,0 | 10 | 12 |
| Время T, мин. |
| | 6. | Открепить тиски, снять пружину и отложить | | | | | | | | | | | |
| 4 | Между оправками, закрепленными в тисках | 1. | Взять пружину и установить между оправками | До 25 | 0,29 | 0,36 | 0,42 | 0,48 | 0,56 | 0,63 | - | - | - | - |
| 2. | Взять пружину и установить между оправками |
| 3. | Взять молоток и оправку и поджать виток с одной стороны |
| 5 | 4. | Отложить оправку и молоток | Св. 25 | - | - | 0,44 | 0,5 | 0,59 | 0,66 | 0,7 | 0,87 | 0,95 | 1,05 |
| 5. | Открепить тиски, перевернуть пружину с оправками, закрепить |
| 6. | Взять молоток и оправку и поджать виток с другой стороны |
| 7. | Открепить тиски, снять пружину с оправками и отложить пружину |
| Индекс | а | б | в | г | д | е | ж | З | и | к |
T = 0,14 · d0,24 - позиция 1
T = 0,2 · d0,37 - позиция 2
T = 0,22 · d0,34 - позиция 3
T = 0,36 · d0,40 - позиция 4
T = 0,38 · d0,40 - позиция 5
| ГИБКА ЗАЦЕПОВ ВИНТОВЫХ ПРУЖИН В ПОЛВИТКА | Плоскогубцы, тиски, оправки, приспособления |
| Штучное время |
| Карта 18, лист 1 |
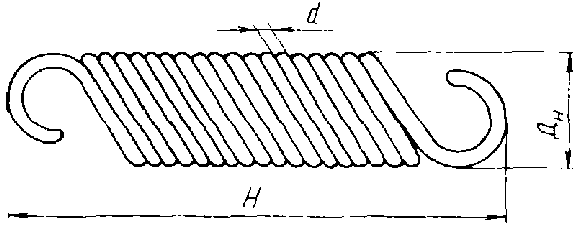 |
| № позиции | Способ установки | Содержание работы | Диаметр проволоки d, мм, до |
| 0,5 | 1 | 2 | 3 | 4 | 5 | 6 |
| Время T, мин. |
| 1 | В руках плоскогубцами или специальным пинцетом | 1. | Взять пружину и инструмент | 0,14 | 0,18 | 0,23 | 0,26 | 0,28 | 0,31 | 0,33 |
| 2. | Загнуть конец пружины плоскогубцами или пинцетом |
| 3. | Перевернуть пружину |
| 4. | Загнуть второй конец |
| 5. | Отложить пружину |
| 2 | В оправке, закрепленной в тисках | 1. | Взять пружину и установить в отверстие оправки, закрепить в тиски | 0,36 | 0,4 | 0,44 | 0,47 | 0,49 | 0,51 | 0,52 |
| 2. | Взять зубило и молоток, загнуть половину витка |
| 3. | Отложить зубило и молоток |
| 4. | Открепить тиски, перевернуть пружину с оправкой и закрепить |
| Индекс | а | б | в | г | д | е | ж |
| ГИБКА ЗАЦЕПОВ ВИНТОВЫХ ПРУЖИН В ПОЛВИТКА | Плоскогубцы, тиски, оправки, приспособления |
| Штучное время |
| Карта 18, лист 2 |
| № позиции | Способ установки | Содержание работы | Диаметр проволоки d, мм, до |
| 0,5 | 1 | 2 | 3 | 4 | 5 | 6 |
| Время T, мин. |
| | 5. | Взять зубило и молоток, загнуть половину витка с другой стороны | | | | | | | |
| 6. | Отложить зубило и молоток |
| 7. | Открепить пружину, снять с оправки и отложить |
| 3 | В приспособлении для поочередной загибки зацепов | 1. | Взять пружину и установить в приспособление | 0,21 | 0,23 | 0,24 | 0,25 | 0,26 | 0,27 | 0,28 |
| 2. | Отводом рычага загнуть конец в полвитка |
| 3. | Перевернуть пружину |
| 4. | Загнуть второй конец в полвитка |
| 5. | Снять и отложить пружину |
| 4 | В настольном приспособлении для загибки зацепов одновременно с двух сторон | 1. | Взять пружину, установить в приспособление и закрепить центрирующей оправкой | 0,070 | 0,075 | 0,08 | 0,084 | 0,086 | 0,088 | 0,09 |
| 2. | Загнуть одновременно зацепы с двух сторон отводом рычага |
| 3. | Снять оправку, пружину с приспособления и отложить |
| Индекс | а | б | в | г | д | е | ж |
| ГИБКА ЗАЦЕПОВ ВИНТОВЫХ ПРУЖИН В ПОЛВИТКА | Плоскогубцы, тиски, оправки, приспособления |
| Штучное время |
| Карта 18, лист 3 |
| № позиции | Способ установки | Содержание работы | Диаметр проволоки d, мм, до |
| 0,5 | 1 | 2 | 3 | 4 | 5 | 6 |
| Время T, мин. |
| 5 | В тисках | 1. | Взять пружину, установить в тиски и закрепить | 0,42 | 0,5 | 0,59 | 0,66 | 0,71 | 0,75 | 0,78 |
| 2. | Взять зубило и молоток и загнуть половину витка |
| 3. | Отложить зубило и молоток, переустановить пружину |
| 4. | Взять зубило и молоток, загнуть половину витка |
| 5. | Открепить пружину и отложить |
| Индекс | а | б | в | г | д | е | ж |
Примечания:
1. При откусывании концов пружин с двух сторон после гибки зацепов приведенное в нормативной карте время применяется с коэффициентом 1,2.
2. При гибке зацепа в полвитка с одной стороны приведенное в нормативной карте время применяется с коэффициентом 0,7.
T = 0,18 · d0,33 - позиция 1
T = 0,4 · d0,15 - позиция 2
T = 0,23 · d0,10 - позиция 3
T = 0,075 · d0,10 - позиция 4
T = 0,5 · d0,25 - позиция 5
| ГИБКА ЗАЦЕПОВ ВИНТОВЫХ ПРУЖИН В ПОЛВИТКА С УДЛИНЕННОЙ ЧАСТЬЮ | Плоскогубцы, тиски, оправки, приспособления |
| Штучное время |
| Карта 19, лист 1 |
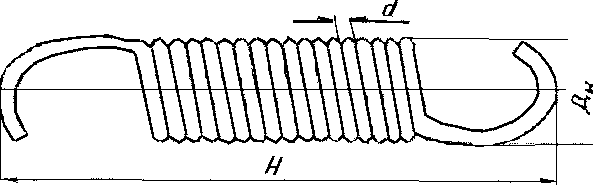 |
| № позиции | Способ установки | Содержание работы | Диаметр проволоки d, мм, до |
| 0,5 | 1 | 2 | 3 | 4 | 5 | 6 |
| Время T, мин. |
| 1 | В руках плоскогубцами или специальным пинцетом | 1. | Взять пружину и инструмент | 0,23 | 0,27 | 0,32 | 0,36 | 0,38 | 0,40 | 0,42 |
| 2. | Оттянуть и загнуть конец пружины плоскогубцами или пинцетом |
| 3. | Перевернуть пружину |
| 4. | Оттянуть второй конец |
| 5. | Отложить пружину |
| 2 | В оправке, закрепленной в тисках с помощью молотка и зубила | 1. | Взять пружину и установить на оправку | 0,46 | 0,54 | 0,66 | 0,72 | 0,78 | 0,82 | 0,86 |
| 2. | Взять молоток и отогнуть один конец пружины |
| 3. | Перевернуть пружину с оправкой |
| 4. | Отогнуть второй конец пружины молотком |
| 5. | Отложить молоток |
| 6. | Установить пружину с оправкой в тиски и закрепить |
| 7. | Взять зубило и молоток, загнуть половину витка |
| 8. | Отложить зубило и молоток |
| 9. | Открепить тиски, перевернуть пружину с оправкой и закрепить |
| 10. | Взять зубило и молоток, загнуть половину витка с другой стороны |
| 11. | Отложить зубило и молоток |
| Индекс | а | б | в | г | д | е | ж |
| ГИБКА ЗАЦЕПОВ ВИНТОВЫХ ПРУЖИН В ПОЛВИТКА С УДЛИНЕННОЙ ЧАСТЬЮ | Плоскогубцы, тиски, оправки, приспособления |
| Штучное время |
| Карта 19, лист 2 |
| № позиции | Способ установки | Содержание работы | Диаметр проволоки d, мм, до |
| 0,5 | 1 | 2 | 3 | 4 | 5 | 6 |
| Время T, мин. |
| | 12. | Открепить пружину, снять с оправки и отложить | | | | | | | |
| 3 | В приспособлении для поочередной загибки зацепов | 1. | Взять пружину, установить на цилиндрическую оправку приспособления | 0,25 | 0,3 | 0,35 | 0,39 | 0,43 | 0,45 | 0,47 |
| 2. | Оттянуть конец пружины рычагом |
| 3. | Перевернуть пружину |
| 4. | Оттянуть второй конец пружины |
| 5. | Взять пружину и установить во второе приспособление |
| 6. | Загнуть конец пружины |
| 7. | Перевернуть пружину |
| 8. | Загнуть второй конец пружины |
| 9. | Снять пружину и отложить |
| Индекс | | а | б | в | г | д | е | ж |
T = 0,27 · d0,25 - позиция 1
T = 0,54 · d0,25 - позиция 2
T = 0,30 · d0,25 - позиция 3
| ГИБКА ЗАЦЕПОВ | Эксцентриковый пресс |
| Штучное время |
| Карта 20 |
Содержание работы:
1. Взять пружину, установить в пресс
2. Включить пресс и отогнуть виток пружины
3. Перевернуть пружину
4. Включить пресс и отогнуть виток пружины с другой стороны
5. Снять пружину и отложить |
| № позиции | Наружный диаметр пружины D, мм, до | Высота пружины H, мм, до |
| 25 | 50 | 100 | 160 | 200 | 320 | 400 |
| Время T, мин. |
| 1 | 20 | 0,07 | 0,075 | 0,08 | 0,085 | 0,10 | 0,11 | 0,12 |
| 2 | 25 | 0,075 | 0,08 | 0,085 | 0,09 | 0,105 | 0,12 | 0,13 |
| 3 | 30 | 0,08 | 0,085 | 0,09 | 0,095 | 0,11 | 0,125 | 0,135 |
| 4 | 40 | 0,085 | 0,09 | 0,095 | 0,10 | 0,115 | 0,13 | 0,155 |
| 5 | 50 | 0,09 | 0,095 | 0,10 | 0,11 | 0,12 | 0,145 | 0,16 |
| 6 | 70 | 0,095 | 0,10 | 0,11 | 0,12 | 0,13 | 0,155 | 0,165 |
| Индекс | а | б | в | г | д | е | ж |
Примечание. Время в нормативной карте рассчитано на число двойных ходов в мин., равное 250. При измененных условиях к приведенному в нормативной карте времени прибавлять:
| Число двойных ходов в мин. |
200 |
150 |
130 |
110 |
100 |
90 |
70 |
50 |
| Время, мин. |
0,001 |
0,003 |
0,004 |
0,005 |
0,006 |
0,008 |
0,010 |
0,016 |
T = 0,026 · D0,23 · H0,1 — при H <= 160 мм
T = 0,0091 · D0,23 · H0,32 — при H > 160 мм
| ОТГИБКА КОНЦА ПРУЖИНЫ СЖАТИЯ ВРУЧНУЮ | Пневмоприспособление |
| Штучное время |
| Карта 21 |
Содержание работы:
1. Взять пружину, установить в приспособление
2. Закрепить пружину
3. Отогнуть большой конец пружины под углом 90°
4. Открепить пружину
5. Снять и отложить | 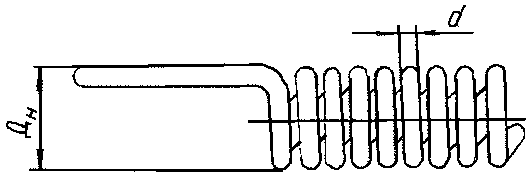 |
| № позиции | Наружный диаметр пружины D, мм, до | Диаметр проволоки d, мм, до |
| 0,5 | 1,0 | 3,5 | 4,0 | 5,0 |
| Время T, мин. |
| 10 | 0,06 | 0,10 | 0,23 | 0,25 | 0,29 |
| 1 | 20 | 0,08 | 0,13 | 0,30 | 0,33 | 0,38 |
| 2 | 40 | 0,11 | 0,17 | 0,39 | 0,42 | 0,49 |
| Индекс | а | б | в | г | д |
T = 0,044 · D0,37 · d0,65
| РАЗВИТИЕ СРЕДНЕЙ ЧАСТИ ПРУЖИНЫ | Пневмоприспособление |
| Штучное время |
| Карта 22 |
Содержание работы:
1. Взять одну или несколько пружин
2. Установить в приспособление
3. Закрепить пружину
4. Развить среднюю часть пружины
5. Открепить пружину
6. Снять пружину и отложить | 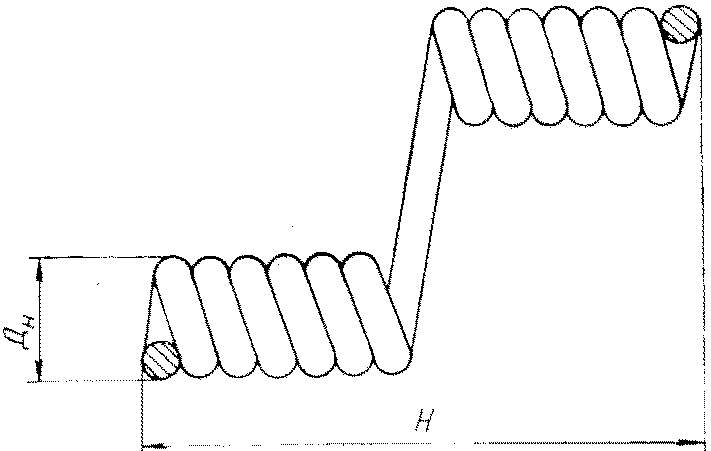 |
| № позиции | Наружный диаметр пружины D, мм, до | Высота пружины H, мм, до |
| 60 | 100 | 150 | 200 |
| Время T, мин. |
| 1 | 20 | 0,12 | 0,14 | 0,15 | 0,16 |
| 2 | 50 | 0,13 | 0,15 | 0,17 | 0,18 |
| Индекс | а | б | в | г |
T = 0,029 · D0,13 · Н0,25
Раздел VI. ПРАВИЛЬНЫЕ И РИХТОВОЧНЫЕ РАБОТЫ ПРИ ИЗГОТОВЛЕНИИ ПРУЖИН
| ПРАВКА ПРУЖИН ПО ШАГУ И ВЫСОТЕ | Приспособление |
| Штучное время |
| Карта 23, лист 1 |
Содержание работы:
1. Взять пружину, установить в приспособление
2. Править, выдержав шаг и высоту
3. Снять пружину, измерить штангенциркулем и по угольнику
4. Отложить пружину и инструмент | 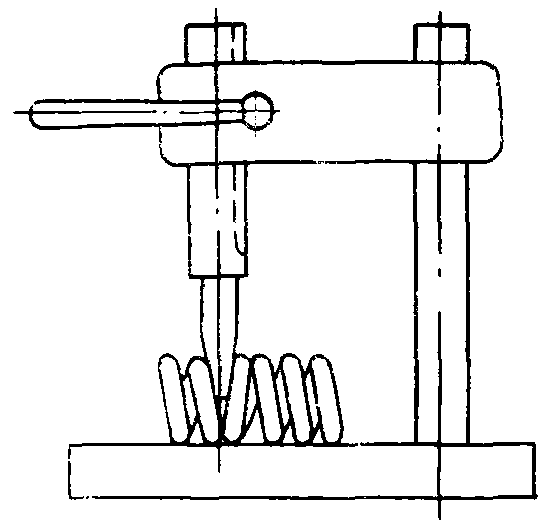 |
| № позиции | Наружный диаметр пружины D, мм, до | Диаметр проволоки d, мм, до | Число витков z, до |
| 4 | 8 | 12 | 20 | 32 | 50 | 80 | 100 |
| Время T, мин. |
| 1 | 6 | 0,5 | 0,18 | 0,24 | 0,28 | 0,34 | 0,40 | 0,47 | 0,55 | 0,60 |
| 2 | 1,0 | 0,14 | 0,19 | 0,23 | 0,28 | 0,33 | 0,39 | 0,47 | 0,53 |
| 3 | 10 | 1,0 | 0,13 | 0,18 | 0,21 | 0,26 | 0,30 | 0,36 | 0,43 | 0,49 |
| 4 | 2,0 | 0,12 | 0,15 | 0,18 | 0,21 | 0,26 | 0,30 | 0,37 | 0,40 |
| 5 | 20 | 2 | 0,11 | 0,15 | 0,18 | 0,22 | 0,28 | 0,34 | 0,42 | 0,45 |
| 6 | 3 | 0,12 | 0,17 | 0,21 | 0,26 | 0,32 | 0,39 | 0,49 | 0,55 |
| 7 | 4 | 0,13 | 0,19 | 0,22 | 0,29 | 0,35 | 0,43 | 0,55 | 0,60 |
| 8 | 40 | 3 | 0,16 | 0,21 | 0,26 | 0,33 | 0,40 | 0,49 | 0,65 | 0,70 |
| 9 | 4 | 0,18 | 0,24 | 0,29 | 0,36 | 0,45 | 0,55 | 0,70 | 0,75 |
| 10 | 5 | 0,19 | 0,26 | 0,31 | 0,39 | 0,49 | 0,60 | 0,70 | 0,80 |
| 11 | 6 | 0,20 | 0,28 | 0,33 | 0,41 | 0,49 | 0,60 | 0,75 | 0,85 |
| 12 | 50 | 4 | 0,19 | 0,26 | 0,31 | 0,39 | 0,49 | 0,60 | 0,70 | 0,90 |
| 13 | 5 | 0,20 | 0,28 | 0,33 | 0,42 | 0,50 | 0,65 | 0,80 | 0,85 |
| 14 | 6 | 0,21 | 0,29 | 0,36 | 0,45 | 0,55 | 0,65 | 0,85 | 0,95 |
| 15 | 8 | 0,24 | 0,33 | 0,39 | 0,49 | 0,65 | 0,75 | 0,95 | 1,00 |
| 16 | 60 | 5 | 0,21 | 0,29 | 0,36 | 0,45 | 0,55 | 0,65 | 0,85 | 0,95 |
| 17 | 6 | 0,23 | 0,30 | 0,35 | 0,49 | 0,60 | 0,70 | 0,90 | 1,00 |
| 18 | 8 | 0,25 | 0,35 | 0,42 | 0,55 | 0,65 | 0,80 | 1,0 | 1,05 |
| 19 | 10 | 0,28 | 0,38 | 0,45 | 0,60 | 0,70 | 0,85 | 1,05 | 1,15 |
| Индекс | а | б | в | г | д | е | ж | з |
| ПРАВКА ПРУЖИН ПО ШАГУ И ВЫСОТЕ | Приспособление |
| Штучное время |
| Карта 23, лист 2 |
| Примечания: |
1. При правке пружин по шагу и высоте вручную на плите с помощью зубила и молотка приведенное в нормативной карте время применяется с коэффициентом 2,0.
2. При правке пружин вручную без применения инструмента (путем растяжения или сжатия витков) приведенное в нормативной карте время применяется с коэффициентом 2,5.
3. При правке пружин без угольника приведенное в нормативной карте время применяется с коэффициентом 0,9.
T = \frac{0,0915 \cdot z^{0,38}}{d^{0,23}} \text{при }D<10
T = 0,0167 · D0,34 · d0,34 · z0,45 при D >= 10 |
| ВЫПРЯМЛЕНИЕ КРАЙНИХ ВИТКОВ ПРУЖИНЫ В ПРИСПОСОБЛЕНИИ ВРУЧНУЮ | Приспособление |
| Штучное время |
| Карта 24 |
Содержание работы:
1. Взять пружину
2. Установить пружину на штырь
3. Повернуть рычаг до соприкосновения с последним витком пружины
4. Отжать последний виток пружины с одной стороны
5. Перевернуть пружину на 180°
6. Повторить приемы 2, 3 и 4
7. Отложить пружину |
| Диаметр проволоки d, мм, до |
| 1,0 | 1,5 | 2,0 | 3,0 |
| Время T, мин. |
| 0,66 | 0,77 | 0,85 | 0,99 |
| Индекс |
| а | б | в | г |
T = 0,66 · d0,37
| ПРАВКА КОНЦОВ ПРУЖИНЫ | Плита |
| Молоток |
| Карта 25 |
Содержание работы:
1. Взять пружину и установить на плиту
2. Взять молоток
3. Рихтовать концы пружины
4. Отложить пружину |
| Инструмент | Диаметр проволоки d, мм, до |
| 0,4 | 0,8 | 1,0 | 1,5 | 2,0 |
| Время T, мин. |
| Молоток | 0,53 | 0,74 | 0,82 | 0,98 | 1,12 |
| Индекс | а | б | в | г | д |
T = 0,816 · d0,46
Раздел VII. ЗАЧИСТНЫЕ РАБОТЫ ПРИ ИЗГОТОВЛЕНИИ ПРУЖИН
| ЗАЧИСТКА КРАЙНИХ ВИТКОВ ПРУЖИНЫ НА СТАНКЕ | Обдирочно-шлифовальный станок |
| Штучное время |
| Карта 26 |
Содержание работы:
1. Взять пружину и установить металлическую пластинку в опорный виток пружины
2. Скруглить конец крайнего витка пружины
3. Переустановить пластину в опорный виток пружины с другой стороны
4. Скруглить второй конец крайнего витка пружины
5. Вынуть пластину и отложить пружину |
| № позиции | Диаметр проволоки d, мм, до | Высота пружины H, мм, до |
| 15 | 32 | 50 | 80 | 100 | 150 | 200 | 250 | 320 | 400 |
| Время T, мин. |
| 1 | 1,5 | 0,07 | 0,08 | 0,085 | 0,09 | 0,094 | 0,099 | 0,103 | 0,107 | 0,11 | 0,114 |
| 2 | 2,0 | 0,083 | 0,09 | 0,10 | 0,105 | 0,109 | 0,115 | 0,12 | 0,123 | 0,128 | 0,132 |
| 3 | 3,0 | 0,102 | 0,11 | 0,121 | 0,129 | 0,133 | 0,14 | 0,147 | 0,152 | 0,157 | 0,162 |
| 4 | 4,0 | 0,12 | 0,132 | 0,14 | 0,15 | 0,155 | 0,164 | 0,17 | 0,18 | 0,182 | 0,188 |
| 5 | 5,0 | 0,133 | 0,148 | 0,157 | 0,168 | 0,173 | 0,183 | 0,19 | 0,197 | 0,20 | 0,21 |
| 6 | 6,0 | 0,146 | 0,16 | 0,17 | 0,18 | 0,19 | 0,20 | 0,21 | 0,22 | 0,225 | 0,23 |
| 7 | 8,0 | 0,147 | 0,16 | 0,174 | 0,186 | 0,192 | 0,20 | 0,21 | 0,22 | 0,225 | 0,23 |
| 8 | 12 | 0,16 | 0,18 | 0,19 | 0,20 | 0,209 | 0,22 | 0,23 | 0,24 | 0,25 | 0,253 |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
T = 0,04 · d0,51 · H0,14 при d <= 6
T = 0,65 · d0,21 · H0,14 при d > 6
| ЗАЧИСТКА КОНЦОВ КРАЙНИХ ВИТКОВ ПРУЖИНЫ ВРУЧНУЮ | Напильник |
| Штучное время |
| Карта 27 |
Содержание работы:
1. Взять пружину
2. Установить металлические пластинки в опорные витки пружины с двух сторон
3. Скруглить радиусы напильником у пружины с двух сторон
4. Отложить пружину |
| № позиции | Высота пружины H, мм, до |
| Диаметр проволоки d, мм, до | 32 | 50 | 80 | 125 | 200 | 320 | 400 |
| Время T, мин. |
| 1 | 2 | 0,16 | 0,17 | 0,18 | 0,19 | 0,20 | - | - |
| 2 | 3 | 0,20 | 0,21 | 0,22 | 0,23 | 0,24 | - | - |
| 3 | 4 | 0,22 | 0,23 | 0,25 | 0,26 | 0,27 | 0,28 | - |
| 4 | 6 | 0,27 | 0,28 | 0,30 | 0,31 | 0,33 | 0,34 | 0,35 |
| 5 | 8 | 0,31 | 0,32 | 0,34 | 0,35 | 0,37 | 0,39 | 0,40 |
| 6 | 12 | 0,37 | 0,39 | 0,41 | 0,43 | 0,45 | 0,46 | 0,48 |
| Индекс | а | б | в | г | д | е | ж |
Примечания:
1. При зачистке концов крайних витков пружины наждачным кругом приведенное в нормативной карте время применяется с коэффициентом 0,6.
2. При зачистке заусенцев на витках и по торцам с двух сторон напильником приведенное в нормативной карте время применяется с коэффициентом 1,5.
T = 0,084 · d0,46 · H0,10
| ЗАЧИСТКА КОНЦОВ КРАЙНИХ ВИТКОВ ПРУЖИНЫ НА СТАНКЕ И ВРУЧНУЮ | Обдирочно-шлифовальный станок, точило, надфиль |
| Штучное время |
| Карта 28 |
Содержание работы:
1. Взять пружину
2. Обточить витки на 3/4 и снять заусенцы на обдирочно-шлифовальном станке или зачистить внутренние крайние витки на наждачном круге, или зачистить крайние витки надфилем с одной стороны пружины
3. Перевернуть пружину
4. Повторить прием 2 для другой стороны
5. Отложить пружину |
| № позиции | Способ обработки | Наружный диаметр пружины D, мм, до |
| 10 | 20 | 30 | 40 |
| Диаметр проволоки d, мм, до |
| 0,5 | 1,0 | 2,0 | 2,0 | 3,0 | 4,0 | 3,0 | 4,0 | 4,0 |
| Время T, мин. |
| 1 | Обдирочно-шлифовальный станок | 0,086 | 0,12 | 0,16 | 0,25 | 0,29 | 0,33 | 0,38 | 0,43 | 0,52 |
| 2 | Наждачное точило | 0,20 | 0,27 | 0,36 | 0,58 | 0,69 | 0,78 | 0,91 | 1,00 | 1,05 |
| 3 | Надфиль | 0,13 | 0,18 | 0,26 | 0,32 | 0,39 | 0,45 | 0,43 | 0,50 | 0,55 |
| Индекс | а | б | в | г | д | е | ж | з | и |
T = 0,026 · D0,65 · d0,43 - позиция 1
T = 0,056 · D0,68 · d0,43 - позиция 2
T = 0,098 · D0,27 · d0,52 - позиция 3
Раздел VIII. ОБЖАТИЕ, ПРОВЕРКА ПРУЖИН. ОТДЕЛЬНЫЕ ПРИЕМЫ ПРИ ИЗГОТОВЛЕНИИ ПРУЖИН
| ОБЖАТИЕ ПРУЖИН ВРУЧНУЮ | Ручное приспособление |
| Штучное время |
| Карта 29 |
Содержание работы:
1. Взять пружину, установить на оправку
2. Обжать пружину трижды до соприкосновения витков
3. Снять пружину, отложить | 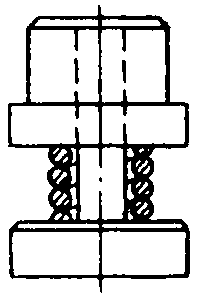 |
| № позиции | Наружный диаметр пружины D, мм, до | Диаметр проволоки d, мм, до | Шаг пружины S, мм |
| S <= 2d | S > 2d |
| Время T, мин. |
| 1 | 5,0 | 0,5 | 0,06 | 0,07 |
| 2 | 10 | 0,5 | 0,07 | 0,08 |
| 3 | 1,0 | 0,09 | 0,10 |
| 4 | 2,0 | 0,11 | 0,13 |
| 5 | 20 | 2 | 0,13 | 0,16 |
| 6 | 3 | 0,15 | 0,18 |
| 7 | 30 | 3 | 0,17 | 0,20 |
| 8 | 4 | 0,19 | 0,22 |
| Индекс | а | б |
T = 0,045 · D0,29 · d0,32 — при S <= 2d
T = 0,053 · D0,29 · d0,32 — при S > 2d
| ОБЖАТИЕ ПРУЖИН ПОД ПРЕССОМ | Пресс |
| Штучное время |
| Карта 30 |
Содержание работы:
1. Взять пружины и установить в многоместное приспособление
2. Установить приспособление с пружинами под пресс
3. Включить пресс
4. Обжать пружины три раза
5. Выключить пресс
6. Выдвинуть приспособление
7. Снять и отложить пружины | 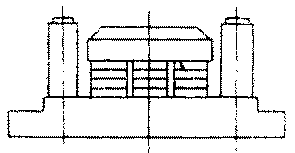 |
| № позиции | Наружный диаметр пружины D, мм, до | Высота пружины H, мм, до |
| 30 | 50 | 80 | 100 | 160 |
| Время на одну пружину T, мин. |
| 1 | 20 | 0,027 | 0,035 | 0,045 | 0,05 | 0,065 |
| 2 | 30 | 0,033 | 0,043 | 0,056 | 0,063 | 0,08 |
| 3 | 40 | 0.039 | 0,05 | 0,064 | 0,073 | 0,094 |
| 4 | 50 | 0,043 | 0,057 | 0,073 | 0,082 | 0,105 |
| Индекс | а | б | в | г | д |
Примечания:
1. Время в нормативной карте рассчитано на число одновременно обжимаемых пружин, равное 5. При другом числе пружин приведенное в нормативной карте время применяется с коэффициентами:
| Число обжатий | Число одновременно обжимаемых пружин |
| 5 | 10 | 20 и выше |
| Коэффициент |
| 3 | 1,0 | 0,8 | 0,6 |
| 10 | 1,2 | 1,0 | 0,8 |
2. При проверке пружин растяжением приведенное в нормативной карте время применяется с коэффициентом 1,25.
3. Время на измерение пружины брать по нормативной карте 48.
T = 0,0009 · D0,53 · H0,53
| ПРОВЕРКА ПРУЖИН ТРЕХКРАТНЫМ ОБЖАТИЕМ ИЛИ РАСТЯЖЕНИЕМ | Ручной пресс |
| Штучное время |
| Карта 31, лист 1 |
Содержание работы:
1. Взять пружину (пружины) и установить на оправку
2. Обжать пружину (пружины) 3 раза до соприкосновения витков
3. Снять пружину (пружины) и отложить | 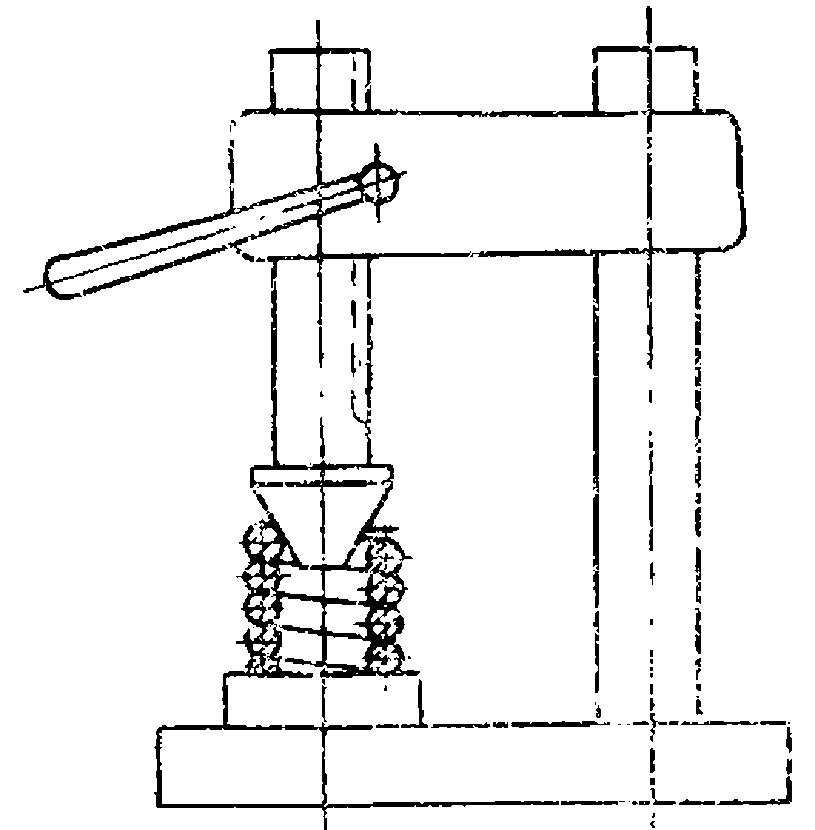 |
| № позиции | Наружный диаметр пружины D, мм, до | Диаметр проволоки d, мм, до | Шаг пружины |
| S <= 2d | S > 2d |
| Число витков z, до |
| 32 | 50 | 100 | 160 | 32 | 50 | 100 | 160 |
| Время на одну пружину T, мин. |
| 1 | 20 | 1 | 0,055 | 0,06 | 0,065 | 0,07 | 0,005 | 0,07 | 0,075 | 0,08 |
| 2 | 2 | 0,06 | 0,065 | 0,075 | 0,08 | 0,07 | 0,08 | 0,085 | 0,09 |
| 3 | 3 | 0,065 | 0,07 | 0,08 | 0,085 | 0,08 | 0,085 | 0,095 | 0,1 |
| 4 | 4 | 0,07 | 0,075 | 0,085 | 0,09 | 0,085 | 0,09 | 0,10 | 0,11 |
| 5 | 50 | 4 | 0,08 | 0,085 | 0,095 | 0,10 | 0,09 | 0,10 | 0,11 | 0,12 |
| 6 | 0 | 0,082 | 0,088 | 0,098 | 0,105 | 0,095 | 0,102 | 0,114 | 0,122 |
| 7 | 6 | 0,085 | 0,09 | 0,10 | 0,11 | 0,1 | 0,105 | 0,12 | 0,13 |
| 8 | 8 | 0,09 | 0,095 | 0,105 | 0,115 | 0,105 | 0,11 | 0,125 | 0,135 |
| 9 | 100 | 5 | 0,09 | 0,095 | 0,105 | 0,11 | 0,10 | 0,11 | 0,12 | 0,13 |
| 10 | 6 | 0,092 | 0,10 | 0,11 | 0,115 | 0,105 | 0,115 | 0,125 | 0,135 |
| 11 | 8 | 0,095 | 0,105 | 0,115 | 0,12 | 0,11 | 0,12 | 0,13 | 0,145 |
| 12 | 10 | 0,10 | 0,11 | 0,12 | 0,13 | 0,12 | 0,13 | 0,14 | 0,15 |
| 13 | 12 | 0,105 | 0,112 | 0,125 | 0,135 | 0,122 | 0,131 | 0,145 | 0,155 |
| Индекс | а | б | в | г | д | е | ж | з |
Примечания:
1. При проверке пружин растяжением приведенное в нормативной карте время применяется с коэффициентом 1,25.
2. Время в нормативной карте рассчитано на число одновременно устанавливаемых пружин до 5 и число обжатий 3. При ином числе приведенное в нормативной карте время применяется с коэффициентами:
| ПРОВЕРКА ПРУЖИН ТРЕХКРАТНЫМ ОБЖАТИЕМ ИЛИ РАСТЯЖЕНИЕМ | Ручной пресс |
| Штучное время |
| Карта 31, лист 2 |
| Число обжатий, до | Число одновременно обжимаемых пружин, до |
| 5 | 10 | 20 и выше |
| Коэффициент |
| 3 | 1,0 | 0,8 | 0,60 |
| 5 | 1,20 | 1,0 | 0,8 |
| 10 | 1,6 | 1,20 | 1,0 |
| 20 | 2,0 | 1,6 | 1,20 |
3. Время на измерение пружины брать по нормативной карте 48.
T = 0,024 · D0,1 · d0,2 · z0,15 — при S <= 2d
T = 0,028 · D0,1 · d0,2 · z0,15 — при S > 2d
| ПРОВЕРКА ПРУЖИН НА ГОРИЗОНТАЛЬНОЕ ТРЕХКРАТНОЕ РАСТЯЖЕНИЕ | Испытательный стенд |
| Штучное время |
| Карта 32 |
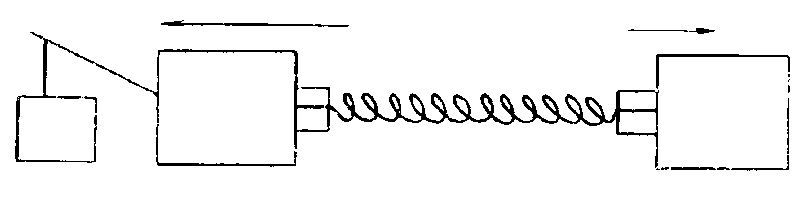 |
Содержание работы:
1. Взять пружину, проверить длину пружины калибром
2. Установить пружину в кулачки патрона испытательного стенда и закрепить
3. Включить стенд
4. Проверить пружину на растяжение трехкратным растягиванием
5. Выключить стенд, открепить пружину и снять
6. Проверить длину пружины калибром
7. Отложить пружину |
| № позиции | Наружный диаметр пружины D, мм, до | Диаметр проволоки d, мм, до | Число витков z, до |
| 50 | 100 | 150 | 200 | 300 |
| Время T, мин. |
| 1 | 60 | 3 | 1,10 | 1,15 | 1,20 | 1,25 | 1,30 |
| 2 | 6 | 1,14 | 1,20 | 1,24 | 1,27 | 1,32 |
| 3 | 10 | 1,16 | 1,23 | 1,27 | 1,30 | 1,35 |
| Индекс | а | б | в | г | д |
T = 0,76 · d0,05 · z0,08
| ПРОВЕРКА ПРУЖИН ГРУЗОВЫМ ПРИБОРОМ НА РАСТЯЖЕНИЕ ИЛИ СЖАТИЕ | Грузовой прибор |
| Штучное время |
| Карта 33 |
| Содержание работы: |
Растяжение
1. Взять пружину, повесить на крючок грузового прибора
2. Повесить на другой конец пружины груз
3. Проверить пружину на растяжение
4. Снять груз
5. Снять и отложить пружину | Сжатие
1. Взять пружину, надеть на стержень грузового прибора
2. Проверить пружину на сжатие
3. Снять пружину со стержня и отложить |
| № позиции | Вид работы | Диаметр проволоки d, мм, до |
| 0,2 | 0,4 | 0,5 | 0,7 | 1,0 | 1,5 |
| Время T, мин. |
| 1 | Растяжение | 0,22 | 0,25 | 0,26 | 0,28 | 0,30 | 0,32 |
| 2 | Сжатие | 0,15 | 0,16 | 0,165 | 0,17 | 0,175 | 0,18 |
| Индекс | а | б | в | г | д | е |
T = 0,3 · d0,18 — растяжение
T = 0,175 · d0,10 — сжатие
| УКЛАДКА ПРУЖИН В ГОФРУ | Укладка пружин в гофру |
| Штучное время |
| Карта 34 |
Содержание работы:
1. Взять гофру, установить на стол
2. Взять пружину и установить во впадину гофры в горизонтальном положении
3. Повторить прием 2 по числу впадин в гофре
4. Отложить гофру с пружинами |
| Число пружин, укладываемых в гофру N, шт., до |
| 50 | 75 | 100 | 150 | 200 | 250 | 300 | 350 | 400 | 450 | 500 | 550 | 600 |
| Время на одну пружину T, мин. |
| 0,08 | 0,10 | 0,11 | 0,14 | 0,16 | 0,17 | 0,19 | 0,20 | 0,21 | 0,23 | 0,24 | 0,25 | 0,26 |
| Индекс |
| а | б | в | г | д | е | ж | з | и | к | л | м | н |
T = 0,0145 · N0,45
| ОТДЕЛЬНЫЕ ПРИЕМЫ РАБОТЫ | Отдельные приемы |
| Штучное время |
| Карта 35, лист 1 |
| № позиции | Наименование приема и содержание работы | Факторы продолжительности | Время T, мин. |
| 1 | I. Установка вкладышей | Количество вкладышей, шт., до | 3 | 0,09 |
| 2 | Вставить вкладыши между витками для получения зазоров между витками | 5 | 0,13 |
| 3 | 8 | 0,18 |
| 4 | II. Разжатие пружины путем выпрямления внутренних витков пружины | Диаметр проволоки, d, мм | 4 | 0,065 |
| 1. Взять пружину |
| 2. Установить в пневмоприспособление |
| 3. Разжать пружину |
| 4. Снять и отложить пружину |
| 5 | III. Испытание пружин грузом на сопротивление на приборе | Количество подгонок, до | 10 | 0,15 на одну подгонку |
| 1. Взять пружину, надеть на шток прибора |
| 2. Наложить груз в пределах 39 — 46 г |
| 3. Проверить сопротивление пружины с подгонкой по мере надобности, т.е. снять пружину со штока, растянуть, снова надеть на шток и наложить груз |
| 4. Снять деталь со штока и отложить |
| 6 | IV. Гибка конца пружины в два приема в специальном приспособлении | Диаметр пружины, мм | 24 | 0,08 |
| 1. Установить конец пружины в первое отверстие приспособления | Диаметр проволоки, мм | 1,3 |
| 2. Гнуть конец под нужным углом |
| 3. Установить этот же конец во второе отверстие | Высота пружины, мм | 5,5 |
| 4. Гнуть конец под другим углом |
| 5. Отложить пружину |
| ОТДЕЛЬНЫЕ ПРИЕМЫ РАБОТЫ | Отдельные приемы |
| Штучное время |
| Карта 35, лист 2 |
| № позиции | Наименование приема и содержание работы | Факторы продолжительности | Время T, мин. |
| 7 | V. Разрубка спирали на кольца с одновременной гибкой на эксцентриковом прессе | Диаметр кольца, мм | 52 | 0,085 |
| 1. Взять спираль и установить в штамп, одновременно поворачивая до упора в торец проволоки |
| 2. Разрубить спираль на кольца и гнуть одновременно, выдержав размер, по одной штуке за один ход пресса | Диаметр проволоки, мм | 3 |
| 3. Вынуть кольцо из штампа путем выдвижения каретки штампа на себя |
| 4. Отложить кольцо |
| 8 | VI. Растягивание пружины сальника вручную | Диаметр пружины, мм, до | 3 | 0,18 |
| 1. Надеть навитую пружину на штырь |
| 2. Растянуть пружину до нужной длины, отмеченной на штыре, вручную | Диаметр проволоки, мм, до | 0,3 |
| 3. Отложить пружину |
| 9 | VII. Свертывание пружины сальника в кольцо вручную | Диаметр проволоки, мм, до | 0,3 | 0,22 |
| 1. Взять растянутую пружину и соединить в кольцо вручную |
| 2. Проверить по грузу | Диаметр кольца, мм, до | 10 |
| 3. Отложить пружину |
ГОРЯЧАЯ НАВИВКА
| НАВИВКА ПРУЖИН В ГОРЯЧЕМ СОСТОЯНИИ | Токарный станок |
| Штучное время |
| Карта 36, лист 1 |
Содержание работы:
1. Взять пруток и установить в печь для нагрева
2. Взять пруток клещами, заправить в приспособление на оправке
3. Навить пружину, переключить станок на обратное вращение и расслабить спираль
4. Отвести заднюю бабку, снять пружину клещами и уложить в тару
5. Установить суппорт в первоначальное положение и поджать оправку центром задней бабки |
| № позиции | Наружный диаметр пружины D, мм, до | Диаметр проволоки d, мм, до | Число витков z, до |
| 4 | 6 | 8 | 12 | 16 | 20 | 25 | 32 |
| Время T, мин. |
| 1 | 60 | 10 | 0,42 | 0,50 | 0,65 | 0,80 | 0,95 | 1,10 | 1,25 | 1,45 |
| 2 | 12 | 0,46 | 0,60 | 0,70 | 0,90 | 1,05 | 1,20 | 1,40 | 1,6 |
| 3 | 80 | 10 | 0,49 | 0,60 | 0,75 | 0,95 | 1,10 | 1,30 | 1,45 | - |
| 4 | 12 | 0,55 | 0,70 | 0,80 | 1,05 | 1,25 | 1,40 | 1,60 | - |
| 5 | 16 | 0,65 | 0,80 | 1,00 | 1,25 | 1,45 | 1,70 | 1,90 | - |
| 6 | 100 | 10 | 0,55 | 0,70 | 0,85 | 1,05 | 1,25 | 1,45 | 1,65 | - |
| 7 | 12 | 0,60 | 0,80 | 0,95 | 1,20 | 1,40 | 1,60 | 1,85 | - |
| 8 | 16 | 0,70 | 0,90 | 1,10 | 1,40 | 1,65 | 1,90 | 2,2 | - |
| 9 | 20 | 0,80 | 1,05 | 1,25 | 1,60 | 1,90 | 2,2 | 2,5 | - |
| 10 | 125 | 16 | 0,90 | 1,10 | 1,25 | 1,55 | 1,80 | 2,0 | - | - |
| 11 | 20 | 1,05 | 1,30 | 1,50 | 1,85 | 2,1 | 2,4 | - | - |
| 12 | 25 | 1,25 | 1,50 | 1,80 | 2,2 | 2,5 | 2,8 | - | - |
| 13 | 160 | 16 | 1,05 | 1,25 | 1,45 | 1,80 | 2,1 | - | - | - |
| 14 | 20 | 1,25 | 1,50 | 1,75 | 2,1 | 2,5 | - | - | - |
| 15 | 25 | 1,45 | 1,80 | 2,1 | 2,6 | 2,9 | - | - | - |
| 16 | 32 | 1,80 | 2,2 | 2,5 | 3,1 | 3,6 | - | - | - |
| Индекс | а | б | в | г | д | е | ж | з |
| НАВИВКА ПРУЖИН В ГОРЯЧЕМ СОСТОЯНИИ | Токарный станок |
| Штучное время |
| Карта 36, лист 2 |
| № позиции | Наружный диаметр пружины D, мм, до | Дин метр проволоки d, мм, до | Число витков z, до |
| 4 | 6 | 8 | 12 | 16 | 20 | 25 | 32 |
| Время T, мин. |
| 17 | 200 | 20 | 1,40 | 1,75 | 2,00 | 2,5 | - | - | - | - |
| 18 | 25 | 1,70 | 2,1 | 2,4 | 2,9 | - | - | - | - |
| 19 | 32 | 2,0 | 2,5 | 2,9 | 3,5 | - | - | - | - |
| 20 | 40 | 2,4 | 3,0 | 3,4 | 4,2 | - | - | - | - |
| 21 | 250 | 20 | 1,60 | 2,0 | 2,3 | 2,8 | - | - | - | - |
| 22 | 25 | 1,90 | 2,4 | 2,7 | 3,3 | - | - | - | - |
| 23 | 32 | 2,3 | 2,9 | 3,3 | 4,1 | - | - | - | - |
| 24 | 40 | 2,8 | 3,4 | 3,9 | 4,8 | - | - | - | - |
| 25 | 50 | 3,3 | 4,1 | 4,7 | 5,7 | - | - | - | - |
| Индекс | а | б | в | г | д | е | ж | з |
Примечание. Время в нормативной карте рассчитано при шаге навивки, равном диаметру проволоки (S = d). При измененных условиях приведенное в нормативной карте время применяется с коэффициентами:
| Шаг пружины |
S = d |
d < S <= 2d |
2d < S <= 3d |
3d < S <= 4d |
| Коэффициент |
1,0 |
1,15 |
1,3 |
1,5 |
T1 = 0,005 · D0,55 · d0,58 · z0,60 — для D <= 100
T2 = 0,0027 · D0,61 · d0,78 · z0,50 — для D > 100
| НАДРЕЗ КОНЦОВ ПРУЖИНЫ И ОБРУБКА КОНЦОВ ПРУЖИНЫ | Обдирочно-шлифовальный станок и гидравлический пресс |
| Штучное время |
| Карта 37 |
Содержание работы:
1. Взять пружину из тары
2. Произвести надрез двух концов пружины на обдирочно-шлифовальном станке
3. Установить пружину на подставку пресса
4. Произвести последовательно обрубку двух концов пружины с двумя поворотами пружины на подставке пресса
5. Снять пружину и отложить |
| № позиции | Диаметр прутка пружины d, мм, до | Наружный диаметр пружины D, мм, до |
| 60 | 80 | 100 | 125 | 160 | 200 | 250 |
| Время T, мин. |
| 1 | 10 | 2,2 | 2,7 | 3,0 | 3,5 | 4,0 | 4,6 | 5,3 |
| 2 | 12 | 2,6 | 3,1 | 3,5 | 4,0 | 4,7 | 5,4 | 6,1 |
| 3 | 16 | 3,2 | 3,9 | 4,4 | 5,1 | 5,9 | 6,6 | 7,7 |
| 4 | 20 | - | 4,6 | 5,3 | 6,1 | 7,0 | 8,1 | 9,2 |
| 5 | 25 | - | - | 6,3 | 7,2 | 8,4 | 9,6 | 11,1 |
| 6 | 32 | - | - | - | 8,8 | 10,3 | 11,8 | 13,5 |
| 7 | 40 | - | - | - | - | 12,3 | 14,0 | 16,1 |
| Итого: | а | б | в | г | д | е | ж |
T = 0,029 · d0,80 · D0,61
| ПОДЖАТИЕ ОПОРНЫХ ВИТКОВ И ПРАВКА ПРУЖИН | Плита, молоток |
| Штучное время |
| Карта 38 |
Содержание работы:
1. Взять пружину клещами из печи, положить на плиту, отложить клещи
2. Взять молоток и зубило, подогнуть опорные витки с двух сторон и править пружину
3. Измерить параметры по угольнику и линейке
4. Снять пружину и отложить |
| № позиции | Наружный диаметр D, мм, до | Диаметр проволоки d, мм, до | Число витков z, до |
| 4 | 6 | 8 | 10 | 12 | 16 | 20 | 25 | 32 |
| Время T, мин. |
| 1 | 60 | 10 | 0,90 | 1,20 | 1,45 | 1,70 | 1,90 | 2,4 | 2,8 | 3,3 | 3,9 |
| 2 | 12 | 1,00 | 1,30 | 1,60 | 1,90 | 2,2 | 2,6 | 3,1 | 3,6 | 4,3 |
| 3 | 80 | 10 | 1,10 | 1,45 | 1,75 | 2,1 | 2,4 | 2,9 | 3,4 | 4,0 | 4,7 |
| 4 | 12 | 1,20 | 1,60 | 2,0 | 2,3 | 2,6 | 3,2 | 3,7 | 4,4 | 5,2 |
| 5 | 16 | 1,40 | 1,90 | 2,3 | 2,7 | 3,1 | 3,8 | 4,4 | 5,2 | 6,2 |
| 6 | 100 | 10 | 1,25 | 1,70 | 2,0 | 2,4 | 2,7 | 3,3 | 3,9 | 4,6 | 5,5 |
| 1 | 12 | 1,40 | 1,85 | 2,3 | 2,7 | 3,0 | 3,7 | 4,3 | 5,1 | 6,1 |
| 8 | 16 | 1,65 | 2,2 | 2,7 | 3,1 | 3,6 | 4,4 | 5,1 | 6,0 | 7,1 |
| 9 | 20 | 1,8 | 2,5 | 3,0 | 3,5 | 4,0 | 5,0 | 5,8 | 6,8 | 8,1 |
| 10 | 125 | 16 | 1,90 | 2,5 | 3,2 | 3,7 | 4,3 | 5,3 | 6,2 | 7,3 | 8,8 |
| 11 | 20 | 2,2 | 3,0 | 3,7 | 4,4 | 5,1 | 6,3 | 7,4 | 8,7 | 10,5 |
| 12 | 25 | 2,7 | 3,6 | 4,5 | 5,6 | 6,0 | 7,5 | 8,9 | 10,4 | 12,4 |
| 13 | 160 | 16 | 2,3 | 3,0 | 3,8 | 4,5 | 5,2 | 6,4 | 7,5 | 8,9 | 10,7 |
| 14 | 20 | 2,7 | 3,7 | 4,5 | 5,4 | 6,1 | 7,6 | 9,0 | 10,6 | 12,7 |
| 15 | 25 | 3,2 | 4,4 | 5,4 | 6,4 | 7,3 | 9,0 | 10,7 | 12,6 | 15,1 |
| 16 | 32 | 3,9 | 5,3 | 6,5 | 7,7 | 8,9 | 11,0 | 12,9 | 15,2 | 18,3 |
| 17 | 200 | 20 | 3,2 | 4,4 | 5,4 | 6,4 | 7,3 | 9,0 | 10,7 | - | - |
| 18 | 25 | 3,9 | 5,2 | 6,4 | 7,6 | 8,7 | 10,8 | 12,7 | - | - |
| 19 | 32 | 4,7 | 6,3 | 7,8 | 9,2 | 10,5 | 13,0 | 15,4 | - | - |
| 20 | 40 | 5,6 | 7,5 | 9,3 | 11,0 | 12,5 | 15,5 | 18,3 | - | - |
| 21 | 250 | 20 | 3,9 | 5,2 | 6,4 | 7,6 | 8,7 | 10,8 | - | - | - |
| 22 | 25 | 4,6 | 6,2 | 7,7 | 9,0 | 10,3 | 12,8 | - | - | - |
| 23 | 32 | 5,6 | 7,5 | 9,3 | 11,0 | 12,5 | 15,5 | - | - | - |
| 24 | 40 | 6,6 | 8,9 | 11,1 | 13,0 | 14,9 | 18,5 | - | - | - |
| 25 | 50 | 8,1 | 10,6 | 13,5 | 15,9 | 18,2 | 22,5 | - | - | - |
| Индекс | а | б | в | г | д | е | ж | з | и |
T1 = 0,006 · D0,66 · d0,57 · z0,71 — для D <= 100
T2 = 0,0018 · D0,78 · d0,78 · z0,74 — для D > 100
| ПРЕДВАРИТЕЛЬНОЕ И ОКОНЧАТЕЛЬНОЕ ШЛИФОВАНИЕ ТОРЦОВ ПРУЖИН И СНЯТИЕ ЗАУСЕНЦЕВ ПО НАРУЖНОМУ ДИАМЕТРУ ПРУЖИН | Обдирочно-шлифовальный станок |
| Штучное время |
| Карта 39 |
Содержание работы:
1. Взять пружину и поднести к наждачному кругу
2. Снять заусенцы по наружному диаметру и шлифовать торец
3. Перевернуть пружину
4. Снять заусенцы и шлифовать торец с другой стороны
5. Отложить пружину |
| № позиции | Диаметр проволоки d, мм, до | Наружный диаметр пружины D, мм, до |
| 60 | 80 | 100 | 125 | 160 | 200 | 250 |
| Время T, мин. |
| Предварительное шлифование |
| 1 | 10 | 0,47 | 0,55 | 0,65 | 0,70 | 0,85 | 0,95 | 1,10 |
| 2 | 12 | 0,50 | 0,60 | 0,70 | 0,80 | 0,95 | 1,05 | 1,20 |
| 3 | 16 | 0,60 | 0,75 | 0,85 | 0,95 | 1,10 | 1,25 | 1,40 |
| 4 | 20 | - | - | 0,95 | 1,10 | 1,25 | 1,40 | 1,60 |
| 5 | 25 | - | - | 1,10 | 1,20 | 1,40 | 1,60 | 1,85 |
| 6 | 32 | - | - | - | 1,40 | 1,65 | 1,85 | 2,1 |
| 7 | 40 | - | - | - | - | 1,85 | 2,1 | 2,5 |
| Окончательное шлифование |
| 8 | 10 | 2,2 | 2,6 | 2,9 | 3,4 | 3,9 | 4,4 | 5,1 |
| 9 | 12 | 2,4 | 2,8 | 3,3 | 3,7 | 4,3 | 4,9 | 5,6 |
| 10 | 16 | 2,8 | 3,3 | 3,8 | 4,4 | 5,1 | 5,8 | 6,6 |
| 11 | 20 | - | 3,8 | 4,3 | 4,9 | 5,7 | 6,6 | 7,5 |
| 12 | 25 | - | - | 4,9 | 5,6 | 6,5 | 7,4 | 8,5 |
| 13 | 32 | - | - | - | 6,4 | 7,5 | 8,5 | 9,8 |
| 14 | 40 | - | - | - | - | 8,5 | 9,7 | 11,1 |
| Индекс | а | б | в | г | д | е | ж |
T = 0,011 · d0,58 · D0,59 — предварительное шлифование
T = 0,051 · d0,56 · D0,60 — окончательное шлифование
| СНЯТИЕ ЗАУСЕНЦЕВ ПО ВНУТРЕННЕМУ ДИАМЕТРУ ПРУЖИН ВРУЧНУЮ ШАБЕРОМ ИЛИ НАПИЛЬНИКОМ | Напильник, шабер |
| Штучное время |
| Карта 40 |
Содержание работы:
1. Взять пружину, положить на стол
2. Зачистить заусенцы по внутреннему диаметру пружины напильником или шабером с обеих сторон
3. Отложить пружину |
| № позиции | Диаметр прутка пружины d, мм, до | Наружный диаметр пружины D, мм, до |
| 60 | 80 | 100 | 125 | 160 | 250 |
| Время T, мин. |
| 1 | 10 | 0,30 | 0,34 | 0,38 | 0,42 | 0,47 | 0,60 |
| 2 | 12 | 0,33 | 0,38 | 0,42 | 0,47 | 0,50 | 0,65 |
| 3 | 16 | 0,39 | 0,45 | 0,50 | 0,55 | 0,60 | 0,75 |
| 4 | 20 | - | 0,50 | 0,55 | 0,65 | 0,70 | 0,90 |
| 5 | 32 | - | - | - | 0,85 | 0,95 | 1,20 |
| 6 | 40 | - | - | - | - | 1,10 | 1,35 |
| Индекс | а | б | в | г | д | е |
T = 0,0106 · d0,61 · D0,47
| ЗАЧИСТКА КОНЦОВ ПРУЖИН (СКРУГЛЕНИЕ РАДИУСОВ) | Обдирочно-шлифовальный станок |
| Штучное время |
| Карта 41 |
Содержание работы:
1. Взять пружину из тары
2. Скруглить радиусы пружины с двух сторон
3. Отложить пружину |
| № позиции | Диаметр проволоки d, мм, до | Высота пружины H, мм, до |
| 32 | 50 | 80 | 125 | 200 | 250 |
| Время T, мин. |
| 1 | 10 | 0,13 | 0,15 | 0,17 | 0,20 | 0,23 | 0,24 |
| 2 | 12 | 0,23 | 0,26 | 0,30 | 0,35 | 0,40 | 0,43 |
| 3 | 16 | 0,29 | 0,33 | 0,38 | 0,43 | 0,50 | 0,55 |
| 4 | 20 | 0,34 | 0,39 | 0,45 | 0,50 | 0,60 | 0,65 |
| 5 | 25 | - | - | - | 0,60 | 0,70 | 0,75 |
| 6 | 32 | - | - | - | 0,75 | 0,85 | 0,90 |
| 7 | 40 | - | - | - | - | 1,00 | 1,10 |
| Индекс | а | б | в | г | д | е |
T = 0,012 · d0,77 · H0,30
| ПРАВКА ПРУЖИН ПО ШАГУ И ВЫСОТЕ | Гидравлический пресс |
| Штучное время |
| Карта 42 |
Содержание работы:
1. Взять пружину из тары и установить на штамп пресса
2. Развести пружину на прессе по шагу с одновременной правкой пружины по высоте и по угольнику
3. Произвести промеры требуемых параметров по угольнику и линейке
4. Уложить пружину в тару |
| № позиции | Наружный диаметр пружины D, мм, до | Число витков z, до |
| 4 | 8 | 12 | 16 | 20 | 25 | 32 | 40 |
| Время T, мин. |
| 1 | 60 | 0,48 | 0,60 | 0,70 | 0,80 | 0,85 | 0,90 | 1,00 | - |
| 2 | 80 | 0,60 | 0,80 | 0,90 | 1,00 | 1,10 | 1,15 | - | - |
| 3 | 100 | 0,75 | 0,95 | 1,10 | 1,20 | 1,30 | 1,40 | - | - |
| 4 | 125 | 0,85 | 1,10 | 1,30 | 1,45 | 1,55 | - | - | - |
| 5 | 160 | 1,05 | 1,35 | 1,60 | 1,75 | - | - | - | - |
| 6 | 200 | 1,30 | 1,65 | 1,90 | - | - | - | - | - |
| 7 | 250 | 1,55 | 2,00 | 2,3 | - | - | - | - | - |
| Индекс | а | б | в | г | д | е | ж | з |
T = 0,0101 · D0,82 · z0,36
| ТРЕХКРАТНОЕ ОБЖАТИЕ ПРУЖИН НА ГИДРАВЛИЧЕСКОМ ПРЕССЕ | Гидравлический пресс |
| Штучное время |
| Карта 43, лист 1 |
Содержание работы:
1. Взять пружину из тары и установить на стол пресса
2. Трехкратно обжать пружину
3. Произвести промеры требуемых параметров пружины
4. Уложить пружину в тару |
| № позиции | Наружный диаметр пружины D, мм, до | Число витков z, до |
| 4 | 8 | 12 | 16 | 20 | 25 | 32 |
| Время T, мин. |
| 1 | 60 | 0,16 | 0,20 | 0,25 | 0,28 | 0,30 | 0,33 | 0,36 |
| 2 | 80 | 0,21 | 0,26 | 0,31 | 0,35 | 0,38 | 0,41 | - |
| 3 | 100 | 0,24 | 0,31 | 0,37 | 0,41 | 0,45 | 0,49 | - |
| 4 | 125 | 0,29 | 0,36 | 0,44 | 0,49 | 0,55 | - | - |
| 5 | 160 | 0,35 | 0,44 | 0,55 | 0,60 | - | - | - |
| 6 | 200 | 0,42 | 0,55 | 0,65 | - | - | - | - |
| 7 | 250 | 0,50 | 0,65 | 0,75 | - | - | - | - |
| Индекс | а | б | в | г | д | е | ж |
Примечание. Время в нормативной карте рассчитано на число одновременно обжимаемых пружин, равное 5. При другом числе пружин приведенное в нормативной карте время применяется с коэффициентами:
| ТРЕХКРАТНОЕ ОБЖАТИЕ ПРУЖИН НА ГИДРАВЛИЧЕСКОМ ПРЕССЕ | Гидравлический пресс |
| Штучное время |
| Карта 43, лист 2 |
| Число обжатий | Число одновременно обжимаемых пружин |
| 5 | 10 | 20 и выше |
| Коэффициент |
| 3 | 1,0 | 0,8 | 0,6 |
| 5 | 1,2 | 1,0 | 0,8 |
| 10 | 1,6 | 1,2 | 1,0 |
| 20 | 2,0 | 1,6 | 1,2 |
T = 0,0038 · D0,79 · z0,38
ХОЛОДНАЯ И ГОРЯЧАЯ НАВИВКА
| ПРОМЫВАНИЕ ПРУЖИН В ВАННЕ С ИСПОЛЬЗОВАНИЕМ ПРИСПОСОБЛЕНИЯ | Ванна |
| Штучное время |
| Карта 44 |
Содержание:
1. Взять приспособление (ведро, корзину) с пружинами и опустить в промывочную ванну
2. Промыть детали
3. Вынуть приспособление (ведро, корзину) с пружинами из ванны |
| № позиции | Масса приспособления с пружинами М, кг, до |
| 1,0 | 1,5 | 2,0 | 4,0 | 6,0 | 10 |
| Время на приспособление T, мин. |
| 1 | 0,14 | 0,15 | 0,16 | 0,19 | 0,21 | 0,24 |
| Индекс | а | б | в | г | д | е |
Примечание. В нормативной карте предусмотрено время на групповое промывание пружин. Для определения времени на промывание одной пружины необходимо приведенное в нормативной карте время разделить на число пружин, промываемых одновременно в ванне.
T = 0,137 · М0,25
| ПРОМЫВАНИЕ ПРУЖИН В ВАННЕ И ОБДУВКА СЖАТЫМ ВОЗДУХОМ | Промывание и обдувка пружин |
| Штучное время |
| Карта 45 |
| Содержание работы: |
Промывание в ванне
1. Взять пружину и опустить в промывочную ванну
2. Взять щетку (ерш) и промыть
3. Отложить щетку (ерш)
4. Вынуть пружину из ванны и отложить | Обдувка сжатым воздухом
1. Взять шланг
2. Открыть вентиль
3. Обдуть пружину
4. Закрыть вентиль
5. Отложить шланг |
| № позиции | Наименование операции | Диаметр пружины d, мм, до | Высота пружины H, мм, до |
| 20 | 32 | 50 | 80 | 125 | 200 | 300 | 500 |
| Время T, мин. |
| 1 | Промывание в ванне | 25 | 0,10 | 0,11 | 0,13 | 0,14 | 0,16 | 0,18 | 0,19 | 0,22 |
| 2 | 40 | 0,11 | 0,13 | 0,14 | 0,16 | 0,18 | 0,21 | 0,22 | 0,26 |
| 3 | 60 | - | 0,15 | 0,17 | 0,18 | 0,21 | 0,23 | 0,20 | 0,30 |
| 4 | 100 | - | 0,18 | 0,19 | 0,22 | 0,25 | 0,27 | 0,30 | 0,34 |
| 5 | 160 | - | - | 0,22 | 0,26 | 0,29 | 0,32 | 0,35 | 0,40 |
| 6 | 250 | - | - | - | 0,30 | 0,33 | 0,37 | 0,40 | 0,48 |
| 7 | Обдувка сжатым воздухом | 25 | 0,04 | 0,05 | 0,06 | 0,07 | 0,08 | 0,10 | 0,11 | - |
| 8 | 40 | 0,05 | 0,06 | 0,07 | 0,08 | 0,10 | 0,12 | 0,14 | 0,18 |
| 9 | 60 | - | 0,07 | 0,08 | 0,10 | 0,12 | 0,14 | 0,18 | 0,22 |
| 10 | 100 | - | 0,09 | 0,10 | 0,13 | 0,15 | 0,19 | 0,22 | 0,27 |
| 11 | 160 | - | - | 0,14 | 0,16 | 0,19 | 0,24 | 0,28 | 0,35 |
| 12 | 250 | - | - | - | 0,20 | 0,24 | 0,30 | 0,35 | 0,43 |
| Индекс | а | б | в | г | д | е | ж | з |
T1 = 0,0168 · D0,32 · Н0,25 — промывание в ванне
T2 = 0,0022 · D0,48 · Н0,42 — обдувка сжатым воздухом
| УСТАНОВКА ЦИЛИНДРИЧЕСКИХ ПРУЖИН СЖАТИЯ В МНОГОМЕСТНОЕ ПРИСПОСОБЛЕНИЕ И ЗАНЕВОЛИВАНИЕ | Заневоливание в приспособлении |
| Штучное время |
| Карта 46 |
Содержание работы:
1. Взять комплект пружины и установить в гнезда приспособления
2. Зажать сверху плитой, закрепить и произвести заневоливание |
| № позиции | Наружный диаметр пружины D, мм, до | Число одновременно устанавливаемых пружин N, шт., до | Высота пружин H, мм, до |
| 10 | 20 | 32 | 50 | 100 |
| Время на одну пружину T, мин. |
| 1 | 10 | 1 | 0,18 | 0,20 | 0,23 | 0,25 | - |
| 2 | 2 | 0,13 | 0,15 | 0,17 | 0,18 | - |
| 3 | 3 | 0,11 | 0,13 | 0,14 | 0,15 | - |
| 4 | 4 | 0,10 | 0,11 | 0,12 | 0,14 | - |
| 5 | 6 | 0,08 | 0,09 | 0,10 | 0,11 | - |
| 6 | 8 | 0,07 | 0,08 | 0,09 | 0,10 | - |
| 7 | 12 | 0,06 | 0,07 | 0,08 | 0,09 | - |
| 8 | 20 | 0,045 | 0,05 | 0,06 | 0,07 | - |
| 9 | 32 | 0,035 | 0,04 | 0,05 | 0,06 | - |
| 10 | 25 | 1 | 0,22 | 0,26 | 0,28 | 0,31 | 0,36 |
| 11 | 2 | 0,16 | 0,19 | 0,21 | 0,23 | 0,27 |
| 12 | 3 | 0,14 | 0,16 | 0,17 | 0,19 | 0,22 |
| 13 | 4 | 0,12 | 0,14 | 0,15 | 0,17 | 0,20 |
| 14 | 6 | 0,10 | 0,12 | 0,13 | 0,14 | 0,17 |
| 15 | 8 | 0,09 | 0,10 | 0,11 | 0,13 | 0,15 |
| 16 | 12 | 0,07 | 0,09 | 0,095 | 0,10 | 0,12 |
| 17 | 20 | 0,06 | 0,07 | 0,08 | 0,09 | 0,10 |
| 18 | 50 | 1 | - | - | - | 0,37 | 0,43 |
| 19 | 2 | - | - | - | 0,27 | 0,32 |
| 20 | 3 | - | - | - | 0,23 | 0,26 |
| 21 | 4 | - | - | - | 0,20 | 0,23 |
| 22 | 6 | - | - | - | 0,17 | 0,20 |
| 23 | 8 | - | - | - | 0,15 | 0,17 |
| 24 | 12 | - | - | - | 0,12 | 0,14 |
| 25 | 100 | 1 | - | - | - | - | 0,51 |
| 26 | 2 | - | - | - | - | 0,37 |
| 27 | 3 | - | - | - | - | 0,31 |
| 28 | 4 | - | - | - | - | 0,28 |
| 29 | 6 | - | - | - | - | 0,23 |
| 30 | 8 | - | - | - | - | 0,20 |
| 31 | 12 | - | - | - | - | 0,17 |
| Индекс | а | б | в | г | д |
Примечания:
1. В нормативной карте предусмотрено время на закрепление одной гайкой. При креплении детали большим количеством гаек на каждую последующую добавлять 0,3 мин.
2. При снятии пружин из гнезд многоместного приспособления приведенное в нормативной карте время применяется с коэффициентом 0,6.
T = 0,061 \cdot \frac{D_{H}^{0,24} \cdot H^{0,22}}{N^{0,44}}
| УСТАНОВКА ЦИЛИНДРИЧЕСКИХ ПРУЖИН СЖАТИЯ НА ПРЕСС И ЗАНЕВОЛИВАНИЕ | Заневоливание под прессом |
| Штучное время |
| Карта 47 |
Содержание работы:
1. Установить комплект пружин в гнезда приспособления
2. Установить плиту на пружины
3. Установить приспособление с пружинами на пресс, произвести операцию заневоливания |
| № позиции | Наружный диаметр пружины Dн, мм, до | Число одновременно устанавливаемых пружин N, шт., до | Высота пружины H, мм, до |
| 80 | 100 | 125 | 100 | 200 | 300 |
| Время на одну пружину T, мин. |
| 1 | 40 | 1 | 0,55 | 0,60 | 0,70 | 0,80 | 0,90 | 1,1 |
| 2 | 2 | 0,39 | 0,44 | 0,50 | 0,55 | 0,65 | 0,80 |
| 3 | 3 | 0,32 | 0,37 | 0,41 | 0,47 | 0,55 | 0,65 |
| 4 | 4 | 0,28 | 0,32 | 0,36 | 0,41 | 0,46 | 0,55 |
| 5 | 6 | 0,23 | 0,26 | 0,30 | 0,34 | 0,38 | 0,47 |
| 6 | 8 | 0,20 | 0,23 | 0,26 | 0,30 | 0,33 | 0,41 |
| 7 | 12 | 0,17 | 0,19 | 0,21 | 0,24 | 0,28 | 0,34 |
| 8 | 20 | 0,13 | 0,15 | 0,17 | 0,19 | 0,22 | 0,27 |
| 9 | 60 | 1 | 0,60 | 0,70 | 0,80 | 0,90 | 1,00 | 1,25 |
| 10 | 2 | 0,44 | 0,50 | 0,55 | 0,65 | 0,70 | 0,90 |
| 11 | 3 | 0,37 | 0,41 | 0,47 | 0,55 | 0,70 | 0,74 |
| 12 | 4 | 0,32 | 0,36 | 0,41 | 0,46 | 0,50 | 0,65 |
| 13 | 6 | 0,27 | 0,30 | 0,34 | 0,38 | 0,43 | 0,55 |
| 14 | 8 | 0,23 | 0,26 | 0,29 | 0,33 | 0,38 | 0,47 |
| 15 | 12 | 0,19 | 0,22 | 0,24 | 0,28 | 0,31 | 0,39 |
| 16 | 100 | 1 | - | 0,80 | 0,90 | 1,05 | 1,15 | 1,45 |
| 17 | 2 | - | 0,60 | 0,65 | 0,75 | 0,85 | 1,05 |
| 18 | 3 | - | 0,49 | 0,55 | 0,60 | 0,70 | 0,85 |
| 19 | 4 | - | 0,42 | 0,48 | 0,54 | 0,60 | 0,75 |
| 20 | 6 | - | 0,35 | 0,39 | 0,45 | 0,50 | 0,60 |
| 21 | 8 | - | 0,31 | 0,34 | 0,39 | 0,44 | 0,55 |
| 22 | 160 | 1 | - | - | - | 1,20 | 1,35 | 1,70 |
| 16 | 2 | - | - | - | 0,85 | 1,00 | 1,20 |
| 24 | 3 | - | - | - | 0,70 | 0,80 | 1,00 |
| 25 | 4 | - | - | - | 0,60 | 0,70 | 0,90 |
| 26 | 6 | - | - | - | 0,50 | 0,60 | 0,70 |
| 27 | 250 | 1 | - | - | - | - | 1,55 | 1,95 |
| 28 | 2 | - | - | - | - | 1,10 | 1,40 |
| 29 | 3 | - | - | - | - | 0,95 | 1,15 |
| 30 | 4 | - | - | - | - | 0,80 | 1,00 |
| Индекс | а | б | в | г | д | е |
Примечание. При снятии пружин из гнезд многоместного приспособления приведенное в нормативной карте время применяется с коэффициентом 0,6.
T = 0,017 \cdot \frac{D_{H}^{0,31} \cdot H^{0,53}}{N^{0,47}}
КОНТРОЛЬНЫЕ ИЗМЕРЕНИЯ
| КОНТРОЛЬНЫЕ ИЗМЕРЕНИЯ МЕРИТЕЛЬНЫМ ИНСТРУМЕНТОМ | Измерения |
| Штучное время |
| Карта 48 |
| № п/п | Измерительный инструмент | Измеряемый размер, мм, до | Время T, мин. |
| 1 | Линейка масштабная | 25 | 0,03 |
| 50 | 0,04 |
| 100 | 0,05 |
| 200 | 0,06 |
| св. 200 | 0,08 |
| 2 | Штангенциркуль | 10 | 0,05 |
| 25 | 0,06 |
| 50 | 0,07 |
| 3 | Скоба предельная односторонняя | 10 | 0,04 |
| 25 | 0,045 |
| 50 | 0,05 |
| 4 | Шаблон для промера длины пружины | 50 | 0,05 |
| 100 | 0,07 |
| 300 | 0,08 |
| 5 | Пробка двусторонняя | 10 | 0,06 |
| 25 | 0,07 |
| 50 | 0,08 |
| 6 | Шаблон для промера угла перегиба | - | 0,06 |
| 7 | Кольцо гладкое проходное | 20 | 0,056 |
| КОНТРОЛЬНЫЕ ИЗМЕРЕНИЯ НА ПРИБОРЕ | Измерительный прибор |
| Штучное время |
| Карта 49 |
Содержание работы:
1. Взять пружину и установить на оправку
2. Наложить груз
3. Произвести отсчет хода пружины по шкале
4. Снять груз
5. Снять пружину и отложить |
| № позиции | Число накладываемых грузов, n, шт. | Общая масса груза М, кг, до |
| 0,5 | 1,0 | 2,0 | 3,0 | св. 3,0 |
| Время T, мин. |
| 1 | 1 | 0,05 | 0,055 | 0,06 | 0,07 | 0,085 |
| 2 | 2 | 0,055 | 0,06 | 0,07 | 0,08 | 0,11 |
| 3 | 3 | 0,08 | 0,09 | 0,10 | 0,11 | 0,13 |
| 4 | 4 | 0,10 | 0,11 | 0,12 | 0,13 | 0,15 |
| Индекс | а | б | в | г | д |
T1 = 0,056 · n0,21 · М0,19 — для n <= 2
T2 = 0,038 · n0,76 · М0,19 — для n > 2
| СПРАВОЧНАЯ ТАБЛИЦА | Приложение 1, лист 1 |
Подбор оправок для навивки пружин на токарных станках
Проволока \sigma_{\text{в}} — 150...175 кгс/мм2 |
| Наружный диаметр пружины D, мм, до | Диаметр проволоки d, мм, до | Допуск на диаметр оправки | Материал оправки |
| 0,3 | 0,5 | 1,0 | 1,2 | 1,5 | 2,0 | 2,5 | 3,0 | 3,5 | 4 | 5 | 6 | 8 | 10 |
| Диаметр оправки, мм, до |
| 2 | 1,4 | 1,0 | | | | | | | | | | | | | +/- 0,1 | Серебрянка |
| 3 | 2,2 | 1,8 | | | | | | | | | | | | | +/- 0,2 |
| 5 | 4,2 | 3,6 | 2,7 | 2,4 | | | | | | | | | | | +/- 0,35 |
| 1 | 5,8 | 5,5 | 4,6 | 4,2 | 3,7 | | | | | | | | | |
| 10 | 8,6 | 8,2 | 7,3 | 6,9 | 6,4 | | | | | | | | | |
| 15 | 13,2 | 12,8 | 11,8 | 11,5 | 11,0 | 10,5 | | | | | | | | |
| 20 | | 17,4 | 16,4 | 16,0 | 15,8 | 15,3 | 14,5 | 13,7 | | | | | | | +/- 0,4 | Сталь
С — 0,6% |
| 25 | | | 21,0 | 20,7 | 20,0 | 19,2 | 18,2 | 17,3 | 16 | 15,5 | | | | |
| 30 | | | | 25,0 | 24,5 | 23,5 | 23,0 | 22,5 | 21,5 | 20,5 | 18,6 | | | |
| 35 | | | | | 30,7 | 28,9 | 28,0 | 27,0 | 26,0 | 25,0 | 23,3 | 21,5 | | |
| 40 | | | | | | 32,5 | 32,5 | 31,5 | 30,6 | 29,7 | 28,0 | 26,0 | 22,4 | | +/- 0,6 |
| 45 | | | | | | | | | 35,4 | 34,4 | 32,5 | 30,7 | 27,0 | |
| 50 | | | | | | | | | | 39,0 | 37,0 | 35,4 | 31,6 | 28,0 |
| Св. 50 | | | | | | | | | | | 41,8 | 40,6 | 37,1 | 34,7 |
Примечание. В таблице приводятся диаметры оправок для навивки пружин из проволоки нормальной прочности. При навивке пружин из проволоки 175 кгс/мм2 < \sigma_{\text{в}} < 150 кгс/мм2 следует применять поправочные коэффициенты, приводимые ниже.
| СПРАВОЧНАЯ ТАБЛИЦА | Приложение 1, лист 2 |
Подбор оправок для навивки пружин на токарных станках
Проволока \sigma_{\text{в}} — 150...175 кгс/мм2 |
| Предел прочности проволоки при растяжении \sigma_{\text{в}} кгс/мм2 | Значение коэффициента К | Предел прочности проволоки при растяжении \sigma_{\text{в}} кгс/мм2 | Значение коэффициента К |
| 100...150 | 1,04 | 225...250 | 0,95 |
| 150...175 | |\overline{1,0}| | 250...275 | 0,92 |
| 175...200 | 0,98 | 275...300 | 0,91 |
| 200...225 | 0,96 | Более 300 | 0,90 |
| СПРАВОЧНАЯ ТАБЛИЦА | Приложение 2 |
Теоретическая масса 1000 пог. м проволоки
Сталь пружинная |
| № позиции | Диаметр проволоки, мм | Масса 1000 пог. м, кг | № позиции | Диаметр проволоки, мм | Масса 1000 пог. м, кг |
| 1 | 0,20 | 0,2465 | 25 | 1,60 | 15,78 |
| 2 | 0,22 | 0,298 | 26 | 1,70 | 17,82 |
| 3 | 0,25 | 0,385 | 27 | 1,80 | 19,94 |
| 4 | 0,28 | 0,484 | 28 | 2,00 | 24,65 |
| 5 | 0,30 | 0,555 | 29 | 2,20 | 29,83 |
| 6 | 0,32 | 0,631 | 30 | 2,30 | 32,58 |
| 7 | 0,36 | 0,80 | 31 | 2,50 | 38,54 |
| 8 | 0,40 | 0,99 | 32 | 2,80 | 48,36 |
| 9 | 0,45 | 1,25 | 33 | 3,00 | 55,50 |
| 10 | 0,50 | 1,54 | 34 | 3,20 | 63,11 |
| 11 | 0,56 | 1,93 | 35 | 3,40 | 71,28 |
| 12 | 0,60 | 2,22 | 36 | 3,50 | 75,52 |
| 13 | 0,63 | 2,45 | 37 | 3,60 | 79,90 |
| 14 | 0,70 | 3,02 | 38 | 4,00 | 98,7 |
| 15 | 0,75 | 3,47 | 39 | 4,50 | 124,8 |
| 16 | 0,80 | 3,95 | 40 | 5,00 | 154,2 |
| 17 | 0,85 | 4,45 | 41 | 5,60 | 193,3 |
| 18 | 0,90 | 4,99 | 42 | 6,00 | 221,9 |
| 19 | 1,00 | 6,17 | 43 | 6,30 | 244,4 |
| 20 | 1,10 | 7,46 | 44 | 6,50 | 260,0 |
| 21 | 1,20 | 8,88 | 45 | 7,00 | 302,1 |
| 22 | 1,30 | 10,42 | 46 | 8,00 | 394,6 |
| 23 | 1,40 | 12,08 | 47 | 9,00 | 499,0 |
| 24 | 1,50 | 13,87 | 48 | 10,00 | 617,0 |