(утв. Госкомтрудом СССР)
Утверждено
Госкомтрудом СССР
ОБЩЕМАШИНОСТРОИТЕЛЬНЫЕ НОРМАТИВЫ ВРЕМЕНИ
НА РАБОТЫ, ВЫПОЛНЯЕМЫЕ ПРИ ЦЕНТРОБЕЖНОМ ЛИТЬЕ,
ЛИТЬЕ ПОД ДАВЛЕНИЕМ И ПО ВЫПЛАВЛЯЕМЫМ МОДЕЛЯМ,
ПРИ КОКИЛЬНОМ ЛИТЬЕ
Общемашиностроительные нормативы времени на работы, выполняемые при центробежном литье, литье под давлением и по выплавляемым моделям, при кокильном литье.
Разработаны Центральным бюро нормативов по труду.
Сборник рассчитан на технологов и нормировщиков машиностроительных предприятий.
Нормативы рекомендованы ЦБНТ для применения при расчете технически обоснованных норм времени в литейных цехах.
С выходом в свет настоящего сборника утратили силу «Общемашиностроительные нормативы времени для технического нормирования работ при кокильном литье деталей из чугуна, стали и цветных сплавов», изд. 1962 г., «Общемашиностроительные нормативы времени на литейные работы при литье под давлением и по выплавляемым моделям», изд. 1967 г.
Замечания и предложения по сборнику просьба направлять по адресу: 103012, Москва, пл. Куйбышева, 1, ЦБНТ.
ОБЩАЯ ЧАСТЬ
Сборник нормативов рассчитан на нормировщиков и технологов, а также других инженерно-технических работников, занятых расчетом технически обоснованных норм времени на работы, выполняемые при центробежном литье, литье под давлением, по выплавляемым моделям и кокильном литье в литейных цехах машиностроительных предприятий с различными типами производства.
При разработке нормативов времени были использованы хронометражные наблюдения и фотографии рабочего дня, проведенные на машиностроительных предприятиях, результаты анализа трудовых процессов, изучения рациональных методов труда и организации рабочих мест, действующие, отраслевые и заводские нормативы времени.
Сборник нормативов состоит из четырех частей.
Часть I - нормативы времени на работы, выполняемые при центробежном литье в условиях среднесерийного и мелкосерийного производства.
Нормативы охватывают следующие работы:
подготовка центробежной машины к заливке, наполнение ковша металлом, транспортировка его к месту заливки, заливка изложницы жидким металлом и удаление отливки из изложницы.
Часть II - нормативы времени на литье под давлением в условиях массового и серийного производства.
Часть III - нормативы времени на литейные работы, выполняемые по выплавляемым моделям.
Эта часть состоит из двух разделов.
В разделе I приведены нормативы времени на литье по выплавляемым моделям для массового и крупносерийного производства.
В разделе II даны укрупненные нормативы времени на литье по выплавляемым моделям для среднесерийного и мелкосерийного производства.
Часть IV - нормативы времени при кокильном литье деталей из чугуна, стали и цветных сплавов.
Эта часть состоит из двух разделов.
В разделе I приведены дифференцированные нормативы времени при кокильном литье деталей для крупносерийного производства.
В разделе II даны укрупненные нормативы времени при кокильном литье деталей в условиях среднесерийного и мелкосерийного производства.
Каждая часть нормативов времени, состоит из пояснения расчета норм времени, примеров расчета норм штучного времени, характеристики применяемого оборудования и технологии работ, организации труда и нормативных карт.
В нормативных картах приведены эмпирические формулы, по которым рассчитаны нормативы времени в зависимости от принятых факторов. Эти формулы могут быть использованы при расчете норм времени на ЭВМ.
При определении типа производства на рабочем месте, участке (в цехе) рекомендуется пользоваться ГОСТом 14004-74 и ГОСТом 31108-74.
Приведенные в сборнике пределы числовых показателей факторов (масса отливки, площадь опоки и др.) указаны «до», что следует понимать включительно.
До введения нормативов времени необходимо привести организационно-технические условия в литейных цехах и на производственных участках в соответствие с запроектированными в нормативах и осуществить производственный инструктаж рабочих.
На приемы и комплексы приемов, не охваченные данным сборником, устанавливаются местные нормативы.
При внедрении на предприятиях более прогрессивной, чем это предусмотрено в настоящем сборнике, организации производства, труда, технологии работы и т.п. следует разрабатывать и вводить в установленном порядке местные нормативы времени.
Нормативы времени вводятся в действие в порядке, предусмотренном «Рекомендациями по организации нормирования труда и установлению новых и изменению действующих норм выработки, времени и обслуживания в производственных отраслях народного хозяйства», утвержденными постановлением Государственного комитета Совета Министров СССР по вопросам труда и заработной платы и Президиума ВЦСПС от 3 октября 1975 года № 245/П-17.
С введением в действие данных нормативов отменяются ранее действовавшие следующие сборники: «Общемашиностроительные нормативы времени для технического нормирования работ при кокильном литье деталей из чугуна, стали и цветных сплавов». Крупносерийное и серийное производство, изд. 1962 г.; «Общемашиностроительные нормативы времени на литейные работы при литье под давлением и по выплавляемым моделям». Издание второе, переработанное и дополненное (1967 г.).
Часть I. НОРМАТИВЫ ВРЕМЕНИ НА ЦЕНТРОБЕЖНОЕ ЛИТЬЕ
Расчет норм времени
Нормативы времени на центробежное литье деталей из чугуна, стали и цветных металлов разработаны применительно к условиям работы литейных цехов (участков) среднесерийного и мелкосерийного производства.
В нормативные карты на комплексы приемов кроме оперативного времени включено время на обслуживание рабочего места, на отдых и личные надобности в размере 15% от оперативного времени.
Время на обслуживание рабочего места включает в себя затраты времени на раскладывание инструмента, вспомогательных материалов в начале и в конце смены; подналадку и регулировку машины в процессе работы, уборку рабочего места в течение и в конце смены.
Подготовительно-заключительное время дано в карте 6.
Основными факторами, влияющими на продолжительность выполнения работы, в комплексах приемов приняты: внутренняя поверхность изложницы, емкость разливочного ковша, масса отливки и заливаемый сплав (металл).
Время кристаллизации (затвердевания) металла отливки нормативами не предусмотрено. Это время обычно перекрывается при обслуживании нескольких машин.
При обслуживании рабочим только одной машины время на кристаллизацию отливки берется из технологического процесса и дополнительно прибавляется к нормативному времени. При выполнении работ двумя рабочими приведенное в нормативной карте время принимать с коэффициентом 2,0.
Пример расчета нормы штучного времени
Исходные данные
Рассчитать норму времени на изготовление отливки (втулки) из латуни, массой 20 кг, наружный диаметр 160 мм, внутренний — 120 мм, длина 250 мм. Отливка производится на однопозиционной центробежной машине модели 552.
Расчет нормы штучного времени
| № карт | Позиция, индекс | Наименование комплекса приемов | Факторы, влияющие на продолжительность комплекса приемов | Значение фактора | Время, мин. |
| 1 | 10, а | Подготовка центробежной машины к заливке | Внутренняя поверхность изложницы, дм2 | 12,5 | 0,903 |
| 2 | 4, а | Наполнение ковша металлом | Емкость разливочного ковша, кг
Наполнение из индукционной печи | 20 | 0,430 |
| 3 | 4, б | Транспортировка ковша к месту наполнения металла и к месту заливки | Электротельфером. Общее расстояние перемещения, м | 10 | 0,35 |
| 4 | 7, а | Заливка изложницы жидким металлом | Масса отливки, кг
Заливаемый металл | 20 латунь | 0,196 |
| 5 | 7, б | Удаление отливки из изложницы | Масса отливки, кг
Способ удаления | 20 вручную | 0,196 |
| Итого норма штучного времени | 3,319 |
Характеристика применяемого оборудования и технология работы
Для отливки втулок, колец, гильз, венцов и других деталей в виде тел вращения применяют универсальные центробежные машины шпиндельного типа (однопозиционные и многопозиционные).
Ниже приводится краткая техническая характеристика таких однопозиционных машин, изготовляемых Тираспольским заводом литейных машин им. С.М. Кирова.
| Модель машины | 552 | 553 |
| 1. | Наружный диаметр отливки, мм | 75 — 200 | 200 — 300 |
| 2. | Длина отливки, мм, до | 320 | 500 |
| 3. | Масса отливки (медные сплавы), кг | 2 — 80 | 25 — 140 |
| 4. | Скорость вращения шпинделя, об./мин. | 600; 800 | 580; 690 |
| 5. | Давление воздуха в сети, кгс/см2 | 5 — 6 | 5 — 6 |
| 6. | Масса машины, кг | 2800 | 3800 |
Центробежные машины изготовляют с горизонтальной, вертикальной и наклонной осью вращения.
Последовательность технологического цикла изготовления отливки на центробежной машине следующая. После подготовки машины к заливке расплавленный металл заливается во вращающуюся форму-изложницу. Залитый металл отбрасывается центробежной силой по стенкам изложницы и в таком положении затвердевает. При этом внутренняя поверхность отливки получается без стержня, естественным путем. После затвердевания металла вращение изложницы прекращается и готовую отливку извлекают из формы.
Скорость вращения формы устанавливают в соответствии с требованиями технологии литья.
ОРГАНИЗАЦИЯ ТРУДА
Нормативы разработаны с учетом следующих условий организации и обслуживания рабочего места:
1. Рабочие места (участки) оборудованы соответствующими подъемно-транспортными механизмами (мостовыми кранами, подъемниками и т.п.).
2. Рабочие, обслуживающие центробежные машины, обеспечены комплектом необходимых инструментов (клещами, щеткой, заливочными ковшами и др.) и соответствующими вспомогательными материалами (противопригарной краской, теплоизолирующей смесью и др.).
3. Смена изложниц, наладка машины производится специальными рабочими (наладчиками).
4. Уборка отливок от машины и транспортировка их производится вспомогательными рабочими.
5. Плавка металла и обслуживание плавильных печей производится плавильщиками.
6. Подналадка, регулировка машины в процессе работы (изменение скорости вращения формы) производится рабочим, обслуживающим машину.
7. Освещенность рабочих мест и наличие других санитарно-гигиенических условий труда соответствуют необходимым требованиям.
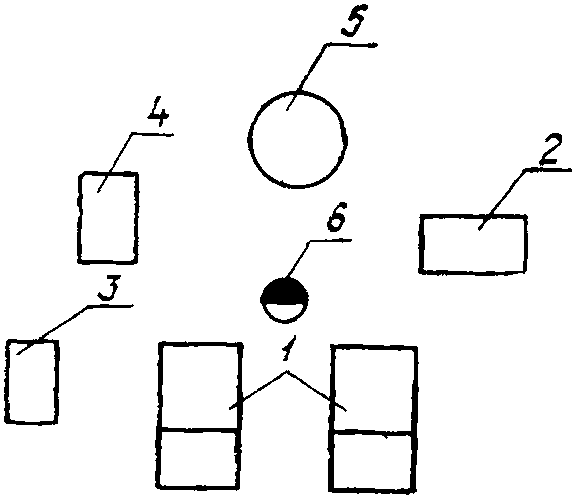
Рис. 1. Схема планировки рабочего места
при центробежном литье
1 — центробежные машины; 2 — тара для отливок;
3 — стол-тумбочка для инструмента; 4 — тара
для противопригарной краски; 5 — индукционная
печь; 6 — рабочий-литейщик
| ПОДГОТОВКА ЦЕНТРОБЕЖНОЙ МАШИНЫ К ЗАЛИВКЕ | Центробежное литье
Среднесерийное и мелкосерийное производство |
| Карта 1 |
| Содержание работы |
| 1. | Очистить металлической щеткой внутреннюю поверхность изложницы, крышку и желоб от остатков теплоизолирующего покрытия или краски и металла |
| 2. | Обдуть изложницу и желоб сжатым воздухом |
| 3. | Смазать крышку изложницы и желоб специальной смазкой (краской) |
| 4. | Установить и закрепить крышку изложницы |
| 5. | Закрыть и закрепить переднюю дверцу центробежной машины задвижкой |
| 6. | Включить вращение машины |
| 7. | Засыпать в изложницу мерным совком теплоизолирующее покрытие или залить краску |
| 8. | Установить заливочный желоб внутрь изложницы |
| № позиции | Внутренняя поверхность изложницы F, дм2, до | Время на отливку T, мин. | № позиции | Внутренняя поверхность изложницы F, дм2, до | Время на отливку T, мин. | № позиции | Внутренняя поверхность изложницы F, дм2, до | Время на отливку T, мин. |
| 1 | 3 | 0,364 | 9 | 12 | 0,826 | 17 | 40 | 1,68 |
| 2 | 4 | 0,431 | 10 | 14 | 0,953 | 18 | 50 | 1,92 |
| 3 | 5 | 0,492 | 11 | 16 | 0,980 | 19 | 60 | 2,14 |
| 4 | 6 | 0,548 | 12 | 18 | 1,05 | 20 | 70 | 2,34 |
| 5 | 7 | 0,600 | 13 | 20 | 1,11 | 21 | 80 | 2,52 |
| 6 | 8 | 0,650 | 14 | 25 | 1,27 | 22 | 90 | 2,71 |
| 7 | 9 | 0,696 | 15 | 30 | 1,41 | 23 | 100 | 2,88 |
| 8 | 10 | 0,742 | 16 | 35 | 2,25 | | | |
| Индекс | а | Индекс | а | Индекс | а |
T = 0,19F0,59
| НАПОЛНЕНИЕ КОВША МЕТАЛЛОМ | Центробежное литье
Среднесерийное и мелкосерийное производство |
| Карта 2 |
| Содержание работы |
| 1. | Установить ковш для наполнения металлом |
| 2. | Наполнить в ковш порцию жидкого металла или зачерпнуть металл мерным ручным ковшом |
| 3. | Принять ковш после наполнения металлом |
| 4. | Снять шлак с поверхности металла |
| № позиции | Емкость разливочного ковша Q, кг, до | Заливаемый сплав (металл) |
| Медные сплавы | Алюминиевые сплавы | Чугун, сталь |
| Способ наполнения разливочного ковша |
| из печей | из раздаточных ковшей |
| Индукционных | «Мечта» ДМК | САК, тигельно-горновой | САН, Колеман | С ручным наклоном | С механизированным наклоном |
| Время на ковш T, мин. |
| 1 | 10 | 0,342 | 0,231 | 0,620 | 0,742 | 0,203 | 0,139 |
| 2 | 12 | 0,363 | 0,245 | 0,658 | 0,788 | 0,216 | 0,148 |
| 3 | 16 | 0,399 | 0,270 | 0,724 | 0,866 | 0,237 | 0,162 |
| 4 | 20 | 0,430 | 0,290 | 0,778 | 0,933 | 0,255 | 0,175 |
| 5 | 25 | 0,463 | 0,312 | 0,839 | 1,00 | 0,275 | 6,188 |
| 6 | 30 | 0,492 | 0,332 | 0,891 | 1,07 | 0,292 | 0,200 |
| 7 | 40 | 0,540 | 0,365 | 0,980 | 1,17 | 0,321 | 0,220 |
| 8 | 50 | 0,582 | 0,393 | 1,05 | 1,26 | 0,345 | 0,236 |
| 9 | 60 | 0,618 | 0,417 | - | 1,34 | 0,367 | 0,251 |
| 10 | 80 | 0,679 | 0,459 | - | 1,47 | 0,403 | 0,276 |
| 11 | 100 | 0,731 | 0,494 | - | 1,59 | 0,434 | 0,297 |
| 12 | 120 | 0,777 | 0,524 | - | 1,68 | 0,461 | 0,316 |
| 13 | 160 | 0,854 | 0,576 | - | 1,85 | 0,507 | 0,347 |
| 14 | 200 | 0,919 | 0,620 | - | 1,99 | 0,546 | 0,374 |
| Индекс | а | б | в | г | д | е |
T = 0,16 Q0,33 (индекс — а); T = 0,108 Q0,33 (индекс — б);
T = 0,29 Q0,33 (индекс — в); T = 0,347 Q0,33 (индекс — г);
T = 0,095 Q0,33 (индекс — д); T = 0,065 Q0,33 (индекс — е)
| ТРАНСПОРТИРОВКА КОВША К МЕСТУ НАПОЛНЕНИЯ МЕТАЛЛОМ И К МЕСТУ ЗАЛИВКИ | Центробежное литье
Среднесерийное и мелкосерийное производство |
| Карта 3 |
| Содержание работы |
| 1. | Поднять ковш после заливки изложницы и переместить его к месту наполнения металлом |
| 2. | Поднять ковш с металлом и переместить его к центробежной машине |
| 3. | Установить ковш на тележку |
| № позиций | Способ транспортировки | Емкость разливочного ковша, кг, до | Общее расстояние перемещения, м, до | На каждые последующие 10 м прибавлять время, мин. |
| 5 | 10 | 15 | 20 | 30 |
| Время на ковш, мин. |
| 1 | По монорельсу вручную | 100 | 0,21 | 0,31 | 0,41 | 0,51 | 0,71 | 0,2 |
| 2 | 300 | 0,23 | 0,33 | 0,43 | 0,53 | 0,73 | |
| 3 | 500 | 0,26 | 0,36 | 0,46 | 0,56 | 0,76 | |
| 4 | Краном, электротельфером | 1000 | 0,25 | 0,35 | 0,45 | 0,55 | 0,75 | 0,2 |
| На тележке: | | | | | | | |
| 5 | а) вручную | 1000 | 0,29 | 0,39 | 0,49 | 0,59 | 0,79 | 0,2 |
| 6 | б) электроприводом | 1000 | 0,18 | 0,28 | 0,38 | 0,48 | 0,68 | 0,2 |
| 7 | Вручную | 15 | 0,14 | 0,24 | 0,34 | 0,44 | 0,64 | 0,2 |
| Индекс | а | б | в | г | д | е |
| ЗАЛИВКА ИЗЛОЖНИЦЫ ЖИДКИМ МЕТАЛЛОМ | Центробежное литье
Среднесерийное и мелкосерийное производство |
| Карта 4 |
| Содержание работы |
| 1. | Установить ковш над желобом |
| 2. | Наклонить ковш |
| 3. | Залить жидкий металл в изложницу |
| 4. | Выпрямить ковш, отвести от изложницы |
| 5. | Включить систему водяного охлаждения изложинцы |
| № позиции | Масса отливки Q, кг, до | Заливаемый сплав (металл) |
| медные сплавы | алюминиевые сплавы | чугун | сталь |
| Время на отливку T, мин. |
| 1 | 5 | 0,130 | 0,385 | 0,170 | 0,150 |
| 2 | 6 | 0,136 | 0,406 | 0,180 | 0,158 |
| 3 | 8 | 0,150 | 0,443 | 0,196 | 0,172 |
| 4 | 10 | 0,160 | 0,474 | 0,209 | 0,184 |
| 5 | 12 | 0,168 | 0,500 | 0,221 | 0,195 |
| 6 | 16 | 0,184 | 0,545 | 0,241 | 0,212 |
| 7 | 20 | 0,196 | 0,585 | 0,258 | 0,227 |
| 8 | 25 | 0,210 | 0,625 | 0,276 | 0,243 |
| 9 | 30 | 0,222 | 0,650 | 0,291 | 0,256 |
| 10 | 40 | 0,242 | 0,72 | 0,317 | 0,280 |
| 11 | 50 | 0,258 | 0,77 | 0,339 | 0,299 |
| 12 | 60 | 0,273 | - | 0,358 | 0,316 |
| 13 | 80 | 0,298 | - | 0,391 | 0,344 |
| 14 | 100 | 0,318 | - | 0,418 | 0,368 |
| 15 | 120 | 0,336 | - | 0.441 | 0,394 |
| 16 | 160 | 0,366 | - | 0,481 | 0,424 |
| 17 | 200 | 0,392 | - | 0,515 | 0,453 |
| Индекс | а | б | в | г |
T = 0,08 Q0,3 (индекс — а); T = 0,237 Q0,3 (индекс — б);
T = 0,105 Q0,3 (индекс — в); T = 0,185 Q0,3 (индекс — г)
| УДАЛЕНИЕ ОТЛИВКИ ИЗ ИЗЛОЖНИЦЫ | Центробежное литье
Среднесерийное и мелкосерийное производство |
| Карта 5 |
| Содержание работы |
| 1. | Выключить водяное охлаждение и вращение изложницы |
| 2. | Вывести заливочный желоб из изложницы |
| 3. | Открыть переднюю дверцу центробежной машины |
| 4. | Раскрепить крышку изложницы, снять ее ломиком и опустить в бачок с водой |
| 5. | Выдвинуть лоток для приема отливки |
| 6. | Вытолкнуть отливку из изложницы пневмовыталкивателем или удалить отливку разжимными клещами |
| 7. | Возвратить пневмовыталкиватель в исходное положение |
| 8. | Взять отливку клещами, отнести или отвезти на место (на расстояние до 10 м) |
| № позиции | Масса отливки Q, кг, до | Способ удаления | № позициии | Масса отливки Q, кг, до | Способ удаления |
| пневмовыталкивателем | вручную клещами | пневмовыталкивателем | вручную клещами |
| Время на отливку T, мин. | Время на отливку, T, мин. |
| 1 | 5 | 0,753 | 0,948 | 10 | 40 | 1,41 | 1,77 |
| 2 | 6 | 0,795 | 1,01 | 11 | 50 | 1,51 | 1,90 |
| 3 | 8 | 0,867 | 1,10 | 12 | 60 | 1,58 | 2,01 |
| 4 | 10 | 0,931 | 1,17 | 13 | 80 | 1,73 | 2,18 |
| 5 | 12 | 0,983 | 1,24 | 14 | 100 | 1,85 | 2,35 |
| 6 | 16 | 1,07 | 1,35 | 15 | 120 | 1,96 | 2,50 |
| 7 | 20 | 1,14 | 1,14 | 16 | 160 | 2,13 | 2,64 |
| 8 | 25 | 1,22 | 1,54 | 17 | 200 | 2,28 | 2,88 |
| 9 | 30 | 1,29 | 1,63 | | | | |
| Индекс | а | б | Индекс | а | б |
T = 0,465 Q0,30 (индекс — а); T = 0,587 Q0,30 (индекс — б)
| ПОДГОТОВИТЕЛЬНО-ЗАКЛЮЧИТЕЛЬНОЕ ВРЕМЯ | Центробежное литье
Среднесерийное и мелкосерийное производство |
| Карта 6 |
| № п/п | Содержание работы | Время, мин. |
| 1 | Получение производственного задания, технологической документации, изложницы | 4 |
| 2 | Ознакомление с работой, технологической документацией, получение инструктажа | 4 |
| 3 | Сдача технологической документации, работы | 5 |
| 4 | Разогрев изложницы путем заливки жидкого металла (3 раза) с изготовлением пробных отливок | 10 |
Часть II. НОРМАТИВЫ ВРЕМЕНИ НА ЛИТЬЕ ПОД ДАВЛЕНИЕМ
Расчет норм времени
Настоящие нормативы предназначены для расчета технически обоснованных норм времени на изготовление отливок из цветных сплавов методом литья под давлением в условиях массового и серийного производства.
Расчет норм времени на выполнение операции литья под давлением ведется по укрупненным нормативам.
Постоянный состав приемов работы на машинах и зависимость продолжительности операции только от двух факторов — массы отливки (отливок) в пресс-форме с литниковой системой и их сложности — позволяет сгруппировать все приемы работы данной операции в один укрупненный комплекс.
В целях упрощения техники расчета норм времени на выполнение данной операции в карте нормативов дано штучное время на пресс-форму для различных типов машин в зависимости от массы отливки (отливок) в пресс-форме и сложности отливок. Время на обслуживание рабочего места, подготовительно-заключительное время, отдых и личные надобности рабочего учтено в карте нормативов в размере 15% от оперативного времени.
Время обслуживания рабочего места включает в себя затраты времени на выполнение следующих приемов работы:
1. Раскладывание инструмента, вспомогательных материалов в начале смены и уборка их в конце смены.
2. Уборка рабочего места на протяжении и в конце смены.
3. Подналадка, регулировка машины в процессе работы (изменение усилия прессования, регулировка хода подвижной плиты и скорости прессования, очистка пресс-формы от остатков металла, смазка направляющих).
Расчет нормы штучного времени по нормативам особых пояснений не требует, поэтому пример расчета не приводится.
Время в карте рассчитано для условий массового и крупносерийного типов производства. Для среднесерийного типа производства следует применять поправочный коэффициент 1,1, для мелкосерийного — 1,15.
Характеристика применяемого оборудования и технология работы
Литье под давлением осуществляется на специальных машинах, разделяющихся на две основные группы:
1. Машины с горячей камерой прессования (компрессорные, гидравлические), в которых жидкий сплав подается в камеру из обогреваемого котла, вмонтированного в машину;
2. Машины с холодной камерой прессования (гидравлические), в которых жидкий сплав подается в камеру прессования из установленной рядом раздаточной печи.
Наибольшее распространение получили машины с холодной камерой прессования, техническая характеристика которых приводится ниже.
Эти машины представляют собой сложный механизированный агрегат с автоматизированным движением всех устройств: закрытия, раскрытия пресс-формы, установки и выема металлических стержней, впрессовывания сплава и выталкивания готовой отливки. Рабочий, обслуживающий машину, кроме управления ее рабочими органами смазывает пресс-форму, заливает в камеру прессования жидкий сплав и вынимает готовую отливку.
Для продления срока службы пресс-форм и предотвращения приварки отливки к форме рабочие поверхности перед заливкой. а затем периодически (через 5 — 10 заливок) в процессе работы покрываются смазкой. После каждой заливки смазывают камеру прессования (сжатия).
Сущность процесса литья под давлением заключается в том, что расплавленный металл заливается в камеру сжатия специальной машины, а затем под давлением движущегося в этой камере поршня запрессовывается с большой скоростью в стальную разъемную пресс-форму, соединенную с камерой сжатия литниковыми каналами. После заполнения пресс-формы металл быстро затвердевает, а сформировавшаяся отливка удаляется после раскрытия половин пресс-формы.
Литье под давлением получило большое распространение при изготовлении деталей из алюминиевых, магниевых, цинковых и медных сплавов.
ТЕХНИЧЕСКАЯ ХАРАКТЕРИСТИКА МАШИН ДЛЯ ЛИТЬЯ ПОД ДАВЛЕНИЕМ
| Основные технические данные | Модель машины |
| 5А11 | 5А12 | 5А13 | 516М | 51Б5 | 5А14 | 516М | 517М | 71106 | 71107 | 71108 | 71111 | 71109 | 71112 |
| Наибольшая масса заливаемой порции алюминиевого сплава, кг | 0,2 | 0,4 | 0,8 | 1,6 | 1,6 | 2,0 | 5,8 | 9,0 | 1,25 | 2,1 | 3,6 | 13,2 | 6,3 | 18 |
| Усилие запирания пресс-формы, ТС | 40 | 63 | 100 | 150 | 160 | 160 | 350 | 630 | 100 | 160 | 250 | 800 | 400 | 1000 |
| Усилие прессования, ТС | 4 | 6,3 | 10 | 13,8 | 16 | 16 | 27 | 45 | 13,2 | 20 | 30 | 80 | 40 | 95 |
| Ход подвижной плиты, мм | 180 | 242 | 320 | 260 | 300 | 400 | 420 | 630 | - | - | - | - | - | - |
| Наибольшее число циклов в час при непрерывной работе | - | - | - | 150 | 300 | - | - | - | 250 | 200 | 160 | 80 | 125 | 63 |
| Количество холостых циклов в час | 400 | 500 | 400 | - | - | 200 | 160 | 125 | - | - | - | - | - | - |
| Ход плунжера прессования, мм | 165 | 195 | 230 | - | - | 250 | - | - | - | - | - | - | - | - |
| Заводы-изготовители | Тираспольский литейных машин им. С.М. Кирова, Павлоградский «Литмаш» и «Сиблитмаш» |
ОРГАНИЗАЦИЯ ТРУДА
Нормативы времени разработаны с учетом следующих организационно-технических условий выполнения работ:
1. Рабочее место оснащено исправно действующей и отрегулированной машиной и обеспечено комплектом инструментов (ручными ковшами различной емкости, клещами, щеткой и др.) и соответствующими вспомогательными материалами (смазочными маслами, арматурой и т.п.), необходимыми для бесперебойной работы.
2. Смена, разогрев пресс-формы и наладка машины производится специальными рабочими (наладчиками).
3. Периодическая подача жидкого металла в раздаточную печь, уборка отливок и литниковых остатков от машины производится вспомогательными рабочими.
4. Работа выполняется рабочими, имеющими соответствующую квалификацию и навык в работе.
5. Освещенность рабочих мест и наличие других санитарно-гигиенических условий труда соответствует необходимым требованиям.
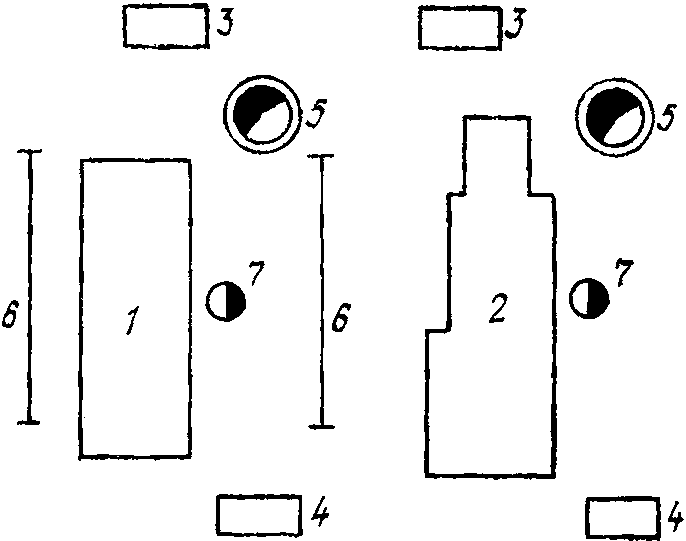
Рис. 2. Схема планировки рабочего места при литье отливок
под давлением
1, 2 — машины; 3 — шкафы для инструментов
и спецодежды; 4 — тара для отливок; 5 — раздаточная печь
(тигель); 6 — защитный экран; 7 — рабочий-литейщик
| ИЗГОТОВЛЕНИЕ ОТЛИВОК | Литье под давлением
Массовое и крупносерийное производство |
| Карта 7, лист 1 |
| Характеристика категорий сложности отливок |
| I | категория сложности. Отливки простой конфигурации с гладкими поверхностями, с углублениями и выступами (до 4 шт.) высотой до 30 мм, имеющие литейные уклоны на внешних поверхностях не менее 0°30', на внутренних — не менее 1° |
| II | категория сложности. Отливки с прямолинейными и криволинейными поверхностями, с углублениями и выступами (до 6 шт.) высотой до 40 мм, с резкими переходами по толщине сечений, имеющие литейные уклоны в пределах на внешних поверхностях 0°30' — 0°15', на внутренних поверхностях 0°30' — 1° |
| III | категория сложности. Отливки сложной конфигурации, с прямолинейными и криволинейными поверхностями сложных очертаний, со значительным количеством выступов, углублений, ребер высотой более 40 мм, окон с глубокими отверстиями малых диаметров, имеющие минимальные литейные уклоны: на внешних поверхностях до 0° 15', на внутренних поверхностях до 0° 30' |
| Содержание работы |
| 1. | Смазать и обдуть внутреннюю полость пресс-формы |
| 2. | Соединить пресс-форму нажатием кнопки или поворотом рукоятки клапана управления |
| 3. | Зачерпнуть ковшом в раздаточной печи металл и залить его в стакан (камеру прессования) |
| 4. | Запрессовать металл в пресс-форму нажатием кнопки или нажатием рукоятки клапана управления |
| 5. | Выдержать отливку в пресс-форме (кристаллизация) |
| 6. | Снять клещами литниковый остаток и отбросить его на место (перекрывается временем кристаллизации) |
| 7. | Смазать поршень и стакан |
| 8. | Разъединить пресс-форму нажатием кнопки или поворотом рукоятки клапана управления |
| 9. | Снять клещами отливку из пресс-формы, осмотреть и положить на место |
| ИЗГОТОВЛЕНИЕ ОТЛИВОК | Литье под давлением
Массовое и крупносерийное производство |
| Карта 7, лист 2 |
| Алюминиевые и магниевые сплавы |
| № позиции | Масса отливки (отливок) в пресс-форме Q, кг, до | Модель машины |
5А11, 5А12, 5А13, 5А14, 5А15, 511, 512, 515М, 51Б5, 71106, 71107, А71107, 512Г
Полак-408, 600 | 516М, 71108, 71109, 711Б08, 5Г15
Полак-900, CL0-200/22, CLP-200/30 | 513, 517М, 71111, 711А10, 71112
Полак-2255
«Идра»-0L600, 0L700, 0L800
«Триульци» — 700, 950, 1500 |
| Категория сложности |
| I | II | III | I | II | III | I | II | III |
| Время на пресс-форму T, мин. |
| 1 | 0,05 | 0,344 | 0,396 | 0,454 | 0,386 | 0,445 | 0,509 | - | - | - |
| 2 | 0,10 | 0,412 | 0,474 | 0,544 | 0,462 | 0,533 | 0,610 | - | - | - |
| 3 | 0,12 | 0,432 | 0,497 | 0,570 | 0,484 | 0,559 | 0,640 | - | - | - |
| 4 | 0,16 | 0,466 | 0,536 | 0,615 | 0,522 | 0,602 | 0,689 | - | - | - |
| 5 | 0,20 | 0,494 | 0,568 | 0,652 | 0,553 | 0,638 | 0,731 | 0,619 | 0,711 | 0,816 |
| 6 | 0,25 | 0,523 | 0,602 | 0,690 | 0,586 | 0,677 | 0,774 | 0,656 | 0,753 | 0,865 |
| 7 | 0,30 | 0,548 | 0,631 | 0,724 | 0,614 | 0,709 | 0,812 | 0,688 | 0,790 | 0,907 |
| 8 | 0,40 | 0,591 | 0,680 | 0,780 | 0,662 | 0,764 | 0,875 | 0,742 | 0,851 | 0,977 |
| 9 | 0,50 | 0,626 | 0,721 | 0,827 | 0,702 | 0,810 | 0,927 | 0,780 | 0,902 | 1,04 |
| 10 | 0,60 | 0,657 | 0,756 | 0,867 | 0,736 | 0,849 | 0,972 | 0,824 | 0,946 | 1,09 |
| 11 | 0,80 | 0,708 | 0,814 | 0,934 | 0,793 | 0,915 | 1,05 | 0,888 | 1,02 | 1,17 |
| 12 | 1,0 | 0,750 | 0,863 | 0,990 | 0,840 | 0,970 | 1,11 | 0,941 | 1,08 | 1,24 |
| 13 | 1,2 | 0,786 | 0,905 | 1,04 | 0,881 | 1,02 | 1,16 | 0,987 | 1,13 | 1,30 |
| 14 | 1,6 | 0,848 | 0,975 | 1,12 | 0,949 | 1,10 | 1,25 | 1,06 | 1,22 | 1,40 |
| 15 | 2,0 | 0,898 | 1,03 | 1,19 | 1,01 | 1,16 | 1,33 | 1,13 | 1,29 | 1,48 |
| 16 | 2,5 | 0,952 | 1,10 | 1,26 | 1,07 | 1,23 | 1,41 | 1,19 | 1,37 | 1,57 |
| 17 | 3,0 | - | - | - | 1,12 | 1,29 | 1,48 | 1,25 | 1,44 | 1,65 |
| 18 | 4,0 | - | - | - | 1,20 | 1,39 | 1,59 | 1,35 | 1,55 | 1,78 |
| 19 | 5,0 | - | - | - | 1,28 | 1,47 | 1,69 | 1,43 | 1,64 | 1,88 |
| 20 | 6,0 | - | - | - | 1,34 | 1,55 | 1,77 | 1,56 | 1,72 | 1,98 |
| 21 | 8,0 | - | - | - | - | - | - | 1,62 | 1,85 | 2,13 |
| 22 | 10 | - | - | - | - | - | - | 1,71 | 1,97 | 2,26 |
| 23 | 12 | - | - | - | - | - | - | 1,80 | 2,06 | 2,37 |
| 24 | 16 | - | - | - | - | - | - | 1,93 | 2,22 | 2,55 |
| Индекс | а | б | в | г | д | е | ж | з | и |
T = 0,75 Q0,26 (индекс — а); T = 0,863 Q0,26 (индекс — б);
T = 0,99 Q0,26 (индекс — В); T = 0,84 Q0,26 (индекс — г);
T = 0,97 Q0,26 (индекс — д); T = 1,11 Q0,26 (индекс — е);
T = 0,941 Q0,26 (индекс — ж); T = 1,08 Q0,26 (индекс — з);
T = 1,24 Q0,25 (индекс — и)
| ИЗГОТОВЛЕНИЕ ОТЛИВОК | Литье под давлением
Массовое и крупносерийное производство |
| Карта 7, лист 3 |
| Цинковые и медные сплавы |
| № позиции | Масса отливки (отливок) в пресс-форме Q, кг, до | Модель машины |
5А11, 5А12, 5А13, 5А14, 5А15, 511, 512, 515М, 51Б5, 71106, 71107, A71107
Полак-408, 600 | 516М, 71108, 71109, 711Б08, 5Г15
Полак-900, CL0-200/22, CL0-200/30 | 513, 517М, 71111, 711А10, 71112
Полак-2255 «Идра» — 0L600, 0L700, 0L800
«Триульци» — 700, 950, 1500 |
| Категория сложности |
| I | II | III | I | II | III | I | II | III |
| Время на пресс-форму T, мин. |
| 1 | 0,05 | 0,241 | 0,275 | 0,318 | - | - | - | - | - | - |
| 2 | 0,10 | 0,288 | 0 330 | 0,381 | 0,323 | 0,374 | 0,429 | - | - | - |
| 3 | 0,12 | 0,303 | 0,346 | 0,399 | 0,339 | 0,392 | 0,449 | - | - | - |
| 4 | 0,16 | 0,326 | 0,373 | 0,430 | 0,365 | 0,422 | 0,484 | - | - | - |
| 5 | 0,20 | 0,346 | 0,395 | 0,456 | 0,357 | 0,448 | 0,513 | 0,434 | 0,498 | 0,571 |
| 6 | 0,25 | 0,366 | 0,418 | 0,483 | 0,410 | 0,474 | 0,544 | 0,460 | 0,527 | 0,605 |
| 7 | 0,30 | 0,384 | 0,439 | 0,507 | 0,430 | 0,497 | 0,570 | 0,483 | 0,553 | 0,635 |
| 8 | 0,40 | 0,414 | 0,473 | 0,546 | 0,463 | 0,536 | 0,615 | 0,520 | 0,596 | 0,684 |
| 9 | 0,50 | 0,438 | 0,501 | 0,579 | 0,491 | 0,558 | 0,651 | 0,551 | 0,631 | 0,725 |
| 10 | 0,60 | 0,460 | 0,525 | 0,607 | 0,515 | 0,595 | 0,683 | 0,578 | 0,662 | 0,760 |
| 11 | 0,80 | 0,495 | 0,566 | 0,654 | 0,555 | 0,642 | 0,736 | 0,623 | 0,713 | 0,819 |
| 12 | 1,0 | 0,525 | 0,600 | 0,693 | 0,588 | 0,680 | 0,780 | 0,660 | 0,756 | 0,868 |
| 13 | 1,2 | 0,550 | 0,629 | 0,727 | 0,617 | 0,713 | 0,818 | 0,692 | 0,793 | 0,910 |
| 14 | 1,6 | 0,593 | 0,678 | 0,783 | 0,664 | 0,768 | 0,881 | 0,746 | 0,854 | 0,981 |
| 15 | 2,0, | 0,629 | 0,719 | 0,830 | 0,704 | 0,814 | 0,934 | 0,790 | 0,905 | 1,04 |
| 16 | 2,5 | 0,666 | 0,761 | 0,879 | 0,746 | 0,863 | 0,990 | 0,838 | 0,959 | 1,10 |
| 17 | 3,0 | 0,699 | 0,798 | 0,922 | 0,782 | 0,905 | 1,04 | 0,878 | 1,01 | 1,16 |
| 18 | 4,0 | 0,753 | 0,860 | 0,994 | 0,843 | 0,975 | 1,12 | 0,946 | 1,08 | 1,24 |
| 19 | 5,0 | 0,798 | 0,912 | 1,05 | 0,894 | 1,03 | 1,19 | 1,00 | 1,15 | 1,32 |
| 20 | 6,0 | - | - | - | 0,937 | 1,08 | 1,24 | 1,05 | 1,20 | 1,38 |
| 21 | 8,0 | - | - | - | 1,010 | 1,17 | 1,34 | 1,13 | 1,30, | 1,49 |
| 22 | 10 | - | - | - | 1,07 | 1,24 | 1,42 | 1,20 | 1,38 | 1,58 |
| ИЗГОТОВЛЕНИЕ ОТЛИВОК | Литье под давлением
Массовое и крупносерийное производство |
| Карта 7, лист 4 |
| Цинковые и медные сплавы |
| № позиции | Масса отливки (отливок) в пресс-форме Q, кг, до | Модель машины |
5А11, 5А12, 5А13, 5А14, 5А15, 511, 512, 515М, 51Б5, 71106,71107, А71107
Полак-408, 600 | 5-16М, 71108, 71109, 71Б08, 5Г15
Полак-900, CL0-200/22, CLP-200/30 | 513, 517М, 71111, 711А10, 71112
Полак-2255 «Идра» — 0L600, 0L700, 0L800
«Триульци» — 700, 950, 1600 |
| Категория сложности |
| I | II | III | I | II | III | I | II | III |
| Время на пресс-форму T, мин. |
| 23 | 12 | - | - | - | - | - | - | 1,26 | 1,44 | 1,66 |
| 24 | 16 | - | - | - | - | - | - | 1,36 | 1,55 | 1,78 |
| Индекс | а | б | в | г | д | е | ж | з | и |
T = 0,525 Q0,26 (индекс — а); T = 0,6 Q0,26 (индекс — б);
T = 0,693 Q0,26 (индекс — в); T = 0,588 Q0,26 (индекс — г);
T = 0,68 Q0,26 (индекс — д); T = 0,78 Q0,26 (индекс — е);
T = 0,66 Q0,26 (индекс — ж); T = 0,756 Q0,26 (индекс — б);
Т = 0,693 Q0,26 (индекс — и)
Примечания:
1. На установку и снятие вкладыша между разъемом пресс-формы при армировании деталей к приведенному в нормативной карте времени добавлять 0,12 мин.
2. При установке арматуры к приведенному в нормативной карте времени следует добавлять: на каждую армируемую деталь, не имеющую резьбы, по 0,1 мин.; то же с резьбой — по 0,25 мин.
Часть III. НОРМАТИВЫ ВРЕМЕНИ НА ЛИТЬЕ ПО ВЫПЛАВЛЯЕМЫМ МОДЕЛЯМ
Расчет норм времени
Настоящие нормативы состоят из двух разделов.
Раздел I. Содержит нормативы оперативного времени на операции для массового и крупносерийного производства.
Раздел II. Содержит нормативы штучного времени на комплексы приемов работ для серийного и мелкосерийного производства.
При техническом нормировании работ в условиях массового и крупносерийного производства нормы штучного времени по отдельным операциям рассчитываются по формуле:
\text{Т}_{\text{Ш}} = \text{Т}_{\text{оп}}(1 + \frac{\text{а}_{\text{обс}} + \text{а}_{\text{отл}}}{100}),
где
Tоп — оперативное время на операцию, принимаемое по соответствующим картам нормативов, мин. (см. карты 8 - 32);
aобс — время на обслуживание рабочего места в процентах от оперативного времени, приведено в карте 33;
aотл — время на отдых и личные надобности в процентах от оперативного времени, приведено в карте 33.
В целях упрощения и облегчения расчета норм времени в среднесерийном и мелкосерийном производстве в комплексы приемов работы кроме оперативного времени включено время на обслуживание рабочего места, отдых и личные надобности в размере 10 — 14% (в зависимости от выполняемой работы) от оперативного времени.
Норма штучного времени при нормировании работ в условиях среднесерийного и мелкосерийного производства определяется по формуле:
\text{Т}_{\text{Ш}} = \sum t_{\text{ш}.\text{мин}},
где
\sum t_{\text{ш}} — время, суммированное по нормативным картам комплексов приемов на блок или отливку, мин. (см. карты 34 - 55).
Подготовительно-заключительное время на партию в мин. приведено в карте 56.
При определении оперативного времени или штучного времени на одну отливку необходимо приведенное в карте время разделить на количество гнезд в пресс-форме или количество заливаемых блоков и на количество отливок в блоке.
При определении величин факторов продолжительности, принятых в нормативах, необходимо руководствоваться следующим:
масса отливки или отливок в пресс-форме в кг берется из чертежа отливки, без массы литниковой системы;
масса металла в блоке в кг определяется как сумма массы отливок и литниковой системы;
площадь опоки в дм2 принимается по внутренним размерам опоки. Характеристики категорий сложности моделей и работ приведены в таблице 1.
Для комплексов приемов работы, время выполнения которых установлено на один блок или на одну форму (опоку), время на одну отливку определяется как частное от деления, приведенного в нормативной карте времени, на число отливок в блоке или форме.
Технологическое время на затвердевание запрессованного в пресс-форму модельного состава, просушку нанесенного огнеупорного покрытия, выплавление модельного состава из оболочки блока, прокаливание формы, выдержку отливок в щелочной ванне в карты нормативов не включено. Это время принимается согласно утвержденному технологическому процессу и используется (совмещается) рабочими для выполнения других операций или вспомогательных работ. Например, в период вытапливания модельного состава производится очистка металлических стояков (стержней) от остатков модельного состава, промывка и протирка их ветошью и другие работы.
При изготовлении моделей на автомате и полуавтомате, а также отбивки корки огнеупорного покрытия и отделение отливок от стояка на полуавтомате, оперативное время устанавливается по темпу работы автомата (полуавтомата), определяемому по технической характеристике.
Ручные приемы перекрываются временем работы автомата (полуавтомата).
Нормативы времени на изготовление выполняемых моделей составлены для пастообразного легкоплавкого модельного состава ПС, состоящего из парафина и стеарина, или состава ПБС, содержащего 30% буроугольного воска.
Применение другого модельного состава не изменяет трудоемкости операций по изготовлению моделей и сборке их в блок.
Порядок расчета норм времени поясняется приводимыми ниже примерами.
Примеры расчета норм штучного времени
ПРИМЕР 1
Исходные данные
1. Тип производства — крупносерийное.
2. Наименование и материал отливки — крышка, сталь.
3. Масса отливки, кг — 0,2.
4. Количество гнезд (отливок) в пресс-форме — 1.
5. Количество отливок в блоке — 14.
6. Масса литниковой системы, кг — 2,2.
7. Масса металла в блоке, кг — 5,0.
8. Количество блоков в опоке, шт. — 4.
Расчет нормы штучного времени
| № карты, позиция, индекс | Наименование комплекса | Факторы, влияющие на продолжительность комплекса | Значение факторов | Оперативное время, мин. | Время на aобс, aотл в % от оперативного | Штучное время, мин. |
| на блок, опоку | на отливку | на блок, опоку | на отливку |
8
10, б | Сборка, разборка пресс-формы и выем модели | Масса отливки, кг | 0,2 | - | 0,353 | 10 | - | 0,388 |
| Категория сложности | II | | | | | |
9,
10, б | Наполнение пресс-формы модельным составом | Масса отливки, кг | 0,2 | - | 0,18 | 10 | - | 0,198 |
| Способ наполнения | Под прессом | | | | | |
10
10, б | Зачистка заусенцев и протирка модели | Масса отливки, кг | 0,2 | - | 0,146 | 10 | - | 0,161 |
| Категория сложности | II | | | | | |
11, Б
3, в | Изготовление модели литникового стояка | Диаметр стояка, мм | 40 | 0,6 | \frac{0,6}{14} = 0,043 | 10 | 0,66 | 0,047 |
| Длина стояка, мм | 350 | - | | | | |
12
10, г | Сборка индивидуальных моделей в блок | Масса отливки, кг | 0,2 | - | 0,107 | 10 | - | 0,118 |
| Категория сложности | II |
| Количество питателей | 1 |
16, А
1, в | Нанесение на блок моделей огнеупорного покрытия | Категория сложности | II | | | | | |
| Количество покрытий | 3 | 1,25 | \frac{1,25}{14} = 0,089 | 10 | 1,38 | 0,098 |
17, Б
2, в | Зачистка торца чаши литникового стояка | Масса металла, кг | 5 | 0,262 | \frac{0,262}{14} = 0,019 | 10 | 0,288 | 0,021 |
| Способ зачистки | Вручную | | | | | |
18, В
2, г | Выплавление модельного состава из оболочки блока | Масса металла в блоке, кг | 5 | 0,722 | \frac{0,722}{14} = 0,052 | 10 | 0,794 | 0,057 |
| Количество блоков на решетке | 6 | | | | | |
19
10, в | Засыпка опок сухим наполнителем | Площадь опоки, дм2 | 10 | | | | | |
| Высота опоки, мм | 300 | 1,36 | \frac{1,36}{4 \times 14} = 0,024 | 10 | 1,5 | 0,027 |
| Количество блоков в опоке | 4 | | | | | |
21
4, б | Наполнение ковша металлом и транспортировка | Способ перемещения | По монорельсу | | | | | |
| Масса металла, кг | 20 | 0,48 | \frac{0,48}{4 \times 14} = 0,009 | 14 | 0,547 | 0,01 |
| Расстояние перемещения, м | 7 | | | | | |
22
4, а | Заливка форм металлом | Масса металла в блоке, кг | 5 | 0,12 x 2 = 0,24 | \frac{0,24}{14} = 0,017 | 14 | 0,274 | 0,019 |
| Количество рабочих | 2 | | | | | |
23
2, г | Выбивка залитых форм в кантовальной установке | Масса металла в блоке, кг | 5 | 0,812 | \frac{0,812}{4 \times 14} = 0,015 | 10 | 0,893 | 0,017 |
| Количество блоков в опоке | 4 | | | | | |
28
5, б | Отбивка корки огнеупорного покрытия в вибрационной установке | Масса металла в блоке, кг | 5 | 0,414 | \frac{0,414}{14} = 0,03 | 10 | 0,455 | 0,033 |
| Категория сложности | II | | | | | |
30, Б
3, а | Отрезка отливок от литникового стояка | Сечение питателя, см2 | 0,3 | - | 0,12 | 10 | - | 0,132 |
| Способ отрезки | Кругом | | | | | |
31
14, а | Очистка отливок от корки огнеупорного покрытия в щелочной ванне | Масса отливки, кг | 0,2 | - | 0,019 | 10 | - | 0,021 |
| Итого норма штучного времени | 1,35 |
ПРИМЕР 2
Исходные данные
1. Тип производства — среднесерийное
2. Наименование и металл отливки — фланец, сталь
3. Масса отливки, кг — 0,6
4. Количество отливок в блоке — 6
5. Масса литниковой системы, кг — 2,2
6. Масса металла в блоке, кг — 5,8
7. Количество блоков в опоке, шт. — 4
8. Количество гнезд (отливок) в пресс-форме, шт. — 1
Расчет нормы штучного времени
| № карты, позиция, индекс | Наименование комплекса | Факторы, влияющие на продолжительность комплекса | Значение факторов | Штучное время, мин. |
| на блок, опоку | на отливку |
35
15, а | Изготовление модели под прессом | Масса отливки, кг | 0,6 | - | 1,08 |
| Категория сложности | 1 | | |
38
15, а | Зачистка заусенцев и протирка моделей | Масса отливки, кг | 0,6 | - | 0,261 |
| Категория сложности | 1 | | |
39, Б
3, в | Изготовление модели литникового стояка | Диаметр стояка, мм | 40 | | |
| Длина стояка, мм | 350 | | |
| Способ изготовления | Окунанием | 0,812 | \frac{0,812}{6} = 0,135 |
40
15, а | Сборка индивидуальных, моделей в блок | Масса отливки, кг | 0,6 | | |
| Категория сложности | 1 | - | 0,191 |
| Количество питателей | 1 | | |
42
4, а, б | Нанесение на блок моделей огнеупорного покрытия | Масса металла в блоке, кг | 5,8 | | |
| Категория сложности | 1 | 1,62 | \frac{1,62}{6} = 0,27 |
| Количество покрытий | 3 | | |
44, Б
2, б | Выплавление модельного состава из оболочки блока | Масса металла в блоке, кг | 5,8 | 0,897 | \frac{0,897}{6} = 0,15 |
| Количество блоков на решетке | 6 | | |
45, А
7, е | Засыпка опок сухим наполнителем | Площадь опоки, дм2 | 10 | | \frac{1,94}{4 \times 6} = 0,08 |
| Высота опоки, мм | 350 | 1,94 | |
| Количество блоков в опоке, шт. | 4 | | |
| Способ наполнения | Из бункера | | |
47
4, в | Наполнение ковша металлом и транспортировка | Масса металла в ковше, кг | 23,2 | | \frac{0,70}{4 \times 6} = 0,029 |
| Способ перемещения ковша | По монорельсу | 0,70 | |
| Расстояние перемещения, м | 10 | | |
48
5, а | Заливка форм металлом | Масса металла в блоке, кг | 5,8 | 0,164 | \frac{0,164}{6} = 0,027 |
49
8, б | Выбивка залитых форм на выбивной вибрационной решетке | Площадь опоки, дм2 | 10 | 0,388 | \frac{0,388}{4 \times 6} = 0,016 |
| Высота опоки, мм | 350 | | |
50
2, в | Снятие блока отливок с выбивной вибрационной решетки | Масса металла в блоке, кг | 5,8 | 0,105 | \frac{0,105}{6} = 0,018 |
| Способ перемещения | Вручную | | |
51
5, а | Отбивка корки огнеупорного покрытия в вибрационной установке (модели УО-100) | Масса металла в блоке, кг | 5,8 | 0,5 | \frac{0,5}{6} = 0,083 |
| Категория сложности | 1 | | |
53
3, а | Отрезка отливок от литникового стояка | Способ отрезки | Кругом | - | 0,157 |
| Сечение питателя, см2 | 0,3 | | |
54
15, а | Очистка отливок от корки огнеупорного покрытия в щелочной ванне | Масса отливки, кг | 0,6 | - | 0,068 |
| Итого норма штучного времени | 2,57 |
Характеристика применяемого оборудования и технология работы
Основное оборудование, которое широко применяется на машиностроительных заводах в цехах и участках литья по выплавляемым моделям, следующее:
1. Установки для приготовления модельной смеси моделей 651 и 652 производительностью 60 и 240 литров в час.
2. Машины для изготовления модельных звеньев:
а) десятипозиционный автомат модели 653 производительностью 190 — 360 звеньев в час;
б) карусельная установка модели 654 производительностью 190 — 360 звеньев в час;
в) полуавтоматическая карусельная шприцмашина производительностью 150 звеньев в час, пневматические и гидравлические прессы различной производительности.
3. Агрегат модели 662 для приготовления огнеупорного покрытия производительностью 80 — 120 литров в час.
4. Полуавтомат для нанесения огнеупорного покрытия на блок моделей модели 663 производительностью 90 — 180 блоков в час.
5. Ванна для выплавки модельного состава модели 672 производительностью 180 блоков в час.
6. Агрегат обжига, заливки и охлаждения модели 675 производительностью 90 блоков в час.
7. Полуавтомат для очистки отливок от керамики и отделения отливок от стояка модели 693 с циклом работы 40 сек.
8. Пресс гидравлический для отделения отливок от стояков модели 694 производительностью 120 — 180 блоков в час.
9. Установка для выщелачивания остатков керамики из отливок модели 695 производительностью 350 кг/час.
Сущность процесса литья по выплавляемым моделям состоит в следующем. Из легкоплавких модельных составов в специальных пресс-формах изготовляются модели деталей и литниковой системы. Их соединяют и получают «блок моделей», на который в несколько слоев наносят суспензию — жидкое облицовочное покрытие, состоящее из огнеупорной основы и связующего раствора. Каждый слой суспензии обсыпают песком и просушивают, вследствие чего на модели образуется оболочка формы. Далее следует выплавление моделей, прокаливание формы и заливка ее металлом.
ОРГАНИЗАЦИЯ ТРУДА
Нормативы составлены с учетом следующих условий организации и обслуживания рабочего места.
Массовое и крупносерийное производство
1. Рабочие обеспечены полным комплектом необходимого инструмента и соответствующими вспомогательными материалами.
2. Оборудование, подъемно-транспортные средства, приспособления и оснастка находятся в исправном состоянии.
3. Рабочие места своевременно и бесперебойно снабжаются пресс-формами, опоками и другими необходимыми материалами, доставка которых на рабочие места производится вспомогательными рабочими.
4. Собранные модельные блоки транспортируются с помощью подвесных конвейеров.
5. Каждый рабочий выполняет определенные операции технологического процесса.
6. Приготовление модельного состава и огнеупорного покрытия механизировано, установки по их приготовлению обслуживаются специальными рабочими.
7. Освещенность рабочих мест и наличие других санитарно-гигиенических условий труда соответствуют необходимым требованиям.
Среднесерийное и мелкосерийное производство
1. Каждый рабочий обеспечен комплектом необходимого инструмента и соответствующими вспомогательными материалами.
2. Оборудование, подъемно-транспортные средства, приспособления и оснастка находятся в исправном состоянии.
3. Транспортировка пресс-форм, собранных блоков, опок в пределах рабочего места производится самим рабочим.
4. Каждый рабочий выполняет определенные операции технологического процесса.
5. Приготовление модельного состава и огнеупорного покрытия производится специальными рабочими.
6. Освещенность рабочих мест и наличие других санитарно-гигиенических условий труда соответствуют необходимым требованиям.
Схемы планировки рабочего места приведены ниже.
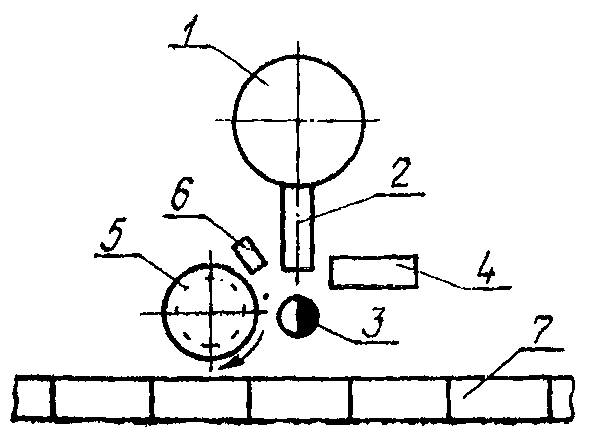
Рис. 3. Схема планировки рабочего
места изготовления и сборки моделей в блок
(массовое и крупносерийное производство)
1 — многопозиционный автомат; 2 — ванна с водой;
3 — рабочий-модельщик, занятый сборкой моделей в блок;
4 — стол для литниковых стояков; 5 — стол для сборки
моделей в блок; 6 — электроплитка с ножами;
7 — подвесной конвейер для блоков моделей
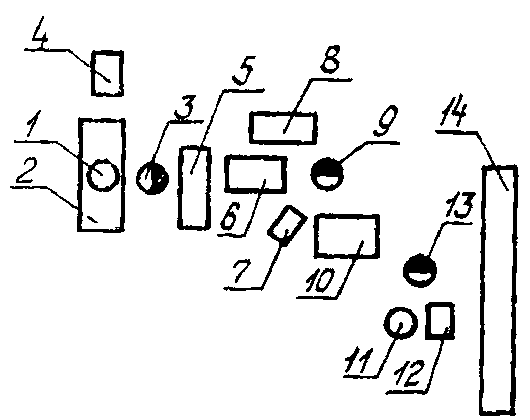
Рис. 4. Схема планировки рабочего
места изготовления моделей, сборки моделей в блок
и нанесение на блок моделей огнеупорного покрытия
(среднесерийное и мелкосерийное производство)
1 — пресс; 2 — рабочий стол; 3 — рабочий-модельщик,
занятый изготовлением моделей; 4 — шкаф для модельного
состава; 5 — стол для пресс-форм; 6 — ванна с водой;
электроплитка с ножами; 8 — стол для литниковых стояков;
9 — рабочий-модельщик, занятый сборкой моделей в блок;
10 — стол для сборки моделей в блок; 11 — установка
с огнеупорным покрытием; 12 — пескосып;
13 — рабочий-формовщик, занятый нанесением на блок моделей
огнеупошгого покрытия; 14 — стеллаж для блоков моделей
| Характеристика категорий сложности моделей и работ | Литье по выплавляемым моделям
(Все типы производства) |
| Таблица 1, лист 1 |
ХАРАКТЕРИСТИКА КАТЕГОРИЙ СЛОЖНОСТИ МОДЕЛЕЙ
(к картам: 8, 10, 34, 35, 36, 37, 38) |
| Категория сложности | Признаки сложности |
| Конфигурация модели | Наличие толкателей | Число частей пресс-формы | Число отъемных частей пресс-формы | Выем модели |
| I | Модели простой конфигурации с прямолинейными поверхностями с незначительными углублениями и выступами (до 4 шт.) высотой до 3 см | нет | 2 | нет | легкий |
| II | Модели несложной конфигурации с прямолинейными и криволинейными поверхностями, с углублениями и выступами (до 5 шт.) 1 высотой до 4 см | 2 — 3 | 2 — 3 | 1 — 2 | затрудненный |
| III | Модели сложной конфигурации с прямолинейными и криволинейными поверхностями, с углублениями и выступами (до 6 шт.) высотой до 5 см | 3 — 4 | 2 — 3 | 2 — 3 | трудный |
| Характеристика категорий сложности моделей и работ | Литье по выплавляемым моделям
(Все типы производства) |
| Таблица 1, лист 2 |
ХАРАКТЕРИСТИКА КАТЕГОРИЙ СЛОЖНОСТИ МОДЕЛЕЙ
(к картам: 8, 10, 34, 35, 36, 37, 38) |
| Категория сложности | Признаки сложности |
| Конфигурация модели | Наличие толкателей | Число частей пресс-формы | Число отъемных частей пресс-формы | Выем модели |
| IV | Модели особо сложной конфигурации с криволинейными поверхностями сложных очертаний со значительным количеством углублений, выступов, отверстий, ребер высотой более 5 см | 4 — 6 | более 3 | 4 — 5 | особо трудный |
ХАРАКТЕРИСТИКА КАТЕГОРИИ СЛОЖНОСТИ СБОРКИ МОДЕЛЕЙ
В БЛОК, НАНЕСЕНИЯ И ОТБИВКИ КОРКИ ОГНЕУПОРНОГО ПОКРЫТИЯ
(к картам: 12, 16, 28, 29, 30, 40, 42, 51, 52, 53) |
| Категория сложности | Признаки сложности |
| Конфигурация модели | Удобства припайки, нанесения и отбивки корки огнеупорного покрытия |
| I | Модели несложной конфигурации с прямолинейными поверхностями с незначительными углублениями и выступами (до 4 шт.) высотой до 3 см | Конфигурация моделей (отливок) и расположение их на стояке не затрудняют припайки, нанесения и отбивки покрытия |
| II | Модели сложной конфигурации с прямолинейными и криволинейными поверхностями с углублениями и выступами (до 5 — 6 шт.) высотой до 5 см | Расположение моделей (отливок) на стояке затрудняет припайку, нанесение и отбивку покрытия |
| III | Модели особо сложной конфигурации с криволинейными поверхностями сложных очертаний со значительным количеством углублений, выступов, отверстий, ребер высотой более 5 см | Плотное расположение моделей (отливок) на стояке и сложная конфигурация их особенно затрудняют припайку, нанесение и отбивку покрытия |
Раздел I. МАССОВОЕ И КРУПНОСЕРИЙНОЕ ПРОИЗВОДСТВО
| СБОРКА, РАЗБОРКА ПРЕСС-ФОРМЫ И ВЫЕМ МОДЕЛИ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 8, лист 1 |
| А. Пресс-формы с пневматическим открыванием и закрыванием |
| Содержание работы |
| 1. | Очистить рабочие поверхности пресс-формы и литниковое отверстие от модельного состава, обдуть сжатым воздухом и протереть промасленной тряпкой |
| 2. | Повернуть рукоятку крана пневмоцилиндра и закрыть пресс-форму |
| 3. | Повернуть рукоятку крана пневмоцилиндра и открыть пресс-форму |
| 4. | Вынуть из пресс-формы модель или звено моделей, осмотреть и положить на место охлаждения |
| № позиции | Масса отливок в пресс-форме Q, кг, до | Категория сложности |
| I | II | III | IV |
| Время на пресс-форму T, мин. |
| 1 | 0,2 | 0,150 | 0,168 | 0,188 | 0,211 |
| 2 | 0,3 | 0,160 | 0,178 | 0,200 | 0,223 |
| 3 | 0,4 | 0,165 | 0,186 | 0,208 | 0,232 |
| 4 | 0,6 | 0,175 | 0,196 | 0,220 | 0,246 |
| 5 | 1,0 | 0,188 | 0,211 | 0,236 | 0,264 |
| 6 | 1,5 | 0,200 | 0,223 | 0,250 | 0,280 |
| 7 | 2,0 | 0,207 | 0,233 | 0,260 | 0,291 |
| 8 | 3,0 | 0,219 | 0,246 | 0,275 | 0,308 |
| 9 | 5,0 | 0,236 | 0,264 | 0,296 | 0,331 |
| 10 | 8,0 | 0,252 | 0,282 | 0,316 | 0,353 |
| Индекс | а | б | в | г |
T = 0,188 Q0,14 (индекс — а); T = 0,211 Q0,14 (индекс — б);
T = 0,236 Q0,14 (индекс — в); T = 0,264 Q0,14 (индекс — г)
| СБОРКА, РАЗБОРКА ПРЕСС-ФОРМЫ И ВЫЕМ МОДЕЛИ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 8, лист 2 |
| Б. Пресс-формы с ручным открыванием и закрыванием |
| Содержание работы |
| 1. | Очистить рабочие поверхности пресс-формы и литниковое отверстие от модельного состава, обдуть сжатым воздухом и протереть промасленной тряпкой |
| 2. | Собрать и скрепить пресс-форму откидными болтами |
| 3. | Переместить пресс-форму к месту наполнения модельным составом |
| 4. | Взять пресс-форму, раскрепить и разобрать ее |
| 5. | Вынуть из пресс-формы модель или звено моделей, осмотреть и положить на место охлаждения |
| № позиции | Масса отливок в пресс-форме Q, кг, до | Категория сложности |
| I | II | III | IV |
| Время на пресс-форму T, мин. |
| 1 | 0,02 | 0,120 | 0,147 | 0,180 | 0,217 |
| 2 | 0,03 | 0,140 | 0,172 | 0,208 | 0,253 |
| 3 | 0,04 | 0,156 | 0,191 | 0,233 | 0,283 |
| 4 | 0,05 | 0,170 | 0,208 | 0,253 | 0,308 |
| 5 | 0,06 | 0,182 | 0,223 | 0,271 | 0,330 |
| 6 | 0,08 | 0,203 | 0,250 | 0,303 | 0,368 |
| 7 | 0,10 | 0,221 | 0,271 | 0,330 | 0,400 |
| 8 | 0,12 | 0,237 | 0,290 | 0,353 | 0,430 |
| 9 | 0,16 | 0,264 | 0,324 | 0,394 | 0,480 |
| 10 | 0,20 | 0,288 | 0,353 | 0,429 | 0,521 |
| 11 | 0,25 | 0,313 | 0,384 | 0,467 | 0,567 |
| 12 | 0,30 | 0,335 | 0,411 | 0,500 | 0,608 |
| 13 | 0,40 | 0,374 | 0,459 | 0,558 | 0,678 |
| СБОРКА, РАЗБОРКА ПРЕСС-ФОРМЫ И ВЫЕМ МОДЕЛИ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 8, лист 3 |
| № позиции | Масса отливок в пресс-форме Q, кг, до | Категория сложности |
| I | II | III | IV |
| Время на пресс-форму T, мин. |
| 14 | 0,50 | 0,407 | 0,500 | 0,607 | 0,738 |
| 15 | 0,60 | 0,437 | 0,535 | 0,651 | 0,791 |
| 16 | 0,80 | 0,487 | 0,597 | 0,726 | 0,882 |
| 17 | 1,0 | 0,530 | 0,650 | 0,790 | 0,960 |
| 18 | 1,2 | 0,568 | 0,697 | 0,847 | 1,03 |
| 19 | 1,6 | 0,634 | 0,777 | 0,944 | 1,15 |
| 20 | 2,0 | 0,690 | 0,846 | 1,03 | 1,25 |
| 21 | 2,5 | 0,751 | 0,921 | 1,12 | 1,36 |
| 22 | 3,0 | 0,805 | 0,987 | 1,20 | 1,46 |
| 23 | 4,0 | 0,898 | 1,10 | 1,34 | 1,63 |
| 24 | 5,0 | 0,977 | 1,20 | 1,46 | 1,77 |
| 25 | 6,0 | 1,05 | 1,28 | 1,56 | 1,90 |
| 26 | 8,0 | 1,17 | 1,43 | 1,74 | 2,12 |
| Индекс | а | б | в | г |
T = 0,53 Q0,38 (индекс — а); T = 0,65 Q0,38 (индекс — б);
T = 0,79 Q0,38 (индекс — в); T = 0,96 Q0,38 (индекс — г)
| НАПОЛНЕНИЕ ПРЕСС-ФОРМЫ МОДЕЛЬНЫМ СОСТАВОМ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 9, лист 1 |
| Содержание работы |
| Шприц-машиной |
| 1. | Повернуть вручную стол шприцмашины на одну позицию до упора и установить пресс-форму под наконечник шприца |
| 2. | Включить давление и запрессовать в пресс-форму модельный состав |
| 3. | Выключить давление |
| Под прессом |
| 1. | Установить пресс-форму на стол пресса |
| 2. | Взять шприц и наполнить его модельным составом |
| 3. | Вставить шприц в рабочий цилиндр пресса и установить на литниковое отверстие пресс-формы |
| 4. | Включить давление и запрессовать в пресс-форму модельный состав |
| 5. | Выключить давление |
| 6. | Вынуть шприц из рабочего цилиндра поршня, удалить из него остатки модельного состава и положить на место |
| 7. | Положить пресс-форму на место охлаждения |
| № позиции | Масса отливок в пресс-форме Q, кг, до | Способ наполнения пресс-формы | № позиции | Масса отливок в пресс-форме Q, кг, до | Способ наполнения пресс-формы |
| Шприц-машиной | Под прессом | Шприц-машиной | Под прессом |
| Время на пресс-форму T, мин. | Время на пресс-форму T, мин. |
| 1 | 0,02 | 0,050 | 0,080 | 14 | 0,5 | 0,130 | 0,247 |
| 2 | 0,03 | 0,056 | 0,092 | 15 | 0,6 | 0,140 | 0,263 |
| 3 | 0,04 | 0,061 | 0,102 | 16 | 0,8 | 0,150 | 0,291 |
| 4 | 0,05 | 0,065 | 0,110 | 17 | 1,0 | 0,160 | 0,315 |
| 5 | 0,06 | 0,069 | 0,118 | 18 | 1,2 | 0,170 | 0,336 |
| 6 | 0,08 | 0,075 | 0,130 | 19 | 1,6 | 0,184 | 0,371 |
| 7 | 0,10 | 0,080 | 0,141 | 20 | 2,0 | 0,197 | 0,402 |
| 8. | 0,12 | 0,085 | 0,150 | 21 | 2,5 | 0,211 | 0,434 |
| 9 | 0,16 | 0,092 | 0,166 | 22 | 3,0 | 0,223 | 0,463 |
| 10 | 0,20 | 0,100 | 0,180 | 23 | 4,0 | 0,243 | 0,512 |
| 11 | 0,25 | 0,106 | 0,194 | 24 | 5,0 | 0,260 | 0,553 |
| 12 | 0,3 | 0,112 | 0,207 | 25 | 6,0 | 0,274 | 0,590 |
| 13 | 0,4 | 0,122 | 0,230 | 26 | 8,0 | 0,300 | 0,650 |
| Индекс | а | б | Индекс | а | б |
T = 0,16 Q0,3 (индекс — а); T = 0,315 Q0,35 (индекс — б)
| ЗАЧИСТКА ЗАУСЕНЦЕВ И ПРОТИРКА МОДЕЛИ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 10 |
| Содержание работы |
| 1. | Взять модель, зачистить заусенцы ножом |
| 2. | Протереть модель салфеткой (марлевой тряпкой) |
| 3. | Положить модель на место |
| № позиции | Масса отливок в пресс-форме Q, кг, до | Категория сложности |
| I | II | III | IV |
| Время на модель T, мин. |
| 1 | 0,02 | 0,049 | 0,064 | 0,083 | 0,108 |
| 2 | 0,03 | 0,057 | 0,074 | 0,096 | 0,125 |
| 3 | 0,04 | 0,063 | 0,082 | 0,107 | 0,138 |
| 4 | 0,05 | 0,068 | 0,088 | 0,116 | 0,150 |
| 5 | 0,06 | 0,073 | 0,094 | 0,124 | 0,160 |
| 6 | 0,08 | 0,081 | 0,105 | 0,137 | 0,177 |
| 7 | 0,10 | 0,087 | 0,114 | 0,148 | 0,192 |
| 8 | 0,12 | 0,093 | 0,121 | 0,159 | 0,205 |
| 9 | 0,16 | 0,103 | 0,134 | 0,176 | 0,228 |
| 10 | 0,20 | 0,112 | 0,146 | 0,191 | 0,247 |
| 11 | 0,25 | 0,121 | 0,158 | 0,206 | 0,267 |
| 12 | 0,30 | 0,130 | 0,169 | 0,220 | 0,285 |
| 13 | 0,40 | 0,144 | 0,187 | 0,245 | 0,316 |
| 14 | 0,50 | 0,156 | 0,203 | 0,265 | 0,343 |
| 15 | 0,60 | 0,167 | 0,216 | 0,283 | 0,366 |
| 16 | 0,80 | 0,185 | 0,240 | 0,314 | 0,406 |
| 17 | 1,0 | 0,200 | 0,260 | 0,340 | 0,440 |
| 18 | 1,2 | 0,214 | 0,278 | 0,363 | 0,470 |
| 19 | 1,6 | 0,237 | 0,308 | 0,403 | 0,521 |
| 20 | 2,0 | 0,257 | 0,334 | 0,436 | 0,565 |
| 21 | 2,5 | 0,278 | 0,362 | 0,473 | 0,612 |
| 22 | 3,0 | 0,297 | 0,386 | 0,505 | 0,653 |
| 23 | 4,0 | 0,329 | 0,428 | 0,560 | 0,725 |
| 24 | 5,0 | 0,357 | 0,464 | 0,607 | 0,785 |
| 25 | 6,0 | 0,381 | 0,496 | 0,648 | 0,838 |
| 26 | 8,0 | 0,423 | 0,550 | 0,719 | 0,930 |
| Индекс | а | б | в | г |
T = 0,2 Q0,36 (индекс — а); T = 0,26 Q0,36 (индекс — б);
T = 0,34 Q0,36 (индекс — в); T = 0,44 Q0,36 (индекс — г)
Примечания:
1. При зачистке заусенцев и протирке звена моделей на каждую последующую модель (свыше одной) приведенное в нормативной карте время применяется с коэффициентом 0,9.
2. При обдувке модели сжатым воздухом вместо протирки приведенное в нормативной карте время применяется с коэффициентом 0,9.
| ИЗГОТОВЛЕНИЕ МОДЕЛИ ЛИТНИКОВОГО СТОЯКА | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 11, лист 1 |
| А. Набором колец на металлический стояк |
| Содержание работы |
| 1. | Взять со стола металлический стояк, очистить от остатков модельного состава, протереть промасленной тряпкой и установить на штырь |
| 2. | Установить модель литниковой чаши на торец стояка |
| 3. | Надеть на стояк кольца из модельного состава до полного набора |
| 4. | Завернуть резьбовой колпачок на торец стояка |
| 5. | Опаять места стыка литниковой чаши, колпачка и кольца по периферии |
| 6. | Снять модельный стояк со штыря и положить на стол |
| № позиции | Количество колец, набираемых на стояк N, до |
| 2 | 3 | 4 | 5 | 6 | 8 | 10 | 12 | 15 |
| Время на стояк T, мин. |
| 1 | 0,40 | 0,44 | 0,48 | 0,50 | 0,53 | 0,57 | 0,60 | 0,63 | 0,66 |
| Индекс | а | б | в | г | д | е | ж | з | и |
T = 0,336 N0,25
| ИЗГОТОВЛЕНИЕ МОДЕЛИ ЛИТНИКОВОГО СТОЯКА | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 11, лист 2 |
| Б. Окунанием металлического стояка в модельный состав |
| Содержание работы |
| 1. | Взять со стола металлический стояк, очистить от остатков модельного состава и протереть промасленной тряпкой |
| 2. | Окунуть стояк в модельный состав |
| 3. | Вынуть стояк и поворачивать его до равномерного распределения модельного состава по поверхности |
| 4. | Установить стояк на штырь |
| № позиции | Диаметр стояка Д, мм, до | Длина стояка 1 мм, до |
| 250 | 300 | 350 | 400 |
| Время на стояк T, мин. |
| 1 | 20 | 0,354 | 0,415 | 0,470 | 0,525 |
| 2 | 30 | 0,400 | 0,476 | 0,540 | 0,600 |
| 3 | 40 | 0,450 | 0,525 | 0,600 | 0,670 |
| 4 | 50 | 0,490 | 0,565 | 0,640 | 0,720 |
| 5 | 60 | 0,520 | 0,600 | 0,685 | 0,770 |
| Индекс | а | б | в | г |
T = 0,0014 Д0,34 1 0,82
Примечание. В карте предусмотрено нанесение трехкратного слоя модельного состава, на нанесение каждого последующего слоя к приведенному в нормативной карте времени добавлять по 0,1 мин.
| СБОРКА ИНДИВИДУАЛЬНЫХ МОДЕЛЕЙ В БЛОК | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 12, лист 1 |
| Содержание работы |
| 1. | Взять литниковый стояк и установить в приспособление |
| 2. | Взять модель, оплавить торец питателя и припаять к литниковому стояку |
| 3. | Опаять кромки питателя модели по периферии паяльником |
| 4. | Снять блок моделей с приспособления, обдуть сжатым воздухом или окунуть в воду |
| 5. | Установить блок на штырь стеллажа или навесить на конвейер |
| № позиции | Масса отливки Q, кг, до | Категория сложности |
| I | II | III |
| Количество питателей N |
| 1 | 2 | 3 | 1 | 2 | 3 | 1 | 2 | 3 |
| Время на модель T, мин. |
| 1 | 0,02 | 0,035 | - | - | 0,043 | - | - | 0,053 | - | - |
| 2 | 0,03 | 0,041 | - | - | 0,050 | - | - | 0,063 | - | - |
| 3 | 0,04 | 0,046 | - | - | 0,056 | - | - | 0,070 | - | - |
| 4 | 0,05 | 0,050 | 0,067 | - | 0,062 | 0,082 | - | 0,077 | 0,103 | - |
| 5 | 0,06 | 0,057 | 0,076 | - | 0,070 | 0,094 | - | 0,087 | 0,116 | - |
| 6 | 0,08 | 0,060 | 0,080 | - | 0,074 | 0,100 | - | 0,093 | 0,124 | - |
| 7 | 0,10 | 0,066 | 0,088 | - | 0,081 | 0,109 | - | 0,101 | 0,135 | - |
| 8 | 0,12 | 0,071 | 0,095 | - | 0,087 | 0,117 | - | 0,109 | 0,146 | - |
| 9 | 0,16 | 0,079 | 0,106 | - | 0,098 | 0,131 | - | 0,122 | 0,163 | - |
| 10 | 0,20 | 0,087 | 0,116 | - | 0,107 | 0,143 | - | 0,133 | 0,179 | - |
| 11 | 0,25 | 0,095 | 0,127 | - | 0,117 | 0,157 | - | 0,146 | 0,195 | - |
| 12 | 0,30 | 0,102 | 0,136 | - | 0 126 | 0,169 | - | 0,157 | 0,210 | - |
| 13 | 0,40 | 0,114 | 0,153 | - | 0,141 | 0,189 | - | 0,176 | 0,236 | - |
| 14 | 0,50 | 0,125 | 0,167 | - | 0,155 | 0,207 | - | 0,193 | 0,258 | - |
| 15 | 0,60 | 0,135 | 0,180 | - | 0,166 | 0,223 | - | 0,207 | 0,277 | - |
| 16 | 0,80 | 0,151 | 0,202 | - | 0,187 | 0,250 | - | 0,232 | 0,311 | - |
| 17 | 1,0 | 0,165 | 6,221 | - | 0,204 | 0,273 | - | 0,254 | 0,340 | - |
| 18 | 1,2 | 6,178 | 0,238 | - | 0,219 | 0,294 | - | 0,273 | 0,366 | - |
| 19 | 1,6 | 0,200 | 0,263 | 0,316 | 0,246 | 0,329 | 0,391 | 0,307 | 0,410 | 0,486 |
| 20 | 2,0 | 0,218 | 0,291 | 0,343 | 0,269 | 0,360 | 0,427 | 0,335 | 0,450 | 0,532 |
| 21 | 2,5 | - | 0,318 | 0,378 | - | 0,394 | 0,467 | - | 0,490 | 0,581 |
| 22 | 3,0 | - | 0,343 | 0,406 | - | 0,424 | 0,502 | - | 0,527 | 0,625 |
| 23 | 4,0 | - | 0,384 | 0,456 | - | 0,475 | 0,564 | - | 0,592 | 0,702 |
| 24 | 5,0 | - | 0,420 | 0,498 | - | 0,520 | 0,616 | - | 0,647 | 0,767 |
| 25 | 6,0 | - | 0,452 | 0,536 | - | 0,560 | 0,663 | - | 0,696 | 0,825 |
| 26 | 8,0 | - | 0,507 | 0,601 | - | 0,627 | 0,744 | - | 0,781 | 0,926 |
| Индекс | а | б | в | г | д | е | ж | з | и |
T = 0,165 Q0,4 № 0,42 (индекс — а, б, в);
T = 0,204 Q0,4 № 0,42 (индекс — г, д, е);
T = 0,254 Q0,4 № 0,42 (индекс — ж, з, и)
| СБОРКА ЗВЕНЬЕВ МОДЕЛЕЙ В БЛОК | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 13 |
| Содержание работы |
| 1. | Взять металлический стояк, очистить от остатков модельного состава, протереть промасленной тряпкой и установить на штырь приспособления |
| 2. | Установить на стояк модель литниковой чаши и звенья моделей до полного набора блока |
| 3. | Выверить установленные звенья и завернуть резьбовой колпачок на торец стояка |
| 4. | Опаять места стыка литниковой чаши и колпачка с втулками блока |
| 5. | Обдуть блок моделей сжатым воздухом |
| 6. | Снять блок моделей с приспособления и установить на штырь стеллажа или навесить на конвейер |
| № позиции | Количество звеньев в блоке N, до | Количество моделей в одном звене n, до |
| 4 | 6 | 8 | 10 | 12 |
| Время на блок T, мин. |
| 1 | 2 | 0,588 | 0,660 | 0,719 | 0,767 | 0,808 |
| 2 | 3 | 0,688 | 0,774 | 0,842 | 0,898 | 0,947 |
| 3 | 4 | 0,770 | 0,866 | 0,942 | 1,00 | 1,06 |
| 4 | 5 | 0,840 | 0,945 | 1,03 | 1,10 | 1,16 |
| 5 | 0 | 0,902 | 1,01 | 1,10 | 1,18 | 1,24 |
| 6 | 7 | 0,958 | 1,08 | 1,17 | 1,25 | 1,32 |
| 7 | 8 | 1,01 | 1,13 | 1,23 | 1,32 | 1,39 |
| 8 | 10 | 1,10 | 1,24 | 1,35 | 1,44 | 1,51 |
| 9 | 12 | 1,18 | 1,33 | 1,45 | 1,54 | 1,63 |
| 10 | 15 | 1,29 | 1,45 | 1,58 | 1,68 | 1,77 |
| 11 | 20 | 1,44 | 1,62 | 4,76 | 1,88 | 1,98 |
| 12 | 25 | 1,57 | 1,77 | 1,92 | 2,05 | 2,16 |
| Индекс | а | б | в | г | д |
T = 0,30 N0,39 n 0,29
Примечания:
1. При нанесении модельного состава на колпачок путем окунания к приведенному в нормативной карте времени добавлять 0,1 мин.
2. При сборке звеньев на промежуточный стояк приведенное в нормативной карте время применяется с коэффициентом 0,7.
| СБОРКА ЗВЕНЬЕВ МОДЕЛЕЙ В БЛОК НА ПОДВЕСНОМ КОНВЕЙЕРЕ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 14 |
| Содержание работы |
| 1. | Протереть стояк промасленной тряпкой. |
| 2. | Надеть модель литниковой чаши |
| 3. | Снять промежуточный стояк с собранными звеньями со штыря промежуточного конвейера, сцентрировать его со стояком основного конвейера и с помощью подвижного кольца промежуточного стояка переместить комплект звеньев на стояк конвейера |
| 4. | Завернуть резьбовой колпачок на торец стояка |
| Количество звеньев в блоке N, до |
| 2 | 3 | 4 | 5 | 6 | 7 | 8 | 10 | 12 | 15 | 20 | 25 |
| Время на, блок T, мин. |
| 0,30 | 0,331 | 0,354 | 0,374 | 0,391 | 0,405 | 0,418 | 0,441 | 0,461 | 0,487 | 0,521 | 0,55 |
T = 0,254 № 0,21
Примечания:
1. При нанесении модельного состава на колпачок путем окунания к приведенному в нормативной карте времени добавлять 0,1 мин.
2. При выполнении приема «Опаять место стыка литниковой чаши и колпачка с втулками блока» принимать время равным 0,12 мин. на блок.
| НАВЕШИВАНИЕ БЛОКОВ НА ПОДВЕСНОЙ КОНВЕЙЕР И СНЯТИЕ ИХ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 15 |
| Содержание работы |
| 1. | Взять блок, поднести на расстояние до 1 м, навесить на подвесной конвейер |
| 2. | Снять блок с подвесного конвейера, переместить на расстояние до 1 м, положить на стол |
| № позиции | Прием | Масса металла в блоке Q, кг, до |
| 3 | 4 | 5 | 6 | 8 | 10 | 12 | 15 | 20 |
| Время на блок T, мин. |
| 1 | Навесить | 0,037 | 0,045 | 0,050 | 0,056 | 0,065 | 0,074 | 0,082 | 0,094 | 0,110 |
| 2 | Снять | 0,032 | 0,038 | 0,043 | 0,047 | 0,056 | 0,063 | 0,070 | 0,080 | 0,094 |
| Индекс | а | б | в | г | а | е | ж | з | и |
T = 0,02 Q0,57 (навесить); T = 0,017 Q0,57 (снять)
Примечания:
1. При подноске блока на расстояние свыше 1 м за каждый дополнительный метр передвижения рабочего к приведенному в нормативной карте времени добавлять 0,015 мин.
2. При одновременном снятии или навешивании на подвесной конвейер более одного блока приведенное в нормативной карте время применяется с коэффициентом 0,7.
3. При выполнении приема: «Снять с подвесного конвейера блок (пустой), перевесить на другой конвейер, отвернуть металлический колпачок с торца блока и положить его в ящик» принимать время равным 0,16 мин. на блок.
| НАНЕСЕНИЕ НА БЛОК МОДЕЛЕЙ ОГНЕУПОРНОГО ПОКРЫТИЯ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 16, лист 1 |
| А. На полуавтоматической установке |
| Содержание работы |
| 1. | Снять блок со штыря конвейера и поднести к механической руке |
| 2. | Навесить блок на механическую руку полуавтомата и закрепить |
| 3. | Переместить блок на одну позицию, окунуть в огнеупорную смесь и обсыпать кварцевым песком (осуществляется автоматически) |
| 4. | Открепить и снять блок с механической руки полуавтомата |
| 5. | Переместить блок на расстояние до 2 м и навесить на штырь конвейера |
| № позиции | Категория сложности |
| I | II | III |
| На первое покрытие | На каждое последующее | На первое покрытие | На каждое последующее | На первое покрытие | На каждое последующее |
| Время на блок, мин. |
| 1 | 0,40 | 0,35 | 0,45 | 0,40 | 0,50 | 0,45 |
| Индекс | а | б | в | г | д | е |
| Б. Вручную |
| Содержание работы |
| 1. | Снять блок моделей со штырями стеллажа или конвейера и поднести к ванне с огнеупорной смесью на расстояние до 2 м |
| 2. | Погрузить блок моделей в ванну с огнеупорной смесью |
| 3. | Вынуть блок из ванны, поворачивая его для равномерного распределения смеси на поверхности моделей |
| 4. | Поднести блок, окунуть в кипящий слой кварцевого песка или обсыпать его из пескосыпного аппарата |
| 5. | Установить блок на штырь стеллажа или навесить на конвейер |
| НАНЕСЕНИЕ НА БЛОК МОДЕЛЕЙ, ОГНЕУПОРНОГО ПОКРЫТИЯ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 16, лист 2 |
| № позиции | Масса металла в блоке, кг, до | Категория сложности |
| I | II | III |
| На первое покрытие | На каждое последующее | На первое покрытие | На каждое последующее | На первое покрытие | На каждое последующее |
| Время на блок, мин |
| 1 | 3 | 0,38 | 0,34 | 0,48 | 0,39 | 0,55 | 0,44 |
| 2 | 4 | 0,42 | 0,37 | 0,52 | 0,43 | 0,60 | 0,48 |
| 3 | 5 | 0,45 | 0,40 | 0,56 | 0,46 | 0,64 | 0,52 |
| 4 | 6 | 0,48 | 0,42 | 0,59 | 0,49 | 0,68 | 0,55 |
| 5 | 8 | 0,52 | 0,46 | 0,64 | 0,53 | 0,74 | 0,60 |
| 6 | 10 | 0,56 | 0,49 | 0,68 | 0,57 | 0,80 | 0,65 |
| 7 | 12 | 0,60 | 0,52 | 0,71 | 0,60 | 0,85 | 0,68 |
| 8 | 16 | 0,65 | 0,56 | 0,77 | 0,65 | 0,92 | 0,74 |
| 9 | 20 | 0,70 | 0,60 | 0,82 | 0,70 | 1,00 | 0,80 |
| Индекс | а | б | в | г | д | е |
Примечания:
1. Время в карте рассчитано на одно погружение блока в ванну с огнеупорной смесью. На каждое последующее погружение к приведенному и нормативной карте времени прибавлять по 0,1 мин.
2. При протирке торца чаши литника после обсыпки или установки в литниковую чашу заглушки к приведенному в нормативной карте времени прибавлять по 0,05 мин. на каждую протирку или заглушку.
3. При одновременной подноске двух блоков приведенное в нормативной карте время применяется с коэффициентом 0,85.
| ЗАЧИСТКА (ПОДРЕЗКА) ТОРЦА ЧАШИ ЛИТНИКОВОГО СТОЯКА | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 17 |
| А. На специальном станке дисковой фрезой |
| Содержание работы |
| 1. | Взять блок моделей со стеллажа или снять с конвейера и установить в приспособление |
| 2. | Подвести рычагом дисковую фрезу к блоку и подрезать по окружности торец чаши литникового стояка |
| 3. | Отвести фрезу рычагом от блока, снять блок с приспособления и установить на штырь стеллажа или навесить на конвейер |
| Б. Вручную ножом |
| Содержание работы |
| 1. | Взять блок моделей со стеллажа (конвейера) |
| 2. | Зачистить ножом торец чаши литникового стояка |
| 3. | Установить блок моделей на штырь стеллажа или навесить на конвейер |
| № позиции | Способ зачистки | Масса металла в блоке Q, кг, до |
| 3 | 4 | 5 | 6 | 8 | 10 | 12 | 15 | 20 |
| Время на блок T, мин. |
| 1 | На специальном станке | 0,197 | 0,210 | 0,221 | 0,230 | 0,245 | 0,257 | 0,268 | 0,281 | 0,300 |
| 2 | Вручную | 0,234 | 0,250 | 0,262 | 0,272 | 0,290 | 0,304 | 0,316 | 0,334 | 0,355 |
| Индекс | а | б | в | г | д | е | ж | з | и |
T = 0,155 Q0,22 (поз. 1); T = 0,184 Q0,22 (поз. 2)
| ВЫПЛАВЛЕНИЕ МОДЕЛЬНОГО СОСТАВА ИЗ ОБОЛОЧКИ БЛОКА | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 18, лист 1 |
| А. В конвейерной камере |
| Содержание работы |
| 1. | Взять молоток и отбить корку огнеупорного покрытия у литниковой воронки блока |
| 2. | Положить молоток на место |
| 3. | Снять блок с конвейера и установить на штырь конвейера камеры |
| 4. | Снять блок со штыря конвейера камеры, поднести на расстояние до 2 м и установить на штырь конвейера прокалочной печи или положить на место |
| Б. В паровом шкафу |
| Содержание работы |
| 1. | Взять блок со штыря стеллажа или конвейера и установить в шкаф |
| 2. | Вынуть блок из шкафа и положить на стол |
| 3. | Взять блок и протереть края литниковой чаши |
| 4. | Установить блок на штырь стеллажа или навесить на конвейер |
| В. В водяной ванне |
| Содержание работы |
| 1. | Снять блок со штыря конвейера и установить на решетку |
| 2. | Погрузить решетку с блоками в ванну с горячей водой |
| 3. | Поднять из ванны решетку с блоками |
| 4. | Снять блок с решетки, вынуть стояк и положить в тару |
| 5. | Вылить оставшуюся воду из блока |
| 6. | Протереть края литниковой чаши и установить блок на стеллаж для просушки |
| № позиции | Масса металла в блоке Q, кг, до | Способ выплавления |
| В конвейерной камере | В паровом шкафу | В водяной ванне |
| Количество блоков, одновременно устанавливаемых на решетку N, до |
| 4 | 6 | 10 | 16 | 25 |
| Время на блок T, мин. |
| 1 | 3 | 0,620 | 0,664 | 0,674 | 0,642 | 0,603 | 0,570 | 0,541 |
| 2 | 6 | 0,664 | 0,712 | 0,758 | 0,722 | 0,679 | 0,642 | 0,608 |
| 3 | 10 | 0,699 | 0,749 | 0,827 | 0,787 | 0,740 | 0,700 | 0,663 |
| 4 | 20 | 0,749 | 0,802 | 0,930 | 0,886 | 0,833 | 0,787 | 0,746 |
| Индекс | а | б | в | г | д | е | ж |
T = 0,555 Q0,10 (индекс — а); T = 0,0595 Q0,10 (индекс — б);
T = 0,66 Q0,17 N-0,12
Примечания:
1. Технологическое время на выплавку модельного состава в карте не учтено.
2. При снятии блока со штыря конвейера камеры и установку его на штырь прокалочной печи другим рабочим приведенное в нормативной карте время применяется с коэффициентом 0,3.
| ФОРМОВКА БЛОКОВ НА АГРЕГАТЕ МОДЕЛИ 675А | Литье под давлением
Массовое и крупносерийное производство |
| Карта 19 |
| Содержание работы |
| 1. | Снять блок с подвесного конвейера |
| 2. | Установить блок в гнездо подвески |
| 3. | Вложить асбестовую прокладку в блок |
| 4. | Закрепить литниковую чашу металлическим колпачком |
| № позиции | Масса металла в блоке Q, кг, до |
| 3 | 4 | 5 | 6 | 8 | 10 | 12 | 15 | 20 |
| Время на блок T, мин. |
| 1 | 0,058 | 0,067 | 0,075 | 0,082 | 0,095 | 0,107 | 0,117 | 0,131 | 0,152 |
| Индекс | а | б | в | г | д | е | ж | з | и |
T = 0,033 Q0,51
| ЗАСЫПКА ОПОК СУХИМ НАПОЛНИТЕЛЕМ ИЗ БУНКЕРА | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 20 |
| Содержание работы |
| 1. | Переместить опоку по рольгангу к бункеру на расстояние до 2 м |
| 2. | Насыпать на дно опоки сухой наполнитель (постель для установки блока) |
| 3. | Взять блок со стеллажа или снять с конвейера, поднести (до 2 м), установить в опоку и закрепить его наполнителем |
| 4. | Закрыть отверстие литника колпачком |
| 5. | Засыпать из бункера наполнитель в опоку, разровнять и уплотнить |
| 6. | Снять колпачок с отверстия литника и продвинуть опоку по рольгангу на расстояние до 2 м |
| № позиции | Площадь опоки, дм2, до | Высота опоки, мм, до |
| 300 | 400 | 500 |
| Количество блоков в опоке |
| 1 | 2 | 3 | 1 | 2 | 3 | 1 | 2 | 3 |
| Время на опоку, мин. |
| 1 | 2 | 0,36 | - | - | - | - | - | - | - | - |
| 2 | 3 | 0,41 | - | - | 0,50 | - | - | - | - | - |
| 3 | 4 | 0,45 | 0,70 | - | 0,54 | 0,80 | - | 0,60 | 0,85 | - |
| 4 | 5 | 0,48 | 0,73 | 0,98 | 0,59 | 0,84 | 1,10 | 0,65 | 0,90 | 1,15 |
| 5 | 6 | 0,52 | 0,77 | 1,02 | 0,63 | 0,88 | 1,13 | 0,70 | 0,95 | 1,20 |
| 6 | 8 | 0,57 | 0,82 | 1,07 | 0,70 | 0,95 | 1,20 | 0,76 | 1,00 | 1,25 |
| 7 | 10 | 0,61 | 0,86 | 1,11 | 0,74 | 1,00 | 1,25 | 0,82 | 1,07 | 1,32 |
| 8 | 12 | 0,65 | 0,90 | 1,15 | 0,80 | 1,05 | 1,30 | 0,87 | 1,12 | 1,37 |
| 9 | 16 | - | 0,97 | 1,22 | - | 1,12 | 1,37 | - | 1,2 | 1,45 |
| 10 | 20 | - | - | 1,27 | - | - | 1,45 | - | - | 1,53 |
| 11 | 25 | - | - | 1,33 | - | - | 1,52 | - | - | 1,60 |
| Индекс | а | б | в | г | д | е | ж | з | и |
Примечание. При установке в опоку свыше 3 блоков на каждый последующий блок к приведенному в нормативной карте времени добавлять по 0,25 мин.
| ЗАГРУЗКА ОПОК В ПЕЧЬ ПРОКАЛИВАНИЯ И ВЫГРУЗКА ИХ ИЗ ПЕЧИ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 21, лист 1 |
| А. Механическая загрузка и выгрузка |
| Содержание работы |
| 1. | Установить поддон на приемную площадку печи |
| 2. | Установить подъемником опоку на поддон |
| 3. | Включить механизм подъема дверцы печи и толкателя |
| 4. | Подать опоку в печь толкателем |
| 5. | Включить механизм и закрыть дверцу печи |
| 6. | Включить механизм подъема дверцы печи и толкателя |
| 7. | Выдать опоку из печи прокаливания толкателем |
| 8. | Включить механизм и закрыть дверцу печи |
| Расстояние перемещения опоки к печи, м, до |
| 3 | 5 | 7 | 10 |
| Время на опоку, мин. |
| 0,75 | 0,82 | 0,90 | 1,0 |
| Б. Ручная загрузка и выгрузка |
| Содержание работы |
| 1. | Установить поддон на приемную площадку печи |
| 2. | Переместить вручную, подъемником опоку на расстояние до 5 м и установить на поддон |
| 3. | Открыть дверцу печи |
| 4. | Взять клещи и продвинуть опоку в печь |
| 5. | Положить клещи на место и закрыть дверцу печи |
| 6. | Открыть дверцу печи |
| 7. | Взять клещи и вынуть опоку из печи |
| 8. | Положить клещи и закрыть дверцу печи |
| № позиции | Площадь опок S, дм2, до | Высота опоки H, мм, до | № позиции | Площадь опок S, дм2, до | Высота опоки H, мм, до |
| 300 | 400 | 500 | 300 | 400 | 500 |
| Время на опоку T, мин. | Время на опоку, T, мин. |
| 1 | 2,0 | 0,596 | - | - | 7 | 8,0 | 1,23 | 1,42 | 1,58 |
| 2 | 2,5 | 0,669 | 0,772 | - | 8 | 10 | 1,38 | 1,59 | 1,78 |
| 3 | 3,0 | 0,736 | 0,850 | - | 9 | 12 | 1,51 | 1,75 | 1,95 |
| 4 | 4,0 | 0,854 | 0,986 | 1,10 | 10 | 16 | 1,76 | 2,03 | 2,27 |
| 5 | 5,0 | 0,960 | 1,11 | 1,24 | 11 | 20 | 1,97 | 2,28 | 2,55 |
| 6 | 0,6 | 1,05 | 1,22 | 1,36 | 12 | 25 | 2,22 | 2,56 | 2,86 |
| Индекс | а | б | в | Индекс | а | б | в |
T = 0,024 S0,52 H0,50
| ПОДГОТОВКА БЛОКОВ ПОД ЗАЛИВКУ МЕТАЛЛА НА АГРЕГАТЕ МОДЕЛИ 675А | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 22 |
| Содержание работы |
| 1. | Произвести вручную досыпку кассеты песком специальной лопаткой или разгрести песок |
| 2. | Снять колпачок с литниковой чаши и положить на тележку |
| 3. | Обработать блок эжектором |
| № позиции | Масса металла в блоке Q, кг, до | Категория сложности |
| I | II | III |
| Время T, мин. |
| 1 | 3 | 0,068 | 0,075 | 0,086 |
| 2 | 4 | 0,074 | 0,081 | 0,092 |
| 3 | 5 | 0,079 | 0,087 | 0,099 |
| 4 | 6 | 0,084 | 0,092 | 0,105 |
| 5 | 8 | 0,092 | 0,101 | 0,115 |
| 6 | 10 | 0,098 | 0,107 | 0,122 |
| 7 | 12 | 0,104 | 0,114 | 0,130 |
| 8 | 15 | 0,111 | 0,122 | 0,139 |
| 9 | 20 | 0,121 | 0,133 | 0,152 |
| Индекс | а | б | в |
T = 0,048 Q0,31 (индекс — а); T = 0,053 Q0,31 (индекс — б);
T = 0,6 Q0,31 (индекс — в)
| НАПОЛНЕНИЕ КОВША МЕТАЛЛОМ И ТРАНСПОРТИРОВКА | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 23 |
| Содержание работы |
| 1. | Взять ковш и поднести (подвести) к печи |
| 2. | Наполнить ковш жидким металлом |
| 3. | Снять шлак с поверхности металла |
| 4. | Переместить ковш с металлом к месту заливки |
| 5. | Отнести ковш после заливки на место |
| № позиции | Способ перемещения ковша с металлом | Масса металла в ковше, кг, до | Общее расстояние перемещения, м, до |
| 5 | 7 | 10 | 15 | 20 | 30 |
| Время на ковш, мин. |
| 1 | Вручную | 10 | 0,40 | 0,44 | 0,50 | 0,60 | - | - |
| 2 | 20 | 0,60 | 0,68 | 0,80 | 1,00 | - | - |
| 3 | 30 | 0,85 | 0,93 | 1,05 | 1,25 | - | - |
| 4 | | 30 | 0,40 | 0,48 | 0,60 | 0,80 | 1,00 | 1,30 |
| 5 | По монорельсу | 50 | 0,55 | 0,63 | 0,75 | 0,95 | 1,15 | 1,35 |
| 6 | | 70 | 0,70 | 0,78 | 0,90 | 1,10 | 1,30 | 1,50 |
| 7 | | 100 | 0,90 | 0,98 | 1,10 | 1,30 | 1,50 | 1,70 |
| 8 | | 150 | 1,18 | 1,26 | 1,38 | 1,58 | 1,78 | 1,98 |
| 9 | | 200 | 1,45 | 1,53 | 1,65 | 1,85 | 2,05 | 2,25 |
| Индекс | а | б | в | г | д | е |
Примечание. Время рассчитано при емкости ковша до 10 кг на выполнение одним рабочим, свыше 10 кг — двумя рабочими.
| ЗАЛИВКА ФОРМ МЕТАЛЛОМ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 24 |
| Содержание работы |
| 1. | Залить форму металлом |
| 2. | Счистить шлак в процессе заливки |
| 3. | Переместить ковш от формы к форме |
| 4. | Слить остаток металла в изложницу |
| № позиции | Масса металла в блоке Q, кг, до | Время на блок T, мин. | № позиции | Масса металла в блоке Q, кг, до | Время на блок T, мин. |
| 1 | 3,0 | 0,094 | 6 | 8,0 | 0,153 |
| 2 | 3,5 | 0,101 | 7 | 10 | 0,171 |
| 3 | 4,0 | 0,108 | 8 | 12 | 0,186 |
| 4 | 5,0 | 0,120 | 9 | 16 | 0,216 |
| 5 | 6,0 | 0,132 | 10 | 20 | 0,242 |
| Индекс | а | Индекс | а |
T = 0,054 Q0,5
| ВЫБИВКА ЗАЛИТЫХ ФОРМ В КАНТОВАЛЬНОЙ УСТАНОВКЕ | Литье по выплавляемым моделям Массовое и крупносерийное производство |
| Карта 25 |
| Содержание работы |
| 1. | Подать залитую форму по рольгангу в камеру кантователя |
| 2. | Перевернуть форму, высыпать наполнитель в блоки из опоки |
| 3. | Перевернуть опоку в исходное положение |
| 4. | Вытолкнуть опоку по рольгангу из камеры кантователя |
| 5. | Положить блок отливок в тару |
| № позиции | Масса металла в блоке Q, кг, до | Количество блоков в опоке |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Время на опоку T, мин. |
| 1 | 3,0 | 0,486 | 0,602 | 0,683 | 0,747 | 0,800 | 0,847 | 0,888 | 0,926 | 0,960 | 1,00 |
| 2 | 6,0 | 0,528 | 0,655 | 0,742 | 0,812 | 0,870 | 0,920 | 0,966 | 1,01 | - | - |
| 3 | 10 | 0,562 | 0,696 | 0,789 | 0,863 | 0,925 | 0,979 | - | - | - | - |
| 4 | 20 | 0,610 | 0,757 | 0,858 | 0,938 | 1,01 | - | - | - | - | - |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
T = 0,426 Q0,12 N0,31
| ПОДАЧА ЗАЛИТЫХ ФОРМ НА ВЫБИВНУЮ РЕШЕТКУ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 26 |
| Содержание работы |
| Подача подъемником |
| 1. | Застропить форму за цапфы опоки, приподнять и переместить (на расстояние до 1 м) к решетке |
| 2. | Поставить форму на решетку и расстропить |
| 3. | Переместить подъемник в исходное положение |
| Подача вручную |
| 1. | Сдвинуть форму с конвейера на решетку или рольганг |
| 2. | Переместить (до 1 м) форму по рольгангу |
| № позиции | Способ перемещения | Площадь опоки S, дм2, до |
| 5 | 7 | 10 | 15 | 20 | 25 |
| Время на опоку T, мин. |
| 1 | Подъемником | 0,080 | 0,089 | 0,100 | 0,114 | 0,125 | 0,135 |
| Вручную: | | | | | | |
| 2 | 1. | Сдвинуть форму | 0,03 |
| 3 | 2. | Переместить по рольгангу | 0,025 |
| | | | | |
| Индекс | а | б | в | г | д | е |
T = 0,048 S0,32 (подъемником)
Примечание. При перемещении форм на расстояние больше, чем указано в содержании работы на каждый последующий 1 м, к приведенному в нормативной карте времени добавлять: подъемником — 0,02 мин., вручную — 0,015 мин.
| ВЫБИВКА ЗАЛИТЫХ ФОРМ НА ВЫБИВНОЙ ВИБРАЦИОННОЙ РЕШЕТКЕ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 27 |
| Содержание работы |
| 1. | Включить электродвигатель выбивной решетки |
| 2. | Выбить блок отливок из опоки |
| 3. | Выключить электродвигатель выбивной решетки |
| № позиции | Площадь опоки в свету S, дм2, до | Высота опоки H, мм, до |
| 300 | 400 | 500 |
| Время на опоку T, мин. |
| 1 | 2,0 | 0,033 | - | - |
| 2 | 2,5 | 0,038 | - | - |
| 3 | 3,0 | 0,043 | 0,049 | - |
| 4 | 4,0 | 0,051 | 0,059 | - |
| 5 | 5,0 | 0,059 | 0,067 | 0,075 |
| 6 | 6,0 | 0,065 | 0,074 | 0,083 |
| 7 | 8,0 | 0,078 | 0,090 | 0,100 |
| 8 | 10 | 0,090 | 0,104 | 0,115 |
| 9 | 12 | 0,101 | 0,116 | 0,130 |
| 10 | 16 | 0,120 | 0,139 | 0,155 |
| 11 | 20 | 0,138 | 0,159 | 0,177 |
| 12 | 25 | 0,160 | 0,183 | 0,204 |
| Индекс | а | б | в |
T = 0,00132 S0,62 H0,49
| СНЯТИЕ ОПОК С ВЫБИВНОЙ РЕШЕТКИ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 28 |
| Содержание работы |
| Подъемником |
| 1. | Застропить форму за цапфы опоки, приподнять и переместить на расстояние до 1 м |
| 2. | Поставить опоку на конвейер или рольганг и расстропить |
| 3. | Переместить подъемник в исходное положение |
| Вручную |
| 1. | Подойти, взять опоку и переместить (до 1 м) |
| 2. | Поставить опоку на конвейер или рольганг и вернуться в исходное положение |
| По рольгангу |
| Подойти к рольгангу, переместить опоку до 1 м и развернуть ее |
| № позиции | Способ перемещения | Площадь опоки S, дм2, до |
| 5 | 7 | 10 | 15 | 20 | 25 |
| Время на опоку T, мин. |
| 1 | Подъемником | 0,080 | 0,089 | 0,100 | 0,114 | 0,125 | 0,135 |
| 1 | Подъемником | 0,080 | 0,089 | 0,100 | 0,114 | 0,125 | 0,135 |
| 2 | Вручную | 0,036 | 0,042 | 0,050 | 0,06 | 0,07 | 0,076 |
| 3 | По рольгангу | - | 0,025 | - | 0,029 | 0,032 | 0,035 |
| Индекс | а | б | в | г | д | е |
T = 0,048 S0,32 — (подъемником)
| СНЯТИЕ БЛОКА ОТЛИВОК С ВЫБИВКОЙ РЕШЕТКИ И ТРАНСПОРТИРОВКА ИХ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 29 |
| Содержание работы |
| Подъемником |
| 1. | Застропить блок отливок крюком или захватом и поднять его |
| 2. | Переместить блок отливок на расстояние до 3 м |
| 3. | Опустить блок отливок на место, освободить стропы |
| 4. | Переместить подъемник в исходное положение |
| Вручную |
| 1. | Взять крючок и зацепить блок отливок |
| 2. | Отбросить блок отливок с решетки (до 2 м) |
| 3. | Положить крючок на место |
| № позиции | Способ перемещения | Масса металла в блоке Q, кг, до |
| 3 | 5 | 7 | 10 | 15 | 20 | 25 |
| Время на блок отливок T, мин. |
| 1 | Подъемником | - | - | - | - | 0,147 | 0,16 | 0,23 |
| 2 | Вручную | 0,064 | 0,077 | 0,085 | 0,100 | 0,115 | 0,127 | 0,140 |
| Индекс | а | б | в | г | д | е | ж |
T = 0,062 Q0,32 (подъемником); T = 0,0425 Q0,37 (вручную)
| ОТБИВКА КОРКИ ОГНЕУПОРНОГО ПОКРЫТИЯ В ВИБРАЦИОННОЙ УСТАНОВКЕ (МОДЕЛИ УО-100) | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 30 |
| Содержание работы |
| 1. | Взять блок отливок, установить его в приспособление и закрепить |
| 2. | Закрыть дверцу и включить вибратор |
| 3. | Отбить корку огнеупорного покрытия |
| 4. | Выключить вибратор и открыть дверцу |
| 5. | Раскрепить, вынуть блок отливок из приспособления и положить на место |
| № позиции | Масса металла в блоке Q, кг, до | Категория сложности |
| I | II | III |
| Время на блок T, мин. |
| 1 | 3,0 | 0,264 | 0,322 | 0,394 |
| 2 | 3,5 | 0,284 | 0,347 | 0,425 |
| 3 | 4,0 | 0,304 | 0,371 | 0,454 |
| 4 | 5,0 | 0,339 | 0,414 | 0,506 |
| 5 | 6,0 | 0,371 | 0,452 | 0,553 |
| 6 | 8,0 | 0,427 | 0,521 | 0,637 |
| 7 | 10 | 0,476 | 0,581 | 0,711 |
| 8 | 12 | 0,520 | 0,635 | 0,777 |
| 9 | 14 | 0,561 | 0,685 | 0,838 |
| 10 | 16 | 0,600 | 0,731 | 0,895 |
| 11 | 20 | 0,670 | 0,816 | 1,00 |
| Индекс | а | б | в |
T = 0,154 Q0,49 (индекс — а); T = 0,188 Q0,49 (индекс — б);
T = 0,23 Q0,49 (индекс — в)
Примечание. При выполнении приема «Взять молоток и отбить отливки от стояка с провалом в бункер, отбросить стояк в тару» время принимать равным 0,6 мин. на блок.
| ОТБИВКА КОРКИ ОГНЕУПОРНОГО ПОКРЫТИЯ И ОТДЕЛЕНИЕ ОТЛИВОК ОТ СТОЯКА В ВИБРАЦИОННОЙ УСТАНОВКЕ (МОДЕЛИ 692, У-ДОД) | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 31 |
| Содержание работы |
| 1. | Взять блок отливок, установить его в приспособление и закрепить |
| 2. | Закрыть дверцу и включить вибратор |
| 3. | Отбить корку огнеупорного покрытия и отделить отливки от стояка |
| 4. | Выключить вибратор и открыть дверцу |
| 5. | Раскрепить, вынуть стояк из приспособления и положить на место |
| 6. | Положить отливки в тару |
| № позиции | Масса металла в блоке Q, кг, до | Категория сложности |
| I | II | III |
| Время на блок T, мин. |
| 1 | 3,0 | 0,790 | 0,860 | 0,942 |
| 2 | 3,5 | 0,827 | 0,889 | 0,975 |
| 3 | 4,0 | 0,841 | 0,916 | 1,00 |
| 4 | 6,0 | 0,920 | 1,00 | 1,10 |
| 5 | 8,0 | 0,980 | 1,07 | 1,17 |
| 6 | 10 | 1,03 | 1,12 | 1,23 |
| 7 | 15 | 1,12 | 1,22 | 1,34 |
| 8 | 20 | 1,20 | 1,31 | 1,43 |
| Индекс | а | б | в |
T = 0,62 Q0,22 (индекс — а); T = 0,675 Q0,22 (индекс — б);
T = 0,74 Q0,22 (индекс — в)
Примечания:
1. При отбивке на блоке только корки огнеупорного покрытия приведенное в нормативной карте время применяется с коэффициентом 0,4.
2. При выполнении приема «Взять молоток, отбить отливки от стояка с провалом в бункер, отбросить стояк в тару» время принимать равным 0,6 мин. на блок.
| ОТРЕЗКА ОТЛИВОК ОТ ЛИТНИКОВОГО СТОЯКА | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 32, лист 1 |
| А. Гидравлическим прессом модели 694 |
| Содержание работы |
| 1. | Взять блок отливок и установить в патрон верхнего цилиндра пресса |
| 2. | Включить рабочий ход поршня |
| 3. | Отделить отливки от литникового стояка |
| 4. | Возвратить поршень в исходное положение |
| 5. | Вынуть литниковый стояк и положить в тару |
| 6. | Положить отливки в тару |
| № позиции | Длина литникового стояка, мм, до | Категория сложности |
| I | II | III |
| Время на блок, мин. |
| 1 | 250 | 0,41 | 0,49 | 0,59 |
| 2 | 400 | 0,46 | 0,55 | 0,65 |
| Индекс | а | б | в |
| Б. Вулканитовым кругом |
| 1. | Установить блок отливок в приспособление. |
| 2. | Отрезать отливки от литника |
| 3. | Повернуть блок отливок |
| 4. | Положить отливку и литниковый стояк в тару |
| ОТРЕЗКА ОТЛИВОК ОТ ЛИТНИКОВОГО СТОЯКА | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 32, лист 2 |
| В. Ацетилено-кислородным пламенем |
| Содержание работы |
| 1. | Установить блок отливок на подставку |
| 2. | Взять горелку, отрезать отливку от литника, положить горелку на место |
| 3. | Положить отливку и литниковый стояк в тару |
| № позиции | Сечение питателя H, см2, до | Способ отрезки | № позиции | Сечение питателя H, см2, до | Способ отрезки |
| Вулканитовым кругом | Ацетилено-кислородным пламенем | Вулканитовым кругом | Ацетилено-кислородным пламенем |
| Время на один питатель T, мин. | Время на один питатель T, мин. |
| 1 | 0,20 | 0,100 | 0,057 | 10 | 1,2 | 0,233 | 0,152 |
| 2 | 0,25 | 0,110 | 0,064 | 11 | 1,6 | 0,267 | 0,177 |
| 3 | 0,30 | 0,120 | 0,071 | 12 | 2,0 | 0,297 | 0,201 |
| 4 | 0,35 | 0,129 | 0,077 | 13 | 2,5 | 0,331 | 0,227 |
| 5 | 0,40 | 0,137 | 0,083 | 14 | 3,0 | 0,361 | 0,251 |
| 6 | 0,50 | 0,153 | 0,094 | 15 | 3,5 | 0,389 | 0,273 |
| 7 | 0,60 | 0,167 | 0,103 | 16 | 4,0 | 0,414 | 0,294 |
| 8 | 0,80 | 0,191 | 0,121 | 17 | 5,0 | 0,461 | 0,332 |
| 9 | 1,00 | 0,213 | 0,137 | 18 | 6,0 | 0,503 | 0,367 |
| Индекс | а | б | Индекс | а | б |
T = 0,213 Н0,48 (индекс — а); T = 0,137 Н0,55 (индекс — б)
Примечание. При отрезке отливки с двумя и более питателями время на отливку будет слагаться из времени на отрезку каждого питателя соответствующего сечения.
| ОЧИСТКА ОТЛИВОК ОТ КОРКИ ОГНЕУПОРНОГО ПОКРЫТИЯ В ЩЕЛОЧНОЙ ВАННЕ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 33 |
| Содержание работы |
| 1. | Загрузить отливки вручную или лопатой в корзину |
| 2. | Подать подъемником корзину с отливками в содовую ванну, из содовой ванны в ванну с горячей водой и из ванны с горячей водой на разгрузку |
| 3. | Выгрузить отливки из корзины в тару |
| № позиции | Масса отливки Q, кг, до | Время на отливку T, мин. | № позиции | Масса отливки Q, кг, до | Время на отливку T, мин. | № позиции | Масса отливки Q, кг, до | Время на отливку T, мин. |
| 1 | 0,02 | 0,002 | 16 | 0,25 | 0,023 | 31 | 1,6 | 0,129 |
| 2 | 0,03 | 0,003 | 17 | 0,28 | 0,026 | 32 | 1,8 | 0,143 |
| 3 | 0,04 | 0,004 | 18 | 0,32 | 0,029 | 33 | 2,0 | 0,168 |
| 4 | 0,05 | 0,005 | 19 | 0,36 | 0,033 | 34 | 2,2 | 0,172 |
| 5 | 0,06 | 0,006 | 20 | 0,40 | 0,036 | 35 | 2,5 | 0,194 |
| 6 | 0,07 | 0,007 | 21 | 0,45 | 0,040 | 36 | 2,8 | 0,215 |
| 7 | 0,08 | 0,008 | 22 | 0,50 | 0,044 | 37 | 3,2 | 0,243 |
| 8 | 0,09 | 0,009 | 23 | 0,55 | 0,048 | 38 | 3,6 | 0,271 |
| 9 | 0,10 | 0,010 | 24 | 0,60 | 0,052 | 39 | 4,0 | 0,299 |
| 10 | 0,12 | 0,012 | 25 | 0,70 | 0,060 | 40 | 4,5 | 0,333 |
| 11 | 0,14 | 0,014 | 26 | 0,80 | 0,068 | 41 | 5,0 | 0,367 |
| 12 | 0,16 | 0,015 | 27 | 0,90 | 0,076 | 42 | 5,5 | 0,401 |
| 13 | 0,18 | 0,017 | 28 | 1,0 | 0,083 | 43 | 6,0 | 0,434 |
| 14 | 0,20 | 0,019 | 29 | 1,2 | 0,100 | 44 | 8,0 | 0,566 |
| 15 | 0,22 | 0,021 | 30 | 1,4 | 0,114 | | | |
| Индекс | а | Индекс | а | Индекс | а |
T = 0,0835 Q0,92
Примечание. Технологическое время на выдержку в щелочной ванне с горячей водой в карте не учтено.
| ПОДЪЕМНО-ТРАНСПОРТНЫЕ РАБОТЫ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 34 |
| № позиции | Содержание работы | Количество рабочих | Способ установки |
| Вручную | Подъемником |
| Масса опоки, кг |
| 16 | 30 |
| Время, мин. |
| 1 | Установить опоку на тележку, рольганг, поддон печи прокаливания, плац и т. п. | 1 | 0,10 | - | 0,16 |
| 2 | 2 | - | 0,21 | - |
| 3 | Переместить опоку на 1 м | 1 | 0,025 | - | 0,035 |
| 4 | 2 | - | 0,05 | - |
| 5 | Переместить тележку (стеллаж) с грузом на 1 м | 1 | - | 0,035 | - |
| 6 | 2 | - | 0,07 | - |
| 7 | Переместить пустую тележку (стеллаж) на 1 м | 1 | - | 0,020 | - |
| 8 | Перемещение рабочего в процессе работы на 1 м без груза | | 0,015 |
| 9 | Перемещение рабочего в процессе работы на 1 м с грузом | | 0,018 |
| Индекс | а | б | в |
| ВРЕМЯ НА ОБСЛУЖИВАНИЕ РАБОЧЕГО МЕСТА, ОТДЫХ И ЛИЧНЫЕ НАДОБНОСТИ | Литье по выплавляемым моделям
Массовое и крупносерийное производство |
| Карта 35 |
| Содержание работы |
| 1. | Получение на рабочем месте необходимых вспомогательных материалов (ветоши, жидкого стекла и др.) |
| 2. | Подготовка рабочего места в начале рабочего дня; раскладывание на рабочем месте инструмента, приспособлений, материалов |
| 3. | Содержание в чистоте рабочего места в процессе работы |
| 4. | Сдача в конце рабочей смены остатка вспомогательных материалов |
| 5. | Уборка инструментов, приспособлений в конце рабочей смены |
| 6. | Уборка рабочего места |
| 7. | Подналадка и регулировка оборудования (пресса, шприцмашины и др.) |
| № позиции | Наименование операции | Обслуживание рабочего места | Отдых и личные надобности | Итого |
| Время в % от оперативного времени |
| 1 | Изготовление выплавляемых моделей, сборка моделей в блок, нанесение и отбивка керамического покрытия, выплавление модельного состава, засыпка наполнителя, очистка в щелочной ванне, отрезка отливок от стояка | 3 | 7 | 10 |
| 2 | Заливка форм металлом | 2 | 12 | 14 |
| 3 | Выбивка залитых форм | 2 | 10 | 12 |
| Индекс | а | б | в |
Раздел II. СРЕДНЕСЕРИЙНОЕ И МЕЛКОСЕРИЙНОЕ ПРОИЗВОДСТВО
| ИЗГОТОВЛЕНИЕ МОДЕЛИ НА ШПРИЦМАШИНЕ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 36, лист 1 |
| Содержание работы |
| 1. | Очистить рабочие поверхности пресс-формы и литниковое отверстие от модельного состава, обдуть сжатым воздухом и протереть промасленной тряпкой |
| 2. | Собрать и скрепить пресс-форму откидными болтами |
| 3. | Повернуть вручную стол шприцмашины на одну позицию до упора и установить пресс-форму под наконечник шприца |
| 4. | Включить давление и запрессовать в пресс-форму модельный состав |
| 5. | Выключить давление |
| 6. | Положить пресс-форму на место охлаждения |
| 7. | Взять пресс-форму, раскрепить и разобрать ее |
| 8. | Вынуть из пресс-формы модель или звено моделей, осмотреть и положить на место охлаждения |
| № позиции | Масса отливок в пресс-форме Q, кг, до | Категория сложности |
| I | II | III | IV |
| Время на пресс-форму T, мин. |
| 1 | 0,02 | 0,276 | 0,320 | 0,372 | 0,435 |
| 2 | 0,03 | 0,320 | 0,371 | 0,430 | 0,504 |
| 3 | 0,04 | 0,355 | 0,411 | 0,477 | 0,559 |
| 4 | 0,05 | 0,384 | 0,445 | 0,517 | 0,605 |
| 5 | 0,06 | 0,410 | 0,476 | 0,552 | 0,646 |
| 6 | 0,08 | 0,455 | 0,523 | 0 612 | 0,717 |
| 7 | 0,10 | 0,493 | 0,572 | 0,663 | 0,777 |
| 8 | 0,12 | 0,527 | 0,611 | 0,708 | 0,830 |
| 9 | 0,16 | 0,584 | 0,677 | 0,786 | 0,920 |
| 10 | 0,20 | 0,633 | 0,734 | 0,852 | 0,997 |
| 11 | 0,25 | 0,686 | 0,795 | 0,923 | 1,08 |
| ИЗГОТОВЛЕНИЕ МОДЕЛИ НА ШПРИЦМАШИНЕ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 36, лист 2 |
| № позиции | Масса отливок в пресс-форме Q, кг, до | Категория сложности |
| I | II | III | IV |
| Время на пресс-форму T, мин. |
| 12 | 0,30 | 0,733 | 0,849 | 0,985 | 1,15 |
| 13 | 0,40 | 0,805 | 0,942 | 1,08 | 1,27 |
| 14 | 0,50 | 0,880 | 1,02 | 1,18 | 1,39 |
| 15 | 0,60 | 0,940 | 1,09 | 1,26 | 1,48 |
| 16 | 0,80 | 1,04 | 1,21 | 1,40 | 1,64 |
| 17 | 1,0 | 1,13 | 1,31 | 1,52 | 1,78 |
| 18 | 1,2 | 1,21 | 1,40 | 1,62 | 1,90 |
| 19 | 1,6 | 1,34 | 1,55 | 1,80 | 2,11 |
| 20 | 2,0 | 1,45 | 1,68 | 1,95 | 2,28 |
| 21 | 2,5 | 1,57 | 1,82 | 2,11 | 2,48 |
| 22 | 3,0 | 1,68 | 1,95 | 2,26 | 2,64 |
| 23 | 4,0 | 1,86 | 2,16 | 2,50 | 2,93 |
| 24 | 5,0 | 2,02 | 2,34 | 2,71 | 3,18 |
| 25 | 6,0 | 2,19 | 2,54 | 2,95 | 3,45 |
| 26 | 8,0 | 2,40 | 2,77 | 3,21 | 3,76 |
| Индекс | а | б | в | г |
T = 1,13 Q0,36 (индекс — а); T = 1,31 Q0,36 (индекс — б);
T = 1,52 Q0,36 (индекс — в); T = 1,78 Q0,36 (индекс — г)
| ИЗГОТОВЛЕНИЕ МОДЕЛИ НА ПРЕССЕ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 37, лист 1 |
| Содержание работы |
| 1. | Очистить рабочие поверхности пресс-формы и литниковое отверстие от модельного состава, обдуть сжатым воздухом и протереть промасленной тряпкой |
| 2. | Собрать и скрепить пресс-форму откидными болтами |
| 3. | Установить пресс-форму на стол пресса |
| 4. | Взять шприц и наполнить его модельным составом |
| 5. | Вставить шприц в рабочий цилиндр пресса и установить на литниковое отверстие пресс-формы |
| 6. | Включить давление и запрессовать в пресс-форму модельный состав |
| 7. | Выключить давление |
| 8. | Вынуть шприц из рабочего цилиндра поршня, удалить из него остатки модельного состава и положить на место |
| 9. | Взять пресс-форму, раскрепить и разобрать ее |
| 10. | Вынуть из пресс-формы модель или звено моделей, осмотреть и положить на место охлаждения |
| № позиции | Масса отливок в пресс-форме Q, кг, до | Категория сложности |
| I | II | III | IV |
| Время на пресс-форму T, мин. |
| 1 | 0,02 | 0,306 | 0,358 | 0,419 | 0,489 |
| 2 | 0,03 | 0,355 | 0,415 | 0,486 | 0,568 |
| 3 | 0,04 | 0,395 | 0,462 | 0,541 | 0,632 |
| 4 | 0,05 | 0,429 | 0,502 | 0,588 | 0,687 |
| 5 | 0,06 | 0,469 | 0,537 | 0,629 | 0,734 |
| 6 | 0,08 | 0,511 | 0,597 | 0,699 | 0,817 |
| 7 | 0,10 | 0,555 | 0,648 | 0,759 | 0,887 |
| 8 | 0,12 | 0,593 | 0,694 | 0,812 | 0,949 |
| 9 | 0,16 | 0,660 | 0,772 | 0,903 | 1,06 |
| 10 | 0,20 | 0,717 | 0,838 | 0,981 | 1,15 |
| 11 | 0,25 | 0,778 | 0,910 | 1,07 | 1,25 |
| 12 | 0,30 | 0,833 | 0,974 | 1,14 | 1,33 |
| ИЗГОТОВЛЕНИЕ МОДЕЛИ НА ПРЕССЕ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 37, лист 2 |
| № позиции | Масса отливок в пресс-форме Q, кг, до | Категория сложности |
| I | II | III | IV |
| Время на пресс-форму T, мин. |
| 13 | 0,40 | 0,926 | 1,08 | 1,27 | 1,48 |
| 14 | 0,50 | 1,01 | 1,18 | 1,38 | 1,61 |
| 15 | 0,60 | 1,08 | 1,26 | 1,47 | 1,72 |
| 16 | 0,80 | 1,20 | 1,40 | 1,64 | 1,92 |
| 17 | 1,0 | 1,30 | 1,52 | 1,78 | 2,08 |
| 18 | 1,2 | 1,39 | 1,62 | 1,90 | 2,23 |
| 19 | 1,6 | 1,55 | 1,81 | 2,11 | 2,47 |
| 20 | 2,0 | 1,68 | 1,96 | 2,30 | 2,69 |
| 21 | 2,5 | 1,82 | 2,13 | 2,50 | 2,92 |
| 22 | 3,0 | 1,95 | 2,28 | 2,67 | 3,12 |
| 23 | 4,0 | 2,17 | 2,54 | 2,97 | 3,47 |
| 24 | 5,0 | 2,36 | 2,76 | 3,23 | 3,77 |
| 25 | 6,0 | 2,52 | 2,95 | 3,45 | 4,04 |
| 26 | 8,0 | 2,81 | 3,28 | 3,84 | 4,49 |
| Индекс | а | б | в | г |
T = 1,3 Q0,37 (индекс — а); T = 1,52 Q0,37 (индекс — б);
T = 1,78 Q0,37 (индекс — в); T = 2,08 Q0,37 (индекс — г)
| ИЗГОТОВЛЕНИЕ МОДЕЛИ РУЧНЫМ ШПРИЦЕМ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 38, лист 1 |
| Содержание работы |
| 1. | Очистить рабочие поверхности пресс-формы и литниковое отверстие от остатков модельного состава, обдуть сжатым воздухом и протереть промасленной тряпкой |
| 2. | Собрать и скрепить пресс-форму откидными болтами |
| 3. | Взять шприц, наполнить его модельным составом и поднести к литниковому отверстию пресс-формы |
| 4. | Запрессовать в пресс-форму модельный состав |
| 5. | Удалить из шприца остатки модельного состава и положить его на место |
| 6. | Положить пресс-форму на место охлаждения |
| 7. | Взять пресс-форму, раскрепить, разобрать ее и положить на место |
| 8. | Вынуть из пресс-формы модель или звено моделей, осмотреть и положить на место охлаждения |
| № позиции | Масса отливок в пресс-форме Q, кг, до | Категория сложности |
| I | II | III | IV |
| Время на пресс-форму T, мин. |
| 1 | 0,02 | 0,279 | 0,327 | 0,361 | 0,450 |
| 2 | 0,03 | 0,325 | 0,381 | 0,449 | 0,524 |
| 3 | 0,04 | 0,363 | 0,425 | 0,501 | 0,586 |
| 4 | 0,05 | 0,394 | 0,462 | 0,545 | 0,638 |
| 5 | 0,06 | 0,423 | 0,496 | 0,584 | 0,683 |
| 6 | 0,08 | 0,472 | 0,553 | 0,651 | 0,762 |
| 7 | 0,10 | 0,514 | 0,603 | 0,709 | 0,830 |
| 8 | 0,12 | 0,551 | 0,646 | 0,760 | 0,901 |
| 9 | 0,16 | 0,615 | 0,720 | 0,847 | 0,995 |
| 10 | 0,20 | 0,669 | 0,784 | 0,926 | 1,08 |
| ИЗГОТОВЛЕНИЕ МОДЕЛИ РУЧНЫМ ШПРИЦЕМ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 38, лист 2 |
| № позиции | Масса отливок в пресс-форме Q, кг, до | Категория сложности |
| I | II | III | IV |
| Время на пресс-форму T, мин. |
| 11 | 0,25 | 0,728 | 0,850 | 1,00 | 1,17 |
| 12 | 0,30 | 0,780 | 0,918 | 1,08 | 1,26 |
| 13 | 0,40 | 0,867 | 1,02 | 1,20 | 1,40 |
| 14 | 0,50 | 0,943 | 1,11 | 1,31 | 1,53 |
| 16 | 0,60 | 1,0111 | 1,19 | 1,40 | 1,64 |
| 16 | 0,80 | 1,13 | 1,33 | 1,56 | 1,83 |
| 17 | 1,0 | 1,23 | 1,44 | 1,70 | 1,99 |
| 18 | 1,2 | 1,30 | 1,55 | 1,82 | 2,13 |
| 19 | 1,6 | 1,47 | 1,73 | 2,03 | 2,38 |
| 20 | 2,0 | 1,61 | 1,89 | 2,21 | 2,59 |
| 21 | 2,5 | 1,74 | 2,05 | 2,41 | 2,82 |
| 22 | 3,0 | 1,87 | 2,20 | 2,58 | 3,02 |
| 23 | 4,0 | 2,08 | 2,45 | 2,88 | 3,37 |
| 24 | 5,0 | 2,27 | 2,67 | 3,13 | 3,67 |
| 25 | 6,0 | 2,43 | 2,86 | 3,36 | 3,93 |
| 26 | 8,0 | 2,71 | 3,19 | 3,75 | 4,38 |
| Индекс | а | б | в | г |
T = 1,23 Q0,38 (индекс — а); T = 1,45 Q0,38 (индекс — б);
T = 1,7 Q0,38 (индекс — в); T = 1,99 Q0,38 (индекс — г)
| ИЗГОТОВЛЕНИЕ МОДЕЛИ СВОБОДНОЙ ЗАЛИВКОЙ СОСТАВА | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 39 |
| Содержание работы |
| 1. | Очистить рабочие поверхности пресс-формы и литниковое отверстие от остатков модельного состава, обдуть сжатым воздухом и протереть промасленной тряпкой |
| 2. | Собрать и скрепить пресс-форму откидными болтами |
| 3. | Взять кружку, наполнить модельным составом и поднести к пресс-форме |
| 4. | Залить в пресс-форму модельный состав и положить кружку на место |
| 5. | Положить пресс-форму на место охлаждения |
| 6. | Взять пресс-форму, раскрепить, разобрать ее и положить на место |
| 7. | Вынуть из пресс-формы модель или звено моделей, осмотреть и положить на место охлаждения |
| № позиции | Масса отливок в пресс-форме Q, кг, до | Категория сложности |
| I | II | III | IV |
| Время на пресс-форму T, мин. |
| 1 | 0,3 | 0,519 | 0,629 | 0,763 | 1,916 |
| 2 | 0,4 | 0,584 | 0,707 | 0,858 | 1,03 |
| 3 | 0,5 | 0,640 | 0,775 | 0,941 | 1,13 |
| 4 | 0,6 | 0,689 | 0,835 | 1,01 | 1,22 |
| 5 | 0,8 | 0,776 | 0,940 | 1,14 | 1,37 |
| 6 | 1,0 | 0,850 | 1,03 | 1,25 | 1,50 |
| 7 | 1,2 | 0,916 | 1,11 | 1,35 | 1,62 |
| 8 | 1,6 | 1,03 | 1,25 | 1,52 | 1,82 |
| 9 | 2,0 | 1,13 | 1,37 | 1,66 | 1,99 |
| 10 | 2,5 | 1,24 | 1,50 | 1,82 | 2,18 |
| 11 | 3,0 | 1,33 | 1,62 | 1,96 | 2,35 |
| 12 | 4,0 | 1,50 | 1,82 | 2,21 | 2,65 |
| 13 | 5,0 | 1,64 | 1,99 | 2,42 | 2,90 |
| 14 | 6,0 | 1,77 | 2,15 | 2,61 | 3,13 |
| 15 | 8,0 | 2,00 | 2,42 | 2,93 | 3,52 |
| 16 | 10,0 | 2,18 | 2,64 | 3,21 | 3,85 |
| 17 | 12,0 | 2,35 | 2,85 | 3,46 | 4,15 |
| 18 | 16,0 | 2,65 | 3,21 | 3,90 | 4,67 |
| Индекс | а | б | в | г |
T = 0,85 Q0,41 (индекс — а); T = 1,03 Q0,41 (индекс — б);
T = 1,25 Q0,41 (индекс — в); T = 1,5 Q0,41 (индекс — г)
| ЗАЧИСТКА ЗАУСЕНЦЕВ И ПРОТИРКА МОДЕЛИ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 40, лист 1 |
| Содержание работы |
| 1. | Взять модель, зачистить заусенцы ножом |
| 2. | Протереть модель салфеткой (марлевой тряпкой) |
| 3. | Положить модель на место |
| № позиции | Масса отливок в пресс-форме Q, кг, до | Категория сложности |
| I | II | III | IV |
| Время на модель T, мин. |
| 1 | 0,02 | 0,077 | 0,100 | 0,131 | 0,169 |
| 2 | 0,03 | 0,089 | 0,115 | 0,151 | 0,195 |
| 3 | 0,04 | 0,098 | 0,128 | 0,168 | 0,217 |
| 4 | 0,05 | 0 107 | 0,139 | 0,182 | 0,235 |
| 5 | 0,06 | 0,114 | 0,148 | 0,194 | 0,251 |
| 6 | 0,08 | 0,126 | 0,164 | 0,215 | 0,278 |
| 7 | 0,10 | 0,137 | 0,178 | 0,234 | 0,301 |
| 8 | 0,12 | 0,146 | 0,190 | 0,249 | 0,322 |
| 9 | 0,16 | 0,162 | 0,211 | 0,277 | 0,357 |
| 10 | 0,20 | 0,176 | 0,229 | 0,300 | 0,387 |
| 11 | 0,25 | 0,191 | 0,248 | 0,325 | 0,419 |
| 12 | 0,30 | 0,204 | 0,265 | 0,347 | 0,447 |
| 13 | 0,40 | 0,224 | 0,291 | 0,381 | 0,492 |
| 14 | 0,50 | 0,245 | 0,318 | 0,417 | 0,538 |
| 15 | 0,60 | 0,261 | 0,339 | 0,445 | 0,574 |
| ЗАЧИСТКА ЗАУСЕНЦЕВ И ПРОТИРКА МОДЕЛИ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 40, лист 2 |
| № позиции | Масса отливок в пресс-форме Q, кг, до | Категория сложности |
| I | II | III | IV |
| Время на модель T, мин. |
| 16 | 0,80 | 0,290 | 0,377 | 0,494 | 0,637 |
| 17 | 1,0 | 0,314 | 0,408 | 0,535 | 0,690 |
| 18 | 1,2 | 0,335 | 0,436 | 0,571 | 0,737 |
| 19 | 1,6 | 0,372 | 0,483 | 0,634 | 0,817 |
| 20 | 2,0 | 0,403 | 0,524 | 0,660 | 0,886 |
| 21 | 2,5 | 0,437 | 0,567 | 0,744 | 0,960 |
| 22 | 3,0 | 0,466 | 0,606 | 0,795 | 1,02 |
| 23 | 4,0 | 0,517 | 0,672 | 0,881 | 1,14 |
| 24 | 5,0 | 0,560 | 0,728 | 0,955 | 1,23 |
| 25 | 6,0 | 0,609 | 0,792 | 1,04 | 1,34 |
| 26 | 8,0 | 0,664 | 0,863 | 1,13 | 1,46 |
| 27 | 10,0 | 0,719 | 0,935 | 1,22 | 1,58 |
| 28 | 12,0 | 0,768 | 0,998 | 1,31 | 1,69 |
| 29 | 16,0 | 0,852 | 1,11 | 1,45 | 1,87 |
| Индекс | а | б | в | г |
T = 0,314 Q0,36 (индекс — а); T = 0,408 Q0,36 (индекс — б);
T = 0,535 Q0,36 (индекс — в); T = 0,69 Q0,36 (индекс — г)
Примечания:
1. При обдувке модели сжатым воздухом вместо протирки приведенное в нормативной карте время применяется с коэффициентом 0,8.
2. При зачистке заусенцев и протирке звена моделей на каждую последующую модель (свыше одной) приведенное в нормативной карте время применяется с коэффициентом 0,9.
| ИЗГОТОВЛЕНИЕ МОДЕЛИ ЛИТНИКОВОГО СТОЯКА | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 41, лист 1 |
| А. | Набором колец на металлический стояк |
| Содержание работы |
| 1. | Взять металлический стояк, очистить от остатков модельного состава, протереть промасленной тряпкой и установить на штырь |
| 2. | Установить модель литниковой чаши на торце стояка |
| 3. | Надеть на стояк кольца из модельного состава до полного набора |
| 4. | Завернуть резьбовой колпачок на торце стояка |
| 5. | Опаять места стыка литниковой чаши, колпачка и кольца по периферии |
| 6. | Снять модельный стояк со штыря и положить на стол |
| № позиции | Количество колец, набираемых на стояк N, до |
| 2 | 3 | 4 | 5 | 6 | 8 | 10 | 12 | 15 |
| Время на стояк T, мин. |
| 1 | 0,518 | 0,574 | 0,617 | 0,652 | 0,682 | 0,733 | 0,775 | 0,811 | 0,858 |
| Индекс | а | б | в | г | д | е | ж | з | и |
T = 0,436 N0,25
| Б. | Окунанием металлического стояка в модельный состав |
| Содержание работы |
| 1. | Взять со стола металлический стояк, очистить от остатков модельного состава и протереть промасленной тряпкой |
| 2. | Окунуть стояк в модельный состав |
| 3. | Вынуть стояк и поворачивать его до равномерного распределения модельного состава по поверхности |
| 4. | Установить стояк на штырь |
| № позиции | Диаметр стояка Д, мм, до | Длина стояка l, мм, до |
| 250 | 300 | 350 | 400 |
| Время на стояк T, мин. |
| 1 | 20 | 0,491 | 0,575 | 0,647 | 0,722 |
| 2 | 30 | 0,559 | 0,655 | 0,736 | 0,822 |
| 3 | 40 | 0,616 | 0,722 | 0,812 | 0,906 |
| 4 | 50 | 0,665 | 0,779 | 0,876 | 0,977 |
| 5 | 60 | 0,707 | 0,831 | 0,832 | 1,04 |
| Индекс | а | б | в | г |
T = 0,0019 D0,64l0,82
Примечание. В карте предусмотрено нанесение трехкратного слоя модельного состава, на нанесение каждого последующего слоя к приведенному в нормативной карте времени добавлять по 0,11 мин.
| ИЗГОТОВЛЕНИЕ МОДЕЛИ ЛИТНИКОВОГО СТОЯКА | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 41, лист 2 |
| В. Свободной заливкой модельного состава в пресс-форму |
| Содержание работы |
| 1. | Взять пресс-форму с места охлаждения и положить на стол |
| 2. | Раскрепить, разобрать пресс-форму и положить на место |
| 3. | Вынуть стояк (стояки) и положить на место |
| 4. | Очистить пресс-форму от остатков модельного состава и протереть промасленной тряпкой |
| 5. | Взять металлический стояк (стояки) и установить в пресс-форму |
| 6. | Собрать и скрепить пресс-форму откидными болтами |
| 7. | Взять кружку, наполнить модельным составом, поднести к пресс-форме, залить ее и положить кружку на место |
| 8. | Подать пресс-форму на охлаждение |
| № позиции | Количество стояков в пресс-форме | Длина стояка, мм, до | Диаметр стояка Д, мм, до |
| 20 | 30 | 40 | 60 |
| Время на стояк T, мин. |
| 1 | 1 | 250 | 0,580 | 0,647 | 0,699 | 0,780 |
| 2 | 2 | 0,451 | 0,503 | 0,544 | 0,606 |
| 3 | 3 | 0,391 | 0,436 | 0,471 | 0,525 |
| 4 | 4 | 0,352 | 0,393 | 0,425 | 0,474 |
| 5 | 6 | 0,304 | 0,339 | 0,366 | 0,408 |
| 6 | 8 | 0,273 | 0,304 | 0,329 | 0,367 |
| 7 | 10 | 0,252 | 0,281 | 0,303 | 0,339 |
| 8 | 1 | 400 | 0,697 | 0,778 | 0,840 | 0,937 |
| 9 | 2 | 0,541 | 0,604 | 0,653 | 0,728 |
| 10 | 3 | 0,469 | 0,524 | 0,566 | 0,631 |
| 11 | 4 | 0,423 | 0,472 | 0,510 | 0,569 |
| 12 | 6 | 0,365 | 0,407 | 0,440 | 0,490 |
| 13 | 8 | 0,328 | 0,366 | 0,395 | 0,441 |
| 14 | 10 | 0,302 | 0,337 | 0,364 | 0,407 |
| Индекс | а | б | в | г |
T = 0,030 N-0,36l0,39D0,27
| СБОРКА ИНДИВИДУАЛЬНЫХ МОДЕЛЕЙ В БЛОКЕ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 42, лист 1 |
| Содержание работы |
| 1. | Взять литниковый стояк и установить в приспособление |
| 2. | Взять модель, оплавить торец питателя и припаять к литниковому стояку |
| 3. | Опаять кромки питателя модели по периферии паяльником |
| 4. | Снять блок модели с приспособления, обдуть сжатым воздухом или окунуть в воду |
| 5. | Установить блок на штырь стеллажа или навесить на конвейер |
| № позиции | Масса отливки Q, кг, до | Категория сложности |
| I | II | III |
| Количество питателей |
| 1 | 2 | 3 | 1 | 2 | 3 | 1 | 2 | 3 |
| Время на модель T, мин. |
| 1 | 0,02 | 0,049 | - | - | 0 061 | - | - | 0,075 | 0,101 | - |
| 2 | 0,03 | 0,058 | - | - | 0,071 | - | - | 0,089 | 0,118 | - |
| 3 | 0,04 | 0,065 | - | - | 0,080 | | - | 0,099 | 0,133 | - |
| 4 | 0,05 | 0,071 | 0,094 | - | 0,087 | 0,117 | - | 0,109 | 0,145 | - |
| 5 | 0,06 | 0,076 | 0,102 | - | 0,049 | 0,126 | - | 0,117 | 0,166 | - |
| 6 | 0,08 | 0,085 | 0,114 | - | 0,106 | 0,141 | - | 0,131 | 0,175 | - |
| 7 | 0,10 | 0,093 | 0,125 | - | 0,115 | 0,154 | - | 0,143 | 0,192 | - |
| 8 | 0,12 | 0,100 | 0,134 | - | 0,124 | 0,166 | - | 0,164 | 0,206 | - |
| 9 | 0,16 | 0,112 | 0,150 | - | 0,139 | 0,186 | - | 0,173 | 0,232 | - |
| 10 | 0,20 | 0,123 | 0,164 | - | 0,152 | 0,204 | - | 0,189 | 0,253 | - |
| 11 | 0,25 | 0,134 | 0,180 | - | 0,166 | 0,223 | - | 0,207 | 0,277 | - |
| 12 | 0,30 | 0,145 | 0,193 | - | 0,179 | 0,240 | - | 0,222 | 0,296 | - |
| 13 | 0,40 | 0,162 | 0,217 | - | 0,201 | 0,269 | - | 0,250 | 0,334 | - |
| 14 | 0,50 | 0,177 | 0,237 | - | 0,220 | 0,294 | - | 0,273 | 0,365 | - |
| 15 | 0,60 | 0,191 | 0,255 | - | 0,236 | 0,316 | - | 0,293 | 0,393 | - |
| СБОРКА ИНДИВИДУАЛЬНЫХ МОДЕЛЕЙ В БЛОКЕ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 42, лист 2 |
| № позиции | Масса отливки Q, кг, до | Категория сложности |
| I | II | III |
| Количество питателей N |
| 1 | 2 | 3 | 1 | 2 | 3 | 1 | 2 | 3 |
| Время на модель T, мин. |
| 16 | 0,80 | 0,214 | 0,286 | - | 0,265 | 0,355 | - | 0,329 | 0,441 | - |
| 17 | 1,0 | 0,234 | 0,313 | - | 0,290 | 0,388 | - | 0,360 | 0,482 | - |
| 18 | 1,2 | 0,252 | 0,337 | - | 0,312 | 0,417 | - | 0,387 | 0,518 | - |
| 19 | 1,6 | 0,282 | 0,378 | 0,448 | 0,350 | 0,468 | 0,555 | 0,434 | 0,581 | 0,689 |
| 20 | 2,0 | 0,309 | 0,413 | 0,490 | 0,383 | 0,512 | 0,607 | 0,475 | 0,636 | 0,754 |
| 21 | 2,5 | - | 0,452 | 0,536 | - | 0,560 | 0,664 | - | 0,695 | 0,824 |
| 22 | 3,0 | - | 0,486 | 0,576 | - | 0,602 | 0,714 | - | 0,747 | 0,886 |
| 23 | 4,0 | - | 0,545 | 0,646 | - | 0,676 | 0,801 | - | 0,839 | 0,994 |
| 24 | 5,0 | - | 0,596 | 0,707 | - | 0,737 | 0,876 | - | 0,917 | 1,09 |
| 25 | 6,0 | - | 0,641 | 0,760 | - | 0,794 | 0,942 | - | 0,986 | 1,17 |
| 26 | 8,0 | - | 0,719 | 0,853 | - | 0,891 | 1,057 | - | 1,11 | 1,31 |
| 27 | 10,0 | - | 0,786 | 0,932 | - | 0,974 | 1,155 | - | 1,21 | 1,43 |
| 28 | 12,0 | - | 0,846 | 1,003 | - | 1,048 | 1,243 | - | 1,30 | 1,54 |
| 29 | 16,0 | - | 0,949 | 1,125 | - | 1,176 | 1,394 | - | 1,46 | 1,73 |
| Индекс | а | б | в | г | д | е | ж | з | и |
T = 0,234 Q0,4N0,42 (индекс — а, б, в);
T = 0,29 Q0,4N0,42 (индекс — г, д, е);
T = 0,36 Q0,4N0,42 (индекс — ж, з, и)
Примечание. Определение категорий сложности — см. табл. 1.
| СБОРКА ЗВЕНЬЕВ МОДЕЛЕЙ В БЛОК | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 43 |
| Содержание работы |
| 1. | Взять металлический стояк, очистить от остатков модельного состава, протереть промасленной тряпкой и установить на штырь приспособления |
| 2. | Установить на стояк модель литниковой чаши и звенья моделей до полного набора блока |
| 3. | Выверить установленные звенья и завернуть резьбовой колпачок на торец стояка |
| 4. | Опаять места стыка литниковой чаши и колпачка с втулками блока |
| 5. | Обдуть блок моделей сжатым воздухом |
| 6. | Снять блок моделей с приспособления и установить на штырь стеллажа или навесить на конвейер |
| № позиции | Количество звеньев в блоке N, до | Количество моделей в одном звене n, до |
| 4 | 6 | 8 | 10 | 12 |
| Время на блок T, мин. |
| 1 | 2 | 0,842 | 0,948 | 1,03 | 1,10 | 1,16 |
| 2 | 3 | 0,987 | 1,11 | 1,21 | 1,29 | 1,36 |
| 3 | 4 | 1,100 | 1,24 | 1,35 | 1,44 | 1,52 |
| 4 | 5 | 1,20 | 1,35 | 1,47 | 1,57 | 1,66 |
| 5 | 6 | 1,29 | 1,45 | 1,58 | 1,69 | 1,78 |
| 6 | 7 | 1,37 | 1,54 | 1,68 | 1,79 | 1,89 |
| 7 | 8 | 1,45 | 1,63 | 1,77 | 1,89 | 1,99 |
| 8 | 11 | 1,58 | 1,77 | 1,93 | 2,06 | 2,17 |
| 9 | 12 | 1,69 | 1,91 | 2,07 | 2,21 | 2,33 |
| 10 | 15 | 1,85 | 2,08 | 2,26 | 2,41 | 2,54 |
| 11 | 20 | 2,07 | 2,33 | 2,53 | 2,70 | 2,84 |
| 12 | 25 | 2,26 | 2,54 | 2,76 | 2,94 | 3,10 |
| Индекс | а | б | в | г | д |
T = 0,43 N0,39n0,29
Примечание. При нанесении модельного состава на колпачок путем окунания к приведенному в нормативной карте времени добавлять 0,1 мин.
| НАНЕСЕНИЕ НА БЛОК МОДЕЛЕЙ ОГНЕУПОРНОГО ПОКРЫТИЯ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 44 |
| Содержание работы |
| 1. | Взять блок моделей и поднести к ванне с огнеупорной смесью на расстояние до 2 м |
| 2. | Погрузить блок моделей в ванну с огнеупорной смесью |
| 3. | Вынуть блок из ванны, поворачивая его до равномерного распределения смеси по поверхности моделей |
| 4. | Поднести блок, окунуть в кипящий слой кварцевого песка или обсыпать его из пескосыпного аппарата |
| 5. | Протереть торец литниковой чаши |
| 6. | Установить блок на штырь стеллажа |
| № позиции | Масса металла в блоке, кг, до | Категория сложности |
| I | II | III |
| На первое покрытие | На каждое последующее | На первое покрытие | На каждое последующее | На первое покрытие | На каждое последующее |
| Время на блок, мин. |
| 1 | 3 | 0,46 | 0,42 | 0,60 | 0,49 | 0,70 | 0,55 |
| 2 | 4 | 0,51 | 0,45 | 0,64 | 0,53 | 0,76 | 0,60 |
| 3 | 5 | 0,55 | 0,48 | 0,68 | 0,57 | 0,82 | 0,64 |
| 4 | 6 | 0,58 | 0,52 | 0,72 | 0,60 | 0,86 | 0,68 |
| 5 | 8 | 0,65 | 0,56 | 0,78 | 0,66 | 0,94 | 0,74 |
| 6 | 10 | 0,70 | 0,60 | 0,83 | 0,71 | 1,02 | 0,80 |
| 7 | 12 | 0,74 | 0,64 | 0,87 | 0,75 | 1,08 | 0,86 |
| 8 | 10 | 0,82 | 0,70 | 0,93 | 0,82 | 1,16 | 0,93 |
| 9 | 20 | 0,90 | 0,75 | 1,00 | 0,88 | 1,25 | 1,00 |
| 10 | 25 | 0,97 | 0,81 | 1,05 | 0,94 | 1,34 | 1,08 |
| Индекс | а | б | в | г | д | е |
Примечание. Время в карте рассчитано на одно погружение блока в ванну с огнеупорной смесью. На каждое последующее погружение к приведенному в нормативной карте времени прибавлять по 0,10 мин.
| ЗАЧИСТКА (ПОДРЕЗКА) ТОРЦА ЧАШИ ЛИТНИКОВОГО СТОЯКА | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 45 |
| А. На специальном станке дисковой фрезой |
| Содержание работы |
| 1. | Взять блок моделей со стеллажа или снять с конвейера и установить в приспособление |
| 2. | Подвести рычагом дисковую фрезу к блоку и подрезать по окружности торец чаши литникового стояка |
| 3. | Отвести фрезу рычагом от блока, снять с приспособления и установить на штырь стеллажа или навесить на конвейер |
| Б. | Вручную ножом |
| Содержание работы |
| 1. | Взять блок моделей со стеллажа (конвейера) |
| 2. | Зачистить ножом торец чаши литникового стояка |
| 3. | Установить блок моделей на штырь стеллажа или навесить на конвейер |
| № позиции | Способ зачистки | Масса металла в блоке Q, кг, до |
| 3 | 4 | 6 | 10 | 15 | 20 | 25 |
| Время на блок T, мин. |
| 1 | На специальном станке | 0,261 | 0,278 | 0,304 | 0,340 | 0,372 | 0,396 | 0,416 |
| 2 | Вручную | 0,297 | 0,316 | 0,346 | 0,387 | 0,423 | 0,450 | 0,473 |
| Индекс | а | б | в | г | д | е | ж |
T = 0,205 Q0,22 (на станке); T = 0,233 Q0,22 (вручную)
| ВЫПЛАВЛЕНИЕ МОДЕЛЬНОГО СОСТАВА ИЗ ОБОЛОЧКИ БЛОКА | Литье по выплавляемым моделям Среднесерийное и мелкосерийное производство |
| Карта 46 |
| А. В паровом шкафу |
| Содержание работы |
| 1. | Взять блок со штыря стеллажа и установить в шкаф (расстояние до 1 м) |
| 2. | Вынуть блок из шкафа и положить на стол |
| 3. | Взять блок и протереть края литниковой чаши |
| 4. | Установить блок на штырь стеллажа или навесить на конвейер |
| № позиции | Масса металла в блоке Q, кг, до |
| 3 | 6 | 10 | 15 | 20 | 25 |
| Время на блок T, мин. |
| 1 | 0,787 | 0,843 | 0,888 | 0,924 | 0,951 | 0,973 |
| Индекс | а | б | в | г | д | е |
T = 0,705 Q0,10
| Б. В водяной ванне |
| Содержание работы |
| 1. | Снять блок со штыря стеллажа и установить на решетку |
| 2. | Погрузить решетку с блоками в ванну с горячей водой |
| 3. | Поднять из ванны решетку с блоками |
| 4. | Снять блок с решетки, вынуть стояк и положить в тару |
| 5. | Вылить оставшуюся воду из блока |
| 6. | Протереть края литниковой чаши и установить блок на стеллаж для просушки |
| № позиции | Количество блоков, одновременно устанавливаемых на решетку N, до | Масса металла в блоке Q, кг, до |
| 3 | 6 | 10 | 15 | 20 | 25 |
| Время на блок T, мин. |
| 1 | 4 | 0,837 | 0,942 | 1,03 | 1,10 | 1,16 | 1,20 |
| 2 | 6 | 0,797 | 0,897 | 0,978 | 1,05 | 1,10 | 1,14 |
| 3 | 10 | 0,750 | 0,844 | 0,920 | 0,986 | 1 04 | 1,07 |
| 4 | 15 | 0,714 | 0,803 | 0,876 | 0,939 | 0,986 | 1,02 |
| 5 | 25 | 0,672 | 0,756 | 0,824 | 0,883 | 0,927 | 0,961 |
| 6 | 35 | 0,645 | 0,726 | 0,792 | 0,848 | 0,891 | 0,923 |
| 7 | 50 | 0,618 | 0,095 | 0,758 | 0,813 | 0,853 | 0,885 |
| Индекс | а | б | в | г | д | е |
T = 0,82 Q0,17N-0,12
Примечание. Технологическое время на выплавку модельного состава в карте не учтено.
| ЗАСЫПКА ОПОК СУХИМ НАПОЛНИТЕЛЕМ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 47, лист 1 |
| А. Из бункера |
| Содержание работы |
| 1. | Переместить опоку по рольгангу к бункеру на расстояние до 2 м |
| 2. | Насыпать на дно опоки сухой наполнитель (постель установки для блока) |
| 3. | Взять блок со стеллажа, поднести (расстояние до 5 м), установить в опоку и закрепить его наполнителем |
| 4. | Закрыть отверстие литника колпачком |
| 5. | Засыпать из бункера наполнитель в опоку, разровнять и уплотнить |
| 6. | Снять колпачок с отверстия литника и продвинуть опоку по рольгангу на расстояние до 3 м |
| № позиции | Площадь опоки, дм2, до | Высота опоки, мм, до |
| 300 | 400 | 500 |
| Количество блоков в опоке |
| 1 | 2 | 3 | 1 | 2 | 3 | 1 | 2 | 3 |
| Время на опоку, мин. |
| 1 | 2 | 0,45 | - | - | - | - | - | - | - | - |
| 2 | 3 | 0,54 | - | - | 0,65 | - | - | - | - | - |
| 3 | 4 | 0,62 | 0,92 | - | 0,73 | 1,03 | - | 0,78 | 1,08 | - |
| 4 | 5 | 0,68 | 0,98 | 1,28 | 0,78 | 1,08 | 1,38 | 0,85 | 1,15 | 1,45 |
| 5 | 6 | 0,73 | 1,03 | 1,33 | 0,86 | 1,16 | 1,46 | 0,91 | 1,20 | 1,50 |
| 6 | 8 | 0,83 | 1,13 | 1,43 | 0,96 | 1,26 | 1,56 | 1,04 | 1,35 | 1,65 |
| 7 | 10 | 0,92 | 1,22 | 1,52 | 1,04 | 1,34 | 1,64 | 1,14 | 1,44 | 1,75 |
| 8 | 12 | 1,00 | 1,30 | 1,60 | 1,12 | 1,42 | 1,72 | 1,22 | 1,52 | 1,82 |
| 9 | 16 | - | 1,40 | 1,70 | - | 1,53 | 1,83 | - | 1,65 | 1,95 |
| 10 | 20 | - | - | 1,80 | - | - | 1,95 | - | - | 2,06 |
| 11 | 25 | - | - | 1,90 | - | - | 2,10 | - | - | 2,18 |
| 12 | 30 | - | - | 2,00 | - | - | 2,20 | - | - | 2,30 |
| 13 | 40 | - | - | 2,18 | - | - | 2,32 | - | - | 2,42 |
| 14 | 50 | - | - | 2,30 | - | - | 2,45 | - | - | 2,55 |
| Индекс | а | б | в | г | д | е | ж | з | и |
| ЗАСЫПКА ОПОК СУХИМ НАПОЛНИТЕЛЕМ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 47, лист 2 |
| Б. Вручную |
| Содержание работы |
| 1. | Взять опоку, поднести (расстояние до 3 м) и установить на место |
| 2. | Насыпать на дно опоки сухой наполнитель (постель для установки блока) |
| 3. | Взять блок со стеллажа, поднести (расстояние до 5 м), установить в опоку и закрепить его наполнителем |
| 4. | Закрыть отверстие литника колпачком |
| 5. | Засыпать наполнитель в опоку, уплотнить и разровнять |
| 6. | Снять колпачок с отверстия литника и продвинуть опоку по рольгангу на расстояние до 3 м |
| № позиции | Площадь опоки, дм2, до | Высота опоки мм, до |
| 300 | 400 | 500 |
| Количество блоков в опоке |
| 1 | 2 | 3 | 1 | 2 | 3 | 1 | 2 | 3 |
| Время на опоку, мин. |
| 1 | 2 | 0,90 | - | - | - | - | - | - | - | - |
| 2 | 3 | 1,07 | - | - | 1,20 | - | - | - | - | - |
| 3 | 4 | 1,20 | 1,50 | - | 1,35 | 1,65 | - | 1,50 | 1,80 | - |
| 4 | 5 | 1,33 | 1,65 | 1,95 | 1,50 | 1,80 | 2,10 | 1,67 | 1,97 | 2,30 |
| 5 | 6 | 1,46 | 1,76 | 2,05 | 1,62 | 1,93 | 2,25 | 1,82 | 2,12 | 2,42 |
| 6 | 8 | 1,64 | 1,95 | 2,25 | 1,84 | 2,15 | 2,45 | 2,10 | 2,40 | 2,70 |
| 7 | 10 | 1,80 | 2,10 | 2,40 | 2,00 | 2,30 | 2,60 | 2,30 | 2,60 | 2,90 |
| 8 | 12 | 1,97 | 2,30 | 2,60 | 2,20 | 2,50 | 2,80 | 2,52 | 2,82 | 3,12 |
| 9 | 16 | - | 2,55 | 2,85 | - | 2,80 | 3,10 | - | 3,20 | 3,80 |
| 10 | 20 | - | - | 3,10 | - | - | 3,40 | - | - | 3,80 |
| 11 | 25 | - | - | 3,30 | - | - | 3,65 | - | - | 4,20 |
| 12 | 30 | - | - | 3,50 | - | - | 3,90 | - | - | 4,40 |
| Индекс | а | б | в | г | д | е | ж | з | и |
Примечание. При установке в опоку свыше 3 блоков на каждый последующий блок к приведенному в нормативной карте времени добавлять по 0,3 мин.
| ЗАГРУЗКА ОПОК В ПЕЧЬ ПРОКАЛИВАНИЯ И ВЫГРУЗКА ИХ ИЗ ПЕЧИ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 48, лист 1 |
| А. Механическая загрузка и выгрузка |
| Содержание работы |
| 1. | Установить поддон на приемную площадку печи |
| 2. | Установить подъемником опоку на поддон |
| 3. | Включить механизм подъема дверцы печи и толкателя |
| 4. | Подать опоку в печь толкателем |
| 5. | Включить механизм и закрыть дверцу печи |
| 6. | Включить механизм подъема дверцы печи и толкателя |
| 7. | Выдать опоку из печи прокаливания толкателем |
| 8. | Включить механизм и закрыть дверцу печи |
| Расстояние перемещения опоки к печи, м, до |
| 3 | 5 | 7 | 10 | 15 |
| Время на опоку, мин. |
| 0,90 | 0,97 | 1,07 | 1,15 | 1,33 |
| Б. Ручная загрузка и выгрузка |
| Содержание работы |
| 1. | Установить поддон на приемную площадку печи |
| 2. | Переместить вручную подъемником опоку на расстояние до 5 м и установить на поддон |
| 3. | Открыть дверцу печи |
| 4. | Взять клещи и продвинуть опоку в печь |
| 5. | Положить клещи на место и закрыть дверцу печи |
| 6. | Открыть дверцу печи |
| 7. | Взять клещи и вынуть опоку из печи |
| 8. | Положить клещи и закрыть дверцу печи |
| № позиции | Площадь опоки S, дм2, до | Высота опоки H, мм, до | № позиции | Площадь опоки S, дм2, до | Высота опоки H, мм, до |
| 300 | 400 | 500 | 300 | 400 | 500 |
| Время на опоку T, мин. | Время на опоку T, мин. |
| 1 | 2,0 | 0,805 | 0,930 | 1,04 | 8 | 10 | 1,86 | 2,15 | 2,40 |
| 2 | 2,5 | 0,904 | 1,04 | 1,17 | 9 | 12 | 2,03 | 2,36 | 2,64 |
| 3 | 3,0 | 0,994 | 1,15 | 1,28 | 10 | 16 | 2,37 | 2,74 | 3,06 |
| 4 | 4,0 | 1,15 | 1,33 | 1,49 | 11 | 20 | 2,66 | 3,08 | 3,44 |
| 5 | 5,0 | 1,30 | 1,50 | 1,67 | 12 | 25 | 2,99 | 3,46 | 3,86 |
| 6 | 6,0 | 1,42 | 1,65 | 1,84 | 13 | 30 | 3,29 | 3,80 | 4,25 |
| 7 | 8,0 | 1,65 | 1,91 | 2,14 | 14 | 40 | 3,82 | 4,41 | 4,93 |
| | | | | 15 | 50 | 4,29 | 4,95 | 5,54 |
| Индекс | а | б | в | Индекс | а | б | в |
T = 0,0324 S0,52H0,50
| НАПОЛНЕНИЕ КОВША МЕТАЛЛОМ И ТРАНСПОРТИРОВКА | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 49 |
| Содержание работы |
| 1. | Взять ковш и поднести (подвести) к печи |
| 2. | Наполнить ковш жидким металлом |
| 3. | Снять шлак с поверхности металла |
| 4. | Переместить ковш с металлом к месту заливки |
| 5. | Отнести ковш после заливки на место |
| № позиции | Способ перемещения ковша с металлом | Масса металла в ковше, кг, до | Общее расстояние перемещения, м, до |
| 5 | 7 | 10 | 15 | 20 |
| Время на ковш, мин. |
| 1 | Вручную | 10 | 0,50 | 0,54 | 0,60 | 0,70 | 0,80 |
| 2 | 20 | 0,75 | 0,83 | 0,95 | 1,15 | 1,35 |
| 3 | 30 | 1,05 | 1,13 | 1,25 | 1,45 | 1,65 |
| 4 | По монорельсу | 30 | 0,50 | 0,58 | 0,70 | 0,90 | 1,10 |
| 5 | 50 | 0,70 | 0,78 | 0,90 | 1,10 | 1,30 |
| 6 | 70 | 0,87 | 0,95 | 1,07 | 1,27 | 1,47 |
| 7 | 100 | 1,10 | 1,18 | 1,30 | 1,50 | 1,70 |
| Индекс | а | б | в | г | д |
Примечание. Время рассчитано при емкости ковша до 10 кг на выполнение одним рабочим, свыше 10 кг — двумя рабочими.
| ЗАЛИВКА ФОРМ МЕТАЛЛОМ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 50 |
| Содержание работы |
| 1. | Залить форму металлом |
| 2. | Счистить шлак в процессе заливки |
| 3. | Переместить ковш от формы к форме |
| 4. | Слить остаток металла в изложницу |
| № позиции | Масса металла в блоке Q, кг, до | Время на блок T, мин. | № позиции | Масса металла в блоке Q, кг, до | Время на блок T, мин. |
| 1 | 3,0 | 0,116 | 7 | 10 | 0,212 |
| 2 | 3,5 | 0,125 | 8 | 12 | 0,232 |
| 3 | 4,0 | 0,134 | 9 | 16 | 0,268 |
| 4 | 5,0 | 0,150 | 10 | 20 | 0,300 |
| 5 | 6,0 | 0,164 | 11 | 25 | 0,335 |
| 6 | 8,0 | 0,190 | 12 | | |
| Индекс | а | Индекс | а |
T = 0,067 Q0,5
| ВЫБИВКА ЗАЛИТЫХ ФОРМ В КАНТОВАЛЬНОЙ УСТАНОВКЕ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 51 |
| Содержание работы |
| 1. | Подать залитую форму по рольгангу в камеру кантователя |
| 2. | Перевернуть форму, высыпать наполнитель в блоки из опоки |
| 3. | Перевернуть опоку в исходное положение |
| 4. | Вытолкнуть опоку по рольгангу из камеры кантователя |
| 5. | Положить блок отливок в тару |
| № позиции | Масса металла в блоке Q, кг, до | Количество блоков в опоке N |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
| Время на опоку T, мин. |
| 1 | 3,0 | 0,600 | 0,743 | 0,843 | 0,921 | 0,987 | 1,045 | 1,097 | 1,143 | 1,18 | 1,23 |
| 2 | 6,0 | 0,651 | 0,808 | 0,916 | 1,002 | 1,074 | 1,135 | 1,192 | 1,25 | - | - |
| 3 | 10,0 | 0,694 | 0,859 | 0,974 | 1,065 | 1,141 | 1,208 | - | - | - | - |
| 4 | 20,0 | 0,753 | 0,934 | 1,058 | 1,157 | 1,246 | - | - | - | - | - |
| Индекс | а | б | в | г | д | е | ж | з | и | к |
T = 0,345 · Q0,12N0,31
| ВЫБИВКА ЗАЛИТЫХ ФОРМ НА ВЫБИВНОЙ ВИБРАЦИОННОЙ РЕШЕТКЕ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 52 |
| Содержание работы |
| 1. | Переместить опоку вручную или подъемником и установить на решетку (расстояние перемещения до 2 м) |
| 2. | Выбить блок отливок из опоки |
| 3. | Убрать пустые опоки с выбивной решетки |
| № позиции | Площадь опоки в свету S, дм2, до | Высота опоки H, мм, до | № позиции | Площадь опоки в свету S, дм2, до | Высота опоки H, мм, до |
| 300 | 400 | 500 | 300 | 400 | 500 |
| Время на опоку T, мин. | Время на опоку T, мин. |
| 1 | 2,0 | 0,185 | - | - | 8 | 10 | 0,369 | 0,388 | 0,403 |
| 2 | 2,5 | 0,203 | - | - | 9 | 12 | 0,399 | 0,419 | 0,436 |
| 3 | 3,0 | 0,220 | 0,231 | - | 10 | 16 | 0,452 | 0,474 | 0,492 |
| 4 | 4,0 | 0,249 | 0,261 | - | 11 | 201 | 0,497 | 0,522 | 0,543 |
| 5 | 5,0 | 0,274 | 0,288 | 0,299 | 12 | 25 | 0,547 | 0,575 | 0,597 |
| 6 | 6,0 | 0,296 | 0,311 | 0,323 | 13 | 30 | 0,592 | 0,622 | 0,646 |
| 7 | 8,0 | 0,335 | 0,352 | 0,366 | 14 | | | | |
| Индекс | а | б | в | Индекс | а | б | в |
T = 0,052 S0,43H0,17
| СНЯТИЕ БЛОКА ОТЛИВОК С ВЫБИВНОЙ ВИБРАЦИОННОЙ РЕШЕТКИ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 53 |
| Содержание работы |
| Переместить подъемником или отбросить блок отливок крючком вручную (расстояние перемещения до 3 м) |
| № позиции | Способ перемещения | Масса металла в блоке Q, кг, до |
| 3 | 5 | 7 | 10 | 15 | 20 | 25 |
| Время на блок отливок T, мин. |
| 1 | Подъемником | - | - | - | - | 0,178 | 0,195 | 0,210 |
| 2 | Вручную | 0,077 | 0,092 | 0,105 | 0,120 | 0,138 | 0,1551 | 0,168 |
| Индекс | а | б | в | г | д | ж | з |
T = 0,075 Q0,32 (подъемником); T = 0,051 Q0,37 (вручную)
| ОТБИВКА КОРКИ ОГНЕУПОРНОГО ПОКРЫТИЯ В ВИБРАЦИОННОЙ УСТАНОВКЕ (МОДЕЛИ УО-100) | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 54 |
| Содержание работы |
| 1. | Взять блок отливок, установить его в приспособление и закрепить |
| 2. | Закрыть дверцу и включить вибратор |
| 3. | Отбить корку огнеупорного покрытия |
| 4. | Выключить вибратор и открыть дверцу |
| 5. | Раскрепить, вынуть блок отливок из приспособления и положить на место |
| № позиции | Масса металла в блоке Q, кг, до | Категория сложности |
| I | II | III |
| Время на блок T, мин. |
| 1 | 3,0 | 0,356 | 0,435 | 0,531 |
| 2 | 3,5 | 0,384 | 0,469 | 0,573 |
| 3 | 4,0 | 0,410 | 0,501 | 0,612 |
| 4 | 5,0 | 0,458 | 0,559 | 0,682 |
| 5 | 6,0 | 0,500 | 0,611 | 0,746 |
| 6 | 8,0 | 0,576 | 0,704 | 0,859 |
| 7 | 10 | 0,643 | 0,785 | 0,958 |
| 8 | 12 | 0,703 | 0,858 | 1,05 |
| 9 | 14 | 0,758 | 0,926 | 1,13 |
| 10 | 16 | 0,809 | 0,988 | 1,21 |
| 11 | 20 | 0,903 | 1,10 | 1,35 |
| 12 | 25 | 1,01 | 1,23 | 1,50 |
| Индекс | а | б | в |
T = 0,208 Q0,49 (индекс — а); T = 0,254 Q0,49 (индекс — б);
T = 0,31 Q0,49 (индекс — в)
| ОТБИВКА КОРКИ ОГНЕУПОРНОГО ПОКРЫТИЯ И ОТДЕЛЕНИЕ ОТЛИВОК ОТ СТОЯКА В ВИБРАЦИОННОЙ УСТАНОВКЕ (МОДЕЛИ 692, У-ДОД) | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 55 |
| Содержание работы |
| 1. | Взять блок отливок, установить его в приспособление и закрыть |
| 2. | Закрыть дверцу и включить вибратор |
| 3. | Отбить корку огнеупорного покрытия и отделить отливки от стояка |
| 4. | Выключить вибратор и открыть дверцу |
| 5. | Раскрепить, вынуть стояк из приспособления и положить на место |
| 6. | Положить отливки в тару |
| № позиции | Масса металла в блоке Q, кг, до | Категория сложности |
| I | II | III |
| Время на блок T, мин. |
| 1 | 3,0 | 1,03 | 1,12 | 1,22 |
| 2 | 3,5 | 1,06 | 1,16 | 1,26 |
| 3 | 4,0 | 1,09 | 1,19 | 1,30 |
| 4 | 6,0 | 1,19 | 1,31 | 1,42 |
| 5 | 8,0 | 1,27 | 1,39 | 1,52 |
| 6 | 10 | 1,34 | 1,49 | 1,59 |
| 7 | 16 | 1,46 | 1,60 | 1,74 |
| 8 | 20 | 1,56 | 1,70 | 1,86 |
| 9 | 25 | 1,63 | 1,79 | 1,95 |
| Индекс | а | б | в |
T = 0,805 Q0,22 (индекс — а); T = 0,88 Q0,22 (индекс — б);
T = 0,96 Q0,22 (индекс — в)
Примечание. При отбивке на блоке только корки огнеупорного покрытия приведенное в нормативной карте время применяется с коэффициентом 0,4.
| ОТРЕЗКА ОТЛИВОК ОТ ЛИТНИКОВОГО СТОЯКА | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 56, лист 1 |
| А. Гидравлическим прессом |
| Содержание работы |
| 1. | Взять блок отливок и установить в патрон верхнего цилиндра пресса |
| 2. | Включить рабочий ход поршня |
| 3. | Отделить отливки от литникового стояка |
| 4. | Возвратить поршень в исходное положение |
| 5. | Вынуть литниковый стояк и положить в тару |
| 6. | Положить отливки в тару |
| № позиции | Длина литникового стояка, мм, до | Категория сложности |
| I | II | III |
| Время на блок T, мин. |
| 1 | 250 | 0,53 | 0,64 | 0,77 |
| 2 | 400 | 0,60 | 0,72 | 0,85 |
| Индекс | а | б | в |
| А. Гидравлическим прессом |
| Содержание работы |
| 1. | Установить блок отливок в приспособление |
| 2. | Отрезать отливки от литника |
| 3. | Повернуть блок отливок |
| 4. | Положить отливку и литниковый стояк в тару |
| В. Ацетилено-кислородным пламенем |
| Содержание работы |
| 1. | Установить блок отливок на подставку |
| 2. | Взять горелку, отрезать отливку от литника, положить горелку на место |
| 3. | Положить отливку и литниковый стояк в тару |
| ОТРЕЗКА ОТЛИВОК ОТ ЛИТНИКОВОГО СТОЯКА | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 56, лист 2 |
| № позиции | Сечение питателя H, см2, до | Способ отрезки | № позиции | Сечение питателя H, см2, до | Способ отрезки |
| Вулканитовым кругом | Ацетилено-кислородным пламенем | Вулканитовым кругом | Ацетилено-кислородным пламенем |
| Время на один питатель T, мин. | Время на один питатель T, мин. |
| 1 | 0,20 | 0,129 | 0,074 | 10 | 1,2 | 0,306 | 0,199 |
| 2 | 0,25 | 0,144 | 0,084 | 11 | 1,6 | 0,351 | 0,233 |
| 3 | 0,30 | 0,157 | 0,093 | 12 | 2,0 | 0,391 | 0,264 |
| 4 | 0,35 | 0,169 | 0,101 | 13 | 2,5 | 0,435 | 0,298 |
| 5 | 0,40 | 0,180 | 0,109 | 14 | 3,0 | 0,474 | 0,329 |
| 6 | 0,50 | 0,200 | 0,123 | 16 | 3,5 | 0,511 | 0,359 |
| 7 | 0,60 | 0,219 | 0,136 | 16 | 4,0 | 0,545 | 0,386 |
| 8 | 0,80 | 0,252 | 0,152 | 17 | 5,0 | 0,606 | 0,436 |
| 9 | 1,00 | 0,280 | 0,180 | 18 | 6,0 | 0,662 | 0,482 |
| Индекс | а | б | Индекс | а | б |
T = 0,28 H0,48 (индекс — а); T = 0,18 H0,55 (индекс — б)
Примечание. При отгрузке отливки с двумя и более питателями время на отливку будет слагаться из времени на отрезку каждого питателя соответствующего сечения.
| ОЧИСТКА ОТЛИВОК ОТ КОРКИ ОГНЕУПОРНОГО ПОКРЫТИЯ В ЩЕЛОЧНОЙ ВАННЕ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 57 |
| Содержание работы |
| 1. | Загрузить отливки вручную или лопатой в корзину |
| 2. | Подать подъемником корзину с отливками в содовую ванну, из содовой ванны в ванну с горячей водой и из ванны с горячей водой на разгрузку |
| 3. | Выгрузить отливки из корзины в тару |
| № позиции | Масса отливки Q, кг, до | Время на отливку T, мин. | № позиции | Масса отливки Q, кг, до | Время на отливку T, мин. |
| 1 | 0,03 | 0,004 | 15 | 0,60 | 0,068 |
| 2 | 0,04 | 0,006 | 16 | 0,80 | 0,088 |
| 3 | 0,05 | 0,007 | 17 | 1,0 | 0,108 |
| 4 | 0,06 | 0,008 | 18 | 1,2 | 0,128 |
| 5 | 0,08 | 0,011 | 19 | 1,6 | 0,166 |
| 6 | 0,10 | 0,013 | 20 | 2,0 | 0,204 |
| 7 | 0,12 | 0,015 | 21 | 2,5 | 0,251 |
| 8 | 0,16 | 0,020 | 22 | 3,0 | 0,297 |
| 9 | 0,20 | 0,025 | 23 | 3,5 | 0,342 |
| 10 | 0,25 | 0,030 | 24 | 4,0 | 0,387 |
| 11 | 0,30 | 0,036 | 25 | 5,0 | 0,475 |
| 12 | 0,35 | 0,041 | 26 | 6,0 | 0,562 |
| 13 | 0,40 | 0,047 | 27 | 8,0 | 0,732 |
| 14 | 0,50 | 0,057 | 28 | 10,0 | 0,898 |
| | | 29 | 12,0 | 1,06 |
| | | 30 | 16,0 | 1,38 |
| Индекс | а | Индекс | а |
T = 0,108 Q0,92
Примечание. Технологическое время на выдержку в щелочной ванне и ванне с горячей водой в карте не учтено.
| ПОДЪЕМНО-ТРАНСПОРТНЫЕ РАБОТЫ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 58 |
| № позиции | Содержание работы | Количество рабочих | Способ установки |
| Вручную | Подъемником |
| Масса опоки, кг, до |
| 15 | 30 |
| Время, мин. |
| 1 | Установить опоку на тележку, рольганг и т.п. | 1 | 0,12 | - | 0,20 |
| 2 | 2 | - | 0,24 | |
| 3 | Переместить опоку на 1 м | 1 | 0,03 | - | 0,04 |
| 4 | 2 | - | 0,06 | - |
| 5 | Переместить тележку с грузом на 1 м | 1 | - | 0,040 | - |
| 6 | 2 | | 0,075 | |
| 7 | Переместить пустую тележку на 1 м | 1 | | 0,022 | - |
| 8 | Перемещение рабочего в процессе работы на 1 м без груза | | | 0,16 | |
| 9 | Перемещение рабочего в процессе работы на 1 м с грузом | | | 0,20 | |
| Индекс | а | б | в |
| ПОДГОТОВИТЕЛЬНО-ЗАКЛЮЧИТЕЛЬНОЕ ВРЕМЯ | Литье по выплавляемым моделям
Среднесерийное и мелкосерийное производство |
| Карта 59 |
| Содержание работы |
| 1. | Получение и сдача работы |
| 2. | Ознакомление с работой, технологическим процессом, получение инструктивных указаний от мастера |
| 3. | Получение на рабочем месте инструментов и материалов, необходимых для выполнения заданной работы |
| № позиции | Наименование операции | Время, мин. |
| 1 | Изготовление моделей, сборка моделей в блок, нанесение и отбивка огнеупорного покрытия, выплавление модельного состава, засыпка наполнителя, очистка в щелочной ванне, отрезка отливок от стояка, заливка форм металлом | 10 |
| 2 | Загрузка опок в печь прокаливания и выгрузка их из печи, выбивка залитых форм | 12 |
| Индекс | а |
Часть IV. НОРМАТИВЫ ВРЕМЕНИ НА РАБОТЫ, ВЫПОЛНЯЕМЫЕ ПРИ КОКИЛЬНОМ ЛИТЬЕ
Расчет норм времени
Настоящие нормативы состоят из двух разделов.
Раздел I. Содержит дифференцированные нормативы оперативного времени для крупносерийного производства.
Раздел II. Содержит укрупненные нормативы штучного времени на комплексы приемов работ для среднесерийного и мелкосерийного производства.
В условиях крупносерийного производства норма штучного времени определяется по формуле:
\text{Т}_{\text{ш}} = \text{Т}_{\text{оп}}(1 + \frac{\text{а}_{\text{обс}} + \text{а}_{\text{отл}}}{100})\text{мин}.,
где
Tоп — оперативное время, мин. (определяется по картам 57 - 70);
аобс — время на обслуживание рабочего места в процентах от оперативного времени, приведено в карте 71;
аотл — время на отдых и личные надобности в процентах от оперативного времени, приведено в карте 71.
В целях упрощения и облегчения расчета норм времени в условиях среднесерийного и мелкосерийного производства в комплексы приемов работы кроме оперативного времени включено время на обслуживание рабочего места, отдых и личные надобности в размере 13 — 16% (в зависимости от выполняемой работы) от оперативного времени. Норма штучного времени для этих условий определяется по формуле:
\text{Т}_{\text{ш}} = \sum t_{\text{ш}},
где
\sum t_{\text{ш}} — время, суммированное по нормативным картам комплексов приемов на кокиль, мин. (см. карты 72 - 76).
Подготовительно-заключительное время на партию приведено в нормативной карте 77.
При установлении величины факторов, влияющих на продолжительность, следует руководствоваться следующим:
Площадь внутренней поверхности кокиля в дм2 принимается равной удвоенной площади кокиля в плоскости размера, по габаритным его размерам без учета выступающих частей. Для вытряхных кокилей эта площадь принимается в одинарном размере.
Объем кокиля в дм3 определяется по его габаритным размерам, без учета выступающих частей.
Объем стержня (песчаного) в дм3 берется по данным технологической карты или определяется приближенно расчетом по размерам или массе стержня, принимая массу 1 дм3 стержня равной 1,7 кг.
Металлоемкость кокиля в кг — масса отливки или суммарная масса отливок, полученных в результате одной заливки, с литниковой системой.
Технологическое время на затвердевание отливки в кокиле нормативами не предусмотрено. Это время обычно перекрывается при одновременном обслуживании нескольких кокилей.
При одновременном обслуживании рабочим нескольких кокилей нормирование труда производится в соответствии с действующим положением нормирования труда многостаночников.
При обслуживании рабочим одного кокиля время на затвердевание отливки берется из технологического процесса и дополнительно прибавляется к нормативному времени.
Периодичность очистки, окраски кокиля определяется по технологической карте. Время очистки и окраски в норму штучного времени включается частично в зависимости от количества отливок, получаемых в период между двумя очистками и окрасками кокиля.
Примеры расчета норм штучного времени
ПРИМЕР 1
Исходные данные
1. Тип производства — крупносерийный
2. Кокильный станок — винтовой
3. Наименование детали — корпус
4. Масса отливки с литниковой системой, кг — 4,7
5. Количество одновременно обслуживаемых кокилей, шт. — 2
6. Вид сплава — алюминиевый
7. Объем кокиля, дм3 — 8
8. Работа выполняется вручную.
Расчет оперативного времени
| № карты, позиция, индекс | Наименование комплекса | Факторы, влияющие на продолжительность комплекса | Значение факторов | Оперативное время, мин. |
57
8, б | Очистка. внутренней поверхности кокиля металлической щеткой | Площадь внутренней поверхности кокиля, дм2 | 10 | 0,165 |
| Категория сложности | II | |
58
8, б | Обдувка кокиля сжатым воздухом | Площадь внутренней поверхности кокиля, дм2 | 20 | 0,093 |
59
8, д | Окраска внутренней поверхности кокиля | Площадь внутренней поверхности кокиля, дм2 | 10 | |
| Категория сложности | II | |
| Способ окраски | Пульверизатором | 0,034 |
60
5, г | Соединение и разъединение частей кокиля | Объем кокиля, дм3 | 8 | |
| Тип кокильного станка | Винтовой | 0,320 |
62
5, б | Установка песчаных стержней | Объем стержня, дм3 | 0,7 | |
| Категория сложности | II | 0,111 |
| Способ установки | Вручную без зачистки | |
67
1, в | Наполнение ковша металлом | Емкость ручного разливочного ковша, кг | 5 | 0,520 |
| Вид сплава | Алюминиевый | |
68
6, а | Транспортировка ковша к месту наполнения металлом и к месту заливки | Способ транспортировки | Вручную | 0,120 |
| Емкость ковша, кг | 5 | |
| Общее расстояние перемещения, м | 5 | |
69
11, г | Заливка металла в кокиль | Металлоемкость кокиля, кг | | |
| Вид сплава | 4,7 | 0,276 |
| Алюминиевый | |
70
11, з | Выем отливки из кокиля | Металлоемкость кокиля, кг | 4,7 | |
| Категория сложности | II | 0,223 |
| Способ выема отливки | Вручную с подрывом толкателем | |
| Итого оперативного времени | 1,862 |
Расчет нормы штучного времени
\text{Т}_{\text{ш}} = \text{Т}_{\text{оп}}(1 + \frac{\text{а}_{\text{обс}} + \text{а}_{\text{отл}}}{100}) = 1,862(1 + \frac{4 + 12}{100}) = 2,16.
Примечание. Время затвердевания отливки в кокиле в норму штучного времени не входит, т.к. процесс протекает во время выполнения ручной работы на другом кокиле.
ПРИМЕР 2
Исходные данные
1. Тип производства — среднесерийный
2. Кокиль ручной с горизонтальным разъемом
3. Наименование детали — маховик
4. Масса отливки с литниковой системой — 200 кг
5. Вид сплава — серый чугун
6. Объем кокиля, дм3 — 230
7. Работа выполняется с помощью подъемника
8. Заливка металла в кокиль производится заливщиками.
Расчет нормы штучного времени
| № карты, позиция, индекс | Наименование комплекса | Факторы, влияющие на продолжительность комплекса | Значение факторов | Штучное время, мин. |
72
14, д | Подготовка кокиля к сборке, сборка и разборка его | Объем кокиля, дм3 | 230 | 6,40 |
| Категория сложности | II | |
| Тип кокиля | С горизонтальным подъемом | |
73
16, б | Установка песчаных стержней | Объем стержня № 1, дм3 | 24 | |
| Категория сложности | II | 2,28 |
| Способ установки | Подъемником | |
73
10, а | Установка песчаных стержней | Объем стержня № 2, дм3 | 5,0 | |
| Категория сложности | I | 0,463 |
| Способ установки | Вручную | |
76
15, б | Выем отливки из кокиля | Металлоемкость кокиля, кг | 200 | 2,30 |
| Категория сложности | II | |
| Способ выема отливки | С подрывом вручную | |
| Итого норма штучного времени | 11,4 мин. |
Подготовительно-заключительное время на партию Тп.з. = 30 мин. определяется по карте 77.
Характеристика применяемого оборудования и технология работы
По конструкции кокили разделяются на следующие типы: 1. Неразъемные — вытряхные;
2. Разъемные: а) с одной плоскостью разъема — вертикальной, горизонтальной или наклонной;
б) с несколькими плоскостями разъема.
Легкие (небольшие) кокили устанавливают на стол, тяжелые крепят в установках различных конструкций, называемых кокильными станками (машинами).
Степень механизации этих станков различна.
Они могут иметь ручное, пневматическое или гидравлическое управление, могут быть полностью автоматическими.
В ручных кокилях сборка и разъем, в зависимости от их размеров, выполняется вручную или при помощи подъемника, крана.
В кокильных станках (рычажных, винтовых, пневматических и гидравлических) сборка и разъем кокиля производится реечными, рычажно-кривошипными, винтовыми и тому подобными механизмами, приведенными в движение вручную или электродвигателем, пневматическим или гидравлическим цилиндром.
В зависимости от масштаба производства и сложности изготовляемых отливок кокильные станки устанавливаются индивидуально или монтируются на многопозиционных карусельных столах.
Техническая характеристика применяемых станков (машин)
| Основные технические данные | Модель станка (машины) |
| 5915 | 5924 | 91593 | 82505 | 5944 | 5926А | 5946А |
| Размер рабочего места на плите для крепления кокиля, мм | 800 x 630 | 630 x 500 | 6951 x 350 | 800 x 630 | 630 x 500 | 1250 x 630 | 1250 x 630 |
| Ход подвижной плиты, мм | 500 | 250 | 150 | 250 | 250 | 300 | 300 |
| Усилие раскрытия, закрытия кокиля, ТС | 12,5 | 10 | 3,2 | 16 | 10 | 2,5 | 2,5 |
| Производительность отливок в час | 180 | - | - | - | - | 140 | 55 |
Сущность процесса литья в кокиль заключается в том, что расплавленный металл заливается в металлическую форму, в которой благодаря высокой теплопроводности материала формы происходит быстрая кристаллизация и охлаждение отливки. Готовая отливка удаляется из кокиля вручную или механически. Металлическая форма применяется многократно и имеет высокую стойкость.
ОРГАНИЗАЦИЯ ТРУДА
Нормативы времени на работы, выполняемые при кокильном литье, разработаны с учетом следующих организационно-технических условий.
1. Доставка и установка кокиля на рабочее место и замена одного кокиля другим, доставка приспособлений, стержней, вспомогательных материалов (противопригарной краски, теплоизолирующей смеси и др.) производятся вспомогательными рабочими.
2. Рабочие, обслуживающие кокили, обеспечены комплектом необходимых инструментов (щетки, пульверизатор, ломик, клещи, разливочные ковши и др.), тарой для отливок.
3. Рабочие места при производстве средних и крупных отливок обслуживаются подъемно-транспортными устройствами.
4. Наладка кокильных станков (машин) производится наладчиком.
5. Плавильную печь обслуживает плавильщик или бригада плавильщиков.
6. При изготовлении отливок из легких сплавов рабочие места кокильщиков оборудованы раздаточными печами, металл в которые доставляется рабочими-плавильщиками.
7. Транспортировка отливок от рабочих мест в обрубное отделение производится транспортными рабочими.
8. Освещенность рабочих мест и наличие других санитарно-гигиенических условий труда соответствуют необходимым требованиям.
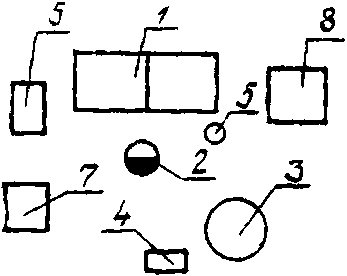
Рис. 5. Схема планировки
рабочего места при литье отливок в кокиль
1 — кокили; 2 — рабочий-кокильщик; 3 — раздаточная печь
(тигель); 4 — шкаф для инструмента и спецодежды; 5 — шланг
сжатого воздуха; 6 — этажерка для стержней; 7 — ванна
с водой для охлаждения металлических стержней;
8 — тара для укладки отливок
Раздел I. КРУПНОСЕРИЙНОЕ ПРОИЗВОДСТВО
| ОЧИСТКА ВНУТРЕННЕЙ ПОВЕРХНОСТИ КОКИЛЯ МЕТАЛЛИЧЕСКОЙ ЩЕТКОЙ | Кокильное литье
Крупносерийное производство |
| Карта 60 |
| Храктеристика категорий сложности кокиля |
| I | категория сложности. Кокили для отливки деталей простой конфигурации, с небольшими выступами и углублениями (не более 2), легко доступными для очистки и окраски |
| II | категория сложности. Кокили для отливки деталей средней сложности, со значительными выступами и углублениями (не более 4), усложняющими очистку и окраску |
| III | категория сложности. Кокили для отливки деталей сложной конфигурации, имеющие ребра, выступы и углубления (более 4), труднодоступные для очистки и окраски |
| № позиции | Площадь внутренней поверхности кокиля S, дм2, до | Категория сложности |
| I | II | III |
| Время на кокиль T, мин. |
| 1 | 3 | 0,064 | 0,082 | 0,106 |
| 2 | 4 | 0,076 | 0,097 | 0,125 |
| 3 | 5 | 0,087 | 0,111 | 0,142 |
| 4 | 6 | 0,096 | 0,125 | 0,158 |
| 5 | 7 | 0,105 | 0,135 | 0,173 |
| 6 | 8 | 0,114 | 0,145 | 0,187 |
| 7 | 9 | 0,122 | 0,156 | 0,200 |
| 8 | 10 | 0,129 | 0,165 | 0,213 |
| 9 | 11 | 0,137 | 0,175 | 0,225 |
| 10 | 12 | 0,144 | 0,184 | 0,237 |
| 11 | 14 | 0,157 | 0,201 | 0,259 |
| 12: | 16 | 0,170 | 0,217 | 0,280 |
| 13 | 18 | 0,182 | 0,233 | 0,299 |
| 14 | 20 | 0,193 | 0,247 | 0,318 |
| ОЧИСТКА ВНУТРЕННЕЙ ПОВЕРХНОСТИ КОКИЛЯ МЕТАЛЛИЧЕСКОЙ ЩЕТКОЙ | Кокильное литье
Крупносерийное производство |
| Карта 60, лист 2 |
| № позиции | Площадь внутренней поверхности кокиля S, дм2, до | Категория сложности |
| I | II | III |
| Время на кокиль T, мин. |
| 15 | 22 | 0,204 | 0,261 | 0,336 |
| 16 | 25 | 0,220 | 0,281 | 0,362 |
| 17 | 30 | 0,245 | 0,313 | 0,403 |
| 18 | 35 | 0,267 | 0,342 | 0,440 |
| 19 | 40 | 0,289 | 0,370 | 0,476 |
| 20 | 45 | 0,309 | 0,396 | 0,509 |
| 21 | 50 | 0,329 | 0,421 | 0,542 |
| 22 | 55 | 0,347 | 0,445 | 0,572 |
| 23 | 60 | 0,365 | 0,468 | 0,602 |
| 24 | 70 | 0,400 | 0,511 | 0,658 |
| 25 | 80 | 0,432 | 0,552 | 0,711 |
| 26 | 90 | 0,462 | 0,592 | 0,762 |
| 27 | 100 | 0,491 | 0,629 | 0,809 |
| 28 | 110 | 0,519 | 0,665 | 0,856 |
| 29 | 120 | 0,546 | 0,699 | 0,900 |
| 30 | 140 | 0,597 | 0,764 | 0,984 |
| 31 | 160 | 0,644 | 0,824 | 1,06 |
| 32 | 180 | 0,691 | 0,884 | 1,14 |
| 33 | 200 | 0,735 | 0,940 | 1,21 |
| 34 | 220 | 0,776 | 0,993 | 1,28 |
| 35 | 250 | 0,836 | 1,07 | 1,38 |
| Индекс | а | б | в |
T = 0,034 S0,58 (индекс — а); T = 0,0435 S0,58 (индекс — б);
T = 0,056 S0,58 (индекс — в)
| ОБДУВКА КОКИЛЯ СЖАТЫМ ВОЗДУХОМ | Кокильное литье
Крупносерийное производство |
| Карта 61 |
| Содержание работы |
| 1. | Взять шланг, включить воздух |
| 2. | Обдуть кокиль сжатым воздухом |
| 3. | Выключить воздух, положить шланг |
| № позиции | Площадь внутренней поверхности кокиля S, дм2, до | Кокиль в собранном виде | Кокиль в разобранном виде | № позиции | Площадь внутренней поверхности кокиля S, дм2, до | Кокиль в собранном виде | Кокиль в разобранном виде |
| Время на кокиль T, мин. | Время на кокиль T, мин. |
| 1 | 3 | 0,037 | 0,048 | 19 | 40 | 0,114 | 0,147 |
| 2 | 4 | 0,042 | 0,054 | 20 | 45 | 0,118 | 0,154 |
| 3 | 5 | 0,046 | 0,060 | 21 | 50 | 0,124 | 0,161 |
| 4 | 6 | 0,050 | 0,065 | 22 | 55 | 0,129 | 0,168 |
| 5 | 7 | 0,053 | 0,069 | 23 | 60 | 0,134 | 0,174 |
| 6 | 8 | 0,056 | 0,073 | 24 | 70 | 0,143 | 0,186 |
| 7 | 9 | 0,060 | 0,077 | 25 | 80 | 0,151 | 0,197 |
| 8 | 10 | 0,062 | 0,081 | 26 | 90 | 0,159 | 0,208 |
| 9 | 11 | 0,064 | 0,084 | 27 | 100 | 0,167 | 0,217 |
| 10 | 12 | 0,067 | 0,087 | 28 | 110 | 0,174 | 0,226 |
| 11 | 14 | 0,072 | 0,093 | 29 | 120 | 0,180 | 0,235 |
| 12 | 16 | 0,076 | 0,099 | 30 | 140 | 0,193 | 0,251 |
| 13 | 18 | 0,080 | 0,104 | 31 | 160 | 0,204 | 0,266 |
| 14 | 20 | 0,083 | 0,109 | 32 | 180 | 0,215 | 0,280 |
| 15 | 22 | 0,087 | 0,113 | 33 | 200 | 0,224 | 0,293 |
| 16 | 25 | 0,092 | 0,120 | 34 | 220 | 0,234 | 0,305 |
| 17 | 30 | 0,099 | 0,130 | 35 | 250 | 0,247 | 0,322 |
| 18 | 35 | 0,106 | 0,138 | | | | |
| Индекс | а | б | Индекс | а | б |
T = 0,023 S0,43 (индекс — а); T = 0,03 S0,43 (индекс — б)
| ОКРАСКА ВНУТРЕННЕЙ ПОВЕРХНОСТИ КОКИЛЯ | Кокильное литье
Крупносерийное производство |
| Карта 62, лист 1 |
| А. Окраска кистью |
| Содержание работы |
| 1. | Взять кисть. |
| 2. | Окрасить внутреннюю поверхность кокиля. |
| 3. | Отложить кисть. |
| Б. Окраска пульверизатором |
| Содержание работы |
| 1. | Взять шланг с воздухом, присоединить к пульверизатору. |
| 2. | Окрасить внутреннюю поверхность кокиля. |
| 3. | Отделить шланг от пульверизатора. |
| 4. | Отложить пульверизатор и шланг. |
| № позиции | Площадь внутренней поверхности кокиля S, дм2, до | Окраска кистью | Окраска пульверизатором |
| Категория сложности |
| I | II | III | I | II | III |
| Время на кокиль T, мин. |
| 1 | 3 | 0,144 | 0,183 | 0,234 | 0,014 | 0,017 | 0,022 |
| 2 | 4 | 0,179 | 0,226 | 0,290 | 0,016 | 0,020 | 0,026 |
| 3 | 5 | 0,211 | 0,267 | 0,342 | 0,018 | 0,023 | 0,029 |
| 4 | 6 | 0,241 | 0,305 | 0,392 | 0,020 | 0,025 | 0,032 |
| 5 | 7 | 0,270 | 0,342 | 0,439 | 0,022 | 0,028 | 0,035 |
| 6 | 8 | 0,298 | 0,377 | 0,485 | 0,023 | 0,030 | 0,038 |
| 7 | 9 | 0,325 | 0,412 | 0,529 | 0,025 | 0,032 | 0,040 |
| 8 | 10 | 0,352 | 0,445 | 0,572 | 0,027 | 0,034 | 0,043 |
| 9 | 11 | 0,377 | 0,478 | 0,613 | 0,028 | 0,036 | 0,045 |
| 10 | 12 | 0,403 | 0,509 | 0,654 | 0,029 | 0,037 | 0,047 |
| 11 | 14 | 0,451 | 0,571 | 0,733 | 0,032 | 0,041 | 0,052 |
| ОКРАСКА ВНУТРЕННЕЙ ПОВЕРХНОСТИ КОКИЛЯ | Кокильное литье
Крупносерийное производство |
| Карта 62, лист 2 |
| № позиции | Площадь внутренней поверхности кокиля S, дм2, до | Окраска кистью | Окраска пульверизатором |
| Категория сложности |
| I | II | III | I | II | III |
| Время на кокиль T, мин. |
| 12 | 16 | 0,498 | 0,630 | 0,809 | 0,034 | 0,044 | 0,056 |
| 13 | 18 | 0,543 | 0,688 | 0,883 | 0,037 | 0,047 | 0,059 |
| 14 | 20 | 0,587 | 0,743 | 0,955 | 0,039 | 0,050 | 0,063 |
| 15 | 22 | 0,630 | 0,798 | 1,02 | 0,041 | 0,053 | 0,067 |
| 16 | 25 | 0,693 | 0,877 | 1,13 | 0,044 | 0,056 | 0,072 |
| 17 | 30 | 0,793 | 1,00 | 1,29 | 0,049 | 0,062 | 0,079 |
| 18 | 35 | 0,889 | 1,12 | 1,44 | 0,053 | 0,068 | 0,086 |
| 19 | 40 | 0,981 | 1,24 | 1,59 | 0,058 | 0,073 | 0,093 |
| 20 | 45 | 1,07 | 1,35 | 1,74 | 0,062 | 0,078 | 0,099 |
| 21 | 50 | 1,16 | 1,46 | 1,88 | 0,065 | 0,083 | 0,106 |
| 22 | 55 | 1,24 | 1,57 | 2,02 | 0,069 | 0,088 | 0,111 |
| 23 | 60 | 1,32 | 1,68 | 2,15 | 0,072 | 0,092 | 0,117 |
| 24 | 70 | 1,48 | 1,88 | 2,41 | 0,079 | 0,100 | 0,127 |
| 25 | 80 | 1,64 | 2,07 | 2,66 | 0,085 | 0,108 | 0,137 |
| 26 | 90 | 1,79 | 2,26 | 2,91 | 0,091 | 0,116 | 0,147 |
| 27 | 100 | 1,93 | 2,45 | 3,14 | 0,096 | 0,123 | 0,156 |
| 28 | 110 | 2,07 | 2,62 | 3,37 | 0,102 | 0,129 | 0,164 |
| 29 | 120 | 2,21 | 2,80 | 3,59 | 0,107 | 0,136 | 0,172 |
| 30 | 140 | 2,48 | 3,14 | 4,03 | 0,116 | 0,148 | 0,188 |
| 31 | 160 | 2,74 | 3,46 | 4,45 | 0,125 | 0,160 | 0,202 |
| 32 | 180 | 2,99 | 3,78 | 4,85 | 0,134 | 0,170 | 0,216 |
| 33 | 200 | 3,23 | 4,09 | 5,25 | 0,142 | 0,181 | 0,229 |
| 34 | 220 | 3,46 | 4,38 | 5,63 | 0,150 | 0,191 | 0,242 |
| 35 | 250 | 3,81 | 4,82 | 6,19 | 0,161 | 0,205 | 0,260 |
| Индекс | а | б | в | г | д | е |
T = 0,064 S0,74 (индекс — а); T = 0,081 S0,74 (индекс — б);
T = 0,104 S0,74 (индекс — в); T = 0,0073 S0,56 (индекс — г);
T = 0,0093 S0,56 (индекс — д); T = 0,0118 S0,56 (индекс — е)
| СОЕДИНЕНИЕ И РАЗЪЕДИНЕНИЕ ЧАСТЕЙ КОКИЛЯ | Кокильное литье
Крупносерийное производство |
| Карта 63, лист 1 |
| А. Кокили |
| Тип кокиля | Содержание работы |
| С горизонтальным разъемом: | |
| 1. | Вытряхной | а) | Повернуть кокиль на 180° вручную, возвратить кокиль в исходное положение; |
| б) | поднять и повернуть кокиль на 180° подъемником или краном, установить кокиль на место |
| 2. | Разъемный | Установить нижнюю часть кокиля вручную, подъемником или краном.
Установить верхнюю часть кокиля; снять верхнюю часть кокиля вручную, подъемником или краном |
| С вертикальным разъемом: | |
| 1. | Створчатый | Соединить кокиль вручную.
Раскрыть кокиль ломиком.
Разъединить части кокиля вручную |
| 2. | На штырях | Сцентрировать и соединить части кокиля вручную; разъединить части кокиля вручную ломиком |
| 3. | На направляющих | Продвинуть подвижную часть кокиля по направляющим (соединить кокиль) вручную.
Разъединить ломиком и раздвинуть по направляющим части кокиля вручную |
| СОЕДИНЕНИЕ И РАЗЪЕДИНЕНИЕ ЧАСТЕЙ КОКИЛЯ | Кокильное литье
Крупносерийное производство |
| Карта 63, лист 2 |
| № позиции | Объем кокиля, дм3, до | Типы кокилей |
| с горизонтальным разъемом | с вертикальным разъемом |
| вытряхные | разъемные | створчатые | на штырях | на направляющих |
| Способ установки и снятия частей кокиля |
| Вручную | Подъемником | Краном | Вручную | Подъемником | Краном | Вручную | Вручную | Вручную |
| Время, мин. |
| 1 | 3 | 0,151 | - | - | 0,30 | - | - | 0,090 | 0,38 | 0,27 |
| 2 | 4 | 0,171 | - | - | 0,35 | - | - | 0,096 | 0,40 | 0,32 |
| 3 | 5 | 0,190 | - | - | 0,40 | - | - | 0,100 | 0,50 | 0,36 |
| 4 | 6 | 0,210 | - | - | 0,44 | - | - | 0,105 | 0,54 | 0,40 |
| 5 | 8 | 0,244 | - | - | 0,52 | - | - | 0,113 | 0,62 | 0,46 |
| 6 | 10 | 0,270 | - | - | 0,58 | - | - | 0,120 | 0,70 | 0,53 |
| 7 | 12 | 0,300 | - | - | 0,64 | - | - | 0,126 | 0,76 | 0,60 |
| 8 | 16 | 0,345 | - | - | 0,75 | - | - | 0,136 | 0,88 | 0,70 |
| 9 | 20 | 0,390 | - | - | 0,85 | - | - | 0,147 | 1,00 | 0,80 |
| 10 | 25 | 0,430 | - | - | 0,96 | - | - | 0,153 | 1,10 | 0,90 |
| 11 | 30 | 0,470 | - | - | 1,05 | - | - | 0,160 | 1,20 | 1,00 |
| 10 | 50 | - | 1,30 | 1,50 | - | 2,50 | 2,80 | 0,182 | 1,55 | 1,32 |
| 13 | 100 | - | 1,40 | 1,60 | - | 2,75 | 3,00 | 0,220 | 2,22 | 2,20 |
| 14 | 200 | - | 1,50 | 1,70 | - | 3,00 | 3,30 | - | - | - |
| 15 | 300 | - | - | 1,80 | - | - | 3,50 | - | - | - |
| 16 | 500 | - | - | 1,90 | - | - | 3,80 | - | - | - |
| Индекс | а | б | в | г | д | е | ж | з | и |
Примечания:
1. При выполнении работы двумя рабочими приведенное в нормативной карте время применяется с коэффициентом 1,8.
2. В случае работы на горизонтальных кокилях со стационарной установкой нижней его части приведенное в нормативной карте время применяется с коэффициентом 0,7.
3. Время предусматривает работу на кокилях, состоящих из 2-х частей. При работе на кокилях, состоящих из 3-х и более частей, на каждую последующую часть приведенное в нормативной карте время применяется с коэффициентом.
| СОЕДИНЕНИЕ И РАЗЪЕДИНЕНИЕ ЧАСТЕЙ КОКИЛЯ | Кокильное литье
Крупносерийное производство |
| Карта 63, лист 3 |
| Б. Кокильные станки |
| Содержание работы |
| 1. | Соединить части кокиля поворотом рукоятки крана, штурвалом, рычагом. |
| 2. | Разъединить части кокиля поворотом рукоятки крана, штурвалом, рычагом |
| № позиции | Объем кокиля, дм3, до | Тип кокильного станка |
| Пневматический | Гидравлический | Рычажный | Винтовой |
| Время, мин. |
| 1 | 3 | 0,035 | 0,046 | 0,072 | 0,086 |
| 2 | 4 | 0,040 | 0,052 | 0,080 | 0,091 |
| 3 | 5 | 0,045 | 0,058 | 0,088 | 0,100 |
| 4 | 6 | 0,049 | 0,064 | 0,094 | 0,110 |
| 5 | 8 | 0,056 | 0,073 | 0,105 | 0,122 |
| 6 | 10 | 0,062 | 0,081 | 0,116 | 0,133 |
| 7 | 12 | 0,069 | 0,090 | 0,126 | 0,143 |
| 8 | 16 | 0,080 | 0,104 | 0,140 | 0,160 |
| 9 | 20 | 0,088 | 0,114 | 0,154 | 0,171 |
| 10 | 25 | 0,096 | 0,125 | 0,168 | 0,190 |
| 11 | 30 | 0,106 | 0,138 | 0,182 | 0,205 |
| 12 | 40 | 0,123 | 0,160 | 0,204 | 0,228 |
| 13 | 50 | 0,136 | 0,177 | 0,224 | 0,247 |
| 14 | 60 | 0,150 | 0,194 | 0,240 | 0,266 |
| 15 | 80 | 0,172 | 0,224 | 0,272 | 0,304 |
| 16 | 100 | 0,192 | 0,250 | 0,296 | 0,323 |
| 17 | 120 | 0,208 | 0,272 | 0,320 | 0,357 |
| 18 | 160 | 0,240 | 0,312 | 0,360 | 0,399 |
| 19 | 200 | 0,264 | 0,344 | 0,400 | 0,437 |
| Индекс | а | б | в | г |
| КРЕПЛЕНИЕ И РАСКРЕПЛЕНИЕ КОКИЛЯ | Кокильное литье
Крупносерийное производство |
| Карта 64 |
| Содержание работы |
| 1. | Взять молоток (ломик) и элемент крепления (крючок, ушко, струбцину, скобу и т.п.), закрепить кокиль. |
| 2. | Положить молоток (ломик) на место. |
| 3. | Взять молоток (ломик) и раскрепить кокиль. |
| 4. | Положить молоток (ломик) на место. |
| № позиции | Способ крепления | Количество креплений |
| 1 | 2 | 3 | 4 |
| Время, мин. |
| 1 | Накидным крючком | 0,07 | 0,11 | 0,13 | 0,15 |
| 2 | Накидным ушком с винтом или струбциной | 0,13 | 0,20 | 0,27 | 0,38 |
| 3 | Скобой | 0,10 | 0,14 | 0,18 | 0,21 |
| 4 | Штангой | 0,19 | 0,28 | 0,40 | 0,52 |
| 5 | Эксцентриковой рукояткой с откидной планкой | 0,071 | 0,13 | 0,19 | 0,24 |
| 6 | Штырем с клином | 0,17 | 0,28 | 0,39 | 0,50 |
| 7 | Планкой с болтами | 0,60 | 1,15 | 1,70 | 2,20 |
| Индекс | а | б | в | г |
| УСТАНОВКА ПЕСЧАНЫХ СТЕРЖНЕЙ | Кокильное литье
Крупносерийное производство |
| Карта 65, лист 1 |
| Характеристика категорий сложности стержней |
| I категория сложности. Стержни простые, с удобной установкой без подгонки, имеющие один знак. Проверка установки простыми шаблонами или щупом. |
| II категория сложности. Стержни средней сложности, требующие незначительной подгонки, осаживания при установке, имеющие до трех знаков. Проверка установки шаблонами средней сложности. |
| III категория сложности. Сложные стержни, устанавливаемые в труднодоступных местах, требующие точной подгонки, подкладывания прокладок и осаживания, имеющие более трех знаков. Проверка установки сложными шаблонами. |
| А. Установка вручную |
| Содержание работы |
| Взять стержень, осмотреть и установить в кокиль |
| УСТАНОВКА ПЕСЧАНЫХ СТЕРЖНЕЙ | Кокильное литье
Крупносерийное производство |
| Карта 65, лист 2 |
| Б. Установка подъемником |
| Содержание работы |
| 1. | Подвести подъемник, застропить и переместить стержень. |
| 2. | Опустить стержень и установить в кокиль. |
| 3. | Расстропить стержень, отвести подъемник. |
| Дополнительные приемы при установке стержня с предварительной зачисткой: |
| 1. | Взять напильник или шкурку, счистить со стержня приставший песок или землю, положить напильник или шкурку на место. |
| 2. | Взять шланг, включить воздух, обдуть стержень, выключить воздух, положить шланг на место. |
| А. Установка вручную |
| № позиции | Объем стержня V, дм3, до | Без зачистки | С зачисткой |
| Категория сложности |
| I | II | III | I | II | III |
| Время на стержень T, мин. |
| 1 | 0,2 | 0,065 | 0,083 | 0,105 | 0,130 | 0,166 | 0,210 |
| 2 | 0,3 | 0,071 | 0,091 | 0,115 | 0,143 | 0,182 | 0,231 |
| 3 | 0,4 | 0,076 | 0,097 | 0,123 | 0,152 | 0,194 | 0,246 |
| 4 | 0,5 | 0,080 | 0,102 | 0,130 | 0,160 | 0,205 | 0,259 |
| 5 | 0,7 | 0,087 | 0,111 | 0,140 | 0,173 | 0,221 | 0,280 |
| 6 | 1,0 | 0,094 | 0,120 | 0,152 | 0,188 | 0,240 | 0,304 |
| 7 | 1,5 | 0,103 | 0,132 | 0,167 | 0,206 | 0,263 | 0,334 |
| 8 | 2,0 | 0,110 | 0,141 | 0,178 | 0,221 | 0,282 | 0,357 |
| 9 | 3,0 | 0,121 | 0,155 | 0,196 | 0,242 | 0,309 | 0,391 |
| 10 | 4,0 | 0,129 | 0,165 | 0,209 | 0,259 | 0,330 | 0,418 |
| 11 | 5,0 | 0,136 | 0,174 | 0,220 | 0,272 | 0,348 | 0,440 |
| 12 | 7,0 | 0,147 | 0,188 | 0,238 | 0,294 | 0,376 | 0,476 |
| 13 | 10 | 0,160 | 0,204 | 0,258 | 0,319 | 0,408 | 0,516 |
| 14 | 15 | 0,175 | 0,224 | 0,283 | 0,351 | 0,447 | 0,567 |
| Индекс | а | б | в | г | д | е |
T = 0,094 V0,23 (индекс — а); T = 0,12 V0,23 (индекс — б);
T = 0,152 V0,23 (индекс — в); T = 0,188 V0,23 (индекс — г);
T = 0,24 V0,23 (индекс — д); T = 0,304 V0,23 (индекс — е)
| УСТАНОВКА ПЕСЧАНЫХ СТЕРЖНЕЙ | Кокильное литье
Крупносерийное производство |
| Карта 65, лист 3 |
| Б. Установка подъемником |
| № позиции | Объем стержня V, дм3, до | Без зачистки | С зачисткой |
| Категория сложности |
| I | II | III | I | II | III |
| Время на стержень T, мин. |
| 1 | 15 | 0,840 | 1,01 | 1,21 | 1,26 | 1,51 | 1,81 |
| 2 | 20 | 0,882 | 1,06 | 1,27 | 1,32 | 1,59 | 1,90 |
| 3 | 30 | 0,945 | 1,13 | 1,36 | 1,42 | 1,70 | 2,03 |
| 4 | 50 | 1,03 | 1,23 | 1,48 | 1,54 | 1,85 | 2,21 |
| 5 | 70 | 1,09 | 1,31 | 1,57 | 1,64 | 1,96 | 2,35 |
| 6 | 100 | 1,16 | 1,39 | 1,67 | 1,74 | 2,09 | 2,49 |
| 7 | 150 | 1,24 | 1,49 | 1,79 | 1,86 | 2,24 | 2,67 |
| 8 | 200 | 1,30 | 1,57 | 1,88 | 1,96 | 2,35 | 2,81 |
| Индекс | а | б | в | г | д | е |
T = 0,53 V0,17 (индекс — а); T = 0,636 V0,17 (индекс — б);
T = 0,763 V0,17 (индекс — в); T = 0,795 V0,17 (индекс — г);
T = 0,954 V0,17 (индекс — д); T = 1,14 V0,17 (индекс — е)
Примечания:
1. При одновременном взятии нескольких стержней время на установку каждого последующего стержня принимать по карте с коэффициентом 0,7.
2. При установке стержня с обдувкой приведенное в нормативной карте время для установки стержня без зачистки применяется с коэффициентом 1,1.
3. При выполнении работ двумя рабочими приведенное в нормативной карте время применяется с коэффициентом 1,8.
4. Расстояние перемещения стержня принято 5 м, на каждый последующий метр перемещения к приведенному в нормативной карте времени прибавлять по 0,02 мин.
| ПРОВЕРКА УСТАНОВКИ СТЕРЖНЕЙ | Кокильное литье
Крупносерийное производство |
| Карта 66 |
| Содержание работы |
| 1. | Взять шаблон, щуп или линейку. |
| 2. | Проверить правильность установки стержня. |
| 3. | Поправить стержень. |
| 4. | Положить шаблон, щуп или линейку на место. |
| № позиции | Объем стержня V, дм3, до | Без зачистки | С зачисткой |
| Категория сложности |
| I | II | III | I | II | III |
| Время на стержень T, мин. |
| 1 | 3 | 0,055 | 0,069 | 0,085 | 0,070 | 0,088 | 0,110 |
| 2 | 4 | 0,058 | 0,073 | 0,091 | 0,075 | 0,094 | 0,117 |
| 3 | 5 | 0,061 | 0,076 | 0,096 | 0,078 | 0,098 | 0,123 |
| 4 - | 7 | 0,066 | 0,083 | 0,103 | 0,084 | 0,106 | 0,132 |
| 5 | 10 | 0,071 | 0,090 | 0,111 | 0,091 | 0,115 | 0,143 |
| 6 | 15 | 0,078 | 0,098 | 0,122 | 0,100 | 0,125 | 0,156 |
| 7 | 20 | 0,083 | 0,104 | 0,130 | 0,106 | 0,133 | 0,166 |
| 8 | 25 | 0,087 | 0,110 | 0,136 | 0,112 | 0,140 | 0,175 |
| 9 | 30 | 0,091 | 0,114 | 0,142 | 0,116 | 0,146 | 0,182 |
| 10 | 40 | 0,097 | 0,122 | 0,151 | 0,124 | 0,155 | 0,194 |
| 11 | 60 | 0,106 | 0,133 | 0,165 | 0,135 | 0,170 | 0,212 |
| 12 | 80 | 0,113 | 0,142 | 0,176 | 0,144 | 0,181 | 0,226 |
| 13 | 100 | 0,118 | 0,149 | 0,185 | 0,152 | 0,190 | 0,237 |
| 14 | 150 | 0,130 | 0,163 | 0,202 | 0,166 | 0,208 | 0,260 |
| 15 | 200 | 0,138 | 0,173 | 0,215 | 0,176 | 0,221 | 0,276 |
| Индекс | а | б | в | г | д | е |
T = 0,043 V0,22 (индекс — а); T = 0,054 V0,22 (индекс — б);
T = 0,067 V0,22 (индекс — в); T = 0,055 V0,22 (индекс — г);
T = 0,069 V0,22 (индекс — д); T = 0,086 V0,22 (индекс — е)
Примечание. При установке прокладок между стержнями время на одну прокладку брать 0,04 мин.
| УСТАНОВКА И ВЫЕМ МЕТАЛЛИЧЕСКИХ СТЕРЖНЕЙ ИЛИ СЪЕМНЫХ ЧАСТЕЙ КОКИЛЯ | Кокильное литье
Крупносерийное
производство |
| Карта 67 |
| Содержание работы |
| 1. | Взять стержень или съемную часть кокиля, установить вручную или подъемником. |
| 2. | Подорвать стержень или съемную часть кокиля ломиком или винтом, рычагом, штурвалом. |
| 3. | Вынуть стержень или съемную часть кокиля и положить на место. |
| № позиции | Масса стержня или съемной части кокиля, кг, до | Установка | Выем |
| Без винта | С винтом | Без винта | С винтом |
| Время, мин. |
| Работа вручную |
| 1 | 0,5 | 0,038 | 0,049 | 0,048 | 0,062 |
| 2 | 0,7 | 0,040 | 0,052 | 0,051 | 0,066 |
| 3 | 1,0 | 0,043 | 0,056 | 0,055 | 0,072 |
| 4 | 1,5 | 0,048 | 0,062 | 0,062 | 0,080 |
| 5 | 2,0 | 0,051 | 0,066 | 0,065 | 0,084 |
| 6 | 3,0 | 0,058 | 0,075 | 0,074 | 0,096 |
| 7 | 4,0 | 0,061 | 0,080 | 0,078 | 0,101 |
| 8 | 5,0 | 0,065 | 0,084 | 0,082 | 0,107 |
| 9 | 7,0 | 0,072 | 0,094 | 0,092 | 0,120 |
| 10 | 10 | 0,078 | 0,101 | 0,098 | 0,128 |
| 11 | 15 | 0,088 | 0,114 | 0,112 | 0,146 |
| Работа подъемником |
| 12 | 20 | 0,45 | 0,54 | 0,53 | 0,64 |
| 13 | 25 | 0,48 | 0,58 | 0,56 | 0,67 |
| 14 | 30 | 0,50 | 0,60 | 0,59 | 0,71 |
| 15 | 40 | 0,54 | 0,65 | 0,63 | 0,76 |
| 16 | 50 | 0,57 | 0,68 | 0,67 | 0,80 |
| 17 | 60 | 0,60 | 0,72 | 0,70 | 0,84 |
| Индекс | а | б | в | г |
| ПОДЪЕМ И ОПУСКАНИЕ МЕТАЛЛИЧЕСКОГО СТЕРЖНЯ ИЛИ РАЗЪЕМНЫХ ЧАСТЕЙ КОКИЛЯ | Кокильное литье
Крупносерийное производство |
| Карта 68 |
| Содержание работы |
| Выдвинуть или опустить металлический стержень или разъемную часть кокиля перемещением рукоятки пневматики, гидравлики, штурвалом или рычагом. |
| № позиции | Способ перемещения | Поднять | Опустить |
| Количество рукояток, рычагов, штурвалов |
| 1 | 2 | 1 | 2 |
| Время, мин. |
| 1 | Рукояткой пневматики | 0,020 | 0,030 | 0,030 | 0,040 |
| 2 | Рукояткой гидравлики | 0,026 | 0,040 | 0,039 | 0,058 |
| 3 | Рычагом | 0,040 | 0,070 | 0,060 | 0,090 |
| 4 | Штурвалом | 0,180 | - | 0,200 | - |
| Индекс | а | б | в | г |
| УСТАНОВКА И СНЯТИЕ ЛИТНИКОВОЙ ЧАШИ | Кокильное литье
Крупносерийное производство |
| Карта 69 |
| Содержание работы |
| 1. | Взять литниковую чашу, подойти к кокилю (расстояние до 3 м) и установить ее. |
| 2. | Снять литниковую чашу и положить ее на место. |
| № позиции | Наименование приемов | Площадь основания литниковой чаши S, дм2, до |
| 2 | 4 | 6 | 8 |
| Время на чашу T, мин. |
| 1 | Установить | 0,122 | 0,150 | 0,168 | 0,183 |
| 2 | Снять | 0,073 | 0,090 | 0,101 | 0,110 |
| Индекс | а | б | в | г |
T = 0,1 S0,29 (установить); T = 0,06 S0,29 (снять)
| НАПОЛНЕНИЕ КОВША МЕТАЛЛОМ | Кокильное литье
Крупносерийное производство |
| Карта 70 |
| Содержание работы |
| 1. | Установить ковш для наполнения металлом. |
| 2. | Наполнить ковш металлом (зачерпнуть металл). |
| 3. | Припылить металл серой (для магниевых сплавов). |
| 4. | Принять ковш после наполнения металлом. |
| 5. | Снять шлак с поверхности металла. |
| № позиции | Емкость разливочного ковша, кг, до | Заливаемый металл |
| сталь, чугун, медные сплавы | медные сплавы | алюминиевые сплавы | магниевые сплавы | чугун, сталь |
| Способ наполнения разливочного ковша |
| из печей | из раздаточных ковшей |
| дуговых и индукционных | «Мечта», ДМК | САК, тигельно-горновой | САН, Колеман | Тигельно-горновой | с ручным наклоном | с механизированным наклоном |
| Время на ковш, мин. |
| 1 | 10 | 0,28 | 0,20 | 052 | 0,61 | 0,64 | 0,16 | 0,11 |
| 2 | 12 | 0,31 | 0,21 | 0,55 | 0,65 | 0,68 | 0,17 | 0,12 |
| 3 | 16 | 0,33 | 0,23 | 0,61 | 0,72 | 0,74 | 0,18 | 0,13 |
| 4 | 20 | 0,35 | 0,25 | 0,66 | 0,78 | 0,80 | 0,19 | 0,14 |
| 5 | 25 | 0,37 | 0,26 | 0,71 | 0,83 | 0,87 | 0,20 | 0,15 |
| 6 | 30 | 0,41 | 0,28 | 0,75 | 0,88 | 0,92 | 0,22 | 0,16 |
| 7 | 40 | 0,44 | 0,31 | 0,81 | 0,96 | 1,00 | 0,24 | 0,17 |
| 8 | 50 | 0,47 | 0,34 | 0,90 | 1,05 | 1,10 | 0,25 | 0,18 |
| 9 | 60 | 0,50 | 0,35 | - | 1,10 | - | 0,27 | 0,19 |
| 10 | 80 | 0,55 | 0,38 | - | 1,24 | - | 0,29 | 0,20 |
| 11 | 100 | 0,60 | 0,41 | - | 1,32 | - | 0,31 | 0,22 |
| 12 | 120 | 0,64 | 0,44 | - | 1,40 | - | 0,33 | 0,23 |
| 13 | 160 | 0,70 | 0,48 | - | 1,53 | - | 0,36 | 0,25 |
| 14 | 200 | 0,75 | 0,52 | - | 1,65 | - | 0,39 | 0,27 |
| 15 | 250 | 0,82 | 0,56 | - | 1,75 | - | 0,42 | 0,28 |
| 16 | 300 | 0,88 | 0,60 | - | 1,90 | - | 0,44 | 0,30 |
| Индекс | а | б | в | г | д | е | ж |
Примечание. При зачерпывании металла ручным ковшом (ложкой) приведенное в нормативной карте время применять с коэффициентом 0,5.
| ТРАНСПОРТИРОВКА КОВША К МЕСТУ НАПОЛНЕНИЯ МЕТАЛЛОМ И К МЕСТУ ЗАЛИВКИ | Кокильное литье
Крупносерийное производство |
| Карта 71 |
| Содержание работы |
| 1. | Поднять ковш после заливки кокиля и переместить его к печи. |
| 2. | Поднять ковш с металлом и переместить его к кокилю. |
| 3. | Установить ковш на тележку. |
| № позиции | Способ транспортировки | Емкость разливочного ковша, кг, до | Общее расстояние перемещения, м, до | На каждые последующие 10 м прибавлять время, мин. |
| 5 | 10 | 15 | 20 | 30 |
| Время на ковш, мин. |
| 1 | По монорельсу | 100 | 0,18 | 0,28 | 0,38 | 0,48 | 0,68 | 0,2 |
| 2 | вручную | 300 | 0,20 | 0,30 | 0,40 | 0,50 | 0,70 | 0,2 |
| 3 | Подъемником, электротельфером | 500 | 0,22 | 0,32 | 0,42 | 0,52 | 0,72 | 0,2 |
| На тележке: | | | | | | | |
| 4 | а) | вручную | 500 | 0,25 | 0,35 | 0,45 | 0,55 | 0,75 | 0,2 |
| 5 | б) | электроприводом | 500 | 0,15 | 0,25 | 0,35 | 0,45 | 0,65 | 0,2 |
| 6 | Вручную | 15 | 0,12 | 0,22 | 0,32 | 0,42 | 0,62 | 0,2 |
| Индекс | а | б | в | г | д | е |
Примечание. Время на одну отливку определяется делением приведенного в нормативной карте времени на количество отливаемых отливок из одного ковша.
| ЗАЛИВКА МЕТАЛЛА В КОКИЛЬ | Кокильное литье Крупносерийное производство |
| Карта 72, лист 1 |
| Содержание работы |
| 1. | Установить ковш над литниковой чашей и наклонить его. |
| 2. | Залить металл в кокиль. |
| 3. | Выпрямить ковш. |
| № позиции | Металлоемкость кокиля Q, кг, до | Вид сплава |
| Чугун | Сталь | Медные сплавы | Алюминиевые сплавы | Магниевые сплавы |
| Время на кокиль T, мин. |
| 1 | 0,5 | 0,044 | 0,040 | 0,036 | 0,110 | 0,152 |
| 2 | 0,6 | 0,047 | 0,043 | 0,038 | 0,118 | 0,163 |
| 3 | 0,8 | 0,053 | 0,049 | 0,043 | 0,133 | 0,183 |
| 4 | 1,0 | 0,058 | 0,053 | 0,047 | 0,145 | 0,200 |
| 5 | 1,2 | 0,062 | 0,057 | 0,051 | 0,156 | 0,215 |
| 6 | 1,5 | 0,068 | 0,062 | 0,055 | 0,171 | 0,235 |
| 7 | 2,0 | 0,077 | 0,070 | 0,062 | 0,191 | 0,264 |
| 8 | 2,5 | 0,084 | 0,077 | 0,068 | 0,209 | 0,289 |
| 9 | 3,0 | 0,090 | 0,082 | 0,073 | 0,225 | 0,310 |
| 10 | 4,0 | 0,101 | 0,092 | 0,082 | 0,252 | 0,348 |
| 11 | 5,0 | 0,110 | 0,101 | 0,090 | 0,276 | 0,381 |
| 12 | 6,0 | 0,119 | 0,109 | 0,096 | 0,297 | 0,410 |
| 13 | 8,0 | 0,133 | 0,122 | 0,108 | 0,333 | 0,469 |
| 14 | 10 | 0,146 | 0,133 | 0,118 | 0,364 | 0,502 |
| 15 | 12 | 0,157 | 0,143 | 0,127 | 0,392 | 0,540 |
| 16 | 15 | 0,171 | 0,157 | 0,139 | 0,428 | 0,591 |
| 17 | 20 | 0,192 | 0,176 | 0,156 | 0,481 | 0,663 |
| 18 | 25 | 0,210 | 0,192 | 0,170 | 0,525 | 0,725 |
| 19 | 30 | 0,226 | 0,207 | 0,183 | 0,565 | 0,780 |
| 20 | 40 | 0,254 | 0,232 | 0,206 | 0,634 | 0,875 |
| 21 | 50 | 0,277 | 0,253 | - | 0,693 | 0,956 |
| 22 | 60 | 0,298 | 0,273 | - | 0,746 | 1,03 |
| 23 | 80 | 0,335 | 0,306 | - | - | - |
| 24 | 100 | 0,366 | 0,334 | - | - | - |
| 25 | 120 | 0,394 | 0,360 | - | - | - |
| 26 | 150 | 0,430 | 0,393 | - | - | - |
| 27 | 200 | 0,483 | 0,441 | - | - | - |
| Индекс | а | б | в | г | д |
T = 0,058 Q0,4 (индекс — а); T = 0,053 Q0,4 (индекс — б);
T = 0,047 Q0,4 (индекс — в); T = 0,145 Q0,4 (индекс — г);
T = 0,2 Q0,4 (индекс — д)
| ЗАЛИВКА МЕТАЛЛА В КОКИЛЬ | Кокильное литье
Крупносерийное производство |
| Карта 72, лист 2 |
| Дополнительные приемы работы |
| № позиции | Наименование приемов | Емкость разливочного ковша, кг, до |
| 10 | 15 | 20 | 30 | св. 30 |
| Время, мин. |
| 1 | Промыть и прогреть ковш в солях | 0,10 | 0,13 | 0,15 | 0,20 | 0,25 |
| 2 | Засыпать металл флюсом | 0,07 | 0,09 |
| 3 | Вылить остаток металла из ковша в изложницу | 0,04 | 0,05 |
| Индекс | а | б | в | г | д |
| ВЫЕМ ОТЛИВКИ ИЗ КОКИЛЯ | Кокильное литье
Крупносерийное производство |
| Карта 73, лист 1 |
| Характеристика категорий сложности отливок |
| I категория сложности. Отливки простой конфигурации, с небольшими выступами и углублениями, легко вынимаемые из кокиля. |
| II категория сложности. Отливки с конфигурацией средней сложности, со значительным количеством выступов и углублений, усложняющих выем отливки из кокиля. |
| III категория сложности. Отливки сложной конфигурации или тонкостенные, или отливки, имеющие ребра, выступы и углубления, значительно усложняющие выем отливки из кокиля. |
| А. Выем вручную |
| Содержание работы |
| Выем отливки без подрыва |
| 1. | Взять щипцы, захватить отливку, вынуть, осмотреть и положить отливку на место или подвесить ее на конвейер. |
| 2. | Положить щипцы на место. |
| Выем отливки с подрывом |
| 1. | Взять ломик или молоток, подорвать отливку ломиком или ударами молотка по толкателю. |
| 2. | Положить молоток или ломик на место. |
| ВЫЕМ ОТЛИВКИ ИЗ КОКИЛЯ | Кокильное литье
Крупносерийное производство |
| Карта 73, лист 2 |
| Выем отливки толкателем (механизмом) |
| Подорвать толкателем со штурвальным, рычажным, пневматическим приводом. |
| Б. Выем подъемником |
| Содержание работы |
| 1. | Взять ломик, молоток, подорвать отливку ломиком или ударами молотка по толкателю. |
| 2. | Положить ломик и молоток на место. |
| 3. | Подвести подъемник, застропить отливку, вынуть, осмотреть, отвести на место, опустить отливку, расстропить ее. |
| 4. | Отвести подъемник. |
| А. Выем вручную |
| № позиции | Металлоемкость кокиля Q, кг, до | Способ выема отливки |
| Без подрыва отливки | С подрывом отливки |
| Вручную | Толкателем |
| Категория сложности |
| I | II | III | I | II | III | I | II | III |
| Время T, мин. |
| 1 | 0,5 | 0,053 | 0,066 | 0,083 | 0,080 | 0,100 | 0,125 | 0,073 | 0,089 | 0,109 |
| 2 | 0,6 | 0,057 | 0,071 | 0,089 | 0,086 | 0,107 | 0,135 | 0,078 | 0,095 | 0,119 |
| 3 | 0,8 | 0,064 | 0,080 | 0,100 | 0,097 | 0,120 | 0,151 | 0,088 | 0,107 | 0,132 |
| 4 | 1,0 | 0,070 | 0,088 | 0,109 | 0,105 | 0,132 | 0,165 | 0,096 | 0,117 | 0,144 |
| 5 | 1,2 | 0,075 | 0,094 | 0,117 | 0,113 | 0,142 | 0,178 | 0,103 | 0,126 | 0,155 |
| 6 | 1,5 | 0,082 | 0,103 | 0,128 | 0,124 | 0,155 | 0,194 | 0,113 | 0,138 | 0,169 |
| 7 | 2,0 | 0,092 | 0,115 | 0,144 | 0,139 | 0,174 | 0,218 | 0,127 | 0,154 | 0,190 |
| 8 | 2,5 | 0,101 | 0,126 | 0,157 | 0,152 | 0,190 | 0,238 | 0,138 | 0,169 | 0,208 |
| 9 | 3,0 | 0,109 | 0,136 | 0,169 | 0,164 | 0,205 | 0,257 | 0,149 | 0,182 | 0,223 |
| 10 | 4,0 | 0,122 | 0,152 | 0,190 | 0,184 | 0,229 | 0,287 | 0,167 | 0,204 | 0,251 |
| 11 | 5,0 | 0,133 | 0,167 | 0,208 | 0,200 | 0,251 | 0,315 | 0,183 | 0,223 | 0,274 |
| 12 | 6,0 | 0,143 | 0,179 | 0,223 | 0,216 | 0,270 | 0,338 | 0,197 | 0,240 | 0,295 |
| 13 | 8,0 | 0,161 | 0,201 | 0,250 | 0,243 | 0,303 | 0,380 | 0,221 | 0,269 | 0,331 |
| 14 | 10 | 0,176 | 0,220 | 0,274 | 0,265 | 0,331 | 0,415 | 0,241 | 0,294 | 0,362 |
| 15 | 12 | 0,189 | 0,236 | 0,295 | 0,285 | 0,356 | 0,447 | 0,259 | 0,316 | 0,389 |
| 16 | 15 | 0,207 | 0,258 | 0,322 | 0,312 | 0,389 | 0,488 | 0,284 | 0,346 | 0,425 |
| 17 | 20 | 0,232 | 0,290 | 0,361 | 0,350 | 0,437 | 0,548 | 0,318 | 0,388 | 0,477 |
| Индекс | а | б | в | г | д | е | ж | з | и |
T = 0,07 Q0,4 (индекс — а); T = 0,0875 Q0,4 (индекс — б);
T = 0,109 Q0,4 (индекс — в); T = 0,105 Q0,4 (индекс — г);
T = 0,132 Q0,4 (индекс — д); T = 0,165 Q0,4 (индекс — е);
T = 0,096 Q0,4 (индекс — ж); T = 0,117 Q0,4 (индекс — з);
T = 0,144 Q0,4 (индекс — и)
| ВЫЕМ ОТЛИВКИ ИЗ КОКИЛЯ | Кокильное литье
Крупносерийное производство |
| Карта 73, лист 3 |
| Б. Выем подъемником |
| № позиции | Металлоемкость кокиля Q, кг, до | С подрывом вручную | С подрывом толкателем |
| Категория сложности |
| I | II | III | I | II | III |
| Время T, мин. |
| 1 | 20 | 0,513 | 0,603 | 0,712 | 0,461 | 0,541 | 0,641 |
| 2 | 25 | 0,576 | 0,677 | 0,800 | 0,517 | 0,608 | 0,720 |
| 3 | 30 | 0,633 | 0,745 | 0,880 | 0,569 | 0,668 | 0,791 |
| 4 | 35 | 0,686 | 0,807 | 0,953 | 0,616 | 0,724 | 0,858 |
| 5 | 40 | 0,735 | 0,865 | 1,02 | 0,660 | 0,776 | 0,919 |
| 6 | 50 | 0,826 | 0,971 | 1,15 | 0,742 | 0,872 | 1,03 |
| 7 | 60 | 0,908 | 1,07 | 1,26 | 0,815 | 0,958 | 1,13 |
| 8 | 70 | 0,984 | 1,16 | 1,37 | 0,884 | 1,04 | 1,23 |
| 9 | 80 | 1,05 | 1,24 | 1,46 | 0,947 | 1,11 | 1,32 |
| 10 | 90 | 1,12 | 1,32 | 1,56 | 1,01 | 1,18 | 1,40 |
| 11 | 100 | 1,18 | 1,39 | 1,64 | 1,06 | 1,25 | 1,48 |
| 12 | 120 | 1,30 | 1,53 | 1,81 | 1,17 | 1,37 | 1,63 |
| 13 | 140 | 1,41 | 1,66 | 1,96 | 1,27 | 1,49 | 1,76 |
| 14 | 160 | 1,51 | 1,78 | 2,10 | 1,36 | 1,60 | 1,89 |
| 15 | 180 | 1,61 | 1,89 | 2,23 | 1,44 | 1,70 | 2,01 |
| 16 | 200 | 1,70 | 2,00 | 2,36 | 1,53 | 1,79 | 2,12 |
| Индекс | а | б | в | г | д | е |
T = 0,108 Q0,52 (индекс — а); T = 0,127 Q0,52 (индекс — б);
T = 0,15 Q0,52 (индекс — в); T = 0,097 Q0,52 (индекс — г);
T = 0,114 Q0,52 (индекс — д); T = 0,135 Q0,52 (индекс — е)
Примечание. При выполнении работ двумя рабочими приведенное в нормативной карте время применять с коэффициентом 1,8.
| ВРЕМЯ НА ОБСЛУЖИВАНИЕ РАБОЧЕГО МЕСТА, ОТДЫХ И ЛИЧНЫЕ НАДОБНОСТИ | Кокильное литье
Крупносерийное производство |
| Карта 74 |
| Содержание работы |
| 1. | Раскладывание на рабочем месте инструмента, приспособлений, материалов. |
| 2. | Получение на рабочем месте необходимых вспомогательных материалов. |
| 3. | Содержание в чистоте рабочего места в процессе работы. |
| 4. | Сдача в конце рабочей смены остатка вспомогательных материалов. |
| 5. | Уборка инструментов, приспособлений в конце рабочей смены. |
| 6. | Поддержание в чистоте рабочего места в течение рабочей смены. |
| № позиции | Вид кокилей | Обслуживание рабочего места | Отдых и личные надобности при работе | Коэффициент к оперативному времени при работе |
| с заливкой металла | без заливки металла | с заливкой металла | без заливки металла |
| Время в процентах от оперативного времени |
| 1 | Ручные | 3 | 12 | 10 | 1,15 | 1,13 |
| 2 | Кокильные станки | 4 | 12 | 10 | 1,16 | 1,14 |
| Индекс | а | б | в | г | д |
Раздел II. СРЕДНЕСЕРИЙНОЕ И МЕЛКОСЕРИЙНОЕ ПРОИЗВОДСТВО
| ПОДГОТОВКА КОКИЛЯ К СБОРКЕ. СБОРКА И РАЗБОРКА ЕГО | Кокильное литье
Среднесерийное и мелкосерийное производство |
| Карта 75, лист 1 |
| Характеристика категорий сложности кокиля |
| I категория сложности. Кокили для отливки деталей простой конфигурации с небольшими выступами и углублениями (не более 2), легко доступные для очистки и окраски. |
| II категория сложности. Кокили для отливки деталей средней сложности со значительными выступами и углублениями (не более 4), усложняющими очистку и окраску. |
| III категория сложности. Кокили для отливки деталей сложной конфигурации, имеющие ребра, выступы и углубления (более 4), труднодоступные для очистки и окраски. |
| А. Кокили |
| Содержание работы |
| 1. | Очистить внутреннюю поверхность кокиля металлической щеткой. |
| 2. | Обдуть кокиль сжатым воздухом. |
| 3. | Окрасить внутреннюю поверхность кокиля пульверизатором. |
| 4. | Соединить и разъединить части кокиля. |
| 5. | Закрепить и раскрепить кокиль. |
| 6. | Установить и снять литниковую чашу (для кокилей с объемом свыше 20 дм3). |
| Б. Кокильные станки |
| Содержание работы |
| 1. | Очистить внутреннюю поверхность кокиля металлической щеткой. |
| 2. | Обдуть кокиль сжатым воздухом. |
| 3. | Окрасить внутреннюю поверхность кокиля пульверизатором. |
| 4. | Соединить части кокиля, поднять стержни, закрепить кокиль. |
| 5. | Установить и снять литниковую чашу (для кокилей с объемом свыше 20 дм3). |
| 6. | Раскрепить кокиль, раскрыть его, опустить стержни. |
| ПОДГОТОВКА КОКИЛЯ К СБОРКЕ, СБОРКА И РАЗБОРКА ЕГО | Кокильное литье
Среднесерийное и мелкосерийное производство |
| Карта 75, лист 2 |
| А. Кокили |
| I категория сложности |
| № позиции | Объем кокиля, дм3, до | Тип кокилей |
| с горизонтальным разъемом | с вертикальным разъемом |
| вытряхные | разъемные | створчатые | на штырях | на направляющих |
| Способ сборки и разборки кокиля |
| вручную | подъемником | краном | вручную | подъемником | краном | вручную | вручную | вручную |
| Время на кокиль, мин. |
| 1 | 5 | 0,40 | - | - | 0,75 | - | - | 0,25 | 0,80 | 0,50 |
| 2 | 7 | 0,46 | - | - | 0,90 | - | - | 0,28 | 0,93 | 0,64 |
| 3 | 10 | 0,54 | - | - | 1,03 | - | - | 0,32 | 1,10 | 0,75 |
| 4 | 15 | 0,65 | - | - | 1,25 | - | - | 0,37 | 1,35 | 0,92 |
| 5 | 20 | 0,74 | - | - | 1,45 | - | - | 0,41 | 1,55 | 1,07 |
| 6 | 25 | 0,82 | - | - | 1,60 | - | - | 0,44 | 1,73 | 1,17 |
| 7 | 30 | 0,90 | 2,00 | 2,30 | 1,74 | 3,50 | 3,80 | 0,48 | 1,90 | 1,30 |
| 8 | 40 | 1,03 | 2,10 | 2,40 | 2,00 | 3,60 | 4,10 | 0,54 | 2,20 | 1,50 |
| 9 | 50 | - | 2,21 | 2,55 | - | 3,80 | 4,40 | - | - | - |
| 10 | 70 | - | 2,40 | 2,74 | - | 4,20 | 4,75 | - | - | - |
| 11 | 100 | - | 2,60 | 3,00 | - | 4,60 | 5,10 | - | - | - |
| 12 | 150 | - | 2,90 | 3,30 | - | 5,30 | 5,70 | - | - | - |
| 13 | 200 | - | 3,10 | 3,50 | - | 5,80 | 6,20 | - | - | - |
| 14 | 250 | - | 3,20 | 3,70 | - | 6,20 | 6,50 | - | - | - |
| 15 | 300 | - | 3,35 | 3,90 | - | 6,50 | 6,90 | - | - | - |
| 16 | 400 | - | - | 4,20 | - | - | 7,30 | - | - | - |
| 17 | 500 | - | - | 4,40 | - | - | 7,70 | - | - | - |
| 18 | 700 | - | - | 4,70 | - | - | 8,40 | - | | - |
| 19 | 1000 | - | - | 5,10 | - | - | 9,20 | - | - | - |
| 20 | 1500 | - | - | 6,60 | - | - | 10,00 | - | - | - |
| Индекс | а | б | в | г | д | е | ж | з | и |
| ПОДГОТОВКА КОКИЛЯ К СБОРКЕ, СБОРКА И РАЗБОРКА ЕГО | Кокильное литье
Среднесерийное и мелкосерийное производство |
| Карта 75, лист 3 |
| II категория сложности |
| № позиции | Объем кокиля, дм3, до | Тип кокилей |
| с горизонтальным разъемом | с вертикальным разъемом |
| вытряхные | разъемные | створчатые | на штырях | на направляющих |
| Способ сборки и разборки кокиля |
| вручную | подъемником | краном | вручную | подъемником | краном | вручную | вручную | вручную |
| Время на кокиль, мин. |
| 1 | 5 | 0,50 | - | - | 0,80 | - | - | 0,30 | 0,86 | 0,60 |
| 2 | 7 | 0,58 | - | - | 0,94 | - | - | 0,34 | 1,00 | 0,70 |
| 3 | 10 | 0,68 | - | - | 1,10 | - | - | 0,39 | 1,20 | 0,82 |
| 4 | 15 | 0,80 | - | - | 1,35 | - | - | 0,45 | 1,45 | 1,00 |
| 5 | 20 | 0,92 | - | - | 1,55 | - | - | 0,50 | 1,65 | 1,17 |
| 6 | 25 | 1,02 | - | - | 1,70 | - | - | 0,54 | 1,85 | 1,30 |
| 7 | 30 | 1,10 | 2,10 | 2,40 | 1,85 | 3,50 | 4,00 | 0,58 | 2,00 | 1,41 |
| 8 | 40 | 1,25 | 2,20 | 2,60 | 2,10 | 3,80 | 4,30 | 0,65 | 2,30 | 1,63 |
| 9 | 50 | - | 2,35 | 2,74 | - | 4,00 | 4,50 | - | - | - |
| 10 | 70 | - | 2,57 | 3,00 | - | 4,40 | 4,90 | - | - | - |
| 11 | 100 | - | 2,80 | 3,30 | - | 5,00 | 5,40 | - | - | - |
| 12 | 150 | - | 3,15 | 3,65 | - | 5,60 | 6,00 | - | - | - |
| 13 | 200 | - | 3,35 | 4,00 | | 6,00 | 6,40 | - | - | - |
| 14 | 250 | - | 3,50 | 4,20 | - | 6,40 | 6,80 | - | - | - |
| 15 | 300 | - | 3,70 | 4,37 | - | 6,80 | 7,10 | - | - | - |
| 16 | 400 | - | - | 4,60 | - | - | 7,60 | - | - | - |
| 17 | 500 | - | - | 5,00 | - | - | 8,10 | - | - | - |
| 18 | 700 | - | - | 5,40 | - | - | 9,00 | - | - | - |
| 19 | 1000 | - | - | 6,00 | - | - | 9,60 | - | - | - |
| 20 | 1500 | - | - | 6,60 | - | - | 10,5 | - | - | - |
| Индекс | а | б | в | г | д | е | ж | з | и |
| ПОДГОТОВКА КОКИЛЯ К СБОРКЕ, СБОРКА И РАЗБОРКА ЕГО | Кокильное литье
Среднесерийное и мелкосерийное производство |
| Карта 75, лист 4 |
| III категория сложности |
| № позиции | Объем кокиля, дм3, до | Тип кокилей |
| с горизонтальным разъемом | с вертикальным разъемом |
| вытряхные | разъемные | створчатые | на штырях | на направляющих |
| Способ сборки и разборки кокиля |
| вручную | подъемником | краном | вручную | подъемником | краном | вручную | вручную | вручную |
| Время на кокиль, мин. |
| 1 | 5 | 0,63 | - | - | 0,85 | - | - | 0,35 | 0,93 | 0,66 |
| 2 | 7 | 0,73 | - | - | 1,00 | - | - | 0,40 | 1,07 | 0,76 |
| 3 | 10 | 0,85 | - | - | 1,20 | - | - | 0,44 | 1,26 | 0,91 |
| 4 | 15 | 1,00 | - | - | 1,44 | - | - | 0,50 | 1,52 | 1,10 |
| 5 | 20 | 1,15 | - | - | 1,65 | - | - | 0,55 | 1,75 | 1,30 |
| 6 | 25 | 1,27 | - | - | 1,83 | - | - | 0,60 | 1,90 | 1,43 |
| 7 | 30 | 1,37 | 2,30 | 2,60 | 2,00 | 3,10 | 4,20 | 0,63 | 2,10 | 1,57 |
| 8 | 40 | 1,56 | 2,50 | 2,80 | 2,30 | 4,00 | 4,40 | 0,70 | 2,40 | 1,80 |
| 9 | 50 | - | 2,60 | 3,00 | - | 4,30 | 4,60 | - | - | - |
| 10 | 70 | - | 2,85 | 3,25 | - | 4,60 | 5,20 | - | - | - |
| 11 | 100 | - | 3,15 | 3,50 | - | 5,20 | 5,60 | - | - | - |
| 12 | 150 | - | 3,50 | 4,00 | - | 5,80 | 6,20 | - | - | - |
| 13 | 200 | - | 3,75 | 4,25 | - | 6,30 | 6,60 | - | - | - |
| 14 | 250 | - | 4,00 | 4,45 | - | 6,80 | 7,00 | - | - | - |
| 15 | 300 | - | 4,20 | 4,65 | - | 7,10 | 7,40 | - | - | - |
| 46 | 400 | - | - | 5,05 | - | - | 8,00 | - | - | - |
| 17 | 500 | - | - | 5,35 | - | - | 8,40 | - | - | - |
| 18 | 700 | - | - | 5,90 | - | - | 9,10 | - | - | - |
| 19 | 1000 | - | - | 6,50 | - | - | 10,0 | - | - | - |
| 20 | 1500 | - | - | 7,20 | - | - | 11,0 | - | - | - |
| Индекс | а | б | в | г | д | е | ж | з | и |
Примечания:
1. При окраске кокиля кистью приведенное в нормативной карте время применяется с коэффициентом: для створчатых кокилей — 1,8; для вытряхных кокилей — 1,6; для разъемных и с вертикальным разъемом — 1,40.
2. При выполнении работ двумя рабочими приведенное в нормативной карте время применяется с коэффициентом 1,8.
3. Нормативы рассчитаны на кокили, состоящие из одного разъема (2-х частей). При работе на кокилях, состоящих из двух разъемов (3-х частей и более), приведенное в нормативах время принимать с коэффициентом 1,1.
| ПОДГОТОВКА КОКИЛЯ К СБОРКЕ, СБОРКА И РАЗБОРКА ЕГО | Кокильное литье
Среднесерийное и мелкосерийное производство |
| Карта 75, лист 5 |
| Б. Кокильные станки |
| № позиции | Объем кокиля, дм3, до | Тип кокильного станка |
| Пневматический | Гидравлический | Рычажный | Винтовой |
| Категория сложности |
| I | II | III | I | II | III | I | II | III | I | II | III |
| Время на кокиль T, мин. |
| 1 | 5 | 0,354 | 0,410 | 0,472 | 0,395 | 0,455 | 0,522 | 0,452 | 0,518 | 0,595 | 0,552 | 0,607 | 0,667 |
| 2 | 7 | 0,420 | 0,483 | 0,556 | 0,468 | 0,525 | 0,611 | 0,528 | 0,604 | 0,694 | 0,400 | 0,704 | 0,774 |
| 3 | 10 | 0,500 | 0,576 | 0,662 | 0,547 | 0,629 | 0,723 | 0,623 | 0,711 | 0,818 | 0,749 | 0,824 | 0,904 |
| 4 | 15 | 0,611 | 0,702 | 0,807 | 0,662 | 0,761 | 0,874 | 0,751 | 0,857 | 0,981 | 0,896 | 0,984 | 1,08 |
| 5 | 20 | 0,703 | 0,808 | 0,927 | 0,758 | 0,872 | 0,999 | 0,857 | 0,981 | 1,125 | 1,016 | 1,12 | 1,232 |
| 6 | 25 | 0,726 | 0,90 | 0,963 | 0,842 | 0,972 | 1,107 | 0,954 | 1,08 | 1,242 | 1,12 | 1,232 | 1,352 |
| 7 | 30 | 0,858 | 0,99 | 1,13 | 0,918 | 1,053 | 1,215 | 1,035 | 1,179 | 1,359 | 1,272 | 1,40 | 1,536 |
| 18 | 40 | 0,990 | 1,13 | 1,305 | 1,053 | 1,206 | 1,386 | 1,179 | 1,35 | 1,548 | 1,376 | 1,52 | 1,664 |
| 19 | 50 | 1,10 | 1,27 | 1,458 | 1,17 | 1,341 | 1,539 | 1,305 | 1,494 | 1,71 | 1,52 | 1,672 | 1,84 |
| 10 | 70 | 1,30 | 1,49 | 1,719 | 1,368 | 1,575 | 1,80 | 1,521 | 1,737 | 2,998 | 2,76 | 1,944 | 2,128 |
| 11 | 100 | 1,55 | 1,78 | 2,043 | 1,611 | 1,854 | 2,133 | 1,80 | 2,052 | 2,358 | 2,064 | 2,272 | 2,496 |
| 12 | 150 | 1,89 | 2,17 | 2,493 | 1,953 | 2,250 | 2,583 | 2,169 | 2,475 | 2,844 | 2,464 | 2,712 | 2,984 |
| 13 | 200 | 2,17 | 2,58 | 2,871 | 2,241 | 2,574 | 2,952 | 2,479 | 2,817 | 3,24 | 2,80 | 3,08 | 3,384 |
| 14 | 250 | 2,42 | 2,79 | 3,204 | 2,484 | 2,862 | 3,276 | - | - | - | 3,038 | 3,40 | 3,736 |
| 15 | 300 | 2,65 | 3,05 | 3,501 | 2,709 | 3,114 | 3,573 | - | - | - | 3,344 | 3,68 | 4,048 |
| 16 | 400 | 3,05 | 3,50 | 4,032 | 3,096 | 3,564 | 4,095 | - | - | - | 3,80 | 4,176 | 4,592 |
| 17 | 500 | 3,40 | 3,92 | 4,50 | 3,438 | 3,96 | 4,545 | - | - | - | 4,192 | 4,608 | 5,064 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м |
T = 0,16 V0,49 (индекс — а); T = 0,186 V0,49 (индекс — б);
T = 0,214 V0,49 (индекс — в); T = 0,185 V0,47 (индекс — г);
T = 0,213 V0,47 (индекс — д); T = 0,245 V0,47 (индекс — е);
T = 0,194 V0,46 (индекс — ж); T = 0,247 V0,46 (индекс — з);
T = 0,284 V0,46 (индекс — и); T = 0,272 V0,44 (индекс — к);
T = 0,299 V0,44 (индекс — л); T = 0,329 V0,44 (индекс — м)
Примечание. При окраске кокиля кистью приведенное в нормативной карте время применяется с коэффициентом 1,7.
| УСТАНОВКА ПЕСЧАНЫХ СТЕРЖНЕЙ | Кокильное литье
Среднесерийное и мелкосерийное производство |
| Карта 76, лист 1 |
| Характеристика категорий сложности стержней |
| I категория сложности. Стержни простые, с удобной установкой без подгонки, имеющие один знак. Проверка установки простыми шаблонами или щупом. |
| II категория сложности. Стержни средней сложности, требующие незначительной подгонки, осаживания при установке, имеющие до трех знаков. Проверка установки шаблонами средней сложности. |
| III категория сложности. Сложные стержни, устанавливаемые в труднодоступных местах, требующие точной подгонки, подкладывания прокладок и осаживания, имеющие более трех знаков. Проверка установки сложными шаблонами. |
| Содержание работы |
| 1. | Взять стержень, очистить и обдуть его. |
| 2. | Установить стержень в кокиль вручную, подъемником или краном. |
| 3. | Проверить правильность установки стержня шаблоном, щупом или линейкой. |
| № позиции | Объем стержня V, дм3, до | Категория сложности |
| I | II | III |
| Время на стержень T, мин. |
| Установка вручную |
| 1 | 0,3 | 0,243 | 0,303 | 0,379 |
| 2 | 0,4 | 0,259 | 0,324 | 0,405 |
| 3 | 0,5 | 0,273 | 0,341 | 0,426 |
| 4 | 0,7 | 0,299 | 0,368 | 0,461 |
| 5 | 1,0 | 0,320 | 0,400 | 0,500 |
| 6 | 1,5 | 0,351 | 0,439 | 0,549 |
| 7 | 2,0 | 0,375 | 0,469 | 0,586 |
| 8 | 3,0 | 0,412 | 0,515 | 0,644 |
| 9 | 4,0 | 0,440 | 0,550 | 0,688 |
| 10 | 5,0 | 0,463 | 0,579 | 0,724 |
| 11 | 7,0 | 0,501 | 0,626 | 0,782 |
| 12 | 10 | 0,543 | 0,679 | 0,849 |
| 13 | 15 | 0,597 | 0,746 | 0,932 |
| Индекс | а | б | в |
T = 0,32 V0,23 (индекс — а); T = 0,4 V0,23 (индекс — б);
T = 0,5 V0,23 (индекс — в)
| УСТАНОВКА ПЕСЧАНЫХ СТЕРЖНЕЙ | Кокильное литье
Среднесерийное и мелкосерийное производство |
| Карта 76, лист 2 |
| № позиции | Объем стержня V, дм3, до | Категория сложности |
| I | II | III |
| Время на стержень T, мин. |
| Установка подъемником, краном |
| 14 | 15 | 1,70 | 2,03 | 2,44 |
| 15 | 20 | 1,78 | 2,13 | 2,56 |
| 16 | 30 | 1,91 | 2,28 | 2,75 |
| 17 | 50 | 2,08 | 2,49 | 2,99 |
| 18 | 70 | 2,20 | 2,64 | 3,17 |
| 19 | 100 | 2,34 | 2,80 | 3,37 |
| 20 | 150 | 2,51 | 3,00 | 3,61 |
| 21 | 200 | 2,63 | 3,15 | 3,79 |
| Индекс | а | б | в |
T = 1,07 V0,17 (индекс — а); T = 1,28 V0,17 (индекс — б);
T = 1,54 V0,17 (индекс — в)
Примечания:
1. При работе с подъемником расстояние перемещения принято до 5 м, на каждый последующий 1 м перемещения к приведенному в нормативной карте времени добавлять 0,02 мин.
2. При выполнении работ двумя рабочими приведенное в нормативной карте время применяется с коэффициентом 1,8.
3. При одновременном взятии нескольких стержней время на установку каждого последующего стержня принимать по карте с коэффициентом 0,7.
| УСТАНОВКА И ВЫЕМ МЕТАЛЛИЧЕСКИХ СТЕРЖНЕЙ ИЛИ СЪЕМНЫХ ЧАСТЕЙ КОКИЛЯ | Кокильное литье
Среднесерийное и мелкосерийное производство |
| Карта 77 |
| Содержание работы |
| 1. | Взять стержень или съемную часть кокиля, установить вручную или подъемником. |
| 2. | Подорвать стержень или съемную часть кокиля ломиком или винтом, рычагом, штурвалом. |
| 3. | Вынуть стержень или съемную часть кокиля и положить на место. |
| № позиции | Масса стержня или съемной части кокиля Q, кг, до | Способы подрыва |
| ломиком | винтом, рычагом |
| Время T, мин. |
| Работа вручную |
| 1 | 0,5 | 0,104 | 0,137 |
| 2 | 0,7 | 0,114 | 0,149 |
| 3 | 1,0 | 0,124 | 0,162 |
| 4 | 1,5 | 0,138 | 0,180 |
| 5 | 2,0 | 0,147 | 0,193 |
| 6 | 3,0 | 0,163 | 0,214 |
| 7 | 4,0 | 0,175 | 0,230 |
| 8 | 5,0 | 0,186 | 0,243 |
| 9 | 7,0 | 0,202 | 0,264 |
| 10 | 10 | 0,221 | 0,289 |
| 11 | 15 | 0,244 | 0,320 |
| T = 0,124 Q0,25 (индекс — а); T = 0,162 Q0,25 (индекс — б) |
| Работа подъемником |
| 12 | 20 | 1,21 | 1,41 |
| 13 | 25 | 1,29 | 1,50 |
| 14 | 30 | 1,35 | 1,58 |
| 15 | 40 | 1,46 | 1,71 |
| 16 | 50 | 1,55 | 1,81 |
| 17 | 60 | 1,63 | 1,90 |
| Индекс | а | б |
T = 0,54 Q0,27 (индекс — а); T = 0,63 Q0,27 (индекс — б)
| ЗАЛИВКА МЕТАЛЛА В КОКИЛЬ | Кокильное литье
Среднесерийное и мелкосерийное производство |
| Карта 78, лист 1 |
| Содержание работы |
| 1. | Взять ковш, подойти к раздаточной печи (раздаточному ковшу) или подвести ковш к печи (раздаточному ковшу) при помощи подъемника, крана. |
| 2. | Наполнить ковш металлом. |
| 3. | Подать ковш с металлом к кокилю (вручную, подъемником или краном). |
| 4. | Измерить температуру металла в ковше (для цветных сплавов). |
| 5. | Снять пленку или шлак с поверхности металла в ковше. |
| 6. | Залить металл в кокиль. |
| 7. | Слить остаток металла из ковша в изложницу. |
| 8. | Установить ковш или отвести подъемник на место. |
| № позиции | Металлоемкость кокиля, кг, до | Вид сплава |
| Чугун | Сталь | Медные сплавы | Алюминиевые сплавы | Магниевые сплавы |
| Время на кокиль, мин. |
| Работа вручную |
| 1 | 0,5 | 0,400 | 0,375 | 0,350 | 0,540 | 0,630 |
| 2 | 0,6 | 0,420 | 0,394 | 0,365 | 0,570 | 0,660 |
| 3 | 0,8 | 0,440 | 0,412 | 0,382 | 0,610 | 0,720 |
| 4 | 1,0 | 0,460 | 0,432 | 0,400 | 0,650 | 0,760 |
| 5 | 1,2 | 0,485 | 0,455 | 0,423 | 0,690 | 0,805 |
| 6 | 1,5 | 0,510 | 0,480 | 0,445 | 0,725 | 0,860 |
| 7 | 2,0 | 0,540 | 0,506 | 0,470 | 0,790 | 0,940 |
| 8 | 2,5 | 0,570 | 0,535 | 0,497 | 0,840 | 1,00 |
| 9 | 3,0 | 0,600 | 0,564 | 0,525 | 0,890 | 1,04 |
| 10 | 4,0 | 0,636 | 0,596 | 0,555 | 0,960 | 1,13 |
| 11 | 5,0 | 0,667 | 0,626 | 0,580 | 1,02 | 1,20 |
| 12 | 6,0 | 0,700 | 0,656 | 0,610 | 1,08 | 1,26 |
| ЗАЛИВКА МЕТАЛЛА В КОКИЛЬ | Кокильное литье
Среднесерийное и мелкосерийное производство |
| Карта 78, лист 2 |
| № позиции | Металлоемкость кокиля, кг, до | Вид сплава |
| Чугун | Сталь | Медные сплавы | Алюминиевые сплавы | Магниевые сплавы |
| Время на кокиль, мин. |
| 13 | 8,0 | 0,740 | 0,695 | 0,645 | 1,16 | 1,37 |
| 14 | 10 | 0,780 | 0,730 | 1,23 | 1,23 | 1,47 |
| 15 | 12 | 0,810 | 0,760 | 0,705 | 1,31 | 4,53 |
| 16 | 15 | 0,850 | 0,800 | 0,745 | 1,38 | 1,62 |
| 17 | 20 | 0,910 | 0,854 | 0,800 | 1,52 | 1,78 |
| 18 | 25 | 0,950 | 0,890 | 0,825 | 1,60 | 1,90 |
| 19 | 30 | 1,00 | 0,940 | 0,875 | 1,70 | 2,00 |
| Работа подъемником или краном |
| 20 | 30 | 1,40 | 1,32 | - | 2,20 | 2,56 |
| 21 | 40 | 1,50 | 1,41 | - | 2,40 | 2,80 |
| 22 | 50 | 1,56 | 1,46 | - | 2,50 | 2,90 |
| 23 | 60 | 1,62 | 1,52 | - | 2,60 | 3,05 |
| 24 | 80 | 1,72 | 1,62 | - | - | - |
| 25 | 100 | 1,81 | 1,70 | - | - | - |
| 26 | 120 | 1,90 | 1,80 | - | - | - |
| 27 | 150 | 2,00 | 1,88 | - | - | - |
| 28 | 200 | 2,10 | 1,97 | - | - | - |
| 29 | 250 | 2,20 | 2,07 | - | - | - |
| 30 | 300 | 2,30 | 2,16 | - | - | - |
| 31 | 400 | 2,45 | 2,30 | - | - | - |
| 32 | 500 | 2,60 | 2,40 | - | - | - |
| Индекс | а | б | в | г | д |
Примечание. Расстояние транспортировки ковша с металлом принято:
а) при заливке вручную — 5 м;
б) при заливке с помощью подъемника или крана — 10 м.
При выполнении работ двумя рабочими приведенное в нормативной карте время принимается с коэффициентом 2,0.
| ВЫЕМ ОТЛИВКИ ИЗ КОКИЛЯ | Кокильное литье
Среднесерийное и мелкосерийное производство |
| Карта 79, лист 1 |
| Характеристика категорий сложности |
| I категория сложности. Отливки простой конфигурации, с небольшими выступами и углублениями, легко вынимаемые из кокиля. |
| II категория сложности. Отливки с конфигурацией средней сложности, со значительным количеством выступов и углублений, усложняющих выем отливки из кокиля. |
| III категория сложности. Отливки сложной конфигурации или тонкостенные, или отливки, имеющие ребра, выступы и углубления, значительно усложняющие выем отливки из кокиля. |
| Содержание работы |
| 1. | Подорвать отливку вручную ломиком, молотком или толкателем со штурвальным, рычажным, пневматическим приводом. |
| 2. | Вынуть отливку из кокиля вручную щипцами или подъемником, осмотреть отливку и положить, отвести на место (до 5 м) подъемником или краном. |
| А. Выем вручную |
| № позиции | Металлоемкость кокиля Q, кг, до | Способ выема отливки |
| Без подрыва отливки | С подрывом отливки |
| Вручную | Толкателем |
| Категория сложности |
| I | II | III | I | II | III | I | II | III |
| Время T, мин. |
| 1 | 0,5 | 0,061 | 0,076 | 0,095 | 0,092 | 0,115 | 0,144 | 0,083 | 0,102 | 0,126 |
| 2 | 0,6 | 0,066 | 0,082 | 0,102 | 0,099 | 0,124 | 0,155 | 0,090 | 0,110 | 0,135 |
| 3 | 0,8 | 0,074 | 0,092 | 0,114 | 0,111 | 0,139 | 0,174 | 0,101 | 0,123 | 0,152 |
| 4 | 1,0 | 0,081 | 0,100 | 0,125 | 0,121 | 0,152 | 0,190 | 0,110 | 0,135 | 0,166 |
| 5 | 1,2 | 0,087 | 0,108 | 0,135 | 0,130 | 0,164 | 0,204 | 0,118 | 0,145 | 0,179 |
| 6 | 1,5 | 0,095 | 0,118 | 0,147 | 0,142 | 0,179 | 0,223 | 0,129 | 0,159 | 0,195 |
| ВЫЕМ ОТЛИВКИ ИЗ КОКИЛЯ | Кокильное литье
Среднесерийное и мелкосерийное производство |
| Карта 79, лист 2 |
| № позиции | Металлоемкость кокиля Q, кг, до | Способ выема отливки |
| Без подрыва отливки | С подрывом отливки |
| Вручную | Толкателем |
| Категория сложности |
| I | II | III | I | II | III | I | II | III |
| Время T, мин. |
| 7 | 2,0 | 0,107 | 0,132 | 0,165 | 0,160 | 0,201 | 0,251 | 0,145 | 0,178 | 0,219 |
| 8 | 2,5 | 0,117 | 0,144 | 0,180 | 0,175 | 0,220 | 0,274 | 0,159 | 0,195 | 0,239 |
| 9 | 3,0 | 0,126 | 0,155 | 0,194 | 0,188 | 0,237 | 0,295 | 0,171 | 0,209 | 0,258 |
| 10 | 4,0 | 0,141 | 0,174 | 0,218 | 0,211 | 0,265 | 0,331 | 0,192 | 0,235 | 0,289 |
| 11 | 5,0 | 0,154 | 0,190 | 0,238 | 0,229 | 0,289 | 0,361 | 0,209 | 0,257 | 0,316 |
| 12 | 6,0 | 0,166 | 0,205 | 0,256 | 0,249 | 0,311 | 0,389 | 0,225 | 0,276 | 0,340 |
| 13 | 8,0 | 0,186 | 0,230 | 0,287 | 0,279 | 0,350 | 0,436 | 0,253 | 0,310 | 0,381 |
| 14, | 10 | 0,204 | 0,251 | 0,314 | 0,305 | 0,383 | 0,477 | 0,276 | 0,339 | 0,417 |
| 15 | 12 | 0,219 | 0,270 | 0,338 | 0,328 | 0,411 | 0,514 | 0,297 | 0,365 | 0,449 |
| 16 | 15 | 0,239 | 0,295 | 0,369 | 0,359 | 0,449 | 0,561 | 0,325 | 0,399 | 0,490 |
| 17 | 20 | 0,269 | 0,332 | 0,414 | 0,402 | 0,504 | 0,630 | 0,365 | 0,447 | 0,550 |
| Индекс | а | б | в | г | д | е | ж | з | и |
T = 0,081 Q0,4 (индекс — а); T = 0,10 Q0,4 (индекс — б);
T = 0,125 Q0,4 (индекс — в); T = 0,121 Q0,4 (индекс — г);
T = 0,152 Q0,4 (индекс — д); T = 0,190 О0,4 (индекс — е);
T = 0,11 Q0,4 (индекс — ж); T = 0,135 Q0,4 (индекс — з);
T = 0,166 Q0,4 (индекс — и)
| ВЫЕМ ОТЛИВКИ ИЗ КОКИЛЯ | Кокильное литье
Среднесерийное и мелкосерийное производство |
| Карта 79, лист 3 |
| В. Выем подъемником, краном |
| № позиции | Металлоемкость кокиля Q, кг, до | С подрывом вручную | С подрывом толкателем |
| Категория сложности |
| I | II | III | I | II | III |
| Время T, мин. |
| 1 | 20 | 0,589 | 0,693 | 0,822 | 0,533 | 0,622 | 0,736 |
| 2 | 25 | 0,661 | 0,779 | 0,923 | 0,597 | 0,699 | 0,827 |
| 3 | 30 | 0,727 | 0,856 | 1,01 | 0,657 | 0,768 | 0,909 |
| 4 | 35 | 0,788 | 0,927 | 1,10 | 0,672 | 0,832 | 0,985 |
| 5 | 40 | 0,844 | 0,994 | 1,18 | 0,763 | 0,892 | 1,06 |
| 6 | 50 | 0,948 | 1,12 | 1,32 | 0,856 | 1,00 | 1,19 |
| 7 | 60 | 1,04 | 1,23 | 1,45 | 0,942 | 1,10 | 1,30 |
| 8 | 70 | 1,13 | 1,33 | 1,58 | 1,02 | 1,19 | 1,41 |
| 9 | 80 | 1,21 | 1,43 | 1,68 | 1,09 | 1,28 | 1,51 |
| 10 | 90 | 1,29 | 1,52 | 1,80 | 1,16 | 1,36 | 1,61 |
| 11 | 100 | 1,36 | 1,60 | 1,90 | 1,23 | 1,44 | 1,70 |
| 12 | 120 | 1,49 | 1,76 | 2,09 | 1,35 | 1,58 | 1,87 |
| 13 | 140 | 1,62 | 1,91 | 2,26 | 1,46 | 1,71 | 2,02 |
| 14 | 160 | 1,74 | 2,04 | 2,42 | 1,57 | 1,83 | 2,17 |
| 15 | 200 | 1,95 | 2,30 | 2,72 | 1,76 | 2,06 | 2,44 |
| 16 | 250 | 2,19 | 2,58 | 3,06 | 1,98 | 2,31 | 2,74 |
| 17 | 300 | 2,41 | 2,83 | 3,36 | 2,17 | 2,54 | 3,01 |
| 18 | 400 | 2,80 | 3,29 | 3,90 | 2,53 | 2,95 | 3,49 |
| 19 | 500 | 3,14 | 3,70 | 4,38 | 2,84 | 3,32 | 3,92 |
| Индекс | а | б | в | г | д | е |
T = 0,124 Q0,52 (индекс — а); T = 0,146 Q0,52 (индекс — б);
T = 0,173 Q0,52 (индекс — в); T = 0,112 Q0,52 (индекс — г);
T = 0,131 Q0,52 (индекс — д); T = 0,155 Q0,52 (индекс — е)
Примечание. При выполнении работ двумя рабочими приведенное в нормативной карте время применяется с коэффициентом 1,8.
| ПОДГОТОВИТЕЛЬНО ЗАКЛЮЧИТЕЛЬНОЕ ВРЕМЯ | Кокильное литье
Среднесерийное и мелкосерийное производство |
| Карта 80 |
| Содержание работы |
| 1. | Получение производственного задания, получение инструментов, материалов, приспособлений и технологической документации. |
| 2. | Ознакомление с работой, технологической документацией, чертежом. |
| 3. | Получение инструктажа о порядке выполнения работы. |
| 4. | Разогрев кокиля (горелкой, заливкой жидкого металла). |
| 5. | Сдача инструмента, приспособлений, технологической документации после выполнения задания. |
| № позиции | Вид кокилей | Объем кокиля, дм3, до |
| 40 | свыше 40 |
| Время, мин. |
| 1 | Ручные | 20 | 30 |
| 2 | Кокильные станки | 15 | 25 |
| Индекс | а | б |