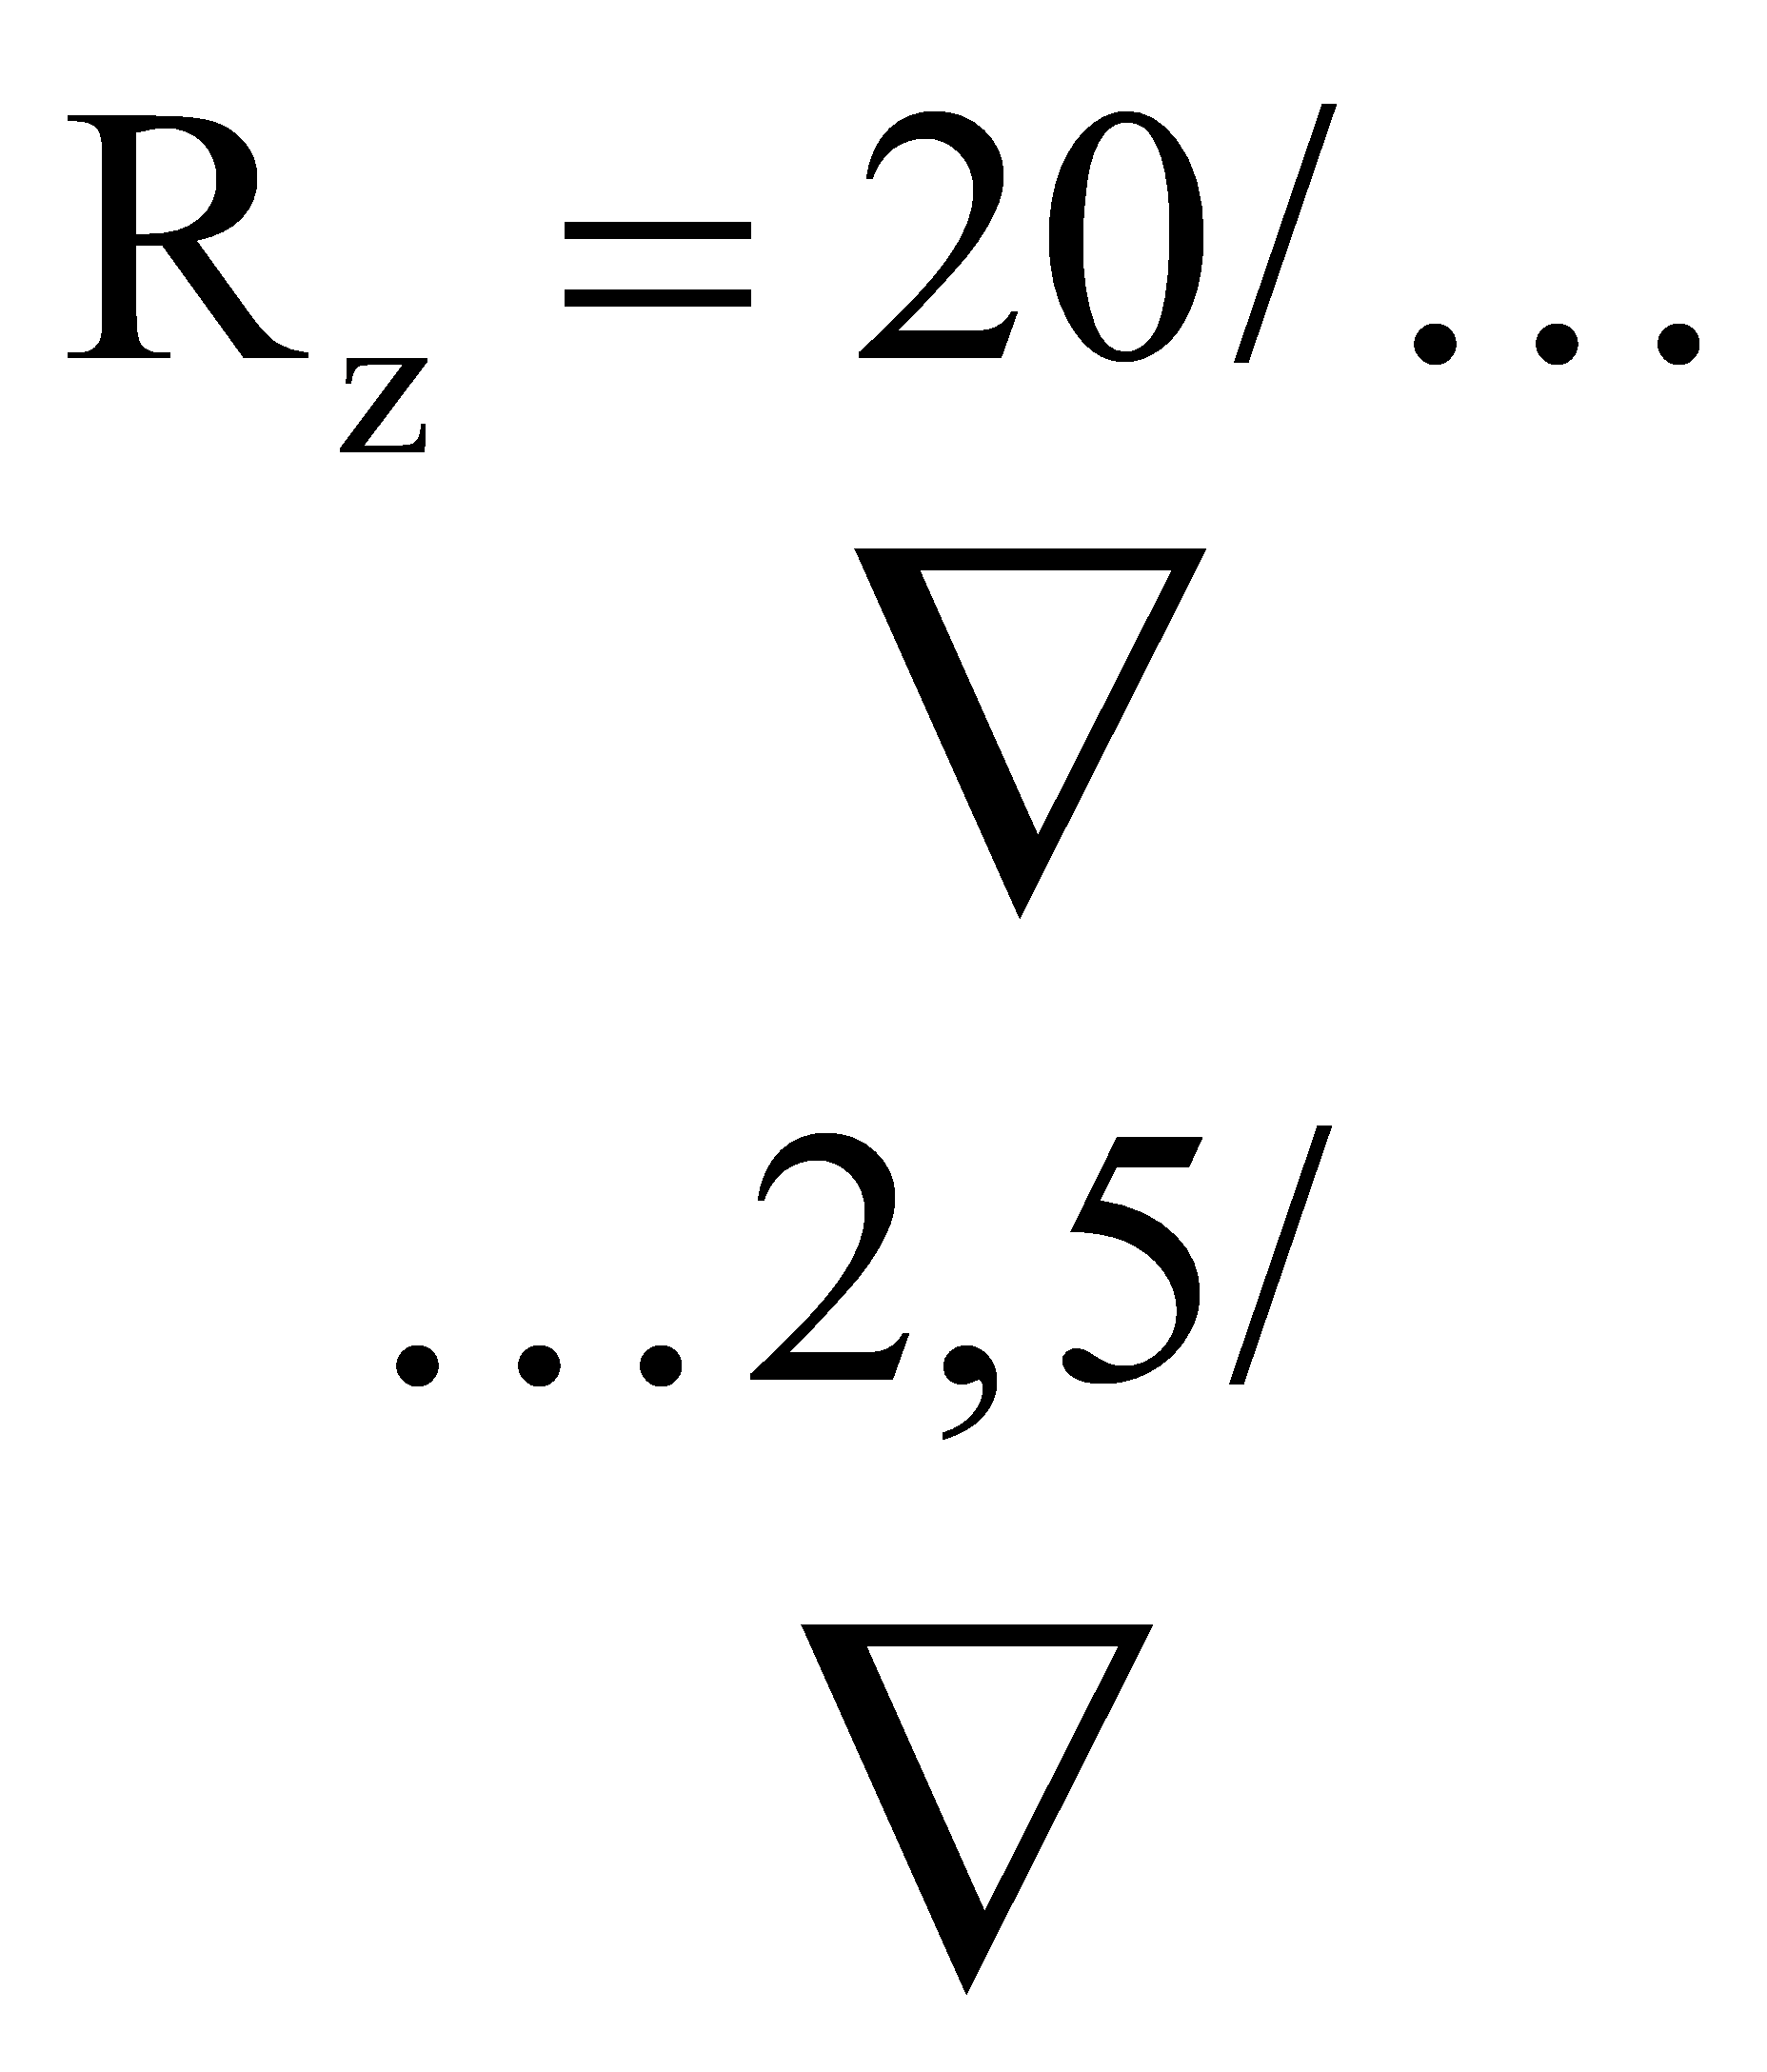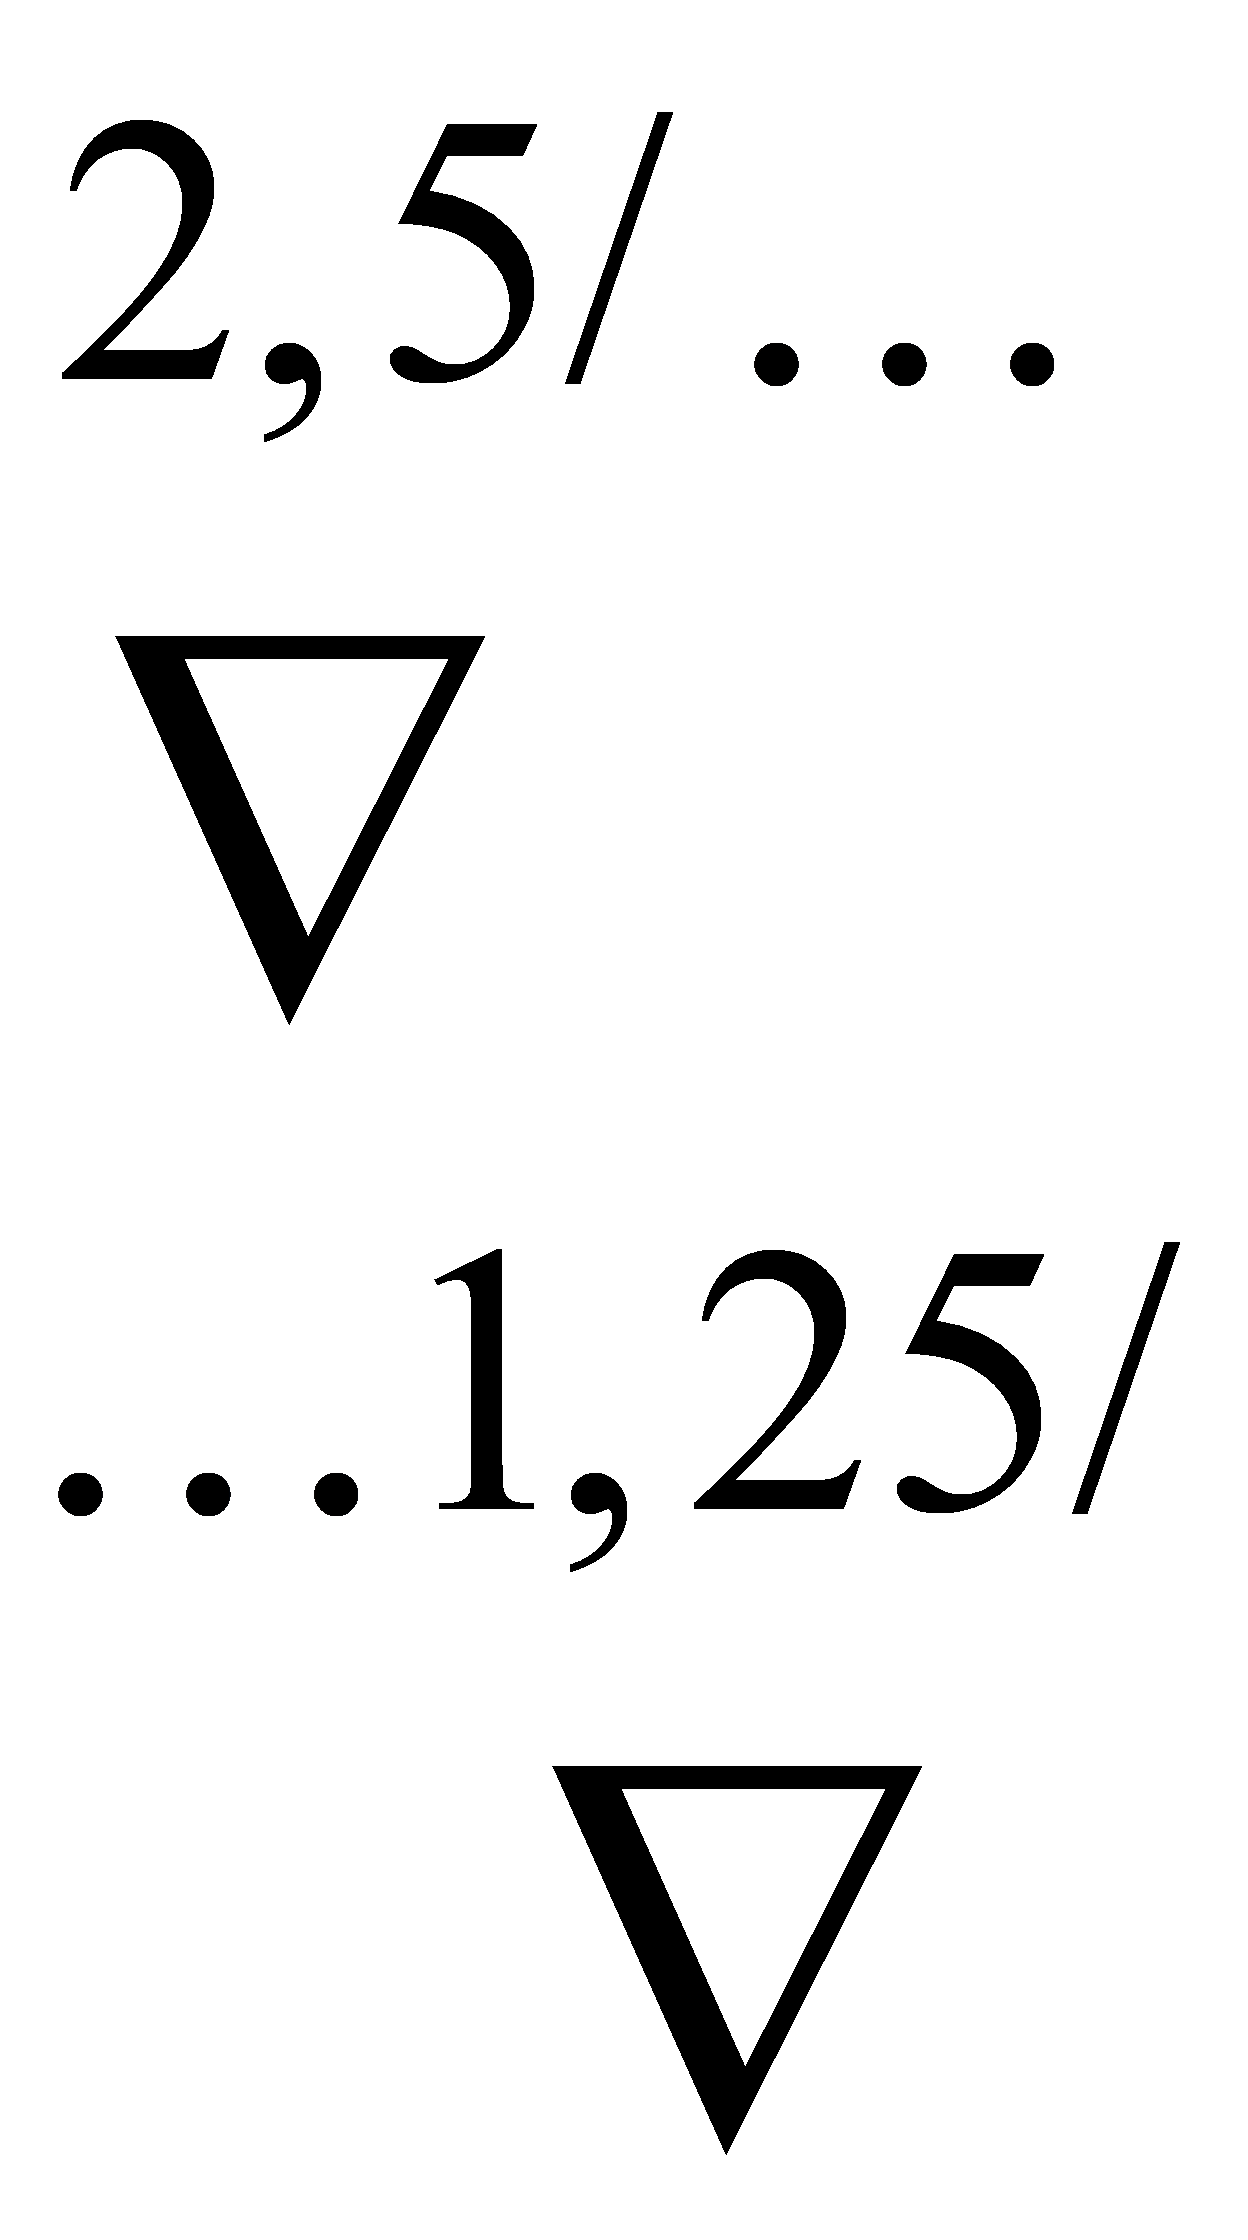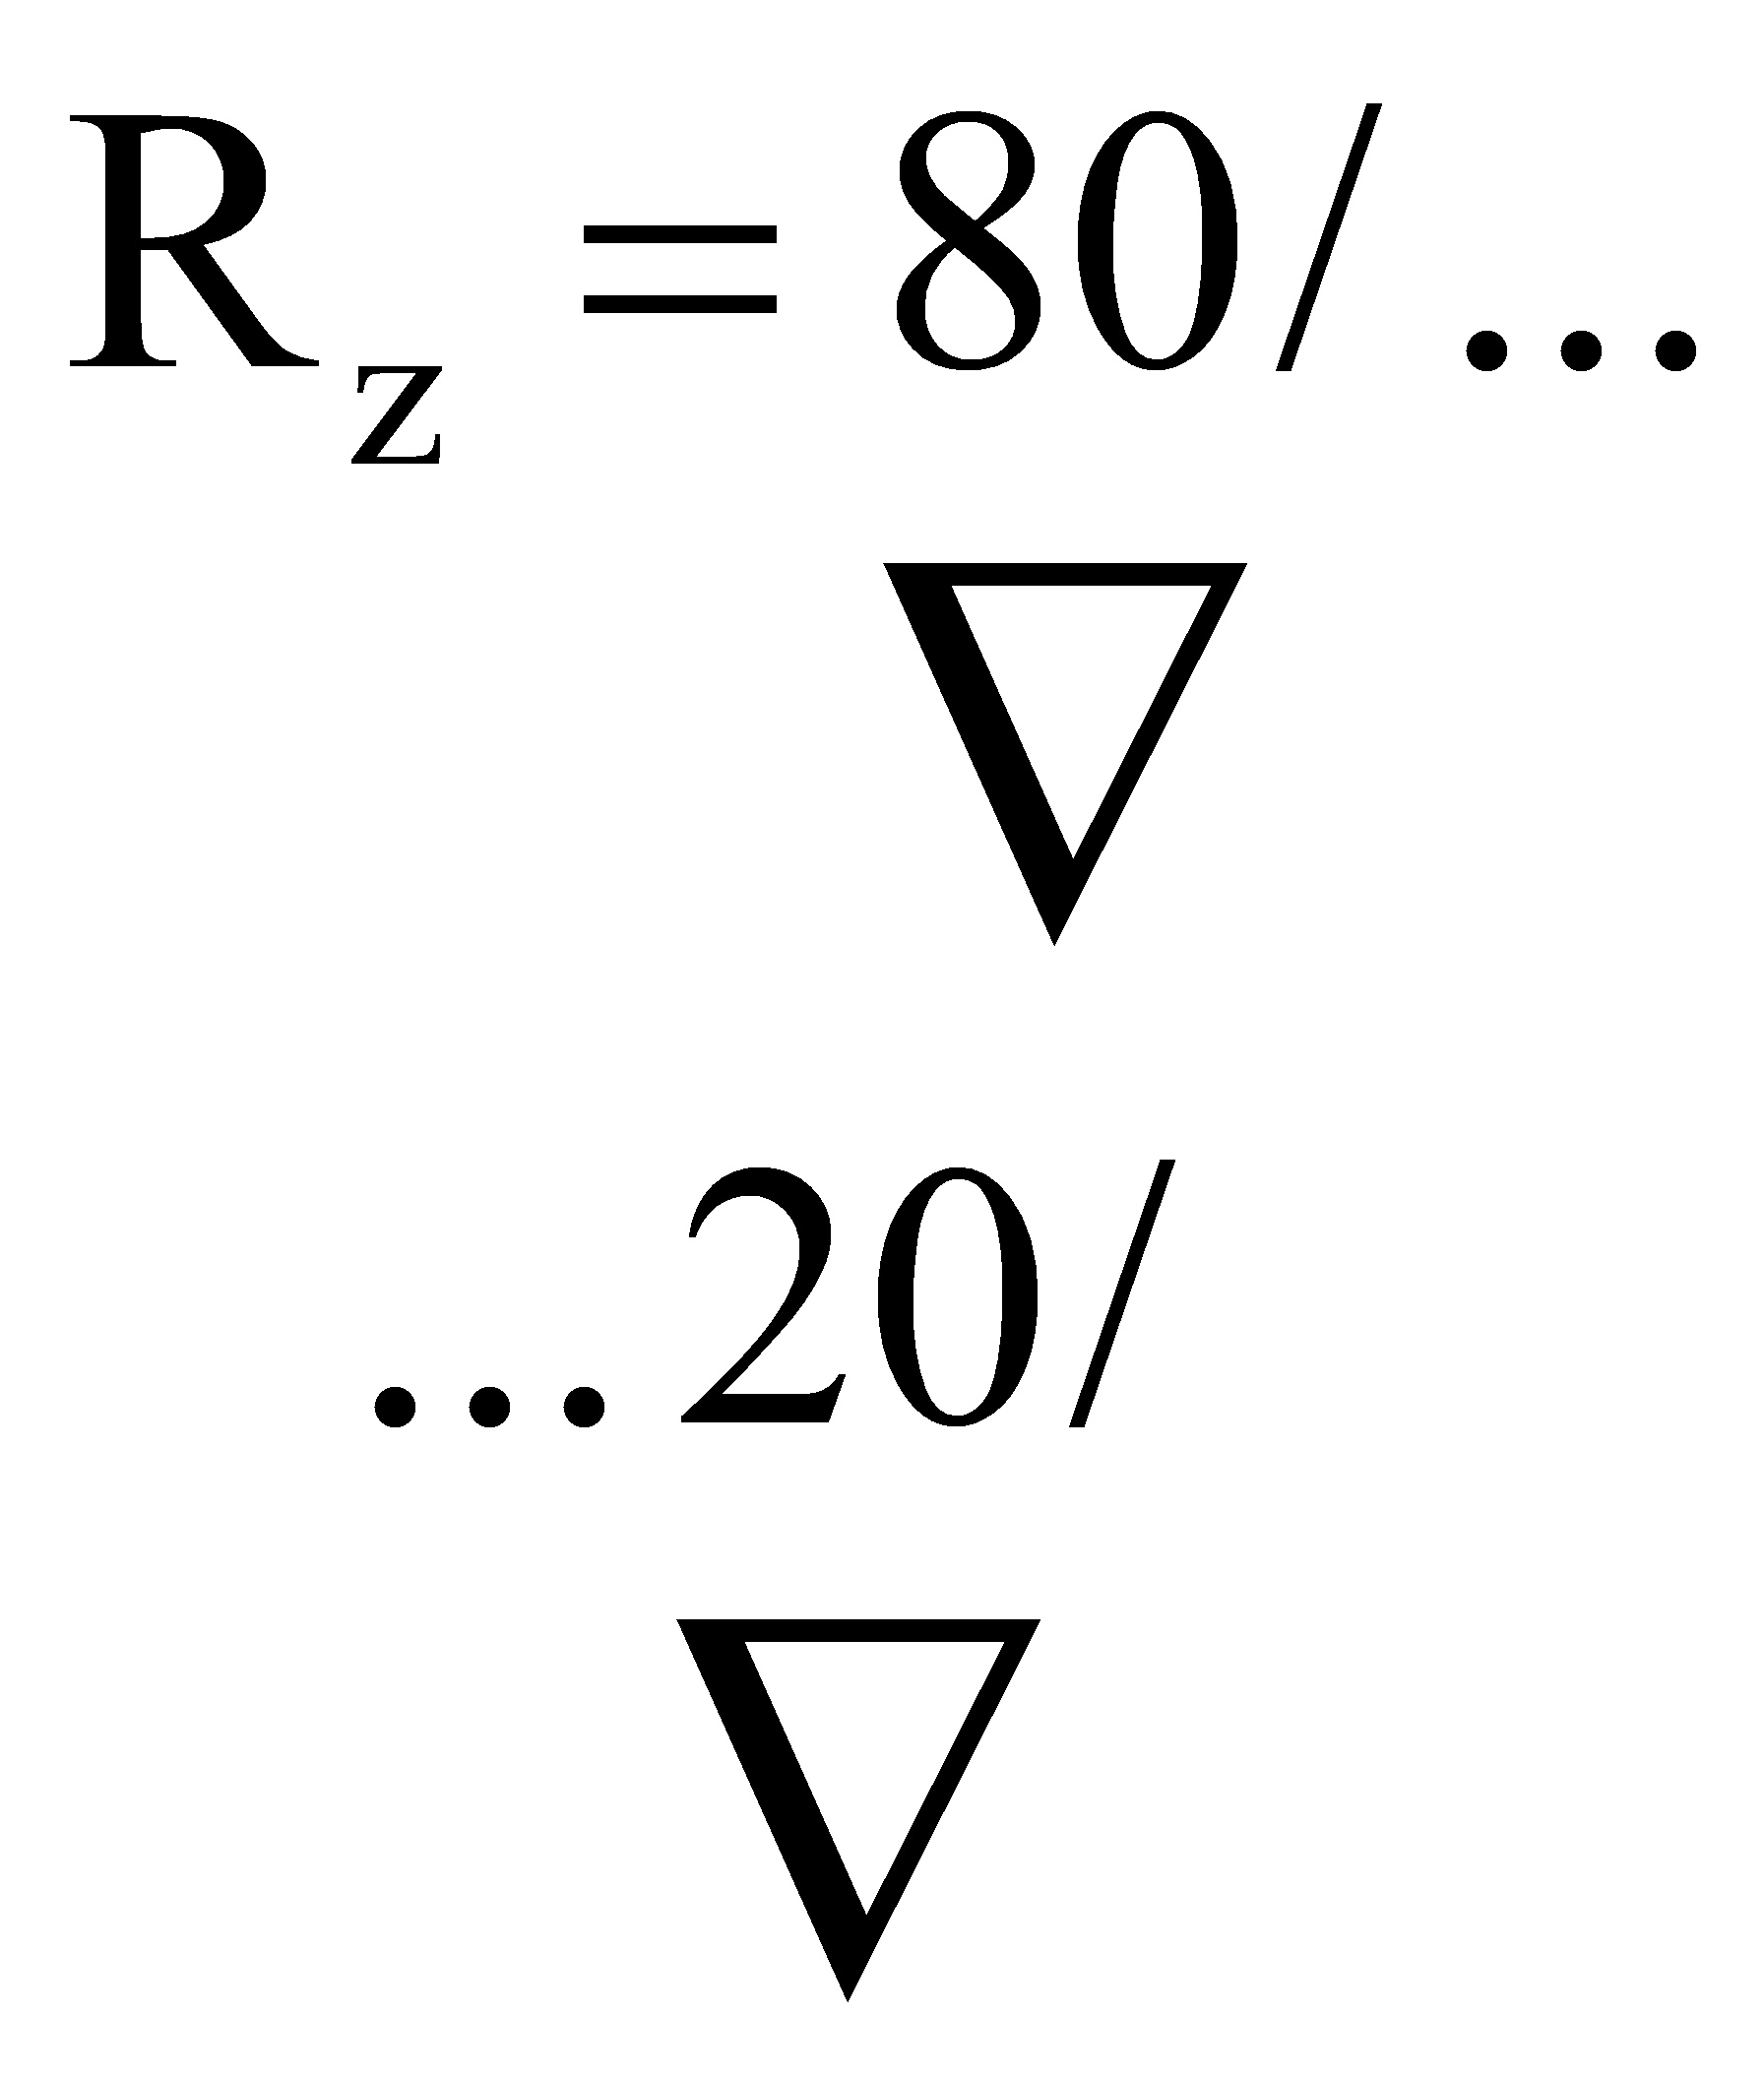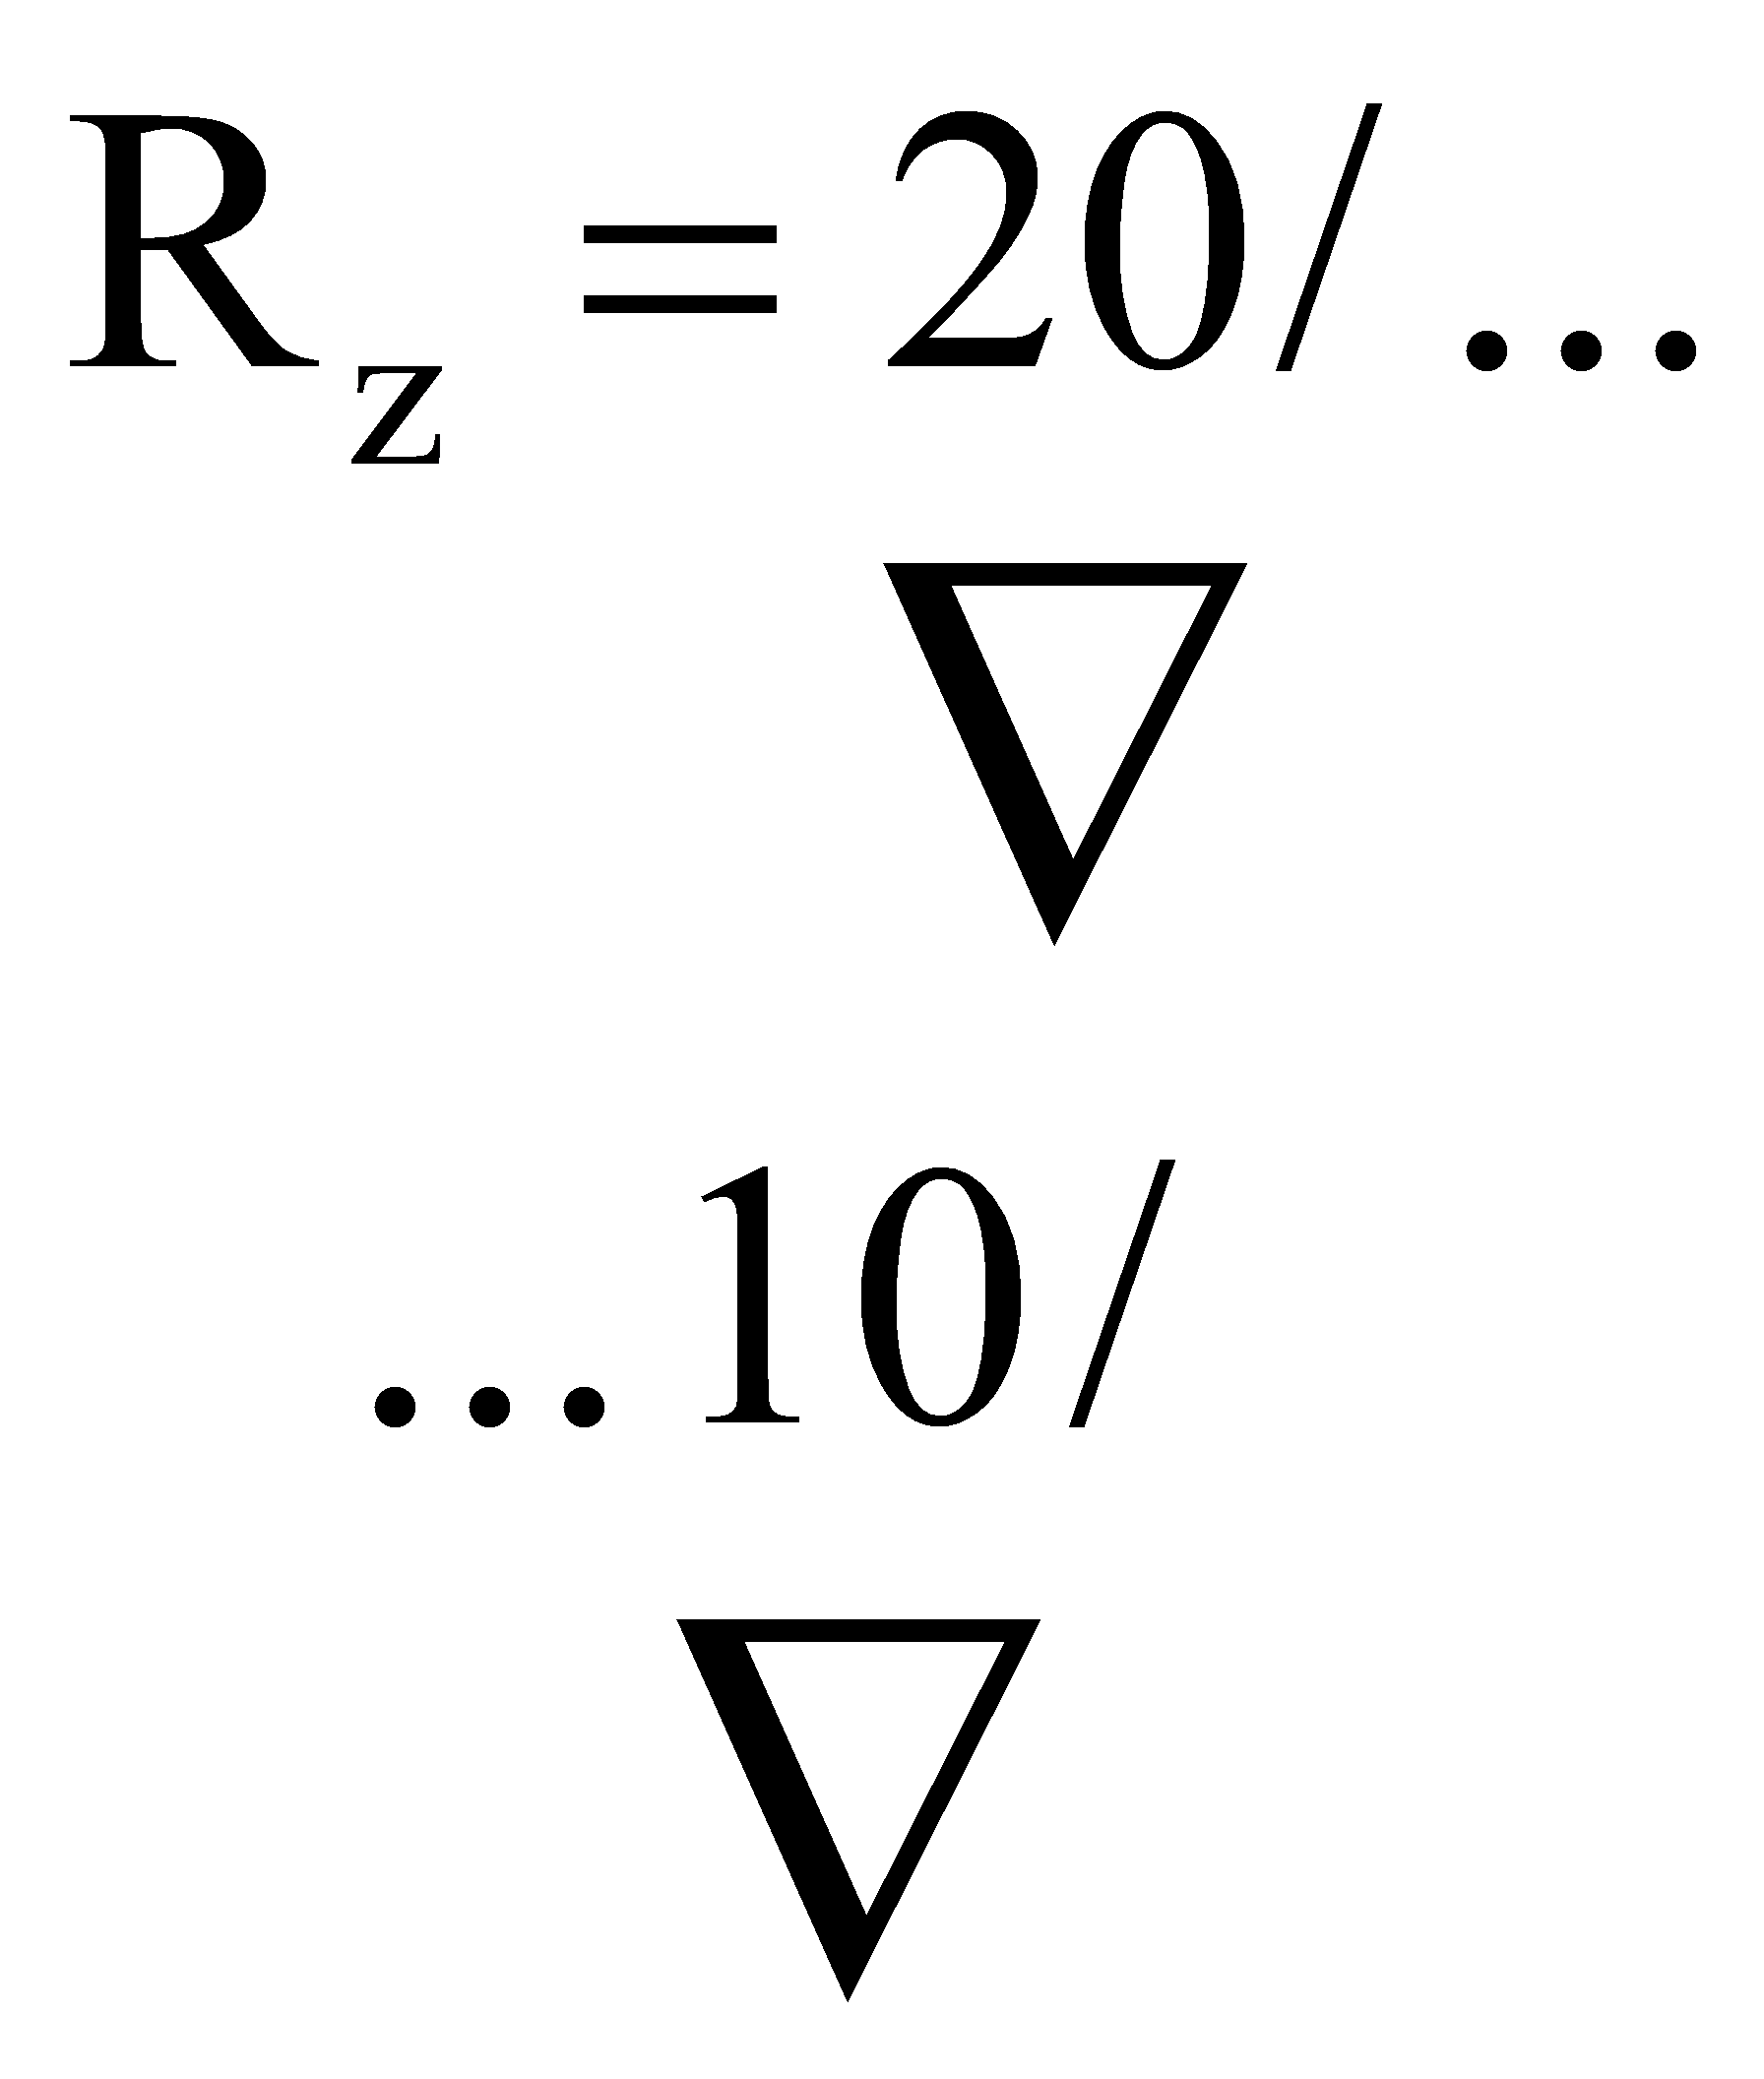Общемашиностроительные нормативы времени и режимов резания на работы, выполняемые на металлорежущих станках с программным управлением
Государственный комитет СССР по труду и социальным вопросамУтратил силу 02.11.2026
Актуально на 11.11.2026.
Как цитировать: "Общемашиностроительные нормативы времени и режимов резания на работы, выполняемые на металлорежущих станках с программным управлением". https://bukva.ai/docs/obschemashinostroitelnye-normativy-vremeni-i-goskomtrud-sssr
(утв. Госкомтрудом СССР)
Внимание
Документ утратил силу в связи с изданием «Общемашиностроительных нормативов времени и режимов резания для нормирования работ, выполняемых на универсальных и многоцелевых станках с числовым программным управлением. Часть I. Нормативы времени», утв. Постановлением Госкомтруда СССР, Секретариата ВЦСПС от 03.02.1988 № 54/3-72.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["Общемашиностроительные нормативы времени и режимов резания..."]:::rst
  click n0 "https://bukva.ai/docs/obschemashinostroitelnye-normativy-vremeni-i-goskomtrud-sssr" "Общемашиностроительные нормативы времени и режимов резания на работы, выполняемые на металлорежущих станках с программным управлением (утв. Госкомтрудом СССР)"
  n1["Общемашиностроительные нормативы времени... (от 03.02.1988 N 54/3-72)"]:::doc
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утверждены
Государственным комитетом СССР
по труду и социальным вопросам
ОБЩЕМАШИНОСТРОИТЕЛЬНЫЕ НОРМАТИВЫВРЕМЕНИ И РЕЖИМОВ РЕЗАНИЯ НА РАБОТЫ, ВЫПОЛНЯЕМЫЕНА МЕТАЛЛОРЕЖУЩИХ СТАНКАХ С ПРОГРАММНЫМ УПРАВЛЕНИЕМ
Настоящий сборник содержит нормативы времени и режимов резания на токарные, сверлильные и фрезерные работы на металлорежущих станках с программным управлением.
Разработан Челябинским политехническим институтом и Центральным бюро нормативов по труду при Научно-исследовательском институте труда Государственного комитета СССР по труду и социальным вопросам при участии нормативно-исследовательских организаций и предприятий машиностроения.
Сборник рассчитан на нормировщиков и технологов, занятых расчетом технически обоснованных норм времени на работы, выполняемые на металлорежущих станках с программным управлением в механических цехах машиностроительных предприятий.
Нормативы рекомендованы ЦБНТ для применения на предприятиях машиностроения.
ОБЩАЯ ЧАСТЬ
Настоящий сборник содержит нормативы вспомогательного времени на обслуживание рабочего места, отдых и личные надобности, подготовительно-заключительное время и нормативы режимов резания, предназначенные для расчета норм времени на работы, выполняемые на токарных, сверлильных и фрезерных станках с программным управлением в условиях мелкосерийного и среднесерийного характера производства.
Применение систем числового программного управления в станках является наиболее эффективным средством повышения удельного веса машинного (основного) времени и автоматизации мелкосерийного производства, что обеспечивает высокую технико-экономическую эффективность его и позволяет организовать многостаночное обслуживание.
Основные преимущества станков с программным управлением, применяемых взамен универсального оборудования:
повышение производительности труда за счет сокращения вспомогательного и машинного времени обработки на станке;
автоматизация приемов вспомогательных работ (подвод и отвод инструмента или детали, установки инструмента на размер), использование оптимальных траекторий движения инструмента;
снижение трудоемкости слесарной доработки, обусловленной высокой точностью и чистотой обработки криволинейных участков контуров и поверхностей деталей;
сокращение затрат на проектирование и изготовление оснастки;
снижение требований к квалификации рабочего-оператора;
сокращение сроков освоения новых изделий.
Имеющийся опыт эксплуатации станков с программным управлением на предприятиях показал, что непосредственное применение действующих общемашиностроительных нормативов режимов резания для универсальных станков не обеспечивает нормальной работы станков с программным управлением, так как при подготовке числовой программы работы станка учитывается значительное число технологических параметров, определяющих производительность и качество обработки. Большинство из них не являются постоянными и зависят как от конкретных условий обработки, так и от различных случайных факторов. Такими параметрами являются величина припуска (глубина, ширина резания), зависящая от неточности размеров и положения заготовки; твердость обрабатываемого материала, жесткость инструмента и детали, зависящая от величины и точки приложения усилий резания; затупление и износ режущего инструмента и качество его заточки, определяющие температуру в зоне резания и т.д. Кроме того, на станках с программным управлением, как правило, обрабатываются детали сложного профиля, обработка которых связана с постоянно изменяющимися параметрами резания (скорость, направление подачи и др.).
Различным моделям станков с программным управлением присущи специфичные особенности, связанные с их конструкцией. Например, в станках с шагово-импульсной системой управления движения инструмента на рабочих режимах осуществляются дискретно (неравномерно). Такой характер движения оказывает влияние на получаемую шероховатость поверхностей и износ инструмента.
При работе на станках с программным управлением часто объединяются получистовая и чистовая обработка, причем чистовая обработка всего контура детали ведется одним инструментом. Поэтому необходимы режимы, обеспечивающие гарантийную стойкость инструмента. При обработке фасонных поверхностей осуществляется одновременное относительное движение инструмента по двум — трем и более координатам, что может вызвать повышенную деформацию обрабатываемой детали и нарушить требуемые размеры.
Учитывая возможность изменения указанных параметров, технолог-программист с целью предохранения станка от перегрузки и поломки инструмента вводит в программу оптимальные режимы обработки для каждого участка траектории движения инструмента.
В связи с этим в настоящий сборник включены нормативы режимов резания, разработанные специально для станков с программным управлением, учитывающие особенности их эксплуатации.
В разделе нормативов времени приведены нормативы на установку и снятие деталей, вспомогательное время, связанное с выполнением операции, на контрольные измерения, обслуживание рабочего места и подготовительно-заключительное время.
Нормативы времени рассчитаны для нормирования работ при обслуживании рабочим одного станка (работа на одном станке). При нормировании многостаночных работ следует применять дополнительно карты 15 и 77 - 80.
Для учета характера серийности работ в нормативах предусмотрены поправочные коэффициенты.
Поправочный коэффициент учета серийности работ Кiп определяется суммарной продолжительностью обработки партии деталей, выраженной в сборнике рабочими сменами.
Для определения коэффициента производится предварительный расчет времени на партию:
где Tпарт. — суммарное время на партию в рабочих сменах;
Tа — время автоматической основной работы по программе, составленной технологом-программистом на основе нормативов режимов резания и паспортных данных станка;
Tв — время вспомогательной работы по сборнику;
Nд — количество обрабатываемых деталей в партии.
Из карты 1 применяем поправочный коэффициент к вспомогательному времени:
Исходными материалами для разработки сборника нормативов явились:
1. Общемашиностроительные нормативы времени вспомогательного, на обслуживание рабочего места и подготовительно-заключительного для технического нормирования станочных работ. Мелкосерийное и серийное, производство. М., НИИ труда, 1974.
2. Общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках. М., НИИ труда, 1974.
3. Нормативы времени и режимов резания при работе на станках с программным управлением, разработанные научно-исследовательским институтом технологии и организации производства (НИАТ), Минавиапрома, 1975.
4. Хронометражные наблюдения и фотографии рабочего времени предприятий машиностроения.
НОРМАТИВЫ ВСПОМОГАТЕЛЬНОГО ВРЕМЕНИ НА УСТАНОВКУ И СНЯТИЕ ДЕТАЛИ
Нормативы времени на установку и снятие детали даны по видам приспособлений в зависимости от типов станков. В нормативах установлены наиболее распространенные типовые способы установки, выверки и крепления деталей в универсальных и специальных зажимных приспособлениях. В качестве главного фактора продолжительности принята масса детали. Кроме этого фактора учтены способ установки и крепления детали и тип приспособления, наличие и характер выверки и др.
Нормативное время на установку и снятие детали включает выполнение следующих работ: установка, выверка (в случае необходимости) и закрепление детали, открепление и снятие детали, очистка приспособления от стружки.
При работе в специальных приспособлениях вспомогательное время определяется как сумма времени на установку и снятие одной детали; на установку каждой последующей детали свыше одной при работе в многоместных приспособлениях; на закрепление детали с учетом количества зажимов и времени на очистку приспособления от стружки.
В отдельных случаях, когда программой предусматривается специальная технологическая пауза на перезакрепление детали, нормативное время должно уменьшаться на величину, перекрываемую автоматической работой станка.
В нормативах предусматривается установка и снятие детали массой до 20 кг вручную, а свыше 20 кг — с помощью подъемных механизмов.
НОРМАТИВЫ ВСПОМОГАТЕЛЬНОГО ВРЕМЕНИ, СВЯЗАННОГО С ВЫПОЛНЕНИЕМ ОПЕРАЦИИ
Вспомогательное время, связанное с выполнением операции, дано в зависимости от типов станков и предусматривает следующую работу:
а) включить и выключить станок;
б) установить заданное взаимное положение детали и инструмента по координатам X, Y, Z и в случае необходимости произвести поднастройку;
в) включить и выключить лентопротяжной механизм (механизм воспроизведения программы);
г) открыть и закрыть крышку лентопротяжного механизма, перемотать, заправить ленту в считывающее устройство;
д) проверить приход детали или инструмента в заданную точку после обработки;
е) отвести деталь или инструмент из зоны обработки.
К вспомогательному времени, связанному с выполнением операции, относится и время автоматической вспомогательной работы станка по программе, расходуемое на подвод детали или инструмента от исходной точки в зону обработки и отвод; установку инструмента на размер обработки, автоматическую смену инструмента; включение и выключение подачи; холостые ходы при переходе от обработки одних поверхностей к другим; технологические паузы, предусмотренные при резком изменении направления подачи, проверке размеров, для осмотра инструмента и переустановки или перезакрепления детали. Затраты времени на эти приемы определяются по паспортным данным станков или другим регламентирующим документам (заводским производственным инструкциям, технологическим рекомендациям и т.д.), входят как составные элементы во время автоматической работы станка и отдельно не учитываются.
НОРМАТИВЫ ВСПОМОГАТЕЛЬНОГО ВРЕМЕНИ НА КОНТРОЛЬНЫЕ ИЗМЕРЕНИЯ ОБРАБОТАННОЙ ПОВЕРХНОСТИ
Достижение необходимых размеров обработки на станках с программным управлением обеспечивается конструкцией станка или режущего инструмента и точностью их настройки.
В связи с этим время на контрольные измерения (после окончания работы по программе) должно включаться в норму штучного времени только в том случае, если это предусмотрено технологическим процессом.
НОРМАТИВЫ ВРЕМЕНИ НА ОБСЛУЖИВАНИЕ РАБОЧЕГО МЕСТА
Время на обслуживание рабочего места дано по типам станков в процентах от оперативного времени.
Приведенное в картах нормативов время рассчитано на обслуживание рабочим одного станка и включает время на организационное и техническое обслуживание рабочего места.
В нормативах предусматривается время на выполнение следующих работ:
Техническое обслуживание рабочего места
1. Смена инструмента (или блока с инструментом) вследствие затупления.
2. Регулировка и подналадка станка в процессе работы (изменение величины коррекции инструмента).
3. Сметание и периодическая уборка стружки в процессе работы.
Организационное обслуживание рабочего места
1. Осмотр и опробование оборудования.
2. Раскладка инструмента в начале и уборка его в конце смены.
3. Смазка и чистка станка в течение смены.
4. Получение инструктажа в течение смены.
5. Уборка станка и рабочего места в конце смены.
НОРМАТИВЫ ВРЕМЕНИ НА ОТДЫХ И ЛИЧНЫЕ НАДОБНОСТИ
Время на отдых и личные надобности дано в процентах от оперативного времени. Это время устанавливается дифференцированно в зависимости от занятости рабочего и интенсивности труда.
Время на организационное и техническое обслуживание, отдых и личные надобности может частично перекрываться временем автоматической работы станка; штучное время в этом случае должно уменьшаться на 3%.
В случае необходимости для увеличения надежности работы гидравлических систем станков предусматривается время на предварительный разогрев станка (работа на холостом ходу) в количестве 2% от оперативного времени. Это время следует добавить к времени технического обслуживания рабочего места.
НОРМАТИВЫ ПОДГОТОВИТЕЛЬНО-ЗАКЛЮЧИТЕЛЬНОГО ВРЕМЕНИ
В нормативах подготовительно-заключительного времени предусмотрено выполнение следующих работ:
а) получение наряда, чертежа, технологической документации, программоносителя, режущего инструмента, заготовок, приспособлений в начале обработки;
б) ознакомление с заданием, чертежом, технологической документацией и получение необходимого инструктажа от мастера, наладчика, технолога, контролера;
в) подготовка рабочего места, наладка оборудования, приспособлений, инструмента, установка программоносителя;
г) пробный проход по программе без обработки (или изготовление пробной детали) с целью проверки точности отработки данной программы системой управления станком (выполняется только в случаях, предусмотренных производственной инструкцией);
д) снятие программоносителя, инструмента, приспособлений после окончания обработки партии деталей.
Подготовительно-заключительное время определяется как сумма:
а) времени на организационную подготовку;
б) времени на наладку станка, приспособлений, инструмента;
в) времени на пробный проход по программе.
В случае, если обработка детали с одной установки производится последовательно по нескольким программам, подготовительно-заключительное время на замену программоносителя или инструмента на партию деталей определяется по формуле:
где T_{\text{п}.\text{з}_{\text{пн}}}; Тп.з — подготовительно-заключительное время на установку программоносителя в считывающее устройство или инструмента и снятие соответственно на партию деталей и на одну операцию;
i — число программ обработки или типоразмеров инструментов;
n — количество деталей в партии.
РЕЖИМЫ РЕЗАНИЯ
В сборнике приведены временные режимы резания на токарные, сверлильные и фрезерные работы, соответствующие стойкости инструмента, указанные в приложениях 1 - 4.
Гостированные и среднеэкономические периоды стойкости с соответствующими режимами резания будут выпущены Минстанкоинпромом после утверждения их Государственным комитетом стандартов СССР.
Определение режимов резания для станков с программным управлением
Режимы резания при обработке конкретных деталей на станках с программным управлением назначаются на основании расчетно-технологической карты (РТК) и чертежа заготовки.
РТК содержит следующие данные:
чертеж детали в прямоугольной системе координат с указанием направления осей OX и OY и координат исходной точки обработки;
контуры детали, подлежащие обработке, вычерченные в масштабе с указанием всех размеров, необходимых для программирования;
траекторию движения вершины или центра инструмента в системах координат XOY и XOZ. Началом (и концом) траектории является исходная точка обработки с определенными координатами X, Y, Z. На траектории движения инструмента обозначены «опорные» точки (точки, в которых изменяется геометрический образ траектории движения инструмента или технологические параметры обработки — изменение режимов резания, холостой ход и т.д.);
контрольные точки, в которых предусмотрены кратковременные остановки инструмента для проверки точности обработки программы рабочими органами станка (такие точки предусматриваются перед окончательными чистовыми проходами при обработке дорогостоящих деталей) или для перезакрепления детали.
На основе РТК технолог-программист определяет последовательность обработки данной детали и количество установок детали на станке.
Для каждой установки детали определяются:
а) последовательность обработки по зонам, связанным с конструктивными особенностями детали (зоны ребер, наружных и внутренних контуров и т.д.);
б) последовательность обработки по ее видам (черновая, чистовая) в каждой из зон;
в) последовательность обработки отдельных элементов детали, находящихся в каждой из зон;
г) совокупность элементов детали, находящихся в данной зоне и обрабатываемых одним инструментом;
д) возможность охвата нескольких операций, выполняемых различными инструментами, комплексной программой обработки для одной установки детали.
Следующим этапом работы является расчет режимов резания на каждом элементарном участке траектории инструмента.
Особенностью конструкции большинства моделей, эксплуатирующихся в настоящее время фрезерных и токарных станков с программным управлением, является то, что число оборотов и интенсивность охлаждения инструмента устанавливается заранее для данного цикла обработки и не может быть изменена по программе, т.е. скорость резания для данной операции остается постоянной.
При назначении режимов резания предусматривают выделение для каждой операции одного так называемого «основного участка обработки», для которого находят оптимальные режимы резания: частота вращения шпинделя и минутная подача инструмента. Для остальных — неосновных участков, обрабатываемых в данной операции, определяются значения минутной подачи с учетом уже известного числа оборотов шпинделя.
Основной технологический участок выбирается технологом-программистом с учетом требований наиболее высокой чистоты поверхности на данном участке, повышенной точности обработки, пониженной жесткости системы СПИД или наибольшей длины обработки.
Для выбора величины подачи на каждом участке необходимо иметь точное представление о величине и конфигурации сечения снимаемого припуска. При расчете необходимо учитывать деформации от сил резания и жесткости системы СПИД, изменяющуюся при различных взаимных положениях инструмента и детали.
Рекомендуемые значения параметров режимов резания приведены в соответствующих картах нормативов.
Выбор режима резания
Точение
Глубина резания и число проходов
Относительно небольшое влияние глубины резания на стойкость резца и скорость резания позволяет при черновой обработке назначать возможно большую глубину резания, соответствующую глубине срезаемого припуска за один проход.
Количество проходов больше одного при черновой обработке следует допускать в исключительных случаях при снятии повышенных припусков и обработке на маломощных станках.
При чистовой обработке глубина резания назначается в зависимости от степени точности и чистоты поверхности.
Для каждого технологического участка по чертежу детали и заготовки определяется усредненный припуск, который принимают в качестве расчетного. Колебание глубины резания допускается не более 20%. Если колебания припуска выходят за эти пределы, назначают дополнительные проходы.
Подача
При черновой обработке величина подачи назначается с учетом размеров обрабатываемой поверхности, прочности и жесткости системы СПИД.
При чистовом точении выбор подачи необходимо согласовать с классом точности и шероховатости обрабатываемой поверхности.
Выбранная для черновой обработки подача проверяется по допустимой жесткости системы станок — деталь (карта 21).
Подача для чистового точения выбирается из карт 19 и 20.
Скорость резания
После выбора глубины резания и подачи по соответствующим картам назначается скорость резания при точении поверхности, растачивании и точении канавок.
Скорость резания по видам работ и типам инструментов даны на обработку конструкционных углеродистых, легированных и высоколегированных нержавеющих и жаропрочных сталей и сплавов, чугуна, медных и алюминиевых сплавов.
Режим резания на черновых операциях при наружном продольном, поперечном точении и растачивании проверяется по мощности и крутящему моменту станка с учетом в каждом случае его конструктивных данных.
При чистовой обработке обычными проходными и расточными резцами (t <= 2 мм, S <= 0,6 мм/об.), а также при обработке сверлами, зенкерами и развертками режим резания ввиду незначительных сил резания по мощности не проверяется.
Выбранный режим резания должен удовлетворять условиям:
N <= Nэ и 2M <= 2Mст,
где N — мощность, потребная на резание, кВт (определяется по картам 24, 27 и 29);
Nэ — эффективная мощность станка, кВт (определяется по паспорту);
2M — двойной крутящий момент при резании, кгм;
2Mст — двойной крутящий момент на шпинделе станка, кгм, допускаемый станком по прочности механизма или мощности электродвигателя (определяется по паспорту).
Двойной крутящий момент при резании 2M определяется по формуле:
2M = \frac{P_{z}D}{1000} \text{кгм},
где Pz — тангенциальная сила резания в кг,
D — диаметр обрабатываемой поверхности в мм.
Если выбранный режим не отвечает указанным условиям, необходимо установленную скорость резания понизить соответственно величине, допускаемой мощностью или крутящим моментом станка.
Сверление
Диаметр инструмента выбирается в зависимости от размера обрабатываемого отверстия и характера обработки. При сверлении для сокращения времени рекомендуется обработку вести в один проход. Для уменьшения машинного времени следует работать с возможно большей технологически допустимой подачей и соответствующей этой подаче скоростью резания.
Подача
При сверлении и рассверливании выбор подачи зависит от заданной чистоты и точности обработки, обрабатываемого материала, прочности сверл и жесткости системы станок — инструмент — деталь.
В карте 31 рекомендуются технологические подачи для сверления стали, чугуна и алюминиевых сплавов сверлами из стали Р18. В картах 39, 43 и 45 приводятся подачи для рассверливания, зенкерования и развертывания.
Подачи для каждого вида обработки установлены в зависимости от обрабатываемого материала, размера режущего инструмента и технических условий на обработку.
Скорость резания
После выбора диаметра режущего инструмента и подачи назначается скорость резания.
Скорость резания на каждый тип инструмента дана для обработки деталей из конструкционных и углеродистых, Легированных и высоколегированных нержавеющих и жаропрочных сталей, чугуна и для сверления деталей из медных и алюминиевых сплавов.
Выбранный режим резания для сверления, рассверливания и зенкерования проверяется по мощности и должен отвечать условию
N \leq N_{\text{д}}\eta,
где N — мощность, потребная на резание, в кВт (определяется по картам нормативов в соответствующих разделах);
Nд — мощность электродвигателя станка в кВт (определяется по паспорту станка);
\eta — к.п.д. станка.
Если выбранный режим не отвечает этому условию, необходимо скорость резания, установленную по нормативам, понизить соответственно величине, допускаемой по мощности.
Фрезерование
Диаметр фрезы зависит от размеров обрабатываемой поверхности, глубины резания, конструктивных размеров и формы детали, а также жесткости системы.
При выборе диаметра фрезы необходимо учитывать, что фрезы меньшего диаметра являются более производительными, поэтому в целях сокращения основного времени следует работать фрезами возможно меньшего диаметра, допускаемого конструктивными размерами детали и размерами обработки, при одновременно возможно большей жесткости фрезы.
Глубина резания
Для сокращения основного (технологического) времени работы рекомендуется обработку вести в один проход. При повышенных требованиях к точности и чистоте обработка ведется в два прохода — один черновой и один чистовой. В случае обработки деталей с «колодцами» или «карманами» необходимо пользоваться типовыми траекториями инструмента типа «спираль», «строка» и т.д.
Подача
Выбор величины подачи при черновом фрезеровании зависит от обрабатываемого материала, материала режущей части фрезы, мощности оборудования, жесткости системы, размеров обработки и углов заточки фрез.
Чистовая подача выбирается в зависимости от заданного класса чистоты обрабатываемой поверхности.
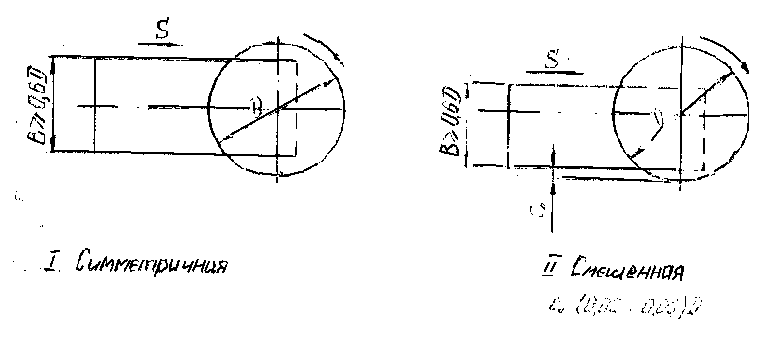
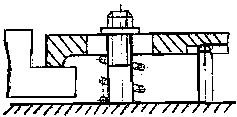
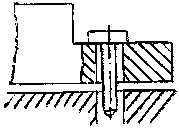
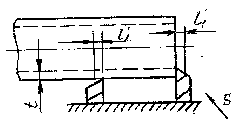
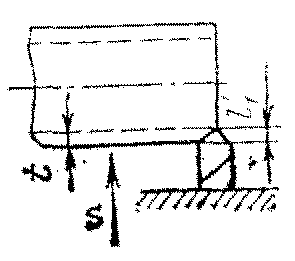
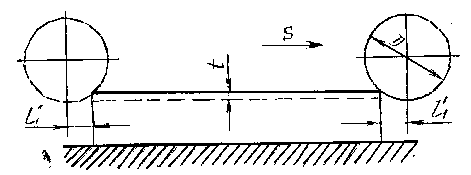
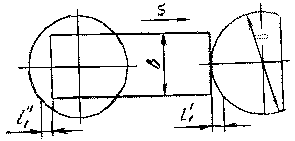
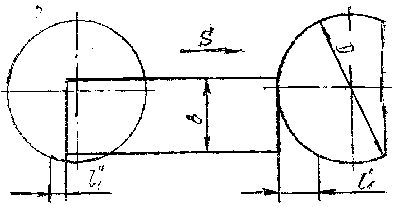
Для торцевых фрез на выбор величины подачи большое влияние оказывает вид установки фрезы относительно детали.
Значения подач в карте 50 приведены для смещенной установки фрезы (рис. 1).
Рис. 1
При симметричной установке фрезы значения подач необходимо уменьшать в 2 раза.
Подачи, рекомендуемые для работы различными типами фрез, в зависимости от мощности станка, вида обработки, обрабатываемого материала, приведены в соответствующих разделах режимов резания по типам фрез.
Скорость резания, минутная подача и мощность
После выбора диаметра фрезы и подачи на зуб фрезы по картам режимов резания устанавливается скорость резания, число оборотов фрезы и минутная подача.
Скорость резания и минутная подача на каждый тип фрезы даны для обработки конструкционных углеродистых, легированных и высоколегированных жаропрочных сталей, серого чугуна и медных сплавов.
В картах даются поправочные коэффициенты на скорость резания, число оборотов и минутную подачу в зависимости от механических свойств металла, состояния обрабатываемой, поверхности, ширины фрезерования, главного угла в плане.
Охлаждение
Режимы резания фрезами из быстрорежущей стали при обработке стали даны для условий применения смазочно-охлаждающих жидкостей, увеличивающих стойкость инструмента и улучшающих качество обрабатываемой поверхности.
Расчет нормы времени
Технически обоснованная норма времени состоит из нормы штучного времени Tшт. и нормы подготовительно-заключительного на партию обрабатываемых деталей T<...>.
Норма штучного времени на операцию при работе на станках с программным управлением определяется по формуле:
где Tа — время автоматической основной работы по программе, составленной технологом-программистом на основе нормативов режимов резания, паспортных данных станка (Tоа) и времени вспомогательной (Tва) работы станка по программе:
где Li — длина пути, проходимого инструментом или деталью в направлении подачи при обработке i-го технологического участка (с учетом врезания и перебега);
Sмi — минутная скорость подачи на данном участке;
i = 1, 2, 3, ... n — число технологических участков обработки.
Tва = Tх + Tост, (7)
где Tх — время автоматической вспомогательной работы: на подвод детали или инструментов от исходных точек в зоны обработки и отвод, установку инструмента на размер, изменение величины и направления подачи;
Tост — время технологических пауз-остановок подачи и вращения шпинделя для проверки размеров, осмотра или смены инструмента, перезакрепления детали;
Tв — время выполнения ручной вспомогательной работы, не перекрываемой временем автоматической работы станка.
Tв = Tву + Tвсп + Tви, (8)
где Tву — вспомогательное время на установку и снятие детали;
Tвсп — вспомогательное время, связанное с выполнением операции;
Tви — вспомогательное неперекрываемое время на измерения;
Ktв — поправочный коэффициент на время выполнения ручной вспомогательной работы, учитывающий характер серийности работы.
Автоматизация процесса обработки и вспомогательной работы на станках с программным управлением создает предпосылки для одновременного обслуживания рабочим-оператором нескольких станков.
Баланс рабочего времени при многостаночном обслуживании и выполнении циклически повторяющихся элементов операции (оперативная работа) включает время:
установки и снятия деталей,
управления станком,
измерения деталей,
активного наблюдения за работой станка,
переходов рабочего от одного станка к другому,
свободное время рабочего.
Время активного наблюдения, переходов и измерения готовых деталей, как правило, перекрывается временем автоматической работы данного станка.
Баланс времени цикла работы станка включает время:
автоматической работы станка (основной и вспомогательной);
перерывов в работе станка, вызванных выполнением рабочим вспомогательной работы на данном станке или на других обслуживаемых станках.
Различают циклическое и нециклическое обслуживание станков на многостаночном рабочем месте.
При циклическом обслуживании рабочий последовательно выполняет приемы вспомогательной работы, переходя от станка к станку.
При нециклическом обслуживании рабочий подходит к тому станку, на котором закончилась автоматическая работа, вне зависимости от расположения станков на участке. В этом случае возможны перерывы в работе одного или нескольких станков из-за того, что рабочий в это время занят обслуживанием другого станка.
Время на обслуживание рабочего места, подготовительно-заключительную работу, отдых и личные надобности не является циклическим при обработке каждой детали или нескольких деталей.
Выполнение рабочим-оператором функций обслуживания рабочего места, подготовительно-заключительной работы на одном из станков обычно также приводит к перерывам в работе других обслуживаемых станков.
В связи с более высокой интенсивностью труда в условиях многостаночного обслуживания увеличивается время на отдых.
С учетом вышеизложенного, норма штучного времени при многостаночном обслуживании определяется по формулам:
где \tau_{\text{ш}} — штучное время при многостаночной работе в мин.;
T_{\text{ш}}^{\text{к}} — штучное время при работе на одном станке в мин.;
nс — количество обслуживаемых станков одним рабочим;
Kс — коэффициент увеличения оперативного времени вследствие совпадения окончания машинной работы на одном из станков с ручной работой на других станках;
Kш — коэффициент изменения штучного времени в условиях многостаночного обслуживания для мелкосерийного производства.
Вспомогательное время на переходы от станка к станку Tвп добавляется к норме штучного времени.
Значения соответствующих времен и поправочных коэффициентов приведены в сборнике.
ОРГАНИЗАЦИЯ И ОБСЛУЖИВАНИЕ РАБОЧИХ МЕСТ
Одним из условий, необходимых для получения максимального экономического эффекта от внедрения станков с программным управлением, является их концентрация на отдельных участках. Такая концентрация дает возможность:
организовать технологический поток при обработке сложных деталей;
создать условия для групповой обработки деталей и многостаночного обслуживания;
снизить затраты на обслуживающий персонал;
снизить затраты на калиброванный инструмент благодаря возможности широкого использования переточенного инструмента меньших размеров;
повысить надежность работы станков, связанную с улучшением условий профилактики и ремонта оборудования, обеспечить возможность резервирования для осмотра и ремонта оборудования без нарушения технологического потока;
улучшить условия работы и хранения программ, специальной оснастки и инструмента;
внедрить наиболее прогрессивную систему обслуживания рабочих мест.
Создание участков станков с программным управлением — это не просто количественное увеличение числа станков и их группирование, а качественно новый этап автоматизации, связанный с коренными изменениями в организации производства; переход к созданию больших автоматизированных систем, в которых планирование производства, определение оптимальной технологии и управление механизмами осуществляются с помощью электронных вычислительных машин.
По мере увеличения парка станков с программным управлением на заводе необходимо создать специализированный отдел разработки программ и эксплуатации оборудования, имеющий технологическое бюро; бюро расчета управляющей информации; бюро обслуживания средств расчета, записи и контроля программ с соответствующими специалистами и техническими средствами.
Для уменьшения затрат времени рабочего-оператора на выполнение подготовительно-заключительных и вспомогательных работ рекомендуется система обслуживания рабочих мест, предусматривающая:
предварительную комплектовку технологической документации, заготовок, инструментов, приспособлений, программ вспомогательным персоналом;
доставку на рабочее место нарядов на работу, технологической документации, заготовок, инструментов, приспособлений, программ вспомогательным персоналом;
установку и снятие приспособлений, наладку станка на выполнение данной работы наладчиком;
централизованную заточку инструмента;
оснащение рабочего места необходимым комплектом приспособлений для установки и снятия детали, инструмента, тумбочками и подставками для технологической документации, режущих и измерительных инструментов, стеллажами и тарой для заготовок, деталей и приспособлений.
Шифры инструмента и приспособлений указываются в операционно-технологической карте, которую оператор получает у мастера вместе с программой. На ряде предприятий выполнение вышеперечисленных работ осуществляется полностью или частично самим рабочим-оператором. В связи с этим нормативы времени разработаны на отдельные элементы работы, что позволяет установить затраты времени рабочего-оператора при различных системах обслуживания рабочих мест.
При рациональной организации рабочее место должно быть оснащено в соответствии с требованиями производственного процесса, условиями выполнения работы и соблюдением правил санитарной гигиены и техники безопасности.
Расположение на рабочем месте оборудования, инвентаря, производственной мебели, тары, стеллажей для заготовок и готовой продукции планируется с таким расчетом, чтобы не создавалось стесненных условий работы, лишних затрат времени на хождение и поиски. Освещение рабочего места должно быть достаточным и правильным. Требуемая освещенность определяется в зависимости от характера и точности работы, размеров объекта различения, контракта рассматриваемого объекта с фоном и действующими санитарными нормами.
Нормы освещенности металлорежущих станков приведены в нижеследующей таблице.
Таблица 1
Наименование группы станков
Разряды работы
Нормы освещенности от системы комбинированного освещения (местное + общее) лк — не менее
Местное освещение
нормы освещенности на рабочей поверхности
источники света
Токарные, фрезерные, сверлильные
2
1500
1200
Лампы накаливания
2000
1700
Люминесцентные лампы
Расточные
3
1000
7000
Люминесцентные лампы
750
450
Лампы накаливания
Внешнее оформление рабочих мест и производственных помещений должно соответствовать требованиям технической эстетики.
Количество инструмента и приспособлений на рабочем месте должно быть минимально необходимым.
Количество обрабатываемых деталей, заготовок на рабочем месте определяется системой организации производства и должно обеспечивать непрерывную работу в течение смены. Не допускается загромождение рабочего места сверхнормативными запасами деталей, заготовок.
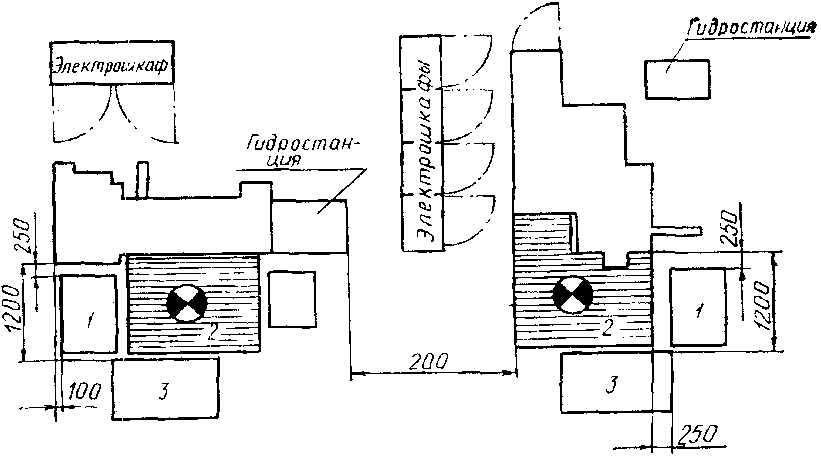
Типовые примеры планировок рабочих мест на участках станков с программным управлением (ЧПУ).
Учитывая многостаночное обслуживание станков с программным управлением, специфические конкретные условия предприятий, приводим примеры планировки отдельных рабочих мест станочников: токаря, фрезеровщика, сверловщика, разработанных экспериментальным институтом Оргстанкинпром.
Рис. 2. Планировка рабочего места на станках с ЧПУ
1 — столик приемный с инструментальными ящиками;
2 — решетка под ноги; 3 — стеллаж-подставка
В типовом проекте приводится порядок хранения инструмента в ящиках приемного столика, обеспечивающий его сохранность и хороший обзор при пользовании.
Компоновка ящиков на секции, предназначенные для хранения определенного вида инструмента, производится при помощи переставных перегородок.
Укладка инструмента в секциях производится в ложементы из дерева или полистирола. Ячейки ложементов соответствуют конфигурации инструмента и способствуют закреплению мест хранения за определенным типоразмером инструмента.
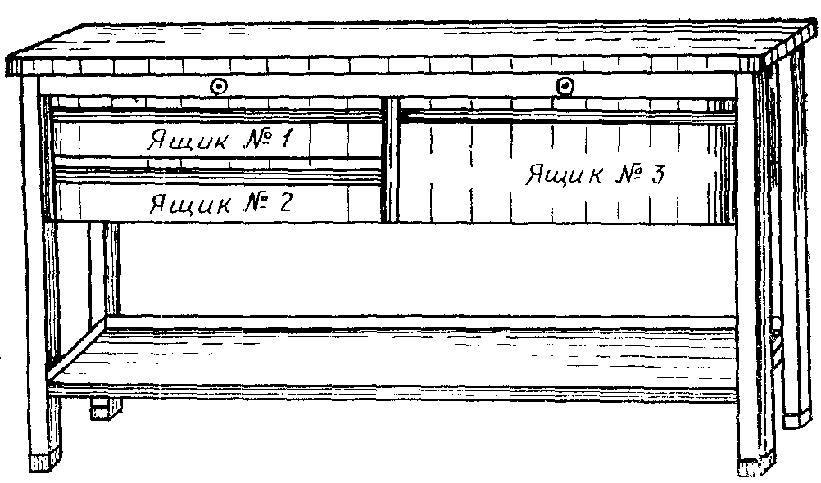
Рис. 3. Внутренняя планировка рабочего места (стола)
Высота ящиков: № 1 — 2 - 100 мм, № 3 — 150 мм. Окончательный вариант внутренней планировки ящиков определяется размером и количеством инструмента на конкретном рабочем месте.
Пример расчета нормы времени
Точение
Лист 1
Исходные данные для расчета
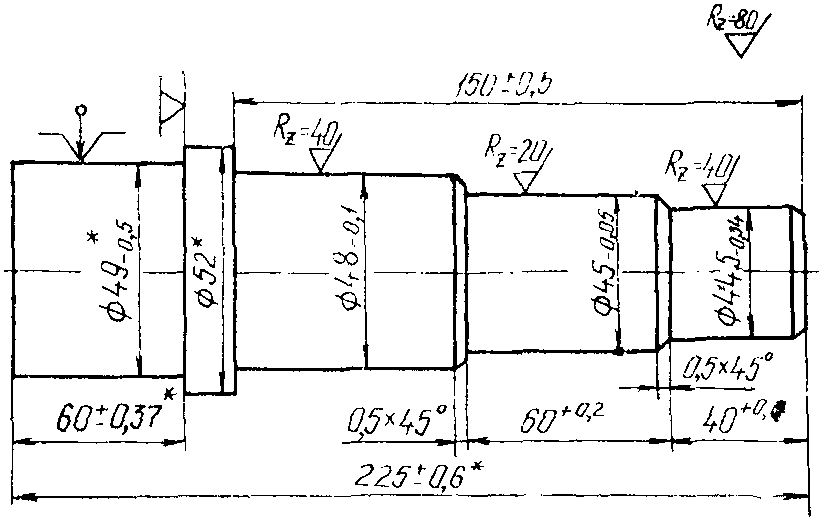
Эскиз обработки, способ установки
Деталь
Станок
Наименование
вал
Наименование
токарно-винторезный с ЧПУ
Марка материала
Ст. 45
Твердость
НВ = 241
Модель
МК6064
Вес заготовки
3,75 кг
Наибольший диаметр обработки над станиной
400 мм
Способ установки
самоцентрирующий патрон с пневмозажимом без выверки
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ВСПОМОГАТЕЛЬНОЕ ВРЕМЯ В ЗАВИСИМОСТИ ОТ ХАРАКТЕРА СЕРИЙНОСТИ РАБОТ Kтв
Токарные, сверлильные и фрезерные станки
Карта 1
Характер выполняемой работы
Суммарная продолжительность обработки партии деталей по трудоемкости операции, рабочих смен по типу производства
Мелкосерийное
Среднесерийное
0,25
0,25 — 0,5
0,6 — 1,0
1 — 2
3 — 4
5 — 6
Коэффициент на вспомогательные работы
Мелкие станки: обработка деталей мелких размеров
0,15
0,0
0,87
0,76
0,66
0,57
Средние станки: обработка деталей повторяющихся конструкций и средних размеров
-
1,32
1,15
1,0
0,87
0,76
Крупные станки: обработка корпусных и оригинальных деталей
-
-
-
1,3
1,15
1,0
Примечание. Продолжительность работы станка по обработке партии деталей рассчитывается с учетом трудоемкости операции и количества деталей в партии или как средняя величина, учитывающая количество операций, выполняемых рабочим или группой рабочих при обработке однородных деталей в течение месяца.
УСТАНОВКА В САМОЦЕНТРИРУЮЩЕМ ПАТРОНЕ ИЛИ НА ОПРАВКЕ
Токарные и сверлильные станки
Карта 2
Номер позиции
Способ установки детали
Установка детали
вручную
подъемником
Масса детали, кг, до
0,25
1
3
5
8
12
20
30
80
200
500
Время, мин.
1
В самоцентрирующем патроне с креплением ключом
без выверки (визуально)
0,18
0,25
0,32
0,37
0,45
0,55
0,68
2,3
2,6
-
-
2
с выверкой по индикатору
0,50
0,65
0,82
0,94
1,15
1,4
1,7
-
-
-
-
3
В самоцентрирующем патроне с креплением пневматическим зажимом
без выверки (визуально)
0,09
0,12
0,15
0,20
0,24
0,29
0,35
1,7
2,0
-
-
4
с выверкой по индикатору
0,29
0,38
0,48
-
-
-
-
-
-
-
-
5
В самоцентрирующем патроне с центром задней бабки при подводе пиноли
пневматическим устройством или отводной рукояткой
-
0,32
0,38
0,45
0,55
0,70
0,85
2,8
3,2
3,9
4,5
6
На конической оправке с креплением
гайкой и быстросъемной шайбой
0,17
0,25
0,33
0,41
0,51
0,62
0,76
-
-
-
-
7
гайкой и простой шайбой
0,30
0,38
0,50
0,60
0,70
0,80
1,0
-
-
-
-
8
На конической разжимной оправке с креплением
пневматическим зажимом
0,12
0,19
0,25
0,37
0,37
0,42
0,65
-
-
-
-
9
гайкой
0,14
0,21
0,27
0,35
0,44
0,53
0,76
-
-
-
-
Примечания:
1. При переустановке детали время по карте применять с коэффициентом 0,8.
2. При установке деталей из легких сплавов время по карте применять с коэффициентом 1,1.
УСТАНОВКА В ЦЕНТРАХ ИЛИ ЦЕНТРОВОЙ ОПРАВКЕ
Токарные станки
Карта 3
Номер позиции
Способ установки детали
Установка детали
Вручную
Подъемником
Масса детали, кг, до
0,25
1
3
5
8
12
20
30
80
200
500
1000
Время, мин.
1
В центрах
с надеванием хомутика
0,19
0,23
0,28
0,34
0,41
0,50
0,60
2,0
2,3
2,8
3,3
3,9
2
без надевания хомутика
0,11
0,13
0,16
0,20
0,24
0,29
0,35
1,7
2,0
2,4
2,8
3,4
3
В центрах с самозажимным поводковым патроном
-
0,20
0,22
0,25
0,28
0,33
0,40
-
-
-
-
-
4
В центрах с самозажимным хомутиком
-
0,22
0,25
0,28
0,31
0,37
0,43
-
-
-
-
-
5
В центровой оправке с креплением гайкой и шайбой
быстросъемной
-
0,37
0,45
0,50
0,60
0,75
0,90
2,4
2,7
-
-
-
6
простой
-
0,50
0,60
0,70
0,80
0,95
1,2
2,7
2,9
-
-
-
7
На центровой разжимной оправке
0,32
0,40
0,45
0,55
0,65
0,75
0,95
-
-
-
-
-
8
Установить и снять деталь с оправкой (при работе с двумя оправками)
-
0,13
0,16
0,20
0,24
0,29
0,35
1,7
2,0
-
-
-
Примечания:
1. В тех случаях, когда время на надевание и снятие с хомутика перекрывается основным временем, работу следует вести с двумя хомутиками и время на установку и снятие детали брать по позиции «без надевания хомутика».
2. При обработке деталей на центровой оправке в массу детали входит масса оправки.
3. В тех случаях, когда время на установку детали на оправку и снятие ее с оправки перекрывается основным временем, работу следует вести с двумя оправками и время принимать по позиции 8.
4. При установке деталей из легких сплавов время по карте применять с коэффициентом 1,1.
УСТАНОВКА В САМОЦЕНТРИРУЮЩЕМ ИЛИ ЦАНГОВОМ ПАТРОНЕ
Токарные и сверлильные станки
Карта 4
Номер позиции
Способ установки детали
Длина вылета заготовки, мм, до
Диаметр прутка, мм, до
10
20
40
50
Время, мин.
1
В самоцентрирующем патроне с креплением
ключом
по упору
50
0,20
0,23
0,26
-
2
100
0,22
0,25
0,29
-
3
200
-
0,28
0,32
-
4
по линейке
50
0,25
0,28
0,33
-
5
100
0,28
0,30
0,35
-
6
200
-
0,33
0,38
-
7
пневматическим зажимом
по упору
50
0,09
0,12
0,17
-
8
100
0,12
0,14
0,19
0,24
9
200
-
0,17
0,24
0,28
10
по линейке
50
0,14
0,17
0,22
-
11
100
0,17
0,20
0,25
0,30
12
200
-
0,22
0,29
0,35
13
В цанговом патроне с креплением
рукояткой рычага
50
0,12
0,14
0,21
0,26
14
100
0,14
0,17
0,23
0,28
15
200
-
0,19
0,27
0,32
16
пневматическим зажимом
50
0,09
0,12
0,17
0,22
17
100
0,12
0,14
0,19
0,24
18
200
-
0,17
0,23
0,27
19
ключом
50
0,17
0,19
0,23
-
20
100
0,19
0,22
0,26
-
21
200
-
0,25
0,29
-
УСТАНОВКА НА СТОЛЕ ИЛИ НА УГОЛЬНИКЕ
Сверлильные и фрезерные станки
Карта 5
Номер позиции
Способ установки детали
Характер выверки
Количество одновременно устанавливаемых деталей
Установка детали
Вручную
Подъемником
Масса детали, кг, до
0,50
1
3
5
8
12
20
30
80
200
500
1000
Время, мин.
1
На столе по упорам с креплением болтами и планками
без выверки
1
0,55
0,6
0,65
0,75
0,85
0,95
1,1
2,7
3,3
4,0
4,6
5,4
2
2
0,95
1,05
1,2
1,35
1,5
1,7
2,0
4,1
5,0
6,0
7,0
-
3
3
1,35
1,5
1,7
1,9
2,2
2,5
2,9
5,5
6,5
8,0
9,5
-
4
выверка простая
1
0,95
1,05
1,2
1,4
1,6
1,8
2,2
4,2
4,7
5,6
7,0
8,5
5
2
1,3
1,9
2,1
2,4
2,8
3,4
4,0
7,0
8,0
9,6
11,5
-
6
3
2,6
2,8
3,0
3,5
4,0
4,7
5,7
9,5
10,5
13,1
16,5
-
7
выверка сложная
1
1.4
1,55
1,85
2,05
2,3
2,6
2,9
5,5
7,0
9,0
11,0
13,0
8
2
2,8
3,0
3,4
3,8
4,3
4,8
5,2
9,5
12,5
15,5
19,5
23,0
9
3
4,1
4,4
5,0
5,6
6,2
7,0
7,6
13,0
18,0
22
27
30,0
10
На угольнике или сбоку стола с креплением болтами и планками
на опоре
без выверки
1
0,65
0,75
0,90
1,0
1,2
1,4
1,6
3,2
3,9
-
-
-
11
на весу
без выверки по фиксатору или направляющей
1
0,60
0,70
0,80
0,9
1,05
1,15
1,3
2,4
3,1
-
-
-
12
с выверкой по контуру необработанной поверхности
0,75
0,85
1,1
1,3
1,5
1,8
2,1
3,7
4,4
-
-
-
Примечания:
1. Время в карте дано на крепление и открепление деталей с обработанной установочной поверхностью двумя болтами. В случаях крепления деталей большим количеством болтов на каждый последующий болт к времени следует добавлять 0,4 мин.
2. При установке деталей из легких сплавов время по карте применять с коэффициентом 1,1.
УСТАНОВКА В ТИСКАХ
Сверлильные и фрезерные станки
Карта 6
Установка в тисках
Номер позиции
Способ установки детали
Выверка
Количество крепежных точек
Масса детали, кг, до
1
3
5
8
12
20
Время, мин.
1
В тисках с винтовым зажимом
без выверки
-
0,24
0,29
0,33
0,37
0,4
0,44
2
В тисках с винтовым зажимом
с выверкой
1
2,0
2,4
2,6
2,9
3,1
3,3
3
С дополнительным креплением прижимными планками
-
2
2,3
2,7
3,0
3,3
3,5
3,8
3
2,6
3,1
3,3
3,7
4,0
4,2
4
В тисках с пневматическим зажимом
-
-
0,15
0,17
0,2
0,25
0,3
0,38
УСТАНОВКА В ТИСКАХ
Сверлильные и фрезерные станки
Карта 6, лист 2
Очистка приспособлений от стружки
№ позиции
Наименование приемов
Размер очищаемой поверхности
100 x 100
200 x 300
300 x 400
300 x 500
500 x 1000
Время, мин.
1
Очистка приспособления от стружки
сжатым воздухом
0,05
0,07
0,08
0,09
0,12
2
щеткой
0,07
0,03
0,09
0,12
0,14
3
кантованием приспособления
0,04
0,05
-
-
-
Примечания:
1. Время на установку и снятие детали дано при длине детали до 800 мм.
2. При переустановке деталей время по карте применять с коэффициентом 0,8.
3. При установке деталей из легких сплавов время по карте применять с коэффициентом 1,1.
УСТАНОВКА В СПЕЦИАЛЬНЫХ ПРИСПОСОБЛЕНИЯХ
Сверлильные и фрезерные станки
Карта 7, лист 1
Установка и снятие детали
Номер позиции
Основные элементы приспособления
Установочная плоскость
Установка детали
Вручную
Подъемником
Масса детали, кг, до
0,25
1
3
8
12
20
30
80
200
Время, мин.
1
Плоскость, призма
горизонтальная
0,08
0,09
0,11
0,15
038
0,23
0,8
0,9
1,3
2
вертикальная
0,09
0,10
0,12
0,16
0,20
0,25
0,9
1,0
1,4
3
Палец, отверстие
горизонтальная
0,09
0,11
0,12
0,17
0,20
0,26
0,9
1,0
1,4
4
вертикальная
0,10
0,12
0,13
0,19
0,22
0,28
1,0
1,1
1,5
5
Два выдвижных или утопающих пальца
горизонтальная
0,12
0,13
0,14
0,21
0,24
0,35
1,0
1,1
1,5
6
вертикальная
0,13
0,14
0,15
0,23
0,26
0,35
2,5
2,6
2,9
7
При установке детали в многоместном приспособлении на каждую последующую деталь добавлять с базированием на
плоскость
0,05
0,06
0,08
0,12
0,15
0,20
-
-
-
8
призма, палец, отверстие
0,06
0,08
0,09
0,14
0,17
0,23
-
-
-
9
два пальца
0,09
0,10
0,11
0,18
0,21
0,29
-
-
-
Закрепление и открепление детали
Номер позиции
Способ крепления
Количество зажимов
Масса детали, кг, до
0,25
1,0
8
20
20
Время, мин.
10
Рукоятки пневматического или гидравлического зажима
1
0,04
УСТАНОВКА В СПЕЦИАЛЬНЫХ ПРИСПОСОБЛЕНИЯХ
Сверлильные и фрезерные станки
Карта 7, лист 2
Номер позиции
Способ крепления
Количество зажимов
Масса детали, кг, до
0,25
1,0
8
20
20
Время, мин.
Винтовым зажимом
11
1
0,05
0,06
0,08
0,10
0,20
12
2
0,08
0,10
0,13
0,16
0,32
13
3
0,11
0,14
0,18
0,22
0,44
Гаечным зажимом
14
1
0,14
0,15
0,20
0,25
0,28
15
2
0,22
0,24
0,32
0,40
0,48
16
3
0,30
0,33
0,44
0,55
0,68
Рукояткой пневматического зажима
17
1
0,05
0,05
0,06
0,07
0,09
18
2
0,06
0,06
0,07
0,08
0,10
Гайкой с помощью гаечного ключа
19
1
0,12
0,13
0,18
0,21
0,28
20
2
0,18
0,21
0,29
0,34
0,48
21
3
0,24
0,29
0,40
0,47
0,68
22
4
0,30
0,37
0,51
0,60
0,88
Пальцевым фиксатором или шпилькой
23
1
-
0,04
0,07
0,08
0,10
24
2
-
0,07
0,13
0,15
0,18
Примечание. При установке деталей из легких сплавов время по карте применять с коэффициентом 0,8.
ВРЕМЯ НА ОРГАНИЗАЦИОННОЕ И ТЕХНИЧЕСКОЕ ОБСЛУЖИВАНИЕ РАБОЧЕГО МЕСТА, ОТДЫХ И ЛИЧНЫЕ НАДОБНОСТИ
Токарные, сверлильные и фрезерные станки
Карта 10
Содержание работ:
1. Раскладка инструмента в начале и уборка его в конце смены. 2. Осмотр и опробование станка в процессе работы. 3. Регулировка и подналадка станка. 4. Уход за рабочим местом в течение смены. 5. Смена инструмента. 6. Смазка и чистка станка. 7. Уборка станка и рабочего места в конце смены. 8. Получение инструмента в начале смены. 9. Отдых и личные надобности.
Токарные станки
Сверлильные станки
Фрезерные станки
Группа станков
I
II
I
II
III
IV
I
II
III
IV
Наибольший диаметр изделия, устанавливаемого над станиной, мм, до
Наибольший диаметр просверливаемого отверстия, мм, до
Длина стола, мм, до
400
Св. 400
12
25
50
75
1200
2000
3000
6000
% к оперативному времени
10
12
10
10
10
12
10
10
12
12
Примечание. Если производственной инструкцией предусматривается предварительный разогрев станка на холостом ходу, к табличному времени следует добавлять — 2%.
ПОДГОТОВИТЕЛЬНО-ЗАКЛЮЧИТЕЛЬНОЕ ВРЕМЯ
Токарные станки
Карта 11
I. На организационную подготовку
№ позиции
Содержание работы
Группа станков
I
II
Наибольший диаметр изделия, устанавливаемого над станиной, мм, до
400
св. 400
Время, мин.
1
Получить наряд, чертеж, технологическую документацию, программоноситель, режущий инструмент, заготовки до начала и сдача их после окончания обработки партии:
а) на рабочем месте
4
4
б) в инструментальной кладовой
7
10
2
Ознакомиться с работой, чертежом, технической документацией, осмотреть заготовки
2
3
3
Инструктаж мастера
3
3
II. На наладку станка, инструмента и приспособлений
4
Установить и снять
патрон 3-х или 4-х кулачковый
4
5
патрон с центром
6
8
центра
3,5
4,5
оправку
1.5
2,0
5
Установить и снять блок или отдельные режущие инструменты и заменить новыми. Время на 1 инструмент
0,8
1,3
6
Установить исходные режимы работы станка (число оборотов и т.д.). Время на 1 измерение
0,5
0,5
7
Установить исходные координаты X и Y
1,3
1,3
8
Установить программоноситель в считывающее устройство и снять
1,0
1,0
9
Набор программы переключателями на пульте управления станка. Время на 1 размер
0,4
0,4
10
Расточить кулачки самоцентрирующего патрона
сырые
5
-
11
закаленные
7
8
Примечание. Если производственной инструкцией предусматривается пробный проход по программе без точения с целью проверки точности отработки данной программы системой управления станком или изготовление пробной детали, к времени подготовительно-заключительной работы необходимо добавлять время на пробный проход или изготовление детали.
ПОДГОТОВИТЕЛЬНО-ЗАКЛЮЧИТЕЛЬНОЕ ВРЕМЯ
Сверлильные станки
Карта 12
I. На организационную подготовку
Номер позиции
Содержание работы
Группа станков
I
II
III
IV
Наибольший диаметр просверливаемого отверстия, мм, до
12
25
50
75
Время, мин.
1
Получить наряд, чертеж, технологическую документацию, программоноситель, режущий инструмент, заготовки до начала и сдача их после окончания обработки партии:
а) на рабочем месте
4
4
4
4
б) в инструментальной кладовой
5
5
7
7
2
Ознакомиться с работой, чертежом, технической документацией, осмотреть заготовки
2
2
3
3
3
Инструктаж мастера
3
3
3
3
II. На наладку станка, инструмента и приспособлений
4
Установить и снять
патрон
4
4
5
5
тиски
3
2,5
4
4
болты с планками
2
3
2,7
3,0
приспособление, собранное на базе УСП
5
5
6
6
5
Установить и снять режущие инструменты и заменить новыми. Время на 1 инструмент при быстросменном варианте
1,0
1,2
1,5
1,5
6
Установить исходные режимы работы станка (число оборотов и т.д.). Время на 1 измерение
0,5
0,5
0,5
0,5
7
Установить программоноситель в считывающее устройство и снять
1,0
1,0
1,0
1,0
Примечание. Если производственной инструкцией предусматривается пробный проход по программе без сверления с целью проверки точности отработки данной программы системой управления станком или изготовление пробной детали, к времени подготовительно-заключительной работы необходимо добавлять время на пробный проход или изготовление детали.
ПОДГОТОВИТЕЛЬНО-ЗАКЛЮЧИТЕЛЬНОЕ ВРЕМЯ
Фрезерные станки
Карта 13, лист 1
I. На организационную подготовку
Номер позиции
Содержание работы
Масса приспособления, кг, до
Группа станков
I
II
III
IV
Длина стола, мм, до
1200
2000
3000
6000
Время, мин.
1
Получить наряд, чертеж, технологическую документацию, программоноситель, режущий инструмент, заготовки до начала и сдача их после окончания обработки партии:
а) на рабочем месте
-
4
4
4
5
б) в инструментальной кладовой
-
10
10
14
14
2
Ознакомиться с работой, чертежом, технической документацией, осмотреть заготовки
-
2
2
2
3
3
Инструктаж мастера
-
3
3
3
3
II. На наладку станка, инструмента и приспособлений
4
Установить и снять
патрон
-
3,5
4,0
4,5
5,0
болты с планками
-
2,5
2,7
3,2
4,0
тиски
-
3
3
4
5,0
специальное приспособление с выверкой по координатам
20
8
10
12
15
50
11
13
16
20
200
14
16
20
25
св. 200
-
-
27
32
регулирующую опору, упор
-
2
2
3
4
5
Установить и снять блок или отдельные режущие инструменты и заменить новыми. Время на 1 инструмент при быстросменном варианте
-
1,2
1,2
1,5
2,0
ПОДГОТОВИТЕЛЬНО-ЗАКЛЮЧИТЕЛЬНОЕ ВРЕМЯ
Фрезерные станки
Карта 13, лист 2
Номер позиции
Содержание работы
Масса приспособления, кг, до
Группа станков
I
II
III
IV
Длина стола, мм, до
1200
2000
3000
6000
Время, мин.
6
Установить исходные режимы работы станка (число оборотов и т.д.). Время на 1 измерение
-
0,3
0,3
0,5
0,5
7
Установить исходные координаты X, Y и Z
-
1,5
1,5
1,5
1,5
8
Установить программоноситель в считывающее устройство и снять
-
1,0
1,0
1,1
1,1
9
Набор программы переключателями на пульте управления станка. Время на один размер
-
0,5
0,5
0,5
0,5
Примечание. Если производственной инструкцией предусматривается пробный проход по программе без фрезерования с целью проверки точности отработки данной программы системой управления станком или изготовления пробкой детали, к времени подготовительно-заключительной работы необходимо добавлять время на пробный проход или изготовление детали.
ВРЕМЯ ОРГАНИЗАЦИОННО-ТЕХНИЧЕСКОГО ОБСЛУЖИВАНИЯ РАБОЧЕГО МЕСТА В УСЛОВИЯХ МНОГОСТАНОЧНОГО ОБСЛУЖИВАНИЯ
Токарные, фрезерные и сверлильные станки
Карта 14
Тип станка
Основные параметры станка
Организационное обслуживание
Техническое обслуживание
Наладчиком
Количество станков, обслуживаемых одним рабочим-оператором
2
3
4
5
6
7
8
2
3
4
5
6
7
8
Время, % от оперативного времени
Токарные
Наибольший диаметр обработки над станиной, мм, до
400
3,5
5,5
7,0
9,0
10,5
12,5
14,0
5,6
6,2
7,2
7,6
8,4
9,0
10,0
4,0
св. 400
4,5
7,0
9,0
11,5
13,5
16,0
18,0
7,0
7,8
9,0
9,5
10,0
11,0
13,0
5,0
Вертикально-сверлильные
Наибольший диаметр просверливаемого отверстия, мм, до
12
3,0
4,5
6,0
-
-
-
-
1,4
1,6
1,8
-
-
-
-
1,0
50
3,6
5,4
7,2
-
-
-
-
1,7
19
2,2
-
-
-
-
1,2
75
4,0
6,0
8,0
-
-
-
-
2,1
2,3
2,7
-
-
-
-
1,5
Горизонтально-фрезерные, вертикально-фрезерные
Длина стола, мм, до
750
2,0
3,0
4,0
-
-
-
-
2,8
3,1
3,6
-
-
-
-
2,0
1250
2,4
3,6
4,8
-
-
-
-
3,5
4,0
4,5
-
-
-
-
2,5
1800
3,0
4,5
6,0
-
-
-
-
4,2
4,7
5,4
-
-
-
-
3,0
2500
4,0
6,0
8,0
-
-
-
-
5,0
5,5
6,3
-
-
-
-
3,5
ВРЕМЯ ПЕРЕРЫВОВ НА ОТДЫХ И ЛИЧНЫЕ НАДОБНОСТИ В УСЛОВИЯХ МНОГОСТАНОЧНОГО ОБСЛУЖИВАНИЯ
Токарные, фрезерный и сверлильные станки
Карта 15
Способ установки детали
Масса детали, кг, до
Занятость рабочего в % от оперативного времени
Оперативное время операции, мин, до
3
5
10
10
Время, % от оперативного времени
Вручную
1
20
7
6
5
5
40
7
6
6
5
80
7
6
6
5
100
8
7
7
6
5
20
7
6
6
5
40
7
6
6
6
80
7
6
6
6
100
8
7
7
7
10
20
7
6
6
5
40
8
6
6
6
80
8
6
6
6
100
9
7
7
7
20
20
-
7
7
6
40
-
8
8
7
80
-
8
8
7
100
-
9
9
8
Подъемником
св. 20
-
5
Примечание. Занятость рабочего определяется по формуле:
(Kз1 + Kз2 + Kзn) · 100,
где Kз1, Kз2, Kзn — занятость рабочего на одном станке.
ВСПОМОГАТЕЛЬНОЕ ВРЕМЯ НА ПЕРЕХОДЫ ОТ СТАНКА К СТАНКУ И ПЕРЕМЕЩЕНИЕ ДЕТАЛЕЙ ЭЛЕКТРОПОДЪЕМНИКОМ
Токарные, сверлильные и фрезерные станки
Карта 16
Номер позиции
Вид работы
Вид перемещения
Способ перемещения
Расстояние перемещения L, м, до
1
2
3
4
5
6
7
8
9
10
Время, мин.
1
Переходы рабочего
-
без груза
0,02
0,04
0,06
0,08
0,1
0,12
0,14
0,16
0,18
0,2
2
Перемещение электроподъемника
горизонтальное
с грузом
0,05
0,1
0,15
0,2
0,25
0,3
0,35
0,4
0,45
0,5
3
без груза
0,01
0,08
0,12
0,16
0,2
0,24
0,28
0,32
0,36
0,4
4
вертикальное
с грузом
0,13
0,26
0,39
-
-
-
-
-
-
-
5
без груза
0,1
0,2
0,3
-
-
-
-
-
-
-
Примечание. Вспомогательное время на переходы от станка к станку и перемещение деталей электроподъемником следует добавлять к норме штучного времени только в том случае, если организационно-технические условия производства отличаются от предусмотренных нормативами.
II. НОРМАТИВЫ РЕЖИМОВ РЕЗАНИЯ
ПОДАЧИ ДЛЯ ЧЕРНОВОГО ТОЧЕНИЯ Резцы с пластинками твердого сплава и быстрорежущей стали
Точение
Карта 17
Обрабатываемый материал
Сталь углеродистая и легированная
Чугун и медные сплавы
Жаропрочные, жаростойкие и титановые сплавы
Глубина резания t, мм, до
3
5
8
12
св. 12
3
5
8
3
5
8
Подача S, мм/об.
40
0,4-0,5
0,3 — 0,4
-
-
-
0,4 — 0,5
-
-
0,2 — 0,3
-
-
12 x 20
60
0,5 — 0,7
0,4 — 0,6
0,3 — 0,5
-
-
0,6 — 0,8
0,5 — 0,8
0,4 — 0,6
0,25 — 0,35
0,2 — 0,3
0,16 — 0,3
16 x 25
100
0,6 — 0,9
0,5 — 0,7
0,5 — 0,6
0,4 — 0,5
-
0,8 — 1,2
0,7 — 1,0
0,6 — 0,8
0,35 — 0,4
0,27 — 0,37
0,2 — 0,34
200
0,8 — 1,2
0,7 — 1,0
0,6 — 0,8
0,5 — 0,6
-
0,9 — 1,3
0,3 — 1,2
0,7 — 1,0
0,45 — 0,5
0,4 — 0,45
0,35 — 0,4
60
0,6 — 0,7
0,5 — 0,8
0,4 — 0,6
-
-
0,6 — 0,9
0,5 — 0,8
0,4 — 0,7
0,30 — 0,45
0,25 — 0,4
0,2 — 0,35
20 x 32
100
0,8 — 1,0
0,7 — 0,9
0,05 — 0,7
0,4 — 0,7
-
0,9 — 1,3
0,8 — 1,2
0,7 — 1,0
0,4 — 0,5
0,32 — 0,45
0,25 — 0,4
25 x 25
200
1,0 — 1,2
0,9 — 1,1
0,7 — 0,9
0,5 — 0,8
0,3 — 0,5
1,1 — 1,4
0,9 — 1,3
0,8 — 1,2
0,55 — 0,6
0,42 — 0,55
0,35 — 0,5
св. 200
1,2 — 1,4
1,0 — 1,2
0,8 — 1,0
0,6 — 0,9
0,4 — 0,6
1,2 — 1,8
1,2 — 1,6
1,0 — 1,3
0,7 — 0,8
0,56 — 0,7
0,45 — 0,6
60
0,6 — 0,9
0,5 — 0,8
0,4 — 0,7
-
-
0,6 — 0,9
0,5 — 0,8
0,4 — 0,7
0,3 — 0,45
0,25 — 0,4
0,2 — 0,35
25 x 40
100
0,8 — 1,2
0,7 — 1,1
0,6 — 0,9
0,5 — 0,8
-
1,0 — 1,4
0,9 — 1,2
0,8 — 1,0
0,5 — 0,6
0,38 — 0,55
0,3 — 0,48
32 x 40
500
1,0 — 1,3
0,9 — 1,2
0,8 — 1,1
0,7 — 0,9
0,6 — 0,7
1,4 — 1,8
1,2 — 1,6
1,0 — 1,4
0,65 — 0,72
0,5 — 0,66
0,42 — 0,6
40 x 63
1000
1,2 — 1,5
1,1 — 1,5
0,9 — 1,2
0,8 — 1,0
0,7 — 0,8
1,5 — 2,0
1,2 — 1,8
1,0 — 1,4
0,85 — 1,0
0,5 — 0,75
0,45 — 0,6
32 x 40 40 x 63
1500
1,3 — 2,0
1,3 — 1,8
1,2 — 1,6
1,1 — 1,5
1,0 — 1,5
1,6 — 2,4
1,5 — 2,0
1,4 — 1,8
0,9 — 1,0
0,6 — 0,8
0,5 — 0,7
Примечания:
1. При обработке на станках с шагово-импульсной системой и максимальной дискретностью отсчета 0,05 мм значения подачи умножать на коэффициент Ks = 0,85, при дискретности 0,01 мм — Ks = 0,9.
2. Подачи в зависимости от жесткости см. в карте 21.
3. При обработке прерывистых поверхностей и на работах с ударами принять коэффициент Ks = 0,754 — 0,85.
4. Верхние пределы подачи рекомендуются для меньшей глубины резания при обработке менее прочных сталей и чугуна, нижние — для большей глубины резания и большей твердости обрабатываемого материала.
ПОДАЧИ ДЛЯ ЧЕРНОВОГО РАСТАЧИВАНИЯ И ТОЧЕНИЯ КАНАВОК
Точение и растачивание
Карта 18
Черновое растачивание
Диаметр резца (круглого сечения), мм
Вылет резца, мм, до
Сталь
Чугун и медные сплавы
Глубина резания t, мм, до
3
5
3
5
Подача S, мм/об.
12
60
0,08
-
0,12 — 0,15
-
16
80
0,15
0,10
0,15 — 0,25
0,10 — 0,18
20
100
0,15 — 0,25
0,12
0,25 — 0,35
0,12 — 0,25
25
125
0,15 — 0,40
0,12 — 0,20
0,30 — 0,50
0,25 — 0,35
30
150
0,20 — 0,50
0,12 — 0,30
0,40 — 0,60
0,25 — 0,45
40
200
0,25 — 0,60
0,15 — 0,40
0,60 — 0,80
0,30 — 0,60
Точение канавок
Ширина резца
Сталь
Жаростойкие и жаропрочные стали
Диаметр детали D, мм, до
50
100
200
св. 200
50
100
200
св. 200
Подача S, мм/об.
2 — 4
0,05
0,06
0,08
0,10
0,04
0,05
0,07
0,08
4 — 10
0,06
0,08
0,10
0,12
0,05
0,06
0,08
0,10
Св. 10
-
-
0,12
0,15
-
-
0,10
0,12
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ПОДАЧУ ТОЧЕНИЯКАНАВОК В ЗАВИСИМОСТИ ОТ ПОВЕРХНОСТИ:
Шероховатость поверхности
{}^{R_{z} =}\nabla^{80/}
{}^{R_{z} =}\nabla^{40/}
{}^{R_{z} =}\nabla^{20/}
{}^{R_{z} = 2}\nabla^{,5/}
{}^{R_{z} = 1}\nabla^{,25/}
Коэффициент
1,5
1,0
0,65
0,4
0,2
Примечание. Верхние пределы подачи рекомендуются для меньшей глубины резания при обработке менее прочных сталей и чугуна, нижние — для большей глубины резания и большей твердости обрабатываемого материала.
ПОДАЧИ ДЛЯ ЧИСТОВОГО ТОЧЕНИЯ ГЛАДКИХ ЦИЛИНДРИЧЕСКИХ ПОВЕРХНОСТЕЙ
Резцы с пластинками твердого сплава и быстрорежущей стали Точение Карта 19, лист 1
Шероховатость поверхности
Обрабатываемый материал
Диапазон скоростей резания, м/мин.
Радиус при вершине резца r, мм
0,5
1,0
2,0
Подача S, мм/об.
{}^{R_{z} =}\nabla^{40/}
Сталь углеродистая, легированная
< 50
0,25 — 0,5
0,35 — 0,6
0,5 — 0,7
> 50
0,4 — 0,55
0,55 — 0,65
0,65 — 0,7
Чугун, медные и алюминиевые сплавы
Весь диапазон скоростей
0,25 — 0,4
0,4 — 0,5
0,5 — 0,6
Жаропрочные, жаростойкие, титановые сплавы
> 50
0,25 — 0,41
0,33 — 0,48
0,39 — 0,58
{}^{R_{z} =}\nabla^{20/}
Сталь углеродистая, легированная
< 50
0,16 — 0,25
0,22 — 0,3
0,3 — 0,4
> 50
0,25 — 0,3
0,3 — 0,35
0,35 — 0,5
Чугун, медные и алюминиевые сплавы
Весь диапазон скоростей
0,15 — 0,25
0,25 — 0,4
0,4 — 0,5
Жаропрочные, жаростойкие, титановые сплавы
> 50
0,15 — 0,28
0,18 — 0,33
0,2 — 0,4
ПОДАЧИ ДЛЯ ЧИСТОВОГО ТОЧЕНИЯ ГЛАДКИХ ЦИЛИНДРИЧЕСКИХ ПОВЕРХНОСТЕЙ
Резцы с пластинками твердого сплава и быстрорежущей стали Точение Карта 19, лист 2
Шероховатость поверхности
Обрабатываемый материал
Диапазон скоростей резания, м/мин.
Радиус при вершине резца r, мм
0,5
1,0
2,0
Подача S, мм/об.
{}^{R_{z} = 2}\nabla^{,5/}
Сталь углеродистая, легированная
< 50
0,10
0,11 — 0,15
0,15 — 0,22
> 50
0,11 — 0,2
0,16 — 0,25
0,25 — 0,35
Чугун, медные и алюминиевые сплавы
Весь диапазон скоростей
0,1 — 0,15
0,15 — 0,20
0,20 — 0,35
Жаропрочные, жаростойкие, титановые сплавы
> 50
0,07 — 0,2
0,1 — 0,24
0,15 — 0,29
{}^{R_{z} = 1}\nabla^{,25/}
Сталь углеродистая, легированная
< 50
0,07
0,09 — 0,12
0,13 — 0,18
> 50
0,08 — 0,14
0,12 — 0,15
0,16 — 0,21
Чугун, медные и алюминиевые сплавы
Весь диапазон скоростей
0,07 — 0,10
0,10 — 0,12
0,12 — 0,15
Жаропрочные, жаростойкие, титановые сплавы
> 50
0,07 — 0,4
0,08 — 0,12
0,10 — 0,13
ПОДАЧИ ДЛЯ ЧИСТОВОГО ТОЧЕНИЯ ФАСОННЫХ ПОВЕРХНОСТЕЙ
Резцы с пластинками твердого сплава и быстрорежущей стали Точение Карта 20, лист 1
Шероховатость поверхности Rz, мкм
Обрабатываемый материал
Угол наклона образующей обрабатываемого контура, град.
Тип применяемого интерполятора и привода подач
I
II
III
Радиус при вершине резца, м
1,0
2,0
0,5
1,0
2,0
0,5
1,0
2,0
Подача S, мм/об.
80 — 40
Сталь углеродистая и легированная
до 15
0,3 — 0,35
0,35 — 0,4
0,3 — 0,45
0,45 — 0,6
0,55 — 0,7
0,55 — 0,65
0,6 — 0,7
0,7 — 0,9
45
0,2 — 0,25
0,27 — 0,3
0,25 — 0,3
0,3 — 0,35
0,35 — 0,4
80
0,15 — 0,2
0,25 — 0,3
0,2 — 0,25
0,2 — 0,3
0,25 — 0,35
Чугун, бронза и алюминиевые сплавы
15
0,25 — 0,3
0,3 — 0,35
0,25 — 0,4
0,35 — 0,4
0,45 — 0,5
0,5 — 0,55
0,55 — 0,65
0,7 — 0,8
45
0,15 — 0,2
0,2 — 0,25
0,2 — 0,3
0,3 — 0,35
0,3 — 0,4
30
0,1 — 0,15
0,15 — 0,2
0,2 — 0,25
0,2 — 0,3
0,2 — 0,3
40 — 20
Сталь углеродистая и легированная
до 15
0,2 — 0,25
0,25 — 0,3
0,25 — 0,3
0,3 — 0,35
0,35 — 0,5
0,4 — 0,55
0,55 — 0,65
0,65 — 0,7
45
0,1 — 0,15
0,15 — 0,25
0,2 — 0,25
0,25 — 0,3
0,3 — 0,4
80
0,07 — 0,1
0,1 — 0,11
0,1 — 0,2
0,15 — 0,25
0,2 — 0,3
Чугун, бронза и алюминиевые сплавы
до 15
0,15 — 0,2
0,2 — 0,25
0,15 — 0,2
0,25 — 0,3
0,35 — 0,4
0,25 — 0,4
0,4 — 0,5
0,5 — 0,6
45
0,1 — 0,11
0,15 — 0,2
0,1 — 0,15
0,15 — 0,2
0,2 — 0,3
80
0,05 — 0,1
0,07 — 0,11
0,1 — 0,13
0,1 — 0,15
0,15 — 0,25
ПОДАЧИ ДЛЯ ЧИСТОВОГО ТОЧЕНИЯ ФАСОННЫХ ПОВЕРХНОСТЕЙ
Резцы с пластинками твердого сплава и быстрорежущей стали
Точение
Карта 20, лист 2
Шероховатость поверхности Rz, мкм
Обрабатываемый материал
Угол наклона образующей обрабатываемого контура, град.
Тип применяемого интерполятора и привода подач
I
II
III
Радиус при вершине резца, м
1,0
2,0
0,5
1,0
2,0
0,5
1,0
2,0
Подача S, мм/об.
20 — 10
Сталь углеродистая и легированная
до 15
0,1 — 0,15
0,15 — 0,2
0,15 — 0,2
0,2 — 0,25
0,25 — 0,35
0,25 — 0,3
0,3 — 0,35
0,35 — 0,5
45
0,05 — 0,1
0,07 — 0,15
0,1 — 0,13
0,16 — 0,2
0,2 — 0,3
80
0,07 — 0,1
0,1 — 0,15
0,07 — 0,1
0,11 — 0,15
0,15 — 0,2
Чугун, бронза и алюминиевые сплавы
до 15
0,07 — 0,11
0,1 — 0,15
0,1 — 0,15
0,15 — 0,25
0,2 — 0,25
0,15 — 0,25
0,25 — 0,1
0,4 — 0,5
45
0,05 — 0,1
0,07 — 0,11
0,07 — 0,1
0,1 — 0,15
0,1 — 0,2
80
0,07 — 0,1
0,07 — 0,15
0,05 — 0,1
0,07 — 0,1
0,1 — 0,15
Примечание. Типы применяемых интерполяторов и приводов подач подразделяются по следующим признакам:
I тип — интерполяторы, работающие по принципу импульсного умножения.
Привод подач с ценой импульсов \Delta X = 0,01\text{мм},\Delta Z = 0,05\text{мм};
II тип — интерполяторы, работающие по принципу дифференциального анализатора.
Привод подач с ценой импульсов \Delta X = 0,005\text{мм},\Delta Z = 0,01\text{мм};
III тип — интерполяторы, работающие по оценочной функции.
Привод подач с ценой импульсов \Delta X = 0,001\text{мм},\Delta Z = 0,001\text{мм}.
ПОДАЧИ, ДОПУСКАЕМЫЕ ЖЕСТКОСТЬЮ СИСТЕМЫ «СТАНОК — ДЕТАЛЬ»
Точение
Карта 21, лист 1
Диаметр детали D, мм, до
Глубина резания t, мм, до
Вылет детали L/D, до
1,0
2,5
3,0
4,0
5,0
6,0
Подача S, мм/об.
10
0,5
> 1,5
0,80
0,38
0,20
1,0
1,5
1,15
0,75
0,32
0,14
0,07
1,5
1,10
0,68
0,42
0,18
0,08
0,04
20
1,0
> 1,5
1,40
0,65
0,35
0,18
2,0
1,0
0,75
0,55
0,25
0,13
0,07
3,0
0,6
0,45
0,32
0,15
0,07
0,04
30
1,0
> 1,5
0,95
0,50
0,28
2,0
1,15
0,95
0,70
0,38
0,20
0,11
4,0
0,50
0,40
0,30
0,15
0,09
0,04
40
1,5
> 1,5
1,20
0,70
0,36
0,20
2,5
0,85
0,75
0,58
0,35
0,20
0,10
4,0
0,50
0,42
0,33
0,20
0,11
0,06
7,0
0,23
0,20
0,15
0,09
0,05
0,03
50
1,5
> 1,5
1,5
1,20
0,75
0,45
0,25
2,5
0,90
0,75
0,60
0,38
0,22
0,13
5,0
0,38
0,32
0,27
0,17
0,10
0,05
7,0
0,23
0,20
0,15
0,10
0,06
0,03
10,0
0,14
0,12
0,10
0,07
0,03
-
ПОДАЧИ, ДОПУСКАЕМЫЕ ЖЕСТКОСТЬЮ СИСТЕМЫ «СТАНОК — ДЕТАЛЬ»
Точение
Карта 21, лист 2
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ПОДАЧУ В ЗАВИСИМОСТИ ОТ:
1)
главного угла
главный угол в плане \phi
45°
60°
90°
коэффициент Ks
0,6
0,8
1,0
2)
допускаемой стрелы прогиба детали
прогиб детали fy
0,05
0,1
коэффициент Ks
1,0
3,0
3)
способа крепления детали
крепление
трехкулачковый патрон
цанга
коэффициент Ks
1,0
0,8
4)
жесткости станка
модель
16К20ФЗ, 1К62ФЗ, МК6064
1М63Ф306, 1А616ФЗ
коэффициент Ks
1,0
0,6
5)
обрабатываемого материала
материал
сталь
чугун
коэффициент Ks
1
1,5
Примечание. При прерывистом точении величины подач уменьшать на 15 — 25%.
ПОДАЧИ ДЛЯ СВЕРЛЕНИЯ, РАССВЕРЛИВАНИЯ, ЗЕНКЕРОВАНИЯ И РАЗВЕРТЫВАНИЯ НА ТОКАРНО-РЕВОЛЬВЕРНЫХ СТАНКАХ
Сверление, рассверливание, зенкерование и развертывание
Карта 22, лист 1
Сверление
Обрабатываемый материал
Диаметр сверла D, мм, до
6
10
13
16
20
25
30
св. 30
Подача S, мм/об., до
Сталь \sigma_{b} , кг/мм2
< 90
0,09 — 0,11
0,11 — 0,16
0,12 — 0,24
0,14 — 0,28
0,16 — 0,32
0,18 — 0,36
0,2 — 0,4
0,3 — 0,5
>= 90
0,06 — 0,08
0,07 — 0,12
0,07 — 0,17
0,08 — 0,20
0,1 — 0,23
0,12 — 0,26
0,14 — 0,3
0,2 — 0,4
Чугун HB
< 200
0,27 — 0,35
0,35 — 0,45
0,4 — 0,5
0,46 — 0,55
0,5 — 0,65
0,59 — 0,7
0,67 — 0,83
0,75 — 0,9
>= 200
0,18 — 0,21
0,21 — 0,25
0,23 — 0,3
0,27 — 0,45
0,35 — 0,40
0,40 — 0,54
0,45 — 0,65
0,6 — 0,7
Рассверливание
Обрабатываемый материал
Диаметр сверла D, мм, до
30
40
50
60
Диаметр предварительно просверленного отверстия D, мм, до
20
20
30
30
40
30
40
Подача S, мм/об., до
Сталь
0,9
0,9
1,0
1,0
1,1
1,0
1,0
Чугун
1,2
1,28
1,3
1,4
1,5
1,35
1,5
ПОДАЧИ ДЛЯ СВЕРЛЕНИЯ, РАССВЕРЛИВАНИЯ, ЗЕНКЕРОВАНИЯ И РАЗВЕРТЫВАНИЯ НА ТОКАРНО-РЕВОЛЬВЕРНЫХ СТАНКАХ
Сверление, рассверливание, зенкерование и развертывание
Карта 22, лист 2
Зенкерование
Обрабатываемый материал
Диаметр зенкера D, мм, до
30
40
50
60
80 и выше
Подача S, мм/об., до
Сталь
-
0,6 — 0,8
0,7 — 1,0
0,8 — 1,1
0,9 — 1,2
1,0 — 1,3
Чугун HB
< 200
0,9 — 1,1
1,1 — 1,4
1,3 — 1,6
1,5 — 1,8
1,6 — 2,0
>= 200
0,6 — 0,7
0,8 — 1,0
1,0 — 1,1
1,05 — 1,2
1,1 — 1,4
Развертывание
Обрабатываемый материал
Диаметр развертки D, мм, до
15
30
40
50
60
80 и выше
Подача S, мм/об., до
Сталь
-
0,9
1,2
1,3
1,4
1,5
1,9
Чугун HB
< 200
2,0
2,8
3,0
3,4
4,0
4,6
>= 200
1.7
2,2
2,4
2,8
3,1
3,5
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ПОДАЧУ В ЗАВИСИМОСТИ ОТ:
1) Глубина сверления
Глубина сверления в диаметрах сверла
3D
5D
7D
10D
Коэффициент Ks
1,0
0,9
0,8
0,75
2) Вида отверстия
Вид отверстия
Сквозное
Глухое
Коэффициент Ks
1,0
0,7
СКОРОСТЬ РЕЗАНИЯ
Сталь углеродистая, легированная Резцы с пластинками твердого сплава Т15К6 Точение и растачивание Карта 23, лист 1
Предел прочности при растяжении \sigma_{b} , кг/мм2
Подача S, мм/об., до
44 — 49
50 — 55
56 — 62
63 — 70
71 — 79
80 — 89
90 — 100
св. 100
Твердость по Бринелю HB
120 — 140
141 — 158
159 — 177
178 — 200
201 — 226
227 — 255
256 — 286
св. 286
Глубина резания t, мм, до
1,4
-
-
-
-
-
-
0,25
0,38
0,54
0,75
0,97
1,27
1,65
-
-
-
-
-
-
-
3
1,4
-
-
-
-
-
-
0,14
0,25
0,38
0,54
0,75
0,97
1,27
1,65
-
-
-
-
-
-
7
3
1,4
-
-
-
-
-
-
0,14
0,25
0,38
0,54
0,75
0,97
1,27
1,65
-
-
-
-
-
15
7
3
1,4
-
-
-
-
-
-
0,14
0,25
0,38
0,54
0,75
0,97
1,27
1,65
-
-
-
-
-
15
7
3
1,4
-
-
-
-
-
-
0,14
0,25
0,38
0,54
0,75
0,97
1,27
1,65
-
-
-
-
-
15
7
3
1,4
-
-
-
-
-
-
0,14
0,25
0,38
0,54
0,75
0,97
1,27
1,65
-
-
-
-
-
15
7
3
1,4
-
-
-
-
-
-
0,14
0,25
0,38
0,54
0,75
0,97
1,27
1,65
-
-
-
-
-
15
7
3
1,4
-
-
-
-
-
-
0,14
0,25
0,38
0,54
0,75
0,97
1,27
1,65
СКОРОСТЬ РЕЗАНИЯ
Сталь углеродистая, легированная
Резцы с пластинками твердого сплава Т15К6
Точение и растачивание
Карта 23, лист 2
Характер обработки
Главный угол в плане \phi, град.
Скорость резания V, м/мин.
Наружное продольное и поперечное точение при d/D = 0,84 — 1,0
30
290
257
228
204
180
161
142
127
113
100
89
79
70
62
45 — 60
242
214
190
170
150
134
118
106
94
83
74
66
58
52
90
212
189
167
149
132
117
104
93
82
74
66
58
51
46
Растачивание до D = 500 мм
30
265
235
209
187
165
147
130
116
103
92
81
72
64
57
45 — 60
221
196
174
154
138
122
109
96
86
76
68
60
34
48
90
192
171
152
135
120
106
94
84
75
66
59
53
46
42
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА СКОРОСТЬ РЕЗАНИЯДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА МОЩНОСТЬВ ЗАВИСИМОСТИ ОТ ГРУППЫ СПЛАВОВ
Группы сплавов
Медные сплавы
Алюминиевые сплавы
Гетерогенные
Свинцовистые при основной гетерогенной структуре
Гомогенные
С содержанием свинца < 10% при основной гомогенной структуре
Медь
С содержанием свинца > 15%
Все сплавы
твердые
средней твердости
Коэффициент KN
0,75
1,0
0,62
18 — 22
0,65 — 0,7
1,7 — 2,1
0,25 — 0,45
1,25
СКОРОСТЬ РЕЗАНИЯ ПРИ ТОЧЕНИИ КАНАВОК Сталь конструкционная, жаростойкая и жаропрочная, титановые сплавы Резцы с пластинками твердого сплава ВК8
Точение
Карта 30
Конструкционные стали
Подача S, мм/об., до
0,03
0,04
0,05
0,07
0,1
0,14
0,2
0,28
Скорость резания V, м/мин.
100
92
82
73
66
59
53
47
Титановые сплавы
Подача S, мм/об., до
0,04
0,06
0,08
0,1
0,13
0,17
0,21
0,27
Скорость резания V, м/мин.
54
49
45
41
38
34
31
29
Жаростойкие и жаропрочные стали
Подача S, мм/об., до
0,04
0,05
0,06
0,07
0,085
0,1
0,12
0,14
0,17
0,2
0,24
Скорость резания V, м/мин.
80
72
61
52
46
41
36
32
25
25
22
Примечания:
1. Стойкость инструментов равна 60 мин.
2. При точении канавок резцами из стали Р18, Р6М5 применять коэффициент K = 0,4.
ПОДАЧИ Сталь углеродистая и легированная, чугун, алюминиевые сплавы Сверла из стали Р18
Сверление
Карта 31
Диаметр сверла D, мм, до
Сталь углеродистая, легированная
Чугун серый и ковкий, медные и алюминиевые сплавы
Группа подач
I
II
III
I
II
III
Подача S, мм/об.
2
0,03 — 0,05
0,02 — 0,04
0,02 — 0,03
0,06 — 0,09
0,03 — 0,06
0,02 — 0,05
4
0,05 — 0,08
0,03 — 0,06
0,02 — 0,04
0,13 — 0,18
0,07 — 0,13
0,04 — 0,09
6
0,08 — 0,14
0,05 — 0,10
0,04 — 0,07
0,18 — 0,27
0,12 — 0,20
0,08 — 0,13
8
0,10 — 0,17
0,07 — 0,13
0,05 — 0,08
0,24 — 0,35
0,14 — 0,26
0,10 — 0,17
10
0,13 — 0,21
0,10 — 0,15
0,06 — 0,10
0,31 — 0,46
0,19 — 0,34
0,12 — 0,22
13
0,14 — 0,23
0,11 — 0,17
0,08 — 0,11
0,34 — 0,50
0,21 — 0,38
0,14 — 0,25
16
0,17 — 0,28
0,13 — 0,20
0,09 — 0,14
0,41 — 0,60
0,25 — 0,44
0,16 — 0,29
20
0,20 — 0,32
0,15 — 0,24
0,10 — 0,17
0,47 — 0,68
0,29 — 0,50
0,19 — 0,33
25
0,22 — 0,35
0,17 — 0,26
0,11 — 0,18
0,52 — 0,74
0,33 — 0,57
0,21 — 0,36
30
0,24 — 0,41
0,18 — 0,31
0,12 — 0,21
0,60 — 0,84
0,35 — 0,63
0,23 — 0,41
Св. 30 до 60
0,30 — 0,53
0,23 — 0,41
0,15 — 0,26
0,65 — 0,93
0,44 — 0,74
0,29 — 0,53
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ПОДАЧУВ ЗАВИСИМОСТИ ОТ:
1)
Глубины сверления (для I группы подач)
Глубина сверления в диаметрах сверла
3D
5D
7D
10D
Коэффициент K1
1,0
0,9
0,8
0,75
2)
Материала режущей части инструмента
Марка инструмента
Р18
ВК8
Коэффициент Kи
1,0
0,8
Примечание. Верхние пределы подачи рекомендуются для меньшей глубины сверления менее прочных сталей и чугуна, нижние — для большей глубины сверления и большей твердости обрабатываемого материала.
Технологические факторы выбора подач:
I группа подач. Сверление отверстий в жестких деталях бел допуска или с допуском до 5-го класса точности под последующую обработку сверлом, зенкером или резцом.
II группа подач. Сверление отверстий в деталях средней жесткости (тонкостенные детали коробчатой формы, тонкие выступающие части детали и т.п.) без допуска или с допуском до 5-го класса точности под последующую обработку сверлом, зенкером или резцом.
III группа подач. Сверление точных отверстий при последующей обработке развертками. Сверление в деталях малой жесткости и с неустойчивыми опорами поверхности; сверление отверстий, ось которых неперпендикулярна плоскости; сверление для последующего нарезания резьбы метчиком. Сверление центровочными сверлами.
СКОРОСТЬ РЕЗАНИЯ
Сталь углеродистая и легированная Сверла из стали Р18 Работа с охлаждением Сверление Карта 32, лист 1
Форма заточки
Диаметр сверла D, мм, до
Подача S, мм/об., до
0,09
0,12
0,15
0,20
0,27
0,37
0,50
0,66
0,88
Скорость резания V, м/мин.
Двойная ДП
20
-
-
33,3
28,8
24,8
21,6
18,5
15,9
13,5
30
-
-
-
33.3
28,8
24,8
21,6
18,5
15,9
60
-
-
-
-
33,3
28,8
24,8
21,6
18,5
Нормальная Н и НП
4,6
28,8
24,8
21,6
18,5
15,9
13,5
11,7
9,9
8,6
9,6
-
28,8
24,8
21,6
18,5
15,9
13,5
11,7
9,9
20
-
-
28,8
24,8
21,6
18,5
15,9
13,5
11,7
30
-
-
-
28,8
24,8
21,6
18,5
15,9
13,5
60
-
-
-
-
28,8
24,8
21,6
18,5
15,9
Комбинированное центровочное сверло
Диаметр сверла D, мм
2,5
3 — 5
Скорость резания V, м/мин.
13,5
16,2
СКОРОСТЬ РЕЗАНИЯ
Сталь углеродистая и легированная Сверла из стали Р18 Работа с охлаждением Сверление Карта 32, лист 2
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА СКОРОСТЬ РЕЗАНИЯ
ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:
1) Группы и механических характеристик стали Группы стали
Углеродистые (с < 0,6%)
Хромоникелевые
Типовые марки сталей
10, 15, 20, 25
30, 35, 40
45, 50
12Х2Н3А
12Х2Н14А
20ХНМ
40ХНМА
Предел прочности \sigma_{b}, кг/мм2
56
51 — 75
61 — 83
75 — 98
56 — 75
61 — 83
75 — 98
97 — 110
102 — 116
53 — 74
61 — 86
53 — 70
67 — 91
Твердость HB
156
143 — 207
170 — 229
207 — 269
156 — 207
170 — 229
207 — 269
269 — 302
285 — 321
156 — 217
179 — 255
156 — 207
197 — 269
Коэффициент Kм
0,7
1,0
0,9
0,8
1,0
0,8
0,7
0,7
0,65
0,9
0,7
1,2
0,7
СКОРОСТЬ РЕЗАНИЯ
Сталь углеродистая и легированная Сверла из стали Р18 Работа с охлаждением Сверление Карта 32, лист 3
1)
Группы и механических характеристик стали
Группы стали
Углеродистые труднообрабатываемые (с > 0,6%), хромистые, хромоникелевольфрамовые, инструментальные
Хромомарганцовистые, хромокремнистые, хромокремнемарганцовистые и близкие к ним
Автоматные
Типовые марки сталей
30Х, 35Х, 38ХА, 40Х
15Х, 20Х
45Г, 50Г
35ХГС
18ХГТ
30ХГТ
А12, А20
А30
А40Г
Предел прочности \sigma_{b}, кг/мм2
54 — 72
60 — 76
72 — 89
89 — 100
100 — 117
48 — 63
60 — 80
80 — 94
94 — 100
56 — 82
94 — 113
113 — 134
49 — 62
56 — 65
-
-
-
Твердость HB
156 — 207
170 — 217
207 — 255
255 — 285
285 — 331
137 — 179
170 — 229
229 — 269
269 — 285
170 — 241
269 — 321
321 — 375
149 — 187
170 — 197
-
-
-
Коэффициент Kм
0,8
0,8
0,7
0,65
0,55
0,93
0,65
0,55
0,5
0,6
0,5
0,4
1,1
0,7
1,56
1,34
1,16
2)
Глубины отверстия
Глубина отверстия в диаметрах инструмента
3D
5D
7D
10D
Коэффициент K
1,0
0,9
0,8
0,75
3)
Стойкости инструмента
Период стойкости Tм, мин.
до 15
30
60
100
150
200
250
300
400
Коэффициент Kст
1,5
1,3
1,1
1,0
0,9
0,85
0,80
0,75
0,65
Примечание. Среднее значение стойкости сверл приведено в приложении 2.
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ
Сталь углеродистая и легированная Сверла из стали Р18 Сверление Карта 33, лист 1
Сталь углеродистая и легированная \sigma_{b}, кг/мм2
Подача S, мм/об., до
до 40
40 — 47
48 — 56
57 — 68
69 — 82
83 — 98
99 — 120
Диаметр сверла D, мм, до
15
13,2
11,4
11
8,7
7,5
6,6
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
17,4
15
13,2
11,4
10
8.7
7,5
0,24
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
20
17,4
15
13,2
11,4
10,0
8,7
0,20
0,24
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
-
-
-
-
-
-
-
23
20
17,4
15
13,2
11,4
10,0
0,17
0,20
0,24
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
-
-
-
-
-
-
26,5
23
20
17,4
15
13,2
11,4
0,14
0,17
0,20
0,24
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
-
-
-
-
-
30
26,5
23
20
17,4
15
53,2
-
0,14
0,17
0,20
0,24
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
-
-
-
-
34,5
30
26,5
2,3
20
17,4
15
-
-
-
0,17
0,20
0,24
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
-
-
-
40
34,5
30
25,5
23
20
17,4
-
-
-
-
0,17
0,20
0,24
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
-
-
46
40
34,5
30
26,5
23
20
-
-
-
-
-
0,17
0,20
0,24
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
-
52
46
40
34,5
30
26,5
23
-
-
-
-
-
-
0,17
0,20
0,24
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
60
52
46
40
34,5
30
26,5
-
-
-
-
-
-
-
0,17
0,20
0,24
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
60
52
46
40
34.5
30
-
-
-
-
-
-
-
-
0,17
0,20
0,24
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
60
52
46
40
34,5
-
-
-
-
-
-
-
-
-
0,17
0,20
0,24
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
60
52
46
40
-
-
-
-
-
-
-
-
-
-
0,17
0,20
0,24
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
60
52
46
-
-
-
-
-
-
-
-
-
-
-
0,17
0,20
0,24
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
60
52
-
-
-
-
-
-
-
-
-
-
-
-
0,17
0,20
0,24
0,29
0,34
0,40
0,47
0,56
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
-
0,17
0,20
0,24
0,29
0,34
0,40
0,47
0,56
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ
Сталь углеродистая и легированная Сверла из стали Р18 Сверление Карта 33, лист 2
Сталь углеродистая и легированная \sigma_{b}, кг/мм2
до 40
40 — 47
48 — 56
57 — 68
69 — 82
83 — 98
99 — 120
Подача S, мм/об., до
Диаметр сверла D, мм, до
Скорость резания V, м/мин., до
Мощность резания N, квт
9
-
-
-
-
-
-
-
-
0,8
0,9
1,0
1,2
1,4
1,6
1,8
2,1
2,4
2,7
3,1
3,6
3,8
10,35
-
-
-
-
-
-
-
0,8
0,9
1,0
1,2
1,4
1,6
1,8
2,1
2,4
2,7
3,1
3,6
3,8
4,4
11,88
-
-
-
-
-
-
0,8
0,9
1,0
1,2
1,4
1,6
1,8
2,1
2,4
2,7
3,1
3,6
3,8
4,4
5,0
13,6
-
-
-
-
-
0,8
0,9
1,0
1,2
1,4
1,6
1,8
2,1
2,4
2,7
3,1
3,6
3,8
4,4
5,0
5,8
13,7
-
-
-
-
0,8
0,9
1,0
1,2
1,4
1,6
1,8
2,1
2,4
2,7
3,1
3,6
3,8
4,4
5,0
5,8
6,6
18
-
-
-
0,8
0,9
1,0
1
1,4
1,6
1,8
2,1
2,4
2,7
3,1
3,6
3,8
4,4
5,0
5,8
6,6
7,7
20,7
-
-
0,8
0,9
1,0
1,2
1,4
1,6
1,8
2,1
2,4
2,7
3,1
3,6
3,8
4,4
5,0
5,8
6,6
7,7
8,8
23,9
-
0,8
0,9
1,0
1,2
1,4
1,6
1,8
2,1
2,4
2,7
3,1
3,6
3,8
4,4
5,0
5,8
6,6
7,7
8,8
9,0
27
0,8
0,9
1,0
1,2
1,4
1,6
1,8
2,1
2,4
2,7
3,1
3,6
3,8
4,4
5,0
5,8
6,6
7,7
8,8
9,9
-
31,5
0,9
1,0
1,2
1,4
1,6
1,8
2,1
2,4
2,7
3,1
3,6
3,8
4,4
5,0
5,8
6,6
7,7
8,8
9,9
-
-
36
1,0
1,2
1,4
1,6
1,8
2,1
2,4
2,7
3,1
3,6
3,8
4,4
5,0
5,8
6,6
7,7
8,8
9,9
-
-
-
СКОРОСТЬ РЕЗАНИЯ
Стали нержавеющие и жаропрочные Сверла из стали Р18 Работа с охлаждением Сверление Карта 34, лист 1
Диаметр сверла D, мм, до
Группа подач
Подача S, мм/об., до
Марка стали или сплава и механические свойства
Х18Н9Т \sigma_{b} = 55 — 60 кгс/мм2
2Х13 \sigma_{b} <= 85 кгс/мм2
2Х13 \sigma_{b} <= 125 кгс/мм2
4Х14Н14В2М (ЭИ69) \sigma_{b} = 72 кгс/мм2
1Х14Н9 (ЭИ268) \sigma_{b} = 80 — 95 кгс/мм2
13Х14НВФРА (ЭИ736) \sigma_{b} = 95 — 120 кгс/мм2
Х23Н18 (ЭИ417) \sigma_{b} = 62 кгс/мм2
20ХЗМВФ (ЭН415) HB300 — 320
4Х12Н8Г8МФБ (ЭИ481) \sigma_{b} = 90 — 105 кгс/мм2
ЭИ654 \sigma_{b} = 75 кгс/мм2
1Х12ВНМФ (ЭИ802) \sigma_{b} = 65 кгс/мм2
1Х12112ВМФ (ЭИ961) \sigma_{b} = 120 кгс/мм2
СН2
СН3
Скорость
3,0
I
0,05
19,8
14,0
10,8
12,6
17,1
17,6
16,7
13,5
20,7
8,6
18,0
23.9
16,2
12,0
II
0,04
23,4
15,8
12,6
14,4
18,9
19,8
18,5
15,1
22,5
11,0
19,8
25,2
20,7
14,9
III
0,03
33,3
17,6
14,0
16,2
21,6
22,5
20,7
16,9
24,3
12,3
24,3
27
26,1
18,6
5,0
I
0,12
12,6
12,6
10,1
11,7
11,7
9,9
8,1
12,0
11,3
8,6
18,0
18,9
13,3
9,54
II
0,09
17,1
14,0
10,8
12,6
15,3
11,3
11,1
13,5
14,4
11,0
19,8
19.8
16,2
12,0
III
0,06
23,4
15,8
12,6
14,4
18,9
14,0
14,9
16,9
18.0
12,3
24,3
21,2
22,5
16,7
СКОРОСТЬ РЕЗАНИЯ
Стали нержавеющие и жаропрочные
Сверла из стали Р18
Работа с охлаждением
Сверление
Карта 34, лист 2
Диаметр сверла D, мм, до
Группа подач
Подача S, мм/об., до
Марка стали или сплава и механические свойства
Х18Н9Т \sigma_{b} = 55 — 60 кгс/мм2
2Х13 \sigma_{b} <= 85 кгс/мм2
2Х13 \sigma_{b} <= 125 кгс/мм2
4Х14Н14В2М (ЭИ69) \sigma_{b} = 72 кгс/мм2
1Х14Н9 (ЭИ268) \sigma_{b} = 80 — 95 кгс/мм2
13Х14НВФРА (ЭИ736) \sigma_{b} = 95 — 120 кгс/мм2
Х23Н18 (ЭИ417) \sigma_{b} = 62 кгс/мм2
20ХЗМВФ (ЭН415) HB300 — 320
4Х12Н8Г8МФБ (ЭИ481) \sigma_{b} = 90 — 105 кгс/мм2
ЭИ654 \sigma_{b} = 75 кгс/мм2
1Х12ВНМФ (ЭИ802) \sigma_{b} = 65 кгс/мм2
1Х12112ВМФ (ЭИ961) \sigma_{b} = 120 кгс/мм2
СН2
СН3
Скорость
8,0
I
0,15
10,8
12,6
10,1
11,7
8,1
9,9
9,5
10,8
9,0
7.0
18,0
18,9
11,7
8,6
II
0,11
12,6
14,0
10,8
12.6
10,8
11,3
11,1
12,1
11,3
8.3
19,8
21,2
14,9
10,7
III
0,08
17,1
15,8
12,6
14,4
13,5
14,0
14,9
13,5
14,4
9,7
24,3
23,9
20,7
14,9
12
I
0,23
9.0
13,1
10,4
11,7
7,2
9,0
8,1
10,8
5,6
6.5
14,4
16,7
10,8
7,7
II
0,18
10,8
14,0
11,2
12.6
8,1
9,9
10,1
12,1
7,2
7.0
16,2
18,9
11,7
8,6
III
0,12
14,4
15,8
12,6
16,2
17,7
12,6
12,2
15,1
9,9
7,8
19,8
21,2
16,2
12,0
18
I
0,32
7,7
11,3
9,0
10,8
5,4
6,8
7,4
9,7
4,4
5,0
14,4
14,9
10,8
7,7
II
0,24
9,0
12,6
10,1
11,7
6,0
7,2
9,5
10,8
5,6
5,7
18,0
16,7
11,7
8,6
III
0,17
10,8
14,0
11,2
14,4
7,2
8,1
11,1
12,1
8,1
6,5
19,8
18,9
14,9
10,7
25
I
0,35
6,7
12,6
10,1
11,7
5,4
6,3
5,9
9,7
4,1
4,5
16,2
14,9
10,8
7,7
II
0,26
7,7
14,0
11,2
12,6
6,8
6,8
7,4
10,8
5,4
5,2
18,0
16,7
11,7
8,6
III
0,18
10,8
15,8
12,6
14,4
8,1
7,2
10,1
12,1
7,7
5,7
21,6
18,9
14,9
10,7
более 25
I
0,50
5,7
11,3
9,0
11,7
5,2
6,3
5,9
9,7
4,1
4,5
16,2
14,9
10,8
7,7
II
0,35
6,7
12,6
10,1
12,6
5,4
6,8
7,4
10,8
5,4
5,2
18,0
16,7
11,7
8,6
III
0,25
9,0
14,0
11,0
14,4
6,8
7,2
10,1
12,1
7,7
5,7
21,6
18,9
14,9
10,8
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА СКОРОСТЬ РЕЗАНИЯДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:
1)
Глубины отверстия
Глубина отверстия в диаметрах инструмента
3D
5D
7D
10D
Коэффициент Kс
1,0
0,9
0,8
0,75
2)
Стойкости инструмента
Период стойкости Tм в мин.
до 15
30
60
100
150
200
250
300
400
Коэффициент Kт
1,5
1,3
1,1
1,0
0,9
0,85
0,80
0,75
0,65
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ
Стали нержавеющие и жаропрочные Сверла из стали Р18 Сверление Карта 35
Марки стали
Подача S, мм/об., до
2Х13
Х18Н9Т, Х23Н18, 1Х14Н14В2М
4Х14Н14В2М
Диаметр сверла D, мм, до
10,7
9,8
-
0,25
0,32
0,40
-
-
-
-
-
-
-
-
-
-
12,6
11,5
9,8
0,20
0,25
0,32
0,40
-
-
-
-
-
-
-
-
-
14,8
13,5
11,5
0,16
0,20
0,25
0,32
0,40
-
-
-
-
-
-
-
-
17.4
15,8
13,5
-
0,16
0,20
0,25
0,32
0,40
0,50
-
-
-
-
-
-
20,5
18,5
15,8
-
-
0,16
0,20
0,25
0,32
0,40
0,50
-
-
-
-
-
24
22
18,5
-
-
-
0,16
0,20
0,25
0,32
0,40
0,50
-
-
-
-
28
26
22
-
-
-
-
0,16
0,20
0,25
0,32
0,40
0,50
0,63
-
-
33
30
26
-
-
-
-
-
0,16
0,20
0,25
0,32
0,40
0,50
0,63
-
-
-
30
-
-
-
-
-
-
0,16
0,20
0,25
0,32
0,40
0,50
0,63
Скорость резания V, м/мин.
Мощность резания N, квт
6,5
-
-
-
-
-
-
-
-
0,8
0,9
1,1
1,3
1,5
7,7
-
-
-
-
-
-
-
0,8
0,9
1,1
1,3
1,5
1,7
9,0
-
-
-
-
-
-
0,8
0,9
1,1
1,3
1,5
1,7
2,0
10,5
-
-
-
-
-
0,8
0,9
1,1
1,3
1,5
1,7
2,0
2,3
12,4
-
-
-
-
0,8
0,9
1,1
1,3
1,5
1,7
2,0
2,3
2,7
14,6
-
-
-
0,8
0,9
1,1
1,3
1,5
1,7
2,0
2,3
2,7
3,2
17.1
-
-
0,8
0,9
1,1
1,3
1,5
1,7
2,0
2,3
2,7
3,2
3,8
20,3
-
0,8
0,9
1,1
1,3
1,5
1,7
2,0
2,3
2,7
3,2
3,8
4,4
23,9
0,8
0,9
1,1
1,3
1,5
1,7
2,0
2,3
2,7
3,2
3,8
4,4
5,2
27,9
0,9
1,1
1,3
1,5
1,7
2,0
2,3
2,7
3,2
3,8
4,4
5,2
6,3
СКОРОСТЬ РЕЗАНИЯ
Чугун серый, медные и алюминиевые сплавы Сверла из стали Р18 Сверление Карта 36, лист 1
Группа твердости по Бринелю HB
Обрабатываемый материал
чугун серый
Медные и алюминиевые сплавы
Подача S, мм/об., до
100 — 140
-
-
-
-
-
-
-
-
-
-
-
0,12
0,15
0,18
0,23
0,30
0,40
0,53
0,71
0,95
143 — 229
0,15
0,18
0,23
0,30
0,40
0,53
0,71
0,98
1,28
1,68
-
-
-
-
-
-
-
-
-
-
170 — 255
-
0,15
0,18
0,23
0,30
0,40
0,53
0,71
0,98
1,28
1,68
-
-
-
-
-
-
-
-
-
197 — 269
-
0,12
0,15
0,18
0,23
0,30
0,40
0,53
0,71
0,98
1,28
-
-
-
-
-
-
-
-
-
Форма заточки
Диаметр сверла, D, мм
Скорость резания V, м/мин.
Двойная заточка ДП
до 20
-
-
-
25,5
22,5
20,3
18
15,8
14,3
12,8
11,3
41
41
41
41
41
41,0
38,0
34,0
30,0
св. 20
-
-
-
-
26,3
23,3
20,6
18,4
16,5
14,6
12,8
41
41
41
41
41,0
41,0
41,0
39,0
34,9
Нормальная Н и НП
до 3,2
23,3
21,0
18,3
16,5
15,0
12,8
16,3
10,5
9,4
8,3
7,1
41
41
41
36
32,3
28,5
22,5
22,5
20,3
до 8
-
23,0
21,0
18,8
16,5
15,0
12,8
16,3
10,5
9,4
8,3
41
41
41
41
36
32,3
28,5
5,5
22,5
до 20
-
-
23,3
21,0
18,8
16,5
15,0
12,0
16,3
10,5
9,4
41
41
41
41
41
36,0
32,3
28,5
25,5
св. 20
-
-
-
24,8
28,13
19,5
17,3
15,8
13,5
12,0
10,9
41
41
41
41
41
41
37,0
33,0
30,0
СКОРОСТЬ РЕЗАНИЯ
Чугун серый, медные и алюминиевые сплавы Сверла из стали Р18 Сверление Карта 36, лист 2
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА СКОРОСТЬ РЕЗАНИЯ
ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:
1) Группа сплавов
Медные сплавы
Алюминиевые сплавы
Группа
Сплавы гетерогенные
Сплавы свинцовистые при основной гетерогенной структуре
Гомогенные сплавы
Сплавы с содержанием свинца 10% при основной гомогенной структуре
ПОДАЧИ Сталь углеродистая и легированная, стальные отливки и чугун серый Сверла из стали Р18
Рассверливание
Карта 39
Диаметр сверла D, мм, до
Диаметр предварительно просверленного отверстия, d, мм
Сталь углеродистая и легированная
Чугун серый
Группа подач
I
II
III
I
II
III
Подача S, мм/об., до
25
10
0,53 — 0,83
0,38 — 0,53
0,23 — 0,30
0,83 — 1,13
0,53 — 0,83
0,30 — 0,38
15
0,60 — 0,90
0,45 — 0,60
0,30 — 0,38
0,90 — 1,20
0,60 — 0,83
0,34 — 0,45
30
10
0,53 — 0,83
0,38 — 0,53
0,23 — 0,30
0,75 — 1,05
0,53 — 0,83
0,30 — 0,38
15
0,53 — 0,83
0,38 — 0,53
0,23 — 0,30
0,83 — 1,13
0,60 — 0,90
0,34 — 0,41
20
0,60 — 0,90
0,45 — 0,60
0,30 — 0,38
0,90 — 1,20
0,60 — 0,90
0,38 — 0,45
40
15
0,60 — 0,90
0,38 — 0,53
0,23 — 0,30
0,75 — 1,20
0,53 — 0,83
0,30 — 0,38
20
0,68 — 0,90
0,45 — 0,60
0,30 — 0,38
0,83 — 1,28
0,60 — 0,90
0,38 — 0,45
30
0,68 — 0,98
0,45 — 0,60
0,30 — 0,38
0,90 — 1,35
0,60 — 0,98
0,45 — 0,53
50
20
0,68 — 0,90
0,45 — 0,60
0,30 — 0,38
0,90 — 1,35
0,68 — 0,98
0,38 — 0,45
30
0,75 — 0,98
0,53 — 0,68
0,30 — 0,38
0,98 — 1,50
0,75 — 1,05
0,45 — 0,53
40
0,75 — 1,05
0,60 — 0,68
0,38 — 0,45
0,98 — 1,50
075 — 1,05
0,53 — 0,60
60
30
0,68 — 0,90
0,53 — 0,68
0,30 — 0,38
0,90 — 1,35
0,68 — 0,90
0,41 — 0,45
40
0,75 — 0,98
0,60 — 0,68
0,30 — 0,38
0,98 — 1,50
0,68 — 0,98
0,45 — 0,53
50
0,75 — 1,05
0,60 — 0,68
0,38 — 0,45
0,98 — 1,50
0,75 — 1,05
0,53 — 0,60
Технологические факторы выбора подач:
I группа подач. Рассверливание отверстий в жестких деталях без допуска или с допуском до 5-го класса точности под последующую обработку зенкером, резцом.
II группа подач. Рассверливание отверстий в деталях средней жесткости (тонкостенные детали коробчатой формы, тонкие выступающие части детали и т.д.) без допуска, с допуском до 5-го класса точности под последующую обработку сверлом, резцом.
III группа подач. Рассверливание точных отверстий при последующей обработке развертками, рассверливание для последующего нарезания резьбы метчиком.
СКОРОСТЬ РЕЗАНИЯ Сталь углеродистая, легированная и чугун серый Сверла из стали Р18
Рассверливание
Карта 40
Сталь углеродистая и легированная
Форма заточки сверла
Подача S, мм/об., до
ДП
Н и НП
Разность диаметра (D — d), мм, до
11,5
5,5
0,23
0,31
0,41
0,56
0,75
0,98
1,35
1,8
-
-
-
24
11,5
0,17
0,23
0,31
0,41
0,56
0,75
0,98
1,35
1,8
-
-
50
24
-
0,17
0,23
0,31
0,41
0,56
0,75
0,98
1,35
1,8
-
-
50
-
-
0,17
0,23
0,31
0,41
0,56
0,75
0,98
1,35
1,8
Скорость резания V, м/мин.
34,2
29,7
25,2
22,05
18,9
16,4
14,13
12,24
10,53
9,09
7,83
Чугун серый
Группа твердости по Бринелю HB
Подача S, мм/об., до
143 — 229
170 — 255
197 — 269
Разность диаметров (D — d), мм, до
16
-
-
0,32
0,42
0,56
0,75
0,98
1,35
1,8
2,4
-
50
16
-
-
0,32
0,42
0,56
0,75
0,98
1,35
1,8
2,4
-
50
16
-
-
0,32
0,42
0,56
0,75
0,98
1,35
1,8
-
-
50
-
-
-
0,32
0,42
0,56
0,75
0,98
1,35
Форма заточки
Скорость резания V, м/мин.
Двойная ДП
-
28,13
24,75
22,13
19,5
17,63
15,75
13,8
12,3
Нормальная Н и НП
26,25
23,63
21,0
18,75
16,5
14,7
13,16
11,7
10,35
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА СКОРОСТЬ РЕЗАНИЯДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТ В ЗАВИСИМОСТИ ОТ:
1)
Марки инструмента
Марка инструмента
Р18
9ХС
Коэффициент Kи
1,0
0,6
2)
Стойкости инструмента
Обрабатываемый материал
Материал режущей части инструмента
Периода стойкости Tм, в мин. резания
до 15
30
60
100
150
200
250
300
400
Сталь
Быстрорежущая сталь
1,5
1,3
1,1
1,0
0,9
0,85
0,8
0,75
0,65
Твердый сплав
1,6
1,35
1,15
0,7
Чугун
Быстрорежущая сталь
1,3
1,2
1,1
1,0
0,25
0,25
0,9
0,85
0,8
Твердый сплав
2,15
1,65
1,25
0,65
0,75
0,7
0,65
0,55
Примечания:
1. Рассверливание необходимо вести с охлаждением D — диаметр сверла; d — диаметр предварительно просверленного отверстия.
2. Средние периоды стойкости сверл приведены в приложении 2.
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ Сталь углеродистая и легированная Сверла из стали Р18
<*> D — диаметр сверла; d — диаметр предварительно просверленного отверстия.
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ
Чугун серый Сверла из стали Р18 Рассверливание Карта 42
Твердость HB
Подача S, мм/об., до
до 213
св. 213
Разность диаметров (D — d), мм, до
9,6
-
0,27
0,32
0,38
0,45
0,53
0,63
0,75
0,90
1,05
1,28
1,50
1,80
-
-
-
-
-
-
-
-
11,4
9,6
0,23
0,27
0,32
0,38
0,45
0,53
0,63
0,75
0,90
1,05
1,28
1,50
1,80
-
-
-
-
-
-
-
13,6
11,4
-
0,23
0,27
0,32
0,38
0,45
0,53
0,63
0,75
0,90
1,05
1,28
1,50
1,80
-
-
-
-
-
-
16,6
13,6
-
-
0,23
0,27
0,32
0,38
0,45
0,53
0,63
0,75
0,90
1,05
1,28
1,50
1,80
-
-
-
-
-
20
16,6
-
-
-
0,23
0,27
0,32
0,38
0,45
0,53
0,63
0,75
0,90
1,05
1,28
1,50
1,80
-
-
-
-
24
20
-
-
-
-
0,23
0,27
0,32
0,38
0,45
0,53
0,63
0,75
0,90
1,05
1,28
1,50
1,80
-
-
-
28,5
24
-
-
-
-
-
0,23
0,27
0,32
0,38
0,45
0,53
0,63
0,75
0,90
1,05
1,28
1,50
1,80
-
-
34,5
28,5
-
-
-
-
-
-
0,23
0,27
0,32
0,38
0,45
0,53
0,63
0,75
0,90
1,05
1,28
1,50
1,80
-
41
34,5
-
-
-
-
-
-
-
0,23
0,27
0,32
0,38
0,45
0,53
0,63
0,75
0,90
1,05
1,28
1,50
1,80
50
41
-
-
-
-
-
-
-
-
0,23
0,27
0,32
0,38
0,45
0,53
0,63
0,75
0,90
1,05
1,28
1,50
-
50
-
-
-
-
-
-
-
-
-
0,23
0,27
0,32
0,38
0,45
0,53
0,63
0,75
0,90
1,05
1,28
Скорость V, м/мин., до
Мощность резания N, кВт
9,9
-
-
-
-
-
-
-
-
0,8
0,9
1,0
1,2
1,3
1,5
1,7
2,0
2,3
2,7
3,0
3,5
11,3
-
-
-
-
-
-
-
0,8
0,9
1,0
1,2
1,3
1,5
1,7
2,0
2,3
2,7
3,0
3,5
4,0
13,1
-
-
-
-
-
-
0,8
0,9
1,0
1,2
1,3
1,5
1,7
2,0
2,3
2,7
3,0
3,5
4,0
4,6
15
-
-
-
-
-
0,8
0,9
1,0
1,2
1,3
1,5
1,7
2,0
2,3
2,7
3,0
3,5
4,0
4,6
5,3
17,3
-
-
-
-
0,8
0,9
1,0
1,2
1,3
1,5
1,7
2,0
2,3
2,7
3,0
3,5
4,0
4,6
5,3
6,1
19,8
-
-
-
0,8
0,9
1,0
1,2
1,3
1,5
1,7
2,0
2,3
2,7
3,0
3,5
4,0
4,6
5,3
6,1
7,0
22,5
-
-
0,8
0,9
1,0
1,2
1,3
1,5
1,7
2,0
2,3
2,7
3,0
3,5
4,0
4,6
5,3
6,1
7,0
7,9
26,3
-
0,8
0,9
1,0
1,2
1,3
1,5
1,7
2,0
2,3
2,7
3,0
3,5
4,0
4,6
5,3
6,1
7,0
7,9
9,2
30
0,8
0,9
1,0
1,2
1,3
1,5
1,7
2,0
2,3
2,7
2,0
3,5
4,0
4,6
5,3
6,1
7,0
7,9
9,2
10,6
35
0,9
1,0
1,2
1,3
1,5
1,7
2,0
2,3
2,7
3,0
3,5
4,0
4,6
5,3
6,1
7,0
7,9
9,2
10,6
-
ПОДАЧИ
Сталь углеродистая и легированная, чугун серый
Зенкеры из стали Р18
Зенкерование
Карта 43
Диаметр зенкера D, мм, до
Сталь углеродистая и легированная
Чугун серый и ковкий
HB < 229
Чугун серый
HB > 229
Группа подач
I
II
I
II
I
II
Подача S, мм/об.
15
0,4 — 0,5
0,3 — 0,35
0,55 — 0,7
0,4 — 0,5
0,4 — 0,5
0,3 — 0,35
20
0,5 — 0,55
0,35 — 0,4
0,7 — 0,9
0,5 — 0,55
0,5 — 0,6
0,4 — 0,44
25
0,55 — 0,7
0,4 — 0,5
0,8 — 0,95
0,55 — 0,65
0,55 — 0,65
0,44 — 0,5
30
0,63 — 0,8
0,5 — 0,55
0,9 — 1,05
0,65 — 0,7
0,65 — 0,7
0,5 — 0,55
35
0,7 — 0,9
0,5 — 0,55
0,95 — 1,2
0,7 — 0,8
0,7 — 0,8
0,52 — 0,6
40
0,7 — 0,95
0,55 — 0,64
1,1 — 1,35
0,8 — 0,95
0,8 — 0,95
0,55 — 0,64
50
0,8 — 1,05
0,64 — 0,7
1,3 — 1,6
0,9 — 1,05
0,95 — 1,1
0,68 — 0,8
60
0,9 — 1,05
0,68 — 0,7
1,44 — 1,75
0,95 — 1,1
1,05 — 1,2
0,7 — 0,9
80
0,95 — 1,2
0,7 — 0,9
1,6 — 1,9
1,1 — 1,35
1,1 — 1,35
0,8 — 0,95
Примечание. Подачи даны для случаев обработки сквозных отверстий. При зенкеровании глухих отверстий, особенно при одновременной обработке дна отверстия, рекомендуются подачи в пределах 0,3 — 0,6 мм/об.
Технологические факторы выбора группы подач:
I группа. Зенкерование отверстий без допуска или с допуском до 5-го класса точности; зенкерование под последующую обработку зенкером и разверткой или двумя развертками.
II группа. Зенкерование отверстий при повышенных требованиях к чистоте поверхности; зенкерование отверстий по 3 — 4-му классам точности с малой глубиной резания; зенкерование под последующую обработку одной разверткой; зенкерование под нарезание резьбы.
СКОРОСТЬ РЕЗАНИЯ Сталь углеродистая и легированная, чугун серый Зенкеры из стали Р18
Зенкерование
Карта 44
Сталь углеродистая и легированная
Диаметр D, мм, и тип зенкера
Глубина резания t, мм
Подача S, мм/об., до
0,34
0,4
0,6
0,8
1,0
1,4
1,9
2,5
3,2
Скорость резания V, м/мин.
15 — 35 (цельные)
0,5 — 1,0
25,08
21,68
18,70
16,15
13,94
11,99
10,37
8,93
7,74
1,1 — 2,0
22,10
19,13
16,41
14,19
12,24
10,54
9,095
7,91
6,80
Св. 2,0
19,98
17,0
14,71
12,75
10,97
9,44
8,16
7,06
6,12
36 — 80 (насадные)
0,5 — 1,0
22,95
19,55
16,92
14,62
12,58
10,88
9,35
8,08
6,97
1,1 — 2,0
19,98
17,43
14,88
12,84
11,05
9,52
8,25
7,14
6,12
Св. 2,0
17,85
15,3
13,26
11,39
9,85
8,50
7,31
6,38
5,44
Чугун серый
Группа твердости по Бринелю HB
Подача S, мм/об., до
143 — 229
0,34
0,4
0,6
0,8
1,0
1,4
1,9
2,5
-
170 — 255
-
0,34
0,4
0,6
0,8
1,0
1,4
1,9
2,5
197 — 269
-
-
0,34
0,4
0,6
0,8
1,0
1,4
1,9
Диаметр D, мм, и тип зенкера
Глубина резания t, мм
Скорость резания V, м/мин.
15 — 35 (цельные)
0,5 — 1,0
29,75
26,35
23,38
20,83
18,7
16,58
14,71
13,09
11,65
1,1 — 2,0
28,05
24,65
22,10
19,55
17,43
15,47
13,77
12,24
10,88
36 — 80 (насадные)
1,0 — 2,0
26,78
23,8
21,25
18,70
16,75
14,88
13,18
11,73
10,46
2,1 — 3,0
25,50
22,95
20,40
17,85
15,98
14,20
12,58
11,22
9,95
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА СКОРОСТЬ РЕЗАНИЯ ЧУГУНАДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:
1)
Состояния поверхности заготовки
Поверхность
Без корки
С коркой
Коэффициент Kз
1,0
0,8
2)
Марки режущей части инструмента
Марка сплава
Р18
ВК8
ВК6
ВК4
Коэффициент Kи
1,0
4,4
5,3
5,7 — 6,2
3)
Стойкости инструмента
Материал режущей части инструмента
Период стойкости Tм, в мин. резания
15
30
60
100
150
200
250
300
400
600
800
Сталь Р18
Коэффициент Kv
1,3
1,2
1,1
1,0
0,25
0,25
0,9
0,85
0,8
0,7
0,6
Твердый сплав
2,15
1,65
1,25
1,0
0,65
0,75
0,7
0,65
0,55
0,50
0,45
Примечания:
1. Зенкерование деталей из стали необходимо вести с охлаждением.
2. Поправочные коэффициенты на скорость резания стали для измененных условий работы см. в карте 32, лист 2.
3. Средние периоды стойкости зенкеров приведены в приложении 2.
ПОДАЧИ Сталь углеродистая и легированная. Чугун Развертки из стали Р18 и с пластинками твердого сплава
Развертывание
Карта 45
Развертки машинные из стали Р18
Диаметр развертки D, мм, до
Сталь углеродистая и легированная
Чугун серый и ковкий HB < 229
Чугун серый HB > 229
Группа подач
I
II
III
I
II
III
I
II
III
Подача S, мм/об., до
10
0,72
0,6
0,45
2,0
1,5
1,25
1,5
1,3
0,9
15
0,81
0,7
0,54
2,15
1,7
1,35
1,7
1,35
1,1
20
0,9
0,7
0,63
2,3
1,8
1,5
1,8
1,5
1,25
25
0,99
0,8
0,72
2,4
2,0
1,7
2,0
1,7
1,35
30
1,1
0,9
0,72
2,8
2,15
1,8
2,15
1,7
1,35
35
1,2
0,9
0,81
2,9
2,3
1,8
2,3
1,8
1,35
40
1,25
1,1
0,9
3,05
2,4
2,0
2,4
1,8
1,5
50
1,35
1,3
1,1
3,4
2,6
2,3
2,8
2,0
1,7
60
1,5
1,4
1,3
3,9
3,05
2,6
3,1
2,3
2,0
80 и 1 выше
1,8
1,5
1,4
4,5
3,6
3,05
3,4
2,4
2,3
Развертки машинные с пластинками твердого сплава
Диаметр развертки D, мм
10 — 20
21 — 40
41 — 60
св. 60
Подача S, мм/об.
0,7 — 1,1
0,9 — 1,2
0,9 — 1,4
1,4 — 1,8
Примечание. Подачи даны для случаев обработки сквозных отверстий. При развертывании развертками из стали Р18 глухих отверстий, особенно с одновременной обработкой дна отверстия, подачи рекомендуются в пределах 0,2 — 0,5 мм/об.
Технологические факторы выбора группы подач:
I группа. Предварительное (черновое) развертывание под последующий чистовой проход разверткой.
II группа. Чистовое развертывание отверстий за один проход по 3 — 4 классу точности или с чистотой поверхности.
Развертывание отверстий под полирование или хонингование.
III группа. Чистовой проход после чернового развертывания отверстий по 2-му классу точности или с чистотой поверхности {}^{1}\nabla^{,25/.}{}^{2}\nabla^{,5/,}
СКОРОСТЬ РЕЗАНИЯ Сталь углеродистая и легированная, чугун серый Развертки из стали Р18
Развертывание
Карта 46
Сталь углеродистая и легированная
Черновое развертывание, 3 — 4 класс точности {}^{R_{z} =}\nabla^{20/}
Диаметр развертки D, мм
Подача S, мм/об., до
0,45
0,57
0,72
0,90
1,20
1,45
1,80
2,30
2,90
3,60
4,50
Скорость резания, V м/мин.
10 — 20
12,9
11,7
9,5
8,3
7,1
6,1
5,3
4,6
4,0
3,4
3,0
21 — 80
11,7
9,5
8,3
7,1
6,1
5,3
4,6
4,0
3,4
3,0
2,5
Чистовое развертывание
Класс точности
Класс чистоты обработанной поверхности
Скорость резания V, м/мин.
2 — 2а
{}^{2}\nabla^{,5/}
{}^{1}\nabla^{,25/}
1,8 — 2,7
{}^{R_{z} =}\nabla^{20/}
{}^{2}\nabla^{,5/}
3,6 — 4,5
Чугун серый
Развертывание, 2 — 3 класс точности {}^{1}\nabla^{,25/}{}^{2}\nabla^{,5/,}
Группа твердости по Бринелю HB
Подача S, мм/об., до
143 — 229
0,56
0,71
0,90
1,20
1,45
1,80
2,34
3,00
3,70
4,70
-
170 — 255
-
0,56
0,71
0,90
1,20
1,45
1,80
2,34
3,0
3,70
4,70
197 — 269
-
-
0,56
0,71
0,90
1,20
1,45
1,80
2,34
3,00
3,70
Диаметр развертки D, мм
Скорость резания V, м/мин.
10 — 20
10,5
9,4
8,4
7,4
6,6
5,9
5,2
4,6
4,1
3,7
3,2
21 — 80
9,4
8,4
7,4
6,6
5,9
5,2
4,6
4,1
3,7
3,2
2,9
Примечание:
1. При расчете скорости резания чугуна величины припуска на обработку приняты в пределах 0,2 — 0,4 мм на диаметр соответственно размеру отверстия. При изменении величины припуска в 1,5 — 2 раза отклонения скорости резания не превышают 5 — 7%.
2. Для чернового развертывания стали поправочные коэффициенты на скорость резания для измененных условий работы см. в карте 32, лист 2.
3. При развертывании стали необходимо применять обильное охлаждение сульфофрезолом.
СКОРОСТЬ РЕЗАНИЯ
Сталь углеродистая и чугун серый Развертки с пластинками твердого сплава Развертывание Карта 47
Обрабатываемый материал
Материал режущей части инструмента
Шероховатость поверхности
Диаметр развертки, D, мм
Скорость резания V, м/мин.
Стали конструкционные, углеродистые \sigma_{b} = 60 — 90 кгс/мм2
Т15К6
-
11 — 16
{}^{1}\nabla^{,25/}
<= 20
11
> 20
7
Чугун серый и ковкий
ВК8
ВК6
ВК4 -
11 — 16
Примечание. При развертывании стали необходимо применять обильное охлаждение сульфофрезолом.
РЕЖИМЫ РЕЗАНИЯ
Сталь углеродистая, легированная и чугун серый, ковкий Метчики из стали Р18 Нарезание резьбы метчиками со шлифованным профилем в сквозных отверстиях Карта 48, лист 1
Диаметр и шаг резьбы, мм, до
Сталь углеродистая и легированная
Чугун серый
Чугун ковкий
Работа с охлаждением
Работа без охлаждения
Режимы резания
V, м/мин.
n, об./мин.
N, кВт
V, м/мин.
n, об./мин.
N, кВт
V, м/мин.
n, об./мин.
N, кВт
4
0,5
6,2
490
0,03
2,1
165
0,01
5,1
405
0,02
0,7
4,3
340
0,04
3,3
250
0,03
8,0
635
0,06
6
0,75
7,1
375
0,08
5,0
265
0,06
12,0
635
0,12
1,0
5,4
285
0,10
3,9
205
0,07
9,4
450
0,14
8
0,75
10
400
0,13
7,1
280
0,09
17,0
675
0,18
1,0
7,7
305
0,16
5,5
220
0,11
13,3
530
0,22
1,25
6,3
250
0,18
4,5
180
0,13
10,8
430
0,26
10
1,0
10
320
0,22
7,1
225
0,16
17,0
540
0,32
1,25
8,2
260
0,25
5,9
190
0,18
14,0
445
0,36
1,5
7
220
0,28
4,9
155
0,20
11,8
375
0,40
РЕЖИМЫ РЕЗАНИЯ
Сталь углеродистая, легированная и чугун серый, ковкий Метчики из стали Р18 Нарезание резьбы метчиками со шлифованным профилем в сквозных отверстиях Карта 48, лист 2
Диаметр и шаг резьбы, мм, до
Сталь углеродистая и легированная
Чугун серый
Чугун ковкий
Работа с охлаждением
Работа без охлаждения
Режимы резания
V, м/мин.
n, об./мин.
N, кВт
V, м/мин.
n, об./мин.
N, кВт
V, м/мин.
n, об./мин.
N, кВт
12
1,0
12,3
325
0,29
8,9
235
0,21
21,4
565
0,42
1,25
10,3
270
0,34
7,3
195
0,24
17,5
465
0,48
1,75
7,6
200
0,42
5,4
110
0,30
12,8
340
0,60
16
1,5
12,3
245
0,60
8,9
175
0,44
21,4
425
0,88
2,0
9,4
185
0,71
6,7
130
0,51
16,2
320
1,02
20
1,5
16,2
260
0,87
11,4
180
0,61
27,4
435
1,22
2,5
10,2
160
1,18
7,2
115
0,83
17,3
275
1,66
24
1,5
20
265
1,16
14,2
190
0,82
34
450
1,64
2,0
15,4
205
1,37
10,9
145
0,97
26,2
345
1,94
3,0
10,7
140
1,75
7,6
100
1,24
18,2
240
2,48
30
2,0
20
210
1,94
9,9
105
0,96
23,8
250
1,92
3,5
12,2
130
2,75
8,7
90
1,96
20,8
220
3,92
36
3,0
17,3
150
3,32
12,4
110
2,38
29,8
260
4,76
4,0
13,4
120
3,96
9,6
85
2,84
23,0
200
5,68
42
3,0
20,8
155
4,25
14,9
110
3,05
35,7
270
6,10
4,5
14,5
110
5,44
10,4
80
3,90
24,9
190
7,80
45
3,0
22,5
160
4,73
16,2
115
3,40
38,8
275
6,80
4,5
15,7
110
6,06
11,2
80
4,32
26,9
190
8,64
РЕЖИМЫ РЕЗАНИЯ
Сталь углеродистая, легированная, чугун серый, ковкий Метчики из стали Р18 Нарезание резьбы метчиками со шлифованным профилем в сквозных отверстиях Карта 48, лист 3
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА РЕЖИМЫ РЕЗАНИЯ В ЗАВИСИМОСТИ ОТ:
1)
Группы и механической характеристики стали
Группа стали и предел прочности
Углеродистые
Хромистые
Хромокремнистые
Жаропрочные (Х18Н9Т)
\sigma_{b}, кг/мм2
< 50
50 — 80
< 70
70 — 80
< 70
70 — 80
Коэффициент
Kv = KN = Kp
0,70 1,0
0,81
0,90
0,67
0,75
0,75
2)
Группы твердости чугуна HB
Твердость по Бринелю HB
Чугун серый
Чугун ковкий
156 — 229
170 — 255
197 — 269
149 — 163
до 201
163 — 229
Коэффициент
Kv = Kn = Kp
1,0 0,7
0,5
1,0
0,8
0,65
3)
Точности нарезаемой резьбы
Степень точности
4Н
6Н
7Н
Коэффициент
Kv = Kn = KN
0,8 1,0
1,25
4)
Материала режущей части инструмента
Материал
Р18
Твердый сплав
9ХС, У10, У12
Коэффициент K
1,0
2,5
0,7
РЕЖИМЫ РЕЗАНИЯ
Алюминиевые сплавы из стали Р18 Нарезание резьбы метчиками со шлифованным профилем в сквозных отверстиях Карта 49, лист 1
Диаметр и шаг резьбы, мм
Дуралюмин, электрон
Силумин
Режимы резания
d
S
V, м/мин.
n, об./мин.
V, м/мин.
n, об./мин.
5
0,8
7,9
500
4,8
305
6
0,75
12,3
650
7,6
405
1,0
10,7
565
6,5
345
8
1,0
20,9
830
12,8
510
1,25
18,8
750
11,4
455
10
1,0
35,0
1115
21,1
670
1,5
28,6
910
17,3
550
12
1,0
40,6
1075
24,5
650
1,5
33,2
880
20,0
530
1,75
30,6
810
18,5
490
14
1,0
45,5
1035
27,5
625
1,5
37,1
840
22,5
510
2,0
32,2
730
19,6
445
16
1,0
36,8
730
17,6
350
1,5
30,2
609
14,4
285
2,0
25,9
515
12,4
245
20
1,0
40,3
640
21,0
335
1,5
32,8
520
17,2
275
2,0
28,6
455
14,9
235
24
1,0
46,2
610
24,1
320
1,5
37,7
500
19,6
260
2,0
32,6
430
17,0
225
30
1,0
55,0
585
28,7
305
1,5
44,9
475
23,5
250
2,0
38,7
410
20,3
215
36
1,5
36,6
325
19,6
175
2,0
31,7
280
16,8
150
РЕЖИМЫ РЕЗАНИЯ
Алюминиевые сплавы из стали Р18
Нарезание резьбы метчиками со шлифованным профилем в сквозных отверстиях
Карта 49, лист 2
Диаметр и шаг резьбы, мм
Дуралюмин, электрон
Силумин
Режимы резания
d
S
V, м/мин.
n, об./мин.
V, м/мин.
n, об./мин.
42
1,5
41,4
315
21,9
165
2,0
35,9
270
19,0
145
48
1,5
46,3
305
24,5
160
2,0
40,0
265
21,3
140
Примечания:
1. Приведенные в карте 49 режимы резания действительны для степени точности 6Н.
2. При нарезании резьбы со степенью точности 4Н, Kv = Kn = 0,77.
3. При необходимости получения посадки АШ1, Kv = Kn = 0,6.
ПОДАЧИ
Фрезы торцовые
Карта 50
Подача на один зуб Sz, мм/зуб
Мощность станка N, кВт
Фрезы с пластинками твердого сплава
Фрезы из стали Р18
Обрабатываемый материал
Сталь
Чугун
Сталь
Медные и алюминиевые сплавы
Подача Sz, мм/зуб
Подача Sz, мм/зуб
Св. 10
0,24 — 0,3
0,5 — 0,64
0,15 — 0,25
0,3 — 0,5
5 — 10
0,18 — 0,22
0,38 — 0,45
0,06 — 0,10
0,15 — 0,3
До 5
-
-
0,04 — 0,06
0,12 — 0,25
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ПОДАЧУ НА ЗУБ ФРЕЗЫ Sz
ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РЕЗАНИЯ В ЗАВИСИМОСТИ ОТ:
1) Марки инструмента
Обрабатываемый материал
Сталь
Чугун
Твердый сплав
Т15К16
Т5К10
ВК8
ВК6
Коэффициент КВ
1,0
0,75
1,0
0,7
2) Шероховатости поверхности
Марка инструмента
Шероховатость поверхности
{}^{R_{z} =}\nabla^{80/}
{}^{R_{z} =}\nabla^{40/}
{}^{R_{z} =}\nabla^{20/}
{}^{2}\nabla^{,5/}
{}^{1}\nabla^{,25/}
Поправочный коэффициент Ks
Твердый сплав
-
1,0
0,6
0,4
0,2
Быстрорежущая сталь
1,0
0,7
0,4
0,3
-
3) Главного угла в плане
Главный угол в плане
90°
60° — 45°
Коэффициент Ks
0,8
1,0
Примечания:
1. Подачи на зуб фрезы Sz даны для смещенной установки фрезы. Для симметричной установки фрезы значения подач уменьшить в два раза.
2. Подачи при обработке жаропрочных сталей и сплавов рекомендуется брать те же, что и для стали, но не выше 0,15 мм/зуб.
РЕЖИМЫ РЕЗАНИЯ Сталь конструкционная углеродистая и легированная, жаропрочная Х18Н9Т
Фрезы торцовые с пластинками твердого сплава
Карта 51
D/z
I, мм, до
Подача на зуб фрезы Sz, мм, до
0,05
0,07
0,1
0,13
0,18
0,24
Режимы резания
V
n
Sм
V
n
Sм
V
n
Sм
V
n
Sм
V
n
Sм
V
n
Sм
80/5
5,0
278
1100
285
250
990
320
224
890
384
200
800
460
176
700
544
156
620
650
1,5
311
1210
299
280
1120
360
253
1000
435
225
886
520
199
790
615
176
700
735
110/5
5,0
278
900
153
250
720
184
224
650
223
199
575
268
176
510
318
155
450
378
1,5
311
905
173
280
815
208
253
730
252
235
652
302
199
575
360
176
508
428
150/6
16
339
522
153
305
470
185
208
425
219
176
374
261
155
321
300
138
293
372
5
280
595
173
252
535
208
225
480
248
199
424
296
176
352
348
157
332
420
200/8
16
234
372
144
210
335
174
188
296
205
167
265
247
148
234
297
131
209
350
5
264
423
163
238
380
196
213
335
232
189
300
280
167
264
336
149
236
395
250/8
16
234
300
114
210
270
137
188
240
166
167
212
198
148
188
234
132
166
280
5
264
338
129
238
304
156
213
272
188
189
240
224
167
212
264
149
188
316
320/10
16
224
216
107
202
195
129
178
177
152
160
159
184
140
140
219
125
125
261
5
254
253
120
228
228
145
202
200
172
180
180
208
159
158
248
142
142
296
400/12
16
209
165
95
188
149
114
167
133
137
148
118
162
131
105
194
118
94
234
5
236
187
107
212
168
129
189
150
156
167
133
184
149
118
220
133
105
264
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА РЕЖИМЫ РЕЗАНИЯ <*>ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:
<*> Поправочные коэффициенты Kv, Kn, Ksм даны для обработки жаропрочных сталей твердым сплавом.
1)
Механической характеристики конструкционных углеродистых сталей
Сталь \sigma_{b} , кгс/мм2 НВ
До 56
56 — 62
63 — 70
71 — 79
80 — 89
90 — 100
До 160
160 — 177
180 — 200
203 — 226
228 — 255
257 — 285
Коэффициент Kv = Kn = Ksм
1,42
1,26
1,12
1,0
0,89
0,79
2)
Состояния обрабатываемой поверхности
Поверхность
Без корки
С коркой
Поковка или штамповка
Отливка
Коэффициент Kv = Kn = Ksм
1,0
0,9
0,8
3)
Отношения ширины фрезерования к диаметру фрезы
B/D фр.
До 0,45
0,45 — 0,8
Св. 0,8
Коэффициент Kv = Kn = Ksм
1,13
1,0
0,89
4)
Главного угла в плане
Главный угол в плане
90°
60°
45°
Коэффициент Kv = Kn
1,0
1,0
1,0
Коэффициент Ksм
0,7
1,0
1,0
5)
Марки твердого сплава инструмента
Марка твердого сплава
Т15К6
Т14К8
ТТ7К12
Т5К12В
Т5К10
Коэффициент Kv
1,0
0,94
0,45
0,42
-
Коэффициент Kv = Kn = Ksм
-
-
-
-
0,65
6)
Марки жаропрочных сталей
Марка стали
Т18Н9Т (ЭЯ1Т)
Х17Н2 (ЭН268)
Х17Г9АН4 (ЭИ878)
ВТЗ-1
Коэффициент Kv = Kn = Ksм
0,15
0,12
0,09
0,08
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ Сталь
Фрезы торцовые с пластинками твердого сплава
Карта 52
Сталь \sigma_{b} , кгс/мм2
Глубина резания t, мм, до
НВ
До 56
56 — 100
Св. 100
До 160
160 — 285
Св. 285
Ширина фрезерования B, мм, до
45
38
-
1,4
1,7
2,0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
8,4
10
12
-
-
-
-
-
-
-
-
-
-
-
-
52
45
38
1,2
1,4
1,7
2,0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
8,4
10
12
-
-
-
-
-
-
-
-
-
-
-
62
52
45
-
1,2
1,4
1,7
2,0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
8,4
10
12
-
-
-
-
-
-
-
-
-
-
72
62
52
-
-
1,2
1,4
1,7
2,0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
8,4
10
12
-
-
-
-
-
-
-
-
-
85
72
62
-
-
-
1,2
1
1,7
2,0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
8,4
10
12
-
-
-
-
-
-
-
-
100
85
72
-
-
-
-
1,2
1,4
1,7
2,0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
8,4
10
12
-
-
-
-
-
-
-
117
100
85
-
-
-
-
-
1,2
1,4
1,7
2,0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
8,4
10
12
-
-
-
-
-
-
138
117
100
-
-
-
-
-
-
1,2
1,4
1,7
2,0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
8,4
10
12
-
-
-
-
-
162
138
117
-
-
-
-
-
-
-
4,2
1,4
1,7
2,0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
8,4
10
12
-
-
-
-
190
162
138
-
-
-
-
-
-
-
-
1,2
1,4
1,7
2,0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
8,4
10
12
-
-
-
214
190
162
-
-
-
-
-
-
-
-
-
1,2
1,4
1,7
2,0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
8,4
10
12
-
-
250
214
190
-
-
-
-
-
-
-
-
-
-
1,2
1,4
1,7
2,0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
8,4
10
12
-
295
250
214
-
-
-
-
-
-
-
-
-
-
-
1,2
1,4
1,7
2,0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
8,4
10
12
350
295
2<...>
-
-
-
-
-
-
-
-
-
-
-
-
1,2
1,4
1,7
2,0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
8,4
10
-
350
295
-
-
-
-
-
-
-
-
-
-
-
-
-
1,2
1,4
1,7
2,0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
8,4
-
-
350
-
-
-
-
-
-
-
-
-
-
-
-
-
-
1,2
1,4
1,7
2.0
2,4
2,9
3,5
4,2
4,9
5,9
7,0
Диаметр фрезы в мм и число зубьев D x z
Мощность резания N, кВт
80 x 5
110 x 4 150 x 6 200 x 8
250 x 8 320 x 10 400 x 12
Минутная подача Sм, мм/мин.
-
-
106
-
-
-
-
-
-
-
1,1
1,3
1,6
1,9
2,3
2,7
3,2
3,8
4,6
5,5
6,6
7,8
9,4
11
13
16
19
9
110
132
-
-
-
-
-
-
1,1
1,3
1,6
1,9
2,3
2,7
3,2
3,8
4,6
5,5
6,6
7,8
9,4
11
13
16
19
22,5
116
140
165
-
-
-
-
-
1,1
1,3
1,9
1,9
2,3
2,7
3,2
3,8
4,6
5,5
6,6
7,8
9,4
11
13
16
19
22,5
27
145
175
200
-
-
-
-
1,1
1,3
1,9
1,9
2,3
2,7
3,2
3,8
4,6
5,5
6,6
7,8
9,4
11
13
16
19
22,5
27
-
181
220
255
-
-
-
1,1
1,3
1.6
1,9
2,3
2,7
3,2
3,8
4,6
5,5
6,6
7,8
9,4
11
13
16
19
22,5
27
-
-
230
270
320
-
-
1,1
1,3
1,6
1,9
2,3
2,7
3,2
3,8
4,6
5,5
6,6
7,8
9,4
11
13
16
19
22,5
27
-
-
-
282
340
400
-
1,1
1,3
1,6
1,9
2,3
2,7
3,2
3,8
4,6
5,5
6,6
7,8
9,4
11
13
16
19
22,5
27
-
-
-
-
350
420
500
1,1
1,3
1,6
1,9
2,3
2,7
3,2
3,8
4,6
5,5
6,6
7,8
9,4
11
13
16
19
22,5
27
-
-
-
-
-
440
530
620
1,3
1,6
1,9
2,3
2,7
3,2
3,8
4,6
5,5
6,6
7,8
9,4
11
13
16
19
22,5
27
-
-
-
-
-
-
550
660
770
1,6
1,9
2,3
2,7
3,2
3,8
4,6
5,5
6,6
7,8
9,4
11
13
16
19
22,5
27
-
-
-
-
-
-
-
680
820
960
1,9
2,3
2,7
3,2
3,8
4,6
5,5
6,6
7,8
9,4
11
13
16
19
22,5
27
-
-
-
-
-
-
-
-
850
1030
1200
2,3
2.7
3,2
3,8
4,6
5,5
6,6
7,8
9,4
11
13
16
19
22,5
27
-
-
-
-
-
-
-
-
-
1070
1280
1500
2,7
3,2
3,8
4,6
5,5
6,6
7,8
9,4
11
13
16
19
22,5
27
-
-
-
-
-
-
-
-
-
-
1340
1600
-
3,2
3,8
4,6
5,5
6,6
7,8
9,4
11
13
16
19
22,5
27
-
-
-
-
-
-
-
-
-
-
-
1670
-
-
3,8
4,6
5,5
6,6
7,8
9,4
11
13
16
19
22,5
27
-
-
-
-
-
-
-
-
-
-
-
-
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА МОЩНОСТЬ В ЗАВИСИМОСТИ ОТ:
1) Предела прочности при растяжении \sigma_{b}, кг/мм2 52 — 69
70 — 90
100 — 120
3) Отношения фактической ширины фрезерования к нормативной Bф/Bн
0,2
0,5
1,0
2,0
3,0
Коэффициент Kv, Kn, Ksм
1,2
1,0
0,8
Коэффициент Kv, Kn, Ksм
1,5
1,2
1,0
0,85
0,75
2) Вида обрабатываемой поверхности
Плоскость, уступ
Сложная криволинейная поверхность
Паз, колодец, радиус сопряжения
4) Состояния поверхности
Без корки
С коркой
Коэффициент Kv, Kn, Ksм
1,0
0,90
0,85
Коэффициент Kv, Kn, Ksм
1,0
0,9
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ
Фрезерование плоскостей, уступов, пазов. Сталь
Фрезы концевые из твердого сплава Т15К6
Карта 67, лист 1
Обрабатываемый материал — сталь \sigma_{b} = 50 — 110 кгс/мм2
Глубина резания t, мм, до
Тип и размер фрезы в мм
Фрезы с коронками
Фрезы с напаянными пластинками
D = 10 — 22
D = 10 — 30
D = 40 — 50
Ширина фрезерования B, мм, до
5,0
-
-
4,0
5,0
6,0
7,5
9,3
11,5
14
17
21
26
34
-
-
-
-
-
-
-
-
-
-
-
-
-
-
6,0
5,0
-
3,3
4,0
5,0
6,0
7,5
9,3
11,5
14
17
21
26
34
-
-
-
-
-
-
-
-
-
-
-
-
-
7,0
6,0
5,0
2,6
3,3
4,0
5,0
6,0
7,5
9,3
11,5
14
17
21
26
34
-
-
-
-
-
-
-
-
-
-
-
-
8,4
7,0
6,0
2,1
2,6
3,3
4,0
5,0
6,0
7,5
9,3
11,5
14
17
21
26
34
-
-
-
-
-
-
-
-
-
-
-
10
8,4
7,0
1,7
2,1
2,6
3,3
4,0
5,0
6,0
7,5
9,3
11,5
14
17
21
26
34
-
-
-
-
-
-
-
-
-
-
12
10
8,4
1,4
1,7
2,1
2,6
3,3
4,0
5,0
6,0
7,5
9,3
11,5
14
47
21
26
34
-
-
-
-
-
-
-
-
-
14
12
10
1,1
1,4
1,7
2,1
2,6
3,3
4,0
5,0
6,0
7,5
9,3
11
14
17
21
26
34
-
-
-
-
-
-
-
-
17
14
12
-
1,1
1,4
1,7
2,1
2,6
3,3
4,0
5,0
6,0
7,5
9,3
11,5
14
17
21
20
34
-
-
-
-
-
-
-
20
17
14
-
-
1,1
1,4
1,7
2,1
2,6
3,3
4,0
5,0
6,0
7,5
9,3
11,5
14
17
21
26
34
-
-
-
-
-
-
-
20
17
-
-
-
1,1
1,4
1,7
2,1
2,6
3,3
4,0
5,0
6,0
7,5
9,3
11,5
14
17
21
26
34
-
-
-
-
-
-
24
20
-
-
-
-
1,1
1,4
1,7
2,1
2,6
3,3
4,0
5,0
6,0
7,5
9,3
11,5
14
17
21
26
34
-
-
-
-
-
29
24
-
-
-
-
-
1,1
1,4
1,7
2,1
2,6
3,3
4,0
5,0
6,0
7,5
9,3
11
14
17
21
26
34
-
-
-
-
35
29
-
-
-
-
-
-
1,1
1,4
1,7
2,1
2,6
3,3
4,0
5,0
6,0
7,5
9,3
11,5
14
17
21
26
34
-
-
-
40
35
-
-
-
-
-
-
-
1,1
1,4
1,7
2,1
2,6
3,3
4,0
5,0
6,0
7,5
9,3
11,5
14
17
21
26
34
-
-
50
40
-
-
-
-
-
-
-
-
1,1
1,4
1,7
2,1
2,6
3,3
4,0
5,0
6,0
7,5
9,3
11,5
14
17
21
26
34
-
60
50
-
-
-
-
-
-
-
-
-
1,1
1,4
1,7
2,1
2,6
3,3
4,0
5,0
6,0
7,5
9,3
11,5
14
17
21
26
-
-
60
-
-
-
-
-
-
-
-
-
-
1,1
1,4
1,7
2,1
2,6
3,3
4,0
5,0
6,0
7,5
9,3
1,5
14
17
21
-
-
70
-
-
-
-
-
-
-
-
-
-
-
1,1
1,4
1,7
2,1
2,6
3,3
4,0
5,0
6,6
7,5
9,3
11,5
14
17
Подача на один зуб фрезы Sz, мм/зуб, до
Мощность резания N, кВт
0,03
0,05
0,08
0,13
0,20
Минутная подача Sм, мм/мин., до
-
-
112
130
153
-
-
-
-
-
-
-
-
-
-
-
-
-
-
0,9
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,7
4,4
5,3
-
112
130
153
178
-
-
-
-
-
-
-
-
-
-
-
-
-
0,9
1,1
1,5
1,5
1,8
2,2
2,6
3,1
3,7
4,4
5,3
6,3
112
130
153
178
210
-
-
-
-
-
-
-
-
-
-
-
-
0,9
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,7
4,4
5,3
6,3
7,5
130
153
178
210
245
-
-
-
-
-
-
-
-
-
-
-
0,9
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,7
4,4
5,3
6,3
7,5
9,0
153
178
210
245
285
-
-
-
-
-
-
-
-
-
-
0,9
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,7
4,4
5,3
6,3
7,5
9,0
10,7
178
210
245
285
335
-
-
-
-
-
-
-
-
-
0,9
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,7
4,4
5,3
6,3
7,5
9,0
10,7
12,8
210
245
285
335
390
-
-
-
-
-
-
-
-
0,9
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,7
4,4
5,1
6,3
7,5
9,0
10,7
12,8
15,3
245
285
335
390
460
-
-
-
-
-
-
-
0,9
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,7
4,4
5,3
6,1
7,5
9,0
10,7
12,8
15,3
18,2
285
335
390
460
540
-
-
-
-
-
-
0,9
1,1
1.3
1,5
1,8
2,2
2,6
3,1
3,7
4,4
5,3
6,3
7,5
9,0
10,7
12,8
15,3
18,2
22
335
390
460
540
630
-
-
-
-
-
0,9
1,1
1,3
1,5
1,8
2,5
2,6
3,1
3,7
4,4
5,3
6,3
7,5
9,0
10,7
12,8
15,3
18,2
22
-
390
460
540
630
730
-
-
-
-
0,9
1,1
1,3
1,5
1,5
2,2
2,6
3,1
3,7
4,4
5,3
6,3
7,5
9,0
10,7
12,8
15,3
18,2
22
-
-
460
540
630
730
860
-
-
-
0,9
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,7
4,4
5,3
6,3
7,5
9,0
10,7
12,3
15,3
18,2
22
-
-
-
ПОДАЧИ
Фрезы цилиндрические
Карта 68
Мощность станка (фрезерной головки) в квт
Обрабатываемый материал
Сталь
Чугун и медные сплавы
Подача на зуб Sz, мм/зуб
Св. 10
0,3 — 0,4
0,4 — 0,6
5 — 10
0,12 — 0,2
0,2 — 0,3
До 5
0,1 — 0,15
0,12 — 0,2
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ПОДАЧУ Sz
ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:
1) Материал режущей части инструмента
Быстрорежущая сталь
Твердый сплав
Коэффициент Ksz
1,0
0,8
2) Шероховатости поверхности
Ra >= 2,5
Коэффициент Ksz
1,0
0,5
0,3
3) Вида фрезы
С круглым зубом и вставными ножами
С мелким зубом
Коэффициент Ksz
1,0
0,5
Примечания:
1. При фрезеровании жаропрочных сталей подачи брать те же, что и для стали, но не выше 0,2 мм/зуб.
2. Поправочные коэффициенты на подачу на зуб Sz в зависимости от конструктивных форм, размеров и способов крепления деталей и инструментов на станке и других технологических условий см. в карте 75.
Отношения фактической ширины фрезерования к нормативной
Bф/Bц
0,2
0,4
1
2
Коэффициент
Kv = Kn = Ksм
1,2
1,1
1,0
0,9
Материала инструмента
Материал
Быстрорежущая сталь (Р18)
Твердый сплав (Т15К6)
Коэффициент
Kv = Kn = Ksм
1,0
4,5
Примечание. Поправочные коэффициенты на режимы резания в зависимости от конструктивных форм, размеров, способов крепления деталей и инструментов на станке см. в карте 75.
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ Сталь
Фрезы цилиндрические
Карта 70
Подача на один зуб фрезы Sz, мм/зуб, до
Глубина резания t, мм, до
0,05 — 0,09
0,10 — 0,17
0,18 — 0,32
0,33 — 0,6
Ширина фрезерования B, мм, до
-
-
-
41
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
-
-
-
-
-
-
-
41
49
-
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
-
-
-
-
-
41
49
59
-
-
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
-
-
-
41
49
59
70
-
-
-
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
-
-
49
59
70
84
-
-
-
-
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
-
59
70
84
100
-
-
-
-
-
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
70
84
100
120
-
-
-
-
-
-
3,5
4,5
5,5
6,5
8
10
12
-
-
-
84
100
120
-
-
-
-
-
-
-
-
3,5
4,5
5,5
6,5
8
10
12
-
-
100
120
-
-
-
-
-
-
-
-
-
-
3,5
4,5
5,5
6,5
8
10
12
-
120
-
-
-
-
-
-
-
-
-
-
-
-
3,5
4,5
5,5
6,5
8
10
12
Минутная подача Sм, мм/мин., до
Мощность резания N, кВт
42
-
-
-
-
-
-
0,9
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,8
4,5
50
-
-
-
-
-
0,9
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,8
4,5
5,3
60
-
-
-
-
0,9
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,8
4,5
5,3
6,4
71
-
-
-
0,9
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,8
4,5
5,3
6,4
7,6
85
-
-
0,9
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,8
4,5
5,3
6,4
7,6
9,1
101
-
0,9
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,8
4,5
5,3
6,4
7,6
9,1
11
121
0,9
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,8
4,5
5,3
6,4
7,6
9,1
11
13
144
1,1
1,3
1,5
1,8
2,2
2,6
3,1
3,8
4,5
5,3
6,4
7,6
9,1
11
13
15,5
172
1,3
1,5
1,8
2,2
2,6
3,1
3,8
4,5
5,3
6,4
7,6
9,1
11
13
15,5
18,5
205
1,5
1,8
2,2
2,6
3,1
3,8
4,5
5,3
6,4
7,6
9,1
11
13
15,5
18,5
-
245
1,8
2,2
2,6
3,1
3,8
4,5
5,3
6,4
7,6
9,1
11
13
15,5
18,5
-
-
295
2,2
2,6
3,1
3,8
4,5
5,3
6,4
7,6
9,1
11
13
15,5
18,5
-
-
-
350
2,6
3,1
3,6
3,8
4,5
5,3
6,4
7,6
9,1
13
15,5
18,5
-
-
-
-
420
3,1
3,8
4,5
5,3
6,4
7,6
9,1
11
13
15,5
18,5
-
-
-
-
-
500
3,8
4,5
5,3
6,4
7,6
9,1
11
13
15,5
18,5
-
-
-
-
-
-
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА МОЩНОСТЬ В ЗАВИСИМОСТИ ОТ ПРЕДЕЛА ПРОЧНОСТИ СТАЛИ
Предел прочности при растяжении, кг/мм2
До 55
55 — 100
Св. 100
Твердость HB
До 160
160 — 285
Св. 285
Коэффициент
0,84
1,0
1,2
РЕЖИМЫ РЕЗАНИЯ Чугун серый
Фрезы цилиндрические
Карта 71, лист 1
Фрезы со вставными ножами
D/Z
B, мм
t, мм, до
Подача на один зуб Sz, мм/зуб, до
0,06
0,15
0,2
0,27
0,36
0,49
Режимы резания
V
n
Sм
V
n
Sм
V
n
Sм
V
n
Sм
V
n
Sм
V
n
Sм
90/8
40 — 70
2,8
61
215
69
51
181
134
42,5
150
210
36
128
238
-
-
-
-
-
-
3,9
50,5
179
57,5
42,5
150
115
35,5
126
176
30
106
198
-
-
-
-
-
-
5,5
42,5
151
48
35,5
126
97
30
106
147
25
90
166
-
-
-
-
-
-
8
36
127
40
30
106
82
25
89
122
21
75
140
-
-
-
-
-
-
110/10
2,8
65
189
73
54,5
158
152
45
131
229
38
111
259
32
93
291
-
-
-
3,9
54,5
158
63
45,5
133
126
48
110
192
32,5
94
218
27
78
246
-
-
-
5,6
45,5
133
53
38,5
111
107
32
93
162
27
78
182
23
66
206
-
-
-
8
38,5
111
44
32
93
89
27
78
135
23
65,5
153
18
55
173
-
-
-
11,5
32
94
37,5
27
78
75
22,5
65
113
19
55
129
16
46
145
-
-
-
130/10
2,8
73,5
180
72
62
151
145
51
125
218
43
106
236
365
89
276
30,5
74
314
3,9
62
150
60
51
126
122
42,5
105
182
36,5
89
205
30,5
74
234
25,5
62
262
5,6
52
127
50,5
43
106
102
36
88
153
31
76
176
25,5
63
198
21
52
219
8
43
106
42,5
36
99
85
30
73,5
128
25,5
62
146
21
52
163
18
44
185
11,5
36
88
35
30,5
74,5
71
25,5
62
109
21
52
121
19
44
138
15
37
155
16
30,5
74,5
30
25,5
62
60
21
52
90
18
44
102
15
37
115
13
31
131
150/20
2,8
78
164
65
138
158
54
114
114
240
45,5
98
272
38
82
307
32
68
344
3,9
65
138
66
54,5
116
134
45
96
200
38
82
229
32
68
258
27
58
290
5,6
54,5
115
55
45,5
97
111
38
81
168
32
68
190
27
58
215
23
48
242
8
45,5
97
46,5
38
82
94
32
68
142
27
58
162
23
48
181
19
41
205
11,5
38
81
38,5
32
68
78
27
58
120
23
48
137
19
40
150
16
34
170
16
32
68
33
27
57
66
22,5
47
98
19
40
112
16
34
126
13
28
142
Фрезы с мелким зубом
40/12
40 — 70
2
40
318
153
34
267
307
-
-
-
-
-
-
-
-
-
-
-
-
2,8
34
266
128
28
223
256
-
-
-
-
-
-
-
-
-
-
-
-
3,9
28
223
107
23,5
188
216
-
-
-
-
-
-
-
-
-
-
-
-
5,6
23,5
187
97
20
157
181
-
-
-
-
-
-
-
-
-
-
-
-
60/16
2,0
49
261
166
42
219
338
-
-
-
-
-
-
-
-
-
-
-
-
2,8
41
218
140
34,5
183
282
-
-
-
-
-
-
-
-
-
-
-
-
3,9
34,5
182
116
29
153
234
-
-
-
-
-
-
-
-
-
-
-
-
5,6
29
153
98
24
128
197
-
-
-
-
-
-
-
-
-
-
-
-
8,0
24
126
81
20
106
163
-
-
-
-
-
-
-
-
-
-
-
-
75/18
2,0
50,5
214
154
42,5
179
310
-
-
-
-
-
-
-
-
-
-
-
-
2,8
42,5
179
130
35
150
258
-
-
-
-
-
-
-
-
-
-
-
-
3,9
35
150
107
29
125
216
-
-
-
-
-
-
-
-
-
-
-
-
5,6
29
125
90
25
105
181
-
-
-
-
-
-
-
-
-
-
-
-
8,0
24,5
103
74
20
87
150
-
-
-
-
-
-
-
-
-
-
-
-
РЕЖИМЫ РЕЗАНИЯ
Чугун серый Фрезы цилиндрические Карта 71, лист 2
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА РЕЖИМЫ РЕЗАНИЯ
ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:
1) Твердости чугуна Группа твердости HB
143 — 229
170 — 225
197 — 269
Коэффициент
Kv = Kn = Ksм
1,0 0,9
0,8
2) Состояния поверхности заготовки
Поверхность
Без корки
С коркой
Коэффициент
Kv = Kn = Ksм
1,0 0,8
3) Вида обработки
Вид обработки
Черновая {}^{R_{z} =}\nabla^{80/}
Чистовая {}^{R_{z} =}\nabla^{40/...R_{a}2,5}
Коэффициент
Kv = Kn = Ksм
1,0 0,8
4) Отношения фактической ширины фрезерования к нормативной
Bф/Bн
0,2
0,4
1
2
Коэффициент
Kv = Kn = Ksм
1,2 1,1
1,0
0,9
5) Материала инструмента
Материал инструмента
Быстрорежущая сталь (Р18)
Твердый сплав (ВК6)
Коэффициент
Kv = Kn = Ksм
1,0 4,5
Примечание. Поправочные коэффициенты на подачу на зуб Sм в зависимости от конструктивных форм, размеров и способов крепления деталей и инструментов на станке и других технологических условий см. в карте 75.
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ
Чугун серый Фрезы цилиндрические Карта 72, лист 1
Подача на один зуб фрезы Sz, мм/зуб, до
Глубина резания t, мм, до
0,08 — 0,13
0,14 — 0,22
0,23 — 0,36
0,37 — 0,6
Ширина фрезерования B, мм, до
-
-
-
41
2,8
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
-
-
-
-
-
-
41
49
2,2
2,8
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
-
-
-
-
41
49
59
1,7
2,2
2,8
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
-
-
41
49
59
70
-
1,7
2,2
2,8
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
-
49
59
70
84
-
-
1,7
2,2
2,8
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
59
70
84
100
-
-
-
1,7
2,2
2,8
3,5
4,5
5,5
6,5
8
10
12
-
-
-
70
84
100
-
-
-
-
-
1,7
2,2
2,8
3,5
4,5
5,5
6,5
8
10
12
-
-
84
100
-
-
-
-
-
-
-
1,7
2,2
2,8
3,5
4,5
5,5
6,5
8
10
12
-
100
-
-
-
-
-
-
-
-
-
1,7
2,2
2,8
3,5
4,5
5,5
6,5
8
10
12
МОЩНОСТЬ ПОТРЕБНАЯ НА РЕЗАНИЕ
Чугун серый Фрезы цилиндрические Карта 72, лист 2
Минутная подача Sм, мм/мин., до
Мощность резания N, квт
60
-
-
-
-
-
-
-
0,8
0,9
1,1
1,3
1,6
1,9
2,2
2,7
3,2
71
-
-
-
-
-
-
0,8
0,9
1,1
1,3
1,6
1,9
2,2
2,7
3,2
3,8
85
-
-
-
-
-
0,8
0,9
1,1
1,3
1,6
1,9
2,2
2,7
3,2
3,2
4,5
101
-
-
-
-
0,8
0,9
1,1
1,3
1,6
1,9
2,2
2,7
3,2
3,8
4,5
5,4
121
-
-
-
0,8
0,9
1,1
1,3
1,6
1,9
2,2
2,7
3,2
3,8
4,5
5,4
6,4
144
-
-
0,8
0,9
1,1
1,3
1,6
1,9
2,2
2,7
3,2
3,8
4,5
5,4
6,4
7,7
172
-
0,8
0,9
1,1
1,3
1,6
1,9
2,2
2,7
3,2
3,8
4,5
5,4
6,4
7,7
9,2
205
0,8
0,9
1,1
1,3
1,6
1,9
2,2
2,7
3,2
3,8
4,5
5,4
6,4
7,7
9,2
11
245
0,9
1,1
1,3
1,6
1,9
2,2
2,7
3,2
3,8
4,5
5,4
6,4
7,7
9,2
11
13,2
295
1,1
1,3
1,6
1,9
2,2
2,7
3,2
3,8
4,5
5,4
6,4
7,7
9,2
11
13,2
15,8
350
1,3
1,6
1,9
2,2
2,7
3,2
3,8
4,5
5,4
6,4
7,7
9,2
11
13,2
15,8
-
420
1,6
1,9
2,2
2,7
3,2
3,8
4,5
5,4
6,4
7,7
9,2
11
13,2
15,8
-
-
500
1,9
2,2
2,7
3,2
3,8
4,5
5,4
6,4
7,7
9,2
11
13,2
15,8
-
-
-
600
2,2
2,7
3,2
3,8
4,5
5,4
6,4
7,7
9,2
11
13,2
15,8
-
-
-
-
710
2,7
3,2
3,8
4,5
5,4
6,4
7,7
9,2
11
13,2
15,8
-
-
-
-
-
850
3,2
3,8
4,5
5,4
6,4
7,7
9,2
11
13,2
15,8
-
-
-
-
-
-
1010
3,8
4,5
5,4
6,4
7,7
9,2
11
13,2
15,8
-
-
-
-
-
-
-
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА МОЩНОСТЬ В ЗАВИСИМОСТИ ОТ ТВЕРДОСТИ ЧУГУНА
Твердость HB
До 229
Св. 229
Коэффициент KN
1,0
1,2
РЕЖИМЫ РЕЗАНИЯ
Медные сплавы Фрезы цилиндрические из стали Р18 Карта 73, лист 1
Фрезы со вставными ножами
D/Z
B, мм
t, мм, до
Подача на один зуб Sz, мм/зуб, до
0,05
0,10
0,13
0,18
0,24
0,33
Режимы резания
V
n
Sм
V
n
Sм
V
n
Sм
V
n
Sм
V
n
Sм
V
n
Sм
90/8
40 — 50
3
110
388
128
98
346
207
88
313
290
78
277
344
70
245
412
-
-
-
5
98
334
110
84
297
179
76
269
250
67
238
296
59
211
354
-
-
-
8
81
287
95
73
256
154
66
232
215
58
205
254
51
182
305
-
-
-
110/10
50 — 70
3
108
313
129
96
279
209
88
253
77
244
347
69
199
418
61
61
177
495
5
93
268
111
82
239
180
75
216
250
66
192
298
58
170
356
52
150
423
8
80
234
96
71
207
156
64
188
219
57
165
256
51
147
310
45
130
364
13
70
202
83
62
179
135
56
162
188
49
143
221
43
126
265
39
113
317
130/10
70 — 90
3
116
283
116
103
253
190
93
228
265
83
202
313
74
180
377
65
159
445
5
99
243
100
88
216
164
79
195
227
70
173
270
62
153
321
56
136
381
8
86
210
86
76
187
141
69
168
195
61
149
232
54
132
278
48
117
330
13
74
183
75
66
163
122
61
148
171
53
131
202
48
117
245
42
103
289
150/12
90 — 120
3
120
254
125
106
226
204
97
205
285
85
181
336
76
161
405
67
142
480
5
103
218
108
91
194
175
82
175
243
74
156
290
65
137
348
57
122
411
8
89
188
94
79
168
151
71
152
212
63
134
250
56
118
300
50
106
355
13
78
164
82
67
146
132
62
132
183
55
117
218
49
104
262
43
92
310
РЕЖИМЫ РЕЗАНИЯ
Медные сплавы Фрезы цилиндрические из стали Р18 Карта 73, лист 2
Фрезы с мелким зубом
D/Z
B, мм
t, мм, до
Подача на один зуб Sz, мм/зуб, до
0,05
0,10
0,13
0,18
0,24
0,33
Режимы резания
V
n
Sм
V
n
Sм
V
n
Sм
V
n
Sм
V
n
Sм
V
n
Sм
40/12
40 — 50
1,8
96
766
379
85
680
613
77
616
859
-
-
-
-
-
-
-
-
-
3
82
655
324
73
583
525
66
527
735
-
-
-
-
-
-
-
-
-
5
70
562
278
63
501
452
57
454
632
-
-
-
-
-
-
-
-
-
60/16
50 — 70
1,8
100
536
3<...>8
88
469
562
80
426
789
71
377
934
-
-
-
-
-
-
3
85
452
299
75
402
482
69
365
668
61
323
801
-
-
-
-
-
-
5
73
388
256
65
345
413
59
314
580
52
277
685
-
-
-
-
-
-
8
62
337
222
56
300
359
51
271
503
45
241
599
-
-
-
-
-
-
75/18
1,8
96
410
306
86
365
491
77
329
678
69
291
814
-
-
-
-
-
-
3
83
350
261
73
311
419
66
282
588
58
250
699
-
-
-
-
-
-
5
71
301
223
63
268
360
57
242
507
50
214
598
-
-
-
-
-
-
8
62
261
194
54
232
313
50
110
440
43
186
520
-
-
-
-
-
-
РЕЖИМЫ РЕЗАНИЯ
Медные сплавы Фрезы цилиндрические из стали Р18 Карта 73, лист 3
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА РЕЖИМЫ РЕЗАНИЯ
ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ:
1) Группы медных сплавов Группы сплавов
Гетерогенные сплавы
Свинцовистые сплавы при основной гетерогенной структуре
Гомогенные сплавы
Сплавы с содержанием свинца < 100% при основной гомогенной структуре
4) Отношения фактической ширины фрезерования к нормативной
Bф/Bн
0,2
0,4
1
2
Коэффициент
Kv = Kn = Ksм
1,2 1,1
1,0
0,9
Примечание. Поправочные коэффициенты на подачу на зуб Sz в зависимости от конструктивных форм, размеров и способов крепления деталей и инструментов на станке и других технологических условий см. в карте 75.
МОЩНОСТЬ, ПОТРЕБНАЯ НА РЕЗАНИЕ Медные сплавы
Фрезы цилиндрические из стали Р18
Карта 74
Подача на один зуб фрезы Sz, мм/зуб, до
Глубина резания t, мм, до
0,06 — 0,11
0,12 — 0,23
0,24 — 0,42
0,43 — 0,8
Ширина фрезерования B, мм, до
-
-
-
41
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
-
-
-
-
-
-
41
49
-
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
-
-
-
-
41
49
59
-
-
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
-
-
41
49
59
70
-
-
-
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
-
49
59
70
84
-
-
-
-
3,5
4,5
5,5
6,5
8
10
12
-
-
-
-
59
70
84
100
-
-
-
-
-
3,5
4,5
5,5
6,5
8
10
12
-
-
-
70
84
100
-
-
-
-
-
-
-
3,5
4,5
5,5
6,5
8
10
12
-
-
84
100
-
-
-
-
-
-
-
-
-
3,5
4,5
5,5
6,5
8
10
12
-
100
-
-
-
-
-
-
-
-
-
-
-
3,5
4,5
5,5
6,5
8
10
12
Минутная подача Sм, мм/мин., до
Мощность резания N, квт
71
-
-
-
-
-
-
0,5
0,6
0,7
0,8
1,0
1,1
1,4
1,6
2,0
85
-
-
-
-
-
0,5
0,6
0,7
0,8
1,0
1,1
1,4
1,6
2,0
2,3
101
-
-
-
-
0,5
0,6
0,7
0,8
1,0
1,1
1,4
1,6
2,0
2,3
2,8
121
-
-
-
0,5
0,6
0,7
0,8
1,0
1,1
1,4
1,6
2,0
2,3
2,8
3,3
144
-
-
0,5
0,6
0,7
0,8
1,0
1,1
1,4
1,6
2,0
2,3
2,8
3,3
4,0
172
-
0,5
0,6
0,7
0,8
1,0
1,1
1,4
1,6
2,0
2,3
2,8
3,3
4,0
-
205
0,5
0,6
0,7
0,8
1,0
1,1
1,4
1,6
2,0
2,3
2,8
3,3
4,0
-
-
245
0,6
0,7
0,8
1,0
1,1
1,4
1,6
2,0
2,3
2,8
3,3
4,0
-
-
-
295
0,7
0,8
1,0
1,1
1,4
1,6
2,0
2,3
2,8
3,3
4,0
-
-
-
-
350
0,8
1,0
1,1
1,4
1,6
2,0
2,3
2,8
3,3
4,0
-
-
-
-
-
420
1,0
1,1
1,4
1,6
2,0
2,3
2,8
3,3
4,0
-
-
-
-
-
-
500
1,1
1,4
1,6
2,0
2,3
2,8
3,3
4,0
-
-
-
-
-
-
-
600
1,4
1,6
2,0
2,3
2,8
3,3
4,0
-
-
-
-
-
-
-
-
710
1,6
2,0
2,3
2,8
3,3
4,0
-
-
-
-
-
-
-
-
-
850
2,0
2,3
2,8
3,3
4,0
-
-
-
-
-
-
-
-
-
-
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ПОДАЧУ НА ЗУБ Sz И СКОРОСТЬ РЕЗАНИЯ V В ЗАВИСИМОСТИ ОТ КОНСТРУКТИВНЫХ ФОРМ, РАЗМЕРОВ, СПОСОБОВ КРЕПЛЕНИЯ ДЕТАЛЕЙ И ИНСТРУМЕНТОВ НА СТАНКЕ И ДР. ТЕХНОЛОГИЧЕСКИХ УСЛОВИЙ ОБРАБОТКИ
вакуумный стол, планки для крепления деталей на столе станка, жесткие или подвижные опоры, пневматические и гидравлические зажимы
Диаметр фрезы, мм, до
Отношение вылета к диаметру инструмента l/d, до
10
1,5
2
2,5
3
3,5
4
4,5
5
15
2
2,5
3
3,5
4
4,5
5
6
Станки
ФП7; ФП9, ПФП-1, ПФП-5 площадь стола >= 3000 x 500 мм2 Nдв = 10 — 25 квт
25
2,5
3
3,5
4
4,5
5
6
-
40
3
3,5
4
4,5
5
6
-
-
60
3,5
4
4,5
5
-
-
-
-
Св. 60
-
2
-
-
-
-
-
-
Инструменты
концевые, торцевые, цилиндрические и фасонные фрезы при консольном закреплении
Группы обрабатываемых материалов
Коэффициенты
Коэффициент Ksz
Углеродистые конструкционные и легированные стали, высокопрочные, жаропрочные стали и сплавы
1,2
1
0,9
0,8
0,7
0,6
0,5
0,4
Коэффициент Kv
Титановые сплавы
1,1
1
0,9
0,75
0,62
0,5
0,42
0,35
Коэффициент Ksz
Алюминиевые сплавы
1,1
1
0,92
0,85
0,8
0,75
Коэффициент Kv
Медные сплавы
1,1
1
0,9
0,8
0,75
0,7
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ПОДАЧУ НА ЗУБ Sz И СКОРОСТЬ РЕЗАНИЯ V В ЗАВИСИМОСТИ ОТ КОНСТРУКТИВНЫХ ФОРМ, РАЗМЕРОВ, СПОСОБОВ КРЕПЛЕНИЯ ДЕТАЛЕЙ И ИНСТРУМЕНТОВ НА СТАНКЕ И ДР. ТЕХНОЛОГИЧЕСКИХ УСЛОВИЙ ОБРАБОТКИ
Фрезерные станки
Карта 75, лист 2
Характеристика элементов технологической системы
Габаритные размеры деталей и инструментов
Детали
типа кронштейна, рычага, стрингера, профиля, фитинга, балки, шпангоута, корпуса, фланца, вилки
тиски, планки для крепления детали на столе станка, специальные приспособления для крепления деталей болтами, прихватами, крышками и т.д., приспособления на поворотном столе
10
1,5
2
2,5
3
3,5
4
4,5
15
2
2,5
3
3,5
4
4,5
5
25
2,5
3
3,5
4
4,5
5
6
40
3
3,5
4
4,5
5
6
-
60
3,5
4
4,5
-
-
-
-
Св. 60
-
2
-
-
-
-
-
Станки
Группы обрабатываемых материалов
Коэффициенты
6Н13ГН-1; 6Н13ФЗ-1; 6Н13ГЭ-2; ФП-4; ФП4-С2; ФП-17 площадь стола >= 1600 x 400 мм2 Nдв >= 7 квт
Коэффициент Ksz
Углеродистые конструкционные и легированные стали, высокопрочные, жаропрочные стали и сплавы
1
0,9
0,8
0,7
0,6
0,5
0,4
Коэффициент Kv
Инструменты
концевые, торцовые, цилиндрические и фасонные фрезы при консольном закреплении
Титановые сплавы
1
0,9
0,75
0,62
0,5
0,42
0,35
Коэффициент Ksz
Алюминиевые сплавы
1
0,92
0,85
0,8
0,75
Коэффициент Kv
Медные сплавы
1
0,9
0,8
0,75
0,7
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ПОДАЧУ НА ЗУБ Sz И СКОРОСТЬ РЕЗАНИЯ V В ЗАВИСИМОСТИ ОТ КОНСТРУКТИВНЫХ ФОРМ, РАЗМЕРОВ, СПОСОБОВ КРЕПЛЕНИЯ ДЕТАЛЕЙ И ИНСТРУМЕНТОВ НА СТАНКЕ И ДР. ТЕХНОЛОГИЧЕСКИХ УСЛОВИЙ ОБРАБОТКИ
3 — 4-кулачковые патроны, оправки, цанговые патроны, центра с делительной головкой, планки для крепления детали на столе станка, специальные приспособления
6Н13ГН-1; 6Н13ФЗ-1; 6Н13ГЭ-2; ФП-4; ФП4-С2; ФП-17 площадь стола >= 1600 x 400 мм2 Nдв >= 7 квт
25
2,5
3
3,5
4
4,5
5
40
3
3,5
4
4,5
5
6
60
3,5
4
4,5
5
6
7
св. 60
-
2
-
-
-
-
Инструменты
концевые, торцевые, цилиндрические и фасонные фрезы при консольном закреплении
Группа обрабатываемых материалов
Коэффициенты
Коэффициент Ksz
Углеродистые конструкционные и легированные стали, высокопрочные, жаропрочные стали и сплавы
0,9
0,8
0,7
0,6
0,5
0,4
Коэффициент Kv
Титановые сплавы
0,9
0,75
0,62
0,5
0,42
0,35
Коэффициент Ksz
Алюминиевые сплавы
0,92
0,85
0,8
0,75
Коэффициент Kv
Медные сплавы
0,92
0,8
0,75
0,7
<*> Детали могут обрабатываться на станках, указанных в листах 1 и 2 карты.
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ПОДАЧУ НА ЗУБ Sz И СКОРОСТЬ РЕЗАНИЯ V В ЗАВИСИМОСТИ ОТ КОНСТРУКТИВНЫХ ФОРМ, РАЗМЕРОВ, СПОСОБОВ КРЕПЛЕНИЯ ДЕТАЛЕЙ И ИНСТРУМЕНТОВ НА СТАНКЕ И ДР. ТЕХНОЛОГИЧЕСКИХ УСЛОВИЙ ОБРАБОТКИ
Фрезерные станки
Карта 75, лист 4
Характеристика элементов технологической системы
Габаритные размеры деталей и инструментов
Детали
типа корпуса, фланца, крышки, кольца, кронштейна, рычага, серьги, опоры, качалки, стойки, фитинка, кулисы, профиля
тиски, 3 — 4-кулачковые патроны, оправки, цанговые зажимы, специальные приспособления
Диаметр фрезы D, мм, до
Отношение вылета к диаметру инструмента l/d, до
10
1,5
2
2,5
3
3,5
4
15
2
2,5
3
3,5
4
4,5
25
2,5
3
3,5
4
4,5
5
40
3
3,5
4
4,5
5
-
60
3,5
4
4,5
5
-
-
Св. 60
-
1,5
-
-
-
-
Станки
6М13ГН-1; 6Н1ЗФЗ-1, 6Н13ГЭ-2; ЛФ-66. площадь стола >= 800 x 320 мм2 Nдв >= 2,8 квт
Группы обрабатываемых материалов
Коэффициенты
Коэффициент Ksz
Углеродистые конструкционные и легированные стали, высокопрочные, жаропрочные стали и сплавы
0,8
0,7
0,6
0,5
0,4
0,3
Коэффициент Kv
Инструменты
концевые, торцовые, цилиндрические и фасонные фрезы при консольном закреплении
Титановые сплавы
0,75
0,62
0,5
0,42
0,35
0,3
Коэффициент Ksz
Алюминиевые сплавы
0,85
0,8
0,75
0,7
Коэффициент Kv
Медные сплавы
0,8
0,75
0,7
0,65
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА РЕЖИМЫ РЕЗАНИЯ ДЛЯ ИЗМЕНЕННЫХ УСЛОВИЙ РАБОТЫ В ЗАВИСИМОСТИ ОТ ПЕРИОДА СТОЙКОСТИ ФРЕЗЫ
Карта 76
Типы фрез
Материал режущей части
Обрабатываемый материал
Отношение фактического периода стойкости к нормативному Tф/Tн
0,5
1,0
1,5
2,0
3,0
4,0
Коэффициент Kтv = Kтп = Kтsм
Фрезы торцовые
Твердый сплав
Сталь углеродистая конструкционная
1,15
1,0
0,9
0,85
0,8
0,75
Чугуны и жаропрочные стали и сплавы
1,2
1,0
0,9
0,8
0,7
0,65
Быстрорежущая сталь
Сталь углеродистая конструкционная, жаропрочная и медные сплавы
1,15
1,0
0,9
0,85
0,8
0,75
Фрезы цилиндрические
Твердый сплав
Сталь углеродистая конструкционная
1,25
1,0
0,9
0,8
0,7
0,6
Чугун
1,34
1,0
0,9
0,75
0,6
0,5
Быстрорежущая сталь
Сталь углеродистая конструкционная, чугуны и медные сплавы, жаропрочные стали и сплавы
1,25
1,0
0,9
0,85
0,7
0,65
Фрезы концевые
Твердый сплав
Сталь углеродистая конструкционная
1,25
1,0
0,85
0,75
0,65
0,6
Быстрорежущая сталь
Стали, чугуны жаропрочные стали и медные сплавы
1,25
1,0
0,9
0,8
0,7
0,6
Примечание. Средние периоды стойкости фрез приведены в приложении 4.
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА СКОРОСТЬ РЕЗАНИЯ ПРИ МНОГОСТАНОЧНОМ ОБСЛУЖИВАНИИ
Токарные, сверлильные и фрезерные станки
Карта 77
Вид обработки
Режущий инструмент
Обрабатываемый материал
Техническое обслуживание станков
рабочим-оператором
наладчиком
Количество обслуживаемых станков
2 — 3
4 — 5
6 — 8
4 — 5
6 — 8
Коэффициент на скорость резания
Точение
Резцы твердосплавные
Сталь, чугун
0,89
0,84
0,80
0,97
0,94
Резцы Р18
Сталь
0,93
0,90
0,88
0,98
0,96
Сверление
Сверла спиральные Р18
Сталь
0,89
0,84
0,80
0,97
0,94
Чугун
0,93
0,90
0,88
0,98
0,95
Фрезерование
Фрезы торцевые твердосплавные
Сталь
0,89
0,84
0,80
0,97
0,94
Чугун
0,83
0,76
0,70
0,91
0,90
Фрезы цилиндрические Р18
Сталь
0,83
0,75
0,70
0,94
0,90
Чугун
0,86
0,80
0,76
0,96
0,92
Примечание. Для прочих, не перечисленных в таблице типов режущих инструментов (зенкеры, развертки, метчики и др.), работающих, как правило, с короткими циклами машинного времени, скорости резания при многостаночном обслуживании не меняются.
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА ИЗМЕНЕНИЯ ПЕРИОДОВ СТОЙКОСТИ ИНСТРУМЕНТОВ ПРИ МНОГОСТАНОЧНОМ ОБСЛУЖИВАНИИ
Токарные, сверлильные и фрезерные станки
Карта 78
Техническое обслуживание станков осуществляется
Количество обслуживаемых станков
2
3
4
5
6
7
8
Коэффициент на стойкость инструмента
Рабочим-оператором
1,4
1,9
2,2
2,6
2,9
3,1
Наладчиком
1,0
1,0
1,1
1,2
1,3
1,4
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ, УЧИТЫВАЮЩИЕ СОВПАДЕНИЕ ОКОНЧАНИЯ МАШИННОЙ РАБОТЫ НА ОДНОМ ИЗ СТАНКОВ С ВРЕМЕНЕМ ЗАНЯТОСТИ РАБОЧЕГО НА ДРУГИХ СТАНКАХ ДЛЯ СРЕДНЕСЕРИЙНОГО ПРОИЗВОДСТВА
Поправочные коэффициенты
Карта 79
Количество станков, обслуживаемых одним рабочим-оператором
Коэффициент занятости рабочего на операции
0,05
0,10
0,15
0,20
0,25
0,30
0,35
0,40
0,45
0,50
Коэффициент совпадения
2
1,01
1,01
1,02
1,04
1,06
1,09
1,12
1,16
1,20
1,25
3
1,01
1,02
1,05
1,10
1,15
1,20
-
-
-
-
4
1,02
1,04
1,10
1,16
-
-
-
-
-
-
5
1,03
1,04
0,15
-
-
-
-
-
-
-
6
1,04
1,07
-
-
-
-
-
-
-
-
7
1,07
1,12
-
-
-
-
-
-
-
-
8
1,09
-
-
-
-
-
-
-
-
-
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ ИЗМЕНЕНИЯ ШТУЧНОГО ВРЕМЕНИ В УСЛОВИЯХ МНОГОСТАНОЧНОГО ОБСЛУЖИВАНИЯ ДЛЯ МЕЛКОСЕРИЙНОГО ПРОИЗВОДСТВА
Поправочные коэффициенты
Карта 80
Количество станков, обслуживаемых одним рабочим-оператором
2
3
4
5
6
7
8
Коэффициент изменения штучного времени
0,65
0,48
0,39
0,35
0,32
0,30
0,29
III. ПРИЛОЖЕНИЯ
СРЕДНИЕ ЗНАЧЕНИЯ ПЕРИОДА СТОЙКОСТИ T ДЛЯ РЕЗЦОВ
Резцы
Приложение 1
Группа наладки
Характеристика группы
Число инструментов в наладке, до
3
5
8
10
15
20
св. 60
Период стойкости T, мин.
Наладки с равномерной загрузкой инструментов
Диаметры обтачиваемых поверхностей отличаются не более чем в 1 — 2 раза; количество фасонных и подрезных резцов — не более 20% от общего количества инструментов наладки
120
150
300
350
400
-
-
Средние наладки по равномерности загрузки инструментов
Все наладки, не относящиеся к 1-й и 3-й группам
100
120
150
180
230
260
300
Наладки с большой разницей по загрузке инструментов
Диаметры обтачиваемых поверхностей отличаются более чем в 2 раза; количество фасонных и других малонагруженных инструментов составляет свыше 50% от общего количества инструментов наладки
70
90
110
130
150
170
180
ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ НА СКОРОСТЬ РЕЗАНИЯ В ЗАВИСИМОСТИ ОТ ПЕРИОДА СТОЙКОСТИ
Стойкость инструмента T, мин.
30
60
90
120
180
240
Коэффициент Кv
1,35
1,2
1,1
1,0
0,9
0,85
СРЕДНИЕ ЗНАЧЕНИЯ ПЕРИОДА СТОЙКОСТИ T ДЛЯ СВЕРЛ, ЗЕНКЕРОВ И РАЗВЕРТОК
Сверла, зенкеры, развертки
Приложение 2
Вид обработки
Обрабатываемый материал
Материал режущей части инструмента
Диаметр сверла D, мм, до
5
10
20
30
40
50
60
80
Период стойкости T, мин.
Сверление и рассверливание
Сталь конструкционная и легированная
Быстрорежущая сталь
15
25
45
50
70
90
110
-
Чугун серый, медные и алюминиевые сплавы
20
35
60
75
110
140
170
-
Чугун серый, медные и алюминиевые сплавы
Твердый сплав
-
40
60
75
-
-
-
-
Зенкерование
Сталь конструкционная, чугун серый, медные и алюминиевые сплавы
Быстрорежущая сталь, твердый сплав
-
-
30
40
50
60
80
100
Развертывание
Сталь конструкционная и легированная
Быстрорежущая сталь
-
-
40
80
120
Твердый сплав
-
20
30
50
70
90
110
140
Чугун серый, медные и алюминиевые сплавы
Быстрорежущая сталь
-
-
60
120
180
Твердый сплав
-
-
45
75
105
135
165
210
ПЕРИОДЫ СТОЙКОСТИ ФРЕЗ Tм В МИНУТАХ МАШИННОЙ РАБОТЫ
Фрезы
Приложение 3
Материал для инструмента
Тип фрезы
Диаметр фрезы D, мм, до
50
75
100
150
200
300
400
500
Период стойкости Tм, мин.
Быстрорежущая сталь
Торцовые цилиндрические
100
110
130
170
250
300
400
500
100
170
280
400
-
-
-
-
Твердый сплав
Торцовые
-
90
120
200
300
500
600
800
СРЕДНИЕ ПЕРИОДЫ СТОЙКОСТИ ФРЕЗ, ПРИНЯТЫЕ В НОРМАТИВАХ ДЛЯ ОДНОИНСТРУМЕНТАЛЬНОЙ ОБРАБОТКИ
Фрезы
Приложение 4
Тип фрез
Диаметр фрезы D, мм, до
Фрезы с пластинками твердого сплава
Фрезы из стали Р18
Сталь
Чугун
Сталь
Чугун
Медные сплавы
Принятый период стойкости Tм, мин.
Фрезы торцовые
40
-
-
120
-
120
70
-
-
180
-
180
75
-
120
180
-
180
90
180
120
180
-
180
110
180
180
180
-
180
150
180
180
180
-
180
200
240
180
240
-
240
250
240
240
240
-
240
300
300
300
-
-
-
400
420
420
-
-
-
Фрезы цилиндрические с мелким зубом
60
-
-
120
120
120
75
-
-
180
180
18
Фрезы цилиндрические со вставными ножами
90 — 120
180
180
-
-
-
70 — 150
-
-
180
180
180
Фрезы концевые
20
120
-
-
-
-
25
90
-
60
60
60
40
120
-
90
90
90
60
180
-
120
120
120
ВЕЛИЧИНЫ ВРЕЗАНИЯ И ПЕРЕБЕГА ИНСТРУМЕНТА
Резцы
Приложение 5, лист 1
1. Обработка одним резцом
Тип резцов и характер обработки
Способ врезания
Угол резца в плане \phi, град.
Глубина резания t, мм
1
2
4
6
8
10
12
16
20
Врезание и перебег инструмента, мм, до
Резцы проходные, подрезные и расточные
-
45
2
3,5
6
8
11
13
17
18
24
60
2
2,5
4
5
7
8
9
11
16
75
2
2,5
3
4
5
6
6
7
10
90
3 — 5
Резцы отрезные и прорезные
-
-
2 — 5
2. Многорезцовая обработка
Врезание прямое
Врезание косое
Врезание радиальное
ВЕЛИЧИНЫ ВРЕЗАНИЯ И ПЕРЕБЕГА ИНСТРУМЕНТА
Резцы
Приложение 5, лист 2
Тип резцов и характер обработки
Способ врезания
Угол резца в плане \phi, град.
Глубина резания t, мм
1
2
4
6
8
10
12
16
20
Врезание и перебег инструмента, мм, до
Резцы проходные. Поверхность заготовки обработанная или из проката
Точение на проход
Прямое, а также косое при свободном резании
45
4
5
7
9
11
13
-
-
-
60
4
4
6
7
8
9
10
12
-
90
2,5
2,5
2,5
3
3
3
3
3
-
Косое при несвободном резании под углом \phi, град.
20
45 — 90
6
8
12
17
20
25
30
34
-
30
6
7
11
15
18
21
25
30
-
Точение в упор
Прямое, а также косое при свободном резании
45
2
3
5
7
9
12
-
-
-
60
2
2
4
6
7
8
9
11
-
90
1
1
1
1,5
1,5
1,5
1,5
1,5
-
Косое при несвободном резании под углом \tau, град.
26
45 — 90
4
6
10
15
18
23
28
32
-
30
4
5
9
13
16
19
23
28
-
Добавлять при обточке поверхности
Из штамповки
1
1
2
-
Из отливки, поковки
1
2
3
-
Примечание. Для станков, работающих с радиальным врезанием переднего суппорта, величина врезания равна:
l1 = t + lподв.,
где lподв. = 1,2 мм.
ВЕЛИЧИНЫ ВРЕЗАНИЯ И ПЕРЕБЕГА ИНСТРУМЕНТА
Инструменты для обработки отверстий
Приложение 5, лист 3
Характер обработки
Диаметр инструмента, мм, до
3
5
10
15
20
25
30
40
50
60 и более
Врезание и перебег l1, мм
Сверление на проход сверлами
с одинарной заточкой
2
2,5
5
6
8
10
12
15
18
23
с двойной заточкой
-
-
6
8
10
15
16
18
22
27
Сверление в упор
1,5
2
4
6
7
9
11
14
17
21
ВЕЛИЧИНЫ ВРЕЗАНИЯ И ПЕРЕБЕГА ИНСТРУМЕНТА
Инструменты для обработки отверстий
Приложение 5, лист 4
Характер обработки
Диаметр инструмента, мм, до
3
5
10
15
20
25
30
40
50
60 и более
Врезание и перебег l1, мм
Рассверливание при глубине резания t, мм, до
5
-
-
-
4
4
5
5
5
6
6
10
-
-
-
-
7
8
8
8
9
9
15
-
-
-
-
-
-
11
11
12
12
20
-
-
-
-
-
-
-
14
15
15
30
-
-
-
-
-
-
-
-
18
18
Зенкерование
на проход в упор
Глубина резания t, мм, до
1
-
-
-
3
3
3
4
4
5
5
3
-
-
-
5
5
5
6
6
7
7
5
-
-
-
-
7
7
8
8
9
9
10
-
-
-
-
12
13
13
14
15
15
в упор
-
-
-
-
2
2
2
3
3
4
4
Развертывание цилиндрических отверстий
на проход
-
8
9
15
18
19
19
24
25
26
-
2
3
3
3
3
4
4
4
5
Развертывание конических отверстий
1
1
1
1
1
1
1
1,5
1,5
1,5
Центрование отверстий
1 — 2
2
-
-
-
-
-
-
-
-
Зенкерование коническими зенковками
0,5
0,5
1
1
1
1
1
1,5
1,5
1,5
Зенкование и цекование облицовочными инструментами
-
0,5
1
1
1
1
1
1,5
1,5
1,5
ВЕЛИЧИНЫ ВРЕЗАНИЯ И ПЕРЕБЕГА ИНСТРУМЕНТА
Фрезы цилиндрические и концевые
Приложение 5, лист 5
Глубина резания t, мм
Диаметр фрезы, мм
10
16
20
25
32
40
50
63
80
100
125
160
200
250
Врезание и перебег l1, мм
0,5
3
4
4
5
5,5
6,5
7
8
9
10
12
12
14
15
1,0
4
5
5,5
6,5
7
8,5
9
10
11
13
15
16
18
20
1,5
4,5
5,5
6,5
7,5
8,5
9,5
11
12
13
15
17
19
21
23
2
5
6,5
7
8,5
9,5
11
12
14
15
17
19
21
24
26
3
5,5
7,5
8
9,5
11
13
14
16
18
20
22
25
27
31
4
6
8
9
11
12
14
16
18
20
23
26
29
32
35
5
-
8,5
9,5
12
13
15
17
20
22
25
28
31
35
39
6
-
-
10
12
14
16
18
21
24
27
30
34
38
42
7
-
-
11
13
15
17
19
22
25
29
32
36
41
45
8
-
-
-
13
15
18
20
24
27
30
34
38
43
48
9
-
-
-
-
16
19
26
255
28
32
35
40
46
51
ВЕЛИЧИНЫ ВРЕЗАНИЯ И ПЕРЕБЕГА ИНСТРУМЕНТА
Фрезы цилиндрические и концевые
Приложение 5, лист 6
Глубина резания t, мм
Диаметр фрезы, мм
10
16
20
25
32
40
50
63
80
100
125
160
200
250
Врезание и перебег l1, мм
10
-
-
-
-
16
19
22
26
29
33
38
42
48
53
11
-
-
-
-
-
20
23
27
30
34
39
44
50
55
12
-
-
-
-
-
20
23
27
31
35
40
46
52
58
13
-
-
-
-
-
21
24
28
32
37
42
47
53
60
14
-
-
-
-
-
-
24
29
33
38
43
49
55
62
15
-
-
-
-
-
-
25
29
34
39
44
50
57
63
13
-
-
-
-
-
-
25
30
35
40
45
52
58
65
18
-
-
-
-
-
-
-
31
36
42
47
54
61
69
20
-
-
-
-
-
-
-
32
38
43
50
57
64
72
22
-
-
-
-
-
-
-
33
39
44
51
59
67
75
25
-
-
-
-
-
-
-
-
40
46
54
62
70
78
28
-
-
-
-
-
-
-
-
41
48
56
65
74
83
30
-
-
-
-
-
-
-
-
-
49
57
66
76
85
35
-
-
-
-
-
-
-
-
-
51
60
70
80
91
40
-
-
-
-
-
-
-
-
-
-
62
73
84
96
50
-
-
-
-
-
-
-
-
-
-
-
78
91
104
60
-
-
-
-
-
-
-
-
-
-
-
81
96
111
Примечание. При чистовой обработке в целях обеспечения чистой поверхности при выходе фрезы величину врезания и перебега для дисковых фрез следует брать вдвое больше приведенной в карте.
ВЕЛИЧИНЫ ВРЕЗАНИЯ И ПЕРЕБЕГА ИНСТРУМЕНТА
Фрезы торцовые и концевые (для пазов)
Приложение 5, лист 7
Схема установки фрезы
1. Симметричная
2. Смещенная
Установка фрезы
Ширина фрезерования или ширина паза B, мм
Диаметр фрезы, мм
16
20
25
32
40
50
63
80
100
125
160
200
250
320
400
Врезание и перебег l1, мм
Симметричн.
10
3,0
2,5
2,5
2,5
-
-
-
-
-
-
-
-
-
-
-
15
-
4,5
4
3,5
3,5
3,5
3,5
3,5
-
-
-
-
-
-
-
20
-
-
6,5
5
4,5
4,0
4,0
4,0
4,0
-
-
-
-
-
-
25
-
-
-
7,5
6,0
5,0
5,0
5,0
5,0
5,0
-
-
-
-
-
30
-
-
-
12
8,5
7
6,5
5,5
5,5
5,5
-
-
-
-
-
40
-
-
-
-
-
12
10
8
7,5
6,5
-
-
-
-
-
ВЕЛИЧИНЫ ВРЕЗАНИЯ И ПЕРЕБЕГА ИНСТРУМЕНТА
Фрезы торцовые и концевые (для пазов)
Приложение 5, лист 8
Установка фрезы
Ширина фрезерования или ширина паза B, мм
Диаметр фрезы, мм
16
20
25
32
40
50
63
80
100
125
160
200
250
320
400
Врезание и перебег l1, мм
Симметричная
60
-
-
-
-
-
-
25
13
13
11
9,5
8,5
7,5
-
-
80
-
-
-
-
-
-
-
-
23
18
15
13
11
10
-
100
-
-
-
-
-
-
-
-
-
29
21
18
15
13
12
120
-
-
-
-
-
-
-
-
-
49
31
24
20
17
14
140
-
-
-
-
-
-
-
-
-
-
45
33
29
22
18
160
-
-
-
-
-
-
-
-
-
-
-
44
33
27
24
180
-
-
-
-
-
-
-
-
-
-
-
61
43
33
26
200
-
-
-
-
-
-
-
-
-
-
-
-
54
40
32
220
-
-
-
-
-
-
-
-
-
-
-
-
70
49
38
240
-
-
-
-
-
-
-
-
-
-
-
-
94
61
45
260
-
-
-
-
-
-
-
-
-
-
-
-
-
72
53
280
-
-
-
-
-
-
-
-
-
-
-
-
-
88
62
300
-
-
-
-
-
-
-
-
-
-
-
-
-
109
73
320
-
-
-
-
-
-
-
-
-
-
-
-
-
-
83
340
-
-
-
-
-
-
-
-
-
-
-
-
-
-
100
Смещенная
В > 0,3
-
-
-
-
-
-
-
-
33
42
52
65
80
103
127
В <= 0,3
-
-
-
-
-
-
-
-
31
38
48
60
74
94
117
Примечание. При чистовой обработке в целях обеспечения чистой поверхности при выходе фрезы величину врезания и перебега следует брать равной диаметру фрезы.