Общемашиностроительные нормативы времени для технического нормирования работ на шлифовальных и доводочных станках (укрупненные). Серийное, мелкосерийное и единичное производство. Издание второе
Актуально на 10.11.2026.
Как цитировать: "Общемашиностроительные нормативы времени для технического нормирования работ на шлифовальных и доводочных станках (укрупненные). Серийное, мелкосерийное и единичное производство. Издание второе". https://bukva.ai/docs/obschemashinostroitelnye-normativy-vremeni-dlya-goskomtrud-sssr
(утв. Госкомтрудом СССР)
Внимание
Документ утратил силу в связи с изданием «Общемашиностроительных нормативов времени для технического нормирования работ на шлифовальных и доводочных станках (укрупненные). Среднесерийное, мелкосерийное и единичное производство», утв. Госкомтрудом СССР.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["Общемашиностроительные нормативы времени... (М., 1974)"]:::rst
  click n0 "https://bukva.ai/docs/obschemashinostroitelnye-normativy-vremeni-dlya-goskomtrud-sssr" "Общемашиностроительные нормативы времени для технического нормирования работ на шлифовальных и доводочных станках (укрупненные). Серийное, мелкосерийное и единичное производство. И"
  n1["Общемашиностроительные нормативы времени... (М., 1990)"]:::doc
  click n1 "https://bukva.ai/docs/obschemashinostroitelnye-normativy-vremeni-dlya" "Общемашиностроительные нормативы времени для технического нормирования работ на шлифовальных и доводочных станках (укрупненные). Среднесерийное, мелкосерийное и единичное производс"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
ОБЩЕМАШИНОСТРОИТЕЛЬНЫЕ НОРМАТИВЫ ВРЕМЕНИ
ДЛЯ ТЕХНИЧЕСКОГО НОРМИРОВАНИЯ РАБОТ НА ШЛИФОВАЛЬНЫХ И ДОВОДОЧНЫХ СТАНКАХ (УКРУПНЕННЫЕ)
СЕРИЙНОЕ, МЕЛКОСЕРИЙНОЕ И ЕДИНИЧНОЕ ПРОИЗВОДСТВО
Общемашиностроительные нормативы времени для технического нормирования работ на шлифовальных и доводочных станках (укрупненные). Серийное, мелкосерийное и единичное производство. Изд. 2-е. М., «Машиностроение», 1974, 112 с. (ЦБПНТ при НИИТруда).
Общемашиностроительные нормативы времени для технического нормирования работ на шлифовальных и доводочных станках разработаны Челябинским конструкторско-технологическим институтом автоматизации и механизации автомобилестроения (КТИАМ) совместно с Челябинским тракторным заводом и Челябинским политехническим институтом под методическим руководством Центрального бюро промышленных нормативов по труду при Научно-исследовательском институте труда Государственного комитета Совета Министров СССР по вопросам труда и заработной платы при участии нормативно-исследовательских организаций и предприятий машиностроения.
Сборник нормативов рассчитан на нормировщиков и технологов, а также других инженерно-технических работников, занятых расчетом технически обоснованных норм времени на работы, выполняемые на шлифовальных и доводочных станках в механических цехах машиностроительных предприятий, имеющих серийный, мелкосерийный и единичный характер производства.
Нормативы рекомендованы для применения на предприятиях машиностроения.
Настоящее издание повторяет издание, выпущенное в 1968 г. НИИТруда.
ПРЕДИСЛОВИЕ
Настоящий сборник должен применяться при расчете технически обоснованных норм времени взамен аналогичных общемашиностроительных нормативов времени для технического нормирования работ на шлифовальных станках в мелкосерийном и единичном производстве выпуска 1959 г.
В отдельных случаях нормативы могут применяться на предприятиях с серийным характером производства, когда по организационным условиям на этих предприятиях применяется укрупненная технологическая документация в виде маршрутной технологии, где нормы времени рассчитываются на группу оборудования без указания режимов резания на конкретный станок.
Сборник содержит укрупненные нормативы неполного штучного и подготовительно-заключительного времени на распространенные шлифовальные и доводочные операции, применяемые в механических цехах при обработке на универсальном и специализированном оборудовании средних размеров и мощности.
При разработке нормативов были использованы ранее изданные общемашиностроительные нормативы, ведомственные нормативы отраслевых нормативных организаций (НИБТН, НИИТАвтопром и др.) и материалы производственных наблюдений за фактическими затратами времени на предприятиях в разных отраслях машиностроения.
В нормативах учтены также результаты ряда последних научно-исследовательских работ институтов (Челябинский НИПТИАММАШ, Центральный Научно-исследовательский институт технологии машиностроения (ЦНИИТМАШ), Всесоюзный научно-исследовательский институт абразивов и шлифования (ВНИИАШ), Московский автомеханический институт (МАМИ), Челябинский политехнический институт) и заводских-лабораторий (ЧТЗ, АЗЛК, ГАЗ, ЗИЛ и др.) по режимам шлифования и результаты исследований влияния отдельных технологических факторов на производительность и качество обработки.
При составлении сборника были учтены предложения предприятий по уточнению и дополнению выпущенных ранее общемашиностроительных нормативов. В сборнике значительно расширена номенклатура шлифовальных и доводочных работ с увеличением технологических факторов.
Приведенные в сборнике нормативы апробированы на предприятиях различных отраслей промышленности.
УСЛОВНЫЕ ОБОЗНАЧЕНИЯ
Tпз — подготовительно-заключительное время в мин.;
tв.у — время на установку и снятие детали в мин.;
tн.ш — неполное штучное время в мин;
Bд — ширина шлифования или габаритная ширина расположения шлифуемых поверхностей на столе станка в мм;
Lд — длина шлифования или габаритная длина расположения шлифуемых поверхностей на столе станка в мм;
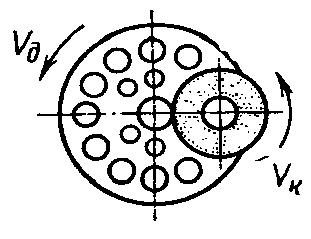
Bк — ширина шлифовального круга, радиальная ширина кольца или сегмента в мм;
vд — скорость вращения детали, скорость движения стола (продольная или окружная) в м/мин.;
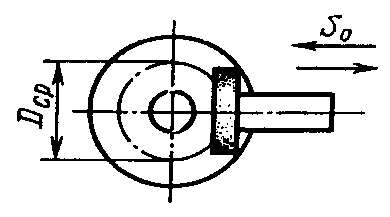
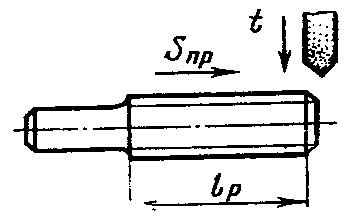
sо — продольная подача в мм на один оборот детали (при наружном и внутреннем шлифовании), поперечная подача на ход стола на станках с прямоугольным столом в мм/об., мм/ход, подача на один обкат (при зубошлифовании методом обката);
sм — минутная продольная подача в мм/мин.;
stм — минутная поперечная подача в мм/мин.;
stх — поперечная подача на ход стола в мм/ход;
st.дв.х — поперечная подача на глубину на двойной ход стола (ползуна) в мм/дв. ход;
nд — число оборотов детали в минуту;
П — припуск на шлифование на сторону в мм (с включением допуска на предшествующую обработку);
2П — припуск на шлифование на диаметр в мм (с включением допуска на предшествующую обработку);
q — количество одновременно обрабатываемых деталей;
Dн — наружный диаметр детали в мм;
Dв — внутренний диаметр детали в мм;
Bр.х — длина рабочего хода в направлении зуба в мм;
sд.х — подача обкатки на один двойной ход штосселя (на станках типа 5831) в мм;
Z — число шлицев или зубьев (при шлидешлифовании и зубошлифовании);
Пд — припуск на сторону, отсчитанный по делительной окружности, в мм;
Dо — диаметр делительной окружности зубчатого колеса в мм;
n — число оборотов детали (двойных ходов стола, штосселя) в мин.;
t — глубина шлифования по делительной окружности в мм;
Dср — средний диаметр рабочей зоны стола в мм;
vвп — возвратно-поступательная скорость хода шпинделя в м/мин.;
vвр — скорость вращения хонинговальной головки в м/мин.;
lо — общая длина брусков хонинговальной головки по образующей в мм;
z<...> — число брусков хонинговальной головки по окружности в одном ряду;
P — сила давления брусков в кгс/см2.
ОБЩАЯ ЧАСТЬ
Приведенные в сборнике нормативы времени предназначены для использования в условиях мелкосерийного и единичного производства, которое характеризуется следующими признаками:
-
значительным разнообразием номенклатуры и типоразмеров обрабатываемых деталей;
-
наличием преимущественно универсального оборудования и технологической оснастки;
-
ограничением разработки технологических процессов маршрутной технологией.
Нормативное время в сборнике рассчитано на партию обрабатываемых деталей в количестве 3 — 5 шт. на всех шлифовальных и отделочных операциях, кроме бесцентровошлифовальных и доводочных станков, для которых время установлено на условия обработки с серийным характером производства и числом обрабатываемых деталей в партии свыше 30.
При разработке технологических процессов и расчете норм штучного времени следует заранее уточнить с плановыми органами завода средние величины партии, которыми детали будут запускаться в производство. В соответствии с установленными средними партиями выбираются поправочные коэффициенты и корректируется штучное время.
Сборник содержит укрупненные нормативы для расчета технически обоснованных норм времени на основные и распространенные в механических цехах операции шлифовальных и доводочных работ.
Классификация видов работ, охваченных нормативами, приведена ниже.
Норма штучного времени при пользовании настоящими нормативами определяется как сумма времени на установку и снятие детали и неполного штучного времени на обработку поверхности (одной или нескольких) и выражается формулами:
при установке на станке по одной детали
T_{\text{шт}} = (t_{\text{в}.\text{у}} + t_{\text{н}.\text{ш}_{1}} + t_{\text{н}.\text{ш}_{2}} + ... + t_{\text{н}.\text{ш}_{n}}),
при установке на станке нескольких одновременно обрабатываемых деталей
T_{\text{шт}} = (t_{\text{в}.\text{у}} + t_{\text{н}.\text{ш}_{1}}):q,
где tв.у — время на установку и снятие детали в мин; t_{\text{н}.\text{ш}_{1}},t_{\text{н}.\text{ш}_{2}},t_{\text{н}.\text{ш}_{n}} — неполное штучное время на обработку поверхностей в мин; q — количество деталей, одновременно устанавливаемых и обрабатываемых на станке (плоское шлифование, доводка и др.).
Время на установку и снятие детали в нормативах дано по типам станков и включает способы установки и выверки, применяемые на данном оборудовании.
В целях облегчения расчета норм штучного времени и упрощения пользования нормативами во время на установку и снятие детали включено время на обслуживание рабочего места, время перерывов на отдых и личные надобности.
Неполное штучное время на обработку поверхности включает:
а) основное (технологическое) время в мин;
б) вспомогательное время, связанное с обработкой поверхности, в мин;
в) время на обслуживание рабочего места, отдых и личные надобности (7 — 9%).
Основное (технологическое) время в сборнике рассчитано по Общемашиностроительным нормативам режимов резания для технического нормирования работ на шлифовальных и доводочных станках с учетом технологических факторов, влияющих на режимы и время обработки (размеры детали, припуск, точность и чистота обрабатываемой поверхности и др.). Уровень режимов резания установлен применительно к условиям выполнения работ, характерным для мелкосерийного и единичного производства.
Приведенные в сборнике нормативы неполного штучного времени рассчитаны для нормирования работ при обслуживании рабочим одного станка.
При нормировании многостаночных работ для расчета нормы времени, кроме приведенных нормативов, необходимо дополнительно пользоваться методикой и нормативами для нормирования при многостаночном обслуживании <1>.
<1> Методика и нормативы времени для нормирования многостаночных работ на металлорежущих станках. М., НИИТруда, 1965.
Подготовительно-заключительное время включает время на получение и сдачу нарядов, чертежей, инструмента и приспособлений, время на получение инструктажа и на наладку оборудования для выполнения заданной работы.
Норма подготовительно-заключительного времени установлена в зависимости от степени сложности наладки и характера выполняемой работы на партию одинаковых деталей, независимо от величины партии.
В случаях, когда на станке систематически выполняются однотипные операции по обработке конструктивно сходных деталей, подготовительно-заключительное время может быть уменьшено по сравнению с нормативным на 30 — 50%.
Организационно-технические условия и организация труда
Приведенные в сборнике нормативы времени на выполнение технологических операций рассчитаны на характерную для мелкосерийного и единичного производства организацию работы и рабочих мест при изготовлении периодически повторяющейся продукции.
Выполнение шлифовальных и доводочных операций в цехе осуществляется по предварительно разработанному маршрутному технологическому процессу, содержащему состав работы по операциям с указанием применяемого оборудования, инструментов и приспособлений и норм времени на заданный объем работы.
Нормативы времени рассчитаны на условия выполнения работ при наличии:
универсального оборудования средних размеров и мощности распространенных в механических цехах моделей при обработке деталей тел вращения и плоскостей и специализированного оборудования для работ при шлифовании резьбы, зубьев, шлиц и на доводочных операциях;
применения нормализованных конструкций универсальных приспособлений и технологической оснастки (патроны, центра, оправки, державки и т.п.), за исключением случаев, когда по технологическим условиям обработки требуется оснастка специальная;
максимального укрупнения технологических процессов с обработкой преимущественно без разделения на черновые и чистовые операции одним шлифовальным кругом;
технологических режимов работы оборудования, применения шлифовальных кругов, стойкости и режимов правки круга, установленных на уровне нормативных величин, рекомендуемых специальными справочниками по режимам резания с учетом типа производства.
Расчетные справочные материалы для выбора характеристики шлифовальных кругов и режимов резания, рекомендуемых для использования при инструктаже рабочих по настройке станков, даны в приложениях по типам оборудования.
Организация рабочего места
Рабочее место должно быть оснащено в соответствии с требованиями производственного процесса и условиями выполнения работы с соблюдением правил техники безопасности и санитарной гигиены.
Расположение оборудования на рабочем месте, инвентаря, производственной мебели, тары, стеллажей для заготовок и готовой продукции планируется с таким расчетом, чтобы не создавалось стесненных условий работы, лишних затрат на хождение и поиски.
тумбочкой для хранения нарядов, чертежей и инструмента, рассчитанной для индивидуального пользования двумя рабочими при двухсменной работе;
тумбочкой, стеллажом, тарой для хранения технологической оснастки, заготовок и готовой продукции;
комплектом приспособлений и принадлежностей технологической оснастки оборудования (патроны, плиты, оправки, державки и т.п.);
комплектом постоянно применяемых инструментов (измерительного, для правки абразивных кругов и пр.).
Участок обработки тяжелых деталей должен быть оснащен подъемно-транспортными устройствами (мостовой кран, тельфер) и автокарами.
Ниже дана типовая схема рабочего места на участке шлифовальных работ (см. ниже).
Нормативы рассчитаны на следующую организацию снабжения рабочего места:
получение задания, нарядов, чертежей и технологической документации производится на рабочем месте;
подача материалов и заготовок, транспортировка заготовок и готовых изделий производится вспомогательными рабочими;
окончательный контроль крупных готовых изделий производится на рабочем месте;
инструменты и приспособления получает в инструментальной раздаточной кладовой станочник — исполнитель работы;
технический инструктаж осуществляет мастер на рабочем месте.
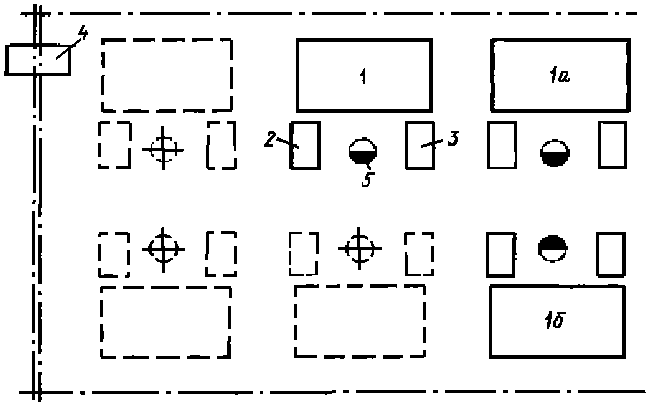
Типовая схема рабочего места на участке шлифовальных работ: 1 — станок (1а, 1б — станки при многостаночном обслуживании); 2 — тумбочка для нарядов, чертежей, инструмента; 3 — тумбочка или стеллаж для деталей; 4 — мостовой кран; 5 — место шлифовщика
В нормативах предусмотрены следующие условия организации труда на рабочем месте:
бесперебойное снабжение рабочих мест материалами, инструментами и приспособлениями, исключающее потери рабочего времени;
наличие наиболее прогрессивных технологических процессов, более совершенного инструмента и приспособлений;
тщательный инструктаж рабочего;
наладка оборудования и оснастки производится исполнителем работы, за исключением случаев проведения сложных технических расчетов, которые выполняются технологом на отдельных операциях.
Для пояснения порядка пользования нормативами ниже приводятся примеры расчета нормы времени.
Классификация основных видов работ, приведенных в нормативах
| Вид шлифования | Обрабатываемая поверхность | Рабочие поверхности круга | Эскиз | № карты нормативов |
| Наружное круглое шлифование с продольной подачей | Цилиндрическая | 1 | 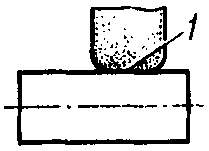 | 3, 4 |
| Цилиндрическая, ограниченная галтелью или торцом с одной стороны | 1 2 | 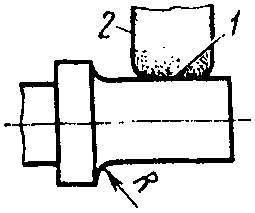 | 3, 4 | |
| Цилиндрическая, ограниченная галтелями с двух сторон | 1 2 | 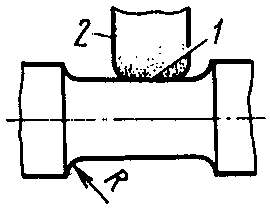 | 3, 4 | |
| Наружное круглое шлифование с радиальной подачей | Цилиндрическая | 1 | 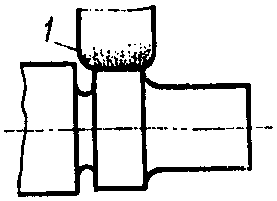 | 3, 5 |
| Наружное круглое шлифование с радиальной подачей | Цилиндрическая, ограниченная галтелью или торцом с одной стороны | 1 2 | 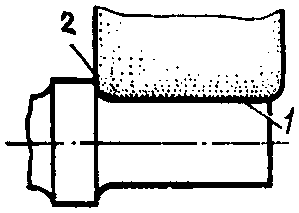 | 3, 5 |
| Цилиндрическая, ограниченная галтелями с двух сторон | 1 2 | 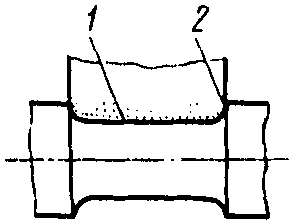 | 3, 5 | |
| Бесцентровое шлифование с продольной подачей | Цилиндрическая | 1 | 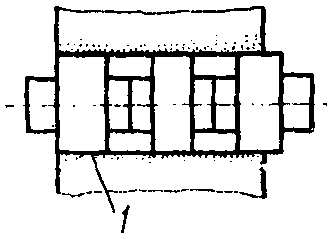 | 6, 7 |
| Бесцентровое шлифование с радиальной подачей | Цилиндрическая | 1 | 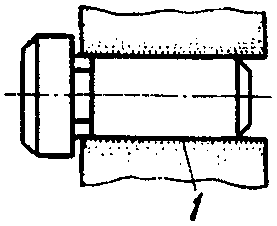 | 6, 8 |
| Внутреннее шлифование с продольной подачей | Цилиндрическая | 1 | 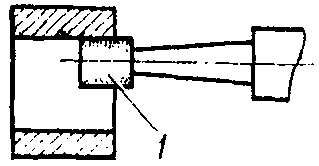 | 9, 10 |
| Цилиндрическая, ограниченная галтелью или торцом с одной стороны | 1 2 | 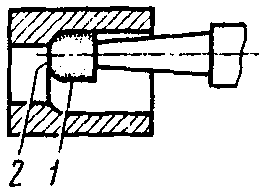 | 9, 10 | |
| Плоское шлифование периферией круга на станках с прямоугольным столом | Плоскость | 1 | 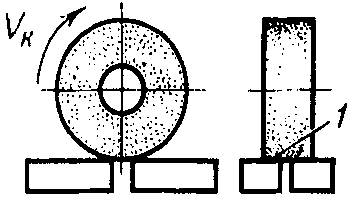 | 11, 12 |
| Плоское шлифование торцом круга на станках с прямоугольным столом | Плоскость | Торец | 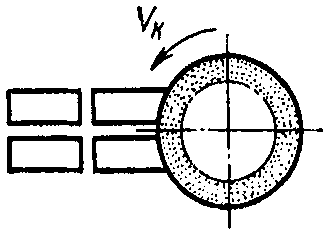 | 11, 13 |
| Плоское шлифование периферией круга на станках с круглым столом | Плоскость | - | 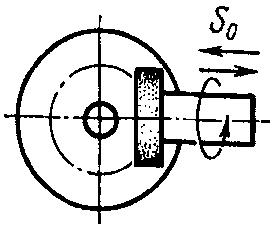 | 14, 15 |
| Плоское шлифование торцом круга на станках с круглым столом | Плоская | - | 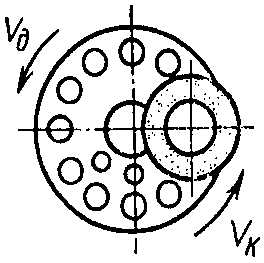 | 14, 16 |
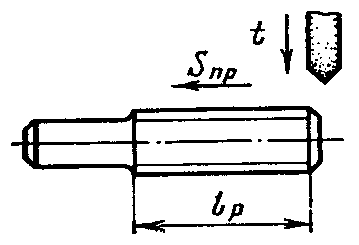
| Резьбошлифование однониточным кругом на станках с ручной подачей | Резьба | 3 | 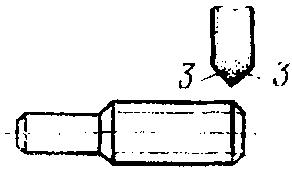 | 17, 19 |
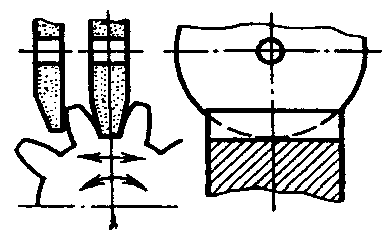
| Зубошлифование дисковым коническим кругом | Зубья | 3 | 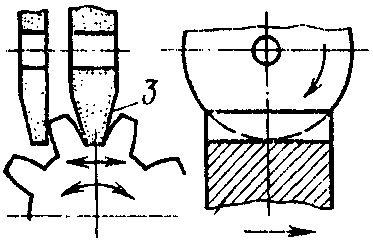 | 20, 21 |
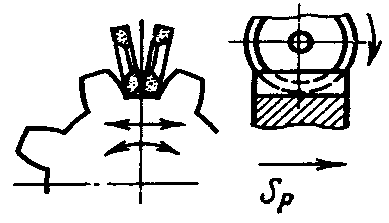
| Зубошлифование методом обката двумя тарельчатыми кругами | Зубья | 3 | 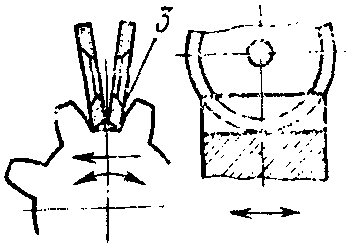 | 20, 22 |
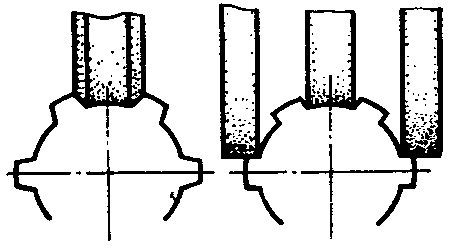
| Шлицешлифование методом копирования | Шлицы | 1 3 | 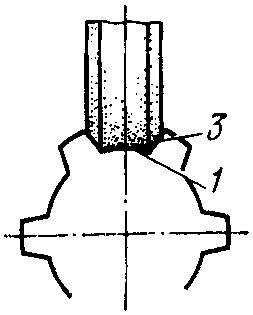 | 23, 24 |
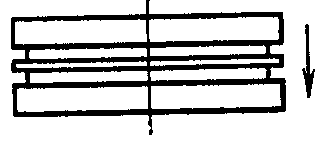
| Доводка | Цилиндрическая и плоская | 2 | 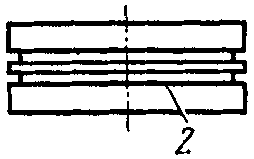 | 26, 27 |
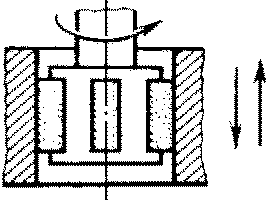
| Хонингование отверстий | Цилиндрическая (отверстия) | 1 | 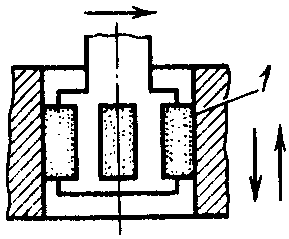 | 28 |
| Плоское шлифование на продольно-шлифовальных станках для направляющих | Плоская | - | 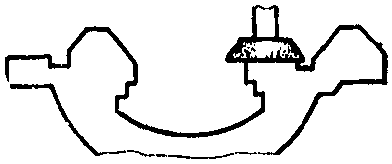 | 30 |
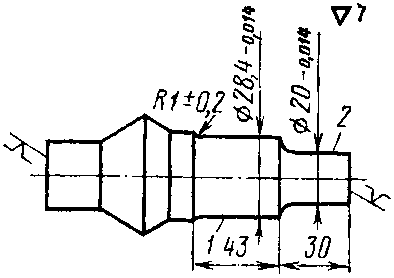
| Расчет Tш | Характеристика круга и режимы резания (для справки) | ||||||
| Что определяется | Обоснование | Принято | Что определяется | Обоснование | Принято | ||
| tн.ш в мин. на поверхность 1 | Карта 5, лист 1 | 1,25 | Характеристика круга | Приложение лист 1 | ЭБ40СТ1К ПВК 600 x 50 x 305 | ||
| Поправочные коэффициенты на tн.ш в зависимости от: | обрабатываемого материала, класса точности и чистоты | Карта 5, лист 2 | 1,2 | ||||
| формы поверхности и жесткости детали | 1,1 | ||||||
| tн.ш в мин. на поверхность 2 | Карта 5, лист 1 | 0,64 | Режимы резания | stм | То же | 0,43 мм/мин. | |
| Поправочные коэффициенты на tн.ш в зависимости от: | обрабатываемого материала, класса точности и чистоты | Карта 5, лист 2 | 1,2 | ||||
| формы поверхности и жесткости детали | 1,1 | ||||||
| Расчет Tш | Характеристика круга и режимы резания (для справки) | |||||
| Что определяется | Обоснование | Принято | Что определяется | Обоснование | Принято | |
| Время на установку и снятие детали в мин. | Карта 3 | 0,4 | Режимы резания | stм | Приложение лист 1 | 0,43 мм/мин. |
| Штучное время на деталь Tш в мин. | - | 2,9 | ||||
| Поправочный коэффициент на Tш в зависимости от количества деталей в партии | Карта 5, лист 2 | 1,0 | ||||
| Штучное время с учетом поправочного коэффициента | - | 2,9 | ||||
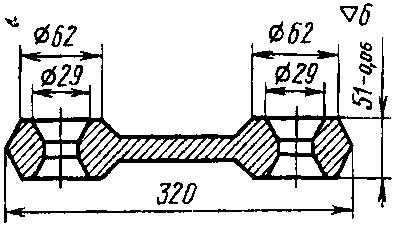
| Расчет Tш | Характеристика круга и режимы резания | |||||
| Что определяется | Обоснование | Принято | Что определяется | Обоснование | Принято | |
| tн.ш в мин. | Карта 13, лист 1 | \frac{3,4}{2} = 1,7 | Характеристика круга | Приложение, лист 7 | Э40СМ1Б Dн = 300 Dв = 280 | |
| Поправочные коэффициенты на tн.ш в зависимости от: | обрабатываемого материала, класса точности и чистоты | Карта 13, лист 2 | 0,96 | |||
| мощности станка и формы круга | 0,8 | stх | То же | 0,009 мм/ход | ||
| точности и жесткости станка | Карта 2 | 1,0 | ||||
| Время на установку и снятие детали | Карта 11 | 0,9 | ||||
| Штучное время на деталь | - | 2,2 | ||||
| Поправочные коэффициенты Tш | Карта 13, лист 2 | 1,2 | ||||
| Штучное время с учетом поправочного коэффициента | - | 2,64 | ||||
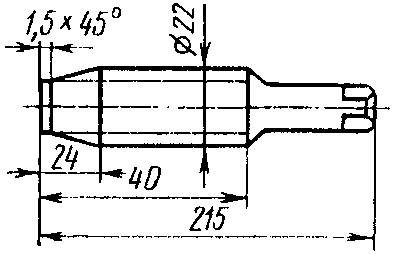
| Расчет Tш | Характеристика круга и режимы резания | ||||||
| Что определяется | Обоснование | Принято | Что определяется | Обоснование | Принято | ||
| tн.ш в мин. | Карта 18, лист 1 | 22,5 | Характеристика круга | Приложение, лист 10 | ЭБ4СМ1К 350 x 8 x 160 | ||
| Поправочные коэффициенты на tн.ш в зависимости от: | обрабатываемого материала | Карта 18, лист 2 | 1,2 | ||||
| градации точности | 1,0 | ||||||
| точности и жесткости станка | Карта 2 | 1,0 | Режимы резания | i | «» | 3 | |
| Время на установку и снятие детали | Карта 17 | 0,25 | |||||
| Штучное время на деталь | - | 27,25 | n | «» | 52 об./мин. | ||
| Поправочный коэффициент на Tш | Карта 18, лист 2 | 0,8 | |||||
| Штучное время с учетом поправочного коэффициента | - | 21,8 | |||||
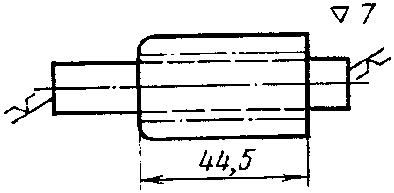
| Расчет Tш | Характеристика круга и режимы резания | ||||||
| Что определяется | Обоснование | Принято | Что определяется | Обоснование | Принято | ||
| tн.ш на один зуб | Карта 22 | 1,7 | Характеристика круга | Приложение, лист 11 | ЭБ12СМ2К 220 x 40 x 18 | ||
| Поправочный коэффициент | «» | 0,92 | Режимы резания | Припуск на сторону в мм | То же | 0,25 | |
| Поправочный коэффициент на точность и жесткость станка | Карта 2 | 1,0 | |||||
| Время на установку и снятие детали | Карта 20 | 2,2 | Подача на один обкат в мм | Черновые проходы | «» | 5,8 | |
| Штучное время на деталь | - | 25,6 | |||||
| Поправочный коэффициент на Tш | Карта 22 | 0,9 | |||||
| Получистовые проходы | «» | 5,8 | |||||
| Штучное время с учетом поправочного коэффициента на количество деталей | - | 23,0 | |||||
| Чистовые проходы | «» | 1,33 | |||||
| ГРУППЫ ОБРАБАТЫВАЕМОСТИ ШЛИФОВАНИЕМ РАЗЛИЧНЫХ МАРОК МАТЕРИАЛОВ | КАРТА 1 | ||
| Обрабатываемый материал | Марки материалов | Группы обрабатываемого материала <*> | |
| Стали конструкционные углеродистые и легированные хромом, марганцем, никелем и инструментальные углеродистые | 20, 40, 45, 50Г, 65Г, 15Х, 40Х, 40М, 12ХНЗА, 12Х2Н4А, 20ХНЗА, 20ХГНР, У7А, У8А, У10А, У12А и близкие к ним | I | |
| Стали конструкционные легированные вольфрамом, титаном, кремнием, молибденом | 33ХСА, 33ХМЮА, 30ХГС, 18ХНВА, 30ХГТ, 38ХСА, 18ХГТ, 12ХМФ, 20ХМ, 30ХМ, 34ХН1М, 40ХМВА, 34ХНЭМФ, 15Х1М1Ф, ХВГ, 50ХФА, ШХ-15 и близкие к ним | II | |
| Стали жаропрочные и нержавеющие типа | 1Х12В2МФ, 15Х12ВМФ, 15ХМФКР, 2Х13, 3Х13, 4Х13, Х17Н2, Х23Н13, Х23Н18, Х25Н20С2, Х20Н80, 30Х14А, Х15Н60, 45Х17МФ6 и близкие к ним | III | |
| Стали жаропрочные и нержавеющие (содержащие титан), быстрорежущие инструментальные стали типа | Х18Н9Т, Х18Н10Т, Х12Н20ТЗР, 4Х12НВГ8МФБ и близкие к ним, Р18, Р9 | IV | |
| Чугуны и бронзы | Чугуны: 12 — 28, 15 — 32, 18 — 35, 24 — 44 Бронзы: ОЦ10-2, ОЦС6-6-3, АЖ9-4 и близкие к ним | V | |
<*> Поправочные коэффициенты на неполное штучное время по группам обрабатываемого материала даны в картах нормативов по видам шлифовальных работ.
Примечания: 1. Для бесцентрово-шлифовальных, резьбошлифовальных, зубошлифовальных, шлицешлифовальных, хонинговальных и доводочных станков, независимо от срока работы станка, K = 1,0.
2. В таблице указаны типовые модели станков. Для моделей станков, не указанных в карте, поправочные коэффициенты на неполное штучное время устанавливаются по согласованию со службами главного механика завода.
Примечания: 1. При переустановке деталей вручную время брать по карте без изменений; при переустановке деталей с применением мостового крана время по карте умножать на K = 0,8.
2. При работе с местным подъемником время по карте, приведенное для мостового крана, уменьшать на 1,5 мин.
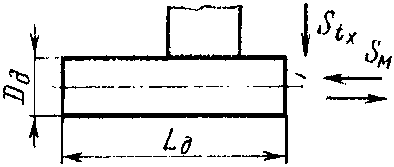
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Круглое наружное шлифование с продольной подачей | |||||||||
| КАРТА 4, лист 2 | ||||||||||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | ||||||||||
| 1. Обрабатываемого материала, класса точности и чистоты поверхности | ||||||||||
| Группы обрабатываемого материала (марки материалов см. в карте 1) | Класс точности | |||||||||
| 1 | 2 | 2а | 3 | 4 — 5 | ||||||
| Чистота поверхности | ||||||||||
| \nabla 8 | \nabla 7 | \nabla 8 | \nabla 7 | \nabla 8 | \nabla 7 | \nabla 8 | \nabla 7 | \nabla 6 | - | |
| Коэффициент | ||||||||||
| I. Стали конструкционные углеродистые, хромистые, никелевые, марганцовистые, инструментальные, углеродистые | 1,5 | 1,25 | 1,2 | |\overline{1,0}| | 0,96 | 0,8 | 0,77 | 0,64 | 0,53 | 0,43 |
| II. Стали конструкционные вольфрамовые, кремнистые, молибденовые | 1,8 | 1,5 | 1,44 | 1,2 | 1,15 | 0,96 | 0,93 | 0,77 | 0,64 | 0,52 |
| III. Стали жаропрочные и нержавеющие | 3,0 | 2,5 | 2,4 | 2,0 | 1,9 | 1,6 | 1,55 | 1,3 | 1,08 | 0,87 |
| IV. Стали инструментальные быстрорежущие и жаропрочные титановые | 7,4 | 6,2 | 6,0 | 5,0 | 4,8 | 4,0 | 3,8 | 3,2 | 2,7 | 2,2 |
| V. Чугун и медные сплавы | 1,05 | 0,87 | 0,84 | 0,7 | 0,67 | 0,56 | 0,54 | 0,45 | 0,37 | 0,3 |
2. Формы поверхности, ширины круга и жесткости детали
3. Количества деталей в партии (на штучное время)
| Количество деталей в партии | 1 — 2 | 3 — 5 | 6 — 10 | 11 — 20 | 21 — 30 | Св. 30 |
|---|---|---|---|---|---|---|
| Коэффициент | 1,2 | \|\overline{1,0}\| | 0,9 | 0,8 | 0,75 | 0,6 |
4. Точности и жесткости станка (см. карту 2)
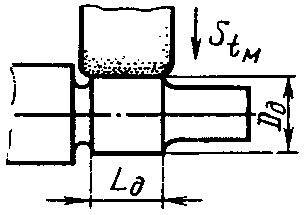
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Круглое наружное шлифование с радиальной подачей | |||||||||||||||
| КАРТА 5, лист 2 | ||||||||||||||||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | ||||||||||||||||
| 1. Обрабатываемого материала, класса точности и чистоты поверхности | ||||||||||||||||
| Группа обрабатываемого материала (марки материалов см. в карте 1) | Класс точности | |||||||||||||||
| 1 | 2 | 2а | 3 | 4 — 5 | ||||||||||||
| Чистота поверхности | ||||||||||||||||
| \nabla 8 | \nabla 7 | \nabla 8 | \nabla 7 | \nabla 8 | \nabla 7 | \nabla 8 | \nabla 7 | \nabla 6 | - | |||||||
| Коэффициент | ||||||||||||||||
| I. Стали конструкционные углеродистые, хромистые, никелевые, марганцовистые, инструментальные углеродистые | 1,5 | 1,25 | 1,2 | |\overline{1,0}| | 0,96 | 0,8 | 0,77 | 0,64 | 0,53 | 0,43 | ||||||
| II. Стали конструкционные вольфрамовые, кремнистые, молибденовые | 1,8 | 1,5 | 1,44 | 1,2 | 1,15 | 0,96 | 0,93 | 0,77 | 0,64 | 0,52 | ||||||
| III. Стали жаропрочные и нержавеющие | 3,0 | 2,5 | 2,4 | 2,0 | 1,9 | 1,6 | 1,55 | 1,3 | 1,08 | 0,87 | ||||||
| IV. Стали инструментальные быстрорежущие и жаропрочные титановые | 7,4 | 6,2 | 6,0 | 5,0 | 4,8 | 4,0 | 3,8 | 3,2 | 3,7 | 2,2 | ||||||
| V. Чугун и медные сплавы | 1,05 | 0,87 | 0,84 | 0,7 | 0,67 | 0,56 | 0,54 | 0,45 | 0,37 | 0,3 | ||||||
| 2. Формы поверхности и жесткости детали | ||||||||||||||||
| Жесткость детали (отношение \frac{L_{\text{д}}}{D_{\text{д}}}) | Шлифуемая поверхность | |||||||||||||||
| свободная | прерывистая (шлицевая) | с галтелью | с торцом | |||||||||||||
| с одной стороны | с двух сторон | |||||||||||||||
| Коэффициент | ||||||||||||||||
| <= 7 | |\overline{1,0}| | 0,8 | 1,1 | 1,2 | 1,2 | |||||||||||
| > 7 | 1,3 | 1,05 | 1,4 | 1,55 | 1,55 | |||||||||||
| 3. Количества деталей в партии (на штучное время) | ||||||||||||||||
| Количество деталей в партии | 1 — 2 | 3 — 5 | 6 — 10 | 11 — 20 | 21 — 30 | Св. 30 | ||||||||||
| Коэффициент | 1,2 | |\overline{1,0}| | 0,9 | 0,8 | 0,75 | 0,6 | ||||||||||
| 4. Точности и жесткости станка (см. карту 2) | ||||||||||||||||
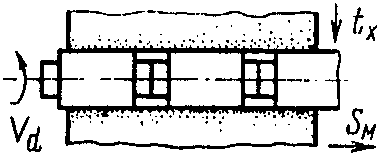
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Бесцентровое шлифование с продольной подачей | |||||||||
| КАРТА 7, лист 2 | ||||||||||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | ||||||||||
| 1. Обрабатываемого материала, класса точности и чистоты поверхности | ||||||||||
| Группы обрабатываемого материала (марки материалов см. в карте 1) | Класс точности | |||||||||
| 1 | 2 | 2а | 3 | 4 — 5 | ||||||
| Чистота поверхности | ||||||||||
| \nabla 8 | \nabla 7 | \nabla 8 | \nabla 7 | \nabla 8 | \nabla 7 | \nabla 8 | \nabla 7 | \nabla 6 | - | |
| Коэффициент | ||||||||||
| I. Стали конструкционные углеродистые, хромистые, никелевые, марганцовистые, инструментальные углеродистые | 1,5 | 1,25 | 1,2 | |\overline{1,0}| | 0,96 | 0,8 | 0,77 | 0,64 | 0,53 | 0,43 |
| II. Стали конструкционные вольфрамовые, кремнистые, молибденовые | 1,8 | 1,5 | 1,44 | 1,2 | 1,15 | 0,96 | 0,93 | 0,77 | 0,64 | 0,52 |
| III. Стали жаропрочные и нержавеющие | 3,0 | 2,5 | 2,4 | 2,0 | 1,9 | 1,6 | 1,55 | 1,3 | 1,08 | 0,87 |
| IV. Стали инструментальные быстрорежущие и жаропрочные титановые | 7,4 | 6,2 | 6,0 | 5,0 | 4,8 | 4,0 | 3,8 | 3,2 | 2,7 | 2,2 |
| V. Чугунные и медные сплавы | 1,05 | 0,87 | 0,84 | 0,7 | 0,67 | 0,56 | 0,54 | 0,45 | 0,37 | 0,3 |
| 2. Количества деталей в партии (на штучное время) | ||||||||||
| Количество деталей в партии | До 30 | Св. 30 | ||||||||
| Коэффициент | 1,1 | |\overline{1,0}| | ||||||||
| 3. Точности и жесткости станка (см. карту 2) | ||||||||||
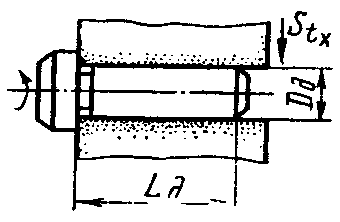
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Бесцентровое шлифование с радиальной подачей | |||||||||
| КАРТА 8, лист 2 | ||||||||||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | ||||||||||
| 1. Обрабатываемого материала, класса точности и чистоты поверхности | ||||||||||
| Группы обрабатываемого материала (марки материалов см. в карте 1) | Класс точности | |||||||||
| 1 | 2 | 2а | 3 | 4 — 5 | ||||||
| Чистота поверхности | ||||||||||
| \nabla 8 | \nabla 7 | \nabla 8 | \nabla 7 | \nabla 8 | \nabla 7 | \nabla 8 | \nabla 7 | \nabla 6 | - | |
| Коэффициент | ||||||||||
| I. Стали конструкционные углеродистые, хромистые, никелевые, марганцовистые, инструментальные углеродистые | 1,5 | 1,25 | 1,2 | |\overline{1,0}| | 0,96 | 0,8 | 0,77 | 0,64 | 0,53 | 0,43 |
| II. Стали конструкционные вольфрамовые, кремнистые, молибденовые | 1,8 | 1,5 | 1,44 | 1,2 | 1,15 | 0,96 | 0,93 | 0,77 | 0,64 | 0,52 |
| III. Стали жаропрочные и нержавеющие | 3,0 | 2,5 | 2,4 | 2,0 | 1,9 | 1,6 | 1,55 | 1,3 | 1,08 | 0,87 |
| IV. Стали инструментальные быстрорежущие и жаропрочные титановые | 7,4 | 6,2 | 6,0 | 5,0 | 4,8 | 4,0 | 3,8 | 3,2 | 2,7 | 2,2 |
| V. Чугуны и медные сплавы | 1,05 | 0,87 | 0,84 | 0,7 | 0,67 | 0,56 | 0,54 | 0,45 | 0,37 | 0,3 |
| 2. Количества деталей в партии (на штучное время) | ||||||||||
| Количество деталей в партии | До 30 | Св. 30 | ||||||||
| Коэффициент | 1,1 | |\overline{1,0}| | ||||||||
| 3. Точности и жесткости станка (см. карту 2) | ||||||||||
Примечание. При работе с местным подъемником время по карте уменьшать на 1,5 мин.
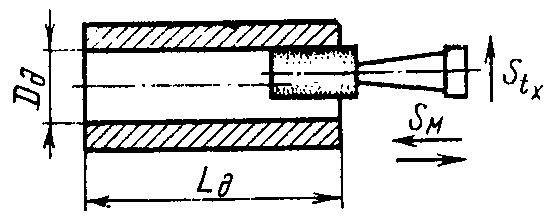
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Шлифование отверстий | ||||||||||||
| КАРТА 10, лист 2 | |||||||||||||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | |||||||||||||
| 1. Обрабатываемого материала, класса точности и чистоты поверхности | |||||||||||||
| Группы обрабатываемого материала (марки материалов см. в карте 1) | Класс точности | ||||||||||||
| 1 | 2 | 2а | 3 | 4 — 5 | |||||||||
| Чистота поверхности | |||||||||||||
| \nabla 8 | \nabla 7 | \nabla 8 | \nabla 7 | \nabla 8 | \nabla 7 | \nabla 8 | \nabla 7 | \nabla 6 | - | ||||
| Коэффициент | |||||||||||||
| I. Стали конструкционные углеродистые, хромистые, никелевые, марганцовистые, инструментальные углеродистые | 1,5 | 1,25 | 1,2 | |\overline{1,0}| | 0,96 | 0,8 | 0,77 | 0,64 | 0,53 | 0,43 | |||
| II. Стали конструкционные вольфрамовые, кремнистые, молибденовые | 1,8 | 1,5 | 1,44 | 1,2 | 1,15 | 0,96 | 0,93 | 0,77 | 0,64 | 0,52 | |||
| III. Стали жаропрочные и нержавеющие | 3,0 | 2,5 | 2,4 | 2,0 | 1,9 | 1,6 | 1,53 | 1,3 | 1,08 | 0,87 | |||
| IV. Стали инструментальные быстрорежущие и жаропрочные титановые | 7,4 | 6,2 | 6,0 | 5,0 | 4,8 | 4,0 | 3,8 | 3,2 | 2,7 | 2,2 | |||
| V. Чугуны и медные сплавы | 1,05 | 0,87 | 0,84 | 0,7 | 0,67 | 0,56 | 0,54 | 0,45 | 0,37 | 0,3 | |||
| 2. Формы поверхности | |||||||||||||
| свободная | прерывистая (шлицевая) | с галтелью | с торцом | ||||||||||
| Коэффициент | |||||||||||||
| |\overline{1,0}| | 0,8 | 1,1 | 1,2 | ||||||||||
| 3. Количества деталей в партии (на штучное время) | |||||||||||||
| Количество деталей в партии | 1 — 2 | 3 — 5 | 6 — 10 | 11 — 20 | 21 — 30 | Св. 30 | |||||||
| Коэффициент | 1,2 | |\overline{1,0}| | 0,9 | 0,8 | 0,75 | 0,6 | |||||||
| 4. Точности и жесткости станка (см. карту 2) | |||||||||||||
Примечания: 1. При переустановке деталей вручную время брать по карте без изменений; при переустановке деталей с применением мостового крана время по карте умножать на К = 0,8.
2. При работе с местным подъемником время по карте уменьшать на 1,5 мин.
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | 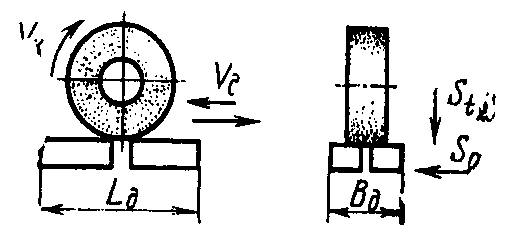 | Плоское шлифование периферией круга на станках с прямоугольным столом | ||||||||||
| КАРТА 12, лист 1 | ||||||||||||
| I. Неполное штучное время | ||||||||||||
| Длина шлифования Lд в мм до | ||||||||||||
| Ширина шлифования Bд в мм до | Припуск на обработку П в мм до | 100 | 250 | 320 | 400 | 500 | 630 | 800 | 1000 | 1250 | 1600 | 2000 |
| Время на поверхность <*> в мин. | ||||||||||||
| 50 | 0,25 | 2,4 | 2,6 | 2,9 | 3,2 | 3,6 | 4,1 | 4,7 | 5,6 | 6,7 | 8,0 | 9,6 |
| 0,30 | 2,5 | 2,8 | 3,1 | 3,4 | 3,9 | 4,5 | 5,3 | 6,3 | 7,5 | 9,0 | 11,0 | |
| 0,50 | 2,7 | 3,0 | 3,3 | 3,8 | 4,3 | 5,0 | 5,9 | 7,0 | 8,3 | 10,5 | 12,5 | |
| 63 | 0,25 | 2,6 | 2,9 | 3,3 | 3,5 | 4,0 | 4,5 | 5,2 | 6,2 | 7,3 | 8,8 | 10,7 |
| 0,30 | 2,8 | 3,1 | 3,5 | 3,8 | 4,3 | 5,0 | 5,8 | 6,9 | 8,3 | 9,9 | 12,2 | |
| 0,50 | 3,0 | 3,4 | 3,8 | 4,2 | 4,7 | 5,5 | 6,5 | 7,7 | 9,2 | 11,5 | 13,8 | |
| 80 | 0,25 | 2,9 | 3,2 | 3,6 | 4,1 | 4,7 | 5,6 | 6,6 | 8,0 | 9,5 | 11,8 | 14,3 |
| 0,30 | 3,1 | 3,4 | 3,9 | 4,5 | 5,3 | 6,3 | 7,5 | 9,0 | 11,0 | 13,5 | 16,5 | |
| 0,50 | 3,3 | 3,8 | 4,3 | 5,0 | 5,9 | 7,0 | 8,3 | 10,0 | 12,5 | 15,0 | 19,0 | |
| 0,70 | 3,6 | 4,1 | 4,7 | 5,6 | 6,5 | 7,7 | 9,3 | 11,5 | 13,7 | 16,7 | 21,0 | |
| 100 | 0,25 | 3,2 | 3,5 | 4,0 | 4,5 | 5,2 | 3,7 | 7,3 | 8,8 | 10,7 | 12,5 | 15,5 |
| 0,30 | 3,4 | 3,8 | 4,3 | 5,0 | 5,8 | 6,9 | 8,3 | 9,9 | 12,0 | 14,8 | 18,0 | |
| 0,50 | 3,6 | 4,2 | 4,7 | 5,5 | 6,5 | 7,7 | 9,1 | 11,0 | 13,7 | 16,5 | 21,0 | |
| 0,70 | 4,0 | 4,5 | 5,2 | 6,2 | 7,2 | 8,5 | 10,7 | 12,5 | 15,0 | 18,0 | 23,0 | |
| 125 | 0,25 | 3,6 | 4,1 | 4,7 | 5,6 | 6,5 | 7,7 | 9,3 | 11,8 | 14,3 | 17,7 | 22,0 |
| 0,35 | 3,9 | 4,5 | 5,3 | 6,3 | 7,5 | 9,0 | 11,0 | 13,5 | 16,5 | 20,0 | 25,0 | |
| 0,50 | 4,3 | 5,0 | 5,9 | 7,0 | 8,3 | 10,7 | 12,5 | 15,2 | 18,7 | 23,4 | 29,0 | |
| 0,70 | 4,7 | 5,5 | 6,5 | 7,7 | 9,3 | 11,4 | 13,8 | 16,7 | 21,0 | 20,0 | 32,0 | |
| 160 | 0,25 | 4,0 | 4,5 | 5,2 | 6,2 | 7,2 | 8,5 | 10,7 | 13,0 | 15,8 | 19,5 | 24,0 |
| 0,35 | 4,3 | 5,0 | 5,8 | 6,9 | 8,3 | 9,9 | 12,0 | 15,0 | 18,0 | 22,0 | 27,0 | |
| 0,50 | 4,7 | 5,5 | 6,5 | 7,7 | 9,2 | 11,7 | 13,7 | 16,7 | 20,4 | 26,0 | 32,0 | |
| 0,70 | 5,2 | 6,0 | 7,2 | 8,5 | 10,7 | 12,5 | 15,0 | 18,2 | 23,0 | 28,0 | 35 | |
| 200 | 0,35 | 5,3 | 6,3 | 7,5 | 9,0 | 11,0 | 13,4 | 16,5 | 20,6 | 25,0 | 32,0 | 40,0 |
| 0,50 | 5,9 | 7,0 | 8,4 | 10,7 | 12,5 | 15,2 | 18,8 | 23,0 | 29,0 | 36,0 | 45,0 | |
| 0,70 | 6,5 | 7,7 | 9,3 | 11,5 | 13,8 | 16,7 | 21,0 | 25,0 | 32,0 | 40,0 | 50,0 | |
| 1,0 | 7,2 | 8,6 | 11,0 | 12,8 | 15,0 | 18,5 | 23,0 | 28,0 | 34,0 | 44,0 | 55,0 | |
| 250 | 0,35 | - | - | 8,3 | 9,9 | 12,0 | 14,7 | 18,2 | 23,0 | 27,0 | 35,0 | 44,0 |
| 0,50 | - | - | 9,2 | 12,0 | 13,7 | 16,7 | 20,3 | 25,0 | 32,0 | 40,0 | 49,0 | |
| 0,70 | - | - | 10,7 | 12,7 | 15,0 | 18,5 | 23,0 | 27,0 | 35,0 | 44,0 | 55,0 | |
| 1,0 | - | - | 12,0 | 14,0 | 16,5 | 20,5 | 25,0 | 30,0 | 37,0 | 48,0 | 60,0 | |
| 320 | 0,35 | - | - | - | 13,5 | 16,5 | 20,6 | 26,0 | 32,0 | 40,0 | 50,0 | 63,0 |
| 0,50 | - | - | - | 15,0 | 18,8 | 23,0 | 29,0 | 37,0 | 46,0 | 58,0 | 73,0 | |
| 0,70 | - | - | - | 16,7 | 21,0 | 26,0 | 32,0 | 39,0 | 50,0 | 62,0 | 80,0 | |
| 1,0 | - | - | - | 18,5 | 23,0 | 28,0 | 35,0 | 44,0 | 55,0 | 66,0 | 88,0 | |
<*> Одной или нескольких одновременно обрабатываемых деталей.
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Плоское шлифование периферией круга на станках с прямоугольным столом | |||||||
| КАРТА 12, лист 2 | ||||||||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | ||||||||
| 1. Обрабатываемого материала, точности и чистоты поверхности | ||||||||
| Группы обрабатываемого материала (марки материала см. в карте 1) | Точность в мм | |||||||
| 0,03 | 0,05 | 0,08 | ||||||
| Чистота поверхности | ||||||||
| \nabla 6 | \nabla 7 - \nabla 8 | \nabla 6 | \nabla 7 - \nabla 8 | \nabla 6 | \nabla 7 - \nabla 8 | |||
| Коэффициент | ||||||||
| I. Стали конструкционные углеродистые, хромистые, никелевые, марганцовистые, инструментальные углеродистые | 1,25 | 1,5 | |\overline{1,0}| | 1,2 | 0,8 | 0,96 | ||
| II. Стали конструкционные вольфрамовые, кремнистые, молибденовые | 1,5 | 1,8 | 1,2 | 1,44 | 0,96 | 1,15 | ||
| III. Стали жаропрочные и нержавеющие | 2,5 | 3,0 | 2,0 | 2,4 | 1,6 | 1,9 | ||
| IV. Стали инструментальные быстрорежущие и жаропрочные титановые | 6,2 | 7,4 | 5,0 | 6,0 | 4,0 | 4,8 | ||
| V. Чугуны и медные сплавы | 0,87 | 1,05 | 0,7 | 0,84 | 0,56 | 0,67 | ||
| 2. Мощности станка | ||||||||
| Мощность станка в кВт | 4,5 | 10 | 28 | |||||
| Коэффициент | 1,15 | |\overline{1,0}| | 0,83 | |||||
| 3. Количества деталей в партии при установке одной детали на стол станка или количества партий при установке нескольких деталей на стол станка (на штучное время) | ||||||||
| Количество деталей в партии или количество партий | 1 — 2 | 3 — 5 | 6 — 10 | 11 — 20 | 21 — 30 | Св. 30 | ||
| Коэффициент | 1,2 | |\overline{1,0}| | 0,9 | 0,8 | 0,75 | 0,6 | ||
| 4. Точности и жесткости станка (см. карту 2) | ||||||||
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | 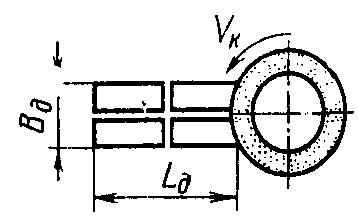 | Плоское шлифование торцом круга на станках с прямоугольным столом | ||||||||||
| КАРТА 13, лист 1 | ||||||||||||
| I. Неполное штучное время | ||||||||||||
| Приведенная ширина шлифования Bпр <*> в мм до | Припуск на обработку П в мм до | Длина шлифования Lд в мм | ||||||||||
| 200 | 250 | 320 | 400 | 500 | 630 | 800 | 1000 | 1250 | 1600 | 2000 | ||
| Время на поверхность <**> в мин. | ||||||||||||
| 50 | 0,35 | 2,4 | 2,7 | 2,9 | 3,2 | 3,5 | 3,9 | 4,5 | 5,1 | 5,9 | 7,1 | 8,5 |
| 0,5 | 2,6 | 2,8 | 3,1 | 3,4 | 3,7 | 4,2 | 4,9 | 5,7 | 6,7 | 7,9 | 9,5 | |
| 0,7 | 2,9 | 3,1 | 3,5 | 3,9 | 4,2 | 4,8 | 5,5 | 6,5 | 7,6 | 8,9 | 11,0 | |
| 80 | 0,35 | 2,7 | 2,9 | 3,2 | 3,5 | 3,9 | 4,5 | 5,1 | 5,9 | 7,1 | 8,5 | 10,1 |
| 0,5 | 2,9 | 3,1 | 3,4 | 3,7 | 4,3 | 4,9 | 5,7 | 6,7 | 7,9 | 9,5 | 11,4 | |
| 0,7 | 3,1 | 3,3 | 3,6 | 4,0 | 4,6 | 5,4 | 6,2 | 7,4 | 8,8 | 9,7 | 13,1 | |
| 125 | 0,35 | 2,9 | 3,2 | 3,5 | 3,9 | 4,5 | 5,1 | 5,9 | 7,1 | 8,5 | 10,1 | 12,3 |
| 0,5 | 3,1 | 3,4 | 3,7 | 4,2 | 4,9 | 5,7 | 6,7 | 7,9 | 9,5 | 11,4 | 14,0 | |
| 0,7 | 3,3 | 3,6 | 4,0 | 4,6 | 5,4 | 6,8 | 7,4 | 8,8 | 9,7 | 13,1 | 16,0 | |
| 200 | 0,5 | 3,3 | 3,7 | 4,2 | 4,9 | 5,7 | 6,7 | 7,9 | 8,5 | 11,4 | 14,0 | 17,2 |
| 0,7 | 3,6 | 4,0 | 4,6 | 5,4 | 6,2 | 7,4 | 8,8 | 9,7 | 13,1 | 16,0 | 19,6 | |
| 1,0 | 3,8 | 4,3 | 5,1 | 5,9 | 6,8 | 8,1 | 9,6 | 10,6 | 14,2 | 17,2 | 22,3 | |
| 320 | 0,5 | - | 4,2 | 4,9 | 5,4 | 6,7 | 7,9 | 9,5 | 11,4 | 14,0 | 17,8 | 21,0 |
| 0,7 | - | 4,6 | 5,4 | 5,9 | 7,4 | 8,8 | 9,7 | 13,1 | 15,8 | 19,6 | 24,3 | |
| 1,0 | - | 5,1 | 5,9 | 6,4 | 8,1 | 9,6 | 10,6 | 14,2 | 17,1 | 22,2 | 27,8 | |
| 400 | 0,5 | - | - | 5,4 | 5,9 | 7,4 | 8,7 | 10,5 | 12,5 | 15,4 | 19,0 | 23,0 |
| 0,7 | - | - | 5,9 | 6,5 | 8,2 | 9,6 | 10,7 | 14,4 | 17,4 | 21,6 | 26,4 | |
| 1,0 | - | - | 6,4 | 7,1 | 8,9 | 10,5 | 11,7 | 15,6 | 18,8 | 24,4 | 30,6 | |
| 500 | 0,5 | - | - | - | - | 8,2 | 9,6 | 11,5 | 13,8 | 17,0 | 21 | 25 |
| 0,7 | - | - | - | - | 9,0 | 10,5 | 11,8 | 15,8 | 19,2 | 24 | 29 | |
| 1,0 | - | - | - | - | 9,8 | 11.5 | 12,9 | 17,2 | 21 | 27 | 34 | |
| 630 | 0,5 | - | - | - | - | - | 10,5 | 12,7 | 15,2 | 18,7 | 23 | 28 |
| 0,7 | - | - | - | - | - | 11,5 | 13,0 | 17,4 | 21 | 26 | 32 | |
| 1,0 | - | - | - | - | - | 13,0 | 14,2 | 19,0 | 23 | 30 | 37 | |
<*> B_{\text{пр}} = \frac{\sum F_{\text{д}}}{L_{\text{д}}} , где \sum F_{\text{д}} — суммарная площадь шлифования в мм2.
<**> Одной или нескольких одновременно обрабатываемых деталей.
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Плоское шлифование торцом круга на станках с прямоугольным столом | ||||||
| КАРТА 13, лист 2 | |||||||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | |||||||
| 1. Обрабатываемого материала, точности и чистоты поверхности | |||||||
| Группы обрабатываемого материала (марки материала см. в карте 1) | Точность в мм | ||||||
| 0,03 | 0,05 | 0,08 | |||||
| Чистота поверхности | |||||||
| \nabla 6 | \nabla 7 - \nabla 8 | \nabla 6 | \nabla 7 - \nabla 8 | \nabla 6 | \nabla 7 - \nabla 8 | ||
| Коэффициент | |||||||
| I. Стали конструкционные углеродистые, хромистые, никелевые, марганцовистые, инструментальные углеродистые | 1,25 | 1,5 | |\overline{1,0}| | 1,2 | 0,8 | 0,96 | |
| II. Стали конструкционные вольфрамовые, кремнистые, молибденовые | 1,5 | 1,8 | 1,2 | 1,44 | 0,96 | 1,15 | |
| III. Стали жаропрочные и нержавеющие | 2,5 | 3,0 | 2,0 | 2,4 | 1,6 | 1,9 | |
| IV. Стали инструментальные быстрорежущие и жаропрочные титановые | 6,2 | 7,4 | 5,0 | 6,0 | 4,0 | 4,8 | |
| V. Чугуны и медные сплавы | 0,87 | 1,05 | 0,7 | 0,84 | 0,56 | 0,67 | |
| 2. Мощности станка и формы круга | |||||||
| Форма круга | Мощность станка № в кВт | ||||||
| 10 | 20 | ||||||
| Коэффициент | |||||||
| Сплошной | |\overline{1,0}| | 0,8 | |||||
| Сегментный | 0,83 | 0,65 | |||||
| 3. Количества деталей в партии при установке одной детали на стол станка или количества партий при установке нескольких деталей на стол станка (на штучное время) | |||||||
| Количество деталей в партии или количество партий | 1 — 2 | 3 — 5 | 6 — 10 | 11 — 20 | 21 — 30 | Св. 30 | |
| Коэффициент | 1,2 | |\overline{1,0}| | 0,9 | 0,8 | 0,75 | 0,6 | |
| 4. Точности и жесткости станка (см. карту 2) | |||||||
| Способ установки детали | Вес детали в кг до | |||
| 30 | 50 | 100 | 200 | |
| Время в мин. | ||||
| На магнитном столе | 4,8 | 5,1 | 5,4 | 5,7 |
Примечания. 1. При переустановке деталей вручную время брать по карте без изменений; при переустановке деталей с применением мостового крана время по карте умножить на K = 0,8.
2. При работе с местным подъемником время по карте уменьшать на 1,5 мин.
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Плоское шлифование периферией круга на станках с круглым столом | |||||||
 | ||||||||
| КАРТА 15, лист 1 | ||||||||
| I. Неполное штучное время | ||||||||
| Средний диаметр рабочей зоны стола Dср в мм | Припуск на обработку П в мм до | Ширина шлифования Bд в мм до | ||||||
| 20 | 32 | 50 | 80 | 125 | 200 | 320 | ||
| Время на поверхность <*> в мин. | ||||||||
| 320 | 0,17 | 2,0 | 2,7 | 3,4 | 5,0 | 6,5 | - | - |
| 0,25 | 2,2 | 2,8 | 3,7 | 5,5 | 7,3 | - | - | |
| 0,35 | 2,4 | 3,0 | 4,0 | 6,1 | 8,1 | - | - | |
| 0,5 | 2,6 | 3,3 | 4,5 | 6,6 | 8,9 | - | - | |
| 0,7 | 3,0 | 3,8 | 5,1 | 7,5 | 10,0 | - | - | |
| 400 | 0,17 | 2,2 | 3,0 | 3,8 | 5,7 | 7,7 | - | - |
| 0,25 | 2,4 | 3,2 | 4,1 | 6,2 | 8,6 | - | - | |
| 0,35 | 2,6 | 3,5 | 4,5 | 6,8 | 9,6 | - | - | |
| 0,5 | 2,8 | 3,8 | 5,0 | 7,6 | 10,1 | - | - | |
| 0,7 | 3,2 | 4,3 | 5,7 | 8,7 | 11,5 | - | - | |
| 500 | 0,25 | 2,6 | 3,4 | 4,9 | 7,2 | 10,0 | 11,5 | - |
| 0,35 | 2,8 | 3,9 | 5,3 | 8,0 | 11,5 | 13,0 | - | |
| 0,5 | 3,0 | 4,4 | 6,0 | 5,0 | 13,0 | 15,0 | - | |
| 0,7 | 3,2 | 4,8 | 6,7 | 10,0 | 14,8 | 17,0 | - | |
| 1,0 | 3,6 | 5,4 | 7,6 | 11,5 | 16,0 | 18,2 | - | |
| 630 | 0,25 | 2,9 | 4,1 | 5,6 | 8,6 | 12,2 | 13,2 | 15,0 |
| 0,35 | 3,2 | 4,5 | 6,2 | 9,6 | 14,5 | 14,8 | 16,7 | |
| 0,5 | 3,5 | 5,0 | 7,0 | 10,1 | 15,7 | 17,0 | 19,4 | |
| 0,7 | 3,8 | 5,6 | 7,9 | 12,2 | 18,0 | 19,5 | 22 | |
| 1,0 | 4,2 | 6,2 | 8,9 | 13,7 | 20,0 | 22,1 | 25 | |
<*> Одной или нескольких одновременно обрабатываемых деталей.
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Плоское шлифование периферией круга на станках с круглым столом | ||||||
| КАРТА 15, лист 2 | |||||||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | |||||||
| 1. Обрабатываемого материала, точности и чистоты поверхности | |||||||
| Группы обрабатываемого материала (марки материалов см. в карте 1) | Точность в мм | ||||||
| 0,03 | 0,05 | 0,08 | |||||
| Чистота поверхности | |||||||
| \nabla 6 | \nabla 7 - \nabla 8 | \nabla 6 | \nabla 7 - \nabla 8 | \nabla 6 | \nabla 7 - \nabla 8 | ||
| Коэффициент | |||||||
| I. Стали конструкционные углеродистые, хромистые, никелевые, марганцовистые, инструментальные углеродистые | 1,25 | 1,5 | |\overline{1,0}| | 1,2 | 0,8 | 0,96 | |
| II. Стали конструкционные вольфрамовые, кремнистые, молибденовые | 1,5 | 1,8 | 1,2 | 1,44 | 0,96 | 1,15 | |
| III. Стали жаропрочные и нержавеющие | 2,5 | 3,0 | 2,0 | 2,4 | 1,6 | 1,9 | |
| IV. Стали инструментальные быстрорежущие и жаропрочные титановые | 6,2 | 7,4 | 5,0 | 6,0 | 4,0 | 4,8 | |
| V. Чугуны и медные сплавы | 0,87 | 1,05 | 0,7 | 0,84 | 0,56 | 0,67 | |
| 2. Количества деталей в партии при установке одной детали на стол станка или количества партий при установке нескольких деталей на стол станка (на штучное время) | |||||||
| Количество деталей в партии или количество партий | 1 — 2 | 3 — 5 | 6 — 10 | 11 — 20 | 21 — 30 | Св. 30 | |
| Коэффициент | 1,2 | |\overline{1,0}| | 0,9 | 0,8 | 0,75 | 0,6 | |
| 3. Точности и жесткости станка (см. карту 2) | |||||||
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Плоское шлифование торцом круга на станках с круглым столом | |||||||
 | КАРТА 16, лист 1 | |||||||
| I. Неполное штучное время | ||||||||
| Средний диаметр рабочей зоны стола Dср в мм до | Припуск на обработку П в мм до | Приведенная ширина шлифования Bпр <*> в мм до | ||||||
| 20 | 32 | 50 | 80 | 125 | 200 | 320 | ||
| Время на поверхность <**> в мин. | ||||||||
| 320 | 0,25 | 2,0 | 2,5 | 2,8 | 3,7 | 4,3 | 5,0 | 5,8 |
| 0,35 | 2,2 | 2,7 | 3,1 | 4,1 | 4,7 | 5,5 | 6,4 | |
| 0,5 | 2,4 | 2,9 | 3,4 | 4,4 | 5,1 | 6,0 | 7,2 | |
| 0,7 | 2,7 | 3,2 | 3,8 | 4,9 | 5,6 | 6,7 | 8,0 | |
| 400 | 0,25 | 2,3 | 2,8 | 3,2 | 4,3 | 5,0 | 5,8 | 6,9 |
| 0,35 | 2,5 | 3,1 | 3,6 | 4,7 | 5,5 | 6,4 | 7,7 | |
| 0,5 | 2,7 | 3,4 | 3,9 | 5,2 | 6,2 | 7,2 | 8,6 | |
| 0,7 | 3,0 | 3,8 | 4,3 | 5,8 | 6,7 | 8,0 | 9,5 | |
| 500 | 0,25 | 2,6 | 3,2 | 3,8 | 4,9 | 5,8 | 6,9 | 8,4 |
| 0,35 | 2,9 | 3,6 | 4,2 | 5,5 | 6,4 | 7,7 | 9,2 | |
| 0,5 | 3,1 | 3,9 | 4,7 | 6,0 | 7,2 | 8,6 | 10,5 | |
| 0,7 | 3,5 | 4,3 | 5,2 | 6,7 | 8,0 | 9,7 | 11,0 | |
| 1,0 | 3,9 | 4,8 | 5,8 | 7,4 | 8,8 | 10,8 | 12,0 | |
| 630 | 0,25 | 3,0 | 3,8 | 4,5 | 5,8 | 6,9 | 8,4 | 10,0 |
| 0,35 | 3,4 | 4,2 | 5,0 | 6,4 | 7,7 | 9,2 | 10,3 | |
| 0,5 | 3,7 | 4,7 | 5,6 | 7,2 | 8,6 | 10,3 | 11,7 | |
| 0,7 | 4,1 | 5,2 | 6,2 | 8,0 | 9,7 | 10,9 | 13,0 | |
| 1,0 | 4,6 | 5,9 | 7,0 | 8,7 | 10,9 | 12,4 | 15,2 | |
| 800 | 0,25 | 3,6 | 4,5 | 5,3 | 6,9 | 8,4 | 10,0 | 11,3 |
| 0,35 | 4,0 | 5,0 | 5,9 | 7,7 | 9,2 | 10,3 | 12,6 | |
| 0,5 | 4,5 | 5,6 | 6,7 | 8,5 | 10,5 | 11,7 | 14,3 | |
| 0,7 | 5,0 | 6,2 | 7,5 | 9,7 | 10,9 | 13,3 | 16,5 | |
| 1,0 | 5,6 | 6,9 | 8,5 | 11,0 | 12,4 | 15,2 | 18,8 | |
<*> \text{В}_{\text{пр}} = \frac{\sum F_{\text{д}}}{\text{П}D_{\text{ср}}} , где \sum F_{\text{д}} — суммарная площадь шлифования в мм2.
<**> Одной или нескольких одновременно обрабатываемых деталей.
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Плоское шлифование торцом круга на станках с круглым столом | |||||
| КАРТА 16, лист 2 | ||||||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | ||||||
| 1. Обрабатываемого материала, точности и чистоты поверхности | ||||||
| Группы обрабатываемого материала (марки материалов см. в карте 1) | Точность в мм | |||||
| 0,03 | 0,05 | 0,08 | ||||
| Чистота поверхности | ||||||
| \nabla 6 | \nabla 7 - \nabla 8 | \nabla 6 | \nabla 7 - \nabla 8 | \nabla 6 | \nabla 7 - \nabla 8 | |
| Коэффициент | ||||||
| I. Стали конструкционные углеродистые, хромистые, никелевые, марганцовистые, инструментальные углеродистые | 1,25 | 1,5 | |\overline{1,0}| | 1,2 | 0,8 | 0,96 |
| II. Стали конструкционные вольфрамовые, кремнистые, молибденовые | 1,5 | 1,8 | 1,2 | 1,44 | 0,96 | 1,15 |
| III. Стали жаропрочные и нержавеющие | 2,5 | 3,0 | 2,0 | 2,4 | 1,6 | 1,9 |
| IV. Стали инструментальные быстрорежущие и жаропрочные титановые | 6,2 | 7,4 | 5,0 | 6,0 | 4,0 | 4,8 |
| V. Чугуны и медные сплавы | 0,87 | 1,05 | 0,7 | 0,84 | 0,56 | 0,67 |
| 2. Формы круга | ||||||
| Форма круга | Сплошной | Сегментный | ||||
| Коэффициент | |\overline{1,0}| | 0,83 | ||||
| 3. Количества деталей в партии при установке одной детали на стол станка или количества партий при установке нескольких деталей на стол станка (на штучное время) | ||||||
| Количество деталей в партии или количество партий | 1 — 2 | 3 — 5 | 6 — 10 | 11 — 20 | 2 — 30 | Св. 30 |
| Коэффициент | 1,2 | |\overline{1,0}| | 0,9 | 0,8 | 0,75 | 0,6 |
| 4. Точности и жесткости станка (см. карту 2) | ||||||
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Шлифование резьбы однониточным кругом в сплошном металле | ||||||
| КАРТА 18, лист 2 | |||||||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | |||||||
| 1. Обрабатываемого материала | |||||||
| Обрабатываемый материал | Стали конструкционные закаленные | Инструментальные стали | Стали жаропрочные и нержавеющие | ||||
| Р18 | Р9 | ||||||
| Коэффициент | 0,8 | |\overline{1,0}| | 1,2 | 1,2 | |||
| 2. Градации точности | |||||||
| Градация точности | Допуски среднего диаметра в мк | Типовые детали, соответствующие данной градации точности | Коэффициент | ||||
| I | 10 — 25 | Метчики степени точности C и калибры на крепежную резьбу 1, 2, 3-го классов точности | 1,4 | ||||
| II | 25 — 70 | Метчики степени точности D и E и крепежная резьба 1-го класса точности с шагом до 1,25 мм | |\overline{1,0}| | ||||
| III | 70 — 150 | Метчики степени точности H и крепежная резьба 2-го класса точности с шагом S <= 1,25 мм, крепежная резьба 1-го класса точности с шагом S > 1,25 мм | 0,8 | ||||
| IV | 150 — 500 | Крепежная резьба 3-го класса точности с шагом S <= 1,25 мм и резьба 2 и 3-го классов точности с шагом S > 1,25 мм | 0,64 | ||||
| 3. Количества деталей в партии (на штучное время) | |||||||
| Количество деталей в партии | 1 — 2 | 3,5 | 6 — 10 | 11 — 20 | 21 — 30 | Св. 30 | |
| Коэффициент | 1,2 | |\overline{1,0}| | 0,9 | 0,8 | 0,75 | 0,7 | |
| 4. Точности и жесткости станка (см. карту 2) | |||||||
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Шлифование резьбы однониточным кругом по предварительно нарезанной резьбе | |||||||
| КАРТА 19, лист 2 | ||||||||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | ||||||||
| 1. Обрабатываемого материала | ||||||||
| Обрабатываемый материал | Стали конструкционные закаленные | Инструментальные стали | Стали жаропрочные и нержавеющие | |||||
| Р18 | Р9 | |||||||
| Коэффициент | 0,8 | |\overline{1,0}| | 1,2 | 1,2 | ||||
| 2. Градации точности | ||||||||
| Градация точности | Допуски среднего диаметра в мк | Типовые детали, соответствующие данной градации точности | Коэффициент | |||||
| I | 10 — 25 | Метчики степени точности C и калибры на крепежную резьбу 1, 2, 3-го классов точности | 1,4 | |||||
| II | 25 — 70 | Метчики степени точности D и E и крепежная резьба 1-го класса точности с шагом до 1,25 мм | |\overline{1,0}| | |||||
| III | 70 — 150 | Метчики степени точности H и крепежная резьба 2-го класса точности с шагом S <= 1,25 мм; крепежная резьба 1-го класса точности с шагом S > 1,25 мм | 0,8 | |||||
| IV | 150 — 500 | Крепежная резьба 3-го класса точности с шагом S <= 1,25 мм и резьба 2 и 3-го классов точности с шагом S > 1,25 мм | 0,64 | |||||
| 3. Количества деталей в партии (на штучное время) | ||||||||
| Количество деталей в партии | 1 — 2 | 3 — 5 | 6 — 10 | 11 — 20 | 21 — 30 | Св. 30 | ||
| Коэффициент | 1,2 | |\overline{1,0}| | 0,9 | 0,8 | 0,75 | 0,7 | ||
| 4. Точности и жесткости станка (см. карту 2) | ||||||||
Примечание. При работе с местным подъемником время по карте, приведенное для мостового крана, уменьшать на 1,5 мин.
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Шлифование зубьев методом обката одним кругом | |||||||||||
 | КАРТА 21 | |||||||||||
| I. Неполное штучное время на один зуб | ||||||||||||
| Длина шлифуемой поверхности с учетом перебега | Величина модуля в мм | |||||||||||
| 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | |||
| Время на поверхность в мин. | ||||||||||||
| 40 | 0,8 | 1,05 | 1,3 | 1,65 | 2,0 | 2,25 | 2,6 | 3,0 | 3,2 | 3,8 | ||
| 50 | 0,95 | 1,3 | 1,65 | 2,05 | 2,45 | 2,85 | 3,3 | 3,7 | 3,9 | 4,7 | ||
| 64 | 1,1 | 1,6 | 2,0 | 2,4 | 3,0 | 3,4 | 3,9 | 4,4 | 4,7 | 5,5 | ||
| 80 | 1,35 | 2,0 | 2,5 | 3,1 | 3,8 | 4,3 | 4,9 | 5,5 | 5,9 | 7,0 | ||
| 100 | 1,75 | 2,5 | 3,2 | 3,9 | 4,7 | 5,5 | 6,2 | 6,9 | 7,5 | 8,6 | ||
| 125 | 2,3 | 3,3 | 4,1 | 5,2 | 6,2 | 7,2 | 8,2 | 9,1 | 9,8 | 11,5 | ||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | ||||||||||||
| 1. Обрабатываемого материала, классов чистоты и степени точности | ||||||||||||
| Стали и их твердости | 7 — 8-й степени точности | 5 — 6-й степени точности | ||||||||||
| \nabla 6 - \nabla 7 | \nabla 8 | \nabla 6 - \nabla 7 | \nabla 8 | |||||||||
| Коэффициент | ||||||||||||
| Стали углеродистые и легированные HRC < 55 | |\overline{1,0}| | 1,5 | 1,3 | 1,8 | ||||||||
| Стали высоколегированные и цементированные HRC > 55 | 1,2 | 1,7 | 1,5 | 2,0 | ||||||||
| 2. Количества деталей в партии (на штучное время) | ||||||||||||
| Количество деталей в партии | 1 — 2 | 3 — 5 | 6 — 10 | 11 — 20 | 21 — 30 | Св. 30 | ||||||
| Коэффициент | 1,2 | |\overline{1,0}| | 0,9 | 0,8 | 0,75 | 0,7 | ||||||
| 3. Точности и жесткости станка (см. карту 2) | ||||||||||||
Примечание. Приведенное в карте неполное штучное время рассчитано для обработки на станках типа 5831 и Найльс. При шлифовании зубьев на станках типа 584 табличное время применять с коэффициентом 0,7.
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Шлифование зубьев методом обката двумя тарельчатыми кругами | |||||||||||||
 | КАРТА 22 | |||||||||||||
| I. Неполное штучное время на один зуб | ||||||||||||||
| Длина шлифуемой поверхности с учетом перебега | Величина модуля в мм | |||||||||||||
| 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | |||||
| Время на поверхность в мин. | ||||||||||||||
| 40 | 0,5 | 0,7 | 0,75 | 1,0 | 1,1 | 1,2 | 1,35 | 1,45 | 1,5 | 1,7 | ||||
| 50 | 0,65 | 0,85 | 1,0 | 1,2 | 1,45 | 1,55 | 1,7 | 1,8 | 1,9 | 2,1 | ||||
| 64 | 0,75 | 1,05 | 1,25 | 1,45 | 1,75 | 1,85 | 2,05 | 2,2 | 2,35 | 2,55 | ||||
| 80 | 0,95 | 1,3 | 1,5 | 1,8 | 2,1 | 2,35 | 2,55 | 2,7 | 2,8 | 3,1 | ||||
| 100 | 1,2 | 1,6 | 1,9 | 2,3 | 2,65 | 2,9 | 3,4 | 3,6 | 3,8 | 4,0 | ||||
| 125 | 1,6 | 2,15 | 2,55 | 3,1 | 3,5 | 3,9 | 4,3 | 4,5 | 4,8 | 5,3 | ||||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | ||||||||||||||
| 1. Обрабатываемого материала, классов чистоты и степени точности | ||||||||||||||
| Стали и их твердости | 7 — 8-й степени точности | 5 — 6-й степени точности | ||||||||||||
| \nabla 6 - \nabla 7 | \nabla 8 | \nabla 6 - \nabla 7 | \nabla 8 | |||||||||||
| Коэффициент | ||||||||||||||
| Стали углеродистые и легированные HRC < 55 | 0,77 | 1,25 | |\overline{1,0}| | 1,4 | ||||||||||
| Стали высоколегированные и цементированные HRC > 55 | 0,92 | 1,4 | 1,15 | 1,54 | ||||||||||
| 2. Количества деталей в партии (на штучное время) | ||||||||||||||
| Количество деталей в партии | 1 — 2 | 3 — 5 | 6 — 10 | 11 — 20 | 21 — 30 | Св. 30 | ||||||||
| Коэффициент | 1,2 | |\overline{1,0}| | 0,9 | 0,8 | 0,75 | 0,7 | ||||||||
| 3. Точности и жесткости станка (см. карту 2) | ||||||||||||||
Примечание. При работе с местным подъемником время по карте, приведенное для мостового крана, уменьшать на 1,5 мин.
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Шлифование шлицев | ||||||||
| КАРТА 24, лист 2 | |||||||||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | |||||||||
| 1. Обрабатываемого материала, его твердости, класса точности и расстояния между опорами | |||||||||
| Обрабатываемый материал | Твердость стали HRC | Требуемый класс точности | |||||||
| 2 | 2а | 3 | |||||||
| Расстояние между опорами, выраженное в диаметрах, \frac{L_{\text{о}}}{D_{\text{д}}} | |||||||||
| <= 10 | > 10 | <= 10 | > 10 | <= 10 | > 10 | ||||
| Коэффициент | |||||||||
| Стали конструкционные, углеродистые и легированные | 30 — 50 | 1,15 | 1,3 | |\overline{1,0}| | 1,15 | 0,83 | 1,0 | ||
| > 50 | 1,3 | 1,5 | 1,15 | 1,3 | 0,95 | 1,15 | |||
| Стали инструментальные и цементированные | 30 — 50 | 1,35 | 1,5 | 1,2 | 1,35 | 1,05 | 1,2 | ||
| > 50 | 1,55 | 1,7 | 1,4 | 1,55 | 1,2 | 1,4 | |||
| 2. Количества деталей в партии (на штучное время) | |||||||||
| Количество деталей в партии | 1 — 2 | 3 — 5 | 6 — 10 | 11 — 20 | 21 — 30 | Св. 30 | |||
| Коэффициент | 1,2 | |\overline{1,0}| | 0,9 | 0,8 | 0,75 | 0,7 | |||
| 3. Точности и жесткости станка (см. карту 2) | |||||||||
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Доводка на станках | |||||||||
 | КАРТА 27 | |||||||||
| I. Неполное штучное время | ||||||||||
| Вид доводки | Группы обрабатываемого материала | Класс чистоты после доводки | Суммарная площадь обработки S \sum <*> в см2 до | |||||||
| 32 | 63 | 125 | 250 | 500 | 1000 | 1500 | 2000 | |||
| Время на поверхность в мин. | ||||||||||
| Доводка плоскости и цилиндрической поверхности на вертикально-доводочных станках | II и III | \nabla 9 | 2,2 | 2,5 | 2,8 | 3,3 | 3,8 | 4,4 | 5,0 | 5,7 |
| \nabla 9 | 3,3 | 3,7 | 4,3 | 4,9 | 5,7 | 6,5 | 7,5 | 8,6 | ||
| \nabla 11 | 5,9 | 6,8 | 7,7 | 8,9 | 10,2 | 11,8 | 13,6 | 15,6 | ||
| \nabla 12 | 9,1 | 10,4 | 11,9 | 13,6 | 15,7 | 18,1 | 21 | 24 | ||
| \nabla 13 | 16,9 | 19,4 | 21 | 25 | 29 | 34 | 39 | 45 | ||
| I и IV | \nabla 9 | 3,4 | 3,9 | 4,5 | 5,1 | 5,9 | 6,8 | 7,8 | 9,0 | |
| \nabla 10 | 5,1 | 5,9 | 6,1 | 7,7 | 8,9 | 10,2 | 11,8 | 13,6 | ||
| Доводка отверстия с чугунным притиром | II и III | \nabla 9 | 0,9 | 1,0 | 1,1 | - | - | - | - | - |
| \nabla 9 | 1,3 | 1,4 | 1,6 | - | - | - | - | - | ||
| \nabla 11 | 2,3 | 2,7 | 3,0 | - | - | - | - | - | ||
| \nabla 12 | 3,7 | 4,2 | 4,8 | - | - | - | - | - | ||
| \nabla 13 | 6,8 | 7,8 | 8,5 | - | - | - | - | - | ||
| I и IV | \nabla 9 | 1,4 | 1,6 | 1,8 | - | - | - | - | - | |
| \nabla 10 | 2,1 | 2,4 | 2,5 | - | - | - | - | - | ||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | ||||||||||
| 1. Вида абразивного материала | ||||||||||
| Применяемый абразивный материал | Абразивная паста или микропорошок | Паста ГОИ | Алмазная паста | |||||||
| Коэффициент | |\overline{1,0}| | 0,8 | 0,6 | |||||||
| 2. Количество деталей в партии | ||||||||||
| Количество деталей в партии | < 30 | >= 30 | ||||||||
| Коэффициент | 1,1 | |\overline{1,0}| | ||||||||
| 3. Точности и жесткости станка (см. карту 2) | ||||||||||
<*> а) для цилиндрической поверхности S_{\Sigma} = \frac{\pi D_{\text{Д}}L_{\text{Д}}}{100} q\text{см}^{2}
б) для плоскости поверхности S_{\Sigma} = \frac{B_{\text{Д}}L_{\text{Д}}}{100} q\text{см}^{2}
в) для плоскости поверхности типа колец S_{\Sigma} = \frac{\pi(D_{\text{н}}^{2} - D_{\text{в}}^{2})}{4 \cdot 100} q\text{см}^{2}
Примечание. При работе с местным подъемником время по карте уменьшать на 1,5 мин.
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Хонингование отверстий | |||||
| КАРТА 29, лист 2 | ||||||
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | ||||||
| 1. Припуска и точности обработки | ||||||
| Припуск на диаметр 2П в мм до | 0,04 | 0,05 | 0,063 | 0,08 | 0,1 | 0,12 |
| Точность обработки в мм до | Коэффициент | |||||
| 0,005 | 1,15 | 1,3 | 1,45 | 1,6 | 1,8 | 2,0 |
| 0,01 | 1,0 | 1,15 | 1,3 | 1,45 | 1,6 | 1,8 |
| 0,02 | 0,85 | |\overline{1,0}| | 1,15 | 1,3 | 1,45 | 1,6 |
| 0,03 | 0,7 | 0,85 | 1,0 | 1,15 | 1,3 | 1,45 |
| 0,04 | 0,6 | 0,7 | 0,85 | 1,0 | 1,15 | 1,3 |
| 2. Коэффициента заполнения | ||||||
| Коэффициент заполнения <*> | 0,18 | 0,20 | 0,22 | 0,25 | 0,28 | 0,32 |
| Коэффициент | 1,17 | 1,18 | |\overline{1,0}| | 0,93 | 0,86 | 0,76 |
| 3. Количества деталей в партии (на штучное время) | ||||||
| Количество деталей в партии | 1-2 | 3 — 4 | 5 — 10 | 11 — 20 | 21 — 30 | Св. 30 |
| Коэффициент | 1,2 | |\overline{1,0}| | 0,9 | 0,8 | 0,75 | 0,7 |
<*> \text{К}_{\text{зап}} = \frac{B_{\text{б}}Z}{\pi D_{\text{д}}} ,
Z — число брусков по окружности в одном ряду;
Примечания: 1. При переустановке детали время по карте применять с коэффициентом 0,8.
2. При работе с местным подъемником время по карте, приведенное для мостового крана, уменьшать на 1,5 мин.
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Плоское шлифование на продольно-шлифовальных станках для направляющих <*> | |||||||||||
| КАРТА 31, лист 1 | ||||||||||||
| Обработка чугунных направляющих (станин, кареток) | 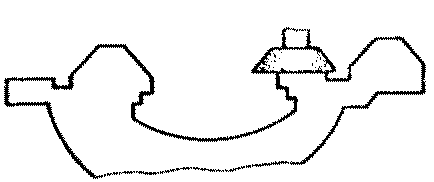 | |||||||||||
| I. Неполное штучное время | ||||||||||||
| Ширина шлифования Bд в мм | Длина шлифования Lд в мм | |||||||||||
| 500 | 750 | 1000 | 1250 | 1500 | 2000 | 2500 | 3000 | 3500 | 4000 | 4500 | 5000 | |
| Время на поверхность в мин. | ||||||||||||
| 25 | 11 | 14 | 18 | 20 | 23 | 29 | 34 | 48 | 55 | 62 | 70 | 76 |
| 50 | 13 | 17 | 20 | 24 | 27 | 34 | 38 | 58 | 66 | 73 | 80 | 90 |
| 75 | 15 | 19 | 25 | 28 | 33 | 41 | 50 | 70 | 79 | 88 | 97 | 104 |
| 100 | 18 | 22 | 27 | 32 | 38 | 47 | 58 | 82 | 93 | 103 | 115 | 125 |
| 125 | 28 | 36 | 43 | 50 | 58 | 72 | 86 | 109 | 130 | 151 | 172 | 192 |
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | ||||||||||||
| 1. Состояния поверхностей направляющих | ||||||||||||
| Состояние поверхностей направляющих | Закаленные | Незакаленные | ||||||||||
| Коэффициент | |\overline{1,0}| | 0,8 | ||||||||||
| 2. Вида шлифуемой поверхности | ||||||||||||
| Вид шлифуемой поверхности | Обработка плоскостей | |||||||||||
| одним кругом | двумя кругами одновременно | |||||||||||
| Коэффициент | ||||||||||||
| Горизонтальная | |\overline{1,0}| | 0,7 | ||||||||||
| Наклонная под углом | 1,1 — 1,2 | 0,75 — 0,85 | ||||||||||
| 3. Количества деталей в партии (на штучное время) | ||||||||||||
| Количество деталей в партии | 1 — 2 | 3 — 5 | Св. 5 | |||||||||
| Коэффициент | |\overline{1,0}| | 0,85 | 0,70 | |||||||||
| НЕПОЛНОЕ ШТУЧНОЕ ВРЕМЯ | Плоское шлифование на продольно-шлифовальных станках для направляющих <*> | |||||||||||
| КАРТА 31, лист 2 | ||||||||||||
| Обработка стальных узких плоскостей деталей типа планок |  | |||||||||||
| I. Неполное штучное время | ||||||||||||
| Ширина шлифования Bд мм | Длина шлифования Lд в мм | |||||||||||
| 500 | 750 | 1000 | 1250 | 1500 | 2000 | 2500 | 3000 | 3500 | 4000 | 4500 | 5000 | |
| Время на поверхность в мин. | ||||||||||||
| 25 | 7 | 9 | 11 | 13 | 15 | 20 | 32 | 37 | 42 | 47 | 52 | 58 |
| 50 | 8 | 10 | 12 | 14 | 18 | 22 | 36 | 42 | 48 | 54 | 59 | 65 |
| 75 | 9 | 13 | 14 | 17 | 20 | 26 | 42 | 48 | 55 | 62 | 70 | 75 |
| 100 | 11 | 14 | 17 | 20 | 23 | 31 | 47 | 55 | 62 | 70 | 78 | 87 |
| 125 | 15 | 20 | 26 | 30 | 34 | 43 | 69 | 81 | 93 | 103 | 115 | 126 |
| II. Поправочные коэффициенты на неполное штучное время для измененных условий работы в зависимости от: | ||||||||||||
| 1. Обрабатываемого материала | ||||||||||||
| Обрабатываемый материал | Сталь закаленная | Сталь сырая | ||||||||||
| Коэффициент | |\overline{1,0}| | 0,8 | ||||||||||
| 2. Количества деталей в партии (на штучное время) | ||||||||||||
| Количество деталей в партии | 1 — 2 | 3 — 5 | 6 — 10 | 11 — 20 | Св. 20 | |||||||
| Коэффициент | 1,2 | |\overline{1,0}| | 0,9 | 0,8 | 0,75 | |||||||
<*> Использованы нормативы станкостроительного завода им. С. Орджоникидзе (г. Москва).
Примечание. При шлифовании поверхностей с галтелями твердость круга увеличить на одну — две степени.
Примечание. При шлифовании поверхностей с галтелями твердость круга увеличить на одну-две степени.
Примечание. Характеристика ведущего круга Э16СТЗ-Т1В или алюминий марки АЛ9.
Примечание. Характеристика ведущего круга Э16СТЗ-Т1В или алюминий марки АЛ9.
Примечания: 1. При шлифовании поверхностей с галтелями твердость круга увеличивается на одну-две степени.
2. Диаметр шлифовального круга выбирается из условия: отношение диаметра круга к диаметру шлифуемого отверстия \approx 0,8 — 0,9.
Примечание. При шлифовании канавок периферией круга твердость увеличивать на одну-две степени.
2. Подача на глубину на проход stx
Примечание. При работе сегментными кругами твердость увеличивать на одну степень.
Подача на глубину на ход стола stx
Примечание. При шлифовании канавок периферией круга твердость увеличивать на одну — две степени.
| Класс чистоты поверхности | Ширина шлифовального круга Bк в мм до | ||||
| 32 | 40 | 50 | 63 | 80 | |
| Поперечная подача на оборот стола sо в мм/об. | |||||
| \nabla 5 - \nabla 6 | 19,0 | 24,0 | 30,0 | 38,0 | 48,0 |
| \nabla 7 - \nabla 8 | 8,0 | 10,0 | 12,5 | 16,0 | 20,0 |
2. Подача на глубину на двойной ход ползуна st.дв.x
Примечание. При работе сегментными кругами твердость увеличивать на одну степень.
Подача на глубину на оборот стола
| Скорость движения детали vд в м/мин. до | Приведенная ширина шлифования Bпр <*> в мм до | ||||||
| 20 | 32 | 50 | 80 | 125 | 200 | 320 | |
| Подача на глубину на оборот стола Stо в мм/об. | |||||||
| 5 | 0,057 | 0,046 | 0,036 | 0,028 | 0,023 | 0,018 | 0,015 |
| 8 | 0,035 | 0,028 | 0,023 | 0,018 | 0,015 | 0,01 | 0,009 |
| 12 | 0,025 | 0,018 | 0,016 | 0,012 | 0,009 | 0,007 | 0,006 |
| 16 | 0,018 | 0,016 | 0,012 | 0,009 | 0,007 | 0,006 | 0,004 |
| 25 | 0,012 | 0,009 | 0,007 | 0,005 | 0,004 | 0,003 | 0,002 |
| 32 | 0,009 | 0,007 | 0,006 | 0,004 | 0,003 | 0,002 | 0,001 |
<*> B_{\text{пр}} = \frac{\sum F_{\text{д}}}{\pi D_{\text{ср}}} , где \sum F_{\text{д}} — суммарная площадь шлифования в мм2.
Примечание. При обработке конструкционных закаленных сталей круг выбирается по твердости на одну — две степени тверже.
Примечание. При обработке конструкционных закаленных сталей число оборотов принимать с коэффициентом 1,15.
Примечания: 1. При повышенных требованиях к точности обработки рекомендуется производить один дополнительный проход без подачи или с подачей на глубину не более 0,01 мм.
2. При шлифовании легированных сталей, цементированных и закаленных на твердость HRC > 55, значения подачи s0 снижать на 20%.
Длина рабочего хода Bр.ч в мин.
| 20 — 25 | 26 — 32 | 33 — 40 | 41 — 50 | 51 — 63 | 64 — 80 | 81 — 100 | 101 — 125 |
|---|
Число двойных ходов штосселя в минуту n
| 260 | 207 | 167 | 133 | 106 | 84 | 67 | 53 |
|---|
Примечание: 1. При повышенных требованиях к точности рекомендуется производить дополнительный проход без подачи на глубину.
2. При шлифовании легированных сталей, цементированных и закаленных на твердость (HRC > 55), величину поперечной подачи sд.х следует снижать на 20%.
Примечание. Припуск распределяется по проходам следующим образом:
на получистовые проходы — 15%,
Примечание: Бульшие величины скоростей и давлений принимать на предварительных операциях, меньшие — на окончательных.
| ВЫБОР ХАРАКТЕРИСТИКИ БРУСКОВ | Хонингование отверстий | ||||
| ПРИЛОЖЕНИЕ, лист 15 | |||||
| Класс чистоты поверхности | Группа обрабатываемого материала (см. карту 25) | ||||
| до хонингования | после хонингования | I | II | III | IV |
| Характеристика брусков | |||||
| \nabla 5 | \nabla 7 | ЭБ12-8С2-СТ1К | - | - | ЭБ12-8СТ3-Т2К |
| \nabla 8 | ЭБ8-6С2-СТ1К | - | - | ЭБ8-6СТ3-Т2К | |
| \nabla 6 | \nabla 7 | ЭБ12-6С1-С2К | КЗ12-6СМ2-С1К | - | ЭБ12-6СТ2-СТ3К |
| \nabla 8 | ЭБ6-5С1-С2К | КЗ6-5СМ2-С1К | - | ЭБ6-5СТ2-СТ3К | |
| \nabla 9 | ЭБ5-3С1-С2К | КЗ5-3СМ2-С1К | - | ЭБ5-3СТ2-СТ3К | |
| \nabla 7 | \nabla 8 | ЭБ6-5СМ2-С1К | КЗ6-5СМ1-СМ2К | КЗ6-5М3-СМ1К | ЭБ6-5СТ1-СТ2К |
| \nabla 9 | ЭБ4-3СМ2-С1К | КЗ4-3СМ1-СМ2К | КЗ4-3М3-СМ1К | ЭБ4-3СТ1-СТ2К | |
| \nabla 10 | ЭБ3-М28СМ2-С1К | КЗ3М28СМ1-СМ2К | КЗ3-М28М3-СМ1К | ЭБ3-М28СТ1-СТ2К | |
| \nabla 11 | ЭБМ28-М14 СМ2-С1К | КЗМ28-М14СМ1-СМ2К | КЗМ20-М14, КЗ-СМ1К | ЭБМ23-М14СТ1-СТ2К | |
| \nabla 8 | \nabla 9 | ЭБ4-3СМ1-СМ2К | КЗ4-3МЗ-СМЖ | КЗ4-3М2-М3К | ЭБ4-3С2-СТ1К |
| \nabla 10 | ЭБ3-М28СМ1-СМ2К | КЗ3-М28МЗ-СМ1К | КЗ3-М28М2-М3К | ЭБ3-М28С2-СТ1К | |
| \nabla 11 | ЭБМ28-М14СМ1-СМ | КЗМ28-М14М3-СМ1К | КЗМ28-М14М2-М3К | ЭБМ28-М14С2-СТ1К | |
| \nabla 9 | \nabla 10 | ЭБМ28-М20М3-СМ1К | КЗМ28-М20М2-М3К | КЗМ28-М20М1-М2К | ЭБМ28-М20СТ-С2К |
| \nabla 11 | ЭБМ20-М14М3 СМ1К | КЗМ20-М14М2-М3К | КЗМ20-М14М1-М2К | ЭБМ20-М14С1-С2К | |
Примечание. При обработке серых и легированных незакаленных чугунов, кроме брусков приведенной характеристики, рекомендуется применение брусков из синтетических алмазов АСП на металлической связке концентрации 100%. Зернистость алмазных брусков должна соответствовать размерам, приведенным выше для абразивных брусков.
| Твердость брусков | М1 — М3 | СМ1 — СМ2 | С1 — С2 | СT1 — СT2 | T1 — T2 | Алмазные бруски |
|---|---|---|---|---|---|---|
| Давление Р в кг/см2 | 1 — 3 | 1,5 — 4,5 | 2 — 5,0 | 4,5 — 10 | 8 — 15,0 | 3,0 — 12,0 |