Типовые нормы времени на судоремонтные работы. Сборник 15. Часть 1. Детали арматуры и крепежные изделия
Актуально на 07.11.2026.
Как цитировать: "Типовые нормы времени на судоремонтные работы. Сборник 15. Часть 1. Детали арматуры и крепежные изделия". 5. https://bukva.ai/docs/normy-5-minoborony-sssr-ministerstvo-2
(утв. Минобороны СССР 26.06.1987)
Примечание
Взамен Сборника 15, часть 1, издания 1979 г.
издания 1979 года
с 29 июня 1987 года до 29 июня 1992 года
Настоящие «Типовые нормы времени на судоремонтные работы», сборник 15 часть 1 (Детали арматуры и крепежные изделия), проверены и переработаны в соответствии с приказом МО СССР 1985 г. № 202.
Типовые нормы времени согласованы с отраслевым ЦК профсоюза протокол № 5 от 29 июня 1987 г. и утверждены 26 июня 1987 г.
1. ОБЩАЯ ЧАСТЬ
1.1. Настоящие «Типовые нормы времени...» предназначены для нормирования станочных работ на судоремонтных предприятиях ВМФ.
1.2 В качестве исходных данных при переработке типовых норм времени были использованы:
-
«Типовые нормы времени на судоремонтные работы», сборник 15 часть 1 (Детали арматуры и крепежные изделия), ВМФ, 1979;
-
«Сборник поправочных коэффициентов к нормам времени на станочную обработку металлов, сплавов и других материалов» 059-ОРЦ.001, 1981;
-
«Техническое нормирование труда в Министерстве обороны», методические указания, М., 1983;
1.3. Типовые нормы времени предусматривают выполнение работ в цехе с соблюдением действующих правил по технике безопасности и пожарной охране, а также с обеспечением достаточной производственной площади.
1.4. В сборнике даны нормы штучного времени в часах на станочную обработку деталей и нормы подготовительно-заключительного времени в часах на партию деталей.
Штучно-калькуляционное время на одну деталь рассчитывается по формуле:
\text{Т}_{\text{ш}.\text{к}} = \text{Т}_{\text{шт}} + \frac{\text{Т}_{\text{п}.\text{з}}}{n} , (1)
где Tшт — норма штучного времени, ч;
n — количество деталей в партии.
При обработке только одной детали (n = 1) норма штучного и подготовительно-заключительного времени суммируется
при условии выполнения в полном объеме работ, перечисленных в п. 1.5.
1.5 Норма подготовительно-заключительного времени предусматривает выполнение следующих работ:
1) получение и сдачу наряда и технической документации;
2) ознакомление с работой, технической документацией, получение инструктажа о порядке и спорах выполнения работы;
3) наладка оборудования для выполнения заданной работы, установка и выверка инструмента и приспособлений, переточка режущего инструмента;
4) подготовка рабочего места для удобного расположения инструмента, вспомогательных материалов, подключение и выключение освещения;
5) заготовка, смена и заправка инструмента в процессе работы;
6) снятие инструмента и приспособлений по окончании работы;
7) чистка и смазка оборудования и приспособлений, их регулировка в процессе работы;
8) проверка в процессе работы размеров и зазоров контрольно-измерительными приборами;
9) пооперационная сдача выполненной работы производственному мастеру.
1.6. Типовыми нормами не учтено и оплачивается отдельно время, затрачиваемое на изготовление инструмента и приспособлений.
1.7. Тарифные разряды работ в настоящем сборнике указаны в соответствии с «Единым тарифно-квалификационным справочником работ и профессий рабочих», выпуск 2, 1986 г., утвержденным постановлением Государственного комитета СССР по труду и социальным вопросам и ВЦСПС от 16 января 1985 г. № 17/2-54.
При внесении в дальнейшем в установленном порядке поправок и изменений в тарификацию работ или наименований профессий рабочих приведенные тарифные разряды и наименования профессий в сборнике типовых норм времени должны быть соответственно изменены.
1.8. При изготовлении деталей более высокого или более низкого квалитетов, чем предусмотрено в настоящем сборнике, тарификацию станочных работ следует производить в соответствии с характеристикой и примерами работ, приведенных в «Едином тарифно-квалификационном справочнике работ и профессий рабочих», выпуск 2, М., 1986 г.
1.9. До введения типовых норм времени необходимо привести организационно-технические условия (организацию труда, технологию, оснастку) в соответствие с предусмотренными в сборнике, осуществить производственный инструктаж рабочих для обеспечения выполнения установленных норм.
1.10. По мере внедрения в производство более современных организационно-технических мероприятий, обеспечивающих рост производительности труда, настоящие нормы времени подлежат замене в установленном порядке.
1.11. Если на предприятии на какие-либо работы действуют более прогрессивные нормы времени, чем предусмотренные настоящим сборником, следует руководствоваться более прогрессивными местными нормами времени.
1.12. Приведенные в сборнике пределы числовых показателей (длина, диаметр, высота, масса и т.п.), в которых указано «до», следует считать включительно.
1.13. Применение коэффициентов к нормам времени производится в соответствии с примечаниями к соответствующим параграфам сборника, применение произвольных коэффициентов запрещается.
1.14. При нормировании работ норма штучного времени настоящего сборника должна быть скорректирована в зависимости от количества деталей в партии:
| Фрезерная операция | |||
| Количество деталей в партии | до 15 | 16 — 35 | Св. 35 |
| Коэффициент | 1,1 | 1,0 | 0,9 |
| а | б | в | |
| Количество деталей в партии | до 5 | 6 — 10 | 11 — 20 | 21 — 30 |
|---|---|---|---|---|
| Коэффициент | 1,0 | 0,85 | 0,75 | 0,65 |
| а | б | в | г |
1.15. Типовые нормы времени вводятся в действие в установленном порядке приказом руководителя предприятия по согласованию с заводским комитетом профсоюза. Срок введения норм времени должен быть объявлен рабочим не позднее чем за один месяц.
1.16. С введением в действие настоящего сборника норм времени все ранее действовавшие нормы времени на соответствующие работы отменяются.
1.17. За год до окончания срока действия предприятие представляет свои предложения разработчику для их учета при проверке или переработке сборника.
2. ХАРАКТЕРИСТИКА ПРИМЕНЯЕМОГО ОБОРУДОВАНИЯ И ТЕХНОЛОГИЯ РАБОТЫ
2.1. Типовые нормы времени рассчитаны для применения при нормировании работ, выполняемых на оборудовании отечественного производства, широко распространенном на судоремонтных предприятиях.
К числу распространенных относятся станки токарные — 1К62, 1616, 16К20, 163, 164 и др.
Нормы времени на фрезерные, строгальные, долбежные, шлифовальные, зубофрезерные и зубострогальные работы рассчитаны с учетом выполнения их:
Технической и технологической характеристикой распространенных моделей станков является то, что она имеют полный набор подач, чисел оборотов и достаточную мощность.
2.2. Технологические режимы работы оборудования рассчитаны на применение твердосплавного инструмента (для токарных, строгальных резцов) и инструмента из быстрорежущей стали (для сверл, разверток, метчиков, отрезных резцов и т.п.).
2.3. Припуски на станочную обработку должны соответствовать действующим стандартам и нормалям.
3. ОРГАНИЗАЦИЯ ТРУДА
3.1. Нормы времени, приведенные в сборнике, рассчитаны на организацию труда в условиях единичного производства с соблюдением следующих требований:
- наряд-задание выдается до начала работы на рабочем месте, в нем указывается объем работы, норма времени, расценка и техническая документация;
-
заготовки, устанавливаемые на станке вручную, доставляются обслуживающим персоналом в район рабочего места не далее 10 м от станка;
-
наладка и ремонт оборудования производится соответствующими специалистами цеха.
3.2. На участке станочных работ рабочее место должно быть оснащено всем необходимым в соответствии с требованиями производственного процесса и условиями выполнения работы с соблюдением правил санитарной гигиены и техники безопасности.
3.3. Расположение оборудования на рабочем месте, инвентаря, производственной мебели, тары, стеллажей для заготовок и готовой продукции планируется с таким расчетом, чтобы не создавать стесненных условий работы, лишних затрат времени на хождения и поиски.
3.4 При рациональной организации рабочего места рекомендуется придерживаться существующих общих положений:
-
освещенность рабочего места должна быть достаточной и правильной. При местном освещении свет не должен слепить глаза, тень не должна падать на обрабатываемую деталь;
-
инструменты и приспособления располагаются на рабочем месте в определенном, удобном для пользования порядке;
-
участок обработки тяжелых деталей оснащен подъемно-транспортным оборудованием.
§ 1. Болт откидной
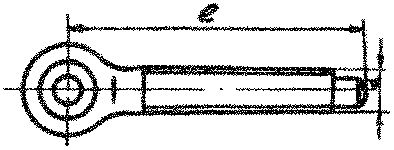
Состав работы. Токарная операция. Подрезать торец, проточить стержень, шейку, нарезать метрическую резьбу, снять фаску, проточить сферическую головку, отрезать. Подрезать торцы головки, просверлить отверстие.
Материал — сталь Ст. 45, заготовка — прокат.
§ 2. Болт конический
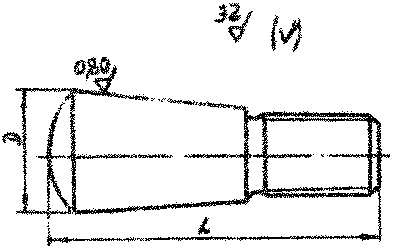
Состав работы. Токарная операция. Подрезать торцы, обточить под резьбу, обточить стержень на конус, обточить сферу. Проточить канавку. Нарезать резьбу.
Материал — сталь Ст. 5, заготовка — поковка.
§ 3. Болт призонный
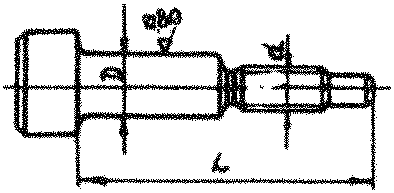
Состав работы. Токарная операция. Подрезать торцы. Проточить головку, стержень, шлифовать. Обточить под резьбу, прорезать канавку, проточить фаски. Нарезать резьбу, точить галтель.
Материал — сталь Ст. 5, заготовка для диаметров до 16 мм — прокат, свыше — поковка. Обработка диаметра D по 8 — 9-му квалитетам.
Примечание. При изготовлении призонных болтов по 7-му квалитету работу тарифицировать 4-м разрядом.
§ 4. Болт шатунный
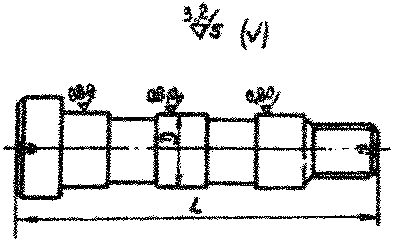
Состав работы. Токарная операция. Подрезать торец, обточить, шлифовать стержень, нарезать резьбу.
Материал — сталь Ст. 5, заготовка — поковка. Обработка диаметра D по 7 — 10-му квалитетам.
Примечание. При изготовлении болтов с пригонкой по месту к норме времени применять К = 1,15.
§ 5. Бонка
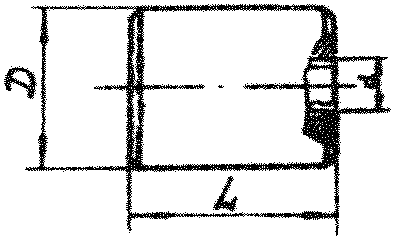
Состав работы. Токарная операция. Подрезать торцы, обточить, сверлить отверстие, снять фаски, нарезать резьбу.
Материал — сталь Ст. 3, заготовка — прокат. Обработка диаметра D по 12 — 14-му квалитетам.
| № п/п | Длина L, мм | Наружный диаметр D, мм | ||
| 15 | 25 | 25 | ||
| Диаметр резьбы d, мм | ||||
| 6 | 8 | 10 | ||
| Норма штучного времени в часах на одну бонку | ||||
| 1 | 15 | 0,04 | 0,01 | 0,06 |
| 2 | 20 | 0,04 | 0,06 | 0,06 |
| 3 | 25 | 0,05 | 0,06 | 0,06 |
| 4 | 30 | 0,06 | 0,07 | 0,07 |
| а | б | в | ||
Примечание. Без обработки бонок по наружному диаметру к норме времени применять К = 0,9.
§ 6. Вварыш с отверстиями
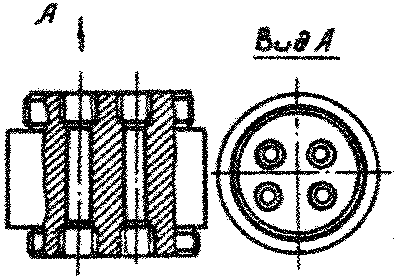
Состав работы. Токарная операция. Подрезать торцы, обточить поверху. Сверлить, расточить отверстия, снять фаски, прорезать канавки, нарезать резьбу.
| № п/п | Количество отверстий | Норма штучного времени в часах на один вварыш |
|---|---|---|
| 1 | 1 | 1,12 |
| 2 | 2 | 1,80 |
| 3 | 4 | 2,53 |
§ 7. Вентиль с наружной и внутренней резьбой (корпус)
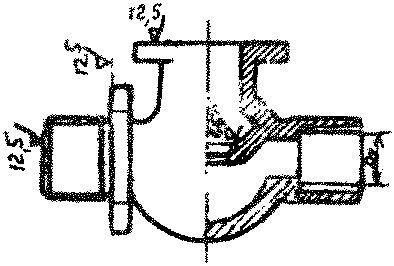
Состав работы. Токарная операция 1. Обточить фланец, нанести риски уплотнения. Расточить под крышку и направляющую клапана. Обточить рабочее поле, подрезать торцы, обточить и нарезать резьбу.
Токарная операция 2. Ремонт. Подрезать торец поля, проточить на конус.
| № п/п | Наименование операции | Диаметр условного прохода Dу, мм | |||||
| 8 | 10 | 13 | 19 | 25 | 32 | ||
| Норма штучного времени в часах на одни вентиль | |||||||
| 1 | Токарная 1 | 0,43 | 0,57 | 0,63 | 0,71 | 0,76 | 0,88 |
| 2 | Токарная 2 | 0,13 | 0,13 | 0,13 | 0,13 | 0,14 | 0,15 |
| а | б | в | г | д | е | ||
§ 8. Винт с накатной головкой
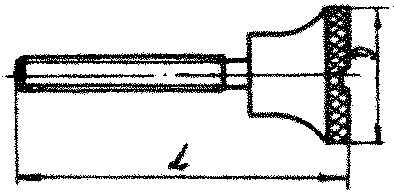
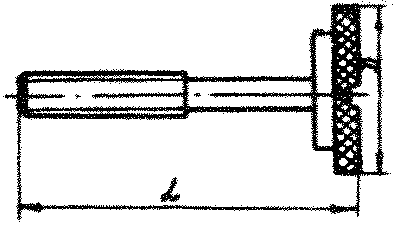
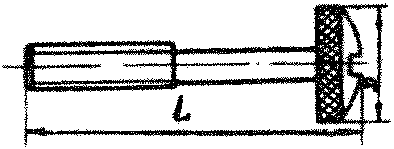
Состав работы. Токарная операция. Подрезать торцы, точить головку, буртик. Обточить под резьбу, нарезать резьбу, накатать, отрезать. Шлифовать торец, головки и фасонную выточку.
Фрезерная операция. Фрезеровать шлиц.
§ 9. Винт
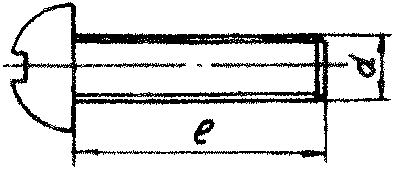
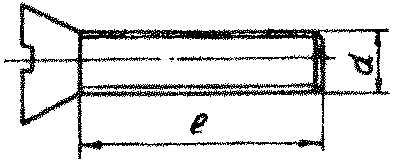
Состав работы. Токарная операция. Подрезать торец, проточить, снять фаску, нарезать резьбу, отрезать, закруглить головку.
Фрезерная операция. Фрезеровать шлиц.
Материал — сталь Ст. 5, заготовка — прокат. Заготовка устанавливается в пневматическом патроне.
Примечания: 1. При обработке винтов типа 2 к норме времени токарной операции применять К = 0,85.
2. Норма времени на фрезерную операцию дана на один винт.
3. При установке заготовки в цанговом патроне к нормам времени применять К = 1,3.
§ 10. Винт по дереву
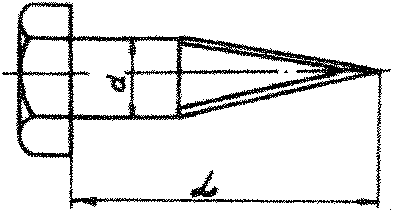
Состав работы. Токарная операция. Подрезать торец, обточить стержень, обточить конус, нарезать резьбу, отрезать, подрезать торец, снять фаску.
§ 11. Винт Поккера
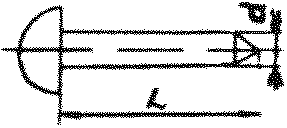
Состав работы. Токарная операция. Подрезать торец, обточить стержень, конус, отрезать, подрезать торец, обточить головку.
| № п/п | Длина L, мм | Диаметр d, мм | |
| 5 | 6 | ||
| Норма штучного времени в часах на один винт | |||
| 1 | 22 | 0,02 | - |
| 2 | 32 | - | 0,03 |
§ 12. Втулка направляющая клапана двигателя
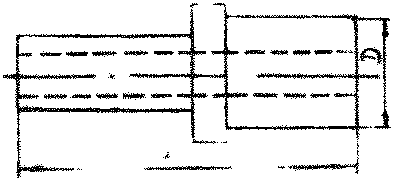
Состав работы. Токарная операция. Выточить втулку клапана, развернуть отверстие под шток.
| № п/п | Длина втулки L, мм | Диаметр втулки D, мм | |||
| 20 | 25 | 30 | 40 | ||
| Норма штучного времени в часах на одну втулку | |||||
| 1 | 100 | 0,25 | 0,30 | - | - |
| 2 | 120 | 0,30 | 0,40 | 0,46 | - |
| 3 | 150 | - | 0,46 | 0,51 | 0,61 |
| 4 | 170 | - | - | 0,61 | 0,71 |
| а | б | в | г | ||
§ 13. Втулка сальниковых кранов
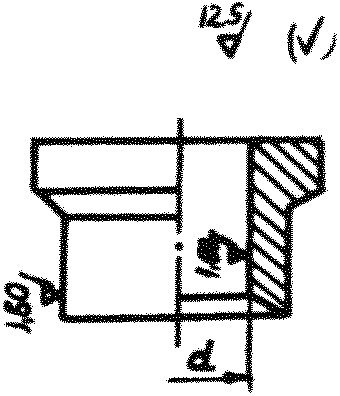
Состав работы. Токарная операция. Подрезать торец, сверлить, расточить отверстие, обточить фаску. Обточить по наружному диаметру, шлифовать, отрезать, подрезать торец, снять фаску.
Материал — латунь ЛС59-1, заготовка — прокат до диаметра 50 мм, свыше — отливка с отверстием. Обработка по 12 — 14-му квалитетам.
| № п/п | Разряд работы | Проходной диаметр втулки d, мм | ||||||||
| 10 | 13 | 19 | 25 | 40 | 50 | 60 | 75 | 100 | ||
| Норма штучного времени в часах на одну втулку | ||||||||||
| 1 | 2 | 0,07 | 0,08 | 0,09 | 0,11 | 0,16 | - | - | - | - |
| 2 | 3 | - | - | - | - | - | 0,19 | 0,22 | 0,25 | 0,40 |
| а | б | в | г | д | е | ж | з | и | ||
§ 14. Втулка сальниковая с несквозной резьбой (для холодильника)
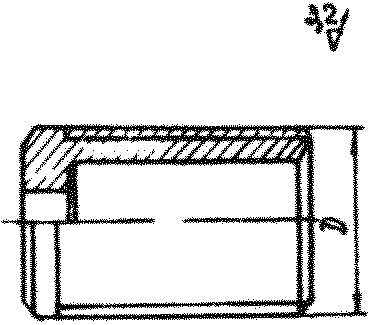
Состав работы. Токарная операция. Подрезать торец, просверлить отверстие, рассверлить. Обточить по наружному диаметру, точить фаски, нарезать резьбу, отрезать.
| Разряд работы | Диаметр резьбы D, мм | |||
| 18 | 22 | 27 | 33 | |
| Норма штучного времени в часах на одну втулку | ||||
| 2 | 0,01 | 0,08 | 0,09 | 0,10 |
| а | б | в | г | |
§ 15. Втулка сальниковая (для холодильника)
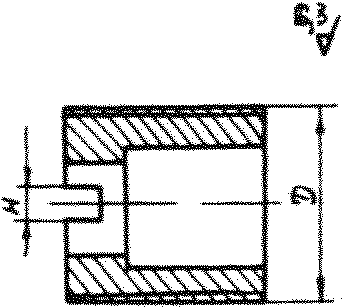
Состав работы. Токарная операция. Подрезать торец, сверлить отверстие, обточить по наружному диаметру, обточить фаски, нарезать резьбу, расточить по внутреннему диаметру, отрезать.
Фрезерная операция. Фрезеровать паз под ключ.
Материал — латунь ЛМц58-2, заготовка — прокат.
| № п/п | Наименование операции | Разряд работы | Диаметр резьбы D, мм | ||
| 20 | 22 | 27 | |||
| Ширина паза H, мм | |||||
| 3 | 3 | 4 | |||
| Норма штучного времени в часах на одну втулку | |||||
| 1 | Токарная | 2 | 0,083 | 0,071 | 0,079 |
| 2 | Фрезерная | 2 | 0,013 | 0,013 | 0,016 |
| а | б | в | |||
§ 16. Гайка РС муфтовая (корпус)
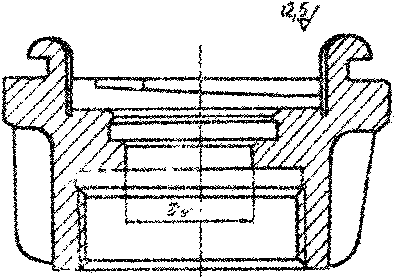
Состав работы. Токарная операция. Подрезать торец, обработать рожки, прорезать канавку, расточить по внутреннему диаметру, расточить место под втулку. Снять фаски. Проточить по наружному диаметру, снять фаску, расточить под резьбу, прорезать канавку для выхода резца, нарезать трубную резьбу, подрезать торец корпуса, снять фаску.
Фрезерная операция. Фрезеровать спираль замка с двух сторон, фрезеровать место под бурт втулки, фрезеровать буртики спирали замка.
Материал — латунь ЛЦ16К4, заготовка — отливка.
| № п/п | Наименование операции | Диаметр условного прохода D, мм | ||
| 50 | 65 | 80 | ||
| Норма штучного времени в часах на один корпус | ||||
| 1 | Токарная | 0,28 | 0,32 | 0,35 |
| 2 | Фрезерная | 0,11 | 0,12 | 0,13 |
| а | б | в | ||
Примечание. При изготовлении корпуса, с расточкой места под втулку в «ласточкин хвост» к норме времени применять К = 1,05.
§ 17. Гайка-барашек
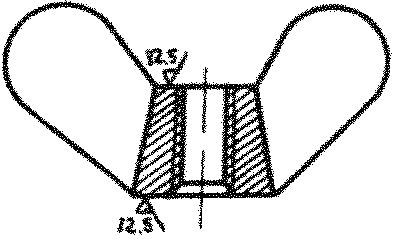
Состав работы. Подрезать торец, обточить фаску, сверлить отверстие, нарезать резьбу.
Материал — латунь, ЛЦ16К4, заготовка — отливка.
| Обработка барашка в оправке | ||||||||
| Диаметр резьбы, мм | ||||||||
| 8 | 10 | 12 | 14 | 16 | 18 | 20 | 22 | 24 |
| Норма штучного времени в часах на десять гаек | ||||||||
| 0,41 | 0,42 | 0,43 | 0,44 | 0,47 | 0,50 | 0,53 | 0,56 | 0,60 |
| а | б | в | г | д | е | ж | з | и |
Примечание. При изготовлении барашка с трапецеидальной резьбой к норме времени применять К = 1,2; разряд работы — 3.
§ 18. Гайка РС шапковая (корпус)
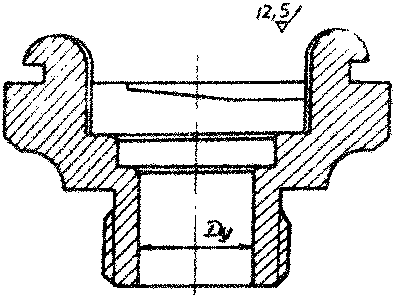
Состав работы. Токарная операция. Подрезать торец, обработать рожки, прорезать канавку, расточить по внутреннему диаметру, расточить место под втулку, снять фаски. Проточить хвостовик, прорезать канавку для выхода резца. Нарезать резьбу, обработать сферический торец корпуса, снять фаску, подрезать торец корпуса.
Фрезерная операция. Фрезеровать спираль замка с двух сторон, фрезеровать место под бурт втулки, фрезеровать буртики спирали замка.
| № п/п | Наименование операции | Диаметр условного прохода Dу, мм | ||
| 50 | 65 | 80 | ||
| Норма штучного времени в часах на один корпус | ||||
| 1 | Токарная | 0,25 | 0,28 | 0,32 |
| 2 | Фрезерная | 0,11 | 0,12 | 0,13 |
| а | б | в | ||
Примечание. При расточке внутреннего диаметра на конус к норме времени применять К = 1,1.
§ 19. Гайка РС (корпус шланга)
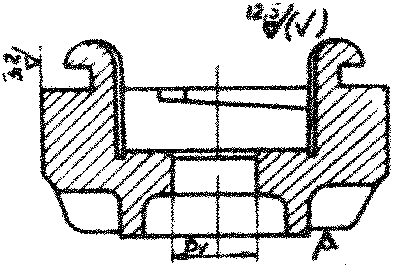
Состав работы. Токарная операция. Подрезать торец, обработать рожки, прорезать канавку, расточить по внутреннему диаметру, снять фаску. Обточить по наружному диаметру, снять фаску.
Фрезерная операция. Фрезеровать спираль замка с двух сторон в корпусе, фрезеровать место под бурт стакана, фрезеровать буртики спирали замка.
| № п/п | Наименование операции | Диаметр условного прохода Dу, мм | ||
| 50 | 65 | 80 | ||
| Норма штучного времени в часах на один корпус | ||||
| 1 | Токарная | 0,17 | 0,18 | 0,20 |
| 2 | Фрезерная | 0,11 | 0,12 | 0,13 |
| а | б | в | ||
§ 20. Гайка РС (корпус-заглушка)
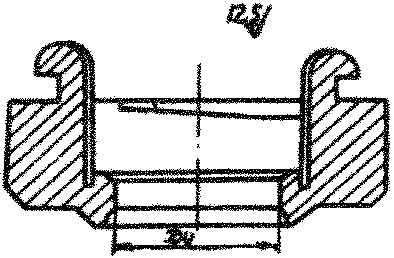
Состав работы. Токарная операция. Подрезать торец, обработать рожки, прорезать канавку, расточить по внутреннему диаметру, снять фаску. Обточить по наружному диаметру, подрезать торец корпуса, снять фаски.
Фрезерная операция. Фрезеровать спираль замка с двух сторон в корпусе, фрезеровать место под заглушку, фрезеровать буртики спирали замка.
| № п/п | Наименование операции | Диаметр условного прохода Dу, мм | ||
| 50 | 65 | 80 | ||
| Норма штучного времени в часах на один корпус | ||||
| 1 | Токарная | 0,19 | 0,20 | 0,21 |
| 2 | Фрезерная | 0,11 | 0,12 | 0,13 |
| а | б | в | ||
§ 21. Гайка РС (втулка-гнездо корпуса)
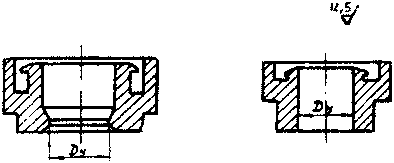
Состав работы. Токарная операция. Проточить по наружному диаметру, подрезать торец, прорезать канавку под резиновое кольцо. Расточить по внутреннему диаметру, подрезать торец, снять фаску.
Материал — бронза БрОЦ4-3, заготовка — отливка.
| Разряд работы | Диаметр условного прохода Dу, мм | ||
| 50 | 65 | 80 | |
| Норма штучного времени в часах на одну втулку | |||
| 3 | 0,14 | 0,15 | 0,17 |
| а | б | в | |
Примечание. При изготовлении втулки с коническим буртиком по внутреннему диаметру к норме времени применять К = 1,05.
§ 22. Гайка РС (втулка-заглушка)
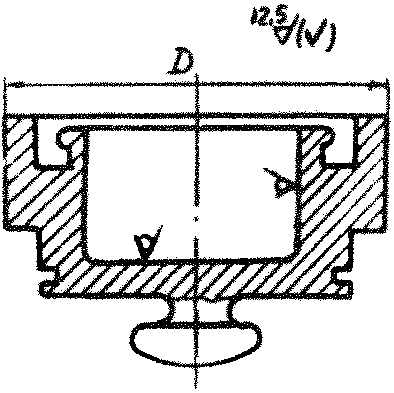
Состав работы. Токарная операция. Подрезать торец, проточить по наружному диаметру, прорезать канавку под резиновое кольцо. Проточить по наружному диаметру, подрезать торец, обработать сферическую головку, прорезать канавку под стопорное кольцо.
| Разряд работы | Диаметр втулки-заглушки D, мм | ||
| 50 | 65 | 80 | |
| Норма штучного времени в часах на одну втулку | |||
| 3 | 0,16 | 0,17 | 0,19 |
| а | б | в | |
§ 23. Гайка РС (втулка-стакан шланга)
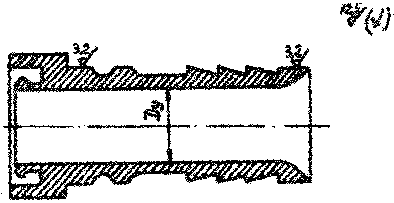
Состав работы. Токарная операция. Отрезать прибыль, торцевать, проточить по внутреннему и наружному диаметрам предварительно, проточить по наружному диаметру окончательно, точить канавки под шланг и стопорное кольцо, торцевать, точить глухую торцевую канавку, проточить окончательно по внутреннему диаметру, проточить конус, галтель.
| Разряд работы | Диаметр условного прохода, Dу, мм | ||
| 50 | 65 | 80 | |
| Норма штучного времени в часах на одну втулку | |||
| 3 | 0,35 | 0,38 | 0,41 |
| а | в | в | |
§ 24. Гайка накидная с внутренней резьбой
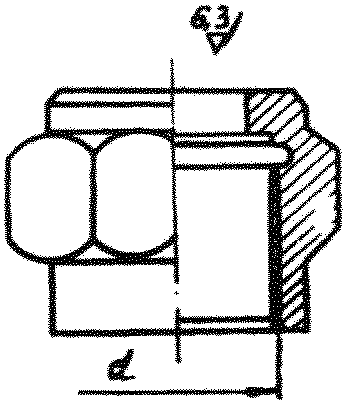
Состав работы. Токарная операция. Подрезать торец, сверлить, расточить. Проточить канавку, нарезать резьбу, обработать по наружному диаметру, отрезать, подрезать торец, проточить поверху, снять фаски.
Фрезерная операция. Фрезеровать шестигранник.
Материал — латунь ЛМц58-2, заготовка — прокат.
Примечания: 1. При изготовлении гайки и шестигранника к норме времени применять К = 0,95.
2. При изготовлении гаек системы ВВД работу тарифицировать 4-м разрядом.
3. При фрезеровании накидных гаек с применением пневматической оправки к норме времени фрезерной операции применять К = 0,80.
§ 25. Гайка накидная с наружной резьбой
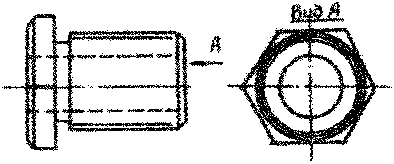
Состав работы. Токарная операция. Подрезать торец, сверлить, обточить по диаметру и фаску. Выточить канавку, нарезать резьбу, отрезать. Подрезать торец, обточить фаску.
| № п/п | Разряд работы | Диаметр резьбы, мм | ||||||||
| 22 | 24 | 27 | 30 | 33 | 36 | 39 | 42 | 52 | ||
| Норма штучного времени в часах на одну гайку | ||||||||||
| 1 | 2 | 0,08 | 0,09 | - | - | - | - | - | - | - |
| 2 | 3 | - | - | 0,09 | 0,10 | 0,16 | 0,17 | 0,18 | 0,20 | 0,21 |
| а | б | в | г | д | е | ж | з | и | ||
Примечания: 1. При изготовлении гаек из круглого проката, к норме времени применять К = 1,05; фрезерование граней нормировать по § 24.
2. При изготовлении гаек системы ВВД работу тарифицировать 4-м разрядом.
§ 26. Гайка с диаметром резьбы свыше 48 мм
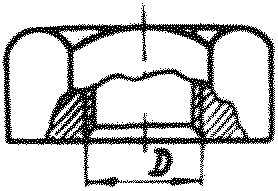
Состав работы. Токарная операция. Подрезать торец, снять фаску, сверлить отверстие, расточить, отрезать. Подрезать торец, снять фаску, нарезать резьбу.
Фрезерная операция. Фрезеровать шестигранник.
| Токарная операция | ||||||
| Разряд работы | Диаметр резьбы d, мм | |||||
| 52 | 56 | 60 | 64 | 68 | 72 | |
| Норма штучного времени в часах на одну гайку | ||||||
| 3 | 0,17 | 0,20 | 0,23 | 0,25 | 0,28 | 0,32 |
| а | б | в | г | д | е | |
| Фрезерная операция | ||||||
| Разряд работы | Размер под ключ, мм | |||||
| 80 | 85 | 90 | 105 | 110 | 115 | |
| Норма штучного времени в часах на одну гайку | ||||||
| 2 | 0,07 | 0,08 | 0,09 | 0,10 | 0,12 | 0,14 |
| а | б | в | г | д | е | |
Примечания: 1. При изготовлении гаек из поковки, к норме времени применять К = 1,1.
2. При изготовлении гаек из штампованной заготовки, к норме времени применять К = 0,8.
§ 27. Гайка корончатая
Состав работы. Токарная операция. Подрезать торцы, обточить коронки, фаски, расточить отверстие под резьбу, расточить фаску, нарезать резьбу.
Фрезерная операция 1. Фрезеровать шестигранник.
Фрезерная операция 2. Фрезеровать прорези.
| Наименование операции | Разряд работы | Диаметр резьбы, мм | ||||
| 52 | 56 | 60 | 64 | 68 | ||
| Норма штучного времени в часах на одну гайку | ||||||
| Токарная | 3 | 0,21 | 0,24 | 0,27 | 0,30 | 0,34 |
| а | б | в | г | д | ||
| № п/п | Наименование операции | Разряд работы | Размер под ключ, мм | ||||
| 80 | 85 | 90 | 105 | 110 | |||
| Норма штучного времени в часах на одну гайку | |||||||
| 1 | Фрезерная 1 | 2 | 0,07 | 0,08 | 0,09 | 0,10 | 0,12 |
| 2 | Фрезерная 2 | 2 | 0,09 | 0,10 | 0,11 | 0,12 | 0,14 |
| а | б | в | г | д | |||
§ 28. Гайка (круглая) с метрической резьбой
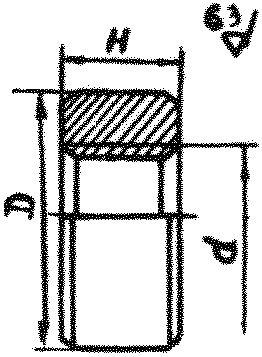
Состав работы. Токарная операция. Подрезать торец, обточить наружный диаметр. Сверлить, отрезать, подрезать торец, расточить, снять фаски, нарезать резьбу.
Примечание. фрезерование шлицев под ключ нормировать по § 32.
§ 29. Гайка штампованная
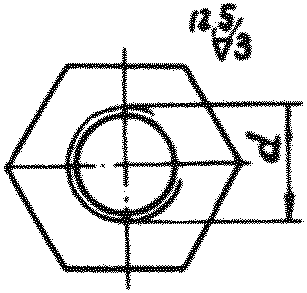
| Разряд работы | Диаметр резьбы d, мм | |
| 6 | 8 | |
| Норма штучного времени в часах на одну гайку | ||
| 2 | 0,023 | 0,024 |
| а | б | |
§ 30. Гайка гребного вала
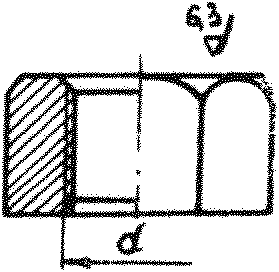
Состав работы. Токарная операция. Подрезать торцы, сверлить, расточить, снять фаски, нарезать резьбу. Обточить по наружному диаметру.
§ 31. Гайка гребного вала (круглая)
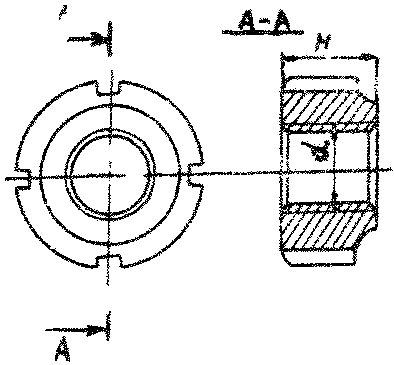
Состав работы. Токарная операция 1. Подрезать торцы, обточить наружные поверхности, расточить отверстие, фаски.
Долбежная операция. Долбить четыре паза.
Токарная операция 2. Подрезать окончательно торцы, нарезать резьбу.
Примечание. При изготовлении гаек с диаметром резьбы до 100 м, работу операции токарная 2 тарифицировать 3-м разрядом.
§ 32. Гайка установочная
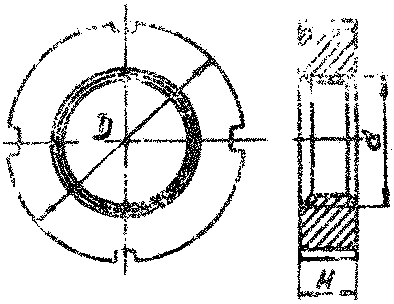
Состав работы. Токарная операция. Подрезать торец, обточить по наружному диаметру, сверлить, расточить отверстие, снять фаску, нарезать резьбу, отрезать, навернуть на резьбовую оправку, подрезать торец, снять фаску.
§ 33. Гайка присоединительная для трубки
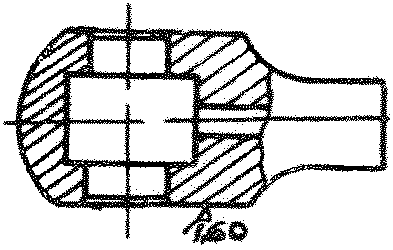
Состав работы. Токарная операция. Подрезать торец, проточить в размер, сверлить, рассверлить отверстие переходное, проточить шаровую поверхность, отрезать. Подрезать торцы, сверлить и расточить отверстие, снять фаски.
Материал — сталь Ст. 4, заготовка — прокат. Обработка по 8 — 11-му квалитетам.
| Диаметр головки, мм | |||
| 16 | 24 | 30 | 38 |
| Длина головки, мм | |||
| 25 | 30 | 40 | 58 |
| Норма штучного времени в часах на одну головку | |||
| 0,22 | 0,25 | 0,30 | 0,38 |
| а | б | в | г |
§ 34. Головка баллона ВВД
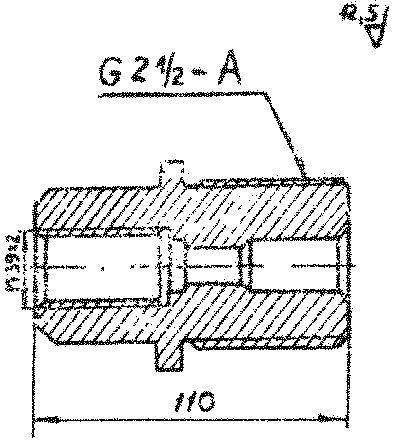
Состав работы. Токарная операция. Подрезать торцы, обточить по наружному диаметру. Сверлить, расточить отверстие, проточить канавки, снять фаски, нарезать резьбу.
| Разряд работы | Норма штучного времени в часах на одну головку |
|---|---|
| 3 | 0,59 |
§ 35. Грелка парового отопления
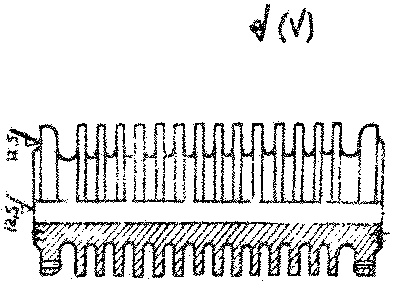
Состав работы. Токарная операция. Подрезать торец, проточить уступ, нанести уплотнительные риски. Проточить наружный диаметр фланца, обратную сторону фланца. Переустановить, повторить все переходы.
| Разряд работы | Норма штучного времени в часах на одну головку |
|---|---|
| 3 | 0,35 |
Примечания: 1. При обработке грелки без проточки наружного диаметра фланца, к норме времени применять К = 0,8.
2. При обработке грелки без подрезки торца с обратной стороны, к норме времени применять К = 0,9.
§ 36. Клапан с направляющим хвостовиком и перьями
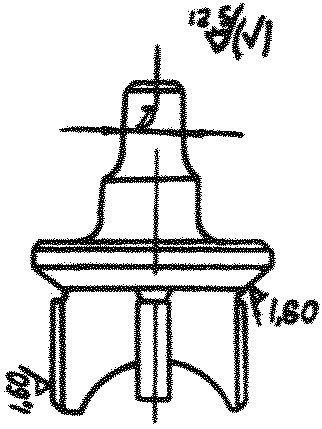
Состав работы. Токарная операция 1. Подрезать торцы, обточить направляющие перья, точить поле клапана, обточить направляющий хвостовик.
Токарная операция 2 (ремонт). Проточить поле клапана.
Фрезерная операция. Фрезеровать четыре пера и паз.
Материал — бронза БрА9Мц2Л, заготовка — отливка. Обработка по 8 — 11-му квалитетам.
§ 37. Клапан двойной
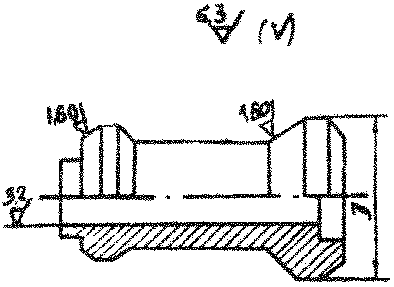
Состав работы. Токарная операция 1. Подрезать торцы, обточить наружные поверхности, расточить отверстие под шток.
Токарная операция 2 (ремонт). Проточить поле клапана.
Материал — сталь Ст. 5, заготовка — прокат. Обработка по 8 — 11-му квалитетам.
| № п/п | Наименование операции | Диаметр D, мм | |||||
| 25 | 50 | 75 | 100 | 125 | 150 | ||
| Норма штучного времени в часах на один клапан | |||||||
| 1 | Токарная 1 | 0,30 | 0,40 | 0,57 | 0,75 | 0,99 | 1,22 |
| 2 | Токарная 2 | 0,13 | 0,14 | 0,19 | 0,20 | 0,22 | 0,27 |
| Разряд работы | 3 | ||||||
| а | б | в | г | д | е | ||
§ 38. Тарелка клапана
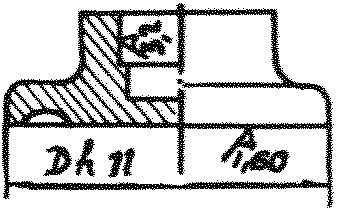
Состав работы. Токарная операция 1. Подрезать торцы, обточить наружные поверхности, расточить отверстие.
§ 39. Тарелка клапана с направляющим хвостовиком
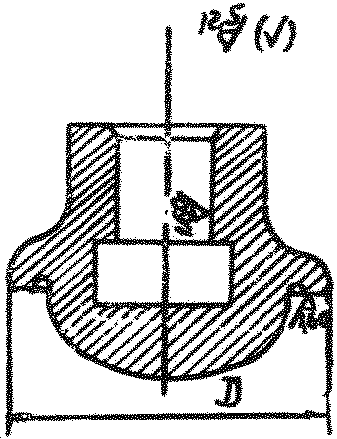
Состав работы. Токарная операция 1. Обточить направляющую часть, подрезать торец, сверлить и расточить отверстие, проточить канавку. Установить на оправку, проточить по наружному диаметру поле и сферический торец.
Материал — бронза БрА9Мц2Л, заготовка — отливка. Обработка по 8 — 11-му квалитету.
§ 40. Задрайки для дверей (клин правый или левый)
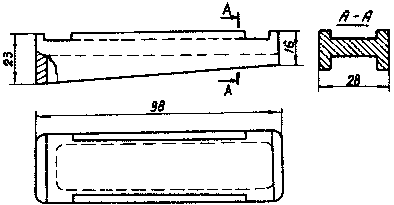
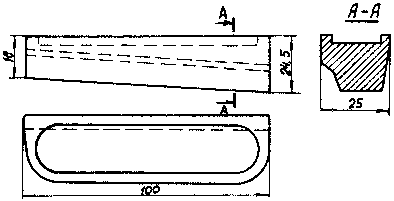
Состав работы. Строгальная операция. Разметить, строгать клин по всем плоскостям.
Фрезерная операция. Разметить, фрезеровать поперечные и продольные канавки с двух сторон (для типа 1). Фрезеровать паз на клине под прокладку 90 x 20 x 4 мм (для типа 2).
Материал — сталь 20, заготовка — поковка. Обработка по 12 — 14-му квалитетам.
| № п/п | Наименование операции | Разряд работы | Тип 1 | Тип 2 |
| Норма штучного времени в часах на один клин | ||||
| 1 | Строгальная | 2 | 0,24 | 0,32 |
| 2 | Фрезерная | 2 | 0,23 | 0,06 |
| а | б | |||
Примечание. При изготовлении клина из отливки, когда обрабатывается место под прокладку, для строгальной операции к норме времени применять К = 0,3; для фрезерной операции к норме времени применять К = 0,4.
§ 41. Заклепки с плоской или полукруглой головкой
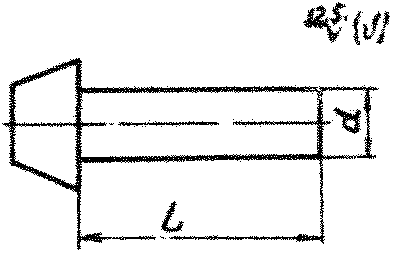
Состав работы. Токарная операция. Подрезать торец, обточить стержень и головку, отрезать, подрезать торец.
| № п/п | Длина L, мм | Диаметр d, мм | ||||
| 6 | 8 | 10 | 12 | 16 | ||
| Норма штучного времени в часах на одну заклепку | ||||||
| 1 | 20 | 0,03 | 0,04 | - | - | - |
| 2 | 30 | 0,04 | 0,05 | 0,06 | 0,06 | 0,07 |
| 8 | 40 | - | 0,06 | 0,06 | 0,07 | 0,08 |
| 4 | 50 | - | - | 0,07 | 0,08 | 0,09 |
| 5 | 75 | - | - | 0,09 | 0,10 | 0,10 |
| а | б | в | г | д | ||
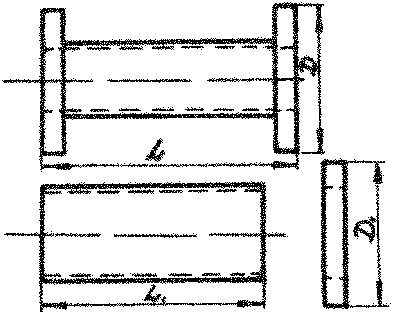
§ 42. Катушки разные
§ 43. Клапан пластинчатый
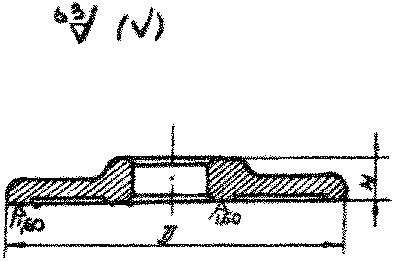
Состав работы. Токарная операция. Подрезать торцы, выточить буртик, сверлить и расточить отверстие. Обточить наружный диаметр и поле клапана.
Материал — бронза БрА9Мц2Л, заготовка до диаметра 55 мм — прокат, свыше — литье. Обработка по 8 — 11-му квалитетам.
| № п/п | Высота H, мм | Диаметр D, мм | |||||
| 30 | 40 | 60 | 80 | 120 | 160 | ||
| Норма штучного времени в часах на один клапан | |||||||
| 1 | 12 | 0,11 | 0,12 | 0,14 | - | - | - |
| 2 | 25 | - | 0,14 | 0,15 | 0,17 | - | - |
| 3 | 40 | - | - | 0,17 | 0,20 | 0,23 | - |
| 4 | 60 | - | - | - | 0,22 | 0,28 | 0,35 |
| Разряд работы | 3 | ||||||
| а | б | в | г | д | е | ||
§ 44. Колонка
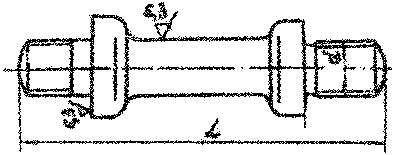
Состав работы. Токарная операция. Отрезать, подрезать торцы, центровать. Проточить по наружному диаметру, между буртиков, галтель, шлифовать, проточить канавки, нарезать резьбу с двух сторон.
Материал — сталь Ст. 5, заготовка — прокат. Обработка по 12 — 14-му квалитетам.
§ 45. Колпачок для фильтра
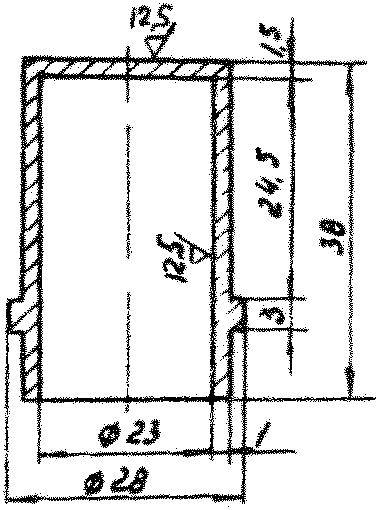
Состав работы. Токарная операция. Подрезать торец, проточить по наружному диаметру, сверлить, расточить отверстие, донышко, отрезать. Подрезать торец.
| Разряд работы | Норма штучного времени в часах на один колпачок |
|---|---|
| 3 | 0,16 |
§ 46. Кольцо
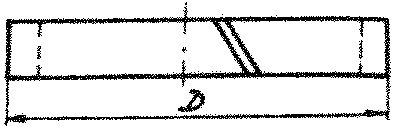
Состав работы. Токарная операция. Проточить по наружному диаметру, подрезать торцы в размер кольца. Шлифовать шкуркой по наружному диаметру, вырезать кольцо по внутреннему диаметру в размер, снять кольцо, зачистить шабером по внутреннему диаметру. Снять остаток эбонита с оправки.
Материал — эбонит, квадратная заготовка.
| Разряд работы | Наружный диаметр кольца D, мм | |||||||||
| 80 | 100 | 120 | 140 | 160 | 180 | 200 | 220 | 240 | 260 | |
| Норма штучного времени в часах на одно кольцо | ||||||||||
| 3 | 0,07 | 0,08 | 0,09 | 0,11 | 0,12 | 0,13 | 0,14 | 0,16 | 0,17 | 0,19 |
| а | б | в | г | д | е | ж | з | и | к | |
Примечания: 1. Нормы времени предусматривают кольца высотой от 10 до 25 мм.
2. При проточке канавки по внутреннему диаметру под распорное кольцо к норме времени применять К = 1,5.
§ 47. Кольцо стопорное
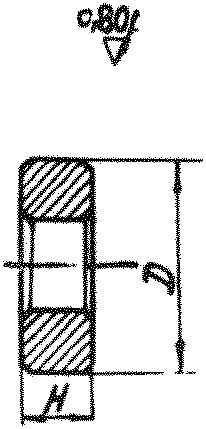
Состав работы. Токарная операция. Подрезать торец, обточить наружный диаметр, сверлить отверстие, расточить, отрезать. Подрезать торец, снять фаски.
Материал — сталь Ст. 5, заготовка до диаметра 70 мм — прокат, свыше — поковка. Обработка по 12 — 14-му квалитетам.
§ 48. Кольцо поднабивочное
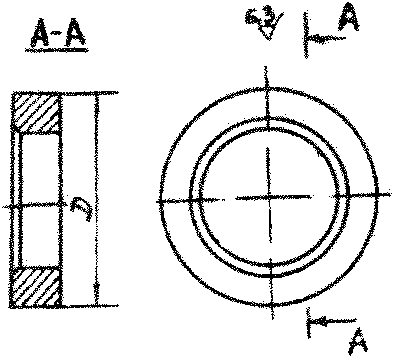
Состав работы. Токарная операция. Подрезать торец, обточить наружный диаметр, сверлить, расточить отверстие. Точить фаску, отрезать, подрезать торец.
Материал — бронза БрАМц9-2, заготовка — до диаметра 50 мм — прокат, свыше — отливка. Обработка по 12 — 14-му квалитетам.
| Разряд работы | Наружный диаметр D, мм | ||||
| 20 | 40 | 60 | 80 | 100 | |
| Норма штучного времени в часах на одно кольцо | |||||
| 2 | 0,04 | 0,05 | 0,06 | 0,07 | 0,09 |
| а | б | в | г | д | |
§ 49. Кольцо металлической набивки
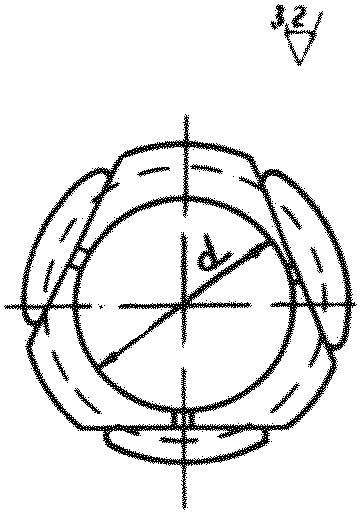
Состав работы. Токарная операция. Подрезать торцы, расточить внутреннюю поверхность, обточить наружную, выточить фасонные канавки.
Фрезерная операция. Отрезать три сегмента, разрезать кольцо на три части.
Материал — бронза БрА9Мц2Л, заготовка — отливка. Обработка по 8 — 11-му квалитетам.
| № п/п | Наименование операции | Внутренний диаметр кольца d, мм | |||||
| 40 | 50 | 75 | 100 | 125 | 150 | ||
| Норма штучного времени в часах с на одно кольцо | |||||||
| 1 | Токарная | 0,10 | 0,11 | 0,13 | 0,14 | 0,17 | 0,20 |
| 2 | Фрезерная | 0,11 | 0,12 | 0,14 | 0,15 | 0,17 | 0,18 |
| а | б | в | г | д | е | ||
§ 50. Кольцо
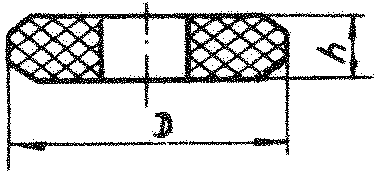
Состав работы. Токарная операция. Обточить по наружному диаметру, сверлить отверстие.
| Разряд работы | Наружный диаметр D, мм | ||||
| 23 | 27 | 46 | 71 | 102 | |
| Высота кольца h, мм | |||||
| 6 | 7 | 9 | 10 | 13 | |
| Норма штучного времени в часах на одно кольцо | |||||
| 3 | 0,06 | 0,10 | 0,16 | - | - |
| 4 | - | - | - | 0,22 | 0,32 |
| а | б | в | г | д | |
§ 51. Кольцо металлической набивки
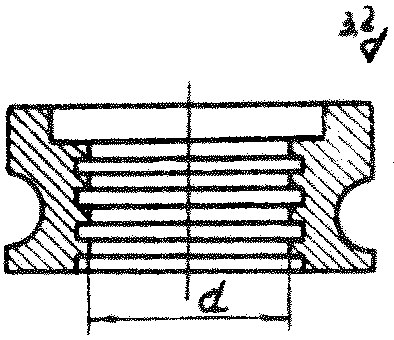
Состав работы. Токарная операция. Подрезать торец, расточить отверстие, проточить по наружному диаметру, выточить канавки, отрезать кольцо.
Фрезерная операция. Отрезать три сегмента, разрезать кольцо на три части.
Материал — бронза БрА9Мц2Л, заготовка — отливка. Обработка по 8 — 11-му квалитетам.
| № п/п | Наименование операции | Внутренний диаметр d, мм | |||||
| 40 | 50 | 75 | 100 | 125 | 150 | ||
| Норма штучного времени в часах на одно кольцо | |||||||
| 1 | Токарная | 0,14 | 0,15 | 0,17 | 0,20 | 0,23 | 0,27 |
| 2 | Фрезерная | 0,10 | 0,11 | 0,13 | 0,14 | 0,16 | 0,17 |
| а | б | в | г | д | е | ||
§ 52. Корпус клапана. Ремонт
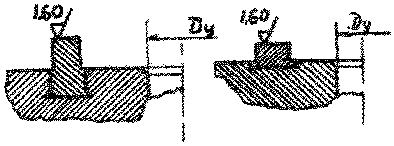
Состав работы. Токарная операция 1. Вырезать старое седло, расточить отверстие под запрессовку нового седла.
Примечание. Обработка корпусов диаметром условного прохода свыше 125 мм предусмотрена на расточном станке.
§ 53. Корпус крана муфтового натяжного
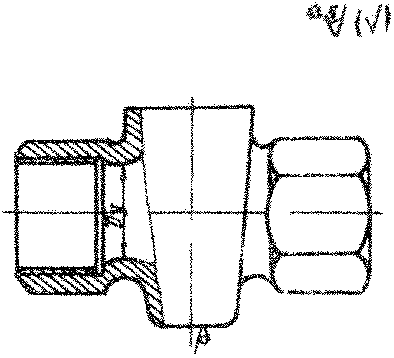
Состав работы. Токарная операция 1. Подрезать торцы, расточить отверстия под пробку, проточить по диаметру, расточить под резьбу, нарезать резьбу.
Токарная операция 2 (ремонт). Выточить конус гнезда под пробку.
§ 54. Корпус крана сальникового фланцевого трехходового
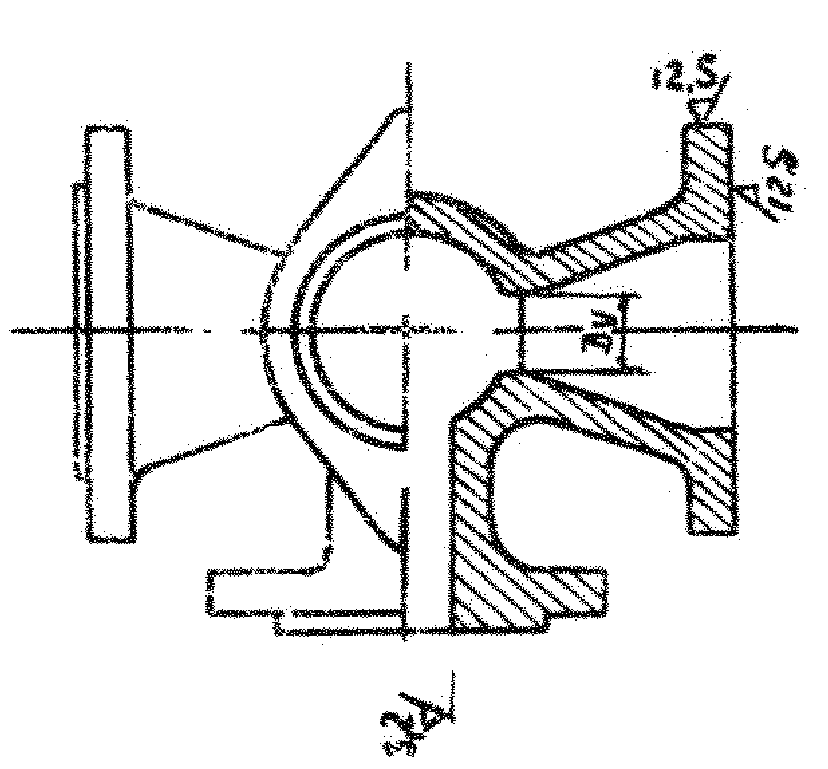
Состав работы. Токарная операция 1. Обточить фланцы, нанести риски, обточить сальниковый фланец, расточить гнездо под пробку.
Токарная операция 2 (ремонт). Расточить гнездо под пробку.
Материал — бронза БрА9Мц2Л, заготовка — отливка.
§ 55. Корпус крана сальникового трехходового
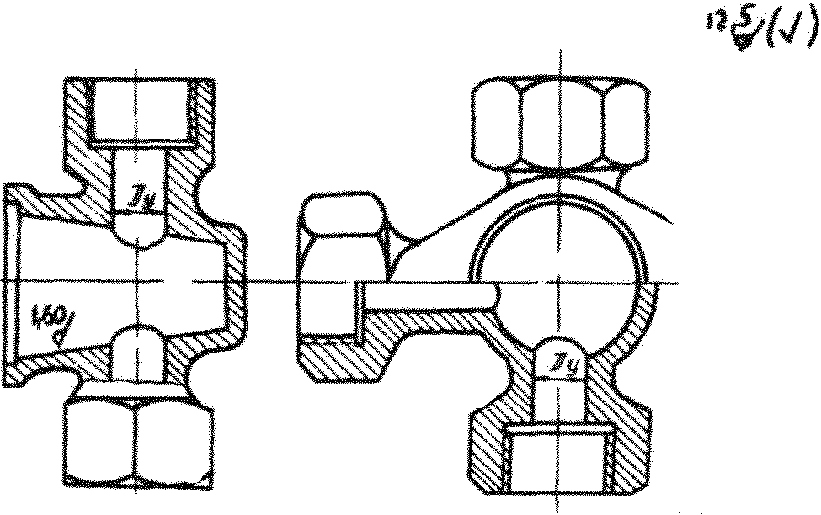
Состав работы. Токарная операция 1. Подрезать торец, расточить отверстия, нарезать резьбу, обточить фланец, расточить гнездо под пробку.
Токарная операция 2 (ремонт). Расточить гнездо под пробку.
§ 56. Корпус крана пробкового сальникового
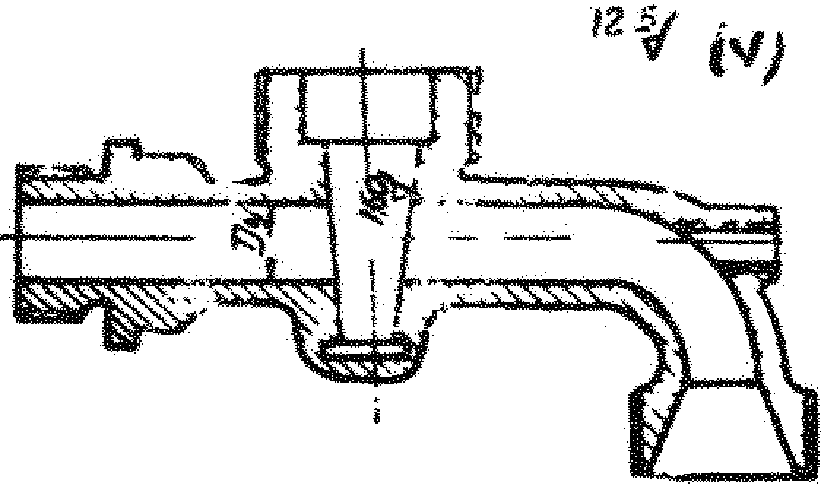
| Разряд работы | Диаметр условного прохода Dу, мм | ||||||
| 6 | 10 | 13 | 16 | 19 | 25 | 40 | |
| Норма штучного времени в часах на один корпус | |||||||
| 3 | 0,57 | 0,66 | 0,70 | 0,73 | 0,82 | 0,92 | 1,11 |
| а | б | в | г | д | е | ж | |
§ 57. Корпус крана
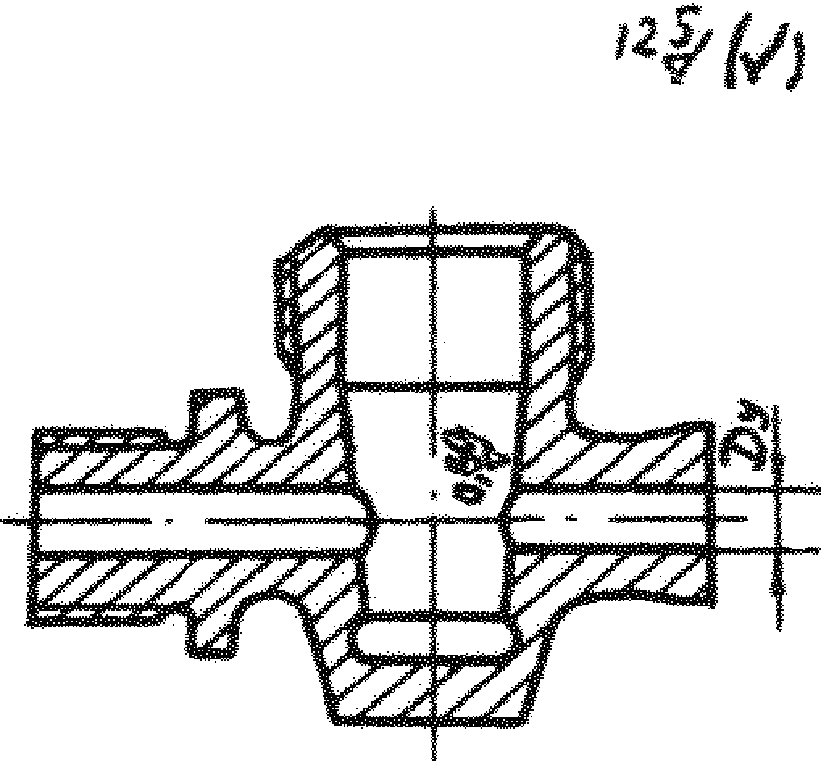
Состав работы. Токарная операция. Обработать носок, сверлить проходное отверстие. Переустановить, проточить хвостовик, буртик, подрезать торец, нарезать резьбу. Переустановить, подрезать торец в размер, проточить по наружному диаметру, нарезать резьбу под крышку, снять фаску, сверлить и расточить отверстие, конус под пробку, точить кольцевую канавку.
Материал — бронза БрА9Мц2Л, заготовка — отливка.
| Разряд работы | Диаметр условного прохода Dу, мм | |||||
| 6 | 10 | 15 | 20 | 25 | 32 | |
| Норма штучного времени в часах на один корпус | ||||||
| 3 | 0,38 | 0,41 | 0,47 | 0,51 | 0,57 | 0,63 |
| а | б | в | г | д | е | |
Примечания: 1. При нарезке резьбы на втором хвостовике (вместо носка) к норме времени применять К = 1,05.
2. При изготовлении корпуса из штампованной заготовки к норме времени применять К = 1,10.
3. При изготовлении корпуса из поковки к норме времени применять К = 1,50.
§ 58. Корпус крана трехходового штуцерного
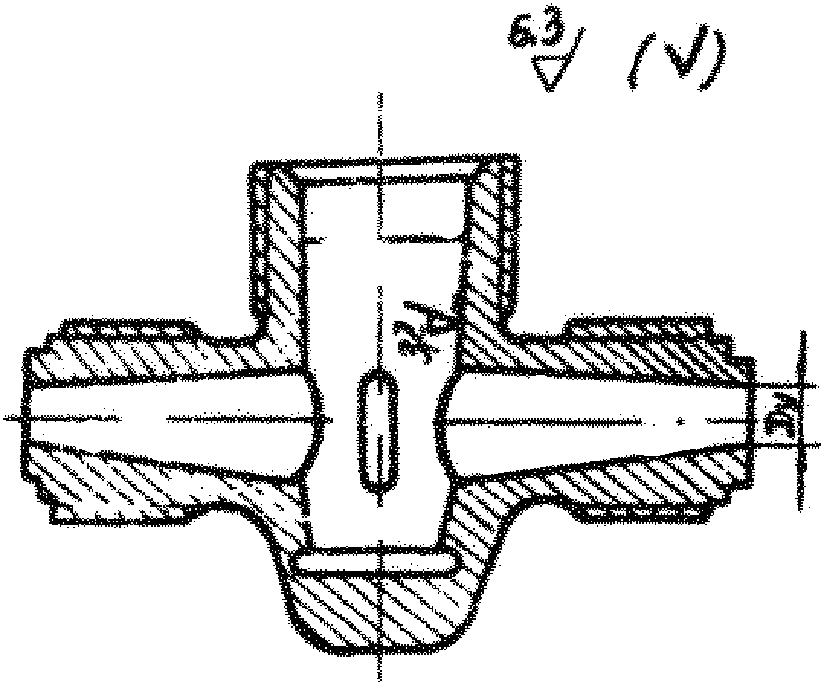
Состав работы. Токарная операция 1. Подрезать торец, расточить под сальник и пробку, прорезать канавку. Обточить отростки, нарезать резьбу.
Токарная операция 2 (ремонт). Расточить гнездо под пробку.
| № п/п | Наименование операции | Диаметр условного прохода Dу, мм | ||||
| 10 | 15 | 20 | 25 | 32 | ||
| Норма штучного времени в часах на один корпус | ||||||
| 1 | Токарная 1 | 0,71 | 0,80 | 0,88 | 0,92 | 0,96 |
| 2 | Токарная 2 | 0,13 | 0,14 | 0,17 | 0,17 | 0,19 |
| а | б | в | г | д | ||
Примечания: 1. При изготовлении корпуса из штампованной заготовки к норме времени применять К = 1,1.
2. При изготовлении корпуса из поковки к норме времени применять К = 2,0.
§ 59. Корпус крана натяжного фланцевого
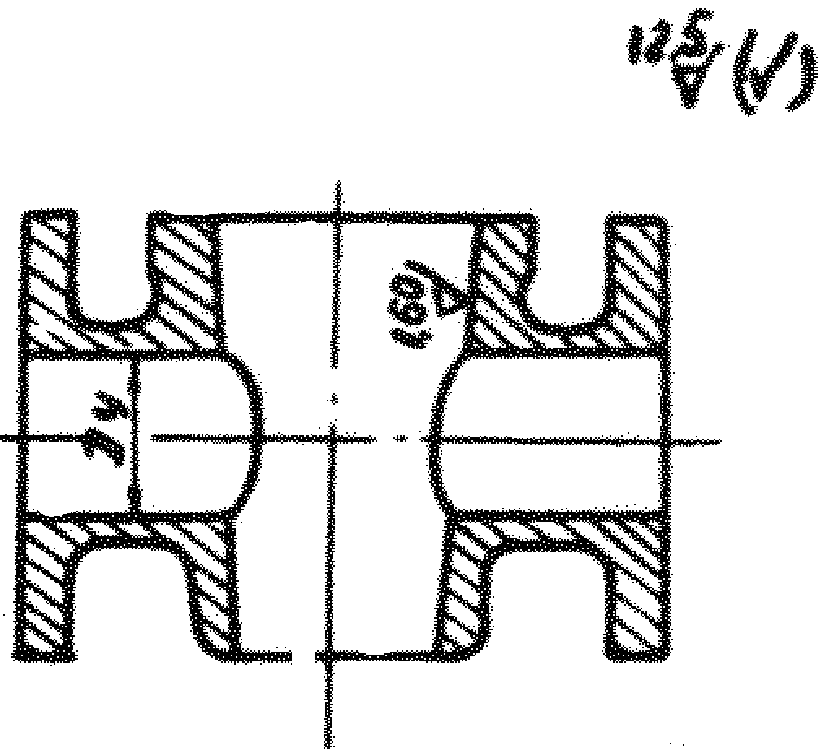
Состав работы. Токарная операция 1. Обточить фланцы, нанести риски, расточить гнездо под пробку, подрезать торцы.
Токарная операция 2 (ремонт). Расточить гнездо под пробку.
Материал — бронза БрА9Мц2Л, заготовка — отливка.
§ 60. Корпус клапана углового запорного с фланцем
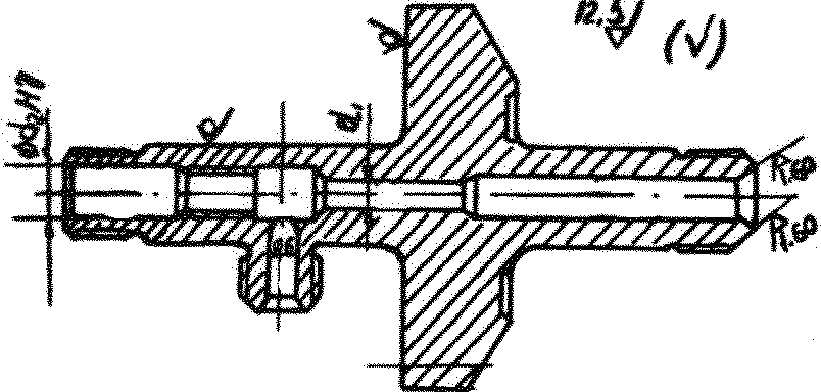
| Разряд работы | Внутренний диаметр d1, мм | ||||
| 6 | 10 | 15 | 20 | 25 | |
| Норма штучного времени в часах на один корпус | |||||
| 4 | 5,06 | 5,53 | 5,85 | 6,16 | 6,48 |
| а | б | в | г | д | |
§ 61. Корпус клапана предохранительного
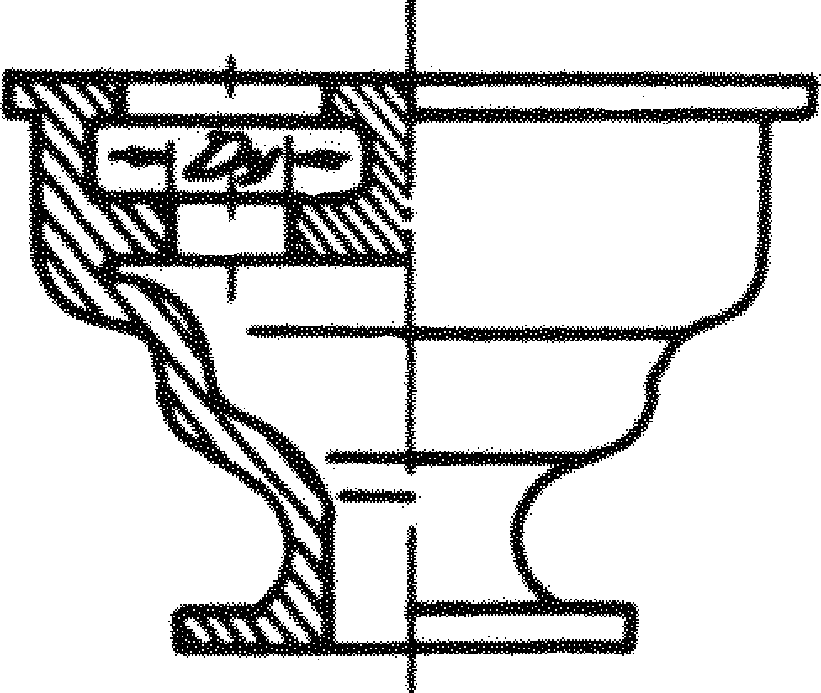
Состав работы. Токарная операция. Подрезать торцы, обточить фланцы, нанести уплотнительные риски, расточить гнезда под седло клапана.
| Наименование операции | Диаметр условного прохода Dу, мм | |||||
| 25 | 38 | 50 | 65 | 75 | 100 | |
| Норма штучного времени в часах на один корпус | ||||||
| Токарная | 1,07 | 1,26 | 1,42 | 1,64 | 1,83 | 2,15 |
| Разряд работы | 3 | 4 | ||||
| а | б | в | г | д | е | |
§ 62. Корпус проходного клапана
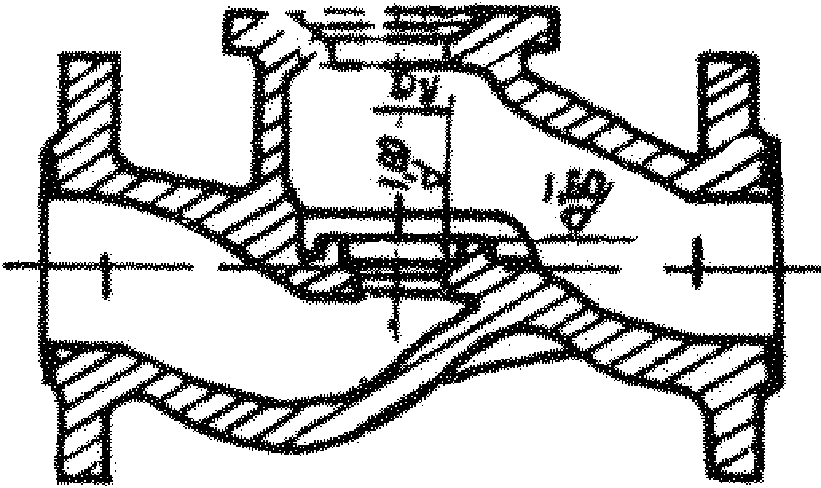
Состав работы. Токарная операция 1. Обточить фланцы, расточить гнездо, проточить поле клапана и направляющую под крышку.
Примечание. Обработка корпусов диаметром условного прохода свыше 150 мм предусмотрена на расточном станке.
§ 63. Корпус клинкета
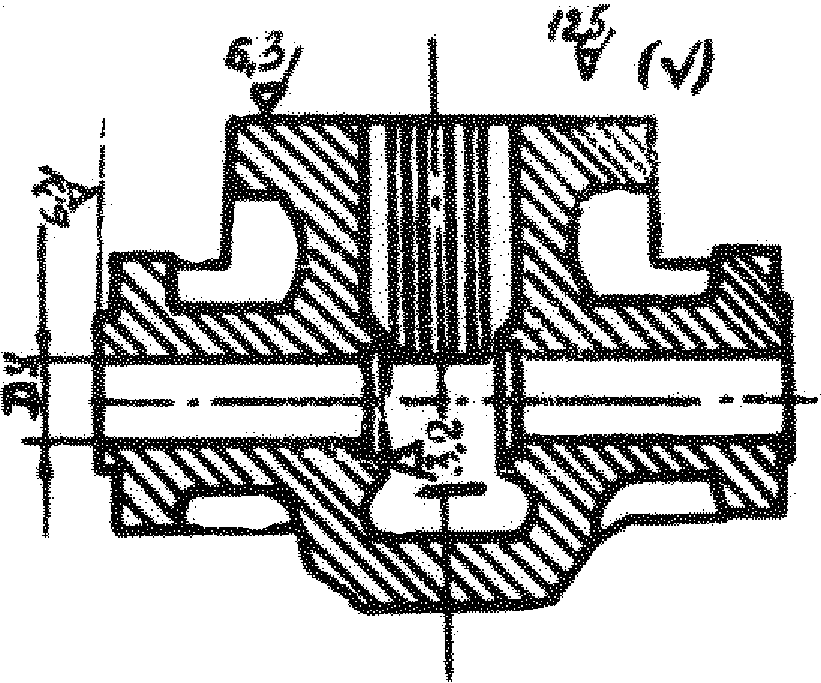
Состав работы. Токарная операция 1. Обточить фланцы по наружной поверхности и торцу, нанести риски уплотнения.
Токарная операция 2. Обточить гнезда под уплотнительные кольца.
Токарная операция 3. Точить два поля клинкета.
Фрезерная операция. Фрезеровать фланец под крышку.
Долбежная операция. Долбить направляющие пазы под клин.
Материал — чугун СЧ21, заготовка — отливка.
Tпз для токарной 1,2 и 3 — 0,32 ч.
§ 64. Корпус клинкета
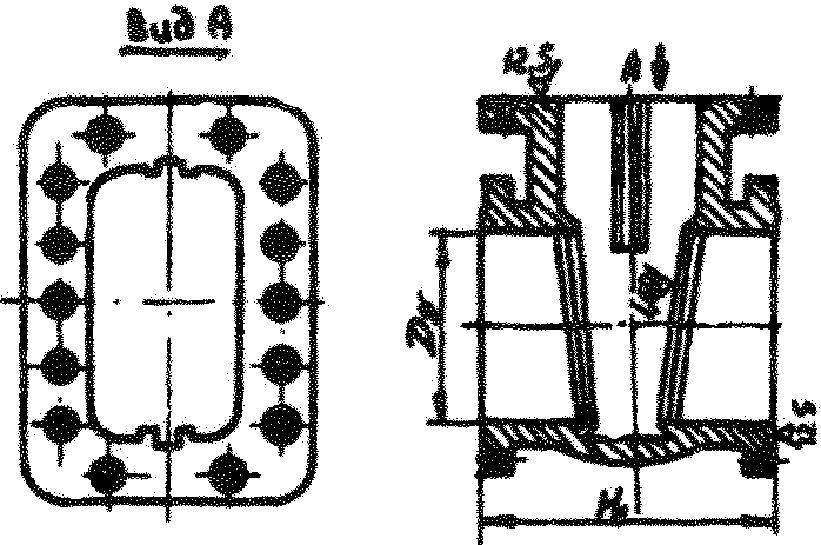
Состав работы. Токарная операция 1. Подрезать, обточить фланцы, проточить уплотнительные канавки, расточить патрубок и гнезда для колец.
Фрезерная операция. Фрезеровать прямоугольный фланец.
Долбежная операция. Долбить направляющие пазы.
Токарная операция 2. Подрезать кольца после запрессовки.
Сверлильная операция. Сверлить и зенковать отверстия во фланцах.
Токарная операция (ремонт). Вырезать старые уплотнительные кольца из корпуса клинкета и расточить канавки под запрессовку новых колец.
Материал — сталь 35Л, заготовка — отливка.
§ 65. Корпус палубной втулки
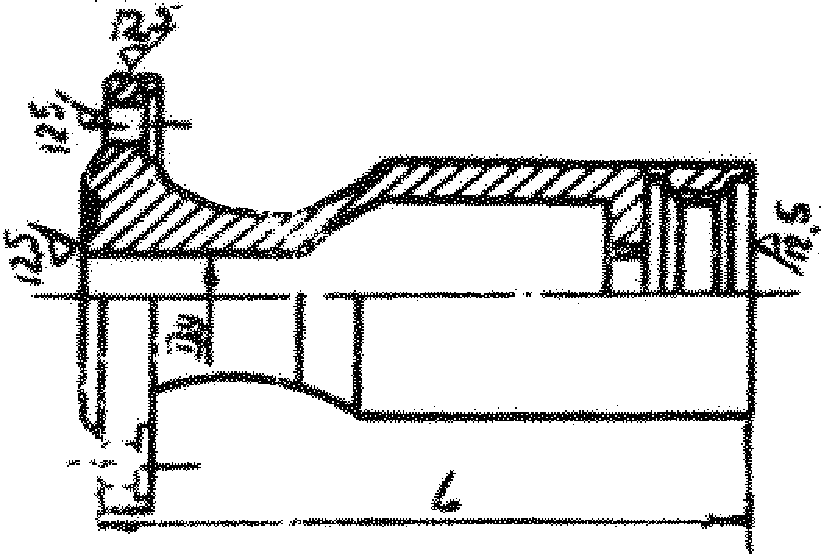
Состав работы. Токарная операция. Подрезать торцы, обточить по наружному диаметру, расточить отверстие, нарезать резьбу.
Материал — сталь 25Л, заготовка — отливка. Обработка по 8 — 11-му квалитетам.
| Разряд работы | Диаметр условного прохода Dу, мм | |||||||
| 32 | 40 | 50 | 50 | 60 | 70 | 100 | 150 | |
| Длина L, мм | ||||||||
| 135 | 135 | 135 | 145 | 145 | 155 | 190 | 240 | |
| Норма штучного времени в часах на один корпус | ||||||||
| 3 | 0,27 | 0,28 | 0,30 | 0,30 | 0,31 | 0,33 | 0,38 | 0,41 |
| а | б | а | г | д | е | ж | з | |
§ 66. Корпус масляного фильтра
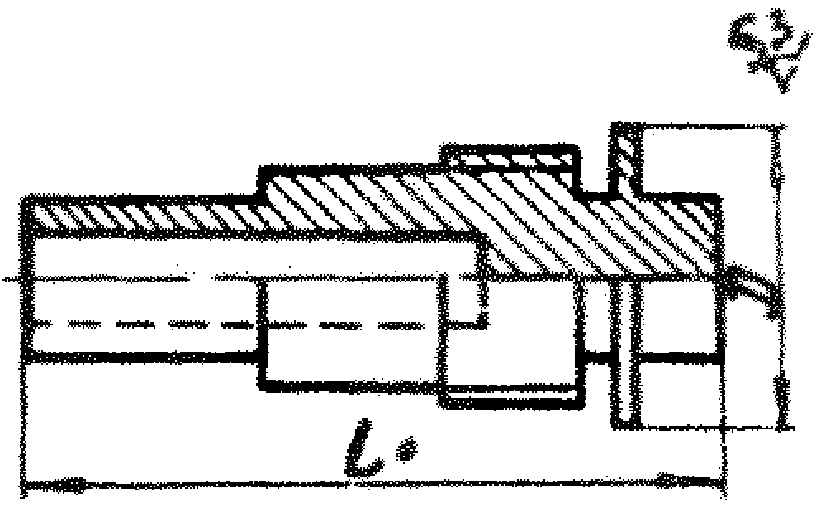
Состав работы. Токарная операция. Выточить корпус масляного фильтра.
Материал — чугун СЧ18, заготовка — отливка. Обработать по 8 — 11-му квалитетам.
| Разряд работы | Диаметр D, мм | |||||
| 45 | 55 | 65 | 75 | 90 | 100 | |
| Длина L, мм | ||||||
| 140 | 175 | 200 | 235 | 280 | 315 | |
| Норма штучного времени в часах на один корпус | ||||||
| 3 | 0,51 | 0,70 | 0,79 | 0,95 | 1,07 | 1,20 |
| а | б | а | г | д | е | |
§ 67. Корпус указательной колонки Ду6
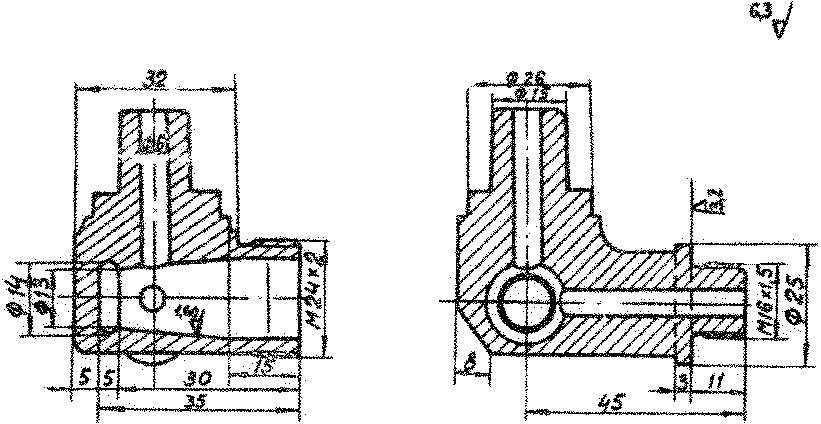
Состав работы. Токарная операция. Подрезать торцы, проточить хвостовик, нарезать резьбы, сверлить проходные отверстия, сверлить и расточить отверстия, сверлить и расточить отверстие под пробку, снять фаски.
Материал — сталь 12Х18Н9Т, заготовка — поковка. Обработка по 8 — 11-му квалитетам.
| Разряд работы | Норма штучного времени в часах на один корпус |
|---|---|
| 3 | 1,72 |
§ 68. Корпус крана указательной колонки
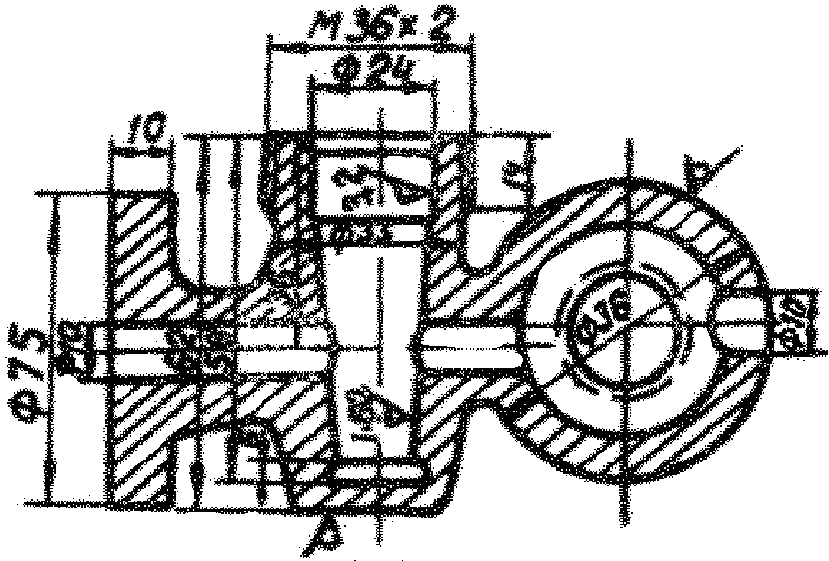
Состав работы. Токарная операция. Подрезать торцы, обточить наружные поверхности, сверлить, расточить отверстия и конус. Точить канавки, фаски, нарезать резьбы.
| Разряд работы | Норма штучного времени в часах на один корпус |
|---|---|
| 3 | 1,66 |
§ 69. Корпус верхний или нижний водомерной колонки
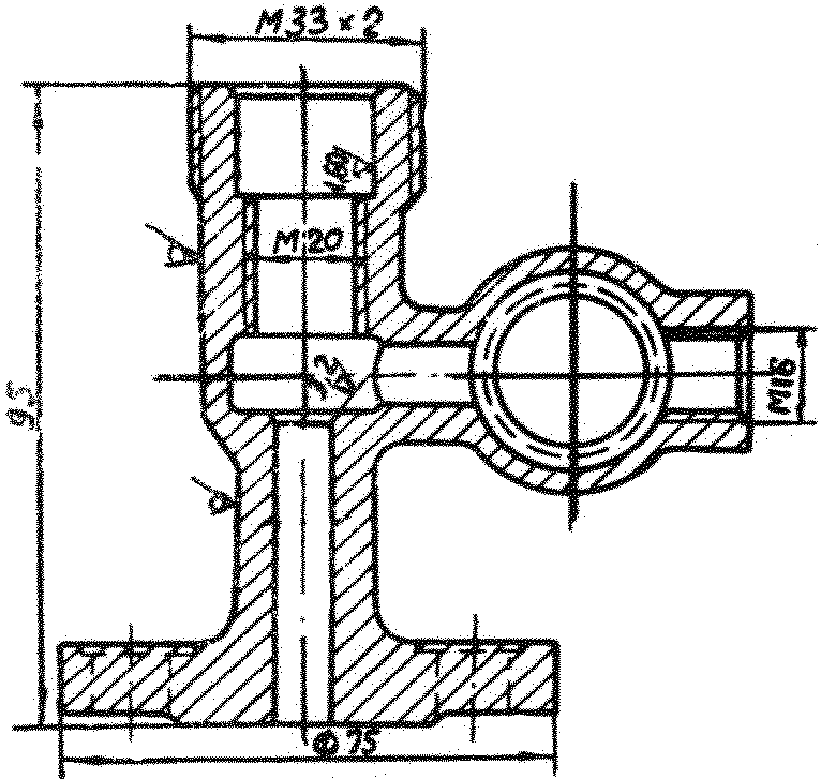
Состав работы. Токарная операция. Подрезать торцы, обточить наружные поверхности, сверлить, расточить отверстия, выточки под сальник, карманы. Обточить фаски, нарезать резьбы.
| Разряд работы | Норма штучного времени в часах на один корпус |
|---|---|
| 3 | 0,74 |
§ 70. Корпус клапана углового
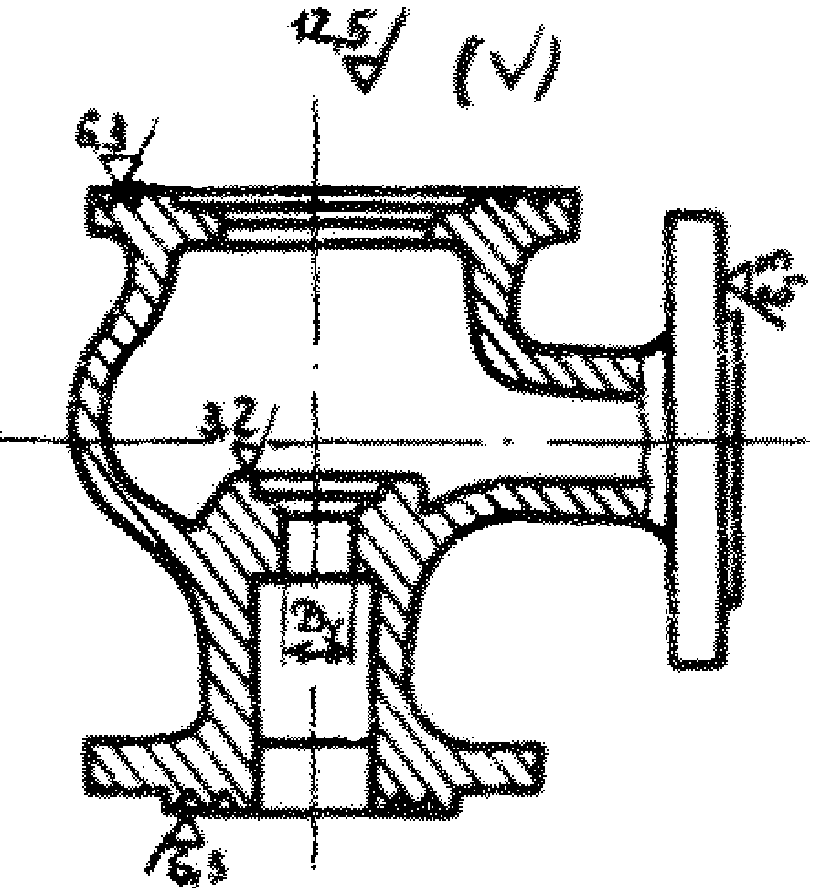
Состав работы. Токарная операция. Обточить три фланца, нанести риски уплотнения, расточить под крышку, расточить рабочее поле.
| Диаметр условного прохода Dу, мм | |||||||||
| 19 | 25 | 38 | 50 | 65 | 75 | 100 | 125 | 150 | 200 |
| Норма штучного времени в часах на один корпус | |||||||||
| 0,79 | 0,95 | 1,11 | 1,26 | 1,42 | 1,58 | 1,98 | 2,37 | 2,84 | 3,63 |
| Разряд работы | |||||||||
| 3 | 4 | 5 | |||||||
| а | б | в | г | д | е | ж | з | и | к |
Примечания: 1. При расточке канавки в «ласточкин хвост» в новом корпусе под прессовку кольца для рабочего поля к норме времени применять К = 1,2.
2. При обработке корпуса на расточном станке к норме времени применять К = 1,3.
§ 71. Корпус клапана углового (штуцерного)
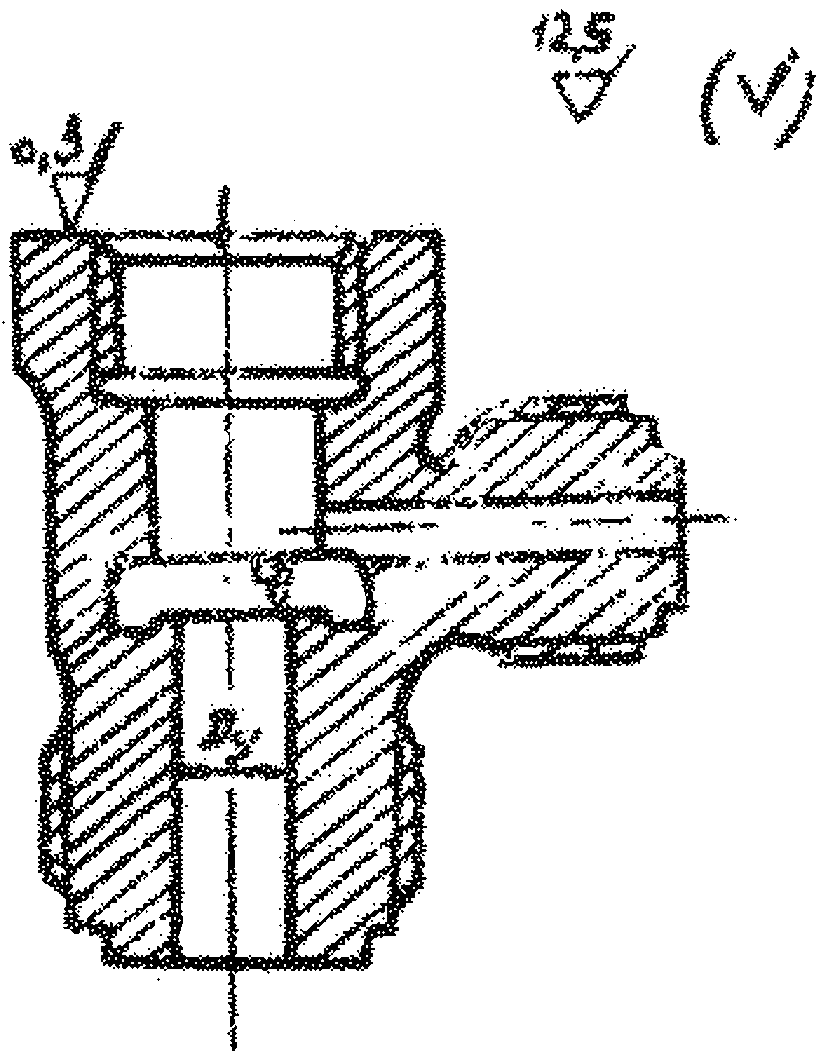
Состав работы. Токарная операция. Подрезать торцы, расточить, нарезать резьбу под крышку, выточить канавку и рабочее поле. Обточить отростки, нарезать резьбу.
Материал — бронза БрА9Мц2Л, заготовка — отливка.
| Разряд работы | Диаметр условного прохода Dу, мм | |||
| 15 | 20 | 25 | 32 | |
| Норма штучного времени в часах на один корпус | ||||
| 3 | 0,59 | 0,66 | 0,73 | 0,79 |
| а | б | в | г | |
§ 72. Корпус клапана углового (штуцерного). Ремонт
Состав работы. Токарная операция. Выверить по торцу и внутреннему диаметру, поднять и проточить рабочее поле, снять фаску.
| Разряд работы | Норма штучного времени в часах на один корпус |
|---|---|
| 3 | 0,10 |
§ 73. Коробка клапанная. Ремонт
Состав работы. Расточная операция 1. Проточить рабочие поля.
Расточная операция 2. Подрезать торцы под крышки клапана, нанести риски уплотнения.
Расточная операция 3. Вырезать старые уплотнительные кольца, расточить гнезда под запрессовку новых колец.
Расточная операция 4. Расточить, подрезать уплотнительные кольца после запрессовки.
Расточная операция 5. Подрезать торец фланца, нанести риски уплотнения.
§ 74. Кожух термооправы
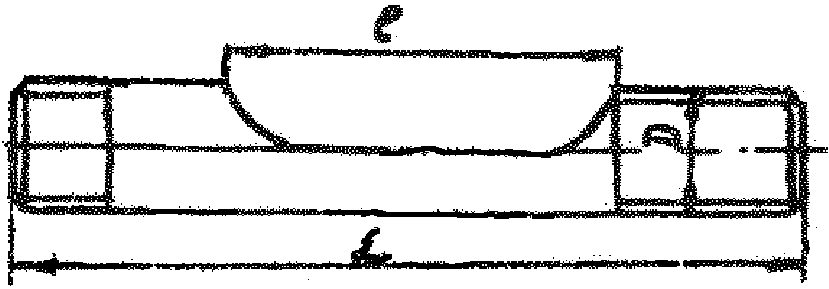
Состав работы. Токарная операция. Точить кожух термооправы с нарезкой резьбы.
Фрезерная операция. Фрезеровать окна кожуха термооправы.
| № п/п | Наименование операции | Разряд работы | Основные размеры кожуха, мм | ||||||||
| D | L | l | D | L | l | D | L | l | |||
| 20 | 120 | 80 | 25 | 180 | 120 | 30 | 250 | 150 | |||
| Норма штучного времени в часах на один кожух | |||||||||||
| 1 | Токарная | 3 | 0,32 | 0,40 | 0,45 | ||||||
| 2 | Фрезерная | 2 | 0,08 | 0,12 | 0,14 | ||||||
| а | б | в | |||||||||
Примечание. Токарную операцию п. 1в тарифицировать 3-м разрядом.
§ 75. Кран водомерной колонки
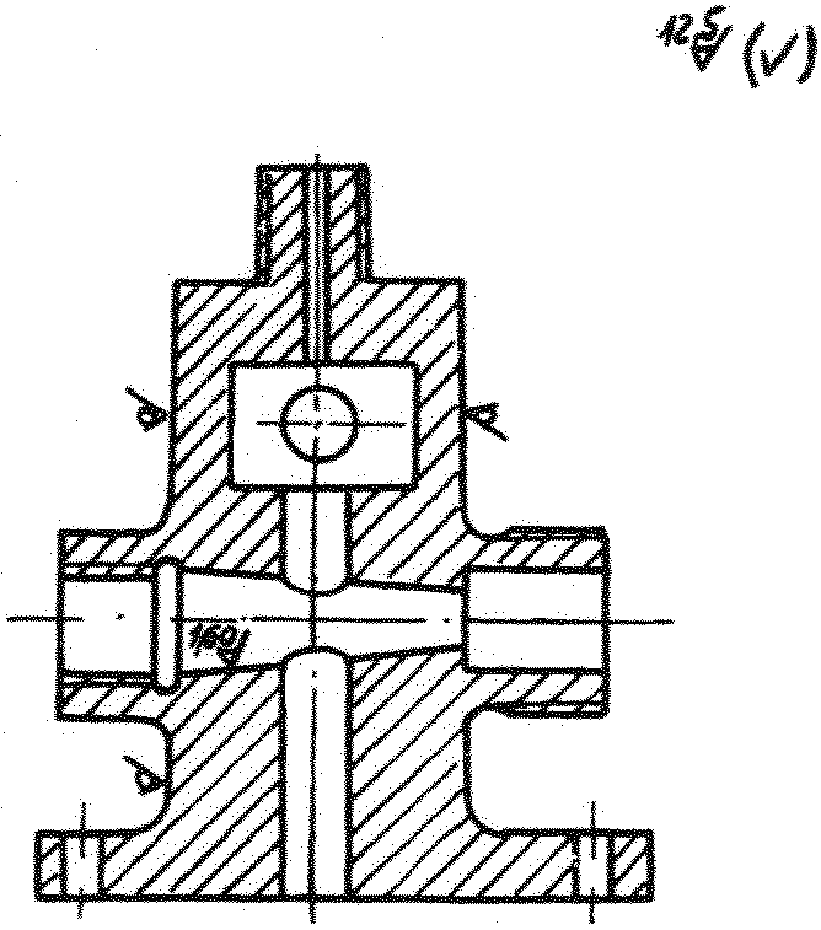
| Разряд работы | Диаметр условного прохода, мм | |||
| 18 | 25 | 30 | 40 | |
| Норма штучного времени в часах на один кран | ||||
| 3 | 3,00 | 3,40 | 3,63 | 3,95 |
| а | б | в | г | |
§ 76. Кран продувания Ду6
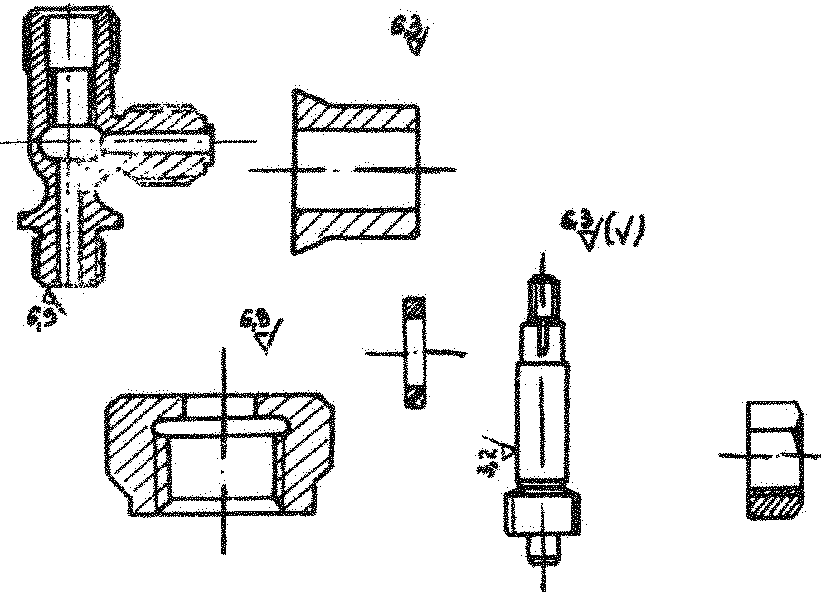
Состав работы. Токарная операция. Обработать корпус крана, маховик. Изготовить из прутка детали крана: шпиндель, гайку сальника, втулку, шайбу, гайку шпинделя.
Материал — бронза БрА9Мц2Л (корпус), сталь 251 (маховик), заготовка — отливка; латунь ЛС59-1 (шпиндель, гайка сальника, втулка сальника, шайба, гайка шпинделя), заготовка — прокат.
§ 77. Кран трехходовой для манометров Ду6
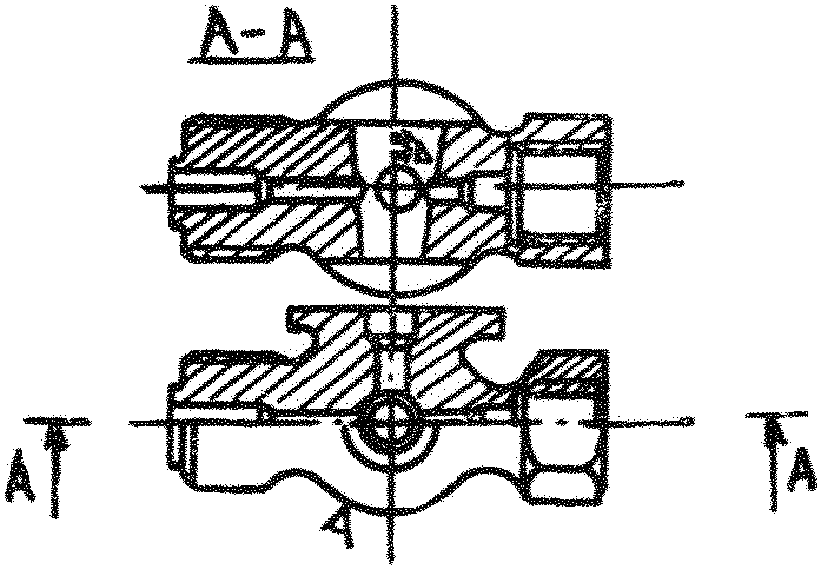
Состав работы. Токарная операция. Подрезать торцы, сверлить, расточить отверстия, нарезать резьбу, обточить фланец, нанести уплотнительные риски, обточить боковые поверхности и расточить гнездо. Выточить пробку, шайбу и гайку.
Материал — бронза БрАМц9-2 (пробка, шайба, гайка), заготовка — прокат; бронза БрА9Мц2Л (корпус), заготовка — отливка.
| № п/п | Наименование детали | Разряд работы | Норма штучного времени в часах на одну деталь |
|---|---|---|---|
| 1 | Корпус крана | 3 | 0,49 |
| 2 | Пробка | 3 | 0,25 |
| 3 | Гайка | 2 | 0,06 |
| 4 | Шайба | 2 | 0,04 |
§ 78. Кран штуцерный трехходовой сальниковый
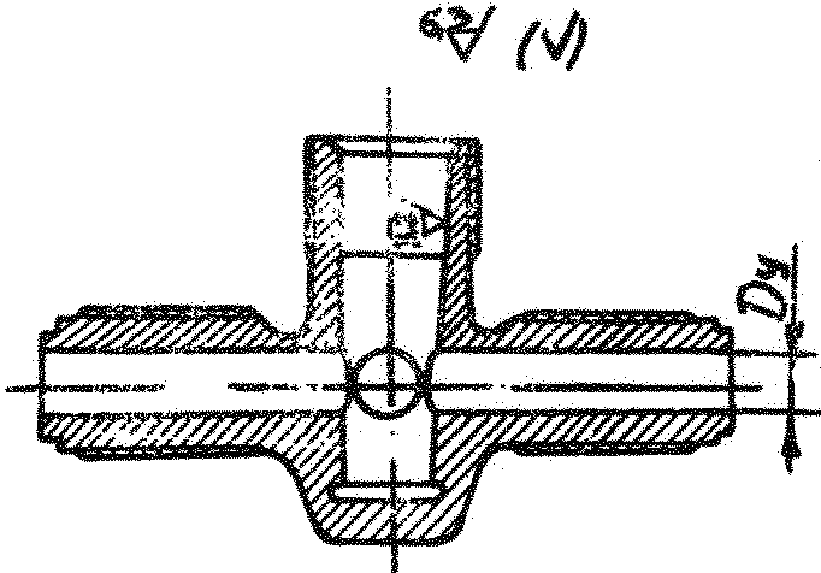
Состав работы. Токарная операция. Подрезать торцы, сверлить, расточить отверстия, конус. Обточить наружные поверхности, нарезать резьбу.
| Разряд работы | Диаметр условного прохода Dу, мм | ||||
| 6 | 10 | 15 | 20 | 25 | |
| Нормы штучного времени в часах на один кран | |||||
| 3 | 0,54 | 0,60 | 0,66 | 0,67 | 0,73 |
| а | б | в | г | д | |
§ 79. Кран для двигателя 9Д
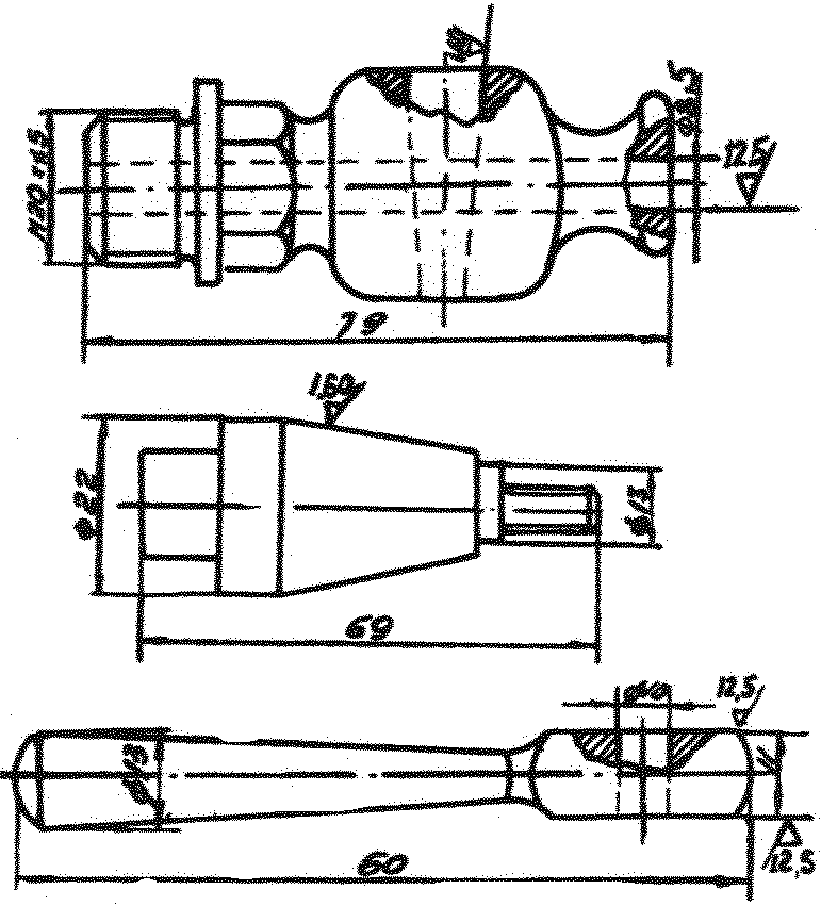
Состав работы. Токарная операция 1 (корпус). Подрезать торцы, обточить наружные поверхности, сверлить отверстия, расточить под пробку, зачистить шаровую поверхность, нарезать резьбу.
Фрезерная операция. фрезеровать грани под ключ.
Токарная операция 2 (пробка). Подрезать торцы, обточить наружные поверхности, подогнать конус по месту, нарезать резьбу.
Токарная операция 3 (ручка). Подрезать торцы, обработать наружные поверхности, торцевать плоскости, сверлить отверстие, шлифовать.
Материал — сталь Ст. 4, латунь ЛЖМц59-1-1, заготовка — прокат.
| № п/п | Наименование операции | Разряд работы | Норма штучного времени в часах на один кран |
|---|---|---|---|
| 1 | Токарная 1 | 3 | 0,63 |
| 2 | Фрезерная | 2 | 0,04 |
| 3 | Токарная 2 | 3 | 0,13 |
| 4 | Токарная 3 | 3 | 0,23 |
| Tпз для токарной 1 — 0,24 ч. | Tпз для токарной 2 — 0,24 ч. |
|---|---|
| Tпз для фрезерной — 0,10 ч. | Tпз для токарной 3 — 0,24 ч. |
§ 80. Крестовина
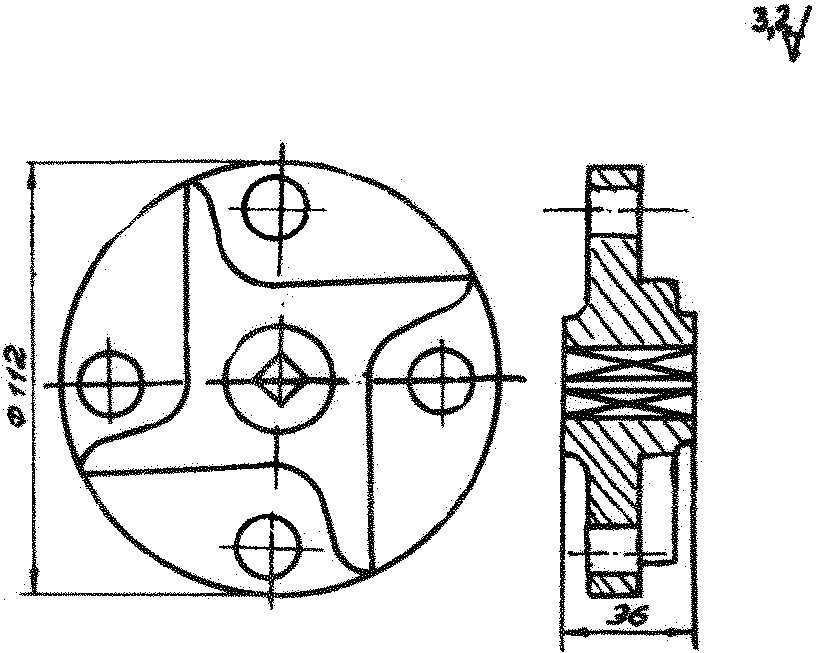
Состав работы. Токарная операция. Произвести полную токарную обработку крестовины с двух установок.
Фрезерная операция. Фрезеровать четыре лопасти на торце крестовины на глубину 7 мм.
Долбежная операция. Долбить квадрат в ступице крестовины размером 18 x 18 мм.
| № п/п | Наименование операции | Норма штучного времени в часах на одну крестовину |
|---|---|---|
| 1 | Токарная | 0,41 |
| 2 | Фрезерная | 0,60 |
| 3 | Долбежная | 0,09 |
§ 81. Кронштейн (задрайка клиновая на тягах для дверей)
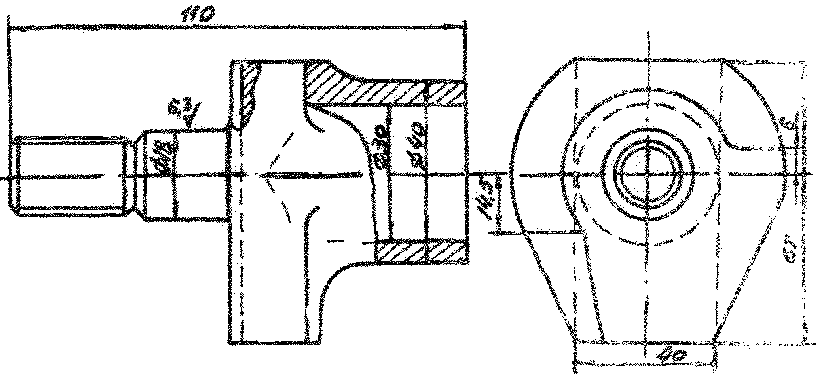
Состав работы. Токарная операция. Проточить по наружному диаметру фланец. Подрезать торец, снять фаски, сверлить глухое отверстие. Переустановить, подрезать торец, проточить <...> под резьбу, снять фаску, прорезать канавку. Проточить, шлифовать хвостовик, подрезать торец фланца. Нарезать резьбу на хвостовике.
фрезерная операция. Фрезеровать место под прокладку.
Материал — сталь Ст. 4, заготовка — поковка. Обработка по 12 — 14-му квалитетам.
| № п/п | Наименование операции | Разряд работы | Норма штучного времени в часах на один кронштейн |
|---|---|---|---|
| 1 | Токарная | 2 | 0,35 |
| 2 | Строгальная | 2 | 0,37 |
| 3 | Фрезерная | 2 | 0,08 |
§ 82. Крышка с резьбой
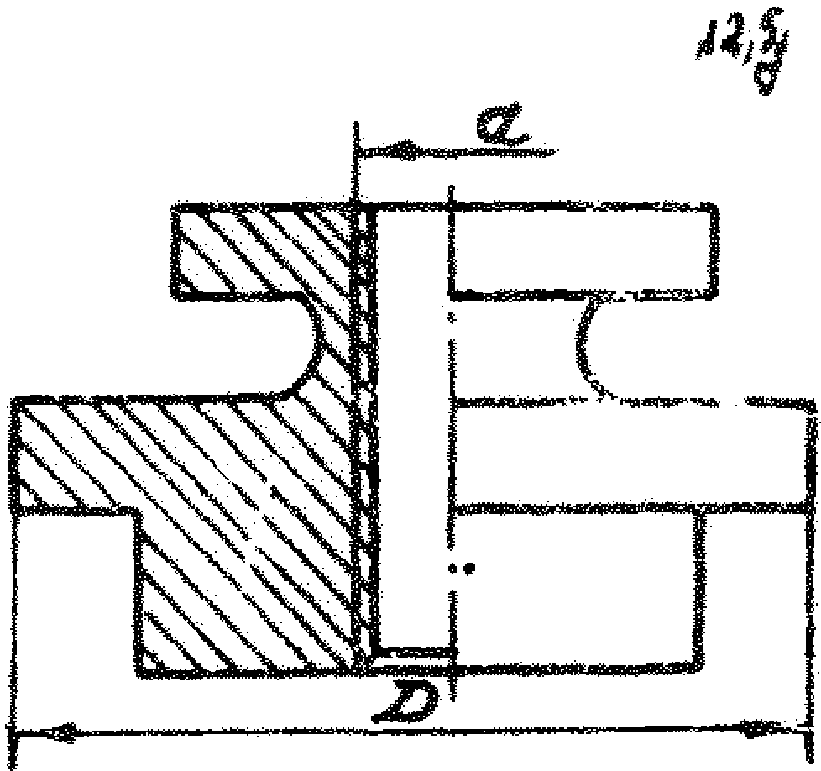
Состав работы. Токарная операция. Обточить крышку, сверлить, расточить отверстие, нарезать резьбу.
Материал — чугун СЧ18, заготовка — отливка. Обработка по 12 — 14-му квалитетам.
| Разряд работы | Диаметр крышки D, мм | |||||||
| 20 | 25 | 40 | 80 | 120 | 150 | 200 | ||
| Диаметр резьбы d, мм | ||||||||
| 12 | 18 | 27 | 48 | 52 | 60 | 60 | 80 | |
| Норма штучного времени в часах на одну крышку | ||||||||
| 2 | 0,15 | 0,20 | - | - | - | - | - | |
| 3 | - | - | 0,30 | 0,38 | 0,48 | 0,58 | 0,73 | |
| а | б | в | г | д | е | ж | ||
Примечания: 1. При обработке крышки из прутка к норме времени применять К = 1,3.
2. При протечке старых крышек к норме времени применять К = 0,4.
§ 83. Крышка клапана ВВД
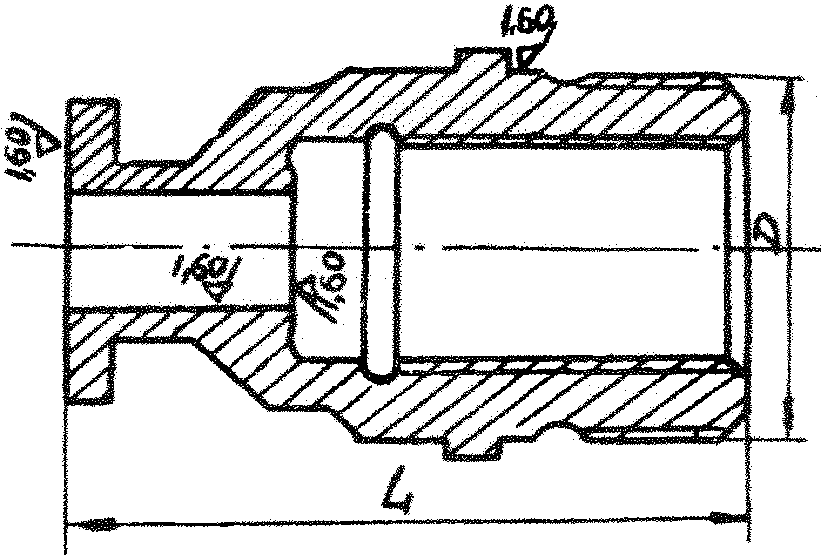
Состав работ. Токарная операция. Проточить по диаметру 1 торцу, отрезать, перустановить. Сверлить, расточить отверстие, проточить канавку, обточить наружные поверхности, фаски, нарезать резьбы.
| № п/п | Длина L, мм | Наружный диаметр резьбы D, мм | ||
| 56 | 60 | 72 | ||
| Норма штучного времени в часах на одну крышку | ||||
| 1 | 98 | 0,65 | - | - |
| 2 | 98 | - | 0,65 | - |
| 3 | 130 | - | - | 0,77 |
| а | б | в | ||
§ 84. Крышка углового фланцевого клапана
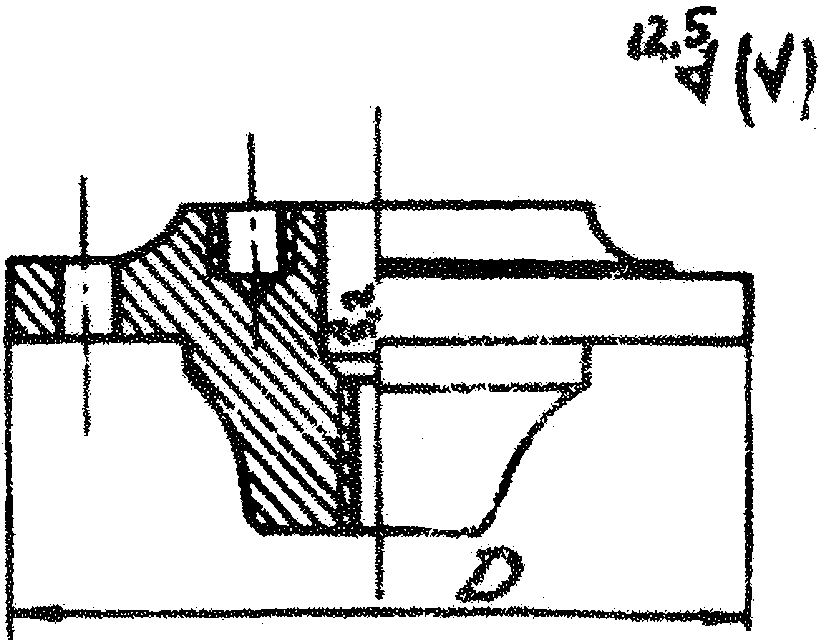
Состав работы. Токарная операция. Подрезать торцы, расточить отверстия под шпиндель и сальник, обточить по наружному диаметру, нарезать резьбу.
Материал — бронза БрА9Мц2Л, заготовка — отливка.
§ 85. Крышка клапана запорного фланцевого
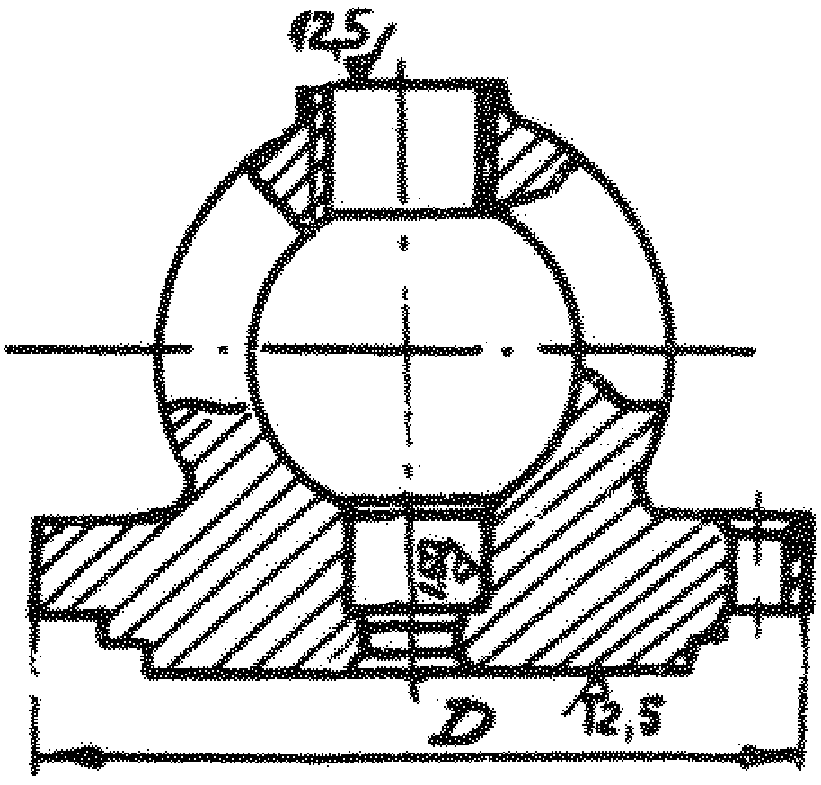
Состав работы. Токарная операция 1. Обточить фланец, сверлить, расточить отверстия под шпиндель и сальник, подрезать, расточить отверстие, нарезать трапецеидальную резьбу в кронштейне.
Токарная операция 2 (ремонт). Подрезать торец фланца, бурта, прорезать резьбу.
Материал — бронза БрА9Мц2Л, заготовка — отливка. Обработка по <...> квалитетам.
Примечания: 1. При нарезании двухзаходной резьбы к норме времени применять К = 1,2.
2. При обработке крышки без резьбы к норме времени применять К = 0,8.
3. При обработке крышки с метрической резьбой к норме времени применять К = 0,9 — разряд 2.
4. При ремонте только торца фланца к норме времени токарной операции 2 применять К = 0,6.
§ 86. Крышка клапана запорного штуцерного
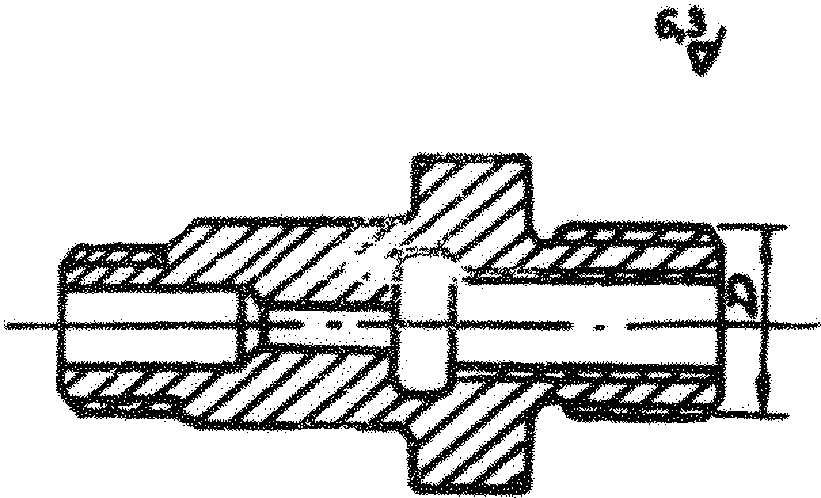
Состав работы. Токарная операция. Обточить наружные поверхности, нарезать метрические резьбы, сверлить и расточить отверстие под сальник и резьбу, нарезать трапецеидальную резьбу.
Фрезерная операция. фрезеровать шестигранник.
Материал — бронза БрА9Мц2Л, заготовка — отливка.
Примечание. При изготовлении крышек клапана ВВД работу токарной операции тарифицировать 4-м разрядом.
§ 87. Крыша клапана проходного запорного штуцерного
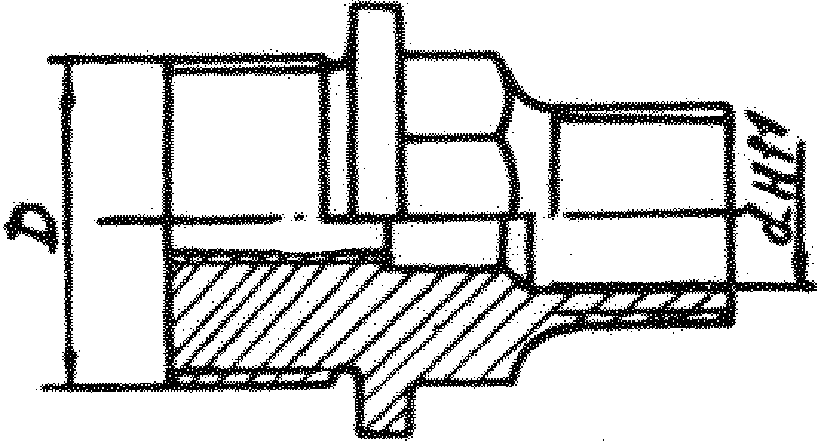
Состав работы. Токарная операция. Подрезать торцы, обточить наружные поверхности, нарезать резьбы, сверить и расточить отверстия, нарезать резьбу под шпиндель.
Материал — бронза БрАМц9-2, заготовка — прокат.
Примечания: 1. При нарезке трапецеидальной резьбы под шпиндель, к норме времени применять К = 1,2.
2. При изготовлении крышек клапана ВВД работу тарифицировать 4-м разрядом.
§ 88. Крышка лабиринтовая
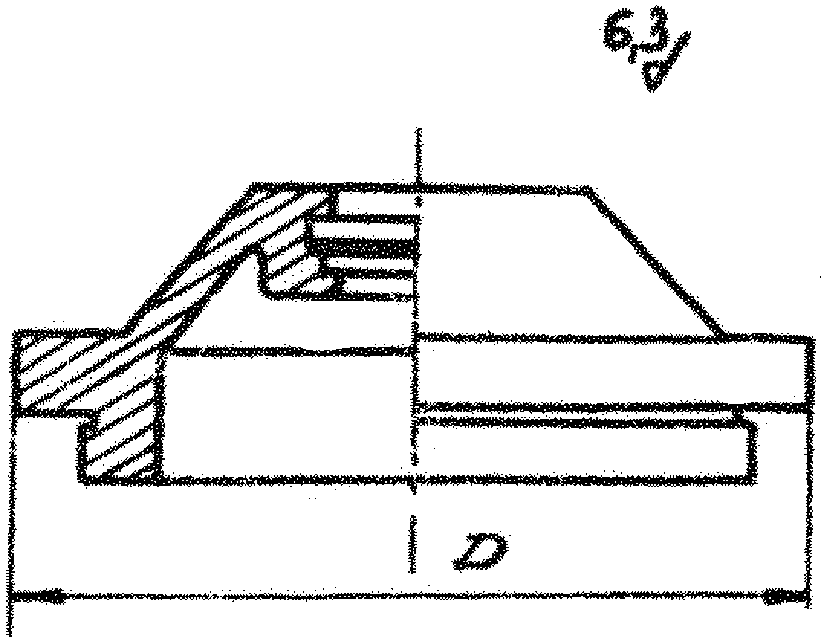
Состав работы. Токарная операция. Подрезать торцы, проточить по наружному диаметру, сверлить, расточить отверстия, прорезать канавки.
Материал — сталь Ст. 4, заготовка — поковка.
| Разряд работы | Диаметр крышки D, мм | |||||
| 60 | 80 | 95 | 110 | 130 | 150 | |
| Норма штучного времени в часах на одну крышку | ||||||
| 3 | 0,63 | 0,71 | 0,79 | 0,95 | 1,11 | 1,18 |
| а | б | в | г | д | е | |
Примечание. При изготовлении крышек из круглого проката к норме времени применять К = 1,3.
§ 89. Крышка лабиринтовая
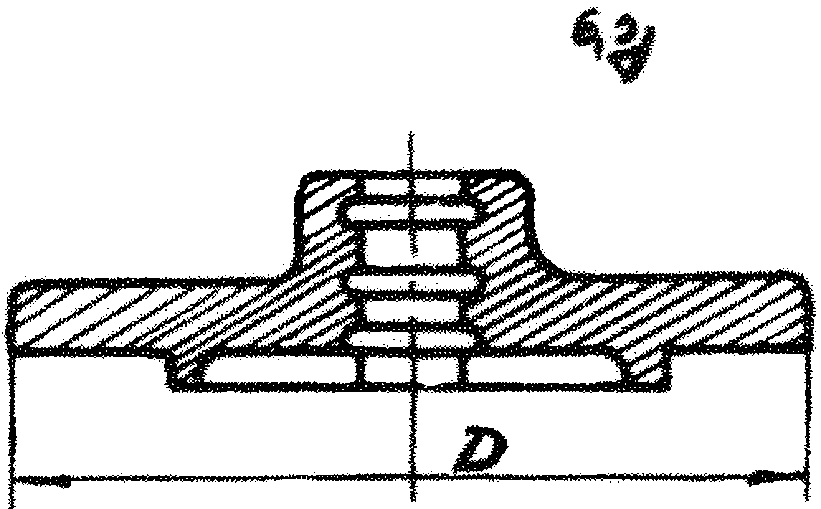
Состав работы. Токарная операция. Подрезать торцы, сверлить и расточить отверстие, прорезать три канавки. Точить крышу по наружному диаметру.
Материал — сталь Ст. 4, заготовка — поковка.
| Разряд работы | Диаметр крышки D, мм | |||||
| 60 | 80 | 95 | 110 | 130 | 150 | |
| Норма штучного времени в часах на одну крышку | ||||||
| 3 | 0,47 | 0,55 | 0,63 | 0,71 | 0,79 | 0,87 |
| а | б | в | г | д | е | |
Примечание. При изготовлении крышек с одной канавкой, к норме времени применять К = 0,9.
§ 90. Крышка муфтового клапана
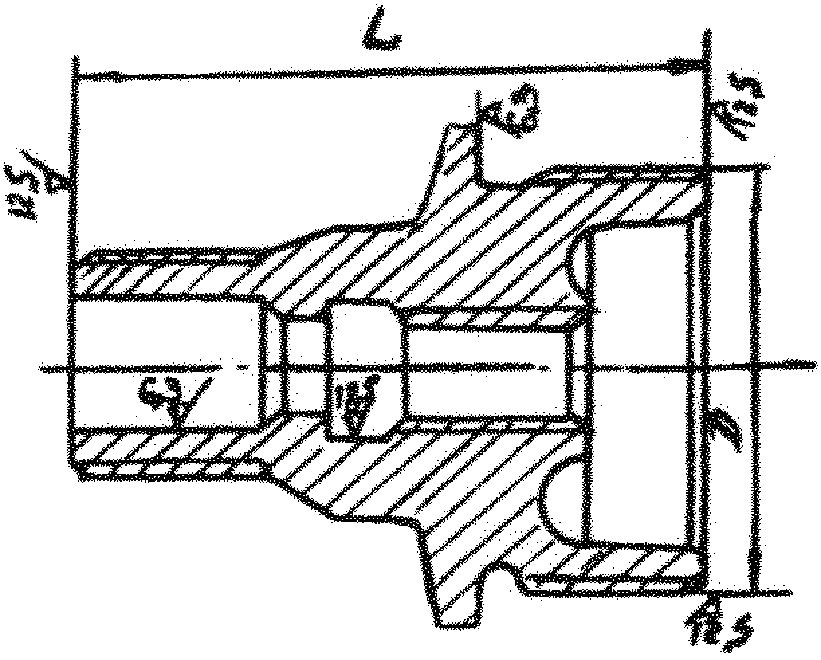
Состав работы. Токарная операция. Подрезать торцы, сверлить, расточить отверстие, прорезать канавки, нарезать трапецеидальную резьбу. Обточить наружные диаметры, нарезать наружные резьбы.
Фрезерная операция. Фрезеровать шестигранник.
Материал — бронза БрА9Мц2Л, заготовка — отливка.
| Токарная операция | |||||||
| Разряд работы | Диаметр метрической резьбы D, мм | ||||||
| 36 | 45 | 52 | 68 | 85 | 85 | 95 | |
| Длина L, мм | |||||||
| 47 | 53 | 62 | 67 | 72 | 85 | 88 | |
| Норма штучного времени в часах на одну крышку | |||||||
| 3 | 0,59 | 0,65 | 0,74 | 0,83 | 0,91 | 0,99 | 1,03 |
| а | б | в | г | д | е | ж | |
| Фрезерная операция | ||||
| Разряд работы | Размер под ключ, мм | |||
| 27 | 32 | 36 | 41 | |
| Норма штучного времени в часах на одну крышку | ||||
| 2 | 0,04 | 0,04 | 0,05 | 0,06 |
| а | б | в | г | |
Примечание. При изготовлении крышки из прутка или поковки к норме времени применять К = 1,25.
§ 91. Крышка клинкета
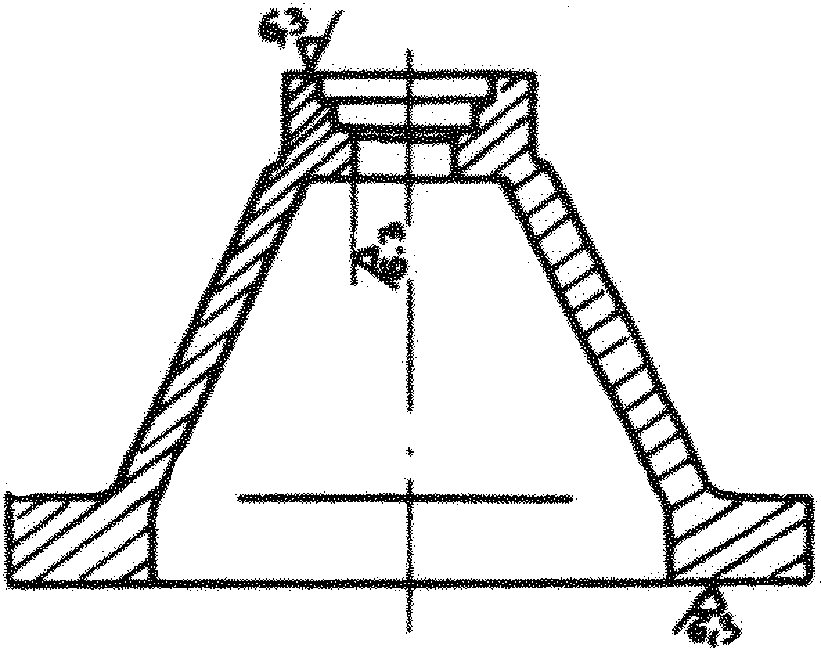
Состав работы. Токарная операция. Подрезать торцы, сверлить, расточить отверстие и выточки, обточить фаску.
Материал — бронза БрА9Мц2Л, заготовка — отливка.
| Разряд работы | Диаметр условного прохода клинкета, мм | ||||||||
| 100 | 125 | 150 | 175 | 200 | 225 | 250 | 275 | 300 | |
| Норма штучного времени в часах на одну крышку | |||||||||
| 3 | 0,28 | 0,32 | 0,35 | 0,38 | 0,42 | - | - | - | - |
| 4 | - | - | - | - | - | 0,46 | 0,50 | 0,54 | 0,59 |
| а | б | в | г | д | е | ж | з | и | |
§ 92. Крышка клапана
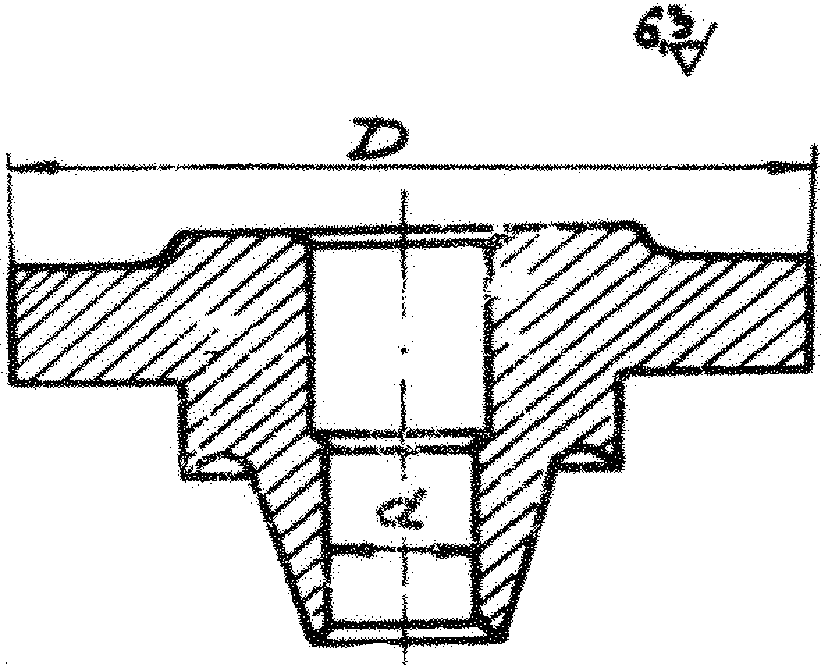
Состав работы. Токарная операция. Подрезать торцы, точить направляющий бурт, сверлить, расточить отверстие для сальника и штока.
Материал — бронза БрА9Мц2Л, заготовка — отливка.
| Разряд работы | Диаметр фланца D, мм | |||||||
| 100 | 140 | 150 | 166 | 185 | 200 | 235 | 250 | |
| Внутренний диаметр d, мм | ||||||||
| 25 | 32 | 38 | 50 | 65 | 75 | 100 | 120 | |
| Норма штучного времени в часах на одну крышку | ||||||||
| 3 | 0,47 | 0,60 | 0,63 | 0,71 | 0,79 | 0,87 | 1,03 | 1,11 |
| а | б | в | г | ж | е | ж | з | |
Примечание. При ремонте старых крышек (подрезать торец фланца и расточить внутренний диаметр) к норме времени применять К = 0,4.
§ 93. Крышка палубных стаканов
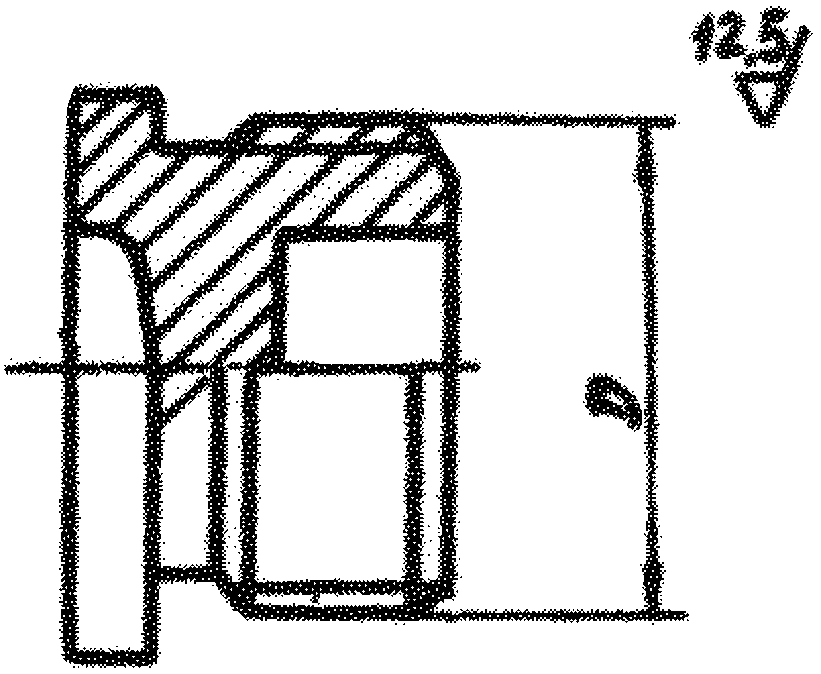
Состав работы. Токарная операция. Подрезать торец, расточить отверстие, обточить по наружному диаметру, проточить канавку, снять фаску, нарезать резьбу, отрезать, подрезать торец, обточить по наружному диаметру.
Фрезерная операция. Фрезеровать шлиц.
Материал — бронза ЛМц58-2, заготовка — прокат до диаметра 50 мм, свыше — отливка.
§ 94. Масленка колпачковая (Штауфера)
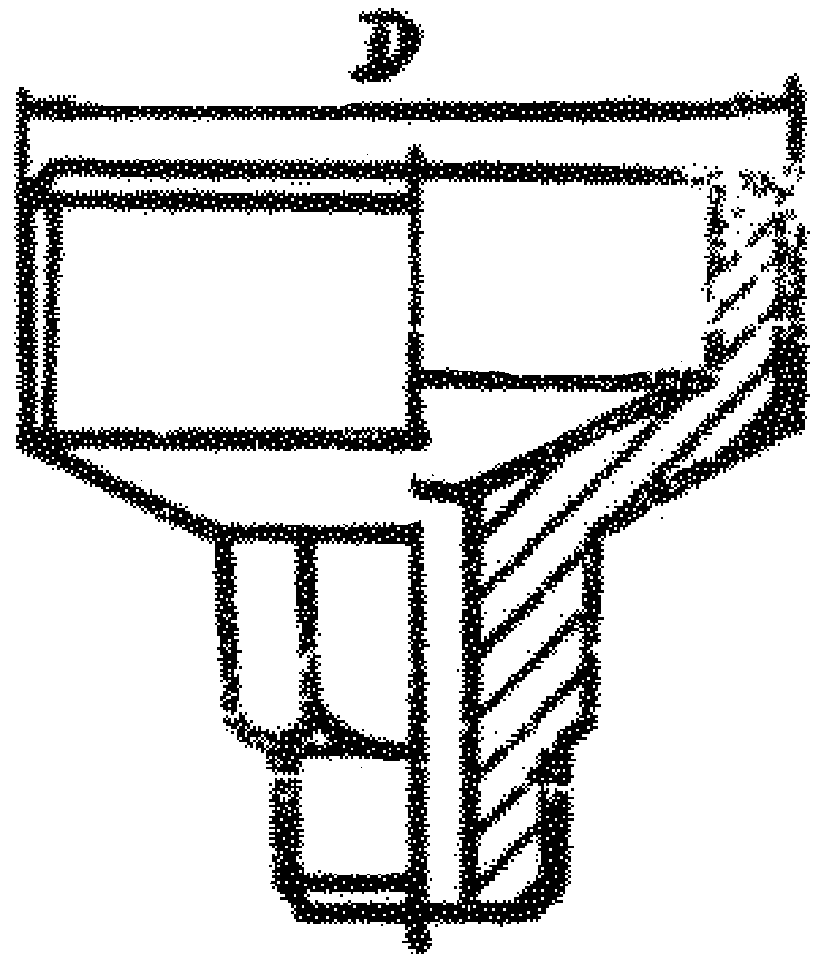
Состав работы. Токарная операция 1. Подрезать торец, обточить хвостовик масленки, сверлить отверстие, нарезать на хвостовике резьбу, переустановить, подрезать торец, сверлить глухое отверстие, расточить. Установить на оправке, поджать центром задней бабки, проточить по наружному диаметру, нарезать резцом резьбу, зачистить напильником.
Фрезерная операция. Фрезеровать шестигранник на хвостовике корпуса под ключ.
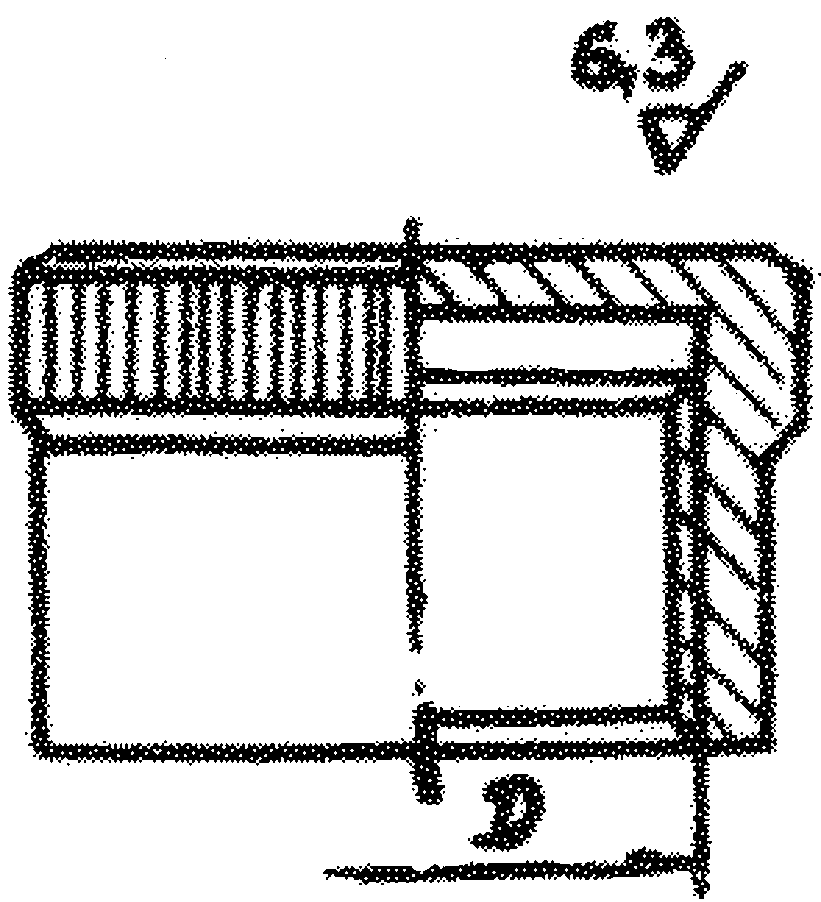
Состав работы. Токарная операция 2. Подрезать торец, сверлить глухое отверстие, расточить под резьбу, прорезать канавку, нарезать резьбу резцом, отрезать, установить на резьбовую оправку, подрезать торец в размер, проточить по наружному диаметру и бурт под накатку, накатать крышку.
§ 95. Масленка с двумя клапанами (лубрикатор)
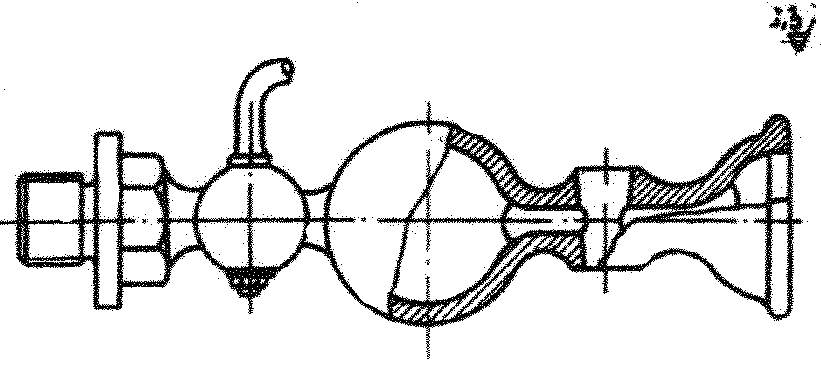
Состав работы. Токарная операция. Подрезать торцы, обточить наружные поверхности, расточить гнезда под пробки, обточить под резьбу, нарезать резьбу.
| Разряд работы | Емкость масленки, см3 | ||||
| 30 | 60 | 120 | 250 | 500 | |
| Норма штучного времени в часах на одну масленку | |||||
| 3 | 1,26 | 1,58 | 1,90 | 2,21 | 2,53 |
| а | б | в | г | д | |
Примечания: 1. При изготовлении масленки с одним краном к норме времени применять К = 0,7.
2. При изготовлении масленки из прутка к норме времени применять К = 1,8.
§ 96. Маховик
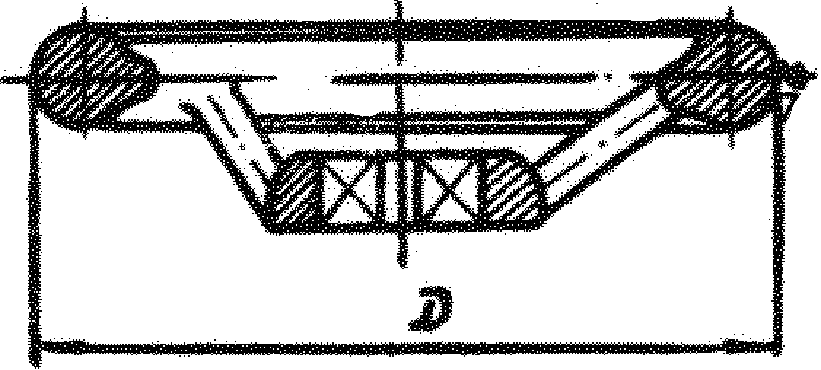
Состав работы. Токарная операция. Подрезать торцы ступицы, сверлить отверстие под долбление квадрата, снять фаски, обработать обод под хромирование.
Материал — чугун, Сч. 21, заготовка — отливка.
| Разряд работы | Диаметр маховика D, мм | ||||||
| 125 | 160 | 200 | 250 | 320 | 400 | 500 | |
| Норма штучного времени в часах на один комплект | |||||||
| 2 | 0,22 | 0,25 | 0,30 | - | - | - | - |
| 3 | - | - | - | 0,35 | 0,41 | 0,51 | 0,57 |
| а | б | в | г | д | е | ж | |
Примечание. При обработке маховика без проточки обода, к норме времени применять К = 0,5.
§ 97. Муфта прямая
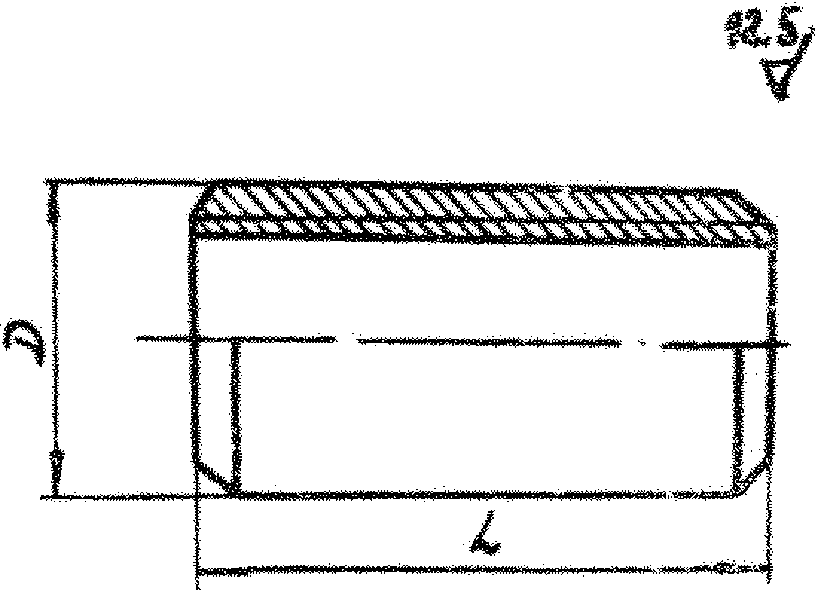
Состав работы. Токарная операция. Подрезать торцы, сверлить, расточить отверстие, снять фаски, обточить по наружному диаметру, отрезать, нарезать резьбу.
Материал — сталь Ст. 4, заготовка — прокат.
| Длина L, мм | |||||||
| 25 | 30 | 35 | 40 | 40 | 45 | 50 | 60 |
| Диаметр муфты D, мм | |||||||
| 20 | 28 | 29 | 34 | 42 | 52 | 60 | 71 |
| Норма штучного времени в часах на одну муфту | |||||||
| 0,08 | 0,09 | 0,10 | 0,12 | 0,16 | 0,20 | 0,22 | 0,33 |
| Разряд работы | |||||||
| 2 | 3 | ||||||
| а | б | в | г | д | е | ж | з |
Примечания: 1. При изготовлении муфты из трубы к норме времени применять К = 0,7.
2. При нарезке резьбы с двух сторон (левой и правой) к норме времени применять К = 1,2.
§ 98. Муфта для соединения труб
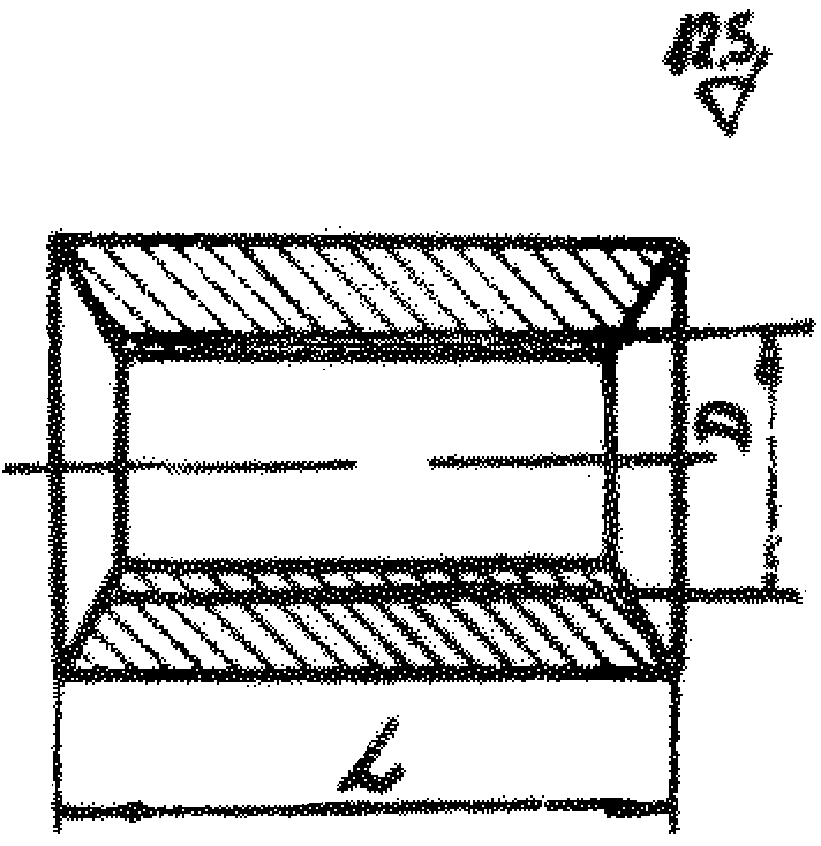
Состав работы. Токарная операция. Подрезать торец, сверлить, расточить отверстие, снять фаски, отрезать, нарезать резьбу.
§ 99. Наклепыш, приварыш
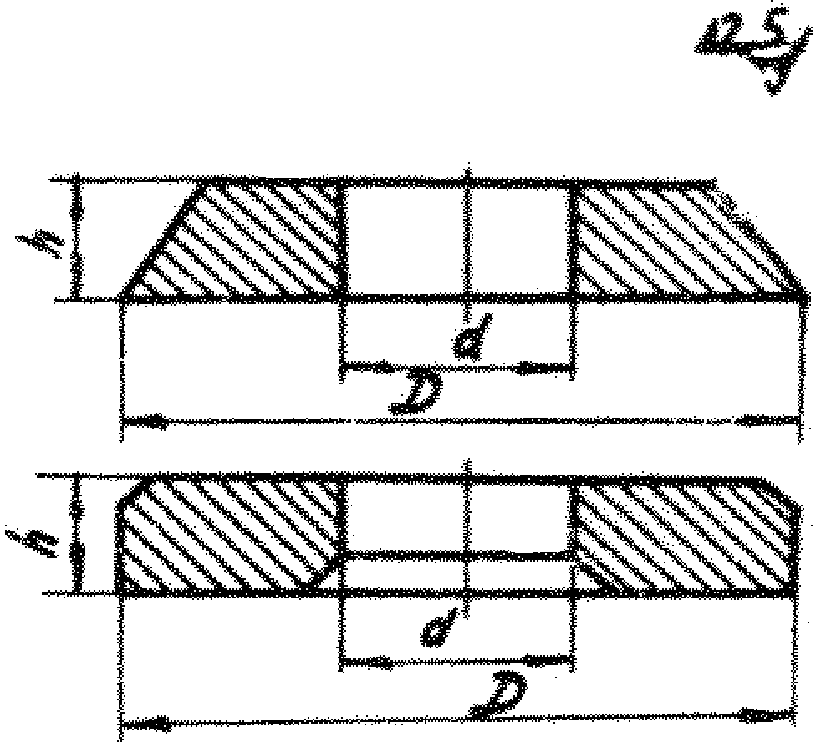
Состав работы. Токарная операция. Подрезать торец, сверлить и расточить отверстие, точить конус, фаску под сварку, переустановить, подрезать торец, снять фаску.
Материал — сталь Ст. 4, заготовка — поковка, до диаметра D 130 мм без отверстия, свыше — с отверстием.
§ 100. Наконечник кабельный
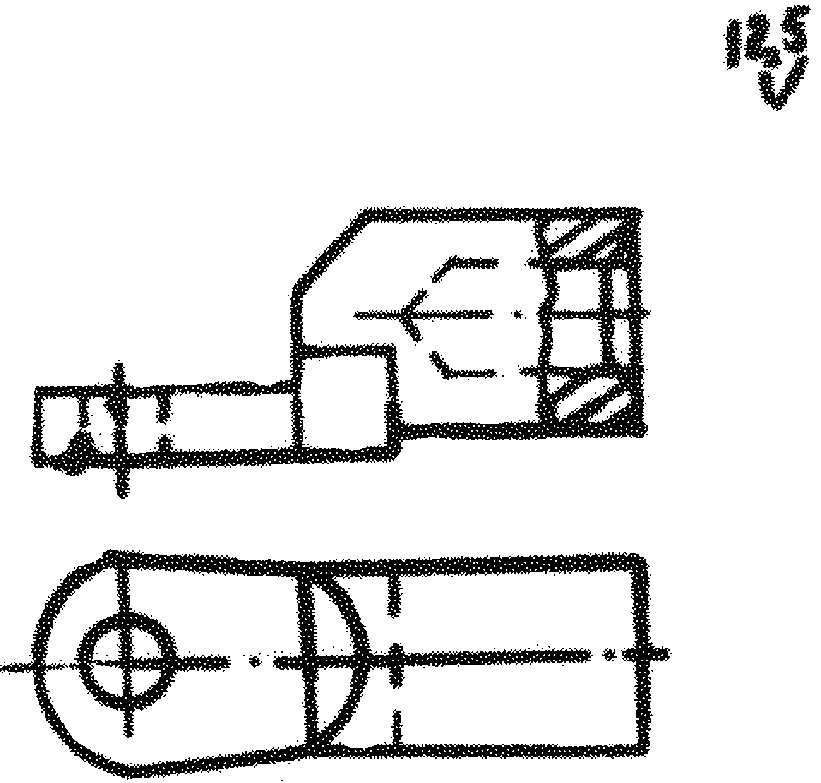
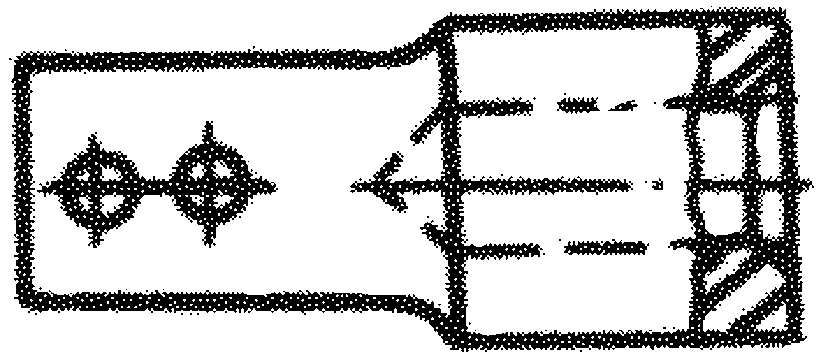
Состав работы. Токарная операция. Подрезать торец, сверлить отверстие, снять фаску, проточить по наружному диаметру.
Фрезерная операция. Фрезеровать контактную плоскость, торец и конус.
§ 101. Ниппель
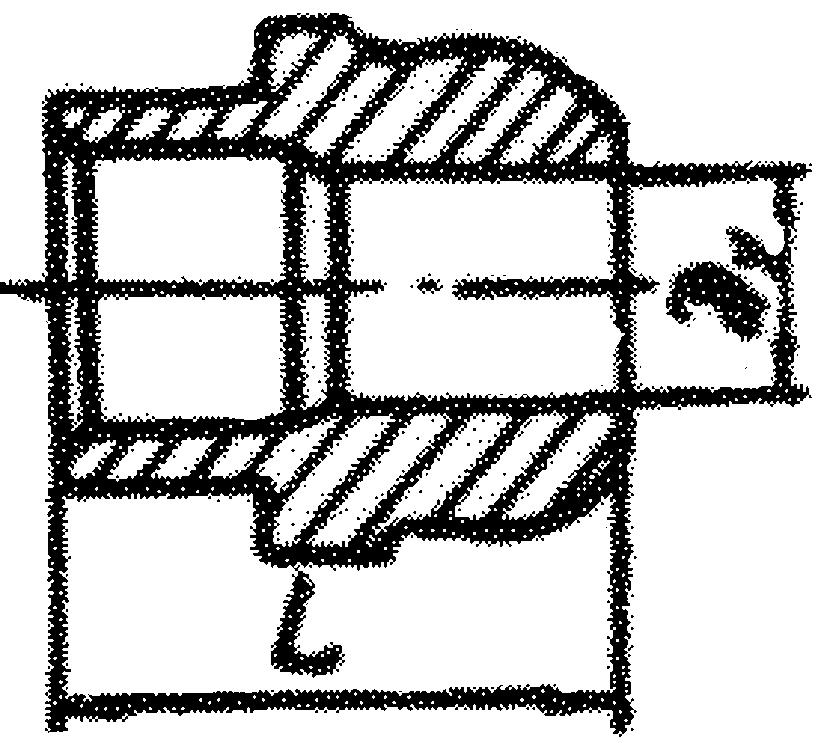
Состав работы. Токарная операция. Подрезать торец, проточить наружный диаметр, обточить сферу ниппеля, зачистить шлифовальной шкуркой, сверлить, расточить отверстие, отрезать, подрезать торец, рассверлить, расточить отверстие, снять фаску, проточить уступ до бурта, проточить бурт.
| Диаметр условного прохода Dу, мм | Длина L, мм | Норма штучного времени в часах на один ниппель |
|---|---|---|
| 3 | 18 | 0,06 |
| 6 | 20 | 0,07 |
| 7 | 22 | 0,07 |
| 8 | 25 | 0,08 |
| 13 | 28 | 0,09 |
| 15 | 30 | 0,10 |
| 20 | 33 | 0,11 |
| 25 | 35 | 0,12 |
| 32 | 36 | 0,13 |
§ 102. Ниппель штуцерно-торцового соединения
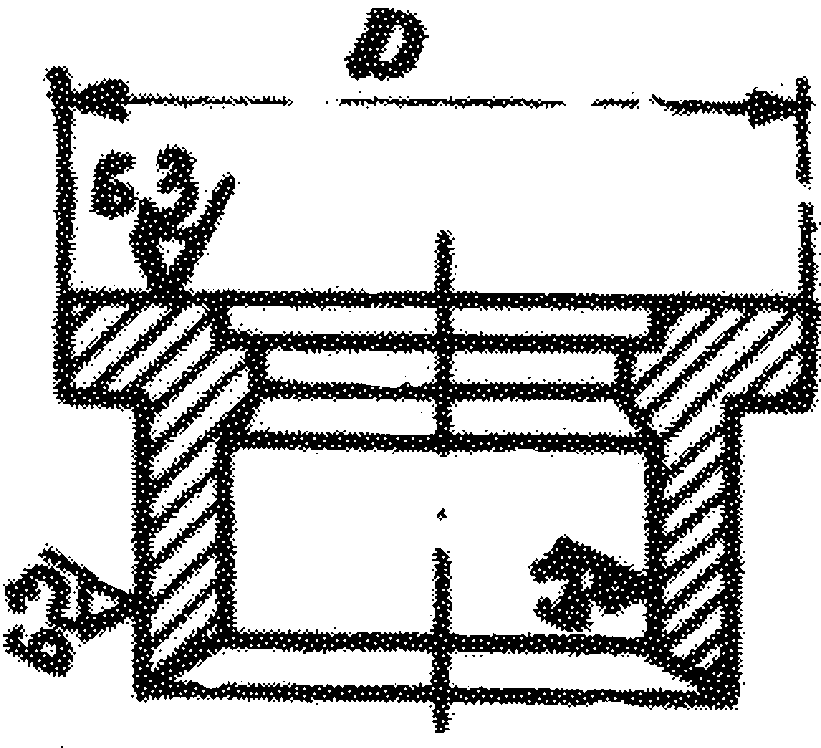
Состав работы. Токарная операция. Подрезать торцы, сверлить, расточить отверстие, снять фаску. Проточить по наружному диаметру, отрезать, расточить выточку под штуцер.
Материал — сталь Ст. 4, заготовка — прокат.
Обработка по 12 — 14-му квалитетам.
| Разряд работы | Диаметр буртика D, мм | ||||||
| 15,8 | 19,8 | 24,8 | 33 | 36 | 45 | 53 | |
| Диаметр условного прохода трубы, мм | |||||||
| 3 | 6 | 10 | 15 | 20 | 25 | 32 | |
| Норма штучного времени в часах на одни ниппель | |||||||
| 2 | 0,084 | 0,088 | 0,091 | 0,097 | 0,104 | 0,112 | 0,120 |
| а | б | в | г | д | е | ж | |
Примечания: 1. При расточке старых ниппелей, к норме времени применять К = 0,30.
2. При изготовлении ниппелей из штампованной заготовки, к норме времени применять К = 0,75.
§ 103. Обойма металлической набивки
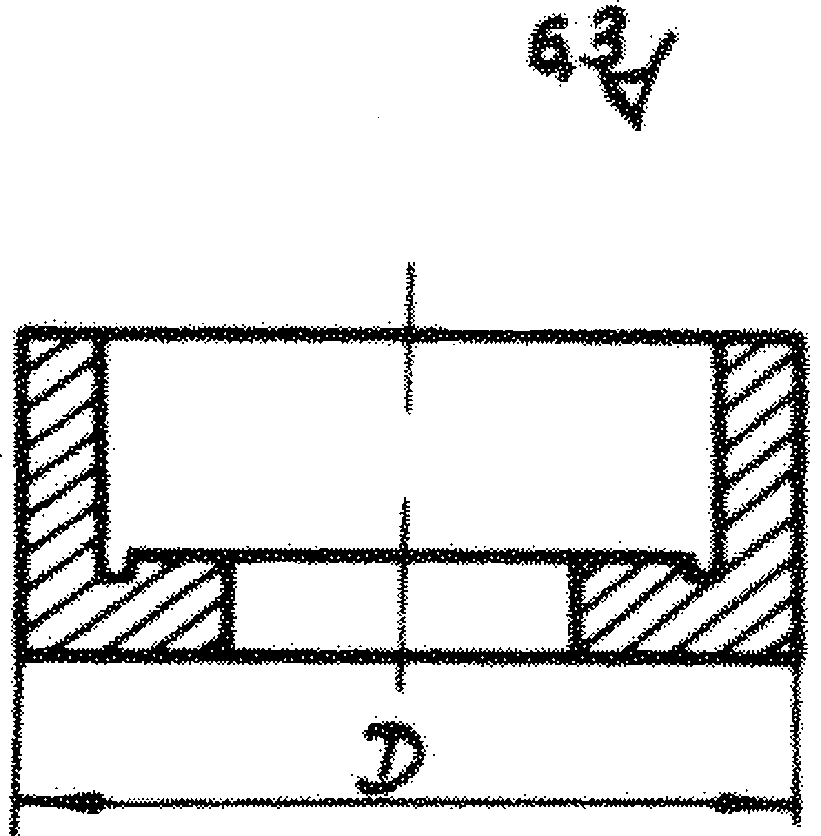
Состав работы. Токарная операция. Подрезать торцы, расточить отверстие, прорезать канавку, обточить наружную поверхность.
Материал — чугун СЧ18, заготовка — отливка. Обработка по 8 — 11-му квалитетам.
| Разряд работы | Наружный диаметр обоймы D, мм | |||||
| 100 | 125 | 150 | 175 | 200 | 250 | |
| Норма штучного времени в часах на одну обойму | ||||||
| 3 | 0,20 | 0.29 | 0,37 | 0,43 | 0,50 | 0,62 |
| а | б | в | г | д | е | |
§ 104. Обойма задрайки, тип 1
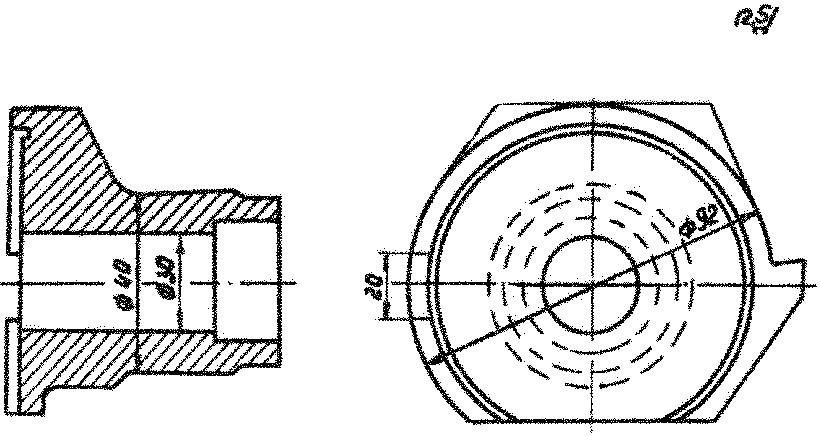
Состав работы. Товарная операция. Произвести полную токарную обработку обоймы.
Строгальная операция. Строгать плоскости контура зуба обоймы, паз на торце обоймы, уступ с обработкой стороны фланца.
Фрезерная операция. Фрезеровать уступ обоймы по контуру.
Материал — сталь Ст. 4, заготовка — поковка. Обработка по 12 — 14-му квалитетам.
| № п/п | Наименование операции | Разряд работы | Норма штучного времени в часах на одну обойму |
|---|---|---|---|
| 1 | Токарная | 2 | 0,55 |
| 2 | Строгальная | 2 | 0,41 |
| 3 | Фрезерная | 2 | 0,11 |
§ 105. Обойма задрайки, тип 2
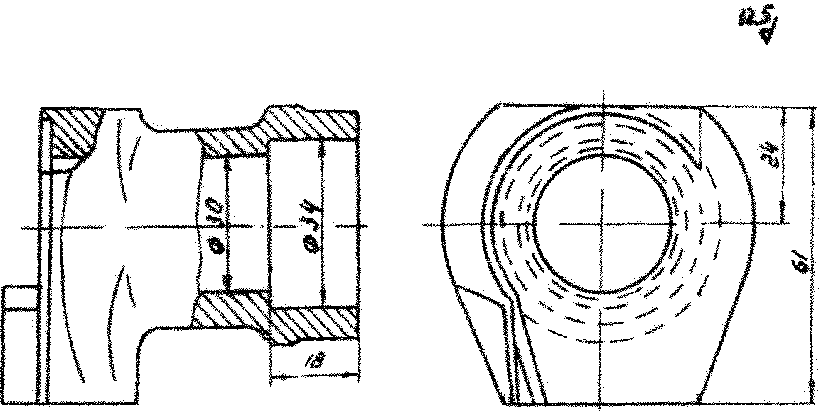
Состав работы. Товарная операция. Произвести полную токарную обработку обоймы.
Строгальная операция. Строгать обойму по контуру, строгать две плоскости, уступ с торцевой стороны обоймы.
Фрезерная операция. Фрезеровать место под прокладку выступ, два скоса.
Материал — сталь Ст. 4, заготовка — поковка. Обработка по 12 — 14-му квалитетам.
| № п/п | Наименование операции | Разряд работы | Норма штучного времени в часах на одну обойму |
|---|---|---|---|
| 1 | Токарная | 2 | 0,41 |
| 2 | Строгальная | 2 | 0,35 |
| 3 | Фрезерная | 2 | 0,24 |
§ 106. Обойма задрайки, тип 3
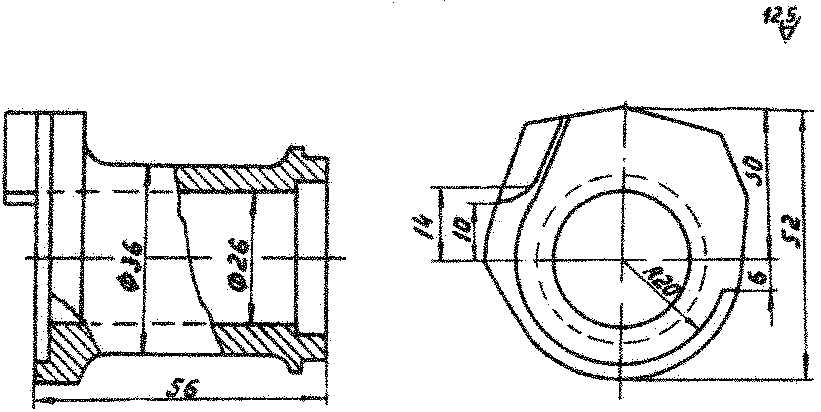
Состав работы. Товарная операция. Произвести полную токарную обработку обоймы.
Строгальная операция. Строгать по контуру бурт и торец обоймы, строгать скосы под угол 5° с обратной стороны бурта.
Фрезерная операция. Фрезеровать место под прокладку, уступ, фрезеровать радиусы, зуб и два скоса.
Материал — сталь Ст. 4, заготовка — поковка. Обработка по 12 — 14-му квалитетам.
| № п/п | Наименование операции | Разряд работы | Норма штучного времени в часах на одну обойму |
|---|---|---|---|
| 1 | Токарная | 2 | 0,40 |
| 2 | Строгальная | 2 | 0,30 |
| 3 | Фрезерная | 2 | 0,19 |
§ 107. Палец с головкой
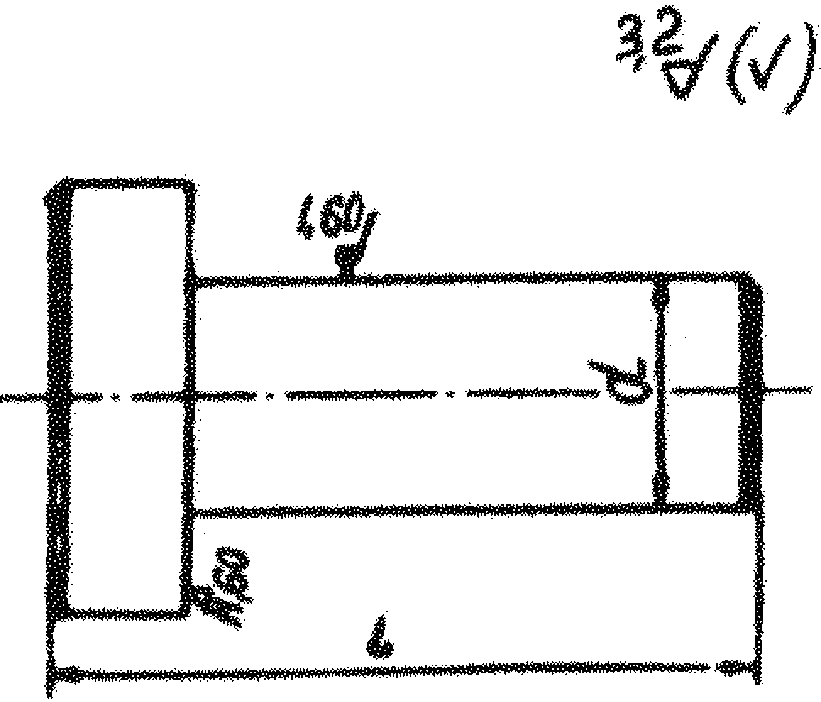
Состав работы. Токарная операция. Подрезать торец. Центровать, проточить по диаметру стержень и головку, отрезать, подрезать головку, снять фаски.
§ 108. Приварыш на трубу
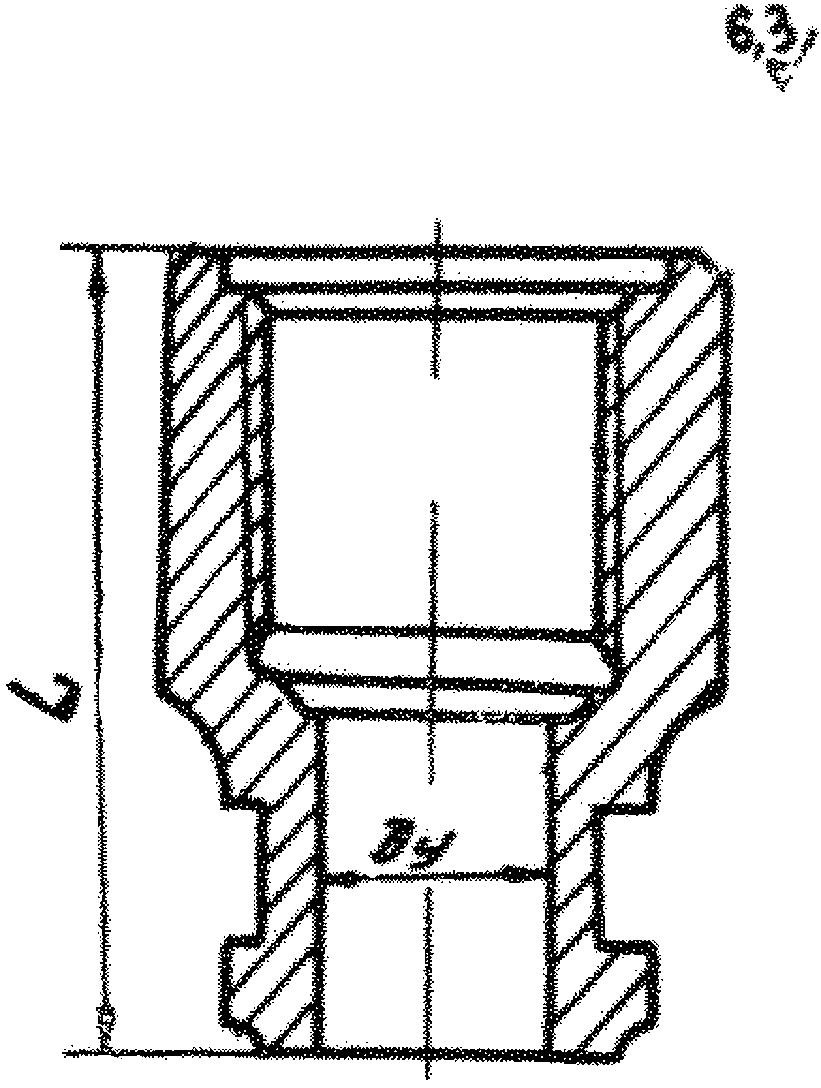
Состав работы. Токарная операция. Подрезать торец. Проточить по наружному диаметру, проточить хвостовик, сверлить, расточить отверстие, отрезать, подрезать торец, расточить отверстие под резьбу, прорезать канавку, нарезать резьбу, снять фаски.
§ 109. Пробка для сальникового крана
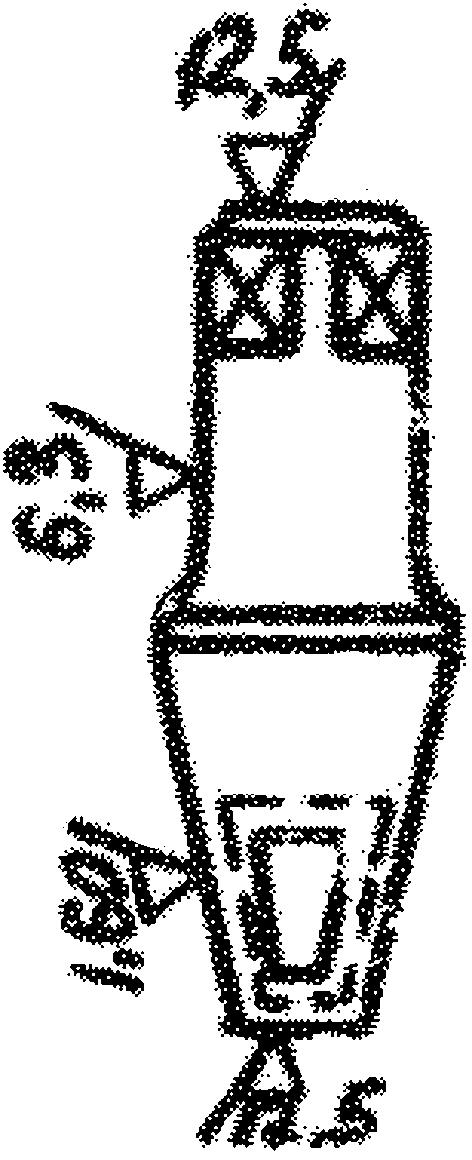
Состав работы. Токарная операция 1. Подрезать торцы, центровать, обточить пробку с пригонкой по гнезду корпуса.
Токарная операция 2. (ремонт). Подрезать, центровать, обточить конус пробки с пригонкой по гнезду.
Примечания: 1. При фрезеровании отливки с окнами к норме времени применять К = 0,8.
2. При фрезеровании трехходовых пробок к норме времени применять К = 1,2.
3. При изготовлении пробок из прутка к норме времени применять К = 1,3.
§ 110. Пробка-заглушка
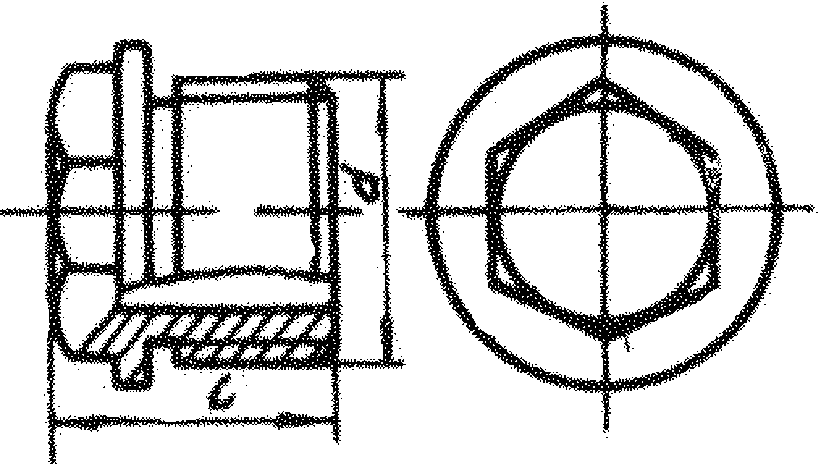
Состав работы. Токарная операция. Подрезать торцы, обточить наружный диаметр, канавку, фаску, нарезать резьбу.
Фрезерная операция. Фрезеровать шестигранник.
Материал — латунь ЛМц58-2, заготовка — прокат.
§ 111. Пробка натяжного крана
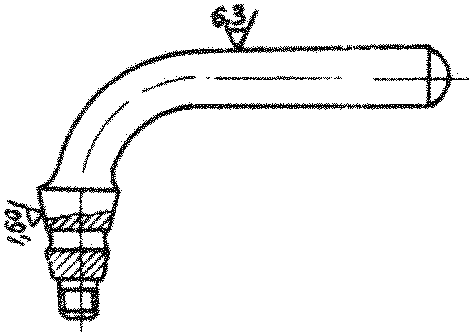
Состав работы. Токарная операция. Отрезать заготовку, центровать, обточить конус и ручку, нарезать резьбу.
Материал — латунь ЛК80-3, заготовка — поковка.
| Разряд работы | Диаметр условного прохода крана, мм | ||||
| 4 | 6 | 8 | 10 | 12 | |
| Норма штучного времени в часах на одну пробку | |||||
| 3 | 0,25 | 0,27 | 0,28 | 0,50 | 0,32 |
| а | б | в | г | д | |
§ 112. Прокладка уплотнительная с рисками
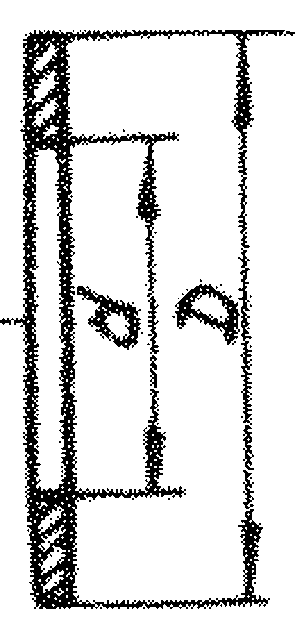
Состав работы. Токарная операция. Проточить по наружному диаметру, сверлить, расточить отверстие, подрезать торцы, обточить риски.
Примечания: 1. При изготовлении прокладок из штампованной заготовки с нанесением рисок к норме времени применять К = 0,5.
2. При изготовлении прокладок из штампованной заготовки с подрезкой торцов и нанесением рисок к норме времени применять К = 0,6.
3. При изготовлении прокладок в оправке к норме времени применять К = 0,8.
§ 113. Прокладка гладкая
Состав работы. Токарная операция. Точить прокладку толщиной 1 — 2,5 мм.
Материал — медь М3, заготовка — прокат.
| Разряд работы | Наружный диаметр, мм | |||||||||||
| 20 | 30 | 40 | 50 | 60 | 70 | 80 | 90 | 100 | 110 | 120 | 130 | |
| Норма штучного времени в часах на одну прокладку | ||||||||||||
| 2 | 0,02 | 0,02 | 0,03 | 0,04 | 0,05 | 0,06 | 0,07 | 0,08 | 0,09 | 0,10 | 0,11 | 0,12 |
| а | б | в | г | д | е | ж | з | и | к | л | м | |
§ 114. Поперечина клапана
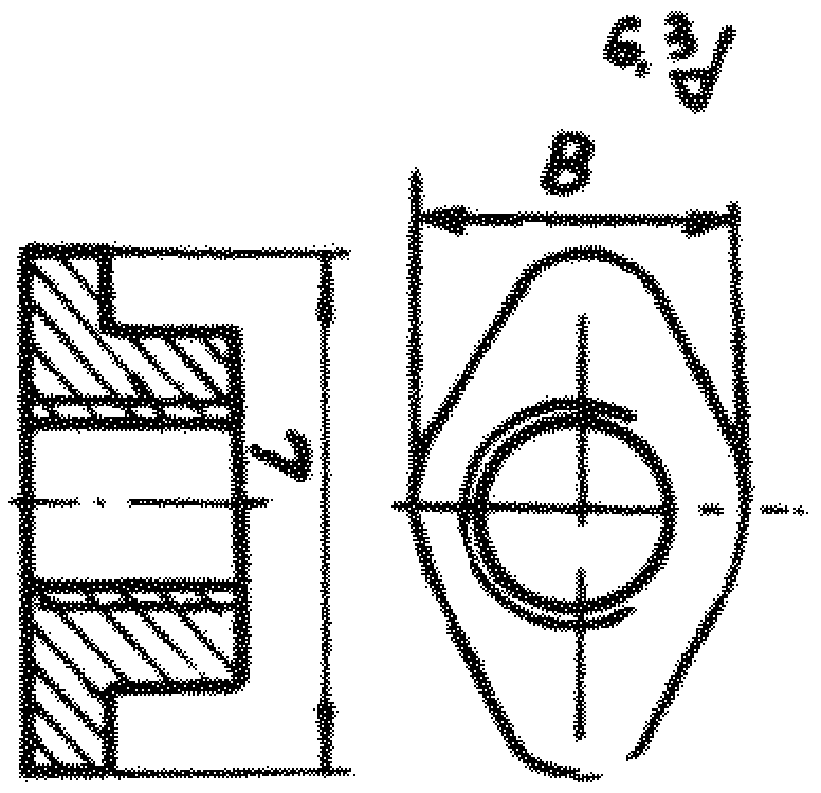
Состав работы. Токарная операция 1. Подрезать торцы, сверлить, расточить отверстие, нарезать резьбу трапецеидальную.
Фрезерная операция. Фрезеровать по контуру.
Токарная операция 2 (ремонт). Проточить по торцу и внутреннему диаметру, прорезать резьбу.
Материал — сталь Ст. 4, заготовка — поковка.
Примечания: 1. При нарезании двухзаходной резьбы к норме времени применять К = 1,2. Работу тарифицировать 4-м разрядом.
2. При изготовлении поперечины без нарезания резьбы к норме времени применять К = 0,6. Работу тарифицировать 2-м разрядом.
§ 115. Рукоятка для крана
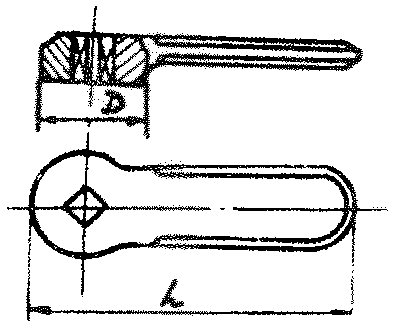
Состав работы. Токарная операция. Подрезать торцы, выточить головку, сверлить, расточить отверстие.
Фрезерная операция. Фрезеровать рукоятку по контуру, снять фаски.
Долбежная операция. Долбить квадрат в головке рукоятки.
Материал — сталь Ст. 4, заготовка — поковка.
§ 116. Ручка-задрайка
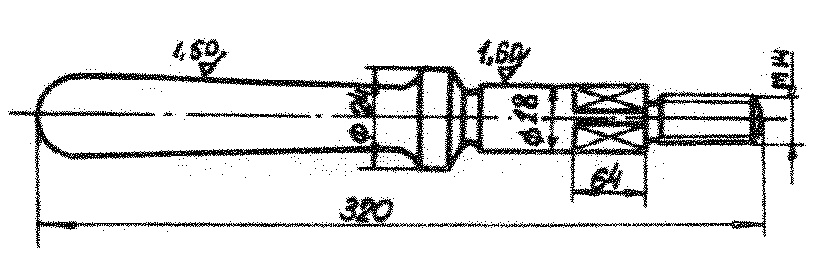
Состав работы. Токарная операция. Подрезать торцы. Обточить хвостовик ручки, подрезать торец бурта, обточить наружные поверхности, зачистить шлифовальной шкуркой, проточить шейку под резьбу, снять фаску, нарезать резьбу.
Фрезерная операция. Фрезеровать квадрат.
Материал — сталь Ст. 4, заготовка — поковка.
| № п/п | Наименование операции | Разряд работы | Норма штучного времени в часах на одну ручку |
|---|---|---|---|
| 1 | Токарная | 3 | 0,33 |
| 2 | Фрезерная | 2 | 0,08 |
Примечание. При изготовлении ручки без проточки хвостовика к норме времени применять К = 0,75.
§ 117. Ручка-задрайка
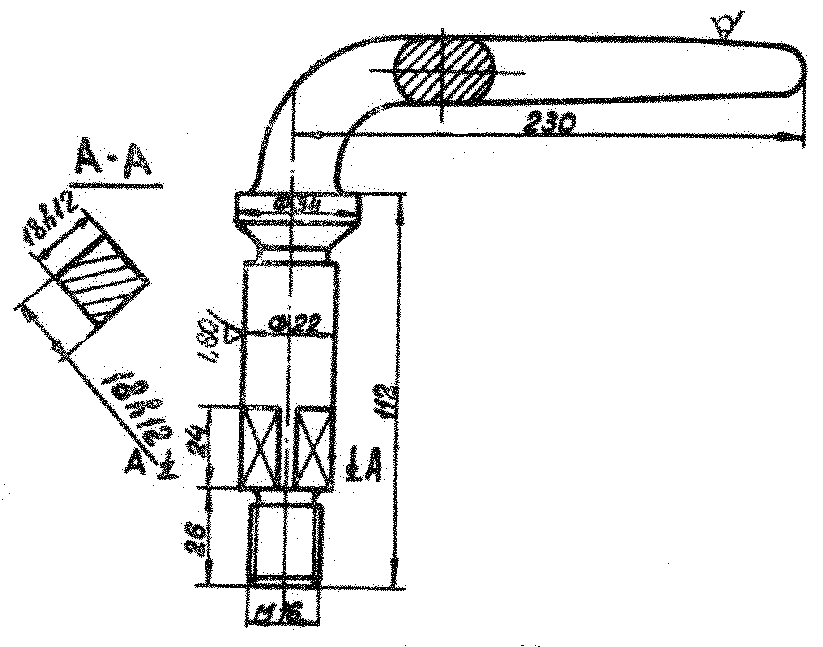
Состав работы. Токарная операция. Подрезать торец, обточить наружные поверхности, нарезать резьбу, зачистить шлифовальной шкуркой бурт, конус и цилиндрическую часть ручки.
Фрезерная операция. Фрезеровать квадрат.
Материал — сталь 12Х18Н9Т, заготовка — поковка.
| № п/п | Наименование операции | Норма штучного времени в часах на одну ручку |
|---|---|---|
| 1 | Токарная | 0,30 |
| 2 | Фрезерная | 0,09 |
§ 118. Решетка клапанная
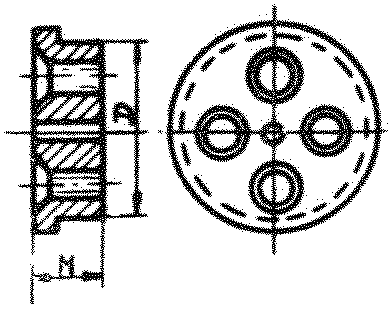
Состав работы. Токарная операция 1. Подрезать торцы, сверлить отверстие, нарезать резьбу, обточить по наружному диаметру.
Токарная операция 2. Сверлить по разметке, расточить четыре направляющих отверстия под клапаны, точить конусные поля для головок.
Токарная операция 3 (ремонт). Проточить конусные поля и направляющие отверстия.
Материал — бронза БрА9Мц2Л, заготовка — отливка. Обработка по 8 — 11-му квалитетам.
Примечание При изготовлении решетки с большим количеством гнезд норму времени токарных операций 2, 3 увеличивать на 25% на каждое гнездо.
§ 119. Рым-болт (ГОСТ 4751-73)
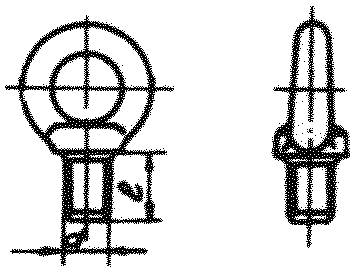
Состав работы. Токарная операция. Подрезать торцы, обточить по наружному диаметру, снять фаски, нарезать резьбу.
Примечание. При обработке рым-болта из штампованной заготовки к норме времени применять К = 0,9.
§ 120. Втулка сальника
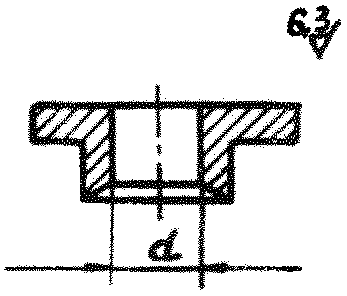
Состав работы. Токарная операция 1. Подрезать торцы, обточить наружный диаметр, сверлить, расточить отверстие, снять фаску.
Фрезерная операция. Фрезеровать овальный фланец по контуру.
Токарная операция 2 (ремонт). Подрезать торец, расточить отверстие.
Материал — бронза БрА9Мц2Л, заготовка — отливка. Обработка по 12 — 14-му квалитетам.
Примечание. При изготовлении втулки из проката к норме времени применять К = 1,5.
§ 121. Сгоны (ГОСТ 8969-75)
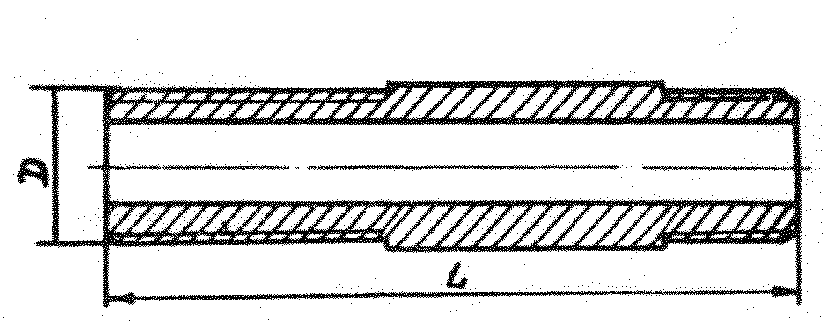
Состав работы. Токарная операция. Подрезать торцы, обточить по наружному диаметру под резьбу, снять фаски, отрезать, нарезать резьбу с двух сторон.
§ 122. Скоба упорная
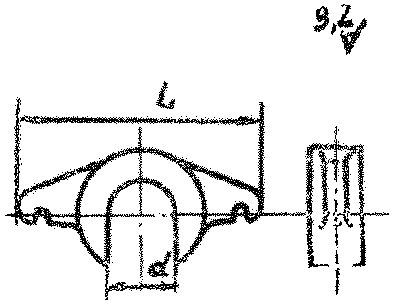
Состав работы. Токарная операция 1. Отрезать литник, подрезать торцы, расточить отверстие, прорезать канавки (до заливки баббитом).
Токарная операция 2. Расточить отверстие, подрезать торцы (после заливки баббитом).
Фрезерная операция. Фрезеровать паз и ушки скобы (до заливки баббитом).
Материал — чугун СЧ18, заготовка — отливка; баббит. Обработка по 8 — 11-му квалитетам.
Примечания: 1. При проточке скоб без подрезки торцов к нормам времени токарной операции 1 применять К = 0,6.
2. При фрезеровании паза и смазочных канавок после заливки баббитом к нормам времени фрезерной операции применять К = 0,7.
3. При ремонте скоб без расточки внутреннего диаметра к нормам времени токарной операции 2 применять К = 0,8.
§ 123. Скоба такелажная
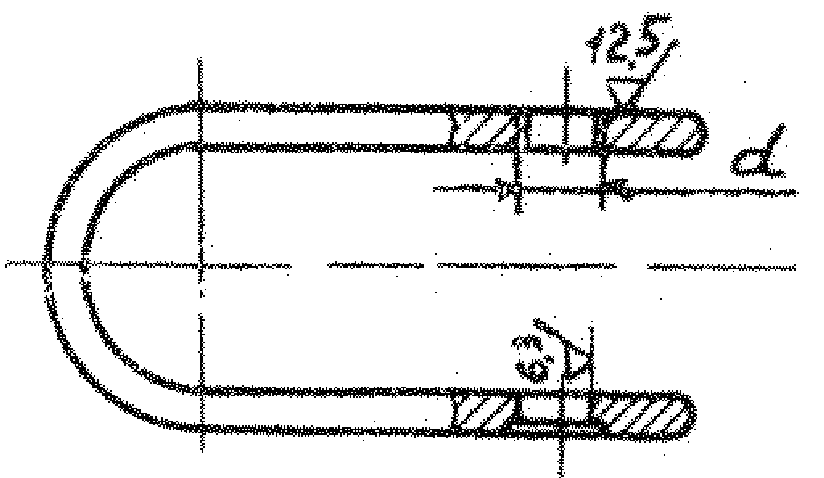
Состав работы. Токарная операция. Подрезать торец, сверлить, расточить отверстия, нарезать резьбу, подрезать торец, снять фаску.
Материал — сталь Ст. 3, заготовка — поковка.
Примечание. При изготовлении скоб без резьбы к норме времени применять К = 0,8.
§ 124. Собачки разные
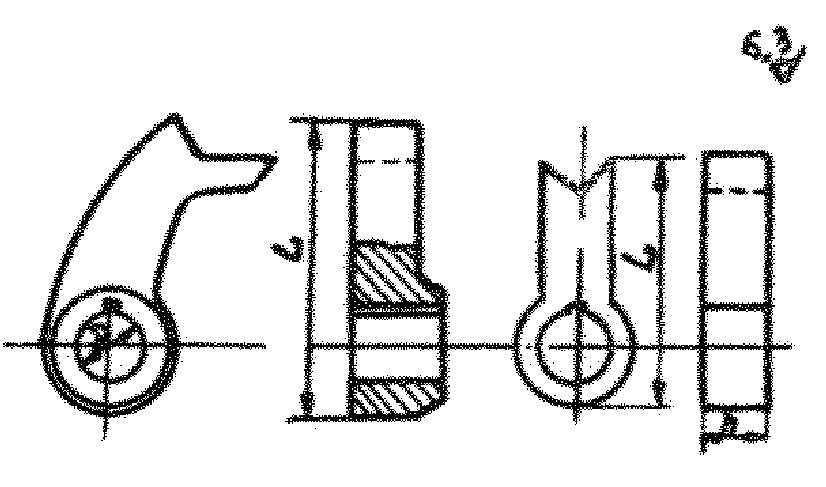
Состав работы. Токарная операция. Подрезать торцы, сверлить, расточить отверстие.
§ 125. Стакан переборочный штуцерный
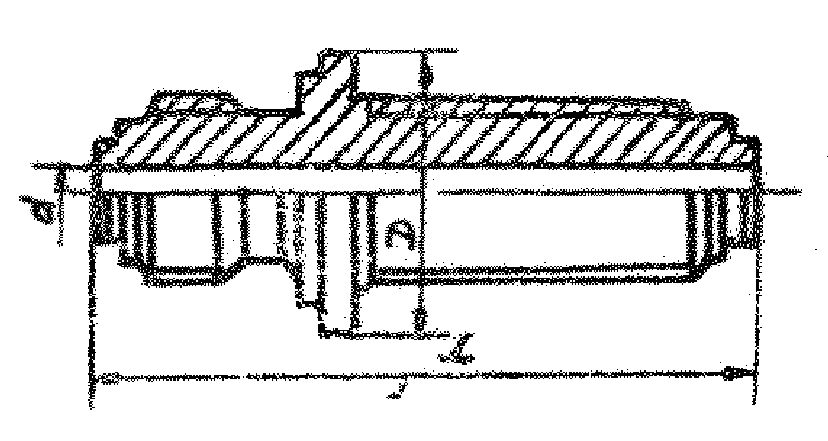
Состав работы. Токарная операция. Проточить по наружному диаметру, подрезать торцы, сверлить, расточить отверстие, прорезать канавку, нарезать резьбы.
Фрезерная операция. Разметить, фрезеровать лыски.
Материал — латунь ЛЦ30АЗ, заготовка — отливка.
Разряд работы токарной операции — 3,
Примечания: 1. При изготовлении стаканов с внутренним уплотнительным конусом к норме времени применять К = 1,20.
2. При изготовлении стаканов с внутренними резьбами к норме времени применять К = 1,30.
3. При изготовлении стаканов без буртиков к норме времени применять К = 0,75.
§ 126. Стакан для шланга
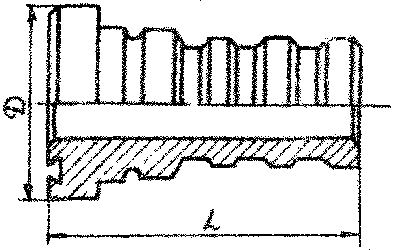
Состав работы. Токарная операция. Подрезать торцы, обточить по наружным диаметрам, выточить канавки. Расточить отверстие, выточить с торца канавку типа «ласточкин хвост».
Материал — бронза БрА9Мц2Л, заготовка — отливка.
§ 127. Стакан направляющий импульсного клапана системы «Кохбурн». Ремонт
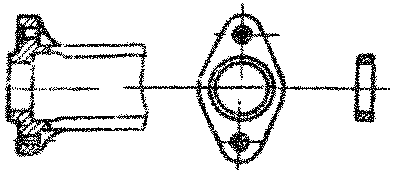
Состав работы. Токарная операция 1. Проточить центрирующий бурт под напрессовку кольца.
Токарная операция 2. Точить кольцо для напрессовки на бурт.
Токарная операция 3. Проточить по месту напрессованное кольцо, подрезать торец фланца с нанесением уплотнительных рисок.
Материал — бронза БрАМц9-2 (кольцо), заготовка — прокат, сталь Ст. 5 (стакан), заготовка — поковка.
| № п/п | Наименование операции | Норма штучного времени в часах на один стакан |
|---|---|---|
| 1 | Токарная 1 | 0,131 |
| 2 | Токарная 2 | 0,158 |
| 3 | Токарная 3 | 0,162 |
§ 128. Талреп
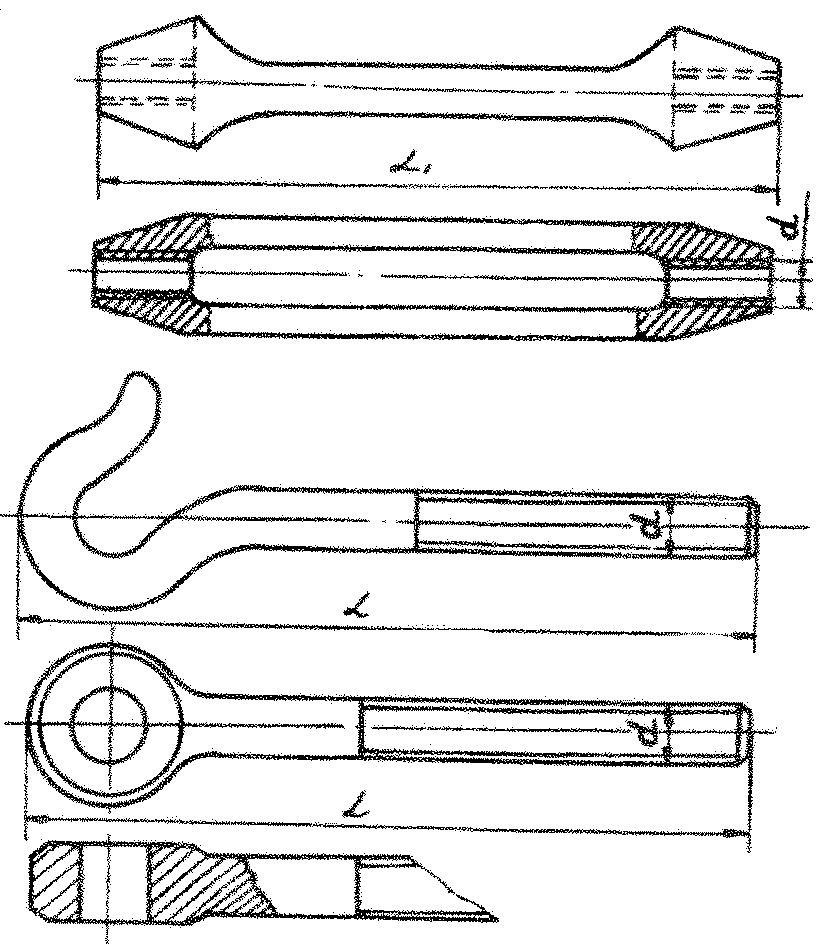
Состав работы. Токарная операция 1 (корпус). Подрезать торцы с двух сторон, обточить корпус талрепа, сверлить, расточить отверстия, нарезать с двух сторон метрическую резьбу.
Токарная операция 2 (крюк). Подрезать торец, центровать крюк с одного конца, обточить и нарезать метрическую резьбу.
Токарная операция 3 (тяга). Отрезать заготовку, центровать, обточить под резьбу, нарезать метрическую резьбу, обточить сферическую головку.
Марка материала — сталь Ст. 5, заготовка — пруток, (тяга, крюк), поковка (корпус).
Примечания: 1. При изготовлении корпуса из проката к норме времени токарной операции 1 применять К = 1,3.
2. При нарезании трапецеидальной резьбы к норме времени применять К = 1,3.
3. При изготовлении тяги талрепа из поковки к норме времени токарной операции 3 применять К = 0,6.
§ 129. Талреп (вилка)
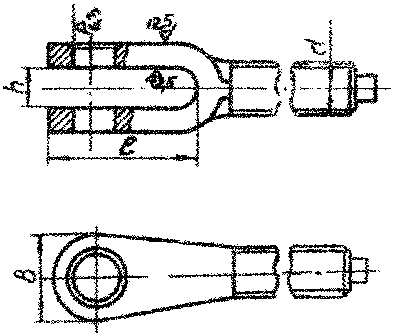
Состав работы. Токарная операция. Подрезать торец, обточить по наружному диаметру, нарезать резьбу.
Примечание. При изготовлении вилки из проката к норме времени токарной операции применять К = 1,5.
§ 130. Талреп (рамка)
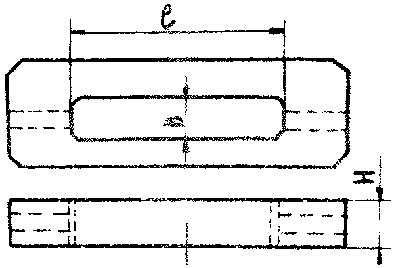
| Разряд работы | Размер пролета l x B x H, мм | ||
| 100 x 20 x 15 | 120 x 25 x 13 | 150 x 36 x 20 | |
| Норма штучного времени в часах на одну рамку | |||
| 3 | 0,15 | 0,17 | 0,25 |
| а | б | в | |
§ 131. Тарелка клапана
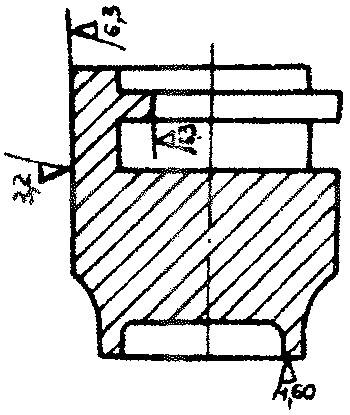
Состав работы. Токарная операция 1. Подрезать торец, обточить по наружному диаметру, сверлить глухое отверстие, расточить карман для головки штока, отрезать.
Подрезать торец, выточить уступ по наружному диаметру, проточить рабочее поле, расточить выточку с торца тарелки.
Фрезерная операция. Фрезеровать пазы под головку штока.
Токарная операция 2 (ремонт). Углубить выточку в торце тарелки, проточить рабочее поле от раковин и забоин.
Материал — бронза Бр. АМц9-2, заготовка — прокат. Обработка по 8 — 11-му квалитетам.
§ 132. Тарелка клапана ВВД
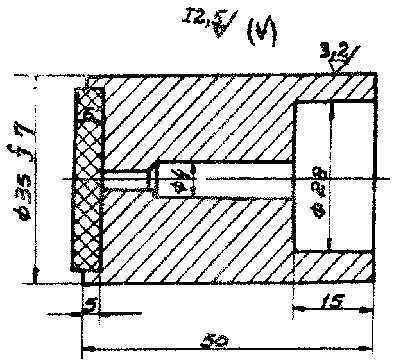
Состав работы. Токарная операция. Подрезать торцы, проточить поверху, сверлить, расточить отверстия.
Выточить диск, запрессовать в тарелку, подрезать торец.
Материал — латунь ЛК80-3, заготовка — поковка; эбонит (диск).
| Разряд работы | Норма штучного времени в часах на одну тарелку |
|---|---|
| 4 | 0,27 |
§ 133. Тарелка корпуса клапана
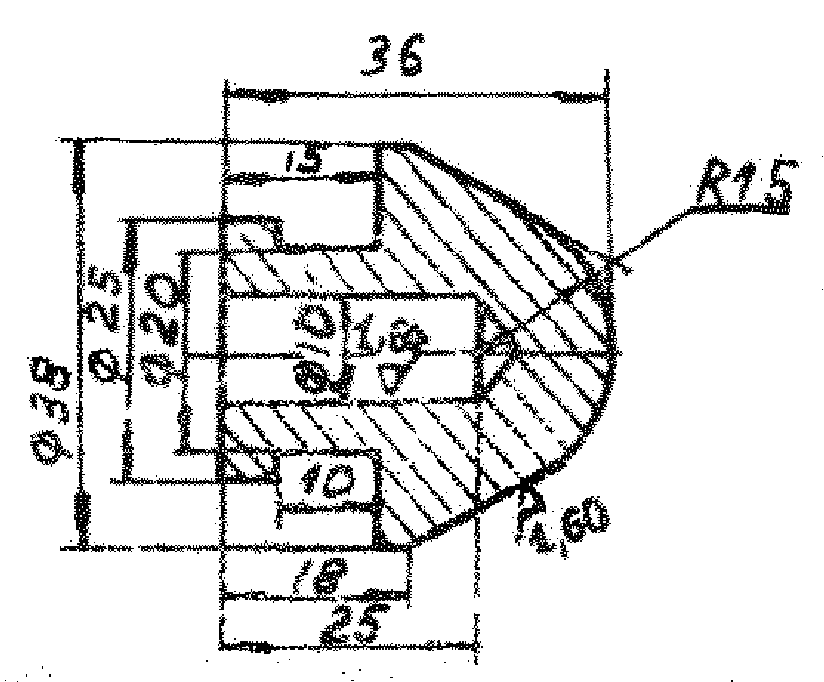
Состав работы. Токарная операция. Подрезать торец, обточить по наружному диаметру, сверлить глухое отверстие, проточить конус, проточить сферу тарелки, зачистить шлифовальной шкуркой.
| Разряд работы | Норма штучного времени в часах на одну тарелку |
|---|---|
| 3 | 0,24 |
§ 134. Тройник и крестовина фланцевые
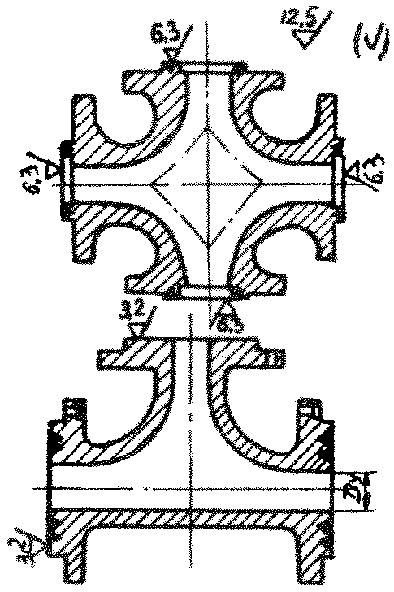
§ 135. Тройник резьбовой
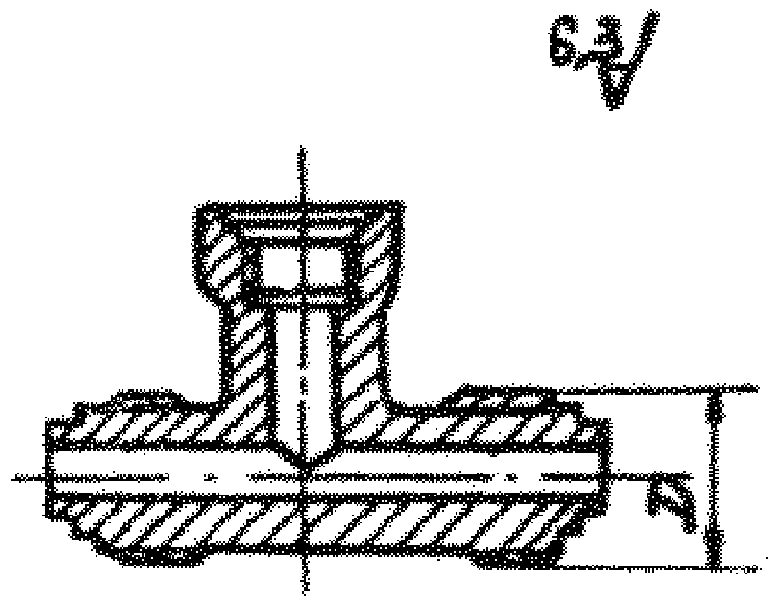
Состав работы. Токарная операция. Подрезать торцы, обточить по наружным диаметрам. Сверить, расточить отверстия. Проточить канавки, бурты, нарезать резьбы.
Материал — сталь Ст. 5, заготовка — поковка.
| Разряд работы | Диаметр резьбы D, мм | |||
| 18 | 22 | 36 | 56 | |
| Норма штучного времени в часах на один тройник | ||||
| 2 | 0,36 | 0,58 | - | - |
| 3 | - | - | 0,62 | 0,87 |
| а | б | в | г | |
Примечание. При изготовлении тройников системы ВВД работу тарифицировать 4-м разрядом.
§ 136. Труба
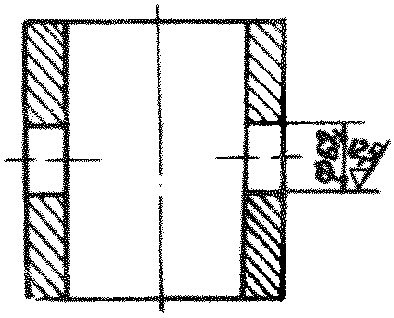
Состав работы. Токарная операция. Сверлить, рассверлить, расточить сквозное отверстие диаметром 62 мм.
| Разряд работы | Диаметр трубы, мм | Длина трубы, мм | Норма штучного времени в часах на одну трубу |
|---|---|---|---|
| 2 | 76 | 250 | 0,19 |
Примечание. При расточке отверстия в одной стенке трубы к норме времени применять К = 0,5.
§ 137. Угольник фланцевый
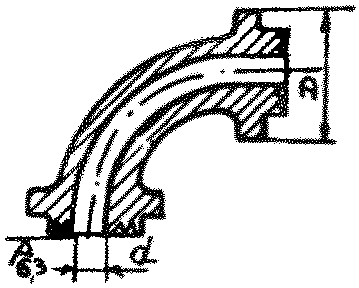
Состав работы. Токарная операция. Обточить фланцы, проточить уплотнительные риски.
Материал — чугун СЧ18, заготовка — отливка.
Примечания: 1. При обработке угольников с углом менее или более 90° к норме времени применять К = 1,2.
2. При обработке фланцев с выточкой и буртиком к норме времени применять К = 1,2.
§ 138. Угольно-графитовое кольцо
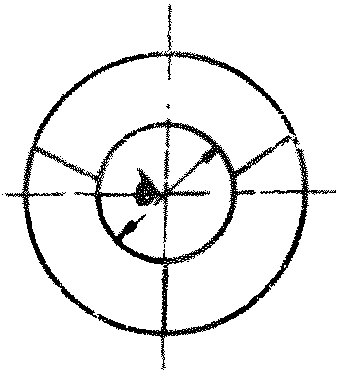
Состав работы. Токарная операция 1. Подрезать торцы, обточить по наружному диаметру, расточить внутренний диаметр, проточить канавку под пружину.
| № п/п | Наименование операции | Внутренний диаметр d, мм | ||||
| 25 | 50 | 75 | 100 | 120 | ||
| Норма штучного времени в часах на одно кольцо | ||||||
| 1 | Токарная 1 | 0,20 | 0,25 | 0,30 | 0,33 | 0,36 |
| 2 | Токарная 2 | 0,06 | 0,10 | 0,12 | 0,13 | 0,14 |
| а | б | в | г | д | ||
Примечание. При изготовлении кольца из болванки к норме времени применять К = 1,2.
§ 139. Фланец-заглушка
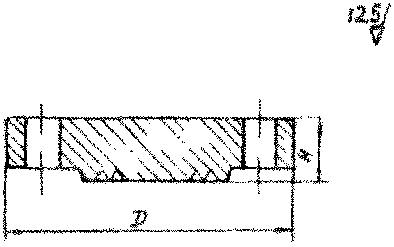
Состав работы. Токарная операция. Подрезать торцы, обточить по наружному диаметру, обточить уступы и уплотнительные канавки.
Примечания: 1. При обработке одного торца заглушки и наружного диаметра к норме времени применять К = 0,8.
2. При обработке одного торца к норме времени применять К = 0,6.
§ 140. Фланец с буртиком
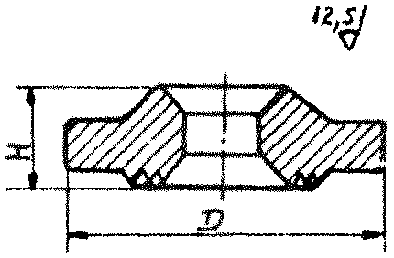
Состав работы. Токарная операция. Подрезать торцы. Сверлить, расточить отверстие, обработать по наружному диаметру, обточить буртик, уступ, уплотнительные риски, снять фаски.
§ 141. Фланец плоский трубный
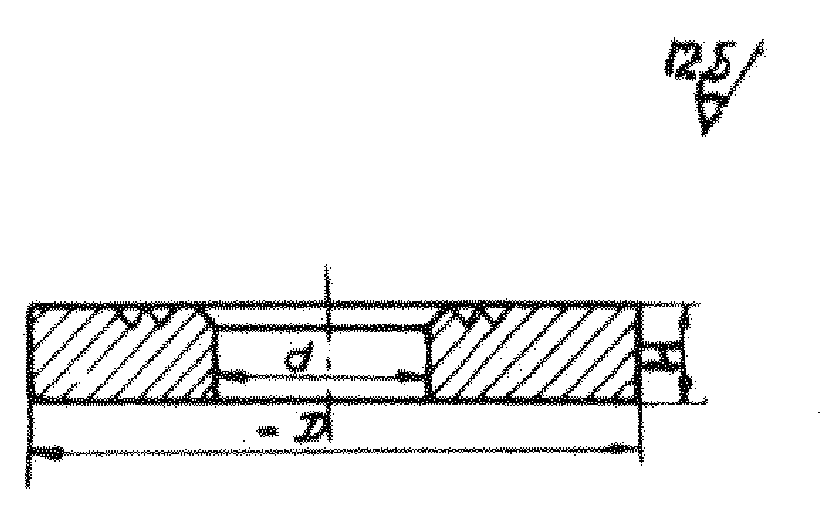
Состав работы. Токарная операция. Сверлить, расточить отверстие, подрезать торец. Проточить уплотнительные риски, обточить по наружному диаметру, снять фаску под сварку.
§ 142. Фланец стальной приварной
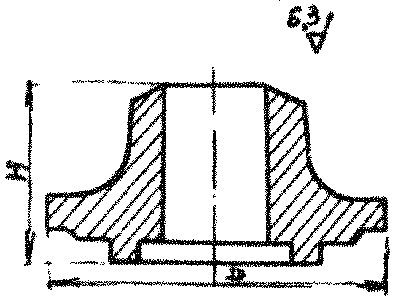
Состав работы. Токарная операция 1. Надрезать торцы, сверлить, расточить отверстие. Обработать по наружному диаметру фланец, уступ и шейку предварительно.
Токарная операция 2. Обточить по наружному диаметру, подрезать торец, расточить, обработать уступ, обточить конус, обточить по радиусу.
§ 143. Фланец овальный
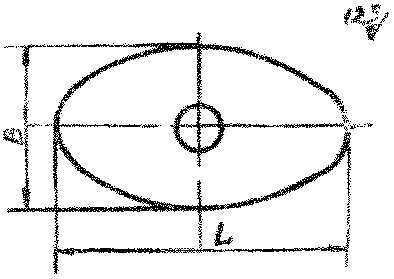
Состав работы. Фрезерная операция. Фрезеровать фланец по контуру.
Материал — сталь Ст. 4, заготовка — сталь листовая.
| Разряд работы | Размеры L x B, мм | ||||||
| 60 x 30 | 80 x 40 | 100 x 50 | 125 x 60 | 150 x 70 | 200 x 100 | 250 x 125 | |
| Норма штучного времени в часах на один фланец | |||||||
| 2 | 0,06 | 0,08 | 0,10 | 0,11 | 0,13 | 0,16 | 0,17 |
| а | б | в | г | д | е | ж | |
Примечания: 1. Обработка производится на оправке по 12 — 15 фланцев.
2. При обработке фланцев после газорезки к нормам времени применять К = 0,8.
§ 144. Фонарь сальникового уплотнения
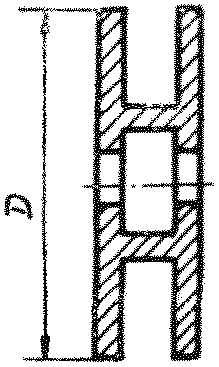
Состав работы. Токарная операция. Точить фонарь сальникового уплотнения.
Материал — бронза Бр. АМц9-2, заготовка — прокат.
Обработка по 12 — 14-му квалитетам.
| Разряд работы | Диаметр фонаря D, мм | |||
| 50 | 75 | 100 | 125 | |
| Норма штучного времени в часах на один фонарь | ||||
| 2 | 0,24 | 0,40 | 0,64 | 0,80 |
| а | б | в | г | |
§ 145. Шайба сферическая
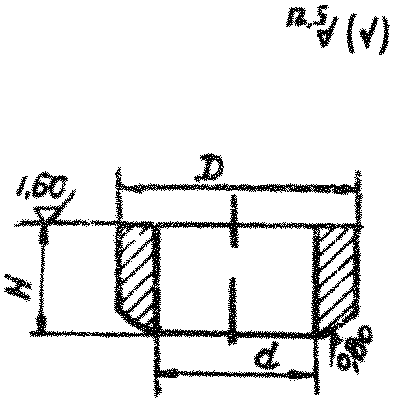
Состав работы. Токарная операция. Проточить по диаметру. подрезать торец, сверлить, расточить отверстие, проточить, шлифовать сферу. Отрезать, подрезать торец в размер по высоте.
Материал — сталь 45, заготовка — прокат (предварительно проточен и термически обработан).
§ 146. Шпилька
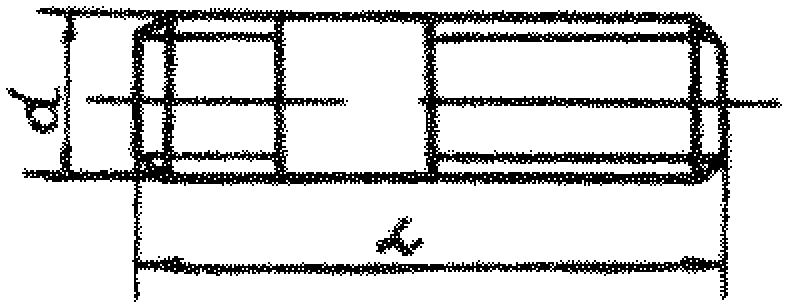
Состав работы. Токарная операция. Подрезать торец, обточить по наружному диаметру, точить фаски, отрезать, нарезать резьбу с двух сторон.
| № п/п | Длина L, мм | Диаметр резьбы d, мм | ||||
| 27 | 30 | 36 | 42 | 44 | ||
| Норма штучного времени в часах на десять шпилек | ||||||
| 1 | 95 | 0,90 | 0,94 | - | - | - |
| 2 | 100 | 1,04 | 1,14 | 1,29 | 1,41 | 1,56 |
| 3 | 150 | 1.34 | 1,41 | 1,52 | 1,62 | 1,73 |
| 4 | 200 | 1,52 | 1,60 | 1,73 | 1,85 | 1,96 |
| а | б | в | г | д | ||
Примечания: 1. При нарезании резьбы с одного конца к норме времени применять К = 0,85.
2. При изготовлении шпилек без проточки наружного диаметра к норме времени применять К = 0,90.
§ 147. Шпилька для фланцевого соединения
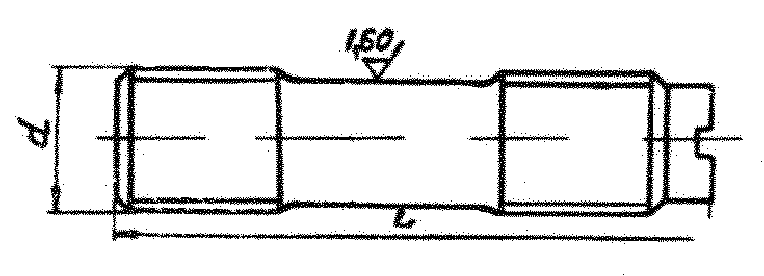
Состав работы. Токарная операция. Отрезать заготовку, подрезать торцы, центровать, проточить, нарезать резьбу с двух сторон, шлифовать выточку.
Материал — сталь 38ХА, заготовка — прокат (предварительно проточена и термически обработана).
§ 148. Шпилька крепления блока двигателя Д6
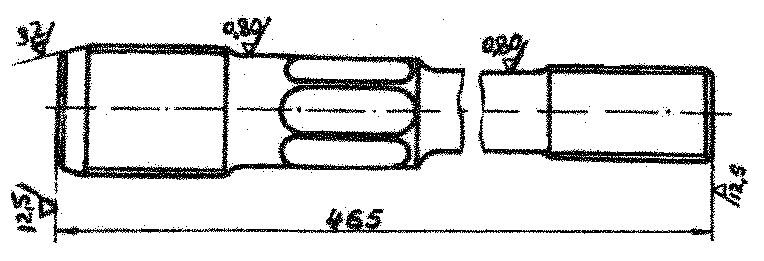
Состав работы. Токарная операция. Подрезать торцы, центровать, проточить поверху, проточить галтели и фаски, нарезать резьбу.
Фрезерная операция. Фрезеровать шестигранник.
Материал — сталь 18Х2Н4МА, заготовка — прокат.
| № п/п | Наименование операции | Разряд работы | Норма штучного времени в часах на одну шпильку |
|---|---|---|---|
| 1 | Токарная | 3 | 0,49 |
| 2 | Фрезерная | 2 | 0,11 |
§ 149. Шпиндель клапана
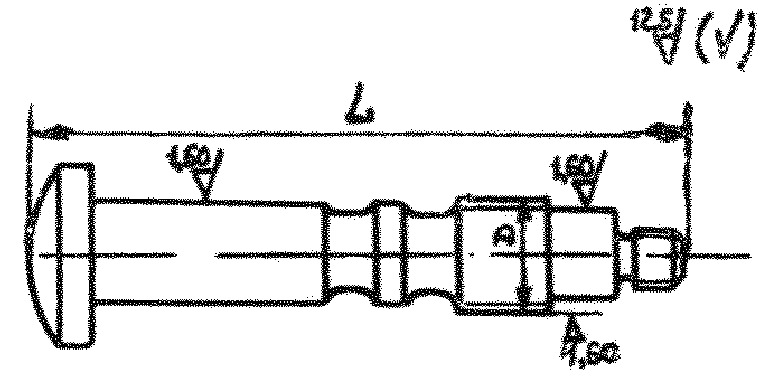
Состав работы. Токарная операция. Отрезать заготовку, подрезать торцы, обточить наружные поверхности. Нарезать трапецеидальную и метрическую резьбы.
Материал — латунь, ЛМц58-2, заготовка — прокат. Обработка по 8 — 11-му квалитетам.
Примечания: 1. При нарезании только метрической резьбы к нормам времени применять К = 0,8.
2. При нарезании двухзаходных резьб к нормам времени применять К = 1,3, работу тарифицировать 4-м разрядом.
3. При нарезании трехзаходных резьб к нормам времени применять К = 1,6, работу тарифицировать 5-м разрядом.
§ 150. Шпиндель клапана
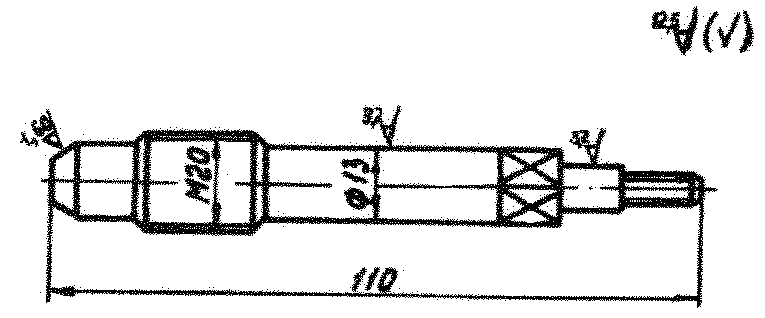
Состав работы. Токарная операция. Подрезать торцы, обточить наружные поверхности, нарезать резьбы.
Материал — сталь 20Х13, заготовка — прокат. Обработка по 8 — 11-му квалитетам.
| Разряд работы | Норма штучного времени в часах на один шток |
|---|---|
| 3 | 0,29 |
§ 151. Шток клапана
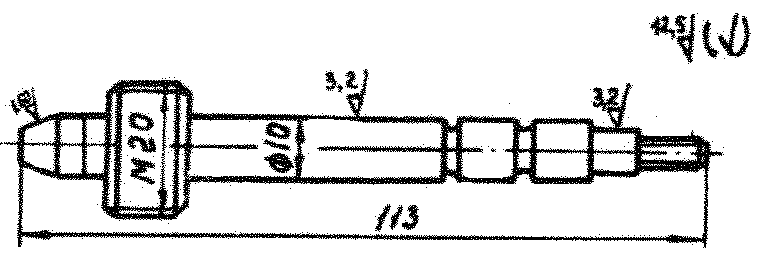
Состав работы. Токарная операция. Подрезать торцы, обточить наружные поверхности, нарезать резьбы.
Материал — сталь 12Х18Н9Т, заготовка — прокат. Обработка по 8 — 11-му квалитетам.
| Разряд работы | Норма штучного времени в часах на один шток |
|---|---|
| 3 | 0,38 |
§ 152. Шток клапана. Ремонт
Состав работы. Токарная операция. Выправить шток, калибровать трапецеидальную резьбу, шлифовать шток по всей длине, зачистить сферу.
§ 153. Шток корпуса клапана и тарелки
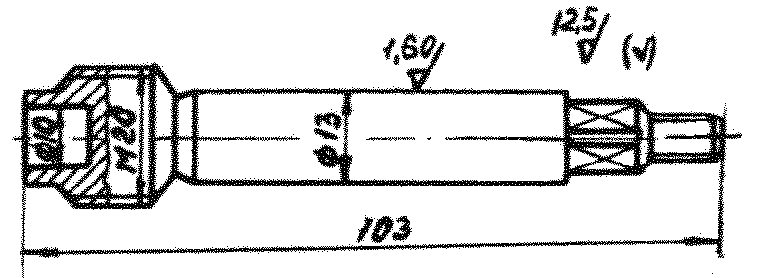
Состав работы. Токарная операция. Подрезать торцы, обточить наружные поверхности, сверлить отверстие, нарезать резьбы.
| Разряд работы | Норма штучного времени в часах на один шток |
|---|---|
| 3 | 0,16 |
§ 154. Шток клапана аварийного продувания
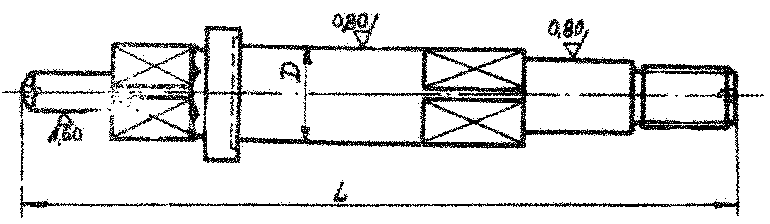
Состав работы. Токарная операция. Отрезать заготовку, подрезать торцы, точить по наружным диаметрам, прорезать канавки, нарезать резьбу.
Фрезерная операция. Фрезеровать квадраты.
Материал — бронза БрАжМц10-3-1,5, заготовка — прокат. Обработка по 7 — 10-му квалитетам.
| № п/п | Наименование операции | Разряд работы | Длина L, мм | Диаметр D, мм | ||
| 20 | 20 | 28 | ||||
| Норма штучного времени в часах, на один шток | ||||||
| 1 | Токарная | 4 | 191 | 0,28 | - | - |
| 259 | - | 0,36 | - | |||
| 295 | - | - | 0,54 | |||
| 2 | Фрезерная | 3 | - | 0,18 | 0,19 | 0,19 |
| а | б | в | ||||
§ 155. Шток-клапан комбинированный предохранительного клапана системы «Кохбурн»
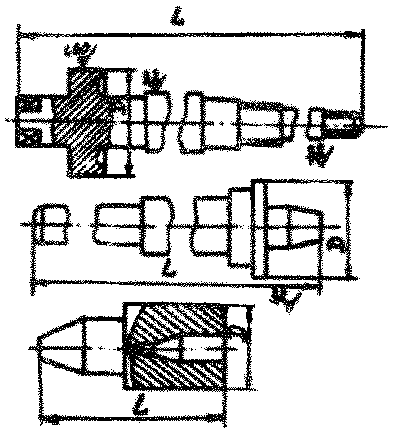
Состав работы. Токарная операция. Произвести полную токарную обработку шток-клапана, штока, клапана.
Фрезерная операция. Фрезеровать квадрат, пазы, сквозное окно.
Материал — сталь 20X13, заготовка — поковка. Обработка по 8 — 11-му квалитетам.
| № п/п | Разряд работы | Шток-клапан | Шток | Клапан | |||
| Основные размеры, мм | |||||||
| L | D | L | D | L | D | ||
| 420 | 112 | 240 | 48 | 60 | 33 | ||
| Норма штучного времени в часах на одну деталь | |||||||
| Токарная операция | |||||||
| 1 | 3 | 2,53 | 0,51 | 0,32 | |||
| Фрезерная операция | |||||||
| 2 | 2 | 0,13 | 0,38 | - | |||
| а | б | в | |||||
§ 156. Штифт конический
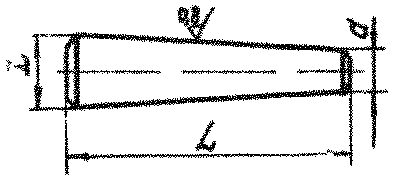
Состав работы. Токарная операция. Подрезать торец, центровать, проточить наружный диаметр на конус, шлифовать, снять фаску, отрезать. Подрезать торец, снять фаску.
Примечание. При изготовлении штифтов с резьбой к норме времени применять К = 1,2.
§ 157. Штуцер (шаровое соединение)
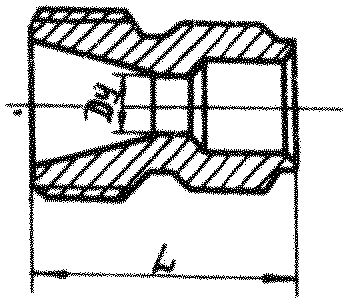
Состав работы. Токарная операция. Подрезать торец, обточить по наружному диаметру, обточить под резьбу, обточить канавку, снять фаску, сверлить, расточить конус, нарезать резьбу, отрезать, подрезать торец, расточить отверстие, снять фаску.
Примечание. При изготовлении штуцера с двумя резьбами к норме времени применять К = 1,25.
§ 158. Штуцер промежуточный
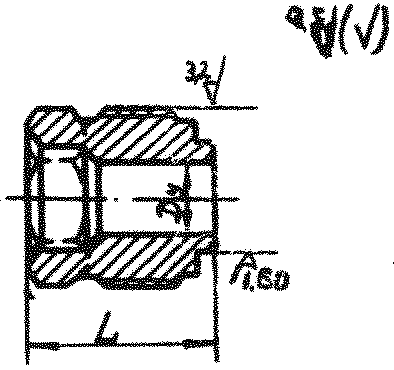
Состав работы. Токарная операция. Отрезать заготовку, подрезать торцы, обточить по наружному диаметру, сверлить, расточить отверстия, нарезать резьбу.
Фрезерная операция. Фрезеровать шестигранник.
Материал — латунь ЛС59-1, сталь Ст. 4, заготовка — прокат.
§ 159. Штуцер ввертный
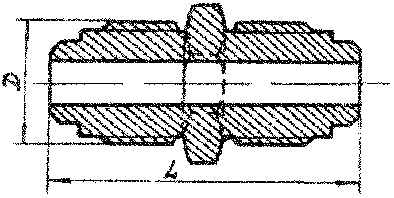
Состав работы. Токарная операция. Подрезать торец, сверлить отверстие, обточить по наружному диаметру, нарезать резьбу, переустановить деталь, подрезать торец, обточить по наружному диаметру, нарезать резьбу.
§ 160. Штуцер ввертный переходной
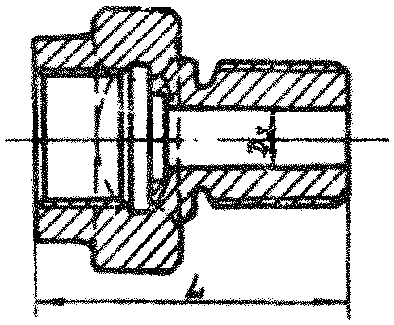
Состав работы. Токарная операция. Подрезать торец, обточить по наружному диаметру, прорезать канавку, сверлить отверстие, нарезать наружную метрическую резьбу, отрезать. Подрезать торец, обточить по наружному диаметру, расточить по внутреннему диаметру под резьбу, нарезать внутреннюю метрическую резьбу, снять фаски.
Фрезерная операция. Фрезеровать шестигранник.
Материал — латунь ЛС59-1, заготовка — прокат.
§ 161. Штуцер термооправы
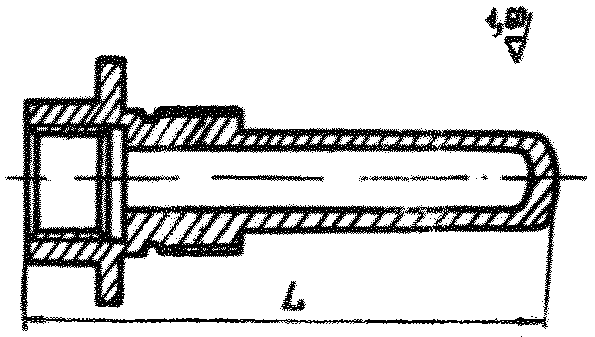
Состав работы. Токарная операция. Подрезать торец, сверлить глухое отверстие, расточить под резьбу, снять фаску, нарезать внутреннюю метрическую резьбу М27, обточить шейку, буртик, отрезать, обточить хвостовик штуцера, шейку под наружную резьбу, нарезать метрическую или трубную наружную резьбу.
Фрезерная операция. Разметить, фрезеровать шестигранник под ключ.
Материал — сталь Ст. 4, заготовка — прокат.
| Разряд работы | Токарная операция | |||||||||
| Длина штуцера L, мм | ||||||||||
| 80 | 90 | 100 | 110 | 120 | 130 | 140 | 150 | 160 | 170 | |
| Норма штучного времени в часах на один штуцер | ||||||||||
| 3 | 0,51 | 0,54 | 0,60 | 0,63 | 0,70 | 0,71 | 0,79 | 0,85 | 0,92 | 1,01 |
| а | б | в | г | д | е | ж | з | и | к | |
| Разряд работы | Фрезерная операция | ||||
| Размер под ключ, мм | |||||
| 27 | 32 | 36 | 41 | 46 | |
| Норма штучного времени в часах на один штуцер | |||||
| 2 | 0,07 | 0,08 | 0,09 | 0,10 | 0,11 |
| а | б | в | г | д | |
§ 162. Штуцер специальный топливного насоса
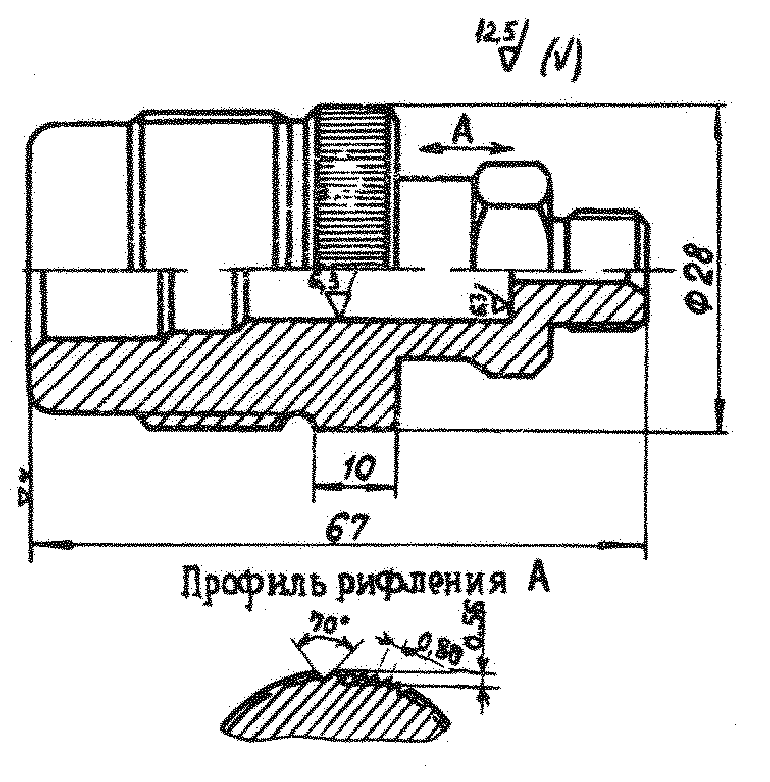
Состав работы. Токарная операция. Подрезать торец, обточить поверху, снять фаски, прорезать канавки, нарезать резьбу, отрезать. Подрезать торец, сверлить, расточить отверстие, нарезать резьбу.
| № п/п | Наименование операции | Разряд работы | Норма штучного времени в часах на один штуцер |
|---|---|---|---|
| 1 | Токарная | 3 | 0,36 |
| 2 | Фрезерная | 2 | 0,24 |
§ 163. Штуцер для пневматических шлангов
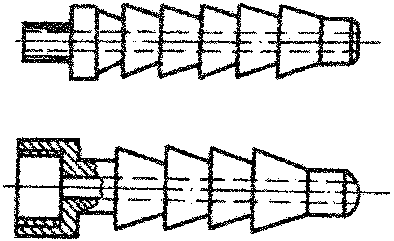
Состав работы. Токарная операция. Подрезать торцы, обточить по наружным диаметрам, нарезать резьбу, сверлить внутреннее отверстие.
Примечания: 1. Нормы времени предусматривают обтачивание четырех заточек. При числе заточек более четырех, на каждую последующую заточку прибавлять 10% от основной нормы.
2. При изготовлении штуцеров без резьбы к норме времени применять К = 0,9.
3. При нарезании резьбы резцом работу (графы а - г) тарифицировать 3-м разрядом.
§ 164. Штуцер ответвительный специальный
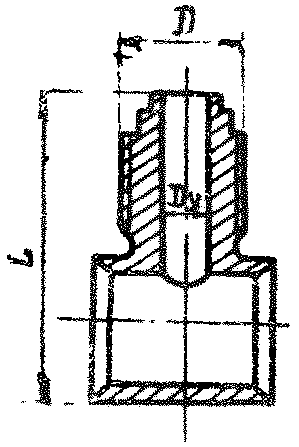
Состав работы. Подрезать торцы, обточить наружные диаметры, отрезать, сверлить, рассверлить отверстия, снять фаски, прорезать канавки, нарезать резьбу резцом.
| Диаметр резьбы D, мм | |||
| 22 | 27 | 36 | 36 |
| Длина L, мм | |||
| 56 | 60 | 65 | 160 |
| Диаметр условного прохода Dу, мм | |||
| 6 | 10 | 15 | 15 |
| Норма штучного времени в часах на один штуцер | |||
| 0,36 | 0,38 | 0,40 | 0,49 |
| а | б | в | г |
Примечание. При нарезании резьбы плашкой работу тарифицировать 2-м разрядом.
§ 165. Штырь скобы с резьбой
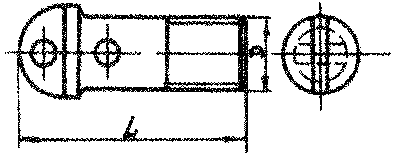
Состав работы. Токарная операция. Центровать, подрезать торец, обточить стержень, фаски, нарезать резьбу, отрезать, обточить сферическую поверхность головки.
Фрезерная операция. Фрезеровать проушины головки.
Материал — сталь Ст. 4, заготовка — прокат.
§ 166. Штырь закладной с язычком
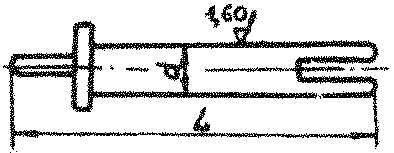
Состав работы. Токарная операция. Подрезать торцы, обточить по наружным диаметрам, снять фаску, отрезать, обточить сферическую головку штыря, зачистить шлифовальной шкуркой.
Фрезерная 1. Фрезеровать паз в штыре для язычка.
Фрезерная 2. Фрезеровать лыски на головке штыря.
Материал — сталь Ст. 4, заготовка — прокат. Обработка по 8 — 11-му квалитетам.
§ 167. Штырь закладной (язычок)
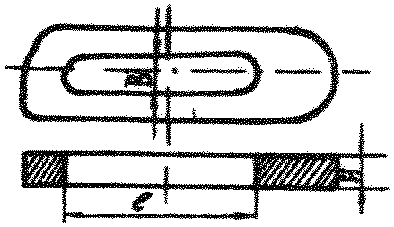
Состав работы. Фрезерная операция. Фрезеровать паз в язычке штыря концевой фрезой.
§ 168. Штырь пера руля
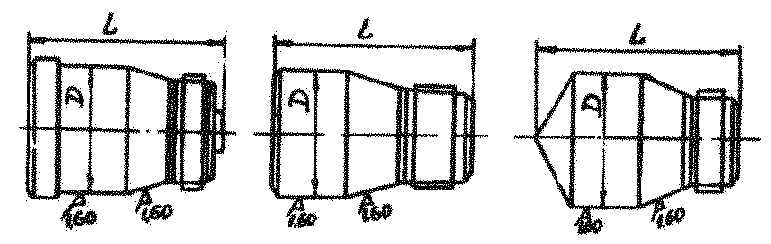
Состав работы. Токарная операция 1. Подрезать торцы, центровать, обточить с припуском цилиндрическую часть и головку, нарезать резьбу. Обработать конус, отрезать фальшцентры.
Токарная операция 2. Центровать, обточить окончательно цилиндрическую часть и головку.
Материал — сталь 40, заготовка — поковка. Окончательная обработка по 7 — 10-му квалитетам.
§ 169. Штырь среднего роульса
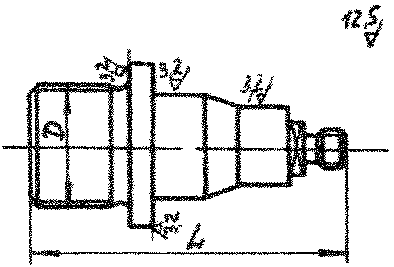
Состав работы. Токарная операция. Подрезать торцы, центровать, обточить, прорезать канавки, нарезать резьбу.
Фрезерная операция. Фрезеровать квадрат.
Материал — сталь 40, заготовка — поковка. Обработка по 8 — 11-му квалитетам.
Примечания: 1. При изготовлении штыря по месту к норме времени применять К = 1,20.
2. При изготовлении штыря из проката к норме времени применять К = 1,1.
§ 170. Шпонка
Состав работы. Фрезерная операция. Фрезеровать шпонку с четырех сторон, закруглить по радиусу торцы.
Материал — сталь 45, заготовка — пруток, поковка.