---
title: "\"Единые нормы времени на труборемонтные работы\""
number: "205/12-62"
status: утратил силу
canonical: "https://bukva.ai/docs/normy-20512-62-2"
---

## "Единые нормы времени на труборемонтные работы"

# "Единые нормы времени на труборемонтные работы"

(утв. Постановлением Госкомтруда СССР, Секретариата ВЦСПС от 04.06.1986 N 205/12-62)

> [!WARNING]
> Документ утратил силу на территории Российской Федерации с 01.01.2021 в связи с изданием Постановления Правительства РФ от 16.11.2020 N 1850.


<div align="right">

<a id="p100001"></a>Утверждены<br>
постановлением<br>
Государственного комитета СССР<br>
по труду и социальным вопросам<br>
и Секретариата ВЦСПС<br>
от 4 июня 1986 г. N 205/12-62

<a id="p100002"></a>Срок действия -<br>
до 1991 года

</div>


## <a id="p100003"></a>ЕДИНЫЕ НОРМЫ ВРЕМЕНИ

<div align="center">

**НА ТРУБОРЕМОНТНЫЕ РАБОТЫ**

</div>


<a id="p100004"></a>Единые нормы времени установлены на труборемонтные работы и обязательны для применения во всех объединениях, предприятиях и организациях, выполняющих указанные работы, Министерства нефтяной промышленности, Министерства геологии СССР и Министерства газовой промышленности.
<a id="p100005"></a>Разработаны Центральной нормативно-исследовательской станцией (ЦНИСнефть) Министерства нефтяной промышленности под методическим руководством Центрального бюро нормативов по труду при ВНМЦентре с участием нормативно-исследовательских организаций и предприятий Министерства геологии СССР и Министерства газовой промышленности.
<a id="p100006"></a>Объединениям, предприятиям и организациям необходимо провести обеспечивающие рост производительности труда организационно-технические мероприятия, предусмотренные едиными нормами времени и ввести их в действие в установленном порядке.


### 1. <a id="p100007"></a>ОБЩАЯ ЧАСТЬ


<a id="p100008"></a>1.1. Единые нормы времени на труборемонтные работы обязательны для применения на предприятиях Министерства нефтяной промышленности, Министерства геологии СССР и Министерства газовой промышленности.
<a id="p100009"></a>Предназначены для нормирования труда токарей, слесарей-ремонтников, опрессовщиков труб, контролеров бурильных труб, машинистов насосных установок, установщиков бурильных замков, операторов пульта управления, правильщиков проката и труб, стропальщиков, занятых труборемонтными работами при сдельной оплате труда и для установления нормированных заданий.
<a id="p100010"></a>Единые нормы времени могут быть использованы для расчета комплексных норм при внедрении бригадной формы организации труда в соответствии с Методическими рекомендациями по нормированию труда рабочих в условиях коллективных форм его организации и стимулирования (М.: Экономика, 1987).

#### <a id="p100011"></a>1.2 В основу разработки единых норм времени положены следующие материалы:

<a id="p100012"></a>технология ремонта труб, разработанная ЦНИСнефтью Министерства нефтяной промышленности;
<a id="p100013"></a>фотохронометражные наблюдения, проведенные нормативно-исследовательскими станциями;
<a id="p100014"></a>Единые нормы времени на труборемонтные работы в нефтяной промышленности (М.: ВНИИОЭНГ, 1977);
<a id="p100015"></a>Типовой проект организации труда для проектно-ремонтного цеха бурового оборудования (М.: ВНИИОЭНГ, 1983).

#### <a id="p100016"></a>1.3 При разработке единых норм времени использованы следующие материалы:

<a id="p100017"></a>Общемашиностроительные нормативы времени вспомогательного, на обслуживание рабочего места и подготовительно-заключительного при работе на металлорежущих станках. Мелкосерийное и единичное производство (М.: НИИ труда, 1982);
<a id="p100018"></a>Общемашиностроительные укрупненные [нормативы](https://bukva.ai/docs/obschemashinostroitelnye-ukrupnennye-normativy-goskomtrud-sssr-6) времени на работы, выполняемые на металлорежущих станках. Мелкосерийное и единичное производство. Часть I;
<a id="p100019"></a>Определение нормативов времени на отдых и личные надобности (межотраслевые методические рекомендации) (М.: НИИ труда, 1982);
<a id="p100020"></a>Разработка нормативных материалов для нормирования труда рабочих (методические [рекомендации](https://bukva.ai/docs/3-1-1)) (М.: НИИ труда, 1983);
<a id="p100021"></a>ГОСТ 631-75 "Трубы бурильные и муфты к ним", ГОСТ 632-80 "Трубы обсадные и муфты к ним", ГОСТ 5268-75 "Замки для бурильных труб", ГОСТ 633-80 "Трубы насосно-компрессорные и муфты к ним", ГОСТ 360-82 "Переводники для бурильных труб";
<a id="p100022"></a>Нормали: Н293-42 "Штанги бурильные квадратные", Н546-51 "Штанговые переводники", Н545-58 "Переводники с бурильных труб на обсадные";
<a id="p100023"></a>технические характеристики оборудования, механизмов, инструмента.
<a id="p100024"></a>1.4. Наименование профессий и разряды работ приведены в соответствии с Единым тарифно-квалификационным справочником работ и профессий рабочих (вып. 1, раздел "Профессии рабочих, общие для всех отраслей народного хозяйства"; вып. 2, [раздел](https://bukva.ai/docs/22-goskomtrud-sssr#p106172) "Механическая обработка металлов и других материалов"; вып. 6, [раздел](https://bukva.ai/docs/postanovlenie-132-36#p100021) "Бурение скважин"; вып. 7, раздел "Общие профессии черной металлургии"), утвержденным постановлениями Государственного комитета СССР по труду и социальным вопросам и ВЦСПС от 31 января 1985 г. N 31/3-30; 16 января 1985 г. N 17/2-54; 16 января 1986 г. N 13/2-36; 27 декабря 1984 г. N 381/23-157.
<a id="p100025"></a>Несоответствие квалификации рабочего установленному разряду работ не может служить основанием для каких-либо изменений норм времени, приведенных в сборнике.
<a id="p100026"></a>В случае внесения изменений и дополнений в Единый тарифно-квалификационный справочник соответственно изменяются наименования профессий рабочих и разряды работ, указанные в сборнике.
<a id="p100027"></a>Все нормы времени в сборнике выражены в человеко-часах на принятый измеритель.
<a id="p100028"></a>1.5. Нормативная часть сборника содержит два раздела: токарные [работы](#p100676) и слесарные [работы](#p105191).
<a id="p100029"></a>1.6. Нормы штучного времени на токарную обработку рассчитаны по типам трубонарезных станков с индивидуальным приводом от электродвигателя мощностью 8 - 14,5 кВт.
<a id="p100030"></a>Нормы штучного времени установлены, исходя из наиболее распространенных условий на партию 3 - 5 шт., и должны быть скорректированы на средние партии с применением поправочного коэффициента согласно [табл. 1.1](#p100032).
<a id="p100031"></a>Поправочные коэффициенты взяты из сборника "Общемашиностроительные укрупненные [нормативы](https://bukva.ai/docs/obschemashinostroitelnye-ukrupnennye-normativy-goskomtrud-sssr-6) времени на работы, выполняемые на металлорежущих станках. Мелкосерийное и единичное производство". Часть I.

<div align="center">

<a id="p100032"></a>Таблица 1.1

</div>


| <a id="p100033"></a>Количество деталей в партии | <a id="p100034"></a>1 - 2 | <a id="p100035"></a>3 - 5 | <a id="p100036"></a>6 - 10 |
| --- | --- | --- | --- |
| <a id="p100037"></a>Коэффициент | <a id="p100038"></a>1,2 | <a id="p100039"></a>1,0 | <a id="p100040"></a>0,9 |


<a id="p100041"></a>*При использовании оборудования зарубежных фирм с техническими характеристиками, соответствующими отечественным, нормы времени применяются без изменений.*
<a id="p100042"></a>*1.7. Норма штучного времени (Тшт) определена суммированием времени на установку и снятие детали и неполного штучного времени (Тшт) на обработку поверхности:*

<a id="p100043"></a> *$\text{Т}_{\text{шт}} = t_{\text{в}.\text{у}} + t_{\text{н}_{1}\text{ш}_{1}} + t_{\text{н}_{2}\text{ш}_{2}} + ... + t_{\text{н}_{n}\text{ш}_{n}},$*

<a id="p100044"></a>*где tв.у - вспомогательное время на установку и снятие детали, мин.;*
<a id="p100045"></a> *$t_{\text{н}_{1}\text{ш}_{1}},t_{\text{н}_{2}\text{ш}_{2}}$ - неполное штучное время на обработку поверхности, мин.*
<a id="p100046"></a>*Основное (технологическое) время (То) на переход при обтачивании, растачивании и нарезании резьбы рассчитано по формуле*

<a id="p100047"></a> *$\text{Т}_{\text{о}} = \frac{L}{nS} \cdot i,$*

<a id="p100048"></a>*где L - длина пути, проходимого инструментом в направлении подачи, мм; n - частота вращения шпинделя, об./мин.; S - подача инструмента за один оборот, мм; i - число проходов.*
<a id="p100049"></a>*1.8. При расчете норм принят обрабатываемый материал: для стальных изделий - сталь с пределом прочности 65 - 75 кгс/мм2, для легкосплавных бурильных труб - сплав Д16-Т с пределом прочности 47 кгс/мм2.*
<a id="p100050"></a>*Обработка поверхностей предусмотрена резцами, оснащенными твердыми сплавами типа ТК.*
<a id="p100051"></a>*Нормы времени (Нв) на токарную обработку изделия состоят из штучного времени и подготовительно-заключительного времени на партию изделий (Tпз):*

<a id="p100052"></a> *$\text{Н}_{\text{в}} = \text{Т}_{\text{шт}} \cdot \text{К}_{\text{п}} + \frac{\text{Т}_{\text{пз}}}{n} ,$*

<a id="p100053"></a>*где Kп - коэффициент партионности; n - количество деталей в партии.*
<a id="p100054"></a>*В качестве основных факторов, определяющих продолжительность подготовительно-заключительного времени, приняты: основная размерная характеристика станка; способ установки деталей; сложность подготовки к работе; количество инструментов в наладке; необходимость замены установочных приспособлений; необходимость частичных переналадок в процессе обработки партии деталей.*
<a id="p100055"></a>*1.9. Подготовительно-заключительное время предусматривает выполнение следующих работ: получение наряда и технической документации; ознакомление с работой, чертежом и получение инструктажа; получение недостающих на рабочем месте инструментов и приспособлений, необходимых для обработки данной партии деталей; подготовка рабочего места, наладка и переналадка оборудования, инструментов и приспособлений, снятие инструментов и приспособлений по окончании обработки партии деталей.*
<a id="p100056"></a>*Норма подготовительно-заключительного времени при токарной обработке установлена на партию изделия (независимо от ее величины) без применения люнета - 0,27 чел.-ч, с применением люнета - 0,37 чел.-ч.*
<a id="p100057"></a>*1.10. При обработке изделий из стали с отклонением по пределам прочности и из чугуна с отклонением по твердости применять поправочные коэффициенты на время обработки, предусмотренные в [приложении 1](#p105546).*
<a id="p100058"></a>*1.11. Время на установку и снятие детали предусматривает типовые способы установки, выверки и крепления изделия.*
<a id="p100059"></a>*В качестве главного фактора продолжительности времени установки принят вес изделия, кроме этого учтены: способ крепления, тип приспособлений, характер выверки и установочной поверхности.*
<a id="p100060"></a>*1.12. В неполное штучное время включено также время на обслуживание рабочего места, перерывы на отдых и личные потребности в размере 10% оперативного.*
<a id="p100061"></a>*1.13. Время на обслуживание рабочего места предусматривает выполнение работ, связанных с техническим и организационным обслуживанием рабочего места, при заточке и доставке инструмента и замену его вследствие затупления, регулировку и подналадку станка в процессе работы, периодическую уборку стружки в процессе работы.*
<a id="p100062"></a>*1.14. Нормы времени на слесарные работы проектировались на базе материалов фотохронометражных наблюдений. Оперативное время рассчитано по данным карт защитного материала. При этом время на отдых и личные потребности принято в размере 9%, а на подготовительно-заключительные работы и обслуживание рабочего места в размере 3% оперативного.*
<a id="p100063"></a>*Нормы времени (Нвр) на слесарные работы рассчитаны по формуле:*

<a id="p100064"></a>*Нвр = Tоп (1 + K),*

<a id="p100065"></a>*где Tоп - оперативное время, мин.; K - коэффициент*

<a id="p100066"></a> *$\text{К } = \frac{\text{А}_{\text{пз}} + \text{А}_{\text{об}} + \text{А}_{\text{отл}}}{100} ,$*

<a id="p100067"></a>*где Aпз - подготовительно-заключительное время, мин.; Aоб - время на обслуживание рабочего места, мин.; Aотл - время на отдых и личные потребности, мин.*
<a id="p100068"></a>*1.15. Организационное обслуживание рабочего места включает работу по уходу за рабочим местом, относящуюся к рабочей смене в целом, в которую входят: осмотр и опробование оборудования; раскладка инструмента в начале смены и уборка его в конце смены; уборка рабочего места, чистка и смазка станка, передача станка сменщику в конце смены.*
<a id="p100069"></a>*Нормами учтено время на переноску материалов, инструмента в радиусе рабочей зоны (до 30 м).*
<a id="p100070"></a>*1.16. При внедрении на предприятиях более совершенной, чем предусмотрено в единых нормах, организации производства труда, технологии работы, оборудования, машин, оснастки и т.п., повышающих производительность труда рабочих, следует разрабатывать методом технического нормирования и вводить в установленном порядке местные нормы.*
<a id="p100071"></a>*1.17. С введением настоящего сборника отменяются Единые нормы времени на труборемонтные работы в нефтяной промышленности, утвержденные приказом Министерства нефтяной промышленности от 23 февраля 1977 г. N 121 и согласованные с Центральным комитетом профсоюза рабочих нефтяной, газовой и химической промышленности (протокол N 150 от 5 февраля 1977 г.).*


### 2. <a id="p100072"></a>ХАРАКТЕРИСТИКА ПРИМЕНЯЕМОГО ОБОРУДОВАНИЯ


<a id="p100073"></a>*2.1. Нормы времени рассчитаны для применения при нормировании работ, выполняемых на оборудовании отечественного производства.*
<a id="p100074"></a>*Для производства труборемонтных работ в прокатно-ремонтных цехах рекомендуется применение следующего оборудования: трубонарезные станки: 9142, 914М, 9Н14С, 1983, 1983М, 1Н983 и 9М14; токарно-винторезные станки: 1А62 и 1Д63А; прессы трубоправильные: ИБТ-1-50 и ПБТ-1-50М; насосы: КМ, НГ и КМ-9Т; цементировочные агрегаты: ЦА-320, ЦА-500, ЦА-400; нагревательные печи: индукционные и муфельные; грузоподъемные механизмы; козловые и мостовые краны, электротельферы, кран-балки и консольные краны; малая механизация; стенды и приспособления.*

<a id="p100075"></a>*Таблица 2.1*

<a id="p100076"></a>*ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ТРУБОНАРЕЗНЫХ СТАНКОВ*


<table>
<colgroup><col width="35%"><col width="10%"><col width="10%"><col width="10%"><col width="10%"><col width="10%"><col width="13%"></colgroup>
<tr><td rowspan="2"><a id="p100077"></a>Основные параметры</td><td colspan="6"><a id="p100078"></a>Модель станка</td></tr>
<tr><td><a id="p100079"></a>9142</td><td><a id="p100080"></a>914М</td><td><a id="p100081"></a>9Н14С</td><td><a id="p100082"></a>1983</td><td><a id="p100083"></a>1983М</td><td><a id="p100084"></a>1Н983</td></tr>
<tr><td><a id="p100085"></a>Наибольший и наименьший диаметр обрабатываемых труб, мм</td><td><a id="p100086"></a>30 - 190</td><td><a id="p100087"></a>30 - 190</td><td><a id="p100088"></a>30 - 203</td><td><a id="p100089"></a>70 - 260</td><td><a id="p100090"></a>70 - 290</td><td><a id="p100091"></a>70 - 290</td></tr>
<tr><td><a id="p100092"></a>Диаметр отверстия шпинделя, мм</td><td><a id="p100093"></a>200</td><td><a id="p100094"></a>200</td><td><a id="p100095"></a>205</td><td><a id="p100096"></a>270</td><td><a id="p100097"></a>310</td><td><a id="p100098"></a>300</td></tr>
<tr><td><a id="p100099"></a>Высота центров, мм</td><td><a id="p100100"></a>300</td><td><a id="p100101"></a>300</td><td><a id="p100102"></a>315</td><td><a id="p100103"></a>400</td><td><a id="p100104"></a>400</td><td><a id="p100105"></a>400</td></tr>
<tr><td><a id="p100106"></a>Наибольший и наименьший шаг нарезаемой резьбы:</td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100107"></a>метрической, мм</td><td><a id="p100108"></a>1 - 14</td><td><a id="p100109"></a>1 - 14</td><td><a id="p100110"></a>1 - 12</td><td><a id="p100111"></a>2 - 14</td><td><a id="p100112"></a>2 - 14</td><td><a id="p100113"></a>1 - 12</td></tr>
<tr><td><a id="p100114"></a>дюймовой (число ниток на 25,4 мм)</td><td><a id="p100115"></a>28 - 2</td><td><a id="p100116"></a>29 - 4</td><td><a id="p100117"></a>24 - 2</td><td><a id="p100118"></a>14 - 2</td><td><a id="p100119"></a>14 - 2</td><td><a id="p100120"></a>24 - 2</td></tr>
<tr><td><a id="p100121"></a>Пределы частоты вращения шпинделя, об./мин.</td><td><a id="p100122"></a>25,5 - 5,80</td><td><a id="p100123"></a>19 - 307</td><td><a id="p100124"></a>16 - 500</td><td><a id="p100125"></a>5,3 - 255</td><td><a id="p100126"></a>5,3 - 255</td><td><a id="p100127"></a>8 - 355</td></tr>
<tr><td><a id="p100128"></a>Пределы подач, мм/об.:</td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100129"></a>продольных</td><td><a id="p100130"></a>0,15 - 2,65</td><td><a id="p100131"></a>0,15 - 2,65</td><td><a id="p100132"></a>0,10 - 1,60</td><td><a id="p100133"></a>0,22 - 1,56</td><td><a id="p100134"></a>0,22 - 1,56</td><td><a id="p100135"></a>0,064 - 1,025</td></tr>
<tr><td><a id="p100136"></a>поперечных</td><td><a id="p100137"></a>0,05 - 0,9</td><td><a id="p100138"></a>0,05 - 0,9</td><td><a id="p100139"></a>0,04 - 0,59</td><td><a id="p100140"></a>0,07 - 0,50</td><td><a id="p100141"></a>0,08 - 0,60</td><td><a id="p100142"></a>0,031 - 0,456</td></tr>
<tr><td><a id="p100143"></a>Длина конусной линейки (копира), мм</td><td><a id="p100144"></a>400</td><td><a id="p100145"></a>400</td><td><a id="p100146"></a>400</td><td><a id="p100147"></a>420</td><td><a id="p100148"></a>420</td><td><a id="p100149"></a>600</td></tr>
<tr><td><a id="p100150"></a>Наибольший угол поворота у копира</td><td><a id="p100151"></a>+/- 10°</td><td><a id="p100152"></a>+/- 10°</td><td><a id="p100153"></a>+/- 10°</td><td><a id="p100154"></a>+/- 10°</td><td><a id="p100155"></a>+/- 10°</td><td><a id="p100156"></a>+/ - 10°</td></tr>
<tr><td><a id="p100157"></a>Число скоростей шпинделя</td><td><a id="p100158"></a>6</td><td><a id="p100159"></a>12</td><td><a id="p100160"></a>12</td><td><a id="p100161"></a>12</td><td><a id="p100162"></a>12</td><td><a id="p100163"></a>12</td></tr>
<tr><td><a id="p100164"></a>Мощность электродвигателей, кВт:</td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100165"></a>главного движения</td><td><a id="p100166"></a>5</td><td><a id="p100167"></a>7</td><td><a id="p100168"></a>10</td><td><a id="p100169"></a>14</td><td><a id="p100170"></a>14</td><td><a id="p100171"></a>14,5</td></tr>
<tr><td><a id="p100172"></a>зажима патрона</td><td><a id="p100173"></a>-</td><td><a id="p100174"></a>-</td><td><a id="p100175"></a>-</td><td><a id="p100176"></a>1,7</td><td><a id="p100177"></a>1,7</td><td><a id="p100178"></a>2,0</td></tr>
<tr><td><a id="p100179"></a>Габариты станка, мм:</td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100180"></a>длина</td><td><a id="p100181"></a>2977</td><td><a id="p100182"></a>2950</td><td><a id="p100183"></a>2900</td><td><a id="p100184"></a>3900</td><td><a id="p100185"></a>3830</td><td><a id="p100186"></a>3600</td></tr>
<tr><td><a id="p100187"></a>ширина</td><td><a id="p100188"></a>1775</td><td><a id="p100189"></a>1690</td><td><a id="p100190"></a>1575</td><td><a id="p100191"></a>1750</td><td><a id="p100192"></a>1750</td><td><a id="p100193"></a>1860</td></tr>
<tr><td><a id="p100194"></a>высота</td><td><a id="p100195"></a>1388</td><td><a id="p100196"></a>1370</td><td><a id="p100197"></a>1355</td><td><a id="p100198"></a>1510</td><td><a id="p100199"></a>1545</td><td><a id="p100200"></a>1525</td></tr>
<tr><td><a id="p100201"></a>Масса станка, кг</td><td><a id="p100202"></a>4320</td><td><a id="p100203"></a>3590</td><td><a id="p100204"></a>4190</td><td><a id="p100205"></a>8500</td><td><a id="p100206"></a>8100</td><td><a id="p100207"></a>9050</td></tr>
</table>


#### <a id="p100208"></a>2.2 Техническая характеристика токарно-винторезного станка модели 1К62


| <a id="p100209"></a>Наибольший диаметр изделия, устанавливаемого над станиной, мм | <a id="p100210"></a>- | <a id="p100211"></a>40 |
| --- | --- | --- |
| <a id="p100212"></a>Наибольший диаметр точения над нижней частью суппорта, мм | <a id="p100213"></a>- | <a id="p100214"></a>220 |
| <a id="p100215"></a>Наибольший диаметр обрабатываемого прутка, мм | <a id="p100216"></a>- | <a id="p100217"></a>45 |
| <a id="p100218"></a>Расстояние между центрами, мм | <a id="p100219"></a>- | <a id="p100220"></a>710, 1000, 1400 |
| <a id="p100221"></a>Наибольшая длина обтачивания, мм | <a id="p100222"></a>- | <a id="p100223"></a>640, 930, 1330 |
| <a id="p100224"></a>Предел частоты вращения шпинделя, об./мин. | <a id="p100225"></a>- | <a id="p100226"></a>12,5, 2000 |
| <a id="p100227"></a>Пределы подач, мм/об.: |  |  |
| <a id="p100228"></a>продольных | <a id="p100229"></a>- | <a id="p100230"></a>0,07 - 4,16 |
| <a id="p100231"></a>поперечных | <a id="p100232"></a>- | <a id="p100233"></a>0,035 - 2,08 |
| <a id="p100234"></a>Диаметр отверстия в шпинделе, мм | <a id="p100235"></a>- | <a id="p100236"></a>47 |
| <a id="p100237"></a>Мощность электродвигателя, кВт | <a id="p100238"></a>- | <a id="p100239"></a>7 - 10 |
| <a id="p100240"></a>Габариты станка, мм: |  |  |
| <a id="p100241"></a>длина | <a id="p100242"></a>- | <a id="p100243"></a>2785 |
| <a id="p100244"></a>ширина | <a id="p100245"></a>- | <a id="p100246"></a>1165 |
| <a id="p100247"></a>высота | <a id="p100248"></a>- | <a id="p100249"></a>1350 |
| <a id="p100250"></a>Масса станка, кг | <a id="p100251"></a>- | <a id="p100252"></a>2105 |


#### <a id="p100253"></a>2.3 Техническая характеристика пресса БИГ1-50М


| <a id="p100254"></a>Тип пресса | <a id="p100255"></a>- | <a id="p100256"></a>гидравлический, поршневой |
| --- | --- | --- |
| <a id="p100257"></a>Назначение | <a id="p100258"></a>- | <a id="p100259"></a>для правки бурильных труб |
| <a id="p100260"></a>Наибольшее усилие, развиваемое прессом, т | <a id="p100261"></a>- | <a id="p100262"></a>50 |
| <a id="p100263"></a>Ход поршня, мм | <a id="p100264"></a>- | <a id="p100265"></a>160 |
| <a id="p100266"></a>Привод пресса | <a id="p100267"></a>- | <a id="p100268"></a>топливный насос НК-10 |
| <a id="p100269"></a>Мощность электродвигателя привода насоса, кВт | <a id="p100270"></a>- | <a id="p100271"></a>2,8 |
| <a id="p100272"></a>Частота вращения вала электродвигателя, об./мин. | <a id="p100273"></a>- | <a id="p100274"></a>1500 |
| <a id="p100275"></a>Насос: |  |  |
| <a id="p100276"></a>производительность, л/с | <a id="p100277"></a>- | <a id="p100278"></a>0,045 |
| <a id="p100279"></a>рабочее давление, кгс/см2 | <a id="p100280"></a>- | <a id="p100281"></a>250 |
| <a id="p100282"></a>рабочая жидкость | <a id="p100283"></a>- | <a id="p100284"></a>масло |
| <a id="p100285"></a>Возврат поршня в исходное положение | <a id="p100286"></a>- | <a id="p100287"></a>противовесом |
| <a id="p100288"></a>Перемещение каретки с насосом и рабочим цилиндром | <a id="p100289"></a>- | <a id="p100290"></a>механизированное |
| <a id="p100291"></a>Мощность электродвигателя привода механизма передвижения каретки, кВт | <a id="p100292"></a>- | <a id="p100293"></a>1,7 |
| <a id="p100294"></a>Частота вращения вала электродвигателя, об./мин. | <a id="p100295"></a>- | <a id="p100296"></a>1500 |
| <a id="p100297"></a>Управление прессом | <a id="p100298"></a>- | <a id="p100299"></a>с пульта |
| <a id="p100300"></a>Габариты пресса, мм: |  |  |
| <a id="p100301"></a>длина | <a id="p100302"></a>- | <a id="p100303"></a>1400 |
| <a id="p100304"></a>ширина | <a id="p100305"></a>- | <a id="p100306"></a>1625 |
| <a id="p100307"></a>высота | <a id="p100308"></a>- | <a id="p100309"></a>2455 |


#### <a id="p100310"></a>2.4 Техническая характеристика установки для индукционного нагрева и навинчивания бурильных замков УИНЗ-1


| <a id="p100311"></a>Размеры нагреваемых замков | <a id="p100312"></a>- | <a id="p100313"></a>ЗН-95 - ЗШ-178 |
| --- | --- | --- |
| <a id="p100314"></a>Время нагрева одной замковой детали (от 400 °C (в зависимости от размера), мин. | <a id="p100315"></a>- | <a id="p100316"></a>3 - 7 |
| <a id="p100317"></a>Максимальная возможная температура нагрева, °C | <a id="p100318"></a>- | <a id="p100319"></a>600 |
| <a id="p100320"></a>Потребляемая мощность (в зависимости от размера замка), кВт | <a id="p100321"></a>- | <a id="p100322"></a>12 - 9,5 |
| <a id="p100323"></a>Напряжение, В | <a id="p100324"></a>- | <a id="p100325"></a>380 |
| <a id="p100326"></a>Сила тока, А | <a id="p100327"></a>- | <a id="p100328"></a>50 |
| <a id="p100329"></a>Напряжение на индукторе, В | <a id="p100330"></a>- | <a id="p100331"></a>63 - 60 |
| <a id="p100332"></a>$cos\phi$ (в зависимости от размера замка) | <a id="p100333"></a>- | <a id="p100334"></a>0,6 - 0,4 |
| <a id="p100335"></a>КПД нагревателя | <a id="p100336"></a>- | <a id="p100337"></a>0,9 |
| <a id="p100338"></a>Радиус обслуживания консольной балки, м | <a id="p100339"></a>- | <a id="p100340"></a>4 |
| <a id="p100341"></a>Грузоподъемность электротельфера типа ТЭ-0,25, кг | <a id="p100342"></a>- | <a id="p100343"></a>250 |
| <a id="p100344"></a>Охлаждение индуктора нагревателя | <a id="p100345"></a>- | <a id="p100346"></a>пресной водой |
| <a id="p100347"></a>Моноблок-насос, используемый в узле водяного охлаждения | <a id="p100348"></a>- | <a id="p100349"></a>2КМ-6а |
| <a id="p100350"></a>Производительность вентилятора ЭВР вытяжной системы, м3/ч | <a id="p100351"></a>- | <a id="p100352"></a>3000 - 3500 |


#### <a id="p100353"></a>2.5 Кран однобалочный


| <a id="p100354"></a>Грузоподъемность, кг | <a id="p100355"></a>- | <a id="p100356"></a>3000 |
| --- | --- | --- |
| <a id="p100357"></a>Высота подъема, м | <a id="p100358"></a>- | <a id="p100359"></a>6 |
| <a id="p100360"></a>Скорость подъема, м/мин. | <a id="p100361"></a>- | <a id="p100362"></a>8 |
| <a id="p100363"></a>Скорость движения тельфера, м/мин. | <a id="p100364"></a>- | <a id="p100365"></a>32 |
| <a id="p100366"></a>Полная длина, м | <a id="p100367"></a>- | <a id="p100368"></a>10,2 |
| <a id="p100369"></a>Пролет крана, м | <a id="p100370"></a>- | <a id="p100371"></a>9 |
| <a id="p100372"></a>Масса крана, кг | <a id="p100373"></a>- | <a id="p100374"></a>1390 |
| <a id="p100375"></a>Масса основных частей, кг: |  |  |
| <a id="p100376"></a>моста | <a id="p100377"></a>- | <a id="p100378"></a>950 |
| <a id="p100379"></a>электротали | <a id="p100380"></a>- | <a id="p100381"></a>290 |
| <a id="p100382"></a>Вид тока | <a id="p100383"></a>- | <a id="p100384"></a>переменный |
| <a id="p100385"></a>Частота, Гц | <a id="p100386"></a>- | <a id="p100387"></a>50 |
| <a id="p100388"></a>Напряжение, В | <a id="p100389"></a>- | <a id="p100390"></a>380/220 |


#### <a id="p100391"></a>2.6 Техническая характеристика насоса КМ-9Т


| <a id="p100392"></a>Тип насоса | <a id="p100393"></a>- | <a id="p100394"></a>горизонтальный, двухцилиндровый |
| --- | --- | --- |
| <a id="p100395"></a>Диаметр сменных цилиндровых втулок, мм | <a id="p100396"></a>- | <a id="p100397"></a>70 |
| <a id="p100398"></a>Электродвигатель: |  |  |
| <a id="p100399"></a>мощность, кВт | <a id="p100400"></a>- | <a id="p100401"></a>45 |
| <a id="p100402"></a>частота вращения, об./мин. | <a id="p100403"></a>- | <a id="p100404"></a>710 |
| <a id="p100405"></a>диаметр шкива двигателя, мм | <a id="p100406"></a>- | <a id="p100407"></a>200 |
| <a id="p100408"></a>диаметр шкива насоса, мм | <a id="p100409"></a>- | <a id="p100410"></a>340 |
| <a id="p100411"></a>клиновидный ремень | <a id="p100412"></a>- | <a id="p100413"></a>тип В |
| <a id="p100414"></a>количество ремней, шт. | <a id="p100415"></a>- | <a id="p100416"></a>4 |
| <a id="p100417"></a>Число двойных ходов поршня в минуту | <a id="p100418"></a>- | <a id="p100419"></a>35 |
| <a id="p100420"></a>Ход поршня, мм | <a id="p100421"></a>- | <a id="p100422"></a>250 |
| <a id="p100423"></a>Производительность насоса, л/мин. | <a id="p100424"></a>- | <a id="p100425"></a>60 |
| <a id="p100426"></a>Давление на выкиде, кгс/м2 | <a id="p100427"></a>- | <a id="p100428"></a>320 |
| <a id="p100429"></a>Диаметр приемного трубопровода, мм | <a id="p100430"></a>- | <a id="p100431"></a>100 |
| <a id="p100432"></a>Диаметр нагревательного трубопровода, мм | <a id="p100433"></a>- | <a id="p100434"></a>50 |
| <a id="p100435"></a>Габариты насоса, мм: |  |  |
| <a id="p100436"></a>длина | <a id="p100437"></a>- | <a id="p100438"></a>2385 |
| <a id="p100439"></a>ширина | <a id="p100440"></a>- | <a id="p100441"></a>1005 |
| <a id="p100442"></a>высота | <a id="p100443"></a>- | <a id="p100444"></a>1783 |
| <a id="p100445"></a>Масса, кг | <a id="p100446"></a>- | <a id="p100447"></a>2890 |


### 3. <a id="p100448"></a>ОРГАНИЗАЦИЯ ТРУДА


<a id="p100449"></a>*3.1. Ремонт труб осуществляется прокатно-ремонтным цехом труб и турбобуров (ПРЦТиТ) базы производственного обслуживания Управления буровых работ (УБР).*
<a id="p100450"></a>*В состав ПРЦТиТ входят два участка: по ремонту труб и по ремонту турбобуров.*

#### <a id="p100451"></a>3.2 На участок по ремонту труб возлагаются следующие основные функции:

<a id="p100452"></a>*планово-предупредительное обеспечение буровых установок трубами в необходимом ассортименте и количестве, а также выполнение аварийных заявок центральной инженерно-технологической службой УБР;*
<a id="p100453"></a>*получение, складирование и хранение новых труб, замков и прочих элементов колонны;*
<a id="p100454"></a>*навинчивание замков на новые бурильные трубы;*
<a id="p100455"></a>*комплектация колонны бурильных труб, учет движения труб, паспортизация, списание изношенных труб, составление актов-рекламаций и заявок на новые трубы;*
<a id="p100456"></a>*профилактическая проверка, ремонт и восстановление труб и замков, ловильного инструмента и приспособлений;*
<a id="p100457"></a>*осмотр труб, сортировка и маркировка;*
<a id="p100458"></a>*изготовление нестандартного ловильного инструмента и приспособлений;*
<a id="p100459"></a>*изготовление небольших серий и единичных экземпляров элементов бурильных колонн;*
<a id="p100460"></a>*осуществление контроля за правильной эксплуатацией труб на буровых установках;*
<a id="p100461"></a>*организация транспортировки труб на буровые и в цех;*
<a id="p100462"></a>*своевременное представление заявок на материально-техническое снабжение участка всеми необходимыми материалами, оборудованием, инструментом и запчастями;*
<a id="p100463"></a>*осуществление связи с предприятиями по вопросам пополнения запаса труб и замков, а также их транспортировки.*
<a id="p100464"></a>*3.3. На участках, где организационно-технические условия производства позволяют создать как комплексные, так и специализированные бригады, следует отдавать предпочтение комплексным, одним из важных преимуществ которых является возможность повышения производительности труда.*
<a id="p100465"></a>*3.4. При выполнении работ по сборке и ремонту труб специализированными звеньями за каждым звеном должно закрепляться определенное рабочее место (отделение).*
<a id="p100466"></a>*Количество звеньев определяется, исходя из объема работ участка по ремонту труб ПРЦТиТ.*
<a id="p100467"></a>*Распределение труда внутри звена осуществляется по сложности и ответственности выполняемой работы.*
<a id="p100468"></a>*3.5. Прокатно-ремонтные цехи труб и турбобуров должны иметь в своем составе операционный двор с подъездными путями, подъемно-транспортные средства, складские помещения, производственные службы, контрольно-проверочную службу, службу комплектации и учета и др.*
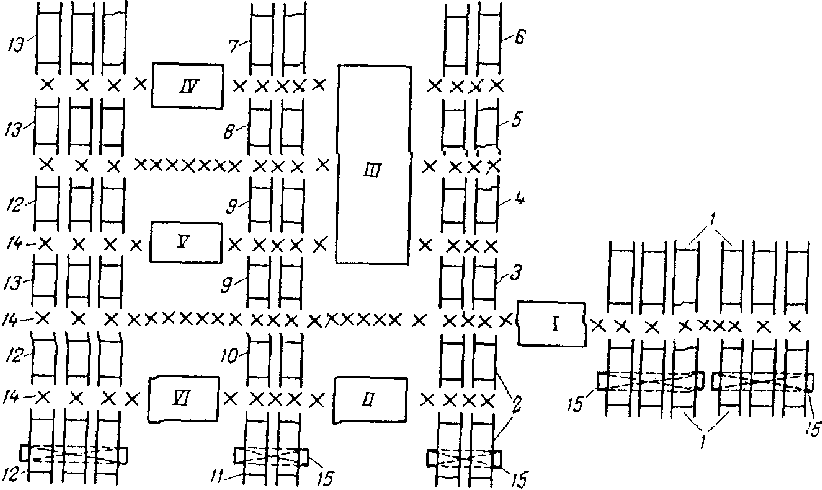
<a id="p100469"></a>*3.6. В качестве примера приводится план участка по ремонту труб ПРЦТиТ базы производственного обслуживания УБР (рис. 1). Участок по ремонту труб должен располагать полным комплексом сооружений и оборудования, обеспечивающим все виды работ с трубами.*

<a id="p100470"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_0.png)*

<a id="p100471"></a>*Рис. 1. План участка по ремонту труб прокатно-ремонтного*
*цеха труб и турбобуров базы производственного*
*обслуживания УБР:*
*I - отделение по испытанию труб на герметичность;*
*II - правильное отделение; III - токарное отделение;*
*IV - отделение по навинчиванию замков в горячем состоянии;*
*V - отделение сварочно-наплавочных работ; VI - отделение*
*по навинчиванию замков в холодном состоянии; 1 - стеллажи*
*для труб, прибывших на ремонт; 2 - стеллажи для искривленных*
*труб; 3 - стеллажи для ЛБТ, требующих ремонта трубной*
*резьбы; 4 - стеллажи для ЛБТ, требующих ремонта замковой*
*резьбы; 5 - стеллажи для СБТ, требующих ремонта замковой*
*резьбы; 6 - стеллажи для СБТ, требующих ремонта трубной*
*резьбы; 7 - стеллажи для новых СБТ; 8 - стеллажи для СБТ,*
*подготовленных для навинчивания замков; 9 - стеллажи*
*для труб, требующих сварочно-наплавочных работ;*
*10 - стеллажи для ЛБТ, подготовленных для навинчивания*
*замков; 11 - стеллажи для новых ЛБТ; 12 - стеллажи*
*для отремонтированных ЛБТ; 13 - стеллажи*
*для отремонтированных СБТ; 14 - рольганги;*
*15 - мостовой кран*

<a id="p100472"></a>*Участок по ремонту труб ПРЦТиТ должен иметь в своем составе: отделение по испытанию труб на герметичность; правильное отделение; токарное отделение; отделение по навинчиванию замков на трубы в горячем и холодном состоянии; отделение сварочно-наплавочных работ.*
<a id="p100473"></a>*В ПРЦТиТ имеется отделение дефектоскопии, обслуживающее участки по ремонту труб и турбобуров.*
<a id="p100474"></a>*Операции по ремонту труб и сборке новых труб осуществляются с применением различных механизмов, приспособлений и инструментов.*
<a id="p100475"></a>*3.7. Последовательность выполнения работ по ремонту и сборке труб. Трубы, прибывшие с буровых для профилактической проверки и ремонта, раскладывают на стеллажах строго по комплектам.*
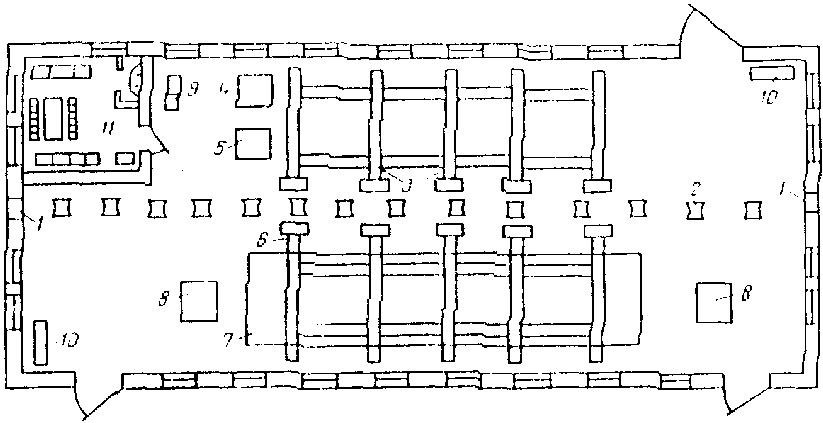
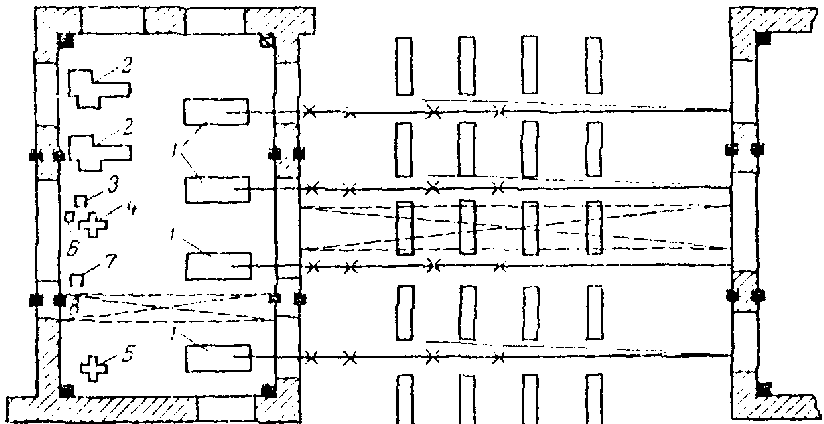
<a id="p100476"></a>*Со стеллажей бурильные трубы с помощью пневмостаскивателей скатывают на рольганг. По рольгангу трубы поступают в отделение по испытанию труб на герметичность (рис. 2) на мойку и очистку.*

<a id="p100477"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_1.png)*

<a id="p100478"></a>*Рис. 2. План отделения по испытанию труб на герметичность*
*прокатно-ремонтного цеха труб и трубобуров:*
*1 - окно для подачи труб; 2 - рольганг; 3 - стеллаж*
*для мойки и чистки труб; 4 - моечная машина;*
*5 - приспособление для очистки труб; 6 - стеллаж*
*для гидроиспытания труб; 7 - стенд для группового*
*испытания труб; 8 - инструментальные столики; 9 - шкафы*
*для инструментов; 10 - противопожарный инвентарь;*
*11 - комната отдыха и приема пищи*

<a id="p100479"></a>*Участок мойки труб оснащен стеллажом, на котором помещают трубы, подлежащие мойке, и моечной установкой, предназначенной для работы в стационарных условиях с питанием насоса от водопроводной сети. Установка состоит из насоса, смонтированного на плите; электродвигателя, соединенного муфтой с насосом; напорного шланга с моечным пистолетом; перепускного клапана и запорного вентиля.*
<a id="p100480"></a>*Стеллаж устанавливают на цементный пол с уклоном для стока воды и канавой с отстойником, куда сливается отработанная вода. Канаву перекрывают деревянным решетчатым настилом, обеспечивающим доступ к стеллажу и безопасность работы. Трубы отмывают напорной струей воды.*
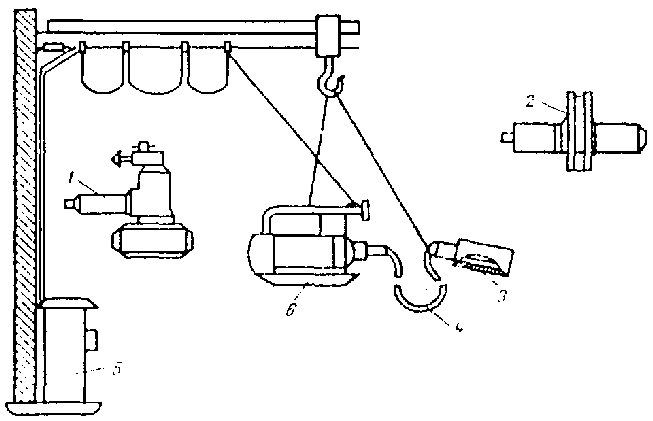
<a id="p100481"></a>*Для очистки загрязненных поверхностей и зачистки мелких дефектов применяют приспособление для очистки труб (рис. 3), разработанное АзНИИбурнефть на базе электрошлифовальной машины С-475, серийно выпускаемой Ленинградским заводом "Электроинструмент" в комплекте: электродвигатель, гибкий вал, головка шлифовальная прямая и головка шлифовальная угловая.*

<a id="p100482"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_2.png)*

<a id="p100483"></a>*Рис. 3. Приспособление для очистки труб:*
*1 - головка шлифовальная угловая; 2 - головка шлифовальная*
*прямая; 3 - головка для очистки резьб; 4 - гибкий вал;*
*5 - понижающий трансформатор; 6 - электродвигатель*
*мощностью 0,85 кВт*

<a id="p100484"></a>*Для условий прокатно-ремонтных цехов труб и турбобуров электрошлифовальная машина доукомплектовывается головкой для очистки резьб и устройствами для подвески машины и питающего кабеля.*
<a id="p100485"></a>*После мойки и очистки труб наружным осмотром и инструментальным обмером выявляют трубы, требующие ремонта, а также полностью негодные для дальнейшей работы.*
<a id="p100486"></a>*После отбраковки трубы, нуждающиеся в ремонте, подвергают испытаниям внутренним гидравлическим давлением. Целью испытания является проверка герметичности резьбовых соединений и прочности стенок труб.*
<a id="p100487"></a>*Величину давления для гидроиспытания труб (P) определяют по формуле:*

<a id="p100488"></a> *$\text{Р} = \frac{2S[\sigma]}{D} \text{кгс}/\text{см}^{2},$*

<a id="p100489"></a>*где S - толщина стенки трубы, см; $[\sigma]$ - допускаемое напряжение, кгс/см2; D - наружный диаметр трубы, мм.*
<a id="p100490"></a>*Испытание труб в трубных базах и цехах проводят в стационарных условиях на специально оборудованных участках. Процесс испытаний осуществляют поштучно или группами по нескольку труб одновременно.*
<a id="p100491"></a>*Для герметизации концов труб при испытании внутренним гидростатическим давлением применяют специальные приспособления: опрессовочная головка и опрессовочная заглушка.*
<a id="p100492"></a>*О качестве испытания опрессовщики судят по результатам визуального осмотра трубы и по постоянству давления в системе, которое регистрируется рабочим манометром и контрольным манометром.*
<a id="p100493"></a>*Выдержав трубу под давлением, опрессовщик снимает давление в системе, открывая вентиль разрядной линии. На трубы, выдержавшие испытание, наносят клеймо светлой краской с указанием даты испытания и величины испытательного давления. На резьбовые концы навинчивают предохранительные кольца, после чего трубы складируют и передают по назначению. Трубы, не выдержавшие испытаний, бракуют или передают на ремонт.*
<a id="p100494"></a>*Согласно требованиям ГОСТов трубы в процессе испытаний подвергают обстукиванию электромагнитными ударниками, имеющими дистанционное управление. По окончании испытаний давление в линии снимают вентилем разрядки, находящимся в помещении первого опрессовщика.*
<a id="p100495"></a>*При гидроиспытаниях труб используют насос КМ-9Т. Максимальное давление, которое может развивать насос при кратковременной работе, 400 кгс/см2. Производительность насоса зависит от диаметра сменных цилиндровых втулок и от числа двойных ходов.*
<a id="p100496"></a>*После гидроиспытаний легкосплавные бурильные трубы и стальные, не подлежащие правке, по рольгангу выкатывают из отделения и укладывают на стеллаж раздельно: требующие ремонта замковой резьбы и требующие ремонта трубной резьбы.*
<a id="p100497"></a>*Стальные бурильные трубы, требующие правки, после гидроиспытания по рольгангу направляют в правильное отделение и укладывают на стеллаж.*
<a id="p100498"></a>*Правка труб сводится к приданию искривленной трубе прямолинейной формы путем упругопластического ее изгиба в холодном состоянии.*
<a id="p100499"></a>*Кривые трубы и штанги по величинам кривизны делят на три категории, каждая из которых характеризуется следующими признаками:*
<a id="p100500"></a>*малая кривизна - едва заметна на глаз, но не позволяет без правки производить ремонт на трубонарезных станках;*
<a id="p100501"></a>*средняя кривизна - явно выделяется при перекатывании на стеллажах;*
<a id="p100502"></a>*большая кривизна - труба резко деформирована и искривлена в нескольких местах.*
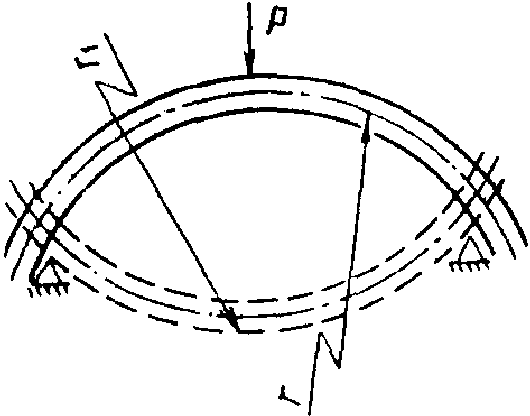
<a id="p100503"></a>*Правку труб можно выполнять методом однократного или многократного изгиба. Сущность правки методом однократного изгиба заключается в том, что искривленную трубу (рис. 4) с радиусом кривизны r изгибают в противоположном направлении, придав ей обратную кривизну радиусом r1, чтобы после небольшой выдержки и снятия внешней нагрузки кривизна трубы исчезла. Правят трубы на гидравлическом прессе типа ПБТ1-50М;*

<a id="p100504"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_3.png)*

<a id="p100505"></a>*Рис. 4. Схема обратной правки труб*

<a id="p100506"></a>*Процесс правки осуществляют следующим образом: правильщик с помощью рейсмуса определяет место наибольшего изгиба и устанавливает трубу на станине пресса так, чтобы наибольшая выпуклость оказалась под штоком. Труба опирается на две подушки, расположенные на станине. Расстояние между подушками регулируют в зависимости от диаметра и толщины стенки трубы, а также величины изогнутого участка. Затем нажимом штока трубе придают обратную стрелу прогиба. После выдерживания трубы в состоянии обратного искривления нагрузку снимают и с помощью рейсмуса проверяют прямолинейность выправленного участка. Трубы правят в одной или нескольких плоскостях до полного устранения кривизны.*
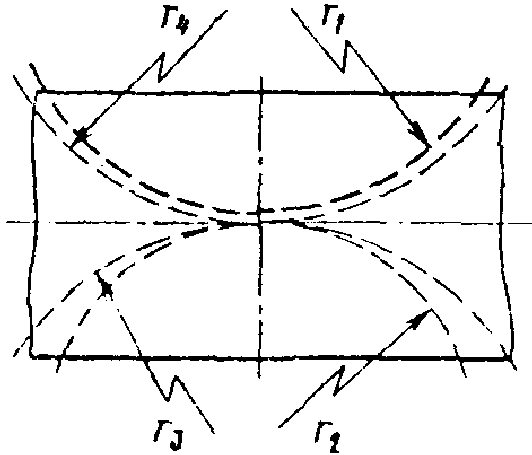
<a id="p100507"></a>*Метод правки многократным изгибом заключается в том, что искривленной трубе (рис. 5) с первоначальной кривизной r1 придают обратную кривизну радиусом r2, в результате чего она получает остаточное искривление радиусом r3. Затем второй операцией правки трубе придают кривизну радиусом r4, с таким расчетом, чтобы после снятия нагрузки труба стала прямолинейной.*

<a id="p100508"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_4.png)*

<a id="p100509"></a>*Рис. 5. Схема многократной правки труб*

<a id="p100510"></a>*При производстве правильных работ должны соблюдаться следующие технические условия:*
<a id="p100511"></a>*выправленные бурильные трубы не должны иметь кривизну более одного миллиметра на 1 пог. м трубы; общая кривизна не должна превышать 3 мм для труб длиной 6 м и 6 мм для труб длиной 12 м;*
<a id="p100512"></a>*выправленные ведущие трубы не должны иметь кривизну более 1,5 мм на 1 пог. м трубы; общая кривизна не должна превышать 7 мм для труб длиной 10 м и 10 мм для труб длиной 15 м;*
<a id="p100513"></a>*наличие кривизны на бурильных и ведущих трубах определяют при медленном вращении трубы на стеллаже или на правильном прессе вокруг своей оси. Величину кривизны замеряют при помощи шнура или деревянной рейки.*
<a id="p100514"></a>*После правки трубы по рольгангу выкатывают из отделения и укладывают отдельно трубы, требующие ремонта замковой резьбы и ремонта трубной резьбы.*
<a id="p100515"></a>*Трубы, требующие ремонта, со стеллажей подают в токарное отделение мостовым краном и рольгангами, смонтированными в разрыве цеховых стеллажей по оси каждого трубонарезного станка, и с помощью электротельфера - в патроны трубонарезных станков.*
<a id="p100516"></a>*Токарное отделение (рис. 6) снабжено специальными металлорежущими станками (трубонарезными), на которых производят ремонт замковых, трубных и других резьб, подрезают опорные торцы муфт, удаляют стачиванием замковые детали и производят другие работы, связанные с ремонтом бурильных, утяжеленных, ведущих, насосно-компрессорных труб, замков, переводников и других элементов бурильной колонны.*

<a id="p100517"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_5.png)*

<a id="p100518"></a>*Рис. 6. Планировка токарного оборудования:*
*1 - трубонарезный станок; 2 - токарно-винторезный*
*станок; 3 - вертикально-сверлильный станок;*
4 - горизонтально-фрезерный станок; 5 - станок

<div align="center">

для заточки резцов; 6 - шкаф для инструментов;

</div>

7 - слесарный верстак; 8 - мостовой кран

<a id="p100519"></a>3.8. Ремонт конической резьбы. Коническую, замковую и трубную резьбу ремонтируют путем подрезки или отрезки части резьбы с последующим ее восстановлением.
<a id="p100520"></a>Наибольшую необходимую величину подрезки (lmax) определяют по формуле

<a id="p100521"></a> $l_{max} = \frac{2h}{K} ,$ 

<a id="p100522"></a>где h - глубина дефекта резьб, мм; К - конусность.
<a id="p100523"></a>Величина lmax для резьб, выполняемых по ГОСТ 5286-75 и ГОСТ 631-75, приведена в табл. 3.1.

<a id="p100524"></a>Таблица 3.1


<table>
<colgroup><col width="38%"><col width="16%"><col width="16%"><col width="16%"><col width="16%"></colgroup>
<tr><td rowspan="2"><a id="p100525"></a>Параметры резьбы</td><td colspan="4"><a id="p100526"></a>Тип резьбы</td></tr>
<tr><td colspan="2"><a id="p100527"></a>замковая</td><td colspan="2"><a id="p100528"></a>трубная</td></tr>
<tr><td><a id="p100529"></a>Шаг резьбы S, мм</td><td><a id="p100530"></a>5,080</td><td><a id="p100531"></a>6,350</td><td><a id="p100532"></a>6,350</td><td><a id="p100533"></a>3,175</td></tr>
<tr><td><a id="p100534"></a>Глубина резьбы h, мм</td><td><a id="p100535"></a>2,993</td><td><a id="p100536"></a>3,742</td><td><a id="p100537"></a>3,755</td><td><a id="p100538"></a>1,810</td></tr>
<tr><td><a id="p100539"></a>Конусность, К</td><td><a id="p100540"></a>1:4</td><td><a id="p100541"></a>1:4</td><td><a id="p100542"></a>1:6</td><td><a id="p100543"></a>1:16</td></tr>
<tr><td><a id="p100544"></a>Величина подрезки lmax, мм</td><td><a id="p100545"></a>23,950</td><td><a id="p100546"></a>29,900</td><td><a id="p100547"></a>45,100</td><td><a id="p100548"></a>57,900</td></tr>
</table>


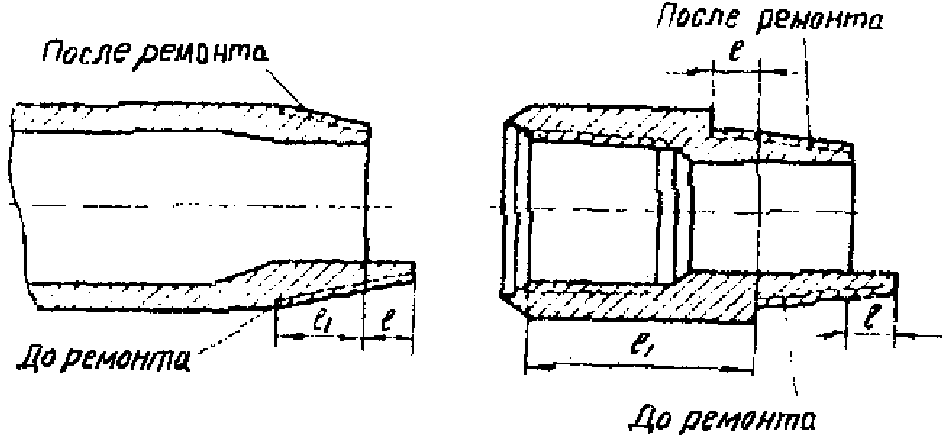
<a id="p100549"></a>*Схема ремонта конической резьбы показана на рис. 7.*

<a id="p100550"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_6.png)*

<a id="p100551"></a>*Рис. 7. Схема ремонта конической резьбы*

<a id="p100552"></a>Необходимость подрезки на величину lmax возникает, если резьба достигает аварийного износа (заедание резьбы, слом витков резьбы и др.).
<a id="p100553"></a>*При естественном износе резьбы величина отрезаемой части значительно меньше lmax и обычно не превышает lmax / 2.*
<a id="p100554"></a>*Подрезку следует выполнять с таким расчетом, чтобы последний виток отремонтированной резьбы располагался на утолщенной части.*
<a id="p100555"></a>*Длина цилиндрической части замковой детали (L) после ремонта должна отвечать условию:*

<a id="p100556"></a>*L = Lс + 40,*

<a id="p100557"></a>где Lс - длина сухаря машинного ключа, мм.
<a id="p100558"></a>В ремонтных мастерских трубные и замковые резьбы нарезают однониточными резцами. Для наружных резьб используют стержневые и призматические резцы. Для внутренних резьб применяют стержневые резцы.
<a id="p100559"></a>Стержневые быстрорежущие резцы небольших сечений, используемые в державках, изготавливают цельными. Резцы больших сечений изготавливают с напаянными пластинками из быстрорежущей стали или из твердых сплавов.
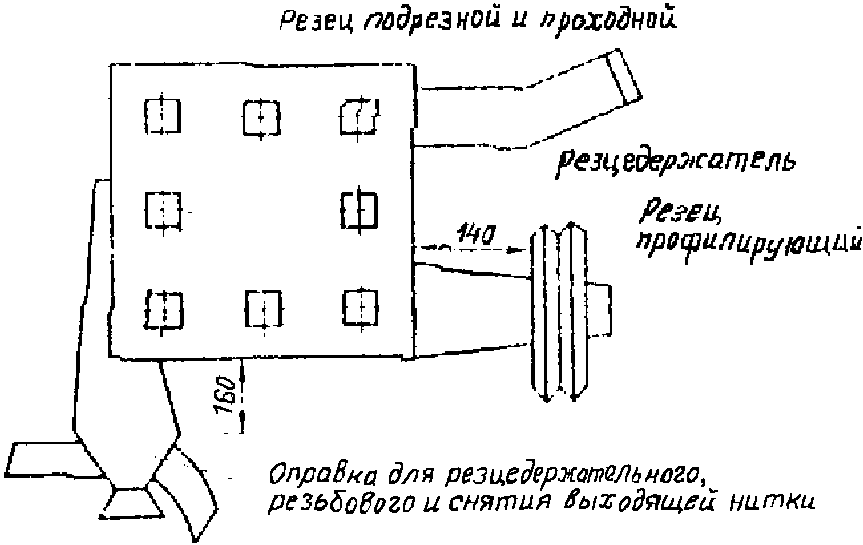
<a id="p100560"></a>3.9. Ремонт резьбы муфты замка. Растачивание и нарезание резьбы муфты замка производят резьбовыми (рис. 8) и расточными [(рис. 9)](#p100564) резцами.

<a id="p100561"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_7.png)*

<a id="p100562"></a>*Рис. 8. Резьбовой резец*


<a id="p100563"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_8.png)*

<a id="p100564"></a>*Рис. 9. Расточный резец*

<a id="p100565"></a>*Резцы крепятся в оправке (рис. 10), которую устанавливают в резцедержателе с левой стороны от оси станка по ходу каретки, как показано на [рис. 11](#p100569).*

<a id="p100566"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_9.png)*

<a id="p100567"></a>*Рис. 10. Оправка*


<a id="p100568"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_10.png)*

<a id="p100569"></a>*Рис. 11. Резцедержатель*

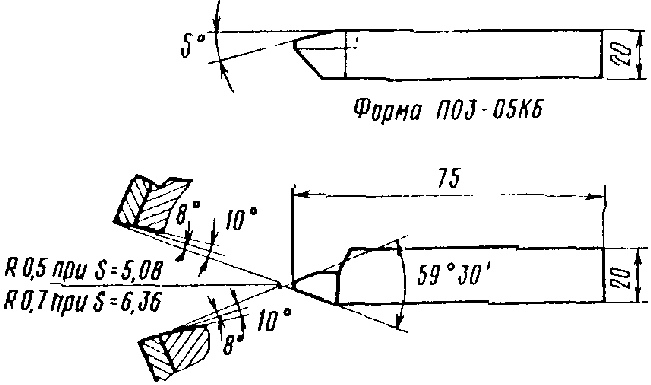
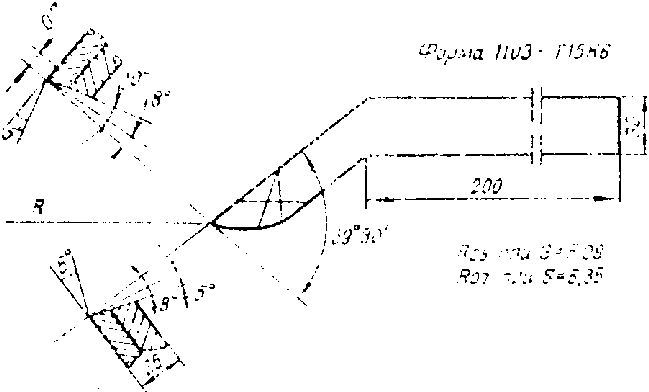
<a id="p100570"></a>*Подрезание торца производится подрезным резцом (рис. 12).*

<a id="p100571"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_11.png)*

<a id="p100572"></a>*Рис. 12. Подрезной резец*

<a id="p100573"></a>*Последовательность операций по ремонту резьбы: подрезка торцов подрезным резцом, проточка конуса проходным резцом, черновое нарезание резьбы стержневым или призматическим резцом, чистовое нарезание и профилирование резьбы стержневым резцом, снятие фасок проходным резцом. При черновом нарезании снимается примерно 80% всего металла, при чистовом нарезании и профилировании - 20%.*
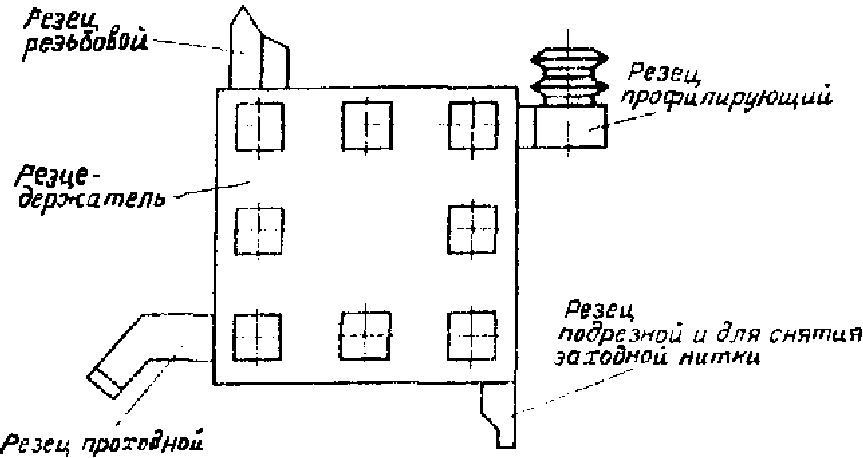
<a id="p100574"></a>*Установка всех резцов в резцедержателе при ремонте муфты замка показана на рис. 13.*

<a id="p100575"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_12.png)*

<a id="p100576"></a>*Рис. 13. Установка резцов в резцедержателе*

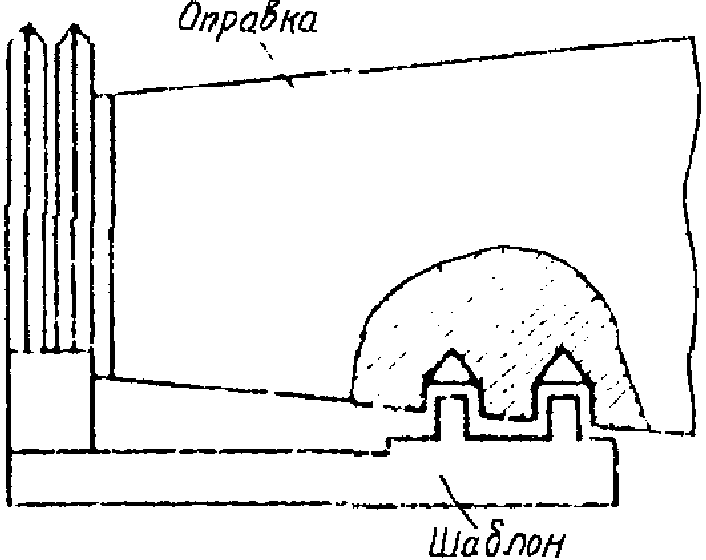
<a id="p100577"></a>*Установка резца на оправке по шаблону показана на рис. 14.*

<a id="p100578"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_13.png)*

<a id="p100579"></a>*Рис. 14. Установка резца по шаблону*

<a id="p100580"></a>*3.10. Ремонт резьбы ниппеля замка. Обработка ниппеля замка производится проходным, подрезным, резьбовым (рис. 15) резцами. Установка резцов в резцедержателе показана на [рис. 16](#p100584).*

<a id="p100581"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_14.png)*

<a id="p100582"></a>*Рис. 15. Резьбовой резец*


<a id="p100583"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_15.png)*

<a id="p100584"></a>*Рис. 16. Установка резца*

<a id="p100585"></a>*Стальные бурильные трубы после токарной обработки подаются: без замков в отделение по навинчиванию замков в горячем состоянии; с навернутыми замками - на стеллажи готовой продукции.*
<a id="p100586"></a>*Легкосплавные бурильные трубы из токарного отделения по рольгангу подаются в отделение по навинчиванию замков в холодном состоянии; с навернутыми замками - на стеллажи готовой продукции.*
<a id="p100587"></a>*В отделении по навинчиванию замковых деталей на трубы в горячем и холодном состоянии производят проверку, калибровку резьб труб и замков, подбор их друг к другу по натягу и конусности и навинчивание замков на трубы.*
<a id="p100588"></a>*Слабыми местами бурильной колонны, составленной из труб сборной конструкции, являются резьбовые соединения. Для создания прочного и плотного соединения труб с замками используется метод навинчивания замковых деталей с предварительным их подогревом.*
<a id="p100589"></a>*Замковые детали перед нагревом и трубы перед навинчиванием замковых деталей очищаются с помощью приспособления для очистки труб (см. [рис. 3](#p100483)).*
<a id="p100590"></a>*Перемещение замковых деталей внутри отделения производится на электротельфере.*
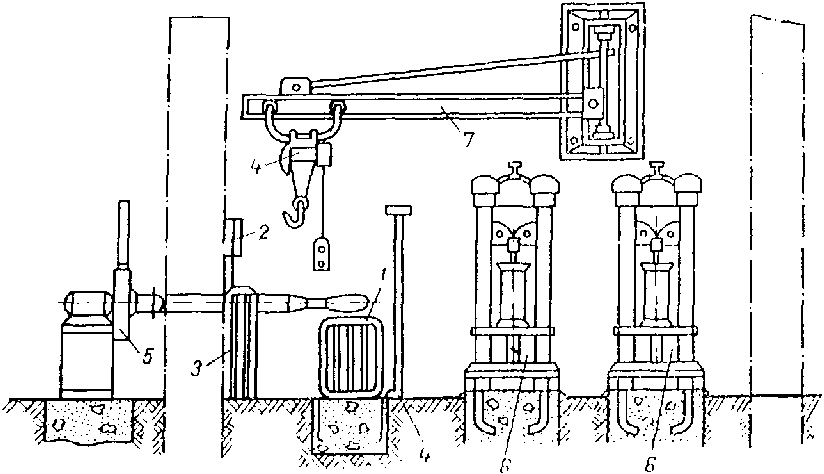
<a id="p100591"></a>*Нагрев замковых деталей и навинчивание их на бурильные трубы осуществляется установкой для индукционного нагрева и навинчивания бурильных замков УИНЗ-1 (рис. 17), которая состоит из индукционного нагревателя, смонтированного над ним вентиляционного раструба, подсоединенного через воздуходув к центробежному вентилятору, пневматических зажимов, балки консольной с подвешенным на ней электротельфером. В комплект установки входит электрошкаф управления с выносным пультом управления, а также питающий трансформатор. В установке используется сварочный трансформатор с первичным напряжением 380 В и напряжением холостого хода вторичной обмотки 65 В, рассчитанный на ток не менее 500 А. Могут быть использованы трансформаторы марок СТН-500, СТАН-500, ТС-500, СТЭ-34, СТЭ-24 и др. При отсутствии водопроводной сети с пресной водой установка снабжается узлом водоснабжения, предназначенным для охлаждения индуктора. Для навинчивания нагрева замковых деталей на трубы предусмотрены специальные приспособления, входящие в комплект установки.*

<a id="p100592"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_16.png)*

<a id="p100593"></a>*Рис. 17. Установка для индукционного нагрева и навинчивания*
*бурильных замков УИНЗ-1:*
*1 - индукционный нагреватель; 2 - электрошкаф управления;*
*3 - питающий трансформатор; 4 - электротельфер;*
*5 - центробежный вентилятор; 6 - пневматический*
*зажим; 7 - балка консольная*

<a id="p100594"></a>*Индукционный нагреватель рассчитан на нагрев всех типоразмеров замков до ЗШ-178 включительно. Нагрев осуществляется индукционным методом, токами промышленной частоты (50 Гц). Нагреватель сконструирован с замкнутым магнитопроводом, обеспечивающим наибольший коэффициент использования мощности. Пространство, остающееся между пакетами магнитопровода и индукционной катушкой, заполняется массой нагреваемой детали с небольшими воздушными зазорами. Индукционная катушка, помещенная внутри магнитопровода, выполнена из медной трубки сечением 10 x 1, по которой протекает вода для охлаждения. Нагреваемые детали центрируются при помощи сменного центратора, установленного внутри индуктора на нижних пакетах магнитопровода. Все основные детали нагревателя собраны на текстолитовом основании. Нагреватель опирается на три ножки, которыми он крепится на фундаментной площадке.*
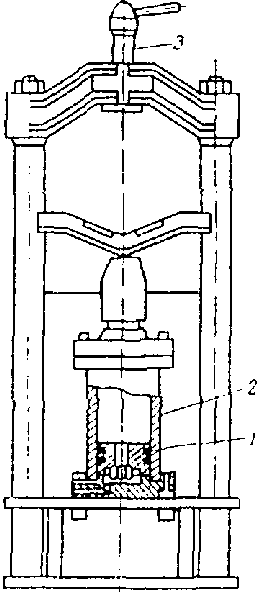
<a id="p100595"></a>*Для фиксирования трубы в процессе навинчивания на нее замковой детали применяется приспособление для закрепления труб (зажим) (рис. 18).*

<a id="p100596"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_17.png)*

<a id="p100597"></a>*Рис 18. Приспособление для закрепления труб:*
*1 - поршень; 2 - цилиндр; 2 - винт*

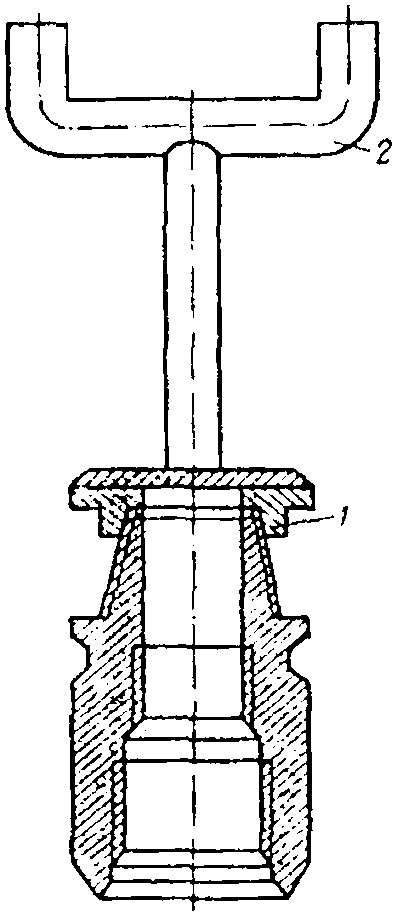
<a id="p100598"></a>*Для извлечения замковых деталей из индукционного нагревателя и навинчивания на трубы предусмотрен комплекс специальных приспособлений для замков размерами от ЗН-95 до ЗШ-178 (рис. 19).*

<a id="p100599"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_18.png)*

<a id="p100600"></a>*Рис. 19. Приспособление для навинчивания замков:*
*1 - резьбовой наконечник; 2 - рукоятка*

<a id="p100601"></a>*Помимо замков указанных размеров, установка позволяет нагревать различные кольцевые изделия диаметром до 185 мм.*
<a id="p100602"></a>*При необходимости нагрева замков размерами более 178 мм используется индукционная установка УИНЗ-1 с двумя индукционными нагревателями: один - для нагрева замков от ЗН-80 до ЗШ-146, другой - для замков от ЗШ-178 до ЗШ-203.*
<a id="p100603"></a>*Правильный монтаж резьбовых соединений (труба-муфта, труба-ниппель) снижает количество аварий и увеличивает срок службы. Поэтому для резьбовых соединений замковых деталей с бурильной трубой обязательно соблюдение технологических условий их сборки.*
<a id="p100604"></a>*Навинчивание замковых деталей на бурильные трубы производится вручную с предварительным подбором их по натягам. Замковые детали предварительно подогреваются. Температура нагрева в зависимости от размеров деталей должна быть:*
<a id="p100605"></a>*для замковых деталей размером 95 - 108 мм - 400 - 430 °C*
<a id="p100606"></a>*для замковых деталей размером 146 - 203 мм - 380 - 400 °C.*
<a id="p100607"></a>*Температура нагрева замковых деталей контролируется термопарой. Термопару следует подключить к изделию (нипелю, муфте) таким образом, чтобы конец ее находился внутри резьбы для соединения с трубой.*
<a id="p100608"></a>*Поступившие для горячего навинчивания трубы и замковые детали очищают от грязи, а резьбу их тщательно промывают в ванне. После промывки резьбы замковых деталей и труб приступают к наружному осмотру и калиброванию резьбовыми и гладкими конусными калибрами. По результатам проверки на каждой замковой детали и на каждой трубе вблизи нарезанного конца наносятся мелом или краской величины натягов по резьбе и отклонений по конусности.*
<a id="p100609"></a>*После проверки партии труб и замков их подбирают в комплекты для последующего свинчивания: труба с увеличенным натягом по резьбе комплектуется с замковой деталью, имеющей уменьшенный натяг по резьбе. При этом необходимо принимать во внимание, что*

<a id="p100610"></a>*Асп = Ат + Аз + Анк,*

<a id="p100611"></a>*где*
<a id="p100612"></a>*Асп - оптимальный натяг сопрягаемой пары;*
<a id="p100613"></a>*Ат - фактический натяг нарезки трубы по резьбовому калибру-кольцу;*
<a id="p100614"></a>*Аз - фактический натяг нарезки замковой детали по резьбовому калибру-пробке;*
<a id="p100615"></a>*Анк - постоянная величина, равная натягу свинченных между собой резьбовых калибров (кольца с пробкой).*
<a id="p100616"></a>*Помимо подбора по резьбовым калибрам, необходимо учитывать также отклонения нарезок трубы и замка по конусности, которые должны быть одноименными и приближаться по величине. После проведенного подбора на трубу наносят керны на соответствующем расстоянии от последней нитки резьбы в зависимости от диаметра труб. Эти керны являются ориентиром при навинчивании замковых деталей. Расстояния от последней нитки резьбы до места нанесения керна для различных размеров труб приведены в табл. 3.2.*

<a id="p100617"></a>*Таблица 3.2*


| <a id="p100618"></a>Условный размер трубы, мм | <a id="p100619"></a>Расстояние от последней нитки резьбы до керна, мм | <a id="p100620"></a>Условный размер трубы, мм | <a id="p100621"></a>Расстояние от последней нитки резьбы до керна, мм |
| --- | --- | --- | --- |
| <a id="p100622"></a>60 | <a id="p100623"></a>0 | <a id="p100624"></a>114 | <a id="p100625"></a>3 |
| <a id="p100626"></a>73 | <a id="p100627"></a>0 | <a id="p100628"></a>141 | <a id="p100629"></a>4 |
| <a id="p100630"></a>89 | <a id="p100631"></a>1 | <a id="p100632"></a>168 | <a id="p100633"></a>5 |


<a id="p100634"></a>*Затем на резьбу наносится смазка, обеспечивающая герметичность соединения. Смазка в виде смеси серебристого графита с техническим вазелином в весовом соотношении 2:1 наносится тонким слоем по всей поверхности нарезки.*
<a id="p100635"></a>*Нагретую деталь извлекают из индуктора, подвешивают и обстукивают молотком для удаления с нарезанной поверхности продуктов сгорания защитной смазки, после чего навинчивают на трубу. Навинчивание производится при помощи приспособления усилием одного человека, до совпадения торца с центром керна. При докреплении детали производится ее обстукивание для получения более прочного сопряжения. Соединение труба - замок считается качественным, если торец навинченной детали замка совпадет с ранее нанесенным керном или перекроет его. Трубы, у которых торец замковой детали не дошел до керна, в эксплуатацию не допускаются.*
<a id="p100636"></a>*Замковые детали, навинченные в горячем состоянии, при охлаждении обеспечивают прочность и герметичносгь соединения. Докрепление соединений после горячей посадки замковых деталей не допускается.*
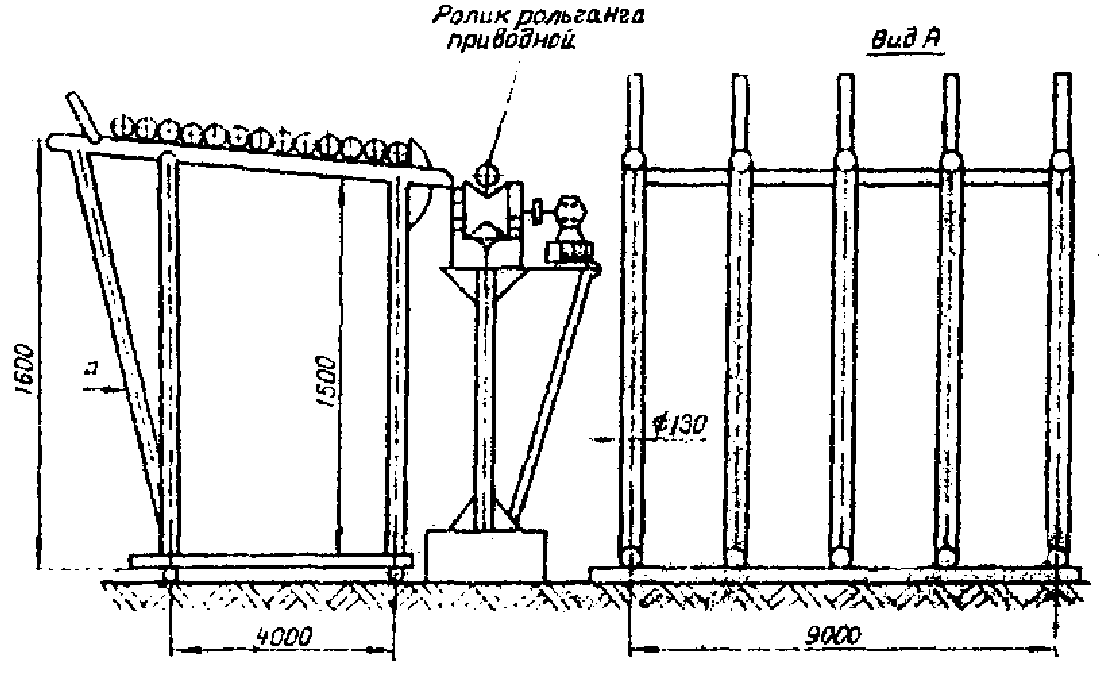
<a id="p100637"></a>*Из отделения по навинчиванию замков в горячем состоянии трубы подаются в отделение сварочно-наплавочных работ, а трубы других групп прочности по рольгангу подаются на стеллажи готовой продукции (рис. 20, [21](#p100641)).*

<a id="p100638"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_19.png)*

<a id="p100639"></a>*Рис. 20. Механизированный стеллаж для труб*


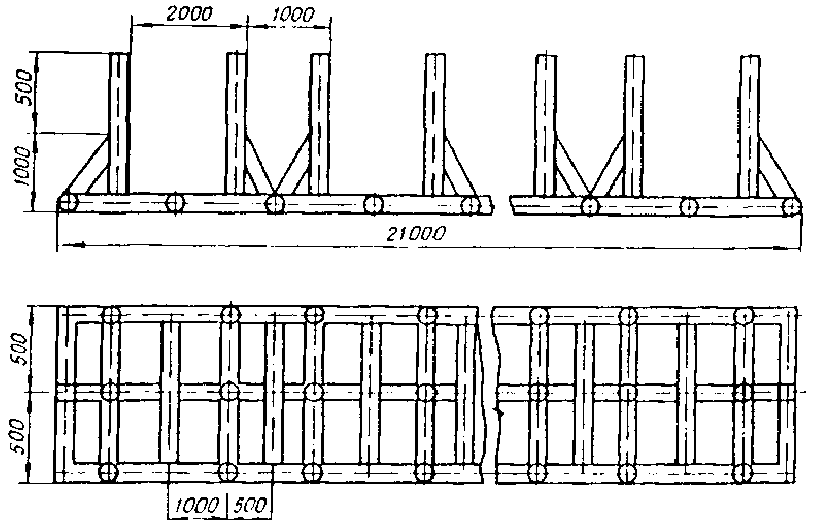
<a id="p100640"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_20.png)*

<a id="p100641"></a>*Рис. 21 Стеллаж для труб*

<a id="p100642"></a>*Легкосплавные бурильные трубы (ЛБТ), требующие навинчивания замков, из токарного отделения по рольгангу подаются в отделение по навинчиванию замковых деталей в холодном состоянии, где укладываются на стеллаж.*
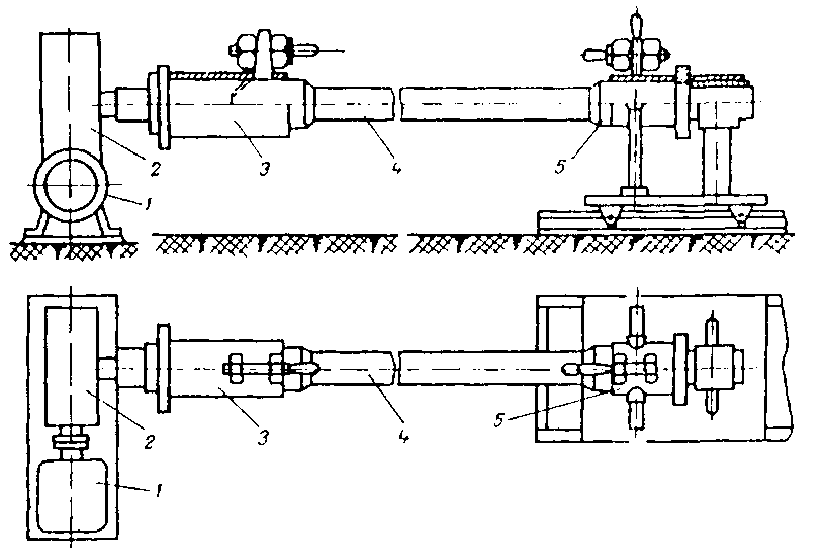
<a id="p100643"></a>*Для сборки ЛБТ применяется способ холодного навинчивания замков с приложением регламентированного крутящего момента на специальном станке (рис. 22).*

<a id="p100644"></a> *![3. Организация труда](https://i.bukva.ai/x4Yqf2nP/img_21.png)*

<a id="p100645"></a>*Рис. 22. Стенд для сборки легкосплавных*
*бурильных труб с замковыми деталями:*
*1 - электродвигатель; 2 - редуктор;*
*3 - передняя головка; 4 - бурильная труба;*
*5 - зажимное устройство (задняя головка)*

<a id="p100646"></a>*При подготовке ЛБТ к свинчиванию с замками трубные резьбы деталей замка и ЛБТ тщательно очищаются, промываются газойлем, после чего калибруются. Замерные натяги записываются мелом на замковой детали и на конце трубы. Замки подбираются по замеренному натягу, при этом муфту следует навинчивать на конец трубы, имеющей меньший диаметр в месте технологического пережима, обеспечивающего свободное прохождение элеватора. Рекомендуемые суммарные натяги для ЛБТ диаметром 147 мм - 25,3 мм, для остальных размеров - 17 мм.*
<a id="p100647"></a>*Очищенные и промытые газойлем трубные резьбы протираются насухо и обезвоживаются ацетоном или одним из растворителей Р4 или Р5.*
<a id="p100648"></a>*От тщательности очистки и обезжиривания резьбы зависит качество соединения ЛБТ с замками, их герметичность и длительность эксплуатации. На одну треть длины обезжиренной резьбы от торца резьбы с помощью шпателя наносится монолитным слоем самоотвердевающая смазка, обеспечивающая герметичность резьбового соединения. Для заполнения зазоров между трубой и проточкой замка смазка наносится также на одну треть длины трубной резьбы. Замковые детали, подобранные по допускам на натяг, с нанесенной смазкой навинчиваются вручную на трубу и в сборе подаются к стенду на подкрепление.*
<a id="p100649"></a>*В переднюю часть стенда входит электродвигатель, редуктор, который обеспечивает понижение числа оборотов до 5 - 8 в мин., передняя часть стенда устанавливается стационарно на отдельном фундаменте. Передняя головка насажена на шпонки непосредственно на выходной вал редуктора и служит для зажима одной из замковых деталей при навинчивании на бурильную трубу.*
<a id="p100650"></a>*В патроне передней головки имеются два плоских сухаря и один фигурный (радиусный), удерживающие замковую деталь во время сборки. Задняя часть стенда смонтирована на тележке, которая может передвигаться по направляющим рельсам для уменьшения расстояния между замковыми деталями, навинченными на оба конца трубы, для обеспечения сборки труб различной длины. Задняя часть стенда представляет собой зажимное устройство (заднюю головку), к которому крепятся плечи для передачи усилий, возникающих при креплении замковых деталей. Эти усилия передаются на гидравлические датчики (трансформаторы давления от ГИВ-4 и ГИВ-2) и преобразуются в давление, регистрируемое приборами (указывающими и записывающими). При достижении регламентированного момента свинчивания приводная часть стенда автоматически отключается с помощью манометрического реле, включенного в гидравлическую систему. Максимальный момент стенда - 8900 кг·м2/с.*
<a id="p100651"></a>*После навинчивания замковых деталей ЛБТ выкатываются из отделения по рольгангу и укладываются на стеллажи готовой продукции.*
<a id="p100652"></a>*Трубы группы прочности Д после навинчивания замков в горячем состоянии подаются в отделение сварочно-наплавочных работ для упрочнения резьбовых соединений замков с трубами.*
<a id="p100653"></a>*Отделение сварочно-наплавочных работ снабжено электросварочными установками переменного и постоянного тока для автоматической, полуавтоматической или ручной сварки, а также установкой для газовой резки металла. В отделении также восстанавливают сработанные поверхности деталей, опорные торцы замковых муфт, удаляют с труб замковые детали газовой резкой, сваривают короткие бурильные трубы между собой и т.д.*
<a id="p100654"></a>*Качество сварочных и наплавочных работ, выполненных на трубах, трудно поддается контролю. При ручной сварке качество работ в значительной степени зависит от опыта сварщика. Исходя из этого, все работы по ремонту и восстановлению элементов бурильной колонны необходимо выполнять только методами автоматической и полуавтоматической сварки при строгом соблюдении разработанного режима сварки.*
<a id="p100655"></a>*Вспомогательные службы включают инструментальную группу обслуживания и материальный склад.*
<a id="p100656"></a>*Для обеспечения рабочих участка труб ПРЦТиТ необходимыми инструментом, материалами и запасными частями начальник цеха на каждый месяц составляет и через базу производственного обслуживания подает заявку в отдел материально-технического снабжения УБР. Для их получения с центрального склада (или его филиала) Управления буровых работ мастер участка труб цеха выписывает требование.*
<a id="p100657"></a>*При отсутствии на складе необходимого инструмента мастер (через базу производственного обслуживания) дает заказ на его изготовление в прокатно-ремонтный цех бурового оборудования и другие цеха базы производственного обслуживания (БПО).*
<a id="p100658"></a>*Доставку инструментов, материалов и запасных частей с центрального УБР (или его филиала) в цеховую кладовую организует центральный склад УБР.*
<a id="p100659"></a>*Полученный инструмент, материалы и запасные части хранятся в цеховой кладовой. В цеховой кладовой постоянно должен находиться недельный запас инструмента, материалов и запасных частей.*
<a id="p100660"></a>*Доставка инструмента, материалов и запасных частей из цеховой кладовой на рабочие места звеньев участка труб ПРЦТиТ производится рабочими звена по сортировке и перемещению труб на территории цеха.*
<a id="p100661"></a>*Работа по наладке, регулировке и ремонту оборудования и механизмов, применяемых при ремонте и сборке новых груб, производится самими рабочими соответствующего отделения, участка, цеха, в случае необходимости - электромонтерами и слесарями соответствующих структурных подразделений БПО.*
<a id="p100662"></a>Работы по выявлению усталостных трещин в трубах и замках производятся группой дефектоскопии ПРЦТиТ.
<a id="p100663"></a>Поддержание порядка и чистоты на рабочих местах производится самими рабочими соответствующих отделений, уборка помещений цеха - уборщиками.

#### <a id="p100664"></a>3.11 Условия труда рабочих, производящих ремонт и сборку труб, должны соответствовать следующим нормам:


<table>
<colgroup><col width="79%"><col width="21%"></colgroup>
<tr><td><a id="p100665"></a>Уровень шума</td><td><a id="p100666"></a>- до 85 дБ;</td></tr>
<tr><td colspan="2"><a id="p100667"></a>освещение днем - естественное, ночью искусственное, люминесцентными лампами, освещенность не менее 100 &lt;...&gt;;</td></tr>
<tr><td colspan="2"><a id="p100668"></a>температура воздуха в теплый период года 19 - 23 °C, в холодный период года 14 - 17 °C;</td></tr>
<tr><td><a id="p100669"></a>скорость движения воздуха</td><td><a id="p100670"></a>- 0,3 - 0,5 м/с;</td></tr>
<tr><td><a id="p100671"></a>относительная влажность воздуха</td><td><a id="p100672"></a>40 - 60%;</td></tr>
<tr><td><a id="p100673"></a>предельно допустимая концентрация углеводородов в воздушной среде</td><td><a id="p100674"></a>- 300 мг/м3.</td></tr>
</table>


### 4. <a id="p100675"></a>НОРМАТИВНАЯ ЧАСТЬ


#### <a id="p100676"></a>4.1. ТОКАРНЫЕ РАБОТЫ


##### <a id="p100677"></a>4.1.1. Ремонт замковой резьбы


<div align="center">

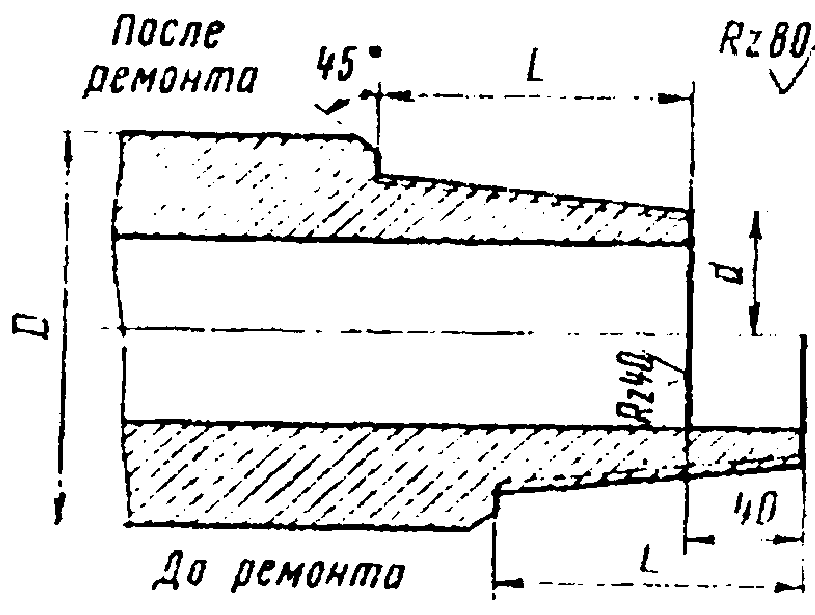
<a id="p100678"></a> ![4.1.1. Ремонт замковой резьбы](https://i.bukva.ai/x4Yqf2nP/img_22.png) 

<a id="p100679"></a>Рис. 23 Ремонт замковой резьбы ниппеля

</div>


<div align="center">

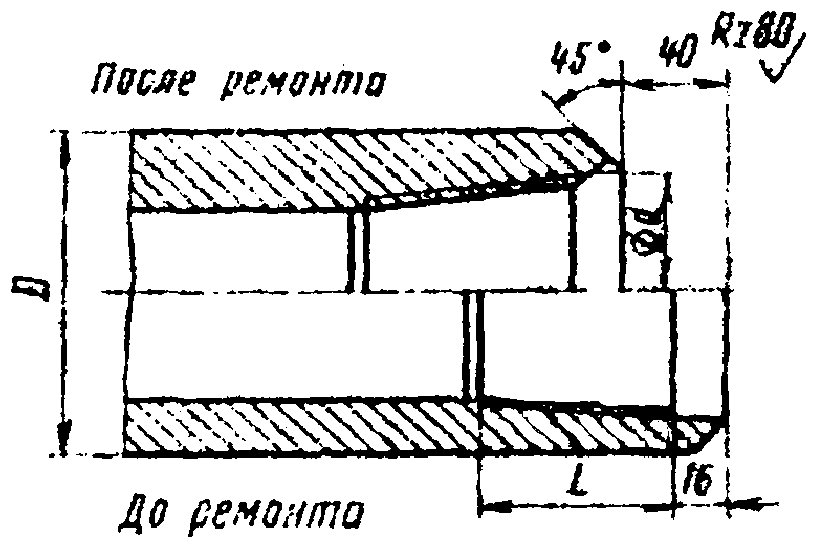
<a id="p100680"></a> ![4.1.1. Ремонт замковой резьбы](https://i.bukva.ai/x4Yqf2nP/img_23.png) 

<a id="p100681"></a>Рис. 24. Ремонт замковой резьбы муфт

<a id="p100682"></a>Содержание работы

1. <a id="p100683"></a>При ремонте замковой резьбы с подрезкой торца до 30 мм: установить изделие в одном или двух четырехкулачковых патронах; обточить (расточить) конус на ремонтируемую длину; сточить замковую резьбу; подрезать торец на ремонтируемую длину; расточить выточку; нарезать резьбу; зачистить резьбу; подрезать упорный торец (уступ); обточить фаски; снять изделие со станка и уложить на стеллаж.

</div>

2. <a id="p100684"></a>При ремонте замковой резьбы с проточкой (отрезкой) торца свыше 30 мм: установить изделие в одном или двух четырехкулачковых патронах; расточить (обточить) конус на ремонтируемую длину; сточить замковую резьбу; проточить (отрезать) торец на ремонтируемую длину; расточить выточку; нарезать резьбу; зачистить резьбу; подрезать упорный торец (уступ); расточить (обточить) фаски; снять изделие со станка и уложить на стеллаж.
3. <a id="p100685"></a>При ремонте замковой резьбы с отрезкой муфтовой или ниппельной части: установить изделие в двух четырехкулачковых патронах; отрезать муфтовую или ниппельную часть; расточить (обточить) конус; расточить выточку; нарезать резьбу; зачистить резьбу; подрезать упорный торец (уступ); расточить (обточить) фаски; снять изделие со станка и уложить на стеллаж.

<div align="center">

<a id="p100686"></a>Разряд работы - 4-й

<a id="p100687"></a>Таблица 4.1

<a id="p100688"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА РЕМОНТ<br>
ЗАМКОВОЙ РЕЗЬБЫ НА ОДИН КОНЕЦ, УСЛ.-Ч

</div>


<table>
<colgroup><col width="6%"><col width="19%"><col width="12%"><col width="10%"><col width="10%"><col width="10%"><col width="10%"><col width="10%"><col width="11%"></colgroup>
<tr><td rowspan="3"><a id="p100689"></a>N п/п</td><td rowspan="3"><a id="p100690"></a>Наименование изделия</td><td rowspan="3"><a id="p100691"></a>Замковая резьба</td><td colspan="3"><a id="p100692"></a>Муфта</td><td colspan="3"><a id="p100693"></a>Ниппель</td></tr>
<tr><td><a id="p100694"></a>с подрезкой торца до 30 мм</td><td><a id="p100695"></a>с отрезкой торца свыше 30 мм</td><td><a id="p100696"></a>с отрезкой муфтовой части</td><td><a id="p100697"></a>с подрезкой торца до 30 мм</td><td><a id="p100698"></a>с отрезкой торца свыше 30 мм</td><td><a id="p100699"></a>с отрезкой ниппельной части</td></tr>
<tr><td colspan="6"><a id="p100700"></a>Зачистка резьбы резцами стержневыми</td></tr>
<tr><td><a id="p100701"></a>1</td><td><a id="p100702"></a>Труба бурильная с замковой деталью</td><td><a id="p100703"></a>З-76<br>З-92</td><td><a id="p100704"></a>0,41</td><td><a id="p100705"></a>0,48</td><td><a id="p100706"></a>-</td><td><a id="p100707"></a>0,35</td><td><a id="p100708"></a>0,39</td><td><a id="p100709"></a>-</td></tr>
<tr><td><a id="p100710"></a>2</td><td rowspan="3"><a id="p100711"></a>Переводник</td><td><a id="p100712"></a>З-88<br>З-101</td><td><a id="p100713"></a>0,49</td><td><a id="p100714"></a>0,50</td><td><a id="p100715"></a>-</td><td><a id="p100716"></a>0,36</td><td><a id="p100717"></a>0,41</td><td><a id="p100718"></a>-</td></tr>
<tr><td><a id="p100719"></a>3</td><td><a id="p100720"></a>З-102<br>З-117<br>З-121<br>З-133</td><td><a id="p100721"></a>0,50</td><td><a id="p100722"></a>0,52</td><td><a id="p100723"></a>-</td><td><a id="p100724"></a>0,44</td><td><a id="p100725"></a>0,46</td><td><a id="p100726"></a>-</td></tr>
<tr><td><a id="p100727"></a>4</td><td><a id="p100728"></a>З-140<br>З-147<br>З-152<br>З-161<br>З-171<br>З-189</td><td><a id="p100729"></a>0,58</td><td><a id="p100730"></a>0,60</td><td><a id="p100731"></a>-</td><td><a id="p100732"></a>0,51</td><td><a id="p100733"></a>0,52</td><td><a id="p100734"></a>-</td></tr>
<tr><td><a id="p100735"></a>5</td><td rowspan="5"><a id="p100736"></a>Труба бурильная утяжеленная</td><td><a id="p100737"></a>З-76</td><td><a id="p100738"></a>0,43</td><td><a id="p100739"></a>0,48</td><td><a id="p100740"></a>0,46</td><td><a id="p100741"></a>0,43</td><td><a id="p100742"></a>0,46</td><td><a id="p100743"></a>0,44</td></tr>
<tr><td><a id="p100744"></a>6</td><td><a id="p100745"></a>З-88</td><td><a id="p100746"></a>0,53</td><td><a id="p100747"></a>0,57</td><td><a id="p100748"></a>0,60</td><td><a id="p100749"></a>0,46</td><td><a id="p100750"></a>0,51</td><td><a id="p100751"></a>0,45</td></tr>
<tr><td><a id="p100752"></a>7</td><td><a id="p100753"></a>З-121</td><td><a id="p100754"></a>0,55</td><td><a id="p100755"></a>0,59</td><td><a id="p100756"></a>0,72</td><td><a id="p100757"></a>0,56</td><td><a id="p100758"></a>0,60</td><td><a id="p100759"></a>0,60</td></tr>
<tr><td><a id="p100760"></a>8</td><td><a id="p100761"></a>З-147</td><td><a id="p100762"></a>0,69</td><td><a id="p100763"></a>0,72</td><td><a id="p100764"></a>0,95</td><td><a id="p100765"></a>0,59</td><td><a id="p100766"></a>0,70</td><td><a id="p100767"></a>0,75</td></tr>
<tr><td><a id="p100768"></a>9</td><td><a id="p100769"></a>З-152<br>З-171</td><td><a id="p100770"></a>0,76</td><td><a id="p100771"></a>0,80</td><td><a id="p100772"></a>0,95</td><td><a id="p100773"></a>0,69</td><td><a id="p100774"></a>0,71</td><td><a id="p100775"></a>0,80</td></tr>
<tr><td><a id="p100776"></a>10</td><td rowspan="4"><a id="p100777"></a>Труба ведущая (штанга) с переводником</td><td><a id="p100778"></a>З-76</td><td><a id="p100779"></a>0,66</td><td><a id="p100780"></a>0,72</td><td><a id="p100781"></a>-</td><td><a id="p100782"></a>0,61</td><td><a id="p100783"></a>0,66</td><td><a id="p100784"></a>-</td></tr>
<tr><td><a id="p100785"></a>11</td><td><a id="p100786"></a>З-88</td><td><a id="p100787"></a>0,74</td><td><a id="p100788"></a>0,81</td><td><a id="p100789"></a>-</td><td><a id="p100790"></a>0,66</td><td><a id="p100791"></a>0,72</td><td><a id="p100792"></a>-</td></tr>
<tr><td><a id="p100793"></a>12</td><td><a id="p100794"></a>З-121</td><td><a id="p100795"></a>0,91</td><td><a id="p100796"></a>1,02</td><td><a id="p100797"></a>-</td><td><a id="p100798"></a>0,85</td><td><a id="p100799"></a>0,93</td><td><a id="p100800"></a>-</td></tr>
<tr><td><a id="p100801"></a>13</td><td><a id="p100802"></a>З-147<br>З-152<br>З-171</td><td><a id="p100803"></a>1,10</td><td><a id="p100804"></a>1,16</td><td><a id="p100805"></a>-</td><td><a id="p100806"></a>1,05</td><td><a id="p100807"></a>1,11</td><td><a id="p100808"></a>-</td></tr>
</table>


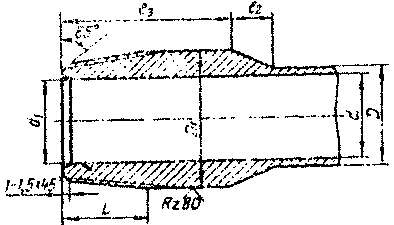
##### <a id="p100809"></a>4.1.2. Ремонт трубной резьбы бурильных труб и нарезание резьбы на обсадных трубах
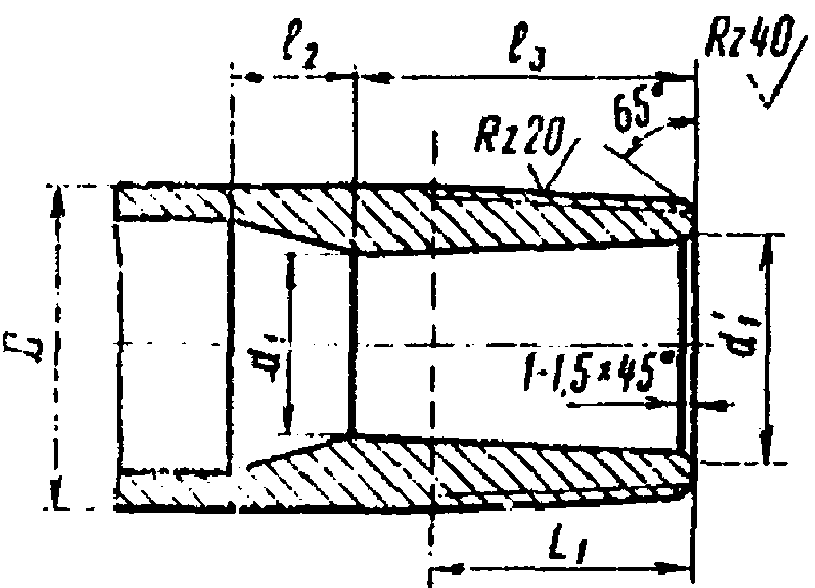

<a id="p100810"></a> ![4.1.2. Ремонт трубной резьбы бурильных труб и нарезание резьбы на обсадных труба](https://i.bukva.ai/x4Yqf2nP/img_24.png) 

<a id="p100811"></a>Рис. 25. Бурильная труба с высаженными внутрь концами
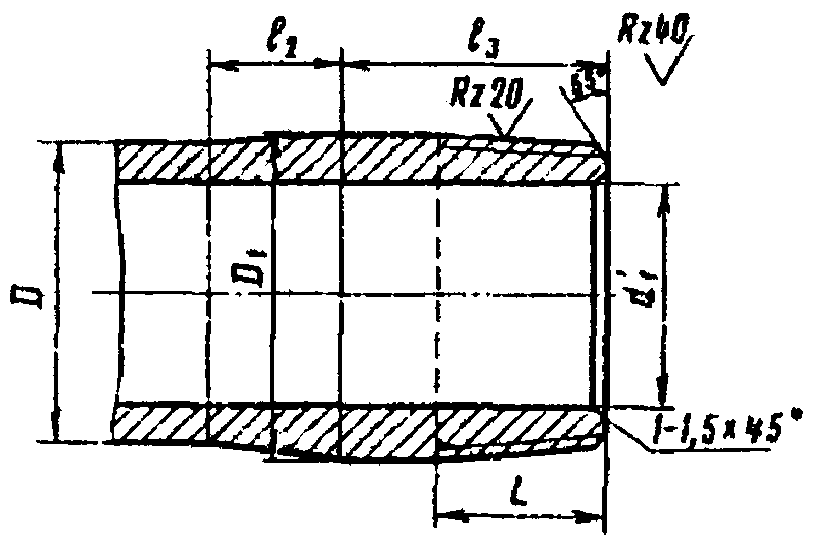


<a id="p100812"></a> ![4.1.2. Ремонт трубной резьбы бурильных труб и нарезание резьбы на обсадных труба](https://i.bukva.ai/x4Yqf2nP/img_25.png) 

<a id="p100813"></a>Рис. 26. Бурильная труба с высаженными наружу концами
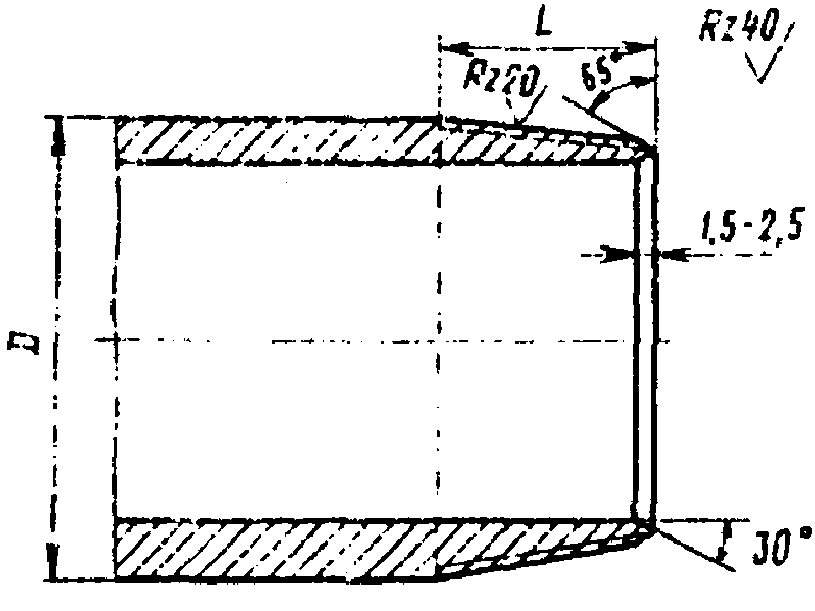


<a id="p100814"></a> ![4.1.2. Ремонт трубной резьбы бурильных труб и нарезание резьбы на обсадных труба](https://i.bukva.ai/x4Yqf2nP/img_26.png) 

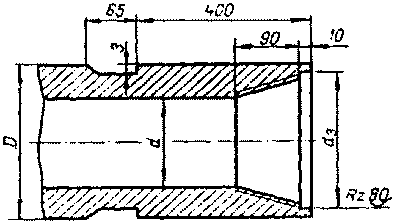
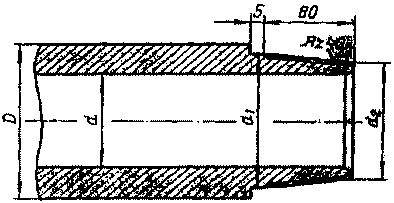
<a id="p100815"></a>Рис. 27. Обсадная труба


<a id="p100816"></a> ![4.1.2. Ремонт трубной резьбы бурильных труб и нарезание резьбы на обсадных труба](https://i.bukva.ai/x4Yqf2nP/img_27.png) 

<a id="p100817"></a>Рис. 28. Труба ведущая (штанга) квадратного сечения

<a id="p100818"></a>Содержание работы

1. <a id="p100819"></a>При ремонте трубной резьбы на трубах и патрубках: установить изделие в двух четырехкулачковых патронах; отрезать часть резьбы; подрезать торец; обточить конус; нарезать резьбу; обточить фаски; снять изделие со станка и уложить на стеллаж.
2. <a id="p100820"></a>При ремонте ведущей трубы (штанги) с проточкой шеек под кольцо и элеватор: установить изделие в двух четырехкулачковых патронах; обточить конус до исчезновения дефектной резьбы; отрезать часть трубы; подторцевать торец; обточить блокирующий поясок; нарезать резьбу; зачистить резьбу; обточить фаски; проточить шейку под элеватор; обточить галтель; снять изделие со станка и уложить на стеллаж.

<a id="p100821"></a>Разряд работы - 4-й

<div align="center">

<a id="p100822"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА РЕМОНТ И НАРЕЗАНИЕ<br>
ТРУБНОЙ РЕЗЬБЫ НА ОДИН КОНЕЦ

<a id="p100823"></a>Таблица 4.2

<a id="p100824"></a>БУРИЛЬНЫЕ ТРУБЫ С ВЫСАЖЕННЫМИ ВНУТРЬ КОНЦАМИ

</div>


<table>
<colgroup><col width="6%"><col width="13%"><col width="14%"><col width="10%"><col width="16%"><col width="13%"><col width="9%"><col width="8%"><col width="11%"></colgroup>
<tr><td rowspan="3"><a id="p100825"></a>N п/п</td><td rowspan="3"><a id="p100826"></a>Условный диаметр трубы D, мм</td><td rowspan="3"><a id="p100827"></a>Наружный диаметр трубы D, мм</td><td rowspan="3"><a id="p100828"></a>Длина резьбы L, мм</td><td colspan="4"><a id="p100829"></a>Высадка</td><td rowspan="3"><a id="p100830"></a>Норма, чел.-ч</td></tr>
<tr><td rowspan="2"><a id="p100831"></a>Длина до переходной части l2, мм, не менее</td><td rowspan="2"><a id="p100832"></a>Длина переходной части l3, мм, не менее</td><td colspan="2"><a id="p100833"></a>Диаметр перехода, мм</td></tr>
<tr><td><a id="p100834"></a>d1</td><td><a id="p100835"></a>d'1</td></tr>
<tr><td><a id="p100836"></a>1</td><td><a id="p100837"></a>89</td><td><a id="p100838"></a>89,0</td><td><a id="p100839"></a>67</td><td><a id="p100840"></a>100</td><td><a id="p100841"></a>40</td><td><a id="p100842"></a>49</td><td><a id="p100843"></a>58</td><td><a id="p100844"></a>0,30</td></tr>
<tr><td><a id="p100845"></a>2</td><td><a id="p100846"></a>102</td><td><a id="p100847"></a>101,6</td><td><a id="p100848"></a>76</td><td><a id="p100849"></a>115</td><td><a id="p100850"></a>55</td><td><a id="p100851"></a>62</td><td><a id="p100852"></a>71</td><td><a id="p100853"></a>0,31</td></tr>
<tr><td><a id="p100854"></a>3</td><td><a id="p100855"></a>114</td><td><a id="p100856"></a>114,3</td><td><a id="p100857"></a>86</td><td><a id="p100858"></a>130</td><td><a id="p100859"></a>55</td><td><a id="p100860"></a>70</td><td><a id="p100861"></a>79</td><td><a id="p100862"></a>0,34</td></tr>
<tr><td><a id="p100863"></a>4</td><td><a id="p100864"></a>127</td><td><a id="p100865"></a>127,0</td><td><a id="p100866"></a>86</td><td><a id="p100867"></a>130</td><td><a id="p100868"></a>55</td><td><a id="p100869"></a>87</td><td><a id="p100870"></a>96</td><td><a id="p100871"></a>0,34</td></tr>
<tr><td><a id="p100872"></a>5</td><td><a id="p100873"></a>140</td><td><a id="p100874"></a>139,7</td><td><a id="p100875"></a>92</td><td><a id="p100876"></a>130</td><td><a id="p100877"></a>55</td><td><a id="p100878"></a>97</td><td><a id="p100879"></a>106</td><td><a id="p100880"></a>0,36</td></tr>
<tr><td><a id="p100881"></a>6</td><td><a id="p100882"></a>168</td><td><a id="p100883"></a>166,3</td><td><a id="p100884"></a>98,5</td><td><a id="p100885"></a>130</td><td><a id="p100886"></a>55</td><td><a id="p100887"></a>124</td><td><a id="p100888"></a>133</td><td><a id="p100889"></a>0,38</td></tr>
</table>


<a id="p100890"></a>Таблица 4.3

<div align="center">

<a id="p100891"></a>**БУРИЛЬНЫЕ ТРУБЫ С ВЫСАЖЕННЫМИ НАРУЖУ КОНЦАМИ**

</div>


<table>
<colgroup><col width="6%"><col width="14%"><col width="16%"><col width="12%"><col width="17%"><col width="24%"><col width="11%"></colgroup>
<tr><td rowspan="2"><a id="p100892"></a>N п/п</td><td rowspan="2"><a id="p100893"></a>Условный диаметр трубы D, мм</td><td rowspan="2"><a id="p100894"></a>Наружный диаметр D, мм</td><td rowspan="2"><a id="p100895"></a>Длина резьбы L, мм</td><td colspan="2"><a id="p100896"></a>Высадка</td><td rowspan="2"><a id="p100897"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p100898"></a>Наружный диаметр D трубы, мм</td><td><a id="p100899"></a>Длина до переходной части l2, мм, не менее</td></tr>
<tr><td><a id="p100900"></a>1</td><td><a id="p100901"></a>89</td><td><a id="p100902"></a>89,0</td><td><a id="p100903"></a>67</td><td><a id="p100904"></a>97,13</td><td><a id="p100905"></a>120</td><td><a id="p100906"></a>0,32</td></tr>
<tr><td><a id="p100907"></a>2</td><td><a id="p100908"></a>102</td><td><a id="p100909"></a>101,6</td><td><a id="p100910"></a>86</td><td><a id="p100911"></a>114,30</td><td><a id="p100912"></a>145</td><td><a id="p100913"></a>0,36</td></tr>
<tr><td><a id="p100914"></a>3</td><td><a id="p100915"></a>114</td><td><a id="p100916"></a>114,3</td><td><a id="p100917"></a>86</td><td><a id="p100918"></a>127,00</td><td><a id="p100919"></a>145</td><td><a id="p100920"></a>0,36</td></tr>
<tr><td><a id="p100921"></a>4</td><td><a id="p100922"></a>140</td><td><a id="p100923"></a>139,7</td><td><a id="p100924"></a>92</td><td><a id="p100925"></a>154,00</td><td><a id="p100926"></a>145</td><td><a id="p100927"></a>0,38</td></tr>
</table>


<div align="center">

<a id="p100928"></a>Таблица 4.4

<a id="p100929"></a>ОБСАДНЫЕ ТРУБЫ

</div>


| <a id="p100930"></a>N п/п | <a id="p100931"></a>Условный диаметр трубы D, мм | <a id="p100932"></a>Наружный диаметр D, мм | <a id="p100933"></a>Длина резьбы L, мм | <a id="p100934"></a>Норма, чел.-ч |
| --- | --- | --- | --- | --- |
| <a id="p100935"></a>1 | <a id="p100936"></a>114 | <a id="p100937"></a>114,3 | <a id="p100938"></a>67 - 76 | <a id="p100939"></a>0,33 |
| <a id="p100940"></a>2 | <a id="p100941"></a>127 | <a id="p100942"></a>127,0 | <a id="p100943"></a>70 - 86 | <a id="p100944"></a>0,34 |
| <a id="p100945"></a>3 | <a id="p100946"></a>140 | <a id="p100947"></a>135,7 | <a id="p100948"></a>73 - 89 | <a id="p100949"></a>0,35 |
| <a id="p100950"></a>4 | <a id="p100951"></a>146 | <a id="p100952"></a>146,0 | <a id="p100953"></a>76 - 95 | <a id="p100954"></a>0,35 |
| <a id="p100955"></a>5 | <a id="p100956"></a>168 | <a id="p100957"></a>168,3 | <a id="p100958"></a>79 - 98,5 | <a id="p100959"></a>0,36 |
| <a id="p100960"></a>6 | <a id="p100961"></a>194 | <a id="p100962"></a>193,7 | <a id="p100963"></a>82 - 105 | <a id="p100964"></a>0,38 |
| <a id="p100965"></a>7 | <a id="p100966"></a>219 | <a id="p100967"></a>219,1 | <a id="p100968"></a>86 - 114,5 | <a id="p100969"></a>0,40 |
| <a id="p100970"></a>8 | <a id="p100971"></a>245 | <a id="p100972"></a>244,5 | <a id="p100973"></a>86 | <a id="p100974"></a>0,41 |
| <a id="p100975"></a>9 | <a id="p100976"></a><...> | <a id="p100977"></a><...> | <a id="p100978"></a>120,5 | <a id="p100979"></a>0,44 |
| <a id="p100980"></a>10 | <a id="p100981"></a>273 | <a id="p100982"></a>273,1 | <a id="p100983"></a>89 | <a id="p100984"></a>0,46 |
| <a id="p100985"></a>11 | <a id="p100986"></a>299 | <a id="p100987"></a>255,1 | <a id="p100988"></a>89 | <a id="p100989"></a>0,46 |
| <a id="p100990"></a>12 | <a id="p100991"></a>324 | <a id="p100992"></a>323,9 | <a id="p100993"></a>89 | <a id="p100994"></a>0,50 |
| <a id="p100995"></a>13 | <a id="p100996"></a>340 | <a id="p100997"></a>339,7 | <a id="p100998"></a>89 | <a id="p100999"></a>0,53 |
| <a id="p101000"></a>14 | <a id="p101001"></a>351 | <a id="p101002"></a>351,0 | <a id="p101003"></a>89 | <a id="p101004"></a>0,54 |
| <a id="p101005"></a>15 | <a id="p101006"></a>377 | <a id="p101007"></a>377,0 | <a id="p101008"></a>101,5 | <a id="p101009"></a>0,60 |
| <a id="p101010"></a>16 | <a id="p101011"></a>407 | <a id="p101012"></a>406,4 | <a id="p101013"></a>101,5 | <a id="p101014"></a>0,63 |


<a id="p101015"></a>Таблица 4.5

<a id="p101016"></a>ТРУБЫ ВЕДУЩИЕ (ШТАНГИ) КВАДРАТНОГО СЕЧЕНИЯ


| <a id="p101017"></a>N п/п | <a id="p101018"></a>Сторона квадрата a, мм | <a id="p101019"></a>Диаметр канала d, мм | <a id="p101020"></a>Диаметр цилиндрической проточки d1, мм | <a id="p101021"></a>Диаметр проточки под элеватор D, мм | <a id="p101022"></a>Длина резьбы (включая сбег) L, мм | <a id="p101023"></a>Норма, чел.-ч |
| --- | --- | --- | --- | --- | --- | --- |
| <a id="p101024"></a>1 | <a id="p101025"></a>89 | <a id="p101026"></a>40 | <a id="p101027"></a>75 | <a id="p101028"></a>89 | <a id="p101029"></a>75 | <a id="p101030"></a>0,69 |
| <a id="p101031"></a>2 | <a id="p101032"></a>102 | <a id="p101033"></a>75 | <a id="p101034"></a>110 | <a id="p101035"></a>114 | <a id="p101036"></a>95 | <a id="p101037"></a>0,77 |
| <a id="p101038"></a>3 | <a id="p101039"></a>127 | <a id="p101040"></a>80 | <a id="p101041"></a>135 | <a id="p101042"></a>141 | <a id="p101043"></a>105 | <a id="p101044"></a>0,95 |
| <a id="p101045"></a>4 | <a id="p101046"></a>152 | <a id="p101047"></a>90 | <a id="p101048"></a>150 | <a id="p101049"></a>168 | <a id="p101050"></a>120 | <a id="p101051"></a>1,01 |


<a id="p101052"></a> ![4.1.2. Ремонт трубной резьбы бурильных труб и нарезание резьбы на обсадных труба](https://i.bukva.ai/x4Yqf2nP/img_28.png) 

<a id="p101053"></a>Рис. 29. Колокол ловильный


##### <a id="p101054"></a>4.1.3. Ремонт и нарезание резьбы на ловильном инструменте


<a id="p101055"></a>Таблица 4.6


<table>
<colgroup><col width="14%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="14%"><col width="13%"></colgroup>
<tr><td rowspan="2"><a id="p101056"></a>Шифр</td><td colspan="7"><a id="p101057"></a>Размеры колокола, мм</td><td rowspan="2"><a id="p101058"></a>Масса, кг</td><td colspan="2"><a id="p101059"></a>Резьба</td></tr>
<tr><td><a id="p101060"></a>d1</td><td><a id="p101061"></a>d2</td><td><a id="p101062"></a>d3</td><td><a id="p101063"></a>D</td><td><a id="p101064"></a>L</td><td><a id="p101065"></a>l</td><td><a id="p101066"></a>l1</td><td><a id="p101067"></a>ГОСТ 5286-75</td><td><a id="p101068"></a>ГОСТ 632-80</td></tr>
<tr><td><a id="p101069"></a>К<sub>85</sub>-64</td><td><a id="p101070"></a>85</td><td><a id="p101071"></a>64</td><td><a id="p101072"></a>45</td><td><a id="p101073"></a>102</td><td><a id="p101074"></a>550</td><td><a id="p101075"></a>330</td><td><a id="p101076"></a>76</td><td><a id="p101077"></a>18,0</td><td><a id="p101078"></a>-</td><td><a id="p101079"></a>-</td></tr>
<tr><td><a id="p101080"></a>К100-78</td><td><a id="p101081"></a>100</td><td><a id="p101082"></a>78</td><td><a id="p101083"></a>56</td><td><a id="p101084"></a>122</td><td><a id="p101085"></a>595</td><td><a id="p101086"></a>340</td><td><a id="p101087"></a>80</td><td><a id="p101088"></a>26,5</td><td><a id="p101089"></a>-</td><td><a id="p101090"></a>-</td></tr>
<tr><td><a id="p101091"></a>К110-91</td><td><a id="p101092"></a>110</td><td><a id="p101093"></a>91</td><td><a id="p101094"></a>68</td><td><a id="p101095"></a>132</td><td><a id="p101096"></a>555</td><td><a id="p101097"></a>330</td><td><a id="p101098"></a>78</td><td><a id="p101099"></a>26,5</td><td><a id="p101100"></a>-</td><td><a id="p101101"></a>-</td></tr>
<tr><td><a id="p101102"></a>К125-103</td><td><a id="p101103"></a>125</td><td><a id="p101104"></a>103</td><td><a id="p101105"></a>88</td><td><a id="p101106"></a>148</td><td><a id="p101107"></a>560</td><td><a id="p101108"></a>345</td><td><a id="p101109"></a>90</td><td><a id="p101110"></a>31,0</td><td><a id="p101111"></a>З-121</td><td><a id="p101112"></a>146</td></tr>
<tr><td><a id="p101113"></a>К135-113</td><td><a id="p101114"></a>135</td><td><a id="p101115"></a>113</td><td><a id="p101116"></a>105</td><td><a id="p101117"></a>170</td><td><a id="p101118"></a>635</td><td><a id="p101119"></a>340</td><td><a id="p101120"></a>95</td><td><a id="p101121"></a>33,0</td><td><a id="p101122"></a>З-133</td><td><a id="p101123"></a>168</td></tr>
<tr><td><a id="p101124"></a>К150-128</td><td><a id="p101125"></a>150</td><td><a id="p101126"></a>128</td><td><a id="p101127"></a>113</td><td><a id="p101128"></a>194</td><td><a id="p101129"></a>655</td><td><a id="p101130"></a>350</td><td><a id="p101131"></a>90</td><td><a id="p101132"></a>49,0</td><td><a id="p101133"></a>З-147</td><td><a id="p101134"></a>194</td></tr>
<tr><td><a id="p101135"></a>К174-143</td><td><a id="p101136"></a>174</td><td><a id="p101137"></a>143</td><td><a id="p101138"></a>140</td><td><a id="p101139"></a>220</td><td><a id="p101140"></a>800</td><td><a id="p101141"></a>490</td><td><a id="p101142"></a>92</td><td><a id="p101143"></a>83,0</td><td><a id="p101144"></a>З-171</td><td><a id="p101145"></a>219</td></tr>
<tr><td><a id="p101146"></a>КСБ-210</td><td><a id="p101147"></a>210</td><td><a id="p101148"></a>185</td><td><a id="p101149"></a>-</td><td><a id="p101150"></a>245</td><td><a id="p101151"></a>550</td><td><a id="p101152"></a>400</td><td><a id="p101153"></a>-</td><td><a id="p101154"></a>66</td><td><a id="p101155"></a>219</td><td><a id="p101156"></a>245</td></tr>
<tr><td><a id="p101157"></a>КСБ-260</td><td><a id="p101158"></a>260</td><td><a id="p101159"></a>240</td><td><a id="p101160"></a>-</td><td><a id="p101161"></a>299</td><td><a id="p101162"></a>495</td><td><a id="p101163"></a>320</td><td><a id="p101164"></a>-</td><td><a id="p101165"></a>72</td><td><a id="p101166"></a>273</td><td><a id="p101167"></a>299</td></tr>
</table>


<a id="p101168"></a> *![4.1.3. Ремонт и нарезание резьбы на ловильном инструменте](https://i.bukva.ai/x4Yqf2nP/img_29.png)*

<a id="p101169"></a>*Рис. 30. Метчик универсальный*

<a id="p101170"></a>*Таблица 4.7*


<table>
<colgroup><col width="15%"><col width="7%"><col width="8%"><col width="6%"><col width="6%"><col width="6%"><col width="7%"><col width="9%"><col width="9%"><col width="10%"><col width="9%"><col width="8%"></colgroup>
<tr><td rowspan="3"><a id="p101171"></a>Шифр</td><td colspan="6"><a id="p101172"></a>Размеры метчика, мм</td><td rowspan="3"><a id="p101173"></a>Масса, кг</td><td colspan="4"><a id="p101174"></a>Резьба</td></tr>
<tr><td rowspan="2"><a id="p101175"></a>d</td><td rowspan="2"><a id="p101176"></a>D<sub>1</sub></td><td rowspan="2"><a id="p101177"></a>D</td><td rowspan="2"><a id="p101178"></a>d<sub>1</sub></td><td rowspan="2"><a id="p101179"></a>l</td><td rowspan="2"><a id="p101180"></a>L</td><td><a id="p101181"></a>А</td><td><a id="p101182"></a>Б</td><td><a id="p101183"></a>В</td><td rowspan="2"><a id="p101184"></a>Конусность 58-62НРС</td></tr>
<tr><td><a id="p101185"></a>ГОСТ 5286-75</td><td><a id="p101186"></a>ГОСТ 633-80</td><td><a id="p101187"></a>ГОСТ 632-80</td></tr>
<tr><td><a id="p101188"></a>МБУ32-73</td><td><a id="p101189"></a>32</td><td><a id="p101190"></a>73,1</td><td><a id="p101191"></a>108</td><td><a id="p101192"></a>14</td><td><a id="p101193"></a>670</td><td><a id="p101194"></a>980</td><td><a id="p101195"></a>20</td><td><a id="p101196"></a>З-88</td><td><a id="p101197"></a>102</td><td><a id="p101198"></a>-</td><td><a id="p101199"></a>1:16</td></tr>
<tr><td><a id="p101200"></a>МБУ46-80</td><td><a id="p101201"></a>46</td><td><a id="p101202"></a>80,0</td><td><a id="p101203"></a>90</td><td><a id="p101204"></a>17</td><td><a id="p101205"></a>292</td><td><a id="p101206"></a>500</td><td><a id="p101207"></a>12</td><td><a id="p101208"></a>З-76</td><td><a id="p101209"></a>-</td><td><a id="p101210"></a>-</td><td><a id="p101211"></a>-</td></tr>
<tr><td><a id="p101212"></a>МБУ58-94</td><td><a id="p101213"></a>58</td><td><a id="p101214"></a>93,7</td><td><a id="p101215"></a>120</td><td><a id="p101216"></a>22</td><td><a id="p101217"></a>595</td><td><a id="p101218"></a>905</td><td><a id="p101219"></a>28</td><td><a id="p101220"></a>З-102</td><td><a id="p101221"></a>-</td><td><a id="p101222"></a>114</td><td><a id="p101223"></a>-</td></tr>
<tr><td><a id="p101224"></a>МБУ74-120</td><td><a id="p101225"></a>74</td><td><a id="p101226"></a>120,3</td><td><a id="p101227"></a>178</td><td><a id="p101228"></a>32</td><td><a id="p101229"></a>770</td><td><a id="p101230"></a>1105</td><td><a id="p101231"></a>68</td><td><a id="p101232"></a>З-147</td><td><a id="p101233"></a>-</td><td><a id="p101234"></a>168</td><td><a id="p101235"></a>-</td></tr>
<tr><td><a id="p101236"></a>МБУ100-142</td><td><a id="p101237"></a>100</td><td><a id="p101238"></a>142,5</td><td><a id="p101239"></a>203</td><td><a id="p101240"></a>50</td><td><a id="p101241"></a>710</td><td><a id="p101242"></a>1045</td><td><a id="p101243"></a>88</td><td><a id="p101244"></a>З-171</td><td><a id="p101245"></a>-</td><td><a id="p101246"></a>194</td><td><a id="p101247"></a>-</td></tr>
<tr><td><a id="p101248"></a>МБУ127-164</td><td><a id="p101249"></a>127</td><td><a id="p101250"></a>164,5</td><td><a id="p101251"></a>220</td><td><a id="p101252"></a>70</td><td><a id="p101253"></a>635</td><td><a id="p101254"></a>975</td><td><a id="p101255"></a>89</td><td><a id="p101256"></a>З-189</td><td><a id="p101257"></a>-</td><td><a id="p101258"></a>219</td><td><a id="p101259"></a>-</td></tr>
</table>


<a id="p101260"></a>*Содержание работы*

<a id="p101261"></a>*Установить изделие в патроне; подрезать торец; расточить (обточить) ловильную резьбу; расточить (обточить) конус; расточить (обточить) фаску; нарезать ловильную резьбу стержневым резьбовым резцом; снять изделие со станка и отложить.*

<a id="p101262"></a>*Разряд работы - 4-й*

<a id="p101263"></a>*Таблица 4.8*

<div align="center">

<a id="p101264"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА РЕМОНТ<br>
И НАРЕЗАНИЕ ЛОВИЛЬНОЙ РЕЗЬБЫ

</div>


<table>
<colgroup><col width="7%"><col width="33%"><col width="30%"><col width="30%"></colgroup>
<tr><td><a id="p101265"></a>N п/п</td><td><a id="p101266"></a>Наименование изделия</td><td><a id="p101267"></a>Шифр</td><td><a id="p101268"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p101269"></a>1</td><td rowspan="9"><a id="p101270"></a>Колокол</td><td><a id="p101271"></a>К85-64</td><td><a id="p101272"></a>0,74</td></tr>
<tr><td><a id="p101273"></a>2</td><td><a id="p101274"></a>К100-78</td><td><a id="p101275"></a>0,80</td></tr>
<tr><td><a id="p101276"></a>3</td><td><a id="p101277"></a>К110-91</td><td><a id="p101278"></a>0,76</td></tr>
<tr><td><a id="p101279"></a>4</td><td><a id="p101280"></a>К125-103</td><td><a id="p101281"></a>0,91</td></tr>
<tr><td><a id="p101282"></a>5</td><td><a id="p101283"></a>К135-113</td><td><a id="p101284"></a>0,92</td></tr>
<tr><td><a id="p101285"></a>6</td><td><a id="p101286"></a>К150-128</td><td><a id="p101287"></a>1,22</td></tr>
<tr><td><a id="p101288"></a>7</td><td><a id="p101289"></a>К174-143</td><td><a id="p101290"></a>1,41</td></tr>
<tr><td><a id="p101291"></a>8</td><td><a id="p101292"></a>КСБ-210</td><td><a id="p101293"></a>1,44</td></tr>
<tr><td><a id="p101294"></a>9</td><td><a id="p101295"></a>КСБ-260</td><td><a id="p101296"></a>1,33</td></tr>
<tr><td><a id="p101297"></a>10</td><td rowspan="6"><a id="p101298"></a>Метчик</td><td><a id="p101299"></a>МБУ32-73</td><td><a id="p101300"></a>0,62</td></tr>
<tr><td><a id="p101301"></a>11</td><td><a id="p101302"></a>МБУ58-94</td><td><a id="p101303"></a>0,67</td></tr>
<tr><td><a id="p101304"></a>12</td><td><a id="p101305"></a>МБУ74-120</td><td><a id="p101306"></a>0,92</td></tr>
<tr><td><a id="p101307"></a>13</td><td><a id="p101308"></a>МБУ100-142</td><td><a id="p101309"></a>0,96</td></tr>
<tr><td><a id="p101310"></a>14</td><td><a id="p101311"></a>МБУ127-194</td><td><a id="p101312"></a>1,08</td></tr>
<tr><td><a id="p101313"></a>15</td><td><a id="p101314"></a>МБУ46-80</td><td><a id="p101315"></a>0,4</td></tr>
</table>


##### <a id="p101316"></a>4.1.4. Нарезание замковой резьбы


<a id="p101317"></a> *![4.1.4. Нарезание замковой резьбы](https://i.bukva.ai/x4Yqf2nP/img_30.png)*

<a id="p101318"></a>*Рис. 31. Замковые резьбовые соединения*

<a id="p101319"></a>*Таблица 4.9*


<table>
<colgroup><col width="9%"><col width="7%"><col width="16%"><col width="16%"><col width="10%"><col width="16%"><col width="16%"><col width="9%"></colgroup>
<tr><td rowspan="4"><a id="p101320"></a>Тип замковой резьбы</td><td rowspan="4"><a id="p101321"></a>Конусность</td><td colspan="6"><a id="p101322"></a>Размеры, мм</td></tr>
<tr><td colspan="3"><a id="p101323"></a>ниппеля</td><td colspan="3"><a id="p101324"></a>муфты</td></tr>
<tr><td colspan="2"><a id="p101325"></a>диаметр основания конуса</td><td rowspan="2"><a id="p101326"></a>длина резьбы l</td><td colspan="2"><a id="p101327"></a>диаметр в плоскости торца</td><td rowspan="2"><a id="p101328"></a>длина резьбы l1</td></tr>
<tr><td><a id="p101329"></a>большего d1</td><td><a id="p101330"></a>меньшего d2</td><td><a id="p101331"></a>большего d3</td><td><a id="p101332"></a>меньшего d4</td></tr>
<tr><td><a id="p101333"></a>З-76</td><td><a id="p101334"></a>1:4</td><td><a id="p101335"></a>76</td><td><a id="p101336"></a>54</td><td><a id="p101337"></a>88</td><td><a id="p101338"></a>71</td><td><a id="p101339"></a>78,6</td><td><a id="p101340"></a>93</td></tr>
<tr><td><a id="p101341"></a>З-121</td><td><a id="p101342"></a>1:4</td><td><a id="p101343"></a>122</td><td><a id="p101344"></a>96</td><td><a id="p101345"></a>102</td><td><a id="p101346"></a>116</td><td><a id="p101347"></a>124,1</td><td><a id="p101348"></a>107</td></tr>
<tr><td><a id="p101349"></a>З-133</td><td><a id="p101350"></a>1:6</td><td><a id="p101351"></a>133</td><td><a id="p101352"></a>114</td><td><a id="p101353"></a>114</td><td><a id="p101354"></a>127</td><td><a id="p101355"></a>135,9</td><td><a id="p101356"></a>120</td></tr>
<tr><td><a id="p101357"></a>З-147</td><td><a id="p101358"></a>1:6</td><td><a id="p101359"></a>148</td><td><a id="p101360"></a>127</td><td><a id="p101361"></a>127</td><td><a id="p101362"></a>141</td><td><a id="p101363"></a>150,5</td><td><a id="p101364"></a>133</td></tr>
<tr><td><a id="p101365"></a>З-152</td><td><a id="p101366"></a>1:6</td><td><a id="p101367"></a>152</td><td><a id="p101368"></a>131</td><td><a id="p101369"></a>127</td><td><a id="p101370"></a>146</td><td><a id="p101371"></a>154,7</td><td><a id="p101372"></a>133</td></tr>
<tr><td><a id="p101373"></a>З-161</td><td><a id="p101374"></a>1:6</td><td><a id="p101375"></a>162</td><td><a id="p101376"></a>141</td><td><a id="p101377"></a>127</td><td><a id="p101378"></a>155</td><td><a id="p101379"></a>164,5</td><td><a id="p101380"></a>133</td></tr>
<tr><td><a id="p101381"></a>З-171</td><td><a id="p101382"></a>1:6</td><td><a id="p101383"></a>172</td><td><a id="p101384"></a>150</td><td><a id="p101385"></a>127</td><td><a id="p101386"></a>165</td><td><a id="p101387"></a>174,1</td><td><a id="p101388"></a>133</td></tr>
</table>


<a id="p101389"></a>*Содержание работы*

<a id="p101390"></a>*Установить заготовку в патроне; подрезать торец; обточить наружный диаметр; расточить внутренний диаметр; обточить (расточить) конус; расточить выточку; нарезать резьбу; расточить резьбу; подрезать упорный торец (уступ); обточить (расточить) фаски; снять изделие со станка и уложить на стеллаж.*

<a id="p101391"></a>*Разряд работы - 4-й*

<a id="p101392"></a>*Таблица 4.10*

<a id="p101393"></a>*НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА НАРЕЗАНИЕ*
*ЗАМКОВОЙ РЕЗЬБЫ НА ОДИН КОНЕЦ*


<table>
<colgroup><col width="5%"><col width="47%"><col width="12%"><col width="13%"><col width="11%"><col width="12%"></colgroup>
<tr><td rowspan="2"><a id="p101394"></a>N п/п</td><td rowspan="2"><a id="p101395"></a>Заготовка</td><td rowspan="2"><a id="p101396"></a>Диаметр заготовки, мм</td><td rowspan="2"><a id="p101397"></a>Тип замковой резьбы</td><td><a id="p101398"></a>Муфта</td><td><a id="p101399"></a>Ниппель</td></tr>
<tr><td colspan="2"><a id="p101400"></a>Норма чел.-ч</td></tr>
<tr><td><a id="p101401"></a>1</td><td rowspan="3"><a id="p101402"></a>Труба бурильная утяжеленная (УБТ)</td><td><a id="p101403"></a>95</td><td><a id="p101404"></a>З-76</td><td><a id="p101405"></a>0,49</td><td><a id="p101406"></a>0,44</td></tr>
<tr><td><a id="p101407"></a>2</td><td><a id="p101408"></a>108</td><td><a id="p101409"></a>З-76</td><td><a id="p101410"></a>0,58</td><td></td></tr>
<tr><td><a id="p101411"></a>3</td><td></td><td><a id="p101412"></a>З-88</td><td><a id="p101413"></a>0,64</td><td><a id="p101414"></a>0,52</td></tr>
<tr><td><a id="p101415"></a>4</td><td rowspan="11"><a id="p101416"></a>Материал: сталь $\sigma_{\text{в}} = 65 - 75\text{кгс}/\text{см}^{2}$</td><td><a id="p101417"></a>146</td><td><a id="p101418"></a>З-121</td><td><a id="p101419"></a>0,66</td><td><a id="p101420"></a>0,60</td></tr>
<tr><td><a id="p101421"></a>5</td><td><a id="p101422"></a>178</td><td><a id="p101423"></a>З-133</td><td><a id="p101424"></a>0,78</td><td><a id="p101425"></a>0,76</td></tr>
<tr><td><a id="p101426"></a>6</td><td></td><td><a id="p101427"></a>З-147</td><td><a id="p101428"></a>0,81</td><td><a id="p101429"></a>0,74</td></tr>
<tr><td><a id="p101430"></a>7</td><td><a id="p101431"></a>197</td><td><a id="p101432"></a>З-133</td><td><a id="p101433"></a>0,80</td><td></td></tr>
<tr><td><a id="p101434"></a>8</td><td></td><td><a id="p101435"></a>З-147</td><td><a id="p101436"></a>0,95</td><td><a id="p101437"></a>0,82</td></tr>
<tr><td><a id="p101438"></a>9</td><td></td><td><a id="p101439"></a>З-152</td><td><a id="p101440"></a>0,98</td><td><a id="p101441"></a>0,82</td></tr>
<tr><td><a id="p101442"></a>10</td><td></td><td><a id="p101443"></a>З-161</td><td><a id="p101444"></a>1,07</td><td><a id="p101445"></a>0,79</td></tr>
<tr><td><a id="p101446"></a>11</td><td></td><td><a id="p101447"></a>З-133</td><td><a id="p101448"></a>0,75</td><td></td></tr>
<tr><td><a id="p101449"></a>12</td><td></td><td><a id="p101450"></a>З-147</td><td><a id="p101451"></a>0,88</td><td><a id="p101452"></a>0,86</td></tr>
<tr><td><a id="p101453"></a>13</td><td></td><td><a id="p101454"></a>З-152</td><td><a id="p101455"></a>0,95</td><td><a id="p101456"></a>0,86</td></tr>
<tr><td><a id="p101457"></a>14</td><td></td><td><a id="p101458"></a>З-171</td><td><a id="p101459"></a>0,88</td><td><a id="p101460"></a>0,79</td></tr>
<tr><td><a id="p101461"></a>15</td><td rowspan="2"><a id="p101462"></a>Поковка с отверстием</td><td><a id="p101463"></a>170</td><td><a id="p101464"></a>З-121</td><td><a id="p101465"></a>0,66</td><td><a id="p101466"></a>0,56</td></tr>
<tr><td><a id="p101467"></a>16</td><td><a id="p101468"></a>200</td><td><a id="p101469"></a>З-133</td><td><a id="p101470"></a>0,80</td><td><a id="p101471"></a>0,77</td></tr>
<tr><td><a id="p101472"></a>17</td><td rowspan="5"><a id="p101473"></a>Материал сталь $\sigma_{\text{в}} = 65 - 75\text{кгс}/\text{см}^{2}$</td><td></td><td><a id="p101474"></a>З-147</td><td><a id="p101475"></a>0,98</td><td><a id="p101476"></a>0,84</td></tr>
<tr><td><a id="p101477"></a>18</td><td></td><td><a id="p101478"></a>З-152</td><td><a id="p101479"></a>1,00</td><td><a id="p101480"></a>0,76</td></tr>
<tr><td><a id="p101481"></a>19</td><td></td><td><a id="p101482"></a>З-161</td><td><a id="p101483"></a>0,97</td><td><a id="p101484"></a>0,68</td></tr>
<tr><td><a id="p101485"></a>20</td><td></td><td><a id="p101486"></a>З-171</td><td><a id="p101487"></a>1,05</td><td><a id="p101488"></a>0,65</td></tr>
<tr><td><a id="p101489"></a>21</td><td><a id="p101490"></a>235</td><td><a id="p101491"></a>З-184</td><td><a id="p101492"></a>1,15</td><td><a id="p101493"></a>0,86</td></tr>
</table>


##### <a id="p101494"></a>4.1.5. Нарезание трубной резьбы


<a id="p101495"></a> *![4.1.5. Нарезание трубной резьбы](https://i.bukva.ai/x4Yqf2nP/img_31.png)*

<a id="p101496"></a>*Рис. 32. Трубные резьбовые соединения*

<a id="p101497"></a>*Содержание работы*

<a id="p101498"></a>*Установить заготовку в патроне; подрезать торец; расточить (обточить) конус; расточить выточку; нарезать и зачистить резьбу; расточить (обточить) фаски; снять изделие со станка и уложить на стеллаж.*

<a id="p101499"></a>*Разряд работы - 4-й*

<a id="p101500"></a>*Таблица 4.11*

<a id="p101501"></a>*НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА НАРЕЗАНИЕ*
*ТРУБНОЙ РЕЗЬБЫ НА ОДИН КОНЕЦ*


<table>
<colgroup><col width="6%"><col width="46%"><col width="16%"><col width="16%"><col width="16%"></colgroup>
<tr><td rowspan="3"><a id="p101502"></a>N п/п</td><td rowspan="3"><a id="p101503"></a>Наименование изделия</td><td rowspan="3"><a id="p101504"></a>Наружный диаметр D, мм</td><td colspan="2"><a id="p101505"></a>Резьба</td></tr>
<tr><td><a id="p101506"></a>нормальная</td><td><a id="p101507"></a>удлиненная</td></tr>
<tr><td colspan="2"><a id="p101508"></a>Норма чел.-ч</td></tr>
<tr><td><a id="p101509"></a>1</td><td><a id="p101510"></a>Муфта обсадной трубы</td><td><a id="p101511"></a>166</td><td><a id="p101512"></a>0,38</td><td><a id="p101513"></a>0,39</td></tr>
<tr><td><a id="p101514"></a>2</td><td><a id="p101515"></a>Башмак обсадной колонны</td><td><a id="p101516"></a>188</td><td><a id="p101517"></a>0,40</td><td><a id="p101518"></a>0,43</td></tr>
<tr><td><a id="p101519"></a>3</td><td><a id="p101520"></a>Воронка ловильная</td><td><a id="p101521"></a>216</td><td><a id="p101522"></a>0,44</td><td><a id="p101523"></a>0,50</td></tr>
<tr><td><a id="p101524"></a>4</td><td><a id="p101525"></a>Фланец с упором</td><td><a id="p101526"></a>245</td><td><a id="p101527"></a>0,46</td><td><a id="p101528"></a>0,53</td></tr>
<tr><td><a id="p101529"></a>5</td><td><a id="p101530"></a>Стальная труба</td><td><a id="p101531"></a>270</td><td><a id="p101532"></a>0,49</td><td><a id="p101533"></a>0,60</td></tr>
<tr><td><a id="p101534"></a>6</td><td><a id="p101535"></a>Материал: сталь $\sigma_{\text{в}} = 65 - 75\text{кгс}/\text{см}^{2}$</td><td><a id="p101536"></a>299</td><td><a id="p101537"></a>0,60</td><td><a id="p101538"></a>-</td></tr>
<tr><td><a id="p101539"></a>7</td><td></td><td><a id="p101540"></a>324</td><td><a id="p101541"></a>0,61</td><td><a id="p101542"></a>-</td></tr>
</table>


##### <a id="p101543"></a>4.1.6. Нарезание цилиндрической резьбы на башмаке обсадной колонны и изготовление направляющей пробки


<a id="p101544"></a> *![4.1.6. Нарезание цилиндрической резьбы на башмаке обсадной колонны и изготовлени](https://i.bukva.ai/x4Yqf2nP/img_32.png)*

<a id="p101545"></a>*Рис. 33. Башмак обсадной колонны*


<a id="p101546"></a> *![4.1.6. Нарезание цилиндрической резьбы на башмаке обсадной колонны и изготовлени](https://i.bukva.ai/x4Yqf2nP/img_33.png)*

<a id="p101547"></a>*Рис. 34. Пробка башмачная направляющая*

<a id="p101548"></a>*Таблица 4.12*


<table>
<colgroup><col width="12%"><col width="18%"><col width="6%"><col width="9%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="7%"><col width="6%"></colgroup>
<tr><td rowspan="2"><a id="p101549"></a>Шифр</td><td rowspan="2"><a id="p101550"></a>Условный диаметр обсадной трубы, мм</td><td colspan="10"><a id="p101551"></a>Размеры трубы, мм</td></tr>
<tr><td><a id="p101552"></a>d<sub>1</sub></td><td><a id="p101553"></a>D</td><td><a id="p101554"></a>d2</td><td><a id="p101555"></a>d3</td><td><a id="p101556"></a>d4</td><td><a id="p101557"></a>L1</td><td><a id="p101558"></a>L2</td><td><a id="p101559"></a>L3</td><td><a id="p101560"></a>L4</td><td><a id="p101561"></a>L5</td></tr>
<tr><td><a id="p101562"></a>БП-140</td><td><a id="p101563"></a>140</td><td><a id="p101564"></a>159</td><td><a id="p101565"></a>134,0</td><td><a id="p101566"></a>95</td><td><a id="p101567"></a>40</td><td><a id="p101568"></a>70</td><td><a id="p101569"></a>220</td><td><a id="p101570"></a>40</td><td><a id="p101571"></a>5</td><td><a id="p101572"></a>110</td><td><a id="p101573"></a>35</td></tr>
<tr><td><a id="p101574"></a>БП-146</td><td><a id="p101575"></a>146</td><td><a id="p101576"></a>166</td><td><a id="p101577"></a>143,6</td><td><a id="p101578"></a>95</td><td><a id="p101579"></a>40</td><td><a id="p101580"></a>80</td><td><a id="p101581"></a>220</td><td><a id="p101582"></a>60</td><td><a id="p101583"></a>5</td><td><a id="p101584"></a>110</td><td><a id="p101585"></a>35</td></tr>
<tr><td><a id="p101586"></a>БП-168</td><td><a id="p101587"></a>168</td><td><a id="p101588"></a>188</td><td><a id="p101589"></a>165,6</td><td><a id="p101590"></a>125</td><td><a id="p101591"></a>50</td><td><a id="p101592"></a>90</td><td><a id="p101593"></a>280</td><td><a id="p101594"></a>60</td><td><a id="p101595"></a>5</td><td><a id="p101596"></a>140</td><td><a id="p101597"></a>35</td></tr>
<tr><td><a id="p101598"></a>БП-194</td><td><a id="p101599"></a>194</td><td><a id="p101600"></a>216</td><td><a id="p101601"></a>186,0</td><td><a id="p101602"></a>140</td><td><a id="p101603"></a>60</td><td><a id="p101604"></a>105</td><td><a id="p101605"></a>290</td><td><a id="p101606"></a>65</td><td><a id="p101607"></a>10</td><td><a id="p101608"></a>150</td><td><a id="p101609"></a>50</td></tr>
<tr><td><a id="p101610"></a>БП-219</td><td><a id="p101611"></a>219</td><td><a id="p101612"></a>245</td><td><a id="p101613"></a>213,8</td><td><a id="p101614"></a>160</td><td><a id="p101615"></a>70</td><td><a id="p101616"></a>115</td><td><a id="p101617"></a>320</td><td><a id="p101618"></a>65</td><td><a id="p101619"></a>10</td><td><a id="p101620"></a>170</td><td><a id="p101621"></a>50</td></tr>
<tr><td><a id="p101622"></a>БП-245</td><td><a id="p101623"></a>245</td><td><a id="p101624"></a>270</td><td><a id="p101625"></a>239,8</td><td><a id="p101626"></a>195</td><td><a id="p101627"></a>90</td><td><a id="p101628"></a>120</td><td><a id="p101629"></a>370</td><td><a id="p101630"></a>65</td><td><a id="p101631"></a>10</td><td><a id="p101632"></a>190</td><td><a id="p101633"></a>70</td></tr>
<tr><td><a id="p101634"></a>БП-273</td><td><a id="p101635"></a>273</td><td><a id="p101636"></a>299</td><td><a id="p101637"></a>267,7</td><td><a id="p101638"></a>218</td><td><a id="p101639"></a>90</td><td><a id="p101640"></a>130</td><td><a id="p101641"></a>380</td><td><a id="p101642"></a>65</td><td><a id="p101643"></a>10</td><td><a id="p101644"></a>190</td><td><a id="p101645"></a>70</td></tr>
<tr><td><a id="p101646"></a>БП-299</td><td><a id="p101647"></a>299</td><td><a id="p101648"></a>324</td><td><a id="p101649"></a>292,8</td><td><a id="p101650"></a>250</td><td><a id="p101651"></a>95</td><td><a id="p101652"></a>135</td><td><a id="p101653"></a>390</td><td><a id="p101654"></a>70</td><td><a id="p101655"></a>10</td><td><a id="p101656"></a>200</td><td><a id="p101657"></a>70</td></tr>
<tr><td><a id="p101658"></a>БП-324</td><td><a id="p101659"></a>324</td><td><a id="p101660"></a>351</td><td><a id="p101661"></a>319,3</td><td><a id="p101662"></a>270</td><td><a id="p101663"></a>105</td><td><a id="p101664"></a>145</td><td><a id="p101665"></a>450</td><td><a id="p101666"></a>70</td><td><a id="p101667"></a>10</td><td><a id="p101668"></a>250</td><td><a id="p101669"></a>70</td></tr>
<tr><td><a id="p101670"></a>БП-377</td><td><a id="p101671"></a>377</td><td><a id="p101672"></a>402</td><td><a id="p101673"></a>370,1</td><td><a id="p101674"></a>325</td><td><a id="p101675"></a>125</td><td><a id="p101676"></a>170</td><td><a id="p101677"></a>530</td><td><a id="p101678"></a>80</td><td><a id="p101679"></a>10</td><td><a id="p101680"></a>300</td><td><a id="p101681"></a>100</td></tr>
<tr><td><a id="p101682"></a>БП-426</td><td><a id="p101683"></a>426</td><td><a id="p101684"></a>451</td><td><a id="p101685"></a>414,0</td><td><a id="p101686"></a>368</td><td><a id="p101687"></a>145</td><td><a id="p101688"></a>195</td><td><a id="p101689"></a>620</td><td><a id="p101690"></a>85</td><td><a id="p101691"></a>10</td><td><a id="p101692"></a>370</td><td><a id="p101693"></a>100</td></tr>
</table>


<a id="p101694"></a>*Содержание работы*

<a id="p101695"></a>*1. Для башмака обсадной колонны: установить патрубок в патроне с выверкой по рейсмусу; подрезать торец; расточить цилиндрическую поверхность; расточить фаску; нарезать цилиндрическую резьбу; снять изделие со станка и отложить.*

<a id="p101696"></a>*Разряд работы - 4-й*

<a id="p101697"></a>*2. Для башмачной направляющей пробки: установить заготовку в патроне с выверкой по рейсмусу; подрезать торец; переставить; подрезать торец; обточить под резьбу; обточить фаски; нарезать резьбу; снять изделие со станка и отложить.*

<a id="p101698"></a>*Разряд работы - 4-й*

<a id="p101699"></a>*Таблица 4.13*

<a id="p101700"></a>*НОРМЫ ШТУЧНОГО ВРЕМЕНИ*


<table>
<colgroup><col width="7%"><col width="18%"><col width="26%"><col width="21%"><col width="29%"></colgroup>
<tr><td rowspan="2"><a id="p101701"></a>N п/п</td><td rowspan="2"><a id="p101702"></a>Шифр</td><td rowspan="2"><a id="p101703"></a>Наружный диаметр пробки башмачной направляющей, мм</td><td colspan="2"><a id="p101704"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p101705"></a>на резку резьбы на башмаке</td><td><a id="p101706"></a>на изготовление направляющей пробки</td></tr>
<tr><td><a id="p101707"></a>1</td><td><a id="p101708"></a>БП-140</td><td><a id="p101709"></a>159</td><td><a id="p101710"></a>&lt;...&gt;</td><td><a id="p101711"></a>0,31</td></tr>
<tr><td><a id="p101712"></a>2</td><td><a id="p101713"></a>БП-141, 146</td><td><a id="p101714"></a>166</td><td><a id="p101715"></a>0,31</td><td><a id="p101716"></a>0,33</td></tr>
<tr><td><a id="p101717"></a>3</td><td><a id="p101718"></a>БП-146</td><td><a id="p101719"></a>188</td><td><a id="p101720"></a>0,34</td><td><a id="p101721"></a>0,38</td></tr>
<tr><td><a id="p101722"></a>4</td><td><a id="p101723"></a>БП-194</td><td><a id="p101724"></a>216</td><td><a id="p101725"></a>0,37</td><td><a id="p101726"></a>0,43</td></tr>
<tr><td><a id="p101727"></a>5</td><td><a id="p101728"></a>БП-219</td><td><a id="p101729"></a>243</td><td><a id="p101730"></a>0,40</td><td><a id="p101731"></a>0,49</td></tr>
<tr><td><a id="p101732"></a>6</td><td><a id="p101733"></a>БП-245</td><td><a id="p101734"></a>269</td><td><a id="p101735"></a>0,49</td><td><a id="p101736"></a>0,55</td></tr>
<tr><td><a id="p101737"></a>7</td><td><a id="p101738"></a>БП-273</td><td><a id="p101739"></a>298</td><td><a id="p101740"></a>0,57</td><td><a id="p101741"></a>0,61</td></tr>
<tr><td><a id="p101742"></a>8</td><td><a id="p101743"></a>БП-299</td><td><a id="p101744"></a>325</td><td><a id="p101745"></a>0,58</td><td><a id="p101746"></a>0,62</td></tr>
<tr><td><a id="p101747"></a>9</td><td><a id="p101748"></a>БП-324</td><td><a id="p101749"></a>351</td><td><a id="p101750"></a>0,59</td><td><a id="p101751"></a>0,65</td></tr>
<tr><td><a id="p101752"></a>10</td><td><a id="p101753"></a>БП-377</td><td><a id="p101754"></a>402</td><td></td><td><a id="p101755"></a>0,78</td></tr>
<tr><td><a id="p101756"></a>11</td><td><a id="p101757"></a>БП-426</td><td><a id="p101758"></a>451</td><td></td><td><a id="p101759"></a>0,8&lt;...&gt;</td></tr>
</table>


##### <a id="p101760"></a>4.1.7. Стачивание замковых деталей с бурильных труб с сохранением резьбы


<a id="p101761"></a> *![4.1.7. Стачивание замковых деталей с бурильных труб с сохранением резьбы](https://i.bukva.ai/x4Yqf2nP/img_34.png)*

<a id="p101762"></a>*Рис. 35. Замковая деталь с бурильной трубой*

<a id="p101763"></a>Содержание работы

<a id="p101764"></a>*Установить изделие в двух четырехкулачковых патронах; обточить замковую деталь; перерубить оставшиеся нитки; "отбить" и снять замковую деталь; зачистить резьбу; снять изделие со станка и уложить на стеллаж.*

<a id="p101765"></a>*Разряд работы - 4-й*

<a id="p101766"></a>*Таблица 4.14*

<a id="p101767"></a>*СТАЧИВАНИЕ ОДНОЙ ЗАМКОВОЙ ДЕТАЛИ*


| <a id="p101768"></a>N п/п | <a id="p101769"></a>Наименование изделия | <a id="p101770"></a>Условный диаметр труб, мм | <a id="p101771"></a>Норма, чел.-ч |
| --- | --- | --- | --- |
|  | <a id="p101772"></a>Труба бурильная с замковой деталью |  |  |
| <a id="p101773"></a>1 |  | <a id="p101774"></a>73,890 | <a id="p101775"></a>0,28 |
| <a id="p101776"></a>2 |  | <a id="p101777"></a>114,000 | <a id="p101778"></a>0,35 |
| <a id="p101779"></a>3 |  | <a id="p101780"></a>140,168 | <a id="p101781"></a>0,40 |


<a id="p101782"></a>*Примечание. При стачивании замковых деталей после электронаплавки нормы времени увеличивать на 0,1 чел.-ч.*


##### <a id="p101783"></a>4.1.8. Прорезка соединений и отрезка соединительных деталей труб


<a id="p101784"></a> *![4.1.8. Прорезка соединений и отрезка соединительных деталей труб](https://i.bukva.ai/x4Yqf2nP/img_35.png)*

<a id="p101785"></a>*Рис. 36. Прорезка соединительных деталей труб*

<a id="p101786"></a>*Содержание работы*

<a id="p101787"></a>*Установить изделие в двух четырехкулачковых патронах; отрезать деталь (прорезать соединение); снять изделие со станка и отложить.*

<a id="p101788"></a>*Разряд работы:*

<div align="center">

при диаметре до 200 мм - 2-й<br>
при диаметре свыше 200 мм - 3-й

<a id="p101789"></a>Таблица 4.15

<a id="p101790"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДНУ<br>
ОТРЕЗКУ, НА ОДНУ ПРОРЕЗКУ

</div>


<table>
<colgroup><col width="7%"><col width="44%"><col width="18%"><col width="14%"><col width="16%"></colgroup>
<tr><td rowspan="2"><a id="p101791"></a>N п/п</td><td rowspan="2"><a id="p101792"></a>Наименование изделия</td><td rowspan="2"><a id="p101793"></a>Диаметр трубы (сторона квадрата), мм</td><td colspan="2"><a id="p101794"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p101795"></a>на отрезку деталей</td><td><a id="p101796"></a>на прорезку соединения</td></tr>
<tr><td><a id="p101797"></a>1</td><td><a id="p101798"></a>Трубы бурильные</td><td><a id="p101799"></a>95 - 146</td><td><a id="p101800"></a>0,16</td><td><a id="p101801"></a>-</td></tr>
<tr><td><a id="p101802"></a>2</td><td><a id="p101803"></a>Обсадные и насосно-компрессорные</td><td><a id="p101804"></a>168 - 299</td><td><a id="p101805"></a>0,16</td><td><a id="p101806"></a>-</td></tr>
<tr><td><a id="p101807"></a>3</td><td><a id="p101808"></a>Утяжеленные</td><td><a id="p101809"></a>178 - 203</td><td><a id="p101810"></a>0,26</td><td><a id="p101811"></a>-</td></tr>
<tr><td><a id="p101812"></a>4</td><td rowspan="3"><a id="p101813"></a>Трубы ведущие (штанги)</td><td><a id="p101814"></a>65,80</td><td><a id="p101815"></a>0,18</td><td><a id="p101816"></a>-</td></tr>
<tr><td><a id="p101817"></a>5</td><td><a id="p101818"></a>115</td><td><a id="p101819"></a>0,22</td><td><a id="p101820"></a>-</td></tr>
<tr><td><a id="p101821"></a>6</td><td><a id="p101822"></a>140, 155</td><td><a id="p101823"></a>0,23</td><td><a id="p101824"></a>-</td></tr>
<tr><td><a id="p101825"></a>7</td><td rowspan="2"><a id="p101826"></a>Переводник или замковая деталь, свинченные с бурильной трубой</td><td><a id="p101827"></a>73, 114</td><td><a id="p101828"></a>-</td><td><a id="p101829"></a>0,13</td></tr>
<tr><td><a id="p101830"></a>8</td><td><a id="p101831"></a>140, 168</td><td><a id="p101832"></a>-</td><td><a id="p101833"></a>0,14</td></tr>
<tr><td><a id="p101834"></a>9</td><td rowspan="4"><a id="p101835"></a>Переводник, свинченный с УБТ</td><td><a id="p101836"></a>95, 108</td><td><a id="p101837"></a>-</td><td><a id="p101838"></a>0,16</td></tr>
<tr><td><a id="p101839"></a>10</td><td><a id="p101840"></a>146</td><td><a id="p101841"></a>-</td><td><a id="p101842"></a>0,17</td></tr>
<tr><td><a id="p101843"></a>11</td><td><a id="p101844"></a>178</td><td><a id="p101845"></a>-</td><td><a id="p101846"></a>0,20</td></tr>
<tr><td><a id="p101847"></a>12</td><td><a id="p101848"></a>197, 203</td><td><a id="p101849"></a>-</td><td><a id="p101850"></a>0,22</td></tr>
<tr><td><a id="p101851"></a>13</td><td rowspan="3"><a id="p101852"></a>Переводник, свинченный с ведущей трубой (штангой)</td><td><a id="p101853"></a>65, 80</td><td><a id="p101854"></a>-</td><td><a id="p101855"></a>0,12</td></tr>
<tr><td><a id="p101856"></a>14</td><td><a id="p101857"></a>115</td><td><a id="p101858"></a>-</td><td><a id="p101859"></a>0,17</td></tr>
<tr><td><a id="p101860"></a>15</td><td><a id="p101861"></a>140, 155</td><td><a id="p101862"></a>-</td><td><a id="p101863"></a>0,18</td></tr>
</table>


<a id="p101864"></a>*Примечание. При отрезке труб длиной свыше 1000 мм прибавлять норму времени на установку люнета на партию.*


##### <a id="p101865"></a>4.1.9. Протачивание шейки под элеватор на УБТ и УБТС


<a id="p101866"></a> *![4.1.9. Протачивание шейки под элеватор на УБТ и УБТС](https://i.bukva.ai/x4Yqf2nP/img_36.png)*

<a id="p101867"></a>*Рис. 37. Муфтовый конец утяжеленной бурильной трубы*
*с шейкой под элеватор*


<a id="p101868"></a> *![4.1.9. Протачивание шейки под элеватор на УБТ и УБТС](https://i.bukva.ai/x4Yqf2nP/img_37.png)*

<a id="p101869"></a>*Рис. 38. Утяжеленная бурильная труба сбалансированная*

<a id="p101870"></a>*Содержание работы*

<a id="p101871"></a>*Установить изделие в двух четырехкулачковых патронах; проточить шейку под элеватор; обточить по радиусу; подрезать торец; обточить конус; снять изделие со станка и уложить на стеллаж.*

<a id="p101872"></a>*Разряд работы:*
<a id="p101873"></a>*при диаметре до 200 мм - 2-й*
*при диаметре свыше 200 мм - 3-й*

<a id="p101874"></a>*Таблица 4.16*


<table>
<colgroup><col width="6%"><col width="23%"><col width="23%"><col width="23%"><col width="26%"></colgroup>
<tr><td rowspan="2"><a id="p101875"></a>N п/п</td><td colspan="3"><a id="p101876"></a>Размеры трубы, мм</td><td rowspan="2"><a id="p101877"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p101878"></a>D</td><td><a id="p101879"></a>D1</td><td><a id="p101880"></a>l</td></tr>
<tr><td colspan="5"><a id="p101881"></a>Утяжеленные бурильные трубы (УБТ) длиной 8 м</td></tr>
<tr><td><a id="p101882"></a>1</td><td><a id="p101883"></a>108</td><td><a id="p101884"></a>90</td><td><a id="p101885"></a>10</td><td><a id="p101886"></a>0,45</td></tr>
<tr><td><a id="p101887"></a>2</td><td><a id="p101888"></a>146</td><td><a id="p101889"></a>130</td><td><a id="p101890"></a>14</td><td><a id="p101891"></a>0,56</td></tr>
<tr><td><a id="p101892"></a>3</td><td><a id="p101893"></a>178</td><td><a id="p101894"></a>142</td><td><a id="p101895"></a>18</td><td><a id="p101896"></a>0,74</td></tr>
<tr><td><a id="p101897"></a>4</td><td><a id="p101898"></a>203</td><td><a id="p101899"></a>168</td><td><a id="p101900"></a>17,5</td><td><a id="p101901"></a>0,87</td></tr>
<tr><td colspan="5"><a id="p101902"></a>Утяжеленные бурильные трубы сбалансированные (УБТС) длиной 6,5 м</td></tr>
<tr><td><a id="p101903"></a>5</td><td><a id="p101904"></a>89</td><td><a id="p101905"></a>80</td><td><a id="p101906"></a>30</td><td><a id="p101907"></a>0,28</td></tr>
<tr><td><a id="p101908"></a>6</td><td><a id="p101909"></a>108</td><td><a id="p101910"></a>90</td><td><a id="p101911"></a>50</td><td><a id="p101912"></a>0,39</td></tr>
<tr><td><a id="p101913"></a>7</td><td><a id="p101914"></a>120</td><td><a id="p101915"></a>102</td><td><a id="p101916"></a>50</td><td><a id="p101917"></a>0,42</td></tr>
<tr><td><a id="p101918"></a>8</td><td><a id="p101919"></a>133</td><td><a id="p101920"></a>115</td><td><a id="p101921"></a>50</td><td><a id="p101922"></a>0,43</td></tr>
<tr><td><a id="p101923"></a>9</td><td><a id="p101924"></a>146</td><td><a id="p101925"></a>128</td><td><a id="p101926"></a>50</td><td><a id="p101927"></a>0,45</td></tr>
<tr><td><a id="p101928"></a>10</td><td><a id="p101929"></a>178</td><td><a id="p101930"></a>164</td><td><a id="p101931"></a>40</td><td><a id="p101932"></a>0,50</td></tr>
<tr><td><a id="p101933"></a>11</td><td><a id="p101934"></a>203</td><td><a id="p101935"></a>194</td><td><a id="p101936"></a>30</td><td><a id="p101937"></a>0,52</td></tr>
<tr><td><a id="p101938"></a>12</td><td><a id="p101939"></a>229</td><td><a id="p101940"></a>194</td><td><a id="p101941"></a>95</td><td><a id="p101942"></a>0,87</td></tr>
<tr><td><a id="p101943"></a>13</td><td><a id="p101944"></a>254</td><td><a id="p101945"></a>225</td><td><a id="p101946"></a>95</td><td><a id="p101947"></a>0,91</td></tr>
<tr><td><a id="p101948"></a>14</td><td><a id="p101949"></a>273</td><td><a id="p101950"></a>220</td><td><a id="p101951"></a>150</td><td><a id="p101952"></a>1,33</td></tr>
<tr><td><a id="p101953"></a>15</td><td><a id="p101954"></a>299</td><td><a id="p101955"></a>245</td><td><a id="p101956"></a>150</td><td><a id="p101957"></a>1,81</td></tr>
</table>


##### <a id="p101958"></a>4.1.10. Проточка шеек на бурильных трубах под блокирующее кольцо


<a id="p101959"></a> *![4.1.10. Проточка шеек на бурильных трубах под блокирующее кольцо](https://i.bukva.ai/x4Yqf2nP/img_38.png)*

<a id="p101960"></a>*Рис. 39. Труба с высаженными внутрь концами*
*с шейкой под блокирующее кольцо*


<a id="p101961"></a> *![4.1.10. Проточка шеек на бурильных трубах под блокирующее кольцо](https://i.bukva.ai/x4Yqf2nP/img_39.png)*

<a id="p101962"></a>*Рис. 40. Труба с высаженными наружу*
*концами под блокирующее кольцо*

<a id="p101963"></a>*Содержание работы*

<a id="p101964"></a>*Таблица 4.17*

<a id="p101965"></a>*НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДНУ ШЕЙКУ*


<table>
<colgroup><col width="6%"><col width="32%"><col width="31%"><col width="31%"></colgroup>
<tr><td rowspan="2"><a id="p101966"></a>N п/п</td><td rowspan="2"><a id="p101967"></a>Условный диаметр трубы, мм</td><td colspan="2"><a id="p101968"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p101969"></a>внутрь</td><td><a id="p101970"></a>наружу</td></tr>
<tr><td><a id="p101971"></a>1</td><td><a id="p101972"></a>73</td><td><a id="p101973"></a>0,19</td><td><a id="p101974"></a>0,19</td></tr>
<tr><td><a id="p101975"></a>1</td><td><a id="p101976"></a>89</td><td><a id="p101977"></a>0,20</td><td><a id="p101978"></a>0,20</td></tr>
<tr><td><a id="p101979"></a>3</td><td><a id="p101980"></a>114</td><td><a id="p101981"></a>0,21</td><td><a id="p101982"></a>0,23</td></tr>
<tr><td><a id="p101983"></a>4</td><td><a id="p101984"></a>140</td><td><a id="p101985"></a>0,23</td><td><a id="p101986"></a>0,24</td></tr>
</table>


<a id="p101987"></a>*Установить бурильную трубу в двух четырехкулачковых патронах с неподвижным люнетом; отцентровать; выверить по диаметру; проточить шейку под кольцо; снять трубу и уложить на стеллаж.*

<a id="p101988"></a>Разряд работы - 3-й


##### <a id="p101989"></a>4.1.11. Изготовление колец


<a id="p101990"></a> *![4.1.11. Изготовление колец](https://i.bukva.ai/x4Yqf2nP/img_40.png)*

<a id="p101991"></a>*Рис. 41. Кольцо*

<a id="p106649"></a>Содержание работы

1. <a id="p101992"></a>При изготовлении упорных колец "стоп" для обсадных колонн: установить заготовку в патроне; подрезать торец; обточить наружный диаметр по внутреннему диаметру муфты обсадной трубы; расточить отверстие; обточить фаску; отрезать кольцо; снять со станка и отложить.
2. <a id="p101993"></a>При изготовлении колец для приварки к замковым муфтам: установить заготовку в патроне; подрезать торец; расточить по наружному диаметру бурильной трубы; обточить фаску; отрезать кольцо; снять со станка и отложить.

<a id="p101994"></a>Разряд работы:

<div align="center">

при диаметре до 200 мм - 2-й<br>
свыше 200 мм - 3-й

<a id="p101995"></a>Таблица 4.18

<a id="p101996"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДНО КОЛЬЦО

</div>


<table>
<colgroup><col width="6%"><col width="46%"><col width="36%"><col width="11%"></colgroup>
<tr><td><a id="p101997"></a>N п/п</td><td><a id="p101998"></a>Наименование изделия</td><td><a id="p101999"></a>Наружный диаметр, D, мм</td><td><a id="p102000"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p102001"></a>1</td><td><a id="p102002"></a>Кольцо упорное "стоп"</td><td><a id="p102003"></a>106, 118, 130, 136, 158, 168</td><td><a id="p102004"></a>0,17</td></tr>
<tr><td><a id="p102005"></a>2</td><td rowspan="3"><a id="p102006"></a>Материал: чугун (НВ до 229)</td><td><a id="p102007"></a>184, 209, 234</td><td><a id="p102008"></a>0,27</td></tr>
<tr><td><a id="p102009"></a>3</td><td><a id="p102010"></a>262, 288, 313, 329, 338</td><td><a id="p102011"></a>0,32</td></tr>
<tr><td><a id="p102012"></a>4</td><td><a id="p102013"></a>364, 395</td><td><a id="p102014"></a>0,37</td></tr>
<tr><td></td><td><a id="p102015"></a>Кольцо для приварки к муфте замка</td><td></td><td></td></tr>
<tr><td><a id="p102016"></a>5</td><td><a id="p102017"></a>Материал: отработанный замок</td><td><a id="p102018"></a>108</td><td><a id="p102019"></a>0,11</td></tr>
<tr><td><a id="p102020"></a>6</td><td></td><td><a id="p102021"></a>118</td><td><a id="p102022"></a>0,13</td></tr>
<tr><td><a id="p102023"></a>7</td><td></td><td><a id="p102024"></a>146</td><td><a id="p102025"></a>0,17</td></tr>
<tr><td><a id="p102026"></a>8</td><td></td><td><a id="p102027"></a>178</td><td><a id="p102028"></a>0,18</td></tr>
<tr><td><a id="p102029"></a>9</td><td></td><td><a id="p102030"></a>203</td><td><a id="p102031"></a>0,20</td></tr>
<tr><td><a id="p102032"></a>10</td><td><a id="p102033"></a>УБТ</td><td><a id="p102034"></a>108</td><td><a id="p102035"></a>0,16</td></tr>
<tr><td><a id="p102036"></a>11</td><td></td><td><a id="p102037"></a>146</td><td><a id="p102038"></a>0,21</td></tr>
<tr><td><a id="p102039"></a>12</td><td></td><td><a id="p102040"></a>178</td><td><a id="p102041"></a>0,25</td></tr>
<tr><td><a id="p102042"></a>13</td><td></td><td><a id="p102043"></a>203</td><td><a id="p102044"></a>0,41</td></tr>
</table>


##### <a id="p102045"></a>4.1.12. Изготовление деталей тарельчатого клапана типа 01


<div align="center">

<a id="p102046"></a>ИЗГОТОВЛЕНИЕ КОРПУСА

<a id="p102047"></a> ![4.1.12. Изготовление деталей тарельчатого клапана типа 01](https://i.bukva.ai/x4Yqf2nP/img_41.png) 

<a id="p102048"></a>Рис. 42. Корпус обратного клапана

</div>


<a id="p102049"></a>Таблица 4.19


<table>
<colgroup><col width="13%"><col width="21%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td rowspan="2"><a id="p102050"></a>Размеры клапанов, мм</td><td colspan="8"><a id="p102051"></a>Условное обозначение клапанов</td></tr>
<tr><td><a id="p102052"></a>01-141, 01-146</td><td><a id="p102053"></a>01-168</td><td><a id="p102054"></a>01-194</td><td><a id="p102055"></a>01-219</td><td><a id="p102056"></a>01-245</td><td><a id="p102057"></a>01-273</td><td><a id="p102058"></a>01-299</td><td><a id="p102059"></a>01-325</td></tr>
<tr><td><a id="p102060"></a>D</td><td><a id="p102061"></a>166</td><td><a id="p102062"></a>188</td><td><a id="p102063"></a>216</td><td><a id="p102064"></a>245</td><td><a id="p102065"></a>279</td><td><a id="p102066"></a>299</td><td><a id="p102067"></a>324</td><td><a id="p102068"></a>351</td></tr>
<tr><td><a id="p102069"></a>d</td><td><a id="p102070"></a>148</td><td><a id="p102071"></a>170</td><td><a id="p102072"></a>196</td><td><a id="p102073"></a>221</td><td><a id="p102074"></a>247</td><td><a id="p102075"></a>275</td><td><a id="p102076"></a>301</td><td><a id="p102077"></a>327</td></tr>
<tr><td><a id="p102078"></a>d1</td><td><a id="p102079"></a>146</td><td><a id="p102080"></a>168</td><td><a id="p102081"></a>194</td><td><a id="p102082"></a>219</td><td><a id="p102083"></a>245</td><td><a id="p102084"></a>273</td><td><a id="p102085"></a>299</td><td><a id="p102086"></a>325</td></tr>
<tr><td><a id="p102087"></a>d2</td><td><a id="p102088"></a>144</td><td><a id="p102089"></a>166</td><td><a id="p102090"></a>190</td><td><a id="p102091"></a>215</td><td><a id="p102092"></a>241</td><td><a id="p102093"></a>269</td><td><a id="p102094"></a>295</td><td><a id="p102095"></a>320</td></tr>
<tr><td><a id="p102096"></a>L</td><td><a id="p102097"></a>220</td><td><a id="p102098"></a>230</td><td><a id="p102099"></a>250</td><td><a id="p102100"></a>250</td><td><a id="p102101"></a>250</td><td><a id="p102102"></a>270</td><td><a id="p102103"></a>270</td><td><a id="p102104"></a>290</td></tr>
<tr><td><a id="p102105"></a>l2</td><td><a id="p102106"></a>79,5</td><td><a id="p102107"></a>79,5</td><td><a id="p102108"></a>82,5</td><td><a id="p102109"></a>82,5</td><td><a id="p102110"></a>82,5</td><td><a id="p102111"></a>92</td><td><a id="p102112"></a>92</td><td><a id="p102113"></a>98,5</td></tr>
<tr><td><a id="p102114"></a>l1</td><td><a id="p102115"></a>12</td><td><a id="p102116"></a>16</td><td><a id="p102117"></a>16</td><td><a id="p102118"></a>16</td><td><a id="p102119"></a>16</td><td><a id="p102120"></a>16</td><td><a id="p102121"></a>16</td><td><a id="p102122"></a>16</td></tr>
</table>


<a id="p102123"></a>Содержание работы

<a id="p102124"></a>Установить заготовку в патроне; подрезать торец; расточить конус; расточить выточку; расточить фаску; нарезать резьбу; зачистить резьбу; переставить; подрезать торец; расточить конус; расточить выточку; расточить фаску; нарезать резьбу; зачистить резьбу; расточить канавку; расточить фаску; нарезать цилиндрическую резьбу; зачистить резьбу; снять изделие со станка и уложить на стеллаж.

<a id="p102125"></a>Разряд работы - 4-й

<a id="p102126"></a>ИЗГОТОВЛЕНИЕ ТАРЕЛКИ

<a id="p102127"></a> ![4.1.12. Изготовление деталей тарельчатого клапана типа 01](https://i.bukva.ai/x4Yqf2nP/img_42.png) 

<a id="p102128"></a>Рис. 43. Тарелка обратного клапана

<a id="p102129"></a>Таблица 4.20


<table>
<colgroup><col width="13%"><col width="22%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"></colgroup>
<tr><td rowspan="2"><a id="p102130"></a>Размеры тарелки, мм</td><td colspan="7"><a id="p102131"></a>Условное обозначение клапанов</td></tr>
<tr><td><a id="p102132"></a>01-141, 01-146</td><td><a id="p102133"></a>01-168</td><td><a id="p102134"></a>01-219</td><td><a id="p102135"></a>01-245</td><td><a id="p102136"></a>01-273</td><td><a id="p102137"></a>01-325</td><td><a id="p102138"></a>01-377</td></tr>
<tr><td><a id="p102139"></a>D</td><td><a id="p102140"></a>105</td><td><a id="p102141"></a>125</td><td><a id="p102142"></a>170</td><td><a id="p102143"></a>195</td><td><a id="p102144"></a>225</td><td><a id="p102145"></a>245</td><td><a id="p102146"></a>270</td></tr>
<tr><td><a id="p102147"></a>d</td><td><a id="p102148"></a>92</td><td><a id="p102149"></a>110</td><td><a id="p102150"></a>150</td><td><a id="p102151"></a>170</td><td><a id="p102152"></a>200</td><td><a id="p102153"></a>220</td><td><a id="p102154"></a>245</td></tr>
<tr><td><a id="p102155"></a>d1</td><td><a id="p102156"></a>М12 x 1,75</td><td colspan="2"><a id="p102157"></a>М16 x 2</td><td></td><td colspan="2"><a id="p102158"></a>М20 x 2,5</td><td></td></tr>
<tr><td><a id="p102159"></a>L</td><td><a id="p102160"></a>15</td><td><a id="p102161"></a>15</td><td><a id="p102162"></a>20</td><td><a id="p102163"></a>25</td><td><a id="p102164"></a>25</td><td><a id="p102165"></a>25</td><td><a id="p102166"></a>25</td></tr>
</table>


<a id="p102167"></a>Содержание работы

<a id="p102168"></a>Установить заготовку в патрон; обточить поверхность; переустановить деталь; обточить конус; просверлить; обточить (расточить) фаски; нарезать резьбу; снять изделие со станка и отложить.

<a id="p102169"></a>Разряд работы - 3-й

<a id="p102170"></a>ИЗГОТОВЛЕНИЕ СЕДЛА

<a id="p102171"></a> ![4.1.12. Изготовление деталей тарельчатого клапана типа 01](https://i.bukva.ai/x4Yqf2nP/img_43.png) 

<a id="p102172"></a>Рис. 44. Седло обратного клапана

<a id="p102173"></a>Таблица 4.21


<table>
<colgroup><col width="13%"><col width="22%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"></colgroup>
<tr><td rowspan="2"><a id="p102174"></a>Размеры седла, мм</td><td colspan="7"><a id="p102175"></a>Условное обозначение клапана</td></tr>
<tr><td><a id="p102176"></a>01-141, 01-146</td><td><a id="p102177"></a>01-168</td><td><a id="p102178"></a>01-219</td><td><a id="p102179"></a>01-245</td><td><a id="p102180"></a>01-273</td><td><a id="p102181"></a>01-325</td><td><a id="p102182"></a>01-377</td></tr>
<tr><td><a id="p102183"></a>D</td><td><a id="p102184"></a>139</td><td><a id="p102185"></a>160</td><td><a id="p102186"></a>209</td><td><a id="p102187"></a>234</td><td><a id="p102188"></a>265</td><td><a id="p102189"></a>290</td><td><a id="p102190"></a>315</td></tr>
<tr><td><a id="p102191"></a>D1</td><td><a id="p102192"></a>140</td><td><a id="p102193"></a>162</td><td><a id="p102194"></a>212</td><td><a id="p102195"></a>237</td><td><a id="p102196"></a>267</td><td><a id="p102197"></a>293</td><td><a id="p102198"></a>318</td></tr>
<tr><td><a id="p102199"></a>d</td><td><a id="p102200"></a>95</td><td><a id="p102201"></a>115</td><td><a id="p102202"></a>155</td><td><a id="p102203"></a>180</td><td><a id="p102204"></a>210</td><td><a id="p102205"></a>230</td><td><a id="p102206"></a>250</td></tr>
<tr><td><a id="p102207"></a>d1</td><td><a id="p102208"></a>85</td><td><a id="p102209"></a>105</td><td><a id="p102210"></a>145</td><td><a id="p102211"></a>170</td><td><a id="p102212"></a>200</td><td><a id="p102213"></a>220</td><td><a id="p102214"></a>240</td></tr>
<tr><td><a id="p102215"></a>d2</td><td><a id="p102216"></a>30</td><td><a id="p102217"></a>35</td><td><a id="p102218"></a>35</td><td><a id="p102219"></a>45</td><td><a id="p102220"></a>45</td><td><a id="p102221"></a>45</td><td><a id="p102222"></a>45</td></tr>
<tr><td><a id="p102223"></a>d3</td><td><a id="p102224"></a>20</td><td><a id="p102225"></a>25</td><td><a id="p102226"></a>25</td><td><a id="p102227"></a>30</td><td><a id="p102228"></a>30</td><td><a id="p102229"></a>30</td><td><a id="p102230"></a>30</td></tr>
<tr><td><a id="p102231"></a>d4</td><td><a id="p102232"></a>М12 x 1,25</td><td colspan="2"><a id="p102233"></a>М16 x 2</td><td></td><td colspan="2"><a id="p102234"></a>М20 x 2,5</td><td></td></tr>
<tr><td><a id="p102235"></a>L</td><td><a id="p102236"></a>30</td><td><a id="p102237"></a>43</td><td><a id="p102238"></a>50</td><td><a id="p102239"></a>55</td><td><a id="p102240"></a>60</td><td><a id="p102241"></a>60</td><td><a id="p102242"></a>65</td></tr>
<tr><td><a id="p102243"></a>l1</td><td><a id="p102244"></a>20</td><td><a id="p102245"></a>25</td><td><a id="p102246"></a>35</td><td><a id="p102247"></a>40</td><td><a id="p102248"></a>40</td><td><a id="p102249"></a>40</td><td><a id="p102250"></a>45</td></tr>
<tr><td><a id="p102251"></a>l2</td><td><a id="p102252"></a>8</td><td><a id="p102253"></a>8</td><td><a id="p102254"></a>10</td><td><a id="p102255"></a>10</td><td><a id="p102256"></a>10</td><td><a id="p102257"></a>10</td><td><a id="p102258"></a>10</td></tr>
</table>


<div align="center">

<a id="p102259"></a>Содержание работы

<a id="p102260"></a>Установить заготовку в патроне; подрезать торец; переустановить; подрезать торец; обточить конус; просверлить; расточить (обточить) фаску; нарезать резьбу; снять изделие со станка и отложить.

<a id="p102261"></a>Разряд работы - 3-й

<a id="p102262"></a>ИЗГОТОВЛЕНИЕ ШТОКА

<a id="p102263"></a> ![4.1.12. Изготовление деталей тарельчатого клапана типа 01](https://i.bukva.ai/x4Yqf2nP/img_44.png) 

<a id="p102264"></a>Рис. 45. Шток обратного клапана

<a id="p102265"></a>Таблица 4.22

</div>


<table>
<colgroup><col width="15%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"></colgroup>
<tr><td rowspan="2"><a id="p102266"></a>Размеры штока, мм</td><td colspan="8"><a id="p102267"></a>Условное обозначение клапанов</td></tr>
<tr><td><a id="p102268"></a>01-141, 01-146</td><td><a id="p102269"></a>01-168</td><td><a id="p102270"></a>01-194</td><td><a id="p102271"></a>01-219</td><td><a id="p102272"></a>01-245</td><td><a id="p102273"></a>01-273</td><td><a id="p102274"></a>01-325</td><td><a id="p102275"></a>01-377</td></tr>
<tr><td><a id="p102276"></a>D</td><td><a id="p102277"></a>20</td><td><a id="p102278"></a>25</td><td><a id="p102279"></a>25</td><td><a id="p102280"></a>25</td><td><a id="p102281"></a>30</td><td><a id="p102282"></a>30</td><td><a id="p102283"></a>30</td><td><a id="p102284"></a>30</td></tr>
<tr><td><a id="p102285"></a>d</td><td><a id="p102286"></a>9,5</td><td><a id="p102287"></a>13</td><td><a id="p102288"></a>13</td><td><a id="p102289"></a>13</td><td><a id="p102290"></a>16,4</td><td><a id="p102291"></a>16,4</td><td><a id="p102292"></a>16,4</td><td><a id="p102293"></a>16,4</td></tr>
<tr><td><a id="p102294"></a>Резьба</td><td><a id="p102295"></a>М12 x 1,75</td><td></td><td><a id="p102296"></a>М16 x 2</td><td></td><td></td><td colspan="2"><a id="p102297"></a>М20 x 2,5</td><td></td></tr>
<tr><td><a id="p102298"></a>L</td><td><a id="p102299"></a>160</td><td><a id="p102300"></a>170</td><td><a id="p102301"></a>190</td><td><a id="p102302"></a>210</td><td><a id="p102303"></a>250</td><td><a id="p102304"></a>260</td><td><a id="p102305"></a>270</td><td><a id="p102306"></a>290</td></tr>
<tr><td><a id="p102307"></a>l</td><td><a id="p102308"></a>30</td><td><a id="p102309"></a>35</td><td><a id="p102310"></a>40</td><td><a id="p102311"></a>40</td><td><a id="p102312"></a>50</td><td><a id="p102313"></a>50</td><td><a id="p102314"></a>50</td><td><a id="p102315"></a>50</td></tr>
<tr><td><a id="p102316"></a>l1</td><td><a id="p102317"></a>25</td><td><a id="p102318"></a>25</td><td><a id="p102319"></a>25</td><td><a id="p102320"></a>25</td><td><a id="p102321"></a>40</td><td><a id="p102322"></a>40</td><td><a id="p102323"></a>40</td><td><a id="p102324"></a>40</td></tr>
<tr><td><a id="p102325"></a>f</td><td><a id="p102326"></a>4</td><td><a id="p102327"></a>4</td><td><a id="p102328"></a>4</td><td><a id="p102329"></a>4</td><td><a id="p102330"></a>5</td><td><a id="p102331"></a>5</td><td><a id="p102332"></a>5</td><td><a id="p102333"></a>5</td></tr>
<tr><td><a id="p102334"></a>C</td><td><a id="p102335"></a>1,8</td><td><a id="p102336"></a>2</td><td><a id="p102337"></a>2</td><td><a id="p102338"></a>2</td><td><a id="p102339"></a>2,5</td><td><a id="p102340"></a>2,5</td><td><a id="p102341"></a>2,5</td><td><a id="p102342"></a>2,5</td></tr>
</table>


<div align="center">

<a id="p102343"></a>Содержание работы

</div>


<a id="p102344"></a>Установить заготовку в патрон; подрезать торец; обточить; обточить фаску; нарезать резьбу; проточить канавку; обточить; нарезать резьбу; снять деталь со станка и отложить.

<div align="center">

<a id="p102345"></a>Разряд работы - 3-й

<a id="p102346"></a>Таблица 4.23

<a id="p102347"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ИЗГОТОВЛЕНИЕ<br>
ОДНОЙ ДЕТАЛИ КЛАПАНА

</div>


<table>
<colgroup><col width="6%"><col width="11%"><col width="6%"><col width="11%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td rowspan="5"><a id="p102348"></a>N п/п</td><td rowspan="5"><a id="p102349"></a>Наименование изделия (детали)</td><td rowspan="5"><a id="p102350"></a>Разряд работы</td><td colspan="8"><a id="p102351"></a>Условное обозначение клапанов</td></tr>
<tr><td><a id="p102352"></a>01-141, 01-146</td><td><a id="p102353"></a>01-168</td><td><a id="p102354"></a>01-194</td><td><a id="p102355"></a>01-219</td><td><a id="p102356"></a>01-245</td><td><a id="p102357"></a>01-273</td><td><a id="p102358"></a>01-325</td><td><a id="p102359"></a>01-377</td></tr>
<tr><td colspan="8"><a id="p102360"></a>Наружный диаметр обратного клапана, мм</td></tr>
<tr><td><a id="p102361"></a>166</td><td><a id="p102362"></a>188</td><td><a id="p102363"></a>216</td><td><a id="p102364"></a>243</td><td><a id="p102365"></a>269</td><td><a id="p102366"></a>298</td><td><a id="p102367"></a>325</td><td><a id="p102368"></a>351</td></tr>
<tr><td colspan="8"><a id="p102369"></a>Норма времени, чел.-ч</td></tr>
<tr><td><a id="p102370"></a>1</td><td><a id="p102371"></a>Корпус</td><td><a id="p102372"></a>4</td><td><a id="p102373"></a>0,95</td><td><a id="p102374"></a>1,08</td><td><a id="p102375"></a>1,17</td><td><a id="p102376"></a>1,27</td><td><a id="p102377"></a>1,26</td><td><a id="p102378"></a>1,40</td><td><a id="p102379"></a>1,82</td><td><a id="p102380"></a>2,04</td></tr>
<tr><td><a id="p102381"></a>2</td><td><a id="p102382"></a>Тарелка</td><td><a id="p102383"></a>2,3</td><td><a id="p102384"></a>0,20</td><td><a id="p102385"></a>0,19</td><td><a id="p102386"></a>0,24</td><td><a id="p102387"></a>0,26</td><td><a id="p102388"></a>0,28</td><td><a id="p102389"></a>0,32</td><td><a id="p102390"></a>0,33</td><td><a id="p102391"></a>0,34</td></tr>
<tr><td><a id="p102392"></a>3</td><td><a id="p102393"></a>Седло</td><td><a id="p102394"></a>3</td><td><a id="p102395"></a>0,35</td><td><a id="p102396"></a>0,39</td><td><a id="p102397"></a>0,43</td><td><a id="p102398"></a>0,46</td><td><a id="p102399"></a>0,50</td><td><a id="p102400"></a>0,53</td><td><a id="p102401"></a>0,57</td><td><a id="p102402"></a>0,65</td></tr>
<tr><td><a id="p102403"></a>4</td><td><a id="p102404"></a>Шток</td><td><a id="p102405"></a>2</td><td><a id="p102406"></a>0,18</td><td><a id="p102407"></a>0.18</td><td><a id="p102408"></a>0,18</td><td><a id="p102409"></a>0,20</td><td><a id="p102410"></a>0,24</td><td><a id="p102411"></a>0,24</td><td><a id="p102412"></a>0,24</td><td><a id="p102413"></a>0,24</td></tr>
</table>


##### <a id="p102414"></a>4.1.13. Изготовление башмачной воронки (переводник с обсадной трубы на обсадную)


<a id="p102415"></a> *![4.1.13. Изготовление башмачной воронки (переводник с обсадной трубы на обсадную)](https://i.bukva.ai/x4Yqf2nP/img_45.png)*

<a id="p102416"></a>*Рис. 46. Башмачная воронка*

<a id="p102417"></a>*Содержание работы*

<a id="p102418"></a>*Установить заготовку в патроне; подрезать торец; расточить отверстие; обточить поверхность; обточить конус; обточить (расточить) фаски; нарезать и зачистить резьбу; переставить заготовку; подрезать торец; обточить поверхность; обточить конус; обточить (расточить) фаски; нарезать резьбу; зачистить резьбу; снять изделие со станка и уложить на стеллаж.*

<a id="p102419"></a>*Разряд работы - 4-й*

<a id="p102420"></a>*Таблица 4.24*

<a id="p102421"></a>*НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДНУ БАШМАЧНУЮ ВОРОНКУ*


| <a id="p102422"></a>N п/п | <a id="p102423"></a>Заготовка, материал | <a id="p102424"></a>Размер воронки, мм | <a id="p102425"></a>Норма, чел.-ч |
| --- | --- | --- | --- |
| <a id="p102426"></a>1 | <a id="p102427"></a>Поковка с отверстием, | <a id="p102428"></a>146 x 219 | <a id="p102429"></a>1,23 |
| <a id="p102430"></a>2 | <a id="p102431"></a>сталь, $\sigma_{\text{в}} = 65 - 75\text{кгс}/\text{см}^{2}$ | <a id="p102432"></a>168 x 219 | <a id="p102433"></a>1,30 |


##### <a id="p102434"></a>4.1.14. Изготовление "кривых" переводников


<a id="p102435"></a> *![4.1.14. Изготовление "кривых" переводников](https://i.bukva.ai/x4Yqf2nP/img_46.png)*

<a id="p102436"></a>*Рис. 47. "Кривой" переводник*

<a id="p102437"></a>*Содержание работы*

<a id="p102438"></a>*Установить заготовку в патроне с выверкой по угломеру; подрезать торец; обточить цилиндрическую поверхность; рассверлить отверстие; расточить конус; расточить выточку; нарезать резьбу; подрезать упорный торец; обточить (расточить) фаски; переставить заготовку с выверкой по угломеру; подрезать торец; обточить цилиндрическую поверхность; сверлить; рассверлить отверстие; расточить; расточить конус; нарезать и зачистить резьбу; подрезать упорный торец (уступ); обточить (расточить) фаски; снять изделие со станка и уложить на стеллаж.*

<a id="p102439"></a>*Разряд работы - 4-й*

<div align="center">

<a id="p102440"></a>Таблица 4.25

<a id="p102441"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДИН ПЕРЕВОДНИК

</div>


| <a id="p102442"></a>N п/п | <a id="p102443"></a>Заготовка, материал | <a id="p102444"></a>Тип замковой резьбы | <a id="p102445"></a>Норма, чел.-ч |
| --- | --- | --- | --- |
| <a id="p102446"></a>1 | <a id="p102447"></a>УБТ, сталь $\sigma_{\text{в}} = 65 - 75\text{кгс}/\text{см}^{2}$ | <a id="p102448"></a>З-147 | <a id="p102449"></a>2,19 |
| <a id="p102450"></a>2 |  | <a id="p102451"></a>З-171 | <a id="p102452"></a>2,45 |
| <a id="p102453"></a>3 | <a id="p102454"></a>Поковка без отверстия, сталь $\sigma_{\text{в}} = 65 - 75\text{кгс}/\text{см}^{2}$ | <a id="p102455"></a>З-171 | <a id="p102456"></a>2,57 |


##### <a id="p102457"></a>4.1.15. Изготовление переводников для ведущих труб
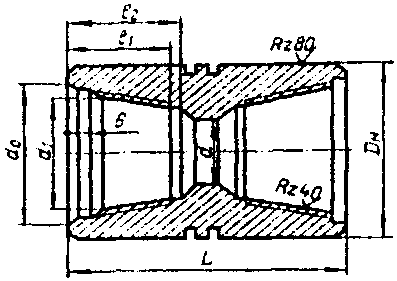

<div align="center">

<a id="p102458"></a> ![4.1.15. Изготовление переводников для ведущих труб](https://i.bukva.ai/x4Yqf2nP/img_47.png) 

<a id="p102459"></a>Рис. 48. Переводник штанговый верхний (ПШВ)
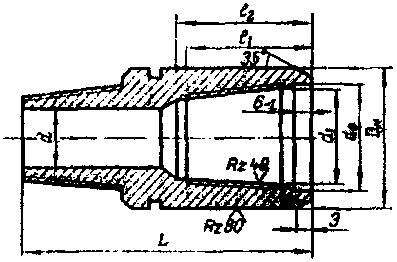
</div>


<div align="center">

<a id="p102460"></a> ![4.1.15. Изготовление переводников для ведущих труб](https://i.bukva.ai/x4Yqf2nP/img_48.png) 

<a id="p102461"></a>Рис. 49. Переводник штанговый нижний (ПШН)

<a id="p102462"></a>Содержание работы

</div>


<a id="p102463"></a>*Установить и закрепить заготовку из поковки или утяжеленной бурильной трубы в патроне; подрезать торец; обточить цилиндрическую поверхность; сверлить, рассверлить и расточить отверстие; расточить коническую поверхность под резьбу; расточить выточку; нарезать резьбу по Н293-49 (левую); зачистить резьбу; обточить фаски; переставить заготовку; обточить цилиндрическую поверхность; расточить коническую поверхность под резьбу; нарезать правую резьбу; подрезать торец; зачистить резьбу; проточить канавку; проточить маркировочный и опознавательный пояски; обточить фаски; открепить, снять и уложить изделие на стеллаж.*

<a id="p102464"></a>*Разряд работы 4-й*

<a id="p102465"></a>*Таблица 4.26*

<a id="p102466"></a>*НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДИН ПЕРЕВОДНИК*


<table>
<colgroup><col width="6%"><col width="21%"><col width="8%"><col width="8%"><col width="8%"><col width="13%"><col width="13%"><col width="9%"><col width="14%"></colgroup>
<tr><td rowspan="4"><a id="p102467"></a>N п/п</td><td rowspan="4"><a id="p102468"></a>Типоразмер переводника</td><td colspan="3" rowspan="2"><a id="p102469"></a>Размеры переводника, мм</td><td colspan="2"><a id="p102470"></a>Резьба</td><td colspan="2"><a id="p102471"></a>Заготовка</td></tr>
<tr><td rowspan="3"><a id="p102472"></a>замковая</td><td rowspan="3"><a id="p102473"></a>ведущей трубы</td><td rowspan="2"><a id="p102474"></a>УБТ</td><td rowspan="2"><a id="p102475"></a>поковка</td></tr>
<tr><td rowspan="2"><a id="p102476"></a>D</td><td rowspan="2"><a id="p102477"></a>L</td><td rowspan="2"><a id="p102478"></a>d</td></tr>
<tr><td colspan="2"><a id="p102479"></a>Норма, чел.-ч</td></tr>
<tr><td colspan="9"><a id="p102480"></a>Переводники шганговые верхние ПШВ</td></tr>
<tr><td><a id="p102481"></a>1</td><td><a id="p102482"></a>ПВ 65xЗ-76</td><td><a id="p102483"></a>95</td><td><a id="p102484"></a>260</td><td><a id="p102485"></a>38</td><td><a id="p102486"></a>З-76Л</td><td><a id="p102487"></a>73Л</td><td><a id="p102488"></a>1,16</td><td><a id="p102489"></a>1,80</td></tr>
<tr><td><a id="p102490"></a>2</td><td><a id="p102491"></a>ПВ 80xЗ-88</td><td><a id="p102492"></a>108</td><td><a id="p102493"></a>275</td><td><a id="p102494"></a>45</td><td><a id="p102495"></a>З-88Л</td><td><a id="p102496"></a>89Л</td><td><a id="p102497"></a>1,44</td><td><a id="p102498"></a>2,20</td></tr>
<tr><td><a id="p102499"></a>3</td><td><a id="p102500"></a>ПВ 112xЗ-121</td><td><a id="p102501"></a>146</td><td><a id="p102502"></a>330</td><td><a id="p102503"></a>80</td><td><a id="p102504"></a>З-121Л</td><td><a id="p102505"></a>114Л</td><td><a id="p102506"></a>1,56</td><td><a id="p102507"></a>2,15</td></tr>
<tr><td><a id="p102508"></a>4</td><td><a id="p102509"></a>ПВ 112xЗ-152</td><td><a id="p102510"></a>197</td><td><a id="p102511"></a>350</td><td><a id="p102512"></a>89</td><td><a id="p102513"></a>З-152Л</td><td><a id="p102514"></a>114Л</td><td><a id="p102515"></a>1,98</td><td><a id="p102516"></a>2,68</td></tr>
<tr><td><a id="p102517"></a>5</td><td><a id="p102518"></a>ПВ 112xЗ-171</td><td><a id="p102519"></a>203</td><td><a id="p102520"></a>375</td><td><a id="p102521"></a>101</td><td><a id="p102522"></a>З-171Л</td><td><a id="p102523"></a>114Л</td><td><a id="p102524"></a>2,03</td><td><a id="p102525"></a>2,73</td></tr>
<tr><td><a id="p102526"></a>6</td><td><a id="p102527"></a>ПВ 140xЗ-147</td><td><a id="p102528"></a>178</td><td><a id="p102529"></a>350</td><td><a id="p102530"></a>101</td><td><a id="p102531"></a>З-147Л</td><td><a id="p102532"></a>140Л</td><td><a id="p102533"></a>1,94</td><td><a id="p102534"></a>3,45</td></tr>
<tr><td><a id="p102535"></a>7</td><td><a id="p102536"></a>ПВ 140xЗ-152</td><td><a id="p102537"></a>197</td><td><a id="p102538"></a>350</td><td><a id="p102539"></a>89</td><td><a id="p102540"></a>З-152Л</td><td><a id="p102541"></a>140Л</td><td><a id="p102542"></a>2,03</td><td><a id="p102543"></a>3,59</td></tr>
<tr><td><a id="p102544"></a>8</td><td><a id="p102545"></a>ПВ 155xЗ-152</td><td><a id="p102546"></a>197</td><td><a id="p102547"></a>375</td><td><a id="p102548"></a>89</td><td><a id="p102549"></a>З-152Л</td><td><a id="p102550"></a>168Л</td><td><a id="p102551"></a>2,31</td><td><a id="p102552"></a>4,03</td></tr>
<tr><td colspan="9"><a id="p102553"></a>Переводники штанговые нижние ПШН</td></tr>
<tr><td><a id="p102554"></a>9</td><td><a id="p102555"></a>ПН 65xЗ-76</td><td><a id="p102556"></a>95</td><td><a id="p102557"></a>260</td><td><a id="p102558"></a>32</td><td><a id="p102559"></a>З-76</td><td><a id="p102560"></a>73</td><td><a id="p102561"></a>1,10</td><td><a id="p102562"></a>1,60</td></tr>
<tr><td><a id="p102563"></a>10</td><td><a id="p102564"></a>ПН 80xЗ-88</td><td><a id="p102565"></a>108</td><td><a id="p102566"></a>275</td><td><a id="p102567"></a>38</td><td><a id="p102568"></a>З-88</td><td><a id="p102569"></a>89</td><td><a id="p102570"></a>1,20</td><td><a id="p102571"></a>1,95</td></tr>
<tr><td><a id="p102572"></a>11</td><td><a id="p102573"></a>ПН 112xЗ-117</td><td><a id="p102574"></a>140</td><td><a id="p102575"></a>305</td><td><a id="p102576"></a>58</td><td><a id="p102577"></a>З-117</td><td><a id="p102578"></a>114</td><td><a id="p102579"></a>-</td><td><a id="p102580"></a>2,52</td></tr>
<tr><td><a id="p102581"></a>12</td><td><a id="p102582"></a>ПН 112xЗ-121</td><td><a id="p102583"></a>146</td><td><a id="p102584"></a>330</td><td><a id="p102585"></a>80</td><td><a id="p102586"></a>З-121</td><td><a id="p102587"></a>114</td><td><a id="p102588"></a>1,40</td><td><a id="p102589"></a>2,27</td></tr>
<tr><td><a id="p102590"></a>13</td><td><a id="p102591"></a>ПН 112xЗ-133</td><td><a id="p102592"></a>155</td><td><a id="p102593"></a>335</td><td><a id="p102594"></a>95</td><td><a id="p102595"></a>З-133</td><td><a id="p102596"></a>114</td><td><a id="p102597"></a>-</td><td><a id="p102598"></a>3,12</td></tr>
<tr><td><a id="p102599"></a>14</td><td><a id="p102600"></a>ПН 140xЗ-140</td><td><a id="p102601"></a>172</td><td><a id="p102602"></a>340</td><td><a id="p102603"></a>70</td><td><a id="p102604"></a>З-140</td><td><a id="p102605"></a>140</td><td><a id="p102606"></a>-</td><td><a id="p102607"></a>3,12</td></tr>
<tr><td><a id="p102608"></a>15</td><td><a id="p102609"></a>ПН 140xЗ-147</td><td><a id="p102610"></a>178</td><td><a id="p102611"></a>350</td><td><a id="p102612"></a>101</td><td><a id="p102613"></a>З-147</td><td><a id="p102614"></a>140</td><td><a id="p102615"></a>1,88</td><td><a id="p102616"></a>3,71</td></tr>
<tr><td><a id="p102617"></a>16</td><td><a id="p102618"></a>ПН 155xЗ-152</td><td><a id="p102619"></a>197</td><td><a id="p102620"></a>375</td><td><a id="p102621"></a>89</td><td><a id="p102622"></a>З-152</td><td><a id="p102623"></a>168</td><td><a id="p102624"></a>1,91</td><td><a id="p102625"></a>3,74</td></tr>
<tr><td><a id="p102626"></a>17</td><td><a id="p102627"></a>ПН 155xЗ-171</td><td><a id="p102628"></a>203</td><td><a id="p102629"></a>375</td><td><a id="p102630"></a>127</td><td><a id="p102631"></a>З-171</td><td><a id="p102632"></a>168</td><td><a id="p102633"></a>1,98</td><td><a id="p102634"></a>4,92</td></tr>
</table>


##### <a id="p102635"></a>4.1.16. Изготовление переводников промежуточных для бурильных колонн


<a id="p102636"></a> *![4.1.16. Изготовление переводников промежуточных для бурильных колонн](https://i.bukva.ai/x4Yqf2nP/img_49.png)*

<a id="p102637"></a>*Рис. 50. Переводники переходные (ПП):*

<div align="center">

**а - увеличенного сечения; б - широкого сечения;**

</div>

<div align="right">

в - нормального сечения

</div>


<div align="center">

<a id="p102638"></a> ![4.1.16. Изготовление переводников промежуточных для бурильных колонн](https://i.bukva.ai/x4Yqf2nP/img_50.png) 

<a id="p102639"></a>Рис. 51. Переводники муфтовые (ПМ):<br>
а - увеличенного сечения; б - широкого сечения;<br>
в - нормального сечения

</div>


<div align="center">

<a id="p102640"></a> ![4.1.16. Изготовление переводников промежуточных для бурильных колонн](https://i.bukva.ai/x4Yqf2nP/img_51.png) 

</div>


<a id="p102641"></a>*Рис. 52. Переводники ниппельные (ПН):*
*а - увеличенного сечения; б - широкого сечения*

<a id="p102642"></a>*Содержание работы*

<a id="p102643"></a>*Установить и закрепить заготовку из утяжеленной бурильной трубы или поковки в патроне; подрезать торец; сверлить, рассверлить, расточить отверстие; обточить цилиндрическую и коническую поверхность под резьбу, нарезать замковую резьбу; обточить (расточить) фаски; переставить заготовку; подрезать торец; сверлить, рассверлить, расточить отверстие; обточить или расточить цилиндрическую и коническую поверхность под резьбу; нарезать замковую резьбу; проточить поясок для маркировки; обточить (расточить) фаски; открепить и уложить изделие на стеллаж.*

<div align="center">

<a id="p102644"></a>Разряд работы - 4-й

<a id="p102645"></a>Таблица 4.27

<a id="p102646"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДИН ПЕРЕВОДНИК

</div>


<table>
<colgroup><col width="6%"><col width="24%"><col width="12%"><col width="12%"><col width="12%"><col width="12%"><col width="9%"><col width="13%"></colgroup>
<tr><td rowspan="4"><a id="p102647"></a>N п/п</td><td rowspan="4"><a id="p102648"></a>Типоразмер переводника</td><td colspan="3" rowspan="2"><a id="p102649"></a>Размеры переводника, мм</td><td rowspan="4"><a id="p102650"></a>Длина резьбы, мм</td><td colspan="2"><a id="p102651"></a>Заготовка</td></tr>
<tr><td rowspan="2"><a id="p102652"></a>УБТ</td><td rowspan="2"><a id="p102653"></a>поковка</td></tr>
<tr><td rowspan="2"><a id="p102654"></a>D</td><td rowspan="2"><a id="p102655"></a>d</td><td rowspan="2"><a id="p102656"></a>L</td></tr>
<tr><td colspan="2"><a id="p102657"></a>Норма, чел.-ч</td></tr>
<tr><td colspan="8"><a id="p102658"></a>А. Переводники переходные</td></tr>
<tr><td><a id="p102659"></a>1</td><td><a id="p102660"></a>ПП-З-76/З-76</td><td><a id="p102661"></a>95</td><td><a id="p102662"></a>32</td><td><a id="p102663"></a>400</td><td><a id="p102664"></a>73/79</td><td><a id="p102665"></a>0,95</td><td><a id="p102666"></a>1,43</td></tr>
<tr><td><a id="p102667"></a>2</td><td><a id="p102668"></a>ПП-З-76/З-88</td><td><a id="p102669"></a>108</td><td><a id="p102670"></a>38</td><td><a id="p102671"></a>400</td><td><a id="p102672"></a>73/79</td><td><a id="p102673"></a>0,97</td><td><a id="p102674"></a>1,57</td></tr>
<tr><td><a id="p102675"></a>3</td><td><a id="p102676"></a>ПП-З-88/З-76</td><td><a id="p102677"></a>108</td><td><a id="p102678"></a>32</td><td><a id="p102679"></a>400</td><td><a id="p102680"></a>85/79</td><td><a id="p102681"></a>-</td><td><a id="p102682"></a>1,73</td></tr>
<tr><td><a id="p102683"></a>4</td><td><a id="p102684"></a>ПП-З-88/З-88</td><td><a id="p102685"></a>108</td><td><a id="p102686"></a>38</td><td><a id="p102687"></a>400</td><td><a id="p102688"></a>85/79</td><td><a id="p102689"></a>0,96</td><td><a id="p102690"></a>1,79</td></tr>
<tr><td><a id="p102691"></a>5</td><td><a id="p102692"></a>ПП-З-88/З-121</td><td><a id="p102693"></a>146</td><td><a id="p102694"></a>58</td><td><a id="p102695"></a>425</td><td><a id="p102696"></a>85/86</td><td><a id="p102697"></a>-</td><td><a id="p102698"></a>2,11</td></tr>
<tr><td><a id="p102699"></a>6</td><td><a id="p102700"></a>ПП-З-88/З-133</td><td><a id="p102701"></a>155</td><td><a id="p102702"></a>58</td><td><a id="p102703"></a>425</td><td><a id="p102704"></a>85/98</td><td><a id="p102705"></a>-</td><td><a id="p102706"></a>2,25</td></tr>
<tr><td><a id="p102707"></a>7</td><td><a id="p102708"></a>ПП-З-121/З-88</td><td><a id="p102709"></a>146</td><td><a id="p102710"></a>38</td><td><a id="p102711"></a>425</td><td><a id="p102712"></a>92/79</td><td><a id="p102713"></a>-</td><td><a id="p102714"></a>2,57</td></tr>
<tr><td><a id="p102715"></a>8</td><td><a id="p102716"></a>ПП-З-121/З-121</td><td><a id="p102717"></a>146</td><td><a id="p102718"></a>80</td><td><a id="p102719"></a>425</td><td><a id="p102720"></a>92/86</td><td><a id="p102721"></a>1,25</td><td><a id="p102722"></a>2,4</td></tr>
<tr><td><a id="p102723"></a>9</td><td><a id="p102724"></a>ПП-З-121/З-133</td><td><a id="p102725"></a>155</td><td><a id="p102726"></a>80</td><td><a id="p102727"></a>425</td><td><a id="p102728"></a>92/98</td><td><a id="p102729"></a>1,56</td><td><a id="p102730"></a>2,66</td></tr>
<tr><td><a id="p102731"></a>10</td><td><a id="p102732"></a>ПП-З-121/З-147</td><td><a id="p102733"></a>178</td><td><a id="p102734"></a>70</td><td><a id="p102735"></a>450</td><td><a id="p102736"></a>92/111</td><td><a id="p102737"></a>-</td><td><a id="p102738"></a>2,69</td></tr>
<tr><td><a id="p102739"></a>11</td><td><a id="p102740"></a>ПП-З-121/З-152</td><td><a id="p102741"></a>197</td><td><a id="p102742"></a>70</td><td><a id="p102743"></a>475</td><td><a id="p102744"></a>92/111</td><td><a id="p102745"></a>-</td><td><a id="p102746"></a>3,0</td></tr>
<tr><td><a id="p102747"></a>12</td><td><a id="p102748"></a>ПП-З-121/З-161</td><td><a id="p102749"></a>185</td><td><a id="p102750"></a>80</td><td><a id="p102751"></a>450</td><td><a id="p102752"></a>92/111</td><td><a id="p102753"></a>-</td><td><a id="p102754"></a>2,76</td></tr>
<tr><td><a id="p102755"></a>13</td><td><a id="p102756"></a>ПП-З-121/З-189</td><td><a id="p102757"></a>212</td><td><a id="p102758"></a>80</td><td><a id="p102759"></a>475</td><td><a id="p102760"></a>92/111</td><td><a id="p102761"></a>-</td><td><a id="p102762"></a>3,08</td></tr>
<tr><td><a id="p102763"></a>14</td><td><a id="p102764"></a>ПП-З-133/З-121</td><td><a id="p102765"></a>155</td><td><a id="p102766"></a>80</td><td><a id="p102767"></a>425</td><td><a id="p102768"></a>104/86</td><td><a id="p102769"></a>1,60</td><td><a id="p102770"></a>2,66</td></tr>
<tr><td><a id="p102771"></a>15</td><td><a id="p102772"></a>ПП-З-133/З-133</td><td><a id="p102773"></a>155</td><td><a id="p102774"></a>95</td><td><a id="p102775"></a>425</td><td><a id="p102776"></a>104/98</td><td><a id="p102777"></a>1,68</td><td><a id="p102778"></a>2,92</td></tr>
<tr><td><a id="p102779"></a>16</td><td><a id="p102780"></a>ПП-З-133/З-147</td><td><a id="p102781"></a>197</td><td><a id="p102782"></a>89</td><td><a id="p102783"></a>475</td><td><a id="p102784"></a>104/111</td><td><a id="p102785"></a>1,48</td><td><a id="p102786"></a>3,23</td></tr>
<tr><td><a id="p102787"></a>17</td><td><a id="p102788"></a>ПП-З-133/З-152</td><td><a id="p102789"></a>197</td><td><a id="p102790"></a>89</td><td><a id="p102791"></a>475</td><td><a id="p102792"></a>104/111</td><td><a id="p102793"></a>1,73</td><td><a id="p102794"></a>3,30</td></tr>
<tr><td><a id="p102795"></a>18</td><td><a id="p102796"></a>ПП-З-133/З-161</td><td><a id="p102797"></a>185</td><td><a id="p102798"></a>89</td><td><a id="p102799"></a>475</td><td><a id="p102800"></a>104/111</td><td><a id="p102801"></a>2,38</td><td><a id="p102802"></a>3,08</td></tr>
<tr><td><a id="p102803"></a>19</td><td><a id="p102804"></a>ПП-З-133/З-171</td><td><a id="p102805"></a>203</td><td><a id="p102806"></a>105</td><td><a id="p102807"></a>450</td><td><a id="p102808"></a>104/111</td><td><a id="p102809"></a>1,46</td><td><a id="p102810"></a>3,42</td></tr>
<tr><td><a id="p102811"></a>20</td><td><a id="p102812"></a>ПП-З-133/З-189</td><td><a id="p102813"></a>212</td><td><a id="p102814"></a>105</td><td><a id="p102815"></a>475</td><td><a id="p102816"></a>104/111</td><td><a id="p102817"></a>-</td><td><a id="p102818"></a>3,40</td></tr>
<tr><td><a id="p102819"></a>21</td><td><a id="p102820"></a>ПП-З-147/З-121</td><td><a id="p102821"></a>212</td><td><a id="p102822"></a>80</td><td><a id="p102823"></a>475</td><td><a id="p102824"></a>117/86</td><td><a id="p102825"></a>-</td><td><a id="p102826"></a>3,07</td></tr>
<tr><td><a id="p102827"></a>22</td><td><a id="p102828"></a>ПП-З-147/З-133</td><td><a id="p102829"></a>178</td><td><a id="p102830"></a>95</td><td><a id="p102831"></a>450</td><td><a id="p102832"></a>117/98</td><td><a id="p102833"></a>1,66</td><td><a id="p102834"></a>3,19</td></tr>
<tr><td><a id="p102835"></a>23</td><td><a id="p102836"></a>ПП-З-147/З-147</td><td><a id="p102837"></a>178</td><td><a id="p102838"></a>101</td><td><a id="p102839"></a>450</td><td><a id="p102840"></a>117/111</td><td><a id="p102841"></a>2,0</td><td><a id="p102842"></a>3,19</td></tr>
<tr><td><a id="p102843"></a>24</td><td><a id="p102844"></a>ПП-З-147/З-152</td><td><a id="p102845"></a>197</td><td><a id="p102846"></a>89</td><td><a id="p102847"></a>475</td><td><a id="p102848"></a>117/111</td><td><a id="p102849"></a>1,83</td><td><a id="p102850"></a>3,15</td></tr>
<tr><td><a id="p102851"></a>25</td><td><a id="p102852"></a>ПП-З-147/З-161</td><td><a id="p102853"></a>185</td><td><a id="p102854"></a>89</td><td><a id="p102855"></a>450</td><td><a id="p102856"></a>117/111</td><td><a id="p102857"></a>2,46</td><td><a id="p102858"></a>3,25</td></tr>
<tr><td><a id="p102859"></a>26</td><td><a id="p102860"></a>ПП-З-147/З-171</td><td><a id="p102861"></a>203</td><td><a id="p102862"></a>101</td><td><a id="p102863"></a>450</td><td><a id="p102864"></a>117/111</td><td><a id="p102865"></a>1,84</td><td><a id="p102866"></a>3,46</td></tr>
<tr><td><a id="p102867"></a>27</td><td><a id="p102868"></a>ПП-З-147/З-189</td><td><a id="p102869"></a>212</td><td><a id="p102870"></a>101</td><td><a id="p102871"></a>450</td><td><a id="p102872"></a>117/111</td><td><a id="p102873"></a>-</td><td><a id="p102874"></a>3,31</td></tr>
<tr><td><a id="p102875"></a>28</td><td><a id="p102876"></a>ПП-З-152/З-121</td><td><a id="p102877"></a>212</td><td><a id="p102878"></a>80</td><td><a id="p102879"></a>450</td><td><a id="p102880"></a>117/86</td><td><a id="p102881"></a>-</td><td><a id="p102882"></a>3,66</td></tr>
<tr><td><a id="p102883"></a>29</td><td><a id="p102884"></a>ПП-З-152/З-133</td><td><a id="p102885"></a>212</td><td><a id="p102886"></a>95</td><td><a id="p102887"></a>475</td><td><a id="p102888"></a>117/98</td><td><a id="p102889"></a>2,27</td><td><a id="p102890"></a>3,51</td></tr>
<tr><td><a id="p102891"></a>30</td><td><a id="p102892"></a>ПП-З-152/З-147</td><td><a id="p102893"></a>197</td><td><a id="p102894"></a>101</td><td><a id="p102895"></a>475</td><td><a id="p102896"></a>117/111</td><td><a id="p102897"></a>2,18</td><td><a id="p102898"></a>3,38</td></tr>
<tr><td><a id="p102899"></a>31</td><td><a id="p102900"></a>ПП-З-152/З-152</td><td><a id="p102901"></a>197</td><td><a id="p102902"></a>89</td><td><a id="p102903"></a>475</td><td><a id="p102904"></a>117/111</td><td><a id="p102905"></a>1,80</td><td><a id="p102906"></a>3,17</td></tr>
<tr><td><a id="p102907"></a>32</td><td><a id="p102908"></a>ПП-З-152/З-161</td><td><a id="p102909"></a>197</td><td><a id="p102910"></a>120</td><td><a id="p102911"></a>475</td><td><a id="p102912"></a>117/111</td><td><a id="p102913"></a>2,08</td><td><a id="p102914"></a>3,91</td></tr>
<tr><td><a id="p102915"></a>33</td><td><a id="p102916"></a>ПП-З-152/З-171</td><td><a id="p102917"></a>203</td><td><a id="p102918"></a>122</td><td><a id="p102919"></a>475</td><td><a id="p102920"></a>117/111</td><td><a id="p102921"></a>2,14</td><td><a id="p102922"></a>3,71</td></tr>
<tr><td><a id="p102923"></a>34</td><td><a id="p102924"></a>ПП-З-152/З-189</td><td><a id="p102925"></a>212</td><td><a id="p102926"></a>122</td><td><a id="p102927"></a>475</td><td><a id="p102928"></a>117/111</td><td><a id="p102929"></a>-</td><td><a id="p102930"></a>3,69</td></tr>
<tr><td><a id="p102931"></a>35</td><td><a id="p102932"></a>ПП-З-161/З-121</td><td><a id="p102933"></a>212</td><td><a id="p102934"></a>80</td><td><a id="p102935"></a>475</td><td><a id="p102936"></a>117/86</td><td><a id="p102937"></a>-</td><td><a id="p102938"></a>3,58</td></tr>
<tr><td><a id="p102939"></a>36</td><td><a id="p102940"></a>ПП-З-161/З-133</td><td><a id="p102941"></a>185</td><td><a id="p102942"></a>80</td><td><a id="p102943"></a>450</td><td><a id="p102944"></a>177/98</td><td><a id="p102945"></a>2,59</td><td><a id="p102946"></a>3,55</td></tr>
<tr><td><a id="p102947"></a>37</td><td><a id="p102948"></a>ПП-З-161/З-147</td><td><a id="p102949"></a>185</td><td><a id="p102950"></a>101</td><td><a id="p102951"></a>450</td><td><a id="p102952"></a>117/111</td><td><a id="p102953"></a>2,43</td><td><a id="p102954"></a>3,57</td></tr>
<tr><td><a id="p102955"></a>38</td><td><a id="p102956"></a>ПП-З-161/З-152</td><td><a id="p102957"></a>197</td><td><a id="p102958"></a>89</td><td><a id="p102959"></a>475</td><td><a id="p102960"></a>117/111</td><td><a id="p102961"></a>1,87</td><td><a id="p102962"></a>3,39</td></tr>
<tr><td><a id="p102963"></a>39</td><td><a id="p102964"></a>ПП-З-161/З-161</td><td><a id="p102965"></a>185</td><td><a id="p102966"></a>120</td><td><a id="p102967"></a>450</td><td><a id="p102968"></a>117/111</td><td><a id="p102969"></a>2,37</td><td><a id="p102970"></a>3,52</td></tr>
<tr><td><a id="p102971"></a>40</td><td><a id="p102972"></a>ПП-З-161/З-171</td><td><a id="p102973"></a>203</td><td><a id="p102974"></a>127</td><td><a id="p102975"></a>475</td><td><a id="p102976"></a>117/111</td><td><a id="p102977"></a>2,29</td><td><a id="p102978"></a>3,67</td></tr>
<tr><td><a id="p102979"></a>41</td><td><a id="p102980"></a>ПП-З-161/З-189</td><td><a id="p102981"></a>212</td><td><a id="p102982"></a>132</td><td><a id="p102983"></a>475</td><td><a id="p102984"></a>117/111</td><td><a id="p102985"></a>-</td><td><a id="p102986"></a>3,68</td></tr>
<tr><td><a id="p102987"></a>42</td><td><a id="p102988"></a>ПП-З-171/З-121</td><td><a id="p102989"></a>212</td><td><a id="p102990"></a>80</td><td><a id="p102991"></a>475</td><td><a id="p102992"></a>117/86</td><td><a id="p102993"></a>-</td><td><a id="p102994"></a>3,94</td></tr>
<tr><td><a id="p102995"></a>43</td><td><a id="p102996"></a>ПП-З-171/З-133</td><td><a id="p102997"></a>212</td><td><a id="p102998"></a>95</td><td><a id="p102999"></a>475</td><td><a id="p103000"></a>117/98</td><td><a id="p103001"></a>-</td><td><a id="p103002"></a>3,90</td></tr>
<tr><td><a id="p103003"></a>44</td><td><a id="p103004"></a>ПП-З-171/З-147</td><td><a id="p103005"></a>203</td><td><a id="p103006"></a>101</td><td><a id="p103007"></a>475</td><td><a id="p103008"></a>117/111</td><td><a id="p103009"></a>2,51</td><td><a id="p103010"></a>4,09</td></tr>
<tr><td><a id="p103011"></a>45</td><td><a id="p103012"></a>ПП-З-171/З-152</td><td><a id="p103013"></a>203</td><td><a id="p103014"></a>89</td><td><a id="p103015"></a>475</td><td><a id="p103016"></a>117/111</td><td><a id="p103017"></a>-</td><td><a id="p103018"></a>3,58</td></tr>
<tr><td><a id="p103019"></a>46</td><td><a id="p103020"></a>ПП-З-171/З-161</td><td><a id="p103021"></a>203</td><td><a id="p103022"></a>120</td><td><a id="p103023"></a>475</td><td><a id="p103024"></a>117/111</td><td><a id="p103025"></a>2,48</td><td><a id="p103026"></a>3,70</td></tr>
<tr><td><a id="p103027"></a>47</td><td><a id="p103028"></a>ПП-З-171/З-171</td><td><a id="p103029"></a>203</td><td><a id="p103030"></a>127</td><td><a id="p103031"></a>475</td><td><a id="p103032"></a>117/111</td><td><a id="p103033"></a>2,39</td><td><a id="p103034"></a>4,04</td></tr>
<tr><td><a id="p103035"></a>48</td><td><a id="p103036"></a>ПП-З-189/З-133</td><td><a id="p103037"></a>203</td><td><a id="p103038"></a>95</td><td><a id="p103039"></a>475</td><td><a id="p103040"></a>117/98</td><td><a id="p103041"></a>-</td><td><a id="p103042"></a>3,83</td></tr>
<tr><td><a id="p103043"></a>49</td><td><a id="p103044"></a>ПП-З-189/З-147</td><td><a id="p103045"></a>212</td><td><a id="p103046"></a>101</td><td><a id="p103047"></a>475</td><td><a id="p103048"></a>117/111</td><td><a id="p103049"></a>-</td><td><a id="p103050"></a>3,86</td></tr>
<tr><td><a id="p103051"></a>50</td><td><a id="p103052"></a>ПП-З-189/З-152</td><td><a id="p103053"></a>212</td><td><a id="p103054"></a>89</td><td><a id="p103055"></a>475</td><td><a id="p103056"></a>117/111</td><td><a id="p103057"></a>-</td><td><a id="p103058"></a>3,38</td></tr>
<tr><td><a id="p103059"></a>51</td><td><a id="p103060"></a>ПП-З-189/З-161</td><td><a id="p103061"></a>212</td><td><a id="p103062"></a>120</td><td><a id="p103063"></a>475</td><td><a id="p103064"></a>117/111</td><td><a id="p103065"></a>-</td><td><a id="p103066"></a>3,49</td></tr>
<tr><td><a id="p103067"></a>52</td><td><a id="p103068"></a>ПП-З-189/З-171</td><td><a id="p103069"></a>212</td><td><a id="p103070"></a>127</td><td><a id="p103071"></a>475</td><td><a id="p103072"></a>117/111</td><td><a id="p103073"></a>-</td><td><a id="p103074"></a>3,53</td></tr>
<tr><td><a id="p103075"></a>53</td><td><a id="p103076"></a>ПП-З-189/З-189</td><td><a id="p103077"></a>212</td><td><a id="p103078"></a>148</td><td><a id="p103079"></a>475</td><td><a id="p103080"></a>117/111</td><td><a id="p103081"></a>-</td><td><a id="p103082"></a>4,15</td></tr>
<tr><td colspan="8"><a id="p103083"></a>Б. Переводники муфтовые</td></tr>
<tr><td><a id="p103084"></a>54</td><td><a id="p103085"></a>ПМ-З-76/З-76</td><td><a id="p103086"></a>85</td><td><a id="p103087"></a>45</td><td><a id="p103088"></a>375</td><td><a id="p103089"></a>79/79</td><td><a id="p103090"></a>1,17</td><td><a id="p103091"></a>1,45</td></tr>
<tr><td><a id="p103092"></a>55</td><td><a id="p103093"></a>ПМ-З-76/З-88</td><td><a id="p103094"></a>108</td><td><a id="p103095"></a>45</td><td><a id="p103096"></a>375</td><td><a id="p103097"></a>79/85</td><td><a id="p103098"></a>1,15</td><td><a id="p103099"></a>1,72</td></tr>
<tr><td><a id="p103100"></a>56</td><td><a id="p103101"></a>ПМ-З-88/З-88</td><td><a id="p103102"></a>95</td><td><a id="p103103"></a>95</td><td><a id="p103104"></a>376</td><td><a id="p103105"></a>85/85</td><td><a id="p103106"></a>1,44</td><td><a id="p103107"></a>1,80</td></tr>
<tr><td><a id="p103108"></a>57</td><td><a id="p103109"></a>ПМ-З-121/З-121</td><td><a id="p103110"></a>145</td><td><a id="p103111"></a>80</td><td><a id="p103112"></a>425</td><td><a id="p103113"></a>92/92</td><td><a id="p103114"></a>1,30</td><td><a id="p103115"></a>2,69</td></tr>
<tr><td><a id="p103116"></a>58</td><td><a id="p103117"></a>ПМ-З-121/З-133</td><td><a id="p103118"></a>155</td><td><a id="p103119"></a>80</td><td><a id="p103120"></a>425</td><td><a id="p103121"></a>92/104</td><td><a id="p103122"></a>1,68</td><td><a id="p103123"></a>2,94</td></tr>
<tr><td><a id="p103124"></a>59</td><td><a id="p103125"></a>ПМ-З-121/З-147</td><td><a id="p103126"></a>178</td><td><a id="p103127"></a>80</td><td><a id="p103128"></a>425</td><td><a id="p103129"></a>92/117</td><td><a id="p103130"></a>1,38</td><td><a id="p103131"></a>3,06</td></tr>
<tr><td><a id="p103132"></a>60</td><td><a id="p103133"></a>ПМ-З-121/З-161</td><td><a id="p103134"></a>185</td><td><a id="p103135"></a>80</td><td><a id="p103136"></a>425</td><td><a id="p103137"></a>104/117</td><td><a id="p103138"></a>1,67</td><td><a id="p103139"></a>3,39</td></tr>
<tr><td><a id="p103140"></a>61</td><td><a id="p103141"></a>ПМ-З-133/З-133</td><td><a id="p103142"></a>155</td><td><a id="p103143"></a>105</td><td><a id="p103144"></a>425</td><td><a id="p103145"></a>104/104</td><td><a id="p103146"></a>-</td><td><a id="p103147"></a>2,99</td></tr>
<tr><td><a id="p103148"></a>62</td><td><a id="p103149"></a>ПМ-З-133/З-147</td><td><a id="p103150"></a>178</td><td><a id="p103151"></a>101</td><td><a id="p103152"></a>425</td><td><a id="p103153"></a>104/117</td><td><a id="p103154"></a>1,93</td><td><a id="p103155"></a>3,11</td></tr>
<tr><td><a id="p103156"></a>63</td><td><a id="p103157"></a>ПМ-З-133/З-161</td><td><a id="p103158"></a>185</td><td><a id="p103159"></a>105</td><td><a id="p103160"></a>425</td><td><a id="p103161"></a>104/117</td><td><a id="p103162"></a>1,77</td><td><a id="p103163"></a>3,47</td></tr>
<tr><td><a id="p103164"></a>64</td><td><a id="p103165"></a>ПМ-З-147/З-147</td><td><a id="p103166"></a>178</td><td><a id="p103167"></a>98</td><td><a id="p103168"></a>450</td><td><a id="p103169"></a>117/117</td><td><a id="p103170"></a>2,51</td><td><a id="p103171"></a>3,32</td></tr>
<tr><td><a id="p103172"></a>65</td><td><a id="p103173"></a>ПМ-З-147/З-152</td><td><a id="p103174"></a>197</td><td><a id="p103175"></a>98</td><td><a id="p103176"></a>475</td><td><a id="p103177"></a>117/117</td><td><a id="p103178"></a>1,52</td><td><a id="p103179"></a>3,47</td></tr>
<tr><td><a id="p103180"></a>66</td><td><a id="p103181"></a>ПМ-З-147/З-161</td><td><a id="p103182"></a>185</td><td><a id="p103183"></a>98</td><td><a id="p103184"></a>450</td><td><a id="p103185"></a>117/117</td><td><a id="p103186"></a>2,03</td><td><a id="p103187"></a>3,61</td></tr>
<tr><td><a id="p103188"></a>67</td><td><a id="p103189"></a>ПМ-З-147/З-171</td><td><a id="p103190"></a>203</td><td><a id="p103191"></a>101</td><td><a id="p103192"></a>450</td><td><a id="p103193"></a>117/117</td><td><a id="p103194"></a>1,41</td><td><a id="p103195"></a>3,50</td></tr>
<tr><td><a id="p103196"></a>68</td><td><a id="p103197"></a>ПМ-З-147/З-189</td><td><a id="p103198"></a>212</td><td><a id="p103199"></a>101</td><td><a id="p103200"></a>450</td><td><a id="p103201"></a>117/117</td><td><a id="p103202"></a>-</td><td><a id="p103203"></a>3,76</td></tr>
<tr><td><a id="p103204"></a>69</td><td><a id="p103205"></a>ПМ-З-152/З-152</td><td><a id="p103206"></a>197</td><td><a id="p103207"></a>101</td><td><a id="p103208"></a>475</td><td><a id="p103209"></a>117/117</td><td><a id="p103210"></a>1,86</td><td><a id="p103211"></a>3,65</td></tr>
<tr><td><a id="p103212"></a>70</td><td><a id="p103213"></a>ПМ-З-152/З-171</td><td><a id="p103214"></a>203</td><td><a id="p103215"></a>101</td><td><a id="p103216"></a>475</td><td><a id="p103217"></a>117/117</td><td><a id="p103218"></a>1,87</td><td><a id="p103219"></a>4,23</td></tr>
<tr><td><a id="p103220"></a>71</td><td><a id="p103221"></a>ПМ-З-152/З-189</td><td><a id="p103222"></a>212</td><td><a id="p103223"></a>122</td><td><a id="p103224"></a>475</td><td><a id="p103225"></a>117/117</td><td><a id="p103226"></a>-</td><td><a id="p103227"></a>4,20</td></tr>
<tr><td><a id="p103228"></a>72</td><td><a id="p103229"></a>ПМ-З-161/З-152</td><td><a id="p103230"></a>197</td><td><a id="p103231"></a>122</td><td><a id="p103232"></a>475</td><td><a id="p103233"></a>117/117</td><td><a id="p103234"></a>1,90</td><td><a id="p103235"></a>3,83</td></tr>
<tr><td><a id="p103236"></a>73</td><td><a id="p103237"></a>ПМ-З-161/З-161</td><td><a id="p103238"></a>185</td><td><a id="p103239"></a>132</td><td><a id="p103240"></a>450</td><td><a id="p103241"></a>117/117</td><td><a id="p103242"></a>2,30</td><td><a id="p103243"></a>3,66</td></tr>
<tr><td><a id="p103244"></a>74</td><td><a id="p103245"></a>ПМ-З-161/З-171</td><td><a id="p103246"></a>203</td><td><a id="p103247"></a>127</td><td><a id="p103248"></a>450</td><td><a id="p103249"></a>117/117</td><td><a id="p103250"></a>1,88</td><td><a id="p103251"></a>3,95</td></tr>
<tr><td><a id="p103252"></a>75</td><td><a id="p103253"></a>ПМ-З-161/З-189</td><td><a id="p103254"></a>212</td><td><a id="p103255"></a>122</td><td><a id="p103256"></a>450</td><td><a id="p103257"></a>117/117</td><td><a id="p103258"></a>-</td><td><a id="p103259"></a>3,93</td></tr>
<tr><td><a id="p103260"></a>76</td><td><a id="p103261"></a>ПМ-З-171/З-171</td><td><a id="p103262"></a>203</td><td><a id="p103263"></a>132</td><td><a id="p103264"></a>475</td><td><a id="p103265"></a>117/117</td><td><a id="p103266"></a>2,54</td><td><a id="p103267"></a>4,04</td></tr>
<tr><td><a id="p103268"></a>77</td><td><a id="p103269"></a>ПМ-З-171/З-189</td><td><a id="p103270"></a>203</td><td><a id="p103271"></a>127</td><td><a id="p103272"></a>475</td><td><a id="p103273"></a>117/117</td><td><a id="p103274"></a>2,96</td><td><a id="p103275"></a>3,93</td></tr>
<tr><td><a id="p103276"></a>78</td><td><a id="p103277"></a>ПМ-З-189/З-189</td><td><a id="p103278"></a>212</td><td><a id="p103279"></a>160</td><td><a id="p103280"></a>475</td><td><a id="p103281"></a>117/117</td><td><a id="p103282"></a>-</td><td><a id="p103283"></a>4,28</td></tr>
<tr><td colspan="8"><a id="p103284"></a>В. Переводники ниппельные</td></tr>
<tr><td><a id="p103285"></a>79</td><td><a id="p103286"></a>ПН-З-76/З-76</td><td><a id="p103287"></a>95</td><td><a id="p103288"></a>32</td><td><a id="p103289"></a>475</td><td><a id="p103290"></a>73/73</td><td><a id="p103291"></a>0,9</td><td><a id="p103292"></a>1,74</td></tr>
<tr><td><a id="p103293"></a>80</td><td><a id="p103294"></a>ПН-З-88/З-88</td><td><a id="p103295"></a>108</td><td><a id="p103296"></a>38</td><td><a id="p103297"></a>500</td><td><a id="p103298"></a>79/79</td><td><a id="p103299"></a>1,01</td><td><a id="p103300"></a>1,62</td></tr>
<tr><td><a id="p103301"></a>81</td><td><a id="p103302"></a>ПН-З-121/З-121</td><td><a id="p103303"></a>146</td><td><a id="p103304"></a>80</td><td><a id="p103305"></a>525</td><td><a id="p103306"></a>86/86</td><td><a id="p103307"></a>1,37</td><td><a id="p103308"></a>2,50</td></tr>
<tr><td><a id="p103309"></a>82</td><td><a id="p103310"></a>ПН-З-121/З-133</td><td><a id="p103311"></a>155</td><td><a id="p103312"></a>80</td><td><a id="p103313"></a>525</td><td><a id="p103314"></a>86/98</td><td><a id="p103315"></a>1,36</td><td><a id="p103316"></a>2,71</td></tr>
<tr><td><a id="p103317"></a>83</td><td><a id="p103318"></a>ПН-З-121/З-147</td><td><a id="p103319"></a>178</td><td><a id="p103320"></a>80</td><td><a id="p103321"></a>525</td><td><a id="p103322"></a>88/111</td><td><a id="p103323"></a>1,21</td><td><a id="p103324"></a>2,93</td></tr>
<tr><td><a id="p103325"></a>84</td><td><a id="p103326"></a>ПН-З-121/З-161</td><td><a id="p103327"></a>185</td><td><a id="p103328"></a>80</td><td><a id="p103329"></a>525</td><td><a id="p103330"></a>86/111</td><td><a id="p103331"></a>-</td><td><a id="p103332"></a>2,99</td></tr>
<tr><td><a id="p103333"></a>85</td><td><a id="p103334"></a>ПН-З-133/З-133</td><td><a id="p103335"></a>155</td><td><a id="p103336"></a>95</td><td><a id="p103337"></a>525</td><td><a id="p103338"></a>98/98</td><td><a id="p103339"></a>1,16</td><td><a id="p103340"></a>3,06</td></tr>
<tr><td><a id="p103341"></a>86</td><td><a id="p103342"></a>ПН-З-133/З-147</td><td><a id="p103343"></a>178</td><td><a id="p103344"></a>95</td><td><a id="p103345"></a>525</td><td><a id="p103346"></a>98/111</td><td><a id="p103347"></a>1,55</td><td><a id="p103348"></a>3,26</td></tr>
<tr><td><a id="p103349"></a>87</td><td><a id="p103350"></a>ПН-З-133/З-161</td><td><a id="p103351"></a>185</td><td><a id="p103352"></a>95</td><td><a id="p103353"></a>525</td><td><a id="p103354"></a>98/111</td><td><a id="p103355"></a>2,13</td><td><a id="p103356"></a>3,31</td></tr>
<tr><td><a id="p103357"></a>88</td><td><a id="p103358"></a>ПН-З-147/З-147</td><td><a id="p103359"></a>178</td><td><a id="p103360"></a>101</td><td><a id="p103361"></a>550</td><td><a id="p103362"></a>111/111</td><td><a id="p103363"></a>1,92</td><td><a id="p103364"></a>3,32</td></tr>
<tr><td><a id="p103365"></a>89</td><td><a id="p103366"></a>ПН-З-147/З-152</td><td><a id="p103367"></a>197</td><td><a id="p103368"></a>89</td><td><a id="p103369"></a>550</td><td><a id="p103370"></a>111/111</td><td><a id="p103371"></a>1,61</td><td><a id="p103372"></a>3,41</td></tr>
<tr><td><a id="p103373"></a>90</td><td><a id="p103374"></a>ПН-З-147/З-161</td><td><a id="p103375"></a>185</td><td><a id="p103376"></a>101</td><td><a id="p103377"></a>550</td><td><a id="p103378"></a>111/111</td><td><a id="p103379"></a>2,05</td><td><a id="p103380"></a>3,40</td></tr>
<tr><td><a id="p103381"></a>91</td><td><a id="p103382"></a>ПН-З-147/З-171</td><td><a id="p103383"></a>203</td><td><a id="p103384"></a>101</td><td><a id="p103385"></a>550</td><td><a id="p103386"></a>111/111</td><td><a id="p103387"></a>1,8</td><td><a id="p103388"></a>3,66</td></tr>
<tr><td><a id="p103389"></a>92</td><td><a id="p103390"></a>ПН-З-147/З-189</td><td><a id="p103391"></a>212</td><td><a id="p103392"></a>89</td><td><a id="p103393"></a>550</td><td><a id="p103394"></a>111/111</td><td><a id="p103395"></a>-</td><td><a id="p103396"></a>3,50</td></tr>
<tr><td><a id="p103397"></a>93</td><td><a id="p103398"></a>ПН-З-152/З-152</td><td><a id="p103399"></a>197</td><td><a id="p103400"></a>89</td><td><a id="p103401"></a>550</td><td><a id="p103402"></a>111/111</td><td><a id="p103403"></a>1,50</td><td><a id="p103404"></a>3,42</td></tr>
<tr><td><a id="p103405"></a>94</td><td><a id="p103406"></a>ПН-З-152/З-171</td><td><a id="p103407"></a>203</td><td><a id="p103408"></a>89</td><td><a id="p103409"></a>550</td><td><a id="p103410"></a>111/111</td><td><a id="p103411"></a>-</td><td><a id="p103412"></a>3,56</td></tr>
<tr><td><a id="p103413"></a>95</td><td><a id="p103414"></a>ПН-З-152/З-189</td><td><a id="p103415"></a>212</td><td><a id="p103416"></a>89</td><td><a id="p103417"></a>550</td><td><a id="p103418"></a>111/111</td><td><a id="p103419"></a>-</td><td><a id="p103420"></a>3,48</td></tr>
<tr><td><a id="p103421"></a>96</td><td><a id="p103422"></a>ПН-З-161/З-152</td><td><a id="p103423"></a>197</td><td><a id="p103424"></a>89</td><td><a id="p103425"></a>550</td><td><a id="p103426"></a>111/111</td><td><a id="p103427"></a>1,48</td><td><a id="p103428"></a>3,38</td></tr>
<tr><td><a id="p103429"></a>97</td><td><a id="p103430"></a>ПН-З-161/З-161</td><td><a id="p103431"></a>185</td><td><a id="p103432"></a>120</td><td><a id="p103433"></a>550</td><td><a id="p103434"></a>111/111</td><td><a id="p103435"></a>2,26</td><td><a id="p103436"></a>3,46</td></tr>
<tr><td><a id="p103437"></a>98</td><td><a id="p103438"></a>ПН-З-161/З-171</td><td><a id="p103439"></a>203</td><td><a id="p103440"></a>120</td><td><a id="p103441"></a>550</td><td><a id="p103442"></a>111/111</td><td><a id="p103443"></a>2,15</td><td><a id="p103444"></a>3,83</td></tr>
<tr><td><a id="p103445"></a>99</td><td><a id="p103446"></a>ПН-З-161/З-189</td><td><a id="p103447"></a>212</td><td><a id="p103448"></a>120</td><td><a id="p103449"></a>550</td><td><a id="p103450"></a>111/111</td><td><a id="p103451"></a>-</td><td><a id="p103452"></a>3,86</td></tr>
<tr><td><a id="p103453"></a>100</td><td><a id="p103454"></a>ПН-З-171/З-171</td><td><a id="p103455"></a>203</td><td><a id="p103456"></a>127</td><td><a id="p103457"></a>550</td><td><a id="p103458"></a>111/111</td><td><a id="p103459"></a>2,25</td><td><a id="p103460"></a>3,91</td></tr>
<tr><td><a id="p103461"></a>101</td><td><a id="p103462"></a>ПН-З-171/З-189</td><td><a id="p103463"></a>212</td><td><a id="p103464"></a>127</td><td><a id="p103465"></a>550</td><td><a id="p103466"></a>111/111</td><td><a id="p103467"></a>-</td><td><a id="p103468"></a>3,92</td></tr>
<tr><td><a id="p103469"></a>102</td><td><a id="p103470"></a>ПН-З-189/З-189</td><td><a id="p103471"></a>212</td><td><a id="p103472"></a>127</td><td><a id="p103473"></a>550</td><td><a id="p103474"></a>111/111</td><td><a id="p103475"></a>-</td><td><a id="p103476"></a>3,77</td></tr>
</table>


##### <a id="p103477"></a>4.1.17. Изготовление переводников с бурильных труб на обсадные
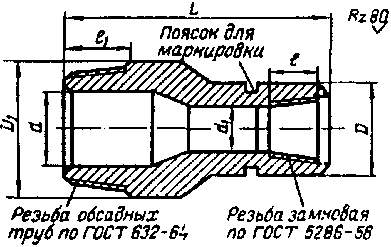

<div align="center">

<a id="p103478"></a> ![4.1.17. Изготовление переводников с бурильных труб на обсадные](https://i.bukva.ai/x4Yqf2nP/img_52.png) 

<a id="p103479"></a>Рис. 53. Переводник с бурильных труб на обсадные

<a id="p103480"></a>Содержание работы

</div>


<a id="p103481"></a>Установить и закрепить заготовку из утяжеленной бурильной трубы в патроне; подрезать торец; обточить цилиндрическую поверхность; обточить коническую поверхность; обточить поясок под маркировку; расточить отверстие; расточить конус под замковую резьбу; расточить выточку; нарезать замковую резьбу; подрезать торец; обточить (расточить) фаски; переставить заготовку; подрезать торец; обточить коническую поверхность под резьбу; нарезать резьбу; зачистить резьбу; обточить (расточить) фаски; открепить, снять и уложить изделие на стеллаж.

<div align="center">

<a id="p103482"></a>Разряд работы - 4-й

<a id="p103483"></a>Таблица 4.28

<a id="p103484"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДИН ПЕРЕВОДНИК

</div>


<table>
<colgroup><col width="7%"><col width="18%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="11%"><col width="16%"><col width="10%"></colgroup>
<tr><td rowspan="3"><a id="p103485"></a>N п/п</td><td rowspan="3"><a id="p103486"></a>Типоразмер переводника</td><td colspan="5"><a id="p103487"></a>Размеры переводника, мм</td><td rowspan="3"><a id="p103488"></a>Длина резьбы l/l1, мм</td><td rowspan="2"><a id="p103489"></a>Диаметры заготовки (УБТ), мм</td><td rowspan="3"><a id="p103490"></a>Норма, чел.-ч</td></tr>
<tr><td rowspan="2"><a id="p103491"></a>D</td><td rowspan="2"><a id="p103492"></a>D1</td><td rowspan="2"><a id="p103493"></a>d</td><td rowspan="2"><a id="p103494"></a>d1</td><td rowspan="2"><a id="p103495"></a>L</td></tr>
<tr><td><a id="p103496"></a>наружный/внутренний</td></tr>
<tr><td><a id="p103497"></a>1</td><td><a id="p103498"></a>ПЗ-121/146</td><td><a id="p103499"></a>146</td><td><a id="p103500"></a>166</td><td><a id="p103501"></a>105</td><td><a id="p103502"></a>80</td><td><a id="p103503"></a>390</td><td><a id="p103504"></a>107/90</td><td><a id="p103505"></a>178/80</td><td><a id="p103506"></a>1,83</td></tr>
<tr><td><a id="p103507"></a>2</td><td><a id="p103508"></a>ПЗ-133/146</td><td><a id="p103509"></a>155</td><td><a id="p103510"></a>166</td><td><a id="p103511"></a>105</td><td><a id="p103512"></a>105</td><td><a id="p103513"></a>390</td><td><a id="p103514"></a>120/90</td><td><a id="p103515"></a>178/90</td><td><a id="p103516"></a>1,82</td></tr>
<tr><td><a id="p103517"></a>3</td><td><a id="p103518"></a>ПЗ-133/159</td><td><a id="p103519"></a>155</td><td><a id="p103520"></a>179</td><td><a id="p103521"></a>115</td><td><a id="p103522"></a>105</td><td><a id="p103523"></a>410</td><td><a id="p103524"></a>120/90</td><td><a id="p103525"></a>203/90</td><td><a id="p103526"></a>2,12</td></tr>
<tr><td><a id="p103527"></a>4</td><td><a id="p103528"></a>ПЗ-133/168</td><td><a id="p103529"></a>155</td><td><a id="p103530"></a>188</td><td><a id="p103531"></a>125</td><td><a id="p103532"></a>105</td><td><a id="p103533"></a>415</td><td><a id="p103534"></a>120/90</td><td><a id="p103535"></a>203/90</td><td><a id="p103536"></a>2,15</td></tr>
<tr><td><a id="p103537"></a>5</td><td><a id="p103538"></a>ПЗ-133/194</td><td><a id="p103539"></a>155</td><td><a id="p103540"></a>216</td><td><a id="p103541"></a>145</td><td><a id="p103542"></a>105</td><td><a id="p103543"></a>430</td><td><a id="p103544"></a>120/92</td><td><a id="p103545"></a>229/100</td><td><a id="p103546"></a>2,65</td></tr>
<tr><td><a id="p103547"></a>6</td><td><a id="p103548"></a>ПЗ-133/219</td><td><a id="p103549"></a>155</td><td><a id="p103550"></a>243</td><td><a id="p103551"></a>170</td><td><a id="p103552"></a>105</td><td><a id="p103553"></a>450</td><td><a id="p103554"></a>120/42</td><td><a id="p103555"></a>254/100</td><td><a id="p103556"></a>3,11</td></tr>
<tr><td><a id="p103557"></a>7</td><td><a id="p103558"></a>ПЗ-133/245</td><td><a id="p103559"></a>155</td><td><a id="p103560"></a>269</td><td><a id="p103561"></a>190</td><td><a id="p103562"></a>105</td><td><a id="p103563"></a>470</td><td><a id="p103564"></a>120/92</td><td><a id="p103565"></a>299/100</td><td><a id="p103566"></a>3,81</td></tr>
<tr><td><a id="p103567"></a>8</td><td><a id="p103568"></a>ПЗ-133/273</td><td><a id="p103569"></a>155</td><td><a id="p103570"></a>298</td><td><a id="p103571"></a>215</td><td><a id="p103572"></a>105</td><td><a id="p103573"></a>470</td><td><a id="p103574"></a>120/102</td><td><a id="p103575"></a>299/100</td><td><a id="p103576"></a>3,91</td></tr>
<tr><td><a id="p103577"></a>9</td><td><a id="p103578"></a>ПЗ-147/168</td><td><a id="p103579"></a>178</td><td><a id="p103580"></a>188</td><td><a id="p103581"></a>125</td><td><a id="p103582"></a>101</td><td><a id="p103583"></a>405</td><td><a id="p103584"></a>133/90</td><td><a id="p103585"></a>203/90</td><td><a id="p103586"></a>2,01</td></tr>
<tr><td><a id="p103587"></a>10</td><td><a id="p103588"></a>ПЗ-147/194</td><td><a id="p103589"></a>178</td><td><a id="p103590"></a>216</td><td><a id="p103591"></a>145</td><td><a id="p103592"></a>101</td><td><a id="p103593"></a>430</td><td><a id="p103594"></a>133/92</td><td><a id="p103595"></a>229/100</td><td><a id="p103596"></a>2,58</td></tr>
<tr><td><a id="p103597"></a>11</td><td><a id="p103598"></a>ПЗ-147/219</td><td><a id="p103599"></a>178</td><td><a id="p103600"></a>243</td><td><a id="p103601"></a>170</td><td><a id="p103602"></a>101</td><td><a id="p103603"></a>450</td><td><a id="p103604"></a>133/92</td><td><a id="p103605"></a>254/100</td><td><a id="p103606"></a>2,93</td></tr>
<tr><td><a id="p103607"></a>12</td><td><a id="p103608"></a>ПЗ-147/245</td><td><a id="p103609"></a>178</td><td><a id="p103610"></a>269</td><td><a id="p103611"></a>190</td><td><a id="p103612"></a>101</td><td><a id="p103613"></a>470</td><td><a id="p103614"></a>133/92</td><td><a id="p103615"></a>299/100</td><td><a id="p103616"></a>3,84</td></tr>
<tr><td><a id="p103617"></a>13</td><td><a id="p103618"></a>ПЗ-152/168</td><td><a id="p103619"></a>197</td><td><a id="p103620"></a>197</td><td><a id="p103621"></a>122</td><td><a id="p103622"></a>122</td><td><a id="p103623"></a>400</td><td><a id="p103624"></a>133/90</td><td><a id="p103625"></a>203/90</td><td><a id="p103626"></a>1,84</td></tr>
<tr><td><a id="p103627"></a>14</td><td><a id="p103628"></a>ПЗ-152/194</td><td><a id="p103629"></a>197</td><td><a id="p103630"></a>216</td><td><a id="p103631"></a>145</td><td><a id="p103632"></a>122</td><td><a id="p103633"></a>430</td><td><a id="p103634"></a>133/92</td><td><a id="p103635"></a>229/100</td><td><a id="p103636"></a>2,40</td></tr>
<tr><td><a id="p103637"></a>15</td><td><a id="p103638"></a>ПЗ-152/219</td><td><a id="p103639"></a>197</td><td><a id="p103640"></a>243</td><td><a id="p103641"></a>170</td><td><a id="p103642"></a>122</td><td><a id="p103643"></a>450</td><td><a id="p103644"></a>133/92</td><td><a id="p103645"></a>254/100</td><td><a id="p103646"></a>2,95</td></tr>
<tr><td><a id="p103647"></a>16</td><td><a id="p103648"></a>ПЗ-152/245</td><td><a id="p103649"></a>197</td><td><a id="p103650"></a>269</td><td><a id="p103651"></a>190</td><td><a id="p103652"></a>122</td><td><a id="p103653"></a>470</td><td><a id="p103654"></a>133/92</td><td><a id="p103655"></a>299/100</td><td><a id="p103656"></a>3,52</td></tr>
<tr><td><a id="p103657"></a>17</td><td><a id="p103658"></a>ПЗ-152/273</td><td><a id="p103659"></a>197</td><td><a id="p103660"></a>208</td><td><a id="p103661"></a>215</td><td><a id="p103662"></a>122</td><td><a id="p103663"></a>470</td><td><a id="p103664"></a>133/102</td><td><a id="p103665"></a>299/100</td><td><a id="p103666"></a>3,68</td></tr>
<tr><td><a id="p103667"></a>18</td><td><a id="p103668"></a>ПЗ-161/168</td><td><a id="p103669"></a>185</td><td><a id="p103670"></a>185</td><td><a id="p103671"></a>132</td><td><a id="p103672"></a>132</td><td><a id="p103673"></a>405</td><td><a id="p103674"></a>133/90</td><td><a id="p103675"></a>203/90</td><td><a id="p103676"></a>2,05</td></tr>
<tr><td><a id="p103677"></a>19</td><td><a id="p103678"></a>ПЗ-161/194</td><td><a id="p103679"></a>185</td><td><a id="p103680"></a>216</td><td><a id="p103681"></a>145</td><td><a id="p103682"></a>132</td><td><a id="p103683"></a>430</td><td><a id="p103684"></a>133/92</td><td><a id="p103685"></a>229/100</td><td><a id="p103686"></a>2,61</td></tr>
<tr><td><a id="p103687"></a>20</td><td><a id="p103688"></a>ПЗ-161/219</td><td><a id="p103689"></a>185</td><td><a id="p103690"></a>243</td><td><a id="p103691"></a>170</td><td><a id="p103692"></a>132</td><td><a id="p103693"></a>450</td><td><a id="p103694"></a>133/92</td><td><a id="p103695"></a>254/127</td><td><a id="p103696"></a>2,68</td></tr>
<tr><td><a id="p103697"></a>21</td><td><a id="p103698"></a>ПЗ-161/245</td><td><a id="p103699"></a>185</td><td><a id="p103700"></a>269</td><td><a id="p103701"></a>190</td><td><a id="p103702"></a>132</td><td><a id="p103703"></a>470</td><td><a id="p103704"></a>133/92</td><td><a id="p103705"></a>299/127</td><td><a id="p103706"></a>3,40</td></tr>
<tr><td><a id="p103707"></a>22</td><td><a id="p103708"></a>ПЗ-161/273</td><td><a id="p103709"></a>185</td><td><a id="p103710"></a>298</td><td><a id="p103711"></a>215</td><td><a id="p103712"></a>132</td><td><a id="p103713"></a>470</td><td><a id="p103714"></a>133/92</td><td><a id="p103715"></a>299/127</td><td><a id="p103716"></a>3,37</td></tr>
<tr><td><a id="p103717"></a>23</td><td><a id="p103718"></a>ПЗ-171/168</td><td><a id="p103719"></a>203</td><td><a id="p103720"></a>203</td><td><a id="p103721"></a>127</td><td><a id="p103722"></a>127</td><td><a id="p103723"></a>400</td><td><a id="p103724"></a>133/90</td><td><a id="p103725"></a>254/127</td><td><a id="p103726"></a>2,08</td></tr>
<tr><td><a id="p103727"></a>24</td><td><a id="p103728"></a>ПЗ-171/194</td><td><a id="p103729"></a>203</td><td><a id="p103730"></a>216</td><td><a id="p103731"></a>145</td><td><a id="p103732"></a>127</td><td><a id="p103733"></a>430</td><td><a id="p103734"></a>133/92</td><td><a id="p103735"></a>254/127</td><td><a id="p103736"></a>2,25</td></tr>
<tr><td><a id="p103737"></a>25</td><td><a id="p103738"></a>ПЗ-171/219</td><td><a id="p103739"></a>203</td><td><a id="p103740"></a>243</td><td><a id="p103741"></a>170</td><td><a id="p103742"></a>127</td><td><a id="p103743"></a>450</td><td><a id="p103744"></a>133/92</td><td><a id="p103745"></a>254/127</td><td><a id="p103746"></a>2,28</td></tr>
<tr><td><a id="p103747"></a>26</td><td><a id="p103748"></a>ПЗ-171/245</td><td><a id="p103749"></a>203</td><td><a id="p103750"></a>269</td><td><a id="p103751"></a>190</td><td><a id="p103752"></a>127</td><td><a id="p103753"></a>470</td><td><a id="p103754"></a>133/92</td><td><a id="p103755"></a>299/127</td><td><a id="p103756"></a>3,22</td></tr>
<tr><td><a id="p103757"></a>27</td><td><a id="p103758"></a>ПЗ-171/273</td><td><a id="p103759"></a>203</td><td><a id="p103760"></a>298</td><td><a id="p103761"></a>215</td><td><a id="p103762"></a>127</td><td><a id="p103763"></a>470</td><td><a id="p103764"></a>133/102</td><td><a id="p103765"></a>299/127</td><td><a id="p103766"></a>3,46</td></tr>
<tr><td><a id="p103767"></a>28</td><td><a id="p103768"></a>ПЗ-152/273</td><td><a id="p103769"></a>197</td><td><a id="p103770"></a>298</td><td><a id="p103771"></a>215</td><td><a id="p103772"></a>122</td><td><a id="p103773"></a>470</td><td><a id="p103774"></a>133/102</td><td><a id="p103775"></a>299/100</td><td><a id="p103776"></a>3,72</td></tr>
</table>


##### <a id="p103777"></a>4.1.18. Изготовление переводников для насосно-компрессорных труб из подкатанной УБТ
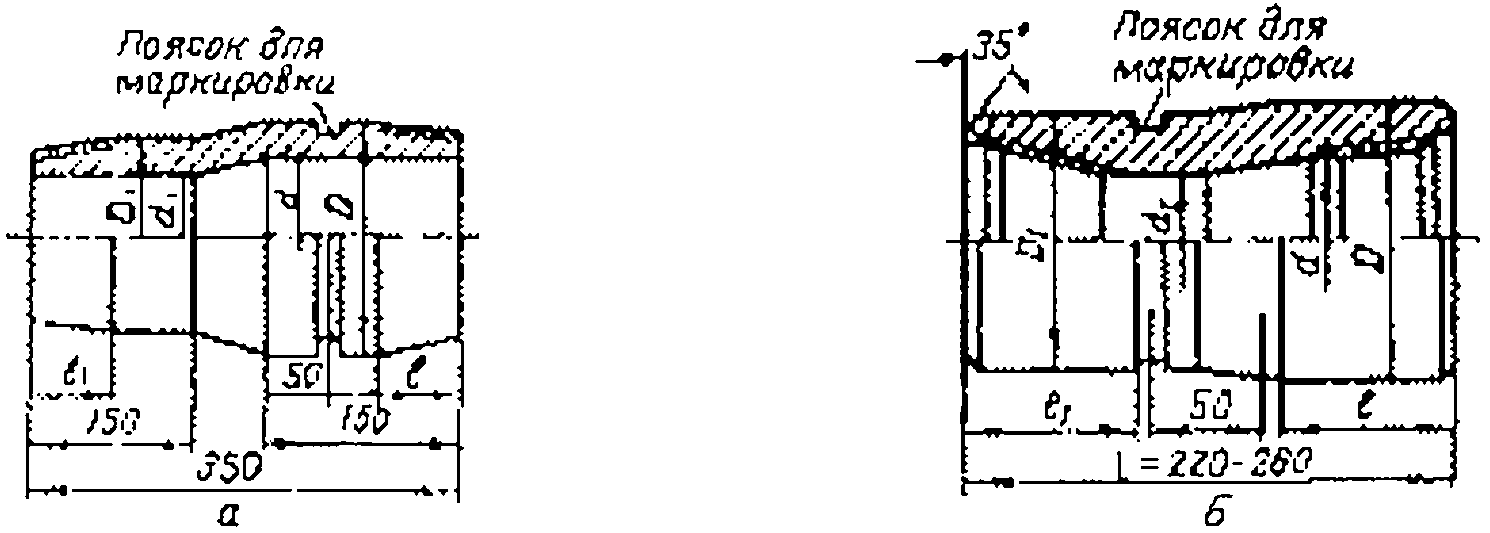

<div align="center">

<a id="p103778"></a> ![4.1.18. Изготовление переводников для насосно-компрессорных труб из подкатанной ](https://i.bukva.ai/x4Yqf2nP/img_53.png) 

<a id="p103779"></a>Рис. 54. Переводники для насосно-компрессорных труб:<br>
а - ниппельный; б - муфтовый<br>
Резьбы труб - ГОСТ 633-80

<a id="p103780"></a>Содержание работы

</div>


<a id="p103781"></a>Установить заготовку из подкатанной утяжеленной бурильной трубы в патроне; подрезать торец; обточить цилиндрическую поверхность; расточить отверстие; расточить или обточить конусную поверхность под резьбу, расточить выточку; нарезать резьбу; зачистить резьбу; обточить (расточить) фаски; переставить заготовку; подрезать торец; обточить цилиндрическую поверхность; расточить отверстие; расточить или обточить конусную поверхность; расточить выточку; нарезать резьбу; зачистить резьбу; обточить (расточить) фаски; проточить поясок для маркировки; открепить, снять и уложить переводник на стеллаж.

<div align="center">

<a id="p103782"></a>Разряд работы - 4-й

<a id="p103783"></a>Таблица 4.29

<a id="p103784"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДИН ПЕРЕВОДНИК

</div>


<table>
<colgroup><col width="6%"><col width="16%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="10%"><col width="28%"><col width="8%"></colgroup>
<tr><td rowspan="3"><a id="p103785"></a>N п/п</td><td rowspan="3"><a id="p103786"></a>Типоразмер переводника</td><td colspan="5"><a id="p103787"></a>Размеры переводника, мм</td><td rowspan="2"><a id="p103788"></a>Диаметр заготовки, мм</td><td rowspan="3"><a id="p103789"></a>Норма, чел.-ч</td></tr>
<tr><td rowspan="2"><a id="p103790"></a>D</td><td rowspan="2"><a id="p103791"></a>D1</td><td rowspan="2"><a id="p103792"></a>d</td><td rowspan="2"><a id="p103793"></a>d1</td><td rowspan="2"><a id="p103794"></a>l/l1</td></tr>
<tr><td><a id="p103795"></a>наружуный/внутренний</td></tr>
<tr><td colspan="9"><a id="p103796"></a>Переводники ниппельные (ПН)</td></tr>
<tr><td><a id="p103797"></a>1</td><td><a id="p103798"></a>ПН-114x89</td><td><a id="p103799"></a>114,3</td><td><a id="p103800"></a>88,9</td><td><a id="p103801"></a>100</td><td><a id="p103802"></a>76</td><td><a id="p103803"></a>65/60</td><td><a id="p103804"></a>124/90</td><td><a id="p103805"></a>1,15</td></tr>
<tr><td><a id="p103806"></a>2</td><td><a id="p103807"></a>ПН-114x73</td><td><a id="p103808"></a>114,3</td><td><a id="p103809"></a>73,0</td><td><a id="p103810"></a>100</td><td><a id="p103811"></a>62</td><td><a id="p103812"></a>65/53</td><td><a id="p103813"></a>124/90</td><td><a id="p103814"></a>1,14</td></tr>
<tr><td><a id="p103815"></a>3</td><td><a id="p103816"></a>ПН-114x60</td><td><a id="p103817"></a>114,3</td><td><a id="p103818"></a>60,3</td><td><a id="p103819"></a>100</td><td><a id="p103820"></a>50</td><td><a id="p103821"></a>65/4 2</td><td><a id="p103822"></a>124/90</td><td><a id="p103823"></a>1,18</td></tr>
<tr><td><a id="p103824"></a>4</td><td><a id="p103825"></a>ПН-89x73</td><td><a id="p103826"></a>88,9</td><td><a id="p103827"></a>73,0</td><td><a id="p103828"></a>76</td><td><a id="p103829"></a>62</td><td><a id="p103830"></a>60/53</td><td><a id="p103831"></a>99/66</td><td><a id="p103832"></a>0,98</td></tr>
<tr><td><a id="p103833"></a>5</td><td><a id="p103834"></a>ПН-89x60</td><td><a id="p103835"></a>88,9</td><td><a id="p103836"></a>60,3</td><td><a id="p103837"></a>76</td><td><a id="p103838"></a>50</td><td><a id="p103839"></a>60/42</td><td><a id="p103840"></a>99/66</td><td><a id="p103841"></a>1,00</td></tr>
<tr><td><a id="p103842"></a>6</td><td><a id="p103843"></a>ПН-73x60</td><td><a id="p103844"></a>73,0</td><td><a id="p103845"></a>60,3</td><td><a id="p103846"></a>62</td><td><a id="p103847"></a>50</td><td><a id="p103848"></a>53/42</td><td><a id="p103849"></a>83/49</td><td><a id="p103850"></a>0,85</td></tr>
<tr><td colspan="9"><a id="p103851"></a>Переводники муфтовые (ПМ)</td></tr>
<tr><td><a id="p103852"></a>7</td><td><a id="p103853"></a>ПМ-114x89</td><td><a id="p103854"></a>133</td><td><a id="p103855"></a>107</td><td><a id="p103856"></a>102,6</td><td><a id="p103857"></a>82,1</td><td><a id="p103858"></a>110/105</td><td><a id="p103859"></a>146/75</td><td><a id="p103860"></a>1,29</td></tr>
<tr><td><a id="p103861"></a>8</td><td><a id="p103862"></a>ПМ-114x73</td><td><a id="p103863"></a>133</td><td><a id="p103864"></a>89</td><td><a id="p103865"></a>102,6</td><td><a id="p103866"></a>66,7</td><td><a id="p103867"></a>110/95</td><td><a id="p103868"></a>146/75</td><td><a id="p103869"></a>1,31</td></tr>
<tr><td><a id="p103870"></a>9</td><td><a id="p103871"></a>ПМ-114x60</td><td><a id="p103872"></a>133</td><td><a id="p103873"></a>73</td><td><a id="p103874"></a>102,6</td><td><a id="p103875"></a>54,6</td><td><a id="p103876"></a>110/80</td><td><a id="p103877"></a>146/75</td><td><a id="p103878"></a>1,40</td></tr>
<tr><td><a id="p103879"></a>10</td><td><a id="p103880"></a>ПМ-89x73</td><td><a id="p103881"></a>107</td><td><a id="p103882"></a>89</td><td><a id="p103883"></a>82,1</td><td><a id="p103884"></a>66,7</td><td><a id="p103885"></a>105/95</td><td><a id="p103886"></a>120/69</td><td><a id="p103887"></a>1,02</td></tr>
<tr><td><a id="p103888"></a>11</td><td><a id="p103889"></a>ПМ-89x60</td><td><a id="p103890"></a>107</td><td><a id="p103891"></a>73</td><td><a id="p103892"></a>82,1</td><td><a id="p103893"></a>54,6</td><td><a id="p103894"></a>105/80</td><td><a id="p103895"></a>120/69</td><td><a id="p103896"></a>1,09</td></tr>
<tr><td><a id="p103897"></a>12</td><td><a id="p103898"></a>ПМ-73x60</td><td><a id="p103899"></a>89</td><td><a id="p103900"></a>73</td><td><a id="p103901"></a>66,7</td><td><a id="p103902"></a>54,6</td><td><a id="p103903"></a>95/80</td><td><a id="p103904"></a>102/54</td><td><a id="p103905"></a>0,89</td></tr>
</table>


##### <a id="p103906"></a>4.1.19. Изготовление нижнего, транспортировочного и верхнего переводников для спуска эксплуатационной и обсадной колонны секциями
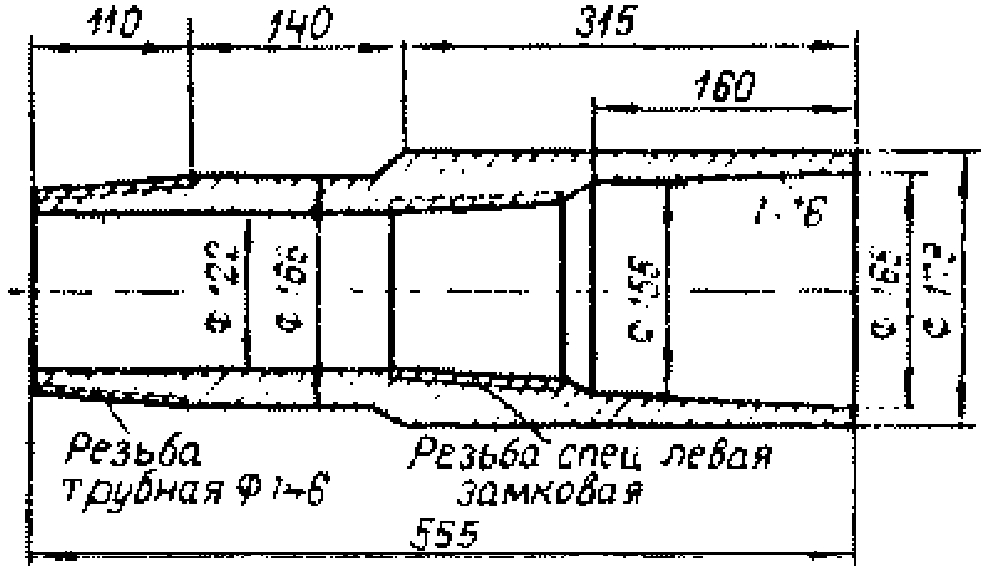

<div align="center">

<a id="p103907"></a> ![4.1.19. Изготовление нижнего, транспортировочного и верхнего переводников для сп](https://i.bukva.ai/x4Yqf2nP/img_54.png) 

<a id="p103908"></a>Рис. 55. Переводник нижний

</div>


<div align="center">

<a id="p103909"></a> ![4.1.19. Изготовление нижнего, транспортировочного и верхнего переводников для сп](https://i.bukva.ai/x4Yqf2nP/img_55.png) 

<a id="p103910"></a>Рис. 56. Переводник транспортировочный

</div>


<div align="center">

<a id="p103911"></a> ![4.1.19. Изготовление нижнего, транспортировочного и верхнего переводников для сп](https://i.bukva.ai/x4Yqf2nP/img_56.png) 

<a id="p103912"></a>Рис. 57. Переводник верхний

<a id="p103913"></a>Содержание работы

<a id="p103914"></a>Установить и закрепить заготовку из утяжеленной бурильной трубы в патроне; подрезать торец; обточить цилиндрическую поверхность; расточить отверстие; расточить коническую поверхность под резьбу; нарезать резьбу; расточить резьбу; расточить (обточить) фаски и радиусы; переставить заготовку; подрезать торец; обточить цилиндрическую поверхность; обточить или расточить коническую поверхность под резьбу; зачистить резьбу; обточить (расточить) фаски; прорезать канавки; открепить, снять и уложить изделие на стеллаж.

<a id="p103915"></a>Разряд работы - 4-й

<a id="p103916"></a>Таблица 4.30

<a id="p103917"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДИН ПЕРЕВОДНИК

</div>


<table>
<colgroup><col width="6%"><col width="54%"><col width="14%"><col width="16%"><col width="10%"></colgroup>
<tr><td rowspan="2"><a id="p103918"></a>N п/п</td><td rowspan="2"><a id="p103919"></a>Наименование переводника</td><td colspan="2"><a id="p103920"></a>Диаметр заготовки из УБТ, мм</td><td rowspan="2"><a id="p103921"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p103922"></a>наружный</td><td><a id="p103923"></a>внутренний</td></tr>
<tr><td colspan="5"><a id="p103924"></a>Для эксплуатационной колонны, d = 146 мм</td></tr>
<tr><td><a id="p103925"></a>1</td><td><a id="p103926"></a>Нижний переводник</td><td><a id="p103927"></a>178</td><td><a id="p103928"></a>90</td><td><a id="p103929"></a>2,96</td></tr>
<tr><td><a id="p103930"></a>2</td><td><a id="p103931"></a>Транспортировочный переводник</td><td><a id="p103932"></a>146</td><td><a id="p103933"></a>75</td><td><a id="p103934"></a>1,69</td></tr>
<tr><td><a id="p103935"></a>3</td><td><a id="p103936"></a>Верхний переводник</td><td><a id="p103937"></a>178</td><td><a id="p103938"></a>90</td><td><a id="p103939"></a>2,63</td></tr>
<tr><td colspan="5"><a id="p103940"></a>Для обсадной колонны:</td></tr>
<tr><td colspan="5"><a id="p103941"></a>d = 114,3 мм</td></tr>
<tr><td><a id="p103942"></a>4</td><td><a id="p103943"></a>Нижний переводник</td><td><a id="p103944"></a>146</td><td><a id="p103945"></a>75</td><td><a id="p103946"></a>2,16</td></tr>
<tr><td><a id="p103947"></a>5</td><td><a id="p103948"></a>Транспортировочный переводник</td><td><a id="p103949"></a>146</td><td><a id="p103950"></a>75</td><td><a id="p103951"></a>1,56</td></tr>
<tr><td><a id="p103952"></a>6</td><td><a id="p103953"></a>Верхний переводник</td><td><a id="p103954"></a>146</td><td><a id="p103955"></a>75</td><td><a id="p103956"></a>1,47</td></tr>
<tr><td colspan="5"><a id="p103957"></a>d - 127,0 мм</td></tr>
<tr><td><a id="p103958"></a>7</td><td><a id="p103959"></a>Нижний переводник</td><td><a id="p103960"></a>178</td><td><a id="p103961"></a>90</td><td><a id="p103962"></a>2,62</td></tr>
<tr><td><a id="p103963"></a>8</td><td><a id="p103964"></a>Транспортировочный переводник</td><td><a id="p103965"></a>146</td><td><a id="p103966"></a>75</td><td><a id="p103967"></a>1,5</td></tr>
<tr><td><a id="p103968"></a>9</td><td><a id="p103969"></a>Верхний переводчик</td><td><a id="p103970"></a>146</td><td><a id="p103971"></a>75</td><td><a id="p103972"></a>1,51</td></tr>
<tr><td colspan="5"><a id="p103973"></a>d= 139,7 мм</td></tr>
<tr><td><a id="p103974"></a>10</td><td><a id="p103975"></a>Нижний переводник</td><td><a id="p103976"></a>178</td><td><a id="p103977"></a>90</td><td><a id="p103978"></a>3,25</td></tr>
<tr><td><a id="p103979"></a>11</td><td><a id="p103980"></a>Транспортировочный переводник</td><td><a id="p103981"></a>146</td><td><a id="p103982"></a>75</td><td><a id="p103983"></a>1,48</td></tr>
<tr><td><a id="p103984"></a>12</td><td><a id="p103985"></a>Верхний переводник</td><td><a id="p103986"></a>178</td><td><a id="p103987"></a>90</td><td><a id="p103988"></a>1,93</td></tr>
<tr><td colspan="5"><a id="p103989"></a>d = 168,3 мм</td></tr>
<tr><td><a id="p103990"></a>13</td><td><a id="p103991"></a>Нижний переводник</td><td><a id="p103992"></a>203</td><td><a id="p103993"></a>100</td><td><a id="p103994"></a>3,98</td></tr>
<tr><td><a id="p103995"></a>14</td><td><a id="p103996"></a>Транспортировочный переводник</td><td><a id="p103997"></a>178</td><td><a id="p103998"></a>90</td><td><a id="p103999"></a>1,76</td></tr>
<tr><td><a id="p104000"></a>15</td><td><a id="p104001"></a>Верхний переводник</td><td><a id="p104002"></a>197</td><td><a id="p104003"></a>90</td><td><a id="p104004"></a>2,67</td></tr>
</table>


##### <a id="p104005"></a>4.1.20. Изготовление переводников для ведущих труб с блокирующим поясом (ТВБ)
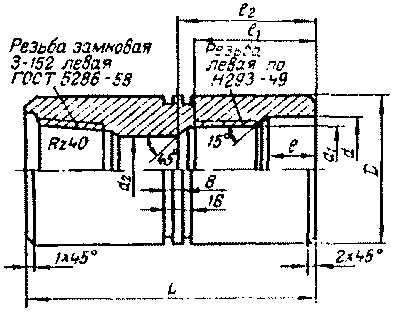

<div align="center">

<a id="p104006"></a> ![4.1.20. Изготовление переводников для ведущих труб с блокирующим поясом (ТВБ)](https://i.bukva.ai/x4Yqf2nP/img_57.png) 

<a id="p104007"></a>Рис. 58. Переводник верхний

</div>


<div align="center">

<a id="p104008"></a> ![4.1.20. Изготовление переводников для ведущих труб с блокирующим поясом (ТВБ)](https://i.bukva.ai/x4Yqf2nP/img_58.png) 

<a id="p104009"></a>Рис. 59. Магнитный нижний

<a id="p104010"></a>Таблица 4.31

</div>


<table>
<colgroup><col width="31%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"></colgroup>
<tr><td rowspan="2"><a id="p104011"></a>Условное обозначение ведущей трубы</td><td colspan="8"><a id="p104012"></a>Размеры переводников для ТВБ, мм</td></tr>
<tr><td><a id="p104013"></a>D</td><td><a id="p104014"></a>d</td><td><a id="p104015"></a>d1</td><td><a id="p104016"></a>d2</td><td><a id="p104017"></a>L</td><td><a id="p104018"></a>l</td><td><a id="p104019"></a>l1</td><td><a id="p104020"></a>l2</td></tr>
<tr><td colspan="9"><a id="p104021"></a>Переводники верхние</td></tr>
<tr><td><a id="p104022"></a>ТВБ-115</td><td><a id="p104023"></a>197</td><td><a id="p104024"></a>1&lt;...&gt;</td><td><a id="p104025"></a>107</td><td><a id="p104026"></a>89</td><td><a id="p104027"></a>435</td><td><a id="p104028"></a>90</td><td><a id="p104029"></a>205</td><td><a id="p104030"></a>215</td></tr>
<tr><td><a id="p104031"></a>ТВБ-140</td><td><a id="p104032"></a>197</td><td><a id="p104033"></a>135</td><td><a id="p104034"></a>132</td><td><a id="p104035"></a>89</td><td><a id="p104036"></a>470</td><td><a id="p104037"></a>100</td><td><a id="p104038"></a>225</td><td><a id="p104039"></a>235</td></tr>
<tr><td><a id="p104040"></a>ТВБ-155</td><td><a id="p104041"></a>197</td><td><a id="p104042"></a>1&lt;...&gt;1</td><td><a id="p104043"></a>147</td><td><a id="p104044"></a>89</td><td><a id="p104045"></a>470</td><td><a id="p104046"></a>115</td><td><a id="p104047"></a>255</td><td><a id="p104048"></a>265</td></tr>
<tr><td colspan="9"><a id="p104049"></a>Переводники нижние</td></tr>
<tr><td><a id="p104050"></a>ТВБ-115</td><td><a id="p104051"></a>146</td><td><a id="p104052"></a>1&lt;...&gt;1</td><td><a id="p104053"></a>107</td><td><a id="p104054"></a>80</td><td><a id="p104055"></a>415</td><td><a id="p104056"></a>90</td><td><a id="p104057"></a>205</td><td><a id="p104058"></a>215</td></tr>
<tr><td><a id="p104059"></a>ТВБ-140</td><td><a id="p104060"></a>178</td><td><a id="p104061"></a>135</td><td><a id="p104062"></a>132</td><td><a id="p104063"></a>101</td><td><a id="p104064"></a>460</td><td><a id="p104065"></a>100</td><td><a id="p104066"></a>225</td><td><a id="p104067"></a>235</td></tr>
<tr><td><a id="p104068"></a>ТВБ-155</td><td><a id="p104069"></a>203</td><td><a id="p104070"></a>151</td><td><a id="p104071"></a>147</td><td><a id="p104072"></a>127</td><td><a id="p104073"></a>500</td><td><a id="p104074"></a>115</td><td><a id="p104075"></a>255</td><td><a id="p104076"></a>265</td></tr>
</table>


<div align="center">

<a id="p104077"></a>Содержание работы

<a id="p104078"></a>Установить заготовку в патроне; подрезать торец; обточить поверхность; проточить маркировочный и опознавательный пояски; расточить отверстие начерно и начисто; расточить отверстие на конус; обточить (расточить) фаски; нарезать резьбу; зачистить резьбу; переставить изделие в патроне; подрезать торец в размер; обточить поверхность; расточить отверстие начерно и начисто; расточить отверстие на конус; обточить (расточить) фаски; нарезать резьбу; зачистить резьбу; переставить изделие в патроне; подрезать торец в размер; обточить поверхность; расточить отверстие начерно и начисто; обточить (расточить) фаску; нарезать резьбу замковую; зачистить резьбу; открепить и убрать изделие со станка.

<a id="p104079"></a>Разряд работы - 4-й

<a id="p104080"></a>Таблица 4.32

<a id="p104081"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДИН ПЕРЕВОДНИК ДЛЯ ТВБ

</div>


<table>
<colgroup><col width="7%"><col width="45%"><col width="24%"><col width="24%"></colgroup>
<tr><td rowspan="3"><a id="p104082"></a>N п/п</td><td rowspan="3"><a id="p104083"></a>Условное обозначение ведущей трубы</td><td colspan="2"><a id="p104084"></a>Заготовка</td></tr>
<tr><td><a id="p104085"></a>УБТ</td><td><a id="p104086"></a>поковка</td></tr>
<tr><td colspan="2"><a id="p104087"></a>Норма, чел.-ч</td></tr>
<tr><td colspan="4"><a id="p104088"></a>Переводники верхние</td></tr>
<tr><td><a id="p104089"></a>1</td><td><a id="p104090"></a>ТВБ-115</td><td><a id="p104091"></a>-</td><td><a id="p104092"></a>2,77</td></tr>
<tr><td><a id="p104093"></a>1</td><td><a id="p104094"></a>ТВБ-140</td><td><a id="p104095"></a>-</td><td><a id="p104096"></a>3,44</td></tr>
<tr><td><a id="p104097"></a>3</td><td><a id="p104098"></a>ТВБ-155</td><td><a id="p104099"></a>-</td><td><a id="p104100"></a>3,98</td></tr>
<tr><td colspan="4"><a id="p104101"></a>Переводники нижние</td></tr>
<tr><td><a id="p104102"></a>4</td><td><a id="p104103"></a>ТВБ-115</td><td><a id="p104104"></a>1,75</td><td><a id="p104105"></a>2,10</td></tr>
<tr><td><a id="p104106"></a>5</td><td><a id="p104107"></a>ТВБ-140</td><td><a id="p104108"></a>2,56</td><td><a id="p104109"></a>2,75</td></tr>
<tr><td><a id="p104110"></a>6</td><td><a id="p104111"></a>ТВБ-155</td><td><a id="p104112"></a>2,75</td><td><a id="p104113"></a>3,16</td></tr>
</table>


##### <a id="p104114"></a>4.1.21. Изготовление магнитного переводника длиной 1000 мм из УБТ
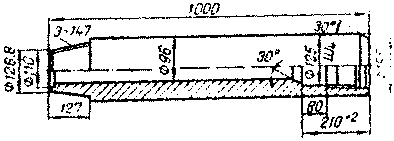

<div align="center">

<a id="p104115"></a> ![4.1.21. Изготовление магнитного переводника длиной 1000 мм из УБТ](https://i.bukva.ai/x4Yqf2nP/img_59.png) 

<a id="p104116"></a>Рис. 60. Магнитный переводник

</div>


<div align="center">

<a id="p104117"></a> ![4.1.21. Изготовление магнитного переводника длиной 1000 мм из УБТ](https://i.bukva.ai/x4Yqf2nP/img_60.png) 

<a id="p104118"></a>Рис. 61. Втулка

</div>


<div align="center">

<a id="p104119"></a> ![4.1.21. Изготовление магнитного переводника длиной 1000 мм из УБТ](https://i.bukva.ai/x4Yqf2nP/img_61.png) 

<a id="p104120"></a>Рис. 62. Кольцо

<a id="p104121"></a>Содержание работы

<a id="p104122"></a>Изготовление переводника: установить заготовку в патроне с выверкой по рейсмусу; подрезать торец; обточить цилиндр; обточить конус 30°, расточить отверстие; расточить фаску 30°; расточить конус; расточить выточку; расточить фаску 2 x 45°; нарезать резьбу; зачистить резьбу; переставить заготовку; подрезать торец; обточить цилиндр; обточить конус; нарезать резьбу; зачистить резьбу с промером; расточить отверстие.<br>
<a id="p104123"></a>Изготовление кольца: установить заготовку в патрон с выверкой по рейсмусу; подрезать торец; обточить цилиндр; обточить фаску 5 x 45°; расточить отверстие; отрезать деталь; переставить; подрезать торец.<br>
<a id="p104124"></a>Изготовление втулки: установить заготовку в патрон с выверкой по рейсмусу; подрезать торец; обточить цилиндр; обточить фаску; расточить отверстие; расточить фаску; отрезать деталь; переставить деталь в четырехкулачковый патрон с выверкой по индикатору; подрезать торец; обточить фаску; расточить конус.

<a id="p104125"></a>Разряд работы - 4-й

<a id="p104126"></a>Таблица 4.33

<a id="p104127"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДИН МАГНИТНЫЙ ПЕРЕВОДНИК

</div>


<table>
<colgroup><col width="6%"><col width="42%"><col width="11%"><col width="11%"><col width="11%"><col width="9%"><col width="10%"></colgroup>
<tr><td rowspan="2"><a id="p104128"></a>N п/п</td><td rowspan="2"><a id="p104129"></a>Детали магнитного переводника</td><td colspan="3"><a id="p104130"></a>Размеры переводника, мм</td><td rowspan="2"><a id="p104131"></a>Резьба</td><td rowspan="2"><a id="p104132"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p104133"></a>D</td><td><a id="p104134"></a>d</td><td><a id="p104135"></a>L</td></tr>
<tr><td><a id="p104136"></a>1</td><td><a id="p104137"></a>Переводник</td><td><a id="p104138"></a>195</td><td><a id="p104139"></a>90</td><td><a id="p104140"></a>1000</td><td><a id="p104141"></a>З-147</td><td><a id="p104142"></a>2,71</td></tr>
<tr><td><a id="p104143"></a>2</td><td><a id="p104144"></a>Кольцо</td><td><a id="p104145"></a>124,5</td><td><a id="p104146"></a>82</td><td><a id="p104147"></a>15</td><td><a id="p104148"></a>-</td><td><a id="p104149"></a>0,33</td></tr>
<tr><td><a id="p104150"></a>3</td><td><a id="p104151"></a>Втулка</td><td><a id="p104152"></a>124,5</td><td><a id="p104153"></a>68</td><td><a id="p104154"></a>65</td><td><a id="p104155"></a>-</td><td><a id="p104156"></a>0,52</td></tr>
<tr><td><a id="p104157"></a>4</td><td><a id="p104158"></a>Укрупненная норма штучного времени на полное изготовление магнитного переводника</td><td></td><td></td><td></td><td></td><td><a id="p104159"></a>3,56</td></tr>
</table>


##### <a id="p104160"></a>4.1.22. Нарезание резьбы на насосно-компрессорных трубах
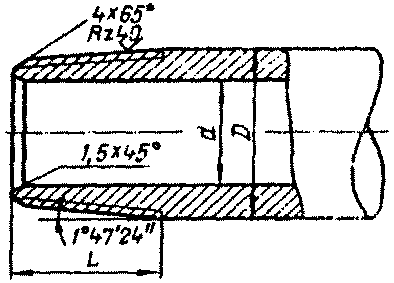

<div align="center">

<a id="p104161"></a> ![4.1.22. Нарезание резьбы на насосно-компрессорных трубах](https://i.bukva.ai/x4Yqf2nP/img_62.png) 

<a id="p104162"></a>Рис. 63. Насосно-компрессорная труба

</div>


<div align="center">

<a id="p104163"></a> ![4.1.22. Нарезание резьбы на насосно-компрессорных трубах](https://i.bukva.ai/x4Yqf2nP/img_63.png) 

<a id="p104164"></a>Рис. 64. Насосно-компрессорная труба<br>
с высаженными наружу концами

<a id="p104165"></a>Содержание работы

<a id="p104166"></a>Установить трубу и закрепить в двух четырехкулачковых патронах; подрезать торец; обточить конусную поверхность под резьбу; нарезать резьбу; зачистить резьбу; обточить (расточить) фаски; снять трубу со станка и уложить на стеллаж.

<a id="p104167"></a>Разряд работы - 4-й

<a id="p104168"></a>Таблица 4.34

<a id="p104169"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДИН КОНЕЦ ТРУБЫ

</div>


<table>
<colgroup><col width="6%"><col width="28%"><col width="13%"><col width="16%"><col width="13%"><col width="16%"><col width="9%"></colgroup>
<tr><td rowspan="3"><a id="p104170"></a>N п/п</td><td rowspan="3"><a id="p104171"></a>Условный диаметр трубы, мм</td><td colspan="4"><a id="p104172"></a>Основные размеры труб по ГОСТ 633-63</td><td rowspan="3"><a id="p104173"></a>Норма, чел.-ч</td></tr>
<tr><td colspan="2"><a id="p104174"></a>диаметры, мм</td><td colspan="2"><a id="p104175"></a>резьба</td></tr>
<tr><td><a id="p104176"></a>наружный D</td><td><a id="p104177"></a>высаженной части D1</td><td><a id="p104178"></a>длина, мм L</td><td><a id="p104179"></a>число ниток на 25,4 мм</td></tr>
<tr><td colspan="7"><a id="p104180"></a>Трубы гладкие</td></tr>
<tr><td><a id="p104181"></a>1</td><td><a id="p104182"></a>48x4-Д</td><td><a id="p104183"></a>48,3</td><td><a id="p104184"></a>-</td><td><a id="p104185"></a>35</td><td><a id="p104186"></a>10</td><td><a id="p104187"></a>0,22</td></tr>
<tr><td><a id="p104188"></a>2</td><td><a id="p104189"></a>60x5-Д</td><td><a id="p104190"></a>60,3</td><td><a id="p104191"></a>-</td><td><a id="p104192"></a>42</td><td><a id="p104193"></a>10</td><td><a id="p104194"></a>0,26</td></tr>
<tr><td><a id="p104195"></a>3</td><td><a id="p104196"></a>73x5,5-Д</td><td><a id="p104197"></a>73,0</td><td><a id="p104198"></a>-</td><td><a id="p104199"></a>53</td><td><a id="p104200"></a>10</td><td><a id="p104201"></a>0,28</td></tr>
<tr><td><a id="p104202"></a>4</td><td><a id="p104203"></a>89x5,5-Д</td><td><a id="p104204"></a>88,9</td><td><a id="p104205"></a>-</td><td><a id="p104206"></a>60</td><td><a id="p104207"></a>10</td><td><a id="p104208"></a>0,30</td></tr>
<tr><td><a id="p104209"></a>5</td><td><a id="p104210"></a>102x6,5-Д</td><td><a id="p104211"></a>101,6</td><td><a id="p104212"></a>-</td><td><a id="p104213"></a>62</td><td><a id="p104214"></a>8</td><td><a id="p104215"></a>0,31</td></tr>
<tr><td><a id="p104216"></a>6</td><td><a id="p104217"></a>114x7-Д</td><td><a id="p104218"></a>114,3</td><td><a id="p104219"></a>-</td><td><a id="p104220"></a>65</td><td><a id="p104221"></a>8</td><td><a id="p104222"></a>0,32</td></tr>
<tr><td colspan="7"><a id="p104223"></a>Трубы с высаженными наружу концами</td></tr>
<tr><td><a id="p104224"></a>7</td><td><a id="p104225"></a>В33x3,5-Д</td><td><a id="p104226"></a>33,4</td><td><a id="p104227"></a>37,3</td><td><a id="p104228"></a>32</td><td><a id="p104229"></a>10</td><td><a id="p104230"></a>0,15</td></tr>
<tr><td><a id="p104231"></a>8</td><td><a id="p104232"></a>В42x3,5-Д</td><td><a id="p104233"></a>42,2</td><td><a id="p104234"></a>46,0</td><td><a id="p104235"></a>35</td><td><a id="p104236"></a>10</td><td><a id="p104237"></a>0,16</td></tr>
<tr><td><a id="p104238"></a>9</td><td><a id="p104239"></a>В48x3,5-Д</td><td><a id="p104240"></a>48,3</td><td><a id="p104241"></a>53,2</td><td><a id="p104242"></a>37</td><td><a id="p104243"></a>10</td><td><a id="p104244"></a>0,22</td></tr>
<tr><td><a id="p104245"></a>10</td><td><a id="p104246"></a>В60x5-Д</td><td><a id="p104247"></a>60,3</td><td><a id="p104248"></a>65,9</td><td><a id="p104249"></a>50</td><td><a id="p104250"></a>8</td><td><a id="p104251"></a>0,26</td></tr>
<tr><td><a id="p104252"></a>11</td><td><a id="p104253"></a>В73x5,5-Д</td><td><a id="p104254"></a>73,0</td><td><a id="p104255"></a>78,6</td><td><a id="p104256"></a>54</td><td><a id="p104257"></a>8</td><td><a id="p104258"></a>0,28</td></tr>
<tr><td><a id="p104259"></a>12</td><td><a id="p104260"></a>В89x6,5-Д</td><td><a id="p104261"></a>88,9</td><td><a id="p104262"></a>95,3</td><td><a id="p104263"></a>60</td><td><a id="p104264"></a>8</td><td><a id="p104265"></a>0,29</td></tr>
<tr><td><a id="p104266"></a>13</td><td><a id="p104267"></a>В102x6,5-Д</td><td><a id="p104268"></a>101,6</td><td><a id="p104269"></a>107,9</td><td><a id="p104270"></a>64</td><td><a id="p104271"></a>8</td><td><a id="p104272"></a>0,31</td></tr>
<tr><td><a id="p104273"></a>14</td><td><a id="p104274"></a>В114x7-Д</td><td><a id="p104275"></a>114,3</td><td><a id="p104276"></a>120,7</td><td><a id="p104277"></a>67</td><td><a id="p104278"></a>8</td><td><a id="p104279"></a>0,32</td></tr>
</table>


##### <a id="p104280"></a>4.1.23. Нарезание трапецеидальной резьбы (с отрезкой муфтовой и ниппельной части) на обсадных и бурильных трубах с проточкой под хомут


<a id="p104281"></a> *![4.1.23. Нарезание трапецеидальной резьбы (с отрезкой муфтовой и ниппельной части](https://i.bukva.ai/x4Yqf2nP/img_64.png)*

<a id="p104282"></a>*Рис. 65. Муфтовый конец трубы*


<a id="p104283"></a> *![4.1.23. Нарезание трапецеидальной резьбы (с отрезкой муфтовой и ниппельной части](https://i.bukva.ai/x4Yqf2nP/img_65.png)*

<a id="p104284"></a>*Рис. 66. Ниппельный конец трубы*

<a id="p104285"></a>*Содержание работы*

<a id="p104286"></a>*Установить и закрепить трубу в двух четырехкулачковых патронах и люнете; отцентровать; подрезать торец; обточить поверхность (для ниппельной части); обточить или расточить конусную поверхность; расточить канавку (для муфтовой части); расточить (обточить) фаски; нарезать и зачистить резьбу; проточить поясок под хомут (для муфтовой части); обточить поясок (для ниппельной части); открепить, снять и уложить изделие на стеллаж.*

<div align="center">

<a id="p104287"></a>Разряд работы - 4-й

<a id="p104288"></a>Таблица 4.35

<a id="p104289"></a>НОРМЫ ВРЕМЕНИ НА ОДИН КОНЕЦ ТРУБЫ

</div>


<table>
<colgroup><col width="6%"><col width="23%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="16%"><col width="17%"></colgroup>
<tr><td rowspan="2"><a id="p104290"></a>N п/п</td><td rowspan="2"><a id="p104291"></a>Условный диаметр трубы D, мм</td><td colspan="4"><a id="p104292"></a>Размеры конца трубы, мм</td><td colspan="2"><a id="p104293"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p104294"></a>d</td><td><a id="p104295"></a>d1</td><td><a id="p104296"></a>d2</td><td><a id="p104297"></a>d3</td><td><a id="p104298"></a>муфтовый</td><td><a id="p104299"></a>ниппельный</td></tr>
<tr><td colspan="8"><a id="p104300"></a>Трубы обсадные</td></tr>
<tr><td><a id="p104301"></a>1</td><td><a id="p104302"></a>114</td><td><a id="p104303"></a>100</td><td><a id="p104304"></a>100,0</td><td><a id="p104305"></a>102,3</td><td><a id="p104306"></a>110,3</td><td><a id="p104307"></a>0,56</td><td><a id="p104308"></a>0,33</td></tr>
<tr><td><a id="p104309"></a>2</td><td><a id="p104310"></a>140</td><td><a id="p104311"></a>120</td><td><a id="p104312"></a>135,7</td><td><a id="p104313"></a>127,7</td><td><a id="p104314"></a>135,7</td><td><a id="p104315"></a>0,57</td><td><a id="p104316"></a>0,37</td></tr>
<tr><td><a id="p104317"></a>3</td><td><a id="p104318"></a>146</td><td><a id="p104319"></a>126</td><td><a id="p104320"></a>141,7</td><td><a id="p104321"></a>131,7</td><td><a id="p104322"></a>141,7</td><td><a id="p104323"></a>0,60</td><td><a id="p104324"></a>0,39</td></tr>
<tr><td><a id="p104325"></a>4</td><td><a id="p104326"></a>168</td><td><a id="p104327"></a>148</td><td><a id="p104328"></a>164,3</td><td><a id="p104329"></a>156,3</td><td><a id="p104330"></a>164,3</td><td><a id="p104331"></a>0,63</td><td><a id="p104332"></a>0,41</td></tr>
<tr><td><a id="p104333"></a>5</td><td><a id="p104334"></a>178</td><td><a id="p104335"></a>158</td><td><a id="p104336"></a>173,7</td><td><a id="p104337"></a>165,7</td><td><a id="p104338"></a>174,0</td><td><a id="p104339"></a>0,65</td><td><a id="p104340"></a>0,42</td></tr>
<tr><td><a id="p104341"></a>6</td><td><a id="p104342"></a>194</td><td><a id="p104343"></a>174</td><td><a id="p104344"></a>189,7</td><td><a id="p104345"></a>181,7</td><td><a id="p104346"></a>189,7</td><td><a id="p104347"></a>0,68</td><td><a id="p104348"></a>0,48</td></tr>
<tr><td><a id="p104349"></a>7</td><td><a id="p104350"></a>219</td><td><a id="p104351"></a>199</td><td><a id="p104352"></a>215,0</td><td><a id="p104353"></a>207,1</td><td><a id="p104354"></a>215,1</td><td><a id="p104355"></a>0,70</td><td><a id="p104356"></a>0,49</td></tr>
<tr><td><a id="p104357"></a>8</td><td><a id="p104358"></a>245</td><td><a id="p104359"></a>224</td><td><a id="p104360"></a>240,5</td><td><a id="p104361"></a>232,5</td><td><a id="p104362"></a>240,5</td><td><a id="p104363"></a>0,73</td><td><a id="p104364"></a>0,52</td></tr>
<tr><td><a id="p104365"></a>9</td><td><a id="p104366"></a>273</td><td><a id="p104367"></a>253</td><td><a id="p104368"></a>268,5</td><td><a id="p104369"></a>260,5</td><td><a id="p104370"></a>269,5</td><td><a id="p104371"></a>0,80</td><td><a id="p104372"></a>0,56</td></tr>
<tr><td><a id="p104373"></a>10</td><td><a id="p104374"></a>299</td><td><a id="p104375"></a>278</td><td><a id="p104376"></a>293,5</td><td><a id="p104377"></a>280,5</td><td><a id="p104378"></a>295,3</td><td><a id="p104379"></a>0,83</td><td><a id="p104380"></a>0,58</td></tr>
<tr><td><a id="p104381"></a>11</td><td><a id="p104382"></a>324</td><td><a id="p104383"></a>304,9</td><td><a id="p104384"></a>319,5</td><td><a id="p104385"></a>304,5</td><td><a id="p104386"></a>320</td><td><a id="p104387"></a>0,90</td><td><a id="p104388"></a>0,60</td></tr>
<tr><td colspan="8"><a id="p104389"></a>Трубы бурильные</td></tr>
<tr><td><a id="p104390"></a>12</td><td><a id="p104391"></a>89</td><td><a id="p104392"></a>71,0</td><td><a id="p104393"></a>80,8</td><td><a id="p104394"></a>77,0</td><td><a id="p104395"></a>84,1</td><td><a id="p104396"></a>0,53</td><td><a id="p104397"></a>0,38</td></tr>
<tr><td><a id="p104398"></a>13</td><td><a id="p104399"></a>114</td><td><a id="p104400"></a>94,3</td><td><a id="p104401"></a>110,0</td><td><a id="p104402"></a>102,3</td><td><a id="p104403"></a>110,3</td><td><a id="p104404"></a>0,60</td><td><a id="p104405"></a>0,40</td></tr>
<tr><td><a id="p104406"></a>14</td><td><a id="p104407"></a>140</td><td><a id="p104408"></a>119,7</td><td><a id="p104409"></a>135,7</td><td><a id="p104410"></a>127,7</td><td><a id="p104411"></a>135,7</td><td><a id="p104412"></a>0,65</td><td><a id="p104413"></a>0,41</td></tr>
</table>


##### <a id="p104414"></a>4.1.24. Нарезание трубной резьбы на легкосплавных бурильных трубах (ЛБТ)
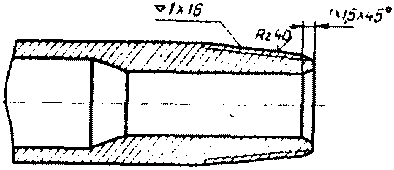

<div align="center">

<a id="p104415"></a> ![4.1.24. Нарезание трубной резьбы на легкосплавных бурильных трубах (ЛБТ)](https://i.bukva.ai/x4Yqf2nP/img_66.png) 

<a id="p104416"></a>Рис. 67. Легкосплавная бурильная труба<br>
с высаженными внутрь концами

<a id="p104417"></a>Содержание работы

<a id="p104418"></a>Установить и закрепить трубу в двух четырехкулачковых патронах; подрезать торец; обточить конусную поверхность; нарезать резьбу; зачистить резьбу; обточить (расточить) фаски; снять трубу со станка и уложить на стеллаж.

<a id="p104419"></a>Разряд работы - 4-й

<a id="p104420"></a>Таблица 4.36

<a id="p104421"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДИН КОНЕЦ ЛБТ

</div>


| <a id="p104422"></a>N п/п | <a id="p104423"></a>Типоразмер ЛБТ | <a id="p104424"></a>Резьба | <a id="p104425"></a>Норма, чел.-ч |
| --- | --- | --- | --- |
| <a id="p104426"></a>1 | <a id="p104427"></a>73 x 9, 93 x 9 | <a id="p104428"></a>Бурильные трубы ГОСТ 631-75 | <a id="p104429"></a>0,25 |
| <a id="p104430"></a>2 | <a id="p104431"></a>114 x 10, 129 x <sub>9</sub> | <a id="p104432"></a>Бурильные трубы ГОСТ 631-75 | <a id="p104433"></a>0,30 |
| <a id="p104434"></a>3 | <a id="p104435"></a>147 x 9 | <a id="p104436"></a>Обсадные трубы, удлиненная, ГОСТ 632-64 | <a id="p104437"></a>0,32 |


##### <a id="p104438"></a>4.1.25. Изготовление муфт


<div align="center">

<a id="p104439"></a>ДЛЯ НАСОСНО-КОМПРЕССОРНЫХ И ОБСАДНЫХ ТРУБ (ЗАГОТОВКА УБТ)
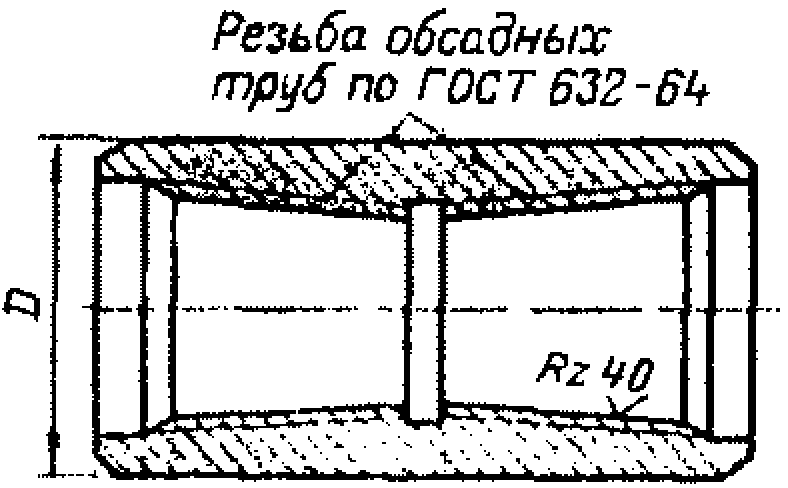
<a id="p104440"></a> ![4.1.25. Изготовление муфт](https://i.bukva.ai/x4Yqf2nP/img_67.png) 

<a id="p104441"></a>Рис. 68. Муфта обсадной трубы

<a id="p104442"></a>Содержание работы

<a id="p104443"></a>Установить и закрепить заготовку в патроне: просверлить отверстие; рассверлить отверстие; расточить отверстие; подрезать торец; расточить выточку; расточить фаску; нарезать трубную резьбу и зачистить ее; переставить заготовку; повторить переходы по обработке второго конца муфты; снять и уложить изделие на стеллаж.

<a id="p104444"></a>Разряд работы - 4-й

<a id="p104445"></a>Таблица 4.37

<a id="p104446"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДНУ МУФТУ

</div>


<table>
<colgroup><col width="7%"><col width="37%"><col width="34%"><col width="22%"></colgroup>
<tr><td><a id="p104447"></a>N п/п</td><td><a id="p104448"></a>Диаметр муфты D, мм</td><td><a id="p104449"></a>Диаметр заготовки, мм</td><td><a id="p104450"></a>Норма, чел.-ч</td></tr>
<tr><td colspan="4"><a id="p104451"></a>Для насосно-компрессорных труб</td></tr>
<tr><td><a id="p104452"></a>1</td><td><a id="p104453"></a>33</td><td><a id="p104454"></a>49</td><td><a id="p104455"></a>0,46</td></tr>
<tr><td><a id="p104456"></a>2</td><td><a id="p104457"></a>48</td><td><a id="p104458"></a>56</td><td><a id="p104459"></a>0,57</td></tr>
<tr><td><a id="p104460"></a>3</td><td><a id="p104461"></a>60</td><td><a id="p104462"></a>73</td><td><a id="p104463"></a>0,84</td></tr>
<tr><td><a id="p104464"></a>4</td><td><a id="p104465"></a>73</td><td><a id="p104466"></a>89</td><td><a id="p104467"></a>1,0</td></tr>
<tr><td><a id="p104468"></a>5</td><td><a id="p104469"></a>89</td><td><a id="p104470"></a>110</td><td><a id="p104471"></a>1,13</td></tr>
<tr><td colspan="4"><a id="p104472"></a>Для обсадных труб</td></tr>
<tr><td><a id="p104473"></a>6</td><td><a id="p104474"></a>146</td><td><a id="p104475"></a>178</td><td><a id="p104476"></a>1,73</td></tr>
<tr><td><a id="p104477"></a>7</td><td><a id="p104478"></a>168</td><td><a id="p104479"></a>203</td><td><a id="p104480"></a>1,99</td></tr>
</table>


<div align="center">

<a id="p104481"></a>ПУСКОВАЯ МУФТА (ЗАГОТОВКА УБТС)

<a id="p104482"></a> ![4.1.25. Изготовление муфт](https://i.bukva.ai/x4Yqf2nP/img_68.png) 

<a id="p104483"></a>Рис. 69. Муфта пусковая

<a id="p104484"></a>Содержание работы

<a id="p104485"></a>Установить заготовку в патроне с выверкой по рейсмусу; подрезать торец; обточить цилиндр; проточить канавку-поясок; расточить отверстие; расточить конус; расточить выточку; нарезать резьбу; притупить заходную нитку; зачистить резьбу; переставить заготовку в четырехкулачковый патрон с выверкой по рейсмусу; подрезать торец; расточить отверстие; расточить конус; расточить выточку; нарезать резьбу; притупить заходную нитку; зачистить резьбу.

<a id="p104486"></a>Разряд работы - 4-й

<a id="p104487"></a>Таблица 4.38

<a id="p104488"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДНУ МУФТУ

</div>


<table>
<colgroup><col width="6%"><col width="39%"><col width="5%"><col width="7%"><col width="7%"><col width="5%"><col width="5%"><col width="14%"><col width="13%"></colgroup>
<tr><td rowspan="2"><a id="p104489"></a>N п/п</td><td rowspan="2"><a id="p104490"></a>Заготовка, материал</td><td colspan="5"><a id="p104491"></a>Размеры муфты, мм</td><td rowspan="2"><a id="p104492"></a>Резьба</td><td rowspan="2"><a id="p104493"></a>Норма времени, чел.-ч</td></tr>
<tr><td><a id="p104494"></a>D</td><td><a id="p104495"></a>d</td><td><a id="p104496"></a>L</td><td><a id="p104497"></a>d<sub>1</sub></td><td><a id="p104498"></a>l</td></tr>
<tr><td></td><td><a id="p104499"></a>УБТС, сталь $\sigma_{\text{в}} = 65 - 75\text{кгс}/\text{см}^{2}$</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p104500"></a>1</td><td></td><td><a id="p104501"></a>73</td><td><a id="p104502"></a>50,3</td><td><a id="p104503"></a>110</td><td><a id="p104504"></a>62</td><td><a id="p104505"></a>8</td><td><a id="p104506"></a>НКТ Ø 60</td><td><a id="p104507"></a>0,63</td></tr>
<tr><td><a id="p104508"></a>2</td><td></td><td><a id="p104509"></a>89</td><td><a id="p104510"></a>62</td><td><a id="p104511"></a>132</td><td><a id="p104512"></a>74</td><td><a id="p104513"></a>8</td><td><a id="p104514"></a>НКТ Ø 73</td><td><a id="p104515"></a>0,70</td></tr>
</table>


##### <a id="p104516"></a>4.1.26. Изготовление центраторов ниппельных
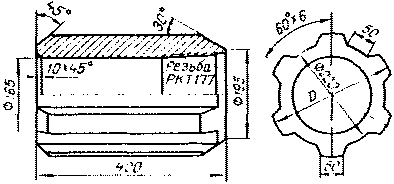

<div align="center">

<a id="p104517"></a> ![4.1.26. Изготовление центраторов ниппельных](https://i.bukva.ai/x4Yqf2nP/img_69.png) 

<a id="p104518"></a>Рис. 70. Центратор

</div>


<div align="center">

<a id="p104519"></a> ![4.1.26. Изготовление центраторов ниппельных](https://i.bukva.ai/x4Yqf2nP/img_70.png) 

<a id="p104520"></a>Рис. 71. Центратор с приваренными пластинками
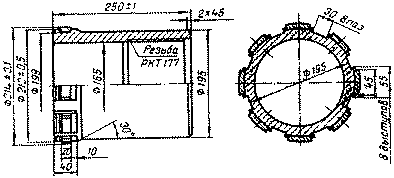
</div>


<div align="center">

<a id="p104521"></a> ![4.1.26. Изготовление центраторов ниппельных](https://i.bukva.ai/x4Yqf2nP/img_71.png) 

<a id="p104522"></a>Рис. 72. Центратор с вставными пластинками

<a id="p104523"></a>**Содержание работы**

</div>


<a id="p104524"></a>Установить, отцентрировать, закрепить заготовку из поковки в патроне; торцевать; обточить цилиндрическую часть; обточить цилиндрическую поверхность; расточить отверстие; расточить конус; расточить выточку; нарезать резьбу РКТ-177; притупить выходящую нитку резьбы; зачистить резьбу; обточить конус; переставить заготовку, центровать, переставить в четырехкулачковом патроне; подрезать торец; расточить отверстие; обточить цилиндрическую поверхность; обточить конус; расточить фаску; открепить, снять и уложить изделие на стеллаж.

<div align="center">

<a id="p104525"></a>Разряд работы - 4-й

<a id="p104526"></a>Таблица 4.39

<a id="p104527"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДИН ЦЕНТРАТОР

</div>


| <a id="p104528"></a>N п/п | <a id="p104529"></a>Диаметр центратора D, мм | <a id="p104530"></a>Внутренний диаметр d, мм | <a id="p104531"></a>Длина L, мм | <a id="p104532"></a>Норма, чел.-ч |
| --- | --- | --- | --- | --- |
| <a id="p104533"></a>1 | <a id="p104534"></a>212 | <a id="p104535"></a>165 | <a id="p104536"></a>250 | <a id="p104537"></a>2,20 |
| <a id="p104538"></a>2 | <a id="p104539"></a>260 | <a id="p104540"></a>165 | <a id="p104541"></a>400 | <a id="p104542"></a>2,92 |
| <a id="p104543"></a>3 | <a id="p104544"></a>285 | <a id="p104545"></a>165 | <a id="p104546"></a>400 | <a id="p104547"></a>2,99 |
| <a id="p104548"></a>4 | <a id="p104549"></a>287 | <a id="p104550"></a>165 | <a id="p104551"></a>470 | <a id="p104552"></a>3,76 |
| <a id="p104553"></a>5 | <a id="p104554"></a>336 | <a id="p104555"></a>165 | <a id="p104556"></a>400 | <a id="p104557"></a>4,82 |
| <a id="p104558"></a>6 | <a id="p104559"></a>382 | <a id="p104560"></a>165 | <a id="p104561"></a>400 | <a id="p104562"></a>7,96 |
| <a id="p104563"></a>7 | <a id="p104564"></a>430 | <a id="p104565"></a>165 | <a id="p104566"></a>400 | <a id="p104567"></a>11,57 |


##### <a id="p104568"></a>4.1.27. Изготовление башмачного патрубка для спуска обсадной колонны
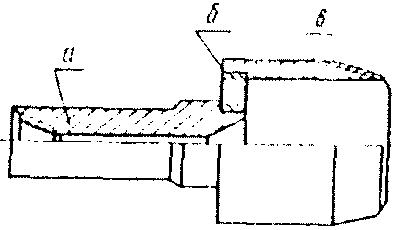

<div align="center">

<a id="p104569"></a> ![4.1.27. Изготовление башмачного патрубка для спуска обсадной колонны](https://i.bukva.ai/x4Yqf2nP/img_72.png) 

<a id="p104570"></a>Рис. 73. Башмачный патрубок в сборе:<br>
а - переводник; б - гайка; в - корпус

</div>


<div align="center">

<a id="p104571"></a> ![4.1.27. Изготовление башмачного патрубка для спуска обсадной колонны](https://i.bukva.ai/x4Yqf2nP/img_73.png) 

<a id="p104572"></a>Рис. 74. Детали башмачного патрубка:<br>
а - переводник; б - гайка; в - корпус

<a id="p104573"></a>Содержание работы

</div>


<a id="p104574"></a>*Изготовление переводника: установить и закрепить заготовку из утяжеленной бурильной трубы в двух четырехкулачковых патронах; подрезать торец; обточить наружный диаметр; расточить отверстие; расточить конусную поверхность под замковую резьбу; расточить выточку; нарезать замковую резьбу; зачистить резьбу; подрезать упорный торец; расточить (обточить) фаски; переставить заготовку; подрезать торец; обточить наружный диаметр; расточить внутренний диаметр под конус; обточить наружный диаметр под резьбу; нарезать метрическую резьбу; зачистить резьбу; обточить фаску; открепить, снять и отложить изделие на стеллаж.*
<a id="p104575"></a>*Изготовление гайки: установить и закрепить заготовку в патрон; прорезать торец; расточить отверстие под резьбу; расточить фаски; нарезать метрическую резьбу; зачистить резьбу; переставить заготовку; расточить фаски; снять и отложить изделие.*
<a id="p104576"></a>*Изготовление корпуса: установить и закрепить заготовку в патроне; подрезать торец; расточить отверстие; расточить фаски; нарезать метрическую резьбу; снять и уложить изделие на стеллаж.*
<a id="p104577"></a>*Обработка башмачного патрубка в сборе: установить и закрепить переводник; на резьбу переводника навернуть гайку; обточить наружный диаметр; обточить фаски; нарезать метрическую резьбу; на гайку навернуть корпус; подрезать торец корпуса; обточить конус под резьбу; нарезать трубную резьбу; зачистить резьбу; обточить фаску; снять и уложить патрутбок на стеллаж.*

<div align="center">

<a id="p104578"></a>Разряд работы - 4-й

<a id="p104579"></a>Таблица 4.40

</div>


<table>
<colgroup><col width="6%"><col width="9%"><col width="12%"><col width="13%"><col width="6%"><col width="7%"><col width="8%"><col width="13%"><col width="13%"><col width="6%"><col width="8%"></colgroup>
<tr><td rowspan="6"><a id="p104580"></a>N п/п</td><td rowspan="6"><a id="p104581"></a>Условный диаметр башмачного патрубка, мм</td><td colspan="3"><a id="p104582"></a>Переводник</td><td colspan="2"><a id="p104583"></a>Гайка</td><td colspan="3"><a id="p104584"></a>Корпус</td><td rowspan="6"><a id="p104585"></a>Норма, чел.-ч</td></tr>
<tr><td colspan="8"><a id="p104586"></a>Заготовка и ее размеры, мм</td></tr>
<tr><td colspan="3"><a id="p104587"></a>УБТ</td><td colspan="2" rowspan="2"><a id="p104588"></a>Листовая сталь</td><td colspan="3"><a id="p104589"></a>Обсадная труба</td></tr>
<tr><td colspan="2" rowspan="2"><a id="p104590"></a>диаметр</td><td rowspan="3"><a id="p104591"></a>длина</td><td colspan="2" rowspan="2"><a id="p104592"></a>диаметр</td><td rowspan="3"><a id="p104593"></a>длина</td></tr>
<tr><td rowspan="2"><a id="p104594"></a>диаметр</td><td rowspan="2"><a id="p104595"></a>толщина</td></tr>
<tr><td><a id="p104596"></a>наружный</td><td><a id="p104597"></a>внутренний</td><td><a id="p104598"></a>наружный</td><td><a id="p104599"></a>внутренний</td></tr>
<tr><td><a id="p104600"></a>1</td><td><a id="p104601"></a>245</td><td><a id="p104602"></a>178</td><td><a id="p104603"></a>90</td><td><a id="p104604"></a>480</td><td><a id="p104605"></a>250</td><td><a id="p104606"></a>50</td><td><a id="p104607"></a>245</td><td><a id="p104608"></a>220</td><td><a id="p104609"></a>320</td><td><a id="p104610"></a>2,57</td></tr>
<tr><td><a id="p104611"></a>2</td><td><a id="p104612"></a>324</td><td><a id="p104613"></a>178</td><td><a id="p104614"></a>90</td><td><a id="p104615"></a>480</td><td><a id="p104616"></a>330</td><td><a id="p104617"></a>50</td><td><a id="p104618"></a>324</td><td><a id="p104619"></a>301</td><td><a id="p104620"></a>320</td><td><a id="p104621"></a>2,80</td></tr>
<tr><td><a id="p104622"></a>3</td><td><a id="p104623"></a>426</td><td><a id="p104624"></a>178</td><td><a id="p104625"></a>90</td><td><a id="p104626"></a>480</td><td><a id="p104627"></a>440</td><td><a id="p104628"></a>50</td><td><a id="p104629"></a>426</td><td><a id="p104630"></a>402</td><td><a id="p104631"></a>320</td><td><a id="p104632"></a>3,00</td></tr>
</table>


##### <a id="p104633"></a>4.1.28. Растачивание сварного шва из-под сухарей и растачивание стакана на замке ЗУ-185 для электробурения
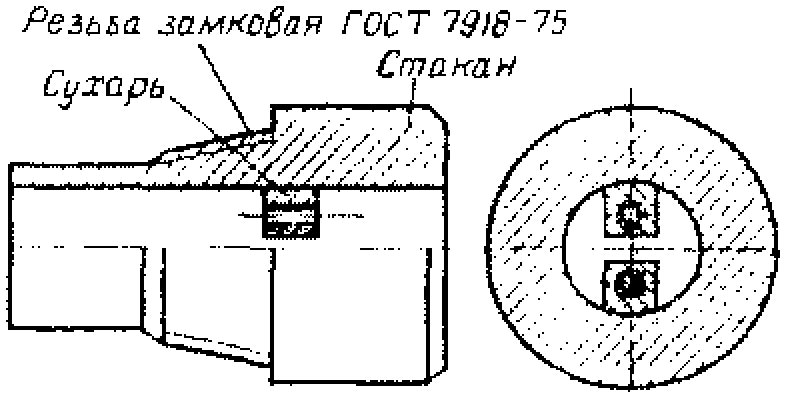

<div align="center">

<a id="p104634"></a> ![4.1.28. Растачивание сварного шва из-под сухарей и растачивание стакана на замке](https://i.bukva.ai/x4Yqf2nP/img_74.png) 

<a id="p104635"></a>Рис. 75. Замок верхний типа ЭБШ для ведущей бурильной трубы

<a id="p104636"></a>Содержание работы

</div>


<a id="p104637"></a>Установить и закрепить бурильную трубу с замком в двух четырехкулачковых патронах; расточить сварной шов; расточить стакан из-под сухарей; обточить фаски; открепить, снять и уложить изделие на стеллаж.

<div align="center">

<a id="p104638"></a>Разряд работы - 2-й

<a id="p104639"></a>Норма штучного времени (чел.-ч) на один замок:<br>
<a id="p104640"></a>растачивание сварного шва на замке - 0,26,<br>
<a id="p104641"></a>растачивание стакана на замке - 0,29.

</div>


##### <a id="p104642"></a>4.1.29. Изготовление хвостовика


<div align="center">

<a id="p104643"></a> ![4.1.29. Изготовление хвостовика](https://i.bukva.ai/x4Yqf2nP/img_75.png) 

<a id="p104644"></a>Рис. 76. Хвостовик

<a id="p104645"></a>Содержание работы

<a id="p104646"></a>Установить заготовку в двух четырехкулачковых патронах; закрепить; подрезать торец; обточить фаску; расточить коническую поверхность под резьбу; расточить фаску; расточить выточку; нарезать трубную резьбу; зачистить резьбу; переставить; повторить приемы по обработке второго конца обсадной трубы; обточить цилиндрическую поверхность; нарезать трубную резьбу; зачистить резьбу; открепить, снять и уложить изделие на стеллаж.

<a id="p104647"></a>Разряд работы - 4-й

<a id="p104648"></a>Таблица 4.41

<a id="p104649"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ИЗГОТОВЛЕНИЕ ОДНОГО ХВОСТОВИКА

</div>


| <a id="p104650"></a>N п/п | <a id="p104651"></a>Условный диаметр хвостовика, мм | <a id="p104652"></a>Норма, чел.-ч |
| --- | --- | --- |
| <a id="p104653"></a>1 | <a id="p104654"></a>194 | <a id="p104655"></a>1,54 |
| <a id="p104656"></a>2 | <a id="p104657"></a>245 | <a id="p104658"></a>1,71 |
| <a id="p104659"></a>3 | <a id="p104660"></a>273 | <a id="p104661"></a>1,86 |
| <a id="p104662"></a>4 | <a id="p104663"></a>299 | <a id="p104664"></a>1,90 |


##### <a id="p104665"></a>4.1.30. Подготовка обсадных труб под сварку
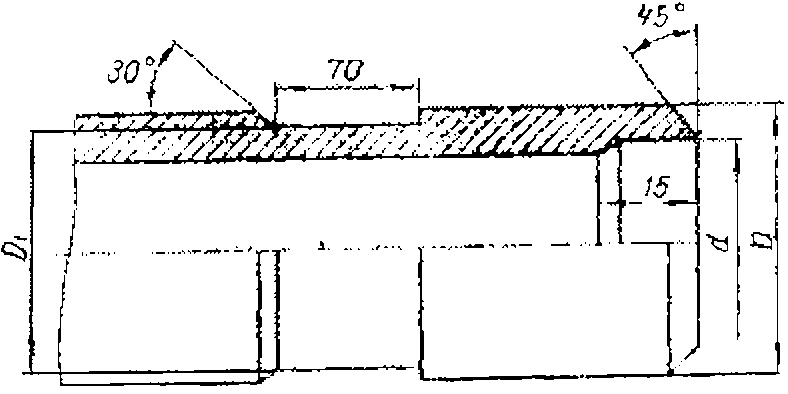

<div align="center">

<a id="p104666"></a> ![4.1.30. Подготовка обсадных труб под сварку](https://i.bukva.ai/x4Yqf2nP/img_76.png) 

<a id="p104667"></a>Рис. 77. Обсадная труба с проточкой под центрирующее<br>
кольцо и под хомут

</div>


<div align="center">

<a id="p104668"></a> ![4.1.30. Подготовка обсадных труб под сварку](https://i.bukva.ai/x4Yqf2nP/img_77.png) 

<a id="p104669"></a>Рис. 78. Обсадная труба с проточкой под хомут

</div>


<a id="p104670"></a>*Содержание работы*

<a id="p104671"></a>*Проточка под центрирующие кольца и хомут: установить трубу в патроне и люнете с выверкой; обточить фаску под сварку; расточить выточку под центрирующее кольцо; переставить; повторить все переходы; переставить; обточить шейку под хомут; снять трубу со станка и убрать на стеллаж.*
<a id="p104672"></a>*Проточка под хомут: установить трубу в патроне и люнет с выверкой; обточить фаску под сварку; переставить; повторить все переходы; обточить шейку под хомут, снять трубу со станка и убрать на стеллаж.*

<div align="center">

<a id="p104673"></a>Разряд работы - 3-й

<a id="p104674"></a>Таблица 4.42

<a id="p104675"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДНУ ТРУБУ

</div>


<table>
<colgroup><col width="6%"><col width="24%"><col width="16%"><col width="16%"><col width="25%"><col width="14%"></colgroup>
<tr><td rowspan="2"><a id="p104676"></a>N п/п</td><td rowspan="2"><a id="p104677"></a>Условный размер обсадной трубы D, мм</td><td colspan="2"><a id="p104678"></a>Размер трубы, мм</td><td colspan="2"><a id="p104679"></a>Норма на одну трубу с проточкой, чел.-ч</td></tr>
<tr><td><a id="p104680"></a>D<sub>1</sub></td><td><a id="p104681"></a>d</td><td><a id="p104682"></a>под центрирующее кольцо и хомут</td><td><a id="p104683"></a>под хомут</td></tr>
<tr><td><a id="p104684"></a>1</td><td><a id="p104685"></a>114</td><td><a id="p104686"></a>112,3</td><td><a id="p104687"></a>102,3</td><td><a id="p104688"></a>0,47</td><td><a id="p104689"></a>0,41</td></tr>
<tr><td><a id="p104690"></a>2</td><td><a id="p104691"></a>127</td><td><a id="p104692"></a>125,0</td><td><a id="p104693"></a>113,0</td><td><a id="p104694"></a>0,50</td><td><a id="p104695"></a>0,44</td></tr>
<tr><td><a id="p104696"></a>3</td><td><a id="p104697"></a>140</td><td><a id="p104698"></a>137,7</td><td><a id="p104699"></a>123,7</td><td><a id="p104700"></a>0,54</td><td><a id="p104701"></a>0,49</td></tr>
<tr><td><a id="p104702"></a>4</td><td><a id="p104703"></a>146</td><td><a id="p104704"></a>144,0</td><td><a id="p104705"></a>130,0</td><td><a id="p104706"></a>0,58</td><td><a id="p104707"></a>0,50</td></tr>
<tr><td><a id="p104708"></a>5</td><td><a id="p104709"></a>168</td><td><a id="p104710"></a>166,3</td><td><a id="p104711"></a>152,3</td><td><a id="p104712"></a>0,60</td><td><a id="p104713"></a>0,53</td></tr>
<tr><td><a id="p104714"></a>6</td><td><a id="p104715"></a>178</td><td><a id="p104716"></a>175,8</td><td><a id="p104717"></a>161,8</td><td><a id="p104718"></a>0,62</td><td><a id="p104719"></a>0,53</td></tr>
<tr><td><a id="p104720"></a>7</td><td><a id="p104721"></a>194</td><td><a id="p104722"></a>191,7</td><td><a id="p104723"></a>177,7</td><td><a id="p104724"></a>0,64</td><td><a id="p104725"></a>0,55</td></tr>
<tr><td><a id="p104726"></a>8</td><td><a id="p104727"></a>219</td><td><a id="p104728"></a>217,1</td><td><a id="p104729"></a>203,1</td><td><a id="p104730"></a>0,66</td><td><a id="p104731"></a>0,57</td></tr>
<tr><td><a id="p104732"></a>9</td><td><a id="p104733"></a>245</td><td><a id="p104734"></a>242,5</td><td><a id="p104735"></a>228,5</td><td><a id="p104736"></a>0,68</td><td><a id="p104737"></a>0,58</td></tr>
<tr><td><a id="p104738"></a>10</td><td><a id="p104739"></a>273</td><td><a id="p104740"></a>269,1</td><td><a id="p104741"></a>257,1</td><td><a id="p104742"></a>0,69</td><td><a id="p104743"></a>0,60</td></tr>
</table>


##### <a id="p104744"></a>4.1.31. Подготовка бурильных труб под сварку встык
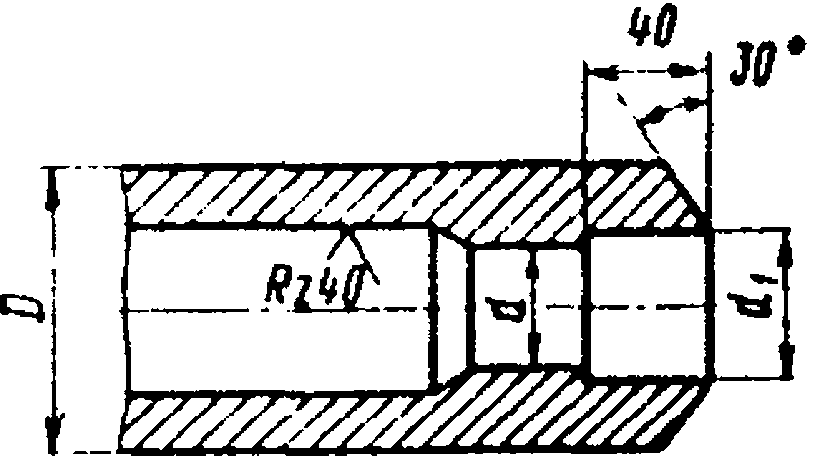

<div align="center">

<a id="p104745"></a> ![4.1.31. Подготовка бурильных труб под сварку встык](https://i.bukva.ai/x4Yqf2nP/img_78.png) 

<a id="p104746"></a>Рис. 79. Бурильная труба

<a id="p104747"></a>**Содержание работы**

</div>


<a id="p104748"></a>Установить и закрепить бурильную трубу в двух четырехкулачковых патронах и люнете; отрезать резьбу по утолщенной части; расточить внутренний диаметр; обточить фаску, открепить и убрать трубу на стеллаж.

<div align="center">

<a id="p104749"></a>Разряд работы - 3-й

<a id="p104750"></a>Таблица 4.43

<a id="p104751"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ПОДГОТОВКУ ОДНОГО КОНЦА ТРУБЫ

</div>


<table>
<colgroup><col width="6%"><col width="31%"><col width="22%"><col width="20%"><col width="21%"></colgroup>
<tr><td rowspan="2"><a id="p104752"></a>N п/п</td><td rowspan="2"><a id="p104753"></a>Условный диаметр бурильной трубы D, мм</td><td colspan="2"><a id="p104754"></a>Размеры трубы, мм</td><td rowspan="2"><a id="p104755"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p104756"></a>d</td><td><a id="p104757"></a>d1</td></tr>
<tr><td><a id="p104758"></a>1</td><td><a id="p104759"></a>114</td><td><a id="p104760"></a>70</td><td><a id="p104761"></a>80</td><td><a id="p104762"></a>0,25</td></tr>
<tr><td><a id="p104763"></a>2</td><td><a id="p104764"></a>140</td><td><a id="p104765"></a>97</td><td><a id="p104766"></a>106</td><td><a id="p104767"></a>0,28</td></tr>
</table>


##### <a id="p104768"></a>4.1.32. Обточка муфт обсадных труб на меньший диаметр

<div align="center">

<a id="p104769"></a> ![4.1.32. Обточка муфт обсадных труб на меньший диаметр](https://i.bukva.ai/x4Yqf2nP/img_79.png) 

<a id="p104770"></a>Рис. 80. Конец трубы с муфтой

<a id="p104771"></a>Содержание работы

<a id="p104772"></a>Установить трубу с муфтой в двух четырехкулачковых патронах и люнете; отцентровать; обточить муфту по всей длине; снять изделие со станка.

<a id="p104773"></a>Разряд работы - 3-й

<a id="p104774"></a>Таблица 4.44

<a id="p104775"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДНУ МУФТУ

</div>


<table>
<colgroup><col width="6%"><col width="27%"><col width="17%"><col width="21%"><col width="17%"><col width="11%"></colgroup>
<tr><td rowspan="2"><a id="p104776"></a>N п/п</td><td rowspan="2"><a id="p104777"></a>Условный диаметр трубы D, мм</td><td colspan="2"><a id="p104778"></a>Диаметр муфты, мм</td><td rowspan="2"><a id="p104779"></a>Длина муфты L, мм</td><td rowspan="2"><a id="p104780"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p104781"></a>до обточки</td><td><a id="p104782"></a>после обточки</td></tr>
<tr><td><a id="p104783"></a>1</td><td><a id="p104784"></a>127</td><td><a id="p104785"></a>147</td><td><a id="p104786"></a>142</td><td><a id="p104787"></a>165</td><td><a id="p104788"></a>0,19</td></tr>
<tr><td><a id="p104789"></a>2</td><td><a id="p104790"></a>140</td><td><a id="p104791"></a>166</td><td><a id="p104792"></a>154</td><td><a id="p104793"></a>171</td><td><a id="p104794"></a>0,22</td></tr>
<tr><td><a id="p104795"></a>3</td><td><a id="p104796"></a>146</td><td><a id="p104797"></a>179</td><td><a id="p104798"></a>160</td><td><a id="p104799"></a>177</td><td><a id="p104800"></a>0,23</td></tr>
<tr><td><a id="p104801"></a>4</td><td><a id="p104802"></a>168</td><td><a id="p104803"></a>188</td><td><a id="p104804"></a>182</td><td><a id="p104805"></a>184</td><td><a id="p104806"></a>0,24</td></tr>
<tr><td><a id="p104807"></a>5</td><td><a id="p104808"></a>178</td><td><a id="p104809"></a>188</td><td><a id="p104810"></a>182</td><td><a id="p104811"></a>184</td><td><a id="p104812"></a>0,24</td></tr>
<tr><td><a id="p104813"></a>6</td><td><a id="p104814"></a>194</td><td><a id="p104815"></a>216</td><td><a id="p104816"></a>210</td><td><a id="p104817"></a>190</td><td><a id="p104818"></a>0,25</td></tr>
<tr><td><a id="p104819"></a>7</td><td><a id="p104820"></a>219</td><td><a id="p104821"></a>243</td><td><a id="p104822"></a>237</td><td><a id="p104823"></a>196</td><td><a id="p104824"></a>0,26</td></tr>
<tr><td><a id="p104825"></a>8</td><td><a id="p104826"></a>245</td><td><a id="p104827"></a>269</td><td><a id="p104828"></a>265</td><td><a id="p104829"></a>196</td><td><a id="p104830"></a>0,27</td></tr>
<tr><td><a id="p104831"></a>9</td><td><a id="p104832"></a>273</td><td><a id="p104833"></a>298</td><td><a id="p104834"></a>290</td><td><a id="p104835"></a>203</td><td><a id="p104836"></a>0,28</td></tr>
</table>


##### <a id="p104837"></a>4.1.33. Изготовление гаек для ведущих труб из УБТ
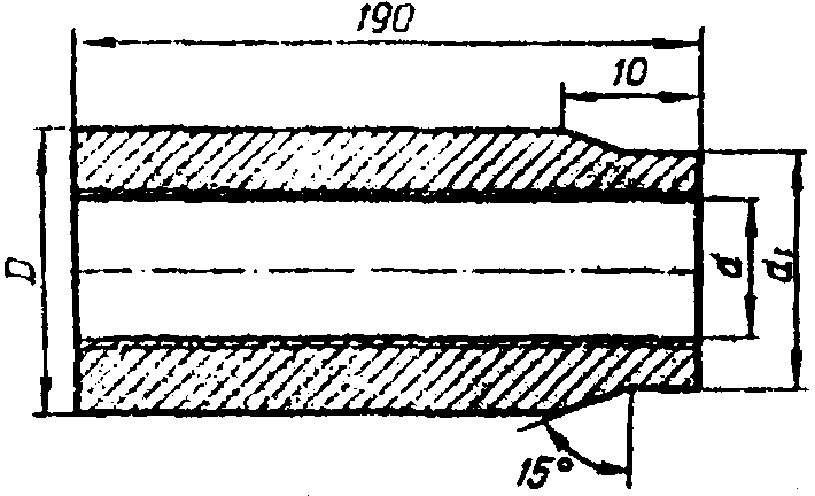

<div align="center">

<a id="p104838"></a> ![4.1.33. Изготовление гаек для ведущих труб из УБТ](https://i.bukva.ai/x4Yqf2nP/img_80.png) 

<a id="p104839"></a>Рис. 81. Гайка

<a id="p104840"></a>Содержание работы

<a id="p104841"></a>Установить заготовку и закрепить в патроне; подрезать торец; обточить шейку; обточить фаску; расточить отверстие под резьбу; отрезать; переставить; обточить и расточить фаски; нарезать резьбу; зачистить резьбу, открепить и убрать деталь со станка.

<a id="p104842"></a>Разряд работы - 3-й

<a id="p104843"></a>Таблица 4.45

<a id="p104844"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДНУ ГАЙКУ

</div>


<table>
<colgroup><col width="7%"><col width="30%"><col width="17%"><col width="31%"><col width="15%"></colgroup>
<tr><td rowspan="2"><a id="p104845"></a>N п/п</td><td colspan="3"><a id="p104846"></a>Размер гайки, мм</td><td rowspan="2"><a id="p104847"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p104848"></a>наружный диаметр, D</td><td><a id="p104849"></a>резьба, d</td><td><a id="p104850"></a>диаметр шейки гайки, d1</td></tr>
<tr><td><a id="p104851"></a>1</td><td><a id="p104852"></a>108</td><td><a id="p104853"></a>М88 x 3</td><td><a id="p104854"></a>98</td><td><a id="p104855"></a>0,45</td></tr>
<tr><td><a id="p104856"></a>2</td><td><a id="p104857"></a>146</td><td><a id="p104858"></a>М130 x 3</td><td><a id="p104859"></a>140</td><td><a id="p104860"></a>0,53</td></tr>
<tr><td><a id="p104861"></a>3</td><td><a id="p104862"></a>178</td><td><a id="p104863"></a>М160 x 3</td><td><a id="p104864"></a>170</td><td><a id="p104865"></a>0,68</td></tr>
<tr><td><a id="p104866"></a>4</td><td><a id="p104867"></a>197</td><td><a id="p104868"></a>М168 x 3</td><td><a id="p104869"></a>174</td><td><a id="p104870"></a>0,75</td></tr>
</table>


##### <a id="p104871"></a>4.1.34. Изготовление центрирующих втулок для сварки обсадных и бурильных колонн по диаметру труб
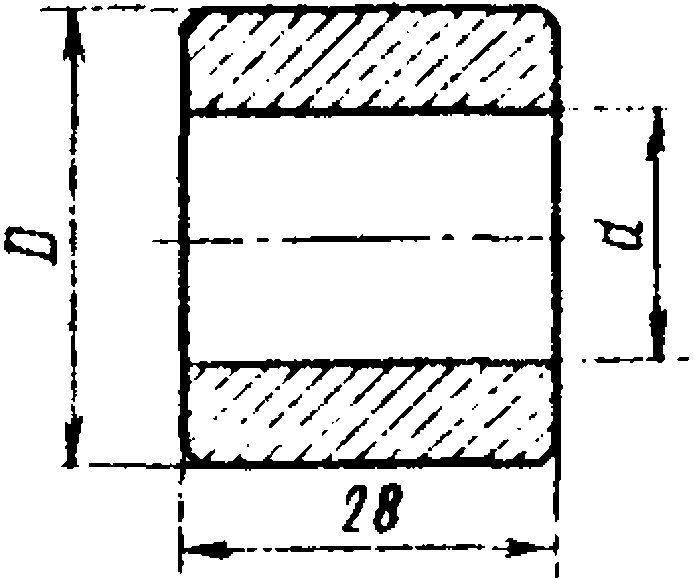

<div align="center">

<a id="p104872"></a> ![4.1.34. Изготовление центрирующих втулок для сварки обсадных и бурильных колонн ](https://i.bukva.ai/x4Yqf2nP/img_81.png) 

<a id="p104873"></a>Рис 82. Центрирующая втулка

<a id="p104874"></a>Содержание работы

</div>


<a id="p104875"></a>Установить заготовку и закрепить в патроне; подрезать торец; обточить шейку; обточить (расточить) фаски; расточить отверстие; отрезать; переставить заготовку; обточить (расточить) фаски; отложить деталь в сторону.

<div align="center">

<a id="p104876"></a>Разряд работы - 3-й

<a id="p104877"></a>Таблица 4.46

<a id="p104878"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДНУ ВТУЛКУ

</div>


<table>
<colgroup><col width="6%"><col width="24%"><col width="12%"><col width="14%"><col width="17%"><col width="17%"><col width="11%"></colgroup>
<tr><td rowspan="2"><a id="p104879"></a>N п/п</td><td rowspan="2"><a id="p104880"></a>Назначение втулок</td><td rowspan="2"><a id="p104881"></a>Заготовка</td><td rowspan="2"><a id="p104882"></a>Условный диаметр труб, мм</td><td colspan="2"><a id="p104883"></a>Диаметр втулки, мм</td><td rowspan="2"><a id="p104884"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p104885"></a>наружный D</td><td><a id="p104886"></a>внутренний d</td></tr>
<tr><td><a id="p104887"></a>1</td><td><a id="p104888"></a>Для сварки бурильных труб</td><td><a id="p104889"></a>УБТ</td><td><a id="p104890"></a>73</td><td><a id="p104891"></a>82</td><td><a id="p104892"></a>70</td><td><a id="p104893"></a>0,09</td></tr>
<tr><td><a id="p104894"></a>2</td><td><a id="p104895"></a>Для сварки обсадных труб</td><td><a id="p104896"></a>УБТ</td><td><a id="p104897"></a>89</td><td><a id="p104898"></a>106</td><td><a id="p104899"></a>97</td><td><a id="p104900"></a>0,10</td></tr>
<tr><td><a id="p104901"></a>3</td><td rowspan="10"></td><td></td><td><a id="p104902"></a>89</td><td><a id="p104903"></a>106</td><td><a id="p104904"></a>98</td><td><a id="p104905"></a>0,10</td></tr>
<tr><td><a id="p104906"></a>4</td><td></td><td><a id="p104907"></a>114</td><td><a id="p104908"></a>118</td><td><a id="p104909"></a>111</td><td><a id="p104910"></a>0,12</td></tr>
<tr><td><a id="p104911"></a>5</td><td></td><td><a id="p104912"></a>114</td><td><a id="p104913"></a>134</td><td><a id="p104914"></a>126</td><td><a id="p104915"></a>0,12</td></tr>
<tr><td><a id="p104916"></a>6</td><td></td><td><a id="p104917"></a>141</td><td><a id="p104918"></a>156</td><td><a id="p104919"></a>148</td><td><a id="p104920"></a>0,14</td></tr>
<tr><td><a id="p104921"></a>7</td><td></td><td><a id="p104922"></a>194</td><td><a id="p104923"></a>181</td><td><a id="p104924"></a>173</td><td><a id="p104925"></a>0,21</td></tr>
<tr><td><a id="p104926"></a>8</td><td><a id="p104927"></a>Поковка</td><td><a id="p104928"></a>219</td><td><a id="p104929"></a>207</td><td><a id="p104930"></a>199</td><td></td></tr>
<tr><td><a id="p104931"></a>9</td><td></td><td><a id="p104932"></a>245</td><td><a id="p104933"></a>232</td><td><a id="p104934"></a>224</td><td><a id="p104935"></a>0,23</td></tr>
<tr><td><a id="p104936"></a>10</td><td></td><td><a id="p104937"></a>273</td><td><a id="p104938"></a>261</td><td><a id="p104939"></a>253</td><td><a id="p104940"></a>0,23</td></tr>
<tr><td><a id="p104941"></a>11</td><td></td><td><a id="p104942"></a>299</td><td><a id="p104943"></a>286</td><td><a id="p104944"></a>278</td><td><a id="p104945"></a>0,29</td></tr>
<tr><td><a id="p104946"></a>12</td><td></td><td><a id="p104947"></a>324</td><td><a id="p104948"></a>311</td><td><a id="p104949"></a>303</td><td><a id="p104950"></a>0,30</td></tr>
</table>


##### <a id="p104951"></a>4.1.35. Изготовление центрирующих колец для обсадных труб из обсадных труб
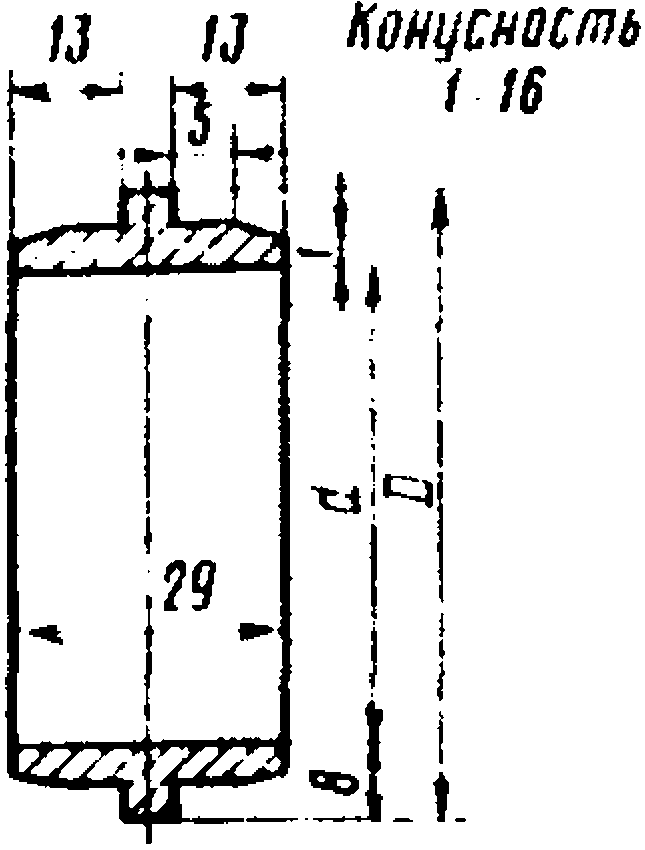

<div align="center">

<a id="p104952"></a> ![4.1.35. Изготовление центрирующих колец для обсадных труб из обсадных труб](https://i.bukva.ai/x4Yqf2nP/img_82.png) 

<a id="p104953"></a>Рис. 83. Центрирующее кольцо

<a id="p104954"></a>Содержание работы

<a id="p104955"></a>Установить заготовку в патроне; подрезать торец; обточить наружную поверхность; обточить до уступа; обточить фаску; отрезать деталь; переставить; повторить все ранее указанные переходы; снять деталь и уложить на стеллаж.

<a id="p104956"></a>Разряд работы - 3-й

<a id="p104957"></a>Таблица 4.47

<a id="p104958"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДНО КОЛЬЦО

</div>


<table>
<colgroup><col width="6%"><col width="25%"><col width="23%"><col width="23%"><col width="23%"></colgroup>
<tr><td rowspan="2"><a id="p104959"></a>N п/п</td><td rowspan="2"><a id="p104960"></a>Условный диаметр трубы, мм</td><td colspan="2"><a id="p104961"></a>Размеры кольца, мм</td><td rowspan="2"><a id="p104962"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p104963"></a>D</td><td><a id="p104964"></a>d</td></tr>
<tr><td><a id="p104965"></a>1</td><td><a id="p104966"></a>114</td><td><a id="p104967"></a>108,3</td><td><a id="p104968"></a>100,3</td><td><a id="p104969"></a>0,15</td></tr>
<tr><td><a id="p104970"></a>2</td><td><a id="p104971"></a>127</td><td><a id="p104972"></a>119,0</td><td><a id="p104973"></a>111,0</td><td><a id="p104974"></a>0,15</td></tr>
<tr><td><a id="p104975"></a>3</td><td><a id="p104976"></a>140</td><td><a id="p104977"></a>129,7</td><td><a id="p104978"></a>121,7</td><td><a id="p104979"></a>0,16</td></tr>
<tr><td><a id="p104980"></a>4</td><td><a id="p104981"></a>146</td><td><a id="p104982"></a>136,0</td><td><a id="p104983"></a>128,0</td><td><a id="p104984"></a>0,16</td></tr>
<tr><td><a id="p104985"></a>5</td><td><a id="p104986"></a>168</td><td><a id="p104987"></a>158,3</td><td><a id="p104988"></a>150,3</td><td><a id="p104989"></a>0,17</td></tr>
<tr><td><a id="p104990"></a>6</td><td><a id="p104991"></a>178</td><td><a id="p104992"></a>167,8</td><td><a id="p104993"></a>159,8</td><td><a id="p104994"></a>0,19</td></tr>
<tr><td><a id="p104995"></a>7</td><td><a id="p104996"></a>194</td><td><a id="p104997"></a>183,7</td><td><a id="p104998"></a>175,7</td><td><a id="p104999"></a>0,19</td></tr>
<tr><td><a id="p105000"></a>8</td><td><a id="p105001"></a>219</td><td><a id="p105002"></a>209,1</td><td><a id="p105003"></a>201,1</td><td><a id="p105004"></a>0,20</td></tr>
<tr><td><a id="p105005"></a>9</td><td><a id="p105006"></a>245</td><td><a id="p105007"></a>234,5</td><td><a id="p105008"></a>226,5</td><td><a id="p105009"></a>0,20</td></tr>
<tr><td><a id="p105010"></a>10</td><td><a id="p105011"></a>273</td><td><a id="p105012"></a>263,1</td><td><a id="p105013"></a>255,1</td><td><a id="p105014"></a>0,20</td></tr>
</table>


##### <a id="p105015"></a>4.1.36. Изготовление колец для горячей посадки на бурильные и ведущие трубы
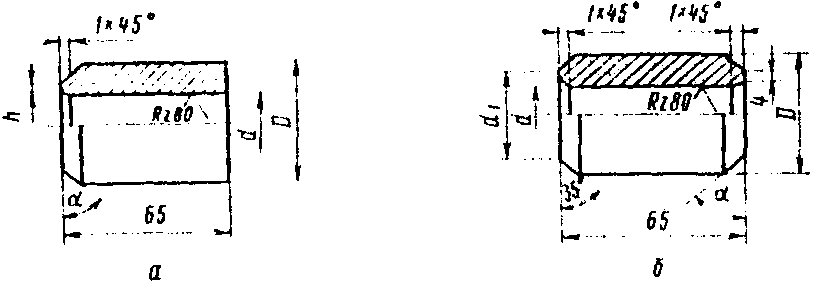

<div align="center">

<a id="p105016"></a> ![4.1.36. Изготовление колец для горячей посадки на бурильные и ведущие трубы](https://i.bukva.ai/x4Yqf2nP/img_83.png) 

<a id="p105017"></a>Рис. 84. Кольцо для горячей посадки на бурильные трубы:<br>
а - однофасочное; б - двухфасочное

</div>


<div align="center">

<a id="p105018"></a> ![4.1.36. Изготовление колец для горячей посадки на бурильные и ведущие трубы](https://i.bukva.ai/x4Yqf2nP/img_84.png) 

<a id="p105019"></a>Рис. 85. Кольцо для горячей посадки на ведущие трубы

<a id="p105020"></a>Содержание работы

</div>


<a id="p105021"></a>Установить заготовку в патрон; подрезать торец; расточить отверстие; снять внутреннюю и наружную фаски; переставить деталь; подрезать торец, обточить поверхность (только поковки); снять внутреннюю и наружную фаски (для двухфасочных колец); снять и отложить деталь.

<div align="center">

<a id="p105022"></a>Разряд работы - 3-й

<a id="p105023"></a>Таблица 4.48

<a id="p105024"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДНО КОЛЬЦО

</div>


<table>
<colgroup><col width="6%"><col width="12%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="13%"><col width="9%"><col width="14%"></colgroup>
<tr><td rowspan="5"><a id="p105025"></a>N п/п</td><td rowspan="5"><a id="p105026"></a>Условный диаметр трубы, мм</td><td colspan="5"><a id="p105027"></a>Размеры кольца, мм</td><td colspan="4"><a id="p105028"></a>Вид кольца</td></tr>
<tr><td rowspan="4"><a id="p105029"></a>D</td><td rowspan="4"><a id="p105030"></a>d</td><td rowspan="4"><a id="p105031"></a>d1</td><td rowspan="4"><a id="p105032"></a>h</td><td rowspan="4"><a id="p105033"></a>$\alpha$</td><td colspan="2"><a id="p105034"></a>однофасочное</td><td colspan="2"><a id="p105035"></a>двухфасочное</td></tr>
<tr><td colspan="4"><a id="p105036"></a>Заготовка</td></tr>
<tr><td><a id="p105037"></a>УБТ</td><td><a id="p105038"></a>поковка</td><td><a id="p105039"></a>УБТ</td><td><a id="p105040"></a>поковка</td></tr>
<tr><td colspan="4"><a id="p105041"></a>Норма, чел.-ч</td></tr>
<tr><td colspan="11"><a id="p105042"></a>Для бурильных труб</td></tr>
<tr><td><a id="p105043"></a>1</td><td><a id="p105044"></a>73</td><td><a id="p105045"></a>95</td><td><a id="p105046"></a>73</td><td><a id="p105047"></a>102</td><td><a id="p105048"></a>2</td><td><a id="p105049"></a>30</td><td><a id="p105050"></a>0,23</td><td><a id="p105051"></a>0,29</td><td><a id="p105052"></a>0,28</td><td><a id="p105053"></a>0,39</td></tr>
<tr><td><a id="p105054"></a>2</td><td><a id="p105055"></a>89</td><td><a id="p105056"></a>108</td><td><a id="p105057"></a>88,8</td><td><a id="p105058"></a>127</td><td><a id="p105059"></a>2</td><td><a id="p105060"></a>30</td><td><a id="p105061"></a>0,27</td><td><a id="p105062"></a>0,34</td><td><a id="p105063"></a>0,38</td><td><a id="p105064"></a>0,49</td></tr>
<tr><td><a id="p105065"></a>3</td><td><a id="p105066"></a>114</td><td><a id="p105067"></a>146</td><td><a id="p105068"></a>114</td><td><a id="p105069"></a>154</td><td><a id="p105070"></a>3</td><td><a id="p105071"></a>40</td><td><a id="p105072"></a>0,34</td><td><a id="p105073"></a>0,42</td><td><a id="p105074"></a>0,37</td><td><a id="p105075"></a>0,48</td></tr>
<tr><td><a id="p105076"></a>4</td><td><a id="p105077"></a>140</td><td><a id="p105078"></a>178</td><td><a id="p105079"></a>141</td><td><a id="p105080"></a>192</td><td><a id="p105081"></a>3</td><td><a id="p105082"></a>45</td><td><a id="p105083"></a>0,38</td><td><a id="p105084"></a>0,48</td><td><a id="p105085"></a>0,40</td><td><a id="p105086"></a>0,55</td></tr>
<tr><td colspan="11"><a id="p105087"></a>Для ведущих труб</td></tr>
<tr><td><a id="p105088"></a>5</td><td><a id="p105089"></a>101</td><td><a id="p105090"></a>146</td><td><a id="p105091"></a>114</td><td><a id="p105092"></a>-</td><td><a id="p105093"></a>2</td><td><a id="p105094"></a>30</td><td><a id="p105095"></a>0,43</td><td><a id="p105096"></a>-</td><td><a id="p105097"></a>-</td><td><a id="p105098"></a>-</td></tr>
<tr><td><a id="p105099"></a>6</td><td><a id="p105100"></a>127</td><td><a id="p105101"></a>178</td><td><a id="p105102"></a>141</td><td><a id="p105103"></a>-</td><td><a id="p105104"></a>2</td><td><a id="p105105"></a>45</td><td><a id="p105106"></a>0,46</td><td><a id="p105107"></a>-</td><td><a id="p105108"></a>-</td><td><a id="p105109"></a>-</td></tr>
<tr><td><a id="p105110"></a>7</td><td><a id="p105111"></a>152</td><td><a id="p105112"></a>197</td><td><a id="p105113"></a>168</td><td><a id="p105114"></a>-</td><td><a id="p105115"></a>2</td><td><a id="p105116"></a>45</td><td><a id="p105117"></a>0,65</td><td><a id="p105118"></a>-</td><td><a id="p105119"></a>-</td><td><a id="p105120"></a>-</td></tr>
</table>


##### <a id="p105121"></a>4.1.37. Изготовление муфты и упорного кольца пружинного фонаря
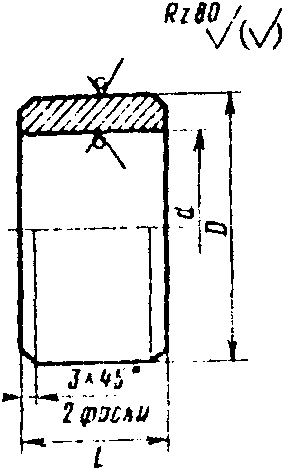

<div align="center">

<a id="p105122"></a> ![4.1.37. Изготовление муфты и упорного кольца пружинного фонаря](https://i.bukva.ai/x4Yqf2nP/img_85.png) 

<a id="p105123"></a>Рис. 86. Муфта пружинного фонаря

</div>


<div align="center">

<a id="p105124"></a> ![4.1.37. Изготовление муфты и упорного кольца пружинного фонаря](https://i.bukva.ai/x4Yqf2nP/img_86.png) 

<a id="p105125"></a>Рис. 87. Кольцо упорного пружинного фонаря

<a id="p105126"></a>Содержание работы

</div>


<a id="p105127"></a>Изготовление муфты: установить заготовку в патроне; закрепить; подрезать торец; обточить фаску; отрезать деталь; переставить заготовку; закрепить; подрезать торец; обточить фаску; снять деталь со станка.
<a id="p105128"></a>Изготовление упорного кольца: установить заготовку в патроне; закрепить; подрезать торец; отрезать деталь; снять деталь со станка.

<div align="center">

<a id="p105129"></a>Разряд работы - 3-й

<a id="p105130"></a>Таблица 4.49

<a id="p105131"></a>НОРМЫ ШТУЧНОГО ВРЕМЕНИ

</div>


| <a id="p105132"></a>N п/п | <a id="p105133"></a>Наименование изделия | <a id="p105134"></a>Заготовка | <a id="p105135"></a>Наружный диаметр D, мм | <a id="p105136"></a>Норма, чел.-ч |
| --- | --- | --- | --- | --- |
|  | <a id="p105137"></a>Муфта пружинного фонаря | <a id="p105138"></a>Труба обсадная |  |  |
| <a id="p105139"></a>1 |  |  | <a id="p105140"></a>168,3 | <a id="p105141"></a>0,184 |
| <a id="p105142"></a>2 |  |  | <a id="p105143"></a>193,7 | <a id="p105144"></a>0,203 |
| <a id="p105145"></a>3 |  |  | <a id="p105146"></a>219,1 | <a id="p105147"></a>0,206 |
| <a id="p105148"></a>4 |  |  | <a id="p105149"></a>244,5 | <a id="p105150"></a>0,238 |
|  | <a id="p105151"></a>Упорное кольцо пружинного фонаря | <a id="p105152"></a>Труба обсадная |  |  |
| <a id="p105153"></a>5 |  |  | <a id="p105154"></a>168,3 | <a id="p105155"></a>0,088 |
| <a id="p105156"></a>6 |  |  | <a id="p105157"></a>193,7 | <a id="p105158"></a>0,097 |
| <a id="p105159"></a>7 |  |  | <a id="p105160"></a>219,1 | <a id="p105161"></a>0,108 |
| <a id="p105162"></a>8 |  |  | <a id="p105163"></a>244,5 | <a id="p105164"></a>0,113 |


##### <a id="p105165"></a>4.1.38. Изготовление планшайб под обсадную трубу диаметром 245 и 300 мм
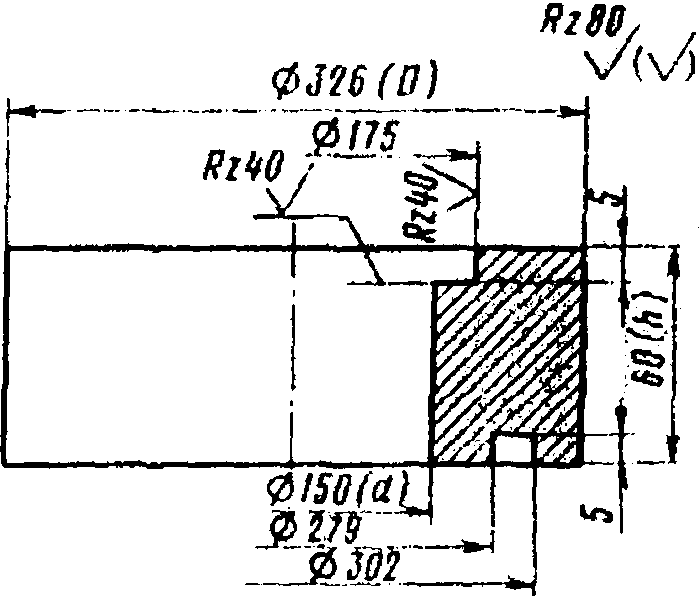

<div align="center">

<a id="p105166"></a> ![4.1.38. Изготовление планшайб под обсадную трубу диаметром 245 и 300 мм](https://i.bukva.ai/x4Yqf2nP/img_87.png) 

<a id="p105167"></a>Рис. 88. Планшайба под обсадную трубу

<a id="p105168"></a>Содержание работы

</div>


<a id="p105169"></a>*Установить заготовку в патроне; подрезать торец; расточить; обточить цилиндрическую поверхность; переставить деталь; подрезать торец; расточить паз; снять деталь со станка.*

<a id="p105170"></a>*Разряд работы - 3-й*

<a id="p105171"></a>*Таблица 4.50*

<a id="p105172"></a>*НОРМЫ ШТУЧНОГО ВРЕМЕНИ НА ОДНУ ПЛАНШАЙБУ*


<table>
<colgroup><col width="6%"><col width="21%"><col width="19%"><col width="20%"><col width="19%"><col width="14%"></colgroup>
<tr><td rowspan="2"><a id="p105173"></a>N п/п</td><td rowspan="2"><a id="p105174"></a>Назначение планшайб</td><td colspan="3"><a id="p105175"></a>Размеры планшайбы, мм</td><td rowspan="2"><a id="p105176"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p105177"></a>наружный D</td><td><a id="p105178"></a>внутренний d</td><td><a id="p105179"></a>высота h</td></tr>
<tr><td><a id="p105180"></a>1</td><td><a id="p105181"></a>Планшайба под обсадную трубу</td><td><a id="p105182"></a>280</td><td><a id="p105183"></a>150</td><td><a id="p105184"></a>45</td><td><a id="p105185"></a>0,61</td></tr>
<tr><td><a id="p105186"></a>2</td><td></td><td><a id="p105187"></a>326</td><td><a id="p105188"></a>150</td><td><a id="p105189"></a>60</td><td><a id="p105190"></a>0,68</td></tr>
</table>


#### <a id="p105191"></a>4.2. СЛЕСАРНЫЕ РАБОТЫ


##### <a id="p105192"></a>4.2.1. Гидроиспытание труб на герметичность


###### 1. <a id="p105193"></a>Насосами и цементировочными агрегатами


<div align="center">

<a id="p105194"></a>Содержание работы

</div>


<a id="p105195"></a>Подать трубу механизированным способом на стеллажи для испытаний; отвернуть предохранительное кольцо и ниппель; извернуть опрессовочную заглушку; навернуть опрессовочную головку, соединить опрессовочную головку с насосом или подсоединить трубу к агрегату; заполнить трубу водой; испытать трубу внутренним гидравлическим давлением; отсоединить трубу от агрегата; отсоединить опрессовочную головку и заглушку; навернуть предохранительное кольцо и ниппель; поставить клеймо; убрать трубу со стеллажей.

<div align="center">

<a id="p105196"></a>Состав звена

<a id="p105197"></a>Опрессовывание труб 3-го разряда - 2

<a id="p105198"></a>Таблица 4.51

<a id="p105199"></a>НОРМЫ ВРЕМЕНИ НА ИСПЫТАНИЕ ОДНОЙ ТРУБЫ

</div>


<table>
<colgroup><col width="47%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"></colgroup>
<tr><td rowspan="3"><a id="p105200"></a>Наименование работ</td><td colspan="5"><a id="p105201"></a>Диаметр трубы, мм, до</td></tr>
<tr><td><a id="p105202"></a>114</td><td><a id="p105203"></a>168</td><td><a id="p105204"></a>219</td><td><a id="p105205"></a>273</td><td><a id="p105206"></a>324</td></tr>
<tr><td colspan="5"><a id="p105207"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p105208"></a>Испытание насосом типа КМ, НГ и др. (АН-500) на давление, кгс/см2, до</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p105209"></a>трубы бурильной</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p105210"></a>100</td><td><a id="p105211"></a>0,12</td><td><a id="p105212"></a>0,16</td><td><a id="p105213"></a>-</td><td><a id="p105214"></a>-</td><td><a id="p105215"></a>-</td></tr>
<tr><td><a id="p105216"></a>200</td><td><a id="p105217"></a>0,16</td><td><a id="p105218"></a>0,19</td><td><a id="p105219"></a>-</td><td><a id="p105220"></a>-</td><td><a id="p105221"></a>-</td></tr>
<tr><td><a id="p105222"></a>трубы обсадной</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p105223"></a>100</td><td><a id="p105224"></a>-</td><td><a id="p105225"></a>0,12</td><td><a id="p105226"></a>-</td><td><a id="p105227"></a>-</td><td><a id="p105228"></a>-</td></tr>
<tr><td><a id="p105229"></a>200</td><td><a id="p105230"></a>-</td><td><a id="p105231"></a>0,16</td><td><a id="p105232"></a>0,25</td><td><a id="p105233"></a>0,29</td><td><a id="p105234"></a>0,33</td></tr>
<tr><td><a id="p105235"></a>500</td><td><a id="p105236"></a>-</td><td><a id="p105237"></a>0,18</td><td><a id="p105238"></a>-</td><td><a id="p105239"></a>-</td><td><a id="p105240"></a>-</td></tr>
<tr><td><a id="p105241"></a>трубы ведущей</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p105242"></a>150</td><td><a id="p105243"></a>0,30</td><td><a id="p105244"></a>0,39</td><td><a id="p105245"></a>-</td><td><a id="p105246"></a>-</td><td><a id="p105247"></a>-</td></tr>
<tr><td><a id="p105248"></a>трубы насосно-компрессорной</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p105249"></a>400</td><td colspan="5"><a id="p105250"></a>Для всех типоразмеров - 0,12</td></tr>
<tr><td><a id="p105251"></a>Испытание цементировочными агрегатами на давление, кгс/см2, до</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p105252"></a>трубы бурильной</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p105253"></a>100</td><td><a id="p105254"></a>0,07</td><td><a id="p105255"></a>0,08</td><td><a id="p105256"></a>-</td><td><a id="p105257"></a>-</td><td><a id="p105258"></a>-</td></tr>
<tr><td><a id="p105259"></a>150</td><td><a id="p105260"></a>0,11</td><td><a id="p105261"></a>0,13</td><td><a id="p105262"></a>-</td><td><a id="p105263"></a>-</td><td><a id="p105264"></a>-</td></tr>
<tr><td><a id="p105265"></a>трубы обсадной</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p105266"></a>100</td><td><a id="p105267"></a>-</td><td><a id="p105268"></a>0,09</td><td><a id="p105269"></a>-</td><td><a id="p105270"></a>-</td><td><a id="p105271"></a>-</td></tr>
<tr><td><a id="p105272"></a>150</td><td><a id="p105273"></a>0,07</td><td><a id="p105274"></a>0,10</td><td><a id="p105275"></a>0,15</td><td><a id="p105276"></a>0,25</td><td><a id="p105277"></a>0,33</td></tr>
<tr><td><a id="p105278"></a>250</td><td><a id="p105279"></a>0,09</td><td><a id="p105280"></a>0,12</td><td><a id="p105281"></a>0,17</td><td><a id="p105282"></a>0,27</td><td><a id="p105283"></a>0,35</td></tr>
<tr><td><a id="p105284"></a>350</td><td><a id="p105285"></a>0,11</td><td><a id="p105286"></a>0,14</td><td><a id="p105287"></a>0,19</td><td><a id="p105288"></a>0,29</td><td><a id="p105289"></a>-</td></tr>
<tr><td><a id="p105290"></a>500</td><td><a id="p105291"></a>0,13</td><td><a id="p105292"></a>0,16</td><td><a id="p105293"></a>0,21</td><td><a id="p105294"></a>0,31</td><td><a id="p105295"></a>-</td></tr>
<tr><td><a id="p105296"></a>трубы насосно-компрессорной</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p105297"></a>500</td><td colspan="5"><a id="p105298"></a>Для всех типоразмеров - 0,075</td></tr>
</table>


###### 2. <a id="p105299"></a>На полуавтоматической линии У-700


<div align="center">

<a id="p105300"></a>Содержание работы

</div>


<a id="p105301"></a>*Подать трубу по рольгангу через приемное окно в цех; уложить ее на приемный стеллаж при помощи пневморычагов; отвернуть предохранительное кольцо с муфты, сбросить трубу с приемного стеллажа на рольганг, подающий пневморычагами на проверочный стеллаж качества резьбы; подать трубу на мойку резьбы муфты и ниппеля с отворачиванием и заворачиванием предохранительного кольца ниппеля для контроля резьбы ниппеля; подать трубу с рольганга на стеллаж; сбросить трубу пневморычагами со стеллажа контроля и подать ее в машинное отделение, отвернуть предохранительное кольцо ниппеля, сбросить трубу с приемного стеллажа на рольганг, навернуть опрессовочную головку и заглушку; провести гидравлическое испытание на 250 кгс/см2; отвинтить опрессовочную головку и заглушку после опрессовки; навернуть предохранительное кольцо ниппеля и подать трубу по рольгангу на участок маркировки; сбросить трубу с рольганга на стеллаж; подать трубу до упора для замера длины; поднять трубу пневмолюнетом на рольганг контроля и маркировки трубы; сбросить трубу на стеллаж готовой продукции.*

<div align="center">

<a id="p105302"></a>Состав звена

</div>


| <a id="p105303"></a>Машинист насосных установок 4-го разряда | <a id="p105304"></a>- 1 |
| --- | --- |
| <a id="p105305"></a>Опрессовщик труб 3-го разряда | <a id="p105306"></a>- 3 |
| <a id="p105307"></a>Оператор пульта управления 2-го разряда | <a id="p105308"></a>- 1 |


<div align="center">

<a id="p105309"></a>Таблица 4.52

</div>


<table>
<colgroup><col width="52%"><col width="24%"><col width="24%"></colgroup>
<tr><td rowspan="3"><a id="p105310"></a>Наименование работ</td><td colspan="2"><a id="p105311"></a>Диаметр трубы, мм, до</td></tr>
<tr><td><a id="p105312"></a>146</td><td><a id="p105313"></a>168</td></tr>
<tr><td colspan="2"><a id="p105314"></a>Норма, чел.-ч</td></tr>
<tr><td><a id="p105315"></a>Испытание трубы на полуавтоматической линии У-700 давлением до 250 кгс/см2</td><td><a id="p105316"></a>0,484</td><td><a id="p105317"></a>0,540</td></tr>
</table>


##### <a id="p105318"></a>4.2.2. Навинчивание замковых деталей на бурильные трубы с предварительным подогревом


<div align="center">

<a id="p105319"></a>Содержание работы

<a id="p105320"></a>Подать трубу на участок для навинчивания замков; отвернуть предохранительное кольцо; поднести бурильный замок и разъединить замковые детали; промыть и прочистить резьбу замковой детали и трубы; записать в журнале тип, размер и марку трубы; навернуть на трубу замковую деталь в холодном виде; нанести на резьбу метку "керн"; отвернуть замковую деталь с трубы; поднести и заложить замковую деталь в индукционную установку и нагреть; навернуть ключ на нагретую деталь; поднести, навернуть ее на трубу и отвернуть ключ; убрать трубу с участка.

<a id="p105321"></a>Состав звена

<a id="p105322"></a>Установщик бурильных замков 3-го разряда - 2

<a id="p105323"></a>Таблица 4.53

<a id="p105324"></a>НОРМЫ ВРЕМЕНИ НА ОДНУ ЗАМКОВУЮ ДЕТАЛЬ<br>
ПРИ ОДНОВРЕМЕННОМ ИСПОЛЬЗОВАНИИ<br>
ДВУХ НАГРЕВАТЕЛЬНЫХ УСТРОЙСТВ

</div>


| <a id="p105325"></a>Типоразмер замка | <a id="p105326"></a>Норма, чел.-ч |
| --- | --- |
| <a id="p105327"></a>ЗН-95-ЗУ-155 | <a id="p105328"></a>0,20 |
| <a id="p105329"></a>3Н-172 | <a id="p105330"></a>0,25 |
| <a id="p105331"></a>ЗШ-146-ЗШ 203 | <a id="p105332"></a>0,25 |


##### <a id="p105333"></a>4.2.3. Отвинчивание средних муфт с труб


<div align="center">

<a id="p105334"></a>Содержание работы

</div>


<a id="p105335"></a>Подать трубу механизированным способом и уложить на подкладки; обстучать муфту кувалдой; зарядить цепные ключи; отвинтить муфту; навернуть предохранительное кольцо; убрать трубу.

<div align="center">

<a id="p105336"></a>Состав звена

<a id="p105337"></a>Слесарь-ремонтник 2-го разряда - 2

<a id="p105338"></a>Норма времени (чел.-ч) на отвинчивание одной муфты с трубы:

</div>


| <a id="p105339"></a>диаметром | <a id="p105340"></a>73 - 114 мм | <a id="p105341"></a>- 0,15 |
| --- | --- | --- |
| <a id="p105342"></a>" | <a id="p105343"></a>140 - 168 мм | <a id="p105344"></a>- 0,26 |


##### <a id="p105345"></a>4.2.4. Отвинчивание предохранительных колец с трубы при помощи цепных ключей


<div align="center">

<a id="p105346"></a>Содержание работы

</div>


<a id="p105347"></a>Подкатить трубу, уложить на стеллаж; обстучать предохранительное кольцо кувалдой; зарядить цепные ключи и отвернуть кольцо.

<div align="center">

<a id="p105348"></a>Состав звена

<a id="p105349"></a>Слесарь-ремонтник 2-го разряда - 2

<a id="p105350"></a>Норма времени (чел.-ч) на 10 колец - 0,12

</div>


##### <a id="p105351"></a>4.2.5. Смазка резьб обсадных труб с отвертыванием предохранительных колец и ниппелей вручную


<div align="center">

<a id="p105352"></a>Содержание работы

</div>


<a id="p105353"></a>Обстучать трубу кувалдой; отвернуть предохранительное кольцо или ниппель с трубы вручную; смазать резьбу трубы; навернуть предохранительное кольцо или ниппель; откатить трубу.

<div align="center">

<a id="p105354"></a>Состав звена

<a id="p105355"></a>Слесарь-ремонтник 2-го разряда - 1

<a id="p105356"></a>Норма времени (чел.-ч) на 10 концов труб:

</div>


| <a id="p105357"></a>диаметром | <a id="p105358"></a>127 мм | <a id="p105359"></a>- 0,17 |
| --- | --- | --- |
| <a id="p105360"></a>" | <a id="p105361"></a>168 мм | <a id="p105362"></a>- 0,18 |
| <a id="p105363"></a>" | <a id="p105364"></a>219 мм | <a id="p105365"></a>- 0,23 |
| <a id="p105366"></a>" | <a id="p105367"></a>245 мм | <a id="p105368"></a>- 0,24 |
| <a id="p105369"></a>" | <a id="p105370"></a>273 мм | <a id="p105371"></a>- 0,25 |
| <a id="p105372"></a>" | <a id="p105373"></a>324 мм | <a id="p105374"></a>- 0,29 |


##### <a id="p105375"></a>4.2.6. Свинчивание бурильных труб в двухтрубки


<div align="center">

<a id="p105376"></a>Содержание работы

</div>


<a id="p105377"></a>Очистить резьбу бурильной трубы; смазать смазкой; навернуть муфту на бурильную трубу (вручную); ввернуть вторую трубу в муфту.

<div align="center">

<a id="p105378"></a>Состав звена

</div>


| <a id="p105379"></a>Слесарь-ремонтник 2-го разряда | <a id="p105380"></a>- 1 |
| --- | --- |
| <a id="p105381"></a>Слесарь-ремонтник 3-го разряда | <a id="p105382"></a>- 1 |


<div align="center">

<a id="p105383"></a>Норма времени (чел.-ч) на свинчивание двух<br>
100-миллиметровых бурильных труб - 0,36

</div>


##### <a id="p105384"></a>4.2.7. Свинчивание легкосплавной бурильной трубы (ЛБТ) с замковыми деталями


<div align="center">

<a id="p105385"></a>Содержание работы

</div>


<a id="p105386"></a>Подать трубу в отделение для свинчивания замков; подать замок в отделение и развинтить его; промыть и прочистить резьбу замковой детали бензином; прокалибровать резьбу замковой детали; определить натяг и записать его; промыть резьбу трубы бензином; прокалибровать резьбу трубы; подать ниппеля на стеллажи для свинчивания; подать муфты на стеллажи для свинчивания; развести уплотнительную смазку и нанести ее шпателем на резьбу трубы; навинтить деталь специальным ключом на трубу вручную; подать трубу к стенду для сборки ЛБТ и установить ее на стенде, закрепить; навернуть замковые детали на трубу; открепить, снять трубу со стенда, выкатить ее из отделения.

<div align="center">

<a id="p105387"></a>Состав звена

<a id="p105388"></a>Установщик бурильных замков 3-го разряда - 1<br>
Слесарь-ремонтник 2-го разряда - 1

</div>


<a id="p105389"></a>Норма времени (чел.-ч) на одну трубу:


| <a id="p105390"></a>диаметром | <a id="p105391"></a>73 мм | <a id="p105392"></a>- 0,25 |
| --- | --- | --- |
| <a id="p105393"></a>" | <a id="p105394"></a>114 мм | <a id="p105395"></a>- 0,36 |
| <a id="p105396"></a>" | <a id="p105397"></a>129 мм | <a id="p105398"></a>- 0,47 |
| <a id="p105399"></a>" | <a id="p105400"></a>147 мм | <a id="p105401"></a>- 0,65 |


##### <a id="p105402"></a>4.2.8. Монтаж труб для электробурения (ЭБШ)


<a id="p105403"></a>Содержание работы

1. <a id="p105404"></a>Заменить кабельную секцию

<a id="p105405"></a>Проверить замки; раскрепить болты крепления кабельной секции к сухарям (с двух сторон); вытянуть кабельную секцию; убрать использованную кабельную секцию; измерить длину трубы; занести кабельную секцию в цех; испытать изоляцию кабельной секции; вынуть из ванны кабельную секцию, измерить ее длину, поднести кабельную секцию к месту монтажа; протянуть новую секцию по каналу трубы; проверить резьбу сухарей с двух сторон; закрепить кабельную секцию болтами к сухарям.

<a id="p105406"></a>Состав звена

<a id="p105407"></a>Электрослесарь 3-го разряда - 1
Электрослесарь 2-го разряда - 1
Установщик бурильных замков 3-го разряда - 1

<a id="p105408"></a>Норма времени (чел.-ч) на монтаж одной трубы:

<a id="p105409"></a>ЛБТ диаметром 129 мм - 1,33
СБТ диаметром 127 мм - 1,30
УБТ диаметром 146 мм - 1,42

2. <a id="p105410"></a>Подать трубу без кабельной секции в цех

<a id="p105411"></a>Установить трубу на стенд, оборудованным механическим ключом, и закрепить; отвернуть изношенный замок; прочистить, обезжирить и прокалибровать резьбу трубы с двух сторон; подать замок в цех; нанести эпоксидную смолу шпателем на резьбу трубы; навернуть новый замок на трубу, снять со стенда и уложить на стеллаж.

<a id="p105412"></a>Норма времени (чел.-ч) на замену изношенного замка:

<a id="p105413"></a>ЛБТ диаметром 129 мм - 0,38
СБТ диаметром 127 мм - 0,41
УБТ диаметром 146 мм - 0,44


##### <a id="p105414"></a>4.2.9. Правка труб


<a id="p105415"></a>Содержание работы

<a id="p105416"></a>Подать трубу механизированным способом на правильный участок; уложить трубу на станину пресса; отметить места, подлежащие правке; зарядить цепной ключ; вращать трубу в процессе правки; выправить трубу с проверкой в процессе правки и по окончании ее; снять трубу с пресса и убрать с участка; установить на стеллаж.

<a id="p105417"></a>Состав звена


| <a id="p105418"></a>Правильщик проката и труб 3-го разряда | <a id="p105419"></a>- 1 |
| --- | --- |
| <a id="p105420"></a>Слесарь-ремонтник 2-го разряда | <a id="p105421"></a>- 1 |


<a id="p105422"></a>Таблица 4.54

<a id="p105423"></a>НОРМЫ ВРЕМЕНИ НА ОДНУ ТРУБУ


<table>
<colgroup><col width="35%"><col width="21%"><col width="15%"><col width="15%"><col width="15%"></colgroup>
<tr><td rowspan="4"><a id="p105424"></a>Наименование изделия</td><td rowspan="4"><a id="p105425"></a>Условный диаметр трубы, сторона квадрата, мм</td><td colspan="3"><a id="p105426"></a>Тип пресса ПБТ1-50М</td></tr>
<tr><td colspan="3"><a id="p105427"></a>Категория кривизны</td></tr>
<tr><td><a id="p105428"></a>малая</td><td><a id="p105429"></a>средняя</td><td><a id="p105430"></a>большая</td></tr>
<tr><td colspan="3"><a id="p105431"></a>Норма, чел.-ч</td></tr>
<tr><td rowspan="2"><a id="p105432"></a>Труба бурильная длиной до 8 м</td><td><a id="p105433"></a>89 - 114</td><td><a id="p105434"></a>0,17</td><td><a id="p105435"></a>0,24</td><td><a id="p105436"></a>0,41</td></tr>
<tr><td><a id="p105437"></a>140 - 168</td><td><a id="p105438"></a>0,18</td><td><a id="p105439"></a>0,32</td><td><a id="p105440"></a>0,59</td></tr>
<tr><td rowspan="3"><a id="p105441"></a>Труба бурильная длиной свыше 8 м</td><td><a id="p105442"></a>89 - 114</td><td><a id="p105443"></a>0,24</td><td><a id="p105444"></a>0,27</td><td><a id="p105445"></a>0,52</td></tr>
<tr><td><a id="p105446"></a>140 - 168</td><td><a id="p105447"></a>0,35</td><td><a id="p105448"></a>0,36</td><td><a id="p105449"></a>0,67</td></tr>
<tr><td><a id="p105450"></a>127</td><td><a id="p105451"></a>0,42</td><td><a id="p105452"></a>0,48</td><td><a id="p105453"></a>0,73</td></tr>
<tr><td><a id="p105454"></a>Труба ведущая (штанга)</td><td><a id="p105455"></a>80 - 115</td><td><a id="p105456"></a>-</td><td><a id="p105457"></a>1,08</td><td><a id="p105458"></a>-</td></tr>
</table>


##### <a id="p105459"></a>4.2.10. Отбраковка и маркировка труб и замков


<a id="p105460"></a>Содержание работы

<a id="p105461"></a>Проверить и отбраковать трубы и замки; прочистить стальной щеткой места, подлежащие маркировке; выбить на трубах номера комплектов и номера труб в комплектах; замаркировать краской; записать в журнал порядковый и заводской номер, длину и толщину стенки трубы.

<a id="p105462"></a>Состав звена

<a id="p105463"></a>Контролер бурильных труб 3-го разряда - 1

<a id="p105464"></a>Норма времени (чел.-ч) на 10 концов труб
или замковых деталей:

<a id="p105465"></a>новых - 0,17
старых - 0,26


##### <a id="p105466"></a>4.2.11. Калибровка резьбы труб, муфт и замковых деталей


<a id="p105467"></a>Содержание работы

<a id="p105468"></a>Подать трубу или замковую деталь механизированным способом на стеллаж; отвернуть предохранительное кольцо или ниппель; промыть и прочистить резьбу трубы; замковой детали; проверить конусность резьбы гладким калибром с помощью щупа; замерить натяг резьбы рабочим калибром; записать натяг на трубе, замковой детали и внести его в журнал калибровки; убрать трубу, замковую деталь со стеллажа.

<a id="p105469"></a>Состав звена


| <a id="p105470"></a>Контролер бурильных труб 3-го разряда | <a id="p105471"></a>- 1 |
| --- | --- |
| <a id="p105472"></a>Слесарь-ремонтник 2-го разряда | <a id="p105473"></a>- 1 |


<a id="p105474"></a>Норма времени (чел.-ч) на 10 калибрований резьбы:


| <a id="p105475"></a>бурильной или обсадной грубы | <a id="p105476"></a>- 0,26, |
| --- | --- |
| <a id="p105477"></a>замковой детали | <a id="p105478"></a>- 0,37 |


##### <a id="p105479"></a>4.2.12. Сортировка бурильных и обсадных труб


<a id="p105480"></a>Содержание работы

<a id="p105481"></a>Рассортировать бурильные и обсадные трубы всех диаметров на стеллажах при помощи тельфера или мостового крана с перемещением до 50 м.

<a id="p105482"></a>Состав звена


| <a id="p105483"></a>Слесарь-ремонтник 4-го разряда | <a id="p105484"></a>- 3 |
| --- | --- |
| <a id="p105485"></a>Стропальщик 3-го разряда | <a id="p105486"></a>- 1 |


<a id="p105487"></a>Норма времени (чел.-ч) на 10 труб - 0,24

<a id="p105488"></a>Примечание. На каждые 50 м перемещения 1 т труб сверх первых 50 м, к норме времени добавлять 0,1.


##### <a id="p105489"></a>4.2.13. Замер длины труб всех конструкций и размеров


<a id="p105490"></a>Содержание работы

<a id="p105491"></a>Замерить рулеткой длину трубы и записать мелом.

<a id="p105492"></a>Состав звена


| <a id="p105493"></a>Слесарь-ремонтник 2-го разряда | <a id="p105494"></a>- 2 |
| --- | --- |
| <a id="p105495"></a>Норма времени (чел.-ч) на 10 труб | <a id="p105496"></a>- 0,24 |


##### <a id="p105497"></a>4.2.14. Перемещение труб всех типов тельфером или мостовым краном


<a id="p105498"></a>Содержание работы

<a id="p105499"></a>Захватить трубы стропами или клещами; поднять трубы, переместить на расстояние до 50 метров и уложить на стеллаж; освободить трубу от стропа или клещей; возвратить тельфер на площадку.

<a id="p105500"></a>Состав звена


| <a id="p105501"></a>Стропальщик 4-го разряда | <a id="p105502"></a>- 1 |
| --- | --- |
| <a id="p105503"></a>Стропальщик 3-го разряда | <a id="p105504"></a>- 1 |


<a id="p105505"></a>Норма времени (чел.-ч) на 1 т груза - 0,17

<a id="p105506"></a>Примечание. На каждые 50 м перемещения 1 т труб сверх первых 50 м к норме времени добавлять 0,1.


##### <a id="p105507"></a>4.2.15. Перекатывание труб


<a id="p105508"></a>Содержание работы

<a id="p105509"></a>Перекатить трубу с машины на стеллаж; перекатить трубу по стеллажу на расстояние до 10 м; уложить трубу на место; вернуться обратно.

<a id="p105510"></a>Состав звена


| <a id="p105511"></a>Слесарь-ремонтник 2-го разряда | <a id="p105512"></a>- 2 |
| --- | --- |
| <a id="p105513"></a>Норма времени (чел.-ч) на 1 т труб | <a id="p105514"></a>- 0,14 |


<a id="p105515"></a>Примечание. На каждые 10 м перекатывания 1 т сверх 10 м к норме времени добавлять 0,06.


##### <a id="p105516"></a>4.2.16. Промывание и смазывание резьбы труб, колец и ниппелей


<a id="p105517"></a>Содержание работы

<a id="p105518"></a>Очистить резьбу от грязи и ржавчины; промыть и смазать резьбу трубы, кольца, ниппеля.

<a id="p105519"></a>Состав звена

<a id="p105520"></a>Слесарь-ремонтник 2-го разряда - 1

<div align="center">

<a id="p105521"></a>Таблица 4.55

<a id="p105522"></a>НОРМА ШТУЧНОГО ВРЕМЕНИ НА 10 РЕЗЬБ, ЧЕЛ.-Ч

</div>


<table>
<colgroup><col width="54%"><col width="23%"><col width="23%"></colgroup>
<tr><td rowspan="2"><a id="p105523"></a>Степень загрязнения резьбы</td><td colspan="2"><a id="p105524"></a>Диаметры изделия, мм</td></tr>
<tr><td><a id="p105525"></a>73 - 219</td><td><a id="p105526"></a>245 - 508</td></tr>
<tr><td><a id="p105527"></a>Обычная загрязненность</td><td><a id="p105528"></a>0,13</td><td><a id="p105529"></a>0,25</td></tr>
<tr><td><a id="p105530"></a>Сильная загрязненность или заржавленность</td><td><a id="p105531"></a>0,39</td><td><a id="p105532"></a>0,64</td></tr>
</table>


##### <a id="p105533"></a>4.2.17. Промывание канала трубы водой


<a id="p105534"></a>Содержание работы

<div align="center">

<a id="p105535"></a>Промыть внутренний канал трубы водой.

<a id="p105536"></a>Состав звена

<a id="p105537"></a>Слесарь-ремонтник 2-го разряда - 1

<a id="p105538"></a>Норма времени (чел.-ч) на промывку 10 бурильных<br>
или обсадных труб всех типоразмеров - 0,42

</div>


##### <a id="p105539"></a>4.2.18. Отпаривание бурильных труб


<div align="center">

<a id="p105540"></a>Содержание работы

</div>


<a id="p105541"></a>Подать трубу механизированным способом на стеллаж; отпарить трубу паром из шланга; убрать трубу.

<div align="center">

<a id="p105542"></a>Состав звена

<a id="p105543"></a>Слесарь-ремонтник 2-го разряда - 1

<a id="p105544"></a>Норма времени (чел.-ч) - 0,13

</div>


<div align="center">

<a id="p105545"></a>Приложение 1

<a id="p105546"></a>ПОПРАВКИ К НОРМАМ ВРЕМЕНИ НА ОТКЛОНЕНИЕ<br>
ВИДА ИЛИ РАЗМЕРА ЗАГОТОВКИ

<a id="p105547"></a>I. Чугун НВ = 180 - 200

1. <a id="p105548"></a>Наружное точение

</div>


<table>
<colgroup><col width="11%"><col width="10%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="8%"></colgroup>
<tr><td rowspan="3"><a id="p105549"></a>Диаметр обработки, мм</td><td rowspan="3"><a id="p105550"></a>Глубина резания, мм</td><td colspan="8"><a id="p105551"></a>Время на проход обрабатываемой поверхности, мин.</td><td rowspan="3"><a id="p105552"></a>N поправки</td></tr>
<tr><td colspan="8"><a id="p105553"></a>Длина, мм</td></tr>
<tr><td><a id="p105554"></a>100</td><td><a id="p105555"></a>200</td><td><a id="p105556"></a>300</td><td><a id="p105557"></a>400</td><td><a id="p105558"></a>500</td><td><a id="p105559"></a>600</td><td><a id="p105560"></a>700</td><td><a id="p105561"></a>800</td></tr>
<tr><td><a id="p105562"></a>100</td><td><a id="p105563"></a>2 - 5</td><td><a id="p105564"></a>1,0</td><td><a id="p105565"></a>1,8</td><td><a id="p105566"></a>2,6</td><td><a id="p105567"></a>4,4</td><td><a id="p105568"></a>-</td><td><a id="p105569"></a>-</td><td><a id="p105570"></a>-</td><td><a id="p105571"></a>-</td><td><a id="p105572"></a>1</td></tr>
<tr><td rowspan="2"><a id="p105573"></a>150</td><td><a id="p105574"></a>2 - 5</td><td><a id="p105575"></a>1,4</td><td><a id="p105576"></a>2,6</td><td><a id="p105577"></a>3,6</td><td><a id="p105578"></a>4,5</td><td><a id="p105579"></a>6,0</td><td><a id="p105580"></a>-</td><td><a id="p105581"></a>-</td><td><a id="p105582"></a>-</td><td><a id="p105583"></a>2</td></tr>
<tr><td><a id="p105584"></a>6</td><td><a id="p105585"></a>1,6</td><td><a id="p105586"></a>3,1</td><td><a id="p105587"></a>4,5</td><td><a id="p105588"></a>5,7</td><td><a id="p105589"></a>6,8</td><td><a id="p105590"></a>-</td><td><a id="p105591"></a>-</td><td><a id="p105592"></a>-</td><td><a id="p105593"></a>3</td></tr>
<tr><td rowspan="2"><a id="p105594"></a>200</td><td><a id="p105595"></a>4</td><td><a id="p105596"></a>1,7</td><td><a id="p105597"></a>3,3</td><td><a id="p105598"></a>4,8</td><td><a id="p105599"></a>6,2</td><td><a id="p105600"></a>7,0</td><td><a id="p105601"></a>7,8</td><td><a id="p105602"></a>-</td><td><a id="p105603"></a>-</td><td><a id="p105604"></a>4</td></tr>
<tr><td><a id="p105605"></a>6</td><td><a id="p105606"></a>1,8</td><td><a id="p105607"></a>3,5</td><td><a id="p105608"></a>5,3</td><td><a id="p105609"></a>6,8</td><td><a id="p105610"></a>7,7</td><td><a id="p105611"></a>8,5</td><td><a id="p105612"></a>-</td><td><a id="p105613"></a>-</td><td><a id="p105614"></a>5</td></tr>
<tr><td rowspan="2"><a id="p105615"></a>250</td><td><a id="p105616"></a>4</td><td><a id="p105617"></a>1,8</td><td><a id="p105618"></a>3,8</td><td><a id="p105619"></a>5,7</td><td><a id="p105620"></a>7,4</td><td><a id="p105621"></a>8,4</td><td><a id="p105622"></a>9,4</td><td><a id="p105623"></a>10</td><td><a id="p105624"></a>12</td><td><a id="p105625"></a>6</td></tr>
<tr><td><a id="p105626"></a>6</td><td><a id="p105627"></a>2,0</td><td><a id="p105628"></a>4,1</td><td><a id="p105629"></a>6,2</td><td><a id="p105630"></a>8,2</td><td><a id="p105631"></a>9,3</td><td><a id="p105632"></a>10,0</td><td><a id="p105633"></a>12</td><td><a id="p105634"></a>13</td><td><a id="p105635"></a>7</td></tr>
<tr><td rowspan="2"><a id="p105636"></a>300</td><td><a id="p105637"></a>5</td><td><a id="p105638"></a>1,9</td><td><a id="p105639"></a>3,6</td><td><a id="p105640"></a>5,8</td><td><a id="p105641"></a>7,5</td><td><a id="p105642"></a>9,2</td><td><a id="p105643"></a>11,0</td><td><a id="p105644"></a>13</td><td><a id="p105645"></a>15</td><td><a id="p105646"></a>8</td></tr>
<tr><td><a id="p105647"></a>8</td><td><a id="p105648"></a>2,0</td><td><a id="p105649"></a>4,1</td><td><a id="p105650"></a>6,2</td><td><a id="p105651"></a>8,2</td><td><a id="p105652"></a>10,0</td><td><a id="p105653"></a>12,0</td><td><a id="p105654"></a>14</td><td><a id="p105655"></a>16</td><td><a id="p105656"></a>9</td></tr>
<tr><td rowspan="2"><a id="p105657"></a>350</td><td><a id="p105658"></a>5</td><td><a id="p105659"></a>2,2</td><td><a id="p105660"></a>4,5</td><td><a id="p105661"></a>7,0</td><td><a id="p105662"></a>9,1</td><td><a id="p105663"></a>11,0</td><td><a id="p105664"></a>14,0</td><td><a id="p105665"></a>16</td><td><a id="p105666"></a>18</td><td><a id="p105667"></a>10</td></tr>
<tr><td><a id="p105668"></a>8</td><td><a id="p105669"></a>2,3</td><td><a id="p105670"></a>4,8</td><td><a id="p105671"></a>7,5</td><td><a id="p105672"></a>10,0</td><td><a id="p105673"></a>12,0</td><td><a id="p105674"></a>15,0</td><td><a id="p105675"></a>18</td><td><a id="p105676"></a>20</td><td><a id="p105677"></a>11</td></tr>
<tr><td rowspan="2"><a id="p105678"></a>400</td><td><a id="p105679"></a>5</td><td><a id="p105680"></a>2,5</td><td><a id="p105681"></a>5,3</td><td><a id="p105682"></a>8,3</td><td><a id="p105683"></a>11,0</td><td><a id="p105684"></a>14,0</td><td><a id="p105685"></a>17,0</td><td><a id="p105686"></a>20</td><td><a id="p105687"></a>22</td><td><a id="p105688"></a>12</td></tr>
<tr><td><a id="p105689"></a>8</td><td><a id="p105690"></a>2,6</td><td><a id="p105691"></a>5,7</td><td><a id="p105692"></a>9,2</td><td><a id="p105693"></a>12,0</td><td><a id="p105694"></a>16,0</td><td><a id="p105695"></a>19,0</td><td><a id="p105696"></a>22</td><td><a id="p105697"></a>25</td><td><a id="p105698"></a>13</td></tr>
</table>


<div align="center">

2. <a id="p105699"></a>Отрезка (чугун)

</div>


<table>
<colgroup><col width="13%"><col width="18%"><col width="23%"><col width="13%"><col width="13%"><col width="13%"><col width="8%"></colgroup>
<tr><td colspan="2"><a id="p105700"></a>Сплошные заготовки</td><td colspan="4"><a id="p105701"></a>Заготовки с отверстием</td><td rowspan="4"><a id="p105702"></a>N поправки</td></tr>
<tr><td rowspan="3"><a id="p105703"></a>Диаметр обработки, мм</td><td rowspan="3"><a id="p105704"></a>Время на проход, мин.</td><td rowspan="3"><a id="p105705"></a>Диаметр обработки, мм</td><td colspan="3"><a id="p105706"></a>Время на проход, мин.</td></tr>
<tr><td colspan="3"><a id="p105707"></a>Толщина стенки, мм</td></tr>
<tr><td><a id="p105708"></a>50</td><td><a id="p105709"></a>80</td><td><a id="p105710"></a>100</td></tr>
<tr><td><a id="p105711"></a>40</td><td><a id="p105712"></a>1,1</td><td><a id="p105713"></a>100</td><td><a id="p105714"></a>1,6</td><td><a id="p105715"></a>-</td><td><a id="p105716"></a>-</td><td><a id="p105717"></a>1</td></tr>
<tr><td><a id="p105718"></a>80</td><td><a id="p105719"></a>1,9</td><td><a id="p105720"></a>150</td><td><a id="p105721"></a>2,4</td><td><a id="p105722"></a>3,7</td><td><a id="p105723"></a>-</td><td><a id="p105724"></a>2</td></tr>
<tr><td><a id="p105725"></a>100</td><td><a id="p105726"></a>3,0</td><td><a id="p105727"></a>200</td><td><a id="p105728"></a>3,9</td><td><a id="p105729"></a>6,1</td><td><a id="p105730"></a>-</td><td><a id="p105731"></a>3</td></tr>
<tr><td></td><td></td><td><a id="p105732"></a>250</td><td><a id="p105733"></a>5,3</td><td><a id="p105734"></a>7,4</td><td><a id="p105735"></a>9,2</td><td><a id="p105736"></a>4</td></tr>
<tr><td></td><td></td><td><a id="p105737"></a>300</td><td><a id="p105738"></a>6,4</td><td><a id="p105739"></a>9,3</td><td><a id="p105740"></a>12,0</td><td><a id="p105741"></a>5</td></tr>
<tr><td></td><td></td><td><a id="p105742"></a>350</td><td><a id="p105743"></a>6,7</td><td><a id="p105744"></a>9,7</td><td><a id="p105745"></a>13,0</td><td><a id="p105746"></a>6</td></tr>
<tr><td></td><td></td><td><a id="p105747"></a>400</td><td><a id="p105748"></a>9,6</td><td><a id="p105749"></a>12,0</td><td><a id="p105750"></a>16,0</td><td><a id="p105751"></a>7</td></tr>
</table>


<div align="center">

3. <a id="p105752"></a>Сверление и рассверливание отверстий (чугун)

</div>


<table>
<colgroup><col width="11%"><col width="7%"><col width="7%"><col width="8%"><col width="10%"><col width="19%"><col width="7%"><col width="7%"><col width="7%"><col width="8%"><col width="7%"></colgroup>
<tr><td rowspan="4"><a id="p105753"></a>Диаметр сверла, мм</td><td colspan="4"><a id="p105754"></a>Сверление</td><td colspan="5"><a id="p105755"></a>Расверливание</td><td rowspan="4"><a id="p105756"></a>N поправки</td></tr>
<tr><td colspan="3"><a id="p105757"></a>время, мин.</td><td rowspan="3"><a id="p105758"></a>Диаметр сверла, мм</td><td rowspan="3"><a id="p105759"></a>Диаметр имеющегося отверстия, мм</td><td colspan="4"><a id="p105760"></a>время, мин.</td></tr>
<tr><td colspan="3"><a id="p105761"></a>длина, мм</td><td colspan="4"><a id="p105762"></a>длина отверстия, мм</td></tr>
<tr><td><a id="p105763"></a>100</td><td><a id="p105764"></a>150</td><td><a id="p105765"></a>200</td><td><a id="p105766"></a>50</td><td><a id="p105767"></a>100</td><td><a id="p105768"></a>150</td><td><a id="p105769"></a>200</td></tr>
<tr><td><a id="p105770"></a>20</td><td><a id="p105771"></a>1,3</td><td><a id="p105772"></a>2,7</td><td><a id="p105773"></a>3,9</td><td><a id="p105774"></a>25</td><td><a id="p105775"></a>10 - 15</td><td><a id="p105776"></a>1,0</td><td><a id="p105777"></a>1,4</td><td><a id="p105778"></a>1,5</td><td><a id="p105779"></a>2,0</td><td><a id="p105780"></a>1</td></tr>
<tr><td><a id="p105781"></a>25</td><td><a id="p105782"></a>1,9</td><td><a id="p105783"></a>3,8</td><td><a id="p105784"></a>6,0</td><td><a id="p105785"></a>30</td><td><a id="p105786"></a>10 - 20</td><td><a id="p105787"></a>1,0</td><td><a id="p105788"></a>1,4</td><td><a id="p105789"></a>1,8</td><td><a id="p105790"></a>2,2</td><td><a id="p105791"></a>2</td></tr>
<tr><td><a id="p105792"></a>30</td><td><a id="p105793"></a>2,4</td><td><a id="p105794"></a>5,0</td><td><a id="p105795"></a>7,3</td><td><a id="p105796"></a>40</td><td><a id="p105797"></a>15 - 30</td><td><a id="p105798"></a>1,2</td><td><a id="p105799"></a>1,7</td><td><a id="p105800"></a>2,2</td><td><a id="p105801"></a>2,7</td><td><a id="p105802"></a>3</td></tr>
<tr><td></td><td></td><td></td><td></td><td><a id="p105803"></a>50</td><td><a id="p105804"></a>20 - 30</td><td><a id="p105805"></a>1,6</td><td><a id="p105806"></a>2,6</td><td><a id="p105807"></a>3,5</td><td><a id="p105808"></a>4,3</td><td><a id="p105809"></a>4</td></tr>
<tr><td></td><td></td><td></td><td></td><td><a id="p105810"></a>60</td><td><a id="p105811"></a>30</td><td><a id="p105812"></a>1,9</td><td><a id="p105813"></a>3,2</td><td><a id="p105814"></a>4,4</td><td><a id="p105815"></a>5,5</td><td><a id="p105816"></a>5</td></tr>
</table>


<div align="center">

4. <a id="p105817"></a>Растачивание отверстий резцом<br>
в консольной оправе и без нее (чугун)

</div>


<table>
<colgroup><col width="15%"><col width="13%"><col width="22%"><col width="22%"><col width="22%"><col width="7%"></colgroup>
<tr><td rowspan="3"><a id="p105818"></a>Диаметр обработки, мм</td><td rowspan="3"><a id="p105819"></a>Глубина резания, мм</td><td colspan="3"><a id="p105820"></a>Время на проход обрабатываемой поверхности, мин.</td><td rowspan="3"><a id="p105821"></a>N поправки</td></tr>
<tr><td colspan="3"><a id="p105822"></a>Длина, мм</td></tr>
<tr><td><a id="p105823"></a>100</td><td><a id="p105824"></a>200</td><td><a id="p105825"></a>250</td></tr>
<tr><td><a id="p105826"></a>100</td><td><a id="p105827"></a>2 - 6</td><td><a id="p105828"></a>2,2</td><td><a id="p105829"></a>3,1</td><td><a id="p105830"></a>3,8</td><td><a id="p105831"></a>1</td></tr>
<tr><td rowspan="2"><a id="p105832"></a>150</td><td><a id="p105833"></a>3 - 4</td><td><a id="p105834"></a>2,5</td><td><a id="p105835"></a>3,8</td><td><a id="p105836"></a>4,6</td><td><a id="p105837"></a>2</td></tr>
<tr><td><a id="p105838"></a>5 - 6</td><td><a id="p105839"></a>2,7</td><td><a id="p105840"></a>4,3</td><td><a id="p105841"></a>5,3</td><td><a id="p105842"></a>3</td></tr>
<tr><td rowspan="2"><a id="p105843"></a>200</td><td><a id="p105844"></a>3 - 4</td><td><a id="p105845"></a>2,8</td><td><a id="p105846"></a>4,6</td><td><a id="p105847"></a>5,5</td><td><a id="p105848"></a>4</td></tr>
<tr><td><a id="p105849"></a>5 - 6</td><td><a id="p105850"></a>3,0</td><td><a id="p105851"></a>5,3</td><td><a id="p105852"></a>6,5</td><td><a id="p105853"></a>5</td></tr>
<tr><td rowspan="2"><a id="p105854"></a>250</td><td><a id="p105855"></a>3 - 4</td><td><a id="p105856"></a>2,8</td><td><a id="p105857"></a>5,1</td><td><a id="p105858"></a>6,2</td><td><a id="p105859"></a>6</td></tr>
<tr><td><a id="p105860"></a>5 - 6</td><td><a id="p105861"></a>3,3</td><td><a id="p105862"></a>6,0</td><td><a id="p105863"></a>7,5</td><td><a id="p105864"></a>7</td></tr>
</table>


<div align="center">

5. <a id="p105865"></a>Поправочные коэффициенты на время обработки<br>
для измененных условий работы в зависимости<br>
от твердости чугуна (НВ)

</div>


<table>
<colgroup><col width="34%"><col width="22%"><col width="22%"><col width="22%"></colgroup>
<tr><td><a id="p105866"></a>НВ</td><td><a id="p105867"></a>До 220</td><td colspan="2"><a id="p105868"></a>Свыше 220</td></tr>
<tr><td><a id="p105869"></a>Длина обработки, мм</td><td><a id="p105870"></a>-</td><td><a id="p105871"></a>До 10</td><td><a id="p105872"></a>Свыше 10</td></tr>
<tr><td><a id="p105873"></a>Коэффициент</td><td><a id="p105874"></a>1,0</td><td><a id="p105875"></a>1,1</td><td><a id="p105876"></a>1,25</td></tr>
</table>


<div align="center">

<a id="p105877"></a>II. Сталь $\sigma_{\text{в}} = 60 - 75\text{кгс}/\text{см}^{2}$ 

1. <a id="p105878"></a>Наружное точение

</div>


<table>
<colgroup><col width="11%"><col width="10%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="6%"><col width="10%"></colgroup>
<tr><td rowspan="3"><a id="p105879"></a>Диаметр обработки, мм</td><td rowspan="3"><a id="p105880"></a>Глубина резания, мм</td><td colspan="12"><a id="p105881"></a>Время на проход обрабатываемой поверхности, мин.</td><td rowspan="3"><a id="p105882"></a>N поправки</td></tr>
<tr><td colspan="12"><a id="p105883"></a>Длина, мм</td></tr>
<tr><td><a id="p105884"></a>100</td><td><a id="p105885"></a>200</td><td><a id="p105886"></a>300</td><td><a id="p105887"></a>400</td><td><a id="p105888"></a>500</td><td><a id="p105889"></a>600</td><td><a id="p105890"></a>700</td><td><a id="p105891"></a>800</td><td><a id="p105892"></a>900</td><td><a id="p105893"></a>1100</td><td><a id="p105894"></a>1300</td><td><a id="p105895"></a>1500</td></tr>
<tr><td><a id="p105896"></a>75</td><td><a id="p105897"></a>2 - 4</td><td><a id="p105898"></a>0,9</td><td><a id="p105899"></a>1,5</td><td><a id="p105900"></a>1,8</td><td><a id="p105901"></a>2,4</td><td><a id="p105902"></a>2,8</td><td><a id="p105903"></a>4,0</td><td><a id="p105904"></a>4,5</td><td><a id="p105905"></a>4,8</td><td><a id="p105906"></a>-</td><td><a id="p105907"></a>-</td><td><a id="p105908"></a>-</td><td><a id="p105909"></a>-</td><td><a id="p105910"></a>1</td></tr>
<tr><td rowspan="2"><a id="p105911"></a>125</td><td><a id="p105912"></a>2 - 5</td><td><a id="p105913"></a>1,2</td><td><a id="p105914"></a>2,2</td><td><a id="p105915"></a>3,0</td><td><a id="p105916"></a>3,7</td><td><a id="p105917"></a>4,2</td><td><a id="p105918"></a>5,2</td><td><a id="p105919"></a>5,9</td><td><a id="p105920"></a>6,4</td><td><a id="p105921"></a>7,0</td><td><a id="p105922"></a>8</td><td><a id="p105923"></a>11</td><td><a id="p105924"></a>-</td><td><a id="p105925"></a>2</td></tr>
<tr><td><a id="p105926"></a>6</td><td><a id="p105927"></a>1,5</td><td><a id="p105928"></a>2,8</td><td><a id="p105929"></a>3,9</td><td><a id="p105930"></a>4,9</td><td><a id="p105931"></a>5,9</td><td><a id="p105932"></a>7,3</td><td><a id="p105933"></a>8,3</td><td><a id="p105934"></a>9,3</td><td><a id="p105935"></a>10,0</td><td><a id="p105936"></a>12</td><td><a id="p105937"></a>15</td><td><a id="p105938"></a>-</td><td><a id="p105939"></a>3</td></tr>
<tr><td rowspan="2"><a id="p105940"></a>150</td><td><a id="p105941"></a>3 - 5</td><td><a id="p105942"></a>1,4</td><td><a id="p105943"></a>2,6</td><td><a id="p105944"></a>3,8</td><td><a id="p105945"></a>4,8</td><td><a id="p105946"></a>5,6</td><td><a id="p105947"></a>6,8</td><td><a id="p105948"></a>7,8</td><td><a id="p105949"></a>8,7</td><td><a id="p105950"></a>9,6</td><td><a id="p105951"></a>11</td><td><a id="p105952"></a>14</td><td><a id="p105953"></a>16</td><td><a id="p105954"></a>4</td></tr>
<tr><td><a id="p105955"></a>6</td><td><a id="p105956"></a>1,8</td><td><a id="p105957"></a>3,5</td><td><a id="p105958"></a>5,1</td><td><a id="p105959"></a>6,5</td><td><a id="p105960"></a>8,0</td><td><a id="p105961"></a>9,8</td><td><a id="p105962"></a>11,0</td><td><a id="p105963"></a>13,0</td><td><a id="p105964"></a>14,0</td><td><a id="p105965"></a>16</td><td><a id="p105966"></a>20</td><td><a id="p105967"></a>22</td><td><a id="p105968"></a>5</td></tr>
<tr><td rowspan="2"><a id="p105969"></a>200</td><td><a id="p105970"></a>2 - 4</td><td><a id="p105971"></a>1,6</td><td><a id="p105972"></a>3,0</td><td><a id="p105973"></a>4,3</td><td><a id="p105974"></a>5,6</td><td><a id="p105975"></a>6,7</td><td><a id="p105976"></a>8,3</td><td><a id="p105977"></a>9,2</td><td><a id="p105978"></a>10,0</td><td><a id="p105979"></a>12,0</td><td><a id="p105980"></a>14</td><td><a id="p105981"></a>18</td><td><a id="p105982"></a>20</td><td><a id="p105983"></a>6</td></tr>
<tr><td><a id="p105984"></a>5 - 6</td><td><a id="p105985"></a>1,8</td><td><a id="p105986"></a>3,7</td><td><a id="p105987"></a>5,4</td><td><a id="p105988"></a>7,1</td><td><a id="p105989"></a>8,7</td><td><a id="p105990"></a>11,0</td><td><a id="p105991"></a>12,0</td><td><a id="p105992"></a>14,0</td><td><a id="p105993"></a>18,0</td><td><a id="p105994"></a>20</td><td><a id="p105995"></a>25</td><td><a id="p105996"></a>29</td><td><a id="p105997"></a>7</td></tr>
<tr><td rowspan="2"><a id="p105998"></a>250</td><td><a id="p105999"></a>3 - 4</td><td><a id="p106000"></a>1,8</td><td><a id="p106001"></a>3,6</td><td><a id="p106002"></a>5,2</td><td><a id="p106003"></a>7,0</td><td><a id="p106004"></a>8,7</td><td><a id="p106005"></a>11,0</td><td><a id="p106006"></a>12,0</td><td><a id="p106007"></a>14,0</td><td><a id="p106008"></a>15,0</td><td><a id="p106009"></a>17</td><td><a id="p106010"></a>22</td><td><a id="p106011"></a>24</td><td><a id="p106012"></a>8</td></tr>
<tr><td><a id="p106013"></a>5 - 6</td><td><a id="p106014"></a>2,3</td><td><a id="p106015"></a>4,8</td><td><a id="p106016"></a>7,4</td><td><a id="p106017"></a>9,8</td><td><a id="p106018"></a>12,0</td><td><a id="p106019"></a>15,0</td><td><a id="p106020"></a>17,0</td><td><a id="p106021"></a>19,0</td><td><a id="p106022"></a>22,0</td><td><a id="p106023"></a>25</td><td><a id="p106024"></a>31</td><td><a id="p106025"></a>36</td><td><a id="p106026"></a>9</td></tr>
<tr><td rowspan="2"><a id="p106027"></a>300</td><td><a id="p106028"></a>4</td><td><a id="p106029"></a>2,0</td><td><a id="p106030"></a>4,0</td><td><a id="p106031"></a>6,0</td><td><a id="p106032"></a>7,8</td><td><a id="p106033"></a>9,6</td><td><a id="p106034"></a>12,0</td><td><a id="p106035"></a>14,0</td><td><a id="p106036"></a>16,0</td><td><a id="p106037"></a>-</td><td><a id="p106038"></a>-</td><td><a id="p106039"></a>-</td><td><a id="p106040"></a>-</td><td><a id="p106041"></a>10</td></tr>
<tr><td><a id="p106042"></a>6</td><td><a id="p106043"></a>2,4</td><td><a id="p106044"></a>5,2</td><td><a id="p106045"></a>8,2</td><td><a id="p106046"></a>11,0</td><td><a id="p106047"></a>14,0</td><td><a id="p106048"></a>17,0</td><td><a id="p106049"></a>20,0</td><td><a id="p106050"></a>22,0</td><td><a id="p106051"></a>-</td><td><a id="p106052"></a>-</td><td><a id="p106053"></a>-</td><td><a id="p106054"></a>-</td><td><a id="p106055"></a>11</td></tr>
<tr><td rowspan="2"><a id="p106056"></a>350</td><td><a id="p106057"></a>5</td><td><a id="p106058"></a>2,2</td><td><a id="p106059"></a>4,7</td><td><a id="p106060"></a>7,2</td><td><a id="p106061"></a>9,4</td><td><a id="p106062"></a>12,0</td><td><a id="p106063"></a>14,0</td><td><a id="p106064"></a>17,0</td><td><a id="p106065"></a>19,0</td><td><a id="p106066"></a>-</td><td><a id="p106067"></a>-</td><td><a id="p106068"></a>-</td><td><a id="p106069"></a>-</td><td><a id="p106070"></a>12</td></tr>
<tr><td><a id="p106071"></a>7</td><td><a id="p106072"></a>2,8</td><td><a id="p106073"></a>6,3</td><td><a id="p106074"></a>10,0</td><td><a id="p106075"></a>14,0</td><td><a id="p106076"></a>17,0</td><td><a id="p106077"></a>21,0</td><td><a id="p106078"></a>25,0</td><td><a id="p106079"></a>28,0</td><td><a id="p106080"></a>-</td><td><a id="p106081"></a>-</td><td><a id="p106082"></a>-</td><td><a id="p106083"></a>-</td><td><a id="p106084"></a>13</td></tr>
<tr><td rowspan="2"><a id="p106085"></a>400</td><td><a id="p106086"></a>5</td><td><a id="p106087"></a>2,5</td><td><a id="p106088"></a>5,5</td><td><a id="p106089"></a>8,7</td><td><a id="p106090"></a>12,0</td><td><a id="p106091"></a>14,0</td><td><a id="p106092"></a>18,0</td><td><a id="p106093"></a>20,0</td><td><a id="p106094"></a>24,0</td><td><a id="p106095"></a>-</td><td><a id="p106096"></a>-</td><td><a id="p106097"></a>-</td><td><a id="p106098"></a>-</td><td><a id="p106099"></a>14</td></tr>
<tr><td><a id="p106100"></a>7</td><td><a id="p106101"></a>3,3</td><td><a id="p106102"></a>7,6</td><td><a id="p106103"></a>12,0</td><td><a id="p106104"></a>17,0</td><td><a id="p106105"></a>21,0</td><td><a id="p106106"></a>26,0</td><td><a id="p106107"></a>30,0</td><td><a id="p106108"></a>35,0</td><td><a id="p106109"></a>-</td><td><a id="p106110"></a>-</td><td><a id="p106111"></a>-</td><td><a id="p106112"></a>-</td><td><a id="p106113"></a>15</td></tr>
</table>


<div align="center">

2. <a id="p106114"></a>Отрезка (сталь)

</div>


<table>
<colgroup><col width="15%"><col width="14%"><col width="14%"><col width="8%"><col width="9%"><col width="9%"><col width="8%"><col width="9%"><col width="12%"></colgroup>
<tr><td colspan="2"><a id="p106115"></a>Сплошные заготовки</td><td colspan="6"><a id="p106116"></a>Заготовка с отверстиями и трубы</td><td rowspan="4"><a id="p106117"></a>N поправки</td></tr>
<tr><td rowspan="3"><a id="p106118"></a>Диаметр обработки, мм</td><td rowspan="3"><a id="p106119"></a>Время на проход, мин.</td><td rowspan="3"><a id="p106120"></a>Диаметр обработки, мм</td><td colspan="5"><a id="p106121"></a>Время на проход, мин.</td></tr>
<tr><td colspan="5"><a id="p106122"></a>Толщина стенки, мм</td></tr>
<tr><td><a id="p106123"></a>20</td><td><a id="p106124"></a>40</td><td><a id="p106125"></a>60</td><td><a id="p106126"></a>80</td><td><a id="p106127"></a>100</td></tr>
<tr><td><a id="p106128"></a>50</td><td><a id="p106129"></a>1,0</td><td><a id="p106130"></a>100</td><td><a id="p106131"></a>1,2</td><td><a id="p106132"></a>1,5</td><td><a id="p106133"></a>-</td><td><a id="p106134"></a>-</td><td><a id="p106135"></a>-</td><td><a id="p106136"></a>1</td></tr>
<tr><td><a id="p106137"></a>80</td><td><a id="p106138"></a>1,7</td><td><a id="p106139"></a>150</td><td><a id="p106140"></a>1,5</td><td><a id="p106141"></a>2,2</td><td><a id="p106142"></a>3,0</td><td><a id="p106143"></a>-</td><td><a id="p106144"></a>-</td><td><a id="p106145"></a>2</td></tr>
<tr><td><a id="p106146"></a>100</td><td><a id="p106147"></a>2,5</td><td><a id="p106148"></a>200</td><td><a id="p106149"></a>1,8</td><td><a id="p106150"></a>2,8</td><td><a id="p106151"></a>4,0</td><td><a id="p106152"></a>5,2</td><td><a id="p106153"></a>-</td><td><a id="p106154"></a>3</td></tr>
<tr><td></td><td></td><td><a id="p106155"></a>250</td><td><a id="p106156"></a>2,0</td><td><a id="p106157"></a>3,6</td><td><a id="p106158"></a>5,0</td><td><a id="p106159"></a>6,4</td><td><a id="p106160"></a>8,3</td><td><a id="p106161"></a>4</td></tr>
<tr><td></td><td></td><td><a id="p106162"></a>300</td><td><a id="p106163"></a>2,4</td><td><a id="p106164"></a>4,2</td><td><a id="p106165"></a>5,8</td><td><a id="p106166"></a>7,6</td><td><a id="p106167"></a>9,3</td><td><a id="p106168"></a>5</td></tr>
<tr><td></td><td></td><td><a id="p106169"></a>350</td><td><a id="p106170"></a>2,7</td><td><a id="p106171"></a>4,8</td><td><a id="p106172"></a>6,6</td><td><a id="p106173"></a>8,6</td><td><a id="p106174"></a>10,0</td><td><a id="p106175"></a>6</td></tr>
<tr><td></td><td></td><td><a id="p106176"></a>400</td><td><a id="p106177"></a>3,1</td><td><a id="p106178"></a>6,0</td><td><a id="p106179"></a>8,2</td><td><a id="p106180"></a>10,0</td><td><a id="p106181"></a>13,0</td><td><a id="p106182"></a>7</td></tr>
</table>


<div align="center">

3. <a id="p106183"></a>Сверление и рассверливание отверстий (сталь)

</div>


<table>
<colgroup><col width="11%"><col width="6%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"><col width="16%"><col width="6%"><col width="8%"><col width="6%"><col width="7%"><col width="6%"></colgroup>
<tr><td colspan="5"><a id="p106184"></a>Сверление</td><td colspan="6"><a id="p106185"></a>Рассверливание</td><td rowspan="4"><a id="p106186"></a>N правки</td></tr>
<tr><td rowspan="3"><a id="p106187"></a>Диаметр сверла, мм</td><td colspan="4"><a id="p106188"></a>время, мин.</td><td colspan="2"><a id="p106189"></a>Диаметр, мм</td><td colspan="4"><a id="p106190"></a>время, мин.</td></tr>
<tr><td colspan="4"><a id="p106191"></a>длина, мм</td><td rowspan="2"><a id="p106192"></a>сверла</td><td rowspan="2"><a id="p106193"></a>имеющегося отверстия</td><td colspan="4"><a id="p106194"></a>длина, мм</td></tr>
<tr><td><a id="p106195"></a>50</td><td><a id="p106196"></a>100</td><td><a id="p106197"></a>150</td><td><a id="p106198"></a>200</td><td><a id="p106199"></a>50</td><td><a id="p106200"></a>100</td><td><a id="p106201"></a>150</td><td><a id="p106202"></a>200</td></tr>
<tr><td><a id="p106203"></a>10</td><td><a id="p106204"></a>1,0</td><td><a id="p106205"></a>2,0</td><td><a id="p106206"></a>3,6</td><td><a id="p106207"></a>5,6</td><td><a id="p106208"></a>25</td><td><a id="p106209"></a>10 - 15</td><td><a id="p106210"></a>1,0</td><td><a id="p106211"></a>1,6</td><td><a id="p106212"></a>2,3</td><td><a id="p106213"></a>2,6</td><td><a id="p106214"></a>1</td></tr>
<tr><td><a id="p106215"></a>20</td><td><a id="p106216"></a>1,2</td><td><a id="p106217"></a>2,4</td><td><a id="p106218"></a>3,7</td><td><a id="p106219"></a>5,3</td><td><a id="p106220"></a>30</td><td><a id="p106221"></a>10 - 20</td><td><a id="p106222"></a>1,1</td><td><a id="p106223"></a>1,8</td><td><a id="p106224"></a>2,6</td><td><a id="p106225"></a>3,3</td><td><a id="p106226"></a>2</td></tr>
<tr><td><a id="p106227"></a>30</td><td><a id="p106228"></a>1,6</td><td><a id="p106229"></a>3,0</td><td><a id="p106230"></a>4,7</td><td><a id="p106231"></a>6,1</td><td><a id="p106232"></a>40</td><td><a id="p106233"></a>15 - 20</td><td><a id="p106234"></a>1,4</td><td><a id="p106235"></a>2,6</td><td><a id="p106236"></a>3,8</td><td><a id="p106237"></a>4,8</td><td><a id="p106238"></a>3</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p106239"></a>30</td><td><a id="p106240"></a>1,2</td><td><a id="p106241"></a>2,0</td><td><a id="p106242"></a>2,9</td><td><a id="p106243"></a>3,6</td><td><a id="p106244"></a>4</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td><a id="p106245"></a>50</td><td><a id="p106246"></a>20</td><td><a id="p106247"></a>2,1</td><td><a id="p106248"></a>4,0</td><td><a id="p106249"></a>6,2</td><td><a id="p106250"></a>7,9</td><td><a id="p106251"></a>5</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td></td><td><a id="p106252"></a>30</td><td><a id="p106253"></a>1,7</td><td><a id="p106254"></a>2,9</td><td><a id="p106255"></a>4,3</td><td><a id="p106256"></a>5,4</td><td><a id="p106257"></a>6</td></tr>
<tr><td></td><td></td><td></td><td></td><td></td><td><a id="p106258"></a>60</td><td><a id="p106259"></a>30</td><td><a id="p106260"></a>2,4</td><td><a id="p106261"></a>4,9</td><td><a id="p106262"></a>7,5</td><td><a id="p106263"></a>9,9</td><td><a id="p106264"></a>7</td></tr>
</table>


<div align="center">

4. <a id="p106265"></a>Растачивание отверстий резцом<br>
с оправкой и без нее (сталь)

</div>


<table>
<colgroup><col width="21%"><col width="24%"><col width="24%"><col width="24%"><col width="7%"></colgroup>
<tr><td rowspan="3"><a id="p106266"></a>Диаметр сборки, мм</td><td colspan="3"><a id="p106267"></a>Время на проход обрабатываемой поверхности, мин.</td><td rowspan="3"><a id="p106268"></a>N поправки</td></tr>
<tr><td colspan="3"><a id="p106269"></a>Длина, мм</td></tr>
<tr><td><a id="p106270"></a>100</td><td><a id="p106271"></a>200</td><td><a id="p106272"></a>300</td></tr>
<tr><td><a id="p106273"></a>100</td><td><a id="p106274"></a>2,1</td><td><a id="p106275"></a>3,0</td><td><a id="p106276"></a>3,6</td><td><a id="p106277"></a>1</td></tr>
<tr><td><a id="p106278"></a>150</td><td><a id="p106279"></a>2,6</td><td><a id="p106280"></a>4,0</td><td><a id="p106281"></a>4,8</td><td><a id="p106282"></a>2</td></tr>
<tr><td><a id="p106283"></a>250</td><td><a id="p106284"></a>3,0</td><td><a id="p106285"></a>5,0</td><td><a id="p106286"></a>6,2</td><td><a id="p106287"></a>3</td></tr>
</table>


<div align="center">

5. <a id="p106288"></a>Поправочные коэффициенты на время обработки<br>
для измененных условий работы в зависимости<br>
от предела прочности $(\sigma_{\text{в}})$ 

</div>


<table>
<colgroup><col width="33%"><col width="14%"><col width="13%"><col width="12%"><col width="14%"><col width="14%"></colgroup>
<tr><td><a id="p106289"></a>$\sigma_{\text{в}}$</td><td colspan="2"><a id="p106290"></a>До 60</td><td><a id="p106291"></a>60 - 70</td><td colspan="2"><a id="p106292"></a>Свыше 75</td></tr>
<tr><td><a id="p106293"></a>Длительность обработки</td><td><a id="p106294"></a>До 10</td><td><a id="p106295"></a>Свыше 10</td><td><a id="p106296"></a>-</td><td><a id="p106297"></a>До 10</td><td><a id="p106298"></a>Свыше 10</td></tr>
<tr><td><a id="p106299"></a>Коэффициент</td><td><a id="p106300"></a>0,9</td><td><a id="p106301"></a>0,8</td><td><a id="p106302"></a>1,0</td><td><a id="p106303"></a>1,1</td><td><a id="p106304"></a>1,25</td></tr>
</table>


## <a id="p106305"></a>Приложение 2


### <a id="p106306"></a>ТАБЛИЦА ПЕРЕВОДА МИНУТ В ДОЛИ ЧАСА


| <a id="p106307"></a>Минуты | <a id="p106308"></a>Доли часа | <a id="p106309"></a>Минуты | <a id="p106310"></a>Доли часа | <a id="p106311"></a>Минуты | <a id="p106312"></a>Доли часа | <a id="p106313"></a>Минуты | <a id="p106314"></a>Доли часа | <a id="p106315"></a>Минуты | <a id="p106316"></a>Доли часа |
| --- | --- | --- | --- | --- | --- | --- | --- | --- | --- |
| <a id="p106317"></a>1 | <a id="p106318"></a>0,02 | <a id="p106319"></a>13 | <a id="p106320"></a>0,22 | <a id="p106321"></a>25 | <a id="p106322"></a>0,42 | <a id="p106323"></a>37 | <a id="p106324"></a>0,2 | <a id="p106325"></a>49 | <a id="p106326"></a>0,82 |
| <a id="p106327"></a>2 | <a id="p106328"></a>0,03 | <a id="p106329"></a>14 | <a id="p106330"></a>0,23 | <a id="p106331"></a>26 | <a id="p106332"></a>0,43 | <a id="p106333"></a>38 | <a id="p106334"></a>0,63 | <a id="p106335"></a>50 | <a id="p106336"></a>0,83 |
| <a id="p106337"></a>3 | <a id="p106338"></a>0,05 | <a id="p106339"></a>15 | <a id="p106340"></a>0,25 | <a id="p106341"></a>27 | <a id="p106342"></a>0,45 | <a id="p106343"></a>39 | <a id="p106344"></a>0,65 | <a id="p106345"></a>51 | <a id="p106346"></a>0,85 |
| <a id="p106347"></a>4 | <a id="p106348"></a>0,07 | <a id="p106349"></a>16 | <a id="p106350"></a>0,27 | <a id="p106351"></a>28 | <a id="p106352"></a>0,47 | <a id="p106353"></a>40 | <a id="p106354"></a>0,67 | <a id="p106355"></a>52 | <a id="p106356"></a>0,87 |
| <a id="p106357"></a>5 | <a id="p106358"></a>0,08 | <a id="p106359"></a>17 | <a id="p106360"></a>0,28 | <a id="p106361"></a>29 | <a id="p106362"></a>0,48 | <a id="p106363"></a>41 | <a id="p106364"></a>0,68 | <a id="p106365"></a>53 | <a id="p106366"></a>0,88 |
| <a id="p106367"></a>6 | <a id="p106368"></a>0,10 | <a id="p106369"></a>18 | <a id="p106370"></a>0,30 | <a id="p106371"></a>30 | <a id="p106372"></a>0,50 | <a id="p106373"></a>42 | <a id="p106374"></a>0,70 | <a id="p106375"></a>54 | <a id="p106376"></a>0,90 |
| <a id="p106377"></a>7 | <a id="p106378"></a>0,12 | <a id="p106379"></a>19 | <a id="p106380"></a>0,32 | <a id="p106381"></a>31 | <a id="p106382"></a>0,52 | <a id="p106383"></a>43 | <a id="p106384"></a>0,72 | <a id="p106385"></a>55 | <a id="p106386"></a>0,92 |
| <a id="p106387"></a>8 | <a id="p106388"></a>0,13 | <a id="p106389"></a>20 | <a id="p106390"></a>0,33 | <a id="p106391"></a>32 | <a id="p106392"></a>0,53 | <a id="p106393"></a>44 | <a id="p106394"></a>0,73 | <a id="p106395"></a>56 | <a id="p106396"></a>0,93 |
| <a id="p106397"></a>9 | <a id="p106398"></a>0,15 | <a id="p106399"></a>21 | <a id="p106400"></a>0,35 | <a id="p106401"></a>33 | <a id="p106402"></a>0,55 | <a id="p106403"></a>45 | <a id="p106404"></a>0,75 | <a id="p106405"></a>57 | <a id="p106406"></a>0,85 |
| <a id="p106407"></a>10 | <a id="p106408"></a>0,17 | <a id="p106409"></a>22 | <a id="p106410"></a>0,37 | <a id="p106411"></a>34 | <a id="p106412"></a>0,57 | <a id="p106413"></a>46 | <a id="p106414"></a>0,77 | <a id="p106415"></a>58 | <a id="p106416"></a>0,97 |
| <a id="p106417"></a>11 | <a id="p106418"></a>0,18 | <a id="p106419"></a>23 | <a id="p106420"></a>0,38 | <a id="p106421"></a>35 | <a id="p106422"></a>0,58 | <a id="p106423"></a>47 | <a id="p106424"></a>0,78 | <a id="p106425"></a>59 | <a id="p106426"></a>0,98 |
| <a id="p106427"></a>12 | <a id="p106428"></a>0,20 | <a id="p106429"></a>24 | <a id="p106430"></a>0,40 | <a id="p106431"></a>36 | <a id="p106432"></a>0,60 | <a id="p106433"></a>48 | <a id="p106434"></a>0,80 | <a id="p106435"></a>60 | <a id="p106436"></a>1,00 |


### <a id="p106437"></a>ТАБЛИЦА ПЕРЕВОДА ДОЛЕЙ ЧАСА В МИНУТЫ


| <a id="p106438"></a>Доли часа | <a id="p106439"></a>Минуты | <a id="p106440"></a>Доли часа | <a id="p106441"></a>Минуты | <a id="p106442"></a>Доли часа | <a id="p106443"></a>Минуты | <a id="p106444"></a>Доли часа | <a id="p106445"></a>Минуты | <a id="p106446"></a>Доли часа | <a id="p106447"></a>Минуты |
| --- | --- | --- | --- | --- | --- | --- | --- | --- | --- |
| <a id="p106448"></a>0,01 | <a id="p106449"></a>0,6 | <a id="p106450"></a>0,21 | <a id="p106451"></a>12,6 | <a id="p106452"></a>0,41 | <a id="p106453"></a>24,6 | <a id="p106454"></a>0,61 | <a id="p106455"></a>36,6 | <a id="p106456"></a>0,81 | <a id="p106457"></a>48,6 |
| <a id="p106458"></a>0,02 | <a id="p106459"></a>1,2 | <a id="p106460"></a>0,22 | <a id="p106461"></a>13,2 | <a id="p106462"></a>0,42 | <a id="p106463"></a>25,2 | <a id="p106464"></a>0,62 | <a id="p106465"></a>37,2 | <a id="p106466"></a>0,82 | <a id="p106467"></a>49,2 |
| <a id="p106468"></a>0,03 | <a id="p106469"></a>1,8 | <a id="p106470"></a>0,23 | <a id="p106471"></a>13,8 | <a id="p106472"></a>0,43 | <a id="p106473"></a>25,8 | <a id="p106474"></a>0,63 | <a id="p106475"></a>37,8 | <a id="p106476"></a>0,83 | <a id="p106477"></a>49,8 |
| <a id="p106478"></a>0,04 | <a id="p106479"></a>2,4 | <a id="p106480"></a>0,24 | <a id="p106481"></a>14,4 | <a id="p106482"></a>0,44 | <a id="p106483"></a>26,4 | <a id="p106484"></a>0,64 | <a id="p106485"></a>38,4 | <a id="p106486"></a>0,84 | <a id="p106487"></a>50,4 |
| <a id="p106488"></a>0,05 | <a id="p106489"></a>3,0 | <a id="p106490"></a>0,25 | <a id="p106491"></a>15,0 | <a id="p106492"></a>0,45 | <a id="p106493"></a>27,0 | <a id="p106494"></a>0,65 | <a id="p106495"></a>39,0 | <a id="p106496"></a>0,85 | <a id="p106497"></a>51,0 |
| <a id="p106498"></a>0,06 | <a id="p106499"></a>3,6 | <a id="p106500"></a>0,26 | <a id="p106501"></a>15,6 | <a id="p106502"></a>0,46 | <a id="p106503"></a>27,6 | <a id="p106504"></a>0,66 | <a id="p106505"></a>39,6 | <a id="p106506"></a>0,86 | <a id="p106507"></a>51,6 |
| <a id="p106508"></a>0,07 | <a id="p106509"></a>4,2 | <a id="p106510"></a>0,27 | <a id="p106511"></a>16,2 | <a id="p106512"></a>0,47 | <a id="p106513"></a>28,2 | <a id="p106514"></a>0,67 | <a id="p106515"></a>40,2 | <a id="p106516"></a>0,87 | <a id="p106517"></a>52,2 |
| <a id="p106518"></a>0,08 | <a id="p106519"></a>4,8 | <a id="p106520"></a>0,28 | <a id="p106521"></a>16,8 | <a id="p106522"></a>0,48 | <a id="p106523"></a>28,8 | <a id="p106524"></a>0,68 | <a id="p106525"></a>40,8 | <a id="p106526"></a>0,88 | <a id="p106527"></a>52,8 |
| <a id="p106528"></a>0,09 | <a id="p106529"></a>5,4 | <a id="p106530"></a>0,29 | <a id="p106531"></a>17,4 | <a id="p106532"></a>0,49 | <a id="p106533"></a>29,4 | <a id="p106534"></a>0,69 | <a id="p106535"></a>41,4 | <a id="p106536"></a>0,89 | <a id="p106537"></a>53,4 |
| <a id="p106538"></a>0,10 | <a id="p106539"></a>6,0 | <a id="p106540"></a>0,30 | <a id="p106541"></a>18,0 | <a id="p106542"></a>0,50 | <a id="p106543"></a>30,0 | <a id="p106544"></a>0,70 | <a id="p106545"></a>42,0 | <a id="p106546"></a>0,90 | <a id="p106547"></a>54,0 |
| <a id="p106548"></a>0,11 | <a id="p106549"></a>6,6 | <a id="p106550"></a>0,31 | <a id="p106551"></a>18,6 | <a id="p106552"></a>0,51 | <a id="p106553"></a>30,6 | <a id="p106554"></a>0,71 | <a id="p106555"></a>42,6 | <a id="p106556"></a>0,91 | <a id="p106557"></a>54,6 |
| <a id="p106558"></a>0,12 | <a id="p106559"></a>7,2 | <a id="p106560"></a>0,32 | <a id="p106561"></a>19,2 | <a id="p106562"></a>0,52 | <a id="p106563"></a>31,2 | <a id="p106564"></a>0,72 | <a id="p106565"></a>43,2 | <a id="p106566"></a>0,92 | <a id="p106567"></a>55,2 |
| <a id="p106568"></a>0,13 | <a id="p106569"></a>7,8 | <a id="p106570"></a>0,33 | <a id="p106571"></a>19,8 | <a id="p106572"></a>0,53 | <a id="p106573"></a>31,8 | <a id="p106574"></a>0,73 | <a id="p106575"></a>43,8 | <a id="p106576"></a>0,93 | <a id="p106577"></a>55,8 |
| <a id="p106578"></a>0,14 | <a id="p106579"></a>8,4 | <a id="p106580"></a>0,34 | <a id="p106581"></a>20,4 | <a id="p106582"></a>0,54 | <a id="p106583"></a>32,4 | <a id="p106584"></a>0,74 | <a id="p106585"></a>44,4 | <a id="p106586"></a>0,94 | <a id="p106587"></a>56,4 |
| <a id="p106588"></a>0,15 | <a id="p106589"></a>9,0 | <a id="p106590"></a>0,35 | <a id="p106591"></a>21,0 | <a id="p106592"></a>0,55 | <a id="p106593"></a>33,0 | <a id="p106594"></a>0,75 | <a id="p106595"></a>45,0 | <a id="p106596"></a>0,95 | <a id="p106597"></a>57,0 |
| <a id="p106598"></a>0,16 | <a id="p106599"></a>9,6 | <a id="p106600"></a>0,36 | <a id="p106601"></a>21,6 | <a id="p106602"></a>0,56 | <a id="p106603"></a>33,6 | <a id="p106604"></a>0,76 | <a id="p106605"></a>45,6 | <a id="p106606"></a>0,96 | <a id="p106607"></a>57,6 |
| <a id="p106608"></a>0,17 | <a id="p106609"></a>10,2 | <a id="p106610"></a>0,37 | <a id="p106611"></a>22,2 | <a id="p106612"></a>0,57 | <a id="p106613"></a>34,2 | <a id="p106614"></a>0,77 | <a id="p106615"></a>46,2 | <a id="p106616"></a>0,97 | <a id="p106617"></a>58,2 |
| <a id="p106618"></a>0,18 | <a id="p106619"></a>10,8 | <a id="p106620"></a>0,38 | <a id="p106621"></a>22,8 | <a id="p106622"></a>0,58 | <a id="p106623"></a>34,8 | <a id="p106624"></a>0,78 | <a id="p106625"></a>46,8 | <a id="p106626"></a>0,98 | <a id="p106627"></a>58,8 |
| <a id="p106628"></a>0,19 | <a id="p106629"></a>11,4 | <a id="p106630"></a>0,39 | <a id="p106631"></a>23,4 | <a id="p106632"></a>0,59 | <a id="p106633"></a>35,4 | <a id="p106634"></a>0,79 | <a id="p106635"></a>47,4 | <a id="p106636"></a>0,99 | <a id="p106637"></a>59,4 |
| <a id="p106638"></a>0,20 | <a id="p106639"></a>12,0 | <a id="p106640"></a>0,40 | <a id="p106641"></a>24,0 | <a id="p106642"></a>0,60 | <a id="p106643"></a>36,0 | <a id="p106644"></a>0,80 | <a id="p106645"></a>48,0 | <a id="p106646"></a>1,0 | <a id="p106647"></a>60,0 |


<a id="p106648"></a>

---