---
title: "\"Нормативы времени на производство железобетонных изделий и конструкций на заводах сборного железобетона. Работы, выполняемые на агрегатно-поточных и конвейерных линиях\""
issuer: "Государственный комитет СССР по труду и социальным вопросам"
status: действует
canonical: "https://bukva.ai/docs/normativy-vremeni-na-proizvodstvo"
---

## "Нормативы времени на производство железобетонных изделий и конструкций на заводах сборного железобетона. Работы, выполняемые на агрегатно-поточных и конвейерных линиях"

# "Нормативы времени на производство железобетонных изделий и конструкций на заводах сборного железобетона. Работы, выполняемые на агрегатно-поточных и конвейерных линиях"

(утв. Госкомтрудом СССР)


<div align="right">

<a id="p100001"></a>Утверждены<br>
Центральным бюро<br>
нормативов по труду<br>
при Научно-исследовательском<br>
институте труда<br>
Государственного комитета СССР<br>
по труду и социальным вопросам

</div>


### <a id="p100002"></a>НОРМАТИВЫ ВРЕМЕНИ

<div align="center">

**НА ПРОИЗВОДСТВО ЖЕЛЕЗОБЕТОННЫХ ИЗДЕЛИЙ И КОНСТРУКЦИЙ**<br>
**НА ЗАВОДАХ СБОРНОГО ЖЕЛЕЗОБЕТОНА. РАБОТЫ, ВЫПОЛНЯЕМЫЕ**<br>
**НА АГРЕГАТНО-ПОТОЧНЫХ И КОНВЕЙЕРНЫХ ЛИНИЯХ**

</div>


<a id="p100003"></a>Сборник содержит пооперационные нормативы времени на производство железобетонных изделий и конструкций на агрегатно-поточных и конвейерных линиях и включает в себя следующие работы: работа у камер тепловлажностной обработки изделий; распалубка, подготовка и сборка форм; арматурные работы; формование изделий; транспортно-складские работы.
<a id="p100004"></a>Нормативы времени утверждены Центральным бюро нормативов по труду при Научно-исследовательском институте труда Государственного комитета СССР по труду и социальным вопросам.
<a id="p100005"></a>Сборник разработан лабораторией нормирования труда в промышленности и на транспорте Центра по научной организации труда Минпромстроя СССР под методическим руководством Центрального бюро нормативов по труду и при участии нормативно-исследовательских организаций и предприятий Министерства промышленного строительства СССР, Министерства строительства предприятий тяжелой индустрии СССР, Министерства строительства СССР, Министерства сельского строительства СССР, Министерства энергетики и электрификации СССР, Главленстройматериалов.
<a id="p100006"></a>Сборник рекомендуется для применения на всех предприятиях сборного железобетона независимо от их ведомственной подчиненности.


### <a id="p100007"></a>I. ОБЩАЯ ЧАСТЬ


1. <a id="p100008"></a>Нормативы времени на производство железобетонных изделий рекомендуются для применения на всех предприятиях сборного железобетона независимо от их ведомственного подчинения.
2. <a id="p100009"></a>В основу разработки настоящих нормативов положены следующие материалы:
<a id="p100010"></a>а) фотохронометражные наблюдения;
<a id="p100011"></a>б) технические характеристики используемого оборудования;
<a id="p100012"></a>в) технические расчеты;
<a id="p100013"></a>г) результаты анализа организации труда и мероприятия по ее совершенствованию.
3. <a id="p100014"></a>Нормативы времени указаны в сборнике на измеритель (изделие) для агрегатно-поточного производства в человеко-минутах, для конвейерного - в минутах.
4. <a id="p100015"></a>Нормативы времени разработаны с учетом:
- <a id="p100016"></a>оснащения рабочих мест необходимым инструментом и оборудованием применительно к характеру выполняемой работы;
- <a id="p100017"></a>полного использования производственных мощностей оборудования и применения наиболее рациональных технологических процессов;
- <a id="p100018"></a>выпуска продукции, отвечающей требованиям действующих ГОСТов, технологических условий, стандартов и технологических инструкций;
- <a id="p100019"></a>использования в работе сырья и материалов, соответствующих техническим условиям;
- <a id="p100020"></a>соблюдения нормальных условий труда, предусмотренных правилами по технике безопасности и промышленной санитарии;
- <a id="p100021"></a>выполнения работы рабочими соответствующей квалификации.
5. <a id="p100022"></a>Наименование профессий и разряды работ указаны в соответствии с действующим Единым тарифно-квалификационным справочником работ и профессий рабочих, вып. 42 по разделу "Производство железобетонных и бетонных изделий и конструкций", утвержденному постановлением Государственного комитета Совета министров СССР по вопросам труда и заработной платы от 21 марта 1969 г. N 114 и согласованному с ЦК профсоюза рабочих строительства и промышленности строительных материалов; вып. 1 по разделу "Профессии рабочих, общие для всех отраслей народного хозяйства", утвержденному постановлением Государственного комитета Совета Министров СССР по вопросам труда и заработной платы от 14 января 1969 г. N 24, вып. 43 по разделу "Производство теплоизоляционных материалов", утвержденному постановлением Государственного комитета Совета Министров СССР по вопросам труда и заработной платы от 4 марта 1969 г. и вып. 3 по разделу "Строительные, монтажные и ремонтно-строительные работы", согласованному с ВЦСПС и утвержденному постановлением Государственного комитета Совета Министров СССР по вопросам труда и заработной платы и Госстроя СССР от 28 января 1969 г. N 8/34.
<a id="p100023"></a>Если в дальнейшем будут вноситься поправки в Единый тарифно-квалификационный справочник, наименования профессий, разряды работ, указанные в "Нормативах...", должны соответственно изменяться.
6. <a id="p100024"></a>Выполнение работ рабочими не тех разрядов, которые предусмотрены ЕТКС, не является основанием для каких-либо изменений нормативов времени.
7. <a id="p100025"></a>Приведенные в сборнике пределы числовых показателей (длина и вес изделий, объем бетона, площадь формы и т.д.), в которых указано "до", следует понимать включительно.
8. <a id="p100026"></a>На работы, не предусмотренные настоящим сборником, устанавливаются местные нормативы методами технического нормирования.
9. <a id="p100027"></a>В содержании работ перечислены наиболее характерные элементы операций. Элементы, являющиеся неотъемлемой частью данной операции, но не приведенные в содержании работ, особой оплате не подлежат.
10. <a id="p100028"></a>До введения нормативов необходимо привести организационно-технические условия в цехах и на производственных участках в соответствие с запроектированными в нормах и осуществить производственный инструктаж рабочих.
11. <a id="p100029"></a>При внедрении на предприятиях более прогрессивной, чем это предусмотрено в настоящих нормативах, организации производства, труда, технологии изготовления железобетонных изделий, оборудования и т.п., способствующих повышению производительности труда рабочих, следует разрабатывать методом технического нормирования и вводить в установленном порядке местные нормы, соответствующие более высокой производительности труда.
12. <a id="p100030"></a>Затраты времени на подготовительно-заключительную работу, обслуживание рабочего места, технологические перерывы, отдых и личные надобности приведены в нормативной части сборника.
13. <a id="p100031"></a>В настоящем сборнике нормативы времени рассчитаны на серийный выпуск продукции не более шести типоразмеров на одной виброплощадке в течение месяца.
<a id="p100032"></a>При массовом выпуске изделий одного типоразмера на специализированных поточно-агрегатных линиях к нормативам времени на работу виброплощадок, на ручные, машинно-ручные работы следует применять коэффициент 0,9.
<a id="p100033"></a>При мелкосерийном производстве к нормативам времени следует применять коэффициенты:
- <a id="p100034"></a>при выпуске в течение месяца на одной виброплощадке 7 - 10 типоразмеров - 1,1;
- <a id="p100035"></a>при выпуске в течение месяца на одной виброплощадке 11 - 15 типоразмеров - 1,15;
- <a id="p100036"></a>при выпуске в течение месяца на одной виброплощадке 16 - 25 типоразмеров - 1,25.
14. <a id="p100037"></a>В некоторых параграфах сборника изделия (и соответственно формы) подразделяются по своей конфигурации на две группы: сложные и простые.
<a id="p100038"></a>Сложными следует считать изделия, имеющие проемы, выемки, пазы, неправильные сечения, вкладыши, боковые закладные и т.д. Например, колонны с консолями, электротехнические и сантехнические блоки и панели, перемычки, плиты козырьки, плиты входа и т.д.
<a id="p100039"></a>К изделиям простой конфигурации следует относить изделия плоской прямоугольной формы с ровной поверхностью, без проемов и вкладышей (фундаменты, плоские плиты, настилы и плиты перекрытий и т.д.).
15. <a id="p100040"></a>В нормативах времени перемещение грузов краном предусмотрено на расстояние до 20 м. При перемещении грузов на расстояние более 20 м следует добавлять время в соответствии с [§ 45](#p102267) настоящего сборника.
16. <a id="p100041"></a>Затраты времени крановщиков, занятых на перемещении изделий, форм, арматуры, других грузов, в нормативах времени не предусмотрены, ручное управление кранами, тельферами и кран-балками учтено.
17. <a id="p100042"></a>Нормы времени на производство железобетонных изделий и конструкций на агрегатно-поточных линиях рассчитываются по формуле:

<a id="p100043"></a> $\text{Н}_{\text{вр}} = \text{Т}_{\text{оп}}(1 + \frac{L_{\text{п}.\text{з}} + L_{\text{об}} + L_{\text{от}.\text{л}} + L_{\text{о}.\text{т}}}{100}),$ 

<a id="p100044"></a>где Нвр - норма времени на производство единицы изделия, чел.-мин.;
<a id="p100045"></a>Tоп - оперативное время, чел.-мин.;
<a id="p100046"></a>Lп.з - время на подготовительно-заключительную работу в процентах от оперативного;
<a id="p100047"></a>Lоб - время на обслуживание рабочего места в процентах от оперативного времени;
<a id="p100048"></a>Lо.т - время перерывов, обусловленных установленной технологией и организаций производства в процентах от оперативного времени;
<a id="p100049"></a>Lот.л - время на отдых и личные надобности в процентах от оперативного.
18. <a id="p100050"></a>Нормы времени рабочих на изготовление единицы изделия на конвейерных линиях рассчитываются по формуле:

<a id="p100051"></a>*Нвр1 = Нвр x Ч,*

<a id="p100052"></a>*где Нвр - нормы времени формовочной машины на единицу продукции;*
<a id="p100053"></a>*Ч - численность рабочих, входящих в бригаду.*

<a id="p100054"></a> $\text{Н}_{\text{вр}} = \frac{\text{Т}_{\text{см}}}{\text{Н}_{\text{в}}} ,\text{мин}.,$ 

<a id="p100055"></a>*где Tсм - продолжительность рабочей смены, мин.;*
<a id="p100056"></a>*Нв - норма выработки бригады (звена) рабочих, обслуживающих формовочную машину.*

<a id="p100057"></a> $\text{Н}_{\text{в}} = \frac{\text{Т}_{\text{см}}\text{×}K}{t_{1} + t_{2} + ... + t_{n}} ,\text{формовагонеток в смену},$ 

<a id="p100058"></a>*где K - коэффициент производительного использования формовочной машины в течение смены;*
<a id="p100059"></a>*t1, t2, ..., tn - пооперационные нормативы времени на работы формовочного поста, мин.*
<a id="p100060"></a>*19. В [приложении 1](#p102854) сборника приведены типовые нормы времени на изготовление отдельных наиболее распространенных деталей железобетонных изделий и конструкций, а также примеры их расчета по нормативам.*
20. <a id="p100061"></a>С введением настоящего сборника "Нормативы времени на производство железобетонных изделий и конструкций на заводах опорного железобетона. Работы, выполняемые на агрегатно-поточных и конвейерных линиях" (М., 1974 г.) отменяются.


### <a id="p100062"></a>ХАРАКТЕРИСТИКА ПРИМЕНЯЕМОГО ОБОРУДОВАНИЯ И ТЕХНОЛОГИЯ РАБОТЫ


<a id="p100063"></a>*Изготовление железобетонных изделий и конструкций производится по агрегатно-поточной и конвейерной схемам производств. Изделия и конструкции из бетона и железобетона изготавливаются в горизонтальных металлических формах с откидными бортами, винтовым или крючковым креплением, формы в зависимости от формуемых в них типоразмеров изделий имеют постоянные или объемные перегородки и вкладыши.*

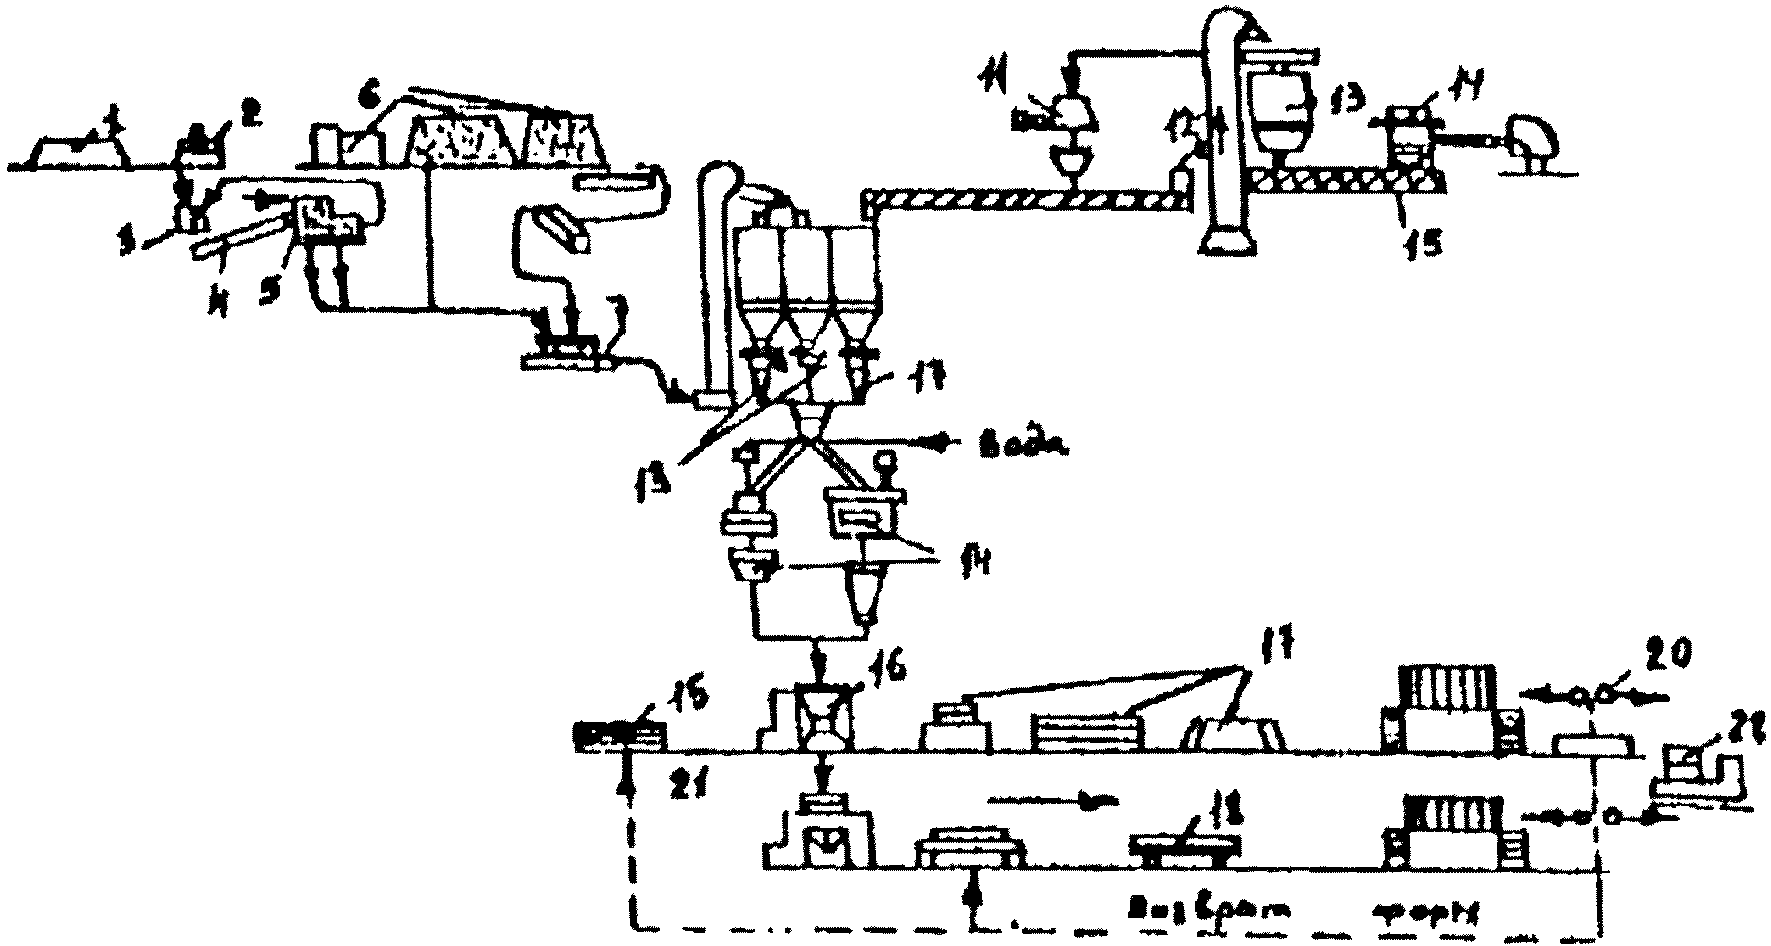
<a id="p100064"></a> *![Характеристика применяемого оборудования и технология работы](https://i.bukva.ai/LS3EZRCU/img_0.png)*

<a id="p100065"></a>*Рис. 1. Технологическая схема агрегатно-поточного*
*способа производства железобетонных изделий:*
*1 - гравий; 2 - щебень; 3 - смеситель;*
4 - ленточный транспортер; 5 - грохот; 6 - песок;
7 - склад заполнителей; 8 - осадительная камера с фильтром;
9 - элеватор; 10 - силос; 11 - вакуумный разгрузчик;
*12 - шнековый питатель; 13 - весовые дозаторы;*
*14 - бетономешалки; 15 - установки для натяжения арматуры*
*домкратом; 16 - бетоноукладчик; 17 - виброплощадки*
*с пустотообразователями; 18 - склад арматуры;*
*19 - ямные пропарочные камеры; 20 - мостовой кран;*
21 - место для распалубки форм; 22 - вагонетка

<div align="center">

для вывоза изделий на склад готовой продукции

</div>


<a id="p100066"></a>Форма должна быть герметичной для предотвращения вытекания цементного молока из бетонной смеси. Подготовка форм к формованию производится, как правило, на посту подготовки.
<a id="p100067"></a>*Выгруженное из пропарочных камер заформованное изделие, прошедшее термообработку, подается краном на пост подготовки и устанавливается на нем.*
<a id="p100068"></a>*Изделие освобождается от опалубки, вынимается из формы и транспортируется в штабель готовой продукции. Освобожденная форма тщательно очищается от остатков бетона и смазывается специальной эмульсией.*
<a id="p100069"></a>*При подготовке форм для изготовления наружных стеновых панелей на поддон Формы укладывается ковровая керамика, т.е. мелкие неглазурованные плитки размером 20 x 20 или 40 x 40 мм, толщиной 2 - 4 мм, наклеенные водорастворимым клеем на бумажные рулоны или прямоугольные куски крафт-бумаги.*
<a id="p100070"></a>*Укладываемые коврики могут быть изготовлены из битой керамической плитки для получения мозаики типа "Брекчия", а также из цветной стеклянной крошки "Эрклез".*
<a id="p100071"></a>*Коврики раскладываются по заданному рисунку с небольшими зазорами для заливки цементного раствора, обеспечивающего надлежащее сцепление облицовочного слоя о изделием.*
<a id="p100072"></a>*По слою плиток на подкладках укладывается металлическая сетка, армирующая изделие.*

<div align="center">

<a id="p100073"></a>Арматура, укладываемая в формы, может быть сварной, предварительно напряженной, в виде отдельных элементов - плоских каркасов, включающих в себя все необходимые детали, сваренных (или связанных) между собой.

</div>

<a id="p100074"></a>В зависимости от размера и веса, арматура доставляется и укладывается в форму вручную или при помощи крана.
<a id="p100075"></a>Монтажные, подъемные петли и закладные детали привариваются к каркасу при его изготовлении или устанавливаются в форму и крепятся вязальной проволокой к каркасу непосредственно в Форме.
<a id="p100076"></a>В отдельных случаях петли и закладные детали вбиваются в бетон после его уплотнения.
<a id="p100077"></a>Для образования в изделии защитного слоя в форму под арматуру укладываются прокладки в виде кусочков застывшего бетона.
<a id="p100078"></a>*Подготовленная к формованию форма стропуется ручными стропами или автозахватом и краном подается на виброплощадку.*
<a id="p100079"></a>*Бетонная смесь укладывается в форму в необходимом количестве в один или несколько слоев из самоходного бетоноукладчика или переносного бункера. Для равномерного распределения бетонной смеси по форме на бетоноукладчике устанавливаются питатели, которые различаются по принципу их действия: поворотный вибролотковый питатель для выдачи бетонной смеси в определенные места (например, при формовании решетчатых форм), ленточный питатель, используемый для изделий большой ширины.*
<a id="p100080"></a>*Во многих случаях на бетоноукладчиках устанавливаются специальные навесные устройства для дополнительного уплотнения формуемого изделия сверху и заглаживания его верхней открытой поверхности.*
<a id="p100081"></a>*После укладки бетонной смеси в форму производится уплотнение на вибростоле путем вибрации.*
<a id="p100082"></a>*Форма должна быть надежно закреплена на время Формования, т.к. установлено, что при плохом закреплении формы снижается эффективность уплотнения бетонной смеси.*
<a id="p100083"></a>*Отделка поверхности свежезаформованных изделий производится затирочными машинами или заглаживающими устройствами, установленными на бетоноукладчиках.*
<a id="p100084"></a>*Свежезаформованное изделие транспортируется при помощи крана к камере пропаривания и устанавливается в нем.*
<a id="p100085"></a>*Термовлажностная обработка свежезаформованных изделий осуществляется, в основном, в камерах пропаривания ямного типа, и реже, в туннельных камерах.*
<a id="p100086"></a>*После достижения бетоном прочности в размерах 70% проектной, формы с изделиями, прошедшими термообработку, выгружаются из камер, устанавливаются на пост подготовки и процесс повторяется.*
<a id="p100087"></a>*Транспортные операции по перевозке изделий, форм, арматуры, контейнеров с отходами и т.п. осуществляются кранами с ручными крючковыми стропами или автозахватами типа траверсы инженера Меламеда.*
<a id="p100088"></a>*Все перечисленные операции технологического процесса изготовления железобетонных изделий и конструкций идентичны для агрегатно-поточной и конвейерной схем производства.*
<a id="p100089"></a>*Разница состоит в том, что при агрегатно-поточном производстве передвижение формы с одного поста на другой осуществляется с помощью кранов, а при конвейерном производстве формы, установленные на вагонетках, передвигаются приводом по рельсам или рольгангу.*
<a id="p100090"></a>*Конвейерный способ производства предполагает принудительный ритм перемещения формовагонеток, постоянные размеры которых обуславливают необходимость узкой специализации конвейерных линий. По технико-экономическим показателям конвейеры рассчитаны на массовый выпуск однотипных изделий. Наиболее характерными среди них являются пустотелые, предварительно напряженные панели и настилы перекрытий, панели наружных стен, вентиляционные блоки и блоки внутренних стен.*
<a id="p100091"></a>*Основное технологическое оборудование конвейерных линий представлено:*
<a id="p100092"></a>*- навивочными машинами для предварительного напряженного армирования изделий нагретыми стержнями;*
<a id="p100093"></a>*- формовочными машинами в комплекте с бетоноукладчиками с ленточными питателями, затирочными машинами (валковыми и дисковыми), пустотообразователями;*
<a id="p100094"></a>*- передаточными рольгангом или передаточной платформой для перемещения формовагонеток с формовочной линии к камерам пропаривания; тросовым приводом для перемещения формовагонеток по рабочим постам.*
<a id="p100095"></a>*Управление всеми механизмами осуществляется с дистанционного пульта управления.*
<a id="p100096"></a>*Формование изделий при конвейерном способе производится на формовагонетках.*
<a id="p100097"></a>*При выходе из пропарочных камер формовагонетка с готовым изделием по передаточным путям поступает на конвейерную линию формования, состоящую из отдельных технологических постов по характеру выполнения операции:*
- <a id="p100098"></a>пост подготовки форм - распалубка изделий, очистка, смазка формовагонетки, укладка, при формовании наружных панелей, облицовочных ковриков;

<div align="center">

<a id="p100099"></a>**- пост зарядки арматурой - укладка арматуры, крепление закладных деталей и монтажных петель, укладка бетонных или пластмассовых фиксаторов под арматуру;**

</div>

- <a id="p100100"></a>пост формования - укладка фактурного слоя (нижнего и верхнего), бетонной или керамзитобетонной смеси, разравнивание и уплотнение ее вибрацией;

<div align="center">

- <a id="p100101"></a>пост обработки поверхности изделий - заглаживание поверхности свежезаформованных изделий затирочной машиной и вручную.<br>
<a id="p100102"></a>По окончании формования изделия на вагонетке по передаточным путям поступают на рольганг (или подъемник) и далее в камеру. Одновременно с противоположной стороны туннеля выталкивается вагонетка с готовым изделием.
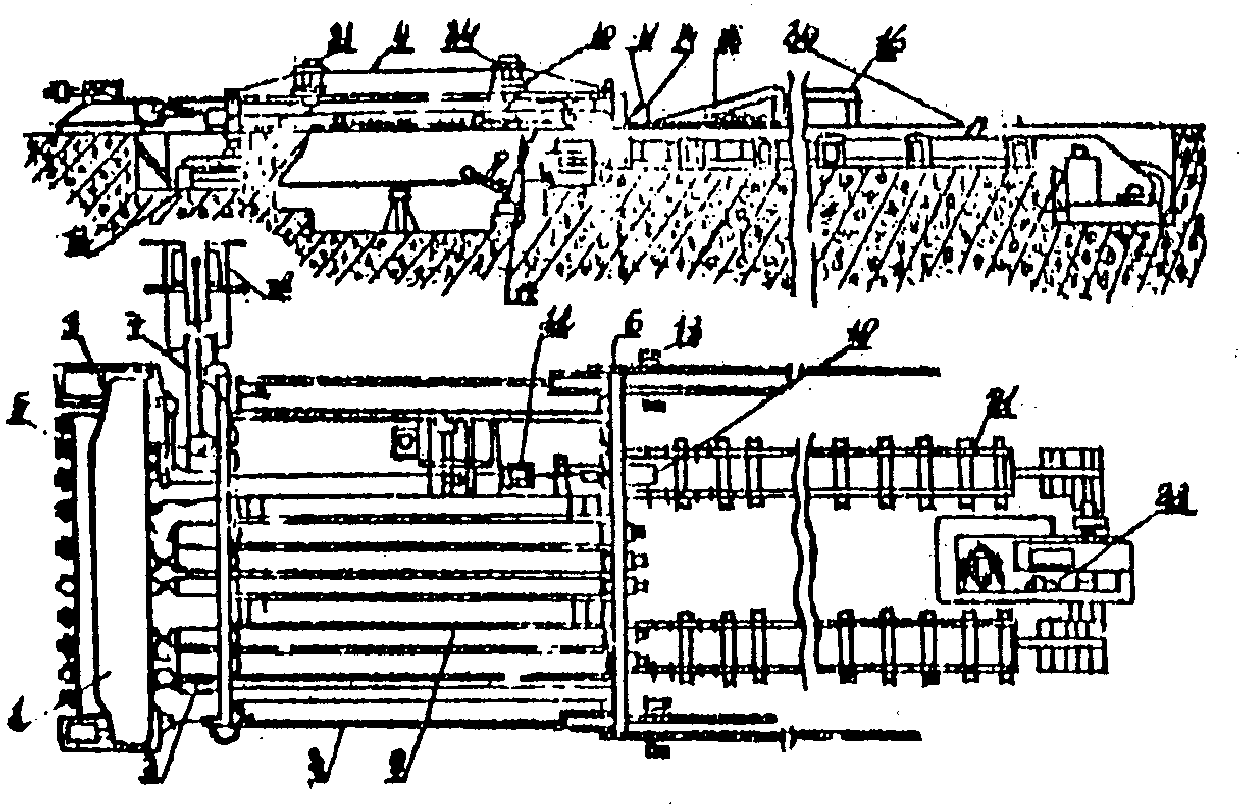
<a id="p100103"></a> ![Характеристика применяемого оборудования и технология работы](https://i.bukva.ai/LS3EZRCU/img_1.png) 

<a id="p100104"></a>Рис. 2. Схема формовочной машины для изготовления<br>
многопустотных панелей при конвейерном способе производства:<br>
1 - траверса; 2 - вибровкладыши; 3 - опоры;<br>
4 - пригрузочный щит; 5 - электродвигатели вибровкладышей;<br>
6 - передний поперечный борт; 7 - задний поперечный борт;<br>
8 - продольные борта; 9 - внутренние продольные борта (два);<br>
10 - колеса поперечных бортов; 11 - швеллеры;<br>
12 - гидравлические домкраты; 13, 20 - упоры; 14 - копиры;<br>
15 - <sub>16</sub> - ральон; 17 - поддерживающее устройство

</div>

для вибровкладышей; 18 - грузовая станция привода бортовой
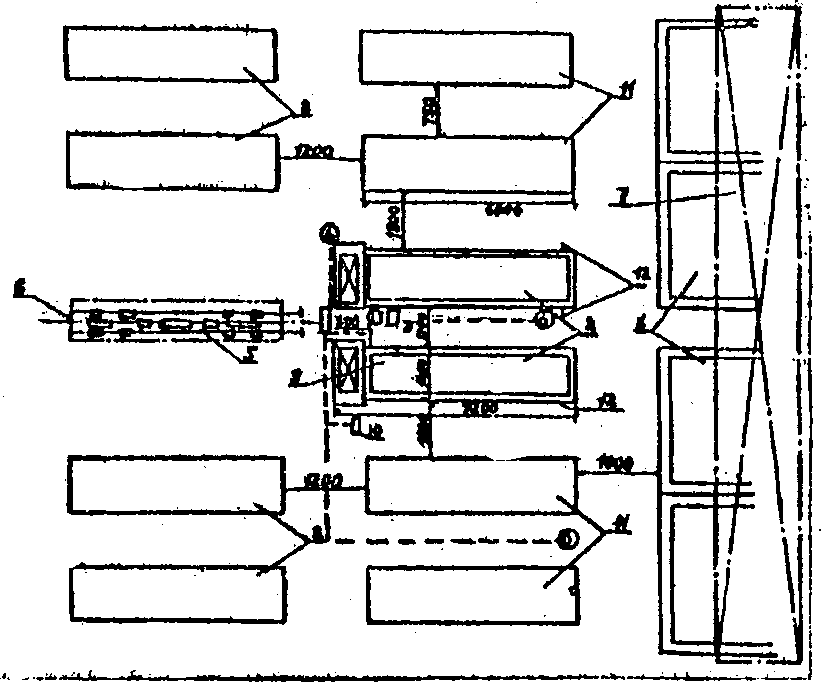
оснастки; 19 - каретки толкателей; 21 - тяговые цепи;
22 - натяжные устройства цепей; 23 - тормоз каретки;
24 - захваты щитка

<a id="p100105"></a>Виды и типы технологического оборудования, их основные технические данные приведены в [приложении 2](#p104294).


### <a id="p100106"></a>ОРГАНИЗАЦИЯ ТРУДА РАБОЧИХ ОСНОВНЫХ ПРОФЕССИЙ


#### <a id="p100107"></a>Организация труда формовщиков


<a id="p100108"></a>В обязанности формовщиков входит выполнение следующих операций:
- <a id="p100109"></a>разравнивание бетонной смеси по форме;
- <a id="p100110"></a>установка закладных деталей, монтажных петель, верхней арматуры;
- <a id="p100111"></a>отделка открытой поверхности свежезаформованных изделий, очистка форм и вагонеток от остатков бетона;
- <a id="p100112"></a>управление всеми механизмами с центрального пульта или с пульта, расположенного непосредственно на механизме.
<a id="p100113"></a>Рабочее место формовщика оснащено следующими механизмами и оборудованием:
- <a id="p100114"></a>виброплощадка;
- <a id="p100115"></a>механизм, регулирующий раздвижную бортоснастку;
- <a id="p100116"></a>виброщит (или пригрузочный щит);
- <a id="p100117"></a>бетоноукладчик;
- <a id="p100118"></a>самоходная тележка;
- <a id="p100119"></a>пуансоны (пустотообразователи);
- <a id="p100120"></a>заглаживающее устройство (затирочная машина или валки, крепление к бетоноукладчику);
- <a id="p100121"></a>пульт управления.
<a id="p100122"></a>По существующим санитарно-гигиеническим условиям труда на рабочих местах формовщиков при воздействии общей вибрации допустимые величины амплитуды колебания должны составлять от 0,003 до 0,007 мм, а при местной вибрации от 0,05 до 0,15 мм.
<a id="p100123"></a>В тех случаях, когда колебания при работе вибраторов превышают допустимые нормы, следует так располагать рабочие места, чтобы рабочие могли выполнять необходимые операции, находясь на хорошо изолированных площадках.
<a id="p100124"></a>Кроме того, необходимо принимать меры по уменьшению и устранению шума, возникающего во время работы вибрирующих механизмов, для чего следует изолировать колеблющиеся системы от других частей механизмов и конструкций, систематически заменять разболтавшиеся и дребежащие детали, своевременно менять подшипники, прочно крепить формы к виброплощадке.
<a id="p100125"></a>Рабочие, обслуживающие агрегаты, на которых установлены вибраторы (виброплощадки, бетоноукладчики с вибронасадками и т.д.) должны регулярно проходить медицинское обследование и соблюдать требования лечебной профилактории.


#### <a id="p100126"></a>Организация труда расформовщиков


<a id="p100127"></a>В обязанности расформовщика входит выполнение следующих операций:
- <a id="p100128"></a>распалубка изделия при помощи ручного инструмента - лома и кувалды или механически - гайковертом;
- <a id="p100129"></a>сборка формы с подъемом бортов вручную или краном, с закреплением бортов формы винтами и крючковыми зажимами;
- <a id="p100130"></a>очистка формы ручным инструментом - ломом, метлой или пневмоскребком;
- <a id="p100131"></a>смазка форм вручную - щеткой, веником или пистолетом-распылителем;

<div align="center">

- <a id="p100132"></a>укладка арматуры в форму, нагрев стержней на электронагревательной установке;<br>
- <a id="p100133"></a>укладка облицовочных ковриков с подбором рисунка и конфигурации.<br>
<a id="p100134"></a>На рабочем месте расформовщиков должно быть следующее оборудование и приспособления:<br>
- <a id="p100135"></a>стенд для поддонов (форм);<br>
- <a id="p100136"></a>станок для электронагрева стержней;<br>
- <a id="p100137"></a>лоток для арматурных стержней;<br>
- <a id="p100138"></a>шкаф для инструментов;<br>
- <a id="p100139"></a>кронштейн для техоснастки и опорных сеток;<br>
- <a id="p100140"></a>конвейеры для арматуры, закладных деталей, петель, ковриков и т.д.<br>
<a id="p100141"></a>Рабочие должны быть обеспечены достаточным количеством исправного инструмента, ломами, лопатами, кувалдами, ведрами, кистями, щетками и т.д.<br>
<a id="p100142"></a>Раздаточные пункты смазки и (при очистке пневмоскребками) сжатого воздуха располагаются также непосредственно на рабочих местах расформовщиков.

</div>


#### <a id="p100143"></a>Организация труда отделочников


<a id="p100144"></a>В обязанности отделочника бетонных и железобетонных изделий входит доведение до полной заводской готовности поверхности изделия, прошедшего термическую обработку в пропарочных камерах.

<div align="center">

<a id="p100145"></a>**Пост отделки должен находиться вблизи пропарочных камер.**<br>
<a id="p100146"></a>**Рабочее место отделочника должно быть оснащено следующим оборудованием и инструментом:**

</div>

- <a id="p100147"></a>затирочная машина;
- <a id="p100148"></a>направляющие стойки для перемещения затирочных дисков (вертикальных и горизонтальных);
- <a id="p100149"></a>растворонасос;
- <a id="p100150"></a>стенд для отделки изделий и их складирования;
- <a id="p100151"></a>ведра, веники, терки, полутерки.
<a id="p100152"></a>Вдоль поста отделки на полу должен быть устроен кювет для стекания остатков раствора и воды.
<a id="p100153"></a>Пост отделки должен быть оборудован вентиляционной системой для отсоса пыли.
<a id="p100154"></a>Организация труда основных рабочих принята на основании типового проекта организации труда рабочих, обслуживающих поточно-агрегатные технологические линии заводов железобетонных изделий, разработанного НИИжелезобетон Минстройматериалов СССР.
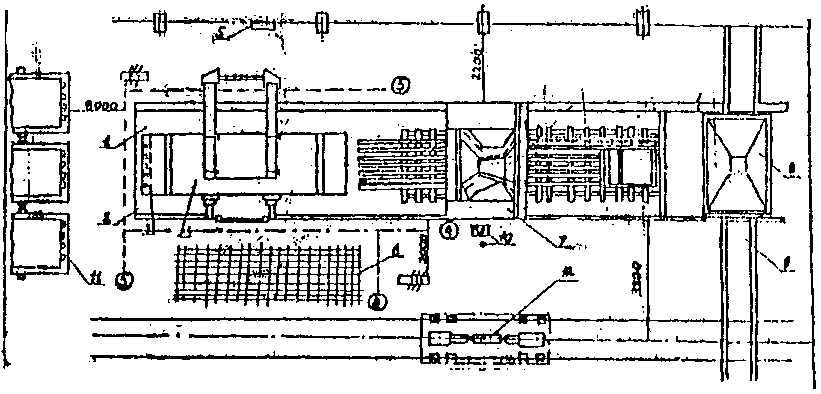
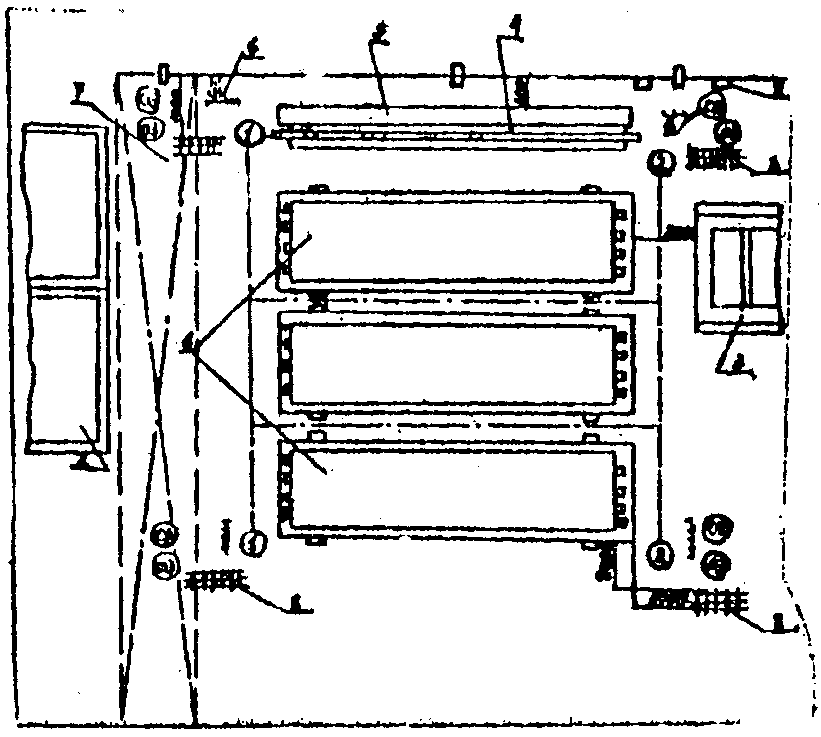
<a id="p100155"></a>Ниже приведены схемы планирования рабочих мест формовщиков, расформовщиков и отделочников.
<a id="p100156"></a> ![Организация труда отделочников](https://i.bukva.ai/LS3EZRCU/img_2.png) 

<a id="p100157"></a>Рис. 3. Планировка рабочего места формовщика:
1 - виброплощадка; 2 - механизм отвода бортоснастки;
3 - форма для изготовления бетонных пробок; 4 - щит
вибропригруза; 5 - шкаф; 6 - контейнеры для арматуры;
7 - бетоноукладчик; 8 - бетонораздатчик; 9 - эстакада;
10 - пульт управления; 11 - стенд подготовки поддонов;

<div align="center">

**12 - самоходная тележка; 13 - стул**
</div>


<a id="p100158"></a> ![Организация труда отделочников](https://i.bukva.ai/LS3EZRCU/img_3.png) 

<a id="p100159"></a>Рис. 4. Планировка рабочего места расформовщика:
1 - стенд для поддонов; 2 - пропарочные камеры;
3 - формовочная машина; 4 - станок для электронагрева;
5 - лоток для арматурных стержней; 6 - кронштейн
для техоснастки; 7 - мостовой кран; 8 - кронштейн
для опорных сеток; 9 - шкаф для инструмента


<a id="p100160"></a> ![Организация труда отделочников](https://i.bukva.ai/LS3EZRCU/img_4.png) 

<div align="center">

<a id="p100161"></a>**Рис. 5. Планировка рабочего места отделочника:**

</div>

1 - пропарочные камеры; 2 - отделочная машина; 3 - пульт
управления; 4 - шкаф; 5 - тележка; 6 - узкоколейный путь;
7 - мостовой кран; 8 - штабель отделочных настилов;
9 - бункер передвижной каретки; 10 - раздаточный пункт
шпаклевки; 11 - штабель неотделочных настилов;
12 - концевые выключатели


### <a id="p100162"></a>НОРМАТИВНАЯ ЧАСТЬ


#### <a id="p100163"></a>Регламентированные затраты времени при агрегатно-поточном способе производства


| <a id="p100164"></a>N п/п | <a id="p100165"></a>Категория затрат времени | <a id="p100166"></a>Нормативы времени в процентах от оперативного времени |
| --- | --- | --- |
| <a id="p100167"></a>1. | <a id="p100168"></a>Подготовительно-заключительная работа | <a id="p100169"></a>5,0 |
| <a id="p100170"></a>2. | <a id="p100171"></a>Обслуживание рабочего места | <a id="p100172"></a>4,0 |
| <a id="p100173"></a>3. | <a id="p100174"></a>Перерывы, обусловленные технологией и организацией производства | <a id="p100175"></a>4,0 |
| <a id="p100176"></a>4. | <a id="p100177"></a>Отдых и личные надобности | <a id="p100178"></a>10,0 |


<div align="center">

<a id="p100179"></a>Величину затрат времени на перерывы, обусловленные технологией и организацией производства, следует корректировать на предприятиях по данным фотографий рабочего времени.

</div>


#### <a id="p100180"></a>Нормативы времени на ручные операции по загрузке и разгрузке камер пропаривания, распалубочно-складских и формовочных работ


##### <a id="p100181"></a>I. Работа у камер тепловлажностной обработки изделий


###### <a id="p100182"></a>§ 1. Открывание ямных камер


<div align="center">

<a id="p100183"></a>Содержание работы

<a id="p100184"></a>Строповка крышки ямной камеры крюками траверсы мостового крана; сопровождение крышки, установка снятой крышки на расположенную рядом камеру, расстроповка.<br>
<a id="p100185"></a>Исполнитель: стропальщик.

<a id="p100186"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ: ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="17%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="8%"><col width="9%"><col width="7%"></colgroup>
<tr><td rowspan="4"><a id="p100187"></a>Количество изделий в камере</td><td colspan="9"><a id="p100188"></a>Количество крышек на камере, шт., до</td><td rowspan="4"><a id="p100189"></a>N п/п</td></tr>
<tr><td colspan="3"><a id="p100190"></a>1</td><td colspan="3"><a id="p100191"></a>2</td><td colspan="3"><a id="p100192"></a>3</td></tr>
<tr><td colspan="9"><a id="p100193"></a>Расстояние перемещения крышки</td></tr>
<tr><td><a id="p100194"></a>10</td><td><a id="p100195"></a>20</td><td><a id="p100196"></a>30</td><td><a id="p100197"></a>10</td><td><a id="p100198"></a>20</td><td><a id="p100199"></a>30</td><td><a id="p100200"></a>10</td><td><a id="p100201"></a>20</td><td><a id="p100202"></a>30</td></tr>
<tr><td><a id="p100203"></a>4</td><td><a id="p100204"></a>0,5</td><td><a id="p100205"></a>0,58</td><td><a id="p100206"></a>0,65</td><td><a id="p100207"></a>1,0</td><td><a id="p100208"></a>1,16</td><td><a id="p100209"></a>1,3</td><td><a id="p100210"></a>1,5</td><td><a id="p100211"></a>1,74</td><td><a id="p100212"></a>1,95</td><td><a id="p100213"></a>1</td></tr>
<tr><td><a id="p100214"></a>6</td><td><a id="p100215"></a>0,35</td><td><a id="p100216"></a>0,38</td><td><a id="p100217"></a>0,43</td><td><a id="p100218"></a>0,7</td><td><a id="p100219"></a>0,76</td><td><a id="p100220"></a>0,86</td><td><a id="p100221"></a>1,05</td><td><a id="p100222"></a>1,14</td><td><a id="p100223"></a>1,29</td><td><a id="p100224"></a>2</td></tr>
<tr><td><a id="p100225"></a>8</td><td><a id="p100226"></a>0,26</td><td><a id="p100227"></a>0,29</td><td><a id="p100228"></a>0,32</td><td><a id="p100229"></a>0,52</td><td><a id="p100230"></a>0,58</td><td><a id="p100231"></a>0,64</td><td><a id="p100232"></a>0,78</td><td><a id="p100233"></a>0,87</td><td><a id="p100234"></a>0,96</td><td><a id="p100235"></a>3</td></tr>
<tr><td></td><td><a id="p100236"></a>а</td><td><a id="p100237"></a>б</td><td><a id="p100238"></a>в</td><td><a id="p100239"></a>г</td><td><a id="p100240"></a>д</td><td><a id="p100241"></a>е</td><td><a id="p100242"></a>ж</td><td><a id="p100243"></a>з</td><td><a id="p100244"></a>и</td><td></td></tr>
</table>


<div align="center">

<a id="p100245"></a>Примечание: 1. Нормативы времени в карте даны на условия применения мостового крана. При использовании кранов с ручным управлением к нормативам следует применять коэффициент 1,2.<br>
2. <a id="p100246"></a>Нормативы времени в карте даны при наличии в пропарочной камере изделий в количестве до 8 шт. При большем количестве к нормативам времени строки 3 следует применять понижающий коэффициент:

</div>


<table>
<colgroup><col width="27%"><col width="15%"><col width="31%"><col width="7%"><col width="20%"></colgroup>
<tr><td rowspan="2"><a id="p100247"></a>До</td><td><a id="p100248"></a>10</td><td><a id="p100249"></a>изделий</td><td><a id="p100250"></a>-</td><td><a id="p100251"></a>0,7</td></tr>
<tr><td><a id="p100252"></a>15</td><td><a id="p100253"></a>"</td><td><a id="p100254"></a>-</td><td><a id="p100255"></a>0,5</td></tr>
<tr><td><a id="p100256"></a>более</td><td><a id="p100257"></a>15</td><td><a id="p100258"></a>"</td><td><a id="p100259"></a>-</td><td><a id="p100260"></a>0,4</td></tr>
</table>


###### <a id="p100261"></a>§ 2. Выгрузка форм (поддонов) с изделиями из ямной камеры


<div align="center">

<a id="p100262"></a>Содержание работы

<a id="p100263"></a>а) при ручной строповке<br>
<a id="p100264"></a>Спуск рабочего в камеру, строповка формы с изделиями, подача сигнала крановщику о транспортировке формы. Сопровождение формы на пост распалубки. Установка формы на место для распалубки с расстроповкой.<br>
<a id="p100265"></a>б) при автоматическом захвате

</div>

<a id="p100266"></a>Ожидание строповки формы (поддона) в камере; сопровождение формы на пост распалубки; установка формы на место распалубки.

<div align="center">

<a id="p100267"></a>**Исполнитель: - стропальщик.**

<a id="p100268"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="26%"><col width="22%"><col width="24%"><col width="22%"><col width="7%"></colgroup>
<tr><td rowspan="3"><a id="p100269"></a>Количество изделий в форме, шт., до</td><td colspan="3"><a id="p100270"></a>Способ строповки</td><td rowspan="3"><a id="p100271"></a>N п/п</td></tr>
<tr><td colspan="2"><a id="p100272"></a>Ручная, при работе</td><td rowspan="2"><a id="p100273"></a>Автоматическая (автозахват)</td></tr>
<tr><td><a id="p100274"></a>мостового, башенного, козлового крана</td><td><a id="p100275"></a>кран-балки или тельфера с ручным управлением</td></tr>
<tr><td><a id="p100276"></a>1</td><td><a id="p100277"></a>1,7</td><td><a id="p100278"></a>2,72</td><td><a id="p100279"></a>0,68</td><td><a id="p100280"></a>1</td></tr>
<tr><td><a id="p100281"></a>2</td><td><a id="p100282"></a>0,92</td><td><a id="p100283"></a>1,47</td><td><a id="p100284"></a>0,37</td><td><a id="p100285"></a>2</td></tr>
<tr><td><a id="p100286"></a>4</td><td><a id="p100287"></a>0,51</td><td><a id="p100288"></a>0,82</td><td><a id="p100289"></a>0,22</td><td><a id="p100290"></a>3</td></tr>
<tr><td><a id="p100291"></a>6</td><td><a id="p100292"></a>0,30</td><td><a id="p100293"></a>0,48</td><td><a id="p100294"></a>0,15</td><td><a id="p100295"></a>4</td></tr>
<tr><td><a id="p100296"></a>10</td><td><a id="p100297"></a>0,18</td><td><a id="p100298"></a>0,29</td><td><a id="p100299"></a>0,10</td><td></td></tr>
<tr><td></td><td><a id="p100300"></a>а</td><td><a id="p100301"></a>б</td><td><a id="p100302"></a>в</td><td></td></tr>
</table>


###### <a id="p100303"></a>§ 3. Загрузка форм (поддонов) с изделиями в ямную камеру


<div align="center">

<a id="p100304"></a>**Содержание работы**

</div>


<a id="p100305"></a>а) при ручной строповке
<a id="p100306"></a>Строповка формы (поддона) на виброплощадке; сопровождение формы (поддона) к ямной камере; спуск рабочего в камеру; установка формы (поддона) в камеру, укладка прокладок; расстроповка формы.
<a id="p100307"></a>б) при автоматическом захвате
<a id="p100308"></a>Направление автоматической траверсы при захвате формы (поддона); сопровождение формы к ямной камере; установка формы в камеру.
<a id="p100309"></a>Исполнитель - стропальщик.

<div align="center">

<a id="p100310"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="26%"><col width="22%"><col width="24%"><col width="22%"><col width="7%"></colgroup>
<tr><td rowspan="3"><a id="p100311"></a>Количество изделий в форме, шт., до</td><td colspan="3"><a id="p100312"></a>Способ строповки</td><td rowspan="3"><a id="p100313"></a>N п/п</td></tr>
<tr><td colspan="2"><a id="p100314"></a>Ручная, при работе</td><td rowspan="2"><a id="p100315"></a>Автоматическая (автозахват)</td></tr>
<tr><td><a id="p100316"></a>мостового, башенного, козлового крана</td><td><a id="p100317"></a>кран-балки или тельфера с ручным управлением</td></tr>
<tr><td><a id="p100318"></a>1</td><td><a id="p100319"></a>1,8</td><td><a id="p100320"></a>2,86</td><td><a id="p100321"></a>0,68</td><td><a id="p100322"></a>1</td></tr>
<tr><td><a id="p100323"></a>2</td><td><a id="p100324"></a>0,97</td><td><a id="p100325"></a>1,54</td><td><a id="p100326"></a>0,37</td><td><a id="p100327"></a>2</td></tr>
<tr><td><a id="p100328"></a>4</td><td><a id="p100329"></a>0,55</td><td><a id="p100330"></a>0,88</td><td><a id="p100331"></a>0,21</td><td><a id="p100332"></a>3</td></tr>
<tr><td><a id="p100333"></a>6</td><td><a id="p100334"></a>0,3</td><td><a id="p100335"></a>0,48</td><td><a id="p100336"></a>0,12</td><td><a id="p100337"></a>4</td></tr>
<tr><td><a id="p100338"></a>10</td><td><a id="p100339"></a>0,2</td><td><a id="p100340"></a>0,30</td><td><a id="p100341"></a>0,08</td><td><a id="p100342"></a>5</td></tr>
<tr><td></td><td><a id="p100343"></a>а</td><td><a id="p100344"></a>б</td><td><a id="p100345"></a>в</td><td></td></tr>
</table>


###### <a id="p100346"></a>§ 4. Закрывание ямных камер


<div align="center">

<a id="p100347"></a>Содержание работы

</div>


<a id="p100348"></a>Строповка крышки камеры мостовым краном, установка крышки на камеру, расположенную рядом, расстроповка, засыпка песком пазов камеры вручную.
<a id="p100349"></a>Исполнитель: стропальщик.

<div align="center">

<a id="p100350"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="16%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="6%"></colgroup>
<tr><td rowspan="3"><a id="p100351"></a>Количество изделий в камере</td><td colspan="9"><a id="p100352"></a>Количество крышек на камере, шт., до</td><td rowspan="3"><a id="p100353"></a>N п/п</td></tr>
<tr><td colspan="3"><a id="p100354"></a>1</td><td colspan="3"><a id="p100355"></a>2</td><td colspan="3"><a id="p100356"></a>3</td></tr>
<tr><td><a id="p100357"></a>10</td><td><a id="p100358"></a>20</td><td><a id="p100359"></a>30</td><td><a id="p100360"></a>10</td><td><a id="p100361"></a>20</td><td><a id="p100362"></a>30</td><td><a id="p100363"></a>10</td><td><a id="p100364"></a>20</td><td><a id="p100365"></a>30</td></tr>
<tr><td><a id="p100366"></a>4</td><td><a id="p100367"></a>0,5</td><td><a id="p100368"></a>0,58</td><td><a id="p100369"></a>0,65</td><td><a id="p100370"></a>1,0</td><td><a id="p100371"></a>1,16</td><td><a id="p100372"></a>1,3</td><td><a id="p100373"></a>1,5</td><td><a id="p100374"></a>1,74</td><td><a id="p100375"></a>1,95</td><td><a id="p100376"></a>1</td></tr>
<tr><td><a id="p100377"></a>6</td><td><a id="p100378"></a>0,35</td><td><a id="p100379"></a>0,38</td><td><a id="p100380"></a>0,43</td><td><a id="p100381"></a>0,7</td><td><a id="p100382"></a>0,76</td><td><a id="p100383"></a>0,86</td><td><a id="p100384"></a>1,05</td><td><a id="p100385"></a>1,14</td><td><a id="p100386"></a>1,29</td><td><a id="p100387"></a>2</td></tr>
<tr><td><a id="p100388"></a>8</td><td><a id="p100389"></a>0,26</td><td><a id="p100390"></a>0,29</td><td><a id="p100391"></a>0,32</td><td><a id="p100392"></a>0,52</td><td><a id="p100393"></a>0,58</td><td><a id="p100394"></a>0,64</td><td><a id="p100395"></a>0,78</td><td><a id="p100396"></a>0,87</td><td><a id="p100397"></a>0,96</td><td><a id="p100398"></a>3</td></tr>
<tr><td></td><td><a id="p100399"></a>а</td><td><a id="p100400"></a>б</td><td><a id="p100401"></a>в</td><td><a id="p100402"></a>г</td><td><a id="p100403"></a>д</td><td><a id="p100404"></a>е</td><td><a id="p100405"></a>ж</td><td><a id="p100406"></a>з</td><td><a id="p100407"></a>и</td><td></td></tr>
</table>


<a id="p100408"></a>Примечание: 1. Нормативы времени в карте даны на условия применения мостового крана. При использовании кранов с ручным управлением к нормативам следует применять коэффициент 1,2.
2. <a id="p100409"></a>Нормативы времени в карте даны при наличии в пропарочной камере изделий в количестве до 8 шт. При большем количестве к нормативам времени строки 3 следует применять понижающий коэффициент:


| <a id="p100410"></a>До | <a id="p100411"></a>10 | <a id="p100412"></a>изделий | <a id="p100413"></a>- | <a id="p100414"></a>0,7 |
| --- | --- | --- | --- | --- |
|  | <a id="p100415"></a>15 | <a id="p100416"></a>" | <a id="p100417"></a>- | <a id="p100418"></a>0,5 |
| <a id="p100419"></a>более | <a id="p100420"></a>15 | <a id="p100421"></a>" | <a id="p100422"></a>- | <a id="p100423"></a>0,4 |


###### <a id="p100424"></a>§ 5. Перемещение вагонеток на передаточной тележке


<div align="center">

<a id="p100425"></a>Содержание работы

<a id="p100426"></a>Подкатка груженой вагонетки к передаточной тележке вручную до 5 м; установка ее на передаточную тележку, включение мотора для перемещения передаточной тележки и выключение его, скатывание вагонетки с передаточной тележки.<br>
<a id="p100427"></a>Исполнитель: моторист передаточной тележки.

<a id="p100428"></a>НОРМАТИВ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="33%"><col width="20%"><col width="20%"><col width="20%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p100429"></a>Расстояние перемещения тележки, м, до</td><td colspan="3"><a id="p100430"></a>Количество изделий, шт., до</td><td rowspan="2"><a id="p100431"></a>N п/п</td></tr>
<tr><td><a id="p100432"></a>4</td><td><a id="p100433"></a>6</td><td><a id="p100434"></a>7</td></tr>
<tr><td><a id="p100435"></a>10 м</td><td><a id="p100436"></a>0,72</td><td><a id="p100437"></a>0,48</td><td><a id="p100438"></a>0,36</td><td><a id="p100439"></a>1</td></tr>
<tr><td><a id="p100440"></a>на каждые последующие 10 м</td><td><a id="p100441"></a>0,2</td><td><a id="p100442"></a>0,15</td><td><a id="p100443"></a>0,10</td><td><a id="p100444"></a>2</td></tr>
<tr><td></td><td><a id="p100445"></a>а</td><td><a id="p100446"></a>б</td><td><a id="p100447"></a>в</td><td></td></tr>
</table>


###### <a id="p100448"></a>§ 6. Открывание и закрывание дверей туннельных камер


<div align="center">

<a id="p100449"></a>Содержание работы

<a id="p100450"></a>Открывание и закрывание дверей туннельных камер различных систем; герметизация дверей в соответствии с технологическими условиями.<br>
<a id="p100451"></a>Исполнитель: пропарщик железобетонных изделий.

<a id="p100452"></a>НОРМЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="30%"><col width="21%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p100453"></a>Тип дверей</td><td rowspan="2"><a id="p100454"></a>Способ герметизации</td><td colspan="4"><a id="p100455"></a>Количество изделий, шт.</td><td rowspan="2"><a id="p100456"></a>N п/п</td></tr>
<tr><td><a id="p100457"></a>4</td><td><a id="p100458"></a>6</td><td><a id="p100459"></a>8</td><td><a id="p100460"></a>10</td></tr>
<tr><td><a id="p100461"></a>1</td><td><a id="p100462"></a>2</td><td><a id="p100463"></a>3</td><td><a id="p100464"></a>4</td><td><a id="p100465"></a>5</td><td><a id="p100466"></a>6</td><td><a id="p100467"></a>7</td></tr>
<tr><td><a id="p100468"></a>Двери с накидным крюком</td><td><a id="p100469"></a>крюком</td><td><a id="p100470"></a>0,32</td><td><a id="p100471"></a>0,22</td><td><a id="p100472"></a>0,10</td><td><a id="p100473"></a>0,13</td><td><a id="p100474"></a>1</td></tr>
<tr><td><a id="p100475"></a>Двери одностворчатые и двухстворчатые</td><td><a id="p100476"></a>промазка или конопатка щелей</td><td><a id="p100477"></a>3,12</td><td><a id="p100478"></a>2,1</td><td><a id="p100479"></a>1,6</td><td><a id="p100480"></a>1,25</td><td><a id="p100481"></a>2</td></tr>
<tr><td><a id="p100482"></a>Подъемный щит с противовесом</td><td><a id="p100483"></a>забивание клиньев</td><td><a id="p100484"></a>1,35</td><td><a id="p100485"></a>0,9</td><td><a id="p100486"></a>0,67</td><td><a id="p100487"></a>0,54</td><td><a id="p100488"></a>3</td></tr>
<tr><td><a id="p100489"></a>Крышка (с вертикальным подъемом и опусканием с помощью ручной лебедки)</td><td><a id="p100490"></a>крепление болтами</td><td><a id="p100491"></a>4,3</td><td><a id="p100492"></a>2,9</td><td><a id="p100493"></a>2,2</td><td><a id="p100494"></a>1,7</td><td><a id="p100495"></a>4</td></tr>
<tr><td><a id="p100496"></a>Брезентовая штора</td><td><a id="p100497"></a>крепление брусками</td><td><a id="p100498"></a>1,35</td><td><a id="p100499"></a>0,9</td><td><a id="p100500"></a>0,67</td><td><a id="p100501"></a>0,54</td><td><a id="p100502"></a>5</td></tr>
<tr><td></td><td></td><td><a id="p100503"></a>а</td><td><a id="p100504"></a>б</td><td><a id="p100505"></a>в</td><td><a id="p100506"></a>г</td><td></td></tr>
</table>


###### <a id="p100507"></a>§ 7. Загрузка и разгрузка туннельных камер при помощи электрической лебедки


<div align="center">

<a id="p100508"></a>Содержание работы

</div>


<a id="p100509"></a>Подтягивание вручную троса к вагонетке. Зацепление крюка троса за раму вагонетки. Включение и выключение мотора лебедки. Перемещение вагонетки на расстояние до 25 м.

<div align="center">

<a id="p100510"></a>**Исполнитель: лебедчик.**

<a id="p100511"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="30%"><col width="16%"><col width="16%"><col width="16%"><col width="16%"><col width="6%"></colgroup>
<tr><td rowspan="2"><a id="p100512"></a>Наименование работы</td><td colspan="4"><a id="p100513"></a>Количество изделий на вагонетки, шт., до</td><td rowspan="2"><a id="p100514"></a>N п/п</td></tr>
<tr><td><a id="p100515"></a>4</td><td><a id="p100516"></a>6</td><td><a id="p100517"></a>8</td><td><a id="p100518"></a>10</td></tr>
<tr><td><a id="p100519"></a>Загрузка вагонетки в камеру</td><td><a id="p100520"></a>1,16</td><td><a id="p100521"></a>0,77</td><td><a id="p100522"></a>0,58</td><td><a id="p100523"></a>0,39</td><td><a id="p100524"></a>1</td></tr>
<tr><td><a id="p100525"></a>Выгрузка вагонетки из камеры</td><td><a id="p100526"></a>0,98</td><td><a id="p100527"></a>0,65</td><td><a id="p100528"></a>0,49</td><td><a id="p100529"></a>0,33</td><td><a id="p100530"></a>3</td></tr>
<tr><td></td><td><a id="p100531"></a>а</td><td><a id="p100532"></a>б</td><td><a id="p100533"></a>в</td><td><a id="p100534"></a>г</td><td></td></tr>
</table>


###### <a id="p100535"></a>§ 8. Загрузка и разгрузка туннельных камер вручную


<a id="p100536"></a>Содержание работы

<a id="p100537"></a>Загрузка и выгрузка вагонеток из туннельной камеры вручную с подгонкой их на расстояние до 25 м.

<div align="center">

<a id="p100538"></a>**Исполнитель: подсобный (транспортный) рабочий.**

<a id="p100539"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="30%"><col width="21%"><col width="21%"><col width="21%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p100540"></a>Наименование работы</td><td colspan="3"><a id="p100541"></a>Количество изделий</td><td rowspan="2"><a id="p100542"></a>N п/п</td></tr>
<tr><td><a id="p100543"></a>4</td><td><a id="p100544"></a>6</td><td><a id="p100545"></a>8</td></tr>
<tr><td><a id="p100546"></a>Загрузка вагонетки в туннельную камеру</td><td><a id="p100547"></a>1,38</td><td><a id="p100548"></a>0,92</td><td><a id="p100549"></a>0,69</td><td><a id="p100550"></a>1</td></tr>
<tr><td><a id="p100551"></a>Выгрузка вагонетки из туннельной камеры</td><td><a id="p100552"></a>2,22</td><td><a id="p100553"></a>1,48</td><td><a id="p100554"></a>1,11</td><td><a id="p100555"></a>2</td></tr>
<tr><td></td><td><a id="p100556"></a>а</td><td><a id="p100557"></a>б</td><td><a id="p100558"></a>в</td><td></td></tr>
</table>


##### <a id="p100559"></a>II. Распалубка, подготовка и сборка форм


<div align="center">

1. <a id="p100560"></a>Нормативы настоящего раздела охватывают:

</div>

- <a id="p100561"></a>распалубку изделий после пропаривания;

<div align="center">

<a id="p100562"></a>**- очистку и подметание форм с уборкой отходов;**<br>
- <a id="p100563"></a>смазку форм вручную и пульверизатором;

</div>

- <a id="p100564"></a>сборку форм.
2. <a id="p100565"></a>Нормативами времени на смазку форм предусматривается покрытие всей поверхности формы, соприкасающейся с бетоном.
<a id="p100566"></a>При определении нормативов, зависимости от площади формы учитывается вся развернутая поверхность формы, подлежащая очистке и смазке:

<div align="center">

- <a id="p100567"></a>площадь поддона;<br>
- <a id="p100568"></a>площадь продольных и торцевых бортов.<br>
3. <a id="p100569"></a>Очистка и смазка пустотообразователей (пуансонов) нормативами не предусматриваются, т.к. входят в подготовительно-заключительную работу.

</div>


###### <a id="p100570"></a>§ 9. Установка формы с изделием на пост распалубки


<div align="center">

<a id="p100571"></a>Содержание работы

<a id="p100572"></a>Строповка формы крюками траверсы на петли. Подача сигнала крановщику. Установка формы на пост распалубки, расстроповка.<br>
<a id="p100573"></a>Исполнитель: расформовщик.

<a id="p100574"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="45%"><col width="11%"><col width="11%"><col width="11%"><col width="14%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p100575"></a>Наименование операции</td><td colspan="4"><a id="p100576"></a>Количество изделий в форме</td><td rowspan="2"><a id="p100577"></a>N п/п</td></tr>
<tr><td><a id="p100578"></a>1</td><td><a id="p100579"></a>2</td><td><a id="p100580"></a>4</td><td><a id="p100581"></a>4 и более</td></tr>
<tr><td><a id="p100582"></a>Установка форм на пост распалубки:</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100583"></a>кранами</td><td><a id="p100584"></a>1,45</td><td><a id="p100585"></a>0,73</td><td><a id="p100586"></a>0,37</td><td><a id="p100587"></a>0,23</td><td><a id="p100588"></a>1</td></tr>
<tr><td><a id="p100589"></a>тельферами и кран-балкой с ручным управлением</td><td><a id="p100590"></a>2,3</td><td><a id="p100591"></a>1,15</td><td><a id="p100592"></a>0,57</td><td><a id="p100593"></a>0,40</td><td><a id="p100594"></a>2</td></tr>
<tr><td></td><td><a id="p100595"></a>1</td><td><a id="p100596"></a>2</td><td><a id="p100597"></a>3</td><td><a id="p100598"></a>4</td><td></td></tr>
</table>


###### <a id="p100599"></a>§ 10. Распалубка изделий после пропаривания


<div align="center">

<a id="p100600"></a>Содержание работы

<a id="p100601"></a>Раскрепление формы с откидыванием крюков или разбалчиванием винтовых креплений ручным инструментом.<br>
<a id="p100602"></a>Раскрывание бортов вручную (или краном). Строповка изделий крюками траверсы за монтажные петли. Отделение его от бортов и выемка изделий из формы. Подача сигналов крановщику. Осмотр изделия. Обливка подтеков бетона.<br>
<a id="p100603"></a>Исполнитель: расформовщик.

<a id="p100604"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="48%"><col width="11%"><col width="11%"><col width="11%"><col width="14%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p100605"></a>Конфигурация форм</td><td colspan="4"><a id="p100606"></a>Количество изделий в форме, до</td><td rowspan="2"><a id="p100607"></a>N п/п</td></tr>
<tr><td><a id="p100608"></a>1</td><td><a id="p100609"></a>2</td><td><a id="p100610"></a>4</td><td><a id="p100611"></a>и более 4</td></tr>
<tr><td><a id="p100612"></a>а) простая конфигурация формы, при площади изделия в кв. м, до</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100613"></a>0,5</td><td><a id="p100614"></a>1,7</td><td><a id="p100615"></a>1,3</td><td><a id="p100616"></a>0,96</td><td><a id="p100617"></a>0,71</td><td><a id="p100618"></a>1</td></tr>
<tr><td><a id="p100619"></a>1</td><td><a id="p100620"></a>2,4</td><td><a id="p100621"></a>1,8</td><td><a id="p100622"></a>1,35</td><td><a id="p100623"></a>1,0</td><td><a id="p100624"></a>2</td></tr>
<tr><td><a id="p100625"></a>3</td><td><a id="p100626"></a>3,1</td><td><a id="p100627"></a>2,3</td><td><a id="p100628"></a>1,73</td><td><a id="p100629"></a>1,3</td><td><a id="p100630"></a>3</td></tr>
<tr><td><a id="p100631"></a>5</td><td><a id="p100632"></a>4,0</td><td><a id="p100633"></a>3,0</td><td><a id="p100634"></a>2,2</td><td><a id="p100635"></a>-</td><td><a id="p100636"></a>4</td></tr>
<tr><td><a id="p100637"></a>10</td><td><a id="p100638"></a>5,1</td><td><a id="p100639"></a>3,8</td><td><a id="p100640"></a>-</td><td><a id="p100641"></a>-</td><td><a id="p100642"></a>5</td></tr>
<tr><td><a id="p100643"></a>20</td><td><a id="p100644"></a>7,4</td><td><a id="p100645"></a>-</td><td><a id="p100646"></a>-</td><td><a id="p100647"></a>-</td><td><a id="p100648"></a>6</td></tr>
<tr><td><a id="p100649"></a>более 20</td><td><a id="p100650"></a>9,1</td><td><a id="p100651"></a>-</td><td><a id="p100652"></a>-</td><td><a id="p100653"></a>-</td><td><a id="p100654"></a>7</td></tr>
<tr><td></td><td><a id="p100655"></a>а</td><td><a id="p100656"></a>б</td><td><a id="p100657"></a>в</td><td><a id="p100658"></a>г</td><td></td></tr>
<tr><td><a id="p100659"></a>Сложная конфигурация формы, при площади изделия в кв. м до:</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100660"></a>0,5</td><td><a id="p100661"></a>2,4</td><td><a id="p100662"></a>1,8</td><td><a id="p100663"></a>1,4</td><td><a id="p100664"></a>1,0</td><td><a id="p100665"></a>8</td></tr>
<tr><td><a id="p100666"></a>1</td><td><a id="p100667"></a>3,3</td><td><a id="p100668"></a>2,5</td><td><a id="p100669"></a>1,9</td><td><a id="p100670"></a>1,4</td><td><a id="p100671"></a>9</td></tr>
<tr><td><a id="p100672"></a>2</td><td><a id="p100673"></a>4,2</td><td><a id="p100674"></a>3,2</td><td><a id="p100675"></a>2,4</td><td><a id="p100676"></a>1,8</td><td><a id="p100677"></a>10</td></tr>
<tr><td><a id="p100678"></a>5</td><td><a id="p100679"></a>5,4</td><td><a id="p100680"></a>4,1</td><td><a id="p100681"></a>3,1</td><td><a id="p100682"></a>-</td><td><a id="p100683"></a>11</td></tr>
<tr><td><a id="p100684"></a>10</td><td><a id="p100685"></a>6,9</td><td><a id="p100686"></a>5,2</td><td><a id="p100687"></a>-</td><td><a id="p100688"></a>-</td><td><a id="p100689"></a>12</td></tr>
<tr><td><a id="p100690"></a>20</td><td><a id="p100691"></a>8,4</td><td><a id="p100692"></a>-</td><td><a id="p100693"></a>-</td><td><a id="p100694"></a>-</td><td><a id="p100695"></a>13</td></tr>
<tr><td><a id="p100696"></a>более 20</td><td><a id="p100697"></a>10,3</td><td><a id="p100698"></a>-</td><td><a id="p100699"></a>-</td><td><a id="p100700"></a>-</td><td><a id="p100701"></a>14</td></tr>
<tr><td></td><td><a id="p100702"></a>а</td><td><a id="p100703"></a>б</td><td><a id="p100704"></a>в</td><td><a id="p100705"></a>г</td><td></td></tr>
</table>


###### <a id="p100706"></a>§ 11. Обрезка стержней с помощью дугового сварочного аппарата


<div align="center">

<a id="p100707"></a>Содержание работы

</div>


<a id="p100708"></a>Очистка от затвердевшего бетона концов стержней. Выбор электрода, заправка его в держатель. Включение сварочного аппарата. Обрезка стержней. Выбивка концов стержней из проушин. Выключение аппарата, отвоз электрода на место.

<div align="center">

<a id="p100709"></a>Исполнитель: расформовщик.

<a id="p100710"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="35%"><col width="15%"><col width="15%"><col width="15%"><col width="15%"><col width="6%"></colgroup>
<tr><td rowspan="2"><a id="p100711"></a>Диаметр стержней мм, до</td><td colspan="4"><a id="p100712"></a>При количестве стержней в одном изделии</td><td rowspan="2"><a id="p100713"></a>N п/п</td></tr>
<tr><td><a id="p100714"></a>1</td><td><a id="p100715"></a>2</td><td><a id="p100716"></a>4</td><td><a id="p100717"></a>6</td></tr>
<tr><td><a id="p100718"></a>6</td><td><a id="p100719"></a>1,4</td><td><a id="p100720"></a>2,8</td><td><a id="p100721"></a>5,6</td><td><a id="p100722"></a>8,4</td><td><a id="p100723"></a>1</td></tr>
<tr><td><a id="p100724"></a>12</td><td><a id="p100725"></a>1,7</td><td><a id="p100726"></a>3,4</td><td><a id="p100727"></a>6,8</td><td><a id="p100728"></a>10,2</td><td><a id="p100729"></a>2</td></tr>
<tr><td><a id="p100730"></a>20</td><td><a id="p100731"></a>2,0</td><td><a id="p100732"></a>4,0</td><td><a id="p100733"></a>8,0</td><td><a id="p100734"></a>12,0</td><td><a id="p100735"></a>3</td></tr>
<tr><td><a id="p100736"></a>28</td><td><a id="p100737"></a>2,4</td><td><a id="p100738"></a>4,8</td><td><a id="p100739"></a>9,6</td><td><a id="p100740"></a>14,4</td><td><a id="p100741"></a>4</td></tr>
<tr><td><a id="p100742"></a>32</td><td><a id="p100743"></a>2,9</td><td><a id="p100744"></a>5,8</td><td><a id="p100745"></a>11,6</td><td><a id="p100746"></a>17,4</td><td><a id="p100747"></a>5</td></tr>
<tr><td><a id="p100748"></a>40</td><td><a id="p100749"></a>3,4</td><td><a id="p100750"></a>6,8</td><td><a id="p100751"></a>13,6</td><td><a id="p100752"></a>20,4</td><td><a id="p100753"></a>6</td></tr>
<tr><td></td><td><a id="p100754"></a>а</td><td><a id="p100755"></a>б</td><td><a id="p100756"></a>в</td><td><a id="p100757"></a>г</td><td></td></tr>
</table>


<a id="p100758"></a>Примечание: Нормативы времени в карте даны при наличии в одном изделии до 6 стержней. На каждый последующий стержень добавлять:


| <a id="p100759"></a>Диаметр, мм | <a id="p100760"></a>Время в чел.-мин. |
| --- | --- |
| <a id="p100761"></a>6 | <a id="p100762"></a>1,1 |
| <a id="p100763"></a>12 | <a id="p100764"></a>1,4 |
| <a id="p100765"></a>20 | <a id="p100766"></a>1,7 |
| <a id="p100767"></a>28 | <a id="p100768"></a>2,0 |
| <a id="p100769"></a>34 | <a id="p100770"></a>2,4 |
| <a id="p100771"></a>40 | <a id="p100772"></a>2,9 |


###### <a id="p100773"></a>§ 12. Механическая обрезка стержней обрезным станком с вращающимся металлическим диском


<div align="center">

<a id="p100774"></a>Содержание работы

<a id="p100775"></a>Очистка от затвердевшего бетона концов стержней. Подведение обрезного станка к концам стержней изделия. Включение мотора. Обрезка концов стержней. Выбивка концов стержней из проушин. Выключение мотора и отвод станка.<br>
<a id="p100776"></a>Исполнитель: расформовщик.

<a id="p100777"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


| <a id="p100778"></a>Количество стержней в изделии, шт. | <a id="p100779"></a>Норматив, мин. | <a id="p100780"></a>N п/п |
| --- | --- | --- |
| <a id="p100781"></a>2 - 4 | <a id="p100782"></a>4,5 | <a id="p100783"></a>1 |
| <a id="p100784"></a>5 - 6 | <a id="p100785"></a>5,5 | <a id="p100786"></a>2 |
| <a id="p100787"></a>7 и более | <a id="p100788"></a>6,6 | <a id="p100789"></a>3 |


###### <a id="p100790"></a>§ 13. Установка и снятие скоб, струбцин и других зажимов для предохранения форм и распирания при формовании


<a id="p100791"></a>Содержание работы

<a id="p100792"></a>Подноска скоб к форме, установка на борта или снятие с бортов скоб, струбцин и других зажимов, устанавливаемых для предохранения форм от распирания.
<a id="p100793"></a>Исполнитель: расформовщик.

<div align="center">

<a id="p100794"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="55%"><col width="10%"><col width="10%"><col width="10%"><col width="10%"><col width="6%"></colgroup>
<tr><td rowspan="2"><a id="p100795"></a>Наименование операций</td><td colspan="4"><a id="p100796"></a>Количество изделий в форме, шт., до</td><td rowspan="2"><a id="p100797"></a>N п/п</td></tr>
<tr><td><a id="p100798"></a>1</td><td><a id="p100799"></a>2</td><td><a id="p100800"></a>4</td><td><a id="p100801"></a>6</td></tr>
<tr><td><a id="p100802"></a>Установка и снятие зажимов, скоб, струбцин</td><td><a id="p100803"></a>3,8</td><td><a id="p100804"></a>1,9</td><td><a id="p100805"></a>0,95</td><td><a id="p100806"></a>0,63</td><td><a id="p100807"></a>1</td></tr>
<tr><td></td><td><a id="p100808"></a>а</td><td><a id="p100809"></a>б</td><td><a id="p100810"></a>в</td><td><a id="p100811"></a>г</td><td></td></tr>
</table>


<a id="p100812"></a>Примечание: Нормативы времени в карте даны на условия применения 4 зажимов, скоб, струбцин. На каждый последующий зажим к нормативам времени следует добавлять 0,95 чел.-мин.


###### <a id="p100813"></a>§ 14. Очистка металлических форм


<a id="p100814"></a>Содержание работы

<a id="p100815"></a>Очистка вручную от остатков бетона форм (поддонов), пазов, выемок и проемов. Сбор отходов в контейнер.
<a id="p100816"></a>Исполнитель: расформовщик.

<div align="center">

<a id="p100817"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="5%"><col width="29%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"></colgroup>
<tr><td colspan="2" rowspan="2"><a id="p100818"></a>Наименование операций</td><td colspan="9"><a id="p100819"></a>Площадь очищаемой поверхности, м2, до</td><td rowspan="2"><a id="p100820"></a>N п/п</td></tr>
<tr><td><a id="p100821"></a>0,5</td><td><a id="p100822"></a>1</td><td><a id="p100823"></a>2</td><td><a id="p100824"></a>3</td><td><a id="p100825"></a>5</td><td><a id="p100826"></a>7</td><td><a id="p100827"></a>10</td><td><a id="p100828"></a>12</td><td><a id="p100829"></a>15</td></tr>
<tr><td colspan="2"><a id="p100830"></a>Очистка ручным инструментом форм</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100831"></a>а)</td><td><a id="p100832"></a>простой конфигурации</td><td><a id="p100833"></a>0,9</td><td><a id="p100834"></a>1,3</td><td><a id="p100835"></a>1,8</td><td><a id="p100836"></a>2,2</td><td><a id="p100837"></a>3,5</td><td><a id="p100838"></a>4,4</td><td><a id="p100839"></a>6,0</td><td><a id="p100840"></a>7,0</td><td><a id="p100841"></a>8,6</td><td><a id="p100842"></a>1</td></tr>
<tr><td><a id="p100843"></a>б)</td><td><a id="p100844"></a>сложной конфигурации</td><td><a id="p100845"></a>1,2</td><td><a id="p100846"></a>1,7</td><td><a id="p100847"></a>2,4</td><td><a id="p100848"></a>2,9</td><td><a id="p100849"></a>4,7</td><td><a id="p100850"></a>6,0</td><td><a id="p100851"></a>8,1</td><td><a id="p100852"></a>8,5</td><td><a id="p100853"></a>12,0</td><td><a id="p100854"></a>2</td></tr>
<tr><td></td><td></td><td><a id="p100855"></a>а</td><td><a id="p100856"></a>б</td><td><a id="p100857"></a>в</td><td><a id="p100858"></a>г</td><td><a id="p100859"></a>д</td><td><a id="p100860"></a>е</td><td><a id="p100861"></a>ж</td><td><a id="p100862"></a>з</td><td><a id="p100863"></a>и</td><td></td></tr>
</table>


<div align="center">

<a id="p100864"></a>Примечание: 1. Нормативы времени в карте даны при площади очищаемой поверхности до 15 кв. м. На каждый последующий кв. метр очищаемой поверхности формы к нормативам времени следует добавлять:<br>
<a id="p100865"></a>при простой конфигурации форм - 0,5 чел.-мин.<br>
<a id="p100866"></a>при сложной - 0,7 чел.-мин.<br>
2. <a id="p100867"></a>Нормативы времени в карте даны на условия ручной очистки форм. При использовании пневмоскребков к нормативам времени следует применять коэффициент 0,5.<br>
3. <a id="p100868"></a>Нормативы времени в карте даны на условия очистки металлических форм. При очистке деревянных форм к нормативам времени следует применять коэффициент 1,1.

</div>


###### <a id="p100869"></a>§ 15. Смазка форм


<div align="center">

<a id="p100870"></a>Содержание работы

<a id="p100871"></a>а) При ручном способе<br>
<a id="p100872"></a>Подноска ведра со смазкой в пределах рабочего места; смазка очищенной формы вручную.<br>
<a id="p100873"></a>б) При смазке из пульверизатора<br>
<a id="p100874"></a>Заправка распылителя; смазка формы.

</div>

<a id="p100875"></a>Исполнитель: расформовщик.

<div align="center">

<a id="p100876"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="31%"><col width="6%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="6%"><col width="6%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p100877"></a>Способ смазки</td><td colspan="9"><a id="p100878"></a>Площадь смазываемой поверхности, м2, до</td><td rowspan="2"><a id="p100879"></a>N п/п</td></tr>
<tr><td><a id="p100880"></a>0,5</td><td><a id="p100881"></a>1</td><td><a id="p100882"></a>2</td><td><a id="p100883"></a>3</td><td><a id="p100884"></a>5</td><td><a id="p100885"></a>7</td><td><a id="p100886"></a>10</td><td><a id="p100887"></a>12</td><td><a id="p100888"></a>15</td></tr>
<tr><td><a id="p100889"></a>1. Ручной способ</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100890"></a>Простой конфигурации</td><td><a id="p100891"></a>0,8</td><td><a id="p100892"></a>1,1</td><td><a id="p100893"></a>1,3</td><td><a id="p100894"></a>1,6</td><td><a id="p100895"></a>1,8</td><td><a id="p100896"></a>2,1</td><td><a id="p100897"></a>2,6</td><td><a id="p100898"></a>2,8</td><td><a id="p100899"></a>3,1</td><td><a id="p100900"></a>1</td></tr>
<tr><td><a id="p100901"></a>Сложной конфигурации</td><td><a id="p100902"></a>0,9</td><td><a id="p100903"></a>1,2</td><td><a id="p100904"></a>1,4</td><td><a id="p100905"></a>1,7</td><td><a id="p100906"></a>2,0</td><td><a id="p100907"></a>2,3</td><td><a id="p100908"></a>2,9</td><td><a id="p100909"></a>3,1</td><td><a id="p100910"></a>3,4</td><td><a id="p100911"></a>2</td></tr>
<tr><td><a id="p100912"></a>2. Из пульверизатора</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100913"></a>Простой конфигурации</td><td><a id="p100914"></a>0,2</td><td><a id="p100915"></a>0,29</td><td><a id="p100916"></a>0,48</td><td><a id="p100917"></a>0,57</td><td><a id="p100918"></a>0,67</td><td><a id="p100919"></a>0,76</td><td><a id="p100920"></a>0,86</td><td><a id="p100921"></a>1,0</td><td><a id="p100922"></a>1.2</td><td><a id="p100923"></a>1</td></tr>
<tr><td><a id="p100924"></a>Сложной конфигурации</td><td><a id="p100925"></a>0,3</td><td><a id="p100926"></a>0,38</td><td><a id="p100927"></a>0,57</td><td><a id="p100928"></a>0,67</td><td><a id="p100929"></a>0,76</td><td><a id="p100930"></a>0,86</td><td><a id="p100931"></a>0,90</td><td><a id="p100932"></a>1,1</td><td><a id="p100933"></a>1,4</td><td><a id="p100934"></a>2</td></tr>
<tr><td></td><td><a id="p100935"></a>а</td><td><a id="p100936"></a>б</td><td><a id="p100937"></a>в</td><td><a id="p100938"></a>г</td><td><a id="p100939"></a>д</td><td><a id="p100940"></a>е</td><td><a id="p100941"></a>ж</td><td><a id="p100942"></a>з</td><td><a id="p100943"></a>и</td><td></td></tr>
</table>


<a id="p100944"></a>Примечание: Нормативы времени в карте даны при площади смазываемой поверхности до 15 кв. м. На каждый последующий кв. м к нормативам времени следует добавлять:
<a id="p100945"></a>при ручном способе смазки - 0,2 чел.-мин.
<a id="p100946"></a>при смазке из пульверизатора - 0,1 чел.-мин.


###### <a id="p100947"></a>§ 16. Установка съемной (неразборной) бортоснастки на поддон с помощью крана


<div align="center">

<a id="p100948"></a>Содержание работы

<a id="p100949"></a>Строповка бортоснастки, съем ее с площади или с заформованного изделия. Перемещение бортоснастки в пределах рабочей зоны и установка ее на подготовленный поддон. Расстроповка бортоснастки; закрепление ее на поддоне.<br>
<a id="p100950"></a>Исполнитель: расформовщик.

<a id="p100951"></a>НОРМАТИВЫ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="44%"><col width="16%"><col width="16%"><col width="16%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p100952"></a>Наименование операции</td><td colspan="3"><a id="p100953"></a>Количество изделий в форме, шт. до</td><td rowspan="2"><a id="p100954"></a>N п/п</td></tr>
<tr><td><a id="p100955"></a>1</td><td><a id="p100956"></a>2</td><td><a id="p100957"></a>4</td></tr>
<tr><td><a id="p100958"></a>Установка бортоснастки с площадки</td><td><a id="p100959"></a>3,8</td><td><a id="p100960"></a>1,9</td><td><a id="p100961"></a>1,0</td><td><a id="p100962"></a>1</td></tr>
<tr><td><a id="p100963"></a>Установка бортоснастки со снятием ее с заформованного изделия</td><td><a id="p100964"></a>5,5</td><td><a id="p100965"></a>2,8</td><td><a id="p100966"></a>1,4</td><td><a id="p100967"></a>2</td></tr>
<tr><td></td><td><a id="p100968"></a>а</td><td><a id="p100969"></a>б</td><td><a id="p100970"></a>в</td><td></td></tr>
</table>


###### <a id="p100971"></a>§ 17. Сборка формы


<div align="center">

<a id="p100972"></a>Содержание работы

<a id="p100973"></a>Подъем бортов. Установка их в проектное положение вручную или краном и закрепление при помощи ручного инструмента или крана.<br>
<a id="p100974"></a>Исполнитель: расформовщик.

<a id="p100975"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="40%"><col width="13%"><col width="13%"><col width="13%"><col width="13%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p100976"></a>Конфигурация формы</td><td colspan="4"><a id="p100977"></a>Количество изделий в форме, до:</td><td rowspan="2"><a id="p100978"></a>N п/п</td></tr>
<tr><td><a id="p100979"></a>1</td><td><a id="p100980"></a>2</td><td><a id="p100981"></a>4</td><td><a id="p100982"></a>6</td></tr>
<tr><td><a id="p100983"></a>1. Простая конфигурация формы при площади изделия, кв. м до:</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p100984"></a>1</td><td><a id="p100985"></a>1,4</td><td><a id="p100986"></a>1,1</td><td><a id="p100987"></a>0,91</td><td><a id="p100988"></a>0,67</td><td><a id="p100989"></a>1</td></tr>
<tr><td><a id="p100990"></a>2</td><td><a id="p100991"></a>2,4</td><td><a id="p100992"></a>1,9</td><td><a id="p100993"></a>1,5</td><td><a id="p100994"></a>1,1</td><td><a id="p100995"></a>2</td></tr>
<tr><td><a id="p100996"></a>5</td><td><a id="p100997"></a>3,6</td><td><a id="p100998"></a>2,9</td><td><a id="p100999"></a>2,2</td><td><a id="p101000"></a>-</td><td><a id="p101001"></a>3</td></tr>
<tr><td><a id="p101002"></a>10</td><td><a id="p101003"></a>5,0</td><td><a id="p101004"></a>4,2</td><td><a id="p101005"></a>-</td><td><a id="p101006"></a>-</td><td><a id="p101007"></a>4</td></tr>
<tr><td><a id="p101008"></a>20</td><td><a id="p101009"></a>5,4</td><td><a id="p101010"></a>-</td><td><a id="p101011"></a>-</td><td><a id="p101012"></a>-</td><td><a id="p101013"></a>6</td></tr>
<tr><td><a id="p101014"></a>более 20</td><td><a id="p101015"></a>6,0</td><td><a id="p101016"></a>-</td><td><a id="p101017"></a>-</td><td><a id="p101018"></a>-</td><td><a id="p101019"></a>6</td></tr>
<tr><td><a id="p101020"></a>2. Сложная конфигурация формы при площади изделия, кв. м, до:</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p101021"></a>1</td><td><a id="p101022"></a>1,5</td><td><a id="p101023"></a>1,3</td><td><a id="p101024"></a>0,95</td><td><a id="p101025"></a>0,76</td><td><a id="p101026"></a>7</td></tr>
<tr><td><a id="p101027"></a>2</td><td><a id="p101028"></a>2,5</td><td><a id="p101029"></a>2,0</td><td><a id="p101030"></a>1,67</td><td><a id="p101031"></a>1,3</td><td><a id="p101032"></a>8</td></tr>
<tr><td><a id="p101033"></a>5</td><td><a id="p101034"></a>3,8</td><td><a id="p101035"></a>3,0</td><td><a id="p101036"></a>2,4</td><td><a id="p101037"></a>-</td><td><a id="p101038"></a>9</td></tr>
<tr><td><a id="p101039"></a>10</td><td><a id="p101040"></a>5,5</td><td><a id="p101041"></a>4,7</td><td><a id="p101042"></a>-</td><td><a id="p101043"></a>-</td><td><a id="p101044"></a>10</td></tr>
<tr><td><a id="p101045"></a>20</td><td><a id="p101046"></a>5,9</td><td><a id="p101047"></a>-</td><td><a id="p101048"></a>-</td><td><a id="p101049"></a>-</td><td><a id="p101050"></a>11</td></tr>
<tr><td><a id="p101051"></a>более 20</td><td><a id="p101052"></a>6,7</td><td><a id="p101053"></a>-</td><td><a id="p101054"></a>-</td><td><a id="p101055"></a>-</td><td><a id="p101056"></a>12</td></tr>
<tr><td></td><td><a id="p101057"></a>а</td><td><a id="p101058"></a>б</td><td><a id="p101059"></a>в</td><td><a id="p101060"></a>г</td><td></td></tr>
</table>


###### <a id="p101061"></a>§ 18. Установка и выемка вкладышей


<div align="center">

<a id="p101062"></a>Содержание работы

<a id="p101063"></a>а) При помощи крана<br>
<a id="p101064"></a>Строповка вкладышей к стропам крана.<br>
<a id="p101065"></a>Установка вкладышей в проектное положение. Расстроповка. По окончании формования изделия - выемка вкладышей.<br>
<a id="p101066"></a>б) При ручном способе<br>
<a id="p101067"></a>Установка вкладышей в проектное положение, удаление их из формы по окончании процесса формования изделий.<br>
<a id="p101068"></a>Исполнитель: расформовщик.

<a id="p101069"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="39%"><col width="13%"><col width="13%"><col width="13%"><col width="13%"><col width="7%"></colgroup>
<tr><td rowspan="3"><a id="p101070"></a>Наименование операции</td><td colspan="2"><a id="p101071"></a>Крупногабаритные (краном)</td><td colspan="2"><a id="p101072"></a>Мелкогабаритные (вручную)</td><td rowspan="3"><a id="p101073"></a>N п/п</td></tr>
<tr><td colspan="4"><a id="p101074"></a>Количество вкладышей, шт., до</td></tr>
<tr><td><a id="p101075"></a>1</td><td><a id="p101076"></a>2</td><td><a id="p101077"></a>1</td><td><a id="p101078"></a>2</td></tr>
<tr><td><a id="p101079"></a>Установка вкладышей</td><td><a id="p101080"></a>1,9</td><td><a id="p101081"></a>3,8</td><td><a id="p101082"></a>1,0</td><td><a id="p101083"></a>2,0</td><td><a id="p101084"></a>1</td></tr>
<tr><td><a id="p101085"></a>Выемка вкладышей</td><td><a id="p101086"></a>1,7</td><td><a id="p101087"></a>3,4</td><td><a id="p101088"></a>0,8</td><td><a id="p101089"></a>1,6</td><td><a id="p101090"></a>2</td></tr>
<tr><td></td><td><a id="p101091"></a>а</td><td><a id="p101092"></a>б</td><td><a id="p101093"></a>в</td><td><a id="p101094"></a>г</td><td></td></tr>
</table>


<a id="p101095"></a>Примечание: Нормативы времени в карте даны на условия установки вкладышей в форме без закрепления их фиксаторами (штырями). При закреплении вкладышей к нормативам времени на каждый установленный фиксатор (штырь) следует добавлять 0,63 чел.-мин.


##### <a id="p101096"></a>III. АРМАТУРНЫЕ РАБОТЫ


<a id="p101097"></a>Нормативы настоящего раздела охватывают работы по армированию железобетонных изделий до начала формования, а в некоторых случаях (в зависимости от конструкций изделий) в процессе формования изделий.
<a id="p101098"></a>Нормативы предусматривают укладку арматурных каркасов и сеток в форму, а также и предварительное натяжение арматуры методом электронагрева.

<div align="center">

<a id="p101099"></a>Нормативами предусмотрена подноска арматуры в пределах рабочего места до 20 метров.

</div>


###### <a id="p101100"></a>§ 19. Укладка арматуры в формы


<div align="center">

<a id="p101101"></a>Содержание работы

<a id="p101102"></a>Подноска (подвозка краном) арматуры к рабочему месту на расстояние до 20 метров, установка арматурных каркасов и сеток в форму: закрепление при необходимости арматурных элементов между собой электроприхваткой, вязальной проволокой или штырями в проектном положении.

<a id="p101103"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

<a id="p101104"></a>а) При укладке арматуры вручную

</div>


<table>
<colgroup><col width="31%"><col width="29%"><col width="33%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p101105"></a>Всего арматуры, кг до</td><td colspan="2"><a id="p101106"></a>Вид армирования</td><td rowspan="2"><a id="p101107"></a>N п/п</td></tr>
<tr><td><a id="p101108"></a>пространственные каркасы</td><td><a id="p101109"></a>плоские каркасы и отдельные арматурные элементы</td></tr>
<tr><td><a id="p101110"></a>10</td><td><a id="p101111"></a>2,5</td><td><a id="p101112"></a>3,4</td><td><a id="p101113"></a>1</td></tr>
<tr><td><a id="p101114"></a>30</td><td><a id="p101115"></a>3,4</td><td><a id="p101116"></a>5,0</td><td><a id="p101117"></a>2</td></tr>
<tr><td><a id="p101118"></a>50</td><td><a id="p101119"></a>4,7</td><td><a id="p101120"></a>6,4</td><td><a id="p101121"></a>3</td></tr>
<tr><td><a id="p101122"></a>70</td><td><a id="p101123"></a>5,5</td><td><a id="p101124"></a>9,2</td><td><a id="p101125"></a>4</td></tr>
<tr><td><a id="p101126"></a>100</td><td><a id="p101127"></a>6,4</td><td><a id="p101128"></a>11,2</td><td><a id="p101129"></a>5</td></tr>
<tr><td><a id="p101130"></a>150</td><td><a id="p101131"></a>7,0</td><td><a id="p101132"></a>13,7</td><td><a id="p101133"></a>6</td></tr>
<tr><td><a id="p101134"></a>200</td><td><a id="p101135"></a>8,1</td><td><a id="p101136"></a>18,5</td><td><a id="p101137"></a>7</td></tr>
<tr><td></td><td><a id="p101138"></a>а</td><td><a id="p101139"></a>б</td><td></td></tr>
</table>


<a id="p101140"></a>б) При установке арматуры краном


<table>
<colgroup><col width="38%"><col width="25%"><col width="30%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p101141"></a>Тип крана</td><td colspan="2"><a id="p101142"></a>Вид армирования</td><td rowspan="2"><a id="p101143"></a>N п/п</td></tr>
<tr><td><a id="p101144"></a>пространственные каркасы</td><td><a id="p101145"></a>плоские каркасы и отдельные арматурные элементы</td></tr>
<tr><td><a id="p101146"></a>Мостовой кран и кран-балка</td><td><a id="p101147"></a>3,8</td><td><a id="p101148"></a>8,2</td><td><a id="p101149"></a>1</td></tr>
<tr><td><a id="p101150"></a>Башенный кран, козловой, кран-балка и тельфер с ручным управлением</td><td><a id="p101151"></a>4,9</td><td><a id="p101152"></a>9,2</td><td><a id="p101153"></a>2</td></tr>
<tr><td></td><td><a id="p101154"></a>а</td><td><a id="p101155"></a>б</td><td></td></tr>
</table>


###### <a id="p101156"></a>§ 20. Электротермическое натяжение стержней и укладка их в форму (поддон)


<div align="center">

<a id="p101157"></a>Содержание работы

<a id="p101158"></a>Укладка стержней в контакты электронагревательной установки. Включение тока, наблюдение за нагреванием, выключение тока. Переноска нагретых стержней и укладка их в форму с закреплением концов.<br>
<a id="p101159"></a>Исполнитель: формовщик железобетонных изделий и конструкций.

<a id="p101160"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ В ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="21%"><col width="12%"><col width="12%"><col width="12%"><col width="12%"><col width="12%"><col width="12%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p101161"></a>Диаметр стержней в мм, до</td><td colspan="6"><a id="p101162"></a>Количество стержней</td><td rowspan="2"><a id="p101163"></a>N п/п</td></tr>
<tr><td><a id="p101164"></a>2</td><td><a id="p101165"></a>4</td><td><a id="p101166"></a>6</td><td><a id="p101167"></a>8</td><td><a id="p101168"></a>10</td><td><a id="p101169"></a>12</td></tr>
<tr><td><a id="p101170"></a>8</td><td><a id="p101171"></a>3,4</td><td><a id="p101172"></a>6,8</td><td><a id="p101173"></a>10,2</td><td><a id="p101174"></a>13,6</td><td><a id="p101175"></a>17,0</td><td><a id="p101176"></a>20,4</td><td><a id="p101177"></a>1</td></tr>
<tr><td><a id="p101178"></a>10</td><td><a id="p101179"></a>3,6</td><td><a id="p101180"></a>7,2</td><td><a id="p101181"></a>10,8</td><td><a id="p101182"></a>14,4</td><td><a id="p101183"></a>18,0</td><td><a id="p101184"></a>21,6</td><td><a id="p101185"></a>2</td></tr>
<tr><td><a id="p101186"></a>12</td><td><a id="p101187"></a>3,8</td><td><a id="p101188"></a>7,7</td><td><a id="p101189"></a>11,5</td><td><a id="p101190"></a>15,4</td><td><a id="p101191"></a>19,2</td><td><a id="p101192"></a>23,0</td><td><a id="p101193"></a>3</td></tr>
<tr><td><a id="p101194"></a>14</td><td><a id="p101195"></a>4,1</td><td><a id="p101196"></a>8,2</td><td><a id="p101197"></a>12,3</td><td><a id="p101198"></a>16,4</td><td><a id="p101199"></a>20,5</td><td><a id="p101200"></a>24,6</td><td><a id="p101201"></a>4</td></tr>
<tr><td><a id="p101202"></a>16</td><td><a id="p101203"></a>4,4</td><td><a id="p101204"></a>8,8</td><td><a id="p101205"></a>13,2</td><td><a id="p101206"></a>17,4</td><td><a id="p101207"></a>21,8</td><td><a id="p101208"></a>26,2</td><td><a id="p101209"></a>5</td></tr>
<tr><td><a id="p101210"></a>18</td><td><a id="p101211"></a>4,7</td><td><a id="p101212"></a>9,4</td><td><a id="p101213"></a>14,1</td><td><a id="p101214"></a>18,8</td><td><a id="p101215"></a>23,5</td><td><a id="p101216"></a>28,2</td><td><a id="p101217"></a>6</td></tr>
<tr><td><a id="p101218"></a>20</td><td><a id="p101219"></a>5,0</td><td><a id="p101220"></a>9,9</td><td><a id="p101221"></a>14,85</td><td><a id="p101222"></a>19,8</td><td><a id="p101223"></a>24,8</td><td><a id="p101224"></a>29,7</td><td><a id="p101225"></a>7</td></tr>
<tr><td><a id="p101226"></a>22</td><td><a id="p101227"></a>5,2</td><td><a id="p101228"></a>10,4</td><td><a id="p101229"></a>15,6</td><td><a id="p101230"></a>20,6</td><td><a id="p101231"></a>26,0</td><td><a id="p101232"></a>31,2</td><td><a id="p101233"></a>8</td></tr>
<tr><td><a id="p101234"></a>24</td><td><a id="p101235"></a>5,5</td><td><a id="p101236"></a>11,0</td><td><a id="p101237"></a>16,5</td><td><a id="p101238"></a>22,0</td><td><a id="p101239"></a>27,5</td><td><a id="p101240"></a>33,0</td><td><a id="p101241"></a>9</td></tr>
<tr><td></td><td><a id="p101242"></a>а</td><td><a id="p101243"></a>б</td><td><a id="p101244"></a>в</td><td><a id="p101245"></a>г</td><td><a id="p101246"></a>д</td><td><a id="p101247"></a>е</td><td></td></tr>
</table>


###### <a id="p101248"></a>§ 21. Установка монтажных петель и закладных деталей


<div align="center">

<a id="p101249"></a>Содержание работы

<a id="p101250"></a>Подноска монтажных петель, закладных деталей, фиксаторов в пределах рабочего места; установка их в форму и закрепление в проектном положении; по окончании формования выемка фиксаторов из формы.<br>
<a id="p101251"></a>Исполнитель: формовщик железобетонных изделий и конструкций.

<a id="p101252"></a>**НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.**

</div>


<table>
<colgroup><col width="38%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p101253"></a>Наименование операции</td><td colspan="5"><a id="p101254"></a>Количество элементов в 1 изделие, шт., до</td><td rowspan="2"><a id="p101255"></a>N п/п</td></tr>
<tr><td><a id="p101256"></a>2</td><td><a id="p101257"></a>4</td><td><a id="p101258"></a>6</td><td><a id="p101259"></a>8</td><td><a id="p101260"></a>10</td></tr>
<tr><td><a id="p101261"></a>Установка монтажных петель</td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p101262"></a>без фиксации</td><td><a id="p101263"></a>0,52</td><td><a id="p101264"></a>1,0</td><td><a id="p101265"></a>1,4</td><td><a id="p101266"></a>1,8</td><td><a id="p101267"></a>2,2</td><td><a id="p101268"></a>1</td></tr>
<tr><td><a id="p101269"></a>с фиксацией</td><td><a id="p101270"></a>2,4</td><td><a id="p101271"></a>4,7</td><td><a id="p101272"></a>6,8</td><td><a id="p101273"></a>8,9</td><td><a id="p101274"></a>11,2</td><td><a id="p101275"></a>2</td></tr>
<tr><td><a id="p101276"></a>Установка закладных деталей</td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p101277"></a>без фиксации</td><td><a id="p101278"></a>0,52</td><td><a id="p101279"></a>1,0</td><td><a id="p101280"></a>1,4</td><td><a id="p101281"></a>1,8</td><td><a id="p101282"></a>2,2</td><td><a id="p101283"></a>3</td></tr>
<tr><td><a id="p101284"></a>с фиксацией</td><td><a id="p101285"></a>2,8</td><td><a id="p101286"></a>5,4</td><td><a id="p101287"></a>7,6</td><td><a id="p101288"></a>10,0</td><td><a id="p101289"></a>12,2</td><td><a id="p101290"></a>4</td></tr>
<tr><td><a id="p101291"></a>Выемка фиксаторов</td><td><a id="p101292"></a>0,42</td><td><a id="p101293"></a>0,8</td><td><a id="p101294"></a>1,2</td><td><a id="p101295"></a>1,6</td><td><a id="p101296"></a>2,0</td><td><a id="p101297"></a>5</td></tr>
<tr><td></td><td><a id="p101298"></a>а</td><td><a id="p101299"></a>б</td><td><a id="p101300"></a>в</td><td><a id="p101301"></a>г</td><td><a id="p101302"></a>д</td><td></td></tr>
</table>


<a id="p101303"></a>Применение: 1. Нормативы времени в карте даны при количестве элементов в одном изделии до 10 шт. На каждый последующий элемент и нормативам времени добавлять:

<div align="center">

<a id="p101304"></a>При установке монтажных петель<br>
<a id="p101305"></a>без фиксации - 0,26 чел.-мин.<br>
<a id="p101306"></a>с фиксацией - 1,2 чел.-мин.<br>
<a id="p101307"></a>При установке закладных деталей<br>
<a id="p101308"></a>без фиксации - 0,26 чел.-мин.<br>
<a id="p101309"></a>с фиксацией - 1,4 чел.-мин.<br>
<a id="p101310"></a>При выемке фиксатора - 0,22 чел.-мин.<br>
2. <a id="p101311"></a>Нормативами предусмотрена подноска и установка монтажных петель и закладных деталей весом до 5 кг.<br>
<a id="p101312"></a>При весе петель и закладных деталей более предусмотренного веса к нормативам следует применять коэффициент 1,3.

</div>


###### <a id="p101313"></a>§ 22. Укладка прокладок для образования защитного слоя


<div align="center">

<a id="p101314"></a>Содержание работы

<a id="p101315"></a>Установка под арматуру бетонных (пластмассовых) прокладок для образования защитного слоя бетона с привязкой их к арматурным сетям или стержням.<br>
<a id="p101316"></a>Исполнитель: формовщик железобетонных изделий и конструкций.

<a id="p101317"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


| <a id="p101318"></a>Площадь изделий, м2, до | <a id="p101319"></a>с креплением | <a id="p101320"></a>без крепления | <a id="p101321"></a>N п/п |
| --- | --- | --- | --- |
| <a id="p101322"></a>0,5 | <a id="p101323"></a>0,4 | <a id="p101324"></a>0,3 | <a id="p101325"></a>1 |
| <a id="p101326"></a>1 | <a id="p101327"></a>0,8 | <a id="p101328"></a>0,5 | <a id="p101329"></a>2 |
| <a id="p101330"></a>2 | <a id="p101331"></a>1,6 | <a id="p101332"></a>1,0 | <a id="p101333"></a>3 |
| <a id="p101334"></a>4 | <a id="p101335"></a>2,8 | <a id="p101336"></a>1,3 | <a id="p101337"></a>4 |
| <a id="p101338"></a>6 | <a id="p101339"></a>3,7 | <a id="p101340"></a>1,5 | <a id="p101341"></a>5 |
| <a id="p101342"></a>8 | <a id="p101343"></a>4,2 | <a id="p101344"></a>1,8 | <a id="p101345"></a>6 |
| <a id="p101346"></a>10 | <a id="p101347"></a>5,0 | <a id="p101348"></a>2,0 | <a id="p101349"></a>7 |
| <a id="p101350"></a>более 10 | <a id="p101351"></a>6,1 | <a id="p101352"></a>3,0 | <a id="p101353"></a>8 |
|  | <a id="p101354"></a>а | <a id="p101355"></a>б |  |


##### <a id="p101356"></a>IV. ФОРМОВАНИЕ ИЗДЕЛИЙ


<div align="center">

<a id="p101357"></a>В нормативах настоящего раздела предусмотрено: укладка бетонной смеси в форму при помощи бетоноукладчика, бадьи, бункера и в отдельных случаях - вручную; разравнивание бетонной смеси на виброплощадке; отделка поверхности изделия после формовки с высвобождением монтажных петель и заделкой дефектов.<br>
<a id="p101358"></a>Управление всеми механизмами формовочного агрегата ведется с центрального поста управления или с пультов, расположенных непосредственно на механизмах. В состав формовочного агрегата входят следующие механизмы: виброплощадка, виброщит, бетоноукладчик, оборудованный кареткой с пустотообразователями, цепным толкателем.

</div>


###### <a id="p101359"></a>§ 23. Заполнение бетоноукладчика и подача бетонной смеси к виброплощадке


<div align="center">

<a id="p101360"></a>Содержание работы

</div>


<a id="p101361"></a>Подача бетоноукладчика от виброплощадки к раздаточному бункеру и установка его под раздаточный бункер. Открывание и закрывание шибера раздаточного бункера. Заполнение бункера бетоноукладчика бетонной смесью. Перемещение бетоноукладчика бетонной смесью. Перемещение бетоноукладчика от раздаточного бункера к виброплощадке.

<div align="center">

<a id="p101362"></a>Исполнитель: машинист бетоноукладчика.

<a id="p101363"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="36%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="14%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p101364"></a>Способ управления бетоноукладчиком</td><td colspan="5"><a id="p101365"></a>При объеме бетона в изделии, м3</td><td rowspan="2"><a id="p101366"></a>N п/п</td></tr>
<tr><td><a id="p101367"></a>0,2</td><td><a id="p101368"></a>0,5</td><td><a id="p101369"></a>1,0</td><td><a id="p101370"></a>1,5</td><td><a id="p101371"></a>более 1,5</td></tr>
<tr><td><a id="p101372"></a>С центрального пульта управления</td><td><a id="p101373"></a>0,3</td><td><a id="p101374"></a>0,6</td><td><a id="p101375"></a>1,6</td><td><a id="p101376"></a>2,3</td><td><a id="p101377"></a>3,0</td><td><a id="p101378"></a>1</td></tr>
<tr><td><a id="p101379"></a>С присутствием рабочего</td><td><a id="p101380"></a>0,34</td><td><a id="p101381"></a>0,86</td><td><a id="p101382"></a>1,7</td><td><a id="p101383"></a>2,6</td><td><a id="p101384"></a>3,4</td><td><a id="p101385"></a>2</td></tr>
<tr><td></td><td><a id="p101386"></a>а</td><td><a id="p101387"></a>б</td><td><a id="p101388"></a>в</td><td><a id="p101389"></a>г</td><td><a id="p101390"></a>д</td><td></td></tr>
</table>


###### <a id="p101391"></a>§ 24. Заполнение бункера бетонной смесью из автосамосвалов


<div align="center">

<a id="p101392"></a>Содержание работы

<a id="p101393"></a>Заполнение бункера бетонной смесью из автосамосвала, очистка кузова машины от налипшего бетона.<br>
<a id="p101394"></a>Подбор рассыпавшегося бетона и загрузка его в бункер.<br>
<a id="p101395"></a>Исполнитель: бункеровщик.

</div>


<a id="p101396"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.


<table>
<colgroup><col width="36%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="14%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p101397"></a>Объем бетона за одно заполнение, куб. м</td><td colspan="5"><a id="p101398"></a>При объеме бетона в изделии, м3</td><td rowspan="2"><a id="p101399"></a>N п/п</td></tr>
<tr><td><a id="p101400"></a>0,2</td><td><a id="p101401"></a>0,5</td><td><a id="p101402"></a>1,0</td><td><a id="p101403"></a>1,5</td><td><a id="p101404"></a>более 1,5</td></tr>
<tr><td><a id="p101405"></a>1</td><td><a id="p101406"></a>0,49</td><td><a id="p101407"></a>1,2</td><td><a id="p101408"></a>2,5</td><td><a id="p101409"></a>3,7</td><td><a id="p101410"></a>4,9</td><td><a id="p101411"></a>1</td></tr>
<tr><td><a id="p101412"></a>более 1</td><td></td><td><a id="p101413"></a>1,0</td><td><a id="p101414"></a>2,2</td><td><a id="p101415"></a>3,0</td><td><a id="p101416"></a>4,0</td><td><a id="p101417"></a>2</td></tr>
<tr><td></td><td><a id="p101418"></a>а</td><td><a id="p101419"></a>б</td><td><a id="p101420"></a>в</td><td><a id="p101421"></a>г</td><td><a id="p101422"></a>д</td><td></td></tr>
</table>


###### <a id="p101423"></a>§ 25. Установка форм на вибростол (съем формы с вибростола)


<a id="p101424"></a>Содержание работы

<a id="p101425"></a>Строповка формы крючками траверсы за петли, подача сигналов крановщику при подъеме формы, установка формы на вибростол, расстроповка. По окончании формования - съем формы с вибростола.
<a id="p101426"></a>Исполнитель: расформовщик.

<div align="center">

<a id="p101427"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="44%"><col width="11%"><col width="11%"><col width="11%"><col width="16%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p101428"></a>Наименования операций</td><td colspan="4"><a id="p101429"></a>Количество изделий в форме</td><td rowspan="2"><a id="p101430"></a>N п/п</td></tr>
<tr><td><a id="p101431"></a>1</td><td><a id="p101432"></a>2</td><td><a id="p101433"></a>4</td><td><a id="p101434"></a>более 4-х</td></tr>
<tr><td><a id="p101435"></a>Установка форм на вибростол</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p101436"></a>а) краном</td><td><a id="p101437"></a>1,03</td><td><a id="p101438"></a>0,76</td><td><a id="p101439"></a>0,44</td><td><a id="p101440"></a>0,33</td><td><a id="p101441"></a>1</td></tr>
<tr><td><a id="p101442"></a>б) тельфером</td><td><a id="p101443"></a>1,75</td><td><a id="p101444"></a>1,36</td><td><a id="p101445"></a>0,75</td><td><a id="p101446"></a>0,66</td><td><a id="p101447"></a>2</td></tr>
<tr><td><a id="p101448"></a>Съем с вибростола</td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p101449"></a>а) краном</td><td><a id="p101450"></a>1,03</td><td><a id="p101451"></a>0,76</td><td><a id="p101452"></a>0,44</td><td><a id="p101453"></a>0,33</td><td><a id="p101454"></a>3</td></tr>
<tr><td><a id="p101455"></a>б) тельфером</td><td><a id="p101456"></a>1,75</td><td><a id="p101457"></a>1,36</td><td><a id="p101458"></a>0,75</td><td><a id="p101459"></a>0,66</td><td><a id="p101460"></a>4</td></tr>
<tr><td></td><td><a id="p101461"></a>а</td><td><a id="p101462"></a>б</td><td><a id="p101463"></a>в</td><td><a id="p101464"></a>г</td><td></td></tr>
</table>


<div align="center">

<a id="p101465"></a>Примечание: Нормативы времени в карте даны на условия применения крючковых траверс. При использовании автозахвата к нормативам времени следует применять коэффициент 0,7.

</div>


###### <a id="p101466"></a>§ 26. Подача бетонной смеси краном к виброплощадке в бадье


<a id="p101467"></a>Содержание работы

<a id="p101468"></a>Подача порожней бадьи краном к раздаточному бункеру (для заполнения бетонной смесью). Установка под загрузку. Заполнение бадьи бетонной смесью. Перемещение бадьи к виброплощадке на расстояние 10 метров.
<a id="p101469"></a>Исполнитель: формовщик железобетонных изделий и конструкций.

<a id="p101470"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.


<table>
<colgroup><col width="36%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="14%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p101471"></a>Наименование операции</td><td colspan="5"><a id="p101472"></a>При объеме бетона в изделии, м3</td><td rowspan="2"><a id="p101473"></a>N п/п</td></tr>
<tr><td><a id="p101474"></a>0,2</td><td><a id="p101475"></a>0,5</td><td><a id="p101476"></a>1,0</td><td><a id="p101477"></a>1,5</td><td><a id="p101478"></a>более 1,5</td></tr>
<tr><td><a id="p101479"></a>Подача, заполнение, перемещение смеси на расстояние 10 м</td><td><a id="p101480"></a>0,4</td><td><a id="p101481"></a>1,1</td><td><a id="p101482"></a>2,1</td><td><a id="p101483"></a>3,1</td><td><a id="p101484"></a>4,2</td><td><a id="p101485"></a>1</td></tr>
<tr><td></td><td><a id="p101486"></a>а</td><td><a id="p101487"></a>б</td><td><a id="p101488"></a>в</td><td><a id="p101489"></a>г</td><td><a id="p101490"></a>д</td><td></td></tr>
</table>


<a id="p101491"></a>Примечание: На каждые последующие 10 м перемещения следует применять к нормативам коэффициент 1,3.


###### <a id="p101492"></a>§ 27. Укладка нижнего фактурного слоя


<a id="p101493"></a>Содержание работы

<a id="p101494"></a>Управление бетоноукладчиком с пульта управления, подача его к форме, укладка фактурного слоя равномерно по всей поверхности формы, установка бетоноукладчика в исходное положение.
<a id="p101495"></a>Исполнитель: формовщик железобетонных изделий и конструкций.

<div align="center">

<a id="p101496"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="25%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="6%"></colgroup>
<tr><td rowspan="2"><a id="p101497"></a>При количестве изделий в форме</td><td colspan="8"><a id="p101498"></a>Площадь разравниваемой поверхности, м2, до</td><td rowspan="2"><a id="p101499"></a>N п/п</td></tr>
<tr><td><a id="p101500"></a>1</td><td><a id="p101501"></a>2</td><td><a id="p101502"></a>3</td><td><a id="p101503"></a>5</td><td><a id="p101504"></a>7</td><td><a id="p101505"></a>10</td><td><a id="p101506"></a>15</td><td><a id="p101507"></a>20</td></tr>
<tr><td><a id="p101508"></a>1</td><td><a id="p101509"></a>0,42</td><td><a id="p101510"></a>0,63</td><td><a id="p101511"></a>1,1</td><td><a id="p101512"></a>1,7</td><td><a id="p101513"></a>2,5</td><td><a id="p101514"></a>3,4</td><td><a id="p101515"></a>5,5</td><td><a id="p101516"></a>7,1</td><td><a id="p101517"></a>1</td></tr>
<tr><td><a id="p101518"></a>2</td><td><a id="p101519"></a>0,35</td><td><a id="p101520"></a>0,50</td><td><a id="p101521"></a>0,88</td><td><a id="p101522"></a>1,36</td><td><a id="p101523"></a>2,0</td><td><a id="p101524"></a>2,7</td><td><a id="p101525"></a>4,4</td><td><a id="p101526"></a>5,7</td><td><a id="p101527"></a>2</td></tr>
<tr><td><a id="p101528"></a>более 2-х</td><td><a id="p101529"></a>0,28</td><td><a id="p101530"></a>0,47</td><td><a id="p101531"></a>0,83</td><td><a id="p101532"></a>1,3</td><td><a id="p101533"></a>1,9</td><td><a id="p101534"></a>2,6</td><td><a id="p101535"></a>4,1</td><td><a id="p101536"></a>5,3</td><td><a id="p101537"></a>3</td></tr>
<tr><td></td><td><a id="p101538"></a>а</td><td><a id="p101539"></a>6</td><td><a id="p101540"></a>в</td><td><a id="p101541"></a>г</td><td><a id="p101542"></a>д</td><td><a id="p101543"></a>в</td><td><a id="p101544"></a>ж</td><td><a id="p101545"></a>з</td><td></td></tr>
</table>


###### <a id="p101546"></a>§ 28. Разравнивание нижнего фактурного слоя


<a id="p101547"></a>Содержание работы

<a id="p101548"></a>Разравнивание нижнего фактурного слоя ручным инструментом равномерно по всей поверхности формы.
<a id="p101549"></a>Исполнитель: формовщик железобетонных изделий и конструкций.

<a id="p101550"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.


<table>
<colgroup><col width="23%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p101551"></a>При количестве изделий в форме</td><td colspan="8"><a id="p101552"></a>Площадь разравниваемой поверхности в м2 до:</td><td rowspan="2"><a id="p101553"></a>N п/п</td></tr>
<tr><td><a id="p101554"></a>1</td><td><a id="p101555"></a>2</td><td><a id="p101556"></a>3</td><td><a id="p101557"></a>5</td><td><a id="p101558"></a>7</td><td><a id="p101559"></a>10</td><td><a id="p101560"></a>15</td><td><a id="p101561"></a>20</td></tr>
<tr><td><a id="p101562"></a>1</td><td><a id="p101563"></a>0,63</td><td><a id="p101564"></a>0,85</td><td><a id="p101565"></a>1,4</td><td><a id="p101566"></a>2,3</td><td><a id="p101567"></a>3,4</td><td><a id="p101568"></a>4,5</td><td><a id="p101569"></a>7,4</td><td><a id="p101570"></a>9,7</td><td><a id="p101571"></a>1</td></tr>
<tr><td><a id="p101572"></a>2</td><td><a id="p101573"></a>0,50</td><td><a id="p101574"></a>0,68</td><td><a id="p101575"></a>1,1</td><td><a id="p101576"></a>1,8</td><td><a id="p101577"></a>2,7</td><td><a id="p101578"></a>3,6</td><td><a id="p101579"></a>5,9</td><td><a id="p101580"></a>7,8</td><td><a id="p101581"></a>2</td></tr>
<tr><td><a id="p101582"></a>более 2-х</td><td><a id="p101583"></a>0,45</td><td><a id="p101584"></a>0,65</td><td><a id="p101585"></a>1,0</td><td><a id="p101586"></a>1,72</td><td><a id="p101587"></a>2,6</td><td><a id="p101588"></a>3,4</td><td><a id="p101589"></a>5,6</td><td><a id="p101590"></a>7,3</td><td><a id="p101591"></a>3</td></tr>
<tr><td></td><td><a id="p101592"></a>а</td><td><a id="p101593"></a>б</td><td><a id="p101594"></a>в</td><td><a id="p101595"></a>г</td><td><a id="p101596"></a>д</td><td><a id="p101597"></a>е</td><td><a id="p101598"></a>ж</td><td><a id="p101599"></a>з</td><td></td></tr>
</table>


###### <a id="p101600"></a>§ 29. Нанесение цементного раствора на дно формы


<div align="center">

<a id="p101601"></a>Содержание работы

<a id="p101602"></a>Включение штукатурного агрегата, нанесение через форсунку растворонасоса цементного раствора, толщиной 2 мм на дно формы, выключение агрегата.<br>
<a id="p101603"></a>Исполнитель: формовщик железобетонных изделий и конструкций.<br>
<a id="p101604"></a>Норматив времени на один м2 формы - 0,42 чел.-мин.

</div>


###### <a id="p101605"></a>§ 30. Укладка бетонной смеси в форму


<div align="center">

<a id="p101606"></a>Содержание работы

<a id="p101607"></a>Управление бетоноукладчиком с пульта управления. Подача бетоноукладчика к форме. Укладка бетонной смеси в форму бетоноукладчиком и разравнивание ее по форме; установка бетоноукладчика в исходное положение.<br>
<a id="p101608"></a>Исполнитель: формовщик железобетонных изделий и конструкций.

<a id="p101609"></a>НОРМАТИВ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ В ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="32%"><col width="11%"><col width="11%"><col width="11%"><col width="11%"><col width="16%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p101610"></a>При объеме бетона в одном изделии, м3</td><td colspan="5"><a id="p101611"></a>Количество изделий в форме</td><td rowspan="2"><a id="p101612"></a>N п/п</td></tr>
<tr><td><a id="p101613"></a>1</td><td><a id="p101614"></a>2</td><td><a id="p101615"></a>4</td><td><a id="p101616"></a>6</td><td><a id="p101617"></a>более 6-ти</td></tr>
<tr><td><a id="p101618"></a>Простой конфигурации</td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p101619"></a>0,2</td><td><a id="p101620"></a>2,0</td><td><a id="p101621"></a>1,5</td><td><a id="p101622"></a>1,2</td><td><a id="p101623"></a>0,9</td><td><a id="p101624"></a>0,7</td><td><a id="p101625"></a>1</td></tr>
<tr><td><a id="p101626"></a>0,5</td><td><a id="p101627"></a>2,6</td><td><a id="p101628"></a>2,0</td><td><a id="p101629"></a>1,5</td><td><a id="p101630"></a>1,2</td><td><a id="p101631"></a>0,9</td><td><a id="p101632"></a>2</td></tr>
<tr><td><a id="p101633"></a>1,0</td><td><a id="p101634"></a>3,0</td><td><a id="p101635"></a>2,3</td><td><a id="p101636"></a>1,8</td><td><a id="p101637"></a>1,4</td><td><a id="p101638"></a>1,0</td><td><a id="p101639"></a>3</td></tr>
<tr><td><a id="p101640"></a>1,5</td><td><a id="p101641"></a>3,5</td><td><a id="p101642"></a>2,7</td><td><a id="p101643"></a>2,1</td><td><a id="p101644"></a>1,6</td><td><a id="p101645"></a>-</td><td><a id="p101646"></a>4</td></tr>
<tr><td><a id="p101647"></a>2,0</td><td><a id="p101648"></a>4,6</td><td><a id="p101649"></a>3,1</td><td><a id="p101650"></a>2,4</td><td><a id="p101651"></a>-</td><td><a id="p101652"></a>-</td><td><a id="p101653"></a>5</td></tr>
<tr><td><a id="p101654"></a>более 2-х</td><td><a id="p101655"></a>5,4</td><td><a id="p101656"></a>3,6</td><td><a id="p101657"></a>-</td><td><a id="p101658"></a>-</td><td><a id="p101659"></a>-</td><td><a id="p101660"></a>6</td></tr>
<tr><td></td><td><a id="p101661"></a>а</td><td><a id="p101662"></a>б</td><td><a id="p101663"></a>в</td><td><a id="p101664"></a>г</td><td><a id="p101665"></a>д</td><td></td></tr>
<tr><td><a id="p101666"></a>Сложной конфигурации</td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p101667"></a>0,2</td><td><a id="p101668"></a>3,0</td><td><a id="p101669"></a>2,1</td><td><a id="p101670"></a>1,4</td><td><a id="p101671"></a>1,0</td><td><a id="p101672"></a>0,8</td><td><a id="p101673"></a>7</td></tr>
<tr><td><a id="p101674"></a>0,5</td><td><a id="p101675"></a>3,8</td><td><a id="p101676"></a>2,4</td><td><a id="p101677"></a>1,6</td><td><a id="p101678"></a>1,3</td><td><a id="p101679"></a>1,0</td><td><a id="p101680"></a>8</td></tr>
<tr><td><a id="p101681"></a>1,0</td><td><a id="p101682"></a>4,2</td><td><a id="p101683"></a>3,0</td><td><a id="p101684"></a>1,9</td><td><a id="p101685"></a>1,6</td><td><a id="p101686"></a>1,2</td><td><a id="p101687"></a>9</td></tr>
<tr><td><a id="p101688"></a>1,5</td><td><a id="p101689"></a>5,1</td><td><a id="p101690"></a>3,8</td><td><a id="p101691"></a>2,3</td><td><a id="p101692"></a>1,8</td><td><a id="p101693"></a>-</td><td><a id="p101694"></a>10</td></tr>
<tr><td><a id="p101695"></a>2,0</td><td><a id="p101696"></a>6,2</td><td><a id="p101697"></a>4,6</td><td><a id="p101698"></a>2,8</td><td><a id="p101699"></a>-</td><td><a id="p101700"></a>-</td><td><a id="p101701"></a>11</td></tr>
<tr><td><a id="p101702"></a>более 2-х</td><td><a id="p101703"></a>7,2</td><td><a id="p101704"></a>5,4</td><td><a id="p101705"></a>-</td><td><a id="p101706"></a>-</td><td><a id="p101707"></a>-</td><td><a id="p101708"></a>12</td></tr>
<tr><td></td><td><a id="p101709"></a>а</td><td><a id="p101710"></a>б</td><td><a id="p101711"></a>в</td><td><a id="p101712"></a>г</td><td><a id="p101713"></a>д</td><td></td></tr>
</table>


<div align="center">

<a id="p101714"></a>Примечание: Нормативы времени в карте даны на условие укладки бетонной смеси бетоноукладчиком. При укладке бетона из бункера (бадьи) к данным нормативам применять коэффициент 1,2.

</div>


###### <a id="p101715"></a>§ 31. Уплотнение и разравнивание бетонной смеси


<div align="center">

<a id="p101716"></a>Содержание работы

<a id="p101717"></a>Включение виброплощадки, уплотнение бетонной смеси вибрацией и разравнивание по форме ручным инструментом; по окончании уплотнения - выключение виброплощадки.<br>
<a id="p101718"></a>Исполнитель: формовщик железобетонных изделий и конструкций.

<a id="p101719"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="12%"><col width="11%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="5%"></colgroup>
<tr><td rowspan="2"><a id="p101720"></a>При толщине изделий, см, до</td><td rowspan="2"><a id="p101721"></a>К-во изделий в форме, шт.</td><td colspan="11"><a id="p101722"></a>Площадь разравниваемой поверхности изделий, м2, до</td><td rowspan="2"><a id="p101723"></a>N п/п</td></tr>
<tr><td><a id="p101724"></a>0,2</td><td><a id="p101725"></a>0,5</td><td><a id="p101726"></a>1</td><td><a id="p101727"></a>2</td><td><a id="p101728"></a>3</td><td><a id="p101729"></a>4</td><td><a id="p101730"></a>5</td><td><a id="p101731"></a>8</td><td><a id="p101732"></a>10</td><td><a id="p101733"></a>15</td><td><a id="p101734"></a>20</td></tr>
<tr><td><a id="p101735"></a>30</td><td><a id="p101736"></a>1</td><td><a id="p101737"></a>1,1</td><td><a id="p101738"></a>1,5</td><td><a id="p101739"></a>2,0</td><td><a id="p101740"></a>2,7</td><td><a id="p101741"></a>3,6</td><td><a id="p101742"></a>4,6</td><td><a id="p101743"></a>5,7</td><td><a id="p101744"></a>7,6</td><td><a id="p101745"></a>10,1</td><td><a id="p101746"></a>13,4</td><td><a id="p101747"></a>16,3</td><td><a id="p101748"></a>1</td></tr>
<tr><td rowspan="3"></td><td><a id="p101749"></a>2</td><td><a id="p101750"></a>0,75</td><td><a id="p101751"></a>1,05</td><td><a id="p101752"></a>1,4</td><td><a id="p101753"></a>1,9</td><td><a id="p101754"></a>2,5</td><td><a id="p101755"></a>3,2</td><td><a id="p101756"></a>4,0</td><td><a id="p101757"></a>5,3</td><td><a id="p101758"></a>7,1</td><td><a id="p101759"></a>9,4</td><td><a id="p101760"></a>11,5</td><td><a id="p101761"></a>2</td></tr>
<tr><td><a id="p101762"></a>4</td><td><a id="p101763"></a>0,63</td><td><a id="p101764"></a>0,74</td><td><a id="p101765"></a>0,96</td><td><a id="p101766"></a>1,3</td><td><a id="p101767"></a>1,8</td><td><a id="p101768"></a>2,2</td><td><a id="p101769"></a>2,8</td><td><a id="p101770"></a>3,7</td><td><a id="p101771"></a>-</td><td><a id="p101772"></a>-</td><td><a id="p101773"></a>-</td><td><a id="p101774"></a>3</td></tr>
<tr><td><a id="p101775"></a>6</td><td><a id="p101776"></a>0,40</td><td><a id="p101777"></a>0,51</td><td><a id="p101778"></a>0,68</td><td><a id="p101779"></a>0,98</td><td><a id="p101780"></a>1,35</td><td><a id="p101781"></a>1,65</td><td><a id="p101782"></a>2,1</td><td><a id="p101783"></a>-</td><td><a id="p101784"></a>-</td><td><a id="p101785"></a>-</td><td><a id="p101786"></a>-</td><td><a id="p101787"></a>4</td></tr>
<tr><td><a id="p101788"></a>более</td><td><a id="p101789"></a>6</td><td><a id="p101790"></a>0,28</td><td><a id="p101791"></a>0,34</td><td><a id="p101792"></a>0,51</td><td><a id="p101793"></a>0,73</td><td><a id="p101794"></a>1,02</td><td><a id="p101795"></a>1,24</td><td><a id="p101796"></a>1,58</td><td><a id="p101797"></a>-</td><td><a id="p101798"></a>-</td><td><a id="p101799"></a>-</td><td><a id="p101800"></a>-</td><td><a id="p101801"></a>5</td></tr>
<tr><td rowspan="4"><a id="p101802"></a>более 30</td><td><a id="p101803"></a>1</td><td><a id="p101804"></a>1,2</td><td><a id="p101805"></a>1,6</td><td><a id="p101806"></a>2,1</td><td><a id="p101807"></a>2,9</td><td><a id="p101808"></a>3,9</td><td><a id="p101809"></a>4,9</td><td><a id="p101810"></a>6,1</td><td><a id="p101811"></a>8,1</td><td><a id="p101812"></a>10,8</td><td><a id="p101813"></a>14,4</td><td><a id="p101814"></a>17,6</td><td><a id="p101815"></a>6</td></tr>
<tr><td><a id="p101816"></a>2</td><td><a id="p101817"></a>0,9</td><td><a id="p101818"></a>1,12</td><td><a id="p101819"></a>1,5</td><td><a id="p101820"></a>2,0</td><td><a id="p101821"></a>2,7</td><td><a id="p101822"></a>3,4</td><td><a id="p101823"></a>4,3</td><td><a id="p101824"></a>5,7</td><td><a id="p101825"></a>7,6</td><td><a id="p101826"></a>10,1</td><td><a id="p101827"></a>12,3</td><td><a id="p101828"></a>7</td></tr>
<tr><td><a id="p101829"></a>4</td><td><a id="p101830"></a>0,7</td><td><a id="p101831"></a>0,78</td><td><a id="p101832"></a>1,05</td><td><a id="p101833"></a>1,4</td><td><a id="p101834"></a>1,9</td><td><a id="p101835"></a>2,4</td><td><a id="p101836"></a>3,0</td><td><a id="p101837"></a>4,0</td><td><a id="p101838"></a>-</td><td><a id="p101839"></a>-</td><td><a id="p101840"></a>-</td><td><a id="p101841"></a>8</td></tr>
<tr><td><a id="p101842"></a>6</td><td><a id="p101843"></a>0,45</td><td><a id="p101844"></a>0,52</td><td><a id="p101845"></a>0,79</td><td><a id="p101846"></a>1,05</td><td><a id="p101847"></a>1,4</td><td><a id="p101848"></a>1,8</td><td><a id="p101849"></a>2,3</td><td><a id="p101850"></a>-</td><td><a id="p101851"></a>-</td><td><a id="p101852"></a>-</td><td><a id="p101853"></a>-</td><td><a id="p101854"></a>9</td></tr>
<tr><td><a id="p101855"></a>более</td><td><a id="p101856"></a>6</td><td><a id="p101857"></a>0,3</td><td><a id="p101858"></a>0,36</td><td><a id="p101859"></a>0,6</td><td><a id="p101860"></a>0,79</td><td><a id="p101861"></a>1,1</td><td><a id="p101862"></a>1,4</td><td><a id="p101863"></a>1,7</td><td><a id="p101864"></a>-</td><td><a id="p101865"></a>-</td><td><a id="p101866"></a>-</td><td><a id="p101867"></a>-</td><td><a id="p101868"></a>10</td></tr>
</table>


<a id="p101869"></a>Примечание: При уплотнении жесткой бетонной смеси к нормативам применять коэффициент 1,15.


###### <a id="p101870"></a>§ 32. Укладка верхнего фактурного слоя


<a id="p101871"></a>Содержание работы

<a id="p101872"></a>Управление бетоноукладчиком с пульта управления; подача его к форме. Укладка фактурного слоя равномерно по всей поверхности формы. Установка бетоноукладчика в исходное положение.
<a id="p101873"></a>Исполнитель: формовщик железобетонных изделий и конструкций.

<a id="p101874"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.


<table>
<colgroup><col width="19%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p101875"></a>Наименование операции</td><td colspan="10"><a id="p101876"></a>Площадь разравниваемой поверхности, м2, до</td><td rowspan="2"><a id="p101877"></a>N п/п</td></tr>
<tr><td><a id="p101878"></a>0,2</td><td><a id="p101879"></a>0,5</td><td><a id="p101880"></a>1</td><td><a id="p101881"></a>2</td><td><a id="p101882"></a>3</td><td><a id="p101883"></a>4</td><td><a id="p101884"></a>5</td><td><a id="p101885"></a>8</td><td><a id="p101886"></a>10</td><td><a id="p101887"></a>более 10</td></tr>
<tr><td><a id="p101888"></a>Укладка верхнего фактурного слоя</td><td><a id="p101889"></a>0,35</td><td><a id="p101890"></a>0,46</td><td><a id="p101891"></a>0,6</td><td><a id="p101892"></a>0,78</td><td><a id="p101893"></a>1,3</td><td><a id="p101894"></a>2,1</td><td><a id="p101895"></a>3,1</td><td><a id="p101896"></a>4,2</td><td><a id="p101897"></a>6,8</td><td><a id="p101898"></a>8,8</td><td><a id="p101899"></a>1</td></tr>
<tr><td></td><td><a id="p101900"></a>а</td><td><a id="p101901"></a>б</td><td><a id="p101902"></a>в</td><td><a id="p101903"></a>г</td><td><a id="p101904"></a>д</td><td><a id="p101905"></a>е</td><td><a id="p101906"></a>ж</td><td><a id="p101907"></a>з</td><td><a id="p101908"></a>и</td><td><a id="p101909"></a>к</td><td></td></tr>
</table>


<div align="center">

<a id="p101910"></a>Примечание: Время в карте дано на изготовление одного изделия в форме. При наличии в форме более одного изделия к нормативам времени применять коэффициент 0,8.

</div>


###### <a id="p101911"></a>§ 33. Разравнивание верхнего фактурного слоя


<div align="center">

<a id="p101912"></a>Содержание работы

</div>


<a id="p101913"></a>Разравнивание верхнего фактурного слоя ручным инструментом равномерно по всей поверхности формы.
<a id="p101914"></a>Исполнитель: формовщик железобетонных изделий и конструкций.

<div align="center">

<a id="p101915"></a>**НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.**

</div>


<table>
<colgroup><col width="19%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="9%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p101916"></a>Наименование операции</td><td colspan="10"><a id="p101917"></a>Площадь разравниваемой поверхности, м2, до:</td><td rowspan="2"><a id="p101918"></a>N п/п</td></tr>
<tr><td><a id="p101919"></a>0,2</td><td><a id="p101920"></a>0,5</td><td><a id="p101921"></a>1</td><td><a id="p101922"></a>2</td><td><a id="p101923"></a>3</td><td><a id="p101924"></a>4</td><td><a id="p101925"></a>5</td><td><a id="p101926"></a>8</td><td><a id="p101927"></a>10</td><td><a id="p101928"></a>более 10-ти</td></tr>
<tr><td><a id="p101929"></a>Разравнивание фактурного слоя</td><td><a id="p101930"></a>0,43</td><td><a id="p101931"></a>0,52</td><td><a id="p101932"></a>0,77</td><td><a id="p101933"></a>1,0</td><td><a id="p101934"></a>1,7</td><td><a id="p101935"></a>2,6</td><td><a id="p101936"></a>4,0</td><td><a id="p101937"></a>5,3</td><td><a id="p101938"></a>8,6</td><td><a id="p101939"></a>11,2</td><td><a id="p101940"></a>1</td></tr>
<tr><td></td><td><a id="p101941"></a>а</td><td><a id="p101942"></a>б</td><td><a id="p101943"></a>в</td><td><a id="p101944"></a>г</td><td><a id="p101945"></a>д</td><td><a id="p101946"></a>е</td><td><a id="p101947"></a>ж</td><td><a id="p101948"></a>з</td><td><a id="p101949"></a>и</td><td><a id="p101950"></a>к</td><td></td></tr>
</table>


<div align="center">

<a id="p101951"></a>Примечание: Время в карте дано на изготовление одного изделия в форме. При наличии в форме более одного изделия к нормативам времени применять коэффициент 0,8.

</div>


###### <a id="p101952"></a>§ 34. Ввод и вывод пустотообразователей


<div align="center">

<a id="p101953"></a>Содержание работы

<a id="p101954"></a>а) Механический способ установки пустотообразователей<br>
<a id="p101955"></a>Управление вводом и выводом пустотообразователей с пульта управления. Включение и выключение каретки пустотообразователей для их ввода и вывода.<br>
<a id="p101956"></a>б) Ручная установка пустотообразователей<br>
<a id="p101957"></a>Установка в форму пустотообразователей вручную, выемка их из формы по окончании процесса формования изделия.<br>
<a id="p101958"></a>**Исполнитель: формовщик железобетонных изделий и конструкций.**

</div>


<a id="p101959"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.


<table>
<colgroup><col width="47%"><col width="23%"><col width="23%"><col width="6%"></colgroup>
<tr><td rowspan="2"><a id="p101960"></a>Наименование операций</td><td colspan="2"><a id="p101961"></a>Способ ввода и вывода пустотообразователей</td><td rowspan="2"><a id="p101962"></a>N п/п</td></tr>
<tr><td><a id="p101963"></a>механический</td><td><a id="p101964"></a>ручной</td></tr>
<tr><td><a id="p101965"></a>Ввод пустотообразователей</td><td><a id="p101966"></a>1,3</td><td><a id="p101967"></a>6,7</td><td><a id="p101968"></a>1</td></tr>
<tr><td><a id="p101969"></a>Вывод пустотообразователей</td><td><a id="p101970"></a>1,1</td><td><a id="p101971"></a>6,7</td><td><a id="p101972"></a>2</td></tr>
<tr><td></td><td><a id="p101973"></a>а</td><td><a id="p101974"></a>б</td><td></td></tr>
</table>


<a id="p101975"></a>Примечание: Ввод и вывод пустотообразователей вручную предусмотрен в размере 5 штук в одном изделии. При укладке пустотообразователей в большем или меньшем количестве на каждый укладываемый пустотообразователь следует применять норматив 1,3 чел.-мин.


###### <a id="p101976"></a>§ 35. Установка пригрузочного щита на форму и съем пригрузочного шита


<a id="p101977"></a>Содержание работы

<a id="p101978"></a>Установка пригрузочного щита на форму с пульта управления или при помощи крана со строповкой, перемещением и расстроповкой. Уплотнение бетонной массы, после формования - подъем пригрузочного щита и установка его в исходное положение.
<a id="p101979"></a>Исполнитель: формовщик железобетонных изделий и конструкций.

<div align="center">

<a id="p101980"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="46%"><col width="23%"><col width="23%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p101981"></a>Способ управления</td><td colspan="2"><a id="p101982"></a>При кол-ве изделий в форме</td><td rowspan="2"><a id="p101983"></a>N п/п</td></tr>
<tr><td><a id="p101984"></a>1-го</td><td><a id="p101985"></a>2-х</td></tr>
<tr><td><a id="p101986"></a>а) с пульта управления</td><td><a id="p101987"></a>2,0</td><td><a id="p101988"></a>1,0</td><td><a id="p101989"></a>1</td></tr>
<tr><td><a id="p101990"></a>б) краном или тельфером</td><td><a id="p101991"></a>2,8</td><td><a id="p101992"></a>1,4</td><td><a id="p101993"></a>2</td></tr>
<tr><td></td><td><a id="p101994"></a>а</td><td><a id="p101995"></a>б</td><td></td></tr>
</table>


###### <a id="p101996"></a>§ 36. Заглаживание механическим валиком свежезаформованного изделия


<div align="center">

<a id="p101997"></a>Содержание работы

<a id="p101998"></a>Включение механизма, заглаживание механическим валиком поверхности свежезаформованного изделия, отвод механизма в исходное положение и выключение его.<br>
<a id="p101999"></a>Исполнитель: формовщик железобетонных изделий и конструкций.

<a id="p102000"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="30%"><col width="16%"><col width="16%"><col width="16%"><col width="16%"><col width="6%"></colgroup>
<tr><td rowspan="2"><a id="p102001"></a>При кол-ве изделий в форме</td><td colspan="4"><a id="p102002"></a>Длина заглаживаемого изделия в м, до</td><td rowspan="2"><a id="p102003"></a>N п/п</td></tr>
<tr><td><a id="p102004"></a>1</td><td><a id="p102005"></a>3</td><td><a id="p102006"></a>5</td><td><a id="p102007"></a>7</td></tr>
<tr><td><a id="p102008"></a>1</td><td><a id="p102009"></a>4,0</td><td><a id="p102010"></a>4,6</td><td><a id="p102011"></a>5,2</td><td><a id="p102012"></a>5,8</td><td><a id="p102013"></a>1</td></tr>
<tr><td><a id="p102014"></a>2</td><td><a id="p102015"></a>2,0</td><td><a id="p102016"></a>2,3</td><td><a id="p102017"></a>2,7</td><td><a id="p102018"></a>3,1</td><td><a id="p102019"></a>2</td></tr>
<tr><td><a id="p102020"></a>более 2-х</td><td><a id="p102021"></a>1,0</td><td><a id="p102022"></a>1,2</td><td><a id="p102023"></a>1,4</td><td><a id="p102024"></a>1,6</td><td><a id="p102025"></a>3</td></tr>
</table>


###### <a id="p102026"></a>§ 37. Отделка поверхности свежезаформованного изделия


<div align="center">

<a id="p102027"></a>Содержание работы

</div>


<a id="p102028"></a>Отделка поверхности свежезаформованного изделия ручным инструментом. Высвобождение монтажных петель. Заделка дефектов в изделии. Очистка закладных деталей.

<div align="center">

<a id="p102029"></a>**Исполнитель: формовщик железобетонных изделий и конструкций.**

<a id="p102030"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="35%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="6%"><col width="5%"></colgroup>
<tr><td rowspan="2"><a id="p102031"></a>Условия выполнения операции</td><td colspan="11"><a id="p102032"></a>Площадь поверхности, м2, до:</td><td rowspan="2"><a id="p102033"></a>N п/п</td></tr>
<tr><td><a id="p102034"></a>0,2</td><td><a id="p102035"></a>0,5</td><td><a id="p102036"></a>1</td><td><a id="p102037"></a>2</td><td><a id="p102038"></a>3</td><td><a id="p102039"></a>4</td><td><a id="p102040"></a>5</td><td><a id="p102041"></a>7</td><td><a id="p102042"></a>9</td><td><a id="p102043"></a>10</td><td><a id="p102044"></a>Более 10</td></tr>
<tr><td><a id="p102045"></a>а) После уплотнения пригрузочным щитом</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p102046"></a>в форме</td><td><a id="p102047"></a>0,17</td><td><a id="p102048"></a>0,25</td><td><a id="p102049"></a>0,39</td><td><a id="p102050"></a>0,91</td><td><a id="p102051"></a>1,3</td><td><a id="p102052"></a>1,8</td><td><a id="p102053"></a>2,3</td><td><a id="p102054"></a>3,1</td><td><a id="p102055"></a>4,2</td><td><a id="p102056"></a>5,0</td><td><a id="p102057"></a>8,8</td><td><a id="p102058"></a>1</td></tr>
<tr><td><a id="p102059"></a>на поддоне</td><td><a id="p102060"></a>0,30</td><td><a id="p102061"></a>0,42</td><td><a id="p102062"></a>0,66</td><td><a id="p102063"></a>1,5</td><td><a id="p102064"></a>2,2</td><td><a id="p102065"></a>3,0</td><td><a id="p102066"></a>4,0</td><td><a id="p102067"></a>5,3</td><td><a id="p102068"></a>7,0</td><td><a id="p102069"></a>8,4</td><td><a id="p102070"></a>15,0</td><td><a id="p102071"></a>2</td></tr>
<tr><td><a id="p102072"></a>б) без пригрузочного щита</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p102073"></a>в форме</td><td><a id="p102074"></a>0,28</td><td><a id="p102075"></a>0,36</td><td><a id="p102076"></a>0,56</td><td><a id="p102077"></a>1,3</td><td><a id="p102078"></a>1,9</td><td><a id="p102079"></a>2,6</td><td><a id="p102080"></a>3,4</td><td><a id="p102081"></a>4,5</td><td><a id="p102082"></a>5,9</td><td><a id="p102083"></a>7,0</td><td><a id="p102084"></a>12,2</td><td><a id="p102085"></a>3</td></tr>
<tr><td><a id="p102086"></a>на поддоне</td><td><a id="p102087"></a>0,50</td><td><a id="p102088"></a>0,62</td><td><a id="p102089"></a>0,96</td><td><a id="p102090"></a>2,3</td><td><a id="p102091"></a>3,2</td><td><a id="p102092"></a>4,6</td><td><a id="p102093"></a>5,8</td><td><a id="p102094"></a>7,8</td><td><a id="p102095"></a>10,4</td><td><a id="p102096"></a>12,4</td><td><a id="p102097"></a>22,0</td><td><a id="p102098"></a>4</td></tr>
<tr><td></td><td><a id="p102099"></a>а</td><td><a id="p102100"></a>б</td><td><a id="p102101"></a>в</td><td><a id="p102102"></a>г</td><td><a id="p102103"></a>д</td><td><a id="p102104"></a>е</td><td><a id="p102105"></a>ж</td><td><a id="p102106"></a>з</td><td><a id="p102107"></a>и</td><td><a id="p102108"></a>к</td><td><a id="p102109"></a>л</td><td></td></tr>
</table>


###### <a id="p102110"></a>§ 38. Затирка поверхности изделий, прошедших термообработку


<div align="center">

<a id="p102111"></a>Содержание работы

<a id="p102112"></a>Доводка поверхности изделия до полной заводской готовности с необходимой шпаклевкой, затиркой поверхности ручным инструментом, устранением трещин, сколов, раковин и других дефектов. Подноска цементно-песчаного раствора вручную и на расстояние до 50 м.<br>
<a id="p102113"></a>Исполнитель: отделочник железобетонных и бетонных изделий.

<a id="p102114"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="26%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="6%"></colgroup>
<tr><td rowspan="2"><a id="p102115"></a>Наименование операций</td><td colspan="8"><a id="p102116"></a>Площадь затираемой поверхности изделий, м2</td><td rowspan="2"><a id="p102117"></a>N п/п</td></tr>
<tr><td><a id="p102118"></a>0,2</td><td><a id="p102119"></a>0,5</td><td><a id="p102120"></a>1</td><td><a id="p102121"></a>2</td><td><a id="p102122"></a>3</td><td><a id="p102123"></a>4</td><td><a id="p102124"></a>5</td><td><a id="p102125"></a>6</td></tr>
<tr><td><a id="p102126"></a>Затирка поверхности изделий, прошедших термообработку</td><td><a id="p102127"></a>1,2</td><td><a id="p102128"></a>1,7</td><td><a id="p102129"></a>2,3</td><td><a id="p102130"></a>4,6</td><td><a id="p102131"></a>7,6</td><td><a id="p102132"></a>10,7</td><td><a id="p102133"></a>13,8</td><td><a id="p102134"></a>16,8</td><td><a id="p102135"></a>1</td></tr>
<tr><td></td><td><a id="p102136"></a>а</td><td><a id="p102137"></a>б</td><td><a id="p102138"></a>в</td><td><a id="p102139"></a>г</td><td><a id="p102140"></a>д</td><td><a id="p102141"></a>е</td><td><a id="p102142"></a>ж</td><td><a id="p102143"></a>з</td><td></td></tr>
</table>


<a id="p102144"></a>Примечание: Нормативы времени в карте даны на условия затирки поверхности изделия площадью до 6 кв. м. На каждый последующий кв. м площади к нормативам времени добавлять 3,0 чел.-мин.


###### <a id="p102145"></a>§ 39. Очистка облицованных поверхностей изделий


<div align="center">

<a id="p102146"></a>Содержание работы

</div>


<a id="p102147"></a>Очистка поверхности изделий от бумаги и наплывов бетона. Промывка поверхности изделия вручную или механически. Уборка отходов в контейнер.

<div align="center">

<a id="p102148"></a>Исполнитель: мойщик панелей и форм.

<a id="p102149"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="32%"><col width="10%"><col width="10%"><col width="10%"><col width="10%"><col width="10%"><col width="10%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p102150"></a>Способ очистки</td><td colspan="6"><a id="p102151"></a>Площадь облицованной поверхности, м2, до:</td><td rowspan="2"><a id="p102152"></a>N п/п</td></tr>
<tr><td><a id="p102153"></a>5</td><td><a id="p102154"></a>8</td><td><a id="p102155"></a>11</td><td><a id="p102156"></a>14</td><td><a id="p102157"></a>17</td><td><a id="p102158"></a>20</td></tr>
<tr><td><a id="p102159"></a>С применением машин</td><td><a id="p102160"></a>12,4</td><td><a id="p102161"></a>20,0</td><td><a id="p102162"></a>27,2</td><td><a id="p102163"></a>34,5</td><td><a id="p102164"></a>41,6</td><td><a id="p102165"></a>48,7</td><td><a id="p102166"></a>1</td></tr>
<tr><td><a id="p102167"></a>Вручную</td><td><a id="p102168"></a>20,0</td><td><a id="p102169"></a>26,6</td><td><a id="p102170"></a>34,7</td><td><a id="p102171"></a>42,8</td><td><a id="p102172"></a>50,0</td><td><a id="p102173"></a>57,2</td><td><a id="p102174"></a>2</td></tr>
<tr><td></td><td><a id="p102175"></a>а</td><td><a id="p102176"></a>б</td><td><a id="p102177"></a>в</td><td><a id="p102178"></a>г</td><td><a id="p102179"></a>д</td><td><a id="p102180"></a>е</td><td></td></tr>
</table>


###### <a id="p102181"></a>§ 40. Укладка облицовочных ковриков


<div align="center">

<a id="p102182"></a>Содержание работы

<a id="p102183"></a>Подноска облицовочных ковриков, рулонов плотной бумаги и клея к рабочему месту. Укладка ковриков облицовочной плиткой в форму (поддон) с предварительной укладкой плотной бумаги, нанесением клея.<br>
<a id="p102184"></a>Исполнитель: формовщик железобетонных изделий и конструкций.

<a id="p102185"></a>НОРМАТИВ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="33%"><col width="10%"><col width="10%"><col width="10%"><col width="10%"><col width="10%"><col width="10%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p102186"></a>Наименование операций</td><td colspan="6"><a id="p102187"></a>Площадь изделия, м2, до:</td><td rowspan="2"><a id="p102188"></a>N п/п</td></tr>
<tr><td><a id="p102189"></a>5</td><td><a id="p102190"></a>8</td><td><a id="p102191"></a>11</td><td><a id="p102192"></a>14</td><td><a id="p102193"></a>17</td><td><a id="p102194"></a>20</td></tr>
<tr><td><a id="p102195"></a>Укладка ковриков облицовочной плиткой - укрупненных</td><td><a id="p102196"></a>4,5</td><td><a id="p102197"></a>6,8</td><td><a id="p102198"></a>9,1</td><td><a id="p102199"></a>11,3</td><td><a id="p102200"></a>13,4</td><td><a id="p102201"></a>15,4</td><td><a id="p102202"></a>1</td></tr>
<tr><td><a id="p102203"></a>Стандартных</td><td><a id="p102204"></a>8,0</td><td><a id="p102205"></a>10,7</td><td><a id="p102206"></a>13,5</td><td><a id="p102207"></a>16,2</td><td><a id="p102208"></a>18,7</td><td><a id="p102209"></a>21,2</td><td><a id="p102210"></a>2</td></tr>
<tr><td></td><td><a id="p102211"></a>а</td><td><a id="p102212"></a>б</td><td><a id="p102213"></a>в</td><td><a id="p102214"></a>г</td><td><a id="p102215"></a>д</td><td><a id="p102216"></a>е</td><td></td></tr>
</table>


###### <a id="p102217"></a>§ 41. Изготовление бетонных пробок


<div align="center">

<a id="p102218"></a>Содержание работы

<a id="p102219"></a>а) При изготовлении пробок на пневмостанке

</div>

<a id="p102220"></a>Укладка в цилиндр пневмостанка бетонной смеси, закрывание цилиндра крышкой, сжатие смеси при помощи пневмоустройства, извлечение пробки из цилиндра.

<div align="center">

<a id="p102221"></a>**б) При изготовлении пробок в формах**<br>
<a id="p102222"></a>**Подготовка форм с очисткой и смазкой их, укладка вручную бетонной смеси, установка форм на виброплощадку, вибрация, выемка бетонных пробок из форм.**<br>
<a id="p102223"></a>Исполнитель: формовщик железобетонных изделий и конструкций.

</div>

<a id="p102224"></a>Нормативы времени на изготовление одной бетонной пробки:
<a id="p102225"></a>а) на пневмостанке - 0,37 чел.-мин.
<a id="p102226"></a>б) в формах - 0,47 чел.-мин.


###### <a id="p102227"></a>§ 42. Заделка отверстий пустот в плитах бетонными пробками


<div align="center">

<a id="p102228"></a>Содержание работы

</div>


<a id="p102229"></a>Подноска пробок в пределах рабочего места, установка их в отверстия изделия, заглаживание торцов изделия по месту установки пробок.

<div align="center">

<a id="p102230"></a>Исполнитель: формовщик железобетонных изделий и конструкций.<br>
<a id="p102231"></a>Норматив времени на одну бетонную пробку в изделие - 1,4 чел.-мин.

</div>


###### <a id="p102232"></a>§ 43. Маркировка изделия


<div align="center">

<a id="p102233"></a>Содержание работы

<a id="p102234"></a>Подноска в пределах рабочего места краски, маркировка изделия кистью с помощью трафарета.<br>
<a id="p102235"></a>Исполнитель: маркировщик.<br>
<a id="p102236"></a>Норматив времени на маркировку одного изделия - 3,2 чел.-мин.

</div>


###### <a id="p102237"></a>§ 44. Ремонт облицовочной поверхности изделия


<div align="center">

<a id="p102238"></a>Содержание работы

</div>


<a id="p102239"></a>Осмотр поверхности изделия. Удаление дефектов плиток ручным инструментом. Установка новых плиток.

<div align="center">

<a id="p102240"></a>**Исполнитель: отделочник железобетонных и бетонных изделий.**

</div>


<a id="p102241"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.


<table>
<colgroup><col width="33%"><col width="15%"><col width="15%"><col width="15%"><col width="15%"><col width="6%"></colgroup>
<tr><td rowspan="2"><a id="p102242"></a>Вид облицовки</td><td colspan="4"><a id="p102243"></a>Площадь облицованной поверхности в кв. м до:</td><td rowspan="2"><a id="p102244"></a>N п/п</td></tr>
<tr><td><a id="p102245"></a>5</td><td><a id="p102246"></a>10</td><td><a id="p102247"></a>15</td><td><a id="p102248"></a>20</td></tr>
<tr><td><a id="p102249"></a>Керамическая</td><td><a id="p102250"></a>11,6</td><td><a id="p102251"></a>19,0</td><td><a id="p102252"></a>25,2</td><td><a id="p102253"></a>31,4</td><td><a id="p102254"></a>1</td></tr>
<tr><td><a id="p102255"></a>Стеклянная</td><td><a id="p102256"></a>27,2</td><td><a id="p102257"></a>34,4</td><td><a id="p102258"></a>40,6</td><td><a id="p102259"></a>46,8</td><td><a id="p102260"></a>2</td></tr>
<tr><td></td><td><a id="p102261"></a>а</td><td><a id="p102262"></a>б</td><td><a id="p102263"></a>в</td><td><a id="p102264"></a>г</td><td></td></tr>
</table>


##### <a id="p102265"></a>ТРАНСПОРТНО-СКЛАДСКИЕ РАБОТЫ


<div align="center">

<a id="p102266"></a>Нормативы настоящего раздела охватывают работы по транспортировке форм (поддонов), изделий, арматуры, конвейеров и всех других грузов - кранами, на самоходных тележках, вручную. Время смены траверс (захватов) входят в обслуживание рабочего места и отдельной оплате не подлежит.

</div>


###### <a id="p102267"></a>§ 45. Транспортировка форм (поддонов), изделий, арматуры мостовым краном


<div align="center">

<a id="p102268"></a>Строповка изделий (груза). Подача сигнала крановщику. Сопровождение изделий (груза) при перемещении. Установка изделий (груза) в штабель, на склад, расстроповка.<br>
<a id="p102269"></a>Исполнитель: строповщик.

<a id="p102270"></a>**НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.**

</div>


<table>
<colgroup><col width="53%"><col width="13%"><col width="13%"><col width="13%"><col width="6%"></colgroup>
<tr><td rowspan="2"><a id="p102271"></a>Наименование операции</td><td colspan="3"><a id="p102272"></a>Норматив времени при количестве транспортируемого груза (форм, изделий), шт., до:</td><td rowspan="2"><a id="p102273"></a>N п/п</td></tr>
<tr><td><a id="p102274"></a>1</td><td><a id="p102275"></a>2</td><td><a id="p102276"></a>4</td></tr>
<tr><td><a id="p102277"></a>Строповка изделий (грузов) с крюками крана</td><td><a id="p102278"></a>0,25</td><td><a id="p102279"></a>0,12</td><td><a id="p102280"></a>0,06</td><td><a id="p102281"></a>1</td></tr>
<tr><td><a id="p102282"></a>Установка изделий (груза) в штабель или площадку; расстроповка</td><td><a id="p102283"></a>0,54</td><td><a id="p102284"></a>0,27</td><td><a id="p102285"></a>0,13</td><td><a id="p102286"></a>2</td></tr>
<tr><td><a id="p102287"></a>Сопровождение изделий (груза) при перемещении до 10 м</td><td><a id="p102288"></a>0,41</td><td><a id="p102289"></a>0,20</td><td><a id="p102290"></a>0,10</td><td><a id="p102291"></a>3</td></tr>
<tr><td><a id="p102292"></a>Перемещение на большее расстояние на каждые последующие 10 м добавлять</td><td><a id="p102293"></a>0,21</td><td><a id="p102294"></a>0,10</td><td><a id="p102295"></a>0,05</td><td><a id="p102296"></a>4</td></tr>
<tr><td></td><td><a id="p102297"></a>а</td><td><a id="p102298"></a>б</td><td><a id="p102299"></a>в</td><td></td></tr>
</table>


<a id="p102300"></a>Примечание: При перемещении грузов или изделий козловым, башенным кранами или кран-балкой к нормативам времени следует применять коэффициент 1,2; при перемещении грузов или изделий тельфером или кран-балкой с ручным управлением следует к нормативам времени применять коэффициент 1,4.


###### <a id="p102301"></a>§ 46. Транспортировка груза на самоходной тележке и возвращение порожней тележки


<div align="center">

<a id="p102302"></a>**Содержание работы**

</div>


<a id="p102303"></a>Перемещение самоходной тележки, груженной арматурой, готовыми изделиями, бетонной смесью и другими грузами. По окончании разгрузки - возвращение порожней тележки под загрузку.
<a id="p102304"></a>Исполнитель: транспортировщик.

<div align="center">

<a id="p102305"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="32%"><col width="10%"><col width="10%"><col width="10%"><col width="10%"><col width="10%"><col width="11%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p102306"></a>При перемещении тележки</td><td colspan="6"><a id="p102307"></a>Расстояние перемещения в метрах</td><td rowspan="2"><a id="p102308"></a>N п/п</td></tr>
<tr><td><a id="p102309"></a>10</td><td><a id="p102310"></a>20</td><td><a id="p102311"></a>40</td><td><a id="p102312"></a>50</td><td><a id="p102313"></a>70</td><td><a id="p102314"></a>более 70</td></tr>
<tr><td><a id="p102315"></a>С грузом или порожней</td><td><a id="p102316"></a>0,4</td><td><a id="p102317"></a>0,5</td><td><a id="p102318"></a>0,7</td><td><a id="p102319"></a>0,8</td><td><a id="p102320"></a>1,0</td><td><a id="p102321"></a>1,1</td><td><a id="p102322"></a>1</td></tr>
<tr><td></td><td><a id="p102323"></a>а</td><td><a id="p102324"></a>б</td><td><a id="p102325"></a>в</td><td><a id="p102326"></a>г</td><td><a id="p102327"></a>д</td><td><a id="p102328"></a>е</td><td></td></tr>
</table>


###### <a id="p102329"></a>§ 47. Перемещение вагонетки краном или тельфером с одного пути на другой


<div align="center">

<a id="p102330"></a>Содержание работы

<a id="p102331"></a>Строповка груженой или порожней вагонетки. Перемещение вагонетки на расстояние до 10 м и установка на другой рельсовый путь, расстроповка.<br>
<a id="p102332"></a>Исполнитель: стропальщик.<br>
<a id="p102333"></a>Норматив времени на одну вагонетку - 2,2 чел.-мин.

</div>

<a id="p102334"></a>Примечание: На каждые последующие 10 метров перемещения вагонетки к нормативам времени следует добавлять 0,65 чел.-мин.


###### <a id="p102335"></a>§ 48. Переноска мелкоразмерных изделий в форме вручную


<div align="center">

<a id="p102336"></a>Содержание работы

</div>


<a id="p102337"></a>Съем изделий и форм с изделиями с виброплощадки. Относка на расстояние до 10 м. Установка изделий на вагонетку, в штабель.

<div align="center">

<a id="p102338"></a>Исполнитель: расформовщик.

<a id="p102339"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНУ ПЕРЕНОСКУ ИЗДЕЛИЯ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="40%"><col width="27%"><col width="27%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p102340"></a>Наименование груза</td><td colspan="2"><a id="p102341"></a>При одновременной переноске</td><td rowspan="2"><a id="p102342"></a>N п/п</td></tr>
<tr><td><a id="p102343"></a>1</td><td><a id="p102344"></a>2</td></tr>
<tr><td><a id="p102345"></a>Формы</td><td><a id="p102346"></a>0,85</td><td><a id="p102347"></a>0,43</td><td><a id="p102348"></a>1</td></tr>
<tr><td><a id="p102349"></a>Железобетонные изделия</td><td><a id="p102350"></a>1,2</td><td><a id="p102351"></a>0,60</td><td><a id="p102352"></a>2</td></tr>
<tr><td></td><td><a id="p102353"></a>а</td><td><a id="p102354"></a>б</td><td></td></tr>
</table>


<div align="center">

<a id="p102355"></a>Примечание: При переноске грузов на большее расстояние на каждые последующие 10 м следует добавлять на форму 0,26 чел.-мин., на изделие - 0,36 чел.-мин.

</div>


###### <a id="p102356"></a>§ 49. Переноска арматуры вручную


<div align="center">

<a id="p102357"></a>Содержание работы

<a id="p102358"></a>Переноска каркасов, сеток, стержней, монтажных петель и других грузов и укладка их в штабель или контейнер.<br>
<a id="p102359"></a>Исполнитель: подсобный (транспортный) рабочий.

<a id="p102360"></a>**НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.**

</div>


<table>
<colgroup><col width="40%"><col width="18%"><col width="18%"><col width="18%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p102361"></a>Расстояние переноски, м, до</td><td colspan="3"><a id="p102362"></a>Масса переносимого груза, кг, до</td><td rowspan="2"><a id="p102363"></a>N п/п</td></tr>
<tr><td><a id="p102364"></a>30</td><td><a id="p102365"></a>40</td><td><a id="p102366"></a>более 40</td></tr>
<tr><td><a id="p102367"></a>10</td><td><a id="p102368"></a>1,3</td><td><a id="p102369"></a>2,9</td><td><a id="p102370"></a>5,5</td><td><a id="p102371"></a>1</td></tr>
<tr><td><a id="p102372"></a>30</td><td><a id="p102373"></a>2,3</td><td><a id="p102374"></a>4,1</td><td><a id="p102375"></a>5,6</td><td><a id="p102376"></a>2</td></tr>
<tr><td><a id="p102377"></a>50</td><td><a id="p102378"></a>3,4</td><td><a id="p102379"></a>5,3</td><td><a id="p102380"></a>7,8</td><td><a id="p102381"></a>3</td></tr>
<tr><td><a id="p102382"></a>70</td><td><a id="p102383"></a>4,4</td><td><a id="p102384"></a>6,5</td><td><a id="p102385"></a>8,9</td><td><a id="p102386"></a>4</td></tr>
<tr><td><a id="p102387"></a>80</td><td><a id="p102388"></a>5,1</td><td><a id="p102389"></a>7,1</td><td><a id="p102390"></a>9,4</td><td><a id="p102391"></a>5</td></tr>
<tr><td></td><td><a id="p102392"></a>а</td><td><a id="p102393"></a>б</td><td><a id="p102394"></a>в</td><td></td></tr>
</table>


###### <a id="p102395"></a>§ 50. Подноска смазочного материала вручную


<div align="center">

<a id="p102396"></a>Содержание работы

<a id="p102397"></a>Наполнение ведер смазкой и подноска их на расстояние до 10 м.<br>
<a id="p102398"></a>Исполнитель: подсобный (транспортный) рабочий.

<a id="p102399"></a>НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.

</div>


<table>
<colgroup><col width="41%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="9%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p102400"></a>Наименование операций</td><td colspan="6"><a id="p102401"></a>Площадь смазываемой поверхности, м2, до</td><td rowspan="2"><a id="p102402"></a>N п/п</td></tr>
<tr><td><a id="p102403"></a>3</td><td><a id="p102404"></a>5</td><td><a id="p102405"></a>7</td><td><a id="p102406"></a>10</td><td><a id="p102407"></a>15</td><td><a id="p102408"></a>20</td></tr>
<tr><td><a id="p102409"></a>Подноска смазочного материала</td><td><a id="p102410"></a>0,3</td><td><a id="p102411"></a>0,5</td><td><a id="p102412"></a>0,7</td><td><a id="p102413"></a>1,0</td><td><a id="p102414"></a>1,5</td><td><a id="p102415"></a>2,0</td><td><a id="p102416"></a>1</td></tr>
</table>


<div align="center">

<a id="p102417"></a>Примечание: На каждые последующие 10 м подноски к нормативам времени следует добавить 0,2 мин.

</div>


###### <a id="p102418"></a>§ 51. Установка готовых изделий на складе готовой продукции с укладкой прокладок


<div align="center">

<a id="p102419"></a>Содержание работы

<a id="p102420"></a>Строповка изделий крючковой траверсой, укладка прокладок, установка изделия на прокладки, расстроповка.<br>
<a id="p102421"></a>Исполнитель: стропальщик.<br>
<a id="p102422"></a>Нормативы времени на одно изделие - 2,2 чел.-мин.

</div>


#### <a id="p102423"></a>Нормативы времени на производство железобетонных изделий на конвейерных линиях заводов сборного железобетона


<div align="center">

1. <a id="p102424"></a>Нормативы времени установлены на операции, выполняемые на формовочных машинах конвейерных линий при изготовлении многопустотных панелей перекрытий, крупнопанельных плит покрытия производственных зданий, наружных стеновых панелей, вентиляционных блоков, блоков внутренних стен.<br>
2. <a id="p102425"></a>Учитывая то, что конвейерная линия обслуживается комплексной бригадой, в которой существует полная взаимозаменяемость, рабочие имеют возможность отдыхать поочередно. Поэтому время на отдых и личные надобности в сумму регламентированных затрат не включается.

<a id="p102426"></a>Регламентированные затраты времени в работе<br>
формовочных машин при конвейерном способе производства

</div>


| <a id="p102427"></a>N п/п | <a id="p102428"></a>Категория затрат времени | <a id="p102429"></a>Нормативы времени в процентах от оперативного времени |
| --- | --- | --- |
| <a id="p102430"></a>1. | <a id="p102431"></a>Подготовительно-заключительная работа | <a id="p102432"></a>5,0 |
| <a id="p102433"></a>2. | <a id="p102434"></a>Обслуживание рабочего места | <a id="p102435"></a>6,0 |
| <a id="p102436"></a>3. | <a id="p102437"></a>Перерывы, обусловленные технологией и организацией производства | <a id="p102438"></a>9,0 |


##### <a id="p102439"></a>§ 1. Изготовление многопустотных панелей перекрытий на широком конвейере


<table>
<colgroup><col width="7%"><col width="51%"><col width="14%"><col width="14%"><col width="14%"></colgroup>
<tr><td rowspan="2"><a id="p102440"></a>N п/п</td><td rowspan="2"><a id="p102441"></a>Наименование операций</td><td colspan="3"><a id="p102442"></a>Время работы формовочной машины на 1 норму, мин.</td></tr>
<tr><td><a id="p102443"></a>СМ-520А</td><td><a id="p102444"></a>СМ-533А</td><td><a id="p102445"></a>КЖБ-158</td></tr>
<tr><td><a id="p102446"></a>1</td><td><a id="p102447"></a>2</td><td><a id="p102448"></a>3</td><td><a id="p102449"></a>4</td><td><a id="p102450"></a>5</td></tr>
<tr><td><a id="p102451"></a>1.</td><td><a id="p102452"></a>Продвижение формовагонеток по конвейеру и опускание бортоснастки и вибровкладышей</td><td><a id="p102453"></a>2,15</td><td><a id="p102454"></a>2,15</td><td><a id="p102455"></a>1,48</td></tr>
<tr><td><a id="p102456"></a>2.</td><td><a id="p102457"></a>Ввод пустотообразователей</td><td><a id="p102458"></a>-</td><td><a id="p102459"></a>-</td><td><a id="p102460"></a>0,95</td></tr>
<tr><td><a id="p102461"></a>3.</td><td><a id="p102462"></a>Установка и снятие разделительного вкладыша</td><td><a id="p102463"></a>1,04</td><td><a id="p102464"></a>1,04</td><td><a id="p102465"></a>1,04</td></tr>
<tr><td rowspan="3"><a id="p102466"></a>4.</td><td><a id="p102467"></a>Укладка арматуры в форму отдельными элементами на формовочном посту<br>При весе укладываемой арматуры в 1 изделие</td><td></td><td></td><td></td></tr>
<tr><td><a id="p102468"></a>до 35 кг</td><td><a id="p102469"></a>1,54</td><td><a id="p102470"></a>1,54</td><td><a id="p102471"></a>1,54</td></tr>
<tr><td><a id="p102472"></a>более 35 кг</td><td><a id="p102473"></a>3,31</td><td><a id="p102474"></a>3,31</td><td><a id="p102475"></a>3,31</td></tr>
<tr><td><a id="p102476"></a>5.</td><td><a id="p102477"></a>Установка объемного каркаса в форму на формовочном посту вручную</td><td><a id="p102478"></a>0,43</td><td><a id="p102479"></a>0,43</td><td><a id="p102480"></a>0,43</td></tr>
<tr><td><a id="p102481"></a>6.</td><td><a id="p102482"></a>Подача бетоноукладчика к месту формовки</td><td><a id="p102483"></a>0,68</td><td><a id="p102484"></a>-</td><td><a id="p102485"></a>0,68</td></tr>
<tr><td rowspan="3"><a id="p102486"></a>7.</td><td><a id="p102487"></a>Укладка в форму, разравнивание и уплотнение бетонной смеси:</td><td></td><td></td><td></td></tr>
<tr><td><a id="p102488"></a>а) на формовочных машинах, оборудованных пригрузочным щитом</td><td><a id="p102489"></a>3,72</td><td><a id="p102490"></a>3,72</td><td><a id="p102491"></a>2,89</td></tr>
<tr><td><a id="p102492"></a>б) на машинах, не имеющих пригрузочного щита</td><td><a id="p102493"></a>5,72</td><td><a id="p102494"></a>5,72</td><td><a id="p102495"></a>3,88</td></tr>
<tr><td><a id="p102496"></a>8.</td><td><a id="p102497"></a>Подача и установка пригрузочного щита и уплотнение бетонной смеси с пригрузом</td><td><a id="p102498"></a>2,6</td><td><a id="p102499"></a>2,6</td><td><a id="p102500"></a>1,49</td></tr>
<tr><td><a id="p102501"></a>9.</td><td><a id="p102502"></a>Вывод пустотообразователей</td><td><a id="p102503"></a>-</td><td><a id="p102504"></a>-</td><td><a id="p102505"></a>0,95</td></tr>
<tr><td><a id="p102506"></a>10.</td><td><a id="p102507"></a>Подъем и отвод пригрузочного щита, бортоснастки и пустотообразователей, очистка бортоснастки</td><td><a id="p102508"></a>2,81</td><td><a id="p102509"></a>2,81</td><td><a id="p102510"></a>0,72</td></tr>
</table>


##### <a id="p102511"></a>§ 2. Изготовление многопустотных панелей перекрытий на узком конвейере


<table>
<colgroup><col width="7%"><col width="39%"><col width="14%"><col width="14%"><col width="14%"><col width="12%"></colgroup>
<tr><td rowspan="3"><a id="p102512"></a>N п/п</td><td rowspan="3"><a id="p102513"></a>Наименование операций</td><td colspan="4"><a id="p102514"></a>Время работы формовочной машины на 1 форму, мин.</td></tr>
<tr><td colspan="4"><a id="p102515"></a>Тип машины</td></tr>
<tr><td><a id="p102516"></a>КЖБ-384</td><td><a id="p102517"></a>КЖБ-706</td><td><a id="p102518"></a>КЖБ-381</td><td><a id="p102519"></a>5467-А</td></tr>
<tr><td><a id="p102520"></a>1.</td><td><a id="p102521"></a>Продвижение формовагонетки по конвейеру и опускание бортоснастки</td><td><a id="p102522"></a>1,48</td><td><a id="p102523"></a>-</td><td><a id="p102524"></a>-</td><td><a id="p102525"></a>-</td></tr>
<tr><td><a id="p102526"></a>2.</td><td><a id="p102527"></a>Продвижение конвейера и подъем формовагонетки</td><td><a id="p102528"></a>-</td><td><a id="p102529"></a>1,41</td><td><a id="p102530"></a>2,48</td><td><a id="p102531"></a>2,48</td></tr>
<tr><td><a id="p102532"></a>3.</td><td><a id="p102533"></a>Ввод вибровкладышей</td><td><a id="p102534"></a>0,95</td><td><a id="p102535"></a>0,95</td><td><a id="p102536"></a>1,57</td><td><a id="p102537"></a>1,57</td></tr>
<tr><td><a id="p102538"></a>4.</td><td><a id="p102539"></a>Установка и снятие разделительного вкладыша</td><td><a id="p102540"></a>1,04</td><td><a id="p102541"></a>1,04</td><td><a id="p102542"></a>1,04</td><td><a id="p102543"></a>1,04</td></tr>
<tr><td rowspan="3"><a id="p102544"></a>5.</td><td><a id="p102545"></a>Укладка арматуры в форму отдельными элементами на формовочном посту при весе укладываемой арматуры:</td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p102546"></a>до 35 кг</td><td><a id="p102547"></a>1,54</td><td><a id="p102548"></a>1,54</td><td><a id="p102549"></a>1,54</td><td><a id="p102550"></a>1,54</td></tr>
<tr><td><a id="p102551"></a>более 35 кг</td><td><a id="p102552"></a>3,31</td><td><a id="p102553"></a>3,31</td><td><a id="p102554"></a>3,31</td><td><a id="p102555"></a>3,31</td></tr>
<tr><td><a id="p102556"></a>6.</td><td><a id="p102557"></a>Установка на формовочном посту объемного каркаса в форму вручную</td><td><a id="p102558"></a>0,43</td><td><a id="p102559"></a>0,43</td><td><a id="p102560"></a>0,43</td><td><a id="p102561"></a>0,43</td></tr>
<tr><td rowspan="3"><a id="p102562"></a>7.</td><td><a id="p102563"></a>Укладка в форму, разравнивание и уплотнение бетонной смеси:</td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p102564"></a>а) на формовочных машинах, оборудованных пригрузочным щитом</td><td><a id="p102565"></a>3,0</td><td><a id="p102566"></a>3,0</td><td><a id="p102567"></a>3,0</td><td><a id="p102568"></a>4,40</td></tr>
<tr><td><a id="p102569"></a>б) на формовочных машинах, не имеющих пригрузочного щита</td><td><a id="p102570"></a>3,88</td><td><a id="p102571"></a>3,88</td><td><a id="p102572"></a>3,88</td><td><a id="p102573"></a>4,69</td></tr>
<tr><td><a id="p102574"></a>8.</td><td><a id="p102575"></a>Подача и установка пригрузочного щита и уплотнение бетонной смеси щитом</td><td><a id="p102576"></a>1,49</td><td><a id="p102577"></a>1,49</td><td><a id="p102578"></a>1,49</td><td><a id="p102579"></a>1,49</td></tr>
<tr><td><a id="p102580"></a>9.</td><td><a id="p102581"></a>Вывод вибровкладышей</td><td><a id="p102582"></a>0,95</td><td><a id="p102583"></a>0,95</td><td><a id="p102584"></a>1,57</td><td><a id="p102585"></a>1,57</td></tr>
<tr><td><a id="p102586"></a>10.</td><td><a id="p102587"></a>Подъем и отвод пригрузочного щита</td><td><a id="p102588"></a>0,72</td><td><a id="p102589"></a>0,72</td><td><a id="p102590"></a>0,72</td><td><a id="p102591"></a>0,72</td></tr>
<tr><td><a id="p102592"></a>11.</td><td><a id="p102593"></a>Опускание формовагонетки</td><td><a id="p102594"></a>-</td><td><a id="p102595"></a>0,61</td><td><a id="p102596"></a>0,61</td><td><a id="p102597"></a>0,61</td></tr>
</table>


##### <a id="p102598"></a>§ 3. Изготовление вентиляционных блоков типа ВЖ


<table>
<colgroup><col width="7%"><col width="68%"><col width="25%"></colgroup>
<tr><td><a id="p102599"></a>N п/п</td><td><a id="p102600"></a>Наименование операций</td><td><a id="p102601"></a>Время работы формовочной машины на одну формовагонетку, мин.</td></tr>
<tr><td><a id="p102602"></a>1</td><td><a id="p102603"></a>2</td><td><a id="p102604"></a>3</td></tr>
<tr><td><a id="p102605"></a>1.</td><td><a id="p102606"></a>Продвижение формовагонетки по конвейеру и установка ее на виброплощадку</td><td><a id="p102607"></a>1,5</td></tr>
<tr><td><a id="p102608"></a>2.</td><td><a id="p102609"></a>Закрывание бортоснастки, поправка уложенной арматуры, установка монтажных петель с привязкой их вязальной проволокой</td><td><a id="p102610"></a>5,5</td></tr>
<tr><td><a id="p102611"></a>3.</td><td><a id="p102612"></a>Ввод в форму разделительного борта</td><td><a id="p102613"></a>1,2</td></tr>
<tr><td><a id="p102614"></a>4.</td><td><a id="p102615"></a>Укладка нижнего слоя бетона, разравнивание его по форме уплотнения вибрацией; ввод в форму пустотообразователей</td><td><a id="p102616"></a>4,7</td></tr>
<tr><td><a id="p102617"></a>5.</td><td><a id="p102618"></a>Укладка бетонной смеси, разравнивание и уплотнение вибрацией</td><td><a id="p102619"></a>8,1</td></tr>
<tr><td><a id="p102620"></a>6.</td><td><a id="p102621"></a>Заглаживание открытой поверхности свежезаформованного изделия механическим валиком</td><td><a id="p102622"></a>3,8</td></tr>
<tr><td><a id="p102623"></a>7.</td><td><a id="p102624"></a>Вывод из формы пустотообразователей и разделительного борта, раскрывание бортоснастки</td><td><a id="p102625"></a>4,6</td></tr>
<tr><td colspan="3"><a id="p102626"></a>§ 4. Изготовление внутренних блоков типа ВБ</td></tr>
<tr><td><a id="p102627"></a>1.</td><td><a id="p102628"></a>Продвижение формовагонетки по конвейеру</td><td><a id="p102629"></a>0,85</td></tr>
<tr><td><a id="p102630"></a>2.</td><td><a id="p102631"></a>Укладка бетонной смеси в форму</td><td><a id="p102632"></a>2,3</td></tr>
<tr><td><a id="p102633"></a>3.</td><td><a id="p102634"></a>Вибрация и разравнивание бетонной смеси по форме</td><td><a id="p102635"></a>2,0</td></tr>
<tr><td><a id="p102636"></a>4.</td><td><a id="p102637"></a>Укладка верхней арматуры сетки в форму</td><td><a id="p102638"></a>0,5</td></tr>
<tr><td><a id="p102639"></a>5.</td><td><a id="p102640"></a>Дополнительная укладка бетонной смеси в форму; разравнивание бетонной смеси и уплотнение вибрацией</td><td><a id="p102641"></a>1,5</td></tr>
<tr><td colspan="3"><a id="p102642"></a>§ 5. Изготовление двухмодульных стеновых наружных панелей</td></tr>
<tr><td><a id="p102643"></a>1.</td><td><a id="p102644"></a>Продвижение формовагонетки по конвейеру и установка ее на виброплощадку</td><td><a id="p102645"></a>1,5</td></tr>
<tr><td><a id="p102646"></a>2.</td><td><a id="p102647"></a>Закрывание бортоснастки, поправка арматуры в форме, установка монтажных петель с привязкой их вязательной проволокой</td><td><a id="p102648"></a>4,5</td></tr>
<tr><td><a id="p102649"></a>3.</td><td><a id="p102650"></a>Укладка нижнего фактурного слоя, разравнивание его по форме и уплотнение вибрацией</td><td><a id="p102651"></a>7,7</td></tr>
<tr><td><a id="p102652"></a>4.</td><td><a id="p102653"></a>Укладка керамзитобетонной смеси, разравнивание ее по форме и уплотнение вибрацией</td><td><a id="p102654"></a>11,2</td></tr>
<tr><td><a id="p102655"></a>5.</td><td><a id="p102656"></a>Дополнительная досыпка керамзитобетонной смеси в форму с одновременным разравниванием и уплотнением вибрацией</td><td><a id="p102657"></a>5,8</td></tr>
<tr><td><a id="p102658"></a>6.</td><td><a id="p102659"></a>Укладка верхнего фактурного слоя, разравнивание его по форме и уплотнение вибрацией</td><td><a id="p102660"></a>5,2</td></tr>
<tr><td><a id="p102661"></a>7.</td><td><a id="p102662"></a>Раскрывание бортоснастки; продвижение формовагонетки по конвейеру; съем ее с виброплощадки</td><td><a id="p102663"></a>3,2</td></tr>
<tr><td colspan="3"><a id="p102664"></a>§ 6. Изготовление крупнопанельных плит покрытий для производственных зданий</td></tr>
<tr><td><a id="p102665"></a>1.</td><td><a id="p102666"></a>Продвижение формовагонетки по конвейеру и установка ее на виброплощадку</td><td><a id="p102667"></a>3,08</td></tr>
<tr><td><a id="p102668"></a>2.</td><td><a id="p102669"></a>Укладка, разравнивание и уплотнение бетонной смеси</td><td><a id="p102670"></a>6,66</td></tr>
</table>


#### <a id="p102671"></a>Расстановка основных производственных рабочих по обслуживанию конвейерных технологических линий заводов сборного железобетона


##### <a id="p102672"></a>§ 1. Изготовление преднапряженных многопустотных панелей перекрытий


<table>
<colgroup><col width="38%"><col width="22%"><col width="11%"><col width="14%"><col width="14%"></colgroup>
<tr><td rowspan="2"><a id="p102673"></a>Наименование рабочих постов и основная характеристика выполняемой работы</td><td rowspan="2"><a id="p102674"></a>Наименование профессий</td><td rowspan="2"><a id="p102675"></a>Разряд работы</td><td colspan="2"><a id="p102676"></a>Количество рабочих, обслуживающих</td></tr>
<tr><td><a id="p102677"></a>широкий конвейер</td><td><a id="p102678"></a>узкий конвейер</td></tr>
<tr><td><a id="p102679"></a>1. Подготовка формы</td><td colspan="4"></td></tr>
<tr><td><a id="p102680"></a>Приемка формовагонеток на конвейер, обрезка стержней и распалубка изделий. Транспортировка изделий на склад</td><td><a id="p102681"></a>Расформовщик</td><td><a id="p102682"></a>3</td><td><a id="p102683"></a>2</td><td><a id="p102684"></a>2</td></tr>
<tr><td><a id="p102685"></a>Смазка формовагонеток. Укладка нижней арматурной сетки в формовагонетку</td><td><a id="p102686"></a>Формовщик железобетонных изделий и конструкций</td><td><a id="p102687"></a>3</td><td><a id="p102688"></a>1</td><td><a id="p102689"></a>1</td></tr>
<tr><td><a id="p102690"></a>2. Формование изделий</td><td colspan="4"></td></tr>
<tr><td><a id="p102691"></a>Укладка в формовагонетку каркаса и верхней сетки. Укладка бетонной смеси. Включение формовочного агрегата, уплотнение бетонной смеси, по окончании уплотнения выключение формовочного агрегата</td><td><a id="p102692"></a>Машинист формовочного агрегата</td><td><a id="p102693"></a>5</td><td><a id="p102694"></a>1</td><td><a id="p102695"></a>1</td></tr>
<tr><td><a id="p102696"></a>Укладка и крепление монтажных петель. Укладка, разравнивание и уплотнение бетонной смеси</td><td><a id="p102697"></a>Формовщик железобетонных изделий и конструкций</td><td><a id="p102698"></a>3</td><td><a id="p102699"></a>3</td><td><a id="p102700"></a>2</td></tr>
<tr><td><a id="p102701"></a>3. Отделка изделий</td><td colspan="4"></td></tr>
<tr><td><a id="p102702"></a>Высвобождение монтажных петель и отделка изделий</td><td><a id="p102703"></a>Отделочник железобетонных изделий и бетонных</td><td><a id="p102704"></a>3</td><td><a id="p102705"></a>3</td><td><a id="p102706"></a>2</td></tr>
<tr><td><a id="p102707"></a>Всего:</td><td></td><td></td><td><a id="p102708"></a>10</td><td><a id="p102709"></a>8</td></tr>
</table>


##### <a id="p102710"></a>§ 2. Изготовление вентиляционных блоков типа ВЖ


<table>
<colgroup><col width="47%"><col width="27%"><col width="13%"><col width="13%"></colgroup>
<tr><td><a id="p102711"></a>Наименование рабочих постов и основная характеристика выполняемой работы</td><td><a id="p102712"></a>Наименование профессий</td><td><a id="p102713"></a>Разряды работы</td><td><a id="p102714"></a>Кол-во рабочих</td></tr>
<tr><td><a id="p102715"></a>1. Подготовка форм</td><td colspan="3"></td></tr>
<tr><td><a id="p102716"></a>Съем изделия с формовагонетки, установка его на складе готовой продукции</td><td><a id="p102717"></a>Расформовщик</td><td><a id="p102718"></a>3</td><td><a id="p102719"></a>1</td></tr>
<tr><td><a id="p102720"></a>Очистка и смазка формовагонетки, укладка арматурного каркаса</td><td><a id="p102721"></a>Формовщик железобетонных изделий и конструкций</td><td><a id="p102722"></a>3</td><td><a id="p102723"></a>1</td></tr>
<tr><td><a id="p102724"></a>2. Формование изделий</td><td colspan="3"></td></tr>
<tr><td><a id="p102725"></a>Управление бетоноукладчиком, пустотообразователями, включение формовочного агрегата, уплотнение бетонной смеси, по окончании уплотнения - выключение формовочного агрегата</td><td><a id="p102726"></a>Машинист формовочного агрегата</td><td><a id="p102727"></a>5</td><td><a id="p102728"></a>1</td></tr>
<tr><td><a id="p102729"></a>Укладка бетонной смеси, разравнивание, уплотнение ее вибрацией</td><td><a id="p102730"></a>Формовщик железобетонных изделий и конструкций</td><td><a id="p102731"></a>3</td><td><a id="p102732"></a>1</td></tr>
<tr><td><a id="p102733"></a>3. Отделка изделий</td><td colspan="3"></td></tr>
<tr><td><a id="p102734"></a>Заглаживание поверхности свежезаформованных изделий машиной</td><td><a id="p102735"></a>Машинист затирочной машины</td><td><a id="p102736"></a>3</td><td><a id="p102737"></a>1</td></tr>
<tr><td><a id="p102738"></a>Заглаживание поверхности свежезаформованных изделий вручную, отделка изделий после термообработки</td><td><a id="p102739"></a>Отделочник железобетонных и бетонных изделий</td><td><a id="p102740"></a>3</td><td><a id="p102741"></a>3</td></tr>
<tr><td><a id="p102742"></a>Всего:</td><td></td><td></td><td><a id="p102743"></a>8</td></tr>
<tr><td colspan="4"><a id="p102744"></a>§ 3. Изготовление блоков внутренних стен типа ВБ</td></tr>
<tr><td><a id="p102745"></a>1. Подготовка форм</td><td colspan="3"></td></tr>
<tr><td><a id="p102746"></a>Распалубка изделия, транспортировка его на склад готовой продукции, очистка и смазка</td><td><a id="p102747"></a>Расформовщик</td><td><a id="p102748"></a>3</td><td><a id="p102749"></a>1</td></tr>
<tr><td><a id="p102750"></a>2. Формование изделий</td><td colspan="3"></td></tr>
<tr><td><a id="p102751"></a>Укладка бетонной смеси в формовагонетку бетоноукладчиком. Включение формовочного агрегата, уплотнение бетонной смеси, по окончании уплотнения - выключение формовочного агрегата</td><td><a id="p102752"></a>Машинист формовочного агрегата</td><td><a id="p102753"></a>5</td><td><a id="p102754"></a>1</td></tr>
<tr><td><a id="p102755"></a>Укладка бетонной смеси, разравнивание, уплотнение ее вибрацией</td><td><a id="p102756"></a>Формовщик железобетонных изделий и конструкций</td><td><a id="p102757"></a>3</td><td><a id="p102758"></a>1</td></tr>
<tr><td><a id="p102759"></a>3. Отделка изделий</td><td colspan="3"></td></tr>
<tr><td><a id="p102760"></a>Заглаживание поверхности свежезаформованных изделий валковой затирочной машиной</td><td><a id="p102761"></a>Машинист затирочной машины</td><td><a id="p102762"></a>3</td><td><a id="p102763"></a>1</td></tr>
<tr><td><a id="p102764"></a>Заглаживание поверхности свежезаформованных изделий вручную отделка изделий после термообработки</td><td><a id="p102765"></a>Отделочник железобетонных и бетонных изделий</td><td><a id="p102766"></a>3</td><td><a id="p102767"></a>2</td></tr>
<tr><td><a id="p102768"></a>Всего:</td><td></td><td></td><td><a id="p102769"></a>6</td></tr>
</table>


##### <a id="p102770"></a>§ 4. Изготовление наружных стеновых двухмодульных панелей


<table>
<colgroup><col width="47%"><col width="27%"><col width="13%"><col width="13%"></colgroup>
<tr><td><a id="p102771"></a>Наименование рабочих постов и основная характеристика выполняемой работы</td><td><a id="p102772"></a>Наименование профессий</td><td><a id="p102773"></a>Разряд работы</td><td><a id="p102774"></a>Кол-во рабочих</td></tr>
<tr><td><a id="p102775"></a>1</td><td><a id="p102776"></a>2</td><td><a id="p102777"></a>3</td><td><a id="p102778"></a>4</td></tr>
<tr><td><a id="p102779"></a>1. Подготовка форм</td><td colspan="3"></td></tr>
<tr><td><a id="p102780"></a>Строповка изделия крючками траверсы за монтажные петли. Съем изделия с формовагонетки краном, установка его на складе готовой продукции</td><td><a id="p102781"></a>Стропальщик</td><td><a id="p102782"></a>3</td><td><a id="p102783"></a>1</td></tr>
<tr><td><a id="p102784"></a>Очистка и смазка формовагонетки</td><td><a id="p102785"></a>Расформовщик</td><td><a id="p102786"></a>4</td><td><a id="p102787"></a>1</td></tr>
<tr><td><a id="p102788"></a>Укладка облицовочных ковриков в установленном порядке</td><td><a id="p102789"></a>Заготовщик облицовочных ковриков</td><td><a id="p102790"></a>3</td><td><a id="p102791"></a>1</td></tr>
<tr><td><a id="p102792"></a>Укладка пространственного каркаса в форму</td><td><a id="p102793"></a>Формовщик железобетонных изделий и конструкций</td><td><a id="p102794"></a>4</td><td><a id="p102795"></a>1</td></tr>
<tr><td><a id="p102796"></a>2. Формование изделий</td><td colspan="3"></td></tr>
<tr><td><a id="p102797"></a>Участие в укладке в форму фактурного слоя (нижнего и верхнего), керамзитобетонной смеси; включение формовочного агрегата, уплотнение бетонной смеси, по окончании уплотнения - выключение формовочного агрегата</td><td><a id="p102798"></a>Машинист формовочного агрегата</td><td><a id="p102799"></a>5</td><td><a id="p102800"></a>1</td></tr>
<tr><td><a id="p102801"></a>Укладка в форму фактурного слоя (низшего и верхнего), керамзитобетонной смеси; закрывание бортоснастки</td><td><a id="p102802"></a>Формовщик железобетонных изделий и конструкций</td><td><a id="p102803"></a>4</td><td><a id="p102804"></a>1</td></tr>
<tr><td><a id="p102805"></a>3. Отделка изделий</td><td colspan="3"></td></tr>
<tr><td><a id="p102806"></a>Заглаживание поверхности свежезаформованных изделий затирочной машиной</td><td><a id="p102807"></a>Машинист затирочной машины</td><td><a id="p102808"></a>3</td><td><a id="p102809"></a>1</td></tr>
<tr><td><a id="p102810"></a>Заглаживание поверхности свежезаформованных изделий вручную; отделка поверхности изделий после термообработки; ремонт облицовочной поверхности</td><td><a id="p102811"></a>Отделочник железобетонных и бетонных изделий</td><td><a id="p102812"></a>3</td><td><a id="p102813"></a>8</td></tr>
<tr><td><a id="p102814"></a>Очистка облицовочной поверхности изделий с промывкой машиной и доводкой вручную</td><td><a id="p102815"></a>Мойщик панелей и форм</td><td><a id="p102816"></a>3</td><td><a id="p102817"></a>1</td></tr>
<tr><td><a id="p102818"></a>Установка оконного блока в проем с заделкой его, крепление, изоляцией, краской, установка сливов, крепление нащельников</td><td><a id="p102819"></a>Плотник</td><td><a id="p102820"></a>4</td><td><a id="p102821"></a>2</td></tr>
<tr><td><a id="p102822"></a>Подача формовагонетки с рольганга на конвейер (и обратно)</td><td><a id="p102823"></a>Моторист передаточного моста</td><td><a id="p102824"></a>4</td><td><a id="p102825"></a>1</td></tr>
<tr><td><a id="p102826"></a>Всего</td><td></td><td></td><td><a id="p102827"></a>19</td></tr>
<tr><td colspan="4"><a id="p102828"></a>§ 5. Изготовление крупнопанельных плит покрытий<br>для производственных зданий</td></tr>
<tr><td><a id="p102829"></a>1. Распалубка изделий</td><td></td><td></td><td></td></tr>
<tr><td><a id="p102830"></a>Съем изделия с формовагонетки, установка его на складе готовой продукции. Приемка формовагонеток на конвейере</td><td><a id="p102831"></a>Расформовщик</td><td><a id="p102832"></a>3</td><td><a id="p102833"></a>2</td></tr>
<tr><td><a id="p102834"></a>Очистка и смазка форм. Укладка пространственного арматурного каркаса и других элементов арматуры.</td><td><a id="p102835"></a>Формовщик железобетонных изделий и конструкций</td><td><a id="p102836"></a>3</td><td><a id="p102837"></a>1</td></tr>
<tr><td><a id="p102838"></a>2. Формование изделий</td><td></td><td></td><td></td></tr>
<tr><td><a id="p102839"></a>Участие в укладке в формовагонетку бетонной смеси. Включение формовочного агрегата, уплотнение бетонной смеси, по окончании уплотнения - выключение формовочного агрегата</td><td><a id="p102840"></a>Машинист формовочного агрегата</td><td><a id="p102841"></a>5</td><td><a id="p102842"></a>1</td></tr>
<tr><td><a id="p102843"></a>Укладка бетонной смеси, разравнивание, уплотнение ее вибрацией</td><td><a id="p102844"></a>Формовщик железобетонных изделий и конструкций</td><td><a id="p102845"></a>4</td><td><a id="p102846"></a>2</td></tr>
<tr><td><a id="p102847"></a>Отделка поверхности изделий</td><td><a id="p102848"></a>Отделочник железобетонных и бетонных изделий</td><td><a id="p102849"></a>3</td><td><a id="p102850"></a>1</td></tr>
<tr><td><a id="p102851"></a>Всего:</td><td></td><td></td><td><a id="p102852"></a>7</td></tr>
</table>


<a id="p102853"></a>Приложение N 1

<a id="p102854"></a>ТИПОВЫЕ НОРМЫ ВРЕМЕНИ
НА ПРОИЗВОДСТВО ЖЕЛЕЗОБЕТОННЫХ ИЗДЕЛИЙ И КОНСТРУКЦИЙ
НА АГРЕГАТНО-ПОТОЧНЫХ И КОНВЕЙЕРНЫХ ЛИНИЯХ
ЗАВОДОВ СБОРНОГО ЖЕЛЕЗОБЕТОНА

<a id="p102855"></a>Типовые нормы времени рассчитаны по нормативам данного сборника и установлены на бригаду исполнителей в человеко-минутах.
<a id="p102856"></a>Типовыми нормами предусмотрены следующие организационно-технические условия выполнения работ:
<a id="p102857"></a>а) формовка изделий производится на виброплощадке;
<a id="p102858"></a>б) технологическая линия обслуживается одним мостовым краном;
<a id="p102859"></a>в) укладка бетона в формы осуществляется самоходным бетоноукладчиком, управляемым дистанционно, с пульта управления;
<a id="p102860"></a>г) тепловлажностная обработка изделий осуществляется в камерах твердения ямного типа;
<a id="p102861"></a>д) бетонная смесь подается одним самоходным бункером, передвигающимся по галерее от бетономешалки к нескольким формовочным постам;
<a id="p102862"></a>е) вывозка изделий на склад готовой продукции производится самоходной тележкой;
<a id="p102863"></a>ж) расстояния перемещения форм и изделий:
<a id="p102864"></a>от виброплощадки до камер пропаривания - до 20 м;
<a id="p102865"></a>от камеры пропаривания до поста распалубки - до 15 м;
<a id="p102866"></a>от поста распалубки до виброплощадки - до 10 м;

<div align="center">

<a id="p102867"></a>на самоходной тележке до места разгрузки - до 15 м;<br>
<a id="p102868"></a>от самоходной тележки до места укладки в штабель - до 10 м.

</div>


### <a id="p102869"></a>§ 1. Элементы наружных стен


#### <a id="p102870"></a>Состав работы


<a id="p102871"></a>Открывание ямной камеры, выгрузка заформованного изделия и установка на пост распалубки, распалубка формы, обрезка напряженной арматуры, установка изделий на тележку или в штабель, очистка и смазка форм вручную, укладка ковровой плитки по заданному рисунку. Электротермическое натяжение стержней и укладка их в упору формы; сборка формы, транспортировка подготовленной формы к посту формования и установка на вибростол; укладка в форму необходимой арматуры, монтажных петель и закладных деталей; установка и последующая выемка фиксаторов; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; отделка поверхности свежезаформованного изделия механическим способом и вручную; загрузка изделий с формой в камеру пропаривания; закрывание камеры; очистка облицовочной поверхности изделия при помощи моечной машины; ремонт облицовочной поверхности; подноска арматуры, закладных деталей, петель, смазочного и других материалов в пределах рабочего места.


#### <a id="p102872"></a>Состав звена


| <a id="p102873"></a>Машинист бетоноукладчика 3 разр. | <a id="p102874"></a>- 1 чел. |
| --- | --- |
| <a id="p102875"></a>Формовщик железобетонных изделий и конструкций 3 разр. | <a id="p102876"></a>- 2 чел. |
| <a id="p102877"></a>Расформовщик 3 разр. | <a id="p102878"></a>- 2 чел. |
| <a id="p102879"></a>Мойщик панелей 3 разр. | <a id="p102880"></a>- 2 чел. |


<div align="center">

<a id="p102881"></a>НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3

</div>


<table>
<colgroup><col width="33%"><col width="24%"><col width="20%"><col width="16%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p102882"></a>Типоразмеры изделий</td><td rowspan="2"><a id="p102883"></a>Количество изделий в форме</td><td colspan="2"><a id="p102884"></a>Норма времени</td><td rowspan="2"><a id="p102885"></a>N п/п</td></tr>
<tr><td><a id="p102886"></a>на 1 изделие</td><td><a id="p102887"></a>на м3</td></tr>
<tr><td><a id="p102888"></a>НС-24-3</td><td><a id="p102889"></a>1</td><td><a id="p102890"></a>3,95</td><td><a id="p102891"></a>1,3</td><td><a id="p102892"></a>1</td></tr>
<tr><td><a id="p102893"></a>ПСП-30 (1, 2)</td><td><a id="p102894"></a>1</td><td><a id="p102895"></a>3,59</td><td><a id="p102896"></a>1,7</td><td><a id="p102897"></a>2</td></tr>
<tr><td><a id="p102898"></a>НП-64-10</td><td><a id="p102899"></a>2</td><td><a id="p102900"></a>2,88</td><td><a id="p102901"></a>3,4</td><td><a id="p102902"></a>3</td></tr>
<tr><td><a id="p102903"></a>СВ-1-1</td><td><a id="p102904"></a>1</td><td><a id="p102905"></a>2,67</td><td><a id="p102906"></a>2,1</td><td><a id="p102907"></a>4</td></tr>
<tr><td><a id="p102908"></a>НП-601-12</td><td><a id="p102909"></a>1</td><td><a id="p102910"></a>1,75</td><td><a id="p102911"></a>6,9</td><td><a id="p102912"></a>5</td></tr>
<tr><td><a id="p102913"></a>СП-ЧП</td><td><a id="p102914"></a>1</td><td><a id="p102915"></a>2,22</td><td><a id="p102916"></a>2,7</td><td><a id="p102917"></a>6</td></tr>
<tr><td><a id="p102918"></a>Н-24В</td><td><a id="p102919"></a>1</td><td><a id="p102920"></a>3,27</td><td><a id="p102921"></a>1,4</td><td><a id="p102922"></a>7</td></tr>
<tr><td><a id="p102923"></a>НС-49-63</td><td><a id="p102924"></a>1</td><td><a id="p102925"></a>2,44</td><td><a id="p102926"></a>1,9</td><td><a id="p102927"></a>8</td></tr>
</table>


### <a id="p102928"></a>§ 2. Элементы внутренних стен


#### <a id="p102929"></a>Состав работы


<a id="p102930"></a>Открывание камер, выгрузка заформованного изделия, прошедшего термообработку из камеры и установка на пост распалубки, распалубка форм; очистка и смазка форм вручную; сборка форм; укладка необходимой арматуры, монтажных петель и закладных деталей в проектное положение; транспортировка формы краном на пост формовки и установка на вибростол, укладка бетонной смеси, разравнивание его по форме и уплотнение вибрацией; отделка поверхности свежезаформованного изделия; съем формы с вибростола и транспортировка в камеру пропаривания; закрывание камеры, подноска арматуры, смазочных и других материалов.


#### <a id="p102931"></a>Состав звена


| <a id="p102932"></a>Машинист бетоноукладчика 3 разр. | <a id="p102933"></a>- 1 чел. |
| --- | --- |
| <a id="p102934"></a>Формовщик железобетонных изделий и конструкций 3 разр. | <a id="p102935"></a>- 2 чел. |
| <a id="p102936"></a>Расформовщик 3 разр. | <a id="p102937"></a>- 2 чел. |


<a id="p102938"></a>НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3


<table>
<colgroup><col width="34%"><col width="24%"><col width="21%"><col width="14%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p102939"></a>Типоразмеры изделий</td><td rowspan="2"><a id="p102940"></a>Количество изделий в форме</td><td colspan="2"><a id="p102941"></a>Норма времени</td><td rowspan="2"><a id="p102942"></a>N п/п</td></tr>
<tr><td><a id="p102943"></a>на 1 изделие</td><td><a id="p102944"></a>на м3</td></tr>
<tr><td><a id="p102945"></a>Панели железобетонные</td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p102946"></a>П-1</td><td><a id="p102947"></a>1</td><td><a id="p102948"></a>2,05</td><td><a id="p102949"></a>0,9</td><td><a id="p102950"></a>1</td></tr>
<tr><td><a id="p102951"></a>П-2</td><td><a id="p102952"></a>1</td><td><a id="p102953"></a>2,25</td><td><a id="p102954"></a>0,7</td><td><a id="p102955"></a>2</td></tr>
<tr><td><a id="p102956"></a>П-6</td><td><a id="p102957"></a>1</td><td><a id="p102958"></a>1,21</td><td><a id="p102959"></a>2,5</td><td><a id="p102960"></a>3</td></tr>
<tr><td><a id="p102961"></a>П-9</td><td><a id="p102962"></a>1</td><td><a id="p102963"></a>1,27</td><td><a id="p102964"></a>1,3</td><td><a id="p102965"></a>4</td></tr>
<tr><td><a id="p102966"></a>В-14-1</td><td><a id="p102967"></a>1</td><td><a id="p102968"></a>2,14</td><td><a id="p102969"></a>1,2</td><td><a id="p102970"></a>5</td></tr>
<tr><td><a id="p102971"></a>В-19-3</td><td><a id="p102972"></a>1</td><td><a id="p102973"></a>1,28</td><td><a id="p102974"></a>1</td><td><a id="p102975"></a>6</td></tr>
</table>


### <a id="p102976"></a>§ 3. СВАИ


#### <a id="p102977"></a>Состав работы


<a id="p102978"></a>Открывание ямных камер, выгрузка заформованного изделия, прошедшего термообработку из камеры и установка на пост распалубки; распалубка форм; очистка и смазка форм вручную; установка вкладыша в форму, арматурного каркаса, монтажных петель; транспортировка формы на вибростол, укладка бетонной смеси в форму, разравнивание его по форме и уплотнение вибрацией; отделка поверхности с свежезаформованного изделия вручную; выемка вкладыша из формы; съем заформованного изделия с вибростола и установка в камеру пропаривания; закрывание камеры; подноска необходимой арматуры, вкладышей, материалов в пределах рабочего места.


#### <a id="p102979"></a>Состав звена


| <a id="p102980"></a>Машинист бетоноукладчика 3 разр. | <a id="p102981"></a>- 1 чел. |
| --- | --- |
| <a id="p102982"></a>Формовщик железобетонных изделий и конструкций 3 разр. | <a id="p102983"></a>- 2 чел. |
| <a id="p102984"></a>Расформовщик 3 разр. | <a id="p102985"></a>- 2 чел. |


<a id="p102986"></a>НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3


<table>
<colgroup><col width="34%"><col width="24%"><col width="19%"><col width="15%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p102987"></a>Типоразмеры изделий</td><td rowspan="2"><a id="p102988"></a>Количество изделий в форме</td><td colspan="2"><a id="p102989"></a>Норма времени</td><td rowspan="2"><a id="p102990"></a>N п/п</td></tr>
<tr><td><a id="p102991"></a>на 1 изделие</td><td><a id="p102992"></a>на м3</td></tr>
<tr><td><a id="p102993"></a>СНпр 12x350</td><td><a id="p102994"></a>4</td><td><a id="p102995"></a>0,56</td><td><a id="p102996"></a>0,4</td><td><a id="p102997"></a>1</td></tr>
<tr><td><a id="p102998"></a>СУ-4-30</td><td><a id="p102999"></a>4</td><td><a id="p103000"></a>0,56</td><td><a id="p103001"></a>1,5</td><td><a id="p103002"></a>2</td></tr>
<tr><td><a id="p103003"></a>Су-7-30</td><td><a id="p103004"></a>4</td><td><a id="p103005"></a>0,61</td><td><a id="p103006"></a>0,9</td><td><a id="p103007"></a>3</td></tr>
<tr><td><a id="p103008"></a>С-9-30</td><td><a id="p103009"></a>4</td><td><a id="p103010"></a>0,67</td><td><a id="p103011"></a>0,8</td><td><a id="p103012"></a>4</td></tr>
<tr><td><a id="p103013"></a>СН-6</td><td><a id="p103014"></a>4</td><td><a id="p103015"></a>0,65</td><td><a id="p103016"></a>1,2</td><td><a id="p103017"></a>5</td></tr>
<tr><td><a id="p103018"></a>СН-8</td><td><a id="p103019"></a>4</td><td><a id="p103020"></a>0,65</td><td><a id="p103021"></a>0,9</td><td><a id="p103022"></a>6</td></tr>
<tr><td><a id="p103023"></a>СН-9</td><td><a id="p103024"></a>4</td><td><a id="p103025"></a>0,59</td><td><a id="p103026"></a>2,0</td><td><a id="p103027"></a>7</td></tr>
<tr><td><a id="p103028"></a>СН-12</td><td><a id="p103029"></a>4</td><td><a id="p103030"></a>0,7</td><td><a id="p103031"></a>0,7</td><td><a id="p103032"></a>8</td></tr>
</table>


### <a id="p103033"></a>§ 4. КОЛОННЫ


#### <a id="p103034"></a>Состав работы


<div align="center">

<a id="p103035"></a>Открывание ямных камер; выгрузка форм с изделиями из камеры и установка на пост распалубки; распалубка изделий и вывозка на склад готовой продукции; очистка и смазка форм вручную; сборка форм; заполнение бункера бетонной смесью и подача ее к виброплощадке краном; транспортировка подготовленной формы к месту; очистка и смазка форм вручную; сборка форм; заполнение бункера бетонной смесью и подача ее к виброплощадке краном; транспортировка подготовленной формы к месту формования и установка на вибростол; электротермическое натяжение стержней и укладка их в форму; укладка арматуры, закладных деталей и петель в форму; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; подноска смазочного материала и арматуры в пределах рабочего места.

</div>


#### <a id="p103036"></a>Состав звена


| <a id="p103037"></a>Машинист бетоноукладчика 3 разр. | <a id="p103038"></a>- 1 чел. |
| --- | --- |
| <a id="p103039"></a>Формовщик железобетонных изделий и конструкций 3 разр. | <a id="p103040"></a>- 2 чел. |
| <a id="p103041"></a>Расформовщик 3 разр. | <a id="p103042"></a>- 2 чел. |


<div align="center">

<a id="p103043"></a>НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3

</div>


<table>
<colgroup><col width="34%"><col width="24%"><col width="19%"><col width="15%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p103044"></a>Типоразмеры изделий</td><td rowspan="2"><a id="p103045"></a>Количество изделий в форме</td><td colspan="2"><a id="p103046"></a>Норма времени</td><td rowspan="2"><a id="p103047"></a>N п/п</td></tr>
<tr><td><a id="p103048"></a>на 1 изделие</td><td><a id="p103049"></a>на м3</td></tr>
<tr><td><a id="p103050"></a>К-12-28</td><td><a id="p103051"></a>1</td><td><a id="p103052"></a>1,57</td><td><a id="p103053"></a>4,3</td><td><a id="p103054"></a>1</td></tr>
<tr><td><a id="p103055"></a>К-18-28</td><td><a id="p103056"></a>1</td><td><a id="p103057"></a>1,57</td><td><a id="p103058"></a>4,3</td><td><a id="p103059"></a>2</td></tr>
<tr><td><a id="p103060"></a>К-12-56</td><td><a id="p103061"></a>1</td><td><a id="p103062"></a>2,03</td><td><a id="p103063"></a>2,8</td><td><a id="p103064"></a>3</td></tr>
<tr><td><a id="p103065"></a>К-23-30</td><td><a id="p103066"></a>1</td><td><a id="p103067"></a>1,84</td><td><a id="p103068"></a>4,7</td><td><a id="p103069"></a>4</td></tr>
<tr><td><a id="p103070"></a>К-33-4-А1</td><td><a id="p103071"></a>1</td><td><a id="p103072"></a>2,07</td><td><a id="p103073"></a>3,8</td><td><a id="p103074"></a>5</td></tr>
<tr><td><a id="p103075"></a>К-56-3-14</td><td><a id="p103076"></a>1</td><td><a id="p103077"></a>2,05</td><td><a id="p103078"></a>2,2</td><td><a id="p103079"></a>6</td></tr>
<tr><td><a id="p103080"></a>К-04-1</td><td><a id="p103081"></a>1</td><td><a id="p103082"></a>1,29</td><td><a id="p103083"></a>3,4</td><td><a id="p103084"></a>7</td></tr>
<tr><td><a id="p103085"></a>К-1</td><td><a id="p103086"></a>1</td><td><a id="p103087"></a>2,74</td><td><a id="p103088"></a>1,1</td><td><a id="p103089"></a>8</td></tr>
</table>


### <a id="p103090"></a>§ 5. РИГЕЛИ


#### <a id="p103091"></a>Состав работы


<a id="p103092"></a>Открывание ямных камер; выгрузка форм с изделиями из камеры и установка на пост распалубки; обрезка стержней; распалубка изделий и вывозка на склад готовой продукции; очистка и смазка форм вручную; заполнение бункера бетонной смесью и подача ее к виброплощадке; транспортировка подготовленной формы к месту формования и установка ее на вибростол; укладка арматуры, закладных деталей и петель в форму; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; подноска арматуры и смазочного материала в пределах рабочего места.


#### <a id="p103093"></a>Состав звена


| <a id="p103094"></a>Машинист бетоноукладчика 3 разр. | <a id="p103095"></a>- 1 чел. |
| --- | --- |
| <a id="p103096"></a>Формовщик железобетонных изделий и конструкций 3 разр. | <a id="p103097"></a>- 2 чел. |
| <a id="p103098"></a>Расформовщик 3 разр. | <a id="p103099"></a>- 2 чел. |


<div align="center">

<a id="p103100"></a>НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3

</div>


<table>
<colgroup><col width="34%"><col width="24%"><col width="21%"><col width="14%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p103101"></a>Типоразмеры изделий</td><td rowspan="2"><a id="p103102"></a>Количество изделий в форме</td><td colspan="2"><a id="p103103"></a>Норма времени</td><td rowspan="2"><a id="p103104"></a>N п/п</td></tr>
<tr><td><a id="p103105"></a>на 1 изделие</td><td><a id="p103106"></a>м3</td></tr>
<tr><td><a id="p103107"></a>Р-24-6</td><td><a id="p103108"></a>1</td><td><a id="p103109"></a>1,1</td><td><a id="p103110"></a>3,44</td><td><a id="p103111"></a>1</td></tr>
<tr><td><a id="p103112"></a>РМ-60-3</td><td><a id="p103113"></a>1</td><td><a id="p103114"></a>1,27</td><td><a id="p103115"></a>2,65</td><td><a id="p103116"></a>2</td></tr>
<tr><td><a id="p103117"></a>РВ-36-4,5</td><td><a id="p103118"></a>1</td><td><a id="p103119"></a>1,13</td><td><a id="p103120"></a>4,93</td><td><a id="p103121"></a>3</td></tr>
<tr><td><a id="p103122"></a>ШП-96</td><td><a id="p103123"></a>1</td><td><a id="p103124"></a>1,71</td><td><a id="p103125"></a>1,28</td><td><a id="p103126"></a>4</td></tr>
<tr><td><a id="p103127"></a>РВД-60-3</td><td><a id="p103128"></a>1</td><td><a id="p103129"></a>1,22</td><td><a id="p103130"></a>2,52</td><td><a id="p103131"></a>5</td></tr>
<tr><td><a id="p103132"></a>РР-30-5</td><td><a id="p103133"></a>1</td><td><a id="p103134"></a>1,17</td><td><a id="p103135"></a>2,54</td><td><a id="p103136"></a>6</td></tr>
<tr><td><a id="p103137"></a>Р2-7-57А</td><td><a id="p103138"></a>1</td><td><a id="p103139"></a>1,92</td><td><a id="p103140"></a>1,81</td><td><a id="p103141"></a>7</td></tr>
<tr><td><a id="p103142"></a>РСЭ-8-3</td><td><a id="p103143"></a>1</td><td><a id="p103144"></a>2,23</td><td><a id="p103145"></a>1,35</td><td><a id="p103146"></a>8</td></tr>
</table>


### <a id="p103147"></a>§ 6. БАЛКИ


#### <a id="p103148"></a>Состав работы


<a id="p103149"></a>Открывание ямных камер; выгрузка формы с изделиями из камеры и установка на пост распалубки; обрезка стержней; распалубка изделий и вывозка на склад готовой продукции; очистка и смазка форм вручную; сборка форм; заполнение бункера бетонной смесью и подача ее к виброплощадке краном; транспортировка подготовленной формы к месту формования и установка на вибростол; укладка арматуры; закладных деталей и петель в форму; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; съем формы с вибростола и загрузка в пропарочную камеру; отделка поверхности свежезаформованного изделия; подноска арматуры и смазочного материала в пределах рабочего места.


#### <a id="p103150"></a>Состав звена


| <a id="p103151"></a>Машинист бетоноукладчика 3 разр. | <a id="p103152"></a>- 1 чел. |
| --- | --- |
| <a id="p103153"></a>Формовщик железобетонных изделий и конструкций 3 разр. | <a id="p103154"></a>- 2 чел. |
| <a id="p103155"></a>Расформовщик 3 разр. | <a id="p103156"></a>- 2 чел. |


<a id="p103157"></a>НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3


<table>
<colgroup><col width="35%"><col width="26%"><col width="20%"><col width="13%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p103158"></a>Типоразмеры изделий</td><td rowspan="2"><a id="p103159"></a>Количество изделий в форме</td><td colspan="2"><a id="p103160"></a>Норма времени</td><td rowspan="2"><a id="p103161"></a>N п/п</td></tr>
<tr><td><a id="p103162"></a>на 1 изделие</td><td><a id="p103163"></a>м3</td></tr>
<tr><td><a id="p103164"></a>БО6-1</td><td><a id="p103165"></a>1</td><td><a id="p103166"></a>1,42</td><td><a id="p103167"></a>2,36</td><td><a id="p103168"></a>1</td></tr>
<tr><td><a id="p103169"></a>БД6-3</td><td><a id="p103170"></a>1</td><td><a id="p103171"></a>1,4</td><td><a id="p103172"></a>2,8</td><td><a id="p103173"></a>2</td></tr>
<tr><td><a id="p103174"></a>1 &lt;...&gt;4-0-15-3</td><td><a id="p103175"></a>1</td><td><a id="p103176"></a>2,02</td><td><a id="p103177"></a>0,75</td><td><a id="p103178"></a>3</td></tr>
<tr><td><a id="p103179"></a>Б-49-1П</td><td><a id="p103180"></a>1</td><td><a id="p103181"></a>1,5</td><td><a id="p103182"></a>1,25</td><td><a id="p103183"></a>4</td></tr>
<tr><td><a id="p103184"></a>Б-3</td><td><a id="p103185"></a>1</td><td><a id="p103186"></a>2,26</td><td><a id="p103187"></a>1,7</td><td><a id="p103188"></a>5</td></tr>
<tr><td><a id="p103189"></a>БО-5</td><td><a id="p103190"></a>1</td><td><a id="p103191"></a>1,42</td><td><a id="p103192"></a>1,95</td><td><a id="p103193"></a>6</td></tr>
<tr><td><a id="p103194"></a>02-31</td><td><a id="p103195"></a>1</td><td><a id="p103196"></a>1,6</td><td><a id="p103197"></a>1,29</td><td><a id="p103198"></a>7</td></tr>
<tr><td><a id="p103199"></a>02-34</td><td><a id="p103200"></a>1</td><td><a id="p103201"></a>1,96</td><td><a id="p103202"></a>2,04</td><td><a id="p103203"></a>8</td></tr>
</table>


### <a id="p103204"></a>§ 7. ФУНДАМЕНТНЫЕ БЛОКИ


#### <a id="p103205"></a>Состав работы


<a id="p103206"></a>Открывание ямной камеры; выгрузка форм с изделиями и установка на пост распалубки; распалубка изделий с установкой на самоходную тележку; вывозка изделия самоходной тележкой на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка арматурной сетки и петель; заполнение бетоноукладчика и подача бетонной смеси к виброплощадке; транспортировка подготовленной формы к посту формования и установка на вибростол; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; отделка поверхности свежезаформованного изделия механически и вручную; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; подноска арматуры и смазочного материала вручную в пределах рабочего места.


#### <a id="p103207"></a>Состав звена


| <a id="p103208"></a>Машинист бетоноукладчика 3 разр. | <a id="p103209"></a>- 1 чел. |
| --- | --- |
| <a id="p103210"></a>Формовщик железобетонных изделий и конструкций 3 разр. | <a id="p103211"></a>- 2 чел. |
| <a id="p103212"></a>Расформовщик 3 разр. | <a id="p103213"></a>- 2 чел. |


<a id="p103214"></a>НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3


<table>
<colgroup><col width="34%"><col width="24%"><col width="21%"><col width="14%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p103215"></a>Типоразмеры изделий</td><td rowspan="2"><a id="p103216"></a>Количество изделий в форме</td><td colspan="2"><a id="p103217"></a>Норма времени</td><td rowspan="2"><a id="p103218"></a>N п/п</td></tr>
<tr><td><a id="p103219"></a>на 1 изделие</td><td><a id="p103220"></a>м3</td></tr>
<tr><td><a id="p103221"></a>Ф-16у</td><td><a id="p103222"></a>2</td><td><a id="p103223"></a>0,89</td><td><a id="p103224"></a>0,9</td><td><a id="p103225"></a>1</td></tr>
<tr><td><a id="p103226"></a>ФП-20-20</td><td><a id="p103227"></a>2</td><td><a id="p103228"></a>0,88</td><td><a id="p103229"></a>0,88</td><td><a id="p103230"></a>2</td></tr>
<tr><td><a id="p103231"></a>Ф-28у</td><td><a id="p103232"></a>2</td><td><a id="p103233"></a>0,69</td><td><a id="p103234"></a>0,74</td><td><a id="p103235"></a>3</td></tr>
<tr><td><a id="p103236"></a>СП-4</td><td><a id="p103237"></a>2</td><td><a id="p103238"></a>0,77</td><td><a id="p103239"></a>1,42</td><td><a id="p103240"></a>4</td></tr>
<tr><td><a id="p103241"></a>СП-5</td><td><a id="p103242"></a>2</td><td><a id="p103243"></a>0,79</td><td><a id="p103244"></a>1,16</td><td><a id="p103245"></a>5</td></tr>
<tr><td><a id="p103246"></a>СП-6</td><td><a id="p103247"></a>2</td><td><a id="p103248"></a>0,79</td><td><a id="p103249"></a>0,97</td><td><a id="p103250"></a>6</td></tr>
<tr><td><a id="p103251"></a>Ф-13</td><td><a id="p103252"></a>2</td><td><a id="p103253"></a>0,81</td><td><a id="p103254"></a>0,79</td><td><a id="p103255"></a>7</td></tr>
</table>


### <a id="p103256"></a>§ 8. БЛОКИ СТЕН ПОДВАЛА


#### <a id="p103257"></a>Состав работы


<div align="center">

<a id="p103258"></a>Открывание ямной камеры; выгрузка форм с изделиями и установка форм с изделиями на пост распалубки; распалубка изделий с установкой на самоходную тележку; вывозка изделия самоходной тележкой на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка арматурной сетки и петель; заполнение бетоноукладчика и подача бетонной смеси к виброплощадке; транспортировка подготовленной формы к посту формования и установка на вибростол; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; отделка поверхности свежезаформованного изделия механически и вручную; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; подноска арматуры и смазочного материала вручную в пределах рабочего места.

</div>


#### <a id="p103259"></a>Состав звена


| <a id="p103260"></a>Машинист бетоноукладчика 3 разр. | <a id="p103261"></a>- 1 чел. |
| --- | --- |
| <a id="p103262"></a>Формовщик железобетонных изделий и конструкций 3 разр. | <a id="p103263"></a>- 2 чел. |
| <a id="p103264"></a>Расформовщик 3 разр. | <a id="p103265"></a>- 2 чел. |


<div align="center">

<a id="p103266"></a>НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3

</div>


<table>
<colgroup><col width="34%"><col width="26%"><col width="20%"><col width="13%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p103267"></a>Типоразмеры изделий</td><td rowspan="2"><a id="p103268"></a>Количество изделий в форме</td><td colspan="2"><a id="p103269"></a>Норма времени</td><td rowspan="2"><a id="p103270"></a>N п/п</td></tr>
<tr><td><a id="p103271"></a>на 1 изделие</td><td><a id="p103272"></a>м3</td></tr>
<tr><td><a id="p103273"></a>ФС-5</td><td><a id="p103274"></a>2</td><td><a id="p103275"></a>0,76</td><td><a id="p103276"></a>1,12</td><td><a id="p103277"></a>1</td></tr>
<tr><td><a id="p103278"></a>СБ-4-4</td><td><a id="p103279"></a>2</td><td><a id="p103280"></a>0,45</td><td><a id="p103281"></a>6,43</td><td><a id="p103282"></a>2</td></tr>
<tr><td><a id="p103283"></a>СБ-5-24</td><td><a id="p103284"></a>2</td><td><a id="p103285"></a>0,58</td><td><a id="p103286"></a>0,86</td><td><a id="p103287"></a>3</td></tr>
<tr><td><a id="p103288"></a>СБ-6-24</td><td><a id="p103289"></a>2</td><td><a id="p103290"></a>0,58</td><td><a id="p103291"></a>0,74</td><td><a id="p103292"></a>4</td></tr>
<tr><td><a id="p103293"></a>СБ-6-8</td><td><a id="p103294"></a>2</td><td><a id="p103295"></a>0,47</td><td><a id="p103296"></a>2,18</td><td><a id="p103297"></a>5</td></tr>
</table>


### <a id="p103298"></a>§ 9. ПАНЕЛИ И ПЛИТЫ ПЕРЕКРЫТИЙ


#### <a id="p103299"></a>Состав работы


<div align="center">

<a id="p103300"></a>Открывание ямных камер; выгрузка форм с изделиями из камеры и установка на пост распалубки; обрезка стержней с помощью дугового сварочного аппарата; распалубка изделий и вывозка на склад готовой продукции; очистка и смазка формы вручную; сборка форм; электротермическое натяжение стержней и укладка их в форму; укладка арматуры и монтажных петель; заполнение бункера бетонной смесью и подача ее к виброплощадке; транспортировка подготовленной формы к месту формования и установка на вибростол; установка и выемка вкладышей; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; ввод и вывод пустотообразователей; установка и съем пригрузочного щита; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; отделка поверхности свежезаформованного изделия; подноска арматуры и смазочного материала в пределах рабочего места.

</div>


#### <a id="p103301"></a>Состав звена


| <a id="p103302"></a>Машинист бетоноукладчика 3 разр. | <a id="p103303"></a>- 1 чел. |
| --- | --- |
| <a id="p103304"></a>Формовщик железобетонных изделий и конструкций 3 разр. | <a id="p103305"></a>- 2 чел. |
| <a id="p103306"></a>Расформовщик 3 разр. | <a id="p103307"></a>- 2 чел. |


<div align="center">

<a id="p103308"></a>НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3

</div>


<table>
<colgroup><col width="35%"><col width="25%"><col width="21%"><col width="13%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p103309"></a>Типоразмеры изделий</td><td rowspan="2"><a id="p103310"></a>Количество изделий в форме</td><td colspan="2"><a id="p103311"></a>Норма времени</td><td rowspan="2"><a id="p103312"></a>N п/п</td></tr>
<tr><td><a id="p103313"></a>на 1 изделие</td><td><a id="p103314"></a>м3</td></tr>
<tr><td><a id="p103315"></a>ПТК-59-12</td><td><a id="p103316"></a>1</td><td><a id="p103317"></a>1,53</td><td><a id="p103318"></a>1,8</td><td><a id="p103319"></a>1</td></tr>
<tr><td><a id="p103320"></a>ПТК-59-16</td><td><a id="p103321"></a>1</td><td><a id="p103322"></a>1,72</td><td><a id="p103323"></a>1,5</td><td><a id="p103324"></a>2</td></tr>
<tr><td><a id="p103325"></a>ПТКН-63-12</td><td><a id="p103326"></a>1</td><td><a id="p103327"></a>1,95</td><td><a id="p103328"></a>1,3</td><td><a id="p103329"></a>3</td></tr>
<tr><td><a id="p103330"></a>ПТКН-65-12</td><td><a id="p103331"></a>1</td><td><a id="p103332"></a>2,26</td><td><a id="p103333"></a>1,4</td><td><a id="p103334"></a>4</td></tr>
<tr><td><a id="p103335"></a>ПТКН-59-12</td><td><a id="p103336"></a>1</td><td><a id="p103337"></a>1,63</td><td><a id="p103338"></a>2,0</td><td><a id="p103339"></a>5</td></tr>
<tr><td><a id="p103340"></a>ПТК-34-12</td><td><a id="p103341"></a>2</td><td><a id="p103342"></a>1,35</td><td><a id="p103343"></a>2,8</td><td><a id="p103344"></a>6</td></tr>
<tr><td><a id="p103345"></a>ПТ-59-12</td><td><a id="p103346"></a>1</td><td><a id="p103347"></a>1,76</td><td><a id="p103348"></a>2,1</td><td><a id="p103349"></a>7</td></tr>
<tr><td><a id="p103350"></a>ПТ-59-20</td><td><a id="p103351"></a>1</td><td><a id="p103352"></a>2,43</td><td><a id="p103353"></a>1,7</td><td><a id="p103354"></a>8</td></tr>
<tr><td><a id="p103355"></a>ПТ-30-12</td><td><a id="p103356"></a>2</td><td><a id="p103357"></a>1,78</td><td><a id="p103358"></a>4,1</td><td><a id="p103359"></a>9</td></tr>
<tr><td><a id="p103360"></a>ПНС-12</td><td><a id="p103361"></a>1</td><td><a id="p103362"></a>1,74</td><td><a id="p103363"></a>3,1</td><td><a id="p103364"></a>10</td></tr>
<tr><td><a id="p103365"></a>ППС-18</td><td><a id="p103366"></a>1</td><td><a id="p103367"></a>1,72</td><td><a id="p103368"></a>2,8</td><td><a id="p103369"></a>11</td></tr>
<tr><td><a id="p103370"></a>ПКЖ-3</td><td><a id="p103371"></a>1</td><td><a id="p103372"></a>1,63</td><td><a id="p103373"></a>2,9</td><td><a id="p103374"></a>12</td></tr>
<tr><td><a id="p103375"></a>ПВ-60-18</td><td><a id="p103376"></a>1</td><td><a id="p103377"></a>2,63</td><td><a id="p103378"></a>2,4</td><td><a id="p103379"></a>13</td></tr>
<tr><td><a id="p103380"></a>ПВ-30-18</td><td><a id="p103381"></a>2</td><td><a id="p103382"></a>2,28</td><td><a id="p103383"></a>4,1</td><td><a id="p103384"></a>14</td></tr>
<tr><td><a id="p103385"></a>ПВ-60-16</td><td><a id="p103386"></a>1</td><td><a id="p103387"></a>2,48</td><td><a id="p103388"></a>2,6</td><td><a id="p103389"></a>15</td></tr>
<tr><td><a id="p103390"></a>ПР8-58-12с1</td><td><a id="p103391"></a>1</td><td><a id="p103392"></a>2,25</td><td><a id="p103393"></a>2,1</td><td><a id="p103394"></a>16</td></tr>
</table>


### <a id="p103395"></a>§ 10. ЛЕСТНИЧНЫЕ МАРШИ


#### <a id="p103396"></a>Состав работы


<a id="p103397"></a>Открывание ямной камеры; выгрузка форм с изделиями и установка их на пост распалубки; распалубка изделия; установка и вывозка изделия на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка облицовочных ковриков; укладка в форму арматурных элементов (каркасов, закладных деталей, монтажных петель); установка и выемка фиксаторов; транспортировка формы и установка их на вибростол; укладка и разравнивание нижнего фактурного слоя; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; укладка, разравнивание и уплотнение верхнего фактурного слоя; съем формы с вибростола и загрузка в пропарочную камеру; закрывание ямной камеры; очистка облицовочной поверхности изделия при помощи моечной машины; ремонт облицовочной поверхности; подноска смазочного материала и арматуры в пределах рабочего места.


#### <a id="p103398"></a>Состав звена


| <a id="p103399"></a>Машинист бетоноукладчика 3 разр. | <a id="p103400"></a>- 1 чел. |
| --- | --- |
| <a id="p103401"></a>Формовщик железобетонных изделий и конструкций 3 разр. | <a id="p103402"></a>- 2 чел. |
| <a id="p103403"></a>Распалубщик 3 разр. | <a id="p103404"></a>- 2 чел. |
| <a id="p103405"></a>Мойщик панелей 2 разр. | <a id="p103406"></a>- 2 чел. |


<a id="p103407"></a>НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3


<table>
<colgroup><col width="34%"><col width="26%"><col width="21%"><col width="13%"><col width="6%"></colgroup>
<tr><td rowspan="2"><a id="p103408"></a>Типоразмеры изделий</td><td rowspan="2"><a id="p103409"></a>Количество изделий в форме</td><td colspan="2"><a id="p103410"></a>Норма времени</td><td rowspan="2"><a id="p103411"></a>N п/п</td></tr>
<tr><td><a id="p103412"></a>на 1 изделие</td><td><a id="p103413"></a>на м3</td></tr>
<tr><td><a id="p103414"></a>ЛМ-3</td><td><a id="p103415"></a>1</td><td><a id="p103416"></a>1,72</td><td><a id="p103417"></a>3,4</td><td><a id="p103418"></a>1</td></tr>
<tr><td><a id="p103419"></a>ЛМ-13-11</td><td><a id="p103420"></a>1</td><td><a id="p103421"></a>1,79</td><td><a id="p103422"></a>3,3</td><td><a id="p103423"></a>2</td></tr>
<tr><td><a id="p103424"></a>ЛМ-33-14</td><td><a id="p103425"></a>2</td><td><a id="p103426"></a>1,81</td><td><a id="p103427"></a>2,6</td><td><a id="p103428"></a>3</td></tr>
</table>


### <a id="p103429"></a>§ 11. ЛЕСТНИЧНЫЕ ПЛОЩАДКИ


#### <a id="p103430"></a>Состав работы


<div align="center">

<a id="p103431"></a>Открывание ямных камер; выгрузка форм с изделиями и установка их на пост распалубки; распалубка изделий; установка изделий на самоходную тележку и вывозка его на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка облицовочных ковриков; укладка в форму арматуры в виде отдельных элементов - сеток; монтажных петель и закладных деталей; установка и выемка фиксаторов; транспортировка формы и установка их на вибростол; укладка и разравнивание нижнего фактурного слоя; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; укладка, разравнивание и уплотнение верхнего фактурного слоя; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; очистка облицовочной поверхности изделия при помощи моечной машины; ремонт облицовочной поверхности; подноска смазочного материала и арматуры в пределах рабочего места.

</div>


#### <a id="p103432"></a>Состав звена


| <a id="p103433"></a>Машинист бетоноукладчика 3 разр. | <a id="p103434"></a>- 1 чел. |
| --- | --- |
| <a id="p103435"></a>Формовщик железобетонных изделий и конструкций 3 разр. | <a id="p103436"></a>- 2 чел. |
| <a id="p103437"></a>Расформовщик 3 разр. | <a id="p103438"></a>- 2 чел. |
| <a id="p103439"></a>Мойщик панелей 3 разр. | <a id="p103440"></a>- 2 чел. |


<a id="p103441"></a>НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3


<table>
<colgroup><col width="34%"><col width="26%"><col width="21%"><col width="12%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p103442"></a>Типоразмеры изделий</td><td rowspan="2"><a id="p103443"></a>Количество изделий в форме</td><td colspan="2"><a id="p103444"></a>Норма времени</td><td rowspan="2"><a id="p103445"></a>N п/п</td></tr>
<tr><td><a id="p103446"></a>на 1 изделие</td><td><a id="p103447"></a>на м3</td></tr>
<tr><td><a id="p103448"></a>ЛП-1 (1-2)</td><td><a id="p103449"></a>1</td><td><a id="p103450"></a>2,62</td><td><a id="p103451"></a>5,9</td><td><a id="p103452"></a>1</td></tr>
<tr><td><a id="p103453"></a>ЛП-6 (6-2)</td><td><a id="p103454"></a>1</td><td><a id="p103455"></a>2,25</td><td><a id="p103456"></a>3,9</td><td><a id="p103457"></a>2</td></tr>
<tr><td><a id="p103458"></a>ЛП-10и</td><td><a id="p103459"></a>1</td><td><a id="p103460"></a>3,89</td><td><a id="p103461"></a>1,9</td><td><a id="p103462"></a>3</td></tr>
<tr><td><a id="p103463"></a>ЛП-43-19</td><td><a id="p103464"></a>1</td><td><a id="p103465"></a>3,23</td><td><a id="p103466"></a>3,8</td><td><a id="p103467"></a>4</td></tr>
<tr><td><a id="p103468"></a>ЛП-43-19-6</td><td><a id="p103469"></a>1</td><td><a id="p103470"></a>3,48</td><td><a id="p103471"></a>4,1</td><td><a id="p103472"></a>5</td></tr>
</table>


### <a id="p103473"></a>§ 12. ПЕРЕМЫЧКИ


#### <a id="p103474"></a>Состав работы


<a id="p103475"></a>Открывание ямных камер; выгрузка форм с изделиями из ямной камеры и установка на пост распалубки; обрезка стержней; распалубка изделий с установкой на самоходную тележку; вывозка изделий на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка арматуры, петель и закладных деталей; подача бетонной смеси краном в бадье; заполнение бункера бетонной смесью; транспортировка подготовленной формы к месту формования и установка на вибростол; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; ввод и вывод пустотообразователей; выемка фиксаторов; отделка поверхности свежезаформованного изделия механически и вручную; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; подноска арматуры и смазочного материала вручную в пределах рабочего места.


#### <a id="p103476"></a>Состав звена


| <a id="p103477"></a>Машинист бетоноукладчика 3 разр. | <a id="p103478"></a>- 1 чел. |
| --- | --- |
| <a id="p103479"></a>Формовщик железобетонных изделий и конструкций 3 разр. | <a id="p103480"></a>- 2 чел. |
| <a id="p103481"></a>Распалубщик 3 разр. | <a id="p103482"></a>- 2 чел. |


<div align="center">

<a id="p103483"></a>НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3

</div>


<table>
<colgroup><col width="34%"><col width="25%"><col width="21%"><col width="13%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p103484"></a>Типоразмеры изделий</td><td rowspan="2"><a id="p103485"></a>Количество изделий в форме</td><td colspan="2"><a id="p103486"></a>Норма времени</td><td rowspan="2"><a id="p103487"></a>N п/п</td></tr>
<tr><td><a id="p103488"></a>на 1 изделие</td><td><a id="p103489"></a>на м3</td></tr>
<tr><td><a id="p103490"></a>БУ-15</td><td><a id="p103491"></a>32</td><td><a id="p103492"></a>0,61</td><td><a id="p103493"></a>14,8</td><td><a id="p103494"></a>1</td></tr>
<tr><td><a id="p103495"></a>БУ-13</td><td><a id="p103496"></a>11</td><td><a id="p103497"></a>0,64</td><td><a id="p103498"></a>29,4</td><td><a id="p103499"></a>2</td></tr>
<tr><td><a id="p103500"></a>БП6-1</td><td><a id="p103501"></a>2</td><td><a id="p103502"></a>1,02</td><td><a id="p103503"></a>2,8</td><td><a id="p103504"></a>3</td></tr>
<tr><td><a id="p103505"></a>БП-200</td><td></td><td><a id="p103506"></a>0,69</td><td><a id="p103507"></a>12,5</td><td><a id="p103508"></a>4</td></tr>
<tr><td><a id="p103509"></a>Б-49-2-2п</td><td></td><td><a id="p103510"></a>0,76</td><td><a id="p103511"></a>3,1</td><td><a id="p103512"></a>5</td></tr>
<tr><td><a id="p103513"></a>БП-3-4</td><td></td><td><a id="p103514"></a>0,76</td><td><a id="p103515"></a>3,0</td><td><a id="p103516"></a>6</td></tr>
</table>


### <a id="p103517"></a>§ 13. ЭЛЕМЕНТЫ СПЕЦНАЗНАЧЕНИЯ


#### <a id="p103518"></a>Состав работы


<a id="p103519"></a>Открывание ямных камер; выгрузка форм с изделиями из камеры и установка на пост распалубки; распалубка изделий и вывозка на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка арматуры, петель и закладных деталей; заполнение бункера бетонной смесью и подача краном к виброплощадке, транспортировка подготовленной формы к месту формирования и установка на вибростол; установка и выемка вкладышей; укладка и разравнивание нижнего фактурного слоя; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; укладка, разравнивание и уплотнение верхнего фактурного слоя; ввод и вывод пустотообразователей; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; затирка поверхностей изделий прошедших термообработку; подноска арматуры и смазочного материала в пределах рабочего места.


#### <a id="p103520"></a>Состав звена


| <a id="p103521"></a>Машинист бетоноукладчика 3 разр. | <a id="p103522"></a>- 1 чел. |
| --- | --- |
| <a id="p103523"></a>Формовщик железобетонных изделий и конструкций 3 разр. | <a id="p103524"></a>- 2 чел. |
| <a id="p103525"></a>Распалубщик 3 разр. | <a id="p103526"></a>- 2 чел. |


<a id="p103527"></a>НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3


<table>
<colgroup><col width="39%"><col width="20%"><col width="21%"><col width="14%"><col width="7%"></colgroup>
<tr><td rowspan="2"><a id="p103528"></a>Типоразмеры изделий</td><td rowspan="2"><a id="p103529"></a>Количество изделий</td><td colspan="2"><a id="p103530"></a>Норма времени</td><td rowspan="2"><a id="p103531"></a>N п/п</td></tr>
<tr><td><a id="p103532"></a>на 1 изделие</td><td><a id="p103533"></a>на м3</td></tr>
<tr><td><a id="p103534"></a>Вентиляционные блоки ВВ-1</td><td><a id="p103535"></a>1</td><td><a id="p103536"></a>2</td><td><a id="p103537"></a>6,1</td><td><a id="p103538"></a>1</td></tr>
<tr><td><a id="p103539"></a>ВБ-9п.11</td><td><a id="p103540"></a>1</td><td><a id="p103541"></a>2,04</td><td><a id="p103542"></a>2,4</td><td><a id="p103543"></a>2</td></tr>
<tr><td><a id="p103544"></a>ВБ-5</td><td><a id="p103545"></a>1</td><td><a id="p103546"></a>2,33</td><td><a id="p103547"></a>1,7</td><td><a id="p103548"></a>3</td></tr>
<tr><td><a id="p103549"></a>2ВВ-1-2а</td><td><a id="p103550"></a>1</td><td><a id="p103551"></a>2,62</td><td><a id="p103552"></a>1,9</td><td><a id="p103553"></a>4</td></tr>
<tr><td><a id="p103554"></a>ВБ1, ВБ-3</td><td><a id="p103555"></a>1</td><td><a id="p103556"></a>2,03</td><td><a id="p103557"></a>5,1</td><td><a id="p103558"></a>5</td></tr>
<tr><td><a id="p103559"></a>ВБ-3</td><td><a id="p103560"></a>2</td><td><a id="p103561"></a>1,76</td><td><a id="p103562"></a>2,9</td><td><a id="p103563"></a>6</td></tr>
<tr><td><a id="p103564"></a>ВБ-1</td><td><a id="p103565"></a>1</td><td><a id="p103566"></a>1,71</td><td><a id="p103567"></a>3,3</td><td><a id="p103568"></a>7</td></tr>
<tr><td><a id="p103569"></a>БВН-2у</td><td><a id="p103570"></a>1</td><td><a id="p103571"></a>1,71</td><td><a id="p103572"></a>4,0</td><td><a id="p103573"></a>8</td></tr>
<tr><td><a id="p103574"></a>БВКН-1</td><td><a id="p103575"></a>2</td><td><a id="p103576"></a>1,61</td><td><a id="p103577"></a>6,2</td><td><a id="p103578"></a>9</td></tr>
<tr><td><a id="p103579"></a>ВБ1-2</td><td><a id="p103580"></a>1</td><td><a id="p103581"></a>1,58</td><td><a id="p103582"></a>3,7</td><td><a id="p103583"></a>10</td></tr>
<tr><td><a id="p103584"></a>Шахта лифта ШЛ-32-28а</td><td><a id="p103585"></a>1</td><td><a id="p103586"></a>2,38</td><td><a id="p103587"></a>1,4</td><td><a id="p103588"></a>11</td></tr>
<tr><td><a id="p103589"></a>Вентиляционная шахта ВЖ-1а</td><td><a id="p103590"></a>2</td><td><a id="p103591"></a>1,57</td><td><a id="p103592"></a>1,8</td><td><a id="p103593"></a>12</td></tr>
</table>


<a id="p103594"></a>Приложение N 1

<a id="p103595"></a>ПРИМЕРЫ
РАСЧЕТА НОРМ ВРЕМЕНИ НА ИЗГОТОВЛЕНИЕ ЖЕЛЕЗОБЕТОННЫХ
ИЗДЕЛИЙ АГРЕГАТНО-ПОТОЧНЫМ И КОНВЕЙЕРНЫМ СПОСОБОМ

<a id="p103596"></a>Расчет нормы времени на изготовление плиты перекрытия ПНС-12 агрегатно-поточным способом.
<a id="p103597"></a>Условия выполнения работы
- <a id="p103598"></a>объем бетона в изделии - 0,565 куб. м
- <a id="p103599"></a>количество изделий в форме - 1
- <a id="p103600"></a>конфигурация изделия - простоя
- <a id="p103601"></a>количество устанавливаемых в изделие монтажных петель - 4
- <a id="p103602"></a>длина изделия - 6 м
- <a id="p103603"></a>площадь открытой поверхности изделия (для заглаживания) - 9,0 кв. м

<div align="center">

- <a id="p103604"></a>площадь развернутой (очищаемой и смазываемой) поверхности формы - 13,4 кв. м<br>
- <a id="p103605"></a>вес укладываемой арматуры - 48,3 кг<br>
- <a id="p103606"></a>количество укладываемых стержней для предварительного напряжения - 2<br>
- <a id="p103607"></a>количество крышек на камере - 2<br>
- <a id="p103608"></a>количество изделий в камере - 14<br>
- <a id="p103609"></a>расстояние установки крышки - 15<br>
<a id="p103610"></a>Цех обслуживается мостовым краном, строповка вручную.

<a id="p103611"></a>ТАБЛИЦА РАСЧЕТА

</div>


| <a id="p103612"></a>N п/п | <a id="p103613"></a>Наименование операции технологического процесса | <a id="p103614"></a>Номера параграфов сборника | <a id="p103615"></a>Нормативы времени на 1 изделие в чел.-мин. |
| --- | --- | --- | --- |
| <a id="p103616"></a>1 | <a id="p103617"></a>2 | <a id="p103618"></a>3 | <a id="p103619"></a>4 |
| <a id="p103620"></a>1. | <a id="p103621"></a>Открывание ямных камер | <a id="p103622"></a>[§ 1](#p100182) | <a id="p103623"></a>0,29 |
| <a id="p103624"></a>2. | <a id="p103625"></a>Выгрузка форм с изделиями из ямной камеры | <a id="p103626"></a>[§ 2](#p100261) | <a id="p103627"></a>1,7 |
| <a id="p103628"></a>3. | <a id="p103629"></a>Загрузка форм с изделиями в ямную камеру | <a id="p103630"></a>[§ 3](#p100303) | <a id="p103631"></a>1,8 |
| <a id="p103632"></a>4. | <a id="p103633"></a>Закрывание ямных камер | <a id="p103634"></a>[§ 4](#p100346) | <a id="p103635"></a>0,32 |
| <a id="p103636"></a>5. | <a id="p103637"></a>Установка формы с изделиями на пост распалубки | <a id="p103638"></a>[§ 9](#p100570) | <a id="p103639"></a>1,46 |
| <a id="p103640"></a>6. | <a id="p103641"></a>Распалубка изделий | <a id="p103642"></a>[§ 10](#p100599) | <a id="p103643"></a>2,4 |
| <a id="p103644"></a>7. | <a id="p103645"></a>Обрезка стержней с помощью дугового сварочного аппарата | <a id="p103646"></a>[§ 11](#p100706) | <a id="p103647"></a>4,0 |
| <a id="p103648"></a>8. | <a id="p103649"></a>Очистка форм | <a id="p103650"></a>[§ 14](#p100813) | <a id="p103651"></a>8,8 |
| <a id="p103652"></a>9. | <a id="p103653"></a>Смазка форм | <a id="p103654"></a>[§ 15](#p100869) | <a id="p103655"></a>3,5 |
| <a id="p103656"></a>10. | <a id="p103657"></a>Сборка форм | <a id="p103658"></a>[§ 17](#p100971) | <a id="p103659"></a>5,0 |
| <a id="p103660"></a>11. | <a id="p103661"></a>Укладка арматуры в форму | <a id="p103662"></a>[§ 19](#p101100) | <a id="p103663"></a>4,5 |
| <a id="p103664"></a>12. | <a id="p103665"></a>Электротермическое натяжение стержней и укладка их в форму | <a id="p103666"></a>[§ 20](#p101156) | <a id="p103667"></a>4,4 |
| <a id="p103668"></a>13. | <a id="p103669"></a>Установка монтажных петель | <a id="p103670"></a>[§ 21](#p101248) | <a id="p103671"></a>4,7 |
| <a id="p103672"></a>14. | <a id="p103673"></a>Установка закладных деталей | <a id="p103674"></a>[§ 21](#p101248) | <a id="p103675"></a>1,0 |
| <a id="p103676"></a>15. | <a id="p103677"></a>Выемка фиксаторов | <a id="p103678"></a>[§ 21](#p101248) | <a id="p103679"></a>0,42 |
| <a id="p103680"></a>16. | <a id="p103681"></a>Заполнение бункера бетонной смесью | <a id="p103682"></a>[§ 24](#p101391) | <a id="p103683"></a>2,5 |
| <a id="p103684"></a>17. | <a id="p103685"></a>Установка форм на вибростол | <a id="p103686"></a>[§ 25](#p101423) | <a id="p103687"></a>1,03 |
| <a id="p103688"></a>18. | <a id="p103689"></a>Съем форм с вибростола | <a id="p103690"></a>[§ 25](#p101423) | <a id="p103691"></a>1,03 |
| <a id="p103692"></a>19. | <a id="p103693"></a>Подача бетонной смеси к виброплощадке в бадье | <a id="p103694"></a>[§ 26](#p101466) | <a id="p103695"></a>2,1 |
| <a id="p103696"></a>20 | <a id="p103697"></a>Укладка бетонной смеси в форму | <a id="p103698"></a>[§ 30](#p101605) | <a id="p103699"></a>3,0 |
| <a id="p103700"></a>21. | <a id="p103701"></a>Уплотнение и разравнивание бетонной смеси | <a id="p103702"></a>[§ 31](#p101715) | <a id="p103703"></a>10,8 |
| <a id="p103704"></a>22. | <a id="p103705"></a>Ввод пустотообразователей | <a id="p103706"></a>[§ 34](#p101952) | <a id="p103707"></a>1,3 |
| <a id="p103708"></a>23. | <a id="p103709"></a>Вывод пустотообразователей | <a id="p103710"></a>[§ 34](#p101952) | <a id="p103711"></a>1,1 |
| <a id="p103712"></a>24. | <a id="p103713"></a>Установка пригрузочного щита | <a id="p103714"></a>[§ 35](#p101976) | <a id="p103715"></a>1,0 |
| <a id="p103716"></a>25. | <a id="p103717"></a>Съем пригрузочного щита | <a id="p103718"></a>[§ 35](#p101976) | <a id="p103719"></a>1,0 |
| <a id="p103720"></a>26. | <a id="p103721"></a>Отделка поверхности свежезаформованных изделий | <a id="p103722"></a>[§ 37](#p102026) | <a id="p103723"></a>4,2 |
| <a id="p103724"></a>27. | <a id="p103725"></a>Подноска арматуры вручную | <a id="p103726"></a>[§ 49](#p102356) | <a id="p103727"></a>5,5 |
| <a id="p103728"></a>28. | <a id="p103729"></a>Подноска смазочного материала | <a id="p103730"></a>[§ 50](#p102395) | <a id="p103731"></a>1,5 |
| <a id="p103732"></a>29. | <a id="p103733"></a>Установка готовых изделий на склад готовой продукции | <a id="p103734"></a>[§ 51](#p102418) | <a id="p103735"></a>2,3 |
|  | <a id="p103736"></a>ИТОГО: |  | <a id="p103737"></a>82,54 |


<a id="p103738"></a>*Как видно из таблиц, сумма оперативного времени (Топ) на формование панели перекрытия ПНС-12 составит 82,54 чел.-мин.*
<a id="p103739"></a>*Нормативы регламентированных перерывов (в % к оперативному времени) составят:*


| <a id="p103740"></a>- подготовительно-заключительная работа | <a id="p103741"></a>- 5 |
| --- | --- |
| <a id="p103742"></a>- обслуживание рабочего места | <a id="p103743"></a>- 4 |
| <a id="p103744"></a>- отдых и личные надобности | <a id="p103745"></a>- 12 |
| <a id="p103746"></a>- перерывы, обусловленные технологией и организацией производства | <a id="p103747"></a>- 4 |
| <a id="p103748"></a>ИТОГО | <a id="p103749"></a>- 25 |


<a id="p103750"></a>Норма времени на формование панели ПНС-12 составит:

<div align="center">

<a id="p103751"></a> $\text{Н}_{\text{вр}} = 82,54\text{Ч}(1 + \frac{5 + 4 + 12 + 4}{100}) = 82,54\text{Ч}1,25:60 = 1,72\text{чел}. - \text{час}.$ 

</div>


<a id="p103752"></a>Расчет нормы времени на изготовление фундаментной плиты Ф-16у

<div align="center">

<a id="p103753"></a>Условия выполнения работы

</div>


- <a id="p103754"></a>длина изделия - 1,6 м
- <a id="p103755"></a>ширина изделия - 2,38 м
- <a id="p103756"></a>высота изделия - 0,3 м
- <a id="p103757"></a>объем бетона - 0,987 м3
- <a id="p103758"></a>очищаемая площадь - 3,8 м2
- <a id="p103759"></a>затираемая площадь - 2,4 м2
- <a id="p103760"></a>количество крышек на камере - 3
- <a id="p103761"></a>вес арматуры - 24,1 кг
- <a id="p103762"></a>количество монтажных петель - 4
- <a id="p103763"></a>количество изделий в камере - 8
- <a id="p103764"></a>расстояние перемещения крышки - 20 м

<a id="p103765"></a>ТАБЛИЦА РАСЧЕТА


| <a id="p103766"></a>N п/п | <a id="p103767"></a>Наименование операций технологического процесса | <a id="p103768"></a>Номера параграфов сборника | <a id="p103769"></a>Норматив времени 1 изделия в чел.-мин. |
| --- | --- | --- | --- |
| <a id="p103770"></a>1 | <a id="p103771"></a>2 | <a id="p103772"></a>3 | <a id="p103773"></a>4 |
| <a id="p103774"></a>1. | <a id="p103775"></a>Открывание ямных камер | <a id="p103776"></a>[§ 1](#p100182) | <a id="p103777"></a>0,87 |
| <a id="p103778"></a>2. | <a id="p103779"></a>Выгрузка форм с изделиями из ямной камеры | <a id="p103780"></a>[§ 2](#p100261) | <a id="p103781"></a>1,7 |
| <a id="p103782"></a>3. | <a id="p103783"></a>Загрузка форм с изделиями в ямную камер | <a id="p103784"></a>[§ 3](#p100303) | <a id="p103785"></a>1,8 |
| <a id="p103786"></a>4. | <a id="p103787"></a>Закрывание ямных камер | <a id="p103788"></a>[§ 4](#p100346) | <a id="p103789"></a>0,95 |
| <a id="p103790"></a>5. | <a id="p103791"></a>Установка форм с изделиями на пост распалубки | <a id="p103792"></a>[§ 9](#p100570) | <a id="p103793"></a>1,45 |
| <a id="p103794"></a>6. | <a id="p103795"></a>Распалубка изделий после пропаривания | <a id="p103796"></a>[§ 10](#p100599) | <a id="p103797"></a>4,0 |
| <a id="p103798"></a>7. | <a id="p103799"></a>Очистка металлических форм | <a id="p103800"></a>[§ 14](#p100813) | <a id="p103801"></a>3,5 |
| <a id="p103802"></a>8. | <a id="p103803"></a>Смазка форм | <a id="p103804"></a>[§ 15](#p100869) | <a id="p103805"></a>1,8 |
| <a id="p103806"></a>9. | <a id="p103807"></a>Сборка форм | <a id="p103808"></a>[§ 17](#p100971) | <a id="p103809"></a>3,6 |
| <a id="p103810"></a>10. | <a id="p103811"></a>Укладка арматуры в форму | <a id="p103812"></a>[§ 19](#p101100) | <a id="p103813"></a>3,2 |
| <a id="p103814"></a>11. | <a id="p103815"></a>Установка монтажных петель | <a id="p103816"></a>[§ 21](#p101248) | <a id="p103817"></a>1,0 |
| <a id="p103818"></a>12. | <a id="p103819"></a>Заполнение бетоноукладчика и подача бетонной смеси к виброплощадке | <a id="p103820"></a>[§ 23](#p101359) | <a id="p103821"></a>1,6 |
| <a id="p103822"></a>13. | <a id="p103823"></a>Установка форм на вибростол | <a id="p103824"></a>[§ 25](#p101423) | <a id="p103825"></a>1,03 |
| <a id="p103826"></a>14. | <a id="p103827"></a>Съем формы с вибростола | <a id="p103828"></a>[§ 25](#p101423) | <a id="p103829"></a>1,03 |
| <a id="p103830"></a>15. | <a id="p103831"></a>Укладка бетонной смеси в форму | <a id="p103832"></a>[§ 30](#p101605) | <a id="p103833"></a>3,0 |
| <a id="p103834"></a>16. | <a id="p103835"></a>Уплотнение и разравнивание бетонной смеси | <a id="p103836"></a>[§ 31](#p101715) | <a id="p103837"></a>3,6 |
| <a id="p103838"></a>17. | <a id="p103839"></a>Отделка поверхности свежезаформованных изделий | <a id="p103840"></a>[§ 37](#p102026) | <a id="p103841"></a>3,2 |
| <a id="p103842"></a>18. | <a id="p103843"></a>Подноска арматуры вручную | <a id="p103844"></a>[§ 49](#p102356) | <a id="p103845"></a>2,3 |
| <a id="p103846"></a>19. | <a id="p103847"></a>Подноска смазочного материала вручную | <a id="p103848"></a>[§ 50](#p102395) | <a id="p103849"></a>0,5 |
| <a id="p103850"></a>20. | <a id="p103851"></a>Установка готовых изделий на складе готовой продукции | <a id="p103852"></a>[§ 51](#p102418) | <a id="p103853"></a>2,2 |
|  | <a id="p103854"></a>ИТОГО: |  | <a id="p103855"></a>42,33 |


<div align="center">

<a id="p103856"></a>Как видно из таблицы, сумма оперативного времени (Топ) на изготовление фундаментной плиты Ф-16у составляет 42,3 чел.-мин.<br>
<a id="p103857"></a>Нормативы регламентированных перерывов (в % к оперативному времени) составляют:

</div>


<table>
<colgroup><col width="86%"><col width="5%"><col width="9%"></colgroup>
<tr><td><a id="p103858"></a>- подготовительно-заключительная работа</td><td><a id="p103859"></a>-</td><td><a id="p103860"></a>5</td></tr>
<tr><td><a id="p103861"></a>- обслуживание рабочего места</td><td><a id="p103862"></a>-</td><td><a id="p103863"></a>4</td></tr>
<tr><td><a id="p103864"></a>- отдых и личные надобности</td><td><a id="p103865"></a>-</td><td><a id="p103866"></a>10</td></tr>
<tr><td><a id="p103867"></a>- перерывы, обусловленные технологией и организацией производства</td><td><a id="p103868"></a>-</td><td><a id="p103869"></a>4</td></tr>
<tr><td colspan="2"><a id="p103870"></a>ИТОГО:</td><td><a id="p103871"></a>23</td></tr>
</table>


<div align="center">

<a id="p103872"></a>Норма времени на изготовление фундаментной плиты Ф-<sub>16</sub>у составит:

<a id="p103873"></a> $\text{Н}_{\text{вр}} = 42,33\text{Ч}(1 + \frac{5 + 4 + 10 + 4}{100}) = 42,33\text{Ч}1,23:60 = 0,87\text{чел}. - \text{час}.$ 

<a id="p103874"></a>Пример расчета нормы времени на изготовление<br>
вентиляционных блоков типа ВЖ на конвейерных линиях

</div>


| <a id="p103875"></a>N п/п | <a id="p103876"></a>Наименование операций технологического процесса | <a id="p103877"></a>Номера параграфов сборника | <a id="p103878"></a>Время работ формовочной машины на 1 формовагонетку, мин. |
| --- | --- | --- | --- |
| <a id="p103879"></a>1 | <a id="p103880"></a>2 | <a id="p103881"></a>3 | <a id="p103882"></a>4 |
| <a id="p103883"></a>1. | <a id="p103884"></a>Продвижение формовагонетки по конвейеру и установка ее на виброплощадку | <a id="p103885"></a>[1. § 3, п. 1](#p102605) | <a id="p103886"></a>1,5 |
| <a id="p103887"></a>2. | <a id="p103888"></a>Закрывание бортоснастки, поправка уложенной арматуры, установка монтажных петель с привязкой и вязальной проволокой | <a id="p103889"></a>[1. § 3, п. 2](#p102608) | <a id="p103890"></a>5,5 |
| <a id="p103891"></a>3. | <a id="p103892"></a>Ввод в форму разделительного борта | <a id="p103893"></a>[1. § 3, п. 3](#p102611) | <a id="p103894"></a>1,2 |
| <a id="p103895"></a>4. | <a id="p103896"></a>Укладка нижнего слоя бетона, разравнивание его по форме, уплотнение вибрацией, ввод в форму пустотообразователей | <a id="p103897"></a>[1. § 3, п. 4](#p102614) | <a id="p103898"></a>4,7 |
| <a id="p103899"></a>5. | <a id="p103900"></a>Укладка бетонной смеси, разравнивание и уплотнение вибрацией | <a id="p103901"></a>[1. § 3, п. 5](#p102617) | <a id="p103902"></a>8,1 |
| <a id="p103903"></a>6. | <a id="p103904"></a>Заглаживание открытой поверхности свежезаформованного изделия механическим валиком | <a id="p103905"></a>[1. § 3, п. 6](#p102620) | <a id="p103906"></a>3,8 |
| <a id="p103907"></a>7. | <a id="p103908"></a>Вывод из формы пустотообразователей и разделительного борта, раскрывание бортоснастки | <a id="p103909"></a>[1. § 3, п. 7](#p102623) | <a id="p103910"></a>4,6 |
|  | <a id="p103911"></a>ИТОГО: |  | <a id="p103912"></a>29,4 |


<a id="p103913"></a>*При K = 0,85 и 8-часовом рабочем дне производительность конвейера составит:*

<a id="p103914"></a> *$\text{Н}_{\text{п}.\text{м}} = \frac{480\text{Ч}0,85}{29,4} = 14\text{формовагонеток}.$*

<a id="p103915"></a>*Норма времени на 1 формовагонетку (блок):*

<a id="p103916"></a> *$\text{Н}_{\text{вр}} = \frac{8\text{час}.}{14} = 0,572\text{часа}.$*

<a id="p103917"></a>*Норма времени на изготовление вентиляционного блока при численности рабочих, входящих в бригаду (Ч) на 8 чел., составит:*
<a id="p103918"></a>*Нвр = 0,572 x 8 чел. = 4,58 чел.-часа.*


#### <a id="p103919"></a>ТЕХНИЧЕСКАЯ ХАРАКТЕРИСТИКА ФОРМУЮЩИХ МАШИН (С ВИБРОВКЛАДЫШАМИ)


| <a id="p103920"></a>Элементы характеристики | <a id="p103921"></a>СМ-568А | <a id="p103922"></a>СМ-563В | <a id="p103923"></a>СМ-520А | <a id="p103924"></a>СМ-533А | <a id="p103925"></a>КЖБ-424 | <a id="p103926"></a>СМ-563ММ | <a id="p103927"></a>6669 |
| --- | --- | --- | --- | --- | --- | --- | --- |
| <a id="p103928"></a>Габаритные размеры изделий в м: |  |  |  |  |  |  |  |
| <a id="p103929"></a>длина | <a id="p103930"></a>6,26 | <a id="p103931"></a>6,26 | <a id="p103932"></a>6,26 | <a id="p103933"></a>6,26 | <a id="p103934"></a>5,9 - 6,26 | <a id="p103935"></a>5,8 - 6,26 | <a id="p103936"></a>6,26 |
| <a id="p103937"></a>ширина | <a id="p103938"></a>1,79 | <a id="p103939"></a>1,79 | <a id="p103940"></a>3,59 | <a id="p103941"></a>1,99 | <a id="p103942"></a>1,93 | <a id="p103943"></a>1,59 | <a id="p103944"></a>1,99 |
| <a id="p103945"></a>высота | <a id="p103946"></a>0,22 | <a id="p103947"></a>0,22 | <a id="p103948"></a>0,22 | <a id="p103949"></a>0,22 | <a id="p103950"></a>0,22 | <a id="p103951"></a>0,22 | <a id="p103952"></a>0,22 |
| <a id="p103953"></a>Максимальная масса формуемого изделия в т | <a id="p103954"></a>2,7 | <a id="p103955"></a>2,7 | <a id="p103956"></a>5 | <a id="p103957"></a>3,1 | <a id="p103958"></a>3,0 | <a id="p103959"></a>2,7 | <a id="p103960"></a>3,0 |
| <a id="p103961"></a>Скорость перемещения каретки в м/сек. | <a id="p103962"></a>- | <a id="p103963"></a>0,156 | <a id="p103964"></a>- | <a id="p103965"></a>0,128 | <a id="p103966"></a>0,128 | <a id="p103967"></a>0,156 | <a id="p103968"></a>- |
| <a id="p103969"></a>Установленная мощность двигателей в квт | <a id="p103970"></a>44,7 | <a id="p103971"></a>60 | <a id="p103972"></a>60 | <a id="p103973"></a>44,5 | <a id="p103974"></a>46,5 | <a id="p103975"></a>44,4 | <a id="p103976"></a>57,2 |
| <a id="p103977"></a>Производительность установки - число формований в час | <a id="p103978"></a>5 | <a id="p103979"></a>5 | <a id="p103980"></a>5 | <a id="p103981"></a>5 | <a id="p103982"></a>- | <a id="p103983"></a>6 - 7 | <a id="p103984"></a>6 - 7 |
| <a id="p103985"></a>Масса установки в т | <a id="p103986"></a>10 | <a id="p103987"></a>22 | <a id="p103988"></a>29 | <a id="p103989"></a>23 | <a id="p103990"></a>36 | <a id="p103991"></a>11 | <a id="p103992"></a>23 |


#### <a id="p103993"></a>ТЕХНИЧЕСКАЯ ХАРАКТЕРИСТИКА УСТАНОВОК ДЛЯ ЭЛЕКТРОНАГРЕВА СТЕРЖНЕЙ АРМАТУРЫ


<table>
<colgroup><col width="42%"><col width="14%"><col width="14%"><col width="16%"><col width="14%"></colgroup>
<tr><td rowspan="2"><a id="p103994"></a>Элементы характеристики</td><td colspan="4"><a id="p103995"></a>Тип установок</td></tr>
<tr><td><a id="p103996"></a>6596С/2</td><td><a id="p103997"></a>6596С/2Б</td><td><a id="p103998"></a>Трест "Челябметаллургстрой"</td><td><a id="p103999"></a>СМЖ-121</td></tr>
<tr><td><a id="p104000"></a>Производительность в шт./час.</td><td><a id="p104001"></a>30</td><td><a id="p104002"></a>30</td><td><a id="p104003"></a>25</td><td><a id="p104004"></a>30</td></tr>
<tr><td><a id="p104005"></a>Диаметр нагреваемых стержней</td><td><a id="p104006"></a>10 - 25</td><td><a id="p104007"></a>10 - 25</td><td><a id="p104008"></a>12 - 18</td><td><a id="p104009"></a>10 - 25</td></tr>
<tr><td><a id="p104010"></a>Длина нагреваемых стержней</td><td><a id="p104011"></a>4,4 - 6,2</td><td><a id="p104012"></a>6,2</td><td><a id="p104013"></a>до 6</td><td><a id="p104014"></a>6,2</td></tr>
<tr><td><a id="p104015"></a>Количество одновременно нагреваемых стержней</td><td><a id="p104016"></a>2</td><td><a id="p104017"></a>2</td><td><a id="p104018"></a>2 - 8</td><td><a id="p104019"></a>2</td></tr>
<tr><td><a id="p104020"></a>Установленная мощность трансформатора в квт</td><td><a id="p104021"></a>50</td><td><a id="p104022"></a>50</td><td><a id="p104023"></a>68</td><td><a id="p104024"></a>40</td></tr>
<tr><td><a id="p104025"></a>Привод зажимных головок</td><td colspan="4"><a id="p104026"></a>Пневматический</td></tr>
<tr><td><a id="p104027"></a>Давление воздуха в н/м2 105</td><td><a id="p104028"></a>5</td><td><a id="p104029"></a>5</td><td><a id="p104030"></a>-</td><td><a id="p104031"></a>2 - 5</td></tr>
<tr><td><a id="p104032"></a>Расход воздуха в м3/час</td><td><a id="p104033"></a>0,1</td><td><a id="p104034"></a>0,1</td><td><a id="p104035"></a>-</td><td><a id="p104036"></a>0,1</td></tr>
<tr><td colspan="5"><a id="p104037"></a>Контроль температуры нагрева стержней при помощи микропереключателя</td></tr>
<tr><td colspan="5"><a id="p104038"></a>Габаритные размеры в м:</td></tr>
<tr><td><a id="p104039"></a>длина</td><td><a id="p104040"></a>5,57</td><td><a id="p104041"></a>5,57</td><td><a id="p104042"></a>-</td><td><a id="p104043"></a>5,6</td></tr>
<tr><td><a id="p104044"></a>ширина</td><td><a id="p104045"></a>1,06</td><td><a id="p104046"></a>1,4</td><td><a id="p104047"></a>-</td><td><a id="p104048"></a>1,1</td></tr>
<tr><td><a id="p104049"></a>высота</td><td><a id="p104050"></a>1,66</td><td><a id="p104051"></a>1,44</td><td><a id="p104052"></a>0,126</td><td><a id="p104053"></a>1,5</td></tr>
<tr><td><a id="p104054"></a>Масса в т</td><td><a id="p104055"></a>1,64</td><td><a id="p104056"></a>1,44</td><td><a id="p104057"></a>0,126</td><td><a id="p104058"></a>1,0</td></tr>
</table>


#### <a id="p104059"></a>ТЕХНИЧЕСКАЯ ХАРАКТЕРИСТИКА ТЕЛЕЖЕК


<table>
<colgroup><col width="42%"><col width="16%"><col width="16%"><col width="14%"><col width="13%"></colgroup>
<tr><td rowspan="2"><a id="p104060"></a>Элементы характеристики</td><td colspan="3"><a id="p104061"></a>Самоходная тележка</td><td rowspan="2"><a id="p104062"></a>Передаточная тележка</td></tr>
<tr><td><a id="p104063"></a>СМЖ-151</td><td><a id="p104064"></a>СМЖ-157</td><td><a id="p104065"></a>6274/Ф</td></tr>
<tr><td><a id="p104066"></a>Грузоподъемность, т</td><td><a id="p104067"></a>20</td><td><a id="p104068"></a>5 - 40</td><td><a id="p104069"></a>20</td><td><a id="p104070"></a>20</td></tr>
<tr><td><a id="p104071"></a>Скорость передвижения, м/мин.</td><td><a id="p104072"></a>40</td><td><a id="p104073"></a>8 - 30</td><td><a id="p104074"></a>32,6</td><td><a id="p104075"></a>0,16</td></tr>
<tr><td><a id="p104076"></a>Мощность двигателя, квт</td><td><a id="p104077"></a>2,2</td><td><a id="p104078"></a>7,5 - 10</td><td><a id="p104079"></a>7,5</td><td></td></tr>
<tr><td><a id="p104080"></a>Число оборотов двигателя, об./мин.</td><td><a id="p104081"></a>-</td><td><a id="p104082"></a>95 - 98</td><td><a id="p104083"></a>94,5</td><td></td></tr>
<tr><td><a id="p104084"></a>Ширина колеи, мм</td><td><a id="p104085"></a>1524</td><td><a id="p104086"></a>1524</td><td><a id="p104087"></a>1524</td><td></td></tr>
</table>


#### <a id="p104088"></a>ТЕХНИЧЕСКАЯ ХАРАКТЕРИСТИКА ФОРМОВОЧНЫХ МАШИН, ПРИМЕНЯЕМЫХ ПРИ КОНВЕЙЕРНОМ СПОСОБЕ ПРОИЗВОДСТВА


##### <a id="p104089"></a>ФОРМОВОЧНЫЕ МАШИНЫ ШИРОКОГО И УЗКОГО КОНВЕЙЕРОВ С НЕПОДВИЖНЫМИ ВИБРОВКЛАДЫШАМИ


<table>
<colgroup><col width="6%"><col width="48%"><col width="15%"><col width="15%"><col width="15%"></colgroup>
<tr><td colspan="2" rowspan="2"><a id="p104090"></a>Элементы характеристики</td><td colspan="3"><a id="p104091"></a>Тип формовочной машины</td></tr>
<tr><td><a id="p104092"></a>СМ-520А</td><td><a id="p104093"></a>СМ-533А</td><td><a id="p104094"></a>КЖБ-158</td></tr>
<tr><td><a id="p104095"></a>1.</td><td><a id="p104096"></a>Максимальное усилие при стягивании формовагонетки с вкладышей, т</td><td><a id="p104097"></a>28</td><td><a id="p104098"></a>19</td><td><a id="p104099"></a>30</td></tr>
<tr><td><a id="p104100"></a>2.</td><td><a id="p104101"></a>Скорость стягивания с вкладышей формовагонетки, м/мин.</td><td><a id="p104102"></a>7,68</td><td><a id="p104103"></a>7,68</td><td><a id="p104104"></a>7,68</td></tr>
<tr><td><a id="p104105"></a>3.</td><td><a id="p104106"></a>Амплитуда колебания вибровкладышей, мм</td><td><a id="p104107"></a>0,8</td><td><a id="p104108"></a>0,7</td><td><a id="p104109"></a>0,4 - 0,6</td></tr>
<tr><td><a id="p104110"></a>4.</td><td><a id="p104111"></a>Частота колебания вибровкладышей, мин.</td><td><a id="p104112"></a>2900</td><td><a id="p104113"></a>2900</td><td><a id="p104114"></a>2780</td></tr>
<tr><td><a id="p104115"></a>5.</td><td><a id="p104116"></a>Ход бортовой оснастки, мм</td><td><a id="p104117"></a>6500</td><td><a id="p104118"></a>6500</td><td><a id="p104119"></a>6360</td></tr>
<tr><td><a id="p104120"></a>6.</td><td><a id="p104121"></a>Максимальное количество вибровкладышей, шт.</td><td><a id="p104122"></a>20</td><td><a id="p104123"></a>10</td><td><a id="p104124"></a>20</td></tr>
<tr><td><a id="p104125"></a>7.</td><td><a id="p104126"></a>Установленная мощность электродвигателей, квт</td><td><a id="p104127"></a>84,7</td><td><a id="p104128"></a>44,5</td><td><a id="p104129"></a>84,7</td></tr>
<tr><td rowspan="4"><a id="p104130"></a>8.</td><td><a id="p104131"></a>Габаритные размеры установки, мм</td><td></td><td></td><td></td></tr>
<tr><td><a id="p104132"></a>длина</td><td><a id="p104133"></a>20985</td><td><a id="p104134"></a>21183</td><td><a id="p104135"></a>19500</td></tr>
<tr><td><a id="p104136"></a>ширина</td><td><a id="p104137"></a>5650</td><td><a id="p104138"></a>3350</td><td><a id="p104139"></a>7580</td></tr>
<tr><td><a id="p104140"></a>высота</td><td><a id="p104141"></a>1017</td><td><a id="p104142"></a>2397</td><td><a id="p104143"></a>1250</td></tr>
<tr><td rowspan="4"><a id="p104144"></a>9.</td><td><a id="p104145"></a>Габаритные размеры изготавливаемых изделий, мм</td><td></td><td></td><td></td></tr>
<tr><td><a id="p104146"></a>длина</td><td><a id="p104147"></a>6260</td><td><a id="p104148"></a>6260</td><td><a id="p104149"></a>5900</td></tr>
<tr><td><a id="p104150"></a>ширина</td><td><a id="p104151"></a>3590</td><td><a id="p104152"></a>1990</td><td><a id="p104153"></a>1990</td></tr>
<tr><td><a id="p104154"></a>высота</td><td><a id="p104155"></a>220</td><td><a id="p104156"></a>220</td><td><a id="p104157"></a>220</td></tr>
</table>


##### <a id="p104158"></a>ФОРМОВОЧНЫЕ МАШИНЫ НА УЗКОМ КОНВЕЙЕРЕ


<table>
<colgroup><col width="6%"><col width="39%"><col width="14%"><col width="14%"><col width="14%"><col width="12%"></colgroup>
<tr><td rowspan="2"><a id="p104159"></a>N п/п</td><td rowspan="2"><a id="p104160"></a>Элементы характеристики</td><td colspan="4"><a id="p104161"></a>Тип формовочной машины</td></tr>
<tr><td><a id="p104162"></a>КЖБ-706</td><td><a id="p104163"></a>КЖБ-384</td><td><a id="p104164"></a>КЖБ-381</td><td><a id="p104165"></a>5467-А</td></tr>
<tr><td><a id="p104166"></a>1.</td><td><a id="p104167"></a>Максимальное усиление при извлечении вибровкладышей, т</td><td><a id="p104168"></a>16,5</td><td><a id="p104169"></a>15,0</td><td><a id="p104170"></a>15,0</td><td><a id="p104171"></a>11,0</td></tr>
<tr><td><a id="p104172"></a>2.</td><td><a id="p104173"></a>Скорость извлечения вибровкладышей, м/мин.</td><td><a id="p104174"></a>6,12</td><td><a id="p104175"></a>7,68</td><td><a id="p104176"></a>7,68</td><td><a id="p104177"></a>2,76</td></tr>
<tr><td><a id="p104178"></a>3.</td><td><a id="p104179"></a>Амплитуда колебаний вибровкладышей, мм</td><td><a id="p104180"></a>0,5 - 0,6</td><td><a id="p104181"></a>0,4 - 0,6</td><td><a id="p104182"></a>0,4 - 0,5</td><td><a id="p104183"></a>0,5 - 0,6</td></tr>
<tr><td><a id="p104184"></a>4.</td><td><a id="p104185"></a>Частота колебаний вибровкладышей, мм</td><td><a id="p104186"></a>2870</td><td><a id="p104187"></a>2870</td><td><a id="p104188"></a>2870</td><td><a id="p104189"></a>2870</td></tr>
<tr><td><a id="p104190"></a>5.</td><td><a id="p104191"></a>Ход каретки с вибровкладышами, мм</td><td><a id="p104192"></a>7000</td><td><a id="p104193"></a>6830</td><td><a id="p104194"></a>7000</td><td><a id="p104195"></a>6500</td></tr>
<tr><td><a id="p104196"></a>6.</td><td><a id="p104197"></a>Максимальное количество вибровкладышей, шт.</td><td><a id="p104198"></a>11</td><td><a id="p104199"></a>10</td><td><a id="p104200"></a>11</td><td><a id="p104201"></a>10</td></tr>
<tr><td><a id="p104202"></a>7.</td><td><a id="p104203"></a>Установленная мощность электродвигателей, квт</td><td><a id="p104204"></a>53,8</td><td><a id="p104205"></a>51,0</td><td><a id="p104206"></a>53,8</td><td><a id="p104207"></a>52</td></tr>
<tr><td><a id="p104208"></a>8.</td><td><a id="p104209"></a>Высота подъема вагонетки, мм</td><td><a id="p104210"></a>720</td><td><a id="p104211"></a>-</td><td><a id="p104212"></a>700</td><td><a id="p104213"></a>-</td></tr>
<tr><td><a id="p104214"></a>9.</td><td><a id="p104215"></a>Скорость подъема вагонетки, м/мин.</td><td><a id="p104216"></a>2,8</td><td><a id="p104217"></a>-</td><td><a id="p104218"></a>2,8</td><td><a id="p104219"></a>-</td></tr>
<tr><td rowspan="4"><a id="p104220"></a>10.</td><td><a id="p104221"></a>Габаритные размеры установки, мм</td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p104222"></a>длина</td><td><a id="p104223"></a>24500</td><td><a id="p104224"></a>19000</td><td><a id="p104225"></a>24200</td><td><a id="p104226"></a>17900</td></tr>
<tr><td><a id="p104227"></a>ширина</td><td><a id="p104228"></a>4260</td><td><a id="p104229"></a>3526</td><td><a id="p104230"></a>4260</td><td><a id="p104231"></a>6870</td></tr>
<tr><td><a id="p104232"></a>высота</td><td><a id="p104233"></a>1714</td><td><a id="p104234"></a>1700</td><td><a id="p104235"></a>1670</td><td><a id="p104236"></a>2100</td></tr>
<tr><td rowspan="4"><a id="p104237"></a>11.</td><td><a id="p104238"></a>Габаритные размеры изготавливаемых изделий, мм</td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p104239"></a>длина</td><td><a id="p104240"></a>5360 - 6380</td><td><a id="p104241"></a>5900</td><td><a id="p104242"></a>5860 - 6380</td><td><a id="p104243"></a>6370</td></tr>
<tr><td><a id="p104244"></a>ширина</td><td><a id="p104245"></a>2200</td><td><a id="p104246"></a>1900</td><td><a id="p104247"></a>1990</td><td><a id="p104248"></a>1990</td></tr>
<tr><td><a id="p104249"></a>высота</td><td><a id="p104250"></a>220</td><td><a id="p104251"></a>220</td><td><a id="p104252"></a>220</td><td><a id="p104253"></a>220</td></tr>
</table>


#### <a id="p104254"></a>ТЕХНИЧЕСКАЯ ХАРАКТЕРИСТИКА ФОРМОВОЧНЫХ МАШИН, ПРИМЕНЯЕМЫХ ПРИ ИЗГОТОВЛЕНИИ КРУПНОПАНЕЛЬНЫХ ПЛИТ ПОКРЫТИЙ ПРОИЗВОДСТВЕННЫХ ЗДАНИЙ, ВЕНТИЛЯЦИОННЫХ БЛОКОВ, ВНУТРЕННИХ БЛОКОВ, СТЕНОВЫХ НАРУЖНЫХ ПАНЕЛЕЙ


<table>
<colgroup><col width="45%"><col width="18%"><col width="18%"><col width="18%"></colgroup>
<tr><td rowspan="2"><a id="p104255"></a>Элементы характеристики</td><td rowspan="2"></td><td colspan="2"><a id="p104256"></a>Тип формовочной машины</td></tr>
<tr><td><a id="p104257"></a>5455/20А</td><td><a id="p104258"></a>6691/1С</td></tr>
<tr><td><a id="p104259"></a>Грузоподъемность</td><td><a id="p104260"></a>т</td><td><a id="p104261"></a>10</td><td><a id="p104262"></a>15</td></tr>
<tr><td><a id="p104263"></a>Амплитуда колебаний</td><td><a id="p104264"></a>мм</td><td><a id="p104265"></a>0,5 + 0,9</td><td><a id="p104266"></a>-</td></tr>
<tr><td><a id="p104267"></a>Частота колебаний</td><td><a id="p104268"></a>сек.</td><td><a id="p104269"></a>48</td><td><a id="p104270"></a>49</td></tr>
<tr><td><a id="p104271"></a>Число колебаний</td><td></td><td><a id="p104272"></a>12</td><td><a id="p104273"></a>4</td></tr>
<tr><td><a id="p104274"></a>Число вибраторов</td><td></td><td><a id="p104275"></a>44,5</td><td><a id="p104276"></a>80</td></tr>
<tr><td><a id="p104277"></a>Установленная мощность электродвигателей</td><td><a id="p104278"></a>квт</td><td><a id="p104279"></a>13,1</td><td><a id="p104280"></a>8</td></tr>
<tr><td><a id="p104281"></a>Вес машины</td><td><a id="p104282"></a>т</td><td></td><td></td></tr>
<tr><td><a id="p104283"></a>Габаритные размеры виброплощадки</td><td><a id="p104284"></a>мм</td><td></td><td></td></tr>
<tr><td><a id="p104285"></a>длина</td><td></td><td><a id="p104286"></a>8047</td><td><a id="p104287"></a>9704</td></tr>
<tr><td><a id="p104288"></a>ширина</td><td></td><td><a id="p104289"></a>2814</td><td><a id="p104290"></a>2772</td></tr>
<tr><td><a id="p104291"></a>высота</td><td></td><td><a id="p104292"></a>1395</td><td><a id="p104293"></a>890</td></tr>
</table>


## <a id="p104294"></a>Приложение N 2


### <a id="p104295"></a>ТЕХНИЧЕСКАЯ ХАРАКТЕРИСТИКА ВИБРОПЛОЩАДОК


<table>
<colgroup><col width="20%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"><col width="5%"></colgroup>
<tr><td rowspan="2"></td><td colspan="16"><a id="p104296"></a>МОДЕЛЬ</td></tr>
<tr><td><a id="p104297"></a>СМ-476Б</td><td><a id="p104298"></a>66688А35</td><td><a id="p104299"></a>СМ-615У</td><td><a id="p104300"></a>СМ-515&lt;...&gt;</td><td><a id="p104301"></a>СМ-816</td><td><a id="p104302"></a>СМ-817</td><td><a id="p104303"></a>СМ-845</td><td><a id="p104304"></a>СМ-865</td><td><a id="p104305"></a>СМ-866</td><td><a id="p104306"></a>СМ-868</td><td><a id="p104307"></a>СМ-870</td><td><a id="p104308"></a>5917</td><td><a id="p104309"></a>6691/С</td><td><a id="p104310"></a>7151/1С</td><td><a id="p104311"></a>СМЖ-20СЖ</td><td><a id="p104312"></a>СМЖ-187А</td></tr>
<tr><td><a id="p104313"></a>Грузоподъемность в т</td><td><a id="p104314"></a>5</td><td><a id="p104315"></a>8</td><td><a id="p104316"></a>10</td><td><a id="p104317"></a>10</td><td><a id="p104318"></a>12</td><td><a id="p104319"></a>24</td><td><a id="p104320"></a>12</td><td><a id="p104321"></a>2</td><td><a id="p104322"></a>4</td><td><a id="p104323"></a>8</td><td><a id="p104324"></a>16</td><td><a id="p104325"></a>10</td><td><a id="p104326"></a>15</td><td><a id="p104327"></a>34</td><td><a id="p104328"></a>16</td><td><a id="p104329"></a>10</td></tr>
<tr><td><a id="p104330"></a>Механические &lt;...&gt;</td><td><a id="p104331"></a>4</td><td><a id="p104332"></a>6</td><td><a id="p104333"></a>8</td><td><a id="p104334"></a>4</td><td><a id="p104335"></a>12</td><td><a id="p104336"></a>24</td><td><a id="p104337"></a>12</td><td><a id="p104338"></a>2</td><td><a id="p104339"></a>4</td><td><a id="p104340"></a>8</td><td><a id="p104341"></a>16</td><td><a id="p104342"></a>8</td><td><a id="p104343"></a>8</td><td><a id="p104344"></a>16</td><td><a id="p104345"></a>8</td><td><a id="p104346"></a>8</td></tr>
<tr><td><a id="p104347"></a>Характер колебаний</td><td colspan="16"><a id="p104348"></a>&lt;...&gt;</td></tr>
<tr><td><a id="p104349"></a>Частота колебаний в 1 сек.</td><td><a id="p104350"></a>&lt;...&gt;</td><td><a id="p104351"></a>49</td><td><a id="p104352"></a>50</td><td><a id="p104353"></a>49</td><td><a id="p104354"></a>50</td><td><a id="p104355"></a>50</td><td><a id="p104356"></a>50</td><td><a id="p104357"></a>46</td><td><a id="p104358"></a>50</td><td><a id="p104359"></a>50</td><td><a id="p104360"></a>50</td><td><a id="p104361"></a>50</td><td><a id="p104362"></a>49</td><td><a id="p104363"></a>50</td><td><a id="p104364"></a>50</td><td><a id="p104365"></a>45 - 50</td></tr>
<tr><td><a id="p104366"></a>Амплитуда колебаний в мм</td><td><a id="p104367"></a>0,3 - 0,75</td><td><a id="p104368"></a>0,4 - 0,6</td><td><a id="p104369"></a>0,85</td><td><a id="p104370"></a>0,3 - 0,6</td><td><a id="p104371"></a>0,6</td><td><a id="p104372"></a>0,6</td><td><a id="p104373"></a>0,6</td><td><a id="p104374"></a>0,6</td><td><a id="p104375"></a>0,6</td><td><a id="p104376"></a>0,6</td><td><a id="p104377"></a>0,6</td><td><a id="p104378"></a>0,5</td><td><a id="p104379"></a>0,6</td><td><a id="p104380"></a>0,43</td><td><a id="p104381"></a>0,5</td><td><a id="p104382"></a>0,3 - 0,6</td></tr>
<tr><td><a id="p104383"></a>Мощность электродвигателей в квт</td><td><a id="p104384"></a>&lt;...&gt;</td><td><a id="p104385"></a>31,5</td><td><a id="p104386"></a>40</td><td><a id="p104387"></a>40</td><td><a id="p104388"></a>42</td><td><a id="p104389"></a>84</td><td><a id="p104390"></a>42</td><td><a id="p104391"></a>7</td><td><a id="p104392"></a>14</td><td><a id="p104393"></a>20</td><td><a id="p104394"></a>55</td><td><a id="p104395"></a>48</td><td><a id="p104396"></a>80</td><td><a id="p104397"></a>127</td><td></td><td></td></tr>
<tr><td><a id="p104398"></a>Способ крепления &lt;...&gt; к виброплощадке</td><td colspan="5"><a id="p104399"></a>&lt;...&gt;</td><td colspan="7"><a id="p104400"></a>&lt;...&gt;</td><td colspan="4"><a id="p104401"></a>&lt;...&gt;</td></tr>
<tr><td><a id="p104402"></a>Габаритные размеры в м</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p104403"></a>длина</td><td><a id="p104404"></a>7,0</td><td><a id="p104405"></a>5,21</td><td><a id="p104406"></a>6,0</td><td><a id="p104407"></a>7,0</td><td><a id="p104408"></a>7,0</td><td><a id="p104409"></a>14,3</td><td><a id="p104410"></a>18,6</td><td><a id="p104411"></a>3,85</td><td><a id="p104412"></a>7,0</td><td><a id="p104413"></a>7,0</td><td><a id="p104414"></a>14,3</td><td><a id="p104415"></a>16,9</td><td><a id="p104416"></a>8,7</td><td><a id="p104417"></a>14,6</td><td><a id="p104418"></a>10,3</td><td><a id="p104419"></a>8,5</td></tr>
<tr><td><a id="p104420"></a>ширина</td><td><a id="p104421"></a>2,5</td><td><a id="p104422"></a>2,68</td><td><a id="p104423"></a>2,5</td><td><a id="p104424"></a>3,6</td><td><a id="p104425"></a>3,3</td><td><a id="p104426"></a>2,4</td><td><a id="p104427"></a>0,7</td><td><a id="p104428"></a>0,67</td><td><a id="p104429"></a>2,2</td><td><a id="p104430"></a>2,3</td><td><a id="p104431"></a>2,4</td><td><a id="p104432"></a>0,76</td><td><a id="p104433"></a>2,8</td><td><a id="p104434"></a>2,33</td><td><a id="p104435"></a>3,0</td><td><a id="p104436"></a>2,7</td></tr>
<tr><td><a id="p104437"></a>высота</td><td><a id="p104438"></a>0,57</td><td><a id="p104439"></a>1,26</td><td><a id="p104440"></a>0,94</td><td><a id="p104441"></a>0,55</td><td><a id="p104442"></a>0,9</td><td><a id="p104443"></a>0,9</td><td><a id="p104444"></a>0,9</td><td><a id="p104445"></a>0,79</td><td><a id="p104446"></a>0,9</td><td><a id="p104447"></a>0,9</td><td><a id="p104448"></a>0,9</td><td><a id="p104449"></a>0,8</td><td><a id="p104450"></a>0,9</td><td><a id="p104451"></a>0,7</td><td><a id="p104452"></a>0,7</td><td><a id="p104453"></a>0,7</td></tr>
<tr><td><a id="p104454"></a>Масса вибрирующих частиц в т</td><td><a id="p104455"></a>3</td><td><a id="p104456"></a>2,4</td><td><a id="p104457"></a>4,2</td><td><a id="p104458"></a>4,6</td><td><a id="p104459"></a>4,3</td><td><a id="p104460"></a>3,5</td><td><a id="p104461"></a>4,3</td><td><a id="p104462"></a>0,7</td><td><a id="p104463"></a>1,4</td><td><a id="p104464"></a>2,9</td><td><a id="p104465"></a>5,76</td><td><a id="p104466"></a>4,86</td><td><a id="p104467"></a>4,8</td><td><a id="p104468"></a>5,4</td><td></td><td><a id="p104469"></a>6,5</td></tr>
<tr><td><a id="p104470"></a>Общая грузоподъемность виброплощадки в т</td><td><a id="p104471"></a>4,1</td><td><a id="p104472"></a>5,1</td><td><a id="p104473"></a>5,5</td><td><a id="p104474"></a>5,9</td><td><a id="p104475"></a>7,96</td><td><a id="p104476"></a>15,0</td><td><a id="p104477"></a>7,7</td><td><a id="p104478"></a>1,1</td><td><a id="p104479"></a>2,75</td><td><a id="p104480"></a>4,3</td><td><a id="p104481"></a>10,5</td><td><a id="p104482"></a>7,96</td><td><a id="p104483"></a>9,5</td><td><a id="p104484"></a>6,4</td><td></td><td></td></tr>
<tr><td><a id="p104485"></a>&lt;...&gt;</td><td><a id="p104486"></a>14,8</td><td><a id="p104487"></a>27</td><td><a id="p104488"></a>64</td><td><a id="p104489"></a>78,8</td><td><a id="p104490"></a>153,6</td><td><a id="p104491"></a>76,8</td><td><a id="p104492"></a>12,8</td><td><a id="p104493"></a>12,8</td><td><a id="p104494"></a>25,6</td><td><a id="p104495"></a>51,2</td><td><a id="p104496"></a>102,4</td><td><a id="p104497"></a>48</td><td><a id="p104498"></a>36</td><td><a id="p104499"></a>96</td><td></td><td></td></tr>
</table>


### <a id="p104500"></a>ТЕХНИЧЕСКАЯ ХАРАКТЕРИСТИКА НАРУЖНЫХ ВИБРАТОРОВ


<table>
<colgroup><col width="11%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="5%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"><col width="4%"></colgroup>
<tr><td rowspan="2"><a id="p104501"></a>Элементы характеристики</td><td colspan="9"><a id="p104502"></a>Электромеханические вибраторы с круговыми колебаниями</td><td colspan="9"><a id="p104503"></a>Электромеханические вибраторы с направленными колебаниями</td><td colspan="4"><a id="p104504"></a>Пневматические вибраторы</td></tr>
<tr><td><a id="p104505"></a>ИВ-19<br>С-782</td><td><a id="p104506"></a>ИВ-20<br>С-793</td><td><a id="p104507"></a>ИВ-22<br>С-795</td><td><a id="p104508"></a>ИВ-24<br>С-797</td><td><a id="p104509"></a>С-357</td><td><a id="p104510"></a>С-645</td><td><a id="p104511"></a>С-433А</td><td><a id="p104512"></a>ИВ-5<br>С-624</td><td><a id="p104513"></a>ИВ-18<br>С-788</td><td><a id="p104514"></a>С-483</td><td><a id="p104515"></a>С-484</td><td><a id="p104516"></a>С-485</td><td><a id="p104517"></a>С-482</td><td><a id="p104518"></a>ИВ-35<br>С-839</td><td><a id="p104519"></a>ИВ-36<br>С-840</td><td><a id="p104520"></a>ИВ-38<br>С-842</td><td><a id="p104521"></a>ИВ-49<br>С-967</td><td><a id="p104522"></a>ИВ-53<br>С-971</td><td><a id="p104523"></a>С-819</td><td><a id="p104524"></a>С-820</td><td><a id="p104525"></a>С-821</td><td><a id="p104526"></a>С-822</td></tr>
<tr><td><a id="p104527"></a>Частота колебаний в сек.</td><td><a id="p104528"></a>31</td><td><a id="p104529"></a>51</td><td><a id="p104530"></a>51</td><td><a id="p104531"></a>51</td><td><a id="p104532"></a>47</td><td><a id="p104533"></a>47</td><td><a id="p104534"></a>47</td><td><a id="p104535"></a>47</td><td><a id="p104536"></a>47</td><td><a id="p104537"></a>47</td><td><a id="p104538"></a>47</td><td><a id="p104539"></a>47</td><td><a id="p104540"></a>47</td><td><a id="p104541"></a>51</td><td><a id="p104542"></a>51</td><td><a id="p104543"></a>51</td><td><a id="p104544"></a>51</td><td><a id="p104545"></a>51</td><td><a id="p104546"></a>234</td><td><a id="p104547"></a>234</td><td><a id="p104548"></a>200</td><td><a id="p104549"></a>16&lt;...&gt;</td></tr>
<tr><td><a id="p104550"></a>&lt;...&gt; сила в м</td><td><a id="p104551"></a>1300 - 2000</td><td><a id="p104552"></a>4000</td><td><a id="p104553"></a>16000</td><td><a id="p104554"></a>16000</td><td><a id="p104555"></a>4050</td><td><a id="p104556"></a>2500</td><td><a id="p104557"></a>4000</td><td><a id="p104558"></a>0 - 20000</td><td><a id="p104559"></a>0 - 40000</td><td><a id="p104560"></a>4000 - 6300</td><td><a id="p104561"></a>0 - 12500</td><td><a id="p104562"></a>0 - 20000</td><td><a id="p104563"></a>2500 - 4000</td><td><a id="p104564"></a>1250</td><td><a id="p104565"></a>3000 - 4000</td><td><a id="p104566"></a>6000 - 10000</td><td><a id="p104567"></a>16000</td><td><a id="p104568"></a>10000</td><td><a id="p104569"></a>-</td><td><a id="p104570"></a>-</td><td><a id="p104571"></a>-</td><td><a id="p104572"></a>-</td></tr>
<tr><td><a id="p104573"></a>Момент &lt;...&gt; в к.м.</td><td><a id="p104574"></a>1,94</td><td><a id="p104575"></a>1,4</td><td><a id="p104576"></a>1,4</td><td><a id="p104577"></a>4,5</td><td><a id="p104578"></a>0,45</td><td><a id="p104579"></a>0,4 - 0,7</td><td><a id="p104580"></a>0,4 - 0,7</td><td><a id="p104581"></a>0 - 4,5</td><td><a id="p104582"></a>0 - 4,6</td><td><a id="p104583"></a>0,7</td><td><a id="p104584"></a>0 - 1,4</td><td><a id="p104585"></a>2,3</td><td><a id="p104586"></a>0,28 - 0,45</td><td><a id="p104587"></a>0,94</td><td><a id="p104588"></a>1,4</td><td><a id="p104589"></a>2,6</td><td><a id="p104590"></a>5,6</td><td><a id="p104591"></a>0,7</td><td><a id="p104592"></a>0,04</td><td><a id="p104593"></a>0,015</td><td><a id="p104594"></a>0,045</td><td><a id="p104595"></a>0,23</td></tr>
<tr><td><a id="p104596"></a>Число &lt;...&gt;</td><td><a id="p104597"></a>2</td><td><a id="p104598"></a>2</td><td><a id="p104599"></a>2</td><td><a id="p104600"></a>2</td><td><a id="p104601"></a>2</td><td><a id="p104602"></a>4</td><td><a id="p104603"></a>2</td><td><a id="p104604"></a>8</td><td><a id="p104605"></a>8</td><td><a id="p104606"></a>2</td><td><a id="p104607"></a>4</td><td><a id="p104608"></a>4</td><td><a id="p104609"></a>2</td><td><a id="p104610"></a>2</td><td><a id="p104611"></a>2</td><td><a id="p104612"></a>2</td><td><a id="p104613"></a>2</td><td><a id="p104614"></a>2</td><td><a id="p104615"></a>-</td><td><a id="p104616"></a>-</td><td><a id="p104617"></a>-</td><td><a id="p104618"></a>-</td></tr>
<tr><td><a id="p104619"></a>Мощность электродвигателя в квт</td><td><a id="p104620"></a>0,27</td><td><a id="p104621"></a>0,4</td><td><a id="p104622"></a>0,8</td><td><a id="p104623"></a>1,5</td><td><a id="p104624"></a>0,4</td><td><a id="p104625"></a>0,6</td><td><a id="p104626"></a>0,6</td><td><a id="p104627"></a>0,2</td><td><a id="p104628"></a>2,4</td><td><a id="p104629"></a>0,6</td><td><a id="p104630"></a>0,2</td><td><a id="p104631"></a>1,2</td><td><a id="p104632"></a>0,4</td><td><a id="p104633"></a>0,2</td><td><a id="p104634"></a>0,4</td><td><a id="p104635"></a>0,8</td><td><a id="p104636"></a>1,6</td><td><a id="p104637"></a>0,8</td><td><a id="p104638"></a>-</td><td><a id="p104639"></a>-</td><td><a id="p104640"></a>-</td><td><a id="p104641"></a>-</td></tr>
<tr><td><a id="p104642"></a>Давление сжатого воздуха в атм.</td><td><a id="p104643"></a>-</td><td><a id="p104644"></a>-</td><td><a id="p104645"></a>-</td><td><a id="p104646"></a>-</td><td><a id="p104647"></a>-</td><td><a id="p104648"></a>-</td><td><a id="p104649"></a>-</td><td><a id="p104650"></a>-</td><td><a id="p104651"></a>-</td><td><a id="p104652"></a>-</td><td><a id="p104653"></a>-</td><td><a id="p104654"></a>-</td><td><a id="p104655"></a>-</td><td><a id="p104656"></a>-</td><td><a id="p104657"></a>-</td><td><a id="p104658"></a>-</td><td><a id="p104659"></a>-</td><td><a id="p104660"></a>-</td><td><a id="p104661"></a>0,3 - 0,6</td><td><a id="p104662"></a>0,3 - 0,6</td><td><a id="p104663"></a>0,3 - 0,6</td><td><a id="p104664"></a>0,3 - 0,6</td></tr>
<tr><td><a id="p104665"></a>Масса в кг</td><td><a id="p104666"></a>10</td><td><a id="p104667"></a>20</td><td><a id="p104668"></a>73</td><td><a id="p104669"></a>85</td><td><a id="p104670"></a>20</td><td><a id="p104671"></a>30</td><td><a id="p104672"></a>24</td><td><a id="p104673"></a>100</td><td><a id="p104674"></a>140</td><td><a id="p104675"></a>39</td><td><a id="p104676"></a>97</td><td><a id="p104677"></a>100</td><td><a id="p104678"></a>37</td><td><a id="p104679"></a>16</td><td><a id="p104680"></a>32</td><td><a id="p104681"></a>85</td><td><a id="p104682"></a>120</td><td><a id="p104683"></a>2</td><td><a id="p104684"></a>2,3</td><td><a id="p104685"></a>2,7</td><td><a id="p104686"></a>6,4</td><td><a id="p104687"></a>13,5</td></tr>
</table>


### <a id="p104688"></a>ТЕХНИЧЕСКАЯ ХАРАКТЕРИСТИКА БЕТОНОУКЛАДЧИКОВ


<table>
<colgroup><col width="13%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"><col width="5%"><col width="7%"><col width="5%"><col width="7%"><col width="7%"><col width="7%"><col width="7%"></colgroup>
<tr><td><a id="p104689"></a>Элементы характеристики</td><td><a id="p104690"></a>6563/&lt;...&gt;</td><td><a id="p104691"></a>6691/3</td><td><a id="p104692"></a>СМЖ-691</td><td><a id="p104693"></a>5671А</td><td><a id="p104694"></a>10-36&lt;...&gt;</td><td><a id="p104695"></a>6673/10С</td><td><a id="p104696"></a>641-02</td><td><a id="p104697"></a>7151/3СА</td><td><a id="p104698"></a>532/9</td><td><a id="p104699"></a>6669/3</td><td><a id="p104700"></a>7256</td><td><a id="p104701"></a>6668</td><td><a id="p104702"></a>СМЖ-162</td></tr>
<tr><td><a id="p104703"></a>Максимальная&lt;...&gt; изделий в м</td><td><a id="p104704"></a>2</td><td><a id="p104705"></a>3</td><td><a id="p104706"></a>-</td><td><a id="p104707"></a>1,5</td><td><a id="p104708"></a>1,2</td><td><a id="p104709"></a>-</td><td><a id="p104710"></a>-</td><td><a id="p104711"></a>3</td><td><a id="p104712"></a>1,5</td><td><a id="p104713"></a>8</td><td><a id="p104714"></a>1</td><td><a id="p104715"></a>2,72</td><td><a id="p104716"></a>3,6</td></tr>
<tr><td><a id="p104717"></a>Скорость &lt;...&gt; в м/сек.</td><td><a id="p104718"></a>0,17 - 0,26</td><td><a id="p104719"></a>0,03 - 0,13</td><td><a id="p104720"></a>0,2</td><td><a id="p104721"></a>0,17 - 0,25</td><td><a id="p104722"></a>0,37</td><td><a id="p104723"></a>-</td><td><a id="p104724"></a>0,42</td><td><a id="p104725"></a>0,27 - 0,18</td><td><a id="p104726"></a>0,23</td><td><a id="p104727"></a>0,17 - 0,25</td><td><a id="p104728"></a>0,17 - 0,25</td><td><a id="p104729"></a>0,1 - 0,15</td><td><a id="p104730"></a>0,03 - 0,1</td></tr>
<tr><td><a id="p104731"></a>Количество бункеров</td><td><a id="p104732"></a>1</td><td><a id="p104733"></a>3</td><td><a id="p104734"></a>1</td><td><a id="p104735"></a>1</td><td><a id="p104736"></a>1</td><td><a id="p104737"></a>1</td><td><a id="p104738"></a>2</td><td><a id="p104739"></a>3</td><td><a id="p104740"></a>3</td><td><a id="p104741"></a>1</td><td><a id="p104742"></a>1</td><td><a id="p104743"></a>1</td><td><a id="p104744"></a>1</td></tr>
<tr><td><a id="p104745"></a>Мощность бункера в м3</td><td><a id="p104746"></a>1,7</td><td><a id="p104747"></a>4,9</td><td><a id="p104748"></a>2,0-3,0</td><td><a id="p104749"></a>1,6</td><td><a id="p104750"></a>1,9</td><td><a id="p104751"></a>0,8</td><td><a id="p104752"></a>5</td><td><a id="p104753"></a>4,9</td><td><a id="p104754"></a>4,5</td><td><a id="p104755"></a>1,6</td><td><a id="p104756"></a>4,6</td><td><a id="p104757"></a>2,4</td><td><a id="p104758"></a>2,3</td></tr>
<tr><td><a id="p104759"></a>Ширина бетоноукладчика в м</td><td><a id="p104760"></a>8,6</td><td><a id="p104761"></a>4,3</td><td><a id="p104762"></a>-</td><td><a id="p104763"></a>-</td><td><a id="p104764"></a>2,4</td><td><a id="p104765"></a>-</td><td><a id="p104766"></a>-</td><td><a id="p104767"></a>-</td><td><a id="p104768"></a>-</td><td><a id="p104769"></a>-</td><td><a id="p104770"></a>-</td><td><a id="p104771"></a>-</td><td><a id="p104772"></a>-</td></tr>
<tr><td><a id="p104773"></a>Вид &lt;...&gt;</td><td><a id="p104774"></a>&lt;...&gt;</td><td><a id="p104775"></a>&lt;...&gt;</td><td colspan="3"><a id="p104776"></a>&lt;...&gt;</td><td><a id="p104777"></a>&lt;...&gt;</td><td><a id="p104778"></a>&lt;...&gt;</td><td></td><td><a id="p104779"></a>&lt;...&gt;</td><td><a id="p104780"></a>&lt;...&gt;</td><td></td><td></td><td></td></tr>
<tr><td><a id="p104781"></a>Установленная мощность эл. двигателя</td><td><a id="p104782"></a>7,3</td><td><a id="p104783"></a>20,4</td><td></td><td></td><td><a id="p104784"></a>10</td><td><a id="p104785"></a>7,8</td><td><a id="p104786"></a>24,6</td><td><a id="p104787"></a>22,8</td><td><a id="p104788"></a>2,1</td><td><a id="p104789"></a>6,2</td><td><a id="p104790"></a>7,8</td><td><a id="p104791"></a>6,3</td><td><a id="p104792"></a>23,9</td></tr>
<tr><td><a id="p104793"></a>Габаритные размеры</td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td><td></td></tr>
<tr><td><a id="p104794"></a>длина</td><td><a id="p104795"></a>3,2</td><td><a id="p104796"></a>4,89</td><td><a id="p104797"></a>4,96</td><td><a id="p104798"></a>-</td><td><a id="p104799"></a>3,9</td><td><a id="p104800"></a>3,7</td><td><a id="p104801"></a>5,4</td><td><a id="p104802"></a>4,86</td><td><a id="p104803"></a>2,42</td><td><a id="p104804"></a>3,6</td><td><a id="p104805"></a>3,56</td><td><a id="p104806"></a>2,76</td><td><a id="p104807"></a>5,2</td></tr>
<tr><td><a id="p104808"></a>ширина</td><td><a id="p104809"></a>3,8</td><td><a id="p104810"></a>5,72</td><td><a id="p104811"></a>5,96</td><td><a id="p104812"></a>-</td><td><a id="p104813"></a>2,86</td><td><a id="p104814"></a>1,03</td><td><a id="p104815"></a>6,1</td><td><a id="p104816"></a>5,98</td><td><a id="p104817"></a>2,6</td><td><a id="p104818"></a>3,4</td><td><a id="p104819"></a>2,7</td><td><a id="p104820"></a>5,04</td><td><a id="p104821"></a>5,5</td></tr>
<tr><td><a id="p104822"></a>высота</td><td><a id="p104823"></a>2,5</td><td><a id="p104824"></a>3,0</td><td><a id="p104825"></a>3,0</td><td><a id="p104826"></a>-</td><td><a id="p104827"></a>2,45</td><td><a id="p104828"></a>2,0&lt;...&gt;</td><td><a id="p104829"></a>2,3</td><td><a id="p104830"></a>3,0</td><td><a id="p104831"></a>3,4</td><td><a id="p104832"></a>2,4</td><td><a id="p104833"></a>2,4</td><td><a id="p104834"></a>2,3</td><td><a id="p104835"></a>2,1</td></tr>
</table>


<a id="p104836"></a>

---