Нормативы времени на производство железобетонных изделий и конструкций на заводах сборного железобетона. Работы, выполняемые на агрегатно-поточных и конвейерных линиях
Актуально на 02.11.2026.
Как цитировать: "Нормативы времени на производство железобетонных изделий и конструкций на заводах сборного железобетона. Работы, выполняемые на агрегатно-поточных и конвейерных линиях". https://bukva.ai/docs/normativy-vremeni-na-proizvodstvo
(утв. Госкомтрудом СССР)
Утверждены
Центральным бюро
нормативов по труду
при Научно-исследовательском
институте труда
Государственного комитета СССР
по труду и социальным вопросам
НОРМАТИВЫ ВРЕМЕНИ
НА ПРОИЗВОДСТВО ЖЕЛЕЗОБЕТОННЫХ ИЗДЕЛИЙ И КОНСТРУКЦИЙ
НА ЗАВОДАХ СБОРНОГО ЖЕЛЕЗОБЕТОНА. РАБОТЫ, ВЫПОЛНЯЕМЫЕ
НА АГРЕГАТНО-ПОТОЧНЫХ И КОНВЕЙЕРНЫХ ЛИНИЯХ
Сборник содержит пооперационные нормативы времени на производство железобетонных изделий и конструкций на агрегатно-поточных и конвейерных линиях и включает в себя следующие работы: работа у камер тепловлажностной обработки изделий; распалубка, подготовка и сборка форм; арматурные работы; формование изделий; транспортно-складские работы.
Нормативы времени утверждены Центральным бюро нормативов по труду при Научно-исследовательском институте труда Государственного комитета СССР по труду и социальным вопросам.
Сборник разработан лабораторией нормирования труда в промышленности и на транспорте Центра по научной организации труда Минпромстроя СССР под методическим руководством Центрального бюро нормативов по труду и при участии нормативно-исследовательских организаций и предприятий Министерства промышленного строительства СССР, Министерства строительства предприятий тяжелой индустрии СССР, Министерства строительства СССР, Министерства сельского строительства СССР, Министерства энергетики и электрификации СССР, Главленстройматериалов.
Сборник рекомендуется для применения на всех предприятиях сборного железобетона независимо от их ведомственной подчиненности.
I. ОБЩАЯ ЧАСТЬ
1. Нормативы времени на производство железобетонных изделий рекомендуются для применения на всех предприятиях сборного железобетона независимо от их ведомственного подчинения.
2. В основу разработки настоящих нормативов положены следующие материалы:
а) фотохронометражные наблюдения;
б) технические характеристики используемого оборудования;
г) результаты анализа организации труда и мероприятия по ее совершенствованию.
3. Нормативы времени указаны в сборнике на измеритель (изделие) для агрегатно-поточного производства в человеко-минутах, для конвейерного — в минутах.
4. Нормативы времени разработаны с учетом:
- оснащения рабочих мест необходимым инструментом и оборудованием применительно к характеру выполняемой работы;
- полного использования производственных мощностей оборудования и применения наиболее рациональных технологических процессов;
- выпуска продукции, отвечающей требованиям действующих ГОСТов, технологических условий, стандартов и технологических инструкций;
- использования в работе сырья и материалов, соответствующих техническим условиям;
- соблюдения нормальных условий труда, предусмотренных правилами по технике безопасности и промышленной санитарии;
- выполнения работы рабочими соответствующей квалификации.
5. Наименование профессий и разряды работ указаны в соответствии с действующим Единым тарифно-квалификационным справочником работ и профессий рабочих, вып. 42 по разделу «Производство железобетонных и бетонных изделий и конструкций», утвержденному постановлением Государственного комитета Совета министров СССР по вопросам труда и заработной платы от 21 марта 1969 г. № 114 и согласованному с ЦК профсоюза рабочих строительства и промышленности строительных материалов; вып. 1 по разделу «Профессии рабочих, общие для всех отраслей народного хозяйства», утвержденному постановлением Государственного комитета Совета Министров СССР по вопросам труда и заработной платы от 14 января 1969 г. № 24, вып. 43 по разделу «Производство теплоизоляционных материалов», утвержденному постановлением Государственного комитета Совета Министров СССР по вопросам труда и заработной платы от 4 марта 1969 г. и вып. 3 по разделу «Строительные, монтажные и ремонтно-строительные работы», согласованному с ВЦСПС и утвержденному постановлением Государственного комитета Совета Министров СССР по вопросам труда и заработной платы и Госстроя СССР от 28 января 1969 г. № 8/34.
Если в дальнейшем будут вноситься поправки в Единый тарифно-квалификационный справочник, наименования профессий, разряды работ, указанные в «Нормативах...», должны соответственно изменяться.
6. Выполнение работ рабочими не тех разрядов, которые предусмотрены ЕТКС, не является основанием для каких-либо изменений нормативов времени.
7. Приведенные в сборнике пределы числовых показателей (длина и вес изделий, объем бетона, площадь формы и т.д.), в которых указано «до», следует понимать включительно.
8. На работы, не предусмотренные настоящим сборником, устанавливаются местные нормативы методами технического нормирования.
9. В содержании работ перечислены наиболее характерные элементы операций. Элементы, являющиеся неотъемлемой частью данной операции, но не приведенные в содержании работ, особой оплате не подлежат.
10. До введения нормативов необходимо привести организационно-технические условия в цехах и на производственных участках в соответствие с запроектированными в нормах и осуществить производственный инструктаж рабочих.
11. При внедрении на предприятиях более прогрессивной, чем это предусмотрено в настоящих нормативах, организации производства, труда, технологии изготовления железобетонных изделий, оборудования и т.п., способствующих повышению производительности труда рабочих, следует разрабатывать методом технического нормирования и вводить в установленном порядке местные нормы, соответствующие более высокой производительности труда.
12. Затраты времени на подготовительно-заключительную работу, обслуживание рабочего места, технологические перерывы, отдых и личные надобности приведены в нормативной части сборника.
13. В настоящем сборнике нормативы времени рассчитаны на серийный выпуск продукции не более шести типоразмеров на одной виброплощадке в течение месяца.
При массовом выпуске изделий одного типоразмера на специализированных поточно-агрегатных линиях к нормативам времени на работу виброплощадок, на ручные, машинно-ручные работы следует применять коэффициент 0,9.
При мелкосерийном производстве к нормативам времени следует применять коэффициенты:
- при выпуске в течение месяца на одной виброплощадке 7 — 10 типоразмеров — 1,1;
- при выпуске в течение месяца на одной виброплощадке 11 — 15 типоразмеров — 1,15;
- при выпуске в течение месяца на одной виброплощадке 16 — 25 типоразмеров — 1,25.
14. В некоторых параграфах сборника изделия (и соответственно формы) подразделяются по своей конфигурации на две группы: сложные и простые.
Сложными следует считать изделия, имеющие проемы, выемки, пазы, неправильные сечения, вкладыши, боковые закладные и т.д. Например, колонны с консолями, электротехнические и сантехнические блоки и панели, перемычки, плиты козырьки, плиты входа и т.д.
К изделиям простой конфигурации следует относить изделия плоской прямоугольной формы с ровной поверхностью, без проемов и вкладышей (фундаменты, плоские плиты, настилы и плиты перекрытий и т.д.).
15. В нормативах времени перемещение грузов краном предусмотрено на расстояние до 20 м. При перемещении грузов на расстояние более 20 м следует добавлять время в соответствии с § 45 настоящего сборника.
16. Затраты времени крановщиков, занятых на перемещении изделий, форм, арматуры, других грузов, в нормативах времени не предусмотрены, ручное управление кранами, тельферами и кран-балками учтено.
17. Нормы времени на производство железобетонных изделий и конструкций на агрегатно-поточных линиях рассчитываются по формуле:
\text{Н}_{\text{вр}} = \text{Т}_{\text{оп}}(1 + \frac{L_{\text{п}.\text{з}} + L_{\text{об}} + L_{\text{от}.\text{л}} + L_{\text{о}.\text{т}}}{100}),
где Нвр — норма времени на производство единицы изделия, чел.-мин.;
Tоп — оперативное время, чел.-мин.;
Lп.з — время на подготовительно-заключительную работу в процентах от оперативного;
Lоб — время на обслуживание рабочего места в процентах от оперативного времени;
Lо.т — время перерывов, обусловленных установленной технологией и организаций производства в процентах от оперативного времени;
Lот.л — время на отдых и личные надобности в процентах от оперативного.
18. Нормы времени рабочих на изготовление единицы изделия на конвейерных линиях рассчитываются по формуле:
где Нвр — нормы времени формовочной машины на единицу продукции;
Ч — численность рабочих, входящих в бригаду.
\text{Н}_{\text{вр}} = \frac{\text{Т}_{\text{см}}}{\text{Н}_{\text{в}}} ,\text{мин}.,
где Tсм — продолжительность рабочей смены, мин.;
Нв — норма выработки бригады (звена) рабочих, обслуживающих формовочную машину.
\text{Н}_{\text{в}} = \frac{\text{Т}_{\text{см}}\text{×}K}{t_{1} + t_{2} + ... + t_{n}} ,\text{формовагонеток в смену},
где K — коэффициент производительного использования формовочной машины в течение смены;
t1, t2, ..., tn — пооперационные нормативы времени на работы формовочного поста, мин.
19. В приложении 1 сборника приведены типовые нормы времени на изготовление отдельных наиболее распространенных деталей железобетонных изделий и конструкций, а также примеры их расчета по нормативам.
20. С введением настоящего сборника «Нормативы времени на производство железобетонных изделий и конструкций на заводах опорного железобетона. Работы, выполняемые на агрегатно-поточных и конвейерных линиях» (М., 1974 г.) отменяются.
ХАРАКТЕРИСТИКА ПРИМЕНЯЕМОГО ОБОРУДОВАНИЯ И ТЕХНОЛОГИЯ РАБОТЫ
Изготовление железобетонных изделий и конструкций производится по агрегатно-поточной и конвейерной схемам производств. Изделия и конструкции из бетона и железобетона изготавливаются в горизонтальных металлических формах с откидными бортами, винтовым или крючковым креплением, формы в зависимости от формуемых в них типоразмеров изделий имеют постоянные или объемные перегородки и вкладыши.
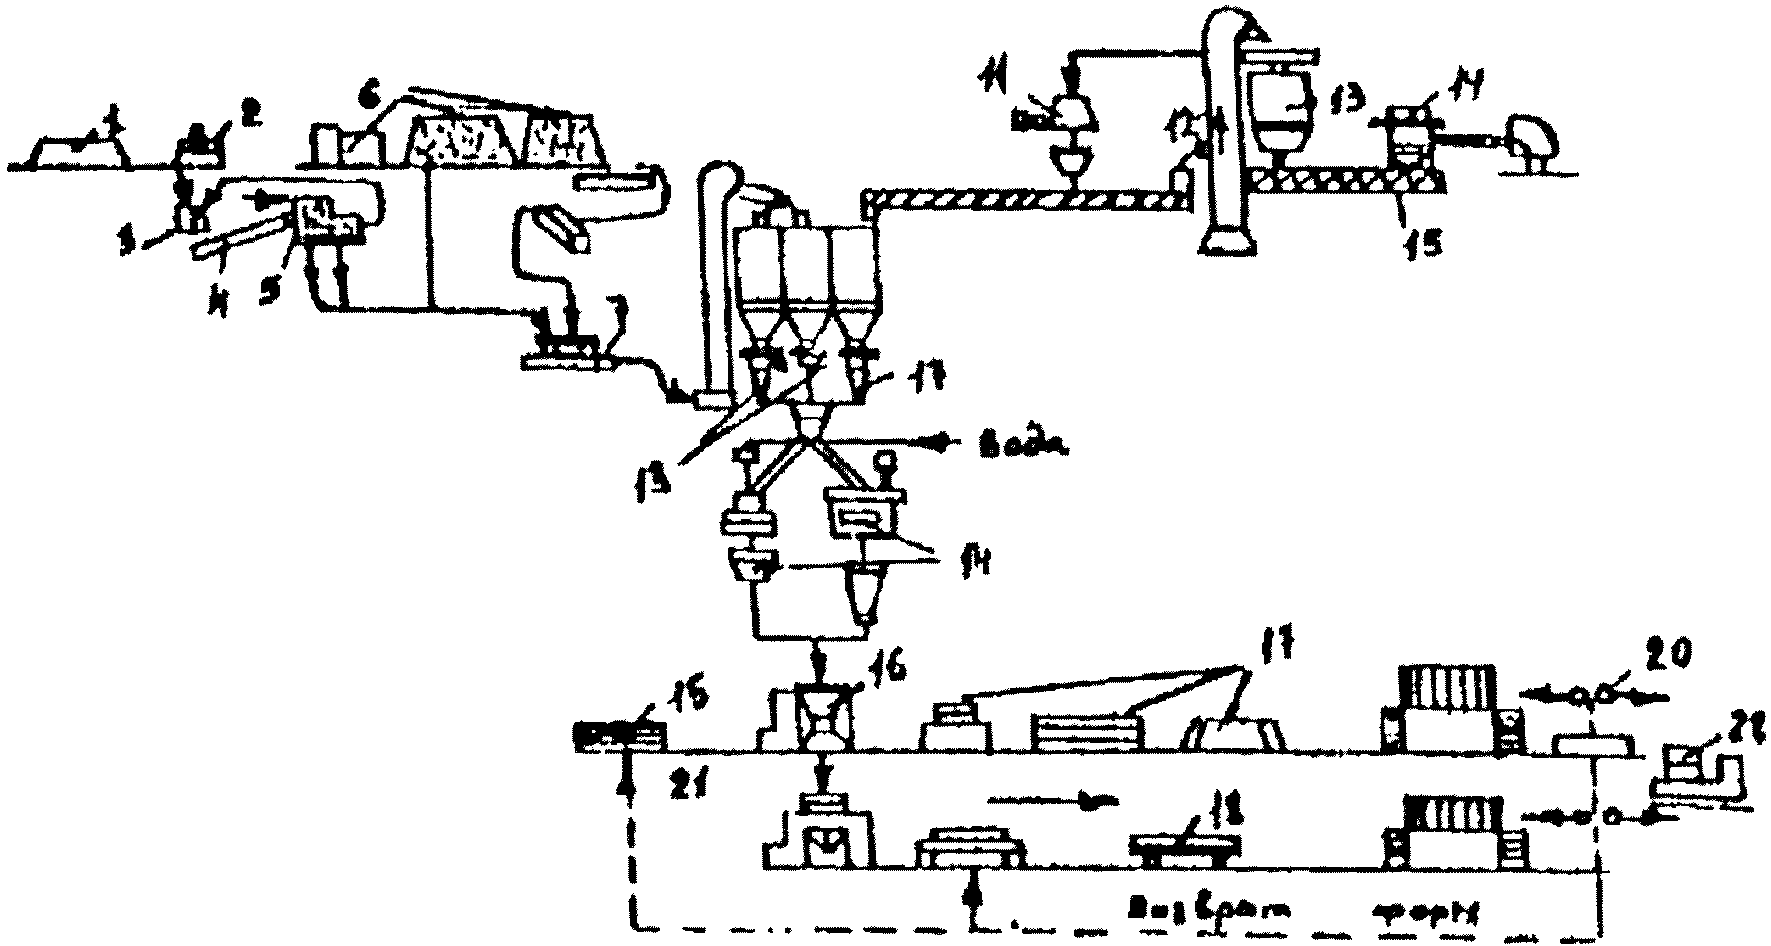
Рис. 1. Технологическая схема агрегатно-поточного способа производства железобетонных изделий: 1 — гравий; 2 — щебень; 3 — смеситель; 4 — ленточный транспортер; 5 — грохот; 6 — песок; 7 — склад заполнителей; 8 — осадительная камера с фильтром; 9 — элеватор; 10 — силос; 11 — вакуумный разгрузчик; 12 — шнековый питатель; 13 — весовые дозаторы; 14 — бетономешалки; 15 — установки для натяжения арматуры домкратом; 16 — бетоноукладчик; 17 — виброплощадки с пустотообразователями; 18 — склад арматуры; 19 — ямные пропарочные камеры; 20 — мостовой кран; 21 — место для распалубки форм; 22 — вагонетка
для вывоза изделий на склад готовой продукции
Форма должна быть герметичной для предотвращения вытекания цементного молока из бетонной смеси. Подготовка форм к формованию производится, как правило, на посту подготовки.
Выгруженное из пропарочных камер заформованное изделие, прошедшее термообработку, подается краном на пост подготовки и устанавливается на нем.
Изделие освобождается от опалубки, вынимается из формы и транспортируется в штабель готовой продукции. Освобожденная форма тщательно очищается от остатков бетона и смазывается специальной эмульсией.
При подготовке форм для изготовления наружных стеновых панелей на поддон Формы укладывается ковровая керамика, т.е. мелкие неглазурованные плитки размером 20 x 20 или 40 x 40 мм, толщиной 2 — 4 мм, наклеенные водорастворимым клеем на бумажные рулоны или прямоугольные куски крафт-бумаги.
Укладываемые коврики могут быть изготовлены из битой керамической плитки для получения мозаики типа «Брекчия», а также из цветной стеклянной крошки «Эрклез».
Коврики раскладываются по заданному рисунку с небольшими зазорами для заливки цементного раствора, обеспечивающего надлежащее сцепление облицовочного слоя о изделием.
По слою плиток на подкладках укладывается металлическая сетка, армирующая изделие.
Арматура, укладываемая в формы, может быть сварной, предварительно напряженной, в виде отдельных элементов — плоских каркасов, включающих в себя все необходимые детали, сваренных (или связанных) между собой.
В зависимости от размера и веса, арматура доставляется и укладывается в форму вручную или при помощи крана.
Монтажные, подъемные петли и закладные детали привариваются к каркасу при его изготовлении или устанавливаются в форму и крепятся вязальной проволокой к каркасу непосредственно в Форме.
В отдельных случаях петли и закладные детали вбиваются в бетон после его уплотнения.
Для образования в изделии защитного слоя в форму под арматуру укладываются прокладки в виде кусочков застывшего бетона.
Подготовленная к формованию форма стропуется ручными стропами или автозахватом и краном подается на виброплощадку.
Бетонная смесь укладывается в форму в необходимом количестве в один или несколько слоев из самоходного бетоноукладчика или переносного бункера. Для равномерного распределения бетонной смеси по форме на бетоноукладчике устанавливаются питатели, которые различаются по принципу их действия: поворотный вибролотковый питатель для выдачи бетонной смеси в определенные места (например, при формовании решетчатых форм), ленточный питатель, используемый для изделий большой ширины.
Во многих случаях на бетоноукладчиках устанавливаются специальные навесные устройства для дополнительного уплотнения формуемого изделия сверху и заглаживания его верхней открытой поверхности.
После укладки бетонной смеси в форму производится уплотнение на вибростоле путем вибрации.
Форма должна быть надежно закреплена на время Формования, т.к. установлено, что при плохом закреплении формы снижается эффективность уплотнения бетонной смеси.
Отделка поверхности свежезаформованных изделий производится затирочными машинами или заглаживающими устройствами, установленными на бетоноукладчиках.
Свежезаформованное изделие транспортируется при помощи крана к камере пропаривания и устанавливается в нем.
Термовлажностная обработка свежезаформованных изделий осуществляется, в основном, в камерах пропаривания ямного типа, и реже, в туннельных камерах.
После достижения бетоном прочности в размерах 70% проектной, формы с изделиями, прошедшими термообработку, выгружаются из камер, устанавливаются на пост подготовки и процесс повторяется.
Транспортные операции по перевозке изделий, форм, арматуры, контейнеров с отходами и т.п. осуществляются кранами с ручными крючковыми стропами или автозахватами типа траверсы инженера Меламеда.
Все перечисленные операции технологического процесса изготовления железобетонных изделий и конструкций идентичны для агрегатно-поточной и конвейерной схем производства.
Разница состоит в том, что при агрегатно-поточном производстве передвижение формы с одного поста на другой осуществляется с помощью кранов, а при конвейерном производстве формы, установленные на вагонетках, передвигаются приводом по рельсам или рольгангу.
Конвейерный способ производства предполагает принудительный ритм перемещения формовагонеток, постоянные размеры которых обуславливают необходимость узкой специализации конвейерных линий. По технико-экономическим показателям конвейеры рассчитаны на массовый выпуск однотипных изделий. Наиболее характерными среди них являются пустотелые, предварительно напряженные панели и настилы перекрытий, панели наружных стен, вентиляционные блоки и блоки внутренних стен.
Основное технологическое оборудование конвейерных линий представлено:
- навивочными машинами для предварительного напряженного армирования изделий нагретыми стержнями;
- формовочными машинами в комплекте с бетоноукладчиками с ленточными питателями, затирочными машинами (валковыми и дисковыми), пустотообразователями;
- передаточными рольгангом или передаточной платформой для перемещения формовагонеток с формовочной линии к камерам пропаривания; тросовым приводом для перемещения формовагонеток по рабочим постам.
Управление всеми механизмами осуществляется с дистанционного пульта управления.
Формование изделий при конвейерном способе производится на формовагонетках.
При выходе из пропарочных камер формовагонетка с готовым изделием по передаточным путям поступает на конвейерную линию формования, состоящую из отдельных технологических постов по характеру выполнения операции:
- пост подготовки форм — распалубка изделий, очистка, смазка формовагонетки, укладка, при формовании наружных панелей, облицовочных ковриков;
- пост зарядки арматурой — укладка арматуры, крепление закладных деталей и монтажных петель, укладка бетонных или пластмассовых фиксаторов под арматуру;
- пост формования — укладка фактурного слоя (нижнего и верхнего), бетонной или керамзитобетонной смеси, разравнивание и уплотнение ее вибрацией;
- пост обработки поверхности изделий — заглаживание поверхности свежезаформованных изделий затирочной машиной и вручную.
По окончании формования изделия на вагонетке по передаточным путям поступают на рольганг (или подъемник) и далее в камеру. Одновременно с противоположной стороны туннеля выталкивается вагонетка с готовым изделием.
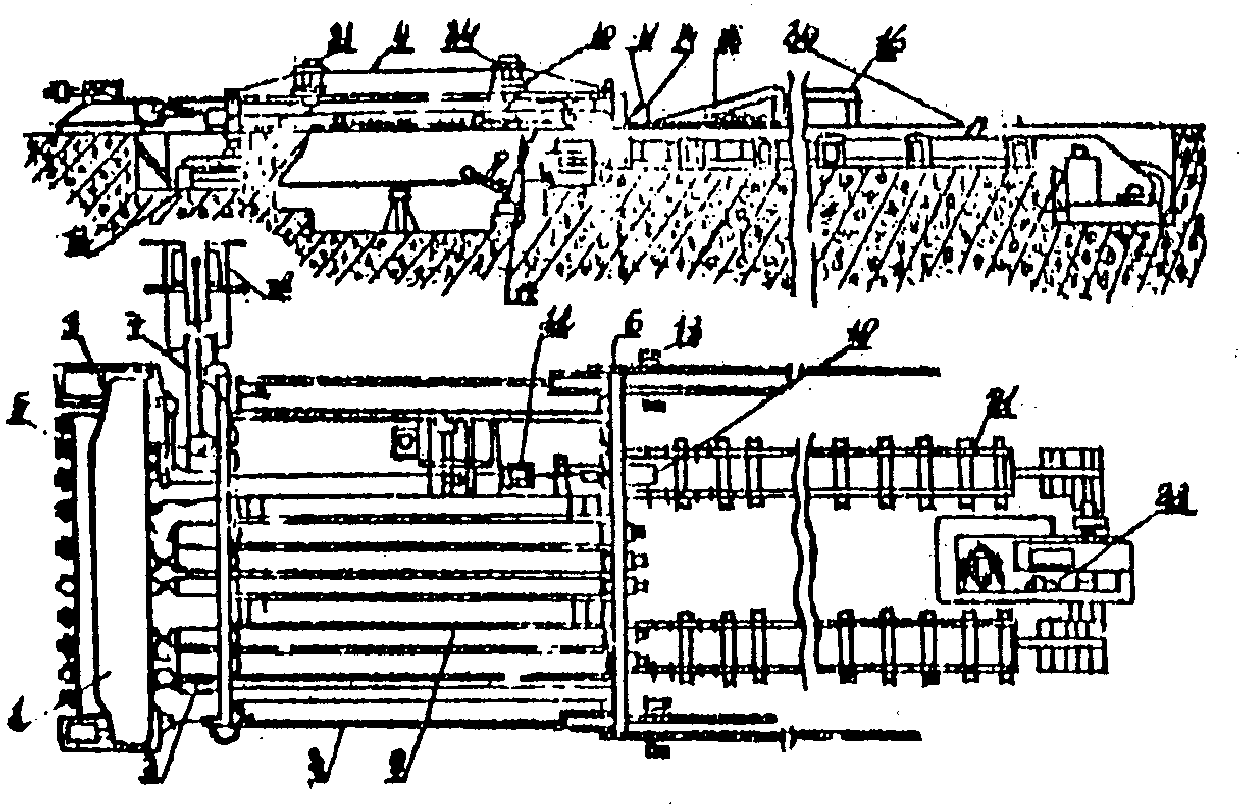
Рис. 2. Схема формовочной машины для изготовления
многопустотных панелей при конвейерном способе производства:
1 — траверса; 2 — вибровкладыши; 3 — опоры;
4 — пригрузочный щит; 5 — электродвигатели вибровкладышей;
6 — передний поперечный борт; 7 — задний поперечный борт;
8 — продольные борта; 9 — внутренние продольные борта (два);
10 — колеса поперечных бортов; 11 — швеллеры;
12 — гидравлические домкраты; 13, 20 — упоры; 14 — копиры;
15 - 16 - ральон; 17 — поддерживающее устройство
для вибровкладышей; 18 — грузовая станция привода бортовой оснастки; 19 — каретки толкателей; 21 — тяговые цепи; 22 — натяжные устройства цепей; 23 — тормоз каретки; 24 — захваты щитка
Виды и типы технологического оборудования, их основные технические данные приведены в приложении 2.
ОРГАНИЗАЦИЯ ТРУДА РАБОЧИХ ОСНОВНЫХ ПРОФЕССИЙ
Организация труда формовщиков
В обязанности формовщиков входит выполнение следующих операций:
- разравнивание бетонной смеси по форме;
- установка закладных деталей, монтажных петель, верхней арматуры;
- отделка открытой поверхности свежезаформованных изделий, очистка форм и вагонеток от остатков бетона;
- управление всеми механизмами с центрального пульта или с пульта, расположенного непосредственно на механизме.
Рабочее место формовщика оснащено следующими механизмами и оборудованием:
- виброплощадка;
- механизм, регулирующий раздвижную бортоснастку;
- виброщит (или пригрузочный щит);
- бетоноукладчик;
- самоходная тележка;
- пуансоны (пустотообразователи);
- заглаживающее устройство (затирочная машина или валки, крепление к бетоноукладчику);
- пульт управления.
По существующим санитарно-гигиеническим условиям труда на рабочих местах формовщиков при воздействии общей вибрации допустимые величины амплитуды колебания должны составлять от 0,003 до 0,007 мм, а при местной вибрации от 0,05 до 0,15 мм.
В тех случаях, когда колебания при работе вибраторов превышают допустимые нормы, следует так располагать рабочие места, чтобы рабочие могли выполнять необходимые операции, находясь на хорошо изолированных площадках.
Кроме того, необходимо принимать меры по уменьшению и устранению шума, возникающего во время работы вибрирующих механизмов, для чего следует изолировать колеблющиеся системы от других частей механизмов и конструкций, систематически заменять разболтавшиеся и дребежащие детали, своевременно менять подшипники, прочно крепить формы к виброплощадке.
Рабочие, обслуживающие агрегаты, на которых установлены вибраторы (виброплощадки, бетоноукладчики с вибронасадками и т.д.) должны регулярно проходить медицинское обследование и соблюдать требования лечебной профилактории.
Организация труда расформовщиков
В обязанности расформовщика входит выполнение следующих операций:
- распалубка изделия при помощи ручного инструмента — лома и кувалды или механически — гайковертом;
- сборка формы с подъемом бортов вручную или краном, с закреплением бортов формы винтами и крючковыми зажимами;
- очистка формы ручным инструментом — ломом, метлой или пневмоскребком;
- смазка форм вручную — щеткой, веником или пистолетом-распылителем;
- укладка арматуры в форму, нагрев стержней на электронагревательной установке;
- укладка облицовочных ковриков с подбором рисунка и конфигурации.
На рабочем месте расформовщиков должно быть следующее оборудование и приспособления:
- стенд для поддонов (форм);
- станок для электронагрева стержней;
- лоток для арматурных стержней;
- шкаф для инструментов;
- кронштейн для техоснастки и опорных сеток;
- конвейеры для арматуры, закладных деталей, петель, ковриков и т.д.
Рабочие должны быть обеспечены достаточным количеством исправного инструмента, ломами, лопатами, кувалдами, ведрами, кистями, щетками и т.д.
Раздаточные пункты смазки и (при очистке пневмоскребками) сжатого воздуха располагаются также непосредственно на рабочих местах расформовщиков.
Организация труда отделочников
В обязанности отделочника бетонных и железобетонных изделий входит доведение до полной заводской готовности поверхности изделия, прошедшего термическую обработку в пропарочных камерах.
Пост отделки должен находиться вблизи пропарочных камер.
Рабочее место отделочника должно быть оснащено следующим оборудованием и инструментом:
- затирочная машина;
- направляющие стойки для перемещения затирочных дисков (вертикальных и горизонтальных);
- растворонасос;
- стенд для отделки изделий и их складирования;
- ведра, веники, терки, полутерки.
Вдоль поста отделки на полу должен быть устроен кювет для стекания остатков раствора и воды.
Пост отделки должен быть оборудован вентиляционной системой для отсоса пыли.
Организация труда основных рабочих принята на основании типового проекта организации труда рабочих, обслуживающих поточно-агрегатные технологические линии заводов железобетонных изделий, разработанного НИИжелезобетон Минстройматериалов СССР.
Ниже приведены схемы планирования рабочих мест формовщиков, расформовщиков и отделочников.
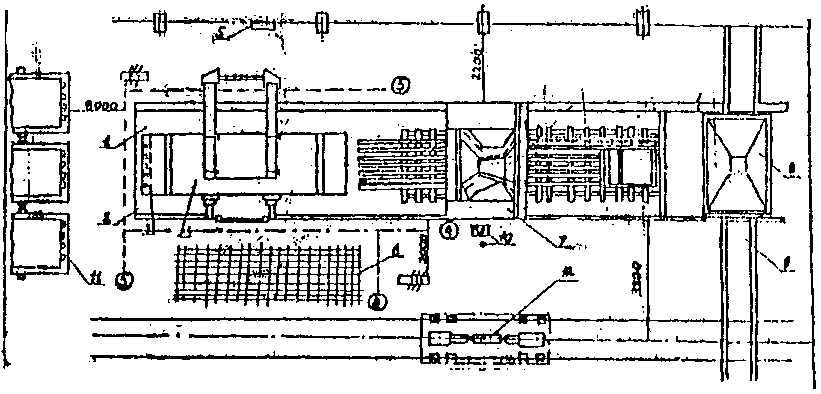
Рис. 3. Планировка рабочего места формовщика: 1 — виброплощадка; 2 — механизм отвода бортоснастки; 3 — форма для изготовления бетонных пробок; 4 — щит вибропригруза; 5 — шкаф; 6 — контейнеры для арматуры; 7 — бетоноукладчик; 8 — бетонораздатчик; 9 — эстакада; 10 — пульт управления; 11 — стенд подготовки поддонов;
12 — самоходная тележка; 13 — стул
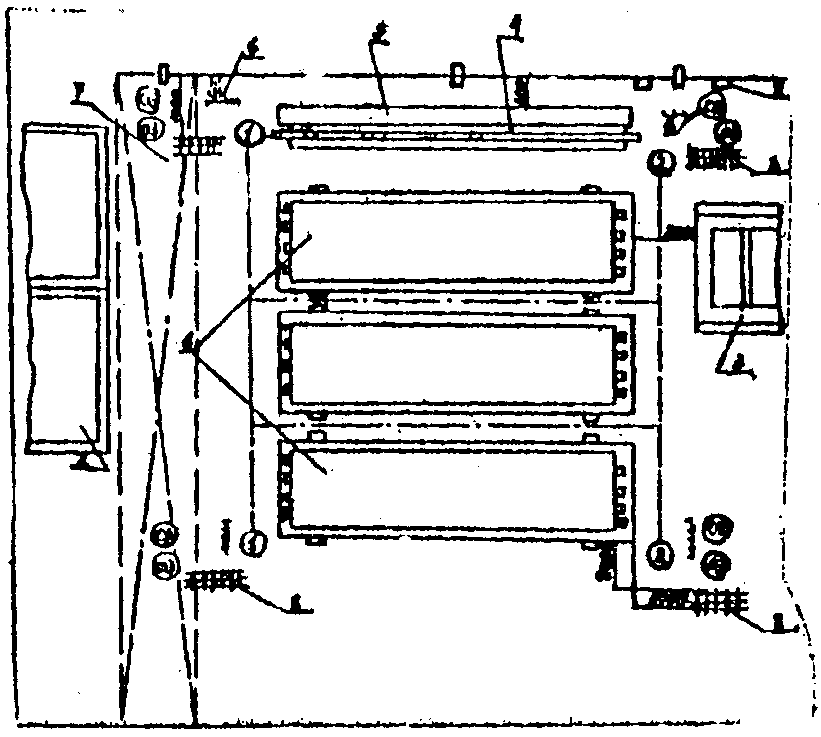
Рис. 4. Планировка рабочего места расформовщика: 1 — стенд для поддонов; 2 — пропарочные камеры; 3 — формовочная машина; 4 — станок для электронагрева; 5 — лоток для арматурных стержней; 6 — кронштейн для техоснастки; 7 — мостовой кран; 8 — кронштейн для опорных сеток; 9 — шкаф для инструмента
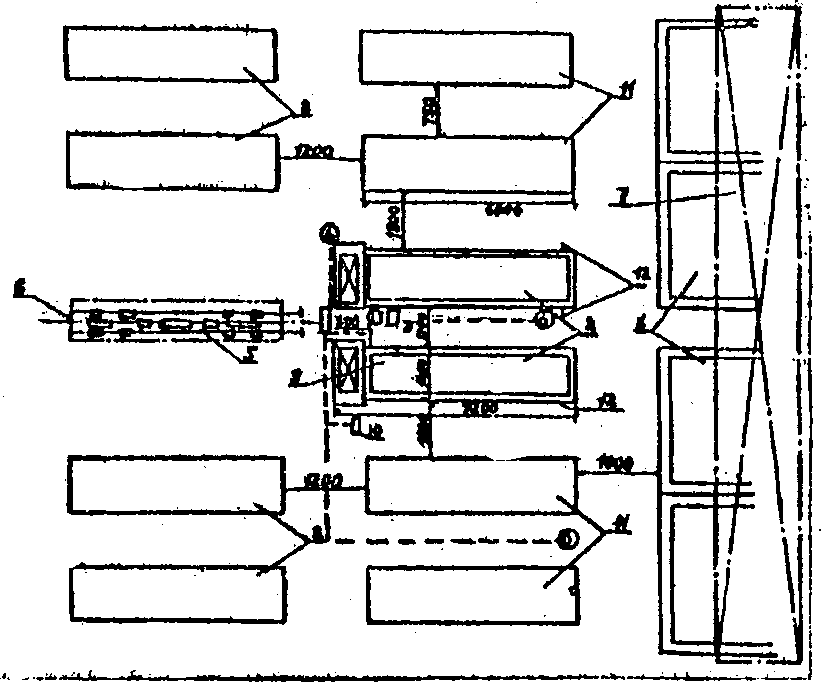
1 — пропарочные камеры; 2 — отделочная машина; 3 — пульт управления; 4 — шкаф; 5 — тележка; 6 — узкоколейный путь; 7 — мостовой кран; 8 — штабель отделочных настилов; 9 — бункер передвижной каретки; 10 — раздаточный пункт шпаклевки; 11 — штабель неотделочных настилов; 12 — концевые выключатели
НОРМАТИВНАЯ ЧАСТЬ
Регламентированные затраты времени при агрегатно-поточном способе производства
Величину затрат времени на перерывы, обусловленные технологией и организацией производства, следует корректировать на предприятиях по данным фотографий рабочего времени.
Нормативы времени на ручные операции по загрузке и разгрузке камер пропаривания, распалубочно-складских и формовочных работ
I. Работа у камер тепловлажностной обработки изделий
§ 1. Открывание ямных камер
Строповка крышки ямной камеры крюками траверсы мостового крана; сопровождение крышки, установка снятой крышки на расположенную рядом камеру, расстроповка.
Примечание: 1. Нормативы времени в карте даны на условия применения мостового крана. При использовании кранов с ручным управлением к нормативам следует применять коэффициент 1,2.
2. Нормативы времени в карте даны при наличии в пропарочной камере изделий в количестве до 8 шт. При большем количестве к нормативам времени строки 3 следует применять понижающий коэффициент:
| До | 10 | изделий | - | 0,7 |
| 15 | «» | - | 0,5 | |
| более | 15 | «» | - | 0,4 |
§ 2. Выгрузка форм (поддонов) с изделиями из ямной камеры
Спуск рабочего в камеру, строповка формы с изделиями, подача сигнала крановщику о транспортировке формы. Сопровождение формы на пост распалубки. Установка формы на место для распалубки с расстроповкой.
Ожидание строповки формы (поддона) в камере; сопровождение формы на пост распалубки; установка формы на место распалубки.
§ 3. Загрузка форм (поддонов) с изделиями в ямную камеру
Строповка формы (поддона) на виброплощадке; сопровождение формы (поддона) к ямной камере; спуск рабочего в камеру; установка формы (поддона) в камеру, укладка прокладок; расстроповка формы.
Направление автоматической траверсы при захвате формы (поддона); сопровождение формы к ямной камере; установка формы в камеру.
§ 4. Закрывание ямных камер
Строповка крышки камеры мостовым краном, установка крышки на камеру, расположенную рядом, расстроповка, засыпка песком пазов камеры вручную.
Примечание: 1. Нормативы времени в карте даны на условия применения мостового крана. При использовании кранов с ручным управлением к нормативам следует применять коэффициент 1,2.
2. Нормативы времени в карте даны при наличии в пропарочной камере изделий в количестве до 8 шт. При большем количестве к нормативам времени строки 3 следует применять понижающий коэффициент:
| До | 10 | изделий | - | 0,7 |
|---|---|---|---|---|
| 15 | «» | - | 0,5 | |
| более | 15 | «» | - | 0,4 |
§ 5. Перемещение вагонеток на передаточной тележке
Подкатка груженой вагонетки к передаточной тележке вручную до 5 м; установка ее на передаточную тележку, включение мотора для перемещения передаточной тележки и выключение его, скатывание вагонетки с передаточной тележки.
| Расстояние перемещения тележки, м, до | Количество изделий, шт., до | № п/п | ||
| 4 | 6 | 7 | ||
| 10 м | 0,72 | 0,48 | 0,36 | 1 |
| на каждые последующие 10 м | 0,2 | 0,15 | 0,10 | 2 |
| а | б | в | ||
§ 6. Открывание и закрывание дверей туннельных камер
Открывание и закрывание дверей туннельных камер различных систем; герметизация дверей в соответствии с технологическими условиями.
§ 7. Загрузка и разгрузка туннельных камер при помощи электрической лебедки
Подтягивание вручную троса к вагонетке. Зацепление крюка троса за раму вагонетки. Включение и выключение мотора лебедки. Перемещение вагонетки на расстояние до 25 м.
| Наименование работы | Количество изделий на вагонетки, шт., до | № п/п | |||
| 4 | 6 | 8 | 10 | ||
| Загрузка вагонетки в камеру | 1,16 | 0,77 | 0,58 | 0,39 | 1 |
| Выгрузка вагонетки из камеры | 0,98 | 0,65 | 0,49 | 0,33 | 3 |
| а | б | в | г | ||
§ 8. Загрузка и разгрузка туннельных камер вручную
Загрузка и выгрузка вагонеток из туннельной камеры вручную с подгонкой их на расстояние до 25 м.
| Наименование работы | Количество изделий | № п/п | ||
| 4 | 6 | 8 | ||
| Загрузка вагонетки в туннельную камеру | 1,38 | 0,92 | 0,69 | 1 |
| Выгрузка вагонетки из туннельной камеры | 2,22 | 1,48 | 1,11 | 2 |
| а | б | в | ||
II. Распалубка, подготовка и сборка форм
2. Нормативами времени на смазку форм предусматривается покрытие всей поверхности формы, соприкасающейся с бетоном.
При определении нормативов, зависимости от площади формы учитывается вся развернутая поверхность формы, подлежащая очистке и смазке:
3. Очистка и смазка пустотообразователей (пуансонов) нормативами не предусматриваются, т.к. входят в подготовительно-заключительную работу.
§ 9. Установка формы с изделием на пост распалубки
Строповка формы крюками траверсы на петли. Подача сигнала крановщику. Установка формы на пост распалубки, расстроповка.
| Наименование операции | Количество изделий в форме | № п/п | |||
| 1 | 2 | 4 | 4 и более | ||
| Установка форм на пост распалубки: | |||||
| кранами | 1,45 | 0,73 | 0,37 | 0,23 | 1 |
| тельферами и кран-балкой с ручным управлением | 2,3 | 1,15 | 0,57 | 0,40 | 2 |
| 1 | 2 | 3 | 4 | ||
§ 10. Распалубка изделий после пропаривания
Раскрепление формы с откидыванием крюков или разбалчиванием винтовых креплений ручным инструментом.
Раскрывание бортов вручную (или краном). Строповка изделий крюками траверсы за монтажные петли. Отделение его от бортов и выемка изделий из формы. Подача сигналов крановщику. Осмотр изделия. Обливка подтеков бетона.
§ 11. Обрезка стержней с помощью дугового сварочного аппарата
Очистка от затвердевшего бетона концов стержней. Выбор электрода, заправка его в держатель. Включение сварочного аппарата. Обрезка стержней. Выбивка концов стержней из проушин. Выключение аппарата, отвоз электрода на место.
| Диаметр стержней мм, до | При количестве стержней в одном изделии | № п/п | |||
| 1 | 2 | 4 | 6 | ||
| 6 | 1,4 | 2,8 | 5,6 | 8,4 | 1 |
| 12 | 1,7 | 3,4 | 6,8 | 10,2 | 2 |
| 20 | 2,0 | 4,0 | 8,0 | 12,0 | 3 |
| 28 | 2,4 | 4,8 | 9,6 | 14,4 | 4 |
| 32 | 2,9 | 5,8 | 11,6 | 17,4 | 5 |
| 40 | 3,4 | 6,8 | 13,6 | 20,4 | 6 |
| а | б | в | г | ||
Примечание: Нормативы времени в карте даны при наличии в одном изделии до 6 стержней. На каждый последующий стержень добавлять:
| Диаметр, мм | Время в чел.-мин. |
|---|---|
| 6 | 1,1 |
| 12 | 1,4 |
| 20 | 1,7 |
| 28 | 2,0 |
| 34 | 2,4 |
| 40 | 2,9 |
§ 12. Механическая обрезка стержней обрезным станком с вращающимся металлическим диском
Очистка от затвердевшего бетона концов стержней. Подведение обрезного станка к концам стержней изделия. Включение мотора. Обрезка концов стержней. Выбивка концов стержней из проушин. Выключение мотора и отвод станка.
| Количество стержней в изделии, шт. | Норматив, мин. | № п/п |
|---|---|---|
| 2 — 4 | 4,5 | 1 |
| 5 — 6 | 5,5 | 2 |
| 7 и более | 6,6 | 3 |
§ 13. Установка и снятие скоб, струбцин и других зажимов для предохранения форм и распирания при формовании
Подноска скоб к форме, установка на борта или снятие с бортов скоб, струбцин и других зажимов, устанавливаемых для предохранения форм от распирания.
| Наименование операций | Количество изделий в форме, шт., до | № п/п | |||
| 1 | 2 | 4 | 6 | ||
| Установка и снятие зажимов, скоб, струбцин | 3,8 | 1,9 | 0,95 | 0,63 | 1 |
| а | б | в | г | ||
Примечание: Нормативы времени в карте даны на условия применения 4 зажимов, скоб, струбцин. На каждый последующий зажим к нормативам времени следует добавлять 0,95 чел.-мин.
§ 14. Очистка металлических форм
Очистка вручную от остатков бетона форм (поддонов), пазов, выемок и проемов. Сбор отходов в контейнер.
Примечание: 1. Нормативы времени в карте даны при площади очищаемой поверхности до 15 кв. м. На каждый последующий кв. метр очищаемой поверхности формы к нормативам времени следует добавлять:
при простой конфигурации форм — 0,5 чел.-мин.
2. Нормативы времени в карте даны на условия ручной очистки форм. При использовании пневмоскребков к нормативам времени следует применять коэффициент 0,5.
3. Нормативы времени в карте даны на условия очистки металлических форм. При очистке деревянных форм к нормативам времени следует применять коэффициент 1,1.
§ 15. Смазка форм
Подноска ведра со смазкой в пределах рабочего места; смазка очищенной формы вручную.
Примечание: Нормативы времени в карте даны при площади смазываемой поверхности до 15 кв. м. На каждый последующий кв. м к нормативам времени следует добавлять:
при ручном способе смазки — 0,2 чел.-мин.
при смазке из пульверизатора — 0,1 чел.-мин.
§ 16. Установка съемной (неразборной) бортоснастки на поддон с помощью крана
Строповка бортоснастки, съем ее с площади или с заформованного изделия. Перемещение бортоснастки в пределах рабочей зоны и установка ее на подготовленный поддон. Расстроповка бортоснастки; закрепление ее на поддоне.
| Наименование операции | Количество изделий в форме, шт. до | № п/п | ||
| 1 | 2 | 4 | ||
| Установка бортоснастки с площадки | 3,8 | 1,9 | 1,0 | 1 |
| Установка бортоснастки со снятием ее с заформованного изделия | 5,5 | 2,8 | 1,4 | 2 |
| а | б | в | ||
§ 17. Сборка формы
Подъем бортов. Установка их в проектное положение вручную или краном и закрепление при помощи ручного инструмента или крана.
§ 18. Установка и выемка вкладышей
Строповка вкладышей к стропам крана.
Установка вкладышей в проектное положение. Расстроповка. По окончании формования изделия — выемка вкладышей.
Установка вкладышей в проектное положение, удаление их из формы по окончании процесса формования изделий.
| Наименование операции | Крупногабаритные (краном) | Мелкогабаритные (вручную) | № п/п | ||
| Количество вкладышей, шт., до | |||||
| 1 | 2 | 1 | 2 | ||
| Установка вкладышей | 1,9 | 3,8 | 1,0 | 2,0 | 1 |
| Выемка вкладышей | 1,7 | 3,4 | 0,8 | 1,6 | 2 |
| а | б | в | г | ||
Примечание: Нормативы времени в карте даны на условия установки вкладышей в форме без закрепления их фиксаторами (штырями). При закреплении вкладышей к нормативам времени на каждый установленный фиксатор (штырь) следует добавлять 0,63 чел.-мин.
III. АРМАТУРНЫЕ РАБОТЫ
Нормативы настоящего раздела охватывают работы по армированию железобетонных изделий до начала формования, а в некоторых случаях (в зависимости от конструкций изделий) в процессе формования изделий.
Нормативы предусматривают укладку арматурных каркасов и сеток в форму, а также и предварительное натяжение арматуры методом электронагрева.
§ 19. Укладка арматуры в формы
Подноска (подвозка краном) арматуры к рабочему месту на расстояние до 20 метров, установка арматурных каркасов и сеток в форму: закрепление при необходимости арматурных элементов между собой электроприхваткой, вязальной проволокой или штырями в проектном положении.
| Всего арматуры, кг до | Вид армирования | № п/п | |
| пространственные каркасы | плоские каркасы и отдельные арматурные элементы | ||
| 10 | 2,5 | 3,4 | 1 |
| 30 | 3,4 | 5,0 | 2 |
| 50 | 4,7 | 6,4 | 3 |
| 70 | 5,5 | 9,2 | 4 |
| 100 | 6,4 | 11,2 | 5 |
| 150 | 7,0 | 13,7 | 6 |
| 200 | 8,1 | 18,5 | 7 |
| а | б | ||
б) При установке арматуры краном
§ 20. Электротермическое натяжение стержней и укладка их в форму (поддон)
Укладка стержней в контакты электронагревательной установки. Включение тока, наблюдение за нагреванием, выключение тока. Переноска нагретых стержней и укладка их в форму с закреплением концов.
Исполнитель: формовщик железобетонных изделий и конструкций.
§ 21. Установка монтажных петель и закладных деталей
Подноска монтажных петель, закладных деталей, фиксаторов в пределах рабочего места; установка их в форму и закрепление в проектном положении; по окончании формования выемка фиксаторов из формы.
Исполнитель: формовщик железобетонных изделий и конструкций.
Применение: 1. Нормативы времени в карте даны при количестве элементов в одном изделии до 10 шт. На каждый последующий элемент и нормативам времени добавлять:
При установке монтажных петель
При установке закладных деталей
При выемке фиксатора — 0,22 чел.-мин.
2. Нормативами предусмотрена подноска и установка монтажных петель и закладных деталей весом до 5 кг.
При весе петель и закладных деталей более предусмотренного веса к нормативам следует применять коэффициент 1,3.
§ 22. Укладка прокладок для образования защитного слоя
Установка под арматуру бетонных (пластмассовых) прокладок для образования защитного слоя бетона с привязкой их к арматурным сетям или стержням.
Исполнитель: формовщик железобетонных изделий и конструкций.
| Площадь изделий, м2, до | с креплением | без крепления | № п/п |
|---|---|---|---|
| 0,5 | 0,4 | 0,3 | 1 |
| 1 | 0,8 | 0,5 | 2 |
| 2 | 1,6 | 1,0 | 3 |
| 4 | 2,8 | 1,3 | 4 |
| 6 | 3,7 | 1,5 | 5 |
| 8 | 4,2 | 1,8 | 6 |
| 10 | 5,0 | 2,0 | 7 |
| более 10 | 6,1 | 3,0 | 8 |
| а | б |
IV. ФОРМОВАНИЕ ИЗДЕЛИЙ
В нормативах настоящего раздела предусмотрено: укладка бетонной смеси в форму при помощи бетоноукладчика, бадьи, бункера и в отдельных случаях — вручную; разравнивание бетонной смеси на виброплощадке; отделка поверхности изделия после формовки с высвобождением монтажных петель и заделкой дефектов.
Управление всеми механизмами формовочного агрегата ведется с центрального поста управления или с пультов, расположенных непосредственно на механизмах. В состав формовочного агрегата входят следующие механизмы: виброплощадка, виброщит, бетоноукладчик, оборудованный кареткой с пустотообразователями, цепным толкателем.
§ 23. Заполнение бетоноукладчика и подача бетонной смеси к виброплощадке
Подача бетоноукладчика от виброплощадки к раздаточному бункеру и установка его под раздаточный бункер. Открывание и закрывание шибера раздаточного бункера. Заполнение бункера бетоноукладчика бетонной смесью. Перемещение бетоноукладчика бетонной смесью. Перемещение бетоноукладчика от раздаточного бункера к виброплощадке.
| Способ управления бетоноукладчиком | При объеме бетона в изделии, м3 | № п/п | ||||
| 0,2 | 0,5 | 1,0 | 1,5 | более 1,5 | ||
| С центрального пульта управления | 0,3 | 0,6 | 1,6 | 2,3 | 3,0 | 1 |
| С присутствием рабочего | 0,34 | 0,86 | 1,7 | 2,6 | 3,4 | 2 |
| а | б | в | г | д | ||
§ 24. Заполнение бункера бетонной смесью из автосамосвалов
Заполнение бункера бетонной смесью из автосамосвала, очистка кузова машины от налипшего бетона.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
| Объем бетона за одно заполнение, куб. м | При объеме бетона в изделии, м3 | № п/п | ||||
| 0,2 | 0,5 | 1,0 | 1,5 | более 1,5 | ||
| 1 | 0,49 | 1,2 | 2,5 | 3,7 | 4,9 | 1 |
| более 1 | 1,0 | 2,2 | 3,0 | 4,0 | 2 | |
| а | б | в | г | д | ||
§ 25. Установка форм на вибростол (съем формы с вибростола)
Строповка формы крючками траверсы за петли, подача сигналов крановщику при подъеме формы, установка формы на вибростол, расстроповка. По окончании формования — съем формы с вибростола.
Примечание: Нормативы времени в карте даны на условия применения крючковых траверс. При использовании автозахвата к нормативам времени следует применять коэффициент 0,7.
§ 26. Подача бетонной смеси краном к виброплощадке в бадье
Подача порожней бадьи краном к раздаточному бункеру (для заполнения бетонной смесью). Установка под загрузку. Заполнение бадьи бетонной смесью. Перемещение бадьи к виброплощадке на расстояние 10 метров.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
| Наименование операции | При объеме бетона в изделии, м3 | № п/п | ||||
| 0,2 | 0,5 | 1,0 | 1,5 | более 1,5 | ||
| Подача, заполнение, перемещение смеси на расстояние 10 м | 0,4 | 1,1 | 2,1 | 3,1 | 4,2 | 1 |
| а | б | в | г | д | ||
Примечание: На каждые последующие 10 м перемещения следует применять к нормативам коэффициент 1,3.
§ 27. Укладка нижнего фактурного слоя
Управление бетоноукладчиком с пульта управления, подача его к форме, укладка фактурного слоя равномерно по всей поверхности формы, установка бетоноукладчика в исходное положение.
Исполнитель: формовщик железобетонных изделий и конструкций.
| При количестве изделий в форме | Площадь разравниваемой поверхности, м2, до | № п/п | |||||||
| 1 | 2 | 3 | 5 | 7 | 10 | 15 | 20 | ||
| 1 | 0,42 | 0,63 | 1,1 | 1,7 | 2,5 | 3,4 | 5,5 | 7,1 | 1 |
| 2 | 0,35 | 0,50 | 0,88 | 1,36 | 2,0 | 2,7 | 4,4 | 5,7 | 2 |
| более 2-х | 0,28 | 0,47 | 0,83 | 1,3 | 1,9 | 2,6 | 4,1 | 5,3 | 3 |
| а | 6 | в | г | д | в | ж | з | ||
§ 28. Разравнивание нижнего фактурного слоя
Разравнивание нижнего фактурного слоя ручным инструментом равномерно по всей поверхности формы.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
| При количестве изделий в форме | Площадь разравниваемой поверхности в м2 до: | № п/п | |||||||
| 1 | 2 | 3 | 5 | 7 | 10 | 15 | 20 | ||
| 1 | 0,63 | 0,85 | 1,4 | 2,3 | 3,4 | 4,5 | 7,4 | 9,7 | 1 |
| 2 | 0,50 | 0,68 | 1,1 | 1,8 | 2,7 | 3,6 | 5,9 | 7,8 | 2 |
| более 2-х | 0,45 | 0,65 | 1,0 | 1,72 | 2,6 | 3,4 | 5,6 | 7,3 | 3 |
| а | б | в | г | д | е | ж | з | ||
§ 29. Нанесение цементного раствора на дно формы
Включение штукатурного агрегата, нанесение через форсунку растворонасоса цементного раствора, толщиной 2 мм на дно формы, выключение агрегата.
Исполнитель: формовщик железобетонных изделий и конструкций.
§ 30. Укладка бетонной смеси в форму
Управление бетоноукладчиком с пульта управления. Подача бетоноукладчика к форме. Укладка бетонной смеси в форму бетоноукладчиком и разравнивание ее по форме; установка бетоноукладчика в исходное положение.
Исполнитель: формовщик железобетонных изделий и конструкций.
Примечание: Нормативы времени в карте даны на условие укладки бетонной смеси бетоноукладчиком. При укладке бетона из бункера (бадьи) к данным нормативам применять коэффициент 1,2.
§ 31. Уплотнение и разравнивание бетонной смеси
Включение виброплощадки, уплотнение бетонной смеси вибрацией и разравнивание по форме ручным инструментом; по окончании уплотнения — выключение виброплощадки.
Исполнитель: формовщик железобетонных изделий и конструкций.
Примечание: При уплотнении жесткой бетонной смеси к нормативам применять коэффициент 1,15.
§ 32. Укладка верхнего фактурного слоя
Управление бетоноукладчиком с пульта управления; подача его к форме. Укладка фактурного слоя равномерно по всей поверхности формы. Установка бетоноукладчика в исходное положение.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
| Наименование операции | Площадь разравниваемой поверхности, м2, до | № п/п | |||||||||
| 0,2 | 0,5 | 1 | 2 | 3 | 4 | 5 | 8 | 10 | более 10 | ||
| Укладка верхнего фактурного слоя | 0,35 | 0,46 | 0,6 | 0,78 | 1,3 | 2,1 | 3,1 | 4,2 | 6,8 | 8,8 | 1 |
| а | б | в | г | д | е | ж | з | и | к | ||
Примечание: Время в карте дано на изготовление одного изделия в форме. При наличии в форме более одного изделия к нормативам времени применять коэффициент 0,8.
§ 33. Разравнивание верхнего фактурного слоя
Разравнивание верхнего фактурного слоя ручным инструментом равномерно по всей поверхности формы.
Исполнитель: формовщик железобетонных изделий и конструкций.
| Наименование операции | Площадь разравниваемой поверхности, м2, до: | № п/п | |||||||||
| 0,2 | 0,5 | 1 | 2 | 3 | 4 | 5 | 8 | 10 | более 10-ти | ||
| Разравнивание фактурного слоя | 0,43 | 0,52 | 0,77 | 1,0 | 1,7 | 2,6 | 4,0 | 5,3 | 8,6 | 11,2 | 1 |
| а | б | в | г | д | е | ж | з | и | к | ||
Примечание: Время в карте дано на изготовление одного изделия в форме. При наличии в форме более одного изделия к нормативам времени применять коэффициент 0,8.
§ 34. Ввод и вывод пустотообразователей
а) Механический способ установки пустотообразователей
Управление вводом и выводом пустотообразователей с пульта управления. Включение и выключение каретки пустотообразователей для их ввода и вывода.
б) Ручная установка пустотообразователей
Установка в форму пустотообразователей вручную, выемка их из формы по окончании процесса формования изделия.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
| Наименование операций | Способ ввода и вывода пустотообразователей | № п/п | |
| механический | ручной | ||
| Ввод пустотообразователей | 1,3 | 6,7 | 1 |
| Вывод пустотообразователей | 1,1 | 6,7 | 2 |
| а | б | ||
Примечание: Ввод и вывод пустотообразователей вручную предусмотрен в размере 5 штук в одном изделии. При укладке пустотообразователей в большем или меньшем количестве на каждый укладываемый пустотообразователь следует применять норматив 1,3 чел.-мин.
§ 35. Установка пригрузочного щита на форму и съем пригрузочного шита
Установка пригрузочного щита на форму с пульта управления или при помощи крана со строповкой, перемещением и расстроповкой. Уплотнение бетонной массы, после формования — подъем пригрузочного щита и установка его в исходное положение.
Исполнитель: формовщик железобетонных изделий и конструкций.
| Способ управления | При кол-ве изделий в форме | № п/п | |
| 1-го | 2-х | ||
| а) с пульта управления | 2,0 | 1,0 | 1 |
| б) краном или тельфером | 2,8 | 1,4 | 2 |
| а | б | ||
§ 36. Заглаживание механическим валиком свежезаформованного изделия
Включение механизма, заглаживание механическим валиком поверхности свежезаформованного изделия, отвод механизма в исходное положение и выключение его.
Исполнитель: формовщик железобетонных изделий и конструкций.
| При кол-ве изделий в форме | Длина заглаживаемого изделия в м, до | № п/п | |||
| 1 | 3 | 5 | 7 | ||
| 1 | 4,0 | 4,6 | 5,2 | 5,8 | 1 |
| 2 | 2,0 | 2,3 | 2,7 | 3,1 | 2 |
| более 2-х | 1,0 | 1,2 | 1,4 | 1,6 | 3 |
§ 37. Отделка поверхности свежезаформованного изделия
Отделка поверхности свежезаформованного изделия ручным инструментом. Высвобождение монтажных петель. Заделка дефектов в изделии. Очистка закладных деталей.
§ 38. Затирка поверхности изделий, прошедших термообработку
Доводка поверхности изделия до полной заводской готовности с необходимой шпаклевкой, затиркой поверхности ручным инструментом, устранением трещин, сколов, раковин и других дефектов. Подноска цементно-песчаного раствора вручную и на расстояние до 50 м.
| Наименование операций | Площадь затираемой поверхности изделий, м2 | № п/п | |||||||
| 0,2 | 0,5 | 1 | 2 | 3 | 4 | 5 | 6 | ||
| Затирка поверхности изделий, прошедших термообработку | 1,2 | 1,7 | 2,3 | 4,6 | 7,6 | 10,7 | 13,8 | 16,8 | 1 |
| а | б | в | г | д | е | ж | з | ||
Примечание: Нормативы времени в карте даны на условия затирки поверхности изделия площадью до 6 кв. м. На каждый последующий кв. м площади к нормативам времени добавлять 3,0 чел.-мин.
§ 39. Очистка облицованных поверхностей изделий
Очистка поверхности изделий от бумаги и наплывов бетона. Промывка поверхности изделия вручную или механически. Уборка отходов в контейнер.
| Способ очистки | Площадь облицованной поверхности, м2, до: | № п/п | |||||
| 5 | 8 | 11 | 14 | 17 | 20 | ||
| С применением машин | 12,4 | 20,0 | 27,2 | 34,5 | 41,6 | 48,7 | 1 |
| Вручную | 20,0 | 26,6 | 34,7 | 42,8 | 50,0 | 57,2 | 2 |
| а | б | в | г | д | е | ||
§ 40. Укладка облицовочных ковриков
Подноска облицовочных ковриков, рулонов плотной бумаги и клея к рабочему месту. Укладка ковриков облицовочной плиткой в форму (поддон) с предварительной укладкой плотной бумаги, нанесением клея.
Исполнитель: формовщик железобетонных изделий и конструкций.
| Наименование операций | Площадь изделия, м2, до: | № п/п | |||||
| 5 | 8 | 11 | 14 | 17 | 20 | ||
| Укладка ковриков облицовочной плиткой — укрупненных | 4,5 | 6,8 | 9,1 | 11,3 | 13,4 | 15,4 | 1 |
| Стандартных | 8,0 | 10,7 | 13,5 | 16,2 | 18,7 | 21,2 | 2 |
| а | б | в | г | д | е | ||
§ 41. Изготовление бетонных пробок
Укладка в цилиндр пневмостанка бетонной смеси, закрывание цилиндра крышкой, сжатие смеси при помощи пневмоустройства, извлечение пробки из цилиндра.
б) При изготовлении пробок в формах
Подготовка форм с очисткой и смазкой их, укладка вручную бетонной смеси, установка форм на виброплощадку, вибрация, выемка бетонных пробок из форм.
Исполнитель: формовщик железобетонных изделий и конструкций.
Нормативы времени на изготовление одной бетонной пробки:
а) на пневмостанке — 0,37 чел.-мин.
§ 42. Заделка отверстий пустот в плитах бетонными пробками
Подноска пробок в пределах рабочего места, установка их в отверстия изделия, заглаживание торцов изделия по месту установки пробок.
Исполнитель: формовщик железобетонных изделий и конструкций.
Норматив времени на одну бетонную пробку в изделие — 1,4 чел.-мин.
§ 43. Маркировка изделия
Подноска в пределах рабочего места краски, маркировка изделия кистью с помощью трафарета.
Норматив времени на маркировку одного изделия — 3,2 чел.-мин.
§ 44. Ремонт облицовочной поверхности изделия
Осмотр поверхности изделия. Удаление дефектов плиток ручным инструментом. Установка новых плиток.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
| Вид облицовки | Площадь облицованной поверхности в кв. м до: | № п/п | |||
| 5 | 10 | 15 | 20 | ||
| Керамическая | 11,6 | 19,0 | 25,2 | 31,4 | 1 |
| Стеклянная | 27,2 | 34,4 | 40,6 | 46,8 | 2 |
| а | б | в | г | ||
ТРАНСПОРТНО-СКЛАДСКИЕ РАБОТЫ
Нормативы настоящего раздела охватывают работы по транспортировке форм (поддонов), изделий, арматуры, конвейеров и всех других грузов — кранами, на самоходных тележках, вручную. Время смены траверс (захватов) входят в обслуживание рабочего места и отдельной оплате не подлежит.
§ 45. Транспортировка форм (поддонов), изделий, арматуры мостовым краном
Строповка изделий (груза). Подача сигнала крановщику. Сопровождение изделий (груза) при перемещении. Установка изделий (груза) в штабель, на склад, расстроповка.
Примечание: При перемещении грузов или изделий козловым, башенным кранами или кран-балкой к нормативам времени следует применять коэффициент 1,2; при перемещении грузов или изделий тельфером или кран-балкой с ручным управлением следует к нормативам времени применять коэффициент 1,4.
§ 46. Транспортировка груза на самоходной тележке и возвращение порожней тележки
Перемещение самоходной тележки, груженной арматурой, готовыми изделиями, бетонной смесью и другими грузами. По окончании разгрузки — возвращение порожней тележки под загрузку.
Исполнитель: транспортировщик.
| При перемещении тележки | Расстояние перемещения в метрах | № п/п | |||||
| 10 | 20 | 40 | 50 | 70 | более 70 | ||
| С грузом или порожней | 0,4 | 0,5 | 0,7 | 0,8 | 1,0 | 1,1 | 1 |
| а | б | в | г | д | е | ||
§ 47. Перемещение вагонетки краном или тельфером с одного пути на другой
Строповка груженой или порожней вагонетки. Перемещение вагонетки на расстояние до 10 м и установка на другой рельсовый путь, расстроповка.
Примечание: На каждые последующие 10 метров перемещения вагонетки к нормативам времени следует добавлять 0,65 чел.-мин.
§ 48. Переноска мелкоразмерных изделий в форме вручную
Съем изделий и форм с изделиями с виброплощадки. Относка на расстояние до 10 м. Установка изделий на вагонетку, в штабель.
| Наименование груза | При одновременной переноске | № п/п | |
| 1 | 2 | ||
| Формы | 0,85 | 0,43 | 1 |
| Железобетонные изделия | 1,2 | 0,60 | 2 |
| а | б | ||
Примечание: При переноске грузов на большее расстояние на каждые последующие 10 м следует добавлять на форму 0,26 чел.-мин., на изделие — 0,36 чел.-мин.
§ 49. Переноска арматуры вручную
Переноска каркасов, сеток, стержней, монтажных петель и других грузов и укладка их в штабель или контейнер.
| Расстояние переноски, м, до | Масса переносимого груза, кг, до | № п/п | ||
| 30 | 40 | более 40 | ||
| 10 | 1,3 | 2,9 | 5,5 | 1 |
| 30 | 2,3 | 4,1 | 5,6 | 2 |
| 50 | 3,4 | 5,3 | 7,8 | 3 |
| 70 | 4,4 | 6,5 | 8,9 | 4 |
| 80 | 5,1 | 7,1 | 9,4 | 5 |
| а | б | в | ||
§ 50. Подноска смазочного материала вручную
Наполнение ведер смазкой и подноска их на расстояние до 10 м.
| Наименование операций | Площадь смазываемой поверхности, м2, до | № п/п | |||||
| 3 | 5 | 7 | 10 | 15 | 20 | ||
| Подноска смазочного материала | 0,3 | 0,5 | 0,7 | 1,0 | 1,5 | 2,0 | 1 |
§ 51. Установка готовых изделий на складе готовой продукции с укладкой прокладок
Строповка изделий крючковой траверсой, укладка прокладок, установка изделия на прокладки, расстроповка.
Нормативы времени на производство железобетонных изделий на конвейерных линиях заводов сборного железобетона
1. Нормативы времени установлены на операции, выполняемые на формовочных машинах конвейерных линий при изготовлении многопустотных панелей перекрытий, крупнопанельных плит покрытия производственных зданий, наружных стеновых панелей, вентиляционных блоков, блоков внутренних стен.
2. Учитывая то, что конвейерная линия обслуживается комплексной бригадой, в которой существует полная взаимозаменяемость, рабочие имеют возможность отдыхать поочередно. Поэтому время на отдых и личные надобности в сумму регламентированных затрат не включается.
Регламентированные затраты времени в работе
формовочных машин при конвейерном способе производства
§ 1. Изготовление многопустотных панелей перекрытий на широком конвейере
§ 2. Изготовление многопустотных панелей перекрытий на узком конвейере
§ 3. Изготовление вентиляционных блоков типа ВЖ
Расстановка основных производственных рабочих по обслуживанию конвейерных технологических линий заводов сборного железобетона
§ 1. Изготовление преднапряженных многопустотных панелей перекрытий
§ 2. Изготовление вентиляционных блоков типа ВЖ
§ 4. Изготовление наружных стеновых двухмодульных панелей
ТИПОВЫЕ НОРМЫ ВРЕМЕНИ НА ПРОИЗВОДСТВО ЖЕЛЕЗОБЕТОННЫХ ИЗДЕЛИЙ И КОНСТРУКЦИЙ НА АГРЕГАТНО-ПОТОЧНЫХ И КОНВЕЙЕРНЫХ ЛИНИЯХ ЗАВОДОВ СБОРНОГО ЖЕЛЕЗОБЕТОНА
Типовые нормы времени рассчитаны по нормативам данного сборника и установлены на бригаду исполнителей в человеко-минутах.
Типовыми нормами предусмотрены следующие организационно-технические условия выполнения работ:
а) формовка изделий производится на виброплощадке;
б) технологическая линия обслуживается одним мостовым краном;
в) укладка бетона в формы осуществляется самоходным бетоноукладчиком, управляемым дистанционно, с пульта управления;
г) тепловлажностная обработка изделий осуществляется в камерах твердения ямного типа;
д) бетонная смесь подается одним самоходным бункером, передвигающимся по галерее от бетономешалки к нескольким формовочным постам;
е) вывозка изделий на склад готовой продукции производится самоходной тележкой;
ж) расстояния перемещения форм и изделий:
от виброплощадки до камер пропаривания — до 20 м;
от камеры пропаривания до поста распалубки — до 15 м;
от поста распалубки до виброплощадки — до 10 м;
§ 1. Элементы наружных стен
Состав работы
Открывание ямной камеры, выгрузка заформованного изделия и установка на пост распалубки, распалубка формы, обрезка напряженной арматуры, установка изделий на тележку или в штабель, очистка и смазка форм вручную, укладка ковровой плитки по заданному рисунку. Электротермическое натяжение стержней и укладка их в упору формы; сборка формы, транспортировка подготовленной формы к посту формования и установка на вибростол; укладка в форму необходимой арматуры, монтажных петель и закладных деталей; установка и последующая выемка фиксаторов; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; отделка поверхности свежезаформованного изделия механическим способом и вручную; загрузка изделий с формой в камеру пропаривания; закрывание камеры; очистка облицовочной поверхности изделия при помощи моечной машины; ремонт облицовочной поверхности; подноска арматуры, закладных деталей, петель, смазочного и других материалов в пределах рабочего места.
Состав звена
| Машинист бетоноукладчика 3 разр. | - 1 чел. |
|---|---|
| Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
| Расформовщик 3 разр. | - 2 чел. |
| Мойщик панелей 3 разр. | - 2 чел. |
§ 2. Элементы внутренних стен
Состав работы
Открывание камер, выгрузка заформованного изделия, прошедшего термообработку из камеры и установка на пост распалубки, распалубка форм; очистка и смазка форм вручную; сборка форм; укладка необходимой арматуры, монтажных петель и закладных деталей в проектное положение; транспортировка формы краном на пост формовки и установка на вибростол, укладка бетонной смеси, разравнивание его по форме и уплотнение вибрацией; отделка поверхности свежезаформованного изделия; съем формы с вибростола и транспортировка в камеру пропаривания; закрывание камеры, подноска арматуры, смазочных и других материалов.
Состав звена
| Машинист бетоноукладчика 3 разр. | - 1 чел. |
|---|---|
| Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
| Расформовщик 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
| Типоразмеры изделий | Количество изделий в форме | Норма времени | № п/п | |
| на 1 изделие | на м3 | |||
| Панели железобетонные | ||||
| П-1 | 1 | 2,05 | 0,9 | 1 |
| П-2 | 1 | 2,25 | 0,7 | 2 |
| П-6 | 1 | 1,21 | 2,5 | 3 |
| П-9 | 1 | 1,27 | 1,3 | 4 |
| В-14-1 | 1 | 2,14 | 1,2 | 5 |
| В-19-3 | 1 | 1,28 | 1 | 6 |
§ 3. СВАИ
Состав работы
Открывание ямных камер, выгрузка заформованного изделия, прошедшего термообработку из камеры и установка на пост распалубки; распалубка форм; очистка и смазка форм вручную; установка вкладыша в форму, арматурного каркаса, монтажных петель; транспортировка формы на вибростол, укладка бетонной смеси в форму, разравнивание его по форме и уплотнение вибрацией; отделка поверхности с свежезаформованного изделия вручную; выемка вкладыша из формы; съем заформованного изделия с вибростола и установка в камеру пропаривания; закрывание камеры; подноска необходимой арматуры, вкладышей, материалов в пределах рабочего места.
Состав звена
| Машинист бетоноукладчика 3 разр. | - 1 чел. |
|---|---|
| Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
| Расформовщик 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
§ 4. КОЛОННЫ
Состав работы
Открывание ямных камер; выгрузка форм с изделиями из камеры и установка на пост распалубки; распалубка изделий и вывозка на склад готовой продукции; очистка и смазка форм вручную; сборка форм; заполнение бункера бетонной смесью и подача ее к виброплощадке краном; транспортировка подготовленной формы к месту; очистка и смазка форм вручную; сборка форм; заполнение бункера бетонной смесью и подача ее к виброплощадке краном; транспортировка подготовленной формы к месту формования и установка на вибростол; электротермическое натяжение стержней и укладка их в форму; укладка арматуры, закладных деталей и петель в форму; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; подноска смазочного материала и арматуры в пределах рабочего места.
Состав звена
| Машинист бетоноукладчика 3 разр. | - 1 чел. |
|---|---|
| Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
| Расформовщик 3 разр. | - 2 чел. |
§ 5. РИГЕЛИ
Состав работы
Открывание ямных камер; выгрузка форм с изделиями из камеры и установка на пост распалубки; обрезка стержней; распалубка изделий и вывозка на склад готовой продукции; очистка и смазка форм вручную; заполнение бункера бетонной смесью и подача ее к виброплощадке; транспортировка подготовленной формы к месту формования и установка ее на вибростол; укладка арматуры, закладных деталей и петель в форму; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; подноска арматуры и смазочного материала в пределах рабочего места.
Состав звена
| Машинист бетоноукладчика 3 разр. | - 1 чел. |
|---|---|
| Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
| Расформовщик 3 разр. | - 2 чел. |
§ 6. БАЛКИ
Состав работы
Открывание ямных камер; выгрузка формы с изделиями из камеры и установка на пост распалубки; обрезка стержней; распалубка изделий и вывозка на склад готовой продукции; очистка и смазка форм вручную; сборка форм; заполнение бункера бетонной смесью и подача ее к виброплощадке краном; транспортировка подготовленной формы к месту формования и установка на вибростол; укладка арматуры; закладных деталей и петель в форму; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; съем формы с вибростола и загрузка в пропарочную камеру; отделка поверхности свежезаформованного изделия; подноска арматуры и смазочного материала в пределах рабочего места.
Состав звена
| Машинист бетоноукладчика 3 разр. | - 1 чел. |
|---|---|
| Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
| Расформовщик 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
§ 7. ФУНДАМЕНТНЫЕ БЛОКИ
Состав работы
Открывание ямной камеры; выгрузка форм с изделиями и установка на пост распалубки; распалубка изделий с установкой на самоходную тележку; вывозка изделия самоходной тележкой на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка арматурной сетки и петель; заполнение бетоноукладчика и подача бетонной смеси к виброплощадке; транспортировка подготовленной формы к посту формования и установка на вибростол; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; отделка поверхности свежезаформованного изделия механически и вручную; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; подноска арматуры и смазочного материала вручную в пределах рабочего места.
Состав звена
| Машинист бетоноукладчика 3 разр. | - 1 чел. |
|---|---|
| Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
| Расформовщик 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
| Типоразмеры изделий | Количество изделий в форме | Норма времени | № п/п | |
| на 1 изделие | м3 | |||
| Ф-16у | 2 | 0,89 | 0,9 | 1 |
| ФП-20-20 | 2 | 0,88 | 0,88 | 2 |
| Ф-28у | 2 | 0,69 | 0,74 | 3 |
| СП-4 | 2 | 0,77 | 1,42 | 4 |
| СП-5 | 2 | 0,79 | 1,16 | 5 |
| СП-6 | 2 | 0,79 | 0,97 | 6 |
| Ф-13 | 2 | 0,81 | 0,79 | 7 |
§ 8. БЛОКИ СТЕН ПОДВАЛА
Состав работы
Открывание ямной камеры; выгрузка форм с изделиями и установка форм с изделиями на пост распалубки; распалубка изделий с установкой на самоходную тележку; вывозка изделия самоходной тележкой на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка арматурной сетки и петель; заполнение бетоноукладчика и подача бетонной смеси к виброплощадке; транспортировка подготовленной формы к посту формования и установка на вибростол; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; отделка поверхности свежезаформованного изделия механически и вручную; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; подноска арматуры и смазочного материала вручную в пределах рабочего места.
Состав звена
| Машинист бетоноукладчика 3 разр. | - 1 чел. |
|---|---|
| Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
| Расформовщик 3 разр. | - 2 чел. |
| Типоразмеры изделий | Количество изделий в форме | Норма времени | № п/п | |
| на 1 изделие | м3 | |||
| ФС-5 | 2 | 0,76 | 1,12 | 1 |
| СБ-4-4 | 2 | 0,45 | 6,43 | 2 |
| СБ-5-24 | 2 | 0,58 | 0,86 | 3 |
| СБ-6-24 | 2 | 0,58 | 0,74 | 4 |
| СБ-6-8 | 2 | 0,47 | 2,18 | 5 |
§ 9. ПАНЕЛИ И ПЛИТЫ ПЕРЕКРЫТИЙ
Состав работы
Открывание ямных камер; выгрузка форм с изделиями из камеры и установка на пост распалубки; обрезка стержней с помощью дугового сварочного аппарата; распалубка изделий и вывозка на склад готовой продукции; очистка и смазка формы вручную; сборка форм; электротермическое натяжение стержней и укладка их в форму; укладка арматуры и монтажных петель; заполнение бункера бетонной смесью и подача ее к виброплощадке; транспортировка подготовленной формы к месту формования и установка на вибростол; установка и выемка вкладышей; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; ввод и вывод пустотообразователей; установка и съем пригрузочного щита; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; отделка поверхности свежезаформованного изделия; подноска арматуры и смазочного материала в пределах рабочего места.
Состав звена
| Машинист бетоноукладчика 3 разр. | - 1 чел. |
|---|---|
| Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
| Расформовщик 3 разр. | - 2 чел. |
§ 10. ЛЕСТНИЧНЫЕ МАРШИ
Состав работы
Открывание ямной камеры; выгрузка форм с изделиями и установка их на пост распалубки; распалубка изделия; установка и вывозка изделия на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка облицовочных ковриков; укладка в форму арматурных элементов (каркасов, закладных деталей, монтажных петель); установка и выемка фиксаторов; транспортировка формы и установка их на вибростол; укладка и разравнивание нижнего фактурного слоя; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; укладка, разравнивание и уплотнение верхнего фактурного слоя; съем формы с вибростола и загрузка в пропарочную камеру; закрывание ямной камеры; очистка облицовочной поверхности изделия при помощи моечной машины; ремонт облицовочной поверхности; подноска смазочного материала и арматуры в пределах рабочего места.
Состав звена
| Машинист бетоноукладчика 3 разр. | - 1 чел. |
|---|---|
| Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
| Распалубщик 3 разр. | - 2 чел. |
| Мойщик панелей 2 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
| Типоразмеры изделий | Количество изделий в форме | Норма времени | № п/п | |
| на 1 изделие | на м3 | |||
| ЛМ-3 | 1 | 1,72 | 3,4 | 1 |
| ЛМ-13-11 | 1 | 1,79 | 3,3 | 2 |
| ЛМ-33-14 | 2 | 1,81 | 2,6 | 3 |
§ 11. ЛЕСТНИЧНЫЕ ПЛОЩАДКИ
Состав работы
Открывание ямных камер; выгрузка форм с изделиями и установка их на пост распалубки; распалубка изделий; установка изделий на самоходную тележку и вывозка его на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка облицовочных ковриков; укладка в форму арматуры в виде отдельных элементов — сеток; монтажных петель и закладных деталей; установка и выемка фиксаторов; транспортировка формы и установка их на вибростол; укладка и разравнивание нижнего фактурного слоя; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; укладка, разравнивание и уплотнение верхнего фактурного слоя; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; очистка облицовочной поверхности изделия при помощи моечной машины; ремонт облицовочной поверхности; подноска смазочного материала и арматуры в пределах рабочего места.
Состав звена
| Машинист бетоноукладчика 3 разр. | - 1 чел. |
|---|---|
| Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
| Расформовщик 3 разр. | - 2 чел. |
| Мойщик панелей 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
| Типоразмеры изделий | Количество изделий в форме | Норма времени | № п/п | |
| на 1 изделие | на м3 | |||
| ЛП-1 (1-2) | 1 | 2,62 | 5,9 | 1 |
| ЛП-6 (6-2) | 1 | 2,25 | 3,9 | 2 |
| ЛП-10и | 1 | 3,89 | 1,9 | 3 |
| ЛП-43-19 | 1 | 3,23 | 3,8 | 4 |
| ЛП-43-19-6 | 1 | 3,48 | 4,1 | 5 |
§ 12. ПЕРЕМЫЧКИ
Состав работы
Открывание ямных камер; выгрузка форм с изделиями из ямной камеры и установка на пост распалубки; обрезка стержней; распалубка изделий с установкой на самоходную тележку; вывозка изделий на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка арматуры, петель и закладных деталей; подача бетонной смеси краном в бадье; заполнение бункера бетонной смесью; транспортировка подготовленной формы к месту формования и установка на вибростол; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; ввод и вывод пустотообразователей; выемка фиксаторов; отделка поверхности свежезаформованного изделия механически и вручную; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; подноска арматуры и смазочного материала вручную в пределах рабочего места.
Состав звена
| Машинист бетоноукладчика 3 разр. | - 1 чел. |
|---|---|
| Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
| Распалубщик 3 разр. | - 2 чел. |
| Типоразмеры изделий | Количество изделий в форме | Норма времени | № п/п | |
| на 1 изделие | на м3 | |||
| БУ-15 | 32 | 0,61 | 14,8 | 1 |
| БУ-13 | 11 | 0,64 | 29,4 | 2 |
| БП6-1 | 2 | 1,02 | 2,8 | 3 |
| БП-200 | 0,69 | 12,5 | 4 | |
| Б-49-2-2п | 0,76 | 3,1 | 5 | |
| БП-3-4 | 0,76 | 3,0 | 6 | |
§ 13. ЭЛЕМЕНТЫ СПЕЦНАЗНАЧЕНИЯ
Состав работы
Открывание ямных камер; выгрузка форм с изделиями из камеры и установка на пост распалубки; распалубка изделий и вывозка на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка арматуры, петель и закладных деталей; заполнение бункера бетонной смесью и подача краном к виброплощадке, транспортировка подготовленной формы к месту формирования и установка на вибростол; установка и выемка вкладышей; укладка и разравнивание нижнего фактурного слоя; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; укладка, разравнивание и уплотнение верхнего фактурного слоя; ввод и вывод пустотообразователей; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; затирка поверхностей изделий прошедших термообработку; подноска арматуры и смазочного материала в пределах рабочего места.
Состав звена
| Машинист бетоноукладчика 3 разр. | - 1 чел. |
|---|---|
| Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
| Распалубщик 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
ПРИМЕРЫ РАСЧЕТА НОРМ ВРЕМЕНИ НА ИЗГОТОВЛЕНИЕ ЖЕЛЕЗОБЕТОННЫХ ИЗДЕЛИЙ АГРЕГАТНО-ПОТОЧНЫМ И КОНВЕЙЕРНЫМ СПОСОБОМ
Расчет нормы времени на изготовление плиты перекрытия ПНС-12 агрегатно-поточным способом.
- объем бетона в изделии — 0,565 куб. м
- количество изделий в форме — 1
- конфигурация изделия — простоя
- количество устанавливаемых в изделие монтажных петель — 4
- длина изделия — 6 м
- площадь открытой поверхности изделия (для заглаживания) — 9,0 кв. м
- площадь развернутой (очищаемой и смазываемой) поверхности формы — 13,4 кв. м
- вес укладываемой арматуры — 48,3 кг
- количество укладываемых стержней для предварительного напряжения — 2
- количество крышек на камере — 2
- количество изделий в камере — 14
- расстояние установки крышки — 15
| № п/п | Наименование операции технологического процесса | Номера параграфов сборника | Нормативы времени на 1 изделие в чел.-мин. |
|---|---|---|---|
| 1 | 2 | 3 | 4 |
| 1. | Открывание ямных камер | § 1 | 0,29 |
| 2. | Выгрузка форм с изделиями из ямной камеры | § 2 | 1,7 |
| 3. | Загрузка форм с изделиями в ямную камеру | § 3 | 1,8 |
| 4. | Закрывание ямных камер | § 4 | 0,32 |
| 5. | Установка формы с изделиями на пост распалубки | § 9 | 1,46 |
| 6. | Распалубка изделий | § 10 | 2,4 |
| 7. | Обрезка стержней с помощью дугового сварочного аппарата | § 11 | 4,0 |
| 8. | Очистка форм | § 14 | 8,8 |
| 9. | Смазка форм | § 15 | 3,5 |
| 10. | Сборка форм | § 17 | 5,0 |
| 11. | Укладка арматуры в форму | § 19 | 4,5 |
| 12. | Электротермическое натяжение стержней и укладка их в форму | § 20 | 4,4 |
| 13. | Установка монтажных петель | § 21 | 4,7 |
| 14. | Установка закладных деталей | § 21 | 1,0 |
| 15. | Выемка фиксаторов | § 21 | 0,42 |
| 16. | Заполнение бункера бетонной смесью | § 24 | 2,5 |
| 17. | Установка форм на вибростол | § 25 | 1,03 |
| 18. | Съем форм с вибростола | § 25 | 1,03 |
| 19. | Подача бетонной смеси к виброплощадке в бадье | § 26 | 2,1 |
| 20 | Укладка бетонной смеси в форму | § 30 | 3,0 |
| 21. | Уплотнение и разравнивание бетонной смеси | § 31 | 10,8 |
| 22. | Ввод пустотообразователей | § 34 | 1,3 |
| 23. | Вывод пустотообразователей | § 34 | 1,1 |
| 24. | Установка пригрузочного щита | § 35 | 1,0 |
| 25. | Съем пригрузочного щита | § 35 | 1,0 |
| 26. | Отделка поверхности свежезаформованных изделий | § 37 | 4,2 |
| 27. | Подноска арматуры вручную | § 49 | 5,5 |
| 28. | Подноска смазочного материала | § 50 | 1,5 |
| 29. | Установка готовых изделий на склад готовой продукции | § 51 | 2,3 |
| ИТОГО: | 82,54 |
Как видно из таблиц, сумма оперативного времени (Топ) на формование панели перекрытия ПНС-12 составит 82,54 чел.-мин.
Нормативы регламентированных перерывов (в % к оперативному времени) составят:
| - подготовительно-заключительная работа | - 5 |
|---|---|
| - обслуживание рабочего места | - 4 |
| - отдых и личные надобности | - 12 |
| - перерывы, обусловленные технологией и организацией производства | - 4 |
| ИТОГО | - 25 |
Норма времени на формование панели ПНС-12 составит:
\text{Н}_{\text{вр}} = 82,54\text{Ч}(1 + \frac{5 + 4 + 12 + 4}{100}) = 82,54\text{Ч}1,25:60 = 1,72\text{чел}. - \text{час}.
Расчет нормы времени на изготовление фундаментной плиты Ф-16у
- длина изделия — 1,6 м
- ширина изделия — 2,38 м
- высота изделия — 0,3 м
- объем бетона — 0,987 м3
- очищаемая площадь — 3,8 м2
- затираемая площадь — 2,4 м2
- количество крышек на камере — 3
- вес арматуры — 24,1 кг
- количество монтажных петель — 4
- количество изделий в камере — 8
- расстояние перемещения крышки — 20 м
| № п/п | Наименование операций технологического процесса | Номера параграфов сборника | Норматив времени 1 изделия в чел.-мин. |
|---|---|---|---|
| 1 | 2 | 3 | 4 |
| 1. | Открывание ямных камер | § 1 | 0,87 |
| 2. | Выгрузка форм с изделиями из ямной камеры | § 2 | 1,7 |
| 3. | Загрузка форм с изделиями в ямную камер | § 3 | 1,8 |
| 4. | Закрывание ямных камер | § 4 | 0,95 |
| 5. | Установка форм с изделиями на пост распалубки | § 9 | 1,45 |
| 6. | Распалубка изделий после пропаривания | § 10 | 4,0 |
| 7. | Очистка металлических форм | § 14 | 3,5 |
| 8. | Смазка форм | § 15 | 1,8 |
| 9. | Сборка форм | § 17 | 3,6 |
| 10. | Укладка арматуры в форму | § 19 | 3,2 |
| 11. | Установка монтажных петель | § 21 | 1,0 |
| 12. | Заполнение бетоноукладчика и подача бетонной смеси к виброплощадке | § 23 | 1,6 |
| 13. | Установка форм на вибростол | § 25 | 1,03 |
| 14. | Съем формы с вибростола | § 25 | 1,03 |
| 15. | Укладка бетонной смеси в форму | § 30 | 3,0 |
| 16. | Уплотнение и разравнивание бетонной смеси | § 31 | 3,6 |
| 17. | Отделка поверхности свежезаформованных изделий | § 37 | 3,2 |
| 18. | Подноска арматуры вручную | § 49 | 2,3 |
| 19. | Подноска смазочного материала вручную | § 50 | 0,5 |
| 20. | Установка готовых изделий на складе готовой продукции | § 51 | 2,2 |
| ИТОГО: | 42,33 |
Как видно из таблицы, сумма оперативного времени (Топ) на изготовление фундаментной плиты Ф-16у составляет 42,3 чел.-мин.
Нормативы регламентированных перерывов (в % к оперативному времени) составляют:
| - подготовительно-заключительная работа | - | 5 |
| - обслуживание рабочего места | - | 4 |
| - отдых и личные надобности | - | 10 |
| - перерывы, обусловленные технологией и организацией производства | - | 4 |
| ИТОГО: | 23 | |
Норма времени на изготовление фундаментной плиты Ф-16у составит:
\text{Н}_{\text{вр}} = 42,33\text{Ч}(1 + \frac{5 + 4 + 10 + 4}{100}) = 42,33\text{Ч}1,23:60 = 0,87\text{чел}. - \text{час}.
Пример расчета нормы времени на изготовление
вентиляционных блоков типа ВЖ на конвейерных линиях
| № п/п | Наименование операций технологического процесса | Номера параграфов сборника | Время работ формовочной машины на 1 формовагонетку, мин. |
|---|---|---|---|
| 1 | 2 | 3 | 4 |
| 1. | Продвижение формовагонетки по конвейеру и установка ее на виброплощадку | 1. § 3, п. 1 | 1,5 |
| 2. | Закрывание бортоснастки, поправка уложенной арматуры, установка монтажных петель с привязкой и вязальной проволокой | 1. § 3, п. 2 | 5,5 |
| 3. | Ввод в форму разделительного борта | 1. § 3, п. 3 | 1,2 |
| 4. | Укладка нижнего слоя бетона, разравнивание его по форме, уплотнение вибрацией, ввод в форму пустотообразователей | 1. § 3, п. 4 | 4,7 |
| 5. | Укладка бетонной смеси, разравнивание и уплотнение вибрацией | 1. § 3, п. 5 | 8,1 |
| 6. | Заглаживание открытой поверхности свежезаформованного изделия механическим валиком | 1. § 3, п. 6 | 3,8 |
| 7. | Вывод из формы пустотообразователей и разделительного борта, раскрывание бортоснастки | 1. § 3, п. 7 | 4,6 |
| ИТОГО: | 29,4 |
При K = 0,85 и 8-часовом рабочем дне производительность конвейера составит:
\text{Н}_{\text{п}.\text{м}} = \frac{480\text{Ч}0,85}{29,4} = 14\text{формовагонеток}.
Норма времени на 1 формовагонетку (блок):
\text{Н}_{\text{вр}} = \frac{8\text{час}.}{14} = 0,572\text{часа}.
Норма времени на изготовление вентиляционного блока при численности рабочих, входящих в бригаду (Ч) на 8 чел., составит:
Нвр = 0,572 x 8 чел. = 4,58 чел.-часа.