Общемашиностроительные типовые нормы, нормативы численности и нормативы времени обслуживания для вспомогательных рабочих цехов основного и вспомогательного производства
(утв. постановлением Госкомтруда СССР, ВЦСПС от 02.03.1979 № 73/5-4)
ЦЕНТРАЛЬНОЕ БЮРО НОРМАТИВОВ ПО ТРУДУ ПРИ НАУЧНО-ИССЛЕДОВАТЕЛЬСКОМ ИНСТИТУТЕ ТРУДА ГОСУДАРСТВЕННОГО КОМИТЕТА СССР
ПО ТРУДУ И СОЦИАЛЬНЫМ ВОПРОСАМ
Утверждено
Государственным комитетом
СССР по труду и социальным
вопросам и ВЦСПС
Постановление
от 2 марта 1979 г. № 73/5-4
ОБЩЕМАШИНОСТРОИТЕЛЬНЫЕ ТИПОВЫЕ НОРМЫ, НОРМАТИВЫ ЧИСЛЕННОСТИ И НОРМАТИВЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ ВСПОМОГАТЕЛЬНЫХ РАБОЧИХ ЦЕХОВ ОСНОВНОГО
И ВСПОМОГАТЕЛЬНОГО ПРОИЗВОДСТВА
Второе, переработанное издание
(Наладчики, контролеры, слесари по ремонту оснастки
и моделей, кладовщики, распределители, машинисты кранов,
стропальщики, пирометристы, комплектовщики моделей,
сортировщики литья, генераторщики ацетиленовых установок,
лифтеры, весовщики, лаборанты, такелажники)
Общемашиностроительные типовые нормы, нормативы численности и нормативы времени обслуживания для вспомогательных рабочих цехов основного и вспомогательного производства.
Сборник содержит типовые нормы времени обслуживания для наладчиков оборудования, нормы обслуживания для контролеров и лаборантов-рабочих, нормативы численности слесарей по ремонту оснастки, кладовщиков, распределителей работ, крановщиков, стропальщиков, пирометристов, комплектовщиков моделей, сортировщиков литья, генераторщиков ацетиленовых установок, лифтеров грузовых лифтов, весовщиков и такелажников.
Типовые нормы, нормативы численности и нормативы времени обслуживания предназначены для нормировщиков, технологов и других инженерно-технических работников, занятых расчетом технически обоснованных нормативов численности вспомогательных рабочих машиностроительных предприятий с массовым, серийным и единичным характером производства.
Общемашиностроительные типовые нормы, нормативы численности и нормативы времени обслуживания разработаны Центральным бюро нормативов по труду при Научно-исследовательском институте труда Государственного комитета СССР по труду и социальным вопросам при участии нормативно-исследовательских организаций, объединений и предприятий машиностроительных министерств.
Типовые нормы, нормативы численности и нормативы времени обслуживания утверждены постановлением Государственного комитета СССР по труду и социальным вопросам и ВЦСПС № 73/5-4 от 2 марта 1979 г. и рекомендованы для применения на машиностроительных предприятиях секцией Экспертно-методического совета ЦБНТ.
Настоящий выпуск соответствует изданию 1981 г.
Замечания и предложения по сборнику направлять по адресу: 105043, Москва, 4-я Парковая, 29, ЦБНТ.
ОБЩАЯ ЧАСТЬ
Общемашиностроительные типовые нормы, нормативы численности и нормативы времени обслуживания для вспомогательных рабочих цехов основного и вспомогательного производства предназначены для расчета технически обоснованных норм обслуживания и численности вспомогательных рабочих на машиностроительных предприятиях в условиях массового, серийного и единичного производства.
В основу разработки норм времени, норм обслуживания и нормативов численности положены следующие материалы:
1. «Общемашиностроительные типовые нормы обслуживания для вспомогательных рабочих цехов основного и вспомогательного производства» изд. 1971 г. и «Общемашиностроительные типовые нормы обслуживания и нормативы численности вспомогательных рабочих» изд. 1974 г.
2. Результаты проверки практики применения на машиностроительных предприятиях сборников, указанных в п. 1.
3. Фотохронометражные наблюдения, проведенные на машиностроительных предприятиях, а также результаты анализа материалов по организации труда и рабочих мест.
4. Отраслевые и заводские нормативы времени, нормы обслуживания и нормативы численности для наиболее массовых профессий (ВПКТИстройдормаша, ВНИИПТхимнефтеаппаратуры, исследовательских и проектных организаций министерств электротехнической и медицинской промышленности, других отраслей машиностроения, Горьковского автомобильного завода).
5. «Справочные материалы по типовым проектам организации рабочих мест», М., НИИ труда, 1973. Раздел XIV. Вспомогательные рабочие.
6. «Изучение затрат рабочего времени и разработка нормативных материалов по труду», М., НИИ труда, 1966.
7. «Основные методические положения по нормированию труда рабочих в народном хозяйстве», М., «Экономика», 1978.
В сборнике приведены типовые нормы времени обслуживания для наладчиков оборудования, типовые нормы обслуживания для контролеров и лаборантов-рабочих, нормативы численности слесарей по ремонту оснастки, кладовщиков, распределителей работ, крановщиков, стропальщиков, такелажников, пирометристов, комплектовщиков моделей, сортировщиков литья, генераторщиков ацетиленовых установок, лифтеров грузовых лифтов и весовщиков.
В сборнике не охвачены профессии вспомогательных рабочих, нормирование труда и численности которых должно производиться по общепромышленным нормативным материалам ЦБНТ.
Перечень этих профессий, а также соответствующие общепромышленные нормативные материалы приведены в приложении к настоящему сборнику.
Наименование профессий, характеристики и разряды выполняемых работ приведены в сборнике в соответствии с выпусками I и II «Единого тарифно-квалификационного справочника работ и профессий рабочих» изд. 1969 г., утвержденными постановлениями Государственного комитета Совета Министров СССР по вопросам труда и заработной платы и Всесоюзного Центрального Совета Профессиональных Союзов от 28/X 1968 г. за № 344, от 21/I 1969 г. за № 22, от 14/I 1969 г. за № 24, а также «Квалификационными характеристиками профессий рабочих, работников связи и младшего обслуживающего персонала, не вошедших в Единый тарифно-квалификационный справочник работ и профессий рабочих, которым устанавливаются месячные оклады», утвержденными постановлениями Государственного комитета Совета Министров СССР по вопросам труда и заработной платы от 30 июня 1970 г. за № 207, от 9 июля 1970 г. за № 289, от 24 августа 1970 г. за № 298 и от 8 октября 1970 г. за № 387.
Если в названные справочники будут вноситься поправки, то наименования профессий рабочих и разряды работ, указанные в данном сборнике, должны соответственно изменяться.
Разряды работ в сборнике указаны в картах, содержащих нормы времени или нормы обслуживания на выполнение вспомогательных работ одним рабочим или звеном рабочих.
В картах нормативов численности разряды работ не приведены, так как в этом случае определяется общая численность персонала различной квалификации для участка, цеха, смены, суток или в среднем на месяц.
Приведенные в настоящем сборнике типовые нормы обслуживания и нормативы численности определены с учетом оговоренного в сборнике состава работ (перечня функций) с включением в расчет этих норм и нормативов времени на регламентированные перерывы, обусловленные организацией производственного процесса, а также на отдых, личные надобности и физкультпаузы.
Приведенные в сборнике пределы числовых значений факторов с указанием «до» следует понимать «включительно».
При введении типовых норм обслуживания и нормативов численности необходимо привести организационно-технические условия на производственных участках предприятия в соответствие с запроектированными в нормах и осуществить производственный инструктаж рабочих.
При внедрении на предприятиях более прогрессивной, чем это предусмотрено в настоящем сборнике, организации труда, технологии выполнения работ, более эффективного оборудования, механизмов, оснастки и т.п. следует разрабатывать и вводить в установленном порядке местные нормы обслуживания и нормативы численности, соответствующие более высокой производительности труда.
С введением в действие данных типовых норм, нормативов численности и нормативов времени обслуживания отменяются ранее действующие следующие сборники: «Общемашиностроительные типовые нормы обслуживания для вспомогательных рабочих цехов основного и вспомогательного производства» изд. 1971 и 1974 гг. и «Общемашиностроительные типовые нормы обслуживания и нормативы численности вспомогательных рабочих» изд. 1974 г.
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ СБОРНИКОМ
При разработке типовых норм времени, норм обслуживания и нормативов численности на основе анализа полученных от предприятий фотохронометражных наблюдений были составлены балансы рабочего времени и установлены состав и объем выполняемых работ (функций) по каждой профессии вспомогательных рабочих, было также определено время на выполнение единицы объема работы.
Установленные нормативы времени на регламентированные перерывы, обусловленные организацией производственного процесса, а также на отдых, личные надобности и производственную гимнастику приведены в табл. 1.
Значения этих нормативов были определены по соответствующим материалам НИИ труда (с расчетом времени на отдых по факторам утомляемости) и балансам рабочего времени.
Время перерывов, обусловленных организацией производственного процесса, у крановщиков, стропальщиков и лифтеров (ожидание вызова) превышает норматив времени на отдых. Поэтому в баланс рабочего времени указанных рабочих время на отдых не было включено.
При пользовании типовыми нормами времени, нормами обслуживания и нормативами численности рекомендуется относить данное производство на участке (в цехе) к тому или иному типу.
Качественные и количественные характеристики по типам производства приведены в табл. 2.
| № п/п | Профессии | Цехи | Функции | |||||
| 1. Основные | 2. Дополнительные | 3. Регламентированные перерывы | в том числе | |||||
| на отдых и личные надобности | на обусловленные организацией производственного процесса | |||||||
| Время в % от длительности смены | ||||||||
| 1 | Наладчики | Механические | 65 | 25 | 10 | 6 | - | |
| 2 | Кузнечные | 66 | 21 | 13 | 9 | - | ||
| 3 | Прессовые | 68 | 21 | 11 | 7 | - | ||
| 4 | Контролеры | Механические, механосборочные | 72 | 18 | 10 | 6 | - | |
| 5 | Инструментальные, ремонтномеханические, модельные | 70 | 20 | 10 | 6 | - | ||
| 6 | Литейные | 71 | 18 | 11 | 7 | - | ||
| 7 | Кузнечные | 70 | 18 | 12 | 8 | - | ||
| 8 | Прессовые | 75 | 15 | 10 | 6 | - | ||
| 9 | Термические | 71 | 18 | 11 | 7 | - | ||
| 10 | Гальванические | 76 | 13 | 11 | 7 | - | ||
| 11 | Сварочные | 76 | 13 | 11 | 7 | - | ||
| 12 | Пластмасс | 75 | 15 | 10 | 6 | - | ||
| 13 | Слесари по ремонту оснастки | Кузнечные, литейные | 81 | 6 | 13 | 9 | - | |
| 14 | Все другие | 82 | 8 | 10 | 6 | - | ||
| 15 | Кладовщики ИРК | Кузнечные, литейные | 60 | 28 | 12 | 8 | - | |
| 16 | Все другие | 55 | 35 | 10 | 6 | - | ||
| 17 | Кладовщики цеховых материальных | Кузнечные, литейные | 80 | 8 | 12 | 8 | - | |
| 18 | складов | Все другие | 80 | 10 | 10 | 6 | - | |
| 19 | Кладовщики цеховых промежуточных складов | Механические и механосборочные | 80 | 8 | 12 | 8 | - | |
| 20 | Кладовщики центральных складов | 65 | 26 | 9 | 5 | - | ||
| 21 | Распределители работ | Кузнечные | 76 | 12 | 12 | 8 | - | |
| 22 | Все другие | 78 | 12 | 10 | 6 | - | ||
| 23 | Машинисты кранов | Все виды цехов — при режиме | легком | 61 | - | 39 | 3 | 32 |
| 24 | (крановщики) | среднем | 68 | - | 32 | 9 | 25 | |
| 25 | работы кранов | тяжелом | 76 | - | 24 | 3 | 17 | |
| 26 | Стропальщики | Все виды цехов | 74 | - | 26 | 3 | 19 | |
| 27 | Такелажники | Все виды цехов | 84 | - | 16 | 12 | - | |
| 28 | Лаборантырабочие | Холодной обработки | 88 | - | 12 | 8 | - | |
| 29 | Горячей обработки | 86 | - | 14 | 10 | - | ||
| 30 | Пирометристы | Горячей обработки | 86 | - | 14 | 10 | - | |
| 31 | Комплектовщики моделей | Модельный | 87 | - | 13 | 9 | - | |
| 32 | Сортировщики литья | Литейный | 82 | - | 18 | 14 | - | |
| 33 | Генераторщики ацетиленовых установок | Ацетиленовые установки | 90 | - | 10 | 6 | - | |
| 34 | Лифтеры грузовых лифтов | Все виды цехов | 72 | - | 28 | 2 | 22 | |
| 35 | Весовщики | Транспортный | 89 | - | 11 | 7 | - | |
1. Время на отдых у машинистов кранов (крановщиков), стропальщиков, лифтеров перекрывается перерывами, обусловленными организацией производственного процесса.
2. Время на производственную гимнастику для всех профессий установлено 4%.
Таблица 2
| № п/п | Тип производства | Определение | Коэффициент закрепления операций в течение месяца K з. о |
|---|---|---|---|
| 1 | Единичное | Производство, характеризуемое широкой номенклатурой изготовляемых или ремонтируемых изделий | Не регламентируется |
| 2 | Серийное | Производство, характеризуемое широкой номенклатурой изделий, изготовляемых или ремонтируемых периодически повторяемыми партиями и сравнительно большим объемом выпуска | Для мелкосерийного: св. 20 до 40 вкл.; для среднесерийного: св. 10 до 20 вкл.; для крупносерийного: св. 1 до 10 включительно |
| 3 | Массовое | Производство, характеризуемое узкой номенклатурой и большим объемом выпуска изделий, изготовляемых или ремонтируемых или ремонтируемых в течение продолжительного времени | 1 |
1. Значение K_{\text{з}.\text{о}} = \frac{\text{О}}{\text{Р}} , где О — число различных операций, Р — число рабочих мест, на которых выполняются различные операции.
2. При внедрении новых процессов K_{\text{з}.\text{о}} должно быть < 10, групповых методов обработки — K_{\text{з}.\text{о}}<20 .
В эту таблицу включены соответствующие извлечения из ГОСТа 14.004-74 и ГОСТа 3.1108-74 для определения типов производства.
Нормы времени обслуживания ( \text{Н}_{\text{в}.\text{о}} ) и нормы обслуживания ( \text{Н}_{\text{о}} ) для одного вспомогательного рабочего определялись расчетом по формулам:
\text{Н}_{\text{в}.\text{о}} = t_{\text{ф}}K_{\text{р}.\text{п}} , (1)
\text{Н}_{\text{о}} = \frac{\text{Т}_{\text{см}}}{\text{Н}_{\text{в}.\text{о}}} , (2)
где \text{Т}_{\text{см}} — длительность смены в мин.;
t_{\text{ф}} — время на выполнение единицы объема обслуживания по всему составу работ в мин.;
K_{\text{р}.\text{п}} — коэффициент, учитывающий время регламентированных перерывов при выполнении работ.
Коэффициент K_{\text{р}.\text{п}} равен
где \text{Т}_{\text{р}.\text{п}} — время на регламентированные перерывы в процентах от длительности смены.
Длительность смены при расчете типовых норм обслуживания была принята равной 480 мин. При наличии на заводах смен иной длительности типовые нормы обслуживания должны быть соответственно пересчитаны.
Нормативы численности ( \text{Н}_{\text{ч}} ) слесарей по ремонту оснастки, кладовщиков, распределителей работ, такелажников, комплектовщиков моделей, сортировщиков литья и пирометристов определялись по формуле:
\text{Н}_{\text{ч}} = \frac{N}{\text{Н}_{\text{о}}} , (4)
Приведенные в сборнике нормативы численности ( \text{Н}_{\text{ч}} ) крановщиков, стропальщиков, генераторщиков ацетиленовых установок, лифтеров грузовых лифтов и весовщиков установлены по их расстановке на рабочих местах.
По нормам времени и нормам обслуживания на заводах может быть установлена явочная численность рабочих \text{Ч}_{\text{я}} следующими расчетами:
при расчете по нормам времени обслуживания (трудоемкости выполнения работ)
\text{Ч}_{\text{я}} = \frac{\text{Н}_{\text{в}.\text{о}} \cdot N}{\text{Т}_{\text{см}}} \cdot K_{\text{см}} ; (5)
при расчете по нормам обслуживания (сменным заданиям)
где K_{\text{см}} — коэффициент сменности, расшифровка которого дана в разделах по профессиям;
N — объем данного вида вспомогательной работы, выполняемой в дневную смену (число обслуживаемых единиц оборудования, основных производственных рабочих и т.п.).
В расчете явочной численности вспомогательных рабочих по нормативам численности есть свои особенности, связанные с различием в построении этих нормативов для разных профессий рабочих.
Поэтому этот расчет следует производить по зависимостям, приведенным в примерах расчета явочной численности по профессиям рабочих в нормативной части сборника.
После установления явочной численности определяется списочная численность рабочих — \text{Ч}_{\text{с}} но формуле:
где K_{\text{н}} — коэффициент, учитывающий планируемые для цеха, службы, лаборатории или профессии невыходы вспомогательных рабочих во время отпуска, по болезни и т.п.
ОРГАНИЗАЦИЯ И УСЛОВИЯ ТРУДА ВСПОМОГАТЕЛЬНЫХ РАБОЧИХ
При разработке норм и нормативов общие положения по организации труда вспомогательных рабочих были приняты согласно рекомендациям НИИ труда по основным требованиям к научной организации труда при проектировании предприятий, технологических процессов и оборудования, а также типовым проектам организации труда.
В соответствии с этими требованиями на производственных участках должна быть осуществлена увязка графиков и маршрутов обслуживания процессов производства с работой основных рабочих. Должно осуществляться до начала смены и в течение текущей смены для последующей предварительное комплектование материалов, заготовок, полуфабрикатов, деталей, узлов и технологической оснастки. Наладка оборудования по возможности должна выполняться в межсменные и внутрисменные перерывы. Функции обслуживания должны быть рационально совмещены во времени и согласованы, чтобы была обеспечена комплектность, своевременность и экономичность обслуживания процессов производства и достигнуто высокое качество выполнения вспомогательных работ.
Должны вводиться графики обслуживания рабочих мест на участке, характеризующие организацию труда взаимосвязанной группы вспомогательных работ. Этими графиками должно быть предусмотрено заблаговременное обслуживание рабочих мест до начала работы смены и во время регламентированных перерывов, а также выполнение работ по обслуживанию параллельно с основным процессом, без его остановки или замедления.
Такая организация труда может быть осуществлена при наличии на производственном участке строгой регламентации функций и специализации исполнителей, заранее установленных объемов работ и периодичности их выполнения, а также полной загрузки вспомогательных рабочих в течение смены выполнением одного вида вспомогательных работ. Если полную загрузку исполнителей по одному виду работы осуществить нельзя, должно быть введено совмещение профессий вспомогательных рабочих.
Помимо внедрения рациональной для данных условий формы организации обслуживания процессов производства на предприятиях должны быть оборудованы и оснащены специальные индивидуальные или групповые рабочие места для вспомогательных, а на участках производства проведены мероприятия по созданию нормальных условий труда.
В таблице 3 приведены показатели санитарно-гигиенических условий труда для различных цехов (участков) предприятия. В этой таблице, помимо общих показателей условий труда для ряда цехов (участков), особо выделены показатели необходимой освещенности при выполнении контрольных операций, работ в инструментальных цехах.
Применительно к изложенным требованиям по организации труда и фактически условиям выполнения вспомогательных работ были разработаны (путем расчета по факторам) нормативы времени на отдых. При расчете были использованы соответствующие материалы НИИ труда.
Принятые значения этих нормативов приведены ранее в табл. 1. Как видно из этой таблицы, уровень нормативов времени на отдых и личные надобности установлен различным в зависимости от вида цехов (участков) и вида вспомогательных работ.
Описание конкретной организации труда приводится в разделе «Нормативная часть» отдельно для каждой профессии вспомогательных рабочих.
Указания по организации труда составлены на основе изучения полученных от предприятий материалов, обобщения опыта заводов по организации труда вспомогательных рабочих и отраслевых типовых проектов организации труда.
| № позиции | Наименование факторов | Зона | Цехи (участки) | ||||||||
| литейные, кузнечнопрессовые, термические | механические, механосборочные | гальванические | сварочные | модельные | |||||||
| Санитарно-гигиенические показатели условий труда | |||||||||||
| 1 | Температура <1> в °C | Оптимальная | 16 — 18 ------- 20 — 23 | 16 — 18 ------- 20 — 23 | 16 — 18 ------- 20 — 23 | 14 — 16 ------- 17 — 20 | 18 — 21 ------- 22 — 25 | ||||
| 2 | Допустимая | 17 — 22 ------- 28 | 15 — 17 ------- 28 | 17 — 22 ------- 28 | 13 — 15 ------- 28 | 17 — 22 ------- 28 | |||||
| 3 | Относительная влажность воздуха в | Оптимальная | 40 — 60 | 40 — 60 | 40 — 60 | 40 — 60 | 40 — 60 | ||||
| 4 | % | Допустимая | до 75 | до 75 | до 75 | до 75 | до 75 | ||||
| 5 | Скорость движения воздуха <1> в м/сек | Оптимальная | до 0,3 | до 0,3 | до 0,3 | до 0,3 | до 0,2 ------- до 0,3 | ||||
| 6 | Допустимая | до 0,5 ------ до 1,0 | до 0,5 ------ до 0,7 | до 0,5 ------ до 1,0 | до 0,5 ------ до 1,0 | до 0,3 ------ до 0,5 | |||||
| 7 | Содержание в воздушной среде [<2>](#p1 | углеводородов 00157) в | Оптимальная | 200 | 200 | 200 | 200 | 200 | |||
| 8 | Допустимая | 300 | 300 | 300 | 300 | 300 | |||||
| 9 | мг/м3 | окиси углерода | Оптимальная | 10 | 10 | 10 | 10 | - | |||
| 10 | СО | Допустимая | 20 | 20 | 20 | 20 | - | ||||
| 11 | Содержание в воздушной среде [<2>](#p1 | пыли обычной 00157) в | Оптимальная | 2 | 2 | 2 | 2 | 2 | |||
| 12 | Допустимая | 10 | 10 | 10 | 10 | 10 | |||||
| 13 | мг/м3 | пыли SiO2 | Оптимальная | 0,5 | 0,5 | 0,5 | 0,5 | - | |||
| 14 | Допустимая | 2 | 2 | 2 | 2 | - | |||||
| 15 | аэрозолей (марганцовистых) | Оптимальная | 0,1 | 0,1 | 0,1 | 0,1 | - | ||||
| 16 | Допустимая | 0,3 | 0,3 | 0,3 | 0,3 | - | |||||
| 17 | Шум в дб | Оптимальная | до 50 | до 50 | до 50 | до 50 | до 50 | ||||
| 18 | Допустимая | до 85 | до 85 | до 85 | до 85 | до 85 | |||||
| 19 | Вибрация при частоте 30 — 50 гц в | Оптимальная | 0,001 | 0,001 | 0,001 | 0,001 | 0,001 | ||||
| 20 | ампл/мм | Допустимая | 0,009 | 0,009 | 0,009 | 0,009 | 0,009 | ||||
| 21 | Освещенность <3> в лк | Оптимальная | 100 — 200 | 200 — 500 | 150 | 150 | 400 | ||||
| 22 | Допустимая | 50 — 100 | 150 — 200 | 100 | 100 | 300 | |||||
<1> В числителе приведены значения при температуре наружного воздуха не более 10 °C, в знаменателе — при температуре выше 10 °C.
<2> Помимо указанного, допускается содержание в воздушной среде для гальванических цехов окиси никеля 0,5 мг/м3, недоокиси углерода — 0,1 мг/м3, щелочных аэрозолей — 0,5 мг/м3, окиси цинка — 5 мг/м3; для сварочных цехов сварочной пыли 4 мг/м3, окислов титана — 10 мг/м3 и окислов азота 5 мг/м3; для модельных цехов щелочных аэрозолей 0,5 мг/м3.
<3> Освещенность для контрольных операций в горячих цехах 400 лк, в механических цехах — 750 — 1000 лк, в гальванических — 400 — 500 лк, в модельных — 500 — 750 лк, в сварочных — 400 — 500 лк. Освещенность в инструментальных цехах — 750 — 1000 лк.
НОРМАТИВНАЯ ЧАСТЬ
I. НАЛАДЧИКИ ОБОРУДОВАНИЯ
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ НОРМАМИ ВРЕМЕНИ
Типовые нормы времени на обслуживание оборудования наладчиками рассчитаны для цехов массового, крупносерийного и среднесерийного производства.
Если в цехах (на участках) мелкосерийного производства внедрены методы групповой обработки деталей и такое оборудование обслуживают наладчики, нормы для них устанавливаются по данным среднесерийного производства.
При разработке норм времени были установлены:
а) средние величины трудоемкости наладок и подналадок, включая время на регулировку для достижения требуемых размеров и точности изготовляемых деталей;
б) время на пробную обработку и контроль деталей при наладке и подналадке оборудования.
В картах приведены средние величины норм времени на обслуживание одного станка в минутах в зависимости от типа производства, вида и технической характеристики оборудования, размера обработки, группы сложности и точности изготовляемых деталей и количества инструментов, находящихся в наладке.
Для условий массового производства число наладок в течение смены принято = 0, для крупносерийного производства — 0,2 — 0,25, для среднесерийного производства — до одной наладки в смену.
Нормы времени обслуживания рассчитаны на загрузку оборудования более 80% в смену. Для иной загрузки оборудования типовую норму времени следует корректировать поправочными коэффициентами по карте 18.
Процент загрузки отдельных единиц оборудования \eta может определяться по действующей на предприятии методике или по следующей формуле:
где t_{\text{оп}} — оперативное время изготовления деталей на данном оборудовании в мин.;
N — программа выпуска деталей в смену из расчета в среднем за месяц в шт.;
T_{\text{см}} — продолжительность смены в мин.;
K_{\text{р}} — коэффициент, учитывающий время на регламентированные потери рабочего времени
В картах норм времени учтено участие основного производственного рабочего в обслуживании оборудования.
Типовые нормы времени на обслуживание единицы оборудования (карты 1 — 17) рассчитаны по следующей формуле:
где t_{\text{ф}} — время на выполнение функций — наладку единицы оборудования с учетом числа наладок в смену, на его подналадку и регулировку в течение смены в минутах;
K_{\text{р}.\text{п}} — коэффициент, учитывающий время на регламентированные перерывы, на отдых и личные надобности.
Трудоемкость и обслуживание группы однотипного оборудования цеха (участка) в смену рассчитывается по следующей формуле:
где K_{\text{и}} — коэффициент, учитывающий измененные условия работы (карта 18);
N — число физических единиц работающего в смене оборудования.
Трудоемкость на обслуживание разнотипного оборудования цеха (участка) в смену определяется путем суммирования трудоемкости обслуживания по всем видам оборудования и рассчитывается по формуле:
T = \text{Н}_{\text{в}.\text{о}1}K_{\text{и}1}N_{1} + \text{Н}_{\text{в}.\text{о}2}K_{\text{и}2}N_{2} + \ldots\text{Н}_{\text{в}.\text{о}n}K_{\text{и}n}N_{n} , (3)
где \text{Н}_{\text{в}.\text{о}.1} + \text{Н}_{\text{в}.\text{о}.2} + \text{Н}_{\text{в}.\text{о}.n} — нормы времени на обслуживание в чел.-мин;
K_{\text{и}1} , K_{\text{и}2} ... K_{\text{и}n} — поправочные коэффициенты на норму времени в зависимости от условий работы на соответствующем типе оборудования (карта 18);
N_{2} N_{1} / N_{n} — число физических единиц работающего в смене оборудования данного наименования, типа, модели.
Явочная численность наладчиков определяется по формуле:
где K_{\text{см}} — коэффициент сменности работы цеха (участка).
Пример расчета на участке обработки деталей редуктора в условиях массового производства
| Тип станка | Исходные данные | Расчет нормы времени | |||||||||||
| Число станков | Число инструментов в одном станке | Диаметр инструмента или обрабатываемые детали в мм | % загрузки оборудования | Класс точности | Обрабатываемый материал | Нормы времени на обслуживание одного станка в мин Н в.о | Номер | Поправочные коэффициенты в зависимости | Номер карты | Норма времени с учетом поправочных коэффициентов | |||
| карты | позиции | загрузки оборудования К з | обрабатываемого материала К м | ||||||||||
| Горизонтальнофрезерный с торцовой фрезой | 1 | 1 | 160 | св. 80 | 4 | Сталь конструкционная | 39,7 | 6 | 5б | 1,0 | 1,0 | 17 | 39,7 |
| Центровочносверлильный двухшпиндельный | 1 | 2 | 310 | до 40 | - | углеродистая | 36,3 | 4 | 23б | 0,5 | 1,0 | 17 | 18,2 |
| Токарные одношпиндельные многорезцовые полуавтоматы | 6 | 3 | 400 | св. 80 | 4 | 21,9 | 2 | 7б | 1,0 | 1,0 | 17 | 131 | |
| Токарные одношпиндельные многорезцовые полуавтоматы | 4 | 5 | 400 | св. 80 | 4 | 31,0 | 2 | 8б | 1,0 | 1,0 | 17 | 124 | |
| Специальный сверлильный агрегат | 1 | 4 | 35 | до 40 | 4 | 38,3 | 5 | 8б | 0,5 | 1,0 | 17 | 18,2 | |
| Вертикальносверлильный одношпиндельный | 1 | 2 | 16 | св. 80 | 5 | 24,9 | 4 | 2б | 1,0 | 1,0 | 17 | 24,9 | |
| Горизонтальнопротяжной с номинальной тяговой силой до 25 т, одноплунжерный | 1 | 1 | 15 | до 25 | 2 | 35,8 | 9 | 13г | 0,3 | 1,2 | 17 | 12,9 | |
| Всего | 15 | 368,9 | |||||||||||
ОРГАНИЗАЦИЯ ТРУДА
Для определения необходимости обслуживания оборудования наладчиками в цехе (на участке) должны быть выявлены рабочие места, на которых наладку и подналадку или только подналадку оборудования может выполнять основной производственный рабочий без снижения производительности труда. К таким относятся рабочие места одностаночников, когда удельный вес времени, затрачиваемого на ручную и машинно-ручную работу, незначителен, а также многостаночников, когда по условиям производства у них еще есть неиспользованные резервы рабочего времени.
После решения вопроса о целесообразности выполнения определенного объема наладочных работ основными производственными рабочими, выделения части работ в самостоятельную функцию для наладчиков и определения формы обслуживания следует произвести расчет их численности по нормам времени обслуживания, а также установить норму обслуживания оборудования.
В зависимости от характера производства и уровня автоматизации производственных процессов могут применяться следующие формы обслуживания оборудования.
Индивидуальная, когда за наладчиком закреплено нормативное количество единиц оборудования, которое он налаживает и подналаживает с оператором или без него.
смешанная, когда наладку оборудования производит наладчик, а подналадку — рабочий-оператор;
бригадная, когда за бригадой наладчиков закреплен весь производственный участок или группа однотипного оборудования, и наладчики не только производят наладку и подналадку станков, но несут ответственность за выполнение производственной программы на участке в течение одной или нескольких смен (сквозные бригады).
Расчет нормы времени обслуживания для наладчиков произведен с учетом распространенной индивидуальной формы обслуживания оборудования с участием рабочего-оператора.
Если время фактической занятости наладчика его основной работой меньше длительности рабочей смены, а увеличение числа обслуживаемых станков до нормы по производственным условиям невозможно, наладчику следует вменить в обязанность совмещение профессий.
На некоторых предприятиях в этих случаях наладчики дополнительно распределяют работы на участке, подготавливают и доставляют инструмент и материалы и т.п. При этом нормы времени обслуживания также должны быть пересчитаны.
Рабочим местом для наладчиков является зона обслуживания группы оборудования (участка).
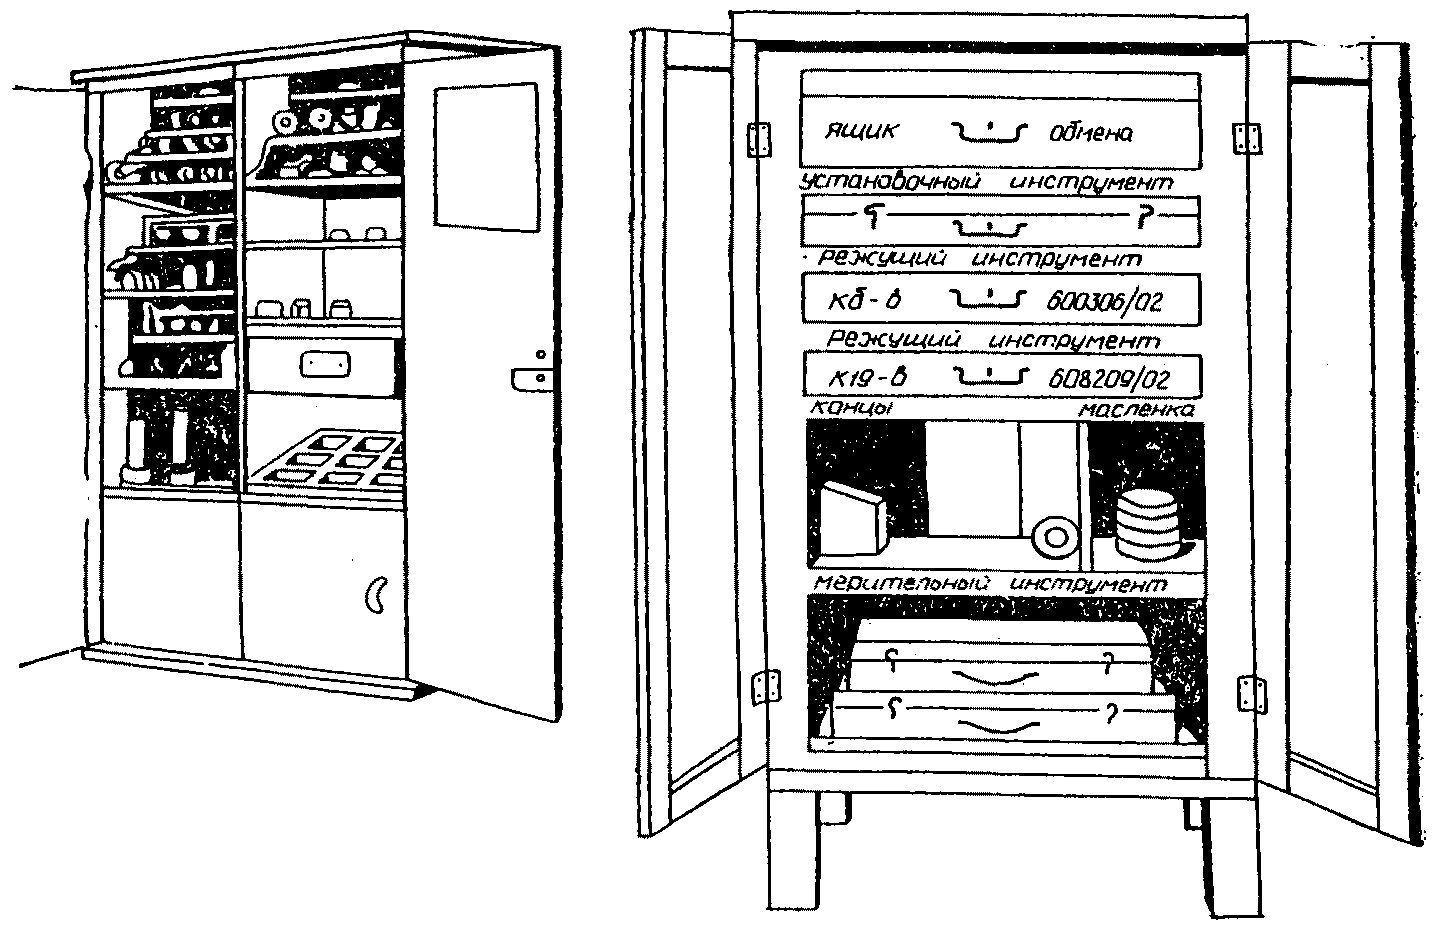
Нормы времени на обслуживание для наладчиков разработаны с учетом определенной организации их рабочих мест, которая характеризуется тем, что в рабочей зоне у наладчиков имеются специальный инструментальный шкафчик или тумбочка, переносной ящик для вспомогательного и другого инструмента.
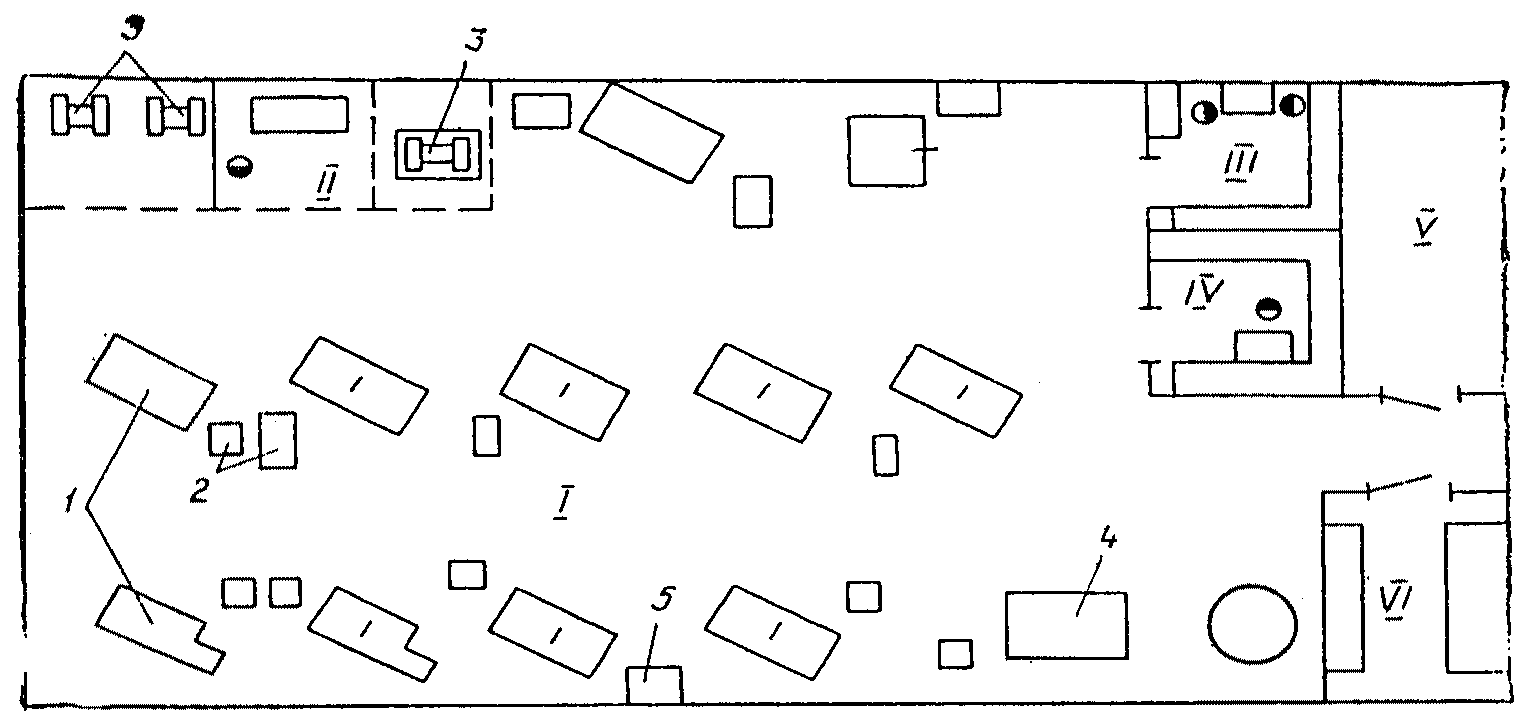
Рис. 1. Схема планировки рабочей зоны наладчика цеха
I — рабочая зона наладчика; II — слесарный
участок; III — отдел технического контроля;
IV — инструментально-раздаточная кладовая;
V — контора цеха; VI — склад прутковых материалов
1 — токарно-револьверные станки; 2 — инструментальные
шкафы; 3 — заточные станки; 4 — болторезный станок;
5 — стол-тумба наладчика
НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Токарные автоматные станки |
| Карта 1, лист 1 |
Содержание работы (к картам 1 — 18)
1. <a id="p100221"></a>Приемка смены, подготовка режущего, слесарного, вспомогательного и
измерительного инструмента, необходимого для наладки и подналадки оборудования.
2. <a id="p100222"></a>Съем, установка, транспортировка, крепление и регулировка режущего
инструмента, приспособлений, штампов, бойков, пуансонов, матриц и т.п.
3. <a id="p100223"></a>Настройка оборудования на новую операцию или новый технологический
процесс.
4. <a id="p100224"></a>Опробование наладки, изготовление пробных деталей в соответствии с
техническими условиями и сдача их в ОТК.
5. <a id="p100225"></a>Передача налаженного оборудования рабочим-операторам и проведение с
ними инструктажа.
6. <a id="p100226"></a>Периодический контроль качества деталей в процессе их обработки
(изготовления), разрешение вопросов с другими службами цеха.
7. <a id="p100227"></a>Подправка и подточка режущего инструмента.

8. <a id="p100228"></a>Наблюдение за работой оборудования, за прогревом штампов.

9.  <a id="p100229"></a>Участие  в  сдаче цеховых деталей техническому контролю, в передаче
для ремонта станков, молотов, штампов, приспособлений, защитных устройств, вспомогательного инструмента и т.д.
10. <a id="p100230"></a>Уборка инструмента и сдача смены.
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Токарные автоматные станки |
| Карта 1, лист 2 |
Дополнительные функции при обслуживании автоматических линий
Наладка автоматических линий существенно отличается от наладки станков.
Автоматические  линии  оснащены  транспортерами  для  перемещения деталей в
процессе  обработки, спутниками на несущей части транспортера, загрузочными
устройствами - манипуляторами,  подъемниками, межоперационными накопителями
как между станками, так и на несущей части транспортеров и др., что требует выполнения дополнительного объема наладки, подналадки.
    Сложность  наладки  автоматических  линий возникает из-за необходимости
обеспечения   синхронности   работы  отдельных  позиций  линии;  повышенных
требований к жесткости системы деталь — инструмент — станок; автоматической фиксации детали на рабочих позициях и т.д.
К дополнительным функциям обслуживания наладчика автоматической линии относятся следующие: - техническая подготовка автоматической линии к пуску; - технический уход за линией; - активное наблюдение за работой линии; - восстановление работоспособности оборудования, систем и механизмов автоматической линии и профилактические работы.
    При  неполной  занятости наладчика по обслуживанию автоматической линии
необходимо  дополнительно загружать его другими работами, например участием
в  окончательном контроле обработанных деталей; обслуживании  оборудования,
расположенного вблизи автоматической линии, и др. работами.
    Если время фактической занятости наладчика  его основной работой меньше
длительности  смены,  а  увеличение числа обслуживаемых станков до нормы по
производственным   условиям   не  представляется возможным, то наладчику  в
этих  случаях  следует вменить в обязанности выполнение работ по совмещению
профессий.
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Токарные автоматные станки | |||||||||||
| Карта 1, лист 3 | ||||||||||||
| № позиции | Типы станков | Диаметр прутка | Количество инструментов | Тип производства | ||||||||
| в мм, до | в наладке | Массовое | Крупносерийное | Среднесерийное | ||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | ||||||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | ||||
| 1 | Одношпиндельные | 10 | 3 | 23,2 | 25,8 | 28,4 | 41,0 | 45,5 | 50,1 | 52,2 | 58,0 | 63,8 |
| 2 | 5 | 26,3 | 29,2 | 32,1 | 45,7 | 50,8 | 55,9 | 60,0 | 66,6 | 73,3 | ||
| 3 | токарные | св. 5 | 28,4 | 31,5 | 34,7 | 51,8 | 57,6 | 63,3 | 70,4 | 78,2 | 86,0 | |
| 4 | 20 | 3 | 30,6 | 34,0 | 37,4 | 51,3 | 57,0 | 62,7 | 59,7 | 66,4 | 75,0 | |
| 5 | 5 | 33,1 | 36,8 | 40,5 | 59,0 | 65,6 | 72,2 | 70,2 | 78,0 | 85,8 | ||
| 6 | св. 5 | 36,6 | 40,7 | 44,8 | 69,5 | 77,2 | 85,2 | 84,4 | 93,8 | 103 | ||
| 7 | св. 20 | 3 | 36,2 | 40,2 | 44,2 | 58,6 | 65,1 | 71,6 | 69,8 | 77,5 | 85,3 | |
| 8 | 5 | 40,1 | 44,5 | 49,0 | 69,0 | 76,7 | 84,4 | 84,9 | 93,3 | 103 | ||
| 9 | св. 5 | 47,5 | 52,8 | 58,1 | 83,3 | 92,5 | 102 | 106 | 118 | 130 | ||
| Индекс | а | б | в | г | д | е | ж | з | и | |||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Токарные автоматные станки | ||||||||
| Карта 1, лист 4 | |||||||||
| № позиции | Типы станков | Диаметр прутка | Количество инструментов | Тип производства | |||||
| в мм, до | в наладке | Массовое | Крупносерийное | ||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | |||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | ||||
| 10 | Четырехшпиндельные | 25 | до 6 | 39,6 | 44,0 | 48,4 | 68,6 | 76,2 | 83,8 |
| 11 | 7 — 10 | 44,6 | 49,3 | 53,9 | 82,8 | 92,0 | 101 | ||
| 12 | более 10 | 50,4 | 56,0 | 61,6 | 104 | 116 | 128 | ||
| 13 | 60 | до 6 | 50,0 | 55,5 | 61,1 | 103 | 115 | 127 | |
| 14 | 7 — 10 | 57,7 | 64,1 | 70,5 | |||||
| 15 | более 10 | 68,0 | 75,5 | 83,1 | 140 | 155 | 171 | ||
| 16 | св. 60 | до 6 | 57,2 | 63,6 | 70,0 | 103 | 115 | 127 | |
| 17 | 7 — 10 | 76,7 | 85,2 | 93,7 | 140 | 155 | 171 | ||
| 18 | более 10 | 81,9 | 91,0 | 100 | |||||
| 19 | Шестишпиндельные | 25 | до 6 | 50,0 | 55,5 | 61,1 | - | - | - |
| 20 | 7 — 10 | 57,7 | 64,1 | 70,5 | - | - | - | ||
| 21 | более 10 | 68,0 | 75,7 | 83,3 | - | - | - | ||
| Индекс | а | б | в | г | д | е | |||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Токарные автоматные станки | ||||||||
| Карта 1, лист 5 | |||||||||
| № позиции | Типы станков | Диаметр прутка | Количество инструментов | Тип производства | |||||
| в мм, до | в наладке | Массовое | Крупносерийное | ||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | |||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | ||||
| 22 | Шестишпиндельные | 60 | до 6 | 67,8 | 75,2 | 82,7 | - | - | - |
| 23 | 7 — 10 | 81,9 | 91,0 | 100 | - | - | - | ||
| 24 | более 10 | 104 | 115 | 127 | - | - | - | ||
| 25 | св. 60 | до 6 | 81,5 | 90,5 | 96,6 | - | - | - | |
| 26 | 7 — 10 | 112 | 124 | 136 | - | - | - | ||
| 27 | более 10 | - | - | - | - | - | - | ||
| 28 | Восьмишпиндельные | 25 | до 10 | 72,2 | 80,2 | 88,2 | - | - | - |
| 29 | более 10 | 86,4 | 96,0 | 106 | - | - | - | ||
| 30 | 60 | до 10 | 86,4 | 96,0 | 106 | - | - | - | |
| 31 | более 10 | 108 | 120 | 132 | - | - | - | ||
| 32 | св. 60 | до 10 | 108 | 120 | 132 | - | - | - | |
| 33 | более 10 | 144 | 160 | 176 | - | - | - | ||
| Индекс | а | б | в | г | д | е | |||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Токарные станки и полуавтоматы | |||||||||||
| Карта 2, лист 1 | ||||||||||||
| № позиции | Типы станков | Диаметр прутка в | Кол-во инструмента в наладке | Тип производства | ||||||||
| мм, до | Массовое | Крупносерийное | Серийное | |||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | ||||||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | ||||
| 1 | Токарные | 400 | - | 22,4 | 24,9 | 27,4 | 25,5 | 28,3 | 31,1 | 29,8 | 33,1 | 36,4 |
| 2 | св. 400 | - | 28,4 | 31,6 | 34,8 | 33,6 | 37,3 | 41,0 | 37,5 | 41,7 | 45,9 | |
| 3 | Гидрокопировальные | - | 1 — 2 | 38,7 | 43,0 | - | 43,5 | 48,3 | - | 36,2 | 40,2 | - |
| 4 | 3 — 4 | 49,5 | 55,0 | - | 57,2 | 63,6 | - | 44,6 | 49,6 | - | ||
| 5 | - | 5 — 6 | 67,7 | 75,2 | - | 81,9 | 91,0 | - | - | - | - | |
| 6 | св. 6 | 81,9 | 91,0 | - | - | - | - | - | - | - | ||
| 7 | Одношпиндельные | - | до 3 | 19,7 | 21,9 | - | 28,8 | 32,0 | - | 30,0 | 33,3 | - |
| 8 | многорезцовые | 5 | 27,9 | 31,0 | - | 37,8 | 42,0 | - | 41,9 | 46,6 | - | |
| 9 | полуавтоматы | 6 | 30,9 | 34,3 | - | - | - | - | 48,6 | 54,0 | - | |
| 10 | 8 | 36,0 | 40,0 | - | - | - | - | - | - | - | ||
| 11 | 10 | 40,8 | 45,3 | - | - | - | - | - | - | - | ||
| 12 | св. 10 | 46,8 | 52,0 | - | - | - | - | - | - | - | ||
| Индекс | а | б | в | г | д | е | ж | з | и | |||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Токарные станки и полуавтоматы | |||||
| Карта 2, лист 2 | ||||||
| № позиции | Типы станков | Количество инструментов в наладке | Тип производства | |||
| Массовое, крупносерийное | ||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | ||||
| Норма времени на обслуживание одного станка в смену в мин. | ||||||
| 12а | Миогошпиндельные многорезцовые | 3 | 27,5 | 30,6 | 33,7 | |
| 13 | полуавтоматы | 6 | 39,6 | 44,0 | 48,4 | |
| 14 | 12 | 43,5 | 48,3 | 53,1 | ||
| 15 | 20 | 66,8 | 74,2 | 81,6 | ||
| 16 | 30 | 80,1 | 89,0 | 97,9 | ||
| 17 | св. 30 | 101 | 112 | 123 | ||
| 18 | Токарномногошпиндельные (6 — 8 | 6 | 72,2 | 80,2 | 88,2 | |
| 19 | шпиндельные) автоматы типа Буллард | 12 | 86,4 | 96,0 | 105,6 | |
| 20 | 20 | 108 | 120 | 132 | ||
| 21 | 30 | 144 | 160 | 176 | ||
| 22 | 40 и свыше | 216 | 240 | 264 | ||
| Индекс | а | б | в | |||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Токарно-револьверные и токарнокарусельные станки | ||||||||||||||
| Карта 3, лист 1 | |||||||||||||||
| № позиции | Типы станков | Вид организации производства | Характер обработки | Диаметр обработки в мм, | Количество инструментов в наладке | Тип производства | |||||||||
| Массовое | Крупносерийное | Среднесерийное | |||||||||||||
| до | Норма времени на обслуживание одного станка в смену в мни. при обработке деталей с точностью до | ||||||||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | |||||||
| 1 | Токарноревольверные | Групповая обработка деталей | Прутковая и | 25 | 4 | 15,0 | 16,7 | 18,4 | 21,5 | 23,9 | 26,3 | 25,2 | 28,0 | 30,8 | |
| 2 | патронная | 8 | 28,8 | 25,3 | 27,8 | 28,4 | 31,6 | 34,8 | - | - | - | ||||
| 3 | 12 и более | 33,6 | 37,3 | 41,0 | 36,6 | 40,7 | 44,8 | _ | - | - | |||||
| 4 | 40 | 4 | 18,0 | 20,0 | 22,0 | 22,8 | 25,3 | 27,8 | 29,2 | 32,4 | 35,6 | ||||
| 5 | 8 | 24,5 | 27,2 | 29,9 | 30,6 | 34,0 | 37,4 | - | - | - | |||||
| 6 | 12 и более | 36,6 | 40,7 | 44,8 | 40,5 | 45,0 | 49,5 | - | - | - | |||||
| 7 | 60 | 4 | 20,2 | 22,4 | 24,6 | 24,5 | 27,2 | 29,9 | 34,3 | 38,1 | 41,9 | ||||
| 8 | 8 | 26,4 | 29,3 | 32,2 | 33,8 | 37,3 | 41,0 | - | - | - | |||||
| 9 | 12 и более | 40,5 | 45,0 | 49,5 | 45,3 | 50,3 | 55,3 | - | - | - | |||||
| 10 | 80 | 4 | 21,5 | 23,9 | 26,3 | 28,4 | 31,6 | 34,8 | 41,2 | 45,8 | 50,4 | ||||
| 11 | 8 | 27,5 | 34,0 | 37,4 | 36,5 | 40,7 | 44,8 | - | - | - | |||||
| 12 | 12 и более | 45,3 | 50,3 | 55,3 | 51,3 | 57,0 | 62,7 | - | - | - | |||||
| Индекс | а | б | в | г | д | е | ж | з | и | ||||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Токарно-револьверные и токарнокарусельные станки | ||||||||||||||
| Карта 3, лист 2 | |||||||||||||||
| № позиции | Типы станков | Вид организации производства | Характер обработки | Диаметр обработки в мм, | Количество инструментов в наладке | Тип производства | |||||||||
| Массовое | Крупносерийное | Среднесерийное | |||||||||||||
| до | Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | ||||||||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | |||||||
| 13 | Токарноревольверные | Групповая | Прутковая и | 100 | 4 | 22,8 | 25,3 | 27,8 | 30,6 | 34,0 | 37,4 | 46,0 | 51,1 | 56,2 | |
| 14 | обработка | патронная | 8 | 33,8 | 37,3 | 41,0 | 51,3 | 57,0 | 62,7 | - | - | - | |||
| 15 | деталей | 12 и более | 45,3 | 50,3 | 55,3 | 58,6 | 65,6 | 72,2 | - | - | - | ||||
| 16 | Негрупповая | Прутковая | 40 | - | - | - | - | - | - | - | 37,4 | 41,5 | 45,7 | ||
| 17 | обработка | 65 | - | - | - | - | - | - | - | 52,0 | 57,8 | 63,6 | |||
| 18 | деталей | св. 65 | - | - | - | - | - | - | - | 70,2 | 78,0 | 85,8 | |||
| 19 | Токарнокарусельные | Прутковая и | 1500 | 4 | 26,4 | 29,3 | 32,2 | 36,3 | 40,3 | 44,3 | 29,2 | 32,4 | 35,6 | ||
| 20 | патронная | 8 | 36,6 | 40,7 | 44,8 | 51,3 | 57,0 | 62,7 | 31,3 | 34,8 | 38,3 | ||||
| 21 | 2500 | 4 | 28,4 | 31,6 | 34,8 | 40,5 | 45,0 | 49,5 | 31,3 | 34,8 | 38,3 | ||||
| 22 | 8 | 45,3 | 50,3 | 55,3 | 59,0 | 65,6 | 72,2 | 34,3 | 38,1 | 41,9 | |||||
| Индекс | а | б | в | г | д | е | ж | з | и | ||||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Сверлильные, центровочные, расточные станки | |||||||||||||||||
| Карта 4, лист 1 | ||||||||||||||||||
| № позиции | Типы станков | Тип производства | ||||||||||||||||
| Массовое | Крупносерийное | Среднесерийное | ||||||||||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | ||||||||||||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | ||||||||
| 1 | Сверлильные | Одношпиндельные | Диаметр | 10 | Число инструментов в наладке, до | 2 | 19,7 | 22,0 | 24,2 | - | 22,4 | 24,9 | 27,9 | - | 24,1 | 26,8 | 29,5 | |
| 2 | обработки | 35 | 22,4 | 24,9 | 27,4 | - | 25,4 | 28,2 | 31,0 | - | 27,7 | 30,8 | 33,9 | |||||
| 3 | св. 35 | 25,4 | 28,2 | 31 | - | 29,3 | 32,6 | 35,9 | - | 34,9 | 38,8 | 42,7 | ||||||
| 4 | Многошпиндельные | 10 | 3 | 21,1 | 23,4 | 25,7 | 28,1 | 21,1 | 23,4 | 25,7 | 28,1 | - | - | - | ||||
| 5 | 5 | 22,4 | 24,9 | 27,4 | 28,9 | 22,4 | 24,9 | 27,4 | 29,9 | - | - | - | ||||||
| 6 | 10 | 27,3 | 30,3 | 33,3 | 36,4 | 27,3 | 30,3 | 33,3 | 36,4 | - | - | - | ||||||
| 7 | 18 | 29,3 | 32,6 | 35,9 | 39,1 | 29,3 | 32,6 | 35,9 | 39,1 | - | - | - | ||||||
| 8 | 30 | 34,5 | 38,3 | 42,1 | 46,0 | 34,5 | 38,3 | 42,1 | 46,0 | - | - | - | ||||||
| 9 | св. 30 | 41,4 | 46,0 | 50,6 | 55,2 | 41,4 | 46,0 | 50,6 | 55,2 | - | - | - | ||||||
| 10 | 35 | 3 | 25,4 | 28,2 | 31,0 | 33,8 | 25,4 | 28,2 | 31,0 | 33,8 | - | - | - | |||||
| 11 | 5 | 27,3 | 30,3 | 33,3 | 36,4 | 27,3 | 30,3 | 33,3 | 36,4 | - | - | - | ||||||
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | |||||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Сверлильные, центровочные, расточные станки | |||||||||||||||||
| Карта 4, лист 2 | ||||||||||||||||||
| № позиции | Типы станков | Тип производства | ||||||||||||||||
| Массовое | Крупносерийное | Среднесерийное | ||||||||||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | ||||||||||||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | ||||||||
| 12 | Сверлильные | Многошпиндельные | Диаметр | 35 | Число инструментов в наладке, до | 10 | 34,5 | 38,3 | 42,1 | 46,0 | 34,5 | 38,3 | 42,1 | 46,0 | - | - | - | |
| 13 | обработки | 18 | 41,4 | 46,0 | 50,6 | 55,2 | 41,4 | 46,0 | 50,6 | 55,2 | - | - | - | |||||
| 14 | 30 | 46,2 | 51,3 | 56,4 | 61,7 | 46,2 | 51,3 | 56,4 | 61,7 | - | - | - | ||||||
| 15 | св. 30 | 52,2 | 58,0 | 63,8 | 69,6 | 52,2 | 58,8 | 63,8 | 69,6 | - | - | - | ||||||
| 16 | св. 35 | 3 | 31,5 | 35,0 | 38,5 | 42,0 | 31,5 | 35,0 | 38,5 | 42,0 | - | - | - | |||||
| 17 | 5 | 34,5 | 38,3 | 42,1 | 46,0 | 34,5 | 38,3 | 42,1 | 46,0 | - | - | - | ||||||
| 18 | 10 | 41,4 | 46,0 | 50,6 | 55,2 | 41,4 | 46,0 | 50,6 | 55,2 | - | - | - | ||||||
| 19 | 18 | 46,2 | 51,3 | 56,4 | 61,7 | 46,2 | 51,3 | 56,4 | 61,7 | - | - | - | ||||||
| 20 | 30 | 52,2 | 58,0 | 63,8 | 69,6 | 52,2 | 58,0 | 63,8 | 69,6 | - | - | - | ||||||
| 21 | св. 30 | 70,2 | 78,0 | 85,8 | 93,6 | 70,2 | 78,0 | 85,8 | 93,6 | - | - | - | ||||||
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | |||||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Сверлильные, центровочные, расточные станки | ||||||||||||||||
| Карта 4, лист 3 | |||||||||||||||||
| № позиции | Типы станков | Тип производства | |||||||||||||||
| Массовое | Крупносерийное | Среднесерийное | |||||||||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | |||||||||||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | ||||||
| 22 | Центровые | Специальные (сверлильные) | Без загрузочного | Одношпиндельные | 26,3 | 29,2 | - | - | 30,2 | 33,6 | - | - | 28,4 | 31,6 | - | - | |
| 23 | устройства | Двухшпиндельные | 32,7 | 36,3 | - | - | 41,4 | 46,0 | - | - | 38,7 | 43,0 | - | - | |||
| 24 | Четырехшпиндельные | 41,4 | 46,0 | - | - | - | - | - | - | - | - | - | - | ||||
| 25 | Фрезерно-центровые | Без загрузочного | Двухшпиндельные | 52,2 | 58,0 | - | - | - | - | - | - | - | - | - | - | ||
| 26 | устройства | Четырехшпиндельные | 59,9 | 66,0 | - | - | - | - | - | - | - | - | - | - | |||
| 27 | С загрузочным | Одношпиндельные | 41,6 | 46,0 | - | - | 46,2 | 51,3 | - | - | 47,3 | 52,6 | - | - | |||
| 28 | устройством | Двухшпиндельные | 52,2 | 58,0 | - | - | - | - | - | - | - | - | - | - | |||
| 29 | Четырехшпиндельные | 70,2 | 78,2 | - | - | - | - | - | - | - | - | - | - | ||||
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | |||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Сверлильные, центровочные, расточные станки | |||||||||||||||
| Карта 4, лист 4 | ||||||||||||||||
| № позиции | Типы станков | Тип производства | ||||||||||||||
| Массовое | Крупносерийное | Среднесерийное | ||||||||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | ||||||||||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | |||||
| 30 | Расточные | Односторонние | Одношпиндельные | 25,4 | 28,2 | 31,0 | 33,8 | 29,3 | 32,6 | 35,9 | 39,1 | 29,8 | 33,1 | 36,4 | 39,7 | |
| 31 | Двухшпиндельные | 33,7 | 37,3 | 41,0 | 44,8 | 37,5 | 41,7 | 45,9 | 50,0 | - | - | - | - | |||
| 32 | Многошпиндельные | 50,4 | 56,0 | 61,6 | 67,2 | - | - | - | - | - | - | - | - | |||
| 33 | Двухсторонние | Двухшпиндельные | 36,6 | 40,7 | 44,8 | 48,8 | 40,5 | 45,0 | 49,5 | 54,0 | - | - | - | - | ||
| 34 | Четырехшпиндельные | 50,4 | 56,0 | 61,6 | 67,2 | - | - | - | - | - | - | - | - | |||
| 35 | Многошпиндельные | 67,7 | 74,2 | 82,7 | 90,2 | - | - | - | - | - | - | - | - | |||
| 36 | Трехсторонние | Трехголовочные | 57,2 | 63,6 | 70,0 | 76,3 | - | - | - | - | - | - | - | - | ||
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | ||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Агрегатные станки | |||||||
| Карта 5, лист 1 | ||||||||
| № позиции | Типы станков | Размер обработки в мм, до | Число инструментов в наладке, до | Тип производства — массовое и крупносерийное | ||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | ||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | |||||
| 1 | Агрегатные | 10 | 3 | 25,4 | 28,2 | 31,0 | 33,8 | |
| 2 | 5 | 29,3 | 32,6 | 35,9 | 39,1 | |||
| 3 | 10 | 33,6 | 37,3 | 41,0 | 44,8 | |||
| 4 | 18 | 40,5 | 45,0 | 49,5 | 54,0 | |||
| 5 | 30 | 50,4 | 56,0 | 61,6 | 67,2 | |||
| 6 | св. 30 | 58,1 | 64,0 | 71,1 | 77,5 | |||
| 7 | 35 | 3 | 29,3 | 32,6 | 35,9 | 39,1 | ||
| 8 | 5 | 34,5 | 38,3 | 42,1 | 46,0 | |||
| 9 | 10 | 40,5 | 45,0 | 49,5 | 54,0 | |||
| 10 | 18 | 51,3 | 57,0 | 62,7 | 68,4 | |||
| Индекс | а | б | в | г | ||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Агрегатные станки | |||||||
| Карта 5, лист 2 | ||||||||
| № позиции | Типы станков | Размер обработки в мм, до | Число инструментов в наладке, до | Тип производства — массовое и крупносерийное | ||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | ||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | |||||
| 11 | Агрегатные | 35 | 30 | 58,1 | 64,6 | 71,1 | 77,5 | |
| 12 | св. 30 | 68,6 | 76,2 | 83,8 | 91,4 | |||
| 13 | св. 35 | 3 | 34,5 | 38,3 | 42,1 | 46,0 | ||
| 14 | 5 | 41,4 | 46,0 | 50,6 | 55,2 | |||
| 15 | 10 | 51,3 | 57,0 | 62,7 | 68,4 | |||
| 16 | 18 | 58,9 | 65,6 | 72,2 | 78,7 | |||
| 17 | 30 | 68,6 | 76,2 | 83,8 | 91,4 | |||
| 18 | св. 30 | 82,8 | 92,0 | 101 | 110 | |||
| 19 | Агрегатный горизонтальнорасточной, агрегатный резьбонарезной | - | 40 и более | 144 | 160 | 176 | - | |
| Индекс | а | б | в | г | ||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Фрезерные станки | |||||||||||
| Карта 6, лист 1 | ||||||||||||
| № позиции | Типы станка | Тип фрезы | Материал фрезы | Диаметр фрезы в мм, до | Число фрез в наладке | Тип производства | ||||||
| Массовое | Крупносерийное | Среднесерийное | ||||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | ||||||||||||
| 7 кл. | 4 — 5 кл. | 7 кл. | 4 — 5 кл. | 7 кл. | 4 — 5 кл. | |||||||
| 1 | Горизонтально-, | Торцевые, дисковые | Твердый сплав и | 125 | 1 — 2 | 39,6 | 44,0 | 44,7 | 49,3 | 36,6 | 40,7 | |
| 2 | вертикально-, | отрезные, прорезные | сталь P18 | 3 — 5 | 44,4 | 49,3 | 50,4 | 56,0 | - | - | ||
| 3 | универсальнофрезерные | пазовые | 6 — 10 | 50,4 | 56,0 | 58,1 | 64,6 | - | - | |||
| 4 | св. 10 | 58,1 | 64,6 | - | - | - | - | |||||
| 5 | св. 125 | 1 — 2 | 35,7 | 39,7 | 39,6 | 44,0 | 51,3 | 57,0 | ||||
| 6 | 3 — 5 | 39,6 | 44,0 | 44,4 | 49,3 | - | - | |||||
| 7 | 6 — 10 | 44,4 | 49,3 | 50,4 | 56,0 | - | - | |||||
| 8 | св. 10 | 50,4 | 56,0 | - | - | - | - | |||||
| Индекс | а | б | в | г | д | е | ||||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Фрезерные станки | |||||||||||
| Карта 6, лист 2 | ||||||||||||
| № позиции | Типы станка | Тип фрезы | Материал фрезы | Диаметр фрезы в мм, до | Число фрез в наладке | Тип производства | ||||||
| Массовое | Крупносерийное | Среднесерийное | ||||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | ||||||||||||
| 7 кл. | 4 — 5 кл. | 7 кл. | 4 — 5 кл. | 7 кл. | 4 — 5 кл. | |||||||
| 9 | Горизонтально-, | Цилиндрические | Твердый сплав и | 160 | 1 | 25,5 | 28,3 | 29,7 | 33,0 | 36,6 | 40,7 | |
| 10 | вертикально-, универсальнофрезерные | сталь P18 | 2 и более | 27,5 | 30,6 | 32,7 | 36,3 | 51,3 | 57,0 | |||
| 11 | Концевые, шпоночные | Сталь P18 | 20 | 1 | 50,4 | 56,0 | 58,1 | 64,6 | 36,6 | 40,7 | ||
| 12 | 50 | 32,7 | 36,3 | 35,7 | 39,7 | - | - | |||||
| 13 | Вудруфа | 48 | 44,4 | 49,3 | 50,4 | 56,0 | 36,6 | 40,7 | ||||
| 14 | Фасонные | 80 | 1 | 32,7 | 36,3 | 39,6 | 44,0 | - | - | |||
| 15 | 2 и более | 44,7 | 49,7 | - | - | - | - | |||||
| Индекс | а | б | в | г | д | е | ||||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Фрезерные станки | ||||||||||||||
| Карта 6, лист 3 | |||||||||||||||
| № позиции | Типы станков | Тип фрезы | Материал | Диаметр | Число фрез в | Тип производства | |||||||||
| фрезы в мм, | наладке | Массовое | Крупносерийное Среднесерийное | ||||||||||||
| до | Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | ||||||||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | |||||||
| 16 | Горизонтально-, вертикально-, универсальнофрезерные станки | Фасонные | Сталь P18 | 100 | 1 | 27,5 | 30,6 | - | 29,7 | 33,0 | - | - | - | - | |
| 17 | 2 и более | 29,7 | 33,0 | - | 32,7 | 36,3 | - | - | - | - | |||||
| 18 | Копировальнофрезерные | Концевые | Сталь P18 | 20 | 1 | 50,4 | 56,0 | - | 58,1 | 64,6 | 71,1 | 51,3 | 57,0 | - | |
| 19 | 50 | 2 | 44,4 | 49,3 | - | 50,4 | 56,0 | 61,6 | - | - | - | ||||
| 20 | Продольнофрезерные, карусельные | Торцовые | Твердый сплав и | 250 | 1 | 27,5 | 30,6 | 33,7 | 35,7 | 39,7 | 43,7 | - | - | - | |
| 21 | сталь P18 | 2 | 32,7 | 36,3 | 39,9 | 39,6 | 44,0 | 48,4 | 27,2 | 30,2 | 33,2 | ||||
| 22 | и барабаннофрезерные | 3 и более | 35,7 | 39,7 | 43,7 | - | - | - | - | - | - | ||||
| 23 | 400 | 1 | 23,6 | 26,2 | 28,8 | 32,7 | 36,3 | 39,9 | - | - | - | ||||
| 24 | 2 | 27,5 | 30,6 | 33,7 | 35,7 | 39,7 | 43,7 | - | - | _ | |||||
| 25 | 3 и более | 29,7 | 33,0 | 36,3 | - | - | - | - | - | - | |||||
| Индекс | а | б | в | г | д | е | ж | з | и | к | |||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Зуборезные станки | |||||||||||||||
| Карта 7, лист 1 | ||||||||||||||||
| № позиции | Типы станков | Нарезаемый | Тип производства | |||||||||||||
| модуль в мм, | Массовое | Крупносерийное | Среднесерийное | |||||||||||||
| до | Норма времени на обслуживание одного станка в смену в мин. при обработке деталей со степенью точности | |||||||||||||||
| 9 | 8 | 7 | 6 | 9 | 8 | 7 | 6 | 9 | 8 | 7 | 6 | |||||
| 1 | Зуборезные | Одношпиндельные | 12 | 25,4 | 28,2 | 31,2 | 33,8 | 37,5 | 41,7 | 45,9 | 50,0 | - | - | - | - | |
| 2 | Двухшпиндельные | 46,2 | 51,3 | 56,4 | 61,6 | 59,9 | 66,6 | 73,3 | 79,9 | - | - | - | - | |||
| 3 | Зубофрезерные полуавтоматы | Одношпиндельные | 12 | 34,0 | 37,8 | 41,6 | 45,4 | - | - | - | - | 41,9 | 46,5 | 51,2 | 55,4 | |
| 4 | Двухшпиндельные | 41,0 | 45,5 | 50,1 | 54,6 | - | - | - | - | - | - | - | - | |||
| 5 | Четырехшпиндельные | 59,5 | 66,1 | 72,7 | 79,9 | |||||||||||
| 6 | Шестишпиндельные | 84,2 | 93,5 | 102,9 | 112 | |||||||||||
| 7 | Восьмишпиндельные | 106 | 118 | 129,8 | 141,6 | |||||||||||
| 8 | Зубодолбежные | - | 6 | 21,7 | 24,9 | 27,4 | 29,5 | 28,2 | 31,3 | 31,2 | 37,6 | 30,2 | 33,5 | 36,9 | 40,2 | |
| 9 | 8 | 34,5 | 38,3 | 42,1 | 46,0 | 41,4 | 46,0 | 50,6 | 55,2 | 46,6 | 51,8 | 57,0 | 62,2 | |||
| 10 | Зубошлифовальные | - | - | - | - | - | 55,1 | - | - | - | 63,6 | - | - | - | 49,8 | |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | ||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Зуборезные станки | |||||||||
| Карта 7, лист 2 | ||||||||||
| № позиции | Типы станков | Нарезаемый | Тип производства | |||||||
| модуль в мм, | Массовое | Крупносерийное | Среднесерийное | |||||||
| до | Норма времени на обслуживание одного станка в смену в мин. при обработке деталей со степенью точности | |||||||||
| 7 | 6 | 7 | 6 | 7 | 6 | |||||
| 11 | 3убострогальные для прямозубных | 6 | 41,6 | 45,4 | 51,2 | 55,4 | - | - | ||
| 12 | конических колес | 12 | 55,8 | 60,8 | 64,9 | 70,8 | - | - | ||
| 13 | Зуборезные для конических колец | 6 | 28,4 | 31,0 | 47,0 | 51,2 | - | - | ||
| 14 | с круговым зубом | 12 | 35,3 | 38,5 | 57,5 | 62,8 | 56,4 | 61,6 | ||
| 15 | Зубошевинговальные | без испытания на шум | - | 22,1 | 24,1 | 35,9 | 39,1 | 41,6 | 45,4 | |
| 16 | с испытанием на шум | - | 33,3 | 36,4 | 57,0 | 62,2 | 73,8 | 80,6 | ||
| 17 | с загрузочным устройством | - | 73,3 | 79,9 | - | - | - | - | ||
| Индекс | а | б | в | г | д | е | ||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Зуборезные станки | |||||||
| Карта 7, лист 3 | ||||||||
| № позиции | Типы станков | Нарезаемый модуль в мм, до | Тип производства | |||||
| Массовое | Крупносерийное | Среднесерийное | ||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей со степенью точности | ||||||||
| 9 — 6 | 9 — 6 | 9 — 6 | ||||||
| 18 | Зубозакругляющие | без загрузочного устройства | с пальцевой фрезой | - | 16,7 | 22,0 | - | |
| 19 | с корончатой фрезой | - | 12,9 | 15,3 | 18,9 | |||
| 20 | с загрузочным устройством | с пальцевой фрезой | - | 32,6 | - | - | ||
| 21 | с корончатой фрезой | - | 28,2 | - | - | |||
| Индекс | а | б | в | |||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Зуборезные станки | |||||||
| Карта 7, лист 4 | ||||||||
| № позиции | Типы станков | Тип производства | ||||||
| Массовое | Крупносерийное | Среднесерийное | ||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | ||||||||
| 7 кл. | 4 — 5 кл. | 7 кл. | 4 — 5 кл. | 7 кл. | 4 — 5 кл. | |||
| 22 | Зубофасочные | 15,6 | 17,3 | 15,6 | 17,3 | - | - | |
| 23 | Шлицефрезерные | Одношпиндельные | 25,4 | 28,2 | 25,4 | 28,2 | 25,8 | 28,7 |
| 24 | Двухшпиндельные | 34,5 | 38,3 | 34,5 | 38,3 | - | - | |
| 25 | Четырехшпиндельные | 41,4 | 46,0 | 41,4 | 46,0 | - | - | |
| 26 | Шестишпиндельные | 52,2 | 58,0 | 52,2 | 58,0 | - | - | |
| 27 | Восьмишпиндельные | 59,9 | 66,6 | 59,9 | 66,6 | - | - | |
| 28 | Зубопротяжные | 45,3 | 50,3 | 45,3 | 50,3 | - | - | |
| 29 | Зубообкатные, зубопритирочные и зубопрокатные | 10,7 | 11,9 | 12,9 | 14,3 | 11,2 | 12,4 | |
| 30 | Накатной стан (горячая накатка зубьев) | 83,7 | 93,0 | - | - | - | - | |
| 31 | Зубодолбежные, зубофрезерные с автоматической загрузкой деталей | 40,5 | 45,0 | - | - | - | - | |
| Индекс | а | б | в | г | д | е | ||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Шлифовальные и доводочнополировальные станки | ||||||||
| Карта 8, лист 1 | |||||||||
| № позиции | Типы станков | Тип производства | |||||||
| Массовое | Крупносерийное | Среднесерийное | |||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | |||||||||
| 3 кл. и выше | 1 — 2 кл. | 3 кл. и выше | 1 — 2 кл. | 3 кл. и выше | 1 — 2 кл. | ||||
| 1 | Круглошлифовальные | Универсальные с ручной правкой круга | 34,5 | 38,3 | 29,7 | 33,0 | 22,8 | 25,3 | |
| 2 | Универсальные с ручной правкой круга, с загрузочным устройством | 32,7 | 36,3 | 39,6 | 44,0 | 45,3 | 50,3 | ||
| 3 | Универсальные, оснащенные приборами для измерения размеров с автоматической правкой круга | 44,0 | 44,4 | 49,3 | - | - | |||
| 4 | С приборами активного контроля, с автоматической правкой круга, с загрузочным устройством | - | 56,0 | - | - | - | - | ||
| 5 | Специальные станки для коленчатых валов, распредвалов, с приборами активного контроля | - | 92,0 | - | - | - | - | ||
| 6 | Специальные двухкамневые станки для обработки коленвалов с приборами активного контроля | - | 116 | - | - | - | - | ||
| 7 | Двухкамневые, оснащенные приборами активного контроля, с автоматической правкой круга | - | 56,0 | - | - | - | - | ||
| Индекс | а | б | в | г | д | е | |||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Шлифовальные и доводочнополировальные станки | ||||||||||
| Карта 8, лист 2 | |||||||||||
| № позиции | Типы станков | Тип производства | |||||||||
| Массовое | Крупносерийное | Среднесерийное | |||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | |||||||||||
| 3 кл. и выше | 1 — 2 кл. | 3 кл. и выше | 1 — 2 кл. | 3 кл. и выше | 1 — 2 кл. | ||||||
| 8 | Внутришлифовальные | Специальные двухсторонние шестикамневые для обработки картера | - | 156 | - | - | - | - | |||
| 9 | Универсальные с ручной правкой круга | 35,7 | 39,7 | 39,6 | 44,0 | 41,4 | 46,0 | ||||
| 10 | С автоматической | Диаметр шлифовального | 20 | - | 92,0 | - | - | - | - | ||
| 11 | правкой круга и автоматическим | 70 | 76,2 | - | - | - | - | ||||
| 12 | замером | круга в мм, до | св. 70 | 64,6 | - | - | - | - | |||
| 13 | Специальные четырехшпиндельные | 76,2 | - | - | - | - | |||||
| 14 | Специальные шестишпиндельные | 92,0 | - | - | - | - | |||||
| 15 | Резьбошлифовальные | 22,7 | 25,2 | 26,6 | 29,6 | 24,0 | 26,7 | ||||
| Индекс | а | б | в | г | д | е | |||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Шлифовальные и доводочнополировальные станки | ||||||||||
| Карта 8, лист 3 | |||||||||||
| № позиции | Типы станков | Тип производства | |||||||||
| Массовое | Крупносерийное | Среднесерийное | |||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | |||||||||||
| 3 кл. | 1 — 2 кл. | 3 кл. | 1 — 2 кл. | 3 кл. | 1 — 2 кл. | ||||||
| 16 | Плоскошлифовальные | Одношпиндельные | Диаметр круга | 400 | 22,9 | 25,2 | 26,2 | 28,8 | 27,2 | 29,9 | |
| 17 | в мм, до | 750 | 24,3 | 26,7 | 28,3 | 31,1 | 29,3 | 32,2 | |||
| 18 | Специальный двухшпиндельный | 750 | 44,0 | - | - | - | - | ||||
| 19 | Двухкамневый с приборами активного контроля | 750 | 49,3 | - | - | - | - | ||||
| 20 | Специальный одношпиндельный с загрузочным устройством | 750 | 49,3 | - | - | - | - | ||||
| 21 | Специальный двухшпиндельный с загрузочным устройством | 750 | 64,6 | - | - | - | - | ||||
| 22 | Специальный двухсторонний для обработки толкателей, клапанов, поршневых пальцев | 750 | 56,0 | 56,0 | - | - | - | - | |||
| 23 | Специальный двухсторонний с загрузочным устройством для обработки поршневых колец | - | 23,0 | - | - | - | - | ||||
| Индекс | а | б | в | г | д | е | |||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Шлифовальные и доводочнополировальные станки | ||||||||||
| Карта 8, лист 4 | |||||||||||
| № позиции | Типы станков | Тип производства | |||||||||
| Массовое | Крупносерийное | Среднесерийное | |||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | |||||||||||
| 3 кл. | 1 — 2 кл. | 3 кл. | 1 — 2 кл. | 3 кл. | 1 — 2 кл. | ||||||
| 24 | Бесцентровошлифовальные | Без загрузочного устройства | - | 35,2 | 44,0 | 44,4 | 49,3 | 462 | 51,3 | ||
| 25 | С загрузочным устройством | Диаметр детали | 60 | 76,2 | - | - | - | - | |||
| 26 | в мм, до | 150 | 92,0 | - | - | - | - | ||||
| 27 | Шлицешлифовальные | Шестикамневый с загрузочным устройством для обработки поршневых пальцев | 156 | - | - | - | - | ||||
| 28 | С одним алмазом | 38,7 | 43,0 | 43,8 | 48,3 | 39,7 | 44,0 | ||||
| 29 | С двумя, тремя алмазами | 43,8 | 48,3 | 49,5 | 55,0 | - | - | ||||
| 30 | Специальный девятиголовочный | 91,0 | - | - | - | - | |||||
| Индекс | а | б | в | г | д | е | |||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Шлифовальные и доводочнополировальные станки | ||||||||||
| Карта 8, лист 5 | |||||||||||
| № позиции | Типы станков | Тип производства | |||||||||
| Массовое | Крупносерийное | Среднесерийное | |||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | |||||||||||
| 3 кл. | 1 — 2 кл. | 3 кл. | 1 — 2 кл. | 3 кл. | 1 — 2 кл. | ||||||
| 31 | Доводочные | Суперфинишные и лапинговальные | 35,0 | 38,3 | 35,5 | ||||||
| 32 | Хонинговальные | Одношпиндельные | 32,6 | 35,0 | 36,0 | ||||||
| 33 | Двухшпиндельные | 51,3 | - | - | - | - | |||||
| 34 | Четырехшпиндельные | 66,6 | - | - | - | - | |||||
| 35 | Шестишпиндельные | 78,2 | - | - | - | - | |||||
| 36 | Полировальные | Одношпиндельный с приборами активного контроля | 46,0 | - | - | - | - | ||||
| 37 | Одношпиндельные | 18,9 | 21,0 | 19,8 | 22,0 | 14,8 | |||||
| 38 | Двухшпиндельные | 22,4 | 24,9 | 35,4 | 28,2 | - | |||||
| 39 | Специальные 9- головочные | 51,3 | - | - | - | ||||||
| 40 | С фетровым или войлочным кругом | 22,0 | 23,0 | - | - | ||||||
| 41 | Точило | Одностороннее | - | - | 14,4 | ||||||
| 42 | Двухстороннее | - | - | 19,4 | |||||||
| Индекс | а | б | в | г | д | е | |||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Прочие станки | |||||||||||||||
| Карта 9, лист 1 | ||||||||||||||||
| № позиции | Типы станков, оборудования | Режущий инструмент | Тип производства | |||||||||||||
| Массовое | Крупносерийное | Среднесерийное | ||||||||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | ||||||||||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | |||||
| 1 | Резьбофрезерные | Концевые фрезы | - | - | 49,5 | 54,0 | - | - | 55,3 | 60,4 | - | - | 50,4 | 60,5 | ||
| 2 | Гребенчатые и дисковые фрезы | - | - | 60,8 | 66,4 | - | - | 34,8 | 37,9 | - | - | 35,6 | 42,7 | |||
| 3 | Специальные резьбонарезные | Одношпиндельные | Метчик | - | - | 26,3 | 28,7 | - | - | 26,3 | 28,7 | - | - | - | - | |
| 4 | Двухшпиндельные | - | - | 37,4 | 40,8 | - | - | 37,4 | 40,8 | - | - | - | - | |||
| 5 | Четырехшпиндельные | - | - | 49,5 | 54,0 | - | - | 49,5 | 54,0 | - | - | - | - | |||
| 6 | Шестишпиндельные | - | - | 66,0 | 72,0 | - | - | 66,0 | 72,0 | - | - | - | - | |||
| 7 | Восьмишпиндельные | - | - | 75,5 | 82,8 | - | - | 75,5 | 82,3 | - | - | - | - | |||
| 8 | Двенадцатишпиндельные | - | - | 88,2 | 96,2 | - | - | 88,2 | 96,2 | - | - | - | - | |||
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | ||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Прочие станки | |||||||||||||||
| Карта 9, лист 2 | ||||||||||||||||
| № позиции | Типы станков, оборудования | Режущий инструмент | Тип производства | |||||||||||||
| Массовое | Крупносерийное | Среднесерийное | ||||||||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | ||||||||||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | |||||
| 9 | Болторезные | Самооткрывающиеся головки | 58,0 | 58,0 | 18,7 | |||||||||||
| 10 | Резьбонакатной стан | Плоские плошки | 78,0 | 78,0 | 120 | |||||||||||
| 11 | Ролико-накатные | Ролики накатные | - | 38,0 | 41,8 | 48,0 | - | 38,0 | 41,8 | 48,0 | - | 196 | 217 | 250 | ||
| 12 | Ролико-накатные с загрузочным устройством | Ролики накатные | - | 47,5 | 52,2 | 60,0 | - | 47,5 | 52,2 | 60,0 | - | 126 | 139 | 160 | ||
| 13 | Горизонтальновертикальнопротяжные для внутренних поверхностей | Одноплунжерные | Круглые шлицевые, шпоночные | 27,2 | 30,2 | 33,2 | 35,8 | 30,8 | 34,6 | 38,1 | 41,5 | 24,2 | 26,9 | 29,6 | ||
| 14 | Двухплунжерные | протяжки | 33,3 | 37,0 | 40,7 | 44,4 | 43,2 | 48,0 | 52,8 | 57,6 | - | - | - | - | ||
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | ||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Прочие станки | ||||||||||||||||
| Карта 9, лист 3 | |||||||||||||||||
| № позиции | Типы станков, оборудования | Режущий инструмент | Тип производства | ||||||||||||||
| Массовое | Крупносерийное | Среднесерийное | |||||||||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | |||||||||||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | 2 кл. | ||||||
| 15 | Протяжные | Вертикальнопротяжные для наружных | Одноплунжерные | Сборные протяжные | 36,8 | 40,3 | 44,3 | 48,4 | 43,2 | 48,0 | 52,8 | 57,6 | - | - | - | - | |
| 16 | Двухплунжерные | 43,2 | 48,0 | 52,8 | 57,6 | - | - | - | - | - | - | - | - | ||||
| 17 | поверхностей | Четырехплунжерные | 54,0 | 60,0 | 66,0 | 72,0 | - | - | - | - | - | - | - | - | |||
| 18 | Специальногоризонтальнопротяжные для обработки блока | - | - | 70,2 | 80,2 | 88,2 | 96,2 | - | - | - | - | - | - | - | - | ||
| 19 | Специально вертикальные для обработки шатунов поворотных кулаков | Двухплунжерные | - | 54,0 | 60 | 66,0 | 72,0 | - | - | - | - | - | - | - | - | ||
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | |||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Прочие станки | |||
| Карта 9, лист 4 | ||||
| № позиции | Тип станков, оборудования | Тип производства | ||
| Массовое, крупносерийное | Среднесерийное | |||
| Норма времени на обслуживание одного станка в смену в мин. | ||||
| 20 | Балансировочные | 40,3 | - | |
| 21 | Прессы для запрессовки деталей, правильные прессы | 26,9 | - | |
| 22 | Установка ТВЧ, закалочные установки | 30,2 | - | |
| 23 | Гидроиспытательные стенды | 34,6 | - | |
| 24 | Моечные машины | 18,2 | - | |
| 25 | Универсально-заточной станок | Односторонний | 14,9 | - |
| 26 | Двухсторонний | 21,2 | - | |
| 27 | Автомат, полуавтомат для дуговой сварки | 30,2 | - | |
| 28 | Контактная сварочная машина | 36,2 | - | |
| Индекс | а | б | ||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Прочие станки | ||||
| Карта 9, лист 5 | |||||
| № позиции | Тип станков, оборудования | Тип производства | |||
| Массовое, крупносерийное | Среднесерийное | ||||
| Норма времени на обслуживание одного станка в смену в мин. | |||||
| 29 | Станки для снятия фасок | Без загрузочного | Одношпиндельные | 24,0 | - |
| 30 | устройства | Четырехшпиндельные | 37,0 | - | |
| 31 | С загрузочным устройством | Четырехшпиндельные | 40,3 | - | |
| 32 | Дисковые пилы (круглые | Диаметр пилы в мм, до | 710 | 39,5 | 28,3 |
| 33 | сегментные) | 1010 | 44,5 | 32,3 | |
| 34 | Гильотинные ножницы | Длина перемещения | до 800 | 10,4 | 7,2 |
| 35 | упоров в мм | св. 800 | 13,5 | 9,4 | |
| Индекс | а | б | |||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Токарные станки с программным управлением | ||||||||||
| Карта 10, лист 1 | |||||||||||
| № позиции | Типы станков | Тип производства — среднесерийное | |||||||||
| Группа наладок | |||||||||||
| I | II | III | |||||||||
| Наладки с равномерной загрузкой инструментов | Средние наладки по равномерности загрузки инструментов | Наладки с большой разницей по загрузке инструментов | |||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | |||||||||||
| 4 — 5 кл. | 3 кл. | 4 — 5 кл. | 3 кл. | 4 — 5 кл. | 3 кл. | ||||||
| 1 | Токарные с | Наибольший | 400 | Число инструментов в | 3 | 20,4 | 23,5 | 24,5 | 28,2 | 28,6 | 32,9 |
| 2 | программным управлением | диаметр изделия, устанавливаемого | 5 | 28,2 | 32,4 | 33,8 | 38,9 | 39,5 | 45,4 | ||
| 3 | наладке | 8 | 38,0 | 43,7 | 45,6 | 52,4 | 53,2 | 61,2 | |||
| 4 | 10 | 44,0 | 50,6 | 52,8 | 60,7 | 61,6 | 70,8 | ||||
| 5 | над станиной, в | 15 и более | 56,0 | 64,4 | 67,2 | 77,3 | 78,4 | 90,2 | |||
| 6 | мм, до | св. 400 | 3 | 29,7 | 34,2 | 35,6 | 40,9 | 41,6 | 47,8 | ||
| 7 | 5 | 40,2 | 46,2 | 48,2 | 55,4 | 56,3 | 64,7 | ||||
| Индекс | а | б | в | г | д | е | |||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Токарные станки с программным управлением | ||||||||||
| Карта 10, лист 2 | |||||||||||
| № позиции | Типы станков | Тип производства — среднесерийное | |||||||||
| Группа наладок | |||||||||||
| I | II | III | |||||||||
| Наладки с равномерной загрузкой инструментов | Средние наладки по равномерности загрузки инструментов | Наладки с большей разницей по загрузке инструментов | |||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | |||||||||||
| 4 — 5 кл. | 3 кл. | 4 — 5 кл. | 3 кл. | 4 — 5 кл. | 3 кл. | ||||||
| 8 | Токарные с | Наибольший | св. 400 | Число инструментов в | 8 | 54,5 | 62,7 | 65,4 | 75,2 | 76,3 | 87,7 |
| 9 | программным управлением | диаметр изделия, устанавливаемого над станиной, в | 10 | 63,2 | 72,7 | 75,8 | 87,2 | 88,5 | 102 | ||
| 10 | наладке | 15 и более | 82,0 | 94,3 | 98,0 | 113 | 115 | 132 | |||
| 11 | 400 | 3 | Тип производства — мелкосерийное | ||||||||
| 25,5 | 29,4 | 30,6 | 35,3 | 35,8 | 41,1 | ||||||
| 12 | мм, до | 5 | 35,3 | 40,5 | 42,3 | 47,8 | 49,4 | 56,8 | |||
| 13 | 8 | 47,5 | 54,6 | 57,0 | 65,0 | 66,5 | 76,5 | ||||
| 14 | 10 и более | 55,0 | 80,5 | 84,0 | 96,6 | 98,0 | 113 | ||||
| Индекс | а | б | в | г | д | е | |||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Токарные станки с программным управлением | ||||||||||
| Карта 10, лист 3 | |||||||||||
| № позиции | Типы станков | Тип производства — среднесерийное | |||||||||
| Группа наладок | |||||||||||
| I | II | III | |||||||||
| Наладки с равномерной загрузкой инструментов | Средние наладки по равномерности загрузки инструментов | Наладки с большой разницей по загрузке инструментов | |||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | |||||||||||
| 4 — 5 кл. | 3 кл. | 4 — 5 кл. | 3 кл. | 4 — 5 кл. | 3 кл. | ||||||
| 15 | Токарные с | Наибольший | св. 400 | Число инструментов в | 3 | 37,1 | 42,8 | 4,5 | 51,1 | 52,0 | 59,8 |
| 16 | программным | диаметр изделия, устанавливаемого над станиной в мм, до | 5 | 50,3 | 57,8 | 60,3 | 69,3 | 70,4 | 80,9 | ||
| 17 | управлением | наладке | 8 | 68,1 | 78,4 | 81,8 | 94,0 | 95,4 | 109 | ||
| 18 | 10 и более | 79,0 | 90,9 | 94,8 | 109 | 111 | 128 | ||||
| Индекс | а | б | в | г | д | е | |||||
К I-й группе наладок относится оборудование, на котором диаметры обтачиваемых поверхностей отличаются не более чем в 1 — 2 раза; количество фасонных и подрезных резцов — не более чем на 20% от общего количества инструментов наладки.
Ко II-й группе наладок — наладки оборудования, не относящиеся к I-й и III-й группам.
К III-й группе наладок относится оборудование, на котором диаметры обтачиваемых поверхностей отличаются более чем в 2 раза; количество фасонных и других малонагруженных инструментов составляет свыше 50% от общего количества инструментов наладки.
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ Сверлильные МЕТАЛЛОРЕЖУЩИХ СТАНКОВ станки с программным управлением | |||||||||||
| Карта 11 | |||||||||||
| № позиции | Типы станков | Тип производства | |||||||||
| Среднесерийное | Мелкосерийное | ||||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | |||||||||||
| 7 кл. | 4 — 5 кл. | 3 кл. | 7 кл. | 4 — 5 кл. | 3 кл. | ||||||
| 1 | Сверлильные | Диаметр обработки в мм, до | 12 | Число инструментов в наладке | 5 | 22,4 | 24,9 | 27,6 | 28,0 | 31,1 | 34,5 |
| 2 | 8 | 31,2 | 34,7 | 39,9 | 39,0 | 43,4 | 48,7 | ||||
| 3 | 12 | 42,1 | 46,8 | 53,8 | 52,6 | 58,5 | 67,3 | ||||
| 4 | 20 и более | 62,6 | 69,5 | 79,9 | 78,3 | 86,9 | 99,9 | ||||
| 5 | 25 | 5 | 24,8 | 27,6 | 31,7 | 31,0 | 34,8 | 39,6 | |||
| 6 | 8 | 35,1 | 39,0 | 44,9 | 43,9 | 48,9 | 56,1 | ||||
| 7 | 12 | 47,6 | 52,9 | 60,8 | 59,5 | 66,1 | 76,0 | ||||
| 8 | 20 и более | 70,9 | 78,8 | 90,6 | 88,6 | 98,5 | 113 | ||||
| 9 | 50 и более | 5 | 29,3 | 32,5 | 37,4 | 36,6 | 40,6 | 46,8 | |||
| 10 | 8 | 40,0 | 44,4 | 51,1 | 50,0 | 55,6 | 63,9 | ||||
| 11 | 12 | 52,3 | 58,1 | 66,8 | 65,4 | 72,6 | 83,5 | ||||
| 12 | 20 и более | 78,6 | 87,6 | 101 | 98,3 | 110 | 126 | ||||
| Индекс | а | б | в | г | д | е | |||||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ МЕТАЛЛОРЕЖУЩИХ СТАНКОВ | Фрезерные станки с программным управлением | ||||||||
| Карта 12 | |||||||||
| № позиции | Типы станков | Тип фрезы | Диаметр фрезы в мм, до | Число фрез в наладке, до | Тип производства | ||||
| Среднесерийное | Мелкосерийное | ||||||||
| Норма времени на обслуживание одного станка в смену в мин. при обработке деталей с точностью до | |||||||||
| 7 кл. | 4 — 5 кл. | 7 кл. | 4 — 5 кл. | ||||||
| 1 | Горизонтальновертикальные | Торцовые | 125 | 1 | 19,1 | 21,8 | 24,2 | 27,1 | |
| 1а | 2 | 25,2 | 28,1 | 31,4 | 35,1 | ||||
| 2 | универсальнофрезерные | 4 | 33,4 | 37,0 | 41,4 | 46,2 | |||
| 3 | 6 | 42,2 | 46,8 | 52,6 | 58,6 | ||||
| 4 | 10 | 55,8 | 62,2 | 70,0 | 78,0 | ||||
| 5 | св. 125 | 2 | 41,5 | 46,2 | 52,1 | 57,7 | |||
| 6 | 4 | 54,9 | 61,0 | 68,6 | 76,2 | ||||
| 7 | 6 | 70,7 | 78,6 | 88,6 | 98,2 | ||||
| 8 | 10 | 91,0 | 101 | 116 | 126 | ||||
| 9 | Цилиндрические | - | 1 | 22,0 | 24,4 | 27,2 | 30,6 | ||
| 10 | 2 и более | 29,0 | 32,2 | 36,0 | 40,0 | ||||
| Индекс | а | б | в | г | |||||
НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ КУЗНЕЧНО-ПРЕССОВОГО И ЛИТЕЙНОГО ОБОРУДОВАНИЯ
| КЛАССИФИКАЦИЯ ЗАГОТОВОК (ДЕТАЛЕЙ) ПО ГРУППАМ СЛОЖНОСТИ К НОРМАМ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ | Кузнечно-прессовое оборудование |
|---|---|
| НАЛАДЧИКОВ | Карта 13 |
Способ изготовления деталей
| Группа сложности | Ковка на молотах | Объемная штамповка на молотах, прессах и других машинах | Холодная штамповка на прессах, резка на ножницах и других машинах | Высадка на высадочных станках и автоматах | Навивка пружин |
|---|---|---|---|---|---|
| I — простые детали | Детали без выступов: гладкие валы, диски, шайбы, фланцы, крышки, кубики, шестигранники, шпонки, гайки | Детали простой формы, с прямой осью, с неглубокими, легкообтекаемыми формами | Резка, вырубка и пробивка | Одноударная и одноручьевая высадка деталей | Цилиндрических |
| II — детали средней сложности | Детали с выступами: ступенчатые валы, шестерни, диски с уступами, втулки, рычаги, тяги, гаечные ключи | Детали смешанной формы с изогнутой осью, с относительно неглубокими и обтекаемыми формами | Гибка и формовка | Двухударная и двухручьевая высадка деталей | Конусных |
| III — сложные детали | Детали с выступами и переменными сечениями: коленчатые валы, кривошипы, кольца, крюки, хомуты, серьги, рукоятки и т.д. | Детали смешанной формы, с изогнутой осью, с относительно глубокими и труднообрабатываемыми формами | Комбинированная штамповка и вытяжка | Трехударная, трехручьевая (и более) высадка деталей | Переменного профиля (бочкообразные, сферические и т.п.) |
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ КУЗНЕЧНО-ПРЕССОВОГО ОБОРУДОВАНИЯ | Станки для навивки пружин | ||||||||||
| Карта 14 | |||||||||||
| № позиции | Диаметр | Тип производства | |||||||||
| заготовки | Массовое | Крупносерийное | Среднесерийное | ||||||||
| в мм, до | Норма времени на обслуживание одного станка в смену в мин. при изготовлении пружин со сложностью | ||||||||||
| I | II | III | I | II | III | I | II | III | |||
| 1 | 0,5 | 35,5 | 38,8 | 42,2 | 42,2 | 46,5 | 51,8 | 31,0 | 33,3 | 35,7 | |
| 2 | 1 | 38,6 | 42,0 | 46,3 | 46,3 | 51,6 | 58,3 | 33,2 | 35,6 | 38,9 | |
| 3 | 2 | 41,8 | 46,1 | 51,4 | 51,4 | 58,4 | 65,1 | 35,5 | 38,8 | 42,2 | |
| 4 | 4 | 45,9 | 51,2 | 57,9 | 57,9 | 66,5 | 72,4 | 38,6 | 42,0 | 46,3 | |
| 5 | 6 | 51,0 | 57,7 | 66,3 | 61,7 | 71,3 | 77,9 | 46,1 | 51,4 | 58,1 | |
| 6 | 8 | 57,3 | 65,9 | 77,5 | 65,9 | 77,5 | 93,3 | 51,1 | 57,8 | 66,4 | |
| 7 | 10 | 65,5 | 77,1 | 92,9 | 77,1 | 92,9 | 117 | 57,4 | 66,0 | 77,6 | |
| 8 | 13 | 76,4 | 92,2 | 116 | 92,2 | 116 | 156 | 65,5 | 77,1 | 92,9 | |
| 9 | 16 | 91,3 | 115 | 155 | 115 | 155 | 235 | 76,2 | 92,0 | 116 | |
| 10 | св. 16 | 114 | 154 | 234 | 154 | 234 | 474 | 90,8 | 115 | 155 | |
| Индекс | а | б | в | г | д | е | ж | з | и | ||
Примечание. При повышенной точности навивки для класса точности 5 — 6 время по карте следует принимать с коэффициентом K = 1,15.
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ КУЗНЕЧНО-ПРЕССОВОГО ОБОРУДОВАНИЯ | Молоты и прессы | |||||||||||
| Карта 15, лист 1 | ||||||||||||
| № позиции | Типы прессов | Усилие или вес | Тип производства | |||||||||
| падающих частей в | Массовое | Крупносерийное | Среднесерийное | |||||||||
| т, до | Нормы времени на обслуживание одного пресса, молота в смену в мин. при изготовлении деталей со сложностью | |||||||||||
| I | II | III | I | II | III | I | II | III | ||||
| 1 | Молоты | 0,5 | 41,8 | 46,1 | 51,6 | 51,6 | 58,1 | 66,7 | 35,4 | 38,7 | 42,1 | |
| 2 | 1 | 45,9 | 51,1 | 57,9 | 55,9 | 63,5 | 74,1 | 38,6 | 42,0 | 46,3 | ||
| 3 | 2 | 51,0 | 57,7 | 66,3 | 60,0 | 70,3 | 81,9 | 45,1 | 51,4 | 58,1 | ||
| 4 | 4 | 57,3 | 65,9 | 77,5 | 65,9 | 77,5 | 93,3 | 51,1 | 57,8 | 66,4 | ||
| 5 | 8 | 65,5 | 77,1 | 92,9 | 77,1 | 92,9 | 117 | 57,4 | 66,0 | 77,6 | ||
| 6 | 16 | 76,4 | 92,2 | 116,2 | 92,2 | 116,2 | 156,2 | 65,5 | 77,1 | 92,9 | ||
| 7 | Ковочно-штамповочные | 50 | 35,5 | 38,8 | 42,2 | 42,2 | 46,5 | 51,8 | 31,0 | 33,3 | 35,7 | |
| 8 | прессы | 100 | 41,8 | 46,1 | 51,4 | 46,0 | 58,1 | 66,7 | 35,5 | 38,8 | 42,2 | |
| 9 | 200 | 45,9 | 51,2 | 57,9 | 51,2 | 66,5 | 78,1 | 38,6 | 42,0 | 46,3 | ||
| 10 | 400 | 51,0 | 57,7 | 66,3 | 57,7 | 66,3 | 77,9 | 46,1 | 51,4 | 58,1 | ||
| 11 | 800 | 57,3 | 65,9 | 77,5 | 65,9 | 77,5 | 93,3 | 51,1 | 57,8 | 66,4 | ||
| 12 | 1600 | 65,5 | 77,1 | 92,9 | 77,1 | 92,9 | 117 | 57,4 | 66,0 | 77,6 | ||
| 13 | св. 1600 | 76,4 | 86,4 | 116 | 76,4 | 116 | 156 | 65,5 | 77,1 | 92,9 | ||
| 14 | Прессы горячей и | 50 | 21,7 | 23,4 | 25,0 | 27,3 | 29,6 | 32,6 | 19,0 | 20,4 | 21,8 | |
| 15 | холодной обрезки | 100 | 24,8 | 27,1 | 29,4 | 29,4 | 32,5 | 36,3 | 21,7 | 23,3 | 25,0 | |
| 16 | 200 | 29,3 | 32,2 | 36,0 | 36,0 | 40,6 | 46,7 | 27,1 | 79,4 | 32,4 | ||
| 17 | 400 | 35,6 | 40,3 | 46,3 | 46,3 | 54,4 | 65,5 | 32,2 | 35,8 | 40,6 | ||
| 18 | 800 | 45,8 | 54,0 | 65,0 | 54,0 | 65,0 | 82,0 | 40,1 | 46,1 | 54,3 | ||
| 19 | 1600 | 53,4 | 64,5 | 81,2 | 64,5 | 81,2 | 109 | 45,7 | 53,8 | 65,0 | ||
| Индекс | а | б | в | г | д | е | ж | з | и | |||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ Молоты и прессы КУЗНЕЧНО-ПРЕССОВОГО ОБОРУДОВАНИЯ | ||||||||||||||
| Карта 15, лист 2 | ||||||||||||||
| № позиции | Типы прессов, молотов | Усилие или вес | Тип производства | |||||||||||
| падающих частей в | Массовое Крупносерийное | Среднесерийное | ||||||||||||
| т, до | Нормы времени на обслуживание одного пресса, молота в смену в мин. при изготовлении деталей со сложностью | |||||||||||||
| I | II | III | I | II | III | I | II | III | ||||||
| 20 | Горизонтально- | 50 | 41,8 | 46,1 | 51,4 | 51,4 | 58,1 | 66,7 | 38,7 | 42,1 | 46,4 | |||
| 21 | ковочные машины | 100 | 45,9 | 51,1 | 57,9 | 57,9 | 66,5 | 78,1 | 41,9 | 46,2 | 51,5 | |||
| 22 | 200 | 50,9 | 57,6 | 65,8 | 63,8 | 74,8 | 93,6 | 46,0 | 51,3 | 58,0 | ||||
| 23 | 400 | 57,4 | 66,0 | 77,6 | 70,0 | 82,0 | 103,4 | 51,1 | 57,8 | 66,4 | ||||
| 24 | 800 | 65,5 | 77,1 | 92,9 | 77,1 | 92,9 | 117 | 57,4 | 66,0 | 77,6 | ||||
| 25 | 1600 | 76,4 | 92,2 | 116 | 92,2 | 116 | 156 | 65,4 | 77,0 | 92,8 | ||||
| 26 | св. 1600 | 91,3 | 115 | 155 | 115 | 155 | 235 | 76,3 | 92,1 | 116 | ||||
| 27 | Чеканочные прессы и молоты | 0,5/50 <*> | 35,5 | 38,8 | 42,2 | 42,2 | 46,5 | 51,8 | 31,0 | 33,3 | 35,7 | |||
| 28 | 1/100 | 41,8 | 46,1 | 51,4 | 51,4 | 58,1 | 66,7 | 35,5 | 38,8 | 42,2 | ||||
| 29 | 2/200 | 45,9 | 51,1 | 57,9 | 55,9 | 63,5 | 73,1 | 38,6 | 42,0 | 46,3 | ||||
| 30 | 4/400 | 51,0 | 57,7 | 66,3 | 60,0 | 70,0 | 79,9 | 46,1 | 51,4 | 58,1 | ||||
| 31 | 8/800 | 57,3 | 65,9 | 77,5 | 65,9 | 77,5 | 93,3 | 51,1 | 57,8 | 66,4 | ||||
| 32 | 16/1600 | 65,5 | 77,1 | 92,9 | 77,1 | 92,9 | 117 | 57,4 | 66,0 | 77,6 | ||||
| 33 | 50 | 65,5 | 77,1 | 92,9 | 77,1 | 92,9 | 117 | 35,7 | 41,1 | 45,4 | ||||
| 34 | 100 | 76,4 | 92,9 | 116 | 92,2 | 116 | 156 | 44,8 | 77,0 | 92,8 | ||||
| 35 | 200 | 91,2 | 115 | 155 | 115 | 155 | 235 | 76,2 | 92,0 | 116 | ||||
| 36 | св. 200 | 114 | 154 | 234 | 154 | 234 | 374 | 90,7 | 115 | 155 | ||||
| 37 | Гибочный автомат для деталей типа звеньев цепи | - | 240 | 240 | - | - | - | |||||||
| Индекс | а | б в | г | д | е | ж | з | и | ||||||
<*> В числителе указан вес падающих частей молота в т, в знаменателе — усилие пресса в т.
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ Молоты и прессы КУЗНЕЧНО-ПРЕССОВОГО ОБОРУДОВАНИЯ | |||||||||||||
| Карта 15, лист 3 | |||||||||||||
| № позиции | Типы прессов, молотов | Усилие или вес | Тип производства | ||||||||||
| падающих частей в | Массовое Крупносерийное | Среднесерийное | |||||||||||
| т, до | Нормы времени на обслуживание одного пресса, молота в смену в мин. при изготовлении деталей со сложностью | ||||||||||||
| I | II | III | I | II | III | I | II | III | |||||
| 38 | Прессы холодной | 50 | 41,8 | 46,1 | 51,4 | 51,4 | 58,1 | 66,7 | 38,7 | 42,1 | 46,4 | ||
| 39 | штамповки | 100 | 50,9 | 57,6 | 65,8 | 57,8 | 66,8 | 77,3 | 46,0 | 51,3 | 58,0 | ||
| 40 | 200 | 57,4 | 66,0 | 77,6 | 66,0 | 77,6 | 93,4 | 51,1 | 57,8 | 66,3 | |||
| 41 | 400 | 65,5 | 77,1 | 92,9 | 77,1 | 92,9 | 117 | 57,4 | 66,0 | 77,6 | |||
| 42 | 800 | 76,4 | 92,2 | 116 | 92,2 | 116 | 156 | 65,4 | 77,0 | 92,8 | |||
| 43 | 1600 | 91,2 | 115 | 155 | 115 | 155 | 235 | 76,2 | 92,0 | 116 | |||
| 44 | св. 1600 | 114 | 154 | 234 | 154 | 234 | 474 | 90,7 | 115 | 155 | |||
| 45 | Прессы двойного | 200 | 65,5 | 77,1 | 92,9 | 77,1 | 92,9 | 117 | 57,4 | 66,0 | 77,6 | ||
| 46 | действия | 400 | 76,4 | 92,2 | 116 | 92,2 | 116 | 156 | 65,4 | 77,0 | 92,8 | ||
| 47 | 800 | 91,2 | 115 | 155 | 115 | 155 | 235 | 86,2 | 92,0 | 116 | |||
| 48 | 1600 | 114 | 154 | 234 | 154 | 234 | 474 | 90,7 | 115 | 155 | |||
| 49 | 3200 | 159 | 231 | 471 | 159 | 231 | 471 | 152 | 232 | 472 | |||
| 50 | св. 3200 | 148 | 228 | 468 | 228 | 468 | - | 152 | 232 | 472 | |||
| 51 | Холод- | Диа- | 4 | - | 35,5 | 38,8 | 42,2 | 42,2 | 46,5 | 51,8 | 31,0 | 33,0 | 35,7 |
| 52 | но- | метр | 8 | - | 41,8 | 46,1 | 51,4 | 51,4 | 58,1 | 66,7 | 38,7 | 42,1 | 46,4 |
| 53 | выса- | прут- | 12 | - | 50,9 | 57,6 | 65,8 | 65,8 | 77,8 | 93,3 | 46,0 | 51,3 | 58,0 |
| 54 | дочные | ка | 16 | - | 57,4 | 66,0 | 77,6 | 66,0 | 77,6 | 93,4 | 51,1 | 57,8 | 66,3 |
| 55 | авто- | (заго- | 24 | - | 65,5 | 77,1 | 92,9 | 77,1 | 92,9 | 117 | 57,4 | 66,0 | 77,6 |
| 56 | маты | товки) | 32 | - | 76,5 | 92,3 | 116 | 92,3 | 116 | 156 | 65,5 | 76,9 | 92,9 |
| 57 | в мм, до | св. 32 | - | 91,0 | 115 | 155 | 115 | 155 | 235 | 86,2 | 92,0 | 116 | |
| Индекс | а | б | в | г | д | е | ж | з | и | ||||
─────────────────────────────────────────────────┬─────────────────────────
<pre class="legal-pre">    НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ    │  Деревообрабатывающие
        ДЕРЕВООБРАБАТЫВАЮЩЕГО ОБОРУДОВАНИЯ       │         станки</pre>
                                                 ├─────────────────────────
                                                 │        Карта 16
──────┬──────────────────────────────────┬───────┴───────┬─────────────────
<pre class="legal-pre"> N    │           Тип станков            │ Наименование  │      Тип
 пози-│                                  │  инструмента  │ производства -
 ции  │                                  │               │крупносерийное,
      │                                  │               │ среднесерийное
      │                                  │               ├─────────────────
      │                                  │               │ Нормы времени
      │                                  │               │на обслуживание
      │                                  │               │одного станка в
      │                                  │               │  смену в мин.</pre>
──────┼──────────────────────────────────┼───────────────┼─────────────────
   1  │Круглопильные                     │Пильный диск   │      23,4
──────┼──────────────────┬───────────────┼───────────────┼─────────────────
<pre class="legal-pre">   2  │Столярные         │мягкие породы  │Лента, пильный │      24,9
──────┤ ленточно-пильные ├───────────────┤ диск          ├─────────────────
   3  │                  │твердые породы │               │      37,6</pre>
──────┼─────────────┬────┴──────┬────────┼───────────────┼─────────────────
<pre class="legal-pre">   4  │Фуговальные  │Длина      │  500   │Строгальные    │      36,2
──────┤             │ обработки ├────────┤ ножи          ├─────────────────
   5  │             │ в мм, до  │  900   │               │      46,5</pre>
──────┼─────────────┼───────────┴────────┼───────────────┼─────────────────
<pre class="legal-pre">   6  │Строгальные  │Односторонние       │Строгальные    │      40,8
──────┤             ├────────────────────┤ ножи          ├─────────────────
   7  │             │Четырехсторонние    │               │      43,7</pre>
──────┼─────────────┴────────────────────┼───────────────┼─────────────────
<pre class="legal-pre">   8  │ Фрезерные                        │Вставочные     │      43,8
      │                                  │ ножи, шарошки │</pre>
──────┼──────────────────────────────────┼───────────────┼─────────────────
   9  │ Шипорезные односторонние рамные  │       -       │      55,9
──────┴──────────────────────────────────┴───────────────┴─────────────────
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ Литейное ЛИТЕЙНОГО ОБОРУДОВАНИЯ оборудование. Машины для изготовления форм и стержней | ||||||
| Карта 17, лист 1 | ||||||
| № позиции | Тип машины | Тип производства | ||||
| Массовое | Крупносерийное | Среднесерийное | ||||
| Норма времени на обслуживание одной машины в смену в мин. | ||||||
| 1 | Формовочные и стержневые машины | Модель машины | 221, 226, 261, 271, 91226Б, 91271Б | 14 | 18 | 23 |
| 2 | (пневматические встряхивающие | 231, 241, 253М, 266М, 284, 794 | 16 | 21 | 26 | |
| 3 | без допрессовки и с депрессовкой, прессовые) | 232М, 242М, 254М, 265М, ПФ-3, ПФ-4 | 18 | 23 | 28 | |
| 4 | 233М, 267М, 268, 255М, 274, 275, 845, 703М, 94267, 94268 | 22 | 27 | 32 | ||
| 5 | 243, 244, 845С, 846, Ф-61 | 27 | 32 | 37 | ||
| 6 | 234М, 235 | - | - | 43 | ||
| 7 | 235С, 236 | - | - | 50 | ||
| Индекс | а | б | в | |||
| НОРМЫ ВРЕМЕНИ ОБСЛУЖИВАНИЯ ДЛЯ НАЛАДЧИКОВ Литейное ЛИТЕЙНОГО ОБОРУДОВАНИЯ оборудование. Машины для изготовления форм и стержней | ||||||
| Карта 17, лист 2 | ||||||
| № позиции | Тип машины | Тип производства | ||||
| Массовое | Крупносерийное | Среднесерийное | ||||
| Норма времени на обслуживание одной машины в смену в мин. | ||||||
| 8 | Пескодувные и пескострельные стержневые машины | Модель машины | 348, 305, 28Б1, 2Б83 | 13 | 17 | 21 |
| 9 | 286М, 287, С-216, 28Б5 | 16 | 20 | 24 | ||
| 10 | 2867, 28А8, 2810, 28Б9, 310 | 19 | 24 | 29 | ||
| 11 | Машины для литья под давлением | 511, 512, 5А11, 5А12, Поллак-408, 600, 900 | 20 | - | ||
| 12 | 513, 515М, 516М, 51Б5, 5А14, МГ200, Поллак-22500 | 25 | - | |||
| 13 | Машины для литья по | 653 | 48 | - | ||
| 14 | выплавляемым моделям (изготовление звеньев модели) | 654 | - | - | 55 | |
| Индекс | а | б | в | |||
| ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ К НОРМАМ ВРЕМЕНИ ДЛЯ НАЛАДЧИКОВ ОБОРУДОВАНИЯ | Все виды оборудования |
| Карта 18, лист 1 |
Поправочные коэффициенты в зависимости от:
1) <a id="p100818"></a>Загрузки оборудования в течение смены
| Загрузка оборудования в течение смены в %, до | 25 | 40 | 50 | 60 | 70 | 80 |
|---|---|---|---|---|---|---|
| Коэффициент К з | 0,3 | 0,5 | 0,6 | 0,7 | 0,8 | 0,9 |
2) <a id="p100821"></a>Вида обрабатываемых материалов и сплавов
| Вид металлов и сплавов | Сталь углеродистая, чугун, медные сплавы | Сталь жаропрочная, титановые сплавы |
|---|---|---|
| Коэффициент К м | 1,0 | 1,20 |
3) <a id="p100824"></a>Формы обслуживания оборудования
| Форма обслуживания | Индивидуальная | Бригадная |
|---|---|---|
| Коэффициент К ф | 1,0 | 1,2 |
Примечание. Для смешанной формы следует устанавливать отраслевые или местные нормы времени.
| ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ К НОРМАМ ВРЕМЕНИ ДЛЯ НАЛАДЧИКОВ ОБОРУДОВАНИЯ | Все виды оборудования |
| Карта 18, лист 2 |
    4) <a id="p100829"></a>Участия основного производственного рабочего (оператора)
          в обслуживании кузнечно-прессового оборудования
| Вид обслуживания | С участием оператора | Без участия оператора | ||
| Коэффициент К у | Группа сложности деталей | I | 1,0 | 1,1 |
| II | 1,3 | |||
| III | 1,5 | |||
5) <a id="p100832"></a>Обслуживания автоматических линий
| Конструктивные особенности | Тип оборудования в составе автоматической линии | ||
| оборудования | Агрегатные расточные, гидрокопировальные станки Шевинговальные, бесцентровошлифовальные | Токарные многошинные автоматы Гидрокопировальные станки Специальные круглошлифовальные станки | Станки специальные, токарные, гидрокопировальные |
| ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ К НОРМАМ ВРЕМЕНИ ДЛЯ НАЛАДЧИКОВ ОБОРУДОВАНИЯ | Все виды оборудования | |||
| Карта 18, лист 3 | ||||
| Способ перемещения деталей | По штанговому транспортеру между рабочими позициями | По двухстороннему пластинчатому непрерывно движущемуся, замкнутому транспортеру с гибкой связью | По двухстороннему, непрерывно движущемуся, замкнутому пластинчатому транспортеру с гибкой связью | |
| По цепному прерывистому транспортеру | По цепному транспортеру, замкнутому, с жестко закрепленными на нем гнездами для деталей | |||
| Способ фиксации деталей | С помощью прижимов, фиксаторов, одного или двух манипуляторов | С помощью манипуляторов | Станки специальные токарные, гидрокопировальные | |
| Загрузочные устройства, накопители | Не имеются | Межоперационные накопители, встроенные в автоматическую линию | Не имеются | |
| Коэффициент К | 1,1 | 1,2 | 1,3 | |
Примечание. При обработке деталей с точностью до 2-го кл. к времени по карте применять поправочный коэффициент 1,1 по 3-му кл. точности.
| РАЗРЯДЫ РАБОТ ДЛЯ НАЛАДЧИКОВ ОБОРУДОВАНИЯ | Массовое, крупносерийное, среднесерийное и мелкосерийное производство | ||
| Карта 19, лист 1 | |||
| Наименования профессий | Краткое содержание выполняемой работы | Разряд | |
| Наладчик токарных автоматов и полуавтоматов | Наладка токарно-револьверных станков одношпиндельных и многошпиндельных автоматов многорезцовых горизонтальных полуавтоматов, токарно-револьверных станков, станков с программным управлением для обработки деталей простых и средней сложности по 2 — 4-му классам точности | 4 | |
| Наладка токарно-револьверных станков токарных миогошпиндельных автоматов и полуавтоматов, вертикальных многорезцовых и многошпиндельных полуавтоматов, сложных токарно-револьверных станков, станков с программным управлением для обработки сложных деталей по 2 — 3-му классам точности | 5 | ||
| Наладка токарных миогошпиндельных автоматов и вертикальных многорезцовых и многошпиндельных полуавтоматов для обработки ответственных деталей особо сложной конфигурации по 2-му классу точности | 6 | ||
| Наладчик автоматических линий станков | Наладка станков на полный цикл обработки простых деталей с одним видом обработки | 4 | |
| Наладка станков на полный цикл обработки простых деталей с различным характером обработки | 5 | ||
| Наладка станков на полный цикл обработки сложных и крупногабаритных деталей | 6 | ||
| Наладчик агрегатных и специальных станков | Наладка односторонних, двусторонних однопозиционных, многопозиционных, одно- или двухсуппортных агрегатных станков и двучетырехсторонных станков сверлильных, фрезерных для обработки деталей средней сложности; фрезернорасточных, сверлильно-расточных — для обработки сложных деталей; специальных станков-автоматов для фрезерования канавок сверл, автоматов — для заточки сверл и зенкеров, протяжных станков | 4 | |
| РАЗРЯДЫ РАБОТ ДЛЯ НАЛАДЧИКОВ ОБОРУДОВАНИЯ | Массовое, крупносерийное, среднесерийное и мелкосерийное производство | ||
| Карта 19, лист 2 | |||
| Наименования профессий | Краткое содержание выполняемой работы | Разряд | |
| Наладчик агрегатных и специальных станков | Наладка двусторонних, многосуппортных многошпиндельных агрегатных станков для обработки крупных сложных и ответственных деталей. Выполнение сложных расчетов, связанных с наладкой станков | 5 | |
| Наладка многосторонних, многопозиционных, многосуппортных, многошпиндельных агрегатных станков для обработки особо сложных, крупных и ответственных деталей. Выполнение особо сложных расчетов, связанных с наладкой | 6 | ||
| Наладчик автоматических линий станков | Наладка станков на полный цикл обработки простых деталей с одним видом обработки | 4 | |
| Наладка станков на полный цикл обработки простых деталей с различным характером обработки | 5 | ||
| Наладка станков на полный цикл обработали сложных и крупногабаритных деталей | 6 | ||
| Наладчик агрегатных и специальных станков | Наладка односторонних, двусторонних однопозиционных, многопозиционных, одноили двухсуппортных агрегатных станков и двучетырехсторонних станков — сверлильных, фрезерных для обработки деталей средней сложности; фрезернорасточных, сверлильно-расточных — для обработки сложных деталей; специальных станков — автоматов для фрезерования канавок сверл, автоматов для заточки сверл и зенкеров, протяжных станков | 4 | |
| Наладка двусторонних, многосуппортных многошпиндельных агрегатных станков для обработки крупных сложных и ответственных деталей. Выполнение сложных расчетов, связанных с наладкой станков | 5 | ||
| РАЗРЯДЫ РАБОТ ДЛЯ НАЛАДЧИКОВ ОБОРУДОВАНИЯ | Массовое, крупносерийное, среднесерийное и мелкосерийное производство | ||
| Карта 19, лист 3 | |||
| Наименования профессий | Краткое содержание выполняемой работы | Разряд | |
| Наладчик агрегатных и специальных станков | Наладка многосторонних, многопозиционных, многосуппортных, многошпиндельных агрегатных станков для обработки особо сложных, крупных и ответственных деталей. Выполнение особо сложных расчетов, связанных с наладкой | 6 | |
| Наладчик зуборезных и зубофрезерных станков | Наладка резьбофрезерных, шлицефрезерных, зубофрезерных, зубострогальных и зубодолбежных станков с выполнением расчетов, подбором и установкой сменных шестерен средних размеров по 8 — 9-ой степеням точности. Установление последовательности обработки и режимов резания; подбор режущего и измерительного инструмента | 4 | |
| Наладка зубофрезерных, резьбофрезерных, зубострогальных, зубошлифовальных и зубодолбежных станков с выполнением расчетов, подбором и установкой сменных шестерен для выполнения сложных работ на ответственных деталях и соблюдением размеров по 7-ой степени точности | 5 | ||
| Наладка особо сложных, уникальных зуборезных, зубострогальных, зубошлифовальных и зубодолбежных станков с выполнением расчетов, подбором и установкой сменных шестерен для выполнения работ по нарезанию зубьев различных модулей и сложных профилей на особо сложных и ответственных деталях, с соблюдением размеров 4 — 6-ой степени точности | 6 | ||
| Наладчик шлифовальных станков | Наладка однотипных бесцентрошлифовальных, круглошлифовальных станков для шлифования и доводки сложных деталей по 3-му классу точности и 7 — 9-му классам чистоты | 4 | |
| РАЗРЯДЫ РАБОТ ДЛЯ НАЛАДЧИКОВ ОБОРУДОВАНИЯ | Массовое, крупносерийное, среднесерийное и мелкосерийное производство | ||
| Карта 19, лист 4 | |||
| Наименования профессий | Краткое содержание выполняемой работы | Разряд | |
| Наладчик шлифовальных станков | Наладка бесцентрово-шлифовальных, круглошлифовальных, плоскошлифовальных, внутришлифовальных, хонинговальных станков различных типов станков суперфиниша для шлифования и доводки сложных, крупных и ответственных деталей по 2-му классу точности и 8 — 10-му классам чистоты | 5 | |
| Наладка сложных, уникальных шлифовальных станков различных типов для обработки особо сложных, ответственных деталей по 1-му классу точности и 9 — 12 классам чистоты | 6 | ||
| Наладчик холодноштамповочного оборудования | Наладка эксцентриковых, фрикционных и кривошипных прессов усилием до 100 т для штамповки деталей и изделий различной сложности, прессов с усилием от 100 до 300 т для штамповки деталей простых и средней сложности. | 3 | |
| Наладка одноударных холодновысадочных и универсально-гибочных автоматов и прессов. | |||
| Наладка отрезных станков, виброножниц и других ножниц. | |||
| Наладка простых вырубных и проколочных штампов | |||
| Наладка эксцентриковых, фрикционных и кривошипных прессов усилием от 100 до 300 т для холодной штамповки различной сложности деталей и изделий, прессов с усилием св. 300 до 1000 т для штамповки простых и средней сложности деталей. Наладка двухударных холодновысадочных автоматов. Наладка вырубных, вытяжных и гибочных штампов средней сложности | 4 | ||
| РАЗРЯДЫ РАБОТ ДЛЯ НАЛАДЧИКОВ ОБОРУДОВАНИЯ | Массовое, крупносерийное, среднесерийное и мелкосерийное производство | ||
| Карта 19, лист 5 | |||
| Наименования профессий | Краткое содержание выполняемой работы | Разряд | |
| Наладчик холодноштамповочного | Наладка эксцентриковых, фрикционных и кривошипных прессов усилием св. 300 до | 5 | |
| оборудования | 1000 т для штамповки различной сложности деталей и изделий, прессов усилием св. 1000 т для штамповки простых и средней сложности деталей. | ||
| Наладка многопозиционных и комбинированных штампов для высадки сложных изделий. | |||
| Наладка специальных гидравлических прессов | |||
| Наладка эксцентриковых, фрикционных и кривошипных прессов усилием св. 1000 т для штамповки различной сложности деталей. Наладка прессов для запрессовки и распрессовки колесных пар подвижного состава | 6 | ||
| Наладчик кузнечнопрессового оборудования | Наладка кузнечных и штамповочных молотов с весом падаюших частей свыше 1,5 т, механических и гидравлических ковочных прессов усилием до 800 т, фрикционных и кривошипных прессов усилием до 300 т и горизонтально-ковочных машин с диаметром прутка до 2 дюймов. | 4 | |
| Наладка ковочных многоручьевых штампов для поковок средней сложности. Наладка кузнечных и штамповочных молотов с весом падающих частей свыше 1,5 т до 8 т, механических и гидравлических ковочных прессов усилием св. 300 т до 5000 т, кривошипных прессов усилием свыше 300 т, горизонтально-гибочных прессов усилием до 300 т, горизонтально-ковочных машин с диаметром прутка свыше 2 и до 6 дюймов Отладка сложных штампов горячей и холодной штамповки и прессформ. Наладка зубонакатных станов | 5 | ||
| РАЗРЯДЫ РАБОТ ДЛЯ НАЛАДЧИКОВ ОБОРУДОВАНИЯ | Массовое, крупносерийное, среднесерийное и мелкосерийное производство | ||
| Карта 19, лист 6 | |||
| Наименования профессий | Краткое содержание выполняемой работы | Разряд | |
| Наладчик кузнечнопрессового оборудования | Наладка ковочных многоручьевых штампов для сложных и особо сложных поковок. Наладка кузнечных и штамповочных молотов с весом падающих частей свыше 8 т, механических и гидравлических ковочных прессов усилием 5000 т, горизонтально-гибочных прессов усилием свыше 300 т, горизонтальноковочных машин с диаметром прутка свыше 6 дюймов. | 6 | |
| Наладка зубонакатных стаков | |||
II. КОНТРОЛЕРЫ — ПРИЕМЩИКИ ДЕТАЛЕЙ
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ НОРМАМИ ОБСЛУЖИВАНИЯ
Определение необходимой численности контролеров производится двумя методами: по нормам обслуживания и укрупненным нормативам времени.
В цехах (на участках) основного среднесерийного, мелкосерийного и единичного, а также вспомогательного производства, отличающихся разнообразием и неустойчивостью номенклатуры выпускаемой продукции, определение норм времени и трудоемкости контроля деталей требует больших затрат времени. Поэтому для этих условий разработаны нормы обслуживания — установлено количество производственных рабочих, обслуживаемых одним контролером.
Нормы обслуживания разработаны с учетом вида цеха (участка), типа производства и процента выборочности окончательного контроля.
Численность контролеров для указанных цехов (кроме сборочных) определяется на месте по этим нормам в соответствии с численностью обслуживаемых производственных рабочих.
В сборочных цехах предприятий контроль продукции производится в соответствии с конструктивными особенностями изделий, их назначением, отраслевыми или местными техническими условиями на изготовление и приемку продукции. Объемы контроля в зависимости от перечисленных факторов резко отличаются. Поэтому для контролеров сборочных цехов общемашиностроительные нормы обслуживания не разработаны. Для контролеров сборочных цехов следует применять отраслевые или местные нормы обслуживания.
В различных условиях производства объем контроля и, следовательно, количество рабочих, обслуживаемых одним контролером, изменяются. Поэтому установленные нормы обслуживания корректируются поправочными коэффициентами в зависимости от класса точности, сложности деталей и окончательного контроля.
Явочное число контролеров, необходимое для обслуживания основных рабочих цеха (участка), определяется по следующей формуле:
\text{Ч}_{\text{я}} = \frac{\text{Ч}_{\text{я}.\text{р}} - \text{Ч}_{\text{я}.\text{с}}}{\text{Н}_{\text{о}.\text{к}}} ,
где \text{Ч}_{\text{я}} — явочное число контролеров;
\text{Ч}_{\text{я}.\text{р}} — явочная численность производственных рабочих;
\text{Ч}_{\text{я}.\text{с}} — явочная численность рабочих, осуществляющих самоконтроль;
\text{Н}_{\text{о}.\text{к}} — норма обслуживания, скорректированная в соответствии с фактическими производственными условиями.
Пример расчета
Определить норму обслуживания и явочную численность контролеров для литейного цеха среднесерийного производства при следующих исходных данных:
1. Явочная численность производственных рабочих — 96 чел.
2. Самоконтроль у рабочих отсутствует.
3. Выборочность контроля — 100%.
4. Группа сложности деталей (отливок) — средняя.
5. Вид контроля приемки — окончательный.
Расчет. По карте 20 определяем норму обслуживания. Для 100%-ной выборочности контроля H_{o} = 16 производственных рабочих. Коэффициент, учитывающий сложность отливки, \text{К}_{\text{с}.\text{л}} = 1,0. Коэффициент, учитывающий вид контроля, \text{К}_{\text{к}} = 1,0.
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ НОРМАТИВАМИ ВРЕМЕНИ
Для контролеров цехов (участков) массового и крупносерийного производства разработаны укрупненные нормативы времени на отдельные приемы и операции контроля.
Разработка общемашиностроительных норм обслуживания на весь комплекс контрольных операций для массового и крупносерийного производства представляет большую сложность ввиду различных элементов контроля деталей с неодинаковой сложностью и размерами, точностью и чистотой поверхностей, проверяемых разными контрольно-измерительными инструментами с различной выборочностью контроля. Поэтому для этих типов производства при нормировании контрольных операций надо пользоваться приведенными в сборнике укрупненными нормативами времени или отраслевыми и местными нормативами, по которым на предприятии следует определять нормы времени по операциям и трудоемкость контроля.
Нормативы времени для контролеров массового и крупносерийного производства установлены:
а) на контроль деталей внешним осмотром;
б) на установку, снятие и перемещение деталей для измерения;
в) на проверку размеров поверхностей деталей специальными и универсальными инструментами;
г) на проверку биения деталей в приспособлении;
д) на проверку коробления деталей;
е) на контроль качества и толщины покрытия деталей;
ж) на контроль качества сварных швов и обрезных кромок;
Нормативы времени на внешний осмотр деталей установлены в зависимости от их группы сложности (в механических, литейных и кузнечно-прессовых цехах), вида заготовок и массы деталей.
Принятая классификация деталей по группам сложности приведена в карте 23.
Трудоемкость контроля внешнего осмотра, контроля размеров и клеймения деталей определяется по нормативам времени (в соответствующих картах) с учетом процента выборочности контроля и количества деталей по суточной программе.
Таким образом, трудоемкость по каждой операции контроля \text{Т}_{\text{к}} определяется расчетом по следующей формуле:
\text{Т}_{\text{к}} = \text{Т}_{\text{оп}}(1 + \frac{\text{а}_{\text{обс}} + \text{а}_{\text{отл}}}{100})K_{\text{в}}N_{\text{мин}} ,
где \text{Т}_{\text{оп}} — оперативное время в мин. (определяется по картам 24 — 51);
\text{а}_{\text{обс}} — время на обслуживание рабочего места в % от оперативного времени (определяется по карте 52);
\text{а}_{\text{отл}} — время на отдых и личные надобности в % от оперативного времени (определяется по карте 52);
K_{\text{в}} — коэффициент, учитывающий выборочность контроля
K_{\text{в}} = \frac{\text{В}_{\text{к}}}{100} ,
где \text{В}_{\text{к}} — процент выборочности контроля;
N — программа выпуска деталей в сутки.
Далее суммированием трудоемкости по всем операциям проверяемых деталей определяется общая трудоемкость контроля по цеху (участку) \text{Т}_{\text{ок}} :
Расчет явочной численности контролеров для обслуживания цеха (участка) производится по формуле:
\text{Ч}_{\text{я}} = \frac{\text{Т}_{\text{ок}}}{\text{Т}_{\text{см}}} ,
где \text{Ч}_{\text{я}} — явочная численность контролеров в сутки;
\text{Т}_{\text{ок}} — общая трудоемкость контроля по цеху (участку);
\text{Т}_{\text{см}} — продолжительность смены в мин.
Пример расчета
Определить явочную численность контролеров для участка валов-шестерен механического цеха крупносерийного производства.
Партия деталей, выпускаемых в сутки, — 1015 шт.
Класс точности — 3. Процент выморочности контроля — 75%.
| № п/п | Наименование комплекса приемов (операции) | Факторы, влияющие на продолжительность комплекса приемов | Время на контроль детали в мин. | № карты | Позиция, индекс |
| 1 | Установка, снятие и перемещение деталей для измерения | Масса детали 4,7 кг | 0,080 | 25 | 1 |
| 2 | Измерение размеров деталей штангенциркулем | Общий линейный размер 240 мм | 0,156 | 40 | 1, е |
| 3 | Измерение размеров деталей штангенциркулем | Длина ступени вала 80 мм | 0,080 | 40 | 1, в |
| 4 | Проверка размеров поверхностей деталей скобой односторонней | Диаметр 45 мм, длина измеряемой поверхности 80 мм | 0,078 | 26 | 3, б |
| 5 | Проверка толщины зубьев цилиндрических колес штангензубомером | Толщина зуба 7,85 мм | 0,05 | 34 | - |
| 6 | Проверка размеров конфигурации деталей шаблоном | Измеряемый размер профиля зуба до 100 мм | 0,07 | 33 | 5, а |
| 7 | Клеймение детали | Молоток | 0,05 | 51 | 1 |
| Итого оперативного времени | 0,564 | - | - | ||
Общая трудоемкость на контроль партии деталей в сутки составит:;
\text{Т}_{\text{к}} = \text{Т}_{\text{оп}}(1 + \frac{\text{а}_{\text{обс}} + \text{а}_{\text{отл}}}{100})K_{\text{в}}N ;
\text{Т}_{\text{к}} = 0,564(1 + \frac{8 + 5}{100})0,75 \cdot 1015 = 483\text{мин}.
Отсюда явочная численность контролеров в сутки будет равна:
\text{Ч}_{\text{я}} = \frac{\text{Т}_{\text{к}}}{\text{Т}_{\text{см}}} = \frac{483}{480} = 1\text{чел}.
ОРГАНИЗАЦИЯ ТРУДА
При разработке норм обслуживания и нормативов времени предусмотрена следующая организация труда контролеров.
1. Контролеры осуществляют окончательную операционную приемку готовых деталей и деталей, передаваемых для дальнейшей обработки в другие цехи; проводят контроль первой детали смены или партии и инспекторский контроль на рабочих местах.
2. Контроль мелких и средних деталей проводится в специально оборудованных контрольных пунктах или на рабочих местах ОТК на участке цеха. Крупные детали проверяются непосредственно на рабочих местах.
После проверки годные мелкие и средние детали складываются контролерами в тару, дефектные забираются производственными рабочими на исправление, окончательно забракованные детали изолируются от годных.
При обнаружении дефектных деталей или брака контролер принимает меры для прекращения их изготовления и совместно с мастерами участка определяет причины и виновников брака.
3. Внутриоперационный контроль, как правило, осуществляют производственные рабочие и мастера.
4. На рабочих местах контролеров имеются стол, стулья, стеллаж, шкаф для хранения документации и инструмента, осветительные устройства, тара различной окраски для годных, дефектных и забракованных деталей.
5. Рабочие места оснащены комплектом средств измерения, приспособлений, эталонных образцов и вспомогательных материалов. Особо точные приборы на рабочих местах установлены на специальных столах с футлярами для хранения приборов.
6. Оформление приемки деталей и выявленного брака производится с применением форм документации технического контроля, единых для всех служб ОТК завода. У контролеров в цехах крупносерийного и массового производства имеются технологические карты с указанием выборочности контроля, чертежи деталей, технические условия, инструкции по эксплуатации контрольных приборов и служебные инструкции, классификаторы брака, а также графики проверок при применении статистического контроля.
7. Расположение рабочих мест на участке цеха обеспечивает выполнение контроля в технологической последовательности без возвратной транспортировки деталей.
В обязанности контролеров, занятых приемкой деталей, входит:
а) внешний осмотр с целью определения трещин, вмятин, раковин и прочих наружных дефектов;
б) проверка правильности геометрических форм и размеров в пределах заданных допусков в соответствии с технологией производства, чертежами и техническими условиями;
в) оформление бракованных и приемка годных деталей;
г) возврат дефектных деталей на исправление.
Рис. 3. Типовая схема планировки рабочих мест контролеров
а — в контрольном пункте; б — на участке цеха 1 — стеллаж
для укладки годных деталей; 2 — окно выдачи годных деталей;
3 — приспособление для проверки деталей на биение;
4 — стол для приспособлений; 5 — стол контролера; 6 — лампа
местного освещения; 7 — стенд с таблицей предельных
отклонений от номинального размера; 8 — шкаф для чертежей,
документов и вспомогательных материалов; 9 — шкаф-изолятор
для забракованных деталей; 10 — стол
для деталей; 11 — скамья
ТИПОВЫЕ НОРМЫ ОБСЛУЖИВАНИЯ
| ТИПОВЫЕ НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ КОНТРОЛЕРОВ — ПРИЕМЩИКОВ ДЕТАЛЕЙ | Среднесерийное, мелкосерийное и единичное производство |
| Карта 20, лист 1 |
Содержание работы
1. <a id="p100982"></a>Получение технологической документации, чертежей и технических
   условий, необходимых для выполнения контроля.

2. <a id="p100983"></a>Получение и настройка контрольно-измерительных приборов,
   инструментов, приспособлений.

3. <a id="p100984"></a>Контроль за соблюдением правильного выполнения технологического
   процесса при изготовлении деталей.

4. <a id="p100985"></a>Контроль за современной изоляцией обнаруженного брака.

5. <a id="p100986"></a>Окончательный контроль и приемка деталей после обработки с
   проверкой соответствия чертежам и техническим условиям.

6. <a id="p100987"></a>Учет, систематизации и анализ повторяющихся дефектов деталей,
   выявленных при технической приемке.

7. <a id="p100988"></a>Определение причин и размеров брака.

8. <a id="p100989"></a>Оформление документации по приемке и учету годных и бракованных
   деталей.

9. <a id="p100990"></a>Клеймение годных деталей.

10. <a id="p100991"></a>Уборка и сдача контрольно-измерительных приборов, инструментов,
    приспособлений и технической документации.
| ТИПОВЫЕ НОРМЫ ОБСЛУЖИВАНИЯ Среднесерийное, ДЛЯ КОНТРОЛЕРОВ — ПРИЕМЩИКОВ ДЕТАЛЕЙ мелкосерийное и единичное производство | |||||||||||||
| Карта 20, лист 2 | |||||||||||||
| № позиции | Цехи (участки) | Тип производства | Выборочность окончательного контроля в % | ||||||||||
| 10 | 15 | 20 | 30 | 40 | 50 | 60 | 70 | 80 | 90 | 100 | |||
| Количество основных производственных рабочих, обслуживаемых одним контролером Н 0 | |||||||||||||
| 1 | Механические | Среднесерийное | 42 | 34 | 29 | 24 | 20 | 18 | 16 | 15 | 14 | 13 | 12 |
| 2 | Мелкосерийное | - | - | 31 | 25 | 21 | 19 | 17 | 16 | 15 | 14 | 13 | |
| 3 | Механо-сборочные | Среднесерийное | 49 | 40 | 35 | 27 | 23 | 20 | 18 | 17 | 16 | 15 | 14 |
| 4 | Мелкосерийное и единичное | - | - | 36 | 29 | 25 | 22 | 20 | 18 | 17 | 16 | 15 | |
| 5 | Инструментальные и модельные | - | - | - | - | - | 33 | 31 | 30 | 29 | 28 | 27 | |
| 6 | Ремонтномеханические | - | - | - | - | - | 51 | 46 | 43 | 40 | 38 | 35 | |
| 7 | Литейные | Среднесерийное, мелкосерийное и | - | - | 52 | 39 | 31 | 26 | 23 | 21 | 19 | 17 | 16 |
| 8 | Кузнечные | единичное | - | - | - | - | - | 16 | 15 | 15 | 14 | 14 | 13 |
| 9 | Прессовые, заготовительные | Среднесерийное и мелкосерийное | 20 | 19 | 18 | 17 | 16 | 15 | 15 | 14 | 14 | 14 | 13 |
| 10 | Термические | 10 | 9 | 9 | 8 | 7 | 7 | 7 | 7 | 7 | 7 | 6 | |
| 11 | Гальванические | 15 | 55 | 14 | 13 | 12 | 11 | 11 | 10 | 10 | 10 | 9 | |
| 12 | Сварочные | Среднесерийное, мелкосерийное и | - | 68 | 65 | 44 | 37 | 32 | 28 | 26 | 24 | 22 | 21 |
| 13 | Малярные | единичное | - | - | 37 | 31 | 28 | 26 | 24 | 22 | 20 | 18 | 17 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | ||
| РАЗРЯДЫ РАБОТ КОНТРОЛЕРОВ — ПРИЕМЩИКОВ ДЕТАЛЕЙ Среднесерийное, мелкосерийное и единичное производство | |||
| Карта 21, лист 1 | |||
| Разряд работы | Цехи (участки) | ||
| контролеров — приемщиков деталей | Механические, механосборочные, ремонтномеханические | Литейные, модельные, кузнечные, прессовые, термические, сварочные, инструментальные | Гальванические, малярные |
| Краткое содержание работы контролеров по разрядам и цехам | |||
| 1 | Контроль и приемка простых деталей. Определение годности по внешнему виду | - | - |
| 2 | Контроль и приемка по чертежам и техусловиям простых деталей, узлов, механизмов | Контроль и приемка простых отливок, моделей, штамповок, поковок, инструмента, чистоты поверхности кромок | Контроль и приемка простых и средней сложности деталей, подготовительных малярных работ |
| 3 | Контроль и приемка средней сложности деталей, узлов и агрегатов после механической обработки и сборочных работ | Контроль и приемка средней сложности отливок, моделей, штамповок, поковок. Приемка по внешнему виду сварных соединений | Контроль и приемка сложных деталей; малярных работ по отделке, требующих дальнейших чистовых отделочных работ |
| РАЗРЯДЫ РАБОТ КОНТРОЛЕРОВ — ПРИЕМЩИКОВ ДЕТАЛЕЙ Среднесерийное, мелкосерийное и единичное производство | |||
| Карта 21, лист 2 | |||
| Разряд работы | Цехи (участки) | ||
| контролеров — приемщиков деталей | Механические, механосборочные, ремонтномеханические | Литейные, модельные, кузнечные, прессовые, термические, сварочные, инструментальные | Гальванические, малярные |
| Краткое содержание работы контролеров по разрядам и цехам | |||
| 4 | Контроль и приемка сложных деталей, узлов и агрегатов с проверкой точности изготовления и сборки | Контроль и приемка сложных крупных и ответственных отливок, моделей, поковок, штампов и инструмента, сварных соединений сложных конструкций | Контроль и приемка особо сложных деталей с проверкой толщины покрытия; приемка художественных отделочных работ по металлу и дереву после окраски |
| 5 | Контроль и приемка особо сложных и ответственных деталей, узлов и агрегатов с проверкой точности изготовления и сборки | Контроль и приемка особо сложных, крупных и особо ответственных отливок, моделей, поковок, штамповок, сварных узлов | - |
| 6 | Контроль и приемка особо сложных и ответственных деталей, блоков, изделий судовых дизелей и других сложных машин | - | - |
| ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ К НОРМАМ ОБСЛУЖИВАНИЯ ДЛЯ КОНТРОЛЕРОВ — ПРИЕМЩИКОВ ДЕТАЛЕЙ | Среднесерийное, мелкосерийное и единичное производство |
| Карта 22 |
Поправочные коэффициенты в зависимости от:
           1) <a id="p101022"></a>Наиболее распространенного класса точности
     обработки деталей на обслуживаемом участке механических,
                 механосборочных, инструментальных
                   и ремонтно-механических цехов
| Класс точности | 2 | 3 | 4 — 5 | 6 — 7 |
|---|---|---|---|---|
| Коэффициент К т | 0,9 | 1,0 | 1,2 | 1,5 |
2) <a id="p101025"></a>Сложности деталей на обслуживаемом участке
| Группа сложности деталей | Простые | Средней сложности | Сложные |
|---|---|---|---|
| Коэффициент К с.л | 1,1 | 1,0 | 0,9 |
3) <a id="p101028"></a>Вида окончательного контроля-приемки
| Вид контроля | Коэффициент К к |
|---|---|
| Окончательный контроль | 1,0 |
| Двухразовый (первоначально у производственных рабочих и повторно при сдаче заказчику или в специальном контрольном пункте) | 0,6 |
| КЛАССИФИКАЦИЯ СЛОЖНОСТИ ДЕТАЛЕЙ ПРИ ИХ КОНТРОЛЕ ВНЕШНИМ ОСМОТРОМ | Карта 23, лист 1 | |||
| Группа сложности | Способ изготовления заготовки | Вид заготовок | Примерный перечень изготовляемых деталей | |
| Детали простые | Литье | Чугунное и стальное | Отливки простой конфигурации толстостенные, имеющие правильные геометрические формы для использования без обработки или с малой поверхностью обработки | Плиты облицовочные, половые, арматурные, дробильные, броневые; молотки, брусья, колосники, грузы, поддоны, противовесы, бойки, бабы, шаботы, балки, мульды, щеки, короба, пороги и др. |
| Цветное | Отливки с гладкой поверхностью малой и средней величины, без отверстий, с небольшим количеством низких ребер или плоских выступающих частей | Плиты, болванки, втулки, детали из пластмасс | ||
| Холодная штамповка | Лист, полоса | Простые одноплоскостные детали, получаемые после резки, вырубки, продувки и т.п. | ||
| Резка прокатка и горячая штамповка | Гладкие или ступенчатые с односторонними выступами | Гладкие валы, шестерни без втулок, диски, шайбы, фланцы, крышки, кубики, шпонки, гайки, болты и т.п. | ||
| КЛАССИФИКАЦИЯ СЛОЖНОСТИ ДЕТАЛЕЙ ПРИ ИХ КОНТРОЛЕ ВНЕШНИМ ОСМОТРОМ | Карта 23, лист 2 | |||
| Группа сложности | Способ изготовления заготовки | Вид заготовок | Примерный перечень изготовляемых деталей | |
| Детали средней сложности | Литье | Чугунное и стальное | Отливки простой конфигурации, с тремя и более несложными отверстиями, толстостенные и среднестенные, с ребрами, спицами, выступами, со значительными поверхностями, подлежащими механической обработке | Станины, рамы, колеса, катки, кронштейны, диски, колпаки, шестерни, кузнечнопрессовые бабы, простые редукторы, подушки, подшипники, щеки дробильные с решеткой, панцири, лобовые стенки, шкивы, зубья, диски, звенья |
| Цветное | Отливки малой и средней величины, отливки с выступающими плоскостями и ребрами значительной высоты с фасонными и криволинейными поверхностями | Вагонные буксы, фланцы, сальники, подшипниковые втулки электродвигателей | ||
| Холодная штамповка | Полоска, квадрат | Детали, получаемые после гибки, вырубки, высечки и т.п. | ||
| Резка проката, ковка и горячая штамповка | Ступенчатые с двухсторонними выступами | Ступенчатые валы, шестерни со втулками, рычаги и тяги с одной головкой, диски с уступами, гаечные ключи, втулки, кольца и т.п. | ||
| КЛАССИФИКАЦИЯ СЛОЖНОСТИ ДЕТАЛЕЙ ПРИ ИХ КОНТРОЛЕ ВНЕШНИМ ОСМОТРОМ | Карта 23, лист 3 | |||
| Группа сложности | Способ изготовления заготовки | Вид заготовок | Примерный перечень изготовляемых деталей | |
| Сложные детали | Литье | Чугунное и стальное | Отливки сложной конфигурации, с сочленением тонких длинных тел (ребер, спиц, выступов), тонкостенные, с большим количеством плоскостей, подлежащих механической обработке | Тонкостенные рамы, редукторы, тройники, трамвайные буксы, патрубки, венцевые шестерни и шкивы (двухдисковые), стрелки, крестовины, сеющие решетки, звездочки, сложные звенья, рамы гусениц и т.п. |
| Цветное | Отливки крупные с простой поверхностью вращения, средней величины сложного профиля, сложной конфигурации, со значительным количеством пустот и телом 20 — 25 мм | Сложные подшипники, машинные части дробильно-размольного оборудования, детали экскаваторов и драг, вагонные буксы, сложные и тонкостенные клапаны, краны, клапанные коробки, машинная, водяная и паровая арматура | ||
| Холодная штамповка | Полоса, квадрат | Детали сложных объемных форм, получаемые после комбинированной штамповки или вытяжки | ||
| Резка проката, ковка и горячая штамповка | Ступенчатые с переменными сечениями | Коленчатые валы, кривошипы, шестерни со втулками и выступами, серьги, хомуты и т.п. | ||
НОРМАТИВЫ ВРЕМЕНИ (ОСНОВНОЕ МАССОВОЕ И КРУПНОСЕРИЙНОЕ ПРОИЗВОДСТВО)
| КОНТРОЛЬ ДЕТАЛЕЙ ВНЕШНИМ ОСМОТРОМ | Основное массовое и крупносерийное производство |
| Карта 24, лист 1 |
Содержание работы
При работе вручную на столе
       1. <a id="p101055"></a>Взять деталь (заготовку) из тары

       2. <a id="p101056"></a>Проверить внешним осмотром.

       3. <a id="p101057"></a>Положить деталь на место.
При работе подъемником
       1. <a id="p101059"></a>Застропить деталь (заготовку), поднять ее.

       2. <a id="p101060"></a>Проверить внешним осмотром.

       3. <a id="p101061"></a>Установить деталь на место, расстропить.
При работе вручную на рольганге, работе месте
       1. <a id="p101063"></a>Взяться за деталь, повернуть.

       2. <a id="p101064"></a>Проверить внешним осмотром.

       3. <a id="p101065"></a>Продвинуть деталь по рольгангу.
| № позиции | Масса детали в кг до | Детали (заготовки) | |||||
| Простые | Средней сложности | Сложные | |||||
| из чугунного и стального литья, проката и поковок, штампованные из пластмасс | из точного и цветного литья | из чугунного и стального литья, проката и поковок, штампованные | из точного и цветного литья | из чугунного и стального литья, проката и поковок, штампованные | из точного и цветного литья | ||
| Время на одну деталь в мин. | |||||||
При работе вручную
| 1 2 3 4 5 6 7 8 9 10 11 12 | 0,5 0,6 0,8 1,0 1,2 1,6 2,0 2,5 3,0 4,0 5,0 6,0 | 0,049 0,052 0,056 0,060 0,064 0,070 0,075 0,080 0,085 0,094 0,100 0,107 | 0,061 0,065 0,070 0,075 0,080 0,088 0,093 0,100 1,106 0,118 0,125 0,134 | 0,063 0,066 0,072 0,077 0,082 0,090 0,098 0,104 0,110 0,120 0,130 0,140 | 0,079 0,083 0,090 0,096 0,103 0,113 0,123 0,130 0,138 0,150 0,163 0,175 | 0,080 0,085 0,093 0,100 0,106 0,117 0,125 0,134 0,143 0,160 0,170 0,180 | 0,100 0,106 0,116 0,125 0,133 0,146 0,156 0,168 0,179 0,200 0,213 0,225 |
| Индекс | а | б | в | г | д | е | |
| КОНТРОЛЬ ДЕТАЛЕЙ ВНЕШНИМ ОСМОТРОМ | Основное массовое и крупносерийное производство | ||||||
| Карта 24, лист 2 | |||||||
| № позиции | Масса детали в кг до | Детали (заготовки) | |||||
| Простые | Средней сложности | Сложные | |||||
| из чугунного и стального литья, проката и поковок, штампованные из пластмасс | из точного и цветного литья | из чугунного и стального литья, проката и поковок, штампованные | из точного и цветного литья | из чугунного и стального литья, проката и поковок, штампованные | из точного и цветного литья | ||
| Время на одну деталь в мин. | |||||||
| 13 | 8,0 | 0,117 | 0,146 | 0,152 | 0,190 | 0,200 | 0,250 |
| 14 | 10 | 0,125 | 0,156 | 0,164 | 0,205 | 0,215 | 0,270 |
| 15 | 12 | 0,132 | 0,165 | 0,175 | 0,219 | 0,230 | 0,288 |
| 16 | 16 | 0,15 | 0,188 | 0,194 | 0,243 | 0,250 | 0,313 |
| 17 | 20 | 0,16 | 0,200 | 0,210 | 0,262 | 0,270 | 0,337 |
При работе подъемником
| 18 | 25 | 0,210 | 0,263 | 0,273 | 0,341 | 0,355 | 0,444 |
|---|---|---|---|---|---|---|---|
| 19 | 30 | 0,230 | 0,288 | 0,300 | 0,375 | 0,390 | 0,488 |
| 20 | 40 | 0,260 | 0,325 | 0,338 | 0,423 | 0,440 | 0,550 |
| 21 | 50 | 0,278 | 0,348 | 0,361 | 0,451 | 0,470 | 0,586 |
| 22 | 60 | 0,310 | 0,388 | 0,403 | 0,504 | 0,524 | 0,655 |
| 23 | 80 | 0,350 | 0,438 | 0,455 | 0,570 | 0,592 | 0,740 |
| 24 | 100 | 0,390 | 0,488 | 0,507 | 0,634 | 0,660 | 0,824 |
| 25 | 120 | 0,422 | 0,528 | 0,550 | 0,686 | 0,714 | 0,893 |
| 26 | 160 | 0,480 | 0,60 | 0,624 | 0,780 | 0,811 | 1,01 |
| 27 | 200 | 0,530 | 0,663 | 0,690 | 0,861 | 0,896 | 1,12 |
| 28 | 250 | 0,585 | 0,731 | 0,761 | 0,951 | 0,990 | 1,24 |
| 29 | 300 | 0,640 | 0,80 | 0,832 | 1,04 | 1,08 | 1,35 |
При работе вручную на рольганге, рабочем месте
| 30 31 32 33 34 35 36 37 38 39 40 41 | 25 30 40 50 60 80 100 120 160 200 250 300 | 0,110 0,115 0,125 0,132 0,140 0,153 0,164 0,173 0,190 0,202 0,218 0,230 | 0,138 0,144 0,156 0,165 0,175 0,191 0,205 0,216 0,238 0,253 0,273 0,288 | 0,143 0,150 0,163 0,170 0,182 0,200 0,213 0,225 0,247 0,263 0,283 0,300 | 0,179 0,188 0,204 0,213 0,228 0,250 0,266 0,281 0,309 0,329 0,354 0,375 | 0,186 0,194 0,212 0,220 0,237 0,260 0,277 0,293 0,321 0,342 0,368 0,390 | 0,233 0,243 0,265 0,275 0,296 0,325 0,346 0,366 0,401 0,428 0,460 0,488 |
| Индекс | а | б | в | г | д | е | |
Примечание. Характеристику сложности деталей см. в карте 23.
| УСТАНОВКА, СНЯТИЕ И ПЕРЕМЕЩЕНИЕ ДЕТАЛЕЙ ДЛЯ ИЗМЕРЕНИЯ | Массовое и крупносерийное производство |
| Карта 25 |
Содержание работы
Установка и снятие детали вручную
-
Снять деталь со стола, положить в тару или навесить на конвейер.
Установка и снятие детали подъемником
-
Застропить деталь, поднять подъемником, подвести и установить на стол для измерения, расстропить.
-
Застропить деталь, поднять подъемником, установить на рольганг или навесить на конвейер, расстропить.
Установка и снятие детали вручную
| № позиции | Масса детали в кг до | ||||||||
| 0,5 | 1,0 | 2,0 | 3,0 | 5,0 | 8,0 | 12 | 16 | 20 | |
| Время на деталь в мин. | |||||||||
| 1 | 0,040 | 0,050 | 0,060 | 0,070 | 0,080 | 0,092 | 0,102 | 0,112 | 0,120 |
| 2 | Повернуть деталь на 90° | 0,027 | 0,034 | 0,043 | 0,053 | 0,064 | 0,072 | 0,080 | |
| 3 | Повернуть деталь на 180° | 0,032 | 0,041 | 0,051 | 0,064 | 0,077 | 0,086 | 0,096 | |
Установка и снятие детали подъемником
| № позиции | Масса детали в кг до | |||||||
| 25 | 40 | 60 | 100 | 150 | 200 | 250 | 300 | |
| Время на деталь в мин. | ||||||||
| 4 | 0,30 | 0,34 | 0,38 | 0,44 | 0,50 | 0,54 | 0,58 | 0,60 |
Продвинуть деталь по рольгангу
| № позиции | Масса детали в кг до | |||||||
| 25 | 40 | 60 | 100 | 150 | 200 | 250 | 300 | |
| Время на первый метр в мин. | ||||||||
| 5 | 0,025 | 0,030 | 0,036 | 0,046 | 0,056 | 0,064 | 0,072 | 0,080 |
| Время на каждый последующий метр в мин. | ||||||||
| 6 | 0,016 | 0,019 | 0,027 | 0,030 | 0,037 | 0,042 | 0,047 | 0,052 |
| ПРОВЕРКА РАЗМЕРОВ ПОВЕРХНОСТЕЙ ДЕТАЛЕЙ СКОБОЙ ОДНОСТОРОННЕЙ И ДВУХСТОРОННЕЙ | Массовое и крупносерийное производство |
| Карта 26 |
Содержание работы
                        1. <a id="p101145"></a>Взять скобу.

                        2. <a id="p101146"></a>Произвести измерение.

                        3. <a id="p101147"></a>Положить скобу на место.
| № позиции | Длина измеряемой | Скоба односторонняя | Скоба двусторонняя | |||||||
| поверхности в мм до | Измеряемый размер в мм до | |||||||||
| 25 | 50 | 100 | 200 | 300 | 400 | 25 | 50 | 100 | ||
| Время на деталь, мин. | ||||||||||
| 1 | 25 | 0,060 | 0,066 | 0,072 | 0,083 | 0,095 | 0,108 | 0,083 | 0,090 | 0,098 |
| 2 | 50 | 0,065 | 0,072 | 0,079 | 0,091 | 0,103 | 0,118 | 0,090 | 0,098 | 0,108 |
| 3 | 100 | 0,071 | 0,078 | 0,087 | 0,100 | 0,114 | 0,129 | 0,096 | 0,107 | 0,117 |
| 4 | 200 | 0,077 | 0,085 | 0,095 | 0,108 | 0,127 | 0,138 | 0,106 | 0,117 | 0,128 |
| 5 | 300 | 0,081 | 0,090 | 0,100 | 0,116 | 0,134 | 0,148 | 0,112 | 0,123 | 0,135 |
| 6 | 400 | 0,084 | 0,094 | 0,104 | 0,121 | 0,140 | 0,153 | 0,117 | 0,128 | 0,140 |
| 7 | 500 | 0,086 | 0,097 | 0,107 | 0,124 | 0,144 | 0,157 | 0,121 | 0,132 | 0,144 |
| 8 | 600 | 0,089 | 0,099 | 0,110 | 0,126 | 0,147 | 0,161 | 0,125 | 0,135 | 0,147 |
| 9 | 800 | 0,093 | 0,102 | 0,114 | 0,131 | 0,152 | 0,168 | 0,128 | 0,140 | 0,152 |
| 10 | 1000 | - | 0,105 | 0,118 | 0,136 | 0,157 | - | - | 0,144 | 0,156 |
| Индекс | а | б | в | г | д | е | ж | з | и | |
Примечание. Нормативы времени рассчитаны для проверки поверхностей 3-го класса точности. При проверке поверхностей по 2-му классу точности время по карте следует применять с коэффициентом 1,2, по 4 — 5-му классам точности — с коэффициентом 0,85.
| ПРОВЕРКА РАЗМЕРОВ ПОВЕРХНОСТЕЙ ДЕТАЛЕЙ ПАССАМЕТРОМ (СКОБОЙ РЫЧАЖНОЙ) | Массовое и крупносерийное производство |
| Карта 27 |
Содержание работы
                      1. <a id="p101164"></a>Взять пассаметр.

                      2. <a id="p101165"></a>Произвести измерение.

                      3. <a id="p101166"></a>Положить пассаметр на место.
| № позиции | Точность измерения | Измеряемый размер в мм | Длина измеряемой поверхности в мм до | ||||||
| в мм | до | 25 | 50 | 100 | 200 | 300 | 500 | 1000 | |
| Время на деталь в мин. | |||||||||
| 1 | 0,002 | 25 | 0,070 | 0,080 | 0,090 | 0,103 | 0,112 | 0,123 | 0,140 |
| 2 | 50 | 0,090 | 0,100 | 0,115 | 0,130 | 0,140 | 0,160 | 0,180 | |
| 3 | 100 | 0,110 | 0,130 | 0,146 | 0,170 | 0,180 | 0,200 | 0,230 | |
| 4 | 150 | 0,130 | 0,150 | 0,173 | 0,200 | 0,215 | 0,240 | 0,280 | |
| Индекс | а | б | в | г | д | е | ж | ||
| ПРОВЕРКА РАЗМЕРОВ ПОВЕРХНОСТЕЙ ДЕТАЛЕЙ СКОБОЙ ИНДИКАТОРНОЙ | Массовое и крупносерийное производство |
| Карта 28 |
Содержание работы
                      1. <a id="p101176"></a>Взять скобу.

                      2. <a id="p101177"></a>Произвести измерение.

                      3. <a id="p101178"></a>Положить скобу на место.
| № позиции | Измеряемый размер в мм до | Длина измеряемой поверхности в мм до | |||||
| 50 | 100 | 200 | 300 | 500 | 1000 | ||
| Время на деталь в мин. | |||||||
| 1 | 50 | 0,064 | 0,083 | 0,110 | 0,130 | 0,160 | 0,210 |
| 2 | 100 | 0,078 | 0,100 | 0,132 | 0,154 | 0,190 | 0,250 |
| 3 | 200 | 0,094 | 0,122 | 0,160 | 0,190 | 0,230 | 0,300 |
| 4 | 300 | 0,110 | 0,143 | 0,190 | 0,220 | 0,270 | 0,350 |
| Индекс | а | б | в | г | д | е | |
| ПРОВЕРКА РАЗМЕРОВ КОНУСНЫХ ПОВЕРХНОСТЕЙ ДЕТАЛЕЙ КАЛИБР-ПРОБКОЙ ИЛИ КАЛИБР-ВТУЛКОЙ | Массовое и крупносерийное производство |
| Карта 29 |
Содержание работы
| № позиции | Наименование мерительного инструмента | Класс точности | Измеряемый размер в мм до | Длина измеряемой поверхности в мм до | ||
| 25 | 50 | 100 | ||||
| Время в мин. | ||||||
| 1 | Калибр-пробка конусная | 2 | 25 | 0,083 | 0,090 | 0,098 |
| 2 | 50 | 0,088 | 0,094 | 0,103 | ||
| 3 | 100 | 0,093 | 0,100 | 0,108 | ||
| 4 | 3 | 25 | 0,072 | 0,077 | 0,083 | |
| 5 | 50 | 0,076 | 0,082 | 0,090 | ||
| 6 | 100 | 0,081 | 0,088 | 0,096 | ||
| 7 | 4 — 5 | 25 | 0,063 | 0,068 | 0,073 | |
| 8 | 50 | 0,068 | 0,074 | 0,080 | ||
| 9 | 100 | 0,073 | 0,079 | 0,085 | ||
| 10 | Калибр-втулка конусная | 2 | 25 | 0,088 | 0,094 | 0,101 |
| 11 | 50 | 0,093 | 0,098 | 0,108 | ||
| 12 | 100 | 0,098 | 0,103 | 0,113 | ||
| 13 | 3 | 25 | 0,076 | 0,082 | 0,083 | |
| 14 | 50 | 0,080 | 0,086 | 0,093 | ||
| 15 | 100 | 0,085 | 0,093 | 0,100 | ||
| 16 | 4 — 5 | 25 | 0,068 | 0,073 | 0,078 | |
| 17 | 50 | 0,073 | 0,078 | 0,083 | ||
| 18 | 100 | 0,077 | 0,082 | 0,088 | ||
| Индекс | а | б | в | |||
| ПРОВЕРКА ОТВЕРСТИЙ ЦИЛИНДРИЧЕСКОЙ КАЛИБР-ПРОБКОЙ | Массовое и крупносерийное производство |
| Карта 30 |
Содержание работы
                       1. <a id="p101214"></a>Взять калибр-пробку.

                       2. <a id="p101215"></a>Произвести измерение.

                       3. <a id="p101216"></a>Положить калибр-пробку на место.
| № позиции | Диаметр отверстия | Глубина промера в мм до | |||||||||
| в мм до | 10 | 20 | 40 | 60 | 80 | 100 | 150 | 200 | 300 | 400 | |
| Время на отверстие в мин. | |||||||||||
| 1 | 5 | 0,042 | 0,049 | 0,056 | 0,063 | - | - | - | - | - | - |
| 2 | 10 | 0,049 | 0,056 | 0,066 | 0,072 | 0,077 | 0,080 | - | - | - | - |
| 3 | 20 | 0,054 | 0,062 | 0,072 | 0,079 | 0,084 | 0,090 | - | - | - | - |
| 4 | 30 | 0,060 | 0,070 | 0,080 | 0,090 | 0,095 | 0,100 | 0,110 | - | - | - |
| 5 | 50 | 0,070 | 0,080 | 0,094 | 0,102 | 0,110 | 0,115 | 0,125 | 0,134 | - | - |
| 6 | 70 | 0,078 | 0,090 | 0,105 | 0,114 | 0,122 | 0,128 | 0,140 | 0,150 | 0,163 | - |
| 7 | 100 | 0,086 | 0,100 | 0,116 | 0,128 | 0,136 | 0,142 | 0,156 | 0,166 | 0,180 | 0,195 |
| 8 | 150 | 0,100 | 0,116 | 0,136 | 0,148 | 0,158 | 0,166 | 0,180 | 0,193 | 0,210 | 0,230 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | |
Примечание. Нормативы времени рассчитаны для проверки отверстий 3-го класса точности. При проверке отверстий по 2-му классу точности время по карте следует принять с коэффициентом 1,2; по 4 — 5 классам точности — с коэффициентом 0,85.
| ПРОВЕРКА РЕЗЬБЫ КАЛИБР-ПРОБКОЙ РЕЗЬБОВОЙ ДВУХСТОРОННЕЙ | Массовое и крупносерийное производство |
| Карта 31 |
Содержание работы
                   1. <a id="p101231"></a>Взять калибр-пробку.

                   2. <a id="p101232"></a>Произвести измерение.

                   3. <a id="p101233"></a>Положить калибр-пробку на место.
| № позиции | Измеряемый размер в мм | Длина измеряемой поверхности в мм до | ||||||||
| 5 | 10 | 15 | 20 | 30 | 40 | 50 | 60 | |||
| диаметр | шаг | |||||||||
| резьбы | резьбы | Время на один замер в мин. | ||||||||
| 1 | 10 | 0,5 | 0,254 | 0,360 | 0,430 | 0,560 | - | - | - | - |
| 2 | 1,0 | 0,174 | 0,234 | 0,290 | 0,350 | 0,430 | - | - | - | |
| 3 | 1,5 | - | 0,174 | 0,210 | 0,255 | 0,320 | 0,400 | - | - | |
| 4 | 20 | 1,0 | 0,180 | 0,240 | 0,294 | 0,360 | 0,450 | - | - | - |
| 5 | 1,5 | 1,154 | 0,200 | 0,240 | 0,295 | 0,360 | 0,445 | 0,560 | - | |
| 6 | 2,0 | - | 0,176 | 0,217 | 0,250 | 0,310 | 0,380 | 0,480 | - | |
| 7 | 2,5 | - | 0,160 | 0,197 | 0,220 | 0,272 | 0,340 | 0,415 | - | |
| 8 | 3,0 | - | 0,140 | 0,170 | 0,202 | 0,240 | 0,290 | 0,360 | - | |
| 9 | 36 | 1,5 | 0,165 | 0,216 | 0,250 | 0,320 | 0,390 | 0,500 | 0,610 | - |
| 10 | 2,0 | - | 0,190 | 0,230 | 0,275 | 0,340 | 0,420 | 0,520 | 0,650 | |
| 11 | 2,5 | - | 0,170 | 0,205 | 0,240 | 0,295 | 0,350 | 0,440 | 0,550 | |
| 12 | 3,0 | - | 0,150 | 0,180 | 0,208 | 0,255 | 0,310 | 0,385 | 0,480 | |
| 13 | 48 | 1,5 | 0,170 | 0,225 | 0,270 | 0,330 | 0,420 | 0,520 | 0,640 | - |
| 14 | 2,0 | - | 0,200 | 0,240 | 0,290 | 0,355 | 0,445 | 0,550 | 0,690 | |
| 15 | 2,5 | - | 0,180 | 0,210 | 0,250 | 0,305 | 0,375 | 0,460 | 0,570 | |
| 16 | 3,0 | - | 0,157 | 0,185 | 0,215 | 0,265 | 0,325 | 0,400 | 0,500 | |
| 17 | 60 | 1,5 | 0,175 | 0,235 | 0,280 | 0,344 | 0,430 | 0,540 | 0,670 | 0,850 |
| 18 | 2,0 | - | 0,210 | 0,250 | 0,305 | 0,370 | 0,470 | 0,590 | 0,745 | |
| 19 | 2,5 | - | 0,184 | 0,214 | 0,260 | 0,314 | 0,390 | 0,480 | 0,610 | |
| 20 | 3,0 | - | 0,164 | 0,189 | 0,220 | 0,275 | 0,334 | 0,414 | 0,520 | |
| 21 | 80 | 1,5 | 0,184 | 0,250 | 0,304 | 0,374 | 0,465 | 0,580 | 0,740 | 0,940 |
| 22 | 2,0 | - | 0,224 | 0,270 | 0,330 | 0,410 | 0,520 | 0,635 | 0,815 | |
| 23 | 2,5 | - | 0,195 | 0,230 | 0,280 | 0,340 | 0,420 | 0,530 | 0,665 | |
| 24 | 3,0 | - | 0,174 | 0,204 | 0,235 | 0,300 | 0,365 | 0,454 | 0,570 | |
| Индекс | а | б | в | г | д | е | ж | з | ||
Примечание. Нормативы времени рассчитаны для проверки резьбы по 3-му классу точности. При проверке резьбы по 2-му классу точности время по карте следует применять с коэффициентом 1,2; по 4 — 5 классам точности — с коэффициентом 0,85.
| ПРОВЕРКА РЕЗЬБЫ КАЛИБР-КОЛЬЦОМ РЕЗЬБОВЫМ | Массовое и крупносерийное производство |
| Карта 32 |
Содержание работы
                     1. <a id="p101264"></a>Взять калибр-кольцо.

                     2. <a id="p101265"></a>Произвести измерение.

                     3. <a id="p101266"></a>Положить калибр-кольцо на место.
| № позиции | Измеряемый размер в мм | Длина измеряемой поверхности в мм до | ||||||||
| 5 | 10 | 15 | 20 | 30 | 40 | 50 | 60 | |||
| диаметр | шаг | |||||||||
| резьбы | резьбы | Время на один замер в мин. | ||||||||
| 1 | 10 | 0,5 | 0,150 | 0,230 | 0,290 | 0,350 | - | - | - | - |
| 2 | 1,0 | 0,110 | 0,166 | 0,210 | 0,250 | 0,325 | - | - | - | |
| 3 | 1,5 | - | 0,135 | 0,170 | 0,210 | 0,260 | 0,320 | - | - | |
| 4 | 20 | 1,0 | 0,116 | 0,175 | 0,220 | 0,270 | 0,340 | - | - | - |
| 5 | 1,5 | 0,100 | 0,150 | 0,190 | 0,230 | 0,290 | 0,350 | 0,400 | - | |
| 6 | 2,0 | - | 0,120 | 0,155 | 0,180 | 0,210 | 0,280 | 0,310 | - | |
| 7 | 2,5 | - | 0,110 | 0,130 | 0,155 | 0,170 | 0,220 | 0,260 | - | |
| 8 | 3,0 | - | 0,090 | 0,115 | 0,135 | 0,160 | 0,195 | 0,220 | - | |
| 9 | 36 | 1,5 | 1,104 | 0,156 | 0,200 | 0,240 | 0,310 | 0,370 | 0,410 | - |
| 10 | 2,0 | - | 0,130 | 0,165 | 0,190 | 0,240 | 0,300 | 0,340 | 0,380 | |
| 11 | 2,5 | - | 0,110 | 0,140 | 0,165 | 0,200 | 0,250 | 0,290 | 0,320 | |
| 12 | 3,0 | - | 0,095 | 0,124 | 0,145 | 0,180 | 0,220 | 0,250 | 0,280 | |
| 13 | 48 | 1,5 | 0,108 | 0,163 | 0,207 | 0,250 | 0,330 | 0,380 | 0,420 | - |
| 14 | 2,0 | - | 0,135 | 0,170 | 0,200 | 0,255 | 0,310 | 0,360 | 0,400 | |
| 15 | 2,5 | - | 0,116 | 0,145 | 0,175 | 0,200 | 0,270 | 0,310 | 0,350 | |
| 16 | 3,0 | - | 0,100 | 0,127 | 0,155 | 0,196 | 0,235 | 0,270 | 0,300 | |
| 17 | 60 | 1,5 | 0,112 | 0,170 | 0,215 | 0,260 | 0,340 | 0,394 | 0,440 | 0,500 |
| 18 | 2,0 | - | 0,140 | 0,178 | 0,210 | 0,270 | 0,325 | 0,380 | 0,420 | |
| 19 | 2,5 | - | 0,120 | 0,150 | 0,180 | 0,230 | 0,280 | 0,320 | 0,365 | |
| 20 | 3,0 | - | 0,105 | 0,132 | 0,160 | 0,205 | 0,245 | 0,282 | 0,320 | |
| 21 | 80 | 1,5 | 0,120 | 0,180 | 0,230 | 0,275 | 0,360 | 0,420 | 0,485 | 0,540 |
| 22 | 2,0 | - | 0,150 | 0,190 | 0,230 | 0,295 | 0,360 | 0,400 | 0,450 | |
| 23 | 2,5 | - | 0,130 | 0,165 | 0,200 | 0,260 | 0,310 | 0,360 | 0,400 | |
| 24 | 3,0 | - | 0,110 | 0,140 | 0,168 | 0,217 | 0,260 | 0,300 | 0,340 | |
| Индекс | а | б | в | г | д | е | ж | з | ||
Примечание. Нормативы времени рассчитаны для проверки резьбы по 3-му классу точности. При проверке резьбы по 2-му классу точности время по карте брать с коэффициентом 1,2; по 4 — 5 классам точности — с коэффициентом 0,85.
| ПРОВЕРКА РАЗМЕРОВ КОНФИГУРАЦИИ ДЕТАЛЕЙ ШАБЛОНОМ | Массовое и крупносерийное производство |
| Карта 33 |
Содержание работы
                     1. <a id="p101297"></a>Взять шаблон.

                     2. <a id="p101298"></a>Проверить размер.

                     3. <a id="p101299"></a>Положить шаблон на место.
| № позиции | Вид шаблона | Точность измерения | Измеряемый размер в мм до | |||||
| в мм | 100 | 200 | 300 | 500 | 700 | 1000 | ||
| Время на деталь в мин. | ||||||||
| 1 | Линейный или односторонний | 0,2 — 0,5 | 0,050 | 0,059 | 0,066 | 0,076 | 0,082 | 0,091 |
| 2 | < 0,2 | 0,072 | 0,086 | 0,095 | 0,110 | 0,120 | 0,130 | |
| 3 | Линейный двухсторонний | 0,2 — 0,5 | 0,060 | 0,073 | 0,081 | 0,093 | 0,100 | 0,110 |
| 4 | < 0,2 | 0,085 | 0,102 | 0,113 | 0,130 | 0,140 | 0,155 | |
| 5 | Фасонный простой | 0,15 — 0,25 | 0,070 | 0,082 | 0,092 | 0,105 | 0,115 | - |
| 6 | < 0,15 | 0,100 | 0,118 | 0,132 | 0,150 | 0,164 | - | |
| 7 | Фасонный сложного профиля | 0,15 — 0,25 | 0,090 | 0,105 | 0,118 | 0,134 | 0,146 | - |
| 8 | < 0,15 | 0,160 | 0,190 | 0,210 | 0,240 | 0,260 | - | |
| 9 | 0,15 — 0,25 | 0,112 | 0,133 | 0,147 | - | - | - | |
| 10 | < 0,15 | 0,175 | 0,210 | 0,230 | - | - | - | |
| Индекс | а | б | в | г | д | е | ||
| ПРОВЕРКА ТОЛЩИНЫ ЗУБЬЕВ ЦИЛИНДРИЧЕСКИХ КОЛЕС ШАБЛОНОМ, ШТАНГЕНЗУБОМЕРОМ | Массовое и крупносерийное производство |
| Карта 34 |
Содержание работы
                1. <a id="p101315"></a>Взять шаблон или штангензубомер.

                2. <a id="p101316"></a>Произвести измерение.

                3. <a id="p101317"></a>Положить шаблон или штангензубомер на место.
| № позиции | Наименование измерительного инструмента | Толщина зуба в мм до | |||
| 3,14 | 7,85 | 15,7 | 28,0 | ||
| Время на зуб в мин. | |||||
| 1 | Шаблон | 0,030 | 0,050 | 0,080 | 0,090 |
| 2 | Штангензубомер | 0,040 | 0,070 | 0,10 | 0,113 |
| Индекс | а | б | в | г | |
| ПРОВЕРКА ОТВЕРСТИЙ КАЛИБР-ПРОБКОЙ ШЛИЦЕВОЙ ИЛИ КАЛИБР-КОЛЬЦОМ ШЛИЦЕВЫМ | Массовое и крупносерийное производство |
| Карта 35 |
Содержание работы
| № позиции | Класс точности | Измеряемый диаметр в мм | Длина измеряемой поверхности в мм до | |||||
| до | 25 | 50 | 100 | 200 | 300 | 500 | ||
| Время на одно измерение в мин. | ||||||||
Проверка калибр-пробкой
| 1 | 2 | 25 | 0,090 | 0,110 | 0,132 | 0,160 | 0,180 |
| 2 | 50 | 0,096 | 0,120 | 0,145 | 0,176 | 0,200 | |
| 3 | 70 | 0,108 | 0,130 | 0,160 | 0,200 | 0,223 | |
| 4 | 100 | 0,120 | 0,147 | 0,180 | 0,220 | 0,250 | |
| 5 | 3 | 25 | 0,074 | 0,090 | 0,110 | 0,132 | 0,150 |
| 6 | 50 | 0,082 | 0,100 | 0,123 | 0,150 | 0,170 | |
| 7 | 70 | 0,093 | 0,114 | 0,140 | 0,170 | 0,192 | |
| 8 | 100 | 0,105 | 0,130 | 0,160 | 0,195 | 0,220 |
Проверка калибр-кольцом
| 9 | 2 | 25 | 0,104 | 0,127 | 0,154 | 0,190 | 0,212 | 0,250 |
| 10 | 50 | 0,130 | 0,160 | 0,193 | 0,240 | 0,270 | 0,310 | |
| 11 | 70 | 0,145 | 0,180 | 0,220 | 0,270 | 0,302 | 0,360 | |
| 12 | 100 | 0,168 | 0,204 | 0,250 | 0,310 | 0,350 | 0,407 | |
| 13 | 3 | 25 | 0,090 | 0,110 | 0,130 | 0,160 | 0,180 | 0,210 |
| 14 | 50 | 0,100 | 0,120 | 0,148 | 0,180 | 0,205 | 0,240 | |
| 15 | 70 | 0,114 | 0,140 | 0,170 | 0,210 | 0,240 | 0,280 | |
| 16 | 100 | 0,130 | 0,160 | 0,194 | 0,240 | 0,273 | 0,320 | |
| Индекс | а | б | в | г | д | е | ||
| ПРОВЕРКА РАЗМЕРОВ ЦИЛИНДРИЧЕСКИХ ПОВЕРХНОСТЕЙ ДЕТАЛЕЙ ШТИХМАСОМ | Массовое и крупносерийное производство |
| Карта 36 |
Содержание работы
| № позиции | Диаметр измеряемого | Длина измеряемой поверхности в мм до | |||||
| отверстия в мм до | 50 | 100 | 200 | 300 | 500 | 700 | |
| Время на деталь в мин. | |||||||
| 1 | 100 | 0,070 | 0,080 | 0,091 | 0,098 | - | - |
| 2 | 150 | 0,078 | 0,090 | 0,100 | 0,100 | - | - |
| 3 | 200 | 0,086 | 0,098 | 0,113 | 0,120 | 0,133 | - |
| 4 | 300 | 0,100 | 0,115 | 0,130 | 0,140 | 0,155 | - |
| 5 | 500 | 0,123 | 0,140 | 0,160 | 0,173 | 0,192 | 205 |
| Индекс | а | б | в | г | д | е | |
Примечание. Время в карте дано для контроля деталей, изготовленных по 4 — 5 классам точности.
| ПРОВЕРКА РАЗМЕРОВ ВНУТРЕННИХ ПОВЕРХНОСТЕЙ ДЕТАЛЕЙ НУТРОМЕРОМ ИНДИКАТОРНЫМ | Массовое и крупносерийное производство |
| Карта 37 |
Содержание работы
| № позиции | Диаметр измеряемого | Длина измеряемой поверхности в мм до | ||||
| отверстия в мм до | 50 | 100 | 200 | 300 | 500 | |
| Время на деталь в мин. | ||||||
| 1 | 30 | 0,063 | 0,075 | 0,096 | 0,115 | 0,135 |
| 2 | 50 | 0,068 | 0,082 | 0,104 | 0,123 | 0,145 |
| 3 | 100 | 0,077 | 0,093 | 0,117 | 0,140 | 0,162 |
| 4 | 150 | 0,082 | 0,097 | 0,123 | 0,147 | 0,172 |
| 5 | 200 | 0,086 | 0,102 | 0,130 | 0,155 | 0,181 |
| 6 | 300 | 0,092 | 0,110 | 0,140 | 0,165 | 0,194 |
| Индекс | а | б | в | г | д | |
| ПРОВЕРКА СООСНОСТИ ОТВЕРСТИЙ ПРОБКОЙ | Массовое и крупносерийное производство |
| Карта 38 |
Содержание работы
                   1. <a id="p101379"></a>Взять пробку.

                   2. <a id="p101380"></a>Произвести измерение.

                   3. <a id="p101381"></a>Положить пробку на место.
| № позиции | Класс точности | Измеряемый диаметр в мм до | Длина измеряемой поверхности в мм до | |||
| 50 | 100 | 150 | 200 | |||
| Время на одно измерение в мин. | ||||||
| 1 | 2 — 3 | 30 | 0,084 | 0,100 | 0,110 | 0,120 |
| 2 | 50 | 0,100 | 0,118 | 0,130 | 0,140 | |
| 3 | 70 | 0,111 | 0,130 | 0,144 | 0,153 | |
| 4 | 100 | 0,125 | 0,146 | 0,162 | 0,174 | |
| 5 | 4 — 5 | 30 | 0,060 | 0,072 | 0,080 | 0,085 |
| 6 | 50 | 0,070 | 0,085 | 0,093 | 0,100 | |
| 7 | 70 | 0,077 | 0,092 | 0,100 | 0,110 | |
| 8 | 100 | 0,085 | 0,100 | 0,111 | 0,120 | |
| Индекс | а | б | в | г | ||
| ИЗМЕРЕНИЕ РАЗМЕРОВ ДЕТАЛЕЙ МИКРОМЕТРОМ | Массовое и крупносерийное производство |
| Карта 39 |
Содержание работы
             1. <a id="p101395"></a>Взять микрометр, установить его на размер.

             2. <a id="p101396"></a>Произвести измерение.

             3. <a id="p101397"></a>Положить микрометр на место.
| Наименование мерительного | Измеряемый размер в мм до | ||||
| инструмента | 10 | 15 | 20 | 30 | 50 |
| Время в мин. | |||||
| Микрометр гладкий | 0,070 | 0,076 | 0,080 | 0,087 | 0,096 |
| Микрометр резьбовой | 0,100 | 0,108 | 0,114 | 0,124 | 0,140 |
| Наименование мерительного | Измеряемый размер в мм до | ||||
| инструмента | 70 | 100 | 150 | 200 | 300 |
| Время в мин. | |||||
| Микрометр гладкий | 0,103 | 0,110 | 0,120 | 0,128 | 0,140 |
| Микрометр резьбовой | 0,150 | 0,116 | 0,174 | 0,186 | 0,200 |
| ИЗМЕРЕНИЕ РАЗМЕРОВ ДЕТАЛЕЙ ШТАНГЕНЦИРКУЛЕМ | Массовое и крупносерийное производство |
| Карта 40 |
Содержание работы
                      1. <a id="p101408"></a>Взять штангенциркуль.

                      2. <a id="p101409"></a>Произвести измерение.

                      3. <a id="p101410"></a>Положить штангенциркуль на место.
| № позиции | Наименование | Измеряемый размер в мм до | ||||||||
| измерения | 50 | 70 | 100 | 150 | 200 | 300 | 500 | 700 | 1000 | |
| Время в мин. | ||||||||||
| 1 | Линейные размеры | 0,050 | 0,063 | 0,080 | 0,100 | 0,122 | 0,156 | 0,220 | 0,270 | 0,340 |
| 2 | Внешние диаметры | 0,040 | 0,046 | 0,054 | 0,066 | 0,075 | 0,092 | 0,116 | 0,137 | 0,160 |
| 3 | Отверстия | 0,050 | 0,066 | 0,086 | 0,118 | 0,150 | 0,205 | 0,310 | 0,400 | - |
| Индекс | а | б | в | г | д | е | ж | з | и | |
| ИЗМЕРЕНИЕ РАЗМЕРОВ ДЕТАЛЕЙ ШТАНГЕНГЛУБИНОМЕРОМ | Массовое и крупносерийное производство |
| Карта 41 |
Содержание работы
                1. <a id="p101419"></a>Взять штангенглубиномер.

                2. <a id="p101420"></a>Произвести измерение.

                3. <a id="p101421"></a>Положить штангенглубиномер на место.
| № позиции | Приемы | Измеряемый размер в мм до | ||||||
| 50 | 70 | 100 | 150 | 200 | 300 | 500 | ||
| Время на изготовление в мин. | ||||||||
| 1 | С установкой на размер | 0,086 | 0,096 | 0,105 | 0,116 | 0,125 | 0,137 | 0,155 |
| 2 | Без установки на размер | 0,066 | 0,072 | 0,080 | 0,087 | 0,093 | 0,103 | 0,118 |
| Индекс | а | б | в | г | д | е | ж | |
| ИЗМЕРЕНИЕ ДЕТАЛЕЙ ПРИБОРАМИ (СОЛЕКС, РОТАМЕТР, ШЕФФИЛЬД) | Массовое и крупносерийное производство |
| Карта 42 |
Содержание работы
Взять деталь, промерить и отложить ее.
| № позиции | Наименование прибора | Характер промера | Время на деталь в мин. | |
| 1 | Солекс | Измерение отверстия | Промер с одной стороны | 0,06 |
| 2 | Промер с двух сторон | 0,10 | ||
| 3 | Ротаметр | Измерение отверстия с разделением на размерные группы | Промер с одной стороны | 0,13 |
| 4 | Промер с двух сторон | 0,24 | ||
| 5 | Шеффильд | Измерение наружных диаметров с разделением на размерные группы | 0,14 | |
| ИЗМЕРЕНИЕ РАЗМЕРОВ ДЕТАЛЕЙ УНИВЕРСАЛЬНЫМ ИНСТРУМЕНТОМ | Массовое и крупносерийное производство |
| Карта 43 |
Содержание работы
                 1. <a id="p101439"></a>Взять инструмент.

                 2. <a id="p101440"></a>Произвести измерение.

                 3. <a id="p101441"></a>Положить инструмент на место.
| № позиции | Наименование инструмента | Измеряемый размер в мм до | |||||||
| 100 | 200 | 300 | 500 | 700 | 1000 | 1500 | 2000 | ||
| Время на деталь в мин. | |||||||||
| 1 | Линейка масштабная | 0,095 | 0,100 | 0,105 | 0,110 | 0,116 | 0,120 | - | - |
| 2 | Метр складной | - | - | - | 0,125 | 0,143 | 0,165 | 0,195 | 0,220 |
| 3 | Рулетка металлическая | - | - | - | 0,115 | 0,130 | 0,145 | 0,165 | 0,185 |
| Индекс | а | б | в | г | д | е | ж | з | |
| ПРОВЕРКА БИЕНИЯ ЗУБЬЕВ ШЕСТЕРЕН ПРИ ЗАЦЕПЛЕНИИ С ЭТАЛОННОЙ ШЕСТЕРНЕЙ | Массовое и крупносерийное производство |
| Карта 44 |
Содержание работы
              1. <a id="p101450"></a>Взять и установить деталь в приспособление.

              2. <a id="p101451"></a>Подвести эталонную шестерню и настроить прибор.

              3. <a id="p101452"></a>Проверить биение.

              4. <a id="p101453"></a>Отвести эталонную шестерню.

              5. <a id="p101454"></a>Снять деталь, отложить.
| № позиции | Масса шестерни | Диаметр шестерни в мм до | ||||||
| в кг до | 100 | 150 | 200 | 300 | 400 | 500 | 600 | |
| Время на деталь в мин. | ||||||||
| 1 | 1,0 | 0,13 | 0,160 | - | - | - | - | - |
| 2 | 3,0 | 0,15 | 0,180 | 0,230 | 0,330 | - | - | - |
| 3 | 5,0 | - | 0,210 | 0,270 | 0,380 | - | - | - |
| 4 | 7,0 | - | 0,230 | 0,300 | 0,420 | - | - | - |
| 5 | 10 | - | - | 0,350 | 0,490 | 0,660 | - | - |
| 6 | 15 | - | - | - | 0,550 | 0,770 | 0,900 | - |
| 7 | 20 | - | - | - | - | 0,800 | 1,00 | 1,20 |
| Индекс | а | б | в | г | д | е | ж | |
| ПРОВЕРКА ДЕТАЛЕЙ НА БИЕНИЕ В ПРИСПОСОБЛЕНИИ | Массовое и крупносерийное производство |
| Карта 45 |
Содержание работы
Установка и снятие детали вручную
Установка и снятие детали подъемником
-
Застопорить деталь, поднять подъемником, подвести и установить ее для контроля, расстропить.
-
Проверить деталь на биение по индикатору и проверить длину шаблоном.
-
Застропить деталь, поднять подъемником, установить на рольганг или навесить на конвейер, расстропить.
Установка и снятие детали вручную
| 1,0 | 2,0 | 3,0 | 5,0 | 8,0 | 12 | 16 | 20 |
|---|
| 0,120 | 0,154 | 0,180 | 0,210 | 0,250 | 0,292 | 0,322 | 0,350 |
|---|
Установка и снятие детали подъемником
| 25 | 40 | 60 | 100 | 150 | 200 | 250 | 300 |
|---|
| 0,55 | 0,64 | 0,73 | 0,86 | 1,0 | 1,10 | 1,19 | 1,26 |
|---|
| ПРОВЕРКА КОРОБЛЕНИЯ ДЕТАЛЕЙ ЩУПОМ | Массовое и крупносерийное производство |
| Карта 46 |
Содержание работы
Проверка по контрольным точкам
| № позиции | Точность | Количество проверяемых точек | |||||
| измерения в | 1 | 2 | 3 | 4 | 5 | 6 | |
| мм до | Время на деталь в мин. | ||||||
| 1 | 0,03 | 0,078 | 0,100 | 0,117 | 0,130 | 0,140 | 0,150 |
| 2 | 0,05 | 0,072 | 0,093 | 0,110 | 0,120 | 0,130 | 0,140 |
| 3 | 0,15 | 0,060 | 0,078 | 0,090 | 0,100 | 0,110 | 0,120 |
| 4 | 0,30 | 0,047 | 0,060 | 0,070 | 0,078 | 0,085 | 0,090 |
| 5 | св. 0,30 | 0,041 | 0,052 | 0,060 | 0,068 | 0,074 | 0,080 |
| Индекс | а | б | в | г | д | е | |
Проверка по всей длине
| № позиции | Точность | Длина измеряемой поверхности в мм до | ||||||||
| измерения в | 100 | 200 | 300 | 500 | 700 | 1000 | 1500 | 2000 | 3000 | |
| мм до | Время на деталь в мин. | |||||||||
| 6 | 0,03 | 0,082 | 0,102 | 0,116 | 0,140 | 0,153 | 0,174 | 0,200 | 0,220 | 0,250 |
| 7 | 0,05 | 0,074 | 0,092 | 0,104 | 0,122 | 0,138 | 0,155 | 0,180 | 0,198 | 0,230 |
| 8 | 0,15 | 0,058 | 0,073 | 0,084 | 0,100 | 0,110 | 0,125 | 0,140 | 0,155 | 0,180 |
| 9 | 0,30 | 0,052 | 0,064 | 0,074 | 0,088 | 0,098 | 0,110 | 0,125 | 0,140 | 0,160 |
| 10 | св. 0,30 | 0,045 | 0,055 | 0,063 | 0,074 | 0,082 | 0,092 | 0,104 | 0,113 | 0,140 |
| Индекс | а | б | в | г | д | е | ж | з | и | |
| КОНТРОЛЬ КАЧЕСТВА И ТОЛЩИНЫ ПОКРЫТИЯ ДЕТАЛЕЙ | Массовое и крупносерийное производство |
| Карта 47 |
Содержание работы
Контроль фосфатной пленки оцинкованных стальных деталей капельным методом
Контроль толщины анодированного слоя прибором ТАП-2
Контроль деталей по основному металлу, защитному и декоративному покрытиям
-
Проверить внешним осмотром по основному металлу, декоративному и защитному покрытиям (после лужения, черного фосфатирования, пассивирования).
Окончательный контроль деталей по хрому и после анодирования
| № позиции | Контроль | Масса детали в кг до | ||||
| 0,5 | 1,0 | 3,0 | 5,0 | 10 | ||
| Время на деталь в мин. | ||||||
| 1 | Фосфатной пленки капельным методом (1 — 2 капли) | 1,12 | 1,15 | 1,21 | 1,24 | 1,30 |
| 2 | Анодированного слоя прибором ТАП-2 | 0,31 | 0,32 | 0,34 | 0,36 | 0,38 |
| 3 | По основному металлу, защитному и декоративному покрытиям | 0,052 | 0,08 | 0,16 | 0,22 | 0,34 |
| 4 | Окончательный по хрому и после анодирования | 0,067 | 0,10 | 0,20 | 0,28 | 0,42 |
| Индекс | а | б | в | г | д | |
Примечание. Время в карте дано на контроль толщины слоя защитного покрытия = 20 мк.
При толщине менее 20 мк применять поправочный коэффициент 0,85, более 20 мк — 1,2.
| КОНТРОЛЬ ТОЛЩИНЫ СЛОЯ ЗАЩИТНОГО И ДЕКОРАТИВНОГО ПОКРЫТИЯ ДЕТАЛЕЙ | Массовое и крупносерийное производство |
| Карта 48 |
Содержание работы
| № позиции | Металл покрытия | Толщина слоя | Масса детали в кг до | ||||
| покрытия в мк до | 0,5 | 1,0 | 3,0 | 5,0 | 10 | ||
| Время на деталь в мин. | |||||||
| 1 | Цинк | 10 | 0,26 | 0,29 | 0,36 | 0,39 | 0,45 |
| 2 | 20 | 0,35 | 0,39 | 0,46 | 0,50 | 0,56 | |
| 3 | 30 | 0,44 | 0,48 | 0,56 | 0,61 | 0,68 | |
| 4 | 40 | - | - | 0,66 | 0,72 | 0,78 | |
| 5 | 10 | 1,00 | 1,05 | 1,15 | 1,20 | 1,25 | |
| 6 | 20 | 1,16 | 1,22 | 1,33 | 1,40 | 1,50 | |
| Медь и | |||||||
| 7 | никель | 30 | 1,32 | 1,40 | 1,52 | 1,61 | 1,75 |
| 8 | 40 | - | - | 1,70 | 1,80 | 2,0 | |
| Индекс | а | б | в | г | д | ||
| КОНТРОЛЬ ТРУБ ПО ОСНОВНОМУ МЕТАЛЛУ И ДЕКОРАТИВНОМУ ПОКРЫТИЮ | Массовое и крупносерийное производство |
| Карта 49 |
Содержание работы
Проверить содержание трубы внешним осмотром.
| № позиции | Вид контроля | Длина трубы в мм до | ||
| 1000 | 1500 | 2000 | ||
| Время в мин. | ||||
| 1 | Контроль по основному металлу, меди и никелю | 0,10 | 0,20 | 0,30 |
| 2 | Окончательный контроль по хрому | 0,20 | 0,35 | 0,50 |
| Индекс | а | б | в | |
| КОНТРОЛЬ КАЧЕСТВА СВАРНЫХ ШВОВ И ОБРЕЗНЫХ КРОМОК | Массовое и крупносерийное производство |
| Карта 50 |
Содержание работы
Ручная, полуавтоматическая и автоматическая электродуговая сварка, ручная газовая сварка
Машинная и ручная газовая резка
Проверить внешним осмотром качество обрезных кромок.
1. Ручная электродуговая и газовая сварка
| № позиции | Тип швов | Положение шва | ||
| Нижнее | Вертикальное и горизонтальное | Потолочное | ||
| Время на 1 пог. м в мин. | ||||
| 1 | Швы стыковых соединений | 0,20 | 0,25 | 0,30 |
| 2 | Швы тавровых соединений | 0,30 | 0,40 | 0,45 |
II. Полуавтоматическая и автоматическая электродуговая сварка под слоем флюса
| № позиции | Швы однопроходные и завершающий проход многопроходной сварки | Время на 1 пог. м в мин. | |
| 3 | Стыковые | 0,20 | |
| 4 | Угловые | сплошные | 0,30 |
| точечные | 0,20 | ||
III. Машинная и ручная газовая резка
| 5 | Машинная и ручная газовая резка | 0,10 |
|---|
| КЛЕЙМЕНИЕ ДЕТАЛЕЙ | Массовое и крупносерийное производство |
| Карта 51 |
Содержание работы
| № позиции | Способ простановки клейма | Инструмент для клеймения | Время на одно клеймение в мин. |
|---|---|---|---|
| 1 | Ударное | Молоток | 0,05 |
| 2 | Краской | Кисточка | 0,03 |
| 3 | Химическое | Штамп | 0,02 |
| 4 | Мелом | - | 0,02 |
| 5 | Электрографом на один знак | - | 0,05 |
| ВРЕМЯ НА ОБСЛУЖИВАНИЕ РАБОЧЕГО МЕСТА, ОТДЫХ И ЛИЧНЫЕ НАДОБНОСТИ | Массовое и крупносерийное производство | ||
| Карта 52 | |||
| № позиции | Содержание работы | Время в % от оперативного времени | |
Обслуживание рабочего места
| 1 | Раскладка, уборка контрольно-измерительных приборов, инструментов, приспособлений, технической документации и рабочего места в начале и в конце смены | 2 |
|---|---|---|
| 2 | Оформление документации по приемке и учету годных и бракованных деталей | 3 |
| 3 | Подналадка контрольно-измерительных приборов, инструментов и приспособлений | 3 |
| Отдых и личные надобности | ||
| 4 | Механообрабатывающее производство | 5 |
| 5 | Литейное, гальваническое производство | 7 |
| 6 | Кузнечное производство | 8 |
| 7 | Прессовое и термическое производство | 5 |
| 8 | Все остальные виды производства | 4 |
III. СЛЕСАРИ ПО РЕМОНТУ ОСНАСТКИ, МОДЕЛЕЙ
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ НОРМАТИВАМИ ЧИСЛЕННОСТИ
Для слесарей по ремонту оснастки в механических, кузнечно-прессовых, литейных, термических, сварочных и гальванических цехах, а также по ремонту моделей в модельных цехах разработаны нормативы численности.
Эти нормативы установлены в зависимости от стоимости оснастки, действующей в наибольшей (дневной) смене, вида цеха и типа производства в цехе.
На предприятиях применяются три формы организации ремонта оснастки: децентрализованная — в рембазах производственных цехов; смешанная — средний и малый ремонт в рембазе, капитальный — в инструментальном цехе; централизованная — все виды ремонта в инструментальном (модельном) цехе.
Нормативы разработаны применительно к наиболее распространенным на предприятиях формам организации:
- децентрализованной для слесарей по ремонту оснастки,
- централизованной для слесарей по ремонту моделей.
Явочная численность слесарей \text{Ч}_{\text{я}} определяется по нормативам расчетом:
где \text{Н}_{\text{ч}} — норматив численности;
K_{\text{см}} — коэффициент сменности работы рембазы.
Списочная численность определяется по формуле:
где K_{\text{н}} — коэффициент невыходов слесарей.
Пример расчета
Определить требуемую численность слесарей в рембазе кузнечно-прессового цеха среднесерийного производства.
Исходные данные. По учету в ИРК этому цеху выдано оснастки на сумму 60 тыс. руб. Коэффициент сменности работы цеха равен 1,6. Соответственно в дневной смене действует оснастка на сумму 60 : 1,6 = 37,5 тыс. руб. Коэффициент сменности работы рембазы K_{\text{см}} = 1,3 ; коэффициент невыходов слесарей K_{\text{н}} = 1,15 .
Расчет. По карте 53, поз. 5 определяем норматив численности \text{Н}_{\text{ч}} = 2,3 . Находим явочную численность слесарей рембазы:
Далее — списочную численность:
Округлив расчетное значение \text{Ч}_{\text{с}} до 1, получим число — 4 слесаря.
ОРГАНИЗАЦИЯ ТРУДА
В цехе имеется участок (ремонтная база) для ремонта оснастки, расположенный в изолированном помещении или в отгороженной легкими перегородками с металлическим сетками части территории цеха. Типовая схема планировки ремонтной базы приведена на рис. 4.
На участке (ремонтной базе) имеются индивидуальные или групповые верстаки с тисками и ящиками для инструмента, винтовые стулья, стеллажи или шкафы для запчастей и оснастки, металлорежущие станки, столы для штампов, разметочная и контрольная плиты на отдельных столах, переносные ящики (чемоданы) с набором инструментов для выполнения текущего ремонта оснастки на участках цеха, ручная тележка, местное освещение.
Рис. 4. Схемы планировки участков (ремонтных баз):
а) по ремонту приспособлений (1 — сверлильный
станок; 2 — фрезерные станки; 3 — токарные станки;
4, 5 и 6 — шлифовальные станки; 7 — стол с контрольной
плитой; 8 — стол с разметочной плитой;
9 — ручная таль; 10 — тиски; 11 — верстак);
б) по ремонту штампов (1 — столы для разборки и сборки
штампов; 2 — рольганг; 3 — передвижной стол; 4 -
электротельфер; 5 — стеллажи; 6 — верстак с тисками)
На рис. 4 показана типовая оргтехоснастка, применяемая на рабочих местах слесарей-инструментальщиков ремонтных баз.
Доставку тяжелой оснастки на эти базы осуществляют транспортировщики цеха под наблюдением наладчика или мастера.
Ремонт оснастки большого габарита и веса выполняется около станка или пресса цеха.
Мелкую и среднего веса оснастку доставляют на ремонтную базу сами слесари или кладовщики ИРК.
| НОРМАТИВЫ ЧИСЛЕННОСТИ СЛЕСАРЕЙ ПО РЕМОНТУ ОСНАСТКИ | Основное производство |
| Карта 53 |
Содержание работы
-
Получение и подготовка для работы инструмента, запчастей, оснастки.
-
Ремонт оснастки на ремонтной базе или участках цеха; смена изношенных деталей (втулок, пуансонов и др.), изготовление новых и подгонка отдельных деталей.
| № позиции | Стоимость | Цехи | |||||||||||
| действующей в смене оснастки в | Механические | Кузнечно-прессовые | Литейные | Термические, сварочные (всех видов), гальванические | |||||||||
| тыс. руб. до | Тип производства | ||||||||||||
| мелкосерийное, единичное | среднесерийное | массовое, крупносерийное | мелкосерийное, единичное | среднесерийное | массовое, крупносерийное | мелкосерийное, единичное | среднесерийное | массовое, крупносерийное | мелкосерийное, единичное | среднесерийное | массовое, крупносерийное | ||
| Численность слесарей в смену | |||||||||||||
| 1 | 13 | - | - | - | 0,8 | 1,0 | 1,3 | 1,6 | 2,0 | 2,6 | 2,0 | 2,5 | 3,3 |
| 2 | 18 | - | - | - | 1,0 | 1,2 | 1,6 | 1,8 | 2,3 | 3,0 | 2,4 | 3,0 | 3,9 |
| 3 | 25 | 0,9 | 1,1 | 1,4 | 1,2 | 1,5 | 2,0 | 2,3 | 2,9 | 3,8 | 3,0 | 3,7 | 4,8 |
| 4 | 35 | 1,0 | 1,3 | 1,7 | 1,4 | 1,8 | 2,3 | 2,8 | 3,5 | 4,5 | 3,7 | 4,6 | 6,0 |
| 5 | 50 | 1,4 | 1,7 | 2,2 | 1,8 | 2,3 | 3,0 | 3,6 | 4,5 | 5,8 | 4,6 | 5,8 | 7,5 |
| 6 | 70 | 1,7 | 2,1 | 2,7 | 2,2 | 2,8 | 3,6 | 4,4 | 5,5 | 7,2 | 5,8 | 7,2 | 9,3 |
| 7 | 95 | 2,0 | 2,5 | 3,3 | 2,8 | 3,5 | 4,5 | 5,4 | 6,7 | 8,7 | 7,0 | 8,8 | 11,4 |
| 8 | 130 | 2,5 | 3,1 | 4,0 | 3,3 | 4,1 | 5,3 | 6,6 | 8,2 | 10,7 | 8,8 | 11,0 | 14,3 |
| 9 | 180 | 2,9 | 3,6 | 4,7 | 4,2 | 5,2 | 6,8 | 8,0 | 10,0 | 13,0 | 10,4 | 13,0 | 16,9 |
| 10 | 250 | 3,3 | 4,1 | 5,7 | 5,2 | 6,5 | 8,4 | 10,0 | 12,5 | 16,5 | 12,8 | 16,0 | 20,8 |
| 11 | 350 | 4,0 | 5,0 | 6,5 | 6,4 | 8,0 | 10,4 | 12,0 | 15,0 | 19,5 | - | - | - |
| 12 | 500 | 4,8 | 6,0 | 7,8 | 8,0 | 10,0 | 13,0 | - | - | - | - | - | - |
| 13 | 700 | 5,8 | 7,3 | 10,1 | 9,6 | 12,0 | 15,6 | - | - | - | - | - | - |
| 14 | 1000 | 7,6 | 9,6 | 12,5 | 12,0 | 15,0 | 19,5 | - | - | - | - | - | - |
| НОРМАТИВЫ ЧИСЛЕННОСТИ СЛЕСАРЕЙ ПО РЕМОНТУ МОДЕЛЕЙ | Вспомогательное производство. Модельные цехи | ||||||
| Катра 54 | |||||||
| Содержание работы | |||||||
| 1. Получение и подготовка для работы инструмента, материала. | |||||||
| 2. Ремонт модели, стержневых ящиков, шаблонов в модельном цехе. | |||||||
| 3. Проверка модельного комплекта после ремонта. | |||||||
| 4. Доставка модельного комплекта в литейный цех или на склад моделей. | |||||||
| 5. Уборка инструмента и рабочего места. | |||||||
| № позиции | Стоимость действующих в смене моделей в тыс. руб. до | Численность слесарей в смену | № позиции | Стоимость действующих в смене моделей в тыс. руб. до | Численность слесарей в смену | ||
| 1 | 2 | 1,0 | 5 | 25 | 1,7 | ||
| 2 | 4 | 1,1 | 6 | 45 | 1,9 | ||
| 3 | 8 | 1,3 | 7 | 80 | 2,0 | ||
| 4 | 15 | 1,5 | 8 | 150 | 2,4 | ||
На выдачу, прием и обмен инструментов, оснастки, чертежей и техдокументации кладовщиками-раздатчиками ИРК разработаны нормативы численности.
На предприятиях применяется марочная система выдачи инструментов и по записи в инструментальную книжку. Выдача чертежей производится по талонам.
Марочная система и обмен применяется для инструментов кратковременного пользования, по записи в книжку — для длительного пользования.
При получении чертежей рабочий заполняет талон, в котором указывается номер чертежа, а также фамилия, табельный номер рабочего и дата выдачи.
Кладовщица кладет талон в картотеку рядом с карточкой учета наличия чертежей и внесенных в них изменений.
После возвращения чертежа в ИРК талон уничтожается.
Проведенный выше порядок выдачи инструментов и чертежей был принят при разработке нормативов численности.
При анализе заводских и отраслевых материалов было установлено, что численность кладовщиков зависит от количества рабочих, обслуживаемых кладовой в течение смены, числа шифров инструментов, приспособлений, чертежей, хранящихся в кладовой, и их оборачиваемости.
Эти факторы и были приняты при разработке нормативов, причем число шифров было определено по инвентарным ведомостям и учетным карточкам, число обслуживаемых в смену рабочих по среднесписочному их количеству, деленному на коэффициент сменности; оборачиваемость — путем отнесения суммы стоимости списанного за год инструмента к общей стоимости инструмента, постоянно находящегося в кладовой.
Нормативы явочной численности в смену определены путем расчета по формуле:
где N_{\text{ш}} — число шифров инструмента, оснастки, чертежей, хранящихся в ИРК;
\text{Н}_{\text{о}} — норма обслуживания для одного кладовщика-раздатчика. Значения \text{Н}_{\text{о}} определялись по формуле:
где \text{Т}_{\text{см}} — продолжительность смены, принятая равной 480 мин.;
t_{\text{ф}} — время на выполнение функций, отнесенное на 1 шифр в мин.;
K_{\text{р}.\text{п}} — коэффициент, учитывающий время на регламентированные перерывы.
Определить списочную численность кладовщиков-раздатчиков смешанной кладовой механического цеха.
Исходные данные. Количество шифров хранящихся инструментов N_{\text{ш}} = 8296 . Количество обслуживаемых рабочих в цехе (в наибольшую — дневную смену) — 290. Коэффициент сменности работы основных и вспомогательных рабочих цеха K_{\text{см}} = 1,4 .
Оборачиваемость инструмента в кладовой равна 0,7. Инструмент на деталь-операцию в ИРК не комплектуется и на рабочие места не доставляется. Лестниц в ИРК нет, расстояние между стеллажами и окном выдачи — 4 м. Коэффициент невыходов кладовщиков K_{\text{н}} = 1,11 .
Расчет. На основании исходных данных по карте 55, поз. 6 находим норматив явочной численности кладовщиков в смену — 3,2 чел. По карте 62 определяем коэффициент оборачиваемости — K_{\text{об}} = 0,8 .
Далее определяем явочную численность \text{Ч}_{\text{я}} :
\text{Ч}_{\text{я}} = \text{Н}_{\text{ч}}K_{\text{см}}K_{\text{об}} = 3,2 \cdot 1,4 \cdot 0,8 = 3,6 .
Затем определяем списочную численность \text{Ч}_{\text{с}} кладовщиков-раздатчиков:
Нормативы разработаны с учетом следующей организации труда кладовщиков-раздатчиков.
В ИРК имеются стеллажи с ячейками для раскладки инструмента, приспособлений, чертежей и техдокументации, шкафы (стеллажи) для хранения их запаса и инструмента, пришедшего в негодность (до его отправки в ремонт или утиль); столы для расконсервации, протирки и смазки инструментов; скамейки, стулья, переносные и тумбовые лестницы; стол для оформления документации и карточек; ручная тележка; подъемные средства для оснастки, штампов и пресс-форм.
Инструмент в ИРК поступает из центрального инструментального склада предприятия. Небольшие партии инструмента доставляются в ИРК раздатчиками вручную или на ручной тележке, крупные — работниками внутризаводского транспорта на соответствующих транспортных средствах с участием старшего кладовщика ИРК.
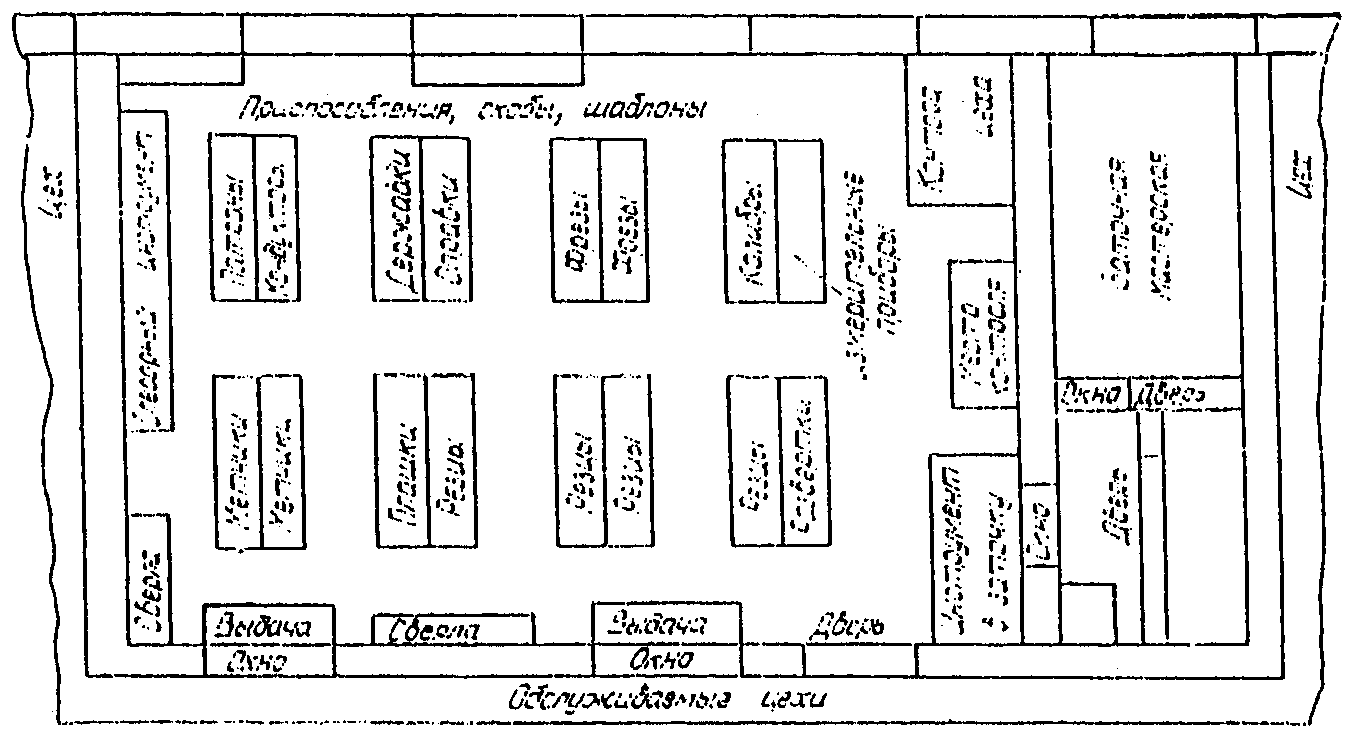
В ИРК ведется журнал поступившего инструмента и картотека его наличия, а также картотека учета выдачи ценных инструментов.
Получают инструменты в кладовой и доставляют их на рабочие места сами основные рабочие, наладчики и ремонтники.
На предприятиях некоторых отраслей в ИРК предварительно комплектуют инструмент, чертежи и техдокументацию, раздатчики периодически доставляют их на рабочие места с записью даты выдачи в специальной карточке. При этом рабочим выдаются дублеры, а полученные от них на месте инструменты сдаются на проверку в контрольный пункт ОТК или на заточку.
Для этих условий к нормативам численности даны поправочные коэффициенты в карте 61.
| НОРМАТИВЫ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ — РАЗДАТЧИКОВ ИНСТРУМЕНТОВ | Механические, механосборочные, кузнечно-прессовые, литейные и др. |
| Карта 55, лист 1 |
Содержание работы (к картам 55 — 60)
-
Выписка инструментальных книжек и оформление записей в них на выданный или принятый инструмент.
-
Наблюдение за наличием инструментов и чертежей в соответствии с установленными нормами запаса, ведение картотеки учета.
-
Получение инструментов на центральном инструментальном складе или в инструментальных цехе и чертежей в бюро чертежного хозяйства (БЧХ).
-
Расконсервация, протирка, смазка и раскладка инструмента по ячейкам и стеллажам.
-
Передача инструментов на проверку в центральную измерительную лабораторию (ЦИЛ) или на контрольно-проверочный пункт (КПП) и чертежей в БЧХ для внесения изменений, получение их после контроля.
-
Отбор и списание в утиль негодных для эксплуатации инструментов.
-
Сдача инструментов для заточки (ремонта) и получение их после выполнения этих работ, обмен изношенных чертежей на новые экземпляры.
| НОРМАТИВЫ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ — РАЗДАТЧИКОВ ИНСТРУМЕНТОВ | Механические, механосборочные, ремонтно-механические и инструментальные цехи. Смешанные кладовые, ИРК режущего измерительного инструмента | ||||||||||||
| Карта 55, лист 2 | |||||||||||||
| № позиции | Число шифров инструментов, хранящихся в | Число рабочих (основных и вспомогательных), обслуживаемых кладовой в смену, до | |||||||||||
| 100 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 800 | 1000 | св. 1000 | |||
| кладовой, до | Численность кладовщиков в смену | ||||||||||||
| 1 | 500 | 1,4 | 1,5 | 1,7 | 1,3 | 2,0 | 2,2 | 2,6 | 2,9 | 3,2 | 3,5 | 3,8 | |
| 2 | 800 | 1,6 | 1,7 | 1,8 | 2,0 | 2,2 | 2,4 | 2,8 | 3,2 | 3,5 | 3,7 | 4,0 | |
| 3 | 1500 | 1,7 | 1,8 | 2,0 | 2,2 | 2,4 | 2,6 | 3,0 | 3,4 | 3,7 | 4,0 | 4,3 | |
| 4 | 2500 | 1,8 | 2,0 | 2,2 | 2,4 | 2,6 | 2,3 | 3,3 | 3,6 | 4,0 | 4,3 | 4,6 | |
| 5 | 5000 | 2,0 | 2,2 | 2,4 | 2,6 | 2,8 | 3,2 | 3,5 | 3,8 | 4,2 | 4,6 | 5,0 | |
| 6 | 10 000 | 2,2 | 2,4 | 2,7 | 2,9 | 3,2 | 3,5 | 3,8 | 4,2 | 4,6 | 5,0 | 5,4 | |
| 7 | 20 000 | 2,4 | 2,7 | 3,0 | 3,3 | 3,5 | 3,8 | 4,2 | 4,6 | 5,0 | 5,4 | 5,8 | |
| 8 | свыше 20 000 | 2,7 | 3,0 | 3,4 | 3,7 | 3,9 | 4,3 | 4,6 | 5,0 | 5,5 | 5,8 | 6,2 | |
Примечание. При числе рабочих в цехе менее 100 следует применять к нормативной численности коэффициент 0,9.
| НОРМАТИВЫ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ — РАЗДАТЧИКОВ ОСНАСТКИ | Механические и механосборочные цехи. Кладовые приспособлений | |||||||||||
| Карта 56 | ||||||||||||
| № позиции | Число шифров оснастки, | Число рабочих (основных и вспомогательных), обслуживаемых кладовой в смену, до | ||||||||||
| хранящейся в кладовой, до | 100 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 800 | 1000 | св. 1000 | |
| Численность кладовщиков в смену | ||||||||||||
| 1 | 500 | 0,6 | 0,7 | 0,8 | 0,9 | 1,0 | 1,1 | 1,2 | 1,4 | 1,5 | 1,6 | 1,7 |
| 2 | 800 | 0,7 | 0,8 | 0,9 | 1,0 | 1,1 | 1,2 | 1,4 | 1,5 | 1,6 | 1,7 | 2,0 |
| 3 | 1500 | 0,8 | 0,9 | 1,0 | 1,1 | 1,2 | 1,4 | 1,5 | 1,6 | 1,7 | 2,0 | 2,2 |
| 4 | 2500 | 0,9 | 1,0 | 1,1 | 1,2 | 1,4 | 1,5 | 1,6 | 1,7 | 2,0 | 2,2 | 2,3 |
| 5 | 5000 | 1,0 | 1,1 | 1,2 | 1,4 | 1,5 | 1,6 | 1,7 | 2,0 | 2,2 | 2,3 | 2,5 |
| 6 | свыше 5000 | 1,1 | 1,2 | 1,4 | 1,5 | 1,6 | 1,7 | 2,0 | 2,2 | 2,3 | 2,5 | 2,7 |
| НОРМАТИВЫ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ — РАЗДАТЧИКОВ ОСНАСТКИ | Кузнечно-прессовые цехи, цехи пластмасс. Смешанные кладовые | |||||||||||
| Карта 57 | ||||||||||||
| № позиции | Число шифров приспособлений, хранящихся в кладовой, до | Число рабочих (основных и вспомогательных), обслуживаемых кладовой в смену, до | ||||||||||
| 100 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 800 | 1000 | св. 1000 | ||
| Численность кладовщиков в смену | ||||||||||||
| 1 | 500 | 1,2 | 1,3 | 1,5 | 1,6 | 1,7 | 1,9 | 2,3 | 2,5 | 2,8 | 3,1 | 3,3 |
| 2 | 800 | 1,3 | 1,5 | 1,6 | 1,7 | 1,9 | 2,3 | 2,5 | 2,8 | 3,1 | 3,3 | 3,5 |
| 3 | 1500 | 1,5 | 1,6 | 1,7 | 1,9 | 2,3 | 2,5 | 2,8 | 3,1 | 3,3 | 3,5 | 3,7 |
| 4 | 2500 | 1,6 | 1,7 | 1,9 | 2,3 | 2,5 | 2,8 | 3,1 | 3,3 | 3,5 | 3,7 | 4,0 |
| 5 | 5000 | 1,7 | 1,9 | 2,3 | 2,5 | 2,8 | 3,1 | 3,3 | 3,5 | 3,7 | 4,0 | 4,3 |
| 6 | 10 000 | 1,9 | 2,3 | 2,5 | 2,8 | 3,1 | 3,3 | 3,5 | 3,7 | 4,0 | 4,3 | 4,7 |
| 7 | свыше 10 000 | 2,3 | 2,5 | 2,8 | 3,1 | 3,3 | 3,5 | 3,7 | 4,0 | 4,3 | 4,7 | 5,4 |
| НОРМАТИВЫ ЧИСЛЕННОСТИ Литейные цехи. КЛАДОВЩИКОВ — РАЗДАТЧИКОВ ОСНАСТКИ Смешанные кладовые | |||||||||||||
| Карта 58 | |||||||||||||
| № позиции | Число шифров оснастки, хранящейся в кладовой, до | Число рабочих (основных и вспомогательных), обслуживаемых кладовой в смену, до | |||||||||||
| 100 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 800 | 1000 | св. 1000 | |||
| Численность кладовщиков в смену | |||||||||||||
| 1 | 500 | 1,8 | 1,9 | 2,0 | 2,2 | 2,4 | 2,6 | 2,8 | 3,0 | 3,3 | 3,5 | 3,7 | |
| 2 | 800 | 1,9 | 2,1 | 2,2 | 2,4 | 2,5 | 2,8 | 3,0 | 3,2 | 3,5 | 3,7 | 3,8 | |
| 3 | 1500 | 2,1 | 2,2 | 2,4 | 2,6 | 2,8 | 3,0 | 3,2 | 3,5 | 3,7 | 3,8 | 3,9 | |
| 4 | 2500 | 2,2 | 2,4 | 2,6 | 2,8 | 3,0 | 3,2 | 3,5 | 3,7 | 3,8 | 3,9 | 4,0 | |
| 5 | 5000 | 2,4 | 2,6 | 2,8 | 3,0 | 3,2 | 3,5 | 3,7 | 3,8 | 3,9 | 4,0 | 4,2 | |
| 6 | 10000 | 2,6 | 2,8 | 3,0 | 3,2 | 3,5 | 3,7 | 3,8 | 3,9 | 4,0 | 4,2 | 4,4 | |
| 7 | свыше 10 000 | 2,8 | 3,0 | 3,2 | 3,5 | 3,7 | 3,8 | 3,9 | 4,0 | 4,2 | 4,4 | 4,7 | |
| НОРМАТИВЫ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ — РАЗДАТЧИКОВ ОСНАСТКИ | Термические, сварочные, гальванические цехи. Смешанные кладовые | ||||||||||||
| Карта 59 | |||||||||||||
| № позиции | Число шифров оснастки, хранящейся в кладовой, до | Число рабочих (основных и вспомогательных), обслуживаемых кладовой в смену, до | |||||||||||
| 100 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 800 | 1000 | св. 1000 | |||
| Численность кладовщиков в смену | |||||||||||||
| 1 | 500 | 1,6 | 1,7 | 1,8 | 1,9 | 2,0 | 2,2 | 2,4 | 2,7 | 2,9 | 3,1 | 3,2 | |
| 2 | 800 | 1,7 | 1,8 | 1,9 | 2,0 | 2,2 | 2,4 | 2,7 | 2,9 | 3,1 | 3,2 | 3,3 | |
| 3 | 1500 | 1,8 | 1,9 | 2,0 | 2,2 | 2,4 | 2,7 | 2,9 | 3,1 | 3,2 | 3,3 | 3,4 | |
| 4 | 2500 | 1,9 | 2,0 | 2,2 | 2,4 | 2,7 | 2,9 | 3,1 | 3,2 | 3,3 | 3,4 | 3,5 | |
| 5 | 5000 | 2,0 | 2,2 | 2,4 | 2,7 | 2,9 | 3,1 | 3,2 | 3,3 | 3,4 | 3,5 | 3,6 | |
| 6 | 10 000 | 2,2 | 2,4 | 2,7 | 2,9 | 3,1 | 3,2 | 3,3 | 3,4 | 3,5 | 3,6 | 3,8 | |
| 7 | свыше 10 000 | 2,4 | 2,7 | 2,9 | 3,1 | 3,2 | 3,3 | 3,4 | 3,5 | 3,6 | 3,8 | 4,1 | |
| НОРМАТИВЫ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ — РАЗДАТЧИКОВ ЧЕРТЕЖЕЙ И ТЕХДОКУМЕНТАЦИИ | Механические, механосборочные цехи. Кладовые чертежей и техдокументации | ||||||||||||
| Карта 60 | |||||||||||||
| № позиции | Число шифров чертежей | Число рабочих (основных и вспомогательных), обслуживаемых кладовой в смену, до | |||||||||||
| и техдокументации в | 100 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 800 | 1000 | св. 1000 | ||
| кладовой до | Численность кладовщиков в смену | ||||||||||||
| 1 | 500 | 0,6 | 0,7 | 0,8 | 0,9 | 1,0 | 1,1 | 1,2 | 1,4 | 1,5 | 1,6 | 1,7 | |
| 2 | 800 | 0,7 | 0,8 | 0,9 | 1,0 | 1,1 | 1,2 | 1,4 | 1,5 | 1,6 | 1,7 | 2,0 | |
| 3 | 1500 | 0,8 | 0,9 | 1,0 | 1,1 | 1,2 | 1,4 | 1,5 | 1,6 | 1,7 | 2,0 | 2,2 | |
| 4 | 2500 | 0,9 | 1,0 | 1,1 | 1,2 | 1,4 | 1,5 | 1,6 | 1,7 | 2,0 | 2,2 | 2,3 | |
| 5 | 5000 | 1,0 | 1,1 | 1,2 | 1,4 | 1,5 | 1,6 | 1,7 | 2,0 | 2,2 | 2,3 | 2,5 | |
| 6 | 10 000 | 1,1 | 1,2 | 1,4 | 1,5 | 1,6 | 1,7 | 2,0 | 2,2 | 2,3 | 2,5 | 2,7 | |
| 7 | 20 000 | 1,2 | 1,4 | 1,5 | 1,6 | 1,7 | 2,0 | 2,2 | 2,3 | 2,5 | 2,7 | 2,9 | |
| 8 | свыше 20 000 | 1,4 | 1,5 | 1,6 | 1,7 | 2,0 | 2,2 | 2,3 | 2,5 | 2,7 | 2,9 | 3,1 | |
| ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ К НОРМАТИВАМ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ-РАЗДАТЧИКОВ | Инструментальные раздаточные кладовые |
| Карта 61, лист 1 |
Поправочные коэффициенты в зависимости от:
  1) Оборачиваемости использованных в течение года инструментов,
               оснастки, чертежей и техдокументации
сумма стоимости списанного за год инструмента
Оборачиваемость инструмента = -----------------------------------------
общая стоимость инструмента, постоянно находящегося в кладовой
| 10 | 7 | 4 | 2,5 | 1,0 | 0,85 | 0,7 | 0,4 | 0,25 | 0,15 | 0,1 |
|---|
| 1,7 | 1,4 | 1,2 | 1,1 | 1,0 | 0,9 | 0,8 | 0,7 | 0,6 | 0,5 | 0,4 |
|---|
2) <a id="p101795"></a>Вида выдачи в ИРК инструментов
| Выдача инструментов | С подбором в процессе выдачи | Предварительно скомплектованных |
|---|---|---|
| Коэффициент К , К н | 1 | 0,8 |
      3) <a id="p101798"></a>Комплектование инструментов кладовщиками-раздатчиками
                        на детале-операцию
| Комплектование инструментов кладовщиками | Не производится | Производится |
|---|---|---|
| Коэффициент К компл. | 1 | 1,2 |
4) <a id="p101801"></a>Наличия обмена (выдачи) инструментов на рабочих местах
| Обмен (выдача) инструментов на рабочих местах | Не производится | Производится |
|---|---|---|
| Коэффициент К р.м. | 1 | 1,2 |
5) <a id="p101804"></a>Величины среднего расстояния между стеллажами и окном выдачи
| Среднее расстояние в м | до 20 | св. 20 |
|---|---|---|
| Коэффициент К р | 1 | 1,2 |
| ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ К НОРМАТИВАМ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ-РАЗДАТЧИКОВ | Инструментальные раздаточные кладовые |
| Карта 61, лист 2 |
| Применение лестниц | Не применяются | Применяются |
|---|---|---|
| Коэффициент К л | 1 | 1,1 |
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ НОРМАТИВАМИ ЧИСЛЕННОСТИ
Цеховой материальный склад предназначен для хранения и выдачи для работы металлов, заготовок, поковок, штамповок и др.
Нормативы численности для кладовщиков складов в цехах основного производства установлены с учетом количества шифров материалов, хранящихся на складе (кладовой); количества приемов и выдач материалов (оформленных соответствующими документами) в среднем за месяц.
Для кладовщиков складов в цехах вспомогательного производства, а также складов химикатов, лаков, красок и т.п. материалов нормативы численности установлены укрупненно в зависимости только от количества приемов и выдач. При обработке исходных данных выяснилось, что в этих складах номенклатура материалов намного меньше и что количество шифров незначительно влияет на численность кладовщиков.
Численность кладовщиков по настоящим нормативам определяется по следующему расчету:
\text{Ч}_{\text{я}} = \text{Н}_{\text{ч}} \cdot K_{\text{см}} ;
\text{Ч}_{\text{с}} = \text{Ч}_{\text{я}} \cdot K_{\text{н}} ,
где \text{Ч}_{\text{я}} и \text{Ч}_{\text{с}} — соответственно явочная и списочная численность;
\text{Н}_{\text{ч}} — норматив явочной численности в смену;
K_{\text{см}} — коэффициент сменности работы кладовщиков склада;
Определить численность кладовщиков склада металла, шихтовых материалов, полуфабрикатов и спецодежды в литейном цехе.
Исходные данные. Число шифров материалов, хранящихся на складе, равно 385; число приемов и выдач в среднем за месяц — 2650; коэффициент сменности работы кладовщиков — K_{\text{см}} = 1,7 и их невыходов — K_{\text{п}} = 1,19 .
Расчет. По карте 63, поз. 3 находим норматив явочной численности в смену — \text{Н}_{\text{ч}} = 1,8 .
\text{Ч}_{\text{я}} = 1,8 \cdot 1,7 = 3,1 .
\text{Ч}_{\text{с}} = 3,1 \cdot 1,19 = 3,7 .
Материальные склады (кладовые) находятся в изолированных или отгороженных от производственных участков цеха помещениях. Склады метизов, полуфабрикатов, химикатов, горюче-смазочных материалов (ГСМ), как правило, находятся в отдельных помещениях, склады металлов — в помещениях, на площадке в цехе или в проезде около него.
На складе имеются стеллажи для раскладки материалов: рабочий стол с ящиками для документации; стул, весы, бочки и баки для ГСМ и другой инвентарь; ручная тележка.
Кладовщик ведет учет прихода, расхода и остатков материалов, осуществляет их прием, выдачу и хранение.
Получение материалов на Центральном складе и отпуск их цеху производится по требованиям.
Доставку больших партий материалов в кладовую производят транспортные рабочие, малых — кладовщики на ручной тележке.
| НОРМАТИВЫ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ ЦЕХОВЫХ СКЛАДОВ МЕТАЛЛОВ И МЕТИЗОВ | Основное и вспомогательное производство |
| Карта 62 | |
| Содержание работы (к картам 62 — 65) | |
| 1. Приемка смены. | |
| 2. Получение материалов и участие в доставке их в кладовую. | |
| 3. Раскладка материалов по ячейкам, по маркам, стеллажи. | профилям и размерам на |
| 4. Хранение, учет движения (приход, расход, инвентаризация материальных ценностей. | остаток) и периодическая |
| 5. Выдача материалов и оформление документации. | |
| 6. Повседневный контроль за состоянием складского хозяйства и правил противопожарной безопасности. | соблюдение |
| 7. Обеспечение на складе чистоты и порядка хранения материалов. | |
| 8. Проверка и дача документов, сдача смены. |
──────────────────────────────────────────────────┬────────────────────────
 НОРМАТИВЫ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ ЦЕХОВЫХ СКЛАДОВ│ Основное производство
<pre class="legal-pre">                МЕТАЛЛОВ И МЕТИЗОВ                ├────────────────────────
                                                  │    Механические и</pre>
                                                  │ механосборочные цехи
──────┬───────────────────┬───────────────────────┴────────────────────────
<pre class="legal-pre"> N    │   Число шифров    │ Число приемов и выдач по складу в среднем за
 пози-│    материалов,    │                   месяц, до
 ции  │   хранящихся на   ├───┬────┬────┬────┬────┬─────┬────┬─────┬───────
      │    складе, до     │500│1000│1500│2000│3000│3500 │4000│4500 │ св.
      │                   │   │    │    │    │    │     │    │     │ 4500
      │                   ├───┴────┴────┴────┴────┴─────┴────┴─────┴───────
      │                   │        Численность кладовщиков в смену</pre>
──────┴───────────────────┴────────────────────────────────────────────────
| 1 | 200 | - | 0,6 | 0,8 | 0,9 | 1,1 | - | - | - | - |
|---|---|---|---|---|---|---|---|---|---|---|
| 2 | 300 | 0,7 | 0,8 | 0,9 | 1,0 | 1,2 | - | - | - | - |
| 3 | 400 | 0,8 | 0,9 | 1,0 | 1,2 | 1,4 | 1,6 | - | - | - |
| 4 | 500 | 0,9 | 1,0 | 1,1 | 1,3 | 1,6 | 1,8 | 1,9 | - | - |
| 5 | 700 | 1,0 | 1,1 | 1,3 | 1,5 | 1,8 | 2,0 | 2,1 | 2,2 | - |
| 6 | 900 | 1,2 | 1,3 | 1,5 | 1,7 | 2,0 | 2,2 | 2,3 | 2,5 | 2,6 |
| 7 | 1300 | 1,3 | 1,4 | 1,7 | 1,9 | 2,3 | 2,5 | 2,7 | 2,8 | 3,0 |
| 8 | свыше 1300 | 1,5 | 1,6 | 1,9 | 2,2 | 2,6 | 2,8 | 3,0 | 3,2 | 3,4 |
Склады метизов, полуфабрикатов и т.п.
| 9 10 11 12 13 14 15 | 500 1000 1500 2000 3000 4000 свыше 4000 | 0,8 1,0 1,1 1,2 1,3 1,4 1,5 | 0,9 1,1 1,2 1,3 1,4 1,5 1,6 | 1,1 1,3 1,4 1,6 1,8 2,0 2,2 | 1,4 1,6 1,8 1,9 2,1 2,3 2,5 | 1,7 1,9 2,1 2,3 2,5 2,8 3,0 | 1,9 2,1 2,3 2,5 2,8 3,0 3,3 | 2,1 2,3 2,5 2,8 3,0 3,3 3,6 | 2,3 2,5 2,8 3,0 3,3 3,6 3,9 | 2,5 2,8 3,0 3,3 3,6 3,9 4,1 |
| Индекс | а | б | в | г | д | е | ж | з | и | |
Примечание. При наличии системы предварительных заказов материалов следует применять коэффициент K_{\text{п}.\text{з}} = 1,25 .
| НОРМАТИВЫ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ ЦЕХОВЫХ СМЕШАННЫХ СКЛАДОВ МЕТАЛЛОВ И МАТЕРИАЛОВ | Основное производство | ||||||||||
| Литейные, кузнечнопрессовые, термические, гальванические и сварочные цехи | |||||||||||
| Карта 63 | |||||||||||
| № позиции | Число шифров материалов, хранящихся на | Число приемов и выдач по складу в среднем за месяц, до | |||||||||
| складе, до | 500 | 1000 | 1500 | 2000 | 3000 | 3500 | 4000 | 4500 | св. 4500 | ||
| Численность кладовщиков в смену | |||||||||||
| 1 | 200 | - | 1,1 | 1,2 | 1,4 | 1,5 | - | - | - | - | |
| 2 | 300 | 1,2 | 1,4 | 1,5 | 1,5 | 1,6 | - | - | - | - | |
| 3 | 400 | 1,5 | 1,6 | 1,6 | 1,7 | 1,8 | 2,0 | - | - | - | |
| 4 | 500 | 1,6 | 1,7 | 1,8 | 2,0 | 2,1 | 2,2 | 2,3 | - | - | |
| 5 | 700 | 1,8 | 2,0 | 2,1 | 2,2 | 2,3 | 2,5 | 2,6 | 2,7 | - | |
| 6 | 900 | 2,1 | 2,2 | 2,3 | 2,5 | 2,6 | 2,7 | 2,8 | 3,1 | 3,2 | |
| 7 | 1300 | 2,3 | 2,5 | 2,6 | 2,7 | 3,0 | 3,2 | 3,3 | 3,5 | 3,7 | |
| 8 | свыше 1300 | 2,7 | 2,8 | 3,0 | 3,1 | 3,3 | 3,5 | 3,7 | 3,9 | 4,2 | |
Примечание. При наличии системы предварительных заказов материалов следует применять коэффициент K_{\text{п}.\text{з}} = 1,25 .
| НОРМАТИВЫ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ ЦЕХОВЫХ СМЕШАННЫХ | Вспомогательное производство | |||||||
| СКЛАДОВ МЕТАЛЛОВ | Инструментальные, ремонтно-механические и др. цехи | |||||||
| Карта 64 | ||||||||
| Число приемов и выдач в среднем за месяц, до | 500 | 1000 | 1500 | 2000 | 2500 | 3000 | 4000 | св. 4000 |
| Численность кладовшиков в смену | 1,0 | 1,1 | 1,2 | 1,4 | 1,5 | 1,7 | 1,9 | 2,1 |
Примечание. При наличии системы предварительных заказов следует применять коэффициент K_{\text{п}.\text{з}} = 1,25 .
| НОРМАТИВЫ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ ЦЕХОВЫХ СКЛАДОВ ХИМИКАТОВ, ЛАКОВ, КРАСОК, ГОРЮЧЕ-СМАЗОЧНЫХ МАТЕРИАЛОВ | Основное и вспомогательное производство | |||||
| Карта 65 | ||||||
| Число приемов и выдач в среднем за месяц, до | 500 | 1000 | 1500 | 2000 | 2500 | |
| Численность кладовщиков в смену | 0,9 | 1,2 | 1,6 | 1,9 | 2,2 | |
| Число приемов и выдач в среднем за месяц, до | 3000 | свыше 3000 |
|---|---|---|
| Численность кладовщиков в смену | 2,4 | 2,8 |
Примечание. При наличии системы предварительных заказов следует применять коэффициент K_{\text{п}.\text{з}} = 1,4 .
Промежуточный склад (кладовая) находится в отдельном помещении и предназначен для складирования и выдачи на дальнейшую обработку заготовок из прутковых материалов, поковок, отливок, а также деталей, прошедших частичную обработку.
Для кладовщиков промежуточных кладовых установлены нормативы численности в наибольшую (дневную) смену.
Нормативы даны в зависимости от количества обслуживаемых основных (производственных) рабочих и количества приемов и выдач партий заготовок по складу в среднем за месяц.
Склад готовых деталей находится в отдельном помещении и предназначен для хранения деталей и узлов, прошедших полную обработку в цехе и передаваемых на заводской склад готовых деталей или в сборочные цехи.
Для кладовщиков (комплектовщиков) складов готовых деталей установлены нормативы численности в зависимости от количества основных рабочих и количества комплектуемых деталей в смену.
Если на складе при раскладке заготовок (деталей) на стеллажах применяют кран-штабелер, то нормативы численности умножаются на приведенные к картам 66 и 67 поправочные коэффициенты.
Явочная численность кладовщиков \text{Ч}_{\text{я}} по нормативам определяется по следующему расчету:
где \text{Н}_{\text{ч}} — норматив явочной численности в смену;
K_{\text{к}.\text{ш}} — коэффициент на применение крана-штабелера;
K_{\text{см}} — коэффициент сменности работы цеха.
Списочная численность \text{Ч}_{\text{с}} рассчитывается по формуле:
где K_{\text{н}} — коэффициент невыходов кладовщиков.
Определить численность кладовщиков (комплектовщиков) склада готовых деталей механосборочного цеха.
Исходные данные. Число основных рабочих в дневной смене — 270, за смену на складе комплектуется 38 тыс. деталей, крана-штабелера на складе нет, K_{\text{см}} работы цеха = 1,5; коэффициент невыходов кладовщиков K_{\text{н}} = 1,15 .
Расчет. На основании исходных данных определяем явочную численность кладовщиков (комплектовщиков):
Далее — списочную численность:
Округляем расчетное значение до 1, получим число — 5 кладовщиков-комплектовщиков.
Нормативы для них разработаны с учетом наиболее распространенной организации труда, когда доставка заготовок на склад и со склада выполняется транспортировщиками цеха; приемка, складирование и выдача их — кладовщиками склада с подсчетом числа заготовок или взвешиванием их в таре. Крана-штабелера на складе нет.
На рабочем месте кладовщика (на складе) имеются стеллажи, стол с ящиками, стулья.
Нормативы разработаны для них с учетом распространенной организации труда, при которой кладовщики и комплектовщики склада совместно получают, раскладывают, комплектуют и выдают готовые детали и узлы, оформляют документацию и т.п. Поэтому нормативы численности определены для всех работников склада, независимо от их должности. На складе готовых деталей имеются стеллажи, тара для комплектов, столы для комплектовщиков, столы с ящиками, стулья, комплектовочные ведомости, спецификации узлов или изделий.
| НОРМАТИВЫ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ ЦЕХОВЫХ ПРОМЕЖУТОЧНЫХ СКЛАДОВ (КЛАДОВЫХ) | Основное производство. Механические и механосборочные цехи |
| Карта 66 | |
| Содержание работы (к картам 66, 67) | |
| Для кладовщиков цеховых промежуточных складов | |
| 1. Приемка смены. | |
| 2. Прием, раскладка заготовок по ячейкам стеллажей; подсчет, в таре, выдача заготовок. | взвешивание |
| 3. Оформление документов. | |
| 4. Периодическое ведение учета движения заготовок, отчетных документов. | составление и сдача |
| 5. Уборка кладовой, сдача смены. | |
| Для кладовщиков (комплектовщиков) складов готовых деталей | |
| 1. Приемка смены. 2. Получение готовых деталей, раскладка их на стеллажах. 3. Комплектация деталей по счету и шифрам ведомостям. 4. Выдача подобранных комплектов деталей. 5. Оформление документации. 6. Учет движения деталей, проверка и сдача документов. 7. Уборка склада, сдача смены. | согласно комплектовочным |
| № позиции | Количество основных (производственных) | Количество приемов и выдач партий заготовок по складу за месяц до | |||||||||
| рабочих в смене до | 400 | 500 | 600 | 800 | 1000 | 1200 | 1500 | 2000 | 2500 | 3000 | |
| Численность кладовщиков в смену | |||||||||||
| 1 | 125 | 0,6 | 0,7 | 0,9 | 1,1 | - | - | - | - | - | - |
| 2 | 200 | 0,7 | 0,8 | 1,0 | 1,2 | 1,4 | 1,7 | - | - | - | - |
| 3 | 300 | 0,8 | 0,9 | 1,1 | 1,3 | 1,5 | 1,8 | 2,3 | 2,8 | 3,3 | 3,8 |
| 4 | 400 | 0,9 | 1,0 | 1,2 | 1,4 | 1,6 | 1,9 | 2,4 | 2,9 | 3,4 | 3,9 |
| 5 | 500 | 1,0 | 1,1 | 1,3 | 1,5 | 1,7 | 2,0 | 2,5 | 3,0 | 3,5 | 4,0 |
| 6 | 600 | 1,1 | 1,2 | 1,4 | 1,6 | 1,8 | 2,1 | 2,6 | 3,1 | 3,6 | 4,1 |
| 7 | 700 | 1,2 | 1,3 | 1,5 | 1,7 | 1,9 | 2,2 | 2,7 | 3,2 | 3,7 | 4,2 |
| 8 | 800 | - | 1,5 | 1,6 | 1,8 | 2,0 | 2,3 | 2,8 | 3,3 | 3,8 | 4,3 |
| 9 | 9000 и более | - | - | - | 1,9 | 2,1 | 2,4 | 2,9 | 3,4 | 3,9 | 4,4 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | |
1. При пользовании краном-штабелером норматив численности следует брать с поправочным коэффициентом 0,85.
2. Нормативы даны для массового производства. Для крупносерийного производства норматив следует применять с поправочным коэффициентом 1,1; для среднесерийного — 1,2; для мелкосерийного и единичного — 1,35.
| НОРМАТИВЫ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ Основное производство (КОМПЛЕКТОВЩИКОВ) ЦЕХОВЫХ СКЛАДОВ (КЛАДОВЫХ) | |||||||||||||||
| ГОТОВЫХ ДЕТАЛЕЙ Механические, штамповочные, механосборочные и сборочные цехи всех видов | |||||||||||||||
| Карта 67 | |||||||||||||||
| № позиции | Количество основных | Количество комплектуемых деталей в смену, тыс. шт., до | |||||||||||||
| (производственных) рабочих в смене до | 10 | 15 | 20 | 25 | 30 | 35 | 40 | 45 | 50 | 55 | 60 | 70 | 80 | 100 | |
| Численность кладовщиков в смену | |||||||||||||||
| 1 | 125 | 0,9 | 1,2 | 1,5 | 1,8 | 2,1 | 2,4 | 2,7 | 3,0 | 3,3 | - | - | - | - | - |
| 2 | 200 | 1,0 | 1,3 | 1,6 | 1,9 | 2,2 | 2,5 | 2,8 | 3,1 | 3,4 | 3,7 | 4,0 | - | - | - |
| 3 | 300 | 1,2 | 1,5 | 1,8 | 2,1 | 2,4 | 2,7 | 3,0 | 3,3 | 3,6 | 3,9 | 4,2 | 4,8 | 5,4 | - |
| 4 | 400 | 1,3 | 1,6 | 1,9 | 2,2 | 2,5 | 2,8 | 3,1 | 3,4 | 3,7 | 4,0 | 4,3 | 4,9 | 5,5 | 6,7 |
| 5 | 500 | 1,5 | 1,8 | 2,1 | 2,4 | 2,7 | 3,0 | 3,3 | 3,6 | 3,9 | 4,2 | 4,5 | 5,1 | 5,7 | 6,9 |
| 6 | 600 | 1,6 | 1,9 | 2,2 | 2,5 | 2,8 | 3,1 | 3,4 | 3,7 | 4,0 | 4,3 | 4,6 | 5,2 | 5,8 | 7,0 |
| 7 | 700 | - | 2,1 | 2,4 | 2,7 | 3,0 | 3,3 | 3,6 | 3,9 | 4,2 | 4,5 | 4,8 | 5,4 | 6,0 | 7,2 |
| 8 | 800 | - | - | 2,5 | 2,8 | 3,1 | 3,4 | 3,7 | 4,0 | 4,3 | 4,6 | 4,9 | 5,5 | 6,1 | 7,3 |
| 9 | 900 и более | - | - | - | 3,0 | 3,3 | 3,6 | 3,9 | 4,2 | 4,5 | 4,8 | 5,1 | 5,7 | 6,3 | 7,5 |
| Индекс | а | б | в | г | д | е | ж | з | и | к | л | м | н | п | |
1. При пользовании краном-штабелером норматив численности следует применять с поправочным коэффициентом — 0,85.
2. Нормативы даны для массового производства. Для крупносерийного производства норматив применять с поправочным коэффициентом 1,1; для среднесерийного — 1,2; для мелкосерийного и единичного — 1,35.
3. Вес перерабатываемого груза не должен превышать установленную норму.
Нормативы численности установлены для кладовщиков центральных материальных и инструментальных складов завода.
Нормативы для кладовщиков складов готовой продукции, покупных деталей, узлов и изделий в сборнике не даны, так как в условиях разных отраслей организации труда персонала этих складов объем и состав его работы резко отличаются.
Для кладовщиков перечисленных складов следует устанавливать и вводить отраслевые и местные нормативы.
Нормативы численности установлены укрупненно только в зависимости от числа приемов и выдач материалов (инструментов) в среднем за месяц.
При пользовании сборником это число определяется по описи сданных бухгалтерии завода документов.
При анализе и обработке материалов было установлено, что кладовщики центральных складов в основном заняты оформлением документации, подсчетом, взвешиванием и т.п. работой, а всю переработку грузов на складе осуществляют подсобные рабочие-грузчики. Поэтому число шифров материалов на складе почти не влияет на численность кладовщиков. Этот фактор в данных нормативах не учтен. Нормативы для складских рабочих-грузчиков также в сборнике не приведены.
Численность этих рабочих следует определять на месте в соответствии с трудоемкостью выполняемых ими работ, определенной по «Единым нормам времени на вагонные, автотранспортные и складские погрузо-разгрузочные работы».
К нормативам численности кладовщиков ЦИС даны поправочные коэффициенты в зависимости от вида и сложности продукции на предприятиях (среднего веса деталей и инструментов).
Явочная численность \text{Ч}_{\text{я}} кладовщиков определяется непосредственно по нормативам, с учетом вида сложности:
где \text{Н}_{\text{ч}} — норматив явочной численности в смену;
K_{\text{в}.\text{с}} — коэффициент на вид и сложность продукции.
Списочная численность кладовщиков \text{Ч}_{\text{с}} определяется по расчету:
где K_{\text{н}} — коэффициент невыходов кладовщиков.
Расчет потребной численности кладовщиков по нормативам особых пояснений не требует, поэтому пример расчета не приводится.
На центральных складах завода (металлов, метизов, полуфабрикатов, химикатов, лаков и красок, инструментов, горюче-смазочных и вспомогательных материалов и т.д.) имеются необходимые подъемные, погрузо-разгрузочные и транспортные средства, полочные и ящичные стеллажи, поддоны, емкости, бачки, весы и т.п. складское оборудование и инвентарь. На рабочем месте кладовщика имеется стол, стулья, шкаф для хранения картотеки и документации по учету.
Переработку грузов в складских помещениях, на грузовых площадках складов осуществляют подсобные рабочие-грузчики.
Доставка грузов в цехи осуществляется транспортировщиками цехов на автомобилях, электро- и автотележках.
На складах предприятий единичного, мелкосерийного и среднесерийного производства основные материалы (а также вспомогательные материалы на заводах всех типов производства) отпускаются цехам по разовым требованиям в объемах, установленных в лимитных картах и ведомостях. Отпуск оформляется накладными или расписками получателя материалов в лимитных картах или ведомостях.
На складах предприятий крупносерийного и массового производства основные материалы отпускаются по планам-картам соответственно установленному месячному лимиту по каждому наименованию и размеру (шифру) материала, сроку и партии выдачи. Отпуск оформляется приемо-сдаточными накладными.
| НОРМАТИВЫ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ ЦЕНТРАЛЬНЫХ СКЛАДОВ ЗАВОДА | Все виды производства |
| Карта 68, лист 1 |
Содержание работы
-
Приемка, подсчет и взвешивание материалов, сверка их наличия с сопроводительными документами.
-
Инструктаж подсобных рабочих-грузчиков по размещению материалов на складе.
-
Отбор материалов, их подсчет и взвешивание для отпуска цехам.
-
Оформление выдачи материалов цехам и другим подразделениям предприятия.
-
Ведение учета движения материалов и проведение периодической инвентаризации материальных ценностей.
| НОРМАТИВЫ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ ЦЕНТРАЛЬНЫХ СКЛАДОВ ЗАВОДА | Все виды производства |
| Карта 68, лист 2 |
Центральные материальные склады
Число приемов и выдач материалов в среднем за месяц по складу, до
| 400 | 650 | 1000 | 1500 | 2500 | 4000 | 7000 | 10000 | 13000 |
|---|
Численность кладовщиков на складе
| 1,1 | 1,4 | 1,7 | 2,0 | 2,4 | 3,0 | 3,6 | 4,2 | 5,0 |
|---|
Центральные инструментальные склады
Число приемов и выдач шифров инструмента в среднем за месяц по складу (в том числе и в контейнерной упаковке), до
| 14000 | 18000 | 25000 | 35000 | 45000 | 60000 | 80000 | 110000 | 150000 | 200000 |
|---|
Численность кладовщиков на складе
| 1,0 | 1,2 | 1,6 | 2,0 | 2,4 | 3,0 | 3,7 | 4,8 | 5,7 | 7,0 |
|---|
1. При численности 3 кладовщика и более допускается иметь старшего кладовщика (без увеличения численности штата).
2. При наличии постоянной работы на складе по консервации и расконсервации разрешается увеличение численности кладовщиков на одного человека.
3. При наличии склада, размещенного в разных зданиях или на разных этажах, разрешается иметь одного кладовщика дополнительно.
4. Численность работающих на складе грузчиков определяется дополнительно соответственно Единым нормам времени на вагонные, автотранспортные н складские погрузочно-разгрузочные работы и объему работ.
| ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ К НОРМАТИВАМ ЧИСЛЕННОСТИ КЛАДОВЩИКОВ ЦЕНТРАЛЬНЫХ | Все виды производства | ||||
| СКЛАДОВ | Карта 69 | ||||
| № позиции | Вид и сложность продукции на предприятиях | Средний вес в кг до | Поправочный коэффициент, K в.с | ||
| деталей | инструмента | ||||
| 1 | Среднего габарита, средней сложности | 300 | 3 | 1,0 | |
| 2 | Малогабаритная, простой и средней сложности | 100 | 1 | 0,9 | |
| 3 | Крупногабаритная, сложная | 1000 | 20 | 1,2 | |
V. РАСПРЕДЕЛИТЕЛИ РАБОТ
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ НОРМАТИВАМИ ЧИСЛЕННОСТИ
Нормативы численности распределителей работ установлены раздельно по видам цехов, с учетом числа участков и служб, с которыми связаны по своей работе распределители, числа операций, которые выполнит один обслуживаемый рабочий в течение смены, и количества обслуживаемых рабочих в цехе.
При разработке нормативов было также учтено, что погрузку материалов, их доставку на рабочие места и разгрузку осуществляют подсобные рабочие и транспортировщики цеха под общим наблюдением и по указаниям распределителя работ.
На ряде предприятий основные рабочие цехов работают на потоке или в бригадах, распределители составляют, выдают и контролируют сменные задания. Для этих условий к нормативам численности даны поправочные коэффициенты. Они установлены в зависимости от удельного веса рабочих на потоке или в бригадах, выполнения распределителем работ, связанных с составлением и выдачей сменного задания рабочим и проверкой хода его выполнения.
Явочная численность распределителей \text{Ч}_{\text{я}} определяется (по нормативам) по следующему расчету:
где \text{Н}_{\text{ч}} — норматив численности;
K_{\text{бр}} — коэффициент, учитывающий % рабочих в бригадах или на потоке;
K_{\text{с}.\text{з}} — коэффициент на составление и выдачу сменного задания;
K_{\text{см}} — коэффициент сменности работы цеха.
Списочная численность \text{Ч}_{\text{с}} определяется по расчету:
где K_{\text{н}} — коэффициент невыходов распределителей.
Пример расчета
Определить потребную численность распределителей механического цеха.
Исходные данные. В цехе общая явочная численность основных (производственных) рабочих в дневную (наибольшую) смену равна 215. Каждый рабочий в смену в среднем выполняет 3 операции. Распределитель по своей работе связан с 4 участками н кладовыми цеха. Поточного производства и бригад в цехе нет. Коэффициент сменности работы цеха K_{\text{см}} = 1,4 . Распределитель составление сменных заданий и контроль их выполнения не производит. Коэффициент невыходов распределителей K_{\text{н}} = 1,16 .
Расчет. По карте 70, поз. 1 находим для этих условий норматив численности \text{Н}_{\text{ч}} = 3,2 .
Определяем явочную численность распределителей:
\text{Я}_{\text{ч}} = \text{Н}_{\text{ч}} \cdot K_{\text{бр}} \cdot K_{\text{с}.\text{з}} \cdot K_{\text{см}} = 3,2 \cdot 1 \cdot 1 \cdot 1,4 = 4,5 .
Далее — их списочную численность:
Округлив расчетное значение \text{Ч}_{\text{с}} до 1, получим число — 5 распределителей.
ОРГАНИЗАЦИЯ ТРУДА
В цехе за распределителями закреплены для обслуживания определенные производственные участки.
На участке или промежуточном складе (кладовой) распределитель имеет рабочее место — стол для оформления и хранения документации, стулья.
Распределитель согласно полученному от плановика или мастера сменному заданию работы обеспечивает своевременную доставку на рабочие места участка заготовок и материалов, межоперационную передачу деталей в цехе, а также передачу деталей на обработку в другие цехи и наблюдение за их своевременным возвращением, сдачу готовых деталей на склад. Дает указание транспортировщикам цеха по доставке заготовок на рабочие места, деталей на склад и в другие цехи.
В течение смены распределитель несколько раз обходит свой участок, проверяет обеспеченность рабочих мест заготовками и разрешает со службами цеха вопросы, возникающие при обслуживании участка.
| НОРМАТИВЫ ЧИСЛЕННОСТИ РАСПРЕДЕЛИТЕЛЕЙ РАБОТ | Основное и вспомогательное производство |
| Карта 70, лист 1 | |
| Содержание работы | |
| 1. Приемка смены. | |
| 2. Получение сменного задания от плановика или сменного мастера. | |
| 3. Подготовка документации в начале смены. | |
| 4. Дача указаний транспортировщикам цеха по доставке на рабочие места заготовок и также на перевозку деталей, принятых ОТК, на склад, на обработку в другие | материалов, а цехи и на участки. |
| Наблюдение за своевременной отправкой и возвращением деталей. | |
| 5. Учет движения заготовок и деталей в процессе производства. | |
| 6. Оформление документации. | |
| 7. Разрешение организационных вопросов со службами цеха — планово-распределительным бюро и технического контроля. | бюро |
| 8. Составление и сдача сведений о выполнении сменного задания, о переходящем остатке заготовок в конце смены. | деталей и |
| 9. Уборка рабочего места, сдача смены. |
| № позиции | Цехи | Число участков, | Число операций | Число обслуживаемых рабочих цеха в смену | ||||||||||||||
| с которыми связан | на 1 рабочего в | 85 | 100 | 125 | 150 | 170 | 200 | 250 | 300 | 350 | 400 | 500 | 600 | 700 | 850 | 1000 | ||
| распределитель | смену | Численность распределителей в смену | ||||||||||||||||
| 1 | Механические | 1 — 5 | 1 — 5 | 1,1 | 1,3 | 1,5 | 1,8 | 2,2 | 2,6 | 3,2 | 3,8 | 4,4 | 5,2 | 6,2 | 7,5 | 9,0 | 11,0 | 13,0 |
| 2 | и механосборочные | 6 — 10 | 1,2 | 1,4 | 1,6 | 2,0 | 2,4 | 2,9 | 3,5 | 4,2 | 4,8 | 5,7 | 6,8 | 8,2 | 9,9 | 12,0 | 14,3 | |
| 3 | св. 10 | 1,3 | 1,6 | 1,8 | 2,2 | 2,6 | 3,1 | 3,8 | 4,6 | 5,3 | 6,2 | 7,4 | 9,0 | 10,8 | 13,2 | 15,6 | ||
| 4 | 6 — 10 | 1 — 5 | 1,2 | 1,4 | 1,7 | 2,0 | 2,4 | 2,9 | 3,5 | 4,2 | 4,8 | 5,7 | 6,8 | 8,2 | 9,9 | 12,1 | 14,3 | |
| 5 | 6 — 10 | 1,3 | 1,6 | 1,8 | 2,2 | 2,7 | 3,2 | 3,8 | 4,6 | 5,3 | 6,3 | 7,5 | 9,0 | 10,9 | 13,2 | 15,7 | ||
| 6 | св. 10 | 1,4 | 1,8 | 2,0 | 2,4 | 2,9 | 3,4 | 4,2 | 5,1 | 5,8 | 6,8 | 8,2 | 9,9 | 11,9 | 14,5 | 17,2 | ||
| НОРМАТИВЫ ЧИСЛЕННОСТИ РАСПРЕДЕЛИТЕЛЕЙ Основное и вспомогательное производство | ||||||||||||||||||
| Карта 70, лист 2 | ||||||||||||||||||
| № позиции | Цехи | Число участков, | Число операций | Число обслуживаемых рабочих цеха в смену | ||||||||||||||
| с которыми связан | на 1 рабочего в | 85 | 100 | 125 | 150 | 170 | 200 | 250 | 300 | 350 | 400 | 500 | 600 | 700 | 850 | 1000 | ||
| распределитель | смену | Численность распределителей в смену | ||||||||||||||||
| 7 | Кузнечно-прессовые и литейные | 1 — 5 | 1 — 5 | 1,0 | 1,2 | 1,4 | 1,6 | 2,0 | 2,3 | 2,9 | 3,4 | 4,0 | 4,7 | 5,6 | 6,7 | - | - | - |
| 8 | 6 — 10 | 1,1 | 1,3 | 1,5 | 1,8 | 2,2 | 2,6 | 3,2 | 3,8 | 4,3 | 5,1 | 6,1 | 7,4 | - | - | - | ||
| 9 | св. 10 | 1,2 | 1,4 | 1,6 | 2,0 | 2,3 | 2,8 | 3,4 | 4,1 | 4,8 | 5,6 | 6,7 | 8,1 | - | - | - | ||
| 10 | 6 — 10 | 1 — 5 | 1,1 | 1,3 | 1,5 | 1,8 | 2,2 | 2,6 | 3,2 | 3,8 | 4,3 | 5,1 | 6,1 | 7,4 | - | - | - | |
| 11 | 6 — 10 | 1,2 | 1,4 | 1,6 | 2,0 | 2,4 | 2,9 | 3,4 | 4,1 | 4,8 | 5,7 | 6,7 | 8,1 | - | - | - | ||
| 12 | св. 10 | 1,3 | 1,6 | 1,8 | 2,2 | 2,6 | 3,1 | 3,8 | 4,6 | 5,2 | 6,1 | 7,4 | 8,9 | - | - | - | ||
| 13 | Инструментальные | 1 — 5 | 1 — 5 | 0,9 | 1,1 | 1,2 | 1,4 | 1,8 | 2,1 | 2,6 | 3,0 | 3,5 | 4,2 | 5,0 | 6,0 | - | - | - |
| 14 | 6 — 10 | 1,0 | 1,2 | 1,3 | 1,6 | 1,9 | 2,3 | 2,8 | 3,4 | 3,8 | 4,5 | 5,4 | 6,5 | - | - | - | ||
| 15 | св. 10 | 1,1 | 1,3 | 1,4 | 1,8 | 2,1 | 2,5 | 3,0 | 3,7 | 4,2 | 5,0 | 5,9 | 7,2 | - | - | - | ||
| 16 | 6 — 10 | 1 — 5 | 1,0 | 1,2 | 1,4 | 1,6 | 1,9 | 2,3 | 2,8 | 3,4 | 3,8 | 4,6 | 5,4 | 6,5 | - | - | - | |
| 17 | 6 — 10 | 1,1 | 1,3 | 1,5 | 1,8 | 2,2 | 2,6 | 3,0 | 3,7 | 4,2 | 5,0 | 6,0 | 7,2 | - | - | - | ||
| 18 | св. 10 | 1,2 | 1,4 | 1,6 | 1,9 | 2,4 | 2,7 | 3,4 | 4,1 | 4,6 | 5,4 | 6,5 | 7,9 | - | - | - | ||
Примечание. Число операций на одного рабочего в смену определяется путем деления общего числа операций в смену на среднее явочное число обслуживаемых рабочих в смену. При числе обслуживаемых рабочих цеха в смену менее 85 чел. нормативную численность следует брать из карты с коэффициентом 0,8.
| ПОПРАВОЧНЫЕ КОЭФФИЦИЕНТЫ К НОРМАТИВАМ ЧИСЛЕННОСТИ РАСПРЕДЕЛИТЕЛЕЙ | Основное и вспомогательное производство |
| Карта 71 |
Поправочные коэффициенты в зависимости от:
1) <a id="p102103"></a>Удельного веса рабочих на потоке или в бригадах
| Удельный вес рабочих на потоке или в бригадах, % | 0 | 10 | 20 | 30 | 40 | 50 | 80 | 100 |
|---|---|---|---|---|---|---|---|---|
| Коэффициент — K бр | 1 | 0,9 | 0,8 | 0,75 | 0,7 | 0,65 | 0,5 | 0,4 |
      2) <a id="p102106"></a>Выполнения работ, связанных с составлением и выдачей
          сменного задания, проверкой хода его выполнения
| Составление и выдача сменного задания, проверка его выполнения распределителем | Не производится | Производится |
|---|---|---|
| Коэффициент — K с.з | 1,0 | 1,4 |
3) <a id="p102109"></a>Доставки груза на рабочие места обслуживаемого участка
| Способ доставки | Коэффициент K д.г |
|---|---|
| Водителями транспортных средств с помощью крана или подсобными рабочими (производственными рабочими) | 1,0 |
| Самим распределителем (без подсобного рабочего) | 2,0 |
VI. МАШИНИСТЫ КРАНОВ (КРАНОВЩИКИ)
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ НОРМАТИВАМИ ЧИСЛЕННОСТИ
Нормативы численности машинистов кранов (крановщиков), управляемых из кабины, приведены в карте 72.
При пользовании этими нормативами расчет численности крановщиков производится по следующим формулам:
Явочная численность \text{Ч}_{\text{я}} :
где \text{Н}_{\text{ч}} — норматив численности;
N_{\text{кр}} — количество кранов, управляемых из кабины.
Списочная численность \text{Ч}_{\text{с}} :
где K_{\text{н}} — коэффициент невыходов крановщиков.
Пример расчета численности машинистов кранов (крановщиков) по нормативам приводится далее. Численность машинистов железнодорожных кранов и их помощников определяется по соответствующим единым нормам (см. приложение к сборнику).
Пример расчета
Необходимо определить численность крановщиков в сборочном цехе предприятия.
Исходные данные. В пролетах цеха действуют во всех сменах шесть электромостовых кранов N_{\text{кр}} = 6 , коэффициент невыходов крановщиков K_{\text{н}} = 1,16 .
Расчет. По карте 72, поз. 1 определяем норматив численности крановщиков \text{Н}_{\text{ч}} = 1 .
С учетом исходных данных определяем явочную численность крановщиков \text{Ч}_{\text{я}} :
Затем — списочную численность \text{Ч}_{\text{с}} :
Округлив расчетное значение \text{Ч}_{\text{с}} до 1, получим число — 7 крановщиков.
ОРГАНИЗАЦИЯ ТРУДА
Машинисты кранов (крановщики) обслуживают в цехах предприятия электрические мостовые краны.
Управление краном осуществляется из кабины.
Управление кранами с пола, а также стропление грузов в этом случае осуществляется основными производственными рабочими цеха, имеющими соответствующие права.
Показатели режима работы крана, определенные по рекомендациям ВНИИПТмаша, приводятся ниже.
| Наименование и условное обозначение режима работы крана | Средний коэффициент использования крана | |
| по грузоподъемности крана | по времени работы в течение суток | |
| Легкий (Л) Средний (С) Тяжелый (Т) Весьма тяжелый (ВТ) | 0,4 0,65 0,9 1,0 | 0,4 0,45 0,5 0,65 |
Обслуживаемые крановщиками рабочие места (технологическое оборудование) участка (пролета) цеха расположены в порядке, обеспечивающем необходимый при передвижении крана обзор, а также видимость сигналов вызова крана, окончания застропки или расстропки грузов (деталей, узлов, изделий).
Опасные при перемещении грузов зоны на участке (в пролете) цеха окрашены в условные цвета, обозначены соответствующими знаками или огорожены.
Вызов крана производится по сигналу (движением руки или свистком) мастером участка или бригадиром производственной бригады. На отдельных предприятиях кран вызывается по телефону.
| НОРМАТИВЫ ЧИСЛЕННОСТИ МАШИНИСТОВ КРАНОВ (крановщиков) | Основное и вспомогательное производство |
| Карта 72 | |
| Содержание работы | |
| 1. Приемка крана, опробование и периодическая механизмов. | смазка его основных |
| 2. Подъем, перемещение и опускание расплавленного металла в формы) с помощью крана. | грузов (включая заливку |
| 3. Передвижение крана к различным рабочим местам в пролете. | |
| 4. Сдача смены. | |
| В состав рабочего времени крановщика также его перерывы в связи с ожиданием окончания груза и вызова крана. | входят регламентированные застропки или расстропки |
| № позиции | Наименование вида кранов | Режим работы крана | Численность крановщиков в смену на один кран |
|---|---|---|---|
| 1 | Мостовые электрические, управляемые из кабины | Все режимы | 1 |
| 2 | Краны-штабелеры мостового типа, управляемые из кабины | То же | 1 |
| 3 | Краны мостовые электрические; краныштабелеры, управляемые с пола; а также однобалочные, грейферные и прочие, управляемые с пола | «» | - |
1. При определении явочной численности крановщиков следует иметь в виду, что норматив по поз. 3 не установлен, так как в этом случае краном управляет основной производственный рабочий.
2. В литейных, кузнечных и гальванических цехах, независимо от объема работ и загрузки крана, разрешается иметь одного крановщика в смену.
3. В случаях эпизодической загрузки нескольких кранов в одном цехе менее половины смены допускается обслуживание двух и более кранов.
VII. СТРОПАЛЬЩИКИ
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ НОРМАТИВАМИ ЧИСЛЕННОСТИ
Нормативы численности стропальщиков приведены в карте 73. Эти нормы установлены с учетом стропления и транспортировки грузов на крюковых мостовых кранах, управляемых из кабины.
Расчет численности стропальщиков производится по следующим формулам.
Явочная численность \text{Ч}_{\text{я}} :
где \text{Н}_{\text{ч}} — норматив численности.
Списочная численность \text{Ч}_{\text{с}} :
где K_{\text{н}} — коэффициент невыходов стропальщиков.
Пример расчета
Надо определить численность стропальщиков в прессовом цехе предприятия.
Исходные данные. В пролетах цеха во всех сменах работают четыре крюковых мостовых крана, управляемые из кабины. Коэффициент невыходов стропальщиков в цехе — K_{\text{н}} = 1,2 .
Расчет. По карте 73, поз. 4 определяем норматив численности — \text{Н}_{\text{ч}} = 4 и далее явочную численность:
Затем — списочную численность:
Расчетное значение \text{Ч}_{\text{с}} округляем до 1, получаем число — 5 стропальщиков.
ОРГАНИЗАЦИЯ ТРУДА
Стропальщики обслуживают крюковые мостовые электрические краны, управляемые крановщиками из кабины и расположенные на участке (в пролете) цеха.
Обслуживание кранов, управляемых с пола, включая застропку и расстропку грузов, выполняют основные производственные рабочие, имеющие соответствующие права.
После окончания застропки или расстройки грузов, а также при их подъеме и опускании стропальщик подает знаковые сигналы крановщику движением руки.
Для стропления грузов используются тросы, цепи, захваты и т.п. средства, которые хранятся на специально отведенной в цехе площадке.
Там же хранятся плакаты со схемами стропки основных грузов.
| НОРМАТИВЫ ЧИСЛЕННОСТИ СТРОПАЛЬЩИКОВ | Основное и вспомогательное производство |
| Карта 73 | |
| Содержание работы | |
| 1. Приемка смены. | |
| 2. Подготовка и периодический осмотр крюк. | строп, их выбор и установка на |
| 3. Стропка, сопровождение и расстропка грузов. | |
| 4. Переходы от одного крана к другому при обслуживании нескольких в пролете. | кранов |
| 5. Снятие строп, сдача смены. |
| № позиции | Количество действующих крюковых мостовых кранов (управляемых из кабины) в пролетах цехов во всех сменах | Численность стропальщиков во всех сменах |
|---|---|---|
| 1 | 1 | 1 |
| 2 | 2 | 2 |
| 3 | 3 | 3 |
| 4 | 4 | 4 |
| 5 | 5 | 5 |
| 6 | 6 | 6 |
| 7 | 7 | 7 |
| 8 | 8 | 8 |
1. Заливочные, ковочные краны, а также краны в гальванических цехах стропальщики не обслуживают.
2. При строплении крупногабаритных грузов с неудобными креплениями, с дополнительными ручными поворотами и передвижениями следует увеличивать численность на одного и более стропальщиков.
3. При эпизодической загрузке нескольких кранов в одном цехе (в одной смене) стропальщик обслуживает два крана и более.
VIII. ПИРОМЕТРИСТЫ
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ НОРМАТИВАМИ ЧИСЛЕННОСТИ
Нормативы численности пирометристов (см. карту 74) установлены в зависимости от вида цеха (участка) и количества обслуживаемых приборов (кабин).
По этим нормативам численность пирометристов производится по следующему расчету:
явочная численность \text{Ч}_{\text{я}} :
списочная численность \text{Ч}_{\text{с}} :
где \text{Н}_{\text{ч}} — норматив численности;
K_{\text{см}} — коэффициент сменности работы цеха;
K_{\text{н}} — коэффициент невыходов пирометристов.
В термическом цехе имеется 38 приборов, цех работает в две смены — K_{\text{см}} = 2 , коэффициент невыходов пирометристов K_{\text{н}} = 1,14 .
По карте 74, поз. 3 находим норматив численности — \text{Н}_{\text{ч}} = 2 в смену.
Определяем явочную численность:
Далее — списочную численность:
Округлив расчетное значение \text{Ч}_{\text{с}} до 1, получим — 5 пирометристов.
ОРГАНИЗАЦИЯ ТРУДА
Пирометристы работают в литейных и термических цехах (участках) предприятия и имеют определенную зону обслуживания, в которой находятся плавильные агрегаты, печи, закалочные ванны и соответствующие стационарные приборы по контролю за температурой и для ее регулировки. На территории цеха (участка) они имеют отдельный стол для ведения и хранения необходимой документации.
Пирометристы периодически обходят оборудование и приборы в зоне обслуживания.
| НОРМАТИВЫ ЧИСЛЕННОСТИ ПИРОМЕТРИСТОВ | Основное производство |
| Карта 74 |
Содержание работы
| № позиции | Наименование цеха (участка) | Количество обслуживаемых в смену | Численность пирометристов в смену | |
| приборов, до | кабин | |||
| 1 | Литейный, термический и др. | 20 | - | 1 |
| 30 | 1,5 | |||
| 3 | 40 | 2 | ||
| 4 | 50 | 2,5 | ||
| 5 | - | 1 | 1 | |
| 6 | 2 | 2 | ||
| 7 | 3 | 3 | ||
IX. КОМПЛЕКТОВЩИКИ МОДЕЛЕЙ
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ НОРМАТИВАМИ ЧИСЛЕННОСТИ
Нормативы численности комплектовщиков моделей (см. карту 75) установлены в зависимости от количества доставляемых в цех комплектов моделей в месяц и разновеса литья.
Определение явочной численности комплектовщиков \text{Ч}_{\text{я}} производится непосредственно по нормативам, то есть:
а списочная численность \text{Ч}_{\text{с}} с введением коэффициента невыходов комплектовщиков K_{\text{н}} :
Пример расчета
Исходные данные. На участки литейного цеха за месяц подается комплектов моделей для мелкого литья 385 шт., среднего — 268 шт., крупного — 180 шт.
Коэффициент невыходов комплектовщиков K_{\text{н}} = 1,1.
Расчет. По поз. 4, 3 и 1 карты 75 соответственно исходным данным находим явочную численность комплектовщиков моделей для каждого разновеса литья отдельно, получаем — 1,0; 1,0 и 0,9.
Суммируя эти значения, находим:
Списочная численность \text{Ч}_{\text{с}} = 2,9 \cdot 1,1 = 3,2 .
Округляя расчетное значение \text{Ч}_{\text{с}} до 1, получим число — 3 комплектовщика.
ОРГАНИЗАЦИЯ ТРУДА
Рабочие места комплектовщиков моделей находятся на складе моделей литейного цеха предприятия. Типовая схема планировки склада моделей приводится ниже.
В начале каждого месяца на склад моделей передается план производства литейного цеха на следующий месяц.
Комплектовщик устанавливает обеспеченность этого плана наличными комплектами моделей и стержневых ящиков к ним. Комплекты, требующие ремонта, передаются в модельный цех.
Комплектовщик ведет картотеку движения комплектов моделей, причем на каждый комплект ведется отдельная карточка, в которой указывается место (адрес) его хранения, дата передач в ремонт или литейный цех и возвращения после ремонта или из цеха, а также списания комплекта. Помимо этого ведется журнал заказов литейного цеха для подготовки комплектов на следующий день. Согласно этому журналу комплектовщик готовит и на электротележке доставляет к рабочим местам цеха заказные комплекты моделей и стержневых ящиков к ним.
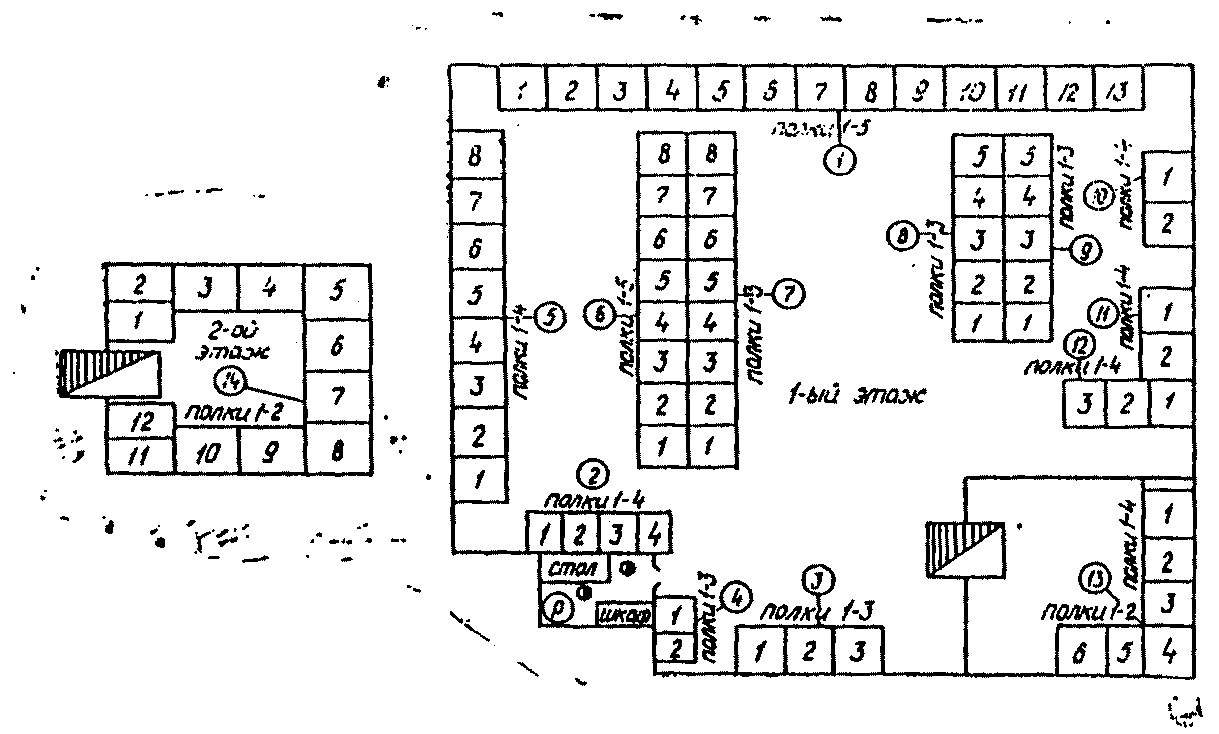
Рис. 6. Схема планировки склада моделей литейного цеха
1 — 14 — стеллажи; 1, 2, 3 и т.д. — места в стеллажах;
Р — рабочее место комплектовщика
| НОРМАТИВЫ ЧИСЛЕННОСТИ КОМПЛЕКТОВЩИКОВ МОДЕЛЕЙ | Литейные цехи |
| Карта 75 |
Содержание работы
-
Нанесение маркировки на годные комплекты, списание и вывоз на план комплектов снятых с производства изделий.
| № позиции | Количество комплектов, подаваемых в цех за | Доставляются в цех комплекты моделей для литья | ||
| месяц до | мелкого — до 5 кг | среднего — до 30 кг | крупного св. 30 кг | |
| Численность комплектовщиков | ||||
| 1 | 200 | - | - | 0,9 |
| 2 | 250 | - | 0,8 | 1,1 |
| 3 | 300 | 0,8 | 1,0 | 1,4 |
| 4 | 400 | 1,0 | 1,3 | 1,8 |
| 5 | 500 | 1,3 | 1,6 | 2,2 |
| 6 | 600 | 1,6 | 2,1 | 2,9 |
| 7 | 800 | 2,1 | 2,6 | - |
| 8 | 1000 | 2,6 | - | - |
Примечание. В тех случаях, когда модели хранятся на специальных стеллажах возле формовочных машин (рабочих мест) и не сдаются ежедневно на склад, численность комплектовщиков следует применять по карте с коэффициентом 0,5.
X. СОРТИРОВЩИКИ ЛИТЬЯ (КОМПЛЕКТОВЩИКИ)
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ НОРМАТИВАМИ ЧИСЛЕННОСТИ
Нормативы численности сортировщиков литья (комплектовщиков) — см. в карте 76 — установлены в зависимости от вида литья, его разновеса и общего веса сортируемого за месяц литья.
Определение явочной численности сортировщиков \text{Ч}_{\text{я}} производится непосредственно по нормативам, то есть \text{Ч}_{\text{я}} = H_{\text{ч}} , а списочная численность \text{Ч}_{\text{с}} с введением коэффициента невыходов сортировщиков \text{К}_{\text{н}} :
Пример расчета
В литейном цехе сортируется в среднем за месяц 240 т мелкого (до 5 кг) и 326 т среднего (до 30 кг) чугунного литья. Коэффициент невыходов сортировщиков K_{\text{н}} = 1,16 .
Расчет. По поз. 4 и 5 карты 76 соответственно исходным данным определяем численность сортировщиков для каждого разновеса литья отдельно, получаем 2,3 и 1,7.
Суммируя эти значения, находим:
Далее определяем списочную численность:
Округлив расчетное значение \text{Ч}_{\text{с}} до 1, получим число — 5 сортировщиков.
ОРГАНИЗАЦИЯ ТРУДА
Сортировщики выполняют сортировку и комплектовку мелкого и среднего литья на специально отведенной площадке (плаце) в обрубочно-очистном участке литейного цеха предприятия.
На этой площадке у сортировщика имеется рабочий стол для оформления документации на бракованное литье и ведения специального журнала по учету отправленного цехам для обработки годного литья.
| НОРМАТИВЫ ЧИСЛЕННОСТИ СОРТИРОВЩИКОВ ЛИТЬЯ (КОМПЛЕКТОВЩИКОВ) | Литейные цехи |
| Карта 76 |
Содержание работы
| № позиции | Вид литья | Общее количество годного литья, подлежащего сортировке, за месяц в т, до | Вес литья | |||
| Стального, чугунного и бронзового | Алюминиевого, магниевого и пр. сплавов | |||||
| до 5 кг | до 30 кг | до 3 кг до 20 кг | ||||
| Численность сортировщиков (комплектовщиков) | ||||||
| 1 | Стальное, чугунное и | 115 | 1 | - | - | - |
| 2 | бронзовое | 150 | 1,3 | - | - | - |
| 3 | 200 | 1,7 | 1,0 | - | - | |
| 4 | 270 | 2,3 | 1,3 | - | - | |
| 5 | 350 | 3,1 | 1,7 | - | - | |
| 6 | 460 | 4,0 | 2,2 | - | - | |
| 7 | 600 | 5,1 | 3,0 | - | - | |
| 8 | 800 | - | 3,9 | - | - | |
| 9 | 1000 | - | 5,0 | - | - | |
| 10 | Алюминиевое, магниевое и | 19 | - | - | 0,9 | - |
| 11 | прочие легкие сплавы | 24 | - | - | 1,1 | - |
| 12 | 30 | - | - | 1,3 | 0,9 | |
| 13 | 40 | - | - | 1,8 | 1,1 | |
| 14 | 50 | - | - | 2,3 | 1,4 | |
| 15 | 64 | - | - | 2,9 | 1,8 | |
| 16 | 80 | - | - | 3,8 | 2,3 | |
| 17 | 100 | - | - | 4,6 | 2,9 | |
Примечание. При расчете численности сортировщиков литья по нормативам необходимо учитывать количество литья, подлежащего сортировке, а не общий выпуск годного литья в месяц по всем его разновесам.
XI. ГЕНЕРАТОРЩИКИ АЦЕТИЛЕНОВЫХ УСТАНОВОК
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ НОРМАТИВАМИ ЧИСЛЕННОСТИ
Нормативы численности генераторщиков (карта 77) установлены применительно к их расстановке по рабочим местам.
Явочная численность генераторщиков \text{Ч}_{\text{я}} определяется по указанным нормативам с учетом коэффициента сменности работы генераторов на установке K_{\text{см}} , то есть:
а списочная численность \text{Ч}_{\text{с}} с учетом коэффициента невыходов генераторщиков K_{\text{н}} :
Пример расчета
На генераторной установке действуют 2 генератора, коэффициент сменности их работы K_{\text{см}} = 2 , коэффициент невыходов генераторщиков K_{\text{н}} = 1,16 .
По поз. 2 карты 77 находим норматив численности \text{Н}_{\text{ч}} = 2 .
С учетом исходных данных явочная численность генераторщиков будет равна:
Округлив расчетное значение \text{Ч}_{\text{с}} до 1, получим число — 5 генераторщиков.
ОРГАНИЗАЦИЯ ТРУДА
Генераторщики обслуживают генераторы, компрессоры, масловлагоотделители, осушительные батареи, водяные затворы и контрольно-измерительные приборы на генераторной установке.
У генераторщика имеются схемы и инструкции по обслуживанию оборудования, противопожарные средства.
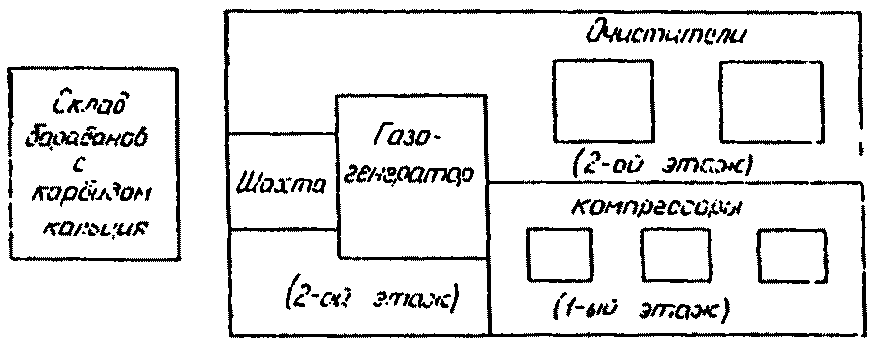
Доставка карбида кальция и обтирочных материалов производится централизованно. Генераторная установка обеспечивает подачу ацетилена на все сварочные посты завода.
| НОРМАТИВЫ ЧИСЛЕННОСТИ ГЕНЕРАТОРЩИКОВ АЦЕТИЛЕНОВЫХ УСТАНОВОК | Вспомогательное производство |
| Карта 77 |
Содержание работы
-
Периодическая разборка генераторов, их ремонт, очистка и сборка.
-
Наблюдение за механической подачей бункера на генератор установки и закрепление бункера на скобы.
| № позиции | Количество ацетиленовых генераторов на установке | Численность генераторщиков в смену |
|---|---|---|
| 1 | 1 | 1 |
| 2 | 2 | 2 |
| 3 | 3 | 3 |
Примечание. Если техникой безопасности предусмотрено обслуживать 2-мя рабочими одну установку, то нормативную численность следует увеличивать.
XII. ЛИФТЕРЫ ГРУЗОВЫХ ЛИФТОВ
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ НОРМАТИВАМИ ЧИСЛЕННОСТИ
Нормативы численности лифтеров грузовых лифтов в производственных помещениях (зданиях) приведены в карте 78.
Явочная численность лифтеров \text{Ч}_{\text{я}} определяется по нормативам с учетом коэффициента сменности работы грузового лифта K_{\text{см}} , а списочная \text{Ч}_{\text{с}} — с учетом коэффициента невыходов лифтеров K_{\text{н}} , то есть:
Пример расчета
В механосборочном цехе работает один лифт (резервный не учитывается) в две смены, K_{\text{см}} = 2 ; коэффициент невыходов лифтеров K_{\text{н}} = 1,1 .
По поз. 1 карты 78 находим норматив численности \text{Н}_{\text{ч}} = 1 .
Далее по исходным данным определяем явочную численность:
Затем — списочную численность:
Округлив значение \text{Ч}_{\text{с}} до 1, получим число — 2 лифтера.
ОРГАНИЗАЦИЯ ТРУДА
Лифтеры обслуживают грузовые лифты, действующие на производственных участках (в цехах) предприятия. На одной площадке, как правило, расположен один лифт. В цехах имеются также и резервные лифты.
С помощью лифтов производится подъем и спуск различных грузов с одного этажа на другие или в подвальные помещения производственных зданий. В случае неисправности основного лифта лифтер вызывает по телефону дежурного электромеханика, а сам переходит на обслуживание резервного лифта.
Управление лифтом производится лифтером из кабины. Вызов лифта персоналом цехов производится с помощью звуковой или световой сигнализации.
| НОРМАТИВЫ ЧИСЛЕННОСТИ ЛИФТЕРОВ ГРУЗОВЫХ ЛИФТОВ | Основное и вспомогательное производство |
| Карта 78 |
Содержание работы
-
Пробный пуск лифта, проверка действия сигнализации, телефона и автоматических замков.
-
Перевозка грузов по этажам и в подвалы путем подъема или спуска лифта по вызову.
-
Уборка лифта, площадки перед лифтом, машинного отделения (через день), смазка механизмов лифта.
| № позиции | Количество действующих лифтов в цехе (без резервных) | Численность лифтеров в смену |
|---|---|---|
| 1 | 1 | 1 |
| 2 | 2 | 2 |
Примечание. В состав рабочего времени лифтеров входят также регламентированные его перерывы в связи с ожиданием вызова лифта.
XIII. ВЕСОВЩИКИ
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ НОРМАТИВАМИ ЧИСЛЕННОСТИ
Нормативы численности весовщиков (карта 79) установлены применительно к их расстановке по рабочим местам.
Явочная численность весовщиков \text{Ч}_{\text{я}} определяется по указанным нормативам \text{Н}_{\text{ч}} с учетом коэффициента сменности работы весов на грузовой площадке K_{\text{см}} , то есть:
а списочная численность \text{Ч}_{\text{с}} с учетом коэффициента невыходов весовщиков K_{\text{н}} :
Пример расчета
На грузовой площадке цеха железнодорожного транспорта работают в две смены ( K_{\text{см}} = 2 ) двое весов, коэффициент невыходов весовщиков K_{\text{н}} = 1,14 .
По поз. 2 карты 79 находим норматив численности \text{Н}_{\text{ч}} = 2 .
С учетом исходных данных явочная численность весовщиков будет равна:
а списочная \text{Ч}_{\text{с}} = \text{Ч}_{\text{я}}K_{\text{н}} = 4 \cdot 1,14 = 4,6 .
Округлив расчетное значение \text{Ч}_{\text{с}} до 1, получим число — 5 весовщиков.
ОРГАНИЗАЦИЯ ТРУДА
Весовщики работают в транспортном цехе предприятия и выполняют контрольное взвешивание получаемых грузов перед отправкой в цехи (на участки) и на склады.
Взвешивание производится на весах, установленных на специально отведенной для этой цели грузовой площадке (помещении) транспортного цеха.
| НОРМАТИВЫ ЧИСЛЕННОСТИ ВЕСОВЩИКОВ | Вспомогательное производство |
| Карта 79 |
Содержание работы
| № позиции | Количество весов на грузовой площадке | Численность весовщиков в смену |
|---|---|---|
| 1 | 1 | 1 |
| 2 | 2 | 2 |
Нормы обслуживания установлены для лаборантов-рабочих следующих цеховых лабораторий:
На лаборантов ИТР указанные нормы не распространяются.
Явочная численность лаборантов рассчитывается по формуле:
где \text{Ч}_{\text{я}} — явочная численность лаборантов-рабочих;
N — объем обслуживания в смену;
H_{o} — норма обслуживания в смену (количество проверок, образцов, анализов);
K_{\text{см}} — коэффициент сменности работы лаборантов.
Списочная численность определяется по формуле:
где K_{\text{н}} — коэффициент, учитывающий планируемые невыходы во время отпуска, по болезни и т.п.
Пример 1. Определить явочную численность лаборантов измерительной лаборатории, если необходимо проверить за смену: микрометры, калибры, рейки измерительные и др. измерительный инструмент 3-й группы — 40 шт.; угольники, штангенциркули и др. инструмент 4-й группы — 28 шт., скобы индикаторные с отсчетным устройством, толщиномеры и глубиномеры индикаторные и др. 6-й группы — 8 шт. K_{\text{см}} = 1 .
Расчет. По исходным данным по карте 80 определяем \text{Н}_{\text{о}} — количество проверок, приходящихся на одного лаборанта в смену: 3-й группы — 50, 4-й группы — 35, 6-й группы — 20.
По приведенной выше формуле определяем явочную численность лаборантов:
\text{Ч}_{\text{я}} = \sum \frac{N}{H_{o}} K_{\text{см}} = (\frac{40}{50} + \frac{28}{35} + \frac{8}{20}) \cdot 1 = 2 чел.
Пример 2. Определить явочную численность лаборантов химического анализа, если необходимо выполнить в смену следующее количество анализов:
определение углерода в стали — 20;
никеля в стали весовым методом — 10;
марганца в стали весовым методом — 6. K_{\text{см}} = 2 .
Расчет. По карте 81 определяем \text{Н}_{\text{о}} — количество анализов, приходящихся на одного лаборанта в смену: поз. 1 — 40 анализов углерода, поз. 2 — 10 анализов никеля и 10 анализов марганца.
Тогда явочная численность лаборантов будет равна:
\text{Ч}_{\text{я}} = \sum \frac{N}{H_{o}} K_{\text{см}} = (\frac{20}{40} + \frac{10}{10} + \frac{6}{10}) \cdot 2 = 4,2 .
Принимаем численность округленно 4 чел.
Аналогичным способом рассчитывается явочная численность лаборантов и по другим цеховым лабораториям.
Лаборанты-рабочие цеховых лабораторий и контрольно-проверочных пунктов работают в специально отведенных на территории обслуживаемых цехов помещениях, проводя различные испытания или анализы.
В этих помещениях (лабораториях, пунктах) имеется необходимый инвентарь (столы, стулья и шкафы), а также инструмент, приборы и оборудование для проведения проверок или анализов. Лаборанты имеют рабочие места в помещениях лабораторий. На рабочих местах имеются ГОСТы и инструкции по проведению различных испытаний или проверок, анализов.
Оборудование, приспособления, инструмент, которыми оснащена лаборатория, должны быть в исправном состоянии согласно их паспортным данным и обеспечивать выполнение всего технологического процесса, установленного техническими инструкциями проводимых проверок, анализов.
Техника безопасности, санитарно-гигиенические и эстетические условия труда на рабочем месте лаборанта должны способствовать качественному и безопасному выполнению работы и отвечать требованиям действующих инструкций и санитарных норм.
Результаты проведенных анализов, проверок регистрируются в специальных журналах. На основании записей в этих журналах периодически составляются отчеты о выполненном лаборантами объеме работы.
Цеховые лаборатории входят в состав Центральной заводской лаборатории (ЦЗЛ), цеховые контрольно-проверочные пункты в состав Центральной измерительной лаборатории (ЦИЛ).
На некоторых предприятиях при небольших объемах обслуживания выполнения экспресс-анализов испытания и анализы проводятся централизованно, непосредственно в ЦЗЛ.
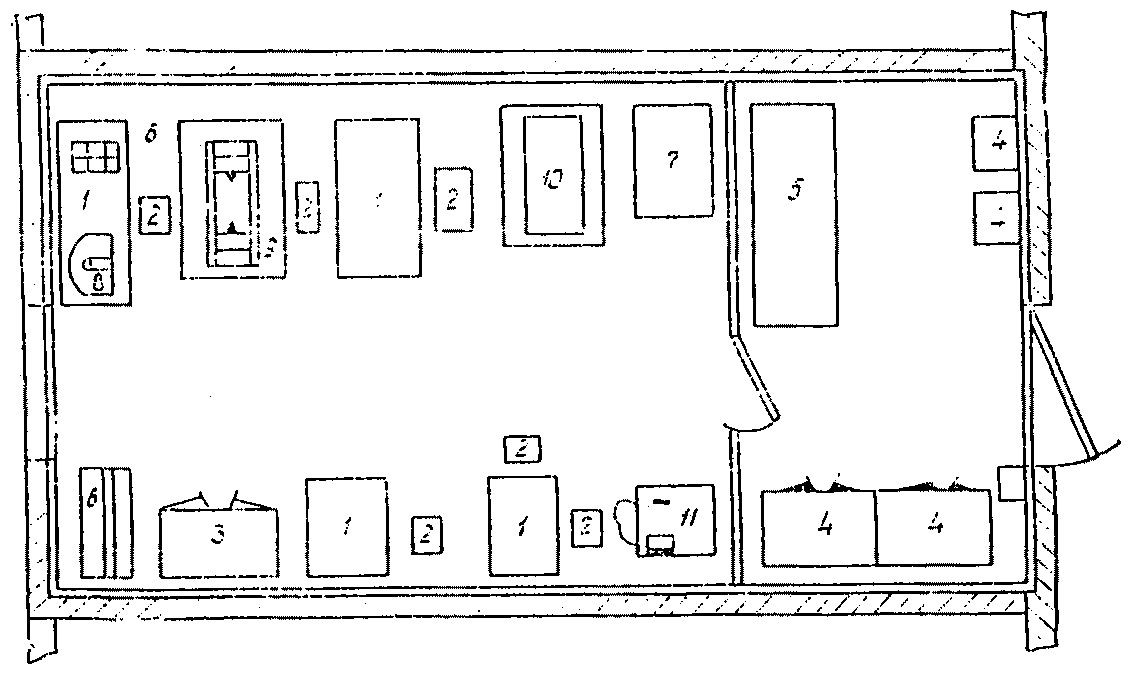
Рис. 8. Схема планировки
рабочих мест контрольно-проверочного пункта
лаборантов измерительной лаборатории
1 — стол письменный; 2 — стул; 3 — шкаф для образцового
и проверочного инструмента; 4 — шкаф для хранения
проверочного инструмента резьбовых калибров; 5 — стол
для приема инструмента от цехов; 6 — картотека учета
проверки инструмента; 7 — стол для проверочных плит; 8 -
оптиметр типа ИКВ; 9 — оптиметр типа ИКГ; 10 — микроскоп
БМИ; 11 — электрограф типа В/1
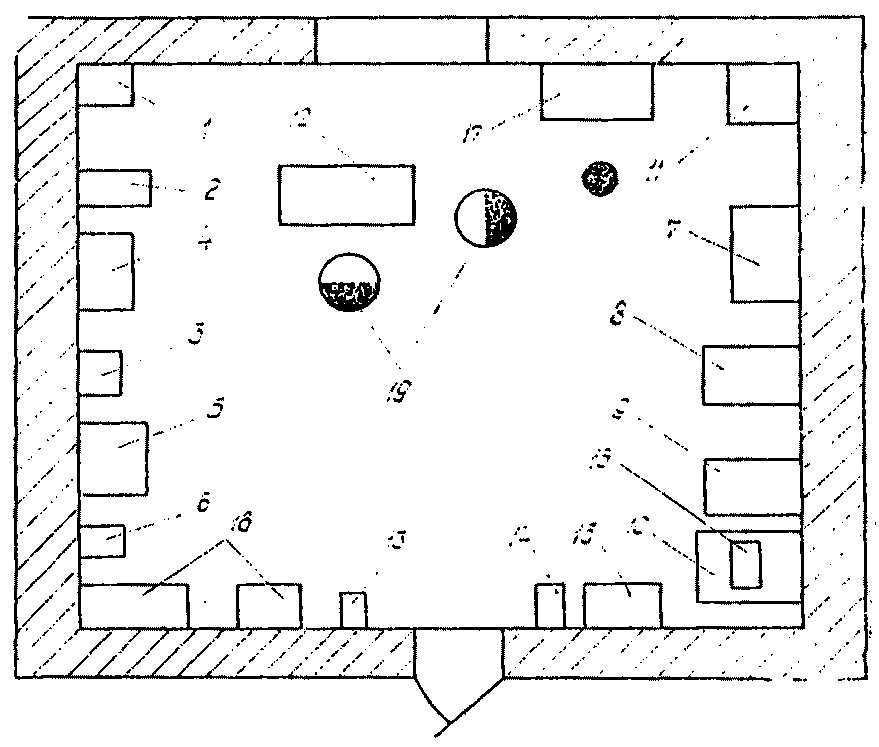
Рис. 9. Схема планировки рабочих мест лаборантов
по анализу формовочных и стержневых смесей
1 — муфельная печь; 2 — универсальный прибор для испытания
на механическую крепость; 3 — лабораторный копер; 4 -
прибор для испытания на газопроницаемость; 5 — прибор
для ускоренного определения влажности; 6 — весы
аналитические; 7 — взбалтыватель; 8 — печь Иарса; 9 -
прибор для ситового анализа; 10 — стол; 11 — миксер
для технологических проб; 12 — стол письменный; 13 -
раковина для мытья рук; 14 — огнетушитель; 15 — место
хранения смолы, краски; 16 — весы; 17 — шкаф
для документации и технической литературы;
18 — шкаф для одежды; 19 — стул
| НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ ЛАБОРАНТОВ ИЗМЕРИТЕЛЬНОЙ ЛАБОРАТОРИИ (КОНТРОЛЬНО-ПРОВЕРОЧНЫХ ПУНКТОВ) | Основное и вспомогательное производство |
| Карта 80, лист 1 | |
| Содержание работы | |
| 1. Приемка смены, подготовка контрольных приборов. | |
| 2. Приемка измерительного инструмента, приборов на инструмента в авиационном бензине. | проверку; промывка |
| 3. Внешний осмотр и выборка инструмента для проверки. | |
| 4. Проверка по всем элементам согласно техусловиям парафинирование и клеймение измерительных инструментов, измерительных приборов. | и ГОСТам, мер длины, |
| 5. Настройка измерительных инструментов. | |
| 6. Отбор и отправка инструмента, подлежащего госпроверке или ремонту. | |
| 7. Отметка годности инструмента в паспортах, выписка извещений на брак. | |
| Выдача проверенного инструмента, приборов. | |
| 8 Периодическая сдача инструмента для восстановления. | |
| 9. Уборка рабочего места, сдача смены. |
| № группы | Наименование измерительного инструмента, прибора | Н — количество о проверок на одного лаборанта в смену |
|---|---|---|
| 1 | Линейки измерительные | 550 |
| 2 | Рулетки рабочие длиной до 2 м, меры длины концевые плоскопараллельные III — V разрядов до 100 м, скобы и вилки мерные лесные | 125 |
| 3 | Микрометры гладкие до 200 мм, вставки к резьбовым микрометрам, калибры гладкие предельные до 50 мм, рейки измерительные, меры угловые призматические I — III типов III разряда | 50 |
| 4 | Рулетки рабочие длиной 5 и 10 м, калибры гладкие предельные свыше 50 мм, угольники, штангенглубиномеры и штангенрейсмусы до 1000 мм, штангенциркули до 200 мм, микрометры гладкие свыше 200 мм, проволочки для измерения среднего диаметра резьбы калибров, комплект из 3-х штук | 35 |
| 5 | Рулетки рабочие свыше 10 м и рулетки с лотом, микрометры со вставками, глубиномеры со вставками, линейки поверочные ЛД, планиметры и калибры кожемерные, индикаторы часового типа с ценой деления 0,01 мм, глубиномеры микрометрические, микрометры рычажные и индикаторные с ценой деления 0,01 мм, скобы рычажные, образцы шероховатости, штангенциркули свыше 200 мм до 1000 мм, штангензубомеры, калибры резьбовые с диаметром до 50 мм | 25 |
| НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ ЛАБОРАНТОВ ИЗМЕРИТЕЛЬНОЙ ЛАБОРАТОРИИ (КОНТРОЛЬНО-ПРОВЕРОЧНЫХ ПУНКТОВ) | Основное и вспомогательное производство | ||
| Карта 80, лист 2 | |||
| № группы | Наименование измерительного инструмента, прибора | Н — количество о проверок на одного лаборанта в смену | |
| 6 | Калибры резьбовые свыше 50 мм, скобы индикаторные с отсчетным устройством, толщиномеры и глубиномеры индикаторные, меры длины концевые плоскопараллельные III — V разрядов свыше 100 мм до 1000 мм; штангенциркули, штангенглубиномеры, штангенрейсмусы с точным отсчетом свыше 1000 до 5000 мм; зубомеры индикаторные, шагомеры, линейки поверочные типа ЛТ, рейки нивелирные, ортотесты и микротесты, угломеры, уровни, ножи измерительные штриховые; меры угловые призматические образцовые II-го разряда и рабочих классов 0; I; II; III; угольники проверочные 90° | 20 | |
| 7 | Линейки проверочные до 500 мм всех классов, кроме ЛД и ЛТ, линейки поверочные ЛЧ, валики для проверки ножей, нормалемеры до 200 мм, линейки синусные, бруски для контроля лекальных линеек и микроскопов | 9 | |
| 8 | Линейки проверочные 630 мм и выше всех классов, метр-компараторы ленточные, меры установочные к микрометрическим нутромерам, приборы для проверки угловых мер контактные, компараторы штриховые, плиты поверочные длиной до 1000 мм 2-го класса | 4 | |
| 9 | Нутромеры метрические, плиты поверочные длиной до 1000 мм класса 0,1; 0; 1 и свыше 1000 мм 2- го класса | 2 | |
| 10 | Проверочные плиты длиной свыше 1000 мм 1-го класса | 1 | |
Примечание. Для измерительных инструментов, приборов, не указанных в нормативной карте, норму обслуживания принимать по группе с аналогичной сложностью выполнения работы.
| НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ ЛАБОРАНТОВ ИЗМЕРИТЕЛЬНОЙ ЛАБОРАТОРИИ (КОНТРОЛЬНО-ПРОВЕРОЧНЫХ ПУНКТОВ) | Основное и вспомогательное производство |
| Карта 80, лист 3 |
| 2 | 3 | 4 | 5 |
|---|
| Проверка гладких цилиндрических и конических калибров, пробок, скоб для контроля изделий | Проверка цилиндрических и конических, гладких и резьбовых калибров, скоб и | Проверка всевозможных калибров, сложных шаблонов и лекал для контроля изделий | Проверка всех видов особо сложных конических и резьбовых калибров, лекал, |
|---|---|---|---|
| 4-го класса точности | пробок для контроля изделий 2 — 3 класса точности | 1-го класса точности, проверка оптиметров, универсального инструмента и приборов | шаблонов и др. |
| НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ ЛАБОРАНТОВ ХИМИЧЕСКОГО АНАЛИЗА | Основное и вспомогательное производство |
| Карта 81, лист 1 | |
| Содержание работы | |
| 1. Приемка смены, получение задания на смену. | |
| 2. Подготовка приборов, растворов, посуды; титров. | определение и проверка |
| 3. Взвешивание анализируемых материалов на аналитических весах. | |
| 4. Определение количества углерода и серы в металлах сжигания стружки в аппарате Виртца — Штролейн (экспресс-анализ). | и сплавах путем |
| 5. Проведение разнообразных анализов химического сплавов (низколегированных и высоколегированных цветных сплавов. | состава различных сталей, чугуна) и |
| 6. Определение количественного содержания элементов в сплавах на основе титана, никеля, молибдена и ниобия по установленным методам. | основных легирующих вольфрама, кобальта, |
| 7. Определение вязкости, растворимости, удельного веществ, кислотностей анализирующих веществ нефтепродуктов. | веса материалов и и застывания |
| 8. Определение плотности жидких веществ, щелочности среды, содержания влажности в анализируемых материалах. | процентного |
| 9. Определение физико-химических свойств лакокрасочных продуктов. | |
| 10. Расчет и оформление результатов анализов. | |
| 11. Уборка рабочего места, сдача смены. |
| НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ ЛАБОРАНТОВ ХИМИЧЕСКОГО АНАЛИЗА | Основное и вспомогательное производство | |||
| Карта 81, лист 2 | ||||
| № позиции | Вид химического анализа | Н — количество о анализа на одного лаборанта в смену | ||
| 1 | Определение количества углерода, серы (экспрессанализ) | 40 | ||
| 2 | Определение количественного содержания | Весовым методом в чугунах и сталях | 10 | |
| 3 | легирующих элементов: кремния, никеля, | Фотоколориметрическим способом в чугунах и сталях | 20 | |
| 4 | титана, марганца, хрома, фосфора, молибдена | Весовым методом в цветных сплавах | 5 | |
| 5 | Анализ лакокрасочных материалов и растворителей | 4 | ||
| 6 | Анализ силикатов и нефтепродуктов | 3 | ||
| 7 | Испытание на склонность металла к межкристаллитной коррозии | 18 | ||
| 8 | Определение качества покрытий | 15 | ||
| 9 | Анализ состава ванн | цинкования, хромирования, оксидирования, кадмировання, никелирования | 5 | |
| 10 | травления, обезжиривания | 10 | ||
| 11 | пассивирования, осветления | 6 | ||
| 12 | Анализ воздушной среды микроклимата | внутри зданий | 25 | |
| 13 | окружающей среды | 15 | ||
| НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ ЛАБОРАНТОВ ХИМИЧЕСКОГО АНАЛИЗА | Основное и вспомогательное производство |
| Карта 81, лист 3 |
| 2 | 3 | 4 | 5 |
|---|
| Проведение простых однородных 2 — 3-х видов анализов без предварительного разделения компонентов | Проведение анализов средней сложности 4 — 6 видов без предварительного разделения компонентов | Проведение сложных полных анализов различных сплавов и составов | Проведение анализов особо сложных сплавов на никелевой, кобальтовой, титановой и ниобиевой основах |
|---|
| НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ ЛАБОРАНТОВ-МЕТАЛЛОГРАФОВ | Основное и вспомогательное производство |
| Карта 82, лист 1 |
-
Подготовка образцов, их термообработка, шлифование, полирование, травление, маркировка, измерение твердости.
-
Фотографирование макро- и микроструктур углеродистых и легированных сталей, чугунов и цветных металлов и сплавов.
-
Проведение структурного и количественного анализа макро- и микроструктуры в металлах и сплавах.
| № позиции | Вид анализа | Наименование металла анализируемого образца | |
| Углеродистая сталь, чугун | Легированная сталь, цветной металл, сплав | ||
| Н — количество анализов о (образцов) на одного лаборанта в смену | |||
| 1 | Микроструктура образцов металла | 25 | 23 |
| 2 | Макроструктура образцов металла | 70 | 60 |
| 3 | Нестандартные одиночные анализы повышенной сложности | 10 | 8 |
| 4 | Изготовление образцов — шлифов | 18 | 14 |
| Индекс | а | б | |
Примечание. К позиции 3 относятся комплексные сложные анализы анодированных и др. покрытий.
| НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ ЛАБОРАНТОВ-МЕТАЛЛОГРАФОВ | Основное и вспомогательное производство |
| Карта 82, лист 2 |
| 2 | 3 | 4 | 5 |
|---|
| Подготовка образцов. Анализ макро- и микроструктуры. | Структурный и количественный анализ легированных | Структурный и количественный анализ высоколегированных и | Анализ спецсплавов и тугоплавких металлов. |
|---|---|---|---|
| Определение основных составляющих металлов по эталонам | сталей, черных и цветных сплавов. Настройка микроскопов, термообработка образцов | специальных сталей. Составление режимов термообработки | Составление заключений и рекомендаций |
| НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ ЛАБОРАНТОВ СПЕКТРАЛЬНОГО АНАЛИЗА | Основное и вспомогательное производство |
| Карта 83, лист 1 |
-
Настройка и регулировка аппаратуры для проведения качественного и количественного анализа.
-
Зарядка фотокассет; съемка спектрограмм с помощью спектрографа.
-
Заполнение сопроводительной документации по результатам анализа.
-
Анализ образцов металлопроката, деталей и изделий с помощью переносного стилоскопа типа СЛП-1 или СЛП-4.
| № позиции | Вид анализа | Н — количество о образцов на одного лаборанта в смену | |
| 1 | Стандартные спектральные анализы образцов металла и сплавов на | Анализ на 1 составляющий элемент | 30 |
| 2 | составляющие элементы | Анализ на 2 — 4 составляющих элемента | 26 |
| 3 | Анализ на 5 — 6 составляющих элементов и более | 24 | |
| НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ ЛАБОРАНТОВ СПЕКТРАЛЬНОГО АНАЛИЗА | Основное и вспомогательное производство | |||
| Карта 83, лист 2 | ||||
| № позиции | Вид анализа | Н — количество о образцов на одного лаборанта в смену | ||
| 4 | Стилоскопические анализы | Листового проката плоских заготовок и деталей | 75 | |
| 5 | Узлов, обечаек, малогабаритных изделий | 65 | ||
| 6 | Крупногабаритных изделий и объемных частей диаметром менее 4 м и длиной до 10 м | 20 | ||
| 7 | Крупногабаритных изделий диаметром более 4 м и длиной более 10 м | 5 | ||
| 8 | Нестандартные (одиночные) анализы повышенной сложности спектрохимическим, фотоэлектрическим, фотографическим методами | 10 | ||
| 9 | Проведение магнитной и ультразвуковой дефектоскопии | 20 | ||
1. Для позиций 1 — 3 дана норма на выполнение спектральных анализов в искровом режиме.
2. При выполнении анализов в дуговом режиме норму ( H_{o} ) брать с коэффициентом 0,9.
3. К позициям 6, 7 относятся все изделия, для которых при проведении стилоскопического анализа требуется установка лесов или специальных подставок.
4 Для стилоскопических анализов, выполняемых в цехах, на площадках, расположенных на расстоянии более 250 м от стационарной лабораторий, величину нормы обслуживания брать с коэффициентом 0,9.
| НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ ЛАБОРАНТОВ СПЕКТРАЛЬНОГО АНАЛИЗА | Основное и вспомогательное производство |
| Карта 83, лист 3 |
| 2 | 3 | 4 | 5 |
|---|
| Проведение спектральных анализов. | Выполнение фотографического спектрального | Выполнение количественного фотографического | Выполнение нестандартных (одиночных) |
|---|---|---|---|
| Подготовка электродов, приготовление стандартных растворов проявителя и фиксажа. | анализа простых объектов. Полуколичественный анализ среднелегированных сталей на стилоскопах | и фотоэлектрического анализа. Выполнение нестандартных (одиночных) анализов. Стилоскопический | анализов повышенной сложности спектрохимическим, фотоэлектрическим, фотографическим |
| Выполнение фотографического количественного анализа под руководством | анализ цветных сплавов | методами |
| НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ ЛАБОРАНТОВ ПО АНАЛИЗУ ФОРМОВОЧНЫХ И СТЕРЖНЕВЫХ СМЕСЕЙ | Литейные цехи |
| Карта 84 | |
| Содержание работы | |
| 1. Приемка смены, получение задания на смену. | |
| 2. Составление рецептов на приготовление формовочных и стержневых смесей. | |
| 3. Испытание смесей на влажность, механическую крепость, зернистость, газопроницаемость. | |
| 4. Проверка качества и правильности применения местах. | материалов на рабочих |
| 5. Отбор проб для анализа, анализ, расчет анализов. | и оформление результатов |
| 6. Проверка клеевых и красочных веществ. | |
| 7. Подналадка приборов. | |
| 8. Уборка рабочего места, сдача смены. |
| № позиции | Вид анализа | Н — количество о анализов на одного лаборанта в смену | Разряд работы |
|---|---|---|---|
| 1 | Анализ формовочных смесей | 30 | 2 — 3 |
| 2 | Анализ стержневых смесей | 20 | 2 — 3 |
| 3 | Проверка качества исходных материалов для приготовления смесей | 25 | 3 |
| 4 | Проверка клеевых и красочных веществ | 20 | 3 |
| НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ ЛАБОРАНТОВ ПО МЕХАНИЧЕСКИМ ИСПЫТАНИЯМ | Основное и вспомогательное производство |
| Карта 85, лист 1 |
-
Проведение механических испытаний на прочность, ударную вязкость, растяжение, изгиб.
-
Определение твердости образцов, деталей на приборах Роквелла, Бринеля, Польди, Виккерса.
| № позиции | Вид механических испытаний | Н — количество о образцов на одного лаборанта в смену | |
| 1 | Испытание на прочность при изгибе, сдвиге | 100 | |
| 2 | Испытание на прочность при разрыве | чугун, сталь | 55 |
| 3 | цветные сплавы | 35 | |
| 4 | Испытание на ударную вязкость | при нормальной температуре | 200 |
| 5 | при низкой температуре | 90 | |
| 6 | Определение твердости | на приборе Бринеля | 120 |
| 7 | на приборе Роквелла | 150 | |
| 8 | на приборе Виккерса | 100 | |
| 9 | Определение толщины гальванического покрытия | 16 | |
| 10 | Испытание на сжатие | 160 | |
| НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ ЛАБОРАНТОВ ПО МЕХАНИЧЕСКИМ ИСПЫТАНИЯМ | Основное и вспомогательное производство |
| Карта 85, лист 2 |
| 2 | 3 | 4 | 5 |
|---|
| Определение механических свойств металлов, сплавов, деталей. | Определение механических свойств металлов, сплавов. Подготовка | Испытание механических свойств металлов, сплавов при низких и высоких | Механические испытания всех видов сварных соединений, труб различного диаметра, |
|---|---|---|---|
| Настройка приборов под руководством. | образцов. Настройка приборов. | температурах. Выявление ошибок в результатах | проката с получением всех характеристик |
| Подсчет и оформление результатов | Графическое изображение результатов испытаний | испытаний |
| НОРМЫ ОБСЛУЖИВАНИЯ ДЛЯ ЛАБОРАНТОВ ПО ЭЛЕКТРОИЗОЛЯЦИОННЫМ МАТЕРИАЛАМ | Основное и вспомогательное производство |
| Карта 86 |
| Наименование анализа — изамерение диэлектрических характеристик образцов изоляции | Количество проверок на одного лаборанта и смену Н — 20 о |
|---|
| 2 | 3 | 4 | 5 |
|---|
| Приготовление образцов лаков, клеев. | Подготовка вакуумных камер и автоклавов и | Проверка технологических свойств новых | Проверка свойств новых изоляционных |
|---|---|---|---|
| Склеивание и прессование несложных изделий. Работа на автоклавах и в барокамерах. | работа на них. Опытное изолирование электроэлементов сложной конструкции. | изоляционных материалов и клеев. Выбор режимов изолирования, склеивания и | материалов различной сложности. Работа на различном технологическом |
| Контроль качества изолирования электроэлементов | Контроль качества изолированных элементов. Склеивание точных изделий | прессования. Наладка и регулировка вакуумных камер, автоклавов | оборудовании лаборатории. Выбор методик и проведение испытаний в различных условиях |
XV. ТАКЕЛАЖНИКИ
УКАЗАНИЯ ПО ПОЛЬЗОВАНИЮ НОРМАТИВАМИ ЧИСЛЕННОСТИ
Для определения численности бригады такелажников в карте 87 приведены нормативы, установленные укрупненно на полный объем работ, выполняемых во всех сменах в течение месяца, с использованием различного вида ручных и механических грузоподъемных и транспортных средств.
Для планирования трудоемкости и срока выполнения отдельных работ, а также численного и квалификационного состава звеньев такелажников в картах 88 — 94 даны нормы времени, составы звеньев и разряды работ. Эти нормы установлены по материалам Госстроя СССР на погрузку перемещений и выгрузку грузов при помощи различных грузоподъемных и транспортных средств.
Явочная численность \text{Ч}_{\text{я}} бригады такелажников определяется по нормативам. Списочная численность — \text{Ч}_{\text{с}} с введением коэффициента невыходов K_{\text{н}} , то есть:
Пример расчета
Бригада такелажников ремонтного цеха завода за месяц в среднем перерабатывает 260 т грузов; коэффициент невыходов такелажников K_{\text{н}} = 1,12 .
По карте 87, поз. 3 находим норматив численности \text{Н}_{\text{ч}} = 5,5 . Отсюда списочная численность бригады будет равна:
Округлив расчетное значение \text{Ч}_{\text{с}} до 1, получим число — 6 такелажников.
ОРГАНИЗАЦИЯ ТРУДА
Как правило, бригада такелажников находится в составе персонала такелажного участка ремонтного цеха предприятия. Система организации труда такелажников — звеньевая. Численный состав звена переменный и устанавливается в каждом случае в зависимости от вида работы, грузоподъемных и транспортных средств и веса груза.
Стационарного рабочего места такелажники не имеют. Такелажный участок оборудован приспособлениями для изготовления и ремонта такелажа.
| НОРМАТИВЫ ЧИСЛЕННОСТИ ТАКЕЛАЖНИКОВ | Вспомогательное производство |
| Карта 87 |
Содержание работы
1 Приемка смены и получение указаний.
-
Установка, увязка и крепление груза, его перемещение лебедками с заводкой тросов при застропке, снятие груза, тросов и канатов.
| № позиции | Общий вес перерабатываемых за месяц грузов (устанавливаемого и демонтируемого за месяц оборудования) в т | Численность такелажников в бригаде |
|---|---|---|
| 1 | 200 | 3,6 |
| 2 | 250 | 4,5 |
| 3 | 320 | 5,5 |
| 4 | 400 | 7,2 |
| 5 | 500 | 9,2 |
| 6 | 640 | 11,5 |
| 7 | 800 | 14,4 |
| 8 | 1000 | 18,0 |
| НОРМЫ ВРЕМЕНИ И СОСТАВ ЗВЕНА НА ПОГРУЗКУ ИЛИ ВЫГРУЗКУ ГРУЗОВ ПРИ ПОМОЩИ ТАЛЕЙ | Такелажники |
| Карта 88 |
Содержание работы
Застропка грузов готовым стропом. Погрузка или выгрузка с автомобиля, прицепа или тележки с помощью тали. Укладка и расстройка груза.
Нормы времени и состав звена такелажников
| № позиции | Группа грузов | Масса одного груза в т | ||||||||||
| до 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | |||
| Норма времени на один груз в чел.-час. | ||||||||||||
| 1 | С надписью: «Осторожно», «Не кантовать», «Стекло», «Не переворачивать» | 2,1 | - | - | - | - | - | - | - | - | - | |
| 2 | Технологическое и другое оборудование | 1,7 | 3,1 | 4,35 | 5,8 | 7,6 | 8,1 | 9,45 | 10,4 | 11,7 | 13,0 | |
| 3 | Состав звена | 3-й разряд | 1 | 1 | 1 | 1 | 2 | 2 | 2 | 2 | 3 | 3 |
| 2-й | 1 | 2 | 3 | 4 | 5 | 5 | 6 | 6 | 6 | 6 | ||
| Индекс | а | б | в | г | д | е | ж | з | и | к | ||
| НОРМЫ ВРЕМЕНИ И СОСТАВ ЗВЕНА НА ПОГРУЗКУ ИЛИ ВЫГРУЗКУ ГРУЗОВ С ПОМОЩЬЮ ЛЕБЕДОК | Такелажники |
|---|---|
| ЭЛЕКТРИЧЕСКИХ И РУЧНЫХ | Карта 89 |
Содержание работы
-
Подтаскивание груза с погрузкой его на железнодорожные платформы, автомобили и тракторные прицепы или выгрузка грузов с них с применением домкратов.
Нормы времени и состав звена такелажников
| № позиции | Группа грузов | Масса одного груза в т | Лебедки | Состав звена такелажников | |||
| электрические | ручные | ||||||
| погрузка | выгрузка | погрузка | выгрузка | ||||
| Норма времени в чел.-час. на один груз | |||||||
| 1 | С надписью: «Осторожно» «Не кантовать», «Стекло», «Не переворачивать» | до 1 | 1,55 | 1,35 | 1,95 | 1,7 | 3 разр. — 1 |
| 2 | Технологическое и другое | 1 | 1,25 | 1,15 | 1,55 | 1,4 | 2 разр. — 3 |
| 3 | оборудование | 2 | 2,3 | 2,1 | 2,9 | 2,6 | 3 разр. — 1 2 разр. — 5 |
| 4 | 3 | 3,45 | 3,15 | 4,3 | 3,95 | 3 разр. — 2 2 разр. — 4 | |
| 5 | 4 | 4,4 | 4,0 | 5,5 | 5,0 | 3 разр. — 3 | |
| 6 | 5 | 5,5 | 5,0 | 6,9 | 6,25 | 2 разр. — 4 | |
| 7 | 6 | 6,3 | 5,4 | 7,9 | 6,75 | 3 разр. — 3 | |
| 8 | 7 | 7,35 | 6,3 | 9,2 | 7,9 | 2 разр. — 5 | |
| 9 | 8 | 8,0 | 6,8 | 10,0 | 8,5 | 3 разр. — 4 | |
| 10 | 9 | 9,0 | 7,65 | 11,25 | 9,55 | 2 разр. — 5 | |
| Индекс | а | б | в | г | |||
| НОРМЫ ВРЕМЕНИ И СОСТАВ ЗВЕНА НА ПОГРУЗКУ ИЛИ ВЫГРУЗКУ ГРУЗОВ ПРИ ПОМОЩИ | Такелажники |
|---|---|
| ТРАКТОРНЫХ ЛЕБЕДОК | Карта 90 |
Содержание работы
Доставка к месту работы канатов, ломов, тросов и подкладок. Подтаскивание и стропка груза. Погрузка, закрепление и расстропка. Уборка такелажных приспособлений.
Доставка к месту работы канатов, ломов и подкладок. Стропка груза. Освобождение груза от креплений. Разгрузка груза с укладкой на подкладки. Расстропка. Уборка такелажных приспособлений.
Нормы времени и состав звена такелажников
| № позиции | Масса одного груза в т | Погрузка | Выгрузка | Состав звена такелажников | ||
| на ж.д. платформы или трейлеры | на сани | с ж.д. платформы или трейлеров | с саней | |||
| Норма времени в чел.-час. на один груз | ||||||
| 1 | 1 | 0,25 | 0,21 | 0,19 | 0,17 | 3 разр. — 1 |
| 2 | 2 | 0,5 | 0,4 | 0,4 | 0,35 | 2 разр. — 2 |
| 3 | 4 | 1,0 | 0,85 | 0,75 | 0,7 | |
| 4 | 6 | 1,5 | 1,2 | 1,15 | 1,0 | |
| 5 | 8 | 2,0 | 1,6 | 1,5 | 1,35 | |
| 6 | 10 | 2,5 | 2,1 | 1,9 | 1,7 | |
| 7 | 12 | 2,5 | 2,3 | 2,0 | 1,7 | 5 разр. — 1 |
| 8 | 14 | 2,9 | 2,65 | 2,4 | 2,0 | 3 разр. — 2 |
| 9 | 16 | 3,35 | 3,0 | 2,7 | 2,25 | 2 разр. — 2 |
| 10 | 18 | 3,8 | 3,4 | 3,1 | 2,5 | |
| 11 | 20 | 4,2 | 3,8 | 3,4 | 2,8 | |
| 12 | 22 | 4,6 | 4,2 | 3,75 | 3,1 | |
| 13 | 25 | 5,25 | 4,75 | 4,25 | 3,5 | |
| 14 | 27 | 5,7 | 5,1 | 4,6 | 3,8 | |
| 15 | 30 | 6,3 | 5,7 | 5,1 | 4,2 | |
| 16 | 32 | 6,4 | 5,75 | 5,3 | 4,35 | 5 разр. — 1 |
| 17 | 35 | 7,0 | 6,3 | 5,8 | 4,75 | 3 разр. — 1 |
| 18 | 37 | 7,4 | 6,65 | 6,1 | 5,0 | 2 разр. — 4 |
| 19 | 40 | 8,0 | 7,2 | 6,6 | 5,4 | |
| 20 | 42 | 8,4 | 7,6 | 6,9 | 5,7 | |
| 21 | 45 | 9,0 | 8,1 | 7,4 | 6,1 | |
| Индекс | а | б | в | г | ||
| НОРМЫ ВРЕМЕНИ И СОСТАВ ЗВЕНА НА ПОГРУЗКУ ИЛИ ВЫГРУЗКУ ГРУЗОВ КРАНАМИ | Такелажники |
| Карта 91 |
Содержание работы
Установка крана в удобное для погрузки или выгрузки положение (с выпуском
  аутригеров и укладкой  подкладок  для  крана).  Стропка  груза. Погрузка
  грузов на  ж.д.  платформы,  автомашины,  сани,  трейлеры, металлические
  листы и  другие  приспособления  или  выгрузка  с  перемещением  крана в
рабочей зоне. Расстропка груза. Уборка аутригеров и подкладок.
Нормы времени и состав звена такелажников
| № позиции | Группа грузов | Масса одного груза в т | Краны | Состав звена такелажников | |||
| автомобильные на гусеничном или пневмоколесном ходу | мостовые | ||||||
| погрузка | выгрузка | погрузка | выгрузка | ||||
| Норма времени на один груз в чел.-час. | |||||||
| 1 | С надписью: «Осторожно», | 3 | 1,3 | 1,2 | 1,05 | 0,95 | |
| 2 | «Не кантовать», «Стекло», «Не переворачивать» | 5 | 1,65 | 1,4 | 1,35 | 1,15 | 3 разр. — 1 2 разр. — 1 |
| 3 | Технологическое и другое | 3 | 1,2 | 1,0 | 0,95 | 0,8 | |
| 4 | оборудование | 5 | 1,5 | 1,25 | 1,2 | 1,0 | |
| 5 | 10 | 2,0 | 1,7 | 1,6 | 1,35 | 4 разр. — 1 2 разр. — 1 | |
| 6 | 15 | 2,5 | 2,25 | 2,0 | 1,8 | ||
| 7 | 30 | - | - | 4,25 | 3,35 | ||
| 8 | 40 | - | - | 4,9 | 4,15 | 5 разр. — 1 2 разр. — 1 | |
| 9 | 60 | - | - | 5,25 | 4,5 | ||
| Индекс | а | б | в | г | |||
| НОРМЫ ВРЕМЕНИ И СОСТАВ ЗВЕНА НА ПЕРЕМЕЩЕНИЕ КРУПНОГАБАРИТНЫХ КОНСТРУКЦИЙ, ОБОРУДОВАНИЯ | Такелажники |
|---|---|
| И ИЗДЕЛИЙ НА САНЯХ ИЛИ ПРИЦЕПЕ ТРАКТОРОМ | Карта 92 |
Содержание работы
 Погрузка  и  закрепление  груза.  Прицепка саней или трейлера (прицепа) к
  трактору.  Наблюдение  за грузом в пути (перемещение груза на расстоянии
до 1 км). Отцепка саней или трейлера. Раскрепление и разгрузка груза.
Нормы времени и состав звена такелажников
| № позиции | Масса одного груза в т | Перемещение груза | Состав звена такелажников | |
| на санях | на трейлере | |||
| Норма времени на один груз в чел.-час. | ||||
| 1 | 10 | 4,7 | 4,5 | 3 разр. — 1 2 разр. — 2 |
| 2 | 12 | 5,1 | 4,8 | 4 разр. — 1 |
| 3 | 15 | 6,3 | 5,6 | 3 разр. — 1 |
| 4 | 20 | 8,4 | 7,0 | 2 разр. — 1 |
| 5 | 25 | 10,5 | 8,3 | |
| 6 | 30 | 12,0 | 9,4 | 5 разр. — 1 |
| 7 | 35 | 14,0 | 10,6 | 3 разр. — 2 |
| 8 | 40 | 16,0 | 11,6 | 2 разр. — 2 |
| 9 | 45 | 18,0 | 12,6 | |
| 10 | 50 | 20,0 | 13,6 | |
| 11 | 55 | 21,5 | 14,6 | 6 разр. — 1 |
| 12 | 60 | 23,4 | 15,6 | 4 разр. — 1 |
| 13 | 65 | 25,4 | 16,5 | 3 разр. — 2 |
| 14 | 70 | 27,3 | 17,5 | 2 разр. — 2 |
| 15 | 75 | 29,3 | 18,8 | |
| Индекс | а | б | ||
| НОРМЫ ВРЕМЕНИ И СОСТАВ ЗВЕНА НА ПЕРЕМЕЩЕНИЕ ГРУЗОВ НА КАТКАХ | Такелажники |
|---|---|
| С ПОМОЩЬЮ ЛЕБЕДОК | Карта 93 |
Содержание работы
 Подноска  такелажных   приспособлений.   Закрепление   отводных   блоков.
  Погрузка  груза  на  салазки  или  катки  при   помощи   домкратов   или
  накатыванием с перекладкой канатов.  Стропка  груза.  Перемещение  груза
  при помощи лебедки. Снятие груза с салазок, канатов.  Расстропка  груза.
Уборка такелажных приспособлений.
Нормы времени и состав звена такелажников
| № позиции | Группа грузов | Масса одного груза в т | Расстояние перемещения в м | Лебедки | Состав звена такелажников | ||
| электрические | тракторные | ручные | |||||
| Нормы времени в чел.-час. на один груз | |||||||
| 1 | С надписью: | до 1 | до 10 | 1,2 | 1,45 | 1,9 | При работе: |
| 2 | «Осторожно», «Стекло» и т.п. | 30 | 1,6 | 1,95 | 2,6 | с лебедками электрическими | |
| 3 | Технологическое | 1 | до 10 | 0,85 | 1,0 | 1,4 | и тракторными: |
| 4 | и другое | 30 | 1,15 | 1,4 | 1,9 | 3 разр. — 1 | |
| 5 | оборудование | 2 | до 10 | 1,55 | 1,9 | 2,5 | 2 разр. — 3 |
| 6 | 30 | 2,0 | 2,45 | 3,25 | с лебедками | ||
| 7 | 3 | до 10 | 2,25 | 2,65 | 3,6 | ручными: | |
| 8 | 30 | 2,9 | 3,1 | 4,2 | |||
| 9 | 5 | до 10 | 3,65 | 4,0 | 5,75 | 3 разр. — 1 | |
| 10 | 30 | 4,4 | 5,0 | 7,0 | 2 разр. — 5 | ||
| 11 | 7 | до 10 | 4,85 | 5,25 | 7,7 | При работе: | |
| 12 | 30 | 5,6 | 6,4 | 9,3 | с лебедками | ||
| 13 | 10 | до 10 | 6,9 | 7,5 | 11,0 | электрическими | |
| 14 | 30 | 8,0 | 9,15 | 13,3 | и тракторными: | ||
| 15 | 12 | до 10 | 8,4 | 9,0 | 13,2 | ||
| 16 | 30 | 9,7 | 11,0 | 16,0 | 4 разр. — 1 | ||
| 17 | 15 | до 10 | 10,4 | 11,25 | 16,5 | 3 разр. — 2 | |
| 18 | 30 | 12,0 | 13,75 | 20,0 | 2 разр. — 3 | ||
| 19 | 17 | до 10 | 11,75 | 12,75 | 18,7 | с лебедками | |
| 20 | 30 | 13,6 | 15,55 | 22,6 | ручными: | ||
| 21 | 20 | до 10 | 13,8 | 15,0 | 22,0 | ||
| 22 | 30 | 16,0 | 18,3 | 26,6 | 4 разр. — 1 3 разр. — 4 2 разр. — 4 | ||
| Индекс | а | б | в | ||||
| НОРМЫ ВРЕМЕНИ И СОСТАВ ЗВЕНА НА ЗАТАСКИВАНИЕ ГРУЗОВ ЧЕРЕЗ ПРОЕМЫ | Такелажники |
|---|---|
| В СТЕНЕ С ПОМОЩЬЮ РУЧНЫХ ПРИСПОСОБЛЕНИЙ | Карта 94 |
Содержание работы
 Устройство трапа. Подноска такелажных приспособлений. Затаскивание  груза
  через проем в стене  здания  с  перемещением  груза  по  горизонтали  на
расстояние до 10 м. Уборка такелажных приспособлений.
Нормы времени и состав звена такелажников
| № позиции | Вид проема | Вес одного груза в т | |||
| 0,5 | 1 | 2 | 3 | ||
| Состав звена | |||||
| 3 разр. — 1; 2 разр. — 3 | 3 разр. — 1; 2 разр. — 4 | ||||
| Норма времени на один груз в чел.-час. | |||||
| 1 | Дверной | 1,7 | 2,6 | 4,0 | 5,0 |
| 2 | Оконный | 3,9 | 6,5 | 9,2 | 11,4 |
| Индекс | а | б | в | г | |
ПЕРЕЧЕНЬ
ПРОФЕССИЙ ВСПОМОГАТЕЛЬНЫХ РАБОЧИХ МАШИНОСТРОИТЕЛЬНЫХ
ПРЕДПРИЯТИЙ, ОХВАЧЕННЫХ ОБЩЕПРОМЫШЛЕННЫМИ (МЕЖОТРАСЛЕВЫМИ)
НОРМАТИВНЫМИ МАТЕРИАЛАМИ ЦБНТ
| № п/п | Профессия | Наименование нормативных материалов, год издания |
| 1 | Грузчики, водители грузовых машин и самосвалов | Единые нормы времени на вагонные, автотранспортные и складские погрузоразгрузочные работы. М., «Транспорт», 1977. |
| 2 | Аккумуляторщики | Нормативы времени на обслуживание аккумуляторных батарей. М., НИИ труда, 1979. |
| 3 | Аппаратчики и машинисты воздухоразделения | Нормативы времени на обслуживание основного технологического оборудования в производстве кислорода. М., НИИ труда, 1971. |
| 4 | Машинисты (кочегары) котельной, паровых котлов и турбин, аппаратчики химводоочистки | Нормативы численности рабочих, обслуживающих парокотельные установки промышленных предприятий. М., НИИ труда, 1972 и 1974. |
| 5 | Машинисты насосных установок и операторы | Нормативы численности рабочих, обслуживающих очистные сооружения и объекты пароводоснабження промышленных предприятий. М., НИИ труда, 1979. |
| 6 | Машинисты компрессорных установок | Нормативы численности рабочих компрессорных станций (установок). М., НИИ труда, 1969. |
| 7 | Машинисты холодильных установок | Нормативы численности рабочих холодильных установок. М., НИИ труда, 1979. |
| 8 | Машинисты экскаваторов паровозов, тепловозов и их помощники | Единые нормы выработки на открытые горные работы для предприятий горнодобывающей промышленности. М., НИИ труда, 1978. |
| 9 | Машинисты бульдозеров (бульдозеристы) | Нормативы численности вспомогательных рабочих на открытых горных работах предприятий горнодобывающей промышленности. Изд. НИИ труда, 1980. |
| 10 | Машинисты железнодорожных кранов и их помощники | Единые нормы времени на вагонные, автотранспортные и складские погрузоразгрузочные работы. М., «Транспорт», 1977. |
| 11 | Подносчики, подвозчики, транспортировщики, подсобные рабочие | Нормативы времени на внутрицеховую и межцеховую транспортировку сырья, полуфабрикатов, продукции, топлива и т.п. М., НИИ труда, 1979. |
| 12 | Водители средств внутризаводского транспорта | |
| 13 | Уборщики, гардеробщики | 1. Нормативы численности рабочих по обслуживанию гардеробов и душевых промышленных предприятий. М., НИИ труда, 1976. 2. Нормативы времени на уборку служебных и культурно-бытовых помещений. М., НИИ труда, 1975. 3. Типовые нормы обслуживания для уборщиков производственных помещений промышленных предприятий. М., НИИ труда, 1979. |
| 14 | Слесари по ремонту оборудования | 1. Нормативы времени на слесарно-сборочные работы по ремонту оборудования (металлорежущего, литейного, деревообрабатывающего, кузнечнопрессового). М., НИИ труда, 1973. 2. Типовые нормы времени на ремонт насосов (центробежные, вихревые, поршневые). М., НИИ труда, 1975. 3. Типовые нормы времени на ремонт подъемно-транспортного оборудования (электрические мостовые краны). М., НИИ труда, 1975. 4. Типовые нормы времени на ремонт подъемно-транспортного оборудования (ленточные транспортеры). М., НИИ труда, 1974. 5. Типовые нормы времени на ремонт компрессоров (стационарных, воздушных и газовых) производительностью до 100 м3/мин. М., НИИ труда, 1978. 6. Типовые нормы времени на слесарные работы по ремонту токарно-револьверных станков. М., НИИ труда, 1976. 7. Типовые нормы времени на слесарные работы по ремонту прессов (механических, гидравлических, универсальных и штамповочных). М., НИИ труда, 1977. 8. Типовые нормы времени на слесарные работы по ремонту токарно-винторезных станков. М., НИИ труда, 1976. 9. Типовые нормы времени на слесарные работы по ремонту молотов (пневматических, ковочных, паровоздушных, штамповочных и листоштамповочных). М., НИИ труда, 1978. 10. Типовые нормы времени на слесарные работы по ремонту смесеприготовительного оборудования (бегунов, разрыхлителей, сит, машин для генерации формовочных и стержневых смесей). М., НИИ труда, 1977. 11. Типовые нормы времени на слесарные работы по ремонту фрезерных станков. М., НИИ труда, 1977. 12. Типовые нормы времени на слесарные работы по ремонту сверлильных станков. М., НИИ труда, 1977. 13. Типовые нормы времени на слесарные работы по ремонту формовочного оборудования (формовочные и стержневые машины, пескометы и машины для пескометной набивки форм). М., НИИ труда, 1977. |
| 15 | Электрослесари по ремонту оборудования | 1. Типовые нормы времени на ремонт электродвигателей мощностью до 100 кВт, силовых трансформаторов мощностью до 1000 кВт, сварочных генераторов и трансформаторов. М., НИИ труда, 1975. 2. Типовые нормы времени на ремонт генераторов электрического тока. М., НИИ труда, 1976. 3. Типовые нормы времени на ремонт пускорегулирующей аппаратуры, релейной защиты и автоматики. НИИ труда, 1979. |