(утв. Приказом Госкомтруда СССР от 05.12.1984 № 16)
Центральным бюро
нормативов по труду
(Приказ
от 5 декабря 1984 г. № 16)
Срок действия нормативов — до 1992 года
НОРМАТИВЫ ВРЕМЕНИ
НА РАБОТЫ, ВЫПОЛНЯЕМЫЕ НА ДЕРЕВООБРАБАТЫВАЮЩИХ СТАНКАХ
Сборник состоит из нормативов основного и вспомогательного времени и карт режимов обработки древесины в зависимости от видов оборудования и предназначен для расчета технически обоснованных норм времени на станочные работы по обработке древесины мягких и твердых пород на деревообрабатывающих предприятиях и в цехах.
Нормативы разработаны Проектно-технологическим институтом по совершенствованию организации, технологии и механизации строительства, экономики и АСУ (ПТИОМЭС) Министерства строительства СССР под методическим руководством Центрального бюро нормативов по труду и при участии нормативно-исследовательских организаций и предприятий Министерства строительства СССР, Министерства лесной, целлюлозно-бумажной и деревообрабатывающей промышленности СССР, Министерства энергетики и электрификации СССР, Министерства обороны СССР, Министерства общего машиностроения СССР, Министерства автомобильной промышленности, Министерства промышленного строительства СССР, Министерства электротехнической промышленности, Министерства машиностроения для животноводства и кормопроизводства.
Нормативы рекомендуются для применения на всех деревообрабатывающих предприятиях независимо от их ведомственной подчиненности. Утверждены Центральным бюро нормативов по труду (приказ № 16 от 5 декабря 1984 г.).
Срок действия нормативов — до 1992 года.
ОБЩАЯ ЧАСТЬ
1. Нормативы времени предназначены для нормирования станочных работ при обработке древесины мягких (сосна, ель, липа, ольха) и твердых (дуб, бук, береза, ясень, лиственница) пород, деталей из фанеры, древесно-волокнистых и столярных плит в условиях серийного производства. При массовом производстве к нормативам карт вспомогательных работ применять коэффициент 0,8, а при мелкосерийном производстве — коэффициент 1,2.
2. В основу разработки нормативов времени положены следующие материалы:
фотохронометражные наблюдения и фотографии рабочего дня;
технические характеристики оборудования и механизмов;
результаты анализа организации труда и мероприятий по ее совершенствованию;
данные технических расчетов.
3. В сборнике приведены нормативы времени на обработку древесины на станках:
маятниковой пиле;
круглопильных;
фуговальных;
рейсмусовых;
четырехсторонних строгальных;
фрезерных;
копировально-фрезерных;
сверлильных;
цепно-долбежных;
шипорезных;
ленточно-пильных;
шлифовальных: ленточных и цилиндровых.
В конце сборника дано время на настройку деревообрабатывающих станков, заточку и перестановку режущего инструмента (приложения 1 и 2) и таблицы для определения площадей, сечений и объемов заготовок (приложение 3).
4. Приведенные в сборнике пределы числовых показателей, в которых указано «до», следует понимать включительно.
5. Нормативы времени в сборнике даны в минутах. При расчете норм времени в человеко-минутах необходимо нормативы по картам умножать на состав звена, обслуживающего станок.
<...> только непосредственная обработка древесины.
7. На не предусмотренные в сборнике типы оборудования и по характеристике резко отличающиеся от включенных в сборник, устанавливаются местные нормативы.
8. При внедрении на предприятии более прогрессивной, чем это предусмотрено в настоящих нормативах, организации производства, труда, технологии работы следует разрабатывать и вводить в установленном порядке местные нормативы времени.
9. Если применяемые на предприятиях нормативы времени прогрессивнее данных в сборнике, то они должны быть сохранены.
10. Нормативы времени необходимо использовать при расчете норм времени для оплаты труда станочников, работающих по бригадной форме организации труда.
11. С введением настоящих нормативов сборник «Общемашиностроительные нормативы времени для нормирования станочных работ в деревообрабатывающих цехах» издания 1978 г. отменяются.
РАСЧЕТ НОРМ ВРЕМЕНИ
Норма времени рассчитывается по формуле:
\text{Н}_{\text{вр}} = \text{Т}_{\text{оп}}(1 + \frac{\text{А}_{\text{обс}} + \text{А}_{\text{пз}} + \text{А}_{\text{отд}}}{100})\text{мин}.,(1)
где Tоп — оперативное время: \text{Т}_{\text{оп}} = t_{o} + \sum t_{\text{в}};
tо — основное (машинное, или машинно-ручное) время, мин.;
tв — сумма времени на вспомогательные приемы, мин.;
Aобс — время на организационно-техническое обслуживание рабочего места в % от оперативного времени;
Aпз — подготовительно-заключительное время в % от оперативного времени;
Aотд — время на отдых и личные надобности в % от оперативного времени.
Расчет режимов резания (скорости подачи деревообрабатывающих станков).
I. СТАНКИ С РУЧНОЙ ПОДАЧЕЙ
1. Круглопильные станки
Скорость ручной подачи для однопильных торцовых станков определяется по формуле:
U_{\text{п}} = \frac{60 \cdot U_{z} \cdot Z \cdot V}{\pi D} ,
где Uп — скорость подачи, м/мин.;
Uz — подача на один зуб пилы, мм;
Z — число зубьев пилы;
V — скорость резания, м/сек.;
\pi — 3,14;
D — диаметр пильного диска, мм.
Uz определяется по таблице 1 на основании произведения K · Uz, которое рассчитывается по формуле:
K \cdot U_{z} = \frac{P \cdot \pi \cdot D}{B \cdot h \cdot Z \cdot K_{1}} ,
где K — удельное сопротивление резанию, кг/мм2;
P — усилие, прилагаемое рабочим, кг (табл. 2);
D — диаметр пильного диска, мм;
B — ширина пропила (ширина диска с учетом развода), мм;
h — высота пропила, мм;
Z — число зубьев пилы;
K1 — поправочный коэффициент на затупление инструмента (табл. 2).
Скорость резания V определяется:
V = \frac{\pi D_{n}}{60} ,
где n — угловая скорость пилы, об./мин.;
D — диаметр пильного диска, мм.
Таблица 1
ПРОИЗВЕДЕНИЕ УДЕЛЬНОГО СОПРОТИВЛЕНИЯ РЕЗАНИЮ (K)
НА ПОДАЧУ НА ОДИН ЗУБ (ИZ)
| Подача на один зуб пилы иz, мм | Kиz для поперечного пиления | Kиz для продольного пиления |
| Породы древесины |
| мягкие | твердые | мягкие | твердые |
| 0,01 | - | - | 0,32 | 0,51 |
| 0,02 | 0,18 | 0,30 | 0,37 | 0,59 |
| 0,03 | 0,25 | 0,43 | 0,42 | 0,67 |
| 0,04 | 0,31 | 0,53 | 0,47 | 0,75 |
| 0,05 | 0,37 | 0,65 | 0,52 | 0,83 |
| 0,06 | 0,42 | 0,70 | 0,57 | 0,91 |
| 0,07 | 0,47 | 0,80 | 0,62 | 0,99 |
| 0,08 | 0,52 | 0,89 | 0,67 | 1,07 |
| 0,09 | 0,56 | 0,95 | 0,72 | 1,15 |
| 0,10 | 0,61 | 1,04 | 0,80 | 1,35 |
| 0,11 | 0,62 | 1,10 | 0,83 | 1,42 |
| 0,12 | 0,65 | 1,18 | 0,86 | 1,49 |
| 0,13 | 0,68 | 1,25 | 0,89 | 1,56 |
| 0,14 | 0,75 | 1,32 | 0,92 | 1,63 |
| 0,15 | 0,82 | 1,41 | 0,96 | 1,71 |
| 0,16 | 0,86 | 1,47 | 0,98 | 1,76 |
| 0,17 | 0,90 | 1,53 | 1,00 | 1,81 |
| 0,18 | 0,94 | 1,59 | 1,02 | 1,86 |
| 0,19 | 1,00 | 1,65 | 1,04 | 1,91 |
| 0,20 | 1,04 | 1,76 | 1,10 | 1,96 |
| 0,22 | 1,12 | 1,92 | 1,16 | 2,02 |
| 0,23 | 1,20 | 2,08 | 1,19 | 2,08 |
| 0,24 | 1,28 | 2,24 | 1,22 | 2,14 |
| 0,25 | 1,36 | 2,40 | 1,25 | 2,20 |
| 0,30 | 1,50 | 2,55 | 1,35 | 2,43 |
| 0,35 | 1,73 | 2,90 | 1,45 | 2,58 |
| 0,40 | 1,96 | 3,32 | 1,64 | 2,88 |
| 0,45 | - | - | 1,75 | 3,04 |
| 0,50 | - | - | 1,95 | 3,35 |
| 0,55 | - | - | 2,06 | 3,53 |
| 0,60 | - | - | 2,28 | 3,90 |
| 0,65 | - | - | 2,39 | 4,07 |
| 0,70 | - | - | 2,54 | 4,41 |
| 0,75 | - | - | 2,72 | 4,68 |
| 0,80 | - | - | 2,85 | 4,95 |
| 0,85 | - | - | 2,98 | 5,23 |
| 0,90 | - | - | 3,11 | 5,50 |
| 0,95 | - | - | 3,24 | 5,57 |
| 1,00 | - | - | 3,40 | 6,00 |
Таблица 2
ПОСТОЯННЫЕ ВЕЛИЧИНЫ, РЕКОМЕНДУЕМЫЕ ДЛЯ ИСПОЛЬЗОВАНИЯ
ПРИ РАСЧЕТЕ СКОРОСТИ ПОДАЧИ
| Наименование станков (с ручной подачей) |
Среднее усилие P резания, прилагаемое рабочим, кг |
Коэффициент K1 на затупление инструмента |
| Круглопильные станки для поперечного пиления |
8 |
1,5 |
| Круглопильные станки для продольного пиления |
8 |
1,5 |
| Столярно-ленточнопильные станки |
3 |
1,5 |
| Фуговальные станки |
8 |
1,4 |
| Фрезерные станки |
6 |
1,25 |
Примечание. Приведенные коэффициенты затупления учитывают продолжительность работы 3 — 4 часа, а для строгальных станков, кроме того, одноразовую правку инструмента на месте.
2. Фуговальные станки
Скорость подачи для фуговальных станков определяется по формуле:
U_{\text{п}} = \frac{\text{Р} \cdot V \cdot 60}{\text{К} \cdot h \cdot b \cdot \text{К}_{1}} ,
где P — усилие, прилагаемое рабочим, кг (табл. 2);
V — скорость резания, м/сек.;
h — высота снимаемого слоя (толщина снимаемой стружки), мм;
b — ширина снимаемого слоя, мм;
K — удельное сопротивление строганию, кг/мм2 (табл. 3);
K1 — поправочный коэффициент на затупление режущего инструмента (табл. 2).
Таблица 3
УДЕЛЬНОЕ СОПРОТИВЛЕНИЕ СТРОГАНИЮ K, КГ/ММ2
| Порода древесины | Высота снимаемого слоя, мм |
| 3 | 2 | 1 |
| Мягкая | 1,05 | 1,25 | 1,85 |
| Твердая | 1,6 | 1,9 | 2,75 |
3. Фрезерные станки
При определении скорости подачи Uп на фрезерном станке в основу расчета берется формула:
U_{\text{п}} = \frac{\text{Р} \cdot V \cdot 60}{\text{К} \cdot F \cdot \text{К}_{1}} ,
где P — усилие, прилагаемое рабочим, кг (табл. 2);
V — скорость резания, м/сек.;
K — удельное сопротивление резанию, кг/мм2 (табл. 4);
F — площадь сечения снимаемого слоя древесины, мм2;
K1 — поправочный коэффициент на затупление инструмента (табл. 2).
Таблица 4
УДЕЛЬНОЕ СОПРОТИВЛЕНИЕ РЕЗАНИЮ K, КГ/ММ2
| Порода древесины | Высота снимаемого слоя, мм |
| 0,5 | 3 |
| Мягкая | 2,4 | 1,05 |
| Твердая | 3,6 | 1,6 |
Определение площадей сечения снимаемого слоя
при фрезеровании
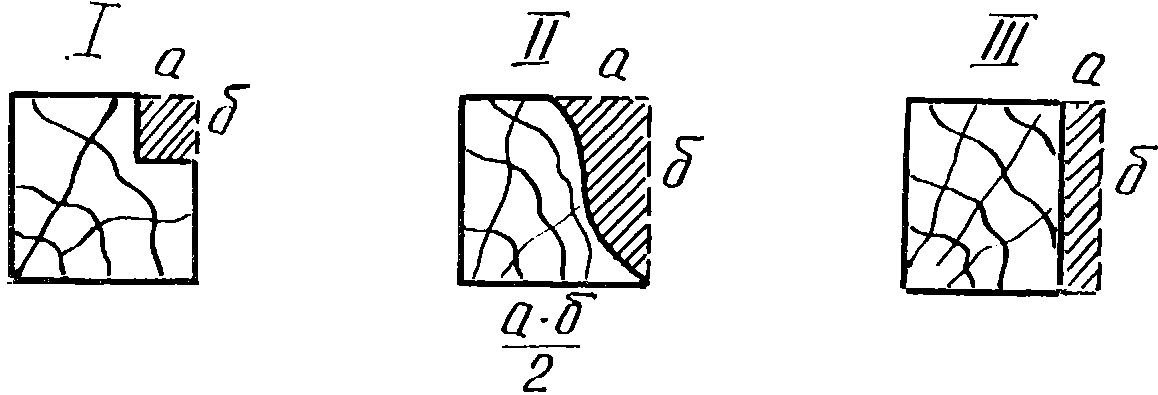
I — при отборе четверти; II — при отборе профиля;
III — при гладком фрезеровании
4. Сверлильные станки
Скорость подачи Uп для сверлильных станков определяется по формуле:
U_{\text{п}} = \frac{U_{z} \cdot \text{п}}{1000} ,
где Uп — подача на один оборот сверла, мм;
п — угловая скорость сверла, об./мин.
II. СТАНКИ С МЕХАНИЧЕСКОЙ ПОДАЧЕЙ
Оптимальные скорости подач определялись с учетом максимально допустимого использования мощностей привода инструментов станков.
1. Круглопильные станки
Для круглопильных станков скорость подачи Uп равна:
U_{\text{п}} = \frac{N \cdot 60 \cdot 102 \cdot \eta}{\text{К} \cdot b \cdot h \cdot \text{К}_{1}l} ,
где N — мощность привода станка, кВт;
\eta — к.п.д. станка;
K — удельное сопротивление резанию, кг/мм2 (табл. 5);
b — ширина пропила, мм;
h — высота пропила, мм;
K1 — поправочный коэффициент на затупление пилы;
l — число одновременно работающих пил.
Таблица 5
УДЕЛЬНОЕ СОПРОТИВЛЕНИЕ РЕЗАНИЮ K, КГ/ММ2
| Подача на один зуб пилы, мм | Порода древесины |
| мягкая | твердая |
| 1 | 3,4 | 6 |
| 0,8 | 3,6 | 6,5 |
| 0,4 | 4,1 | 7,2 |
2. Строгальные станки (4-сторонние, фрезерные, рейсмусовые, фуговальные)
Скорость подачи Uп строгальных станков определяется по формуле:
U_{\text{п}} = \frac{N \cdot 60 \cdot 100 \cdot \eta}{\text{К } \cdot \sum F \cdot \text{К}_{1}} ,
где N — мощность привода станка, кВт;
\eta — к.п.д. станка;
K — удельное сопротивление строганию, кг/мм2;
\sum F — сумма площадей одновременно снимаемых слоев, мм2;
K1 — поправочный коэффициент на затупление режущего инструмента.
ПРИМЕРЫ РАСЧЕТА НОРМ ВРЕМЕНИ
Пример 1
Определить норму времени на продольный раскрой мягких необрезных заготовок размером 2000 x 150 x 40 мм на бруски размером 2000 x 60 x 40 мм на круглопильном станке с механической подачей ЦДК-5. На станке установлено три пилы, поэтому за один проход получается сразу два бруска.
Станок обслуживают два станочника. По паспортным данным станок имеет мощность привода 2,8 кВт, скорость подачи 10 — 50 м/мин., диаметр пильного диска 400 мм.
Операция «Продольный раскрой заготовок» состоит из элементов:
1. Взять заготовку и уложить на стол станка, придвинуть к режущему инструменту.
2. Продольный распил (машинное время).
3. Снять бруски и отходы и отложить в штабель (тележку).
Время на выполнение первого и третьего элементов операции определяется по карте 26:
| Элемент 1 | - | длина заготовки | 2000 мм |  | время 0,107 мин. |
| сечение | 60 см2 |
| Элемент 3 | - | длина брусков | 2000 мм |  | время 0,065 мин. |
| сечение | 24 см2 |
| (укладывается по одному бруску) |
Для расчета машинного времени на распил заготовок определяется скорость подачи по карте 2 в зависимости от мощности привода станка (2,8 кВт), толщины заготовки (40 мм) и количества установленных пил (3); скорость подачи равна 10 м/мин. Далее по карте 5 определяем основное время на проход через станок 1 м заготовки (0,100 мин.); тогда на проход двухметровой заготовки затратится 0,100 x 2 = 0,200 мин.
Станок имеет механическую подачу, поэтому при расчете норм времени необходимо сравнить машинное (основное) время с наибольшим ручным (вспомогательным) временем, в нашем примере — со съемом со станка и укладкой двух брусков в штабель (0,065 x 2 = 0,130 мин.).
В данном случае машинное время (0,200 мин.) больше ручного времени (0,130 мин.), поэтому при расчете норм времени за основное принимаем машинное время: 0,200 мин. на один проход заготовки 2000 x 150 x 40 мм через станок.
Так как за один проход получаем два бруска размером 2000 x 60 x 40 мм, то на 1 брусок затрачивается 0,200 : 2 = 0,100 мин., что и берем для расчета норм.
Время на подготовительно-заключительную работу, обслуживание рабочего, места, отдых и личные надобности берем по карте 37.
Подставляя данные в формулу (1), определяем норму времени в машино-минутах:
\text{Н}_{\text{вр}} = 0,100 \cdot (1 + \frac{2,3 + 4,7 + 6,0}{100}) = 0,113\text{мин}.,
или 0,113 : 60 = 0,0019 ч.
Станок обслуживают два станочника. Норма времени в чел.-ч на выпиливание бруска размером 2000 x 60 x 40 мм на ЦДК-5 будет равна: 0,0019 x 2 = 0,0038 чел.-ч.
Пример 2
Определить норму времени на поперечный раскрой доски мягких пород размером 5500 x 200 x 40 мм на заготовки 2500 x 200 x 40 мм за 3 реза. Станок обслуживают два станочника.
Операция «Поперечный раскрой досок» состоит из следующих элементов:
1. Взять доску из штабеля, уложить на стол (рольганг) станка, продвинуть к режущему инструменту.
По карте 26 затраты времени будут равны 0,236 мин.
Работу выполняют два станочника. Так как из доски длиной 5500 мм получается две заготовки длиной 2500 мм, то затраты времени на одну заготовку составляют:
0,236 : 2 = 0,118.
2. Поперечный рез — 200 x 40 мм.
По карте 6 находим время на один рез — 0,056 мин.
Так как за 3 реза получается 2 заготовки, то на одну заготовку приходится 3 : 2 = 1,5 реза, или время на поперечный рез заготовки 2500 x 200 x 40 мм 0,056 мин. x 1,5 = 0,084 мин. Работу выполняет основной станочник.
3. Продвинуть заготовку для следующего реза.
Время на этот элемент определяем по карте 27.
Расстояние перемещения 2500 мм сечение заготовки 20 x 4 = 80 см2.
Время на операцию равно 0,083 мин.
Работу выполняет основной станочник.
4. Отложить заготовку и отходы в штабель. Время на этот элемент определяем по карте 26. Время на заготовку размером 2600 x 200 x 400 мм — 0,122 мин.
В данном примере необходимо определить перекрываемость времени работы вспомогательного станочника временем работы основного станочника.
Время на элемент «отложить заготовки» (0,122 мин.), выполняемый вспомогательным рабочим, перекрывается временем на «продвинуть заготовку для следующего реза» и «рез»:
0,122 < 0,083 + 0,056 мин.
Поэтому при расчете норм берем время на выполнение элементов 1, 2, 3, т.е.
0,118 + 0,084 + 0,083 = 0,285 мин.
Подставляя данное значение и добавки по карте 37 в формулу (1), определяем норму времени на торцовку заготовки размером 2500 x 200 x 40:
\text{Н}_{\text{вр}} = 0,285 \cdot (1 + \frac{2,6 + 3,6 + 6,0}{100}) = 0,285 \cdot 1,122 = 0,32\text{мин}.,
или 0,32 : 60 = 0,0053 ч.
Станок обслуживают два станочника. Норма времени в человеко-часах будет равна:
0,0053 x 2 = 0,0106 чел.-ч.
Пример 3
Определить норму времени на зашиповку деталей размером 1250 x 54 x 43 мм мягких пород на одностороннем шипорезном станке с ручной подачей. Зашиповка производится сразу по три детали с двух сторон. Детали крепятся струбциной с двумя винтовыми зажимами.
Сечение выбираемой древесины — 9,7 см2.
Длина фрезерования у одной детали — 54 мм.
Станок обслуживает один человек. Для удобства расчета все элементы операции сведем в таблицу:
| № п/п |
Элементы операции |
№ карт |
Время на одну деталь, закладку, мин. |
Количество деталей в закладке |
Время на закладку, мин. |
| 1 |
Взять деталь, уложить на каретку (укладывается по одной детали) |
26л1 |
0,067 |
3 |
0,201 |
| 2 |
Закрепить |
34 |
0,090 |
- |
0,090 |
| 3 |
Продвинуть каретку, зарезать проушину, возвратить каретку в исходное положение (сечение выбираемой древесины-закладки — 9,7 x 3 = 29,1 см2. Длина фрезерования закладки 54 x 3 = 162 мм) |
10 |
0,184 |
- |
0,184 |
| 4 |
Открепить, перевернуть детали на 180°, закрепить |
28 |
0,053 |
3 |
0,159 |
| 5 |
Продвинуть каретку, зарезать проушину, возвратить каретку в исходное положение |
10 |
0,184 |
- |
0,184 |
| 6 |
Открепить |
34 |
0,065 |
- |
0,065 |
| 7 |
Снять и уложить в штабель за один прием три детали (сечение закладки, см2, равно: 4,3 x 5,4 = 69,66) |
26л1 |
0,078 |
- |
0,078 |
|
Итого на закладку на одну деталь |
|
|
0,961
------- =
3 |
0,961
0,320 |
Подставляя в формулу (1) полученное значение и величины добавок из карты 37, определяем норму времени:
\text{Н}_{\text{вр}} = 0,320 \cdot (1 + \frac{3,9 + 4,5 + 6,0}{100}) = 0,366\text{мин}.,
или 0,366: 60 = 0,0061 ч.
Станок обслуживает один человек, норма времени в чел.-ч составит; 0,0061 x 1 = 0,0061 чел.-ч.
Таблица 6
ХАРАКТЕРИСТИКА ПРИМЕНЯЕМОГО СТАНОЧНОГО ОБОРУДОВАНИЯ
| № п/п | Тип станка | Модель | Размеры обрабатываемых: заготовок, мм | Диаметр вала, пилы, мм | Количество пил, ножей на валу, число шпинделей | Угловая скорость, об./мин. | Скорость подачи, м/мин. | Мощность электродвигателей, кВт |
| Наибольшая | Наименьшая длина | общая | в том числе подачи |
| ширина | толщина |
| 1 | Торцовочные однопильные | ЦМЭ | 400 | 120 | - | 500 | 1 | 2900 | ручная | 4,32 | - |
| ЦМЭ-2 | 400 | 120 | - | 500 | 1 | 3000 | то же | 3,2 | - |
| ЦМЭ-2М | 400 | 120 | - | 500 | 1 | 2900 | «» | 2,0 | - |
| ЦПА-2 | 500 | 100 | - | 400 | 1 | 2950 | 5 — 29 | 5,7 | 1,7 |
| Ц-6 | 400 | 130 | - | 500 | 1 | 2800 | ручная | 7,0 | - |
| ЦПА-40 | 400 | 100 | - | 400 — 450 | 1 | 2950 | 5 — 29 | 5,7 | 1,7 |
| Ц-5 | 400 | 130 | - | 300 (500) | 1 | 4200 (2870) | ручная | 5,7 (4,7) | - |
| 2 | Круглопильные для продольной распиловки | ЦА-2 | 300 | 80 | 665 | 450 | 1 | 2870 | 41, 52, 80 | 10,0 | 2,8 |
| ЦДК-4 | 600 | 100 | 250 | 250 — 400 | 1 | 2900 | 15, 22 — 45 | 13,0 | 3,0 |
| ЦДК4-2 | - | 100 | 600 | 250 — 400 | 1 | 2930 | 8 — 40 | 12,8 | 2,8 |
| ЦДК-5 | - | 10 — 50 | 250 | 250 — 400 | 5 | 3500 | 10 — 50 | 16,8 | 2,8 |
| 3 | Фуговальные | СФ-6 | 630 | - | 300 | 125 | 2 (4) | 6000 | ручная | 4,5 | - |
| СФА-4 | 400 | 125 | 300 | 125 | 2 | 6000 | 8, 14, 21, 26 | 3,55 | 0,75 |
| СФ-4 | 450 | - | 300 | 128 | 2 | 6000 | ручная | 2,8 | - |
| 4 | Четырехсторонние строгальные | С 16-4А | 160 | 80 | 400 | 180 | 4 | 5900 | 7 — 42 | 18 | 2 — 3 |
| С 26-2 | 250 | 120 | 800 | 180 | 4 (5) | 5000 | 7,5 — 42 | 28 | 2,8 |
| С 25-1 | 250 | 125 | 630 | 180 | 4 | 6000 | 8 — 40 | 38 | 2,8 |
| СП 30-1 | 300 | 125 | 1000 | 180 | 4 | 2900 | 8, 11, 16 22, 32 | 22,3 | 2,8 |
| С16-4А | 160 | 80 | 400 | 100 | 4 | 6000 | 7,5 — 42 | 22 | 3 |
| 5 | Рейсмусовые | СР6-6 | 630 | 200 | 360 | 125 | 4 | 5000 | 8, 12, 20, 30 | 7 | - |
| СР6-8 | 800 | 200 | 380 | 125 | 4 | 5000 | 6 — 24 | 8,6 | 1,1 |
| СР3-5 | 315 | 150 | 280 | 100 | 2 | 6000 | 6, 10, 15, 24 | 5,5 | 1,0 |
| СР3-6 | 315 | 150 | 280 | 100 | 2 | 5640 | 6 — 24 | 5,5 | - |
| 6 | Фрезерные | ФА-4 | 200 | 130 | - | 80 — 150 | 1 | 6000, 8000 | - | 5,5 | 1 |
| Ф-4 | 300 | 100 | - | 80 — 150 | 1 | 6000, 8000 | ручная | 4,5 | - |
| ФА | 200 | 130 | - | 80 — 150 | 1 | 6000 | - | 4,5 | - |
| Ф-3 | - | - | - | - | 1 | 8000 | - | 4,2 | - |
| 7 | Копировально-фрезерный | Гера | 200 | 40 | - | - | - | 17200 | ручная | 2,2 | - |
| 8 | Сверлильные | СВП-2 | глубина 120 | паз \text{Ш} 50 | наибольшая длина 200 | | | 3000 | | | |
| - | 1 | 4500 | - | 1,7 | - |
| СВПА-2 | глубина 80 | паз \text{Ш} 20 | наибольшая длина 120 | - | 1 | 5900 | - | 3,2 | - |
| 9 | Цепно-долбежный | ДЦА-2 | глубина 140 | 6 — 25 | наибольшая длина 430 | - | 1 | 2900 | - | 4 | 1 |
| 10 | Шипорезные:
односторонний
двухсторонние | ШД-6 | 400 | 150 | - | - | 4 | 3000 | ручная | 10,4 | - |
| ШД-10 | 200 | 75 | 1800 | - | 8 | 3000 | 2,5 — 10 | 24,7 | 1,0 |
| ШД-15-3 | 200 | 150 | 2800 | - | 8 | 2880 | 2,5 — 10 | 19,8 | 1,0 |
| ШД-15 | 300 | 150 | 2500 | - | 8 | 3000 | 2,5 — 10 | 24,7 | 1,0 |
| 11 | Ленточнопильные | Флек | 850 | 350 | - | - | - | 505 | ручная | 5,5 | - |
| ЛС80-3 | 780 | 400 | - | - | - | 940 | «» | 4,5 | - |
| 12 | Шлифовальные: | | | | | | | | | | |
| ленточно-шлифовальный (с утюжком и без утюжка) | - | 240 | - | - | - | - | 960 | ручная | 3,4 | - |
| ленточно-шлифовальный (с подвижным утюжком) | - | 760 | 400 | наибольшая длина 3000 | - | - | 1120 | то же | 4,5 | - |
| трехцилиндровые | ШЛЗЦВ-3 | 400 | 200 | наибольшая длина 1875 | 280 | - | 1400 | роликовая 5,6 — 20,5 | 36,2 | - |
| ШЛЗЦ-3 | 1250 | 130 | - | 280 | - | 1450 | гусеничная 4; 6; 8; 12,5 | 27,0 | - |
| дисковые | ШЛДБ-2 | - | 300 | - | 750 | - | 750 | ручная | 1,7 x 2,8 | - |
| или |
| ШЛДБ-3 | - | | | - | - | | | | |
ОРГАНИЗАЦИЯ ТРУДА
Нормативами предусмотрена следующая организация труда и рабочих мест:
1. Рабочие места должны быть оснащены приспособлениями для укладки и подачи материалов (рольгангами, подставками, площадками), инструментом, а также обеспечены нормальным освещением, средствами техники безопасности и охраны труда согласно действующим правилам.
2. Оборудование и инструменты должны находиться в исправном состоянии и соответствовать техническим условиям.
3. Основные рабочие должны быть полностью освобождены от подсобных работ.
4. Пиломатериал и заготовки должны подаваться к рабочему месту вспомогательными рабочими и укладываться в непосредственной близости к станку без перехода от станка к штабелю. Высота укладки заготовок на подстопных местах не должна превышать роста работающего.
5. Детали или заготовки должны подаваться по возможности непрерывно (на станках с автоподачей — торец в торец) с минимальными разрывами, вызываемыми лишь необходимостью брать из штабеля следующую деталь или заготовку.
6. Вся полезная длина или высота режущего инструмента и площадь подающих кареток должны быть использованы с максимально технически допустимой полнотой.
7. Наладка станков и смена инструмента производится наладчиком.
8. Детали, заготовки, отходы и обрезки удаляются от ставка таким образом, чтобы станочники не отвлекались от основной работы.
9. Выдача станочнику наряда, инструктаж и сдача работы производятся на рабочем месте.
10. При обслуживании станка двумя или тремя станочниками: первый станочник выполняет работу — «взять заготовку с подстопного места и направить в станок», второй (и третий) — «отложить деталь (заготовку, отход) на подстопное место, возвратить для следующей обработки».
Основные схемы организации рабочих мест приведены на рис. 1 — 12.
СХЕМА ОРГАНИЗАЦИИ РАБОЧИХ МЕСТ
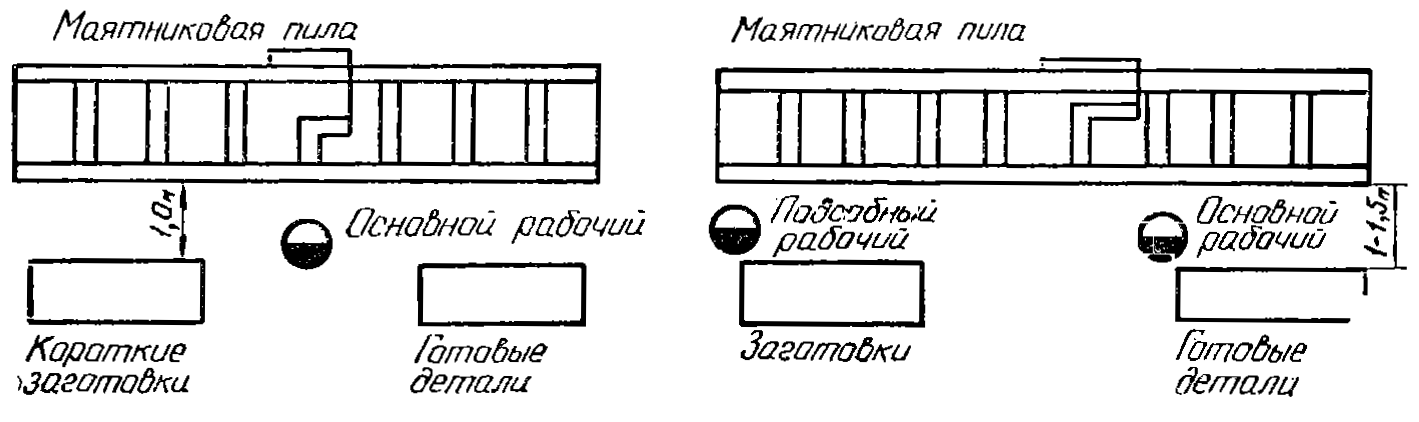
Рис. 1. При работе на маятниковой пиле
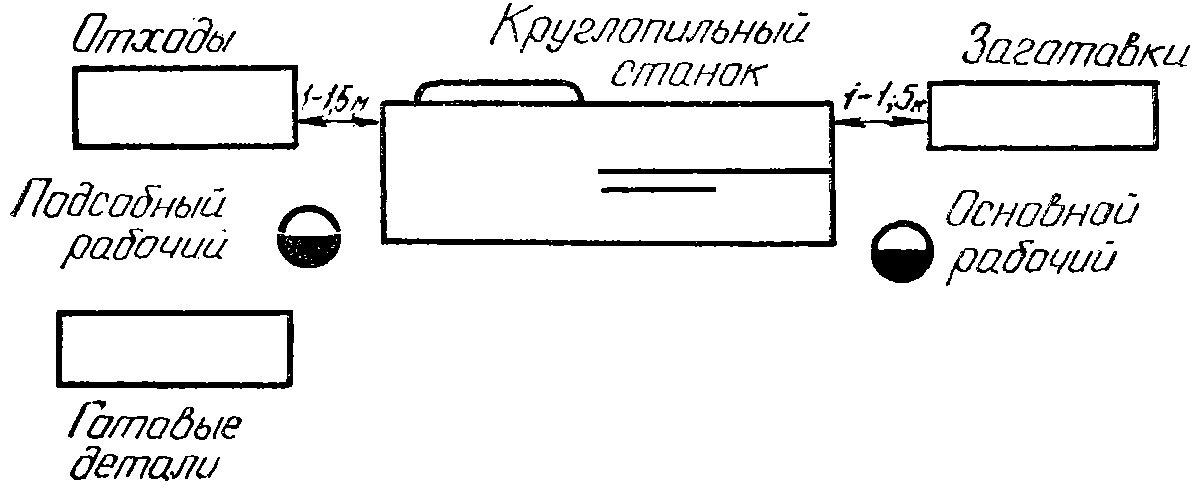
Рис. 2. При работе на круглопильном станке
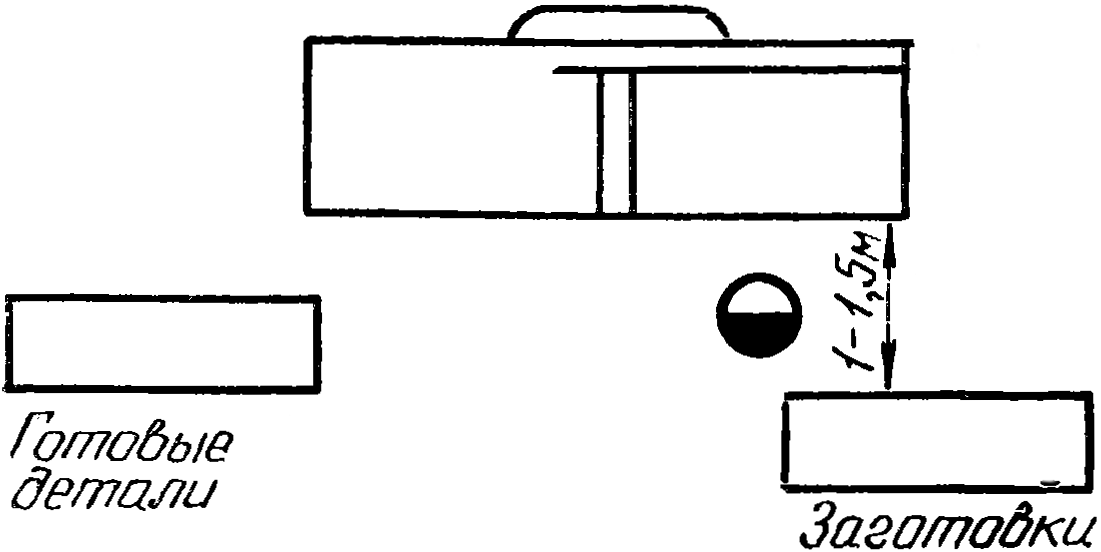
Рис. 3. При работе на фуговальном станке
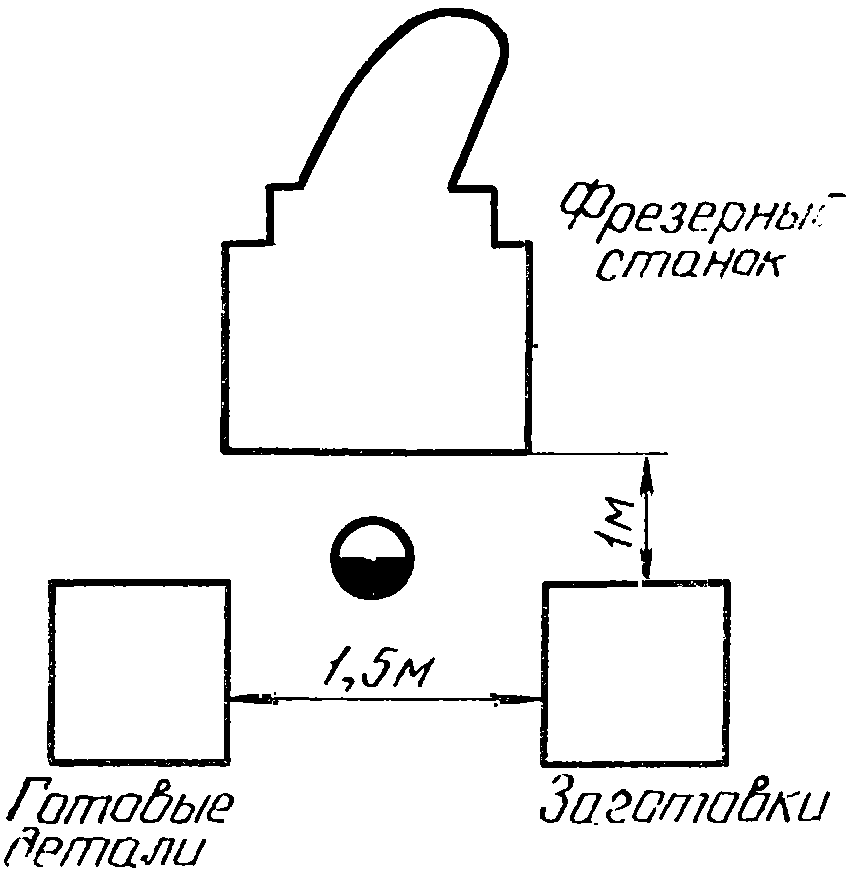
Рис. 4. При работе на фрезерном станке
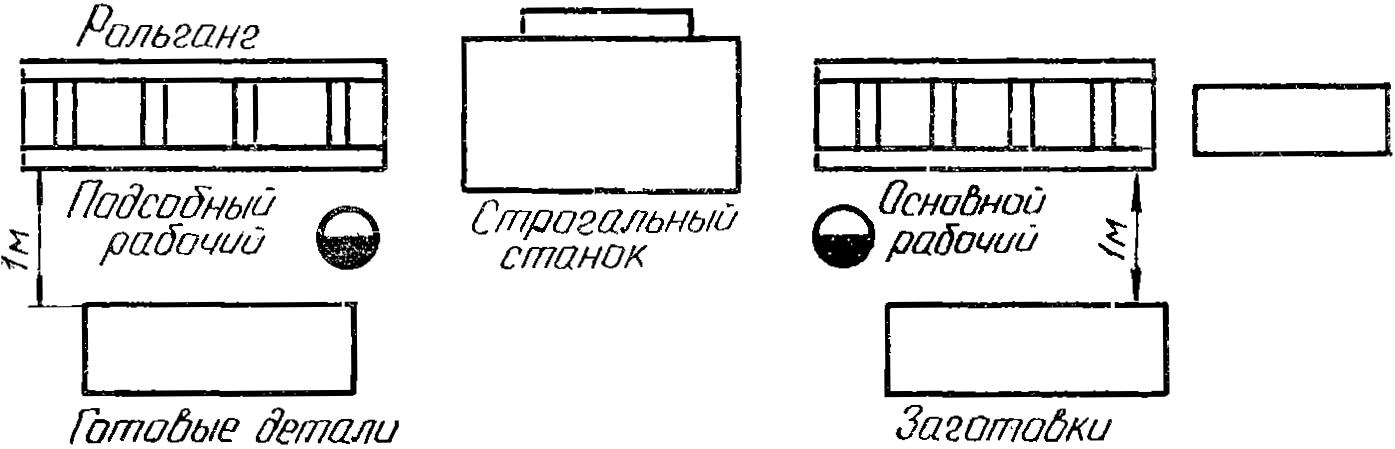
Рис. 5. При работе на строгальном станке
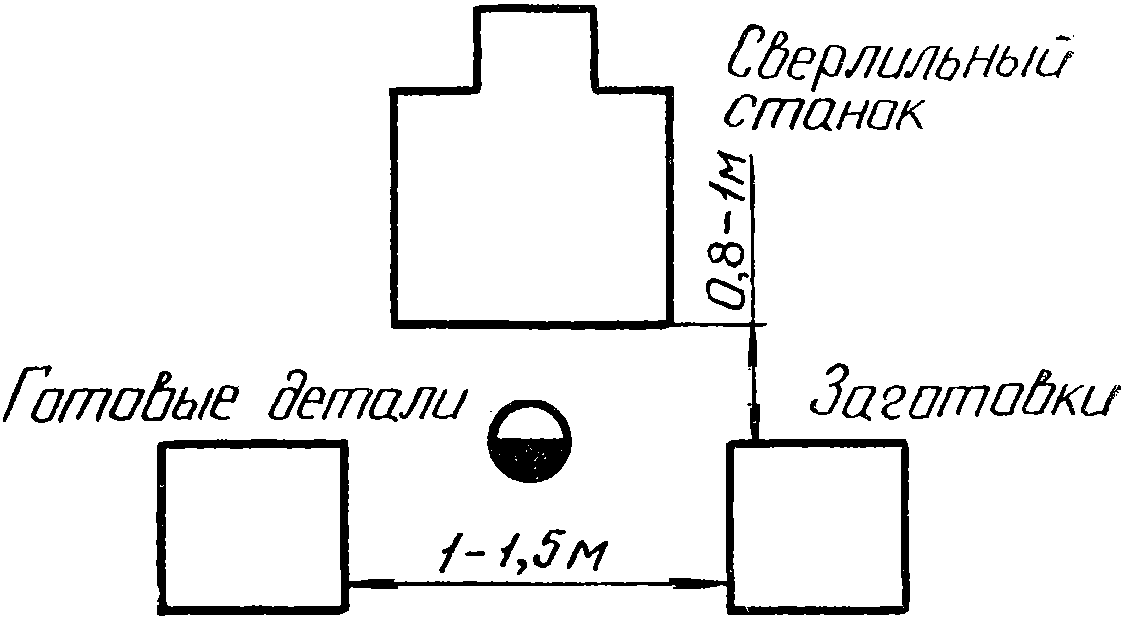
Рис. 6. При работе на сверлильном станке
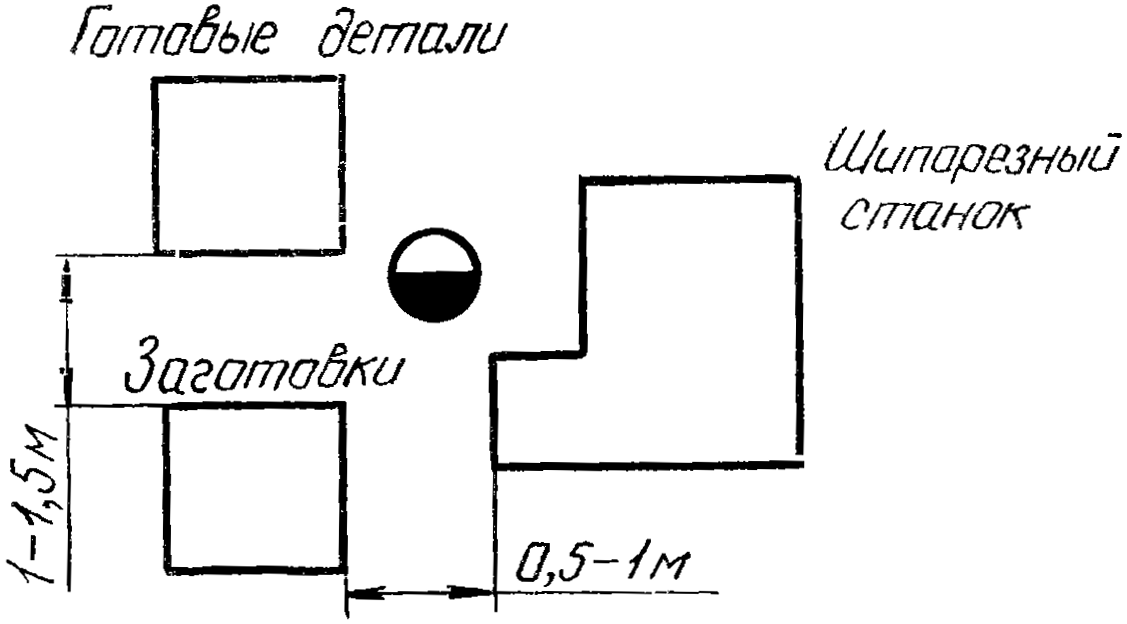
Рис. 7. При работе на шипорезном станке (односторонний)
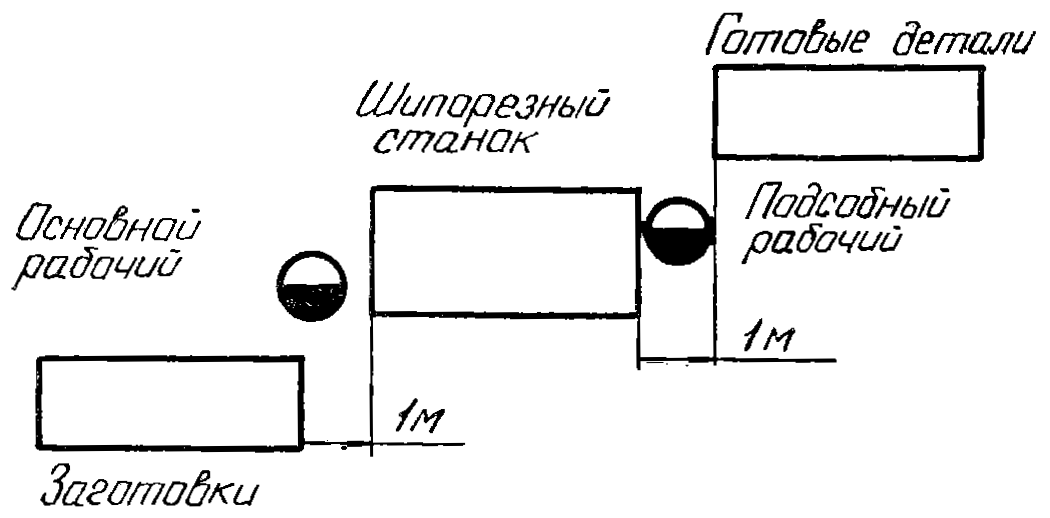
Рис. 8. При работе на шипорезном станке (двухсторонний)
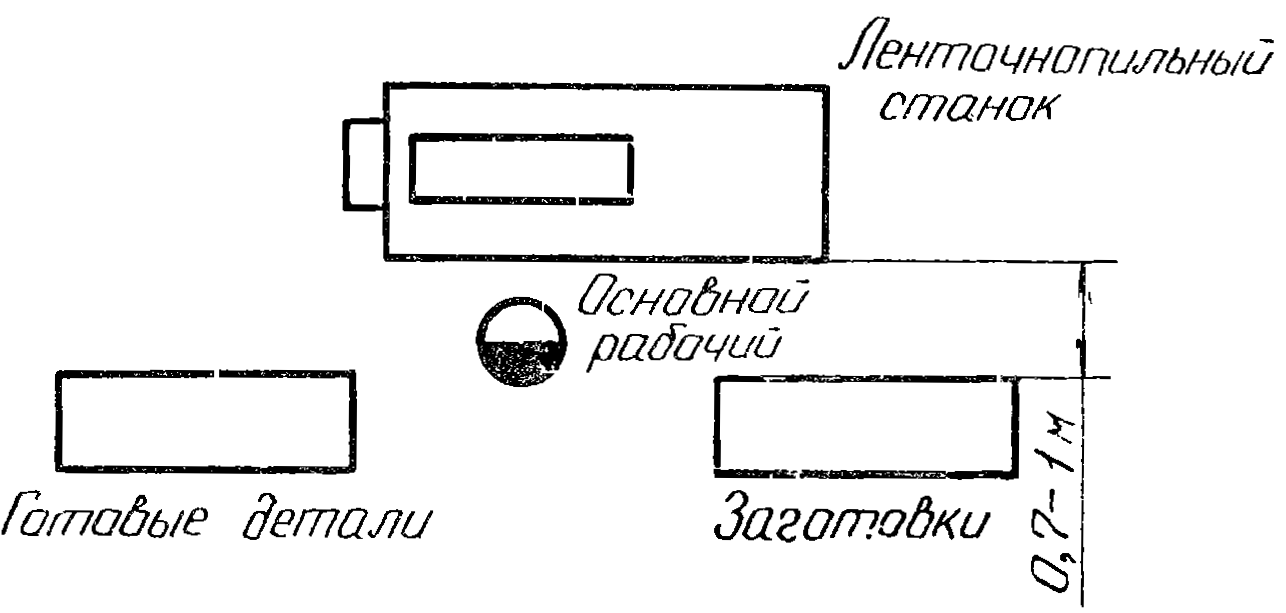
Рис. 9. При работе на ленточнопильном станке
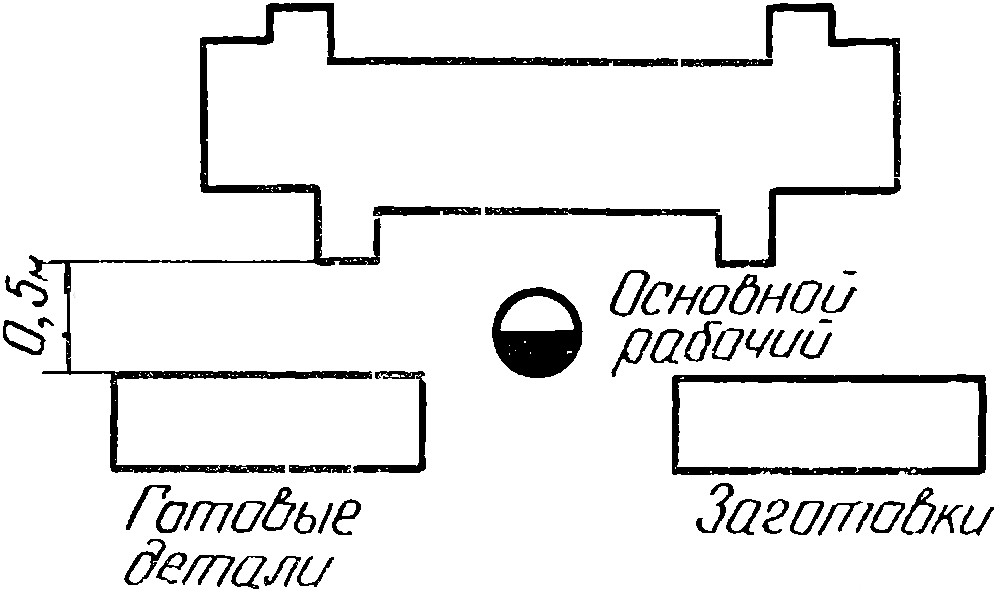
Рис. 10. При работе на ленточно-шлифовальном станке
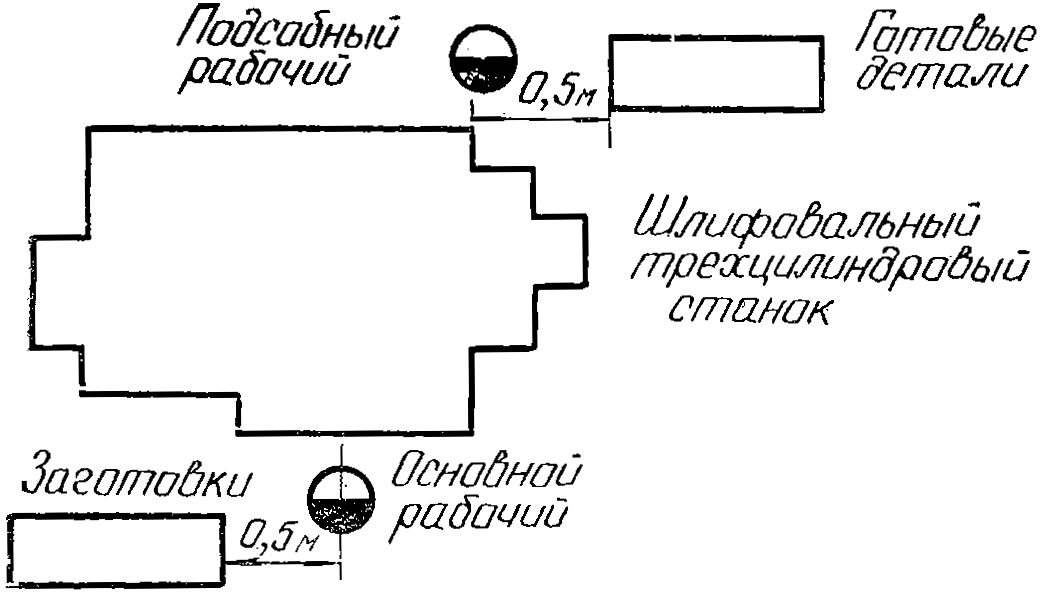
Рис. 11. При работе на шлифовальном трехцилиндровом станке
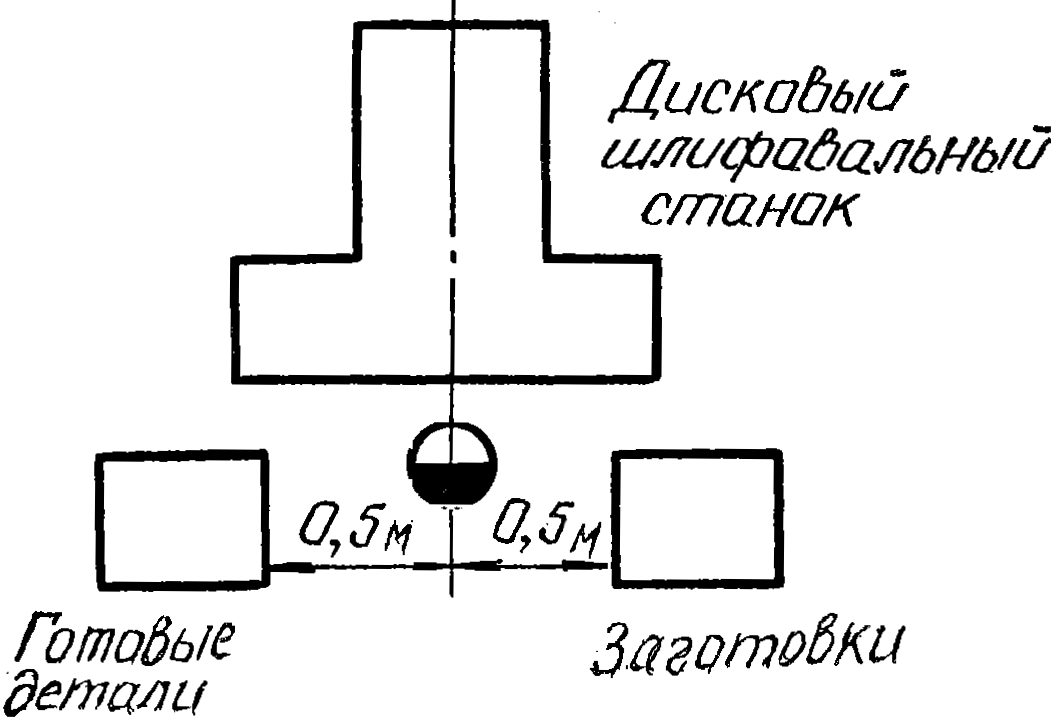
Рис. 12. При работе на шлифовальном дисковом станке
НОРМАТИВНАЯ ЧАСТЬ
Раздел I. РЕЖИМЫ РЕЗАНИЯ ПРИ ОБРАБОТКЕ ДРЕВЕСИНЫ МЯГКИХ И ТВЕРДЫХ ПОРОД
| СКОРОСТЬ ПОДАЧИ ПРИ ПОПЕРЕЧНОМ ПИЛЕНИИ ДРЕВЕСИНЫ (С РУЧНОЙ ПОДАЧЕЙ) | Маятниковые и однопильные торцовочные станки |
| Карта 1 |
| Высота пропила, мм | Диаметр пильного диска, мм |
| 360 | 400 | 450 | 500 |
| Скорость резания, м/сек. |
| 54 | 60 | 68 | 75 |
| Число зубьев пил |
| 72 | 96 | 72 | 96 | 120 | 72 | 96 | 120 | 72 | 120 |
| Скорость подачи, м/мин. |
| Мягкие породы |
| 20 | 29 | 29 | 29 | 29 | 29 | 29 | 29 | 29 | 29 | 29 |
| 30 | 29 | 27,5 | 29 | 29 | 27,5 | 29 | 29 | 29 | 29 | 29 |
| 40 | 20,6 | 19,3 | 24,8 | 19,3 | 17,2 | 29 | 24,9 | 24,2 | 29 | 27,5 |
| 50 | 14,4 | 13,8 | 16,5 | 16,5 | 13,8 | 20,8 | 19,4 | 17,3 | 24,8 | 20,6 |
| 60 | 12,4 | 11,0 | 12,4 | 11,0 | 10,3 | 16,6 | 13,8 | 13,9 | 18,6 | 13,8 |
| 70 | 10,3 | 8,2 | 10,3 | 11,0 | 10,3 | 12,5 | 11,1 | 10,4 | 14,4 | 13,7 |
| 80 | 8,2 | 8,2 | 8,2 | 8,2 | 6,9 | 10,4 | 8,3 | 10,4 | 12,4 | 10,3 |
| 90 | 8,2 | 5,5 | 8,2 | 8,2 | 6,9 | 8,3 | 8,3 | 6,9 | 10,3 | 10,3 |
| 100 | 6,2 | 5,5 | 6,2 | 5,5 | 6,9 | 8,3 | 8,3 | 6,9 | 8,2 | 6,9 |
| 110 | 6,2 | 5,5 | 6,2 | 5,5 | - | 6,2 | 5,5 | 6,9 | 8,2 | 6,9 |
| 120 | 4,1 | - | 4,1 | 4,1 | - | 6,2 | 5,5 | 6,9 | 6,2 | 6,9 |
| Твердые породы |
| 20 | 24,8 | 24,8 | 28,9 | 27,5 | 24,1 | 29,0 | 29 | 27,7 | 29 | 29 |
| 30 | 14,4 | 13,8 | 16,5 | 13,8 | 13,8 | 20,8 | 19,4 | 17,3 | 22,7 | 17,2 |
| 40 | 10,3 | 8,2 | 10,3 | 11,0 | 10,3 | 12,5 | 11,1 | 10,4 | 14,4 | 13,7 |
| 50 | 8,2 | 8,2 | 8,3 | 8,3 | 6,9 | 10,4 | 8,3 | 10,4 | 10,3 | 10,3 |
| 60 | 6,2 | 5,5 | 6,2 | 5,5 | 6,9 | 8,3 | 8,3 | 6,9 | 8,3 | 6,9 |
| 70 | 4,1 | - | 6,2 | 5,5 | - | 6,2 | 5,5 | 6,9 | 8,2 | 6,9 |
| 80 | 4,1 | - | 4,1 | 5,5 | - | 6,2 | 5,5 | - | 6,2 | - |
| 90 | - | - | 4,1 | - | - | 4,2 | 5,5 | - | 6,1 | - |
| 100 | - | - | 4,1 | - | - | 4,2 | - | - | 4,1 | - |
| 110 | - | - | - | - | - | 4,2 | - | - | 4,1 | - |
| 120 | - | - | - | - | - | 4,2 | - | - | 4,1 | - |
Примечание. При расчете принята ширина пропила 3,5 мм. При уменьшении (увеличении) ширины пропила на 2 — 3 мм скорость подачи увеличивать (уменьшать) на K = 1,1, а при изменении ширины пропила на 5 мм на K = 1,2.
| СКОРОСТЬ ПОДАЧИ ПРИ ПРОДОЛЬНОМ ПИЛЕНИИ ДРЕВЕСИНЫ | Круглопильные станки с механической подачей |
| Карта 2 |
| Высота пропила, мм | Мощность привода — 2,8 кВт |
| Количество одновременно работающих пил |
| 1 | 2 | 3 | 4 | 5 |
| Скорость подачи, м/мин. |
| Мягкие породы |
| 20 | 40 | 30 | 20 | 15 | 12 |
| 30 | 27 | 20 | 13 | 10 | 8 |
| 40 | 20 | 15 | 10 | 8 | - |
| 50 | 16 | 12 | 8 | - | - |
| 60 | 14 | 10 | - | - | - |
| 70 | 12 | 8,7 | - | - | - |
| 80 | 10 | 8 | - | - | - |
| 90 | 9 | - | - | - | - |
| 100 | 8 | - | - | - | - |
| Твердые породы |
| 20 | 23 | 17 | 12 | 9 | 7 |
| 30 | 15 | 12 | 8 | 6 | - |
| 40 | 12 | 9 | 6 | - | - |
| 50 | 9 | 7 | - | - | - |
| 60 | 8 | 6 | - | - | - |
| 70 | 7 | 5 | - | - | - |
| 80 | 6 | - | - | - | - |
| 90 | 5 | - | - | - | - |
| 100 | 5 | - | - | - | - |
| СКОРОСТЬ ПОДАЧИ ПРИ СТРОГАНИИ ДРЕВЕСИНЫ НА СТАНКАХ С МЕХАНИЧЕСКОЙ ПОДАЧЕЙ | Строгальные, фуговальные, рейсмусовые, фрезерные станки |
| Карта 3, лист 1 |
| Мощность привода, кВт | Ширина строгания, мм, до |
| 50 | 100 | 150 | 200 | 250 |
| Сечение выбираемой древесины, мм2 |
| 400 | 600 | 800 | 1000 | 1200 |
| Скорость подачи, м/мин. |
| Мягкие породы |
| 2 | 15 | 9,9 | 7,4 | 7,0 | 7,0 |
| 2,8 | 21 | 14 | 10 | 8,3 | 7,0 |
| 3 | 22 | 15 | 11 | 8,9 | 7,4 |
| 5,5 | 41 | 27 | 20 | 16 | 14 |
| Твердые породы |
| 2 | 9,8 | 6,5 | 4,9 | - | - |
| 2,8 | 14 | 9,1 | 6,8 | 5,5 | 4,6 |
| 3 | 15 | 9,8 | 7,3 | 6,9 | 4,9 |
| 5,5 | 27 | 18 | 13 | 11 | 9,0 |
Примечание. При увеличении (уменьшении) сечения выбираемой древесины к скоростям подачи (карта 3, лист 1) применять коэффициенты, указанные ниже.
| СКОРОСТЬ ПОДАЧИ ПРИ СТРОГАНИИ ДРЕВЕСИНЫ НА СТАНКАХ С РУЧНОЙ ПОДАЧЕЙ | Строгальные, фуговальные, рейсмусовые, фрезерные станки |
| Карта 3, лист 2 |
| Ширина строгания, мм, до | Увеличение сечения выбираемой древесины, мм2 | Уменьшение сечения выбираемой древесины, мм2 |
| 100 | 200 | 300 | 100 | 200 | 300 |
| Коэффициенты изменения скорости подачи |
| 50 | 0,8 | 0,7 | 0,6 | 1,3 | 2 | 4 |
| 100 | 0,9 | 0,75 | 0,7 | 1,2 | 1,5 | 2 |
| 150 | 0,9 | 0,8 | 0,7 | 1,1 | 1,3 | 1,6 |
| 200 | 0,9 | 0,8 | 0,8 | 1,1 | 1,25 | 1,4 |
| 250 | 0,9 | 0,85 | 0,8 | 1,1 | 1,2 | 1,3 |
| СКОРОСТЬ ПОДАЧИ ПРИ СТРОГАНИИ ДРЕВЕСИНЫ НА СТАНКАХ С РУЧНОЙ ПОДАЧЕЙ | Фрезерные станки |
| Карта 4 |
| Сечение снимаемого слоя, мм2 | Диаметр фрезерных головок, мм |
| 80 | 100 | 150 |
| Угловая скорость фрезерных головок, об./мин. |
| 6000 | 8000 | 6000 | 8000 | 6000 | 8000 |
| Скорость подачи, м/мин. |
| Мягкие породы |
| 100 | 30 | 30 | 30 | 30 | 30 | 30 |
| 140 | 21 | 28 | 26 | 30 | 30 | 30 |
| 180 | 17 | 22 | 20 | 27 | 30 | 30 |
| 220 | 14 | 18 | 16 | 22 | 24 | 30 |
| 260 | 11 | 15 | 14 | 18 | 21 | 28 |
| 300 | 10 | 13 | 12 | 16 | 18 | 24 |
| 340 | 8,8 | 12 | 11 | 14 | 16 | 21 |
| 380 | 7,9 | 10,0 | 9,5 | 12 | 14 | 19 |
| 420 | 7,1 | 9,4 | 8,6 | 11 | 13 | 17 |
| 460 | 6,5 | 8,6 | 7,8 | 10 | 12 | 15 |
| 600 | 6,0 | 6,6 | 6,0 | 8,0' | 9,0 | 12 |
| 700 | 4,3 | 5,6 | 5,1 | 6,8 | 7,7 | 10 |
| 800 | 3,7 | 5 | 4,5 | 6 | 6,7 | 9 |
| 1000 | 3,0 | 4 | 3,6 | 4,8 | 5,4 | 7,2 |
| Твердые породы |
| 100 | 20 | 26 | 24 | 30 | 30 | 30 |
| 140 | 14 | 19 | 17 | 23 | 26 | 34 |
| 180 | 11 | 15 | 13 | 18 | 20 | 27 |
| 220 | 9,1 | 12 | 1.1 | 14 | 16 | 22 |
| 260 | 7,7 | 10 | 9,2 | 12 | 14 | 18 |
| 300 | 6,7 | 8,8 | 8,0 | 11 | 12 | 16 |
| 340 | 5,9 | 7,8 | 7,1 | 9,4 | 11 | 14 |
| 380 | 5,3 | 6,9 | 6,3 | 8,4 | 9,5 | 13 |
| 420 | 4,8 | 6,3 | 5,7 | 7,6 | 8,6 | 11 |
| 460 | 4,3 | 5,7 | 5,2 | 7,0 | 7,8 | 10 |
| 600 | 3,3 | 4,4 | 4,0 | 5,3 | 6,0 | 8,0 |
| 700 | 2,9 | 3,8 | 3,4 | 4,6 | 5,1 | 6,9 |
| 800 | 2,5 | 3,3 | 3,0 | 4,0 | 4,5 | 6,0 |
| 1000 | 2,0 | 2,6 | 2,4 | 3,2 | 3,6 | 4,8 |
Примечание. Скорости подачи даны для прямолинейного фрезерования вдоль волокон.
Раздел II. НОРМАТИВЫ ВРЕМЕНИ НА СТАНОЧНЫЕ РАБОТЫ
| ОСНОВНОЕ ВРЕМЯ НА ОБРАБОТКУ ДРЕВЕСИНЫ НА СТАНКАХ С МЕХАНИЧЕСКОЙ ПОДАЧЕЙ | Фуговальные, фрезерные, строгальные, рейсмусовые станки, станки для продольного раскроя |
| Карта 5 |
| Скорость подачи, м/мин. | Скорость подачи в долях, м/мин. |
| 0 | 0,2 | 0,4 | 0,6 | 0,8 |
| Время на один метр прохода, мин. |
| 2 | 0,500 | 0,454 | 0,417 | 0,385 | 0,357 |
| 3 | 0,333 | 0,312 | 0,294 | 0,278 | 0,263 |
| 4 | 0,250 | 0,238 | 0,227 | 0,217 | 0,208 |
| 5 | 0,200 | 0,192 | 0,185 | 0,178 | 0,172 |
| 6 | 0,167 | 0,161 | 0,156 | 0,151 | 0,147 |
| 7 | 0,143 | 0,139 | 0,135 | 0,132 | 0,128 |
| 8 | 0,125 | 0,122 | 0,119 | 0,116 | 0,114 |
| 9 | 0,111 | 0,109 | 0,106 | 0,104 | 0,102 |
| 10 | 0,100 | 0,098 | 0,096 | 0,094 | 0,092 |
| 11 | 0,091 | 0,089 | 0,088 | 0,088 | 0,085 |
| 12 | 0,083 | 0,082 | 0,080 | 0,079 | 0,078 |
| 13 | 0,077 | 0,076 | 0,075 | 0,073 | 0,072 |
| 14 | 0,071 | 0,070 | 0,069 | 0,068 | 0,067 |
| 15 | 0,067 | 0,066 | 0,065 | 0,064 | 0,063 |
| 16 | 0,062 | 0,062 | 0,061 | 0,060 | 0,059 |
| 17 | 0,059 | 0,058 | 0,057 | 0,057 | 0,056 |
| 18 | 0,056 | 0,055 | 0,054 | 0,054 | 0,053 |
| 19 | 0,053 | 0,052 | 0,051 | 0,051 | 0,050 |
| 20 | 0,050 | 0,049 | 0,049 | 0,048 | 0,048 |
| 21 | 0,048 | 0,047 | 0,047 | 0,046 | 0,046 |
| 22 | 0,045 | 0,045 | 0,045 | 0,044 | 0,044 |
| 23 | 0,043 | 0,043 | 0,043 | 0,042 | 0,042 |
| 24 | 0,042 | 0,041 | 0,041 | 0,040 | 0,040 |
| 25 | 0,040 | 0,040 | 0,039 | 0,039 | 0,039 |
| 26 | 0,038 | 0,038 | 0,038 | 0,038 | 0,037 |
| 27 | 0,037 | 0,007 | 0,036 | 0,036 | 0,036 |
| 28 | 0,036 | 0,035 | 0,035 | 0,035 | 0,035 |
| 29 | 0,034 | 0,034 | 0,034 | 0,034 | 0,033 |
| 30 | 0,033 | 0,033 | 0,033 | 0,033 | 0,032 |
| 31 | 0,032 | 0,032 | 0,032 | 0,032 | 0,031 |
| 32 | 0,031 | 0,031 | 0,031 | 0,031 | 0,030 |
| 33 | 0,030 | 0,030 | 0,030 | 0,030 | 0,029 |
| 34 | 0,029 | 0,029 | 0,029 | 0,029 | 0,029 |
| 35 | 0,029 | 0,028 | 0,028 | 0,028 | 0,028 |
| 36 | 0,028 | 0,028 | 0,027 | 0,027 | 0,027 |
| 37 | 0,027 | 0,027 | 0,027 | 0,027 | 0,026 |
| 38 | 0,026 | 0,026 | 0,026 | 0,026 | 0,026 |
| 39 | 0,026 | 0,025 | 0,025 | 0,025 | 0,025 |
| 40 | 0,025 | 0,025 | 0,025 | 0,025 | 0,024 |
| 41 | 0,024 | 0,024 | 0,024 | 0,024 | 0,024 |
| 42 | 0,024 | 0,024 | 0,023 | 0,023 | 0,023 |
| ОСНОВНОЕ ВРЕМЯ НА ПОПЕРЕЧНОЕ ПИЛЕНИЕ ДРЕВЕСИНЫ НА СТАНКАХ С РУЧНОЙ ПОДАЧЕЙ | Маятниковые и круглопильные станки |
| Карта 6 |
| Длина реза (ширина материала), мм, до | Толщина материала, мм, до |
| 20 | 30 | 40 | 50 | 60 | 70 | 80 | 90 | 100 | 110 | 120 |
| Время на один рез, мин. |
| Мягкие породы |
| 50 | 0,008 | 0,017 | 0,026 | 0,034 | 0,044 | 0,053 | 0,062 | 0,070 | 0,080 | 0,088 | 0,098 |
| 100 | 0,016 | 0,025 | 0,034 | 0,043 | 0,052 | 0,061 | 0,070 | 0,079 | 0,088 | 0,097 | 0,106 |
| 150 | 0,027 | 0,036 | 0,045 | 0,054 | 0,063 | 0,072 | 0,081 | 0,090 | 0,099 | 0,108 | 0,117 |
| 200 | 0,038 | 0,047 | 0,056 | 0,065 | 0,074 | 0,083 | 0,092 | 0,101 | 0,110 | 0,119 | 0,128 |
| 250 | 0,049 | 0,058 | 0,067 | 0,076 | 0,085 | 0,094 | 0,103 | 0,112 | 0,121 | 0,130 | 0,139 |
| 300 | 0,060 | 0,069 | 0,078 | 0,087 | 0,096 | 0,105 | 0,114 | 0,123 | 0,132 | 0,141 | 0,150 |
| 350 | 0,071 | 0,080 | 0,089 | 0,098 | 0,107 | 0,116 | 0,125 | 0,134 | 0,143 | 0,152 | 0,161 |
| 400 | 0,082 | 0,001 | 0,100 | 0,109 | 0,118 | 0,127 | 0,136 | 0,145 | 0,154 | 0,163 | 0,172 |
| Твердые породы |
| 50 | 0,008 | 0,017 | 0,026 | 0,035 | 0,047 | 0,059 | 0,070 | 0,080 | 0,092 | 0,102 | 0,115 |
| 100 | 0,016 | 0,025 | 0,034 | 0,046 | 0,057 | 0,069 | 0,080 | 0,091 | 0,102 | 0,114 | 0,125 |
| 150 | 0,027 | 0,037 | 0,049 | 0,060 | 0,071 | 0,082 | 0,094 | 0,105 | 0,116 | 0,127 | 0,139 |
| 200 | 0,040 | 0,051 | 0,064 | 0,074 | 0,085 | 0,096 | 0,107 | 0,119 | 0,130 | 0,141 | 0,152 |
| 250 | 0,054 | 0,065 | 0,076 | 0,087 | 0,099 | 0,110 | 0,121 | 0,132 | 0,144 | 0,155 | 0,166 |
| 300 | 0,067 | 0,079 | 0,090 | 0,101 | 0,112 | 0,129 | 0,135 | 0,146 | 0,157 | 0,169 | 0,180 |
| 350 | 0,081 | 0,092 | 0,104 | 0,115 | 0,126 | 0,137 | 0,149 | 0,160 | 0,171 | 0,182 | 0,194 |
| 400 | 0,095 | 0,106 | 0,117 | 0,129 | 0,140 | 0,151 | 0,164 | 0,171 | 0,185 | 0,196 | 0,207 |
Примечание. Нормативами предусмотрено время на операцию «Подвести и отвести пилу от материала».
| ОСНОВНОЕ ВРЕМЯ НА СТРОГАНИЕ ДРЕВЕСИНЫ НА СТАНКАХ С РУЧНОЙ ПОДАЧЕЙ | Фуговальные станки |
| Карта 7 |
| Длина строгания, мм, до | Ширина строгания, мм, до |
| 50 | 70 | 100 | 140 | 200 |
| Время на один прием, мин. |
| Мягкие породы |
| 500 | 0,022 | 0,040 | 0,058 | 0,084 | 0,122 |
| 1000 | 0,035 | 0,053 | 0,071 | 0,097 | 0,134 |
| 1500 | 0,050 | 0,069 | 0,087 | 0,113 | 0,151 |
| 2000 | 0,066 | 0,085 | 0,103 | 0,129 | 0,167 |
| 2500 | 0,082 | 0,101 | 0,120 | 0,146 | 0,183 |
| Твердые породы |
| Береза, лиственница |
| 500 | 0,027 | 0,050 | 0,072 | 0,105 | 0,152 |
| 1000 | 0,044 | 0,066 | 0,089 | 0,121 | 0,167 |
| 1500 | 0,062 | 0,086 | 0,109 | 0,141 | 0,189 |
| 2000 | 0,082 | 0,106 | 0,129 | 0,161 | 0,209 |
| 2500 | 0,102 | 0,126 | 0,150 | 0,182 | 0,229 |
| Дуб, бук, граб, ясень |
| 500 | 0,033 | 0,060 | 0,087 | 0,126 | 0,183 |
| 1000 | 0,052 | 0,079 | 0,106 | 0,145 | 0,201 |
| 1500 | 0,075 | 0,103 | 0,130 | 0,169 | 0,226 |
| 2000 | 0,099 | 0,127 | 0,154 | 0,193 | 0,250 |
| 2500 | 0,123 | 0,151 | 0,180 | 0,219 | 0,274 |
| ОСНОВНОЕ ВРЕМЯ НА ФРЕЗЕРОВАНИЕ ДРЕВЕСИНЫ НА СТАНКАХ С РУЧНОЙ ПОДАЧЕЙ | Фрезерные станки |
| Карта 8 |
| Длина фрезерования, мм, до | Сечение выбираемой древесины, мм2, до |
| 100 | 200 | 400 | 600 | 1000 |
| Время на один проход, мин. |
| Мягкие породы |
| 500 | 0,045 | 0,055 | 0,070 | 0,088 | 0,117 |
| 1000 | 0,097 | 0,107 | 0,120 | 0,138 | 0,167 |
| 1500 | 0,168 | 0,178 | 0,192 | 0,212 | 0,240 |
| 2000 | 0,242 | 0,250 | 0,265 | 0,283 | 0,312 |
| 2500 | 0,313 | 0,323 | 0,337 | 0,355 | 0,383 |
| Твердые породы |
| Береза, лиственница |
| 500 | 0,056 | 0,069 | 0,087 | 0,110 | 0,146 |
| 1000 | 0,121 | 0,134 | 0,150 | 0,172 | 0,209 |
| 1500 | 0,210 | 0,222 | 0,240 | 0,265 | 0,300 |
| 2000 | 0,302 | 0,312 | 0,331 | 0,354 | 0,390 |
| 2500 | 0,391 | 0,404 | 0,421 | 0,444 | 0,479 |
| Дуб, бук, граб, ясень |
| 500 | 0,067 | 0,082 | 0,105 | 0,132 | 0,175 |
| 1000 | 0,146 | 0,160 | 0,180 | 0,207 | 0,250 |
| 1500 | 0,252 | 0,267 | 0,288 | 0,318 | 0,360 |
| 2000 | 0,363 | 0,375 | 0,397 | 0,424 | 0,468 |
| 2500 | 0,469 | 0,484 | 0,505 | 0,532 | 0,574 |
| ОСНОВНОЕ ВРЕМЯ НА ЗАРЕЗКУ ШИПОВ, ПРОУШИН И ТОРЦОВКУ ЗАГОТОВОК НА ШИПОРЕЗНЫХ СТАНКАХ С МЕХАНИЧЕСКОЙ ПОДАЧЕЙ | Двухсторонние шипорезные станки |
| Карта 9 |
| Количество деталей, укладываемых на одном метре цепи, шт. | Скорость подачи, м/мин. |
| 1,3 | 2,15 | 3,5 | 4,1 | 6,0 | 8,2 |
| Время на одну заготовку, мин. |
| 1 | - | - | 0,286 | 0,243 | 0,167 | 0,122 |
| 2 | - | 0,232 | 0,143 | 0,122 | 0,083 | 0,061 |
| 3 | - | 0,155 | 0,095 | 0,081 | 0,056 | 0,041 |
| 4 | 0,192 | 0,116 | 0,071 | 0,061 | 0,042 | - |
| 5 | 0,154 | 0,093 | 0,057 | 0,049 | - | - |
| 6 | 0,128 | 0,077 | 0,048 | 0,041 | - | - |
| 7 | 0,110 | 0,066 | 0,041 | 0,035 | - | - |
| 8 | 0,096 | 0,058 | 0,036 | - | - | - |
| 9 | 0,086 | 0,052 | - | - | - | - |
| 10 | 0,077 | 0,046 | - | - | - | - |
| 11 | 0,070 | 0,042 | - | - | - | - |
| 12 | 0,064 | 0,039 | - | - | - | - |
| 13 | 0,059 | 0,036 | - | - | - | - |
Примечание. Нормативами предусмотрена обработка деталей мягких пород. При обработке деталей из древесины березы, лиственницы к нормативам карты применять К = 1,25, а при обработке деталей из древесины дуба, бука, ясеня, граба — 1,5.
Таблица 7
КОЛИЧЕСТВО ДЕТАЛЕЙ, УКЛАДЫВАЕМЫХ НА ОДНОМ МЕТРЕ
ЦЕПИ ДВУХСТОРОННЕГО ШИПОРЕЗНОГО СТАНКА
| Скорость подачи, м/мин. | Длина деталей, мм, до | Сечение деталей, см2, до |
| 15 | 25 | 35 | 50 | 70 | 100 | 150 | 200 |
| Количество деталей, укладываемых на одном метре цепи |
| 1,3 | 500 | - | - | 13 | 12 | 12 | 9 | 7 | 5 |
| 1000 | - | - | 12 | 12 | 9 | 8 | 6 | 4 |
| 1500 | 12 | 12 | 9 | 8 | 8 | 6 | 6 | 4 |
| 2000 | 9 | 9 | 8 | 8 | 7 | 7 | 5 | 4 |
| 2500 | 8 | 7 | 6 | 6 | 6 | 5 | 4 | 4 |
| 2,15 | 500 | 13 | 12 | 10 | 8 | 7 | 6 | 4 | 3 |
| 1000 | 10 | 9 | 8 | 7 | 6 | 5 | 4 | 3 |
| 1500 | 7 | 6 | 6 | 6 | 5 | 4 | 3 | 3 |
| 2000 | 6 | 6 | 5 | 4 | 4 | 3 | 3 | 2 |
| 2500 | 5 | 4 | 4 | 4 | 4 | 3 | 3 | 2 |
| 3,5 | 500 | 8 | 7 | 6 | 5 | 4 | 3 | 3 | 2 |
| 1000 | 6 | 5 | 4 | 4 | 3 | 3 | 2 | 2 |
| 1500 | 4 | 4 | 3 | 3 | 3 | 2 | 2 | 2 |
| 2000 | 3 | 3 | 3 | 3 | 2 | 2 | 2 | 1 |
| 2500 | 3 | 3 | 2 | 2 | 2 | 2 | 1 | 1 |
| 4,1 | 500 | 7 | 6 | 5 | 4 | 3 | 3 | 2 | 2 |
| 1000 | 5 | 4 | 4 | 3 | 3 | 3 | 2 | 2 |
| 1500 | 4 | 3 | 3 | 3 | 2 | 2 | 1 | 1 |
| 2000 | 3 | 3 | 3 | 2 | 2 | 2 | 1 | 1 |
| 2500 | 3 | 3 | 2 | 2 | 2 | 2 | 1 | 1 |
| 6,0 | 500 | 4 | 4 | 3 | 3 | 3 | 2 | 1 | 1 |
| 1000 | 3 | 3 | 3 | 2 | 2 | 2 | 1 | 1 |
| 1500 | 3 | 3 | 2 | 2 | 2 | 1 | 1 | 1 |
| 2000 | 2 | 2 | 2 | 2 | 1 | 1 | 1 | - |
| 2500 | 2 | 2 | 1 | 1 | 1 | 1 | 1 | - |
| 8,2 | 500 | 3 | 3 | 2 | 2 | 2 | 1 | 1 | - |
| 1000 | 2 | 2 | 2 | 2 | 1 | 1 | 1 | - |
| 1500 | 2 | 2 | 1 | 1 | 1 | 1 | - | - |
| 2000 | 2 | 1 | 1 | 1 | 1 | - | - | - |
| 2500 | 1 | 1 | 1 | 1 | - | - | - | - |
| ОСНОВНОЕ ВРЕМЯ НА ЗАРЕЗКУ ШИПОВ, ПРОУШИН И ТОРЦОВКУ ЗАГОТОВОК ИЗ ДРЕВЕСИНЫ | Односторонние шипорезные станки |
| Карта 10, лист 1 |
| I | II | III | IV |
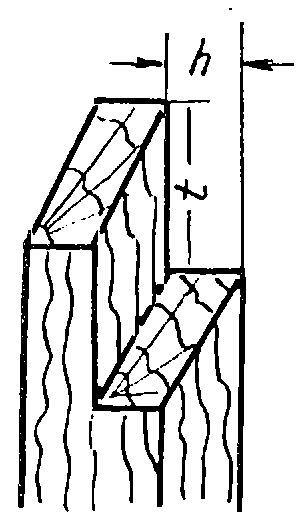 | 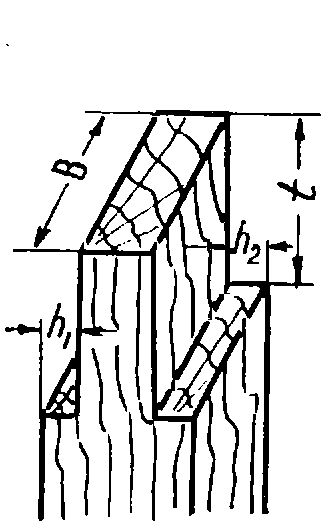 | 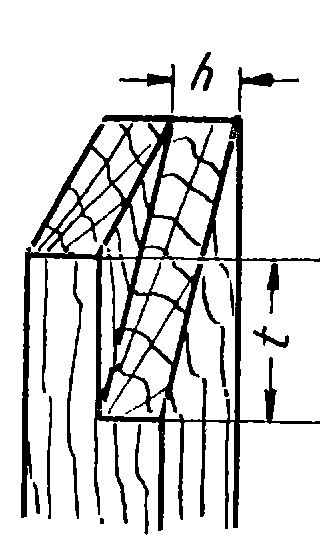 | 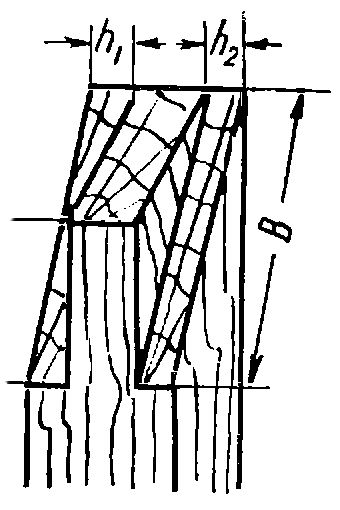 |
| Рис. 13. Виды зарезки заготовок из древесины |
| Сечение выбираемой древесины |
| I | II | III | IV |
| h · t | (h1 + h2) · t | \frac{h \cdot t}{2} | \frac{(h_{1} + h_{2}) \cdot t}{2} , |
| где h — ширина; t — глубина фрезерования. |
| Длина фрезерования (В), мм, до | Сечение выбираемой древесины, см2, до |
| 15 | 25 | 35 | 50 | 75 | 100 |
| Время на один прием, мин. |
| Мягкие породы |
| 35 | 0,027 | 0,040 | 0,052 | 0,068 | 0,094 | 0,125 |
| 50 | 0,043 | 0,055 | 0,068 | 0,084 | 0,109 | 0,141 |
| 100 | 0,071 | 0,084 | 0,096 | 0,112 | 0,138 | 0,169 |
| 150 | 0,115 | 0,128 | 0,140 | 0,156 | 0,182 | 0,213 |
| 200 | 0,159 | 0,172 | 0,184 | 0,200 | 0,225 | 0,257 |
| 250 | 0,203 | 0,215 | 0,228 | 0,244 | 0,269 | 0,301 |
| 300 | 0,247 | 0,260 | 0,272 | 0,288 | 0,313 | 0,345 |
| 350 | 0,201 | 0,303 | 0,316 | 0,332 | 0,357 | 0,389 |
| 400 | 0,335 | 0,347 | 0,360 | 0,376 | 0,401 | 0,433 |
| Твердые породы |
| Береза, лиственница |
| 35 | 0,034 | 0,050 | 0,065 | 0,085 | 0,118 | 0,156 |
| 50 | 0,054 | 0,068 | 0,085 | 0,105 | 0,136 | 0,176 |
| 100 | 0,088 | 0,105 | 0,120 | 0,140 | 0,172 | 0,211 |
| ОСНОВНОЕ ВРЕМЯ НА ЗАРЕЗКУ ШИПОВ, ПРОУШИН И ТОРЦОВКУ ЗАГОТОВОК ИЗ ДРЕВЕСИНЫ | Односторонние шипорезные станки |
| Карта 10, лист 2 |
| Длина фрезерования (В), мм, до | Сечение выбираемой древесины, см2, до |
| 15 | 25 | 35 | 50 | 75 | 100 |
| Время на один прием, мин. |
| 150 | 0,144 | 0,160 | 0,175 | 0,195 | 0,227 | 0,266 |
| 200 | 0,199 | 0,215 | 0,230 | 0,250 | 0,281 | 0,321 |
| 250 | 0,254 | 0,269 | 0,285 | 0,305 | 0,336 | 0,376 |
| 300 | 0,309 | 0,325 | 0,340 | 0,360 | 0,391 | 0,431 |
| 350 | 0,364 | 0,378 | 0,395 | 0,415 | 0,446 | 0,486 |
| 400 | 0,418 | 0,434 | 0,450 | 0,470 | 0,501 | 0,541 |
| Дуб, бук, ясень, граб |
| 35 | 0,040 | 0,060 | 0,078 | 0,102 | 0,141 | 0,187 |
| 50 | 0,064 | 0,082 | 0,102 | 0,126 | 0,163 | 0,211 |
| 100 | 0,106 | 0,126 | 0,144 | 0,168 | 0,207 | 0,253 |
| 150 | 0,172 | 0,192 | 0,210 | 0,234 | 0,273 | 0,319 |
| 200 | 0,238 | 0,258 | 0,276 | 0,300 | 0,337 | 0,385 |
| 250 | 0,304 | 0,322 | 0,342 | 0,366 | 0,403 | 0,451 |
| 300 | 0,370 | 0,390 | 0,408 | 0,432 | 0,469 | 0,517 |
| 350 | 0,436 | 0,454 | 0,474 | 0,498 | 0,535 | 0,583 |
| 400 | 0,502 | 0,520 | 0,540 | 0,564 | 0,601 | 0,649 |
Примечания:
1. Картой учтено время на подвод заготовки к пиле, подрезку торца, фрезерование шипов, проушин, снятие при необходимости фаски, возвращение каретки в исходное положение.
2. При фрезеровании деталей пачкой время на деталь берется по длине фрезерования пачки и делится на количество деталей в пачке.
| ОСНОВНОЕ ВРЕМЯ НА СВЕРЛЕНИЕ ПАЗОВ СПИРАЛЬНЫМИ СВЕРЛАМИ НА СТАНКАХ С РУЧНОЙ ПОДАЧЕЙ | Вертикально-сверлильные станки |
| Карта 11 |
| Глубина сверления, мм, до | Длина отверстия (паза), мм, до |
| 40 | 50 | 60 | 70 | 80 | 90 | 100 |
| Время на одно отверстие (паз), мин. |
| Мягкие породы |
| 40 | 0,038 | 0,062 | 0,077 | 0,093 | 0,109 | 0,125 | 0,141 |
| 50 | 0,077 | 0,101 | 0,117 | 0,133 | 0,149 | 0,165 | 0,180 |
| 60 | 0,104 | 0,127 | 0,143 | 0,159 | 0,175 | 0,191 | 0,207 |
| 70 | 0,130 | 0,154 | 0,170 | 0,185 | 0,201 | 0,217 | 0,233 |
| 80 | 0,156 | 0,180 | 0,196 | 0,212 | 0,228 | 0,244 | 0,260 |
| Твердые породы |
| Береза, лиственница |
| 40 | 0,047 | 0,077 | 0,096 | 0,116 | 0,136 | 0,156 | 0,176 |
| 50 | 0,096 | 0,126 | 0,146 | 0,166 | 0,186 | 0,206 | 0,225 |
| 60 | 0,130 | 0,159 | 0,179 | 0,199 | 0,219 | 0,239 | 0,259 |
| 70 | 0,162 | 0,192 | 0,212 | 0,231 | 0,251 | 0,271 | 0,291 |
| 80 | 0,195 | 0,225 | 0,245 | 0,265 | 0,285 | 0,305 | 0,325 |
| Дуб, бук, граб, ясень |
| 40 | 0,057 | 0,093 | 0,115 | 0,139 | 0,163 | 0,187 | 0,211 |
| 50 | 0,116 | 0,151 | 0,175 | 0,199 | 0,223 | 0,247 | 0,270 |
| 60 | 0,156 | 0,190 | 0,214 | 0,238 | 0,262 | 0,286 | 0,310 |
| 70 | 0,195 | 0,231 | 0,255 | 0,277 | 0,301 | 0,325 | 0,349 |
| 80 | 0,234 | 0,270 | 0,290 | 0,318 | 0,342 | 0,366 | 0,390 |
Примечания:
1. В карте учтено время на опускание и подъем шпинделя (сверла).
2. Диаметр сверла соответствует ширине паза.
3. В процессе работы станок не выключается.
| ОСНОВНОЕ ВРЕМЯ НА НА ФРЕЗЕРОВАНИЕ ПАЗОВ | Копировально-фрезерный станок |
| Карта 12 |
| Площадь основания паза, см2 | Мягкие породы | Твердые породы |
| Глубина паза, мм |
| 4 | 8 | 12 | 16 | 20 | 25 | 30 | 4 | 8 | 12 | 16 | 20 | 25 | 30 |
| Время на паз (гнездо и др.), мин. |
| 2 | 0,03 | 0,04 | 0,05 | 0,06 | 0,07 | 0,08 | 0,09 | 0,03 | 0,04 | 0,06 | 0,07 | 0,08 | 0,10 | 0,11 |
| 5 | 0,03 | 0,04 | 0,05 | 0,06 | 0,0,7 | 0,08 | 0,09 | 0,04 | 0,05 | 0,06 | 0,08 | 0,09 | 0,10 | 0,12 |
| 10 | 0,03 | 0,04 | 0,05 | 0,06 | 0,08 | 0,09 | 0,10 | 0,04 | 0,05 | 0,07 | 0,08 | 0,09 | 0,11 | 0,13 |
| 15 | 0,03 | 0,04 | 0,06 | 0,07 | 0,08 | 0,09 | 0,10 | 0,04 | 0,05 | 0,07 | 0,09 | 0,10 | 0,12 | 0,14 |
| 20 | 0,03 | 0,05 | 0,06 | 0,07 | 0,09 | 0,10 | 0,11 | 0,04 | 0,06 | 0,07 | 0,09 | 0,11 | 0,13 | 0,15 |
| 25 | 0,04 | 0,05 | 0,06 | 0,08 | 0,09 | 0,10 | 0,12 | 0,04 | 0,06 | 0,08 | 0,10 | 0,12 | 0,13 | 0,16 |
| 30 | 0,04 | 0,05 | 0,07 | 0,08 | 0,10 | 0,11 | 0,13 | 0,05 | 0,06 | 0,08 | 0,10 | 0,12 | 0,14 | 0,16 |
| 35 | 0,04 | 0,05 | 0,07 | 0,08 | 0,10 | 0,12 | 0,14 | 0,05 | 0,07 | 0,09 | 0,11 | 0,13 | 0,15 | 0,17 |
| 40 | 0,04 | 0,06 | 0,07 | 0,09 | 0,11 | 0,12 | 0,14 | 0,05 | 0,07 | 0,09 | 0,11 | 0,14 | 0,16 | 0,18 |
| 45 | 0,04 | 0,06 | 0,08 | 0,09 | 0,11 | 0,13 | 0,15 | 0,05 | 0,07 | 0,10 | 0,12 | 0,14 | 0,16 | 0,19 |
| 50 | 0,05 | 0,06 | 0,08 | 0,10 | 0,12 | 0,14 | 0,16 | 0,06 | 0,08 | 0,10 | 0,12 | 0,15 | 0,17 | 0,20 |
| 60 | 0,05 | 0,07 | 0,09 | 0,11 | 0,13 | 0,15 | 0,17 | 0,06 | 0,08 | 0,11 | 0,13 | 0,16 | 0,20 | 0,22 |
| 70 | 0,05 | 0,07 | 0,09 | 0,11 | 0,14 | 0,16 | 0,18 | 0,07 | 0,09 | 0,12 | 0,14 | 0,17 | 0,20 | 0,24 |
| 80 | 0,06 | 0,08 | 0,10 | 0,12 | 0,15 | 0,17 | 0,20 | 0,07 | 0,10 | 0,13 | 0,16 | 0,18 | 0,22 | 0,25 |
| 90 | 0,06 | 0,08 | 0,11 | 0,13 | 0,16 | 0,18 | 0,21 | 0,08 | 0,11 | 0,14 | 0,17 | 0,20 | 0,23 | 0,27 |
| 100 | 0,07 | 0,09 | 0,12 | 0,14 | 0,17 | 0,20 | 0,23 | 0,08 | 0,11 | 0,15 | 0,18 | 0,21 | 0,25 | 0,29 |
| 110 | 0,07 | 0,09 | 0,12 | 0,15 | 0,18 | 0,21 | 0,24 | 0,09 | 0,12 | 0,16 | 0,19 | 0,22 | 0,27 | 0,31 |
| 120 | 0,07 | 0,10 | 0,13 | 0,16 | 0,19 | 0,22 | 0,26 | 0,09 | 0,13 | 0,16 | 0,20 | 0,24 | 0,28 | 0,33 |
| 130 | 0,08 | 0,11 | 0,14 | 0,16 | 0,20 | 0 24 | 0,27 | 0,10 | 0,13 | 0,17 | 0,21 | 0,25 | 0,30 | 0,34 |
| 140 | 0,08 | 0,11 | 0,14 | 0,17 | 0,21 | 0,25 | 0,29 | 0,10 | 0,14 | 0,18 | 0,22 | 0,26 | 0,31 | 0,36 |
| 150 | 0,09 | 0,12 | 0,15 | 0,18 | 0,22 | 0,26 | 0,30 | 0,10 | 0,15 | 0,19 | 0,23 | 0,28 | 0,33 | 0,38 |
Примечания:
1. Время на фрезерование лиственницы брать по таблице мягких пород, умноженное на К = 1,1.
2. Глубокие пазы и гнезда фрезеруются за несколько проходов.
| ОСНОВНОЕ ВРЕМЯ НА СВЕРЛЕНИЕ ОТВЕРСТИЙ СПИРАЛЬНЫМИ СВЕРЛАМИ | Вертикально- и горизонтально-сверлильные станки |
| Карта 13 |
| Число оборотов сверла, об./мин. | Диаметр сверла, мм | Глубина сверления, мм |
| 10 | 14 | 17 | 20 | 24 | 28 | 35 | 40 | 50 | 60 | 70 | 85 | 100 | 120 | 140 | 170 |
| Время на 100 отверстий, мин. |
| Сверление на станках с ручной подачей |
| Мягкие породы |
| 4500 | 3 — 10 | 0,34 | 0,38 | 0,45 | 0,5 | 0,59 | 0,67 | 0,81 | 0,91 | 1,11 | 1,32 | 1,52 | 1,8 | 2,1 | - | - | - |
| 3000 | 3 — 25 | 0,6 | 0,72 | 0,82 | 0,91 | 1,03 | 1,15 | 1,37 | 1,52 | 1,82 | 2,12 | 2,4 | 2,88 | 3,94 | 3,32 | 4,55 | 5,5 |
| Твердые породы |
| 4500 | 3 — 10 | 0,61 | 0,77 | 0,89 | 1,00 | 1,17 | 1,33 | 1,62 | 1,82 | 2,22 | 2,6 | 3,04 | 3,57 | 4,25 | - | - | - |
| 3000 | 3 — 25 | 1,22 | 1,45 | 1,64 | 1,8 | 2,06 | 2,3 | 2,7 | 3,04 | 3,6 | 4,25 | 4,85 | 5,8 | 6,7 | 7,9 | 9,1 | 10,9 |
| Сверление на станках с механической подачей |
| Мягкие породы |
| 4250 | 3 — 10 | 0,75 | 0,95 | 1,1 | 1,25 | 1,45 | 1,65 | 2,0 | 2,26 | 2,75 | 3,25 | 3,75 | 4,5 | 5,3 | - | - | - |
| 3160 | 3 — 25 | 1,01 | 1,2 | 1,35 | 1,5 | 1,72 | 1,9 | 2,26 | 2,51 | 3,0 | 3,5 | 4,05 | 4,76 | 5,5 | 6,5 | 7,55 | 9,0 |
| Твердые породы |
| 4250 | 3 — 10 | 1,12 | 1,42 | 1,65 | 1,87 | 2,16 | 2,46 | 3,0 | 3,38 | 4,1 | 4,85 | 5,6 | 6,7 | 8,0 | 9,25 | 10,9 | 13,0 |
| 3160 | 3 — 25 | 2,7 | 3,24 | 3,6 | 4,06 | 4,6 | 5,1 | 6,07 | 6,7 | 8,1 | 9,4 | 10,7 | 12,8 | 14,8 | 17,4 | 20,2 | 22,8 |
| ОСНОВНОЕ ВРЕМЯ НА ДОЛБЛЕНИЕ ОТВЕРСТИЙ, ПАЗОВ, ПРОУШИН | Цепно-долбежный станок |
| Карта 14, лист 1 |
| Глубина паза, мм | Ширина цепочки |
| 16 мм и свыше для твердых пород | до 16 мм для твердых пород и свыше для мягких пород |
| Скорость осевых подач, м/мин. |
| 2,2 | 2,1 | 2,0 | 1,9 | 2,46 | 2,4 | 2,35 | 2,2 | 2,08 |
| Скорость боковых подач, м/мин. |
| 1,32 | 1,26 | 1,2 | 1,15 | 1,48 | 1,44 | 1,4 | 1,32 | 1,26 |
| Длина гнезда, мм |
| 40 | 60 | 90 | 140 | 210 | 40 | 60 | 90 | 140 | 210 |
| Время на долбление одного гнезда, мин. |
| 25 | 0,029 | 0,044 | 0,070 | 0,115 | 0,181 | 0,026 | 0,040 | 0,069 | 0,105 | 0,165 |
| 50 | 0,053 | 0,067 | 0,094 | 0,140 | 0,208 | 0,046 | 0,061 | 0,084 | 0,127 | 0,189 |
| 75 | 0,076 | 0,089 | 0,117 | 0,165 | 0,234 | 0,066 | 0,082 | 0,105 | 0,160 | 0,213 |
| 100 | 0,099 | 0,112 | 0,141 | 0,190 | 0,260 | 0,086 | 0,103 | 0,126 | 0,173 | 0,237 |
| 125 | 0,122 | 0,135 | 0,166 | 0,215 | 0,288 | 0,111 | 0,124 | 0,147 | 0,196 | 0,261 |
| ОСНОВНОЕ ВРЕМЯ НА ДОЛБЛЕНИЕ ОТВЕРСТИЙ, ПАЗОВ, ПРОУШИН | Цепно-долбежный станок |
| Карта 14, лист 2 |
| Глубина паза, мм | Ширина цепочки до 16 мм для мягких пород |
| Скорость осевой подачи 2,46 м/мин. |
| Скорость боковой подачи 1,48 м/мин. |
| Длина гнезда, мм |
| 40 | 60 | 90 | 140 | 210 |
| Время на долбление одного гнезда, мин. |
| 25 | 0,02,6 | 0,039 | 0,059 | 0,093 | 0,140 |
| 50 | 0,046 | 0,059 | 0,080 | 0,114 | 0,161 |
| 75 | 0,066 | 0,080 | 0,100 | 0,134 | 0,181 |
| 100 | 0,087 | 0,100 | 0,120 | 0,154 | 0,201 |
| 125 | 0,107 | 0,120 | 0,132 | 0,174 | 0,221 |
Примечание. Если длина гнезда больше двойной ширины цепочки, то сначала выбирают отверстие в левом конце, затем — в правом, и не выводя цепочку продвигают ее от правого конца к левому.
В карте учтено время на опускание и подъем цепочки.
| ОСНОВНОЕ ВРЕМЯ НА РАСПИЛИВАНИЕ ФАНЕРЫ И ПЛИТ С ВОЗВРАТОМ КАРЕТКИ В ИСХОДНОЕ ПОЛОЖЕНИЕ | Круглопильные станки с механической подачей |
| Карта 15, лист 1 |
| Общая длина пиления на деталь, м | Фанера | Плита |
| фанерная | столярная |
| Толщина листа (плиты), мм |
| 3 | 4 | 6 | 10 | 25 | 19 | более 19 |
| Время на одну деталь, мин. |
| 0,2 | 0,003 | 0,003 | 0,005 | 0,009 | 0,027 | 0,013 | 0,027 |
| 0,4 | 0,005 | 0,007 | 0,011 | 0,018 | 0,053 | 0,027 | 0,053 |
| 0,6 | 0,008 | 0,010 | 0,016 | 0,027 | 0,080 | 0,040 | 0,080 |
| 0,8 | 0,011 | 0,013 | 0,021 | 0,036 | 0,107 | 0,053 | 0,107 |
| 1,0 | 0,013 | 0,017 | 0,027 | 0,044 | 0,133 | 0,067 | 0,133 |
| 1,2 | 0,016 | 0,020 | 0,032 | 0,053 | 0,160 | 0,080 | 0,160 |
| 1,4 | 0,019 | 0,023 | 0,037 | 0,062 | 0,187 | 0,093 | 0,187 |
| 1,6 | 0,021 | 0,027 | 0,043 | 0,071 | 0,213 | 0,107 | 0,213 |
| 1,8 | 0,024 | 0,030 | 0,048 | 0,080 | 0,240 | 0,120 | 0,240 |
| 2,0 | 0,027 | 0,033 | 0,053 | 0,089 | 0,267 | 0,133 | 0,267 |
| 2,2 | 0,029 | 0,037 | 0,059 | 0,098 | 0,293 | 0,147 | 0,293 |
| 2,4 | 0,032 | 0,040 | 0,064 | 0,107 | 0,320 | 0,160 | 0,320 |
| 2,6 | 0,035 | 0,043 | 0,069 | 0,116 | 0,347 | 0,173 | 0,347 |
| 2,8 | 0,037 | 0,047 | 0,075 | 0,124 | 0,373 | 0,187 | 0,373 |
| 3,0 | 0,040 | 0,050 | 0,080 | 0,133 | 0,400 | 0,200 | 0,400 |
| 3,2 | 0,043 | 0,053 | 0,085 | 0,142 | 0,427 | 0,213 | 0,427 |
| 3,4 | 0,045 | 0,057 | 0,091 | 0,151 | 0,453 | 0,227 | 0,453 |
| 3,0 | 0,048 | 0,060 | 0,096 | 0,160 | 0,480 | 0,240 | 0,480 |
| 3,1 | 0,051 | 0,063 | 0,101 | 0,169 | 0,507 | 0,253 | 0,507 |
| 4,9 | 0,053 | 0,067 | 0,107 | 0,178 | 0,533 | 0,267 | 0,533 |
| 4,2 | 0,056 | 0,070 | 0,112 | 0,187 | 0,500 | 0,280 | 0,560 |
| 4,4 | 0,059 | 0,073 | 0,117 | 0,196 | 0,587 | 0,293 | 0,587 |
| ОСНОВНОЕ ВРЕМЯ НА РАСПИЛИВАНИЕ ФАНЕРЫ И ПЛИТ С ВОЗВРАТОМ КАРЕТКИ В ИСХОДНОЕ ПОЛОЖЕНИЕ | Круглопильные станки с механической подачей |
| Карта 15, лист 2 |
| Общая длина пиления на деталь, м | Фанера | Плита |
| фанерная | столярная |
| Толщина листа (плиты), мм |
| 3 | 4 | 6 | 10 | 25 | 19 | более 19 |
| Время на одну деталь, мин. |
| 4,6 | 0,061 | 0,077 | 0,123 | 0,204 | 0,613 | 0,307 | 0,613 |
| 4,8 | 0,064 | 0,080 | 0,128 | 0,213 | 0,640 | 0,320 | 0,640 |
| 5,0 | 0,067 | 0,083 | 0,133 | 0,222 | 0,667 | 0,333 | 0,667 |
| 5,2 | 0,069 | 0,087 | 0,139 | 0,231 | 0,693 | 0,347 | 0,693 |
| 5,4 | 0,072 | 0,090 | 0,144 | 0,240 | 0,720 | 0,360 | 0,720 |
| 5,6 | 0,075 | 0,093 | 0,149 | 0,249 | 0,747 | 0,373 | 0,747 |
| 5,8 | 0,077 | 0,097 | 0,155 | 0,258 | 0,773 | 0,387 | 0,773 |
| 6,0 | 0,080 | 0,100 | 0,160 | 0,267 | 0,800 | 0,400 | 0,800 |
Примечания:
1. Основное время рассчитано по средней скорости подачи при пилении и возврате каретки в исходное положение 15 м в мин. При пилении с другими скоростями подачи время по карте умножать на коэффициент, равный отношению скорости подачи, принятой в расчете карты, к установленной на станке.
2. При расчете основного времени по карте принято следующее количество одновременно распиливаемых листов:
| Наименование материала | Толщина, мм | Количество |
| Фанера | 3 | 10 |
| 4 | 8 |
| 6 | 5 |
| Плита: | 10 | 3 |
| фанерная | 25 | 1 |
| столярная | 19 | 2 |
| более 10 | 1 |
| ОСНОВНОЕ ВРЕМЯ НА РАСПИЛ ДРЕВЕСНО-ВОЛОКНИСТОЙ ПЛИТЫ (РУЧНАЯ ПОДАЧА) | Круглопильные станки |
| Карта 16 |
| Количество листов в закладке | Длина реза, мм |
| 200 | 400 | 600 | 800 | 1000 | 1200 | 1400 | 1600 | 1800 | 2000 |
| Время на один рез, мин. |
| 1 | 0,020 | 0,041 | 0,061 | 0,081 | 0,102 | 0,122 | 0,142 | 0,163 | 0,183 | 0,203 |
| 2 | 0,024 | 0,049 | 0,073 | 0,097 | 0,122 | 0,146 | 0,170 | 0,195 | 0,219 | 0,243 |
| 3 | 0,026 | 0,052 | 0,078 | 0,104 | 0,130 | 0,156 | 0,182 | 0,208 | 0,234 | 0,260 |
| 4 | 0,028 | 0,050 | 0,083 | 0,111 | 0,138 | 0,166 | 0,194 | 0,221 | 0,249 | 0,277 |
| 5 | 0,029 | 0,059 | 0,088 | 0,118 | 0,147 | 0,177 | 0,206 | 0,236 | 0,265 | 0,294 |
| 6 | 0,031 | 0,063 | 0,094 | 0,125 | 0,157 | 0,188 | 0,219 | 0,251 | 0,283 | 0,313 |
Примечание. Картой предусмотрен распил плиты по прямой линии.
| ВРЕМЯ НА ЗАРЕЗКУ ОТВЕРСТИЙ ПОД ПЕТЛИ | Фрезерный, петлезарезной станки |
| Карта 17 |
| Содержание работы | Инструмент | Время на 100 приемов, мин. |
| Зарезка одного отверстия под петлю на фрезерном станке | Пилы, фрезы \text{Ш} 110, 130, 250 | 6,3 |
| Зарезка двух отверстий под петли на петлезарезном станке | То же | 5,5 |
Примечание. Картой предусмотрено опускание и подъем пил.
| ОСНОВНОЕ ВРЕМЯ НА РАСПИЛИВАНИЕ ПО РАЗМЕТКЕ МЯГКИХ И ТВЕРДЫХ ПОРОД ДРЕВЕСИНЫ (ДОСКИ, БРУСЬЯ И БРУСКИ) | Ленточнопильные станки |
| Карта 18, лист 1 |
| Высота реза, мм | Количество линий реза, приходящихся на 1 м пиления |
| По прямой | По кривой |
| 1 | 2 | 4 | 6 | 8 | 10 | 1 | 2 | 4 | 6 | 8 | 10 |
| Время на 1 м пиления, мин. |
| Мягкие породы |
| 20 | 0,077 | 0,084 | 0,097 | 0,110 | 0,124 | 0,142 | 0,110 | 0,119 | 0,138 | 0,158 | 0,173 | 0,202 |
| 30 | 0,086 | 0,092 | 0,108 | 0,121 | 0,135 | 0,162 | 0,126 | 0,132 | 0,154 | 0,174 | 0,193 | 0,214 |
| 40 | 0,097 | 0,103 | 0,117 | 0,132 | 0,147 | 0,162 | 0,139 | 0,147 | 0,160 | 0,189 | 0,212 | 0,231 |
| 50 | 0,107 | 0,112 | 0,128 | 0,143 | 0,158 | 0,174 | 0,152 | 0,160 | 0,182 | 0,204 | 0,226 | 0,248 |
| 60 | 0,115 | 0,123 | 0,139 | 0,154 | 0,170 | 0,187 | 0,165 | 0,176 | 0,198 | 0,220 | 0,242 | 0,266 |
| 70 | 0,127 | 0,132 | 0,150 | 0,165 | 0,182 | 0,198 | 0,180 | 0,189 | 0,214 | 0,235 | 0,260 | 0,284 |
| 80 | 0,135 | 0,143 | 0,160 | 0,176 | 0,194 | 0,209 | 0,193 | 0,204 | 0,229 | 0,250 | 0,277 | 0,306 |
| 90 | 0,145 | 0,152 | 0,170 | 0,187 | 0,202 | 0,222 | 0,206 | 0,218 | 0,242 | 0,266 | 0,292 | 0,317 |
| 100 | 0,155 | 0,163 | 0,180 | 0,198 | 0,216 | 0,236 | 0,222 | 0,233 | 0,258 | 0,282 | 0,308 | 0,334 |
| 120 | 0,174 | 0,182 | 0,202 | 0,220 | 0,240 | 0,258 | 0,246 | 0,262 | 0,288 | 0,314 | 0,340 | 0,370 |
| 140 | 0,194 | 0,204 | 0,223 | 0,242 | 0,264 | 0,284 | 0,277 | 0,290 | 0,319 | 0,345 | 0,376 | 0,405 |
| 160 | 0,214 | 0,224 | 0,244 | 0,264 | 0,286 | 0,308 | 0,306 | 0,322 | 0,350 | 0,380 | 0,410 | 0,440 |
| ОСНОВНОЕ ВРЕМЯ НА РАСПИЛИВАНИЕ ПО РАЗМЕТКЕ МЯГКИХ И ТВЕРДЫХ ПОРОД ДРЕВЕСИНЫ (ДОСКИ, БРУСЬЯ И БРУСКИ) | Ленточнопильные станки |
| Карта 18, лист 2 |
| Высота реза, мм | Количество линий реза, приходящихся на 1 м пиления |
| По прямой | По кривой |
| 1 | 2 | 4 | 6 | 8 | 10 | 1 | 2 | 4 | 6 | 8 | 10 |
| Время на 1 м пиления, мин. |
| Твердые породы |
| 20 | 0,096 | 0,105 | 0,121 | 0,137 | 0,155 | 0,177 | 0,137 | 0,149 | 0,172 | 0,197 | 0,216 | 0,252 |
| 30 | 0,107 | 0,115 | 0,135 | 0,151 | 0,169 | 0,190 | 0,154 | 0,165 | 0,192 | 0,217 | 0,241 | 0,267 |
| 40 | 0,121 | 0,129 | 0,146 | 0,165 | 0,184 | 0,202 | 0,174 | 0,184 | 0,207 | 0,236 | 0,265 | 0,289 |
| 50 | 0,134 | 0,140 | 0,160 | 0,179 | 0,197 | 0,217 | 0,190 | 0,200 | 0,227 | 0,255 | 0,282 | 0,310 |
| 60 | 0,144 | 0,154 | 0,174 | 0,192 | 0,212 | 0,234 | 0,206 | 0,220 | 0,247 | 0,276 | 0,302 | 0,332 |
| 70 | 0,159 | 0,165 | 0,187 | 0,206 | 0,227 | 0,247 | 0,225 | 0,236 | 0,267 | 0,294 | 0,325 | 0,315 |
| 80 | 0,169 | 0,179 | 0,200 | 0,220 | 0,242 | 0,261 | 0,241 | 0,255 | 0,286 | 0,312 | 0,346 | 0,375 |
| 90 | 0,181 | 0,190 | 0,212 | 0,234 | 0,252 | 0,277 | 0,257 | 0,272 | 0,302 | 0,332 | 0,365 | 0,396 |
| 100 | 0,194 | 0,204 | 0,225 | 0,247 | 0,270 | 0,295 | 0,277 | 0,291 | 0,315 | 0,352 | 0,385 | 0,417 |
| 120 | 0,217 | 0,227 | 0,252 | 0,275 | 0,300 | 0,322 | 0,310 | 0,327 | 0,360 | 0,392 | 0,425 | 0,462 |
| 140 | 0,242 | 0,255 | 0,279 | 0,302 | 0,330 | 0,355 | 0,346 | 0,362 | 0,399 | 0,431 | 0,470 | 0,506 |
| 160 | 0,267 | 0,280 | 0,305 | 0,330 | 0,357 | 0,385 | 0,382 | 0,402 | 0,437 | 0,475 | 0,512 | 0,550 |
Примечания:
1. При распиливании под углом (в наклонном положении стола пилы) время по карте принимать с К = 1,1.
2. Картой предусмотрено распиливание заготовок весом до 20 кг.
| ОСНОВНОЕ ВРЕМЯ НА РАСПИЛОВКУ ПО РАЗМЕТКЕ ФАНЕРЫ | Ленточнопильные станки |
| Карта 19 |
| Общая длина пиления, м | Количество линий реза |
| По прямой | По кривой |
| 1 | 2 | 4 | 6 | 8 | 10 | 1 | 2 | 4 | 6 | 8 | 10 |
| Время на одну деталь, мин. |
| 0,2 | 0,005 | 0,007 | - | - | - | - | 0,006 | 0,008 | - | - | - | - |
| 0,4 | 0,007 | 0,009 | 0,012 | - | - | - | 0,010 | 0,012 | 0,018 | - | - | - |
| 0,6 | 0,010 | 0,012 | 0,015 | 0,020 | - | - | 0,014 | 0,016 | 0,021 | 0,025 | - | - |
| 0,8 | 0,012 | 0,014 | 0,019 | 0,023 | 0,026 | - | 0,018 | 0,020 | 0,025 | 0,030 | 0,034 | - |
| 1,0 | 0,015 | 0,018 | 0,020 | 0,025 | 0,028 | 0,033 | 0,021 | 0,024 | 0,029 | 0,033 | 0,038 | 0,043 |
| 1,2 | 0,018 | 0,020 | 0,024 | 0,028 | 0,031 | 0,035 | 0,025 | 0,028 | 0,033 | 0,038 | 0,043 | 0,046 |
| 1,4 | 0,020 | 0,023 | 0,020 | 0,030 | 0,034 | 0,038 | 0,028 | 0,031 | 0,036 | 0,041 | 0,045 | 0,050 |
| 1,6 | 0,023 | 0,025 | 0,029 | 0,033 | 0,038 | 0,041 | 0,033 | 0,035 | 0,040 | 0,045 | 0,050 | 0,055 |
| 1,8 | 0,025 | 0,028 | 0,031 | 0,035 | 0,040 | 0,044 | 0,036 | 0,039 | 0,043 | 0,049 | 0,053 | 0,058 |
| 2,0 | 0,028 | 0,030 | 0,034 | 0,038 | 0,043 | 0,046 | 0,040 | 0,043 | 0,048 | 0,053 | 0,056 | 0,063 |
| 2,4 | - | 0,035 | 0,039 | 0,043 | 0,048 | 0,050 | - | 0,050 | 0,055 | 0,060 | 0,065 | 0,070 |
| 2,8 | - | 0,040 | 0,045 | 0,049 | 0,053 | 0,056 | - | 0,058 | 0,063 | 0,068 | 0,073 | 0,076 |
| 3,2 | - | 0,045 | 0,050 | 0,053 | 0,058 | 0,061 | - | 0,065 | 0,070 | 0,075 | 0,080 | 0,085 |
| 3,6 | - | 0,050 | 0,055 | 0,059 | 0,063 | 0,066 | - | 0,073 | 0,078 | 0,083 | 0,086 | 0,093 |
| 4,0 | - | - | 0,060 | 0,065 | 0,068 | 0,071 | - | - | 0,085 | 0,090 | 0,095 | 0,100 |
Примечание. Картой предусмотрена распиловка фанерных листов толщиной 4 мм пачкой по 8 штук. При распиловке фанеры толщиной 3 мм пачкой по 10 штук время по карте применять с К = 0,8.
| ОСНОВНОЕ ВРЕМЯ НА РАСПИЛОВКУ ПО РАЗМЕТКЕ ФАНЕРЫ ТОЛЩИНОЙ 10 мм | Ленточнопильные станки |
| Карта 20 |
| Общая длина пиления, м | Количество линий реза |
| По прямой | По кривой |
| 1 | 2 | 4 | 6 | 8 | 10 | 1 | 2 | 4 | 6 | 8 | 10 |
| Время на одну деталь, мин. |
| 0,2 | 0,013 | 0,020 | - | - | - | - | 0,017 | 0,023 | - | - | - | - |
| 0,4 | 0,020 | 0,027 | 0,040 | - | - | - | 0,027 | 0,034 | 0,046 | - | - | - |
| 0,6 | 0,026 | 0,034 | 0,046 | - | - | - | 0,037 | 0,044 | 0,060 | - | - | - |
| 0,8 | 0,033 | 0,040 | 0,055 | 0,070 | - | - | 0,048 | 0,055 | 0,070 | 0,080 | - | - |
| 1,0 | 0,040 | 0,047 | 0,062 | 0,075 | 0,090 | 0,100 | 0,060 | 0,065 | 0,080 | 0,090 | 0,105 | 0,115 |
| 1,2 | 0,046 | 0,055 | 0,070 | 0,080 | 0,095 | 0,110 | 0,070 | 0,075 | 0,090 | 0,100 | 0,115 | 0,130 |
| 1,4 | 0,055 | 0,060 | 0,075 | 0,085 | 0,100 | 0,112 | 0,080 | 0,085 | 0,100 | 0,110 | 0,125 | 0,140 |
| 1,6 | 0,060 | 0,065 | 0,080 | 0,092 | 0,107 | 0,120 | 0,090 | 0,095 | 0,110 | 0,120 | 0,135 | 0,150 |
| 1,8 | 0,065 | 0,072 | 0,087 | 0,100 | 0,115 | 0,125 | 0,100 | 0,105 | 0,120 | 0,130 | 0,150 | 0,160 |
| 2,0 | 0,075 | 0,080 | 0,095 | 0,110 | 0,120 | 0,135 | 0,110 | 0,115 | 0,130 | 0,140 | 0,160 | 0,170 |
| 2,4 | - | 0,095 | 0,105 | 0,120 | 0,135 | 0,150 | - | 0,130 | 0,150 | 0,165 | 0,175 | 0,190 |
| 2,8 | - | 0,105 | 0,120 | 0,130 | 0,150 | 0,160 | - | 0,155 | 0,170 | 0,185 | 0,200 | 0,210 |
| 3,2 | - | 0,120 | 0,135 | 0,145 | 0,160 | 0,175 | - | 0,180 | 0,190 | 0,205 | 0,220 | 0,230 |
| 3,6 | - | 0,135 | 0,145 | 0,160 | 0,170 | 0,185 | - | 0,20 | 0,215 | 0,225 | 0,240 | 0,250 |
| 4,0 | - | 0,145 | 0,160 | 0,170 | 0,185 | 0,200 | - | 0,225 | 0,235 | 0,250 | 0,260 | 0,270 |
| 4,4 | - | - | 0,175 | 0,185 | 0,200 | 0,210 | - | - | 0,255 | 0,270 | 0,280 | 0,290 |
| 4,8 | - | - | 0,185 | 0,200 | 0,210 | 0,225 | - | - | 0,276 | 0,290 | 0,300 | 0,310 |
| 5,2 | - | - | 0,200 | 0,215 | 0,225 | 0,240 | - | - | 0,300 | 0,310 | 0,320 | 0,330 |
| 5,6 | - | - | 0,215 | 0,225 | 0,240 | 0,250 | - | - | 0,320 | 0,330 | 0,340 | 0,350 |
| 6,0 | - | - | 0,225 | 0,240 | 0,250 | 0,205 | - | - | 0,340 | 0,355 | 0,365 | 0,375 |
| 6,4 | - | - | 0,240 | 0,250 | 0,265 | 0,280 | - | - | 0,360 | 0,370 | 0,385 | 0,400 |
| 6,8 | - | - | 0,250 | 0,265 | 0,280 | 0,290 | - | - | 0,385 | 0,395 | 0,405 | 0,420 |
| 7,2 | - | - | 0,265 | 0,280 | 0,290 | 0,305 | - | - | 0,405 | 0,415 | 0,425 | 0,440 |
| 7,0 | - | - | 0,280 | 0,290 | 0,305 | 0,320 | - | - | 0,425 | 0,435 | 0,450 | 0,460 |
| 8,0 | - | - | 0,295 | 0,305 | 0,320 | 0,335 | - | - | 0,450 | 0,460 | 0,470 | 0,480 |
| ОСНОВНОЕ ВРЕМЯ НА РАСПИЛОВКУ ПО РАЗМЕТКЕ СТОЛЯРНЫХ ПЛИТ ТОЛЩИНОЙ 19 — 20 мм | Ленточнопильные станки |
| Карта 21 |
| Общая длина пиления, м | Количество линий реза |
| По прямой | По кривой |
| 1 | 2 | 4 | 6 | 8 | 10 | 1 | 2 | 4 | 6 | 8 | 10 |
| Время на деталь, мин |
| 0,2 | 0,027 | 0,040 | - | - | - | - | 0,034 | 0,046 | - | - | - | - |
| 0,4 | 0,040 | 0,054 | 0,080 | - | - | - | 0,055 | 0,068 | 0,092 | - | - | - |
| 0,6 | 0,053 | 0,068 | 0,092 | - | - | - | 0,075 | 0,088 | 0,120 | - | - | - |
| 0,8 | 0,067 | 0,080 | 0,110 | 0,140 | - | - | 0,096 | 0,110 | 0,140 | 0,160 | - | - |
| 1,0 | 0,080 | 0,094 | 0,120 | 0,150 | 0,180 | 0,200 | 0,120 | 0,130 | 0,160 | 0,180 | 0,210 | 0,230 |
| 1,2 | 0,093 | 0,110 | 0,135 | 0,160 | 0,190 | 0,210 | 0,140 | 0,150 | 0,180 | 0,200 | 0,230 | 0,260 |
| 1,4 | 0,106 | 0,120 | 0,150 | 0,170 | 0,200 | 0,230 | 0,160 | 0,170 | 0,200 | 0,220 | 0,250 | 0,280 |
| 1,6 | 0,120 | 0,130 | 0,160 | 0,190 | 0,220 | 0,240 | 0,180 | 0,190 | 0,220 | 0,240 | 0,270 | 0,300 |
| 1,8 | 0,130 | 0,145 | 0,170 | 0,200 | 0,230 | 0,250 | 0,200 | 0,210 | 0,240 | 0,260 | 0,300 | 0,320 |
| 2,0 | 0,140 | 0,160 | 0,190 | 0,220 | 0,240 | 0,270 | 0,220 | 0,240 | 0,260 | 0,280 | 0,320 | 0,340 |
| 2,4 | - | 0,190 | 0,210 | 0,240 | 0,270 | 0,300 | - | 0,280 | 0,300 | 0,330 | 0,350 | 0,380 |
| 2,8 | - | 0,210 | 0,240 | 0,260 | 0,300 | 0,320 | - | 0,320 | 0,340 | 0,370 | 0,400 | 0,420 |
| 3,2 | - | 0,240 | 0,270 | 0,290 | 0,320 | 0,350 | - | 0,360 | 0,380 | 0,410 | 0,440 | 0,460 |
| 3,6 | - | 0,270 | 0,290 | 0,320 | 0,340 | 0,370 | - | 0,400 | 0,430 | 0,450 | 0,480 | 0,500 |
| 4,0 | - | 0,300 | 0,320 | 0,340 | 0,370 | 0,400 | - | 0,450 | 0,470 | 0,500 | 0,520 | 0,540 |
| 4,4 | - | - | 0,350 | 0,370 | 0,400 | 0,420 | - | - | 0,510 | 0,540 | 0,560 | 0,580 |
| 4,8 | - | - | 0,370 | 0,400 | 0,420 | 0,450 | - | - | 0,550 | 0,580 | 0,600 | 0,620 |
| 5,2 | - | - | 0,400 | 0,430 | 0,450 | 0,480 | - | - | 0,600 | 0,620 | 0,640 | 0,660 |
| 5,6 | - | - | 0,430 | 0,490 | 0,480 | 0,500 | - | - | 0,640 | 0,660 | 0,680 | 0,700 |
| 6,0 | - | - | 0,450 | 0,480 | 0,500 | 0,530 | - | - | 0,680 | 0,700 | 0,730 | 0,660 |
| 6,4 | - | - | 0,480 | 0,500 | 0,530 | 0,560 | - | - | 0,730 | 0,740 | 0,770 | 0,800 |
| 6,8 | - | - | 0,500 | 0,530 | 0,560 | 0,580 | - | - | 0,770 | 0,790 | 0,810 | 0,840 |
| 7,2 | - | - | 0,530 | 0,560 | 0,580 | 0,640 | - | - | 0,810 | 0,830 | 0,850 | 0,880 |
| 7,6 | - | - | 0,500 | 0,518 | 0,610 | 0,640 | - | - | 0,850 | 0,870 | 0,900 | 0,920 |
| 8,0 | - | - | 0,590 | 0,610 | 0,640 | 0,670 | - | - | 0,900 | 0,920 | 0,940 | 0,960 |
Примечание. При распиловке столярной плиты толщиной 25 мм время по карте применять с К = 1,15.
| ОСНОВНОЕ ВРЕМЯ НА РАСПИЛОВКУ ПО РАЗМЕТКЕ ФАНЕРНЫХ ПЛИТ ТОЛЩИНОЙ 25 мм | Ленточнопильные станки |
| Карта 22 |
| Общая длина пиления на деталь, м | Количество линий реза |
| По прямой | По кривой |
| 1 | 2 | 4 | 6 | 8 | 10 | 1 | 2 | 4 | 6 | 8 | 10 |
| Время на деталь, мин. |
| 0,2 | 0,043 | 0,060 | 0,096 | - | - | - | 0,060 | 0,082 | 0,120 | - | - | - |
| 0,4 | 0,070 | 0,086 | 0,120 | 0,150 | - | - | 0,099 | 0,120 | 0,160 | 0,190 | - | - |
| 0,6 | 0,096 | 0,110 | 0,150 | 0,180 | - | - | 0,140 | 0,160 | 0,200 | 0,240 | - | - |
| 0,8 | 0,120 | 0,140 | 0,170 | 0,210 | 0,240 | - | 0,170 | 0,200 | 0,240 | 0,280 | 0,330 | - |
| 1,0 | 0,150 | 0,170 | 0,200 | 0,230 | 0,270 | 0,300 | 0,210 | 0,230 | 0,280 | 0,320 | 0,370 | 0,410 |
| 1,2 | 0,180 | 0,190 | 0,220 | 0,260 | 0,300 | 0,330 | 0,250 | 0,270 | 0,320 | 0,360 | 0,410 | 0,440 |
| 1,4 | 0,200 | 0,220 | 0,250 | 0,290 | 0,320 | 0,350 | 0,290 | 0,310 | 0,360 | 0,400 | 0,450 | 0,480 |
| 1,6 | 0,230 | 0,240 | 0,280 | 0,310 | 0,340 | 0,380 | 0,320 | 0,350 | 0,400 | 0,440 | 0,490 | 0,520 |
| 1,8 | 0,250 | 0,270 | 0,300 | 0,340 | 0,370 | 0,410 | 0,360 | 0,380 | 0,440 | 0,480 | 0,530 | 0,560 |
| 2,0 | 0,280 | 0,300 | 0,330 | 0,360 | 0,400 | 0,430 | 0,400 | 0,420 | 0,470 | 0,520 | 0,560 | 0,600 |
| 2,4 | - | 0,350 | 0,390 | 0,420 | 0,450 | 0,480 | - | 0,500 | 0,540 | 0,590 | 0,640 | 0,680 |
| 2,8 | - | 0,400 | 0,440 | 0,470 | 0,500 | 0,540 | - | 0,580 | 0,620 | 0,660 | 0,710 | 0,750 |
| 3,2 | - | 0,460 | 0,490 | 0,520 | 0,560 | 0,590 | - | 0,650 | 0,690 | 0,730 | 0,780 | 0,820 |
| 3,6 | - | 0,500 | 0,540 | 0,580 | 0,610 | 0,640 | - | 0,730 | 0,770 | 0,810 | 0,850 | 0,900 |
| 4,0 | - | 0,560 | 0,600 | 0,630 | 0,660 | 0,700 | - | 0,800 | 0,840 | 0,890 | 0,930 | 0,980 |
| 4,4 | - | - | 0,650 | 0,680 | 0,720 | 0,750 | - | - | 0,920 | 0,960 | 1,010 | 1,050 |
| 4,8 | - | - | 0,700 | 0,730 | 0,770 | 0,800 | - | - | 1,000 | 1,030 | 1,080 | 1,120 |
| 5,2 | - | - | 0,750 | 0,790 | 0,820 | 0,850 | - | - | 1,070 | 1,100 | 1,150 | 1,200 |
| 5,6 | - | - | 0,800 | 0,840 | 0,880 | 0,910 | - | - | 1,150 | 1,180 | 1,230 | 1,280 |
| 6,0 | - | - | 0,860 | 0,900 | 0,930 | 0,960 | - | - | 1,220 | 1,260 | 1,300 | 1,360 |
| 6,4 | - | - | 0,910 | 0,950 | 0,980 | 1,010 | - | - | 1,300 | 1,340 | 1,380 | 1,440 |
| 6,8 | - | - | 0,960 | 1,000 | 1,030 | 1,060 | - | - | 1,380 | 1,420 | 1,460 | 1,520 |
| 7,2 | - | - | 1,010 | 1,050 | 1,080 | 1,110 | - | - | 1,450 | 1,490 | 1,540 | 1,600 |
| 7,6 | - | - | 1,060 | 1,110 | 1,140 | 1,170 | - | - | 1,520 | 1,570 | 1,610 | 1,610 |
| 8,0 | - | - | 1,120 | 1,160 | 1,190 | 1,220 | - | - | 1,600 | 1,640 | 1,690 | 1,760 |
| ОСНОВНОЕ ВРЕМЯ НА ШЛИФОВАНИЕ ДЕТАЛЕЙ НА СТАНКАХ С МЕХАНИЧЕСКОЙ ПОДАЧЕЙ | Шлифовальные трехцилиндровые станки |
| Карта 23 |
| Скорость подачи, м/мин. | Ширина шлифуемой поверхности, мм, до |
| 50 | 100 | 200 | 300 | 400 | 500 |
| Время на один метр прохода, мин. |
| 4,0 | 0,251 | 0,253 | 0,255 | 0,258 | 0,260 | 0,263 |
| 6,0 | 0,168 | 0,169 | 0,172 | 0,174 | 0,175 | 0,177 |
| 8,0 | 0,126 | 0,128 | 0,130 | 0,132 | 0,133 | 0,135 |
| 12,5 | 0,081 | 0,082 | 0,084 | 0,086 | 0,087 | 0,088 |
Примечание. Время дано с учетом коэффициента скольжения детали.
Таблица 8
КОЭФФИЦИЕНТЫ СКОЛЬЖЕНИЯ ПРИ ШЛИФОВАНИИ ДЕТАЛЕЙ
НА ТРЕХЦИЛИНДРОВЫХ ШЛИФОВАЛЬНЫХ СТАНКАХ
| Ширина шлифуемой поверхности, мм, до | Скорость подачи, м/мин. |
| 4 | 6 | 8 | 12,5 |
| Коэффициент скольжения |
| 50 | 0,995 | 0,992 | 0,99 | 0,985 |
| 100 | 0,99 | 0,985 | 0,98 | 0,97 |
| 200 | 0,98 | 0,97 | 0,96 | 0,95 |
| 300 | 0,97 | 0,96 | 0,95 | 0,93 |
| 400 | 0,96 | 0,95 | 0,94 | 0,92 |
| 500 | 0,95 | 0,94 | 0,925 | 0,905 |
| ОСНОВНОЕ ВРЕМЯ НА ШЛИФОВАНИЕ ДЕТАЛЕЙ И ИЗДЕЛИЙ ПОД ЛАКИРОВКУ НА ЛЕНТОЧНО-ШЛИФОВАЛЬНЫХ СТАНКАХ С УТЮЖКОМ И БЕЗ УТЮЖКА | Карта 24, лист 1 |
| Вид станка | Тип материалов | Количество проходов | Ширина детали, мм | Длина детали, мм |
| 200 | 400 | 600 | 800 | 1000 | 1200 | 1400 | 1600 | 1800 | 2000 |
| Время на деталь, мин. |
| С утюжком | Березовая рубашка фанеры и плит под лакировку | 1 | 200 | 0,17 | 0,22 | 0,26 | 0,30 | 0,35 | 0,39 | 0,43 | 0,47 | 0,52 | 0,56 |
| 300 | - | 0,27 | 0,34 | 0,41 | 0,48 | 0,55 | 0,62 | 0,70 | 0,77 | 0,84 |
| 400 | - | 0,32 | 0,42 | 0,52 | 0,62 | 0,72 | 0,82 | 0,92 | 1,02 | 1,12 |
| 500 | - | - | 0,49 | 0,62 | 0,75 | 0,88 | 1,01 | 1,14 | 1,27 | 1,40 |
| 600 | - | - | 0,61 | 0,72 | 0,88 | 1,03 | 1,20 | 1,35 | 1,52 | 1,68 |
| 700 | - | - | - | 0,81 | 1,00 | 1,20 | 1,38 | 1,57 | 1,77 | 1,96 |
| Дубовый и буковый шпоны деталей | 2 | 200 | - | 0,63 | 0,80 | 1,00 | 1,19 | 1,37 | 1,56 | 1,76 | 1,95 | 2,15 |
| 300 | - | 0,85 | 1,13 | 1,42 | 1,72 | 2,00 | 2,29 | 2,60 | 2,90 | 3,18 |
| 400 | - | 1,04 | 1,43 | 1,82 | 2,22 | 2,61 | 3,01 | 3,41 | 3,82 | 4,22 |
| 500 | - | - | 1,67 | 2,18 | 2,69 | 3,19 | 3,70 | 4,22 | 4,74 | 5,26 |
| 600 | - | - | 1,98 | 2,53 | 3,15 | 3,77 | 4,39 | 5,01 | 5,65 | 6,30 |
| 700 | - | - | - | 2,94 | 3,67 | 4,41 | 5,14 | 5,87 | 6,60 | 7,34 |
| Без утюжка | Раскладки и другие детали твердых пород | 1 | до 10 | 0,11 | 0,14 | 0,17 | 0,20 | 0,24 | 0,27 | 0,31 | 0,34 | 0,38 | 0,41 |
| 20 | 0,13 | 0,17 | 0,20 | 0,24 | 0,28 | 0,32 | 0,35 | 0,39 | 0,43 | 0,47 |
| 30 | 0,15 | 0,19 | 0,23 | 0,28 | 0,31 | 0,36 | 0,41 | 0,45 | 0,49 | 0,54 |
| 40 | 0,17 | 0,21 | 0,26 | 0,31 | 0,36 | 0,40 | 0,45 | 0,50 | 0,55 | 0,60 |
| 50 | 0,19 | 0,24 | 0,29 | 0,35 | 0,40 | 0,45 | 0,51 | 0,56 | 0,61 | 0,67 |
| 60 | 0,21 | 0,27 | 0,32 | 0,38 | 0,44 | 0,50 | 0,56 | 0,61 | 0,67 | 0,73 |
| ОСНОВНОЕ ВРЕМЯ НА ШЛИФОВАНИЕ ДЕТАЛЕЙ И ИЗДЕЛИЙ ПОД ЛАКИРОВКУ НА ЛЕНТОЧНО-ШЛИФОВАЛЬНЫХ СТАНКАХ С УТЮЖКОМ И БЕЗ УТЮЖКА | Карта 24, лист 2 |
| Вид станка | Тип материалов | Количество проходов | Шлифуемая поверхность | Ширина шлифуемой поверхности, мм | Периметр наличника, мм |
| 2400 | 2800 | 3200 | 3600 | 4000 | 4400 |
| Время на деталь, мин. |
| С утюжком | Наличники твердых пород | 2 | Лицевая сторона | 50 — 70 | 1,86 | 2,01 | 2,18 | 2,34 | 2,51 | 2,68 |
| Внутренняя сторона, прилегающая к раме | 20 | 0,78 | 0,84 | 0,90 | 0,97 | 1,03 | 1,10 |
Примечания:
1. Картой предусмотрено шлифование деталей и изделий со скоростью движения абразивной ленты 6 м/мин. Если скорость движения абразивной ленты будет меньше или больше, то ко времени, взятому по карте, необходимо применять коэффициент, равный отношению скорости, принятой в нормативах, к фактической скорости станка.
2. Шлифование дубового и букового шпонов, березовой фанеры и плит предусмотрено с удалением наклеенных на их стыках полосок бумаги.
3. Картой учтено время на повороты деталей на плоскости, производимые в процессе шлифования.
4. Картой предусмотрено шлифование с шириной утюжка 200 мм. При шлифовании с утюжком узких деталей, сложенных по ширине по несколько штук, время на шлифование брать по общей ширине с К = 1,05.
5. Шлифование кромок и раскладок производится со снятием фаски.
| ОСНОВНОЕ ВРЕМЯ НА ШЛИФОВАНИЕ ДЕТАЛЕЙ | Шлифовально-дисковые станки |
| Карта 25 |
| Ширина шлифуемой поверхности, мм, до | Грубое шлифование | Чистое шлифование |
| Длина шлифуемой поверхности, мм, до |
| 500 | 700 | 1000 | 1500 | 2000 | 500 | 700 | 1000 | 1500 | 2000 |
| Время на один проход, мин. |
| Мягкие породы |
| 30 | 0,09 | 0,11 | 0,13 | 0,17 | 0,21 | 0,12 | 0,14 | 0,17 | 0,21 | 0,26 |
| 50 | 0,10 | 0,12 | 0,14 | 0,19 | 0,23 | 0,13 | 0,15 | 0,18 | 0,23 | 0,28 |
| 80 | 0,12 | 0,14 | 0,17 | 0,21 | 0,26 | 0,14 | 0,16 | 0,19 | 0,25 | 0,31 |
| 100 | 0,13 | 0,15 | 0,19 | 0,24 | 0,29 | 0,16 | 0,18 | 0,22 | 0,28 | 0,34 |
| 150 | 0,15 | 0,17 | 0,21 | 0,27 | 0,32 | 0,18 | 0,21 | 0,25 | 0,32 | 0,39 |
| 200 | 0,17 | 0,19 | 0,23 | 0,30 | 0,37 | 0,21 | 0,24 | 0,29 | 0,37 | 0,46 |
| Твердые породы |
| 30 | 0,16 | 0,18 | 0,23 | 0,28 | 0,35 | 0,13 | 0,15 | 0,18 | 0,23 | 0,28 |
| 50 | 0,17 | 0,19 | 0,23 | 0,30 | 0,37 | 0,14 | 10,16 | 0,19 | 0,25 | 0,30 |
| 80 | 0,19 | 0,22 | 0,27 | 0,35 | 0,42 | 0,16 | 0,18 | 0,22 | 0,28 | 0,34 |
| 100 | 0,21 | 0,24 | 0,29 | 0,38 | 0,46 | 0,17 | 0,19 | 0,23 | 0,30 | 0,37 |
| 150 | 0,23 | 0,26 | 0,32 | 0,41 | 0,50 | 0,19 | 0,22 | 0,27 | 0,34 | 0,42 |
| 200 | 0,25 | 0,29 | 0,35 | 0,45 | 0,55 | 0,23 | 0,26 | 0,32 | 0,41 | 0,50 |
| ВРЕМЯ НА УСТАНОВКУ И СНЯТИЕ ЗАГОТОВОК | Вспомогательные работы |
| Карта 26 |
| Содержание работы |
| 1. Взять заготовку из штабеля (тележки), положить на стол станка или рольганг и продвинуть к режущему инструменту. |
| 2. Снять заготовку и отходы со стола станка и отложить в штабель (тележку). |
| Длина заготовки, мм, до | Содержание работы по пунктам | Сечение заготовок, см2, до |
| 15 | 25 | 35 | 50 | 70 | 100 | 150 | 200 |
| Время на одну заготовку, мин. |
| Мягкие породы |
| 500 | 1 | 0,034 | 0,040 | 0,046 | 0,054 | 0,065 | 0,080 | 0,105 | 0,136 |
| 2 | 0,020 | 0,027 | 0,034 | 0,042 | 0,054 | 0,071 | 0,098 | 0,132 |
| 1000 | 1 | 0,046 | 0,052 | 0,058 | 0,066 | 0,077 | 0,092 | 0,117 | 0,148 |
| 2 | 0,031 | 0,038 | 0,044 | 0,053 | 0,065 | 0,082 | 0,109 | 0,143 |
| 1500 | 1 | 0,061 | 0,067 | 0,074 | 0,081 | 0,092 | 0,108 | 0,132 | 0,164 |
| 2 | 0,045 | 0,051 | 0,058 | 0,067 | 0,078 | 0,095 | 0,122 | 0,156 |
| 2000 | 1 | 0,076 | 0,082 | 0,089 | 0,096 | 0,107 | 0,123 | 0,148 | 0,178 |
| 2 | 0,058 | 0,065 | 0,072 | 0,080 | 0,092 | 0,109 | 0,136 | 0,170 |
| 2500 | 1 | 0,091 | 0,097 | 0,104 | 0,112 | 0,122 | 0,138 | 0,163 | 0,194 |
| 2 | 0,072 | 0,078 | 0,085 | 0,094 | 0,105 | 0,122 | 0,149 | 0,183 |
| 3000 | 1 | 0,106 | 0,113 | 0,119 | 0,126 | 0,137 | 0,153 | 0,178 | 0,209 |
| 2 | 0,085 | 0,092 | 0,098 | 0,107 | 0,119 | 0,136 | 0,163 | 0,197 |
| 4000 | 1 | 0,129 | 0,135 | 0,142 | 0,149 | 0,160 | 0,176 | 0,200 | 0,231 |
| 2 | 0,106 | 0,112 | 0,119 | 0,127 | 0,139 | 0,156 | 0,183 | 0,217 |
| 5000 | 1 | 0,159 | 0,165 | 0,172 | 0,179 | 0,190 | 0,206 | 0,230 | 0,261 |
| 2 | 0,132 | 0,139 | 0,146 | 0,154 | 0,166 | 0,183 | 0,210 | 0,244 |
| 6000 | 1 | 0,189 | 0,196 | 0,202 | 0,210 | 0,220 | 0,236 | 0,261 | 0,292 |
| 2 | 0,159 | 0,166 | 0,173 | 0,181 | 0,193 | 0,210 | 0,237 | 0,271 |
| 7000 | 1 | 0,219 | 0,226 | 0,232 | 0,240 | 0,260 | 0,266 | 0,219 | 0,322 |
| 2 | 0,186 | 0,193 | 0,200 | 0,208 | 0,220 | 0,237 | 0,264 | 0,298 |
| Твердые породы |
| 500 | 1 | 0,042 | 0,050 | 0,057 | 0,067 | 0,081 | 0,100 | 0,131 | 0,170 |
| 2 | 0,025 | 0,034 | 0,042 | 0,052 | 0,067 | 0,089 | 0,122 | 0,165 |
| 1000 | 1 | 0,057 | 0,065 | 0,072 | 0,082 | 0,096 | 0,115 | 0,146 | 0,186 |
| 2 | 0,039 | 0,047 | 0,055 | 0,066 | 0,081 | 0,102 | 0,136 | 0,179 |
| 1500 | 1 | 0,076 | 0,084 | 0,092 | 0,101 | 0,115 | 0,135 | 0,165 | 0,205 |
| 2 | 0,056 | 0,064 | 0,072 | 0,084 | 0,097 | 0,119 | 0,152 | 0,195 |
| 2000 | 1 | 0,095 | 0,102 | 0,111 | 0,120 | 0,134 | 0,154 | 0,185 | 0,222 |
| 2 | 0,072 | 0,081 | 0,090 | 0,100 | 0,115 | 0,136 | 0,170 | 0,212 |
| 2500 | 1 | 0,114 | 0,121 | 0,130 | 0,140 | 0,152 | 0,172 | 0,204 | 0,242 |
| 2 | 0,090 | 0,097 | 0,106 | 0,117 | 0,131 | 0,152 | 0,186 | 0,229 |
| 3000 | 1 | 0,132 | 0,141 | 0,149 | 0,157 | 0,171 | 0,191 | 0,222 | 0,261 |
| 2 | 0,106 | 0,115 | 0,122 | 0,134 | 0,149 | 0,170 | 0,204 | 0,246 |
| 4000 | 1 | 0,161 | 0,169 | 0,177 | 0,186 | 0,200 | 0,220 | 0,250 | 0,289 |
| 2 | 0,131 | 0,140 | 0,149 | 0,159 | 0,174 | 0,195 | 0,229 | 0,271 |
| 5000 | 1 | 0,199 | 0,206 | 0,215 | 0,224 | 0,237 | 0,257 | 0,287 | 0,326 |
| 2 | 0,165 | 0,174 | 0,182 | 0,192 | 0,207 | 0,229 | 0,262 | 0,305 |
| 6000 | 1 | 0,236 | 0,245 | 0,252 | 0,262 | 0,275 | 0,295 | 0,326 | 0,365 |
| 2 | 0,199 | 0,207 | 0,216 | 0,226 | 0,241 | 0,262 | 0,296 | 0,339 |
| 7000 | 1 | 0,274 | 0,282 | 0,290 | 0,300 | 0,312 | 0,332 | 0,364 | 0,402 |
| 2 | 0,232 | 0,241 | 0,250 | 0,260 | 0,275 | 0,296 | 0,330 | 0,372 |
| ВРЕМЯ НА ПРОДВИЖЕНИЕ (ВОЗВРАЩЕНИЕ) ЗАГОТОВОК ДЛЯ ПОСЛЕДУЮЩЕЙ ОБРАБОТКИ | Вспомогательные работы |
| Карта 27 |
| Содержание работы |
| Продвинуть (возвратить) заготовку и установить для последующей обработки или реза. |
| Расстояние перемещения (длина заготовки), мм, до | Сечение заготовки, см2, до |
| 15 | 25 | 35 | 50 | 70 | 100 | 150 | 200 |
| Время на одно передвижение, мин. |
| Мягкие породы |
| 500 | 0,019 | 0,024 | 0,029 | 0,034 | 0,042 | 0,054 | 0,072 | 0,095 |
| 1000 | 0,026 | 0,030 | 0,035 | 0,041 | 0,049 | 0,060 | 0,078 | 0,101 |
| 1500 | 0,034 | 0,038 | 0,043 | 0,048 | 0,056 | 0,068 | 0,086 | 0,109 |
| 2000 | 0,041 | 0,046 | 0,051 | 0,056 | 0,064 | 0,076 | 0,094 | 0,117 |
| 2500 | 0,049 | 0,054 | 0,058 | 0,064 | 0,072 | 0,083 | 0,102 | 0,125 |
| 3000 | 0,057 | 0,062 | 0,066 | 0,072 | 0,080 | 0,091 | 0,110 | 0,132 |
| 4000 | 0,069 | 0,073 | 0,078 | 0,084 | 0,092 | 0,103 | 0,121 | 0,144 |
| 5000 | 0,084 | 0,089 | 0,094 | 0,099 | 0,107 | 0,119 | 0,137 | 0,160 |
| 6000 | 0,100 | 0,105 | 0,108 | 0,115 | 0,123 | 0,134 | 0,153 | 0,176 |
| Твердые породы |
| 500 | 0,024 | 0,030 | 0,036 | 0,042 | 0,052 | 0,067 | 0,090 | 0,119 |
| 1000 | 0,032 | 0,037 | 0,044 | 0,051 | 0,061 | 0,075 | 0,097 | 0,126 |
| 1500 | 0,042 | 0,047 | 0,094 | 0,060 | 0,070 | 0,085 | 0,107 | 0,136 |
| 2000 | 0,051 | 0,057 | 0,064 | 0,070 | 0,080 | 0,095 | 0,117 | 0,146 |
| 2500 | 0,061 | 0,067 | 0,072 | 0,080 | 0,090 | 0,104 | 0,127 | 0,156 |
| 3000 | 0,071 | 0,077 | 0,082 | 0,090 | 0,100 | 0,114 | 0,137 | 0,165 |
| 4000 | 0,086 | 0,091 | 0,097 | 0,105 | 0,116 | 0,129 | 0,151 | 0,180 |
| 5000 | 0,105 | 0,111 | 0,117 | 0,124 | 0,134 | 0,149 | 0,171 | 0,200 |
| 6000 | 0,125 | 0,131 | 0,135 | 0,144 | 0,154 | 0,167 | 0,191 | 0,220 |
| ВРЕМЯ НА ОТКРЕПЛЕНИЕ ДЕТАЛЕЙ, ПЕРЕВОРАЧИВАНИЕ НА 180° И ЗАКРЕПЛЕНИЕ ИХ НА КАРЕТКЕ ОДНОСТОРОННЕГО ШИПОРЕЗНОГО СТАНКА | Вспомогательные работы |
| Карта 28 |
| Содержание работы |
| Открепить деталь (заготовку) от зажимов, перевернуть вокруг вертикальной оси на 180°, закрепить винтовыми зажимами. |
| Длина деталей, мм, до | Сечение заготовок, см2, до |
| 15 | 25 | 35 | 50 | 70 | 100 | 150 | 200 |
| Время на один прием, мин. |
| Мягкие породы |
| 500 | 0,034 | 0,039 | 0,043 | 0,049 | 0,057 | 0,068 | 0,086 | 0,108 |
| 1000 | 0,041 | 0,045 | 0,050 | 0,055 | 0,063 | 0,074 | 0,092 | 0,115 |
| 1500 | 0,049 | 0,053 | 0,058 | 0,063 | 0,071 | 0,082 | 0,100 | 0,123 |
| 2000 | 0,057 | 0,061 | 0,066 | 0,071 | 0,079 | 0,090 | 0,108 | 0,131 |
| 2500 | 0,065 | 0,069 | 0,074 | 0,079 | 0,087 | 0,098 | 0,116 | 0,139 |
| 3000 | 0,073 | 0,077 | 0,082 | 0,087 | 0,095 | 0,106 | 0,124 | 0,147 |
| 4000 | 0,084 | 0,089 | 0,094 | 0,099 | 0,107 | 0,118 | 0,136 | 0,159 |
| Твердые породы |
| 500 | 0,042 | 0,049 | 0,054 | 0,061 | 0,071 | 0,085 | 0,107 | 0,135 |
| 1000 | 0,051 | 0,056 | 0,062 | 0,069 | 0,079 | 0,092 | 0,115 | 0,144 |
| 1500 | 0,061 | 0,066 | 0,072 | 0,079 | 0,089 | 0,102 | 0,125 | 0,154 |
| 2000 | 0,071 | 0,076 | 0,082 | 0,089 | 0,099 | 0,112 | 0,135 | 0,164 |
| 2500 | 0,081 | 0,086 | 0,092 | 0,099 | 0,109 | 0,122 | 0,145 | 0,174 |
| 3000 | 0,091 | 0,096 | 0,102 | 0,109 | 0,119 | 0,132 | 0,155 | 0,184 |
| 4000 | 0,105 | 0,111 | 0,117 | 0,124 | 0,134 | 0,147 | 0,170 | 0,199 |
| ВРЕМЯ НА УСТАНОВКУ И СНЯТИЕ ЛИСТОВ И ЗАГОТОВОК ИЗ ДРЕВЕСНО-ВОЛОКНИСТОЙ ПЛИТЫ (ДВП) | Вспомогательные работы |
| Карта 29 |
| Содержание работы |
| 1. Взять лист или заготовку ДВП из штабеля, поднести к станку и уложить на станок или каретку, продвинуть каретку с ДВП к пиле. |
| 2. Снять заготовку со стола станка или каретки и отложить в штабель (тележку). |
| Ширина листа или заготовки, мм, до | Содержание работы по пунктам | Длина листа, заготовки, мм, до |
| 500 | 1000 | 1500 | 2000 | 2500 | 3000 |
| Время на один прием, мин. |
| 500 | 1 | 0,066 | 0,075 | 0,093 | 0,110 | 0,119 | 0,134 |
| 2 | 0,063 | 0,074 | 0,085 | 0,095 | - | - |
| 1000 | 1 | 0,075 | 0,090 | 0,108 | 0,123 | 0,134 | 0,149 |
| 2 | 0,074 | 0,083 | 0,093 | 0,104 | - | - |
| 1500 | 1 | 0,093 | 0,108 | 0,123 | 0,140 | 0,153 | 0,168 |
| 2 | 0,085 | 0,093 | 0,104 | 0,114 | - | - |
| 2000 | 1 | 0,110 | 0,123 | 0,140 | 0,157 | 0,172 | 0,187 |
| 2 | 0,095 | 0,104 | 0,114 | 0,124 | - | - |
| ВРЕМЯ НА УСТАНОВКУ И СНЯТИЕ ФАНЕРНЫХ ЛИСТОВ И ЗАГОТОВОК ИЗ ФАНЕРЫ | Вспомогательные работы |
| Карта 30 |
| Содержание работы |
| 1. Взять фанерный лист или заготовку из штабеля и установить на станок или в приспособление. |
| 2. Снять заготовку со станка или из приспособления и отложить в штабель (тележку). |
| Длина заготовки, мм, до | Содержание работы по пунктам | Ширина листа, заготовки мм, до |
| 500 | 1000 | 1500 |
| Толщина листа, заготовки мм, до |
| 6 | 10 | 20 | 6 | 10 | 20 | 6 | 10 | 20 |
| Время на один прием, мин. |
| Без приспособления |
| 500 | 1 | 0,039 | 0,052 | 0,065 | 0,052 | 0,065 | 0,065 | 0,065 | 0,065 | 0,078 |
| 2 | 0,039 | 0,039 | 0,052 | 0,052 | 0,052 | 0,065 | 0,052 | 0,065 | 0,078 |
| 1000 | 1 | 0,052 | 0,065 | 0,078 | 0,065 | 0,078 | 0,091 | 0,078 | 0,091 | 0,104 |
| 2 | 0,052 | 0,052 | 0,065 | 0,052 | 0,065 | 0,078 | 0,065 | 0,078 | 0,091 |
| 1500 | 1 | 0,065 | 0,065 | 0,078 | 0,078 | 0,091 | 0,104 | 0,104 | 0,104 | 0,130 |
| 2 | 0,052 | 0,065 | 0,078 | 0,065 | 0,078 | 0,091 | 0,091 | 0,091 | 0,104 |
| 2000 | 1 | 0,078 | 0,091 | 0,104 | 0,104 | 0,104 | 0,130 | 0,117 | 0,130 | 0,156 |
| 2 | 0,065 | 0,078 | 0,091 | 0,078 | 0,091 | 0,104 | 0,104 | 0,117 | 0,130 |
| С приспособлением |
| 500 | 1 | 0,052 | 0,069 | 0,087 | 0,069 | 0,087 | 0,087 | 0,087 | 0,087 | 0,104 |
| 2 | 0,052 | 0,052 | 0,069 | 0,069 | 0,069 | 0,087 | 0,069 | 0,087 | 0,104 |
| 1000 | 1 | 0,069 | 0,087 | 0,104 | 0,087 | 0,104 | 0,121 | 0,104 | 0,121 | 0,139 |
| 2 | 0,069 | 0,069 | 0,087 | 0,069 | 0,087 | 0,104 | 0,087 | 0,104 | 0,121 |
| 1500 | 1 | 0,087 | 0,087 | 0,104 | 0,104 | 0,121 | 0,139 | 0,139 | 0,139 | 0,173 |
| 2 | 0,069 | 0,087 | 0,104 | 0,087 | 0,104 | 0,121 | 0,121 | 0,121 | 0,139 |
| 2000 | 1 | 0,104 | 0,121 | 0,139 | 0,139 | 0,139 | 0,173 | 0,156 | 0,173 | 0,208 |
| 2 | 0,087 | 0,104 | 0,121 | 0,104 | 0,121 | 0,139 | 0,139 | 0,156 | 0,173 |
| ВРЕМЯ НА ПОВОРОТ ЗАГОТОВОК ВОКРУГ ГОРИЗОНТАЛЬНОЙ ИЛИ ВЕРТИКАЛЬНОЙ ОСИ | Вспомогательные работы |
| Карта 31 |
| Содержание работы |
| 1. Повернуть заготовку на 90° и подвести к режущему инструменту. |
| 2. Повернуть заготовку вокруг вертикальной оси на 180° и подвести к режущему инструменту. |
| 3. Повернуть заготовку вокруг горизонтальной оси на 180° и подвести к режущему инструменту. |
| Длина заготовки, мм, до | Содержание работы по пунктам | Сечение заготовки, см2, до |
| 15 | 25 | 35 | 50 | 70 | 100 | 150 | 200 |
| Время на один прием, мин. |
| Мягкие породы |
| 500 | 1 | - | 0,013 | 0,026 | 0,026 | 0,026 | 0,026 | 0,039 | - |
| 2 | 0,013 | 0,026 | 0,026 | 0,026 | 0,039 | 0,039 | 0,052 | 0,052 |
| 3 | 0,013 | 0,013 | 0,026 | 0,026 | 0,026 | 0,026 | 0,039 | 0,039 |
| 1000 | 1 | - | 0,026 | 0,026 | 0,026 | 0,039 | 0,039 | 0,052 | - |
| 2 | 0,026 | 0,026 | 0,026 | 0,039 | 0,039 | 0,052 | 0,052 | 0,065 |
| 3 | 0,013 | 0,026 | 0,026 | 0,026 | 0,026 | 0,039 | 0,039 | 0,052 |
| 1500 | 2 | 0,026 | 0,039 | 0,039 | 0,052 | 0,052 | 0,065 | 0,078 | 0,078 |
| 3 | 0,026 | 0,026 | 0,039 | 0,039 | 0,039 | 0,052 | 0,052 | 0,065 |
| 2000 | 2 | 0,065 | 0,065 | 0,065 | 0,078 | 0,078 | 0,091 | 0,104 | 0,117 |
| 3 | 0,039 | 0,039 | 0,039 | 0,052 | 0,052 | 0,065 | 0,065 | 0,078 |
| Твердые породы |
| 500 | 1 | - | 0,026 | 0,026 | 0,026 | 0,039 | 0,039 | 0,052 | - |
| 2 | 0,026 | 0,026 | 0,026 | 0,039 | 0,039 | 0,052 | 0,052 | 0,065 |
| 3 | 0,013 | 0,026 | 0,026 | 0,026 | 0,026 | 0,039 | 0,039 | 0,052 |
| 1000 | 1 | - | 0,026 | 0,039 | 0,039 | 0,039 | 0,065 | 0,078 | - |
| 2 | 0,026 | 0,026 | 0,039 | 0,039 | 0,052 | 0,052 | 0,065 | 0,078 |
| 3 | 0,013 | 0,026 | 0,026 | 0,026 | 0,039 | 0,039 | 0,052 | 0,065 |
| 1500 | 2 | 0,039 | 0,052 | 0,052 | 0,065 | 0,065 | 0,078 | 0,091 | 0,104 |
| 3 | 0,026 | 0,039 | 0,039 | 0,039 | 0,052 | 0,052 | 0,065 | 0,078 |
| 2000 | 2 | 0,065 | 0,078 | 0,078 | 0,091 | 0,104 | 0,117 | 0,130 | 0,143 |
| 3 | 0,030 | 0,052 | 0,052 | 0,052 | 0,065 | 0,065 | 0,078 | 0,091 |
| ВРЕМЯ НА ПОВОРОТЫ И ПЕРЕМЕЩЕНИЕ ЗАГОТОВОК ПРИ РАСПИЛИВАНИИ НА ЛЕНТОЧНОПИЛЬНЫХ СТАНКАХ С ОТБРАСЫВАНИЕМ ОТХОДОВ | Вспомогательные работы |
| Карта 32 |
| Вид материала, его толщина, мм | Площадь заготовки, м2 | Перемещение с поворотом |
| до 90° | более 90° |
| Количество перемещений с поворотом |
| 1 | 2 | 4 | 6 | 8 | 10 | 1 | 2 | 4 | 6 | 8 | 10 |
| Время на одну деталь, мин. |
| Фанера, 10 мм | 0,5 | 0,034 | 0,068 | 0,140 | 0,200 | - | - | 0,045 | 0,090 | 0,180 | 0,270 | - | - |
| 1,0 | 0,047 | 0,094 | 0,190 | 0,280 | 0,380 | 0,470 | 0,073 | 0,140 | 0,290 | 0,440 | 0,580 | 0,730 |
| 1,5 | 0,060 | 0,120 | 0,240 | 0,360 | 0,480 | 0,600 | 0,097 | 0,190 | 0,390 | 0,580 | 0,780 | 0,970 |
| 2,0 | 0,073 | 0,150 | 0,290 | 0,440 | 0,580 | 0,730 | 0,120 | 0,240 | 0,480 | 0,720 | 0,960 | 1,200 |
| 2,5 | 0,086 | 0,170 | 0,340 | 0,520 | 0,690 | 0,860 | 0,140 | 0,290 | 0,570 | 0,860 | 1,140 | 1,430 |
| Плита столярная, 19 — 25 мм | 0,5 | 0,037 | 0,074 | 0,150 | 0,220 | - | - | 0,053 | 0,110 | 0,210 | 0,320 | - | - |
| 1,0 | 0,053 | 0,110 | 0,210 | 0,320 | 0,420 | 0,530 | 0,079 | 0,160 | 0,320 | 0,470 | 0,630 | 0,790 |
| 1,5 | 0,068 | 0,140 | 0,270 | 0,410 | 0,540 | 0,680 | 0,110 | 0,210 | 0,420 | 0,640 | 0,850 | 1,060 |
| 2,0 | 0,083 | 0,170 | 0,330 | 0,500 | 0,660 | 0,830 | 0,130 | 0,270 | 0,530 | 0,800 | 1,060 | 1,330 |
| 2,5 | 0,099 | 0,200 | 0,400 | 0,590 | 0,790 | 0,990 | 0,160 | 0,320 | 0,640 | 0,950 | 1,270 | 1,600 |
| Плита фанерная, 25 мм | 0,5 | 0,040 | 0,080 | 0,160 | 0,240 | 0,320 | 0,400 | 0,056 | 0,110 | 0,220 | 0,340 | 0,450 | 0,560 |
| 1,0 | 0,059 | 0,120 | 0,240 | 0,360 | 0,480 | 0,600 | 0,086 | 0,170 | 0,340 | 0,520 | 0,690 | 0,860 |
| 1,5 | 0,077 | 0,150 | 0,310 | 0,460 | 0,620 | 0,770 | 0,120 | 0,230 | 0,460 | 0,690 | 0,920 | 1,150 |
| 2,0 | 0,095 | 0,190 | 0,370 | 0,570 | 0,760 | 0,950 | 0,150 | 0,290 | 0,580 | 0,870 | 1,160 | 1,450 |
| 2,5 | 0,110 | 0,230 | 0,440 | 0,680 | 0,910 | 1,140 | 0,180 | 0,350 | 0,700 | 1,050 | 1,400 | 1,750 |
| 3,0 | 0,130 | 0,260 | 0,500 | 0,800 | 1,060 | 1,300 | 0,210 | 0,410 | 0,820 | 1,230 | 1,640 | 2,050 |
| 3,5 | 0,140 | 0,280 | 0,560 | 0,840 | 1,120 | 1,400 | 0,220 | 0,440 | 0,880 | 1,320 | 1,760 | 2,200 |
| 4,0 | 0,150 | 0,300 | 0,600 | 0,900 | 1,200 | 1,500 | 0,240 | 0,470 | 0,940 | 1,410 | 1,880 | 2,350 |
| 4,5 | 0,160 | 0,320 | 0,640 | 0,960 | 1,280 | 1,600 | 0,250 | 0,500 | 1,000 | 1,500 | 2,00 | 2,500 |
| Фанера, 4 мм пачкой по 8 шт. | 0,5 | 0,005 | 0,010 | 0,020 | 0,030 | - | - | 0,007 | 0,014 | 0,028 | 0,042 | - | - |
| 1,0 | 0,006 | 0,012 | 0,023 | 0,035 | - | - | 0,011 | 0,022 | 0,043 | 0,065 | - | - |
| 1,5 | 0,010 | 0,019 | 0,039 | 0,058 | - | - | 0,010 | 0,029 | 0,058 | 0,086 | - | - |
| 2,0 | 0,012 | 0,024 | 0,048 | 0,072 | - | - | 0,018 | 0,036 | 0,072 | 0,109 | - | - |
| 2,5 | 0,014 | 0,029 | 0,057 | 0,086 | - | - | 0,022 | 0,044 | 0,088 | 0,132 | - | - |
| ВРЕМЯ НА УКЛАДКУ И СНЯТИЕ ДВЕРНЫХ ПОЛОТЕН | Вспомогательные работы |
| Карта 33 |
| Содержание работы |
| 1. Взять дверное полотно из штабеля (тележки) и уложить на стол, приспособление. |
| 2. Снять дверное полотно со станка или приспособления и уложить в штабель (тележку). |
| Длина полотен, мм | Содержание работы по пунктам | Ширина полотен, мм |
| 400 | 500 | 600 | 700 | 800 | 900 | 1000 | 1100 |
| Время на один прием, мин. |
| 1900 | 1 | 0,225 | 0,262 | 0,297 | 0,333 | 0,370 | 0,405 | 0,438 | 0,475 |
| 2 | 0,172 | 0,198 | 0,225 | 0,252 | 0,278 | 0,303 | 0,330 | 0,357 |
| 2000 | 1 | 0,230 | 0,267 | 0,303 | 0,338 | 0,375 | 0,412 | 0,447 | 0,483 |
| 2 | 0,178 | 0,203 | 0,230 | 0,257 | 0,283 | 0,310 | 0,337 | 0,363 |
| 2100 | 1 | 0,237 | 0,272 | 0,308 | 0,345 | 0,360 | 0,417 | 0,453 | 0,488 |
| 2 | 0,183 | 0,210 | 0,237 | 0,263 | 0,288 | 0,315 | 0,342 | 0,368 |
| 2300 | 1 | 0,250 | 0,287 | 0,320 | 0,355 | 0,392 | 0,428 | 0,463 | 0,500 |
| 2 | 0,195 | 0,220 | 0,247 | 0,273 | 0,300 | 0,327 | 0,353 | 0,380 |
| ВРЕМЯ НА ЗАКРЕПЛЕНИЕ И ОТКРЕПЛЕНИЕ ЗАГОТОВОК В ПРИСПОСОБЛЕНИЯХ (КАРЕТКЕ) | Вспомогательные работы |
| Карта 34 |
| Вид крепления | Закрепить | Открепить |
| Время на один прием, мин. |
| Винтовой зажим | 0,060 | 0,048 |
| Эксцентриковый зажим (рукоятка) | 0,025 | 0,018 |
| Пневмозажим | 0,019 | 0,017 |
| Рычажной прижим | 0,016 | 0,012 |
| Струбцина с двумя винтовыми зажимами | 0,090 | 0,065 |
| Откидной прижим с рычагом | 0,030 | 0,022 |
| ВРЕМЯ НА ПОДВОД ИЛИ ОТВОД ИНСТРУМЕНТА ПРИ ОБРАБОТКЕ ДЕТАЛЕЙ НА СТАНКАХ | Приемы управления станком |
| Карта 35 |
| № позиции | Прием, инструмент и способ подвода | Время на прием, мин. |
| 1 | Подвести и отвести пилу или каретку | 0,023 |
| 2 | Подвести сверло | 0,01 |
| 3 | Подвести или отвести инструмент, приспособление, узел | фрезу к детали | в вертикальном направлении | 0,025 |
| в горизонтальном направлении | 0,019 |
| 4 | цепочку цепно-долбежного | в вертикальном направлении | 0,04 |
| в поперечном направлении | 0,06 |
| в продольном направлении | 0,04 |
| 5 | кондуктор с деталями | 0,013 |
| 6 | изделие | к сверлу | 0,022 |
| к фрезе | подвести | 0,026 |
| отвести | 0,018 |
| 7 | Установить или снять приспособление с деталями (изделиями) на копировальный палец фрезерно-копировального станка | 0,025 |
| ВСПОМОГАТЕЛЬНОЕ ВРЕМЯ НА КОНТРОЛЬНЫЕ ИЗМЕРЕНИЯ | Измерения |
| Карта 36, лист 1 |
| № позиции | Измерительный инструмент | Точность измерения, мм | Измеряемый размер, мм, до |
| 100 | 300 | 500 | 1000 | 2000 |
| Время, мин. |
| 1 | Линейка масштабная | - | 0,05 | 0,06 | 0,08 | 0,10 | 0,15 |
| 2 | Угольник | - | 0,09 | 0,15 | 0,23 | - | - |
| 3 | Шаблон или скоба линейная односторонняя | 0,2 — 0,5 | 0,05 | 0,07 | 0,08 | 0,10 | 0,13 |
| 4 | То же | менее 0,2 | 0,08 | 0,10 | 0,12 | 0,15 | 0,19 |
| 5 | Шаблон линейный двухсторонний | 0,2 — 0,5 | 0,07 | 0,08 | 0,10 | 0,12 | - |
| 6 | То же | менее 0,2 | 0,09 | 0,12 | 0,15 | 0,19 | - |
| 7 | Шаблон фасонный простой | 0,15 — 0,25 | 0,08 | 0,09 | 0,11 | - | - |
| 8 | То же | менее 0,15 | 0,10 | 0,14 | 0,17 | - | - |
| 9 | Шаблон фасонный сложного профиля | 0,15 — 0,25 | 0,10 | 0,12 | 0,14 | - | - |
| 10 | То же | менее 0,15 | 0,19 | 0,33 | 0,26 | - | - |
| 11 | Шаблон на симметрию | 0,15 — 0,25 | 0,12 | 0,16 | - | - | - |
| 12 | То же | менее 0,15 | 0,21 | 0,25 | - | - | - |
| ВСПОМОГАТЕЛЬНОЕ ВРЕМЯ НА КОНТРОЛЬНЫЕ ИЗМЕРЕНИЯ | Измерения |
| Карта 36, лист 2 |
| № позиции | Измерительный инструмент | Точность измерения, мм | Измеряемый размер детали, мм, до | Длина измеряемой поверхности, мм, до |
| 50 | 100 | 200 | 300 | 500 | 3000 | 1500 | 2000 |
| Время на прием, мин. |
| 13 | Штангенциркуль | 0,1 | 50 | 0,08 | 0,10 | 0,12 | 0,15 | 0,16 | 0,19 | 0,23 | 0,27 |
| 14 | То же | 100 | 0,10 | 0,12 | 0,14 | 0,17 | 0,18 | 0,21 | 0,26 | 0,30 |
| 15 | «» | 200 | 0,12 | 0,13 | 0,16 | 0,18 | 0,19 | 0,23 | 0,28 | - |
| 16 | «» | 300 | 0,15 | 0,15 | - | - | - | - | - | - |
| 17 | «» | 400 | 0,17 | 0,17 | - | - | - | - | - | - |
| 18 | «» | 0,02 | 50 | 0,15 | 0,18 | 0,21 | 0,24 | 0,27 | 0,32 | 0,38 | 0,50 |
| 19 | «» | 100 | 0,18 | 0,20 | 0,24 | 0,27 | 0,30 | 0,36 | 0,44 | 0,55 |
| 20 | «» | 200 | 0,23 | 0,23 | - | - | - | - | - | - |
| 21 | «» | 300 | 0,32 | 0,32 | - | - | - | - | - | - |
| ВРЕМЯ НА ОРГАНИЗАЦИОННО-ТЕХНИЧЕСКОЕ ОБСЛУЖИВАНИЕ, ПОДГОТОВИТЕЛЬНО-ЗАКЛЮЧИТЕЛЬНУЮ РАБОТУ, ОТДЫХ И ЛИЧНЫЕ НАДОБНОСТИ | Станочная обработка древесины |
| Карта 37 |
| Наименование станков | Время в % от оперативного времени |
| на подготовительно-заключительную работу | на обслуживание рабочего места | на отдых и личные надобности |
| Для поперечного раскроя древесины | 2,6 | 3,6 | 6,0 |
| Для продольного раскроя древесины | 2,3 | 4,7 | 6,0 |
| Строгальные | 3,2 | 4,2 | 6,0 |
| Рейсмусовые | 2,0 | 3,6 | 5,5 |
| Фрезерные | 1,8 | 4,3 | 6,0 |
| Фуговальные | 2,1 | 3,9 | 6,0 |
| Сверлильные | 2,1 | 4,0 | 6,0 |
| Шипорезные | 3,9 | 4,5 | 6,0 |
| Цепно-долбежные | 1,6 | 4,0 | 6,0 |
| Петлезарезной | 1,6 | 2,8 | 5,5 |
| Шлифовально-ленточные | 2,3 | 4,0 | 6,0 |
Таблица 8
ДОПОЛНИТЕЛЬНОЕ ВРЕМЯ НА ОТДЫХ
В УСЛОВИЯХ МАССОВОГО ПРОИЗВОДСТВА
| Породы | Время в % от оперативного времени |
| мягкие | твердые |
| Объем перемещаемых пиломатериалов в смену, м3 |
| До 7 | До 5 | Учтено картой 37 |
| Свыше 7 до 13 | Свыше 5 до 10 | 1,0 |
| Свыше 13 до 20 | Свыше 10 до 15 | 2,0 |
| Свыше 20 | Свыше 15 | 3,0 |
Приложение 1
ВРЕМЯ НА НАСТРОЙКУ ДЕРЕВООБРАБАТЫВАЮЩИХ СТАНКОВ
| Наименование станков | Время на настройку, мин. |
| в случае применения универсальных измерительных инструментов | в случае применения специальных установленных приспособлений |
| Круглые пилы с ручной подачей | 8 | 3 |
| Ленточные столярные пилы | 8 | 4 |
| Строгальные станки: | | |
| фуговальные | 12 | 6 |
| рейсмусовые | 18 | 9 |
| Шипорезные рамные станки | 37 | 15 |
| Фрезерные станки: | | |
| обработка по линейке | 14 | 6 |
| обработка по кольцу | 14 | 6 |
| Сверлильные станки | 5 | 3 |
Приложение 2
ВРЕМЯ МЕЖДУ ЗАТОЧКАМИ И ВРЕМЯ НА ПЕРЕСТАНОВКУ ИНСТРУМЕНТА
| Наименование станков | Инструмент | Время между заточками инструмента при обработке древесины, ч | Время на одну перестановку, мин. |
| Порода |
| мягкая | твердая |
| Станки для поперечной распиловки | Пильный диск | 8 | 6 | 7,5 |
| Станки для продольной распиловки | То же | 6 | 2,5 | 7,5 |
| Фуговальные станки | Строгальные ножи: | | | |
| а) | при длине до 500 мм | 8 | 6 | 12,0 на два ножа |
| б) | при длине до 900 мм | 8 | 6 | 19,0 на два ножа |
| Односторонние строгальные станки | Строгальные ножи: | | | |
| а) | при длине до 500 мм | 8 | 6 | 15,0 на два ножа |
| б) | при длине до 900 мм | 8 | 6 | 18,0 на два ножа |
| Четырехсторонние строгальные станки | Ножи горизонтальных валов | 12 | 8 | 3,5 на один нож |
| Четырехсторонние строгальные станки | Ножи вертикальных головок: | | | |
| а) | для прямого профиля | 12 | 8 | 3,0 на один нож |
| б) | для фасонного профиля | 12 | 8 | 5,0 на один нож |
| в) | фасонная головка (шарошка) | 12 | 8 | 3,0 на один нож |
| Фрезерные станки | Вставные ножи | 3 | 2 | 16,0 |
| Шарошки | 3 | 2 | 14,0 |
Приложение 3
ТАБЛИЦА ДЛЯ ОПРЕДЕЛЕНИЯ ПЛОЩАДЕЙ СЕЧЕНИЙ И ОБЪЕМОВ ЗАГОТОВОК
Таблица 9
| Толщина заготовки, мм | Ширина заготовки, мм |
| 50 | 100 | 120 | 140 | 160 | 180 | 200 | 220 | 260 | 280 | 300 |
| Сечение заготовки, см2 |
| 25 | 12,5 | 25,0 | 30,0 | 35,0 | 40,0 | 45,0 | 50,0 | 55,0 | 65,0 | 70 | 75 |
| 30 | 15,5 | 30,0 | 36,0 | 42,0 | 48,0 | 54,0 | 60,0 | 66,0 | 78,0 | 84 | 90 |
| 40 | 20 | 40,0 | 48,0 | 56,0 | 64,0 | 72,0 | 80,0 | 88,0 | 104,0 | 112 | 120 |
| 50 | 25 | 50,0 | 60,0 | 70,0 | 80,0 | 90,0 | 100,0 | 110,0 | 130,0 | 140 | 150 |
| 60 | 30 | 60,0 | 72,0 | 84,0 | 96,0 | 108,0 | 120,0 | 132,0 | 156,0 | 168 | 180 |
| 70 | 35 | 70,0 | 84,0 | 98,0 | 112,0 | 126,0 | 140,0 | 154,0 | 182,0 | 196 | 210 |
| 80 | 40 | 80,0 | 96,0 | 112,0 | 128,0 | 144,0 | 160,0 | 176,0 | 208,0 | 224 | 240 |
| 100 | 50 | 100,0 | 120,0 | 140,0 | 160,0 | 180,0 | 200,0 | 220,0 | 260,0 | 280 | 300 |
| Сечение заготовки, см2 | Длина заготовки, мм |
| 500 | 1000 | 1500 | 2000 | 2500 | 3000 | 3500 | 4000 | 5000 | 6500 | 7000 |
| Объем заготовки, м3 |
| 15 | 0,0008 | 0,0016 | 0,0025 | 0,0032 | 0,004 | 0,0048 | 0,0056 | 0,0064 | 0,008 | 0,01 | 0,011 |
| 25 | 0,0015 | 0,0025 | 0,0037 | 0,005 | 0,006 | 0,008 | 0,0087 | 0,01 | 0,13 | 0,16 | 0,0175 |
| 40 | 0,002 | 0,004 | 0,006 | 0,008 | 0,01 | 0,012 | 0,014 | 0,016 | 0,02 | 0,026 | 0,028 |
| 50 | 0,0025 | 0,005 | 0,0075 | 0,01 | 0,013 | 0,015 | 0,0175 | 0,02 | 0,025 | 0,033 | 0,035 |
| 70 | 0,0035 | 0,007 | 0,0105 | 0,014 | 0,018 | 0,021 | 0,0245 | 0,028 | 0,035 | 0,045 | 0,049 |
| 100 | 0,005 | 0,01 | 0,015 | 0,02 | 0,025 | 0,03 | 0,035 | 0,04 | 0,05 | 0,065 | 0,07 |
| 150 | 0,0075 | 0,015 | 0,022 | 0,03 | 0,038 | 0,045 | 0,052 | 0,06 | 0,075 | 0,098 | 0,104 |
| 200 | 0,01 | 0,02 | 0,03 | 0,04 | 0,05 | 0,06 | 0,07 | 0,08 | 0,1 | 0,13 | 0,14 |
| 260 | 0,013 | 0,026 | 0,039 | 0,052 | 0,065 | 0,078 | 0,091 | 0,104 | 0,13 | 0,17 | 0,182 |
| 280 | 0,014 | 0,028 | 0,042 | 0,056 | 0,07 | 0,084 | 0,098 | 0,112 | 0,14 | 0,182 | 0,196 |
| 300 | 0,015 | 0,03 | 0,045 | 0,06 | 0,075 | 0,09 | 0,105 | 0,12 | 0,15 | 0,195 | 0,21 |