Методическое руководство по составлению типовых технологических карт на заводское производство железобетонных изделий
(рекомендовано к изданию решением ВНИПИ труда в строительстве Госстроя СССР)
МЕТОДИЧЕСКОЕ РУКОВОДСТВО ПО СОСТАВЛЕНИЮ ТИПОВЫХ ТЕХНОЛОГИЧЕСКИХ КАРТ НА ЗАВОДСКОЕ ПРОИЗВОДСТВО ЖЕЛЕЗОБЕТОННЫХ ИЗДЕЛИЙ
Рекомендовано к изданию решением секции организации труда ученого совета ВНИПИ труда в строительстве.
Приведена основная терминология для разработки и составления технологических карт на производство железобетонных конструкций с учетом специфики деятельности предприятий этой отрасли. Установлены форма, состав и содержание типовых технологических карт.
Для инженерно-технических работников научно-исследовательских, проектных, конструкторских организаций, домостроительных комбинатов и заводов сборного железобетона.
Разработано отделом организации и производительности труда на предприятиях строительной индустрии ВНИПИ труда в строительстве (кандидаты техн. наук Л.Б. Власова, А.Я. Антонов) при участии института Оргтрансстрой.
ПРЕДИСЛОВИЕ
Технологическая карта — единственный рабочий документ, в котором отражены все вопросы, связанные с изготовлением деталей или сборкой изделий.
Она является организующим началом технологического процесса производства изделий. Это полный источник информации для рабочего и мастера о последовательности выполнения работы на рабочих местах; об оборудовании, приспособлениях и инструменте, материалах и энергетических источниках, требованиях к изделию до и после выполненной операции. Технологическая карта определяет не только операции или приемы, связанные с качественным изменением материалов, заготовок, но и правила их перемещения, хранения, методы контроля и испытания, особые правила техники безопасности и промышленной санитарии, которые нужно соблюдать при выполнении операции. В ней приведены также разряд работы и сведения, связанные с нормированием трудовых затрат.
Несовершенство руководящих документов в области производства железобетонных изделий приводит к тому, что на разных заводах сборного железобетона со сходными технологическими схемами производства трудоемкость и себестоимость изготовления одних и тех же изделий существенно различаются из-за различий в выполнении технологических операций, оборудовании, инструментах и организации труда. Отсутствие руководящих документов по технологической подготовке и унификации технологической документации в производстве сборного железобетона приводит к значительным затратам инженерного труда.
Разработка и привязка к местным условиям типовых технологических карт, а также карт на типовом бланке вместо разработки единичных технологических карт позволяет резко сократить объем разрабатываемой документации, по мере совершенствования техники, технологии и организации труда оперативно вносить соответствующие изменения в технологический процесс изготовления изделий.
Типовые технологические карты должны разрабатываться с учетом рациональных решений по технологии и организации производства.
Наиболее приемлемая форма, учитывающая состояние технологической документации, — карты типового технологического процесса на типовом бланке. В дальнейшем возможна разработка карт технологического процесса на основе карт типовых технологических операций, классифицированных применительно к имеющимся на заводах схемам производства изделий.
Основной экономический эффект от применения технологических карт, в том числе на типовом бланке, при изготовлении изделий сборного железобетона состоит в сокращении материальных ресурсов и затрат на оплату труда в результате осуществления технических, технологических и организационных мероприятий, учитываемых при составлении этих карт.
Методическое руководство по разработке требований к составлению технологических карт на производство железобетонных конструкций разработано с учетом специфики отрасли, имеющегося опыта по созданию нормативных документов в машиностроении (ЕСКД, ЕСТД) и в соответствии с этими стандартами.
1. ОБЩИЕ ПОЛОЖЕНИЯ
1.1. Методическое руководство предназначено для составления типовых технологических карт на заводское производство железобетонных конструкций, оформляемых на типовом бланке.
1.2. Технологический процесс представляет собой определенную совокупность технологических операций, необходимых для изготовления любого изделия.
1.3. Типовой технологический процесс характеризуется единством содержания и последовательностью выполнения большинства технологических операций и представляет собой определенную совокупность типовых технологических операций, проведение которых необходимо по принятой схеме производства при изготовлении изделий.
1.4. Технологические карты представляют собой технологические документы, содержащие описание технологического или типового технологического процесса изготовления изделия, включая контроль, перемещение и складирование по всем операциям, выполняемым в одном цехе в определенной последовательности с указанием данных о средствах технологического оснащения, материальных и трудовых показателях.
1.5. Типовые технологические карты разрабатываются с целью обеспечения предприятий, выпускающих железобетонные конструкции и изделия, рациональными решениями по технологии и организации производства, постоянному повышению производительности труда, улучшению качества и снижению себестоимости.
1.6. Типовые технологические карты разрабатываются для данного способа производства, когда возможно использовать единый технологический документ для определенной совокупности типовых технологических операций процесса изготовления изделий.
1.7. Привязка типовых технологических карт к конкретным условиям завода железобетонных изделий состоит либо в разработке и реализации организационно-технических мероприятий, позволяющих организовать технологический процесс изготовления изделий в соответствии с решениями, изложенными в карте, или в корректировке карты с учетом имеющихся на данном предприятии технологического оборудования, машин, механизмов, средств малой механизации, используемых сырьевых, комплектующих и других материалов.
1.8 По форме типовая технологическая карта должна быть:
применимой для различных типоразмеров изделий одной марки;
применимой для данной технологической схемы на любом предприятии;
содержащей максимум информации, относящейся к выполнению данного технологического процесса (операции);
наглядной (размещаемой на рабочем месте) и доступной для пользования непосредственным исполнителем — рабочим.
1.9. Типовые технологические карты должны разрабатываться на основе изучения и обобщения передового опыта, отвечающего современному уровню планирования, организации, управления и технологии производства железобетонных изделий, и предусматривать:
применение передовой технологии, обеспечивающей требуемый уровень качества выпускаемой продукции;
организационно-технические мероприятия с учетом комплексной механизации и автоматизации с максимальным использованием наиболее производительных машин с применением прогрессивных средств малой механизации, инструментов, рациональной организации трудовых процессов на рабочем месте с применением передовых приемов труда, обеспечивающих высокие технико-экономические показатели;
комплексную поставку материалов и полуфабрикатов на рабочие места из расчета заданного ритма производства, обеспечивающих реализацию технологических процессов и операций при наличии необходимого профессионального и численно-квалификационного состава рабочих;
систему пооперационного контроля, обеспечивающую заданный уровень качества выполняемых операций и выпускаемых изделий в целом в соответствии с требованиями действующих государственных стандартов, норм, правил и других руководящих нормативно-инструктивных документов;
соблюдение правил производственной санитарии, охраны труда, техники безопасности.
1.10 При составлении типовых технологических карт должны быть использованы:
ГОСТы и рабочие чертежи на изделия;
технические условия, инструкции и указания, утвержденные Госстроем СССР и строительными министерствами;
строительные нормы и правила на производство железобетонных изделий;
единые нормы времени и расценки на производство железобетонных изделий, местные прогрессивные нормы;
карты пооперационного контроля при производстве железобетонных изделий.
1.11. Формы типовых бланков технологических карт применимы также для разработки индивидуальных технологических карт на отдельные технологические процессы изготовления железобетонных конструкций или изделий.
2. СОСТАВ И СОДЕРЖАНИЕ ТИПОВЫХ ТЕХНОЛОГИЧЕСКИХ КАРТ
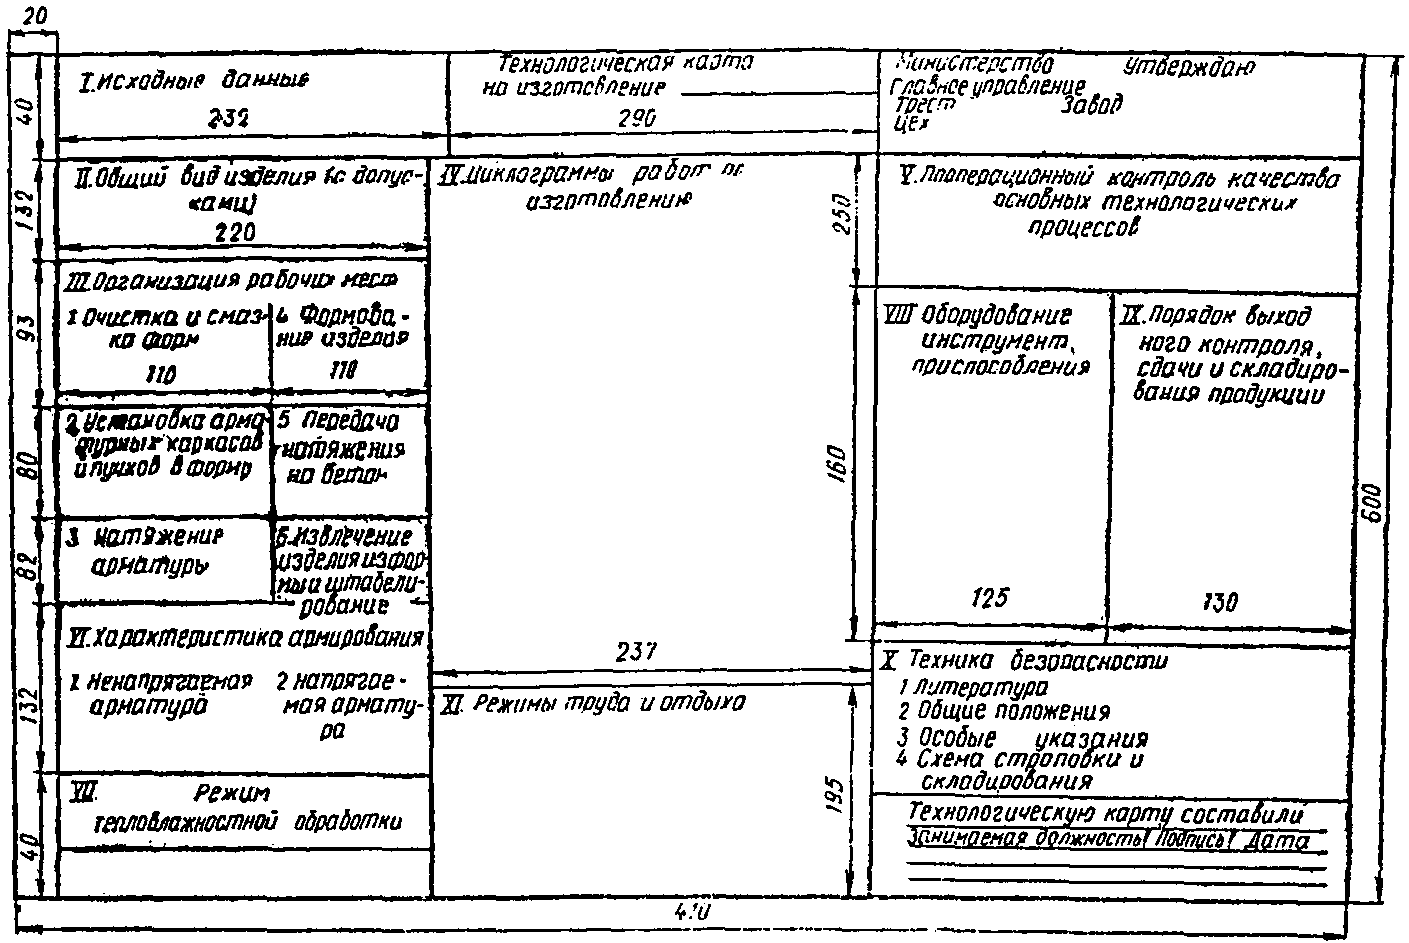
2.1 Типовые технологические карты на типовом бланке должны состоять из следующих разделов:
общий вид изделия (с допусками);
циклограммы работ по изготовлению изделия;
пооперационный контроль качества основных технологических процессов;
режим термовлажностной обработки;
оборудование, инструмент, приспособления;
порядок выходного контроля, сдачи и складирования продукции;
2.2 В разделе «Исходные данные» приводятся:
номер проекта, рабочих чертежей и технических условий;
марка бетона и его показатели;
нормы времени и расценка на изделие;
состав звена и его производительность в смену;
2.3 В разделе «Общий вид изделия (с допусками)» приводятся:
допуски по размерам, шероховатости, маркировка.
2.4. В разделе «Организация рабочих мест» приводятся схемы организации рабочих мест в пооперационной последовательности с указанием размещения оборудования, инструмента, транспортных внутрицеховых средств, материалов и маршрутов их подачи; указывается размер площади рабочего места и величина освещенности, приводятся маршруты перемещения (рабочих). При необходимости допускается ссылка на технологические правила изготовления изделия.
2.5. В разделе «Циклограммы работ по изготовлению изделия» приводятся: описание технологических операций; графики трудовых процессов выполнения технологических операций в их технологической последовательности с указанием времени начала и окончания выполнения операции с распределением труда между исполнителями;
продолжительность операций и затраты труда на их выполнение;
профессиональный и численно-квалификационный состав исполнителей.
2.6 В разделе «Пооперационный контроль качества основных технологических процессов» приводятся:
основные операции, подлежащие контролю;
периодичность и объем контроля;
лица, контролирующие операцию;
документы, регламентирующие результаты контроля;
лица, ответственные за обеспечение технологии проведения операции.
2.7. В разделе «Характеристика армирования» приводятся: марка, качество, материал, геометрические размеры, масса каркасов и стержней, идущих на изготовление изделия (для ненапрягаемой арматуры);
наименование основных параметров стержней и пучков (количество, характеристика арматуры, проектное натяжение, величина удлинения арматуры, время нагрева, рабочая длина, порядок натяжения и передачи его на бетон) и их показатели (для напрягаемой арматуры).
2.8. В разделе «Режим тепловлажностной обработки» приводятся: время предварительной выдержки изделия, скорость подъема и снижения температуры в камере.
2.9. В разделе «Оборудование, инструмент, приспособления» в табличной форме приводятся обобщенные данные, с учетом всех рабочих мест, о количестве, ГОСТе, типе, марке используемого оборудования, приспособлениях, применяемых при выполнении данного технологического процесса.
2.10 В разделе «Порядок выходного контроля, сдачи и складирования продукции» приводятся:
параметры изделия при его приемке ОТК на выходном контроле;
порядок проведения выходного контроля;
порядок сдачи-приемки готовой продукции;
порядок и схемы складирования.
2.11 В разделе «Техника безопасности» приводятся:
схема и правила строповки и складирования изделия;
перечень руководящих материалов по охране труда и технике безопасности;
указания по безопасным методам выполнения технологических операций;
требования к санитарии и гигиене труда;
2.12 В разделе «Режимы труда и отдыха» приводятся:
продолжительность рабочей смены;
баланс рабочего времени бригады;
график пересменки бригад при 2- и 3-сменной работе;
время подготовительно-заключительной работы рабочих;
время на отдых и личные надобности рабочих;
время технологических перерывов.
Раздел заполняется в процессе привязки типовой технологической карты к конкретным условиям завода железобетонных изделий. Режимы труда и отдыха разрабатываются в соответствии с ЕНиР, а также с методами нормирования труда и машинного времени.
3. ОФОРМЛЕНИЕ ТИПОВЫХ ТЕХНОЛОГИЧЕСКИХ КАРТ
3.1. Типовые технологические карты следует оформлять на типовых бланках.
3.2. Типовая форма бланка типовой технологической карты представляет собой лист бумаги формата 48, предназначенный для заполнения основными технологическими параметрами, содержащимися в одиннадцати разделах. Заполненный бланк после утверждения становится основным технологическим документом, обязательным при производстве работ, и вывешивается в цехе. Пример формы технологической карты на типовом бланке представлен в Приложении.
3.3. Графические материалы (схемы, графики, чертежи), включаемые в состав типовых технологических карт, вычерчиваются тушью; они должны быть предельно ясными для понимания и не содержать лишних размеров, обозначений и т.д.
3.4 В штампе типовой технологической карты приводятся:
наименование организации, разработавшей карту;
подпись руководителя организации и исполнителя, дата утверждения.
3.5. При заполнении разделов типового бланка технологических карт следует руководствоваться действующими нормативными документами.
1. Изделие ___ категории; проект N ___; рабочие чертежи N ___; ТУ _________ марка бетона _______; прочность бетона перед натяжением _____ кг/см2; после пропаривания ________ кг/см2; отпускная ________ кг/см2; норма времени на 1 изделие _________ чел.-ч; расценка ________ руб.; состав звена ______ чел.; производительность звена в смену ________ изделий.
2. В карте рассматриваются процессы и операции по подготовке формы к бетонированию, формованию, тепловлажностной обработке и штабелированию изделий.
IV. Циклограммы работ изготовления ___________________
────────────┬──────┬────────────┬───────────┬───────────┬───────────────────────────────────
<pre class="legal-pre">Наименование│Состав│Трудоемкость│   Время   │ Условное  │           Минуты (часы)
    работ   │звена,│выполнения, │выполнения,│обозначение├─┬─┬─┬─┬─┬─┬─┬─┬─┬──┬──┬──┬──┬──┬──
            │разряд│ чел.-мин.  │    мин.   │  рабочих  │1│2│3│4│5│6│7│8│9│10│11│12│13│14│15
            │      │            │           │   звена   │ │ │ │ │ │ │ │ │ │  │  │  │  │  │</pre>
────────────┴──────┴────────────┴───────────┴───────────┴─┴─┴─┴─┴─┴─┴─┴─┴─┴──┴──┴──┴──┴──┴──

                      1. Циклограмма работ по очистке и смазке формы
────────────┬──────┬────────────┬───────────┬───────────┬─┬─┬─┬─┬─┬─┬─┬─┬─┬──┬──┬──┬──┬──┬──
────────────┴──────┴────────────┴───────────┴───────────┴─┴─┴─┴─┴─┴─┴─┴─┴─┴──┴──┴──┴──┴──┴──

               2. Циклограмма работ по установке арматурного каркаса в форму
────────────┬──────┬────────────┬───────────┬───────────┬─┬─┬─┬─┬─┬─┬─┬─┬─┬──┬──┬──┬──┬──┬──
────────────┴──────┴────────────┴───────────┴───────────┴─┴─┴─┴─┴─┴─┴─┴─┴─┴──┴──┴──┴──┴──┴──

                        3. Циклограмма работ при натяжении арматуры
────────────┬──────┬────────────┬───────────┬───────────┬─┬─┬─┬─┬─┬─┬─┬─┬─┬──┬──┬──┬──┬──┬──
────────────┴──────┴────────────┴───────────┴───────────┴─┴─┴─┴─┴─┴─┴─┴─┴─┴──┴──┴──┴──┴──┴──

                        4. Циклограмма работ по формированию изделия
────────────┬──────┬────────────┬───────────┬───────────┬─┬─┬─┬─┬─┬─┬─┬─┬─┬──┬──┬──┬──┬──┬──
────────────┴──────┴────────────┴───────────┴───────────┴─┴─┴─┴─┴─┴─┴─┴─┴─┴──┴──┴──┴──┴──┴──

                    5. Циклограмма работ при передаче натяжения на бетон
────────────┬──────┬────────────┬───────────┬───────────┬─┬─┬─┬─┬─┬─┬─┬─┬─┬──┬──┬──┬──┬──┬──
────────────┴──────┴────────────┴───────────┴───────────┴─┴─┴─┴─┴─┴─┴─┴─┴─┴──┴──┴──┴──┴──┴──

           6. Циклограмма работ при извлечении изделия из формы и штабелировании
────────────┬──────┬────────────┬───────────┬───────────┬─┬─┬─┬─┬─┬─┬─┬─┬─┬──┬──┬──┬──┬──┬──
────────────┼──────┼────────────┼───────────┼───────────┼─┼─┼─┼─┼─┼─┼─┼─┼─┼──┼──┼──┼──┼──┼──
────────────┴──────┴────────────┴───────────┴───────────┴─┴─┴─┴─┴─┴─┴─┴─┴─┴──┴──┴──┴──┴──┴──
Примечание. Затраты труда в циклограммах даны с учетом выполнения норм выработки на ________%.
V. Пооперационный контроль качества основных технологических процессов
| I. Основные операции, подлежащие контролю | Комплектация рабочих чертежей, ТУ, карт | Состояние формовочного оборудования, манометров, натяжных устройств, вибраторов | Арматурные работы | Сварочные работы | Установка и закрепление каркасов, закладных деталей и фиксаторов | Приготовление бетонной смеси | Подготовка и смазка форм | Натяжение арматуры | Укладка бетонной смеси | Тепловлажностная обработка и условия твердения | Распалубливание. Подготовка к сдаче продукции, складирование |
|---|---|---|---|---|---|---|---|---|---|---|---|
| II. Состав контроля | Наличие технической документации (ТУ, рабочие чертежи и др.) | 1. Колебания виброплощадки 2. Тарировка манометров 3. Тарировочные таблицы 4. Техническое состояние оборудования | 1. Марка стали 2. Соответствие размеров арматуры рабочим чертежам 3. Сварка стержней и сеток 4. Антикоррозионная защита | 1. Механическая прочность 2. Размеры швов 3. Соосность стержней 4. Наличие дефектов | 1. Соответствие рабочим чертежам 2. Защитный слой 3. Укладка облицовочного слоя 4. Положение арматурного каркаса | 1. Точность дозирования 2. Время перемешивания 3. Консистенция 4. Температура | 1. Соответствие форм проектным размерам 2. Качество очистки и смазки форм 3. Качество эмульсии | 1. Величина натяжения и упругое удлинение арматуры 2. Прочность бетона | 1. Толщина слоя 2. Время виброуплотнения 3. Плотность укладки 4. Прочность бетона 5. Объемная масса | Соблюдение заданного режима тепловлажностной обработки | 1. Внешний вид 2. Наличие дефектов 3. Соответствие расположения изделий схеме складирования |
| III. Место контроля | Цех | Посты формования и натяжения. Лаборатория | Арматурный цех | Сварочный пост. Лаборатория | Пост формования | Дозаторы. Бетоносмесители | 1. Пост распалубливания 2. Место сборки перед укладкой бетонной смеси 3. Емкость | 1. Форма, стенд 2. Лаборатория | 1 — 3. Пост формования 4 — 5. Лаборатория | Камера пропаривания | Пост распалубливания, склад готовой продукции |
| IV. Метод и средства контроля | Сравнение с перечнем проекта | Сравнение с образцовыми манометрами и динамометрами. Виброграф. Паспорт | 1. Сравнение с эталоном 2. Обмер рулеткой, линейкой, штангенциркулем 3. Визуальный отбор проб и испытание | Отбор проб и испытаний | Обмер стальной рулеткой, мерной линейкой. Визуальный | 1. Наблюдение за приборами 2. Проверка, тарирование приборов 3. Отбор проб и испытание 4. Термометр | 1. Обмер рулеткой и уровнем 2. Осмотр 3. Отбор проб и испытание | 1. Манометр. Пружинные частотные приборы (ИПН, линейка, УКБ-1) 2. Пресс | 1. Замер линейкой 2. Секундомер 3. Плотномер 4 — 5. Отбор проб и последующее испытание их | Приборы автоматики и регулирования УКБ-1 | 1, 2. Визуальный 3. Стальная рулетка, схема |
| V. Периодичность и объем контроля | Раз в месяц и при изготовлении новой партии изделий | 2, 3. Через 6 месяцев каждый прибор 1, 4. Ежемесячно | 2 раза в смену. Выборка | <...>. Раз в месяц 2 — 4. Постоянно 1 — 4. Выборка | Раз в смену. Выборка | 1. Раз в смену 2. Каждый замес 3 — 4. 2 раза в смену и при новом составе смеси | 1. Раз в квартал. Поштучно 2. Раз в смену. Выборка 3. Раз в месяц | 1. Поштучно 2. Серия контрольных кубов | 1, 2. Поштучно 3, 5. Раз в смену. Партия 4, 5. Серия контрольных кубов | В процессе обработки через 2 ч. Партия в камере | 1, 2. Поштучно 3. 2 раза в смену. Партия |
| VI. Лицо, контролирующее операцию | Инженер ПТО | 1. Мастер ОТК 2. Механик 2, 3. Энергетик | 1 — 4. Мастер 4. Лаборант | 1. Лаборант 2 — 4. Мастер | Мастер ОТК | 1 — 4. Лаборант 2. Оператор | 1. Мастер ОТК 2. Мастер 3. Лаборант | 1. Мастер ОТК 2. Лаборант | 1, 2. Мастер 3, 5. Лаборант | Лаборант | Мастер Бригадир |
| VII. Документ, в котором регистрируются результаты контроля | Журнал учета документации | Журналы проверки манометров, оборудования | Журнал арматурных работ | Журнал сварочных работ | Акт на скрытые работы (журнал) | Журнал лабораторных испытаний | Журнал состояния форм | Журнал натяжения арматуры | Журнал лабораторных испытаний | Журнал пропаривания | Журнал сдачи готовой продукции |
| VIII. Лицо, ответственное за обеспечение технологии | Начальник ПТО | Начальник ОТК. Главный механик. Главный энергетик | Начальник арматурного цеха | Начальник цеха | Начальник цеха | Зав. лабораторией. Начальник бетоносмесительного отделения | Начальник цеха | Начальник цеха | Начальник цеха. Зав. лабораторией | Зав. лабораторией. Начальник паросилового цеха | Начальник цеха |
VI. Характеристика армирования
1. Ненапрягаемая арматура 2. Напрягаемая арматура
| № каркасов, стержней, закладных деталей | Класс и марка стали | Диаметр стержня, мм | Длина стержня, мм | Число, шт. | Всего, кг | Наименование основных параметров | Единица измерения | |
| каркасов | стержней | |||||||
| Число напрягаемых стержней (пучков) Характеристика арматуры Проектное натяжение стержней (пучков) Величина удлинения арматуры Время нагрева t , макс °C Рабочая длина стержня (пучка) Порядок натяжения стержней (пучков): первый этап второй этап третий этап Порядок передачи натяжения на бетон | шт. диаметр кг/см2 мм с мм кг/см2 | |||||||
VII. Режим тепловлажностной обработки
Предварительная выдержка изделий        Продолжительность выгрузки  изделий
при __________ °C ________ ч            из камеры ___________ ч
Подъем температуры в камере             Выдержка изделий после
с ______ °C до _______ °C ____ ч        пропаривания ________ ч
Прогрев (изотермический) изделий        Объем бетона изделий, загружаемых в
при _______ °C _______ ч                камере _______ шт/м3
Снижение температуры в камере           Число оборотов в камере в сутки __
с ______ °C до _______ °C ____
камеры изделиями _____________ ч
VIII. Оборудование, инструмент, приспособления
| Наименование | ГОСТ, тип, марка | Число единиц | Коэффициент использования |
|---|
IX. Порядок выходного контроля, сдачи и складирования продукции
1. При приемке ОТК _________ от бригады производится выходной контроль изделия.
Устанавливается: качество бетона ____________, прочность не менее ________ кг/см2, морозостойкость ___________ циклов, водонепроницаемость _________ качество поверхности по ГОСТ 13015-75; наличие и соответствие проекту отверстий, проемов и каналов в изделии; наличие и правильность установки закладных деталей; соответствие формы изделия и геометрических размеров его в пределах допусков по ГОСТ 13015-75.
2. Мастер и непосредственные исполнители перед сдачей изделия или партии изделий представителю ОТК тщательно проверяют соответствие изготовленной продукции требованиям проекта.
3. Изделия, имеющие неисправимые отклонения от технической документации, отделяются самими рабочими от годной продукции и передаются ОТК для оформления акта на брак.
4. Изделие или партию изделий без дефектов ОТК принимает с отметкой «с первого предъявления». При обнаружении в предъявленной продукции первого же дефекта представитель ОТК прекращает дальнейший осмотр и возвращает ее исполнителю для устранения дефектов. После исправления дефектов продукция предъявляется вторично с разрешения начальника цеха и принимается ОТК с отметкой «со второго предъявления». Третье предъявление производится по распоряжению директора или главного инженера завода. Такая продукция принимается ОТК с отметкой «с третьего предъявления».