---
title: "\"Методические рекомендации по применению новых материалов для герметизации деформационных швов цементобетонных дорожных и аэродромных покрытий\""
status: действует
canonical: "https://bukva.ai/docs/metodicheskie-rekomendatsii-po-primeneniyu-3"
---
## "Методические рекомендации по применению новых материалов для герметизации деформационных швов цементобетонных дорожных и аэродромных покрытий"
# "Методические рекомендации по применению новых материалов для герметизации деформационных швов цементобетонных дорожных и аэродромных покрытий"
> [!IMPORTANT]
> Взамен Временного руководства по заполнению деформационных швов бетонных покрытий новыми герметизирующими материалами.
## МЕТОДИЧЕСКИЕ РЕКОМЕНДАЦИИ
**ПО ПРИМЕНЕНИЮ НОВЫХ МАТЕРИАЛОВ**
**ДЛЯ ГЕРМЕТИЗАЦИИ ДЕФОРМАЦИОННЫХ ШВОВ**
**ЦЕМЕНТОБЕТОННЫХ ДОРОЖНЫХ И АЭРОДРОМНЫХ ПОКРЫТИЙ**
Одобрены Минтрансстроем
Изложены основные положения и рекомендации по составу выпускаемых нашей промышленностью герметизирующих материалов на различной основе, методика их подбора и испытаний и области применения в зависимости от категории дороги и дорожно-климатической зоны.
Рассмотрена возможность применения мастик, приготовленных по предлагаемой технологии в условиях строительного объекта из материалов, отвечающих соответствующим ГОСТ и приведенных в настоящих "Методических рекомендациях".
Изложены технология заполнения деформационных швов битумными мастиками и полимерными материалами и основные положения по безопасности производства работ.
### Предисловие
Вопрос сохранности и долговечности деформационных швов бетонных, железобетонных и предварительно напряженных покрытий дорог и аэродромов является важным и актуальным.
Особое место в этой проблеме отводится применению герметизирующих материалов горячего (мастики на основе битума) и холодного (полимерные герметизирующие материалы) отверждения, способные обеспечить работу шва с сохранением его неразрывности в течение годового термального цикла.
Полимерные герметики холодного отверждения в настоящее время дефицитны и сравнительно дороги. Поэтому наряду с удешевленными полимерными материалами предлагаются мастики горячего применения на основе битума. Они менее дефицитны и стоимость их ниже.
Настоящие "Методические рекомендации" разработаны взамен "Временного руководства по заполнению деформационных швов бетонных покрытий новыми герметизирующими материалами" и являются дополнением к "Инструкции по устройству цементобетонных покрытий автомобильных дорог" ВСН 139-68.
"Методические рекомендации" составил канд. техн. наук А.Г. Гулимов при участии канд. техн. наук А.М. Шейнина.
Замечания и пожелания просьба направлять по адресу: 143900 Балашиха-6 Московской обл., Союздорнии.
### 1. Общие положения
1.1. "Методические рекомендации по применению новых материалов для герметизации деформационных швов цементобетонных дорожных и аэродромных покрытий" содержат указания по герметизации деформационных швов строящихся цементобетонных дорожных и аэродромных покрытий.
1.2. В "Методических рекомендациях" приведены составы герметизирующих материалов, технология их приготовления и заполнения деформационных швов, методика подбора их состава и испытания материалов в приобъектных лабораториях.
1.3. Для приготовления мастик на основе битума в условиях строительного объекта должны применять составляющие материалы, отвечающие требованиям действующих нормативно-технических документов.
1.4. При выборе материала для заполнения деформационных швов необходимо исходить из учета его строительно-технических свойств, категории дороги или класса аэропорта, а также дорожно-климатической зоны строительного объекта.
1.5. Эффект от применения любого материала для герметизации швов может быть получен только при строгом соблюдении всех технологических требований и правил производства работ.
1.6. Движение автомобильного транспорта по покрытию разрешается в зависимости от условий формирования герметизирующих материалов, но не раньше чем через 24 ч после заполнения швов.
### 2. Технические требования к герметизирующим материалам
#### 2.1 Для герметизации деформационных швов в бетонных покрытиях рекомендуются:
мастики, время истечения которых при объеме 2,5 л и температуре 140 - 160 °C через отверстие диаметром 20 мм не менее 50 с;
герметики, вводимые в швы под давлением;
готовые эластичные прокладки.
#### 2.2 По способу приготовления мастики и герметики могут быть:
горячими, т.е. заливают их только в горячем состоянии;
холодными, т.е. применяемыми без подогрева.
Герметики, применяемые в холодном состоянии, должны отверждаться при температуре окружающего воздуха не ниже 5 °C и не более чем за 10 суток.
#### 2.3 Температурные пределы герметизирующих материалов в эксплуатации для дорожно-климатических зон:
t, °C
I ........................................ От -40 до +50
II ....................................... От -30 до +60
III - IV ................................. От -20 до +80
2.4. Деформативность заполнителей холодного применения должна быть не менее 100% для швов расширения и 130 - 150% для швов сжатия, прочность на разрыв - не менее 2 кгс/см2, а для материалов горячего применения соответственно 50% и 1 кгс/см2.
2.5. Герметизирующие материалы должны обладать достаточной долговечностью и в течение всего срока службы обеспечивать водонепроницаемость шва.
2.6. Полимерные герметики холодного применения должны выдерживать не менее 200 циклов замораживания-оттаивания, а горячего применения - не менее 100 циклов с сохранением свойств, указанных в [п. 2.4](#p100034).
2.7. Герметизирующие материалы должны сохранять свойства, указанные в [п. 2.4](#p100034), после выдержки образцов-швов в воде в течение 96 ч.
2.8. Материалы для герметизации швов аэродромных покрытий не должны изменять свойства, указанные в [п. 2.4](#p100034), при кратковременном (до 15 мин) воздействии температур до 200 °C.
2.9. Сцепление герметизирующих материалов с боковыми гранями плит из бетона естественной влажности непосредственно или через грунтовочный слой должно составлять не менее $0,5\sigma_{\text{сух}}$ и сохраняться в течение всего срока службы покрытия в условиях, изложенных в [п. 2.3](#p100029).
2.10. Герметизирующие материалы должны обладать упругостью (твердые предметы не должны вдавливаться колесами проходящего транспорта в поверхность заполнителя более чем на 1 мм).
2.11. Герметизирующие материалы могут иметь любой цвет. С учетом требований безопасности движения и технической эстетики при заполнении поперечных швов предпочтение следует отдавать материалам светлых тонов, близких к естественному цвету поверхности бетонного покрытия, а при заполнении продольных швов - материалам темных тонов.
2.12. Материалы для герметизации швов должны быть технологичны в заводском изготовлении, а их составляющие - по возможности недефицитны.
2.13. Процесс приготовления мастик и герметиков в условиях строительства должен быть прост, а получаемые материалы должны допускать механизированное заполнение швов (при свободном истечении или под давлением).
2.14. Жизнеспособность герметика [<*>](#p100046) должна быть не менее 4 ч. Фактическая жизнеспособность герметика уточняется построечной лабораторией до начала работ по заполнению швов.
---
<*> Жизнеспособностью герметизирующих материалов принято считать промежуток времени с момента смешения компонентов при приготовлении материала до их непригодности в нормальных климатических условиях.
2.15. Минимальная температура воздуха при герметизации швов мастичными герметиками должна быть не ниже 5 °C; в исключительных случаях допускается производство работ при температуре ниже 5 °C.
2.16. Температура хрупкости мастик должна быть от -40 до -20 °C, а температура размягчения - не ниже 60 °C по КиШ.
### 3. Составы и область применения герметизирующих материалов
3.1. Для заполнения деформационных швов строящихся бетонных покрытий в зависимости от категории дороги и дорожно-климатической зоны рекомендуется применять резинобитумные вяжущие (РБВ), полимерно-битумные (ПБМ), битумно-бутилкаучуковые мастики (МББГ) и полимерные герметики ("Гидром" с каменноугольной смолой, тиоколо-каменноугольная композиция УТ-38Г и Эластосил Э-11-06) составов, приведенных в [таблице](#p100051).
Таблица
| Составляющие материалы и их количество, % | Температура размягчения, °C | Категория дороги | Дорожно-климатическая зона |
| --- | --- | --- | --- |
| 1. Мастики | | | |
| РБВ-1
Битум БНД-60/90 - 60
Минеральный порошок - 20
Резиновая крошка - 10
Асбестовая крошка - 10 | 70 | II - III | II |
| РБВ-2
Битум БНД-40/60 - 60
Минеральный порошок - 20
Резиновая крошка - 5
Асбестовая крошка - 15 | 80 | II - III | II |
| ПБМ-1
БН-V - 33
БНД-60/90 - 48
15%-ный раствор ДСТ в бензине А-72 - 14
Асбестовая крошка - 5 | 70 | II - III | II |
| ПБМ-2
БН-V - 33
БНД-60/90 - 48
15%-ный раствор ДСТ в бензине А-72 - 10
Асбестовая крошка - 9 | 80 | II - III | II |
| МББГ-70
Битум IV - V - 70
Бутилкаучук - 10 - 15
Асбестовая крошка - 10 - 15 | 70 | I - III | I - V |
| II. Герметики | | | |
| "Гидром" с каменноугольной смолой
Герметизирующая паста - 100
Каменноугольная смола - 70
Отверждающая паста N 30 - 30 | | I - II | I - V |
| УТ-38Г
Герметизирующая паста - 100
Каменноугольная смола - 120
67%-ный водный раствор бихромата - 20 | | I - II | I - V |
| Эластосил Э-11-06 (однокомпонентный) | 1 | I | IV |
Швы следует заполнять мастиками и герметиками, выпускаемыми промышленностью. Допускается применение мастик, приготовленных в условиях строительного объекта.
В каждом случае перед применением необходимо проверить свойства этих материалов согласно [приложению 1](#p100287).
Полимерные герметики марки "Гидром" с каменноугольной смолой, УТ-38Г и Э-11-06 рекомендуются также для заполнения швов в бетонных покрытиях аэродромов.
#### 3.2 Для приготовления резинобитумных мастик в условиях строительного объекта применяют следующие материалы:
битумы марок БНД-60/90 или БНД-40/60, отвечающие требованиям ГОСТ 11954-66;
минеральный порошок (ГОСТ 9128-67);
резиновую крошку с крупностью гранул не более 1 мм;
асбестовую крошку 6-го или 7-го сортов (ГОСТ 12871-67);
кумароновую смолу (ГОСТ 9263-66).
#### 3.3 Для приготовления полимерно-битумных мастик (ПБМ), разработанных Союздорнии, следует применять:
битум по ГОСТ 9548-60;
битум нефтяной дорожный марки БНД-60/90 по ГОСТ 11954-66;
дивинилстирольный термоэластопласт (ДСТ);
бензин автомобильный А-72 по ГОСТ 2084-67 [<*>](#p100138);
асбестовую крошку по ГОСТ 12871-67.
ДСТ, отвечающий требованиям ВТУ 38-3 N 300-67 Министерства перерабатывающей и нефтехимической промышленности СССР, вводят в состав мастики для улучшения ее деформативных и адгезионных свойств.
#### 3.4 Битумно-бутилкаучуковая мастика (ТУ 21-27-40-74) заводского изготовления [<*>](#p100138) состоит:
из битума по ГОСТ 9548-60;
бутилкаучука по МРТУ 33-3 - N 232-69;
бутилкаучука по ТУ 38103-20-70;
латекса бутилкаучука по ТУ 38103-30-70;
асбестовой крошки;
пентахлорфенола по МРТУ 6-09-4349-67 или масла каменноугольного по ГОСТ 2770-59;
керосина по ГОСТ 4753-68 или по ГОСТ 92-50.
---
<*> Акменский завод строительных материалов Литовской ССР.
Допускается изготовление битумно-бутилкаучуковой мастики без керосина.
3.5. Полимерный герметик "Гидром" с каменноугольной смолой - материал пастообразной консистенции, состоящий из следующих компонентов:
герметизирующей пасты "Гидром" по ТУ 38-105411-72 Министерства нефтеперерабатывающей промышленности СССР;
каменноугольной смолы вторичной переработки (препарированной) по ТУ 14-6-83-72 Министерства черной металлургии СССР;
отверждающей пасты N 30 по ТУ 38-105411-72.
Герметик "Гидром" и каменноугольная смола выпускаются промышленностью готовыми к употреблению.
3.6. Герметизирующую пасту "Гидром" приготавливают из жидкого тиокола марок ТСД или ТСН (вязкость 80 - 300 пз), эпоксидной смолы ЭД-5 или Э-40, полиэфира П-9, каолина и сажи ТМ-15 по ГОСТ 7885-68.
Отверждающая паста N 30 состоит из перекиси марганца, дибутилфталата, дифенилгуанидина, каолина и воды.
3.7. Тиоколо-каменноугольная композиция УТ-38-Г, выпускаемая промышленностью, - материал темно-бурого цвета, способный вулканизироваться при нормальной температуре.
Он поставляется в виде трех компонентов:
герметизирующей пасты УТ-38 по ТУ 38-105874-75 Министерства нефтеперерабатывающей и нефтехимической промышленности СССР;
каменноугольной смолы вторичной переработки (препарированной);
вулканизирующего агента "Г".
3.8. Герметизирующая паста УТ-38 - основная часть герметика - готовится на основе жидкого тиокола марки НВТС-0,5 с вязкостью 301 - 500 пз в сочетании с наполнителем - сажей ТМ-15.
Бихромат натрия (двухромовокислый натрий) применяется в виде водного раствора 67%-ной концентрации.
Каменноугольная смола вводится в состав герметика для повышения сцепления с бетоном.
3.9. Силиконовый герметик Эластосил Э-11-06 - однокомпонентный материал пастообразной консистенции светлых тонов, он отверждается в условиях окружающей среды в присутствии влаги воздуха. Выпускается промышленностью в готовом к употреблению виде по ТУ-602-775-73 Министерства химической промышленности.
### 4. Технология приготовления мастик и заполнения деформационных швов
4.1. Мастики на основе битума приготавливают на заводах и поставляют потребителям в таре с приложением паспорта, в котором указываются их характеристики.
При отсутствии требуемой заводской мастики допускается приготовление ее в условиях строительной базы.
#### 4.2 Технология приготовления мастики на основе битума в условиях строительной базы предусматривает:
заготовку и хранение составляющих материалов;
подготовку составляющих материалов;
дозировку и подачу составляющих материалов;
приготовление мастики;
доставку мастики к месту затаривания или непосредственно к месту производства работ.
#### 4.3 Заготовка и хранение исходных материалов.
Битумы доставляют на объект в бумажных мешках или навалом и выгружают в закрытый склад или битумохранилища постоянного типа. Битумы, поступившие в мешках, хранят в закрытом складе не более чем в 2 ряда по высоте. Из-за непрочности бумажной тары, легко повреждаемой при погрузке-разгрузке, битумы следует освобождать от нее и хранить в закрытом битумохранилище.
Дивинилстирольный термоэластопласт, резиновая крошка, асбестовая крошка и минеральный порошок должны поступать в крафтмешках и храниться в закрытом сухом складе.
Растворители следует хранить в металлической емкости, защищенной от солнца и открытого огня.
#### 4.4 Подготовка исходных материалов.
Битумы, поступившие на склад, освобождают от тары и подают на специальных тележках или на автомобиле к котлам.
Битумы, находящиеся в битумохранилище, подают в котлы по трубопроводам с помощью насосов. Перед подачей битумы подогревают паром, горячей водой, электрическими нагревателями или другими способами.
Битумы обезвоживают и затем доводят до нужной температуры в специальных котлах.
В металлическую емкость, оборудованную механической мешалкой, по ленточному транспортеру поступает ДСТ и одновременно с помощью насоса в требуемом количестве подается растворитель. Раствор ДСТ поступает в емкость-дозатор.
Асбестовую крошку и минеральный порошок, поскольку они гигроскопичны, необходимо проверять на влажность. Влажный материал просушивают в сушильном барабане асфальтобетонной установки, в электросушильных печах или на обыкновенной жаровне. При выходе из сушки материал должен иметь температуру не ниже 140 °C. Образовавшиеся при сушке комки должны быть протерты через сетку с отверстиями размером 5 - 7 мм.
Резиновая крошка дополнительной обработке не подвергается.
#### 4.5 Дозирование и подача исходных материалов:
обезвоженные, нагретые до 120 °C и отдозированные битумы перекачивают насосом в котел-мешалку;
раствор ДСТ в растворителе в строго отдозированном количестве насосом подают в смесь битумов, поступивших в котел, оборудованный электроподогревом и механической мешалкой;
асбестовая крошка в определенном количестве с помощью транспортера подается в котел после выпаривания растворителя из смеси;
резиновую крошку вводят в разогретый до 150 - 160 °C битум.
#### 4.6 Приготовление мастики:
а) для приготовления резинобитумной мастики в котле, оборудованном мешалкой с электроподогревом и масляной рубашкой, разогревают битум до 150 - 160 °C; обезвоженный и разогретый битум в течение 2,5 - 3 ч непрерывно перемешивают с резиновой крошкой; затем небольшими порциями вводят необходимое количество сначала асбестового, а затем минерального порошка; по окончании загрузки в котел-мешалку всех наполнителей смесь перемешивают при температуре 150 - 160 °C не более 30 мин.
Готовую мастику разливают в металлические формы и охлаждают до получения брикетов или сразу же применяют для заполнения деформационных швов;
б) для приготовления полимерно-битумной мастики [(рис. 1)](#p100186) после поступления смеси битумов и раствора ДСТ в котел-мешалку температуру смеси доводят до 140 °C и выдерживают при такой температуре в течение часа, постоянно перемешивая до полного улетучивания легких фракций растворителя. В этих условиях происходит активное объединение смеси битумов с дивинилстирольным термоэластопластом; затем вводят требуемые по рецепту наполнители (асбестовую крошку, портландцемент марки "400") и выдерживают в течение 30 мин при тщательном перемешивании до получения однородной по составу мастики.
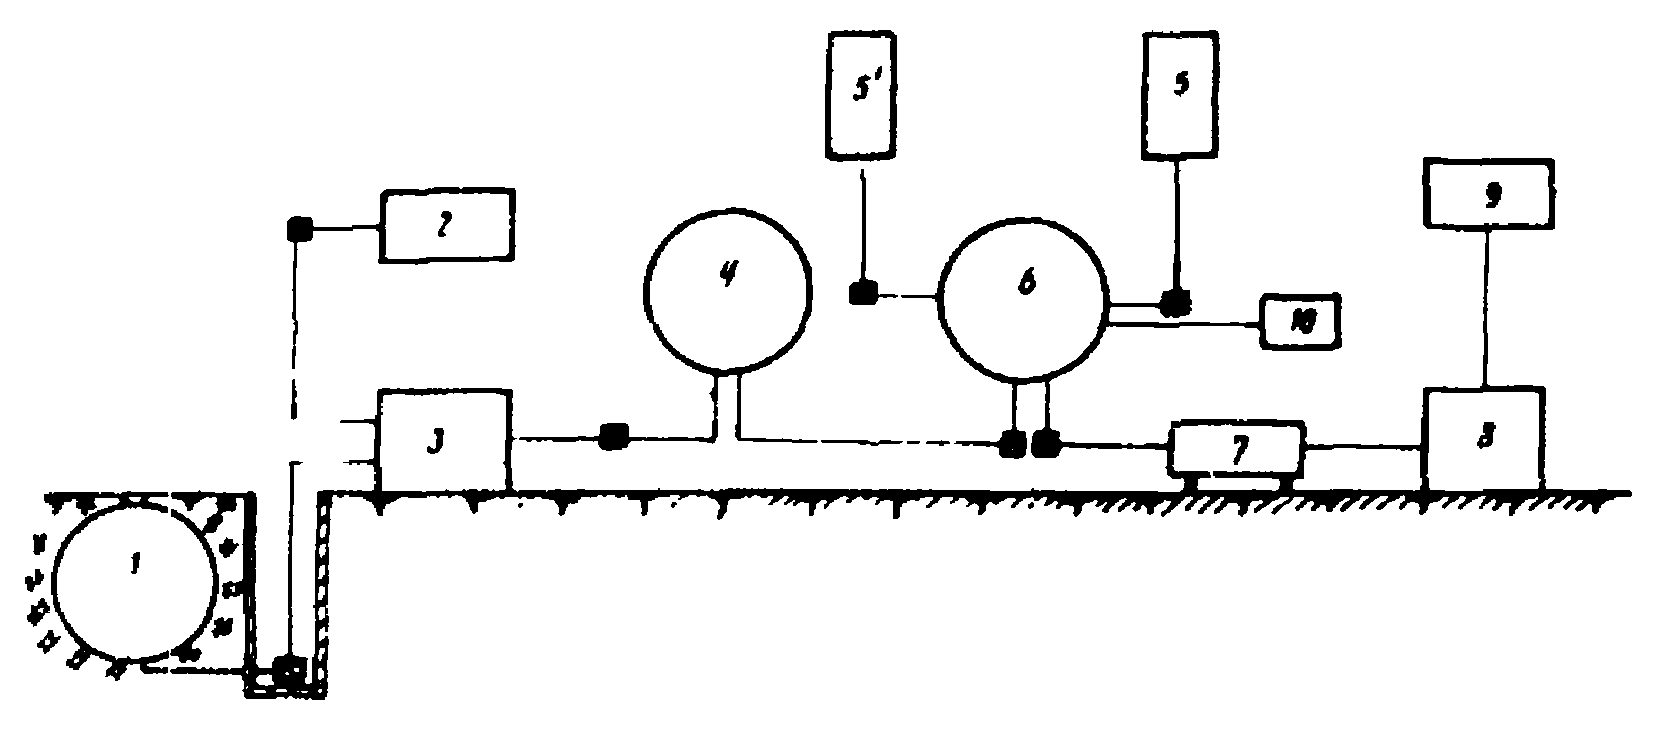
Рис. 1. Схема приготовления
полимерно-битумной мастики (ПБМ) на ЦБЗ:
1 - емкость для растворителя; 2 - емкость для ДСТ;
3 - металлический котел для растворения ДСТ; 4 - емкость
для дозирования и хранения раствора ДСТ; 5 - установки
для разогрева и обезвоживания битумов; 6 - котел
для приготовления ПБМ; 7 - отбор мастики и приготовление
брикетов; 8 - затаривание ПБМ; 9 - склад для хранения
готовой ПБМ; 10 - склад для асбестовой крошки;  - насосы
4.7. В процессе приготовления мастик РБВ и ПБМ горловина котла должна быть герметически закрыта для уменьшения процесса окисления составляющих, иначе мастика может получиться неоднородной и хрупкой.
4.8. Весь цикл приготовления мастики ПБМ от начала загрузки в котел-мешалку исходных материалов и до конца выгрузки готовой продукции должен длиться не более 2 ч, а мастики РБВ - 6 ч. Более длительный цикл может привести к излишнему испарению из смеси легких фракций, разложению каучука и потере технических свойств мастики.
4.9. Точное соблюдение указанного температурного режима, дозировки компонентов, времени перемешивания смеси на разных стадиях приготовления мастик ПБМ и РБВ обеспечивают требуемое качество смеси и являются критерием ее готовности.
4.10. Готовую ПБМ выгружают из мешалки с помощью шнекового насоса и разливают в металлические формы 20 x 30 x 40 см, стенки которых предварительно обмазывают отработанным маслом, чтобы мастика не прилипала. Остывшие готовые брикеты затаривают в бумажные или полиэтиленовые мешки.
4.11. Битумно-бутилкаучуковая мастика приготовляется на заводах и поставляется на строительные объекты в бумажных или полиэтиленовых мешках массой до 35 кг.
Перед применением мастику разогревают до 120 - 140 °C.
#### 4.12 Из мастик на основе битума приготавливают грунтовочные материалы следующим образом:
куски мастики РБВ, ПБМ, МББГ и др. расплавляют при температуре не выше 140 °C при постоянном перемешивании до исчезновения комков;
в емкость с требуемым количеством растворителя вводят тонкой струйкой, непрерывно перемешивая, расплавленную мастику при температуре не выше 120 °C.
Полученный грунтовочный материал без видимых комков битума следует наносить на боковые грани стыкуемых элементов кистью (ориентировочный расход 0,2 кг на 1 м2 при температуре 20 +/- 4 °C.
4.13. Полимерные материалы холодного отверждения ("Гидром" с каменноугольной смолой и УТ-38Г) готовят на месте строительства. Герметизирующую пасту, каменноугольную смолу и отверждающую пасту N 30 перемешивают в емкости заливщика швов в течение 6 - 7 мин при температуре окружающего воздуха до получения однородной массы [(приложение 3)](#p100452).
4.14. Пригодность герметизирующих материалов оценивается в соответствии с требованиями [пп. 2.1](#p100021) - [2.16](#p100048) по методике, изложенной в [приложении 1](#p100287).
4.15. Подготовка деформационных швов перед их заполнением должна обеспечить надежное сцепление герметизирующего материала с бетоном. Для этого необходимо:
промыть швы сразу же после их нарезки до полного удаления шлама и просушить их;
очистить паз шва от песка, щебня, бетона и пр. (если это требуется) и продуть (обеспылить) паз шва сжатым воздухом под давлением не менее 5 ати;
удалить наплывы и выступы на поверхности бетона;
создать рациональную глубину заполнения резиновыми трубками, пороизолом, гернитом;
заполнить швы герметизирующими материалами сразу после их устройства и обязательно до открытия движения построечного транспорта по бетонному покрытию.
#### 4.16 Деформационные швы заполняют мастиками на основе битума в следующей технологической последовательности:
приготавливают подгрунтовочный материал согласно [п. 4.12](#p100194);
тщательно очищают швы и продувают их сжатым воздухом;
грунтуют стенки швов разжиженной мастикой (если это требуется) из расчета 0,2 кг на 1 м2;
укладывают хлопчатобумажный шнур на дно паза шва во избежание протекания мастики в трещину под пазом шва и последующей ее просадки. Укладка шнура производится подручными средствами;
закрывают паз шва по всей длине хлопчатобумажным шнуром диаметром, несколько большим ширины паза шва, чтобы исключить попадание в паз шва минерального порошка или портландцемента марки "400", рассыпаемых тонким слоем по поверхности покрытия на ширину 5 - 10 см с каждой стороны паза шва с целью облегчить удаление излишков мастики с покрытия;
удаляют шнур над пазом шва, тем самым открывая его для заливки мастикой;
заполняют паз шва мастикой выше уровня покрытия на 2 - 3 мм. В случае просадки мастики в шве необходимо произвести доливку;
деформационные швы заливают мастикой специальными заливщиками с терморубашкой;
излишки мастики, выступающей над пазом шва, срезают острым скребком или лопатой (предварительно нагрев их до 160 - 200 °C);
снятые излишки мастики повторно разогревают в котле и используют для заливки швов.
4.17. Заполнять швы полимерными материалами холодного отверждения ("Гидром" с каменноугольной смолой, УТ-38Г и Э-11-06) следует с помощью комплекта оборудования, разработанного Союздорнии и ПКБ Главстроймеханизации Минтрансстроя (см. [приложение 3](#p100452)) или другими приспособлениями в следующей технологической последовательности:
перемешивают компоненты герметика в последовательности, изложенной в [4.13](#p100198), в емкости заливщика;
в подготовленные согласно [п. 4.15](#p100200) швы сжатия укладывают резиновые трубки диаметром 10 мм с толщиной стенок 2 мм, а в швы расширения - трубки d = 26 - 2 x 2 мм;
заполняют паз шва сжатия герметиком на глубину 20 мм и ниже уровня покрытия до 5 мм, а швы расширения - 10 - 12 мм и ниже уровня покрытия 5 - 8 мм [(рис. 2)](#p100222).
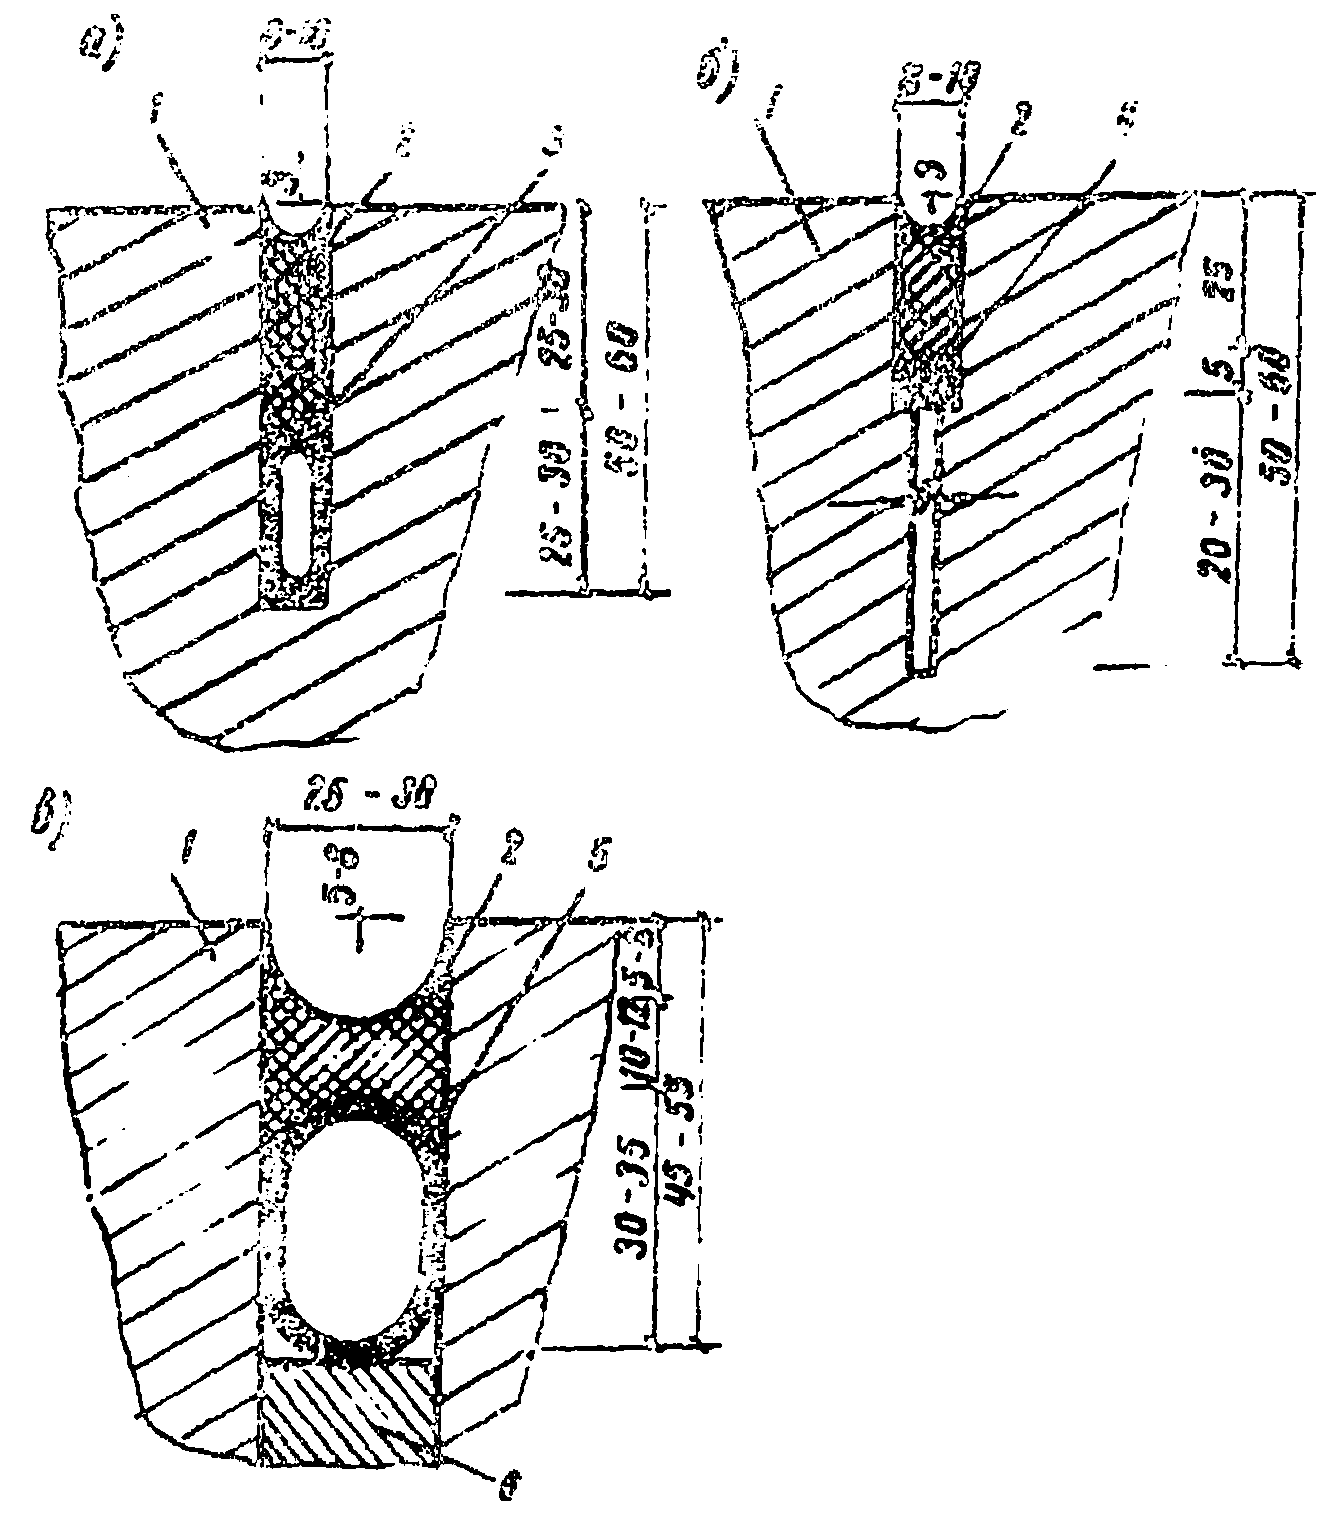
Рис. 2. Схема заполнения деформационных швов
полимерными герметизирующими материалами:
а - шов сжатия, устраиваемый в затвердевшем бетоне; б - шов
сжатия ступенчатый; в - шов расширения; 1 - бетон покрытия;
2 - герметик; 3 - резиновая трубка d = 10 - 2 x 2 мм;
4 - профильная резина d = 5 - 7 мм; 5 - резиновая трубка
d = 26 - 2 x 2 мм; 6 - деревянная доска
4.18. При заполнении швов выше уровня покрытия излишки герметизирующих материалов срезают мастерком до их отверждения и используют вторично для заполнения швов.
### 5. Контроль качества производства работ
5.1. Качество герметизации швов в значительной степени определяет эксплуатационную надежность и долговечность бетонных дорожных покрытий. Контроль за качеством заполнения деформационных швов должен осуществляться систематически построечной лабораторией, мастерами, прорабом и рабочими.
5.2. Герметизирующие материалы, поступающие на строительные объекты централизованно, принимают по паспорту завода-поставщика, обращая при этом особое внимание на дату изготовления.
#### 5.3 При приготовлении мастики в условиях строительного объекта необходимо контролировать:
качество раствора ДСТ (визуально) и материалов, необходимых для приготовления мастики согласно ГОСТ;
дозирование составляющих материалов;
температуру нагрева битума и время выдержки смеси в нагретом состоянии;
температуру разогрева мастики и ее однородность.
#### 5.4 При подготовке деформационных швов необходимо контролировать:
ширину и глубину нарезаемого паза шва;
тщательность промывки паза шва и последующую его сушку;
обеспыливание шва и создание рациональной глубины заполнения;
качество подгрунтовки паза шва;
глубину заполнения паза шва и удаление излишков мастики.
5.5. Перед началом приготовления герметизирующих материалов холодного отверждения проверяют техническое состояние комплекта оборудования и герметичность емкости заливщика сжатым воздухом.
5.6. Качество перемешивания, вулканизации герметика и сцепления его с бетоном оценивают согласно [приложению 1](#p100287).
### 6. Основные требования техники безопасности
6.1. При проведении работ по заполнению деформационных швов бетонных покрытий дорог необходимо руководствоваться положениями "Основных требований техники безопасности" ВСН 159-69, а при приготовлении полимерно-битумных мастик - положениями "[Правил и норм](https://bukva.ai/docs/pravila-i-normy-tehniki-bezopasnosti-pozharnoy-minhimmash-sssr-ministerstvo) техники безопасности, пожарной безопасности и промышленной санитарии для окрасочных цехов" (1965 г.), учитывающих специфику работы с растворителями.
6.2. К работам по изоляции швов допускаются лица не моложе 18 лет, прошедшие специальный инструктаж и аттестацию, а также инструктаж по технике безопасности.
6.3. Лица, занятые на приготовлении, разогревании и транспортировании горячих резинобитумных мастик, должны быть предварительно проинструктированы о безопасных способах:
а) загрузки и разгрузки котла;
б) приготовления и разогревания готовых мастик;
в) транспортирования горячих мастик.
6.4. Все работающие с мастиками должны быть обеспечены спецодеждой (хлопчатобумажным комбинезоном, резиновыми сапогами, брезентовыми рукавицами и фартуками).
Рабочие, засыпающие компоненты в котел с расплавленным битумом, обеспечиваются защитными очками и респираторами марки У-2к; рабочие, приготовляющие тиоколовые герметики, - резиновыми перчатками (медицинскими) и респираторами.
При приготовлении и транспортировании мастик для заливки швов и при работе с ними разрешается пользоваться только исправными инструментами и посудой.
#### 6.5 При приготовлении резинобитумных мастик необходимо соблюдать следующие условия:
а) котел должен быть исправным, без трещин, с плотно прилегающей крышкой, подвешенной на канате с противовесом;
б) верхний край котла должен возвышаться над поверхностью земли на 1 м;
в) котел, как правило, должен быть закрыт, за исключением моментов перемешивания и загрузки материалов;
г) котел следует загружать со стороны, противоположной топке, и только на 3/4 его емкости;
д) во время приготовления мастики металлические дверцы топки должны быть закрыты.
Не разрешается загружать в котел влажные материалы (битум, заполнители) во избежание сильного вспенивания смеси, перелива ее через край котла и воспламенения.
6.6. Все противопожарные мероприятия, осуществляемые на строительном объекте, подлежат согласованию в местном отделении Госпожнадзора.
Места хранения растворителей, раствора ДСТ, битумохранилища, хранилища мастики должны быть оснащены щитами с соответствующим оборудованием (лопата, лом, пожарный топор, ведра, багор), ящиками с сухим чистым песком (1 ящик емкостью 0,5 м3 на 100 м2 площади) и огнетушителями. Расстояние от емкостей с раствором ДСТ до других сооружений должно быть более 50 м, а между емкостями и битумными котлами - не менее 10 м.
Место хранения раствора ДСТ должно быть ограждено в радиусе 15 м и снабжено предупредительными надписями "Курить запрещено".
6.7. Весь пожарный инвентарь должен быть исправным и находиться на видном месте.
6.8. Резинобитумные мастики разрешается нагревать до температуры не более 160 °C, не допуская кипения и перелива пены через край котла. Нагрев контролируют термометром со шкалой не менее 250 °C; исправность термометра проверяют каждый раз перед началом работы.
Брать пробу мастики (для определения готовности) разрешается только специальными черпаками-лопатами.
6.9. Битум с бензином (в случае приготовления грунтовочного материала) необходимо смешивать на расстоянии не менее 50 м от места их разогрева. При этом разогретый битум вливают в бензин (а не наоборот) и перемешивают деревянными мешалками в ведрах. Температура битума в момент смешения не должна превышать 70 °C. В случае вспышки битумной мастики в котле его необходимо плотно закрыть крышкой. Тушить горящую смесь следует только сухим песком или пенным огнетушителем.
Заливать водой горячий битум категорически запрещается.
6.10. Допускается совместное хранение битума, ДСТ и растворителей в одном помещении (но в различных емкостях), если его площадь не менее 50 м2.
6.11. В местах хранения растворителя, ДСТ и других материалов густопенные огнетушители подвешивают на высоту 1,5 м от пола (1 огнетушитель на 50 м2).
6.12. В зимнее время огнетушители необходимо помещать в ближайших (не далее 50 м) отапливаемых помещениях, вблизи которых необходимо повесить надпись "Здесь находятся огнетушители".
6.13. При ящике с песком должна постоянно находиться лопата (совок). Ящик окрашивают в красный цвет и помещают надпись "Песок на случай пожара".
#### 6.14 При хранении пустой тары или тары с малым количеством растворителя должны соблюдаться следующие требования:
тара для растворителей должна храниться в специально оборудованном хранилище;
пустая тара или емкости с малым количеством растворителей должны храниться в плотно закрывающихся металлических шкафах или ящиках;
на ящике (шкафу) должна быть табличка с указанием нормы хранения растворителей;
в ящиках или шкафах запрещается хранить какие-либо другие материалы;
хранить растворитель в бьющейся, открытой или неисправной посуде запрещается.
6.15. Для защиты кожных покровов от воздействия растворителей необходимо применять защитные средства: "биологические перчатки", мазь Салисского, пасту "Миколаи" и пасту ИЭР (мыла нейтрального 12, технического глицерина 10, каолина 40 и воды 30 частей).
Запрещается применять растворители для мытья рук.
6.16. В случае попадания на открытую поверхность кожи резинобитумных и тиоколовых мастик или их составляющих их нужно удалить чистой ветошью, смоченной бензином или керосином, а затем смыть теплой водой с мылом и обратиться к врачу.
6.17. При применении герметизирующих материалов на различной основе для заполнения швов бетонных покрытий необходимо соблюдать меры безопасности в соответствии с требованиями "Методических [рекомендаций](https://bukva.ai/docs/metodicheskie-rekomendatsii-po-bezopasnomu) по безопасному применению веществ, обладающих токсическими свойствами, при строительстве автомобильных дорог" (Союздорнии, М., 1973).
6.18. Работающие с резинобитумными или тиоколовыми мастиками должны быть ознакомлены со специальными требованиями противопожарной охраны при работе с горючими и взрывчатыми веществами.
6.19. К работе на специальном комплекте оборудования для заполнения швов тиоколовыми герметиками допускаются лица, хорошо знакомые с его устройством, правилами по эксплуатации двигателей внутреннего сгорания и компрессоров и прошедшие специальный инструктаж.
6.20. При работе заливщика швов необходимо постоянно следить за состоянием предохранительных клапанов в системе подачи сжатого воздуха. Работа с неисправными клапанами запрещается.
Запрещается открывать крышку заливщика швов при наличии давления воздуха в емкости.
6.21. Запрещается ремонтировать или регулировать узлы смесительного агрегата или компрессора при работающем двигателе.
## ПРИЛОЖЕНИЯ
Приложение 1
**УСКОРЕННЫЕ МЕТОДЫ ИСПЫТАНИЯ ГЕРМЕТИЗИРУЮЩИХ МАТЕРИАЛОВ**
Излагаемые ниже методы испытания герметизирующих материалов позволят в условиях строительного объекта определить имеющимся лабораторным оборудованием пригодность тех или иных материалов, поступающих с заводов или изготавливаемых на месте.
1. Определение предела прочности и относительного удлинения
герметизирующих материалов при растяжении
Для определения прочности мастики при растяжении используют гидравлический пресс. Номинальное значение его шкалы не должно превышать более чем в десять раз измеряемую величину нагрузки при испытании. Шкала нагрузок гидравлического пресса должна позволять отсчитывать измеряемую величину нагрузок с точностью +/- 2%. Скорость движения плиты гидравлического пресса должна быть 1 мм/мин.
Для испытания изготавливают образцы-швы, представляющие собой две бетонные балочки 40 x 40 x 160 мм, соединенные герметизирующим материалом длиной 100 мм, высотой 20 мм и шириной 8 мм [(рис. 1)](#p100293).
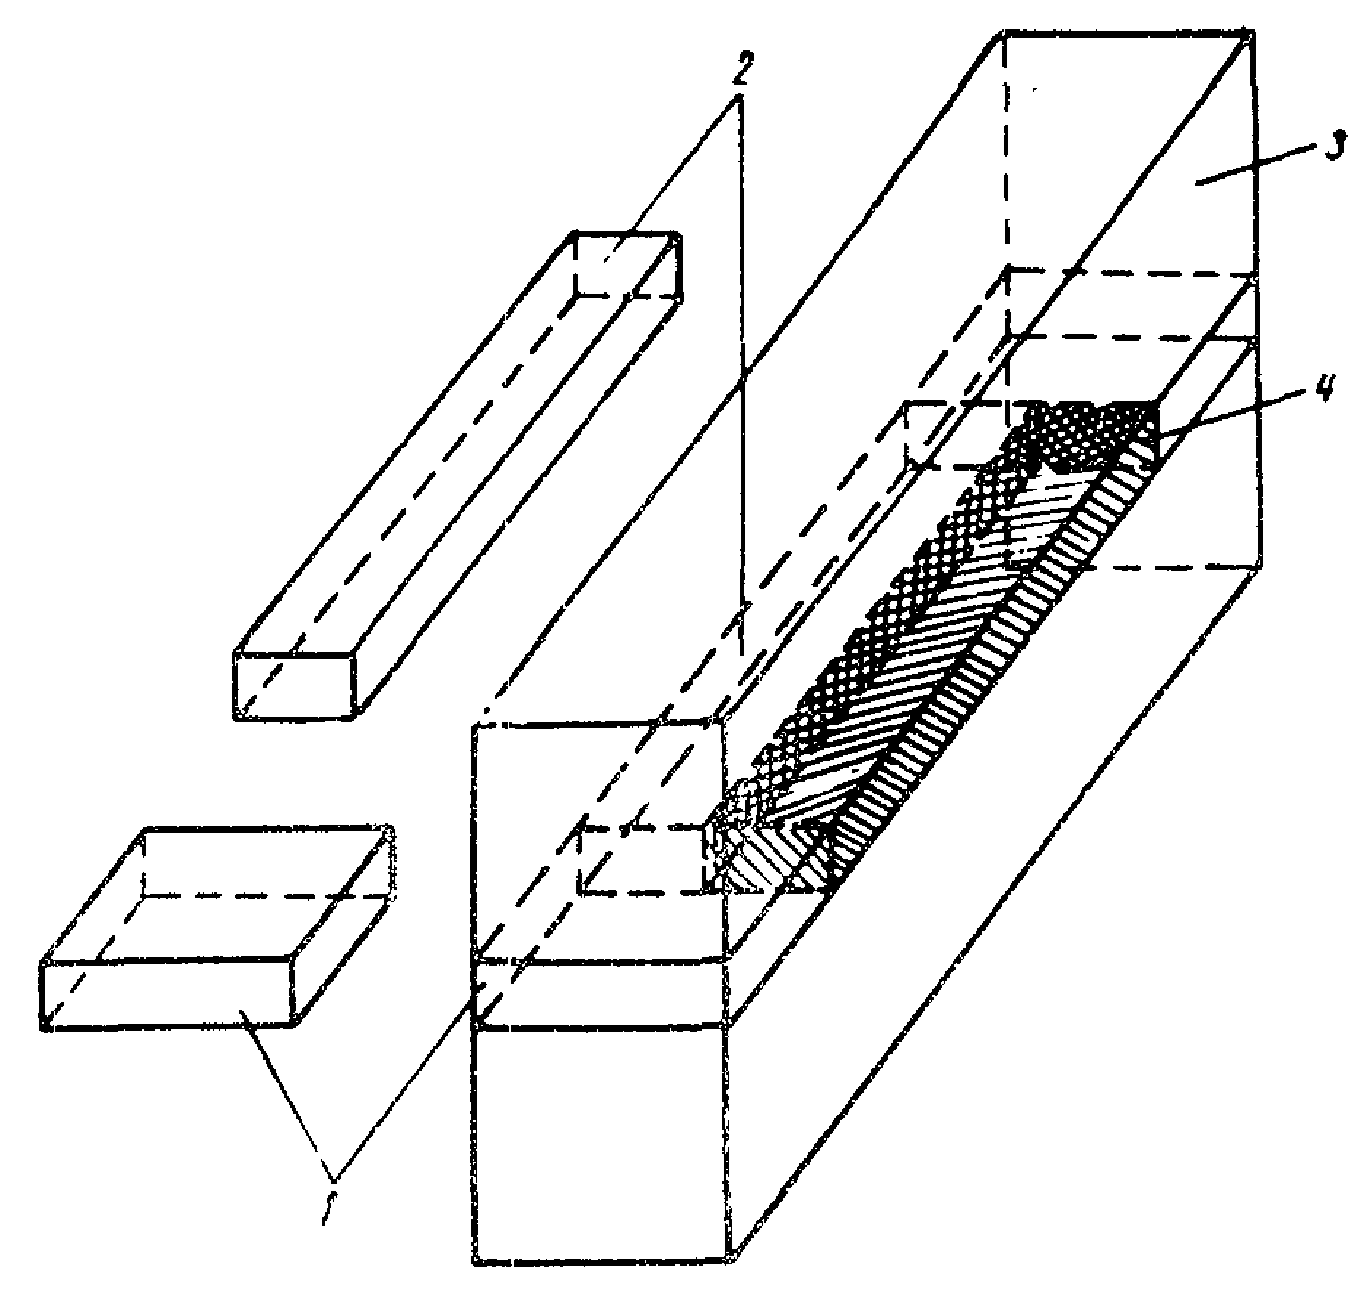
Рис. 1. Образец-шов для определения предела прочности
и относительного удлинения герметизирующих материалов
при растяжении:
1 - деревянная пластина (2 шт.) - 8 x 30 x 40 мм;
2 - деревянная пластина 8 x 20 x 100 мм; 3 - бетонная
балочка - 40 x 40 x 160 мм; 4 - мастика 8 x 20 x 100 мм
Образцы-швы устанавливают в центре плиты таким образом, чтобы сила сжатия действовала перпендикулярно поверхности приспособлений [(рис. 2)](#p100297).
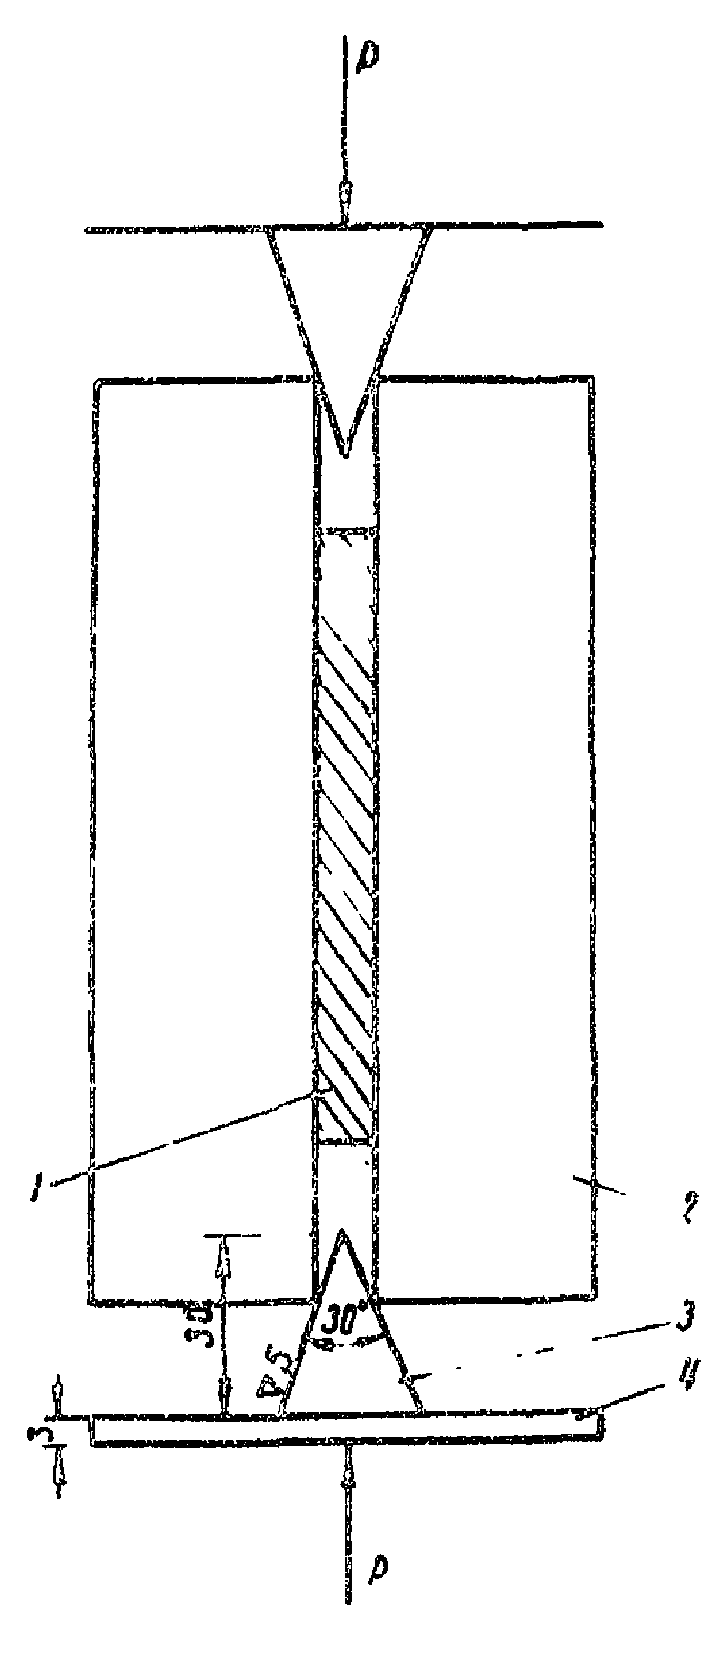
Рис. 2. Испытание образца-шва на гидравлическом прессе:
1 - мастика 8 x 20 x 100 мм;
2 - бетонная балочка 40 x 40 x 160 мм;
3 - шип с конусом 30°; 4 - металлическая пластина
3 x 40 x 90 мм
Подготовка к испытанию. Две бетонные балочки 40 x 40 x 160 мм сближают на ширину паза шва сжатия (8 мм).
Требуемые ширина и длина мастичного бруска достигаются двумя деревянными пластинами длиной 30 мм, толщиной 8 мм и высотой 40 мм. Глубину заполнения создают деревянной пластиной длиной 100 мм, высотой 20 мм и толщиной 8 мм (см. [рис. 1](#p100293)), которую вкладывают в паз балочек. Перед заполнением паза образца-шва чистую, сухую поверхность балочек грунтуют, если это требуется по технологии. Герметизирующие материалы вводят в паз шва самотеком или с помощью шпателя, избегая образования пузырьков, пустот и перелива.
Образцы-швы, имеющие дефекты (отслаивание, сдвиг и т.п.), испытанию не подлежат. Склеенные поверхности в образце-шве должны быть параллельными. Перекос мастичной части образца-шва допускается не более 0,2 мм.
Проведение испытания. Число одновременно испытываемых образцов-швов должно быть не менее шести. Образцы-швы выдерживают в течение 3 ч при температуре -40, -20, 0, +20 и +50 °C и затем испытывают при этих температурах.
Для получения сравнительных данных образцы-швы с герметиком выдерживают 10 суток при температуре 20 +/- 2 °C, а образцы-швы с мастикой - 5 суток.
Образец-шов вместе с приспособлениями [(рис. 2)](#p100297) устанавливают в центре плиты гидравлического пресса, верхнюю плиту подводят к металлической пластине длиной 90 мм, толщиной 3 мм и шириной 40 мм с приваренным в центре шипом высотой 30 мм и конусом 30°.
Проверяют нулевые установки приборов, измеряющих усилия, и замеряют ширину паза образца-шва. Включают гидравлический пресс и растягивают образец-шов до разрушения. По шкале гидравлического пресса фиксируют разрушающую нагрузку и замеряют ширину паза шва в момент разрушения образца-шва.
Размеры поперечного сечения образца-шва измеряют в двух местах по длине герметизирующего материала с точностью до 0,1 мм. В расчет принимают наименьшее значение.
Вычисление результатов:
а) предел прочности герметизирующих материалов при растяжении вычисляют по формуле
$R_{p} = K_{\text{т}} \frac{\text{Р}_{\text{р}}}{b \cdot q} ,$ (1)
где Rр - прочность при растяжении, кгс/см2;
Pр - наибольшая растягивающая сила в процессе испытания, кгс;
b - ширина образца, см;
q - толщина образца, см;
Kт - поправочный коэффициент на трение-скольжение конусного шипа приспособления о стенки паза образца-шва, равный 0,9;
$K_{\text{т}} = \frac{\sigma_{\text{сж}}}{\sigma_{\text{р}}} \approx 0,9,$
где $\sigma_{\text{сж}}$ - прочность при сжатии образцов-швов, испытываемых на гидравлическом прессе, кгс/см2;
$\sigma_{\text{р}}$ - прочность при растяжении образцов-швов, испытываемых на разрывной машине ЦДМК-30.
Разрушение образцов-швов обозначают:
K - разрушение по герметизирующему материалу;
A - разрушение по контактному слою;
KA - разрушение и по герметизирующему материалу, и по контактному слою;
б) относительное удлинение $\epsilon_{p}$ при растяжении в момент разрыва определяют по следующей формуле:
$\epsilon_{p} = \frac{l_{p} - l_{0}}{l} 100\%,$ (2)
где lр - ширина расчетного участка образца-шва в момент разрыва, мм;
l0 - ширина расчетного участка образца-шва перед растяжением, мм.
2. Определение сцепления герметизирующих материалов
с бетоном
Сцепление герметизирующих материалов с бетоном определяют на гидравлическом прессе. Для этого торцы бетонных балочек (40 x 40 x 160 мм) грунтуют (если это требуется по технологии), а затем склеивают герметиком слоем не более 0,5 мм. Для испытания изготавливают не менее шести образцов, которые выдерживают в соответствии с [п. 1](#p100289).
Образец устанавливают в центре плиты гидравлического пресса так, чтобы сжимающая сила проходила по склеивающему слою. Верхняя плита должна слегка касаться торца бетонной балочки [(рис. 3)](#p100330).
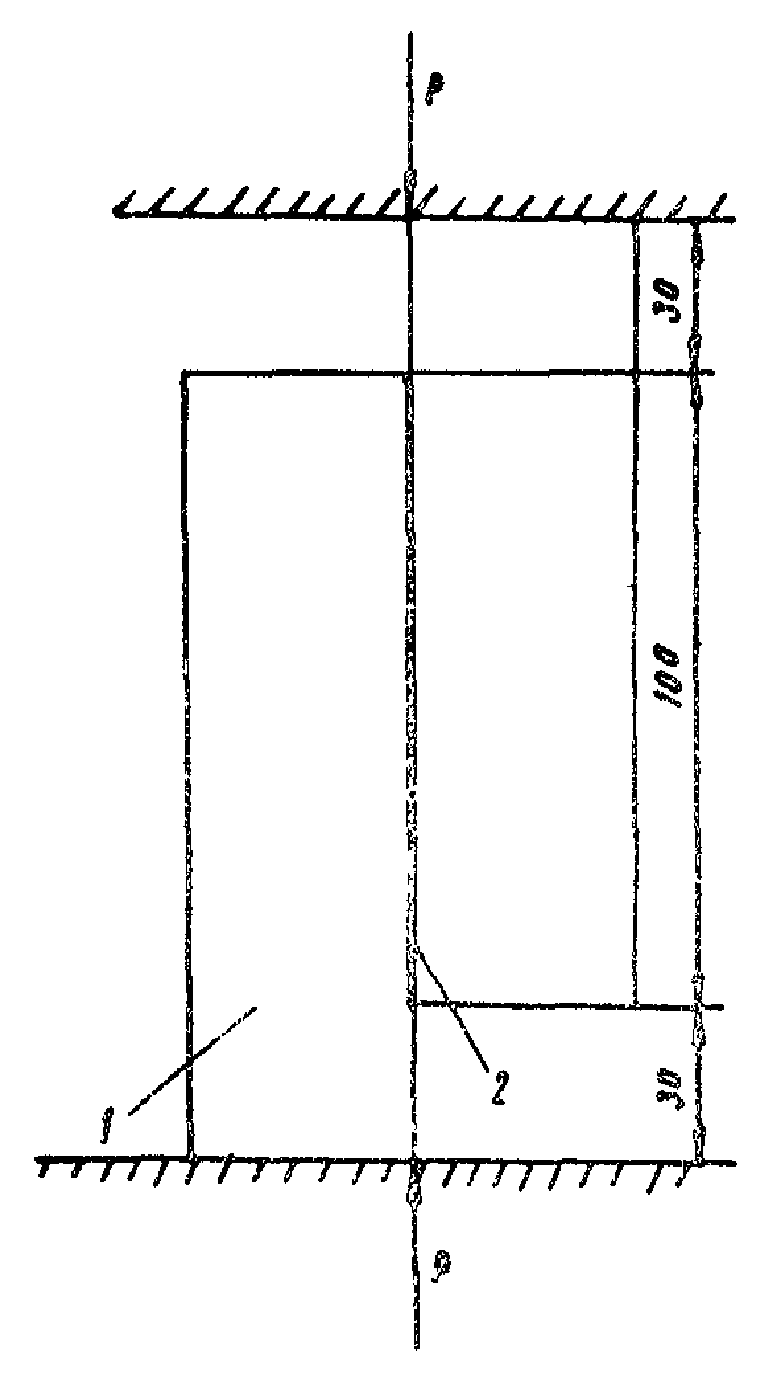
Рис. 3. Схема для определения сцепления
герметизирующих материалов с бетоном:
1 - бетонная балочка 40 x 40 x 160 мм;
2 - мастика 0,5 x 20 x 100 мм
После проверки нулевых установок измерительных приборов включают гидравлический пресс и разрушают образец-шов по контактному слою - "герметизирующий материал-бетон". Затем фиксируют разрушающую нагрузку.
Сцепление герметизирующего материала с бетоном (адгезию) вычисляют по формуле
$\tau = \frac{P}{b \cdot h} ,$ кгс/см2, (3)
где P - наибольшая сила, полученная в процессе испытания, кгс;
b - ширина образца, см;
h - высота образца, см.
3. Определение водостойкости герметизирующих материалов
Водостойкость характеризуется временем, в течение которого образцы-швы могут находиться в воде без ухудшения основных строительно-технических свойств.
Для определения водостойкости герметизирующих материалов изготавливают не менее 12 образцов-швов (см. [рис. 1](#p100293), [2](#p100297)), 6 из них помещают в воду с t = 20 +/- 2 °C, а остальные - контрольные - хранятся на воздухе при t = 20 +/- 2 °C.
После четырехсуточного срока выдерживания образцов-швов в воде определяют предел прочности и относительное удлинение герметизирующих материалов при растяжении на гидравлическом прессе. Одновременно испытывают контрольные образцы.
Образцы-швы испытывают при температуре 20 +/- 2 °C и вычисляют результаты по [формулам (1)](#p100309) и [(2)](#p100323).
4. Определение температуры размягчения
Температура размягчения мастик на основе битумов, модифицированных полимерами, - это условная характеристика вязкости этих материалов. Она определяет степень размягчения мастик при высоких положительных температурах и зависит от метода определения и применяемого прибора.
Испытания проводят согласно ГОСТ 11506-73 методом "Кольцо и шар" на приборе для определения температуры размягчения битума по ГОСТ 1424-57.
Полученные результаты позволяют судить об относительной теплостойкости и степени размягчения мастики и не могут быть определяющими при применении герметизирующих материалов.
5. Определение водопоглощения
Водопоглощающая способность герметизирующих материалов характеризует их структурную плотность и позволяет судить о возможности работы таких материалов в условиях влажного климата.
Для испытаний на водопоглощение изготавливают 3 образца (30 x 30 x 30 мм).
Перед испытанием образцы высушивают в термостате при t = 50 +/- 2 °C до постоянной массы и взвешивают с точностью до 0,01 г. Затем их помещают в кристаллизатор с водой так, чтобы образцы были полностью в воде и не соприкасались друг с другом и со стенками сосуда.
Все испытания проводят при температуре 20 +/- 5 °C. Через 3, 6, 12, 24 ч, а затем через 7, 15, 30 суток образцы вынимают из воды, удаляют влагу с помощью фильтровальной бумаги и взвешивают. Продолжительность взвешивания должна быть не более 3 мин. Затем образцы снова погружают в воду.
Водопоглощение образца вычисляют по формуле
$W = \frac{C_{1} - C_{0}}{C_{0}} \cdot 100\%,$ (4)
где C0 - масса сухого образца, г;
C1 - масса образца после пребывания в воде, г.
Водопоглощение для образцов-"близнецов" подсчитывают как среднеарифметическое водопоглощение всех трех образцов.
Значения водопоглощения различных герметизирующих материалов обычно колеблются в пределах 1 - 5%.
6. Определение температуры хрупкости
Температура хрупкости характеризует переход мастики из упругоэластичного состояния в хрупкое и определяет одну из температурных границ испытуемого материала.
Для испытания изготавливают образец 0,4 x 20 x 60 мм. Затем опускают в стеклянный или металлический стакан с глицерином, обложенный льдом. С понижением температуры через каждые 5 °C при положительных температурах и через каждые 3 °C при отрицательных образец извлекают на 5 с и изгибают его по полуокружности стержня диаметром 20 мм. Скорость понижения температуры глицерина должна быть 1 °C за 2 мин.
За температуру хрупкости трех образцов принимают среднеарифметическое двух результатов, разность между которыми составляет не более 2 °C. Температуру, при которой появляется первый излом на образце, считают температурой хрупкости мастики.
7. Определение жизнеспособности герметиков
холодного приготовления
Жизнеспособность герметиков - это время от начала перемешивания герметизирующей пасты с отвердителем до момента, когда смесь становится непригодной к применению в нормальных климатических условиях.
В чистой сухой посуде перемешивают составляющие герметика в течение 3 - 5 мин до получения однородной по цвету массы. Готовую смесь массой 50 г наносят на стеклянную пластину (80 x 80 x 0,2 мм) в виде лепешки диаметром 60 - 70 мм. Для исключения прилипания стеклянную пластину смазывают вазелином. Испытания проводят при температуре окружающего воздуха, но не ниже +5 °C.
За 30 мин до истечения указанного заводом-изготовителем срока жизнеспособности герметика необходимо максимально на 1 с прикоснуться к нему стеклянной палочкой с оплавленными концами диаметром 6 мм и длиной 10 см, с силой ее собственной массы. Это прикосновение повторяют через каждые 5 мин. Если при поднятии стеклянной палочки герметик не тянется за ней и не оставляет на ней следов, значит жизнеспособность герметика истекла.
Время от начала смешения составляющих до последнего прикосновения палочкой к герметику, при котором он не прилипает, принимается за время жизнеспособности герметика.
Приложение 2
**МЕТОДИКА ПОДБОРА СОСТАВА МАСТИКИ**
1. Состав полимерно-битумной мастики, приготавливаемой в условиях строительного объекта, подбирают следующим образом:
обезвоживают битумы и доводят их до рабочей температуры;
приготавливают 15%-ный раствор ДСТ в растворителе;
рассчитывают необходимое весовое количество ДСТ при его содержании 2; 5 и 10% от массы битума;
приготавливают три пробы мастики ПБМ с содержанием ДСТ 2; 5 и 10% от массы битума;
определяют температуру размягчения по методу "Кольцо и шар" для каждой полученной пробы мастики;
строят график зависимости температуры размягчения от содержания ДСТ [(рис. 1)](#p100381);
определяют требуемое содержание ДСТ для приготовления мастики с заранее заданной температурой размягчения по графику
Tр = f(KДСТ);
расчет повторяют для установленной концентрации ДСТ и большего количества битума;
приготавливают полимерно-битумную мастику найденного состава.
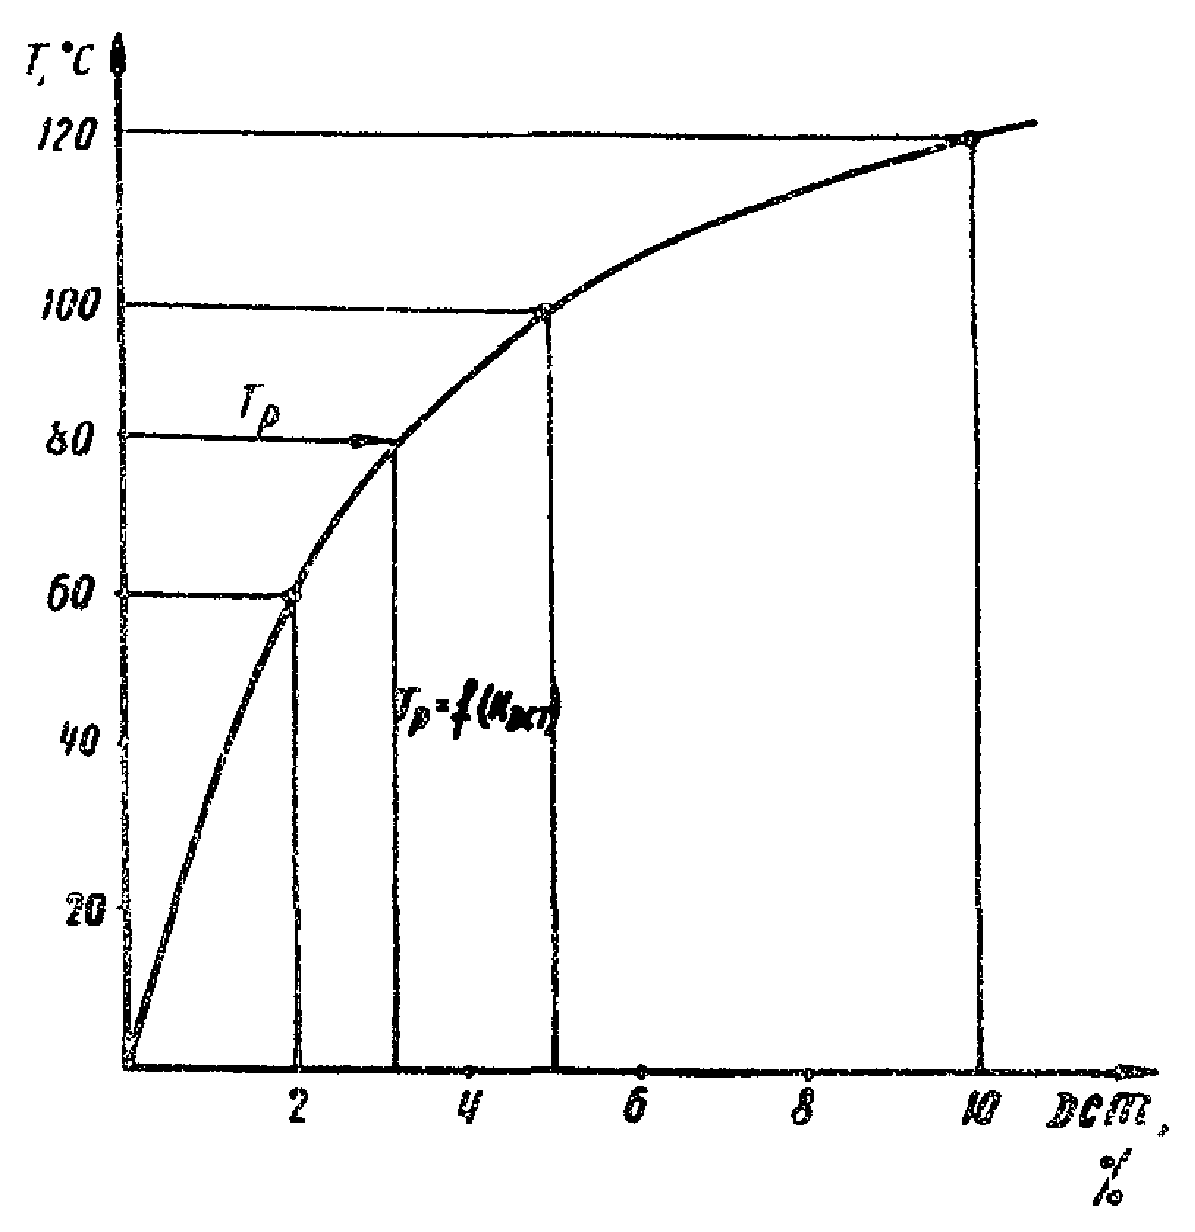
Рис. 1. График для определения оптимального значения ДСТ:
Tр - требуемая температура размягчения
для данного объекта, °C; KДСТ - концентрация ДСТ, %
*Пример.* Подбор состава полимерно-битумной мастики для заполнения швов бетонного дорожного покрытия во II дорожно-климатической зоне.
Материалы. Битум нефтяной дорожный марки БНД-60/90 по ГОСТ 11954-66. Дивинилстирольный термоэластопласт, имеющий предел прочности при разрыве 60 кгс/см2 и относительное удлинение 600%. Содержание золы не более 0,2%. Асбестовая крошка 7-го сорта.
Исходные данные. Мастика ПБМ предназначена для заполнения швов бетонного дорожного покрытия на дороге II категории. Температура размягчения мастики по КиШ должна быть не ниже 80 °C.
Технология приготовления. Предварительно приготавливают 15%-ный раствор ДСТ в бензине. Для принятой концентрации ДСТ определяем требуемое количество 15%-ного раствора на 1000 г битума.
Концентрация ДСТ - 2%
| 1000 г - 98% | 20,4 - 15% |
| --- | --- |
| $\frac{K_{\text{ДСТ}_{1}} - 2\%}{K_{\text{ДСТ}_{1}} = 20,4\text{г}}$ | $\frac{K_{\text{ДСТ}_{2}} - 100\%}{K_{\text{ДСТ}_{2}} = 136\text{г}}$ |
Здесь $K_{\text{ДСТ}_{1}}$ - количество ДСТ; $K_{\text{ДСТ}_{2}}$ - количество 15%-ного раствора ДСТ.
Концентрация ДСТ - 5%
| 1000 г - 95% | 52,6 г - 15% |
| --- | --- |
| $\frac{K_{\text{ДСТ}_{1}} - 5\%}{K_{\text{ДСТ}_{1}} = 52,6\text{г}}$ | $\frac{K_{\text{ДСТ}_{2}} - 100\%}{K_{\text{ДСТ}_{2}} = 284\text{г}}$ |
Концентрация ДСТ - 10%
| 1000 г - 90% | 111,1 г - 15% |
| --- | --- |
| $\frac{K_{\text{ДСТ}_{1}} - 10\%}{K_{\text{ДСТ}_{1}} = 111,1\text{г}}$ | $\frac{K_{\text{ДСТ}_{2}} - 100\%}{K_{\text{ДСТ}_{2}} = 740,6\text{г}}$ |
В обезвоженную и нагретую до 120 °C смесь битумов при непрерывном перемешивании вводят расчетные количества 15%-ного раствора ДСТ в каждую пробу. Пробные смеси приготавливают одновременно.
Затем температуру нагрева повышают до 140 °C и выдерживают смесь в течение часа до полного улетучивания легких фракций растворителя. В полученные смеси вводят 5% асбестовой крошки и непрерывно перемешивают в течение 30 мин.
Пробы охлаждают до температуры не выше 20 +/- 2 °C и определяют температуру размягчения по методу "Кольцо и шар". По полученным трем значениям температуры размягчения каждой из проб строят график зависимости температуры размягчения Tр от процентного содержания раствора ДСТ - KДСТ: Tр = f(KДСТ).
По графику определяем, что для приготовления полимерно-битумной мастики с температурой размягчения 80 °C требуется концентрация ДСТ 3%.
Для приготовления 1000 кг полимерно-битумной мастики с концентрацией ДСТ 3% рассчитывают количество 15%-ного раствора:
| 1000 г - 97% | 30,9 кг - 15% |
| --- | --- |
| $\frac{K_{\text{ДСТ}_{1}} - 3\%}{K_{\text{ДСТ}_{1}} = 30,9\text{кг}}$ | $\frac{K_{\text{ДСТ}_{2}} - 100\%}{K_{\text{ДСТ}_{2}} = 206\text{кг}}$ |
Для приготовления мастики ПБМ с температурой размягчения 80 °C в соответствии с [пп. 4.2](#p100159) - [4.9](#p100190) настоящих "Методических рекомендаций" необходимо взять 206 кг 15%-ного раствора ДСТ.
Состав мастики ПБМ:
Битум БНД-60/90 .................................. 100 вес. ч.
15%-ный раствор ДСТ в бензине А-72 ................ 20 вес. ч.
Асбестовая крошка .................................. 5 вес. ч.
Окончательный состав полимерно-битумной мастики устанавливают после ее проверки по методике, изложенной в [приложении 1](#p100287) настоящих "Методических рекомендаций", которая обязательна для всех строительных объектов.
В случае несоответствия показателей герметизирующих материалов требованиям, изложенным в настоящих "Методических рекомендациях", подбор повторить.
2. Подбор состава резинобитумной мастики в условиях строительного объекта состоит из следующих операций:
обезвоживают и нагревают битум до рабочей температуры;
рассчитывают требуемое количество резинового регенерата;
приготавливают не менее трех проб мастики РБВ с различным содержанием резиновой крошки;
определяют температуру размягчения для каждой полученной пробы;
по температуре размягчения и по количеству вводимого резинового регенератора строят график зависимости [(рис. 2)](#p100430)
Tр = f(rк);
зная температуру размягчения для данного объекта, по графику Tр = f(rк) находят требуемое количество резиновой крошки;
приготавливают резинобитумную мастику нового состава;
проверяют температуру размягчения и остальные показатели по методике, изложенной в [приложении 1](#p100287) настоящих "Методических рекомендаций", и корректируют состав мастики РБВ, если это требуется.
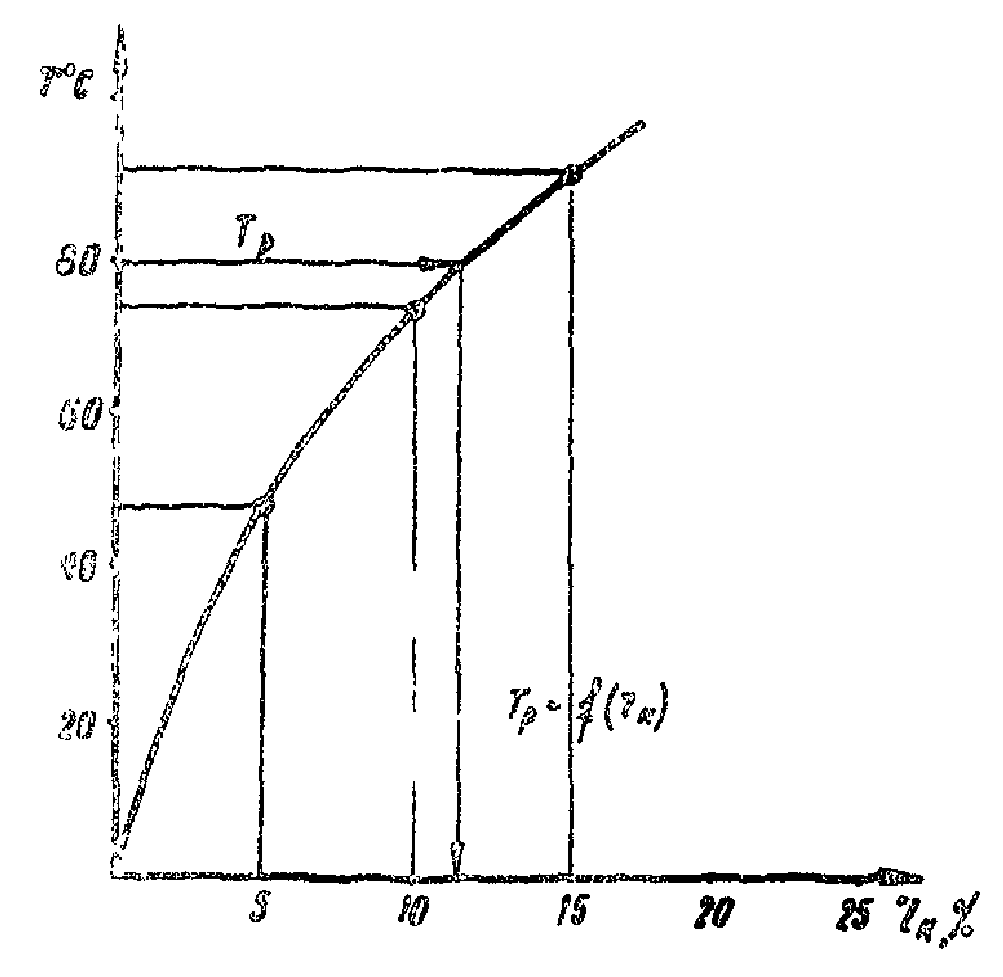
Рис. 2. График подбора состава резинобитумной мастики:
Tр - температура размягчения, °C;
rк - резиновая крошка, %
*Пример.* Подбор состава резинобитумной мастики для заполнения швов бетонного дорожного покрытия во II дорожно-климатической зоне.
Материалы. Битум с температурой размягчения 50 - 52 °C. Резиновая крошка крупностью 1 - 1,5 мм с содержанием малопластичных частиц 0,1 - 0,15 мм до 37%. Минеральный порошок, соответствующий ГОСТ 9128-67. Асбестовая крошка из отходов 7-го сорта.
Исходные данные. Строительный объект расположен во II дорожно-климатической зоне.
Температура размягчения 80 °C. Необходимо приготовить 1000 кг мастики РБВ.
Технология приготовления. Обезвоживают и нагревают до температуры 130 °C три пробы битума до 1000 г каждая. Определяют требуемое количество резиновой крошки на 1000 г битума:
| 1000 г - 95% | 1000 г - 90% | 1000 г 85% |
| --- | --- | --- |
| $\frac{r_{\text{к}} - 5\%}{r_{\text{к}} = 52,6\text{г}}$ | $\frac{r_{\text{к}} - 10\%}{r_{\text{к}} = 111,1\text{г}}$ | $\frac{r_{\text{к}} - 15\%}{r_{\text{к}} = 176,1\text{г}}$ |
Здесь rк - количество резиновой крошки, г.
В подогретые пробы битума вводят при непрерывном перемешивании расчетное количество резиновой крошки. Температуру нагрева доводят до 160 °C и выдерживают пробы в течение 1 ч. Затем небольшими порциями вводят необходимое количество асбестового и минерального порошка. Смесь выдерживают 15 мин при непрерывном перемешивании при температуре 160 °C.
Полученные мастики охлаждают до температуры 20 °C и определяют температуру размягчения каждой пробы. Результаты испытаний позволяют построить график зависимости Tр = f(rк). Зная требуемую температуру размягчения для данного объекта, находят необходимое количество резиновой крошки и расчетным путем определяют соотношение ее с битумом:
1000 кг - 88%
$\frac{r_{\text{к}} - 12\%}{r_{\text{к}} = 136,3\text{кг}}$
В данном случае для приготовления резинобитумной мастики с температурой размягчения 80 °C необходимо взять 12% резиновой крошки или 136,3 кг на 1000 кг битума.
Приготавливают мастику РБВ найденного состава. Определяют температуру размягчения и в случае несоответствия повторяют подбор.
Окончательный состав резинобитумной мастики устанавливают после ее проверки на все показатели по методике, изложенной в [приложении 1](#p100287) настоящих "Методических рекомендаций".
Приложение 3
**ОБОРУДОВАНИЕ ДЛЯ ЗАПОЛНЕНИЯ ШВОВ ТИОКОЛОВЫМИ ГЕРМЕТИКАМИ**
Для приготовления тиоколовых герметиков и заполнения деформационных швов применяют специальный комплект оборудования, включающий смесительный агрегат (миксер); заливщики швов (2 шт.); приспособления для подготовки швов к заполнению.
Смесительный агрегат [(рис. 1)](#p100456) имеет двигатель, компрессор и гребенку, смонтированные на сварной раме трехколесной тележки и защищенные каркасом с легкосъемным капотом. Смесительный агрегат может в течение 5 - 7 мин перемешать 45 - 50 кг тиоколового герметика трехзаходным шнековым смесителем, расположение лопастей которого позволяет получить однородную массу при постоянной скорости перемешивания.
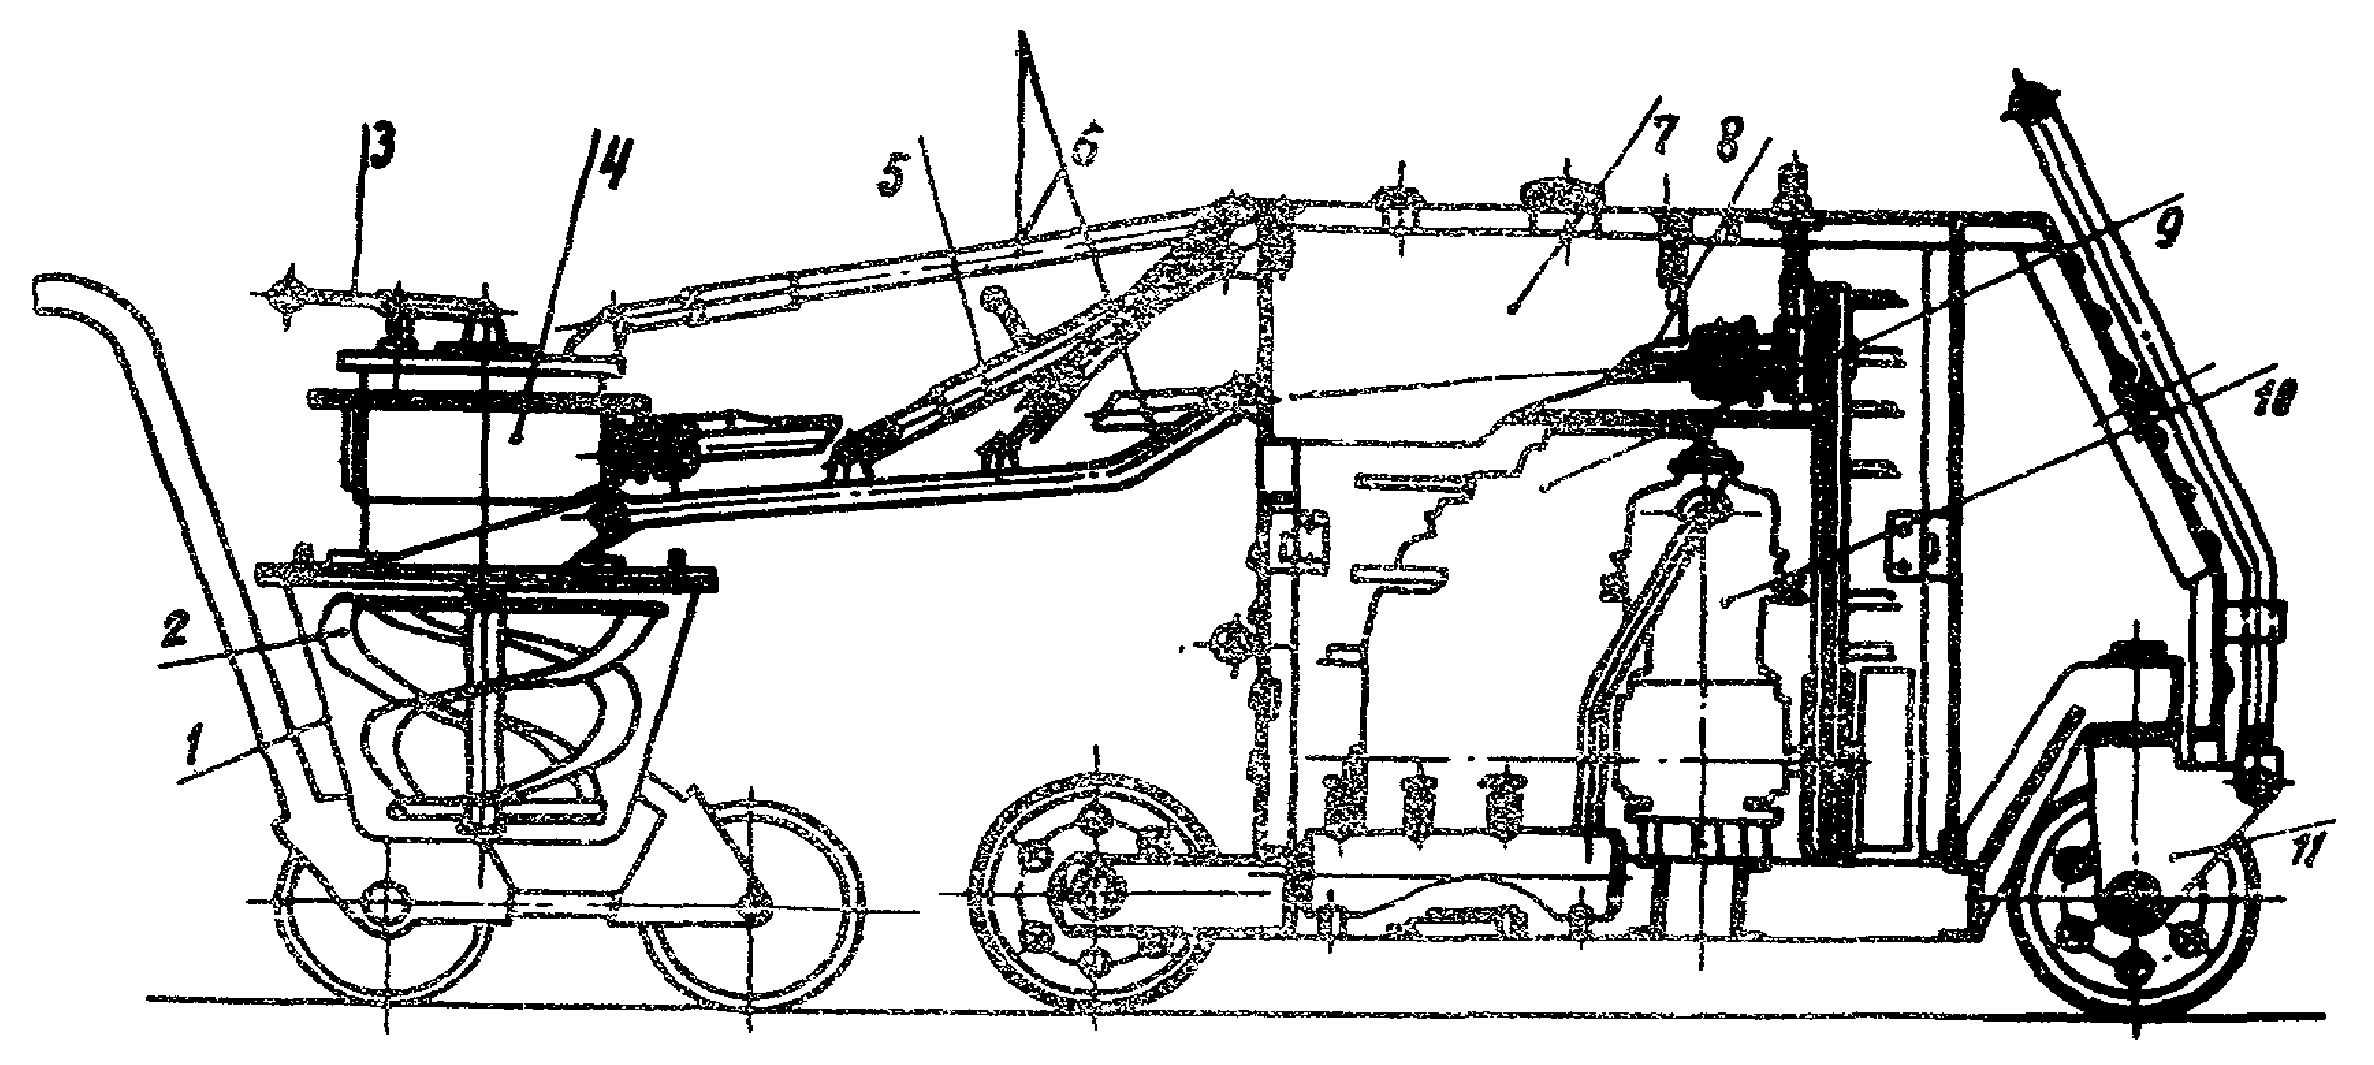
Рис. 1. Смесительный агрегат
1 - емкость заливщика швов; 2 - шнековый смеситель;
3 - рычаг включения шнека; 4 - редуктор; 5 - винтовая тяга
подъема-опускания смесителя; 6 - шарнирная рама консольной
подвески смесителя; 7 - бак для горючего; 8 - карданный
привод смесителя; 9 - двигатель внутреннего сгорания;
10 - компрессор; 11 - трехколесная тележка
смесительного агрегата
Смеситель приводится в действие двигателем внутреннего сгорания через клиноременную, карданную и редукторную систему передач. Шарнирная рама с консольной подвеской, закрепленной на каркасе смесительного агрегата, допускает вертикальное перемещение редуктора со шнеком.
Для предотвращения выплескивания перемешиваемой массы через край заливщика в процессе работы смесителя между корпусом редуктора и смесителем установлен фланец. Положение фланца фиксируют двумя штырями и окончательно закрепляют винтами-барашками.
Обрезиненные колеса на подшипниках качения позволяют перемещать смесительный агрегат по покрытию усилием одного человека.
Техническая характеристика смесительного агрегата
Тип агрегата .................................... Передвижной
Перемешивающее устройство ....................... Лопастно-шнековое
Число оборотов .................................. 35 об/мин
Редуктор ........................................ Червячный
с передаточным
числом 28
Мощность двигателя УД25 ......................... 8 л.с.
Число оборотов .................................. 3000 об/мин
Компрессор ...................................... 0,39 А
Производительность .............................. 15 м3/ч
Максимальное давление воздуха ................... 7 ати
Число оборотов .................................. 800 об/мин
Ресивер ......................................... 15 л
Число выходных штуцеров ......................... 3
Ходовая часть агрегата .......................... Трехколесная
тележка
Размеры (длина, ширина, высота) ................. 2420 x 1000 x 1260 мм
Масса ........................................... 451 кг
2. Заливщик швов [(рис. 2)](#p100483) представляет собой трехколесную тележку с шарнирно закрепленной на ней емкостью, которая выполнена в виде усеченного конуса и крепится к раме на двухповоротных цапфах.
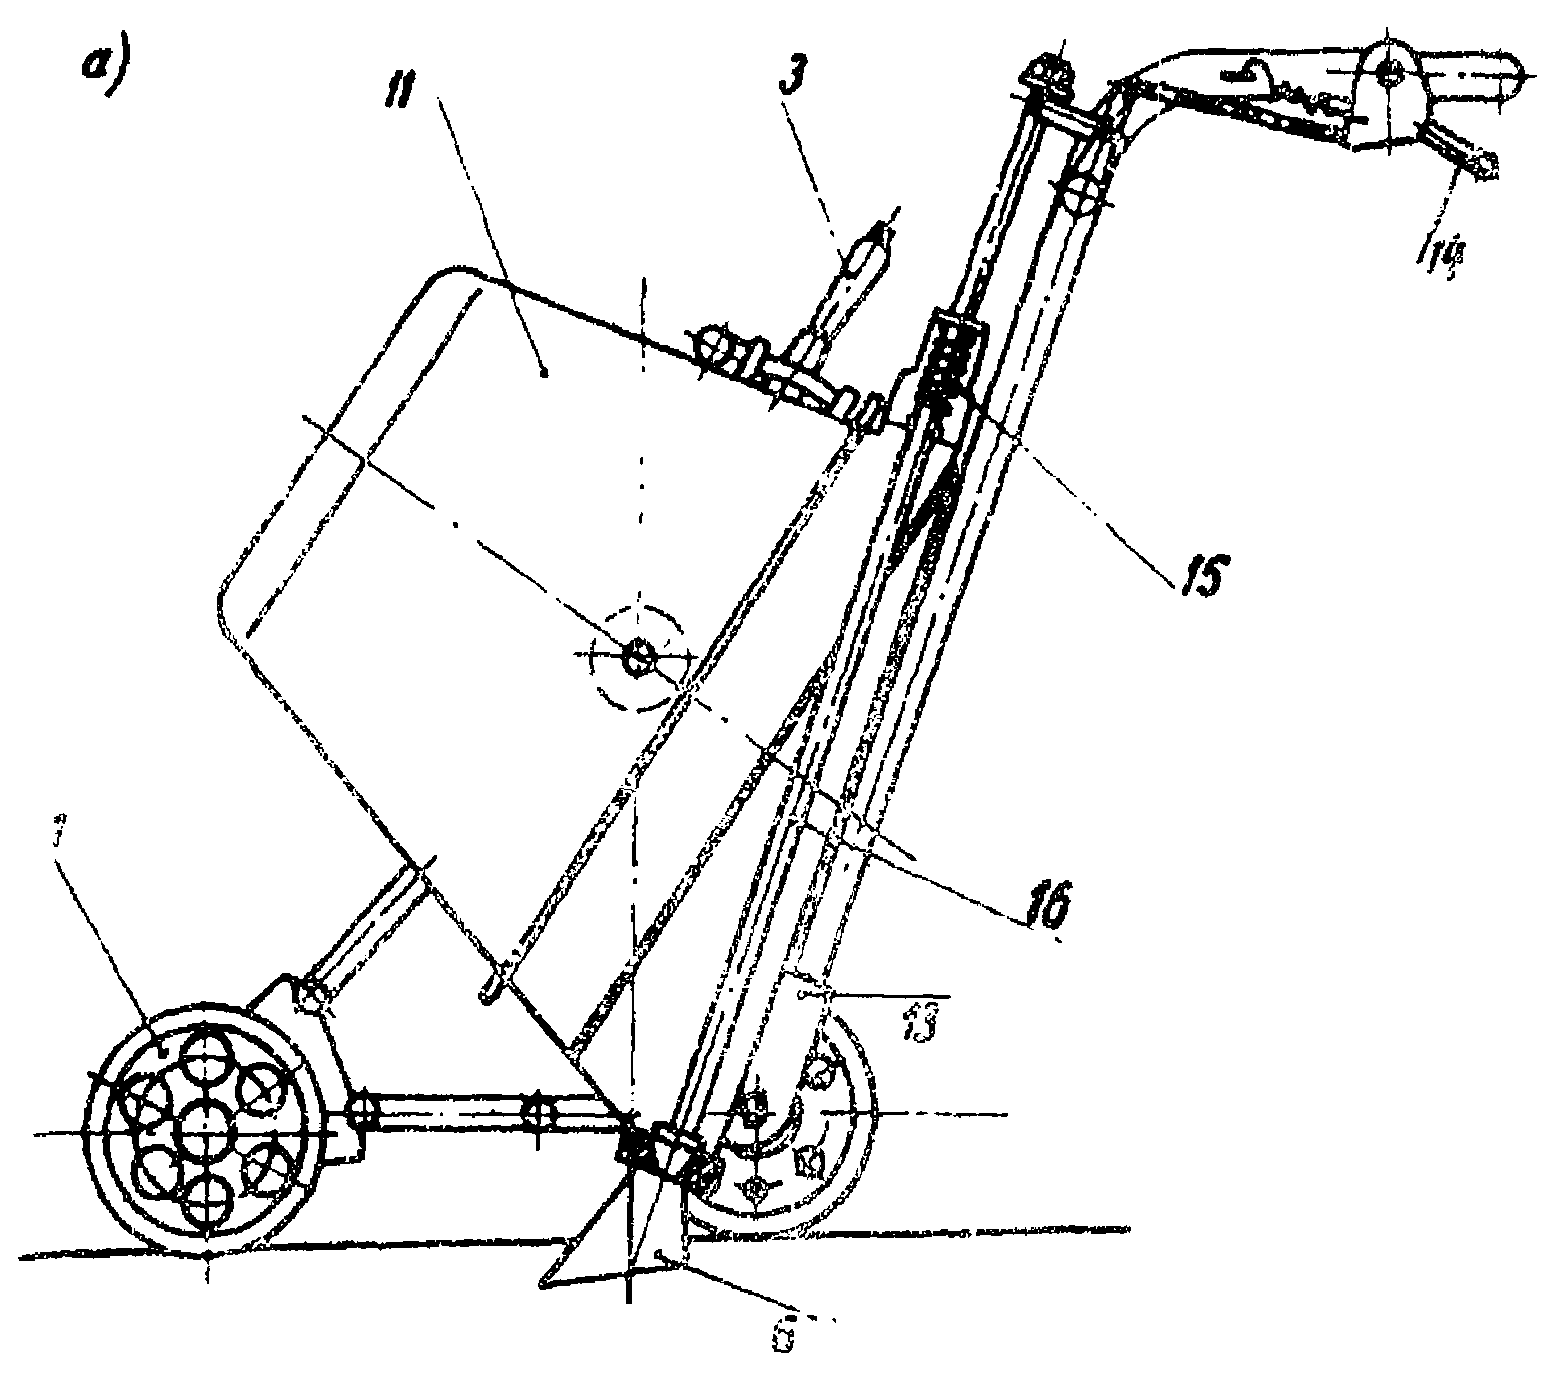
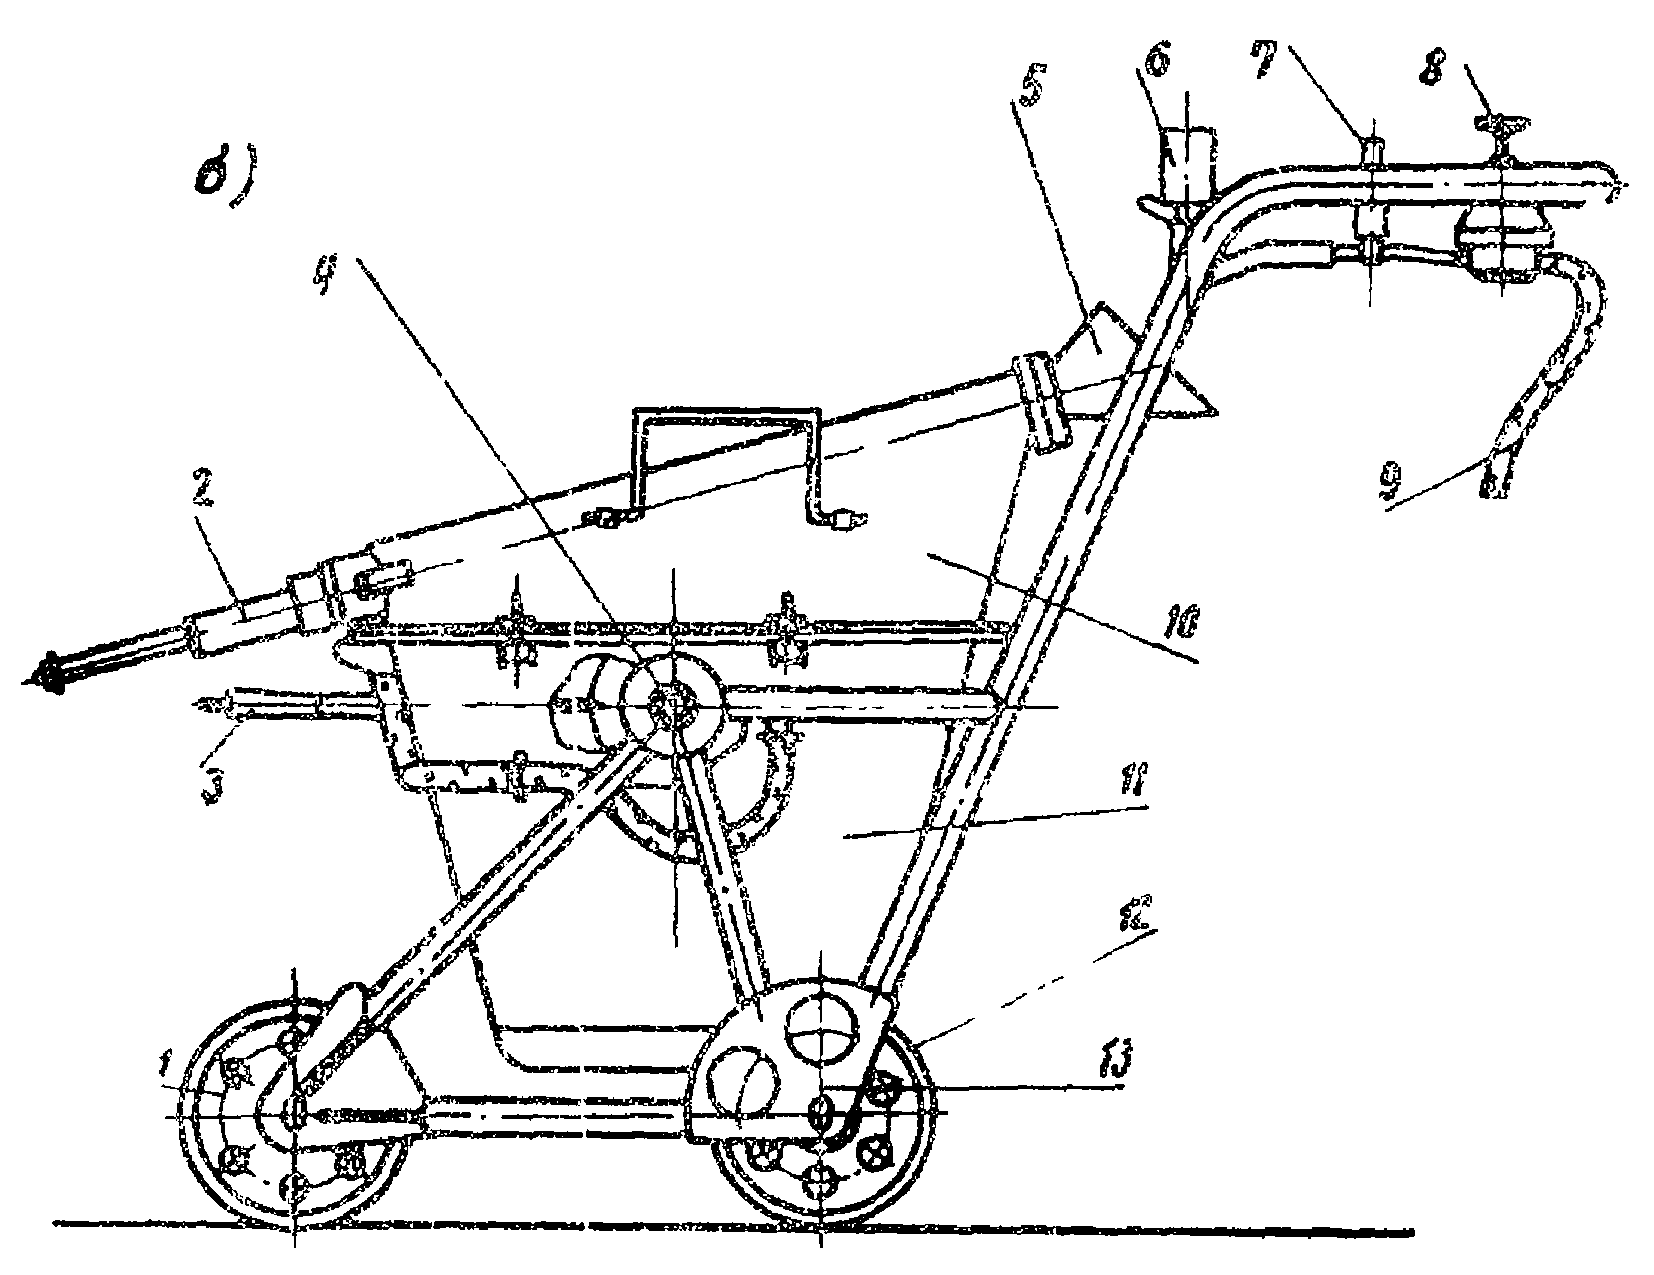
Рис. 2. Заливщик швов:
1 - переднее ребордное направляющее колесо; 2 - шток
выпускного клапана; 3 - рычаг поворота емкости; 4 - ось
поворота емкости с транспортного положения в рабочее;
5 - сменное сопло; 6 - манометр; 7 - воздушный кран;
8 - редукционный клапан; 9 - шланг для подачи сжатого
воздуха от компрессора смесительного агрегата; 10 - крышка;
11 - емкость заливщика; 12 - задние несущие колеса;
13 - трехколесная тележка заливщика; 14 - рычаг регулировки
открытия клапана; 15 - пружина клапана; 16 - тяга
выпускного клапана
Герметизацию емкости заливщика обеспечивает специальная крышка, на которой расположено выходное отверстие со сменными соплами для заполнения швов любой ширины.
Крышку заливщика и сменные сопла крепят на емкости с помощью винтов-барашков. Выходное отверстие заливщика изнутри перекрывается коническим клапаном, вмонтированным в крышку. Тело конуса клапана с помощью пружины поднимается к седлу. На хвостовике имеется упорная шайба, позволяющая регулировать величину просвета выходного отверстия.
Емкость заливщика деформационных швов предусматривает два положения:
а) рабочее ([рис. 2](#p100483), а). По окончании приготовления герметика емкость закрывают крышкой и поворотом рычага на 125° устанавливают в рабочее положение. В этом положении сопло заливщика, соответствующее ширине заполняемого шва, вводят на 3/4 в паз шва и нажимом рукоятки управления на клапан открывают выходное отверстие. Содержимое емкости (тиоколовый герметик) под давлением воздуха равномерно заполняет паз шва снизу вверх. Переднее колесо заливщика в процессе заполнения шва входит в паз и служит направляющим. Создаваемое в емкости давление от 0 до 2 кгс/см2 регулируют редуктором и контролируют по манометру, а излишки воздуха сбрасывают через предохранительный клапан;
б) начальное или транспортное ([рис. 2](#p100483), б), соответствующее введению в него компонентов герметика и перемешиванию их до получения однородной массы. В этом положении уплотнительная крышка снята, а ось емкости занимает вертикальное положение.
Техническая характеристика заливщика швов
Емкость бака ................................... 45 л
Давление сжатого воздуха
при подаче мастики в шов ....................... 0,5 - 2,5 ати
Регулирование подачи мастики ................... Коническим клапаном
на выпускном
отверстии и изменением
давления воздуха
Внутренний диаметр шланга,
подводящего воздух от компрессора
на агрегате к заливщику ........................ 9 мм
Скорость заливки ............................... 6 м/мин
Количество колес ............................... 3
Переднее колесо ................................ Металлическое
с центральной ребордой
Задние колеса .................................. Обрезиненные
Габариты (длина, ширина, высота) ............... 1340 x 694 x 990 мм
Масса .......................................... 142 кг
3. Комплект приспособлений для подготовки швов к заполнению включает:
а) приспособление для очистки швов от щебня, песка и грунта, выполненное в виде стального крюка, отогнутого книзу. При перемещении рабочего органа вдоль шва одновременно в шов подается сжатый воздух, подведенный от компрессора смесительного агрегата к полой рукоятке приспособления. Такая комбинированная очистка шва (одновременно механическая и пневматическая) эффективна и проста;
б) приспособление для очистки швов от песка и пыли, выполненное в виде вращающейся щетки с металлическим ворсом и полой рукоятки для сжатого воздуха, подводимого от компрессора. Щетка вращается от ходового колеса через функциональную передачу;
в) приспособление для просушки влажной поверхности швов, выполненное в виде паяльной лампы, смонтированной на трехколесной тележке;
г) приспособление для предохранения подготовленных к заполнению герметиком швов от повторного загрязнения и заполненных швов - от попадания влаги, выполненное в виде катушки с бумажным рулоном с войлочными и резиновыми роликами и бачка с клеем. Ширина наклеиваемой ленты 40 мм.
Примечания: Чтобы избежать налипания тиоколового герметика на металлические поверхности оборудования, внутренние стенки заливщика швов и лопасть смесительного агрегата за 15 - 20 мин до начала приготовления герметика следует смазывать 5%-ным раствором полиизобутилена в бензине.
2. Качественное заполнение швов достигается при установившемся давлении в емкости заливщика и правильно выбранном в зависимости от ширины заполняемого шва типе сопла.
3. По окончании рабочей смены все внутренние поверхности заливщика швов, сопла и лопасти смесителя должны быть тщательно очищены от остатков герметика скребком.
---