---
title: "\"Клеевые соединения труб из поливинилхлорида в санитарно-технических системах\""
issuer: "Государственный комитет СССР по делам строительства"
status: действует
canonical: "https://bukva.ai/docs/kleevye-soedineniya-trub-iz-polivinilhlorida-v"
---
## "Клеевые соединения труб из поливинилхлорида в санитарно-технических системах"
# "Клеевые соединения труб из поливинилхлорида в санитарно-технических системах"
**КЛЕЕВЫЕ СОЕДИНЕНИЯ ТРУБ ИЗ ПОЛИВИНИЛХЛОРИДА**
**В САНИТАРНО-ТЕХНИЧЕСКИХ СИСТЕМАХ**
**Ш.Л.ГОЛЬЦМАН**
В настоящее время пластмассовые трубы находят все большее применение при монтаже санитарно-технических устройств промышленных и гражданских зданий. Наряду с ростом производства и применения общего количества труб из полимеров наблюдается увеличение, использования трубопроводов из поливинилхлорида (ПВХ).
Предполагается, что срок службы пластмассовых трубопроводов должен быть не менее 50 лет. Эта цифра принята Международной организацией по стандартизации (ISO) в качестве основы для обсуждения. Естественно, что места соединения трубопроводов должны отвечать таким же требованиям.
Вместе с тем существующий опыт эксплуатации трубопроводов из полимеров [[1]](#p100601) показал, что значительная часть повреждений трубопроводов приходится на их фасонные и соединительные части. Именно поэтому при прокладке пластмассовых труб вопрос об их соединении играет первостепенную роль, причем особое значение приобретают расчет и технология изготовления неразъемных соединений.
Клеевые соединения - наиболее прочные и надежные неразъемные соединения трубопроводов из ПВХ - находят широкое применение при использовании таких труб в системах водоснабжения, канализации и водостоков промышленных и гражданских зданий. При склеивании трубопроводов и фасонных частей из ПВХ, как правило, используют раструбные соединения.
Форма и изготовление раструбных соединений труб из твердого ПВХ (винипласта). Рекомендуемая величина зазора при склеивании винипластовых труб диаметром до 100 мм не превышает 0,8 мм [[2](#p100603), [3](#p100605)]. Оформление раструбных соединений непосредственно на трубах с точным соблюдением зазора (или вообще без него) связано с известными трудностями. Использование для этой цели калибровочных инструментов (гильз и оправок) не всегда приводит к желаемому результату [[4]](#p100607). Даже если рабочие поверхности калибров имеют одинаковые диаметры, то размеры рабочих поверхностей деталей отформованного раструбного соединения не будут равны. Внутренний диаметр раструба будет равен диаметру рабочей поверхности оправки, но внешний диаметр калиброванной трубы будет несколько меньше внутреннего диаметра гильзы. Это вызывается термической усадкой материала. Величина усадки зависит от многих причин (температуры, равномерности прогрева трубы, толщины стенок и т.д.), поэтому точный расчет ее затруднителен и обычно не производится.
Различные экспериментальные способы уменьшения усадки [[4](#p100607), [5](#p100609), [6](#p100611)] (например, применение оправок, размеры которых приняты с учетом уменьшения размеров калибруемых труб, или неполное остывание трубы в гильзе, с тем чтобы "силы возврата" уравновесили усадочные напряжения) не нашли широкого распространения.
Многие исследователи [[4](#p100607), [5](#p100609), [7](#p100613), [8](#p100615)] для получения прочного клеевого шва рекомендуют тугую посадку трубы в раструб, что приводит к плотному соединению.
Наиболее простым способом получения плотного раструбного соединения оказался метод формования раструбов непосредственно на калиброванных концах труб. Раструбные соединения в этом случае изготовляются с помощью только калибровочных гильз. Одна из труб нагревается до температуры 120 - 130 °C и вставляется в калибр до упора. Часто калибры имеют плюсовую и минусовую стороны: плюсовая сторона служит для оформления концов труб, диаметр которых лежит в пределах принятых допусков, минусовая сторона - для оформления концов труб, диаметр которых выходит за пределы допусков.
После охлаждения труба дает некоторую усадку и легко вынимается из гильзы. На калиброванный конец трубы надвигается разогретый конец другой трубы, образуя раструб. Насаженный раструб интенсивно охлаждается, при этом он дает усадку, плотно обжимая первую трубу [(рис. 1)](#p100013).
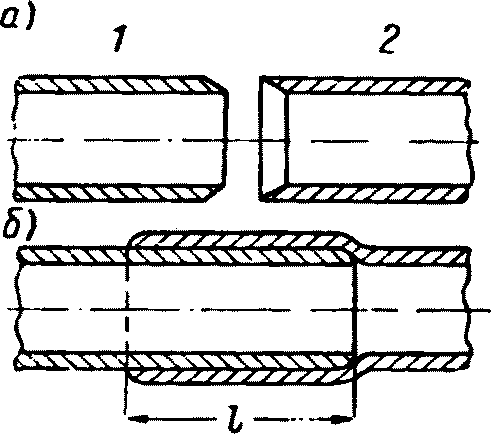
Рис. 1. Изготовление раструба
а - подготовленные к соединению концы труб; б - готовое
соединение; 1 - охлажденный калиброванный конец трубы;
2 - нагретый некалиброванный конец трубы;
l - глубина раструба
Так как калиброванные трубы получают геометрически правильную форму окружности и имеют равные наружные диаметры (при условии нагревания их до одинаковой температуры), такие соединения становятся взаимозаменяемыми [[4]](#p100607).
Для более плотного соединения соединяемым концам труб иногда придается небольшая конусность. Так, калибровочные поверхности гильз, используемых в ГДР, имеют конусность 2/10 мм.
Получение плотных раструбных соединений возможно при непосредственном формовании раструба и на некалиброванном конце трубы. В этом случае из-за отклонений размеров винипластовых труб раструб может быть склеен только с той трубой, на которой он отформован, т.е. эти соединения невзаимозаменяемые. Изготовленный раструб плотно прилегает к внутренней трубе только в том положении, в котором он насаживался на трубу, поэтому перед разборкой соединения необходимо зафиксировать взаимное положение концов труб (например, отметкой карандашом). Некоторые фирмы утверждают, что изготовляемые ими трубы имеют настолько правильные размеры, что такие пометки необязательны. Однако, как справедливо отмечает Р. Бун [[9]](#p100617), "такая мера предосторожности (т.е. разметка) требует слишком мало затрат, чтобы ею пренебрегать". Данный способ изготовления раструбов обычно рассматривается как вспомогательный и используется при изготовлении клеевых соединений непосредственно в условиях монтажа или при ремонтных работах [[4](#p100607), [10](#p100619)].
Для облегчения вдвигания внутренней трубы в раструб, а также для ликвидации заусенцев на кромках труб, вызывающих срез клеевого слоя, на концах соединяемых деталей снимаются фаски. Размер рекомендуемых углов фасок меняется от 15 до 45°. В ряде случаев угол фаски принимают равным 30° [[4](#p100607), [5](#p100609)].
Глубину раструба клеевых соединений, отформованных на концах труб, обычно принимают не более 1,5 - 2d (d - наружный диаметр трубы). Нормативные величины раструбов, принятых в некоторых странах для труб различных диаметров, указаны в [табл. 1](#p100020) [[4](#p100607), [11](#p100621)].
Таблица 1
| Наружный диаметр трубы d в мм | 10 | 12 | 15 | 20 | 25 | 32 | 40 | 48 | 60 | 75 | 90 | 110 |
| --- | --- | --- | --- | --- | --- | --- | --- | --- | --- | --- | --- | --- |
| Глубина раструба в мм по нормам: | | | | | | | | | | | | |
| ГДР | 18 | 22 | 25 | 30 | 35 | 42 | 50 | 60 | 70 | 80 | 95 | 110 |
| Англии и США | 15 | 18 | 23 | 30 | 38 | 48 | 60 | 72 | 90 | 113 | 135 | 165 |
В процессе исследований, проведенных Центральным институтом сварочной техники в ГДР, была определена форма раструбов [(рис. 2)](#p100063), имеющих меньшую длину нахлестки, чем раструбы, изображенные на [рис. 1](#p100013). Раструбы готовятся следующим образом. На конце одной трубы снимают фаску под углом 20 +/- 2°, после чего скос тщательно закругляют.
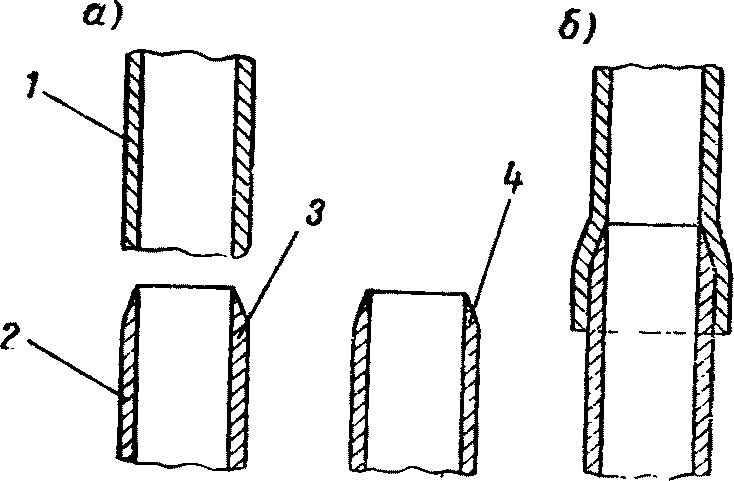
Рис. 2. Раструбное соединение
а - подготовленные к соединению концы труб; б - готовое
соединение; 1 - нагретый конец трубы; 2 - холодный конец
трубы; 3 - скос под углом 20°; 4 - закругление скоса
На трубу насаживают разогретый до температуры формования конец другой трубы. Глубина раструба, исчисляемая от начала скоса первой трубы, составляет половину наружного диаметра трубопровода. Размягченный конец хорошо подгоняется к закругленной части холодной трубы, плотно прилегая к нему по всей поверхности, что создает хорошие условия для склеивания. Изготовленное соединение перед разборкой размечают, чтобы правильно насадить раструб на внутреннюю трубу при склеивании.
Уменьшить длину раструба удается, по-видимому, потому, что необходимая поверхность склеивания обеспечивается вследствие закругления, а также повышенной прочности узла, получаемой плотной подгонкой деталей.
Предполагается, что при данном виде раструбного соединения достигается известная экономия материалов (труб и клея). Однако на изготовление раструба требуются дополнительные трудовые затраты, что ограничивает возможность использования таких соединений.
Опыт монтажа и эксплуатации винипластовых трубопроводов показал, что соединение труб с использованием раструбных фитингов более целесообразно, чем при помощи раструбов, отформованных на концах труб. Раструбные соединения, отформованные на трубах, более трудоемки и менее прочны, чем соединения труб с фитингами.
Многие страны, производящие в большом масштабе винипластовые трубы, изготовляют и фасонные части для таких труб [[12]](#p100623). В Японии, например, для соединения отдельных прямых участков трубопроводов вместо раструбных соединений, отформованных на концах труб, применяются исключительно муфты из ПВХ [[9]](#p100617).
Проведенные исследования [[13](#p100625), [14](#p100627)] показали, что величина нахлестки l при склеивании напорных трубопроводов с фасонными частями может определяться из выражения l = 0,5d + 6 мм, но должна быть не менее 12 мм.
Допуски на фасонные детали для соединения винипластовых труб зависят от категории применяемого клея (подробнее о составах клеев сказано ниже).
При применении клеев со слабыми растворителями для соединения труб и фасонных деталей, имеющих зазор, получение плотных соединений связано с такими же затруднениями, как и при формовании раструбов на концах труб с использованием калибровочных гильз и оправок.
В целях упрощения метода соединения конструкция фасонных частей в некоторых странах была изменена [[4]](#p100607). При таких фасонных частях трубы не вставляются в патрубки соединительных деталей, а натягиваются на них, благодаря чему обеспечивается достаточная плотность соединения. Существует мнение [[4]](#p100607), что такая конструкция фасонных частей создает благоприятные гидравлические условия для протекания жидкости.
Для плотного соединения фасонной части с трубой рабочей поверхности детали иногда придается конусность. Поставщики таких фасонных частей сопровождают их специальными калибровочными гильзами [(рис. 3)](#p100076) по размеру внутренней поверхности соединительных деталей [[9]](#p100617).
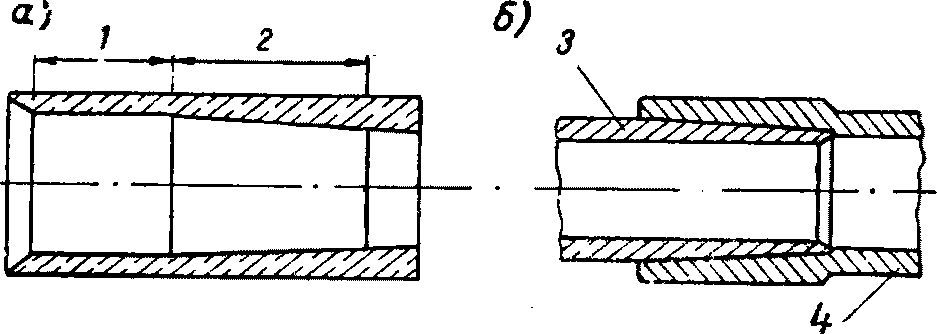
Рис. 3. Муфтовое конусное соединение
а - металлический калибр; б - собранное соединение;
1 - направляющая часть калибра; 2 - формующая часть калибра;
3 - труба; 4 - муфта
Для определения влияния конструкции фасонной детали на прочность соединения были проведены [[15]](#p100629) специальные испытания соединений различных форм и размеров. Сравнивались три типа фитингов для труб dу = 32 мм; а) с натягом, величина которого не превышала 0,45 мм и в среднем составляла 0,2 мм; б) с зазором, максимальная величина которого составляла 0,3 мм и в среднем была около 0,15 мм; в) с конусностью, причем крайние диаметры рабочей поверхности фасонной части приблизительно были равны диаметру трубы с учетом максимального и минимального допусков, так что на некоторой глубине раструба достигался натяг.
Внутренний диаметр фасонных деталей, предназначенных для соединений с натягом, составил 33,6 +/- 0,025 мм, наружный диаметр труб для этих соединений был в среднем 33,8 мм. Внутренний диаметр муфт, предназначенных для соединений с зазором, также находился в пределах 33,6 +/- 0,025 мм, но усредненная величина наружного диаметра трубы равна 33,45 мм.
Общая площадь клеевого шва, воспринимающего сдвигающее усилие, составила: для соединений с натягом - 24,15 см2, для соединений с зазором - 23,95 см2, для конусных соединений - 23,95 см2.
Соединения подвергались испытанию после 24-часовой выдержки при температуре 19 +/- 2 °C. Скорость деформации не превышала 0,35 мм/мин.
Испытания показали, что соединения с натягом обладают наибольшей прочностью, но вызывают затруднения при склеивании. При натяге 0,45 мм соединение вообще нельзя было получить, при натяге 0,3 мм детали соединить удавалось, но на это требовались большие усилия. Под действием приложенного усилия соединительная муфта в значительной степени деформировалась, причем протолкнуть трубу в фасонную деталь до полного упора не всегда удавалось. Максимальным натягом, при котором обеспечивались хорошее качество соединений и сравнительная легкость сборки, был натяг 0,2 мм.
При использовании клеев на основе сильных растворителей, когда обеспечивается достаточная прочность соединений с зазором (величина которого не должна выходить за пределы допусков), такие соединения предпочтительнее соединений с натягом.
Прочность соединений с конусностью оказалась средней между прочностью узлов с натягом и узлов с зазором. При сборке соединений любая труба вставлялась в муфту без больших дополнительных усилий.
Прочностные показатели соединений различных размеров (как средние величины из результатов испытаний соединений с тремя марками клеев на сильных растворителях) показаны на [рис. 4](#p100087).
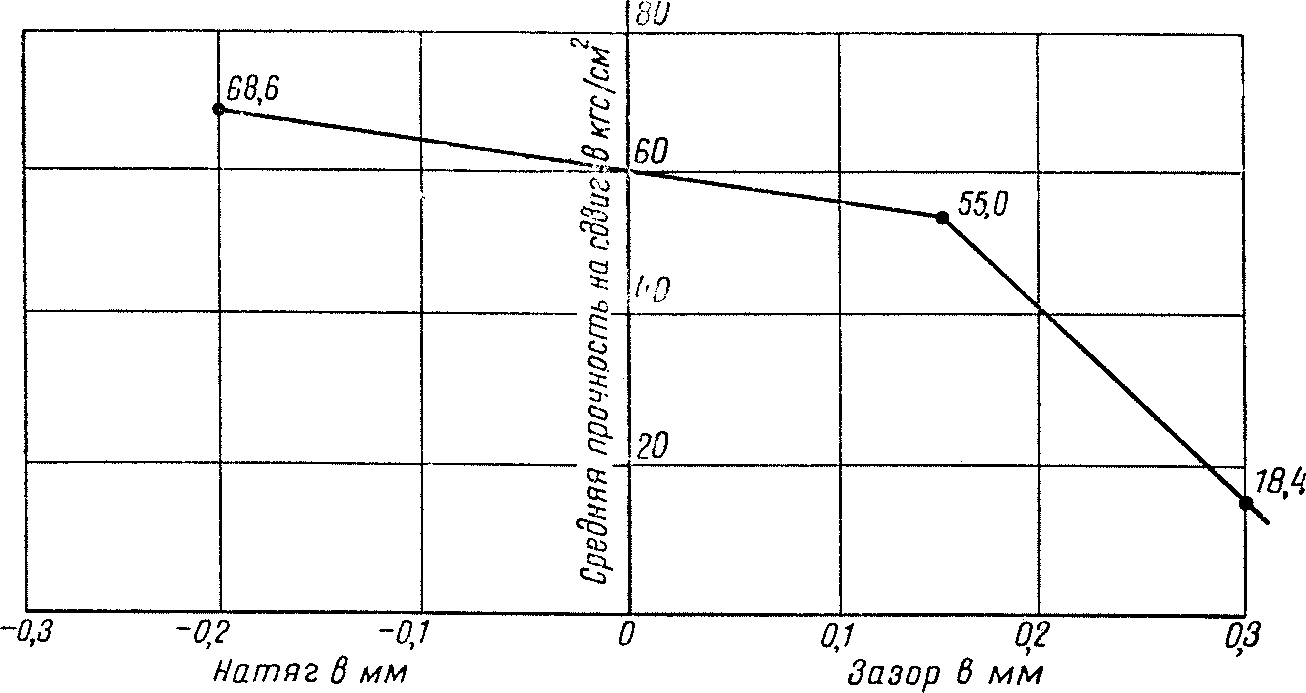
Рис. 4. Зависимость прочности соединения от расстояния
между склеиваемыми элементами
За последнее время в связи с тем, что при прокладке винипластовых труб наряду с клеевыми широко используются другие виды соединений, появились конструкции новых соединительных узлов [[16](#p100631), [17](#p100633), [18](#p100635)].
На [рис. 5](#p100091), а показано раструбное соединение, предложенное для прокладки канализационных трубопроводов и обеспечивающее соединение на клею или на резиновых кольцах [[17]](#p100633). Во втором случае соединение разъемное и, что особенно важно, может служить компенсатором, воспринимающим продольные температурные удлинения трубопровода. Это должно учитываться при расчете длины раструба.
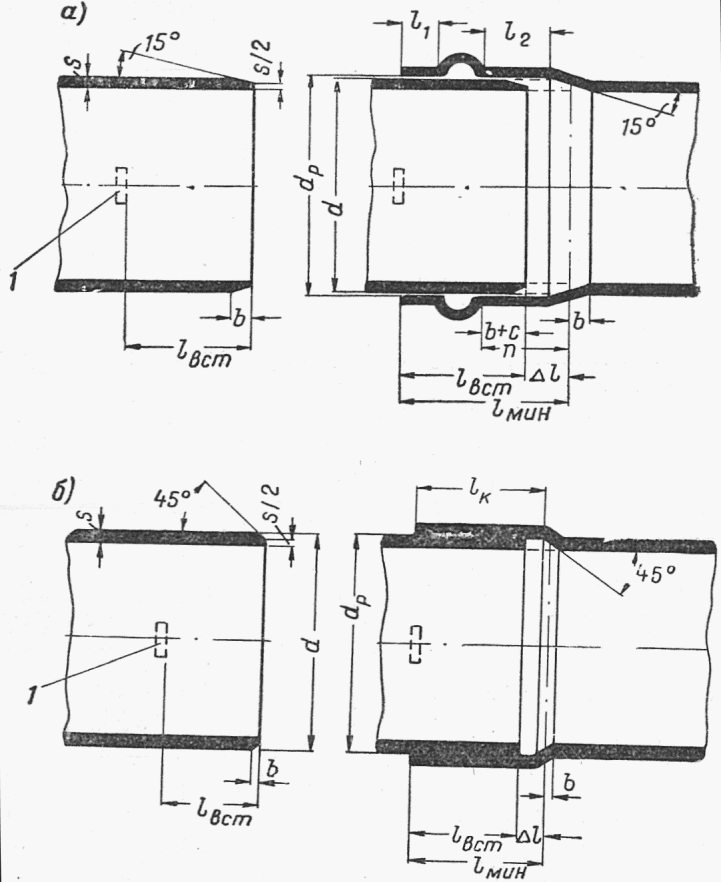
Рис. 5. Форма раструбов для соединений
а - на клею или на резиновых уплотняющих кольцах;
б - на клею или на пластических уплотняющих мастиках;
1 - монтажная отметка при использовании резиновых колец
или уплотняющих мастик
Минимальное расстояние n от конца раструба до желобка определяется по формуле
$n = b + c + \Delta l,$ (1)
где b - длина скоса;
c - минимальное расстояние от уплотняющего элемента до начала скоса внутренней трубы при использовании в соединении резиновых колец;
$\Delta l$ - зазор для компенсации температурных удлинений.
$b = \frac{0,5s}{tg15^{\circ}} ;$ (2)
$c = \sqrt{\frac{d}{2} s} ,$ (3)
где d - наружный диаметр трубы;
s - толщина стенки трубы.
Учитывая [выражения (2)](#p100098) и [(3)](#p100099), получим
$n = \frac{0,5s}{tg15^{\circ}} + \sqrt{\frac{d}{2} s} + \Delta l.$ (4)
Минимальная длина раструба lмин определяется из выражения lмин = 0,5d + 12 мм.
Размеры соединений, показанных на [рис. 5](#p100091), а, для безнапорных трубопроводов диаметром 30 - 150 мм приведены в [табл. 2](#p100106).
Таблица 2
Номинальный диаметр трубы в мм
Наружный диаметр трубы в мм
Толщина стенок в мм
Внутренний диаметр раструба в мм
Длина скоса b в мм
Минимальная длина раструба lмин в мм
Минимальная длина конца трубы, вставляемого в раструб, lвст в мм
Минимальная длина конца трубы, покрываемого клеем, lк = l1 + l2 в мм
Минимальное расстояние от желобка до конца раструба n в мм
Зазор для компенсации температурных удлинений $\Delta l$ в мм
d
допуск (+)
s
допуск (+)
dр
допуск (+)
30
32
0,1
1,8
0,4
32,1
0,2
3,4
28
23
15
13,8
5
40
40
0,1
1,8
0,4
40,1
0,2
3,4
32
27
18
14,4
5
50
50
0,1
1,8
0,4
50,1
0,2
3,4
37
27
22
20,1
10
70
75
0,2
1,8
0,4
75,2
0,2
3,4
49,5
39,5
32
21,6
10
100
110
0,2
2,3
0,45
110,2
0,2
4,3
57
57
46
25,5
10
125
125
0,2
2,6
0,45
125,3
0,2
4,9
74,5
64,5
52
27,7
10
150
160
0,2
3,3
0,55
160,3
0,2
6,2
92
82
66
32,5
10
На [рис. 5](#p100091), б показана конструкция раструба, предложенного для безнапорных сетей. Раструб служит для соединения с использованием клея или пластических уплотняющих мастик [[18]](#p100635). Пластические мастики, как и соединения с резиновыми кольцами, допускают возможность продольной деформации трубопровода. Минимальная глубина раструба lмин также принимается с учетом возможности температурного удлинения.
При использовании клея минимальная длина трубы, покрываемая клеящим составом, lк определяется из выражения
lк = lмин - b, (5)
$b = \frac{0,5s}{tg45^{\circ}} .$ (6)
Размеры соединений, изображенных на [рис. 5](#p100091), б, приведены в [табл. 3](#p100219).
Таблица 3
Номинальный диаметр трубы в мм
Наружный диаметр трубы в мм
Толщина стенок в мм
Внутренний диаметр раструба в мм
Длина скоса b в мм
Минимальная длина раструба lмин в мм
Минимальная длина конца трубы, вставляемого в раструб, lвст в мм
Минимальная длина конца трубы, покрываемого клеем, lк в мм
Зазор для компенсации температурных удлинений, $\Delta l$ в мм
d
допуск (+)
s
допуск (+)
dр
допуск (+)
30
32
0,1
1,8
0,4
32
0,13
0,9
22
16
21,1
5
40
40
0,1
1,8
0,4
40
0,14
0,9
26
18
25,1
5
50
50
0,1
1,8
0,4
50
0,15
0,9
31
23
30,1
10
70
75
0,2
1,8
0,4
75
0,18
0,9
44
32
43,1
10
100
110
0,2
2,3
0,45
110
0,21
1,2
61
49
59,8
10
125
125
0,2
2,6
0,45
125
0,23
1,3
69
57
67,7
10
150
160
0,2
3,3
0,55
160
0,26
1,6
86
74
84,4
10
Состав клеев. Клей, применяемый для соединения труб и деталей из ПВХ, должен удовлетворять следующим требованиям.
1. Очень хорошая адгезия.
2. Легкость нанесения на соединяемые поверхности (желательно, чтобы при этом не требовалась их тщательная подготовка).
3. Достаточно короткий период твердения.
4. Минимальное размягчающее действие составных элементов клея на материал трубопровода.
5. Стойкость затвердевшего клеевого слоя по отношению к транспортируемым жидкостям или газам.
6. Соответствие свойств готового клеевого соединения свойствам склеиваемых материалов и эксплуатационным требованиям санитарно-технической системы (в водопроводных системах - выдерживать давление сети, в канализационных - обладать герметичностью и стойкостью к температурным воздействиям, в мусоропроводах и вентиляционных системах - герметичностью).
Упругие постоянные клеевого шва не должны резко отличаться от таких же величин склеиваемых материалов, так как это приводит к значительной концентрации напряжений в клеевом соединении. Кроме того, константы когезии, адгезии и упругости клея не должны заметно изменяться при колебаниях температуры, а коэффициент теплового расширения клеевого шва должен быть близок к такому же коэффициенту основного материала (ПВХ) или в случае соединения его с материалами, обладающими другими коэффициентами расширения, составлять среднюю между этими коэффициентами величину [[19]](#p100637).
Различные клеи, применяемые для склеивания деталей из ПВХ, в большей или меньшей степени отвечают перечисленным требованиям.
Из большого числа клеевых материалов, обладающих различной адгезией к ПВХ [(табл. 4)](#p100329), главным образом используются клеи на основе перхлорвиниловой смолы и непосредственно поливинилхлорида [[20]](#p100639).
Таблица 4
Склеиваемый материал
Адгезия при основе клея
натуральный каучук
бунаN-полихлоропрен
хлоркаучук
перхлорвинил
сополимеры винилхлорида
поливинилацетат
эфиры полиакриловой кислоты
эфиры полиметакриловой кислоты
нитроцеллюлоза
эпоксидные смолы
полиуретаны
фенольные смолы
карбамидные смолы
ПВХ непластифицированный
О-Н
Х-ОХ
Х
Х-ОХ
Х-ОХ
О
Н-Х
Х
О
О-Н
Х-ОХ
О
О
ПВХ пластифицированный
О
Х
Н-Х
Х
Х
О
Н-Х
Н-Х
О
О
Х-ОХ
О
О
*Примечание.* О - никакой адгезии, Н - низкая, Х - хорошая, ОХ - очень хорошая.
По виду растворителей клеи подразделяются на две категории: содержащие растворители перхлорвиниловой смолы и содержащие растворители ПВХ.
Растворители клеев первой категории часто называют "слабыми растворителями", растворители клеев второй категории - "сильными растворителями" [[21]](#p100641).
В качестве растворителей клеев первой категории чаше всего применяют метиленхлорид, дихлорэтан, трихлорэтан, ацетон, клеев второй категории - тетрагидрофуран и циклогексанон [[3]](#p100605).
Составы некоторых клеев, используемых для соединения трубопроводов и фасонных деталей из ПВХ между собой и с изделиями из других материалов, указаны в [табл. 5](#p100378) [[4](#p100607), [15](#p100629), [22](#p100643)].
Таблица 5
Марка клея
Состав клея
Количество весовых частей
Склеиваемые материалы
РС-10
Перхлорвиниловая смола
10
Пластифицированный и непластифицированный ПВХ с металлом
Метиленхлорид
90
РС-20
Перхлорвиниловая смола
20
Непластифицированный ПВХ
Метиленхлорид
80
РСД-10
Перхлорвиниловая смола
10
Непластифицированный ПВХ с бетоном и керамикой
Дихлорэтан
90
РСД-13
Перхлорвиниловая смола
13
Непластифицированный ПВХ с металлом, бетоном и керамикой
Дихлорэтан
87
РСД-15
Перхлорвиниловая смола
15
Непластифицированный ПВХ
Дихлорэтан
85
РСА-20
Перхлорвиниловая смола
20
Непластифицированный ПВХ с металлом
Ацетон
80
PCW-AT7
ПВХ марки PCW-55
7
Непластифицированный ПВХ
Смесь игелита, ацетона и трихлорэтана
43
Ацетон
50
Dure pipe 45x
ПВХ марки Geon 113
10
То же
Тетрагидрофуран с добавкой разжижающего состава низкой растворимости
90
Клеи первой категории обеспечивают уплотнение стыка только при тщательной подгонке и плотном соединении склеиваемых деталей, клеи второй категории позволяют соединять детали с некоторой неплотностью. Это объясняется тем, что после испарения растворителя клеи второй категории оставляют в соединении больше уплотняющего материала, чем клеи первой категории.
На [рис. 6](#p100436), а представлены графики изменения прочности соединения с зазором 0,4 мм в зависимости от времени твердения двух клеев: GF9 на сильных растворителях (предложенного "Сосьете Жорж Фишер") и "Софом" на слабых растворителях (предложенного "Сосьете Софом") [[23]](#p100645). Из графиков видно, что к концу 30-дневного периода прочность первого клея значительно выше прочности второго. При испытании тех же клеев в аналогичных условиях, но в соединениях с натягом (0,2 мм) разница в прочности заметно уменьшилась ([рис. 6](#p100436), б). Различные исследования [[2](#p100603), [3](#p100605), [21](#p100641), [23](#p100645)] показали, что клеи со слабыми растворителями могут использоваться при склеивании соединений с натягом или, по крайней мере, не имеющих никакого зазора, клеи с сильными растворителями - для соединений как с натягом, так и с зазором.
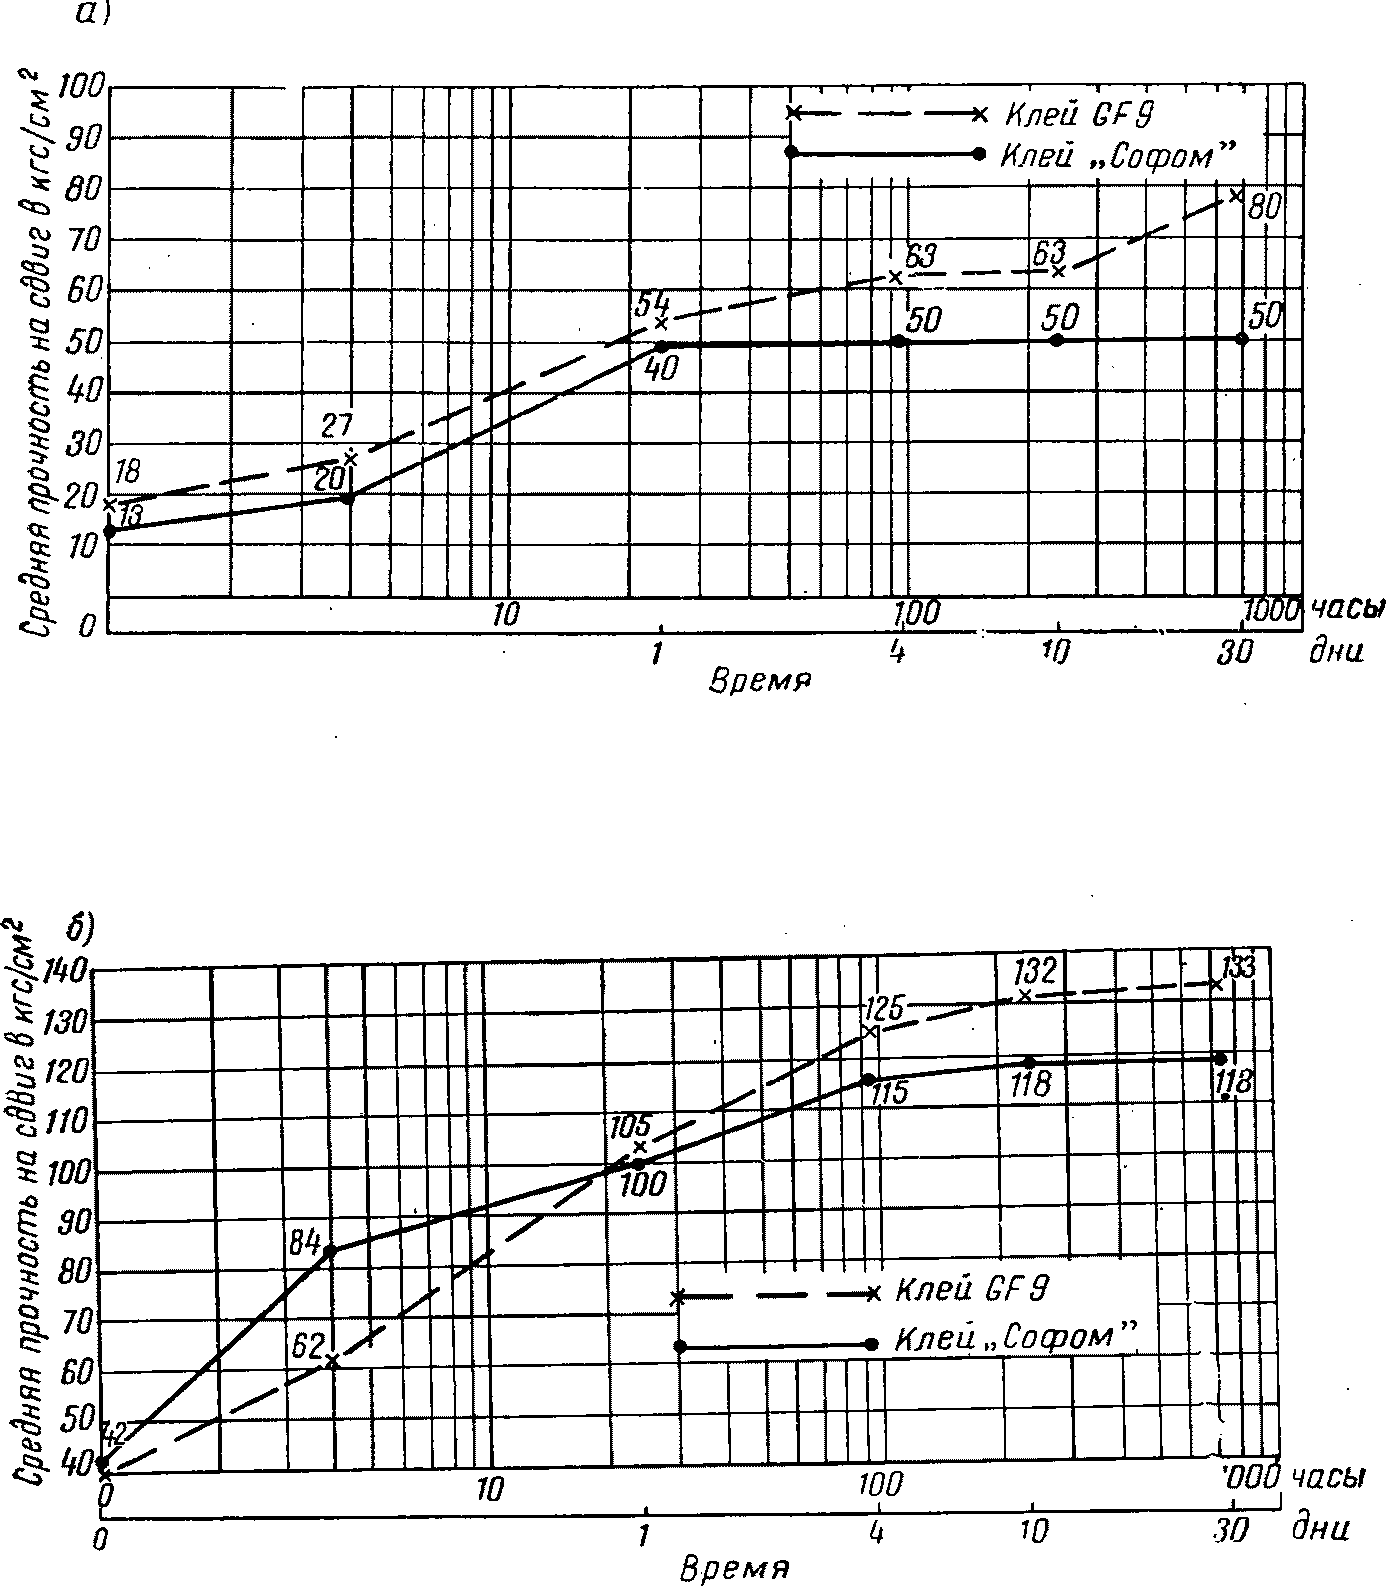
Рис. 6. Зависимость прочности соединения от времени
отверждения клея
а - соединение с зазором (0,4 мм); б - соединение
с натягом (0,2 мм)
Технология склеивания. Склеивание раструбных соединений, отформованных на концах труб из твердого ПВХ при использовании клея на слабых растворителях, обычно выполняется следующим образом [[4](#p100607), [9](#p100617), [10](#p100619)].
1. Соединяемые поверхности зачищаются наждачной бумагой.
2. Склеиваемые детали смачиваются растворителем для устранения загрязнений и обезжиривания поверхностей.
3. Клей наносится кистью тонким слоем на конец детали, который вставляется в раструб. На внутреннюю поверхность раструба клей не наносится, так как при плотной посадке избыточный клей вдавливается внутрь соединения и вызывает набухание материала и уменьшение механической прочности в месте перехода трубы в раструб.
4. Сразу же после нанесения клея труба без проворачивания вставляется в раструб, так как иначе в соединении образуются воздушные пузырьки.
5. Избыточный выдавленный клей удаляется сразу после сборки соединения.
При заготовке узлов санитарно-технических систем и прокладке трубопроводов особую роль играют время схватывания и период твердения клея.
Схватывание многих клеев с сильными растворителями происходит быстрее, чем клеев со слабыми растворителями [[15](#p100629), [23](#p100645)], причем скорость схватывания для клея определенной категории зависит от величины зазора [(рис. 7)](#p100447). Быстрое схватывание клея позволяет приблизить срок готовности соединения к эксплуатации; с другой стороны, слишком быстрое схватывание затрудняет сборку соединения. В этом случае в состав растворителя иногда добавляют вещества, увеличивающие период схватывания клея [[15](#p100629), [24](#p100647)].
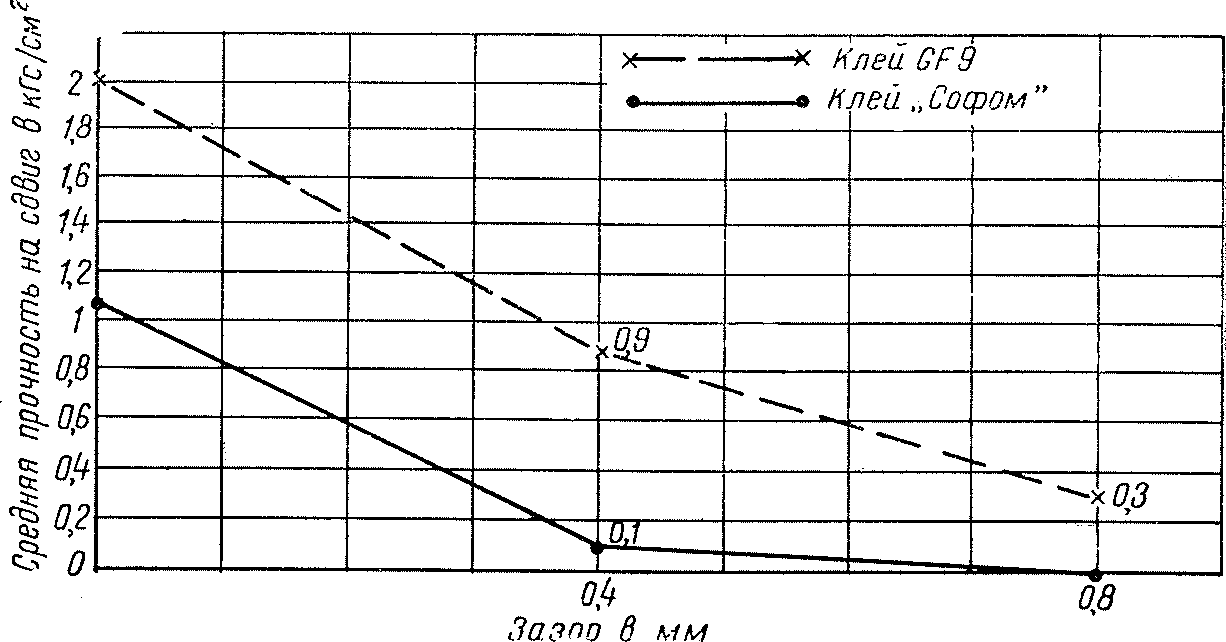
Рис. 7. Зависимость схватывания клея от величины зазора
(выдержка 5 мин)
Детали, соединенные на клеях со слабыми растворителями, считаются готовыми только после выдерживания в течение 15 - 24 ч при комнатной температуре [[4](#p100607), [9](#p100617), [10](#p100619)].
Продолжительность выдерживания может быть сокращена нагревом соединения, однако температура при этом принимается не выше 40 °C. Если просушка осуществляется при более высоких температурах, то растворитель, содержащийся в клее, испаряется слишком быстро, и клеевое соединение теряет герметичность.
При склеивании деталей из твердого ПВХ в течение всего времени, необходимого для полного высыхания клея, соединение целесообразно подвергать давлению прижима. При склеивании раструбных соединений винипластовых трубопроводов давление обеспечивается насадкой раструба.
При склеивании отдельных деталей санитарно-технических систем, где имеются соединения внахлестку (например, при прокладке водосточных желобов), давление прижима осуществляется специальными зажимными приспособлениями [[4](#p100607), [25](#p100649)]. Приспособление состоит из внутренней металлической скобы [(рис. 8)](#p100453), имеющей форму, обратную по отношению к внутренней форме желоба, и стяжных стальных лент, с помощью которых соединение прижимается к зажиму. В практике хорошо себя зарекомендовали зажимные приспособления с резиновыми подкладками, обеспечивающими плотный прижим по всему периметру склеиваемого участка. Выдавленный из соединения клей застывает на резине и легко с нее снимается.
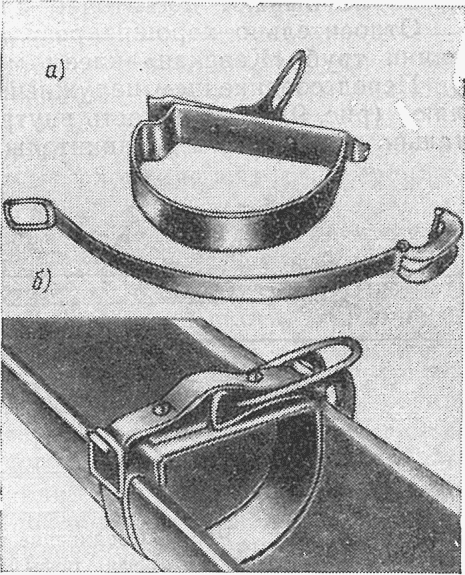
Рис. 8. Приспособление для склеивания сточных желобов из ПВХ
а - детали приспособления; б - склеивание желобов
Клеевые соединения находят применение и при соединении труб из пластифицированного ПВХ. Такие трубы марки "Кавекан" (производство завода VEB Kabelwerk Kopenick) нашли применение при устройстве водопроводных сетей в ГДР. Трубы "Кавекан" представляют собой два вставленных друг в друга трубопровода из пластифицированного ПВХ, между которыми помещается промежуточная прокладка из металлической или хлопчатобумажной сетки.
Клеевые соединения пластифицированного ПВХ обычно бывают гораздо худшего качества, чем такие же соединения непластифицированного материала. Дело в том, что в состав клеев, используемых для соединения пластифицированного ПВХ, пластификатор не входит. Клеевой слой отличается хрупкостью. В то же время трубы из пластифицированного ПВХ отличаются значительной гибкостью. Пластификаторы, небольшие количества которых выделяются из пластифицированного ПВХ, не улучшают механических и адгезионных свойств клеевого слоя, поэтому склеенные соединения пластифицированного ПВХ никогда не бывают достаточно прочными.
Относительно хорошие результаты достигаются при склеивании труб "Кавекан" клеем марки РС-10.
Перед соединением наружный слой и прокладку трубы удаляют [(рис. 9)](#p100460). Поверхность внутренней трубы зачищают и тщательно подгоняют к соединительной насадной трубе из твердого ПВХ. Склеиваемые поверхности труб "Кавекан" покрывают слоем клея и сразу же вставляют в насадную трубу. Клей наносят очень тонким слоем, чтобы после сжатия деталей из соединения выдавливалось минимальное количество клеящего материала.
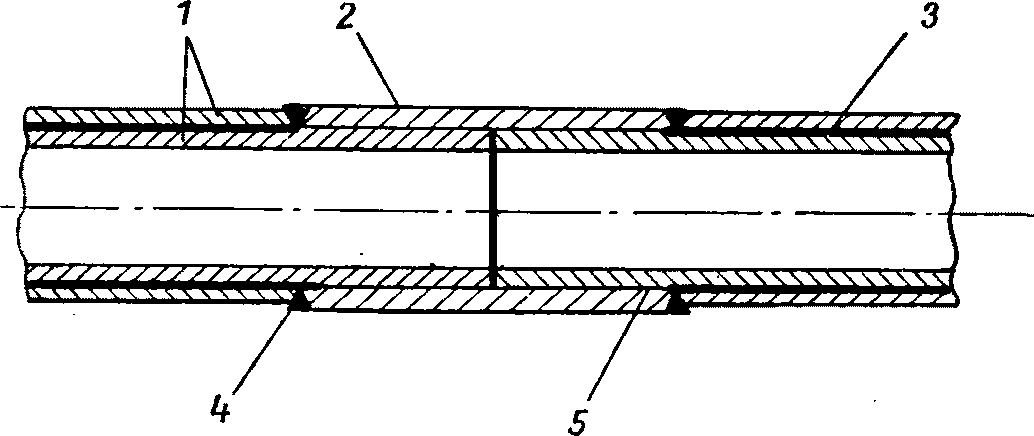
Рис. 9. Соединение труб "Кавекан"
1 - наружная и внутренняя трубы из пластифицированного ПВХ;
2 - насадная труба из твердого ПВХ; 3 - полотняная или
металлическая прокладка; 4 - место сварки наружной трубы
с насадной трубой; 5 - место склейки внутренней трубы
с насадной трубой
Все изделия (в том числе и трубы) из пластифицированного ПВХ очень хорошо соединяются сваркой, поэтому клеевые соединения труб дополнительно свариваются (по торцам насадной трубы и наружной трубы "Кавекан").
Интересно отметить, что дополнительная прутковая сварка торца раструба с внутренней трубой при склеивании винипластовых трубопроводов не только не упрочняет соединение, но вызывает обратный эффект. Уменьшение прочности при сварке (особенно при ударных и изгибающих нагрузках) вызывается явлением теплового надреза винипласта в месте сварки [[5]](#p100609). Сварка клеевых соединений винипластовых труб обычно производится при дополнительной герметизации шва (например, для обеспечения химической стойкости клеевой прослойки).
При прокладке санитарно-технических систем нередки случаи соединения труб и деталей из ПВХ с трубопроводами и фасонными частями из других материалов (металла, бетона и т.д.). Иногда, особенно при ремонтных работах, выполняют клеевые соединения металлических деталей с деталями из ПВХ (например, соединения водосточных желобов из оцинкованной стали с винипластовыми желобами). Такое соединение производят в следующем порядке [[4]](#p100607).
1. Крайний участок металлического желоба вырезают, затем конец его, подлежащий склеиванию с водосточным желобом из ПВХ, зачищают с помощью металлических щеток.
2. Зачищенный участок желоба покрывают тремя слоями клея (например, РСД-13), причем слои наносят с интервалом 2 ч.
3. Через 15 ч после нанесения последнего слоя клея желоб нагревают открытым пламенем со стороны, на которой клея нет. После нагрева на покрытую клеем металлическую поверхность накладывают пленку из твердого ПВХ, на которую нанесен один слой клея.
4. После присоединения вырезанного участка стального желоба к общему металлическому желобу осуществляется соединение желобов из разных материалов. Винипластовый желоб соединяется с пленкой из твердого ПВХ, наклеенной на металл.
Испытания на разрыв показали, что такие соединения достаточно прочны. При точном соблюдении технологии склеивания разрыв происходил не по склеенному соединению, а по винипласту.
Прочность всех видов клеевых соединений трубопроводов и фасонных деталей из ПВХ зависит не только от точного соблюдения технологии склеивания, но и от условий окружающей среды (прежде всего температуры и влажности). Летом при повышенных температурах из клеев, содержащих перхлорвинил, быстро испаряется растворитель. При пониженных температурах, наоборот, высыхание клея значительно замедляется.
Излишняя влажность воздуха весьма затрудняет склеивание или даже делает его невозможным. Это объясняется тем, что клей абсорбирует из воздуха пары влаги. Если при склеивании на воздухе нанесенный слой клея приобретает молочный цвет (что происходит в условиях чрезмерной влажности, например при тумане), склеивание сразу же прекращают, так как соединение теряет прочность и герметичность.
Методы испытания клеев. Ввиду того что бульшая часть клеевых соединений трубопроводов из ПВХ приходится на винипластовые трубы, методы испытания клеев разрабатываются в основном для непластифицированного материала.
Для определения качества клеящих составов Швейцарской ассоциацией стандартов предложен комплекс испытаний, при проведении которого исследуются [[21]](#p100641): способность клея к нанесению; скорость схватывания; скорость отверждения; герметичность шва; стойкость клея в условиях длительного действия гидравлического давления при повышенных температурах.
Методика испытаний несколько меняется в зависимости от категории используемого клея.
В соответствии со способом применения клеи со слабыми растворителями испытывают только на соединениях с натягом, клеи с сильными растворителями - на соединениях с натягом и зазором.
Способность клея к нанесению оценивается при температуре 20 +/- 0,5 °C. Клей должен легко наноситься кистью на гладкую поверхность трубы или фасонной части без комков, полос или пузырьков. Кроме того, консистенция клея второй категории должна быть такой, чтобы он не стекал с соединяемой поверхности.
Испытания на схватывание проводятся при температуре 20 +/-5 °C на образцах, которые готовятся следующим образом [(рис. 10)](#p100479). Из листа винипласта толщиной 4 мм вырезают две прямоугольные пластины размером 70 x 25 мм (боковые пластины а) и одну прямоугольную пластину размером 60 x 20 мм (центральная пластина б). Образцы испытывают с натягом и с зазором между соединяемыми поверхностями. Натяг достигается при приложении усилия 10 кг на каждый из боковых образцов; для получения зазора 0,5 мм применяют металлические вкладыши, толщина которых на 1 мм больше, чем толщина центрального образца б. При испытании соединений с зазором к каждой из боковых пластин также прикладывают усилие 10 кг.
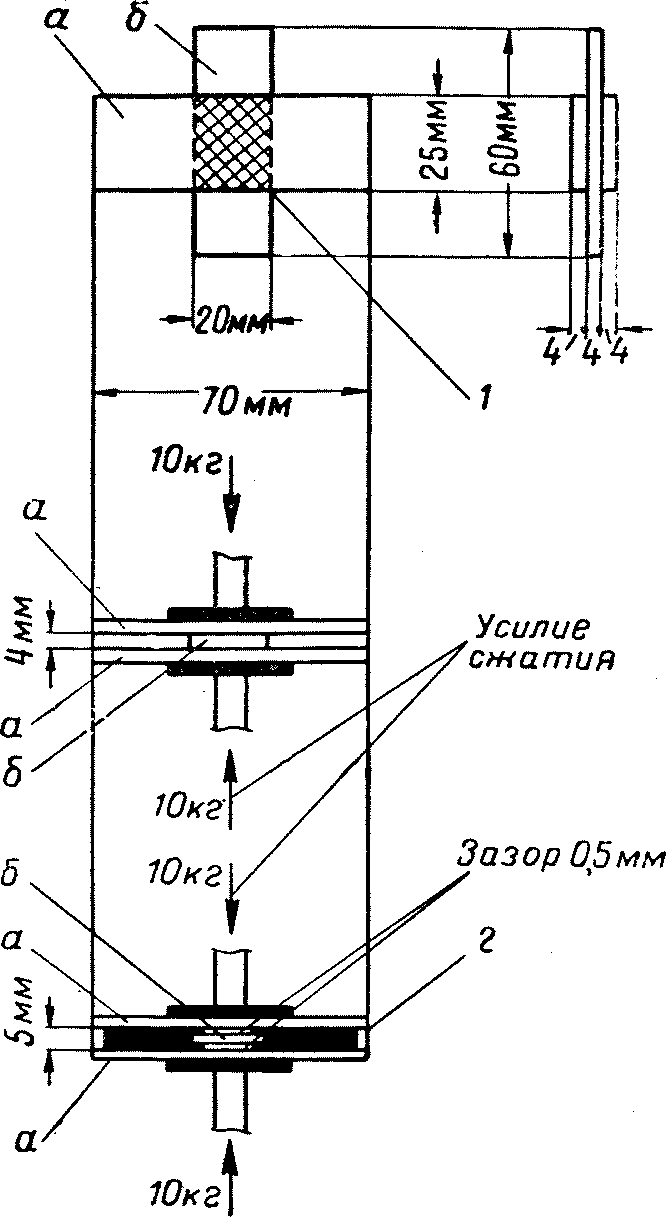
Рис. 10. Приготовление образцов при испытании клея
на скорость схватывания
1 - поверхность склеивания; 2 - вкладыш
Поверхности склеиваемых образцов обрабатывают наждачной бумагой и после нанесения клея сжимают по определенной схеме (в зависимости от типа соединения - с натягом или зазором). Давление снимают через 5 мин, после чего в течение 2 мин прикладывают усилие сдвига [(рис. 11)](#p100483). Сдвигающая сила измеряется динамометром.
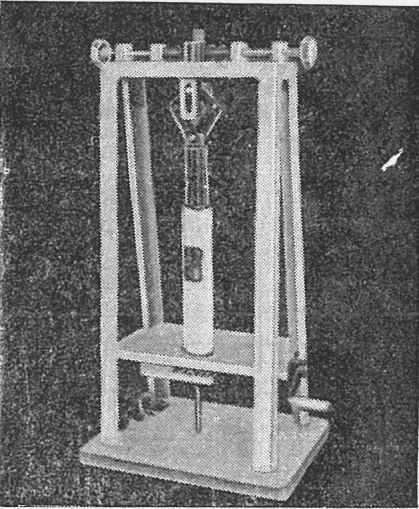
Рис. 11. Приложение сдвигающего усилия при испытании
на скорость схватывания
Скорость схватывания рекомендуется считать удовлетворительной, если при испытаниях получены усилия не менее указанных в [табл. 6](#p100485).
Таблица 6
Тип соединения
Усилие в кгс/см2 при категории клея
I
II
С натягом
2
2
С зазором 0,5 мм
-
1
Для испытаний на скорость твердения используют образцы, которые состоят из колец высотой 10 мм, вырезанных из двух склеенных патрубков. Размеры патрубков (в мм) указаны на [рис. 12](#p100498), а.
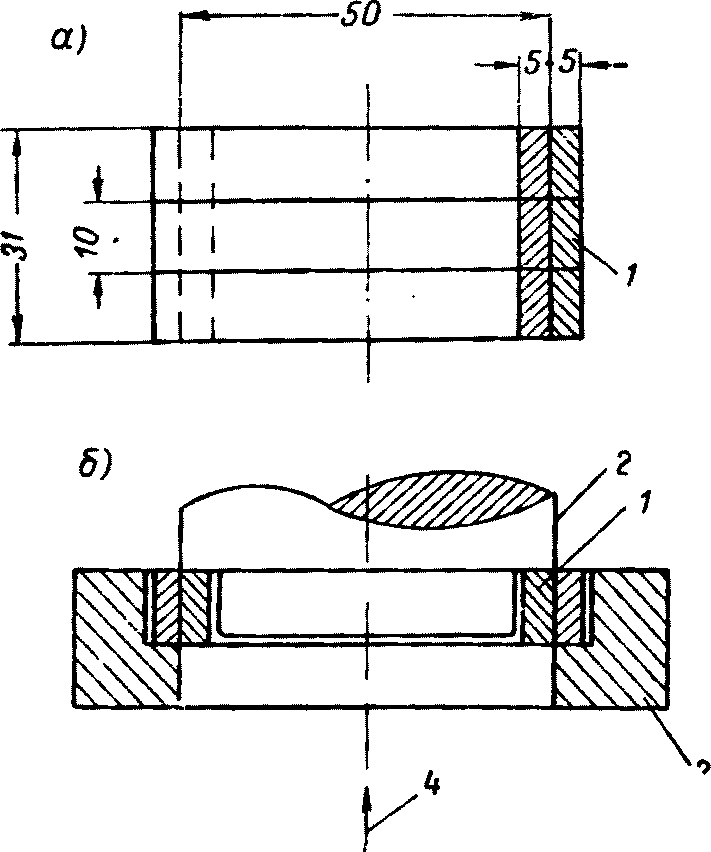
Рис. 12. Испытание клея на скорость отверждения
1 - испытываемый образец; 2 - неподвижный дорн;
3 - подвижное кольцо; 4 - приложенное усилие
Испытания проводят с натягом 0,2 мм и с зазором 1 мм на диаметр при температуре 20 +/- 5 °C.
Поверхности патрубков обрабатывают наждачной бумагой и после склеивания выдерживают в течение 1 и 4 дней.
Кольца подвергают испытанию на сдвиг, который обеспечивается подвижной плитой пресса в виде кольца ([рис. 12](#p100498), б), действующей на внешний патрубок, и неподвижным дорном, передающим усилие на внутренний патрубок.
Скорость твердения предлагается считать приемлемой, если при испытаниях получены результаты не ниже указанных в [табл. 7](#p100504).
Таблица 7
Продолжительность выдержки в днях
Тип соединений
Усилие в кгс/см2 при категории клея
I
II
1
С натягом
50
50
С зазором
-
15
4
С натягом
80
80
С зазором
-
20
Герметичность клеевых соединений проверяют при температуре 20 +/- 5 °C под давлением 10 кгс/см2. Испытываемый образец состоит из двух отрезков труб, соединенных на клею [(рис. 13)](#p100526). Длина образца в чистоте, не считая заделанных концов, составляет около 400 мм. Клеевое раструбное соединение с длиной нахлестки 31 мм находится в середине образца. Наружный диаметр трубы равен 50 мм, толщина стенки - не менее 4 мм. Конструкция креплений образца обеспечивает отсутствие усилий сдвига в клеевом шве. Испытание проводится для соединений с натягом 0,2 мм и с зазором 1 мм на диаметр.
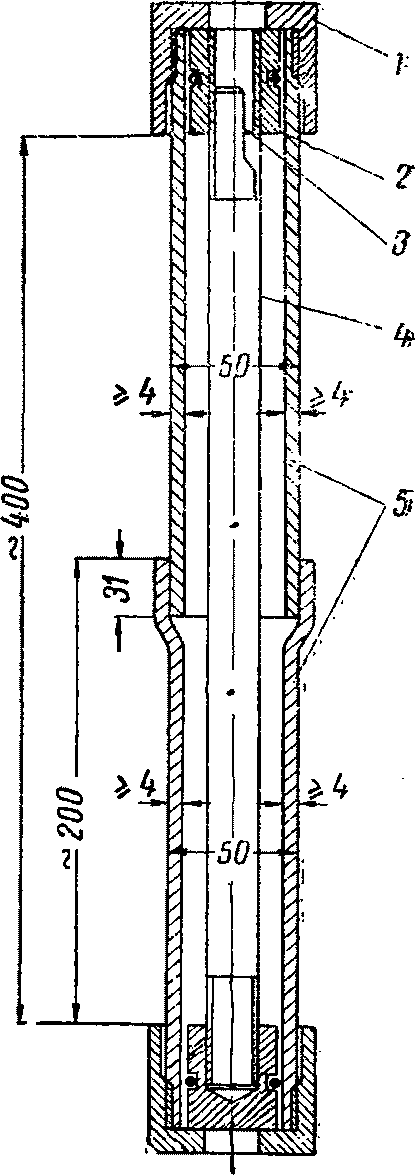
Рис. 13. Схема испытания клеевого шва на герметичность
1 - резьбовая заглушка; 2 - втулка с уплотняющими кольцами;
3 - паз для пропуска воды; 4 - болт; 5 - труба
из твердого ПВХ
Соединяемые поверхности обрабатывают наждачной бумагой, после чего склеивают патрубки. Склеенный образец выдерживают в течение 2 ч, затем производят заглушку концов и подачу давления. Под давлением соединение выдерживают в течение 5 мин. Герметичность считается удовлетворительной при отсутствии течи.
Стойкость клея в условиях длительного действия гидравлической нагрузки при повышенных температурах проверяют на образцах, конструкция которых аналогична образцам, используемым при испытании на герметичность.
Соединения на клеях I категории испытывают при температуре 40 +/- 0,5 °C и давлении 28 +/- 3 кгс/см2, причем соединения оформляются с натягом 0,2 мм на диаметр. Соединения на клеях II категории испытывают при температуре 60 +/- 0,5 °C и давлении 10 +/- 1 кгс/см2 с зазором 1 мм на диаметр.
После склеивания образцы на клеях со слабыми растворителями выдерживают на воздухе 4 дня, образцы на клеях с сильными растворителями - 30 дней и затем подвергают термостатированию в течение 1 ч при температуре испытания. По окончании термостатирования прикладывают давление (соответственно категории клея) и замеряют время, по истечении которого происходит нарушение плотности соединения.
Минимальное значение долговечности при проведении подобных испытаний рекомендуется принимать равным 1000 ч.
Существует много других методов испытаний, но они отличаются от описанных только в части некоторых условий испытаний.
Долговременные гидравлические испытания обычно проводят для получения данных о гарантированной прочности соединений различных размеров под действием определенной нагрузки и в определенном диапазоне температур на некоторый период времени.
За последнее время в связи с разработкой новых марок клеев стали разрабатывать иные виды испытаний (например, исследование воздействия клеящего состава на основной материал). Такие испытания были проведены во Франции [[26]](#p100651). Для проверки действия клея измеряли глубину размягчения материала трубы по истечении определенного периода, в течение которого труба находилась под гидравлической нагрузкой. Для получения исчерпывающих данных о воздействии клея на пластик такие испытания должны быть достаточно длительными.
Некоторые вопросы прочности клеевых соединений. Клеевые соединения пластмассовых трубопроводов санитарно-технических систем должны выдерживать напряжения, вызываемые гидравлическим давлением в трубах, набуханием, температурным расширением, "пластической памятью" отформованных деталей и т.д.
Под действием внутреннего гидравлического давления в трубопроводе возникают осевые, радиальные и тангенциальные напряжения. Поскольку муфта или отформованный на трубе раструб усиливают соединение в радиальном направлении, существует мнение [[27]](#p100653), что соединение работает в основном под действием осевой нагрузки.
Существующий метод расчета клеевых соединений трубопроводов при действии на них осевых усилий основывается на теории соединений в плоскую нахлестку Голанда - Рейсснера, причем предполагается, что соединяемые материалы и клей изотропны и подчиняются закону Гука. Согласно этой теории прочность клеевого шва ограничена величиной наибольшего напряжения на конечных участках нахлестки. Напряжения концентрируются на концах шва отчасти из-за неравномерного их распределения, отчасти из-за появления разрывающих сил в соединении и его изгиба [[28](#p100655), [29](#p100657)]. Разрывающие силы и изгиб соединения возникают вследствие эксцентричности приложения нагрузки. Неравномерность распределения напряжений и возникновение разрывных поперечных усилий достаточно хорошо прослеживаются на модели клеевого соединения из отрезков эластичной тесьмы, скрепленных эластичными связями, имитирующими клеящее вещество [[30]](#p100659).
Для расчета отношений наибольшего напряжения сдвига и максимального нормального напряжения на концах плоской нахлестки к среднему напряжению сдвига в некоторых случаях могут быть использованы следующие упрощенные формулы:
$\frac{\tau_{\text{макс}}}{\tau_{\text{ср}}} = \frac{l}{8} \sqrt{\frac{3\text{Е}_{\text{к}}}{E_{s}\delta}} (1 + 3K) + \frac{3}{4} (1 - K);$ (7)
$\frac{\sigma_{\text{макс}}}{\tau_{\text{ср}}} = \lambda^{2}K + 2\lambda K\prime;$ (8)
где $\tau_{\text{макс}}$ и $\sigma_{\text{макс}}$ - соответственно наибольшее напряжение сдвига и максимальное нормальное напряжение на свободном конце нахлестки в кгс/см2;
$\tau_{\text{ср}}$ - среднее напряжение сдвига в кгс/см2;
l - длина нахлестки в см;
S и $\delta$ - соответственно толщины склеиваемого материала и клеевого слоя в см;
E и Eк - соответственно модули упругости соединяемого материала и клеевого слоя в кгс/см2;
K - безразмерный коэффициент момента, характеризующий степень изгиба склеиваемых элементов; определяется из графика на [рис. 14](#p100549).
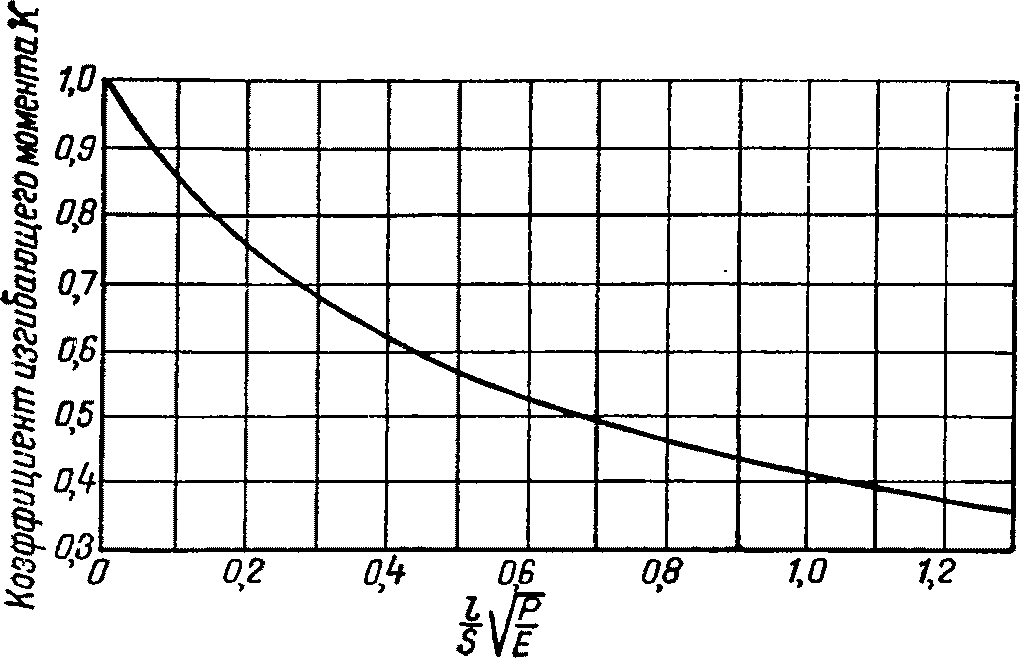
Рис. 14. Коэффициент изгибающего момента K для соединений
в плоскую нахлестку
Величины $\lambda$ и K' определяются из выражений:
$\lambda = \frac{l}{2s} 4 \sqrt{\frac{6E_{\text{к}}S}{E_{o}}} ;$ (9)
$K\prime = \frac{kl}{2s} \sqrt{\frac{3p}{E} (1 - \nu^{2})} ,$ (10)
где $\nu$ - коэффициент Пуассона склеиваемого материала.
Среднее напряжение сдвига $\tau_{\text{ср}}$ определяет "кажущуюся" прочность соединения
$\tau_{\text{ср}} = \frac{F_{y}}{l} = \frac{ps}{l} ,$ (11)
где p - единица напряжения в склеиваемом материале в кгс/см2;
Fу - удельная нагрузка в кг на 1 см ширины.
Расчет клеевых соединений трубопроводов позволил выявить отношения концентрированного напряжения сдвига $\tau_{\text{м}}\prime_{\text{акс}}$ и максимального нормального напряжения $\sigma_{\text{м}}\prime_{\text{акс}}$ к среднему напряжению сдвига $\tau_{\text{с}}\prime_{\text{р}}$ в клеевом шве при действии осевых усилий. Численные значения $\frac{\tau_{\text{м}}\prime_{\text{акс}}}{\tau_{\text{с}}\prime_{\text{р}}}$ и $\frac{\sigma_{\text{м}}\prime_{\text{акс}}}{\tau_{\text{с}}\prime_{\text{р}}}$ для соединяемых материалов с заданными значениями модулей упругости и сдвига, а также коэффициента Пуассона приводятся в соответствующей литературе [[19]](#p100637) и могут применяться непосредственно при расчете нагрузок.
Благодаря своей форме трубчатые соединения внахлестку более стойки против изгиба, чем плоские. Тем не менее трубы большего диаметра имеют тенденцию сужаться за местом соединения, а меньшего диаметра - расширяться.
Коэффициенты концентрации напряжений, полученные по теории Голанда-Рейсснера, пригодны для расчета клеевых соединений одинаковых материалов равной толщины. Если стенки труб достаточно толсты (т.е. можно пренебречь деформациями изгиба склеиваемых элементов), то для учета влияния разнородности материалов можно воспользоваться выводами Фолькерзена [[31]](#p100661), согласно которым
$\frac{\tau_{\text{макс}}}{\tau_{\text{ср}}} = \sqrt{\frac{\Delta}{W}} \frac{W - 1 + cosh \sqrt{\Delta W}}{sinh \sqrt{\Delta W}} .$ (12)
Здесь
$\Delta = \frac{Gl^{2}}{E_{2}s_{2}\delta} ;$ (13)
$W = \frac{E_{1}s_{1} + E_{2}s_{2}}{E_{1}s_{1}} ,$ (14)
где G - модуль сдвига клеевого слоя в кгс/см2;
E1 и E2 - модули упругости склеиваемых элементов в кгс/см2;
s1 и s2 - толщина склеиваемых элементов в см.
Для расчетов прочности клеевых соединений одноименных материалов равной толщины, склеенных при одинаковых условиях, удобно пользоваться зависимостью между средним разрушающим напряжением и величиной отношения корня квадратного из толщины нахлестки к ее длине $\frac{\sqrt{s}}{l}$ .
Отношение $\frac{\sqrt{s}}{l}$ часто называют коэффициентом (или фактором) соединения, так как при одном и том же клее и одинаковой толщине клеевой прослойки для данного склеиваемого материала величина этого отношения определяет степень концентрации напряжений в соединении [[29](#p100657), [31](#p100661)].
Коэффициентом соединения особенно удобно пользоваться в тех случаях, когда неизвестна толщина клеевой пленки $\delta$ , хотя принимается, что она во всех случаях одинакова вследствие одинаковых условий склеивания.
В полулогарифмической системе координат среднее разрушающее напряжение $\tau_{\text{ср}}$ является линейной функцией от коэффициента соединения $\frac{\sqrt{s}}{l}$ [[32]](#p100663):
$\tau_{\text{ср}} = a(lg \frac{\sqrt{s}}{l} + b),$ (15)
где a и b - коэффициенты, определяемые экспериментально.
Зависимость среднего разрушающего напряжения при сдвиге от коэффициента $\frac{\sqrt{s}}{l}$ клеевых соединений винипластовых труб представлена на [рис. 15](#p100576) [[27]](#p100653). Эта зависимость справедлива только для соединений, полученных при температуре 20 °C, нормальной влажности и применении клея, содержащего 14% перхлорвиниловой смолы и 86% дихлорэтана при нулевом зазоре между склеиваемыми элементами.
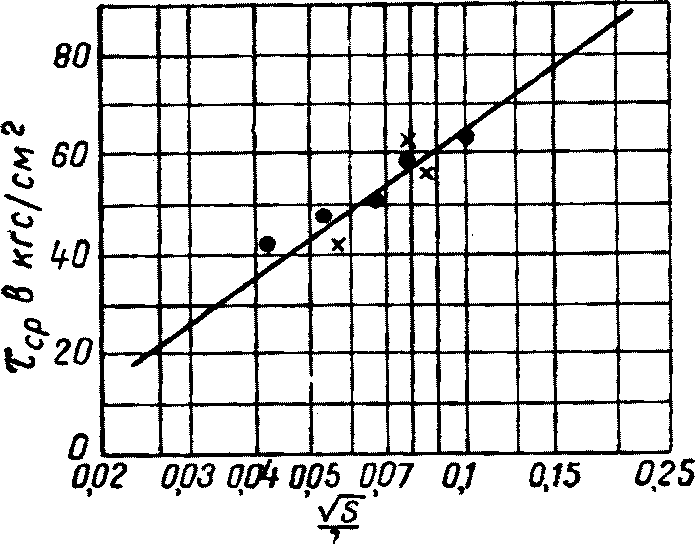
Рис. 15. Зависимость среднего разрушающего напряжения
от коэффициента соединения
Пользуясь выражением [[15]](#p100629) и задаваясь длиной клеевого шва, можно определить зависимость удельного разрушающего усилия от длины клеевого шва для материала определенной толщины. Характер таких зависимостей представлен на [рис. 16](#p100579) [[32]](#p100663). Кривые показывают, что для соединений с данной толщиной стенки имеется оптимальная глубина раструба, при которой соединение обладает наибольшей прочностью на сдвиг.
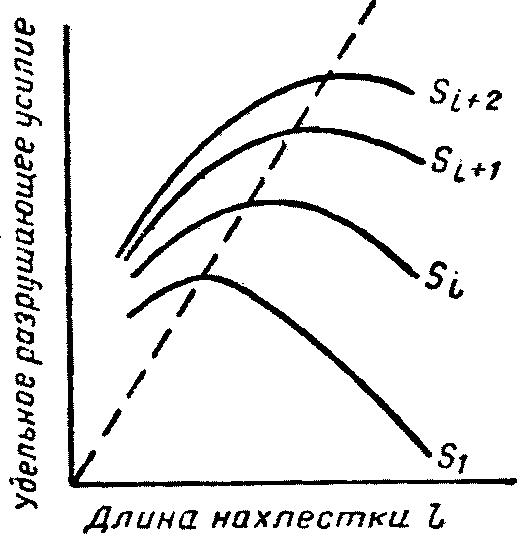
Рис. 16. Характер зависимости удельного разрушающего усилия
от длины нахлестки при различных толщинах
соединяемых элементов
Зависимости, приведенные на [рис. 15](#p100576) и [16](#p100579), позволяют определить прочность при сдвиге, если известны размеры соединения, или установить эти размеры, используя данные о прочности и задаваясь одним из параметров, входящих в коэффициент соединения.
В процессе эксплуатации трубопроводов в клеевых соединениях (вследствие изменения их размеров) могут возникнуть скрытые напряжения. Изменение размеров соединений возможно из-за водопоглощения, различного температурного расширения деталей и т.д.
В процессе эксплуатации трубопроводов, транспортирующих воду, можно ожидать, что в месте клеевого соединения набухание (из-за водопоглощения) внутренней трубы будет больше, чем набухание внешней. Возникающее вследствие неравномерного набухания напряжение на сдвиг может быть определено из выражения [[19](#p100637), [31](#p100661)]
$\tau_{A} \approx 0,35e_{A}(\Delta M_{1} - \Delta M_{2})E \sqrt{\frac{Gs}{E\delta}} ,$ (16)
где $\tau_{A}$ - напряжение на сдвиг в клее у краев соединения в кгс/см2;
eA - коэффициент расширения при набухании в см/см (% поглощенной влаги);
$\Delta M_{1}$ и $\Delta M_{2}$ - изменения содержания влаги в склеенных элементах в %.
Для расчета напряжений, возникающих при температурных изменениях деталей соединения, может быть использована формула
$\tau_{t} \approx 0,35\alpha(\Delta T_{1} - \Delta T_{2})E \sqrt{\frac{Gs}{E\delta}} ,$ (17)
где $\tau_{t}$ - напряжение на сдвиг в клее в кгс/см2;
$\alpha$ - коэффициент термического расширения материала;
$\Delta T_{1}$ и $\Delta T_{2}$ - разности температур склеенных элементов и температуры отверждения в град.
Известно, что деформации, возникшие в процессе горячего формования винипласта, остаются после быстрого охлаждения детали. При последующем нагревании до температуры большей, чем температура отвердевания, материал вновь стремится приобрести первоначальные размеры. Чем выше температура нагрева, тем интенсивнее проходит процесс восстановления и тем меньше остаточная деформация в изделии из винипласта [(рис. 17)](#p100594) [[10]](#p100619).
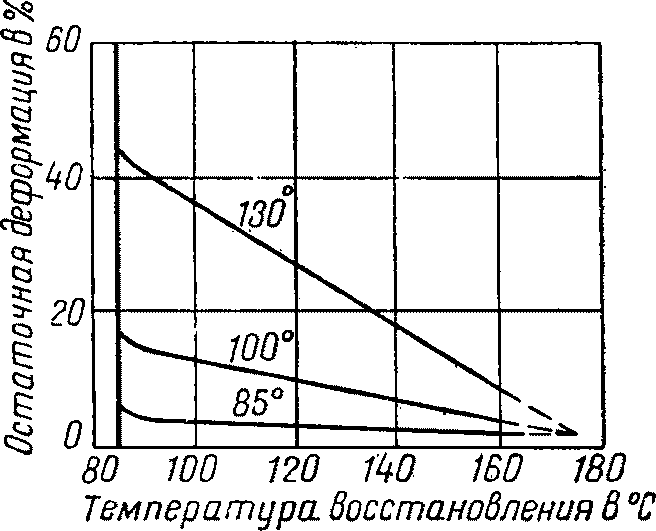
Рис. 17. Восстановление первоначальной формы твердого ПВХ
после горячего формования при различных температурах
Явление "пластической памяти" встречается даже при холодной обработке пластмасс, однако проявляется очень медленно. Стремление деталей соединения вернуться к первоначальной форме, возможно, приводит к усилению силы охвата при тепловой обработке соединений.
Как уже отмечалось, на клеевое соединение могут оказывать влияние различные нагрузки. Эти нагрузки могут возникать раздельно или в каких-либо сочетаниях.
Если известно, что на тепло действуют различные усилия, то определяют раздельно напряжения, вызываемые этими усилиями, и суммируют затем напряжения одинакового характера и направления. Определив суммы нормальных и касательных напряжений, переходят к расчету комбинированных напряжений и выявлению главного и максимального сдвигающего напряжений, действующих в данном месте [[33]](#p100665).
Недостатком имеющихся в настоящее время методов расчета клеевых соединений является лежащее в их основе предположение, что все элементы соединения, и прежде всего клеевой шов, работают в пределах упругости. Методы расчета охватывают только область кратковременных статических нагрузок.
Временные зависимости деформационных и прочностных характеристик клеевых соединений изделий из ПВХ к настоящему времени еще не исследованы.
## ЛИТЕРАТУРА
| 1. | NACE Technical Committee Report, "Corrosion" N 7, 1957. |
| --- | --- |
| 2. | ISO/TC 5/SC 6/GT <...> T 5-3<...> F Emploi des adhesifs, 23/I 1962. |
| 3. | ISO/TC 5/SC 6/GT 5 (France 2) - <...> (F Tubes en chlorure de polyvinyle rigide. ad esifs assembla<...>e par <...>llage, <...>/I 1962. |
| 4. | Schrader W. Die Kurststoff-Verarbeitung und Schweissurg, VEB Carl Mar old Verla<...>, Halle, 1958. |
| 5. | Pischle H. Verle en und Schweissen von Kurststoffrohren, "Werkstoffe urd Korrosion" N 5, 1956. |
| 6. | How to joint and bend PVC Pipe, Sekisui Chemical Co. |
| 7. | Socha Max. K. Installation Methods in Los Angelos, "Journal AWWA", Apr. 1957. |
| 8. | Lutovsky I. Novodur ve zdravote technickych instalacich, "Voda" N 8 - 9, 1952. |
| 9. | Bonne R. Emploi des materiaux plastiques pour tuyaux et appareils pour des distributions d'eau, 4 Congres international des distributions d'eau. 1958. |
| 10. | Jungnickel H., Wippenhohn H. PVC-Kunststoffe für Industrie und Handwerk, Leipzig, 1955. |
| 11. | Fischer L. Plastic Tubing, "Journal of Heating Ventilating and Air Conditioning Engineer" N 2, 1956. |
| 12. | Furmann G. Das V<...>rlegen von Rohren aus Kunststoffen unter Verwendung von GF - Rohrverbindun stücken , " Sanitäre Techni<..>" N 2, 1957. |
| 13. | ISO/TC 5/SC 6/GT 5-4) 125E, Pipes and Fittings of Plastic Materials Socket fittin<...>s for pipes under pressure, rigid PVC fittings with plain sockets, may, 1962. |
| 14. | ISO/TC 5/SGCR-127/173 E, Pipes and Fittings of Plastic Materials, Socket fittings for pipes under pressure, rigid PVC fittings witn plain sockets, may 1962. |
| 15. | ISO/TC 5/SC 6/GT 5, Tests on U. P. V. C. Fittings and Cements, October, 1962. |
| 16. | Gruner H., Verbindungstckniken für Plaststoffrohreim Rohrleitungsbau, "Installation und Klempnerei" N 2, 1960. |
| 17. | ISO/TC 5/SC 5/WG5, Group of experts, Entwurf eines Normblattes Klebesteckmuffe für Abflussroare aus PVC hart nach DIN 19531, " Scariftstück ", N 4, 3. 15. 2. 1963. |
| 18. | ISO/TC 5/SC/WG5, Group of experts Entwurf eines Normblattes Klebesteckrmuffe für Abflussrohre und Formstücke aus PVC nart nach DIN 10531, " Scariftstück ", Nr. 44, 15. 2. 21963. |
| 19. | Перри Г.А., Склеивание армированных пластиков. Судпромгиз, Л., 1962. |
| 20. | Thinius K., Grosse G. "Plaste und Kautscnuk", 218 - 227, N 5, 1959. |
| 21. | ISO/TC 5/SG6 (GT5-6) 127 F, Adhesifs par soudure $\text{а}$ froid, Decembre 1962. |
| 22. | Kalinska D. Mozliwosci klejenia winiduru, "Chemik" N 4, 1956. |
| 23. | ISO/TC 5/SC 6/GT6 (France 7) 5<...>, ISO/TC5/SC6/GT5 "Groupe d'essais". Adgesifs pour assembleges par soudure a froid, 1962. |
| 24. | Schrader W. Kunststoffe auf der Schweizer Mustermesse in Basel "Installation und Klempnerei" N 7, 1960. |
| 25. | Синтетические смолы и пластмассы в строительстве (опыт ГДР). Экспресс-информация ЦИНИС АСиА СССР, вып. 7, М., 1959. |
| 26. | ISO/TC 5/SC 6/GT 5 (France 8) 61 Reunion du Groupe d'essais, Problème des adhesifs, Octobre 1962. |
| 27. | Каган Д.Ф., Ехлаков С.В. Исследование клеевых соединений винипластовых труб. Сб. N 8 НИИ санитарной техники. Госстройиздат, 1961. |
| 28. | Goland M. and Reissner E. The stresses in Cemented Joints, "Journal of Applied Mechanics", March, 1944. |
| 29. | Structural Adhesives (the theory and practice of gluing with synthetic resins), Lange, Maxwell and Springer Ltd, 41 - 45 Neal Street, London, W. C., 1952. |
| 30. | De Bruyne N.A. The Physics. The Physics of Adhesion, "Journal of scientific Instruments", vol. 24, February 1947. |
| 31. | De Bruyne N.A., Houwink R. Adhesion and adhesives, Elsevier Publisang Company, Amsterdam, 1951. |
| 32. | Peukert H. Die Metall lebverbindung, "Kunststoffe", Bd. 43, 1953. |
| 33. | Lubkin I.L. A theory of Adhesive Scarf Joints, ASME Paper 56 - A52, November, 1956. |
---