---
title: "\"Исследование недостатков легковых автомобилей отечественных моделей, находящихся в эксплуатации. Методическое руководство для экспертов и судей\""
issuer: "Министерство юстиции Российской Федерации"
status: действует
canonical: "https://bukva.ai/docs/issledovanie-nedostatkov-legkovyh-avtomobiley"
---
## "Исследование недостатков легковых автомобилей отечественных моделей, находящихся в эксплуатации. Методическое руководство для экспертов и судей"
# "Исследование недостатков легковых автомобилей отечественных моделей, находящихся в эксплуатации. Методическое руководство для экспертов и судей"
(одобрено Минюстом России)
Одобрено
научно-методическим Советом
Российского Федерального
центра судебной экспертизы
при Минюсте России.
Соответствует требованиям
системы сертификации, основанным
на положениях нормативных актов
Министерства юстиции
Российской Федерации
по судебной экспертизе.
Сертификат соответствия N 4/3
**ИССЛЕДОВАНИЕ НЕДОСТАТКОВ ЛЕГКОВЫХ АВТОМОБИЛЕЙ**
**ОТЕЧЕСТВЕННЫХ МОДЕЛЕЙ, НАХОДЯЩИХСЯ В ЭКСПЛУАТАЦИИ**
**МЕТОДИЧЕСКОЕ РУКОВОДСТВО ДЛЯ ЭКСПЕРТОВ И СУДЕЙ**
### Введение
Современные техника и экономика не обеспечивают возможностей серийного производства автомобилей, составные части которых безотказно служили бы до выработки установленного изготовителем ресурса, недостатки могут возникать в процессе эксплуатации автомобиля.
При возникновении недостатка в гарантийный срок причину его возникновения, согласно ФЗ N 2300-1 от 07.02.1992 "О защите прав потребителей", относят к числу обстоятельств, подлежащих исследованию на предмет установления его характера (производственного или эксплуатационного). Гарантийные обязательства изготовителя декларируются в эксплуатационной документации на автомобиль. Эти обязательства заключаются в безвозмездном устранении изготовителем или его представителем недостатков, возникших по вине изготовителя.
Большинство производственных недостатков автомобилей устранимы выполнением операций по техническому обслуживанию или ремонту по технологиям, разработанным изготовителем.
В случае невозможности устранения недостатка автомобиля или признания недостатка существенным потребитель вправе действовать в соответствии с действующим законодательством.
### 1. Основные термины и определения
В настоящем методическом руководстве используются следующие термины и определения, изложенные в ГОСТах и международных стандартах.
Автомобили (автотранспортное средство) - колесные транспортные средства категорий M1 (далее - АТС), предназначенные для перевозки пассажиров и грузов и эксплуатируемые на автомобильных дорогах.
Агрегат - сборочная единица АТС, обладающая полной взаимозаменяемостью, возможностью сборки отдельно и способностью выполнять определенную функцию в АТС или самостоятельно.
АТС, находящееся в эксплуатации, - АТС, прошедшее регистрацию в установленном на территории Российской Федерации порядке и допущенное к эксплуатации.
Вздутие (вспучивание), отслоение лакокрасочного покрытия в виде пузырьков правильной формы - локальная потеря адгезии покрытия к подложке и между слоями.
Гарантийный срок - период, в течение которого изготовитель (уполномоченная им организация) при обнаружении в АТС недостатка производственного характера обязан удовлетворить требования потребителя, установленные законодательством РФ.
Деградационный отказ - отказ деталей, узла или агрегата АТС, обусловленный естественными процессами старения, изнашивания, коррозии и усталости, и возникший при соблюдении всех установленных правил и (или) норм проектирования, изготовления и эксплуатации.
Деталь гарантированной прочности - деталь, которая не должна разрушаться при нормальной эксплуатации до истечения срока службы АТС. Перечень таких деталей устанавливается действующими нормативно-техническими документами.
Запасная часть - составная часть АТС, предназначенная для замены находящейся в эксплуатации такой же части с целью поддержания или восстановления исправности или работоспособности изделия.
Изготовитель АТС - юридическое лицо, производящее АТС.
Изменение конструкции АТС - исключение предусмотренных или установка не предусмотренных конструкцией АТС составных частей и предметов оборудования.
Исправное состояние АТС (составной части АТС) - состояние объекта, при котором он соответствует всем требованиям нормативно-технической и (или) конструкторской (проектной) документации.
Категория M1 - легковые автомобили.
Конструкторская документация - совокупность официально признанных документов, составленных по определенной форме и содержащих предусмотренную информацию, разработанные изготовителем АТС (ТУ, технические проекты АТС, технические описания и т.д.), не предназначенные для передачи потребителям.
Кратеры - крупные макроскопические углубления в покрытии.
Люфт - зазор между сопряженными поверхностями деталей.
Матовые пятна - локальная потеря блеска лакокрасочного покрытия в виде пятен на поверхности кузова.
Меление - разрушение пигментированных лакокрасочных покрытий, сопровождающихся образованием свободных частиц пигмента.
Недостаток - несоответствие АТС обязательным требованиям, предусмотренным законодательством или условиям договора, или целям использования АТС.
Неисправное состояние - состояние АТС, при котором оно не соответствует хотя бы одному из требований технических условий (ТУ).
Нормальная эксплуатация - эксплуатация АТС в соответствии с правилами, изложенными в эксплуатационной документации изготовителя АТС.
Непрокрас - локальное отсутствие покрытия грунтовкой, не укрытие эмалью, отсутствие полного перекрытия слоев по цвету и т.д.
Органолептическая проверка - проверка, выполняемая экспертом без использования средств измерений.
Отказ - событие, заключающееся в нарушении работоспособного состояния АТС.
Отслоение (отслаивание) отдельных слоев лакокрасочного покрытия или покрытия от металла - локальная потеря адгезии между слоями покрытия или к подложке; результат сильной деформации металла полимерных материалов вследствие механического удара.
Опыление - местное попадание краски за границами окрашиваемого методом распыления участка.
Производственный недостаток - недостаток, заложенный на этапе конструирования или возникший по причине, связанной с несовершенством или нарушением установленного процесса изготовления или ремонта АТС и приведший к нарушению его исправности или работоспособности.
Потеки - утолщения лакокрасочного покрытия на окрашиваемой поверхности, образовавшиеся при стекании лакокрасочного материала, сохранившиеся после сушки.
Работоспособное состояние - состояние, при котором значения параметров, характеризующих способность АТС выполнять заданную функцию, соответствуют требованиям нормативной документации.
Ремонт - комплекс технологических операций по восстановлению исправного состояния АТС или его составных частей.
Разнооттеночность - отличие цветовых характеристик на различных участках кузова.
Риски, штрихи - царапины, появляющиеся на окрашенной поверхности.
Сорность - включение посторонних частиц в лакокрасочное покрытие.
Составные части и предметы оборудования АТС - детали, узлы и агрегаты, из которых состоит АТС.
Средство технического диагностирования - аппаратура, с помощью которой осуществляется диагностирование АТС.
Срок службы - период, в течение которого изготовитель обязуется обеспечивать потребителю возможность использования АТС по назначению и нести ответственность за существенные недостатки. Срок службы устанавливается в годах и/или километрах пробега АТС.
Существенный недостаток АТС - неустранимый недостаток или недостаток, который не может быть устранен без несоразмерных расходов или затрат времени, или выявляется неоднократно, или проявляется вновь после его устранения, или другие подобные недостатки.
Техническое обслуживание (ТО) - комплекс технологических операций по поддержанию исправного состояния АТС и/или его составных частей в соответствии с эксплуатационной документацией изготовителя.
Техническое состояние АТС - совокупность подверженных изменению в процессе эксплуатации свойств и установленных нормативными документами параметров АТС, определяющая возможности его использования по назначению.
Узел - сборочная единица АТС, состоящая из нескольких деталей, обладающая возможностью сборки отдельно и способностью выполнять определенную функцию в АТС только совместно с другими составными частями.
Условия эксплуатации - совокупность факторов, воздействующих на АТС при его эксплуатации.
Устранимый недостаток - недостаток, устранение которого технически возможно по ремонтной технологии изготовителя АТС.
Шагрень - поверхностный недостаток лакокрасочного покрытия, напоминающий апельсиновую корку.
Эксплуатационный недостаток - недостаток, возникший по причине, связанной с нарушением установленных правил или условий эксплуатации, и приведший к нарушению исправности или работоспособности АТС, а также к нарушению целостности лакокрасочного покрытия.
Эксплуатационная документация - разработанная изготовителем АТС нормативная документация по его эксплуатации, ремонту, техническому и гарантийному обслуживанию
### 2. Область применения настоящего методического руководства
2.1. Настоящее методическое руководство устанавливает технические признаки существенных недостатков АТС отечественного производства, находящихся в эксплуатации, а также рекомендации по установлению данных недостатков.
2.2. Настоящее методическое руководство предназначено для экспертов и судей, а также может быть использовано работниками станций технического обслуживания (изготовителей АТС) и пользователями АТС.
2.3. Настоящее методическое руководство не распространяется на АТС отечественного производства, эксплуатируемые сверх установленного изготовителем срока службы.
### 3. Понятие производственного недостатка АТС
3.1. К производственному недостатку может быть отнесено только подтвержденное несоответствие АТС технологическим и конструктивным требованиям изготовителя.
#### 3.2 Для признания недостатка производственным должны быть выполнены следующие условия:
3.2.1. Момент обнаружения недостатка должен находиться в пределах установленного изготовителем срока службы АТС.
3.2.2. Эксплуатация АТС должна быть нормальной (не допускается нарушения правил, установленных эксплуатационной документацией изготовителя, в том числе несоблюдение технологий выполнения работ по ТО и ремонту, влияющих на развитие недостатка).
3.2.3. Отсутствие внесенного в конструкцию АТС изменения, которое явилось причиной возникновения недостатка.
3.3. Производственный недостаток не может быть признан существенным, если он хотя и соответствует критериям существенного недостатка, но образовался в результате невыполнения или несвоевременного выполнения пользователем АТС предписаний по его нормальной эксплуатации.
### 4. Критерии признания недостатка узла или агрегата существенным
#### 4.1 Критерии признания недостатка узла или агрегата существенным следующие:
4.1.1. Неустранимость недостатка из-за отсутствия разработанной изготовителем технологии ремонта.
4.1.2. Несоразмерность расходов по устранению недостатка (расходы по устранению недостатка превышают 20% от рыночной стоимости идентичного нового узла или агрегата на момент предъявления требования или превышает 14% от рыночной стоимости идентичного нового узла или агрегата на момент предъявления требования при условии влияния недостатка на безопасность дорожного движения и состояние окружающей среды).
4.1.3. Несоразмерность времени по устранению недостатков устанавливается в 10% от срока гарантии.
4.2. Расходы по устранению недостатка узла или агрегата включают в себя стоимость запасных частей, расходных материалов и стоимость ремонтных работ, определяемые затратами времени на их производство.
### 5. Критерии признания недостатка АТС существенным
5.1. Производственный недостаток кузова АТС, удовлетворяющий хотя бы одному условию [п. 4.1](#p100067).
5.2. Производственные недостатки хотя бы трех основных агрегатов (двигатель, коробка передач, раздаточная коробка, задний мост в сборе, передний мост в сборе), а для переднеприводных АТС - двух основных агрегатов (двигатель, коробка передач), удовлетворяющие хотя бы одному условию [п. 4.1](#p100067).
5.3. Неоднократно выявляющийся производственный недостаток деталей и узлов АТС (суммарные расходы по устранению неоднократно выявляющихся недостатков превышают 10% от рыночной стоимости идентичного нового АТС на момент предъявления требования или превышают 7% от рыночной стоимости идентичного нового АТС на момент предъявления требования при условии влияния недостатка на безопасность дорожного движения и состояние окружающей среды или время по устранению недостатков превышает 10% от срока гарантии).
5.4. Производственный недостаток, проявляющийся вновь после его устранения (суммарные расходы по устранению недостатка, проявляющегося вновь после его устранения, превышают 10% от рыночной стоимости идентичного нового АТС на момент предъявления требования или превышает 7% от рыночной стоимости идентичного нового АТС на момент предъявления требования при условии влияния недостатка на безопасность дорожного движения и состояние окружающей среды или время по устранению недостатков превышает 10% от срока гарантии).
#### 5.5 Производственный недостаток детали гарантированной прочности.
5.6. Производственный недостаток, который не может быть устранен по технологии изготовителя.
### 6. Порядок проведения экспертных исследований АТС
6.1. Проведение экспертных исследований заключается в установлении технических признаков недостатков АТС.
6.2. Экспертным исследованиям подвергаются АТС, находящиеся в эксплуатации, в том числе автомобили после дорожно-транспортных происшествий и пожаров.
6.3. Экспертные исследования необходимо проводить в организациях, располагающих производственной базой, соответствующей характеру экспертной задачи.
6.4. Перед проведением экспертного исследования эксперт обязан проверить соответствие имеющихся документов на АТС его модели, идентификационным номерам на кузове и двигателе, цвету кузова, государственному регистрационному номеру.
6.5. При проведении экспертного исследования эксперт должен установить соответствие действий пользователя АТС правилам нормальной эксплуатации АТС.
6.6. При выявлении признаков внесения изменений в конструкцию АТС допускается демонтаж его составной части с последующей разборкой.
### 7. Содержание заключения эксперта
7.1. На основании проведенных исследований технического состояния АТС эксперт обязан дать письменное заключение.
7.2. Заключение эксперта должно состоять из трех частей: вводной, исследовательской и выводов (ответов на поставленные вопросы).
##### 7.2.1 Во вводной части заключения указывают:
- время и место производства экспертизы;
- основание производства экспертизы;
- сведения об органе или о лице, назначивших экспертизу;
- сведения об эксперте (фамилия, имя, отчество, образование, специальность, стаж работы, ученая степень, ученое звание, занимаемая должность), которому поручено производство экспертизы;
- вопросы, поставленные перед экспертом или комиссией экспертов;
- объекты исследований и материалы дела, представленные эксперту для производства экспертизы;
- сведения об участниках процесса, присутствовавших при производстве экспертизы;
- перечень литературы, использованной экспертом для решения поставленных перед ним вопросов.
##### 7.2.2 В исследовательской части заключения приводят:
- методы и методики экспертного исследования;
- результаты исследования с указанием примененных методов;
- обоснование выводов по поставленным вопросам.
7.2.3. Выводы эксперта излагаются в виде ответов на поставленные перед ним вопросы, на каждый из поставленных вопросов должен быть дан ответ по существу, либо указано на невозможность решения вопроса с указанием причины.
7.3. Причины невозможности дать ответы на некоторые из поставленных вопросов должны быть полностью раскрыты и обоснованы в исследовательской части заключения.
7.4. Заключение должно быть изложено четким и ясным языком, не допускающим различных толкований.
7.5. Дополнительные материалы, иллюстрирующие заключение эксперта, прилагаются к заключению и служат его составной частью.
7.6. Документы, фиксирующие ход, условия и результаты исследований хранятся в экспертном учреждении или у эксперта.
7.7. Заключение подписывает эксперт, проводивший исследование, что удостоверяется печатью экспертного учреждения и направляется органу или лицу, назначившему экспертизу.
### 8. Литература
1. Федеральный закон Российской Федерации "О безопасности дорожного движения" от 10 декабря 1995 г. N 196-ФЗ.
2. Федеральный закон Российской Федерации "О техническом регулировании" от 27 декабря 2002 г. N 184-ФЗ.
3. Федеральный закон Российской Федерации "О защите прав потребителей" от 7 февраля 1992 г. N 2300-1.
4. Федеральный закон Российской Федерации "Об охране атмосферного воздуха" от 4 мая 1999 г. N 96-ФЗ.
5. Федеральный закон Российской Федерации "О государственной судебно-экспертной деятельности в РФ" от 31 мая 2001 г. N 73-ФЗ.
6. Соглашение о принятии единообразных технических предписаний для колесных транспортных средств, предметов оборудования и частей, которые могут быть установлены и (или) использованы на колесных транспортных средствах, и об условиях взаимного признания официальных утверждений, выдаваемых на основе этих предписаний (Женевское Соглашение 1958 г. с поправками от 16 октября 1995 г., вступившее в силу для РФ в соответствии с Нотой Правительства РФ 13 января 1992 г.).
7. Соглашение о введении глобальных технических правил для колесных транспортных средств, предметов оборудования и частей, которые могут быть установлены и/или использованы на колесных транспортных средствах, вступившее в силу для РФ 25 августа 2000 г.
8. Сводная резолюция о конструкции транспортных средств (СР.3), принятая Комитетом по внутреннему транспорту Европейской экономической комиссии ООН [документ TRANS/WP.29/78/Rev.1 от 11.08.97, приложение 7].
9. [Соглашение](https://bukva.ai/docs/pismo-135-177/statya-1#p100031) о принятии единообразных условий для периодических технических осмотров колесных транспортных средств и о взаимном признании таких осмотров (Венское Соглашение 1997 г.). - Европейская экономическая комиссия ООН. Региональная конференция по транспорту и окружающей среде. - Совершено в Вене 13 ноября 1997 года. - ECE/RCTE/CONF./4.
10. Фомин Г.С. Лакокрасочные материалы и покрытия. Энциклопедия международных стандартов. - М.: ИПК Издательство стандартов, 1998. - 576 с.
11. Фомин Г.С. Коррозия и защита от коррозии. Энциклопедия международных стандартов. - М.: ИПК Издательство стандартов, 1999. - 520 с.
12. ГОСТ Р 1.5-2004. Стандартизация в Российской Федерации. Стандарты национальные в Российской Федерации. - М.: ИПК Издательство стандартов, 2005. - 31 с.
13. ГОСТ 4.396-88. Система показателей качества продукции. Автомобили легковые. Номенклатура показателей. - М.: Издательство стандартов, 1988. - 9 с.
14. ГОСТ 9.032-74. Покрытия лакокрасочные. Группы, технические требования и обозначения. - М.: Издательство стандартов, 1975.
15. ГОСТ 9.302-88. Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические, неорганические. Методы контроля. - М.: Издательство стандартов, 1988. - 64 с.
16. ГОСТ 9.311-87. Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические, неорганические. Метод оценки коррозионных поражений. - М.: Издательство стандартов, 1988. - 10 с.
17. ГОСТ 9.407-84. Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Метод оценки внешнего вида. - М.: ИПК Издательство стандартов, 1997. - 12 с.
18. ГОСТ 9.908-85. Единая система защиты от коррозии и старения. Металлы и сплавы. Методы определения показателей коррозии и коррозионной стойкости. - М.: Издательство стандартов, 1990. - 31 с.
19. ГОСТ Р 41.13-99. Единообразные предписания, касающиеся официального утверждения транспортных средств категории M, N и O в отношении торможения. - М.: Издательство стандартов. 2000. - 38 с.
20. ГОСТ Р 41.13-Н-99. Единообразные предписания, касающиеся официального утверждения транспортных средств категории M1 в отношении торможения. - М.: Издательство стандартов. 2000. - 29 с.
21. ГОСТ Р 42.79-99. Единообразные предписания, касающиеся официального утверждения транспортных средств в отношении механизмов рулевого управления. - М.: Издательство стандартов. 2000. - 19 с.
22. ГОСТ 427-75. Линейки измерительные металлические. Технические условия. - М.: Издательство стандартов. 1976.
23. ГОСТ 4204-77. Кислота серная. Технические условия. - М.: Издательство стандартов. 1978.
24. ГОСТ 6709-72. Вода дистиллированная. Технические условия. - М.: Издательство стандартов. 1973.
25. ГОСТ 15140-78. Материалы лакокрасочные. Методы получения свободных пленок. - М.: Издательство стандартов. 1979.
26. ГОСТ 15467-79. Управление качеством продукции. Основные понятия. Термины и определения. - М.: Издательство стандартов, 1991. - 28 с.
27. ГОСТ 18322-78. Система технического обслуживания и ремонта техники. Термины и определения. - М.: Издательство стандартов, 1986. - 14 с.
28. ГОСТ 23852-79. Покрытия лакокрасочные. Общие требования к выбору по декоративным свойствам. - М.: Издательство стандартов, 1987. - 21 с.
29. ГОСТ 25336-82. Посуда и оборудование лабораторные стеклянные. Типы, основные параметры и размеры. - М.: Издательство стандартов. 1983.
30. ГОСТ 25866-83. Эксплуатация техники. Термины и определения. - М.: Издательство стандартов, 1984.
31. ГОСТ 27.002-89. Надежность в технике. Основные понятия. Термины и определения. - М.: Издательство стандартов, 1990. - 37 с.
32. ГОСТ 27067-86. Аммоний роданистый. Технические условия. - М.: Издательство стандартов. 1987.
33. ГОСТ 27597-88. Изделия электронной техники. Метод оценки коррозионной стойкости. - М.: Издательство стандартов, 1988. - 28 с.
34. ГОСТ Р 51616-2000. Автомобильные транспортные средства. Шум внутренний. Допустимые уровни и методы испытаний. - М.: Издательство стандартов. 2000. - 15 с.
35. ГОСТ Р 51709-2001. Автотранспортные средства. Требования безопасности к техническому состоянию и методы проверки. - М.: Издательство стандартов, 2001. - 30 с.
36. ОСТ 37.001.248-86. Автотранспортные средства. Методы определения и оценки водопыленепроницаемости кабин и кузовов. М.: Типография НАМИ, 1987. - 9 с.
37. ГОСТ 3118-77. Соляная кислота.
38. ТУ 2631-001-29483781-2004. Хлороформ (трихлорметан) стабилизированный.
Приложение 1
**МЕТОДИЧЕСКИЕ РЕКОМЕНДАЦИИ**
**ПО ИССЛЕДОВАНИЮ НЕДОСТАТКОВ ЛАКОКРАСОЧНОГО ПОКРЫТИЯ**
**НАРУЖНЫХ ПОВЕРХНОСТЕЙ КУЗОВА**
1.1. Данные рекомендации применимы для оценки качества выполнения работ по формированию лакокрасочных покрытий и выявления их недостатков.
1.2. В соответствии с рекомендациями ГОСТ 9.032-74, ГОСТ 23852-79 и нормативно-технической документации изготовителя АТС лакокрасочные покрытия легковых автомобилей классифицируются по I, II, III, V и VI классам покрытий.
Лицевые наружные поверхности панелей кузова АТС высшего и большого класса относятся к I классу.
Лицевые наружные поверхности панелей кузова среднего, малого и особо малого класса относятся ко II классу покрытия.
К III классу покрытий относятся внутренние поверхности кузова, не закрываемые обивкой и деталями, внутренние поверхности капота, дверей, крышки багажника, водосточные желоба крыши и др.
К V классу покрытий относятся поверхности кузова, невидимые при внешнем осмотре. Это внутренние поверхности кузова, закрываемые в процессе сборки декоративными накладками, обивками и деталями, наружные поверхности кузова под бамперами, внутри арок колес, поверхности деталей шасси, системы выпуска газов, деталей моторного отсека и др.
К VI классу покрытий относятся поверхности блока цилиндров двигателя, топливного бака и наливной горловины, поверхности пружин подвесок, детали поля (снаружи), нижняя часть боковины.
1.3. Оценку причин возникновения недостатков лакокрасочных покрытий и возможностей их отнесения к числу существенных недостатков АТС производят по внешнему виду лакокрасочного покрытия (сорность, кратеры, меление и т.д.), толщине, твердости и адгезии. В процессе эксплуатации адгезия и твердость лакокрасочного покрытия изменяется по-разному, в зависимости от срока эксплуатации АТС.
1.4. Наиболее распространенные недостатки внешнего вида лакокрасочных покрытий, которые могут возникнуть в процессе изготовления АТС, а также при его эксплуатации приведены в таблице 1.
Таблица 1
**ВИДЫ НЕДОСТАТКОВ НА ПОВЕРХНОСТИ КУЗОВОВ**
**С ЛАКОКРАСОЧНЫМ ПОКРЫТИЕМ**
| N п/п | Наименование недостатка |
| --- | --- |
| 1 | 2 |
| 1 | Отслоение (отслаивание) отдельных слоев лакокрасочного покрытия или покрытия от металла |
| 2 | Вздутие (вспучивание), отслоение лакокрасочного покрытия в виде закрытых пузырьков правильной формы |
| 3 | Сорность |
| 4 | Кратеры |
| 5 | Матовые пятна |
| 6 | Непрокрас |
| 7 | Меление |
| 8 | Опыление |
| 9 | Разнооттеночность |
| 10 | Потеки |
| 11 | Шагрень |
| 12 | Риски, штрихи |
| 13 | Следы ударов, вмятин, трещин, сколов, царапин |
| 14 | Сыпь (наносная коррозия) в виде рыжих точек преимущественно на горизонтальных поверхностях кузова |
| 15 | Коррозия кузова в отдельных местах вследствие сколов лакокрасочного покрытия (эксплуатационный недостаток) |
| 16 | Косметическая коррозия на наружных поверхностях кузова, в том числе и по кромкам сварных швов [<*>](#p100180) |
| 17 | Косметическая коррозия на внутренних поверхностях кузова, в том числе и по кромкам сварных швов <*> |
---
<*> Косметическая коррозия - образование легко удаляемых продуктов коррозии. Продукты коррозии относятся к легкоудаляемым, если состояние поверхности восстанавливается до первоначального или близкого к нему состояния путем протирки хлопчатобумажной салфеткой или промыванием дистиллированной водой.
[Недостатки 1](#p100162) - [12](#p100173), указанные в таблице 1, являются производственными, а [недостатки 13](#p100174) - [17](#p100178) - эксплуатационными.
1.5. Необходимо различать недостаток лакокрасочного покрытия и повреждение лакокрасочного покрытия.
Недостаток лакокрасочного покрытия - отклонение лакокрасочного покрытия от требований нормативно-технических документов, образовавшееся в процессе нанесения и формирования лакокрасочного покрытия (производственный недостаток).
Повреждения лакокрасочного покрытия - сколы, царапины, трещины и т.п., образовавшиеся в процессе эксплуатации АТС (эксплуатационный недостаток).
1.6. Первым этапом исследования внешнего вида лакокрасочных покрытий является визуальная оценка недостатков поверхности покрытий. Поверхности кузова, на которых будут производиться исследования защитных покрытий, должны быть чистые и сухие. Для оценки внешнего вида следует использовать требования ГОСТ 9.407-84. Покрытия осматривают без применения увеличительной оптики.
1.7. Размеры выявленных при визуальном осмотре недостатков на поверхности покрытий определяют с помощью мерительного инструмента с ценой деления 1 мм (линейка по ГОСТ 427-75). Можно использовать проволочную сетку со сторонами квадрата 5 или 10 мм для измерения площади недостатка.
1.8. В начале исследования состояния лакокрасочного покрытия эксперт должен произвести осмотр кузова с фиксированием следов ударов, вмятин, трещин и других механических повреждений, а также трещин на стеклах. Далее производится замер и описание обнаруженных повреждений лакокрасочного покрытия.
1.9. После установления эксплуатационных недостатков эксперт приступает к установлению наличия производственных недостатков в соответствии с поставленными ему вопросами.
1.10. Для покрытий разных классов по недостатку "сорность" следует использовать нормативно-техническую документацию изготовителя АТС, где нормируются допустимые размеры посторонних частиц, включенных в покрытие, минимальное расстояние между ними и количество включений на 1 м2 окрашенной поверхности кузова. При отсутствии нормативно-технической документации изготовителя АТС следует использовать ГОСТ 9.032-74, где нормируются допустимые размеры посторонних частиц, включенных в покрытие, минимальное расстояние между ними и количество включений на 1 м2 окрашенной поверхности кузова.
1.11. Размер включений определяется с помощью лупы с ценою деления шкалы измерения линейных размеров 0,1 мм и с не менее 10x увеличением.
1.12. Выявление недостатка "разнооттеночность" (ГОСТ 9.032-74) производится по нормативно-технической документации изготовителя АТС. При отсутствии нормативно-технической документации изготовителя АТС следует использовать ГОСТ 9.032-74.
1.13. Для оценки коррозионных поражений металлов и сплавов следует использовать ИСО 1462, ИСО 4540 или ГОСТ 9.311-87, ГОСТ 4.396-88, ГОСТ 9.407-84, ИСО 7441, ИСО 11463, ИСО 12729.
Коррозионные поражения на окрашенной поверхности кузова оцениваются по площади поражения. Глубина проникновения коррозии в металлическую поверхность детали может быть определена как с предварительным удалением продуктов коррозии, так и неразрушающим методом измерения глубины коррозионного поражения. Определение глубины с предварительным удалением продуктов коррозии без механического повреждения металла требует применения травильного раствора, содержащего кислоту или щелочь, что может привести к дальнейшему повреждению исследуемого участка кузова, о чем должен быть извещен владелец АТС.
Неразрушающий метод определения глубины коррозионного поражения требует применения универсальных коррозиметров общей и питтинговой коррозии.
1.14. Продукты коррозии на поверхности окрашенного кузова могут совпадать по цвету с некоторыми защитными материалами, применяемыми в процессе изготовления кузова и при эксплуатации АТС, поэтому возникает необходимость проведения качественного анализа продуктов коррозии.
Качественный анализ продуктов коррозии основан на реакции взаимодействия окиси железа с аммонием роданистым в кислой среде с образованием окрашенного в ярко-красный цвет роданистого железа.
[Метод](#p100328) качественного анализа продуктов коррозии представлен в Приложении 11.
При изготовлении кузовов отдельных моделей АТС применяются предварительно покрытые стали (оцинкованные стали), поэтому возникает необходимость качественного анализа на цинк.
[Метод](#p100358) качественного анализа на цинк приведен в Приложении 12.
1.15. Измерения толщины покрытия производится в нескольких (не менее пяти) точках на каждой детали кузова.
1.16. Схема измерения толщины лакокрасочного покрытия на наружных поверхностях деталей кузова представлена на рис. 1 (не приводится). Результаты замеров заносятся в таблицу, образец заполнения представлен в таблице 2.
Таблица 2
**ОБРАЗЕЦ ТАБЛИЦЫ РЕЗУЛЬТАТОВ ЗАМЕРА ТОЛЩИН И ТВЕРДОСТИ ЛКП**
| N п/п | Наименование панели кузова | Толщина ЛКП, мкм | Твердость ЛКП |
| --- | --- | --- | --- |
| 1 | 2 | 3 | 4 |
| 1 | Капот | | |
| 2 | Левое переднее крыло | | |
| 3 | Левая передняя дверь | | |
| 4 | Левая задняя дверь | | |
| 5 | Левое заднее крыло | | |
| 6 | Крышка багажника (задняя откидная дверь) | | |
| 7 | Правое заднее крыло | | |
| 8 | Правая задняя дверь | | |
| 9 | Правая передняя дверь | | |
| 10 | Правое переднее крыло | | |
| 11 | Крыша | | |
| 12 | Другие поверхности (наружные и внутренние) | | |
В таблицу заносятся значения всех произведенных замеров. По результатам замеров производится анализ толщины и твердости лакокрасочного покрытия на соответствие нормативно-технической документации изготовителя АТС.
Полученные результаты замеров толщины покрытия позволяют судить о равномерности лакокрасочного покрытия по всему кузову и по каждой детали. Превышение или занижение толщины от требований нормативно-технической документации свидетельствует о возможном перекрашивании детали или кузова в целом. Для окончательного решения о перекраске деталей кузова АТС необходимо проведение микроскопического исследования образцов лакокрасочного покрытия, изъятых в местах, где его толщина превышает нормируемые значения. Измерение толщины лакокрасочного покрытия производится только на металлических поверхностях кузова с помощью магнитного или индукционного толщиномера любого типа.
1.17. Толщиномеры должны обеспечивать измерение толщин лакокрасочных покрытий в диапазоне 0 - 2 мм. Предел основной допускаемой погрешности измерения A, мм, по диапазонам измеряемых толщин h не более:
| h = 0 - 0,03 | A +/- 0,001 |
| --- | --- |
| h = 0,03 - 0,05 | A +/- 0,002 |
| h = 0,05 - 0,1 | A +/- 0,0025 |
| h = 0,1 - 2 | A +/- (0,015h + 0,001) |
1.18. Твердость лакокрасочного покрытия характеризует способность его сопротивляться механическим воздействиям: вдавливанию, царапанию и т.п.
Определение твердости лакокрасочного покрытия производится с помощью автоматического устройства и набора карандашей согласно ИСО 15184 или вручную по нормативно-технической документации изготовителя АТС. Пример определения твердости вручную по нормативно-технической документации изготовителя АТС приведен в [Приложении 13](#p100386).
1.19. Адгезию лакокрасочного покрытия на кузове автомобиля проверяют согласно ГОСТ 15140-78 либо ИСО 2409 методом параллельных и решетчатых надрезов. Ниже приведен пример определения адгезии методом параллельных надрезов по ГОСТ 15140-78.
На выбранном участке поверхности кузова с помощью режущего инструмента делают не менее пяти параллельных надрезов лакокрасочного покрытия до металла длиной не менее 20 мм. Режущий инструмент: лезвие бритвенное в держателе любого типа; одно- или многолезвийный нож с углом заточки режущей части 20 - 30° и кромкой лезвия толщиной 0,05 - 0,10 мм.
Расстояние между надрезами:
1 мм - при толщине ЛКП до 50 мкм;
2 мм - при толщине ЛКП 50 - 125 мкм;
3 мм - при толщине ЛКП более 125 мкм.
Перпендикулярно надрезам накладывают полоску липкой ленты размером 10 x 100 мм. Применяют ленту двух типов:
- лента липкая на полиэтилентерефталатной основе;
- лента липкая на бумажной основе с адгезией клеящего слоя к нержавеющей стали 0,3 H/мм.
Полоску липкой ленты плотно прижимают к надрезам, оставляя один конец полоски не приклеенным.
Быстрым движением ленту отрывают перпендикулярно от покрытия. Адгезию оценивают по трехбалльной шкале, представленной в таблице 3.
Таблица 3
**ОЦЕНКА АДГЕЗИИ ЛАКОКРАСОЧНОГО ПОКРЫТИЯ ПО ТРЕХБАЛЛЬНОЙ ШКАЛЕ**
| Балл | Описание поверхности лакокрасочного покрытия после нанесения надрезов и снятия липкой ленты | Внешний вид покрытия |
| --- | --- | --- |
| 11 | Края надрезов гладкие | 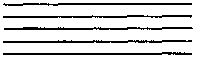 |
| 21 | Незначительное отслаивание пленки лакокрасочного покрытия по ширине полосы вдоль надрезов (не более 0,5 мм) | 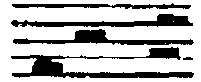 |
| 31 | Отслаивание покрытия полосами между надрезами | 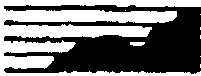 |
В настоящий момент отсутствует неразрушающий метод определения адгезии, о чем должен быть извещен владелец АТС.
По результатам замеров производится анализ адгезии лакокрасочного покрытия на соответствие нормативно-технической документации изготовителя АТС.
Приложение 2
**МЕТОДИЧЕСКИЕ РЕКОМЕНДАЦИИ**
**ПО ИССЛЕДОВАНИЮ НЕДОСТАТКОВ ПОКРЫТИЯ АТС**
**ПРОТИВОШУМНЫМИ МАСТИКАМИ**
2.1. Противошумная мастика должна быть нанесена на днище кузова, арки колес, лонжероны и другие детали, подлежащие противошумной защите в соответствии с требованиями нормативно-технической документации изготовителя АТС.
2.2. Оценка внешнего вида противошумного покрытия на деталях кузова производится визуально по нормативно-технической документации изготовителя АТС.
2.3. В случае появления отслоения мастики оценивают состояние поверхности под отслоившейся мастикой на наличие грунта и коррозионных поражений.
2.4. Адгезию покрытия противошумной мастикой на кузове АТС можно проверить методом отрыва подрезанной пленки мастики. Адгезия должна быть выше прочности самого материала. В этом случае при попытке оторвать подрезанную пленку от подложки происходит разрушение материала пленки, а не отслоение пленки от подложки. Подрез пленки может быть произвольной формы и выполняется в местах, согласованных с владельцем АТС.
2.5. Толщина высушенного противошумного покрытия на кузове автомобиля нормативно-технической документацией не нормируется.
Приложение 3
**МЕТОДИЧЕСКИЕ РЕКОМЕНДАЦИИ**
**ПО ИССЛЕДОВАНИЮ СОСТОЯНИЯ СКРЫТЫХ ПОЛОСТЕЙ КУЗОВА АТС**
3.1. Кузова легковых автомобилей в своей конструкции имеют большое количество скрытых полостей, подлежащих обработке защитными составами как в процессе изготовления АТС, так и в процессе эксплуатации.
Коррозионные поражения на деталях кузова, составляющих скрытые полости, возникают, как правило, на внутренних поверхностях со скрытой стороны полости.
Сквозное коррозионное поражение на деталях кузова, составляющих скрытые полости, может также развиваться в результате механического повреждения лакокрасочного покрытия на наружной поверхности деталей в случаях, если лакокрасочное покрытие не восстанавливается и коррозия развивается беспрепятственно в течение длительного времени.
3.2. Для установления причины появления сквозного коррозионного поражения детали, составляющей одну из скрытых полостей кузова, необходимо оценить состояние наружной и внутренней поверхности детали.
3.3. Исследование состояния внутренних поверхностей деталей, составляющих скрытые полости кузова, осуществляется с использованием технического эндоскопа.
3.4. При осмотре скрытых полостей необходимо определить наличие на осматриваемых поверхностях слоев цинкового покрытия, грунтов, защитного состава, сплошность этих покрытий, коррозионные поражения в местах отсутствия защитных покрытий.
При этом следует учитывать возможность неполной очистки полостей кузова в процессе мойки от попадающей в них в процессе эксплуатации АТС грязи.
Приложение 4
**МЕТОДИЧЕСКИЕ РЕКОМЕНДАЦИИ**
**ПО ИССЛЕДОВАНИЮ НЕДОСТАТКОВ АНТИКОРРОЗИОННОЙ ЗАЩИТЫ**
**СВАРНЫХ ШВОВ, СТЫКОВ И ФЛАНЦЕВЫХ СОЕДИНЕНИЙ**
4.1. Коррозионные поражения сварных швов, стыков и фланцевых соединений не регламентируются действующими нормативно-техническими документами. Появление коррозионных поражений по кромкам сварных швов и фланцевых соединений относится к "косметической коррозии". Продукты косметической коррозии не могут указывать на коррозионные поражения внутри шва или зафланцовки.
4.2. Приступая к исследованию состояния сварных швов, стыков и фланцевых соединений необходимо визуально оценить наличие дополнительной защиты пластизольной мастикой и состояние защитного слоя, определить наличие трещин, вздутия мастики и пропусков в нанесении.
4.3. Коррозионные поражения, их расположение относительно элементов соединения, целостность пленки лакокрасочного покрытия оценивается визуально.
4.4. Адгезия пластизольной уплотнительной мастики, нанесенной на фланцевые и сварные соединения, может определяться методом отрыва подрезанной пленки или жгута. Адгезия должна быть выше прочности самого материала.
Приложение 5
**МЕТОДИЧЕСКИЕ РЕКОМЕНДАЦИИ**
**ПО ИССЛЕДОВАНИЮ КУЗОВА АТС НА ВОДОНЕПРОНИЦАЕМОСТЬ**
5.1. Водонепроницаемость кузова проверяют по нормативно-технической документации изготовителя АТС.
5.2. Перед проверкой проводят визуальную оценку состояния уплотнителей, качества их приклейки, плотности прилегания дверей, крышки багажника и люка к соответствующим проемам.
5.3. Перед испытанием должны быть полностью закрыты окна, двери, крышка багажника, капот и люк.
5.4. Время орошения возможного места проникновения воды составляет не менее трех минут. Орошение должно быть вертикальным с интенсивностью распыления не менее 20 мм/мин. при давлении воды в подающей магистрали 10,2 кг/см2. Расстояние от душевой насадки до орошаемой поверхности - не менее 50 см. Следует исключить возможное попадание воды в багажное отделение при открывании крышки багажника и двери задка после окончания орошения.
5.5. Проникновение воды в салон или багажник определяется при осмотре возможных мест ее проникновения в процессе или после окончания орошения и рассматривается как недостаток проникновения воды в салон или багажник.
Приложение 6
**МЕТОДИЧЕСКИЕ РЕКОМЕНДАЦИИ**
**ПО ИССЛЕДОВАНИЮ НЕДОСТАТКОВ ЭЛЕКТРИЧЕСКИХ СОЕДИНЕНИЙ,**
**ПРОВОДОВ И ИХ ЖГУТОВ**
6.1. Целью данного исследования служит выявление признаков производственных недостатков электрических соединений, проводов и их жгутов.
6.2. Исследования выполняют с использованием технических средств, а также органолептическим методом.
#### 6.3 Органолептическим методом выполняют следующие проверки электрических соединений, проводов и их жгутов:
6.3.1. Проверяют наличие следов окисления штырьков в штекерной колодке. Наличие окисления при сохранной комплектности и целостности штекерной колодки может указывать на производственный недостаток.
6.3.2. Проверяют наличие повреждений штырьков, правильность их размещения в штекерной колодке. Оценивают возможность возникновения обнаруженного повреждения при эксплуатации или при производстве АТС.
6.3.3. Проверяют наличие пайки в соединении жил кабеля со штекерами. Отсутствие или плохое выполнение пайки указывает на производственный характер недостатка.
6.3.4. Проверяют фиксацию штекеров в штекерной колодке. Отсутствие фиксации штекеров указывает на производственный характер недостатка.
6.3.5. Проверяют сохранность корпуса штекерной колодки (наличие трещин, сколов, неисправностей фиксаторов) и оценивают возможность возникновения обнаруженного недостатка при эксплуатации и при производстве АТС.
6.3.6. У герметичных штекерных колодок проверяют состояние уплотнений и оценивают возможность возникновения обнаруженного недостатка при эксплуатации или при производстве АТС.
6.3.7. По электрической схеме проверяют правильность подсоединения проводов к штекерам штекерной колодки.
##### 6.3.8 Изоляцию проводов проверяют по следующим признакам:
разрушение, местное утоньшение, электрический пробой, хрупкость, растяжение, соответствие цвета, указанных на схеме.
#### 6.4 С использованием технических средств выполняют следующие проверки электрических проводов и жгутов проводов:
6.4.1. Наличие разрыва цепи проверяют отсоединив штекерные колодки на обоих концах провода и подключив между ними омметр. При отсутствии разрыва сопротивление цепи должно быть близким к 0 Ом.
6.4.2. Наличие короткого замыкания проверяют специальным диагностическим оборудованием или вольтметром. Значения напряжения не должно быть равно 0 В. Необходимо использовать схему электропроводки АТС для определения эталонного напряжения в цепи. Для обнаружения короткого замыкания между проводами измеряют сопротивление между ними при помощи омметра. Омметр должен показывать бесконечно большое сопротивление между проводами, не объединенными электрической цепью.
Приложение 7
**МЕТОДИЧЕСКИЕ РЕКОМЕНДАЦИИ**
**ПО ИССЛЕДОВАНИЮ НАРУШЕНИЙ ЦЕЛОСТНОСТИ БЛОКА**
**ИЛИ ГОЛОВКИ ЦИЛИНДРОВ ДВИГАТЕЛЯ**
7.1. Целью данного исследования является установление недостатков блока или головки цилиндров двигателя и их возникновения.
7.2. Для подтверждения нарушения целостности блока или головки цилиндров двигателя устанавливается отсутствие разрушений прокладок, сальников и других уплотнителей.
7.3. Нарушение нормальных условий эксплуатации автомобиля (в частности, повреждение элементов системы охлаждения двигателя при температуре воздуха ниже 0 °C или эксплуатация с неисправной системой охлаждения) может вызывать появление трещин в блоке или головке цилиндров двигателя.
7.4. Подтверждение производственной причины нарушения целостности блока или головки цилиндров двигателя включает в себя доказательство нормальной эксплуатации АТС (при отсутствии производственных дефектов при изготовлении блока или головки цилиндров).
7.5. Исследования выполняют с использованием люминесцентного (ультразвукового) дефектоскопа или методом опрессовки.
7.6. Косвенными признаками нарушения целостности блока или головки цилиндров двигателя могут служить повышенный расход охлаждающей жидкости, наличие масляной пленки в расширительном бачке системы охлаждения, прорыв газов в систему охлаждения, наличие охлаждающей жидкости в системе смазки двигателя. При наличии данных признаков выполняют детальное обследование блока цилиндров и головки блока двигателя.
7.7. Осмотр проводится со снятием навесных узлов и агрегатов с двигателя и отсоединением впускных и выпускных коллекторов.
7.8. Для осмотра труднодоступных мест блока или головки блока цилиндров применяют гибкое зеркало и эндоскоп.
7.9. Блок или головку цилиндров двигателя осматривают с внешней стороны, выявляя места утечки масла или охлаждающей жидкости.
7.10. Если при внешнем осмотре недостаток не выявлен, проводят демонтаж и полную разборку двигателя.
7.11. Для исследования с использованием люминесцентного дефектоскопа деталь погружают на 10 - 15 минут в ванну с флюоресцирующей жидкостью (возможно нанесение флюоресцирующей жидкости на контролируемые поверхности), протирают и наносят на контролируемые поверхности тонкий слой порошка углекислого магния, талька или силикагеля. Трещины выявляются в виде светящихся линий и пятен.
7.12. При исследовании недостатков систем смазки и охлаждения разобранного двигателя могут применяться ультразвуковой метод или опрессовка.
Приложение 8
**МЕТОДИЧЕСКИЕ РЕКОМЕНДАЦИИ**
**ПО ИССЛЕДОВАНИЮ НАРУШЕНИЙ ЦЕЛОСТНОСТИ КОРПУСНЫХ ДЕТАЛЕЙ**
**АГРЕГАТОВ И ВАЛОВ ДВИГАТЕЛЯ**
8.1. Целью данного исследования является установление недостатков корпусных деталей (картеров) агрегатов АТС и валов двигателя. К числу корпусных деталей относятся картеры коробки передач (сцепления), раздаточной коробки, переднего и заднего мостов, рулевого механизма, корпуса насосов и другие детали.
8.2. Осмотром проверяют корпусную деталь и валы двигателя на наличие разрушений и повреждений, вызванных внешним воздействием, при сборке или в процессе ремонта. Если недостаток корпусной детали осмотром снаружи не выявлен, агрегат демонтируют и полностью разбирают.
8.3. После разборки корпусная деталь проверяется с использованием люминесцентного (ультразвукового) дефектоскопов.
8.4. Корпусные детали агрегатов и валы двигателя в нормальных условиях эксплуатации не должны разрушаться в период установленного изготовителем срока службы АТС.
Приложение 9
**МЕТОДИЧЕСКИЕ РЕКОМЕНДАЦИИ**
**ПО ИССЛЕДОВАНИЮ РАЗРУШЕНИЙ МЕСТ КРЕПЛЕНИЯ**
**РЕМНЕЙ БЕЗОПАСНОСТИ**
9.1. Целью данного исследования является выявление признаков разрушения мест крепления ремней безопасности.
9.2. Исследование проводится с использованием измерителя резьбы и штангенциркуля.
9.3. Осматривают места крепления на предмет отсутствия следов внешнего механического воздействия.
9.4. Проводят осмотр места крепления на предмет выявления разрушений гаек и болтов, деформации резьбы.
9.5. Проверяют соответствие параметров резьбы болта и гайки, используя измеритель резьбы и штангенциркуль.
9.6. Осматривают сварные швы на предмет наличия разрушений. Оценивают возможность возникновения указанных признаков при эксплуатации, при выполнении работ по ТО и ремонту.
Приложение 10
**МЕТОДИЧЕСКИЕ РЕКОМЕНДАЦИИ**
**ПО ИССЛЕДОВАНИЮ ЭЛЕМЕНТОВ ПЕРЕДНЕЙ ИЛИ ЗАДНЕЙ ПОДВЕСКИ**
10.1. Целью данного исследования является установление недостатков элементов передней или задней подвески АТС.
10.2. Для исследования недостатков элементов передней или задней подвески АТС рекомендуется использовать следующие методы: дорожный контроль и стендовые испытания.
10.2.1. Дорожный контроль включает пробный выезд на АТС для выявления наличия недостатка и определения режимов его проявления.
##### 10.2.2 Стендовые испытания проводятся на вибрационном стенде.
10.3. Недостатки элементов передней подвески могут быть вызваны ослаблением крепления или износом резинометаллических шарниров, шаровых шарниров рычагов, рычагов, стоек стабилизаторов, пружин, рессор, торсионов, опор верхних стоек и других деталей.
Приложение 11
**МЕТОД КАЧЕСТВЕННОГО АНАЛИЗА ПРОДУКТОВ КОРРОЗИИ**
### 1. Сущность метода
Метод качественного анализа продуктов коррозии основан на реакции взаимодействия катионов трехвалентного железа с аммонием роданистым в кислой среде с образованием окрашенного в ярко-красный цвет роданистого железа по реакции:
Fe3+ + 3NCS- = Fe(NCS)3.
### 2. Общие требования
Для проведения анализа использовать реактивы квалификации "Ч", "ХЧ" или "ЧДА".
Для выполнения анализа и приготовления раствора использовать дистиллированную или деминерализованную воду.
### 3. Материалы и аппаратура
Для проведения экспертизы требуется следующие материалы и аппаратура:
- кислота серная по ГОСТ 4204;
- аммоний роданистый по ГОСТ 27067;
- вода дистиллированная по ГОСТ 6709 или деминерализованная по СТП 37.101.9504.17;
- посуда лабораторная по ГОСТ 25336;
- весы лабораторные аналитические не ниже 2-го класса точности по ГОСТ 24104;
- нож, скальпель, иголка и т.п.
### 4. Подготовка к выполнению определения
#### 4.1 Приготовление 15%-ного раствора аммония роданистого
На аналитических весах взвесить 15,00 г аммония роданистого, перенести навеску в мерную колбу на 100 мл. Влить (50 - 60) мл воды, перемешать до полного растворения навески. Довести до метки водой, перемешать.
#### 4.2 Приготовление 20%-ного раствора серной кислоты
В мерную колбу на 100 мл налить 50 мл воды. Отмерить пипеткой 10,80 мл концентрированной серной кислоты плотностью 1,84 г/см3 и медленно, тонкой струйкой перелить серную кислоту в мерную колбу с водой, перемешать. Все содержимое довести до метки и тщательно перемешать.
#### 4.3 Приготовление реагентной смеси
В коническую колбу на 100 мл налить 4 части (объемных) раствора аммония роданистого, приготовленного по [п. 4.1](#p100344), и сюда же небольшими порциями, при перемешивании влить 1 часть 20%-ного раствора серной кислоты, приготовленного по [п. 4.2](#p100346). Тщательно перемешать.
Приготовленная реагентная смесь должна быть бесцветной, допускается незначительная бледно-розовая окраска.
### 5. Подготовка образца продуктов коррозии
Для проведения анализа необходимо острым предметом (нож, скальпель, лезвие, иголка и т.п.) осторожно, не повреждая поверхности металла, снять предполагаемые продукты коррозии и перенести их на часовое стекло, чашку Петри и т.п.
### 6. Проведение анализа
На подготовленный по разделу 5 образец с помощью пипетки, капельницы или стеклянной палочки нанести каплю свежеприготовленной реагентной смеси. Окрашивание раствора в красный цвет в течение первых (1 - 3) минут после нанесения подтверждает, что испытуемый образец является продуктом коррозии металла кузова. В случае, если образец не является продуктом коррозии, цвет капли не изменяется.
### 7. Техника безопасности труда
К работе допускаются лица не моложе 18 лет, прошедшие обучение правилам работы с сильнодействующими ядовитыми веществами, инструктаж по технике безопасности.
Приложение 12
**МЕТОД**
**АНАЛИЗА ПРОДУКТОВ КОРРОЗИИ НА НАЛИЧИЕ ИОНОВ ЦИНКА**
### 1. Сущность метода
Метод качественного анализа по обнаружению ионов цинка в продуктах коррозии основан на реакции взаимодействия ионов двухвалентного цинка с дитизоном с образованием окрашенного в ярко-розовый цвет комплексного соединения - дитизоната цинка.
Основная реакция протекает по следующему механизму:
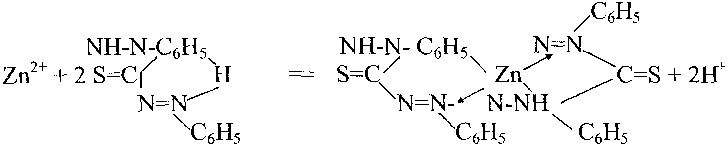
### 2. Общие требования
Для проведения анализа использовать реактивы квалификации "Ч", "ХЧ" или "ЧДА".
### 3. Материалы и аппаратура
Для проведения экспертизы требуется следующие материалы и аппаратура:
- дитизон;
- хлороформ, ТУ 2631-001-29483781-2004;
- соляная кислота, концентрированная (37%), плотностью 1,19 г/см3, ГОСТ 3118-77;
- дистиллированная вода по ГОСТ 6709 или деминерализованная по СТП 37.101.9504.17;
- посуда лабораторная по ГОСТ 25336;
- весы лабораторные аналитические не ниже 2-го класса точности по ГОСТ 24104;
- нож, скальпель, иголка и т.п.
### 4. Подготовка к выполнению определения
#### 4.1 Приготовление 0,1%-ного раствора дитизона.
На аналитических весах взвесить 0,1 г дитизона, перенести навеску в мерную колбу на 100 мл. Влить 50 - 60 мл хлороформа, перемешать до полного растворения навески. Довести до метки хлороформом, перемешать.
#### 4.2 Приготовление 1%-ного раствора соляной кислоты.
В мерную колбу на 100 мл налить 50 мл воды. Отмерить пипеткой 2,27 мл концентрированной соляной кислоты и медленно, тонкой струйкой перелить соляную кислоту в мерную колбу с водой, перемешать. Все содержимое довести до метки дистиллированной водой и тщательно перемешать.
### 5. Подготовка образца продуктов коррозии
Для проведения анализа необходимо острым предметом (нож, скальпель, лезвие, иголка и т.п.) осторожно, не повреждая поверхности металла, снять предполагаемые продукты окисления цинка серого цвета и перенести их на часовое стекло, чашку Петри и т.п. В случае исследования предполагаемой оцинкованной поверхности последняя осторожно очищается от ЛКП до металла.
### 6. Проведение анализа
На подготовленный по разделу 5 образец с помощью пипетки, капельницы или стеклянной палочки нанести каплю 1% раствора соляной кислоты. При нанесении раствора соляной кислоты на оцинкованную поверхность наблюдается реакция с выделением пузырьков газа (водорода). Затем к полученному раствору добавляется капля раствора дитизона. При наличии ионов цинка в течение минуты раствор окрашивается в ярко-розовый цвет.
### 7. Техника безопасности труда
К работе допускаются лица не моложе 18 лет, обученные правилам работы с сильнодействующими и ядовитыми веществами и прошедшие инструктаж по технике безопасности.
Приложение 13
**ОПРЕДЕЛЕНИЕ ТВЕРДОСТИ ЛАКОКРАСОЧНОГО ПОКРЫТИЯ**
1. Твердость определяется набором карандашей типа "KOH-I-NOOR" различной степени твердости: 2B, B, HB, F, H, 2H, начиная с самого мягкого.
2. Карандаши должны быть заточены, а затем с помощью наждачной бумаги необходимо получить гладкое круглое сечение карандаша.
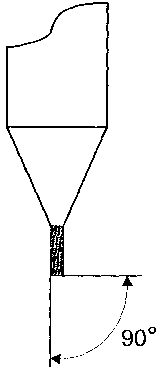
Рис. 2. Заточка карандаша KOH-I-NOOR
3. Измерение производится вручную, проводя по окрашенной поверхности гранью графита, заточенного под углом 90° к его оси, наклонив карандаш под углом 45° к поверхности.
4. Давление на карандаш должно быть таким, как для обычного письма. Значение твердости выражается обозначением твердости на карандаше, который в наборе карандашей предшествует карандашу, оставившему на покрытии риски.
5. Для определения твердости лакокрасочного покрытия с помощью автоматического устройства и набора карандашей "KOH-I-NOOR" тип 1500, согласно ИСО 15184, может применяться прибор "Константа ТК" производства ЗАО "Константа", г. Санкт-Петербург.
---