---
title: "\"Инструкция по определению скорости коррозии металла стенок корпусов сосудов и трубопроводов на предприятиях Миннефтехимпрома СССР\""
issuer: "Министерство нефтеперерабатывающей и нефтехимической промышленности СССР"
status: действует
canonical: "https://bukva.ai/docs/instruktsiya-po-opredeleniyu-skorosti-korrozii"
---
## "Инструкция по определению скорости коррозии металла стенок корпусов сосудов и трубопроводов на предприятиях Миннефтехимпрома СССР"
# "Инструкция по определению скорости коррозии металла стенок корпусов сосудов и трубопроводов на предприятиях Миннефтехимпрома СССР"
(утв. Миннефтехимпромом СССР 18.10.1983)
Утверждаю
Заместитель Министра
нефтеперерабатывающей
и нефтехимической
промышленности СССР
**Ю.М.СИВАКОВ**
18 октября 1983 года
**ИНСТРУКЦИЯ**
**ПО ОПРЕДЕЛЕНИЮ СКОРОСТИ КОРРОЗИИ МЕТАЛЛА СТЕНОК**
**КОРПУСОВ СОСУДОВ И ТРУБОПРОВОДОВ НА ПРЕДПРИЯТИЯХ**
**МИННЕФТЕХИМПРОМА СССР**
Начальник Управления главного механика и главного энергетика Миннефтехимпрома СССР В.М.Кутяев.
Директор ВНИКТИнефтехимоборудования А.Е.Фолиянц
2 сентября 1983 года.
## 1. НАЗНАЧЕНИЕ И ОБЩИЕ ПОЛОЖЕНИЯ
1.1. Настоящая инструкция предназначена для определения фактической скорости коррозии металла стенок корпусов сосудов и трубопроводов, эксплуатирующихся на предприятиях Миннефтехимпрома СССР, с целью установления периодичности их технического освидетельствования в соответствии с требованиями действующих правил и нормативных документов.
1.2. Величина скорости коррозии металла стенок корпусов сосудов или трубопроводов определяется службой технического надзора, группой (лабораторией) по коррозии и руководством цеха-владельца исходя из опыта эксплуатации, результатов технического освидетельствования и ревизии, замеров толщины стенок.
1.3. В случае невозможности или затруднения применения методов, изложенных в п. 1.2, скорость коррозии определяется приближенно по образцам-свидетелям или оценкой коррозионности среды по отношению к данному металлу с помощью коррозионных зондов.
1.4. Определение скорости коррозии производится по каждому сосуду и трубопроводу технологической установки, линии, цеху. Для группы сосудов или трубопроводов, работающих на данной технологической установке, линии, цехе в одной и той же среде при одинаковых рабочих условиях и материальном исполнении, определение скорости коррозии производится по выбранному объекту-представителю.
1.5. Скорость коррозии металла стенок корпуса сосудов и трубопроводов подлежит уточнению в каждом случае существенного изменения условий их эксплуатации (рабочей среды, температуры, давления), влияющих на коррозионную активность рабочей среды, либо в случае замены материального оформления.
1.6. На каждом предприятии, владельце сосудов, составляется и утверждается главным инженером перечень сосудов с указанием скорости коррозии металла корпуса. Сведения по скорости коррозии трубопроводов заносятся в паспорт трубопровода.
При выявлении специальных видов коррозионных повреждений типа коррозионное растрескивание, межкристаллитная коррозия или расслоение по толщине стенки сведения об этом также заносятся в паспорт сосуда или трубопровода, а вопросы дальнейшей эксплуатации или ремонта сосудов и трубопроводов с такими повреждениями должны быть согласованы со специализированной организацией.
1.7. Контроль скорости коррозии металла стенок сосудов производится в каждый капитальный ремонт, но не реже установленной периодичности технических освидетельствований сосудов. По трубопроводам скорость коррозии контролируется в каждую ревизию.
## 2. ОПРЕДЕЛЕНИЕ СКОРОСТИ КОРРОЗИИ ПО ДАННЫМ ФАКТИЧЕСКИХ ИЗМЕРЕНИЙ ТОЛЩИНЫ СТЕНОК
2.1. Результаты периодических измерений толщины стенок сосуда или трубопровода служат основанием для определения скорости коррозии металла в условиях эксплуатации.
2.2. Замеры толщины стенок производятся неразрушающими методами контроля или путем засверловки и измерения толщины стенки мерительным инструментом. Предпочтение следует отдавать ультразвуковой толщинометрии.
2.3. Если результаты измерений толщины стенок неразрушающими методами контроля вызывают сомнения, то измерение следует производить сквозной засверловкой.
2.4. На сосудах и трубопроводах, работающих в средах, вызывающих межкристаллитную коррозию или коррозионное растрескивание под напряжением, сквозные засверловки, с последующей их заделкой методами дуговой сварки, не допускаются.
2.5. Место и способ измерения толщины стенок сосуда или трубопровода определяется по результатам их технического освидетельствования службами технического надзора с учетом особенностей коррозионных поражений в различных частях сосудов и трубопроводов.
2.6. Места расположения точек замеров, способ измерения и результаты измерений должны быть оформлены в коррозионной карте на сосуд или трубопровод и храниться в паспорте (см. карты СЗК-2 и [СЗК-3](#p100043)).
| Карта СЗК-2 | Коррозионная карта | Лист |
| Объект | Предприятие | Город |
| N позиции | N инвентарный | Наименование оборудования | Геометрические размеры |
| Марка материала и сведения о средствах защиты | |
| Рабочая среда процесс (состав и концентрация корроз. агентов) | Рабочие условия | Внутри | Снаружи |
| Результаты осмотров |
| Дата | Вид коррозии ГОСТ 5272-68 | Показатель скорости коррозии ГОСТ 13819-68 | Место расположения | Исполнитель |
| Карта СЗК-3 | Эскиз оборудования | Лист |
| Объект | Предприятие | Город |
| N позиции | N инвентарный | Наименование оборудования |
2.7. Расчет скорости коррозии стенок сосудов и трубопроводов производится на базе, по крайней мере, двух измерений толщины стенок по формуле:
$\text{П } = \_\_\_\_ \frac{365 \sum_{1}^{n} (\Delta S_{1} + \Delta S_{2} + ... + \Delta S_{n})}{{}^{\text{э}}n \cdot T_{\text{э}}}$ ,
где $\text{П}_{\text{э}}$ - скорость коррозии в контролируемой части сосуда или трубопровода в условиях эксплуатации, мм/год;
$\Delta S$ - разность толщин стенок в точках за период контрольных измерений, мм, индексы 1, 2, ..., n означают номера контрольных точек;
$T_{\text{э}}$ - время эксплуатации между контрольными измерениями, сут;
n - количество контрольных точек замера (не менее трех) по каждой части сосуда или по элементам трубопровода (трубам, отводам, переходам).
Контрольные точки выбираются в частях сосудов или элементах трубопроводов, наиболее подверженных коррозионному износу.
2.8. За скорость коррозии сосуда или трубопровода принимается наибольшее из полученных значений скорости коррозии для каждой части сосуда или элемента трубопровода.
## 3. ОПРЕДЕЛЕНИЕ ВИДА И СКОРОСТИ КОРРОЗИИ МЕТАЛЛА ПО ОБРАЗЦАМ-СВИДЕТЕЛЯМ
3.1. При отсутствии опыта эксплуатации (при освоении нового технологического процесса) и отсутствии необходимых данных по толщинометрии (малый срок эксплуатации сосудов, недоступность объекта для осмотра и проведения измерений) скорость и вид коррозии определяются на основе испытаний образцов-свидетелей из металла идентичного металлу объекта.
3.2. Количество образцов-свидетелей (не менее трех) в каждой точке установки, их размеры, место установки, а также программа и методика проведения испытаний определяются службой технического надзора, группой (лабораторией) коррозии, в зависимости от конструкции объекта, состава рабочей среды и рабочих условий в отдельных элементах объекта.
3.3. При разработке методики испытаний образцов-свидетелей необходимо руководствоваться [пп. 4.3](#p100089), [4.4](#p100108), [4.6](#p100180), [4.7](#p100192) настоящей инструкции.
3.4. В случае необходимости определения склонности металла объекта к межкристаллитной коррозии или коррозионному растрескиванию при разработке методики и оценке результатов испытаний образцов-свидетелей следует руководствоваться следующей технической документацией:
- ГОСТ 6032-75. Стали и сплавы. Методы испытания на межкристаллитную коррозию ферритных, аустенито-мартенситных, аустенито-ферритных и аустенитных коррозионно-стойких сталей и сплавов на железо-никелевой основе, М., 1975;
- РТМ 26-01-38-70. Методы испытаний нержавеющих сталей на коррозионное растрескивание, М., НИИХИММАШ, 1970;
- РТМ 26-01-43-71. Методы испытаний склонности к коррозионному растрескиванию углеродистых и низколегированных сталей, М., НИИХИММАШ, 1971.
3.5. При отсутствии опыта в проведении коррозионных испытаний образцов-свидетелей целесообразно согласовать программу и методику испытаний со специализированной организацией.
3.6. Результаты коррозионных испытаний должны быть занесены в паспорт сосуда или трубопровода с указанием вида испытаний. Программа и методика испытаний, а также результаты оценки испытаний хранятся в делах службы технического надзора или группы (лаборатории) коррозии.
## 4. ОЦЕНКА КОРРОЗИОННОЙ АГРЕССИВНОСТИ РАБОЧЕЙ СРЕДЫ С ПОМОЩЬЮ КОРРОЗИОННЫХ ЗОНДОВ
4.1. Приближенная оценка скорости коррозии металла объекта может быть дана на основе кратковременных коррозионных испытаний образцов металла, идентичного металлу объекта, с помощью коррозионных зондов одним из следующих методов:
-
гравиметрическим - по потере массы образцов;
-
резистометрическим - по измерению электрического сопротивления образцов проволочного типа;
-
поляризационным - по измерению поляризационного сопротивления образцов в электропроводных средах <*>.
---
<*> См. "Рекомендации по применению коррозиметров поляризационного типа на предприятиях МИННЕФТЕХИМПРОМА СССР", Волгоград, 1982.
Коррозионные испытания материалов в технологических потоках выполняются с помощью коррозионного зонда, который представляет собой шлюзовую камеру [(рис. 1)](#p100079), отделенную от рабочего пространства аппарата или трубопровода прямоходовой задвижкой. Зонд позволяет устанавливать и снимать образцы материалов в процессе работы установки без отключения аппаратов. Перед началом испытаний в шлюзовую камеру помещается кассета с образцами либо датчики резистометрического или поляризационного типа, которые закрепляются на подвижном штоке. При открытии задвижки с помощью подвижного штока образцы или датчики вводятся в рабочую среду.
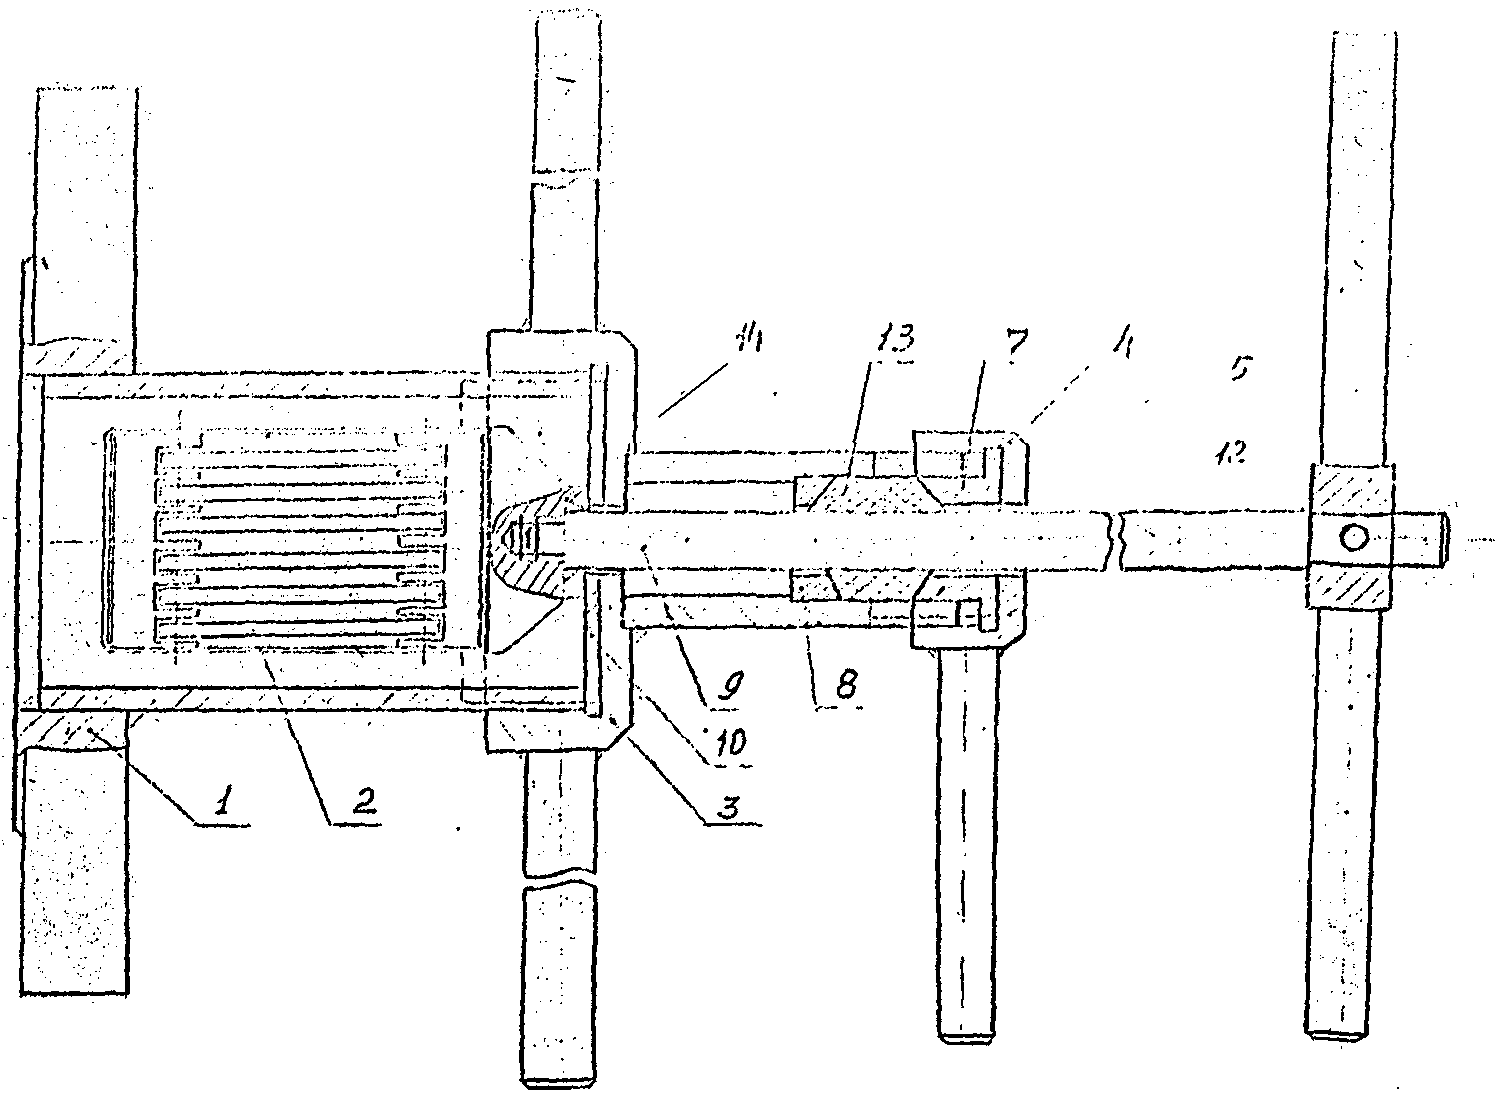
Рис. 1. Шлюзовая камера с зондом
для гравиметрических коррозионных испытаний
#### 4.2 Образцы материалов и датчики для коррозионных испытаний
Гравиметрические коррозионные испытания материалов выполняются на прямоугольных образцах минимальным размером 50 x 10 x C, где C - толщина образца, которая может составлять 0,5 - 3 мм. Для крепления в кассете образцы имеют 2 отверстия диаметром 2 - 3 мм.
Для получения сравнимых результатов поверхность образцов должна быть шлифованной (шероховатость 5 - 6 класс по ГОСТ 2789-73). Острые кромки образцов после шлифования должны быть слегка притуплены.
*Пример* общего вида датчиков-зондов для резистометрических или поляризационных коррозионных измерений дан на рис. 2.
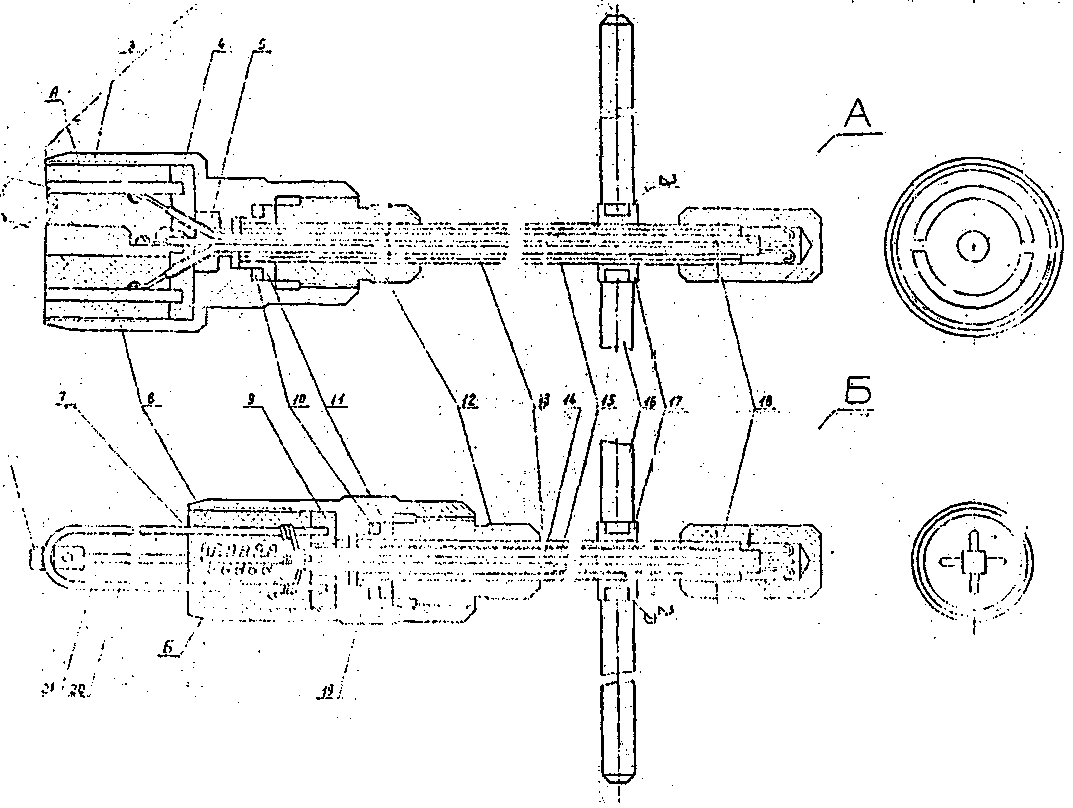
Рис. 2. Датчики для определения коррозионной агрессивности
среды (А - поляризационный, Б - резистометрический)
В качестве электродов в датчиках резистометрического типа используется проволока 1 - 2 мм из материалов, у которых необходимо проверить коррозионную стойкость.
В качестве электродов в датчиках поляризационного типа используются цилиндрические образцы Ø 3 - 5 мм и длиной до 50 мм, а также пластинчатые образцы, собранные в пакет таким образом, чтобы полюса электродов в пластинках попарно чередовались, а общая площадь положительных электродов равнялась площади отрицательных электродов.
Для получения сравнимых результатов скорости коррозии металла на действующем оборудовании и на образцах их поверхность должна иметь одну и ту же шероховатость. Шероховатость, характерная для стального проката, может быть приблизительно обеспечена дробеструйной обработкой или кратковременным травлением образцов в царской водке (1 часть $HNO_{3}$ + 3 части HCl). Острые кромки на образцах должны быть слегка притуплены.
#### 4.3 Сведения об образцах
Перед проведением коррозионных испытаний необходимо иметь следующую информацию о материале образцов:
- марка материала по стандартам или техническим условиям;
- сортамент заготовки (лист, труба, пруток и т.д.);
- химический состав;
- состояние материала (степень деформации и режимы термической обработки) <*>;
- микроструктура <*>;
- результаты стандартных методов испытаний (по механическим свойствам, по коррозионной стойкости - например, на МКК по ГОСТ 6032-75) <*>.
---
<*> Указанные показатели определяются при необходимости.
При испытании сварных образцов необходимо дополнительно знать:
- способ сварки;
- марку сварочных материалов;
- характеристику технологических операций;
- химический состав металла шва.
На изготовление образцов должна составляться карта раскроя, в которой указывается расположение и ориентация образца относительно заготовки и текстуры проката, направление и последовательность выполнения сварных швов, номера образцов.
Образцы для гравиметрических коррозионных испытаний маркируются путем клеймения или надписи электрокарандашом условных обозначений:
- с одного края образца наносится условное обозначение марки материала;
- с другого края - порядковый номер образца.
#### 4.4 Подготовка образцов к коррозионным испытаниям
Подготовка образцов включает замер геометрических характеристик образцов, который производится штангенциркулем, с точностью 0,10 мм. Измерение сторон образца производят по трем точкам и средние результаты измерений заносят в специальный журнал. Площадь плоских прямоугольных образцов с двумя отверстиями рассчитывают по формуле:
$S = 2(ab + bc + ac) + \pi d(2c - d)$ , (4.1)
где a, b, c - размеры сторон образца (от большей к меньшей), мм;
d - диаметр отверстий, мм;
S - площадь образца, мм2.
Формула дана для образцов с двумя одинаковыми отверстиями.
Площади электродов датчиков резистометрического или поляризационного типа определяются расчетами в зависимости от принятой геометрии образцов-электродов и их линейных размеров.
Очистку и обезвреживание образцов производят для удаления загрязнений, препятствующих нормальному протеканию процесса коррозии. Очистку и обезжиривание производят очищенными растворителями (ацетон, этиловый спирт, бензин и т.д.). Промывка образцов ведется в двух-трех чашках с растворителем путем последовательного переноса образцов в более чистый раствор. Используется пинцет для захвата образца, щетка или марлевые тампоны для промывания поверхности образцов. Работы ведутся в вытяжном шкафу с соблюдением правил техники безопасности.
Промытые образцы переносят пинцетом на заранее заготовленные листы фильтровальной бумаги, заворачивают в них, промокая избыток растворителя, и высушивают на воздухе. Обезжириванию необходимо подвергнуть и детали кассеты.
Взвешивание образцов для гравиметрических испытаний производят после окончательной просушки образцов на аналитических весах с точностью $2 \times 10^{- 4}\text{г}.$ Результаты взвешивания $(m_{1})$ заносятся в рабочий журнал и в карту "4Н". Образцы хранятся в эксикаторах над слоем прокаленного хлористого кальция или силикагеля до начала проведения коррозионных испытаний. Работы по переносу образцов производят пинцетом или в резиновых перчатках.
| Карта 4Н | Гравиметрические коррозионные испытания материалов | Установка Б | Предприятие А | Лист 1 |
| Этап работы (N пробега) | Рабочая среда.
Время установки, снятия образцов | индекс коррозионного зонда/ N кассеты | Характеристика образцов | длительность испытаний, тем, ч | скорость, коррозии, Пг мм/год | Примечания |
| N образцов | Марка материала | Масса, г | Площадь S, мм2 | Плотность $\rho$ , г/см3 |
| m1 (началь) | m2 (очищ) |
Зарядка кассет образцами для гравиметрических коррозионных испытаний производится незадолго до начала испытаний. Количество и тип образцов, устанавливаемых в кассету, определяется планом работ. В процессе установки образцов в кассету необходимо обеспечить отсутствие электрического контакта образцов между собой и деталями кассеты, что обеспечивается деталями из диэлектрических материалов, например из фторопласта. Данные об образцах, установленных в кассету, заносятся в [карту "4Н"](#p100119) "Коррозионные испытания материалов". В карту записываются:
-
номер этапа работы по наладке;
-
индекс коррозионного зонда;
- номер кассеты;
- номера образцов;
- марка материала образцов;
- вес и площадь образцов;
- время установки и снятия образцов.
Кассета комплектуется контрольной карточкой с указанием:
- камеры коррозионного зонда;
- времени установки и снятия кассеты при выполнении коррозионных испытаний;
- глубины погружения коррозионного зонда в рабочее пространство.
Кассета и контрольная карточка упаковываются в бумагу или в полиэтиленовую пленку для предотвращения загрязнения образцов и хранятся до установки в коррозионный зонд. Работы по установке образцов производятся в резиновых перчатках.
#### 4.5 Техника работы с коррозионным зондом
Коррозионный зонд предназначен для работы в жидкостных и газовых потоках с рабочим давлением до 10 атм (при этом на штоке развивается усилие до 8 - 9 кгс) и давлением потока на кассету до 10 кгс.
Размер кассет с образцами и датчиков резистометрического или поляризационного типа обуславливает применение коррозионного зонда в рабочем пространстве с условным проходом 50, 75 и 100 мм.
Работы по установке и снятию кассет выполняет оператор, ответственный за данный блок установки.
При работе с коррозионным зондом работы выполняются в следующей последовательности [(рис. 3)](#p100177):
- убедиться в том, что задвижка надежно перекрыта;
- осторожно отвернуть крышку зонда и снять ее вместе со штоком;
- установить на шток датчик или кассету с образцами, завернув ее до упора с натягом (т.к. в условиях вибрации кассета может отвернуться со штока). Снять с кассеты изолирующий чехол с контрольной карточкой, в которой указано место установки, номер кассеты, глубина погружения, и отметить время установки зонда. На штоке установить метку, указывающую на расположение плоскости образцов в кассете;
- ввести кассету в шлюзовую камеру, а камеру закрыть крышкой;
- осторожно приоткрыть задвижку и медленно заполнить шлюзовую камеру рабочей средой. Убедиться в отсутствии течей в уплотнениях крышки и сальника;
- ввести зонд в рабочее пространство аппарата или трубопровода, ориентируя плоскость образцов в кассете вдоль потока (по метке) и закрепить шток в необходимом положении (проволокой, если в зонде отсутствует стопорное устройство);
- в процессе выдержки образцов производится периодический контроль зондов на отсутствие течей в уплотнении крышки и сальника, сохранность ориентации образцов относительно рабочего потока;
- по окончании заданного времени выдержки образцов кассета с образцами переводится в шлюзовую камеру. Перевод штока в исходное положение производить плавно, противодействуя давлению среды, отпустить шток лишь убедившись, что он стоит на упоре. При этом оператор должен находиться несколько в стороне от направления движения штока;
- перекрыть задвижку. Продукты, рабочая температура которых представляет опасность ожога для оператора, необходимо остудить в шлюзовой камере до 30 - 40 °C;
- осторожно на 0,5 - 1,5 оборота отвернуть крышку шлюзовой камеры и сбросить давление;
- слить продукт из шлюзовой камеры в специальную канистру, снять кассету с образцами и упаковать.
Сделать отметку в контрольной карточке о времени выемки кассеты из рабочего пространства. Установить крышку на корпус шлюза;
- образцы в кассетах немедля передать в лабораторию на обработку, а данные контрольной карточки занести в [карту "4Н"](#p100119).
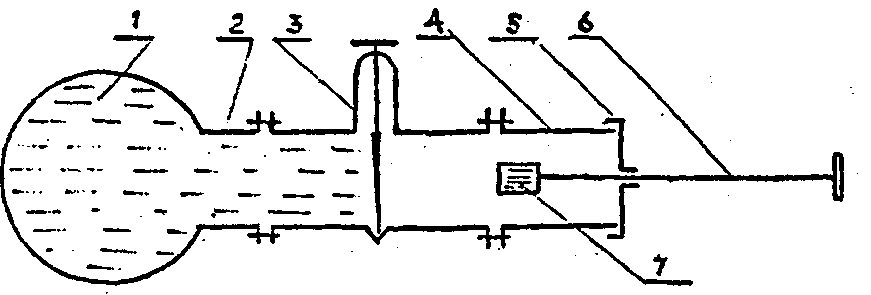
а) установка кассеты в шлюз
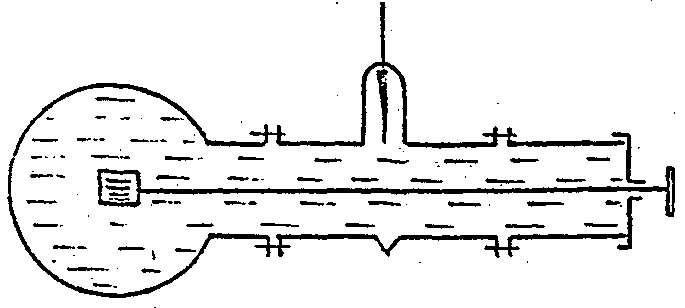
б) открытие задвижки и введение зонда в рабочую зону
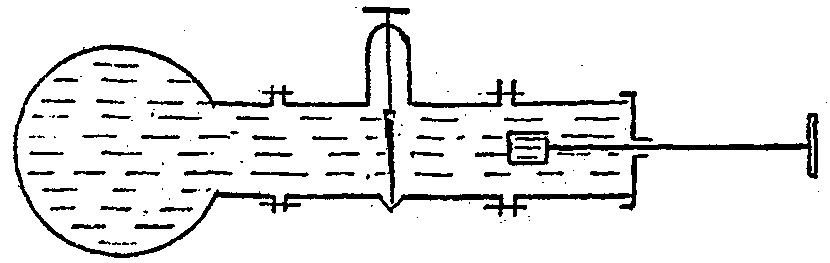
в) вывод зонда и закрытие задвижки
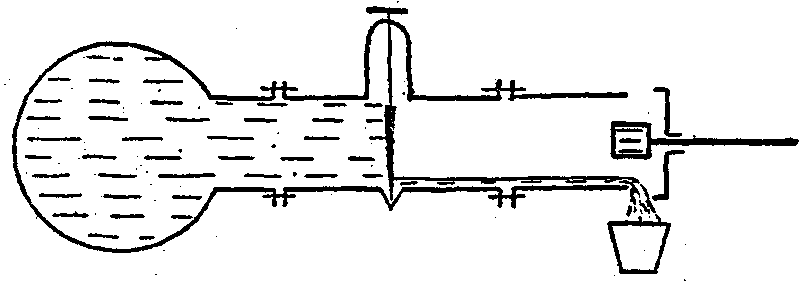
г) закрытие шлюза и съем кассеты
Рис. 3. Последовательность выполнения операций
при работе с коррозионным зондом
1 - рабочий трубопровод; 2 - врезной патрубок;
3 - задвижка; 4 - шлюзовая камера; 5 - крышка
камеры; 6 - шток; 7 - кассета с образцами
Коррозионные измерения с датчиками резистометрического или поляризационного типа производятся с помощью специальных электроизмерительных приборов - коррозиметров по прилагаемым к этим приборам методикам.
#### 4.6 Обработка образцов после гравиметрических испытаний
Сразу по окончании коррозионных испытаний необходимо произвести разборку кассеты и предварительную промывку элементов кассеты и образцов от смолистых и увлажненных рыхлых коррозионных отложений.
Способ удаления продуктов коррозии с поверхности образцов зависит от их состава и свойств:
- рыхлые продукты коррозии с плохой адгезией снимаются волосяной щеткой, деревянные шпателем или мягкой резинкой;
- плотные отложения с плохой адгезией снимаются с помощью отпущенного лезвия (твердость лезвия должна быть ниже твердости образца) приглаживающим движением "на себя" под небольшим углом к поверхности образца с последующей обработкой поверхности мягкой резинкой;
- хрупкие пленки продуктов коррозии снимаются скалыванием посредством легкого постукивания образца о твердый предмет с последующей обработкой мягкой резинкой;
- хрупкие пленки продуктов коррозии с хорошей адгезией (например, сульфидная окалина) снимаются с помощью химических или электрохимических методов травления (см. РТМ 26-01-21-68 "Руководящий технический материал. Методы коррозионных испытаний металлических материалов", раздел 6).
При наличии в продуктах коррозии смолистых отложений целесообразно чередовать механическую зачистку или химическое травление образцов с промывкой их в растворителе.
Данные о характере отложений отметить в [карте "4Н"](#p100119).
При необходимости продукты коррозии собираются для проведения анализов в стеклянные пробирки с пробкой.
По окончании снятия с поверхности образцов продуктов коррозии образцы обезжириваются и просушиваются как в [п. 4.4](#p100108).
Взвешивание образцов после просушивания производится на тех же аналитических весах как в [п. 4.4](#p100108) с точностью $2 \times 10^{- 4}\text{г}.$ Результаты взвешивания $(m_{2})$ заносятся в [карту "4Н"](#p100119).
#### 4.7 Оценка результатов испытаний
После очистки образцы подвергают визуальному осмотру с помощью лупы (кратность увеличения 8 - 12) для установления характера коррозии: общей (равномерной или неравномерной), точечной, язвенной и т.д.
Скорость коррозии материала при гравиметрических испытаниях определяется из расчета на равномерную общую коррозию по формуле:
$\text{П } = \_\_\_\_ \frac{8,76 \times 10^{6}(m_{1} - m_{2})}{{}^{\text{г}}St\rho}$ , (4.2)
где $\text{П}_{\text{г}}$ - скорость коррозии материала, мм/год;
$m_{1}$ , $m_{2}$ - масса образца до начала испытаний и после очистки образца от отложения и продуктов коррозии, г;
S - первоначальная поверхность образца, мм2;
t - продолжительность коррозионных испытаний, ч <*>;
$\rho$ - плотность материала, г/см3.
---
<*> При проведении сравнительных коррозионных испытаний желательно принять одинаковую их продолжительность, например 7 суток (163 ч).
Данные о плотности материалов даны в РТМ 26-01-21-68.
При необходимости плотность образцов можно рассчитать из данных о начальных массе и геометрических параметрах образцов:
$\rho = \_\_\_\_ \frac{10^{3} \cdot m_{1}}{a \cdot b \cdot c - \_\_\_\_ \frac{\pi d^{2} \cdot c}{2}} \_\_\_\_.$ (4.3)
При неравномерной, точечной или язвенной коррозии образцов определяется глубина коррозионных поражений с помощью приспособления, изготавливаемого на базе индикатора часового типа с ценой деления 0,01 мм (например ИЧ-2 по ГОСТ 577-60).
Скорость коррозии материала, определенная резистометрическим методом, рассчитывается по формуле:
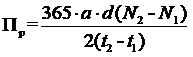 , (4.4)
где $\text{П}_{\text{р}}$ - скорость коррозии материала, мм/год;
a - калибровочный коэффициент диапазона измерения в коррозиметре;
d - начальный диаметр проволочного образца, мм;
$(N_{2} - N_{1})$ - количество делений шкалы, шкалы прибора между двумя измерениями;
$(t_{2} - t_{1})$ - время между двумя измерениями, сут.
Скорость коррозии материала, определенная методом поляризационного сопротивления, рассчитывается по формуле:
 , (4.5)
где $\text{П}_{\text{п}}$ - скорость коррозии материала, мм/год;
K - константа датчика поляризационного типа, учитывающая электродвижущую силу электрохимического коррозионного процесса, площадь и геометрию электродов датчика и коэффициенты размерности;
$R_{\text{п}}$ - поляризационное сопротивление датчика в агрессивной среде, измеренное коррозиометром, ом.
Зам. директора Н.В.Мартынов
Зав. лаб. N 15 Г.А.Аюян
Зав. лаб. N 13 В.Б.Серебряный
---