---
title: "\"ГОСТ Р МЭК 61192-3-2010. Национальный стандарт Российской Федерации. Печатные узлы. Требования к качеству. Часть 3. Монтаж в сквозные отверстия\""
number: "ГОСТ Р МЭК 61192-3-2010"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/gost-r-mek-61192-3-2010"
---
## "ГОСТ Р МЭК 61192-3-2010. Национальный стандарт Российской Федерации. Печатные узлы. Требования к качеству. Часть 3. Монтаж в сквозные отверстия"
# "ГОСТ Р МЭК 61192-3-2010. Национальный стандарт Российской Федерации. Печатные узлы. Требования к качеству. Часть 3. Монтаж в сквозные отверстия"
(утв. и введен в действие Приказом Росстандарта от 23.12.2010 N 1088-ст)
> [!IMPORTANT]
> Документ [введен](#p100011) в действие с 1 июля 2011 года.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 23 декабря 2010 г. N 1088-ст
**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**
**ПЕЧАТНЫЕ УЗЛЫ. ТРЕБОВАНИЯ К КАЧЕСТВУ**
**ЧАСТЬ 3**
**МОНТАЖ В СКВОЗНЫЕ ОТВЕРСТИЯ**
Soldered electronic assemblies. Workmanship requirements.
Part 3: Through-hole mount assemblies
**IEC 61192-3:2002**
Workmanship requirements for soldered electronic assemblies.
Part 3: Through-hole mount assemblies
**(IDT)**
**ГОСТ Р МЭК 61192-3-2010**
Группа Э02
**ОКС 1.190**
Дата введения
1 июля 2011 года
### Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. N 184-ФЗ "О техническом регулировании", а правила применения национальных стандартов Российской Федерации - ГОСТ Р 1.0-2004 "Стандартизация в Российской Федерации. Основные положения".
### Сведения о стандарте
1. Подготовлен Автономной некоммерческой организацией "Измерительно-информационные технологии" (АНО "Изинтех") на основе аутентичного перевода на русский язык международного стандарта, указанного в [пункте 4](#p100018). Перевод выполнен российской комиссией экспертов МЭК/ТК 91.
2. Внесен Техническим комитетом по стандартизации ТК 420 "Базовые несущие конструкции, печатные платы, сборка и монтаж электронных модулей", подкомитетом ПК-3 "Технология сборки и монтажа радиоэлектронных модулей".
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 23 декабря 2010 г. N 1088-ст.
4. Настоящий стандарт идентичен международному стандарту МЭК 61192-3:2002 "Требования к качеству изготовления паяных печатных узлов. Часть 3. Монтаж в сквозные отверстия" (IEC 61192-3:2002 "Workmanship requirements for soldered electronic assemblies - Part 3: Through-hole mount assemblies"). Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5-2004 (пункт 3.5).
Настоящий стандарт, являющийся одной из частей стандарта ГОСТ Р МЭК 61192 под общим названием "Печатные узлы. Требования к качеству", рекомендуется применять совместно с остальными, перечисленными ниже частями:
Часть 1. Общие технические требования;
Часть 2. Поверхностный монтаж;
Часть 4. Монтаж контактов.
В справочном [Приложении ДА](#p100417) настоящего стандарта приведены сведения о соответствии ссылочных международных стандартов национальным стандартам Российской Федерации, которые рекомендуется использовать вместо ссылочных международных стандартов.
5. Введен впервые.
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячно издаваемых информационных указателях "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
### Введение
Настоящий стандарт устанавливает совместно со стандартом [ГОСТ Р МЭК 61192-1](https://bukva.ai/docs/gost-r-mek-61192-1-2010) требования и рекомендации к обеспечению качества печатных узлов в соответствии с требованиями, установленными стандартами [ГОСТ Р МЭК 61191-1](https://bukva.ai/docs/gost-r-mek-61191-1-2010) и [ГОСТ Р МЭК 61191-3](https://bukva.ai/docs/gost-r-mek-61191-3-2010).
Поставщики и потребители печатных узлов с использованием монтажа в сквозные отверстия могут использовать данный стандарт в качестве исходной информации по вопросам качества изготовления в соответствующих контрактах.
Соответствующие требования и руководящие указания по поверхностному монтажу и установке контактов включены в отдельные, но взаимосвязанные части стандарта ГОСТ Р МЭК 61192.
### 1. Область применения
Настоящий стандарт устанавливает общие требования к качеству изготовления печатных узлов с монтажом в сквозные отверстия на органических основаниях, на печатных платах и на подобных слоистых материалах, установленных на поверхности неорганических оснований.
Стандарт распространяется как на технологии монтажа в сквозные отверстия печатных узлов, так и в целом на печатные узлы на основе технологии поверхностного монтажа или других сопутствующих технологий монтажа, например монтажа контактов или проводов.
### 2. Нормативные ссылки
Нижеперечисленные нормативно-ссылочные документы являются обязательными для применения данного стандарта. Для датированных стандартов используется только указанное издание. Для недатированных стандартов используется последняя их редакция (включая любые поправки).
МЭК 60194 Проектирование, изготовление и сборка печатных плат. Термины и определения (IEC 60194, Printed board design, manufacture and assembly. - Terms and definitions)
МЭК 61191-1 Печатные узлы. Часть 1. Поверхностный монтаж и связанные с ним технологии. Общие технические требования (IEC 61191-1, Printed board assemblies - Part 1: Generic specification - Requirements for soldered electrical and electronic assemblies using surface mount and related assembly technologies)
МЭК 61191-2 Печатные узлы. Часть 2. Поверхностный монтаж. Технические требования (IEC 61191-2, Printed board assemblies. - Part 2: Sectional specification - Requirements for surface mount soldered assemblies)
МЭК 61191-3 Печатные узлы. Часть 3. Монтаж в сквозные отверстия. Технические требования (IEC 61191-3, Printed board assemblies. - Part 3: Sectional specification - Requirements for through-hole mount soldered assemblies)
МЭК 61191-4 Печатные узлы. Часть 4. Монтаж контактов. Технические требования (IEC 61191-4, Printed board assemblies. - Part 3: Sectional specification - Requirements for terminal soldered assemblies)
МЭК 61192-1 Печатные узлы. Требования к качеству. Часть 1. Общие технические требования (IEC 61192-1, Workmanship requirements for soldered electronic assemblies - Part 1: General)
МЭК 61192-2 Печатные узлы. Требования к качеству. Часть 2. Поверхностный монтаж (IEC 61192-2, Workmanship requirements for soldered electronic assemblies - Part 2: Surface-mount assemblies)
МЭК 61192-4 Печатные узлы. Требования к качеству. Часть 4. Монтаж контактов (IEC 61192-4, Workmanship requirements for soldered electronic assemblies - Part 4: Terminal assemblies)
*Примечание.* При пользовании настоящими рекомендациями целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по соответствующим ежемесячно издаваемым информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применятся в части, не затрагивающей эту ссылку.
### 3. Термины и определения
Для целей настоящего стандарта применяются определения МЭК 60194.
### 4. Общие требования
Требования [ГОСТ Р МЭК 61192-1](https://bukva.ai/docs/gost-r-mek-61192-1-2010) являются обязательными для данного стандарта.
#### 4.1 Классификация
Классификация печатных узлов установлена в [ГОСТ Р МЭК 61192-1](https://bukva.ai/docs/gost-r-mek-61192-1-2010) и включает три класса - A, B и C. Как правило, в каждом классе устанавливается три следующих уровня качества изготовления:
a) заданное состояние;
b) допустимое состояние;
c) недопустимое состояние.
#### 4.2 Разрешение противоречий
Решения должны приниматься и/или отвергаться на основании используемой документации, такой как контракты, чертежи, технические требования и справочные документы.
В случае противоречия должен применяться нижеприведенный порядок приоритета:
a) документ на поставку продукции по договоренности между потребителем и поставщиком;
b) основной сборочный чертеж;
c) [ГОСТ Р МЭК 61191-1](https://bukva.ai/docs/gost-r-mek-61191-1-2010) и [ГОСТ Р МЭК 61192-1](https://bukva.ai/docs/gost-r-mek-61192-1-2010);
d) настоящий стандарт;
e) другие документы в той части, в какой они заданы в настоящем стандарте.
#### 4.3 Методы контроля
Для визуального контроля над выполнением отдельных технических требований могут предусматриваться вспомогательные средства увеличения. Рекомендуется использовать бинокулярную систему технического зрения, ее допускается использовать с единичным пространственным (полевым) увеличителем. Увеличение сильнее десятикратного (x10) практически не применяется для обычного контроля с высокой скоростью просмотра. Оно может быть иногда востребовано для детальной диагностики или для функций "третейского судьи".
#### 4.4 Интерпретация требований
Если потребителем не задано иное, то слово "должен" указывает, что требование является обязательным. Отклонение от любого обязательного требования с глаголом "должен" требует письменного разрешения данного отклонения заказчиком, например в сборочном чертеже, технических требованиях или в контракте.
Слова "рекомендуется" и "допускается" отражают рекомендации и руководящие указания соответственно и применяются в тех случаях, когда они предназначены для выражения необязательных положений.
### 5. Подготовка компонентов
Подготовка компонента должна проводиться в соответствии с требованиями МЭК 61192-1, раздел 6 с помощью методов, описанных в указанном стандарте.
#### 5.1. Формовка вывода
На рисунках 1 - [2](#p100073) показаны: длина вывода до изгиба L, диаметр D и толщина T вывода и его радиус изгиба R, а также приведены требования к допустимому состоянию.
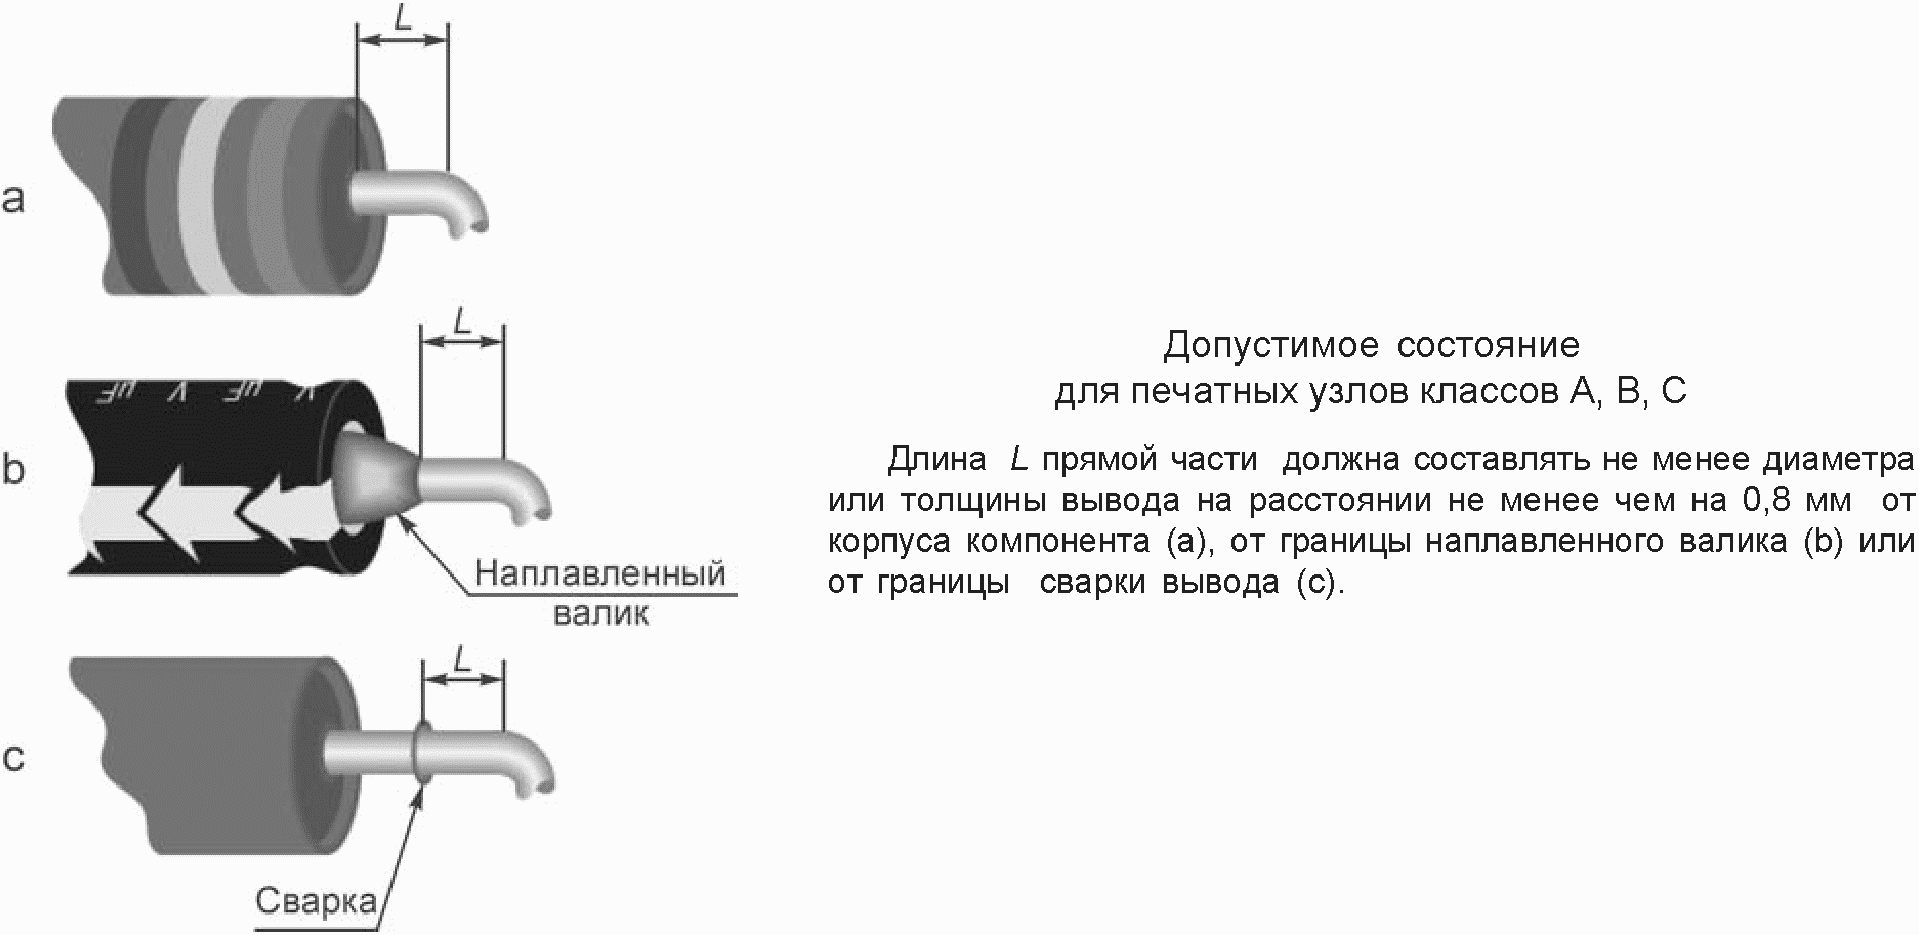
Рисунок 1. Длина вывода до изгиба: допустимое состояние
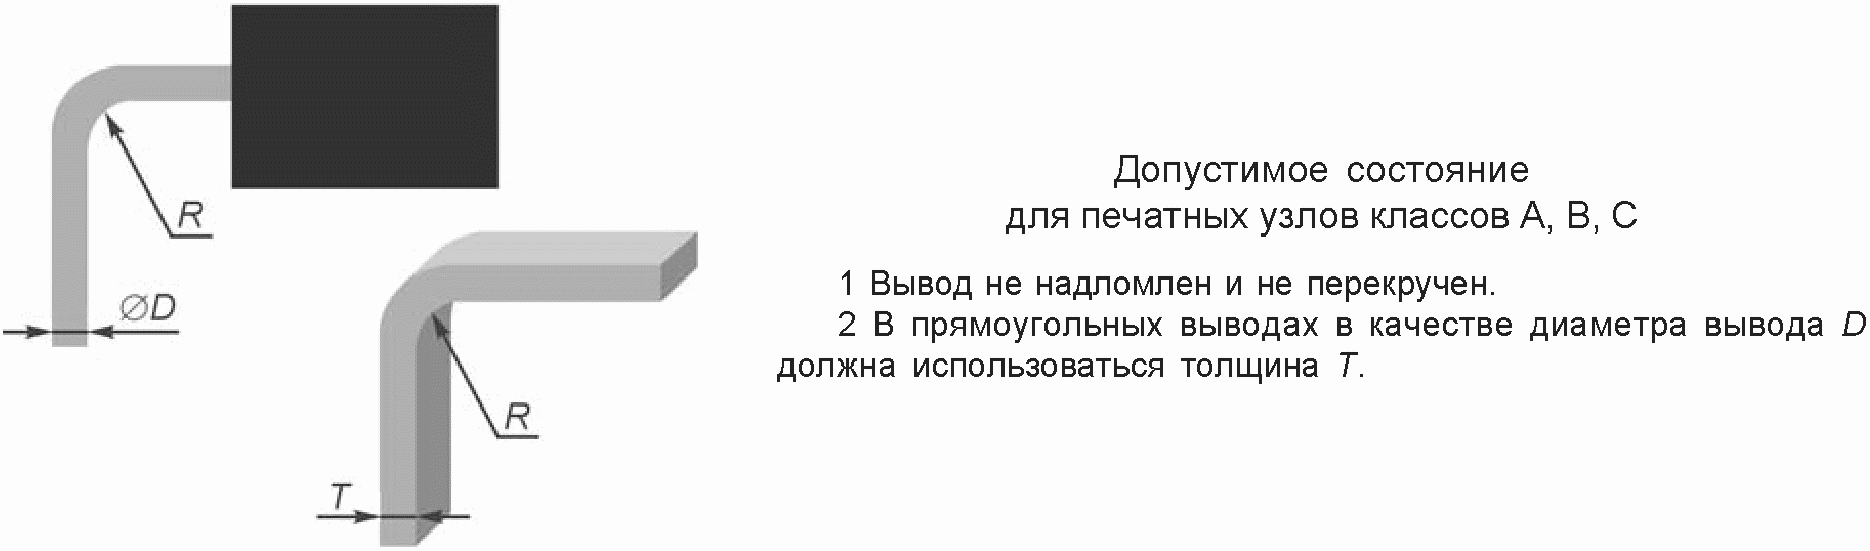
Рисунок 2. Изгиб вывода: допустимое состояние
В таблице 1 приведены размерные требования к изгибу вывода.
Требования к радиусу изгиба вывода
| D или T, мм | Минимальное значение R |
| --- | --- |
| Менее 0,8 | 1D (1T) |
| От 0,8 до 1,2 | 1,5D (1,5T) |
| Не менее 1,2 | 2D (2T) |
#### 5.2. Выступание и загиб вывода
Требования данного подраздела относятся к установке прямых и загнутых проводов и выводов компонентов в сквозные отверстия печатной платы.
##### 5.2.1 Выступание вывода над печатной платой. Прямые и частично загнутые провода и выводы
На рисунках 3, [4](#p100092) приведены состояния для прямого и частично загнутого вывода.
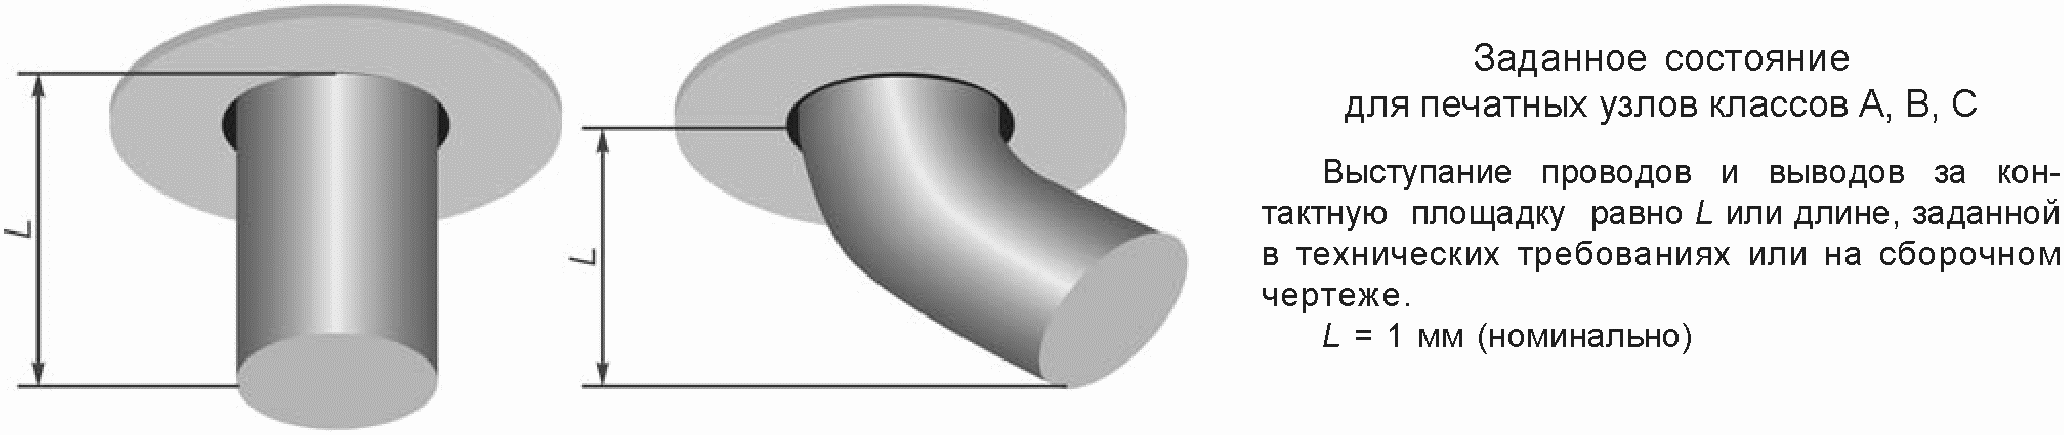
Рисунок 3. Прямые и частично загнутые
выводы: заданное состояние
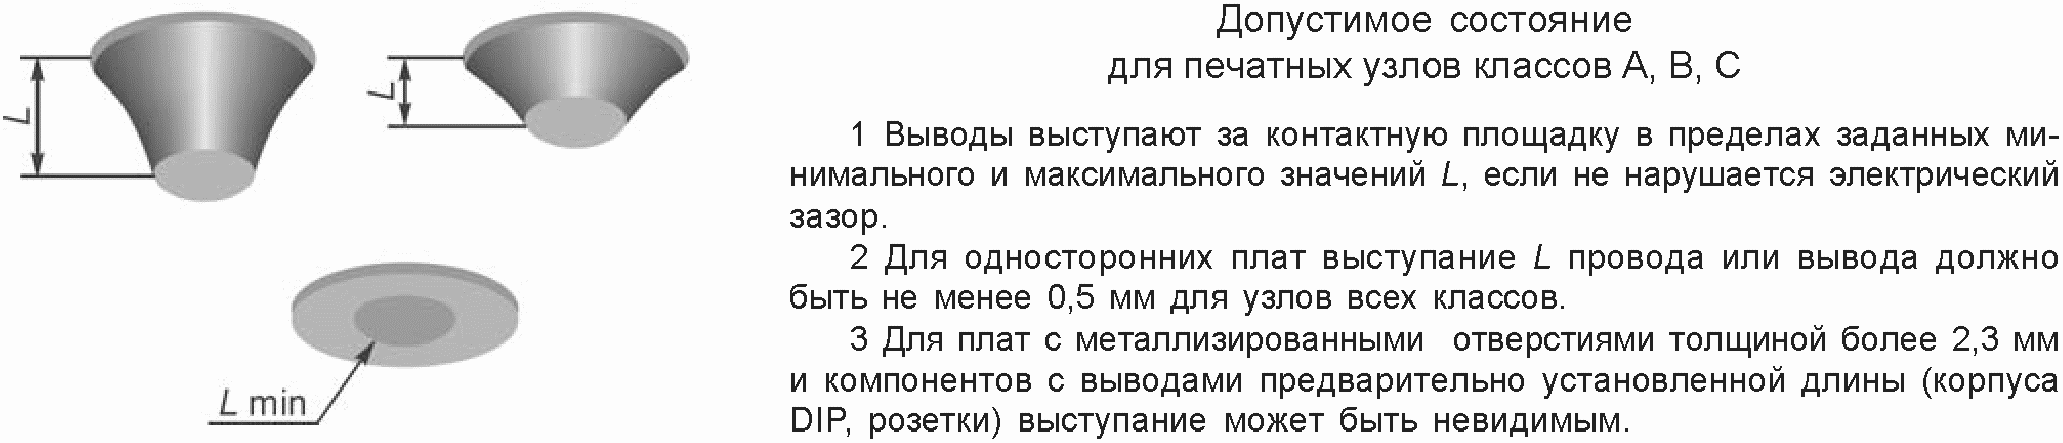
Рисунок 4. Выступание вывода: допустимое состояние
Требования к выступанию вывода
| Выступание L, мм | Класс B | Класс C |
| Min | Вывод виден в припое |
| Max | 2,5 | 1,5 |
##### 5.2.2 Загнутые выводы, расположение на печатной плате
Требования данного пункта применимы к концевой заделке вывода с загибом. В других случаях допускается обращаться к соответствующим техническим требованиям и сборочным чертежам.
На рисунках 5 - [7](#p100111) показаны виды состояний для загнутых выводов.
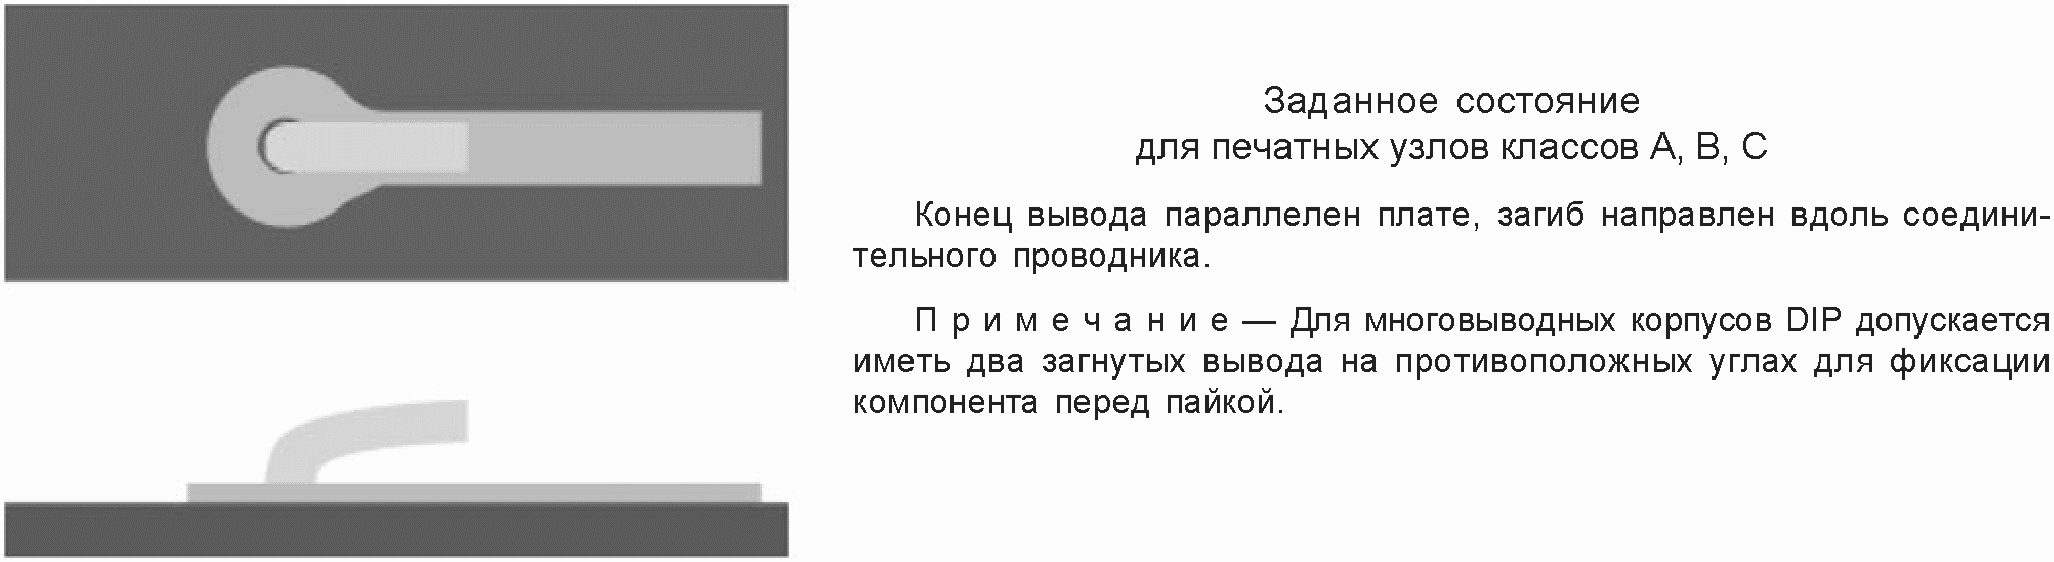
Рисунок 5. Загнутый вывод: заданное состояние
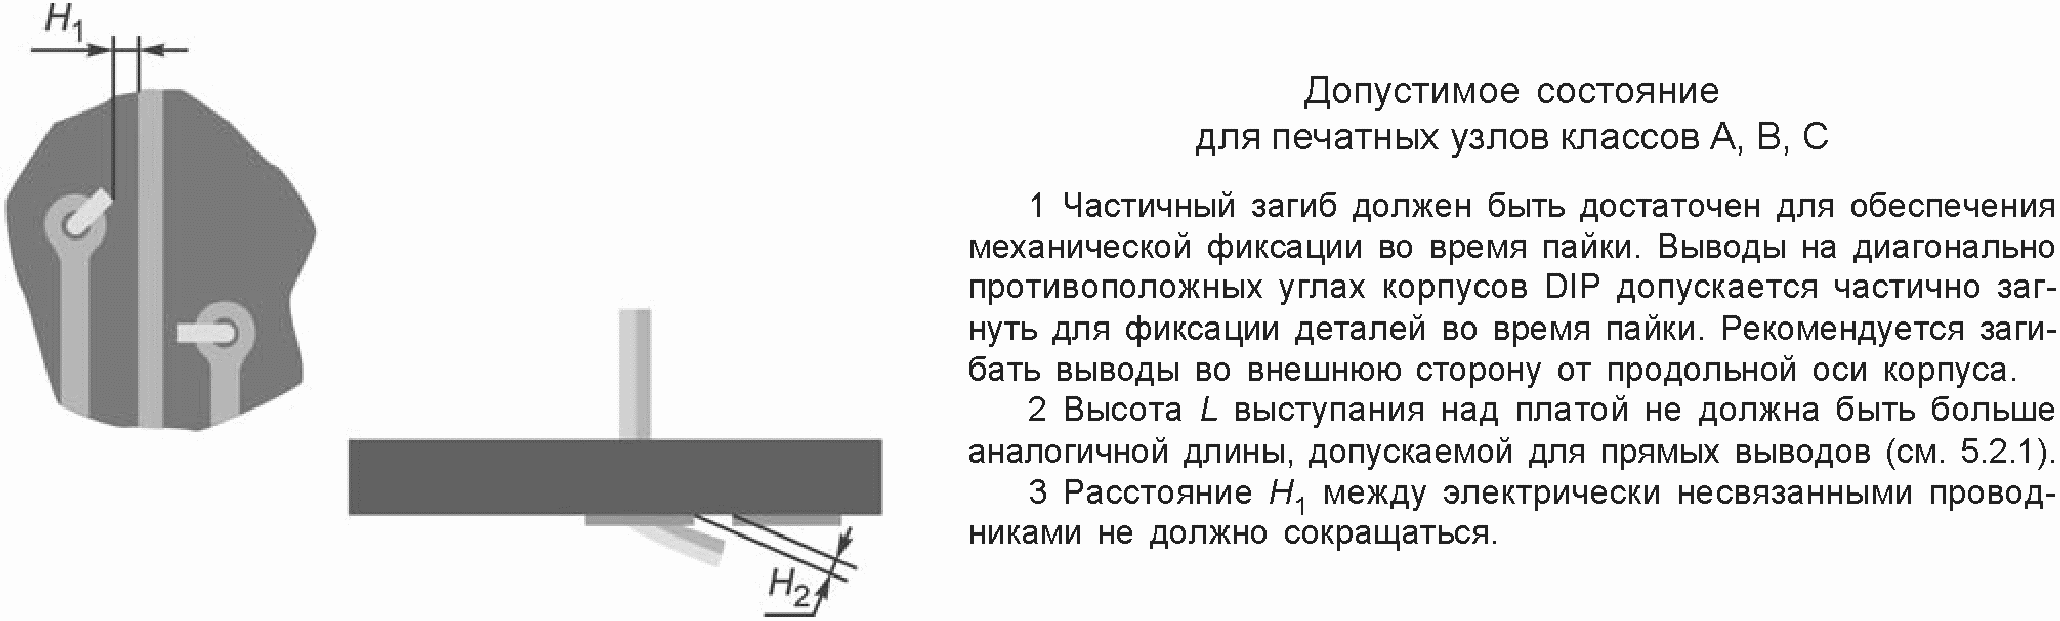
Рисунок 6. Частично загнутый вывод: допустимое состояние
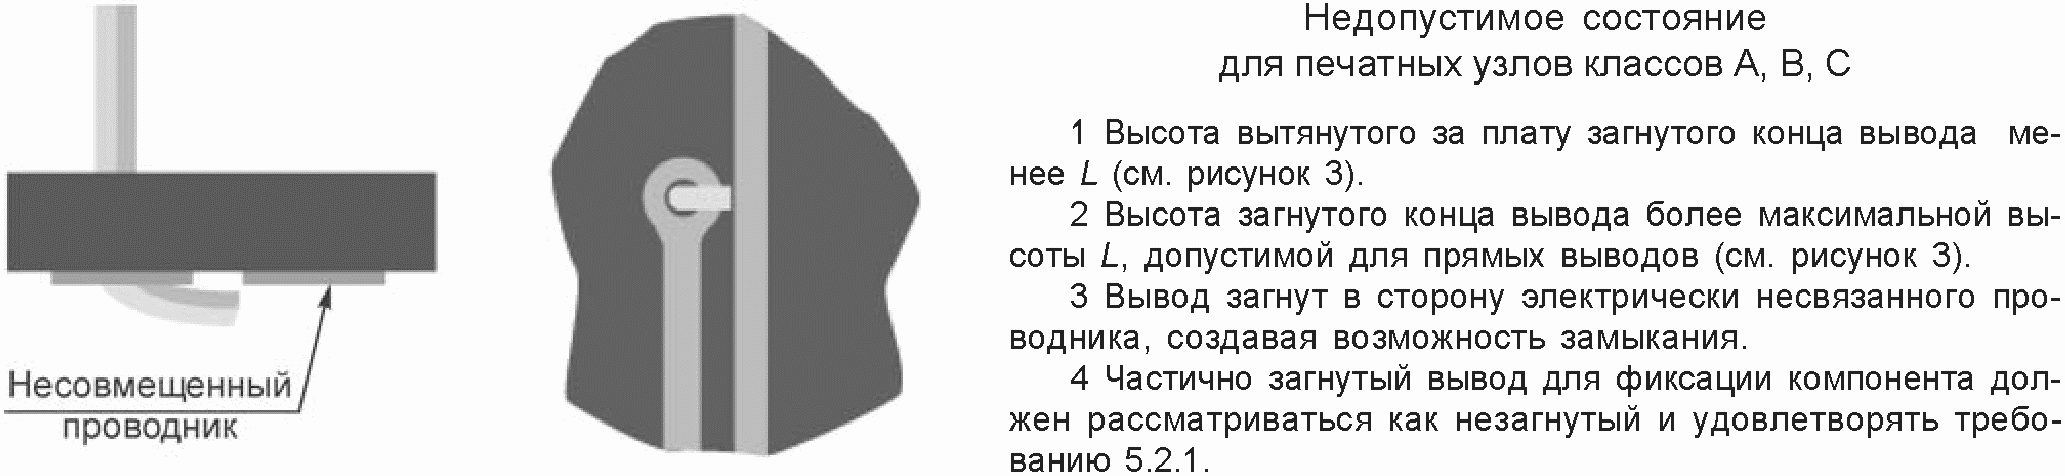
Рисунок 7. Загнутый вывод: недопустимое состояние
#### 5.3. Обрезка или обрубка выводов
Требования данного подраздела применимы к выводам компонентов и проводам, которые были обрезаны или обрублены до заданной длины до или после вставки в сквозное отверстие.
На рисунках 8 - [10](#p100120) показаны виды состояний для обрезки выводов.
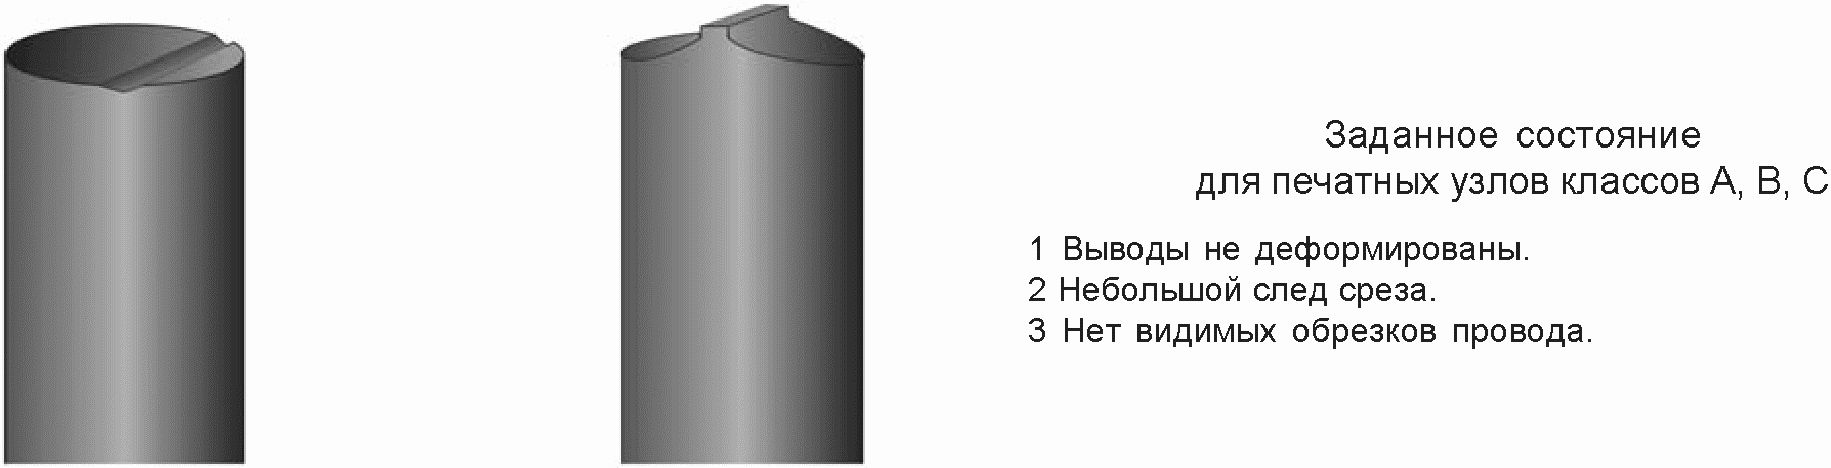
Рисунок 8. Обрезка вывода: заданное состояние
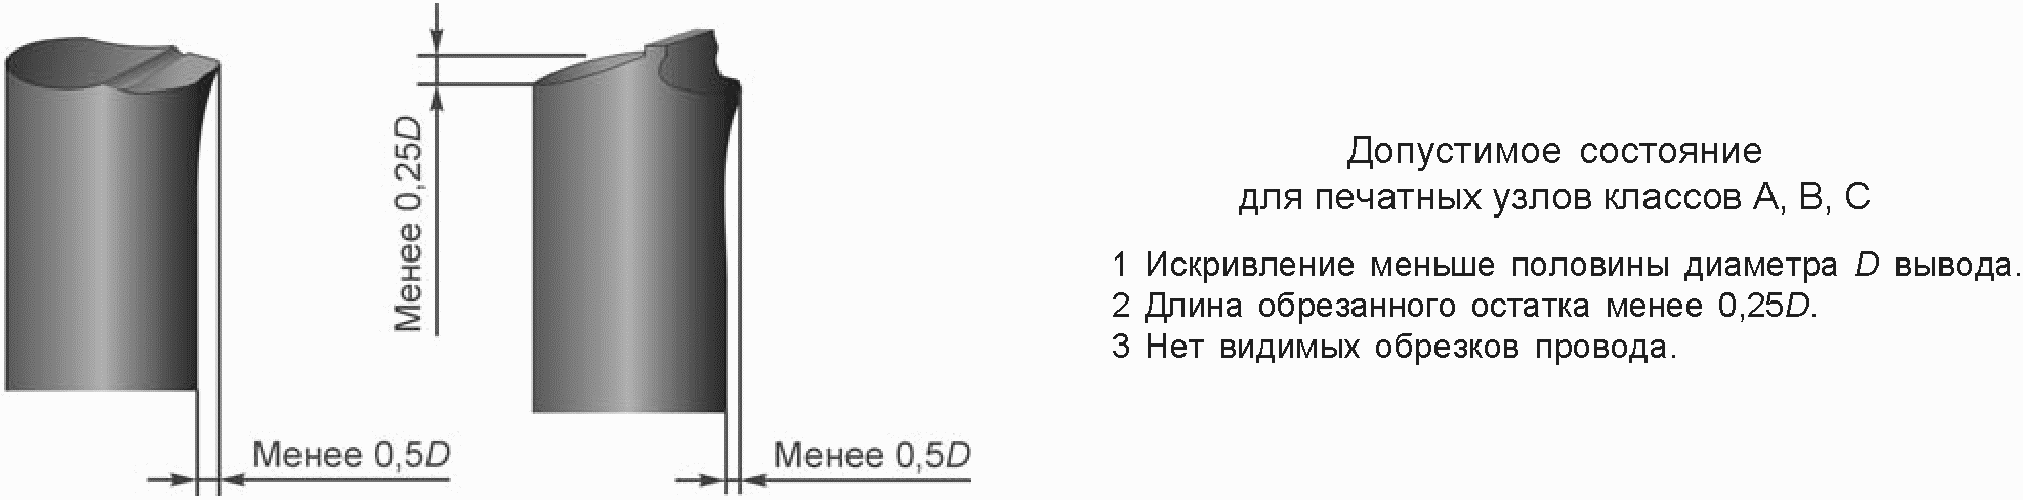
Рисунок 9. Обрезка вывода: допустимое состояние
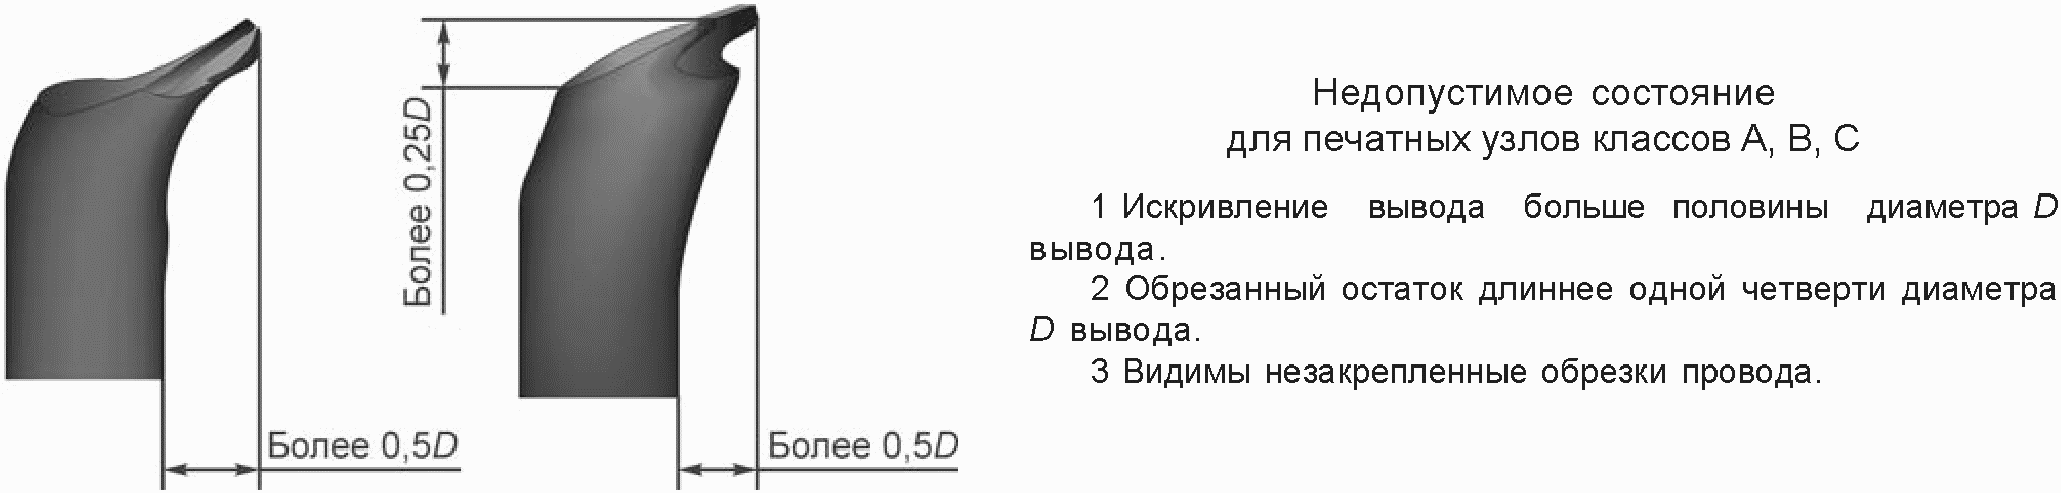
Рисунок 10. Обрезка вывода: недопустимое состояние
#### 5.4. Предварительное лужение
Выводы компонента, выходные контакты и печатные платы, не соответствующие указанным в документации требованиям паяемости, допускается подготовить или доработать с помощью лужения путем окунания в горячий припой или другими методами до проведения пайки. Луженые участки проводов не должны закрывать жилу (жилы) провода с припоем. Затекание припоя под изоляцию провода должно сводиться к минимуму. В случае необходимости во время операции лужения к выводам теплочувствительных деталей должны подводиться теплоотводы.
### 6. Защитные покрытия
Во время монтажа постоянные или временные паяльные маски должны предотвращать попадание припоя на защищенные участки или их смачивание во время всех процессов пайки.
Характеристики материалов оснований печатных плат и проводников не должны ухудшаться под воздействием защитных материалов.
Временные защитные покрытия должны легко удаляться без повреждений или остатков, которые повреждают целостность монтажной проводки, влагозащитное покрытие, соединители печатных узлов и другие детали.
#### 6.1 Несовмещение маски
Паяльная маска не должна попадать на контактные площадки, металлизированные отверстия или другие участки с проводниками, предназначенные для смачивания или покрытия припоем.
#### 6.2 Недостаточная адгезия
Некоторые постоянные пленки для паяльных масок могут размягчаться и сморщиваться при температурах пайки, особенно при наличии оловянно-свинцового покрытия на проводниках. Это допустимо, если обеспечиваются следующие условия (см. рисунки 11 - [13](#p100136)).
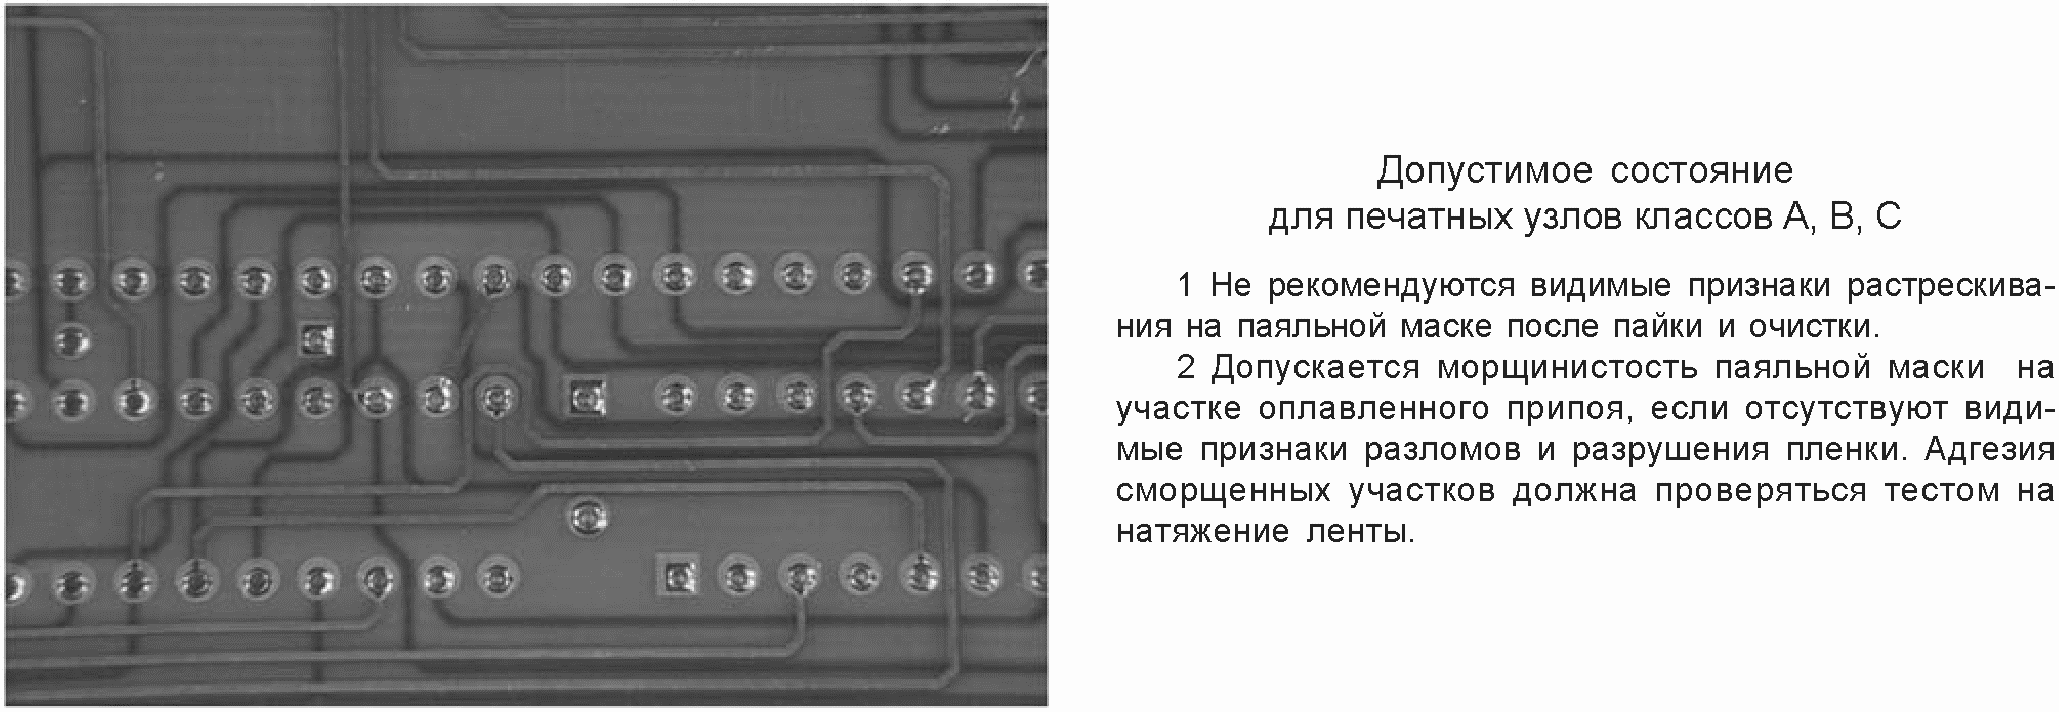
Рисунок 11. Паяльная маска: допустимое состояние
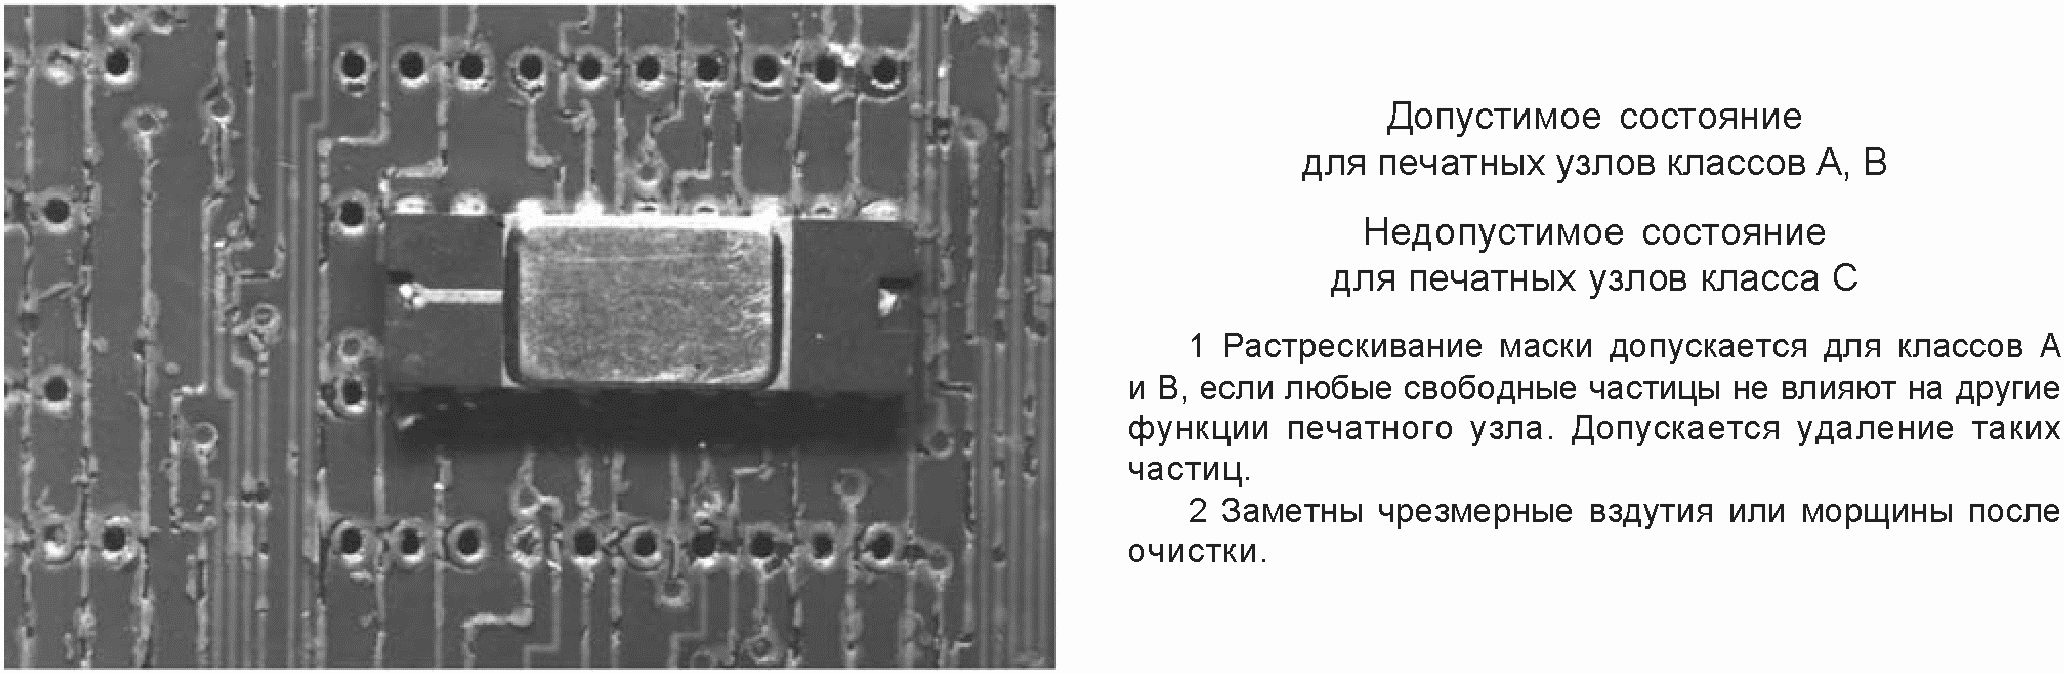
Рисунок 12. Паяльная маска, растрескивание
или вздутие: виды состояний
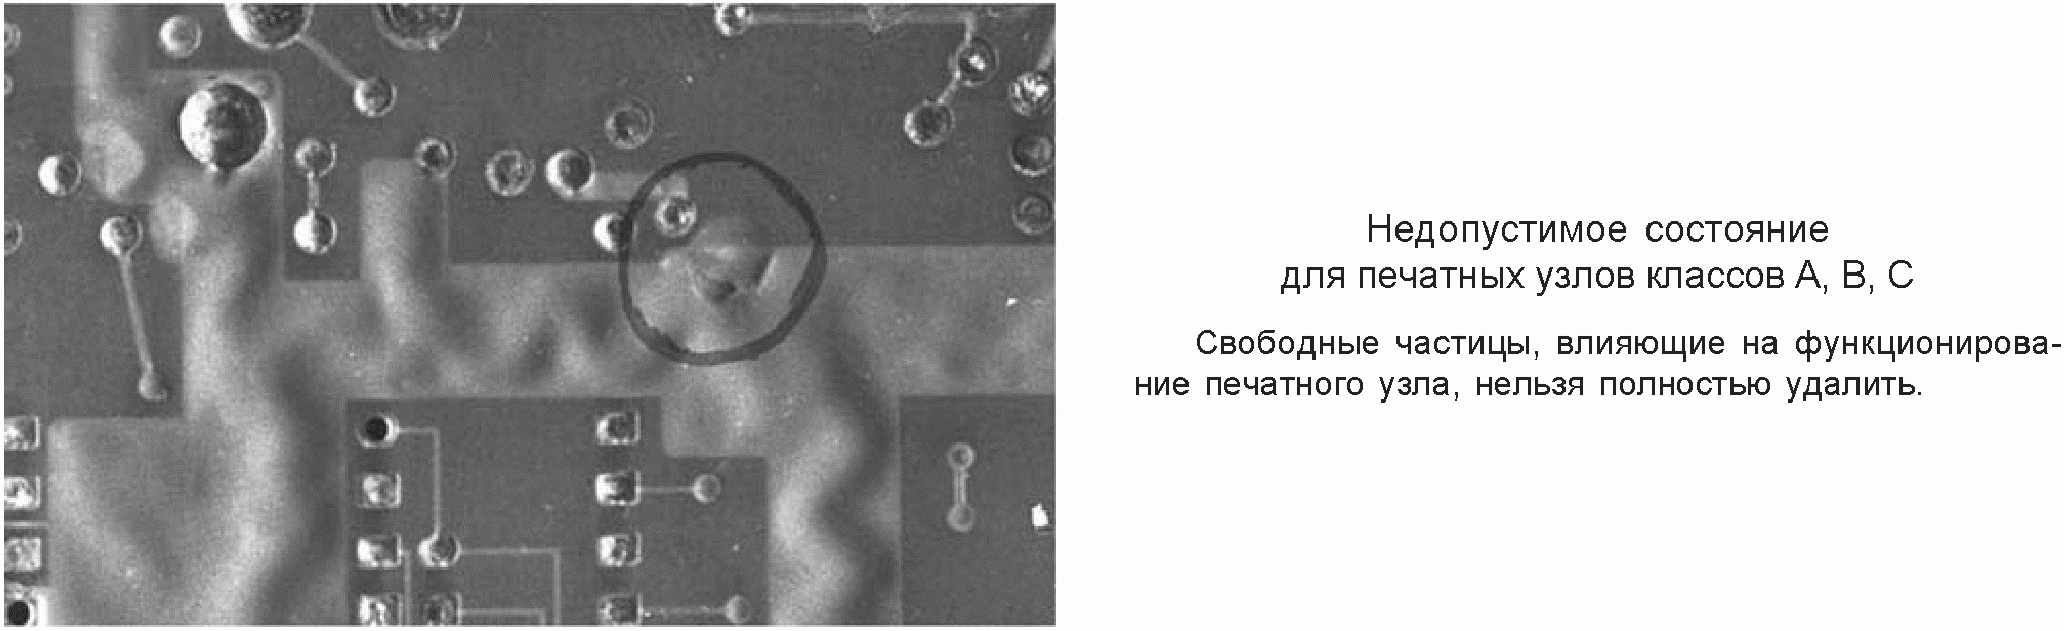
Рисунок 13. Паяльная маска, свободные
частицы: недопустимое состояние
#### 6.3 Термическая стойкость
На рисунках 14 - [16](#p100144) показаны виды состояний термической стойкости паяльной маски.
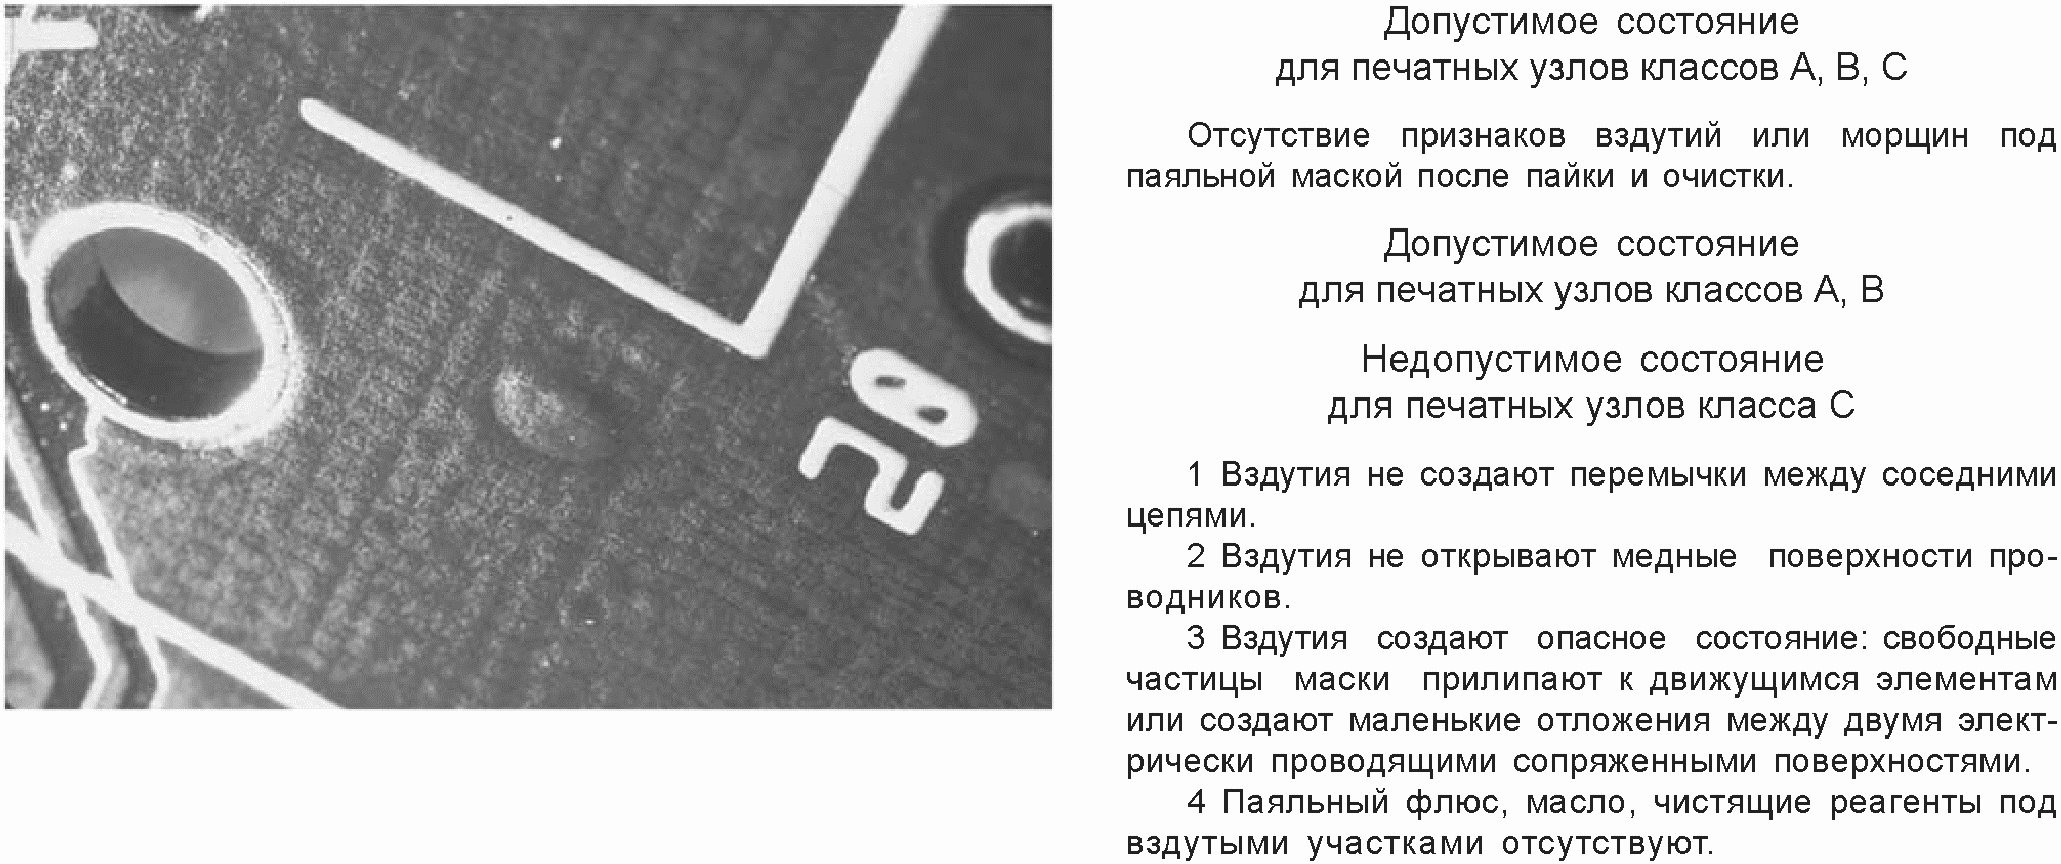
Рисунок 14. Вздутия и морщины постоянной
паяльной маски: виды состояний
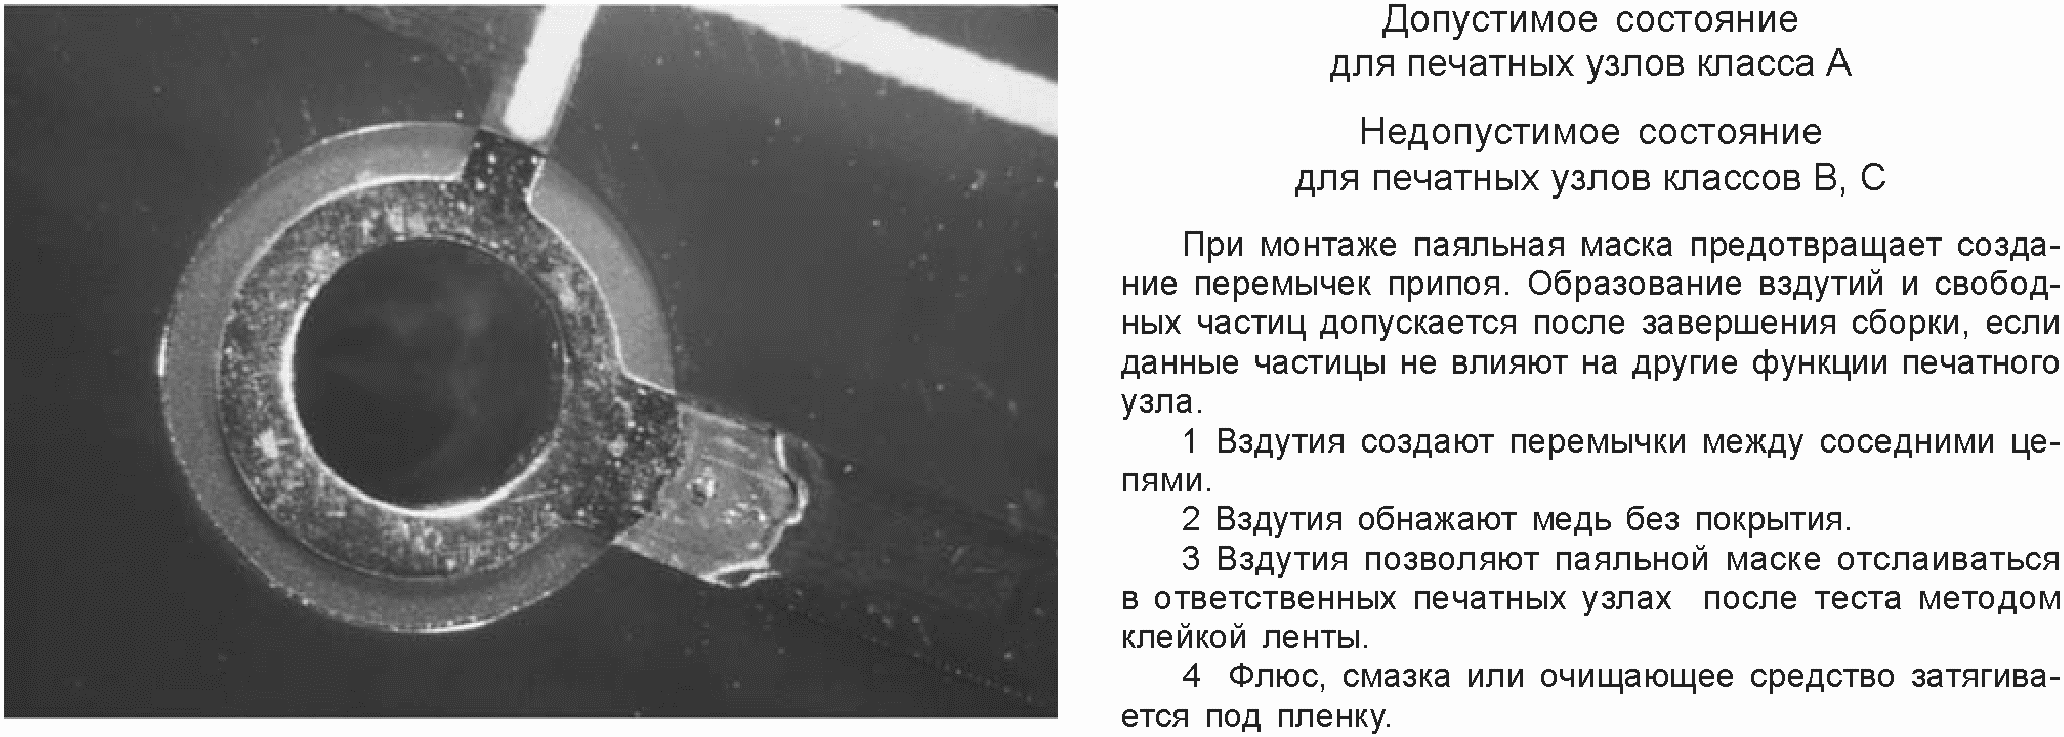
Рисунок 15. Дефект постоянной паяльной маски
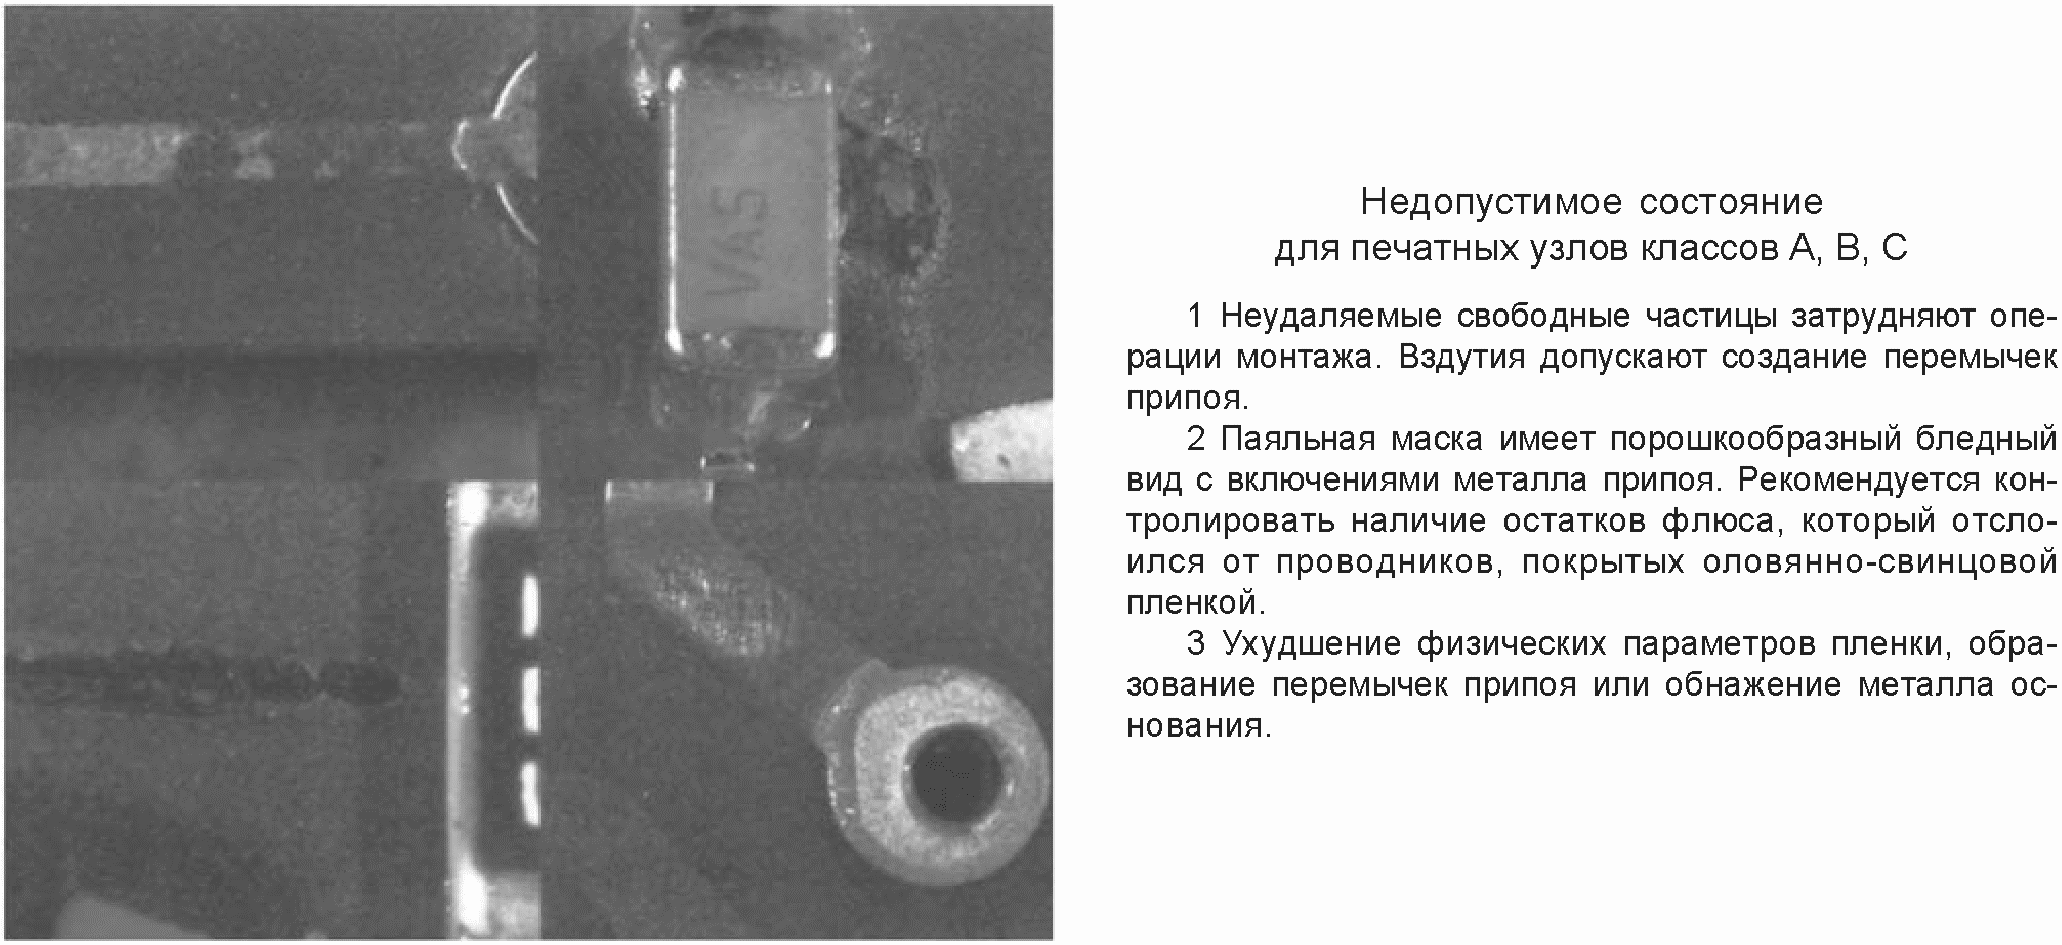
Рисунок 16. Ухудшение физических параметров
паяльной маски: недопустимое состояние
### 7. Установка выводов компонентов в сквозные отверстия
#### 7.1. Общие требования
Данный подраздел распространяется на требования, предъявляемые при установке, размещении и ориентации компонентов и проводов на печатной плате, включая установку как непосредственно на контактные площадки, так и на контакты.
Требования относятся только к монтажу или установке компонентов или проводов на печатных узлах и контактах. Паяные соединения оценивают в тех случаях, когда они определяют размеры конструкции и только по отношению к данным размерам. Состояние и количество припоя для соединения приведено в [разделе 8](#p100291).
Критерии, приведенные в этом разделе, группируются в пяти основных подразделах. Не все комбинации типов проводов, выводов и контактов рассмотрены подробно, поэтому критерии обычно устанавливают, используя терминологию для всех похожих комбинаций.
Последовательность обсуждаемых тем, перечисленных ниже, приведена в соответствии с основной последовательностью этапов контроля.
Контроль обычно начинается с общего комплексного осмотра печатного узла. Далее рекомендуется проводить контроль каждого компонента или провода, их соединения, обращая внимание на вывод, затем на паяное соединение и на конечный участок вывода или провода, выходящего из соединения. Контроль выступания провода или вывода на всех контактных площадках рекомендуется отложить до последнего шага, чтобы не запутаться на плате, и все соединения проверять вместе.
#### 7.2. Критерии ориентации и монтажа
##### 7.2.1. Ориентация компонента - совмещение горизонтально установленных компонентов
На рисунках 17 - [19](#p100160) показаны критерии ориентации и монтажа компонентов.
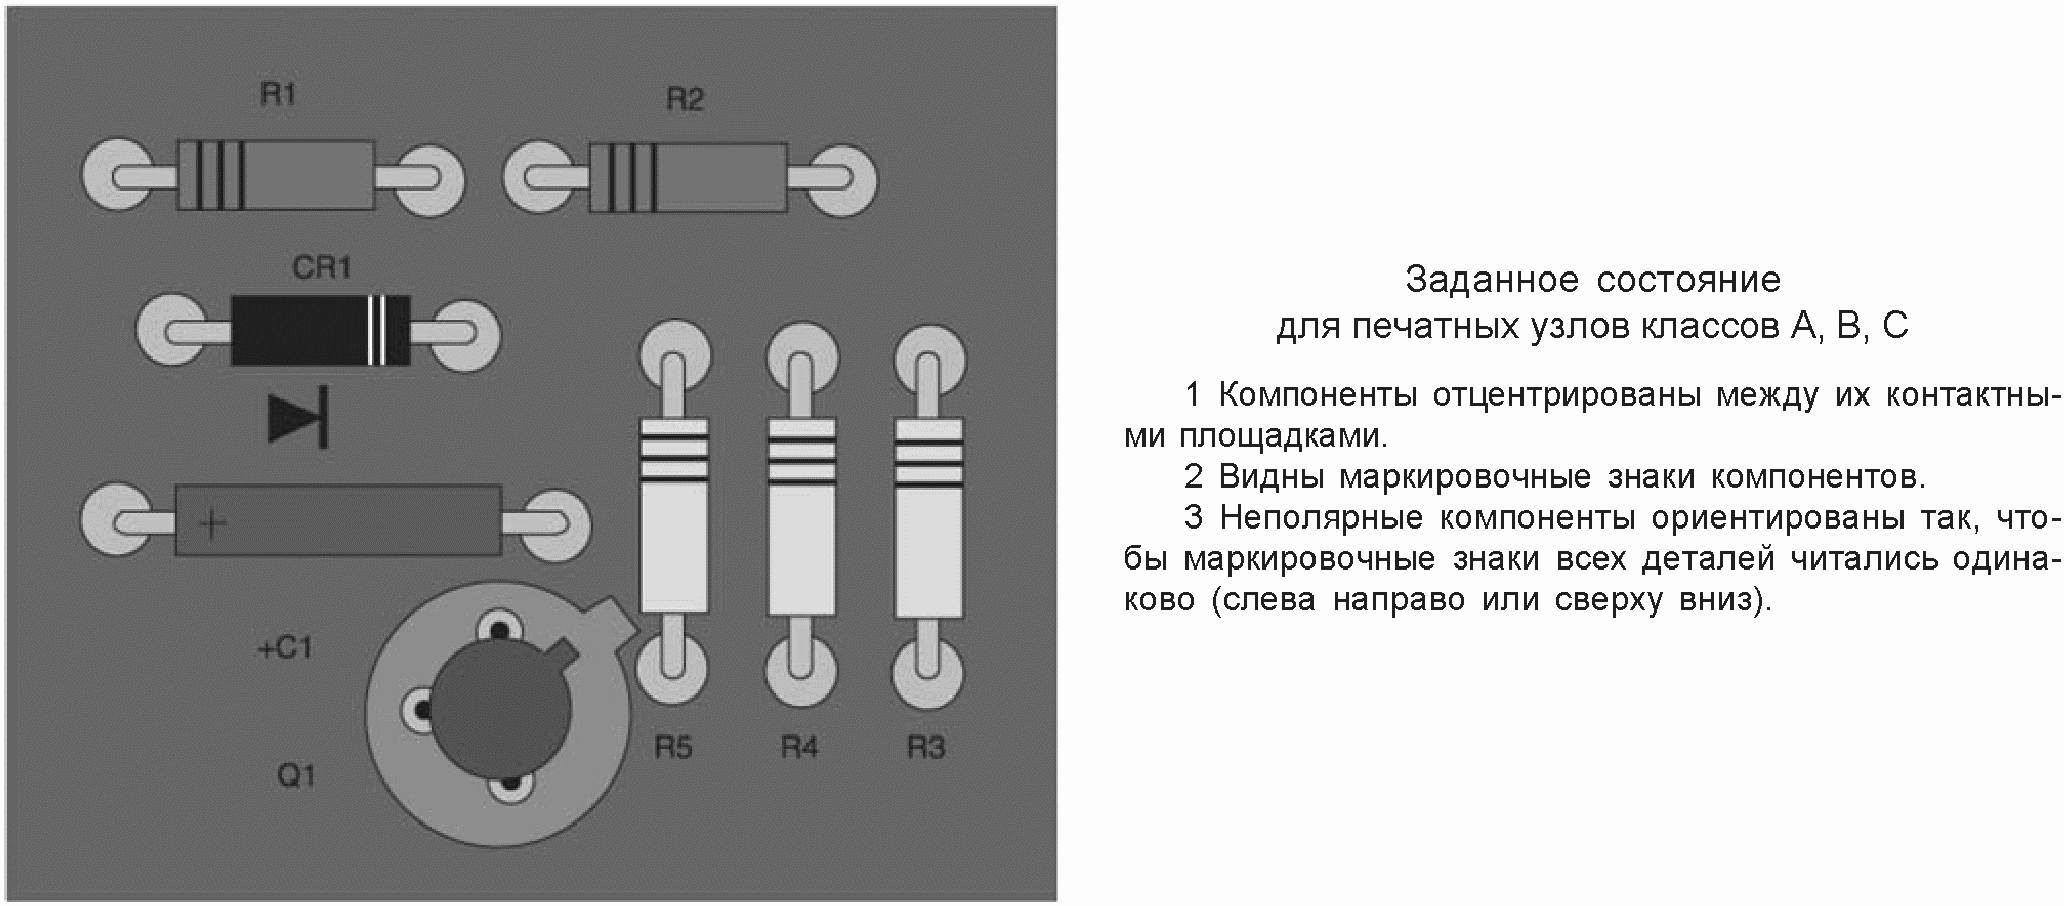
Рисунок 17. Ориентация компонента: заданное состояние
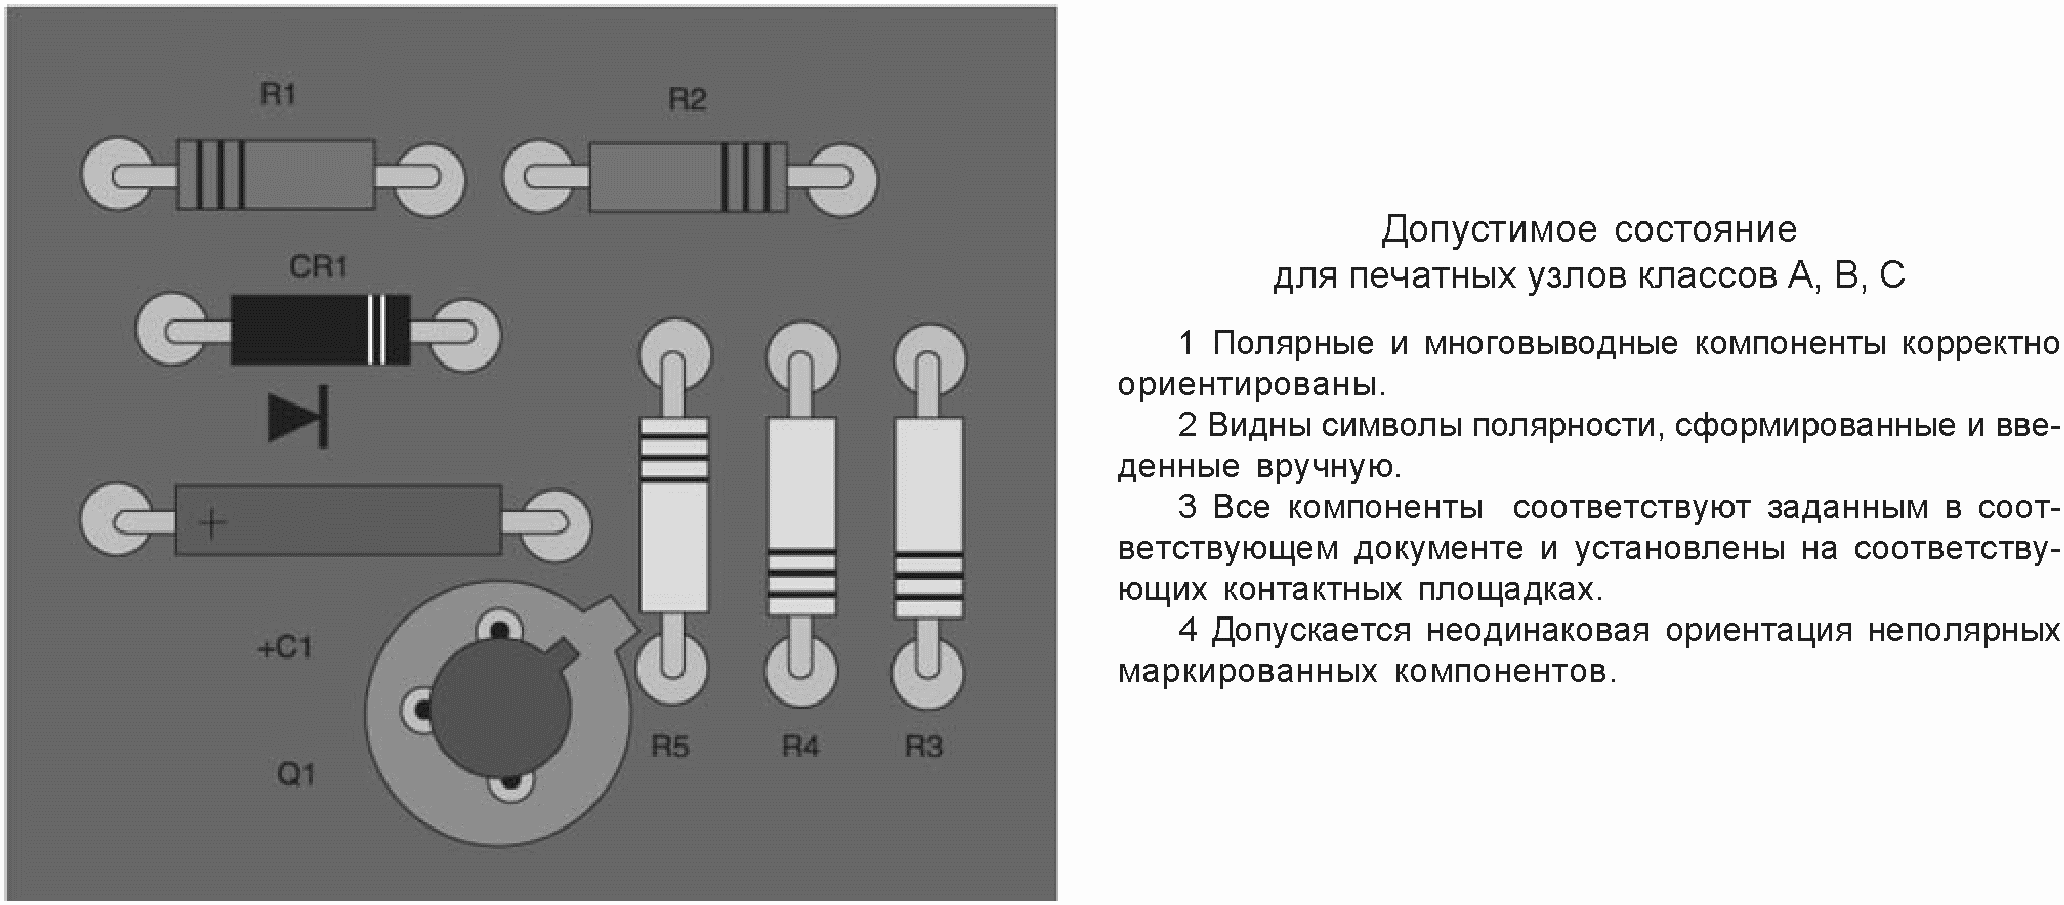
Рисунок 18. Ориентация компонента: допустимое состояние
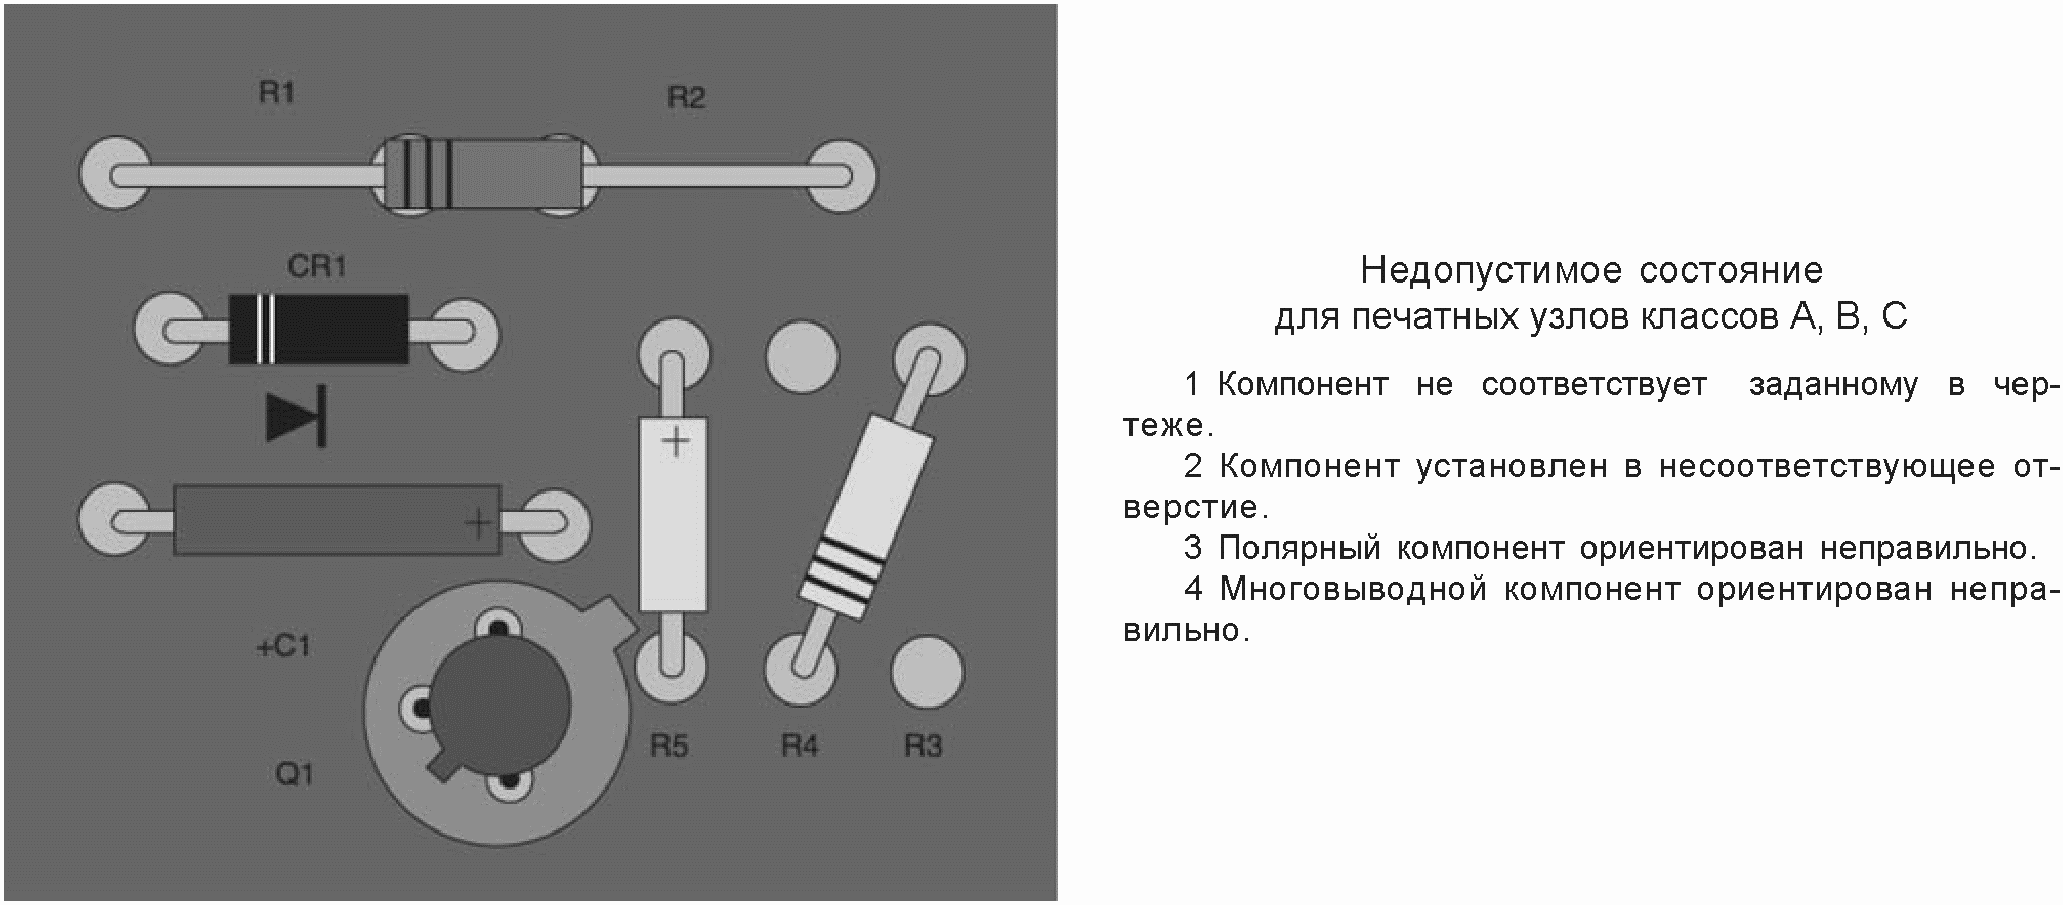
Рисунок 19. Ориентация компонента: недопустимое состояние
##### 7.2.2. Компоненты с радиальными выводами, горизонтальный монтаж
На рисунках 20 - [22](#p100168) показаны критерии горизонтального монтажа компонентов с радиальными выводами.
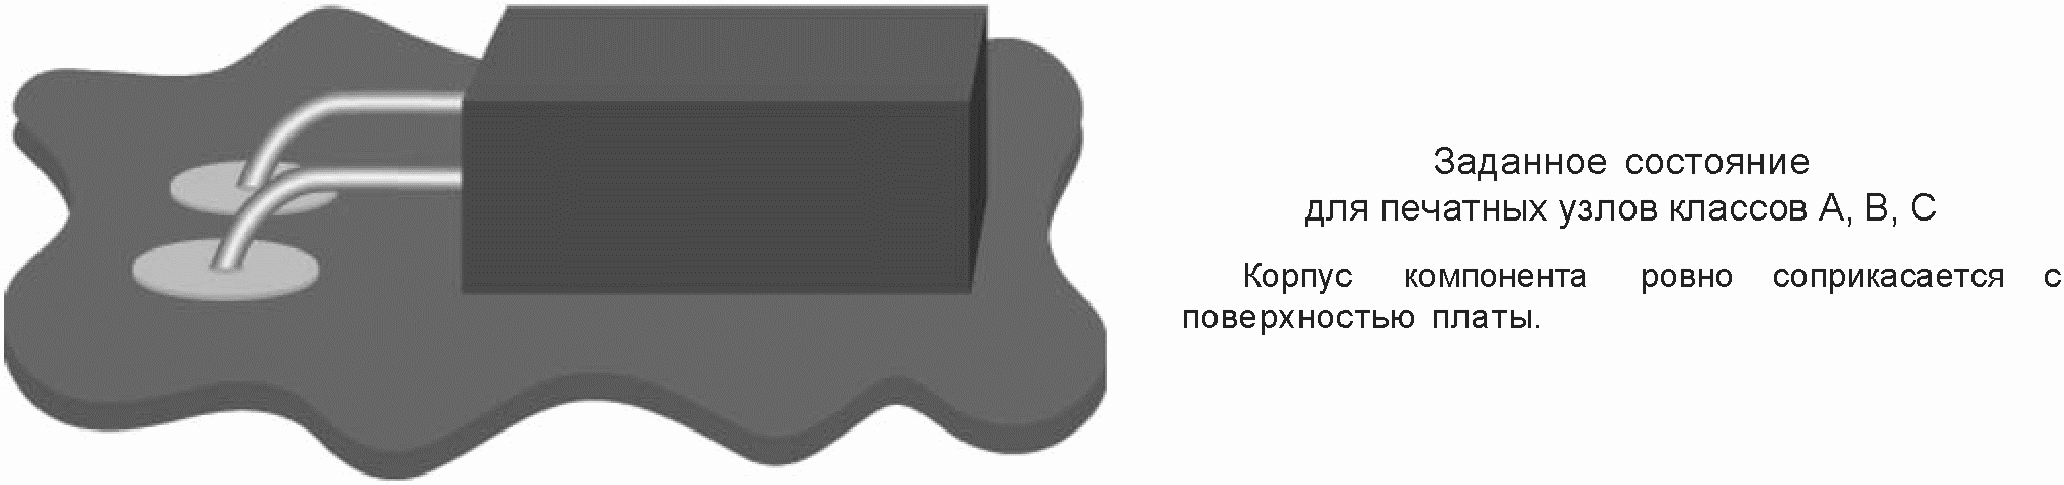
Рисунок 20. Компонент с радиальными выводами,
горизонтальный монтаж: заданное состояние
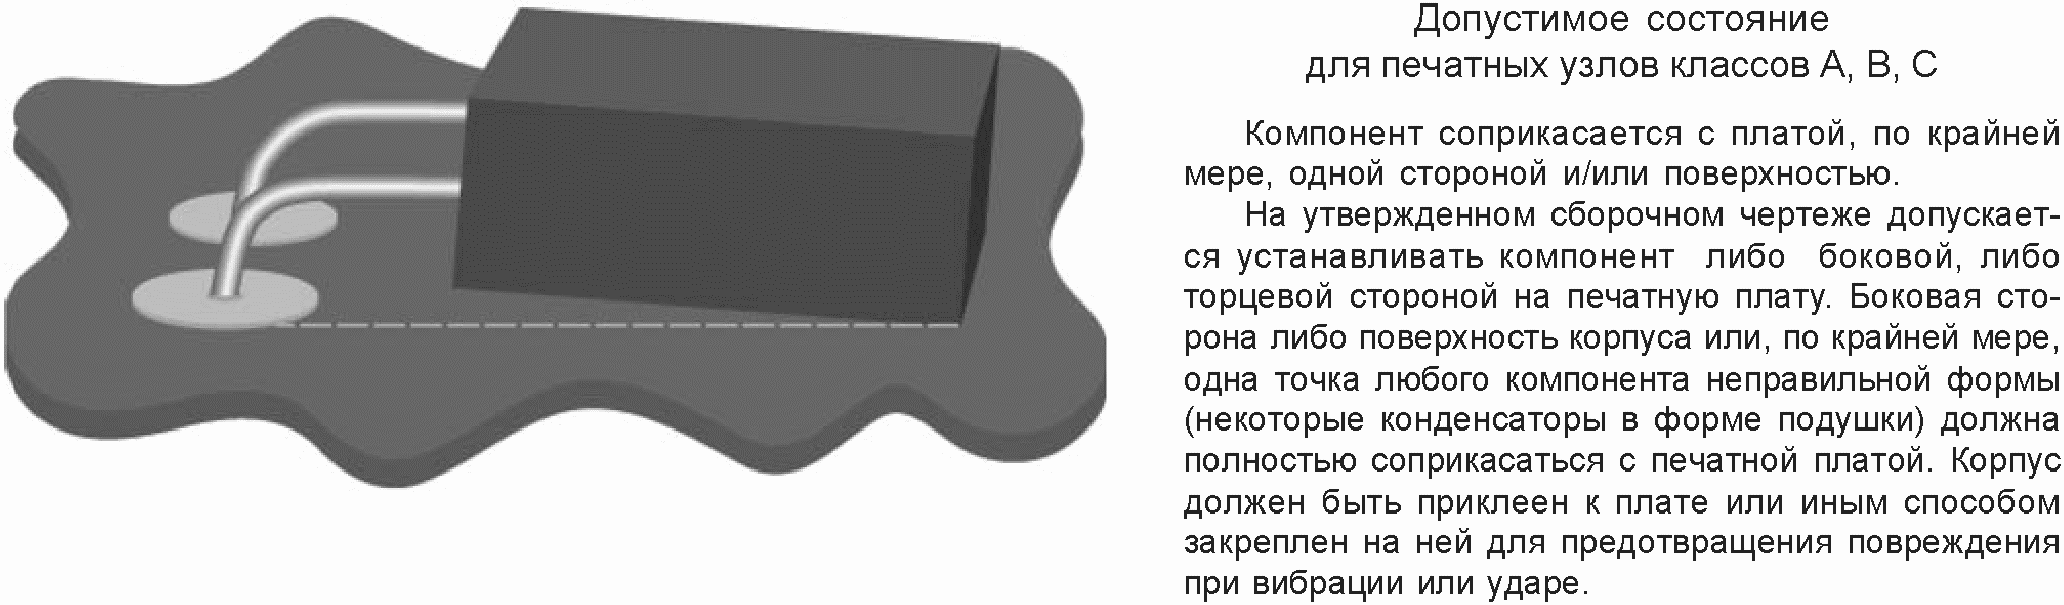
Рисунок 21. Компонент с радиальными выводами,
горизонтальный монтаж: допустимое состояние
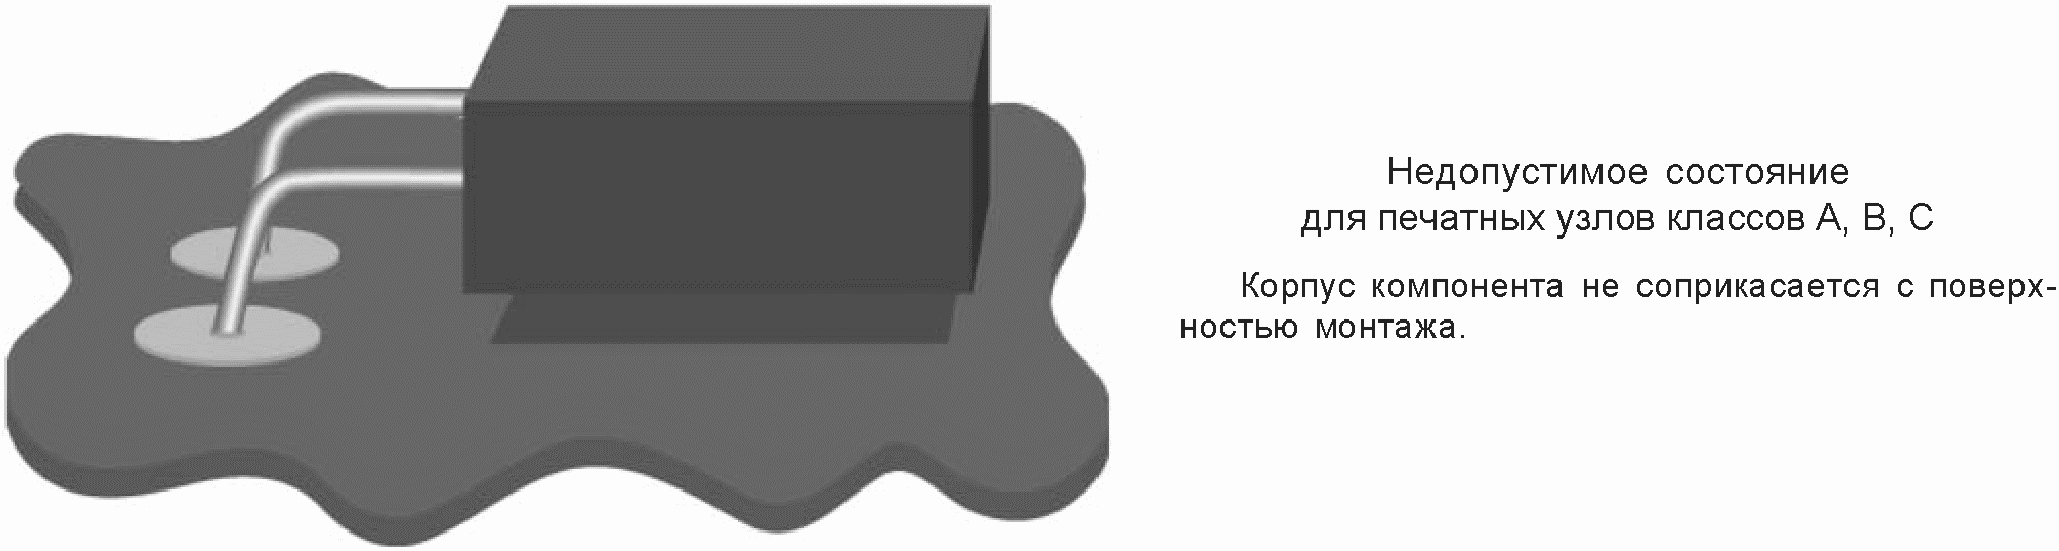
Рисунок 22. Компонент с радиальными выводами,
горизонтальный монтаж: недопустимое состояние
##### 7.2.3. Компоненты с осевыми выводами, вертикальный монтаж
На рисунках 23 - [25](#p100176) показаны критерии вертикального монтажа компонентов с осевыми выводами.
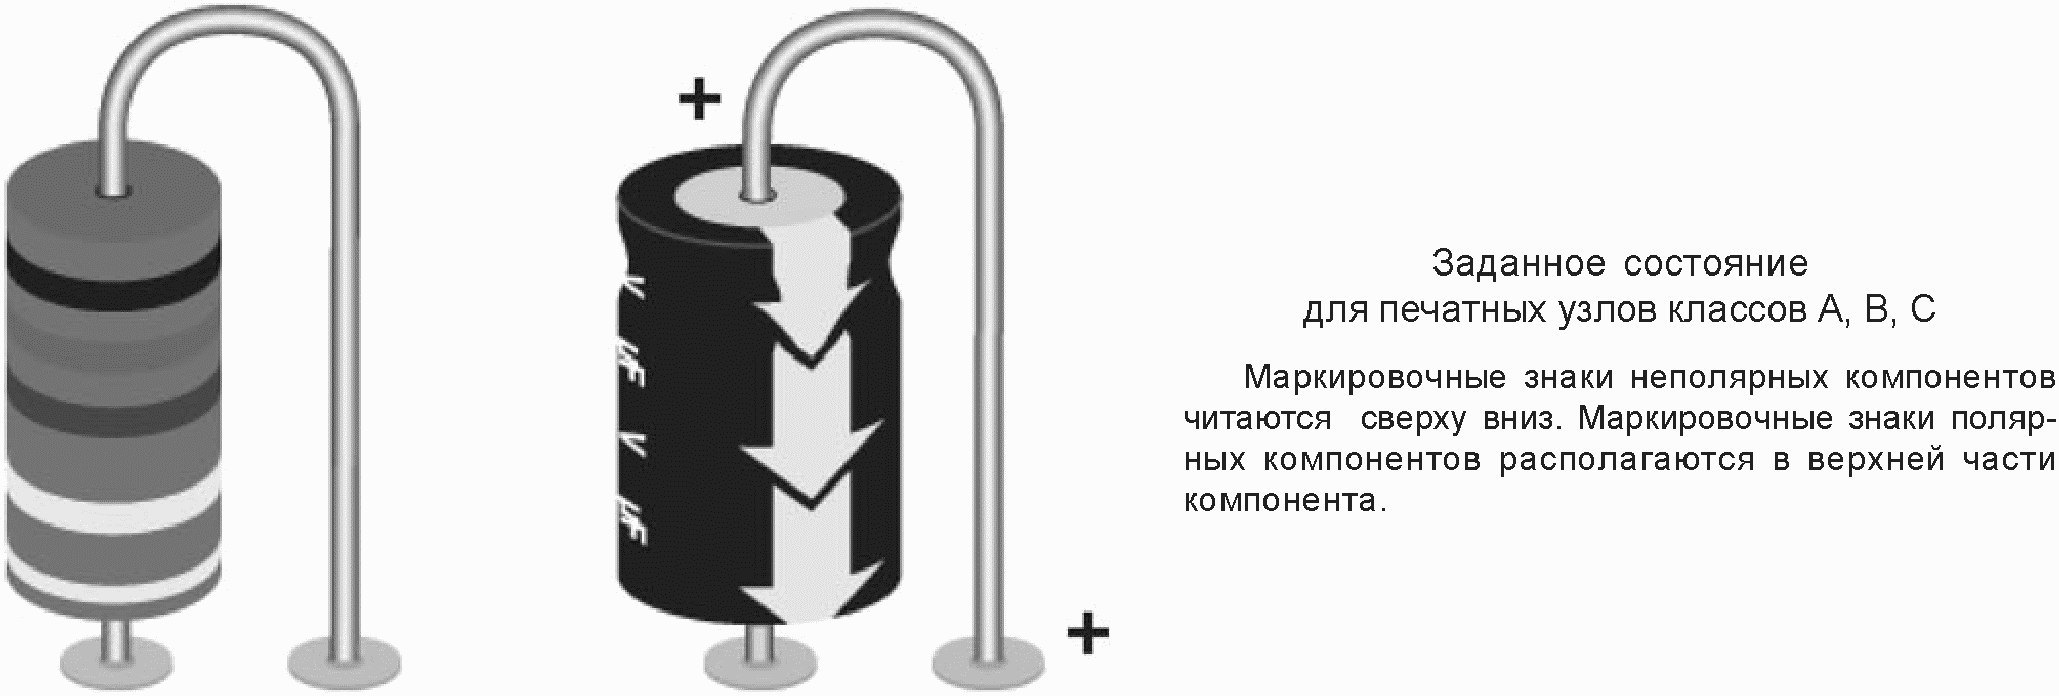
Рисунок 23. Компоненты с осевыми выводами,
вертикальный монтаж: заданное состояние
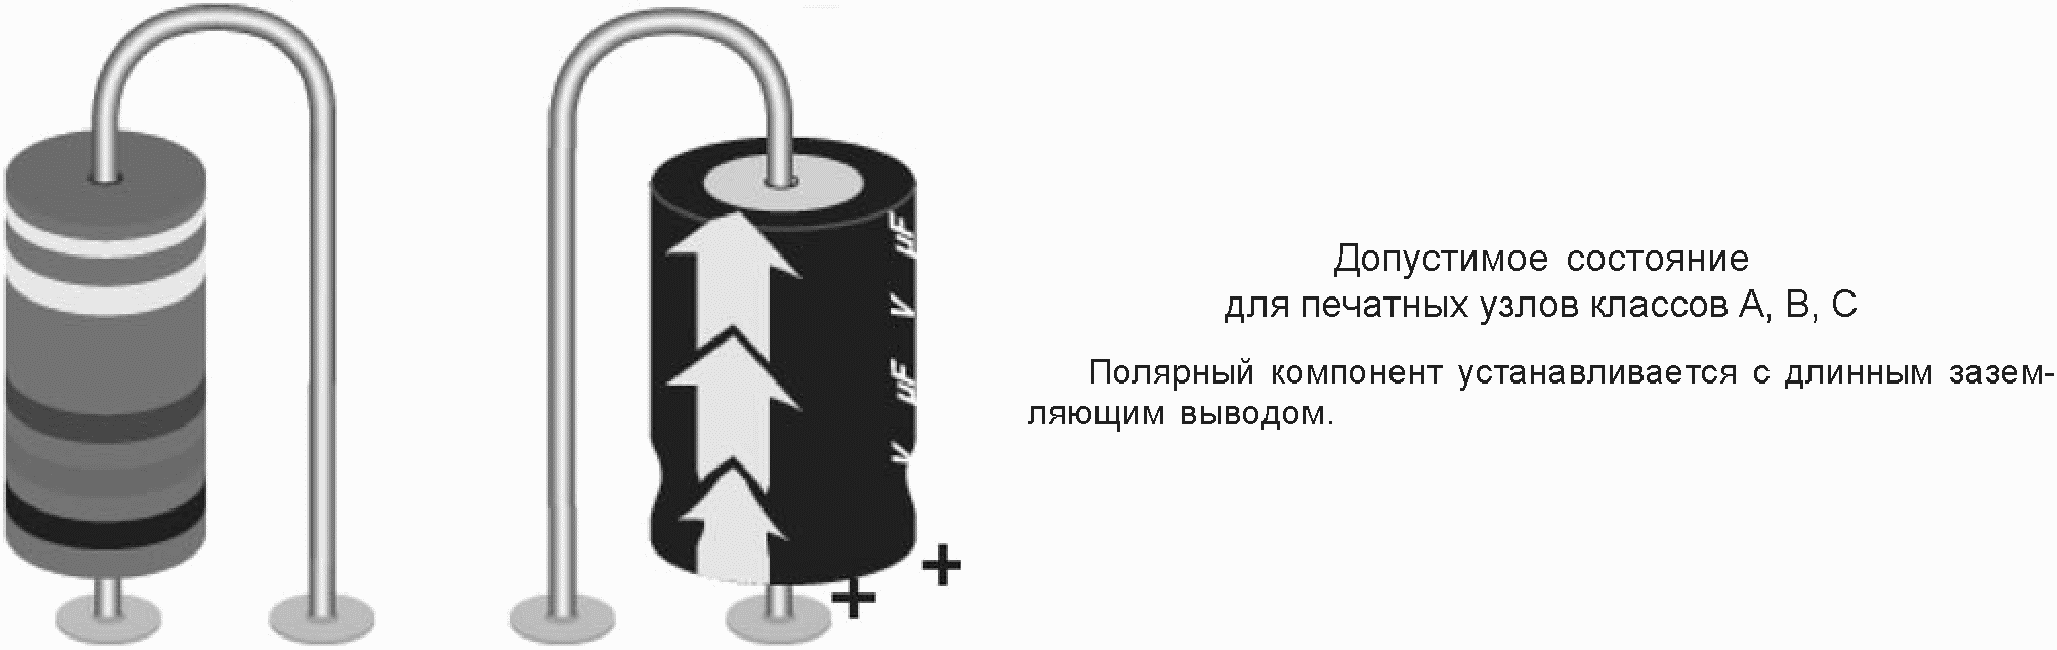
Рисунок 24. Компонент с осевыми выводами,
вертикальный монтаж: допустимое состояние
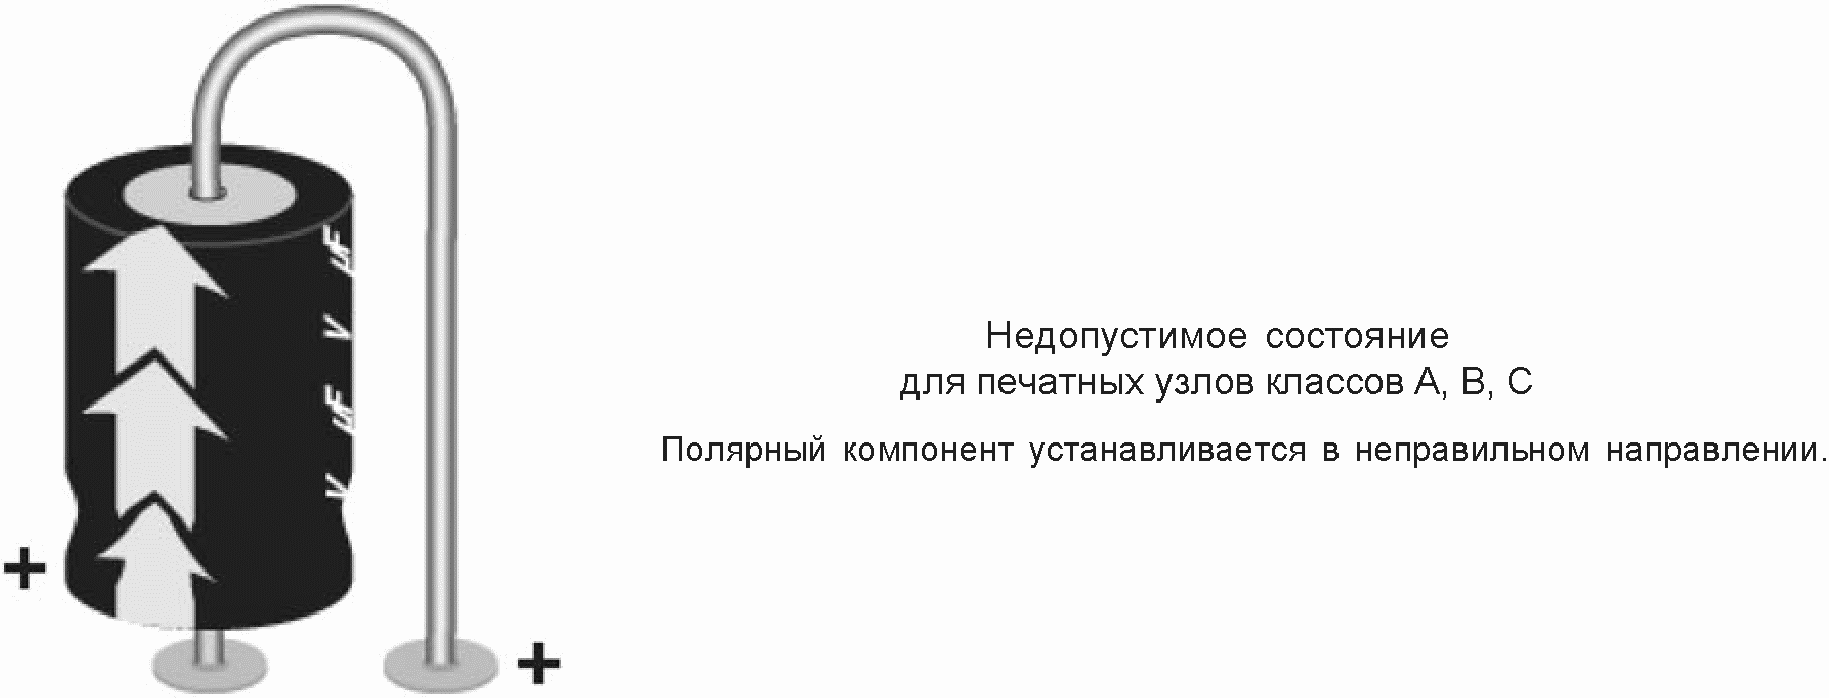
Рисунок 25. Компонент с осевыми выводами,
вертикальный монтаж: недопустимое состояние
##### 7.2.4. Компоненты с радиальными выводами, вертикальный монтаж
На рисунках 26 - [28](#p100184) показаны критерии вертикального монтажа компонентов с радиальными выводами.
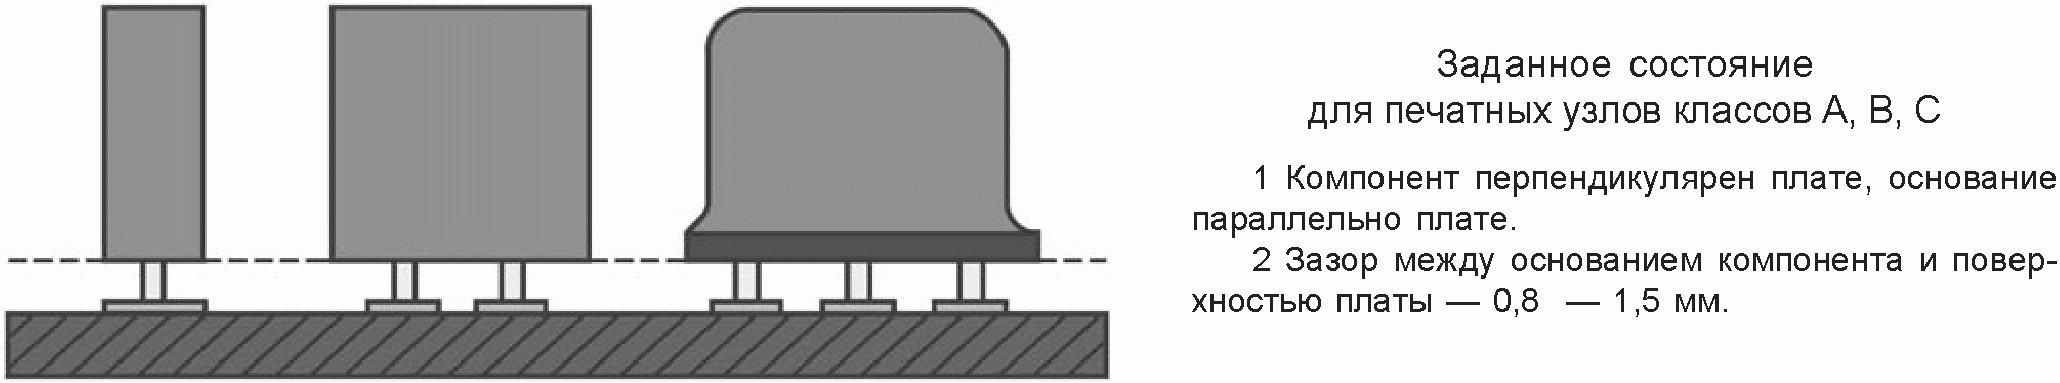
Рисунок 26. Компоненты с радиальными выводами,
вертикальный монтаж: заданное состояние
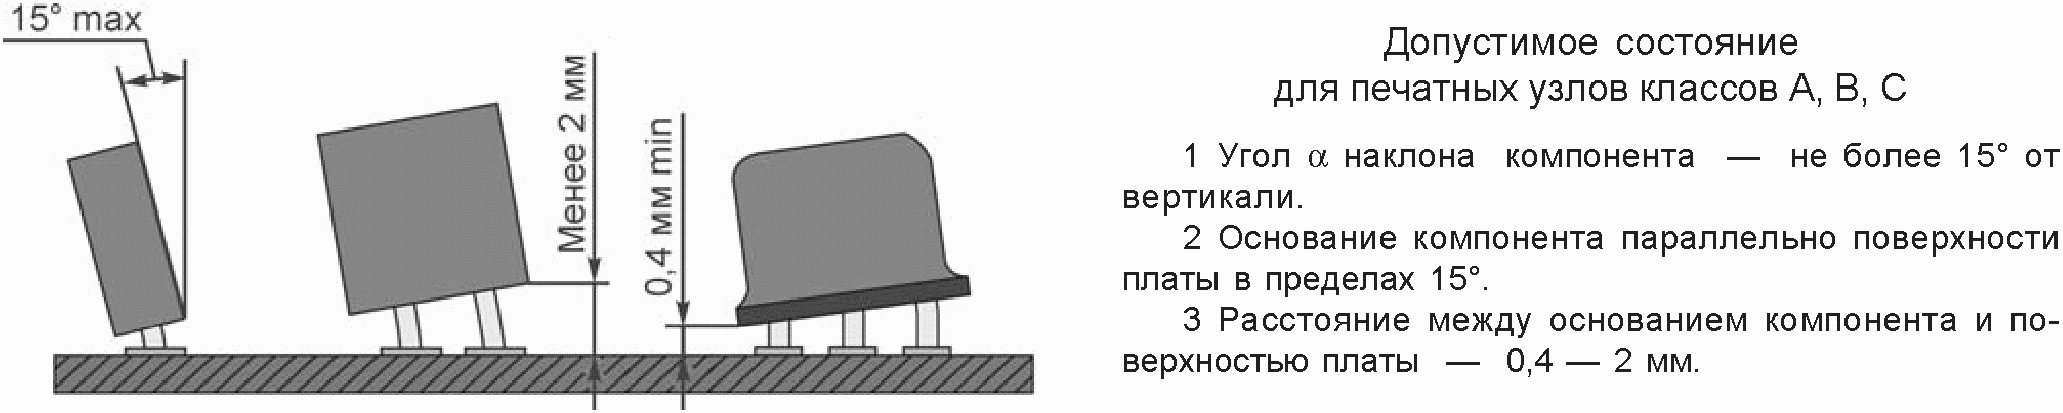
Рисунок 27. Компоненты с радиальными выводами,
вертикальный монтаж: допустимое состояние
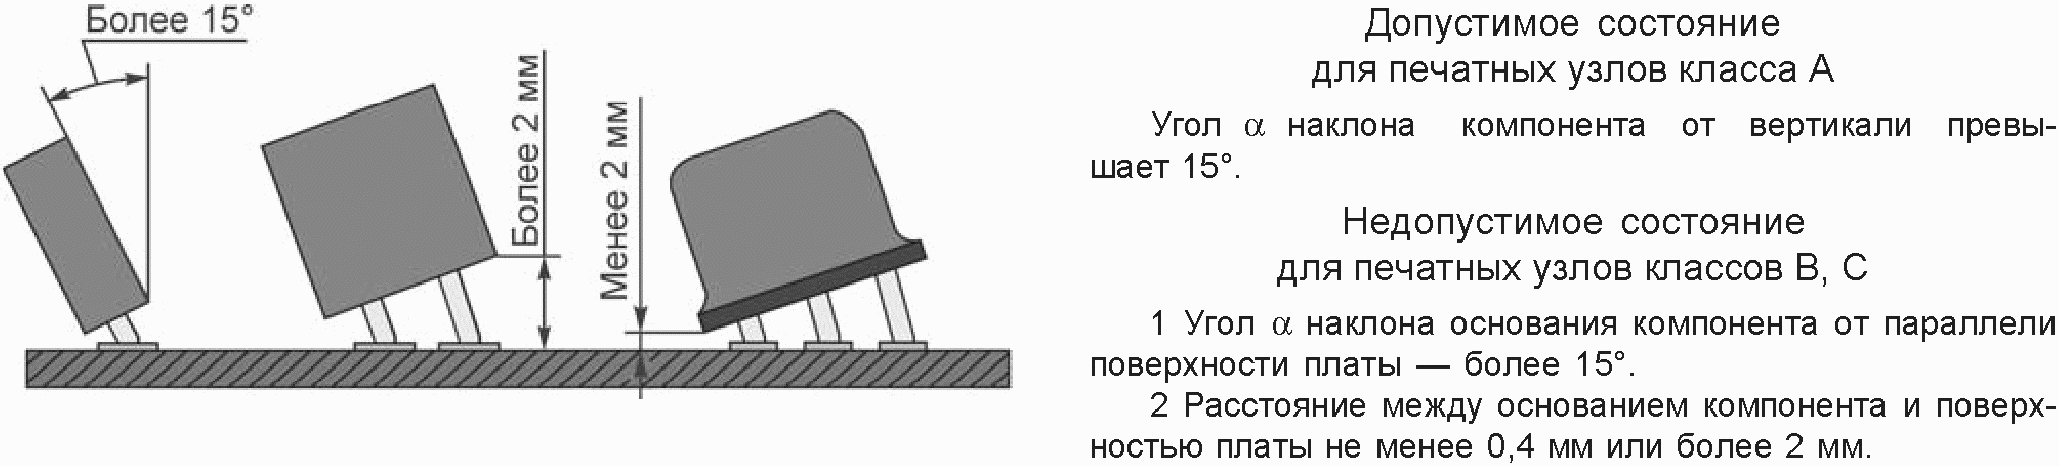
Рисунок 28. Компоненты с радиальными выводами,
вертикальный монтаж: виды состояний
##### 7.2.5. Компоненты с осевыми выводами. Горизонтальный монтаж
На рисунках 29 - [30](#p100207) показаны критерии горизонтального монтажа компонентов с осевыми выводами.
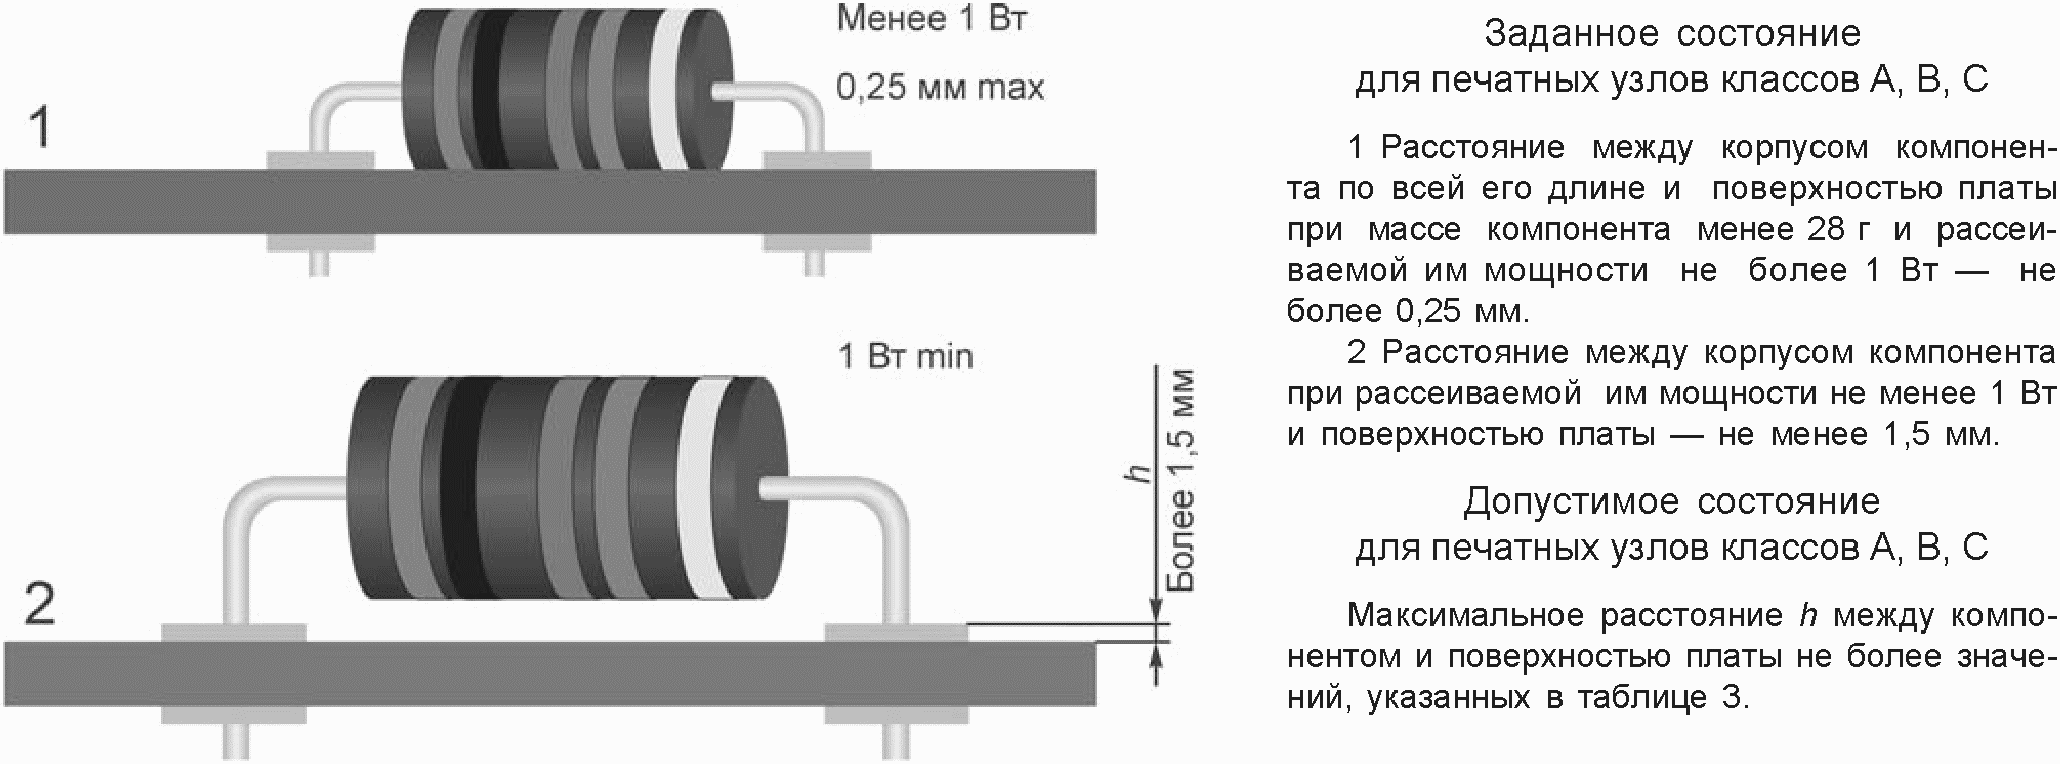
Рисунок 29. Компоненты с осевыми выводами,
горизонтальный монтаж: виды состояния
Расстояние h между компонентом и платой
| Мощность, Вт | h | Класс A | Класс B | Класс C |
| --- | --- | --- | --- | --- |
| До 1 | Макс., мм | 3 | 3 | 0,7 |
| Не менее 1 | Мин., мм | 1,5 | 1,5 | 1,5 |
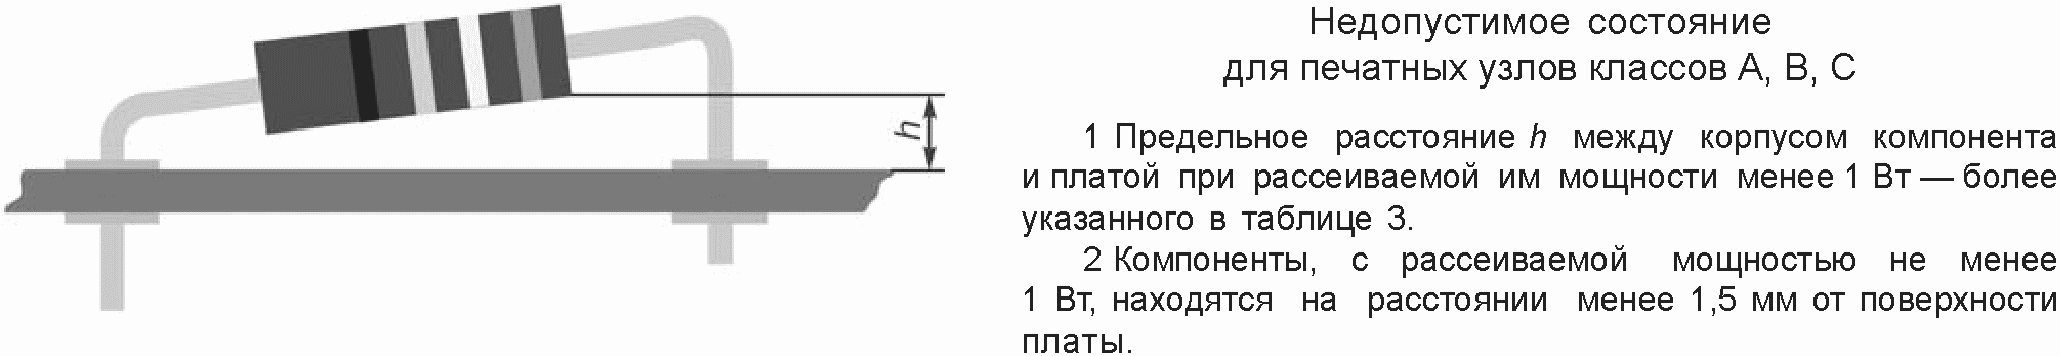
Рисунок 30. Компонент с осевыми выводами,
горизонтальный монтаж: недопустимое состояние
##### 7.2.6. Монтаж корпусов DIP
На рисунках 31 - [33](#p100215) показаны критерии монтажа корпусов DIP.
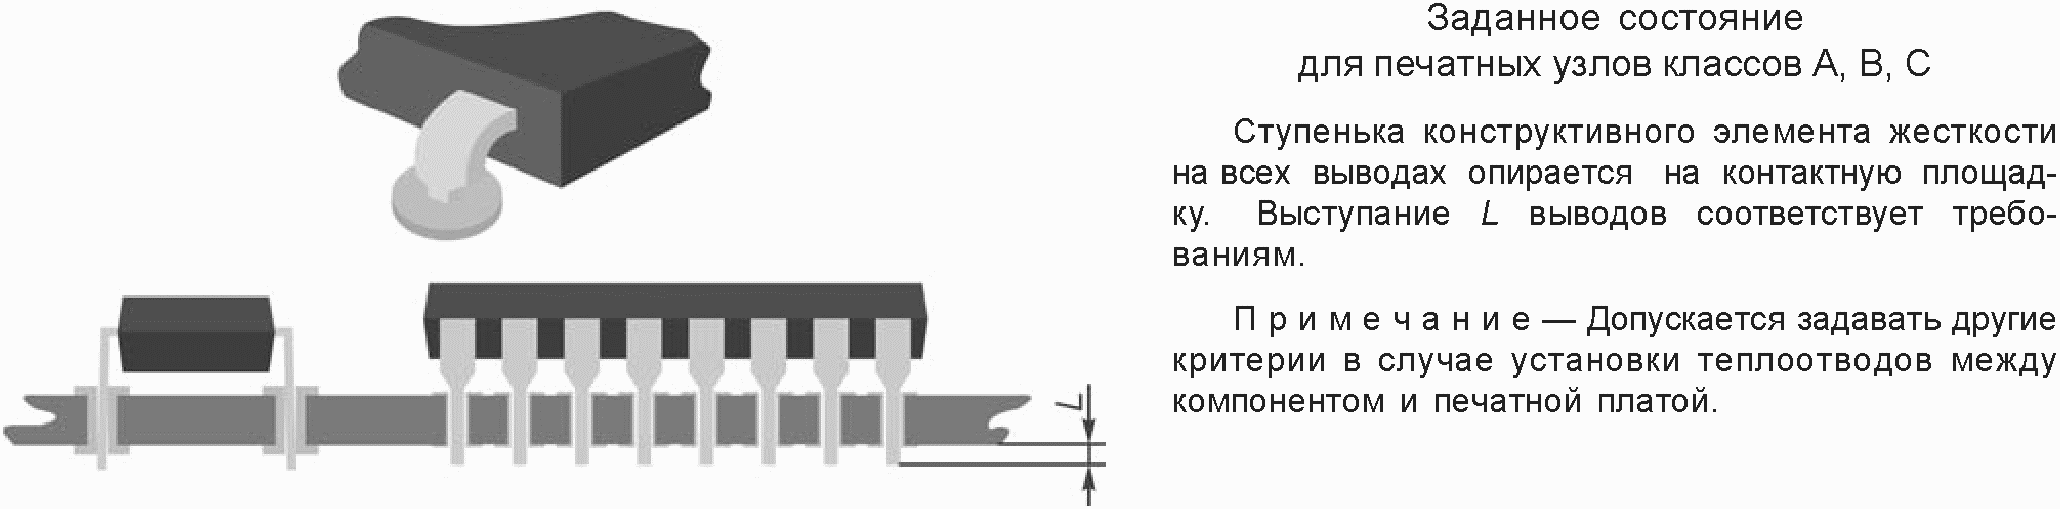
Рисунок 31. Корпуса DIP: заданное состояние
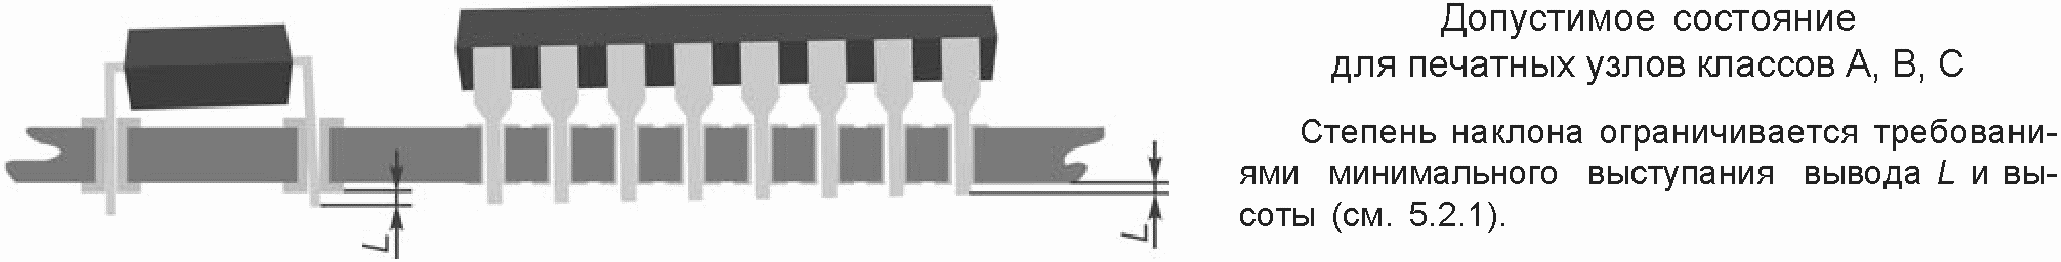
Рисунок 32. Корпуса DIP: допустимое состояние
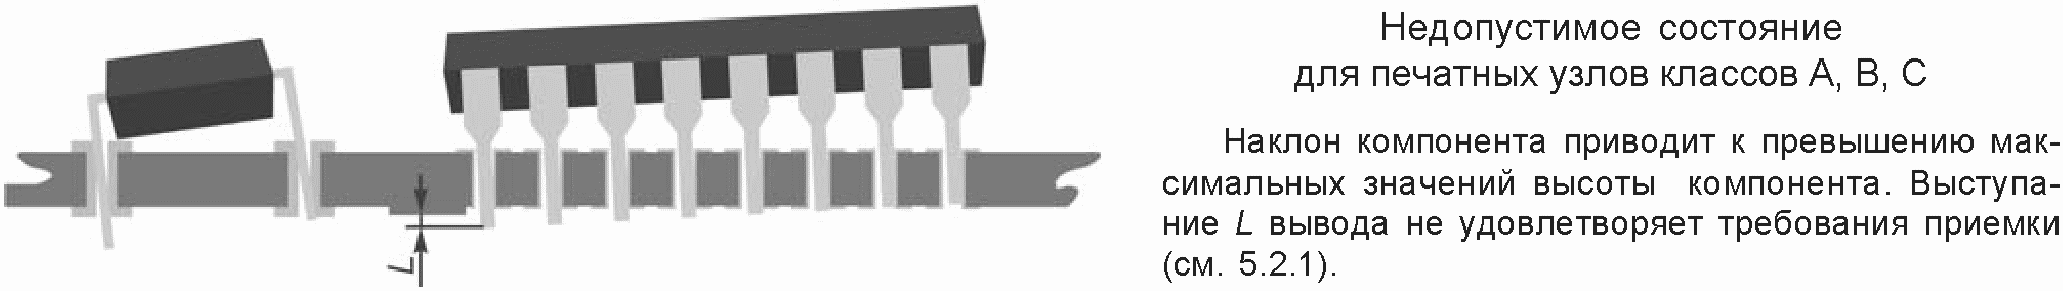
Рисунок 33. Корпуса DIP: недопустимое состояние
##### 7.2.7. Компоненты с осевыми выводами, вертикальная установка с зазором
На рисунках 34 - [36](#p100239) показаны критерии вертикального монтажа с зазором компонентов с осевыми выводами
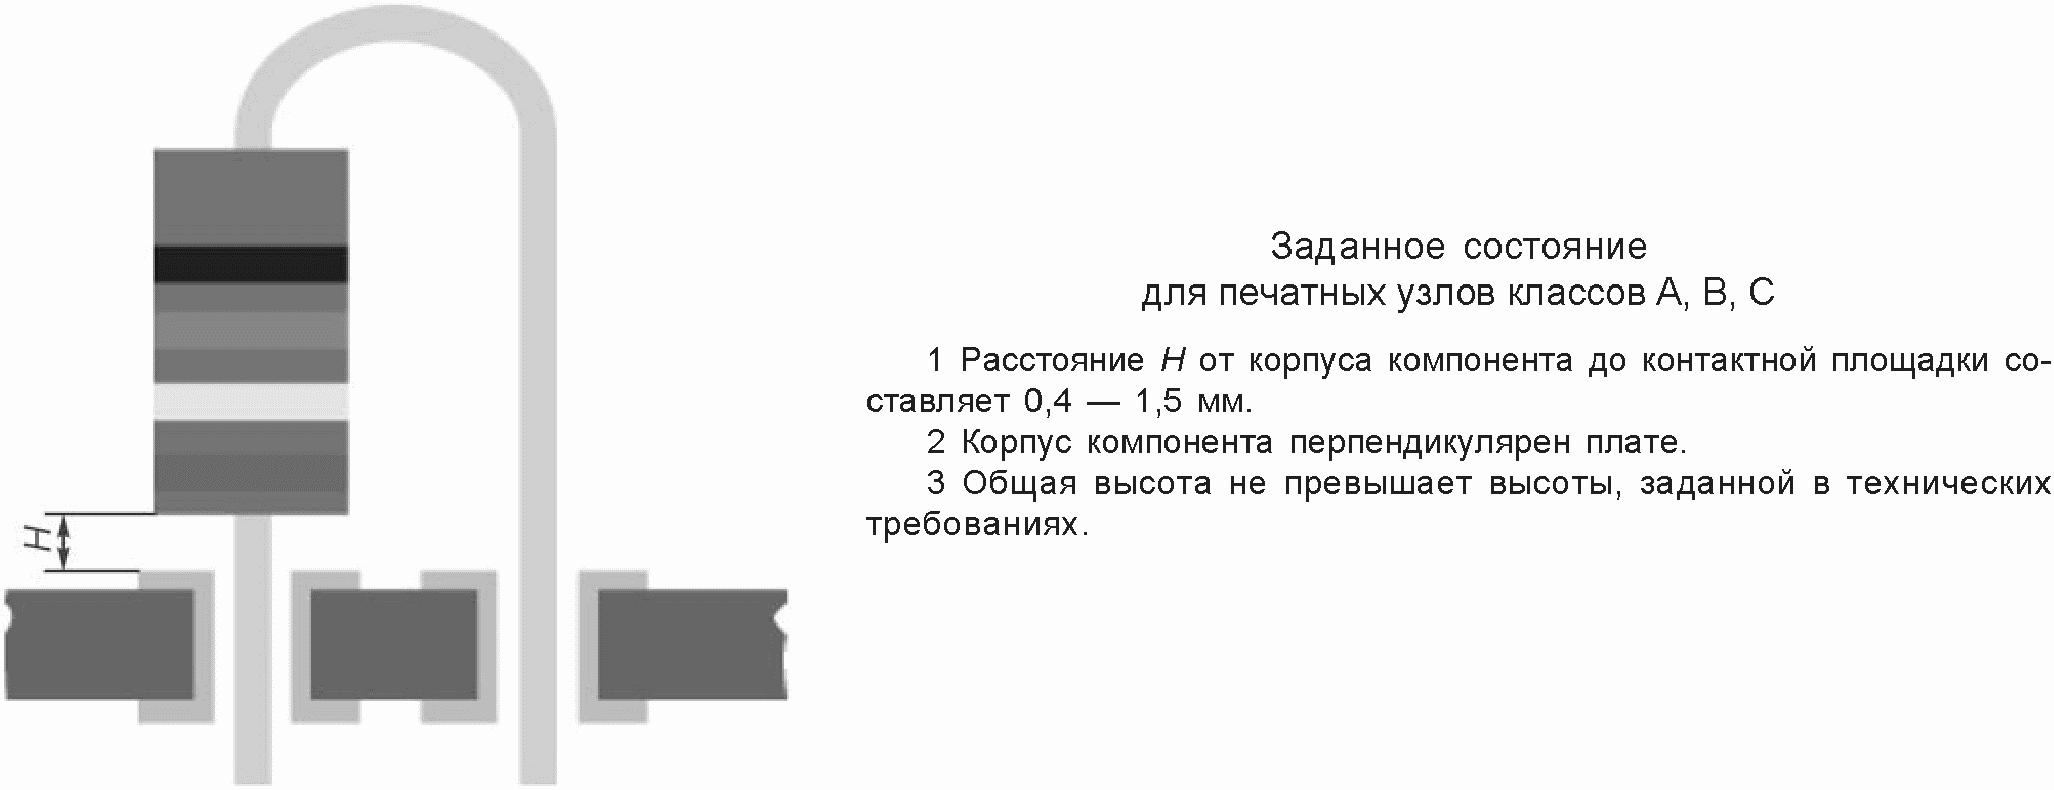
Рисунок 34. Компоненты с осевыми выводами,
вертикальная установка с зазором: заданное состояние
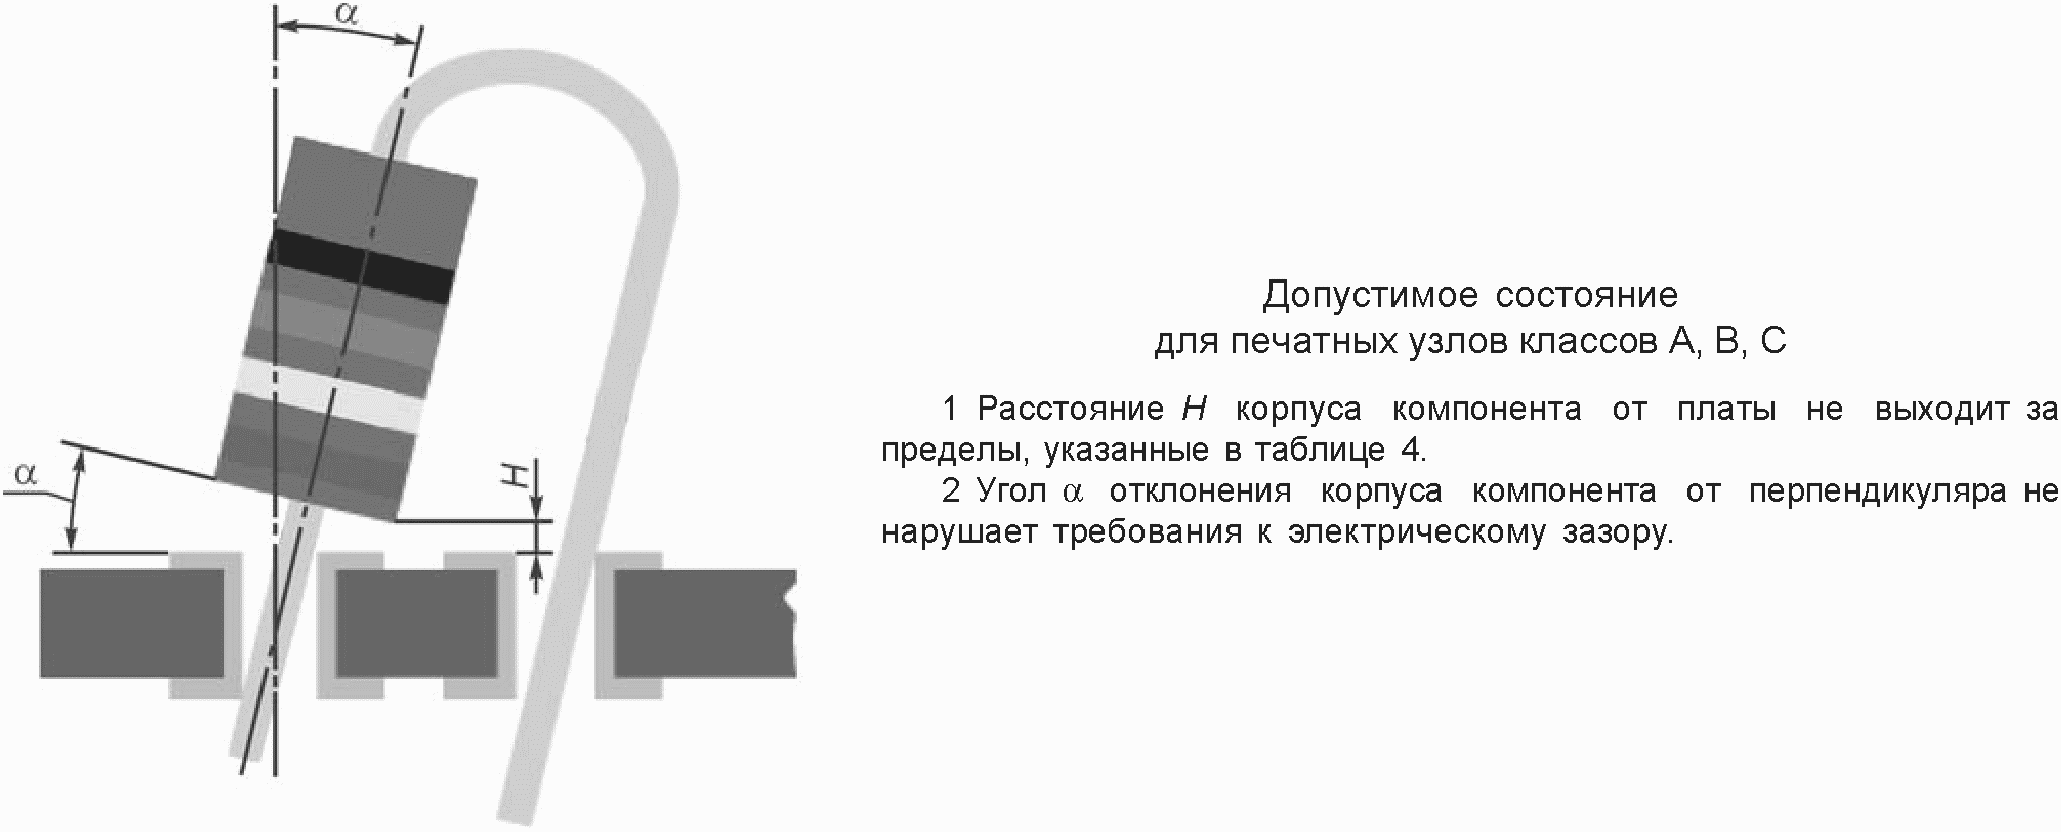
Рисунок 35. Компоненты с осевыми выводами,
вертикальная установка с зазором: допустимое состояние
Расстояние H и угол $\alpha$ между компонентом и платой
| H, мм | Класс A | Класс B | Класс C |
| Min | 0,13 | 0,4 | 0,4 |
| Max | 6 | 3 | 1,5 |
| $\alpha max$ | Электрический зазор не нарушается |
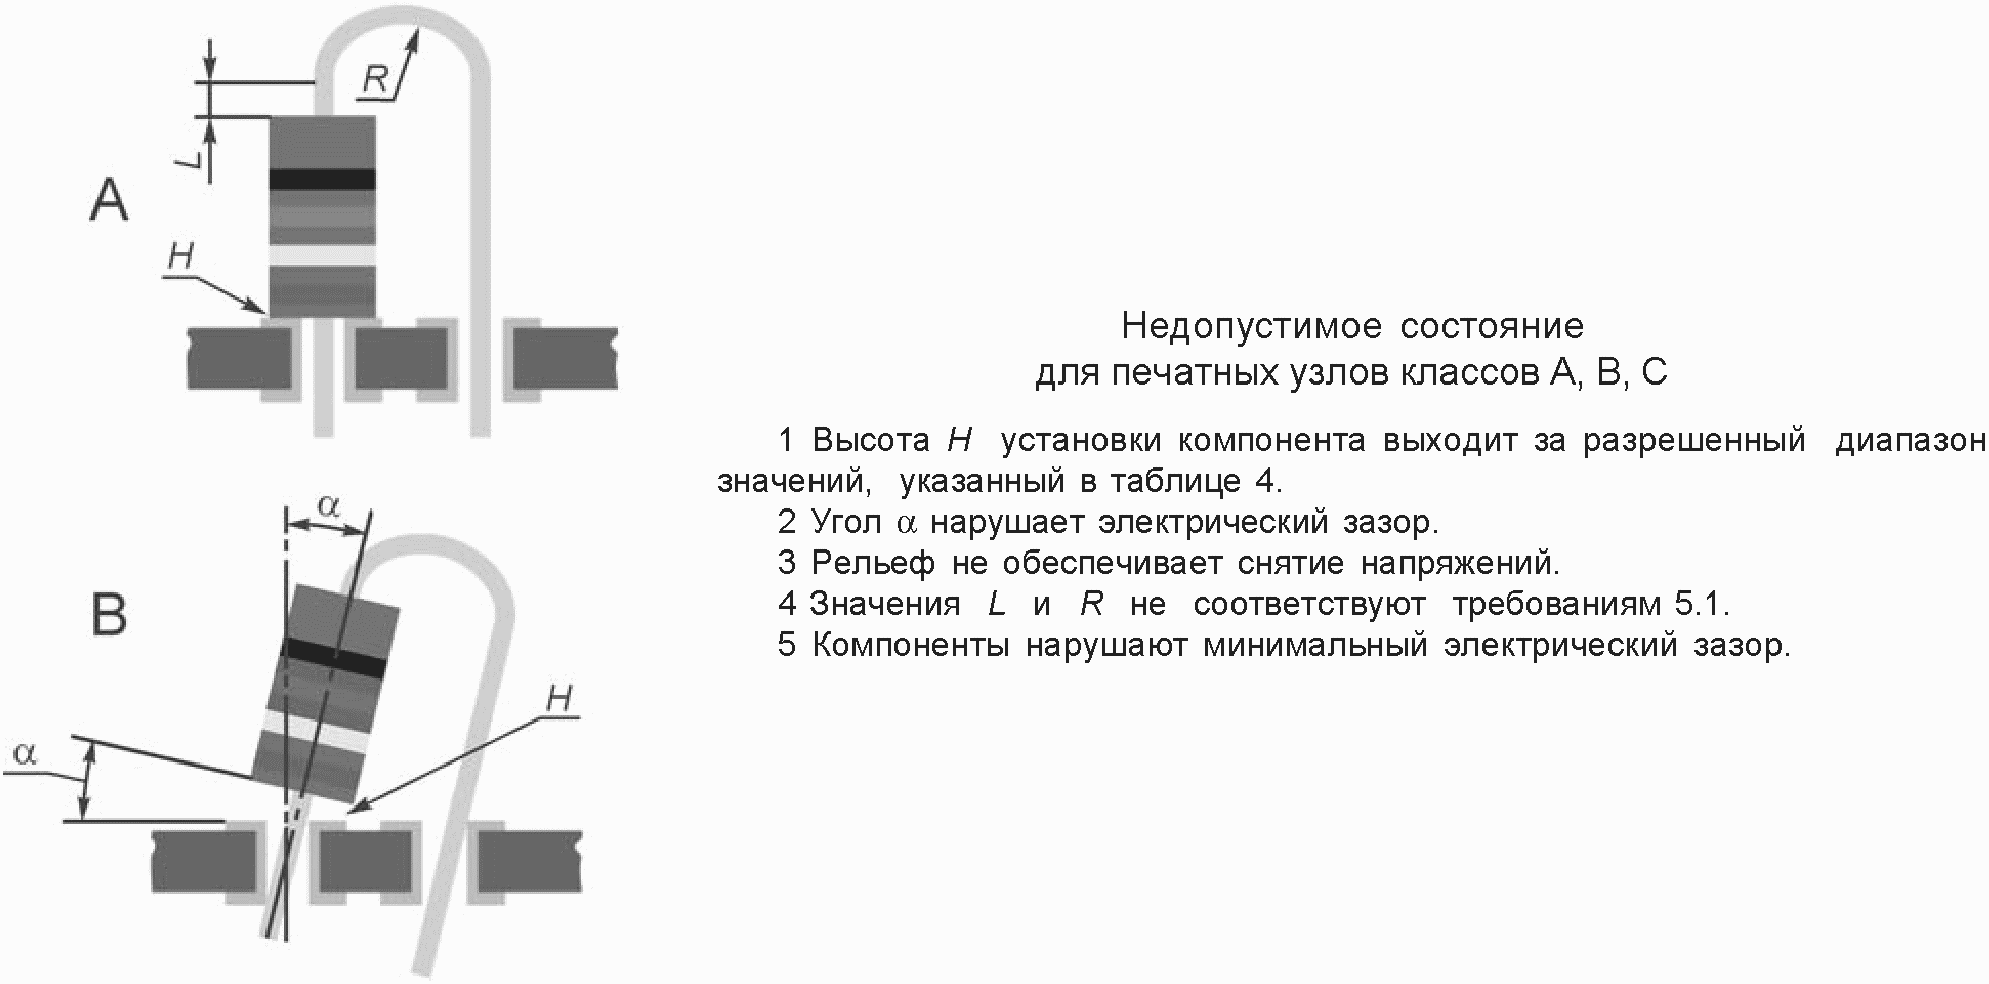
Рисунок 36. Компоненты с осевыми выводами, вертикальная
установка с зазором: недопустимое состояние
##### 7.2.8. Компоненты с радиальными выводами и менисками, вертикальный монтаж
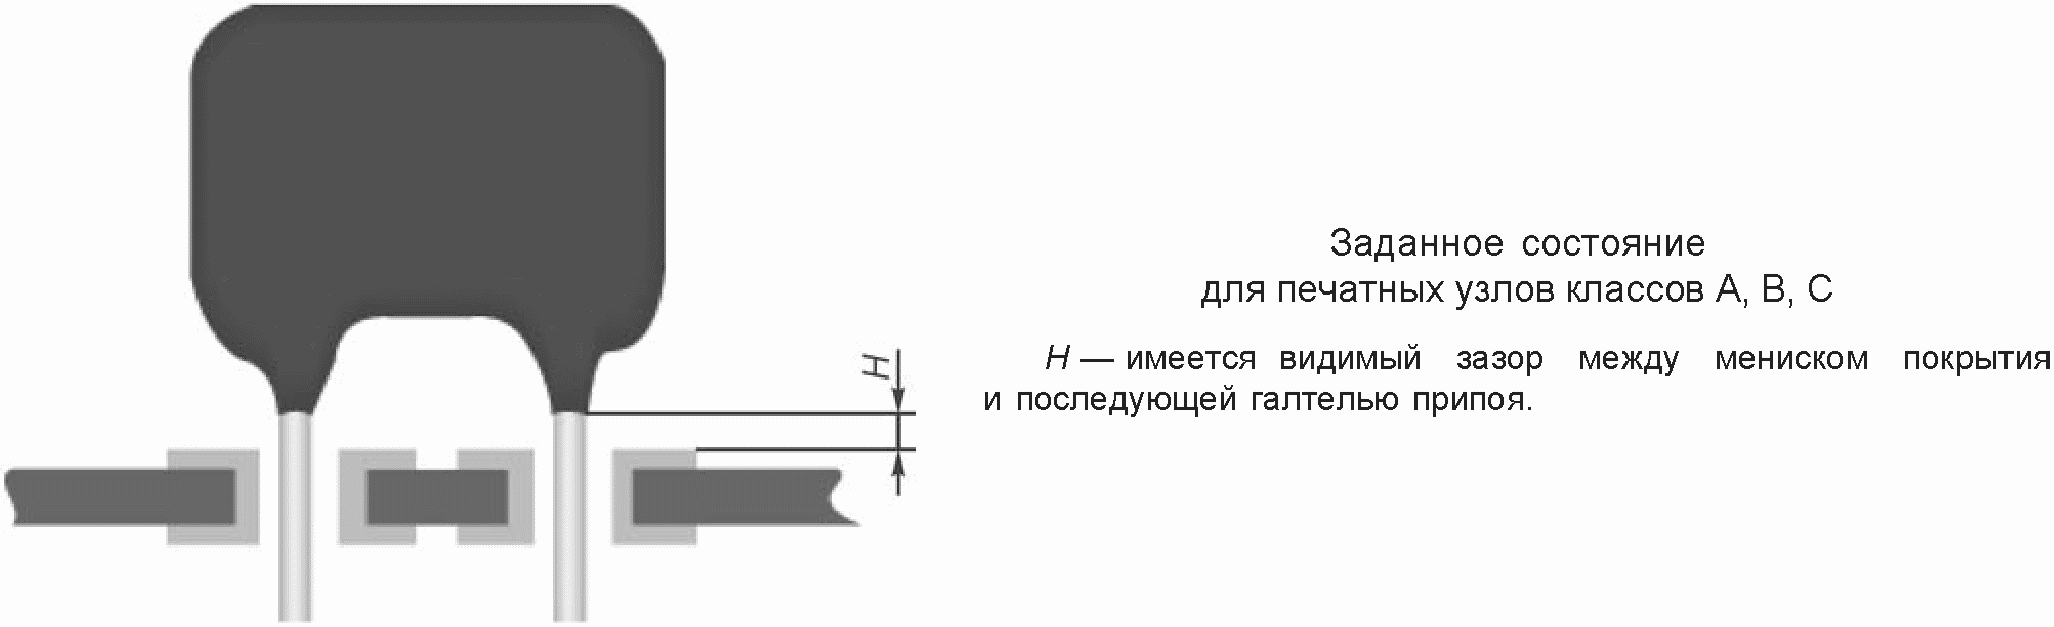
Рисунок 37. Мениск покрытия
над отверстием: заданное состояние
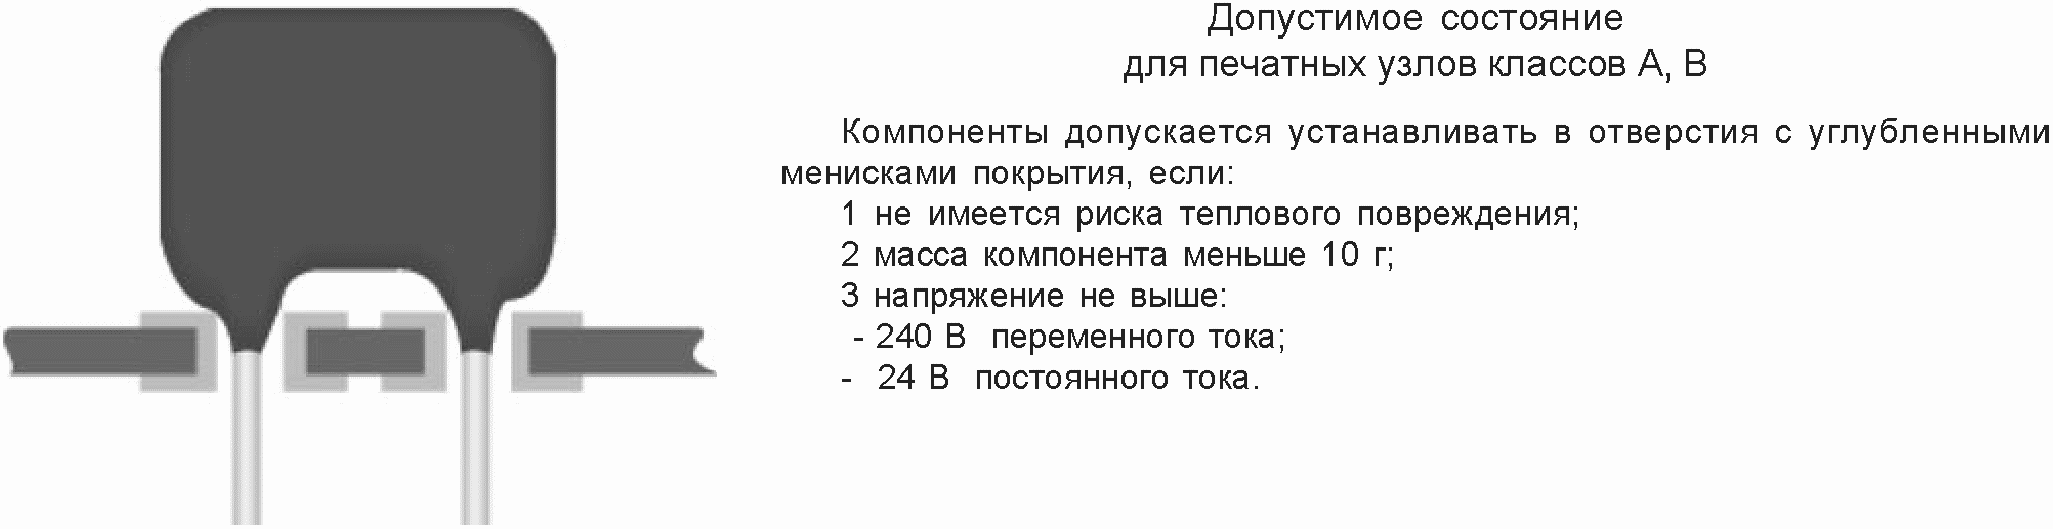
Рисунок 38. Мениски покрытия, углубленные
в отверстия: допустимое состояние
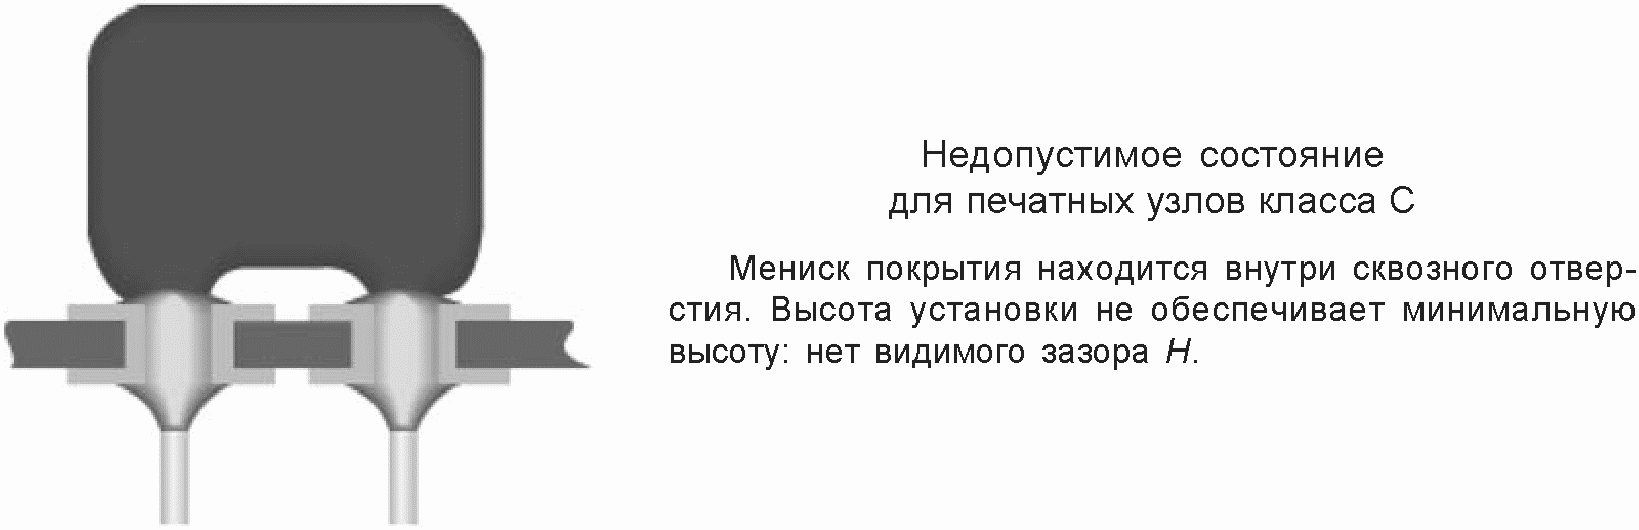
Рисунок 39. Мениски покрытия, углубленные
в отверстия: недопустимое состояние
##### 7.2.9. Изолирующие трубки на компонентах, монтируемых над проводниками
На рисунках 40, [41](#p100252) показаны критерии монтажа компонентов, монтируемых над проводниками с изолирующими трубками
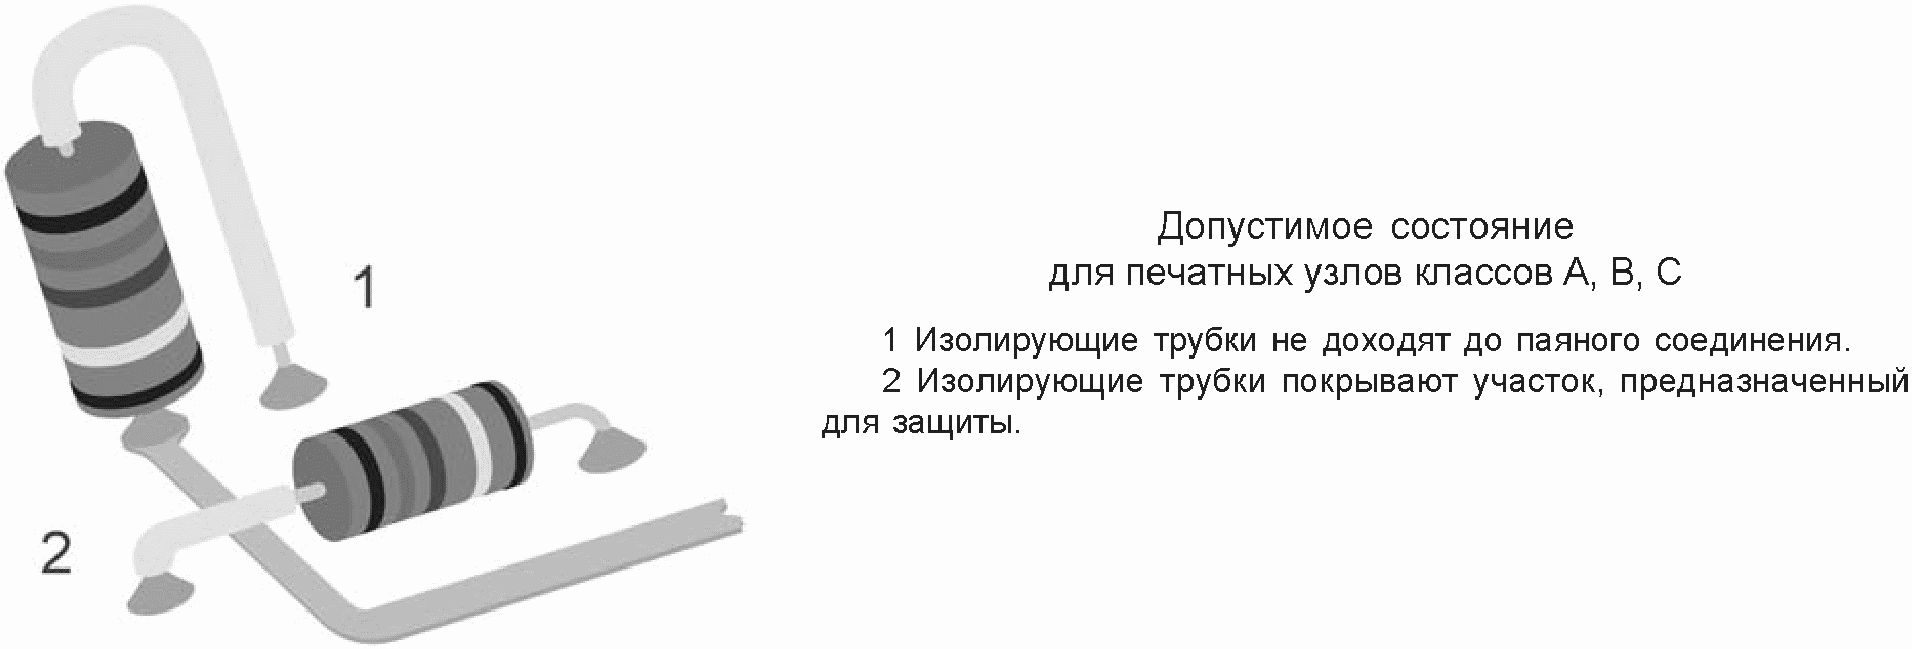
Рисунок 40. Выводы, пересекающие
проводники: допустимое состояние
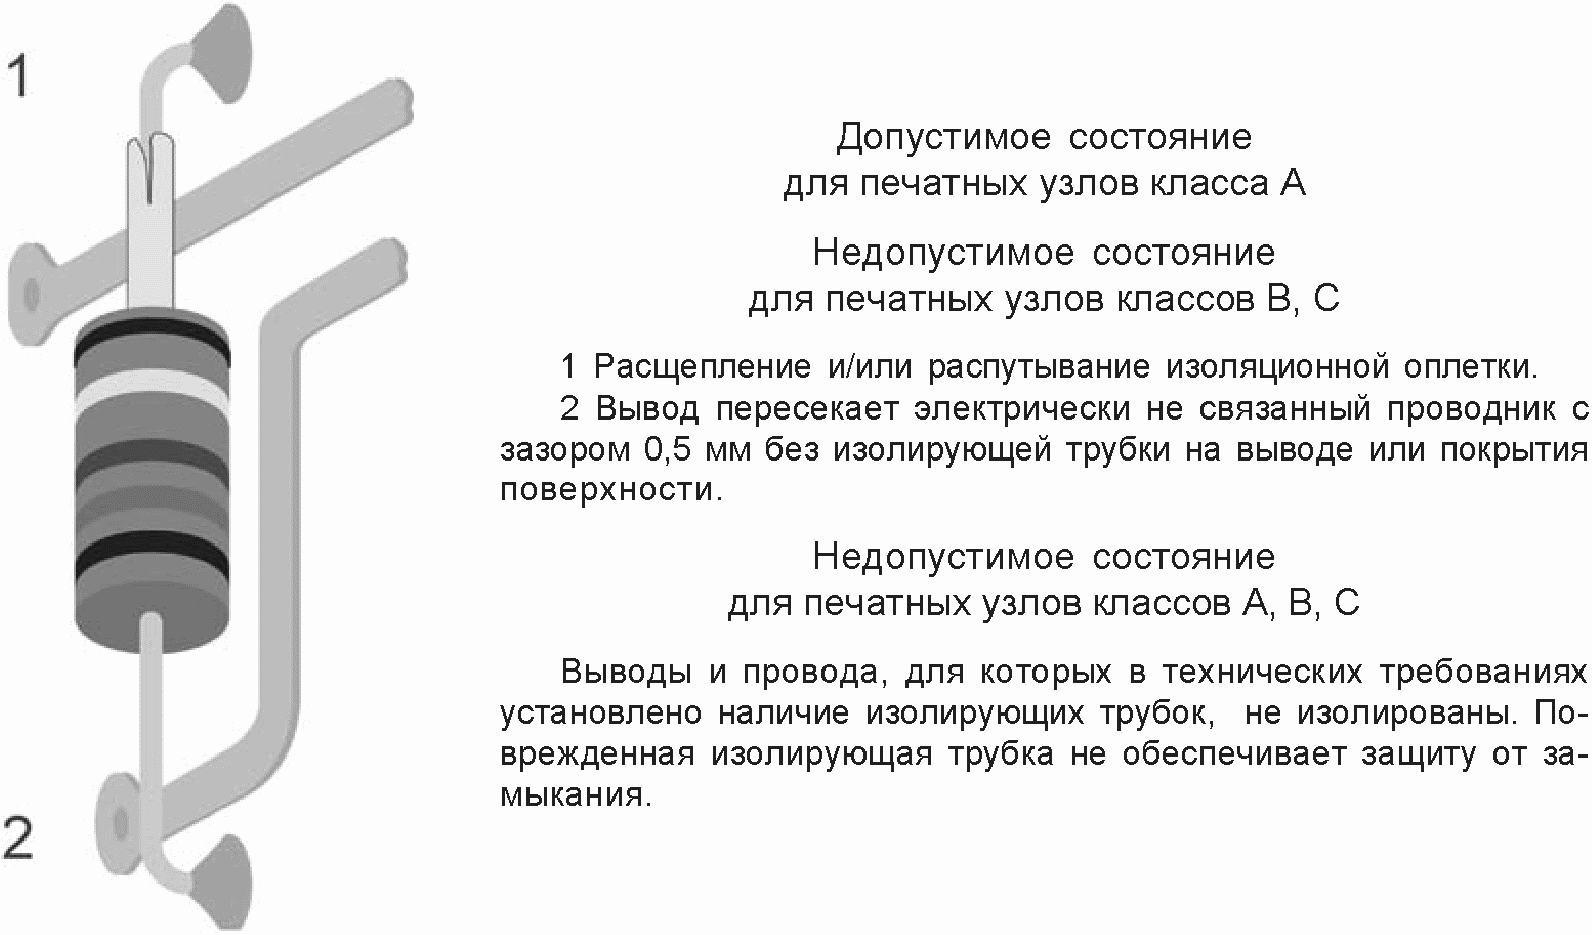
Рисунок 41. Выводы, пересекающие проводники: виды состояний
Формовка выводов для снятия напряжения на компонентах
На рисунках 42, [43](#p100258) показаны критерии формовки выводов компонентов
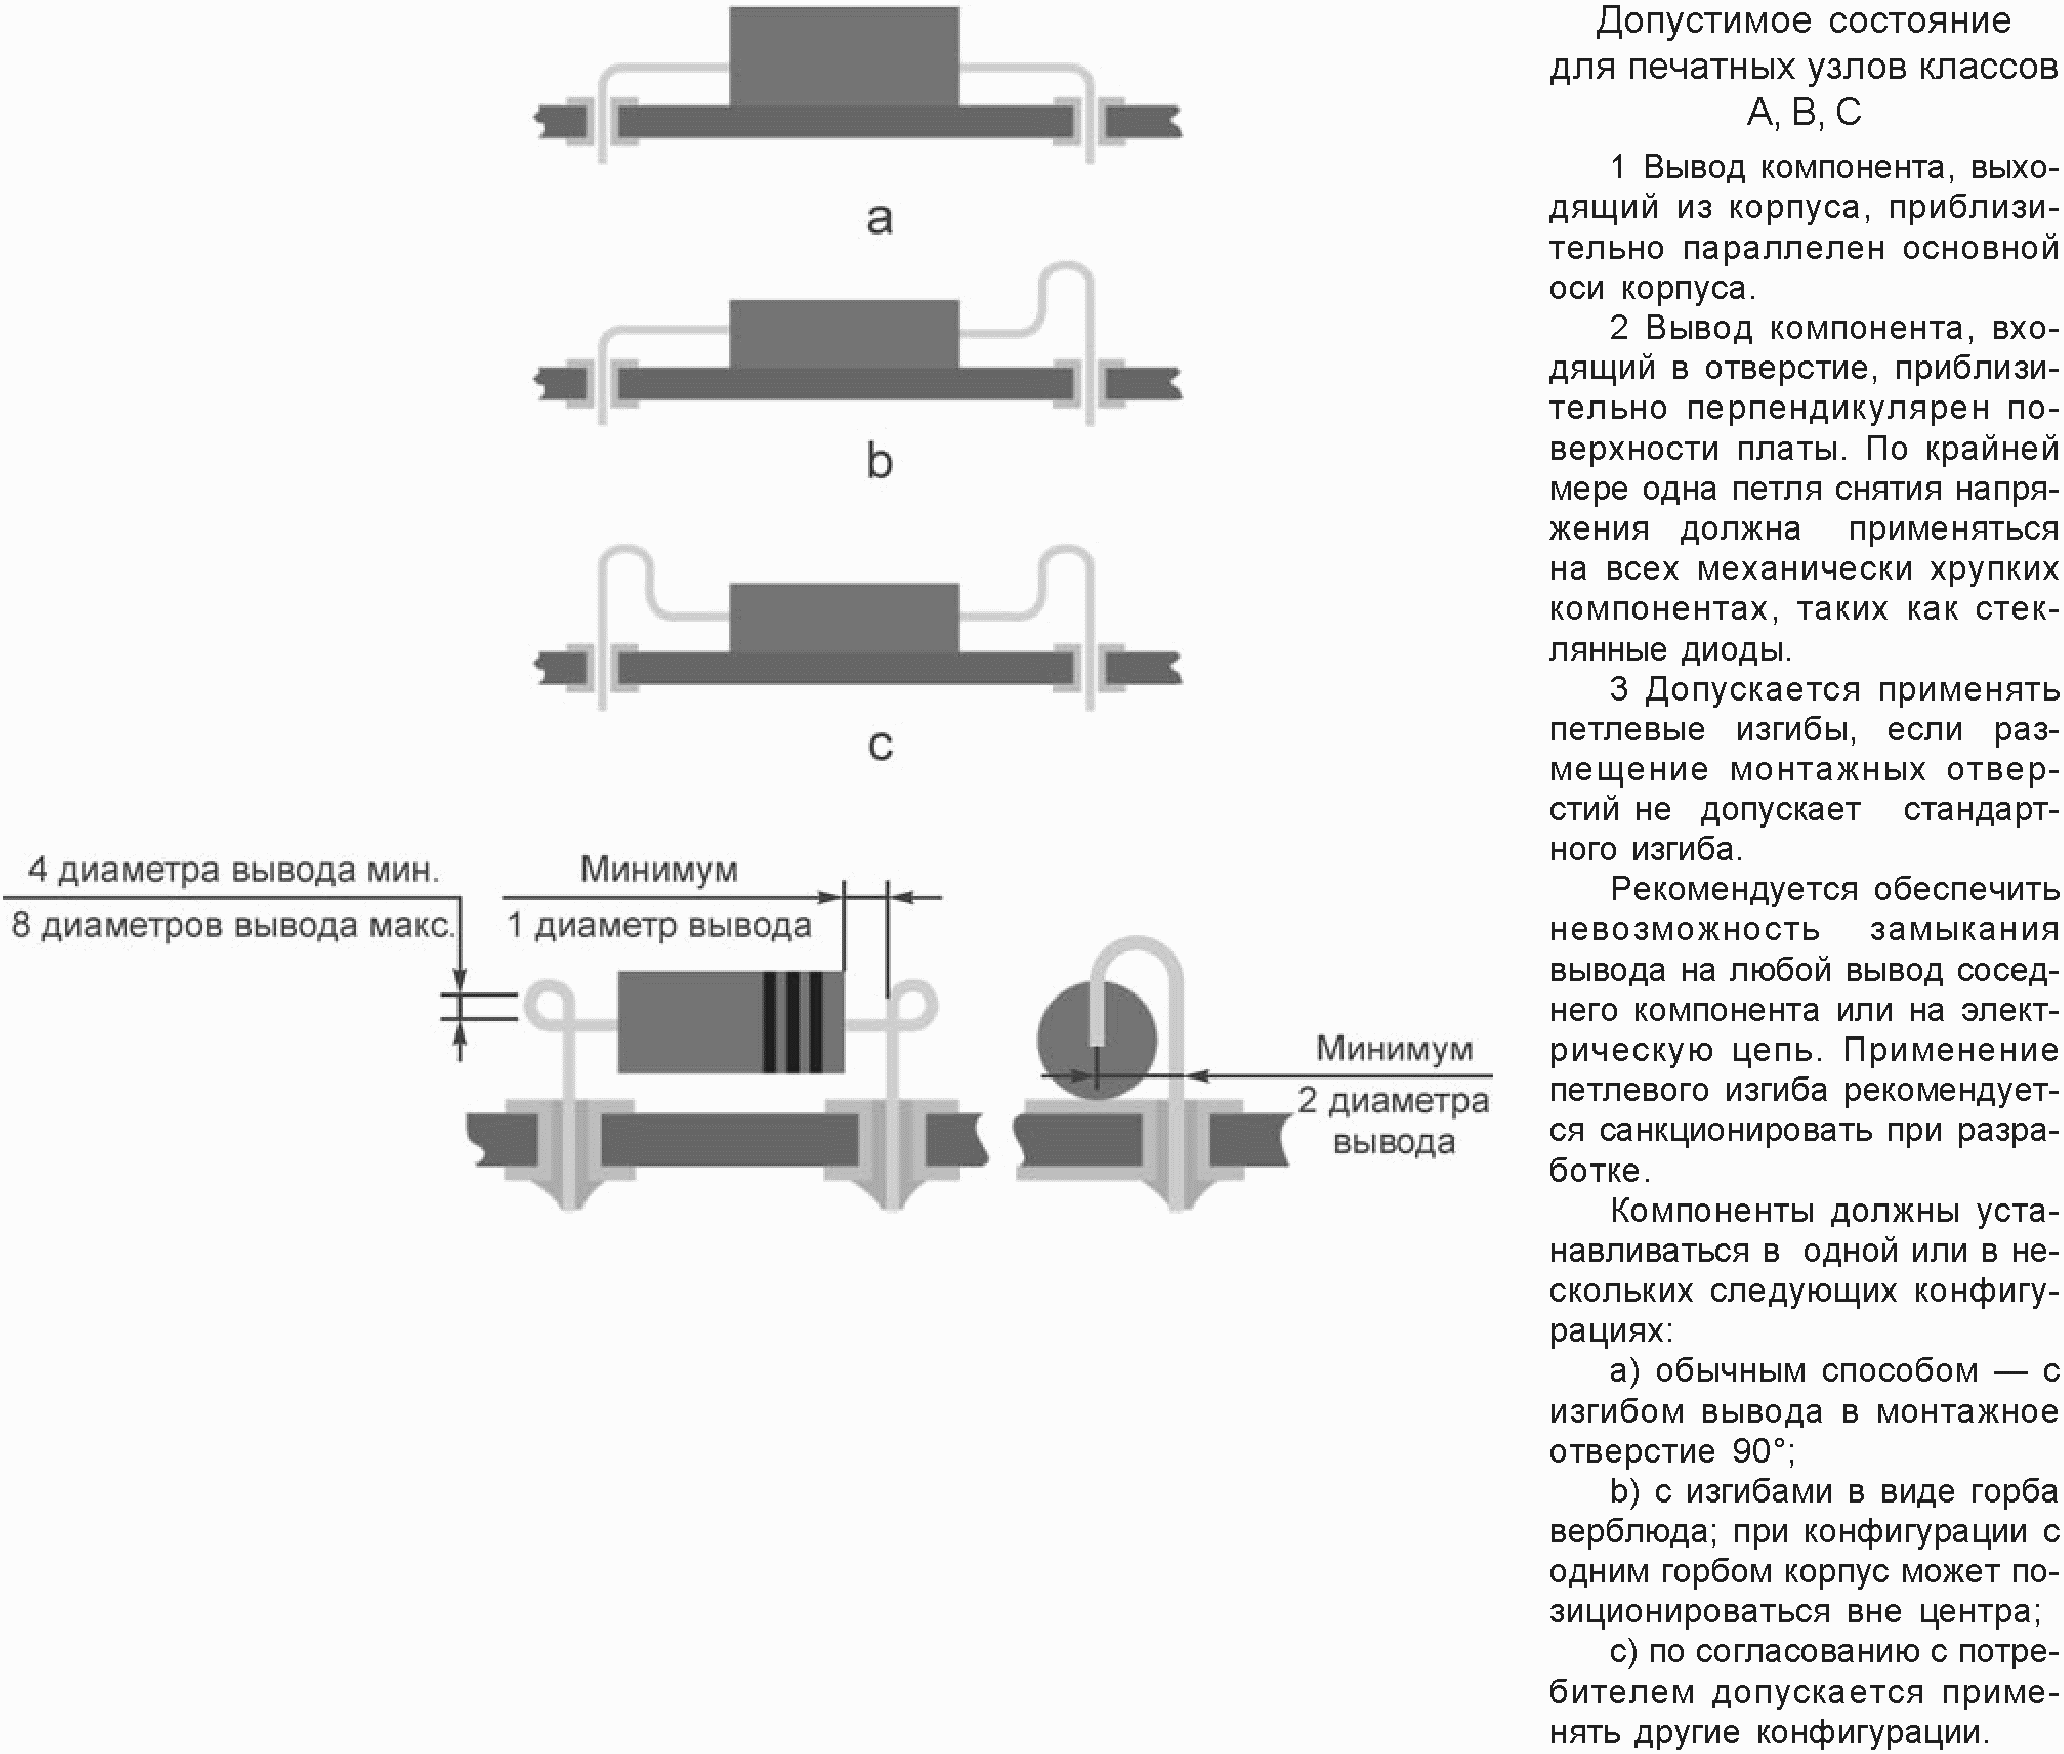
Рисунок 42. Формовка выводов для снятая напряжения
компонентов с осевыми выводами: допустимое состояние
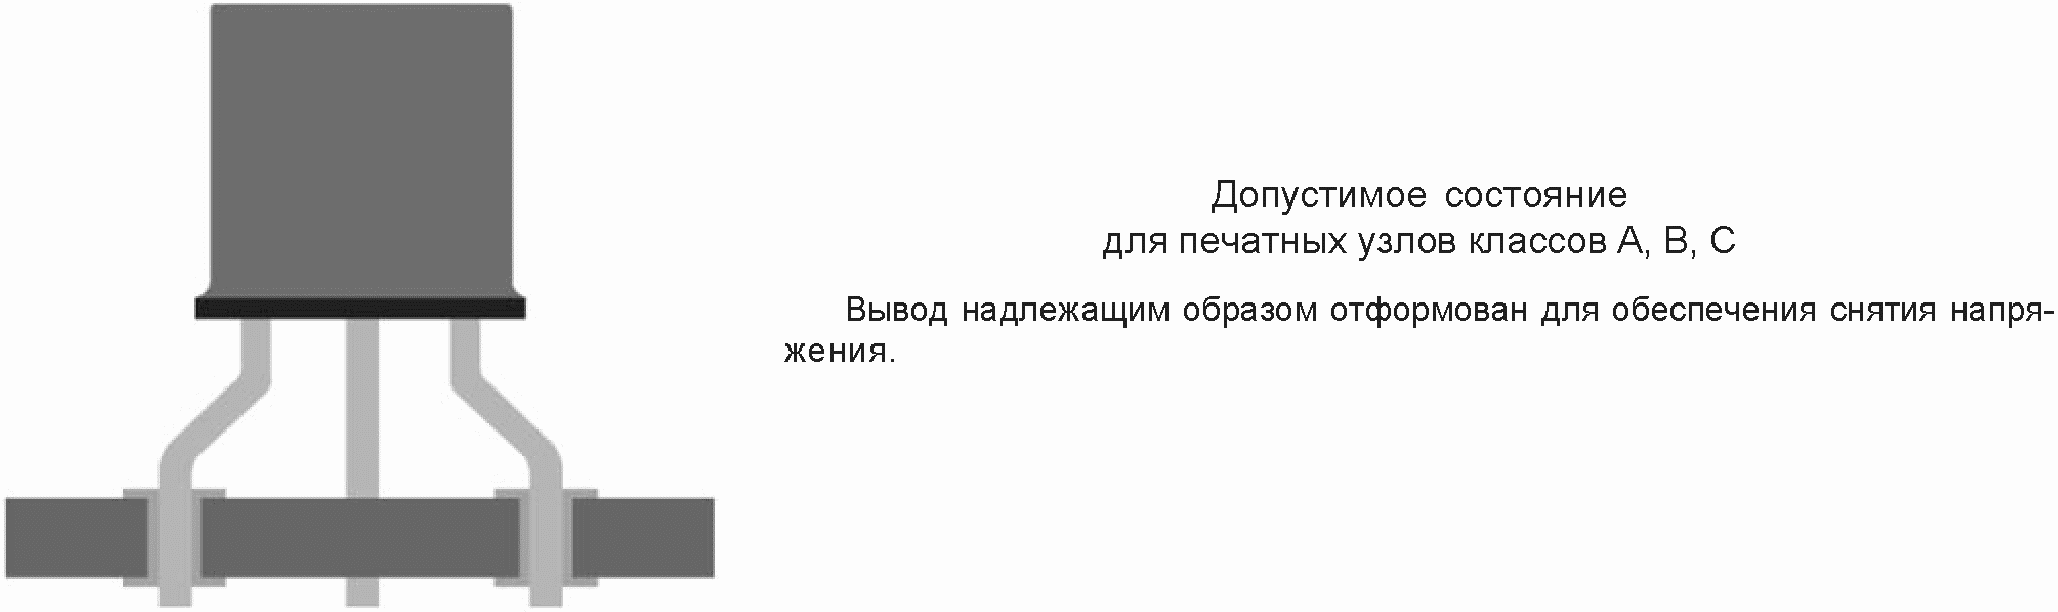
Рисунок 43. Формовка выводов для снятия напряжения
компонентов с радиальными выводами: допустимое состояние
#### 7.3. Пропущенный компонент
Посадочное место компонента, не занятое в нарушение утвержденного сборочного чертежа, является недопустимым состоянием и дефектом для изделий всех классов.
#### 7.4. Неправильный компонент
Посадочное место компонента, занятое любым другим компонентом, который отличается по типу, размерам или номинальному значению от заданного утвержденным сборочным чертежом, является недопустимым состоянием и дефектом для изделий всех классов.
#### 7.5. Поврежденный компонент
Повреждение вывода или корпуса компонента может произойти как во время установки, так и до нее. Данный подраздел относится только к некоторым видам повреждений, например повреждению выводов, корпусов DIP, пластиковых или стеклянных литых корпусов.
Компоненты с осевыми и радиальными выводами
На рисунках 44 - [43](#p100282) показаны виды состояний поврежденных выводов компонентов с осевыми и радиальными выводами.
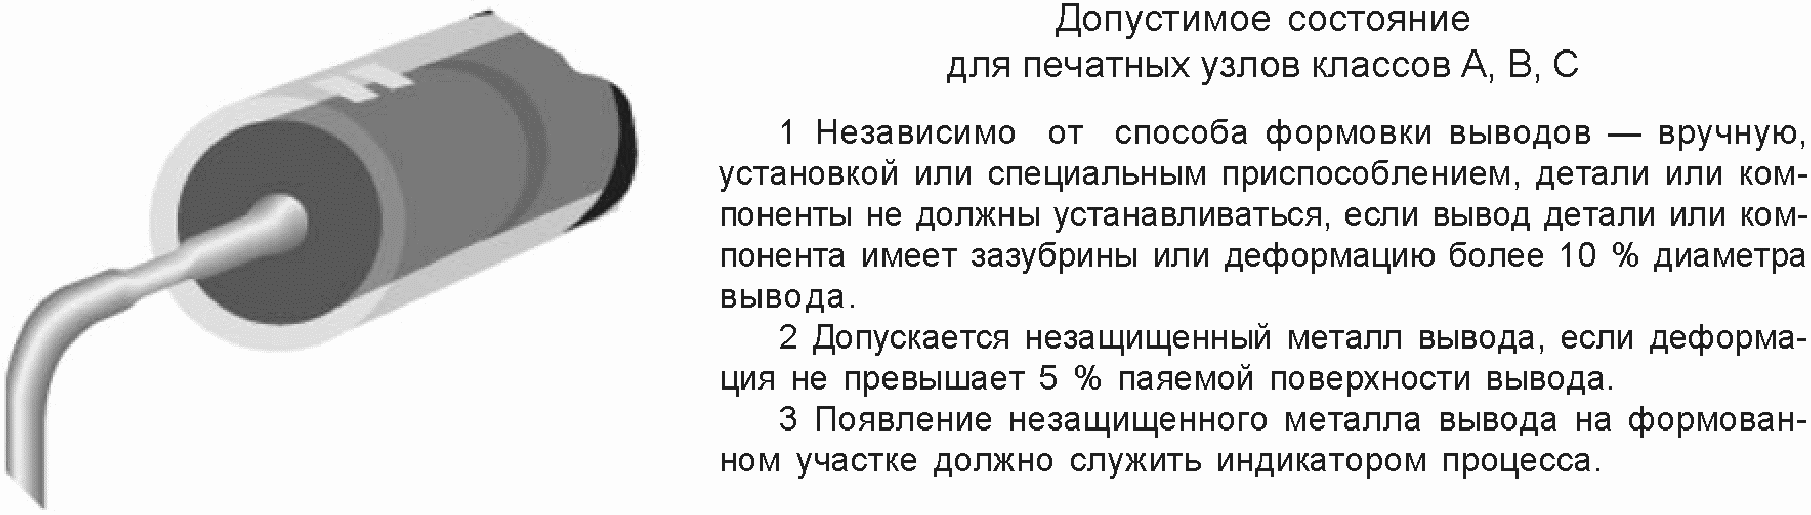
Рисунок 44. Повреждение осевого вывода
компонента: допустимое состояние
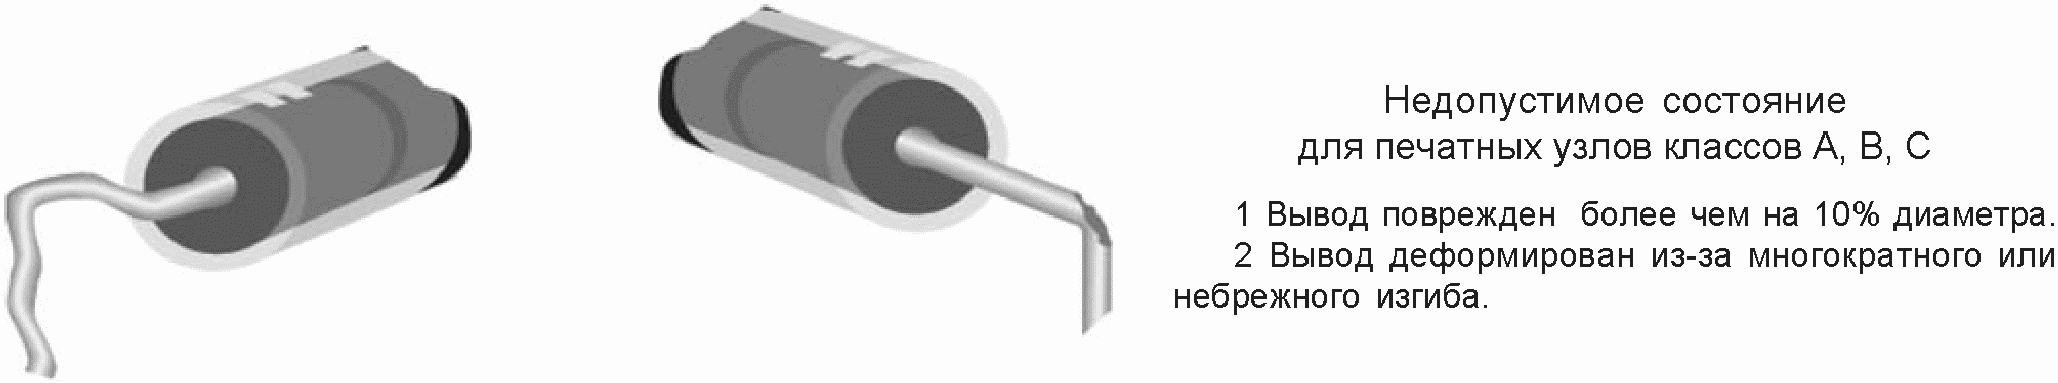
Рисунок 45. Повреждение осевого вывода
компонента: недопустимое состояние
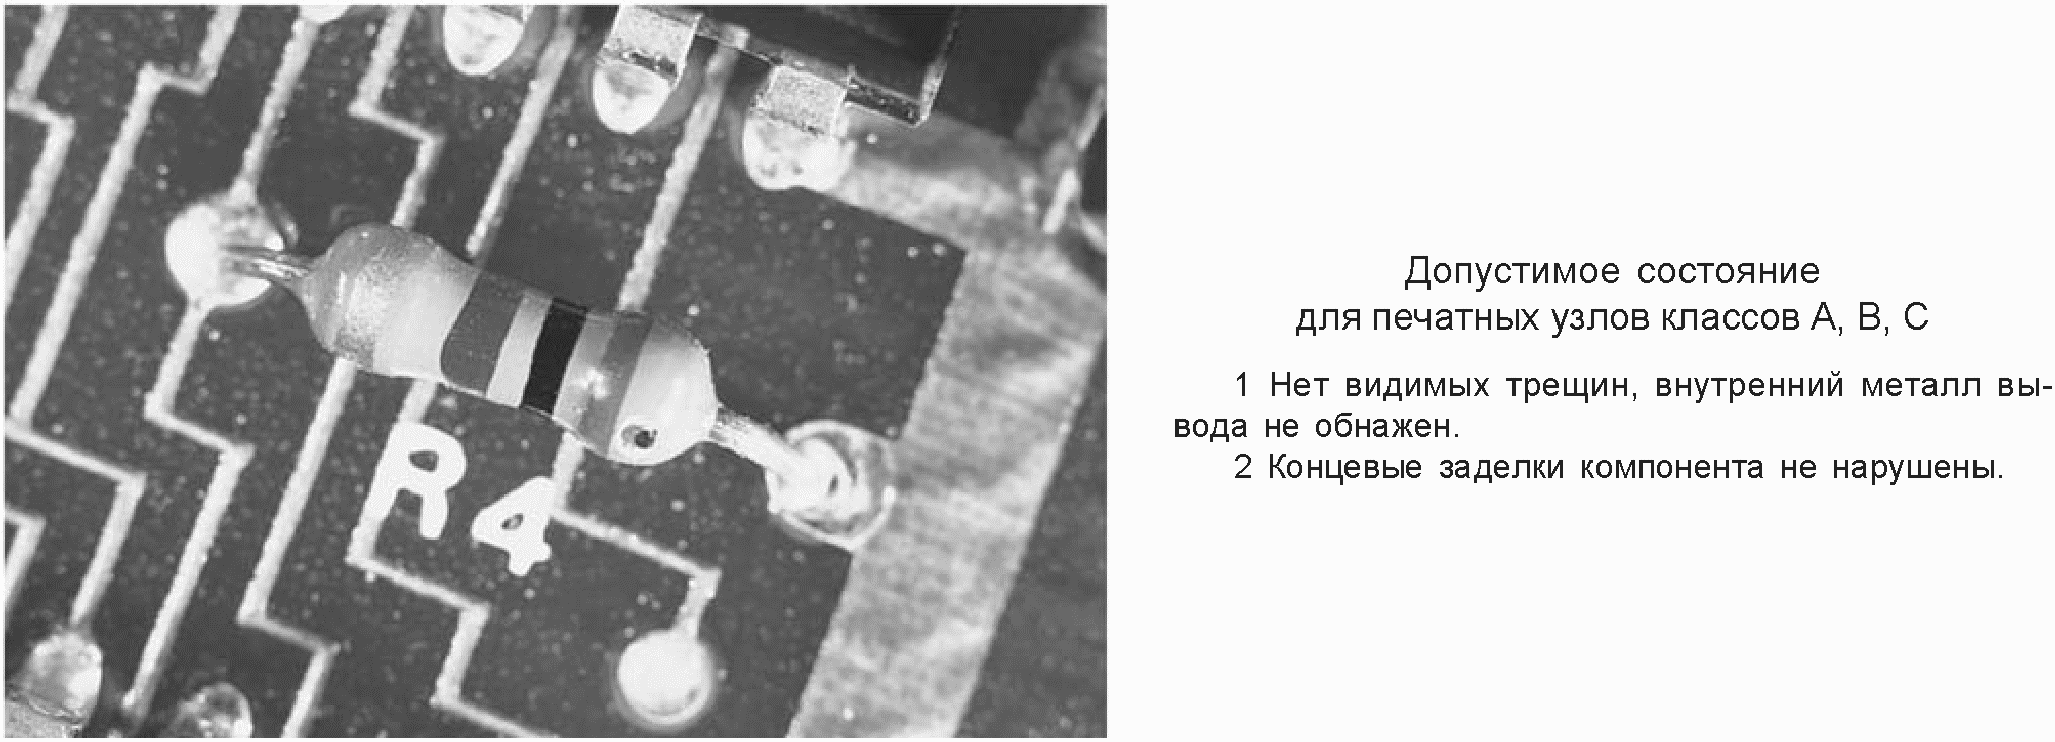
Рисунок 46. Повреждение корпуса компонента
с осевыми выводами: допустимое состояние
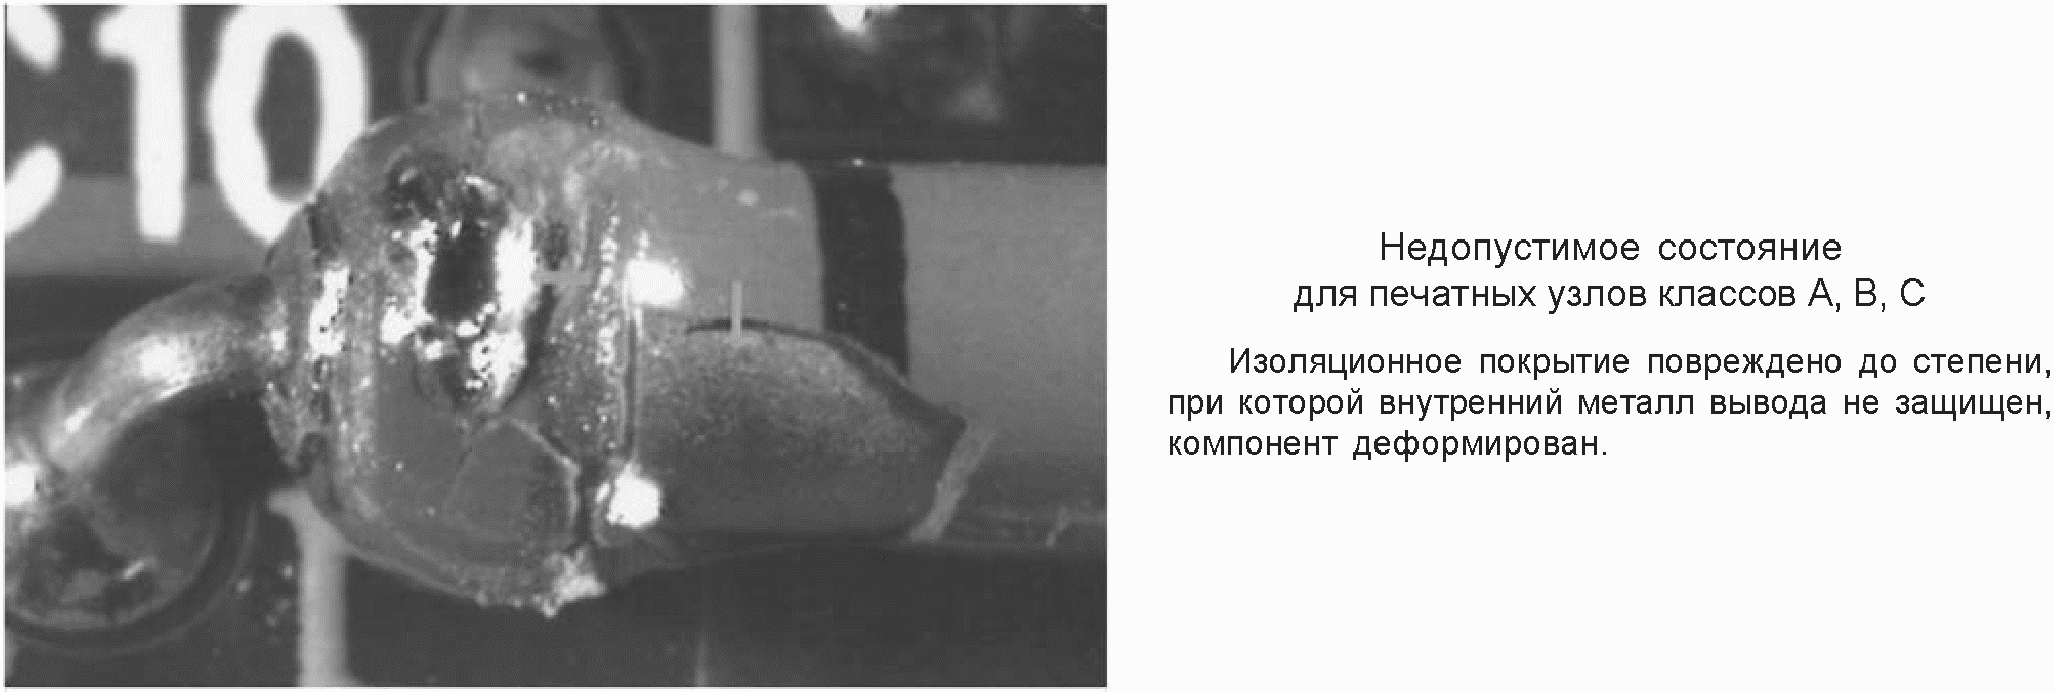
Рисунок 47. Повреждение корпуса компонента
с осевыми выводами: недопустимое состояние
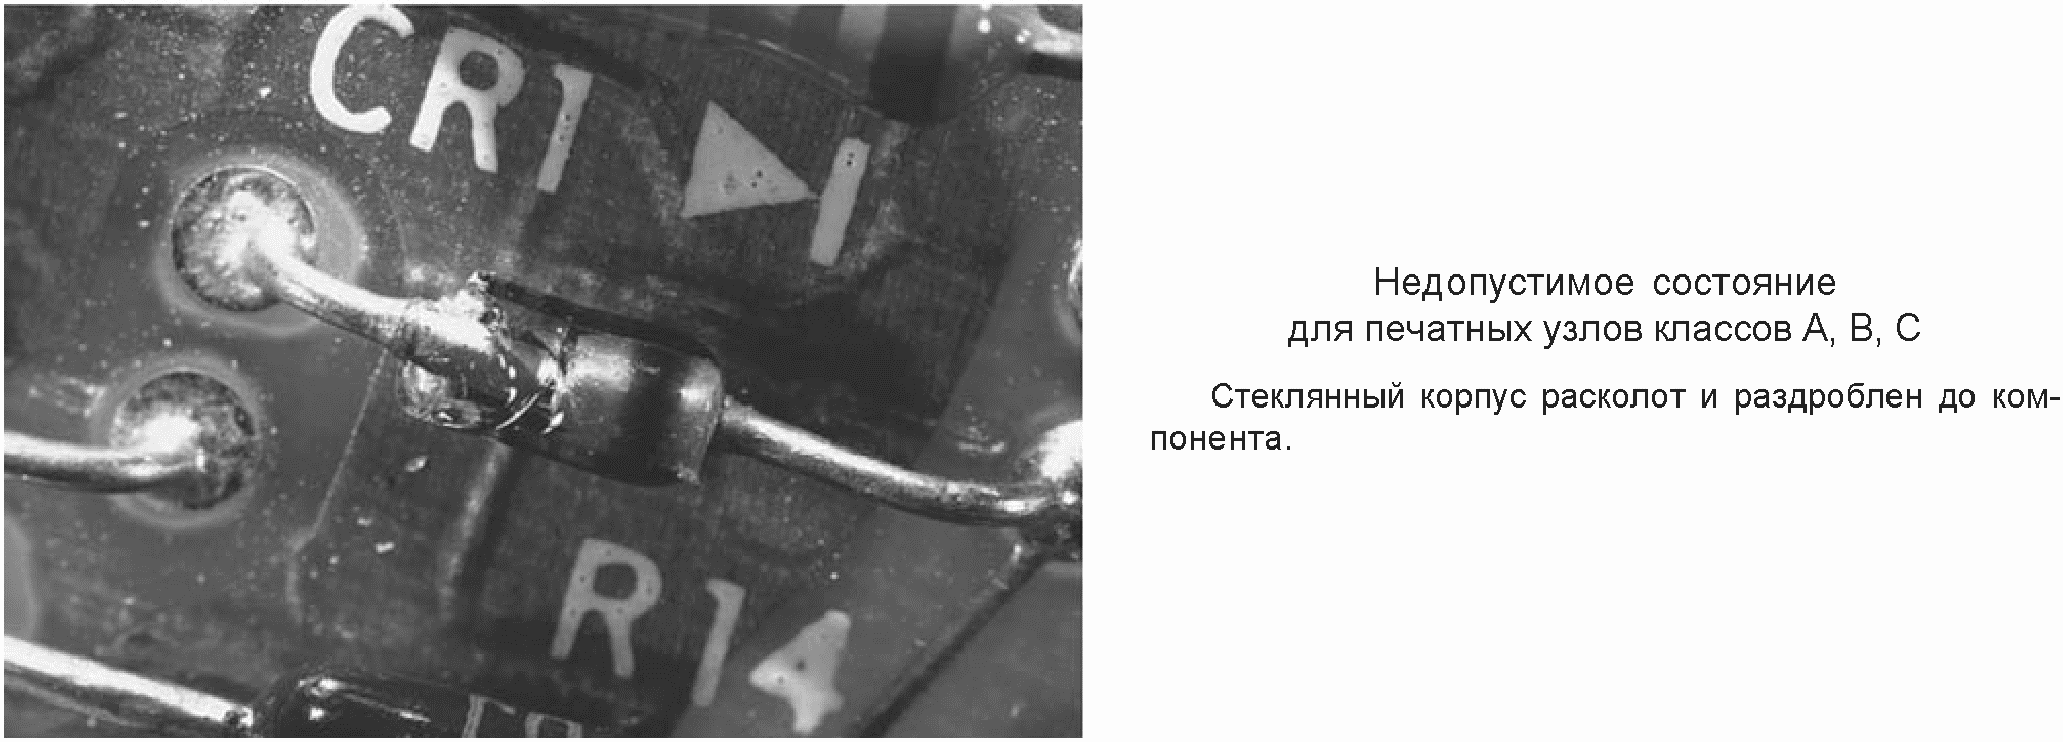
Рисунок 48. Повреждение стеклянного корпуса
компонента с осевыми выводами: недопустимое состояние
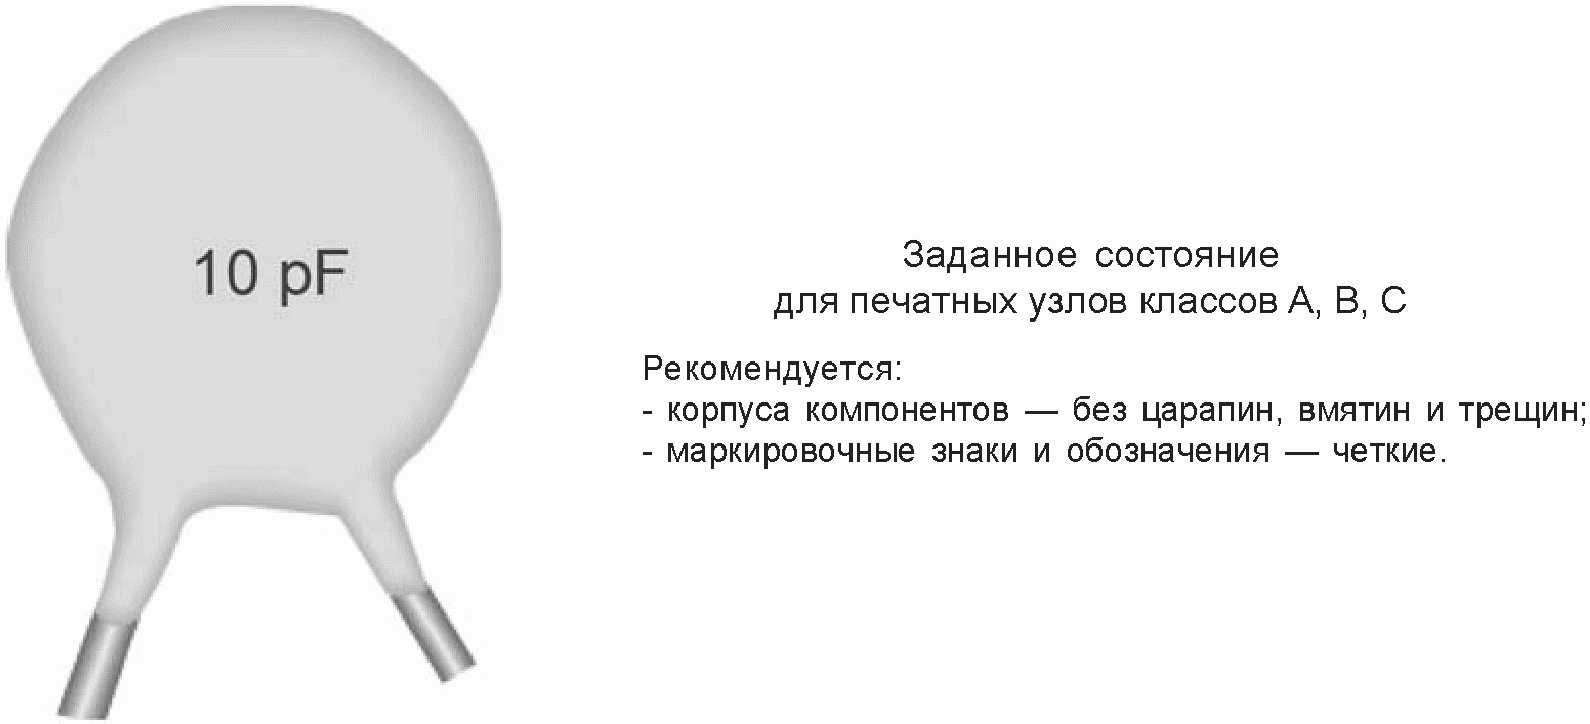
Рисунок 49. Повреждение корпуса компонента
с радиальными выводами: заданное состояние
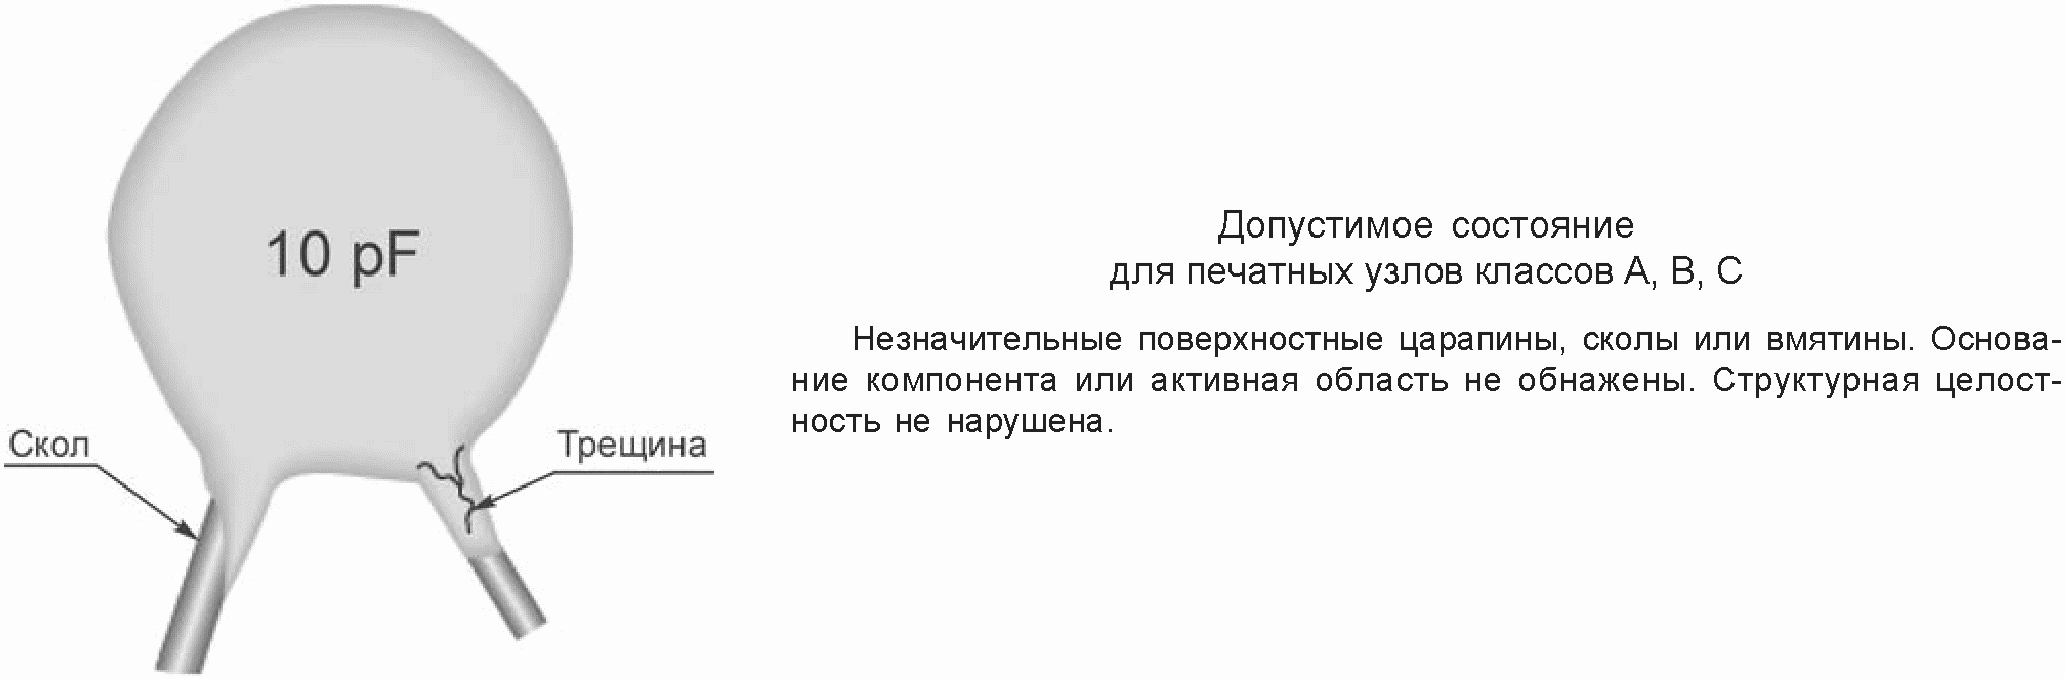
Рисунок 50. Повреждение корпуса компонента
с радиальными выводами: допустимое состояние
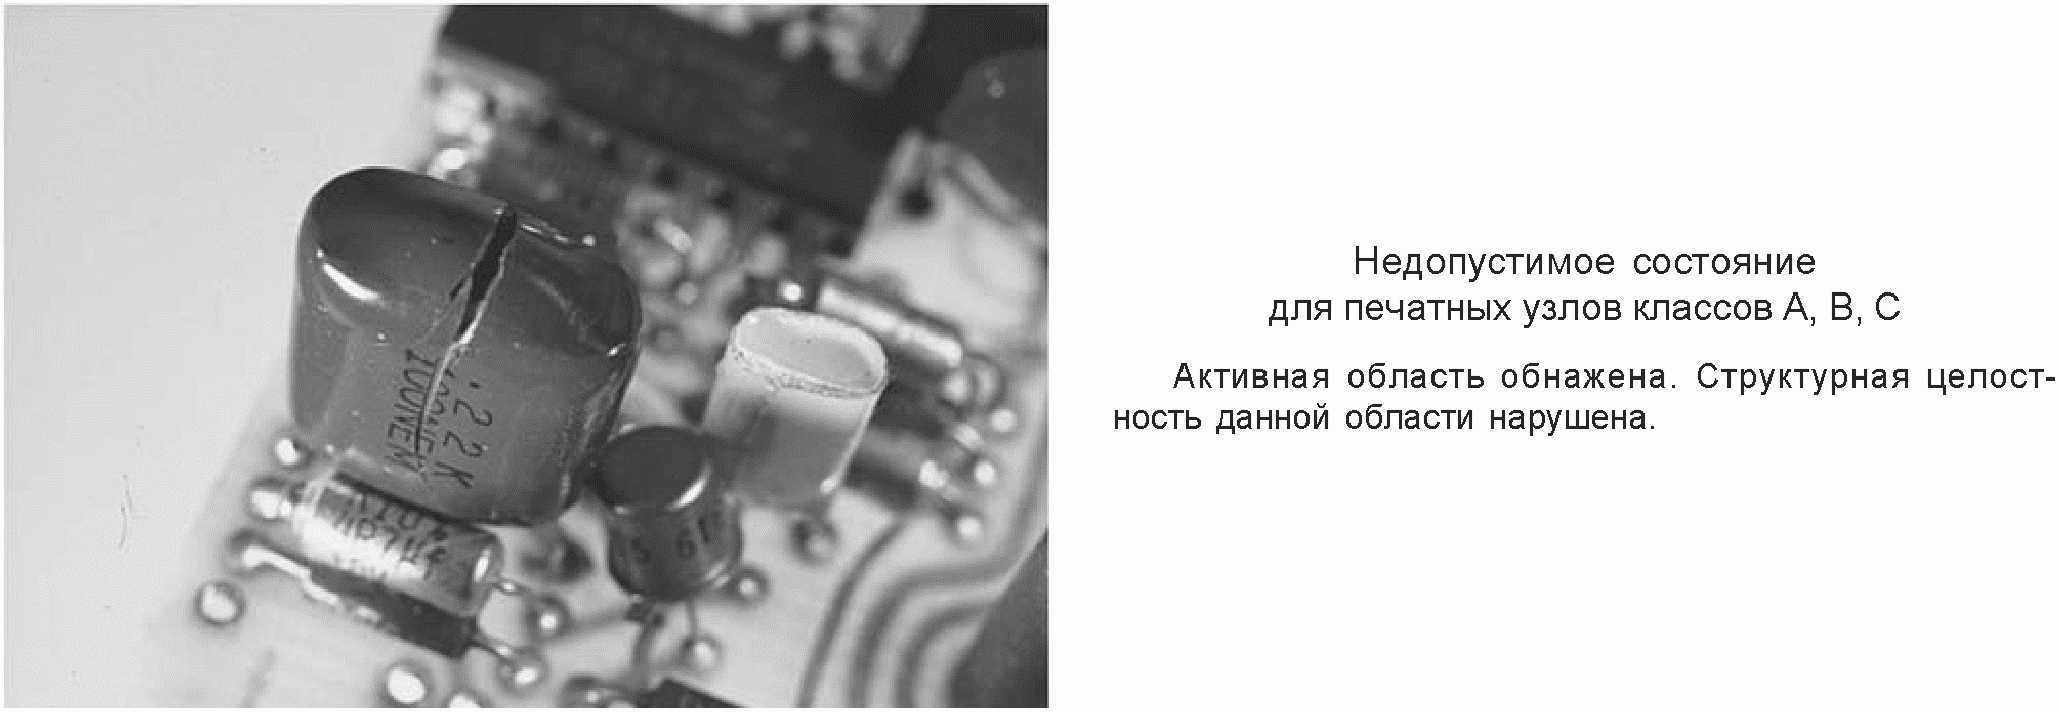
Рисунок 51. Структурная целостность
активной области: недопустимое состояние
На рисунках 52 - [54](#p100290) показаны виды состояний поврежденных компонентов DIP.
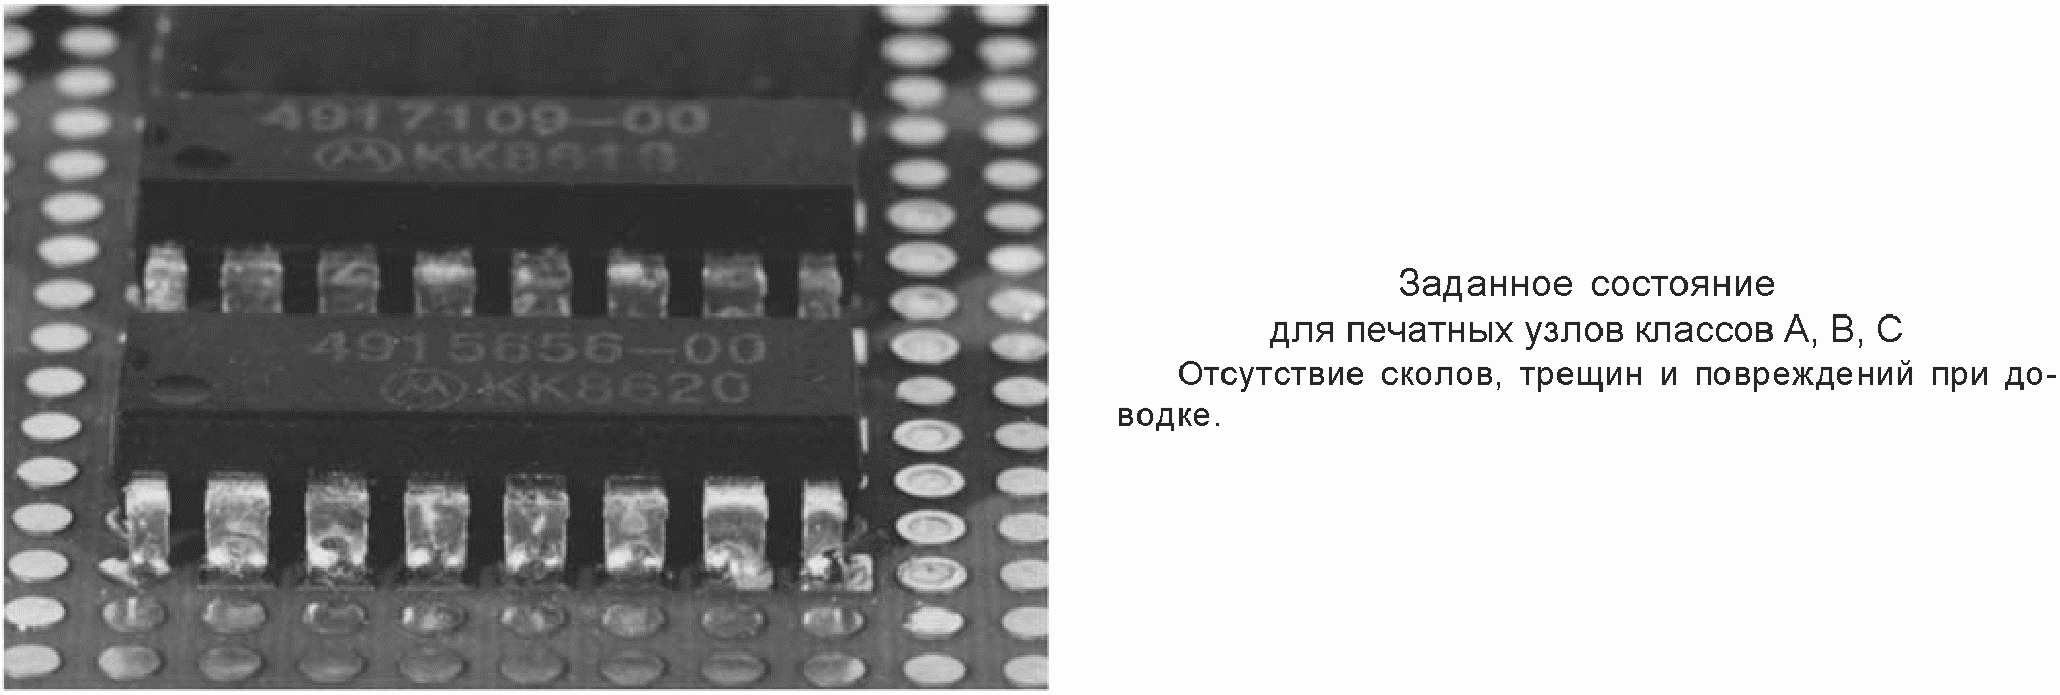
Рисунок 52. DIP-корпус: заданное состояние
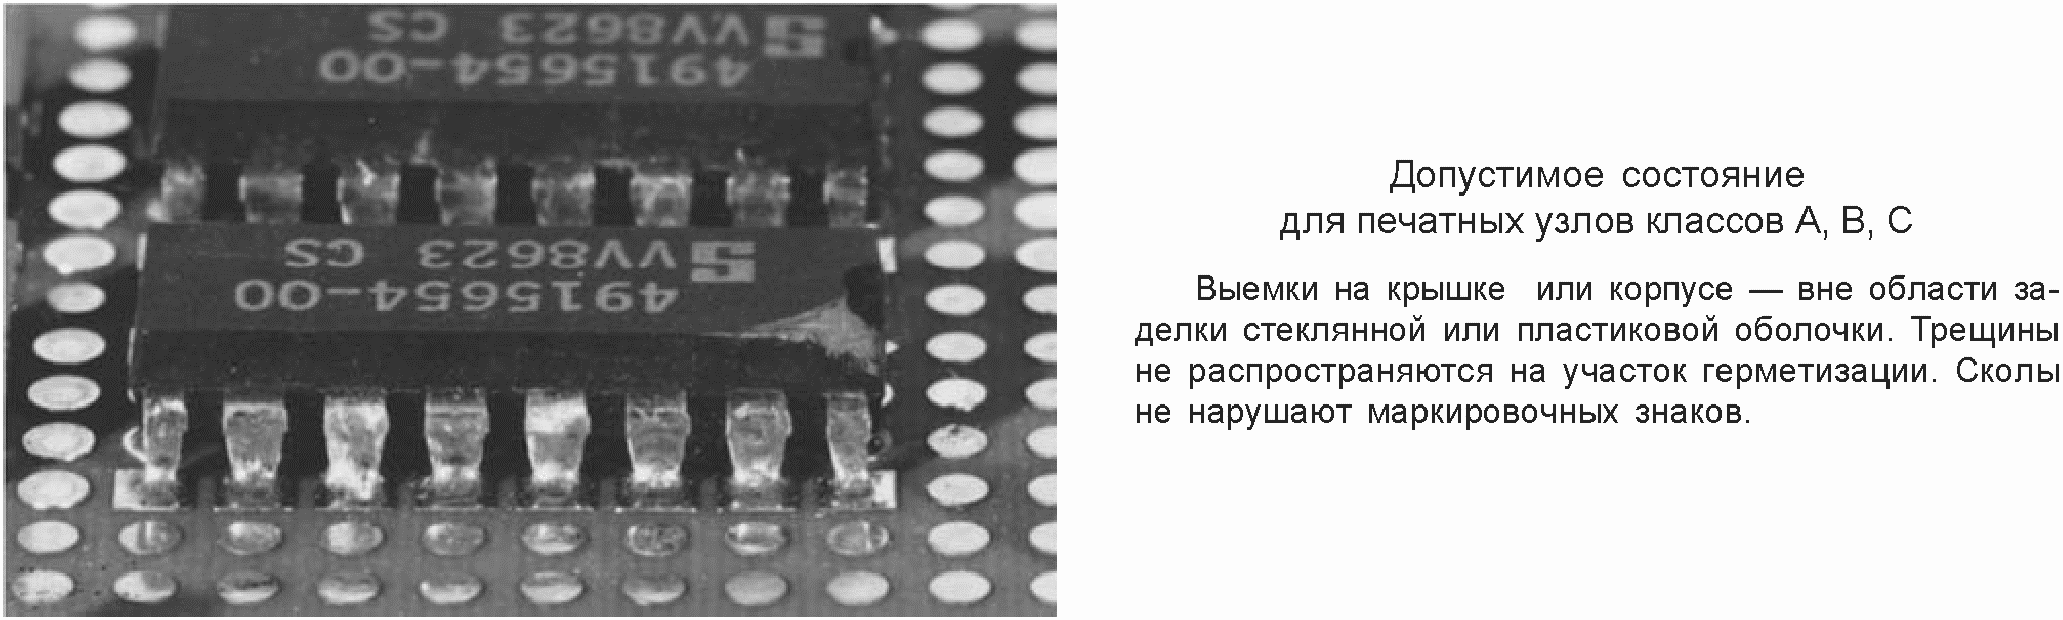
Рисунок 53. DIP-корпус: допустимое состояние
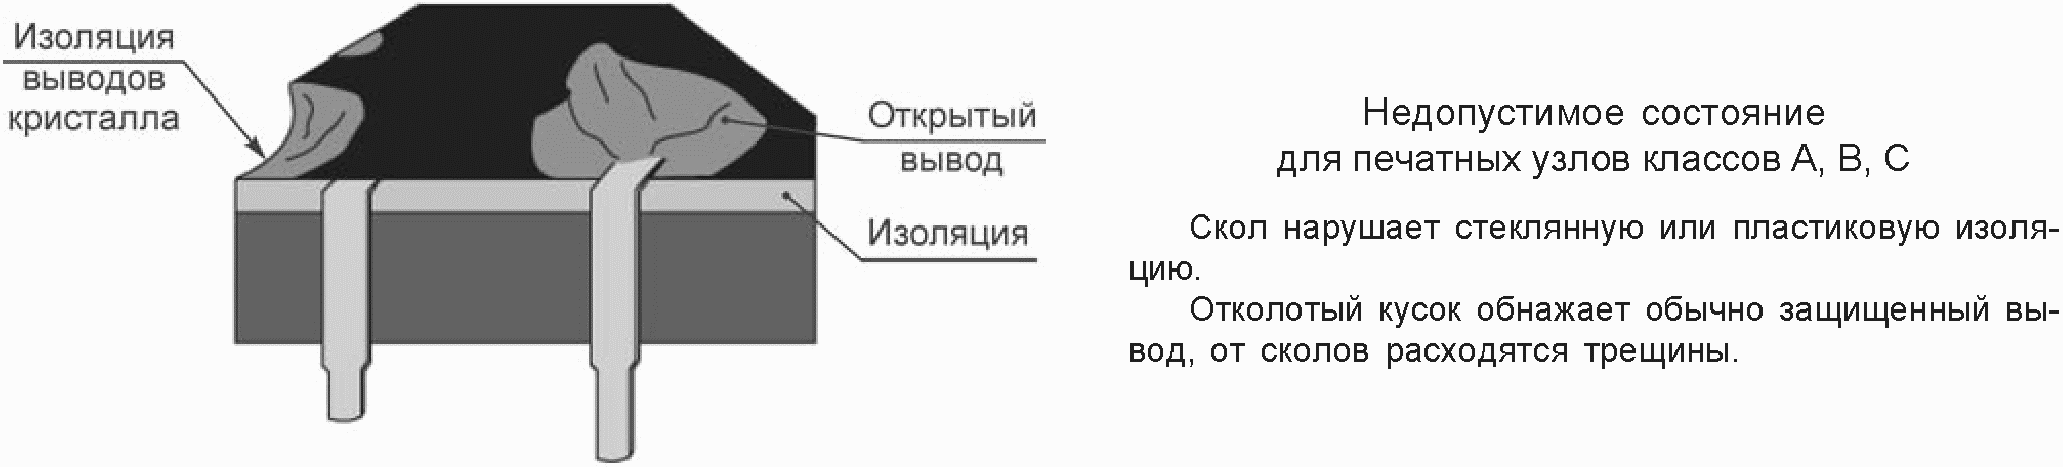
Рисунок 54. DIP-корпус: недопустимое состояние
### 8. Атрибуты процесса пайки
#### 8.1. Общие требования
Рекомендуется, чтобы все паяные соединения имели гладкий внешний вид с блеском от глянцевого до атласного и проявляли признаки смачивания в виде вогнутого мениска припоя между спаиваемыми частями. Для высокотемпературных паяных соединений допускается тусклый внешний вид. Доработку паяных соединений во избежание возникновения дополнительных проблем рекомендуется проводить только на несоответствующих требованиям соединениях. В результате данных работ рекомендуется добиваться критерия допустимости соответствующего класса.
На печатных узлах должны отсутствовать грязь, пыль, разбрызганные капли припоя, окалина и т.д. Шарики и пятна припоя не должны нарушать минимальный конструктивный электрический зазор или легко перемещаться. Шарики припоя должны либо покрываться влагозащитным покрытием, либо прикрепляться к металлическим контактам.
На рисунках 55 - [60](#p100307) показаны общие критерии процесса пайки.
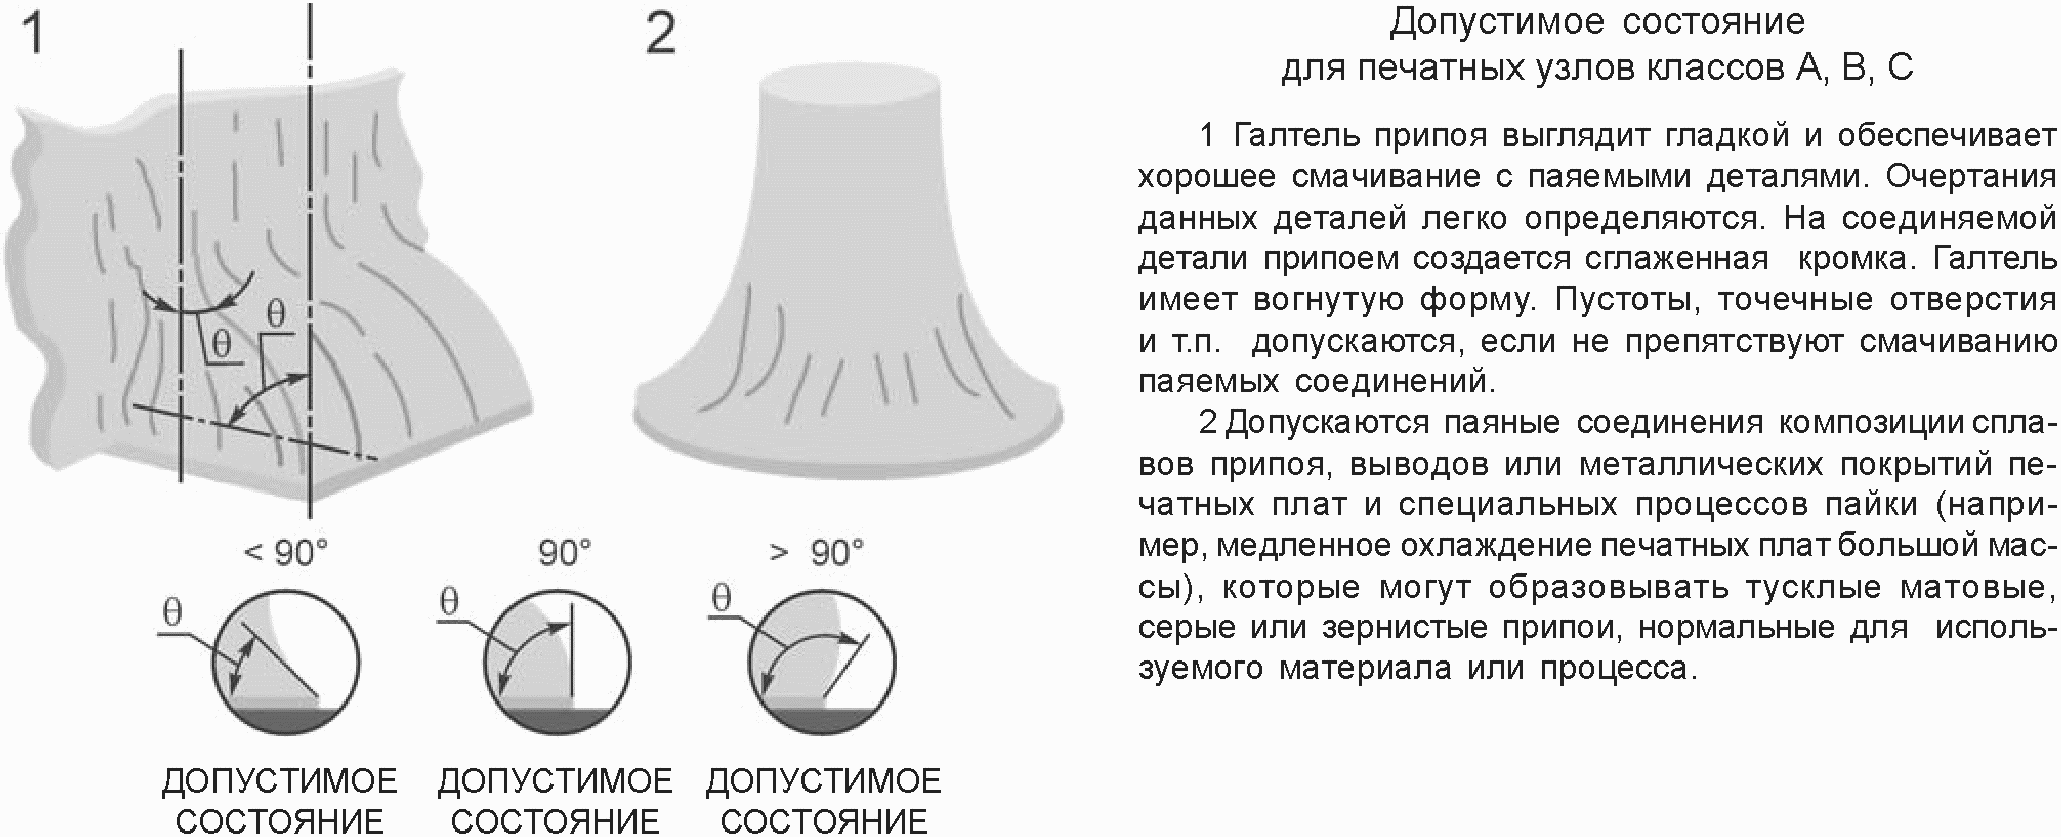
Рисунок 55. Паяные соединения в сквозные
отверстия: допустимое состояние
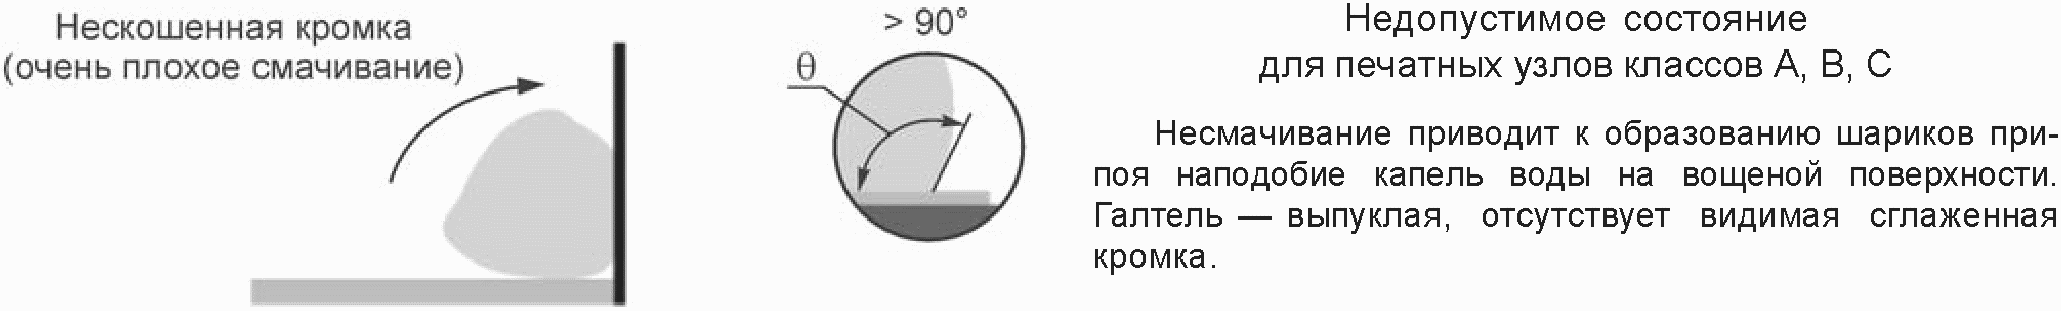
Рисунок 56. Плохое смачивание припоя: недопустимое состояние
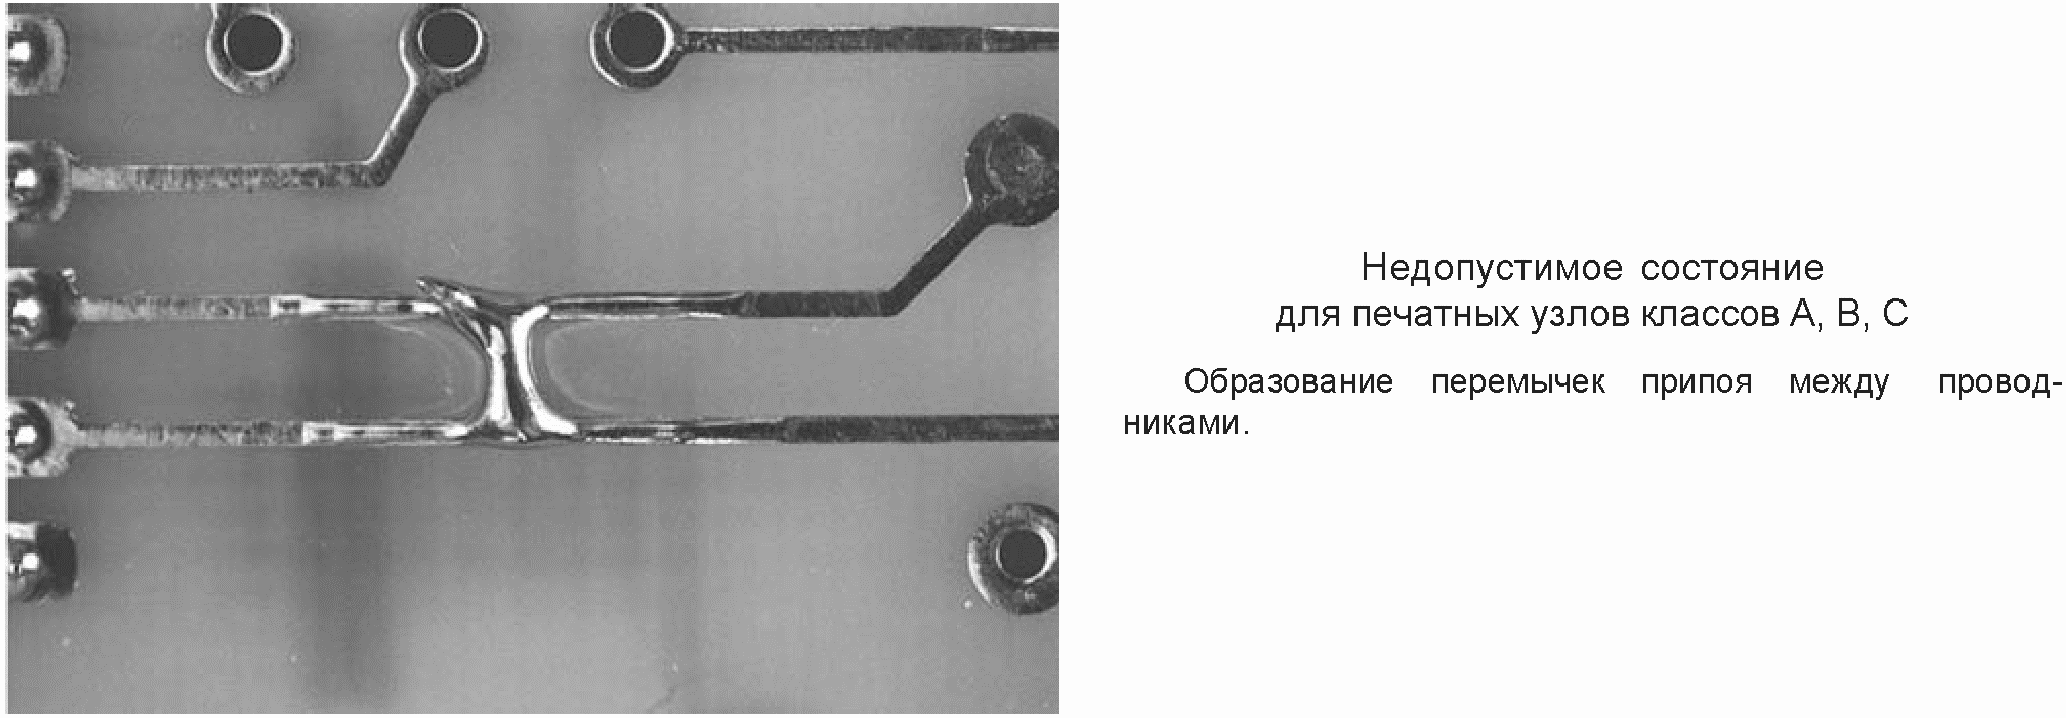
Рисунок 57. Избыток припоя, образование
перемычек: недопустимое состояние
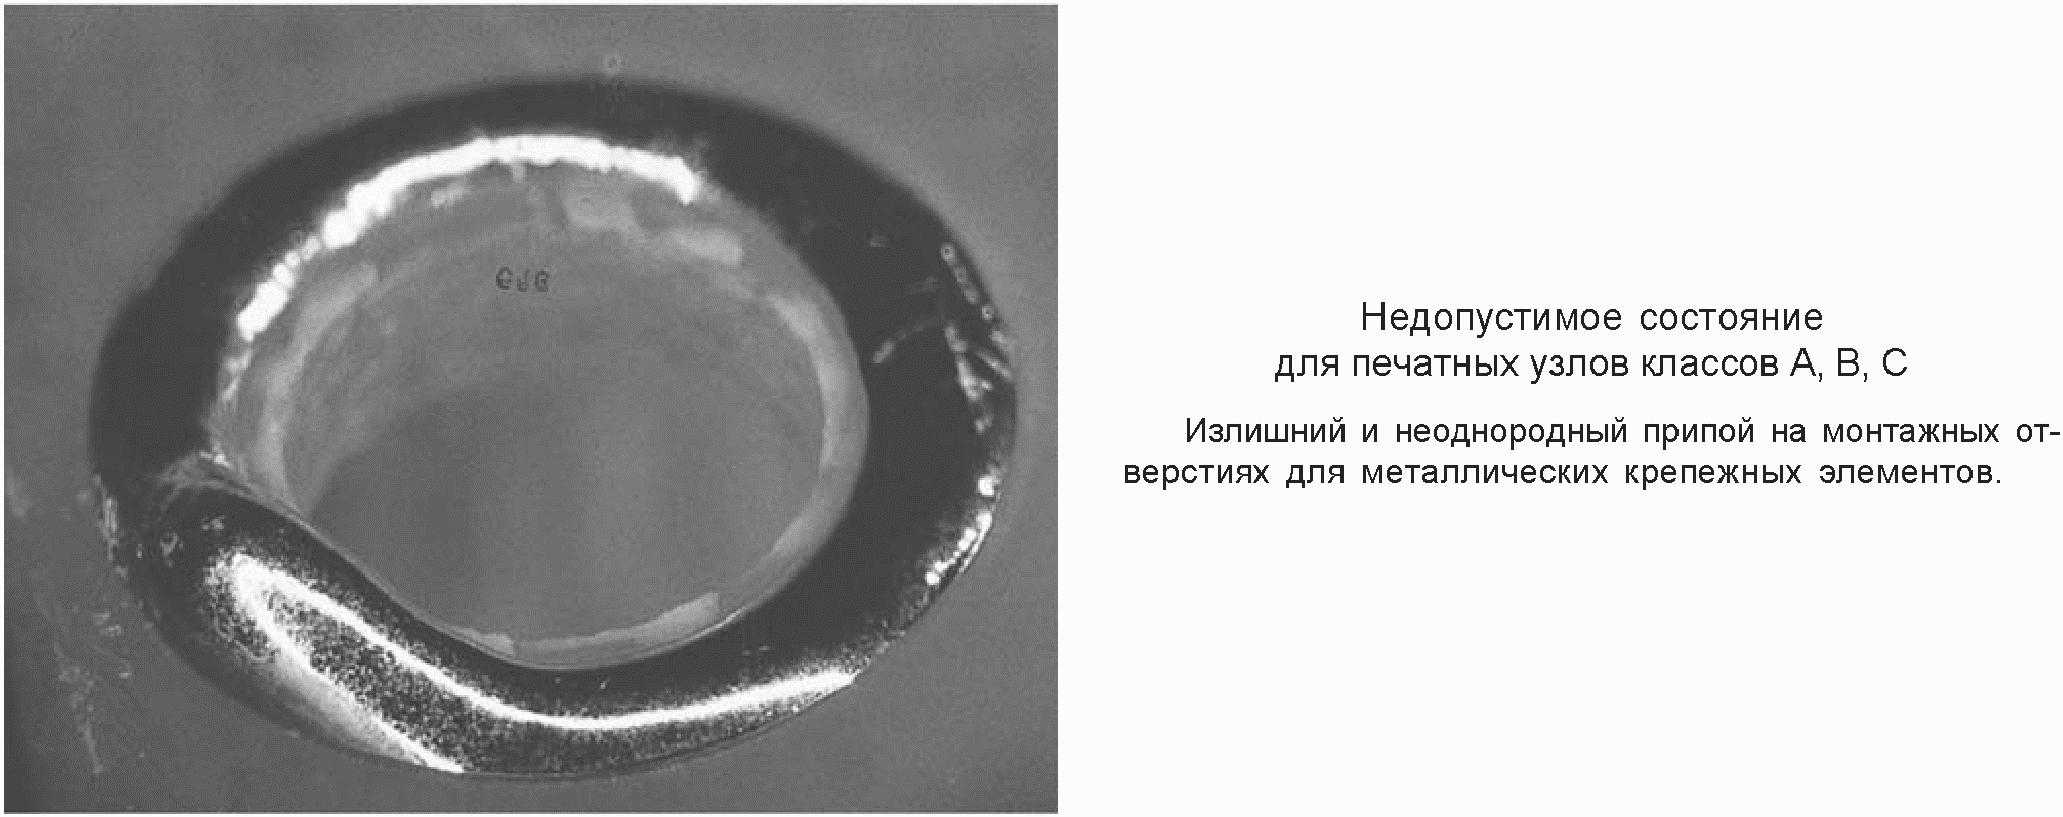
Рисунок 58. Избыток припоя на монтажном
отверстии: недопустимое состояние
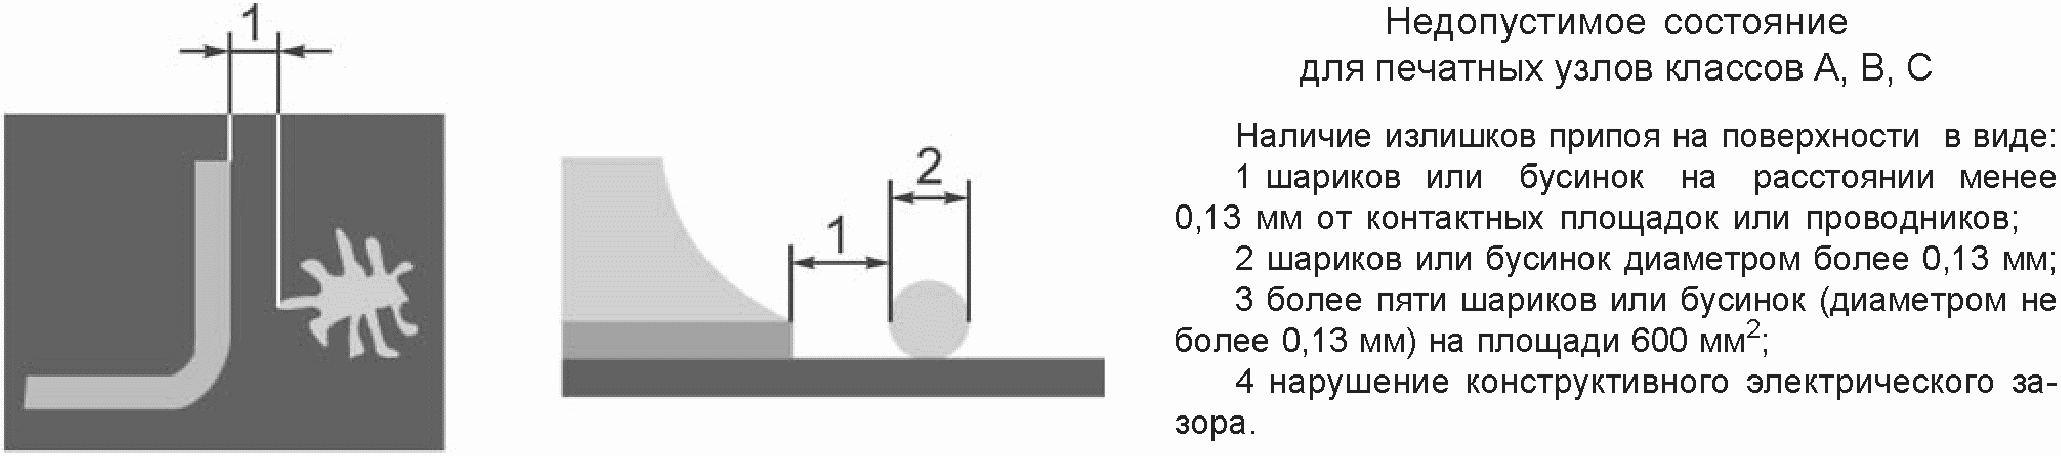
Рисунок 59. Шарики или бусинки
припоя: недопустимое состояние
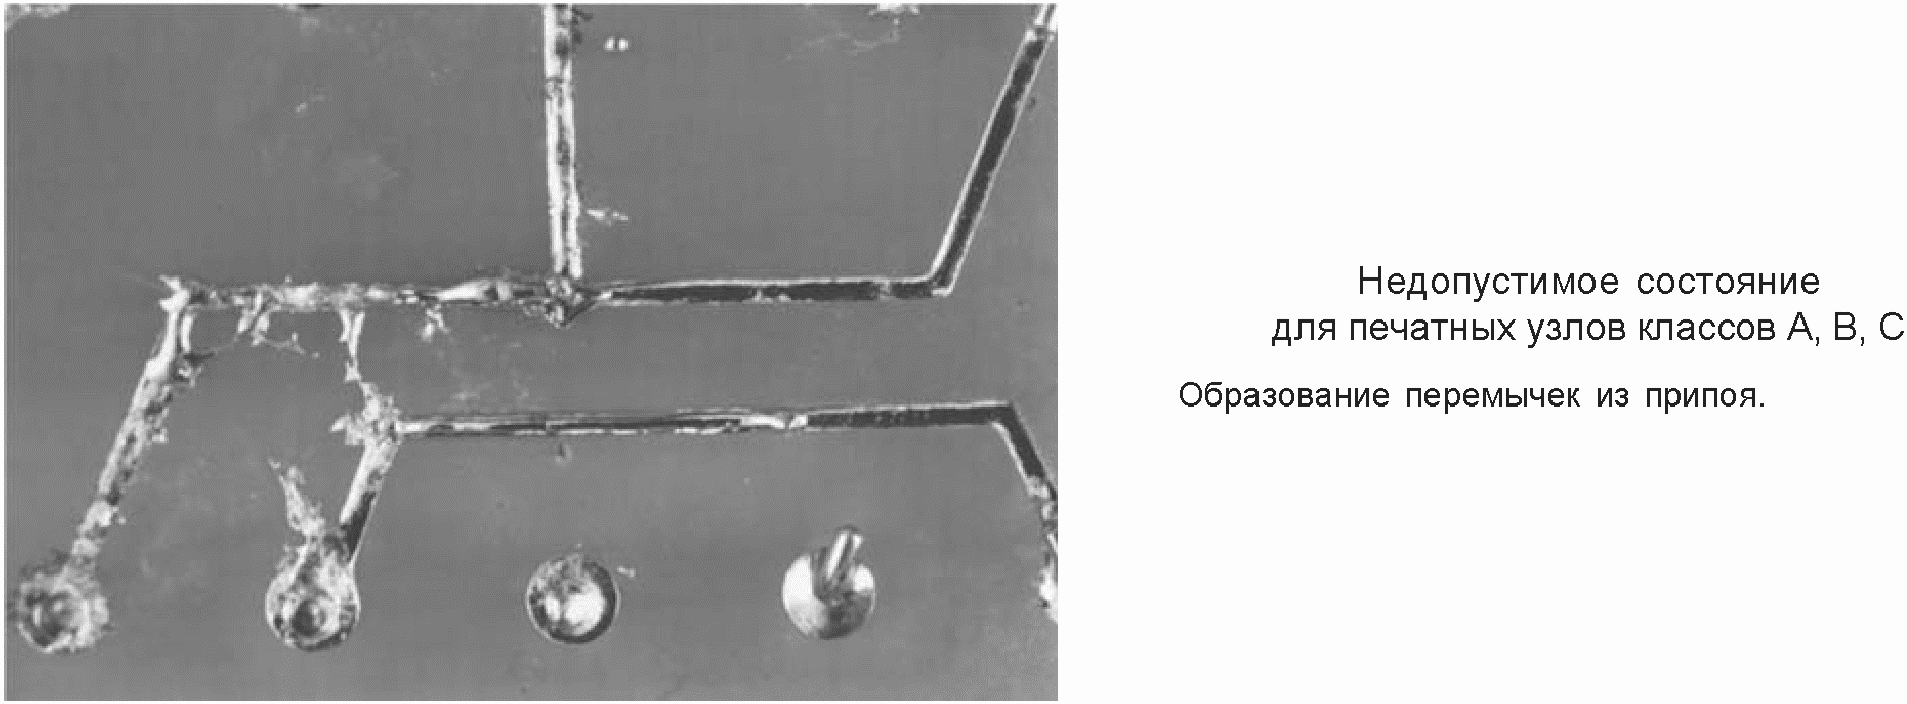
Рисунок 60. Перемычки припоя: недопустимое состояние
#### 8.2. Несовмещение
Требования к совмещению компонентов после пайки являются такими же, как и требования, предъявляемые к печатным узлам перед пайкой. Требования описаны в [7.2](#p100152).
#### 8.3. Поврежденные компоненты
Кроме требований к ограниченным повреждениям компонентов, приведенных в [7.5](#p100263), не должно быть видимых признаков теплового и тепломеханического повреждения после пайки. Не должно быть трещин, расслоения или вздутий любой поверхности или мест заделки. Все первоначальные коды и маркировочные знаки должны сохраняться и быть четкими.
#### 8.4. Характеристики паяного соединения
Критерии, описанные в этом подразделе, относятся к печатным узлам с металлизированными сквозными отверстиями и контактными площадками на обеих поверхностях ([рисунки 61](#p100316) - [75](#p100381)).
##### 8.4.1. Смачивание припоем
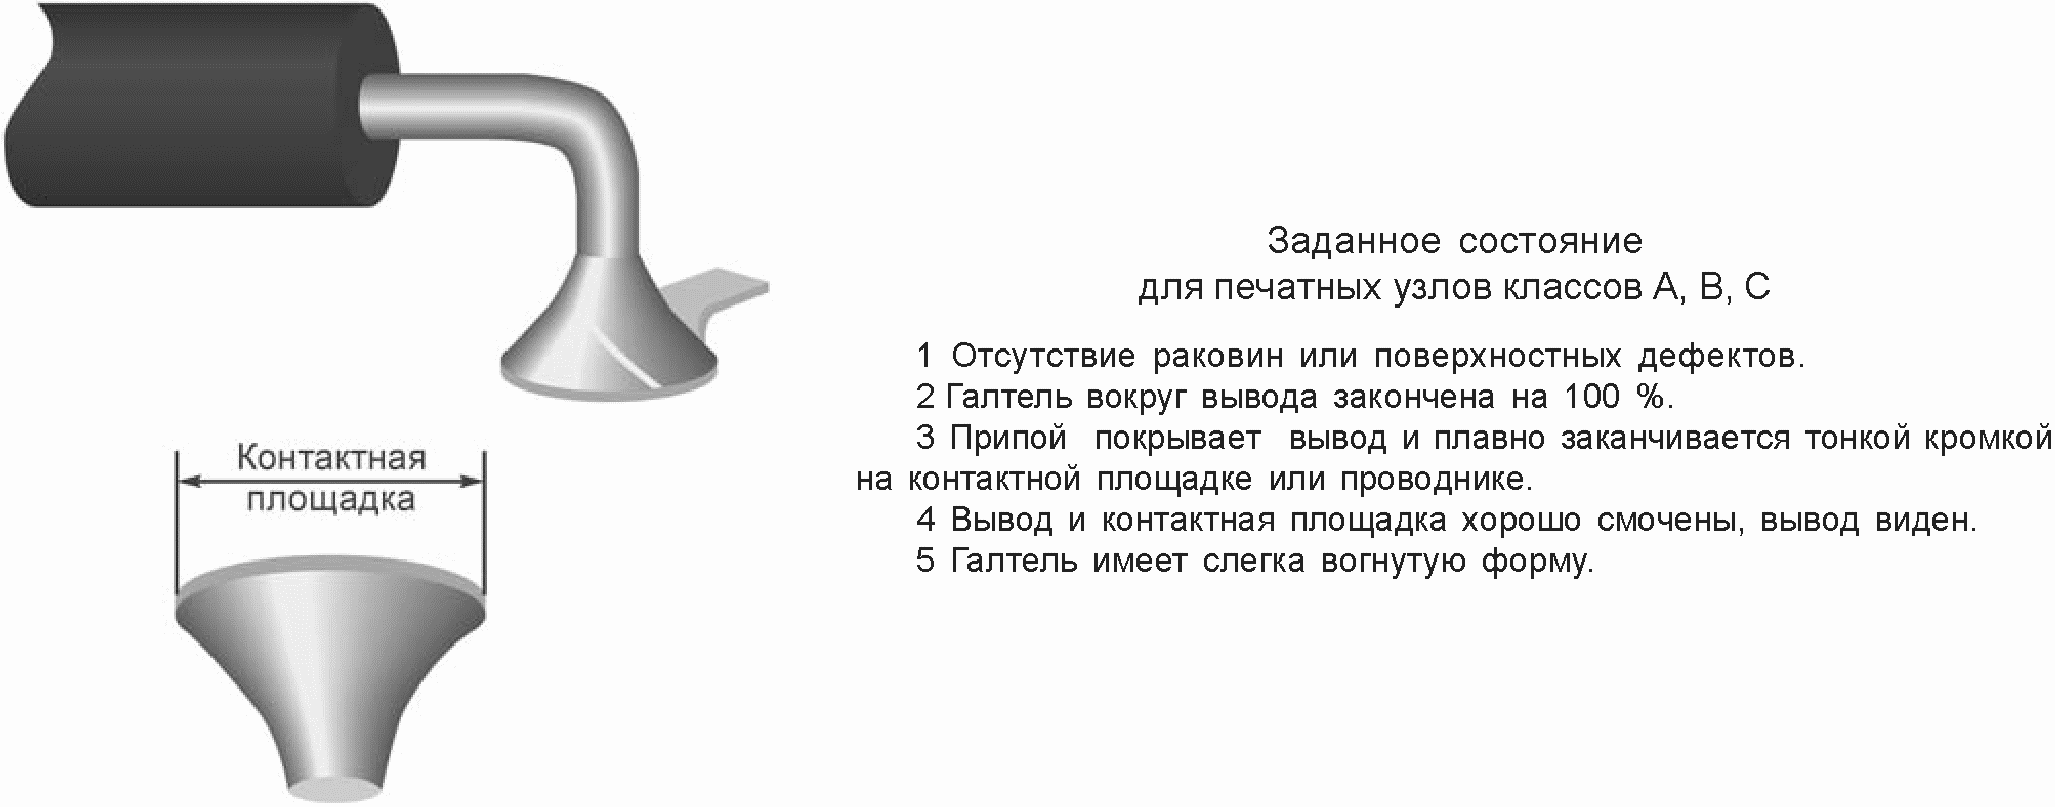
Рисунок 61. Смачивание припоем: заданное состояние
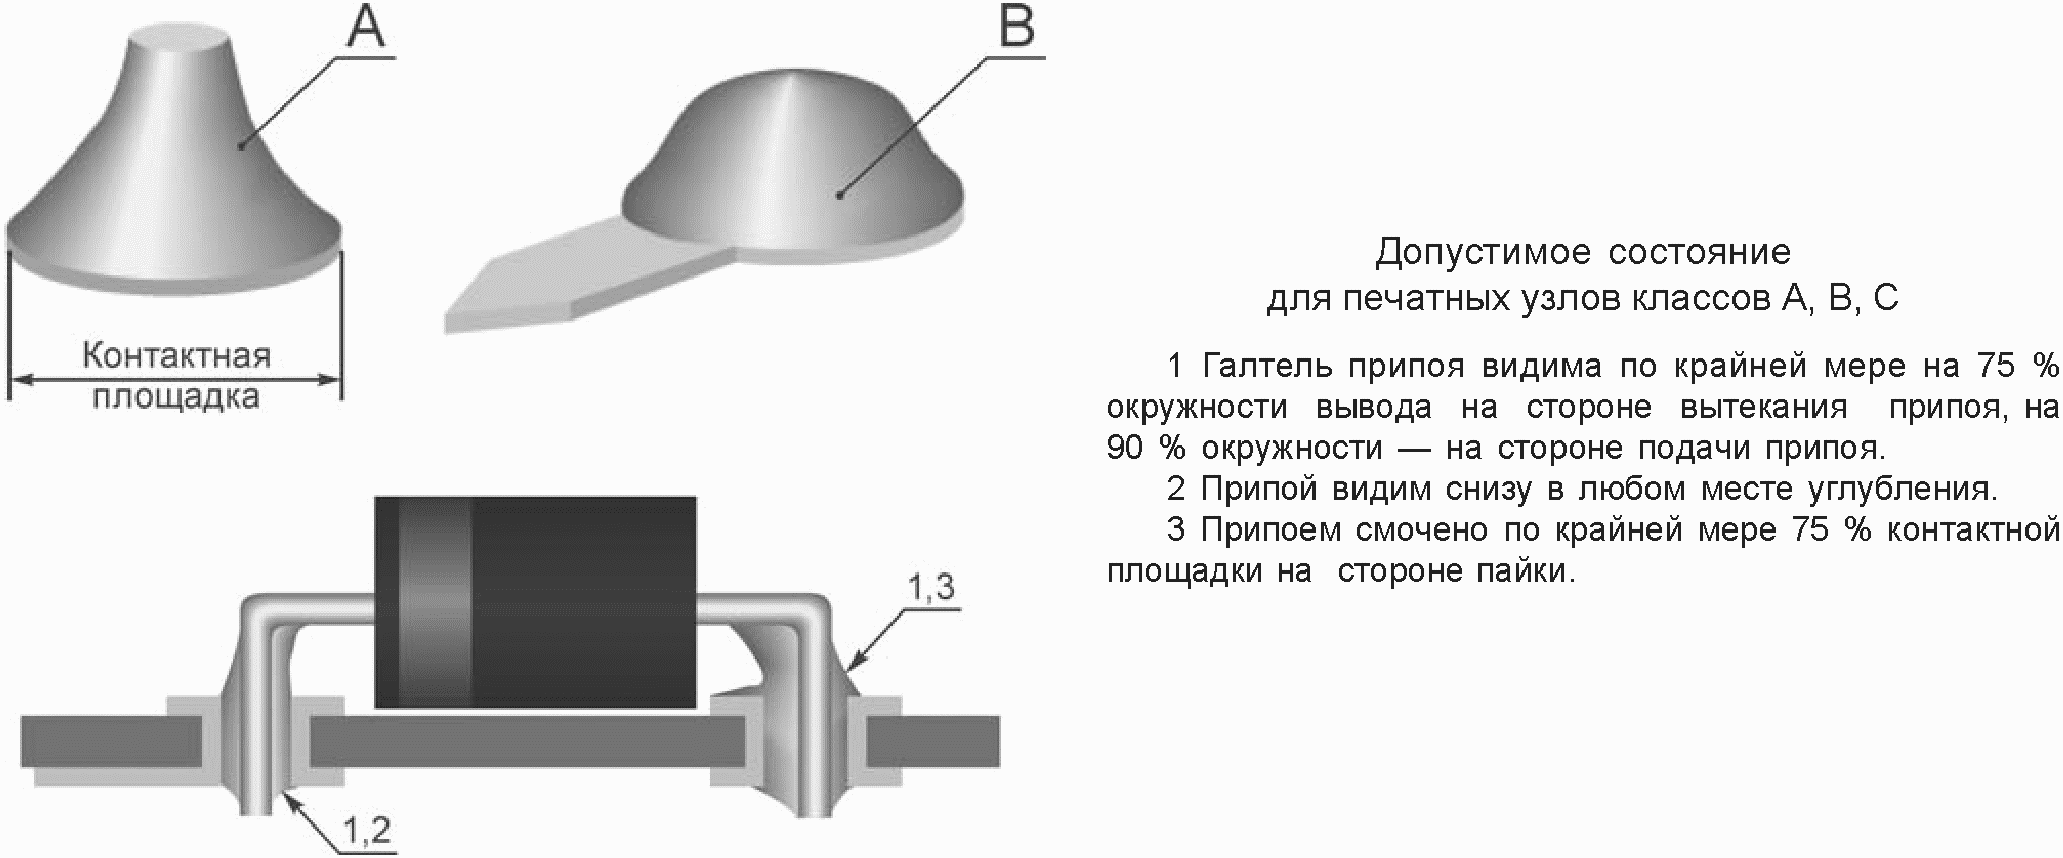
Рисунок 62. Смачивание припоем: допустимое состояние
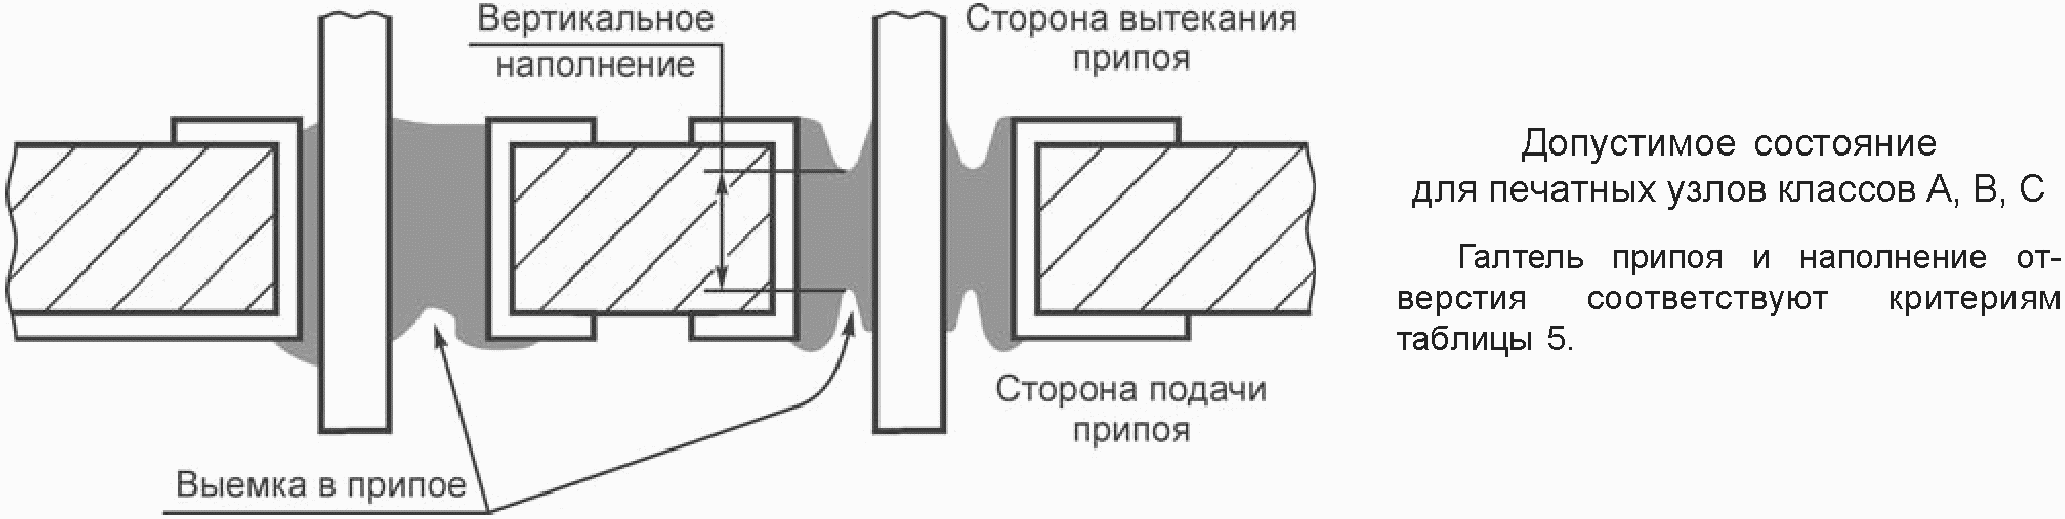
Рисунок 63. Конфигурация заполнения
отверстия и вывода: допустимое состояние
Таблица 5
Минимальные допустимые состояния выводов компонентов
| Критерии | Класс A | Класс B | Класс C |
| Угол смачивания окружности со стороны вытекания припоя (вывод и внутренний объем отверстия), град | Не задается | 180 | 270 |
| Вертикальное наполнение припоя <*>, % | То же | 75 | 75 |
| Угол смачивания окружности со стороны подачи припоя, град | 270 | 270 | 330 |
| Смачивание круговой галтели по окружности - сторона вытекания припоя, % | 0 | 0 | 0 |
| Часть контактной площадки, покрытая смоченным припоем со стороны пайки, % | 75 | 75 | 75 |
| <*> Допускается общее максимальное уменьшение на 25%, включая сторону как подачи, так и вытекания припоя. |
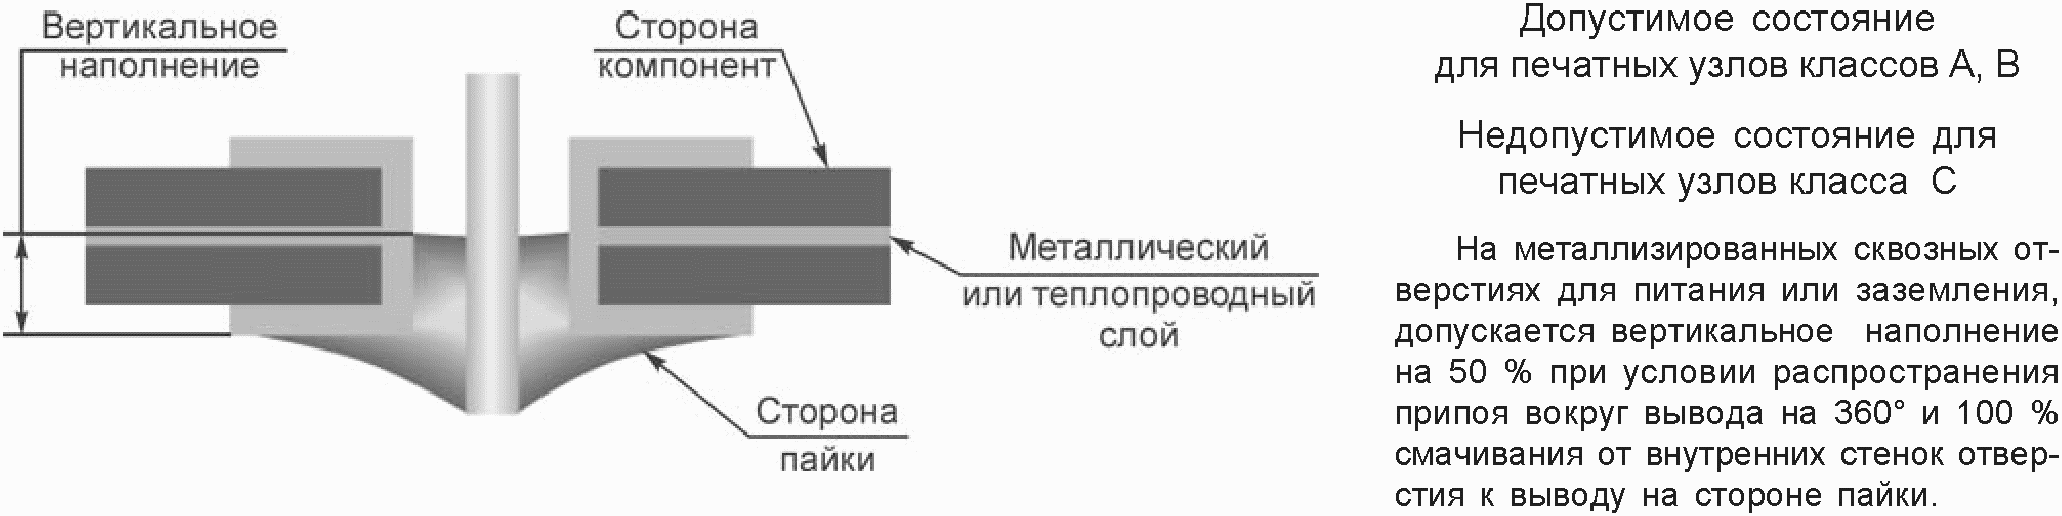
Рисунок 64. Тепловой слой, наполнение
отверстия припоем: виды состояний
##### 8.4.2. Избыток припоя
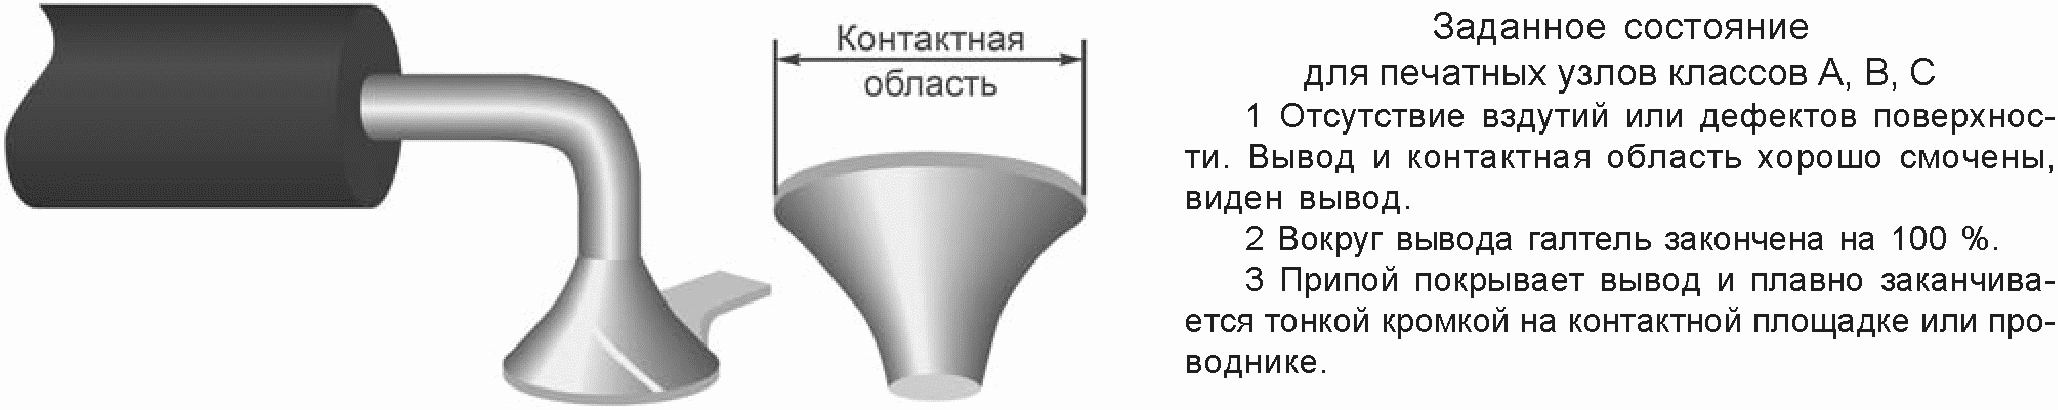
Рисунок 65. Галтель припоя: заданное состояние
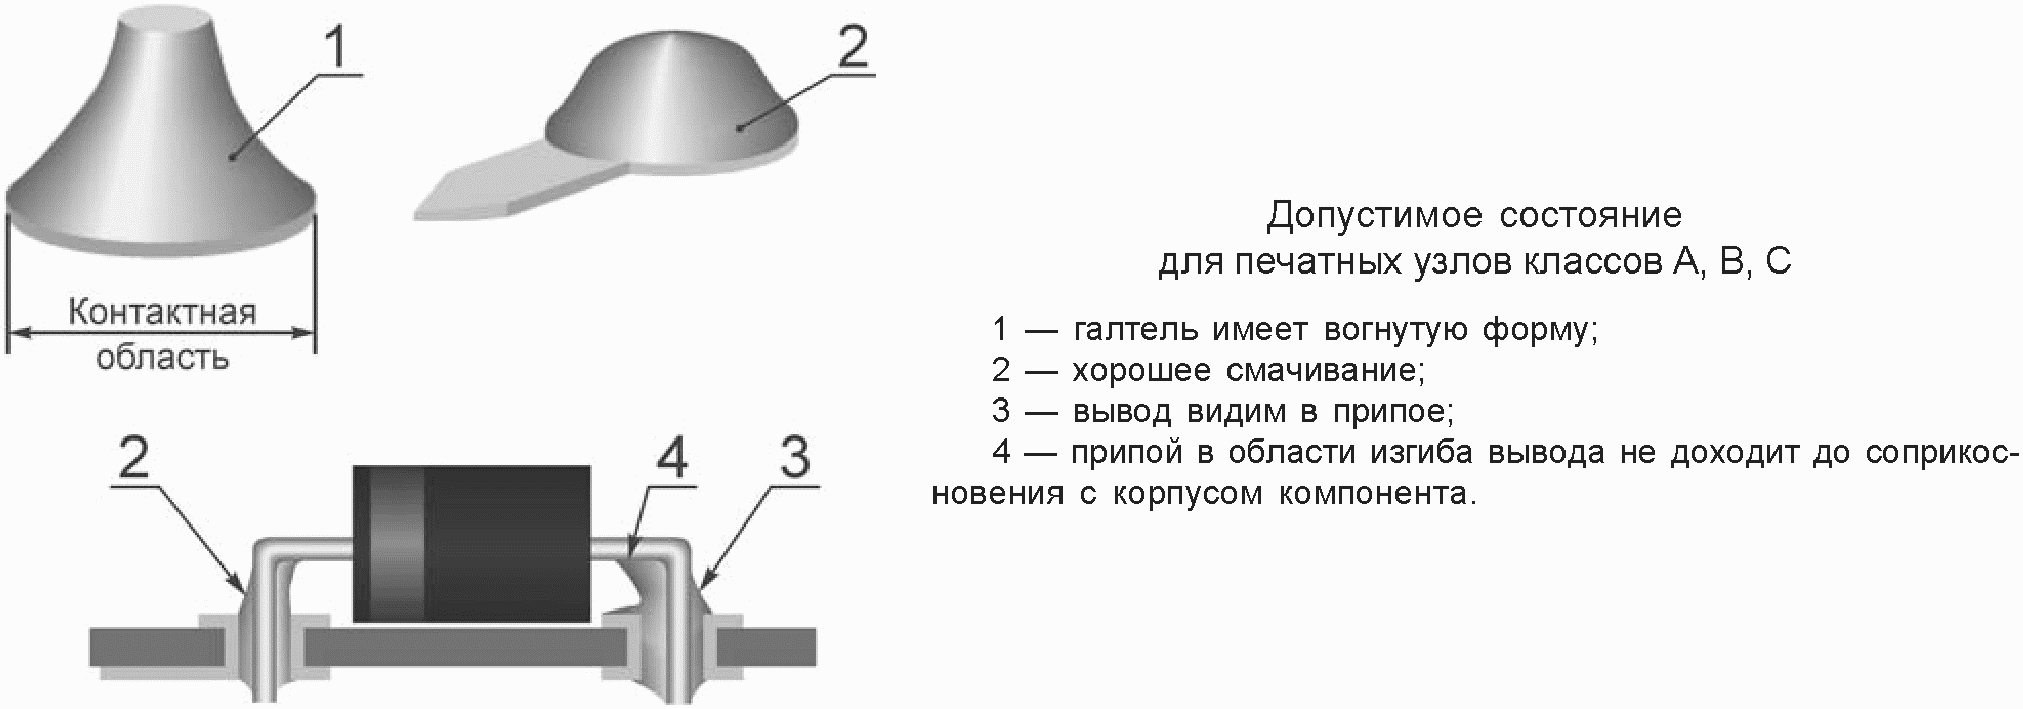
Рисунок 66. Галтель припоя: допустимое состояние
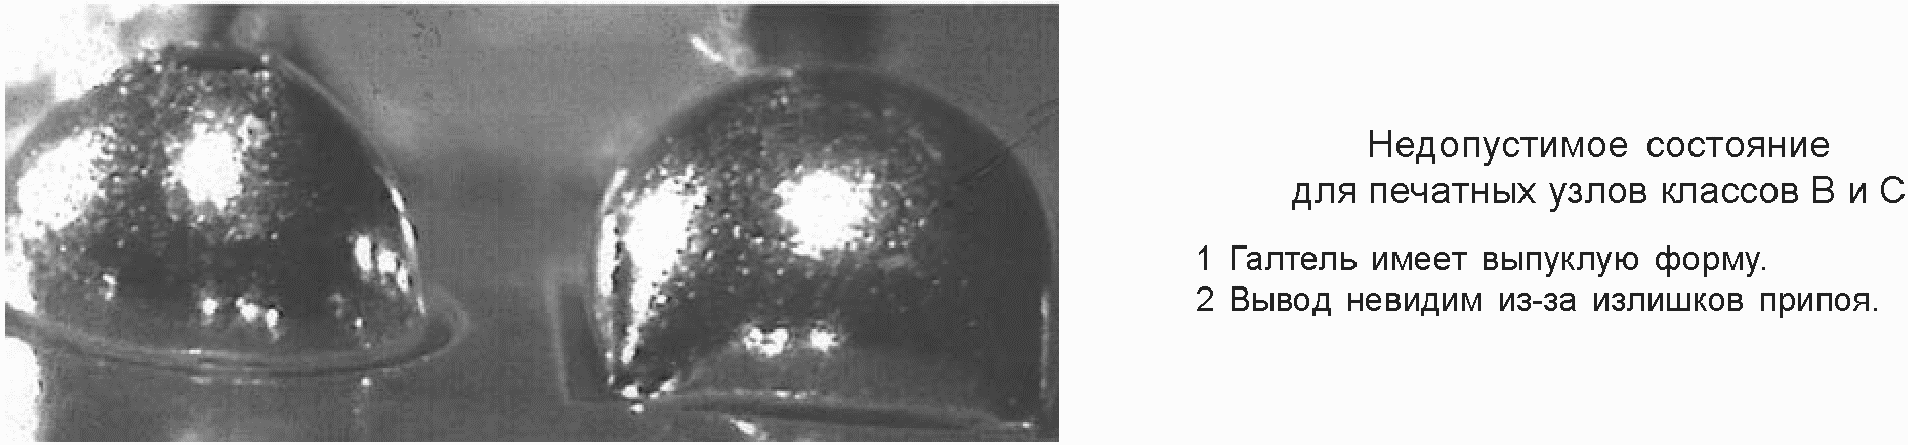
Рисунок 67. Галтель припоя: недопустимое состояние
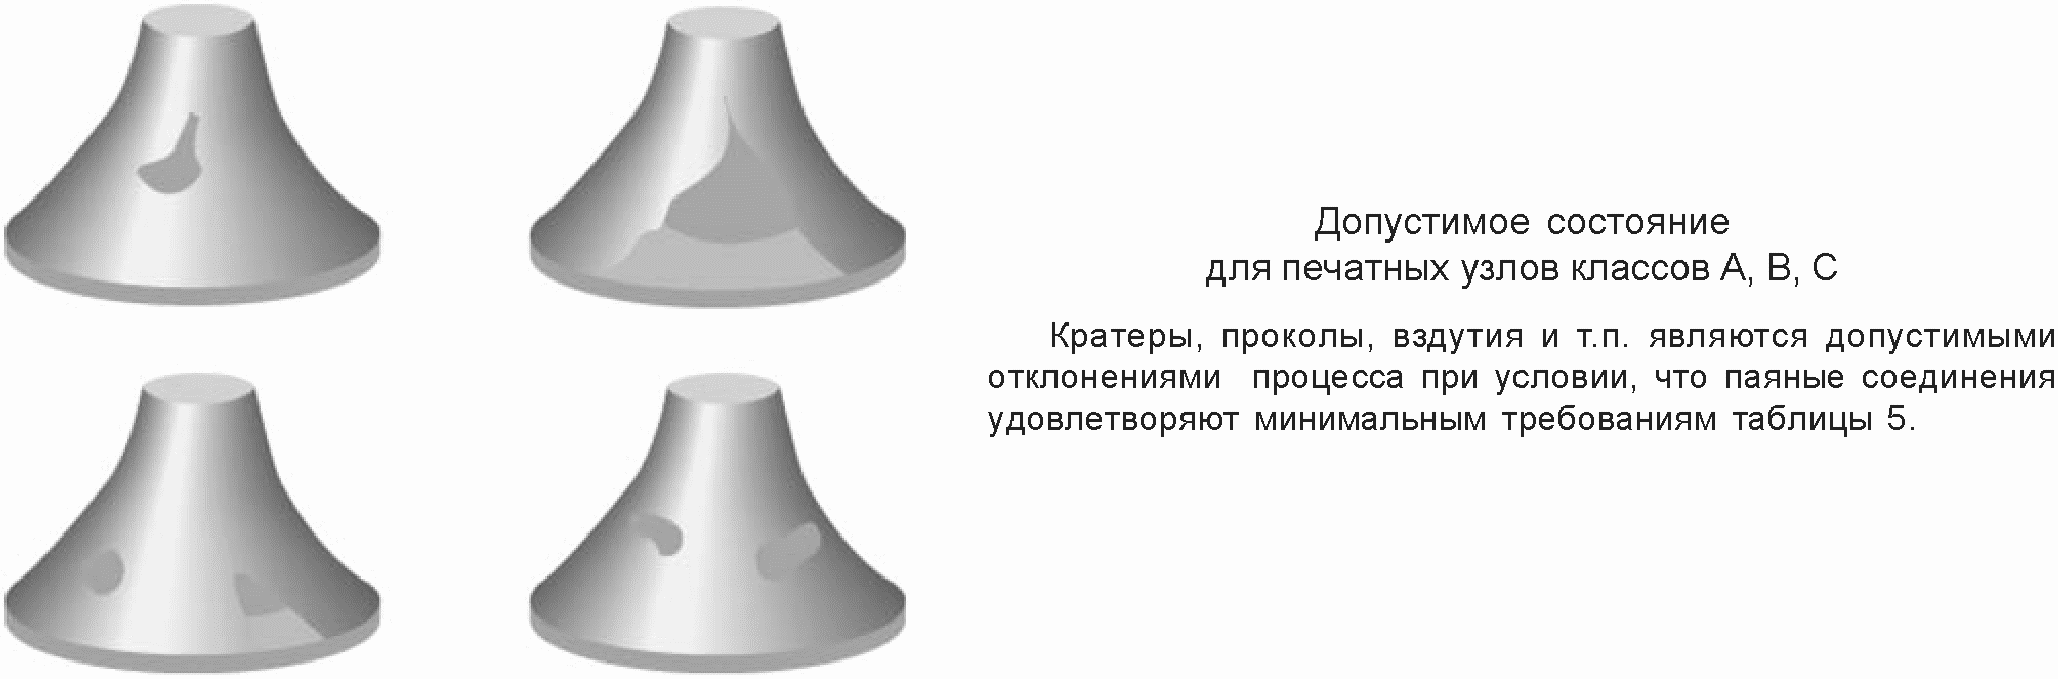
Рисунок 68. Раковины и проколы
в припое: допустимое состояние
##### 8.4.3. Перемычки из припоя
Перемычки - экстремальное последствие избытка припоя, но могут быть обусловлены ошибкой проектирования или несоответствием загиба вывода (см. [5.2](#p100085)).
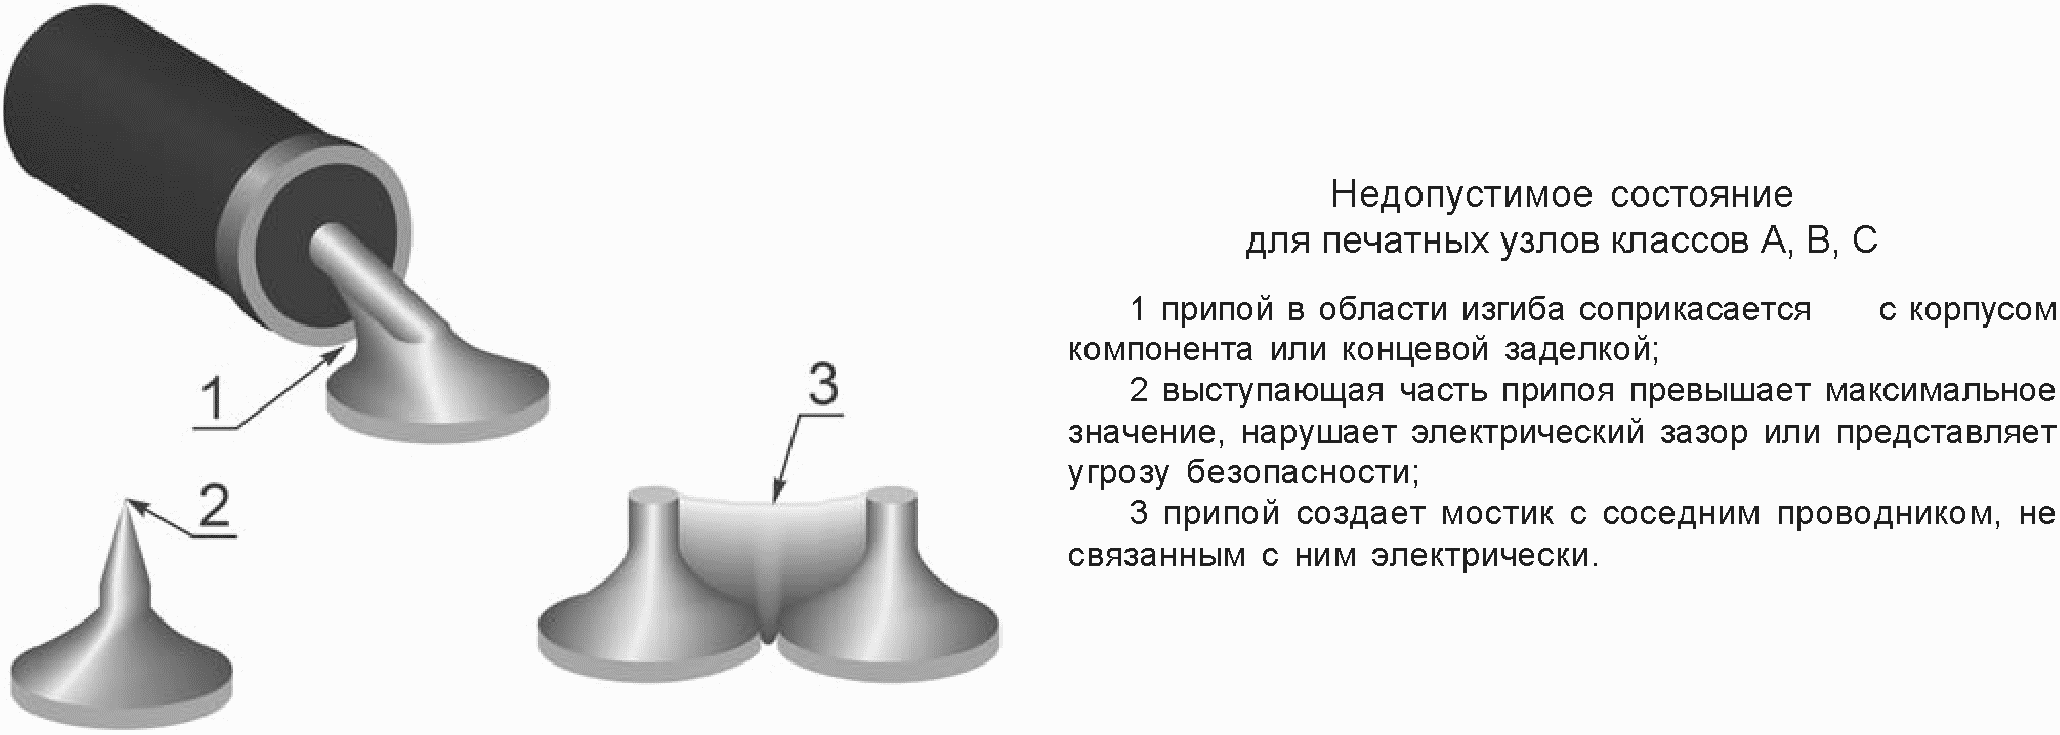
Рисунок 69. Паяное соединение: недопустимое состояние
##### 8.4.4. Пайка загнутых выводов
Требования к паяному соединению для загнутых выводов в металлизированных и неметаллизированных отверстиях должны рассматриваться в соответствии со следующими критериями:
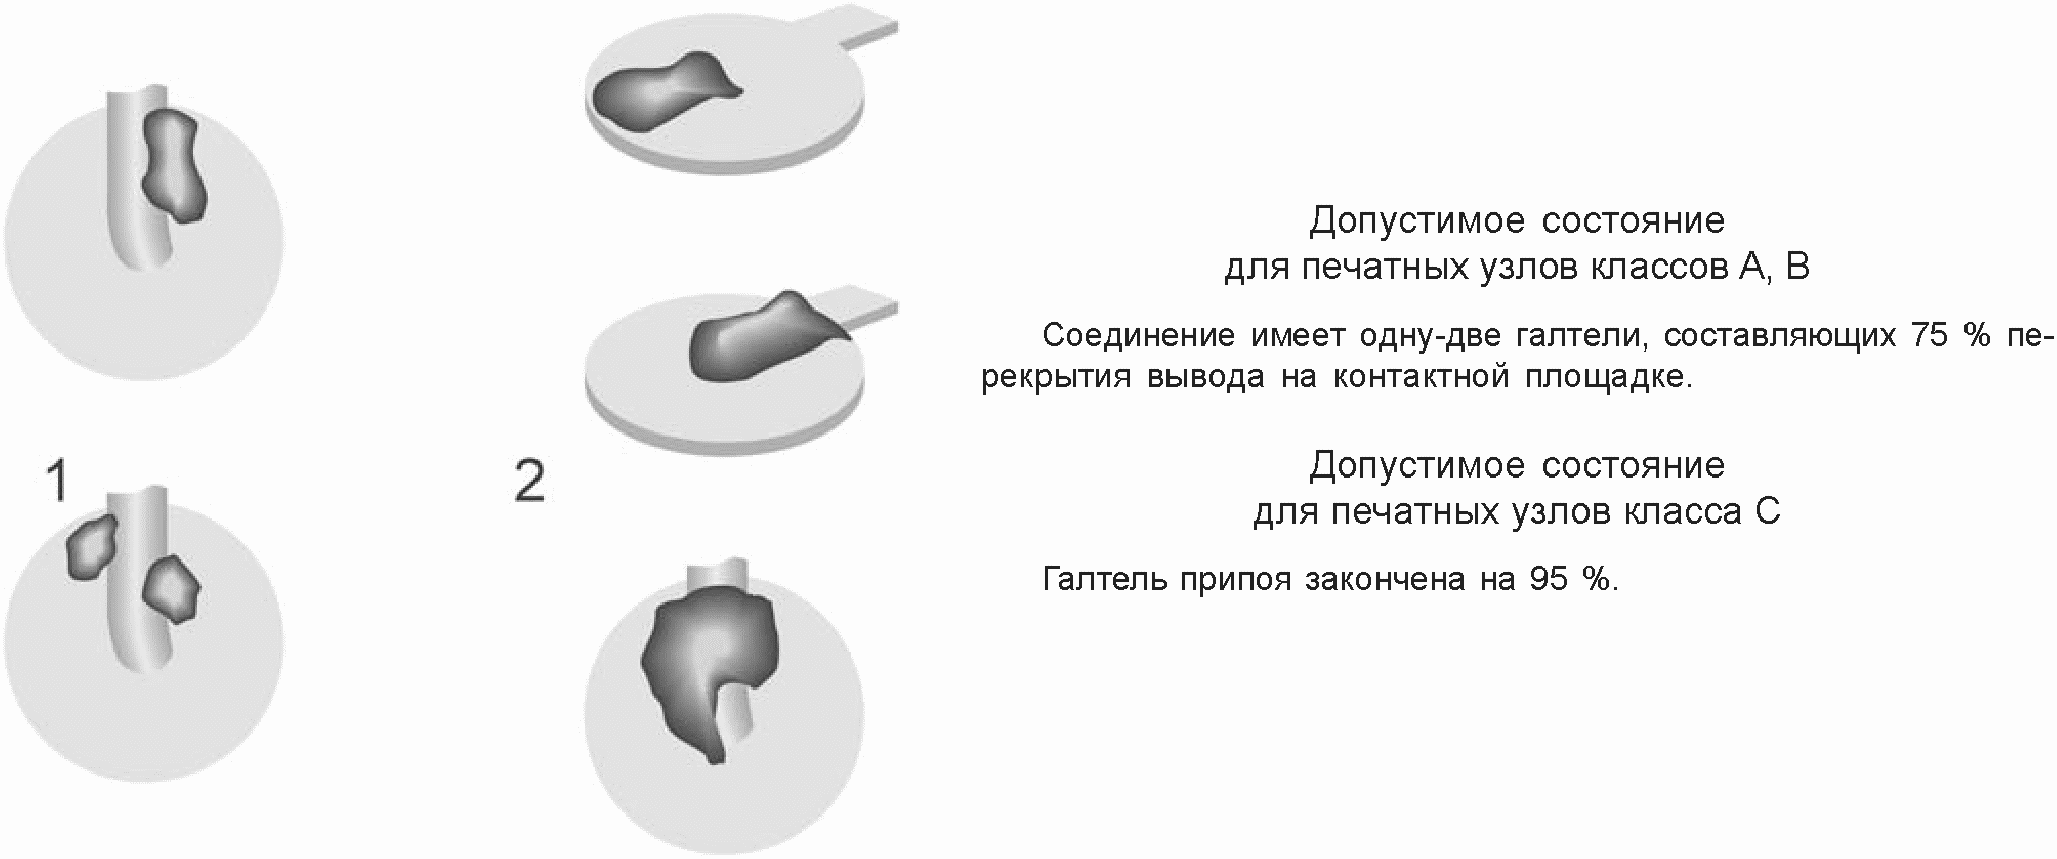
Рисунок 70. Загнутые выводы, неметаллизированные
сквозные отверстия: допустимое состояние
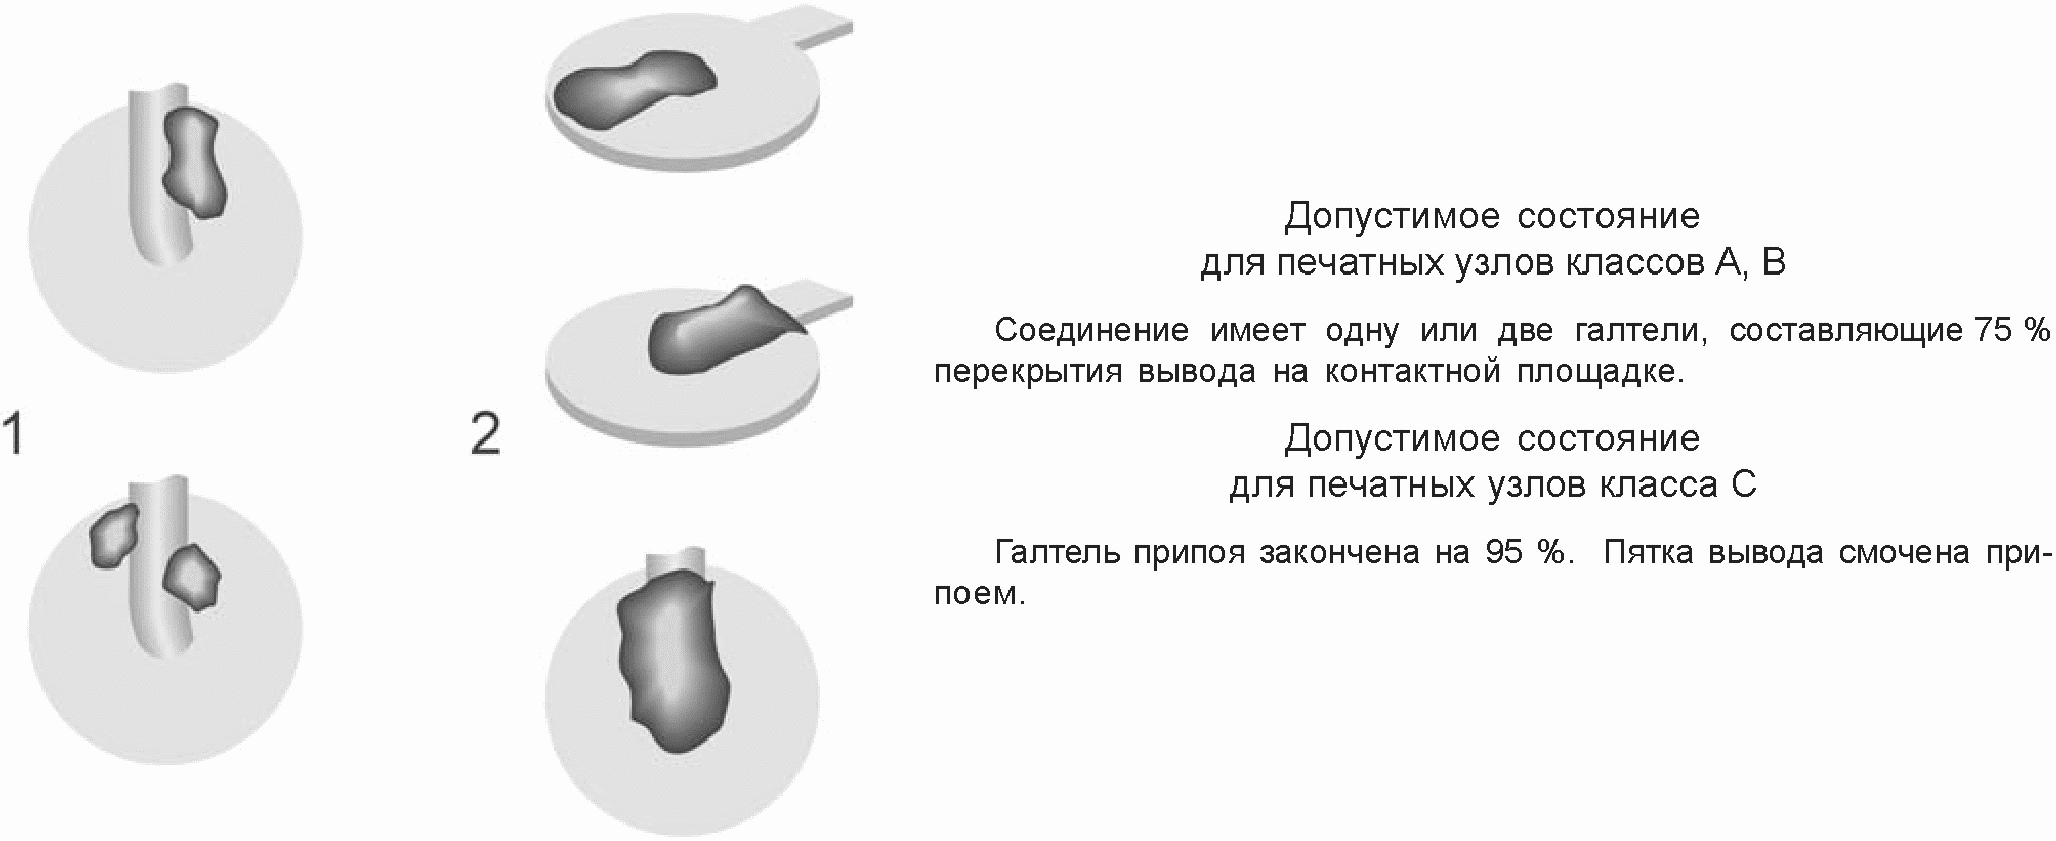
Рисунок 71. Загнутые выводы, металлизированные
сквозные отверстия: допустимое состояние
##### 8.4.5. Обнажение основного металла
Паяные соединения, которые формируются, но могут иметь обнаженный основной металл проводников и выводов компонентов, нарушают электрический зазор и представляют угрозу безопасности.
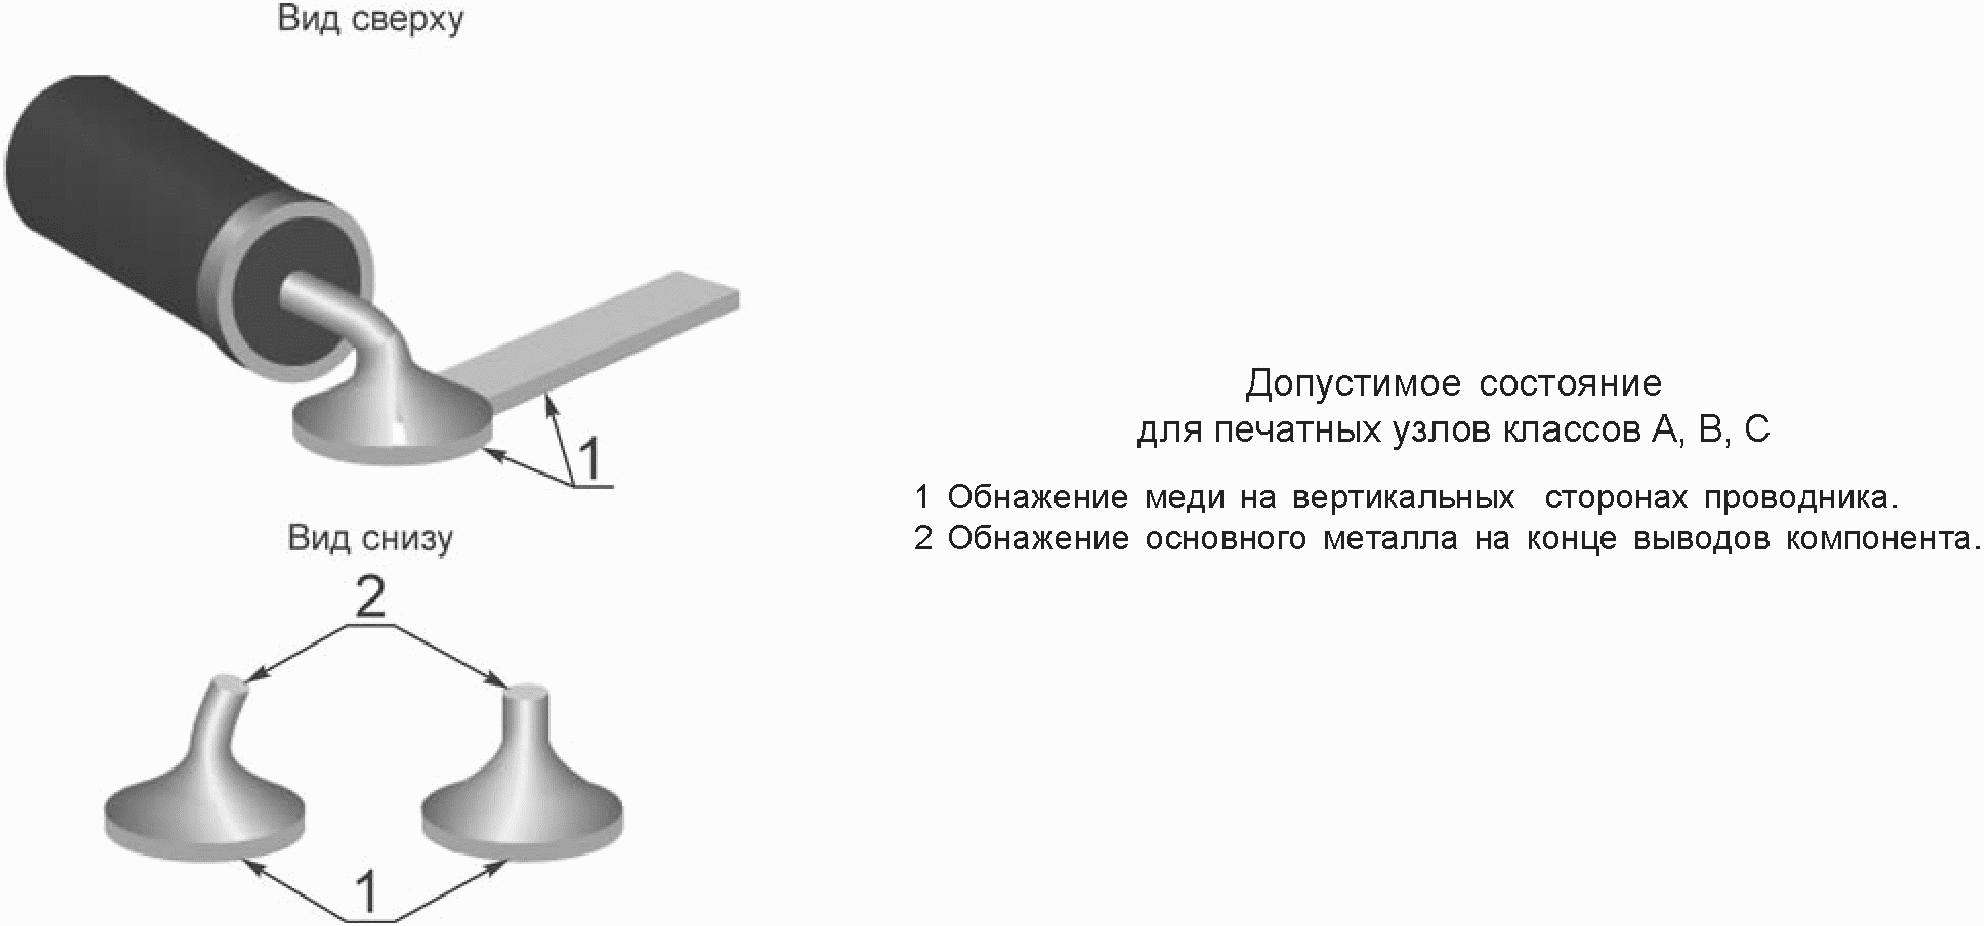
Рисунок 72. Обнажение основного
металла: допустимое состояние
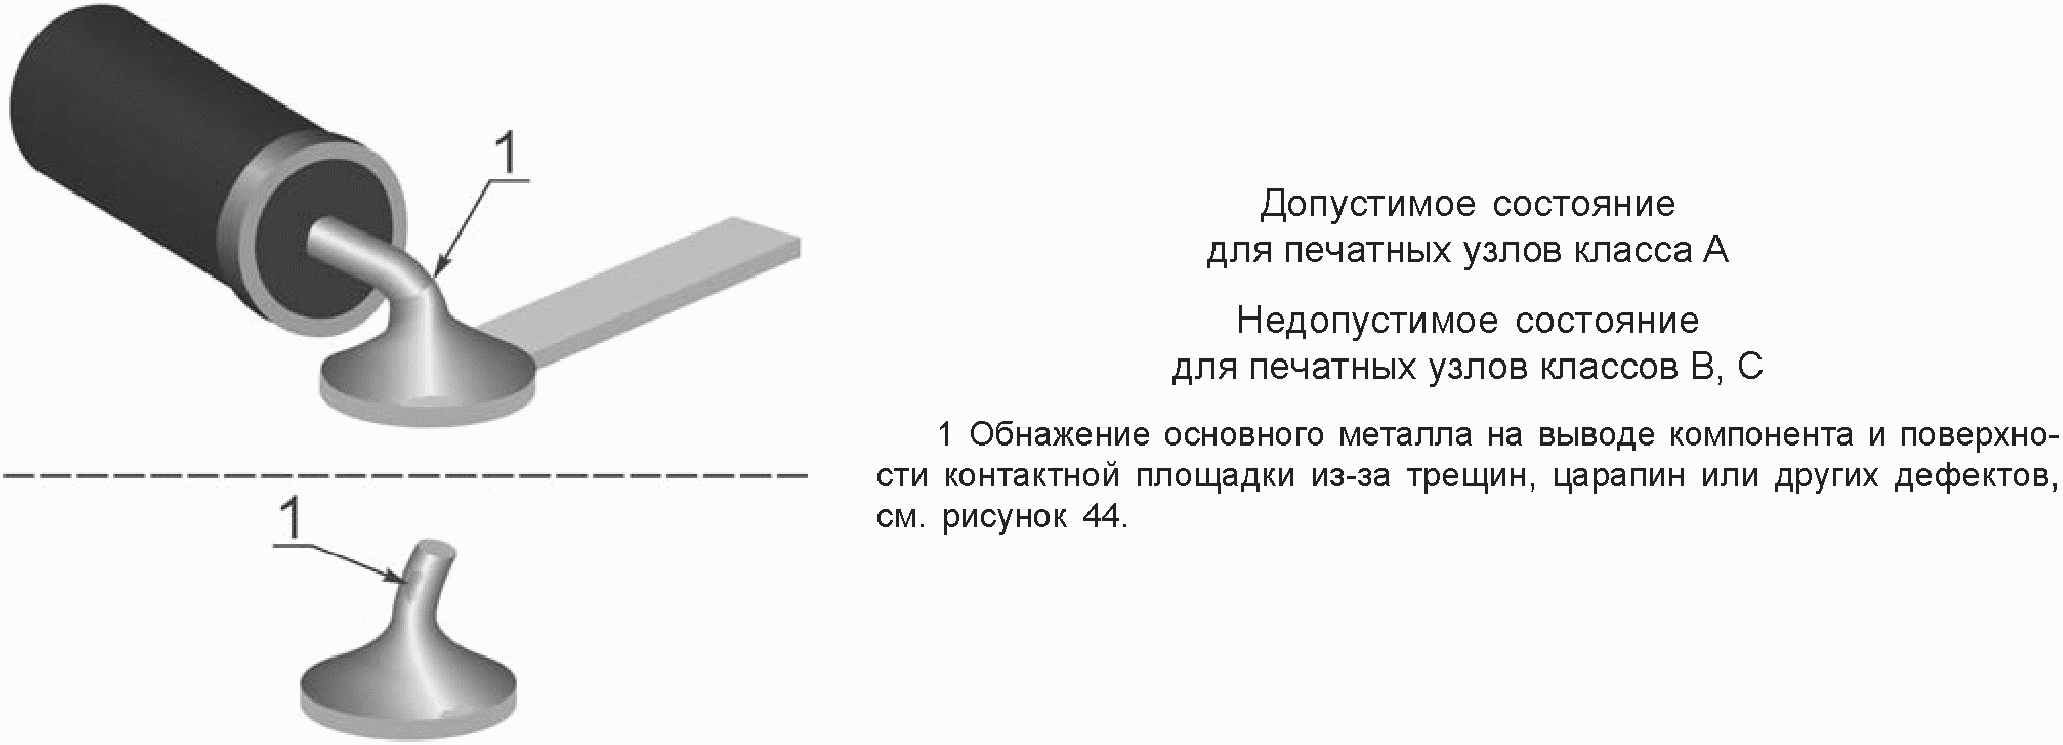
Рисунок 73. Обнажение основного металла: виды состояний
##### 8.4.6. Разрушенные соединения
Дополнительная обработка печатных узлов после пайки допустима, но выполнение этих операций до охлаждения печатного узла может вызвать ослабление и высокое электрическое сопротивление или разрыв паяных соединений. Похожие повреждения могут быть вызваны чрезмерным физическим усилием при подрезке после пайки.
Выводы могут обрезаться после пайки при условии, что режущий инструмент не повреждает компонент или паяное соединение посредством физического воздействия. Если вывод обрезается после пайки, концы пайки должны быть либо снова опаяны, либо визуально проконтролированы с $10^{\times}$ увеличением для подтверждения, что исходное паяное соединение не повреждено (например, растрескалось) или деформировано. Если паяное соединение опаяно повторно, то данная операция должна рассматриваться как часть процесса пайки, но не как доработка. Данное требование не относится к компонентам, которые спроектированы таким образом, что часть выводов планируется удалить после пайки (например, удаляемая перемычка).
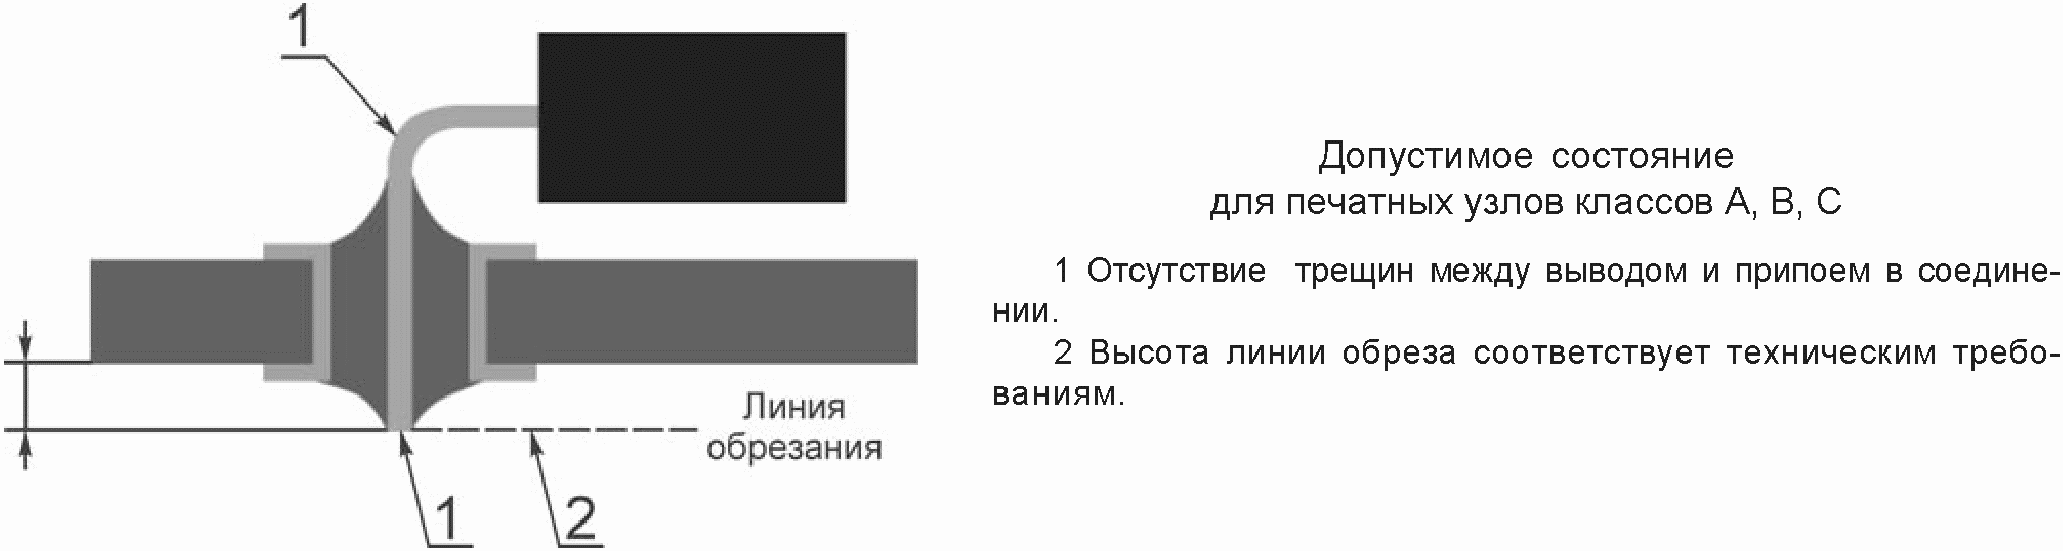
Рисунок 74. Обрезанные выводы: допустимое состояние
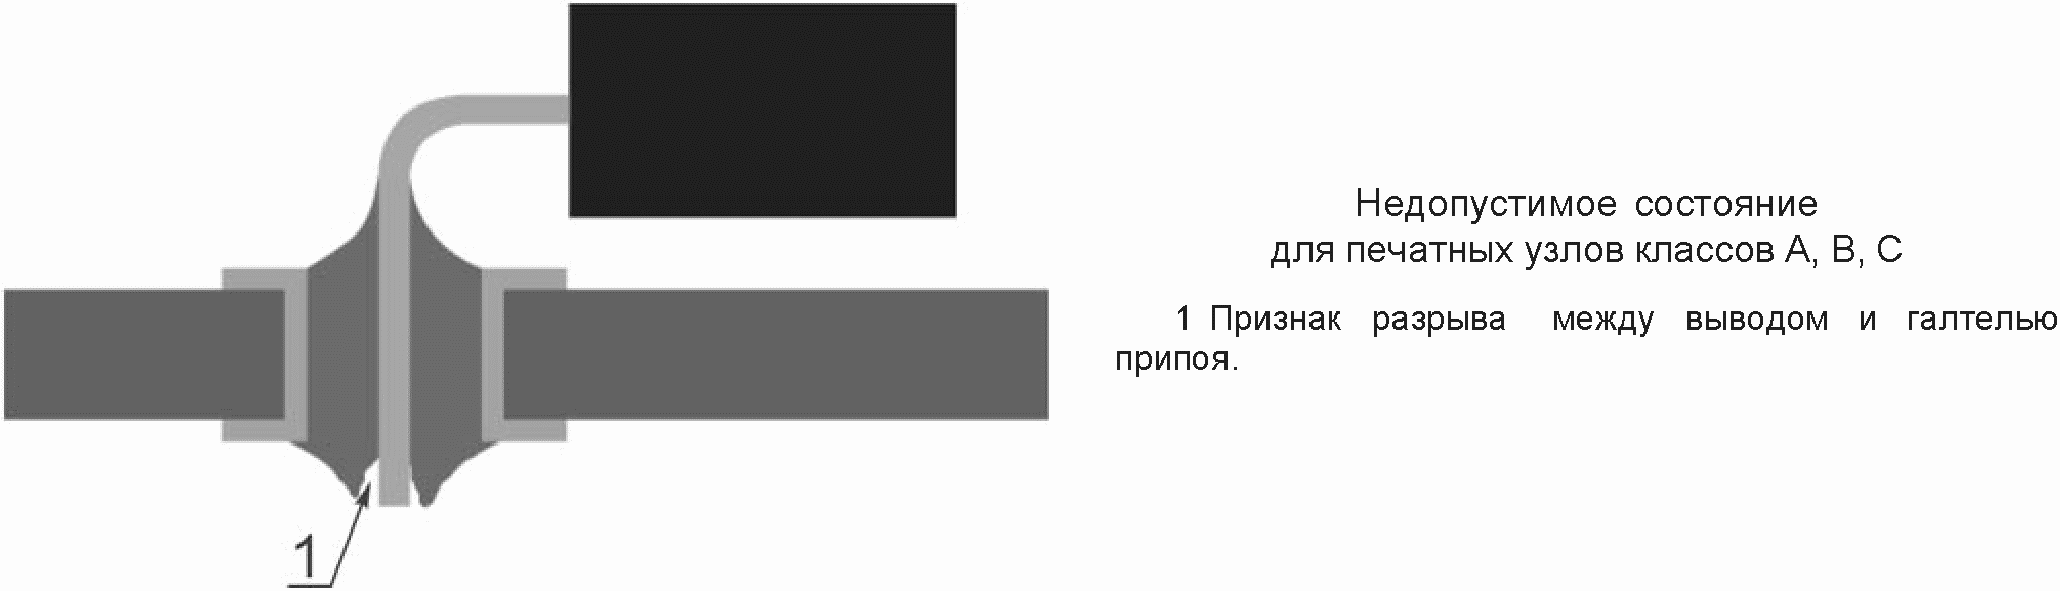
Рисунок 75. Разрывы в контакте: недопустимое состояние
### 9. Отличительные признаки процесса очистки
Данный раздел содержит требования к приемлемой чистоте печатных узлов.
Загрязнение рекомендуется не только оценивать по внешнему виду или по функциональным последствиям, но и считать сигналом сбоя в работе каких-то элементов системы очистки.
Контроль загрязнения на функциональные последствия рекомендуется проводить в условиях предполагаемой рабочей среды.
Для каждого производственного оборудования рекомендуется иметь норму, основанную на возможном допустимом количестве загрязняющего вещества каждого типа. Чем выше степень очистки, тем дороже печатный узел. Для разработки норм основой может служить тестирование с помощью процесса ионной экстракции, испытание сопротивления изоляции в условиях рабочей среды или других электрических параметров.
В следующих подразделах приведены примеры наиболее распространенных загрязнений, обнаруживаемых на печатных узлах. Однако могут появляться другие загрязнения, поэтому рекомендуется оценивать все аномальные состояния. Состояния, представленные в этом разделе, для печатных узлов применяют как со стороны компонентов, так и со стороны пайки.
#### 9.1. Остатки флюса
Чтобы проиллюстрировать приблизительную, но не обязательно всегда точную аналогию между флюсами типов L, M и H и традиционными флюсами на основе канифоли - типов R, RMA, RA и RSA, а также водорастворимыми и синтетическими активированными флюсами, рекомендуется обратиться к [ГОСТ Р МЭК 61192-1](https://bukva.ai/docs/gost-r-mek-61192-1-2010). На рисунках 76 - [86](#p100412) приведены критерии для оценки чистоты печатного узла.
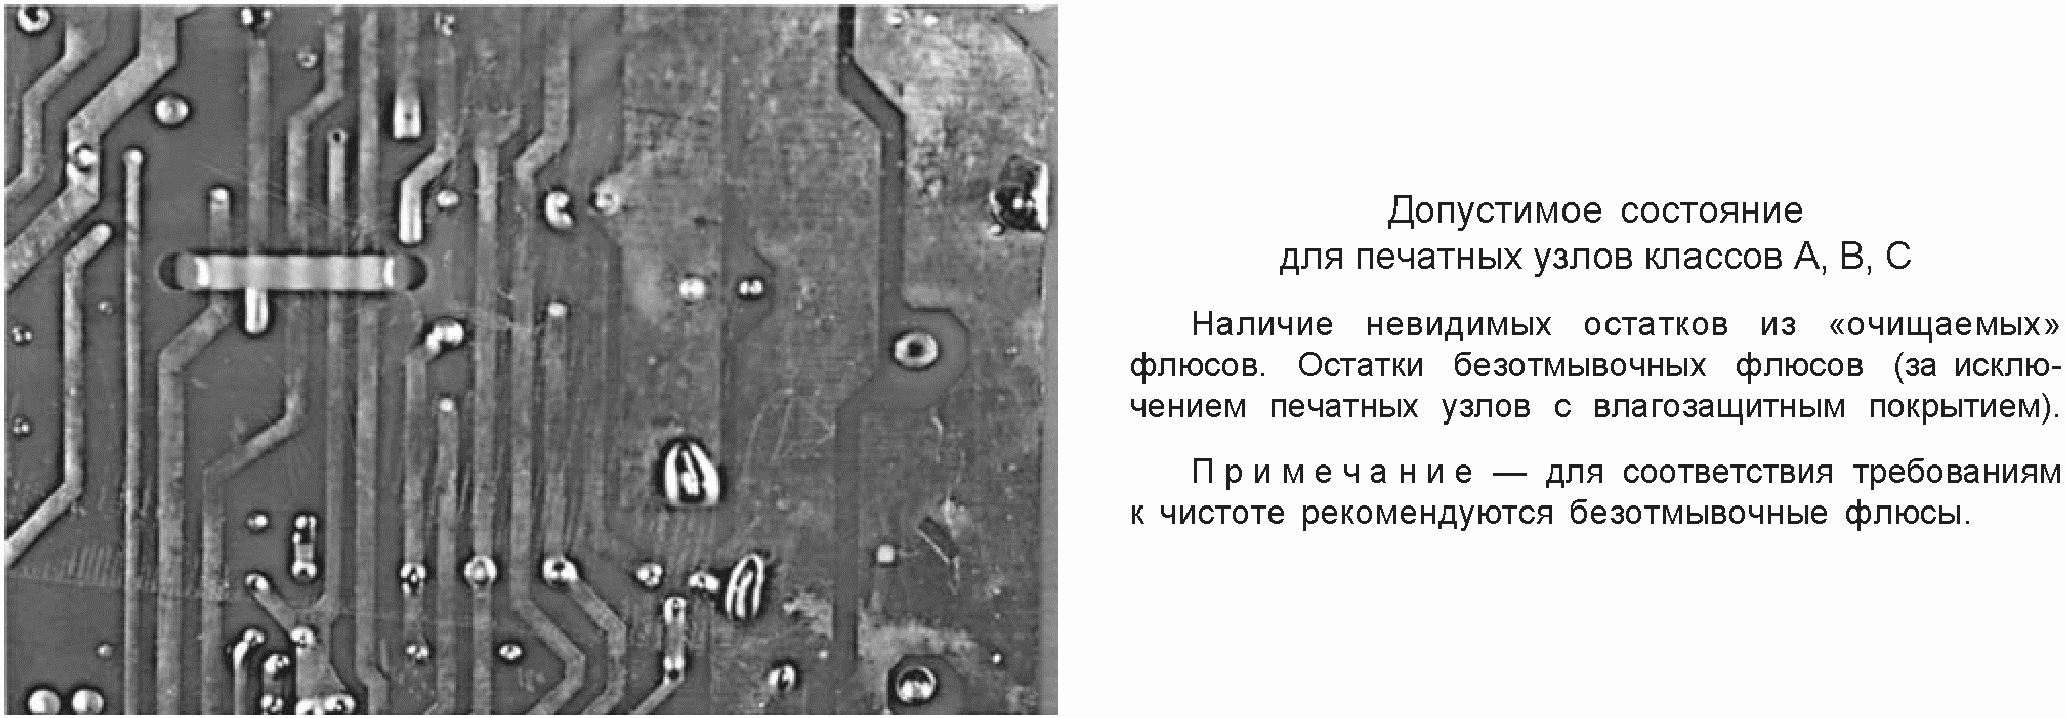
Рисунок 76. Очистка: допустимое состояние
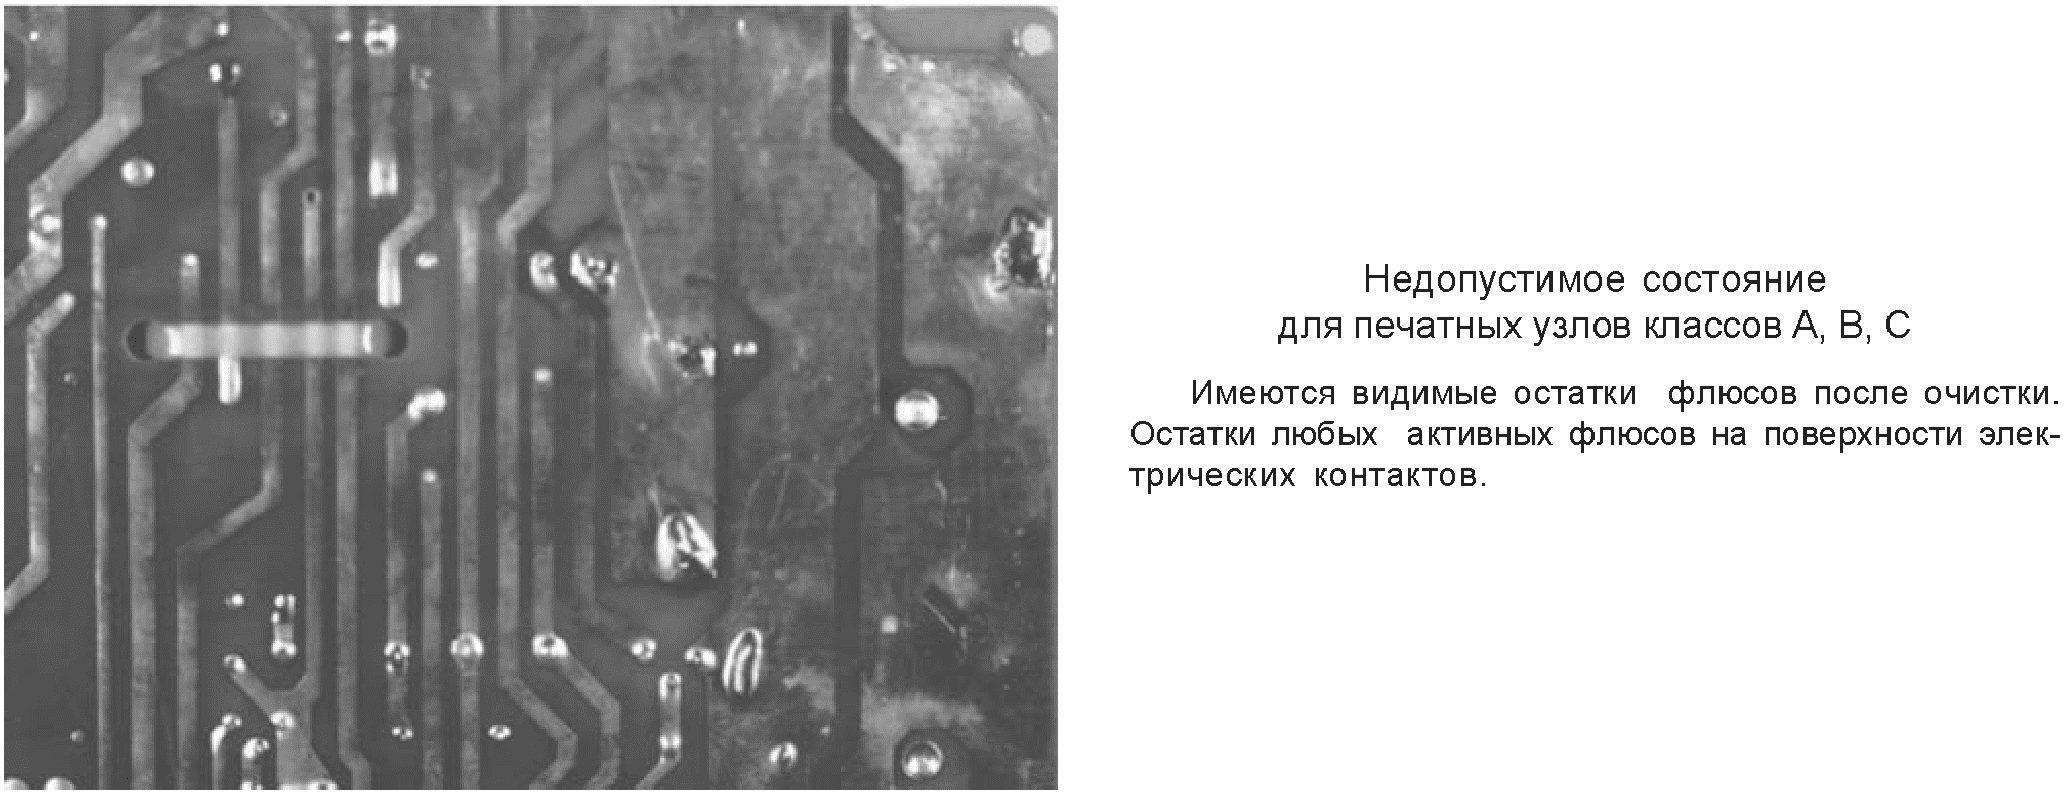
Рисунок 77. Остатки флюсов: недопустимое состояние
#### 9.2. Прочие остатки
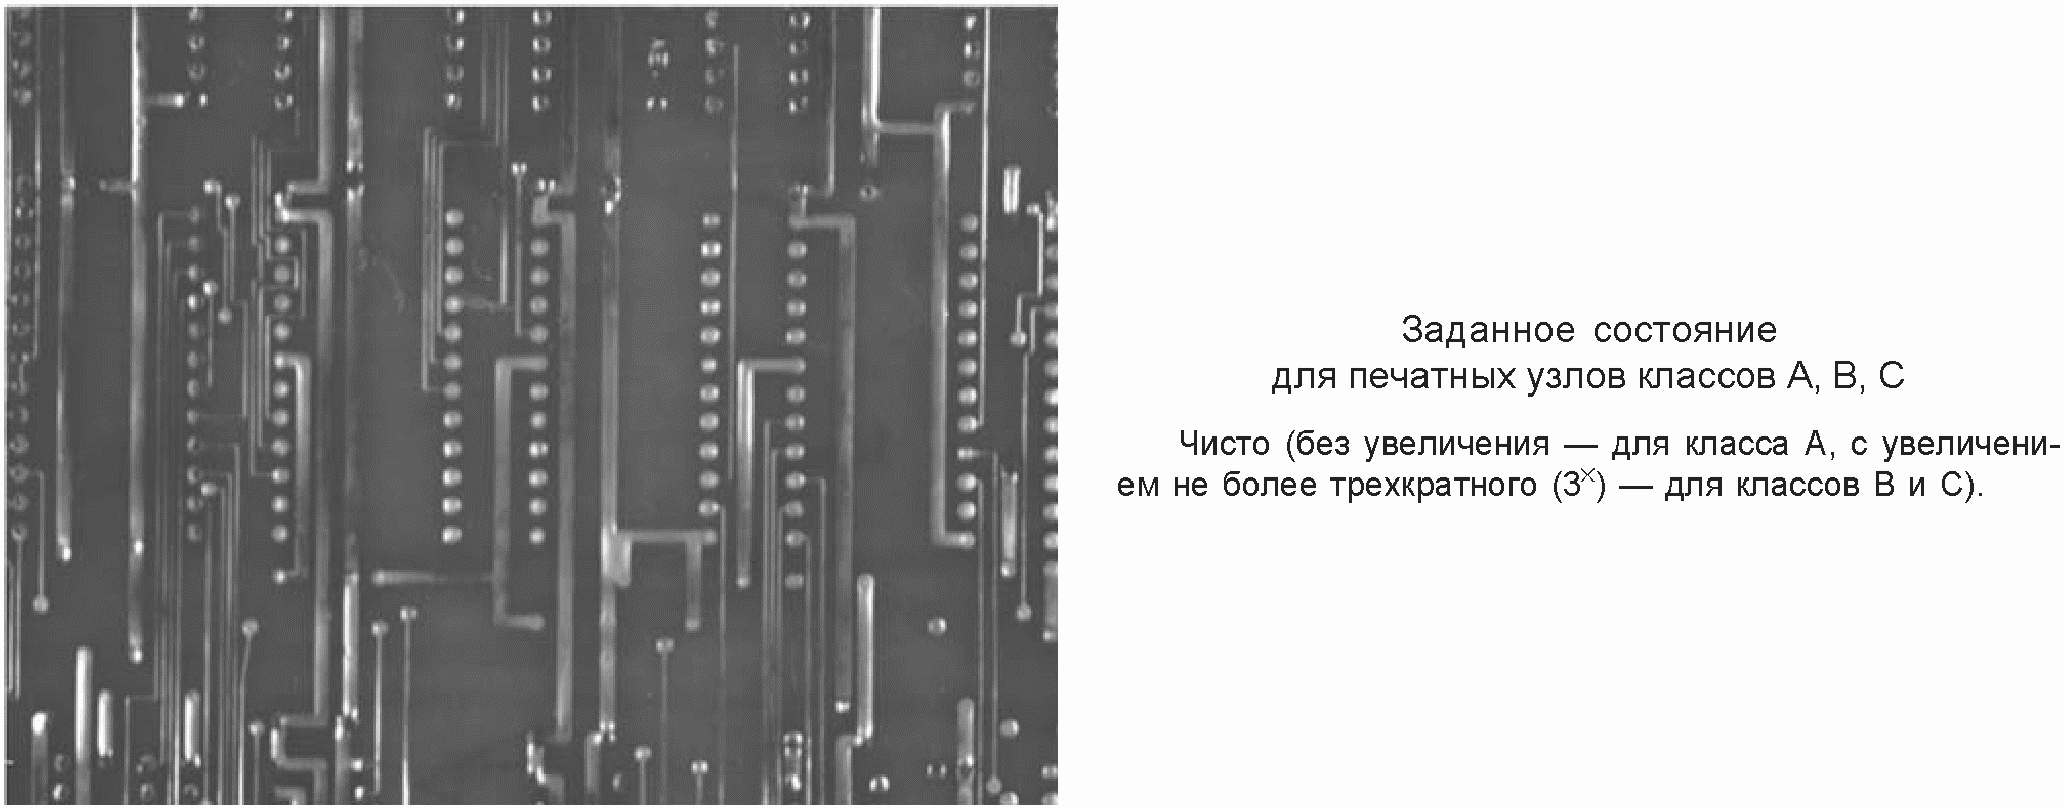
Рисунок 78. Твердые частицы: заданное состояние
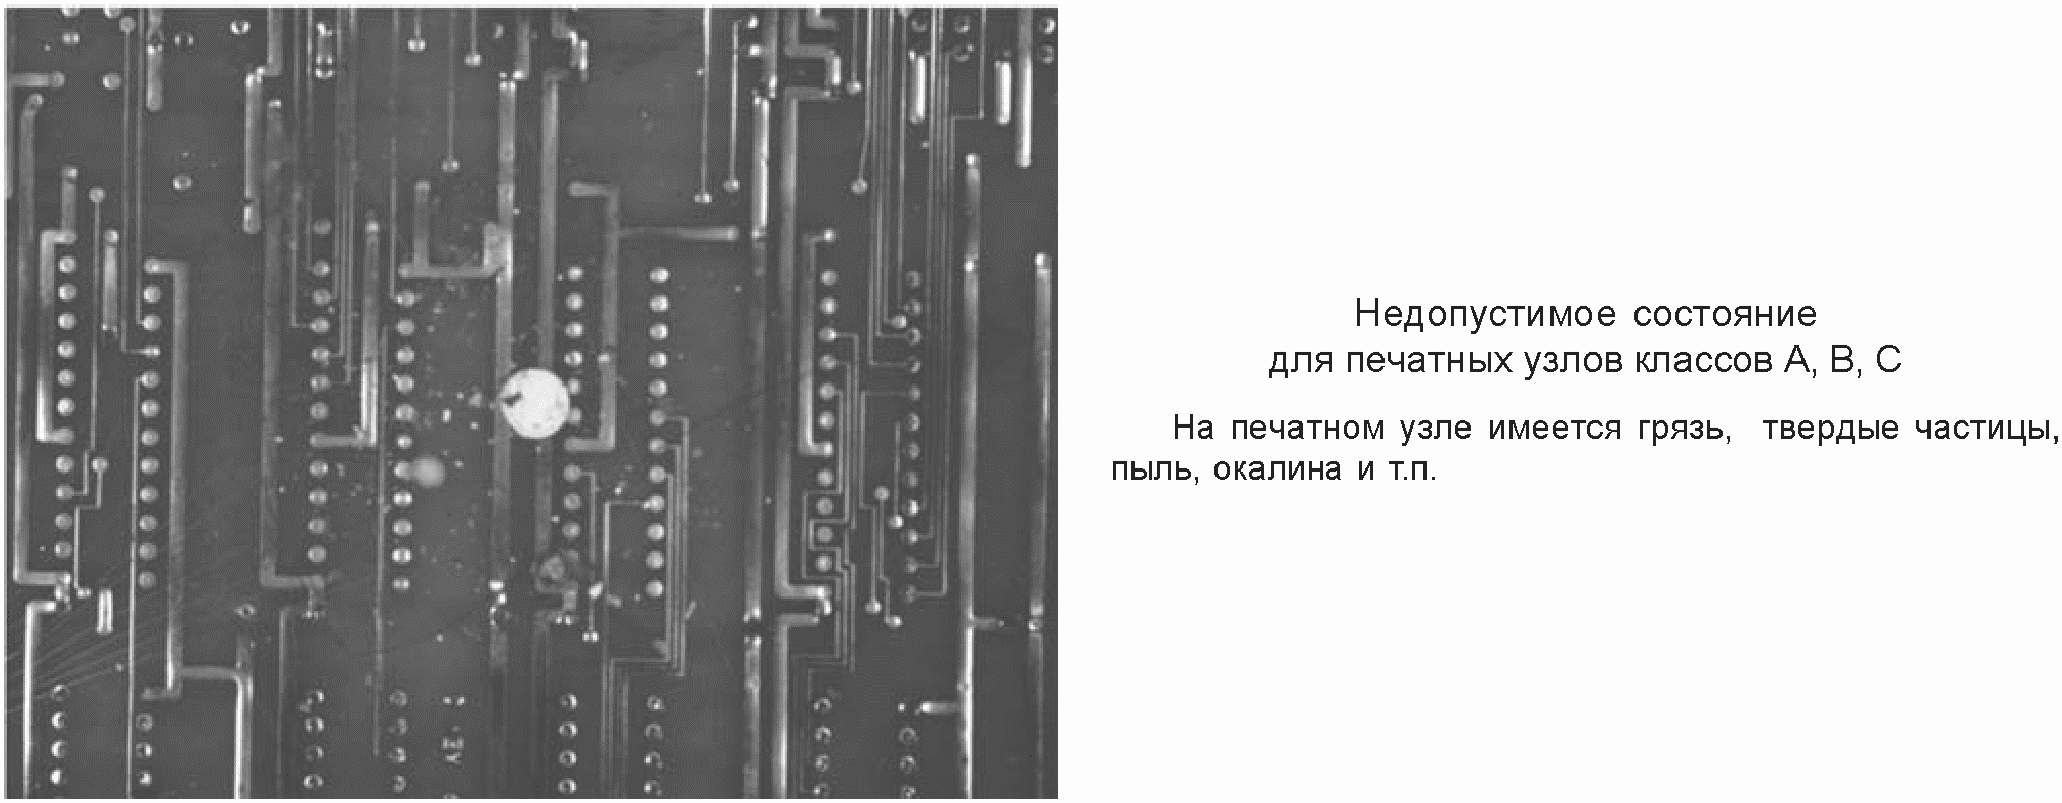
Рисунок 79. Остатки в виде твердых
частиц: недопустимое состояние
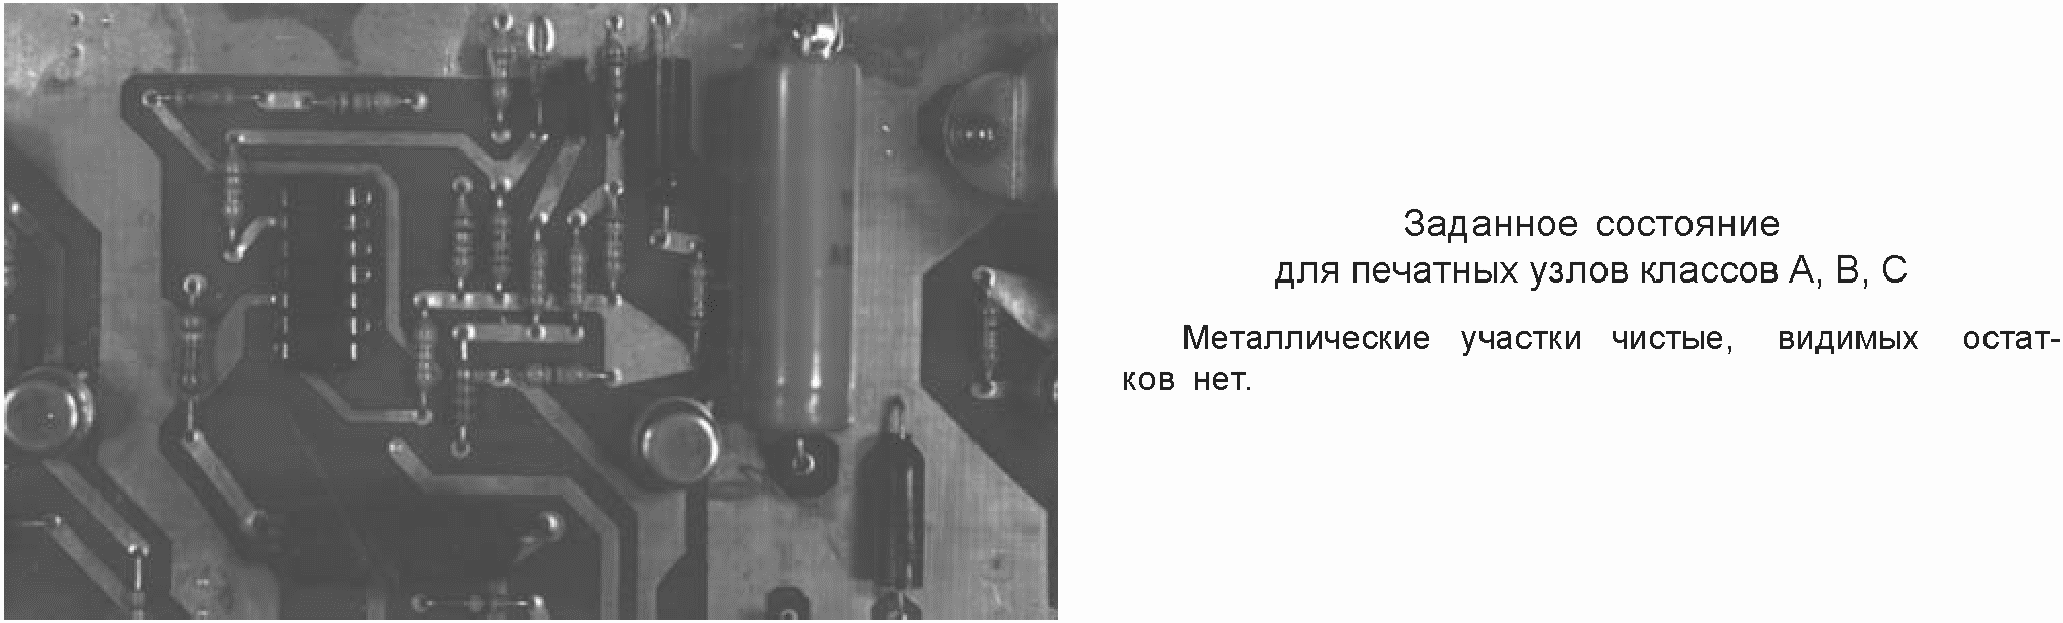
Рисунок 80. Поверхность без остатков: заданное состояние
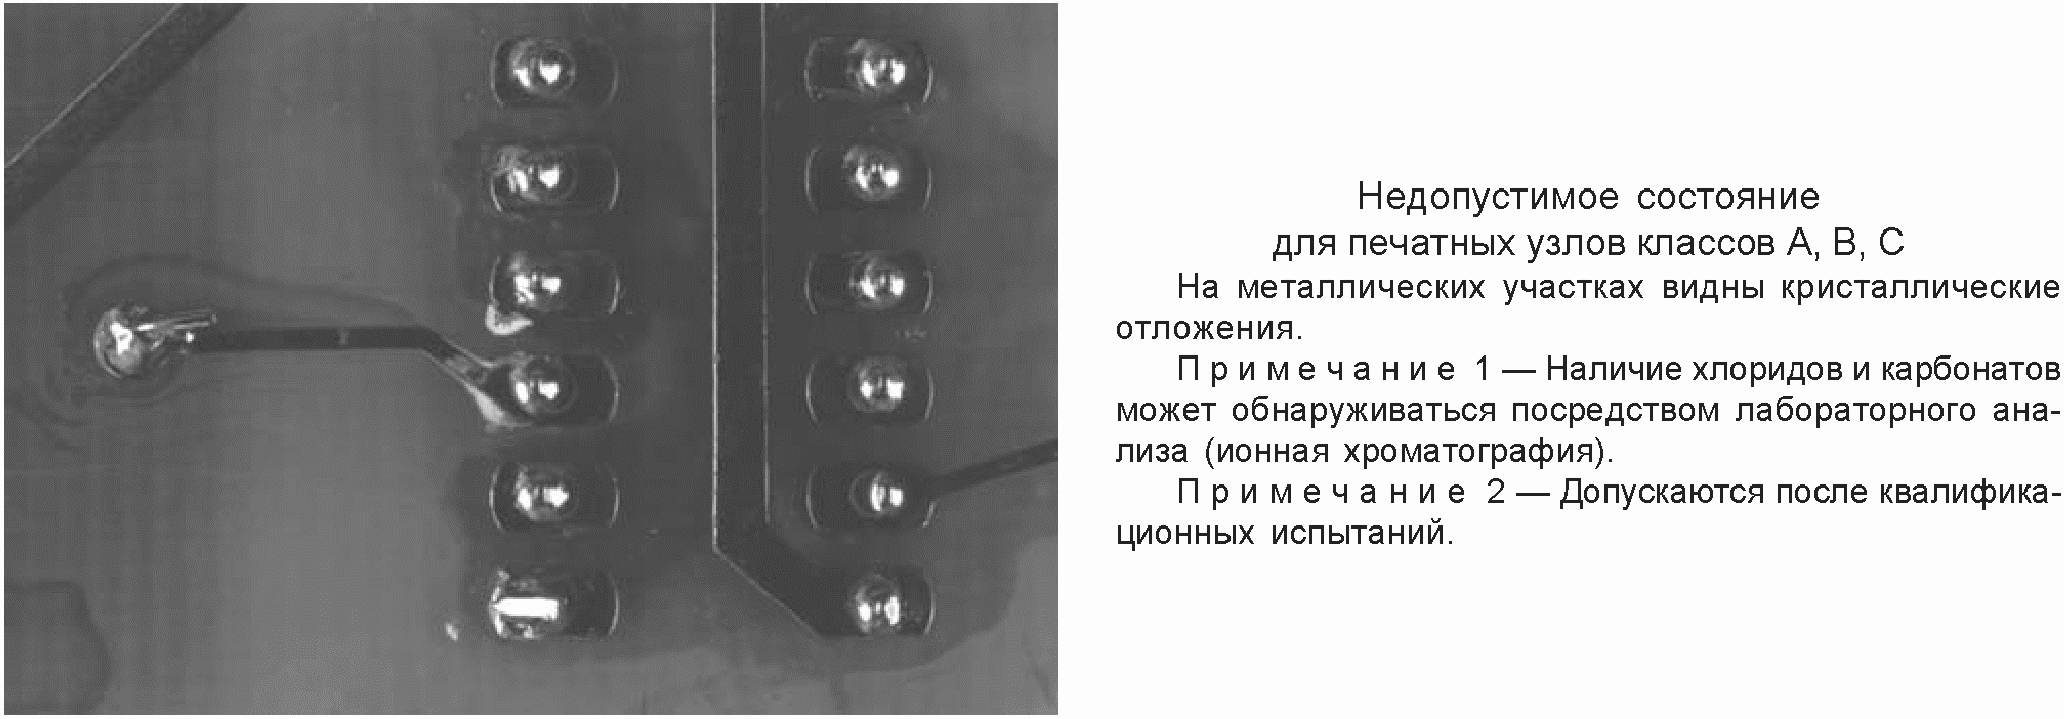
Рисунок 81. Белесые остатки: недопустимое состояние
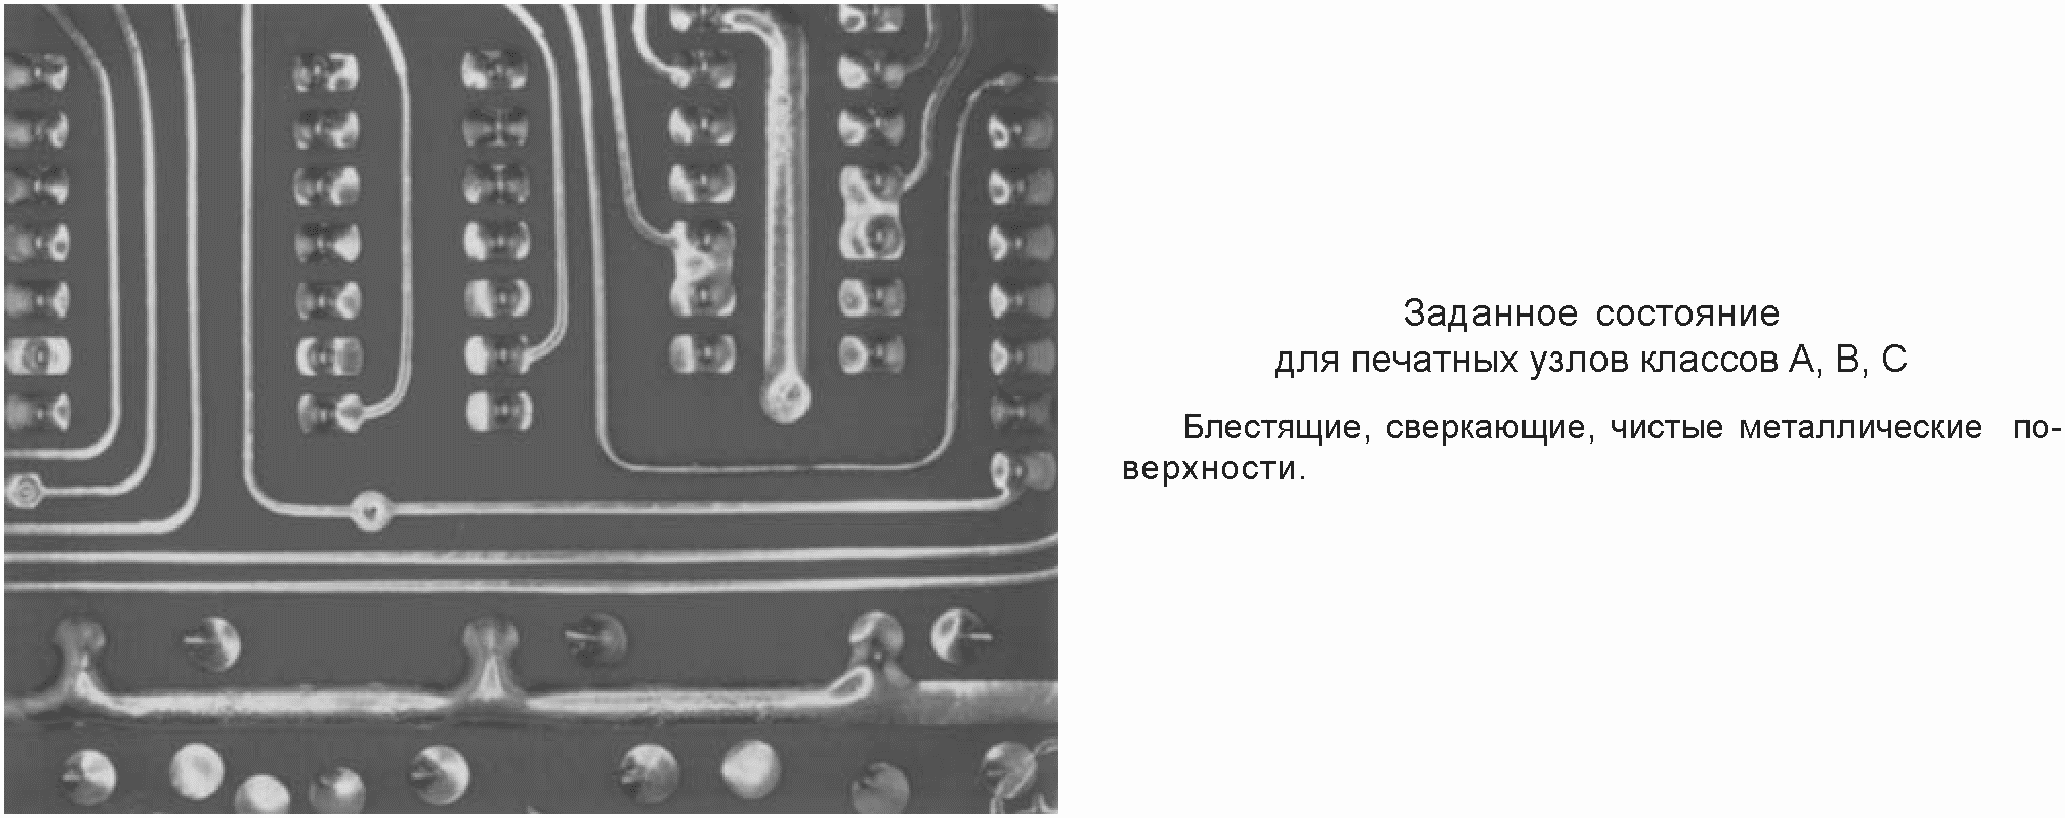
Рисунок 82. Поверхность без остатков
коррозии: заданное состояние
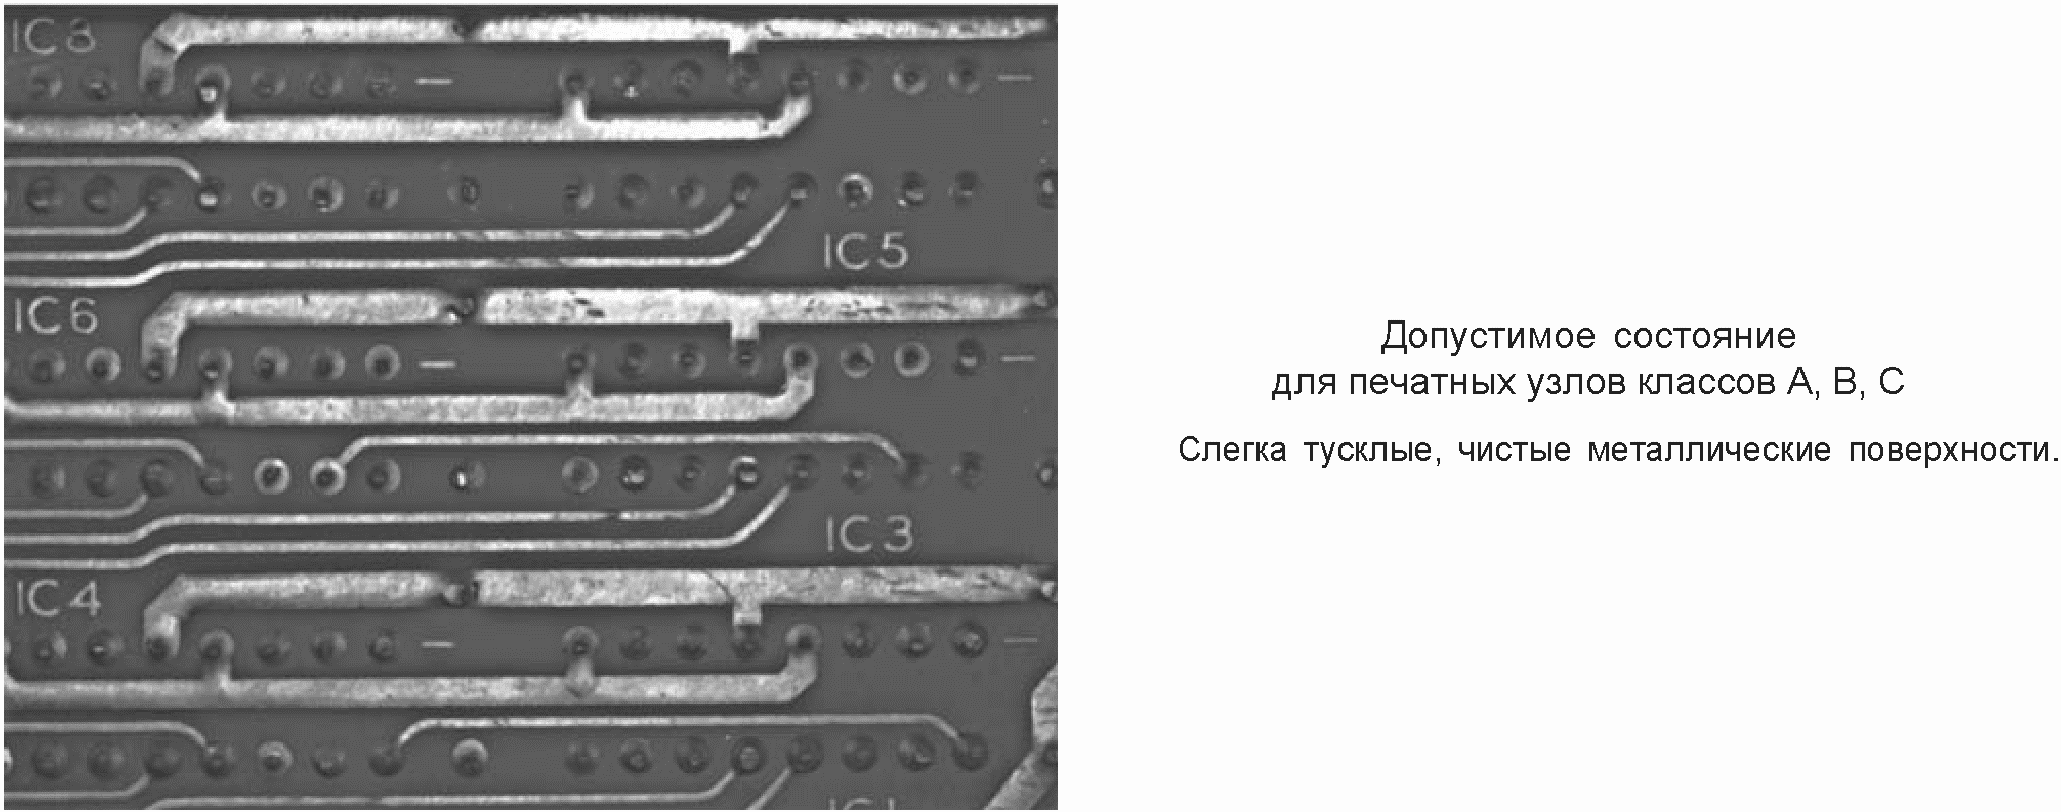
Рисунок 83. Остатки коррозии: допустимое состояние
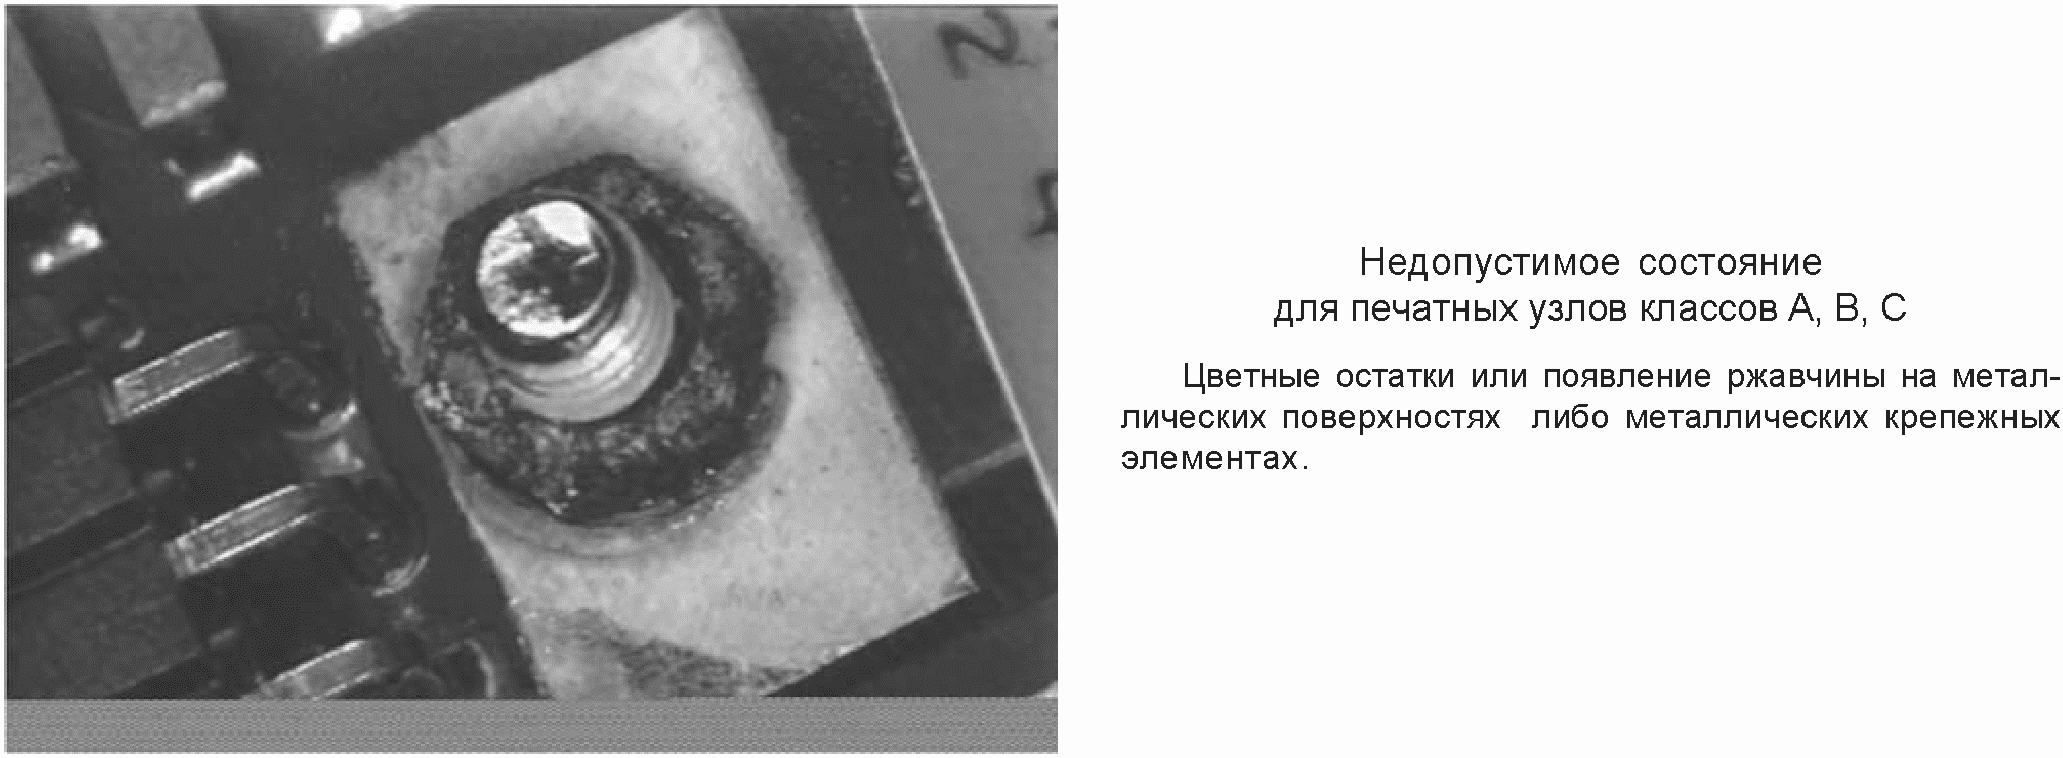
Рисунок 84. Остатки коррозии
на деталях: недопустимое состояние
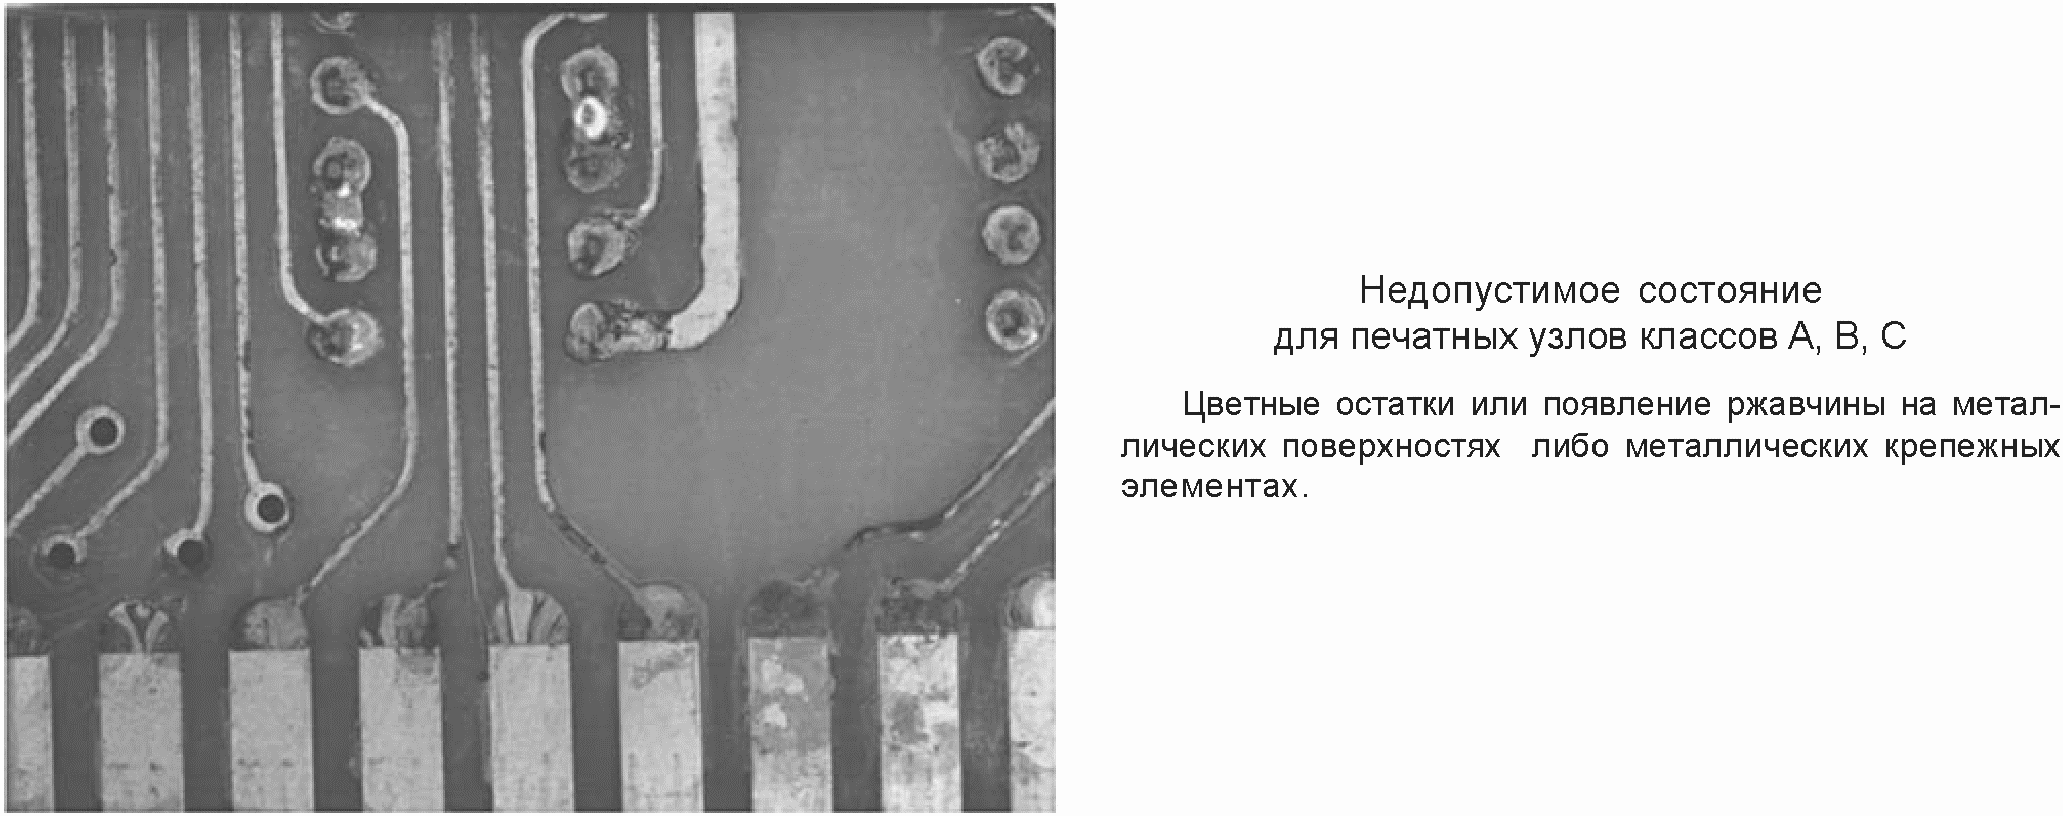
Рисунок 85. Остатки коррозии на печатной
плате: недопустимое состояние
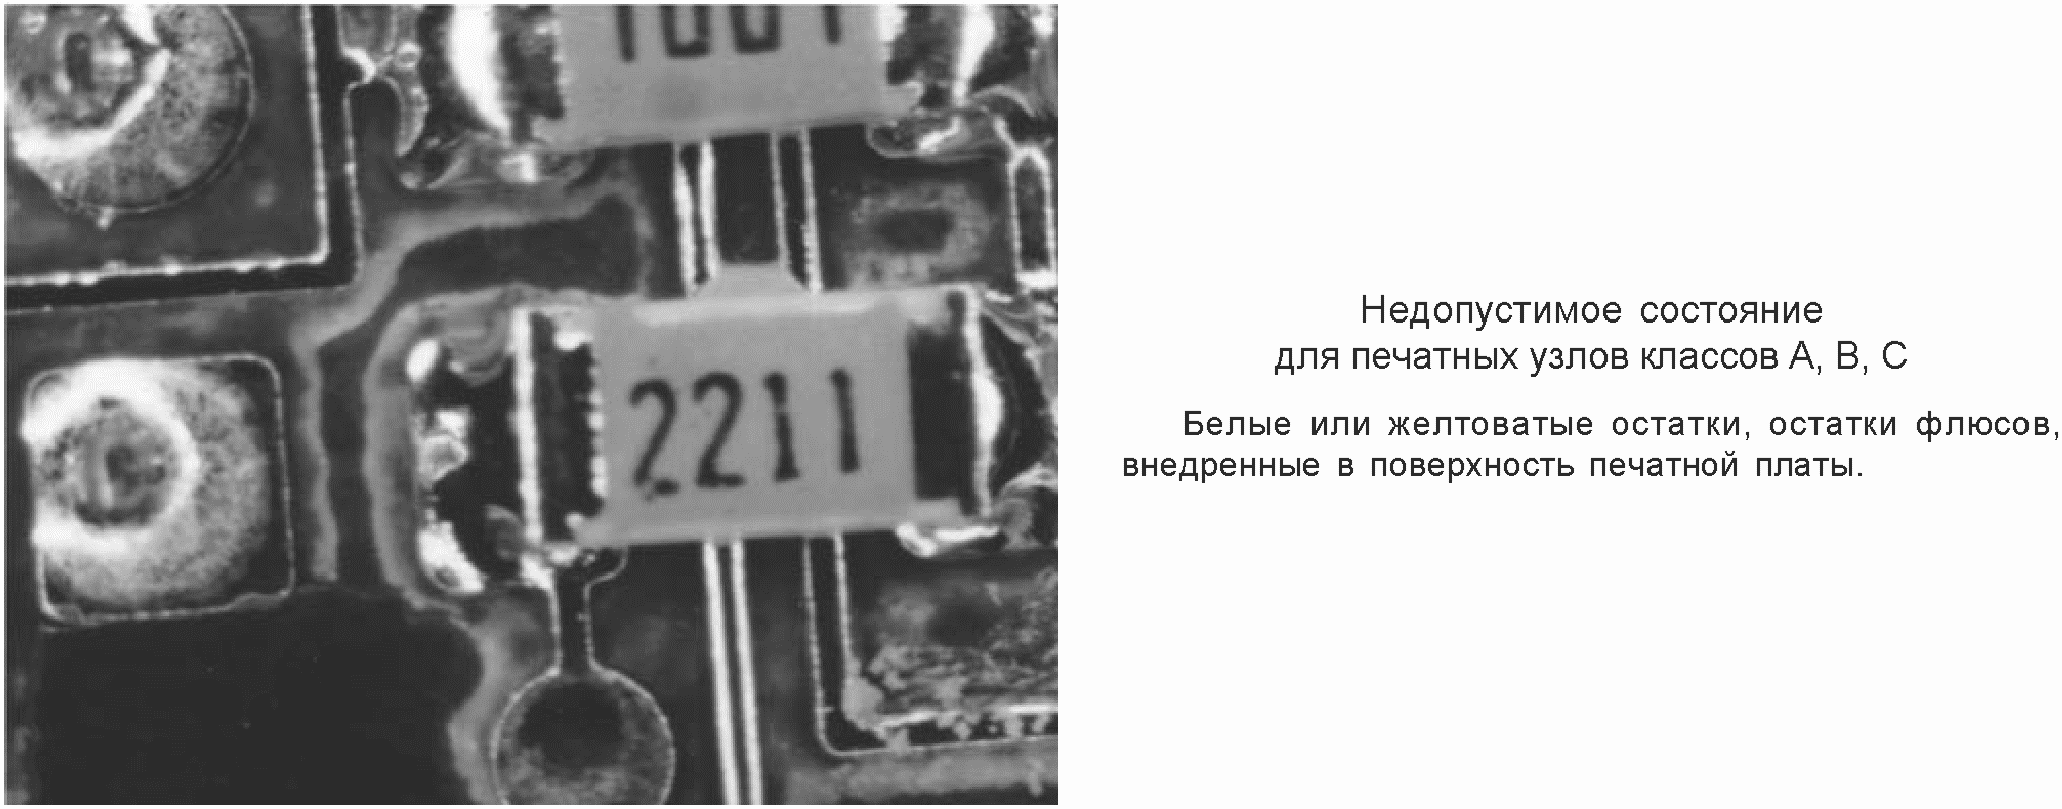
Рисунок 86. Внедренные в печатную
плату остатки: недопустимое состояние
### 10. Отличительные признаки доработки или замены
Все паяные соединения, которые были повторно расплавлены для улучшения или добавления припоя в соединения, должны удовлетворять требованиям к качеству первоначально изготовленных соединений.
Все замены компонентов или доработка или ремонт проводных цепей должны удовлетворять требованиям, описанным в настоящем стандарте для качества первоначального изготовления. Особое внимание должно уделяться тепловым повреждениям, которые могут быть нанесены слоистым материалам, межслойным структурам, паяным соединениям и другим компонентам, близко расположенным к месту подобного ремонта или доработки.
(справочное)
**СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ**
**СТАНДАРТОВ НАЦИОНАЛЬНЫМ СТАНДАРТАМ РОССИЙСКОЙ ФЕДЕРАЦИИ**
Таблица ДА.1
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| МЭК 60194:2006 | - | <*> |
| МЭК 61191-1:1998 | IDT | ГОСТ Р МЭК 61191-1-2010 "Печатные узлы. Часть 1. Поверхностный монтаж и связанные с ним технологии. Общие технические требования" |
| МЭК 61191-2:1998 | IDT | ГОСТ Р МЭК 61191-2:1998 "Печатные узлы. Часть 2. Поверхностный монтаж. Технические требования" |
| МЭК 61191-3:1998 | IDT | ГОСТ Р МЭК 61191-3-2010 "Печатные узлы. Часть 3. Монтаж в сквозные отверстия. Технические требования" |
| МЭК 61191-4:1998 | IDT | ГОСТ Р МЭК 61191-4-2010 "Печатные узлы. Часть 4. Монтаж контактов. Технические требования" |
| МЭК 61192-1:2003 | IDT | ГОСТ Р МЭК 61192-1-2010 "Печатные узлы. Требования к качеству. Часть 1. Общие требования" |
| МЭК 61192-2:2003 | IDT | ГОСТ Р МЭК 61192-2-2010 "Печатные узлы. Требования к качеству. Часть 2. Поверхностный монтаж" |
| МЭК 61192-4:2002 | IDT | ГОСТ Р МЭК 61192-4-2010 "Печатные узлы. Требования к качеству. Часть 4. Монтаж контактов" |
<*> Соответствующий национальный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов и стандартов.
Примечание. В настоящей таблице использовано следующее условное обозначение степени соответствия стандартов:
- IDT - идентичные стандарты. |
---