ГОСТ Р ИСО 8422-2011. Национальный стандарт Российской Федерации. Статистические методы. Последовательные планы выборочного контроля по альтернативному признаку
(утв. и введен в действие Приказом Росстандарта от 09.11.2011 № 522-ст)
Внимание
Документ утратил силу с 01.06.2019 в связи с изданием Приказа Росстандарта от 31.07.2018 № 438-ст. Взамен введен в действие ГОСТ Р 50779.75-2018. Документ утратил силу с 01.06.2019 в связи с изданием Приказа Росстандарта от 31.07.2018 № 438-ст. Взамен введен в действие ГОСТ Р 50779.75-2018. Документ введен в действие с 01.12.2012. Взамен ГОСТ Р 50779.75-99 (ИСО 8422-91).
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р 50779.75-99"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-34197-2017" "ГОСТ Р 50779.75-99. Государственный стандарт Российской Федерации. Статистические методы. Последовательные планы выборочного контроля по альтернативному признаку (принят Постановле"
  n1["ГОСТ Р ИСО 8422-2011"]:::rst
  click n1 "https://bukva.ai/docs/gost-r-iso-8422-2011" "ГОСТ Р ИСО 8422-2011. Национальный стандарт Российской Федерации. Статистические методы. Последовательные планы выборочного контроля по альтернативному признаку (утв. и введен в де"
  n2["ГОСТ Р 50779.75-2018"]:::doc
  click n2 "https://bukva.ai/docs/plan-gost-r-50779-75-2018" "ГОСТ Р 50779.75-2018. Национальный стандарт Российской Федерации. Статистические методы. Последовательные планы выборочного контроля по альтернативному признаку (утв. и введен в де"
  n1 --> n2
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 9 ноября 2011 г. № 522-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ПОСЛЕДОВАТЕЛЬНЫЕ ПЛАНЫ ВЫБОРОЧНОГО КОНТРОЛЯ ПО АЛЬТЕРНАТИВНОМУ ПРИЗНАКУ
Statical methods. Sequential sampling plans for inspection by attributes
ISO 8422:2006 Sequential sampling plans for inspection by attributes (IDT)
1 декабря 2012 года
Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации — ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения».
Сведения о стандарте
1. Подготовлен Автономной некоммерческой организацией «Научно-исследовательский центр контроля и диагностики технических систем» (АНО «НИЦ КД») на основе собственного аутентичного перевода на русский язык международного стандарта, указанного в пункте 4.
2. Внесен Техническим комитетом по стандартизации ТК 125 «Статистические методы в управлении качеством продукции».
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 9 ноября 2011 г. № 522-ст.
4. Настоящий стандарт идентичен международному стандарту ИСО 8422:2006 «Последовательные планы выборочного контроля по альтернативному признаку» (ISO 8422:2006 «Sequential sampling plans for inspection by attributes»).
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5-2004 (пункт 3.5).
При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты Российской Федерации и межгосударственные стандарты, сведения о которых приведены в дополнительном Приложении ДА.
5. Взамен ГОСТ Р 50779.75-99 (ИСО 8422-91).
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемых информационных указателях «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
Введение
В современных производственных процессах качество продукции часто достигает таких уровней, когда количество несоответствующих единиц продукции в партии составляет порядка десяти на миллион (10^{- 6}) . В этом случае обычно применяют планы контроля по ИСО 2859-1 <1>, требующие больших объемов выборки. Для уменьшения объема выборки применяют планы с большими значениями вероятности ошибочных решений или в чрезвычайных ситуациях не применяют процедуры статистического приемочного контроля вообще. Однако во многих случаях существует необходимость в применении статистических процедур с минимальными объемами выборки. Этим требованиям удовлетворяют последовательные планы выборочного контроля. Среди всех планов выборочного контроля, имеющих близкие статистические свойства, для последовательного плана требуется наименьший средний объем выборки.
<1> ИСО 2859-1:1999 «Процедуры выборочного контроля по альтернативному признаку. Часть 1. Планы выборочного контроля последовательных партий на основе приемлемого уровня качества AQL».
Основным преимуществом последовательных планов выборочного контроля является сокращение среднего объема выборки. Средний объем выборки — это математическое ожидание объема выборки, соответствующее плану контроля. Так же как для двухступенчатых и многоступенчатых планов контроля, последовательным планам соответствует меньший средний объем выборки по сравнению с одноступенчатыми планами, имеющими эквивалентную оперативную характеристику. Однако сокращение объема выборки при использовании последовательного плана выборочного контроля больше, чем при использовании двухступенчатых или многоступенчатых планов. Для партий очень высокого качества максимальное сокращение объема выборки для последовательных планов выборочного контроля может достигать 85% по сравнению с 37% для двухступенчатых и 75% для многоступенчатых планов. С другой стороны, при использовании двухступенчатого, многоступенчатого или последовательного плана контроля фактическое количество проверенных единиц продукции для конкретной партии может превысить объем выборки соответствующего одноступенчатого плана n_{0} . Для двухступенчатых и многоступенчатых планов верхний предел количества фактически проверенных единиц продукции составляет 1,25n_{0} . Для классических последовательных планов выборочного контроля такого предела не существует, и фактическое количество проверенных единиц продукции может значительно превысить объем выборки n_{0} соответствующего одноступенчатого плана. Для последовательных планов выборочного контроля, установленных в настоящем стандарте, введено ограничение на общий объем выборки n_{t} .
Следует учитывать также следующие факторы:
Правила последовательного плана выборочного контроля являются более сложными, чем простые правила одноступенчатого плана;
b) изменчивость объема контроля.
Поскольку фактическое количество проверенных единиц продукции партии неизвестно заранее, использование последовательных планов выборочного контроля вызывает различные организационные трудности, например, при планировании операций контроля;
c) легкость отбора элементов выборки.
Если отбор выборки является довольно трудоемким, то сокращение среднего объема выборки в соответствии с последовательными планами выборочного контроля может быть экономически более выгодным;
d) продолжительность контроля.
Если проверка одной единицы продукции требует много времени и несколько единиц продукции могут быть проверены одновременно, последовательные планы выборочного контроля требуют существенно большего времени, чем соответствующие одноступенчатые планы;
e) изменчивость характеристики качества в партии.
Если партия состоит из двух и более частей (подпартий), поступивших из разных источников, или если возможно наличие существенных различий между характеристиками качества частей партии, то применение последовательного плана выборочного контроля является менее эффективным по сравнению с одноступенчатым планом контроля.
Двухступенчатые и многоступенчатые планы контроля имеют свои преимущества и недостатки по сравнению с одноступенчатыми и последовательными планами контроля. Преимущества от сокращения среднего объема выборки и вышеупомянутые недостатки последовательного плана показывают, что последовательные планы применимы только в тех случаях, когда затраты на контроль одной единицы продукции являются значительными, что существенно повышает общие затраты на контроль.
Выбор между одноступенчатыми и последовательными планами выборочного контроля должен быть сделан до начала контроля. В процессе контроля партии запрещается изменять план контроля, поскольку оперативная характеристика плана при этом может существенно измениться.
Хотя использование последовательных планов выборочного контроля в среднем существенно более экономично по сравнению с одноступенчатыми планами, при контроле конкретной партии решение о ее приемке или отклонении может быть принято на самой последней стадии контроля вследствие того, что значение кумулятивного показателя контроля несоответствующих единиц продукции или несоответствий лежит между приемочным и браковочным числами. На приемочной карте в этом случае результаты контроля попадают в зону неопределенности. Такая ситуация наиболее вероятна, когда уровень несоответствий партии или процесса (процент несоответствующих единиц продукции или число несоответствий на 100 единиц продукции) близок к 100g, где g — угловой коэффициент линий приемки и отклонения.
Для устранения такой ситуации объем выборки ограничивают до начала контроля. При этом контроль заканчивают, если общий объем выборки достигает установленного значения n_{t} , без принятия решения о приемке партии. Для решения о приемке или отклонении партии используют приемочные и браковочные значения.
Последовательным планам выборочного контроля, использующим ограничение общего объема выборки, соответствуют отличные от классических оперативные характеристики. В настоящем стандарте оперативные характеристики последовательных планов выборочного контроля определены с учетом сокращения общего объема выборки.
Последовательные планы выборочного контроля для контроля по альтернативному признаку также установлены в ИСО 2859-5 <1>. Однако принципы построения этих планов существенно отличаются от принципа построения планов контроля, использованного в настоящем стандарте. Планы выборочного контроля, установленные в ИСО 2859-5, дополняют установленную в ИСО 2859-1 систему статистического приемочного контроля для контроля по альтернативному признаку. Таким образом, их следует использовать для контроля непрерывной серии партий, достаточной для применения правил переключения, установленных в стандартах серии ИСО 2859. Применение правил переключения является единственным средством обеспечения защиты потребителя (посредством перехода на усиленный контроль или прекращение контроля), когда последовательно применяют планы выборочного контроля по ИСО 2859-5. Однако в определенных обстоятельствах необходимо контролировать и риск изготовителя, и риск потребителя. Это происходит, например, в случае, когда контроль выполняют для того, чтобы продемонстрировать качество процессов производства или проверить гипотезу. В таких случаях индивидуальные планы выборочного контроля, выбранные по ИСО 2859-5, могут не соответствовать указанным требованиям. Планы выборочного контроля, установленные в настоящем стандарте, разработаны в соответствии с этими требованиями.
<1> ИСО 2859-5:2005 «Процедуры выборочного контроля по альтернативному признаку. Часть 5. Система последовательных планов выборочного контроля на основе предела приемлемого качества (AQL) для контроля последовательных партий».
Применяемый в настоящем стандарте международный стандарт разработан техническим комитетом ИСО/ТС 69 «Применение статистических методов».
1. Область применения
В настоящем стандарте установлены последовательные планы выборочного контроля и процедуры контроля по альтернативному признаку отдельных единиц продукции.
Планы установлены в соответствии с точкой риска изготовителя и точкой риска потребителя, поэтому они могут быть использованы не только для статистического приемочного контроля, но и для более общих целей проверки простых статистических гипотез.
Целью настоящего стандарта является установление таких процедур последовательного контроля, которые стимулируют поставщика к поставке партии продукции с качеством, обеспечивающим высокую вероятность приемки. Интересы потребителя защищены установленной верхней границей вероятности приемки партии низкого качества.
В настоящем стандарте установлены планы выборочного контроля, применимые при контроле таких видов продукции, как:
- готовая продукция;
- сырье и материалы;
- процессы и технологические операции;
- материалы в процессе производства;
- материалы на хранении;
- операции технического обслуживания;
- данные или записи;
- административные процедуры.
В настоящем стандарте установлены планы выборочного контроля по альтернативному признаку отдельных единиц продукции. Планы выборочного контроля предназначены для применения в ситуациях, когда степень несоответствия продукции выражена или в виде процента несоответствующих единиц продукции, или процента несоответствий на 100 единиц продукции.
Планы выборочного контроля основаны на предположении, что несоответствия являются случайными и статистически независимыми. В некоторых случаях могут быть серьезные основания полагать, что одно несоответствие единицы продукции может вызвать появление других несоответствий. В такой ситуации целесообразно рассматривать единицы продукции как соответствующие или несоответствующие, отказавшись от подсчета количества несоответствий.
Планы выборочного контроля, установленные в настоящем стандарте, предназначены прежде всего для анализа выборок, отобранных из продукции процесса. Например, для статистического приемочного контроля партий продукции процесса, находящегося в состоянии статистической управляемости. Однако представленные в стандарте планы также могут быть использованы для статистического приемочного контроля отдельной партии большого объема с ожидаемым процентом несоответствующих единиц продукции менее 10%.
Для статистического приемочного контроля непрерывной серии партий должна быть применена система последовательных планов выборочного контроля на основе предельно допустимого уровня несоответствий, установленная в ИСО 2859-5 [2].
2. Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующий стандарт:
ИСО 3534-1 Статистика. Словарь и условные обозначения. Часть 1. Общие статистические термины и термины, используемые в вероятностных задачах (ISO 3534-1, Statistics — Vocabulary and symbols — Part 1: General statistical terms and terms used in probability).
3. Термины и определения
В настоящем стандарте применены термины по ИСО 3534-1, а также следующие термины с соответствующими определениями:
┌─────────────────────────────────────────────────────────────────────────┐
│    3.1. Контроль   (inspection):  проверка  соответствия  (установленным│
│требованиям), проводимая в форме наблюдений и оценки на основе измерений,│
<pre class="legal-pre">│испытаний или калибровки.                                                │
│    [ИСО 3534-2:2006, статья 4.1.2]                                      │</pre>
└─────────────────────────────────────────────────────────────────────────┘

┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    3.2. Контроль    (по   альтернативному   признаку)   (inspection   by│
│attributes):   контроль   (3.1),  основанный  на  регистрации наличия или│
│отсутствия одного или нескольких признаков  у  каждой единицы продукции в│
│рассматриваемой   группе   или   подсчете  количества  единиц  продукции,│
│обладающих или не обладающих этими признаками, или количества таких      │
│событий в единице, группе или совокупности.                              │
│    Примечание.  Контроль,  в  процессе  которого  проверяют, является ли│</pre>
│единица продукции несоответствующей, называют контролем несоответствующих│
<pre class="legal-pre">│единиц продукции. Контроль,  в  процессе  которого  определяют количество│
│несоответствий  в    каждой   единице   продукции,   называют   контролем│
│несоответствий.                                                          │
│                                                                         │
│    [ИСО 3534-2:2006, статья 4.1.3]                                      │</pre>
└─────────────────────────────────────────────────────────────────────────┘

┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    3.3. Единица  продукции (item entity): то, что может быть рассмотрено│
│и описано индивидуально.                                                 │
│    Пример.  Самостоятельный  физический элемент; определенное количество│
│сыпучего  материала;  услуга  (действие),  деятельность, человек, система│
│или некоторая комбинация перечисленного.                                 │
│    [ИСО 3534-2:2006, 1.2.11]                                            │</pre>
└─────────────────────────────────────────────────────────────────────────┘
| 3.4. Несоответствие (nonconformity): невыполнение требования. [ИСО 3534-2:2006, статья 3.1.11] |
|---|
Примечание. См. примечания к 3.5.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    3.5.  Дефект  (defect):   невыполнение   требования,   связанного   с│
│предполагаемым или установленным использованием.                         │
│    Примечание 1.  Различие  между  понятиями "дефект" и "несоответствие"│
│важно, поскольку   у   него   есть  юридические  основания,  связанные  с│</pre>
│ответственностью за качество выпускаемой продукции. Следовательно, термин│
<pre class="legal-pre">│"дефект" не должен быть использован как общий термин.                    │
│    Примечание 2. Потребительские требования и требования к использованию│
│продукции должны   быть   установлены   в  документации,  предоставляемой│
│потребителю.                                                             │
│                                                                         │
│    [ИСО 3534-2:2006, статья 3.1.12]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘

┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    3.6. Несоответствующая  единица   продукции   (nonconforming   item):│
│единица продукции (3.3), обладающая хотя бы одним  несоответствием (3.4).│
│    [ИСО 3534-2:2006, статья 1.2.12]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘

┌─────────────────────────────────────────────────────────────────────────┐
│    3.7. Процент несоответствующих единиц  продукции  в  выборке (percent│
│nonconforming in a sample): количество несоответствующих единиц продукции│
<pre class="legal-pre">│(3.6) в выборке  (3.13),  умноженное  на  сто и деленное на объем выборки│
│(3.14), т.е.                                                             │
│                                                                         │
│                                  d                                      │
│                                  - 100,                                 │
│                                  n                                      │
│                                                                         │
│    где d - количество несоответствующих единиц продукции в выборке;     │
│    n - объем выборки.                                                   │
│    [ИСО 2859-1:1999, статья 3.1.8]                                      │</pre>
└─────────────────────────────────────────────────────────────────────────┘
3.8. Процент несоответствующих единиц продукции (в совокупности или партии) (percent nonconforming in a population or lot): количество несоответствующих единиц продукции (3.6) в совокупности или партии (3.11), умноженное на сто и деленное на объем совокупности или партии (3.12), т.е.
где p_{ni} — доля несоответствующих единиц продукции;
D_{ni} — количество несоответствующих единиц продукции в совокупности или партии;
N — объем совокупности или партии.
Примечание 1. Адаптированное определение по ИСО 2859-1:1999, статья 3.1.9.
Примечание 2. В настоящем стандарте термины «процент несоответствующих единиц продукции» (3.7 и 3.8) или «процент несоответствий на 100 единиц продукции» (3.9 и 3.10) использованы главным образом вместо терминов «доля несоответствующих единиц продукции» и «процент несоответствий на единицу продукции», ранее широко применявшихся.
┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    3.9. Число   несоответствий   на  100   единиц  продукции  в  выборке│
│(nonconformities per 100  items  in  a sample): количество несоответствий│
│(3.4) в выборке  (3.13),  умноженное  на  сто и деленное на объем выборки│
│(3.14), т.е.                                                             │
│                                                                         │
│                                      d                                  │
│                                  100 -,                                 │
│                                      n                                  │
│                                                                         │
│    где d - количество несоответствий в выборке;                         │
│    n - объем выборки.                                                   │
│    [ИСО 2859-1:1999, статья 3.1.10]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘
3.10. Число несоответствий на 100 единиц продукции (в совокупности или партии) (nonconformities per 100 items in a population or lot): количество несоответствий (3.4) в совокупности или партии (3.11), умноженное на сто и деленное на объем совокупности или объем партии (3.12), т.е.
100p_{nt} = 100 \frac{D_{nt}}{N} ,
D_{nt} — количество несоответствий в совокупности или партии;
N — объем совокупности или партии.
Примечание 1. Адаптированное определение по ИСО 2859-1, статья 3.1.11.
Примечание 2. Единица продукции может содержать одно или более несоответствий.
┌─────────────────────────────────────────────────────────────────────────┐
│    3.11. (Контролируемая) партия (lot): определенная часть совокупности,│
│составленная для выборочного контроля и отражающая свойства совокупности.│
<pre class="legal-pre">│    Примечание.  Целями  выборочного  контроля  могут  быть  или   оценка│
│среднего  некоторой  характеристики  качества,  или  принятие  решения  о│
│приемке или отклонении партии.                                           │
│                                                                         │
│    [ИСО 3534-2:2006, статья 1.2.4]                                      │</pre>
└─────────────────────────────────────────────────────────────────────────┘

┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    3.12. Объем партии  (lot  size):  количество единиц продукции (3.3) в│
│партии (3.11).                                                           │
│    [ИСО 2859-1:1999, статья 3.1.14]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘

┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    3.13. Выборка (sample): подмножество совокупности, состоящее не менее│
│чем из одной единицы продукции (выборочной единицы).                     │
│    [ИСО 3534-2:2006, статья 1.2.17]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘

┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    3.14. Объем выборки  (sample  size):  количество  выборочных единиц в│
│выборке (3.13).                                                          │
│    [ИСО 3534-2:2006, статья 1.2.26]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘

┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    3.15. План статистического  приемочного контроля (acceptance sampling│
│plan): план, который  устанавливает  объем(ы)  выборки  (3.14)  и правила│
│принятия решения о приемке партии.                                       │
│    [ИСО 3534-2:2006, статья 4.3.3]                                      │</pre>
└─────────────────────────────────────────────────────────────────────────┘

┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    3.16. Качество риска  потребителя  (consumer's  risk  quality);  Q  :│
│                                                                      CR │
│уровень качества партии  (3.11)  или процесса, который для установленного│</pre>
│плана статистического приемочного контроля (3.15) соответствует заданному│
<pre class="legal-pre">│риску потребителя.                                                       │
│    [ИСО 3534-2:2006, статья 4.6.9]                                      │</pre>
└─────────────────────────────────────────────────────────────────────────┘
Примечание. Риск потребителя обычно составляет 10%.

┌─────────────────────────────────────────────────────────────────────────┐
<pre class="legal-pre">│    3.17. Качество риска изготовителя  (producer's  risk  quality);  Q  :│
│                                                                      PR │
│уровень качества партии  (3.11)  или процесса, который для установленного│</pre>
│плана статистического приемочного контроля (3.15) соответствует заданному│
<pre class="legal-pre">│риску изготовителя.                                                      │
│    [ИСО 3534-2:2006, статья 4.6.10]                                     │</pre>
└─────────────────────────────────────────────────────────────────────────┘
Примечание. Риск изготовителя обычно составляет 5%.
3.18. Показатель контроля (count): результат контроля одной выборочной единицы при контроле по альтернативному признаку.
Примечание. При контроле несоответствующих единиц продукции значение показателя контроля равно 1 для несоответствующей единицы продукции и равно 0 в противном случае. При контроле несоответствий значение показателя контроля равно количеству несоответствий, выявленных у выборочной единицы.
3.19. Кумулятивный показатель контроля (при последовательном контроле) (cumulative count): сумма показателей контроля проверенных выборочных единиц партии от первой до последней (включая ее) при последовательном контроле.
3.20. Кумулятивный объем выборки (при последовательном контроле) (cumulative sample size): общее количество проверенных выборочных единиц партии от первой до последней (включая ее) при последовательном контроле.
3.21. Приемочное значение (при последовательном контроле) (acceptance value): значение, используемое в графическом методе для принятия решения о приемке партии, которое рассчитывают на основе параметров плана контроля и кумулятивного объема выборки.
3.22. Приемочное число (при последовательном контроле) (acceptance number): целое число, используемое в численном методе для определения приемлемости партии, которое получают, округляя приемочное значение в меньшую сторону до целого числа.
3.23. Браковочное значение (при последовательном контроле) (rejection value): значение, используемое в графическом методе для принятия решения об отклонении партии, которое определяют на основе параметров плана контроля и кумулятивного объема выборки.
3.24. Браковочное число (при последовательном контроле) (rejection number): целое число, используемое в численном методе для принятия решения об отклонении партии, которое получают, округляя браковочное значение до ближайшего целого числа.
3.25. Таблица приемки (acceptability table): таблица, применяемая при приемке партии численным методом.
3.26. Приемочная карта (acceptability chart): карта, применяемая для определения приемлемости партии графическим методом и состоящая из трех зон (приемки, отклонения и неопределенности), ограниченных линиями приемки, отклонения и усеченного объема выборки.
4. Обозначения и сокращения
В настоящем стандарте применены следующие обозначения:
Примечание. Re_{t} = Ac_{t} + 1 .
5. Принципы построения последовательных планов выборочного контроля по альтернативному признаку
В соответствии с последовательным планом выборочного контроля по альтернативному признаку единицы продукции отбирают в выборку случайным образом, одну за другой, и подсчитывают значения кумулятивного показателя контроля (общее количество несоответствующих единиц продукции или несоответствий). По результатам контроля каждой единицы продукции значения кумулятивного показателя контроля сопоставляют с критерием приемки и принимают решение о достаточности информации для приемки/отклонении партии на этой стадии контроля.
Если на данной стадии контроля значение кумулятивного показателя контроля таково, что риск приемки партии продукции неудовлетворительного качества достаточно низок, партию считают приемлемой, а контроль завершают.
Если значение кумулятивного показателя контроля таково, что риск отклонения партии продукции удовлетворительного качества недостаточно низок, партию считают неприемлемой, а контроль завершают.
Если значение кумулятивного показателя контроля не позволяет принять ни одно из вышеупомянутых решений, то отбирают и контролируют еще одну единицу продукции. Процесс продолжают, пока не будет получено достаточно информации для принятия решения о приемке или отклонении партии.
6. Выбор плана контроля
6.1 Точка риска изготовителя и точка риска потребителя
Общий метод, описанный в 6.1 и 6.2, используют в тех случаях, когда требования последовательного плана выборочного контроля определены на основе двух точек кривой оперативной характеристики плана. Точка, соответствующая более высокой вероятности приемки, является точкой риска изготовителя, а другая — точкой риска потребителя.
На первом этапе разработки последовательного плана выборочного контроля необходимо выбрать эти две точки, если они не установлены ранее. С этой целью часто используют следующую комбинацию рисков:
Если необходимо, чтобы последовательный план выборочного контроля имел такую же кривую оперативной характеристики, как существующие одноступенчатый, двухступенчатый или многоступенчатый план(ы) выборочного контроля, точка риска изготовителя и точка риска потребителя могут быть определены по графику или по таблице оперативной характеристики плана. Если такого плана не существует, точка риска изготовителя и точка риска потребителя должны быть определены на основе рассмотрения условий, в которых план выборочного контроля будет применен.
6.2 Предпочтительные значения Q_{PR} и Q_{CR}
В таблицах 1 и 2 приведено 28 предпочтительных значений Q_{PR} (качество риска изготовителя) от 0,020% до 10,0% и 23 предпочтительных значения Q_{CR} (качество риска потребителя) от 0,200% до 31,5%. Настоящий стандарт применим только в случае, когда комбинация предпочтительных значений Q_{PR} и Q_{CR} выбрана при выполнении условий \alpha \leq 0,05 и \beta \leq 0,10 .
6.3 Предварительные действия
6.3.1 Определение параметров h_{A} , h_{R} и g
Критерии приемки и отклонения партий на каждой стадии контроля определены с помощью параметров h_{A} , h_{R} и g. В таблицах 1 и 2 приведены значения этих параметров, соответствующие комбинациям предпочтительных значений Q_{PR} и Q_{CR} для риска изготовителя \alpha \leq 0,05 и риска потребителя \beta \leq 0,10 . Таблицу 1 используют для контроля процента несоответствующих единиц продукции, а таблицу 2 - для контроля несоответствий на 100 единиц продукции.
6.3.2 Определение значения n_{t}
Значения усеченного кумулятивного объема выборки n_{t} для последовательного плана выборочного контроля приведены в таблицах 1 и 2 вместе с параметрами h_{A} , h_{R} и g.
7. Выполнение последовательного плана выборочного контроля
7.1 Требования плана
Перед выполнением последовательного плана выборочного контроля контролер должен записать в журнале контроля значения параметров h_{A} , h_{R} , g, n_{t} и Ac_{t} .
7.2 Отбор выборочных единиц продукции
Отдельные единицы продукции должны быть отобраны случайным образом и проверены одна за другой в порядке их отбора.
7.3 Показатель контроля и кумулятивный показатель контроля
7.3.1 Показатель контроля
При контроле процента несоответствующих единиц продукции значение показателя контроля d для единицы продукции равно 1, если проверяемая единица продукции является несоответствующей. В противном случае значение d равно нулю.
При контроле числа несоответствий на 100 единиц продукции значение показателя контроля d для единицы продукции равно числу несоответствий, обнаруженных в единице продукции.
7.3.2 Кумулятивный показатель контроля
Значение кумулятивного показателя контроля D равно общей сумме показателей контроля всех проверенных единиц продукции.
7.4 Выбор между численным и графическим методами
В настоящем стандарте установлены два метода выполнения последовательного плана выборочного контроля: численный и графический методы.
При применении численного метода используют таблицу приемки. Преимуществом метода является его четкость, исключающая сомнения (споры) о приемке или отклонении партии. Таблица приемки после заполнения может также быть использована как отчет о результатах контроля.
При применении графического метода используют приемочную карту. Преимуществом графического метода являются наглядность и возможность получить больше информации относительно качества продукции в партии за счет информации, представляющей поведение данных в зоне неопределенности. С другой стороны, метод является менее точным под влиянием погрешности, соответствующей точкам графика при построении линий на приемочной карте.
Численный метод включает стандартный подход приемки или отклонения партии (см. предостережение в отношении 7.6.2). При применении численного метода рекомендуется для вычислений и подготовки таблицы приемки использовать соответствующее программное обеспечение.
7.5 Численный метод
7.5.1 Подготовка таблицы приемки
При использовании численного метода выполняют следующие вычисления. Для каждого значения n_{cum} кумулятивного объема выборки (n_{cum}<n_{t}) приемочное значение A рассчитывают по формуле:
Приемочное число Ac равно целой части приемочного значения A (Ac — целое число). Для каждого значения n_{cum} браковочное значение R определяют по формуле
Браковочное число Re получают, округляя браковочное значение R до ближайшего целого числа.
Если получено отрицательное значение A, это означает, что кумулятивный объем выборки слишком мал для принятия решения о приемке партии. Если значение R больше кумулятивного объема выборки, это означает, что кумулятивный объем выборки слишком мал для принятия решения об отклонении партии при контроле процента несоответствующих единиц продукции.
Если браковочное число Re больше Re_{t} , следует заменить Re на Re_{t} , поскольку для D>Re_{t} приемка невозможна.
Значения A и R, рассчитанные в соответствии с формулами (1) и (2), должны иметь то же количество знаков после запятой, как и значение g.
Наименьший кумулятивный объем выборки, допускающий приемку партии, получают округлением значения h_{A}/g до ближайшего целого числа. Наименьший кумулятивный объем выборки, разрешающий отклонение партии при контроле процента несоответствующих единиц продукции, получают округлением значения h_{R}/(1 - g) до ближайшего целого числа. Полученные значения записывают в таблицу приемки.
7.5.2 Принятие решений
После контроля каждой единицы продукции для принятия решений определяют показатель контроля, кумулятивный показатель контроля и применяют таблицу приемки, подготовленную в соответствии с 7.5.1.
a) Если кумулятивный показатель контроля D меньше или равен приемочному числу Ac для кумулятивного объема выборки n_{cum} , то партию считают приемлемой и контроль завершают.
b) Если кумулятивный показатель контроля D больше или равен браковочному числу Re для кумулятивного объема выборки n_{cum} , то партию считают неприемлемой и контроль завершают.
c) Если ни одно из условий a) и b) не выполнено, то следует отобрать и проверить еще одну единицу продукции.
При достижении кумулятивным объемом выборки значения n_{t} правила, установленные в a) и b), применяют со значениями Ac_{t} и Re_{t} (Re_{t} = Ac_{t} + 1) соответственно.
7.6 Графический метод
7.6.1 Подготовка приемочной карты
При использовании графического метода должна быть подготовлена приемочная карта. Горизонтальной осью на приемочной карте является кумулятивный объем выборки n_{cum} , а вертикальной осью — кумулятивный показатель контроля D. На карте проводят две параллельные линии с одним и тем же угловым коэффициентом g, соответствующие приемочному и браковочному значениям A и R [см. формулы (1) и (2)]. Нижняя линия со свободным членом ( - h_{A}) является линией приемки, а верхняя линия со свободным членом h_{R} является линией отклонения. На графике проводят вертикальную линию усеченного значения кумулятивного объема выборки n_{cum} = n_{t} и горизонтальную линию D = Re_{t} .
В результате на карте можно выделить три зоны:
- зона приемки — зона ниже линии приемки, включая линию приемки и часть линии усеченного кумулятивного объема выборки ниже точки ( n_{t} , A_{t} ), включая точку ( n_{t} , Ac_{t} );
- зона отклонения — зона выше линии отклонения, включая линию отклонения и часть линии усеченного кумулятивного объема выборки выше точки ( n_{t} , Re_{t} );
- зона неопределенности — полоса между линиями приемки и отклонения левее линии усеченного кумулятивного объема выборки.
При наличии линии усеченного объема выборки треугольник в верхней части зоны неопределенности, ограниченный линией отклонения, линией D = Re_{t} и линией усеченного объема выборки (включая каждую сторону), следует рассматривать как часть зоны отклонения. В настоящем стандарте точки на карте, представляющие совокупный показатель контроля, никогда не будут лежать на линиях приемки или отклонения. Пример подготовленной приемочной карты показан на рисунке 1.
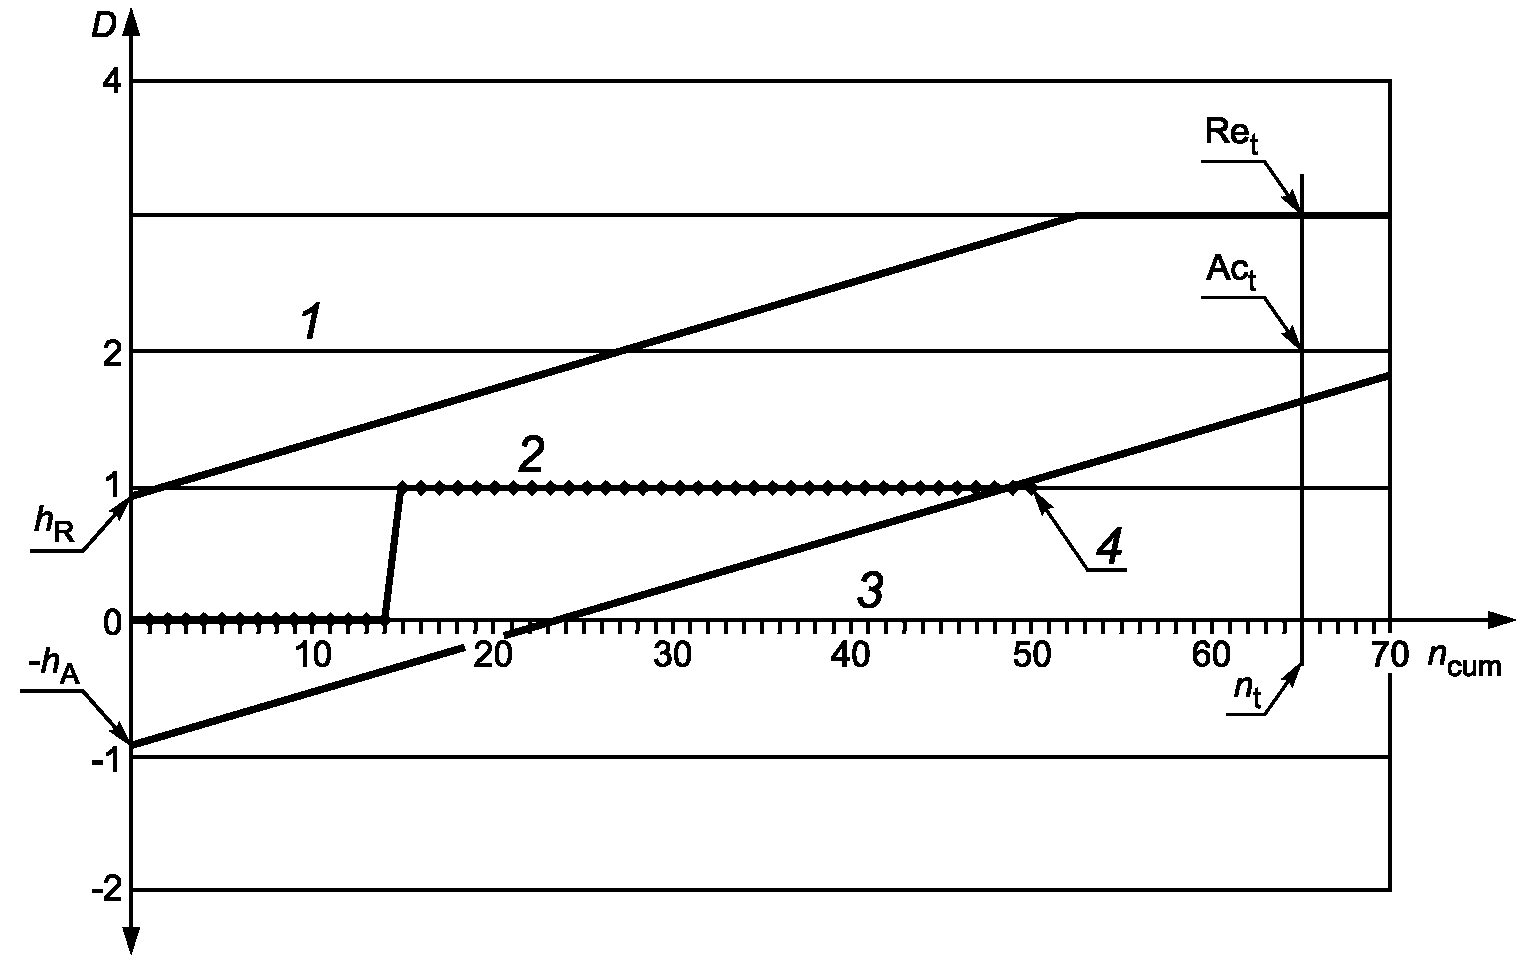
1 — зона отклонения; 2 — зона неопределенности;
3 — зона приемки; 4 — завершение контроля
7.6.2 Принятие решений
В соответствии с 7.6.1 после контроля каждой единицы продукции на приемочную карту наносят точку ( n_{cum} , D).
a) Если точка лежит в зоне приемки, партию считают приемлемой и контроль завершают.
b) Если точка лежит в зоне отклонения, партию считают неприемлемой и контроль завершают.
Последовательные точки на приемочной карте соединяют отрезками прямой, что позволяет выявить тенденцию изменения результатов контроля.
ПРЕДОСТЕРЕЖЕНИЕ. Если точка находится близко к линиям приемки или отклонения, для принятия решения необходимо использовать численный метод.
8. Пример
Представленный пример показывает, как использовать последовательные планы выборочного контроля, установленные в настоящем стандарте.
Пример. Организацию, представляющую потребителей, интересует оценка качества определенной продукции. Изготовитель утверждает, что не менее 99% его продукции соответствует установленным требованиям. Однако данные рынка ставят это утверждение под сомнение. Поэтому было принято решение проверить утверждение изготовителя против альтернативы, что реальный процент несоответствующих единиц продукции составляет 10%. Чтобы минимизировать затраты, был применен последовательный план выборочного контроля с Q_{PR} = 1\% и Q_{CR} = 10\% .
Параметры ( h_{A} , h_{R} и g) и ограничивающие значения ( n_{t} и Ac_{t} ) последовательного плана выборочного контроля определяют по таблице 1.
В соответствии с таблицей 1: h_{A} = 0,931 , h_{R} = 0,922 , g = 0,0394, n_{t} = 65 и Ac_{t} = 2 . Следовательно, приемочное и браковочное значения (A и R) определяют по следующим формулам:
R = gn_{cum} + h_{R} = 0,0394n_{cum} + 0,922 .
При использовании численного метода необходимо вычислить приемочное и браковочное значения (A и R) для значений n_{cum} от 1 до (n_{t} - 1) (n_{t} = 64) , а затем определить приемочное и браковочное числа (Ac и Re) соответственно. Если браковочное число (Re) больше, чем значения Re_{t} = 3 , его (Re) следует заменить на 3.
Результаты контроля последовательных единиц продукции, отобранных из продукции, представленной на рынке случайным образом, представлены ниже:
| n_{cum} | D |
|---|---|
| 1 | 0 |
| - | - |
| 14 | 0 |
| 15 | 1 |
| - | - |
| 50 | 1 |
Поскольку для n_{cum} = 50 D = 1, значение D меньше расчетного приемочного значения A = 1,039. Следовательно, контроль завершен, а утверждение изготовителя признано справедливым. Приемочная карта для этого примера показана на рисунке 1.
9. Таблицы
В стандарте приведены две таблицы:
- таблица 1 - Параметры последовательных планов выборочного контроля процента несоответствующих единиц продукции (основная таблица для \alpha \leq 0,05 и \beta \leq 0,10 );
- таблица 2 - Параметры последовательных планов выборочного контроля числа несоответствий на 100 единиц продукции (основная таблица для \alpha \leq 0,05 и \beta \leq 0,10 ).
Примечание. Значения h_{R} постоянно уменьшаются вдоль строки и увеличиваются вниз по колонке, за исключением значений, расположенных по диагонали.
Параметры последовательных планов выборочного контроля процента несоответствующих единиц продукции (основная таблица для \alpha \leq 0,05 и \beta \leq 0,10 )
| Q PR (%) | Параметр | Q (процент несоответствующих единиц продукции) CR | ||||||||||||||
| 0,200 | 0,250 | 0,315 | 0,400 | 0,500 | 0,630 | 0,800 | 1,00 | 1,25 | 1,60 | 2,00 | 2,50 | 3,15 | 4,00 | 5,00 | ||
| 0,0200 | h A h R g n Ac t t | 1,014 0,944 0,000775 3054 2 | 0,878 0,991 0,000899 2079 1 | 0,835 0,856 0,00107 1560 1 | 0,788 0,745 0,00126 1127 1 | 0,741 0,656 0,00148 853 1 | 0,694 0,564 0,00176 630 1 | 0,616 0,465 0,00210 503 1 | * 230 0 | |||||||
| 0,0250 | h A h R g n Ac t t | 1,085 1,280 0,000837 3473 2 | 1,016 0,943 0,000971 2444 2 | 0,883 0,985 0,00114 1649 1 | 0,831 0,847 0,00135 1218 1 | 0,799 0,741 0,00159 892 1 | 0,741 0,651 0,00187 677 1 | 0,680 0,559 0,00222 507 1 | 0,616 0,464 0,00263 401 1 | * 184 0 | ||||||
| 0,0315 | h A h R g n Ac t t | 1,091 1,302 0,00105 2764 2 | 1,014 0,944 0,00122 1936 2 | 0,884 0,980 0,00145 1297 1 | 0,829 0,852 0,00169 984 1 | 0,783 0,745 0,00198 719 1 | 0,734 0,649 0,00236 533 1 | 0,681 0,560 0,00279 408 1 | 0,616 0,468 0,00329 321 1 | * 143 0 | ||||||
| 0,0400 | h A h R g n Ac t t | 1,244 1,410 0,00114 3282 3 | 1,086 1,355 0,00132 2217 2 | 1,013 0,943 0,00155 1525 2 | 0,888 0,990 0,00182 1038 1 | 0,823 0,856 0,00212 784 1 | 0,784 0,743 0,00252 564 1 | 0,737 0,653 0,00297 429 1 | 0,683 0,567 0,00350 328 1 | 0,611 0,462 0,00421 255 1 | * 114 0 | |||||
| 0,0500 | h A h R g n Ac t t | 1,237 1,388 0,00143 2590 3 | 1,081 1,275 0,00167 1730 2 | 1,013 0,942 0,00195 1238 2 | 0,887 0,982 0,00229 819 1 | 0,830 0,845 0,00270 605 1 | 0,785 0,742 0,00315 448 1 | 0,743 0,652 0,00371 336 1 | 0,672 0,556 0,00445 257 1 | 0,611 0,464 0,00526 199 1 | * 91 0 | |||||
| 0,0630 | h A h R g n Ac t t | 1,412 1,684 0,00156 3110 4 | 1,233 1,365 0,00181 2024 3 | 1,081 1,312 0,00209 1390 2 | 1,020 0,942 0,00246 968 2 | 0,876 0,980 0,00289 650 1 | 0,835 0,850 0,00340 392 1 | 0,797 0,745 0,00398 354 1 | 0,755 0,645 0,00477 254 1 | 0,700 0,560 0,00563 192 1 | 0,625 0,465 0,00848 154 1 | * 72 0 | ||||
| 0,0800 | h A h R g n Ac t t | 1,410 1,682 0,00198 2448 4 | 1,242 1,407 0,00228 1640 3 | 1,087 1,346 0,00265 1109 2 | 1,010 0,942 0,00310 762 2 | 0,879 0,986 0,00362 520 1 | 0,835 0,855 0,00427 392 1 | 0,795 0,740 0,00509 275 1 | 0,731 0,650 0,00594 213 1 | 0,673 0,567 0,00700 165 1 | 0,609 0,467 0,00834 126 1 | * 57 0 | ||||
| 0,100 | h A h R g n Ac t t | 1,642 1,879 0,00214 3035 6 | 1,406 1,682 0,00247 1954 4 | 1,246 1,378 0,00288 1293 3 | 1,078 1,270 0,00334 865 2 | 1,018 0,941 0,00391 609 2 | 0,885 0,985 0,00456 411 1 | 0,813 0,844 0,00538 309 1 | 0,764 0,742 0,00631 234 1 | 0,721 0,651 0,00743 174 1 | 0,663 0,559 0,00883 134 1 | 0,610 0,450 0,0107 94 1 | * 45 0 | |||
| Q PR (%) | Параметр | Q (процент несоответствующих единиц продукции) CR | ||||||||||||||||||
| 0,500 | 0,630 | 0,800 | 1,00 | 1,25 | 1,60 | 2,00 | 2,50 | 3,15 | 4,00 | 5,00 | 6,30 | 8,00 | 10,00 | 12,5 | 16,0 | 20,0 | 25,0 | 31,5 | ||
| 0,125 | h A h R g n Ac t t | 1,655 1,869 0,00269 2426 6 | 1,392 1,658 0,00309 1541 4 | 1,239 1,331 0,00364 1004 3 | 1,098 1,250 0,00425 692 2 | 1,013 0,939 0,00489 490 2 | 0,880 0,970 0,00580 320 1 | 0,830 0,840 0,00679 238 1 | 0,767 0,740 0,00790 184 1 | 0,711 0,645 0,00935 140 1 | 0,661 0,553 0,0112 102 1 | 0,617 0,451 0,0134 75 1 | * 36 0 | |||||||
| 0,160 | h A h R g n Ac t t | 1,990 2,422 0,00296 3256 9 | 1,653 1,935 0,00340 1954 6 | 1,401 1,681 0,00395 1225 4 | 1,242 1,396 0,00458 820 3 | 1,095 1,355 0,00530 554 2 | 1,006 0,938 0,00621 381 2 | 0,881 0,986 0,00729 259 1 | 0,830 0,850 0,00855 192 1 | 0,771 0,741 0,0100 144 1 | 0,715 0,644 0,0119 107 1 | 0,690 0,550 0,0142 77 1 | 0,613 0,457 0,0170 59 1 | * 28 0 | ||||||
| 0,200 | h A h R g n Ac t t | 1,987 2,361 0,00372 2555 9 | 1,650 1,865 0,00430 1513 6 | 1,400 1,678 0,00494 977 4 | 1,232 1,400 0,00569 653 3 | 1,078 1,243 0,00670 429 2 | 0,990 0,938 0,00777 313 2 | 0,880 0,980 0,00915 204 1 | 0,840 0,840 0,0108 150 1 | 0,750 0,734 0,0127 118 1 | 0,706 0,641 0,0150 88 1 | 0,663 0,553 0,0179 63 1 | 0,611 0,434 0,0218 46 1 | * 22 0 | ||||||
| 0,250 | h A h R g n Ac t t | 2,430 3,088 0,00407 3595 14 | 1,920 2,355 0,00469 2100 9 | 1,648 1,860 0,00538 1210 6 | 1,406 1,666 0,00620 780 4 | 1,240 1,320 0,00731 499 3 | 1,090 1,230 0,00850 343 2 | 0,993 0,941 0,00972 245 2 | 0,880 0,970 0,0115 160 1 | 0,797 0,840 0,0135 123 1 | 0,748 0,730 0,0159 93 1 | 0,719 0,641 0,0189 65 1 | 0,662 0,545 0,0228 48 1 | 0,597 0,431 0,0271 37 1 | * 18 0 | |||||
| 0,315 | h A h R g n Ac t t | 2,405 3,036 0,0051 62852 14 | 1,952 2,342 0,00588 1627 9 | 1,631 1,916 0,00674 1002 6 | 1,385 1,617 0,00785 600 4 | 1,245 1,330 0,00922 402 3 | 1,082 1,248 0,0106 273 2 | 1,020 0,930 0,0124 187 2 | 0,870 0,970 0,0146 127 1 | 0,800 0,831 0,0170 97 1 | 0,780 0,730 0,0202 68 1 | 0,740 0,620 0,0242 49 1 | 0,661 0,541 0,0287 38 1 | 0,587 0,414 0,0345 29 1 | * 14 0 | |||||
| 0,400 | h A h R g n Ac t t | 2,434 3,180 0,00649 2289 14 | 1,981 2,401 0,00740 1297 9 | 1,634 1,871 0,00866 780 6 | 1,405 1,646 0,00996 483 4 | 1,225 1,380 0,0114 323 3 | 1,075 1,300 0,0133 219 2 | 1,005 0,930 0,0157 147 2 | 0,870 0,970 0,0184 100 1 | 0,820 0,840 0,0217 76 1 | 0,743 0,719 0,0256 55 1 | 0,695 0,638 0,0302 41 1 | 0,660 0,550 0,0363 29 1 | 0,574 0,427 0,0441 23 1 | * 11 0 | |||||
| 0,500 | h A h R g n Ac t t | 3,197 4,372 0,00715 3636 25 | 2,431 3,166 0,00811 1827 14 | 1,899 2,359 0,00938 1062 9 | 1,647 1,839 0,0108 601 6 | 1,390 1,645 0,0124 387 4 | 1,245 1,330 0,0146 254 3 | 1,065 1,172 0,0169 167 2 | 0,961 0,923 0,0196 127 2 | 0,860 0,960 0,0232 78 1 | 0,820 0,820 0,0275 57 1 | 0,750 0,730 0,0324 43 1 | 0,686 0,620 0,0381 32 1 | 0,601 0,492 0,0462 24 1 | 0,559 0,441 0,0558 18 1 | * 9 0 | ||||
| 0,630 | h A h R g n Ac t t | 3,228 4,476 0,00896 2892 25 | 2,379 3,034 0,0103 1424 14 | 1,939 2,322 0,0118 818 9 | 1,605 1,934 0,0135 517 6 | 1,386 1,642 0,0156 307 4 | 1,221 1,305 0,0183 198 3 | 1,061 1,174 0,0212 133 2 | 0,952 0,926 0,0247 104 2 | 0,853 0,942 0,0294 63 1 | 0,796 0,828 0,0346 45 1 | 0,735 0,715 0,0408 34 1 | 0,638 0,609 0,0490 27 1 | 0,586 0,533 0,0585 20 1 | 0,600 0,400 0,0715 14 1 | * 7 0 | ||||
| 0,800 | h A h R g n Ac t t | 3,155 4,349 0,0114 2265 25 | 2,465 3,085 0,0131 1137 14 | 1,925 2,451 0,0148 674 9 | 1,630 1,917 0,0172 404 6 | 1,375 1,625 0,0198 240 4 | 1,235 1,324 0,0233 158 3 | 1,050 1,200 0,0269 107 2 | 0,947 0,906 0,0314 76 2 | 0,880 0,950 0,0371 46 1 | 0,787 0,826 0,0437 36 1 | 0,678 0,688 0,0521 29 1 | 0,621 0,629 0,0620 21 1 | 0,650 0,500 0,0751 14 1 | 0,550 0,450 0,0916 11 1 | |||||
| 1,00 | h A h R g n Ac t t | 3,181 4,255 0,0143 1801 25 | 2,434 3,077 0,0163 906 14 | 1,871 2,430 0,0184 536 9 | 1,581 1,851 0,0215 311 6 | 1,389 1,591 0,0251 189 4 | 1,181 1,309 0,0288 127 3 | 1,058 1,046 0,0341 77 2 | 0,931 0,922 0,0394 65 2 | 0,850 0,940 0,0466 37 1 | 0,721 0,779 0,0554 30 1 | 0,659 0,672 0,0658 22 1 | 0,700 0,650 0,0794 15 1 | 0,580 0,500 0,0965 11 1 | ||||||
| Q PR (%) | Параметр | Q (процент несоответствующих единиц продукции) CR | ||||||||||||
| 2,00 | 2,50 | 3,15 | 4,00 | 5,00 | 6,30 | 8,00 | 10,00 | 12,5 | 16,0 | 20,0 | 25,0 | 31,5 | ||
| 1,25 | h A h R g n Ac t t | 3,177 4,219 0,0179 1440 25 | 2,367 3,023 0,0204 723 14 | 1,873 2,290 0,0235 419 9 | 1,578 1,835 0,0271 251 6 | 1,380 1,550 0,0316 149 4 | 1,190 1,230 0,0367 96 3 | 1,025 1,061 0,0427 64 2 | 0,949 0,901 0,0499 45 2 | 0,792 0,941 0,0597 31 1 | 0,700 0,791 0,0699 23 1 | 0,690 0,690 0,0841 16 1 | 0,650 0,650 0,1018 11 1 | |
| 1,60 | h A h R g n Ac t t | 3,222 4,506 0,0227 1145 25 | 2,383 3,057 0,0260 567 14 | 1,921 2,322 0,0298 326 9 | 1,567 1,880 0,0342 202 6 | 1,350 1,565 0,0398 117 4 | 1,166 1,255 0,0466 79 3 | 1,050 1,050 0,0540 49 2 | 0,892 0,873 0,0637 36 2 | 0,759 0,925 0,0758 24 1 | 0,750 0,800 0,0899 16 1 | 0,700 0,700 0,1084 12 1 | ||
| 2,00 | h A h R g n Ac t t | 3,156 4,119 0,0287 897 25 | 2,363 3,018 0,0325 452 14 | 1,882 2,270 0,0374 259 9 | 1,532 1,783 0,0436 160 6 | 1,346 1,504 0,0499 91 4 | 1,212 1,196 0,0582 58 3 | 1,000 1,000 0,0690 40 2 | 0,900 0,900 0,0810 27 2 | 0,800 0,910 0,0958 17 1 | 0,700 0,800 0,1150 13 1 | |||
| 2,50 | h A h R g n Ac t t | 3,106 4,094 0,0358 717 25 | 2,305 2,921 0,0408 358 14 | 1,830 2,175 0,0471 202 9 | 1,529 1,742 0,0546 121 6 | 1,330 1,485 0,0630 71 4 | 1,120 1,150 0,0743 46 3 | 0,980 0,950 0,0869 29 2 | 0,930 0,880 0,1023 20 2 | 0,800 0,880 0,1223 13 1 | ||||
| 3,15 | h A h R g n Ac t t | 3,060 4,040 0,0451 569 25 | 2,271 2,811 0,0517 280 14 | 1,808 2,186 0,0596 167 9 | 1,521 1,720 0,0691 97 6 | 1,300 1,400 0,0805 53 4 | 1,125 1,065 0,0937 34 3 | 0,980 0,900 0,1099 23 2 | 0,816 0,871 0,1294 17 1 | |||||
| 4,00 | h A h R g n Ac t t | 3,023 3,936 0,0573 445 25 | 2,289 2,826 0,0655 224 14 | 1,789 2,170 0,0745 127 9 | 1,439 1,652 0,0871 75 6 | 1,230 1,800 0,1018 38 3 | 1,069 1,051 0,1187 27 3 | 0,844 0,860 0,1406 18 2 | ||||||
| 5,00 | h A h R g n Ac t t | 2,995 3,816 0,0719 354 25 | 2,221 2,757 0,0816 177 14 | 1,773 1,978 0,0962 97 9 | 1,403 1,598 0,1092 59 6 | 1,160 1,750 0,1281 31 3 | 1,000 1,600 0,1509 19 2 | |||||||
| 6,30 | h A h R g n Ac t t | 2,947 3,810 0,0901 283 25 | 2,097 2,681 0,1040 132 13 | 1,682 1,920 0,1201 77 9 | 1,380 1,700 0,1390 42 5 | 1,080 1,690 0,1599 25 3 | ||||||||
| 8,00 | h A h R g n Ac t t | 2,889 3,549 0,1160 211 24 | 2,088 2,630 0,1310 103 13 | 1,613 1,937 0,1505 62 9 | 1,303 1,938 0,1771 27 4 | |||||||||
| 10,0 | h A h R g n Ac t t | 2,675 3,549 0,1438 164 23 | 1,960 2,521 0,1644 82 13 | 1,474 1,859 0,1903 46 8 | ||||||||||
| Примечания. | ||||||||||||||
| 1. Значение n приведено c левой стороны ячейки таблицы. t | ||||||||||||||
| 2. Значение Ac приведено с правой стороны ячейки таблицы. t | ||||||||||||||
| 3. Пустая ячейка обозначает отсутствие рекомендуемого последовательного плана выборочного контроля, следует выбрать другую комбинацию Q и Q . PR CR | ||||||||||||||
| 4. Знак * означает, что следует использовать единственное значение n , t приведенное под звездочкой. | ||||||||||||||
Параметры последовательных планов выборочного контроля числа несоответствий на 100 единиц продукции (основная таблица для \alpha \leq 0,05 и \beta \leq 0,10 )
| Q PR (%) | Параметр | Q (процент несоответствующих единиц продукции) CR | ||||||||||||||
| 0,200 | 0,250 | 0,315 | 0,400 | 0,500 | 0,630 | 0,800 | 1,00 | 1,25 | 1,60 | 2,00 | 2,50 | 3,15 | 4,00 | 5,00 | ||
| 0,0200 | h A h R g n Ac t t | 1,016 0,944 0,000776 3060 2 | 0,883 0,991 0,000903 2083 1 | 0,836 0,856 0,00107 1564 1 | 0,800 0,743 0,00127 1119 1 | 0,762 0,654 0,00149 825 1 | 0,709 0,562 0,00177 616 1 | 0,625 0,464 0,00211 486 1 | * 231 0 | |||||||
| 0,0250 | h A h R g n Ac t t | 1,082 1,286 0,000834 3474 2 | 1,016 0,944 0,000970 2448 2 | 0,875 0,987 0,00113 1659 1 | 0,832 0,848 0,00135 1222 1 | 0,800 0,743 0,00159 895 1 | 0,759 0,651 0,00187 654 1 | 0,702 0,555 0,00224 487 1 | 0,627 0,463 0,00264 385 1 | * 185 0 | ||||||
| 0,0315 | h A h R g n Ac t t | 1,091 1,315 0,00105 2783 2 | 1,014 0,944 0,00122 1941 2 | 0,886 0,980 0,00145 1295 1 | 0,832 0,852 0,00169 982 1 | 0,799 0,743 0,00200 711 1 | 0,760 0,646 0,00238 514 1 | 0,705 0,560 0,00280 389 1 | 0,630 0,465 0,00331 307 1 | * 144 0 | ||||||
| 0,0400 | h A h R g n Ac t t | 1,247 1,413 0,00114 3287 3 | 1,088 1,358 0,00132 2217 2 | 1,022 0,943 0,00156 1528 2 | 0,895 0,990 0,00183 1036 1 | 0,835 0,855 0,00214 782 1 | 0,800 0,742 0,00254 560 1 | 0,760 0,654 0,00298 413 1 | 0,714 0,564 0,00352 310 1 | 0,630 0,460 0,00423 238 1 | * 116 0 | |||||
| 0,0500 | h A h R g n Ac t t | 1,240 1,390 0,00143 2590 3 | 1,083 1,286 0,00167 1738 2 | 1,022 0,942 0,00195 1222 2 | 0,884 0,988 0,00228 855 1 | 0,835 0,848 0,00271 609 1 | 0,796 0,745 0,00317 448 1 | 0,763 0,650 0,00373 330 1 | 0,700 0,555 0,00447 244 1 | 0,625 0,465 0,00529 194 1 | * 93 0 | |||||
| 0,0630 | h A h R g n Ac t t | 1,415 1,687 0,00156 3111 4 | 1,236 1,372 0,00181 2032 3 | 1,083 1,329 0,00209 1399 2 | 1,017 0,943 0,00245 972 2 | 0,885 0,980 0,00290 648 1 | 0,835 0,854 0,00339 489 1 | 0,800 0,747 0,00397 358 1 | 0,757 0,645 0,00475 257 1 | 0,705 0,560 0,00560 195 1 | 0,630 0,465 0,00663 151 1 | * 74 0 | ||||
| 0,0800 | h A h R g n Ac t t | 1,415 1,688 0,00198 2449 4 | 1,239 1,417 0,00227 1644 3 | 1,101 1,352 0,00267 1112 2 | 1,021 0,941 0,00312 764 2 | 0,890 0,990 0,00364 518 1 | 0,835 0,860 0,00426 396 1 | 0,800 0,745 0,00507 279 1 | 0,760 0,650 0,00596 207 1 | 0,715 0,570 0,00703 154 1 | 0,630 0,470 0,00836 123 1 | * 58 0 | ||||
| 0,100 | h A h R g n Ac t t | 1,646 1,884 0,00214 3039 6 | 1,410 1,692 0,0024719 65 4 | 1,245 1,389 0,00287 1298 3 | 1,096 1,280 0,00338 871 2 | 1,033 0,940 0,00394 611 2 | 0,891 0,990 0,00455 415 1 | 0,838 0,847 0,00541 302 1 | 0,795 0,745 0,00634 224 1 | 0,765 0,650 0,00746 164 1 | 0,710 0,560 0,00884 123 1 | 0,635 0,460 0,0106 95 1 | * 47 0 | |||
| Q PR (%) | Параметр | Q (процент несоответствующих единиц продукции) CR | ||||||||||||||||||
| 0,500 | 0,630 | 0,800 | 1,00 | 1,25 | 1,60 | 2,00 | 2,50 | 3,15 | 4,00 | 5,00 | 6,30 | 8,00 | 10,00 | 12,5 | 16,0 | 20,0 | 25,0 | 31,5 | ||
| 0,125 | h A h R g n Ac t t | 1,659 1,877 0,00269 2435 6 | 1,403 1,663 0,00310 1548 4 | 1,240 1,344 0,00363 1010 3 | 1,091 1,280 0,00421 696 2 | 1,030 0,940 0,00491 490 2 | 0,885 0,975 0,00582 332 1 | 0,835 0,850 0,00676 242 1 | 0,800 0,740 0,00793 179 1 | 0,765 0,650 0,00937 129 1 | 0,700 0,560 0,0112 98 1 | 0,630 0,465 0,0132 76 1 | 37 0 | |||||||
| 0,160 | h A h R g n Ac t t | 1,995 2,438 0,00296 3270 9 | 1,659 1,947 0,00340 1963 6 | 1,413 1,690 0,00396 1229 4 | 1,235 1,415 0,00454 823 3 | 1,100 1,405 0,00530 563 2 | 1,025 0,940 0,00627 383 2 | 0,898 0,990 0,00736 268 1 | 0,840 0,860 0,00851 196 1 | 0,795 0,755 0,01000 143 1 | 0,755 0,650 0,0119 104 1 | 0,710 0,570 0,0141 78 1 | 0,680 0,450 0,0176 57 1 | 29 0 | ||||||
| 0,200 | h A h R g n Ac t t | 1,993 2,377 0,00372 2566 9 | 1,656 1,876 0,00430 1520 6 | 1,416 1,683 0,00496 981 4 | 1,243 1,408 0,00570 656 3 | 1,100 1,260 0,00679 432 | 1,035 0,940 0,00789 304 | 0,890 1,080 0,00911 213 | 0,840 0,850 0,0107 153 1 | 0,800 0,740 0,0127 112 1 | 0,770 0,650 0,0149 81 | 0,720 0,570 0,0177 60 1 | 0,620 0,460 0,0211 48 1 | 24 0 | ||||||
| 0,250 | h A h R g n Ac t t | 2,438 3,115 0,00407 3609 14 | 1,941 2,579 0,00469 1911 8 | 1,648 1,880 0,00536 1217 6 | 1,400 1,693 0,00615 786 4 | 1,237 1,345 0,00726 506 3 | 1,090 1,270 0,00842 347 2 | 1,030 0,941 0,00981 245 2 | 0,880 0,980 0,0114 163 1 | 0,830 0,850 0,0135 121 1 | 0,800 0,740 0,0159 88 1 | 0,760 0,660 0,0187 65 1 | 0,700 0,570 0,0224 48 1 | 0,620 0,460 0,0264 38 1 | * 19 0 | |||||
| 0,315 | h A h R g n Ac t t | 2,410 3,280 0,0055 2707 13 | 1,959 2,646 0,00589 1528 8 | 1,652 1,912 0,00672 982 6 | 1,408 1,629 0,00790 606 4 | 1,245 1,360 0,00912 405 3 | 1,085 1,325 0,0105 279 2 | 1,030 0,945 0,0124 193 2 | 0,875 0,980 0,0144 131 1 | 0,840 0,840 0,0169 95 1 | 0,790 0,750 0,0200 72 1 | 0,750 0,650 0,0238 52 1 | 0,720 0,560 0,0280 38 1 | 0,610 0,450 0,0331 32 1 | 15 0 | |||||
| 0,400 | h A h R g n Ac t t | 2,447 3,236 0,00649 2305 14 | 2,003 2,428 0,00742 1308 9 | 1,655 1,873 0,00861 761 6 | 1,419 1,682 0,00994 492 4 | 1,265 1,395 0,0116 329 3 | 1,100 1,340 0,0134 220 2 | 0,950 0,950 0,0147 153 2 | 0,880 0,990 0,0182 104 1 | 0,850 0,860 0,0214 75 1 | 0,800 0,740 0,0254 55 1 | 0,760 0,650 0,0298 41 1 | 0,705 0,550 0,0352 32 1 | 0,610 0,470 0,0423 25 1 | 12 0 | |||||
| 0,500 | h A h R g n Ac t t | 3,214 4,424 0,00714 3634 25 | 2,447 3,235 0,00811 1843 14 | 1,940 2,580 0,00939 957 8 | 1,640 1,882 0,0107 609 6 | 1,395 1,694 0,0123 394 4 | 1,245 1,385 0,0144 260 3 | 1,080 1,280 0,0168 175 2 | 1,020 0,940 0,0195 120 2 | 0,880 0,980 0,0229 82 1 | 0,830 0,850 0,0271 61 1 | 0,810 0,740 0,0319 43 1 | 0,760 0,650 0,0373 32 1 | 0,690 0,570 0,0447 25 1 | 0,610 0,450 0,0529 19 1 | 10 0 | ||||
| 0,630 | h A h R g n Ac t t | 3,272 4,368 0,00897 2987 26 | 2,430 3,182 0,0103 1329 13 | 1,966 2,617 0,0118 760 8 | 1,660 1,906 0,0135 491 6 | 1,435 1,670 0,0158 312 4 | 1,238 1,350 0,0182 201 3 | 1,090 1,310 0,0211 139 2 | 1,010 0,940 0,0246 96 2 | 0,880 0,980 0,0290 63 1 | 0,830 0,840 0,0339 48 1 | 0,810 0,750 0,0397 34 1 | 0,740 0,640 0,0475 26 1 | 0,700 0,580 0,0560 20 1 | 0,630 0,430 0,0667 15 1 | 8 0 | ||||
| 0,800 | h A h R g n Ac t t | 3,233 4,307 0,0114 2232 25 | 2,517 3,110 0,0131 1129 14 | 1,988 2,432 0,0148 654 9 | 1,684 1,918 0,0172 392 6 | 1,415 1,665 0,0199 243 4 | 1,240 1,400 0,0229 164 3 | 1,100 1,300 0,0267 106 2 | 1,050 0,935 0,0324 77 2 | 0,880 0,970 0,0364 50 1 | 0,830 0,850 0,0426 39 1 | 0,780 0,720 0,0507 28 1 | 0,750 0,670 0,0596 21 1 | 0,704 0,540 0,0703 15 1 | 0,630 0,450 0,0836 12 1 | |||||
| 1,00 | h A h R g n Ac t t | 3,228 4,384 0,0143 1812 25 | 2,473 3,186 0,0163 917 14 | 1,985 2,370 0,0186 514 9 | 1,650 2,340 0,0216 276 5 | 1,417 1,680 0,0249 197 4 | 1,240 1,360 0,0288 127 3 | 1,110 1,220 0,0346 86 2 | 0,955 0,930 0,0368 62 2 | 0,900 0,980 0,0455 40 1 | 0,840 0,860 0,0541 29 1 | 0,790 0,720 0,0634 22 1 | 0,747 0,650 0,0746 16 1 | 0,660 0,600 0,0884 14 1 | ||||||
| 0,125 | h A h R g n Ac t t | 1,659 1,877 0,00269 2435 6 | 1,403 1,663 0,00310 1548 4 | 1,240 1,344 0,00363 1010 3 | 1,091 1,280 0,00421 696 2 | 1,030 0,940 0,00491 490 2 | 0,885 0,975 0,00582 332 1 | 0,835 0,850 0,00676 242 1 | 0,800 0,740 0,00793 179 1 | 0,765 0,650 0,00937 129 1 | 0,700 0,560 0,0112 98 1 | 0,630 0,465 0,0132 76 1 | 37 0 | |||||||
| 0,160 | h A h R g n Ac t t | 1,995 2,438 0,00296 3270 9 | 1,659 1,947 0,00340 1963 6 | 1,413 1,690 0,00396 1229 4 | 1,235 1,415 0,00454 823 3 | 1,100 1,405 0,00530 563 2 | 1,025 0,940 0,00627 383 2 | 0,898 0,990 0,00736 268 1 | 0,840 0,860 0,00851 196 1 | 0,795 0,755 0,01000 143 1 | 0,755 0,650 0,0119 104 1 | 0,710 0,570 0,0141 78 1 | 0,680 0,450 0,0176 57 1 | 29 0 | ||||||
| 0,200 | h A h R g n Ac t t | 1,993 2,377 0,00372 2566 9 | 1,656 1,876 0,00430 1520 6 | 1,416 1,683 0,00496 981 4 | 1,243 1,408 0,00570 656 3 | 1,100 1,260 0,00679 432 | 1,035 0,940 0,00789 304 | 0,890 1,080 0,00911 213 | 0,840 0,850 0,0107 153 1 | 0,800 0,740 0,0127 112 1 | 0,770 0,650 0,0149 81 | 0,720 0,570 0,0177 60 1 | 0,620 0,460 0,0211 48 1 | 24 0 | ||||||
| 0,250 | h A h R g n Ac t t | 2,438 3,115 0,00407 3609 14 | 1,941 2,579 0,00469 1911 8 | 1,648 1,880 0,00536 1217 6 | 1,400 1,693 0,00615 786 4 | 1,237 1,345 0,00726 506 3 | 1,090 1,270 0,00842 347 2 | 1,030 0,941 0,00981 245 2 | 0,880 0,980 0,0114 163 1 | 0,830 0,850 0,0135 121 1 | 0,800 0,740 0,0159 88 1 | 0,760 0,660 0,0187 65 1 | 0,700 0,570 0,0224 48 1 | 0,620 0,460 0,0264 38 1 | 19 0 | |||||
| 0,315 | h A h R g n Ac t t | 2,410 3,280 0,00515 2707 13 | 1,959 2,646 0,00589 1528 8 | 1,652 1,912 0,00672 982 6 | 1,408 1,629 0,00790 606 4 | 1,245 1,360 0,00912 405 3 | 1,085 1,325 0,0105 279 2 | 1,030 0,945 0,0124 193 2 | 0,875 0,980 0,0144 131 1 | 0,840 0,840 0,0169 95 1 | 0,790 0,750 0,0200 72 1 | 0,750 0,650 0,0238 52 1 | 0,720 0,560 0,0280 38 1 | 0,610 0,450 0,0331 32 1 | 15 0 | |||||
| 0,400 | h A h R g n Ac t t | 2,447 3,236 0,00649 2305 14 | 2,003 2,428 0,00742 1308 9 | 1,655 1,873 0,00861 761 6 | 1,419 1,682 0,00994 492 4 | 1,265 1,395 0,0116 329 3 | 1,100 1,340 0,0134 220 2 | 0,950 0,950 0,0147 153 2 | 0,880 0,990 0,0182 104 1 | 0,850 0,860 0,0214 75 1 | 0,800 0,740 0,0254 55 1 | 0,760 0,650 0,0298 41 1 | 0,705 0,550 0,0352 32 1 | 0,610 0,470 0,0423 25 1 | 12 0 | |||||
| 0,500 | h A h R g n Ac t t | 3,214 4,424 0,00714 3634 25 | 2,447 3,235 0,00811 1843 14 | 1,940 2,580 0,00939 957 8 | 1,640 1,882 0,0107 609 6 | 1,395 1,694 0,0123 394 4 | 1,245 1,385 0,0144 260 3 | 1,080 1,280 0,0168 175 2 | 1,020 0,940 0,0195 120 2 | 0,880 0,980 0,0229 82 1 | 0,830 0,850 0,0271 61 1 | 0,810 0,740 0,0319 43 1 | 0,760 0,650 0,0373 32 1 | 0,690 0,570 0,0447 25 1 | 0,610 0,450 0,0529 19 1 | 10 0 | ||||
| 0,630 | h A h R g n Ac t t | 3,272 4,368 0,00897 2987 26 | 2,430 3,182 0,0103 1329 13 | 1,966 2,617 0,0118 760 8 | 1,660 1,906 0,0135 491 6 | 1,435 1,670 0,0158 312 4 | 1,238 1,350 0,0182 201 3 | 1,090 1,310 0,0211 139 2 | 1,010 0,940 0,0246 96 2 | 0,880 0,980 0,0290 63 1 | 0,830 0,840 0,0339 48 1 | 0,810 0,750 0,0397 34 1 | 0,740 0,640 0,0475 26 1 | 0,700 0,580 0,0560 20 1 | 0,630 0,430 0,0667 15 1 | 8 0 | ||||
| 0,800 | h A h R g n Ac t t | 3,233 4,307 0,0114 2232 25 | 2,517 3,110 0,0131 1129 14 | 1,988 2,432 0,0148 654 9 | 1,684 1,918 0,0172 392 6 | 1,415 1,665 0,0199 243 4 | 1,240 1,400 0,0229 164 3 | 1,100 1,300 0,0267 106 2 | 1,050 0,935 0,0324 77 2 | 0,880 0,970 0,0364 50 1 | 0,830 0,850 0,0426 39 1 | 0,780 0,720 0,0507 28 1 | 0,750 0,670 0,0596 21 1 | 0,704 0,540 0,0703 15 1 | 0,630 0,450 0,0836 12 1 | |||||
| 1,00 | h A h R g n Ac t t | 3,228 4,384 0,0143 1812 25 | 2,473 3,186 0,0163 917 14 | 1,985 2,370 0,0186 514 9 | 1,650 2,340 0,0216 276 5 | 1,417 1,680 0,0249 197 4 | 1,240 1,360 0,0288 127 3 | 1,110 1,220 0,0346 86 2 | 0,955 0,930 0,0368 62 2 | 0,900 0,980 0,0455 40 1 | 0,840 0,860 0,0541 29 1 | 0,790 0,720 0,0634 22 1 | 0,747 0,650 0,0746 16 1 | 0,660 0,600 0,0884 14 1 | ||||||
| Q PR (%) | Параметр | Q (процент несоответствующих единиц продукции) CR | ||||||||||||
| 2,00 | 2,50 | 3,15 | 4,00 | 5,00 | 6,30 | 8,00 | 10,00 | 12,50 | 16,00 | 20,00 | 25,00 | 31,50 | ||
| 1,25 | h A h R g n Ac t t | 4,840 6,415 0,0159 3567 56 | 3,248 4,330 0,0179 1442 25 | 2,447 3,105 0,0204 723 14 | 1,920 2,600 0,0234 384 8 | 1,660 1,860 0,0271 244 6 | 1,410 1,625 0,0313 154 4 | 1,230 1,350 0,0362 102 3 | 1,085 1,285 0,0421 70 2 | 1,020 0,920 0,0489 49 2 | 0,900 0,950 0,0579 30 1 | 0,850 0,830 0,0676 23 1 | 0,794 0,700 0,0793 17 1 | 0,700 0,670 0,0937 14 1 |
| 1,60 | h A h R g n Ac t t | 4,964 7,036 0,0200 3144 62 | 3,336 4,397 0,0227 1171 26 | 2,447 3,207 0,0260 575 14 | 2,005 2,405 0,0298 327 9 | 1,675 1,910 0,0343 196 6 | 1,407 1,640 0,0401 123 4 | 1,225 1,410 0,0454 83 3 | 1,100 1,365 0,0530 55 2 | 1,070 0,930 0,0668 38 2 | 0,900 0,930 0,0729 24 1 | 0,800 0,870 0,0851 20 1 | 0,750 0,750 0,1003 15 1 | |
| 2,00 | h A h R g n Ac t t | 4,874 6,894 0,0251 2426 60 | 3,257 4,312 0,0287 902 25 | 2,460 3,190 0,0326 460 14 | 2,030 2,325 0,0377 257 9 | 1,630 2,405 0,0431 139 5 | 1,405 1,648 0,0501 97 4 | 1,230 1,370 0,0573 66 3 | 1,150 1,135 0,0717 41 2 | 0,995 0,925 0,0766 31 2 | 0,900 0,910 0,0908 20 1 | 0,800 0,840 0,1070 16 1 | ||
| 2,50 | h A h R g n Ac t t | 4,682 6,695 0,0316 1801 56 | 3,255 4,330 0,0359 724 25 | 2,454 3,075 0,0410 362 14 | 1,945 2,510 0,0473 190 8 | 1,640 1,845 0,0539 122 6 | 1,388 1,680 0,0627 79 4 | 1,210 1,340 0,0727 51 3 | 1,085 1,315 0,0842 35 2 | 1,000 0,930 0,0971 24 2 | 0,900 0,885 0,1151 16 1 | |||
| 3,15 | h A h R g n Ac t t | 4,797 6,713 0,0397 1480 58 | 3,250 4,295 0,0452 572 25 | 2,389 3,244 0,0515 270 13 | 2,010 2,270 0,0598 161 9 | 1,630 1,865 0,0679 99 6 | 1,410 1,600 0,0791 59 4 | 1,187 1,360 0,0912 41 3 | 1,115 1,220 0,1114 26 2 | 1,000 0,890 0,1231 18 2 | ||||
| 4,00 | h A h R g n Ac t t | 4,854 6,914 0,0502 1215 60 | 3,225 4,332 0,0573 452 25 | 2,440 3,185 0,0651 230 14 | 2,010 2,370 0,0751 131 9 | 1,640 1,840 0,0866 77 6 | 1,350 1,700 0,0966 49 4 | 1,200 1,350 0,1146 33 3 | 1,145 1,140 0,1431 20 2 | |||||
| 5,00 | h A h R g n Ac t t | 4,670 6,792 0,0632 886 55 | 3,208 4,431 0,0714 364 25 | 2,445 3,175 0,0815 184 14 | 1,900 2,565 0,0937 96 8 | 1,625 1,800 0,1082 59 6 | 1,381 1,620 0,1255 39 4 | 1,155 1,350 0,1440 26 3 | ||||||
| 6,30 | h A h R g n Ac t t | 4,754 6,721 0,0793 740 58 | 3,225 4,365 0,0897 300 26 | 2,390 2,970 0,1033 141 14 | 1,900 2,295 0,1176 81 9 | 1,640 1,815 0,1365 47 6 | 1,350 1,600 0,1566 31 4 | |||||||
| 8,00 | h A h R g n Ac t t | 4,885 7,019 0,0998 628 62 | 3,210 4,300 0,1147 226 25 | 2,400 3,150 0,1301 115 14 | 1,952 2,230 0,1501 66 9 | 1,650 1,800 0,1766 39 6 | ||||||||
| 10,0 | h A h R g n Ac t t | 4,664 6,607 0,1266 450 56 | 3,190 4,265 0,1436 181 25 | 2,405 3,140 0,1630 92 14 | 1,878 2,300 0,1876 52 9 | |||||||||
| Примечания. | ||||||||||||||
| 1. Значение n приведено с левой стороны ячейки таблицы. t | ||||||||||||||
| 2. Значение Ac приведено с правой стороны ячейки таблицы. t | ||||||||||||||
| 3. Пустая ячейка обозначает отсутствие рекомендуемого последовательного плана выборочного контроля, следует выбрать другую комбинацию Q и Q . PR CR | ||||||||||||||
| 4. Знак * означает, что следует использовать единственное значение n , t приведенное под звездочкой. | ||||||||||||||
Статистические свойства последовательного плана
выборочного контроля по альтернативному признаку
А.1. Значение среднего объема выборки
Основное преимущество последовательных планов выборочного контроля состоит в сокращении среднего объема выборки. Однако для них характерны и определенные трудности (см. введение). Чтобы оценить возможные преимущества сокращения среднего объема выборки, необходимо знать его значение для конкретного последовательного плана выборочного контроля. К сожалению, нет простой математической формулы для вычисления среднего объема выборки в случае последовательного контроля. Таким образом, средний объем выборки для конкретных последовательного плана выборочного контроля и качества продукции в виде процента несоответствующих единиц продукции или числа несоответствий на 100 единиц продукции может быть найден с помощью численных процедур. Приближенные значения среднего объема выборки (ASSI) для последовательных планов выборочного контроля в настоящем стандарте приведены в таблицах А.1 и А.2 для следующих основных уровней качества:
a) ноль (превосходное качество продукции, несоответствующие единицы продукции отсутствуют);
b) Q_{PR} (соответствует одноступенчатому плану с вероятностью приемки 95%);
c) 100g (средний объем выборки близок к максимуму, g — параметр последовательного плана выборочного контроля);
d) Q_{CR} (соответствует одноступенчатому плану с вероятностью приемки 10%).
В таблице А.1 приведены значения для контроля процента несоответствующих единиц продукции, в таблице А.2 - для контроля числа несоответствий на 100 единиц продукции.
Пример. Организацию, представляющую потребителей, интересует оценка качества определенной продукции. Изготовитель продукции утверждает, что не менее 99% его продукции соответствует установленным требованиям. Однако данные рынка показывают, что это может быть не так. Поэтому было принято решение проверить утверждение изготовителя против альтернативы, что реальный процент несоответствующих единиц продукции составляет 10%. Следовательно, Q_{PR} = 1\% и Q_{CR} = 10\% . Для последовательного плана выборочного контроля с Q_{PR} = 1\% и Q_{CR} = 10\% в соответствии с таблицей А.1 (для Q_{PR} = 1\% и Q_{CR}/Q_{PR} = 10 ) средний объем выборки, когда истинный процент несоответствующих единиц продукции составляет Q_{PR} = 1\% , равняется 29,5. Если истинный процент несоответствующих единиц продукции составляет Q_{CR} = 10\% , средний объем выборки равняется 18,6. Для истинного процента несоответствующих единиц продукции 100g = 3,94% средний объем выборки составляет 30,7.
Для выбранного последовательного плана выборочного контроля (см. 7.2) n_{t} = 65 . Таким образом, объем выборки эквивалентного одноступенчатого плана (см. примечание к таблице А.1) составляет 0,667n_{t} = 44 (для эквивалентного одноступенчатого плана n = 44 и Ac = 1). Поэтому, применяя последовательный план выборочного контроля, можно уменьшить средний объем выборки не менее чем на 30%.
Следует отметить, что в конкретном случае количество проверенных единиц продукции может быть существенно больше объема выборки эквивалентного одноступенчатого плана. Такая ситуация имеет место в случае, рассмотренном в 7.2, когда контроль был завершен после проверки 50 единиц продукции.
Средний объем выборки для последовательных планов
выборочного контроля процента несоответствующих
единиц продукции
| Q_{PR} (%) | \overline{P} (%) | Номинальные значения Q_{CR}/Q_{PR} (для процента несоответствующих единиц продукции) и Ac_{0} (для эквивалентного одноступенчатого плана контроля) a | ||||||||||||
| 2,00 | 2,50 | 3,15 | 4,00 | 5,00 | 6,30 | 8,00 | 10,0 | 12,5 | 16,0 | 20,0 | 25,0 | 31,5 | ||
| 18 | 10 | 6 | 4 | 3 | 2 | (1,4) | 1 | (0,7) | (0,5) | (0,3) | (0,2) | (0,1) | ||
| 0,0200 | 0 | 1309 | 977 | 781 | 629 | 510 | 399 | |||||||
| Q_{PR} | 1537 | 1127 | 840 | 643 | 507 | 392 | ||||||||
| 100g | 1565 | 1141 | 812 | 584 | 437 | 321 | ||||||||
| Q_{CR} | 921 | 716 | 467 | 316 | 227 | 163 | ||||||||
| 0,0250 | 0 | 1297 | 1047 | 775 | 616 | 503 | 405 | 313 | ||||||
| Q_{PR} | 1640 | 1229 | 892 | 659 | 514 | 402 | 307 | |||||||
| 100g | 1765 | 1251 | 900 | 635 | 467 | 345 | 251 | |||||||
| Q_{CR} | 1110 | 736 | 563 | 363 | 253 | 179 | 128 | |||||||
| 0,0315 | 0 | 1040 | 832 | 610 | 492 | 399 | 319 | 251 | ||||||
| Q_{PR} | 1317 | 977 | 700 | 528 | 408 | 317 | 246 | |||||||
| 100g | 1419 | 995 | 706 | 509 | 371 | 271 | 202 | |||||||
| Q_{CR} | 896 | 585 | 441 | 292 | 201 | 141 | 103 | |||||||
| 0,0400 | 0 | 1092 | 823 | 654 | 488 | 390 | 314 | 255 | 201 | |||||
| Q_{PR} | 1479 | 1048 | 768 | 563 | 420 | 321 | 254 | 197 | ||||||
| 100g | 1647 | 1139 | 782 | 569 | 406 | 292 | 218 | 162 | ||||||
| Q_{CR} | 1035 | 723 | 460 | 358 | 233 | 158 | 113 | 82,7 | ||||||
| 0,0500 | 0 | 866 | 648 | 524 | 387 | 308 | 251 | 204 | 156 | |||||
| Q_{PR} | 1169 | 819 | 614 | 329 | 256 | 203 | 153 | |||||||
| 100g | 1298 | 881 | 623 | 450 | 317 | 233 | 174 | 125 | ||||||
| Q_{CR} | 812 | 554 | 368 | 282 | 181 | 126 | 90,7 | 63,9 | ||||||
| 0,0630 | 0 | 906 | 682 | 518 | 415 | 304 | 246 | 201 | 159 | 125 | ||||
| Q_{PR} | 1343 | 917 | 657 | 487 | 359 | 264 | 205 | 158 | 123 | |||||
| 100g | 1566 | 1014 | 711 | 496 | 353 | 254 | 187 | 135 | 101 | |||||
| Q_{CR} | 1023 | 632 | 449 | 292 | 221 | 146 | 101 | 70,4 | 51,3 | |||||
| 0,0800 | 0 | 713 | 545 | 411 | 326 | 243 | 196 | 157 | 127 | 100 | ||||
| Q_{PR} | 1057 | 738 | 523 | 383 | 280 | 211 | 160 | 126 | 98,2 | |||||
| 100g | 1232 | 822 | 568 | 390 | 284 | 204 | 145 | 109 | 81,0 | |||||
| Q_{CR} | 805 | 517 | 361 | 230 | 178 | 118 | 78,7 | 56,7 | 41,4 | |||||
| 0,100 | 0 | 768 | 570 | 433 | 323 | 261 | 195 | 154 | 125 | 102 | 79 | |||
| Q_{PR} | 1261 | 845 | 583 | 408 | 306 | 224 | 164 | 128 | 101 | 77,6 | ||||
| 100g | 1509 | 985 | 647 | 440 | 311 | 226 | 158 | 116 | 87,1 | 63,8 | ||||
| Q_{CR} | 985 | 643 | 405 | 276 | 184 | 142 | 90,8 | 63,3 | 45,5 | 32,7 | ||||
| 0,125 | 0 | 616 | 451 | 341 | 259 | 209 | 152 | 123 | 100 | 80 | 62 | |||
| Q_{PR} | 1008 | 667 | 456 | 326 | 245 | 173 | 131 | 102 | 79,5 | 60,9 | ||||
| 100g | 1205 | 776 | 502 | 350 | 249 | 174 | 126 | 93,1 | 68,5 | 49,8 | ||||
| Q_{CR} | 788 | 503 | 312 | 221 | 147 | 109 | 72,3 | 50,6 | 35,8 | 25,6 | ||||
| 0,160 | 0 | 673 | 487 | 355 | 272 | 207 | 163 | 121 | 98 | 79 | 63 | 49 | ||
| Q_{PR} | 1286 | 808 | 527 | 368 | 264 | 191 | 140 | 105 | 80,8 | 62,6 | 48,1 | |||
| 100g | 1619 | 974 | 615 | 410 | 286 | 195 | 142 | 101 | 73,9 | 54,0 | 39,7 | |||
| Q_{CR} | 1100 | 643 | 402 | 258 | 183 | 115 | 89,7 | 58,7 | 40,3 | 28,3 | 20,5 | |||
| 0,200 | 0 | 535 | 384 | 284 | 217 | 161 | 130 | 97 | 78 | 62 | 50 | 39 | ||
| Q_{PR} | 1013 | 629 | 421 | 294 | 203 | 153 | 111 | 83,3 | 63,3 | 49,7 | 38,3 | |||
| 100g | 1267 | 752 | 491 | 328 | 219 | 156 | 112 | 80,0 | 57,9 | 43,0 | 31,6 | |||
| Q_{CR} | 853 | 492 | 321 | 206 | 138 | 92,2 | 70,6 | 46,3 | 31,6 | 22,6 | 16,4 | |||
| 0,250 | 0 | 598 | 412 | 307 | 227 | 170 | 129 | 104 | 77 | 61 | 50 | 40 | 30 | |
| Q_{PR} | 1361 | 781 | 502 | 336 | 227 | 162 | 122 | 87,9 | 65,1 | 50,9 | 39,8 | 29,5 | ||
| 100g | 1785 | 995 | 601 | 392 | 249 | 174 | 124 | 88,6 | 62,9 | 46,2 | 34,3 | 24,5 | ||
| Q_{CR} | 1249 | 699 | 393 | 256 | 155 | 110 | 73,5 | 55,7 | 36,4 | 25,3 | 18,1 | 12,8 | ||
| 0,315 | 0 | 466 | 330 | 244 | 177 | 136 | 103 | 83 | 60 | 49 | 39 | 31 | 24 | |
| Q_{PR} | 1058 | 630 | 406 | 260 | 182 | 130 | 96,8 | 68,5 | 52,0 | 39,7 | 30,7 | 23,6 | ||
| 100g | 1404 | 806 | 500 | 301 | 200 | 140 | 98,1 | 69,2 | 50,0 | 36,2 | 26,3 | 19,6 | ||
| Q_{CR} | 1011 | 572 | 359 | 194 | 125 | 88,7 | 58,1 | 43,4 | 29,0 | 19,8 | 13,9 | 10,3 | ||
| 0,400 | 0 | 376 | 268 | 189 | 141 | 108 | 81 | 65 | 48 | 38 | 31 | 25 | 19 | |
| Q_{PR} | 864 | 512 | 313 | 209 | 146 | 103 | 75,8 | 54,9 | 40,8 | 31,5 | 24,9 | 18,7 | ||
| 100g | 1144 | 644 | 387 | 244 | 162 | 112 | 76,9 | 55,6 | 39,6 | 28,6 | 21,6 | 15,4 | ||
| Q_{CR} | 810 | 437 | 277 | 159 | 102 | 71,2 | 45,6 | 35,3 | 23,0 | 15,7 | 11,4 | 8,18 | ||
| Q_{PR} (%) | \overline{P} (%) | Номинальные значения Q_{CR}/Q_{PR} (для процента несоответствующих единиц продукции) и Ac_{0} (для эквивалентного одноступенчатого плана контроля) a | |||||||||||||
| 1,60 | 2,00 | 2,50 | 3,15 | 4,00 | 5,00 | 6,30 | 8,00 | 10,0 | 12,5 | 16,0 | 20,0 | 25,0 | 31,5 | ||
| 38 | 18 | 10 | 6 | 4 | 3 | 2 | (1,4) | 1 | (0,7) | (0,5) | (0,3) | (0,2) | (0,1) | ||
| 0,500 | 0 | 448 | 300 | 204 | 150 | 113 | 86 | 64 | 52 | 38 | 30 | 24 | 20 | 15 | |
| Q_{PR} | 1315 | 690 | 388 | 250 | 167 | 115 | 80,2 | 60,7 | 43,2 | 31,8 | 24,5 | 19,8 | 14,7 | ||
| 100g | 1821 | 913 | 495 | 311 | 194 | 127 | 85,8 | 61,7 | 43,8 | 30,6 | 22,6 | 17,0 | 12,0 | ||
| Q_{CR} | 1335 | 646 | 348 | 224 | 127 | 80,0 | 54,2 | 36,7 | 27,8 | 17,8 | 12,5 | 9,07 | 6,30 | ||
| 0,630 | 0 | 361 | 232 | 165 | 121 | 89 | 67 | 51 | 40 | 29 | 24 | 19 | 15 | 12 | |
| Q_{PR} | 1072 | 526 | 313 | 201 | 132 | 89,8 | 63,9 | 47,3 | 33,5 | 25,6 | 19,5 | 14,9 | 11,8 | ||
| 100g | 1483 | 695 | 398 | 248 | 154 | 99,3 | 68,6 | 48,9 | 34,4 | 24,9 | 18,1 | 13,0 | 9,77 | ||
| Q_{CR} | 1097 | 498 | 281 | 178 | 101 | 62,2 | 43,5 | 29,0 | 21,6 | 14,8 | 10,2 | 7,03 | 5,22 | ||
| 0,800 | 0 | 277 | 189 | 132 | 96 | 70 | 54 | 40 | 32 | 24 | 19 | 15 | 12 | 9 | |
| Q_{PR} | 818 | 429 | 254 | 160 | 103 | 72,0 | 50,4 | 37,3 | 26,8 | 20,3 | 15,2 | 12,0 | 8,85 | ||
| 100g | 1131 | 565 | 328 | 198 | 121 | 79,5 | 54,3 | 37,9 | 27,0 | 20,0 | 13,9 | 10,6 | 7,37 | ||
| Q_{CR} | 827 | 400 | 236 | 144 | 78,7 | 50,3 | 34,6 | 22,7 | 17,2 | 11,9 | 7,80 | 5,83 | 4,04 | ||
| 1,00 | 0 | 223 | 150 | 104 | 75 | 56 | 42 | 32 | 25 | 19 | 15 | 12 | 9 | 7 | |
| Q_{PR} | 653 | 342 | 199 | 123 | 82,1 | 56,5 | 39,3 | 29,5 | 21,2 | 15,7 | 12,1 | 9,01 | 6,88 | ||
| 100g | 898 | 450 | 254 | 150 | 95,4 | 62,8 | 41,2 | 30,7 | 21,4 | 15,0 | 11,0 | 8,11 | 5,69 | ||
| Q_{CR} | 654 | 317 | 181 | 106 | 62,4 | 39,6 | 26,2 | 18,6 | 13,6 | 8,89 | 6,22 | 4,58 | 3,16 | ||
| 1,25 | 0 | 298 | 178 | 117 | 81 | 60 | 44 | 33 | 25 | 20 | 14 | 12 | 9 | 7 | |
| Q_{PR} | 1232 | 520 | 267 | 152 | 97,8 | 64,2 | 43,7 | 30,9 | 23,4 | 16,2 | 12,6 | 9,19 | 7,00 | ||
| 100g | 1765 | 715 | 356 | 194 | 119 | 74,4 | 48,0 | 32,8 | 24,1 | 17,1 | 12,1 | 8,63 | 6,31 | ||
| Q_{CR} | 1329 | 520 | 258 | 136 | 84,0 | 48,4 | 30,1 | 21,0 | 14,7 | 11,3 | 7,37 | 5,01 | 3,65 | ||
| 1,60 | 0 | 244 | 142 | 92 | 65 | 47 | 34 | 26 | 20 | 15 | 11 | 9 | 7 | ||
| Q_{PR} | 1073 | 425 | 212 | 125 | 78,1 | 50,4 | 34,9 | 24,7 | 17,5 | 12,7 | 9,41 | 7,17 | |||
| 100g | 1544 | 588 | 283 | 160 | 96,9 | 58,8 | 38,8 | 26,2 | 18,1 | 13,5 | 9,10 | 6,88 | |||
| Q_{CR} | 1168 | 430 | 206 | 114 | 69,9 | 38,3 | 24,6 | 16,8 | 11,1 | 9,08 | 5,56 | 4,14 | |||
| 2,00 | 0 | 189 | 110 | 73 | 51 | 36 | 27 | 21 | 15 | 12 | 9 | 7 | |||
| Q_{PR} | 821 | 321 | 168 | 96,8 | 59,7 | 39,8 | 28,0 | 18,5 | 13,9 | 10,1 | 7,48 | ||||
| 100g | 1188 | 444 | 224 | 124 | 73,9 | 46,7 | 30,9 | 19,9 | 14,4 | 10,6 | 7,61 | ||||
| Q_{CR} | 906 | 328 | 162 | 88,4 | 52,2 | 30,6 | 19,7 | 12,8 | 8,85 | 7,31 | 4,84 | ||||
| 2,50 | 0 | 143 | 87 | 57 | 39 | 29 | 22 | 16 | 12 | 10 | 7 | ||||
| Q_{PR} | 605 | 255 | 130 | 73,9 | 47,0 | 31,5 | 20,9 | 14,6 | 11,4 | 7,83 | |||||
| 100g | 875 | 353 | 173 | 94,0 | 57,4 | 36,3 | 23,0 | 15,5 | 11,5 | 8,33 | |||||
| Q_{CR} | 666 | 261 | 124 | 65,3 | 40,3 | 23,6 | 14,6 | 10,1 | 7,01 | 5,83 | |||||
| 3,15 | 0 | 116 | 68 | 44 | 31 | 23 | 17 | 13 | 9 | 7 | |||||
| Q_{PR} | 494 | 200 | 99,8 | 58,6 | 37,0 | 24,1 | 16,8 | 11,2 | 8,40 | ||||||
| 100g | 712 | 277 | 132 | 75,1 | 45,3 | 27,6 | 18,2 | 12,0 | 9,26 | ||||||
| Q_{CR} | 538 | 204 | 93,6 | 52,6 | 31,9 | 17,9 | 11,6 | 7,93 | 6,12 | ||||||
| 4,00 | 0 | 92 | 53 | 35 | 25 | 17 | 13 | 10 | 7 | ||||||
| Q_{PR} | 399 | 155 | 80,3 | 46,8 | 28,0 | 18,6 | 12,7 | 8,58 | |||||||
| 100g | 578 | 214 | 107 | 60,2 | 34,4 | 22,2 | 14,0 | 9,25 | |||||||
| Q_{CR} | 441 | 156 | 77,5 | 42,7 | 24,1 | 16,5 | 9,32 | 6,26 | |||||||
| 5,00 | 0 | 70 | 42 | 28 | 19 | 13 | 10 | 7 | |||||||
| Q_{PR} | 292 | 122 | 62,9 | 34,7 | 21,7 | 14,3 | 9,42 | ||||||||
| 100g | 418 | 169 | 83,9 | 43,8 | 26,9 | 17,4 | 11,1 | ||||||||
| Q_{CR} | 315 | 126 | 60,3 | 30,2 | 18,8 | 13,1 | 8,40 | ||||||||
| 6,30 | 0 | 55 | 33 | 21 | 15 | 10 | 7 | ||||||||
| Q_{PR} | 236 | 97,2 | 46,6 | 27,2 | 16,7 | 10,7 | |||||||||
| 100g | 342 | 136 | 62,5 | 34,7 | 20,8 | 13,3 | |||||||||
| Q_{CR} | 262 | 102 | 45,6 | 25,3 | 14,6 | 10,0 | |||||||||
| 8,00 | 0 | 45 | 25 | 16 | 11 | 8 | |||||||||
| Q_{PR} | 195 | 72,1 | 36,9 | 21,2 | 13,0 | ||||||||||
| 100g | 284 | 101 | 49,8 | 27,7 | 16,0 | ||||||||||
| Q_{CR} | 217 | 75,4 | 36,6 | 20,4 | 12,0 | ||||||||||
| 10,0 | 0 | 32 | 19 | 12 | 9 | ||||||||||
| Q_{PR} | 135 | 55,6 | 28,2 | 15,9 | |||||||||||
| 100g | 196 | 78,3 | 38,3 | 20,0 | |||||||||||
| Q_{CR} | 151 | 59,1 | 28,9 | 14,4 | |||||||||||
| a Ac_{0} — приемочное число для эквивалентного одноступенчатого плана контроля; n_{0} — объем выборки соответствующего одноступенчатого плана контроля. Для дробных значений Ac_{0} нет соответствующих одноступенчатых планов выборочного контроля. | |||||||||||||||
Средний объем выборки для последовательных планов
выборочного контроля числа несоответствий
на 100 единиц продукции
| Q_{PR} (%) для числа несоответствий на 100 единиц продукции | \overline{P} (%) | Номинальные значения Q_{CR}/Q_{PR} и Ac_{0} для числа несоответствий на 100 единиц продукции a | ||||||||||||
| 2,00 | 2,50 | 3,15 | 4,00 | 5,00 | 6,30 | 8,00 | 10,0 | 12,5 | 16,0 | 20,0 | 25,0 | 31,5 | ||
| 18 | 10 | 6 | 4 | 3 | 2 | (1,4) | 1 | (0,7) | (0,5) | (0,3) | (0,2) | (0,1) | ||
| 0,0200 | 0 | 1310 | 978 | 782 | 630 | 512 | 401 | |||||||
| Q_{PR} | 1538 | 1129 | 842 | 644 | 509 | 394 | ||||||||
| 100g | 1565 | 1143 | 813 | 586 | 439 | 323 | ||||||||
| Q_{CR} | 922 | 717 | 467 | 317 | 228 | 164 | ||||||||
| 0,0250 | 0 | 1298 | 1048 | 775 | 617 | 504 | 406 | 314 | ||||||
| Q_{PR} | 1642 | 1231 | 894 | 661 | 515 | 404 | 308 | |||||||
| 100g | 1769 | 1253 | 905 | 637 | 469 | 347 | 252 | |||||||
| Q_{CR} | 1112 | 738 | 565 | 364 | 254 | 180 | 128 | |||||||
| 0,0315 | 0 | 1040 | 832 | 612 | 493 | 400 | 320 | 252 | ||||||
| Q_{PR} | 1319 | 977 | 702 | 529 | 409 | 318 | 247 | |||||||
| 100g | 1424 | 995 | 707 | 511 | 372 | 273 | 203 | |||||||
| Q_{CR} | 900 | 586 | 441 | 293 | 201 | 142 | 103 | |||||||
| 0,0400 | 0 | 1094 | 825 | 656 | 490 | 391 | 315 | 256 | 203 | |||||
| Q_{PR} | 1483 | 1051 | 770 | 565 | 421 | 322 | 255 | 199 | ||||||
| 100g | 1650 | 1141 | 783 | 570 | 407 | 293 | 219 | 164 | ||||||
| Q_{CR} | 1037 | 725 | 462 | 358 | 234 | 159 | 114 | 83,3 | ||||||
| 0,500 | 0 | 868 | 649 | 525 | 388 | 309 | 252 | 205 | 157 | |||||
| Q_{PR} | 1172 | 821 | 616 | 447 | 331 | 258 | 204 | 154 | ||||||
| 100g | 1300 | 885 | 626 | 452 | 318 | 235 | 176 | 126 | ||||||
| Q_{CR} | 813 | 556 | 369 | 283 | 182 | 127 | 91,3 | 64,5 | ||||||
| 0,0630 | 0 | 908 | 683 | 519 | 416 | 306 | 247 | 202 | 160 | 126 | ||||
| Q_{PR} | 1346 | 920 | 659 | 488 | 351 | 265 | 207 | 159 | 124 | |||||
| 100g | 1569 | 1018 | 714 | 497 | 354 | 256 | 189 | 137 | 102 | |||||
| Q_{CR} | 1025 | 635 | 452 | 293 | 221 | 147 | 102 | 71,0 | 51,9 | |||||
| 0,0800 | 0 | 715 | 546 | 413 | 328 | 245 | 197 | 158 | 128 | 102 | ||||
| Q_{PR} | 1060 | 741 | 525 | 385 | 282 | 213 | 161 | 127 | 100 | |||||
| 100g | 1236 | 826 | 570 | 391 | 286 | 206 | 147 | 110 | 82,3 | |||||
| Q_{CR} | 808 | 519 | 363 | 231 | 180 | 119 | 79,8 | 57,3 | 42,0 | |||||
| 0,100 | 0 | 770 | 571 | 434 | 325 | 263 | 196 | 155 | 126 | 103 | 81 | |||
| Q_{PR} | 1265 | 848 | 586 | 411 | 308 | 226 | 166 | 129 | 102 | 79,5 | ||||
| 100g | 1513 | 989 | 650 | 442 | 312 | 228 | 159 | 118 | 88,3 | 65,3 | ||||
| Q_{CR} | 988 | 647 | 408 | 279 | 185 | 144 | 91,4 | 63,9 | 46,1 | 33,4 | ||||
| 0,125 | 0 | 617 | 453 | 342 | 260 | 210 | 153 | 124 | 101 | 82 | 63 | |||
| Q_{PR} | 1011 | 669 | 458 | 328 | 246 | 175 | 133 | 103 | 81,4 | 61,9 | ||||
| 100g | 1210 | 778 | 505 | 353 | 250 | 176 | 128 | 94,2 | 70,0 | 51,0 | ||||
| Q_{CR} | 791 | 506 | 314 | 223 | 148 | 110 | 73,5 | 51,2 | 36,5 | 26,2 | ||||
| 0,160 | 0 | 674 | 488 | 357 | 273 | 208 | 164 | 123 | 99 | 80 | 64 | 51 | ||
| Q_{PR} | 1290 | 811 | 530 | 370 | 266 | 192 | 142 | 107 | 82,1 | 63,7 | 50,1 | |||
| 100g | 1626 | 979 | 618 | 413 | 290 | 196 | 143 | 103 | 75,6 | 55,1 | 41,5 | |||
| Q_{CR} | 1106 | 647 | 405 | 260 | 186 | 116 | 90,2 | 59,9 | 41,4 | 28,9 | 21,4 | |||
| 0,200 | 0 | 536 | 386 | 286 | 219 | 163 | 132 | 98 | 79 | 63 | 52 | 41 | ||
| Q_{PR} | 1017 | 632 | 424 | 296 | 205 | 155 | 113 | 84,7 | 64,4 | 51,7 | 40,2 | |||
| 100g | 1273 | 756 | 494 | 330 | 220 | 157 | 115 | 81,9 | 58,9 | 44,4 | 33,1 | |||
| Q_{CR} | 859 | 495 | 323 | 208 | 139 | 93,2 | 73,0 | 47,5 | 32,2 | 23,3 | 17,0 | |||
| 0,250 | 0 | 600 | 414 | 308 | 228 | 171 | 130 | 105 | 78 | 62 | 51 | 41 | 32 | |
| Q_{PR} | 1366 | 786 | 506 | 339 | 229 | 164 | 123 | 89,5 | 66,4 | 52,0 | 40,8 | 31,4 | ||
| 100g | 1795 | 1000 | 605 | 396 | 253 | 177 | 125 | 90,6 | 64,0 | 47,3 | 35,4 | 26,0 | ||
| Q_{CR} | 1258 | 703 | 396 | 259 | 157 | 111 | 74,2 | 57,1 | 37,0 | 25,9 | 18,7 | 13,5 | ||
| 0,315 | 0 | 468 | 333 | 246 | 179 | 137 | 104 | 84 | 61 | 50 | 40 | 32 | 26 | |
| Q_{PR} | 1066 | 635 | 407 | 262 | 184 | 132 | 98,6 | 70,3 | 53,3 | 41,1 | 31,9 | 25,5 | ||
| 100g | 1413 | 811 | 489 | 304 | 203 | 143 | 100 | 71,3 | 51,1 | 38,0 | 27,9 | 21,1 | ||
| Q_{CR} | 1018 | 576 | 322 | 197 | 127 | 90,8 | 59,8 | 44,8 | 29,6 | 20,9 | 14,8 | 11,0 | ||
| 0,400 | 0 | 378 | 270 | 193 | 143 | 110 | 83 | 65 | 49 | 40 | 32 | 26 | 21 | |
| Q_{PR} | 870 | 516 | 316 | 212 | 148 | 105 | 77,0 | 56,7 | 42,8 | 32,6 | 25,9 | 20,7 | ||
| 100g | 1156 | 650 | 378 | 247 | 165 | 114 | 79,3 | 57,7 | 41,5 | 29,7 | 22,6 | 17,2 | ||
| Q_{CR} | 822 | 443 | 248 | 162 | 104 | 72,8 | 46,6 | 36,7 | 24,3 | 16,4 | 12,1 | 8,92 | ||
| Q_{PR} (%) для числа несоответствий на 100 единиц продукции | \overline{P} (%) | Номинальные значения Q_{CR}/Q_{PR} и Ac_{0} для числа несоответствий на 100 единиц продукции a | |||||||||||||
| 1,60 | 2,00 | 2,50 | 3,15 | 4,00 | 5,00 | 6,30 | 8,00 | 10,0 | 12,5 | 16,0 | 20,0 | 25,0 | 31,5 | ||
| 38 | 18 | 10 | 6 | 4 | 3 | 2 | (1,4) | 1 | (0,7) | (0,5) | (0,3) | (0,2) | (0,1) | ||
| 0,500 | 0 | 451 | 302 | 207 | 154 | 114 | 87 | 65 | 53 | 39 | 31 | 26 | 21 | 16 | |
| Q_{PR} | 1327 | 696 | 393 | 253 | 170 | 117 | 82,2 | 62,0 | 45,0 | 33,4 | 26,4 | 20,9 | 15,8 | ||
| 100g | 1835 | 925 | 501 | 303 | 198 | 130 | 88,8 | 63,0 | 45,8 | 32,5 | 23,9 | 18,0 | 13,4 | ||
| Q_{CR} | 1347 | 658 | 352 | 198 | 130 | 82,1 | 56,3 | 37,3 | 29,3 | 19,0 | 13,2 | 9,68 | 7,10 | ||
| 0,630 | 0 | 365 | 236 | 167 | 123 | 91 | 69 | 52 | 42 | 31 | 25 | 21 | 16 | 13 | |
| Q_{PR} | 1081 | 535 | 318 | 203 | 135 | 92,3 | 66,1 | 49,3 | 35,5 | 26,8 | 21,4 | 16,0 | 12,8 | ||
| 100g | 1488 | 699 | 405 | 245 | 157 | 102 | 71,6 | 50,3 | 36,1 | 26,1 | 19,5 | 14,0 | 10,9 | ||
| Q_{CR} | 1082 | 498 | 287 | 161 | 103 | 63,8 | 45,6 | 30,0 | 23,2 | 15,3 | 10,9 | 7,64 | 5,84 | ||
| 0,800 | 0 | 284 | 193 | 135 | 98 | 72 | 55 | 42 | 33 | 25 | 20 | 16 | 13 | 11 | |
| Q_{PR} | 833 | 437 | 258 | 162 | 106 | 74,2 | 52,8 | 38,6 | 28,6 | 21,6 | 16,4 | 13,1 | 10,8 | ||
| 100g | 1135 | 572 | 325 | 195 | 123 | 82,6 | 56,7 | 39,4 | 29,0 | 21,1 | 15,1 | 11,7 | 8,89 | ||
| Q_{CR} | 823 | 404 | 222 | 130 | 80,9 | 52,3 | 36,2 | 23,7 | 18,6 | 12,5 | 8,43 | 6,44 | 4,73 | ||
| 1,00 | 0 | 226 | 152 | 107 | 77 | 57 | 44 | 33 | 26 | 20 | 16 | 13 | 11 | 8 | |
| Q_{PR} | 664 | 348 | 203 | 127 | 84,8 | 58,9 | 41,2 | 31,0 | 22,9 | 17,1 | 13,3 | 11,0 | 8,00 | ||
| 100g | 915 | 461 | 255 | 156 | 99,2 | 65,0 | 44,0 | 32,1 | 23,2 | 16,8 | 12,2 | 9,63 | 7,14 | ||
| Q_{CR} | 671 | 327 | 172 | 112 | 65,3 | 40,9 | 28,1 | 19,0 | 15,0 | 10,1 | 6,85 | 5,30 | 3,99 | ||
| 1,25 | 0 | 305 | 182 | 120 | 83 | 62 | 46 | 34 | 26 | 21 | 16 | 13 | 11 | 8 | |
| Q_{PR} | 1256 | 531 | 274 | 157 | 101 | 67,2 | 45,9 | 33,0 | 24,8 | 18,0 | 13,8 | 11,2 | 8,11 | ||
| 100g | 1787 | 730 | 360 | 201 | 121 | 78,0 | 51,2 | 36,0 | 25,4 | 18,3 | 13,3 | 10,1 | 7,50 | ||
| Q_{CR} | 1335 | 533 | 253 | 142 | 79,7 | 51,0 | 32,3 | 23,0 | 15,3 | 11,9 | 7,96 | 5,73 | 4,30 | ||
| 1,60 | 0 | 249 | 147 | 95 | 68 | 49 | 36 | 27 | 21 | 17 | 13 | 10 | 8 | ||
| Q_{PR} | 1096 | 439 | 218 | 129 | 81,2 | 53,0 | 37,1 | 26,8 | 19,6 | 14,6 | 11,0 | 8,35 | |||
| 100g | 1581 | 600 | 289 | 163 | 97,9 | 61,8 | 41,8 | 29,4 | 19,8 | 14,8 | 11,1 | 8,07 | |||
| Q_{CR} | 1197 | 438 | 205 | 111 | 65,1 | 40,8 | 26,6 | 19,2 | 12,1 | 9,60 | 6,85 | 4,76 | |||
| 2,00 | 0 | 195 | 114 | 76 | 54 | 38 | 29 | 22 | 17 | 13 | 10 | 8 | |||
| Q_{PR} | 844 | 332 | 174 | 102 | 63,6 | 42,6 | 29,7 | 20,8 | 15,8 | 11,4 | 8,74 | ||||
| 100g | 1215 | 456 | 231 | 127 | 78,9 | 49,6 | 33,2 | 21,7 | 16,6 | 11,7 | 8,76 | ||||
| Q_{CR} | 920 | 333 | 164 | 86,4 | 57,1 | 32,7 | 21,3 | 14,0 | 10,3 | 7,73 | 5,39 | ||||
| 2,50 | 0 | 149 | 91 | 60 | 42 | 31 | 23 | 17 | 13 | 11 | 8 | ||||
| Q_{PR} | 627 | 265 | 137 | 78,7 | 50,6 | 34,0 | 22,9 | 16,5 | 13,1 | 9,16 | |||||
| 100g | 902 | 366 | 180 | 99,8 | 60,7 | 39,8 | 25,6 | 18,1 | 13,6 | 9,42 | |||||
| Q_{CR} | 682 | 268 | 127 | 70,3 | 40,1 | 26,4 | 16,2 | 11,7 | 8,46 | 6,24 | |||||
| 3,15 | 0 | 121 | 72 | 47 | 34 | 25 | 18 | 14 | 11 | 9 | |||||
| Q_{PR} | 517 | 211 | 107 | 63,6 | 40,7 | 26,6 | 18,5 | 13,4 | 10,6 | ||||||
| 100g | 741 | 290 | 141 | 79,4 | 49,0 | 30,8 | 20,7 | 14,2 | 10,9 | ||||||
| Q_{CR} | 558 | 212 | 102 | 53,7 | 32,7 | 20,0 | 13,3 | 9,35 | 6,79 | ||||||
| 4,00 | 0 | 97 | 57 | 38 | 27 | 19 | 14 | 11 | 9 | ||||||
| Q_{PR} | 422 | 166 | 87,1 | 51,6 | 31,6 | 21,3 | 15,0 | 10,8 | |||||||
| 100g | 609 | 229 | 116 | 65,2 | 38,2 | 25,3 | 16,8 | 11,2 | |||||||
| Q_{CR} | 462 | 168 | 82,5 | 44,7 | 25,4 | 16,7 | 10,9 | 7,42 | |||||||
| 5,00 | 0 | 74 | 45 | 30 | 21 | 16 | 12 | 9 | |||||||
| Q_{PR} | 314 | 133 | 69,7 | 39,4 | 25,7 | 17,2 | 11,8 | ||||||||
| 100g | 453 | 184 | 92,6 | 50,5 | 30,4 | 20,1 | 13,3 | ||||||||
| Q_{CR} | 346 | 136 | 66,1 | 35,9 | 20,1 | 13,4 | 8,72 | ||||||||
| 6,30 | 0 | 60 | 36 | 24 | 17 | 13 | 9 | ||||||||
| Q_{PR} | 258 | 108 | 53,3 | 31,8 | 20,8 | 13,6 | |||||||||
| 100g | 371 | 149 | 69,6 | 39,8 | 24,6 | 16,1 | |||||||||
| Q_{CR} | 279 | 109 | 48,7 | 27,1 | 16,5 | 10,8 | |||||||||
| 8,00 | 0 | 49 | 28 | 19 | 14 | 10 | |||||||||
| Q_{PR} | 220 | 83,0 | 43,6 | 25,9 | 16,3 | ||||||||||
| 100g | 316 | 115 | 57,9 | 32,9 | 19,6 | ||||||||||
| Q_{CR} | 239 | 84,1 | 41,4 | 22,9 | 13,4 | ||||||||||
| 10,0 | 0 | 37 | 23 | 15 | 11 | ||||||||||
| Q_{PR} | 157 | 66,4 | 34,9 | 20,3 | |||||||||||
| 100g | 226 | 91,6 | 46,5 | 25,6 | |||||||||||
| Q_{CR} | 171 | 67,5 | 33,4 | 17,7 | |||||||||||
| a Ac_{0} — приемочное число для эквивалентного одноступенчатого плана контроля; n_{0} — объем выборки соответствующего одноступенчатого плана контроля. Для дробных значений Ac_{0} нет соответствующих одноступенчатых планов выборочного контроля. | |||||||||||||||
(справочное)
СВЕДЕНИЯ
О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ
ССЫЛОЧНЫМ НАЦИОНАЛЬНЫМ СТАНДАРТАМ РОССИЙСКОЙ ФЕДЕРАЦИИ
(И ДЕЙСТВУЮЩИМ В ЭТОМ КАЧЕСТВЕ МЕЖГОСУДАРСТВЕННЫМ
СТАНДАРТАМ)
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ИСО 3534-1:2006 | - | <*> |
| <*> Соответствующий национальный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов и стандартов. | ||
БИБЛИОГРАФИЯ
| [1] | ISO 2859-1:1999 Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection <1> |
|---|---|
| [2] | ISO 2859-5:2005 Sampling procedures for inspection by attributes — Part 5: System of sequential sampling plans indexed by acceptance quality limit (AQL) for lot-by-lot inspection <2> |
| [3] | ISO 2859-10 Sampling procedures for inspection by attributes — Part 10: Introduction to the ISO 2859 series of attribute sampling standards <3> |
| [4] | ISO 3534-2:2006 Statistics — Vocabulary and symbols — Part 2: Applied statistics <4> |
| [5] | ISO 8423:1991 Sequential sampling plans for inspection by variables for percent nonconforming (known standard deviation) <5> |
| [6] | ISO/TR 8550:1994 Guide for the selection of an acceptance sampling system, scheme or plan for inspection of discrete items in lots <6> |
| [7] | ENKAWA, T. and MORI, M. Exact expressions for OC and ASN functions of Poisson sequential probability test, Rep. Stat. Appl. Res., JUSE, 32 (3), 1985, pp. 1 — 16 |
| [8] | GHOSH B.K. Sequential Tests of Statistical Hypothesis, Addison-Wesley, New York, 1970 |
| [9] | JOHNSON N.L. Sequential analysis — A survey. J. Roy. Statist. Soc., A124, 1961, pp. 372 — 411 |
| [10] | WALD A. Sequential Analysis. Wiley, New York, 1947 |
<1> Международному стандарту ИСО 2859-1:1999 соответствует ГОСТ Р ИСО 2859-1-2007 «Статистические методы. Процедуры выборочного контроля по альтернативному признаку. Часть 1. Планы выборочного контроля последовательных партий на основе приемлемого уровня качества».
<2> Международному стандарту ИСО 2859-5:2005 соответствует ГОСТ Р ИСО 2859-5-2009 «Статистические методы. Процедуры выборочного контроля по альтернативному признаку. Часть 5. Система последовательных планов на основе AQL для контроля последовательных партий».
<3> Международному стандарту ИСО 2859-10:2006 соответствует ГОСТ Р ИСО 2859-10-2008 «Статистические методы. Процедуры выборочного контроля по альтернативному признаку. Часть 10. Введение в стандарты серии ГОСТ Р ИСО 2859».
<4> Международному стандарту ИСО 3534-2:1993 соответствует ГОСТ Р 50779.11-2000 «Статистические методы. Статистическое управление качеством. Термины и определения».
<5> Международному стандарту ИСО 8423:2008 соответствует ГОСТ Р ИСО 8423-2011 «Статистические методы. Последовательные планы выборочного контроля по количественному признаку для процента несоответствующих единиц продукции (стандартное отклонение известно)».
<6> Международному документу ИСО/ТО 8550-1:2007 соответствует ГОСТ Р ИСО/ТО 8550-1-2007 «Статистические методы. Руководство по выбору и применению систем статистического приемочного контроля дискретных единиц продукции в партиях. Часть 1. Общие требования».