ГОСТ Р ИСО 7721-2011. Национальный стандарт Российской Федерации. Винты с потайной головкой. Конструкция головки и калибры для контроля
(утв. и введен в действие Приказом Росстандарта от 13.12.2011 № 1016-ст)
Примечание
Документ введен в действие с 1 января 2013 года.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 13 декабря 2011 г. № 1016-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
КОНСТРУКЦИЯ ГОЛОВКИ И КАЛИБРЫ ДЛЯ КОНТРОЛЯ
Countersunk head screws. Head configuration and gauging
ISO 7721:1983 Countersunk head screws — Head configuration and gauging (IDT)
Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации - ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения».
Сведения о стандарте
1. Подготовлен Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении» (ФГУП «ВНИИНМАШ») на основе собственного аутентичного перевода на русский язык международного стандарта, указанного в пункте 4.
2. Внесен Техническим комитетом по стандартизации ТК 229 «Крепежные изделия».
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 13 декабря 2011 г. № 1016-ст.
4. Настоящий стандарт идентичен международному стандарту ИСО 7721:1983 «Винты с потайной головкой. Конструкция головки и калибры для контроля» (ISO 7721:1983 «Countersunk head screws — Head configuration and gauging»).
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемых информационных указателях «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
1. Область применения
Настоящий стандарт устанавливает конструкцию и размеры потайных головок винтов с прямым и крестообразным шлицем, а также рекомендуемый метод контроля размеров головок, установленных в соответствующих стандартах на изделия.
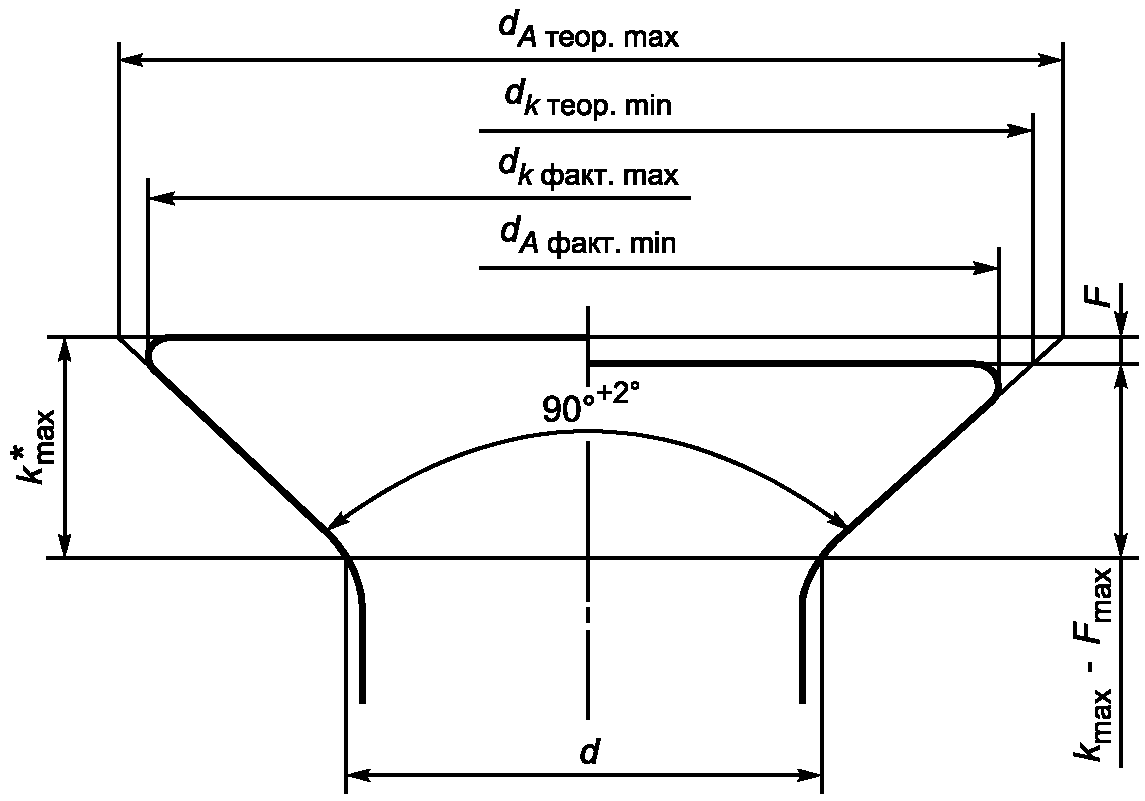
| Резьба d | метрическая | M1,6 | M2 | M2,5 | M3 | M3,5 | M4 | M5 | - | M6 | M8 | M10 | M12 | M14 | M16 | M18 | M20 | |
| самонарезающая | - | ST 2,2 | - | ST 2,9 | ST 3,5 | ST 4,2 | ST 4,8 | ST 5,5 | ST 6,3 | ST 8 | ST 9,5 | - | - | - | - | - | ||
| d k | теоретическое | не более | 3,6 | 4,4 | 5,5 | 6,3 | 8,2 | 9,4 | 10,4 | 11,5 | 12,6 | 17,3 | 20 | 24 | 28 | 32 | 36 | 40 |
| не менее | 3,3 | 4,1 | 5,1 | 5,9 | 7,7 | 8,9 | 9,8 | 10,9 | 11,9 | 16,5 | 19,2 | 23,1 | 27 | 30,8 | 34,7 | 38,5 | ||
| фактическое | не более | 3 | 3,8 | 4,7 | 5,5 | 7,3 | 8,4 | 9,3 | 10,3 | 11,3 | 15,8 | 18,3 | 22 | 25,5 | 29 | 32,5 | 36 | |
| не менее | 2,7 | 3,5 | 4,4 | 5,2 | 6,9 | 8 | 8,9 | 9,9 | 10,9 | 15,4 | 17,8 | 21,5 | 25 | 28,5 | 31,9 | 35,4 | ||
| F, не более | 0,15 | 0,15 | 0,2 | 0,2 | 0,25 | 0,25 | 0,3 | 0,3 | 0,35 | 0,4 | 0,4 | 0,45 | 0,5 | 0,6 | 0,65 | 0,75 | ||
| k, не более | метрическая | 1 | 1,2 | 1,5 | 1,65 | 2,35 | 2,7 | 2,7 | - | 3,3 | 4,65 | 5 | 6 | 7 | 8 | 9 | 10 | |
| самонарезающая | - | 1,1 | - | 1,7 | 2,35 | 2,6 | 2,8 | 3 | 3,15 | 4,65 | 5,25 | - | - | - | - | - | ||
3. Метод контроля калибром
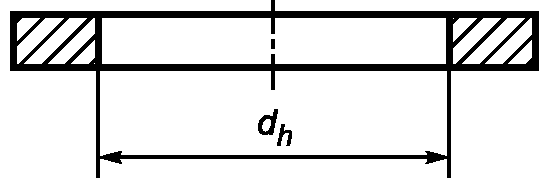
Размеры калибров приведены на рисунках 2, 3 и в таблице 2.
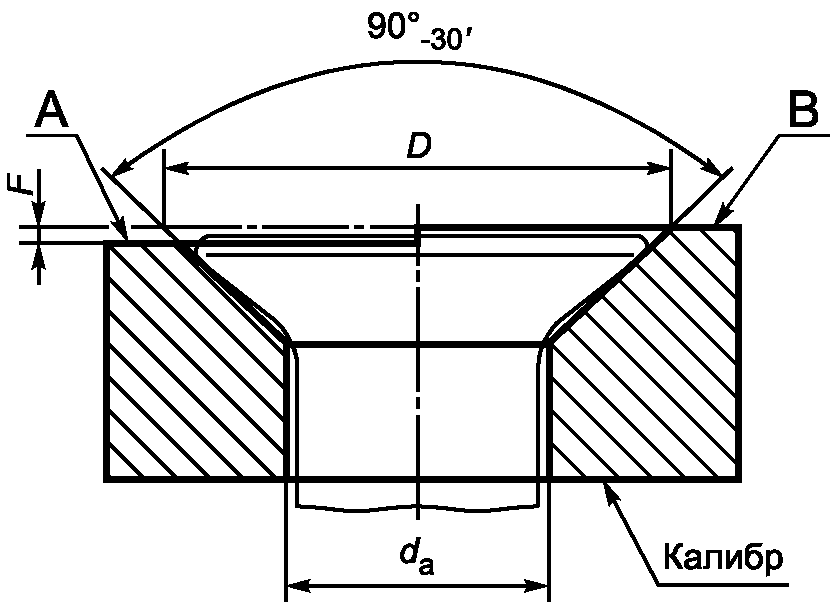
Верхняя поверхность головки винта должна располагаться между поверхностями калибра A и B.
| Резьба d | метрическая | M1,6 | M2 | M2,5 | M3 | M3,5 | M4 | M5 | - | M6 | M8 | M10 |
| самонарезающая | - | ST 2,2 | - | ST 2,9 | ST 3,5 | ST 4,2 | ST 4,8 | ST 5,5 | ST 6,3 | ST8 | ST 9,5 | |
| D | не более | 3,6 | 4,4 | 5,5 | 6,3 | 8,2 | 9,4 | 10,4 | 11,5 | 12,6 | 17,3 | 20 |
| не менее | 3,55 | 4,35 | 5,45 | 6,25 | 8,15 | 9,35 | 10,35 | 11,45 | 12,55 | 17,25 | 19,95 | |
| d a | не более | 1,84 | 2,36 | 2,74 | 3,3 | 3,9 | 4,4 | 5,5 | 5,68 | 6,6 | 8,54 | 10,62 |
| не менее | 1,74 | 2,26 | 2,64 | 3,2 | 3,8 | 4,3 | 5,4 | 5,58 | 6,5 | 8,44 | 10,52 | |
| F | не более | 0,15 | 0,15 | 0,2 | 0,2 | 0,25 | 0,25 | 0,3 | 0,3 | 0,35 | 0,4 | 0,4 |
| не менее | 0,14 | 0,14 | 0,19 | 0,19 | 0,24 | 0,24 | 0,29 | 0,29 | 0,34 | 0,39 | 0,39 | |
| d h | не менее | 2,68 | 3,48 | 4,38 | 5,18 | 6,88 | 7,98 | 8,88 | 9,88 | 10,88 | 15,38 | 17,78 |
| не более | 2,7 | 3,5 | 4,4 | 5,2 | 6,9 | 8 | 8,9 | 9,9 | 10,9 | 15,4 | 17,8 | |
| Примечание. Диаметры d с учетом радиуса под головкой R, равного a,min 0,25 d для винтов с метрической резьбой и 0,4 d для самонарезающих винтов. | ||||||||||||
РАСЧЕТНАЯ БАЗА ДЛЯ МАКСИМАЛЬНОГО ДИАМЕТРА ГОЛОВОК
ВИНТОВ С ПОТАЙНОЙ ГОЛОВКОЙ
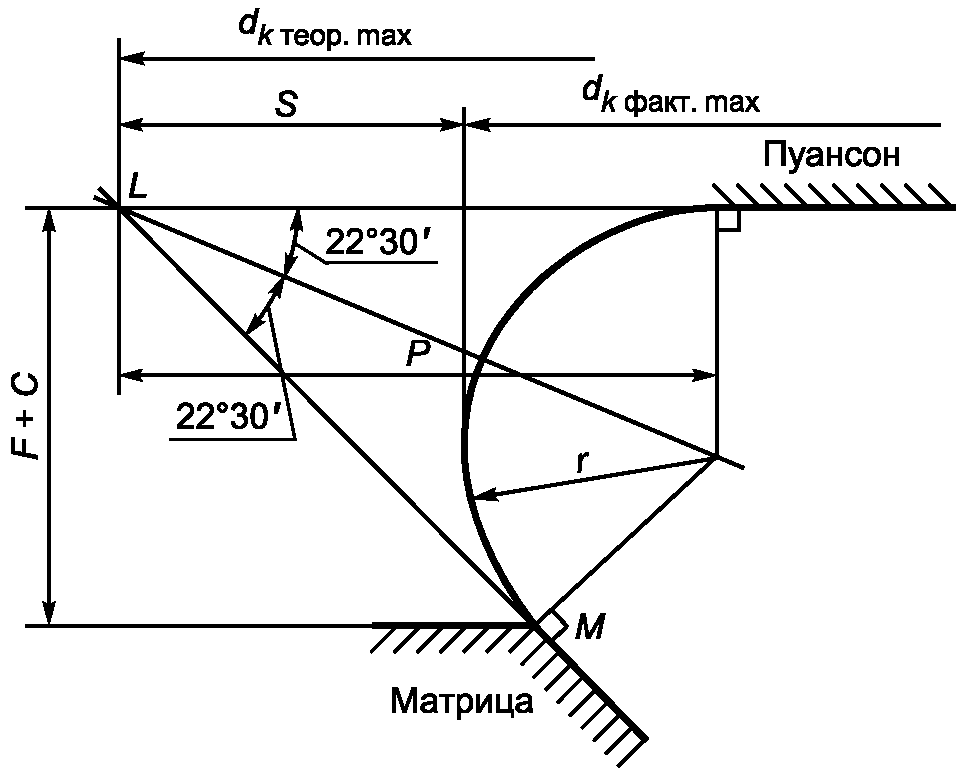
F — допуск на высоту головки.
(Допуск потайного заглубления головки)
Рисунок А.1. Схема формирования внешнего контура головки
1. При формировании головки с минимальной высотой зазор C между пуансоном и матрицей будет иметь минимальные значения, указанные в таблице А.1.
| Резьба d | метрическая | M1,6 | M2 | M2,5 | M3 | M3,5 | M4 | M5 | - | M6 | M8 | M10 |
| самонарезающая | - | ST 2,2 | - | ST 2,9 | ST 3,5 | ST 4,2 | ST 4,8 | ST 5,5 | ST 6,3 | ST8 | - | |
| C, мм, не менее | 0,2 | 0,22 | 0,28 | 0,3 | 0,32 | 0,35 | 0,38 | 0,4 | 0,42 | 0,5 | 0,63 | |
2. При формировании головки с максимальной высотой и максимальным фактическим диаметром внешний контур головки и зазор между пуансоном и матрицей определяют из рисунка А.1:
r = LMtg22°30\prime = (F + C)sec45° \times tg22°30\prime ;
s = (F + C)sec45° - (F + C)sec45° \times tg22°30\prime ;
s = (F + C)(sec45°)(1 - tg22°30\prime) \approx 0,83(F + C) ;
d_{k\text{факт}.min}@d_{k\text{теор}.min} - (d_{k\text{теор}.max} - d_{k\text{факт}.max}) ,