ГОСТ Р ИСО 24497-3-2009. Национальный стандарт Российской Федерации. Контроль неразрушающий. Метод магнитной памяти металла. Часть 3. Контроль сварных соединений
Актуально на 01.11.2026.
Как цитировать: "ГОСТ Р ИСО 24497-3-2009. Национальный стандарт Российской Федерации. Контроль неразрушающий. Метод магнитной памяти металла. Часть 3. Контроль сварных соединений". ГОСТ Р ИСО 24497-3-2009. https://bukva.ai/docs/gost-r-iso-24497-3-2009
(утв. и введен в действие Приказом Ростехрегулирования от 10.11.2009 № 499-ст)
Примечание
Документ введен в действие с 1 декабря 2010 года.
Утвержден и введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 10 ноября 2009 г. № 499-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
МЕТОД МАГНИТНОЙ ПАМЯТИ МЕТАЛЛА
Non-destructive testing. Metal magnetic memory method. Part 3. Inspection of welded joints
ISO 24497-3-2009 Non-destructive testing — Metal magnetic memory — Part 3: Inspection of welded joints (IDT)
1 декабря 2010 года
Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации — ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения».
Сведения о стандарте
1. Подготовлен Автономной некоммерческой организацией «Научно-исследовательский центр контроля и диагностики технических систем» (АНО «НИЦ КД») на основе собственного аутентичного перевода стандарта, указанного в пункте 4.
2. Внесен Техническим комитетом по стандартизации ТК 132 «Техническая диагностика».
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 10 ноября 2009 г. № 499-ст.
4. Настоящий стандарт идентичен международному стандарту ИСО 24497-3:2007 «Контроль неразрушающий. Метод магнитной памяти металла. Часть 3. Контроль сварных соединений» (ISO 24497-3-2007 «Non-destructive testing — Metal magnetic memory — Part 3: Inspection of welded joints».
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемых информационных указателях «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
1. ОБЛАСТЬ ПРИМЕНЕНИЯ
Настоящий стандарт устанавливает общие требования к применению метода магнитной памяти металла для контроля качества сварных соединений оборудования и конструкций, работающих под давлением.
Настоящий стандарт распространяется на оборудование и конструкции, подведомственные и неподведомственные Госгортехнадзору РФ в различных отраслях промышленности, включая изготовление и эксплуатацию.
Настоящий стандарт может быть распространен на сварные соединения любых видов трубопроводов, сосудов, оборудования и металлоконструкций по согласованию с потребителем.
Термины и определения, использованные в настоящем стандарте, приведены в ИСО 24497-1, общие требования — в ИСО 24497-2.
2. ОСНОВНЫЕ ПОЛОЖЕНИЯ
2.1. Контроль методом магнитной памяти металла (ММП-контроль) основан на измерении и анализе распределения собственных магнитных полей рассеяния (СМПР) металла сварных соединений, отображающих их структурную технологическую наследственность. При контроле используется естественная намагниченность, сформировавшаяся в процессе сварки в магнитном поле Земли.
2.2. ММП-контроль служит для определения зон концентрации механических напряжений (ЗКН) и выдачи рекомендаций для дополнительного контроля опасных зон в сварных соединениях сосудов, трубопроводов, оборудования и конструкций.
2.3. ММП-контроль является первоочередным по отношению к известным методам неразрушающего дефектоскопического контроля (ультразвуковой, радиационный, магнитопорошковый, капиллярный, цветная дефектоскопия, измерение твердости и толщинометрия).
2.4. ММП-контроль позволяет контролировать сварные соединения любых размеров и форм (стыковые, тавровые, угловые, нахлесточные, торцевые, прерывистые и др.) без ограничения толщины свариваемого металла на всех видах ферромагнитных и аустенитных сталей и сплавов и на чугунах.
2.5. ММП-контроль может проводиться как при работе объекта контроля (ОК), так и при его ремонте.
2.6 При ММП-контроле определяют:
- зоны концентрации остаточных сварочных напряжений и их распределение вдоль сварного соединения;
- зоны вероятного расположения микро- и макродефектов всех видов (поры, шлаковые включения, несплошности, трещины, разрывы).
Классификацию дефектов по магнитным параметрам проводят по специальным методикам контроля для конкретного сварного соединения.
2.7 ММП-контроль можно использовать для контроля:
- степени «засоренности» сварных швов дефектами и наличия развивающегося дефекта;
- качества сварных соединений при аттестации, выборе, оптимизации и сертификации технологии сварки.
2.8. Температурный диапазон ММП-контроля составляет от минус 20 °C до плюс 60 °C и регламентируется условиями нормальной работы оператора и приборов контроля.
2.9. По результатам ММП-контроля рекомендуется использовать традиционные методы и средства дефектоскопического контроля в зонах максимальной концентрации напряжений и вероятного расположения микро- и макродефектов по действующим нормам для сварного соединения.
2.10. Необходимость применения ММП-контроля может устанавливаться соответствующими нормами контроля качества сварных соединений на данном предприятии или в данной отрасли.
3. УСЛОВИЯ КОНТРОЛЯ
3.1. Оборудование и конструкции контролируют с использованием метода МПМ как в рабочем состоянии (под нагрузкой), так и при их останове (после снятия рабочей нагрузки).
3.2. Зачистки и какой-либо подготовки поверхности не требуются. Изоляцию рекомендуется снять. В отдельных случаях допускается проведение контроля без снятия немагнитной изоляции. Максимально допустимая для проведения контроля толщина изоляции определяется экспериментально.
3.3. Допустимый диапазон толщин металла в зонах контроля указывают в методиках на данный объект контроля.
3.4 Ограничивающими факторами применения МПМ являются:
- наличие искусственной намагниченности металла;
- наличие на объекте контроля постороннего ферромагнитного изделия;
- наличие вблизи (ближе 1 м) объекта контроля источника внешнего магнитного поля и поля от электросварки.
3.5. Акустические шумы, механические вибрации вблизи объектов контроля и на самих ОК не оказывают влияния на результаты контроля.
4. ПРИБОРЫ И АППАРАТУРА
4.1. Для контроля оборудования с использованием метода МПМ применяются специализированные магнитометрические приборы, имеющие соответствующие сертификаты. В описании указанных приборов должны быть типовые методики определения ЗКН.
4.2. Принцип действия указанных приборов должен быть основан на фиксации импульсов тока в обмотке феррозонда при помещении его в СМПР приповерхностного пространства объекта контроля. В качестве датчиков для измерения напряженности СМПР могут быть использованы феррозондовые или другие магниточувствительные преобразователи: полемеры или градиентометры.
4.3. Приборы должны иметь экран для графического представления параметров контроля, регистрирующее устройство на базе микропроцессора, блок памяти и сканирующие устройства в виде специализированных датчиков. Должна быть обеспечена возможность передачи информации от прибора компьютеру и распечатки на принтере. В комплекте с прибором должно поставляться программное обеспечение для обработки результатов контроля на компьютере.
4.4. В комплекте с прибором поставляются специализированные датчики. Тип датчика определяется методикой и объектом контроля. На датчике должно быть не менее двух каналов измерений, один из которых измерительный, а другой используют для отстройки от внешнего магнитного поля Земли.
В корпусах датчиков должен быть электронный блок усиления измеряемого поля и датчик для измерения длины контролируемого участка.
4.5. Допустимую погрешность измерений напряженности магнитного поля указывают в методиках в зависимости от объекта контроля.
4.6 Приборы должны иметь следующие метрологические характеристики:
- основная относительная погрешность измеряемого магнитного поля для каждого канала измерений не должна превышать +/- 5%;
- относительная погрешность измеряемой длины не должна превышать +/- 5%;
- диапазон измерений приборов должен быть не менее +/- 1000 А/м;
- минимальный шаг сканирования (расстояние между двумя соседними точками контроля) должен быть 1 мм;
- уровень электронных шумов, обусловленный работой процессора и микросхем, не должен превышать +/- 5 А/м.
4.7 Прибор должен иметь паспорт с инструкцией для пользователя.
5. ПОДГОТОВКА К КОНТРОЛЮ
5.1 Подготовка к контролю содержит следующие основные этапы:
- анализ технической документации на объект контроля и составление карты (формуляра) ОК;
- выбор типов датчиков и приборов контроля;
- настройку и калибровку приборов и датчиков в соответствии с инструкцией, указанной в паспорте прибора;
- условное разбиение объекта контроля на отдельные участки и узлы, имеющие конструктивные особенности, и обозначение их на формуляре ОК.
5.2 Анализ технической документации на объект контроля включает в себя:
- выявление марок сталей и типоразмера узлов;
- анализ режимов работы ОК и причин отказов (повреждений);
- выявление конструктивных особенностей узлов, мест расположения сварных соединений.
6. ПОРЯДОК ПРОВЕДЕНИЯ КОНТРОЛЯ
6.1 Контроль сварных соединений с использованием приборов, имеющих цифровую индикацию напряженности магнитного поля
Схема сканирования датчиком прибора при диагностировании сварных соединений представлена на рисунке 1.
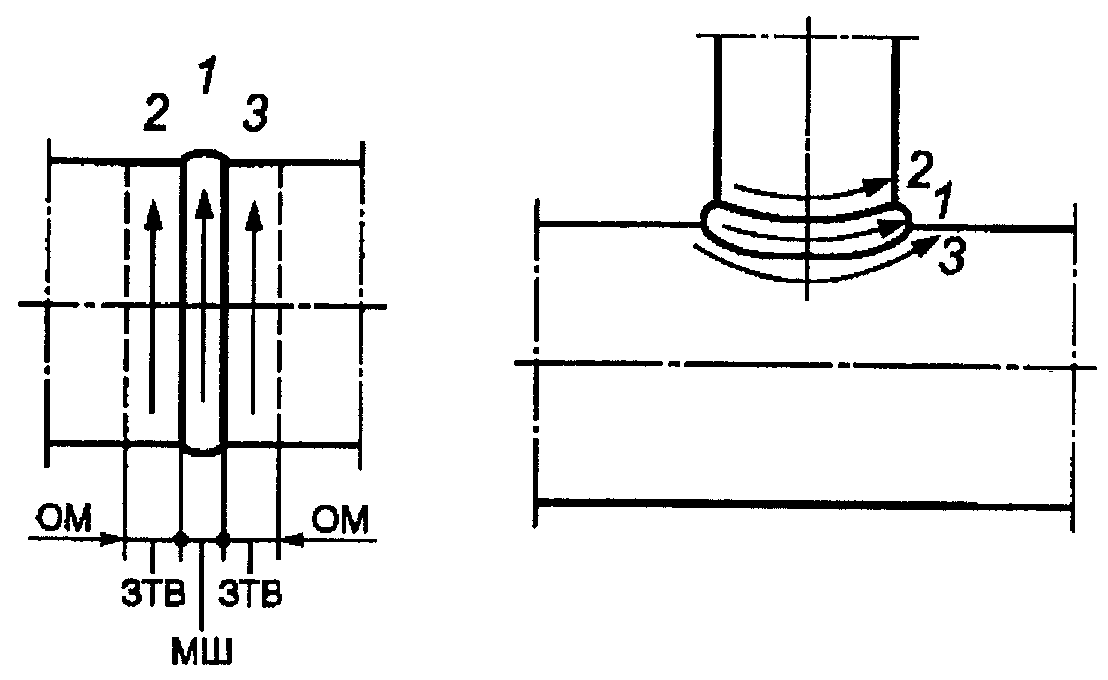
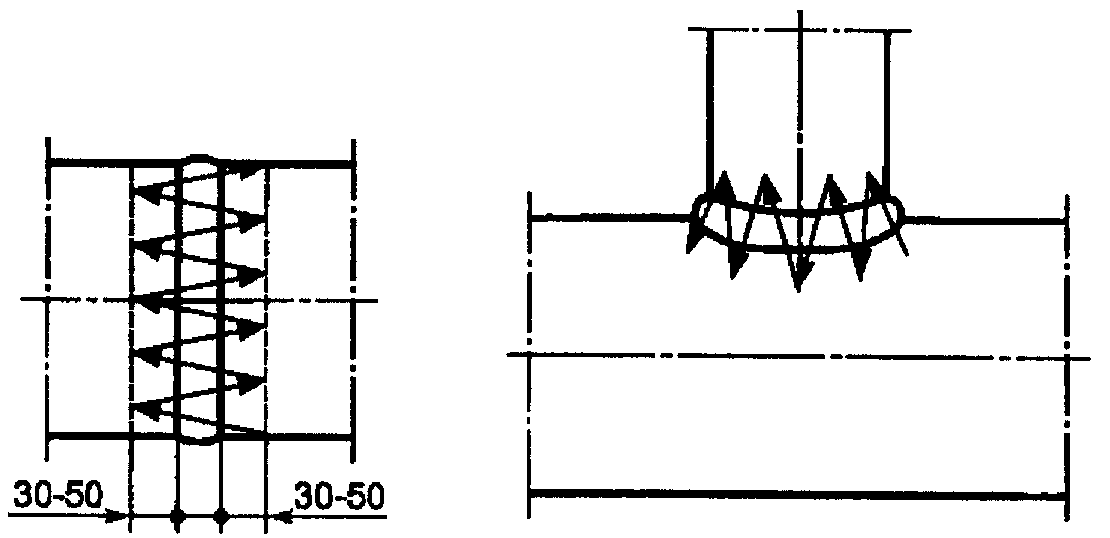
a — перемещение датчика вдоль сварного шва; b — перемещение датчика перпендикулярно к сварному шву; МШ — металл шва; ЗТВ — зона термического влияния сварного соединения; ОМ — основной металл; 1, 2, 3 — зоны контроля
Рисунок 1. Схема сканирования датчиком при диагностировании
сварных соединений по остаточной намагниченности металла
Феррозондовый преобразователь располагается перпендикулярно к поверхности контроля и перемещается оператором вручную последовательно вдоль сварного шва по всему периметру (отдельно по металлу шва и зонам термического влияния с обеих сторон шва) и затем перпендикулярно к сварному шву с отклонением от края шва на 30 — 50 мм в сторону основного металла трубы.
Второй оператор регистрирует в журнале данные контроля: напряженность магнитного поля H_{p},\text{А}/\text{м} , со знаком плюс или минус. Скачкообразное изменение знака и величины поля H_{p} указывает на концентрацию остаточных напряжений по линии H_{p} , равной 0, для конкретного участка сварного соединения. Эти участки отмечают мелом или краской.
6.2 Контроль сварных соединений с использованием приборов, имеющих экран, регистрирующее и сканирующее устройства
На рисунке 2 приведена схема контроля стыкового сварного соединения. Контроль осуществляют с помощью сканирующего устройства, состоящего из четырех феррозондовых преобразователей 1, 2, 3, 4 и счетчика измерения длины, встроенного в корпус тележки и позволяющего одновременно с измерением величин напряженности магнитного поля H_{p} выполнять измерение длины контролируемого участка. Преобразователи 1 и 3 располагают при контроле по зонам термического влияния с обеих сторон шва, а преобразователь 2 располагают между ними посередине.
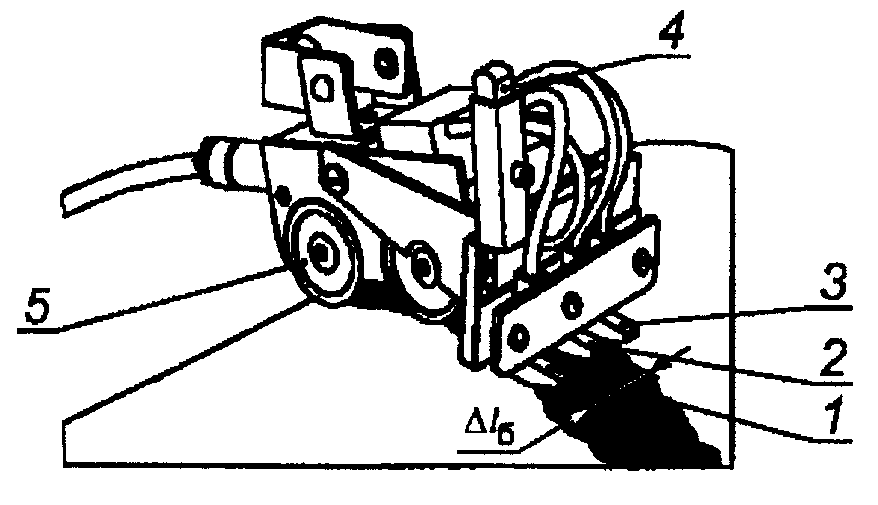
1, 2, 3 — феррозондовые преобразователи сканирующего устройства для регистрации поля H_{p} на поверхности сварного шва; 4 — феррозондовый преобразователь для отстройки от внешнего магнитного поля; 5 — колеса привода измерителя длины; \Delta l_{\text{б}} — базовое расстояние между феррозондовыми преобразователями
Перед началом контроля по каждому каналу измерений устанавливают шаг измерения поля H_{p} . Шаг измерения S или расстояние между двумя соседними точками контроля \Delta l_{\text{к}} по каждому каналу измерений не должны превышать толщину стенок, соединяемых сварным швом.
Базовое расстояние \Delta l_{\text{б}} между соседними преобразователями 1, 2 и 3 устанавливают в соответствии с размерами сварного шва и заносят в память прибора после измерений.
7. ОБРАБОТКА РЕЗУЛЬТАТОВ
7.1 По результатам контроля методом МПМ определяют следующие параметры:
- средние K_{\text{ин}}^{\text{ср}} и максимальные K_{\text{ин}}^{max} значения по каждому каналу измерений на базовом расстоянии между каналами измерений;
- магнитный параметр m, характеризующий степень неоднородности напряженно-деформированного состояния и деформационную способность металла в ЗКН, вычисляемый по формуле
Магнитный параметр m изменяется в диапазоне не менее 1,05 — 3,0, в зависимости от качества сварного соединения.
Примечание. Указанные магнитные параметры определяют с использованием программного обеспечения используемого прибора.
7.2. Наиболее предрасположенными к развитию повреждений являются участки сварного шва, на которых зафиксировано максимальное разнополярное значение поля H_{p} между каналами измерений (максимальное значение K_{\text{ин}}^{\text{б}} ) или максимальное значение градиента поля по любому из каналов измерений. Эти участки соответствуют ЗКН и дефектам сварного соединения. Для выявления конкретных дефектов в ЗКН проводят дополнительный контроль традиционными методами (УЗД, рентген и т.д.).
7.3. По результатам контроля методом МПМ устанавливают участки для дополнительного контроля другими методами дефектоскопии.
7.4. В ЗКН со значением магнитного параметра не менее 2,0 делают шлифовку (или выборку металла) и повторный контроль методом МПМ.
7.5. Результаты выполненных измерений оформляют в виде заключения с приложением протокола. Форма протокола приведена в Приложении A.
7.6. Пример обработки результатов контроля для прибора с цифровой индикацией магнитного поля H_{p} приведен в Приложении B.
7.7. Пример обработки результатов контроля для прибора, имеющего регистрирующее и сканирующее устройства, приведен в Приложении C. Расчеты показателей K_{\text{ин}}^{\text{ср}} , K_{\text{ин}}^{max} , K_{\text{ин}}^{\text{б}} и m выполняют с использованием программного обеспечения, которое входит в комплектацию прибора.
Наименование предприятия _________________________
Наименование оборудования, тип ___________________
Номер формуляра, рисунка, схемы __________________
Наименование узла и объем контроля _______________
Наименование методики или руководящего документа _______________________
Наименование прибора _____________________________
Рекомендуемые для дополнительного контроля и ремонта участки ЗКН ___________________
Контроль выполнил ________________________________ должность, ФИО
Удостоверение № и квалификация специалиста _______________________
Дата контроля ____________________________________
ПРИМЕР ОПРЕДЕЛЕНИЯ ЗОН КОНЦЕНТРАЦИИ НАПРЯЖЕНИЙ ПРИБОРОМ
С ЦИФРОВОЙ ИНДИКАЦИЕЙ НАПРЯЖЕННОСТИ МАГНИТНОГО ПОЛЯ
На рисунке B.1a показан пример распределения магнитного поля H_{p} по периметру стыкового соединения и в зоне концентрации остаточных напряжений (линия КН).
Для определения интенсивности напряжений вблизи линии КН (линии H_{p} = 0 ) на равном расстоянии l_{\text{к}} от нее по обе стороны (рисунок B.1b) измеряют величину H_{p} и определяют градиент величины H_{p} по длине 2l_{\text{к}} . Этот градиент, определенный по формуле \frac{|\Delta H_{p}|}{2l_{\text{к}}} , характеризует магнитный коэффициент интенсивности остаточных напряжений K_{\text{ин}} .
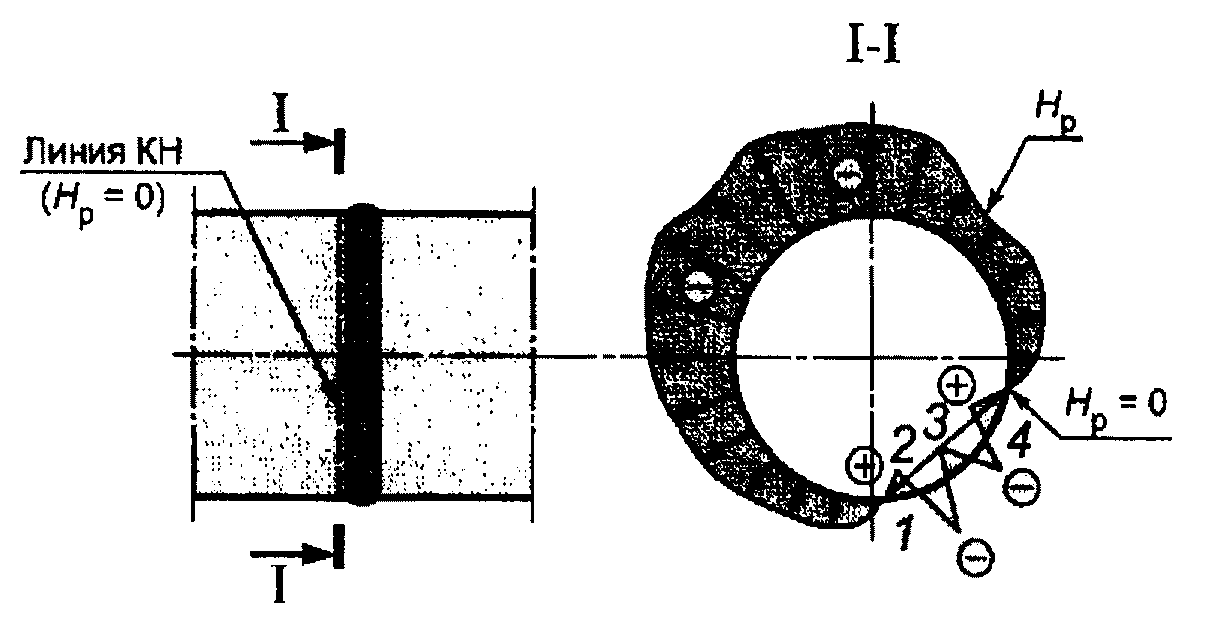
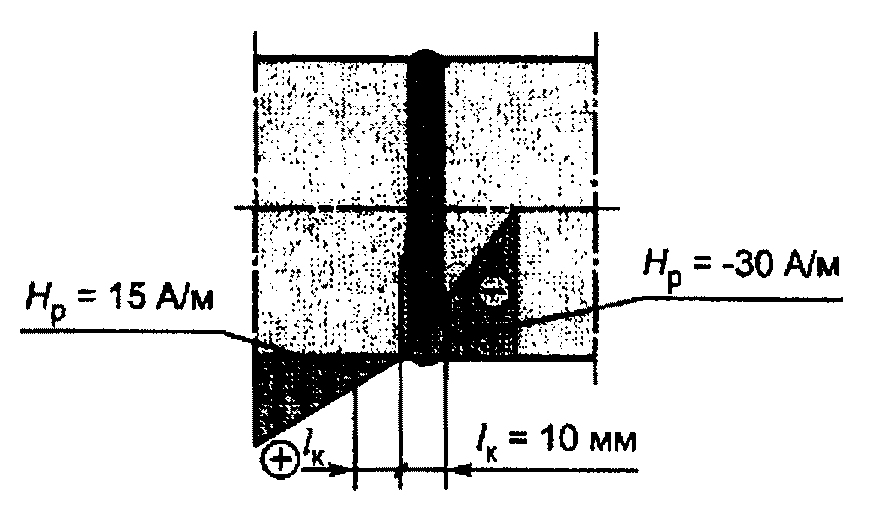
a — эпюра H_{p} по периметру стыка с концентрацией остаточных напряжений КН (в зонах 1 — 4, по линии H_{p} , равной 0); b — эпюра H_{p} вдоль нижней образующей трубы в зонах 1 и 2 максимальной концентрации напряжений
Рисунок B.1. Схема распределения магнитного поля H_{p}
по периметру стыкового сварного соединения в зоне
концентрации остаточных напряжений
По результатам определения значений K_{\text{ин}} для разных участков с зонами концентрации напряжений устанавливают максимальные его значения.
Например, для участка сварного соединения (рисунок B.1b) значения K_{\text{ин}} для зон 1 и 2 составляют:
для зоны 1: K_{\text{ин}} = \frac{| - 15 - 10|}{2l_{\text{к}}} = \frac{25}{20} \frac{\text{А}/\text{м}}{\text{мм}} = 1,25 \frac{\text{А}/\text{м}}{\text{мм}} = 1250\text{А}/\text{м}^{2};
для зоны 2: K_{\text{ин}} = \frac{| - 30 - 15|}{2l_{\text{к}}} = \frac{45}{20} \frac{\text{А}/\text{м}}{\text{мм}} = 2,25 \frac{\text{А}/\text{м}}{\text{мм}} = 2250\text{А}/\text{м}^{2}.
Отсюда следует, что максимальное значение K_{\text{ин}} находится в зоне 2.
ПРИМЕР ОПРЕДЕЛЕНИЯ ЗОН КОНЦЕНТРАЦИИ НАПРЯЖЕНИЙ ПРИБОРОМ,
ИМЕЮЩИМ РЕГИСТРИРУЮЩЕЕ И СКАНИРУЮЩЕЕ УСТРОЙСТВА
На рисунке C.1 представлены результаты контроля кольцевого сварного шва № 1 толстостенного барабана ( \text{Ø}1800 \times 87 , сталь аналогична марке 16 ГНМ) котла блока 110 МВт ТЭС.
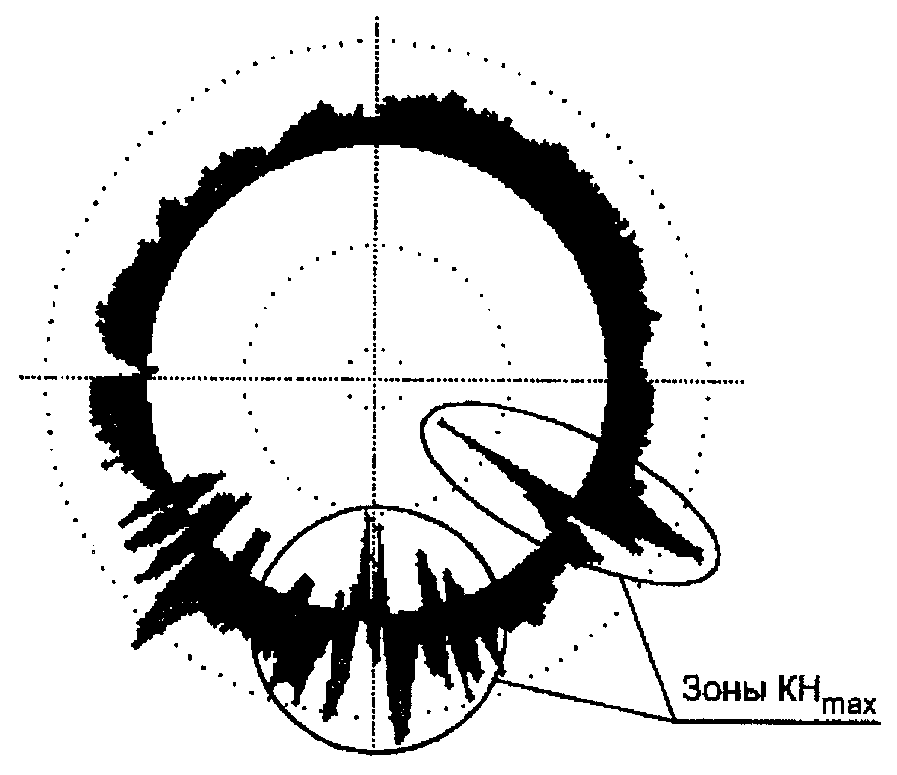
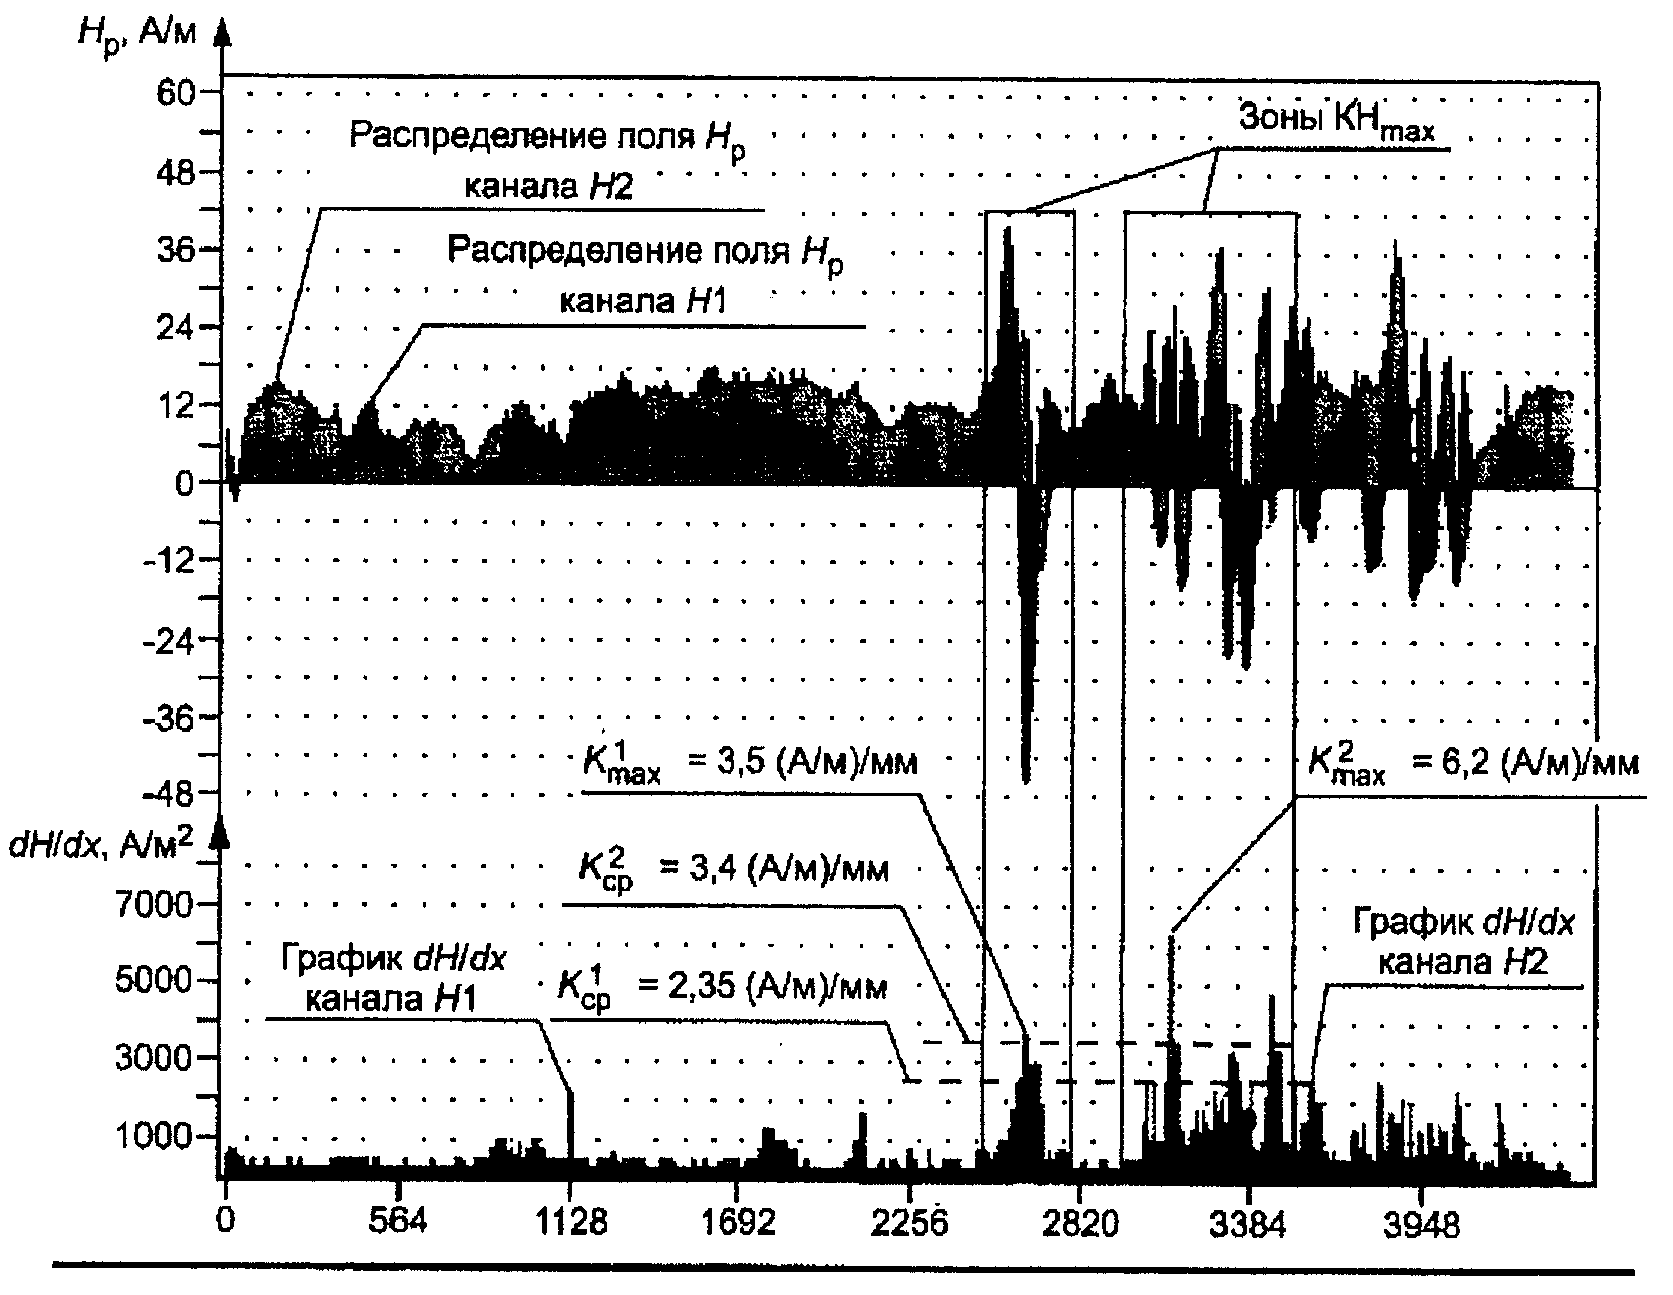
На рисунке C.1 показано распределение поля H_{p} по периметру шва (рисунок C.1a) и в развертке (рисунок C.1b), а также отмечены зоны максимальных КН, в которых поле H_{p} имеет знакопеременный и скачкообразный характер с максимальным значением dH/dx. Расчет K_{\text{ср}}^{1} , K_{\text{ср}}^{2} , ..., K_{\text{ср}}^{j} , K_{\text{б}.\text{ср}}^{f} проводили только для области сварного шва с зонами КН.
K_{\text{ср}}^{1} = \frac{1}{n} \sum_{i = 1}^{n} \frac{|\Delta H_{p}^{i}|}{\Delta l_{\text{к}}^{i}} = 2,35(\text{А}/\text{м})/\text{мм};
K_{\text{ср}}^{2} = \frac{1}{n} \sum_{i = 1}^{n} \frac{|\Delta H_{p}^{i}|}{\Delta l_{\text{к}}^{i}} = 3,4(\text{А}/\text{м})/\text{мм};
K_{\text{ср}}^{\text{б}} = \frac{|\Delta H_{p}|}{\Delta l_{\text{б}}} = \frac{1}{n} \sum_{i = 1}^{n} \frac{|\Delta H_{p}^{i}|}{\Delta l_{\text{б}}^{i}} = 1,7(\text{А}/\text{м})/\text{мм};
K_{max}^{1} = 3,5(\text{А}/\text{м})/\text{мм};
K_{max}^{2} = 6,2(\text{А}/\text{м})/\text{мм};
K_{max}^{\text{б}} = 3,5(\text{А}/\text{м})/\text{мм};
\frac{K_{max}^{\text{б}}}{K_{\text{ср}}^{\text{б}}} = m_{\text{б}} = 2,1. \frac{K_{max}^{2}}{K_{\text{ср}}^{2}} = m_{1} = \frac{6,2}{3,4} \approx 1,85; \frac{K_{max}^{1}}{K_{\text{ср}}^{1}} = m_{1} = \frac{3,5}{2,35} \approx 1,5;