---
title: "\"ГОСТ Р ИСО 20482-2015. Национальный стандарт Российской Федерации. Материалы металлические. Листы и полосы. Испытание на вытяжку по Эриксену\""
number: "ГОСТ Р ИСО 20482-2015"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: действует
canonical: "https://bukva.ai/docs/gost-r-iso-20482-2015"
---
## "ГОСТ Р ИСО 20482-2015. Национальный стандарт Российской Федерации. Материалы металлические. Листы и полосы. Испытание на вытяжку по Эриксену"
# "ГОСТ Р ИСО 20482-2015. Национальный стандарт Российской Федерации. Материалы металлические. Листы и полосы. Испытание на вытяжку по Эриксену"
(утв. и введен в действие Приказом Росстандарта от 21.04.2015 N 278-ст)
> [!IMPORTANT]
> Документ [введен](#p100010) в действие с 1 января 2016 года.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 21 апреля 2015 г. N 278-ст
**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**
**МАТЕРИАЛЫ МЕТАЛЛИЧЕСКИЕ. ЛИСТЫ И ПОЛОСЫ**
**ИСПЫТАНИЕ НА ВЫТЯЖКУ ПО ЭРИКСЕНУ**
Metallic materials. Sheets and strips.
Erichsen cupping test
**ISO 20482:2013**
Metallic materials - Sheet and strip -
Erichsen cupping test
**(IDT)**
**ГОСТ Р ИСО 20482-2015**
Группа В09
ОКС 77.040.10
Дата введения
1 января 2016 года
### Предисловие
1. Подготовлен и внесен Техническим комитетом по стандартизации ТК 145 "Методы контроля металлопродукции" на основе аутентичного перевода на русский язык международного стандарта, указанного в пункте 3.
2. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 21 апреля 2015 г. N 278-ст.
3. Настоящий стандарт идентичен международному стандарту ИСО 20482:2013 "Материалы металлические. Листы и полосы. Испытание на вытяжку по Эриксену" (ISO 20482:2013 "Metallic materials - Sheet and strip - Erichsen cupping test").
4. При применении настоящего стандарта рекомендуется использовать вместо ссылочных международных стандартов соответствующие им национальные стандарты Российской Федерации и межгосударственные стандарты, сведения о которых приведены в дополнительном [Приложении ДА](#p100190).
5.
Введен впервые.
Правила применения настоящего стандарта установлены в ГОСТ Р 1.0-2012 (раздел 8). Информация об изменениях к настоящему стандарту публикуется в ежегодном (по состоянию на 1 января текущего года) информационном указателе "Национальные стандарты", а официальный текст изменений и поправок - в ежемесячном информационном указателе "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ближайшем выпуске ежемесячного информационного указателя "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет (www.gost.ru).
Настоящий стандарт устанавливает метод испытания на выдавливание листов и лент по Эриксену для определения способности металлических листов и полос толщиной от 0,1 мм до 2 мм и шириной не менее 90 мм подвергаться пластической деформации при формовании материала.
*Для испытания материалов с толщиной листов и лент больше или меньше приведенных выше необходимо использовать размеры испытательного инструмента в соответствии с [таблицей 1](#p100032).*
### 2. Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующий стандарт:
*ISO 4287 Геометрические характеристики изделий (GPS) - Структура поверхности: Профильный метод - Термины, определения и параметры структуры поверхности (ISO 4287, Geometrical Product Specifications (GPS) - Surface texture: Profile method - Terms, definitions and surface texture parameters).*
### 3. Термины и определения
В настоящем стандарте применяют следующий термин и его определение.
*3.1. Сквозная трещина: трещина, которая проходит через всю толщину образца и видима на просвет.*
### 4. Символы и обозначения
*Символы и обозначения, используемые в настоящем стандарте, приведены на рисунке 1 и в [таблице 1](#p100032).*
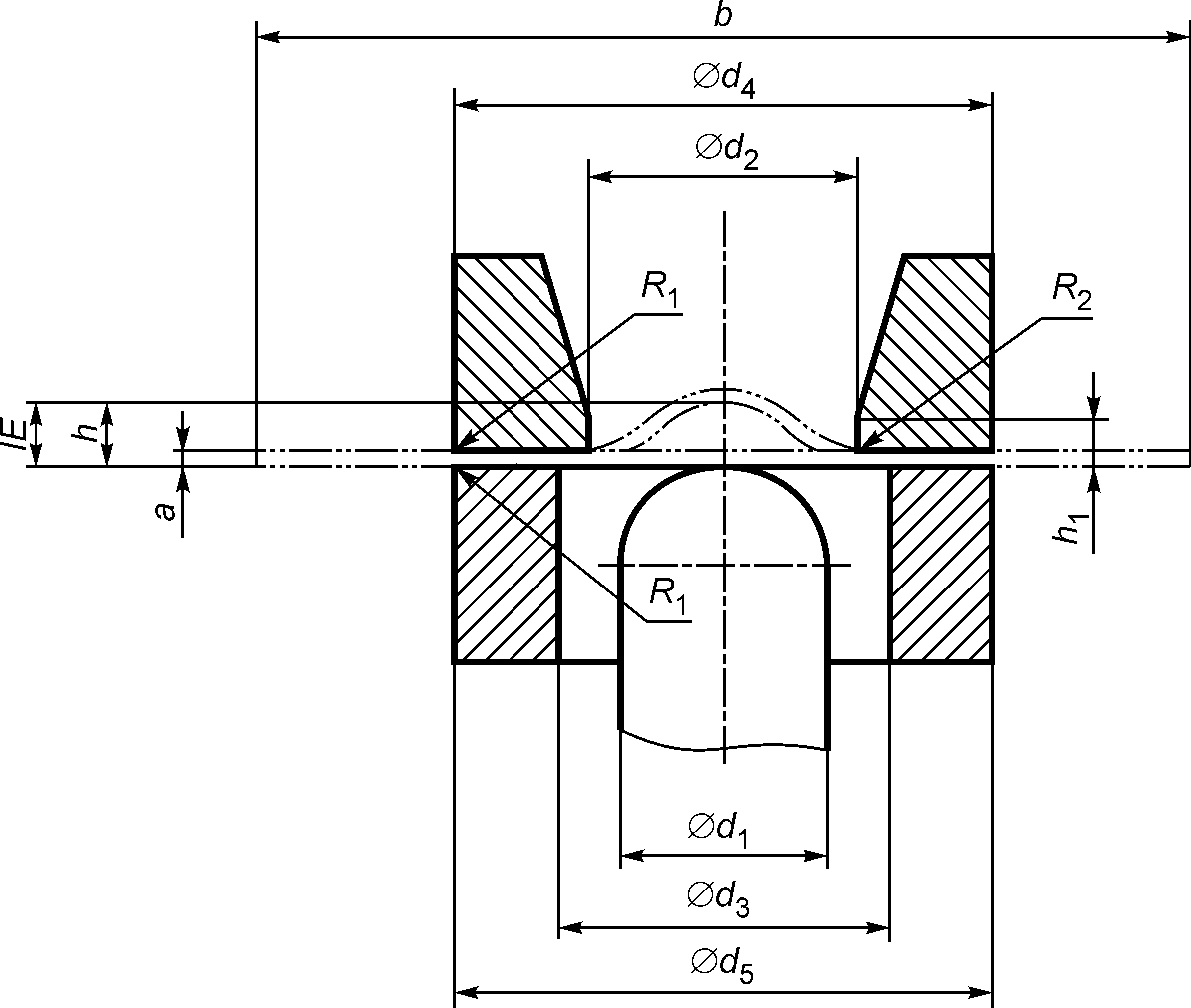
Рисунок 1. Схематическое изображение
проведения испытаний на вытяжку по Эриксену
Таблица 1
Символы и обозначения
Размеры в миллиметрах
| Символы | Обозначения | Размеры образцов и инструментов, показатели вдавливания по Эриксену |
| Испытание стандартных полос | Испытания полос с толщиной больше или меньше стандартных |
| a | Толщина образца | 0,1 <= a <= 2 | 2 < a <= 3 | 0,1 <= a <= 2 | 0,1 <= a <= 1 |
| b | Ширина или диаметр образца | >= 90 | >= 90 | 55 <= b < 90 | 30 <= b <= 55 |
| d1 | Диаметр сферического конца пуансона | 20 +/- 0,05 | 20 +/- 0,05 | 15 +/- 0,02 | 8 +/- 0,02 |
| d2 | Диаметр отверстия матрицы | 27 +/- 0,05 | 40 +/- 0,05 | 21 +/- 0,02 | 11 +/- 0,02 |
| d3 | Диаметр отверстия прижимного кольца | 33 +/- 0,1 | 33 +/- 0,1 | 18 +/- 0,1 | 10 +/- 0,1 |
| d4 | Внешний диаметр матрицы | 55 +/- 0,1 | 70 +/- 0,1 | 55 +/- 0,1 | 55 +/- 0,1 |
| d5 | Внешний диаметр прижимного кольца | 55 +/- 0,1 | 70 +/- 0,1 | 55 +/- 0,1 | 55 +/- 0,1 |
| R1 | Внешний закругленный угол матрицы, внешний закругленный угол прижимного кольца | 0,75 +/- 0,1 | 1,0 +/- 0,1 | 0,75 +/- 0,1 | 0,75 +/- 0,1 |
| R2 | Внутренний закругленный угол матрицы | 0,75 +/- 0,05 | 2,0 +/- 0,05 | 0,75 +/- 0,05 | 0,75 +/- 0,05 |
| h1 | Высота внутренней стороны закругленной части матрицы | 3,0 +/- 0,1 | 6,0 +/- 0,1 | 3,0 +/- 0,1 | 3,0 +/- 0,1 |
| h | Глубина лунки, полученной в результате испытания | - | - | - | - |
| IEa | Показатель вдавливания по Эриксену | IE | IE40 | IE21 | IE11 |
| a - надстрочный символ, указывающий на то, что показатель вдавливания по Эриксену получен в результате проведения испытания стандартных материалов. Для материалов с толщиной больше стандартной, а также материалов с шириной и толщиной меньше стандартной в индексе, обозначающем показатель Эриксена, указывают размер (величину) d2. |
### 5. Сущность метода
*5.1. Сущность метода заключается во вдавливании сферического пуансона в образец, зажатый под действием усилия между прижимным кольцом и матрицей, до появления на выдавливаемой лунке сквозной трещины. Результатом испытания является измеренная глубина лунки.*
### 6. Аппаратура
*6.1. Испытание должно проводиться на приборе, оборудованном матрицей, пуансоном и прижимным кольцом, размеры и предельные отклонения размеров которых приведены в [таблице 1](#p100032).*
*6.2. Конструкция прибора должна обеспечивать возможность наблюдения наружной стороны образца во время испытания, чтобы определить момент появления сквозной трещины.*
*Примечание. Начало разрыва сопровождается снижением усилия выдавливания при появлении сквозной трещины на образце, а иногда возникновением заметного шума.*
*6.3. Для измерения перемещения пуансона прибор должен быть оснащен манометром с делением шкалы 0,1 мм.*
*6.4. Матрица, прижимное кольцо и пуансон должны быть достаточно жесткими, чтобы не деформироваться во время испытания. Твердость по Виккерсу рабочих поверхностей матрицы, прижимного кольца и пуансона должна быть не менее 750 HV 30.*
##### 6.4.1 Пуансон во время проведения испытания не должен вращаться.
*6.4.2. Рабочая поверхность пуансона должна быть сферической и полированной. Среднее значение шероховатости Ra, как установлено в стандарте ISO 4287, должно быть <= 0,4 мкм.*
*6.5. Несоосность оси пуансона относительно оси матрицы на длине рабочего хода не должна превышать 0,1 мм.*
*6.6. Поверхности прижимного кольца и матрицы, контактирующие с образцом, должны быть плоскими и располагаться перпендикулярно к оси перемещения пуансона. Матрица должна быть самоцентрирующейся по отношению к фиксированному прижимному кольцу.*
*6.7. Прибор должен обеспечивать прижим образца с постоянным усилием около 1 кН.*
*6.8. Измерение перемещения пуансона происходит от точки первоначального соприкосновения с поверхностью образца.*
*6.9. Вместо пуансона, указанного на [рисунке 1](#p100030), в [таблице 1](#p100032), [6.1](#p100115), [6.4](#p100119) и 6.5, могут быть использованы шарики из закаленной стали.*
### 7. Образец для испытания
*7.1. Образец для испытания должен быть плоским и такого размера, чтобы при значении ширины b > 90 мм расстояние от центра любой лунки до любого края образца составляло не менее 45 мм и не менее 90 мм до центра соседней лунки. Для узких образцов центры лунок должны быть расположены в центре образца на расстоянии 1/2 его ширины и, по крайней мере, на расстоянии одной ширины от центра соседней лунки.*
*7.2. На краях образцов не должно быть заусенцев или загнутых кромок, препятствующих правильной установке образца в приборе, что могло бы отрицательно повлиять на проведение испытаний.*
*7.3. Перед испытанием не допускается термообработка образцов, правка их в горячем или холодном состоянии, а также любая обработка поверхности.*
### 8. Условия испытаний
*Испытание должно выполняться при температуре от 10 °C до 35 °C. Если требуется, чтобы температура была в пределах (23 +/- 5) °C, то испытание проводят в условиях контролируемого кондиционирования.*
### 9. Проведение испытаний
#### 9.1 Определение толщины образца выполняют с точностью 0,01 мм.
*9.2. Перед испытанием поверхности образца, которые будут в контакте с пуансоном и матрицей, смазывают тонким слоем графитовой смазки. Рекомендуемый состав смазки приведен в [Приложении А](#p100155).*
*9.3. Образец зажимают между прижимным кольцом и матрицей. Усилие прижима образца должно быть приблизительно равным 10 кН.*
*9.4. Соприкосновение пуансона с образцом должно происходить без удара. Измерение глубины проникновения пуансона происходит от точки соприкосновения.*
*Примечание. Перед началом испытания верхняя часть пуансона должна быть на том же уровне, что и верхняя поверхность прижимного кольца (контрольная точка калибровки).*
*9.5. Процесс выдавливания лунки должен быть плавным. Скорость вдавливания для стандартного образца должна составлять от 5 мм/мин до 20 мм/мин. Для образцов с размером b < 90 мм скорость вдавливания должна быть от 5 мм/мин до 10 мм/мин.*
*Примечания*
*При ручном управлении прибором в конце операции скорость снижают до значения, близкого к нижнему пределу, чтобы точно определить момент появления сквозной трещины.*
*При компьютерном управлении прибором снижения скорости в конце испытания не требуется, так как результат испытания напрямую указывается на диаграмме зависимости перемещения пуансона от усилия (сила/пуансон).*
*9.6. Остановка движения пуансона происходит в момент появления сквозной трещины через всю толщину образца.*
*9.7. Измерение глубины лунки (h, [рисунок 1](#p100030)), полученной при испытании, определяется с точностью 0,1 мм.*
*9.8. Необходимо выполнить не менее трех испытаний, если иное не указано в нормативной документации на продукцию. Значение показателя вдавливания по Эриксену IE, выраженное в миллиметрах, получают как среднее значение, рассчитанное не менее чем по трем индивидуальным показаниям.*
### 10. Протокол испытаний
*Протокол испытаний должен включать следующую информацию:*
*a) ссылку на настоящий стандарт;*
b) полную информацию для идентификации образца испытания (ориентация образца);
d) тип смазки;
e) внешний вид образца после разрушения (если требуется);
f) значение показателя Эриксена IE, индивидуальные значения по требованию.
Приложение А
(справочное)
**РЕКОМЕНДУЕМЫЙ СОСТАВ ГРАФИТОВОЙ СМАЗКИ**
| Компоненты | Характеристики | Рекомендуемые значения |
| Смазка | Обрабатываемая глубина конуса 150 г при 25 °C | От 250 до 280 |
| Свободная кислота | <= 0,2% a олеиновой кислоты |
| Свободная щелочь | <= 0,3% a Ca(OH)2 |
| Содержание воды | от 0,5% a до 1,2% |
| Содержание графита | от 23% до 28% a |
| Чешуйчатый графит | Максимальный размер частицы | 0,3 мм |
| Зольность | <= 4,5% a |
| Масло минеральное | Вязкость при 37,8 °C | От 100 мм2/с до 120 мм2/с |
| Температура вспышки | 177 °C минимально |
| Зольность | <= 0,01% |
| Кислотное число | <= 0,1 мг KOH на 1 г смазки (макс.) |
| % a - массовая доля. |
Приложение ДА
(справочное)
**СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ**
**НАЦИОНАЛЬНЫМ СТАНДАРТАМ РОССИЙСКОЙ ФЕДЕРАЦИИ (И ДЕЙСТВУЮЩИМ**
**В ЭТОМ КАЧЕСТВЕ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ)**
Таблица ДА.1
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ИСО 4287 | - | <*> |
| <*> Соответствующий национальный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов и стандартов. |
---