---
title: "\"ГОСТ Р ИСО 14174-2010. Национальный стандарт Российской Федерации. Материалы сварочные. Флюсы для дуговой сварки. Классификация\""
number: "ГОСТ Р ИСО 14174-2010"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: утратил силу
canonical: "https://bukva.ai/docs/gost-r-iso-14174-2010"
---
## "ГОСТ Р ИСО 14174-2010. Национальный стандарт Российской Федерации. Материалы сварочные. Флюсы для дуговой сварки. Классификация"
# "ГОСТ Р ИСО 14174-2010. Национальный стандарт Российской Федерации. Материалы сварочные. Флюсы для дуговой сварки. Классификация"
(утв. и введен в действие Приказом Росстандарта от 30.11.2010 N 605-ст)
> [!WARNING]
> Документ утратил силу с 01.09.2021 в связи с изданием Приказа Росстандарта от 11.06.2021 N 552-ст. Взамен введен в действие ГОСТ Р ИСО 14174-2021.
> Документ [введен](#p100010) в действие с 01.01.2012.
> Документ утратил силу с 01.09.2021 в связи с изданием Приказа Росстандарта от 11.06.2021 N 552-ст.
> Взамен введен в действие ГОСТ Р ИСО 14174-2021.
> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
```mermaid
flowchart LR
n0["ГОСТ Р ИСО 14174-2010"]:::rst
click n0 "https://bukva.ai/docs/gost-r-iso-14174-2010" "ГОСТ Р ИСО 14174-2010. Национальный стандарт Российской Федерации. Материалы сварочные. Флюсы для дуговой сварки. Классификация (утв. и введен в действие Приказом Росстандарта от 3"
n1["ГОСТ Р ИСО 14174-2021"]:::doc
click n1 "https://bukva.ai/docs/standart-gost-r-57772-2017" "ГОСТ Р ИСО 14174-2021. Национальный стандарт Российской Федерации. Материалы сварочные. Флюсы для дуговой и электрошлаковой сварки. Классификация (утв. и введен в действие Приказом"
n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```
Утвержден и введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 30 ноября 2010 г. N 605-ст
**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**
**МАТЕРИАЛЫ СВАРОЧНЫЕ**
**ФЛЮСЫ ДЛЯ ДУГОВОЙ СВАРКИ**
**КЛАССИФИКАЦИЯ**
Welding consumables. Fluxes for submerged arc welding.
Classification
**ISO 14174:2004**
Welding consumables - Fluxes for submerged arc
welding - Classification
**(IDT)**
**ГОСТ Р ИСО 14174-2010**
ОКС 25.160.20
Дата введения
1 января 2012 года
### Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. N 184-ФЗ "О техническом регулировании", а правила применения национальных стандартов Российской Федерации - ГОСТ Р 1.0-2004 "Стандартизация в Российской Федерации. Основные положения".
### Сведения о стандарте
1.
Подготовлен Федеральным государственным учреждением "Научно-учебный центр "Сварка и контроль" при МГТУ им. Н.Э. Баумана (ФГУ НУЦСК при МГТУ им. Н.Э. Баумана), Национальным агентством контроля и сварки (НАКС), ООО Аттестационный центр "Сплав" на основе собственного аутентичного перевода на русский язык стандарта, указанного в пункте 4.
2.
Внесен Техническим комитетом по стандартизации ТК 364 "Сварка и родственные процессы".
5.
Введен впервые.
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячно издаваемых информационных указателях "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
Индексы для обозначения типа флюса, характеризующие
химический состав
[a](#p100131),
[b](#p100132),
[c](#p100133)
| Индекс (тип флюса) | Основной химический состав | Допустимое содержание, % |
| MS | $MnO + SiO_{2}$ | Не менее 50 |
| (Марганцево-силикатный) | CaO | Не более 15 |
| CS | $CaO + MgO + SiO_{2}$ | Не менее 55 |
| (Кальциево-силикатный) | CaO + MgO | Не менее 15 |
| CG d | CaO + MgO | Не более 50 |
| (Кальциево-магниевый) | $CO_{2}$ | Не менее 2 |
| Fe | Не более 10 |
| CB d | CaO + MgO | 40 - 80 |
| (Кальций-магниево-основный) | $CO_{2}$ | Не менее 2 |
| Fe | Не более 10 |
| Cl d | CaO + MgO | Не более 50 |
| (Кальций-магниево-железный) | $CO_{2}$ | Не менее 2 |
| Fe | 15 - 60 |
| IB d | CaO + MgO | 40 - 80 |
| (Кальций-магниево-железно-основный) | $CO_{2}$ | Не менее 2 |
| Fe | 15 - 60 |
| ZS | $ZrO_{2} + SiO_{2} + MnO$ | Не менее 45 |
| (Циркониево-силикатный) | $ZrO_{2}$ | Не менее 15 |
| RS | $TiO_{2} + SiO_{2}$ | Не менее 50 |
| (Рутилово-силикатный) | $TiO_{2}$ | Не менее 20 |
| AR | $Al_{2}O_{3} + TiO_{2}$ | Не менее 40 |
| (Алюминатно-рутиловый) | | |
| AB | $Al_{2}O_{3} + CaO + MgO$ | Не менее 40 |
| (Алюминатно-основный) | $Al_{2}O_{3}$ | Не менее 20 |
| $CaF_{2}$ | Не более 22 |
| AS | $Al_{2}O_{3} + SiO_{2} + ZrO_{2}$ | Не менее 40 |
| (Алюминатно-силикатный) | $CaF_{2} + MgO$ | Не менее 30 |
| $ZrO_{2}$ | Не менее 5 |
| AF | $Al_{2}O_{3} + CaF_{2}$ | Не менее 70 |
| (Алюминат-фторидно-основный) | | |
| FB | $CaO + MgO + CaF_{2} + MnO$ | Не менее 50 |
| (Фторидно-основный) | $SiO_{2}$ | Не более 20 |
| $CaF_{2}$ | Не менее 15 |
| Z | Любой другой состав |
| a Описание характеристик этих типов флюсов дано в Приложении А. |
| b Содержание карбонатов $CaCO_{3}$ , $MgCO_{3}$ в агломерированном флюсе определяют по содержанию CaO, MgO без учета содержания $CO_{2}$ (см. раздел 8). |
| c Содержание Si и Mn во флюсах определяют по содержанию $SiO_{2}$ и MnO (см. раздел 8). |
| d Содержание компонентов в агломерированном флюсе определяют без учета содержания Fe (см. раздел 8). |
4) четвертый индекс - обозначает класс флюса (см. [4.4](#p100163));
5) пятый индекс - обозначает род тока (см. [4.5](#p100177));
6) шестой индекс - обозначает уровень содержания водорода в наплавленном металле (см. таблицу 2).
Таблица 2
Индексы для обозначения уровня содержания водорода
в наплавленном металле
| Индекс | Содержание водорода, мл/100 г наплавленного металла, не более |
| --- | --- |
| H5 | 5 |
| H10 | 10 |
| H15 | 15 |
Классификационное обозначение для удобства его применения имеет условное разделение на две части - обязательную и необязательную:
a) обязательная часть классификационного обозначения (индексы, описанные в [4.1](#p100152) - [4.4](#p100163)) включает индексы для обозначения способа сварки, способа изготовления, типа и класса флюса;
b) необязательная часть классификационного обозначения (индексы, описанные в [4.5](#p100177) и [4.6](#p100182)) включает индексы для обозначения рода тока и уровня содержания водорода в наплавленном металле.
### 4. ИНДЕКСЫ
#### 4.1 Индекс для обозначения способа сварки
Индекс, имеющий обозначение "S", указывает на применяемый способ сварки - дуговая сварка под флюсом.
#### 4.2 Индекс для обозначения способа изготовления флюса
В зависимости от способа изготовления флюса в классификационном обозначении применяют следующие индексы:
-
плавленый флюс - F;
-
агломерированный флюс - A;
В классификационном обозначении флюс класса 2 обозначают цифрой 2.
##### 4.4.3 Флюс класса 3
Флюсы данного класса предназначены в основном для получения износостойких наплавок благодаря переносу из флюса в наплавленный металл легирующих элементов (например, Cr или Mo) и в некоторых случаях - углерода.
В классификационном обозначении флюс класса 3 обозначают цифрой 3.
##### 4.4.4 Флюс класса 4
Флюсы данного класса имеют область применения, охватывающую область применения флюсов класса 1 и класса 2.
В классификационном обозначении флюс класса 4 обозначают цифрой 4.
#### 4.5 Индекс для обозначения рода тока
В зависимости от рода тока, который применяют при сварке, в классификационном обозначении установлены следующие индексы:
- DC служит для обозначения постоянного тока (d.c.);
- AC служит для обозначения переменного тока (a.c.).
Как правило, в тех случаях, когда флюс предназначен для сварки на переменном токе (a.c.), допускается также использование постоянного тока (d.c.).
#### 4.6 Индекс для обозначения уровня содержания водорода в наплавленном металле
Индексы, приведенные в [таблице 2](#p100139), обозначают уровень содержания диффузионного водорода в наплавленном металле, который определяют в соответствии с методиками, описанными в ИСО 3690.
Допускается использование других методик для определения содержания диффузионного водорода, если они обеспечивают воспроизводимость результатов измерений по отношению к методике, описанной в ИСО 3690.
При разногласиях арбитражной является методика, описанная в ИСО 3690.
В тех случаях, когда в классификационном обозначении приведен индекс, обозначающий уровень содержания диффузионного водорода в наплавленном металле, производитель должен указывать в сопроводительной документации уровень содержания диффузионного водорода на 100 г наплавленного металла (не более 15 мл, 10 мл или 5 мл). При этом указывают режимы сварки (сварочный ток, напряжение дуги, вылет электрода и т.д.) и требования к условиям хранения флюса, при которых обеспечивается данный уровень содержания диффузионного водорода.
Если условия эксплуатации свариваемых изделий требуют обеспечения низкого содержания водорода в наплавленном металле, производитель по требованию предоставляет информацию об условиях повторной прокалки флюса перед использованием.
Если нет специальных требований, то применяют следующие режимы повторной прокалки: для плавленого флюса - 2 ч при температуре (250 +/- 50) °C, для агломерированного флюса - 2 ч при температуре (350 +/- 50) °C.
#### 4.7 Металлургическое поведение флюса
Металлургическое поведение флюса должно быть описано в справочной литературе или сопроводительной документации производителя.
Металлургическое поведение характеризуют переходом и/или выгоранием из флюса легирующих элементов, которое определяется как разность между химическим составом наплавленного металла и химическим составом сварочной проволоки. Общие указания о металлургическом поведении различных типов флюсов приведены в [Приложении А](#p100266).
### 5. ГРАНУЛОМЕТРИЧЕСКИЙ СОСТАВ
Данные о гранулометрическом составе не входят в классификационное обозначение флюса, но их необходимо указывать в маркировке на каждой упаковке в информационных целях.
Гранулометрический состав флюса определяют любым доступным способом. Гранулометрический состав, указываемый на упаковке, должен отражать диапазон диаметров зерен (гранул), составляющих не менее 70% флюса. Цифровые значения размеров зерен (гранул) следует округлять до 0,1 мм (например, "диапазон размеров зерен от 0,2 мм до 1,6 мм").
### 6. ТЕХНИЧЕСКИЕ УСЛОВИЯ ПОСТАВКИ
Флюс должен обладать достаточной сыпучестью для обеспечения беспрепятственного его перемещения по флюсоподающим системам сварочных установок. Флюс в разных упаковках должен быть однородным по гранулометрическому составу. Грануляция флюса может быть произведена любыми способами.
Флюсы следует поставлять в упаковке. Упаковка должна быть достаточно прочная в целях обеспечения сохранности флюса при транспортировании и хранении в соответствии с техническими регламентами на продукцию.
### 7. МАРКИРОВКА
На упаковку должна быть нанесена маркировка, содержащая следующую информацию:
a) торговую марку;
b) классификационное обозначение в соответствии с настоящим стандартом (см. раздел 8);
c) номер партии;
d) вес нетто;
e) наименование производителя или поставщика;
f) гранулометрический состав в соответствии с [разделом 5](#p100192) настоящего стандарта.
### 8. КЛАССИФИКАЦИОННОЕ ОБОЗНАЧЕНИЕ
Порядок формирования классификационного обозначения флюсов раскрыт в приведенных ниже примерах:
*Пример.* Флюс для дуговой сварки (S), плавленый (F), кальциево-силикатного типа (CS), с областью применения, соответствующей классу 1 (1), используемый для сварки на переменном (a.c.) и/или постоянном (d.c.) токе (AC) и позволяющий получить содержание диффузионного водорода не более 10 мл на 100 г наплавленного металла (H10), имеет следующее классификационное обозначение:
Флюс сварочный ISO 14174 - S F CS 1 AC H10,
где Флюс сварочный ISO 14174 - S F CS 1 - обязательная часть классификационного обозначения.
Индексы в данном примере обозначают:
ISO 14174 - номер настоящего стандарта;
S - флюс для дуговой сварки (см. [4.1](#p100152));
F - плавленый флюс (см. [4.2](#p100154));
CS - тип флюса (см. [таблицу 1](#p100037));
1 - область применения, класс флюса (см. [4.4](#p100163));
AC - род тока (см. [4.5](#p100177));
H10 - уровень содержания водорода (см. [таблицу 2](#p100139)).
a) Карбонаты
Содержание карбонатов (таких, как $CaCO_{3}$ , $MgCO_{3}$ ) во флюсе рассчитывают по содержанию CaO и MgO, без учета $CO_{2}$ (см. таблицу 1, [сноска b](#p100132)).
Пример агломерированного флюса ( $CaCO_{3}$ и/или $MgCO_{3}$ содержатся обычно во флюсах типа CG, CB, CI и IB, см. [таблицу 1](#p100037)):
$SiO_{2}(20\%)$ , MnO (10%), $CaCO_{3}(25\%)$ , $MgCO_{3}(15\%)$ ,
$Al_{2}O_{3}(15\%)$ , $CaF_{2}(15\%)$ .
Молекулярные массы $CaCO_{3}$ , CaO и $CO_{2}$ составляют 100, 56 и 44 соответственно, следовательно, 25% $CaCO_{3}$ разлагается на 14% CaO и 11% $CO_{2}$ .
Молекулярные массы $MgCO_{3}$ , MgO и $CO_{2}$ составляют 84, 40 и 44 соответственно, следовательно, 15% $MgCO_{3}$ разлагается на 7,1% MgO и 7,9% $CO_{2}$ .
Состав флюса без учета $CO_{2}$ :
$20(SiO_{2}) + 10(MnO) + 14(\text{СаО }) + 7,1(MgO) + 15(Al_{2}O_{3}) + 10(CaF_{2}) = 81,1\%.$
Химический состав флюса, %:
$SiO_{2}(20/81,1 = 24,7\%)$ , MnO (10/81,1 = 12,3%),
CaO (14/81,1 = 17,3%), MgO (7,1/81,1 = 8,8%),
$Al_{2}O_{3}(15/81,1 = 18,5\%)$ , $CaF_{2}(15/81,1 = 18,5\%).$
Данный состав флюса относится к типу флюса CG в соответствии с [таблицей 1](#p100037).
b) Кремний и его составляющие
Содержание Si и Mn во флюсах определяют по содержанию $SiO_{2}$ и MnO (см. таблицу 1, [сноски b](#p100132), [c](#p100133) и [d](#p100134).
Пример агломерированного флюса ( $SiO_{2}$ и MnO входят в состав флюсов типа CG, CB, CI и IB, см. [таблицу 1](#p100037)):
$SiO_{2}(15\%)$ , MnO (10%), $CaCO_{3}(37\%)$ , $MgCO_{3}(23\%)$ ,
$CaF_{2}(7\%)$ , Fe-Si (5%), Mn (3%).
Молекулярные массы $CaCO_{3}$ , CaO и $CO_{2}$ составляют 100, 56 и 44 соответственно, следовательно, 37% $CaCO_{3}$ разлагается на 20,7% CaO и 16,3% $CO_{2}$ .
Молекулярные массы $MgCO_{3}$ , MgO и $CO_{2}$ составляют 84, 40 и 44 соответственно, следовательно, 23% $MgCO_{3}$ разлагается на 11,0% MgO и 12,0% $CO_{2}$ .
В том случае, если содержание Si в сплаве Fe-Si составляет 60%, 5% сплава Fe-Si во флюсе состоит из 2% Fe и 3% Si. Молекулярные массы Si и $SiO_{2}$ составляют 28 и 60 соответственно, следовательно, 3% Si дает 6,4% $SiO_{2}$ .
Молекулярные массы Mn и MnO составляют 55 и 71 соответственно, следовательно, 3% металлического Mn дает 3,9% MnO.
Состав флюса без учета $CO_{2}$ и Fe:
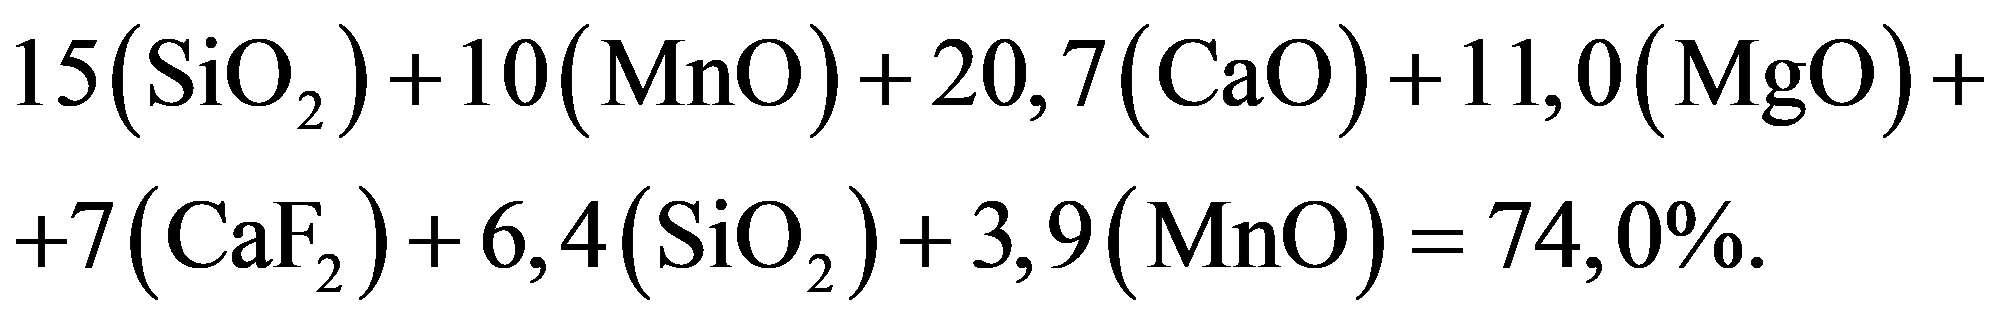
Химический состав, %:
$SiO_{2}(15/74,0 + 6,4/74,0 = 28,9\%)$ ,
MnO (10/74,0 + 3,9/74,0 = 18,8%), CaO (20,7/74,0 = 28,0%),
MgO (11,0/74,0 = 14,9%), $CaF_{2}(7/74,0 = 9,5\%).$
Данный состав флюса относится к типу CB в соответствии с [таблицей 1](#p100037).
c) Содержание железа
Большое количество железного порошка добавляют во флюсы типов CI и IB в целях увеличения производительности наплавки. При этом необходимо иметь в виду, что содержание компонентов агломерированного флюса определяют без учета содержания Fe (см. таблицу 1, [сноски
b](#p100132),
[c](#p100133) и
[d](#p100134)).
*Пример* агломерированного флюса:
$SiO_{2}(20\%)$ , MnO (10%), $CaCO_{3}(25\%)$ , $MgCO_{3}(15\%)$ ,
$CaF_{2}(7\%)$ , Fe (20%), Si (3%).
Молекулярные массы $CaCO_{3}$ , CaO и $CO_{2}$ составляют 100, 56 и 44 соответственно, следовательно, 25% $CaCO_{3}$ разлагается на 14% CaO и 11% $CO_{2}$ .
Молекулярные массы $MgCO_{3}$ , MgO и $CO_{2}$ составляют 84, 40 и 44 соответственно, следовательно, 15% $MgCO_{3}$ разлагается на 7,1% MgO и 7,9% $CO_{2}$ .
Молекулярные массы Si и $SiO_{2}$ составляют 28 и 60 соответственно, следовательно, 3% Si дает 6,4% $SiO_{2}$ .
Состав флюса без учета $CO_{2}$ и Fe:
$20(SiO_{2}) + 10(MnO) + 14(\text{СаО }) + 7,1(MgO) + 7(CaF_{2}) + 6,4(SiO_{2}) = 64,5\%.$
Химический состав, %:
$SiO_{2}(20/64,5 + 6,4/64,5 = 40,9\%)$ ,
MnO (10/64,5 = 15,5%), CaO (14/64,5 = 21,7%),
MgO (7,1/64,5 = 11,0%), $CaF_{2}(7/64,5 = 10,9\%).$
Данный состав флюса относится к типу CI в соответствии с [таблицей 1](#p100037).
Если в агломерированном флюсе одновременно содержатся $CaCO_{3}$ , $MgCO_{3}$ , Si, Mn и Fe, то состав флюса определяют по содержанию CaO, MgO, $SiO_{2}$ и MnO, т.к., во-первых, $CaCO_{3}$ и $MgCO_{3}$ разлагаются на CaO и MgO соответственно; во-вторых, Si и Mn переходят в $SiO_{2}$ и MnO соответственно и, в-третьих, $CO_{2}$ и Fe не учитывают (как было указано выше в [a)](#p100219), [b)](#p100233) и [c)](#p100249)).
Приложение А
(справочное)
**ОПИСАНИЕ ТИПОВ ФЛЮСОВ**
А.1. Марганцево-силикатный тип MS
Сварочные флюсы данного типа состоят в основном из MnO и $SiO_{2}$ . Как правило, они обладают высокой способностью легировать наплавленный металл марганцем, поэтому преимущественно их используют в сочетании со сварочной проволокой с низким содержанием марганца. При этом способность переноса кремния в наплавленный металл также высока. Наплавленный металл, полученный при использовании большинства флюсов этого типа, обладает относительно невысокой ударной вязкостью, что частично объясняется высоким содержанием кислорода.
Марганцево-силикатные флюсы имеют относительно высокую электропроводность, что позволяет обеспечить высокую скорость сварки. Использование флюса данного типа позволяет вести сварку на поверхностях, имеющих ржавчину, благодаря высокой сопротивляемости к образованию пор. При этом обеспечивается равномерный валик шва без подрезов.
Относительно невысокие показатели ударной вязкости, получаемые при многопроходной сварке, исключают возможность использования данных флюсов для толстостенных деталей. Эти флюсы хорошо подходят для сварки на больших скоростях тонкостенных деталей, а также для сварки угловых швов.
А.2. Кальциево-силикатный тип CS
Сварочные флюсы данного типа состоят в основном из CaO, MgO и $SiO_{2}$ . Флюсы данного типа, относящиеся к группе кислых флюсов, имеют самую высокую электропроводность, а также обладают наибольшей способностью легировать наплавленный металл кремнием. Данные флюсы подходят для двухпроходной сварки толстостенных деталей, к которым не предъявляют строгие требования по механическим свойствам.
Флюсы данного типа, относящиеся к группе основных флюсов, обладают меньшей способностью легировать наплавленный металл кремнием, вследствие этого могут быть использованы для многопроходной сварки, где требования к прочности и ударной вязкости более жесткие. По мере увеличения основности флюса его электропроводность уменьшается, но при этом обеспечивается равномерный валик шва без подрезов.
А.3. Кальциево-магниевый тип CG
Сварочные флюсы данного типа состоят в основном из CaO, MgO, $CaF_{2}$ и $SiO_{2}$ и по способу изготовления являются агломерированными. Источником CaO во флюсе является $CaCO_{3}$ , который во время сварки выделяет $CO_{2}$ , что способствует уменьшению содержания диффузионного водорода в наплавленном металле. Данные флюсы широко применяют для сварки нелегированных и мелкозернистых сталей, высокопрочных и стойких к ползучести сталей при многопроходной сварке или при сварке с большим тепловложением.
А.4. Кальций-магниево-основный тип CB
Сварочные флюсы данного типа состоят в основном из CaO, MgO, $CaF_{2}$ и $Al_{2}O_{3}$ и по способу изготовления являются агломерированными. Источником CaO во флюсе является $CaCO_{3}$ , который во время сварки выделяет $CO_{2}$ , что способствует уменьшению содержания диффузионного водорода в наплавленном металле. Данные флюсы обычно способствуют уменьшению количества кислорода, что позволяет получить наплавленный металл (металл шва) с высокими показателями ударной вязкости. Данные флюсы широко применяют для многопроходной сварки и при сварке с большим тепловложением, но не подходят для высокоскоростной сварки из-за склонности к образованию подрезов.
А.5. Кальций-магниево-железный тип CI
Сварочные флюсы данного типа состоят в основном из CaO, MgO, $CaF_{2}$ и $SiO_{2}$ с добавлением железного порошка для увеличения производительности наплавки и по способу изготовления являются агломерированными. Источником CaO во флюсе является $CaCO_{3}$ , который во время сварки выделяет $CO_{2}$ , что способствует уменьшению содержания диффузионного водорода в наплавленном металле. Данные флюсы широко применяют при сварке с большим тепловложением толстостенных деталей, к которым не предъявляют строгие требования по механическим свойствам.
А.6. Кальций-магниево-железно-основный тип IB
Сварочные флюсы данного типа состоят в основном из CaO, MgO, $CaF_{2}$ и $Al_{2}O_{3}$ с добавлением железного порошка в целях увеличения производительности наплавки и по способу изготовления являются агломерированными. Источником CaO во флюсе является $CaCO_{3}$ , который во время сварки выделяет $CO_{2}$ , что способствует уменьшению содержания диффузионного водорода в наплавленном металле. Данный флюс, как правило, незначительно легирует наплавленный металл (металл шва) кремнием, а также позволяет получить низкое содержание кислорода и обеспечивает высокую ударную вязкость. Данные флюсы широко применяют при сварке с большим тепловложением толстостенных деталей, к которым предъявляют повышенные требования по прочности и ударной вязкости.
А.7. Циркониево-силикатный тип ZS
Сварочные флюсы данного типа состоят в основном из $ZrO_{2}$ и $SiO_{2}$ .
Данные флюсы рекомендуется применять при однопроходной высокоскоростной сварке тонколистового проката по предварительно очищенной поверхности. Повышенная смачиваемость шлака позволяет получить равномерные швы без подрезов при сварке на высокой скорости.
А.8. Рутилово-силикатный тип RS
Сварочные флюсы данного типа состоят в основном из $TiO_{2}$ и $SiO_{2}$ . Эти флюсы значительно легируют наплавленный металл (металл шва) кремнием, однако вследствие повышенного выгорания марганца в процессе сварки их следует использовать в сочетании со сварочными проволоками с высоким или средним содержанием марганца. Ударная вязкость наплавленного металла (металла шва) снижается за счет относительно высокого содержания кислорода.
Свойственная этим флюсам высокая электропроводность дает возможность использовать их при одно- и многодуговой сварке с высокой скоростью. Наиболее типичным применением данного флюса является двусторонняя сварка (по одному проходу с каждой стороны) при производстве труб большого диаметра.
А.9. Алюминатно-рутиловый тип AR
Сварочные флюсы данного типа состоят в основном из $Al_{2}O_{3}$ и $TiO_{2}$ . Уровень переноса марганца и кремния в наплавленный металл (металл шва) у этих флюсов выше среднего. Вследствие высокой вязкости шлака флюсы данного типа позволяют получить хороший внешний вид сварного шва, высокую скорость сварки и очень хорошую отделимость шлаковой корки, особенно при сварке угловых швов. Флюсы предназначены для одно- и многодуговой сварки как на постоянном, так и на переменном токе. Наплавленный металл (металл шва) имеет средние показатели механических свойств вследствие относительно высокого содержания кислорода.
Основным применением флюсов такого типа является сварка тонкостенных сосудов (резервуаров) и труб, приварка труб к трубным решеткам, угловых швов стальных металлоконструкций, а также в судостроении.
А.10. Алюминатно-основный тип AB
Основным компонентом флюсов данного типа является $Al_{2}O_{3}$ с добавлением достаточно существенного количества MgO и CaO. Уровень переноса марганца в наплавленный металл (металл шва) у этих флюсов выше среднего. Благодаря высокому содержанию $Al_{2}O_{3}$ жидкий шлак является "коротким" и наблюдается оптимальное соотношение между эксплуатационными характеристиками наплавленного металла (металла шва) и производительностью при проведении сварочных работ. Хорошие сварочно-технологические свойства этих флюсов в сочетании со средним уровнем содержания кислорода, характерным для основных флюсов, позволяют получить хорошие показатели ударной вязкости наплавленного металла (металла шва), особенно при двусторонней сварке.
Флюсы данного типа широко используют для сварки нелегированных и низколегированных конструкционных сталей. Флюсы предназначены для многопроходной или двусторонней сварки как на постоянном, так и на переменном токе.
А.11. Алюминатно-силикатный тип AS
Сварочные флюсы данного типа характеризуются содержанием высокоосновных компонентов, таких как MgO и $CaF_{2}$ , и примерно таким же содержанием силикатов $Al_{2}O_{3}$ и $ZrO_{2}$ . Металлургическое поведение этих флюсов чаще всего нейтральное, но возможно выгорание марганца, поэтому предпочтительно использовать сварочную проволоку с высоким содержанием марганца, например, типа S3.
Вследствие того что флюсы данного типа имеют сравнительно высокую основность, достигается низкий уровень содержания кислорода в наплавленном металле. Наряду с низкой вязкостью данные флюсы демонстрируют присущие высокоосновным флюсам свойства: низкую электропроводность и скорость сварки. Данные флюсы обеспечивают хорошую отделяемость шлаковой корки и низкое разбрызгивание металла даже при сварке по узкому зазору. Для того чтобы получить низкое содержание водорода в наплавленном металле, сварку необходимо выполнять на постоянном токе, однако некоторые флюсы данного типа могут быть использованы и для сварки на переменном токе, в том числе для многодуговой сварки.
Флюсы данного типа наряду с фторидно-основными флюсами рекомендуются для многопроходной сварки в тех случаях, когда требуются высокие показатели ударной вязкости, поэтому их широко применяют для сварки высокопрочных и мелкозернистых сталей сосудов, работающих под давлением, объектов использования атомной энергии и объектов, сооружаемых на шельфе.
А.12. Алюминат-фторидно-основный тип AF
Основными компонентами флюсов данного типа являются $Al_{2}O_{3}$ и $CaF_{2}$ . Эти флюсы преимущественно используют в сочетании с нержавеющими сварочными проволоками и проволоками из сплавов на никелевой основе. Флюсы данного типа не легируют наплавленный металл (являются нейтральными) Mn, Si и другими легирующими элементами. Вследствие высокого содержания фторида они обладают хорошей смачиваемостью и придают сварным швам хороший внешний вид. Напряжение на дуге следует устанавливать более высоким, чем для флюсов алюминатно-основного типа.
А.13. Фторидно-основный тип FB
Флюсы такого типа характеризуются высоким уровнем содержания основных компонентов, таких как CaO, MgO, MnO и $CaF_{2}$ , но низким уровнем содержания $SiO_{2}$ . Металлургическое поведение в основном нейтральное, но возможно выгорание марганца, следовательно, предпочтительно использовать сварочную проволоку с высоким содержанием марганца, например, типа S3.
Вследствие того что флюсы данного типа имеют высокую основность, достигается низкий уровень содержания кислорода в наплавленном металле (металле шва). Максимальное значение ударной вязкости уменьшается при понижении температуры. Наряду с низкой вязкостью данные флюсы демонстрируют присущие высокоосновным флюсам свойства: низкие электропроводность и скорость сварки. Данные флюсы обеспечивают хорошую отделяемость шлаковой корки и низкое разбрызгивание металла даже при сварке деталей с узким зазором. Для того чтобы получить низкое содержание водорода в наплавленном металле, сварку необходимо выполнять на постоянном токе, в то же время некоторые флюсы данного типа можно использовать для сварки на переменном токе, в том числе и для многодуговой сварки.
Флюсы данного типа рекомендуются для многопроходной сварки, в частности, когда требуется получить высокие показатели ударной вязкости, поэтому их широко применяют для сварки высокопрочных и мелкозернистых сталей сосудов, работающих под давлением, объектов использования атомной энергии и объектов, сооружаемых на шельфе.
Флюсы данного типа могут быть применены для сварки коррозионно-стойких сталей и сплавов на никелевой основе.
А.14. Типы любых других составов Z
Другие типы флюсов, не приведенные в настоящем стандарте.
(справочное)
**СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ**
**ССЫЛОЧНЫМ НАЦИОНАЛЬНЫМ СТАНДАРТАМ РОССИЙСКОЙ ФЕДЕРАЦИИ**
**(И ДЕЙСТВУЮЩИМ В ЭТОМ КАЧЕСТВЕ МЕЖГОСУДАРСТВЕННЫМ**
**СТАНДАРТАМ)**
Таблица ДА.1
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
| ИСО 3690 | - | <*> |
| <*> Соответствующий национальный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Национальном агентстве контроля и сварки (НАКС). |
---