---
title: "\"ГОСТ Р ИСО 10042-2009. Национальный стандарт Российской Федерации. Сварка. Сварные соединения из алюминия и его сплавов, полученные дуговой сваркой. Уровни качества\""
number: "ГОСТ Р ИСО 10042-2009"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: утратил силу
canonical: "https://bukva.ai/docs/gost-r-iso-10042-2009"
---

## "ГОСТ Р ИСО 10042-2009. Национальный стандарт Российской Федерации. Сварка. Сварные соединения из алюминия и его сплавов, полученные дуговой сваркой. Уровни качества"

# "ГОСТ Р ИСО 10042-2009. Национальный стандарт Российской Федерации. Сварка. Сварные соединения из алюминия и его сплавов, полученные дуговой сваркой. Уровни качества"

(утв. и введен в действие Приказом Ростехрегулирования от 15.12.2009 N 1073-ст)

> [!WARNING]
> Документ утратил силу с 01.09.2022 в связи с изданием Приказа Росстандарта от 30.06.2022 N 550-ст. Взамен введен в действие [ГОСТ Р ИСО 10042-2022](https://bukva.ai/docs/standart-gost-r-iso-10042-2022).
> Документ [введен](#p100011) в действие с 01.01.2011.
> Документ утратил силу с 01.09.2022 в связи с изданием Приказа Росстандарта от 30.06.2022 N 550-ст.
> Взамен введен в действие [ГОСТ Р ИСО 10042-2022](https://bukva.ai/docs/standart-gost-r-iso-10042-2022).

> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ

```mermaid
flowchart LR
  n0["ГОСТ Р ИСО 10042-2009"]:::rst
  click n0 "https://bukva.ai/docs/gost-r-iso-10042-2009" "ГОСТ Р ИСО 10042-2009. Национальный стандарт Российской Федерации. Сварка. Сварные соединения из алюминия и его сплавов, полученные дуговой сваркой. Уровни качества (утв. и введен "
  n1["ГОСТ Р ИСО 10042-2022"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-iso-10042-2022" "ГОСТ Р ИСО 10042-2022. Национальный стандарт Российской Федерации. Сварка. Сварные соединения из алюминия и его сплавов, полученные дуговой сваркой. Уровни качества (утв. и введен "
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```


<div align="right">

<a id="p100001"></a>Утвержден и введен в действие<br>
Приказом Федерального<br>
агентства по техническому<br>
регулированию и метрологии

</div>

от 15 декабря 2009 г. N 1073-ст

<a id="p100002"></a>**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**

<a id="p100003"></a>**СВАРКА**

<a id="p100004"></a>**СВАРНЫЕ СОЕДИНЕНИЯ ИЗ АЛЮМИНИЯ**
**И ЕГО СПЛАВОВ, ПОЛУЧЕННЫЕ ДУГОВОЙ СВАРКОЙ**

<a id="p100005"></a>**УРОВНИ КАЧЕСТВА**

<a id="p100006"></a>Welding. Arc-welding joints from aluminium
and its alloys. Quality levels for imperfections

<a id="p100007"></a>**ISO 10042:2005**
Welding - Arc-welding joints in aluminium
and its alloys - Quality levels for imperfections
**(IDT)**

<a id="p100008"></a>**ГОСТ Р ИСО 10042-2009**

<a id="p100009"></a>Группа Т51

<div align="right">

<a id="p100010"></a>ОКС 25.160.01

<a id="p100011"></a>Дата введения<br>
1 января 2011 года

</div>


### <a id="p100012"></a>Предисловие


<a id="p100013"></a>Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. N 184-ФЗ "О техническом регулировании", а правила применения национальных стандартов Российской Федерации - ГОСТ Р 1.0-2004 "Стандартизация в Российской Федерации. Основные положения".


### <a id="p100014"></a>Сведения о стандарте


1. <a id="p100015"></a>Подготовлен Федеральным государственным учреждением "Научно-учебный центр "Сварка и контроль" при МГТУ им. Н.Э. Баумана (ФГУ НУЦСК при МГТУ им. Н.Э. Баумана), Национальным агентством контроля и сварки (НАКС) на основе собственного аутентичного перевода стандарта, указанного в [пункте 4](#p100018).
2. <a id="p100016"></a>Внесен Техническим комитетом по стандартизации ТК 364 "Сварка и родственные процессы".
3. <a id="p100017"></a>Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 15 декабря 2009 г. N 1073-ст.
4. <a id="p100018"></a>Настоящий стандарт идентичен международному стандарту ИСО 10042:2005 "Сварка. Сварные соединения из алюминия и его сплавов, полученные дуговой сваркой. Уровни качества" (ISO 10042:2005 "Welding - Arc-welding joints in aluminium and its alloys - Quality levels for imperfections" с технической поправкой ISO 10042:2005/Cor.1:2006).
5. <a id="p100019"></a>Введен впервые.

<div align="center">

<a id="p100020"></a>Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе "Национальные стандарты", а текст изменений и поправок - в ежемесячно издаваемых информационных указателях "Национальные стандарты". В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе "Национальные стандарты". Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.

</div>


### <a id="p100021"></a>Введение


<a id="p100022"></a>Настоящий стандарт предназначен для использования в качестве справочного материала по правилам разработки чертежей и/или других стандартов. Он содержит упрощенный выбор дефектов дуговой сварки на основе обозначений, приведенных в стандарте ИСО 6520-1.
<a id="p100023"></a>Некоторые дефекты, описанные в стандарте ИСО 6520-1, были использованы напрямую, а некоторые - сгруппированы. В настоящем стандарте использована базовая справочная система нумерации из стандарта ИСО 6520-1.
<a id="p100024"></a>Целью данного стандарта является определение размеров типичных дефектов, появление которых можно ожидать при обычном производстве. Он может использоваться в системе качества при производстве сварных соединений. Он обеспечивает три набора размерных величин, из которых может быть сделан выбор для конкретного применения. Уровень качества, необходимый в каждом случае, должен быть определен применением стандарта или ответственным конструктором в сотрудничестве с производителем, пользователем и/или другой заинтересованной стороной. Уровень качества, таким образом, будет предписан перед началом производства, предпочтительно на стадии рассмотрения или иной стадии. Для особых целей могут быть предписаны дополнительные детали.
<a id="p100025"></a>Уровни качества, приведенные в данном стандарте, обеспечивают базовую справочную информацию и не относятся специально к какому-либо конкретному применению. Они относятся к типам сварных соединений в производстве, а не к законченному продукту или компоненту, как таковому. Возможно, однако, что различные уровни качества применяются к отдельным сварным соединениям в одном продукте или компоненте.
<a id="p100026"></a>Естественно предполагать, что пределы размеров дефектов для конкретного сварного соединения могут полностью покрываться указанным уровнем качества. В некоторых случаях может быть необходимо указывать различные уровни качества для различных дефектов в одном сварном соединении.
<a id="p100027"></a>Выбор уровня качества для какого-либо применения должен учитывать соображения проектирования, последующую обработку (например, покрытие), режим воздействия нагрузок (например, статический, динамический), условия эксплуатации (например, температура, окружающая среда) и последствия отказа. Экономические факторы также важны и должны включать не только стоимость сварки, но и стоимость освидетельствования, испытаний и ремонта.
<a id="p100028"></a>Хотя данный стандарт включает в себя типы дефектов, существенные для технологий дуговой сварки, приведенных в [разделе 1](#p100095), следует учитывать только те, которые применимы к рассматриваемой технологии и применению.
<a id="p100029"></a>Дефекты приводятся согласно их фактическим размерам, и их выявление и оценка могут потребовать использования одного или нескольких методов неразрушающих испытаний. Выявление и определение размеров дефектов зависят от методов проверки и пределов проверки, указанных в применяемом стандарте или контракте.
<a id="p100030"></a>Данный стандарт не касается методов, используемых для выявления дефектов. Однако стандарт ИСО 17635 содержит взаимосвязь между уровнем качества и уровнем приемки для различных неразрушающих методов контроля (НМК).
<a id="p100031"></a>Данный стандарт напрямую применим для визуального осмотра сварных швов и не включает подробностей рекомендуемых методов выявления или определения размеров иными неразрушающими средствами. Следует учитывать, что существуют сложности в использовании данных пределов для установления соответствующих критериев, применимых к неразрушающим методам испытаний, таких как ультразвуковые, рентгенографические и проникающие испытания, и они могут нуждаться в дополнении требований для освидетельствования, испытания и проверки.


### 1. <a id="p100032"></a>Область применения


<a id="p100033"></a>Настоящий стандарт устанавливает уровни качества сварных соединений из алюминия и его сплавов, полученных дуговой сваркой, и допустимые дефекты. Он применяется для металлов толщиной более 0,5 мм. Стандарт охватывает стыковые сварные швы с полным проплавлением основного металла и все угловые сварные швы. Принципы настоящего стандарта могут также применяться к стыковым сварным швам с частичным проплавлением основного металла.
<a id="p100034"></a>Уровни качества для сварных швов, получаемых лучевой сваркой, представлены в стандарте ИСО 13919-1.
<a id="p100035"></a>Чтобы обеспечить применение стандарта во многих областях сварочного производства, задаются три уровня качества. Они обозначены символами B, C и D. Уровень качества B соответствует самым высоким требованиям к готовому сварному шву. Уровни качества указывают качество продукции, а не процесса изготовления продукта [(3.2)](#p100056).
<a id="p100036"></a>Настоящий стандарт применяется:
- <a id="p100037"></a>ко всем видам сварных швов, например, стыковым швам, угловым швам и патрубковым соединениям;
- <a id="p100038"></a>к указанным ниже процессам сварки согласно стандарту ИСО 4063:
<a id="p100039"></a>131 дуговая сварка плавящимся электродом в среде инертных газов (МИГ сварка),
<a id="p100040"></a>дуговая сварка плавящимся электродом в газовой среде (США),
<a id="p100041"></a>141 дуговая сварка вольфрамовым электродом в инертном газе (ТИГ сварка),
<a id="p100042"></a>дуговая сварка вольфрамовым электродом в газовой среде (США),
<a id="p100043"></a>15 плазменная дуговая сварка;
- <a id="p100044"></a>ручной, механизированной и автоматической сварке;
- <a id="p100045"></a>всем положениям при сварке.
<a id="p100046"></a>Металлургические аспекты, например величина зерна, твердость, настоящим стандартом не охватываются.


### 2. <a id="p100047"></a>Нормативные ссылки


<a id="p100048"></a>В настоящем стандарте использованы ссылки на следующие международные стандарты. Для датированных ссылок последующие поправки или изменения любых из этих публикаций действительны для настоящего стандарта только после введения поправок и изменений к нему. Для недатированных ссылок применяется последнее издание приведенного стандарта (включая изменения).
<a id="p100049"></a>ИСО 2553:1992 Соединения сварные и паяные твердым и мягким припоем. Условные обозначения на чертежах
<a id="p100050"></a>ИСО 4063:2009 Сварка и родственные процессы. Перечень процессов и ссылочные номера
<a id="p100051"></a>ИСО 6520-1:1998 Сварка и родственные процессы. Классификация дефектов геометрии и сплошности в металлических материалах. Часть 1. Сварка плавлением
<a id="p100052"></a>*Примечание.* При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и классификаторов в информационной системе общего пользования - на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю "Национальные стандарты", который опубликован по состоянию на 1 января текущего года, и по соответствующим ежемесячно издаваемым информационным указателям, опубликованным в текущем году. Если ссылочный документ заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) документом. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.


### 3. <a id="p100053"></a>Термины и определения


<a id="p100054"></a>В настоящем стандарте применены следующие термины с соответствующими определениями:
<a id="p100055"></a>3.1. Уровень качества (quality level): описание качества сварного шва на основе типа, размера и количества отобранных дефектов.
<a id="p100056"></a>3.2. Соответствие назначению (fitness-for-purpose): способность изделия, процесса или услуги соответствовать определенному назначению при заданных условиях.
<a id="p100057"></a>3.3. Короткие дефекты (short imperfections): в случаях, когда сварной шов имеет длину 100 мм или более, дефекты считаются короткими дефектами, если на 100 мм участке, имеющем наибольшее количество дефектов, их полная длина не более 25 мм.
<a id="p100058"></a>В случаях, когда сварной шов короче 100 мм, дефекты считаются короткими дефектами, если их полная длина не более 25% длины шва.
<a id="p100059"></a>3.4. Систематические дефекты (systematic imperfection): дефекты, которые циклически распределены по длине проверяемого сварного шва, размер одиночного дефекта не должен превышать определенных пределов.
<a id="p100060"></a>3.5. Площадь поперечного сечения (cross-sectional area): площадь, которую нужно рассматривать после разрушения или разрезания.
<a id="p100061"></a>3.6. Площадь проекции (projected area): площадь, на которой дефекты, распределенные по объему сварного шва, при анализе представляются распределенными на плоскости.
<a id="p100062"></a>*Примечание.* В отличие от площади поперечного сечения, распространенность дефектов зависит от толщины просвечиваемого рентгеном сварного шва (см. рисунок 1).

<a id="p100063"></a> ![3. Термины и определения](https://i.bukva.ai/aZMzyBO2/img_0.png) 

<div align="center">

<a id="p100064"></a>1 - направление рентгеновского излучения; 2 - элемент объема

</div>

с 4 порами; 3 - шестислойная толщина; 4 - трехслойная
толщина; 5 - двухслойная толщина; 6 - однослойная толщина

<a id="p100065"></a>Рисунок 1. Рентгенографические пленки образцов с идентичной
распространенностью пор на единицу объема


### 4. <a id="p100066"></a>Условные обозначения


<div align="center">

<a id="p100067"></a>В [таблице 1](#p100085) применены следующие условные обозначения:<br>
<a id="p100068"></a>A - область, окружающая газовую пору;

</div>

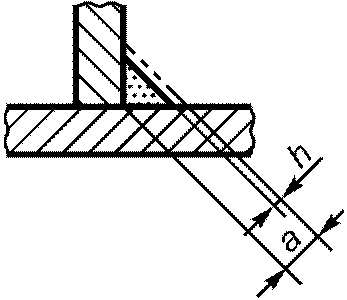
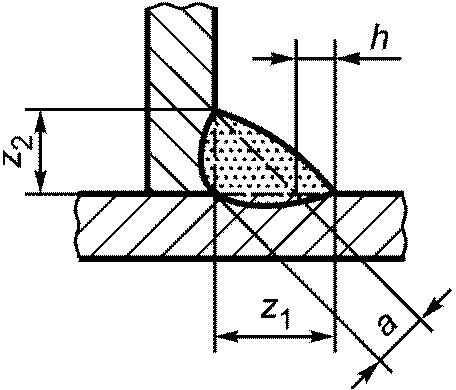
<a id="p100069"></a>a - номинальная толщина углового сварного шва (см. также ИСО 2553);
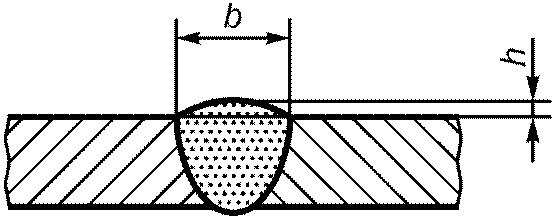
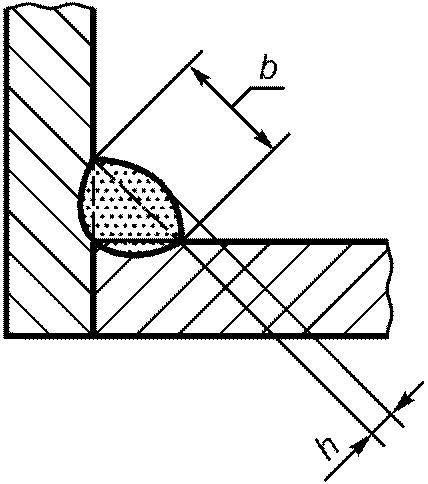
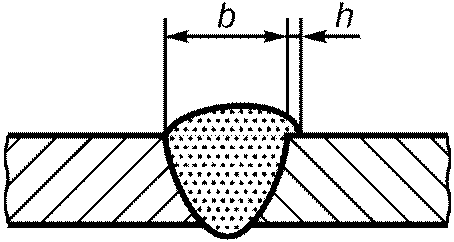
<a id="p100070"></a>b - ширина усиления сварного шва;
<a id="p100071"></a>d - диаметр газовой поры;
<a id="p100072"></a> $d_{A}$ - диаметр области, охватывающей газовую пору;
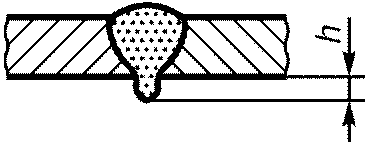
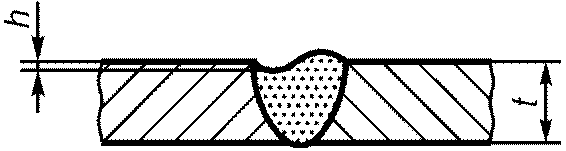
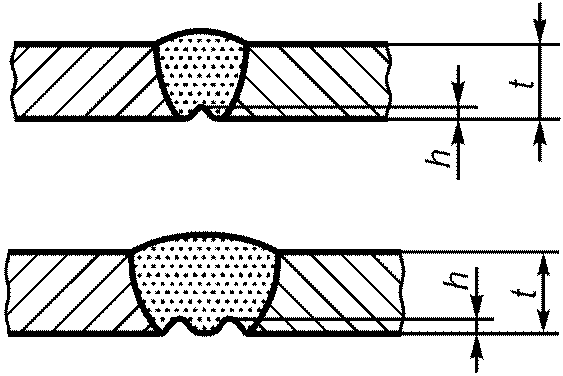
<a id="p100073"></a>h - высота или ширина дефекта;
<a id="p100074"></a>l - длина дефекта вдоль направления сварного шва;
<a id="p100075"></a> $l_{p}$ - длина площади проекции или поперечного сечения;
<a id="p100076"></a>s - номинальная толщина стыкового сварного шва (см. также ИСО 2553);
<a id="p100077"></a>t - толщина стенки или полки (номинальный размер);
<a id="p100078"></a> $w_{p}$ - ширина сварного шва, или ширина или высота площади поперечного сечения;
<a id="p100079"></a>z - величина катета углового сварного шва (см. также ИСО 2553);
<a id="p100080"></a> $\alpha$ - угол в месте перехода основного металла и сварного шва;
<a id="p100081"></a> $\beta$ - угол углового смещения.


### 5. <a id="p100082"></a>Оценка уровня дефектности сварных швов


<a id="p100083"></a>Ограничения на дефекты даны в таблице 1.

<div align="center">

<a id="p100084"></a>Таблица 1

<a id="p100085"></a>Ограничения на дефекты

</div>


<table>
<colgroup><col width="4%"><col width="6%"><col width="9%"><col width="33%"><col width="9%"><col width="13%"><col width="13%"><col width="13%"></colgroup>
<tr><td rowspan="2"><a id="p100086"></a>Номер пункта</td><td rowspan="2"><a id="p100087"></a>Обозначение по ИСО 6520-1:1998</td><td rowspan="2"><a id="p100088"></a>Вид дефекта</td><td rowspan="2"><a id="p100089"></a>Пояснения</td><td rowspan="2"><a id="p100090"></a>t, мм</td><td colspan="3"><a id="p100091"></a>Ограничения на дефекты для различных уровней качества</td></tr>
<tr><td><a id="p100092"></a>D</td><td><a id="p100093"></a>C</td><td><a id="p100094"></a>B</td></tr>
<tr><td colspan="8"><a id="p100095"></a>1. Поверхностные дефекты</td></tr>
<tr><td><a id="p100096"></a>1.1</td><td><a id="p100097"></a>100</td><td><a id="p100098"></a>Трещина</td><td><a id="p100099"></a>-</td><td rowspan="4"><a id="p100100"></a>&lt;= 0,5</td><td><a id="p100101"></a>Не допускаются</td><td rowspan="2"><a id="p100102"></a>Не допускаются</td><td rowspan="2"><a id="p100103"></a>Не допускаются</td></tr>
<tr><td><a id="p100104"></a>1.2</td><td><a id="p100105"></a>104</td><td><a id="p100106"></a>Кратерная трещина</td><td><a id="p100107"></a>h = высота или ширина</td><td><a id="p100108"></a>h &lt;= 0,4s или 0,4a<br>l &lt;= 0,4s или 0,4a</td></tr>
<tr><td><a id="p100109"></a>1.3</td><td><a id="p100110"></a>2012</td><td><a id="p100111"></a>Равномерно распределенная пористость</td><td><a id="p100112"></a>Для оценки пористости см. примеры, приведенные в <a href="#p100392">Приложении A</a></td><td><a id="p100113"></a>&lt;= 2%</td><td><a id="p100114"></a>&lt;= 1%</td><td><a id="p100115"></a>&lt;= 0,5%</td></tr>
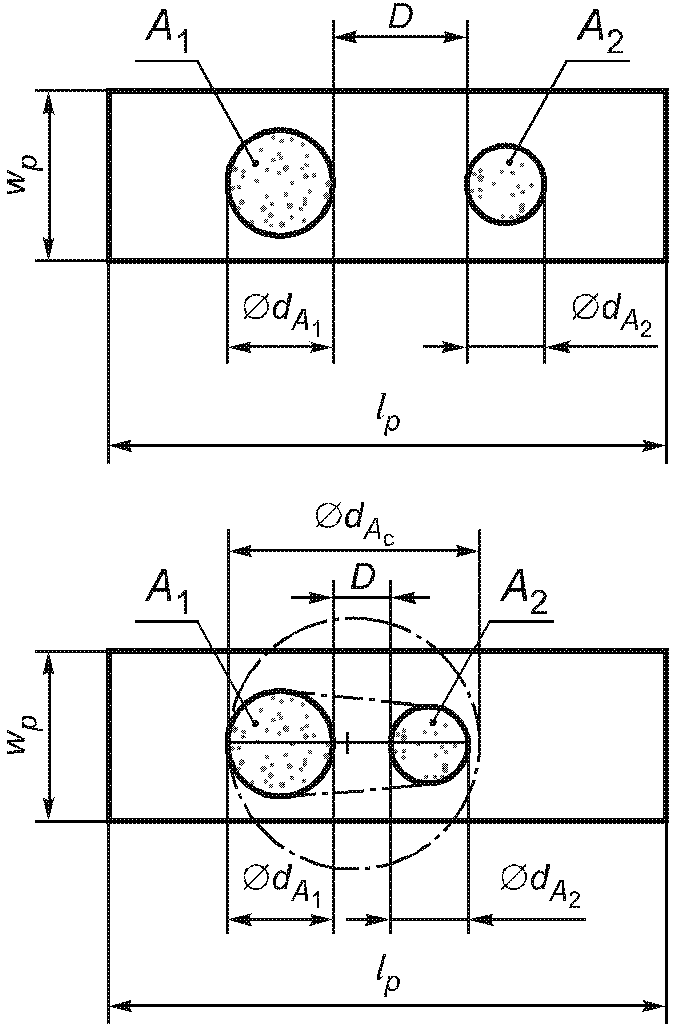
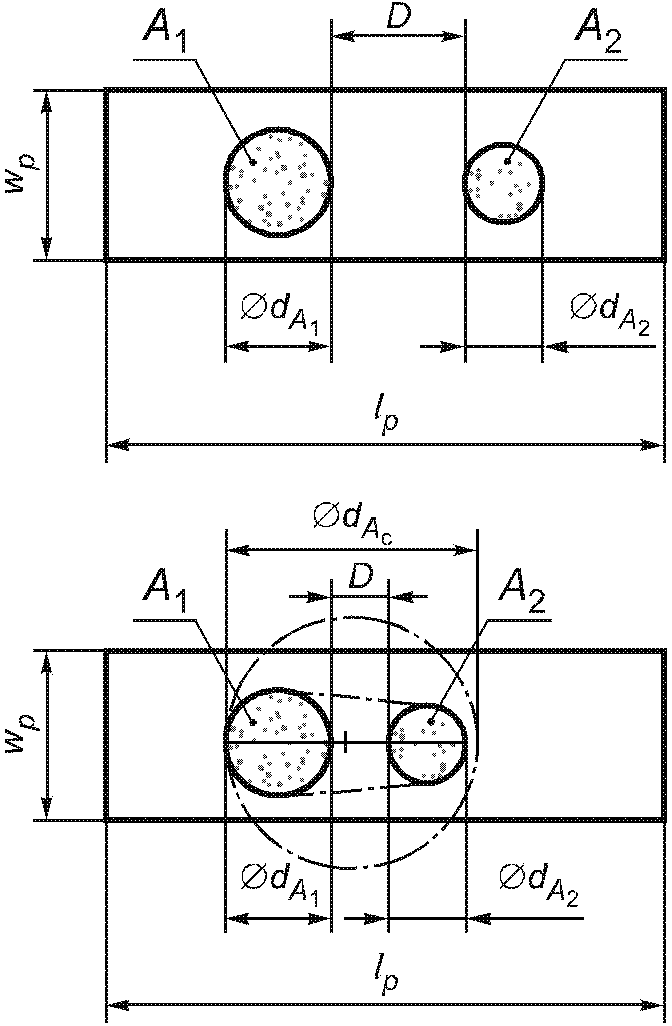
<tr><td><a id="p100116"></a>1.4</td><td><a id="p100117"></a>2013</td><td><a id="p100118"></a>Кластерная (локализованная) пористость</td><td><a id="p100119"></a><img src="https://i.bukva.ai/aZMzyBO2/img_1.png" alt="5. Оценка уровня дефектности сварных швов"><br>Общая площадь пористости в кластере представляется окружностью диаметром $d_{A}$ , охватывающей все газовые поры.<br>Все газовые поры внутри окружности должны удовлетворять требованиям для единичной газовой поры.<br>Допускаемая область пористости должна быть локализована.<br>Должна учитываться вероятность того, что пористый кластер скрывает другие дефекты. Если D меньше, чем $d_{A_{1}}$ или $d_{A_{2}}$ , в зависимости от того, какая из этих величин меньше, общая площадь газовой пористости представляется окружностью диаметром $d_{A_{c}}$ , где $d_{A_{c}} = d_{A_{1}} + d_{A_{2}} + D$ .<br>Систематическая кластерная пористость не допускается</td><td><a id="p100120"></a>$d_{A} \leq 25\text{мм}$ или $d_{A}\text{макс} \leq wp$<br>$d_{A}$ соответствует $d_{A_{1}}$ , $d_{A_{2}}$ или $d_{A_{c}}$ в зависимости от того, какая из этих величин используется</td><td><a id="p100121"></a>Не допускаются</td><td><a id="p100122"></a>Не допускаются</td></tr>
<tr><td><a id="p100123"></a>1.5</td><td><a id="p100124"></a>2014</td><td><a id="p100125"></a>Линейная пористость</td><td><a id="p100126"></a>-</td><td><a id="p100127"></a>&lt;= 0,5</td><td><a id="p100128"></a>Не допускается</td><td><a id="p100129"></a>Не допускается</td><td><a id="p100130"></a>Не допускается</td></tr>
<tr><td rowspan="2"><a id="p100131"></a>1.6</td><td rowspan="2"><a id="p100132"></a>2017</td><td rowspan="2"><a id="p100133"></a>Поверхностная пора</td><td rowspan="2"><a id="p100134"></a>Максимальные размеры единичной газовой поры</td><td><a id="p100135"></a>От 0,5 до 3</td><td><a id="p100136"></a>d &lt;= 0,3s или 0,3a</td><td><a id="p100137"></a>d &lt;= 0,2s или 0,2a</td><td><a id="p100138"></a>d &lt;= 0,1s или 0,1a</td></tr>
<tr><td><a id="p100139"></a>&gt; 3</td><td><a id="p100140"></a>d &lt;= 0,4s или 0,4a, но не более 3 мм</td><td><a id="p100141"></a>d &lt;= 0,3s или 0,3a, но не более 1,5 мм</td><td><a id="p100142"></a>d &lt;= 0,2s или 0,2a, но не более 1 мм</td></tr>
<tr><td><a id="p100143"></a>1.7</td><td><a id="p100144"></a>2025</td><td><a id="p100145"></a>Кратерная раковина в конце шва</td><td><a id="p100146"></a>-</td><td rowspan="5"><a id="p100147"></a>&gt;= 0,5</td><td><a id="p100148"></a>h &lt;= 0,4t, но не более 3 мм</td><td><a id="p100149"></a>h &lt;= 0,2t, но не более 1,5 мм</td><td><a id="p100150"></a>Не допускается</td></tr>
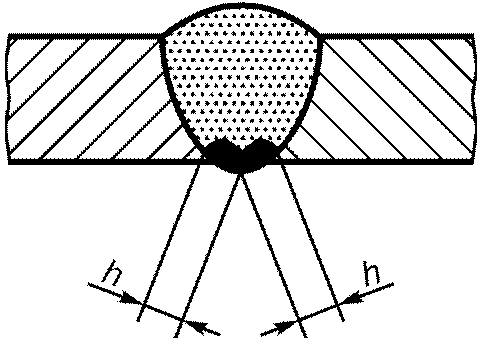
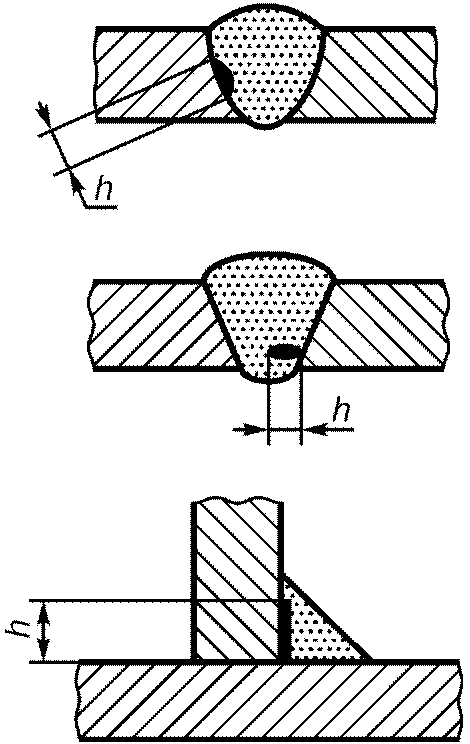
<tr><td rowspan="2"><a id="p100151"></a>1.8</td><td rowspan="2"><a id="p100152"></a>401</td><td rowspan="2"><a id="p100153"></a>Несплавление (неполное сплавление)</td><td rowspan="2"><a id="p100154"></a><img src="https://i.bukva.ai/aZMzyBO2/img_2.png" alt="5. Оценка уровня дефектности сварных швов"></td><td colspan="3"><a id="p100155"></a>Короткие дефекты</td></tr>
<tr><td><a id="p100156"></a>h &lt;= 0,1s или 0,1a, но не более 3 мм</td><td><a id="p100157"></a>Не допускается</td><td><a id="p100158"></a>Не допускается</td></tr>
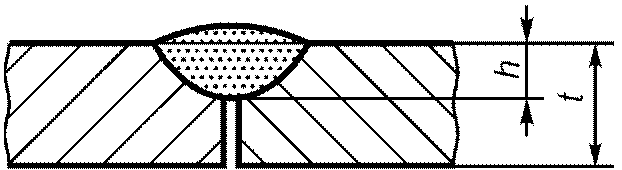
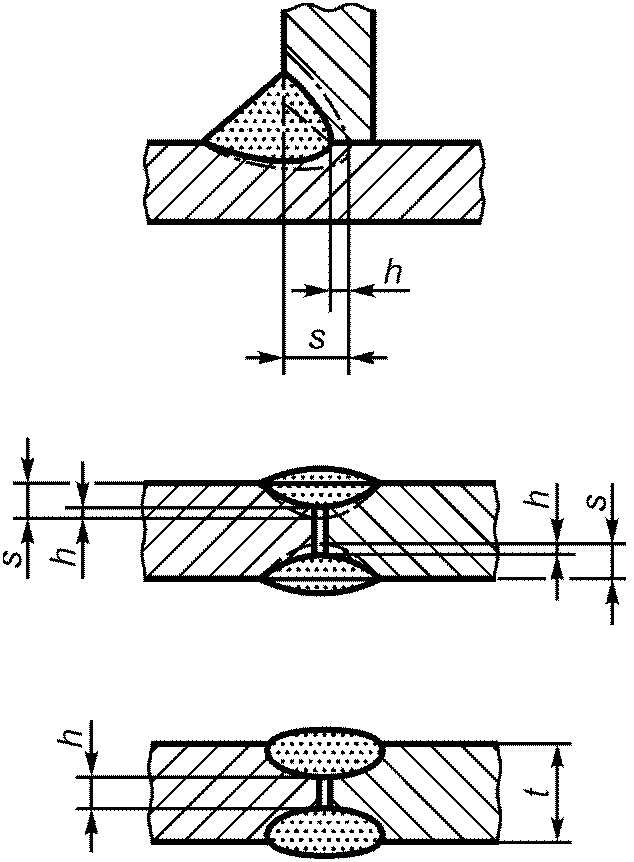
<tr><td rowspan="2"><a id="p100159"></a>1.9</td><td rowspan="2"><a id="p100160"></a>4021</td><td rowspan="2"><a id="p100161"></a>Неполное проплавление в корне шва</td><td rowspan="2"><a id="p100162"></a><img src="https://i.bukva.ai/aZMzyBO2/img_3.png" alt="5. Оценка уровня дефектности сварных швов"></td><td colspan="2"><a id="p100163"></a>Короткие дефекты, но отсутствуют систематические дефекты</td><td rowspan="2"><a id="p100164"></a>Не допускаются</td></tr>
<tr><td><a id="p100165"></a>h &lt;= 0,1s, но не более 2 мм</td><td><a id="p100166"></a>Не допускаются</td></tr>
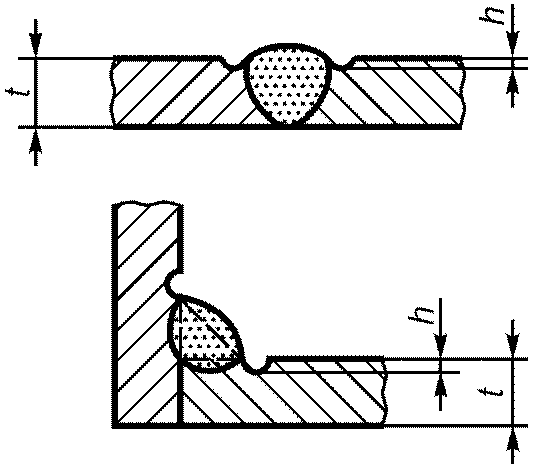
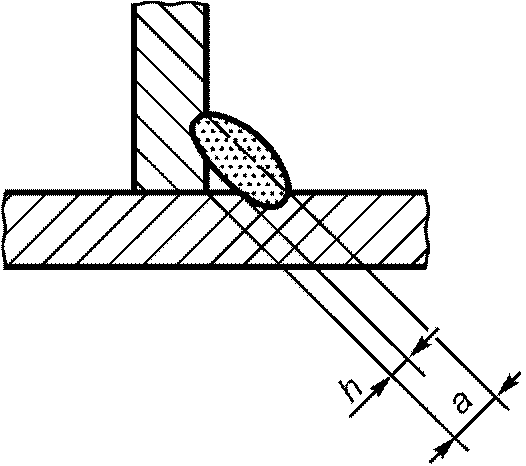
<tr><td rowspan="4"><a id="p100167"></a>1.10</td><td rowspan="2"><a id="p100168"></a>5011</td><td rowspan="2"><a id="p100169"></a>Непрерывный подрез</td><td rowspan="4"><a id="p100170"></a><img src="https://i.bukva.ai/aZMzyBO2/img_4.png" alt="5. Оценка уровня дефектности сварных швов"><br>Требуется плавный переход. 5012 не считается систематическим дефектом</td><td><a id="p100171"></a>От 0,5 до 3</td><td><a id="p100172"></a>h &lt;= 0,2t</td><td><a id="p100173"></a>h &lt;= 0,1t</td><td rowspan="2"><a id="p100174"></a>Не допускается</td></tr>
<tr><td><a id="p100175"></a>&gt; 3</td><td><a id="p100176"></a>h &lt;= 0,2t, но не более 1 мм</td><td><a id="p100177"></a>h &lt;= 0,1t, но не более 0,5 мм</td></tr>
<tr><td rowspan="2"><a id="p100178"></a>5012</td><td rowspan="2"><a id="p100179"></a>Прерывистый подрез</td><td><a id="p100180"></a>От 0,5 до 3</td><td><a id="p100181"></a>h &lt;= 0,2t</td><td><a id="p100182"></a>h &lt;= 0,1t</td><td><a id="p100183"></a>h &lt;= 0,1t</td></tr>
<tr><td><a id="p100184"></a>&gt; 3</td><td><a id="p100185"></a>h &lt;= 0,2t, но не более 1,5 мм</td><td><a id="p100186"></a>h &lt;= 0,1t, но не более 1 мм</td><td><a id="p100187"></a>h &lt;= 0,1t, но не более 0,5 м</td></tr>
<tr><td><a id="p100188"></a>1.11</td><td><a id="p100189"></a>502</td><td><a id="p100190"></a>Выпуклость шва</td><td><a id="p100191"></a><img src="https://i.bukva.ai/aZMzyBO2/img_5.png" alt="5. Оценка уровня дефектности сварных швов"><br>Требуется плавный переход</td><td rowspan="11"><a id="p100192"></a>&gt;= 0,5</td><td><a id="p100193"></a>h &lt;= 1,5 мм + 0,2b, но не более 10 мм</td><td><a id="p100194"></a>h &lt;= 1,5 мм + 0,15b, но не более 8 мм</td><td><a id="p100195"></a>h &lt;= 1,5 мм + 0,1b, но не более 6 мм</td></tr>
<tr><td><a id="p100196"></a>1.12</td><td><a id="p100197"></a>503</td><td><a id="p100198"></a>Выпуклость шва</td><td><a id="p100199"></a><img src="https://i.bukva.ai/aZMzyBO2/img_6.png" alt="5. Оценка уровня дефектности сварных швов"></td><td><a id="p100200"></a>h &lt;= 1,5 мм + 0,3b, но не более 5 мм</td><td><a id="p100201"></a>h &lt;= 1,5 мм + 0,15b, но не более 4 мм</td><td><a id="p100202"></a>h &lt;= 1,5 мм + 0,1b, но не более 3 мм</td></tr>
<tr><td rowspan="2"><a id="p100203"></a>1.13</td><td rowspan="2"><a id="p100204"></a>5213</td><td rowspan="2"><a id="p100205"></a>Недостаточная толщина шва</td><td rowspan="2"><a id="p100206"></a>Не применимо к процессам, обеспечивающим большую глубину проплавления<br><img src="https://i.bukva.ai/aZMzyBO2/img_7.png" alt="5. Оценка уровня дефектности сварных швов"></td><td colspan="3"><a id="p100207"></a>Короткие дефекты</td></tr>
<tr><td><a id="p100208"></a>h &lt;= 0,3a, но не более 2 мм</td><td><a id="p100209"></a>h &lt;= 0,2a, но не более 1,5 мм</td><td><a id="p100210"></a>h &lt;= 0,1a, но не более 1 мм</td></tr>
<tr><td><a id="p100211"></a>1.14</td><td><a id="p100212"></a>504</td><td><a id="p100213"></a>Чрезмерная выпуклость со стороны корня шва</td><td><a id="p100214"></a><img src="https://i.bukva.ai/aZMzyBO2/img_8.png" alt="5. Оценка уровня дефектности сварных швов"></td><td><a id="p100215"></a>h &lt;= 5 мм</td><td><a id="p100216"></a>h &lt;= 4 мм</td><td><a id="p100217"></a>h &lt;= 3 мм</td></tr>
<tr><td><a id="p100218"></a>1.15</td><td><a id="p100219"></a>506</td><td><a id="p100220"></a>Натек</td><td><a id="p100221"></a><img src="https://i.bukva.ai/aZMzyBO2/img_9.png" alt="5. Оценка уровня дефектности сварных швов"></td><td><a id="p100222"></a>Короткие дефекты: h &lt;= 0,2b</td><td><a id="p100223"></a>Не допускается</td><td><a id="p100224"></a>Не допускается</td></tr>
<tr><td rowspan="2"><a id="p100225"></a>1.16</td><td rowspan="2"><a id="p100226"></a>509<br>511</td><td rowspan="2"><a id="p100227"></a>Протек.<br>Неполное заплавление подготовленных кромок</td><td rowspan="2"><a id="p100228"></a>Требуется плавный переход<br><img src="https://i.bukva.ai/aZMzyBO2/img_10.png" alt="5. Оценка уровня дефектности сварных швов"></td><td colspan="3"><a id="p100229"></a>Короткие дефекты</td></tr>
<tr><td><a id="p100230"></a>h &lt;= 0,2t, но не более 2 мм</td><td><a id="p100231"></a>h &lt;= 0,2t, но не более 1 мм</td><td><a id="p100232"></a>h &lt;= 0,05 t, но не более 0,5 мм</td></tr>
<tr><td><a id="p100233"></a>1.17</td><td><a id="p100234"></a>512</td><td><a id="p100235"></a>Несимметричность углового шва (существенное неравенство катетов шва)</td><td><a id="p100236"></a>Для случаев, когда асимметрия углового шва не оговорена<br><img src="https://i.bukva.ai/aZMzyBO2/img_11.png" alt="5. Оценка уровня дефектности сварных швов"></td><td><a id="p100237"></a>h &lt;= 3 мм + 0,3a</td><td><a id="p100238"></a>h &lt;= 2 мм + 0,25a</td><td><a id="p100239"></a>h &lt;= 1,5 мм + 0,2a</td></tr>
<tr><td rowspan="2"><a id="p100240"></a>1.18</td><td rowspan="2"><a id="p100241"></a>515<br>5013</td><td rowspan="2"><a id="p100242"></a>Вогнутость обратной стороны шва. Подрез корня шва</td><td rowspan="2"><a id="p100243"></a>Требуется плавный переход<br><img src="https://i.bukva.ai/aZMzyBO2/img_12.png" alt="5. Оценка уровня дефектности сварных швов"></td><td colspan="3"><a id="p100244"></a>Короткие дефекты</td></tr>
<tr><td><a id="p100245"></a>h &lt;= 0,2t, но не более 1,5 мм</td><td><a id="p100246"></a>h &lt;= 0,1t, но не более 1 мм</td><td><a id="p100247"></a>h &lt;= 0,05t, но не более 0,5 мм</td></tr>
<tr><td colspan="8"><a id="p100248"></a>2. Внутренние дефекты</td></tr>
<tr><td><a id="p100249"></a>2.1</td><td><a id="p100250"></a>100</td><td><a id="p100251"></a>Трещина</td><td><a id="p100252"></a>Все виды трещин, кроме микротрещин и кратерных трещин</td><td rowspan="4"><a id="p100253"></a>&gt;= 0,5</td><td><a id="p100254"></a>Не допускаются</td><td><a id="p100255"></a>Не допускаются</td><td><a id="p100256"></a>Не допускаются</td></tr>
<tr><td><a id="p100257"></a>2.2</td><td><a id="p100258"></a>1001</td><td><a id="p100259"></a>Микротрещина</td><td><a id="p100260"></a>Трещина, которая обычно видна только под микроскопом (x 50)</td><td><a id="p100261"></a>Допускается</td><td colspan="2"><a id="p100262"></a>Допустимость зависит от вида основного металла и его трещиностойкости</td></tr>
<tr><td><a id="p100263"></a>2.3</td><td><a id="p100264"></a>2011</td><td><a id="p100265"></a>Газовая пора</td><td><a id="p100266"></a>Максимальный размер единичной газовой поры</td><td><a id="p100267"></a>d &lt;= 0,4s или 0,4a, но не более 6 мм</td><td><a id="p100268"></a>d &lt;= 0,3s или 0,3a, но не более 5 мм</td><td><a id="p100269"></a>d &lt;= 0,2s или 0,2a, но не более 4 мм</td></tr>
<tr><td rowspan="5"><a id="p100270"></a>2.4</td><td rowspan="5"><a id="p100271"></a>2012</td><td rowspan="5"><a id="p100272"></a>Равномерно распределенная пористость</td><td><a id="p100273"></a>Оценка пористости осуществляется по площади поперечного сечения. См. примеры, приведенные в <a href="#p100392">Приложении A</a></td><td><a id="p100274"></a>&lt;= 6%</td><td><a id="p100275"></a>&lt;= 2%</td><td><a id="p100276"></a>&lt;= 1%</td></tr>
<tr><td rowspan="4"><a id="p100277"></a>Оценка дефектов производится по площади проекции. См. примеры, приведенные в <a href="#p100392">Приложении A</a></td><td><a id="p100278"></a>От 0,5 до 3</td><td><a id="p100279"></a>&lt;= 6%</td><td><a id="p100280"></a>&lt;= 2%</td><td><a id="p100281"></a>&lt;= 1%</td></tr>
<tr><td><a id="p100282"></a>&gt; 3 до 12</td><td><a id="p100283"></a>&lt;= 10%</td><td><a id="p100284"></a>&lt;= 4%</td><td><a id="p100285"></a>&lt;= 2%</td></tr>
<tr><td><a id="p100286"></a>&gt; 12 до 30</td><td><a id="p100287"></a>&lt;= 15%</td><td><a id="p100288"></a>&lt;= 6%</td><td><a id="p100289"></a>&lt;= 3%</td></tr>
<tr><td><a id="p100290"></a>&gt; 30</td><td><a id="p100291"></a>&lt;= 20%</td><td><a id="p100292"></a>&lt;= 8%</td><td><a id="p100293"></a>&lt;= 4%</td></tr>
<tr><td><a id="p100294"></a>2.5</td><td><a id="p100295"></a>2013</td><td><a id="p100296"></a>Кластерная (локализованная) пористость</td><td><a id="p100297"></a><img src="https://i.bukva.ai/aZMzyBO2/img_13.png" alt="5. Оценка уровня дефектности сварных швов"><br>Общая площадь пористости в кластере представляется окружностью диаметром $d_{A}$ , охватывающей все газовые поры.<br>Все газовые поры внутри окружности должны удовлетворять требованиям для единичной газовой поры.<br>Допускаемая область пористости должна быть локализована. Должна учитываться вероятность того, что пористый кластер скрывает другие дефекты.<br>Если D меньше, чем $d_{A_{1}}$ или $d_{A_{c}}$ , в зависимости от того, какая из этих величин меньше, общая площадь газовой пористости представляется окружностью диаметром $d_{A_{c}}$ , где $d_{A_{c}} = d_{A_{1}} + d_{A_{2}} + D$ .<br>Систематическая кластерная пористость не допускается</td><td rowspan="12"><a id="p100298"></a>&gt;= 0,5</td><td><a id="p100299"></a>$d_{A} \leq 25\text{мм}$ или $d_{A},max \leq w_{p}$<br>$d_{A}$ соответствует $d_{A_{1}}$ , $d_{A_{2}}$ или $d_{A_{c}}$ , в зависимости от того, какая из этих величин используется</td><td><a id="p100300"></a>$d_{A} \leq 20\text{мм}$ или $d_{A},max \leq w_{p}$<br>$d_{A}$ соответствует $d_{A_{1}}$ , $d_{A_{2}}$ или $d_{A_{c}}$ , в зависимости от того, какая из этих величин используется</td><td><a id="p100301"></a>$d_{A} \leq 15\text{мм}$ или $d_{A},max \leq w_{p}$<br>$d_{A}$ соответствует $d_{A_{1}}$ , $d_{A_{2}}$ или $d_{A_{c}}$ , в зависимости от того, какая из этих величин используется</td></tr>
<tr><td><a id="p100302"></a>2.6</td><td><a id="p100303"></a>2014</td><td><a id="p100304"></a>Линейная пористость</td><td><a id="p100305"></a>-</td><td><a id="p100306"></a>Короткие дефекты допускаются</td><td colspan="2"><a id="p100307"></a>Не допускаются</td></tr>
<tr><td rowspan="2"><a id="p100308"></a>2.7</td><td><a id="p100309"></a>2015</td><td><a id="p100310"></a>Удлиненная каверна</td><td rowspan="2"><a id="p100311"></a>-</td><td rowspan="2"><a id="p100312"></a>l &lt;= 0,4s или 0,4a, но не более 6 мм</td><td rowspan="2"><a id="p100313"></a>l &lt;= 0,3s или 0,3a, но не более 4 мм</td><td rowspan="2"><a id="p100314"></a>l &lt;= 0,2s или 0,2a, но не более 3 мм</td></tr>
<tr><td><a id="p100315"></a>2016</td><td><a id="p100316"></a>Червеобразная каверна</td></tr>
<tr><td rowspan="2"><a id="p100317"></a>2.8</td><td rowspan="2"><a id="p100318"></a>303</td><td rowspan="2"><a id="p100319"></a>Оксидное включение</td><td rowspan="2"><a id="p100320"></a>При наличии нескольких оксидных включений $l_{1}$ , $l_{2}$ , $l_{3}$ ,... $l_{n}$ в одном поперечном сечении они суммируются: $l = l_{1} + l_{2} + l_{3} + ... + l_{n}$</td><td colspan="3"><a id="p100321"></a>Короткие дефекты</td></tr>
<tr><td><a id="p100322"></a>l &lt;= s или a, но не более 10 мм</td><td><a id="p100323"></a>l &lt;= 0,5s или 0,5a, но не более 5 мм</td><td><a id="p100324"></a>l &lt;= 0,2s или 0,2a, но не более 3 мм</td></tr>
<tr><td><a id="p100325"></a>2.9</td><td><a id="p100326"></a>3041</td><td><a id="p100327"></a>Включение вольфрама</td><td><a id="p100328"></a>-</td><td><a id="p100329"></a>l &lt;= s или a, но не более 10 мм</td><td><a id="p100330"></a>l &lt;= 0,5s или 0,5a, но не более 5 мм</td><td><a id="p100331"></a>l &lt;= 0,2s или 0,2a, но не более 3 мм</td></tr>
<tr><td><a id="p100332"></a>2.10</td><td><a id="p100333"></a>401</td><td><a id="p100334"></a>Несплавление (неполное сплавление)</td><td><a id="p100335"></a><img src="https://i.bukva.ai/aZMzyBO2/img_14.png" alt="5. Оценка уровня дефектности сварных швов"></td><td><a id="p100336"></a>Короткие дефекты допускаются h &lt;= 0,3s или 0,3a, но не более 3 мм</td><td><a id="p100337"></a>Не допускаются</td><td><a id="p100338"></a>Не допускаются</td></tr>
<tr><td rowspan="2"><a id="p100339"></a>2.11</td><td rowspan="2"><a id="p100340"></a>402</td><td rowspan="2"><a id="p100341"></a>Непровар (неполное проплавление)</td><td rowspan="2"><a id="p100342"></a><img src="https://i.bukva.ai/aZMzyBO2/img_15.png" alt="5. Оценка уровня дефектности сварных швов"></td><td colspan="2"><a id="p100343"></a>Короткие дефекты, но не систематические дефекты</td><td rowspan="2"><a id="p100344"></a>Не допускаются</td></tr>
<tr><td><a id="p100345"></a>h &lt;= 0,4s, но не более 3 мм</td><td><a id="p100346"></a>h &lt;= 0,2s, но не более 2 мм</td></tr>
<tr><td rowspan="2"><a id="p100347"></a>2.12</td><td rowspan="2"><a id="p100348"></a>-</td><td rowspan="2"><a id="p100349"></a>Непровар (неполное проплавление) для угловых швов</td><td rowspan="2"><a id="p100350"></a><img src="https://i.bukva.ai/aZMzyBO2/img_16.png" alt="5. Оценка уровня дефектности сварных швов"></td><td colspan="3"><a id="p100351"></a>Короткие дефекты</td></tr>
<tr><td><a id="p100352"></a>h &lt;= 0,3a, но не более 2 мм</td><td><a id="p100353"></a>h &lt;= 0,2a, но не более 1,5 мм</td><td><a id="p100354"></a>h &lt;= 0,1a, но не более 1 мм</td></tr>
<tr><td colspan="8"><a id="p100355"></a>3. Дефекты в геометрии шва</td></tr>
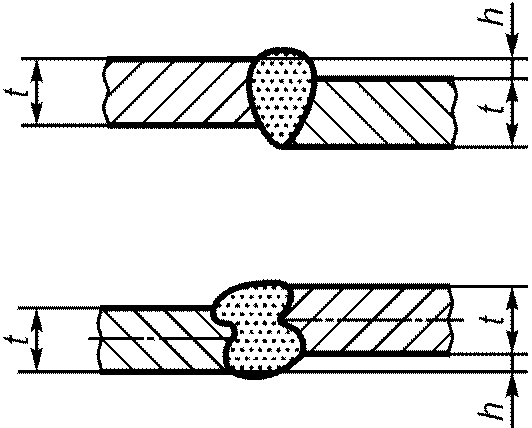
<tr><td rowspan="2"><a id="p100356"></a>3.1</td><td rowspan="2"><a id="p100357"></a>507</td><td rowspan="2"><a id="p100358"></a>Линейное смещение</td><td><a id="p100359"></a>Ограничения на отклонения от правильного положения. Если не определено иное, правильным считается положение, когда центральные линии совпадают (см. также <a href="#p100095">параграф 1</a>). t относится к меньшей толщине<br><img src="https://i.bukva.ai/aZMzyBO2/img_17.png" alt="5. Оценка уровня дефектности сварных швов"><br>Пластины и продольные сварные швы</td><td rowspan="3"><a id="p100360"></a>&gt;= 0,5</td><td><a id="p100361"></a>h &lt;= 0,4t, но не более 8 мм</td><td><a id="p100362"></a>h &lt;= 0,3t, но не более 4 мм</td><td><a id="p100363"></a>h &lt;= 0,2t, но не более 2 мм</td></tr>
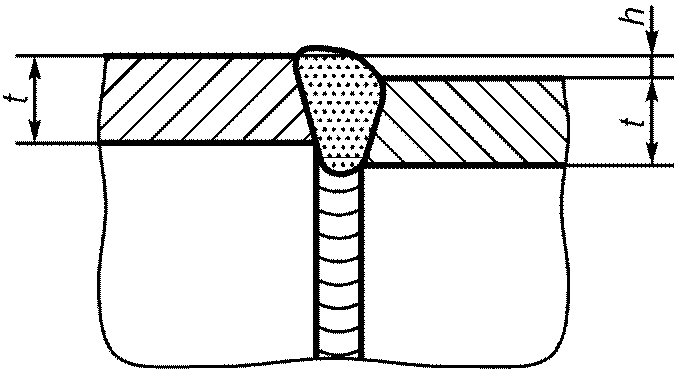
<tr><td><a id="p100364"></a><img src="https://i.bukva.ai/aZMzyBO2/img_18.png" alt="5. Оценка уровня дефектности сварных швов"><br>Кольцевые сварные швы</td><td><a id="p100365"></a>h &lt;= 0,4t, но не более 10 мм</td><td><a id="p100366"></a>h &lt;= 0,3t, но не более 6 мм</td><td><a id="p100367"></a>h &lt; 0,2t, но не более 4 мм</td></tr>
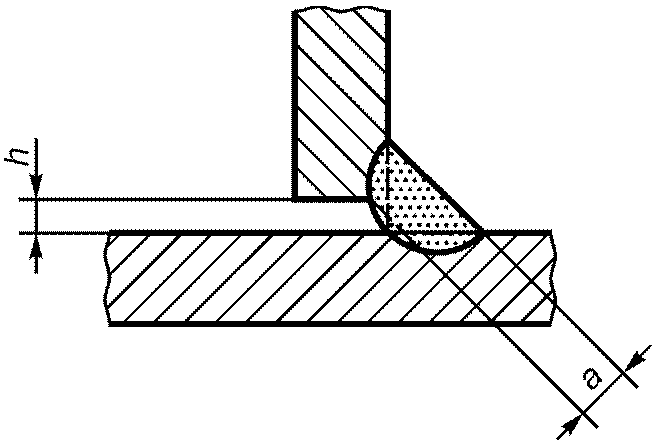
<tr><td><a id="p100368"></a>3.2</td><td><a id="p100369"></a>617</td><td><a id="p100370"></a>Неправильный зазор в корне шва для угловых сварных швов</td><td><a id="p100371"></a>Зазор между частями, которые должны быть соединены<br><img src="https://i.bukva.ai/aZMzyBO2/img_19.png" alt="5. Оценка уровня дефектности сварных швов"><br>Зазоры, превышающие определенные пределы, могут быть, в некоторых случаях, компенсированы за счет соответствующего увеличения толщины шва</td><td><a id="p100372"></a>h &lt;= 1 мм + 0,2a, но не более 5 мм</td><td><a id="p100373"></a>h &lt;= 0,5 мм + 0,15a, но не более 4 мм</td><td><a id="p100374"></a>h &lt;= 0,5 мм + 0,1a, но не более 3 мм</td></tr>
<tr><td colspan="8"><a id="p100375"></a>4. Множественные дефекты</td></tr>
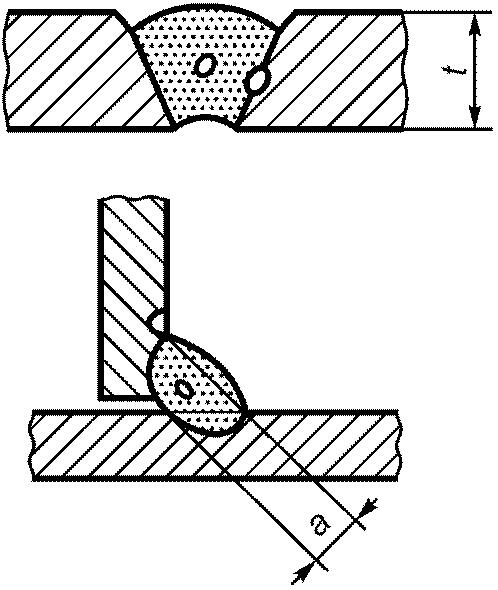
<tr><td rowspan="2"><a id="p100376"></a>4.1</td><td rowspan="2"><a id="p100377"></a>-</td><td rowspan="2"><a id="p100378"></a>Множественные дефекты в каком-либо поперечном сечении</td><td rowspan="2"><a id="p100379"></a><img src="https://i.bukva.ai/aZMzyBO2/img_20.png" alt="5. Оценка уровня дефектности сварных швов"></td><td rowspan="2"><a id="p100380"></a>&gt;= 0,5</td><td colspan="3"><a id="p100381"></a>Сумма приемлемых единичных дефектов в любом поперечном сечении не должна превышать:</td></tr>
<tr><td><a id="p100382"></a>0,4t или 0,4a</td><td><a id="p100383"></a>0,3t или 0,3a</td><td><a id="p100384"></a>0,2t или 0,2a</td></tr>
</table>


<div align="center">

<a id="p100385"></a>Если для выявления дефектов применяются микроисследования, то должны рассматриваться только те дефекты, которые могут быть выявлены самое большее с десятикратным увеличением. Исключением являются микроскопические несплавления (см. [таблицу 1, пункт 1.5](#p100123)) и микротрещины (см. [таблицу 1, пункт 2.2](#p100257)).

</div>

<a id="p100386"></a>Систематические дефекты разрешаются только для уровня качества D, при условии выполнения прочих требований [таблицы 1](#p100085).
<a id="p100387"></a>Сварное соединение необходимо оценивать по каждому конкретному типу дефектов отдельно (см. таблицу 1, с [пункта 1.1](#p100096) по [пункт 3.2](#p100368)).
<a id="p100388"></a>Различные типы дефектов, проявляющихся в каком-нибудь поперечном сечении сварного соединения, требуют отдельного рассмотрения (см. множественные дефекты в [таблице 1, пункт 4.1](#p100376)).
<a id="p100389"></a>Ограничения на множественные дефекты применимы только в случаях, когда требования к единичным дефектам не превышены.
<a id="p100390"></a>Любые два смежных дефекта, удаленные на расстояние, меньшее чем больший размер меньшего дефекта, должны рассматриваться как единый дефект.


<div align="center">

<a id="p100391"></a>Приложение A<br>
(справочное)

</div>


<a id="p100392"></a>**ПРИМЕРЫ ОПРЕДЕЛЕНИЯ ПРОЦЕНТА ПОРИСТОСТИ**

<a id="p100393"></a>Рисунки A.1 - [A.10](#p100413) иллюстрируют различные проценты пористости. Они используются при оценке пористости в площадях проекций (рентгенографических) или в площадях поперечного сечения.

<a id="p100394"></a> ![5. Оценка уровня дефектности сварных швов](https://i.bukva.ai/aZMzyBO2/img_21.png) 

<div align="center">

<a id="p100395"></a>Рисунок A.1. 0,5%

</div>


<a id="p100396"></a> ![5. Оценка уровня дефектности сварных швов](https://i.bukva.ai/aZMzyBO2/img_22.png) 

<a id="p100397"></a>Рисунок A.2. 1%


<a id="p100398"></a> ![5. Оценка уровня дефектности сварных швов](https://i.bukva.ai/aZMzyBO2/img_23.png) 

<div align="center">

<a id="p100399"></a>Рисунок A.3. 2%

</div>


<a id="p100400"></a> ![5. Оценка уровня дефектности сварных швов](https://i.bukva.ai/aZMzyBO2/img_24.png) 

<a id="p100401"></a>Рисунок A.4. 3%


<a id="p100402"></a> ![5. Оценка уровня дефектности сварных швов](https://i.bukva.ai/aZMzyBO2/img_25.png) 

<div align="center">

<a id="p100403"></a>Рисунок A.5. 4%

</div>


<a id="p100404"></a> ![5. Оценка уровня дефектности сварных швов](https://i.bukva.ai/aZMzyBO2/img_26.png) 

<a id="p100405"></a>Рисунок A.6. 6%


<a id="p100406"></a> ![5. Оценка уровня дефектности сварных швов](https://i.bukva.ai/aZMzyBO2/img_27.png) 

<a id="p100407"></a>Рисунок A.7. 8%


<a id="p100408"></a> ![5. Оценка уровня дефектности сварных швов](https://i.bukva.ai/aZMzyBO2/img_28.png) 

<div align="right">

<a id="p100409"></a>Рисунок A.8. 10%

</div>


<a id="p100410"></a> ![5. Оценка уровня дефектности сварных швов](https://i.bukva.ai/aZMzyBO2/img_29.png) 

<a id="p100411"></a>Рисунок A.9. 15%


<a id="p100412"></a> ![5. Оценка уровня дефектности сварных швов](https://i.bukva.ai/aZMzyBO2/img_30.png) 

<div align="center">

<a id="p100413"></a>Рисунок A.10. 20%

</div>


<a id="p100414"></a>Приложение B
(справочное)

<a id="p100415"></a>**ДОПОЛНИТЕЛЬНАЯ ИНФОРМАЦИЯ И УКАЗАНИЯ**
**ПО ПРИМЕНЕНИЮ НАСТОЯЩЕГО СТАНДАРТА**

<a id="p100416"></a>Настоящий стандарт определяет требования для трех уровней качества сварных соединений алюминия и его сплавов в зависимости от дефектов, произведенных технологиями дуговой сварки (за исключением лучевой сварки), как было указано в области применения, для толщины сварного шва w >= 0,5 мм. Он может использоваться также, где это возможно, и для других технологий дуговой сварки и толщин сварного шва.
<a id="p100417"></a>Изделия очень часто производятся для разных применений, но соответствуют сходным требованиям. Одинаковые требования должны применяться для идентичных изделий, произведенных в разных цехах, для обеспечения того, чтобы работа выполнялась с использованием одинаковых критериев. Последовательное применение настоящего стандарта является одним из основополагающих принципов системы обеспечения качества для использования в производстве сварных конструкций.
<a id="p100418"></a>При суммировании множественных дефектов существует теоретическая возможность того, что отдельные дефекты могут взаимно накладываться. В этом случае сумма всех допускаемых отклонений должна быть ограничена величинами, указанными для различных дефектов, т.е. ограничение на единичный дефект, например единичную пору, не должно превышаться.
<a id="p100419"></a>Настоящий стандарт может использоваться вместе с каталогом реалистичных иллюстраций, показывающих размеры приемлемых дефектов для различных уровней качества посредством фотографий, показывающих переднюю и корневую стороны и/или репродукции рентгенограмм и фотографий макроструктуры и поперечное сечение сварного шва. Примером такого каталога являются "Справочные рентгенограммы для оценки дефектов сварных швов в соответствии со стандартом ИСО 10042" [[3]](#p100443). Данный каталог может использоваться со справочными картами для оценки различных дефектов и может применяться, когда мнения о приемлемом размере дефектов расходятся.


<div align="right">

<a id="p100420"></a>Приложение ДА

</div>

(обязательное)

<div align="center">

<a id="p100421"></a>**СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ**<br>
**МЕЖДУНАРОДНЫХ СТАНДАРТОВ ССЫЛОЧНЫМ НАЦИОНАЛЬНЫМ**<br>
**СТАНДАРТАМ РОССИЙСКОЙ ФЕДЕРАЦИИ (И ДЕЙСТВУЮЩИМ**<br>
**В ЭТОМ КАЧЕСТВЕ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ)**

</div>


<a id="p100422"></a>Таблица ДА.1


<table>
<colgroup><col width="37%"><col width="22%"><col width="41%"></colgroup>
<tr><td><a id="p100423"></a>Обозначение ссылочного международного стандарта</td><td><a id="p100424"></a>Степень соответствия</td><td><a id="p100425"></a>Обозначение и наименование соответствующего национального стандарта</td></tr>
<tr><td><a id="p100426"></a>ИСО 2553</td><td><a id="p100427"></a>-</td><td><a id="p100428"></a><a href="#p100435">&lt;*&gt;</a></td></tr>
<tr><td><a id="p100429"></a>ИСО 4063</td><td><a id="p100430"></a>-</td><td><a id="p100431"></a><a href="#p100435">&lt;*&gt;</a></td></tr>
<tr><td><a id="p100432"></a>ИСО 6520-1:1998</td><td><a id="p100433"></a>-</td><td><a id="p100434"></a><a href="#p100435">&lt;*&gt;</a></td></tr>
<tr><td colspan="3"><a id="p100435"></a>&lt;*&gt; Соответствующий национальный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов и стандартов.</td></tr>
</table>


## <a id="p100436"></a>БИБЛИОГРАФИЯ


<table>
<colgroup><col width="6%"><col width="20%"><col width="75%"></colgroup>
<tr><td><a id="p100437"></a>[1]</td><td><a id="p100438"></a>ИСО 13919-2</td><td><a id="p100439"></a>Сварка. Соединения, полученные электронно-лучевой и лазерной сваркой. Руководство по оценке уровней качества. Часть 2. Алюминий и свариваемые алюминиевые сплавы</td></tr>
<tr><td><a id="p100440"></a>[2]</td><td><a id="p100441"></a>ИСО 17635</td><td><a id="p100442"></a>Контроль неразрушающий сварных швов. Общие правила для швов, полученных при сварке плавлением металлических материалов</td></tr>
<tr><td><a id="p100443"></a>[3]</td><td colspan="2"><a id="p100444"></a>Справочные рентгенограммы для оценки дефектов сварных швов в соответствии со стандартом ИСО 10042. Опубликовано Международным институтом сварки (IIW-МИС) и Deutscher Verlag $fürSchwei\beta en$ und verwandte Verfahren, Düsseldorf</td></tr>
</table>


<a id="p100445"></a>

---