ГОСТ Р 54792-2011. Национальный стандарт Российской Федерации. Дефекты в сварных соединениях термопластов. Описание и оценка
(утв. и введен в действие Приказом Росстандарта от 13.12.2011 № 1036-ст)
Внимание
Документ утратил силу с 01.11.2024 в связи с изданием Приказа Росстандарта от 22.10.2024 № 1480-ст. Взамен введен в действие ГОСТ Р 54792-2024. Документ утратил силу с 01.11.2024 в связи с изданием Приказа Росстандарта от 22.10.2024 № 1480-ст. Взамен введен в действие ГОСТ Р 54792-2024. Документ введен в действие с 1 января 2013 года.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р 54792-2011"]:::rst
  click n0 "https://bukva.ai/docs/gost-r-54792-2011" "ГОСТ Р 54792-2011. Национальный стандарт Российской Федерации. Дефекты в сварных соединениях термопластов. Описание и оценка (утв. и введен в действие Приказом Росстандарта от 13.1"
  n1["ГОСТ Р 54792-2024"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-r-70539-2022" "ГОСТ Р 54792-2024. Национальный стандарт Российской Федерации. Дефекты в сварных соединениях термопластов. Описание и оценка (утв. и введен в действие Приказом Росстандарта от 22.1"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 13 декабря 2011 г. № 1036-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ДЕФЕКТЫ В СВАРНЫХ СОЕДИНЕНИЯХ ТЕРМОПЛАСТОВ
Imperfections in thermoplastic welding joints. Description and evaluation
Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации — ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения».
Сведения о стандарте
1. Подготовлен Федеральным государственным учреждением «Научно-учебный центр „Сварка и контроль“ при МГТУ им. Н.Э. Баумана (ФГУ „НУЦСК“ при МГТУ им. Н.Э. Баумана), Национальным агентством контроля и сварки (НАКС), ЗАО „Полимергаз“, ООО „ТЭП“ на основе собственного аутентичного перевода на русский язык стандарта, указанного в пункте 4.»
2. Внесен Техническим комитетом по стандартизации ТК 364 «Сварка и родственные процессы».
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 13 декабря 2011 г. № 1036-ст.
4. Настоящий стандарт является модифицированным по отношению к стандарту Немецкого союза по сварке и смежным технологиям ДВС 2202-1:1989 «Дефекты в соединениях термопластов: характеристики, описания, оценка» (DVS 2202-1:1989 «Imperfections in thermoplastic welding joints: features, descriptions, evaluation») путем внесения технических отклонений, объяснение которых приведено во введении к настоящему стандарту.
Наименование настоящего стандарта изменено относительно наименования ДВС 2202-1:1989 для приведения в соответствие с ГОСТ Р 1.5 (пункт 3.5).
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемых информационных указателях «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
Введение
Настоящий стандарт разработан в рамках создания современной отечественной нормативной базы в области сварки термопластов, гармонизированной с международными региональными стандартами и стандартами технически передовых стран. Его введение будет способствовать повышению конкурентоспособности отечественной продукции.
Основными отличиями (техническими отклонениями) настоящего стандарта от стандарта Немецкого союза по сварке и смежным технологиям ДВС 2202-1:1989 являются следующие:
- установление единых наиболее высоких требований к сварным соединениям вместо их классификации по трем группам в зависимости от уровня предъявляемых требований, поскольку при этом возможно неоправданное снижение качества соединений из-за отсутствия четких критериев их классификации;
- ограничение области применения стандарта для свариваемых заготовок с толщиной стенки до 15 мм и труб с номинальным диаметром до 160 мм.
1. Область применения
Настоящий стандарт описывает дефекты в сварных соединениях термопластов и классифицирует в зависимости от их характеристик. Стандарт распространяется на сварные соединения заготовок с толщиной стенки не более 15 мм и труб с номинальным диаметром не более 160 мм.
Описание дефектов основано на терминологии немецкого национального стандарта ДИН 32502 [1].
Классификация позволяет определять, находятся дефекты в допустимых пределах или их наличие недопустимо с точки зрения обеспечения качества сварного соединения.
1.1 Сварочные процессы
В настоящем стандарте описаны дефекты для следующих сварочных процессов:
| Сокращенное обозначение | Таблица | |
|---|---|---|
| Сварка нагретым инструментом | НИ | 1 и 2 |
| Сварка с закладными нагревателями | ЗН | 3 |
| Сварка нагретым газом | НГ | 4 |
| Экструзионная сварка | Э | 5 |
1.2 Материалы
Настоящий стандарт применяется к следующим термопластам, из которых изготовлены свариваемые трубы, узлы трубопроводов и листы:
2. Требования к сварным соединениям
Качество сварных соединений оценивают по внешним и внутренним дефектам сварного шва.
В ряде случаев проводят доработку сварных соединений для:
- удаления повреждений, например надрезов, которые могут привести к разрушениям при воздействии динамических нагрузок;
- улучшения качества поверхностей сварных соединений (например, при футеровке и облицовке);
- уменьшения гидравлического сопротивления срезанием внутреннего грата.
Следует проверять и оценивать сварное соединение как до, так и после доработки.
Требования к сварным соединениям и их доработке при необходимости должны содержаться в документации, обязательной для производителя работ (например, рабочие чертежи, инструкция по сварке). Документация должна иметь ссылку на настоящий стандарт.
3. Испытания и оценка
3.1 Испытания
Для проверки соответствия сварных соединений настоящему стандарту проводят визуальный контроль и измерения, а при необходимости (где возможно) — неразрушающие или разрушающие испытания.
Испытания должны проводиться на сварных соединениях узла.
Характеристики сварного соединения проверяют при необходимости на контрольных образцах, сваренных в сравнимых условиях.
Содержание, объем и время испытаний необходимо согласовать между заказчиком и производителем сварочных работ. Результаты испытаний должны документироваться.
3.2 Оценка
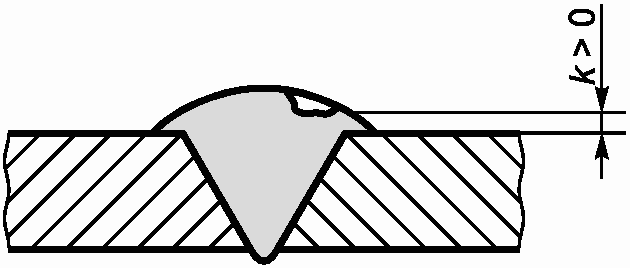
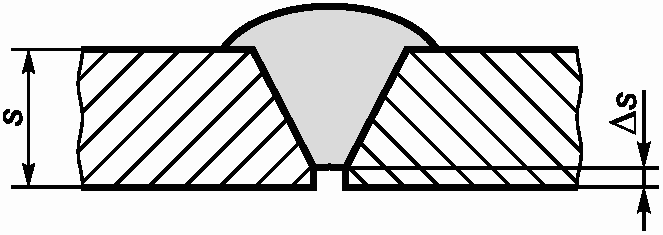
Оценку качества сварного соединения проводят с помощью таблиц 1 - 5.
сварки нагретым инструментом встык
| Наименование дефектов | Описание | Оценка |
| Наружные дефекты | ||
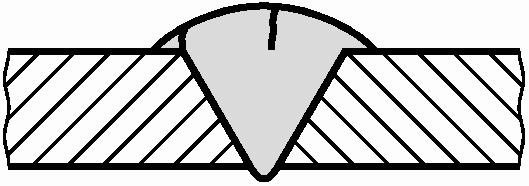
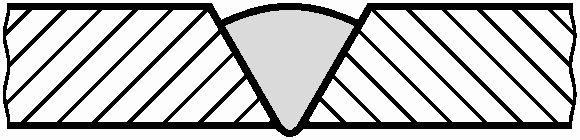
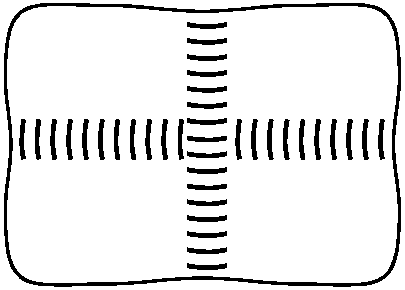
1. Трещины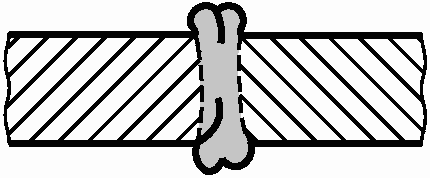 | Расположенные вдоль или поперек шва; могут находиться в: - шве; - основном материале; - нагреваемой зоне | Не допускаются |
2. Впадина между валиками грата или надрез (линия сплавления наружных поверхностей валиков)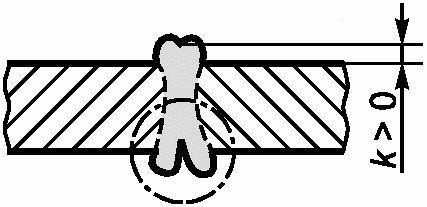 | Непрерывные или локальные продольные надрезы в плоскости сварки с вершинами в основном материале, вызванные, например: - недостаточным усилием сжатия; - коротким временем нагрева или охлаждения | То же |
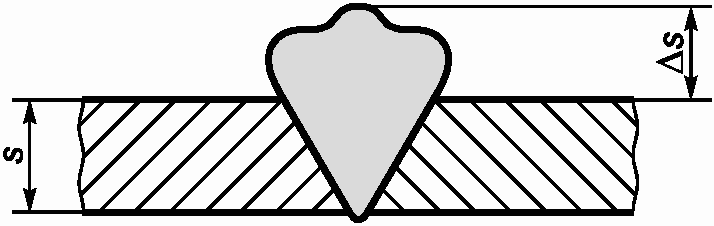
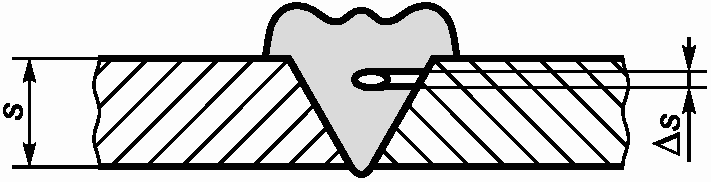
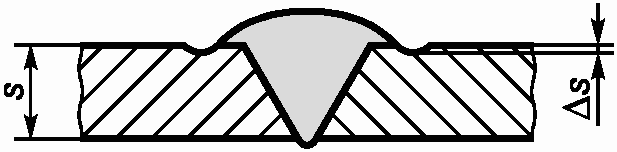
3. Впадины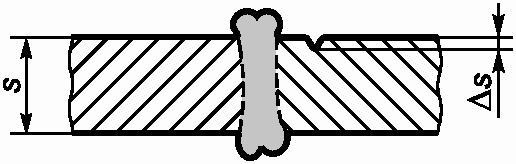 | Канавки на поверхности основного материала (продольные или поперечные относительно шва), вызванные, например: - действием зажимного устройства; - неправильным транспортированием; - дефектами при подготовке кромки | Допускаются локальные впадины с неострыми вершинами глубиной \Delta s \leq 0,1s , но не более 0,5 мм |
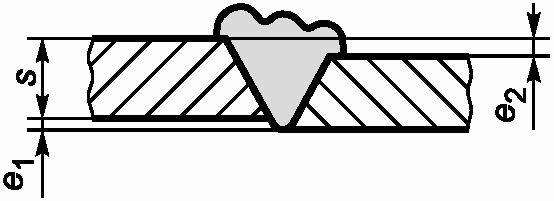
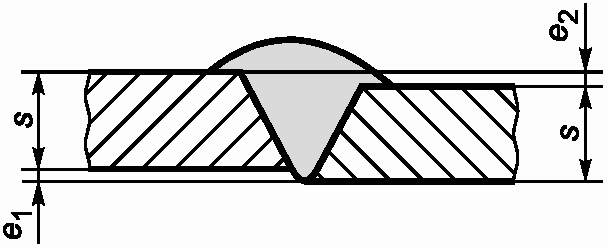
4. Несовпадение кромок заготовок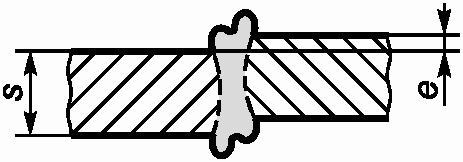 | Смещение относительно друг друга или несовпадение свариваемых заготовок по толщине | Допускается, если e <= 0,1s, но не более 2 мм |
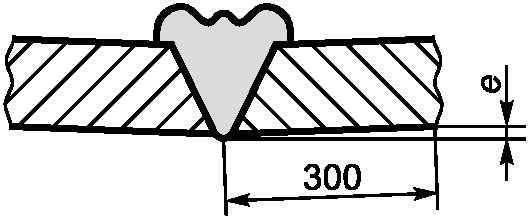
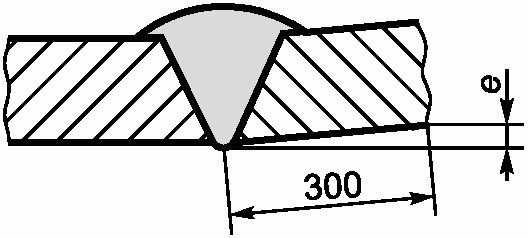
5. Угловое смещение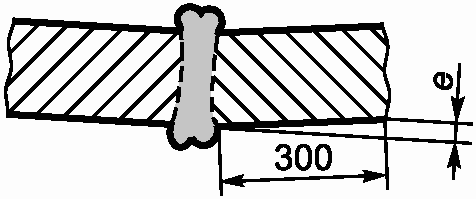 | Например, из-за: - неисправного оборудования; - неправильной центровки заготовок | Допускается, если e <= 1 мм |
6. Высокий и узкий грат, как правило, не касающийся краями трубы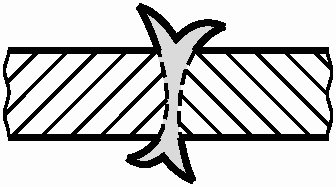 | Чрезмерно расплавленный, с острыми краями шов либо по всей длине, либо локальный в результате ошибочных сварочных параметров | Допускается при положительных результатах механических испытаний |
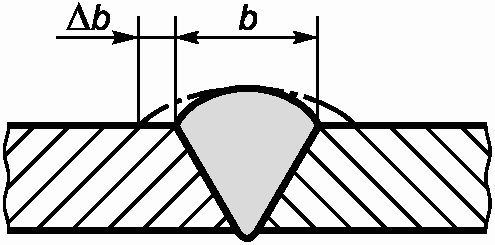
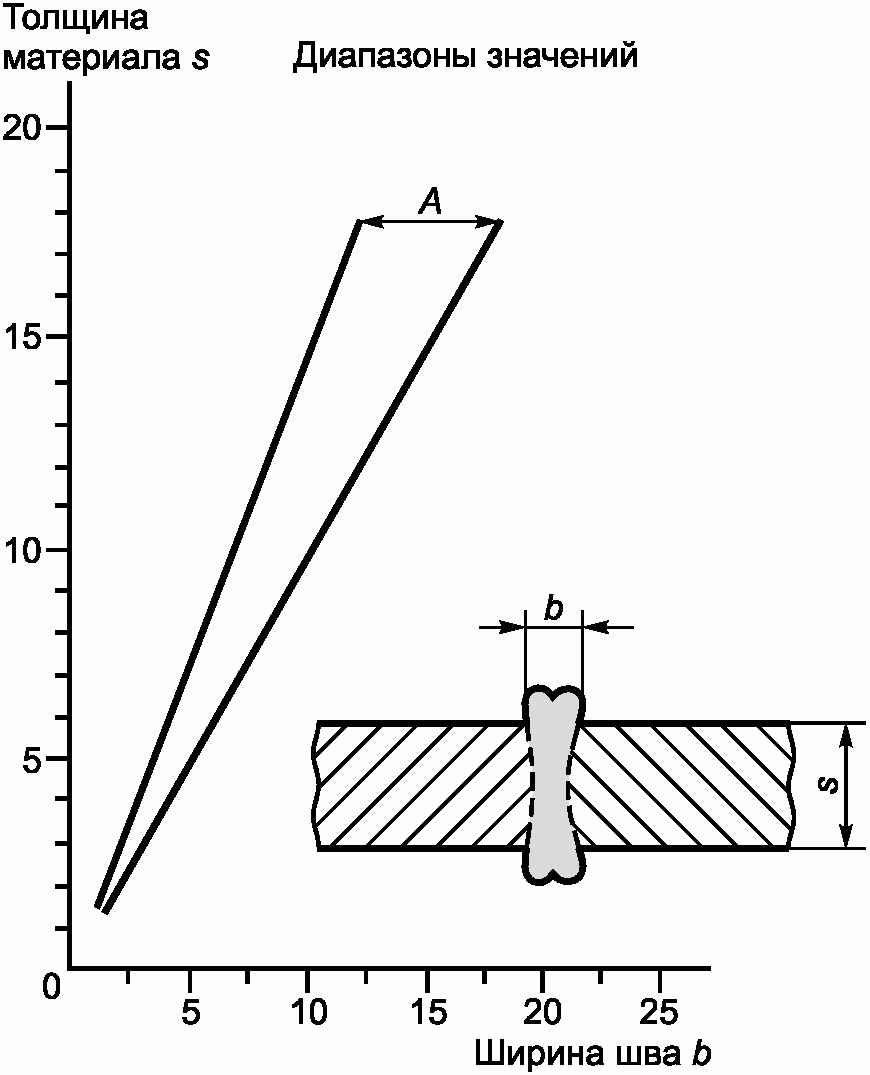
7. Неправильно сформированный сварной шов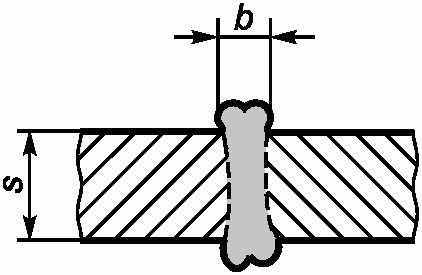 | Слишком широкий или слишком узкий локальный грат или по всей длине шва, обусловленный, например, неправильным: - временем нагрева; - режимом температуры нагретого инструмента; - усилием сжатия | Диапазон рекомендуемых значений ширины валика (см. диаграмму 1 в Приложении А) |
8. Несимметричный грат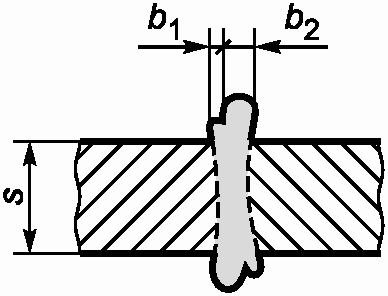 | Неодинаковые валики грата (частично или по всей длине шва) из-за, например: - дефектов при подготовке торцов к сварке; - неисправностей сварочного оборудования | Допускается, если b_{1} \geq 0,7b_{2} |
| 9. Термодеструкция | Глянцевый (блестящий) грат, обычно сочетающийся с пустотами, утолщениями и заметными кавернами | Не допускается |
| Внутренние дефекты | ||
10. Несплавление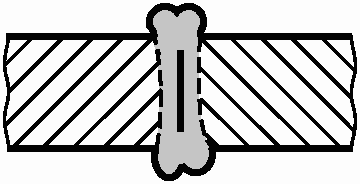 | Несплавление свариваемых поверхностей частично или всего поперечного сечения, вызванное, например: - загрязнением свариваемых кромок; - окислением свариваемых кромок; - избыточным временем технологической паузы; - слишком низкой или высокой температурой нагретого инструмента | То же |
11. Непровар (раковина)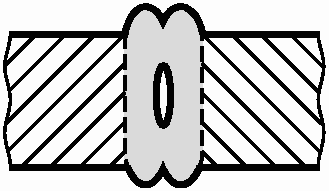 | Полое пространство в плоскости сварного соединения, вызванное, например, недостаточным: - усилием сжатия; - временем остывания | Не допускается |
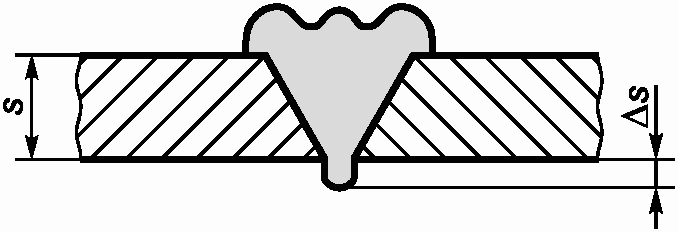
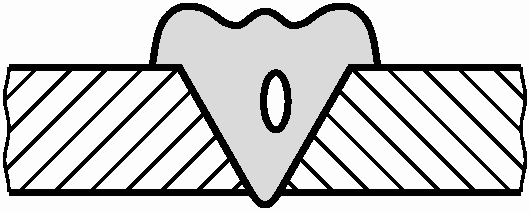
12. Поры, включения инородных тел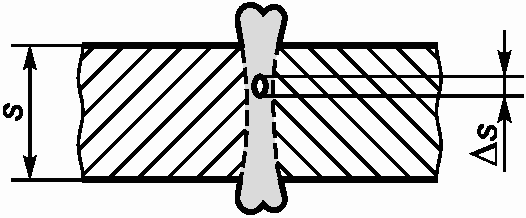 | Изолированные, многочисленно разбросанные или локально сконцентрированные поры или включения, вызванные, например: - газообразованием во время сварки; - загрязненным нагревательным инструментом | Допускается наличие небольших изолированных пор, если \Delta s \leq 0,05s |
| Наименование дефектов | Описание | Оценка |
| Наружные дефекты | ||
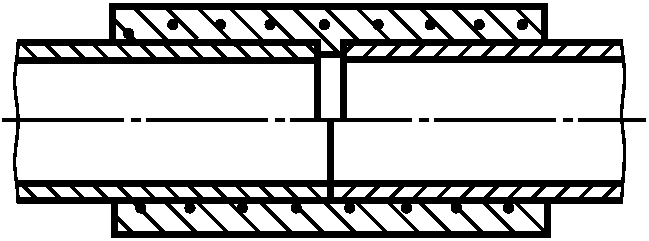
| 1. Дефектная форма грата <1> 1.1. 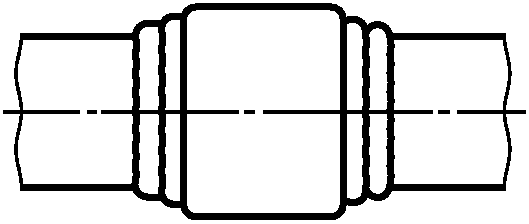 | Изменяющаяся форма грата или его отсутствие на одной или обеих сторонах (частично или по всей длине стыка) из-за: - повышенной температуры нагретого инструмента; - избыточного времени нагрева; - недопустимого отклонения размеров <2> | Не допускается |
| <1> Как правило, сочетается с внутренними дефектами из-за слишком короткого времени выдержки. <2> Во время сварки с помощью нагретой муфты у ее края обычно образуется валик, являющийся первичным показателем того, что процесс сварки выполнен правильно. | ||
1.2.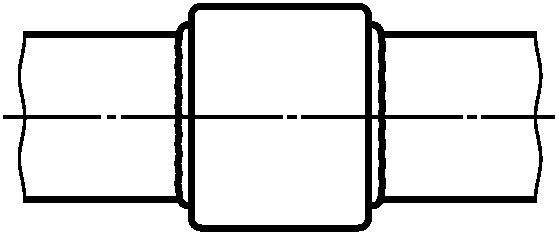 | Изменяющаяся форма грата или его отсутствие на одной или обеих сторонах (частично или по всей длине стыка) из-за: - недостаточного времени нагрева; - пониженной температуры нагретого инструмента; - недопустимого отклонения размеров | То же |
1.3.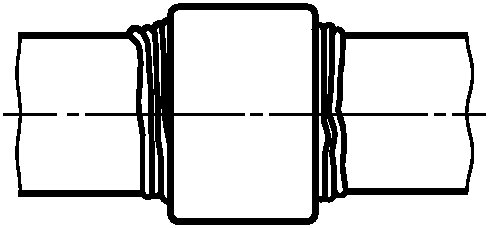 | Изменяющаяся форма грата или его отсутствие на одной или обеих сторонах (частично или по всей длине стыка) из-за: - неисправности оборудования; - неправильного расположения заготовок | «» |
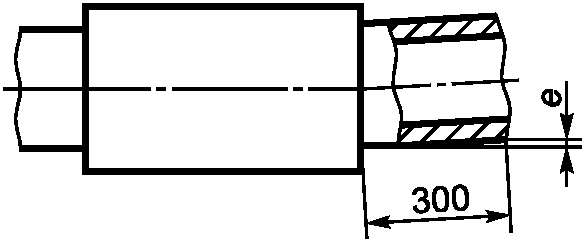
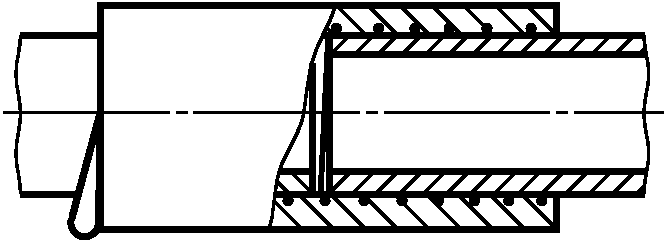
2. Угловое смещение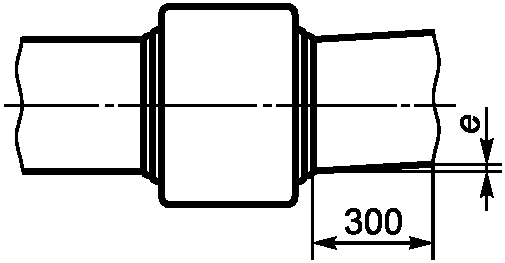 | Труба, сваренная с фитингом под углом с одной или обеих сторон или с незначительным дефектом охвата, вызванным, например: - неисправностью оборудования; - неправильным расположением заготовок | Допускается, если e <= 1 мм |
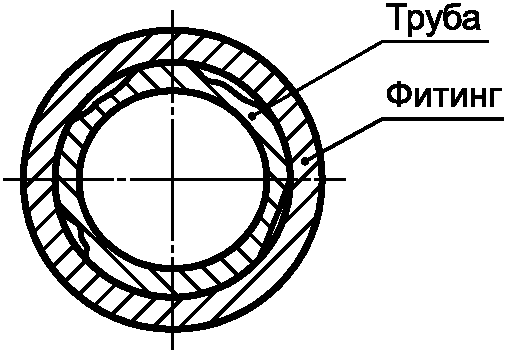
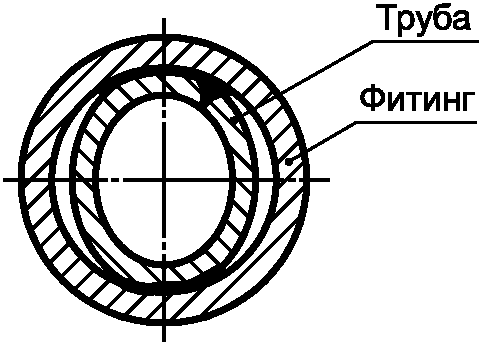
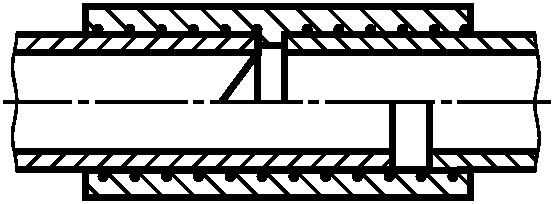
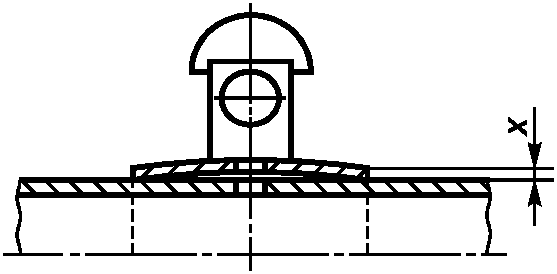
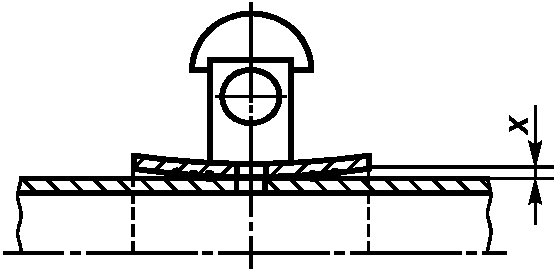
| 3. Непровар и его причина 3.1. Деформация 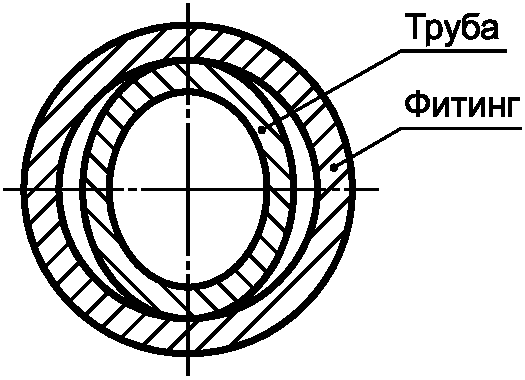 | Деформация (овальность конца трубы или фитинга) наряду с недостаточным сварочным усилием, вызванная, например: - овальностью заготовок; - неправильным хранением труб и/или фитингов; - неисправным зажимным устройством | 1,5% среднего наружного диаметра трубы, но макс 1,5 мм |
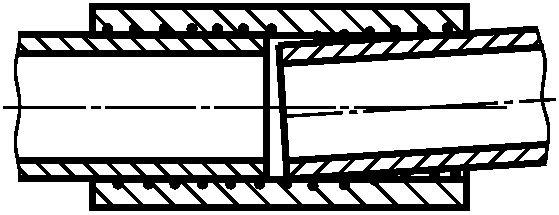
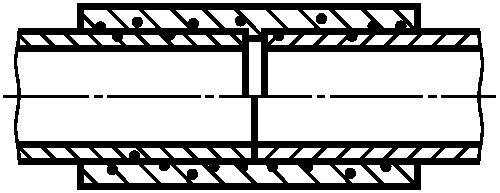
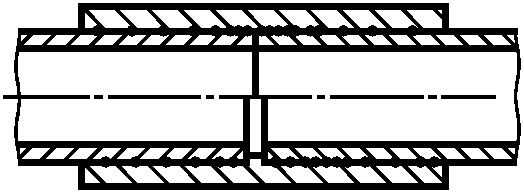
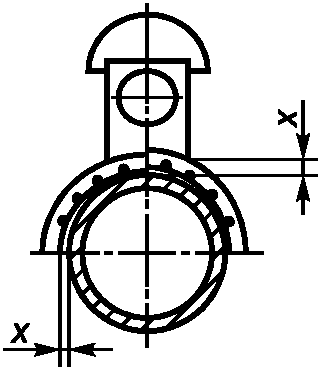
3.2. Неполное введение трубы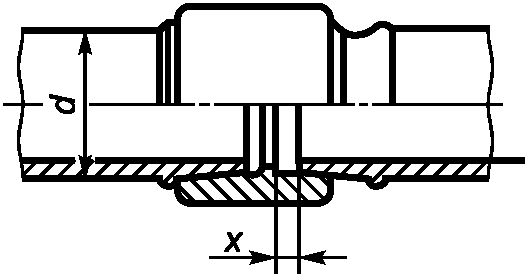 | Недостаточная длина зоны сварки, вызванная, например: - недостаточным временем нагрева; - введением концов труб в муфты под неправильными углами; - слишком низкой температурой нагретого инструмента; - перемещением в осевом направлении во время остывания; - слишком длительной технологической паузой | Допускается в случаях незначительного уменьшения длины зоны сварки от номинального значения и отсутствия надрезов внутреннего шва x <= 0,05d, x <= 0,1 от глубины муфты |
| Внутренние дефекты | ||
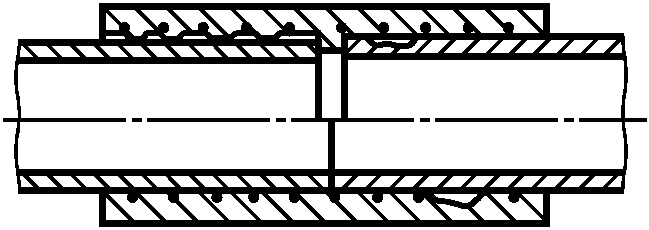
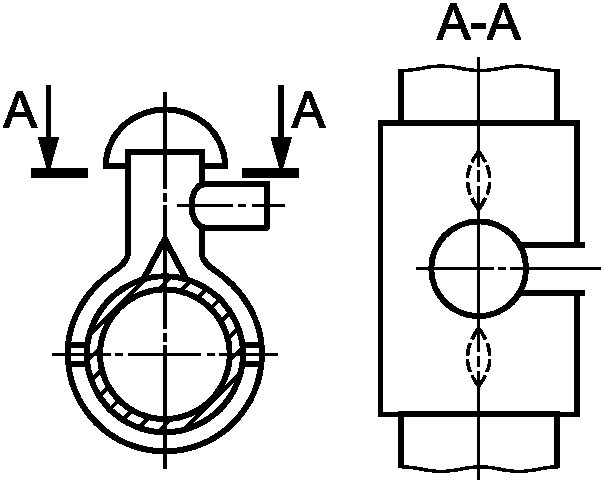
3.3. Неплотное смыкание полости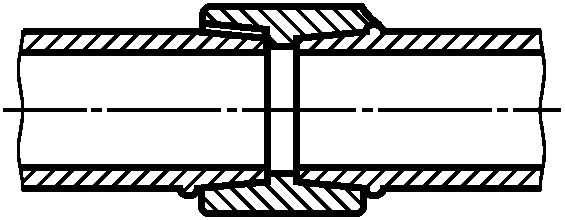 | Локальное, протяженное, осевое, радиальное формирование каналов, вызванное, например: - выемками на поверхности трубы; - превышением допусков диаметров трубы или фитинга; - неправильной механической обработкой; - угловым смещением трубы в муфте | Не допускается |
| 3.4. Неправильное плавление | Локальная или протяженная зона непровара, вызванная, например: - термическим повреждением; - загрязненными свариваемыми поверхностями; - неправильным подбором пары свариваемых материалов; - загрязненностью нагревателя | То же |
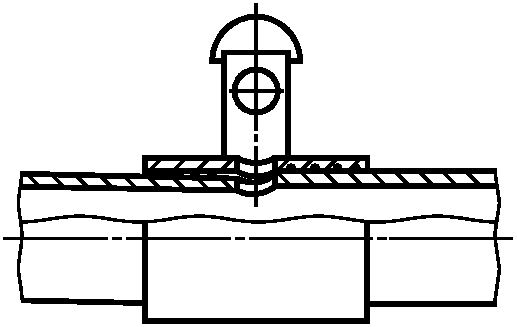
4. Сдавленное сечение трубы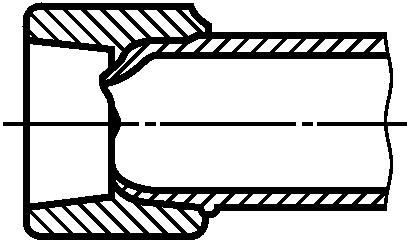 | Вставлена слишком далеко во время нагрева или сварки, что вызвано, например: - избыточным сварочным усилием; - сваркой тонкостенных труб; - избыточным временем нагрева; - повышенной температурой сварки | «» |
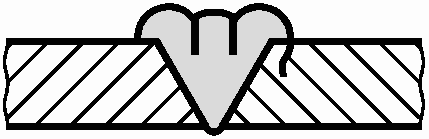
5. Поры, включения инородных тел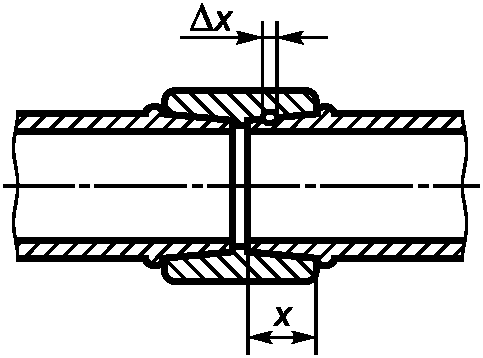 | Изолированные, многочисленно разбросанные или локально сконцентрированные поры или включения, вызванные, например: - газообразованием во время сварки; - загрязненностью нагревательного инструмента | Допускается наличие небольших изолированных пор, если \Delta x \leq 0,05x |
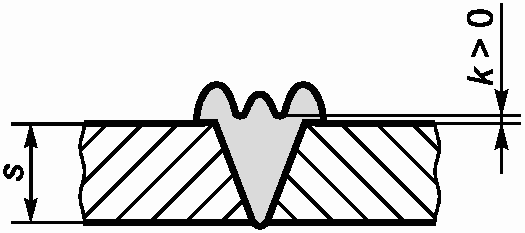
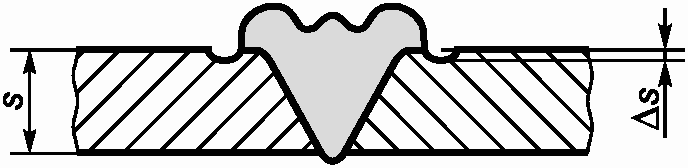
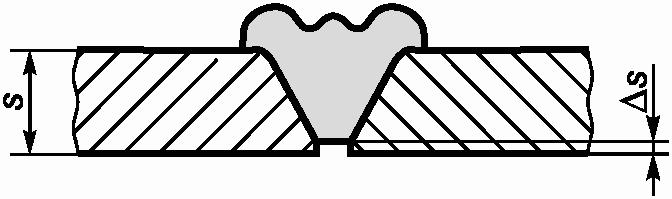
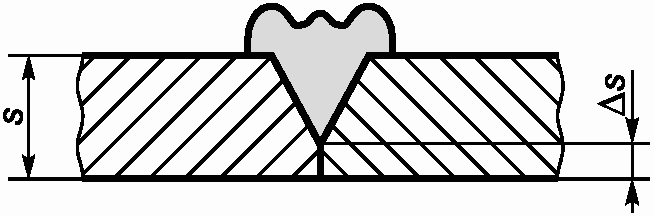
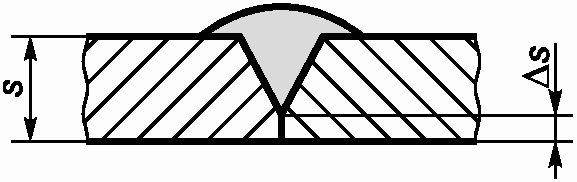
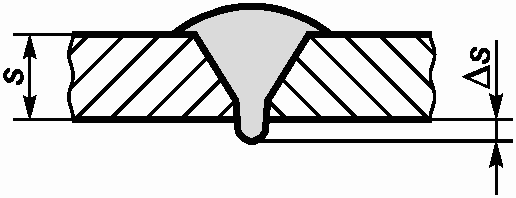
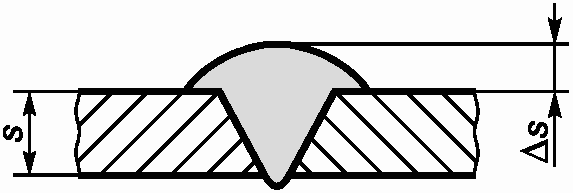
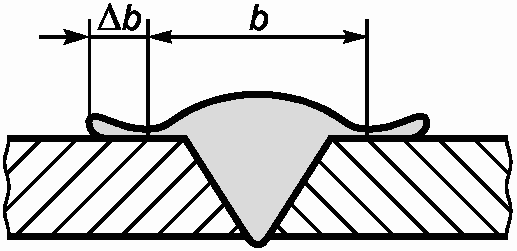
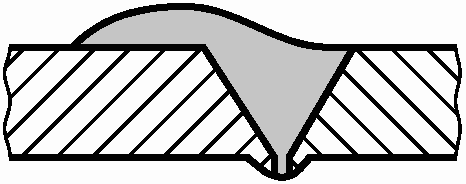
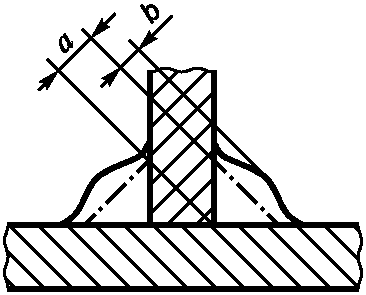
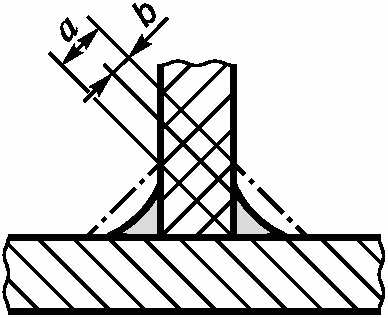
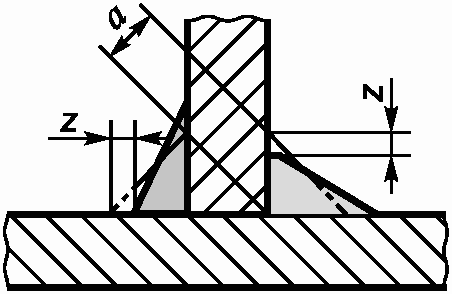
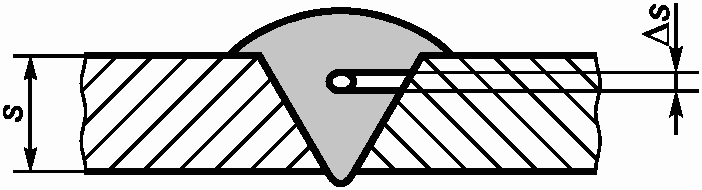
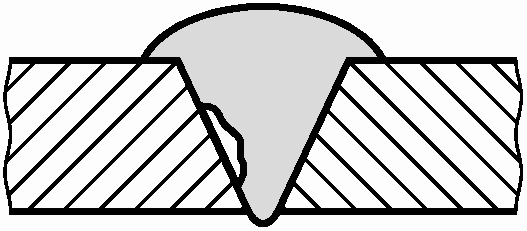
Сведения о недопустимых дефектах включают в отчет по испытаниям.
Дефектные сварные соединения могут быть исправлены, если это допускается нормативно-технической документацией. После исправления дефектов проводят повторные испытания.
Допустимость одновременного наличия в сварном соединении двух или более видов дефектов устанавливают в нормативно-технической документации.
4. Приемка
При положительных результатах испытаний сварных соединений узел считается принятым, и на него оформляют отдельный акт приемки.
ДОПУСТИМАЯ ШИРИНА ШВА ПРИ СВАРКЕ ВСТЫК НАГРЕТЫМ ИНСТРУМЕНТОМ ДЛЯ ТРУБ ИЗ ПОЛИЭТИЛЕНА (ПЭ) И ПОЛИПРОПИЛЕНА (ПП)
БИБЛИОГРАФИЯ
ДИН 32502:1985 Дефекты в сварных соединениях пластмасс — Классификация, обозначение, видоизменения [1]