ГОСТ Р 54489-2011 (ЕН 847-1:2005). Национальный стандарт Российской Федерации. Пилы дисковые для бревнопильных станков и автоматических линий. Общие технические условия
(утв. и введен в действие Приказом Росстандарта от 09.11.2011 № 532-ст)
Примечание
Отдельные положения данного документа включены в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности машин и оборудования» (ТР ТС 010/2011) и в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности машин и оборудования» (ТР ТС 010/2011) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 09.03.2021 № 28). Документ введен в действие с 1 января 2013 года.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 9 ноября 2011 г. № 532-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ПИЛЫ ДИСКОВЫЕ ДЛЯ БРЕВНОПИЛЬНЫХ СТАНКОВ И АВТОМАТИЧЕСКИХ ЛИНИЙ
Circular saws for cutting logs machines and automatic lines. General technical requirements
EN 847-1:2005 Tools for woodworking. Safety requirements. Part 1. Milling tools and circular saw blades. (MOD)
Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации — ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения».
Сведения о стандарте
1. Подготовлен Открытым акционерным обществом «ВНИИИНСТРУМЕНТ» (ОАО «ВНИИИНСТРУМЕНТ») на основе собственного аутентичного перевода на русский язык стандарта, указанного в пункте 4.
2. Внесен Техническим комитетом по стандартизации ТК 95 «Инструмент».
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 9 ноября 2011 г. № 532-ст.
4. Настоящий стандарт является модифицированным по отношению к европейскому региональному стандарту ЕН 847-1:2005 «Инструмент для деревообработки. Требования безопасности. Часть 1. Фрезерный инструмент и дисковые пилы» (EN 847-1:2005 «Tools for woodworking. Safety requirements. Part 1. Milling tools and circular saw blades»).
При этом дополнительные положения, учитывающие потребности национальной экономики и особенности национальной стандартизации, приведены в разделах 1, 2, 4, 6, 7, подразделах 3.1, 3.2, пункте 3.3.2, подразделе 3.4, пунктах 5.1 - 5.7, 5.9 - 5.11 и выделены курсивом.
Наименование настоящего стандарта изменено относительно наименования указанного европейского регионального стандарта для приведения в соответствие с ГОСТ Р 1.5-2004 (пункт 3.5).
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемых информационных указателях «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
1. Область применения
Настоящий стандарт распространяется на дисковые пилы, оснащенные напайными пластинами твердого сплава и наплавленным износостойким литым сплавом (стеллитом), предназначенные для первичной продольной распиловки лесоматериалов хвойных и лиственных пород на круглопильных бревнопильных станках и автоматических линиях.
2. Нормативные ссылки
В настоящем стандарте использованы ссылки на следующие стандарты:
ГОСТ 8.051-81 Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм
ГОСТ 577-68 Индикаторы часового типа с ценой деления 0,01 мм. Технические условия
ГОСТ 980-80 Пилы круглые плоские для распиловки древесины. Технические условия
ГОСТ 2789-73 Шероховатость поверхности. Параметры и характеристики
ГОСТ 3882-74 Сплавы твердые спеченные. Марки (ИСО 513-75)
ГОСТ 5950-2000 Прутки, полосы и мотки из инструментальной легированной стали. Общие технические условия
ГОСТ 7016-82 Изделия из древесины и древесных материалов. Параметры шероховатости поверхности
ГОСТ 9013-59 Металлы. Методы измерения твердости по Роквеллу (ИСО 6508-86 «Материалы металлические. Испытание на твердость. Определение твердости по Роквеллу (шкалы A-B-C-D-E-F-G-H-K)», MOD)
ГОСТ 9378-93 Образцы шероховатости поверхности (сравнения). Общие технические условия (ИСО 2632-1-85 «Образцы шероховатости поверхности рабочие. Часть 1. Образцы обточенные, шлифованные, расточенные, фрезерованные, фасонные и строганные», MOD; ИСО 2632-2-85 «Образцы шероховатости поверхности рабочие. Часть 2. Образцы, полученные с помощью электроэрозии, обдувки металлической дробью и стальной крошкой и полирования», MOD)
ГОСТ 18088-83 Инструмент металлорежущий, алмазный, дереворежущий, слесарно-монтажный и вспомогательный. Упаковка, маркировка, транспортирование и хранение
ГОСТ 21449-75 Прутки для наплавки. Технические условия
ГОСТ 23677-79 Твердомеры для металла. Общие технические требования
ГОСТ 23726-79 Инструмент металлорежущий и дереворежущий. Приемка
ГОСТ 25706-83 Лупы. Типы, основные параметры. Общие технические требования.
Примечание. При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по соответствующим ежемесячно издаваемым информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3. Технические требования
3.1 Основные размеры
3.1.1 Пилы следует изготовлять двух типов:
1 — оснащенные напайными твердосплавными пластинами;
2 — оснащенные наплавленным износостойким литым сплавом (стеллитом).
Пилы типа 1 следует изготовлять двух исполнений:
Пилы типа 2 следует изготовлять трех исполнений:
3 — с групповым расположением зубьев.
3.1.2. Основные размеры пил типов 1 и 2, исполнений 1 и 2 должны соответствовать указанным на рисунках 1 и 2 и в таблице 1.
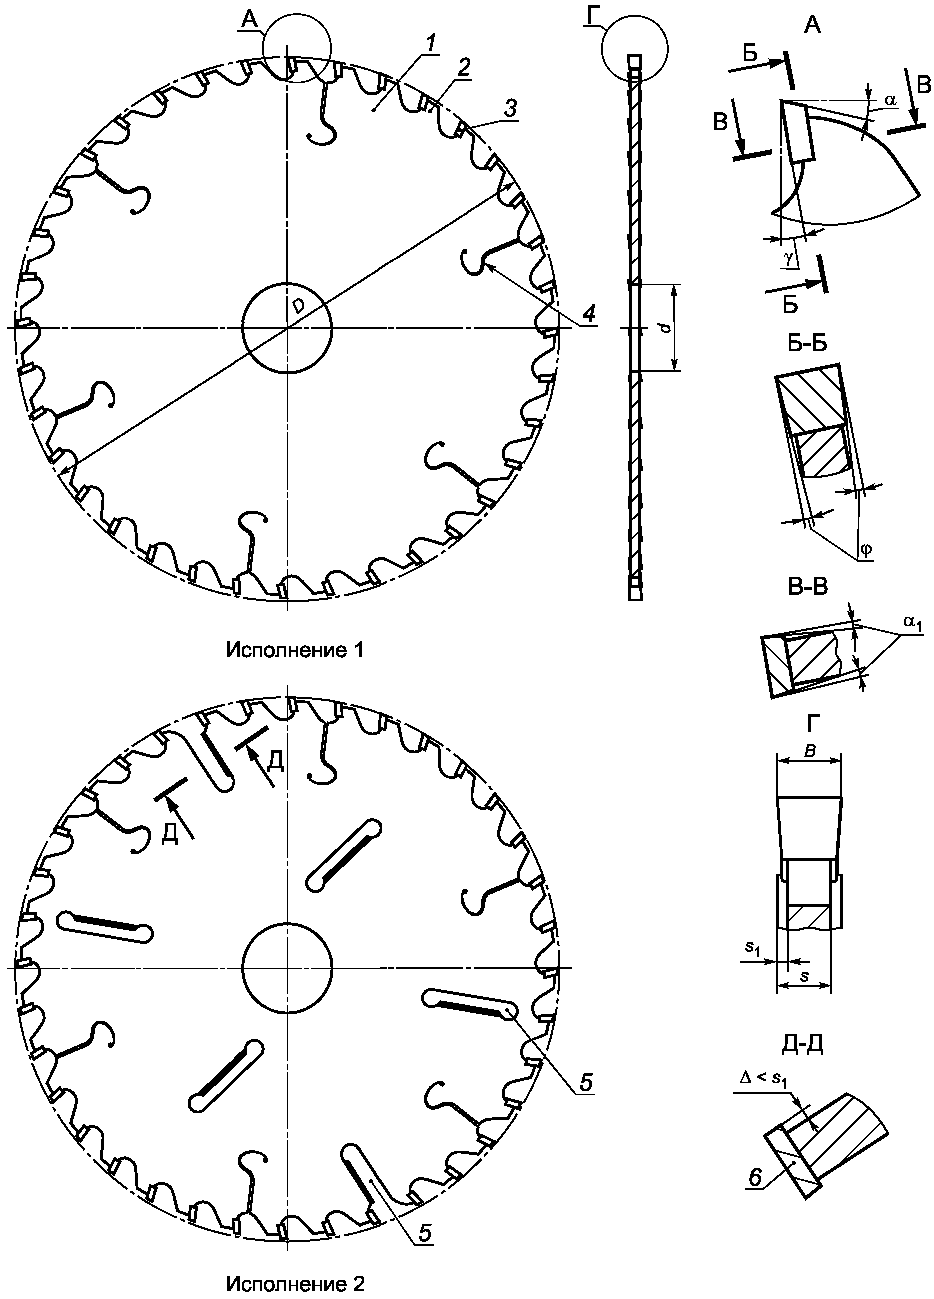
1 — корпус; 2 — зуб; 3 — пластина
твердосплавная; 4 — компенсаторы; 5 — окна очистителей
пропила; 6 — пластины очистителей пропила
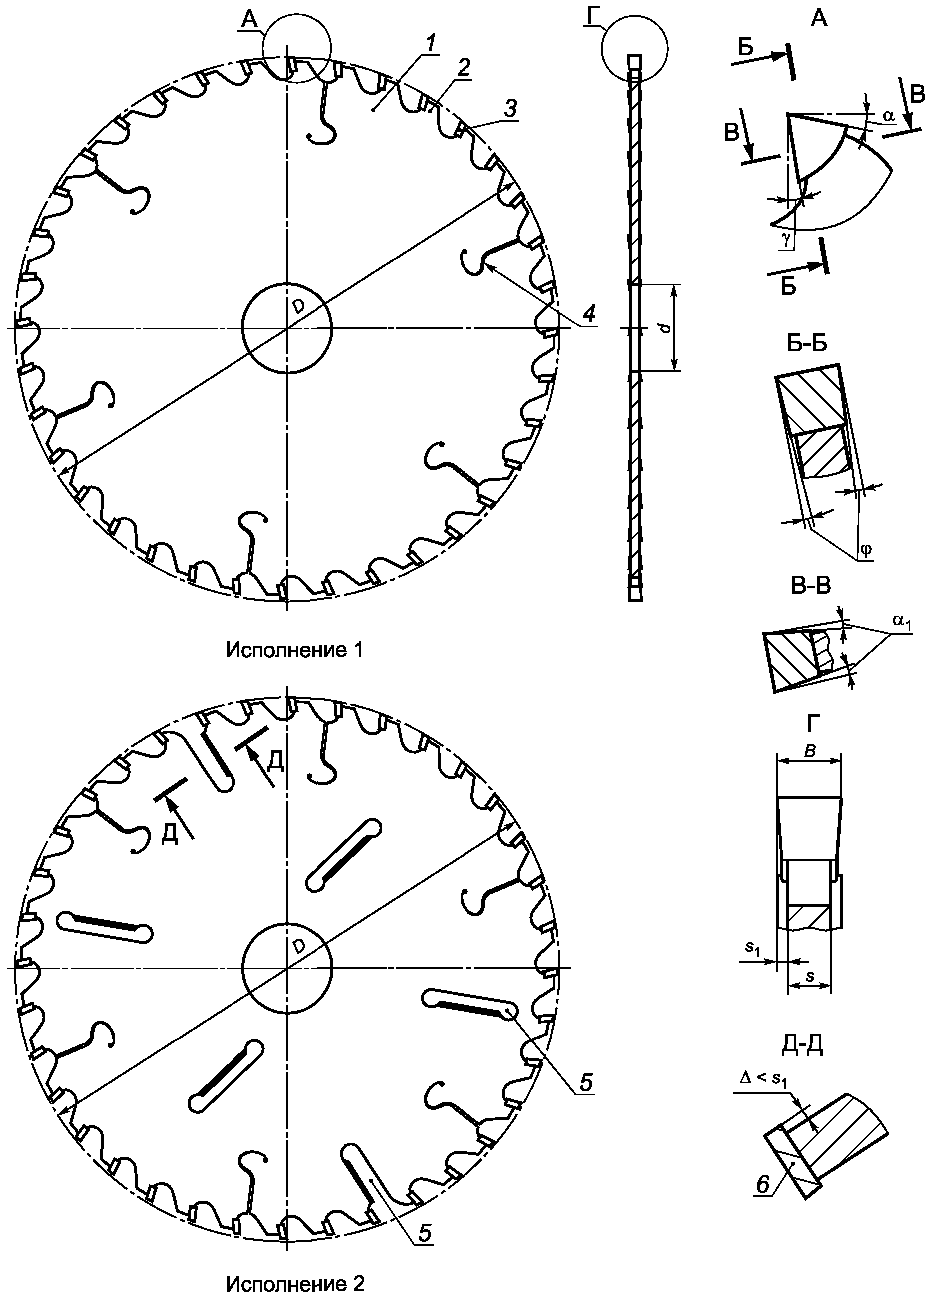
1 — корпус; 2 — зуб; 3 — твердый
сплав — стеллит; 4 — компенсаторы; 5 — окна очистителей
пропила; 6 — пластины очистителей пропила
Примеры условного обозначения пилы типа 1, исполнения 1, с наружным диаметром 450 мм, диаметром посадочного отверстия 50 мм, шириной пропила 5,8 мм, числом зубьев 28:
То же, исполнения 2, с наружным диаметром 500 мм, диаметром посадочного отверстия 50 мм, шириной пропила 5,2 мм, числом зубьев 32 и числом пластин очистителей пропила 4:
3.1.3. Основные размеры пил типа 2 исполнения 3 должны соответствовать указанным на рисунке 3 и в таблице 2.
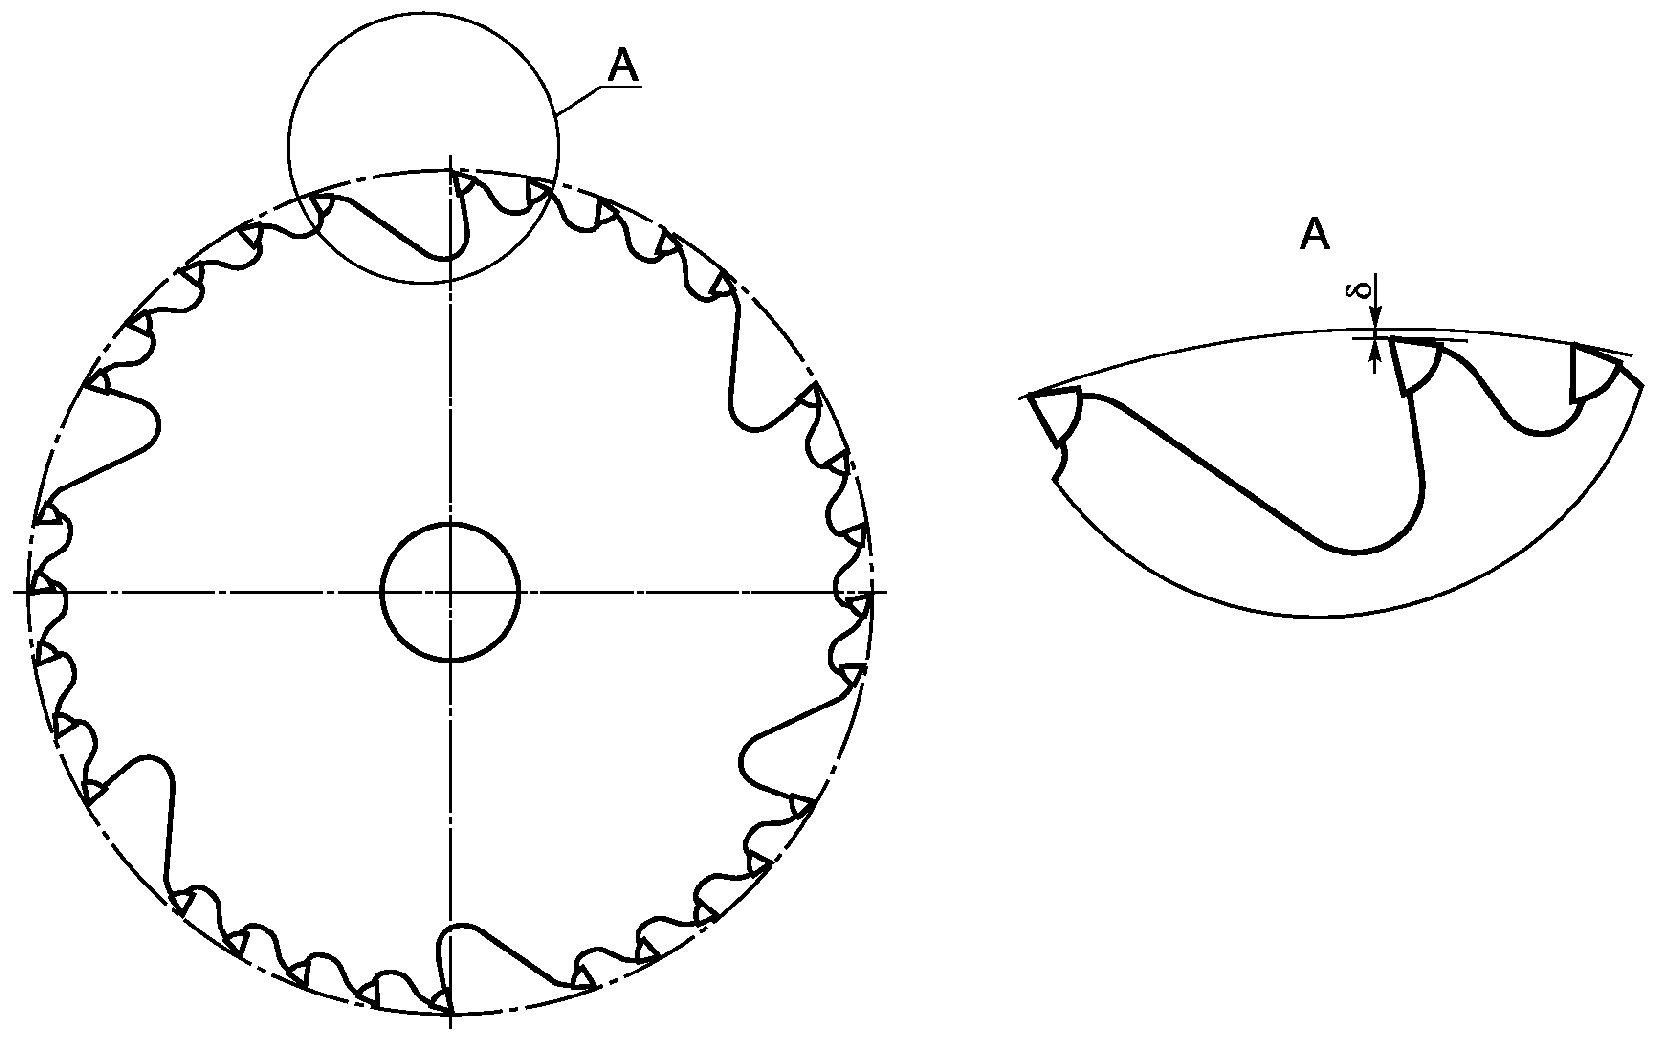
Пример условного обозначения пилы типа 2, исполнения 3, с наружным диаметром 900 мм, диаметром посадочного отверстия 80 мм, шириной пропила 6,6 мм, числом зубьев 48:
3.1.4. Задние углы: \alpha = 15^{\circ} \pm 1^{\circ}30\prime ; \alpha_{1} = 3^{\circ} \pm 30\prime . Угол \varphi в плане 1° +/- 30'.
3.1.5. Размер \Delta для пластин очистителей пропила должен быть: \Delta = s_{1} - (0,1...0,3)\text{мм} .
3.2 Характеристики
3.2.1. Корпуса пил следует изготовлять из стали марки 9ХФ по ГОСТ 5950. Допускается изготовлять корпуса пил из сталей других марок, не уступающих по физико-механическим свойствам стали марки 9ХФ.
3.2.2. Режущие пластины зубьев пил типа 1 должны быть из твердого сплава марок ВК8, ВК15 по ГОСТ 3882 или из других марок, не уступающих им по физико-химическим свойствам.
3.2.3. Режущая часть зубьев пил типа 2 должна быть из литого твердого сплава (стеллита) марки Пр-ВЗК-Р по ГОСТ 21449 или из других марок, не уступающих ему по физико-механическим свойствам.
3.2.4. Пластины из твердого сплава пил типа 1 должны быть припаяны припоем, обеспечивающим эксплуатационную прочность и надежность. Видимый разрыв слоя припоя по контуру пайки должен быть не более 10% его общей длины.
3.2.5 Твердость корпусов пил — 40 ... 45 HRC.
В зоне термического влияния от нагрева при пайке и наплавке допускается снижение твердости до 30 ... 35 HRC.
Зона термического влияния от нагрева при пайке и наплавке расположена между вершиной зуба и его основанием.
Зоны термического влияния соседних зубьев пилы не должны перекрывать друг друга.
3.2.6. На поверхностях корпусов пил не должно быть трещин, волосовин, расслоений, забоин и следов коррозии; на режущих кромках зубьев не должно быть сколов и трещин.
3.2.7. На поверхностях корпусов пил в зоне впадин зубьев не должно быть следов побежалости от пайки и наплавки износостойкого слоя.
3.2.8 Допуск прямолинейности торцовых поверхностей корпусов пил должен быть, мм, не более:
    0,1 - для пил диаметром           до  450 мм включительно;
    0,2    "   "      "     свыше 450  "  800 мм      ";
    0,3    "   "      "       "   800  " 1250 мм      ".
3.2.9. Пилы должны быть выправлены. На торцовых поверхностях корпусов пил допускаются следы правки глубиной, мм, не более:
    0,08 - для пил диаметром    до 800 мм включительно;
    0,10    "   "      "     свыше 800 мм.
3.2.10. Неравномерность толщины корпуса в пределах одной пилы без учета следов правки должна быть, мм, не более:
    0,05 - для пил диаметром            до  450 мм включительно;
    0,08    "   "      "     свыше  450  "  800 мм      ";
    0,10    "   "      "       "    800  " 1000 мм      ";
    0,12    "   "      "       "   1000  " 1250 мм      ".
3.2.11. Пилы типов 1 и 2 исполнения 1 должны иметь нормированное напряженное состояние, характеризуемое величиной вогнутости, указанной в ГОСТ 980 (пункт 2.10 и таблица 3).
3.2.12 Параметры шероховатости поверхностей пил по ГОСТ 2789 должны быть, мкм, не более:
Rz 3,2 — передних, задних и боковых поверхностей зубьев пил типа 1;
Ra 1,25 — торцовых поверхностей корпусов пил и посадочного отверстия;
Rz 25 — остальных поверхностей.
3.2.13 Предельные отклонения углов зубьев пил должны быть не более:
+/- 1°30' — передних и задних углов;
+/- 30' — углов, номинальное значение которых не превышает 5°.
3.2.14 Предельные отклонения размеров пил должны быть не более:
j_{s}16 — для наружного диаметра пил;
H8 — для диаметра посадочного отверстия;
3.2.15. Разность двух любых шагов зубьев пил типов 1 и 2 исполнений 1 и 2 должна быть, мм, не более:
    0,4 - при шаге          до 20 мм включительно;
    0,7    "   "   свыше 20  " 40 мм      ";
    1,0    "   "     "   40  " 60 мм      ";
    1,5    "   "     "   60 мм.
3.2.16. Предельные отклонения выступа зубьев, оснащенных литым твердым сплавом, и пластин очистителей пропила относительно корпуса пилы должны быть не более +/- 0,05 мм.
3.2.17 Допуск торцового биения вершин зубьев должен быть, мм, не более:
    0,3 - для пил диаметром            до  450 мм включительно;
    0,5    "   "      "     свыше  450 "   800 мм      ";
    0,6    "   "      "       "    800 "  1000 мм      ";
    0,8    "   "      "       "   1000 "  1250 мм      ".
3.2.18 Допуск радиального биения вершин зубьев должен быть, мм, не более:
    0,15 - для пил диаметром           до  355 мм включительно;
    0,3     "   "      "     свыше 355 "   560 мм      ";
    0,4     "   "      "       "   560 "   800 мм      ";
    0,5     "   "      "       "   800 "  1250 мм      ".
3.2.19 Пилы должны быть статически уравновешены. Дисбаланс пил должен быть, г x мм, не более:
    400 - для пил диаметром           до  450 мм включительно;
    600    "   "      "     свыше 450 "   800 мм      ";
    800    "   "      "       "   800 "  1250 мм      ".
50 г x мм на каждый 1 кг массы пилы — для пил массой свыше 20 кг.
3.2.20. Средний \overline{T} и установленный T_{\text{у}} периоды стойкости пил типов 1 и 2 при условиях испытаний по 5.9 должны быть, м, не менее:
\overline{T} = 1600 ; T_{\text{у}} = 800 .
3.3 Маркировка
3.3.1 На торце корпуса каждой пилы должны быть четко нанесены:
- товарный знак предприятия-изготовителя;
- диаметр пилы;
- предельная рабочая частота вращения;
- ширина пилы;
- число зубьев;
- материал режущей части.
Примечание. Допускается маркировка другой информации по требованию заказчика.
3.3.2. Маркировка потребительской тары и транспортная маркировка — по ГОСТ 18088.
3.4 Упаковка
4. Правила приемки
4.1 Приемка пил — по ГОСТ 23726.
4.2. Периодические испытания на средний период стойкости проводят один раз в три года, на установленный период стойкости — один раз в год. Испытания проводят не менее чем на трех пилах любого типоразмера.
Допускается испытания проводить у потребителя.
5. Методы контроля и испытаний
5.1. Внешний вид пил контролируют визуально с помощью лупы \text{ЛП} - 1 - 5^{\times} по ГОСТ 25706. Допускается внешний вид пил контролировать визуально сравнением с образцами, утвержденными в установленном порядке.
5.2. Контроль твердости корпусов пил — по ГОСТ 9013 с помощью твердомера по ГОСТ 23677.
5.3. Отклонение от прямолинейности торцовых поверхностей пил проверяют поверочной линейкой и щупами в направлениях диаметров, радиусов и хорд с обеих сторон корпуса пилы или на специальном приспособлении. Допускается отклонение пилы от вертикальной плоскости в пределах +/- 5 мм. При проверке по диаметру длина поверочной линейки должна быть меньше диаметра окружности впадин, но не более чем на 10 мм.
5.4. Шероховатость поверхностей пил проверяют сравнением с образцами шероховатости по ГОСТ 9378 или с образцовыми инструментами, имеющими значения параметров шероховатости не более указанных в 3.2.11. Шероховатость обработанных поверхностей древесины определяется по параметру Rm_{max} по ГОСТ 7016 с помощью индикатора часового типа ИЧ05 по ГОСТ 577 с ценой деления 0,01 мм. Сравнение осуществляют визуально с применением лупы \text{ЛП} - 1 - 5^{\times} по ГОСТ 25706.
5.5. При контроле размерных параметров пил применяют методы и средства измерения, погрешность которых должна быть не более:
- значений, указанных в ГОСТ 8.051, — при измерении линейных размеров;
- 35% допуска на проверяемый угол — при измерении угловых размеров;
- 25% допуска на проверяемый параметр — при измерении отклонения формы и расположения поверхностей.
5.6. Контроль торцового и радиального биений зубьев пил осуществляют с помощью индикатора часового типа ИЧ05 по ГОСТ 577 с ценой деления 0,01 мм при вертикальной установке пилы на оправке, имеющей опорный торец и закрепленной шайбами и гайками.
Диаметр шайб должен быть, мм, не менее:
    100 - для пил диаметром            до  315 мм включительно;
    125    "   "      "     свыше  315 "   560 мм      ";
    160    "   "      "       "    560 "  1000 мм      ";
    200    "   "      "       "   1000 "  1250 мм      ".
Допуск торцового биения шайб должен быть, мм, не более:
0,02 — для шайб диаметром до 125 мм включительно;
5.7. Статический дисбаланс пил контролируют на установках для статической балансировки, отвечающих установленным для них нормам точности.
5.8. Испытания пил на прочность проводят на специальных установках в течение 1 мин при частоте вращения, в 1,5 раза превышающей предельную рабочую частоту вращения, указанную в маркировке.
Перед испытаниями пил на прочность проводят проверку на уравновешенность по 3.2.19 и на соблюдение требований безопасности по разделу 6.
5.9. Испытания пил на работоспособность, средний \overline{T} и установленный T_{\text{у}} периоды стойкости проводят на круглопильных станках, соответствующих установленным для них нормам точности, на режимах, указанных в таблице 3. Перед испытаниями на работоспособность и стойкость проводят испытания пил по 5.8.
При испытаниях пил на работоспособность каждой пилой должно быть обработано не менее 50 м выбранного в соответствии с таблицей 3 материала, после чего на режущих кромках не должно быть прижогов, трещин и сколов, а также прижогов на обрабатываемом материале.
5.10 Критерием затупления пил является ухудшение качества распиловки:
- отклонение прямолинейности реза от плоскости пропила должно быть не более 1,0 мм;
- ухудшение шероховатости Rm_{max} обработанных поверхностей, превышающее 800 мкм.
5.11. Приемочные значения среднего и установленного периодов стойкости пил типов 1 и 2 должны быть, м, не менее:
\overline{T} = 1840 ; T_{\text{у}} = 920 .
6. Требования безопасности
6.1. Каждая пила должна быть испытана предприятием-изготовителем на прочность вращением при условиях, указанных в 5.9.
6.2. Диаметры зажимных фланцев для обеспечения устойчивости работы дисковых пил с равномерно расположенными зубьями приведены в таблице A.1 (Приложение A).
6.3. Длина компенсационно-охлаждающих прорезей в зависимости от диаметра пилы приведена в таблице A.2 (Приложение A).
6.4. Частота вращения пил в работе зависит от диаметра и толщины корпуса и не должна превышать указанную в Приложении B.
6.5. Рекомендуемая скорость резания должна находиться в диапазоне свыше 40 до 60 м/с включительно.
6.6. Зубья пил типа 1 исполнений 1 и 2 должны иметь передний угол \gamma от 20° до 25° включительно при распиловке лесоматериалов хвойных пород; от 15° до 20° включительно — при распиловке лесоматериалов твердых лиственных пород; от 10° до 15° включительно — при распиловке мерзлой древесины.
6.7. Зубья пил типа 2 исполнений 1 — 3 должны иметь передний угол \gamma от 35° до 40° включительно при распиловке лесоматериалов хвойных пород; от 20° до 30° включительно — при распиловке лесоматериалов твердых лиственных пород и мерзлой древесины.
6.8. Величина занижения \delta первого зуба после выреза зубьев в пилах типа 2 исполнения 3 должна быть в пределах 0,15 — 1,5 мм в зависимости от количества удаленных зубьев и подачи на зуб.
6.9 Работа с затупленными режущими кромками не допускается.
7. Транспортирование и хранение
(рекомендуемое)
С РАВНОМЕРНО РАСПОЛОЖЕННЫМИ ЗУБЬЯМИ
| Диаметр пилы D | Диаметр фланца | Наименьший диаметр фланца <*> |
| От 250 до 315 включ. | 100 | 90 |
| Св. 315 до 560 включ. | 125 | 115 |
| Св. 560 до 800 включ. | 150 | 140 |
| Св. 800 до 1000 включ. | 175 | 160 |
| 1100 | 200 | 180 |
| 1250 | 250 | 200 |
| <*> Наименьший диаметр зажимных фланцев рекомендуется для корпусов пил большей толщины. | ||