ГОСТ Р 53923-2010 (ИСО 22917:2004). Национальный стандарт Российской Федерации. Круги алмазные и из кубического нитрида бора (эльбора) шлифовальные. Технические условия
(утв. и введен в действие Приказом Росстандарта от 12.11.2010 № 398-ст)
Примечание
Текст данного документа приведен с учетом поправки, введенной в действие с 26.12.2025, опубликованной в «ИУС», № 4, 2026. Документ введен в действие с 01.01.2012.
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 12 ноября 2010 г. № 398-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
КРУГИ АЛМАЗНЫЕ И ИЗ КУБИЧЕСКОГО НИТРИДА БОРА (ЭЛЬБОРА) ШЛИФОВАЛЬНЫЕ
Diamond and cubic boron nitride (elbor) grinding wheels. Specifications
ISO 22917:2004 Superabrasives — Limit deviations and run-out tolerances for grinding wheels with diamond or cubic boron nitride (MOD)
ГОСТ Р 53923-2010 (ИСО 22917:2004)
39 7700
1 января 2012 года
Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации — по ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения».
Сведения о стандарте
1. Разработан Федеральным государственным унитарным предприятием «Всероссийский научно-исследовательский институт стандартизации и сертификации в машиностроении» (ФГУП «ВНИИНМАШ»).
2. Внесен Техническим комитетом по стандартизации ТК 95 «Инструмент».
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 12 ноября 2010 г. № 398-ст.
4. Настоящий стандарт является модифицированным по отношению к международному стандарту ИСО 22917:2004 «Суперабразивы. Предельные отклонения размеров и допуски биений алмазных кругов и из кубического нитрида бора» (ISO 22917:2004 «Superabrasives — Limit deviations and run-out tolerances for grinding wheels with diamond or cubic boron nitride»). При этом дополнительные положения, учитывающие потребности национальной экономики и особенности национальной стандартизации, выделены курсивом.
Настоящий стандарт соответствует международному стандарту ИСО 525:1999 «Абразивная продукция на связках. Общие требования» (ISO 525:1999 «Bonded abrasive products — General requirements») в части наружных диаметров (5.2.1), высоты (5.2.2), диаметров посадочных отверстий (5.2.3).
Применение указанных стандартов в настоящем стандарте обусловлено удобством пользования объединенным стандартом.
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемых информационных указателях «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии.
1. Область применения
Настоящий стандарт распространяется на алмазные и шлифовальные круги на керамической (V), органической (B), металлической (M) связках для обработки изделий из твердого сплава, цветных металлов, неметаллических материалов, а также на шлифовальные круги из кубического нитрида бора на керамической (V), органической (B), металлической (M) связках для обработки изделий из закаленных до высокой твердости сталей.
2. Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ Р 52587-2006 Инструмент абразивный. Обозначения и методы измерения твердости
ГОСТ Р 52710-2007 Инструмент абразивный. Акустический метод определения твердости и звуковых индексов по скорости распространения акустических волн
ГОСТ Р 53001-2008 (ЕН 13236:2001) Инструмент алмазный и из кубического нитрида бора (эльбора). Требования безопасности
ГОСТ Р 53922-2010 (ИСО 6106:2005) Порошки алмазные и из кубического нитрида бора (эльбора). Зернистость и зерновой состав шлифпорошков. Контроль зернового состава
ГОСТ 15.309-98 Система разработки и постановки продукции на производство. Испытания и приемка выпускаемой продукции. Основные положения
ГОСТ 577-68 Индикаторы часового типа с ценой деления 0,01 мм. Технические условия
ГОСТ 2789-73 Шероховатость поверхности. Параметры и характеристики
ГОСТ 3060-86 Круги шлифовальные. Допустимые неуравновешенные массы и метод их измерения
ГОСТ 3722-81 Подшипники качения. Шарики. Технические условия
ГОСТ 9206-80 Порошки алмазные. Технические условия
ГОСТ 9378-93 (ИСО 2632-1-85, ИСО 2632-2-85) Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 14192-96 Маркировка грузов
ГОСТ 18088-83 Инструмент металлорежущий, алмазный, дереворежущий, слесарно-монтажный и вспомогательный. Упаковка, маркировка, транспортирование и хранение
ГОСТ 23677-79 Твердомеры для металлов. Общие технические требования
ГОСТ 24643-81 Основные нормы взаимозаменяемости. Допуски формы и расположения поверхностей. Числовые значения
ГОСТ 27595-88 Материалы шлифовальные и инструменты абразивные. Упаковка, маркировка, транспортирование и хранение
ГОСТ 30513-97 Инструмент абразивный и алмазный. Методы испытаний на безопасность.
Примечание. При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по соответствующим ежемесячно издаваемым информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3. Классификация и размеры
3.1 Круги следует изготовлять следующих типов:
1A1, 14A1, 1A8, 14U1, 6A2, 9A3, 6A2T, 1A2T — плоские;
14EE1, 1EE1, 1E1, 1E6Q, 1D1, 1V1, 1R1 — угловые;
6A9 — чашечные цилиндрические;
12A2-45°, 12V5-45°, 12B2, 11V9, 11A2 — чашечные конические;
12A2-20°, 12V5-20°, 12D9, 12R4, 4V9, 12R9 — тарельчатые.
3.2. Размеры кругов должны соответствовать указанным на рисунках 1 - 30 и в таблицах 1 - 30.
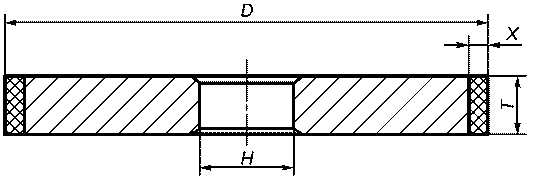
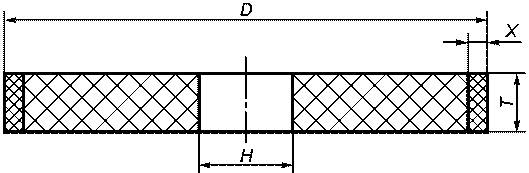
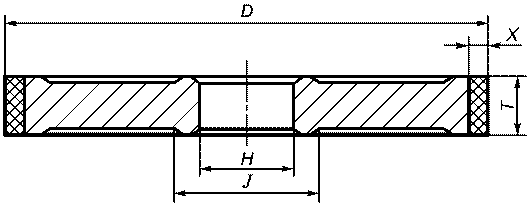
<*> См. рисунок 1, исполнения 1 и 2.
<**> См. рисунок 1, исполнение 3.
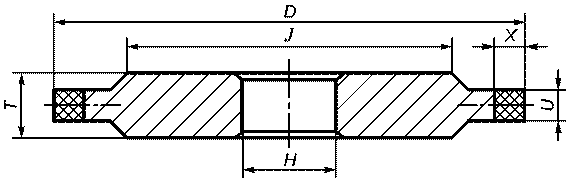
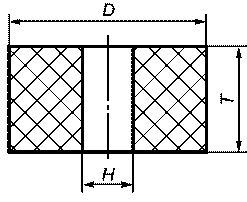
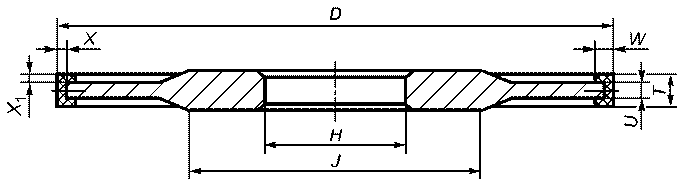
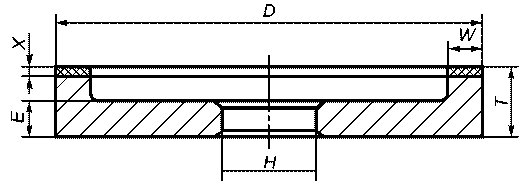
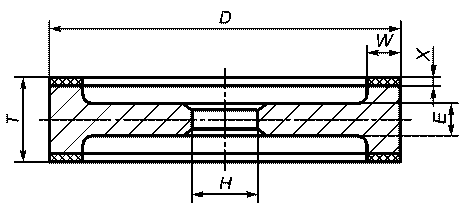
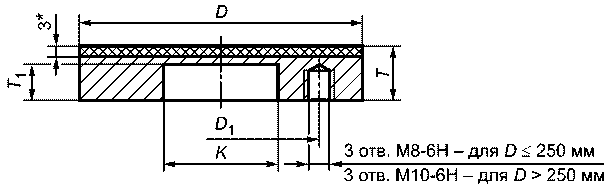
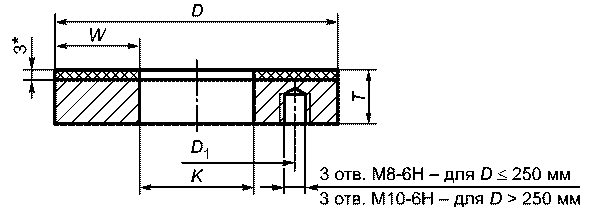
| D | T | T1 js14 | W | K H7 | D1 +/- 0,3 |
| 100 | 18 | 12 | 30 | 40 | 70 |
| 150 | 35 | ||||
| 200 | 60 | 80 | 150 | ||
| 250 | 85 | ||||
| 300 | 20 | 14 | 110 | 260 | |
| 400 | 160 | ||||
| Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | |||||
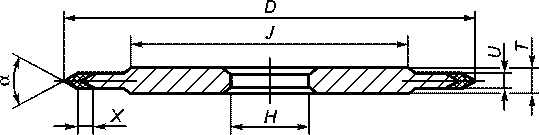
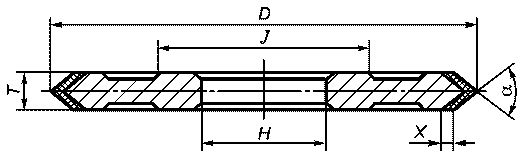
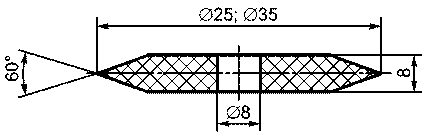
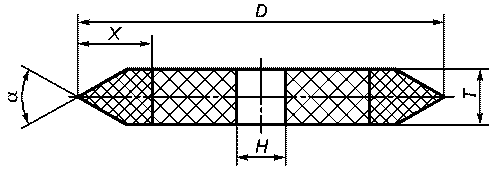
<*> См. рисунок 11, исполнение 2.
| D | T | H | X | \alpha |
| мм | ||||
| 50; 60; 75 | 8 | 16,0; 20,0 | 10 | 60° |
| 90; 100 | 10 | 20,0 | 10; 15 | |
| 150 | 32,0; 50,8 | 15 | 40°; 60° | |
| Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | ||||
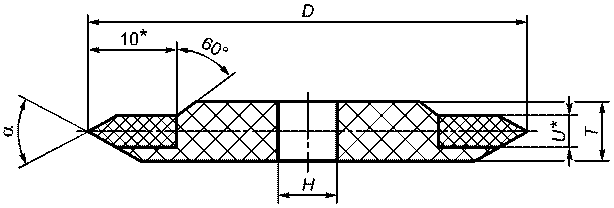
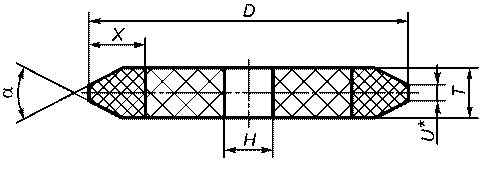
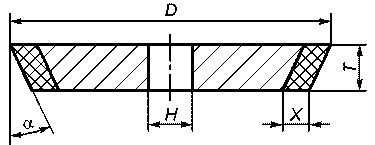
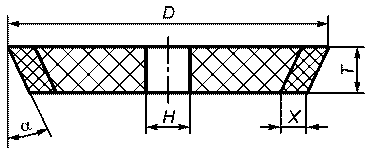
| D | T | H | X | \alpha |
| мм | ||||
| 100 | 8 | 32,0 | 6 | 15° |
| 125 | ||||
| 150 | 10; 16; 20; 32 | 6; 10; 16 | 15°; 20° | |
| 250 | 20 | 76,2 | 10 | |
| Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | ||||
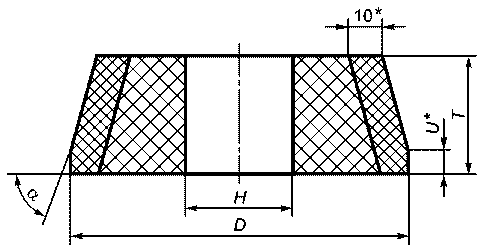
| D | T | H | U | \alpha |
| мм | ||||
| 100 | 35 | 32,0 | 6 | 73° |
| 250 | 10 | 76,2 | 2 | 15°; 20° |
| Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | ||||
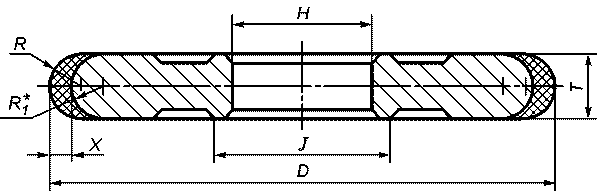
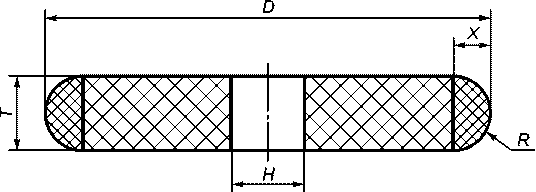
| D | T | H | X | R |
| 32 | 10 | 10 | 5; 6 | 5; 6 |
| 50 | 16 | |||
| 63 | 6 | 20 | 3 | |
| 80 | 13 | 10 | 8,5 | |
| 100 | 8 | 4 | ||
| 125 | 20 | 32 | 8 | 12 |
| Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | ||||
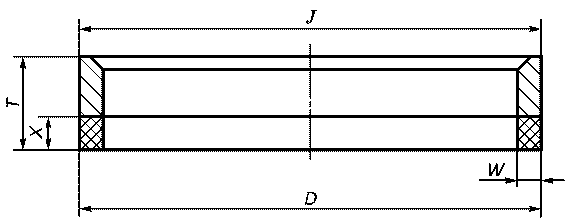
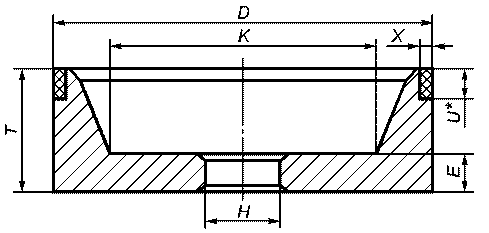
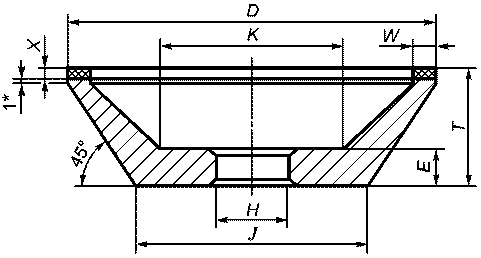
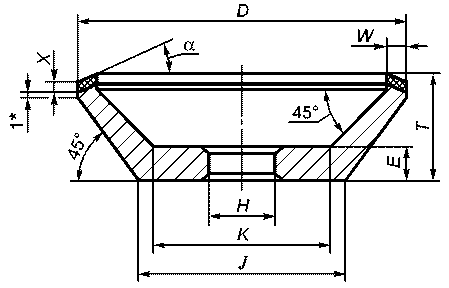
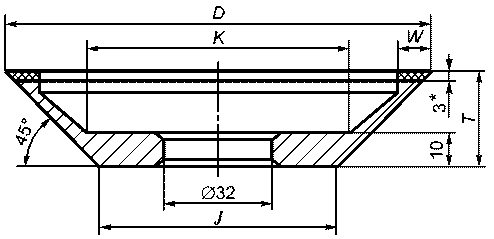
| D | T | K | J | W |
| 125 | 28 | 77 | 69 | 10 |
| 150 | 30 | 88 | 90 | 15 |
| Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | ||||
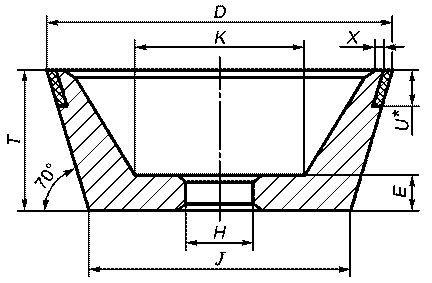
| D | T | H | E | J | K | U | X |
| 80 | 32 | 20,0 | 10 | 50 | 40 | 6 | 2,0 |
| 100 | 40 | 75 | 50 | 6; 10 | |||
| 125 | 32,0 | 96 | 75 | 3,2 | |||
| 150 | 50 | 32,0; 50,8 | 12 | 114 | 90 | ||
| Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | |||||||
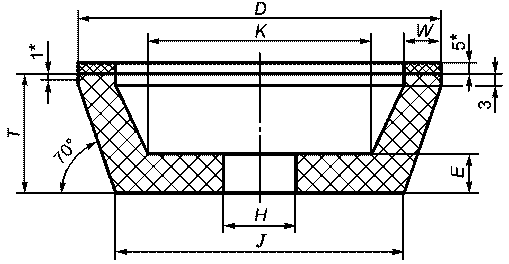
| D | T | H | E | J | K | W |
| 80 | 32 | 20,0 | 10 | 50 | 40 | 6 |
| 100 | 80 | 63 | 10 | |||
| 125 | 50 | 32,0 | 100 | 70 | ||
| 150 | 12 | 118 | 100 | |||
| Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | ||||||
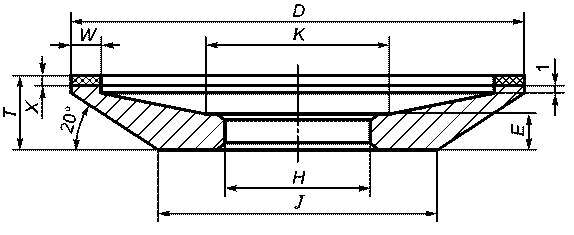
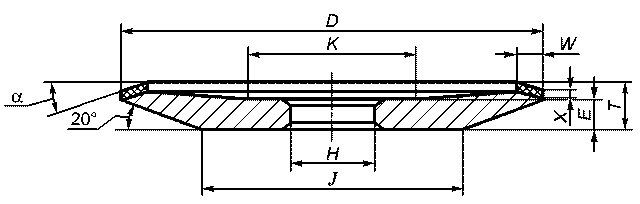
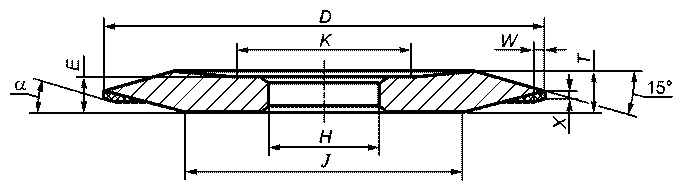
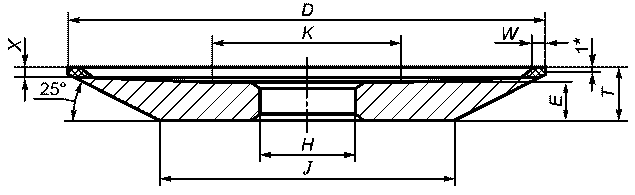
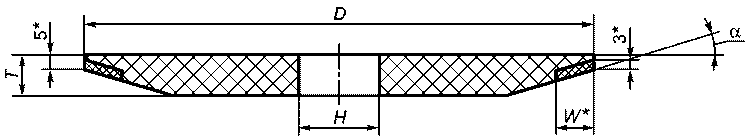
| D | T | H | W | \alpha |
| мм | ||||
| 200 | 16 | 32,0 | 3,2; 13; 16 | 15°; 20° |
| 250 | 20 | 50,8; 76,2 | 16; 25 | |
| Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | ||||
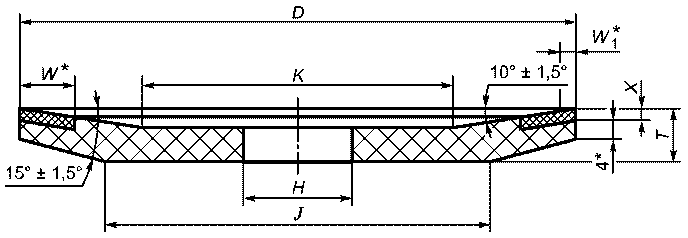
| D | T | H | J | K | W | W1 | X |
| 100 | 10 | 20,0 | 70 | 55 | 10 | 2 | 2 |
| 125 | 13 | 32,0 | 73 | 59 | |||
| 150 | 16 | 90 | 72 | 15 | 6 | 4 | |
| Примечание. По заказу потребителя допускается изготовлять круги размерами, отличными от указанных в таблице. | |||||||
Пример условного обозначения алмазного круга типа 12A2-45° с наружным диаметром D = 150 мм, высотой T = 40 мм, диаметром посадочного отверстия H = 32 мм, шириной алмазоносного слоя W = 15 мм, толщиной алмазоносного слоя X = 3,2 мм, из порошка синтетических алмазов марки AC6, зернистостью D64, с относительной концентрацией алмазов 100, на металлической связке M, с предельной рабочей скоростью 40 м/с:
Круг шлифовальный 12А2-45° 150 x 40 x 32 x 15 x 3,2 AC6 D64 100 M 40 м/с ГОСТ Р 53923-2010.
Пример условного обозначения алмазного круга типа 14EE1 с наружным диаметром D = 200 мм, высотой T = 10 мм, диаметром посадочного отверстия H = 50,8 мм, толщиной алмазоносного слоя X = 6 мм, с углом рабочей части альфа = 45°, из порошка синтетических алмазов марки AC6, зернистостью D64, с относительной концентрацией алмазов 50, на металлической связке M, с предельной рабочей скоростью 40 м/с:
Круг шлифовальный 14EE1 200 x 10 x 50,8 x 6 x 45° AC6 D64 50 M 40 м/с ГОСТ Р 53923-2010.
Пример условного обозначения алмазного круга типа 1FF1 с наружным диаметром D = 150 мм, высотой T = 20 мм, диаметром посадочного отверстия H = 32 мм, толщиной алмазоносного слоя X = 6 мм, с радиусом рабочей части R = 10 мм, из порошка синтетических алмазов марки AC6, зернистостью D64, с относительной концентрацией алмазов 50, на металлической связке M, с предельной рабочей скоростью 40 м/с:
Круг шлифовальный 1FF1 150 x 20 x 32 x 6 x 10 AC6 D64 50 M 40 м/с ГОСТ Р 53923-2010.
Пример условного обозначения круга из кубического нитрида бора типа 1A1, с наружным диаметром D = 300 мм, высотой T = 40 мм, диаметром посадочного отверстия H = 127 мм, толщиной слоя из кубического нитрида бора X = 4 мм, из порошка кубического нитрида бора марки ЛКВ50, зернистостью B76, с относительной концентрацией кубического нитрида бора 100, твердостью слоя из кубического нитрида бора P, на керамической связке V, с предельной рабочей скоростью 63 м/с:
Круг шлифовальный 1A1 300 x 40 x 127 x 4 ЛКВ50 B76 100 P V 63 м/с ГОСТ Р 53923-2010.
Пример условного обозначения алмазного круга типа 6A2T, с наружным диаметром D = 200 мм, высотой T = 18 мм, с резьбой крепежных элементов M8, из порошка синтетических алмазов марки AC6, зернистостью D54, с относительной концентрацией алмазов 100, на металлической связке M, с предельной рабочей скоростью 40 м/с:
Круг шлифовальный 6A2T 200 x 18 x M8 AC6 D54 100 M 40 м/с ГОСТ Р 53923-2010.
Пример условного обозначения алмазного круга типа 2A2, с наружным диаметром D = 125 мм, шириной алмазоносного слоя W = 6 мм, из порошка синтетических алмазов марки AC6, зернистостью D54, с относительной концентрацией алмазов 100, на металлической связке M, с предельной рабочей скоростью 40 м/с:
Круг шлифовальный 2A2 125 x 6 AC6 D54 100 M 40 м/с ГОСТ Р 53923-2010.
4. Технические требования
4.1. Шлифовальные круги следует изготовлять в соответствии с требованиями настоящего стандарта, по рабочим чертежам, утвержденным в установленном порядке.
4.2. Для изготовления алмазоносного слоя применяют алмазные порошки марок по ГОСТ 9206 или техническому документу, утвержденному в установленном порядке; слоя из кубического нитрида бора применяют порошки кубического нитрида бора марок по техническому документу, утвержденному в установленном порядке.
4.3. Зернистость алмазных шлифпорошков и шлифпорошков кубического нитрида бора — по ГОСТ Р 53922; алмазных микропорошков — по ГОСТ 9206; микропорошков кубического нитрида бора — по техническому документу, утвержденному в установленном порядке.
4.4. Алмазные шлифовальные круги и круги из кубического нитрида бора изготовляют с относительной концентрацией алмазов или кубического нитрида бора 12,5; 25; 50; 75; 100; 125; 150; 175; 200.
4.5. Корпуса кругов (кроме кругов типа 1A8) изготовляют металлическими, керамическими, из композиционных материалов (например, алюмобакелит).
4.6. Точность изготовления кругов должна соответствовать нормам, указанным в таблице 31.
4.7. Допуск круглости наружной поверхности кругов типа 1A8 должен соответствовать 9-й степени точности; типа 2A2 — 11-й степени точности по ГОСТ 24643.
4.8. Допуск параллельности торцов кругов типа 2A2 должен соответствовать 10-й степени точности; типов 6A2T, 1A2T должен соответствовать 8-й степени точности по ГОСТ 24643.
4.9. Допуски радиального и торцового биений рабочей поверхности алмазоносного слоя или слоя из кубического нитрида бора, торцового биения опорного торца относительно поверхности посадочного отверстия кругов не должны превышать значений, указанных в таблице 32.
Примечание. По согласованию с потребителем допускаются следующие допуски радиального и торцового биений рабочей поверхности:
чашечных и тарельчатых кругов с D > 250 мм с металлическим и композиционным корпусом — 0,05 мм;
остальных типов (кроме типов 1A8, 6A2T, 1A2T) с D > 250 мм с металлическим и композиционным корпусом — 0,06 мм.
4.10 Параметры шероховатости Ra по ГОСТ 2789 поверхностей корпусов не должны превышать:
0,8 мкм — посадочных отверстий металлических корпусов;
2,5 мкм — посадочных отверстий композиционных корпусов;
1,6 мкм — опорных торцов металлических корпусов;
2,5 мкм — опорных торцов композиционных корпусов.
4.11. Дисбаланс кругов с металлическим и композиционным корпусами диаметром не менее 100 мм, высотой корпуса не менее 5 мм не должен превышать значений, указанных в таблице 33.
4.12. Классы неуравновешенности по ГОСТ 3060 кругов с керамическим корпусом не должны быть более указанных в таблице 34.
| D, мм | Класс неуравновешенности кругов с предельной рабочей скоростью vs, м/с | ||
| До 40 | Св. 40 до 63 | Св. 63 | |
| До 125 включ. | 2 | 2 | 2 |
| Св. 125 « 300 » | 2 | 2 | 1 |
| « 300 » 508 «» | 2 | 2 | 1 |
| « 508» | 2 | 1 | 1 |
4.13. Зазоры и отслаивания в месте соединения алмазоносного слоя и слоя из кубического нитрида бора с корпусом круга, а также трещины и сколы на поверхности алмазоносного слоя и слоя из кубического нитрида бора не допускаются.
4.14. Твердость алмазоносного слоя и слоя из кубического нитрида бора на связке V должна соответствовать значениям, указанным в таблице 35.
| Обозначение твердости по ГОСТ Р 52587 | Показание прибора для зернистостей | ||||
| D151, B151 | D126, B126 | B107 | B91; B64 | B54 и мельче | |
| J | - | - | От 8 до 22 | От 29 до 40 | От 50 до 60 |
| K | - | - | Более 22 до 35 | Более 40 до 50 | Более 60 до 68 |
| L | От 11 до 21 | От 23 до 33 | Более 35 до 48 | Более 50 до 59 | Более 68 до 76 |
| M | Более 21 до 32 | Более 33 до 46 | Более 48 до 57 | Более 59 до 68 | Более 76 до 82 |
| N | Более 32 до 44 | Более 46 до 55 | Более 57 до 66 | Более 68 до 76 | Более 82 до 88 |
| O | Более 44 до 54 | Более 55 до 64 | Более 66 до 74 | Более 76 до 82 | Более 88 до 93 |
| P | Более 54 до 63 | Более 64 до 73 | Более 74 до 81 | Более 82 до 89 | Более 93 до 98 |
| Q | Более 63 до 72 | Более 73 до 80 | Более 81 до 88 | Более 89 до 94 | Более 98 до 103 |
| R | Более 72 до 79 | Более 80 до 87 | Более 88 до 93 | Более 94 до 99 | Более 103 до 106 |
| S | Более 79 до 86 | Более 87 до 92 | Более 93 до 98 | Более 99 до 104 | Более 106 до 109 |
4.15. Звуковые индексы алмазных кругов и кругов из кубического нитрида бора типа 1A8 на связке V от 49 до 69 — по ГОСТ Р 52710.
4.16. Допускается изготовлять круги типа 11A2 с максимальным радиусом закругления внутренних торцовой и боковой поверхностей, равным 3 мм.
4.17 Требования надежности
Надежностью шлифовального круга могут быть коэффициент шлифования (отношение массы снятого материала к величине износа алмазоносного слоя или слоя из кубического нитрида бора), а также параметр шероховатости обработанной поверхности.
4.18 Маркировка
4.18.1. Маркировка кругов — в соответствии с ГОСТ Р 53001.
4.18.2 Место нанесения маркировки
- на корпус круга диаметром не менее 125 мм; на этикетку (ярлык) круга диаметром менее 125 мм в соответствии с перечислениями a, c, n, o, q по ГОСТ Р 53001. Кроме того, наносят Знак обращения на рынке для сертифицированной продукции.
- обозначение алмазного порошка или порошка из кубического нитрида бора по ГОСТ Р 53922, ГОСТ 9206.
4.18.3. Каждый шлифовальный круг должен сопровождаться документом, содержащим перечисления a, b, f, g, l, m, p, q по ГОСТ Р 53001 и изображение Знака обращения на рынке для сертифицированной продукции.
Дополнительно указывают: условное обозначение круга, штриховой код (при наличии).
4.18.4 Транспортная маркировка — по ГОСТ 14192.
4.19 Упаковка
4.19.1. Круги диаметром до 150 мм упаковывают в групповую потребительскую тару. В качестве групповой потребительской тары используют коробки, пакеты или другие виды тары, предохраняющие круги от повреждений.
В коробку или пакет упаковывают круги одного размера, одной характеристики и одной партии.
4.19.2. Каждый круг диаметром не менее 150 мм упаковывают в индивидуальную потребительскую тару. В качестве индивидуальной потребительской тары используют коробки или другие виды тары, предохраняющие круги от повреждений.
4.19.3. На групповую или индивидуальную потребительскую тару наклеивают этикетку с маркировкой по ГОСТ Р 53001 (кроме перечисления m). На этикетке групповой потребительской тары дополнительно указывают количество упакованных кругов.
4.19.4. Круги в индивидуальной потребительской таре или в групповой потребительской таре плотно укладывают в транспортную тару. При укладке в транспортную тару должны быть приняты меры, предохраняющие круги от атмосферных осадков, а также исключающие их перемещение и повреждение.
В качестве транспортной тары используют деревянные или картонные ящики.
Примечание. Допускается упаковывание кругов диаметрами более 300 мм без индивидуальной потребительской тары в транспортную тару.
4.19.5. Транспортную тару выкладывают материалами, обладающими водонепроницаемыми свойствами: кровельным толем, рубероидом, упаковочной битумированной бумагой и др.
4.19.6. Масса брутто транспортной тары с кругами не должна превышать 20 кг (за исключением случаев, когда собственная масса одного круга не менее 20 кг).
5. Требования безопасности
5.1. Механическая прочность круга должна обеспечивать его работу с предельными рабочими скоростями v_{s} , указанными в таблице 36.
5.2. Остальные требования безопасности — по ГОСТ Р 53001, ГОСТ 30513.
6. Правила приемки
6.1. Для контроля соответствия кругов требованиям настоящего стандарта предприятие-изготовитель проводит приемочный контроль по ГОСТ 15.309.
6.2 Объем выборки должен составлять: 100% — по 4.13, 4.18.2;
10% от партии, но не менее 5 шт. — по 3.2, 4.6 - 4.11, 4.14 - 4.16;
5% от партии, но не менее 5 шт. — по 4.12.
Объем выборки при приемочном контроле по 5.1 - по ГОСТ Р 53001.
7. Методы контроля
7.1. Контроль размеров кругов проводят с применением универсальных или специальных средств измерений.
7.2. Размеры для справок, радиус закругления внутренней торцовой и боковой поверхностей круга типа 11A2, размеры X и X_{1} обеспечиваются оснасткой и не контролируются.
7.3. Наличие зазоров и отслаивания в месте соединения алмазоносного слоя и слоя из кубического нитрида бора с корпусом круга проверяют визуально.
Наличие трещин на поверхности алмазоносного слоя и слоя из кубического нитрида бора контролируют с помощью лупы с увеличением 10^{x} .
7.4. Твердость слоя из кубического нитрида бора определяют вдавливанием шарика диаметром 3 мм степеней точности от 3 до 40 по ГОСТ 3722 на приборе типа ТР (Роквелл) по ГОСТ 23677 с предварительной нагрузкой 98 Н и основной нагрузкой 588 Н.
Остальные требования к контролю твердости — по ГОСТ Р 52587.
7.5. Звуковые индексы алмазных кругов и кругов из кубического нитрида бора типа 1A8 на связке V контролируют по ГОСТ Р 52710.
7.6. Контроль дисбаланса и балансировку кругов проводят в динамическом режиме на специальных балансировочных станках.
7.7 Контроль неуравновешенности — по ГОСТ 3060.
Примечание. Контроль неуравновешенности кругов с D <= 250 мм, T <= 4 мм и типа 11A2 допускается не проводить.
7.8. Параметры шероховатости поверхности корпусов кругов контролируют визуально путем сравнения с образцами шероховатости по ГОСТ 9378.
7.9. Радиальное и торцовое биения контролируют на оправке индикатором часового типа по ГОСТ 577.
Допуск радиального биения оправки и допуск торцового биения опорной поверхности оправки не должен превышать 4-й степени точности по ГОСТ 24643.
Биение опорного торца кругов типа 1A1 с D <= 63 мм не контролируют.
7.10. Испытания на механическую прочность — по ГОСТ Р 53001, ГОСТ 30513.
8. Транспортирование и хранение
Транспортирование и хранение — по ГОСТ 18088, ГОСТ 27595.
9. Гарантии изготовителя
Изготовитель должен гарантировать соответствие кругов требованиям настоящего стандарта при соблюдении условий эксплуатации, транспортирования и хранения.
(справочное)
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ НАЦИОНАЛЬНЫХ
И МЕЖГОСУДАРСТВЕННЫХ СТАНДАРТОВ МЕЖДУНАРОДНЫМ СТАНДАРТАМ,
ИСПОЛЬЗОВАННЫМ В КАЧЕСТВЕ ССЫЛОЧНЫХ В ПРИМЕНЕННОМ
МЕЖДУНАРОДНОМ СТАНДАРТЕ
| Обозначение ссылочного национального, межгосударственного стандарта | Степень соответствия | Обозначение и наименование ссылочного международного стандарта |
| ГОСТ Р 52587-2006 | - | |
| ГОСТ Р 52710-2007 | - | |
| ГОСТ Р 53001-2008 | MOD | ЕН 13236:2001 «Инструмент алмазный и из кубического нитрида бора (эльбора). Требования безопасности» |
| ГОСТ Р 53922-2010 | MOD | ИСО 6106:2005 «Абразивная продукция — Контроль размеров зерна суперабразивов» |
| ГОСТ 15.309-98 | - | |
| ГОСТ 577-68 | - | |
| ГОСТ 2789-73 | - | |
| ГОСТ 3060-86 | - | |
| ГОСТ 3722-81 | - | |
| ГОСТ 9206-80 | - | |
| ГОСТ 9378-93 | MOD | ИСО 2632-1:85 «Образцы шероховатости сравнения. Часть 1: поверхности, получаемые обтачиванием, шлифованием, растачиванием, фрезерованием и строганием» ИСО 2632-2:85 «Образцы шероховатости сравнения. Часть 2: поверхности, получаемые электроэрозионной, дробеструйной, пескоструйной обработкой и полированием» |
| ГОСТ 14192-96 | - | |
| ГОСТ 18088-83 | - | |
| ГОСТ 23677-79 | - | |
| ГОСТ 24643-81 | - | |
| ГОСТ 27595-88 | - | |
| ГОСТ 30513-97 | - | |
| Примечание. В настоящей таблице использовано условное обозначение степени соответствия стандартов: MOD — модифицированные стандарты. | ||