ГОСТ Р 53652.3-2009 (ИСО 6259-3:1997). Национальный стандарт Российской Федерации. Трубы из термопластов. Метод определения свойств при растяжении. Часть 3. Трубы из полиолефинов
(утв. и введен в действие Приказом Ростехрегулирования от 15.12.2009 № 1015-ст)
Внимание
Документ утратил силу с 01.12.2024 в связи с изданием Приказа Росстандарта от 28.12.2023 № 1715-ст. Взамен введен в действие ГОСТ ISO 6259-3-2023. Документ введен в действие с 01.01.2011. Документ утратил силу с 01.12.2024 в связи с изданием Приказа Росстандарта от 28.12.2023 № 1715-ст. Взамен введен в действие ГОСТ ISO 6259-3-2023.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ Р 53652.3-2009"]:::rst
  click n0 "https://bukva.ai/docs/gost-r-53652-3-2009" "ГОСТ Р 53652.3-2009. Национальный стандарт Российской Федерации. Трубы из термопластов. Метод определения свойств при растяжении. Часть 3. Трубы из полиолефинов (утв. Приказом Рост"
  n1["ГОСТ ISO 6259-3-2023"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-iso-6259-3-2023" "ГОСТ ISO 6259-3-2023. Межгосударственный стандарт. Трубы из термопластов. Определение механических свойств при растяжении. Часть 3. Трубы из полиолефинов (введен в действие Приказо"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие Приказом Ростехрегулирования от 15 декабря 2009 г. № 1015-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
МЕТОД ОПРЕДЕЛЕНИЯ СВОЙСТВ ПРИ РАСТЯЖЕНИИ
Thermoplastics pipes. Method for determination of tensile properties. Part 3. Polyolefin pipes
ISO 6259-3:1997 Thermoplastics pipes — Determination of tensile properties — Part 3: Polyolefin pipes (MOD)
ГОСТ Р 53652.3-2009 (ИСО 6259-3:1997)
Дата введения 1 января 2011 года
Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации - ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения».
Сведения о стандарте
1. Разработан Техническим комитетом по стандартизации ТК 241 «Пленки, трубы, фитинги, листы и другие изделия из пластмасс» на основе собственного аутентичного перевода на русский язык стандарта, указанного в пункте 4.
2. Внесен Техническим комитетом по стандартизации ТК 241 «Пленки, трубы, фитинги, листы и другие изделия из пластмасс».
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 15 декабря 2009 г. № 1015-ст.
4. Настоящий стандарт является модифицированным по отношению к международному стандарту ИСО 6259-3:1997 «Трубы из термопластов. Определение свойств при растяжении. Часть 3. Трубы из полиолефинов» (ISO 6259-3:1997 «Thermoplastics pipes — Determination of tensile properties — Part 3: Polyolefin pipes») путем изменения содержания отдельных структурных элементов, которые выделены вертикальной линией, расположенной на полях этого текста (оригинальный текст этих структурных элементов примененного международного стандарта и объяснения причин внесения технических отклонений приведены в дополнительном Приложении ДА), а также путем изменения отдельных слов, фраз, ссылок, значений, которые выделены в тексте курсивом. При этом дополнительные слова, фраза, примечание, дополнительные значения выделены в тексте полужирным курсивом, а объяснения причин их включения приведены в сносках.
Наименование настоящего стандарта изменено относительно наименования указанного международного стандарта для приведения в соответствие с ГОСТ Р 1.5-2004 (подраздел 3.5).
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемых информационных указателях «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет.
1. Область применения
Настоящий стандарт устанавливает метод определения свойств при растяжении труб из полиолефинов — полиэтилена (ПЭ) (PE), сшитого полиэтилена (ПЭ-Х) (PE-X), полипропилена (ПП) (PP) и полибутена (ПБ) (PB), включая следующие:
Примечания. 1. Свойства сварного шва, полученного при стыковой сварке труб, могут быть определены на образцах, изготовленных механической обработкой, типы которых приведены в настоящем стандарте.
2. Общие требования к методу испытания по определению свойств при растяжении труб из термопластов приведены в ГОСТ Р 53652.1.
Настоящий стандарт содержит рекомендуемые основные технические требования, приведенные в Приложениях А - Г.
2. Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ Р 52779-2007 (ИСО 8085-2:2001, ИСО 8085-3:2001). Детали соединительные из полиэтилена для газопроводов. Общие технические условия (ИСО 8085-2:2001, ИСО 8085-3:2001, MOD)
ГОСТ Р 53652.1-2009 (ИСО 6259-1:1997). Трубы из термопластов. Метод определения свойств при растяжении. Часть 1. Общие требования (ИСО 6259-1:1993 «Трубы из термопластов. Метод определения свойств при растяжении. Часть 1. Общий метод испытания», MOD)
ГОСТ Р 53652.2-2009 (ИСО 6259-2:1997). Трубы из термопластов. Метод определения свойств при растяжении. Часть 2. Трубы из непластифицированного поливинилхлорида, хлорированного поливинилхлорида и ударопрочного поливинилхлорида [ИСО 6259-2:1997 «Трубы из термопластов. Определение свойств при растяжении. Часть 2. Трубы из непластифицированного поливинилхлорида (PVC-U), хлорированного поливинилхлорида (PVC-C) и ударопрочного поливинилхлорида (PVC-HI)», MOD]
ГОСТ 11262-80. Пластмассы. Метод испытания на растяжение (ИСО 527-2:1993 «Пластмассы. Определение свойств при растяжении. Часть 2. Условия испытаний для литьевых и экструзионных пластмасс», NEQ).
Примечание. При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по соответствующим ежемесячно издаваемым информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3. Сущность метода
См. раздел 3 ГОСТ Р 53652.1 применительно к термопластам, указанным в настоящем стандарте.
4. Аппаратура
5. Испытуемые образцы
5.1 Типы испытуемых образцов
5.1.1 Общие требования
Если толщина стенки трубы 12 мм и менее, испытуемые образцы (далее — образцы) вырубают штампом-просечкой или изготовляют механической обработкой. Если толщина стенки трубы более 12 мм, образцы изготовляют только механической обработкой.
5.1.2 Размеры испытуемых образцов
Применяют образцы типа 1, форма и размеры которых приведены на рисунке 1 и в таблице 1; типа 2, форма и размеры которых приведены на рисунке 2 и в таблице 2 или типа 3, форма и размеры которых приведены на рисунке 3 и в таблице 3. Выбор типа образца зависит от толщины стенки трубы, из которой он изготовлен (5.2).
Примечания. 1. Образцы типов 1 и 2 соответствуют образцам типов 1 и 2 по ГОСТ 11262, образец типа 1 соответствует образцу типа 1 ГОСТ Р 53652.2.
2. Для того, чтобы избежать скольжения образца в зажимах, рекомендуется увеличить ширину головки b_{1} пропорционально номинальной толщине стенки e_{n} в соответствии с формулой
b_{1} = e_{n} + 15(\text{мм}) . (1)
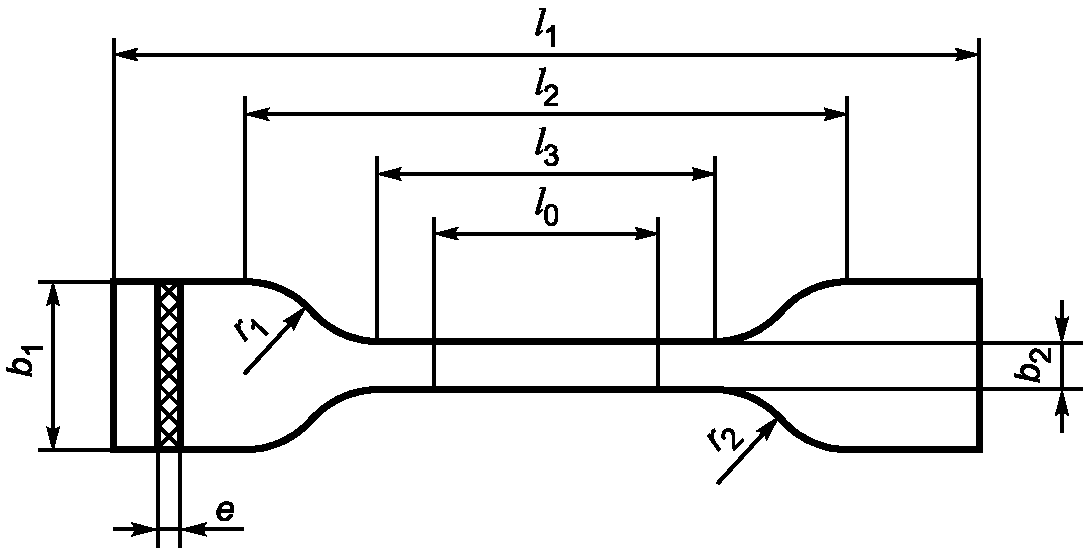 Рисунок 1. Образец типа 1 Таблица 1 Размеры образца типа 1 | ||
| Параметр | Размеры, мм | |
| Общая длина l1, не менее | 115 | |
| Начальное расстояние между зажимами l2 | 80 +/- 5 | |
| Длина рабочей части (параллельная часть) l3 | 33 +/- 2 | |
| Расчетная длина l0 | 25 +/- 1 | |
| Ширина головки b1 | 25 +/- 2 | |
| Ширина рабочей части (параллельная часть) b2 | 6 +/- 0,4 | |
| Толщина e | Соответствует толщине стенки трубы | |
| Большой радиус закругления r1 | 25 +/- 2 | |
| Малый радиус закругления r2 | 14 +/- 1 | |
| Примечание. См. ДА.1 (Приложение ДА). | ||
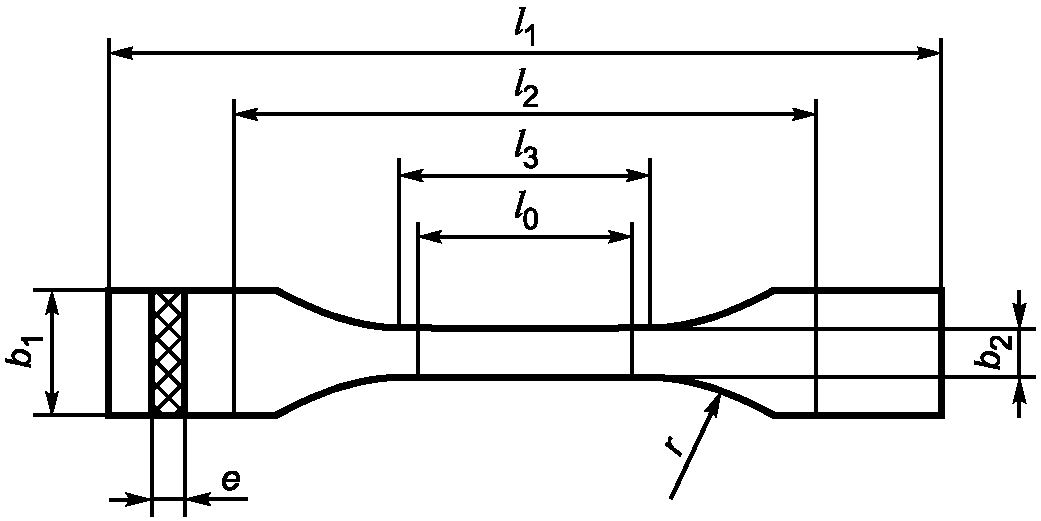 Рисунок 2. Образец типа 2 Таблица 2 Размеры образца типа 2 | ||
| Параметр | Размеры, мм | |
| Общая длина l1, не менее | 150 | |
| Начальное расстояние между зажимами l2 | 115 +/- 0,5 | |
| Длина рабочей части (параллельная часть) l3 | 60 +/- 0,5 | |
| Расчетная длина l0 | 50 +/- 0,5 | |
| Ширина головки b1 | 20 +/- 0,5 | |
| Ширина рабочей части (параллельная часть) b2 | 10 +/- 0,5 | |
| Толщина e | Соответствует толщине стенки трубы | |
| Радиус закругления r, не менее | 60 | |
| Примечание. См. ДА.2 (Приложение ДА). | ||
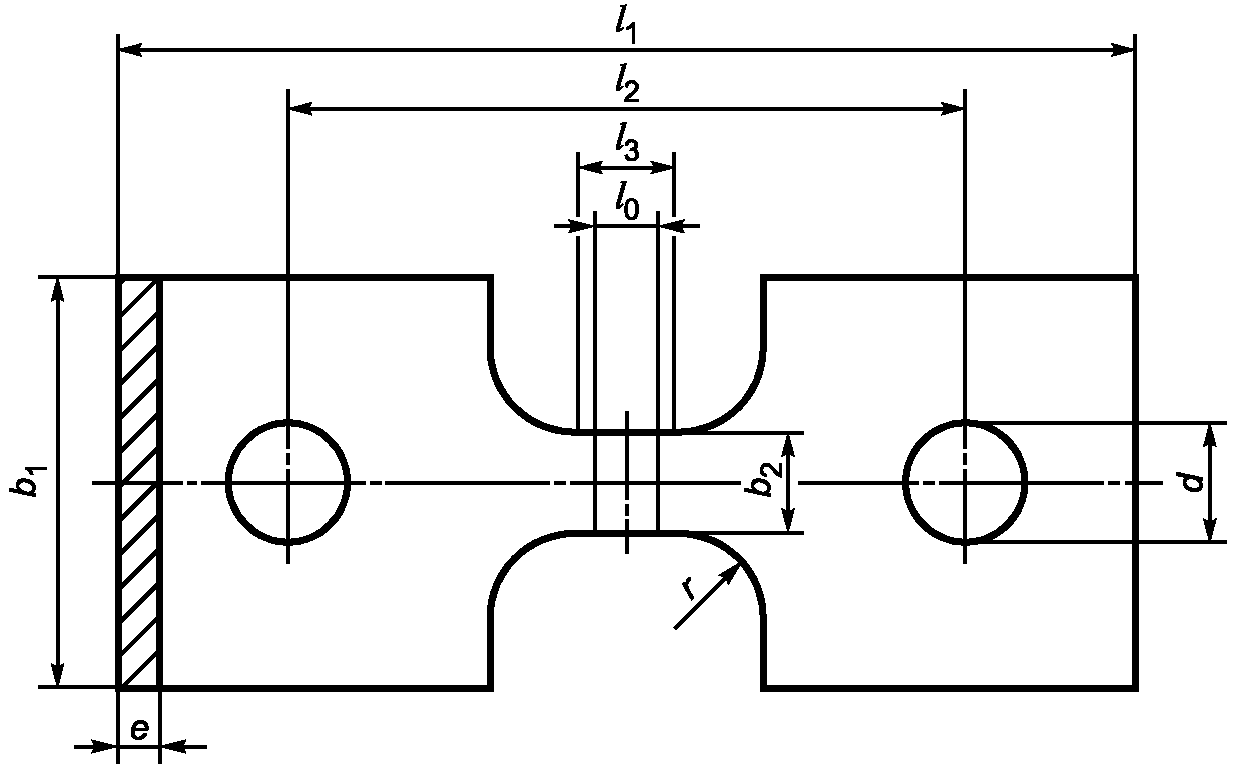 Рисунок 3. Образец типа 3 Таблица 3 Размеры образца типа 3 | ||
| Параметр | Размеры, мм | |
| Общая длина l1, не менее | 250 | |
| Начальное расстояние между центрами несущих болтов l2 | 165 +/- 5 | |
| Длина рабочей части (параллельная часть) l3 | 25 +/- 1 | |
| Расчетная длина l0 | 20 +/- 1 | |
| Ширина головки b1 | 100 +/- 3 | |
| Ширина рабочей части (параллельная часть) b2 | 25 +/- 1 | |
| Толщина e | Соответствует толщине стенки трубы | |
| Радиус закругления r | 25 +/- 1 | |
| Диаметр отверстия d | 30 +/- 5 | |
| Примечание. См. ДА.3 (Приложение ДА). | ||
5.2 Изготовление образцов
Образцы изготовляют из центральной части полосы, вырезанной из отрезка трубы в соответствии с 5.2.1 ГОСТ Р 53652.1 и перечислением а) или б):
а) Трубы толщиной стенки 12 мм и менее
Образцы изготовляют вырубкой штампом-просечкой или механической обработкой следующих типов:
- тип 1 — для толщины стенки 5 мм и менее;
- тип 2 — для толщины стенки более 5 мм до 12 мм включительно;
б) Трубы толщиной стенки более 12 мм
Образцы изготовляют механической обработкой типа 2 или 3.
5.3 Способ вырубки штампом-просечкой (см. 5.2.2.1 ГОСТ Р 53652.1)
Для изготовления образцов применяют штамп-просечку (4.6 ГОСТ Р 53652.1) с профилем, соответствующим образцу типа 1 или 2, в зависимости от толщины стенки трубы.
Образец вырубают при температуре окружающей среды, устанавливая штамп-просечку на внутреннюю сторону полосы и прикладывая постоянное непрерывное давление.
5.4 Способ механической обработки
6. Кондиционирование
7. Скорость испытания
Скорость испытания, т.е. скорость раздвижения зажимов, зависит от толщины стенки трубы, как установлено в таблице 4.
| Номинальная толщина стенки трубы en, мм | Способ изготовления образцов | Тип образца | Скорость испытания <*>, мм/мин |
| en <= 5 | Вырубка штампом-просечкой или механическая обработка | Тип 1 | 100 +/- 10 |
| 5 < en <= 12 | Вырубка штампом-просечкой или механическая обработка | Тип 2 | 50 +/- 5 |
| en > 12 | Механическая обработка | Тип 2 | 25 +/- 2 |
| en > 12 | Механическая обработка | Тип 3 | 10 +/- 1 |
| <*> Предельные отклонения на скорость испытания приведены в соответствии с ГОСТ 11262, т.к. они не установлены в ИСО 6259-3. | |||
Если применяют другую скорость, должна быть установлена корреляция между данными, полученными при применяемой и установленной скоростях. В случае разногласий применяют установленную скорость.
8. Проведение испытания
Примечание. При достижении относительного удлинения 500% <*> испытание может быть прекращено до разрыва образца.
<*> Значение 1000% заменено на 500% в соответствии с возможностью испытательных машин.
9. Обработка результатов
10. Протокол испытания
ТРУБЫ ИЗ ПОЛИЭТИЛЕНА (ПЭ). ОСНОВНЫЕ ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
Рекомендуемое минимальное <*> относительное удлинение при разрыве труб из полиэтилена (ПЭ), определенное в условиях испытания по ГОСТ Р 53652.1, следующее:
Примечания. 1. Для предела текучести при растяжении технические требования не нормируются.
2. Для испытуемых образцов, изготовленных из сварного стыкового соединения, основным требованием является тип разрушения по сварному шву — пластический, т.е. по механизму хладотекучести.
3. Для испытуемых образцов, изготовленных из сварного стыкового соединения, при испытании сварных швов на растяжение рекомендуется использовать метод и технические требования по ГОСТ Р 52779 (приложение Е) <**>.
<*> См. ДА.4 (Приложение ДА).
<**> См. ДА.5 (Приложение ДА).
ТРУБЫ ИЗ СШИТОГО ПОЛИЭТИЛЕНА (ПЭ-Х). ОСНОВНЫЕ ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
Рекомендуемое минимальное <*> относительное удлинение при разрыве труб из сшитого полиэтилена (ПЭ-Х), определенное в условиях испытания по ГОСТ Р 53652.1, следующее:
Примечание. Для предела текучести при растяжении технические требования не нормируются.
<*> См. ДА.4 (Приложение ДА).
ТРУБЫ ИЗ ПОЛИПРОПИЛЕНА (ПП). ОСНОВНЫЕ ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
Рекомендуемое минимальное <*> относительное удлинение при разрыве для труб из полипропилена (ПП) типов:
определенное в условиях испытания по ГОСТ Р 53652.1, следующее:
Примечание. Для предела текучести при растяжении технические требования не нормируются.
<*> См. ДА.4 (Приложение ДА).
ТРУБЫ ИЗ ПОЛИБУТЕНА (ПБ). ОСНОВНЫЕ ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
Рекомендуемое минимальное <*> относительное удлинение при разрыве труб из полибутена (ПБ), определенное в условиях испытания по ГОСТ Р 53652.1, следующее:
Примечание. Для предела текучести при растяжении технические требования не нормируются.
<*> См. ДА.4 (Приложение ДА).
ПЕРЕЧЕНЬ ТЕХНИЧЕСКИХ ОТКЛОНЕНИЙ НАСТОЯЩЕГО СТАНДАРТА ПО ОТНОШЕНИЮ К ИСО 6259-3
ДА.1. В пункте 5.1.2 рисунок 1 заменен рисунком 2. На рисунке 1 изменено обозначение размеров (в соответствии с системой ЕСКД) и обозначение типа образца в наименовании рисунка.
Таблица 1 заменена таблицей 2. В таблице 1 изменены обозначения параметров размеров образца и предельные отклонения на ширину головки и ширину рабочей части.
Рисунок 1 и таблица 1 по ИСО 6259-3 приведены ниже.
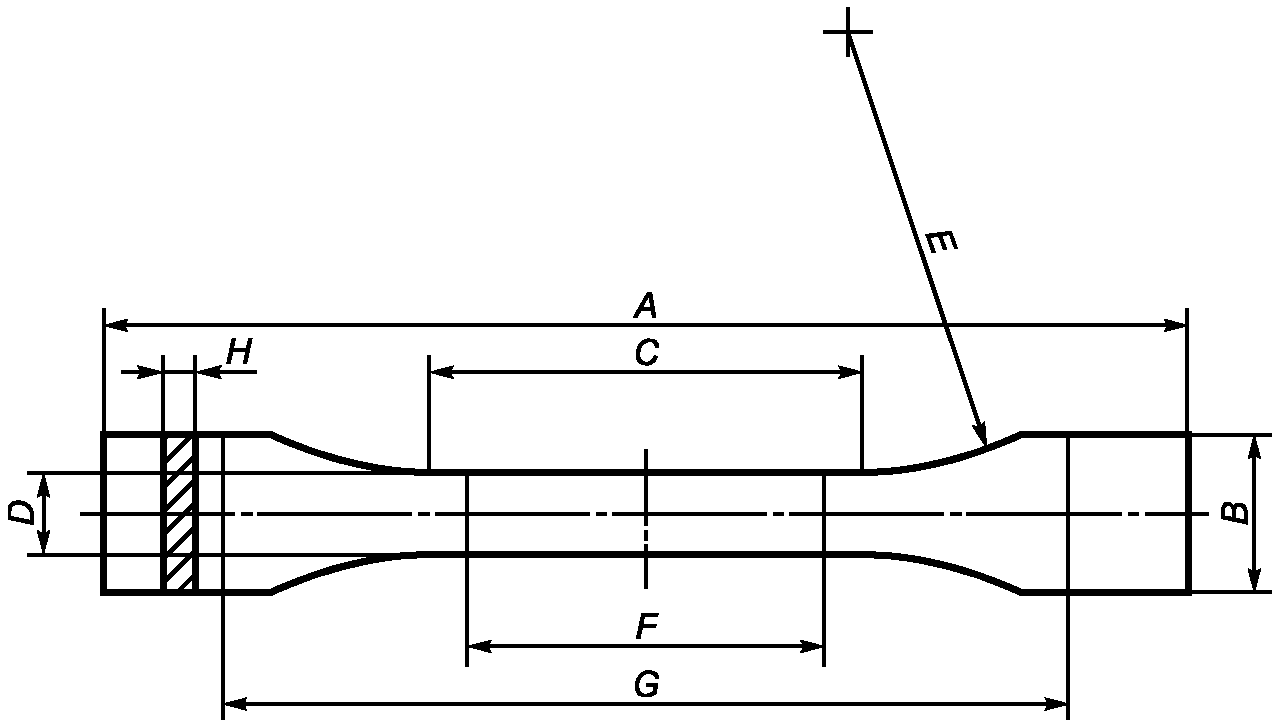
Рисунок 1. Испытуемый образец типа 1
Размеры испытуемого образца типа 1
ДА.2. В пункте 5.1 рисунок 2 заменен рисунком 1. На рисунке 2 изменено обозначение размеров (в соответствии с системой ЕСКД) и обозначение типа образца в наименовании рисунка.
Таблица 2 заменена таблицей 1. В таблице 2 изменены обозначения параметров размеров образца и предельные отклонения на ширину головки и ширину рабочей части.
Рисунок 2 и таблица 2 по ИСО 6259-3 приведены ниже.
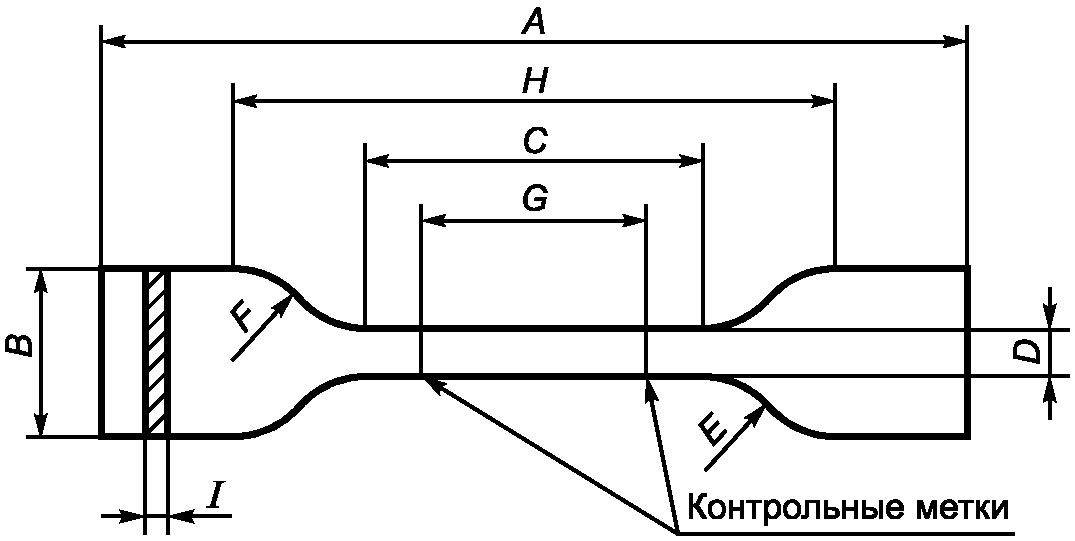
Рисунок 2. Испытуемый образец типа 2
Размеры испытуемого образца типа 2
Примечание. Внесение указанных изменений направлено на учет особенностей объекта стандартизации, характерных для Российской Федерации.
ДА.3. На рисунке 3 изменено обозначение размеров (в соответствии с системой ЕСКД), в таблице 2 изменены обозначения параметров размеров образца.
ДА.4. Вместо рекомендуемого среднего значения относительного удлинения при разрыве в Приложениях А - Г указано минимальное значение, т.к. среднее значение означает, что единичное минимальное значение может быть ниже установленной нормы, которая является основным критерием оценки качества сырья для труб, технологического процесса и качества собственно труб.
ДА.5. Приложение А, примечание 2. Во избежание проведения испытания сварных стыковых соединений двумя методами рекомендуется проводить испытание в соответствии с методом, изложенным в приложении Е ГОСТ Р 52779, которое заменяет международный стандарт ИСО 13953 [1], не принятый в качестве национального стандарта, разработанный после введения в действие ИСО 6259-3 и устанавливающий отдельный метод определения стойкости к растяжению образцов сварных швов, изготовленных из стыковых сварных соединений труб или труб с соединительными деталями.
БИБЛИОГРАФИЯ
[1] ИСО 13953:2001. Трубы и соединительные детали из полиэтилена (ПЭ). Определение прочности при растяжении и типа разрушения образцов, изготовленных из стыковых сварных соединений.