---
title: "\"ГОСТ Р 53652.2-2009 (ИСО 6259-2:1997). Национальный стандарт Российской Федерации. Трубы из термопластов. Метод определения свойств при растяжении. Часть 2. Трубы из непластифицированного поливинилхлорида, хлорированного поливинилхлорида и ударопрочного поливинилхлорида\""
number: "ГОСТ Р 53652.2-2009"
issuer: "Федеральное агентство по техническому регулированию и метрологии"
status: утратил силу
canonical: "https://bukva.ai/docs/gost-r-53652-2-2009"
---
## "ГОСТ Р 53652.2-2009 (ИСО 6259-2:1997). Национальный стандарт Российской Федерации. Трубы из термопластов. Метод определения свойств при растяжении. Часть 2. Трубы из непластифицированного поливинилхлорида, хлорированного поливинилхлорида и ударопрочного поливинилхлорида"
# "ГОСТ Р 53652.2-2009 (ИСО 6259-2:1997). Национальный стандарт Российской Федерации. Трубы из термопластов. Метод определения свойств при растяжении. Часть 2. Трубы из непластифицированного поливинилхлорида, хлорированного поливинилхлорида и ударопрочного поливинилхлорида"
(утв. и введен в действие Приказом Ростехрегулирования от 15.12.2009 N 1013-ст)
> [!WARNING]
> Документ утратил силу с 01.12.2024 в связи с изданием Приказа Росстандарта от 28.12.2023 N 1714-ст. Взамен введен в действие ГОСТ ISO 6259-2-2023.
> Документ [введен](#p100013) в действие с 01.01.2011.
> Документ утратил силу с 01.12.2024 в связи с изданием Приказа Росстандарта от 28.12.2023 N 1714-ст.
> Взамен введен в действие ГОСТ ISO 6259-2-2023.
> [!NOTE]
> ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
```mermaid
flowchart LR
n0["ГОСТ Р 53652.2-2009"]:::rst
click n0 "https://bukva.ai/docs/gost-r-53652-2-2009" "ГОСТ Р 53652.2-2009. Национальный стандарт Российской Федерации. Трубы из термопластов. Метод определения свойств при растяжении. Часть 2. Трубы из непластифицированного... (утв. и"
n1["ГОСТ ISO 6259-2-2023"]:::doc
click n1 "https://bukva.ai/docs/standart-gost-r-70246-2022" "ГОСТ ISO 6259-2-2023. Межгосударственный стандарт. Трубы из термопластов. Определение механических свойств при растяжении. Часть 2. Трубы из непластифицированного поливинилхлорида "
n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
```
Утвержден и введен в действие
Приказом Федерального
агентства по техническому
регулированию и метрологии
от 15 декабря 2009 г. N 1013-ст
**НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ**
**ТРУБЫ ИЗ ТЕРМОПЛАСТОВ**
**МЕТОД ОПРЕДЕЛЕНИЯ СВОЙСТВ ПРИ РАСТЯЖЕНИИ**
**ЧАСТЬ 2**
**ТРУБЫ ИЗ НЕПЛАСТИФИЦИРОВАННОГО**
**ПОЛИВИНИЛХЛОРИДА, ХЛОРИРОВАННОГО ПОЛИВИНИЛХЛОРИДА**
**И УДАРОПРОЧНОГО ПОЛИВИНИЛХЛОРИДА**
Thermoplastics pipes. Method for determination
of tensile properties. Part 2. Pipes made of unplasticized
poly(vinil chloride), chlorinated poly(vinil chloride)
and high impact poly(vinil chloride)
**ISO 6259-2:1997**
Thermoplastics pipes - Determination of tensile properties -
Part 2: Pipes made of unplasticized poly(vinil chloride)
(PVC-U), chlorinated poly(vinil chloride) (PVC-C)
and high impact poly(vinil chloride) (PVC-HI)
**(MOD)**
**ГОСТ Р 53652.2-2009**
**(ИСО 6259-2:1997)**
Группа Л29
ОКС 23.040.20
ОКСТУ 2209
Дата введения
1 января 2011 года
### Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. N 184-ФЗ "О техническом регулировании", а правила применения национальных стандартов Российской Федерации - ГОСТ Р 1.0-2004 "Стандартизация в Российской Федерации. Основные положения".
### Сведения о стандарте
1. Разработан Техническим комитетом по стандартизации ТК 241 "Пленки, трубы, фитинги, листы и другие изделия из пластмасс" на основе собственного аутентичного перевода на русский язык стандарта, указанного в [пункте 4](#p100020).
2. Внесен Техническим комитетом по стандартизации ТК 241 "Пленки, трубы, фитинги, листы и другие изделия из пластмасс".
3. Утвержден и введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 15 декабря 2009 г. N 1013-ст.
4.
Настоящий стандарт является модифицированным по отношению к международному стандарту ИСО 6259-2:1997 "Трубы из термопластов. Определение свойств при растяжении. Часть 2. Трубы из непластифицированного поливинилхлорида (PVC-U), хлорированного поливинилхлорида (PVC-C) и ударопрочного поливинилхлорида (PVC-HI)" [ISO 6259-2:1997 "Thermoplastics pipes - Determination of tensile properties - Part 2: Pipes made of unplasticized poly(vinil chloride) (PVC-U), chlorinated poly(vinil chloride) (PVC-C) and high impact poly(vinil chloride) (PVC-HI)]" путем изменения содержания отдельных структурных элементов, которые выделены вертикальной линией, расположенной на полях (оригинальный текст этих структурных элементов примененного международного стандарта и объяснения причин внесения технических отклонений приведены в дополнительном [Приложении ДА](#p100147)); путем изменения отдельных слов, которые выделены курсивом; путем введения примечания и ссылки, выделенных полужирным курсивом; замены нормативной ссылки.
См. [раздел 5](https://bukva.ai/docs/gost-r-53652-1-2009#p100060) ГОСТ Р 53652.1.
##### 5.1.2 Размеры образцов
В зависимости от применяемого способа изготовления (см. [5.2](#p100095)) форма и размеры испытуемых образцов (далее - образцы) должны соответствовать [таблице 1](#p100050) и [рисунку 1](#p100048) или [таблице 2](#p100075) и [рисунку 2](#p100073).
Примечание. Образец типа 1 соответствует образцу типа 1 по [ГОСТ 11262](https://bukva.ai/docs/gost-11262-80).
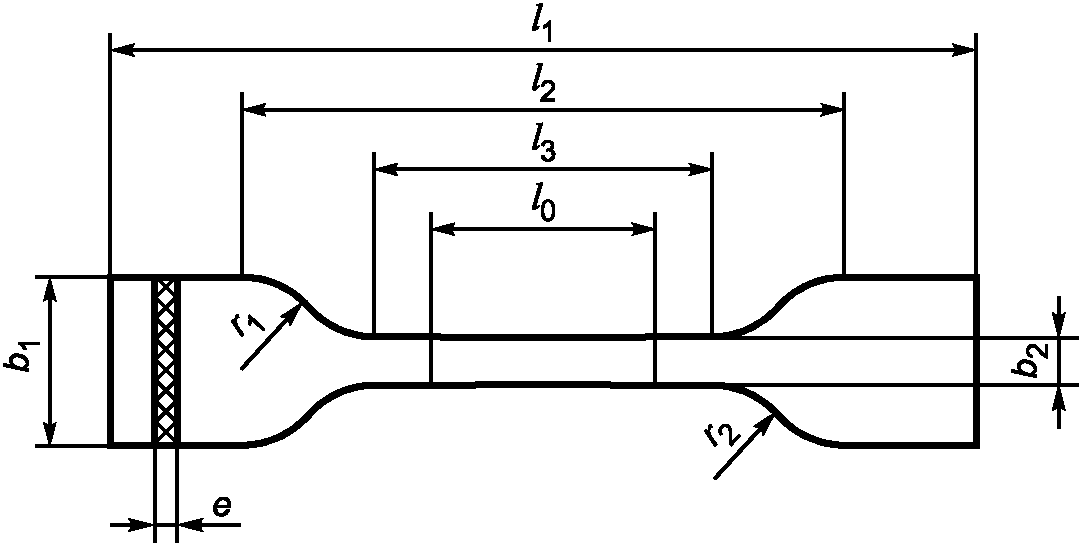
Рисунок 1. Образец типа 1, изготовляемый
вырубкой штампом-просечкой
Таблица 1
Размеры образца типа 1, изготовляемого
вырубкой штампом-просечкой
| Параметр | Размеры, мм |
| --- | --- |
| Общая длина $l_{1}$ , не менее | 115 |
| Начальное расстояние между зажимами $l_{2}$ | 80 +/- 5 |
| Длина рабочей части (параллельная часть) $l_{3}$ | 33 +/- 2 |
| Расчетная длина $l_{0}$ | 25 +/- 1 |
| Ширина головки $b_{1}$ | 25 +/- 2 |
| Ширина рабочей части (параллельная часть) $b_{2}$ | 6 +/- 0,4 |
| Толщина e | Соответствует толщине стенки трубы |
| Большой радиус закругления $r_{1}$ | 25 +/- 2 |
| Малый радиус закругления $r_{2}$ | 14 +/- 1 |
Примечание. См. [ДА.1](#p100148) (Приложение ДА).
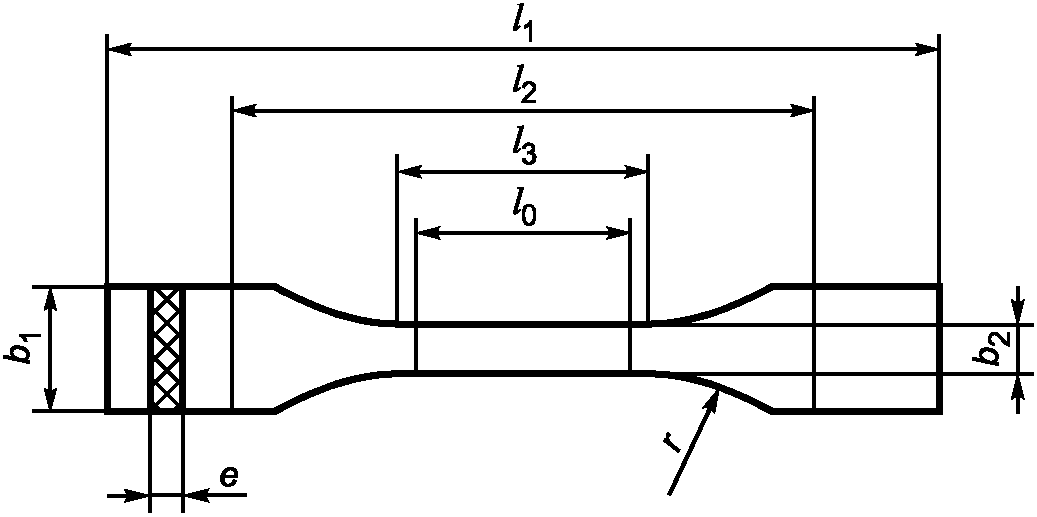
Рисунок 2. Образец типа 2А,
изготовляемый механической обработкой
Таблица 2
Размеры образца типа 2А,
изготовляемого механической обработкой
| Параметр | Размеры, мм |
| --- | --- |
| Общая длина $l_{1}$ , не менее | 115 |
| Начальное расстояние между зажимами $l_{2}$ | 80 +/- 5 |
| Длина рабочей части (параллельная часть) $l_{3}$ | 33 +/- 2 |
| Расчетная длина $l_{0}$ | 25 +/- 1 |
| Ширина головки $b_{1}$ | >= 15 |
| Ширина рабочей части (параллельная часть) $b_{2}$ | 6 +/- 0,4 |
| Толщина e | Соответствует толщине стенки трубы |
| Радиус закругления r | 14 +/- 1 |
Примечание. См. [ДА.2](#p100182) (Приложение ДА).#
#### 5.2. Изготовление образцов
5.2.1. Образцы изготовляют из центральной части полосы, вырезанной из отрезка трубы в соответствии с [5.2.1](https://bukva.ai/docs/gost-r-53652-1-2009#p100064) ГОСТ Р 53652.1 и 5.2.2 или [5.2.3](#p100102) настоящего стандарта.
5.2.2. Для труб из непластифицированного поливинилхлорида (НПВХ) и ударопрочного поливинилхлорида (УПВХ) образцы изготовляют в соответствии с перечислением а) или [б)](#p100100):
а) Трубы толщиной стенки 12 мм и менее
Образцы изготовляют как вырубкой штампом-просечкой [(рисунок 1)](#p100048), так и механической обработкой [(рисунок 2)](#p100073). В случае сравнительных межлабораторных испытаний или разногласий образцы изготовляют только механической обработкой;
б) Трубы толщиной стенки более 12 мм
Образцы изготовляют только механической обработкой [(рисунок 2)](#p100073).
5.2.3. Для труб, изготовленных из хлорированного поливинилхлорида (ХПВХ) и из смеси поливинилхлорида и хлорированного поливинилхлорида (НПВХ/ХПВХ), образцы изготовляют только механической обработкой, независимо от толщины стенки.
#### 5.3 Способ вырубки штампом-просечкой (см. [5.2.2.1](https://bukva.ai/docs/gost-r-53652-1-2009#p100089) ГОСТ Р 53652.1)
Для изготовления образцов применяют штамп-просечку ([4.6](https://bukva.ai/docs/gost-r-53652-1-2009#p100058) ГОСТ Р 53652.1) с профилем, показанным на [рисунке 1](#p100048).
Нагревают полосу в воздушном термошкафу при температуре от 125 °C до 130 °C в течение 1 мин на миллиметр толщины.
Вырубают образец сразу после извлечения полосы из термошкафа, устанавливая штамп-просечку на внутреннюю поверхность и прикладывая постоянное непрерывное давление. Затем охлаждают полученный образец на воздухе при температуре окружающей среды.
*Примечание.* При необходимости штамп-просечку нагревают.
#### 5.4 Способ механической обработки (см. [5.2.2.2](https://bukva.ai/docs/gost-r-53652-1-2009#p100091) ГОСТ Р 53652.1)
Для труб номинальным наружным диаметром более 110 мм полосы подвергают фрезерованию без предварительной обработки.
Для труб номинальным наружным диаметром 110 мм и менее полосы подвергают фрезерованию после их распрямления при следующих условиях:
а) температура
- от 125 °C до 130 °C - для труб из НПВХ или УПВХ;
- от 135 °C до 140 °C - для труб из ХПВХ или труб, изготовленных из смеси НПВХ/ХПВХ;
б) длительность прогрева - 1 мин на миллиметр толщины;
в) давление при распрямлении не должно вызывать изменения толщины стенки полосы.
Охлаждают полосы на воздухе до температуры окружающей среды.
### 6. Кондиционирование
См. [раздел 6](https://bukva.ai/docs/gost-r-53652-1-2009#p100101) ГОСТ Р 53652.1.
### 7. Скорость испытания
Скорость испытания, т.е. скорость раздвижения зажимов, должна быть (5 +/- 0,5) мм/мин для всех образцов, независимо от толщины.
### 8. Проведение испытания
См. [раздел 8](https://bukva.ai/docs/gost-r-53652-1-2009#p100115) ГОСТ Р 53652.1.
### 9. Обработка результатов
См. [раздел 9](https://bukva.ai/docs/gost-r-53652-1-2009#p100124) ГОСТ Р 53652.1.
### 10. Протокол испытания
См. [раздел 10](https://bukva.ai/docs/gost-r-53652-1-2009#p100142) ГОСТ Р 53652.1.
Приложение А
(справочное)
**ТРУБЫ ИЗ НЕПЛАСТИФИЦИРОВАННОГО ПОЛИВИНИЛХЛОРИДА (НПВХ).**
**ОСНОВНЫЕ ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ**
Рекомендуемые минимальные значения свойств при растяжении труб из непластифицированного поливинилхлорида (НПВХ), определенные в условиях испытания по [ГОСТ Р 53652.1](https://bukva.ai/docs/gost-r-53652-1-2009), следующие:
а) предел текучести при растяжении - $\sigma \geq 45\text{МПа}$ ;
б) относительное удлинение при разрыве - $\epsilon \geq 80%$ .
Приложение Б
(справочное)
**ТРУБЫ ИЗ ХЛОРИРОВАННОГО ПОЛИВИНИЛХЛОРИДА (ХПВХ) И ТРУБЫ**
**ИЗ СМЕСИ ПОЛИВИНИЛХЛОРИДА И ХЛОРИРОВАННОГО ПОЛИВИНИЛХЛОРИДА**
**(НПВХ/ХПВХ). ОСНОВНЫЕ ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ**
Рекомендуемые минимальные значения свойств при растяжении труб из ХПВХ (PVC-C) и труб, изготовленных из смеси НПВХ/ХПВХ, определенные в условиях испытания по [ГОСТ Р 53652.1](https://bukva.ai/docs/gost-r-53652-1-2009), следующие:
а) напорные трубы:
-
предел текучести при растяжении - $\sigma \geq 50\text{МПа}$ ;
- относительное удлинение при разрыве - $\epsilon \geq 40%$ .
б) безнапорные трубы:
-
предел текучести при растяжении - $\sigma \geq 45\text{МПа}$ ;
-
относительное удлинение при разрыве - $\epsilon \geq 70%$ .
Приложение В
(справочное)
**ТРУБЫ ИЗ УДАРОПРОЧНОГО ПОЛИВИНИЛХЛОРИДА (УПВХ).**
**ОСНОВНЫЕ ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ**
Рекомендуемые минимальные значения свойств при растяжении труб из УПВХ, определенные в условиях испытания по [ГОСТ Р 53652.1](https://bukva.ai/docs/gost-r-53652-1-2009), следующие:
a) предел текучести при растяжении - $\sigma \geq 40\text{МПа}$ ;
b) относительное удлинение при разрыве - $\epsilon \geq 80%$ .
Приложение ДА
(справочное)
**ПЕРЕЧЕНЬ**
**ТЕХНИЧЕСКИХ ОТКЛОНЕНИЙ НАСТОЯЩЕГО СТАНДАРТА**
**ПО ОТНОШЕНИЮ К ИСО 6259-2**
ДА.1. В [пункте 5.1.2](#p100044) рисунок 1 заменен рисунком 2. На рисунке 1 изменено обозначение размеров (в соответствии с системой ЕСКД) и обозначение типа образца в наименовании рисунка.
Таблица 1 заменена таблицей 2. В таблице 1 изменены обозначения параметров размеров образца и предельные отклонения на ширину рабочей части.
Рисунок 1 и таблица 1 по ИСО 6259-2 приведены ниже.
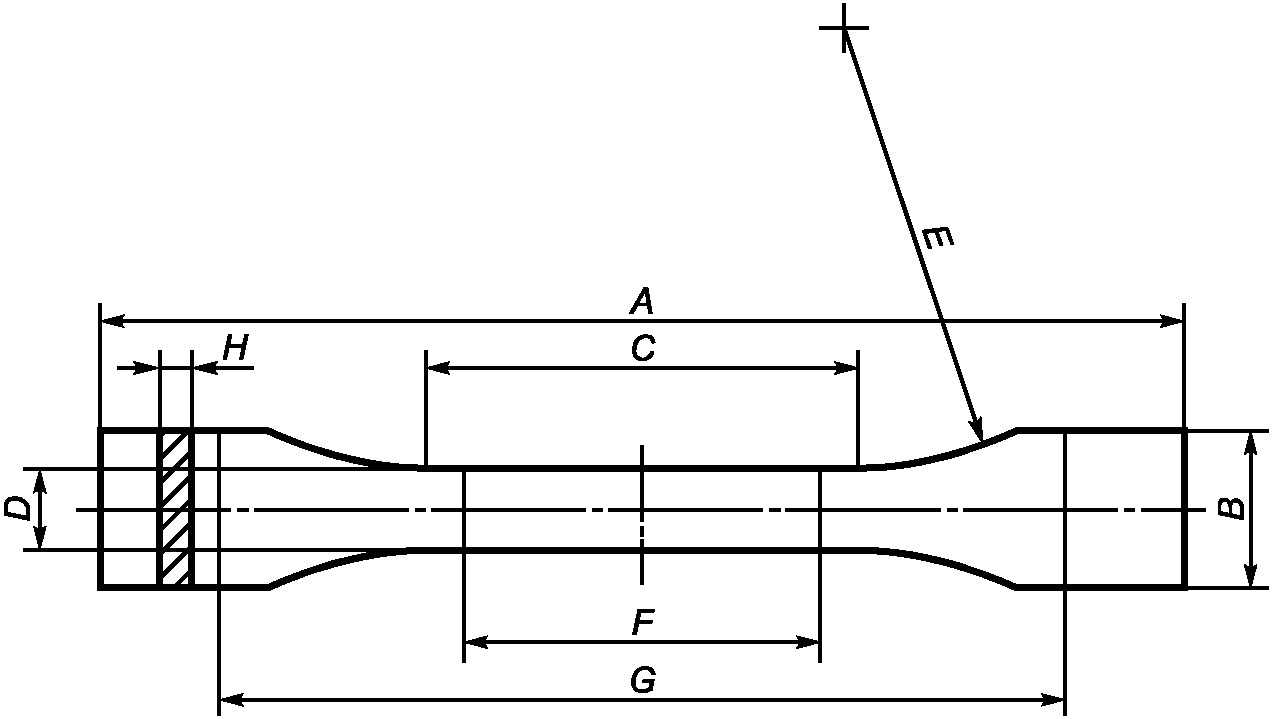
Рисунок 1. Испытуемый образец, изготовляемый
механической обработкой (тип 1)
Таблица 1
Размеры испытуемого образца,
изготовленного механической обработкой
| Обозначение | Параметр | Размеры, мм |
| --- | --- | --- |
| A | Минимальная общая длина | 115 |
| B | Ширина головки | >= 15 |
| C | Длина рабочей части, плоскопараллельная часть | 33 +/- 2 |
| D | Ширина рабочей части, плоскопараллельная часть | $6_{0}^{+ 0,4}$ |
| E | Радиус закругления | 14 +/- 1 |
| F | Базовая длина | 25 +/- 1 |
| G | Начальное расстояние между зажимами | 80 +/- 5 |
| H | Толщина | Соответствует толщине стенки трубы |
ДА.2. В [пункте 5.1.2](#p100044) рисунок 2 заменен рисунком 1. На рисунке 2 изменено обозначение размеров (в соответствии с системой ЕСКД) и обозначение типа образца в наименовании рисунка.
В таблице 2 изменены обозначения параметров размеров образца и предельные отклонения на ширину головки и ширину рабочей части.
Рисунок 2 и таблица 2 по ИСО 6259-2 приведены ниже.
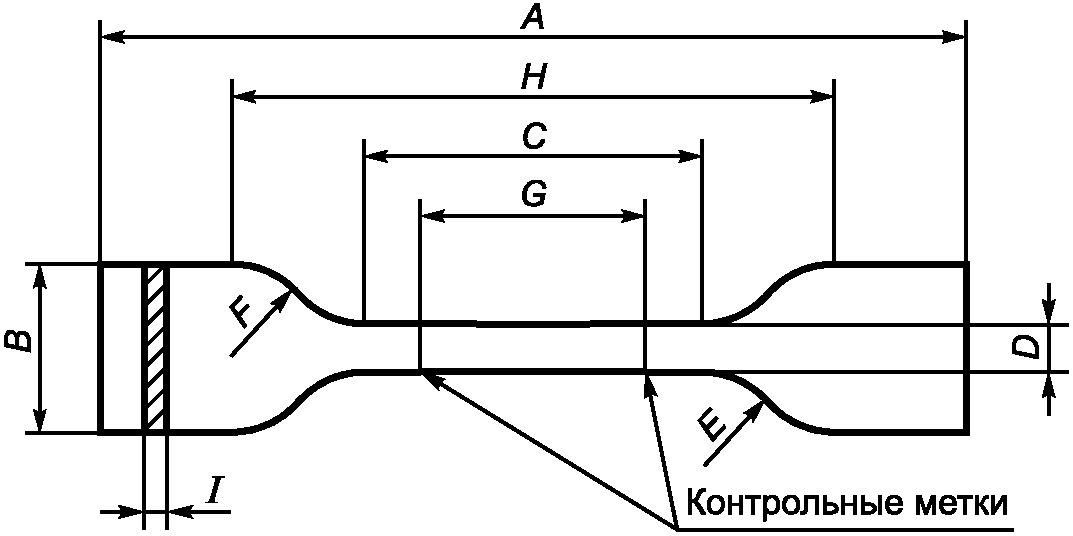
Рисунок 2. Испытуемый образец, изготовляемый
вырубкой штампом-просечкой (тип 2)
Размеры испытуемого образца,
изготовляемого вырубкой штампом-просечкой
| Обозначение | Параметр | Размеры, мм |
| --- | --- | --- |
| A | Минимальная общая длина | 115 |
| B | Ширина головки | 25 +/- 1 |
| C | Длина рабочей части, плоскопараллельная часть | 33 +/- 2 |
| D | Ширина рабочей части, плоскопараллельная часть | $6_{0}^{+ 0,4}$ |
| E | Малый радиус закругления | 14 +/- 1 |
| F | Большой радиус закругления | 25 +/- 2 |
| G | Базовая длина | 25 +/- 1 |
| H | Начальное расстояние между зажимами | 80 +/- 5 |
| I | Толщина | Соответствует толщине стенки трубы |
*Примечание.* Внесение указанных изменений направлено на учет особенностей объекта стандартизации, характерных для Российской Федерации.
---