ГОСТ Р 53411-2009 (ИСО 2336-1:1996, ИСО 2336-2:2006). Национальный стандарт Российской Федерации. Полотна ножовочные для металла. Технические условия
(утв. Приказом Ростехрегулирования от 15.10.2009 № 453-ст)
Примечание
Документ введен в действие с 01.01.2011.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 6645-86"]:::rst
  n1["ГОСТ Р 53411-2009"]:::doc
  click n1 "https://bukva.ai/docs/gost-r-53411-2009" "ГОСТ Р 53411-2009. Национальный стандарт Российской Федерации. Полотна ножовочные для металла. Технические условия (утв. Приказом Ростехрегулирования от 15.10.2009 N 453-ст)"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Утвержден и введен в действие
Приказом Федерального агентства
по техническому регулированию
и метрологии
от 15 октября 2009 г. № 453-ст
НАЦИОНАЛЬНЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
Дата введения 1 января 2011 года
Предисловие
Цели и принципы стандартизации в Российской Федерации установлены Федеральным законом от 27 декабря 2002 г. № 184-ФЗ «О техническом регулировании», а правила применения национальных стандартов Российской Федерации - ГОСТ Р 1.0-2004 «Стандартизация в Российской Федерации. Основные положения»
Сведения о стандарте
1 ПОДГОТОВЛЕН Открытым акционерным обществом (ОАО) «ВНИИИНСТРУМЕНТ»
2 ВНЕСЕН Техническим комитетом по стандартизации ТК 95 «Инструмент»
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ Приказом Федерального агентства по техническому регулированию и метрологии от 15 октября 2009 г. № 453-ст
4 Настоящий стандарт включает в себя модифицированные основные нормативные положения международных стандартов: ИСО 2336-1:1996 «Полотна ножовочные. Часть 1. Размеры ручных ножовочных полотен» (ISO 2336-1:1996 «Hacksaw blades. Part 1. Dimensions for hand blades», MOD), ИСО 2336-2:2006 «Полотна ножовочные. Часть 2. Размеры полотен машинных ножовок» (ISO 2336-2:2006 «Hacksaw blades. Part 2. Dimensions for machine blades», MOD).
При этом дополнительные положения, учитывающие потребности национальной экономики и особенности национальной стандартизации, приведены в разделах 2, 4, 5, 6, в пункте 3.2, в подпункте 3.1.2, 3.1.3, Приложениях A и B и выделены курсивом.
Наименование настоящего стандарта изменено относительно наименования указанных международных стандартов для приведения в соответствие с ГОСТ Р 1.5-2004 (пункт 3.5).
Сведения о соответствии ссылочных национальных стандартов ссылочным международным стандартам приведены в Приложении B
Информация об изменениях к настоящему стандарту публикуется в ежегодно издаваемом информационном указателе «Национальные стандарты», а текст изменений и поправок — в ежемесячно издаваемых информационных указателях «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячно издаваемом информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет
1. Область применения
Настоящий стандарт распространяется на ручные и машинные ножовочные полотна для металла (далее — полотна).
2. Нормативные ссылки
В настоящем стандарте использованы нормативные ссылки на следующие стандарты:
ГОСТ 8.051-81 Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм
ГОСТ 1050-88 Прокат сортовой, калиброванный, со специальной отделкой поверхности из углеродистой качественной конструкционной стали. Общие технические условия
ГОСТ 5406-84 Эмали НЦ-25. Технические условия
ГОСТ 5950-2000 Прутки, полосы и мотки из инструментальной легированной стали. Общие технические условия
ГОСТ 6631-74 Эмали марок НЦ-132. Технические условия
ГОСТ 9013-59 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 18088-83 Инструмент металлорежущий, алмазный, дереворежущий, слесарно-монтажный и вспомогательный. Упаковка, маркировка, транспортирование и хранение
ГОСТ 19265-73 Прутки и полосы из быстрорежущей стали. Технические условия
ГОСТ 23522-79 Лента холоднокатаная для ручных ножовочных полотен. Технические условия
ГОСТ 23726-79 Инструмент металлорежущий и дереворежущий. Приемка
ГОСТ 25706-83 Лупы. Типы, основные параметры. Общие технические требования
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодно издаваемому информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по соответствующим ежемесячно издаваемым информационным указателям, опубликованным в текущем году. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3. Технические требования
3.1 Типы и основные размеры
3.1.1 Полотна следует изготовлять типов:
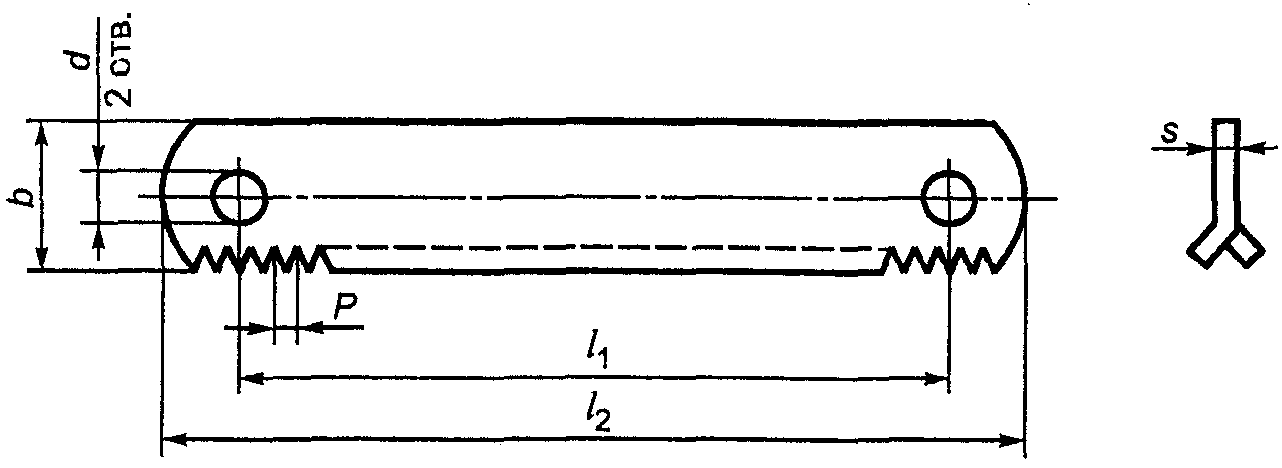
3.1.2. Основные размеры полотен должны соответствовать указанным на рисунке 1 и в таблицах 1 и 2.
| l1 +/- 2 | l2, не более | b | s | P | Число зубьев на 25 мм | d H14 |
| 250 | 265 | 12,5 | 0,63 | 0,80 | 32 | 4,0 |
| 1,00 | 24 | |||||
| 1,25 | 20 | |||||
| 300 | 315 | 0,80 | 32 | |||
| 1,00 | 24 | |||||
| 1,25 | 20 | |||||
| 1,40 | 18 | |||||
| 1,60 | 16 |
Пример условного обозначения ножовочного полотна длиной l1 = 300 мм, шириной b = 25 мм, толщиной s = 1,25 мм, с шагом зубьев P = 2,5 мм:
Полотно ножовочное 300 — 25 — 1,25 — 2,5 ГОСТ Р 53411-2009
3.1.3. По заказу потребителя полотна типа 1 изготовляют с расположением зубьев с двух сторон в соответствии с Приложением A.
3.2 Характеристики
3.2.1 Ножовочные полотна следует изготовлять:
- типа 1 — из стальной ленты по ГОСТ 23522, быстрорежущей стали по ГОСТ 19265, стали марок Х6ВФ или В2Ф по ГОСТ 5950;
- типа 2 — из быстрорежущей стали по ГОСТ 19265. Допускается изготовление из других марок быстрорежущей стали, обеспечивающих стойкость полотен в соответствии с требованиями настоящего стандарта.
3.2.2. Полотна должны быть термически обработаны в соответствии с указаниями на рисунке 2 и в таблице 3.
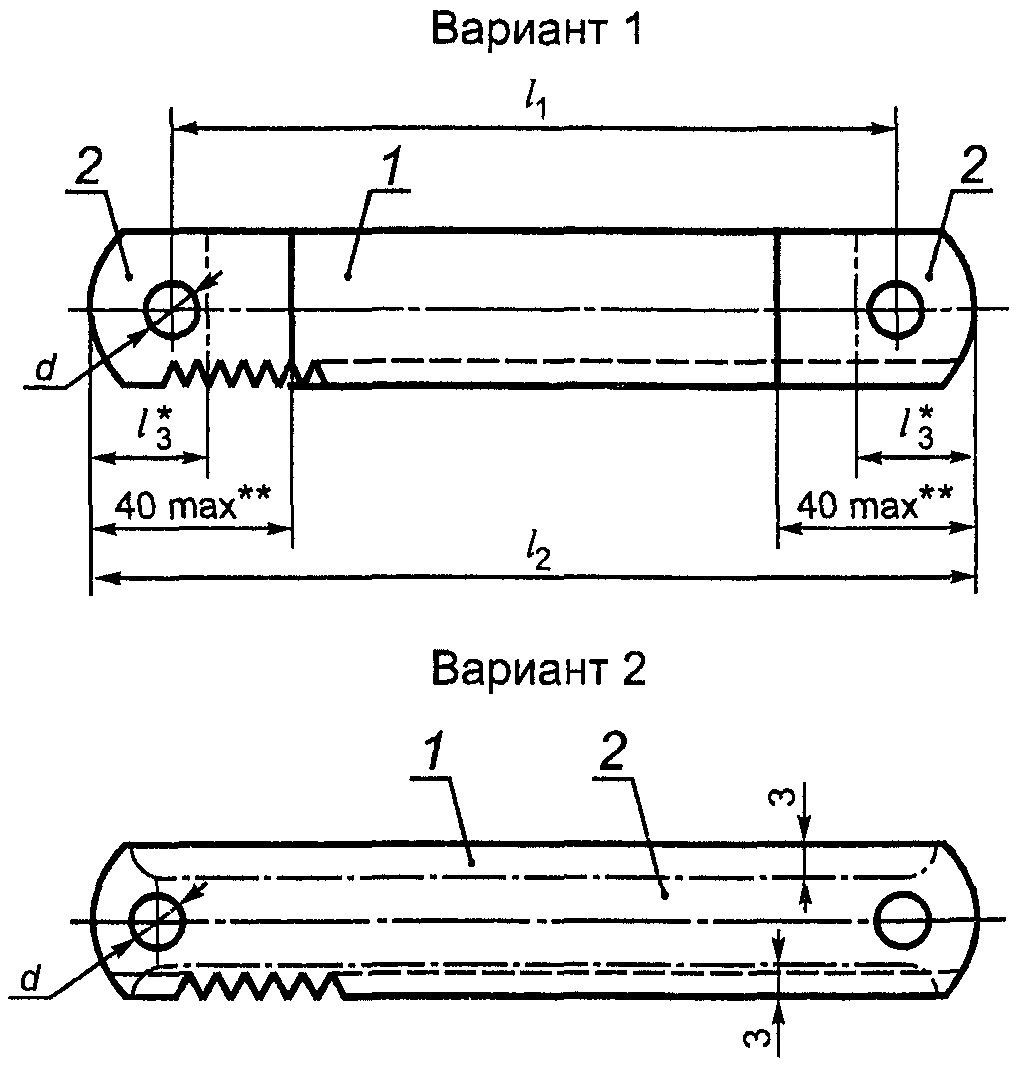
1 — зона повышенной твердости; 2 — зона пониженной твердости
<> l_{3} = 0,5(l_{2} - l_{1}) + 0,5d .*
<**> Допускается 60 мм для полотен с разводкой по всей длине полотна.
3.2.3. На поверхности полотен не должно быть трещин, плен, окалины и коррозии. Допускаются дефекты, глубина или высота которых не превышает норм, установленных для ленты или листа в состоянии поставки.
3.2.4. Ножовочные полотна должны иметь одно из следующих покрытий: эмаль НЦ-25 по ГОСТ 5406, НЦ-132 по ГОСТ 6631, Хим.Окс.прм. и другие покрытия, обеспечивающие сохранность и внешний вид поверхности.
3.2.5 Полотна должны иметь разводку зубьев:
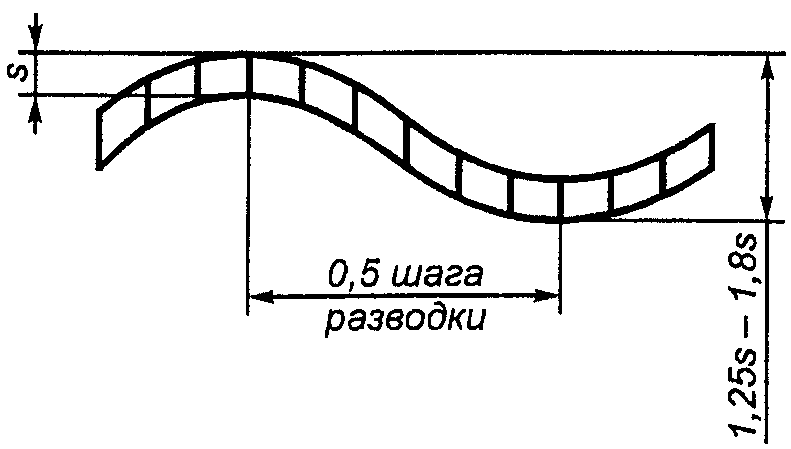
- по полотну в соответствии с рисунком 3,
- по каждому зубу или через зуб,
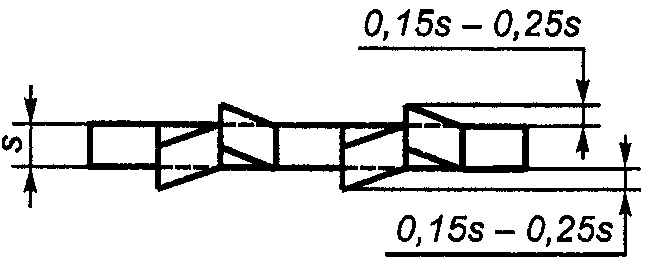
- по двум смежным зубьям через один неразведенный в соответствии с рисунком 4;
- по каждому зубу или через зуб,
- по двум смежным зубьям через один неразведенный в соответствии с рисунком 4.
3.2.6 Разводка полотна должна быть на всей длине полотна или заканчиваться на расстоянии от торца:
- <a id="p100139"></a>30 мм         - для полотен типа 1;
- <a id="p100140"></a>(35 +/- 5) мм - для полотен типа 2.
Величина разводки зубьев должна быть:
- (1,25 — 1,8)s — для полотен с разводкой по полотну;
- (0,15 — 0,25)s на сторону — для полотен с разводкой по зубу.
Шаг разводки для полотен с разводкой по полотну должен быть равен 8P, но не более 8 мм.
3.2.7 Предельные отклонения шага зубьев должны быть, мм, не более:
+/- 0,45P на 10 мм длины — для полотен типа 1;
3.2.8 Допуск симметричности осей отверстий относительно оси симметрии ширины полотна должен быть, мм, не более:
3.2.9. Допуск прямолинейности боковых сторон полотна в свободном состоянии в продольном направлении на 100 мм длины должен быть, мм, не более:
3.2.10. Допуск прямолинейности боковых сторон полотна в поперечном направлении по всей ширине неразведенной части должен быть, мм, не более:
- половины разности величины разводки и толщины полотна, измеренной на неразведенной части, — для полотен типа 1 с разводкой по полотну;
- величины разводки зуба на сторону — для полотен типа 1 с разводкой по зубу;
- 0,8 величины разводки зуба на сторону — для полотен типа 2.
3.2.11 Разность высоты вершин смежных зубьев полотна должна быть, мм, не более:
Допускается по согласованию с потребителем для полотен типа 1 с шагом зубьев свыше 1 мм разность высоты смежных зубьев 0,15 мм.
3.2.12 Допуск прямолинейности линии вершин зубьев полотна должен быть, мм, не более:
- <a id="p100163"></a>1,4 - для полотен типа 1;
- <a id="p100164"></a>1,0 - для полотен типа 2 при l          до 350 мм включ.;
                                1
- <a id="p100165"></a>1,5    "     "     "   "  "  "  св. 350 до 600 мм   " ;
- <a id="p100166"></a>2,5    "     "     "   "  "  "   "  600 мм.
3.2.13. Верхнее предельное отклонение толщины полотна должно соответствовать верхнему предельному отклонению толщины исходного материала. Нижнее предельное отклонение толщины полотна не должно превышать предельного отклонения исходного материала:
3.2.14. Средний \overline{T} и установленный T_{\text{у}} периоды стойкости полотен при условиях испытаний, приведенных в разделе 5, должны быть, мин, не менее:
- из быстрорежущей стали — \overline{T} = 98,T_{\text{у}} = 42 ;
- из инструментальной легированной стали — \overline{T} = 60,T_{\text{у}} = 24 ;
для полотен типа 2: \overline{T} = 123,T_{\text{у}} = 64 .
Примечание — Для полотен, изготовленных из марок быстрорежущей стали с содержанием легирующих элементов меньше, чем в стали марки Р6М5, поправочный коэффициент на средний и установленный периоды стойкости — 0,8.
3.2.15. Критерием затупления полотен является потеря производительности, выраженная временем разрезки заготовки с сечениями, указанными в таблице 4, которое должно быть не более, мин:
из быстрорежущей стали:
- с шагом зубьев 0,8 — 1,4 мм — 1,40,
- с шагом зубьев 1,6 мм — 4,00;
из инструментальной легированной стали:
- с шагом зубьев 0,8 — 1,4 мм — 1,60,
- с шагом зубьев 1,6 мм — 5,00;
3.2.15 Маркировка
На каждом полотне должны быть четко нанесены:
- товарный знак предприятия-изготовителя;
- ширина полотна;
- шаг зуба полотна;
- марка стали (марку стали 11Р3АМ3Ф2 не маркируют).
3.2.16. Транспортная маркировка и маркировка потребительской тары — по ГОСТ 18088.
3.2.17 Упаковка — по ГОСТ 18088.
4. Правила приемки
4.1 Приемка полотен — по ГОСТ 23726.
4.2. Периодические испытания полотен на средний период стойкости проводят один раз в три года, на установленный период стойкости — один раз в год.
Испытания проводят не менее чем на пяти полотнах любого типоразмера каждого типа полотен.
4.3 Допускается проводить испытания у потребителя.
5. Методы контроля и испытаний
5.1. Внешний вид полотен контролируют визуально с помощью лупы ЛП-1 — 4х по ГОСТ 25706.
5.2 Твердость полотен контролируют по ГОСТ 9013.
5.3. При контроле размерных параметров полотен применяют методы и средства измерения, погрешность которых должна быть не более:
- значений, указанных в ГОСТ 8.051, — при измерении линейных размеров;
- 25% допуска на проверяемый параметр — при контроле формы и расположения поверхностей.
5.4. Размеры полотен и разность высоты вершин смежных зубьев полотна измеряют до разводки зубьев.
5.5. Полотна типа 1 перед испытаниями на стойкость проверяют на остроту зубьев и упругость.
Острота зубьев полотен должна обеспечивать сцепляемость с контрольной пластиной твердостью 56 HRC.
Упругость полотен испытывают изгибанием полотен в обе стороны вокруг цилиндра диаметром 250 мм. После испытания полотна не должны иметь трещин и остаточных деформаций, превышающих значения, указанные в 3.2.8.
5.6. Испытания полотен на работоспособность, средний и установленный периоды стойкости следует проводить на ножовочных станках, соответствующих установленным для них нормам точности и жесткости, на образцах из стали марки 45 по ГОСТ 1050, твердостью 180 — 190 HB.
5.7. Испытания полотен следует проводить на режимах, указанных в таблице 4.
5.8. При испытаниях полотен типа 2 в качестве смазочно-охлаждающей жидкости следует применять 5%-ный (по массе) раствор эмульсола в воде с расходом 6 — 8 л/мин.
5.9. Испытания полотен на работоспособность следует проводить при десяти резах, при этом время последнего реза должно быть, мин, не более:
0,7 — с шагом зубьев 0,8 — 1,4 мм,
из инструментальной легированной стали:
0,8 — с шагом зубьев 0,8 — 1,4 мм,
Примечание — Для полотен, изготовленных из быстрорежущей стали с содержанием легирующих элементов меньше, чем в стали марки Р6М5, поправочный коэффициент на время десятого реза равен 1,15.
5.10. После испытаний полотен на работоспособность на них не должно быть изломов, и они должны быть пригодны к дальнейшей работе.
5.11. Приемочные значения среднего \overline{T} и установленного T_{\text{у}} периодов стойкости должны быть, мин, не менее:
из быстрорежущей стали — \overline{T} = 115,T_{\text{у}} = 50 ;
из инструментальной легированной стали — \overline{T} = 70,T_{\text{у}} = 28 ;
Примечание — При увеличении ширины разводки до 1,8s поправочный коэффициент на время 10-го реза и критерий затупления равен 1,15; на средний и установленный периоды стойкости — 1,1.
6. Транспортирование и хранение
6.1 Транспортирование и хранение — по ГОСТ 18088.
ОСНОВНЫЕ РАЗМЕРЫ НОЖОВОЧНЫХ ПОЛОТЕН ТИПА 1 С РАСПОЛОЖЕНИЕМ ЗУБЬЕВ С ДВУХ СТОРОН
A.1. Основные размеры полотен с расположением зубьев с двух сторон должны соответствовать указанным на рисунке A.1 и в таблице A.1.
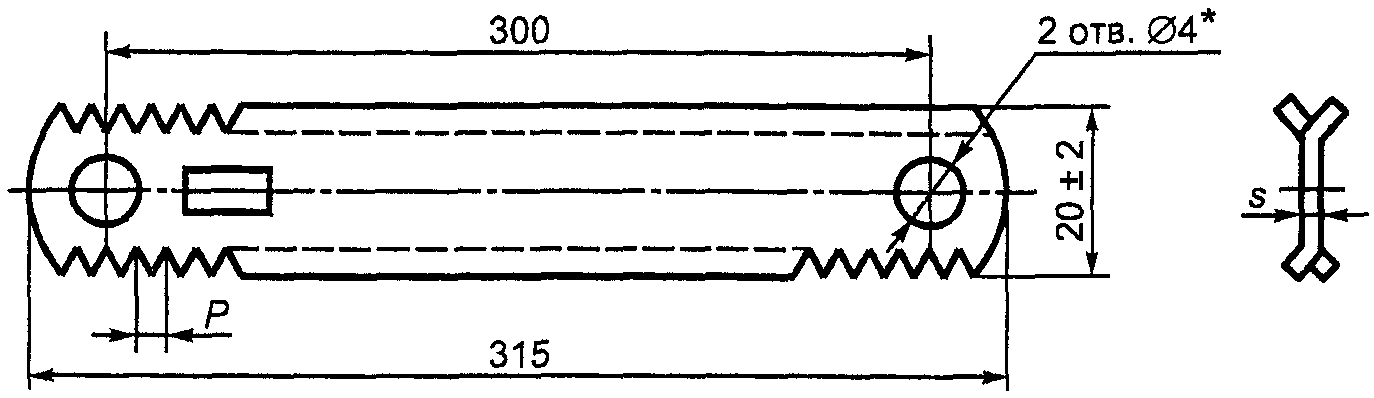
<*> Допускается изготовлять полотна с посадочными отверстиями диаметром 6 мм и шириной 25 мм.
| s | P |
| 0,63 | 0,80 |
| 1,00 | |
| 1,40 | |
| 0,80 | 1,40 |
| Обозначение ссылочного национального стандарта | Обозначение и наименование ссылочного международного стандарта и условное обозначение степени его соответствия ссылочному национальному стандарту |
|---|---|
| ГОСТ 9013-59 | ИСО 6508:1986 «Материалы металлические. Испытание на твердость. Определение твердости по Роквеллу (шкалы A-B-C-D-E-F-G-H-K)» (MOD) |