ГОСТ Р 50838-95. Трубы из полиэтилена для газопроводов. Технические условия
(утв. Постановлением Госстандарта РФ от 17.11.1995 № 576)
(ред. от 01.04.2001)
от 17 ноября 1995 г. № 576
ГОСУДАРСТВЕННЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
ТРУБЫ ИЗ ПОЛИЭТИЛЕНА ДЛЯ ГАЗОПРОВОДОВ
Polyethylene pipes for the supply of gazeous fuel. Specifications
ОКП 22 4811
1 июля 1996 года
1. Разработан и внесен Межгосударственным техническим комитетом МТК 241 «Пленки, трубы, фитинги, листы и другие изделия из пластмасс».
2. Утвержден и введен в действие Постановлением Комитета Российской Федерации по стандартизации от 17 ноября 1995 г. № 576.
4. Издание (август 2003 г.) с Изменениями № 1, 2, принятыми в декабре 1997 г., апреле 2001 г. (ИУС 3-98, 7-2001).
Настоящий стандарт распространяется на напорные трубы из полиэтилена для подземных газопроводов (далее — трубы), транспортирующих горючие газы, предназначенные в качестве сырья и топлива для промышленного и коммунально-бытового использования.
Обязательные требования к продукции, направленные на обеспечение ее безопасности для жизни, здоровья и имущества населения и охраны окружающей среды, приведены в таблице 2, кроме показателя 9.
(Измененная редакция, Изм. № 1).
В настоящем стандарте использованы ссылки на следующие стандарты:
ГОСТ 9.708-83. Единая система защиты от коррозии и старения. Пластмассы. Методы испытаний на старение при воздействии естественных и искусственных климатических факторов
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны
ГОСТ 12.1.044-89 (ИСО 4589-84). Система стандартов безопасности труда. Пожаровзрывоопасность веществ и материалов. Номенклатура показателей и методы их определения
ГОСТ 12.3.030-83. Система стандартов безопасности труда. Переработка пластических масс. Требования безопасности
ГОСТ 12.4.121-83. Система стандартов безопасности труда. Противогазы промышленные фильтрующие. Технические условия
ГОСТ 166-89 (ИСО 3599-76). Штангенциркули. Технические условия
ГОСТ 577-68. Индикаторы часового типа с ценой деления 0,01 мм. Технические условия
ГОСТ 949-73. Баллоны стальные малого и среднего объема для газов на P_{p} <= 19,6 МПа (200 кгс/см2). Технические условия
ГОСТ 5583-78 (ИСО 2046-73). Кислород газообразный технический и медицинский. Технические условия
ГОСТ 6507-90. Микрометры. Технические условия
ГОСТ 7502-98. Рулетки измерительные металлические. Технические условия
ГОСТ 8032-84. Предпочтительные числа и ряды предпочтительных чисел
ГОСТ 9293-74 (ИСО 2435-73). Азот газообразный и жидкий. Технические условия
ГОСТ 11262-80. Пластмассы. Метод испытания на растяжение
ГОСТ 11358-89. Толщиномеры и стенкомеры индикаторные с ценой деления 0,01 и 0,1 мм. Технические условия
ГОСТ 11645-73. Пластмассы. Метод определения показателя текучести расплава термопластов
ГОСТ 12423-66. Пластмассы. Условия кондиционирования и испытаний образцов (проб)
ГОСТ 14192-96. Маркировка грузов
ГОСТ 15139-69. Пластмассы. Методы определения плотности (объемной массы)
ГОСТ 15150-69. Машины, приборы и другие технические изделия. Исполнения для различных климатических районов. Категории, условия эксплуатации, хранения и транспортирования в части воздействия климатических факторов внешней среды
ГОСТ 16338-85. Полиэтилен низкого давления. Технические условия
ГОСТ 19433-88. Грузы опасные. Классификация и маркировка
ГОСТ 21650-76. Средства скрепления тарно-штучных грузов в транспортных пакетах. Общие требования
ГОСТ 22235-76. Вагоны грузовые магистральных железных дорог колеи 1520 мм. Общие требования по обеспечению сохранности при производстве погрузочно-разгрузочных и маневровых работ
ГОСТ 24157-80. Трубы из пластмасс. Метод определения стойкости при постоянном внутреннем давлении
ГОСТ 26277-84. Пластмассы. Общие требования к изготовлению образцов способом механической обработки
ГОСТ 26311-84. Полиолефины. Метод определения сажи
ГОСТ 26359-84. Полиэтилен. Метод определения содержания летучих веществ
ГОСТ 27078-86. Трубы из термопластов. Методы определения изменения длины труб после прогрева.
(Измененная редакция, Изм. № 2).
3.1 В настоящем стандарте применяют следующие термины с соответствующими определениями:
3.1.1. Стандартное размерное отношение SDR: отношение номинального наружного диаметра трубы d к номинальной толщине стенки e.
3.1.2. Минимальная длительная прочность MRS в мегапаскалях: напряжение, определяющее свойство полиэтилена марок, применяемых для изготовления труб, полученное путем экстраполяции на срок службы 50 лет при температуре 20 °C данных испытаний труб на стойкость к внутреннему гидростатическому давлению с нижним доверительным интервалом 97,5% и округленное до ближайшего нижнего значения ряда R10 по ГОСТ 8032.
(Измененная редакция, Изм. № 1).
3.1.3. Коэффициент запаса прочности C выбирают при проектировании газораспределительных трубопроводов из ряда R20 по ГОСТ 8032 с учетом условий эксплуатации в соответствии с Приложением А.
3.1.4. Максимальное рабочее давление MOP в мегапаскалях: максимальное давление газа в трубопроводе, допускаемое для постоянной эксплуатации, рассчитывают по формуле
MOP = \frac{2MRS}{C(SDR - 1)} ,
где MRS — минимальная длительная прочность, МПа;
C — коэффициент запаса прочности;
SDR — стандартное размерное отношение.
(Измененная редакция, Изм. № 1).
3.1.5. Средний наружный диаметр d_{cp} : частное от деления значения наружного периметра трубы, измеренного в любом поперечном сечении, на значение \pi ( \pi = 3,142), округленное в большую сторону до 0,1 мм.
3.1.6. Горючие газы: углеводородное топливо, которое находится в газообразном состоянии при температуре от 15 °C и атмосферном давлении.
3.1.5, 3.1.6. (Введены дополнительно, Изм. № 1).
4. Основные параметры и размеры
4.1 Размеры труб должны соответствовать указанным в таблице 1.
| Наружный диаметр | SDR | Овальность, не более, труб | ||||||
| 17,6 | 11 | |||||||
| толщина стенки | в отрезках | в бухтах, катушках для SDR | ||||||
| номин. | пред. откл. | номин. | пред. откл. | номин. | пред. откл. | 17,6 | 11 | |
| 20 | +0,3 | - | - | 3,0 | +0,4 | 0,5 | - | 1,2 |
| 25 | +0,3 | - | - | 3,0 | +0,4 | 0,6 | - | 1,5 |
| 32 | +0,3 | - | - | 3,0 | +0,4 | 0,8 | - | 2,0 |
| 40 | +0,4 | - | - | 3,7 | +0,5 | 1,0 | - | 2,4 |
| 50 | +0,4 | - | - | 4,6 | +0,6 | 1,2 | - | 3,0 |
| 63 | +0,4 | - | - | 5,8 | +0,7 | 1,5 | - | 3,8 |
| 75 | +0,5 | 4,3 | +0,6 | 6,8 | +0,8 | 1,6 | 11,3 | 4,5 |
| 90 | +0,6 | 5,2 | +0,7 | 8,2 | +1,0 | 1,8 | 13,5 | 5,4 |
| 110 | +0,7 | 6,3 | +0,8 | 10,0 | +1,1 | 2,2 | 16,5 | 6,6 |
| 125 | +0,8 | 7,1 | +0,9 | 11,4 | +1,3 | 2,5 | 18,8 | 7,5 |
| 140 | +0,9 | 8,0 | +0,9 | 12,7 | +1,4 | 2,8 | 21,0 | 8,4 |
| 160 | +1,0 | 9,1 | +1,1 | 14,6 | +1,6 | 3,2 | 24,0 | 9,6 |
| 180 | +1,1 | 10,3 | +1,2 | 16,4 | +1,8 | 3,6 | 27,0 | 10,8 |
| 200 | +1,2 | 11,4 | +1,3 | 18,2 | +2,0 | 4,0 | - | - |
| 225 | +1,4 | 12,8 | +1,4 | 20,5 | +2,2 | 4,5 | - | - |
| Примечания. 1. Номинальный наружный диаметр соответствует минимальному среднему наружному диаметру. | ||||||||
| 2. (Исключено, Изм. № 1). | ||||||||
| 3. Способы сварки труб в зависимости от наружного диаметра указаны в Приложении Б. | ||||||||
| 4. Расчетная масса приведена в Приложении В. | ||||||||
| 5. Овальность труб определяют на предприятии-изготовителе. | ||||||||
4.2. Трубы изготовляют в прямых отрезках, бухтах и на катушках, а трубы диаметром 200 и 225 мм выпускают только в прямых отрезках. Длина труб в прямых отрезках должна быть от 5 до 24 м с кратностью 0,5 м, предельное отклонение длины от номинальной — не более 1%. Допускается в партии труб в отрезках до 5% труб длиной менее 5 м, но не менее 3 м.
Предельное отклонение длины труб, изготовляемых в бухтах и на катушках, не более 3% для труб длиной менее 500 м и не более 1,5% для труб длиной 500 м и более.
Допускается по согласованию с потребителем изготовление труб другой длины и предельных отклонений.
4.1, 4.2. (Измененная редакция, Изм. № 1).
4.3. Условное обозначение труб состоит из слова «труба», сокращенного наименования материала (ПЭ 80, ПЭ 100, где цифры обозначают десятикратное значение MRS), слова «ГАЗ», стандартного размерного отношения SDR, тире, номинального диаметра, толщины стенки трубы и обозначения настоящего стандарта.
Пример условного обозначения трубы из полиэтилена ПЭ 80, SDR 17,6 номинальным диаметром 160 мм и номинальной толщиной стенки 9,1 мм:
Труба ПЭ 80 ГАЗ SDR 17,6 — 160 x 9,1 ГОСТ Р 50838-95
(Измененная редакция, Изм. № 1, 2).
4.4. Коды ОКП по Общероссийскому классификатору промышленной и сельскохозяйственной продукции соответствуют указанным в Приложении Г.
5.1. Трубы изготовляют из полиэтилена минимальной длительной прочностью MRS 8,0 МПа (ПЭ 80) и MRS 10,0 МПа (ПЭ 100) в соответствии с технологической документацией, утвержденной в установленном порядке.
Использование вторичного полиэтилена не допускается.
Свойства материала для труб и маркировочных полос должны соответствовать указанным в Приложениях Д и Л.
5.2 Характеристики
Трубы должны соответствовать характеристикам, указанным в таблице 2.
| Наименование показателя | Значение показателя для труб из | Метод испытания | |
| ПЭ 80 | ПЭ 100 | ||
| 1. Внешний вид поверхности | Трубы должны иметь гладкие наружную и внутреннюю поверхности. Допускаются незначительные продольные полосы и волнистость, не выводящие толщину стенки трубы за пределы допускаемых отклонений. На наружной, внутренней и торцевой поверхностях труб не допускаются пузыри, трещины, раковины, посторонние включения. Цвет труб — желтый или черный с желтыми продольными маркировочными полосами в количестве не менее трех, равномерно распределенными по окружности трубы. Допускается по согласованию с потребителем изготовление труб без желтых полос. Внешний вид поверхности труб и торцов должен соответствовать контрольному образцу по Приложению Е | По 8.3 | |
| 2. Относительное удлинение при разрыве, %, не менее | 350 | 350 | По ГОСТ 11262 и по 8.5 настоящего стандарта |
| 3. Изменение длины труб после прогрева, | 3 | 3 | По ГОСТ 27078 и по 8.6 настоящего |
| %, не более | стандарта | ||
| 4. Стойкость при постоянном внутреннем | При начальном напряжении в стенке трубы | При начальном напряжении в стенке трубы | По ГОСТ 24157 и по 8.7 настоящего |
| давлении | 10,0 МПа | 12,4 МПа | стандарта |
| при 20 °C, ч, не менее | 100 | 100 | |
| 5. Стойкость при постоянном внутреннем | При начальном напряжении в стенке трубы | При начальном напряжении в стенке трубы | По ГОСТ 24157 и по 8.7 настоящего |
| давлении | 4,6 МПа | 5,5 МПа | стандарта |
| при 80 °C, ч, не менее | 165 | 165 | |
| 6. Стойкость при постоянном внутреннем | При начальном напряжении в стенке трубы | При начальном напряжении в стенке трубы | По ГОСТ 24157 и по 8.7 настоящего |
| давлении при | 4,0 МПа | 5,0 МПа | стандарта |
| 80 °C, не менее | 1000 | 1000 | |
| 7. Стойкость к газовым составляющим при 80 °C и начальном напряжении в стенке трубы | 20 | 20 | По ГОСТ 24157 и по 8.8 настоящего стандарта |
| 2 МПа, ч, не менее | |||
| 8. Термостабильность труб при 200 °C, мин, не менее | 20 | 20 | По 8.9 |
| 9. Стойкость к быстрому распространению трещин при 0 °C для труб номинальной толщиной стенки более 15 мм или при максимальном рабочем давлении трубопровода более 0,4 МПа для всех диаметров, критическое давление, МПа, не менее | MOP/2,4 — 0,072 | MOP/2,4 — 0,072 | По 8.10 |
| 10. Стойкость к медленному распространению | При начальном напряжении в стенке трубы | При начальном напряжении в стенке трубы | По ГОСТ 24157 и по 8.11 настоящего |
| трещин при | 4,0 МПа | 4,6 МПа | стандарта |
| 80 °C для труб номинальной толщиной стенки более 5 мм, ч, не менее | 165 | 165 | |
5.1, 5.2. (Измененная редакция, Изм. № 1, 2).
5.3 Маркировка
5.3.1. Маркировку наносят на поверхность трубы нагретым металлическим инструментом или другим способом, не ухудшающим качество трубы, с интервалом не более 1 м. Маркировка должна включать товарный знак предприятия и условное обозначение трубы без слова «труба», дату изготовления (месяц, две последние цифры года). В маркировку допускается включать другую информацию, например, номер партии, линии.
Глубина клеймения — не более 0,3 мм для труб номинальной толщиной стенки до 6,8 мм включительно и не более 0,7 мм для труб номинальной толщиной стенки более 6,8 мм.
(Измененная редакция, Изм. № 1).
5.3.2. Бухты, катушки, пакеты или блок-пакеты снабжают ярлыком с нанесением транспортной маркировки по ГОСТ 14192.
При транспортировании груза в открытых транспортных средствах, смешанным железнодорожно-водным сообщением или водным транспортом ярлыки из картона не допускаются.
При транспортировании труб смешанным железнодорожно-водным транспортом крепят два ярлыка к двум крайним увязкам.
5.4 Упаковка
5.4.2. Трубы, выпускаемые в отрезках, связывают в пакеты массой до 3 т.
По согласованию с потребителем из пакетов допускается формировать блок-пакеты массой до 5 т.
Внутренний диаметр бухты должен быть не менее 20 наружных диаметров трубы.
При упаковке труб используют средства по ГОСТ 21650.
5.4.3. Пакеты труб скрепляют не менее чем в двух местах на расстоянии 2 — 2,5 м, а пакеты труб, предназначенных для районов Крайнего Севера и приравненных к ним местностей, — на расстоянии 1 — 1,5 м. Бухты скрепляют не менее чем в шести местах.
5.4.2, 5.4.3. (Измененная редакция, Изм. № 1).
5.4.4. При упаковке труб в бухты и на катушки концы труб должны быть жестко закреплены.
6.1. Трубы из полиэтилена относят к 4-му классу опасности по ГОСТ 12.1.005. При атмосферных условиях трубы не выделяют в окружающую среду токсичных веществ и не оказывают при непосредственном контакте вредного действия на организм человека. Они не токсичны, взрывобезопасны.
(Измененная редакция, Изм. № 1).
6.2. Трубы из полиэтилена относят к группе «горючие» по ГОСТ 12.1.044, температура воспламенения — около 365 °C.
6.3. Безопасность технологического процесса производства труб соответствует ГОСТ 12.3.030.
6.4. Тушение горящих труб проводят огнетушащими составами (средствами), двуокисью углерода, пеной, огнетушащими порошками, распыленной водой со смачивателями, кошмой. Тушить пожар необходимо в противогазах марки В или кислородно-изолирующих противогазах по ГОСТ 12.4.121 и защитных костюмах по нормативной документации.
6.5. Трубы стойки к деструкции в атмосферных условиях. Твердые отходы труб возвращают на переработку в изделия, допускающие использование вторичного сырья, или обезвреживают в соответствии с санитарными правилами, предусматривающими порядок накопления, транспортирования, обезвреживания и захоронения промышленных отходов.
7.1. Трубы принимают партиями. Партией считают количество труб одного размера (одного номинального наружного диаметра и номинальной толщины стенки), изготовленных из сырья одной марки или партии на одной технологической линии и сопровождаемых одним документом о качестве.
Документ о качестве должен содержать:
- наименование и (или) товарный знак предприятия-изготовителя;
- номер партии и дату изготовления;
- условное обозначение трубы;
- размер партии в метрах;
- марку сырья;
- условия и сроки хранения;
- результаты испытаний или подтверждение о соответствии качества требованиям настоящего стандарта.
Размер партии должен быть не более:
- 15000 м — для труб диаметром 32 мм и менее;
- 10000 м — для труб диаметром от 40 до 90 мм;
- 5000 м — для труб диаметром 110 и 160 мм;
- 2000 м — для труб диаметром 180-225 мм.
7.2. Для контроля качества труб по показателям внешнего вида поверхности, относительного удлинения при разрыве, а также по размерам от партии отбирают не менее пяти проб в виде отрезков труб, а для контроля стойкости при постоянном внутреннем давлении при 20 и 80 °C, изменения длин труб после прогрева, стойкости к газовым составляющим, термостабильности отбирают не менее трех проб. Отбор проб проводят равномерно в течение производства. В случае разногласий отбор проб от партии проводят методом случайной выборки.
7.1, 7.2. (Измененная редакция, Изм. № 1).
7.2а. Для проведения контрольных испытаний труб на соответствие их характеристик настоящему стандарту выбирают по одному типовому представителю из каждой группы труб по номинальному наружному диаметру: 20 — 50 мм, 63 — 125 мм и 140 — 225 мм.
(Введен дополнительно, Изм. № 1).
7.3 Частота контроля указана в таблице 4.
<*> Таблица 3. (Исключена, Изм. № 1).
| Наименование показателя | Частота контроля |
| 1. Размеры труб | На каждой партии |
| 2. Внешний вид поверхности | То же |
| 3. Относительное удлинение при разрыве | |
| 4. Изменение длины труб после прогрева | На каждой 40-й партии каждого размера, не реже одного раза в 3 мес |
| 5. Стойкость при постоянном внутреннем давлении при 20 °C | На каждой 15-й партии каждого размера, не реже одного раза |
| - 100 ч | в месяц |
| 6. Стойкость при постоянном внутреннем давлении при 80 °C | На каждой 40-й партии каждого размера, не реже одного раза |
| - 165 ч | в 3 мес |
| 7. Стойкость при постоянном внутреннем давлении при 80 °C | На каждой 100-й партии каждого размера, не реже одного раза |
| - 1000 ч | в 6 мес |
| 8. Стойкость к газовым составляющим | Для каждой марки сырья, не реже одного раза в 3 года |
| 9. Термостабильность труб | Для каждой марки сырья, на каждой 50-й партии каждого размера, не реже одного раза в 12 мес |
| 10. Стойкость к быстрому распространению трещин | Для каждой марки и сырья, для труб номинальной толщиной стенки более 15 мм или при максимальном рабочем давлении трубопровода более 0,4 МПа для всех диаметров не реже одного раза в 12 мес |
| 11. Стойкость к медленному распространению трещин | Для каждой марки сырья, для труб номинальной толщиной стенки более 5 мм не реже одного раза в 12 мес |
| Примечание. Норма по показателю 10 является факультативной до 01.04.2004. Определение обязательно. | |
(Измененная редакция, Изм. № 1).
7.4. При получении неудовлетворительных результатов контроля хотя бы по одному показателю по нему проводят повторный контроль на удвоенной выборке. При получении неудовлетворительного результата повторного контроля партию бракуют.
8.1. Из каждой пробы, отобранной по 7.2, изготовляют по одному образцу для каждого вида испытания.
8.2. Испытания проводят не ранее чем через 15 ч после изготовления труб, включая время кондиционирования.
8.3. Внешний вид поверхности трубы определяют визуально без применения увеличительных приборов сравнением трубы с контрольным образцом, утвержденным в соответствии с Приложением Е. Глубину клеймения определяют с помощью индикатора часового типа по ГОСТ 577 с ценой деления 0,01 мм в соответствии со схемой, приведенной в Приложении И. Наконечник индикатора вводят в углубление на поверхности трубы.
8.4 Определение размеров
8.4.1 Применяемый измерительный инструмент:
- штангенциркуль — по ГОСТ 166;
- микрометры типов МТ и МК — по ГОСТ 6507;
- стенкомер — по ГОСТ 11358;
- рулетка — по ГОСТ 7502;
- другие средства измерений, обеспечивающие требуемую точность измерений.
8.4.2. Размеры труб определяют при температуре (23 + 5) °C. Перед испытанием образцы выдерживают при указанной температуре не менее 2 ч.
8.4.3. Определение среднего наружного диаметра проводят на каждой пробе, отобранной по 7.2, на расстоянии на менее 150 мм от торцов в одном сечении. Средний наружный диаметр определяют путем измерения периметра трубы с погрешностью не более 0,1 мм и деления на 3,142.
Допускается определять средний наружный диаметр как среднеарифметическое значение измерений диаметра в двух взаимно перпендикулярных направлениях. Измерения проводят штангенциркулем или микрометром с погрешностью не более 0,1 мм.
Полученные значения среднего наружного диаметра должны соответствовать указанным в таблице 1.
8.4.4. Толщину стенки измеряют микрометром типа МТ или стенкомером с обоих торцов каждой пробы в четырех равномерно распределенных по окружности точках на расстоянии не менее 10 мм от торца. Измерения проводят с погрешностью не более 0,01 мм. Полученные значения толщины стенки должны соответствовать указанным в таблице 1.
8.4.5. Длину труб в отрезках измеряют рулеткой с погрешностью не более 1 см.
Длину труб в бухтах определяют делением значения массы бухты, взвешенной с погрешностью не более 0,5%, на значение расчетной массы 1 м трубы (Приложение В).
Допускается длину труб в бухтах и на катушках определять по показаниям счетчика метража с погрешностью не более 1,5%.
(Измененная редакция, Изм. № 1).
8.4.6. Овальность трубы определяют как разность между максимальным и минимальным наружными диаметрами, измеренными в одном сечении пробы с погрешностью не более +/- 0,1 мм, штангенциркулем или микрометром типа МК.
8.5. Относительное удлинение при разрыве определяют по ГОСТ 11262 на пяти образцах-лопатках типа 2, изготовленных из проб, отобранных по 7.2, причем из пробы изготовляют один образец. При этом образцы-лопатки изготовляют из отрезков труб механической обработкой в соответствии с ГОСТ 26277 и Приложением К. Допускается для труб номинальной толщиной стенки до 10 мм включительно вырубать образцы штампом-просечкой. При разногласиях образцы изготовляют механической обработкой.
При изготовлении ось образца-лопатки должна быть параллельна оси трубы. Толщина образца-лопатки должна быть равна толщине стенки трубы.
Перед испытанием образцы кондиционируют по ГОСТ 12423 при температуре (23 +/- 2) °C не менее 2 ч.
Испытания проводят при скорости раздвижения зажимов испытательной машины, равной:
- (100 +/- 10) мм/мин — для образцов номинальной толщиной менее 6 мм;
- (25 +/- 2,5) мм/мин — для образцов номинальной толщиной 6 мм и более.
За результат испытания принимают минимальное значение относительного удлинения при разрыве.
8.6. Определение изменения длины труб после прогрева при температуре (110 +/- 2) °C — по ГОСТ 27078.
8.5, 8.6. (Измененная редакция, Изм. № 1).
8.7. Определение стойкости при постоянном внутреннем давлении — по ГОСТ 24157. Для вычисления испытательного давления средний наружный диаметр и толщину стенки образцов определяют в соответствии с 8.4. Расчет испытательного давления проводят с погрешностью 0,01 МПа.
8.8 Определение стойкости к газовым составляющим
Испытание на стойкость труб к газовым составляющим проводят по ГОСТ 24157 на трубах диаметром 32 мм с SDR 11.
Испытуемый образец заполняют вместо воды синтетическим конденсатом, состоящим из смеси 50% вес. н-декана и 50% вес. триметил-бензола.
Перед испытанием образцы, заполненные конденсатом, выдерживают в воздушной среде в течение 1500 ч при температуре (23 +/- 5) °C.
Образцы в водной среде при температуре 80 °C должны выдерживать без признаков разрушения постоянное внутреннее давление, соответствующее начальному напряжению в стенке трубы 2 МПа в течение 20 ч.
(Измененная редакция, Изм. № 1).
8.9 Определение термостабильности
8.9.1 Аппаратура
Дифференциальный термический анализатор или дифференциальный сканирующий калориметр, поддерживающий температуру испытания с погрешностями + 0,5 °C.
Весы лабораторные с погрешностью взвешивания до 0,1 мг.
Баллон по ГОСТ 949 с азотом по ГОСТ 9293, баллон с кислородом по ГОСТ 5583, которые можно включать попеременно.
8.9.2 Подготовка к испытанию
Из сегмента трубы (или от гранул) отрезают образец массой (15 +/- 0,5) мг. Количество образцов — не менее трех.
8.9.3 Проведение испытания
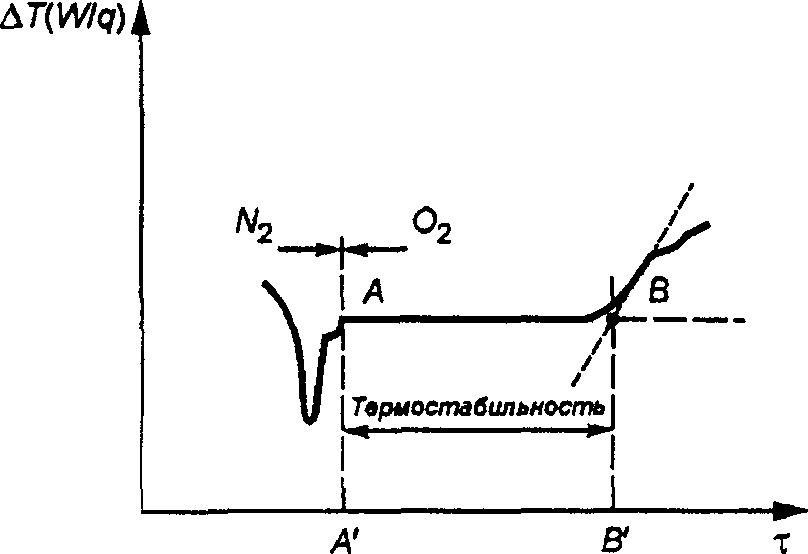
В камеру термического анализатора помещают открытую алюминиевую чашку с образцом и пустую алюминиевую эталонную чашку. При работе со сканирующим калориметром измерительную ячейку закрывают крышкой с отверстием. Через камеру прибора пропускают азот со скоростью 50 мл/мин + 10%. Камеру прибора нагревают до температуры (200 +/- 0,5) °C со скоростью 20 °C/мин. Затем включают запись термограммы, на которой строится график зависимости разности температур \Delta T от времени \tau или теплового потока W/q от времени \tau (рисунок 1). По истечении пяти минут камеру прибора переключают на подачу кислорода и отмечают эту точку на термограмме (точка A). Запись термограммы продолжают до достижения максимума экзотермой окисления, затем прибор отключают.
8.9.4 Обработка результатов
К полученной кривой проводят касательную к экзотерме в точке ее максимального наклона до пересечения с продолжением горизонтальной прямой (точка B) и проецируют точки A и B на ось абсцисс.
За термостабильность принимают среднеарифметическое времени в минутах, прошедшего от точки A' до точки B' на трех образцах.
8.9.1 — 8.9.4. (Измененная редакция, Изм. № 1).
8.10 Определение стойкости к быстрому распространению трещин
8.10.1 Аппаратура
Установка для испытания (рисунок 2) состоит из следующих частей:
наружной обоймы в виде колец, допускающей свободное расширение трубы от внутреннего давления и одновременно ограничивающей радиальное расширение во время разрушения. Внутренний диаметр обоймы — (1,10 + 0,04)d. Шаг колец вдоль продольной оси должен быть (0,35 +/- 0,05)d, а ширина колец на участке от точки нанесения удара до конца зоны измерения — (0,15 +/- 0,05)d;
внутренней оправки, состоящей из:
- несущего стержня;
- наковальни, диаметр которой равен (0,98 +/- 0,01) d_{\text{вн}min} , с выемкой, расположенной под бойком, объемом не более 1% от \frac{\pi d^{3}}{4} ;
- декомпрессионных перегородок с диаметром (0,95 +/- 0,01) d_{\text{вн}min} ( d_{\text{вн}min} — минимальный внутренний диаметр трубы, рассчитываемый по формуле d_{\text{вн}min} = d - 2e_{max} (d — номинальный диаметр трубы; e_{max} — максимальная толщина стенки).
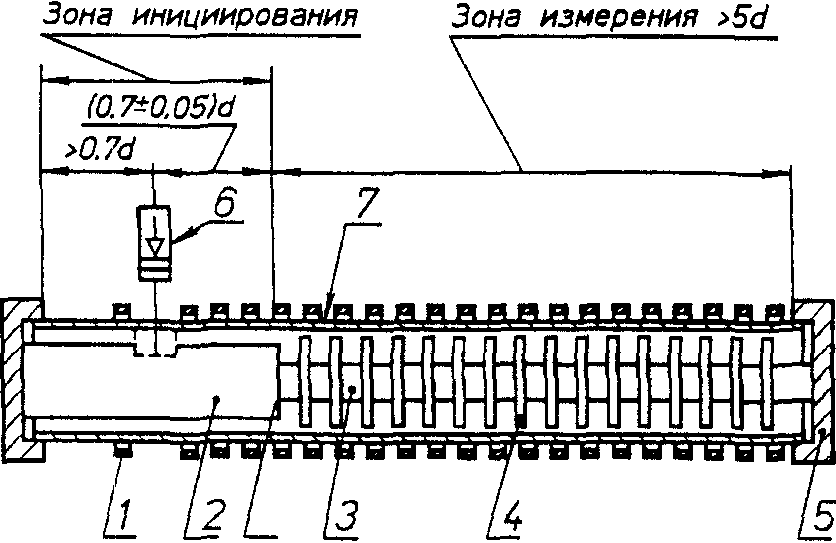
1 — кольца наружной обоймы, 2 — наковальня,
3 — несущий стержень, 4 — декомпрессионные перегородки,
5 — заглушки, 6 — боек, 7 — испытуемый образец
Шаг перегородок должен быть (0,4_{- 0,1})d .
Размеры внутренней оправки в зоне измерения обеспечивают возможность заполнения не менее 70% внутреннего объема испытуемого образца сжатым воздухом;
- манометров для измерения внутреннего статического давления в зоне измерения с погрешностью +/- 1% и приспособлением для подачи давления внутрь испытуемого образца;
- заглушек, уплотняющих образец по наружному диаметру, устанавливаемых с обоих концов испытуемого образца. Конструкция заглушек обеспечивает герметичное соединение с образцом и приспособлением для подачи давления;
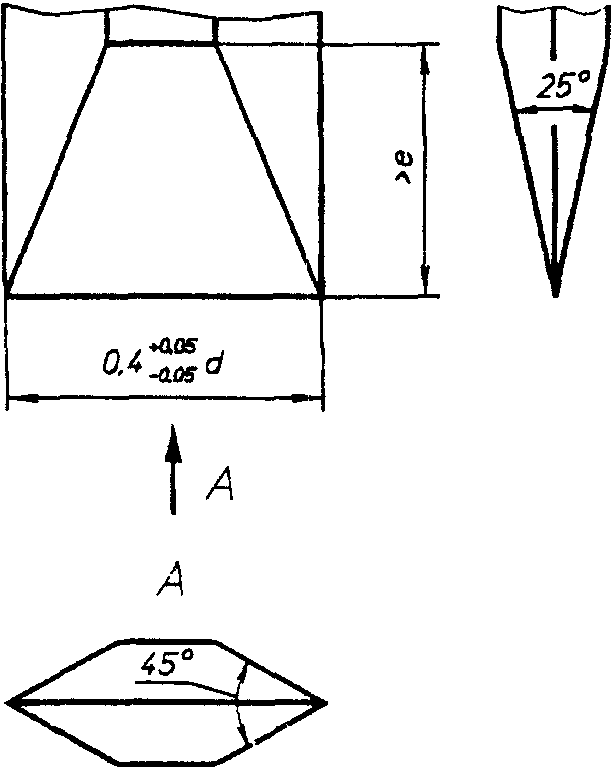
- бойка для нанесения удара (рисунки 2 и 3). Лезвие бойка должно проникать на глубину 1,0 — 1,5e от наружной поверхности испытуемой трубы.
(Измененная редакция, Изм. № 1).
8.10.2 Отбор образцов
Испытание проводят на образцах в виде отрезков труб длиной 7 — 8d, отобранных от партии в соответствии с 7.2. Длина зоны измерения должна быть больше чем 5d. Наружная и внутренняя поверхности образца в зоне измерения не должны обрабатываться, надрезаться или подвергаться какому-либо воздействию.
8.10.3 Подготовка к испытанию
Перед испытанием определяют условия инициирования трещины на укороченных отрезках с длиной зоны измерения не менее 5d, чтобы получить трещину длиной не менее 1d. Скорость удара бойка должна составлять (15 +/- 5) м/с. Если трещина не инициируется, на внутреннюю поверхность образца бритвой наносят надрез глубиной не менее 1 мм.
Испытуемый образец собирают в обойме и кондиционируют при температуре 0_{- 2} °C термостатированием в водной или в воздушной среде в течение (3 + 0,25) ч при номинальной толщине образца e < 8 мм, (6 + 0,5) ч — при 8 < e < 16, (10 +/- 1) ч — при e >= 16 мм.
(Измененная редакция, Изм. № 1, 2).
8.10.4 Проведение испытания
Образец подвергают воздействию постоянного внутреннего давления воздуха P, поддерживаемого с погрешностью +1%, и проводят удар бойком в зоне инициирования в соответствии с условиями по 8.10.3.
Каждый образец должен быть испытан в течение не более 3 мин после кондиционирования (8.10.3).
Длину трещины a измеряют в зоне измерения металлической рулеткой по ГОСТ 7502.
8.10.5 Обработка результатов
Создавая различные давления воздуха внутри трубы (выше или ниже ожидаемого значения «критического давления»), получают не менее двух результатов, при которых образуется трещина длиной a < 4,7d и при которых длина трещины составляет a > 4,7d.
Образование трещины длиной a > 4,7d характеризует начало быстрого распространения трещин.
За результат испытания принимают минимальное внутреннее давление воздуха («критическое давление» P_{e} ), при котором возникает процесс быстрого распространения трещины на образце.
8.11 Стойкость к медленному распространению трещин
Определение стойкости к медленному распространению трещин проводят по ГОСТ 24157 на одном образце трубы с четырьмя продольными надрезами, нанесенными на наружную поверхность трубы. Испытание распространяют на трубы с номинальной толщиной стенки более 5 мм.
Надрез осуществляют на фрезерном станке, снабженном (для опоры образца по внутреннему диаметру) горизонтальным стержнем, жестко закрепленным на столе.
Фрезу (рисунок 4) с режущими V-образными зубьями под углом 60° шириной 12,5 мм устанавливают на горизонтальном валу. Скорость резания должна составлять (0,010 +/- 0,002) (мм/об)/зуб. Например, фреза с 20 зубьями, вращающаяся со скоростью 700 об/мин, при скорости подачи 150 мм/мин будет иметь скорость резания 150/(20 x 700) = 0,011 (мм/об) /зуб. Фрезу не следует использовать для других материалов и целей и после нанесения надреза длиной 100 м ее заменяют.
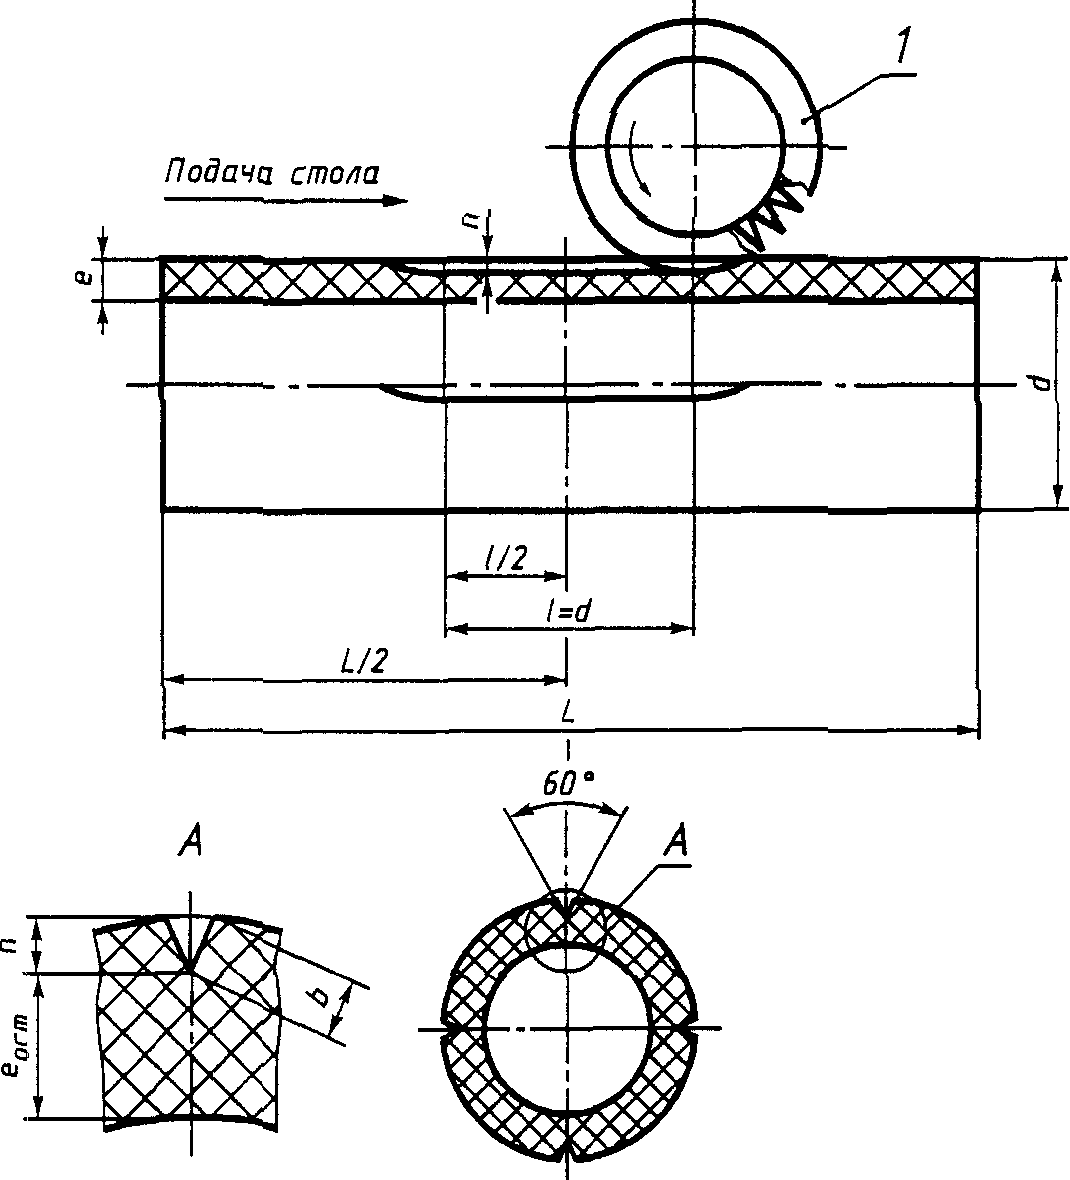
d — наружный диаметр трубы; e — толщина стенки трубы;
e_{\text{ост}} — остаточная толщина стенки трубы; l — длина надреза;
L — свободная длина образца по ГОСТ 24157;
b — ширина надреза; n — глубина надреза;
А — двусторонняя фреза с зубьями под углом 60°
Определяют минимальную толщину стенки по 8.4.4 и отмечают место первого надреза, затем наносят метки, обозначающие места трех последующих надрезов, которые должны располагаться равномерно по окружности трубы и на равном расстоянии от торцов.
По линиям меток измеряют толщину стенки с каждого торца и рассчитывают среднюю толщину стенки для каждой линии надреза \text{е}_{\text{ср}} .
По таблице 5 выбирают значение остаточной толщины стенки e_{\text{ост}} .
| Номинальный наружный диаметр d | Остаточная толщина стенки e для труб ост | |||
| SDR 11 | SDR 17,6 | |||
| мин. | макс. | мин. | макс. | |
| 63 | 4,5 | 4,8 | - | - |
| 75 | 5,3 | 5,6 | - | - |
| 90 | 6,4 | 6,7 | 4,0 | 4,2 |
| 110 | 7,8 | 8,2 | 4,9 | 5,2 |
| 125 | 8,9 | 9,3 | 5,4 | 5,8 |
| 140 | 9,9 | 10,4 | 6,2 | 6,6 |
| 160 | 11,4 | 12,0 | 7,1 | 7,5 |
| 180 | 12,8 | 13,4 | 8,0 | 8,4 |
| 200 | 14,2 | 14,9 | 8,9 | 9,3 |
| 225 | 16,0 | 16,8 | 10,0 | 10,5 |
| Примечания. 1. Остаточная толщина стенки соответствует | ||||
| 0,78 — 0,82 номинальной толщины стенки. | ||||
| 2. При расчете глубины надреза выбирают максимальное значение остаточной толщины стенки. | ||||
Глубину каждого надреза рассчитывают как разность между значениями средней толщины стенки по линии этого надреза \text{е}_{\text{ср}} и остаточной толщины стенки e_{\text{ост}} . Длина надреза при полной глубине должна соответствовать номинальному наружному диаметру трубы +/- 1 мм.
Надрезы осуществляют попутным фрезерованием на рассчитанную для каждого надреза глубину n.
На испытуемый образец с обоих концов устанавливают заглушки типа а по ГОСТ 24157, в качестве рабочей жидкости используют воду.
Испытуемый образец выдерживают в ванне с водой при температуре 80 °C не менее 24 ч, затем в этой же ванне образец подвергают испытательному давлению по таблице 6 и выдерживают в течение заданного времени или до момента разрушения.
| SDR | Испытательное давление, МПа | |
| ПЭ 80 | ПЭ 100 | |
| 17,6 | 0,482 | 0,554 |
| 11 | 0,8 | 0,92 |
| Примечание. Испытательное давление P рассчитано по формуле | ||
| 2 сигма Р = ---------, (SDR — 1) | ||
| где сигма — начальное напряжение в стенке трубы по таблице | ||
| 2, МПа; | ||
| SDR — стандартное размерное отношение. | ||
Испытуемый образец извлекают из ванны, охлаждают до температуры 23 °C, вырезают сектор трубы посередине надреза длиной 10 — 20 мм и вскрывают надрез так, чтобы иметь доступ к одной из обработанных фрезой поверхностей надреза. Измеряют ширину надреза b с погрешностью не более 0,1 мм с помощью микроскопа или другого средства измерений (рисунок 4).
Глубину надреза n в миллиметрах рассчитывают по формуле
где b — ширина поверхности обработанного фрезерованием надреза, мм;
d_{cp} — средний наружный диаметр трубы, мм.
Затем рассчитывают остаточную толщину стенки для каждого надреза как разность между значениями средней толщины стенки в месте каждого надреза и фактической глубины надреза. Значение остаточной толщины стенки должно соответствовать значениям, указанным в таблице 5.
Если значение остаточной толщины стенки более максимального значения, указанного в таблице 5, образец заменяют другим, который испытывают вновь.
Окончательными результатами являются результаты испытаний трех образцов, выдержавших в течение 165 ч при температуре 80 °C без признаков разрушения постоянное внутреннее давление, значение которого выбирают по таблице 6 и которое соответствует напряжению в стенке трубы 4,0 МПа (для ПЭ 80); 4,6 МПа (для ПЭ 100).
(Измененная редакция, Изм. № 1, 2).
9.1. Трубы не относят к категории опасных грузов в соответствии с ГОСТ 19433 и транспортируют любым видом транспорта в соответствии с правилами перевозки грузов, действующими на данном виде транспорта.
При железнодорожных перевозках трубы длиной до 5,5 м транспортируют в крытых вагонах, трубы длиной более 5,5 м транспортируют в открытом подвижном составе по ГОСТ 22235, а также на специализированных платформах грузоотправителя. При транспортировании труб в крытых вагонах масса пакета и бухты должна составлять не более 1,25 т.
Допускается отгрузку труб средствами грузоотправителя (получателя) проводить без формирования пакета.
Трубы, упакованные по 5.4.3 и 5.4.4, транспортируют в районы Крайнего Севера и приравненные к ним местности.
9.2. Трубы хранят по ГОСТ 15150, раздел 10, в условиях 5 (ОЖ4). Допускается хранение труб в условиях 8 (ОЖ3) сроком не более 6 мес.
Высота штабеля труб в отрезках и бухтах при хранении свыше 2 мес не должна превышать 2 м. При меньших сроках хранения высота штабеля должна быть не более 3 м для SDR 17,6 и 4 м для SDR 11.
9.1, 9.2. (Измененная редакция, Изм. № 1).
10.1. Изготовитель гарантирует соответствие труб требованиям настоящего стандарта при соблюдении условий транспортирования и хранения.
10.2 Гарантийный срок хранения — два года со дня изготовления.
| Коэффициент запаса прочности C | 5 Максимальное рабочее давление MOP, 10 Па (бар) при использовании труб из | |||
| ПЭ 80 (MRS 8,0) | ПЭ 100 (MRS 10,0) | |||
| SDR 17,6 | SDR 11 | SDR 17,6 | SDR 11 | |
| 2,00 <*> | - | - | - | - |
| 2,50 | 3,9 | 6,4 | 4,8 | 8,0 |
| 2,80 | 3,4 | 5,7 | 4,3 | 7,1 |
| 3,15 | 3,1 | 5,1 | 3,8 | 6,3 |
| 3,95 | 2,5 | 4,1 | 3,0 | 5,0 |
| <*> Только для межпоселковых газопроводов. | ||||
Б.1. Рекомендуемые способы сварки труб в зависимости от их наружного диаметра указаны в таблице Б.1. Соединительные детали, используемые при сварке, должны соответствовать нормативным документам, утвержденным в установленном порядке.
| Номинальный наружный диаметр d, мм | Тип материала | Способ сварки |
|---|---|---|
| 20 — 225 | ПЭ 80, ПЭ 100 | С помощью соединительных деталей с закладными нагревателями |
| 20 — 100 | ПЭ 80 | Нагретым инструментом враструб |
| 63 — 225 | ПЭ 80, ПЭ 100 | Нагретым инструментом встык |
Приложения А, Б. (Измененная редакция, Изм. № 2).
| Номинальный наружный диаметр d, мм | Расчетная масса 1 м труб, кг | |
| SDR 17,6 | SDR 11 | |
| 20 | - | 0,162 |
| 25 | - | 0,209 |
| 32 | - | 0,276 |
| 40 | - | 0,427 |
| 50 | - | 0,663 |
| 63 | - | 1,05 |
| 75 | 0,97 | 1,46 |
| 90 | 1,40 | 2,12 |
| 110 | 2,07 | 3,14 |
| 125 | 2,66 | 4,08 |
| 140 | 3,33 | 5,08 |
| 160 | 4,34 | 6,70 |
| 180 | 5,52 | 8,43 |
| 200 | 6,78 | 10,4 |
| 225 | 8,55 | 13,2 |
| Примечания. 1. Расчетная масса 1 м труб вычислена при плотности полиэтилена 950 кг/м3 с учетом половины допусков на толщину стенки и средний наружный диаметр. 2. При изготовлении труб плотностью ро, отличающейся от 950 кг/м3, значение, приведенное в таблице, умножают на коэффициент K = ро/950. | ||
| Номинальный | Номинальная | Коды ОКП для труб из | |||
| наружный | толщина стенки | ПЭ 80 | ПЭ 100 | ||
| диаметр d, мм | e, мм | SDR 17,6 | SDR 11 | SDR 17,6 | SDR 11 |
| 20 | 3,0 | - | 22 4811 8901 | - | 22 4811 9101 |
| 25 | 3,0 | - | 22 4811 8902 | - | 22 4811 9102 |
| 32 | 3,0 | - | 22 4811 8903 | - | 22 4811 9103 |
| 40 | 3,7 | - | 22 4811 8904 | - | 22 4811 9104 |
| 50 | 4,6 | - | 22 4811 8905 | - | 22 4811 9105 |
| 63 | 5,8 | - | 22 4811 8906 | - | 22 4811 9106 |
| 75 | 4,3 | 22 4811 8804 | - | 22 4811 9001 | - |
| 75 | 6,8 | - | 22 4811 8910 | - | 22 4811 9107 |
| 90 | 5,2 | 22 4811 8805 | - | 22 4811 9002 | - |
| 90 | 8,2 | - | 22 4811 8911 | - | 22 4811 9108 |
| 110 | 6,3 | 22 4811 8801 | - | 22 4811 9003 | - |
| 110 | 10,0 | - | 22 4811 8907 | 22 4811 9109 | |
| 125 | 7,1 | 22 4811 8806 | - | 22 4811 9004 | - |
| 125 | 11,4 | - | 22 4811 8912 | - | 22 4811 9110 |
| 140 | 8,0 | 22 4811 8807 | - | 22 4811 9005 | - |
| 140 | 12,7 | - | 22 4811 8913 | - | 22 4811 9111 |
| 160 | 9,1 | 22 4811 8802 | - | 22 4811 9006 | - |
| 160 | 14,6 | - | 22 4811 8908 | - | 22 4811 9112 |
| 180 | 10,3 | 22 4811 8808 | - | 22 4811 9007 | - |
| 180 | 16,4 | - | 22 4811 8914 | - | 22 4811 9113 |
| 200 | 11,4 | 22 4811 8809 | - | 22 4811 9008 | - |
| 200 | 18,2 | - | 22 4811 8915 | - | 22 4811 9114 |
| 225 | 12,8 | 22 4811 8803 | - | 22 4811 9009 | - |
| 225 | 20,5 | - | 22 4811 8909 | - | 22 4811 9115 |
Д.1. Трубы и маркировочные полосы изготовляют из композиций полиэтилена с термо- и светостабилизаторами и другими технологическими добавками, предназначенными для производства газовых труб.
Д.2. Материал для труб и маркировочных полос должен отвечать требованиям, приведенным в таблице Д.1.
| Наименование показателя | Значение показателя для полиэтилена | Метод испытания | |
| ПЭ 80 | ПЭ 100 | ||
| 1. Плотность при 23 °C базовой марки, кг/м3, не менее | 930 | По ГОСТ 15139, разделы 5, 6 | |
| 2. Показатель текучести расплава при 190 °C, г/10 мин, при 5 кг | 0,2 — 1,2 | По ГОСТ 11645 | |
| 3. Разброс показателя текучести расплава в пределах партии, | +/- 20 | По ГОСТ 16338, раздел 5 | |
| %, не более | |||
| 4. Термостабильность при 200 °C, мин, не менее | 20 | По 8.9 | |
| 5. Массовая доля летучих веществ, мг/кг, не более | 350 | По ГОСТ 26359 | |
| 6 <*>. Содержание сажи, | 2,0 — 2,5 | По ГОСТ 26311 | |
| % мас | |||
| 7 <*>. Тип распределения сажи | I — II | По ГОСТ 16338, пункт 5.18 | |
| 8. Атмосферостойкость после облучения энергией | Термостабильность >= 20 мин, | По ГОСТ 9.708 и по | |
| E >= 3,5 ГДж/м2 (только для материала желтого цвета, на трубах d 32 мм с SDR 11 или d 63 мм с | относительное удлинение при разрыве > 350%, стойкость при постоянном внутреннем | Приложению Ж настоящего стандарта | |
| SDR 11) | давлении (165 ч при 80 °C) при начальном напряжении в стенке трубы 4,6 МПа 5,5 МПа | ||
| 9. Стойкость к газовым составляющим при 80 °C и начальном напряжении в стенке трубы 2 МПа, ч, не менее (на трубах d 32 мм с SDR 11) | 20 | По 8.10 | |
| 10. Стойкость к медленному распространению трещин при 80 °C, ч, не менее | При начальном напряжении в стенке трубы | По 8.11 | |
| (на трубах d 110 или | 4,0 МПа 4,6 МПа | ||
| d 160 мм с SDR 11) | 165 | ||
| <*> Для марок, светостабилизированных сажей. | |||
Приложения Г, Д. (Измененная редакция, Изм. № 2).
Е.1. Контрольный образец представляет собой отрезок трубы длиной (500 + 10) мм с нанесенной на поверхность трубы маркировкой, отобранной от серийной партии труб, изготовленной в соответствии с требованиями настоящего стандарта. Образец должен быть отрезан перпендикулярно к оси трубы.
Е.2. Контрольные образцы оформления для каждого диаметра труб.
Е.3. Каждый контрольный образец снабжают опломбированным ярлыком, в котором указывают:
- условное обозначение трубы;
- наименование предприятия-изготовителя;
- гриф утверждения контрольного образца инженером предприятия-изготовителя, подтвержденный круглой печатью с указанием даты утверждения;
- гриф согласования с разработчиком стандарта или любой испытательной лабораторией (центром), аккредитованной в области испытаний труб и соединительных деталей из пластмасс.
Е.4. При внесении изменений в перечисление 1 таблицы 2 настоящего стандарта образцы подлежат переутверждению.
Е.5. Контрольные образцы следует хранить на предприятии-изготовителе.
Ж.1. Атмосферостойкость (старение при воздействии естественных климатических факторов) определяют по ГОСТ 9.708 (метод 1) на трубах диаметром 32 мм с SDR 11 или диаметром 63 мм с SDR 11, соответствующих требованиям настоящего стандарта.
Испытания проводят на образцах в виде отрезка трубы длиной около 1 м.
Рабочая поверхность образца должна быть ориентирована на юг под углом наклона 45° к линии горизонта.
Продолжительность испытания определяют по данным энергии облучения (интенсивности суммарного солнечного излучения), взятым из результатов метеорологических наблюдений на климатических станциях.
После облучения энергией E > 3,5 ГДж/м2 образцы повторно испытывают по показателям: термостабильность, относительное удлинение при разрыве, стойкость при постоянном внутреннем давлении (165 ч при 80 °C).
Образцы считают выдержавшими испытание на атмосферостойкость, если результаты испытания соответствуют требованиям таблицы Д.1.
СХЕМА
ПРИБОРА ДЛЯ ОПРЕДЕЛЕНИЯ ГЛУБИНЫ ДЕФЕКТОВ
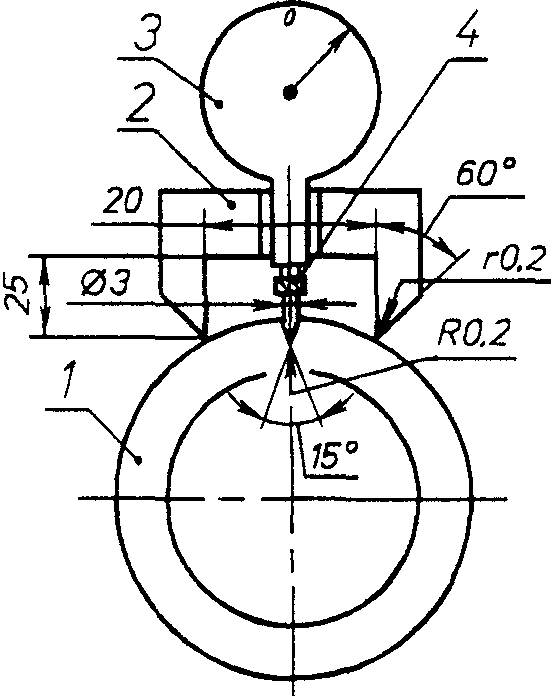
1 — труба, 2 — специальная призма (L = 30),
3 — индикатор ИЧ-02 ГОСТ 577,
4 — специальный наконечник
Приложения А — Ж, И. (Измененная редакция, Изм. № 1).
К.1. Для изготовления образцов применяют вертикально-фрезерный станок. Допускается применение другого оборудования, инструментов и режимов механической обработки, обеспечивающих требуемое качество поверхности.
К.2. Ось образца должна быть параллельна образующей трубы.
К.3. Режимы резания указаны в таблице К.1.
| Диаметр фрезы, мм | Частота вращения инструмента, -1 с (об/мин) | Скорость подачи, м/мин | Охлаждение |
|---|---|---|---|
| 20 | От 6,7 до 25 (от 400 до 1500) | 0,16 — 0,26 | Воздух или вода |
| 150 | От 0,8 до 3,3 (от 50 до 200) | Медленно, вручную | То же |
К.4. Не допускается использование охлаждающей жидкости на основе эмульсий масел и сжатого воздуха со следами масел.
К.5. Поверхность образца должна быть без сколов, вздутий, трещин и других механических повреждений, определяемых визуально.
(справочное)
СООТВЕТСТВИЕ ОБОЗНАЧЕНИЙ МАРОК ПОЛИЭТИЛЕНА,
ПРИМЕНЯЕМОГО ДЛЯ ИЗГОТОВЛЕНИЯ ТРУБ,
ПО ТЕХНИЧЕСКИМ УСЛОВИЯМ [1] И [2]
НАИМЕНОВАНИЯМ ПОЛИЭТИЛЕНА ПО ГОСТ Р 50838
| По ГОСТ Р 50838 | По техническим условиям |
|---|---|
| ПЭ 80 | ПЭ80Б-275 [1] PE6GP-26 B [2] F 3802 Y, F 3802 YCF, F 3802 B [3] |
| ПЭ 100 При освоении производства или закупке по импорту | - |
1. ТУ 2243-046-00203521-98. Композиция полиэтилена средней плотности для труб и соединительных деталей газораспределительных сетей марки ПЭ 80Б-275
2. ТУ 6-11-00206368-25-95. Полиэтилен низкого давления (газофазный метод)
3. ТУ 1112-035-00206428-99. Полиэтилен средней плотности для трубопроводов.
Приложения Л, М. (Измененная редакция, Изм. № 1, 2).
------------------------------------------------------------------