ГОСТ Р 50599-93. Государственный стандарт Российской Федерации. Сосуды и аппараты стальные сварные высокого давления. Контроль неразрушающий при изготовлении и эксплуатации
(утв. и введен в действие Постановлением Госстандарта России от 25.10.1993 № 225)
Примечание
Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза «О безопасности оборудования, работающего под избыточным давлением» (ТР ТС 032/2013) и в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия — национальных (государственных) стандартов, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения требований технического регламента Таможенного союза «О безопасности оборудования, работающего под избыточным давлением» (ТР ТС 032/2013) и осуществления оценки соответствия объектов технического регулирования (Решение Коллегии Евразийской экономической комиссии от 11.06.2019 № 96). Документ включен в Перечень документов в области стандартизации, содержащих правила и методы исследований (испытаний) и измерений, в том числе правила отбора образцов, необходимые для применения и исполнения технического регламента о безопасности машин и оборудования, а также для осуществления оценки соответствия (Распоряжение Правительства РФ от 05.08.2010 № 1328-р). С 1 июля 2003 года до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в пункте 1 статьи 46 Федерального закона от 27.12.2002 № 184-ФЗ. Документ введен в действие с 01.07.1994.
от 25 октября 1993 г. № 225
ГОСУДАРСТВЕННЫЙ СТАНДАРТ РОССИЙСКОЙ ФЕДЕРАЦИИ
СОСУДЫ И АППАРАТЫ СТАЛЬНЫЕ СВАРНЫЕ ВЫСОКОГО ДАВЛЕНИЯ
КОНТРОЛЬ НЕРАЗРУШАЮЩИЙ ПРИ ИЗГОТОВЛЕНИИ И ЭКСПЛУАТАЦИИ
Welded steel vessels and apparatus under high pressure. Non-destructive control while the manufacturing and operating
1 июля 1994 года
1. Разработан и внесен Техническим комитетом по стандартизации ТК 260 «Оборудование химической и нефтеперерабатывающей промышленности».
2. Утвержден и введен в действие Постановлением Госстандарта России от 25.10.93 № 225.
Настоящий стандарт распространяется на стальные сварные сосуды и аппараты (далее — сосуды и аппараты), предназначенные для эксплуатации под внутренним избыточным давлением свыше 10 до 130 МПа при температуре стенки не ниже минус 40 и не выше 525 °C, и устанавливает:
-
методы неразрушающего контроля (визуальный, цветной, магнитопорошковый, ультразвуковой, радиографический) сосудов и аппаратов в процессе их изготовления и эксплуатации;
-
оценку качества сосудов и аппаратов по результатам неразрушающего контроля.
Обязательные требования к контролю сосудов и аппаратов, обеспечивающие их безопасность для жизни, здоровья и имущества населения, окружающей среды, изложены в разделах 1, 3, 4, 5 (5.1 - 5.3; 5.5; 5.6), 6 (6.1 - 6.8), 7 (7.1 - 7.3), 8.
Классификация сосудов и аппаратов по способу изготовления приведена в Приложении А.
В настоящем стандарте использованы ссылки на следующие стандарты.
ГОСТ 12.1.001-89 ССБТ. Ультразвук. Общие требования безопасности
ГОСТ 12.1.003-83 ССБТ. Шум. Общие требования безопасности
ГОСТ 12.1.004-91 ССБТ. Пожарная безопасность. Общие требования
ГОСТ 12.1.005-88 ССБТ. Общие санитарно-гигиенические требования к воздуху рабочей зоны
ГОСТ 12.1.007-76 ССБТ. Вредные вещества. Классификация и общие требования безопасности
ГОСТ 12.1.009-76 ССБТ. Электробезопасность. Термины и определения
ГОСТ 12.1.010-76 ССБТ. Взрывобезопасность. Общие требования
ГОСТ 12.2.002-91 ССБТ. Техника сельскохозяйственная. Методы оценки безопасности
ГОСТ 12.2.003-91 ССБТ. Оборудование производственное. Общие требования безопасности
ГОСТ 12.2.007.0-75 ССБТ. Изделия электротехнические. Общие требования безопасности
ГОСТ 12.2.007.1-75 ССБТ. Машины электрические вращающиеся. Требования безопасности
ГОСТ 12.2.007.2-75 ССБТ. Трансформаторы силовые и реакторы электрические. Требования безопасности
ГОСТ 12.2.007.3-75 ССБТ. Электрические устройства на напряжение свыше 1000 В. Требования безопасности
ГОСТ 12.2.007.4-75 ССБТ. Шкафы комплектных распределительных устройств и комплектных трансформаторных подстанций. Требования безопасности
ГОСТ 12.2.007.5-75 ССБТ. Конденсаторы силовые. Установки конденсаторные. Требования безопасности
ГОСТ 12.2.007.6-75 ССБТ. Аппараты коммутационные низковольтные. Требования безопасности
ГОСТ 12.2.007.7-83 ССБТ. Устройства комплектные низковольтные. Требования безопасности
ГОСТ 12.2.007.8-75 ССБТ. Устройства электросварочные и для плазменной обработки. Требования безопасности
ГОСТ 12.2.007.9-88 ССБТ. Оборудование электротермическое. Требования безопасности
ГОСТ 12.2.007.10-87 ССБТ. Установки, генераторы и нагреватели индукционные для электротермии, установки и генераторы ультразвуковые. Требования безопасности
ГОСТ 12.2.007.11-75 ССБТ. Преобразователи электроэнергии полупроводниковые. Требования безопасности
ГОСТ 12.2.007.12-88 ССБТ. Источники тока химические. Требования безопасности
ГОСТ 12.2.007.13-88 ССБТ. Лампы электрические. Требования безопасности
ГОСТ 12.2.007.14-75 ССБТ. Кабели и кабельная арматура. Требования безопасности
ГОСТ 12.3.002-75 ССБТ. Процессы производственные. Общие требования безопасности
ГОСТ 12.4.011-89 ССБТ. Средства защиты работающих. Общие требования и классификация
ГОСТ 12.4.016-83 ССБТ. Одежда специальная защитная. Номенклатура показателей качества
ГОСТ 12.4.021-75 ССБТ. Системы вентиляционные. Общие требования
ГОСТ 2601-84 Сварка металлов. Термины и определения основных понятий
ГОСТ 2789-73 Шероховатость поверхности. Параметры и характеристики
ГОСТ 3242-79 Соединения сварные. Методы контроля качества
ГОСТ 7512-82 Контроль неразрушающий. Соединения сварные. Радиографический метод
ГОСТ 10885-85 Сталь листовая горячекатаная двухслойная коррозионностойкая. Технические условия
ГОСТ 14782-86 Контроль неразрушающий. Соединения сварные. Методы ультразвуковые
ГОСТ 18442-80 Контроль неразрушающий. Капиллярные методы. Общие требования
ГОСТ 21105-87 Контроль неразрушающий. Магнитопорошковый метод
ГОСТ 22727-88 Прокат листовой. Методы ультразвукового контроля
ГОСТ 23055-78 Контроль неразрушающий. Сварка металлов плавлением. Классификация сварных соединений по результатам радиографического контроля
ГОСТ 23764-79 Гамма-дефектоскопы. Общие технические условия
ГОСТ 24507-80 Контроль неразрушающий. Поковки из черных и цветных металлов. Методы ультразвуковой дефектоскопии
3.1. Объектами контроля сосудов и аппаратов являются материалы, элементы корпуса, сварные соединения.
3.2. К материалам, из которых изготовляют сосуды и аппараты, относятся листовая сталь, в том числе двухслойная, сортовой прокат, кованые и штампованные заготовки.
3.3. К элементам корпуса сосуда, аппарата относятся фланцы, крышки, обечайки, днища, штуцера (патрубки), горловины.
3.4 Различным способам исполнения сосудов и аппаратов соответствуют следующие типы сварных соединений:
-
стыковые и угловые, соединяющие монолитные однослойные элементы;
-
стыковые и угловые, соединяющие однослойные элементы с многослойными.
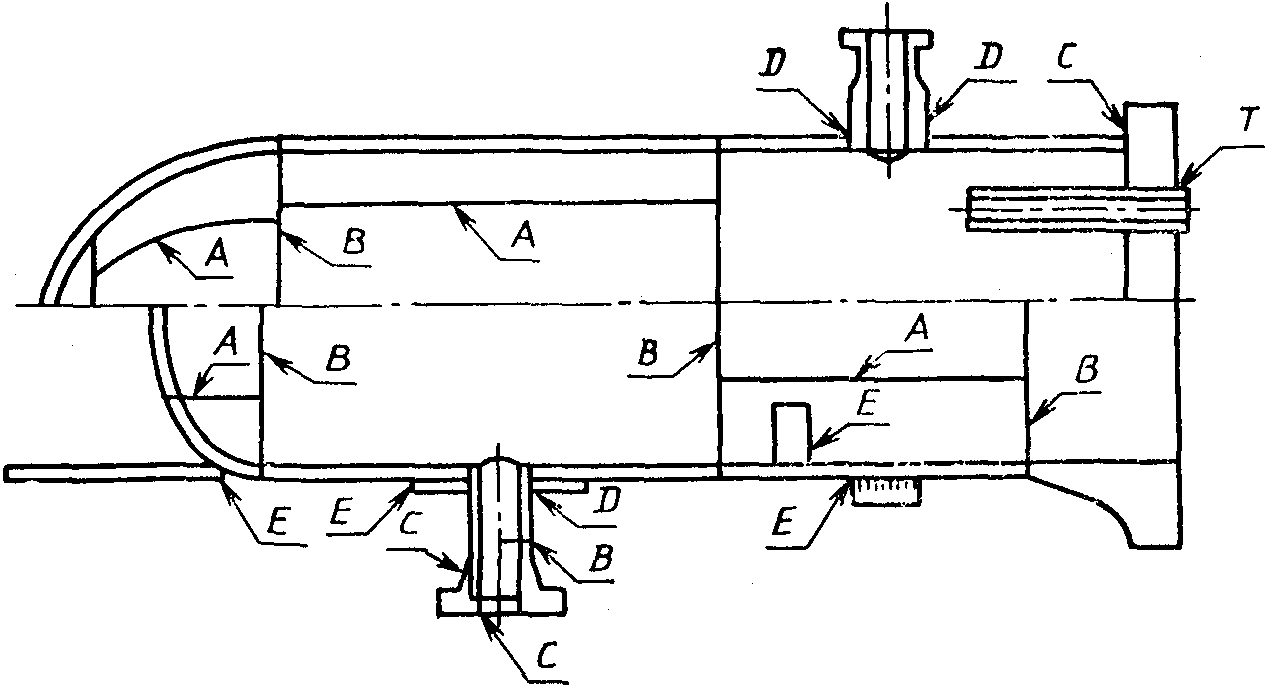
3.5. По расположению в сосуде, аппарате в соответствии с рисунком 1 должны быть установлены следующие категории сварных соединений:
A — продольные сварные соединения в обечайках, в сферических и эллиптических днищах и их заготовках;
B — кольцевые сварные соединения в обечайках, кольцевые сварные швы, соединяющие кованые, штампованные, многослойные (рулонированные) обечайки между собой и с днищами, фланцами, горловинами;
C — сварные швы, соединяющие фланцы, трубные доски с обечайками, а также фланцы с патрубками;
D — сварные соединения вварки (приварки) штуцеров (патрубков), горловин в обечайки, днища;
E — сварные соединения приварных элементов к корпусу;
T — соединения приварки труб к трубной решетке.
4.1. Выбор метода контроля определяется конструктивными особенностями изделия, физическими свойствами контролируемого материала, техническими требованиями к изготовлению сосуда.
4.2. Методы контроля качества материалов, заготовок, сварных соединений, элементов сосудов назначают в соответствии с требованиями таблицы 1.
| Объекты контроля | Методы контроля |
|---|---|
| Листовая сталь | ВО + УЗД |
| Двухслойная сталь | ВО + ЦД + УЗД |
| Кованые и штампованные заготовки. Элементы сосуда. Сортовой прокат | ВО + МПД(ЦД) + УЗД |
| Сварные соединения категорий: A, B, C, D | ВО + МПД(ЦД) + (УЗД, РГ) |
| E | ВО + МПД(ЦД) + УЗД |
| T | ВО + ЦД |
| Наплавка | ВО + ЦД + УЗД |
1. ВО — визуальный осмотр; ЦД — цветной метод дефектоскопии; МПД — магнитопорошковый метод дефектоскопии; УЗД — ультразвуковой метод дефектоскопии; РГ — радиография.
2. Знак «+» соответствует слову «и», «запятая» — слову «или».
3. ЦД или МПД кованых и штампованных заготовок, элементов сосудов проводят выборочно в местах визуального обнаружения дефектов, а для двухслойной стали — на полосе 200 мм под сварные соединения.
4.3. Методы — ультразвуковой или радиографический — выбирают исходя из требования обеспечить более полное и точное выявление недопустимых дефектов, а также с учетом эффективности данного метода контроля для сварного соединения конкретного вида.
Магнитопорошковым методом следует контролировать поверхности из углеродистых, низколегированных и легированных сталей. Допускается контролировать эти поверхности цветным методом в случае неэффективности магнитопорошкового метода.
Цветным методом следует контролировать поверхности из аустенитных сталей.
4.4. Последовательность применения методов контроля и их сочетание определяются технологией изготовления сосудов и аппаратов.
4.5. Углеродистая и низколегированная листовая сталь, двухслойная сталь толщиной свыше 25 мм должны быть подвергнуты полистному контролю ультразвуковым методом. Объем контроля и класс сплошности листа должны быть установлены отраслевыми нормативными документами.
4.6. Поковки, штампованные заготовки, металл штуцеров из углеродистых, низколегированных и среднелегированных сталей после окончательной термической обработки должны быть подвергнуты поштучному контролю ультразвуковым методом в объеме 100%.
4.7. Сварные соединения категорий A, B, C, D должны быть подвергнуты контролю в объеме 100% длины контролируемых швов.
4.8. Методики контроля и нормы дефектности должны соответствовать установленным отраслевыми нормативными документами.
5.1. Контроль неразрушающими методами в процессе эксплуатации осуществляют при техническом освидетельствовании сосудов и аппаратов. Периодичность и виды технических освидетельствований устанавливает предприятие в соответствии с требованиями Правил устройства и безопасной эксплуатации сосудов, работающих под давлением, утвержденных Госгортехнадзором СССР, и отраслевых нормативных документов.
5.2. Требования к назначению методов и объемам контроля сосудов и аппаратов, их элементов и сварных соединений даны в таблицах 2 - 4.
В случае невозможности выполнения требований таблиц 2 - 4 объем и методы контроля в каждом конкретном случае могут быть уточнены программой обследования, разработанной заводом-изготовителем или специализированной научно-исследовательской организацией.
| Контролируемые элементы | Виды технического освидетельствования | ||
| После монтажа | Периодическое | Дополнительное внеочередное | |
| Корпус | ВО | ВО + УЗТ | ВО + ЦД + УЗТ |
| Сварные соединения корпуса, приварки штуцеров (патрубков) | ВО + (МПД, ЦД)+ УЗД | ВО + МПД(ЦД) + УЗД | |
| Крышка | ВО + ЦД | ||
| Уплотнительные поверхности и уплотнительные кольца | ВО + ЦД | ||
Примечание. ВО — визуальный осмотр с наружной и внутренней поверхностей; УЗТ — ультразвуковая толщинометрия.
| Контролируемые элементы | Виды технического освидетельствования | ||
| После монтажа | Периодическое | Дополнительное, внеочередное | |
| Корпус | ВО | ВО | ВО |
| Сварные соединения корпуса, приварки штуцеров (патрубков) | ВО + МПД(ЦД) | ВО + МПД(ЦД) | |
| Сварные соединения центральных обечаек или футеровки | ВО + ЦД | ВО + ЦД | ВО + ЦД + УЗД |
| Сварные соединения монолитных обечаек и концевых элементов с многослойными обечайками | ВО | ВО + ЦД + УЗД | ВО + ЦД + УЗД |
| Уплотнительные поверхности | ВО + ЦД | ВО + ЦД | |
Примечание. УЗД сварных соединений центральных обечаек выполняют в случаях обнаружения дефектов ВО или ЦД.
Объемы контроля сварных соединений, %,
магнитопорошковым (цветным) и ультразвуковым методами
в зависимости от времени и условий эксплуатации
| Время эксплуатации | Условия эксплуатации | |||||||
| В период установленного срока службы заводомизготовителем | После выработки установленного срока службы или | Переменные нагрузки за весь период эксплуатации | Температура, °C | Скорость коррозии, мм/год | Коррозионное растрескивание. Водородная коррозия | |||
| после 20 лет | До 1000 циклов | Св. 1000 циклов | До 450 | Св. 450 | До 0,1 | Св. 0,1 | ||
| В соответствии с техническими требованиями заводаизготовителя | 100 | 25 | 50 | 25 | 50 | 10 | 25 | 100 |
Примечания. 1. Объем контроля устанавливают максимальным по одному из параметров.
2. Периодичность контроля после выработки установленного срока службы или после 20 лет эксплуатации определяет специализированная организация.
5.3. Контроль аппаратов, для которых невозможно проведение полного внутреннего осмотра, должен предусматривать визуальный осмотр наружной и внутренней поверхностей в доступных местах или осмотр с помощью технических эндоскопов, а также ультразвуковой контроль корпуса с наружной поверхности и толщины стенок основных элементов корпуса.
Объем контрольных измерений толщины определяется программой обследования.
5.4. В случае отсутствия доступа к проведению визуального осмотра внутренней и наружной поверхностей корпуса допускается проведение контроля с применением метода акустической эмиссии в процессе гидравлических или пневматических испытаний.
Методика и результаты контроля методом акустической эмиссии должны быть согласованы со специализированной научно-исследовательской организацией.
При обнаружении дефектов по результатам контроля акустико-эмиссионным методом должна быть выполнена дефектоскопия участков, которые явились источниками акустических сигналов.
5.5. При ремонте сосудов и аппаратов с применением сварки должен быть проведен контроль ремонтных мест по технологии, принятой при изготовлении.
5.6. После гидравлических испытаний должны быть проведены повторный визуальный осмотр сварных швов корпусов сосудов и аппаратов с наружной и внутренней поверхностей, а также визуальный осмотр, цветная или магнитопорошковая дефектоскопия ремонтных мест.
6.1. Назначенный комплекс методов контроля должен обеспечивать выявление видов (типов) дефектов, соответствующих требованиям ГОСТ 2601, ГОСТ 24507, ГОСТ 22727.
6.2. Визуальный осмотр, цветную и магнитопорошковую дефектоскопию следует проводить в соответствии с требованиями ГОСТ 3242, ГОСТ 18442, ГОСТ 21105.
6.3. Контроль листовой стали следует проводить в соответствии с требованиями ГОСТ 22727, контроль двухслойной стали — по ГОСТ 10885.
6.4. Контроль сварных соединений ультразвуковым методом следует проводить в соответствии с требованиями ГОСТ 14782.
6.5. Контроль сварных соединений радиографическим методом следует проводить в соответствии с требованиями ГОСТ 7512.
6.6. Контроль поковок, штампованных заготовок ультразвуковым методом следует проводить в соответствии с требованиями ГОСТ 24507.
6.7. Контроль качества сварных соединений, кованых и штампованных заготовок, подвергнутых термообработке, следует проводить после нее.
6.8. Основные технические требования к методам контроля должны соответствовать приведенным в таблицах 5, 6, 7, 8, 9, 10, 11.
6.9. При назначении требований к контролю при эксплуатации необходимо учитывать состояние металла, коррозионное воздействие среды, режимы эксплуатации.
7.1. Оценку качества сосудов и аппаратов при изготовлении и при эксплуатации проводят по отраслевым нормативным документам.
7.2. Требования отраслевых нормативных документов к контролю сосудов и аппаратов, находящихся в эксплуатации, должны соответствовать аналогичным требованиям при изготовлении.
7.3. В случае несоответствия отраслевых норм дефектности на период эксплуатации нормам при изготовлении сосуда оценку качества следует проводить по нормам, согласованным со специализированной научно-исследовательской организацией по сосудам и аппаратам высокого давления.
7.4. В Приложении Б даны нормы оценки качества сосудов и аппаратов при изготовлении, действующие в отрасли химического машиностроения.
8.1. При проведении дефектоскопии следует соблюдать требования электробезопасности по ГОСТ 12.2.007.0 — ГОСТ 12.2.007.14, ГОСТ 12.1.009, а также требования Правил устройства электроустановок, Правил технической эксплуатации электроустановок потребителей, Правил техники безопасности при эксплуатации электроустановок, утвержденных Госгортехнадзором.
8.2. При проведении дефектоскопии следует соблюдать требования к защите от пожаров по ГОСТ 12.1.004, от взрывов — по ГОСТ 12.1.010.
8.3. Уровни звукового давления на рабочем месте дефектоскописта не должны превышать допускаемых ГОСТ 12.1.003.
| Объект контроля | Объем контроля | Увеличение при осмотре в сомнительных местах | Применение метода в составе технологического процесса |
| Кованые, штампованные детали | 100% поверхности | 10-кратное | После механической обработки После термической обработки |
| Кромки под сварку | 100% поверхности, включая прилегающую зону шириной не менее 30 мм | Перед сваркой | |
| Наплавки | 100% поверхности | 3 — 4- кратное | До и после гидравлических испытаний |
| Сварные соединения | Внутренняя и наружная поверхности сварного соединения с прилегающей околошовной зоной шириной не менее 30 мм |
| Объект контроля | Объем контроля | Шероховатость контролируемой поверхности по ГОСТ 2789, мкм, не более | Класс чувствительности по ГОСТ 18442 | Применение метода в составе технологического процесса | |
| Ra | Rz | ||||
| Кованые, штампованные заготовки | Места, где визуально обнаружены дефекты | 63 | 40 | 2 | После механической и термической обработки |
| Кромки под сварку | 100% поверхности, включая прилегающую зону шириной не менее 30 мм | Перед сваркой | |||
| Наплавки | 100% поверхности | До и после гидравлических испытаний | |||
| Сварные соединения | Внутренняя и наружная поверхности сварного соединения с прилегающей околошовной зоной шириной не менее 30 мм | До и после гидравлических испытаний. При изготовлении сосудов и аппаратов — в доступных местах; при эксплуатации — в ремонтных местах | |||
| Объект контроля | Объем контроля | Шероховатость контролируемой поверхности по ГОСТ 2789, мкм, не более | Условный уровень чувствительности по ГОСТ 21105 | Применение методов в составе технологического процесса | |
| Ra | Rz | ||||
| Кованые, штампованные заготовки | Выборочно, в местах, где визуально обнаружены дефекты | 6,3 | 40 | Б | После механической и термической обработки |
| Сварные соединения | Внутренняя и наружная поверхности сварного соединения с прилегающей околошовной зоной шириной не менее 30 мм | До гидравлических испытаний. При изготовлении сосудов и аппаратов — в доступных местах; при эксплуатации — в ремонтных местах | |||
Требования к ультразвуковому методу
контроля кованых и штампованных заготовок, элементов
сосуда, сортового проката
| Материал заготовок | Шероховатость контролируемой поверхности по ГОСТ 2789, мкм, не более | Тип преобразователя | Толщина заготовки в направлении прозвучивания диаметр заготовки, мм | Предельная чувствительность S , мм2 0 | |
| Ra | Rz | ||||
| Сталь ферритного и перлитного классов | 3,2 | 20 | Прямой | До 100 включ. Св. 100 до 250 включ. « 250 » 500 « Св. 500» | 5 7 10 20 |
| Наклонный | До 30 включ. Св. 30 до 100 включ. « 100 » 250 «» | 3 5 10 | |||
| Сталь аустенитного класса | Прямой | До 30 включ. Св. 30 до 250 включ. « 250 » 500 « Св. 500» | 5 10 20 40 | ||
| Наклонный | До 150 включ. Св. 150 до 200 включ. Св. 200 | 10 20 40 | |||
Требования к ультразвуковому методу контроля наплавок
| Вид наплавки | Шероховатость контролируемой поверхности по ГОСТ 2789, мкм, не более | Предельная чувствительность, S , мм2 0 | |
| Ra | Rz | ||
| Наплавка торцов многослойных обечаек | 3,2 | 20 | 1 — 2 |
| Наплавка торцов и поверхностей кованых деталей | 5 | ||
Примечание. Предельная чувствительность S_{0} должна быть уточнена отраслевыми нормативными документами.
сварных соединений
| Категория сварного соединения | Шероховатость контролируемой поверхности по ГОСТ 2789, мкм, не более | Толщина сварного соединения, мм | Предельная чувствительность S , мм2 0 | |
| Ra | Rz | |||
| A, B, C, D | 3,2 | 20 | От 10 до 20 включ. Св. 20 до 30 включ. « 30 » 50 « » 50 « 110 » « 110 » 250 «» | 2,0 3,0 5,0 7,0 10,0 |
| E | До 50 включ. | В соответствии с требованиями к сварным соединениям | ||
| Св. 50 до 100 включ. | 7,0 | |||
сварных соединений
| Категория сварного соединения | Толщина сварного соединения, мм | Класс чувствительности по ГОСТ 7512 |
| A, B | До 50 включ. | 2 |
| Св. 50 | ||
| D | Независимо |
8.4. При проведении контроля ультразвуковым методом следует соблюдать требования ГОСТ 12.1.001, ГОСТ 12.2.002, ГОСТ 12.2.003, ГОСТ 12.3.002, а также требования Санитарных норм и правил при работе с оборудованием, создающим ультразвук, передаваемый контактным путем на руки работающих № 22-82, утвержденных Минздравом СССР.
8.5. При проведении контроля радиографическим методом должна быть обеспечена безопасность работ согласно требованиям Основных санитарных правил работы с радиоактивными веществами и другими источниками ионизирующих излучений ОСП-72/80 № 2120-80, утвержденных Главным государственным санитарным врачом СССР, Норм радиационной безопасности НРБ-76 № 141-75, утвержденных Главным государственным санитарным врачом СССР, Санитарных правил по радиоизотопной дефектоскопии № 1171-74, утвержденных заместителем Главного государственного санитарного врача СССР, а также требованиям ГОСТ 12.3.002, ГОСТ 23764.
8.6. Требования к защите от вредного воздействий постоянных магнитных полей должны соответствовать требованиям документа «Предельно допустимые уровни воздействия постоянных магнитных полей при работе с магнитными устройствами и магнитными материалами» № 1742-77, утвержденного Минздравом СССР.
8.7. При проведении контроля цветным методом следует соблюдать требования безопасности к содержанию вредных веществ, температуре, влажности, подвижности воздуха в рабочей зоне по ГОСТ 12.1.005 и ГОСТ 12.1.007, требования к вентиляционным системам — по ГОСТ 12.4.021, требования к применению средств коллективной и индивидуальной защиты работающих — по ГОСТ 12.4.011, требования к специальной одежде — по ГОСТ 12.4.016.
В зависимости от исполнения цилиндрической части корпуса установлены следующие типы сосудов:
1. Кованые, изготовленные из одной кованой обечайки.
2. Кованосварные, изготовленные из однослойных кованых обечаек, сваренных кольцевыми швами между собой и концевыми элементами (днищами, фланцами, горловинами).
3. Многослойные рулонированные, изготовленные из нескольких рулонированных обечаек, сваренных между собой кольцевыми швами, а также в совокупности с однослойными частями (трубными досками, обечайками, патрубками и т.п.) и концевыми элементами.
4. Вальцованосварные, обечайки которых изготовлены методом вальцовки из толстолистовой стали с последующей сваркой продольными швами, а затем соединены кольцевыми сварными швами между собой и концевыми элементами.
5. Штампосварные, обечайки которых изготовлены из толстолистовой стали методом штамповки полуобечаек с последующей сваркой их продольными швами, а затем соединены кольцевыми швами между собой и концевыми элементами.
1. По результатам неразрушающего контроля визуальным, цветным или магнитопорошковым методами на поверхности поковок, штампованных заготовок, элементов сосуда, сортового проката, плакирующего слоя двухслойной стали, кромок под сварку не допускаются следующие дефекты:
трещины, заковы, закаты, плены, песочины, раковины, расслоения, рванины.
2. По результатам визуального осмотра на поверхности сварных соединений и наплавок не допускаются следующие дефекты:
трещины всех видов и направлений;
подрезы, непровары, несплавления;
наплывы, прожоги, незаплавленные кратеры.
3. По результатам контроля магнитопорошковым методом на поверхности сварных соединений и наплавок не допускаются индикаторные рисунки осаждений магнитного порошка.
4. По результатам контроля цветным методом на поверхности сварных соединений и наплавок не допускаются единичные и групповые индикаторные рисунки округлой или удлиненной форм.
5. По результатам ультразвукового контроля листовой стали не допускаются нарушения сплошности металла, превышающие нормы для 1-го класса сплошности листа по ГОСТ 22727.
6. По результатам ультразвукового контроля двухслойной стали не допускаются нарушения сплошности сцепления слоев, превышающие нормы для 1-го класса сплошности листа по ГОСТ 10885.
7. По результатам ультразвукового контроля металла поковок, штампованных заготовок не допускаются дефекты, превышающие нормы группы качества 2n по ГОСТ 24507.
8. По результатам ультразвукового контроля сварных соединений и наплавок не допускаются следующие дефекты:
отдельные непротяженные свыше норм, установленных таблицами 12 и 13;
ультразвуковым методом отдельных непротяженных дефектов
| Категория сварного соединения | Толщина сварного соединения, мм | Эквивалентная площадь дефекта, мм2 | Недопустимое суммарное число отдельных дефектов на 300 мм протяженности шва, шт., более | |
| наименьшая фиксируемая S 0 | недопустимая S , более 1 | |||
| A, B, C, D | От 10 до 20 включ. | 2,0 | 2,0 | - |
| Св. 20 до 30 включ. | 3,0 | 3,0 | ||
| Св. 30 до 50 включ. | 5,0 | 7,0 | ||
| Св. 50 до 110 включ. | 7,0 | 10,0 | ||
| Св. 110 до 250 включ. | 10,0 | 20,0 | 1 | |
| E | До 50 включ. | 7,0 | 10,0 | 3 |
| Св. 50 до 110 включ. | 10,0 | 20,0 | 1 | |
ультразвуковым методом отдельных непротяженных дефектов
| Объект контроля | Эквивалентная площадь дефекта, мм2 | Недопустимое суммарное число отдельных дефектов, шт., на участке наплавки, более | Недопустимое условное расстояние между дефектами, мм, менее | ||
| наименьшая фиксируемая | недопустимая S , 1 более | ||||
| S 0 | 100 мм | 1000 x x 1000 мм2 | |||
| Наплавка торцов многослойных обечаек по слою металлической крошки | 1,0 | 3,0 | 2 | 5 | 30 |
| Наплавка торцов многослойных обечаек проволокой | 2,0 | 3,0 | 2 | 4 | 30 |
| Наплавка торцов кованых деталей | 5,0 | 7,0 | 2 | 4 | 30 |
9. По результатам контроля сварных соединений корпуса сосуда и его элементов радиографическим методом не допускаются трещины всех видов и направлений, непровары, несплавления, поры и шлаковые включения свыше норм, приведенных в таблице 14.
| Категория сварного соединения | Толщина сварного соединения, мм | Класс дефектности по ГОСТ 23055 |
| A | До 50 включ. | 2 |
| Св. 50 | 3 | |
| B, D | Независимо | 3 |
10. Чувствительность радиографического метода контроля должна соответствовать классу 2 по ГОСТ 7512.