ГОСТ ISO 3669-2014. Межгосударственный стандарт. Вакуумная техника. Прогреваемые фланцы. Размеры
(введен в действие Приказом Росстандарта от 15.06.2015 № 638-ст)
Внимание
Документ утратил силу с 01.12.2023 в связи с изданием Приказа Росстандарта от 29.09.2023 № 1008-ст. Взамен введен в действие ГОСТ 34984-2023. Документ утратил силу с 01.12.2023 в связи с изданием Приказа Росстандарта от 29.09.2023 № 1008-ст. Взамен введен в действие ГОСТ 34984-2023. Документ введен в действие с 1 сентября 2015 года.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ ISO 3669-2014"]:::rst
  click n0 "https://bukva.ai/docs/gost-iso-3669-2014" "ГОСТ ISO 3669-2014. Межгосударственный стандарт. Вакуумная техника. Прогреваемые фланцы. Размеры (введен в действие Приказом Росстандарта от 15.06.2015 N 638-ст)"
  n1["ГОСТ 34984-2023"]:::doc
  click n1 "https://bukva.ai/docs/standart-gost-34984-2023" "ГОСТ 34984-2023. Межгосударственный стандарт. Вакуумная технология. Размеры фланцев с ножевидной кромкой (введен в действие Приказом Росстандарта от 29.09.2023 N 1008-ст)"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
Введен в действие Приказом Федерального агентства по техническому регулированию и метрологии от 15 июня 2015 г. № 638-ст
Vacuum technology. Bakable flanges. Dimensions
Дата введения 1 сентября 2015 года
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0-92 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2009 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, применения, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Открытым акционерным обществом «Вакууммаш» (ОАО «Вакууммаш») на основе собственного аутентичного перевода на русский язык англоязычной версии международного стандарта, указанного в пункте 5
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 249 «Вакуумная техника»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 20 октября 2014 г. № 71-П)
4 Приказом Федерального агентства по техническому регулированию и метрологии от 15 июня 2015 г. № 638-ст межгосударственный стандарт ГОСТ ISO 3669-2014 введен в действие в качестве национального стандарта Российской Федерации с 1 сентября 2015 г.
5 Настоящий стандарт идентичен международному стандарту ISO 3669:1986 Vacuum technology — Bakable flanges — Dimensions (Вакуумная техника. Прогреваемые фланцы. Размеры).
Международный стандарт разработан техническим комитетом по стандартизации ISO/TC 112 «Вакуумная техника» международной организации по стандартизации (ISO).
Перевод с английского языка (en).
Официальные экземпляры международного стандарта, на основе которого подготовлен настоящий межгосударственный стандарт, имеются во ФГУП «Стандартинформ».
Сведения о соответствии межгосударственных стандартов ссылочным международным стандартам приведены в дополнительном приложении ДА.
Степень соответствия — идентичная (IDT)
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты» (по состоянию на 1 января текущего года), а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет
1. Область применения
Настоящий стандарт устанавливает размеры неподвижных или поворотных прогреваемых фланцев, соединяемых болтами, которые используются в вакуумных системах при давлении в установившемся режиме менее 10-5 Па (7,5·10-8 мм рт. ст.) — то есть при сверхвысоком вакууме. Эти фланцы могут также использоваться в соединениях вакуумных систем с низким вакуумом (при более высоком давлении).
Выделяют два типа прогреваемых фланцев:
- предпочтительный тип (см. рисунок 1 и таблицу 1), основные размеры которого обеспечивают совместимость с уже стандартизированными непрогреваемыми фланцами (см. ISO 1609);
- второстепенный тип (см. рисунок 2 и таблицу 2), соответствующий обычно используемым фланцам.
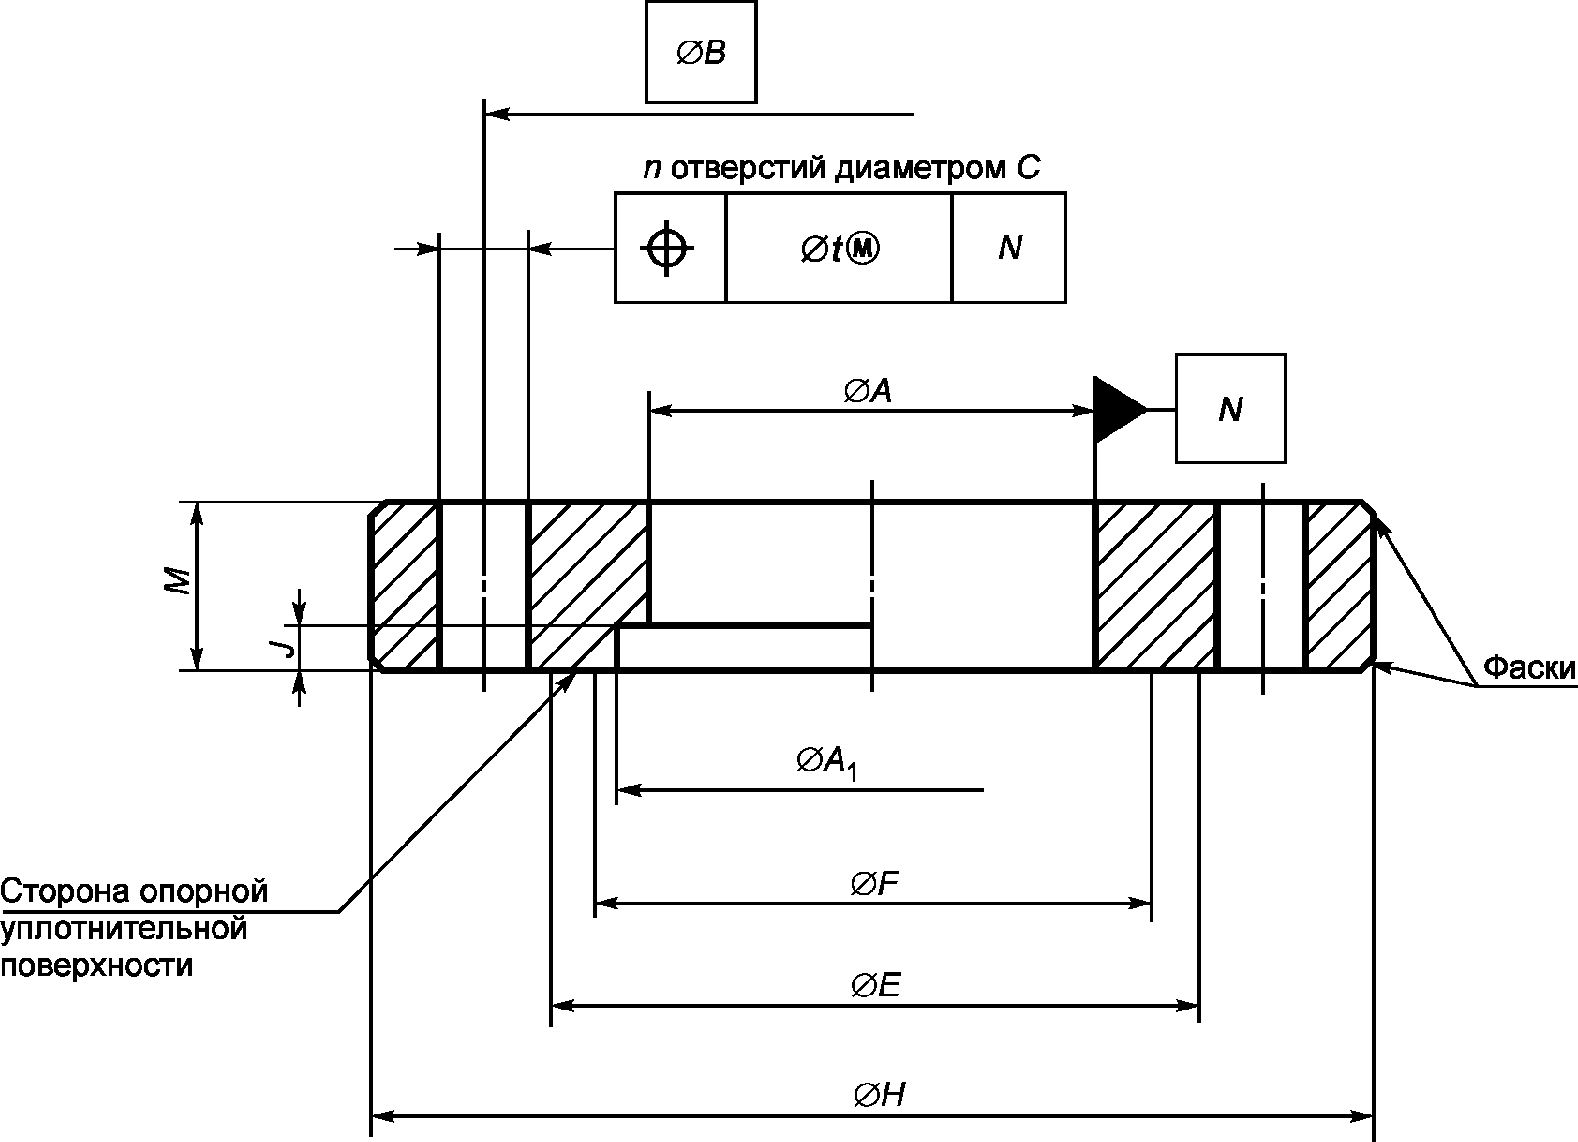
Рисунок 1 — Фланцы предпочтительного типа
Размеры фланцев предпочтительного типа
| Номинальный диаметр | A <1> | H h13 | M <2> | B | Болты | Отверстия C | A1 H11 | J <3> мин | E | F | ||
| Количество | Диаметр | Диаметр H13 | t | |||||||||
| 10 | 10 | 55 | 12 | 40 | 8 | 6 | 6,6 | 0,6 | 12,2 | 2,5 | 30 | 12,2 |
| 16 | 16 | 60 | 12 | 45 | 8 | 6 | 6,6 | 0,6 | 17,2 | 2,5 | 35 | 17,2 |
| 25 | 24 | 70 | 12 | 55 | 12 | 6 | 6,6 | 0,6 | 26,2 | 2,5 | 45 | 26,2 |
| 40 | 41,2 | 100 | 16 | 80 | 12 | 8 | 9 | 1 | 41,2 | 2,5 | 65 | 41,2 |
| 63 | 70 | 130 | 16 | 110 | 16 | 8 | 9 | 1 | 70 | 2,5 | 95 | 70 |
| 100 | 102 | 165 | 20 | 145 | 24 | 8 | 9 | 1 | 102 | 2,5 | 130 | 102 |
| 160 | 153 | 225 | 20 | 200 | 24 | 10 | 11 | 1 | 153 | 4,5 | 180 | 153 |
| 250 | 261 | 335 | 24 | 310 | 36 | 10 | 11 | 1 | 261 | 4,5 | 290 | 261 |
| 400 | 400 | 510 | 24 | 480 | 48 | 12 | 14 | 2 | 400 | 4,5 | 450 | 400 |
| 630 | 651 | 750 | 30 | 720 | 80 | 12 | 14 | 2 | 651 | 4,5 | 690 | 651 |
| 1000 | 1000 | 1120 | 30 | 1090 | 96 | 12 | 14 | 2 | 1000 | 4,5 | 1060 | 1000 |
| <1> Указано только для сведения и зависит от типа трубопровода и способа сварки. <2> Указано только для сведения и соответствует обычно используемым фланцам из аустенитной нержавеющей стали. <3> Минимальная глубина размера A1. Примечание — Допуски для диаметров H, C и A1 указаны в соответствии с ISO 286. | ||||||||||||
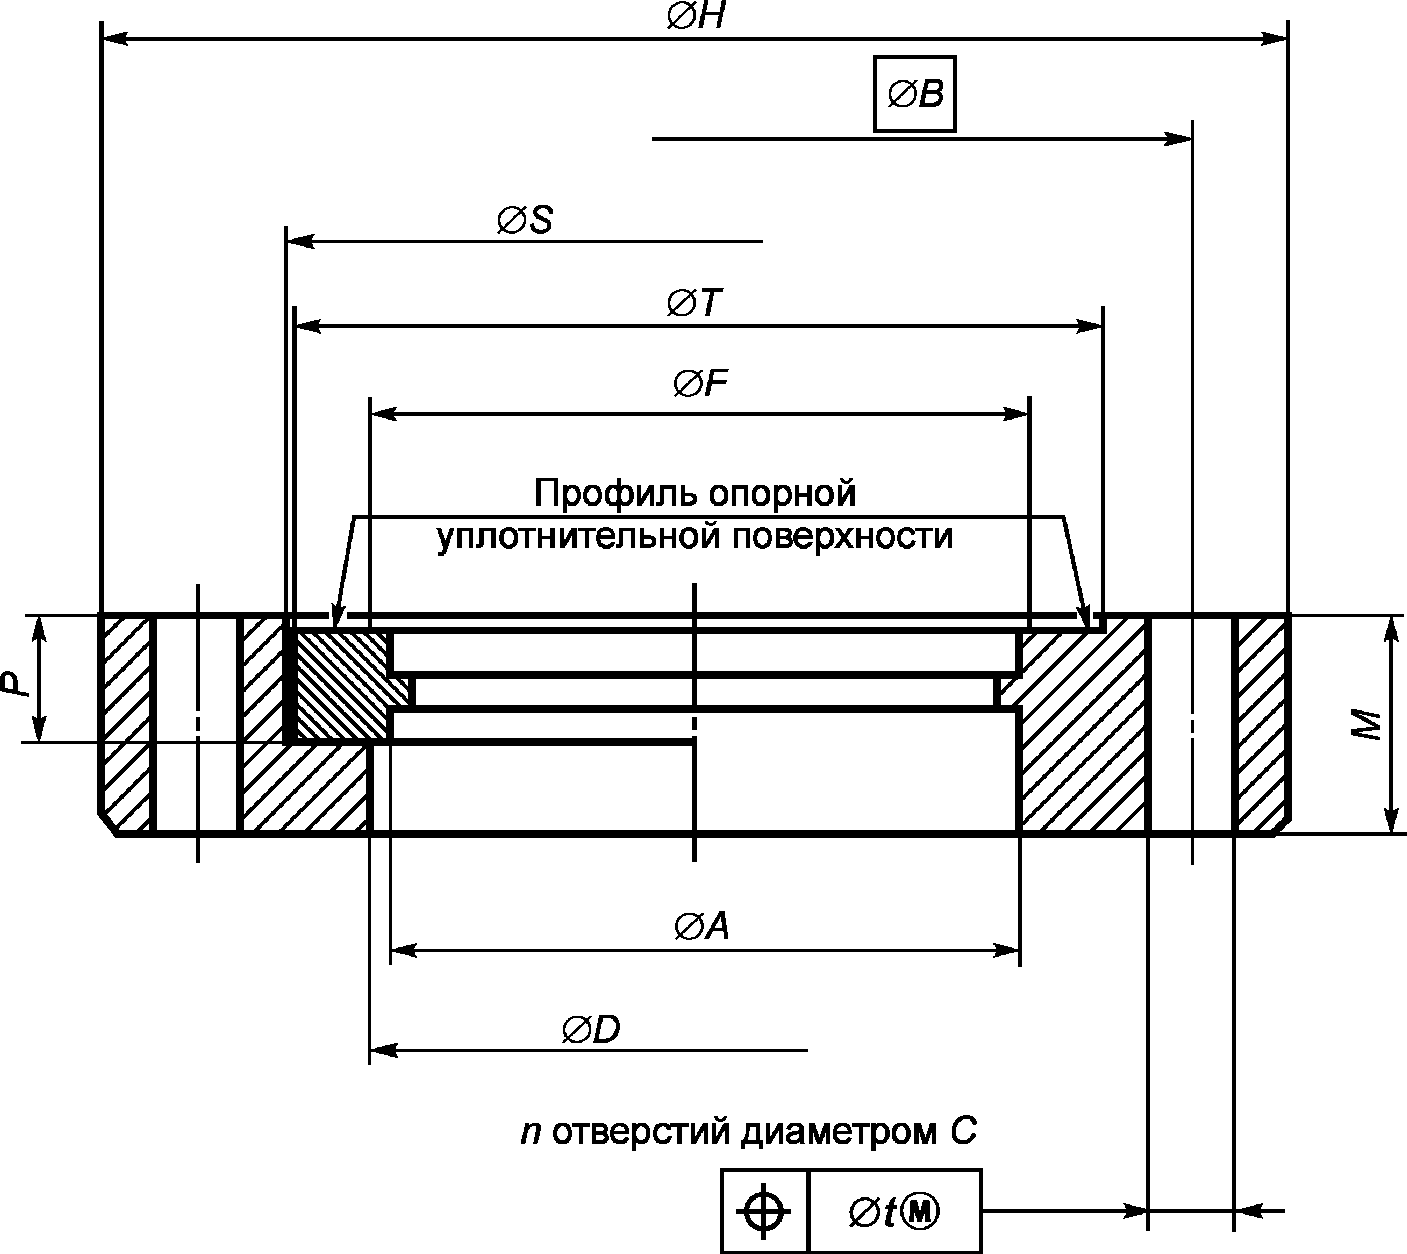
Примечание - Уплотняющий профиль не должен выделяться над плоскостью неподвижных и поворотных фланцев.
Рисунок 2 — Фланцы второстепенного типа
Размеры фланцев второстепенного типа
| Номинальный диаметр | A <1> max | D H14 | H | M <1> | B | Количество болтов | Отверстия C H13 | t | P | S JS9 | T c8 | F |
| 16 | 18,5 <2> | 19,3 | 34 | 8 | 27 | 6 <2> | 4,4 <2> | 0,4 | 5,8 | 21,4 | 21,4 | 18,5 |
| 40 | 38,5 | 39 | 70 | 13 | 58,7 | 6 | 6,6 | 0,6 | 7,6 | 48,3 | 48,3 | 38,5 |
| 63 | 66,5 | 67 | 114 | 18 | 92,1 | 8 | 8,4 | 0,4 | 12,7 | 82,6 | 82,6 | 66,5 |
| 100 | 104,5 | 105 <3> | 152 | 21 | 130,2 | 16 | 8,4 | 0,4 | 14,3 <3> | 120,7 | 120,7 | 104,5 |
| 160 | 155 | 155,5 <3> | 202 | 22 | 181 | 20 | 8,4 | 0,4 | 15,8 <3> | 171,5 | 171,5 | 155 |
| 200 | 206 | 206,5 <3> | 153 | 25 | 231,8 | 24 | 8,4 | 0,4 | 17,2 <3> | 222,3 | 222,3 | 206 |
| 250 | 256 | 260 <3> | 306 | 25 | 284 | 32 | 8,4 | 0,4 | 17,2 <3> | 273 | 273 | 255 |
| <1> Указано только для сведения и соответствует обычно используемым фланцам из аустенитной нержавеющей стали. <2> Не стандартизированные болты следует заказывать вместе с фланцем. <3> Во время сварки следует соблюдать осторожность во избежание деформации опорной уплотнительной поверхности фланца. Примечание — Допуски для диаметров D, C, S и T указываются в соответствии с ISO 286. Допуск для размера P зависит от размера и допуска на толщину неподвижного фланца. | ||||||||||||
2. Нормативные ссылки
Для применения настоящего стандарта необходимы следующие ссылочные документы. Для недатированных ссылок применяют последнее издание ссылочного документа (включая все его изменения):
ISO 3 Preferred numbers — Series of preferred numbers (Предпочтительные числа. Ряды предпочтительных чисел)
ISO 286 (all parts) ISO system of limits and fits (Допуски и посадки по системе ISO)
ISO 1609 Vacuum technology — Flange dimensions (Техника вакуумная. Размеры фланцев)
3. Размеры
3.1 Общие положения
3.1.1 Размеры, указанные в таблицах 1 и 2, приведены без допуска на обработку.
3.1.2 Материал выбирается в соответствии с требованиями, предъявляемыми к фланцам. К числу рассматриваемых параметров выбора относятся температурный режим, уплотняющая способность, коррозионная стойкость, магнитная проницаемость, тип используемой уплотнительной прокладки и размеры.
3.1.3 Для обеспечения взаимозаменяемости фланцы должны быть смонтированы так, чтобы оси отверстий были расположены на одинаковых расстояниях друг от друга, и были симметричны относительно главной оси.
3.2 Номинальный диаметр
3.2.1 Значения номинальных диаметров, указанных в таблицах 1 и 2, предназначены для идентификации фланцев.
3.2.2 Эти значения принадлежат к ряду предпочтительных чисел — R5, дополнительный ряд для второстепенного типа фланцев диаметром 200 — R10 (см. ISO 3).
3.2.3 Номинальным диаметрам 63 и 160, приведенным в таблицах 1 и 2, на практике соответствуют диаметры 70 мм (или 65 мм) и 153 мм.
3.3 Опорная уплотнительная поверхность фланца
3.3.1 Определение
Опорная уплотнительная поверхность фланца представляет собой кольцо, поверхность которого обеспечивает герметичность соединения.
Опорная уплотнительная поверхность фланца должна быть плоской и не иметь выступов. Профиль опорной уплотнительной поверхности фланца не задается, а согласовывается между производителем и заказчиком.
3.3.2 Пределы
Для предпочтительного типа минимальная площадь опорной уплотнительной поверхности определяется диаметрами ØЕ и ØF (см. рисунок 1).
Для второстепенного типа площадь опорной уплотнительной поверхности определяется диаметрами ØF и ØT (см. рисунок 2).
3.4 Число отверстий для установки болтов
Число отверстий для установки болтов должно соответствовать значениям линейных напряжений, приведенных в таблице приложения А для данного сжатия болта.
3.5 Особые требования
Для демонтажа соединений рекомендуется обеспечить фланцы устройством (по инициативе производителя) для облегчения их разделения.
ЛИНЕЙНЫЕ НАПРЯЖЕНИЯ СТЯГИВАНИЯ ФЛАНЦЕВ
А.1 Линейное напряжение стягивания фланцев предпочтительного типа
Значения, приведенные в таблице А.1, рассчитывают для каждого фланца по формуле
\frac{P_{500}}{B} = \frac{500ns}{\pi B} , (А.1)
где \frac{P_{500}}{B} — линейное напряжение, воздействующее на поверхность фланца по окружности ØB (см. рисунок 1), в результате равномерного стягивания n болтов, создающих давление 500 МПа, Н/мм;
s — сечение стержня болта, мм2.
Во время стягивания фланцы не должны деформироваться.
На практике необходимо рассчитывать линейное напряжение стягивания на основе среднего диаметра прокладки.
| Номинальный диаметр фланца, мм | P500/B, Н/мм |
|---|---|
| 10 | 610 |
| 16 | 550 |
| 25 | 670 |
| 40 | 850 |
| 63 | 810 |
| 100 | 940 |
| 160 | 1070 |
| 250 | 1000 |
| 400 | 1300 |
| 630 | 1430 |
| 1000 | 1100 |
А.2 Линейное напряжение стягивания фланцев второстепенного типа
Значения линейного напряжения, Н/мм, воздействующие на опорную уплотнительную поверхность фланца в результате стягивания болтов, создающих давление 200 МПа, приведены в таблице А.2.
| Номинальный диаметр, фланца мм | Линейное напряжение, Н/мм |
|---|---|
| 16 | 134 |
| 40 | 200 |
| 63 | 240 |
| 100 | 320 |
| 160 | 280 |
| 200 | 256 |
СВЕДЕНИЯ О СООТВЕТСТВИИ ССЫЛОЧНЫХ МЕЖДУНАРОДНЫХ СТАНДАРТОВ ССЫЛОЧНЫМ МЕЖГОСУДАРСТВЕННЫМ СТАНДАРТАМ
| Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего межгосударственного стандарта |
| ISO 3:1973 | - | <*> |
| ISO 286 | - | <*> |
| ISO 1609:1986 | - | <*> |
| <*> Соответствующий межгосударственный стандарт отсутствует. До его утверждения рекомендуется использовать перевод на русский язык данного международного стандарта. Перевод данного международного стандарта находится в Федеральном информационном фонде технических регламентов и стандартов. | ||