ГОСТ 9356-75*. Государственный стандарт Союза ССР. Рукава резиновые для газовой сварки и резки металлов. Технические условия
(введен в действие Постановлением Госстандарта СССР от 29.07.1975 № 1979)
(ред. от 01.11.1985)
от 29 июля 1975 г. № 1979
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
РУКАВА РЕЗИНОВЫЕ ДЛЯ ГАЗОВОЙ СВАРКИ И РЕЗКИ МЕТАЛЛОВ
Rubber hoses for gas welding and metal cutting. Specifications
Постановлением Государственного комитета стандартов Совета Министров СССР от 29 июля 1975 г. № 1979 срок введения установлен с 01.01.1977.
Проверен в 1982 г. Постановлением Госстандарта от 28.02.1983 № 1051 срок действия продлен до 01.01.1989.
Переиздание (апрель 1987 г.) с Изменениями № 1, 2, 3, утвержденными в июле 1978 г., феврале 1983 г. и ноябре 1985 г. (ИУС 7-78, 6-83, 2-86).
Настоящий стандарт распространяется на резиновые рукава с нитяным каркасом, применяемые для подачи под давлением ацетилена, городского газа, пропана, бутана, жидкого топлива и кислорода к приборам для газовой сварки и резки металлов.
Рукава работоспособны в районах с умеренным и тропическим климатом при температуре окружающего воздуха от минус 35 до плюс 70 °C и в районах с холодным климатом при температуре от минус 55 до плюс 70 °C.
Стандарт не распространяется на рукава специального назначения.
В стандарте учтены требования рекомендации СЭВ по стандартизации РС 1304-68.
Стандарт соответствует международному стандарту ИСО 3821-77 в части технических требований.
1. КЛАССЫ, ОСНОВНЫЕ ПАРАМЕТРЫ И РАЗМЕРЫ
1.1. В зависимости от назначения резиновые рукава для газовой сварки и резки металлов подразделяют на следующие классы:
I — для подачи ацетилена, городского газа, пропана и бутана под давлением P 6,3 кгс/см2 (0,63 МПа);
II — для подачи жидкого топлива: бензина А-72 по ГОСТ 2084-77, уайт-спирита по ГОСТ 3134-78; керосина или их смеси под давлением P 6,3 кгс/см2 (0,63 МПа);
III — для подачи кислорода под давлением P 20 кгс/см2 (2 МПа), 40 кгс/см2 (4 МПа).
1.2. Основные размеры и минимальный радиус изгиба рукавов должны соответствовать указанным в табл. 1.
| Рабочее давление, МПа (кгс/см2) | Внутренний диаметр | Наружный диаметр | Масса 1 м, г (справочная) | Минимальный радиус изгиба | ||
| Номин. | Пред. откл. | Номин. | Пред. откл. | |||
| 0,63 (6,3) | 6,3 | +0,2 | 13,0 | +/- 0,5 | 140 | 60 |
| 2,00 (20,0) | 8,0 9,0 10,0 12,0 12,5 16,0 | -0,8 +/- 0,5 +/- 0,5 +/- 0,5 +/- 1,0 +/- 1,0 +/- 1,0 | 16,0 18,0 19,0 22,5 23,0 26,0 | +/- 1,0 +/- 1,0 +/- 1,0 +/- 1,0 +/- 1,0 +/- 1,0 | 190 240 260 360 370 430 | 80 90 100 120 120 160 |
| 4,00 (40,0) | 6,3 8,0 | +0,2 -0,8 +/- 0,5 | 16,0 19,5 | +/- 1,0 +/- 1,0 | 260 420 | 60 80 |
(Измененная редакция, Изм. № 1).
1.3. Рукава должны быть длиной 10, 14 м или кратной длины. Длина рукавов для подачи кислорода под давлением 4,0 МПа (40 кгс/см2) должна быть не более 10 м.
Предельное отклонение по длине не должно превышать +/- 1%.
По согласованию между изготовителем и потребителем допускается изготовлять рукава другими длинами.
1.4. Отклонение от некруглости рукавов не должно быть более предельных отклонений наружных диаметров, указанных в табл. 1.
1.1 — 1.4. (Измененная редакция, Изм. № 2).
1.5 Разнотолщинность стенок рукавов не должна быть более 0,5 мм.
Пример условного обозначения рукава класса I с внутренним диаметром 16 мм на рабочее давление 6,3 кгс/см2, работоспособного в районах с умеренным климатом:
То же, для рукава, работоспособного в районах с тропическим климатом (Т):
То же, для рукава, работоспособного в районах с холодным климатом (ХЛ):
2. ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ
2.1. Рукава для газовой сварки и резки металлов должны изготовляться в соответствии с требованиями настоящего стандарта по технологическому регламенту, утвержденному в установленном порядке.
2.2. Рукава должны состоять из внутреннего резинового слоя, нитяного каркаса из хлопчатобумажного волокна или на основе непропитанных и пропитанных химических волокон и наружного резинового слоя. Применение хлопчатобумажного волокна допускалось до 01.01.1987.
В зависимости от назначения наружный слой рукава должен быть следующего цвета:
красный — рукава класса I для ацетилена, городского газа, пропана и бутана;
желтый — рукава класса II для жидкого топлива;
синий — рукава класса III для кислорода.
Допускается наружный слой черного цвета для рукавов всех классов, работоспособных в районах с тропическим и холодным климатом, а также обозначение класса рукава двумя резиновыми цветными полосами на наружном слое для всех климатических районов или группами из двух примыкающих друг к другу рифов или рисок (канавок).
Высота рифов или глубина рисок — от 0,2 до 0,3 мм, ширина рифов или рисок — от 0,4 до 0,5 мм. Расстояние между группами рифов или рисок — от 3 до 4 мм. Рукава класса I обозначаются одиночной группой рифов или рисок, рукава класса II — двумя группами рифов или рисок, рукава класса III — тремя группами рифов или рисок.
На рукава класса III для подачи кислорода под давлением 4 МПа (40 кгс/см2) с наружным слоем черного цвета обозначение класса рукавов в виде цветных полос или рифов и рисок не наносится.
(Измененная редакция, Изм. № 1, 2, 3).
2.3. Рукава, работоспособные в районах с тропическим климатом, должны соответствовать группе II классов А, Н или П по ГОСТ 15152-69.
2.4. Рукава, работоспособные в районах с умеренным и тропическим климатом, должны быть морозостойкими при температуре минус 35 °C.
2.5. Рукава, работоспособные в районах с холодным климатом, должны быть морозостойкими при температуре минус 55 °C.
2.6. Рукава всех классов должны быть герметичными при гидравлическом давлении, равном 2P, где P — значение рабочего давления в кгс/см2 (МПа).
(Измененная редакция, Изм. № 2).
2.7. Рукава должны иметь не менее чем трехкратный запас прочности при разрыве гидравлическим давлением.
2.8. Рукава II класса должны быть бензостойкими. Изменение массы резины внутреннего слоя рукавов после воздействия объемной смеси 70% изооктана (ГОСТ 12433-83) и 30% толуола (ГОСТ 5789-78, ГОСТ 14710-78) в течение (24 +/- 1) ч при температуре (23 +/- 2) °C не должны быть более 40%.
(Измененная редакция, Изм. № 1).
2.9. Прочность связи между элементами рукава должна быть не менее 2,0 кН/м (2,0 кгс/см). Допускается прочность связи между элементами рукава из непропитанных нитей на основе химических волокон не менее 1,5 кН/м (1,5 кгс/см).
Рукава из непропитанных нитей на основе химических волокон обозначают буквой Н.
2.10. Концы рукавов должны выдерживать без разрыва растяжение в радиальном направлении при надевании на соответствующий ниппель по ГОСТ 1078-81. Концы рукавов с внутренним диаметром 8 и 10 мм должны выдерживать без разрыва растяжение до 30% от фактического внутреннего диаметра рукава.
2.9, 2.10. (Измененная редакция, Изм. № 1).
2.11. Рукава должны быть гибкими. Изменение наружного диаметра рукава при минимальном радиусе изгиба не должно быть более 10% фактического размера наружного диаметра рукава.
2.12. Нити, применяемые для изготовления рукавов, должны соответствовать требованиям технической документации, утвержденной в установленном порядке.
2.13. Резины, применяемые для изготовления рукавов, по физико-механическим показателям должны соответствовать нормам, указанным в табл. 2.
| Наименование показателя | Норма для резин | Метод испытания | |||||
| внутреннего слоя | наружного слоя | ||||||
| Умеренный климат | Тропический климат | Холодный климат | Умеренный климат | Тропический климат | Холодный климат | ||
| 1. Условная прочность при растяжении, МПа | 5 (50) | 9 (90) | 7 (70) | 5 (50) | 9 (90) | 9 (90) | По ГОСТ 270-75 на образцах типа I или II толщиной |
| (кгс/см2), не менее | (2,0 +/- 0,2) мм | ||||||
| 2. Относительное удлинение при разрыве, | 200 | 200 | 200 | 300 | 250 | 250 | То же |
| %, не менее | |||||||
| 3. Изменение относительного удлинения при разрыве при старении в воздухе при | 40 | 30 | 30 | 40 | 30 | 30 | По ГОСТ 9.024-74 |
| 70 °C в течение | |||||||
| 72 ч, не более | |||||||
| 4. Твердость | 55 - | 55 - | 55 - | 45 - | 55 - | 55 - | По ГОСТ 263-75 |
| по Шору А | 85 <*> | 75 | 75 | 75 <*> | 75 | 70 | |
| 5. (Исключен, | |||||||
| Изм. № 3) | |||||||
<*> Норма твердости конкретной марки резины должна быть в пределах 20 условных единиц.
(Измененная редакция, Изм. № 2, 3).
2.14. Поверхность внутреннего резинового слоя должна быть без складок, пористости, пузырей и трещин.
2.15. Поверхность наружного резинового слоя должна быть гладкой или рифленой без пузырей, отслоений и оголенных участков оплетки. На рукавах с рифленой поверхностью не допускаются пролежни глубиной более высоты рифления, на рукавах с гладкой поверхностью — пролежни и риски глубиной или высотой более 0,5 мм.
На наружной поверхности рукавов для кислорода на рабочее давление 4 МПа (40 кгс/см2) допускаются отпечатки складок и кромок бинтовочной ткани, ворс от бинта, отпечатки рисунка нитей каркаса, следы шва наружного слоя без отслоений, вмятин, неровностей.
(Измененная редакция, Изм. № 2).
2.16 Срок службы рукавов устанавливается один год шесть месяцев.
3. ПРАВИЛА ПРИЕМКИ
3.1. Рукава принимают партиями. Партией считают рукава одного класса и размера в количестве не более 2000 м, сопровождаемые одним документом о качестве.
Документ о качестве должен содержать:
товарный знак или товарный знак и наименование предприятия-изготовителя;
наименование рукавов, класс, внутренний диаметр, рабочее давление и общую длину;
обозначение настоящего стандарта;
штамп отдела технического контроля;
изображение государственного Знака качества для рукавов высшей категории качества.
3.2. Для проверки соответствия качества партии рукавов требованиям настоящего стандарта их подвергают приемо-сдаточным испытаниям по следующим показателям: конструкции, цвету, размерам и внешнему виду — 100% рукавов, герметичности при гидравлическом давлении, прочности при разрыве гидравлическим давлением, бензостойкости внутреннего слоя рукавов класса II после воздействия контрольной смеси, прочности связи между элементами рукава, состоянию внутренней поверхности — на трех рукавах от партии.
3.3. Испытание рукавов на морозостойкость, изменение наружного диаметра при минимальном радиусе изгиба и растяжение концов в радиальном направлении изготовитель проводит периодически не реже одного раза в 3 месяца на двух рукавах от партии, прошедшей испытания по п. 3.2.
3.1 — 3.3. (Измененная редакция, Изм. № 2).
3.4. Физико-механические показатели резин, применяемых для изготовления рукавов, изготовитель определяет не реже одного раза в месяц не менее чем на трех закладках.
3.5. При получении неудовлетворительных результатов приемо-сдаточных испытаний хотя бы по одному из показателей, кроме испытаний на герметичность, по нему проводят повторные испытания на удвоенной выборке образцов, взятых от той же партии или закладки.
При получении неудовлетворительных результатов периодических испытаний изготовитель проверяет каждую партию или закладку до выяснения и устранения причин несоответствия их требованиям настоящего стандарта до получения положительных результатов испытаний на трех партиях или закладках подряд.
При неудовлетворительных результатах испытаний на герметичность подвергают проверке каждый рукав партии.
(Измененная редакция, Изм. № 2).
4. МЕТОДЫ ИСПЫТАНИЙ
4.1. Размеры рукавов проверяют измерительными приборами, обеспечивающими заданную точность измерений: внутренний диаметр рукавов проверяют по торцу калибрами, наружный диаметр измеряют на длине 20 мм от торца скобами или штангенциркулем (ГОСТ 166-80), длину рукавов измеряют метром, рулеткой или счетчиком метража. Разнотолщинность стенки и овальность рукава проверяют в торце штангенциркулем или линейкой.
4.2. Внешний вид, цвет и маркировку при помощи рифов и рисок проверяют осмотром или сравнением с контрольным образцом.
(Измененная редакция, Изм. № 2).
4.3. Для определения морозостойкости от двух отобранных рукавов отрезают по одному образцу длиной не менее 300 мм и помещают его в холодильную камеру при температуре, указанной в пп. 2.4 или 2.5, на 4 ч. По истечении 4 ч образец, не вынимая его из холодильной камеры, изгибают на 180° два раза в противоположном направлении вокруг оправки диаметром R, где R — минимальный радиус изгиба.
После замораживания и изгиба на внутренней и наружной поверхностях образца не должно быть трещин. Для осмотра внутренней поверхности образец разрезают вдоль оси.
4.4. Для испытания рукавов на герметичность гидравлическим давлением от двух из отобранных рукавов отрезают по одному образцу длиной не менее 2 м. Один конец образца присоединяют к источнику давления и медленно наполняют рукав водой (или другой испытательной жидкостью) до полного удаления из него воздуха.
После этого второй конец рукава заглушают, постепенно повышают давление до испытательного, равного 2P, и выдерживают рукав при этом давлении не менее 10 мин.
На рукаве не должно быть разрывов, просачивания воды в виде росы и местных вздутий.
4.5. Для определения прочности рукавов при разрыве гидравлическим давлением от каждого из отобранных рукавов отрезают по одному образцу длиной не менее 2 м и испытывают по методу, указанному в п. 4.4, плавно повышают давление и доводят его до величины, равной 3P, или до разрыва рукава.
Для определения прочности рукавов при разрыве гидравлическим давлением допускается использовать образцы, прошедшие испытания на герметичность по п. 4.4.
4.4 — 4.5. (Измененная редакция, Изм. № 2).
4.6. Бензостойкость внутреннего слоя резины определяют по ГОСТ 9.030-74 на образцах резины (по одному от каждого рукава), изготовленных из отслоенного от рукава внутреннего слоя, тщательно очищенного от клея и нитей.
4.7. Прочность связи между элементами рукава испытывают по ГОСТ 6768-75. Для испытания вырезают из каждого отобранного рукава в продольном направлении один образец на расстоянии не менее 100 мм от конца. Для рукавов с внутренним диаметром от 6,3 до 10 мм включительно ширина образца должна быть (8 +/- 0,5) мм, а с внутренним диаметром свыше 10 мм — (15 +/- 0,5) мм. Допускается заготавливать образец шириной (25 +/- 0,5) мм и симметрично надрезать его в продольном направлении (черт. 1), соблюдая вышеуказанную ширину.
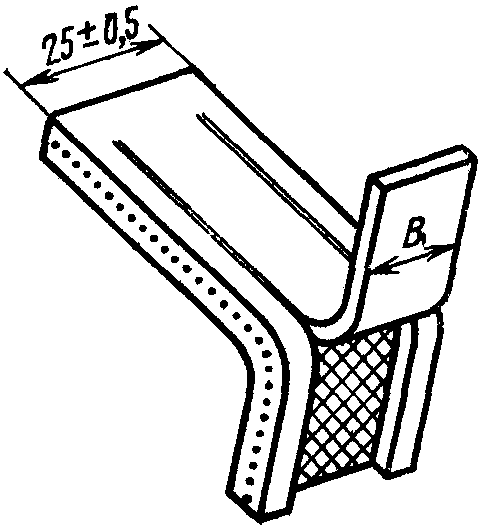
| Внутренний диаметр рукава | - | 6,3 — 10 | св. 10 |
|---|---|---|---|
| Ширина образца | B | B +/- 0,5 | 15 +/- 0,5 |
(Измененная редакция, Изм. № 1).
4.8. Растяжение концов рукавов в радиальном направлении определяют, надевая рукав на коническую оправку с максимальным диаметром, равным наружному диаметру соответствующего ниппеля, или 130% внутреннего диаметра испытуемого рукава. Отсутствие разрыва проверяют осмотром рукава.
4.9. Для проверки изменения наружного диаметра рукава при минимальном радиусе изгиба от каждого из отобранных рукавов отрезают не менее одного образца длиной 0,7 м и определяют наружный диаметр, изгибая образец рукава на приспособлении, схема которого приведена на черт. 2.
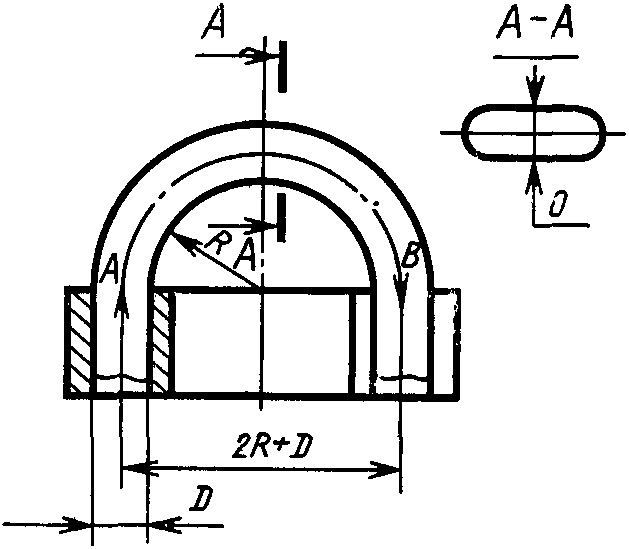
Изменение наружного диаметра (X) рукава при изгибе в процентах вычисляют по формуле
X = \frac{(D - O) \cdot 100}{D} ,
где D — наружный диаметр рукава до изгиба, мм;
O — длина наименьшей оси эллипса рукава при изгибе, мм.
(Измененная редакция, Изм. № 1).
4.10. Состояние внутренней поверхности проверяют осмотром образцов длиной 300 мм, разрезанных вдоль оси, по одному от каждого рукава.
5. МАРКИРОВКА, УПАКОВКА, ТРАНСПОРТИРОВАНИЕ И ХРАНЕНИЕ
5.1. На каждом рукаве по всей длине или с интервалами, равными заказанной длине рукава, методом тиснения, цветной краской или другим способом должна быть нанесена маркировка с указанием:
а) наименования или товарного знака предприятия-изготовителя;
г) даты изготовления: месяц и год (две последние цифры);
д) рабочего давления, кгс/см2;
е) обозначения настоящего стандарта;
ж) изображение государственного Знака качества для рукавов высшей категории качества.
Для рукавов диаметром 6,3 мм допускается наносить изображение государственного Знака качества на ярлыке.
Цвет краски для маркировки должен быть белым на рукавах с цветным наружным слоем или цветными полосами.
На рукавах с черным наружным слоем цвет маркировки должен соответствовать классу рукава.
(Измененная редакция, Изм. № 2).
5.2. Рукава, предназначенные для эксплуатации в условиях тропического климата, должны маркировать в соответствии с ГОСТ 15152-69, разд. 8.
Рукава, предназначенные для эксплуатации в условиях холодного климата, должны маркировать в соответствии с ГОСТ 14892-69 (приложение 4).
Допускается на рукавах с рифленой поверхностью наносить маркировку методом тиснения, включая буквы «ХЛ» и «Т».
5.3. Рукава свертывают в бухты диаметром не менее 300 мм и связывают в трех местах тканевой ленточкой шириной 30 — 40 мм из миткаля (ГОСТ 1104-69) или другими перевязочными материалами, обеспечивающими сохранность упаковки. Применение перевязочных материалов из хлопчатобумажного волокна допускалось до 01.01.1987.
К каждой бухте прикрепляют ярлык с указанием:
а) товарный знак или товарный знак и наименование предприятия-изготовителя;
д) изображение государственного Знака качества для рукавов высшей категории качества.
На одном конце каждого рукава или на ярлыке должен быть штамп технического контроля, а также буква Н для рукавов, изготовленных с применением непропитанных нитей на основе химических волокон.
(Измененная редакция, Изм. № 1, 2, 3).
5.5. Рукава транспортируют транспортом любого вида в крытых транспортных средствах в соответствии с правилами, действующими на транспорте каждого вида.
(Измененная редакция, Изм. № 2).
5.6. По согласованию между изготовителем и потребителем бухты упаковывают в мягкую тару. Применение для упаковки тканей из хлопчатобумажного волокна допускалось до 01.01.1987.
5.7. Транспортная маркировка — по ГОСТ 14192-77 с нанесением следующих дополнительных обозначений: класса рукавов, диаметра, общей длины, обозначения настоящего стандарта.
5.6 — 5.7. (Измененная редакция, Изм. № 3).
5.8. Рукава должны храниться в помещении при температуре от минус 20 до плюс 25 °C. Рукава должны храниться в бухтах высотой не более 1,5 м или в расправленном виде и размещаться на расстоянии не менее 1 м от теплоизлучающих приборов.
Перед монтажом рукава, хранившиеся при отрицательной температуре, должны быть выдержаны при комнатной температуре в течение не менее 24 ч.
Рукава должны быть защищены от воздействия прямых солнечных и тепловых лучей, от попадания на них масла, бензина, керосина или действия их паров, а также от кислот, щелочей и других веществ, разрушающих резину и нитяной каркас.
Не допускается хранение рукавов вблизи работающего радиоэлектронного и другого оборудования, способного выделять озон, а также искусственных источников света, выделяющих ультрафиолетовые лучи.
6. ГАРАНТИИ ИЗГОТОВИТЕЛЯ
6.1. Изготовитель гарантирует соответствие рукавов требованиям настоящего стандарта при соблюдении потребителем условий эксплуатации, хранения и транспортирования.
6.2. Гарантийный срок хранения рукавов устанавливается два года с момента изготовления.
Гарантийный срок эксплуатации рукавов в пределах гарантийного срока хранения рукавов — один год.