ГОСТ 9335-89. Межгосударственный стандарт. Деревообрабатывающее оборудование. Станки круглопильные для поперечной распиловки пиломатериалов. Основные параметры. Нормы точности
(утв. и введен в действие Постановлением Госстандарта СССР от 29.05.1989 № 1347)
(ред. от 01.11.1990)
от 29 мая 1989 г. № 1347
ДЕРЕВООБРАБАТЫВАЮЩЕЕ ОБОРУДОВАНИЕ
СТАНКИ КРУГЛОПИЛЬНЫЕ ДЛЯ ПОПЕРЕЧНОЙ РАСПИЛОВКИ ПИЛОМАТЕРИАЛОВ
ОСНОВНЫЕ ПАРАМЕТРЫ. НОРМЫ ТОЧНОСТИ
Woodworking machinery. Circular sawing machines for cross sawing of sawn-timber. Basic parameters. Norms of accuracy
ИНФОРМАЦИОННЫЕ ДАННЫЕ
Разработчики: А.В. Линьков, Л.В. Каплюшин, А.В. Щербина, А.И. Каташ.
2. Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 29.05.89 № 1347.
3. Стандарт соответствует СТ СЭВ 5949-87 в части основных параметров.
5. Ссылочные нормативно-технические документы
| Обозначение НТД, на который дана ссылка | Номер пункта |
|---|---|
| ГОСТ 22267-76 | 2.2, 2.4, 2.5 |
| ГОСТ 25338-91 | 2.1 |
6. Издание (январь 2004 г.) с Изменением № 1, утвержденным в ноябре 1990 г. (ИУС 2-91).
Настоящий стандарт распространяется на круглопильные однопильные станки с нижним и верхним расположением пил, предназначенные для поперечной распиловки (торцовки) пиломатериалов, и устанавливает основные параметры и нормы точности.
Нормы точности не распространяются на круглопильные станки для поперечного раскроя пиломатериалов лесопильных производств.
1. ОСНОВНЫЕ ПАРАМЕТРЫ
2. ТОЧНОСТЬ СТАНКА
2.2 Плоскостность рабочей поверхности стола (для станков с плоским столом)
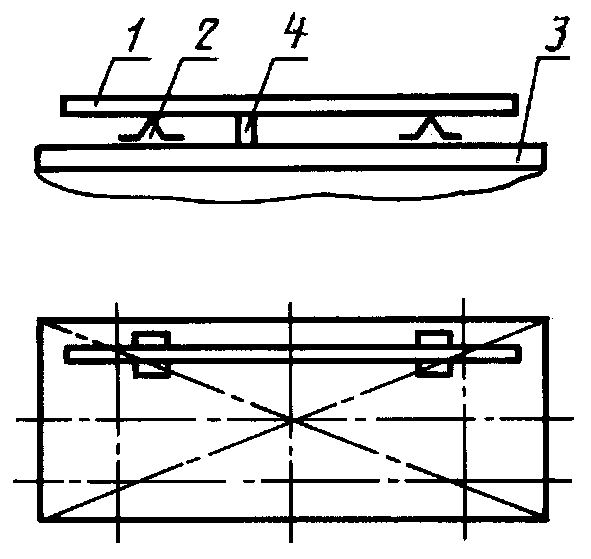
Допуск 0,2 мм на длине 500 мм (выпуклость не допускается).
2.3. Расположение образующих цилиндрических поверхностей роликов стола в одной плоскости (для станков с роликовым столом)
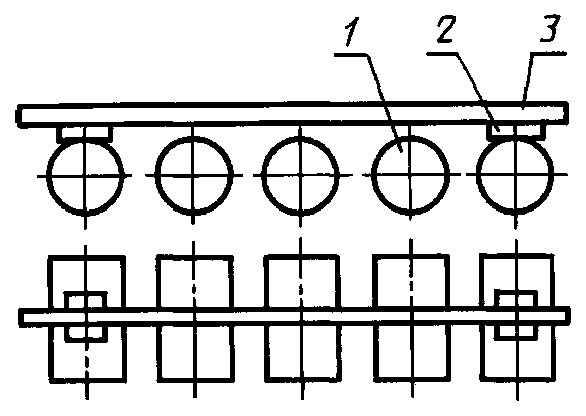
На верхние образующие цилиндрических поверхностей рабочих роликов 1 устанавливают на двух опорах 2 (плоскопараллельных концевых мерах длины) одинаковой высоты рабочей поверхностью поверочную линейку 3. Расстояние между образующей цилиндрической поверхности каждого ролика и рабочей поверхностью поверочной линейки измеряют плоскопараллельными концевыми мерами длины и щупом в трех или более положениях роликов с поворотом их не менее чем на 90°.
2.4 Радиальное биение шейки пильного вала
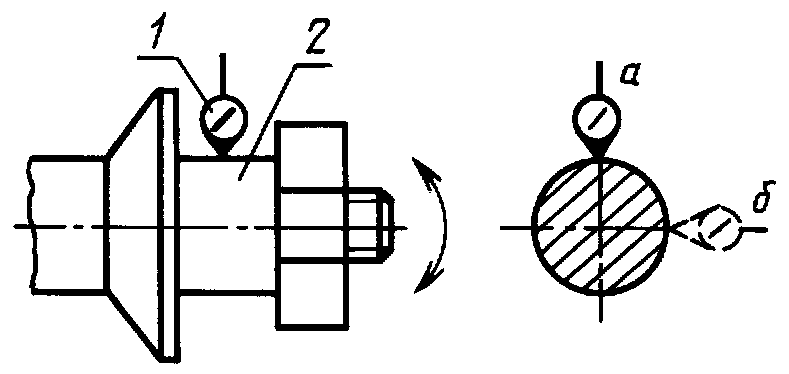
2.5 Торцевое биение поверхности опорной шайбы пильного вала
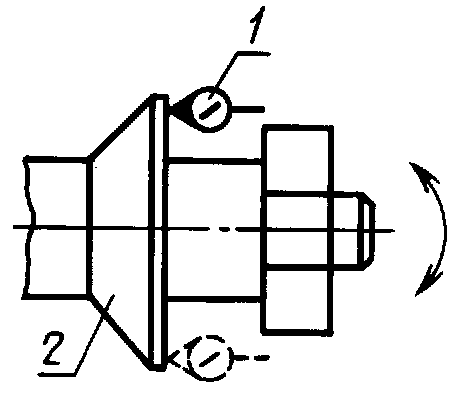
Допуск 0,03 мм на диаметре 100 мм.
2.6 Параллельность плоскости вращения пильного диска направлению его перемещения
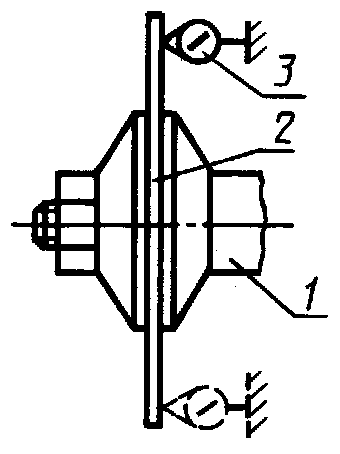
Допуск 0,2 мм на длине перемещения 100 мм.
На пильном валу 1 укрепляют контрольный диск 2 диаметром не менее 300 мм.
Пильный вал устанавливают в крайнее положение. На неподвижной части станка устанавливают стойку с индикатором 3 так, чтобы его измерительный наконечник касался боковой поверхности контрольного диска в точке, наиболее удаленной от оси, и был направлен перпендикулярно к ней.
Пильный вал перемещают на длину хода 100 мм и определяют алгебраическую разность показаний индикатора в начале и в конце перемещения пильного вала. После первого измерения пильный вал поворачивают на 180° и измерение повторяют.
Отклонение равно среднеарифметическому результатов двух измерений: до поворота диска на 180° и после его поворота.
2.7 Перпендикулярность плоскости вращения пильного диска рабочей поверхности стола (для станков с плоским столом)
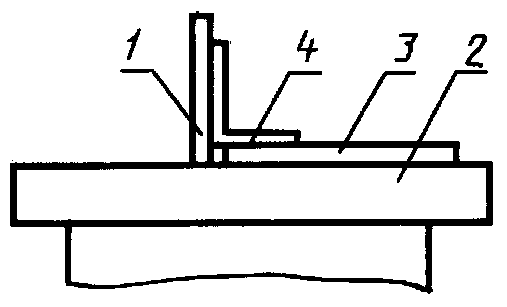
Допуск 0,1 мм на длине 100 мм.
На пильном валу устанавливают контрольный диск 1 диаметром не менее 300 мм.
Пильный вал устанавливают так, чтобы контрольный диск находился в зоне рабочей поверхности стола 2 и его образующая выступала над ней не менее чем на 100 мм. На рабочую поверхность стола устанавливают поверочную линейку.
На поверочную линейку устанавливают поверочный угольник 4 так, чтобы его боковая грань касалась боковой поверхности контрольного диска. Величину просвета между рабочей гранью поверочного угольника и поверхностью контрольного диска измеряют щупом. Измерения повторяют при повороте пильного вала на 180°.
Отклонение от перпендикулярности равно наибольшему из полученных результатов измерений.
2.8 Прямолинейность рабочей поверхности направляющей линейки
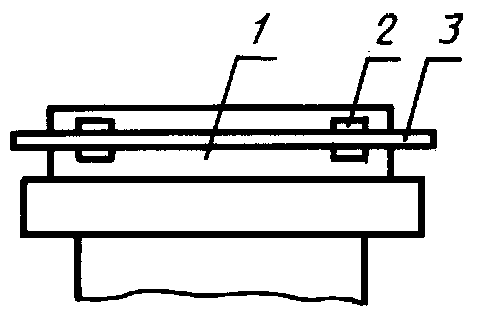
Допуск 0,1 мм на длине 500 мм.
На рабочей поверхности направляющей линейки 1 в продольном направлении на двух опорах 2 одинаковой высоты (плоскопараллельных концевых мерах длины) прикладывают рабочей поверхностью поверочную линейку 3.
Расстояние между рабочей поверхностью поверочной линейки и проверяемой поверхностью направляющей линейки измеряют плоскопараллельными концевыми мерами длины и щупом.
Отклонение равно наибольшей разности результатов измерений.
2.9 Перпендикулярность рабочей поверхности направляющей линейки к плоскости диска пилы
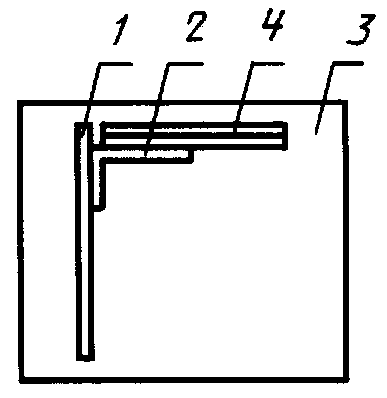
Допуск 0,1 мм на длине 100 мм.
На пильном валу укрепляют контрольный диск 1 диаметром не менее 300 мм.
Пильный вал устанавливают так, чтобы контрольный диск находился в зоне рабочей поверхности стола.
На рабочей поверхности стола 3 устанавливают поверочный угольник 2 так, чтобы одна его рабочая грань касалась боковой поверхности контрольного диска на длине 100 мм от его верхней образующей, а другая — рабочей поверхности направляющей линейки. Величину просвета между рабочей гранью поверочного угольника и поверхностью направляющей линейки 4 измеряют щупом. Измерения повторяют при повороте пильного вала на 180°.
Отклонение от перпендикулярности равно наибольшему из полученных результатов измерений.
2.6 — 2.9. (Измененная редакция, Изм. № 1).
3. ТОЧНОСТЬ СТАНКА В РАБОТЕ
Точность станка в работе проверяют раскроем на станке не менее двух образцов с размерами 1200 x 200 x 40 мм из древесины хвойных пород.
Образцы, предназначенные для проверки точности, должны соответствовать следующим требованиям:
- абсолютная влажность — (12 +/- 2)%;
- допуск прямолинейности базовых поверхностей — 0,2 мм на длине 1000 мм.
Раскрой образцов на станках с регулируемым числом двойных ходов пильной каретки производят со скоростью не более 15 ходов в минуту.
(Измененная редакция, Изм. № 1).
3.1 Перпендикулярность обработанной поверхности образца его базовым поверхностям
Допуск 0,5 мм на длине 100 мм.
На станке распиливают образец 1, базируя строганую пласть его по столу станка, а строганую кромку — по направляющей линейке.
Поверочный угольник 2 устанавливают так, чтобы одна рабочая грань его прилегала к строганым пласта, а затем кромке, а вторая касалась какой-либо точки торца контролируемого образца. Величину просвета между рабочей гранью угольника и обработанной поверхностью образца измеряют щупом.
Отклонение от перпендикулярности равно наибольшему из полученных результатов измерений.
(Измененная редакция, Изм. № 1).