ГОСТ 9305-2014 (ISO 3860:2011). Межгосударственный стандарт. Фрезы фасонные полукруглые выпуклые, вогнутые и радиусные. Технические условия
(введен в действие Приказом Росстандарта от 03.06.2015 № 536-ст)
Примечание
Текст данного документа приведен с учетом поправки, опубликованной в «ИУС», № 3, 2018. Документ введен в действие с 01.01.2016. Взамен ГОСТ 9305-93.
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 9305-93"]:::rst
  click n0 "https://bukva.ai/docs/standart-gost-en-15195-2014" "ГОСТ 9305-93. Межгосударственный стандарт. Фрезы фасонные полукруглые выпуклые, вогнутые и радиусные. Технические условия (принят Протоколом Межгосударственного совета по стандарти"
  n1["ГОСТ 9305-2014"]:::doc
  click n1 "https://bukva.ai/docs/gost-9305-2014" "ГОСТ 9305-2014. Межгосударственный стандарт. Фрезы фасонные полукруглые выпуклые, вогнутые и радиусные. Технические условия (введен в действие Приказом Росстандарта от 03.06.2015 N"
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 3 июня 2015 г. № 536-ст
ФРЕЗЫ ФАСОННЫЕ ПОЛУКРУГЛЫЕ ВЫПУКЛЫЕ, ВОГНУТЫЕ И РАДИУСНЫЕ
Profile convex, concave milling and corner rounding cutters. Specifications
ГОСТ 9305-2014 (ISO 3860:2011)
1 января 2016 года
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0-92 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2-2009 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Правила разработки, принятия, применения, обновления и отмены»
Сведения о стандарте
1 ПОДГОТОВЛЕН Открытым акционерным обществом «ВНИИИНСТРУМЕНТ» (ОАО «ВНИИИНСТРУМЕНТ»)
2 ВНЕСЕН Межгосударственным техническим комитетом по стандартизации МТК 95 «Инструмент»
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол от 25 июня 2014 г. № 45)
За принятие стандарта проголосовали:
4 Приказом Федерального агентства по техническому регулированию и метрологии от 3 июня 2015 г. № 536-ст межгосударственный стандарт ГОСТ 9305-2014 (ISO 3860:2011) введен в действие в качестве национального стандарта Российской Федерации с 1 января 2016 г.
5 Настоящий стандарт модифицирован по отношению к международному стандарту ISO 3860:2011 Bore cutters with key drive — Form milling cutters with constant profile (Фрезы насадные со шпоночным пазом. Фрезы фасонные с постоянным профилем зубьев) путем внесения дополнительных положений.
Международный стандарт разработан техническим комитетом по стандартизации ISO/TC 29 «Инструмент», подкомитетом SC 2 «Высокоскоростные режущие стальные инструменты и приспособления к ним» Международной организации по стандартизации (ISO).
Дополнительные положения приведены в разделах 4 - 6, подразделе 3.2, пунктах 3.1.2, 3.1.3, 3.1.4 и заключены в рамки из тонких линий. Дополнительные фразы, слова, показатели и их значения внесены в текст стандарта и выделены полужирным курсивом. Дополнительные требования введены для возможности изготовления фрез на предприятии.
Ссылки на международные стандарты, которые приняты в качестве межгосударственных стандартов, заменены в разделе «Нормативные ссылки» и тексте стандарта ссылками на соответствующие модифицированные межгосударственные стандарты.
Ссылки на международные стандарты, которые не приняты в качестве межгосударственных стандартов, заменены в разделе «Нормативные ссылки» и тексте стандарта ссылками на соответствующие межгосударственные стандарты.
Перечень технических отклонений с разъяснением причин их внесения приведен в приложении ДА.
Наименование настоящего стандарта изменено относительно наименования международного стандарта в связи с особенностями построения межгосударственной системы стандартизации.
Перевод с английского языка (en).
Официальный экземпляр международного стандарта, на основе которого разработан настоящий межгосударственный стандарт, имеется в Федеральном агентстве по техническому регулированию и метрологии.
Степень соответствия — модифицированная (MOD)
Информация об изменениях к настоящему стандарту публикуется в ежегодном информационном указателе «Национальные стандарты» (по состоянию на 1 января текущего года), а текст изменений и поправок — в ежемесячном информационном указателе «Национальные стандарты». В случае пересмотра (замены) или отмены настоящего стандарта соответствующее уведомление будет опубликовано в ежемесячном информационном указателе «Национальные стандарты». Соответствующая информация, уведомление и тексты размещаются также в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет
1. Область применения
Настоящий стандарт распространяется на фасонные фрезы, предназначенные для фрезерования полукруглых пазов, выступов и для закругления углов в изделиях из конструкционных сталей.
2. Нормативные ссылки
В настоящем стандарте использованы ссылки на следующие нормативные документы:
ГОСТ 8.051-81 Государственная система обеспечения единства измерений. Погрешности, допускаемые при измерении линейных размеров до 500 мм
ГОСТ 1050-88 Прокат сортовой, калиброванный, со специальной отделкой поверхности из углеродистой качественной конструкционной стали. Общие технические условия
ГОСТ 9013-59 (ИСО 6508-86) Металлы. Метод измерения твердости по Роквеллу
ГОСТ 9378-93 (ИСО 2632-1-85, ИСО 2632-2-85) Образцы шероховатости поверхности (сравнения). Общие технические условия
ГОСТ 18088-83 Инструмент металлорежущий, алмазный, дереворежущий, слесарно-монтажный и вспомогательный. Упаковка, маркировка, транспортирование и хранение
ГОСТ 19265-73 Прутки и полосы из быстрорежущей стали. Технические условия
ГОСТ 23726-79 Инструмент металлорежущий и дереворежущий. Приемка
ГОСТ 25706-83 Лупы. Типы, основные параметры. Общие технические требования
ГОСТ 30893.1-2002 (ИСО 2768-1-89) Основные нормы взаимозаменяемости. Общие допуски. Предельные отклонения линейных и угловых размеров с неуказанными допусками
ГОСТ 30893.2-2002 (ИСО 2768-2-89) Основные нормы взаимозаменяемости. Общие допуски. Допуски формы и расположения поверхностей, не указанные индивидуально
Примечание — При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов в информационной системе общего пользования — на официальном сайте Федерального агентства по техническому регулированию и метрологии в сети Интернет или по ежегодному информационному указателю «Национальные стандарты», который опубликован по состоянию на 1 января текущего года, и по выпускам ежемесячного информационного указателя «Национальные стандарты» за текущий год. Если ссылочный стандарт заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться заменяющим (измененным) стандартом. Если ссылочный стандарт отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
3. Технические требования
3.1 Типы и основные размеры
3.1.1 Фрезы следует изготовлять трех типов:
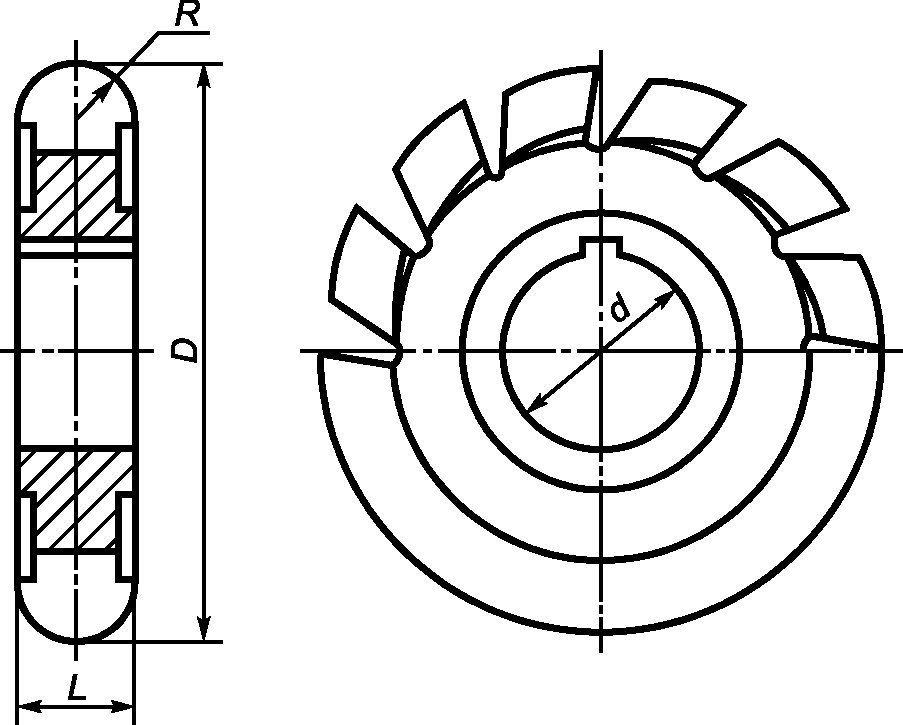
3.1.2 Основные размеры фрез типа 1 должны соответствовать указанным на рисунке 1 и в таблице 1.
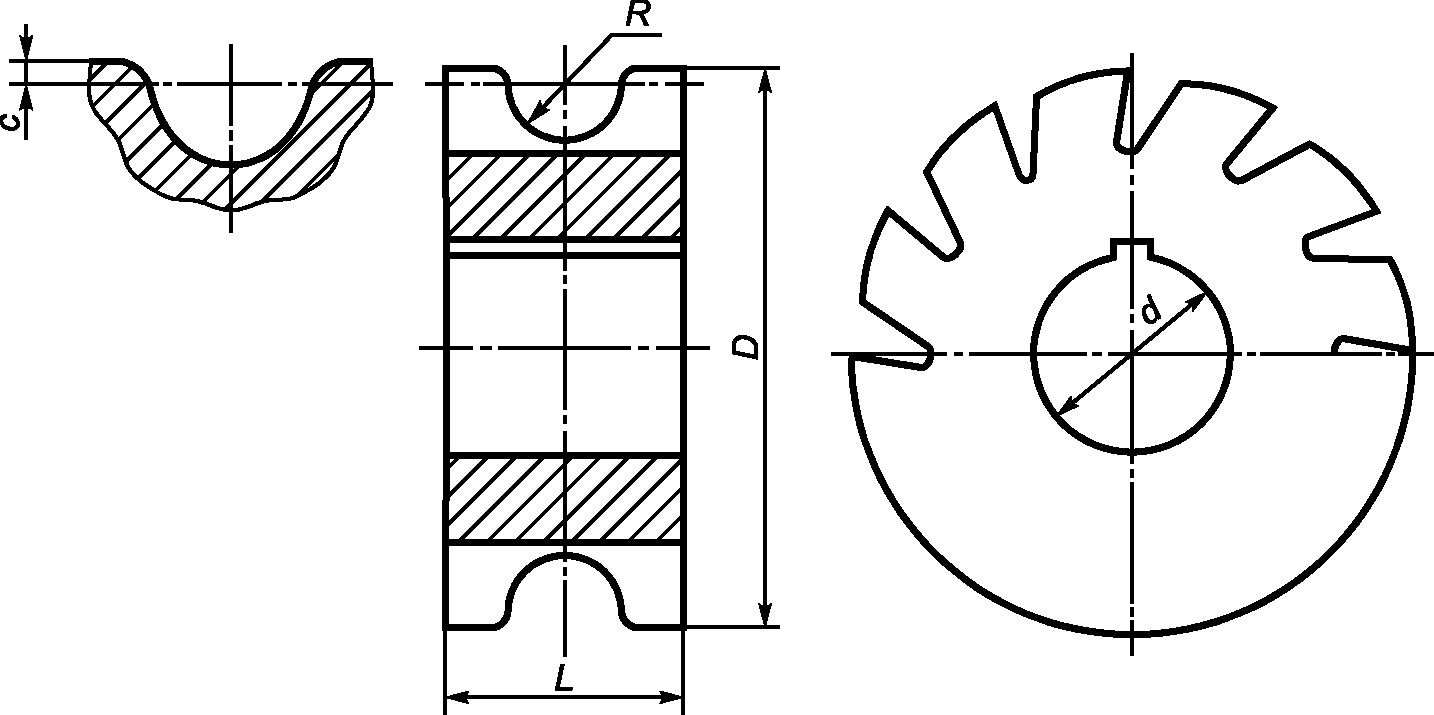
3.1.3 Основные размеры фрез типа 2 должны соответствовать указанным на рисунке 2 и в таблице 2.
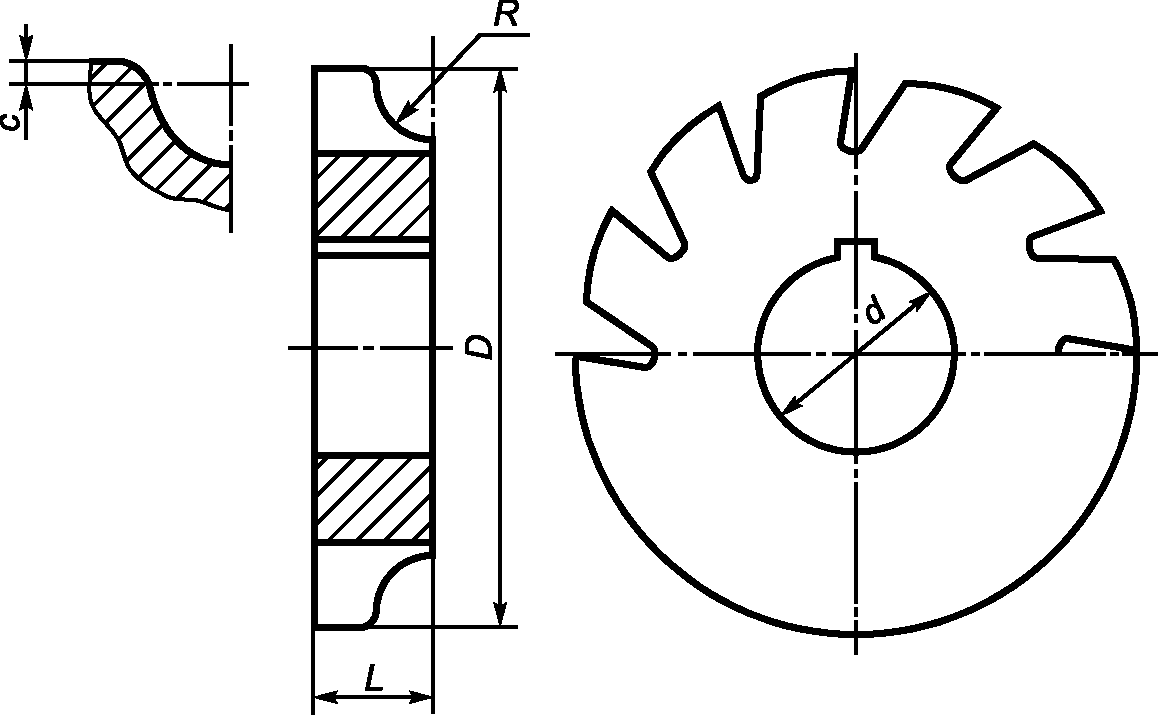
3.1.4 Основные размеры фрез типа 3 должны соответствовать указанным на рисунке 3 и в таблице 3.
| Пример условного обозначения фрезы типа 1, с радиусом R = 1,6 мм, диаметром 50 мм: Фреза 1 — 1,6 — 50 ГОСТ 9305-2014 |
|---|
3.1.5 Размеры шпоночного паза — по ГОСТ 9472.
3.1.6 Предельные отклонения размеров с неуказанными допусками — по классу точности «m» по ГОСТ 30893.1.
3.1.7 Неуказанные допуски формы и расположения поверхностей — по классу точности «K» по ГОСТ 30893.2.
| 3.2 Характеристики 3.2.1 Фрезы следует изготовлять из быстрорежущей стали по ГОСТ 19265. 3.2.2 Твердость рабочей части фрез должна быть не менее 63 — 66 HRC. Твердость рабочей части фрез из быстрорежущей стали с содержанием ванадия 3% и более, кобальта 5% и более должна быть выше на 1 — 2 единицы HRC. 3.2.3 Параметры шероховатости поверхностей фрез по ГОСТ 2789 должны быть, мкм, не более: Rz 3,2 — для передней поверхности режущей части на высоте не менее 1/2 высоты зуба фрезы; Ra 1,25 — для поверхности посадочного отверстия и опорных торцов; Rz 10 — для затылованной поверхности спинки зуба и поверхности стружечной канавки. 3.2.4 Допуск биения опорных торцов относительно оси посадочного отверстия при проверке на оправке — 0,03 мм. 3.2.5 Допуск радиального биения зубьев по профилю относительно оси посадочного отверстия при проверке на оправке должен быть не более: 0,03 мм — двух смежных зубьев; 0,06 мм — за один оборот фрезы. 3.2.6 Допуск торцового биения зубьев относительно оси посадочного отверстия должен быть не более: 0,03 мм — для фрез диаметром до 80 мм включ.; 0,04 мм — « » « св. 80 мм. 3.2.7 Допуск радиального биения по наружному диаметру фрез типов 2 и 3 относительно оси посадочного отверстия должен быть не более 0,08 мм. 3.2.8 Допуск симметричности профиля зуба в радиусном выражении относительно плоскости симметрии опорных торцов фрез типов 1 и 2 должен быть не более 1/2 допуска на ширину фрезы. 3.2.9 Средний \overline{T} и установленный Tу периоды стойкости фрез, изготовленных из быстрорежущей стали марки Р6М5, при условиях испытаний, указанных в разделе 5, должны соответствовать: \overline{T} — 120 мин; Tу — 48 мин. 3.2.10 Критерием затупления фрез является допустимый износ по задней поверхности зубьев фрез, равный указанному в таблице 4. Таблица 4 В миллиметрах» | |||||||||||
| R | D | Допустимый износ | |||||||||
| От 1,0 до 1,25 включ. | 50 | 0,25 | |||||||||
| Св. 1,25 до 2,0 включ. | 0,40 | ||||||||||
| Св. 2,0 до 5,0 включ. | 63 | 0,50 | |||||||||
| Св. 5,0 до 8,0 включ. | 80 | 0,60 | |||||||||
| Св. 8,0 до 10,0 включ. | 100 | ||||||||||
| Св. 10,0 до 12,5 включ. | 0,80 | ||||||||||
| Св. 12,5 до 16,0 включ. | 125 | ||||||||||
| Св. 16,0 до 20,0 включ. | 1,00 | ||||||||||
| Св. 20,0 | 130, 160 | ||||||||||
| 3.2.11 Маркировка На торце каждой фрезы должны быть четко нанесены: - товарный знак предприятия-изготовителя; - радиус профиля фрезы; - диаметр фрезы; - марка стали. 3.2.12 Транспортная маркировка и маркировка потребительской тары — по ГОСТ 18088. 3.2.13 Упаковка — по ГОСТ 18088. 4. Правила приемки 4.1 Приемка фрез — по ГОСТ 23726. 4.2 Периодические испытания на средний период стойкости проводят один раз в три года, на установленный период стойкости — один раз в год. Испытания проводят не менее чем на трех фрезах любого типоразмера. 4.3 Допускается проводить испытания у потребителя. 5. Методы контроля и испытаний 5.1 Внешний вид фрез контролируется визуально с помощью лупы ЛП-1 — 4х по ГОСТ 25706. 5.2 При контроле размерных параметров фрез применяются методы и средства измерения, погрешность которых должна быть не более: - значений, указанных в ГОСТ 8.051 — при измерении линейных размеров; - 35% допуска на проверяемый угол « » угловых «; - 25% допуска на проверяемый параметр — при контроле формы и расположения поверхностей. 5.3 Контроль твердости фрез — по ГОСТ 9013. Твердость рабочей части фрез проверяется на торце на расстоянии не более 5 мм от режущих кромок. 5.4 Параметры шероховатости поверхностей фрез проверяют сравнением с эталонами шероховатости по ГОСТ 9378 или с образцами-эталонами фрез, имеющими параметры шероховатости не более указанных в 3.2.3. 5.5 Испытания фрез на работоспособность, средний и установленный периоды стойкости проводят на фрезерных станках с применением вспомогательного инструмента, соответствующих установленным для них нормам точности и жесткости. 5.6 Испытания фрез следует проводить на образцах из стали марки 45 по ГОСТ 1050 твердостью 187 — 207 HB на режимах, указанных в таблице 5. Образцы для испытаний фрез типов 2 и 3 должны иметь предварительно обработанные прямоугольные выступы. Ширина образца для испытаний фрез типа 2 равна двум, а высота — одному радиусу профиля фрезы; ширина и высота образца для испытаний фрез типа 3 равна одному радиусу профиля фрезы. Допуск на ширину и высоту образца должен быть не более 1 мм. 5.7 В качестве смазывающе-охлаждающей жидкости следует применять 5%-ный — 10%-ный (по массе) раствор эмульсола в воде с расходом не менее 5 л/мин. Таблица 5 Режимы испытаний фрез» | |||||||||||
| Радиус профиля фрезы, мм | Диаметр фрезы, мм | Подача на зуб, мм/зуб | Скорость резания, м/мин | ||||||||
| Тип фрезы | Тип фрезы | ||||||||||
| 1 | 2,3 | 1 | 2,3 | ||||||||
| От 1,0 до 1,25 включ. | 50 | 0,05 | 0,03 | 40 | 35 | ||||||
| Св. 1,25 до 2,0 включ. | 0,07 | 0,05 | 40 | 35 | |||||||
| Св. 2,0 до 3,0 включ. | 63 | 0,08 | 0,06 | 40 | 35 | ||||||
| Св. 3,0 до 4,5 включ. | 0,08 | 0,06 | 40 | 35 | |||||||
| Св. 4,5 до 6,3 включ. | 80 | 0,09 | 0,07 | 40 | 27 | ||||||
| Св. 6,3 до 8,0 включ. | 0,09 | 0,07 | 38 | 24 | |||||||
| Св. 8,0 до 10,0 включ. | 100 | 0,09 | 0,07 | 38 | 24 | ||||||
| Св. 10,0 до 12,5 включ. | 0,10 | 0,08 | 36 | 21 | |||||||
| Св. 12,5 до 16,0 включ. | 125 | 0,10 | 0,08 | 36 | 21 | ||||||
| Св. 16,0 до 20,0 включ. | 0,10 | 0,09 | 28 | 18 | |||||||
| Св. 20,0 | 130, 160 | 0,10 | 0,10 | 25 | 15 | ||||||
| 5.8 При испытании фрез на работоспособность общая длина фрезерования каждой фрезой должна быть не менее 300 мм. 5.9 После испытаний на работоспособность на режущих кромках фрез не должно быть выкрашиваний и фрезы должны быть пригодны к дальнейшей работе. 5.10 Приемочные значения среднего \overline{T} и установленного \overline{T_{\text{у}}} периодов стойкости должны быть не менее: \overline{T} — 138 мин; \overline{T_{\text{у}}} — 55 мин. 6. Транспортирование и хранение Транспортирование и хранение — по ГОСТ 18088. | |||||||||||
ПЕРЕЧЕНЬ
ТЕХНИЧЕСКИХ ОТКЛОНЕНИЙ С РАЗЪЯСНЕНИЕМ ПРИЧИН ИХ ВНЕСЕНИЯ
Перечень технических отклонений приведен в таблицах ДА.1, ДА.2.
| Структурный элемент (раздел) | Модификация |
| Раздел Нормативные ссылки | Ссылка на ISO 240:1994 «Фрезы. Размеры фрезерных оправок, обеспечивающие взаимозаменяемость» заменена ссылкой на ГОСТ 9472-90 (ISO 240-75) <1> «Крепление инструментов на оправках. Типы и размеры» Ссылка на ISO 2768-1 «Допуски общие. Часть 1. Допуски на линейные и угловые размеры без указания допусков на отдельные размеры» заменена ссылкой на ГОСТ 30893.1-2002 (ISO 2768-1-89) <1> «Основные нормы взаимозаменяемости. Общие допуски. Предельные отклонения линейных и угловых размеров с неуказанными допусками» Ссылка на ISO 2768-2 «Допуски общие. Часть 2. Геометрические допуски для деталей без указания допусков на отдельные размеры» заменена ссылкой на ГОСТ 30893.2-2002 (ISO 2768-2-89) <1> «Основные нормы взаимозаменяемости. Общие допуски. Допуски формы и расположения поверхностей, не указанные индивидуально» |
| <1> Степень соответствия — MOD. Внесенные технические отклонения обеспечивают выполнение требований настоящего стандарта. | |
| Структурный элемент (раздел) | Модификация |
| Раздел 3 | Дополнить: Подразделом «Характеристики» и разделами: 4 Правила приемки 5 Методы контроля и испытаний 6 Транспортирование и хранение |
| Пояснение — Дополнительные требования введены для возможности изготовления фрез на предприятиях | |