ГОСТ 9234-74*. Межгосударственный стандарт. Профили стальные гнутые листовые с трапециевидным гофром. Сортамент
(введен в действие Постановлением Госстандарта СССР от 17.01.1974 № 148)
(ред. от 01.12.1988)
ИСТОРИЯ ИЗМЕНЕНИЙ НОРМАТИВНО-ТЕХНИЧЕСКИХ АКТОВ
flowchart LR
  n0["ГОСТ 9234-59"]:::rst
  n1["ГОСТ 9234-74*"]:::doc
  click n1 "https://bukva.ai/docs/gost-9234-74" "ГОСТ 9234-74*. Межгосударственный стандарт. Профили стальные гнутые листовые с трапециевидным гофром. Сортамент (введен в действие Постановлением Госстандарта СССР от 17.01.1974 N "
  n0 --> n1
classDef rst fill:#FFEBEB,stroke:#8B0000,color:#000;
classDef doc fill:#EBFFEB,stroke:#006400,color:#000;
classDef notEnt fill:#FFFFEB,stroke:#FF8C00,color:#000;
от 17 января 1974 г. № 148
ПРОФИЛИ СТАЛЬНЫЕ ГНУТЫЕ ЛИСТОВЫЕ С ТРАПЕЦИЕВИДНЫМ ГОФРОМ
Steel bent sheet sections with trapezoid-shaped corrugation. Dimensions
Постановлением Государственного комитета стандартов Совета Министров СССР от 17 января 1974 г. № 148 дата введения установлена
Ограничение срока действия снято по протоколу № 4-93 Межгосударственного Совета по стандартизации, метрологии и сертификации (ИУС 4-94).
Переиздание (сентябрь 1998 г.) с Изменениями № 1, 2, утвержденными в апреле 1985 г., декабре 1988 г. (ИУС 7-85, 3-89).
1. Настоящий стандарт распространяется на гнутые гофрированные листовые профили с трапециевидной формой гофра, изготовляемые на профилегибочных станах из холоднокатаной и горячекатаной стали и предназначенные для судостроения.
2. Поперечное сечение гофрированных листовых профилей должно соответствовать указанному на чертеже.
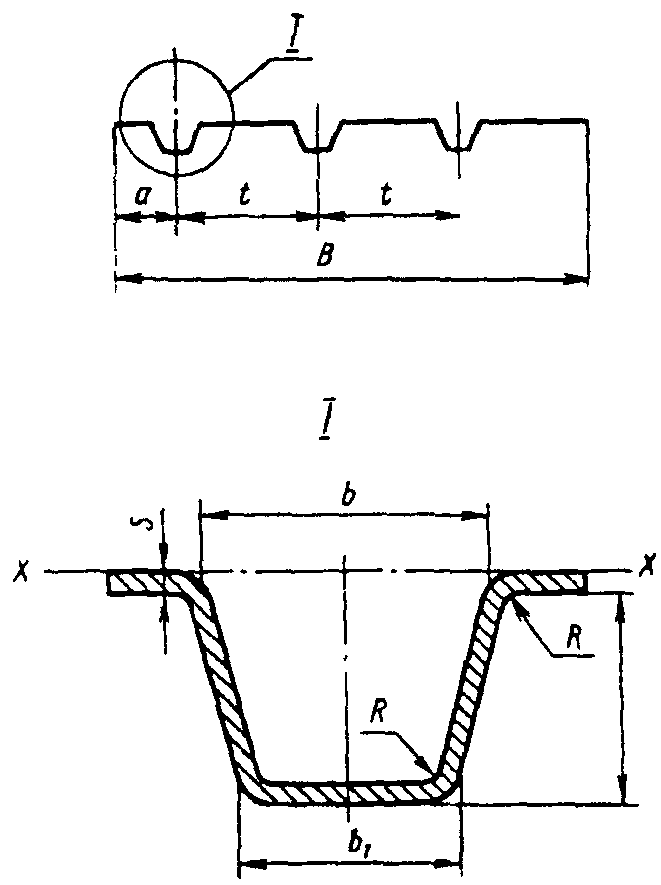
t — расстояние между осями симметрии гофров (шаг гофров);
a — расстояние от кромки профиля до оси симметрии левого гофра;
F — площадь сечения одного гофра с полками, равными половине прямолинейных участков;
I_{x} — момент инерции одного гофра с полками, равными половине прямолинейных участков;
W_{x} — момент сопротивления одного гофра с полками, равными половине прямолинейных участков.
3. Размеры, площадь поперечного сечения, справочные значения моментов инерции и сопротивления одного гофра и масса 1 м профиля должны соответствовать указанным в табл. 1.
(Измененная редакция, Изм. № 1).
| B | h | s | t | R | a | b | b 1 | Количество гофров на листе, шт. | Площадь сечения гофра, см2, F | Масса 1 м профиля, кг | Справочные значения моментов инерции и сопротивления | |
| мм | l , см4 x | W , см3 x | ||||||||||
| 900 | 50 | 2 | 300 | 4 | 100 | 80 | 50 | 3 | 7,4 | 17,3 | 27,46 | 7,32 |
| 1000 | 30 | 250 | 4 | 5,7 | 17,8 | 8,42 | 3,77 | |||||
| 1050 | 50 | 350 | 3 | 8,4 | 19,7 | 29,06 | 7,42 | |||||
| 900 | 60 | 3 | 300 | 8 | 3 | 11,5 | 27,0 | 60,04 | 13,39 | |||
| 1050 | 350 | 3 | 12,9 | 30,5 | 63,74 | 13,63 | ||||||
| 1200 | 30 | 300 | 4 | 9,9 | 31,2 | 13,32 | 5,50 | |||||
| 1200 | 60 | 400 | 3 | 14,5 | 34,1 | 66,66 | 13,80 | |||||
| 900 | 4 | 450 | 10 | 2 | 21,2 | 33,2 | 90,41 | 18,03 | ||||
| 1050 | 350 | 3 | 17,2 | 40,4 | 83,43 | 17,61 | ||||||
| 1200 | 400 | 3 | 19,2 | 45,1 | 87,29 | 17,85 | ||||||
| 900 | 5 | 450 | 2 | 26,4 | 41,5 | 112,41 | 22,18 | |||||
| 1000 | 500 | 2 | 28,9 | 45,4 | 115,62 | 22,36 | ||||||
Примечание. Площадь поперечного сечения, справочные значения моментов инерции и сопротивления одного гофра и масса 1 м профиля вычислены по номинальным размерам. При вычислении массы 1 м профиля плотность стали принята равной 7,85 г/см3.
4. По точности профилирования профили изготовляют:
Предельные отклонения размеров профилей не должны превышать:
по ширине {}_{- 5}^{+ 10}\text{мм} , с 1 января 1994 г. +/- 5 мм;
по высоте +/- 1,5 мм — высокой точности профилирования;
+/- 2,0 мм — обычной точности профилирования.
(Измененная редакция, Изм. № 1, 2).
5. Предельные отклонения по толщине холоднокатаных профилей должны соответствовать требованиям ГОСТ 19904-90, горячекатаных профилей - ГОСТ 19903-74 по классу точности Б для полос шириной 1100 — 1500 мм. Предельные отклонения по толщине профилей не должны распространяться на места изгиба.
6. Шаг, ширина и радиус кривизны гофров контролируются по калибрам валков.
7. На полках профилей волнистость не должна превышать 15 мм на 1 м.
8. Скручивание профилей вокруг продольной оси не должно превышать 1° на 1 м.
Общее скручивание по длине не должно превышать произведения допускаемого скручивания на 1 м на длину профиля в метрах, но не более 10°.
9. Поперечный прогиб профилей не должен превышать 1,5% ширины.
10. Продольный прогиб профилей не должен превышать 1 мм на 1 м.
Общий продольный прогиб не должен превышать произведения допускаемого прогиба на 1 м на длину профиля в метрах.
11. Профили изготовляют длиной от 2,5 до 12 м:
По требованию потребителя допускается изготовление профилей ограниченной длины в пределах немерной.
(Измененная редакция, Изм. № 2).
12. В зависимости от назначения профили изготовляют:
мерной длины с немерными отрезками в количестве не более 10% массы партии;
кратной мерной длины с немерными отрезками в количестве не более 10% массы партии;
По требованию потребителя допускается изготовление профилей ограниченной длины в пределах немерной.
Примечание. Немерными отрезками считаются профили длиной не короче 2,5 м.
(Измененная редакция, Изм. № 1).
14. Предельные отклонения по длине профилей мерной и кратной мерной длины не должны превышать указанных в табл. 2.
| Длина, м | Предельное отклонение, мм, при точности порезки | |
| высокой | обычной | |
| До 6 Св. 6 « 7 » 7 | +40 +40 +40 и +5 на каждый метр длины | +40 +80 +80 |
15. Определение размеров, продольного и поперечного прогиба, а также скручивания проводят на расстоянии не менее 300 мм от торцов профилей.
16. Размеры профилей, для которых не установлены предельные отклонения, определяют в валках при их расточке.
(Измененная редакция, Изм. № 1).
17. Марки стали и технические требования — по ГОСТ 11474-76.